

Page 1

600
690
GB p. 1
DE p. 3
FR p. 5
NL p. 7
IT p. 9
ES p. 11
PT p. 13
SV p. 15
DA p. 17
NO p. 19
FI p. 21
HR p. 23
PL p. 25
RO p. 27
CZ p. 29
HU p. 31
GR p. 33
RU p. 35
Figures p. 37
RIDGE TOOL COMPANY
Page 2

GB
600, 690
Operating Instructions
WARNING! Read these instructions
and the accompanying safety booklet
carefully before using this equipment. If
you are uncertain about any aspect of using this
tool, contact your RIDGID distributor for more
information.
Failure to understand and follow all instructions
may result in electric shock, re, and/or serious
personal injury.
SAVE THESE INSTRUCTIONS!
DESCRIPTION AND SPECIFICATIONS
Description
The RIDGID No. 600 and 690 Portable Electric Threaders are electric motor
driven, heavy-duty units which provide power to thread pipe using RIDGID
11R (or R-200) drop heads die heads.
Specications/Technical Information
600 690
Threading Capacity (Pipe & Conduit)
Gear Head/Type
Length
Weight
Motor, Universal Type (110 or 220 V)
Support Arm Model
Die Head Model
Standard Equipment
Each 600 and 690 Power drive is supplied with a support arm. Units may be
supplied with a metal carrying case and die heads.
Safety
1. Know your Power Drive. Read the Operator’s Manual carefully. Learn
the operation, application, and limitations as well as the specic
potential hazards peculiar to this tool.
2. Use right tool. We recommend use of 601/691 Support Arm. The
Support Arm assures safer operation when using the 600 or 690
Power Drive horizontally, vertically or overhead because once it is
secured to the pipe to take up the threading torque, both hands are
free to mount the Power Drive into position.
When the job is completed, the Power Drive and Support Arm can be
removed separately assuring safer job take down. Do not force small
tool or attachment to do the job of a heavy-duty tool.
3. Secure work. Use clamp, bench vise or stand vise to hold pipe which
is not otherwise rigidly supported or attached.
1/8” - 1 1/4”
worm
510 mm
5,5 kg
1020 W.
601
R-200, 11R
1/8” - 2”
spur
600 mm
8,5 kg
1020 W.
691
R-200, 11R
600-690
Operation
Threading with drop head die heads
1. 1/8” - 1 1/4” RIDGID 11-R (or R-200) Die Heads t into the RIDGID
600 and 690 power threaders without the need for adaptors. Simply
push Die Heads spline end rst, squarely into Face Gear until spring
catches securely. (See g. 1a) 1 1/2” and 2” RIDGID 11-R (or R-200)
die heads are simply installed in the RIDGID 690 once the adaptor ring
has been pushed out. (See g. 1b)
For right hands threads, installation is as shown in g. 2a.
For left hand threads, installation is as shown in g 2b.
Note: The direction change switch is used to back-off the Die Head
when the thread is completed. For threading, the switch must always
be positioned so that the solid arrow shows. See g. 2c.
Important: When threading pipe, the No. 601/691 Support Arm should
be used and securely locked on the pipe as shown in Figures 3 and 4.
Position the Support Arm on pipe so end of tang is in line with end of
pipe. To use the Support Arm and Power Drive together correctly refer
to Figures 3 and 4. Failure to follow these instructions could result in
injury to operator because of torque developed during threading.
2. Place Die Head (already installed in Power Drive) over end of pipe.
When using make sure Power Drive is correctly positioned on Support
Arm. For Right Hand threads, Die Head should rotate CW. (looking at
face of Die Head).
Note: During threading, apply plenty of RIDGID Thread Cutting Oil
to dies. We recommend use of Model 418 oiler to ensure adequate
supply of oil.
3. Simultaneously actuate switch button and exert pressure on machine
to make sure thread is started. Keep switch button depressed until
threading is completed. Releasing switch button will stop the Power
Drive.
Caution: Hold onto Power Drive handle rmly to resist initial torque
while backing off Die Head.
4. To back off Die head from threaded pipe, set direction switch to back
off position. See g. 2d. Actuate paddle switch. When dies clear end of
pipe, grip handle on top of Power Drive and remove Power Drive from
pipe.
MAINTENANCE OF POWER DRIVE
Motor Brush Replacement
Warning: To reduce possibility of electrical shock and accidental starting
always unplug power cord before servicing. Check Motor Brushes every
6 months and replace Brushes when they are worn to less than 1/4”
(6 mm).
The unit is designed to be maintenance free apart from the motor brushes
which will wear. All other maintenance should be performed by factory
approved service stations. Permanent oil lling - no maintenance required.
Ridge Tool Company
1
Page 3

Ridge Tool Company
2
600-690
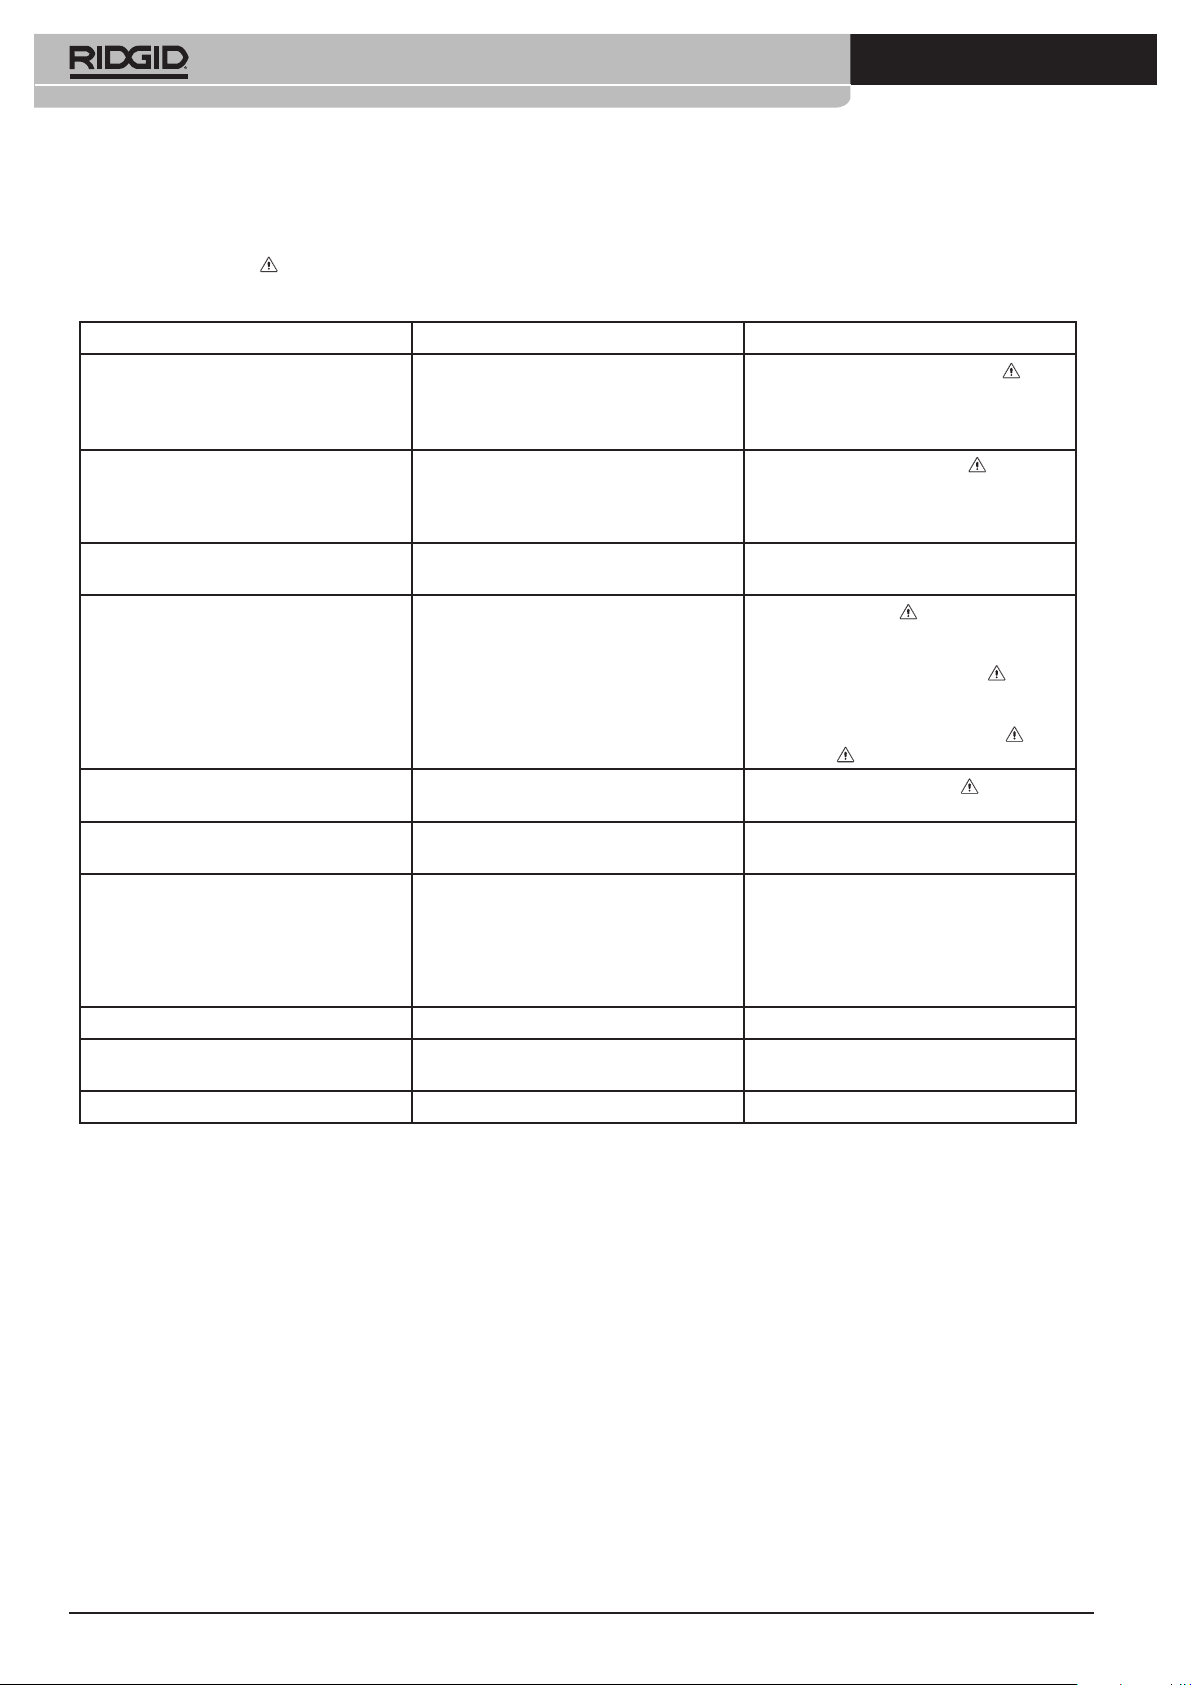
TROUBLE SHOOTING
Warning
Each remedy with
Disconnect power cord.
TROUBLE SHOOTING POSSIBLE CAUSE REMEDY
- motor does not start - interruption of supply
- motor cannot be loaded - short circuit
- abnormal heating of the motor - overload because of dull dies
- sparks forming at the motor - dirty commutator
- “sparks” in the motor compartment - particles come loose from brushes or armature
- die head does not start threading - dull or broken dies
- damaged thread - dull dies
- support arm turns while threading - support arm jaws dirty - clean with wire brush
- die heads cannot be changed properly - burr has occurred at the spline end of the die
- die head not held tightly - retaining spring damaged or worn - replace retaining spring
has to be repaired by a qualied electrical craftsman.
- fuse has been blown
- brushes do not touch armature
- overload because of dull dies
- bad quality or insufcient thread cutting oil
- insufcient cooling air
- bad contact between brushes and brush holder
- because of excessive wear brushes do not
touch commutator properly
- brushes of different manufacture
- sharp edge of brush
(collector) and start glowing
- machine running in wrong direction
- dies not assembled in correct sequence
- low quality pipe
- bad quality or insufcient thread cutting oil
head
- examine the supply
- install a new fuse
- check the brushes, renew used brushes
- look for the short circuit and resolve
- renew the dies
- use RIDGID thread cutting oil in adequate
quantity
- renew dies
- clean the air-vent opening of the motor
- please send in for repair
- tighten the screws, make sure brush is pressed
rmly onto commutator
- change worn brushes
(replace only with genuine commutator properly
RIDGID brushes)
- only use original brushes
- break edge
- send machine in for repair
- change dies
- check setting of the direction switch
- change dies
- put dies in correct sequence
- make sure only pipe of good quality is used
- use only RIDGID thread cutting oil in adequate
quantity
- eliminate burr with le
Page 4

DE
600, 690
Bedienungsanleitung
WARNUNG! Lesen Sie diese Anweisungen und die begleitende Sicherheits-
broschüre sorgfältig, bevor Sie dieses
Gerät benutzen. Bei Unklarheiten wenden Sie
sich bitte an Ihre RIDGID Vertriebsstelle, die Sie
näher informiert.
Unkenntnis und Nichtbefolgung der Anweisungen können zu elektrischen Schlägen,
Feuer und/oder schweren Verletzungen führen.
BEWAHREN SIE DIESE ANWEISUNGEN AUF!
BESCHREIBUNG UND TECHNISCHE DATEN
Beschreibung
Die tragbaren elektrischen Gewindeschneider RIDGID Modell 600 und 690
sind elektromotorgetriebene Hochleistungsgeräte für das Schneiden von
Gewinden unter Verwendung der RIDGID 11R (oder R-200) Schneidköpfe
Daten/Technische Informationen
600 690
Gewindeschneidkapazität
(Rohre & Kabelkanäle)
Getriebekopf/Typ
Länge
Gewicht
Motor, Universaltyp (110 oder 220 V)
Stützarmmodell
Schneidkopfmodell
Standardausstattung
Jede 600 und 690 Antriebsmaschine wird mit Stützarm geliefert. Die Geräte
können mit Metallkoffer und Schneidköpfe inkl. Schneidbacken geliefert
werden.
Sicherheit
1. Machen Sie sich mit der Antriebsmaschine vertraut. Die
Bedienungsanleitung sorgfältig durchlesen. Machen Sie sich mit der
Anwendung, den Anwendungsmöglichkeiten, den Einschränkungen,
sowie mit den speziellen möglichen Gefahren des Werkzeugs vertraut.
2. Nur passende Werkzeuge verwenden. Wir empfehlen den
Stützarm 601/691. Dieser Stützarm gewährleistet eine sichere
Bedienung der Antriebsmaschine Modell 600/690 bei horizontalen
und vertikalen Arbeiten oder Arbeiten über Kopf, denn sobald das
Rohr das Drehmoment aufnimmt, sind beide Hände frei, um die
Antriebsmaschine in die richtige Stellung zu bringen.
Wenn der Arbeitsgang beendet ist, können Antriebsmaschine
und Stützarm getrennt entfernt werden, um einen sicheren Abbau
zu gewährleisten. Verwenden Sie nicht kleine Werkzeuge oder
Anbaugeräte für Arbeiten, die ein Hochleistungswerkzeug erfordern.
1/8” - 1 1/4”
Schneckenantrieb
510 mm
5,5 kg
1020 W.
601
R-200, 11R
1/8” - 2”
Stirnradgetriebe
600 mm
8,5 kg
1020 W.
691
R-200, 11R
600-690
3. Auf sicheren Betrieb achten. Zum Halten des Rohres eine Klemme,
einen Schraubstock oder Rohrschraubstock verwenden, da es sonst
nicht starr gehalten oder befestigt ist.
Betrieb
Gewindeschneiden mit Gewindeschneidköpfen
1. 1/8” - 1 1/4” RIDGID 11-R (oder R-200) Schneidköpfe passen ohne
Adapter auf die RIDGID 600 und 690 Gewindeschneidmaschinen.
Schieben Sie dazu lediglich den Gewindeschneidkopf mit dem
Keilende nach vorne in das Kronenrad ein, bis die Feder sicher
einrastet. (Siehe Abb. 1a) 1 1/2” und 2” RIDGID 11-R (oder R-200)
Schneidköpfe lassen sich problemlos am RIDGID 690 anbringen,
sobald der Adapterring herausgedrückt wurde. (Siehe Abb. 1b)
Für Rechtsgewinde ist die Installation in Abb. 2a dargestellt.
Für Linksgewinde ist die Installation in Abb. 2b dargestellt.
Hinweis: Der Richtungswechselschalter wird für die Freigabe des
Gewindeschneidkopfes nach Beendigung des Gewindes verwendet.
Während des Gewindeschneidvorganges muss der Schalter immer so
eingestellt sein, dass der dicke Pfeil sichtbar ist. Siehe Abb. 2c.
Wichtig: Beim Gewindeschneiden auf Rohren muss der Stützarm Nr
601/691 verwendet und fest am Rohr angebracht werden, wie in den
Abbildungen 3 und 4 gezeigt. Den Stützarm so am Rohr positionieren,
dass der Mitnehmer am Rohrende ausgerichtet ist. Zur richtigen
Verwendung des Stützarms und der Antriebsmaschine nach den
Abbildungen 3 und 4 verfahren. Ein Nichtbefolgen dieser Anweisungen
kann durch das beim Gewindeschneiden entstehende Drehmoment zu
Verletzungen des Bedieners führen.
2. Den Schneidkopf (bereits an der Antriebsmaschine montiert)
über das Rohrende schieben. Bei Benutzung dafür sorgen, dass
die Antriebsmaschine korrekt am Stützarm positioniert wird. Bei
Rechtsgewinden muss sich der Schneidkopf im Uhrzeigersinn drehen.
(wenn man die Vorderseite des Schneidkopfs betrachtet).
Hinweis: Während des Gewindeschneidens reichlich RIDGID
Gewindeschneidmittel auf die Schneidkluppen auftragen.
Wir empfehlen die Benutzung des Ölers Modell 418, um eine
ausreichende Ölzufuhr zu gewährleisten.
3. Gleichzeitig den Druckschalter drücken und Druck auf die Maschine
ausüben, um zu gewährleisten, dass der Gewindeschneidvorgang
beginnt. Den Schalter gedrückt halten bis das Gewinde geschnitten ist.
Durch Loslassen des Schalters wird die Antriebsmaschine gestoppt.
Achtung: Den Griff der Antriebsmaschine gut festhalten, um
das Anlaufdrehmoment beim Zurückdrehen des Schneidkopfs
aufzufangen.
4. Zum Zurückdrehen des Schneidkopfs den Richtungsschalter in
die Rückwärtsposition stellen. Siehe Abb. 2d. Betätigen Sie den
Drehrichtungsschalter. Wenn sich die Schneidkluppe vom Rohrende
löst, den Griff oben auf der Antriebsmaschine festhalten und die
Antriebsmaschine vom Rohr lösen.
WARTUNG DER ANTRIEBSMASCHINE
Wechseln der Kohlebürsten
Warnung: Ziehen Sie vor der Wartung immer den Netzstecker, um das
Risiko elektrischer Schläge oder das unbeabsichtigte Anlaufen des
Motors zu vermeiden. Überprüfen Sie die Kohlebürsten alle 6 Monate
und wechseln Sie die Bürsten aus, wenn sie bis auf weniger als 1/4”
(6 mm) verschlissen sind.
Abgesehen vom Verschleiß der Kohlebürsten ist das Gerät wartungsfrei.
Alle anderen Wartungsarbeiten sollten von zugelassenen Servicestationen
durchgeführt werden. Bleibende Ölfüllung - keine Wartung erforderlich.
Ridge Tool Company
3
Page 5

Ridge Tool Company
4
600-690
FEHLERBEHEBUNG
Warnung
Reparaturen
Trennen Sie die Maschine vom Netz.
FEHLERBEHEBUNG MÖGLICHE URSACHE ABHILFE
- Motor läuft nicht an - Stromversorgung unterbrochen
- Motor kann nicht belastet werden - Kurzschluss
- Abnorme Erhitzung des Motors - Überlastung auf Grund stumpfer Schneidbacken
- Funkenbildung am Motor - Verschmutzter Kollektor
dürfen nur von qualizierten Elektrikern durchgeführt werden.
- Sicherung durchgebrannt
- Bürsten haben keinen Kontakt zum Anker
- Überlastung auf Grund stumpfer Schneidbacken
- Schneidüssigkeit schlechter Qualität oder zu
wenig Schneidüssigkeit
- Unzureichende Luftkühlung
- Mangelhafter Kontakt zwischen Bürsten und
Bürstenhalter
- Stromversorgung überprüfen
- Eine neue Sicherung einsetzen
- Bürsten überprüfen, verschlissene Bürsten
ersetzen
- Kurzschluss suchen und beseitigen
- Schneidbacken erneuern
- Ausreichende Menge RIDGID Gewindeschneid-
üssigkeit verwenden
- Schneidbacken erneuern
- Belüftungsöffnung des Motors reinigen
- Zwecks Reparatur einsenden
- Schrauben anziehen und dafür sorgen, dass die
Bürsten fest auf den Kollektor gedrückt werden
- Auf Grund übermäßigen Verschleißes haben
die Bürsten keinen ausreichenden Kontakt zum
Kollektor
- Bürsten unterschiedlicher Hersteller
- Scharfe Kanten an den Bürsten
- “Funken” im Motorraum - Partikel lösen sich von Bürsten oder Anker
(Kollektor) und beginnen zu glühen
- Schneidkopf schneidet keine Gewinde - Stumpfe oder gebrochene Schneidbacken
- Maschine dreht in die falsche Richtung
- Schadhafte Gewinde - Stumpfe Schneidbacken
- Schneidbacken nicht in der richtigen
Reihenfolge montiert
- Minderwertiges Rohr
- Schneidüssigkeit schlechter Qualität oder zu
wenig Schneidüssigkeit
- Stützarm dreht sich beim Gewindeschneiden - Backen des Stützarms verschmutzt - Mit Drahtbürste reinigen
- Schneidköpfe können nicht korrekt gewechselt
werden
- Schneidkopf wird nicht fest gehalten - Haltefeder schadhaft oder verschlissen - Haltefeder ersetzen
- Grat am Keilende des Schneidkopfs - Grat mit Feile beseitigen
- Verschlissene Bürsten wechseln
(Nur RIDGID Original-Bürsten verwenden)
- Nur Original-Bürsten verwenden
- Kanten brechen
- Maschine zur Reparatur einsenden
- Schneidbacken wechseln
- Einstellung des Richtungsschalters überprüfen
- Schneidbacken wechseln
- Schneidbacken in korrekter Reihenfolge
montieren
- Nur Rohre in guter Qualität verwenden
- Nur RIDGID Gewindeschneidüssigkeit in
ausreichender Menge verwenden
Page 6

FR
600, 690
Instructions
d’utilisation
AVERTISSEMENT! Lisez attentivement
ces instructions et le guide de sécurité qui
les accompagne avant d’utiliser cet appareil. Si vous avez des questions sur l’un ou l’autre
aspect relatif à l’utilisation de cet appareil,
contactez votre distributeur RIDGID.
L’incompréhension et le non-respect de
toutes les instructions peuvent provoquer une
électrocution, un incendie et/ou des blessures
corporelles graves.
CONSERVEZ CES INSTRUCTIONS DANS UN
ENDROIT SUR !
DESCRIPTION ET CARACTERISTIQUES
Description
Les leteuses électriques portatives RIDGID références 600 et 690 sont
des machines à haut rendement. Elles sont entraînées par un moteur
électrique et permettent de leter des tubes en utilisant les têtes leteuses
RIDGID 11R (ou R-200).
Caractéristiques et informations techniques
600 690
Capacité de letage (tubes et conduits)
Tête de réduction/Type
Longueur
Poids
Moteur, type universel (110 ou 220 V)
Modèle de bras support
Modèle de tête leteuse
Equipement standard
Toutes les machines 600 et 690 sont fournies avec un bras de support.
Les appareils peuvent être fournis avec le coffret métallique et les têtes
leteuses.
Sécurité
1. Bien connaître sa machine. Lire attentivement le mode d’emploi.
Apprendre le maniement, les applications, les limites et les dangers
potentiels de l’outil concerné.
2. Utiliser correctement l’outil. Nous conseillons d’utiliser les bras de
support 601/691. Il est préférable d’employer le bras de support
600 ou 690 pour une utilisation plus sûre de la machine en position
horizontale, verticale ou supérieure, car il est xé au tube pour
l’empêcher de tourner sur lui-même pendant le letage, ce qui laisse
les deux mains libres pour manoeuvrer la machine.
1/8” - 1 1/4”
vis sans n
510 mm
5,5 kg
1 020 W
601
R-200, 11R
1/8” - 2”
ergot
600 mm
8,5 kg
1 020 W
691
R-200, 11R
600-690
Le travail terminé, la machine et le bras de support peuvent être
enlevés séparément, pour une sécurité optimale. Ne jamais utiliser
un outil ou un accessoire léger pour un travail nécessitant un outil
robuste.
3. Bloquer la pièce à travailler. Utiliser un étau à pied ou un étau d’établi
pour maintenir un tube qui, sinon, ne serait pas supporté ou xé
fermement.
Fonctionnement
Filetage avec têtes leteuses
1. Les têtes leteuses RIDGID 11-R (ou R-200) 1/8” - 1 1/4” s’adaptent
facilement, sans adaptateur, sur les leteuses électriques RIDGID
600 et 690. Il suft d’introduire les têtes leteuses dans la couronne
d’entraînement, côté rainuré d’abord, jusqu’à ce que le ressort
s’enclenche fermement. (Voir g. 1a) Les têtes leteuses 1 1/2”
et 2” RIDGID 11-R (ou R-200) sont simplement installées dans le
RIDGID 690 une fois que la bague de l’adaptateur a été poussée vers
l’extérieur. (Voir g. 1b)
L’installation des lets à droite est illustrée à la g. 2a.
L’installation des lets à gauche est illustrée à la g. 2b.
Remarque: On utilise l’interrupteur de changement de direction pour
dégager la tête leteuse lorsque le travail de letage est terminé. Pour
leter, l’interrupteur doit toujours être positionné de manière à ce que
la èche apparaisse. Voir g. 2c.
Important: Lors du letage de tubes, utilisez le bras de support
modèle 601/691 et bloquez-le fermement sur le tube en procédant
comme illustré aux gures 3 et 4. Placez le bras de support sur le
tube de manière à ce que l’extrémité de la base soit alignée sur celle
du tube. Pour utiliser correctement le bras de support et la machine,
reportez-vous aux gures 3 et 4. Le non-respect de ces instructions
pourrait entraîner des blessures pour l’opérateur en raison du couple
provoqué lors du letage.
2. Positionnez la tête leteuse (déjà montée sur la machine) sur
l’extrémité du tube. Lors de l’utilisation, assurez-vous que la machine
est correctement positionnée sur le bras de support. Pour les lets à
droite, la tête leteuse doit tourner dans le sens des aiguilles d’une
montre (en regardant la tête de face).
Remarque: Pendant le letage, lubriez abondamment les peignes
à l’huile de coupe pour let RIDGID. Pour une alimentation en huile
adéquate, il est conseillé d’utiliser le modèle de lubricateur 418.
3. Appuyez sur le bouton de l’interrupteur tout en exerçant une pression
sur la machine an de vous assurer que le letage commence.
Maintenez enfoncé le bouton de l’interrupteur jusqu’à ce que le travail
de letage soit terminé. Si vous relâchez le bouton d’interrupteur, la
machine s’arrête.
Attention:
couple initial lors du dégagement de la tête leteuse.
4. Pour dégager la tête leteuse du tube leté, placez l’interrupteur de
changement de direction en position inverse. Voir g. 2d. Appuyez
sur l’interrupteur. Lorsque les têtes leteuses se dégagent du tube,
saisissez la poignée sur la partie supérieure de la machine et dégagez
celle-ci du tube.
ENTRETIEN DE LA MACHINE
Remplacement des balais du moteur
Avertissement: Pour éviter tout risque d’électrocution et de démarrage
accidentel, veillez à toujours débrancher le cordon d’alimentation avant
toute opération de maintenance. Contrôlez les balais du moteur tous
les 6 mois et remplacez-les lorsqu’ils présentent une usure de 6 mm ou
davantage.
L’appareil ne demande aucun entretien, mais les balais du moteur sont
susceptibles de s’user. Toutes les autres opérations de maintenance
doivent être effectuées par des ateliers agréés par l’usine. Remplissage
d’huile permanent: entretien inutile.
Tenez fermement la poignée de la leteuse pour résister au
Ridge Tool Company
5
Page 7

Ridge Tool Company
6
600-690
DEPANNAGE
Avertissement!
Toutes les réparations marquées du sigle
électricien professionnel.
Débranchez le cordon d’alimentation.
DEPANNAGE CAUSES PROBABLES REMEDE
- le moteur ne démarre pas - l’alimentation n’est plus assurée
- le moteur ne peut pas être mis sous tension - court-circuit
- surchauffe du moteur - surcharge (peignes émoussés)
- présence d’étincelles au niveau du moteur - collecteur encrassé
doivent être effectuées par un
- le fusible a sauté
- les balais ne touchent plus le collecteur
- surcharge (peignes émoussés)
- huile de coupe de mauvaise qualité ou en
quantité insufsante
- refroidissement insufsant
- mauvais contact entre les balais et le
porte-balais
- vériez l’alimentation
- remplacez le fusible
- vériez les balais, remplacez les balais usés
- recherchez la cause du court-circuit et résolvez
le problème
- remplacez les peignes
- utilisez de l’huile de coupe RIDGID en quantité
sufsante
- remplacez les peignes
- nettoyez l’ouverture de ventilation du moteur
- envoyez pour réparation
- serrez les vis, vériez si le balais est bien contre
le collecteur
- en raison d’une usure excessive les balais ne
touchent plus correctement le collecteur
- balais d’un autre fabricant
- usure en biseau du balais
- « feu » à l’intérieur du compartiment moteur - des particules se détachent des balais ou du
collecteur et deviennent incandescentes
- la tête leteuse ne commence pas à leter - peignes émoussés ou cassés
- la machine tourne dans le mauvais sens
- let abimé - peignes émoussés
- ordre d’assemblage des peignes incorrect
- tube de mauvaise qualité
- huile de coupe de mauvaise qualité ou en
quantité insufsante
- le bras de support tourne en cours de letage - les mâchoires du bras de support sont
encrassées
- impossible de changer les têtes leteuses
correctement
- la tête leteuse n’est pas maintenue
correctement
- bavure à l’extrémité de la tête leteuse - enlevez la bavure à l’aide d’une lime
- ressort de retenue endommagé ou usé - remplacez le ressort de retenue
- remplacez les balais usés
(utilisez uniquement des balais RIDGID
convenant au collecteur)
- utilisez uniquement des balais de la marque
- égalisez
- envoyez la machine pour réparation
- changez les peignes
- vériez la position de l’interrupteur de direction
- changez les peignes
- remettez les peignes dans le bon ordre
- assurez-vous de n’employer que des tubes de
bonne qualité
- utilisez exclusivement de l’huile de coupe
RIDGID en quantité sufsante
- nettoyez-les à l’aide d’une brosse métallique
Page 8

NL
600, 690
Gebruiksaanwijzing
WAARSCHUWING! Lees deze instructies
en het bijbehorende veiligheidsboekje
zorgvuldig alvorens deze apparatuur te
gebruiken. Als u twijfelt over een gebruiksaspect
van deze machine, neem dan contact op met uw
RIDGID-verdeler voor bijkomende informatie.
Het niet begrijpen en naleven van alle instructies
kan resulteren in elektrische schokken, brand
en/of ernstige letsels.
BEWAAR DEZE INSTRUCTIES!
OMSCHRIJVING EN SPECIFICATIES
Beschrijving
De draagbare elektrische RIDGID-draadsnij-ijzers nr. 600 en 690 zijn
robuuste, door elektromotoren aangedreven machines. In combinatie met
de RIDGID 11R-snijkoppen (of R-200) leveren zij de vereiste kracht voor
het snijden van draad op pijp.
Specicaties/Technische informatie
600 690
Capaciteit gasdraad
Tandwielkop/type
Lengte
Gewicht
Motor, universeel type
(110 of 220 V)
Steunarm model
Snijkoppen model
Standaarduitrusting
Alle draadsnij-ijzers van de reeksen 600 en 690 worden met een
steunarm geleverd. Ze zijn leverbaar met een metalen draagkoffer en met
snijkoppen.
Veiligheid
1. Ken uw draagbaar elektrisch draadsnij-ijzer. Lees de
gebruiksaanwijzing aandachtig. Maak u vertrouwd met de bediening,
de toepassingen en de beperkingen, maar ook met de specieke
potentiële gevaren die het gebruik van de machine met zich brengen.
2. Gebruik het juiste gereedschap. Wij raden u aan de steunarm nr.
601/691 te gebruiken. De steunarm garandeert een hogere veiligheid
wanneer de elektrische draadsnijmachine van het type 600 of 690
horizontaal, verticaal of boven het hoofd wordt gebruikt. Zodra de
steunarm op de pijp is gemonteerd om het koppel op te nemen, heeft
men beide handen vrij om de machine in de juiste stand te brengen.
1/8” - 1 1/4”
wormwieloverbrenging
510 mm
5,5 kg
1020 W.
601
R-200, 11R
1/8” - 2”
haakse tandwieloverbrenging
600 mm
8,5 kg
1020 W.
691
R-200, 11R
600-690
Zodra het werk voltooid is, kunnen de machine en de steunarm
afzonderlijk worden afgenomen. Dit bevordert de veiligheid. Gebruik
geen klein gereedschap of kleine hulpstukken voor werk dat met
heavy-duty-machines moet worden uitgevoerd.
3. Zet het werkstuk vast. Maak gebruik van pijpklemmen of
pionierwerkbanken om een pijp die niet op een andere manier wordt
ondersteund of vastzit goed vast te spannen.
Werking
Draadsnijden met draadsnijkoppen
1. De RIDGID 11-R (of R-200) snijkoppen in de maten 1/8” t.e.m. 1 1/4”
passen in de Ridgid 600- en 690-draadsnijmachines zonder gebruik
van inzetringen. De geleider van de snijkop wordt haaks op de
opnamering van de machine geplaatst en daarna zover ingeschoven
tot de veer de snijkop stevig op zijn plaats houdt. (Zie g. 1a) De
Ridgid 11-R (of R-200) snijkoppen in de maten 1 1/2” en 2” kunnen
snel en gemakkelijk in de Ridgid 690 worden bevestigd nadat de
opnamering werd verwijderd. (Zie g. 1b)
Voor het snijden van rechtse draad: zie g. 2a.
Voor het snijden van linkse draad: zie g. 2b.
Opmerking: de schakelaar voor het omkeren van de draairichting
wordt gebruikt om de snijkop van het materiaal te verwijderen
nadat de draad werd gesneden. Om de draad te snijden, moet de
richtingschakelaar zo geplaatst worden dat de volle pijl zichtbaar is.
Zie g. 2c.
Belangrijk: bij het snijden van draad op pijp moet de steunarm nr.
601/691 worden gebruikt en stevig worden bevestigd op de pijp, zoals
getoond in guren 3 en 4. Plaats de steunarm zo op de pijp, dat het
eind van de arm gelijk komt met de voorkant van de pijp. Voor een
correct gebruik van de steunarm en de draadsnijmachine samen:
zie guren 3 en 4. Het niet naleven van deze instructies kan letsels
veroorzaken bij de gebruiker, meer bepaald door het koppel dat
ontstaat bij het draadsnijden.
2. Plaats de snijkop (reeds bevestigd in de machine) over het pijpeind.
Wanneer u de steunarm gebruikt, dient u ervoor te zorgen dat de
machine correct op de steunarm wordt gepositioneerd. Voor rechtse
draad moet de snijkop met de wijzers van de klok meedraaien.
(Gezien vanaf de voorkant van de snijkop.)
Opmerking: Tijdens het draadsnijden dient u overvloedig Ridgid
draadsnij-olie op de snijkussens te spuiten. Wij bevelen het gebruik
aan van een model 418 koeloliesysteem voor een adequate toevoer
van olie.
3. Schakel de machine in en druk de snijkop terzelfder tijd tegen de pijp
aan om het draadsnijden te starten. Houd de schakelaar ingedrukt tot
de volledige lengte draad is gesneden. De machine stopt zodra de
schakelaar wordt losgelaten.
Voorzichtig: houd de machine stevig vast om het koppel dat bij het
terugdraaien ontstaat, op te vangen.
4. Om de snijkop van de pijp te verwijderen nadat de draad werd
gesneden, zet u de richtingschakelaar op links (onderbroken pijl). Zie
g. 2d. Schakel de machine in. Zodra de snijkussens los zijn van de
pijp, pakt u de machine vast bij de bovenste handgreep en verwijdert u
ze van de pijp.
ONDERHOUD VAN DE MACHINE
Vervangen van de koolborstels
Waarschuwing: om de kans op elektrische schokken zo veel mogelijk te
verkleinen, dient u de stekker uit het stopcontact te trekken alvorens aan
de machine te werken. Controleer de koolborstels om de 6 maanden en
vervang ze wanneer hun lengte minder dan 6 mm bedraagt.
Behalve het vervangen van de aan slijtage onderhevige koolborstels,
heeft de machine geen onderhoud nodig. Alle andere onderhoudsingrepen
moeten worden uitgevoerd door een erkende onderhoudsdienst.
Permanente olievulling - geen onderhoud vereist.
Ridge Tool Company
7
Page 9

Ridge Tool Company
8
600-690
VERHELPEN VAN STORINGEN
Waarschuwing
Iedere ingreep die werd gemarkeerd met een moet worden uitgevoerd
door een gekwaliceerde elektricien.
Trek de stekker uit het stopcontact.
VERHELPEN VAN STORINGEN VERMOEDELIJKE OORZAAK OPLOSSING
- motor start niet - stroomonderbreking
- zekering is doorgeslagen
- koolborstels raken het anker niet
- motor kan niet worden belast - kortsluiting
- overbelasting door botte snijkussens
- slechte kwaliteit of onvoldoende snij-olie
- abnormale verhitting van de motor - overbelasting door botte snijkussens
- onvoldoende toevoer van koellucht
- vonkvorming in de motor - collector vuil
- slecht contact tussen koolborstels en borstel
houder
- door uitzonderlijke slijtage raken koolborstels de
collector niet voldoende
- koolborstels van verschillend fabrikaat
- scherpe kant aan koolborstels
- brand in motorhuis - er komen deeltjes los van de koolborstels of
van het anker (collector) en deze beginnen te
gloeien
- snijkop begint geen draad te snijden - botte of gebroken snijkussens
- machine draait in verkeerde richting
- beschadigde schroefdraad - botte snijkussens
- snijkussens niet in juiste volgorde
- slechte kwaliteit pijp
- slechte kwaliteit of onvoldoende snij-olie
- steunarm draait gedurende draadsnijden - steunarmklauwen zijn vuil - reinig klauwen met staaldraadborstel
- snijkoppen kunnen niet behoorlijk worden
vervangen
- snijkop wordt niet stevig vastgehouden - sluitveer beschadigd of versleten - vervang sluitveer
- er is braamvorming op het geleidereind van de
snijkop
- controleer stroomtoevoer
- monteer nieuwe zekering
- controleer de koolborstels, vervang versleten
borstels
spoor kortsluiting op en herstel
-
- vernieuw de snijkussens
- gebruik een voldoende hoeveelheid RIDGID
draadsnij-olie
- vernieuw snijkussens
- reinig de luchtinlaatopening van de motor
- stuur de machine op voor reparatie
- draai schroeven aan en controleer of de borstel
stevig op de collector drukt
- vervang versleten koolborstels
(vervang uitsluitend door originele RIDGID-
borstels)
- gebruik uitsluitend originele Ridgid-koolborstels
- verwijder scherpe kant
- stuur de machine op voor reparatie
- vervang de snijkussens
- controleer de stand van de richtingschakelaar
- vervang de snijkussens
- monteer snijkussens in juiste volgorde
- zorg ervoor dat u uitsluitend pijp van goede
kwaliteit gebruikt
- gebruik uitsluitend Ridgid-draadsnij-olie in
voldoende mate
- verwijder de braam met een vijl
Page 10

IT
600, 690
Istruzioni operative
ATTENZIONE! Leggere con attenzione queste istruzioni e l’opusco-
lo antinfortunistico allegato prima di
utilizzare queste attrezzature. In caso di incertezza su qualsiasi aspetto dell’uso di questo
elettoutensile, contattare il proprio distributore
RIDGID per ulteriori informazioni.
Se queste istruzioni non verranno comprese
e seguite integralmente ne potranno derivare
scosse elettriche, incendio e/o gravi lesioni
personali.
CONSERVARE IL PRESENTE MANUALE DI
ISTRUZIONI!
DESCRIZIONE E SPECIFICHE
Descrizione
Le lettatrici elettriche portatili RIDGID n. 600 e n. 690 sono utensili
motorizzati ad alta efcienza, che impiegano le bussole RIDGID 11R (o
R-200) per la lettatura dei tubi.
Speciche ed informazioni tecniche
600 690
Capacità di lettatura (tubi e conduit)
Ingranaggio di trasmissione
Lunghezza
Peso
Motore, universale (110 o 220 V)
Staffa di supporto
Bussole
Dotazione standard
Ogni 600 e 690 viene fornita con un braccio di supporto. Possono essere
fornite complete di bussole e di valigetta in metallo.
Sicurezza
1. Imparare a conoscere la macchina. Leggere attentamente il manuale
di istruzioni. Imparare il funzionamento ed i limiti, così come i
potenziali pericoli relativi a questa macchina.
2. Utilizzare l’utensile adeguato. Si raccomanda l’uso dei supporti 601
e 691. Essi garantiscono un utilizzo più sicuro delle lettatrici 600 e
690 quando le stesse vengono usate orizzontalmente, verticalmente
o in posizione alte in quanto, una volta assicurati al tubo per frenarne
lo spunto, lasciando le mani libere per posizionare adeguatamente la
lettatrice.
A lavoro terminato, la lettatrice ed il supporto possono essere tolti
separatamente per un lavoro di smontaggio più sicuro. Non forzare gli
utensili utilizzandoli per lavori che richiedono una capacità superiore a
quella prevista.
1/8” - 1 1/4”
vite senza
ne
510 mm
5,5 kg
1020 W.
601
R-200, 11R
1/8” - 2”
ingranaggi
cilindrici
600 mm
8,5 kg
1020 W.
691
R-200, 11R
600-690
3. Lavorare in sicurezza. Bloccare il tubo in una morsa da banco o a
cavalletto qualora non sia già sostenuto o ssato rigidamente.
Funzionamento
Filettatura con bussole portapettini
1. Le bussole RIDGID 11-R (o R-200) da 1/8” - 1 1/4” si inseriscono
nelle lettatrici RIDGID 600 e 690 senza bisogno di adattatori.
Basta inserire con precisione le bussole nell’ingranaggio frontale
(inserendolo dall’estremità scanalata), no al bloccaggio della molla.
(Vedi g. 1a) Le bussole RIDGID 11-R (o R-200) da 1 1/2” e 2” si
installano facilmente sulla RIDGID 690, dopo che l’anello adattatore è
stato estratto. (Vedi g. 1b)
Per le lettature destrorse la procedura è illustrata nella g. 2a.
Per le lettature sinistrorse la procedura è illustrata nella g. 2b.
Nota: L’interruttore di inversione di rotazione serve per liberare la
bussola alla ne della lettatura. Durante la lettatura, l’interruttore
deve essere sempre posizionato in modo da mostrare la freccia piena.
Vedi g. 2c.
Importante: Durante la lettatura dei tubi, utilizzare la staffa di
supporto, ssandola al tubo (g. 3-4). La staffa di supporto va ssata
sul tubo in modo che l’estremità del braccio sia in linea con l’estremità
del tubo. Per un uso adeguato del morsetto e della macchina,
visionare attentamente le gg. 3 e 4. Un uso errato dell’apparecchio e
degli accessori può causare incidenti all’operatore, dovuti alle torsioni
durante la lettatura.
2. Posizionare la bussola (già montata sull’apparecchio) sull’estremità
del tubo. In caso si adoperi la staffa di supporto, assicurarsi che
l’apparecchio sia posizionato bene. Per le lettature la bussola deve
girare in senso orario. (guardando la liera di fronte).
Nota: Durante l’operazione di lettatura, lubricare abbondantemente
i pettini con olio per lettare RIDGID. Per garantire un’alimentazione
adeguata di olio, si consiglia l’uso dell’oliatore modello 418.
3. Azionare il pulsante dell’interruttore e, nello stesso tempo, premere
la liera con il palmo della mano libera per dare inizio alla lettatura.
Tenere premuto il pulsante dell’interruttore no a quando la lettatura
non è terminata. A questo punto, basterà rilasciare il pulsante per
fermare la lettatrice.
Attenzione:
lettatrice, per contrastare alla torsione iniziale.
4. Per estrarre la liera dal tubo, posizionare l’interruttore di direzione
nella posizione di inversione. Vedi g. 2d. Azionare l’interruttore a
paletta. Quando i pettini si sono liberati dal tubo, afferrare la maniglia
posta sulla cima della lettatrice e rimuoverla dal tubo.
MANUTENZIONE DELL’ELETTROUTENSILE
Sostituzione delle spazzole del motore
Attenzione: Prima della manutenzione staccare sempre il cavo di
alimentazione per ridurre i rischi di scariche elettriche e di avviamento
accidentale. Controllare le spazzole del motore ogni 6 mesi e sostituirle
quando si sono ridotte a meno di 6 mm.
L’utensile è progettato in modo da non richiedere manutenzione a parte le
spazzole del motore, che sono soggette ad usura. Ogni altra manutenzione
dovrà essere effettuata presso i centri di assistenza autorizzati. Libricazione
ingranaggi permanente - non è necessaria alcuna manutenzione.
Durante la lettatura, tenere saldamente la maniglia della
Ridge Tool Company
9
Page 11

Ridge Tool Company
10
600-690
RICERCA E RIPARAZIONE DEI GUASTI
Attenzione
Tutti i rimedi contrassegnati con
di professionista.
Estrarre la spina del cavo di alimentazione.
RICERCA E RIPARAZIONE DEI GUASTI CAUSA PRESUNTA RIMEDIO
- il motore non si mette in moto - interruzione dell’alimentazione elettrica
- motore in sovraccarico - corto circuito
- riscaldamento anomalo del motore - sovraccarico perché i pettini sono spuntati
- formazione di scintille sul motore - collettore sporco
richiedono l’intervento di un elettricista
- è saltato il fusibile
- le spazzole non toccano l’indotto
- sovraccarico perché i pettini sono spuntati
- l’olio per lettare è scadente o insufciente
- aria di raffreddamento insufciente
- cattivo contatto tra le spazzole e il
portaspazzole
- esaminare l’alimentazione
- cambiare il fusibile
- controllare le spazzole e sostituire quelle
consumate
- individuare il corto e ripararlo
- cambiare i pettini
- aggiungere olio per lettare RIDGID in quantità
sufciente
- cambiare i pettini
- pulire il foro di aerazione del motore
- mandare a riparare la macchina
- serrare le viti, assicurarsi che le spazzole siano
saldamente premute sul collettore
- le spazzole, troppo consumate, non toccano il
collettore come dovrebbero
- spazzole di diversa fabbricazione
- bordo tagliente della spazzola
- scintille nel vano motore - delle particelle si staccano dalle spazzole o
dall’indotto (collettore) e diventano
incandescenti
- la liera non inizia a lettare - pettini spuntati o rotti
- la macchina funziona nel senso di rotazione
sbagliato
- lettatura danneggiata - pettini spuntati
- i pettini non sono assemblati nella giusta
successione
- tubo di qualità scadente
- l’olio per lettare è scadente o insufciente
- il braccio di sostegno gira durante la lettatura - le ganasce del braccio di sostegno sono
sporche
- non si riescono a sostituire le bussole in
maniera adeguata
- bussola non serrata a sufcienza - molla di ritegno danneggiata od usurata - sostituire la molla di ritegno
- formazione di bava all’estremità scanalata della
bussola
- cambiare le spazzole consumate
(solo con spazzole originali RIDGID)
- usare solo spazzole originali
- smussare il bordo
- mandare a riparare la macchina
- cambiare i pettini
- controllare la posizione del commutatore di
direzione
- cambiare i pettini
- disporre i pettini nell’ordine giusto
- usare solo tubi di buona qualità
- aggiungere solo olio per lettare RIDGID in
quantità sufciente
- pulire con una spazzola metallica
- eliminare la bava con una lima
Page 12

ES
600, 690
600-690
Una vez terminado el trabajo, la unidad de potencia y el brazo de
soporte pueden extraerse por separado, con lo que la operación es
más segura. No utilice herramientas o accesorios pequeños para
realizar trabajos propios de herramientas potentes.
3. Trabaje de manera segura. Para sujetar tuberías que no estén de por
sí bien sujetas, utilice abrazaderas o tornos de banco o de soporte.
Instrucciones de
funcionamiento
¡ATENCIÓN! Antes de utilizar esta
herramienta, lea las instrucciones y el
folleto de seguridad que la acompaña. Si
no está seguro de cualquier cuestión relacionada
con la utilización de esta herramienta, consulte
a su distribuidor RIDGID para obtener más
información.
El no respeto de estas consignas puede dar lugar
a descargas eléctricas, incendios o lesiones
graves.
¡CONSERVE ESTAS INSTRUCCIONES!
DESCRIPCIÓN Y ESPECIFICACIONES
Descripción
Las roscadoras eléctricas portátiles n° 600 y 690 RIDGID son unidades con
un motor eléctrico de gran potencia que suministra la energía necesaria
para el enroscado de tuberías con cabezales de roscado articulados
RIDGID 11R (2 R-200).
Especicaciones/Información técnica
600 690
Capacidad de roscado
(tuberías y canalizaciones)
Cabezal de engranaje/Tipo
Longitud
Peso
Motor, tipo universal (110 ó 220 V)
Modelo del brazo de soporte
Modelo de cabezal de roscado
Equipo estándar
Cada unidad de potencia 600 y 690 posee un brazo de soporte. Las
unidades también pueden contar con una caja metálica de transporte y
cabezales de roscado.
Seguridad
1. Familiarícese bien con su herramienta. Lea atentamente el manual
del usuario, especialmente las secciones relativas al funcionamiento,
aplicación y limitaciones de la herramienta, así como los riesgos
especícos que pueda presentar.
2. Utilice la herramienta apropiada. Recomendamos que utilice el brazo
de soporte 601/691. El brazo de soporte garantiza el funcionamiento
seguro de la unidad de potencia 600 ó 690, ya sea en aplicaciones
horizontales, verticales o en posiciones elevadas, en la medida en que
se acopla a la tubería para tomar el par de apriete, dejando las manos
libres para montar la unidad en su posición.
1/8” - 1 1/4”
tornillo sin n
510 mm
5,5 kg
1020 W
601
R-200, 11R
1/8” - 2”
cilindro recto
600 mm
8,5 kg
1020 W
691
R-200, 11R
Utilización
Roscado con cabezales de roscado articulados
1. Los cabezales de roscado de 1/8” - 1 1/4” RIDGID 11-R (o R-200) se
acoplan en las roscadoras eléctricas RIDGID 600 y 690 sin necesidad
de adaptadores. Tan sólo deberá presionar sobre el extremo de la
ranura de los cabezales de roscado directamente hasta que el muelle
del engranaje frontal quede bien jado. (Fig. 1a) Los cabezales
de roscado de 1 1/2” y 2” RIDGID 11-R (o R-200) se instalan
simplemente en la RIDGID 690 una vez sacado el anillo adaptador
(observe la Fig. 1b).
Para el roscado con la mano derecha, observe la Fig. 2a.
Para el roscado con la mano izquierda, observe la Fig. 2b.
Nota: el interruptor de cambio de dirección sirve para retirar el cabezal
de roscado una vez terminado el roscado. Al realizar una operación de
roscado, el interruptor debe estar siempre en la posición en la que se
vea la echa. Observe la Fig. 2c.
Importante: Cuando vaya a roscar una tubería, utilice siempre el
brazo de soporte n° 601/691 y acóplelo bien a la tubería, tal y como
se observa en las guras 3 y 4. Coloque el brazo de soporte en la
tubería de manera que el extremo de la espiga quede alineado con
el extremo de la tubería. Ayúdese de las guras 3 y 4 para utilizar
correctamente el brazo de soporte con la unidad de potencia. De lo
contrario, podría sufrir accidentes debido al par de apriete generado
durante el roscado.
2. Coloque el cabezal de roscado (ya instalado en la unidad de potencia)
sobre el extremo de la tubería. Asegúrese de que la unidad de
potencia está bien colocada en el brazo de soporte. Para operaciones
de roscado con la mano derecha, el cabezal de roscado debe girar en
sentido contrario al de las agujas del reloj (mirando a la parte frontal
del cabezal).
Nota: durante el roscado, engrase sucientemente los cojinetes con
aceite de corte de roscas RIDGID. Recomendamos el modelo de
engrasador 418 para asegurar el suministro de aceite adecuado.
3. Al mismo tiempo, apriete el botón y ejerza presión en la máquina para
asegurarse de que se ha iniciado el roscado. Mantenga apretado
el botón hasta que el roscado se haya completado. Si lo suelta, la
unidad de potencia se detendrá.
Precaución: sujete rmemente el mango de la unidad de potencia
para resistir el par de apriete inicial al retirar el cabezal de roscado.
4. Para retirar el cabezal de roscado de la tubería roscada, vuelva a
poner el interruptor de dirección en la posición OFF. Observe la Fig.
2d. Presione el interruptor de paleta. Cuando los cojinetes lleguen al
extremo de la tubería, coja el mango de la parte superior de la unidad
de potencia y sepárela de la tubería.
MANTENIMIENTO DE LA UNIDAD DE POTENCIA
Sustitución de las escobillas del motor
Atención: Para reducir al mínimo la posibilidad de descargas eléctricas o una
puesta en marcha accidental, desenchufe siempre la unidad antes de efectuar
cualquier operación de mantenimiento. Inspeccione las escobillas del motor
cada 6 meses y cámbielas cuando se hayan desgastado a menos de 1/4”
(6 mm). La unidad está concebida de manera que no necesite
mantenimiento, aparte del desgaste normal de las escobillas del motor.
Cualquier otra operación de mantenimiento debe ser efectuada por un
establecimiento aprobado por la fábrica. No es necesario añadir aceite ni
el mantenimiento del mismo.
Ridge Tool Company
11
Page 13
Ridge Tool Company
12
600-690
LOCALIZACIÓN DE AVERÍAS
Atención
Las soluciones marcada con requieren la intervención de un especialista.
Desenchufe el cable de alimentación.
LOCALIZACIÓN DE AVERÍAS CAUSA POSIBLE SOLUCIÓN
- el motor no arranca - interrupción de la corriente
- fusible fundido
- las escobillas no tocan el armazón
- el motor no se carga - cortocircuito
- sobrecarga debida a cojinetes desalados
- aceite de corte de roscas insuciente o de mala
calidad
- calentamiento anormal del motor - sobrecarga debida a cojinetes desalados
- refrigeración insuciente
- se producen chispas en el motor - conmutador sucio
- mal contacto entre las escobillas y su soporte
- las escobillas no tocan el conmutador
adecuadamente debido a un desgaste excesivo
- las escobillas son de distinta fabricación
- borde alado de la escobilla
- se producen “chispas” en el compartimiento del
motor
- el cabezal de roscado no funciona - cojinetes desalados o rotos
- rosca dañada - cojinetes desalados
- el brazo de soporte gira durante el roscado - las mordazas del brazo de soporte están sucias - limpie con un cepillo metálico
- los cabezales de roscado no pueden cambiarse
correctamente
- el cabezal de roscado no está bien apretado - muelle de retención dañado o desgastado - sustituya el muelle de retención
- se han soltado partículas de las escobillas o del
armazón (colector) y estas se inaman
- la máquina funciona en la dirección equivocada
- los cojinetes no están montados en el orden
correcto
- tubería de baja calidad
- aceite de corte de roscas insuciente o de mala
calidad
- rebaba en el extremo de la ranura del cabezal
de roscado
- compruebe el suministro de corriente
- coloque un fusible nuevo
- inspeccione las escobillas, renueve las
escobillas usadas
- localice el cortocircuito y repare
- renueve los cojinetes
- utilice la cantidad adecuada de aceite de corte
de roscas RIDGID
- renueve los cojinetes
- limpie la apertura de ventilación del motor
- envíelo a reparación
- apriete los tornillos y asegúrese de que la
escobilla está bien presionada en el conmutador
- cambie las escobillas desgastadas
(sólo con escobillas RIDGID genuinas para
conmutadores)
- utilice solamente escobillas originales
- borde roto
- envíe la máquina a reparación
- cambie los cojinetes
- compruebe la dirección del interruptor
- cambie los cojinetes
- coloque los cojinetes en el orden correcto
- utilice solamente tuberías de buena calidad
- utilice sólo la cantidad adecuada de aceite de
corte de roscas RIDGID
- elimine la rebaba con una lima
Page 14
PT
600, 690
Instruções de
Funcionamento
ATENÇAO! Antes de utilizar este equipamento, leia cuidadosamente estas
instruções e o folheto de segurança em
anexo. Se tiver dúvidas acerca de qualquer aspecto de utilização desta ferramenta, contacte
o seu distribuidor RIDGID para obter mais informações.
No caso de não compreender e não cumprir todas
as instruções, pode ocorrer choque eléctrico,
incêndio, e/ou ferimentos pessoais graves.
GUARDE ESTAS INSTRUÇÕES!
DESCRIÇÃO E ESPECIFICAÇÕES
Descrição
As roscadoras eléctricas portáteis RIGID N.º 600 e 690 são unidades
resistentes funcionando com um motor propulsor eléctrico que fornecem
a potência para enroscar tubos utilizando tarraxa de parafuso sem-m
RIDGID 11R (ou R-200).
Especicações/Informações Técnicas
600 690
Capacidade de roscar (tubos e condutas)
Cabeça/tipo de engrenagem
Comprimento
Peso
Motor tipo universal (110 ou 220 V)
Modelo do braço de suporte
Modelo de tarraxa
Equipamento de Série
Cada propulsora 600 e 690 é fornecida com um braço de suporte. As
unidades podem ser fornecidas com uma mala de transporte metálica e
tarraxas.
Segurança
1. Conheça a sua propulsora. Leia cuidadosamente o Manual do
Operador. Conheça o funcionamento, a utilização e as limitações,
assim como os riscos potenciais especícos desta ferramenta.
2. Utilize a ferramenta apropriada. Recomendamos a utilização
do braço de suporte 601/691. O braço de suporte assegura um
funcionamento mais seguro quando se utiliza o propulsor 600 ou 690
horizontalmente, verticalmente ou em elevação, uma vez que quando
é xado sobre o tubo para receber a torção, as mãos cam livres para
colocar o propulsor em posição.
Quando o trabalho está terminado, o propulsor e o braço de suporte
podem ser retirados separadamente assegurando uma desmontagem
mais segura do trabalho realizado. Não force uma pequena
1/8” - 1 1/4”
sem-m
510 mm
5,5 kg
1020 W.
601
R-200, 11R
1/8” - 2”
recta
600 mm
8,5 kg
1020 W.
691
R-200, 11R
600-690
ferramenta ou xação para executar o trabalho duma ferramenta
pesada.
3. Fixe o trabalho. Utilize um grampo, torno de bancada ou torno de
mesa para segurar o tubo que não está xado ou preso de forma
rígida.
Funcionamento
Roscar com tarraxas de parafuso sem-m
1. As tarraxas RIDGID 11-R (ou R-200) de 1/8” - 1 1/4” xam-se nas
roscadoras RIDGID 600 e 690 sem necessidade de adaptadores.
Pressione simplesmente as tarraxas com a extremidade da chaveta
em primeiro lugar, perpendicularmente à engrenagem frontal, até que
a mola prenda rmemente. (Veja g. 1a.). As tarraxas RIDGID 11-R
(ou R-200) de 1 1/2” e 2” são facilmente instaladas na RIDGID 690
desde que o anel adaptador tenha sido pressionado para o exterior.
(Veja a
g. 1b).
Para roscar à direita, veja a instalação indicada na g. 2a.
Para roscar à esquerda, veja a instalação indicada na g. 2b.
Nota: O interruptor de mudança de direcção utiliza-se para extrair
a tarraxa quando se conclui o processo de roscar. Para roscar, o
interruptor tem de estar sempre posicionado de forma que a seta
grande que visível. Veja a g. 2c.
Importante: Quando se rosca o tubo, o braço de suporte n.º 601/691
deve ser utilizado e xado rmemente sobre o tubo como indicado na
g. 3 e 4. Posicione o braço de suporte de maneira que a extremidade
da espiga esteja alinhada com a extremidade do tubo. Para utilizar o
braço de suporte e o propulsor juntos de forma correcta, veja a g. 3
e 4. A não observação destas instruções pode causar ferimentos no
operador devido à torção exercida durante o processo de roscar.
2. Coloque a tarraxa (já instalada no propulsor) sobre a extremidade
do tubo. Durante a utilização, certique-se de que o propulsor está
posicionado correctamente sobre o braço de suporte. Para roscar
à direita, a tarraxa deve girar na direcção dos ponteiros do relógio.
(posicionada em frente à tarraxa).
Nota: Durante o processo de roscar, aplique uma grande quantidade
de óleo de roscar RIDGID nas tarraxas. Recomendamos a utilização
de óleo de lubricação Modelo 418 para assegurar um fornecimento
de óleo adequado.
3. Accione simultaneamente o botão do interruptor e faça pressão sobre
a máquina para assegurar-se de que começou a roscar. Mantenha
o botão do interruptor pressionado até terminar de roscar. Libertar o
botão do interruptor parará o propulsor.
Cuidado:
torção inicial durante a extracção da tarraxa.
4. Para retirar a tarraxa do tubo roscado, coloque o interruptor de
direcção na posição de extracção. Veja a g. 2d. Accione o interruptor
de paleta. Quando as tarraxas saem na extremidade do tubo, segure
o punho na parte superior do propulsor e retire o propulsor do tubo.
MANUTENÇÃO DO PROPULSOR
Substituição das escovas do motor
Aviso: Para reduzir a possibilidade de choque eléctrico e arranques
acidentais, desligue sempre o cabo de alimentação antes de começar.
Verique as escovas do motor cada seis meses e substitua-as, quando
tiverem menos de 1/4” (6 mm).
A unidade não necessita de manutenção excluindo as escovas do motor que
se desgastam. Qualquer outra manutenção deve ser feita pelos serviços
autorizados da fábrica. Reserva permanente de óleo - não necessita de
manutenção.
Segure rmemente o punho do propulsor para resistir à
Ridge Tool Company
13
Page 15
Ridge Tool Company
14
600-690
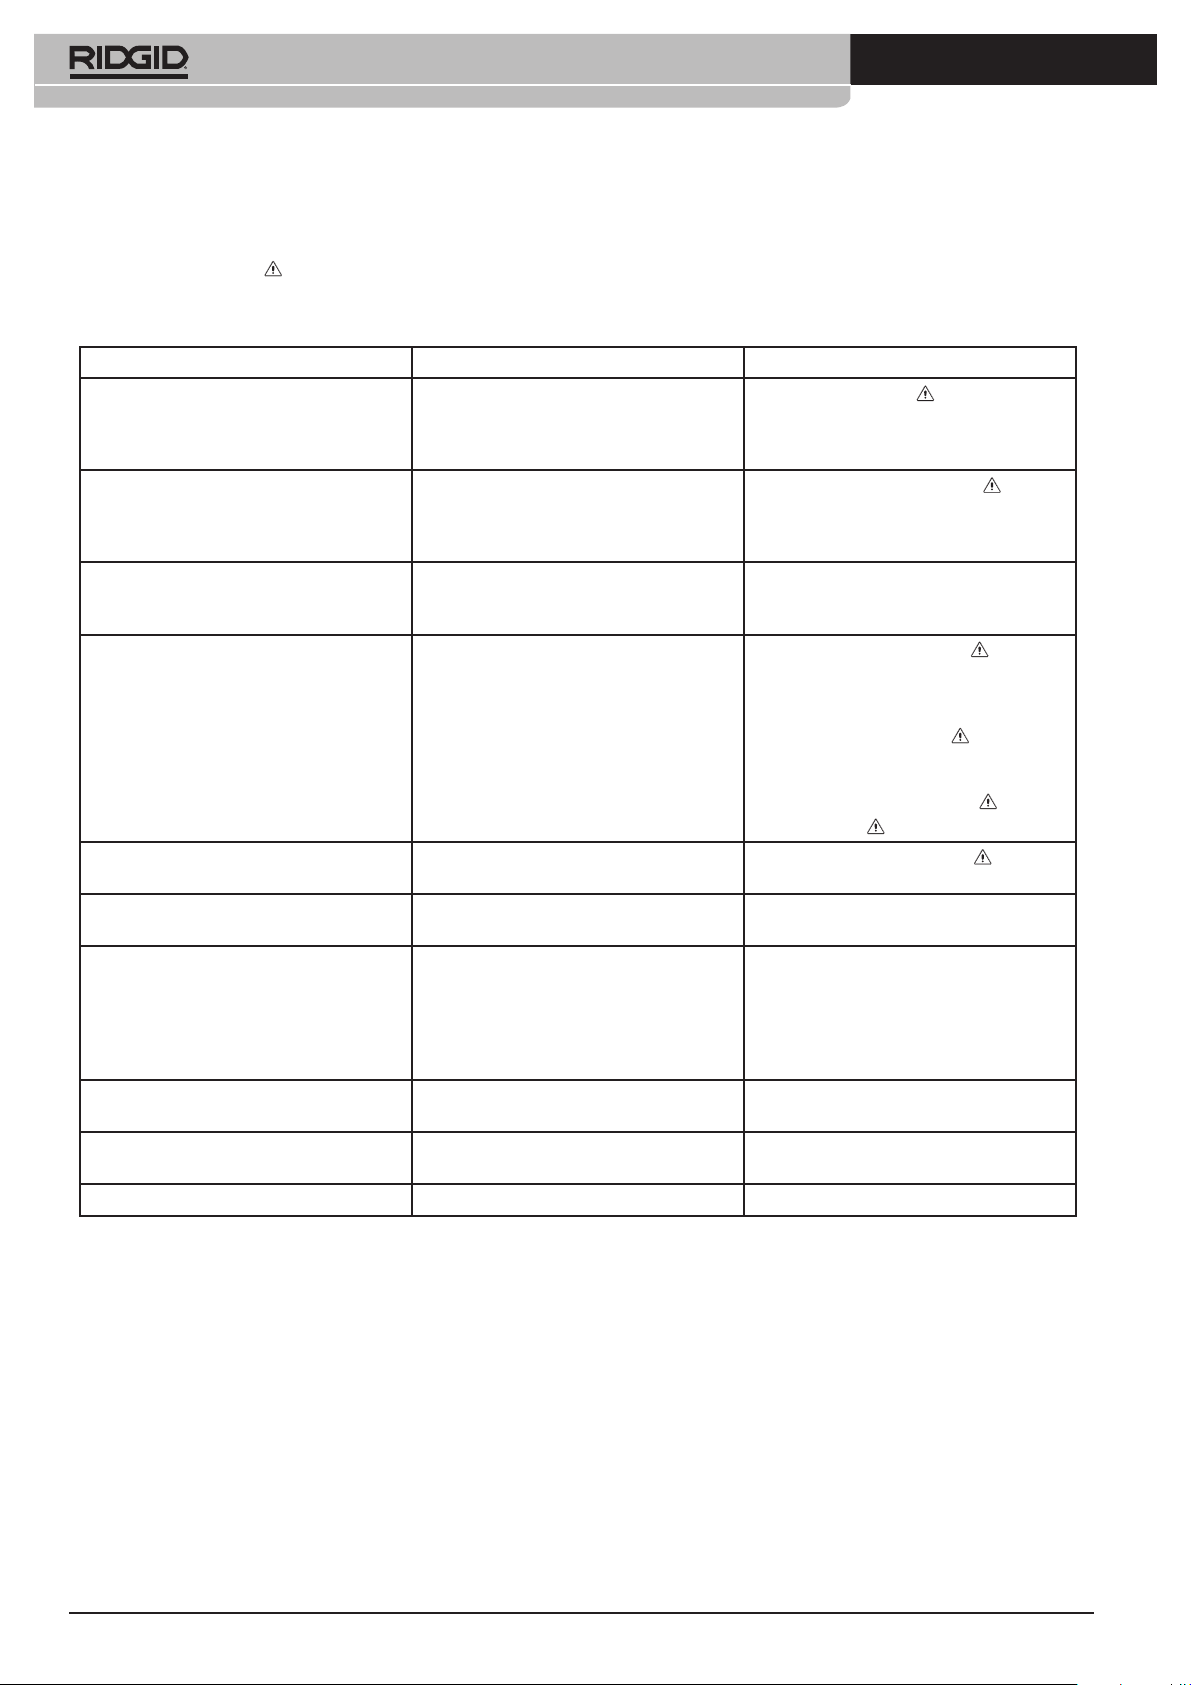
RESOLUÇÃO DE PROBLEMAS
Aviso
Cada problema com o sinal
qualicado.
Desligue o cabo de alimentação.
RESOLUÇÃO DE PROBLEMAS CAUSA POSSÍVEL SOLUÇÃO
- o motor não arranca - interrupção da alimentação
- o motor não carrega - curto-circuito
- aquecimento anormal do motor - sobrecarga devido a tarraxas usadas
- formação de faíscas no motor - comutador sujo
- “faíscas” no compartimento do motor - partículas soltas das escovas ou da armadura
- as tarraxas não começam a roscar - tarraxas usadas ou quebradas
- roscas danicadas - tarraxas usadas
- o braço de suporte gira durante o processo de
roscar
- não é possível substituir as tarraxas
correctamente
- as tarraxas não foram bem apertadas - a mola de xação está danicada ou gasta - substitua a mola de xação
deve ser reparado por um electrotécnico
- fusível queimado
- as escovas não tocam na armadura
- sobrecarga devido a tarraxas usadas
- óleo de roscar de má qualidade ou insuciente
- ar de refrigeração insuciente
- mau contacto entre as escovas e o suporte das
escovas
- devido ao desgaste excessivoas escovas não
tocam no comutador adequadamente
- escovas de marcas diferentes
- extremidade pontiaguda das escovas
(colector) e começam a queimar
- a máquina gira na direcção errada
- as tarraxas não estão montadas na sequência
correcta
- tubo de má qualidade
- óleo de roscar de má qualidade ou insuciente
- os mordentes do braço de suporte estão sujos - limpe com uma escova de arame
- ocorrência de rebarbas na extremidade da
chaveta da tarraxa
- verique a alimentação
- coloque um fusível novo
- verique as escovas, substitua as escovas
usadas
- localize o curto-circuito e repare-o
- substitua as tarraxas
- utilize óleo de roscar RIDGID em quantidades
adequadas
- substitua as tarraxas
- limpe a abertura do orifício de ventilação do
motor
- por favor, envie para reparação
- aperte os parafusos e certique-se de que as
escovas são pressionadas rmemente sobre o
comutador
- substitua as escovas usadas
(substitua apenas por escovas RIDGID de
origem adequadas)
- utilize apenas escovas de origem
- quebre a ponta
- envia a máquina para reparação
- substitua as tarraxas
- verique a denição do interruptor de direcção
- substitua as tarraxas
- coloque as tarraxas na sequência correcta
- certique-se de que se utilizam apenas tubos
de boa qualidade
- utilize apensa óleo de roscar RIDGID em
quantidades adequadas
- elimine as rebarbas com uma lima
Page 16
SV
600, 690
Bruksanvisning
VARNING! Läs dessa instruktioner och
den medföljande säkerhetsbroschyren
noggrant innan du använder utrustningen. Om du är osäker på hur du skall använda
detta verktyg, ber vi dig kontakta din RIDGIDåterförsäljare för mer information.
Om du använder maskinen utan att förstå eller
följa instruktionerna nns risk för elektriska
stötar, brand och/eller personskador.
SPARA DESSA INSTRUKTIONER!
BESKRIVNING OCH SPECIFIKATIONER
Beskrivning
RIDGID handgängmaskiner 600 och 690 är kraftiga elmotordrivna maskiner
som för rörgängning med RIDGID 11R (eller R-200) gängkloppa.
Specikationer/Teknisk information
600 690
Gängkapacitet (rör och ledning)
Gänghuvud/typ
Längd
Vikt
Motor, universalmodell (110 el. 220 V)
Stödarmstyp
Gängbacktyp
Standardutrustning
Alla handgängmaskiner typ 600 och 690 levereras med stödarm.
Maskinerna kan också ha tillbehör och gängbackar i metallåda.
Säkerhet
1. Lär känna din maskin. Läs bruksanvisningen noggrant. Läs bruksan-
visningen noga och lär dig maskinens funktion, användningsområden
och begränsningar samt de risker som förknippas med användandet.
2. Använd rätt verktyg. Vi rekommenderar användning av stödarmen
601/691. Stödarmen ger säkrare användning när modell 600 eller 690
används vågrätt, lodrätt eller ”under tak”. När den satts fast vid röret
för att ta upp gängmomentet har användare båda händerna fria för att
hålla maskinen på rätt plats.
När arbetet är slutfört kan maskinen och stödarmen tas bort var för
sig, vilket ökar säkerheten. Använd inte för klena verktyg eller tillbehör.
3. Arbeta på säkert sätt. Använd klämmor och skruvstycke på arbetsbänk
eller på stativ för att hålla fast den del som inte stöds på annat sätt.
1/8” - 1 1/4”
snäckväxel
510 mm
5,5 kg
1020 W.
601
R-200, 11R
1/8” - 2”
förskär
600 mm
8,5 kg
1020 W.
691
R-200, 11R
600-690
Användning
Gängning med gängkloppa
1. RIDGID gängbackar (1/8” - 1 1/4”) modell 11-R eller R-200 gängkloppa
passar RIDGID 600 och 690 utan att några adaptrar behövs. Pressa
in backarna med den räfade änden först tills fjädern fäster ordentligt.
(Se g. 1a). RIDGID gängbackar (1 1/2” och 2”) modell 11-R eller R-
200 monteras i RIDGID 690 så snart som adapterringen tryckts ut.
(Se g. 1b)
Vid högergängning görs installationen enligt g. 2a.
Vid vänstergängning görs installationen enligt g. 2b.
Obs: Omställningsknappen används för att reversera gängbacken när
gängningen är klar. Vid gängning måste omställningsknappen alltid
vara inställd så att den fyllda pilen syns. Se g. 2c.
Viktigt: Vid rörgängning ska stödarmen nr 601/691 användas och
låsas fast ordentligt på röret enligt gur 3 och 4. Placera stödarmen på
röret i linje med rörets ände. Se gur 3 och 4 för anvisningar om hur
stödarmen och maskinen används på korrekt sätt. Om du använder
maskinen utan att följa dessa anvisningar kan du skadas p.g.a.
vridmomentet som uppstår under gängningen.
2. Sätt gängbacken (som redan ska vara monterad på maskinen) över
röränden. Kontrollera att maskinen är rätt placerad på stödarmen.
Vid högergängning ska gängbacken rotera medurs. (sett från
gängbackens yta).
Obs: Använd rikligt med RIDGID gängolja på gängbackarna under
gängningen. Vi rekommenderar användning av smörjapparat 418 för
att säkerställa tillräcklig oljetillförsel.
3. Manövrera omkopplaren samtidigt som du trycker på maskinen så att
gängningen påbörjas. Håll avtryckarknappen intryckt tills gängningen
är klar. Om du släpper avtryckarknappen kommer maskinen att
stanna.
Se upp: Håll ordentligt i maskinens handtag för att motverka slag vid
backning av verktyget.
4. Reversera (lossa) gängbacken så den går fritt från det gängade röret
genom att sätta omställningsknappen i backläget. Se g. 2d. Använd
paddelomkopplaren. Greppa handtaget ovanpå maskinen och ta bort
maskinen från röret, när gängbackarna lossnat från röret.
UNDERHÅLL
Byte av kol
Varning: Dra alltid ur nätkontakten före service, för att minska risken för
elchock och olyckor vid start. Kontrollera kolen en gång i halvåret och byt ut
dem när de är slitna (mindre än 6 mm).
Maskinen är konstruerad för att vara underhållsfri, med undantag för
motorborstarna som kommer att slitas. All övrig service ska utföras av
fabriksgodkända servicestationer. Permanent oljepåfyllning - ingen service
krävs.
Ridge Tool Company
15
Page 17
Ridge Tool Company
16
600-690
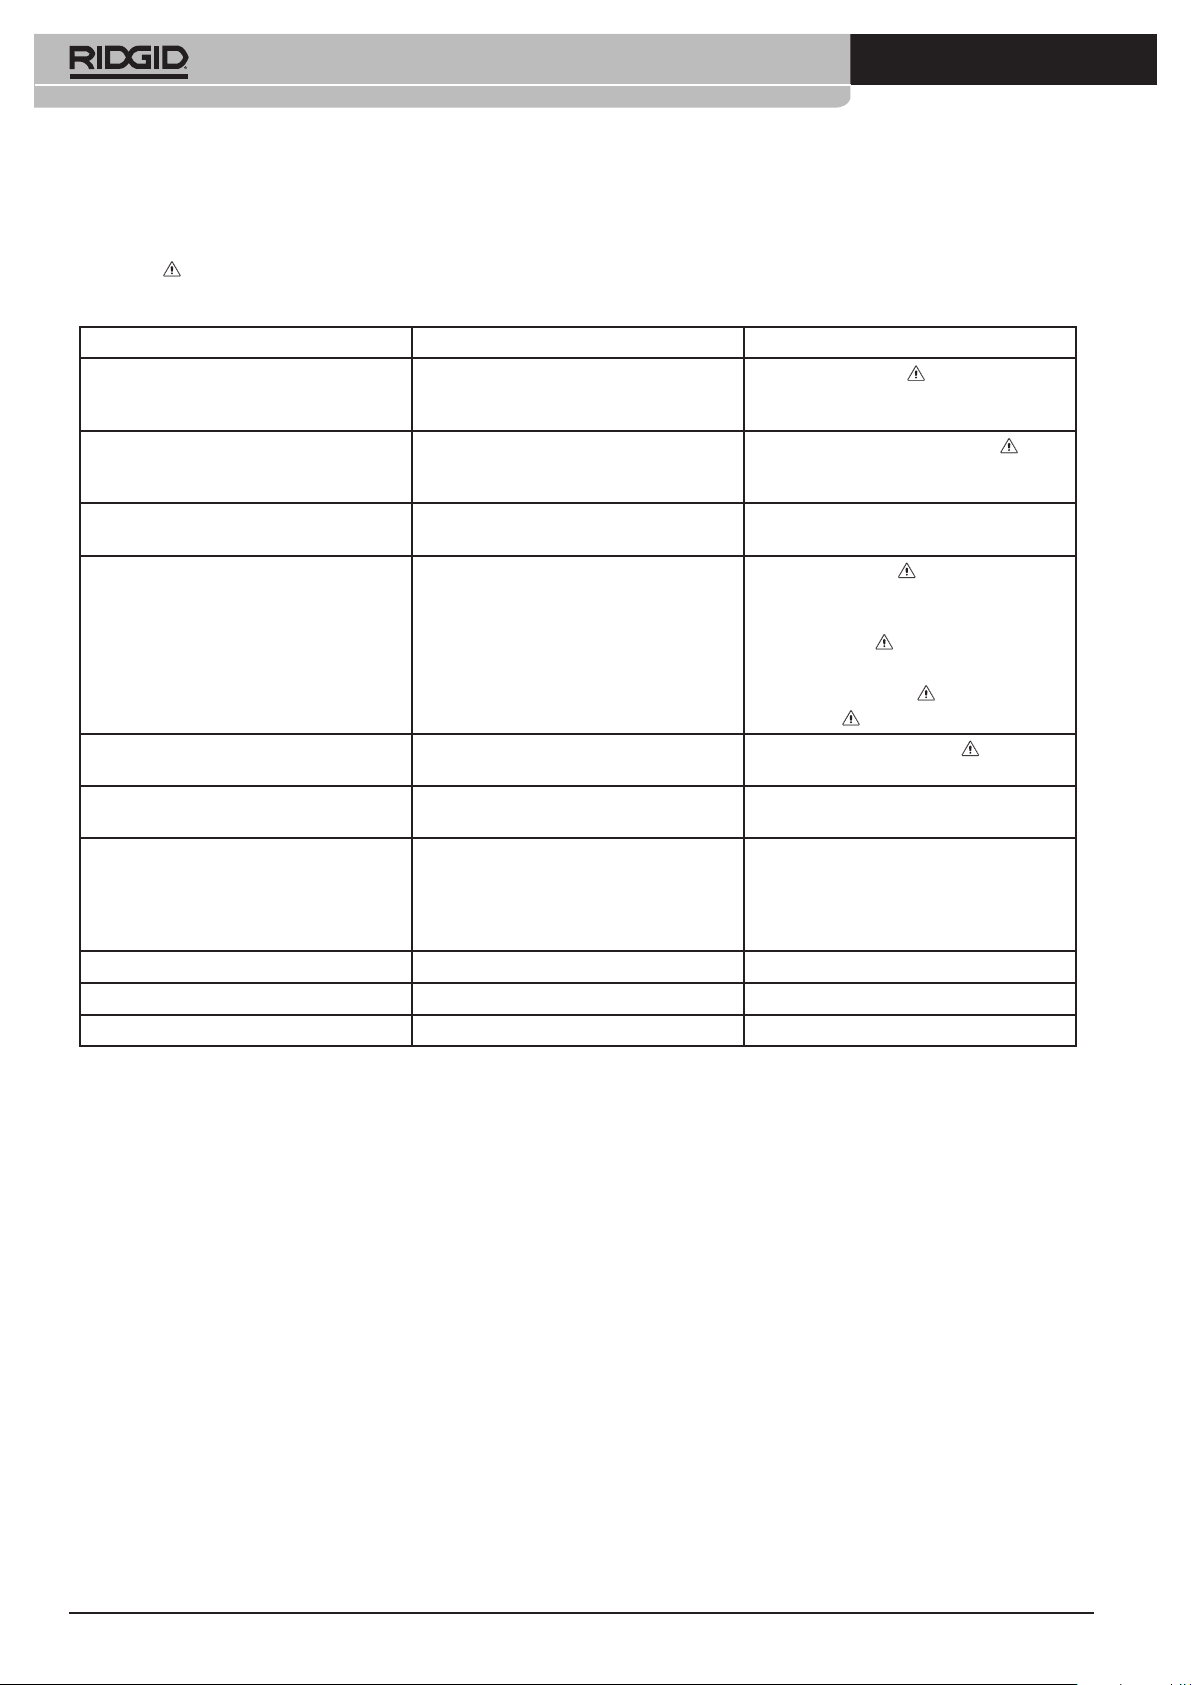
FELSÖKNING
Varning
Åtgärd märkt
Koppla ur elkabeln.
FELSÖKNING TÄNKBAR ORSAK ÅTGÄRD
- motorn startar inte - strömavbrott
- motorn startar inte - kortslutning
- motorn är för varm - överlast p.g.a. utslitna backar
- gnistbildning vid motorn - smutsig kommutator
- “gnistor” i motorrummet - partiklar lossnar från borstar eller armatur
- gängbacken börjar inte gänga - utslitna eller trasiga backar
- skadad gänga - utslitna backar
- stödarmarna vrids under gängning - stödarmarnas gripdon är smutsiga - rengör med stålborste
- gängbackarna kan inte bytas - borrskägg har uppstått i änden av gängbacken - la bort borrskägget
- gängbacken hålls inte fast - hållarfjädern är skadad eller sliten - byt ut hållarfjädern
måste utföras av behörig elektriker.
- säkringen har gått
- kolen vidrör ej rotorn
- överlast p.g.a. utslitna backar
- gängolja i dålig kvalitet eller otillräcklig mängd
- otillräcklig luftkylning
- dålig kontakt mellan kol och kolhållare
- på grund av slitage ligger kolen inte emot
kommutatorn som de ska
- kol från olika tillverkare
- vass kant på kol
(kollektor) och börjar glöda
- maskinen körs i fel riktning
- backarna har inte monterats i rätt ordning
- rör av dålig kvalitet
- gängolja i dålig kvalitet eller otillräcklig mängd
- kontrollera matningen
- montera ny säkring
- kontrollera kolen, byt kol
- lokalisera kortslutningen och åtgärda
- byt gängbackar
- använd RIDGID gängskärolja i lagom mängd
- byt backar
- rengör motorns luftintag
- skicka på reparation
- dra åt skruvarna och kontrollera att kolen ligger
dikt mot kommutatorn
- byt slitna borstar
(använd bara RIDGID originalkol)
- använd bara originalkol
- bryt kanten
- skicka maskinen på reparation
- byt backar
- kontrollera omkopplarens inställning
- byt backar
- sätt backarna i rätt ordning
- använd bara rör med hög kvalitet
- använd bara RIDGID gängskärolja i lagom
mängd
Page 18
DA
600, 690
Betjeningsvejledning
ADVARSEL! Læs disse anvisninger og
den medfølgende sikkerhedsfolder om-
hyggeligt, inden udstyret tages i brug.
Hvis du er i tvivl om noget i forbindelse med anvendelsen af dette værktøj, bedes du kontakte
RIDGID-forhandleren for at få yderligere oplysninger.
Hvis du ikke forstår og følger alle anvisningerne,
kan det medføre elektrisk stød, brand og/eller
alvorlig personskade.
GEM DISSE ANVISNINGER!
BESKRIVELSE OG SPECIFIKATIONER
Beskrivelse
De transportable elektriske RIDGID-gevindskærere nr. 600 og 690 er
eldrevne, ekstra kraftige enheder, som tilfører strøm til gevindrør med
RIDGID 11R-skærehoveder (eller R-200).
Specikationer/teknisk information
600 690
Gevindskæringskapacitet (rør og conduit)
Gearhoved/type
Længde
Vægt
Motor, universaltype (110 eller 220 volt)
Støttearmmodel
Skærehovedmodel
Standardudstyr
Hvert elektriske 600- og 690-rørdrev leveres med en støttearm. Enhederne
kan leveres med en metalbærekasse og skærehoveder.
1/8” - 1 1/4”
snække
510 mm
5,5 kg
1020 W.
601
R-200, 11R
1/8” - 2”
cylindrisk
600 mm
8,5 kg
1020 W.
691
R-200, 11R
600-690
Betjening
Gevindskæring med gevindskærehoveder
1. 1/8”-1 1/4” RIDGID 11-R-skærehoveder (eller R-200) passer i RIDGID
600- og 690-gevindskærere uden brug af adapter. Skærehovedet
skubbes simpelthen med notenden først ind i overadegearet,
indtil fjederen griber godt fast. (Se g. 1a) 1 1/2” og 2” RIDGID
11-R-skærehoveder (eller R-200) sættes nemt i RIDGID 690, når
adapterringen er skubbet ud. (Se g. 1b)
For højregevind ses isætning på g. 2a.
For venstregevind ses isætning på g. 2b.
Bemærk: Kontakten til retningsskift bruges til at trække skærehovedet
tilbage, når gevindet er færdigt. Ved gevindskæring skal kontakten
altid stå, så den massive pil er synlig. Se g. 2c.
Vigtigt: Når der skæres gevind, skal 601/691-støttearmen benyttes og
låses sikkert til røret som vist på gur 3 og 4. Anbring støttearmen på
røret, så enden af medbringeren er på linje med enden af røret. Figur
3 og 4 viser, hvordan støttearmen og og rørdrevet bruges sammen
korrekt. Hvis disse instruktioner ikke følges, kan operatøren komme til
skade pga. den torsionskraft, der udvikles under gevindskæring.
2. Sæt skærehovedet (der allerede er sat i rørdrevet) over enden af
røret. Under brug af støttearm skal det sikres, at rørdrevet er korrekt
anbragt på denne. Ved højregevind skal skærehovedet dreje i urets
retning. (set fra forsiden af skærehovedet).
Bemærk: Under gevindskæring skal der tilføres rigeligt RIDGID-
gevindskæreolie til bakkerne. Vi anbefaler en model 418-smørenippel
for at sikre tilstrækkelig olietilførsel.
3. Tænd for kontakten, samtidig med at der øves tryk mod maskinen
for at sikre, at gevindskæringen startes. Hold kontakten nede, indtil
gevindskæringen er færdig. Når kontakten slippes, standser rørdrevet.
Pas på: Hold godt fast i rørdrevet for at modstå begyndende
torsionskraft, når skærehovedet føres tilbage.
4. Når skærehovedet skal fjernes fra gevindrøret, skal retningskontakten
sættes i tilbage-positionen. Se g. 2d. Tænd for afbryderkontakten.
Når bakkerne giver slip på enden af røret, skal der tages fat i
håndtaget oven på rørdrevet, og rørdrevet skal fjernes fra røret.
VEDLIGEHOLDELSE AF RØRDREV
Udskiftning af motorbørster
Advarsel:For at nedsætte risikoen for elektrisk stød og utilsigtet start skal
ledingen altid tages ud af stikket før eftersyn. Kontroller motorbørsterne
hvert halve år, og udskift børsterne, når de er slidt ned til mindre end 6 mm
(1/4” mm).
Enheden er fremstillet, så den er vedligeholdelsesfri, bortset fra børsterne,
der bliver slidt. Al anden vedligeholdelse skal udføres af fabriksgodkendte
værksteder. Permanent oliepåfyldning – vedligeholdelse ikke påkrævet.
Sikkerhed
1. Lær rørdrevet at kende. Læs betjeningsvejledningen omhyggeligt. Lær
at betjene værktøjet og forstå brugen af det samt begrænsningerne
ved det, og vær opmærksom på eventuelle faremomenter i forbindelse
med værktøjet.
2. Brug det rigtige værktøj. Vi anbefaler brug af 601/691-støttearmen.
Støttearmen giver en mere sikker brug, når 600- eller 690-rørdrevet
benyttes vandret, lodret eller over hovedet, idet begge hænder så vil
være fri til at sætte rørdrevet på plads.
Når arbejdet er udført, kan rørdrevet og støttearmen fjernes separat,
hvilket giver en mere sikker nedtagning. Brug ikke små værktøjer eller
tilbehør til et job, der kræver et ekstra kraftigt værktøj.
3. Gør emnet fast. Brug en tvinge, en arbejdsbænk eller lign. til at holde
rør, der ikke er fastgjort på anden måde.
Ridge Tool Company
17
Page 19
Ridge Tool Company
18
600-690
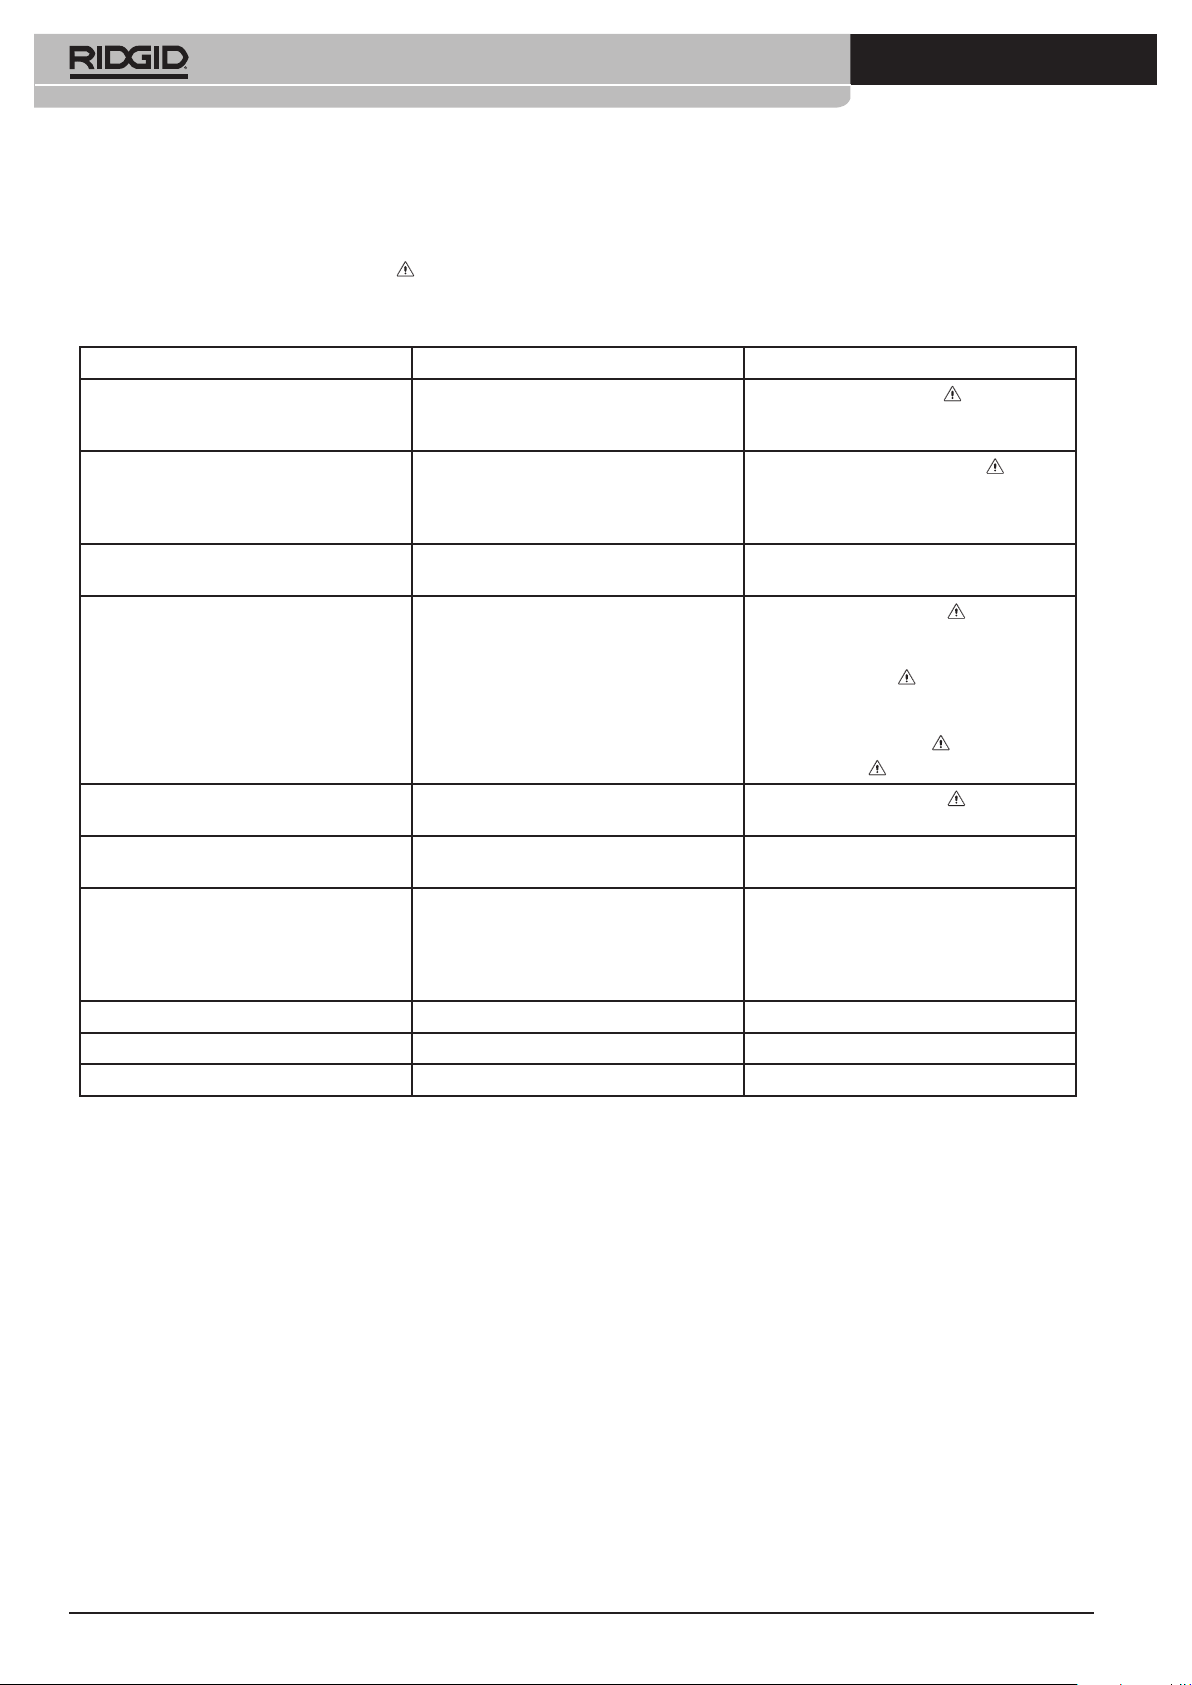
FEJLFINDING
Advarsel
Alle afhjælpningsforslag, der er markeret med
faguddannet elektriker.
Tag ledningen ud.
FEJLFINDING MULIG ÅRSAG AFHJÆLPNING
- motoren starter ikke - afbrydelse af strømmen
- motoren kan ikke oplades - kortslutning
- unormal opvarmning af motoren - overbelastning pga. sløve bakker
- gnister udspringer ved motoren - snavset kommutator
- ”gnister” i motorrummet - partikler river sig løs af børsterne eller armaturet
- skærehovedet begynder ikke at skære - sløve eller knækkede bakker
- beskadiget gevind - sløve bakker
- støttearm drejer under gevindskæringen - kæber på støttearmen er snavsede - rens med stålbørste
- skærehoveder kan ikke skiftes ordentligt - støbegrat på enden af skærehovedet - l støbegraten af
- skærehoved holdes ikke stramt - holdefjeder beskadiget eller slidt - udskift holdefjeder
skal udføres af en
- sikring er sprunget
- børsterne rører ikke armaturet
- overbelastning pga. sløve bakker
- dårlig kvalitet gevindskæreolie eller
utilstrækkelig mængde af samme
- utilstrækkelig køleluft
- dårlig kontakt mellem børster og børsteholder
- børsterne rører ikke kommutatoren korrekt pga.
slid
- børster af andet fabrikat
- skarp kant på børste
(opsamleren) og begynder at gløde
- maskinen løber den forkerte vej
- bakkerne er ikke indsat i korrekt rækkefølge
- dårlig rørkvalitet
- dårlig kvalitet gevindskæreolie eller
utilstrækkelig mængde af samme
- undersøg strømforsyningen
- sæt en ny sikring i
- undersøg børsterne, og udskift slidte børster
- nd kortslutningen, og afhjælp den
- udskift bakkerne
- brug RIDGID-gevindskæreolie i tilstrækkelige
mængder
- udskift bakkerne
- rens motorens luftaftræksåbning
- send maskinen til reparation
- stram skruerne, så børsten trykkes fast mod
kommutatoren
- udskift slidte børster
(udskift kun med originale RIDGID-børster til
kommutator)
- brug kun originale børster
- knæk kanten af
- send maskinen til reparation
- udskift bakkerne
- undersøg retningskontaktens indstilling
- udskift bakkerne
- sæt bakkerne i korrekt rækkefølge
- brug kun rør af god kvalitet
- brug kun RIDGID-gevindskæreolie i
tilstrækkelige mængder
Page 20
NO
600, 690
Bruksanvisning
ADVARSEL! Les disse instruksjonene
og sikkerhetsbrosjyren som følger med,
nøye før du bruker dette utstyret. Hvis du
er usikker på noen aspekter ved bruken av dette
verktøyet, kan du kontakte RIDGID-forhandleren
for å få ere opplysninger.
Feil bruk av utstyret kan føre til elektrisk støt,
brann og/eller alvorlige personskader.
TA VARE PÅ DISSE INSTRUKSJONENE!
BESKRIVELSE OG SPESIFIKASJONER
Beskrivelse
RIDGID nr. 600 og 690 bærbare elektriske gjengeskjærere er apparater
beregnet på tungdrift drevet av en elektrisk motor. De gir kraft til gjenging
av rør med RIDGID 11R (eller R-200) senkegjengehoder.
Spesikasjoner/teknisk informasjon
600 690
Gjengekapasitet (rør & metallslange)
Girhode/type
Lengde
Vekt
Motor, universell type (110 eller 220 V)
Modell med støttearm
Modell med gjengehode
Standardutstyr
Hver drivmotor for 600 og 690 er forsynt med en støttearm. Apparater kan
leveres med en bæreeske i metall og gjengehoder.
Sikkerhet
1. Kjenn drivmotoren din. Les brukerhåndboken nøye. Lær å betjene og
anvende dette verktøyet. Lær også hvilke begrensninger det har, og
de særlige potensielle faremomentene som er knyttet til det.
2. Bruk riktig verktøy. Vi anbefaler bruk av støttearm 601/691.
Støttearmen sikrer forsvarlig drift når du bruker drivmotor 600 og 690
vannrett, loddrett eller over hodet, fordi begge hender er fri til å stille
drivmotoren der den skal stå, så snart den er sikkert festet til røret for
å ta opp gjengemomentet.
Når jobben er avsluttet, kan drivmotoren og støttearmen fjernes hver
for seg, noe som gjør det sikrere å ta apparatet ned. Ikke tving et lite
verktøy eller tilbehør til å gjøre samme jobb som et verktøy beregnet
på tungdrift.
3. Sikkert arbeid. Bruk klemme, skruestikke på benk eller stativ til å holde
rør som ikke er stivt støttet eller festet på annet vis.
1/8” - 1 1/4”
rørspiral
510 mm
5,5 kg
1020 W
601
R-200, 11R
1/8” - 2”
spore
600 mm
8,5 kg
1020 W
691
R-200, 11R
600-690
Betjening
Gjenging med senkegjengehoder
1. RIDGIDs gjengehoder 11-R (eller R-200) på1/8” - 1 1/4” passer
inn i RIDGIDs elektriske gjengeskjærere 600 og 690 uten behov
for adaptere. Du skyver ganske enkelt splintenden inn først, rett
inn i kronhjulet til fjæren får et sikkert grep. (Se g. 1a) RIDGIDs
gjengehoder 11-R (eller R-200) på 1 1/2” og 2” er lette å montere i
RIDGID 690 når adapterringen er skjøvet ut. (Se g. 1b)
For høyregjenger foregår monteringen som vist på g. 2a.
For venstregjenger foregår monteringen som vist på g. 2a.
Merk: Retningsbryteren brukes til å trekke gjengehodet tilbake når
gjengen er ferdig. Når du skal gjenge, må bryteren alltid være plassert
slik at den heltrukne pilen vises. Se g. 2c.
Viktig: Når du gjenger et rør, må støttearm nr. 601/691 brukes og
låses forsvarlig på røret som vist på gur 3 og 4. Plasser støttearmen
på røret slik at enden av tangen er på linje med enden av røret. Se
gur 3 og 4 for å bruke støttearmen og drivmotoren sammen på
riktig måte. Hvis du ikke følger disse instruksjonene, kan det føre til
skade på operatøren på grunn av dreiemomentet som oppstår under
gjengingen.
2. Plasser gjengehodet (allerede montert på drivmotoren) over enden av
røret. Under bruk må du passe på at drivmotoren er korrekt plassert på
støttearmen. For høyregjenger må gjengehodet rotere med urviseren.
(når du ser mot forsiden av gjengehodet).
Merk: Når du gjenger, må du ha rikelig med RIDGID
gjengeskjæringsolje på gjengebakkene. Vi anbefaler bruk av smører
modell 418 for å sikre tilstrekkelig tilførsel av olje.
3. Aktiver bryterknappen og legg press på maskinen samtidig for å
sikre at gjengingen starter. Hold bryterknappen inne til gjengingen er
avsluttet. Slipp bryterknappen. Dette stanser drivmotoren.
Forsiktig: Hold godt fast i drivmotorens håndtak for å motvirke
startmomentet når du trekker gjengehodet tilbake.
4. Sett retningsbryteren på tilbaketrekking for å trekke gjengehodet
tilbake fra det gjengede røret. Se g. 2d. Aktiver hjulbryteren. Når
gjengebakkene er klar av enden på røret, tar du tak i håndtaket øverst
på drivmotoren og fjerner drivmotoren fra røret.
VEDLIKEHOLD AV DRIVMOTOREN
Skifte av motorbørster
Advarsel: For å redusere faren for elektrisk støt og utilsiktet oppstart må
du alltid trekke ut strømkabelen før servicearbeid. Kontroller motorbørstene
hver 6. måned og skift børstene når de er slitt ned til mindre enn 1/4”
(6 mm).
Bortsett fra motorbørstene, som vil slites, er apparatet konstruert for å
være vedlikeholdsfritt. Alt annet vedlikehold må utføres på servicestasjoner
godkjent av produsenten. Permanent oljepåfyll - intet vedlikehold
nødvendig.
Ridge Tool Company
19
Page 21
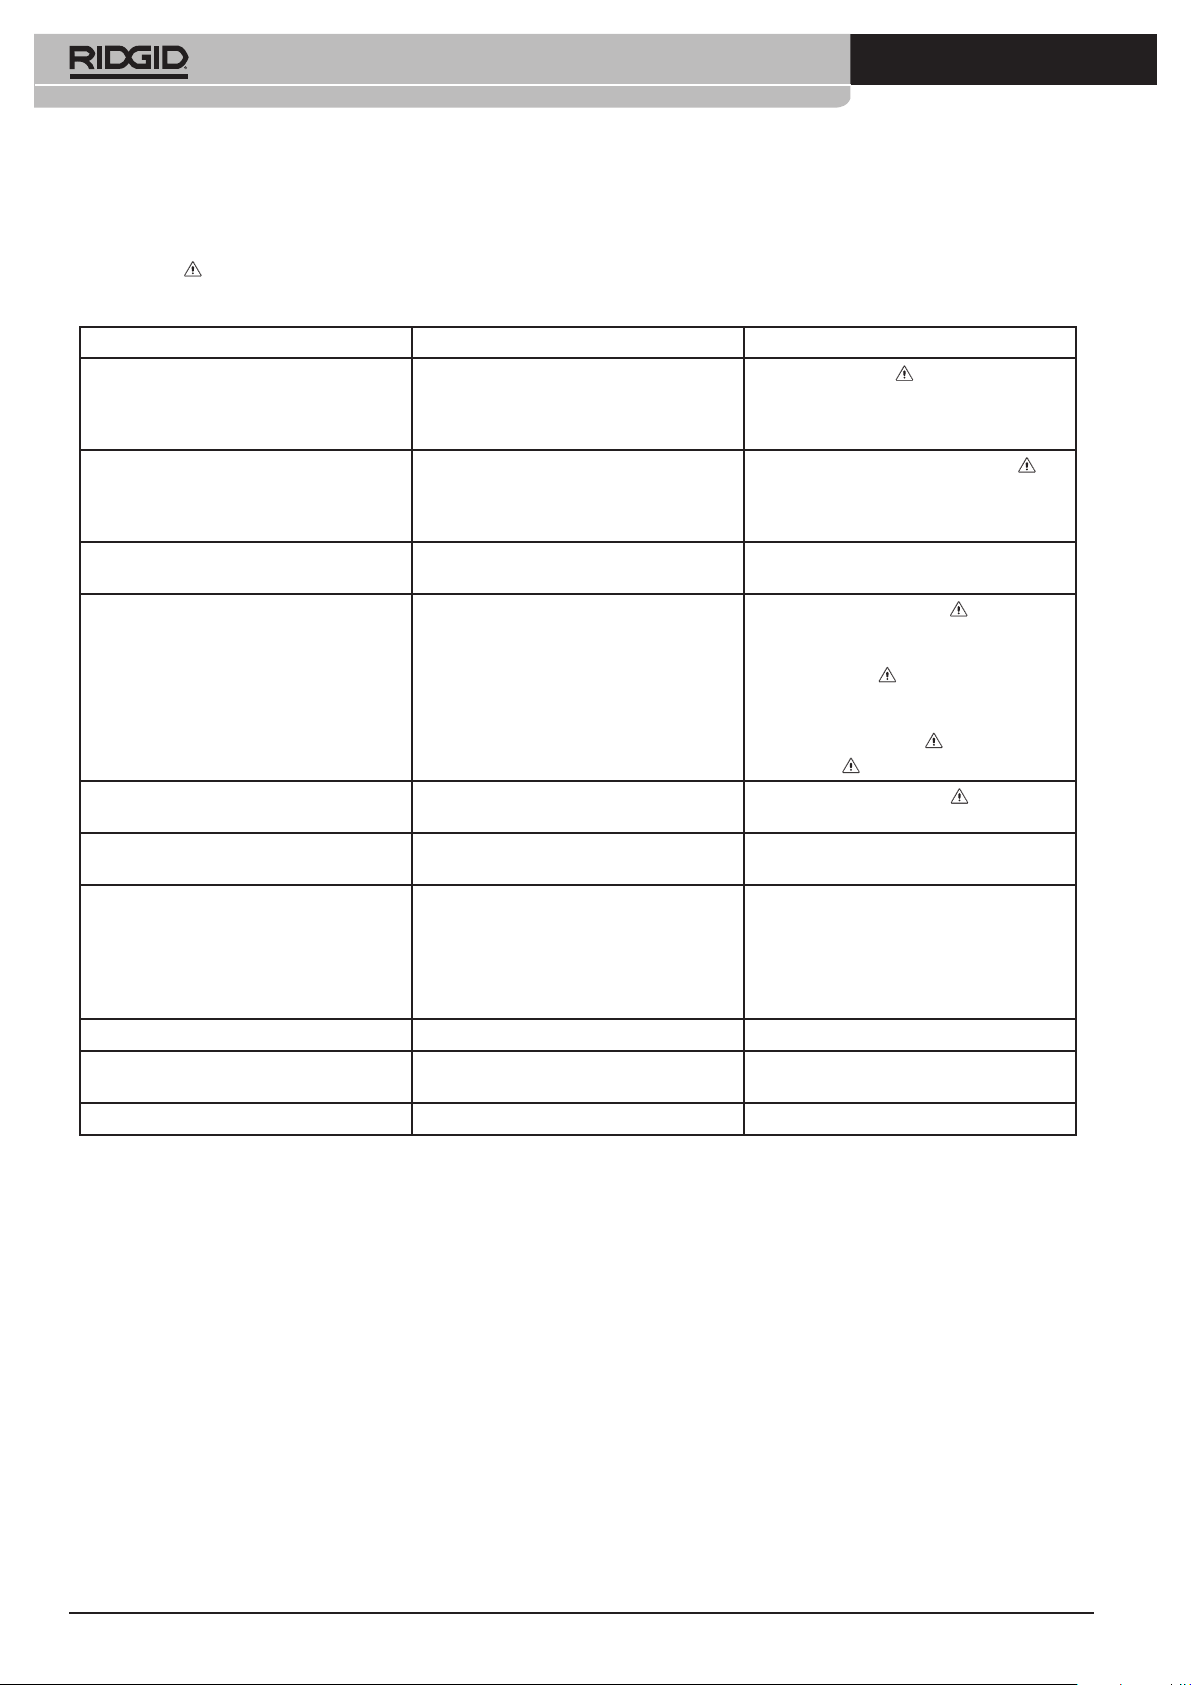
Ridge Tool Company
20
600-690
PROBLEMLØSNING
Advarsel
Hvert tiltak med
Kople fra strømkabelen.
PROBLEMLØSNING MULIG ÅRSAK TILTAK
- motoren starter ikke - tilførselen avbrutt
- motoren kan ikke lades - kortslutning
- motoren blir unormalt varm - overbelastning på grunn av sløve gjengebakker
- det dannes gnister ved motoren - skitten strømvender
- “gnister” i motorkassen - partikler løsner fra børstene eller fra ankeret
- gjengehodet starter ikke gjengingen - sløve eller ødelagte gjengehoder
- skadd gjenge - sløve gjengebakker
- støttearmen snur seg under gjenging - støttearmens innspenningsklemmer er skitne - rengjør med stålbørste
- gjengehodene kan ikke skiftes skikkelig - det er kommet ru kanter på splintenden på
- gjengeholdet holdes ikke hardt - holdefjæren er skadd eller slitt - skift holdefjæren
må utføres av en kvalisert elektrofagmann.
- sikringen er gått
- børstene berører ikke ankeret
- overbelastning på grunn av sløve gjengebakker
- dårlig kvalitet eller ikke nok gjengeskjæringsolje
- ikke nok kjøleluft
- dårlig kontakt mellom børster og børsteholder
- børstene berører ikke strømvenderen skikkelig
på grunn av for stor slitasje
- børster fra annen produsent
- skarp kant på børsten
(kollektoren) og begynner å gløde
- maskinen går i gal retning
- gjengebakkene er ikke montert i riktig rekke
følge
- rør med dårlig kvalitet
- dårlig kvalitet på eller ikke nok gjengeskjæringsolje
gjengehodet
-
- undersøk tilførselen
- sett i en ny sikring
- kontroller børstene, erstatt brukte børster med
nye
- se etter kortslutningen og løs problemet
- sett i nye gjengebakker
- bruk RIDGID gjengeskjæringsolje i tilstrekkelig
mengde
- sett i nye gjengebakker
- rengjør luftehullets åpning på motoren
- send apparatet til reparasjon
- trekk til skruene, pass på at børsten er trykket
fast mot strømvenderen
- skift slitte børster
(må bare erstattes med ekte RIDGID-børster for
strømvender)
- bruk bare originalbørster
- bryt kanten
- send maskinen til reparasjon
- skift gjengebakker
- kontroller innstillingen av retningsbryteren
- skift gjengebakker
- sett gjengebakkene i riktig rekkefølge
- pass på at det bare brukes rør av god kvalitet
- bruk bare RIDGID gjengeskjæringsolje og i
tilstrekkelig mengde
- fjern de ru kantene med en l
Page 22
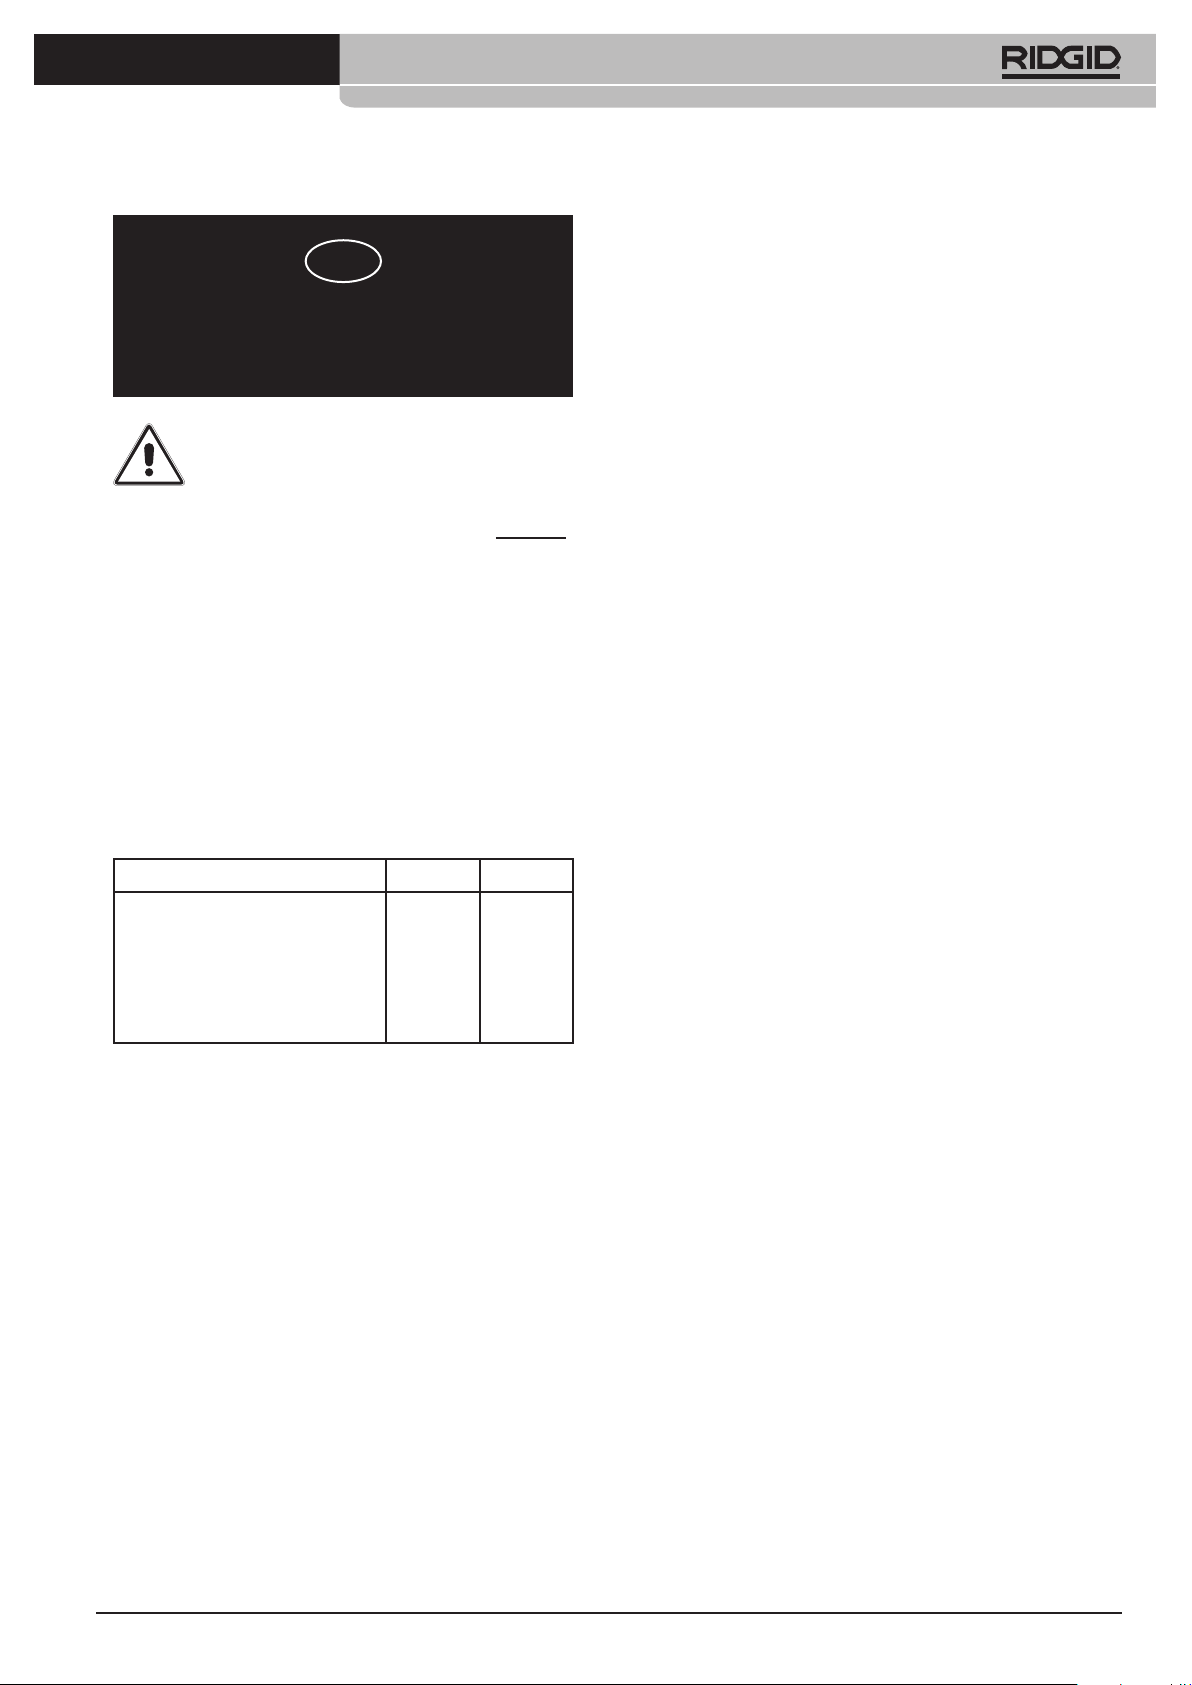
FI
600, 690
Käyttöohjeet
VAROITUS! Lue nämä ohjeet ja mukana
toimitettu turvaopas huolellisesti
ennen laitteen käyttöä. Jos olet
epävarma mistään tämän työkalun käyttöön
liittyvistä seikoista, pyydä lisätietoja RIDGIDjälleenmyyjältä.
Jos kaikkiin ohjeisiin ei tutustuta tai niitä ei
noudateta, seurauksena voi olla sähköisku,
tulipalo ja/tai vakava loukkaantuminen.
SÄILYTÄ NÄMÄ OHJEET!
SELOSTE JA ERITTELY
Seloste
RIDGID-kierteityskoneet 600 ja 690 ovat sähkökäyttöisiä voimakoneita,
joita käytetään RIDGID-kierrepäiden 11-R (tai R-200) yhteydessä.
Erittely / tekniset tiedot
600 690
Kierteitysteho (putkikierre)
Hammaspyörästö/malli
Pituus
Paino
Yleisvirtamoottori (110 tai 220 V)
Tukivarsi
Kierrepäät mallia
Vakiovarusteet
Kierteityskoneet 600 ja 690 toimitetaan tukivarrella varustettuina. Koneet
voidaan toimittaa säilytyslaatikossa sekä varustettuna kierrepäillä.
1/8” - 1 1/4”
matoruuvi
510 mm
5,5 kg
1020 W
601
R-200, 11R
1/8” - 2”
lieriö
600 mm
8,5 kg
1020 W
691
R-200, 11R
600-690
Käyttö
Kierteittäminen kierrepäillä
1. 1/8” – 1 1/4” RIDGID-kierrepäät 11-R (tai R-200) sopivat RIDGID
600- ja 690 -koneisiin suoraan ilman välikappaleita. Työnnä kierrepää
pitimeen, jolloin jousi lukitsee sen paikalleen. (Kuva 1a) 1 1/2 ja 2
tuuman RIDGID-kierrepäiden 11-R (tai R-200) asentamiseksi RIDGID
690 -koneen välikappale poistetaan. (Kuva 1b)
Oikeakätisen kierteen leikkaamiseksi kierrepää asennetaan kuvan 2a
mukaisesti.
Vasenkätisen kierteen leikkaamiseksi kierrepää asennetaan kuvan 2b
mukaisesti.
Huom. Suunnanvaihtokytkin on tarkoitettu kierrepään poistamiseksi
kierteen tultua leikatuksi. Kierrettä leikattaessa umpinaisen nuolen on
oltava näkyvissä. (Kuva 2c)
Tärkeää. Kierrettä leikattaessa on käytettävä RIDGID 601/691
-tukivartta, jonka on oltava tukevasti putkeen kiinnitettynä kuvien 3 ja 4
mukaisesti. Tukivarsi on asetettava putkeen siten, että tappi on putken
pään tasolla. Tukivarren oikea käyttö näkyy kuvissa 3 ja 4. Näiden
ohjeiden laiminlyönti saattaa aiheuttaa tapaturman kierteityksen
suuren vääntömomentin takia.
2. Aseta (koneeseen kiinnitetty) kierrepää putken päähän. Varmista,
että kone on oikeassa asennossa tukivarressa. Oikeakätisiä kierteitä
leikattaessa kierrepään on pyörittävä myötäpäivään (kierrepään levyä
katsottaessa).
Huom. Voitele kierteityksen aikana teriä runsaasti RIDGID-
kierreöljyllä. Suosittelemme käytettäväksi öljyämislaitetta 418 riittävän
öljymäärän varmistamiseksi.
3. Paina sähkökytkimestä kone käyntiin ja työnnä kierrepäästä kierre
alkuun. Pidä sähkökytkintä painettuna, kunnes kierre on valmis.
Otteen irrotus pysäyttää koneen.
Varoitus: Pidä koneen kahvasta lujasti kiinni kierrepään pois
pyörityksen alussa syntyvän vääntövoiman torjumiseksi.
4. Kierrepää pyöritetään pois putkesta kääntämällä suunnanvaihtokytkin
peruutusasentoon. Katso kuvaa 2d. Paina käyttökytkimestä. Terien
irrottua kierteestä tartu kahvasta ja poista kone putkesta.
KONEEN HUOLTO
Hiilien vaihto
Varoitus: Sähköiskun välttämiseksi ja tahattoman käynnistyksen
estämiseksi pistotulppa on aina irrotettava sähköverkosta ennen huoltoa.
Tarkista hiilet 6 kuukauden välein ja uusi ne, jos niiden pituus alittaa 6 mm.
Kone on huoltovapaa lukuun ottamatta hiilien kulumista. Kaikki muu huolto
on jätettävä valtuutetun huoltokorjaamon tehtäväksi. Kestovoitelu – ei
kaipaa huoltoa.
Turvallisuus
1. Tunne koneesi. Tutustu huolellisesti käyttöohjeeseen. Opettele koneen
toiminta, mahdollisuudet, rajoitukset samoin kuin mahdolliset käyttöön
liittyvät vaaratekijät.
2. Käytä sopivia varusteita. Suosittelemme tukivarren 601/691
käyttöä. Tukivarren käyttö 600/690-koneen yhteydessä varmistaa
koneen turvallisen käytön vaakatasossa, pystytasossa sekä pään
yläpuolella työskenneltäessä. Tukivarsi poistaa kierteittämisen
vastavoiman ja jättää molemmat kädet vapaaksi koneen asettamiseen
kierteityskohtaan turvallisesti.
Kun työ on tehty, kone ja tukivarsi voidaan irrottaa erikseen, jolloin
työ on turvallisempi lopettaa. Älä käytä alamittaisia tai huonolaatuisia
lisävarusteita työhön, johon tarvitaan voimatyökaluja.
3. Kiinnitä työstettävä putki. Käytä putkipuristinta tai työpöytää pitämään
paikallaan putkea, joka ei ole tukevasti kiinni jossain.
Ridge Tool Company
21
Page 23
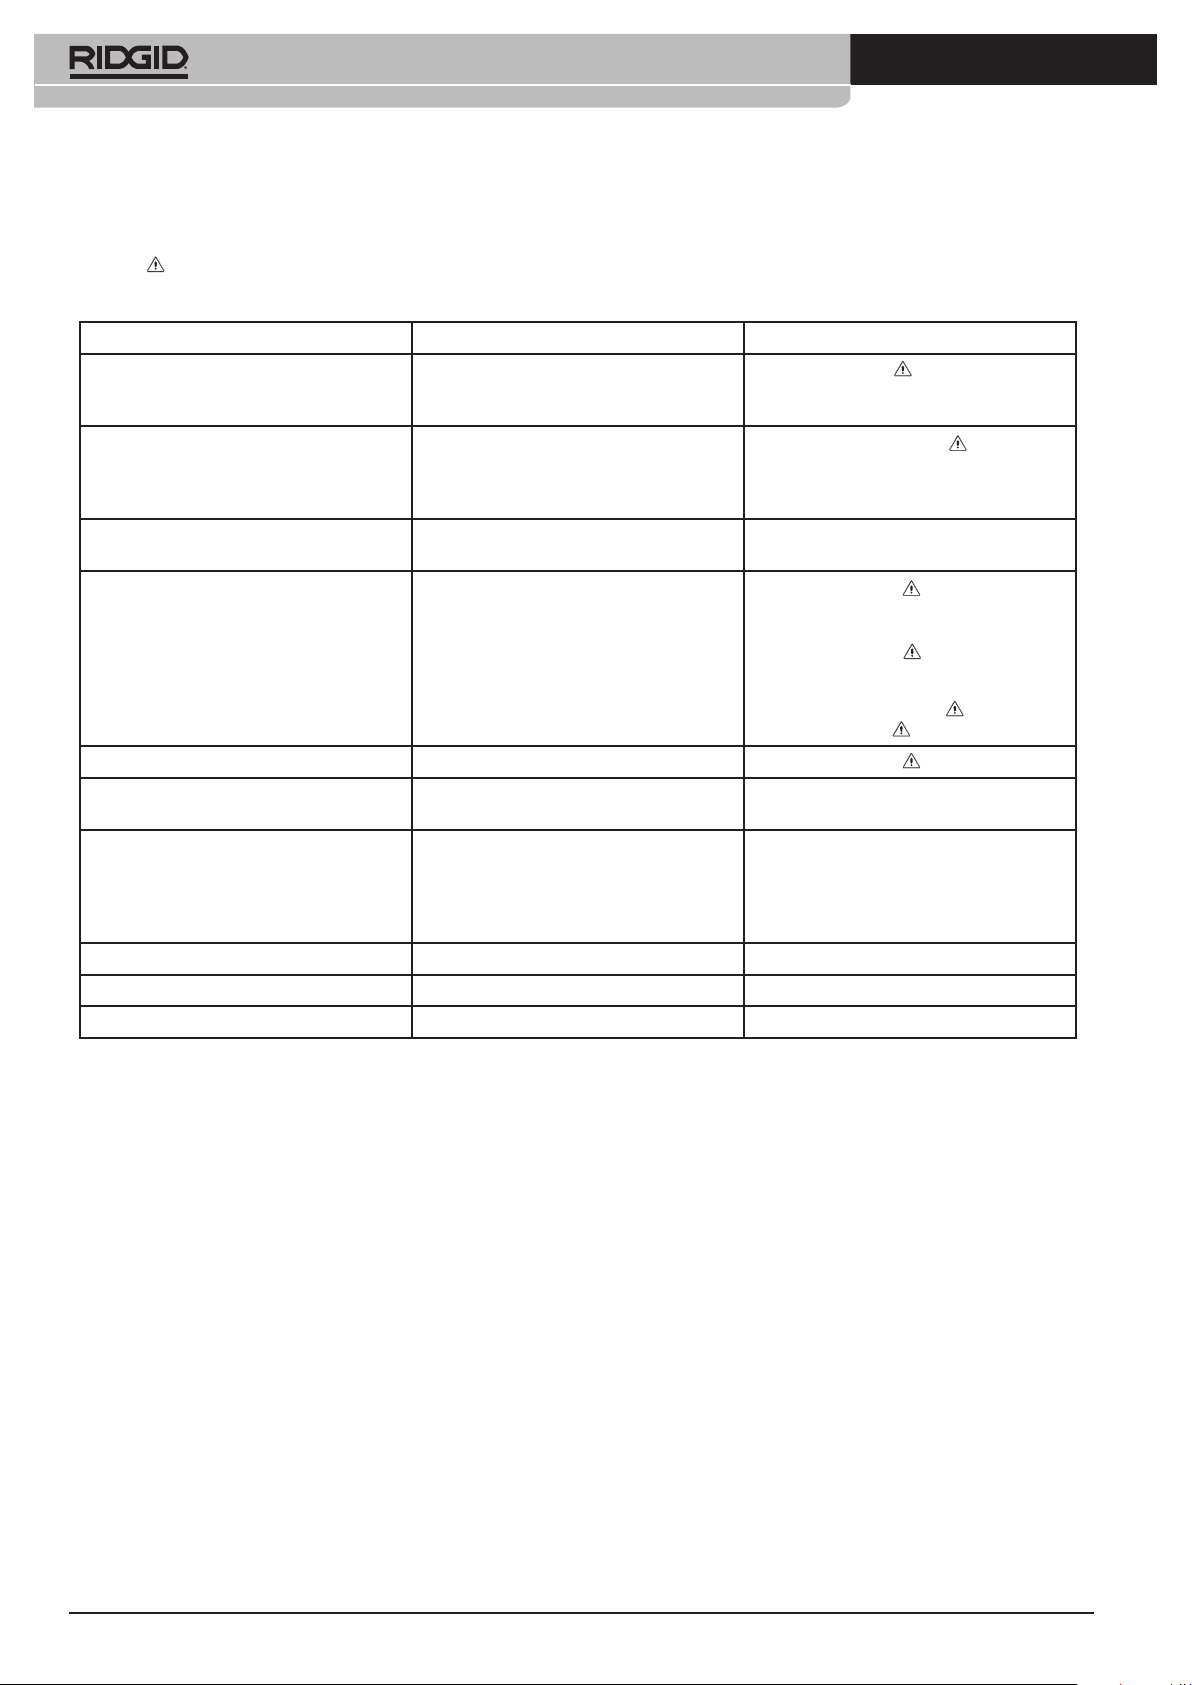
Ridge Tool Company
22
600-690
VIANETSINTÄ
Varoitus!
Symbolilla merkityt kohdat kuuluvat sähkömiehelle.
Irrota pistotulppa.
VIANETSINTÄ MAHDOLLINEN VIKA TOIMENPIDE
- kone ei käynnisty - virtakatkos
- sulake on palanut
- hiilet eivät kosketa ankkuria
- moottoria ei voi kuormittaa - läpilyönti
- kuluneista teristä johtuva ylikuormitus
- huonolaatuista kierreöljyä tai liian vähän kier
reöljyä
- moottori kuumenee huomattavasti - kuluneista teristä johtuva ylikuormitus
- riittämätön jäähdytys
- moottori kipinöi - likainen kommutaattori
- huono kosketus hiilien ja ja hiilenpitimen välillä
- kulumisen takia hiilet eivät kosketa
kommutaattoria kunnolla
- tarkista virransyöttö
- vaihda sulake
- tarkista hiilet, vaihda kuluneet hiilet
- paikallista läpilyönti ja korjaa
- vaihda terät
-
- käytä riittävästi RIDGID-kierreöljyä
- vaihda terät
- puhdista koneen ilmanvaihtoaukot
- lähetä kone huoltoon
- kiristä liitosruuvit ja varmista, että hiilet painuvat
kunnolla kommutaattorille
- vaihda kuluneet hiilet
(käytä vain alkuperäisiä RIDGID-hiiliä)
- huonolaatuiset hiilet
- hiilien terävä reuna
- ”tulta” moottoriosassa - hiilistä tai ankkurista irronnut osa, joka hehkuu
- kierrepää ei lähde tekemään kierrettä - kuluneet tai rikkoutuneet terät
- kone pyörii väärään suuntaan
- vialliset kierteet - kuluneet terät
- terät eivät ole oikeissa lovissaan
- huonolaatuista putkea
- huonolaatuista kierreöljyä tai liian vähän kier
reöljyä
- tukivarsi pyörii mukana - tukivarren leuat likaiset - puhdista teräsharjalla
- kierrepään vaihtaminen vaikeaa - jäystettä kierrepään istukkapäässä - poista jäyste viilalla
- kierrepää ei pysy paikallaan - lukkorengas vahingoittunut tai kulunut - vaihda lukkorengas
- käytä vain alkuperäisiä hiiliä
- poista terävä reuna
- lähetä kone huoltoon
- vaihda terät
- tarkista suunnanvaihtokytkimen asento
- vaihda terät
- aseta terät oikein
- käytä ainoastaan hyvälaatuista putkea
-
- käytä riittävästi RIDGID-kierreöljyä
Page 24
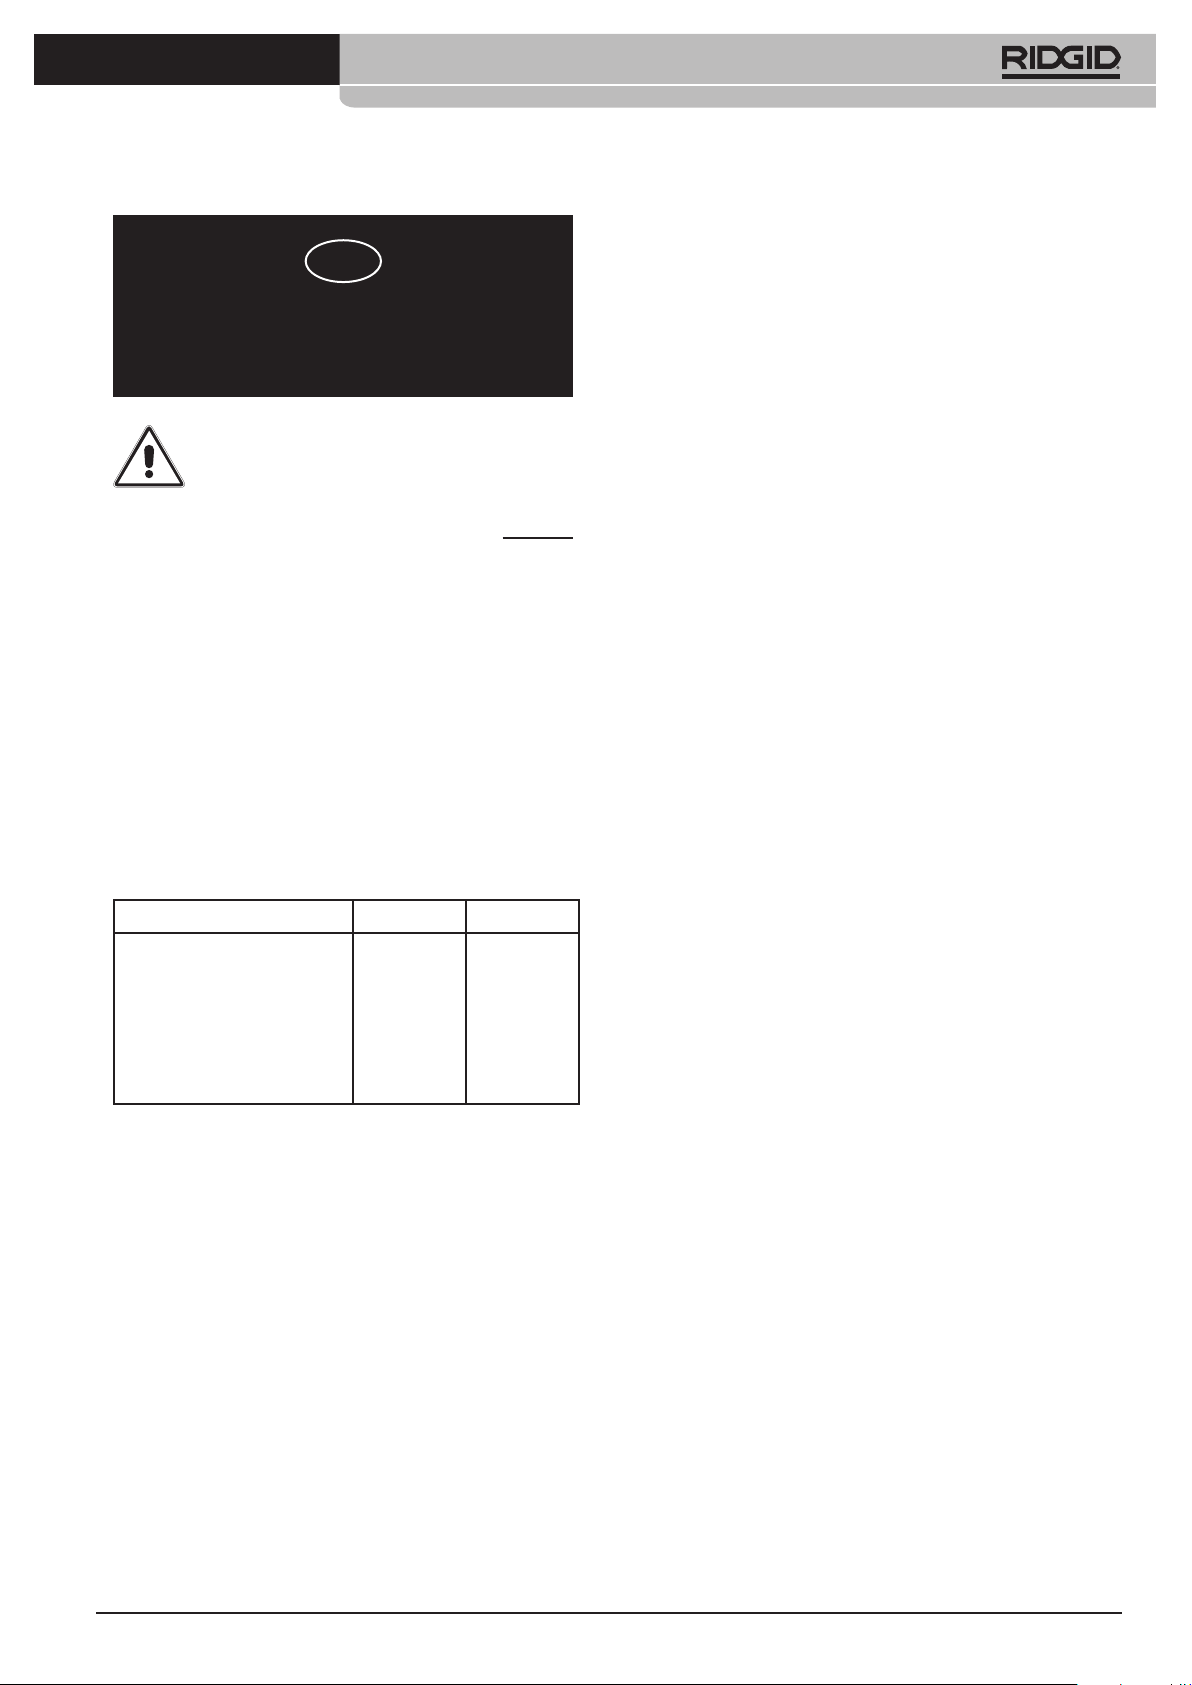
HR
600, 690
Upute za rukovanje
UPOZORENJE! Prije korištenja ovih
uređaja pročitajte pomno ove upute i
prateću brošuru o sigurnosti.Ako niste
sigurni u vezi bilo kojeg vida korištenja ovoga
alata, zatražite više podataka od Vašeg RIDGID
zastupnika.
Ne uspijete li razumjeti i slijediti upute može doći
do električnog udara, požara i/ili teške tjelesne
ozljede.
ČUVAJTE OVE UPUTE!
OPIS I TEHNIČKI PODACI
Opis
RIDGID prijenosne električne nareznice br. 600 i 690 su strojevi za
teške uvjete primjene pokretani elektromotorima koji omogućuju strojno
narezivanje navoja na cijevima pomoću nareznih glava RIDGID 11R (ili
R-200).
Značajke / tehnički podaci
600 690
Raspon narezivanja (cijevi i kanala)
Reduktorska glava/tip
Duljina
Masa
Motor, univerzalni tip (110 ili 220 V)
Model potporne ruke
Model narezne glave
Standardna oprema
Pogonski sklopovi 600 i 690 isporučuju se s potpornom rukom. Uz strojeve
se može dobiti limeni kovčeg za nošenje i narezne glave.
1/8” - 1 1/4”
s pužnim
zupčanikom
510 mm
5,5 kg
1020 W.
601
R-200, 11R
1/8” - 2”
s čeonim
zupčanicima
600 mm
8,5 kg
1020 W.
691
R-200, 11R
600-690
Rukovanje
Narezivanje pomoću nareznica sa zglobnom glavom
1. Narezne glave RIDGID 11-R (ili R-200) od 1/8” - 1 1/4” pristaju u
električne nareznice RIDGID 600 i 690 bez potrebe za prilagodnikom.
Jednostavno umetnite uži kraj narezne glave u naličje zgloba dok se
opruga čvrsto ne zakvači. (Vidi sl. 1a) Narezne glave RIDGID 11-R
(ili R-200) od 1 1/2” i 2” se jednostavno ugrađuju u RIDGID 690 kada
se prilagodni prsten izgura van. (Vidi sliku 1b)
Za desne navoje, ugradnja je kao što pokazuje slika 2a.
Za lijeve navoje, ugradnja je prikazana na slici 2b.
Napomena: Sklopka za promjenu smjera se koristi za vraćanje
narezne glave s cijevi kada je navoj završen. Za narezivanje, sklopka
uvijek mora biti postavljena tako da se vidi puna strelica. Vidi sliku 2c
Važno: Pri narezivanju cijevi treba koristiti potpornu ruku 601/691
i čvrsto ju postaviti na cijev kao što je prikazano na slikama 3 i 4.
Postavite potpornu ruku na cijev tako da je njen kraj poravnat s
krajem cijevi. Za pravilnu uporabu potporne ruke i pogonskog sklopa,
pogledajte slike 3 i 4. Ako se ne pridržavate ove upute, može doći
do ozljede rukovaoca zbog zakretnog momenta koji se stvara pri
narezivanju.
2. Nataknite nareznu glavu (već ugrađenu u pogonski sklop) na kraj
cijevi. Provjerite je li pogonski sklop pravilno postavljen na potpornu
ruku. Za desne navoje, narezna glava se mora okretati u smjeru
kazaljke na satu. (gledajući u lice narezne glave).
Napomena: Tijekom narezivanja, na noževe nanesite obilno RIDGID
ulja za narezivanje navoja. Preporučujemo uporabu uljnika Model 418
kako bi se osiguralo prikladno podmazivanje.
3. Istovremeno pritisnite gumb za pokretanje i pritisnite stroj na cijev da
bi narezivanje započelo. Držite gumb za pokretanje pritisnut do kraja
narezivanja. Kada otpustite gumb, pogonski sklop će se zaustaviti.
Oprez: Pri skidanju narezne glave s cijevi, čvrsto držite ručku
pogonskog sklopa da biste se oduprli početnom zakretnom trzaju.
4. Za skidanje narezne glave s narezane cijevi, sklopku za smjer
postavite u položaj vraćanja. Vidi sliku 2d. Uključite krilnu sklopku.
Kada noževi siđu s kraja cijevi, primite ručku na vrhu pogonskog
sklopa i uklonite sklop s cijevi.
ODRŽAVANJE POGONSKOG SKLOPA
Zamjena četkica motora
Upozorenje: Da biste izbjegli opasnost električnog udara i nehotičnog
uključivanja, uvijek iskopčajte kabel napajanja prije održavanja. Provjeravajte
četkice motora svakih 6 mjeseci i zamijenite ih kada se istroše na manje
od 1/4” (6 mm).
Sklop je osmišljen tako da ne treba održavanje osim četkica motora koje
će se trošiti. Bilo koje drugo održavanje treba obaviti u tvornički odobrenim
servisnim centrima. Trajno punjenje ulja – nije potrebno održavanje.
Sigurnost
1. Proučite Vaš pogonski sklop. Pažljivo proučite priručnik za rukovaoca.
Upoznajte se s rukovanjem, primjenom i ograničenjima, kao i sa
specičnim opasnostima kod ovog alata.
2. Upotrebljavajte pravi alat. Preporučujemo uporabu potporne ruke
601/691. Potporna ruka omogućuje sigurnije rukovanje kad se
pogonski sklop 600 ili 690 koristi vodoravno, okomito ili iznad glave, jer
jednom kada je pričvršćena za cijev i može preuzeti zakretni moment
za narezivanje, i obje ruke ostaju slobodne za postavljanje pogonskog
sklopa nareznica na mjesto.
Kada je posao završen, pogonski sklop i potporna ruka se mogu
ukloniti odvojeno radi sigurnijeg skidanja nakon rada. Nemojte koristiti
mali alat ili nastavak za posao namijenjen alatima za teške uvjete.
3. Siguran rad. Za držanje cijevi koja inače nije čvrsto oslonjena ili
učvršćena upotrijebite stegu, stolni škripac ili cijevni stalak.
Ridge Tool Company
23
Page 25
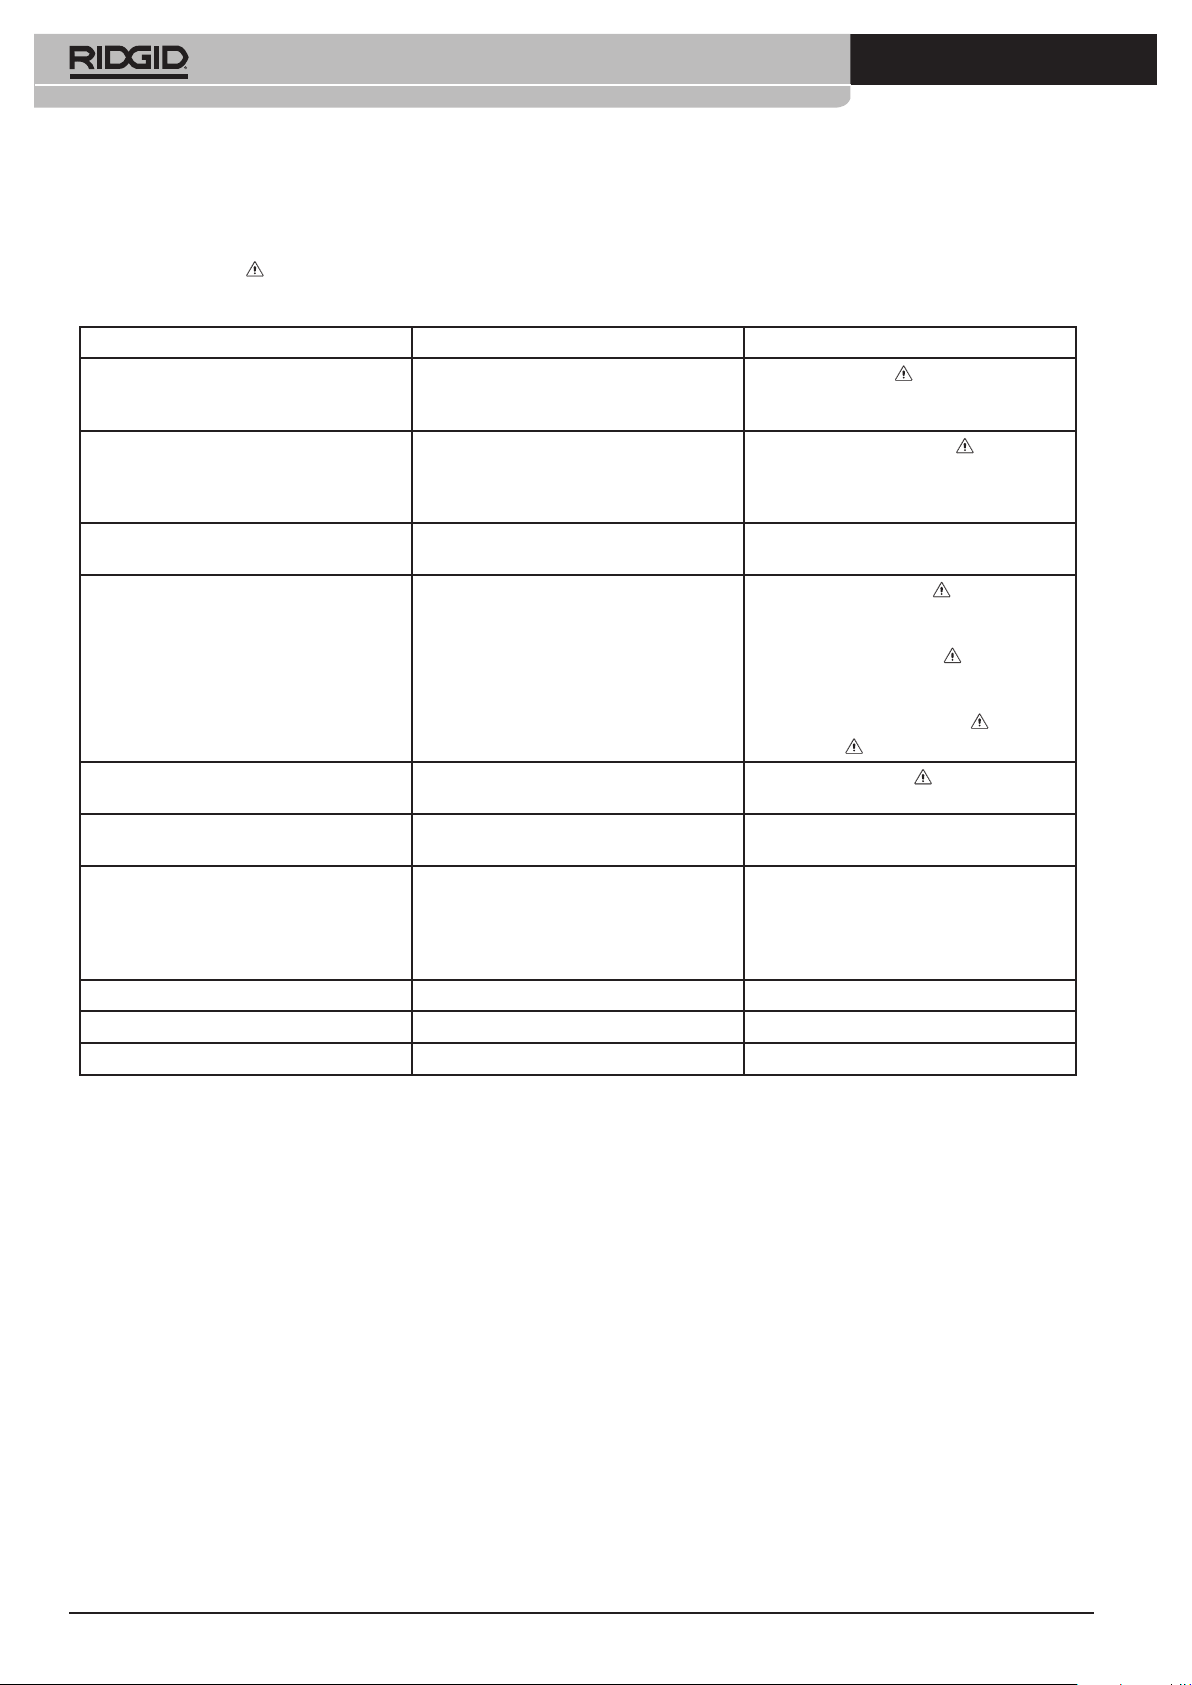
Ridge Tool Company
24
600-690
OTKLANJANJE SMETNJI
Upozorenje
Svaki popravak označen s
Iskopčajte kabel napajanja.
OTKLANJANJE SMETNJI MOGUĆI UZROK POPRAVAK
- motor se ne pokreće - prekid napajanja
- motor se ne može opteretiti - kratki spoj
- prekomjerno zagrijavanje motora - preopterećenje zbog tupih noževa
- na motoru se stvaraju iskre - prljav komutator
- “iskrenje“ u prostoru motora - čestice se odvajaju od četkica ili armature
- narezna glava ne počinje narezivanje - tupi ili slomljeni noževi
- oštećen navoj - tupi noževi
- potporna ruka se okreće pri narezivanju - prljave čeljusti potporne ruke - očistite žičanom četkom
- narezne glave se ne mogu pravilno zamijeniti - na nasadnom kraju narezne glave stvoren je srh - uklonite srh turpijom
- narezna glava nije dobro učvršćena - istrošena ili oštećena učvrsna opruga - zamijenite učvrsnu oprugu
mora izvršiti kvalicirani elektromehaničar.
- pregorio je osigurač
- četkice ne dodiruju rotor
- preopterećenje zbog tupih noževa
- loša kvaliteta ili nedovoljno ulja za narezivanje
- nedovoljno zraka za hlađenje
- loš kontakt između četkica i držača četkica
- zbog pretjerane istrošenosti četkice nemaju
dobar kontakt s komutatorom
- četkice različite proizvodnje
- oštar rub četkice
(kolektora) i počinju sijevati
- stroj radi u pogrešnom smjeru
- noževi nisu složeni pravim redoslijedom
- loša kvaliteta cijevi
- loša kvaliteta ili nedovoljno ulja za narezivanje
- provjerite napajanje
- ugradite novi osigurač
- provjerite četkice, stavite nove četkice
- potražite kratki spoj i otklonite
- stavite nove noževe
- upotrijebite RIDGID ulje za narezivanje navoja u
dovoljnoj količini
- stavite nove noževe
- očistite otvor za provjeravanje motora
- molimo dajte na popravak
- zategnite vijke, provjerite prianja li četkica čvrsto
na komutator
- zamijenite istrošene četkice
(zamijenite samo s originalnim RIDGID
četkicama koje su ispravne za komutator)
- koristite samo originalne četkice
- zaoblite rub
- dajte stroj na popravak
- zamijenite noževe
- provjerite položaj sklopke za smjer
- zamijenite noževe
- stavite noževe u pravi redoslijed
- upotrebljavajte samo kvalitetne cijevi
- upotrebljavajte samo RIDGID ulje za
narezivanje navoja u dovoljnoj količini
Page 26
PL
600, 690
Zalecenia
eksploatacyjne
OSTRZEŻENIE! Przed rozpoczęciem użytkowania urządzenia należy
dokładnie zapoznać się z tymi
zaleceniami oraz z dołączoną broszurą dotyczącą bezpieczeństwa. W przypadku
wystąpienia wątpliwości dotyczących jakiegokolwiek aspektu użytkowania tego narzędzia należy skontaktować się z dystrybutorem
rmy RIDGID, aby uzyskać więcej informacji.
Skutkiem braku zrozumienia i nie przestrzegania
wszystkich zaleceń może być porażenie prądem
elektrycznym, pożar i/lub poważne obrażenia
ciała.
NALEŻY ZACHOWAĆ TE ZALECENIA!
OPIS I DANE TECHNICZNE
Opis
Przenośne gwintownice elektryczne RIDGID nr 600 i 690 są zespołami z
napędem elektrycznym, przeznaczonymi do pracy przy dużym obciążeniu,
które umożliwiają gwintowanie mechaniczne rur przy pomocy wymiennych
głowic gwinciarskich RIDGID 11R (lub R-200).
Dane techniczne/Informacje techniczne
600 690
Średnice gwintowanych rur
(rury i rury kablowe)
Głowica przekładni/Typ
Długość
Masa
Silnik, uniwersalny (110 lub 220 V)
Model wspornika
Model głowicy gwinciarskiej
Wyposażenie standardowe
Każde z urządzeń 600 i 690 jest dostarczane wraz ze wspornikiem. Zespoły
mogą być dostarczone z metalową kasetą do przenoszenia i głowicami
gwinciarskimi.
Bezpieczeństwo
1. Poznaj swoje urządzenie. Przeczytaj dokładnie Instrukcję obsługi.
Zapoznaj się z obsługą, zastosowaniem i ograniczeniami, a także z
potencjalnymi zagrożeniami, charakterystycznymi dla używania tego
narzędzia.
2. Używaj narzędzia prawidłowo. Zalecamy korzystanie ze wspornika
601/691. Wspornik zapewnia bezpieczniejszą pracę podczas
używania gwintownicy 600 lub 690 w pozycji poziomej, pionowej lub
ponad głową, ponieważ po zamocowaniu wspornika na rurze w celu
przejęcia momentu obrotowego występującego podczas gwintowania,
1/8” - 1 1/4”
ślimakowa
510 mm
5,5 kg
1020 W
601
R-200, 11R
1/8” - 2”
walcowa o
zębach prostych
600 mm
8,5 kg
1020 W
691
R-200, 11R
600-690
operator ma wolne obie dłonie, aby ustawić urządzenie we właściwej
pozycji.
Po zakończeniu gwintowania gwintownicę i wspornik można
zdejmować oddzielnie, co zapewnia bezpieczniejsze zakończenie
pracy. Nie wymuszaj użycia małego narzędzia lub przystawki do
wykonania zadania dla narzędzia przystosowanego do pracy przy
dużym obciążeniu.
3. Pracuj bezpiecznie. Używaj zacisku, imadła stołowego lub imadła
na stojaku do zamocowania rury, która nie jest sztywno podparta lub
zamocowana inaczej.
Użytkowanie
Gwintowanie przy użyciu wymiennych głowic gwinciarskich
1. Głowice gwinciarskie RIDGID 11-R (lub R-200) do gwintowania rur
o średnicach 1/8” - 1 1/4” pasują do gwintownic RIDGID 600 i 690
bez potrzeby stosowania wkładek dopasowujących. Wystarczy
wcisnąć głowicę gwinciarską, rowkowanym końcem zwróconym w
stronę gwintownicy, prostopadle do koła zębatego koronowego w taki
sposób, aby sprężyna pewnie zablokowała głowicę. (Patrz Rys. 1a)
Głowice gwinciarskie RIDGID 11-R (lub R-200) do gwintowania rur
o średnicach 1 1/2” i 2” instaluje się w prosty sposób w gwintownicy
RIDGID 690 po wciśnięciu pierścienia dopasowującego.
(Patrz Rys. 1b)
Na Rys. 2a przedstawiono zakładanie głowicy do wykonywania
gwintów prawoskrętnych.
Na Rys. 2b przedstawiono zakładanie głowicy do wykonywania
gwintów lewoskrętnych.
Uwaga: Przełącznika zmiany kierunku używa się do wycofania głowicy
gwinciarskiej po wykonaniu gwintu. Przy gwintowaniu przełącznik musi
zawsze być ustawiony w takim położeniu, aby była widoczna strzałka
wypełniona. Patrz Rys. 2c.
Ważne: Podczas gwintowania rury należy używać wspornika nr
601/691. Powinien on być pewnie zamocowany na rurze, jak to
przedstawiono na Rys. 3 i 4. Wspornik należy tak ustawić na rurze,
aby koniec trzpienia znajdował się w jednej linii z końcem rury. Zobacz
Rys. 3 i 4, aby zapoznać się z prawidłowym sposobem używania
wspornika razem z gwintownicą. Skutkiem nie stosowania się do
tych zaleceń może być doznanie obrażeń ciała przez operatora w
wyniku działania momentu obrotowego, jaki jest generowany podczas
gwintowania.
2. Załóż głowicę gwinciarską (już zainstalowaną w gwintownicy)
na koniec rury. Zadbaj o prawidłowe ustawienie gwintownicy na
wsporniku. W przypadku gwintów prawoskrętnych głowica gwinciarska
powinna obracać się w kierunku zgodnym z kierunkiem ruchu
wskazówek zegara. (patrząc na czoło głowicy).
Uwaga: Podczas gwintowania należy nakładać na noże gwintujące
duże ilości oleju do gwintowania RIDGID. Zalecamy stosowanie
olejarki Model 418 w celu zapewnienia podawania wystarczającej
ilości oleju.
3. W celu rozpoczęcia gwintowania równocześnie wciśnij przycisk
przełącznika i przyłóż nacisk na gwintownicę. Trzymaj przycisk
wciśnięty aż do zakończenia gwintowania. Zwolnienie przycisku
spowoduje zatrzymanie gwintownicy.
Przestroga: Mocno trzymaj uchwyt gwintownicy, aby stawić opór
początkowemu momentowi obrotowemu podczas wycofywania głowicy
gwinciarskiej.
4. W celu wycofania głowicy z nagwintowanej rury, ustaw przełącznik
kierunku w położeniu wycofywania. Patrz Rys. 2d. Naciśnij przełącznik
drążkowy. Kiedy głowica gwinciarska wysunie się z końca rury, chwyć
uchwyt na górnej części gwintownicy i zdejmij ją z rury.
KONSERWACJA GWINTOWNICY
Wymiana szczotek silnika
Ostrzeżenie: Aby zmniejszyć ryzyko porażenia prądem elektrycznym
i przypadkowego uruchomienia, przed przystąpieniem do obsługi
technicznej zawsze należy wyjmować wtyczkę z gniazdka elektrycznego.
Szczotki silnika należy sprawdzać co 6 miesięcy i wymieniać je, jeśli w
wyniku zużycia ich długość jest mniejsza niż 6 mm (1/4”).
Ridge Tool Company
25
Page 27
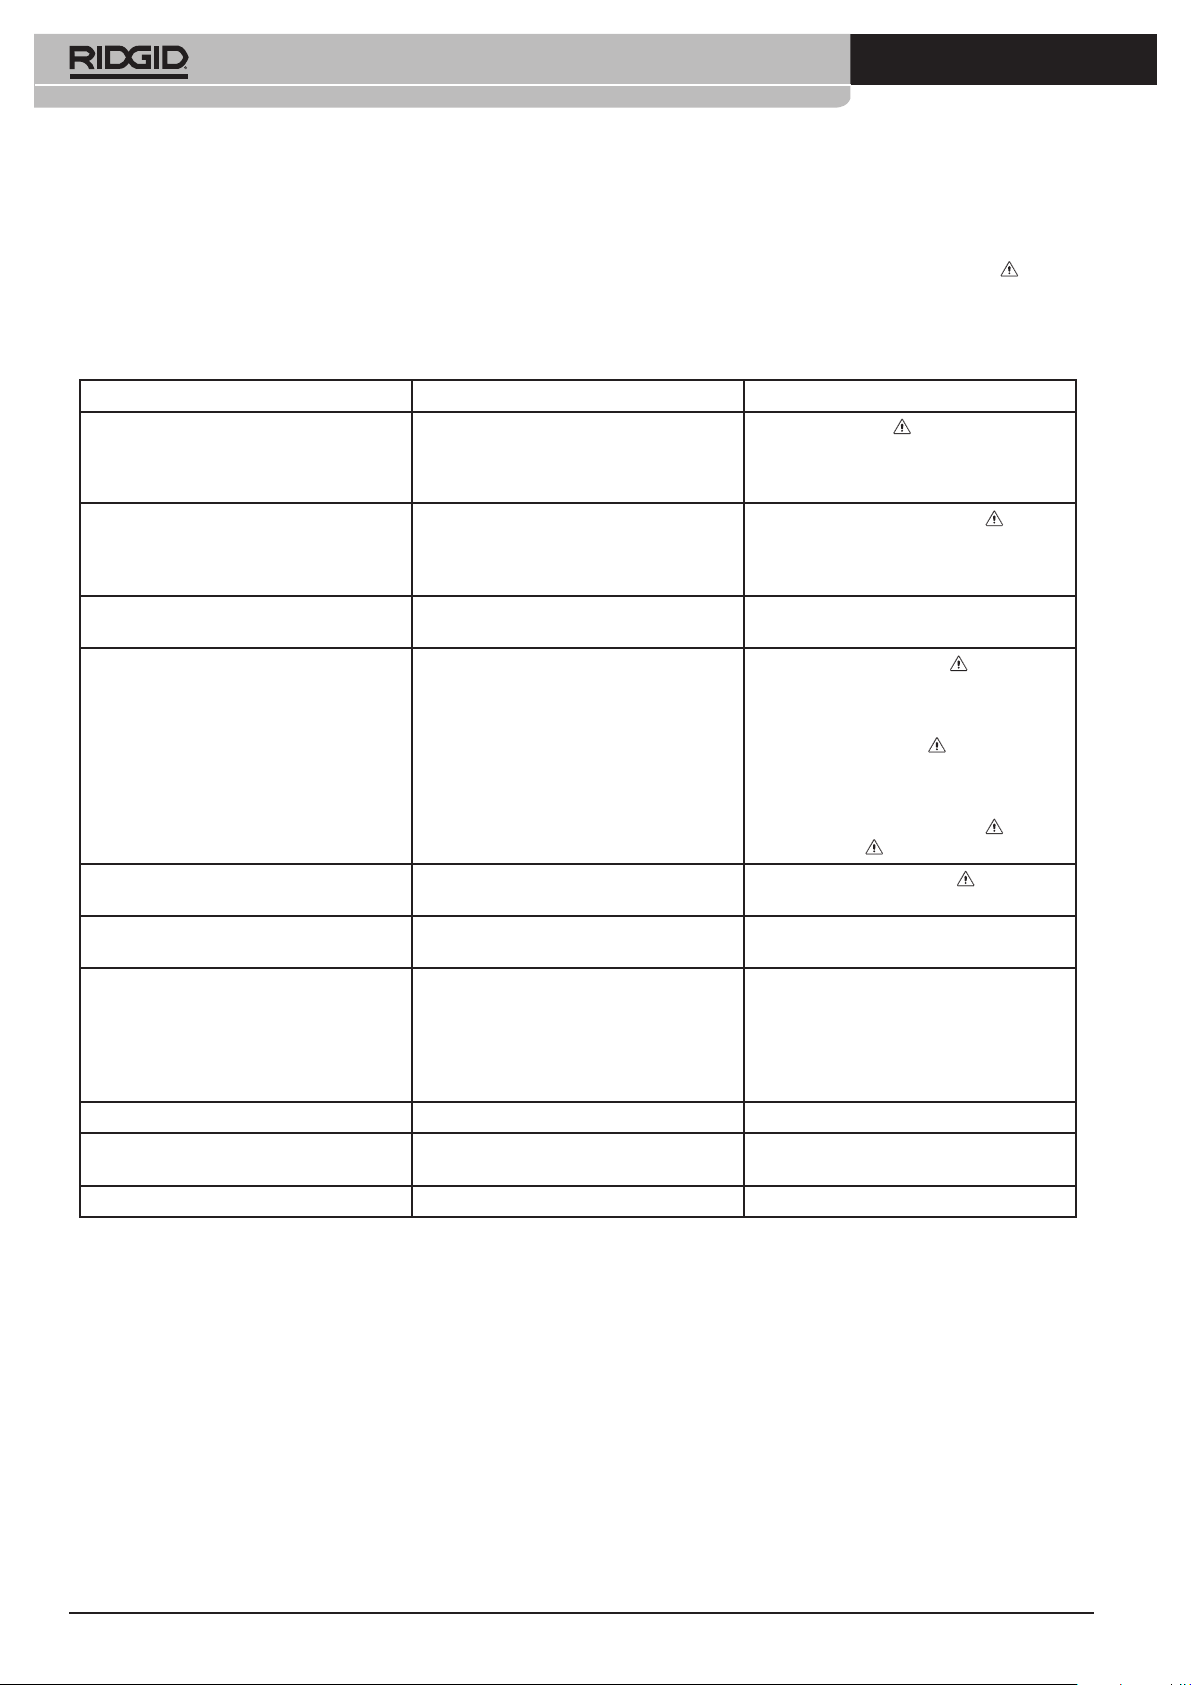
Ridge Tool Company
26
600-690
Konstrukcja zespołu zapewnia jego użytkowanie bez konieczności
wykonywania czynności konserwacyjnych, oprócz wymiany szczotek, które
podlegają zużyciu. Wszelkie inne czynności konserwacyjne powinny być
wykonywane przez punkt serwisowy autoryzowany przez fabrykę. Trwałe
smarowanie olejem - nie jest wymagana konserwacja.
ROZWIĄZYWANIE PROBLEMÓW PRAWDOPODOBNA PRZYCZYNA CZYNNOŚĆ NAPRAWCZA
- silnik nie uruchamia się - przerwa zasilania
- spalił się bezpiecznik
- szczotki nie dotykają twornika
- silnika nie można obciążyć - zwarcie
- przeciążenie wskutek stępienia noży
- nieodpowiednia jakość lub zbyt mała ilość oleju
do gwintowania
- nienormalne nagrzewanie się silnika - przeciążenie wskutek stępienia noży
- niewystarczające chłodzenie powietrzem
- wewnątrz silnika powstają iskry - zanieczyszczony komutator
- niewłaściwy styk pomiędzy szczotkami i obsa
dami szczotek
- szczotki nie dotykają prawidłowo komutatora
wskutek nadmiernego zużycia
ROZWIĄZYWANIE PROBLEMÓW
Ostrzeżenie
Wszystkie czynności naprawcze oznaczone znakiem
wykonywać wykwalikowany elektryk.
Odłączyć przewód zasilający.
- sprawdzić zasilanie
- założyć nowy bezpiecznik
- sprawdzić szczotki, wymienić szczotki w razie
zużycia
- ustalić miejsce zwarcia i usunąć je
- wymienić noże głowicy
- stosować olej do gwintowania RIDGID w
odpowiedniej ilości
- wymienić noże
- oczyścić otwory szczelin wentylacyjnych silnika
- prosimy odesłać do naprawy
- dokręcić śruby, sprawdzić, czy szczotki mocno
-
przylegają do komutatora
- wymienić zużyte szczotki
(wymieniać tylko na oryginalne szczotki
RIDGID)
powinien
- zastosowano szczotki innego producenta
- ostra krawędź szczotki
- “iskrzenie” wewnątrz silnika - żarzą się odłamane cząstki szczotek lub obsad
szczotek (kolektora)
- głowica nie rozpoczyna gwintowania - stępienie lub pęknięcie noży
- maszyna pracuje w niewłaściwym kierunku
- uszkodzenia gwintu - stępienie noży
- noże zostały założone w nieprawidłowej
kolejności
- niska jakość rury
- nieodpowiednia jakość lub zbyt mała ilość oleju
do gwintowania
- wspornik obraca się podczas gwintowania - zanieczyszczone szczęki wspornika - oczyścić szczotką drucianą
- nie można prawidłowo wymieniać głowic - na rowkowanej części głowicy utworzył się
zadzior
- głowica gwinciarska nie jest pewnie mocowana - uszkodzenie lub zużycie sprężyny ustalającej - wymienić sprężynę ustalającą
- stosować tylko oryginalne szczotki
- stępić krawędź
- odesłać maszynę do naprawy
- wymienić noże
- sprawdzić ustawienie przełącznika kierunku
- wymienić noże
- ustawić noże w prawidłowej kolejności
- zadbać o stosowanie rur tylko dobrej jakości
- stosować olej do gwintowania RIDGID w
odpowiedniej ilości
- usunąć zadzior pilnikiem
Page 28
RO
600, 690
Instrucţiuni de
exploatare
AVERTISMENT! Citiţi cu atenţie aceste
instrucţiuni şi broşura cu măsurile
de siguranţă înainte de a utiliza
acest echipament. În cazul unor incertitudini
privind utilizarea acestei unelte, luaţi legătura
cu distribuitorul RIDGID pentru informaţii
suplimentare.
Neînţelegerea şi nerespectarea tuturor
instrucţiunilor poate cauza electrocutări, incendii
şi/sau accidentări grave.
PĂSTRAŢI ACESTE INSTRUCŢIUNI!
DESCRIERE ŞI SPECIFICAŢII
Descriere
Maşinile electrice de letat portabile RIDGID Nr. 600 şi 690 sunt unităţi
robuste antrenate de un motor electric, care furnizează puterea pentru
letarea conductelor cu utilizarea capetelor de letare drop head RIDGID
11R (sau R-200).
Specicaţii/Informaţii tehnice
600 690
Capacitatea de letare (ţevi şi conducte)
Cap reductor/Tip
Lungime
Greutate
Motor, tip Universal (110 sau 220 V)
Model de braţ de sprijin
Model de cap de letare
Echipament standard
Fiecare maşină 600 şi 690 este furnizată cu un braţ de sprijin. Unităţile pot
furnizate cu o cutie de metal pentru transport şi capete de letare.
Măsuri de siguranţă
1. Cunoaşteţi-vă maşina. Citiţi cu grijă manualul de exploatare. Învăţaţi
exploatarea, aplicarea şi limitările cât şi pericolele potenţiale specice
acestei unelte.
2. Utilizaţi unealta adecvată. Recomandăm utilizarea braţului de sprijin
601/691. Braţul de sprijin asigură o exploatare mai sigură când maşina
600 sau 690 este utilizată orizontal, vertical sau de sus, deoarece
odată xată pe ţeavă pentru a prelua cuplul de letare, ambele mâini
sunt libere pentru a monta maşina în poziţie.
Când lucrarea este terminată, maşina şi braţul de sprijin pot
îndepărtate separat asigurând o nalizare mai sigură a lucrării. Nu
forţaţi o unealtă sau un accesoriu mic să facă treaba unei unelte
pentru condiţii grele.
1/8” - 1 1/4”
spirală
510 mm
5,5 kg
1020 W.
601
R-200, 11R
1/8” - 2”
gheară
600 mm
8,5 kg
1020 W.
691
R-200, 11R
600-690
3. Fixaţi lucrarea. Utilizaţi o clemă, menghină de banc sau o menghină
cu picior pentru a strânge ţeava care nu este sprijinită altfel rigid sau
xată.
Exploatarea
Filetarea cu capete de letare drop head
1. Capetele de letare RIDGID 11-R (sau R-200) de 1/8” - 1 1/4” se
potrivesc la maşinile de letat RIDGID 600 şi 690 fără a nevoie de
adaptoare. Împingeţi capetele de letare cu capătul canelat în faţă,
direct în roata plană până ce arcul le prinde strâns (a se vedea g.
1a). Capetele de letare RIDGID 11-R (sau R-200) de 1 1/2” şi 2” se
instalează simplu în RIDGID 690 după ce inelul adaptor a fost împins
afară. (A se vedea g. 1b)
Pentru letele drepte, instalaţia este cea prezentată în g. 2a.
Pentru letele stângi, instalaţia este cea prezentată în g. 2b.
Observaţie: Comutatorul de schimbare a direcţiei este utilizat pentru
a retrage capul de letare la terminarea letării. Pentru letare,
comutatorul trebuie astfel poziţionat încât săgeata solidă să se vadă.
A se vedea g. 2c.
Important: La letarea unei ţevi, trebuie folosit şi xat strâns pe ţeavă
braţul de sprijin nr. 601/691, aşa cum este prezentat în gurile 3 şi 4.
Poziţionaţi braţul de sprijin pe ţeavă astfel încât coada să e în linie
cu ţeava. Pentru utilizarea corectă împreună a braţului de sprijin şi a
maşinii consultaţi gurile 3 şi 4. Nerespectarea acestor recomandări
poate cauza accidentarea operatorului datorită cuplului dezvoltat în
timpul letării.
2. Plasaţi capul de letare (deja instalat în maşină) peste capătul ţevii.
Când îl utilizaţi asiguraţi-vă că maşina este poziţionată corect pe
braţul de sprijin. Pentru letele drepte, capul de letare trebuie să se
rotească în sensul acelor de ceasornic. (cu faţa la capul de letare).
Observaţie: În timpul letării, aplicaţi din belşug pe liere ulei de
letare RIDGID. Recomandăm utilizarea ungătorului Model 418 pentru
a asigura o alimentare adecvată cu ulei.
3. Simultan acţionaţi butonul întrerupătorului şi exercitaţi presiune asupra
maşinii pentru a vă asigura că letarea a început. Ţineţi apăsat butonul
întrerupătorului până la terminarea letării. Eliberarea butonului
întrerupătorului va opri maşina.
Avertisment: Ţineţi strâns mânerul maşinii pentru a face faţă cuplului
iniţial în timp ce retrageţi capul de letare.
4. Pentru a retrage capul de letare de pe ţeava letată, xaţi
comutatorul de direcţie în poziţia de retragere. A se vedea g. 2d.
Acţionaţi contactorul cu paletă. Când liera iese de pe capătul ţevii,
apucaţi mânerul superior al maşinii şi îndepărtaţi dispozitivul de ţeavă.
ÎNTREŢINEREA MAŞINII
Înlocuirea periilor motorului
Avertisment: Pentru a elimina riscul de electrocutare şi pornire accidentală,
scoateţi întotdeauna din priză cordonul de alimentare înainte de service.
Vericaţi periile motorului la ecare 6 luni şi înlocuiţi-le când sunt uzate la
mai puţin de 1/4” (6 mm).
Unitatea este astfel concepută încât să nu necesite întreţinere în afară de
periile motorului, care se uzează. Toate celelalte lucrări de întreţinere trebuie
efectuate de staţii de service aprobate de fabrică. Umplere permanentă cu
ulei - nu necesită întreţinere.
Ridge Tool Company
27
Page 29
Ridge Tool Company
28
600-690
DEPANAREA
Avertizare
Fiecare remediere marcată cu
autorizat.
Deconectaţi cordonul de alimentare.
DEPANARE CAUZĂ POSIBILĂ REMEDIERE
- motorul nu porneşte - întreruperea alimentării
- motorul nu poate solicitat - scurtcircuit
- încălzire anormală a motorului - suprasarcină din cauza lierelor tocite
- scântei la motor - întrerupător murdar
trebuie efectuată de un electrician calicat
- s-a ars siguranţa
- periile nu ating rotorul
- suprasarcină din cauza lierelor tocite
- ulei de letare de calitate slabă sau insucient
- aer de răcire insucient
- contact slab între perii şi portperii
- examinaţi alimentarea
- instalaţi o siguranţă nouă
- controlaţi periile, înlocuiţi periile uzate
- căutaţi scurtcircuitul şi remediaţi
- înlocuiţi lierele
- utilizaţi ulei de letare RIDGID în cantităţi
adecvate
- înlocuiţi lierele
- curăţaţi oriciul de aerisire al motorului.
- trimiteţi la reparat
- strângeţi şuruburile, asiguraţi-vă că peria este
apăsată strâns pe întrerupător
- din cauza uzurii excesive periile nu ating corect
întrerupătorul
- periile provin de la fabricanţi diferiţi
- muchie ascuţită la perie
- “scântei” în compartimentul motorului - se desprind particule de pe perii sau rotor
(colector) şi devin incandescendente
- capul de letare nu începe să leteze - liere tocite sau rupte
- maşina se roteşte în direcţie greşită
- let deteriorat - liere tocite
- lierele nu sunt asamblate în secvenţa corectă
- ţeavă de calitate slabă
- ulei de letare de calitate slabă sau insucient
- braţul de sprijin se roteşte în timpul letării - fălcile braţului de sprijin sunt murdare - curăţaţi cu perie de sârmă
- capetele de letare nu pot schimbate corect - s-a produs o bavură la capătul canelat al capului
de letare
- capul de letare nu este xat strâns - arcul opritor deteriorat sau uzat - înlocuiţi arcul opritor
- schimbaţi periile uzate
(înlocuiţi numai cu perii originale RIDGID)
- utilizaţi numai perii originale
- rupeţi muchia
- trimiteţi maşina la reparat
- înlocuiţi lierele
- vericaţi poziţia comutatorului de direcţie
- înlocuiţi lierele
- aşezaţi lierele în secvenţa corectă
- asiguraţi-vă că este utilizată numai ţeavă de
calitate bună
- utilizai numai ulei de letare RIDGID în cantităţi
adecvate
- eliminaţi bavura cu o pilă
Page 30
CZ
600, 690
Návod k obsluze
POZOR! Před použitím zařízení si
pečlivě pročtěte tento návod a při-
loženou brožurku o bezpečnosti při
práci. Pokud v některém případě nemáte
jistotu, jak tento přístroj používat, obraťte se pro
další informace na svého dodavatele zařízení
RIDGID.
Chyba při porozumění a nedodržení všech
pokynů může zapříčinit zasažení elektrickým
proudem, požár anebo vážné zranění.
TENTO NÁVOD USCHOVEJTE!
POPIS A SPECIFIKACE
Popis
Elektrické ruční závitnice RIDGID č. 600 a 690 jsou vysokovýkonné
jednotky poháněné elektromotorem, které poskytují výkon na řezání závitů
pomocí výměnných závitových hlav.
Specikce/technické informace
600 690
Rozah řezání závitu (trubka)
Převodovka/typ
Délka
Hmotnost
Motor, univerzální typ (110 nebo 220 V)
Model opěrky
Model závitové hlavy
Standardní vybavení
Každá pohonná jednotka 600 a 690 je dodávána s opěrkou. Jednotky lze
dodat s kovovou přenosnou skříňkou a závitovými hlavami.
Bezpečnost
1. Seznamte se s pohonnou jednotkou. Pěčlivě si pročtěte návod k
obsluze. Naučte se jednotku obsluhovat, používat a seznamte se s
jejími možnostmi, jakož i s možným nebezpečím specickým pro tento
nástroj.
2. Používejte správné nářadí. Doporučujeme používání opěrky 601/691.
Při používání pohonné jednotky 600 nebo 690 zaručuje opěrka
bezpečnější provoz ve vodorovné i svislé poloze nebo v poloze nad
hlavou, protože když je upevněna k trubce, aby zachycovala krouticí
moment při řezání závitu, jsou obě ruce volné pro ustavení pohonné
jednotky .
Když je práce ukončena, pohonnou jednotku a opěrku lze odejmout
odděleně a proto bezpečněji snést dolů. Nepoužívejte pro práce, pro
které jsou tyto jednotky nevhodné (např. velkosériová výroba).
1/8” - 1 1/4”
šnek
510 mm
5,5 kg
1020 W.
601
R-200, 11R
1/8” - 2”
čelní kolo
600 mm
8,5 kg
1020 W.
691
R-200, 11R
600-690
3. Trubku řádně upevněte. Pro přidržení trubky, která není jiným
způsobem pevně nebo upevněna, použijte svěrku, stolní svěrák nebo
stojanový svěrák.
Provoz
Řezání závitu výměnnými závitovými hlavami
1. 1/8” - 1 1/4” RIDGID 11-R (nebo R-200) Závitové hlavy lícují
do pohonných jednotek RIDGID 600 a 690 s použitím redukce.
Jednoduše nastrčte nejprve závitořeznou hlavu do redukce v čelním
kole tak, aby byla bezpečně zajištěna pružinou. (Viz obr. 1a - obrázek
pouze pro ilustraci, není na něm vložena redukce a hlava je větší než
1 1/4”) Závitořezné hlavy 1 1/2” a 2” RIDGID 11-R (nebo R-200) jsou u
RIDGID 690 jednoduše namontovány tehdy, když je redukce vyjmuta.
(Viz obr. 1b)
Pro řezání pravochodých závitů je montáž znázorněna na obr. 2a.
Pro řezání levochodých závitů je montáž znázorněna na obr. 2b.
Poznámka: Když je závit doříznut, použije se pro vytočení závitořezné
hlavy přepínač směru chodu. Pro řezání závitu musí být přepínač vždy
v poloze, kdy je vidět plná šipka. Viz obr. 2c.
Důležité: Při řezání závitu na trubce musí být používán a pevně
k trubce připevněna opěrka č. 601/691 tím způsobem, jak je to
znázorněno na obrázcích 3 a 4. Opěrku připevněte tak, aby konec
ramene opěrky lícoval s koncem trubky a aby osa ramene opěrky byla
rovnoběžná s osou trubky. Pro správné společné použivání opěrky
a pohonné jednotky se řiďte obrázky 3 a 4. Následkem nedodržení
těchto pokynů může dojít ke zranění obsluhy, které způsobí krouticí
moment, vzniklý při řezání závitu.
2. Závitovou hlavu (již namontovanou do pohonné jednotky) nasaďte
na konec trubky. Před použitím se přesvědčte, že pohonná jednotka
je na opěrce správně nasazena, tj. že rameno opěrky prochází okem
v tělese hlavy jednotky a že motor je výše než závitová hlava (obr.4)
- tím zabráníte nasání oleje motorem. U pravochodých závitů se
závitová hlava musí otáčet ve směru hodinových ručiček. (při pohledu
na čelo závitové hlavy).
Poznámka: Při řezání závitu mažte závitové čelisti dostatečným
množstvím oleje RIDGID pro řezání závitů. Pro zajištění přiměřeného
množství oleje doporučujeme používání olejnice model 418.
3. Současně se stisknutím tlačítka spínače zatlačte na jednotku, aby
se závit začal řezat. Tlačítko spínače tiskněte, až je závit doříznutý.
Uvolněním tlačítka spínače se pohonná jednotka zastaví.
Výstraha:
pevně, abyste dokázali zachytit počáteční ráz krouticího momentu.
4. Pro vytočení závitové hlavy z trubky přepněte spínač směru do polohy
pro otáčení zpět. Viz obr. 2d. Stiskněte tlačítko spínače. Když závitové
čelisti sjedou s konce trubky, uchopte držadlo na horní straně pohonné
jednotky a pohonnou jednotku z trubky sejměte.
ÚDRŽBA POHONNÉ JEDNOTKY
Výměna uhlíků motoru
Pozor: Pro snížení možnosti zasažení elektrickým proudem a náhodného
uvedení do chodu odpojte před prováděním údržby vždy přívodní kabel ze
zásuvky elektrického proudu. Uhlíky motoru kontrolujte každých 6 měsíců
a uhlíky vyměňte, když jsou opotřebeny pod 1/4” (6 mm).
Jednotka je zkonstruována jako bezúdržbová, s výjimkou uhlíků které
se opotřebovávají. Veškerá ostatní údržba se má provádět v servisních
stanicích schválených továrnou. Trvalá náplň oleje - není třeba provádět
údržbu.
Při vytáčení závitové hlavy držte držadlo pohonné jednotky
Ridge Tool Company
29
Page 31
Ridge Tool Company
30
600-690
ZJIŠŤOVÁNÍ ZÁVAD
Pozor
Každá oprava, označená , musí být provedena kvalikovaným
elektrikářem.
Odpojte přívodní kabel.
ZJIŠŤOVÁNÍ ZÁVAD MOŽNÁ PŘÍČINA OPRAVA
- motor nestartuje - přerušená dodávka proudu
- spálila se pojistka
- uhlíky nedosedají na kotvu
- motor nelze zatížit - zkrat
- přetížení, protože závitové čelisti jsou tupé
- špatná jakost nebo nedostatečné množství
závitořezného oleje
- abnormální ohřátí motoru - přetížení, protože závitové čelisti jsou tupé
- nedostatek chladicího vzduchu
- motor jiskří - znečistěný komutátor
- špatný kontakt mezi uhlíkem a držákem uhlíku
- zkontrolujte přívod proudu
- namontujte novou pojistku
- zkontrolujte uhlíky, vyměňte opotřebované
uhlíky
- nalézt a odstranit zkrat
- vyměnit závitořezné čelisti
- používejte v dostatečním množsví závitořezný
olej RIDGID
- vyměnit závitové čelisti
- vyčistit otvor přívodu vzduchu motoru
- odešlete laskavě do opravy
- dotáhněte šrouby, zkontrolujte, zda je uhlík
dobře přitlačován na kotvu
- vzhledem k nadměrnému opotřebení nedosedají
uhlíky správně na kotvu
- uhlíky z jiné výroby
- ostrá hrana uhlíku
- “jiskry” ve skříni motoru - uvolňují se částice uhlíků nebo kotvy
(kolektoru) a rozžhavují se
- závitová hlava nezačíná řezat závit - tupé nebo poškozené závitové čelisti
- stroj běží špatným směrem
- poškozený závit - tupé závitové čelisti
- závitové čelisti nejsou sestaveny ve správném
pořadí
- špatná jakost trubky
- špatná jakost nebo nedostatečné množství
závitořezného oleje
- přidržovač se při řezání závitu otáčí - čelisti přidržovače jsou znečistěné - vyčistěte drátěným kartáčem
- nelze správně měnit závitové hlavy - na konci drážky závitové hlavy vznikl otřep - odstraňte otřep pilníkem
- závitová hlava nedrží pevně - pojistná pružina je poškozená nebo
opotřebovaná
- vyměňte opotřebované uhlíky
(nahraďte pouze uhlíky RIDGID, vhodnými pro
originální kotvu)
- používejte pouze originální uhlíky
- sražte hrany
- přístroj zašlete do opravy
- vyměňte závitové čelisti
- zkontrolujte nastavení spínače směru
- vyměňte závitové čelisti
- sestavte závitové čelisti ve správném pořadí
- zajistěte používání pouze jakostních trubek
- používejte v dostatečném množství pouze
závitořezný olej RIDGID
- vyměnit pojistnou pružinu
Page 32
HU
600, 690
Használati útmutató
FIGYELMEZTETÉS! A készülék használatba vétele előtt olvassuk el ezt az útmutatót és a hozzá tartozó biztonsági
előírásokat. Ha a készülék használatának bármilyen szempontjában bizonytalanok vagyunk, vegyük fel a kapcsolatot a RIDGID forgalmazójával,
ahol megkapjuk a megfelelő információt.
Az összes utasítás megértésének és betartásának
elmulasztása áramütést, tüzet és/vagy súlyos
személyi sérülést okozhat.
ŐRIZZÜK MEG EZT AZ ÚTMUTATÓT!
MEGNEVEZÉS ÉS JELLEMZŐK
Megnevezés
A RIDGID 600 és RIDGID 690 nagyteljesítményű hordozható elektromos
menetvágó készülék, mely alkalmas csövek RIDGID 11R (vagy R-200)
menetvágó fejekkel történő menetvágásához.
Jellemzők/műszaki leírás
600 690
Menetvágási kapacitás
(cső és vezeték)
vágófej/típus
hosszúság
súly
Motor, univerzális típus (230 V)
Támasztósatu
Menetvágó fej modell
Szabvány berendezés
Minden 600-as és 690-es menetvágógép támasztósatuval van ellátva.
A készülékeket fémládával és menetvágó fejekkel szállítjuk.
Biztonság
1. Ismerjük meg a motoros hajtóegységet Gondosan olvassuk el a
kezelői kézikönyvet. Ismerjük meg az eszközre jellemző működtetést,
alkalmazást és korlátozásokat, valamint a vonatkozó speciális
kockázati lehetőségeket.
2. Olvassuk el a kezelői kézikönyvet. Ismerjük meg az eszközre jellemző
működtetést, alkalmazást és korlátozásokat, valamint a vonatkozó
speciális kockázati lehetőségeket.
Ha elvégeztük a munkát, a motoros hajtóegységet és támasztósatut
különkülön tudjuk eltávolítani, ezzel biztonságosabb leszerelést
biztosítva. Nagy teljesítményű szerszám munkáját ne akarjuk kis
szerszámmal vagy szerelékkel elvégezni.
1/8” - 1 1/4”
Nyolcszög
510 mm
5,5 kg
1020 W
601
R-200, 11 R
1/8” - 2”
Nyolcszög és bordás
600 mm
8,5 kg
1020 W
691
R-200, 11 R
600-690
3. Biztosítsuk a munkát. Ha a cső egyébként nincs mereven
megtámasztva, vagy rögzítve, megtartásához használjunk bilincset,
csavaros vagy állványos satut.
Üzemeltetés
Menetvágás lehajtható menetvágó fejjel
1. Az 1/8” - 1 1/4” RIDGID 11-R (vagy R-200) menetvágófejek
racsnigyűrű nélkül beleilleszthetőek a RIDGID 600 és 690 elektromos
menetvágókba. Egyszerűen nyomjuk be először a menetvágó fejek
bordás végét merőlegesen a koronakerékbe, míg a rugó biztosan
fogja a fejeket. (Lásd 1a ábra.) Az 1 1/2” és 2” átmérőjű RIDGID 11-R
(vagy R-200) menetvágófej egyszerűen beilleszthető a RIDGID 690be, ha a racsnigyűrűt kinyomtuk (lásd 1b ábra).
Jobbmenet esetében a szerelést a 2a ábra mutatja.
Balmenet esetében a szerelést a 2b ábra mutatja.
Megjegyzést: Ha a menet elkészült a menetvágó fej lecsavarásához
használjuk az irányváltó kapcsolót. Menetvágáshoz a kapcsolót mindig
a kitöltött nyíl irányába kell állítani. Lásd 2c ábra.
Fontos: Cső menetvágásánál használják a 601/691 támasztósatut,
és a 3. és 4. ábra szerint rögzítsék a csövön. A támasztósatut úgy
helyezzék el a csövön, hogy a szár vége egy vonalba essen a cső
végével. A támasztósatu és menetvágógép megfelelő együttes
használatát lásd a 3. és 4. ábrán. Ezeknek az utasításoknak a
gyelmen kívül hagyása, a menetvágás során fellépő forgatónyomaték
miatt, a kezelő sérüléséhez vezethet
2. Helyezzék a menetvágó fejet (már be van szerelve a ) a cső
végére. Ha használnak tartókart, győződjenek meg arról, hogy a
menetvágógép megfelelően van ráhelyezve. Jobbmenet esetén a
menetvágó fejnek az óramutató járásával megegyező irányban kell
forognia (a menetvágó fej elől nézetében)
Megjegyzés: Menetvágás közben bőségesen adagoljunk RIDGID
menetvágó olajat a menetekre. A megfelelő olajadagolás biztosítása
érdekében javasolt a No.418-as olajozó használatát. 1” menetvágásig
ajánlott menetvágóspray, 1” feletti menetvágáshoz a menetvágó olaj
javasolt.
3. Hogy biztosak lehessünk abban, hogy megkezdődött a menetvágás,
működtessük a kapcsológombot, és ezzel egyidejűleg nyomjuk a
gépet. Addig tartsuk lenyomva a kapcsológombot, míg elkészül a
menet. A kapcsológomb felengedése leállítja a menetvágógépet.
Figyelem: Erősen fogjuk menetvágógép markolatát, hogy
ellentartsunk a kezdeti forgatónyomatéknak, amikor a menetvágó fejet
lecsavarjuk.
4. Ahhoz, hogy a menetvágó fejet lecsavarjuk az elkészített menetről,
állítsuk az iránykapcsolót ellenkező irányba. Lásd 2d. ábra.
Működtessük a akapcsolót. Ha a menetvágófej lecsavarodott a
cső végéről, fogjuk meg a markolatot a menetvágógép tetején, és
távolítsuk el a menetvágógépet a csőről.
MENETVÁGÓGÉP KARBANTARTÁSA
Szénkefe cseréje
Figyelem: Az áramütés és véletlenszerű indítás lehetőségének
csökkentése érdekében szerelés előtt mindig húzzuk ki a vezetéket az
aljzatból. 6 havonta ellenőrizzük a szénkeféket, és ha a kefék 1/4”-nél
(6 mm) kisebbre koptak, cseréljük ki.
A készüléket úgy tervezték, hogy karbantartást nem igényel, kivéve
a szénkeféket, melyek kopnak. Minden egyéb karbantartást a gyártó
által engedélyezett szervizekben kell elvégezni. Állandó olajtöltés karbantartásra nincs szükség.
Ridge Tool Company
31
Page 33
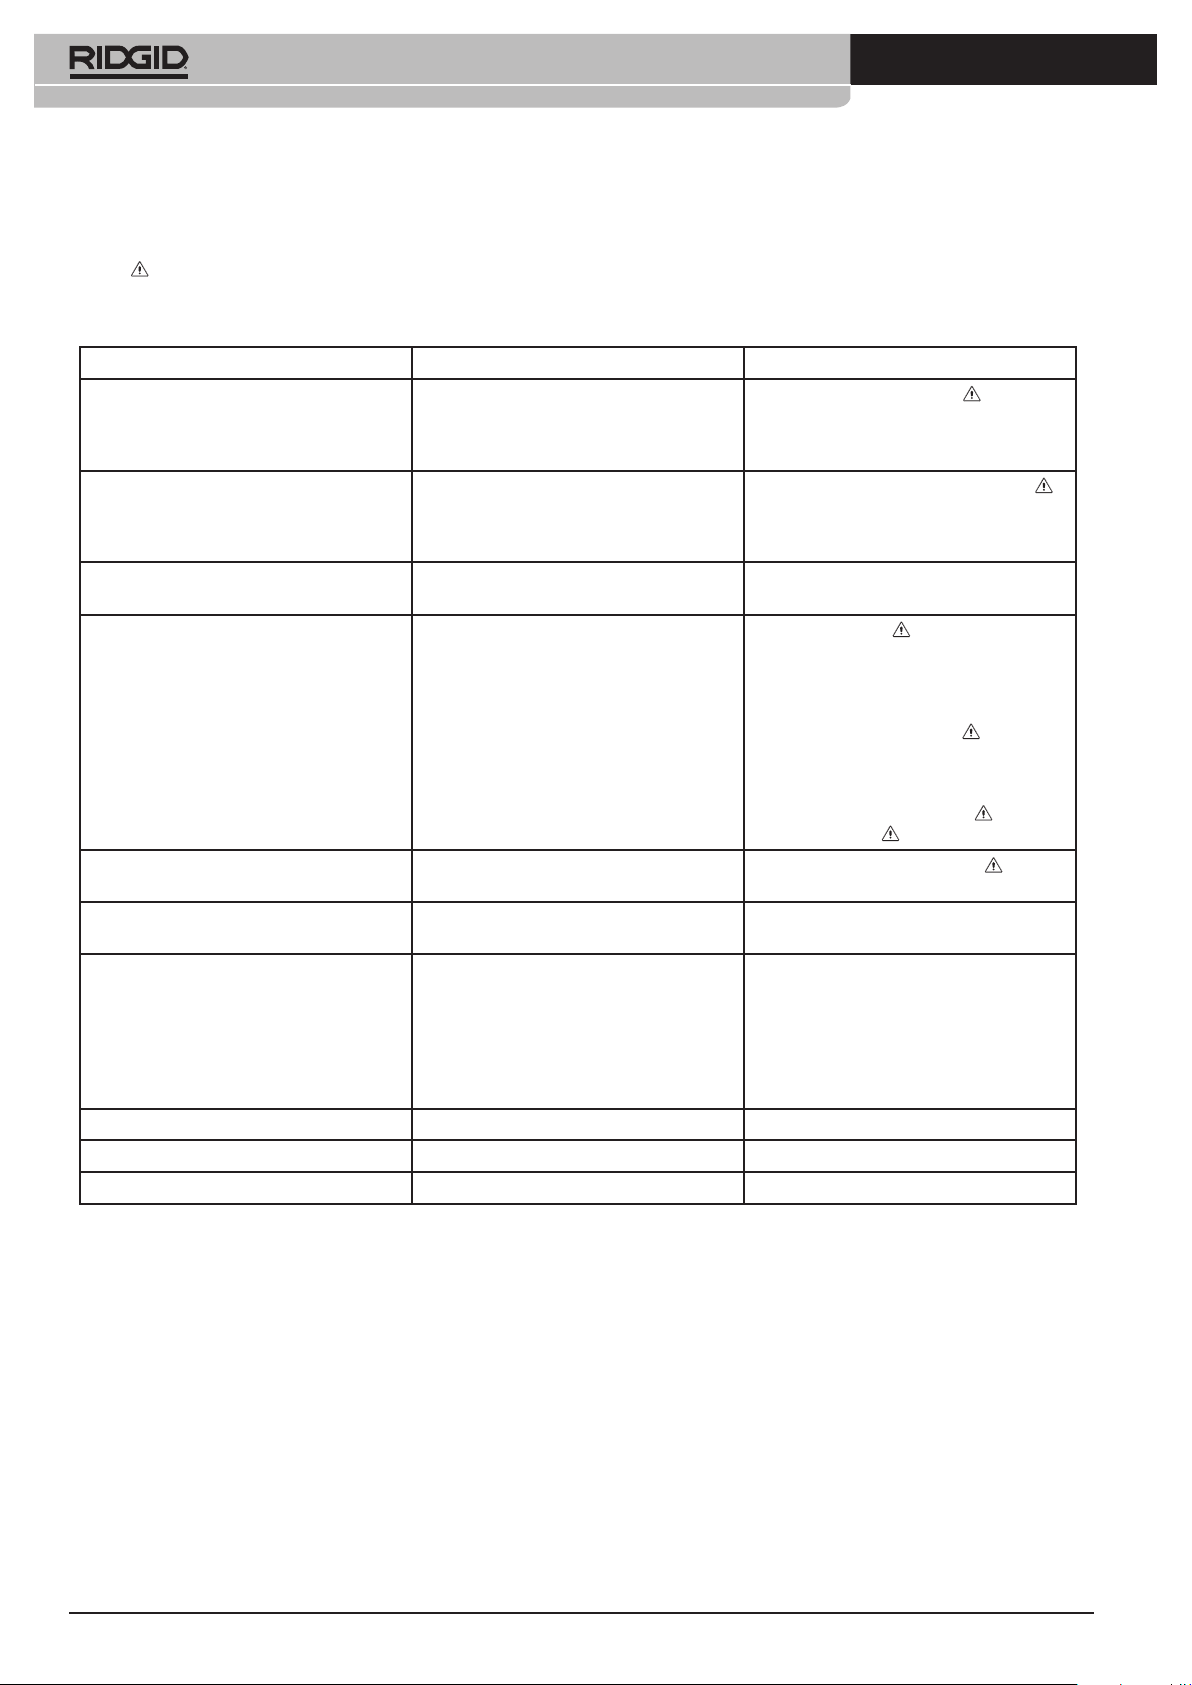
Ridge Tool Company
32
600-690
HIBAELHÁRÍTÁS
Figyelmeztetés
Minden
elvégeznie.
Húzzuk ki a vezetéket a csatlakozóból.
HIBAJELENSÉG LEHETSÉGES JAVÍTÁSI MŰVELET
- motor nem indul - megszakad az áramellátás
- a motort nem lehet terhelni - rövidzárlat
- motor túlzott melegedése - túlterhelés életlen menetvágó fejek miatt
- szikrák képződnek a motornál - szennyezett kommutátor
jellel jelölt javítási műveletet szakképzett villanyszerelőnek kell
- kiégett a biztosíték
- A kefék nem érintkeznek a forgórésszel
- túlterhelés életlen menetvágó fejek miatt
- rossz minőségű vagy kevés menetvágó olaj
- elégtelen hűtőlevegő
- rossz csatlakozás a kefék és a kefetartó között
- vizsgáljuk meg az áramellátást
- tegyünk be új biztosítékot
- ellenőrizzük a keféket, cseréljük le a használt
keféket
- keressük meg a rövidzárlatot és javítsuk ki
- újítsuk fel a menetvágó fejeket
- használjunk megfelelő mennyiségű RIDGID
menetvágó olajat
- újítsuk fel a menetvágó fejeket
- tisztítsuk meg a motor szellőzőnyílását
- küldjük be javításra
- húzzuk meg a csavarokat, győződjünk meg
arról, hogy a kefe erősen rá van nyomva a
kommutátorra
- cseréljük ki az elkopott keféket
- a kefék túlságosan elkoptak, és nem érintkez
nek megfelelően a kommutátorral
- különböző gyártóktól származó kefék
- a kefék széle éles
- “szikrák” a motortérben - szemcsék válnak le a keféről vagy a forgórész-
ről (kollektor), és izzani kezdenek
- a menetvágó fej nem kezd el menetet vágni - tompa vagy törött menetvágó fejek
- a berendezés rossz irányba forog
- sérült menet - tompa menetvágó fejek
- a menetvágó fejek nem a megfelelő sorrendben
vannak felszerelve
- gyenge minőségű cső
- rossz minőségű vagy kevés menetvágó olaj
- menetvágás közben a tartókar forog - a tartókar befogópofák piszkosak - tisztítsuk meg drótkefével
- a menetvágó fejek nem cserélhetők rendesen - a menetvágó fej bordás végén sorja képződött - reszelővel tüntesse el a sorját
- a menetvágó fej nem tartott szorosan - tartórugó sérült vagy kopott - cseréljük ki a tartórugót
-
(kizárólag eredeti, kommutátornak megfelelő
RIDGID kefékre cseréljük)
- csak eredeti keféket használjunk
- törjük le az éleket
- küldjük be a berendezést javításra
- cseréljük ki a menetvágó fejeket
- változtassuk meg az iránykapcsoló beállítását
- cseréljük ki a menetvágó fejeket
- helyezzük fel a menetvágó fejeket a megfelelő
sorrendben
- győződjünk meg arról, hogy csak jó minőségű
cső van használatban
- csak RIDGID menetvágó olajat használjunk,
megfelelő mennyiségben
Page 34
GR
600, 690
Οδηγίες χρήσης
ΠΡΟΕΙΔΟΠΟΙΗΣΗ! Πριν χρησιμο
ποιήσετε αυτόν τον εξοπλισμό, διαβάστε
προσεκτικά τις παρούσες οδηγίες και
το συνοδευτικό φυλλάδιο ασφαλείας. Αν έχετε
οποιαδήποτε αμφιβολία σχετικά με τη χρήση
αυτού του εργαλείου, επικοινωνήστε με τον
διανομέα της RIDGID για διευκρινίσεις.
Πρέπει να έχετε κατανοήσει απόλυτα όλες τις
οδηγίες και να τις τηρείτε πιστά, αλλιώς μπορεί
να προκληθεί ηλεκτροπληξία, πυρκαγιά και/ή
σοβαρός τραυματισμός.
ΦΥΛΑΞΤΕ ΑΥΤΕΣ ΤΙΣ ΟΔΗΓΙΕΣ!
ΠΕΡΙΓΡΑΦΗ ΚΑΙ ΤΕΧΝΙΚΑ ΧΑΡΑΚΤΗΡΙΣΤΙΚΑ
Περιγραφή
Οι φορητοί ηλεκτρικοί βιδολόγοι RIDGID αρ. 600 και 690 είναι
ηλεκτροκίνητες μονάδες υψηλής αντοχής που προορίζονται για την
ελικοτόμηση σωλήνων με τη χρήση κουκουνάρων RIDGID 11R (ή R-200).
Τεχνικά χαρακτηριστικά
600 690
Δυνατότητα ελικοτόμησης
(Σωλήνες & Αγωγοί)
Μειωτήρας/Τύπος
Μήκος
Βάρος
Μοτέρ, Universal (110 ή 220 V)
Μοντέλο βραχίονα αντιστήριξης
Μοντέλο κουκουνάρας
Στάνταρ εξοπλισμός
Όλοι οι ηλεκτρικοί βιδολόγοι 600 και 690 διαθέτουν βραχίονα αντιστήριξης.
Οι βιδολόγοι μπορεί να διατίθενται επίσης με μεταλλική κασετίνα
μεταφοράς και κουκουνάρες.
Ασφάλεια
1. Εξοικειωθείτε με τον ηλεκτρικό βιδολόγο που αγοράσατε. Διαβάστε το
Εγχειρίδιο Χειριστή προσεκτικά. Εξοικειωθείτε με τη λειτουργία, την
εφαρμογή και τους περιορισμούς καθώς και με τους ενδεχόμενους
κινδύνους που ενέχει το συγκεκριμένο μηχάνημα.
2. Χρησιμοποιήστε το κατάλληλο εξάρτημα. Συνιστάται η χρήση
βραχίονα αντιστήριξης 601/691. Ο βραχίονας αντιστήριξης
εξασφαλίζει ασφαλέστερη λειτουργία όταν χρησιμοποιείτε τον
ηλεκτρικό βιδολόγο 600 ή 690 σε οριζόντια, κατακόρυφη θέση ή
ψηλά, γιατί εφόσον στερεωθεί στο σωλήνα για να απορροφήσει τη
ροπή ελικοτόμησης, έχετε και τα δύο χέρια ελεύθερα για να μπορείτε
να τοποθετήσετε το βιδολόγο στη σωστή θέση.
Αφού ολοκληρώσετε την εργασία, μπορείτε να αφαιρέσετε τον
ηλεκτρικό βιδολόγο και το βραχίονα αντιστήριξης χωριστά
εξασφαλίζοντας ασφαλέστερη αποσυναρμολόγηση. Μη
1/8” - 1 1/4”
ατέρμονας κοχλίας
510 χλστ.
5,5 κιλά
1020 W.
601
R-200, 11R
1/8” - 2”
γρανάζι
600 χλστ.
8,5 κιλά
1020 W.
691
R-200, 11R
600-690
χρησιμοποιείτε μικρό βραχίονα αντιστήριξης για εργασίες που
απαιτούν τη χρήση βραχίονα αντιστήριξης υψηλής αντοχής.
3. Στερεώστε καλά το σωλήνα. Χρησιμοποιήστε σφιγκτήρα ή μέγκενη
πάγκου για να συγκρατήσετε το σωλήνα ο οποίος διαφορετικά δεν θα
είναι καλά συγκρατημένος ή στερεωμένος.
Λειτουργία
Ελικοτόμηση με κουκουνάρες
1. Οι κουκουνάρες 1/8” - 1 1/4” RIDGID 11-R (ή R-200) μπορούν να
χρησιμοποιηθούν με ηλεκτρικούς βιδολόγους RIDGID 600 και 690
χωρίς αντάπτορες. Απλώς ωθήστε πρώτα το αυλακωτό άκρο της
κουκουνάρας κάθετα μέσα στο γρανάζι μέχρι να ασφαλίσει καλά το
ελατήριο. (Βλ. εικ. 1α) Οι κουκουνάρες 1 1/2” και 2” RIDGID 11-R
(ή R-200) μπορούν να τοποθετηθούν εύκολα στο RIDGID 690 αφού
αφαιρέσετε το δακτύλιο του αντάπτορα. (Βλ. εικ. 1β)
Για δεξιόστροφα σπειρώματα, η κουκουνάρα πρέπει να τοποθετηθεί
όπως φαίνεται στην εικ. 2α.
Για αριστερόστροφα σπειρώματα, η κουκουνάρα πρέπει να
τοποθετηθεί όπως φαίνεται στην εικ. 2β.
Σημείωση: Ο διακόπτης αλλαγής φοράς περιστροφής
χρησιμοποιείται για την αφαίρεση της κουκουνάρας μετά την
ολοκλήρωση της ελικοτόμησης. Για την πραγματοποίηση
ελικοτόμησης, ο διακόπτης πρέπει να βρίσκεται πάντα σε τέτοια θέση
ώστε να φαίνεται το μαύρο βέλος. Βλ. εικ. 2γ.
Σημαντικό: Κατά την ελικοτόμηση σωλήνων, συνιστάται η χρήση
του βραχίονα αντιστήριξης αρ. 601/691. Ασφαλίστε καλά το
βραχίονα αντιστήριξης στο σωλήνα όπως φαίνεται στις Εικόνες 3
και 4. Τοποθετήστε το βραχίονα αντιστήριξης στο σωλήνα ώστε το
άκρο της λαβής να βρίσκεται στην ίδια ευθεία με το σωλήνα. Για
τη σωστή χρήση του βραχίονα αντιστήριξης και του ηλεκτρικού
βιδολόγου ανατρέξτε στις Εικόνες 3 και 4. Παράλειψη τήρησης
αυτών των οδηγιών μπορεί να έχει ως αποτέλεσμα τραυματισμό του
χειριστή λόγω της ροπής που αναπτύσσεται κατά τη διάρκεια της
ελικοτόμησης.
2. Τοποθετήστε την κουκουνάρα (που είναι ήδη τοποθετημένη
στον ηλεκτρικό βιδολόγο) στο άκρο του σωλήνα. Κατά τη χρήση
βεβαιωθείτε ότι ο ηλεκτρικός βιδολόγος είναι σωστά τοποθετημένος
στο βραχίονα αντιστήριξης. Για δεξιόστροφα σπειρώματα, η
κουκουνάρα πρέπει να περιστρέφεται δεξιόστροφα (κοιτάζοντας τη
μπροστινή επιφάνεια της κουκουνάρας).
Σημείωση: Κατά τη διάρκεια της ελικοτόμησης, λιπάνετε τα μαχαίρια
με αρκετή ποσότητα λαδιού κοπής σπειρωμάτων RIDGID. Συνιστάται
η χρήση λαδικού Μοντέλο 418 για να διασφαλιστεί επαρκής λίπανση.
3. Ταυτόχρονα ενεργοποιήστε το διακόπτη και πιέστε το μηχάνημα για
να βεβαιωθείτε ότι η ελικοτόμηση έχει αρχίσει. Κρατήστε το διακόπτη
πατημένο μέχρι να ολοκληρωθεί η ελικοτόμηση. Εάν αφήσετε το
διακόπτη, ο ηλεκτρικός βιδολόγος θα σταματήσει να λειτουργεί.
Προσοχή: Κρατήστε γερά τη λαβή του ηλεκτρικού βιδολόγου για να
κρατήσετε αντίσταση στην αρχική ροπή που αναπτύσσεται κατά την
αφαίρεση της κουκουνάρας.
4. Για να αφαιρέσετε την κουκουνάρα από τον ελικοτομημένο σωλήνα,
τοποθετήστε το διακόπτη αλλαγής φοράς περιστροφής στη θέση
αφαίρεσης. Βλ. εικ. 2δ. Ενεργοποιήστε το διακόπτη. Όταν το μαχαίρι
της κουκουνάρας απομακρυνθεί από το άκρο του σωλήνα, πιάστε
τη λαβή στο πάνω μέρος του ηλεκτρικού βιδολόγου και αφαιρέστε το
βιδολόγο από το σωλήνα.
ΣΥΝΤΗΡΗΣΗ ΤΟΥ ΗΛΕΚΤΡΙΚΟΥ ΒΙΔΟΛΟΓΟΥ
Αντικατάσταση των ψηκτρών του μοτέρ
Προειδοποίηση: Για να ελαχιστοποιηθεί το ενδεχόμενο ηλεκτροπληξίας
και ακούσιας εκκίνησης βγάζετε πάντα το καλώδιο από την πρίζα πριν
πραγματοποιήσετε σέρβις στο μηχάνημα. Ελέγχετε τις ψήκτρες του μοτέρ κάθε
6 μήνες και αντικαθιστάτε τις ψήκτρες όταν έχουν φθαρεί λιγότερο από 1/4”
(6 χλστ.).
Το συγκεκριμένο εργαλείο έχει σχεδιασθεί ώστε να μη χρειάζεται
συντήρηση
Ridge Tool Company
33
Page 35
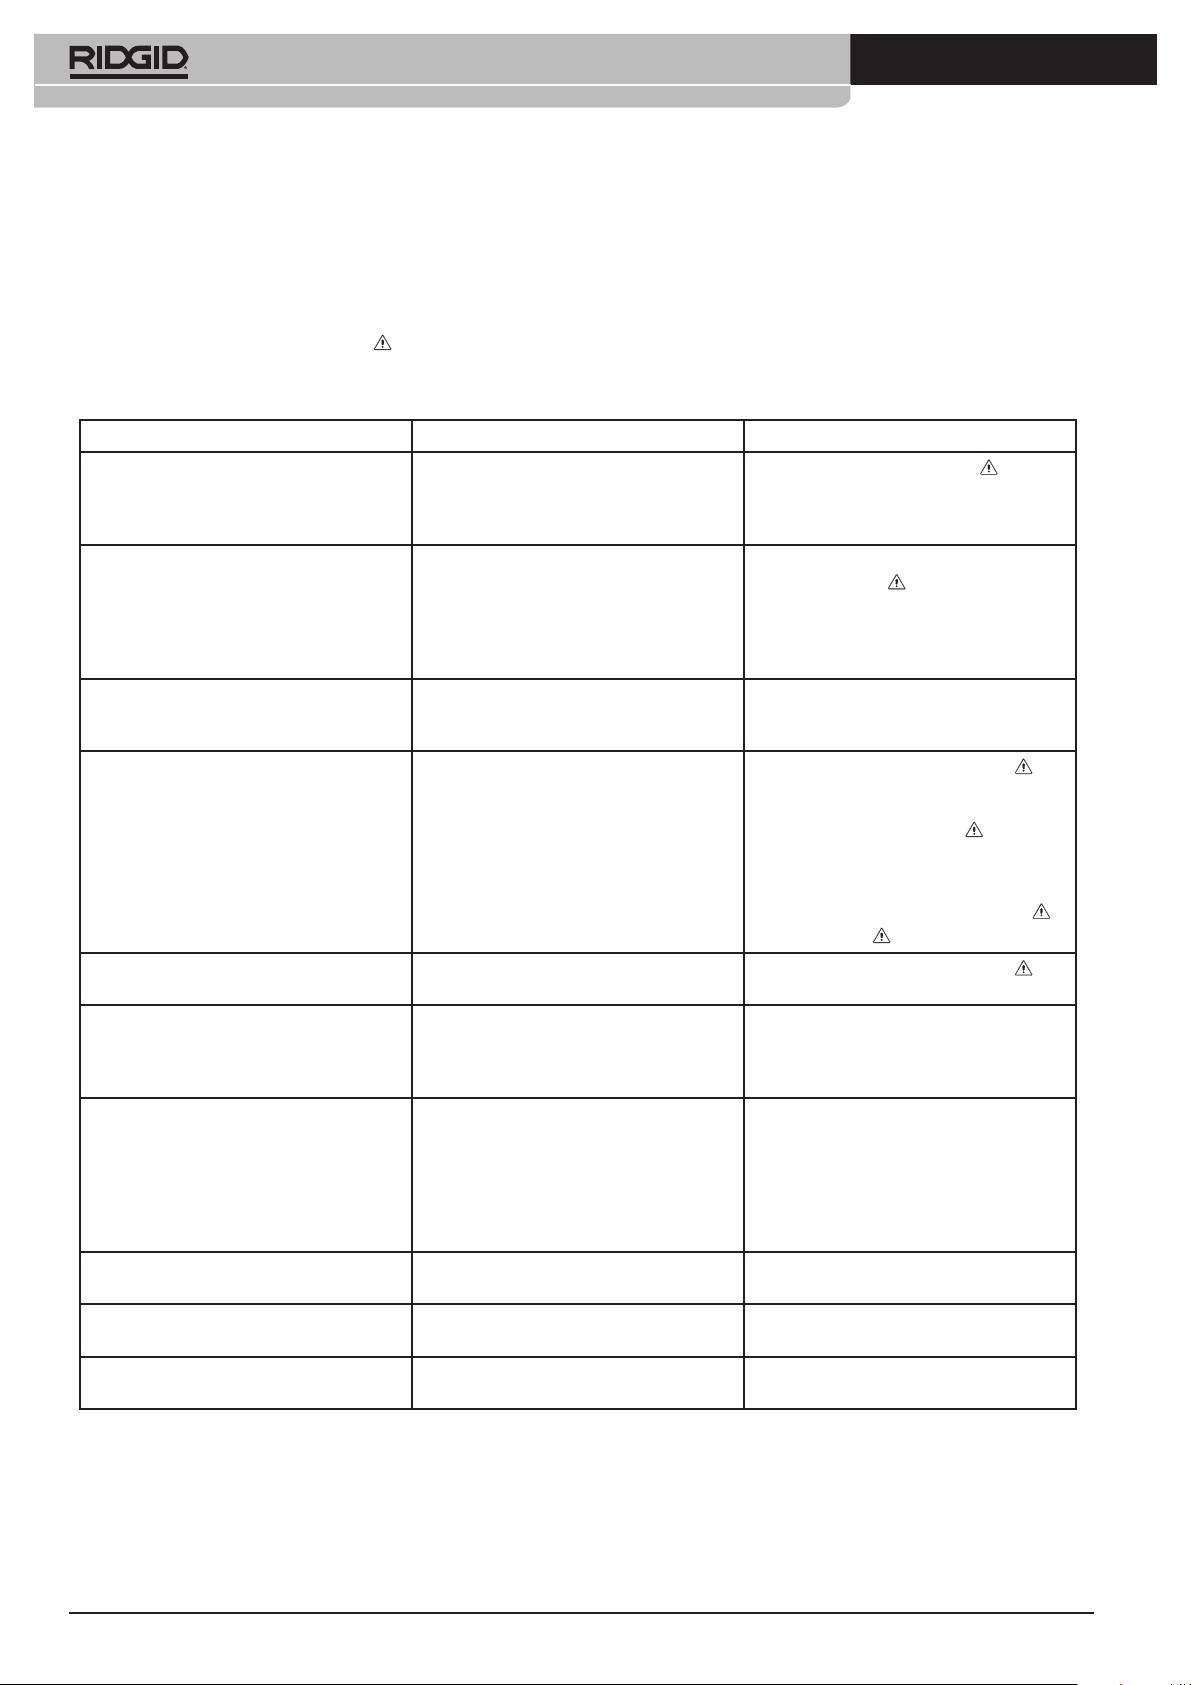
Ridge Tool Company
34
600-690
εκτός από τις ψήκτρες του μοτέρ που φθείρονται. Κάθε άλλη εργασία
συντήρησης πρέπει να πραγματοποιείται από εγκεκριμένα κέντρα σέρβις.
Το μηχάνημα διαθέτει μόνιμη λίπανση - δεν απαιτείται συντήρηση.
ΑΝΤΙΜΕΤΩΠΙΣΗ ΠΡΟΒΛΗΜΑΤΩΝ
Προειδοποίηση
Κάθε πρόβλημα που σημειώνεται με το σύμβολο πρέπει να αποκαθίσταται
από εξειδικευμένο ηλεκτρολόγο.
Αποσυνδέστε το καλώδιο τροφοδοσίας.
ΑΝΤΙΜΕΤΩΠΙΣΗ ΠΡΟΒΛΗΜΑΤΩΝ ΠΙΘΑΝΗ ΑΙΤΙΑ ΑΝΤΙΜΕΤΩΠΙΣΗ
- το μοτέρ δεν λειτουργεί - διακοπή τροφοδοσίας ρεύματος
- καμένη ασφάλεια
- οι ψήκτρες δεν έρχονται σε επαφή με τον
οπλισμό
- αδυναμία εφαρμογής φορτίου στο μοτέρ - βραχυκύκλωμα
- υπερφόρτωση λόγω μειωμένης κοπτικής
ικανότητας των μαχαιριών
- κακή ποιότητα ή ανεπαρκής ποσότητα λαδιού
κοπής σπειρωμάτων
- μη φυσιολογική θέρμανση του μοτέρ - υπερφόρτωση λόγω μειωμένης κοπτικής
ικανότητας των μαχαιριών
- ανεπαρκής αέρας ψύξης
- δημιουργία σπινθήρων στο μοτέρ - ακαθαρσίες στο συλλέκτη
- κακή επαφή μεταξύ ψηκτρών και στηρίγματος
ψηκτρών
- λόγω υπερβολικής φθοράς οι ψήκτρες δεν
κάνουν καλή επαφή με το συλλέκτη
- ψήκτρες διαφορετικών κατασκευαστών
- αιχμηρή ακμή ψήκτρας
- “σπινθήρες” στο χώρο του κινητήρα - αποκοπή σωματιδίων από τις ψήκτρες ή τον
οπλισμό (συλλέκτη) τα οποία πυρακτώνονται
- η κουκουνάρα δεν ελικοτομεί - μειωμένη κοπτική ικανότητα μαχαιριών ή
σπασμένα μαχαίρια
- το μηχάνημα λειτουργεί προς λάθος
κατεύθυνση
- κατεστραμμένο σπείρωμα - μειωμένη κοπτική ικανότητα μαχαιριών
- τα μαχαίρια δεν έχουν τοποθετηθεί με τη σωστή
σειρά
- κακή ποιότητα σωλήνα
- κακή ποιότητα ή ανεπαρκής ποσότητα λαδιού
κοπής σπειρωμάτων
- ο βραχίονας αντιστήριξης περιστρέφεται κατά
τη διάρκεια της σπειροτόμησης
- δεν είναι δυνατή η σωστή αλλαγή των
κουκουνάρων
- η κουκουνάρα δεν συγκρατείται καλά - το ελατήριο συγκράτησης έχει υποστεί ζημιά ή
- ακάθαρτες σιαγόνες του βραχίονα αντιστήριξης - καθαρίστε τις σιαγόνες με συρμάτινη βούρτσα
- γρέζι στο αυλακωτό άκρο της κουκουνάρας - εξομαλύνετε την επιφάνεια με λίμα
έχει φθαρεί
- ελέγξτε την τροφοδοσία ρεύματος
- τοποθετήστε καινούρια ασφάλεια
- ελέγξτε τις ψήκτρες, αντικαταστήστε τις
χρησιμοποιημένες ψήκτρες
- εντοπίστε το βραχυκύκλωμα και
αποκαταστήστε το
- αντικαταστήστε τα μαχαίρια
- χρησιμοποιήστε επαρκή ποσότητα λαδιού
κοπής σπειρωμάτων RIDGID
- αντικαταστήστε τα μαχαίρια
- καθαρίστε τις θυρίδες αερισμού του μοτέρ
- αποστείλετε το μηχάνημα για επισκευή
- σφίξτε τις βίδες, βεβαιωθείτε ότι η ψήκτρα
εφάπτεται καλά με το συλλέκτη
- αλλάξτε τις φθαρμένες ψήκτρες
(αντικαταστήστε τις ψήκτρες μόνο με
αυθεντικές ψήκτρες RIDGID κατάλληλες για το
συγκεκριμένο συλλέκτη)
- χρησιμοποιήστε μόνο αυθεντικές ψήκτρες
- σπασμένη ακμή
- αποστείλετε το μηχάνημα για επισκευή
- αλλάξτε τα μαχαίρια
- ελέγξτε τη ρύθμιση του διακόπτη αλλαγής
φοράς περιστροφής
- αλλάξτε τα μαχαίρια
- τοποθετήστε τα μαχαίρια με τη σωστή σειρά
- βεβαιωθείτε ότι χρησιμοποιείται μόνο καλής
ποιότητας σωλήνας
- χρησιμοποιείτε μόνο λάδι κοπής σπειρωμάτων
RIDGID στην απαιτούμενη ποσότητα
- αντικαταστήστε το ελατήριο συγκράτησης
Page 36
RU
600, 690
Инструкция по
эксплуатации
ПРЕДУПРЕЖДЕНИЕ! Прежде чем использовать оборудование, внима-
тельно прочесть эту инструкцию и
сопроводительный буклет по технике безопасности. В случае неясности по какомулибо
аспекту использования настоящего оборудования обратиться к дистрибьютору компании
RIDGID для получения более подробной информации.
Непонимание и несоблюдение всех инструкций
может привести к поражению электрическим
током, пожару и/или серьезной травме.
СОХРАНИТЬ НАСТОЯЩУЮ ИНСТРУКЦИЮ!
ОПИСАНИЕ И ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ
Описание
Переносные резьбонарезные электрические инструменты RIDGID №
600 и 690 представляют собой устройства с мощным электроприводом,
которые обеспечивают вращение насадных резьбонарезных головок
RIDGID 11R (или R-200) с целью нарезания резьбы на трубах.
Технические характеристики/данные
600 690
Диапазон нарезаемой резьбы
(на трубах и кабелепроводах)
Редуктор/тип резьбонарезного патрона
Длина
Вес
Электродвигатель, универсального типа
(на 110 или 220 В)
Струбцина - фиксатор
Модель резьбонарезного головки
Стандартные принадлежности
Каждый силовой привод модели 600 и 690 оборудован струбциной
- фиксатором. Устройства могут поставляться в металлическом
футляре для переноски с резьбонарезными головками.
Техника безопасности
1. Изучить силовой привод. Внимательно прочесть руководство
оператора. Изучить правила эксплуатации, применения и
ограничительные условия, а также конкретные возможные
опасности, связанные с применением этого инструмента.
1/8” - 1 1/4”
червяк
510 мм
5,5 кг
1020 Вт
601
R-200, 11R
1/8” - 2”
прямозубое
зубчатое
колесо
600 мм
8,5 кг
1020 Вт
691
R-200, 11R
600-690
2. Использовать надлежащий инструмент. Компания рекомендует
использовать струбцину - фиксатор 601/691. Струбцина
- фиксатор обеспечивает более безопасную работу силового
привода 600 или 690 в горизонтальном, вертикальном или
подвешенном расположении, поскольку после прикрепления её
к трубе обе руки оператора свободны для установки силового
привода в надлежащее положение.
После завершения работы силовой привод и струбцина
- фиксатор можно снимать отдельно, обеспечивая более
безопасное завершение работы. Не следует применять усилие
к небольшому инструменту или приспособлению, стараясь
выполнить им работу, предназначенную для инструмента
большей мощности.
3. Закрепить заготовку. Использовать зажим, верстачные тиски
или тиски на стойке для удержания трубы, которую в противном
случае невозможно прикрепить или обеспечить для нее жесткую
опору.
Функционирование
Нарезание резьбы с помощью резьбонарезных головок
1. Резьбонарезные головки 1/8” - 1 1/4” RIDGID 11-R (или R-200)
предназначены для работы с силовыми резьбонарезными
инструментами RIDGID 600 и 690 без применения какихлибо переходников. Вставьте резьбонарезную головку в
электрорезьбонарезное устройство и нажмите на неё со стороны
торца со шлицами до надежной фиксации пружинных захватов.
(См. рис. 1a) Резьбонарезные головки 1 1/2” и 2” RIDGID 11-R (или
R-200) просто устанавливаются в инструмент RIDGID 690 после
нажатия на переходное кольцо и его вынимания. (См. рис. 1b)
Установка для нарезания правой резьбы показана на рис. 2a.
Установка для нарезания левой резьбы показана на рис. 2b.
Примечание: Переключатель изменения направления
используют для отворачивания резьбонарезной головки после
окончания нарезания резьбы. Для нарезания резьбы этот
переключатель всегда следует устанавливать в направлении,
показанном сплошной стрелкой. См. рис. 2c.
Важная информация: Во время нарезания резьбы следует
использовать струбцину - фиксатор № 601/691, который
необходимо надежно закрепить на трубе, как показано на рис.
3 и 4. Расположить струбцину - фиксатор на трубе так, чтобы
торец с хвостовиком располагался по оси торца трубы. Чтобы
надлежащим образом совместно применять струбцину - фиксатор
и силовой привод, см. рис. 3 и 4. Несоблюдение этих инструкций
может привести к травме оператора, поскольку при нарезании
резьбы создается большой крутящий момент.
2. Надеть резьбонарезную головку (уже установленную в силовой
привод) на торец трубы. Во время работы убедиться, что
силовой привод надлежащим образом расположен на струбцине
- фиксаторе. При нарезании правой резьбы резьбонарезная
головка должна вращаться по часовой стрелке. (если смотреть на
торец резьбонарезной головки).
Примечание: Во время нарезания резьбы наносить на головку
обильное количество смазочного масла RIDGID. Для надлежащей
подачи масла рекомендуется использовать масляный насос
модели 418.
3. Для начала нарезания резьбы одновременно нажать кнопку
выключателя и приложить давление к инструменту. Удерживать
кнопку выключателя нажатой до окончания нарезания резьбы.
Чтобы остановить силовой привод, следует отпустить кнопку
выключателя.
Внимание: Плотно удерживать силовой привод, чтобы
компенсировать начальный крутящий момент при отворачивании
резьбонарезной головки.
Ridge Tool Company
35
Page 37
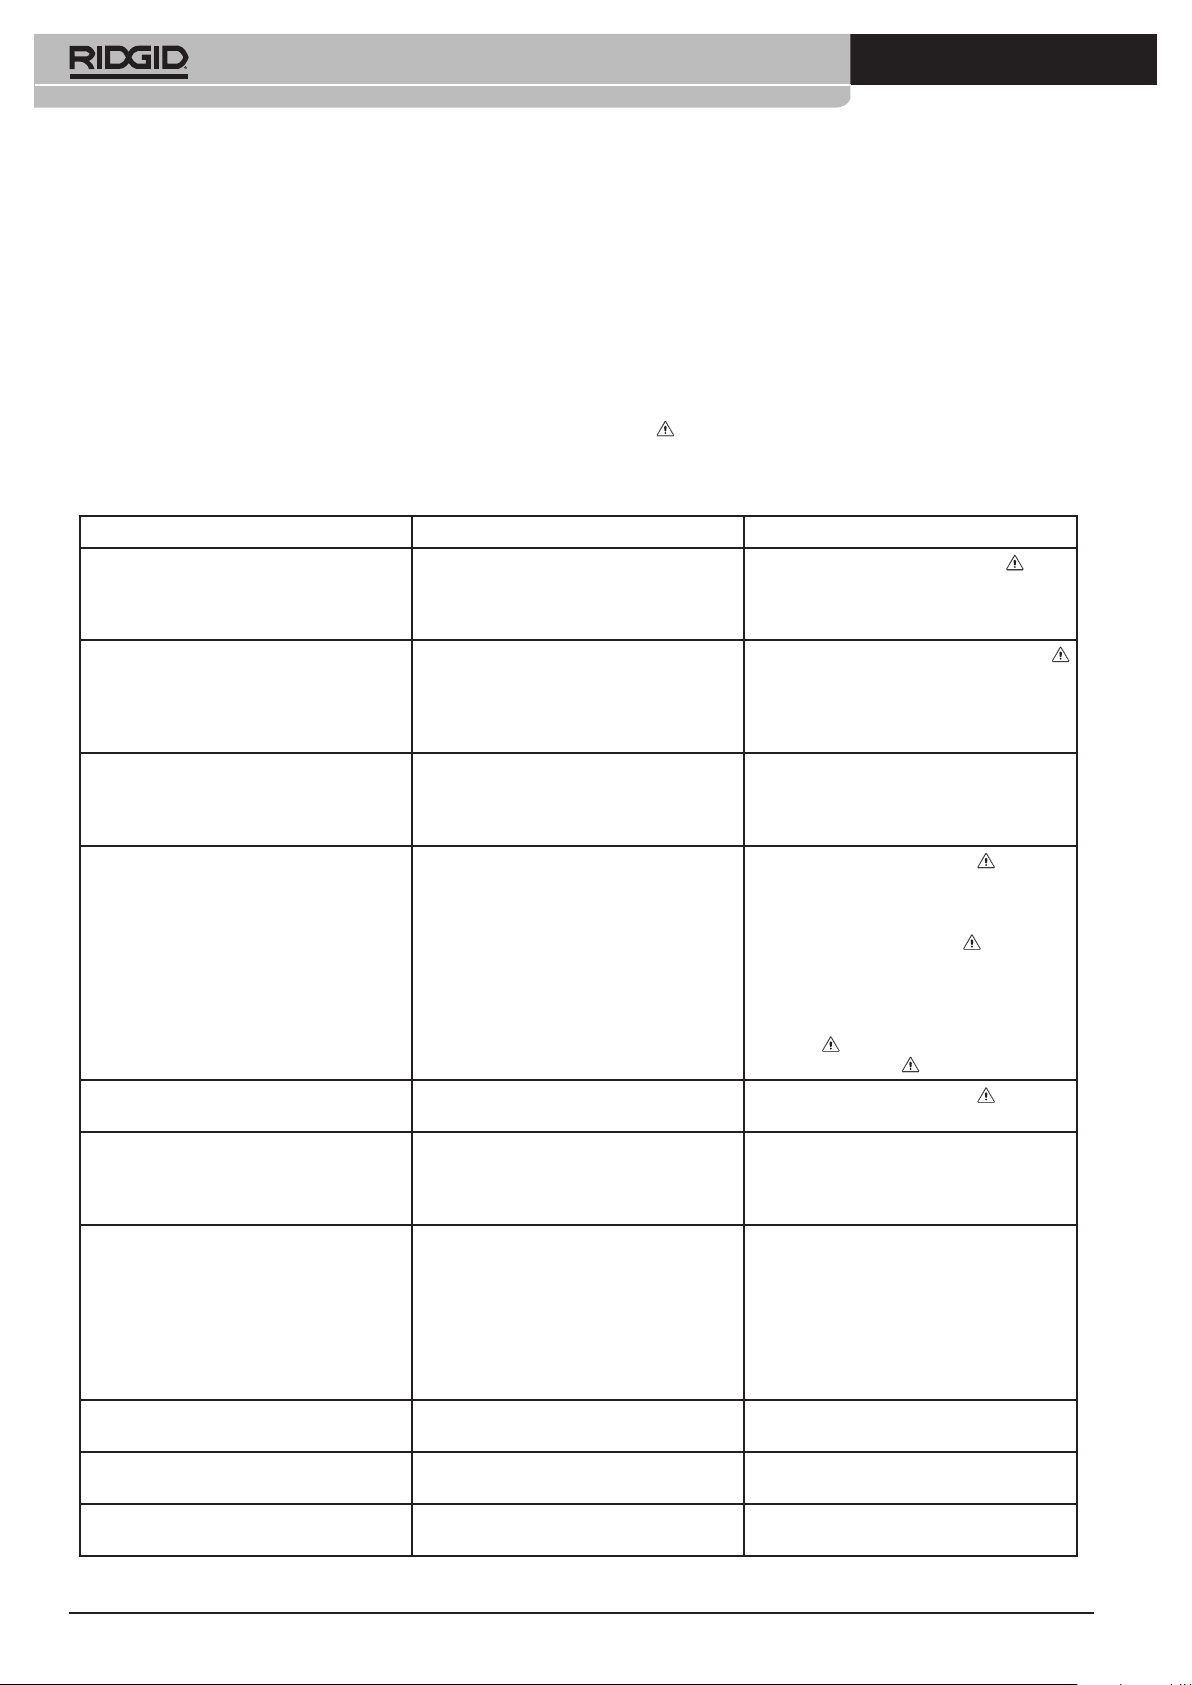
Ridge Tool Company
36
600-690
4. Чтобы отвернуть резьбонарезную головку от трубы с нарезанной
резьбой, установить переключатель изменения направления в
обратное положение. См. рис. 2d. Нажать на лапку переключателя.
После схода головки с торца трубы ухватиться за рукоятку,
расположенную сверху на силовом приводе, и снять силовой
привод с трубы.
ТЕХНИЧЕСКОЕ ОБСЛУЖИВАНИЕ СИЛОВОГО ПРИВОДА
Замена щеток электродвигателя
Предупреждение: Чтобы свести к минимуму вероятность поражения
электрическим током и случайного пуска инструмента перед его
обслуживанием всегда следует отсоединять вилку шнура питания от
розетки. Следует проверять щетки электродвигателя один раз в 6 месяцев
и заменять щетки, если они изношены до толщины менее 6 мм.
ПОИСК И УСТРАНЕНИЕ НЕИСПРАВНОСТЕЙ ВОЗМОЖНАЯ ПРИЧИНА СПОСОБ УСТРАНЕНИЯ
- не пускается электродвигатель - временное нарушение энергоснабжения
- перегорел предохранитель
- щетки не касаются якоря электродвигателя
- электродвигатель не вращается под
нагрузкой
- сильный нагрев электродвигателя - перегрузка вследствие применения изношен
- в электродвигателе образуются искры - загрязнен коллектор
- короткое замыкание
- перегрузка вследствие применения изношен-
ных гребенок в резьбонарезной головке
- недостаточно смазочного масла для нарезания
резьбы или масло плохого качества
ных гребенок в резьбонарезной головке
- недостаточное поступление охлаждающего
воздуха
- плохой контакт между щетками и
держателями щеток
Устройство не требует какого-либо иного технического обслуживания,
кроме замены изношенных щеток электродвигателя. Все прочее
техническое обслуживание следует производить на утвержденных
заводом-изготовителем сервисных станциях. Устройство обеспечено
смазкой на весь срок службы – никакого технического обслуживания не
требуется.
ПОИСК И УСТРАНЕНИЕ НЕИСПРАВНОСТЕЙ
Предупреждение
Для каждого способа устранения неисправности, обозначенного
знаком , ремонтные работы должен выполнять квалифицированный
электрик.
Отсоединить вилку шнура питания от розетки.
- проверить наличие электропитания
- установить новый предохранитель
- проверить щетки, изношенные щетки
заменить
- найти короткое замыкание и устранить его
- заменить изношенные гребенки новыми
- использовать надлежащее количество
смазочного масла RIDGID для нарезания резьбы
-
- заменить изношенные гребенки новыми
- очистить вентиляционные отверстия
электродвигателя
- отправить устройство в ремонт
- затянуть винты, убедиться, что щетка плотно
прижата к коллектору
- вследствие повышенного износа щетки не
касаются коллектора надлежащим образом
- щетки другого изготовителя
- острая кромка на щетке
- в коробке электродвигателя образуются
искры
- резьбонарезная головка не начинает
нарезание резьбы
- резьба повреждена - изношенные гребенки в резьбонарезной
- в процессе нарезания резьбы струбцина
- фиксатор вращается
- гребенки в резьбонарезной головке невоз
можно заменить надлежащим образом
- неплотно фиксируется резьбонарезная
головка
- от щеток, якоря (или коллектора) отламыва-
ются частицы, которые начинают тлеть
- изношенные или обломанные гребенки в
резьбонарезной головке
- инструмент вращается в неверном
направлении
головке
- гребенки в резьбонарезной головке собраны
в неправильном порядке
- труба низкого качества
- недостаточно смазочного масла для
нарезания резьбы или масло плохого
качества
- загрязнены зажимные губки струбцины - фиксатора
-
- на торце со шлицами резьбонарезной головки образовались задиры
- повреждена или изношена фиксирующая
пружина
- заменить изношенные щетки
(замену производить только на фирменные
щетки коллектора RIDGID)
- использовать только фирменные щетки
RIDGID
- обломанная кромка
- отправить устройство в ремонт
- заменить гребенки в резьбонарезной головке
- проверить положение
- заменить гребенки в резьбонарезной головке
- собрать гребенки в резьбонарезной головке в
- убедиться в использовании только труб
- использовать надлежащее количество
- очистить проволочной щеткой
- устранить задиры напильником
- заменить фиксирующую пружину
переключателя изменения направления
надлежащем порядке
хорошего качества
смазочного масла для нарезания резьбы RIDGID
Page 38
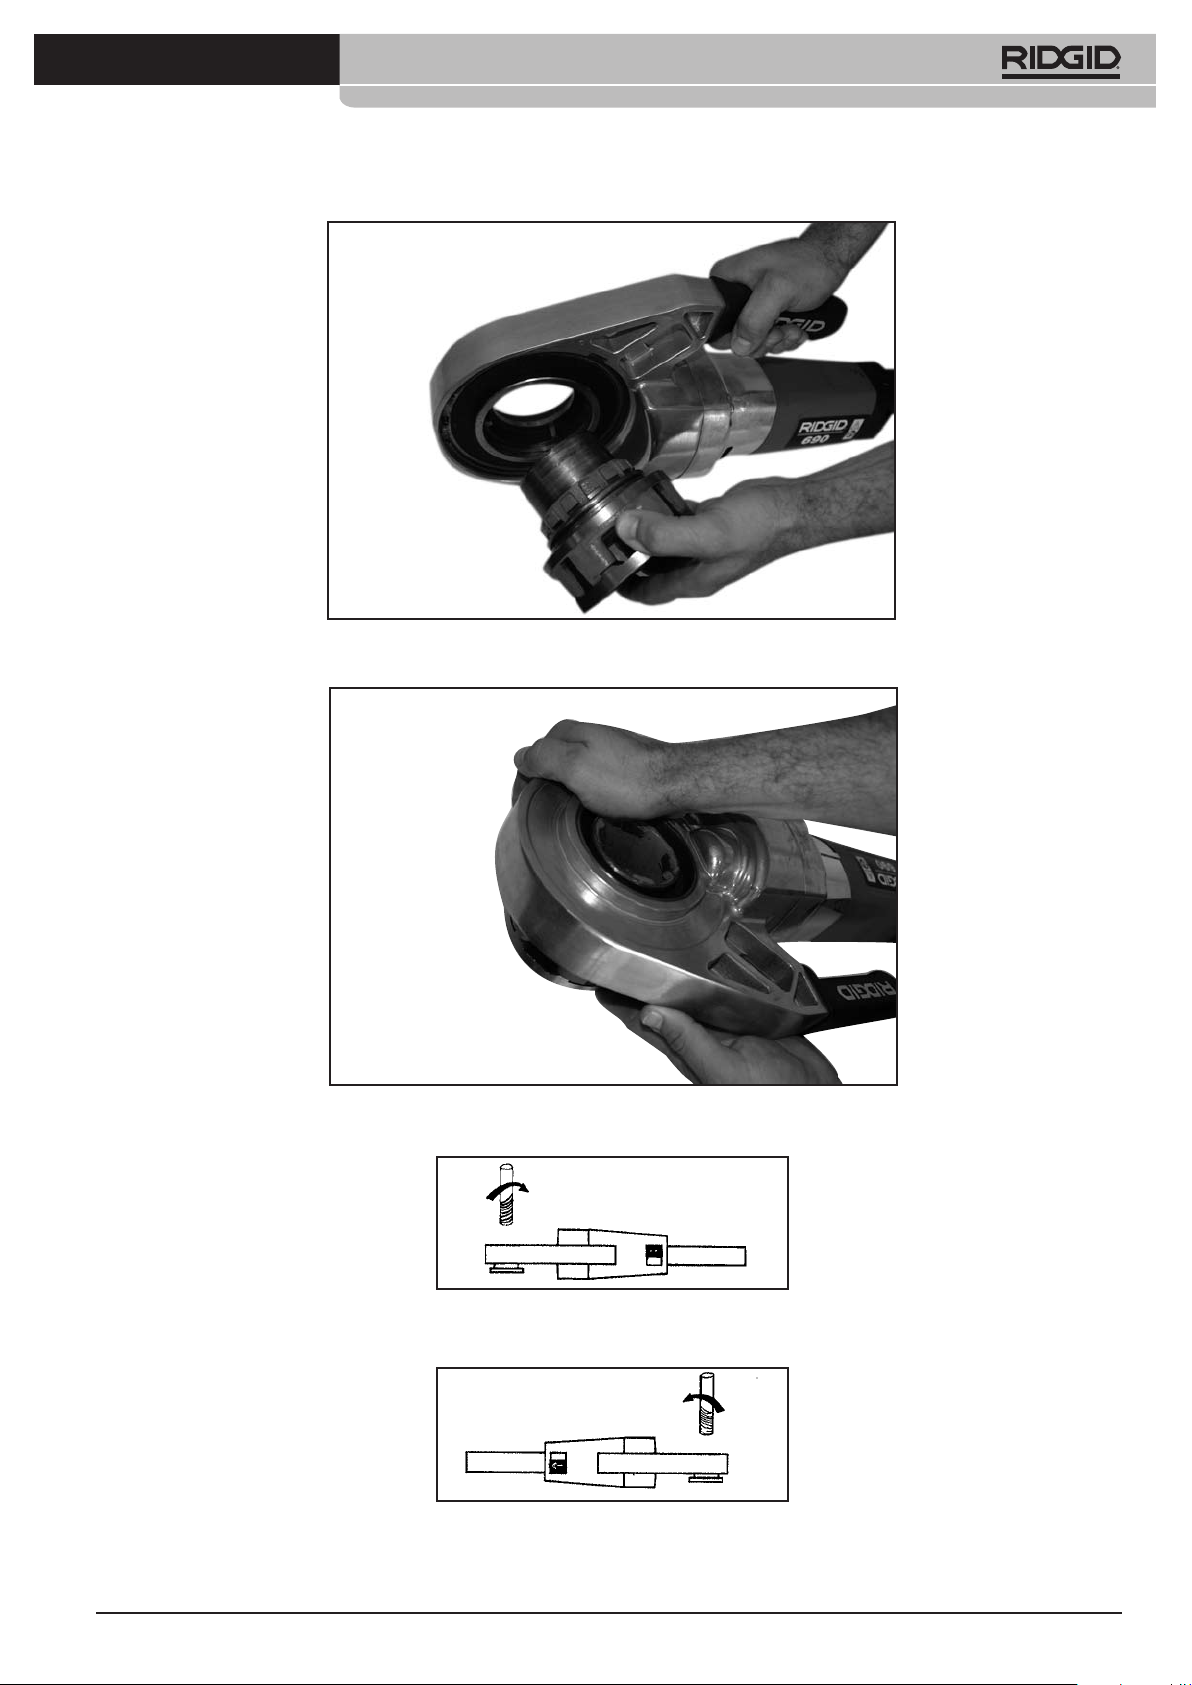
600-690
Fig. 1a
Fig. 1b
Fig. 2a
Fig. 2b
Ridge Tool Company
37
Page 39
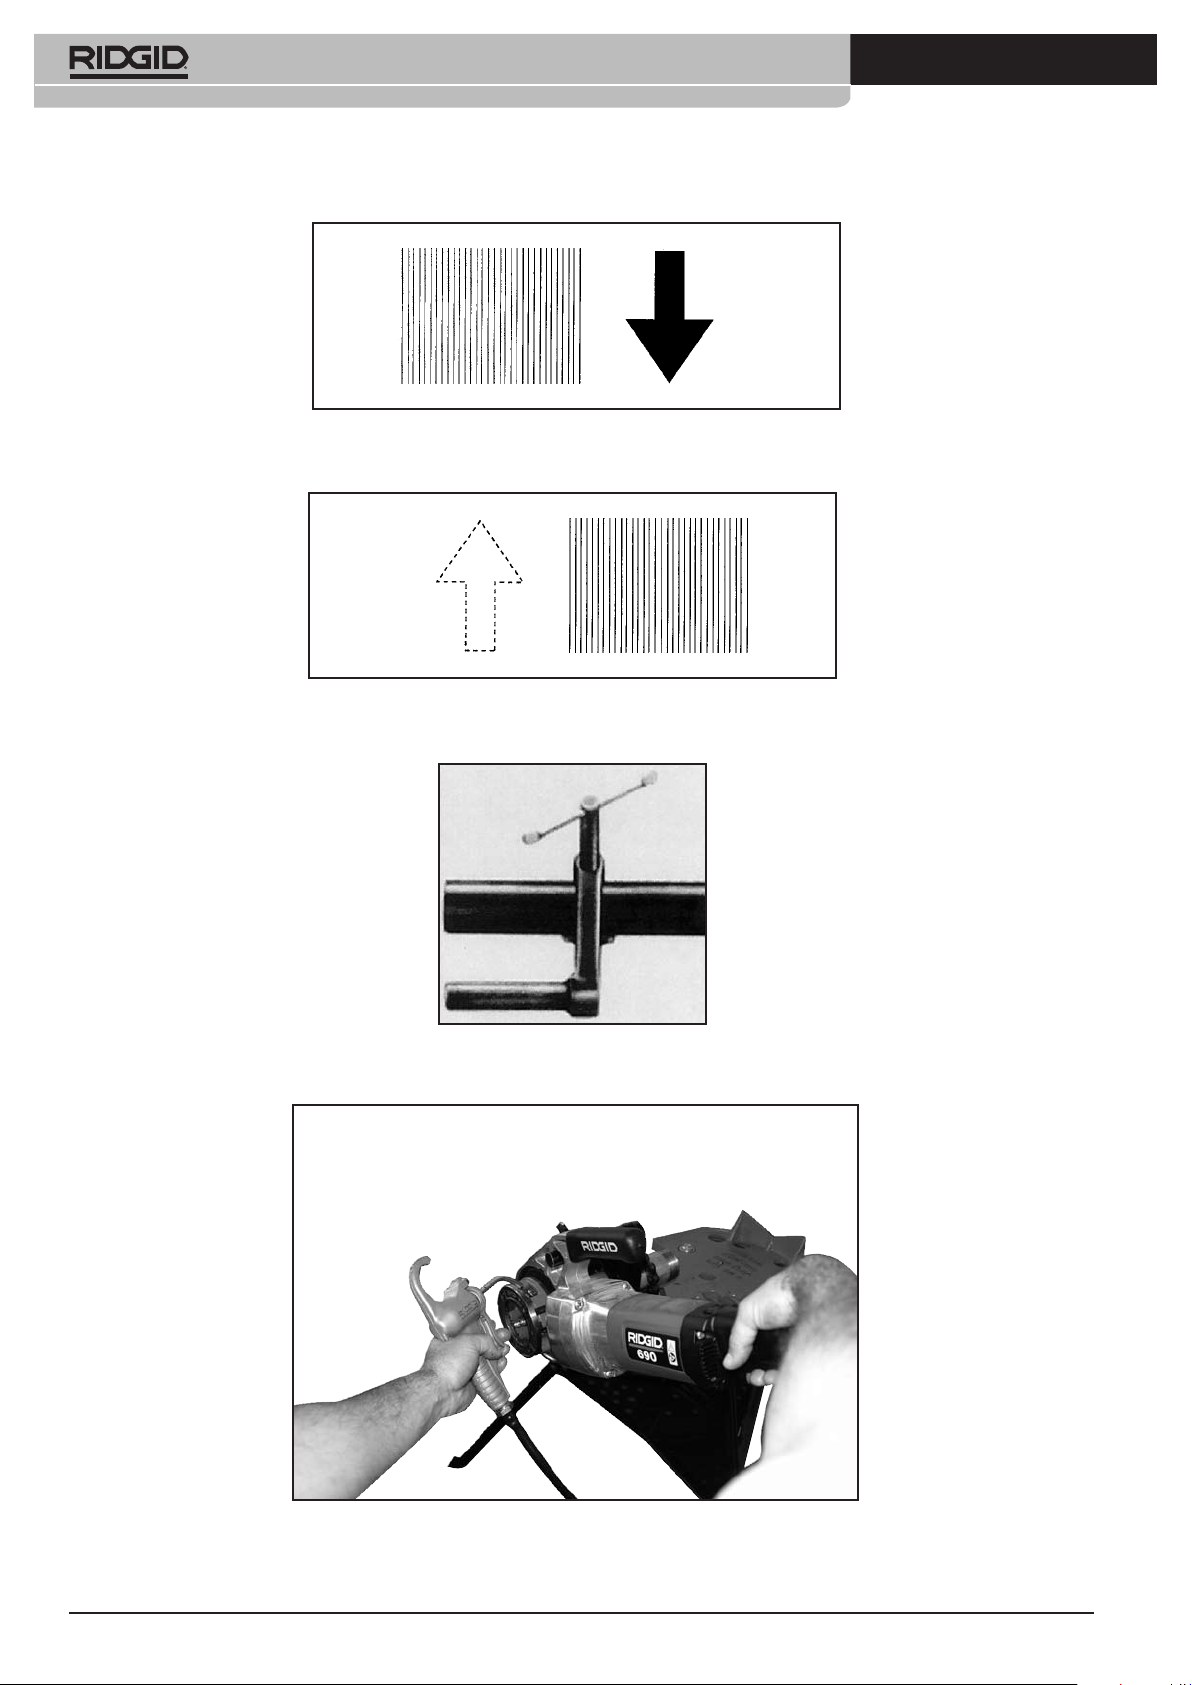
Ridge Tool Company
38
600-690
Fig. 2c
Fig. 2d
Fig. 3
Fig. 4
Page 40
Ridge Tool Europe
Research Park Haasrode, Interleuvenlaan 50, 3001 Leuven
Belgium
Phone.: + 32 (0)16 380 280
Fax: + 32 (0)16 380 381
www.ridgid.eu
RID 890950018-41
 Loading...