

Page 1

开机调试,版本
2005年08
月
sinumerik
SINUMERIK 802D
SINUMERIK 802D base line
Page 2
Page 3
控制系统
1
SINUMERIK 802D
SINUMERIK 802D base line
调试说明
控制系统的安装
首次开机调试
主轴的调试
PLC
调试
批量调试
数据备份
软件升级
2
3
4
5
6
7
适用于
控制系统 软件版本
SINUMERIK 802D 2
SINUMERIK 802D base line 1
机床/设置数据
802D
机床/设置数据
802D base line
ISO
模式的调试
8
9
10
版本
2005年08
月
Page 4
安全信息
!
!
!
该手册中包含一些安全信息说明,在操作时必须遵照执行,以确保人身安全,保护产品和连接设备不受损坏。在
这些文本之前有三角形的警示符予以突出强调。根据各自的危险程度不同,共有以下几种类别:
危险
表示如果不采取适当的预防措施,将导致死亡或者严重的人身伤害。
警告
表示如果不采取适当的预防措施,将有导致死亡或严重人身伤害的可能。
小心
警告三角形表示,如果不采取适当的预防措施将有导致轻微的人身伤害的可能。
小心
警告三角形表示,如果不采取适当的预防措施将有导致轻微的人身伤害的可能。
小心
表示如果不注意相应的说明,有可能导致不需要的结果或状态。
如果若干个危险等级同时出现,则必须使用本类别中最高级别的警示事项。如果在某一警示事项中使用警告三角
形对人身危险进行警示,则在该警示注意事项中也附加包括了对财产的警示。
专业人员:
附属的设备/系统仅允许在提供相关技术文献的条件下安装和运行。只有专业人员才允许安装和操作设备/设备。
根据本文献的技术安全指南,专业人员是指可以根据安全标准完成设备、系统和电路的安装、接地和标记的人
员。
适用范围:
请注意以下事项:
警告
!
该设备只能用于在目录或技术文件中所规定的各种场合;并且只有经过西门子的推荐或许可,才可以和其他制
造商生产的设备、部件和装置同时使用。为确保产品的安全性和可靠性,必须按要求对产品进行运输、储存和
安装,并需要认真的使用和彻底的维护。
注册商标
所有标有版权标志的名称均为西门子公司的注册商标。本文稿中的其它一些标志可能也是注册商标;如果它们
因个人目的而被第三方厂家所使用,商标所有者的权力将受到侵害。
免责声明
经过审查,该资料的内容与其描述的软件和硬件相符合。由于差错难以完全避免,我们不能保证完全一致。我们
会经常对手册中的数据进行检查,并在后续的编辑中进行必要的更正。
Siemens AG
Automation and Drives
Postfach 4848
90437 NÜRNBERG
DEUTSCHLAND
西门子股份公司
6FC5697--2AA00--1RP5
西门子股份公司
保留技术变更权
2005
2005
版权所有
E
Page 5
前言
读者对象
标准范围
SINUMERIK
SINUMERIK
S
一般文献
S
用户文献
S
制造商/服务文献
SINUMERIK 802D
有关
口、测量循环
文献
文献分为3个部分:
的其他打印资料以及适用于所有
...
)的更多信息,可从西门子办事处获取。
SINUMERIK
控制系统(例如通用接
每月更新的打印资料一览及各语言版本可在互联网上的下列地址查到:
http://www.siemens.com/motioncontrol
按照菜单项
互联网版本的
”Support”/”Technical documentation”/”overview of publications”
DOConCD,DOConWEB
,可在以下地址查到:
操作。
http://www.automation.siemens.com/doconweb
现有文献是为机床制造商而编写的。印刷品详细描述了制造商所必需的控制系统
802D
的开机调试详情。
SINUMERIK
热线
在现有操作说明中对标准范围的功能进行了描述,由机床制造商所作的补充或修改将由机床制
造商进行文献记录。
在控制装置中可能执行这些资料中未描述的其它一些可执行功能。但这并不意味着在提供系统
时必须带有这些功能或为其提供有关的维修服务
如有疑问可致电以下热线:
A&D
技术支持
电话:
传真:
互联网:
如果是有关文献的问题(建议,订正),请发送传真或
传真:
+49 (0) 180 / 5050 -- 222
+49 (0) 180 / 5050 -- 223
http://www.siemens.com/automation/support--request
E--Mail
至以下地址:
+49 (0) 9131 / 98 -- 63315
E--Mail:[email protected]
传真表格:参见本打印文稿最后的反馈表。
SINUMERIK 802D, 802D bl
6FC5697--2AA00--1RP5
开机调试
(IBN)
,版本
2005年08
月
iii
Page 6
前言
互联网地址
http://www.siemens.com/motioncontrol
iv
SINUMERIK 802D, 802D bl
开机调试
(IBN)
6FC5697--2AA00--1RP5
,版本
2005年08
月
Page 7
目录
目录
1
控制系统
1.1 SINUMERIK 802D
1.2
2
控制系统的安装
2.1 SINUMERIK 802D
2.2
2.3
2.3.1
2.3.2
2.3.3 PCU上RS 232
2.3.4
2.3.5 ADI4
2.4
2.5 Profibus
2.6
2.7
2.8 PCU
2.9 PP 72/48
3
首次开机调试(
3.1
3.1.1
3.1.2
3.2
3.3
3.4
3.5
3.6
3.7 PLC
3.8
3.8.1
3.8.2
3.8.3
3.8.4
3.9
3.10
SINUMERIK 802D 1--9.....................................................
技术数据
接口和导线
各个组件的连接
键盘的连接
将手轮连接在
将外设与
连接驱动模块
接地
电源
概述
存取权限级别
机床数据(MD)和设置数据(SD)的结构
接通和控制系统启动
语言设定
工艺设定
输入机床数据
设定
轴/主轴的调试
标准/实际值调换
进给轴的轴机床数据的基本设置
连接直接测量系统
主轴的轴机床数据的基本设置
结束调试
轴驱动性能的服务显示
组件
的安装和拆卸
PCU
上
COM1
接口(
PP 72/48
模块的连接
的连接
PCU(X8)和PP 72/48(X1
上的显示
上的显示
IBN
PROFIBUS
调试
连接
SIMODRIVE 611U 2-33.................................................
)
地址
)的连接配置
)
1-9........................................................
1-12.....................................................................
2-15...............................................................
2-15.................................................
2-25...................................................................
2-29...............................................................
2-29...................................................................
2-29...........................................................
2-30.........................................
2-31.........................................................
2-33..............................................................
2-34...............................................................
2-36.........................................................................
2-37..............................................
2-38.................................................................
2-39............................................................
3-41..........................................................
3-41.........................................................................
3-42.................................................................
3-43........................................
3-44...........................................................
3-45.....................................................................
3-46.....................................................................
3-48.................................................................
3-49...........................................................
3-51.....................................................................
3-52................................................................
3-52..............................................................
3-54.................................................
3-55.............................................................
3-59...................................................
3-60.....................................................................
3-60.........................................................
4
主轴的调试
4.1
4.2
4.3
4.4
4.4.1
4.4.2
SINUMERIK 802D, 802D bl
6FC5697--2AA00--1RP5
电机中带有主轴实际值编码器的数字式主轴驱动系统
带有直接安装的主轴实际值编码器(
带有电机中的编码器、齿轮箱和外部零标记(通过
没有外部编码器的无编码器式数字式主轴
利用驱动配置助手进行参数设置
通过专家列表进行参数设置
开机调试
(IBN)
,版本
2005年08
TTL
)的数字式主轴驱动系统
BERO
月
)的数字式主轴驱动系统
4-61...................................................................
4-63................................
4-64....................
4-65.......
4-67.........................................
4-67.................................................
4-67.....................................................
v
Page 8
目录
4.4.3
4.5
4.5.1
4.5.2
4.6
4.7
4.8
5PLC
调试
5.1 PLC
5.2 PLC
5.3 PLC
5.3.1
5.3.2
5.4 PLC
5.4.1
5.4.2
5.4.3
5.4.4
5.4.5
5.4.6
5.5
5.6
匹配控制系统中的机床数据
带有外部
通过专家列表进行参数设置
匹配控制系统中的机床数据
带有直接安装的主轴实际值编码器的模拟主轴(通过
带有
带有直接测量系统(
一般
用户报警
命令概览
堆栈运算说明
程序组织
数据组织
控制系统接口
程序测试和监控
下载/上载/复制/比较
用户接口
TTL
编码器的无编码器式数字式主轴
TTL
编码器的模拟轴/主轴(通过
TTL
)的数字轴/主轴(通过
的首次开机调试
调试模式
报警
PLC
报警
编程
PLC
应用程序
ADI4
)
ADI4
611U(E
)
))
4-68.....................................................
4-69......................................
4-69.....................................................
4-70.....................................................
4-71....................
4-74.......................................
4-76.............................
5-79.....................................................................
5-80...........................................................
5-80.................................................................
5-82.....................................................................
5-83.................................................................
5-83.....................................................................
5-85.....................................................................
5-87.....................................................................
5-89.................................................................
5-96.....................................................................
5-96.....................................................................
5-96.................................................................
5-97...............................................................
5-98................................................
5-100.....................................................................
6
批量调试和数据备份
6.1
6.2
6.2.1
6.2.2
6.2.3
6.3 NC
6.4
7
用NC卡进行软件升级
8
机床数据和设置数据
8.1
8.1.1
8.1.2
8.1.3
8.1.4
8.2
9
机床数据和设置数据
9.1
9.1.1
9.1.2
9.1.3
9.1.4
9.2
批量调试
数据备份
内部数据备份
RS 232
通过
通过NC卡进行外部数据备份
卡的格式化
背光故障时的数据备份
进行外部数据备份
802D 8-111.......................................................
机床数据列表
显示机床数据
通用机床数据
通道专有机床数据
轴专有机床数据
设置数据
802D base line 9-141.............................................
机床数据列表
显示机床数据
通用机床数据
通道专有机床数据
轴专有机床数据
设置数据
6-101...........................................................
6-101.....................................................................
6-104.....................................................................
6-104.................................................................
6-104..................................................
6-105....................................................
6-107................................................................
6-108.........................................................
7-109...........................................................
8-112.................................................................
8-112.................................................................
8-117.................................................................
8-120.............................................................
8-127...............................................................
8-137.....................................................................
9-142.................................................................
9-142.................................................................
9-147.................................................................
9-148.............................................................
9-151...............................................................
9-160.....................................................................
vi
SINUMERIK 802D, 802D bl
开机调试
(IBN)
6FC5697--2AA00--1RP5
,版本
2005年08
月
Page 9
目录
10 ISO
10.1 1.
10.1.1
10.1.2
10.2
10.2.1
10.2.2
10.2.3
10.2.4
10.2.5
10.3
模式的调试(仅适用于
安装
版本:车削
版本:铣削
机床数据
小数点编程
快进时的行程控制
主轴定位
轮廓编程(仅用于车削工艺)
刀具补偿(仅用于车削工艺)
功能
M19 10-165.................................................................
802D
)
G00 10-164.........................................................
10-163...............................................
10-163......................................................................
10-163...................................................................
10-164...................................................................
10-164.....................................................................
10-164...................................................................
10-165...................................................
10-165...................................................
10-166.........................................................................
SINUMERIK 802D, 802D bl
6FC5697--2AA00--1RP5
开机调试
(IBN)
,版本
2005年08
月
vii
Page 10
目录
记录位置
viii
SINUMERIK 802D, 802D bl
开机调试
(IBN)
6FC5697--2AA00--1RP5
,版本
2005年08
月
Page 11
控制系统
SINUMERIK 802D
1
1.1 SINUMERIK 802D
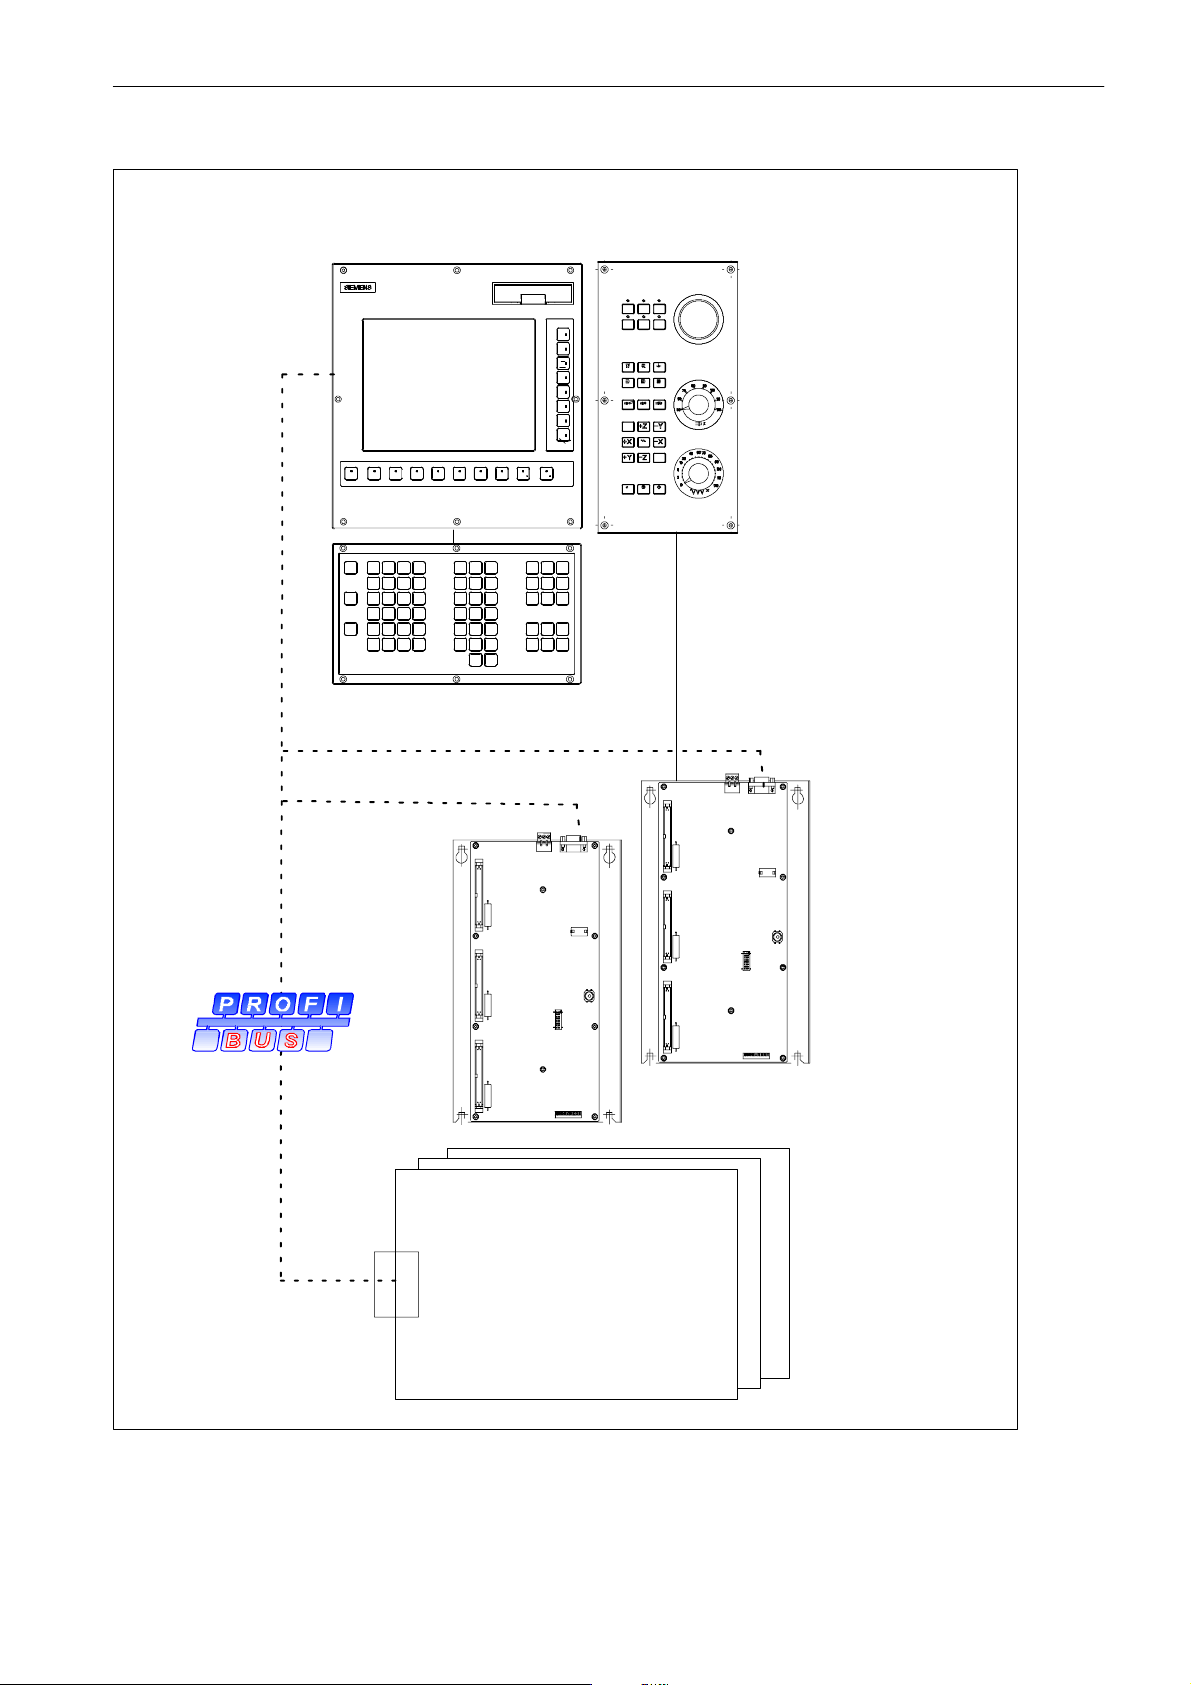
硬件组件
S PCU
S KB (Keyboard)
S MCP (Machine Control Panel)
S PP 72/48 (Profibus
S ADI4
S
软件组件
S
(面板控制单元):用于最多4根轴和一根主轴的控制模块,带图形显示、软键栏和
NC
卡插件
(用于4根轴的模拟驱动接口)
驱动模块
-- SIMODRIVE 611UE
--
选件模块
系统软件在
--
引导软件,
启动系统。
-- H M I
实现所有操作功能
Profibus DP
PCU
软件(人机界面),
组件
:键盘(水平或垂直排列)
:机床控制面板
外设):72个数字式输入端,48个数字式输出端
控制模块
的永久闪存存储器上
S
SINUMERIK 802D, 802D bl
6FC5697--2AA00--1RP5
-- NCK
-- P L C
工具箱
--
--
--
--
--
--
-- P L C
开机调试
软件(NC内核),
实现所有NC功能。它控制一个最多带有5根轴的“NC通道”(包括两根主轴)。
软件(可编程逻辑控制),
循环处理集成的
车床和铣床安装文件
用于车削时转换的配置文件
车床和铣床循环软件包
传输程序
可补充加载的语言包
文本管理器
WINPCIN
用户库文件
(IBN)
,版本
PLC
应用程序。
用于在PC和NC之间传输用户数据和程序
2005年08
月
1-9
Page 12
控制系统
SINUMERIK 802D
1.1 SINUMERIK 802D
-- S i m o C o m U
-- SIMODRIVE 611 UE
-- PLC802
说明
请注意工具箱的
用户数据
用户数据为:
S
机床数据
S
设置数据
S
刀具数据
S R
参数
S
零点偏移
组件
驱动系统参数设置及开机调试工具
固件
编程工具
readme
文件。这里您可以看到当前的信息。
S
补偿数据
S
零件程序
S
标准循环
S PLC
S PLC
应用程序
报警
说明
修改后的用户数据将在关闭或在断电后还能至少保存50个小时。然后,如果未通过操作处理进
行永久存储,它便会丢失。(见章节
6.2.1
)
1-10
SINUMERIK 802D, 802D bl
开机调试
(IBN)
6FC5697--2AA00--1RP5
,版本
2005年08
月
Page 13
控制系统
SINUMERIK 802D
1.1 SINUMERIK 802D
组件
PCU
(控制系统)
KB
(操作面板)
MCP
(机床控制面板)
JOG
[VAR]
MDA
PROCESS FIEL D BUS
1-1 SINUMERIK 802D
图
控制模块
SIMODRIVE 611UE
Profibus DP
的硬件组件
PP 72/48
(输入/输出模块)
选件模块
SINUMERIK 802D, 802D bl
6FC5697--2AA00--1RP5
开机调试
(IBN)
,版本
2005年08
月
1-11
Page 14
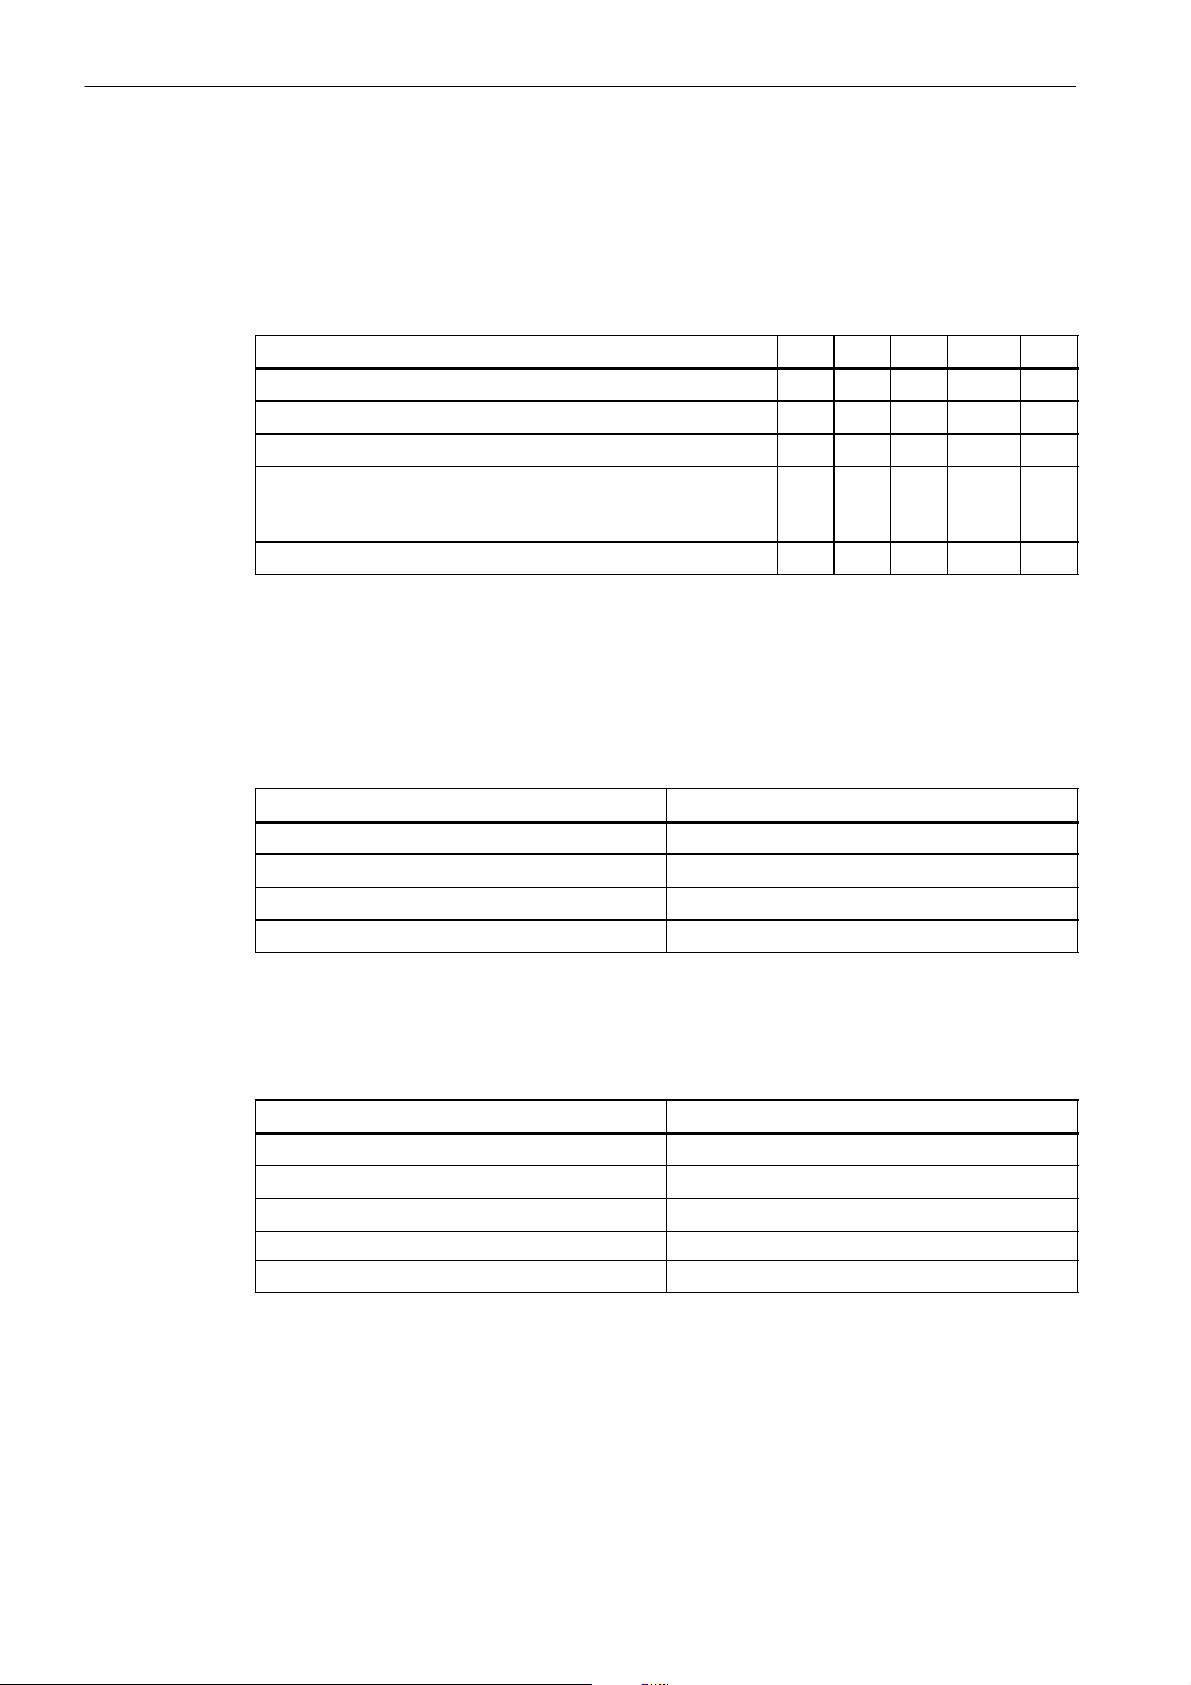
控制系统
SINUMERIK 802D
1.2
1.2
连接负载
技术数据
技术数据
1-1
表
电源电压
波动性
电流消耗
PCU包括KB
MCP
功率损失
PP 72/48
启动电流,共计
*PCU、KB、MCP和PP 72/48
**
连接负载
24V
的功率损失
功率损失
所有输出端打开
在额定负荷下
参数 最小 类型 最大 单位
20.4 28.8 V
3.6 Vss
1 A *
50
<5
11
2.6 A
中的基本配置
W
W
W
**
重量
尺寸
1-2
表
PCU 4.9 kg
KB 1.7 kg
MCP 1.5 kg
PP 72/48 1.2 kg
1-3
表
PCU 310 x 330 x 85
KB
,水平布置
KB
,垂直布置
MCP 170 x 330 x 128
PP 72/48 194 x 325 x 35
重量
组件尺寸
组件 重量
组件
310 x 175 x 32
172 x 330 x 32
尺寸(宽x高x深)
[mm]
1-12
SINUMERIK 802D, 802D bl
开机调试
(IBN)
6FC5697--2AA00--1RP5
,版本
2005年08
月
Page 15
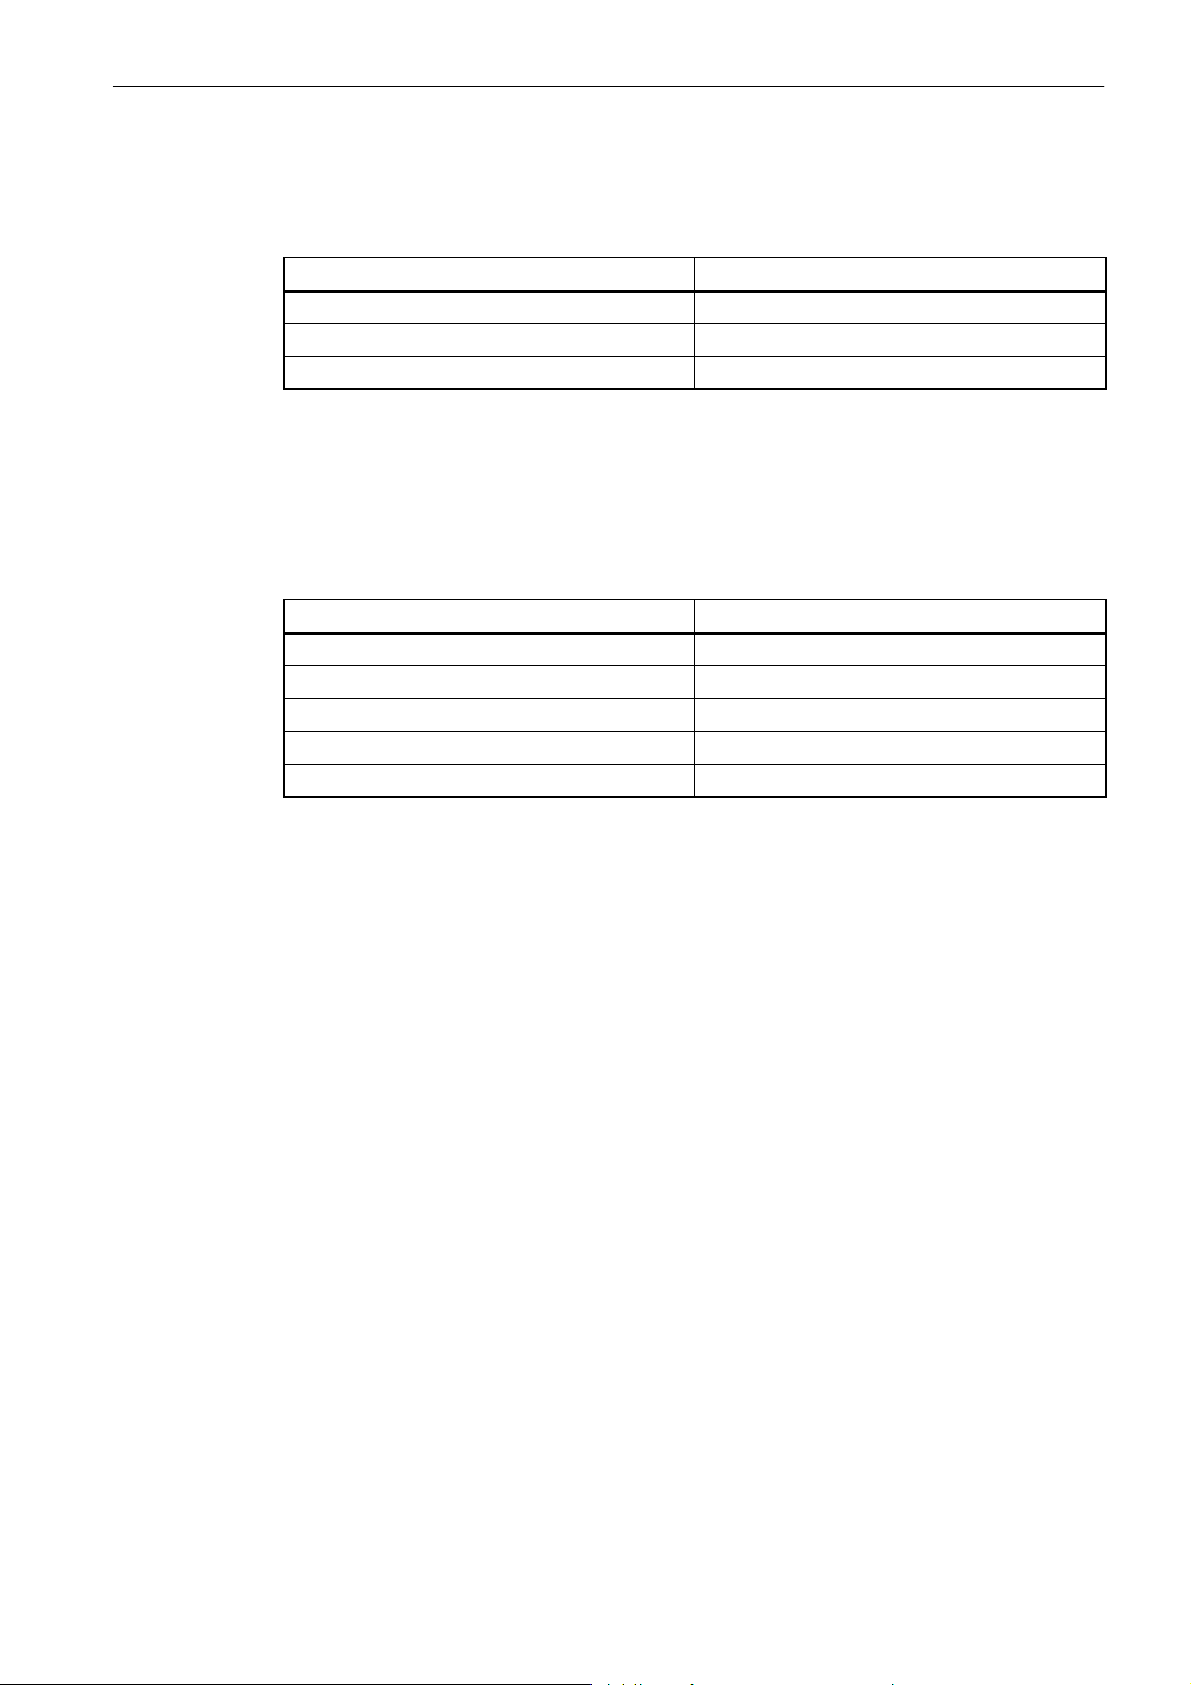
运行中的环境条件
1-4
表
温度范围
允许的相对空气湿度
空气压力
运行中的环境条件
参数
0--50°C
5--95%
700 -- 1060 hPa
,无冷凝
控制系统
SINUMERIK 802D
1.2
技术数据
运输及保存条件
防护质量及防护度
使用条件符合
IEC 1131-2
。
使用时,规定安装在一个壳体内(例如柜子)。
1-5
表
温度范围
允许的相对空气湿度
空气压力
运输高度
运输包装中的自由掉落
保护级别I,根据
运输及保存条件
参数
IEC 536
。
需要有保护导线接头。
异物防护及防水:根据
IEC 529
。
-20 -- 60 °C
5--95%
700 -- 1060 hPa
-1000 -- 3000 m
≤ 1200 mm(PP 72/48 ≤ 1000 mm
,无冷凝
)
S
S
S
PCU
对于
:正面
对于KB:正面
MCP
对于
:正面
反面
反面
反面
IP 65
IP 00
IP 65
IP 00
IP 54
IP 00
S PP 72/48 IP 00
SINUMERIK 802D, 802D bl
6FC5697--2AA00--1RP5
开机调试
(IBN)
,版本
2005年08
月
1-13
Page 16
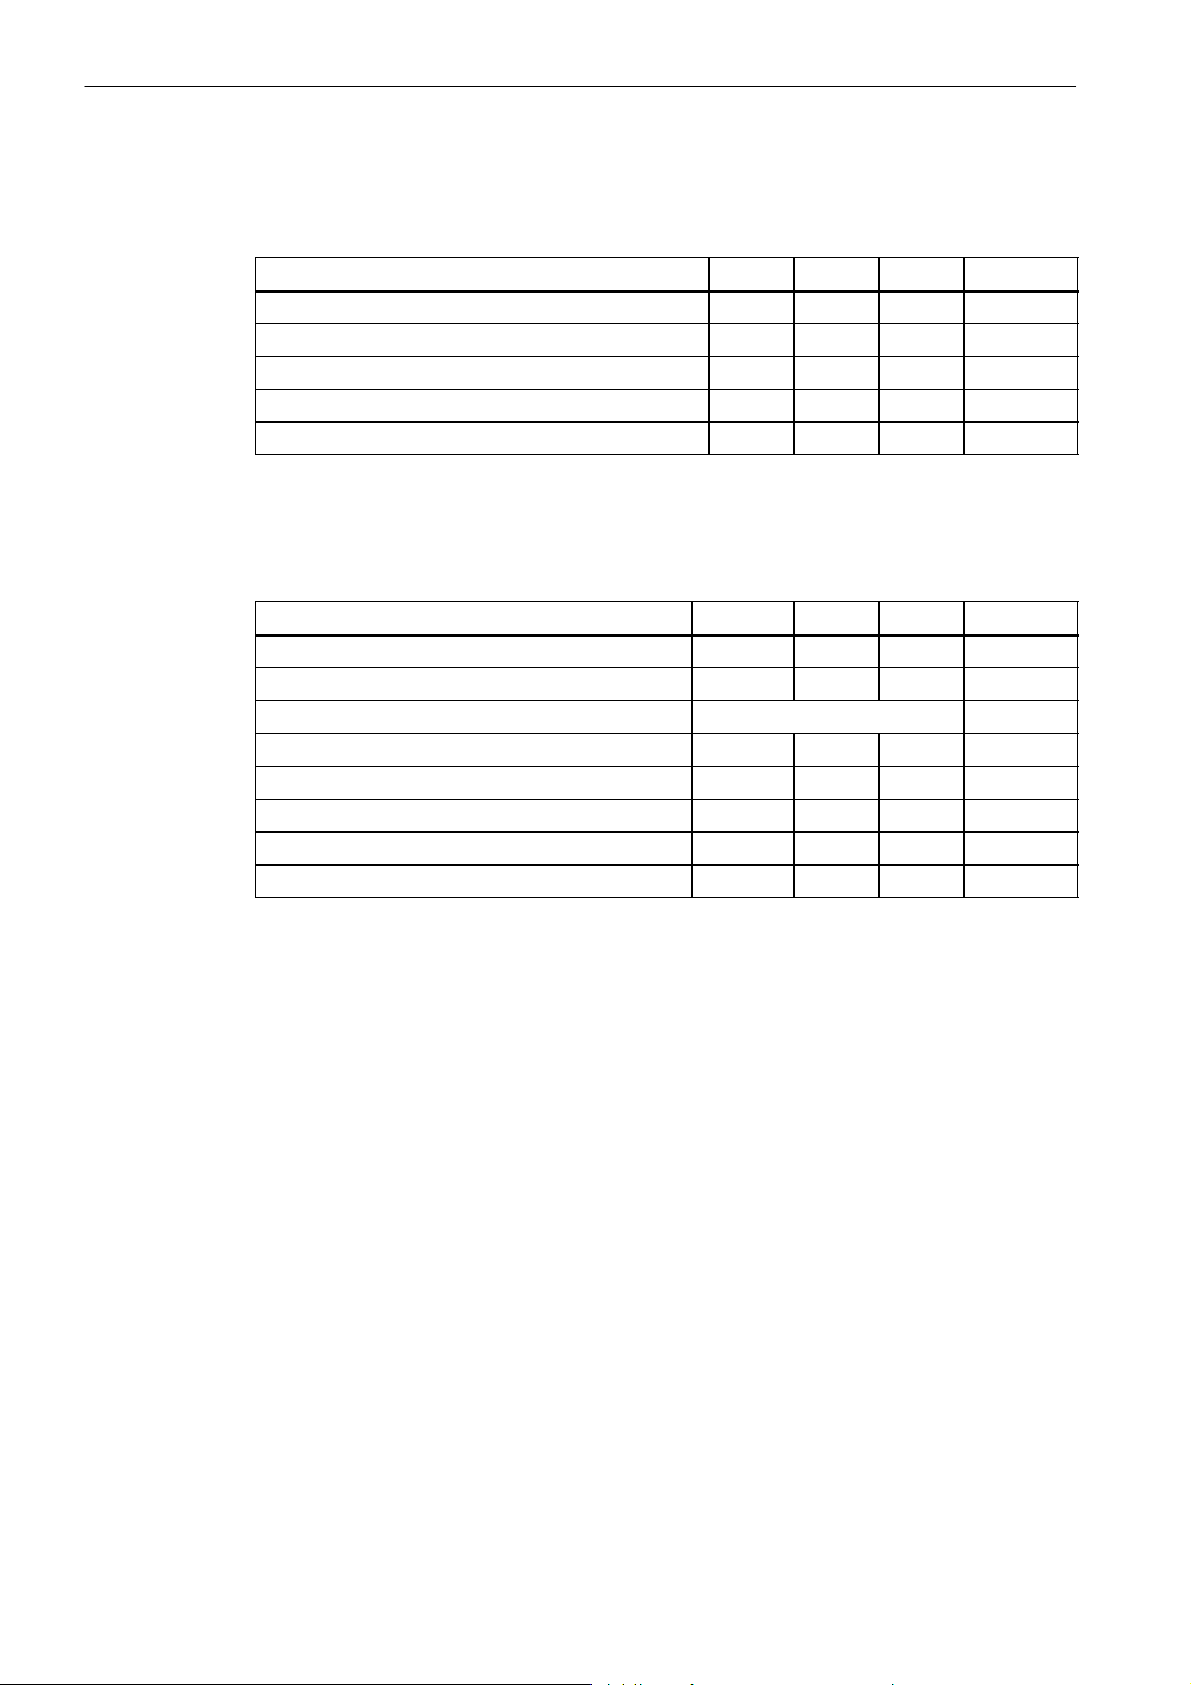
控制系统
SINUMERIK 802D
1.2
技术数据
PP 72/48
1-6
表
数字输入端
参数 最小 类型 最大 单位
U
H
U
I
当
in
H
,
时
U
L
U
I
,当
in
L
时
硬件信号延迟
24V
电压用于在接口
线脚2上的最大电流,
1-7
表
数字输出端(高边驱动器)
X111、X222、X333
=0.5A
I
out
参数 最小 类型 最大 单位
U
H
I
U
I
out
out
L
,当
,
当
U
U
L
,及同步系数为
H
时(泄漏电流)
100%
时
硬件信号延迟
电阻性负荷下的开关频率
感应性负荷下的开关频率(需要空载二极管)
灯光负荷开关频率
15 24 30 V
2 15 mA
-- 3 0 0 +5 V
未定义
0.5 3
的线脚2上控制数字输入端。
VCC-- 3 V VCC V
输出端断开
50 400 µA
15 mA
毫秒
250 mA
0.5
毫秒
100 Hz
2 Hz
11 Hz
为数字输出端供电的
24V
电压必须连接在所有4个线脚47、48、49、50上。
每个供电线脚的最大允许电流为1A。
1-14
SINUMERIK 802D, 802D bl
开机调试
(IBN)
6FC5697--2AA00--1RP5
,版本
2005年08
月
Page 17
控制系统的安装
2
2.1 SINUMERIK 802D
警告
!
过程
控制系统的拆卸
仅在无电压的状态下安装!
模块包含可受到静电威胁的部件。
在处置时,不允许没有
1. PCU、KB和MCP
注意!拧紧固定螺栓时的最大允许扭矩为
2. PP 72/48
3.
驱动连接的安装(参阅文献
4.在PCU和KB
5.在PCU、PP 72/48和SIMODRIVE 611 UE
的安装
之间,以及在
的安装和拆卸
EGB
保护的人员接触印刷电路板或部件。
的安装。
SIMODRIVE 611 UE
MCP和PP 72/48
1.8 Nm
,不允许超出。
)
之间建立连接。
之间建立
PROFIBUS
连接
控制系统组件的拆卸以相反顺序进行。
警告
!
安装尺寸
SINUMERIK 802D, 802D bl
6FC5697--2AA00--1RP5
仅在无电压的状态下拆卸!
说明
安装控制系统组件时,必须注意下图中的尺寸。钻孔图应用作准备固定钻孔的基础。这些尺寸
为强制尺寸。
开机调试
(IBN)
,版本
2005年08
月
2-15
Page 18
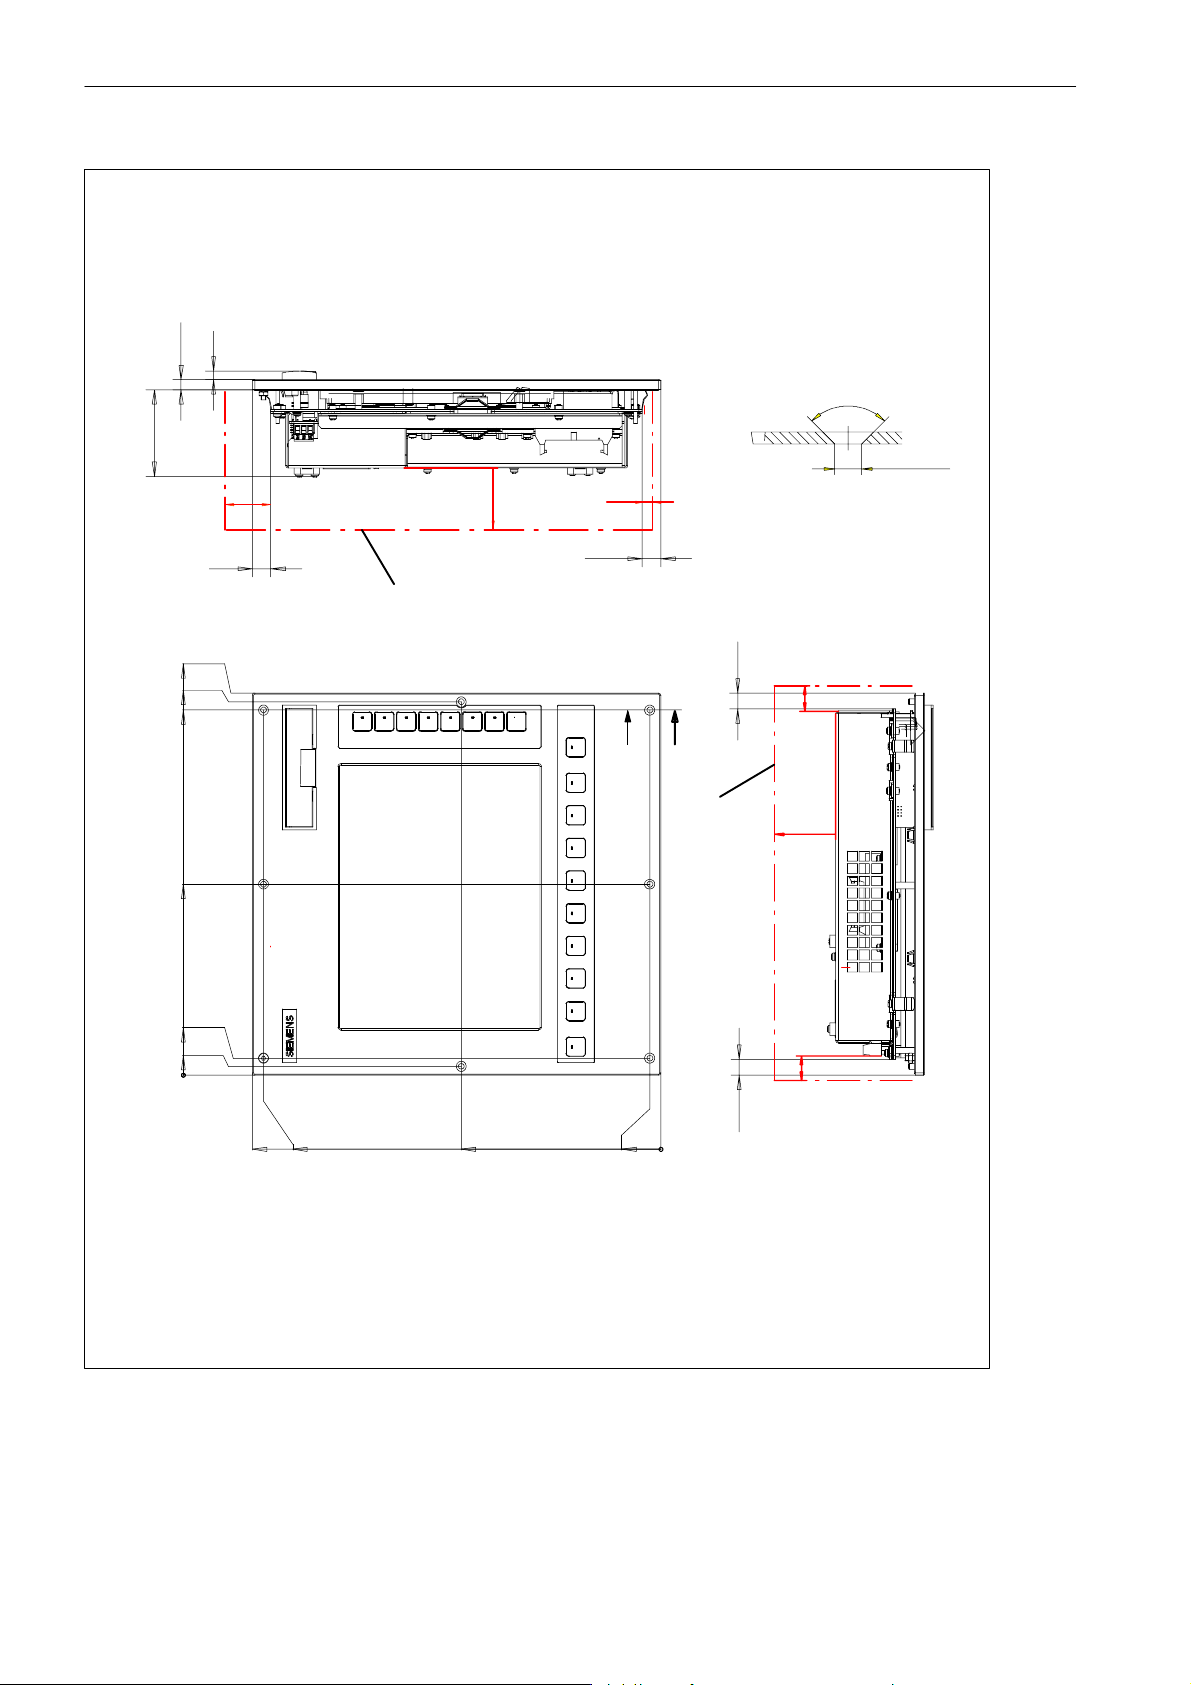
控制系统的安装
2.1 SINUMERIK 802D
7
8.2
70
35
15
309.4
302.2
295.6
的安装和拆卸
所需间隙
90_
∅ 4.5 (X8)
50
5
15
A--A
13
20
154.7
13.8
7.2
0
330
321
161.2
A
A
所需间隙
13
0
9
50
20
2-1 PCU
图
2-16
安装尺寸
SINUMERIK 802D, 802D bl
开机调试
(IBN)
6FC5697--2AA00--1RP5
,版本
2005年08
月
Page 19
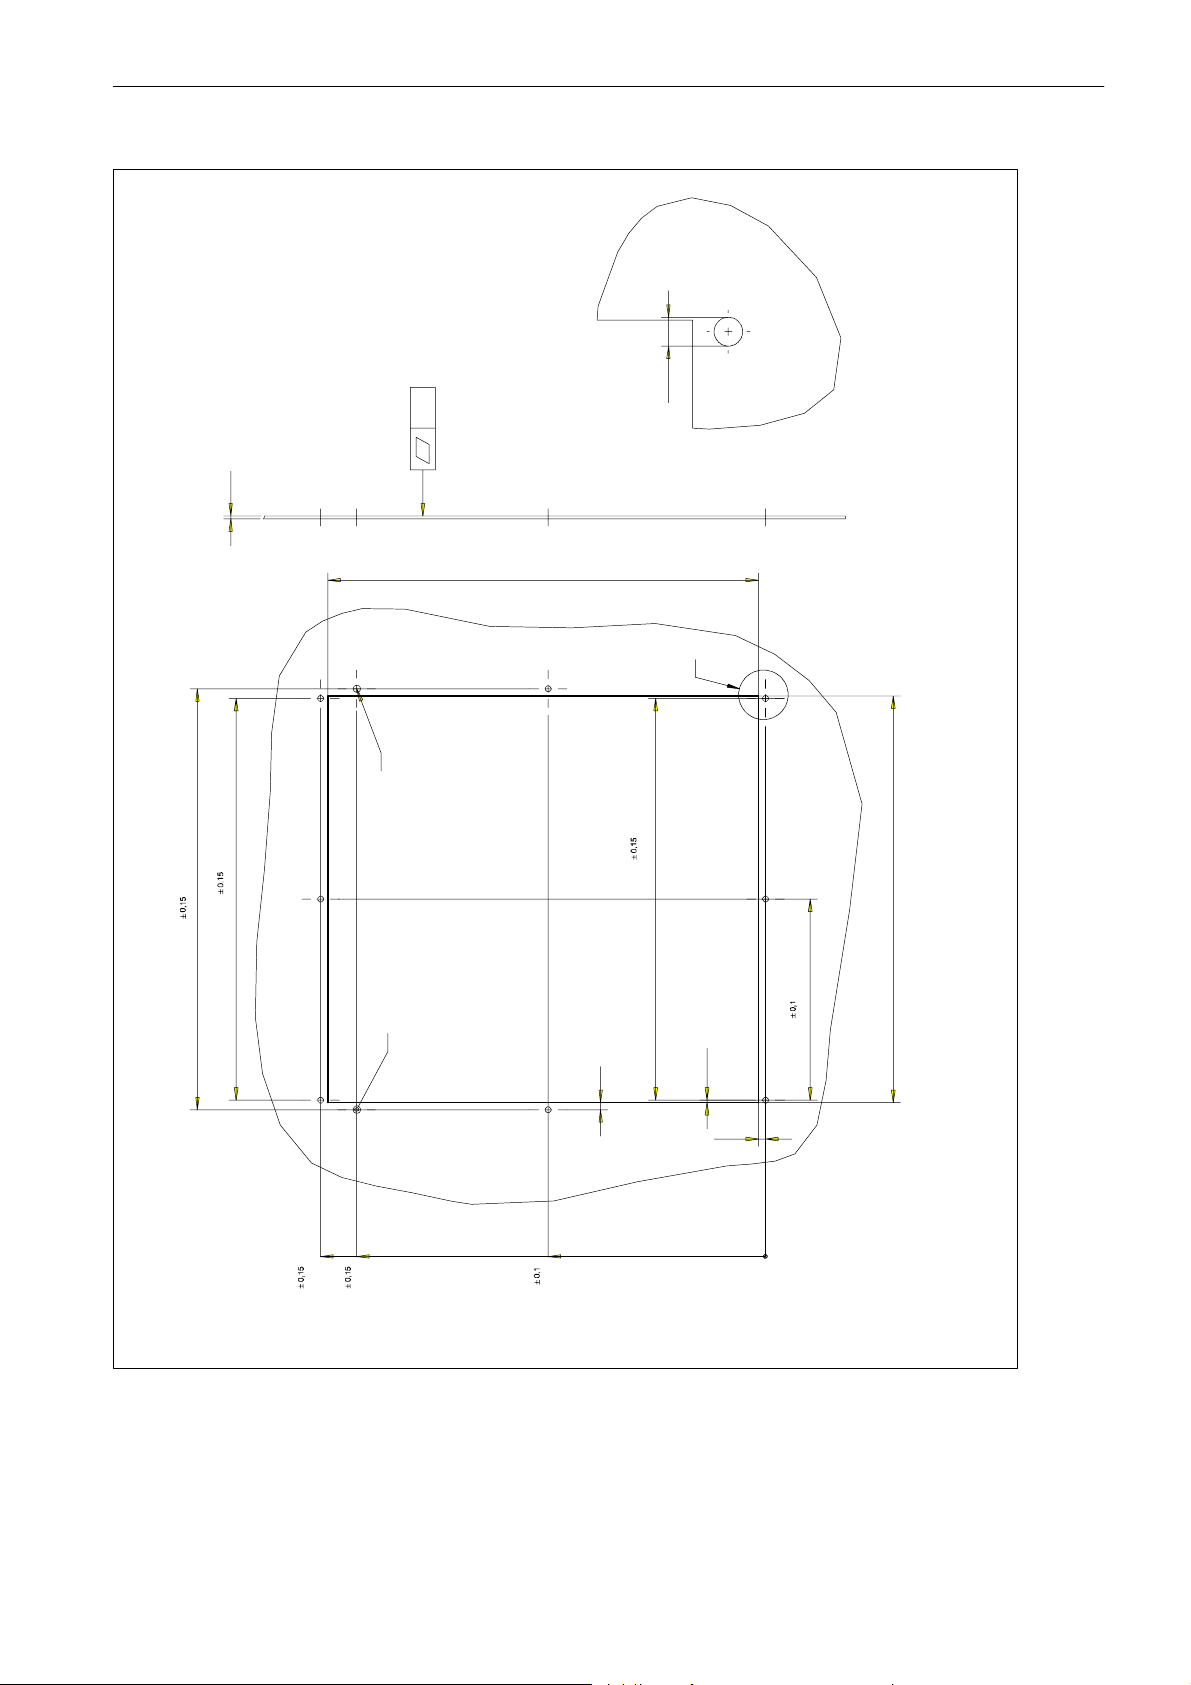
控制系统的安装
2.1 SINUMERIK 802D
Z
0.5
+3
2
+0.3
302
1)
M4
的安装和拆卸
安装截图
295
281.8
Z
2)
281.8
2)
5
1.6
5
140.9
+0.3
285
M4(8x)
∅ 5.2 mm(2x)
或螺纹塞
M4
2-2 PCU
图
SINUMERIK 802D, 802D bl
6FC5697--2AA00--1RP5
钻孔图
312
开机调试
286.6
(IBN)
,版本
2005年08
0
铆钉螺母
用于位置固定的钻孔
2)
152.2
月
1)
2-17
Page 20
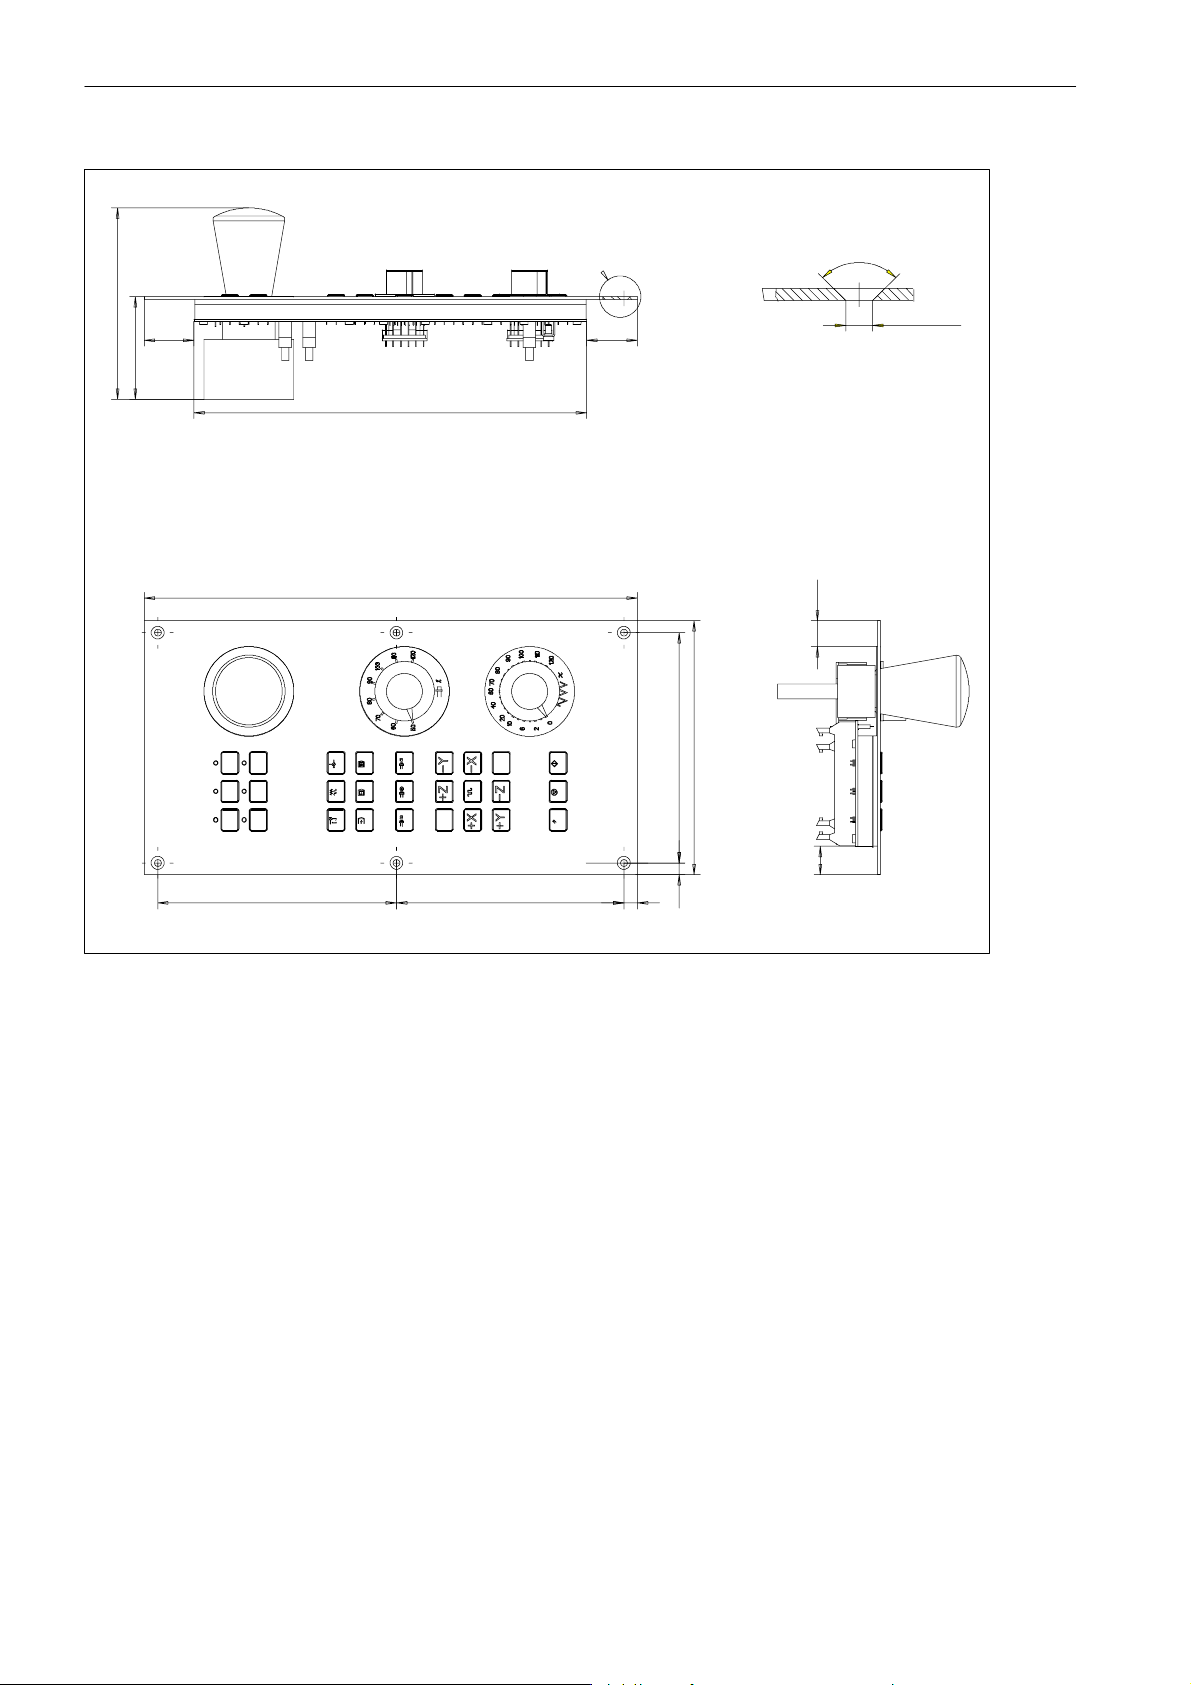
控制系统的安装
2.1 SINUMERIK 802D
128
33
68.7
的安装和拆卸
263
330
A
34
A
90_
∅ 4.5 (X6)
17.2
2-3 MCP
图
安装尺寸
170
19
9 152.2 159.8
8 154
2-18
SINUMERIK 802D, 802D bl
开机调试
(IBN)
6FC5697--2AA00--1RP5
,版本
2005年08
月
Page 21
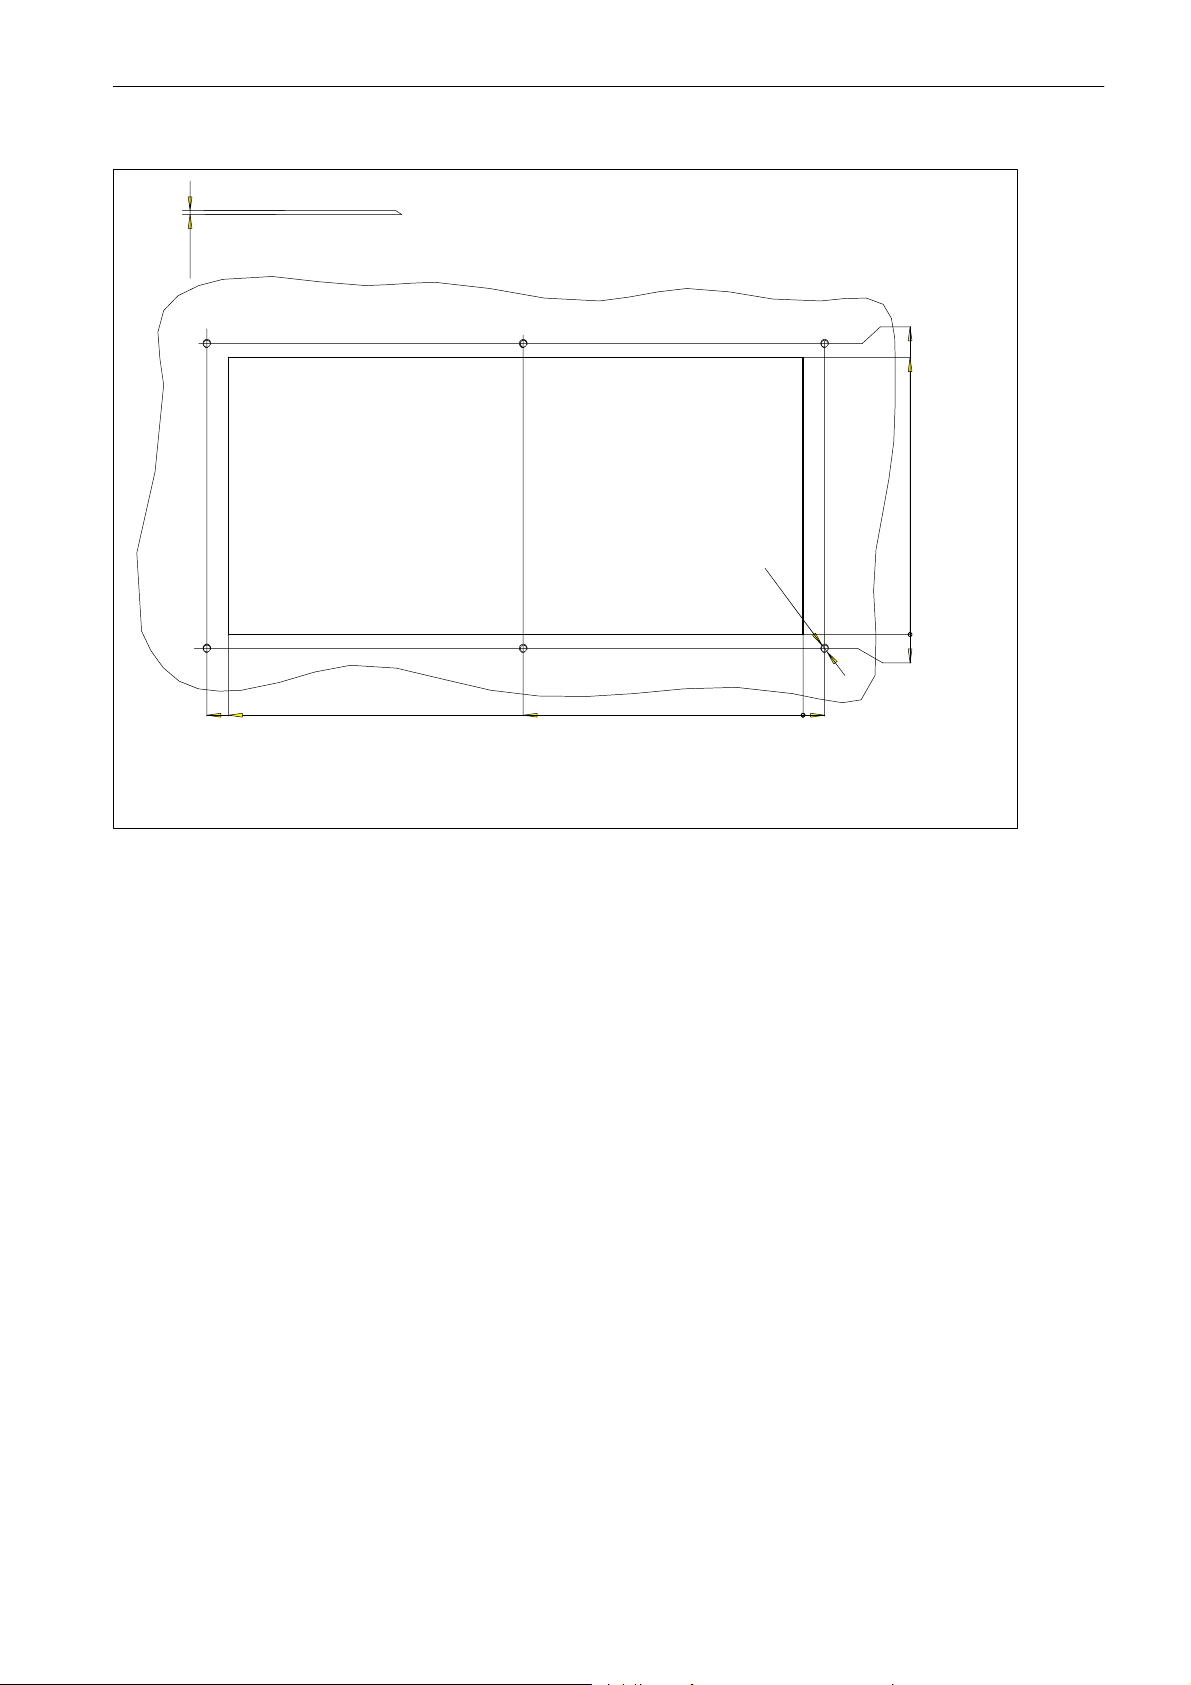
控制系统的安装
2.1 SINUMERIK 802D
>= 2
的安装和拆卸
147
140
2-4 MCP
图
301
290
钻孔图
0
7
M4
或者螺纹塞
M4
铆钉螺母
1)
6xM4 1)
0
11
141.2
SINUMERIK 802D, 802D bl
6FC5697--2AA00--1RP5
开机调试
(IBN)
,版本
2005年08
月
2-19
Page 22
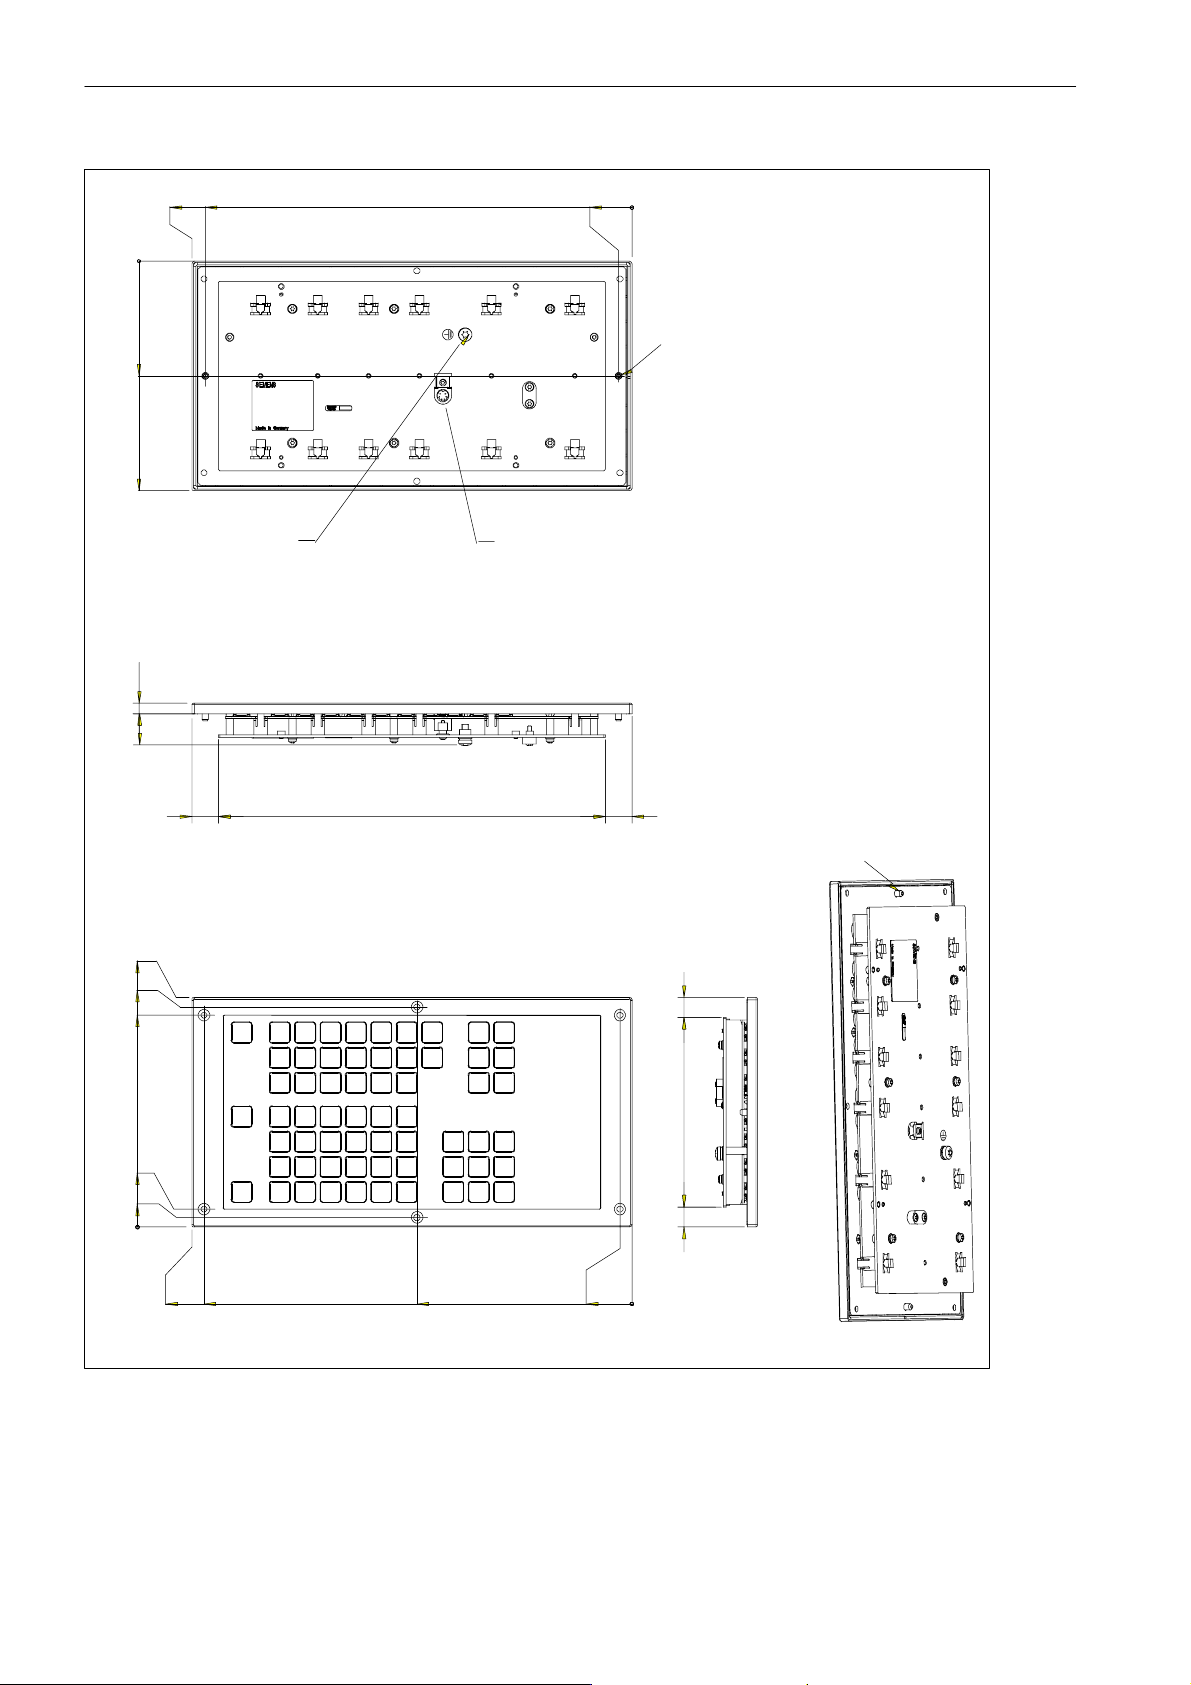
控制系统的安装
2.1 SINUMERIK 802D
330
320
0
86.1
172.2
M5
7.7
24
1)
的安装和拆卸
0
10
2)
连接套筒地脚螺栓
)
15mm
)
2xø4.7
(24+15)=39mm
即
定位销(
该尺寸应加上塞子的高度(
注意:
2)
1)
图
172.2
165
158.8
13.4
7.2
2-5
20 290 20
0
330
321
键盘安装尺寸(垂直布置,安装在
161.2
PCU
旁)
2)
15 142.2 15
0
9
2-20
SINUMERIK 802D, 802D bl
开机调试
(IBN)
6FC5697--2AA00--1RP5
,版本
2005年08
月
Page 23
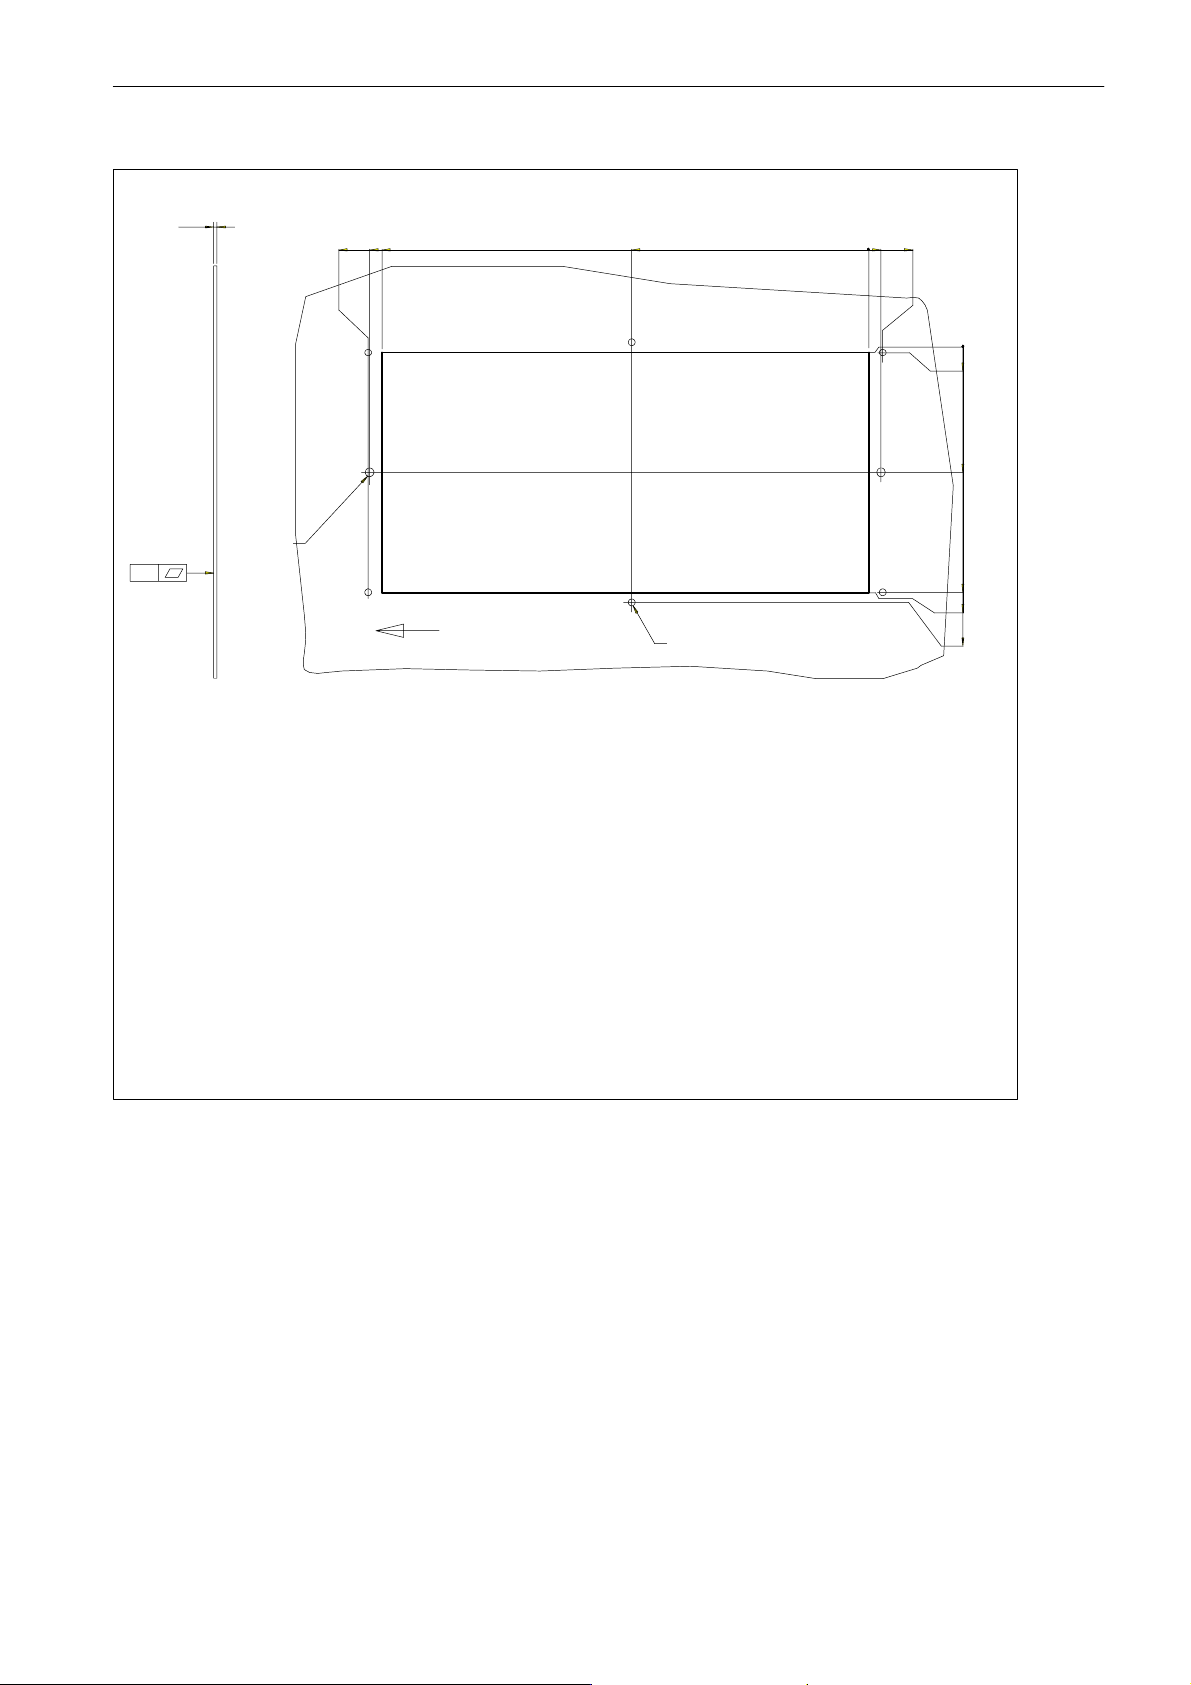
2.1 SINUMERIK 802D
控制系统的安装
的安装和拆卸
0.5
2
+3
303.5
302.5
295
∅(2x)
2)
向上
3)
143.7
M4(6x)
1)
7.5
0
8.5
0
0.3
73
145.7
146
151.9
图
2-6
键盘钻孔图(垂直布置,安装在
PCU
旁)
M4
∅5mm(2x)
或者螺纹塞
M4
用于位置固定的钻孔
注意切割方向。
铆钉螺母
3)
2)
1)
SINUMERIK 802D, 802D bl
6FC5697--2AA00--1RP5
开机调试
(IBN)
,版本
2005年08
月
2-21
Page 24
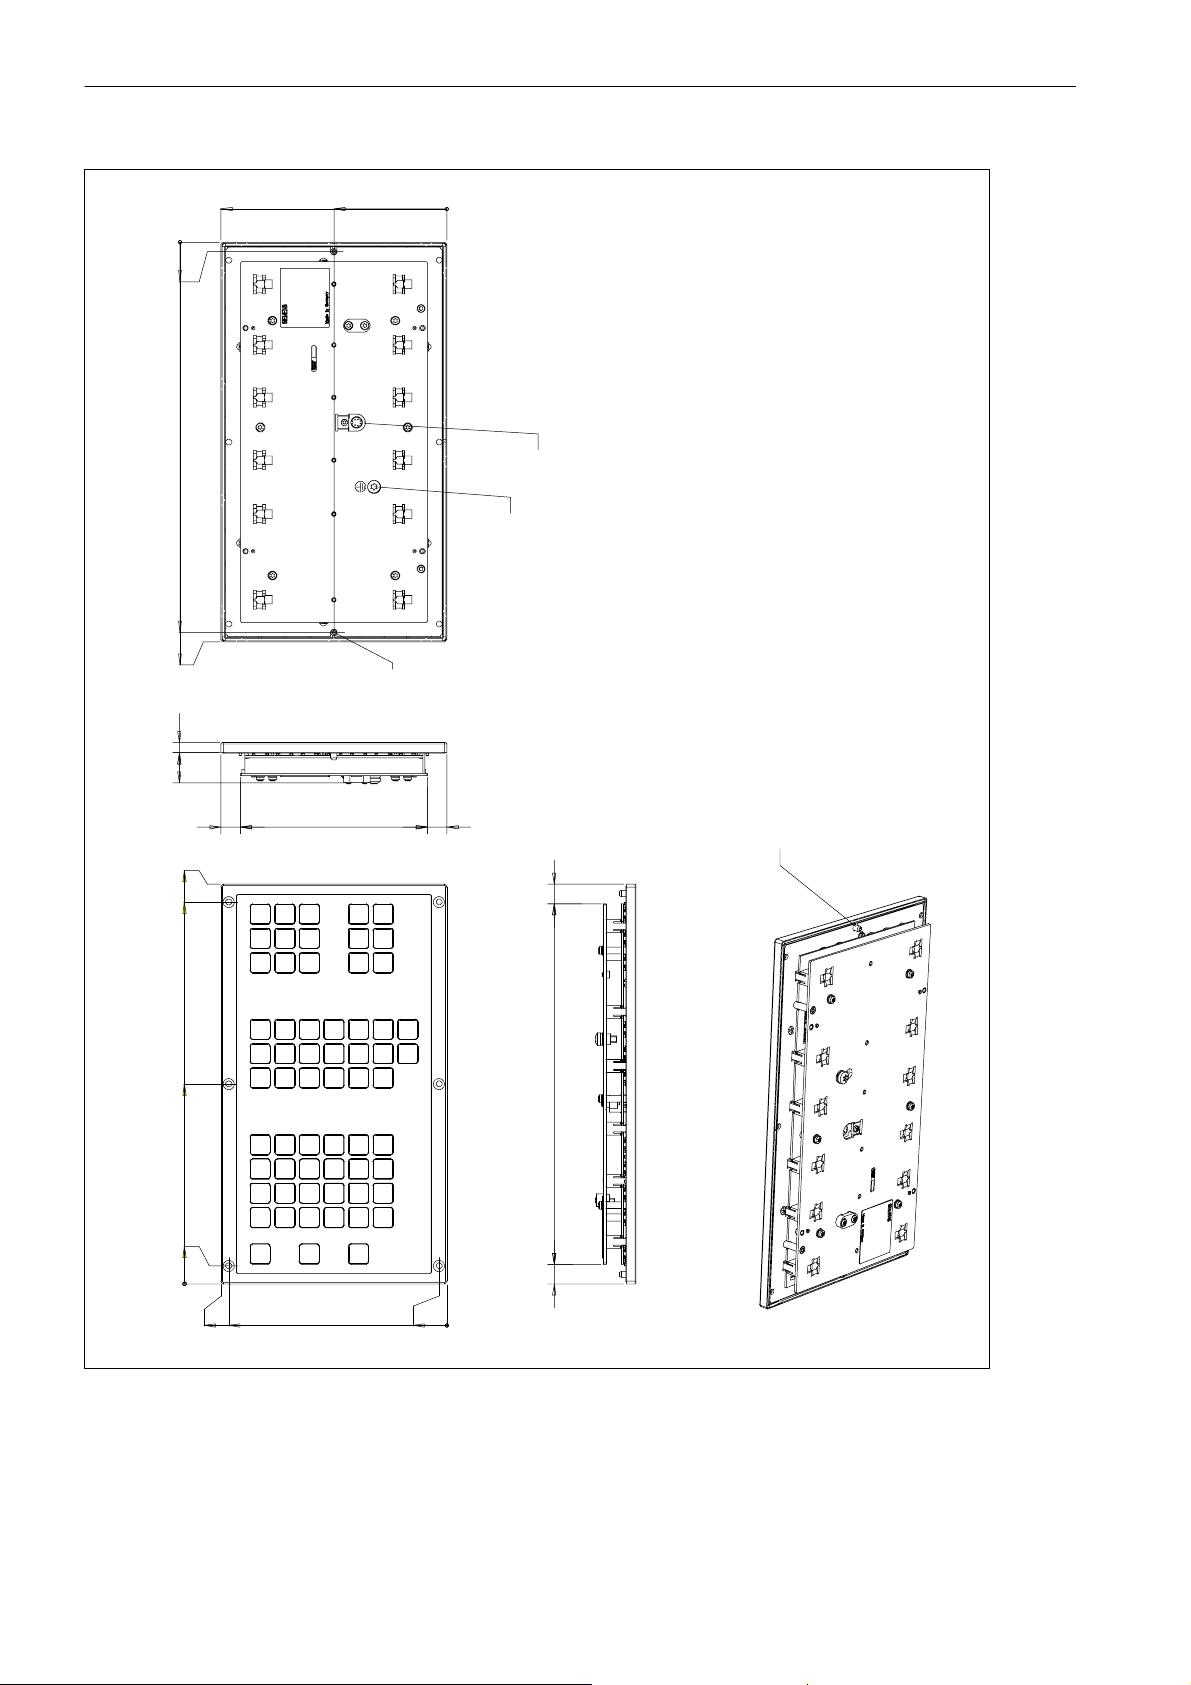
控制系统的安装
2.1 SINUMERIK 802D
175
0
7.2
302.2
309.4
7.724
的安装和拆卸
87.5
2)
0
连接套筒
M5
)
接地螺栓
15mm
。
)
2xø4.7
(24+15)=39mm
定位销(
即
该尺寸应加上塞子的高度(
2)
1)
注意:
1)
309.4
295.6
154.7
13.8
14515
0
175
169
15
2)
15 279.4 15
0
6
2-7
图
2-22
键盘安装尺寸(水平布置,安装在
PCU
下方)
SINUMERIK 802D, 802D bl
开机调试
(IBN)
6FC5697--2AA00--1RP5
,版本
2005年08
月
Page 25
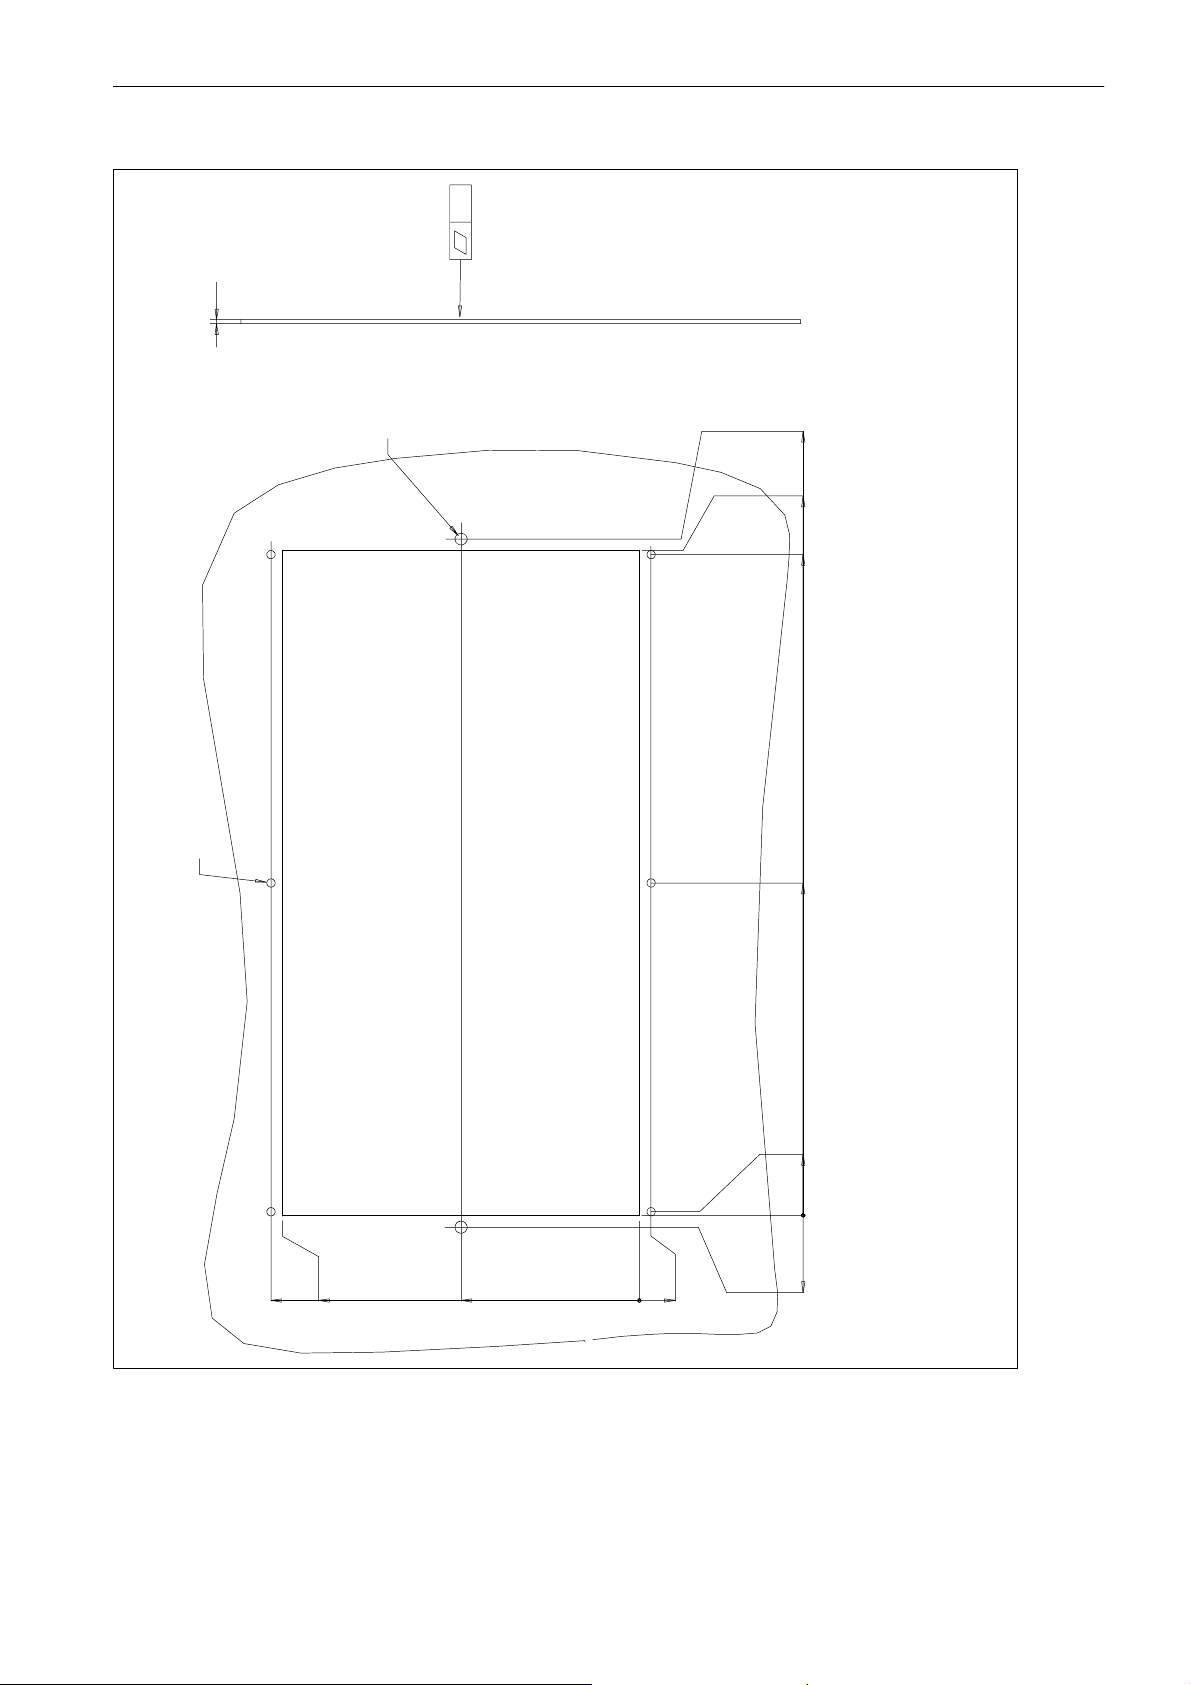
控制系统的安装
2.1 SINUMERIK 802D
0.5
+3
2
2)
的安装和拆卸
∅(2x)
1)
M4(6x)
290
285
283.4
142.5
158
2-8
图
SINUMERIK 802D, 802D bl
6FC5697--2AA00--1RP5
键盘钻孔图(水平布置,安装在
153
开机调试
(IBN)
,版本
76.5
PCU
下方)
2005年08
M4(6x)
mm(2x)
或螺纹塞
1.6
0
00
5
0
5
000
月
M4
铆钉螺母
用于位置固定的钻孔
1)
2)
2-23
Page 26
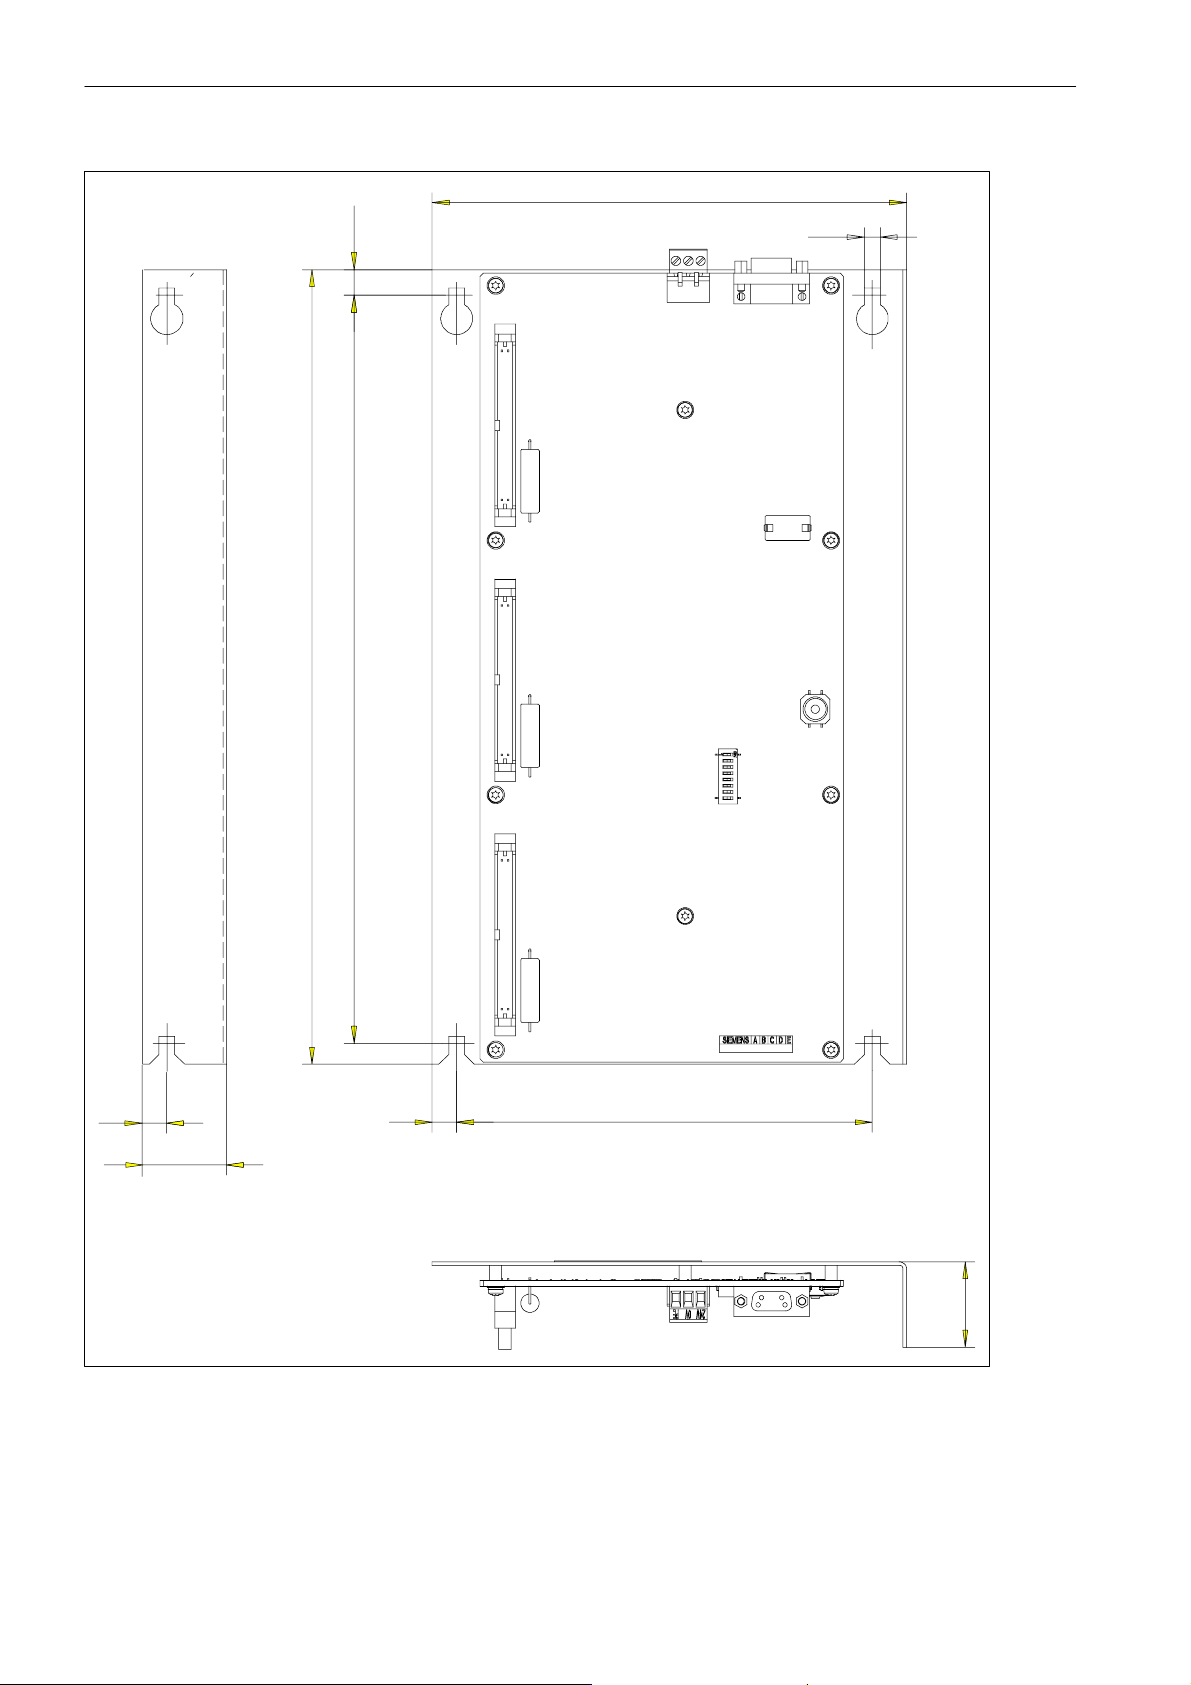
控制系统的安装
2.1 SINUMERIK 802D
325
的安装和拆卸
10.5
306
194
6.5
10
2-9 PP 72/48
图
2-24
10170
35
35
安装尺寸
SINUMERIK 802D, 802D bl
开机调试
(IBN)
6FC5697--2AA00--1RP5
,版本
2005年08
月
Page 27
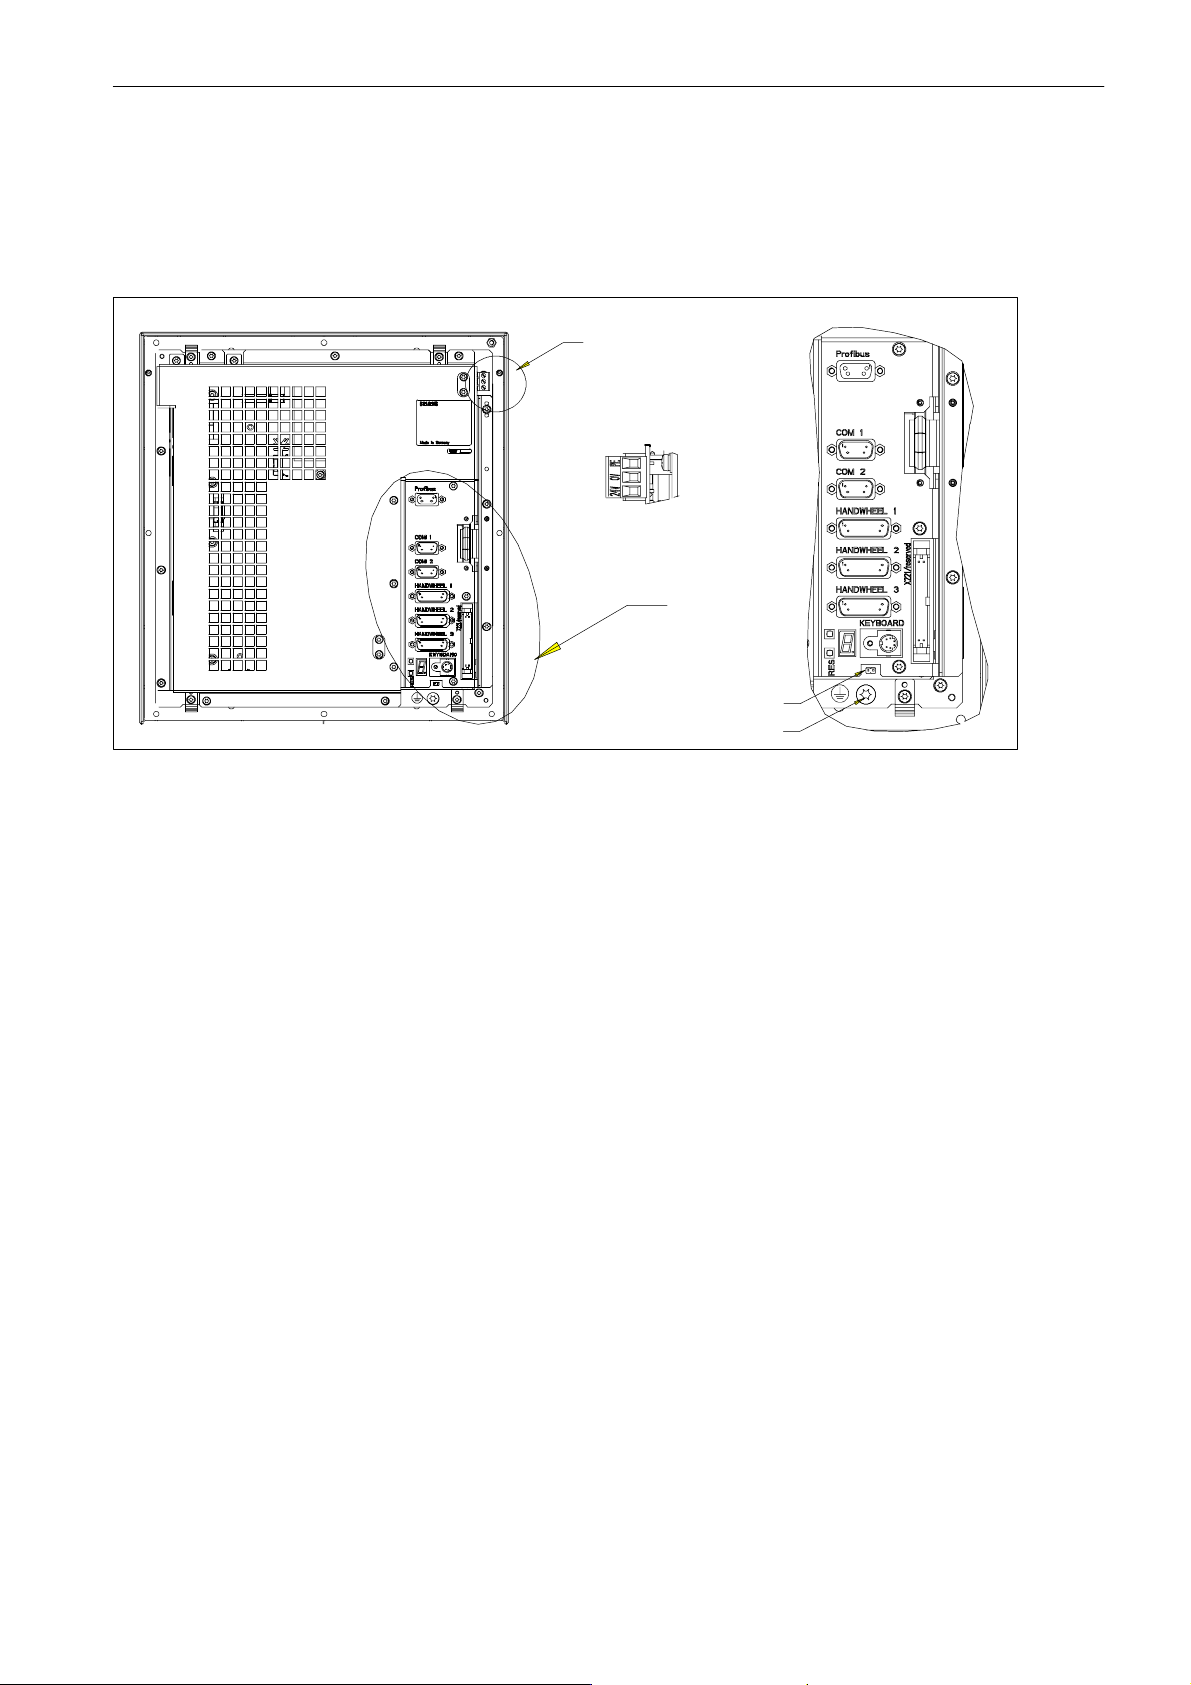
控制系统的安装
2.2
接口和导线
2.2
PCU
上接口、操作元件和显示的位置
2-10 PCU
图
接口和导线
上的用户接口
B
B
(侧视图)
DC24V
A
A
跳线
M5
地线接头
KB
上的接口
S DC24V
3
芯螺栓端子组,用于连接
S PROFIBUS
用于连接
总线 (X4)
PROFIBUS
电源连接(X8)
总线的9芯
S COM1 RS232
9芯D-Sub
接口
S
手轮1至
用于连接手轮的15芯
S
键盘 键盘连接(
6
芯小型
S
复位键
S
跳线
S 4LED
S
键盘连接
插头
COM2
无效。
3
X14/X15/X16
(
D-Sub
DIN
X311
用于故障及状态显示(前盖板后方)
24 V
负载电流电源
D-Sub
接口(X6)
)
插头
X10
)
插座
SINUMERIK 802D, 802D bl
6FC5697--2AA00--1RP5
6
芯小型
开机调试
DIN
(IBN)
,版本
2005年08
月
2-25
Page 28
控制系统的安装
2.2
接口和导线
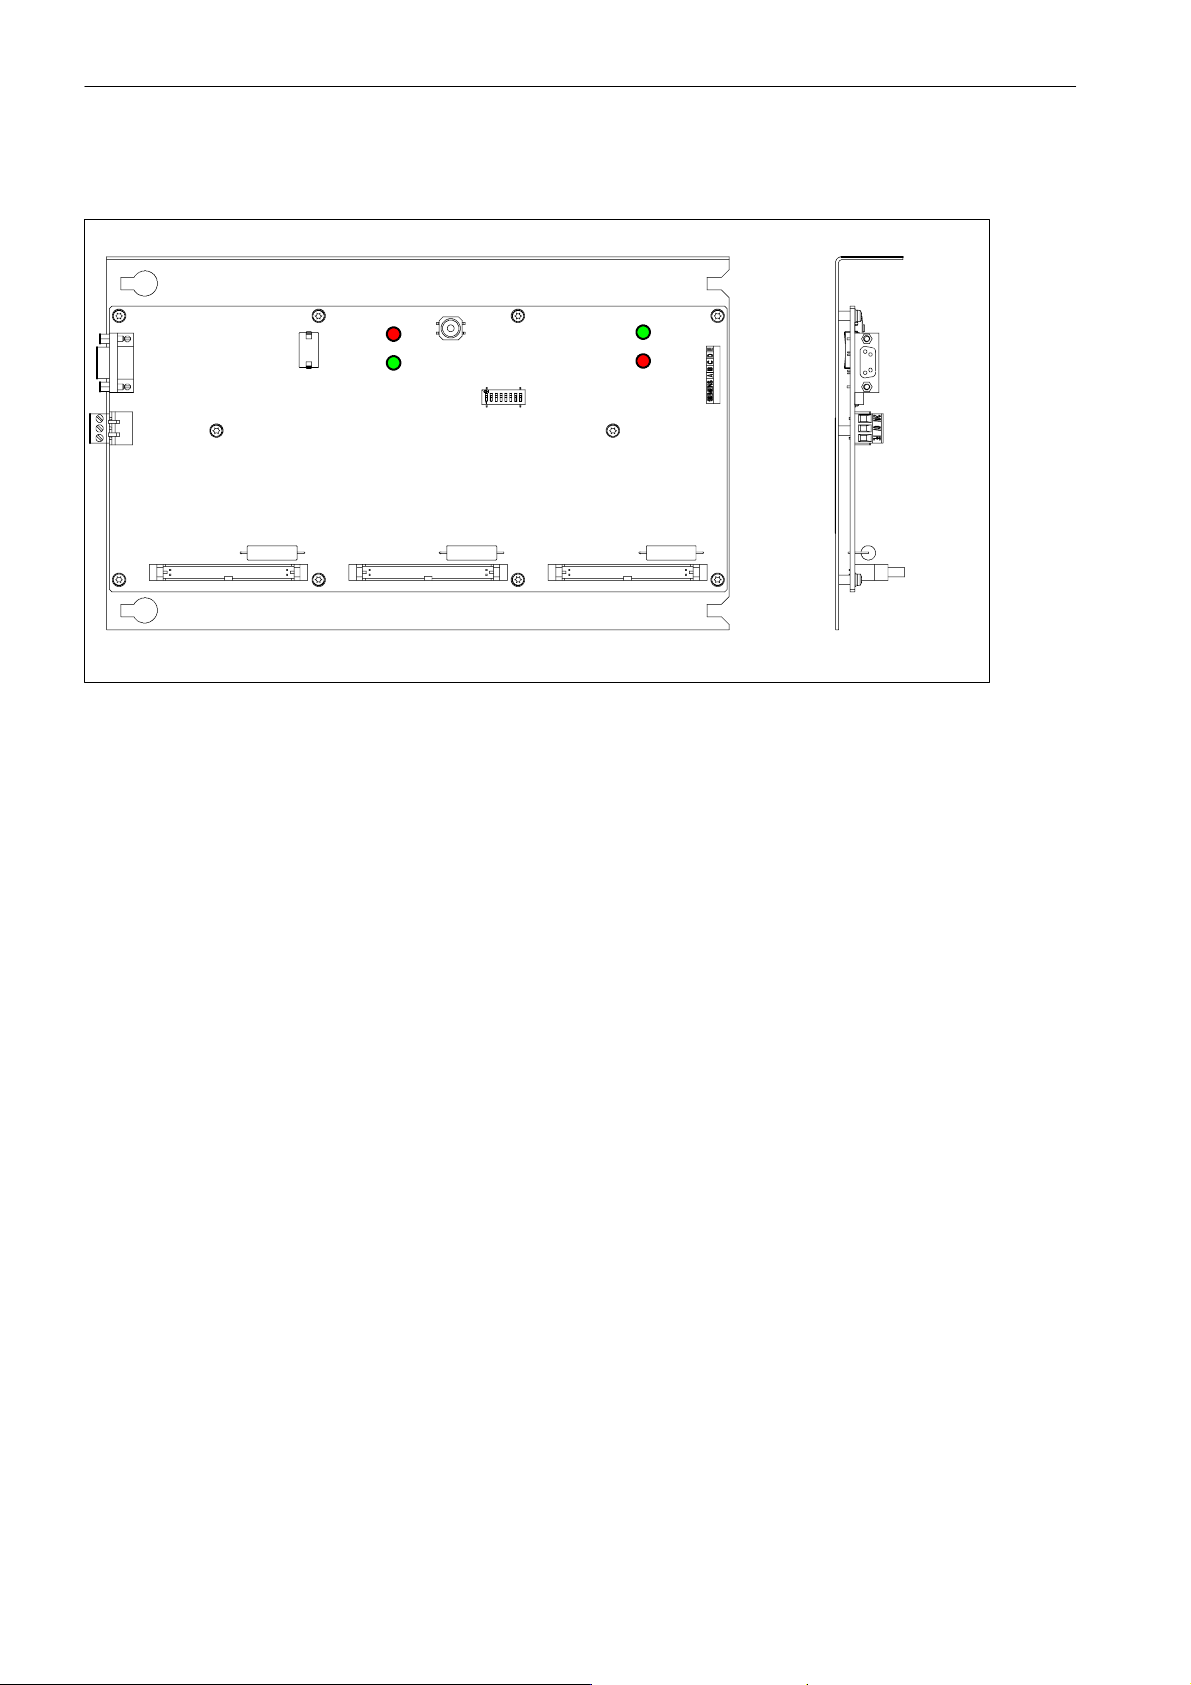
PP 72/48
x2
X1
上接口、显示及操作元件的位置
OVERTEMP
POWER
X333 X222
RESET
EXCHANGE
READY
S1
X111
x2
X1
2-11 PP 72/48
图
上的用户接口
S X1
3
芯螺栓端子组,用于连接
电源连接(
S X2 PROFIBUS
用于连接
PROFIBUS
DC24V
)
24 V
总线
总线的9芯
负载电流电源
D-Sub
插座
S X111、X222和X333
用于连接数字输入及输出端的50芯扁平电缆插头
S 4LED
S S1 DIL
PP 72/48
位于
开关,用于调整
上,用于状态显示
Profibus
地址(参见章节
3.6
)
2-26
SINUMERIK 802D, 802D bl
开机调试
(IBN)
6FC5697--2AA00--1RP5
,版本
2005年08
月
Page 29
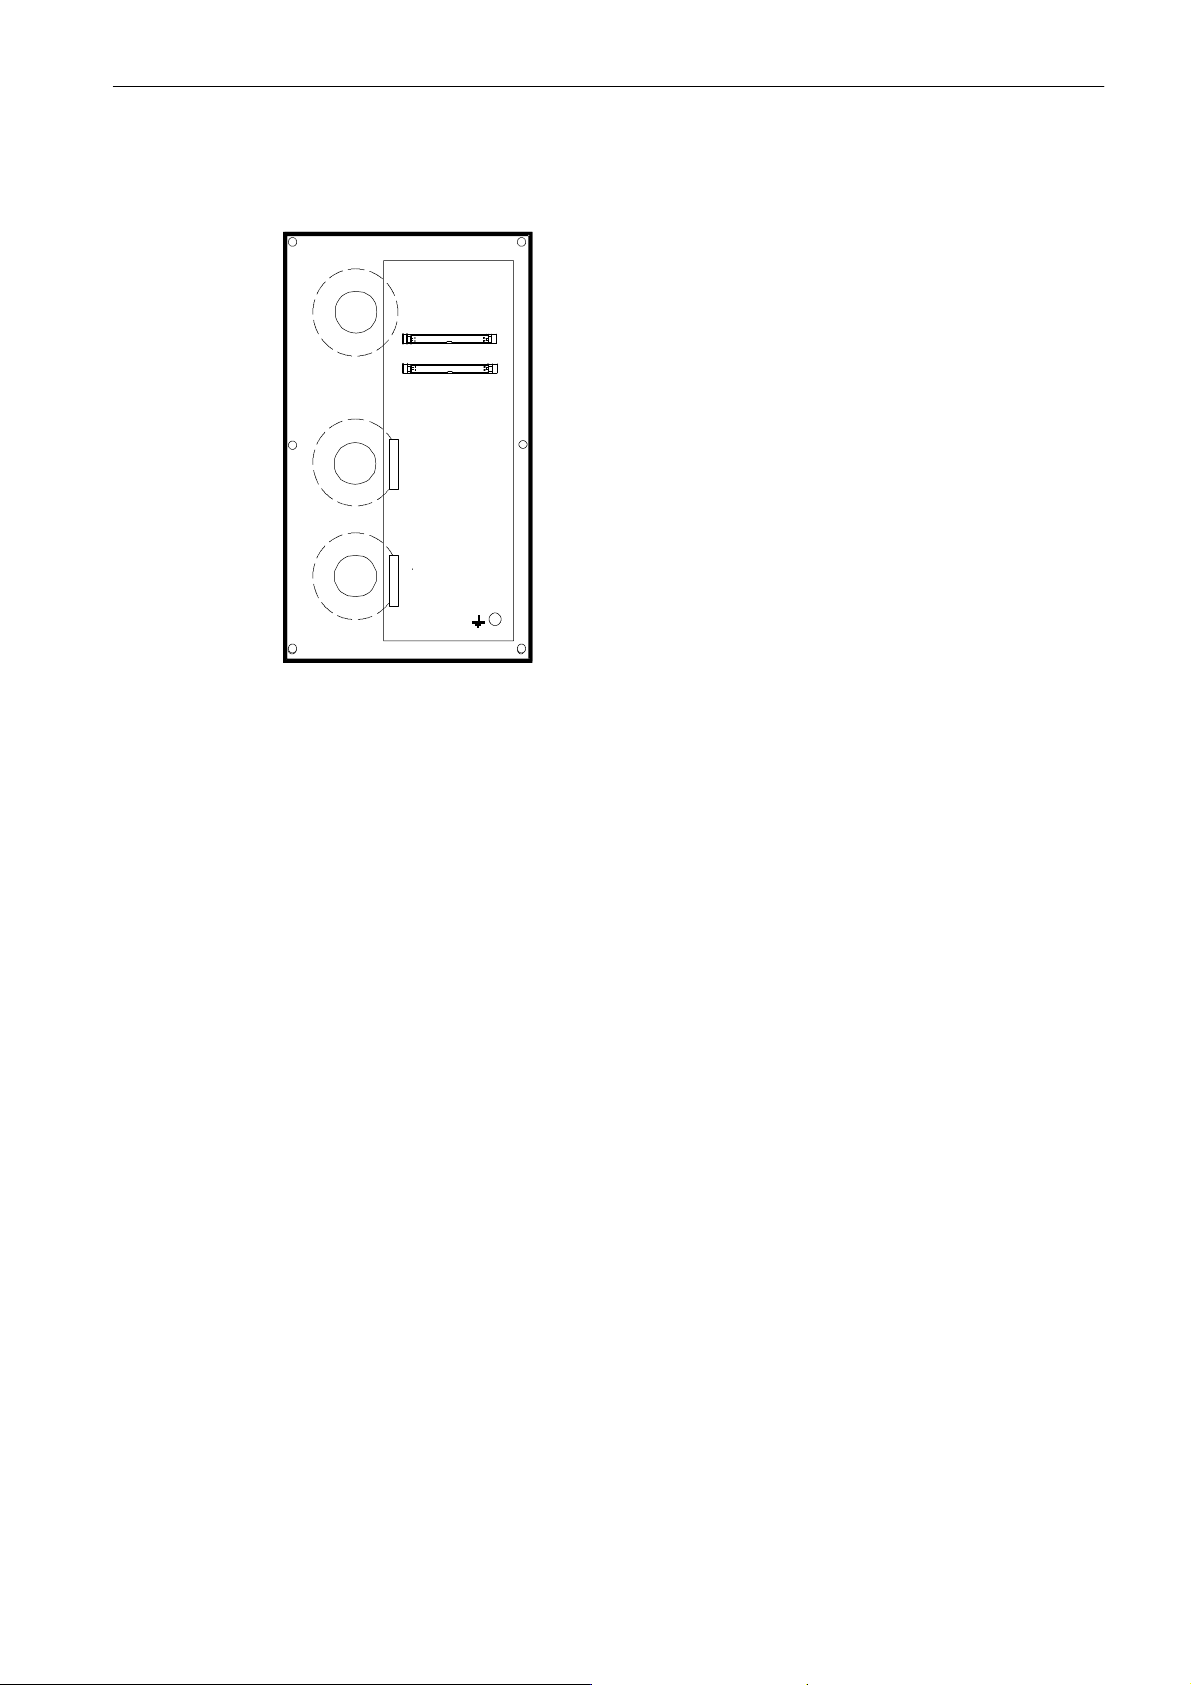
MCP
上的接口
X1202
X1201
控制系统的安装
2.2
接口和导线
连接导线
2-12 MCP
图
上的用户接口
S X1201和X1202
用于连接
PP 72/48的50
组件的连接按照图
获取。
芯扁平电缆插头
2-13
中的接线图进行。电缆名称及插头类型请在目录
SINUMERIK 802D
中
SINUMERIK 802D, 802D bl
6FC5697--2AA00--1RP5
开机调试
(IBN)
,版本
2005年08
月
2-27
Page 30
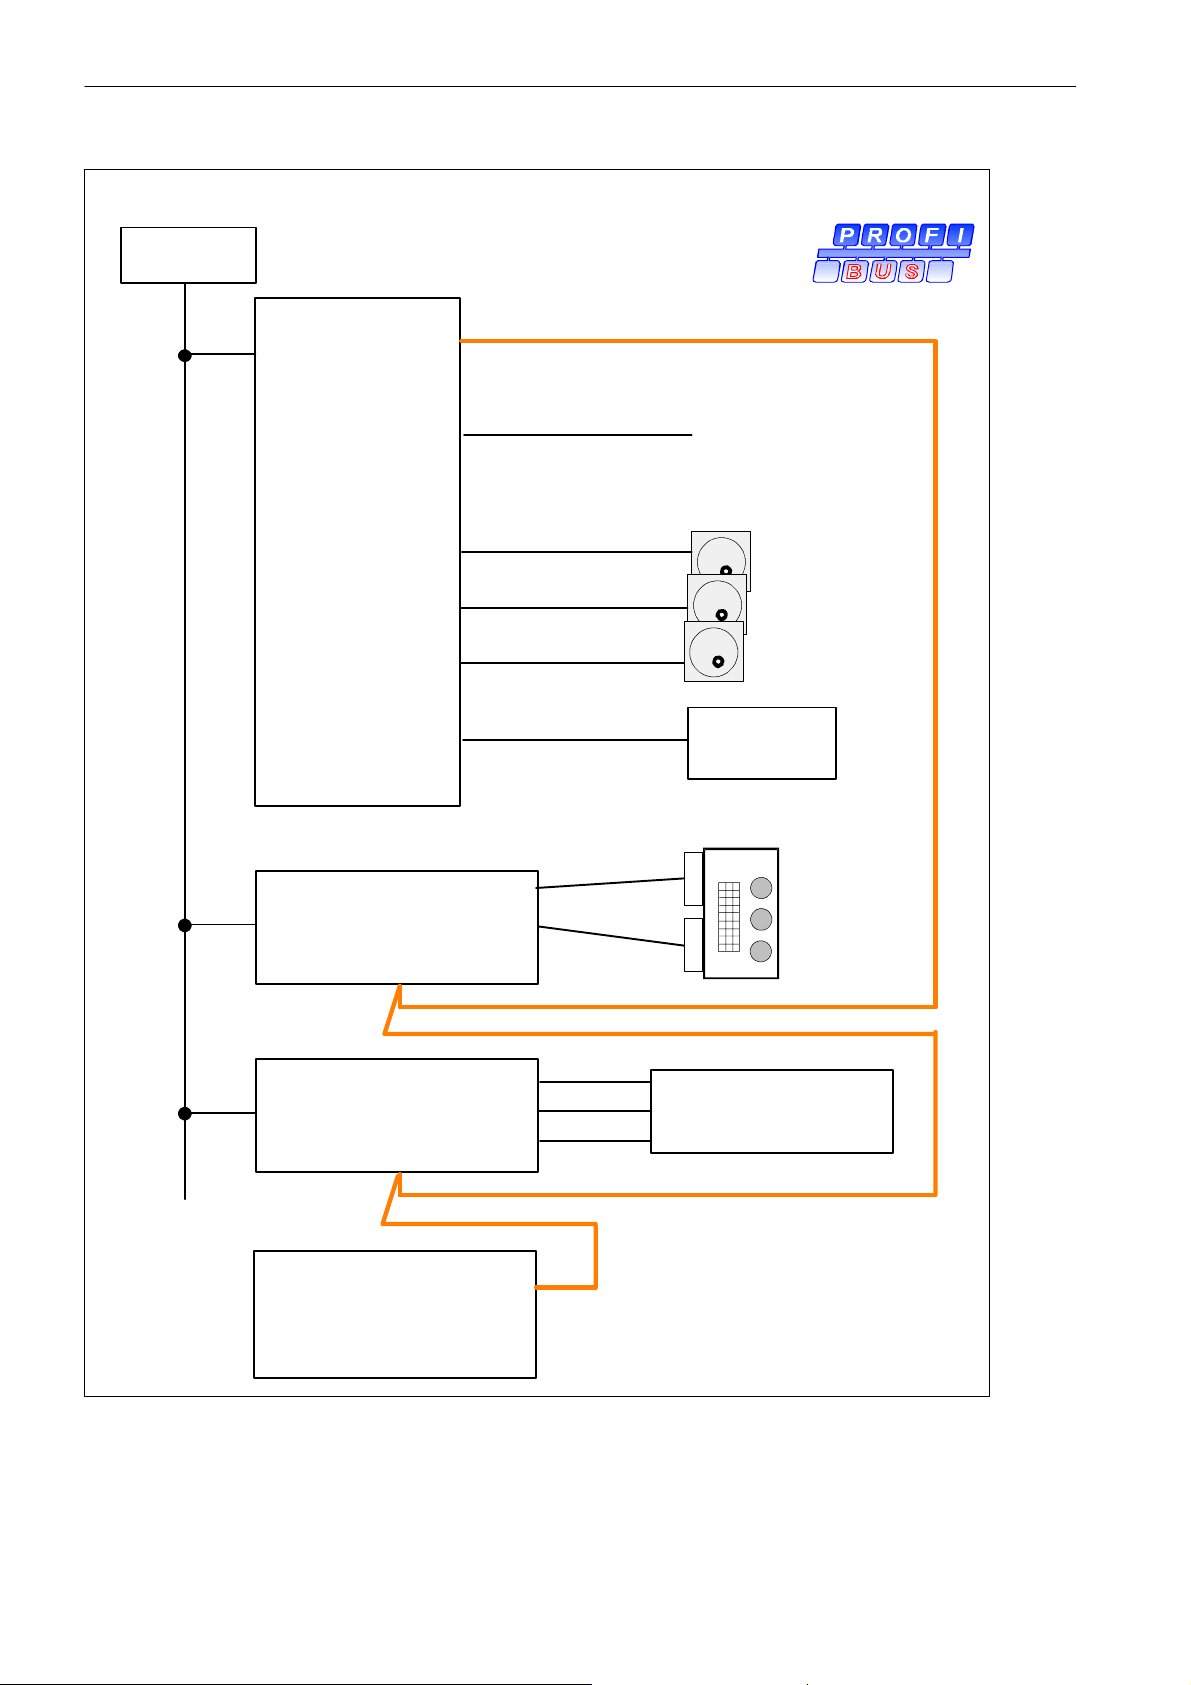
控制系统的安装
2.2
接口和导线
电源
24V DC
PCU
PROFIBUS
X8
COM 1(X6
手轮1(
手轮2(
手轮3(
总线(X4)
)
X14
)
X15
)
X16
)
PROCESS FIEL D BUS
RS232
手轮
X1
X1
键盘(
PP 72/48
x2
x2
X10
)
X111
X222
X333
X111
X222
X333
X423
KB
CNC
X1201X1202
机床外设
键盘
MCP
2-13 SINUMERIK 802D
图
2-28
SIMODRIVE 611U
接线图
SINUMERIK 802D, 802D bl
开机调试
(IBN)
6FC5697--2AA00--1RP5
,版本
2005年08
月
Page 31
2.3
1
控制系统的安装
各个组件的连接
2.3
2.3.1
2.3.2
各个组件的连接
说明
只能使用带屏蔽的导线,屏蔽必须与控制系统侧的金属或金属化处理的插头外壳连接。
1.
2.
作为配件供应的成型电缆线提供最佳的抗干扰性。
键盘的连接
键盘用所提供的电缆与
将手轮连接在
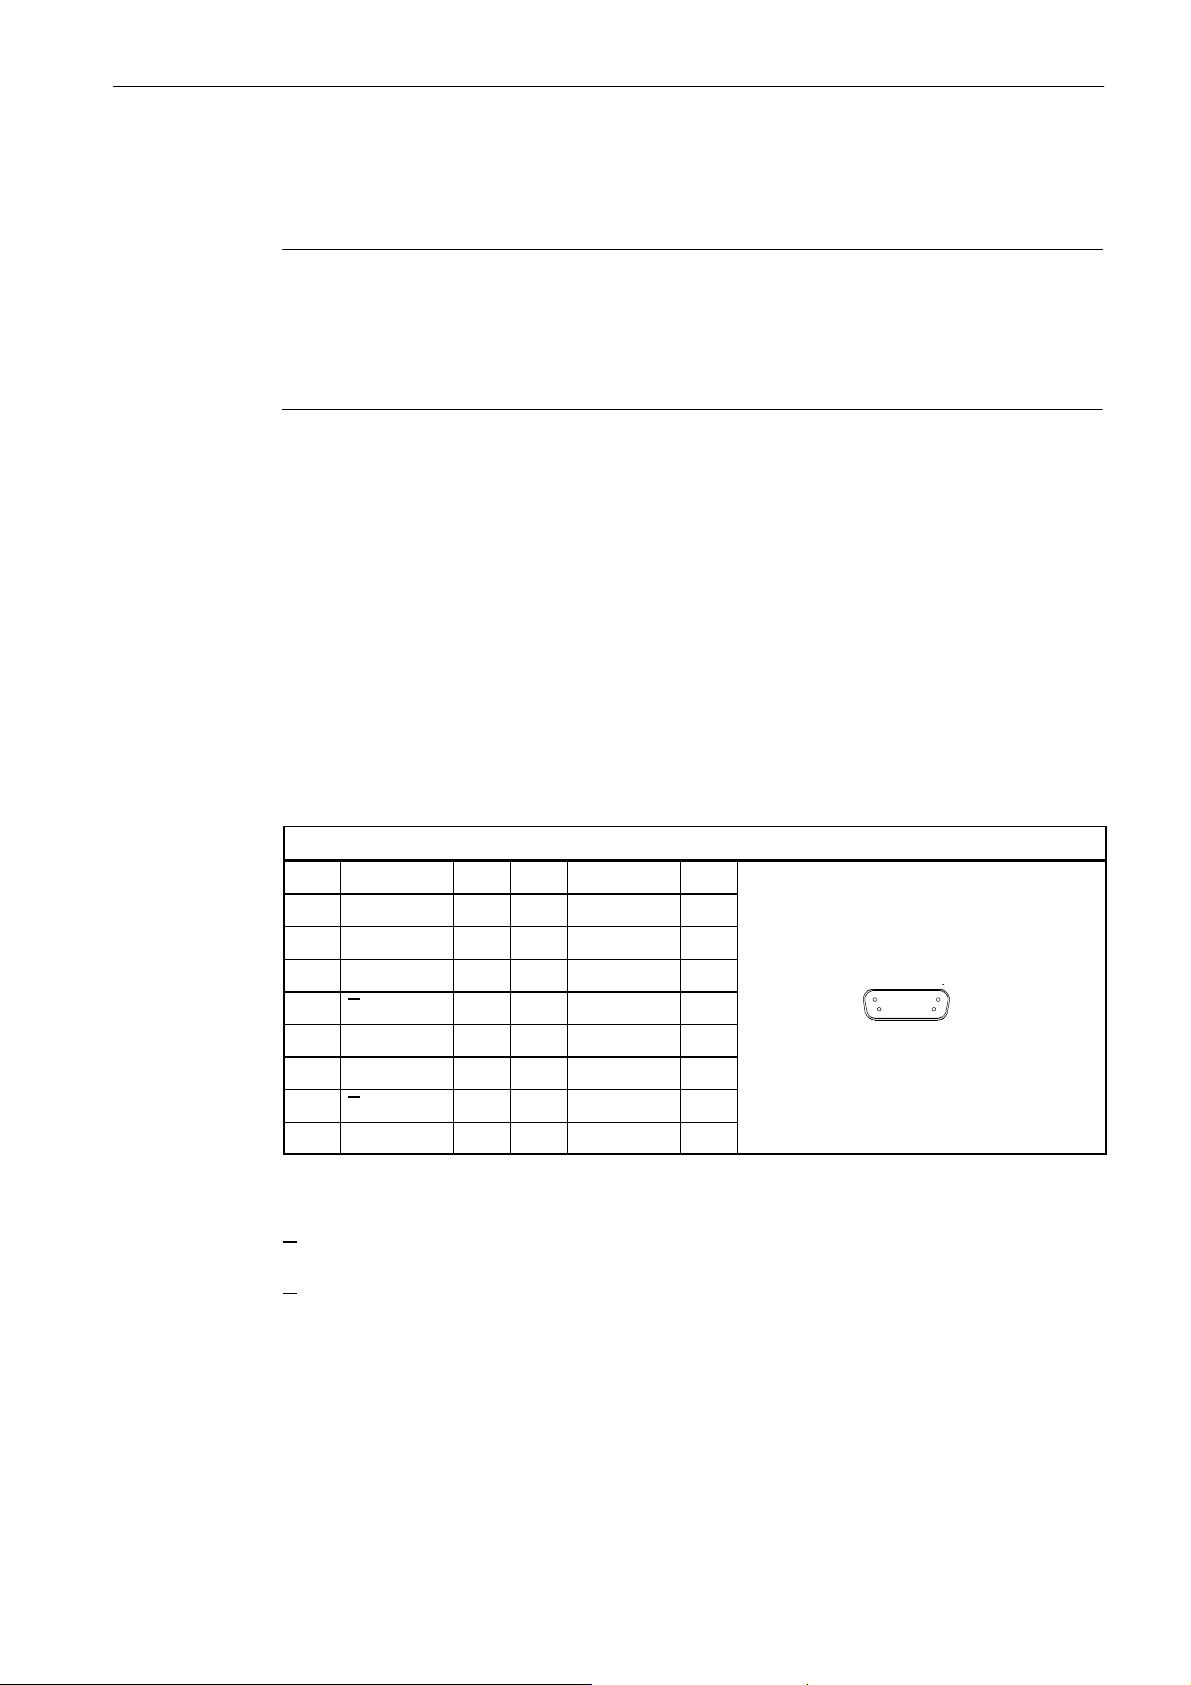
插头名称:
插头类型:
最大导线长度
2-13
根据图
利用固定螺栓锁定
将导线与组件连接。
PCU
上
D-Sub
插头,并安装去张力装置。
PCU
连接。带弯角的插头应插在键盘上。
HANDWHEEL1 (X14)
HANDWHEEL2 (X15)
HANDWHEEL3 (X16)
15芯D--Sub
3m
插座
2-1
表
引脚 信号 类型 引脚 信号 类型
1 1P5 V 9 1P5 V
2 1M V 10 N.C.
3 A 11 1M V
4 A 12 N.C.
5 N.C. 13 N.C.
6 B 14 N.C.
7 B 15 N.C.
8 N.C.
X14、X15、X16
插座
的分配
X14、X15、X16
信号名称
AA
A
BB
B
1P5 5V
1M
脉冲
取反的A脉冲
脉冲
取反的B脉冲
电源
接地
8
1
915
SINUMERIK 802D, 802D bl
6FC5697--2AA00--1RP5
开机调试
(IBN)
,版本
2005年08
月
2-29
Page 32
控制系统的安装
2.3
各个组件的连接
信号类型
V
手轮
有三个电子手轮可连接,它们必须满足以下条件:
传输方式:
信号: 信号A,分真实信号和取反信号(
最大输出频率:
信号A到B的
相位偏移:
供电:
2.3.3 PCU上RS232
电压输出
5V
矩形波信号(
TTL
信号B,分真实信号和取反信号(
500 kHz
90° 30°
5V
接口(
,最大
COM1
250 mA
)的连接配置
电平或
RS422
)
U
U
,
,
)
a1
U
)
a2
a1
U
a2
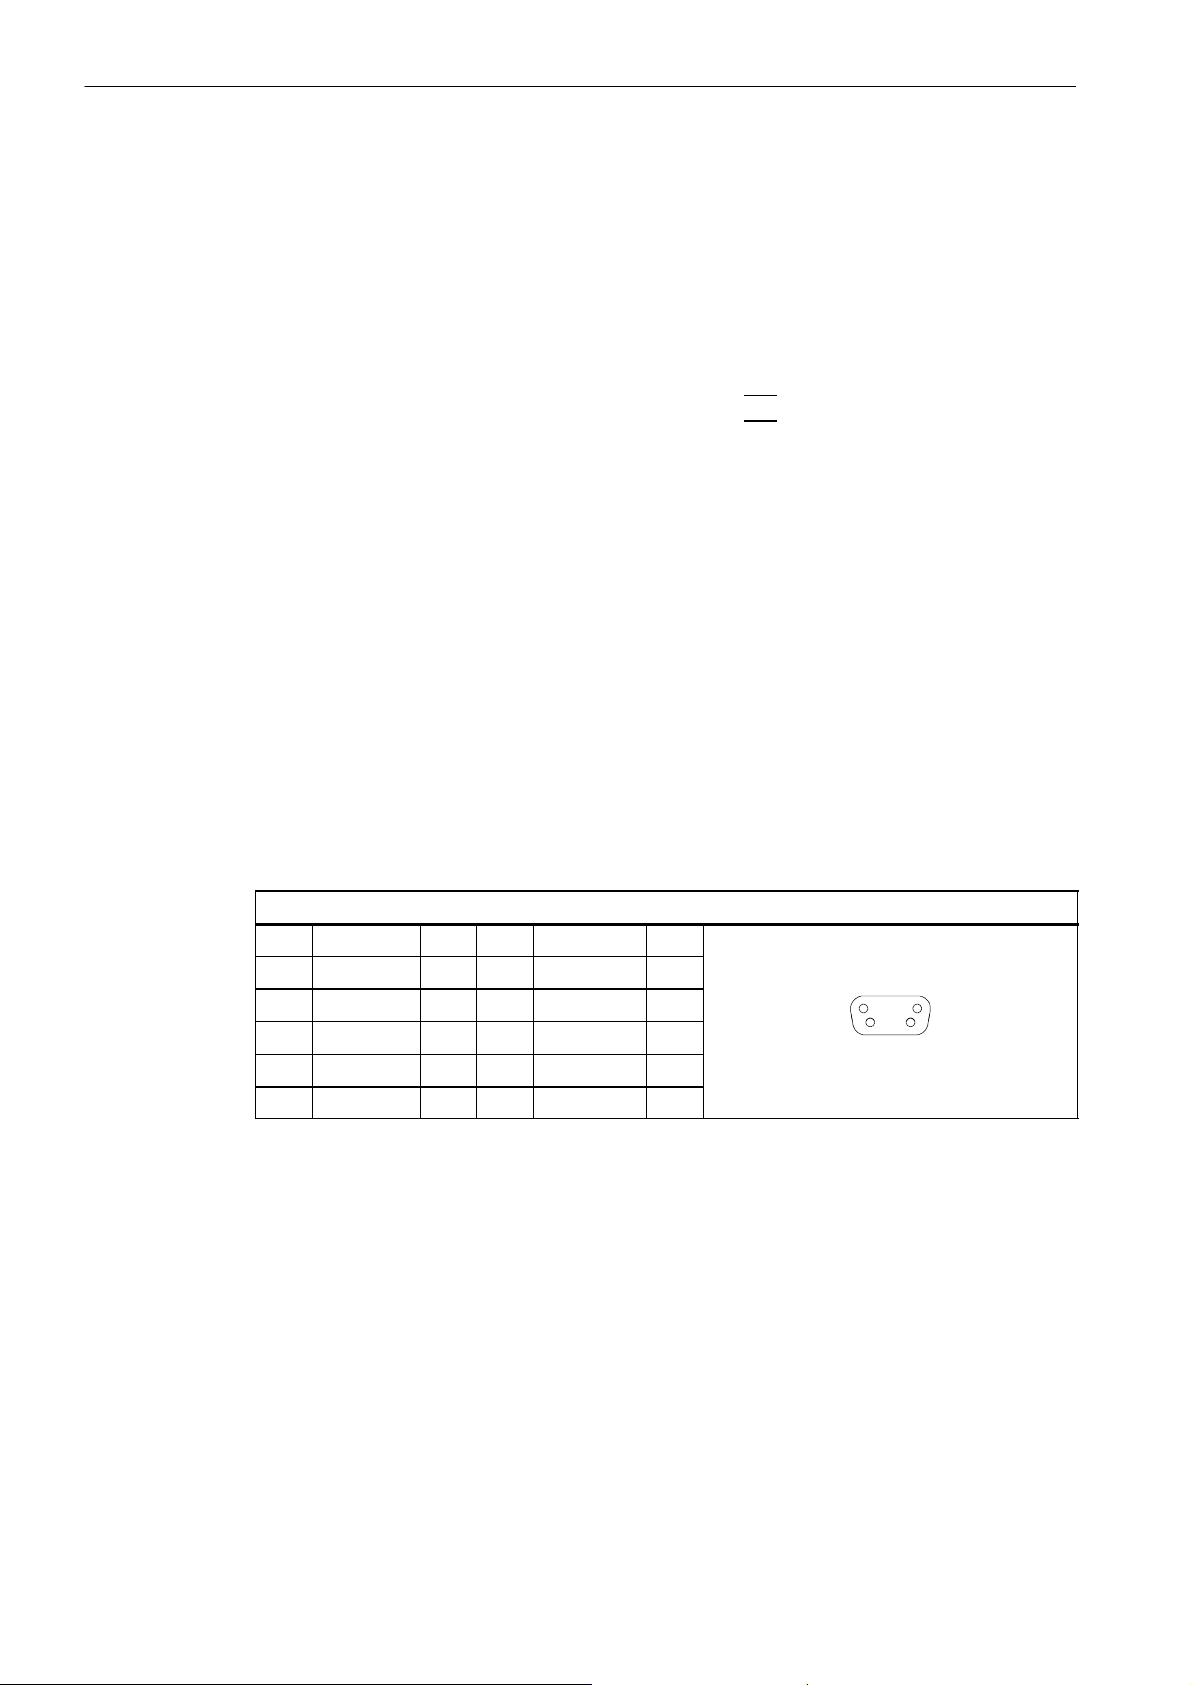
RS232 COM1
接口
插头名称:
插头类型:
最大电缆长度
2-2
表
引脚 名称 类型 引脚 名称 类型
1 DCD I 6 DSR I
2 RXD I 7 RTS O
3 TXD O 8 CTS I
4 DTR O 9 RI I
5 1M V
COM1 (X6)
9芯D-Sub
COM1(X6
插头
插接连接器
15 m
)的分配
COM1 (X6)
信号说明:
DCD
RxD
TxD
RTS
CTS
DTR
DSR
RI
1M
数据载体检测
接收数据
传输数据
RS232
RS232
请求发送
清除发送
数据终端准备就绪
数据发送准备就绪
振铃指示
信号接地
15
69
2-30
信号类型
SINUMERIK 802D, 802D bl
开机调试
(IBN)
6FC5697--2AA00--1RP5
,版本
2005年08
月
Page 33
2.3
控制系统的安装
各个组件的连接
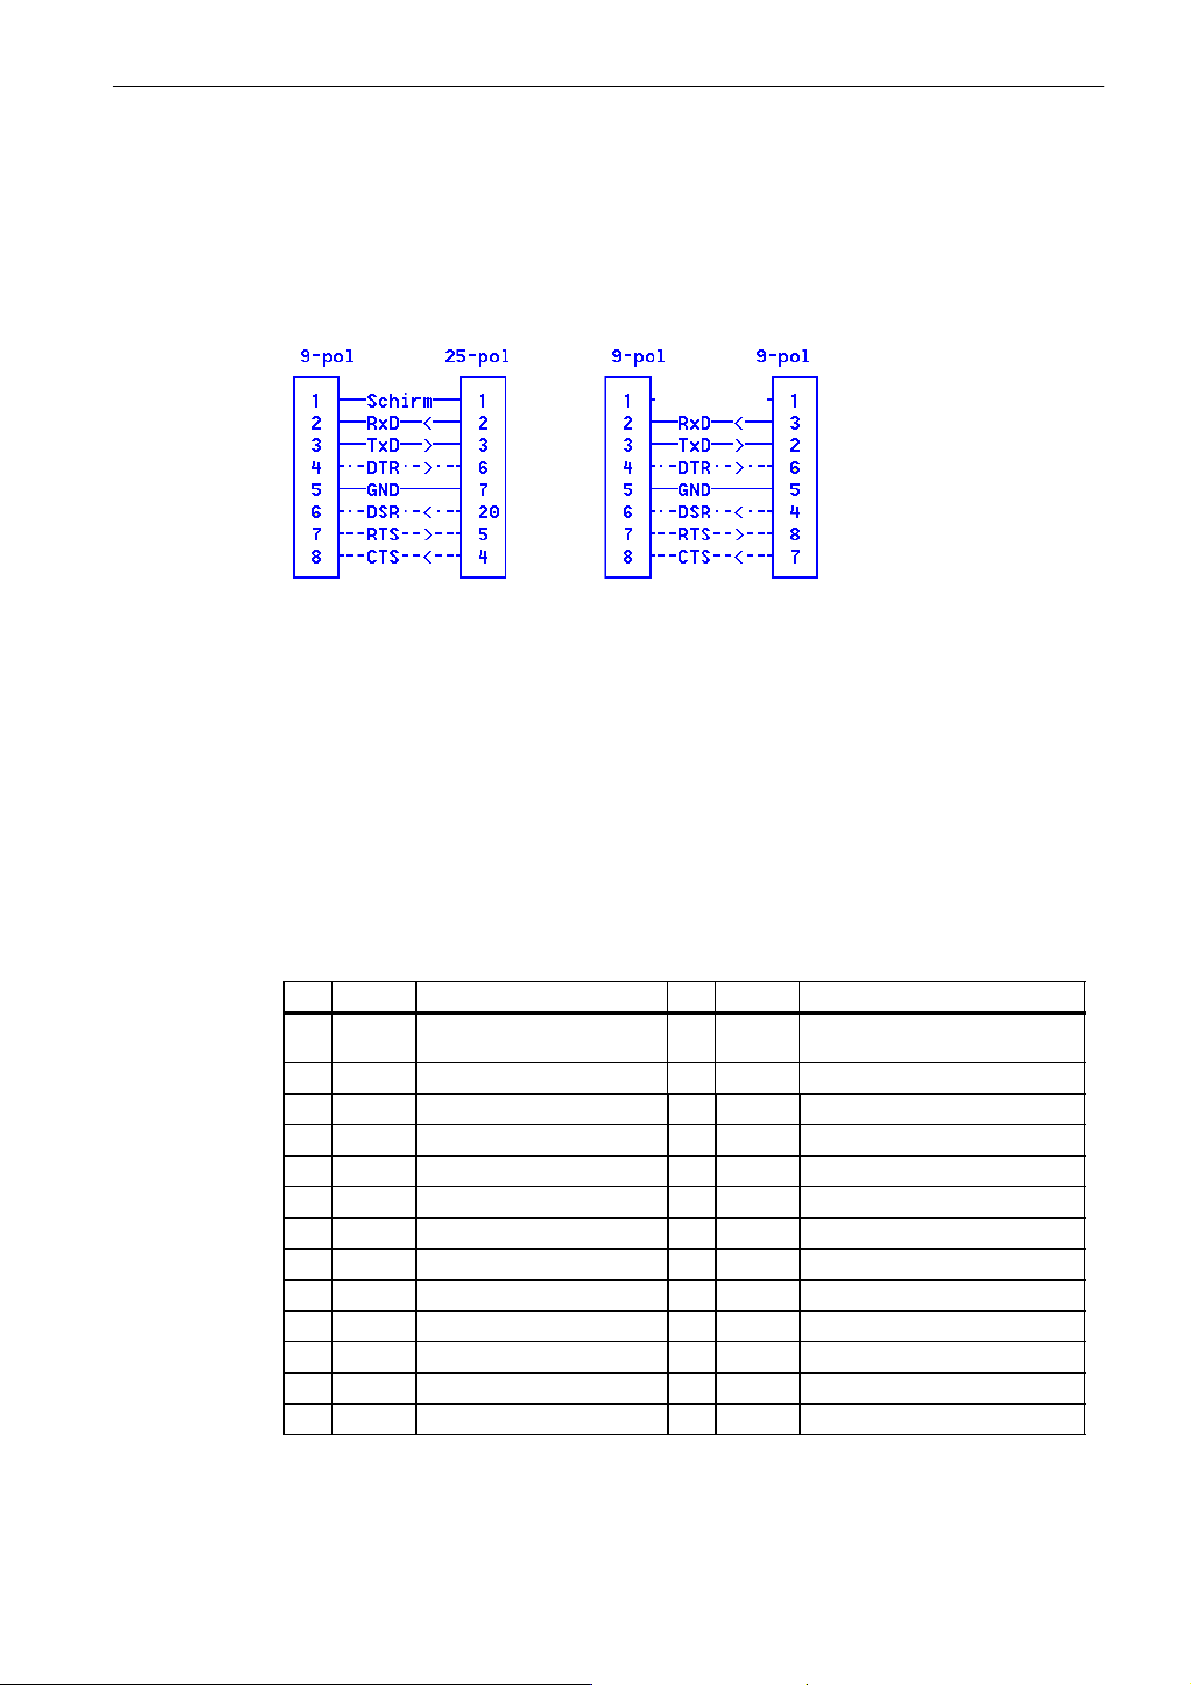
RS232
2.3.4
I
O
V
接口的电缆分配
2-14
图
将外设与
机床控制面板利用扁平电缆与
最大电缆长度:
电缆分配:
PP 72/48
连接
15 m
D--Sub
输入端
输出端
电压输出
插头的分配
PP 72/48(X111、X222
)连接(参见图
2-13
)。
PP 72/48
侧插头的分配
插头名称:
插头类型:
2-3
表
引脚 信号 类型 引脚 信号 类型
1 M GND 2 +24 V
3 Im+0.0
5 Im+0.2
7 Im+0.4
9 Im+0.6
11 Im+1.0
13 Im+1.2
15 Im+1.4
17 Im+1.6
19 Im+2.0
21 Im+2.2
23 Im+2.4
25 Im+2.6
X111、X222、X333
50
芯插接连接器
X111、X222、X333
插头
输入
输入
输入
输入
输入
输入
输入
输入
输入
输入
输入
输入
的分配
4 Im+0.1
6 Im+0.3
8 Im+0.5
10 Im+0.7
12 Im+1.1
14 Im+1.3
16 Im+1.5
18 Im+1.7
20 Im+2.1
22 Im+2.3
24 Im+2.5
26 Im+2.7
输出
Im+0.0--Im+2.7
(
输入
输入
输入
输入
输入
输入
输入
输入
输入
输入
输入
输入
的输出)
SINUMERIK 802D, 802D bl
6FC5697--2AA00--1RP5
开机调试
(IBN)
,版本
2005年08
月
2-31
Page 34
控制系统的安装
I
B
输入字
节
输入字
节
2.3
各个组件的连接
2-3
表
引脚 类型信号引脚类型信号
27
29
31 On+0.0
33 On+0.2
35 On+0.4
37 On+0.6
39 On+1.0
41 On+1.2
43 On+1.4
45 On+1.6
47 DOCOM1VCC
49 DOCOM1VCC
X111、X222、X333
插头
未连接
未连接
输出
输出
输出
输出
输出
输出
输出
输出
On+0.0--On+1.7
(
电源的输入)
On+0.0--On+1.7
(
电源的输入)
的分配
28
30
32 On+0.1
34 On+0.3
36 On+0.5
38 On+0.7
40 On+1.1
42 On+1.3
44 On+1.5
46 On+1.7
48 DOCOM1VCC
50 DOCOM1VCC
未连接
未连接
输出
输出
输出
输出
输出
输出
输出
输出
On+0.0--On+1.7
(
On+0.0--On+1.7
(
电源的输入)
电源的输入)
危险
!
数字输出端(
DOCOM1
)的
24V
电源设计为具有
EN 60204-1
所规定的安全隔离功能的功能低
电压。
说明
为数字输出端供电的
47--50
线脚
插头
端)(参见表
2-4
表
之间的连接导线最长不得超过10米。
X111、X222和X333
2-4
24V
电压必须连接在所有4个线脚47、48、49、50上。电源和供电输入端
的分配相同,但是其EA区偏移3个字节(输入端)或2个字节(输出
)。
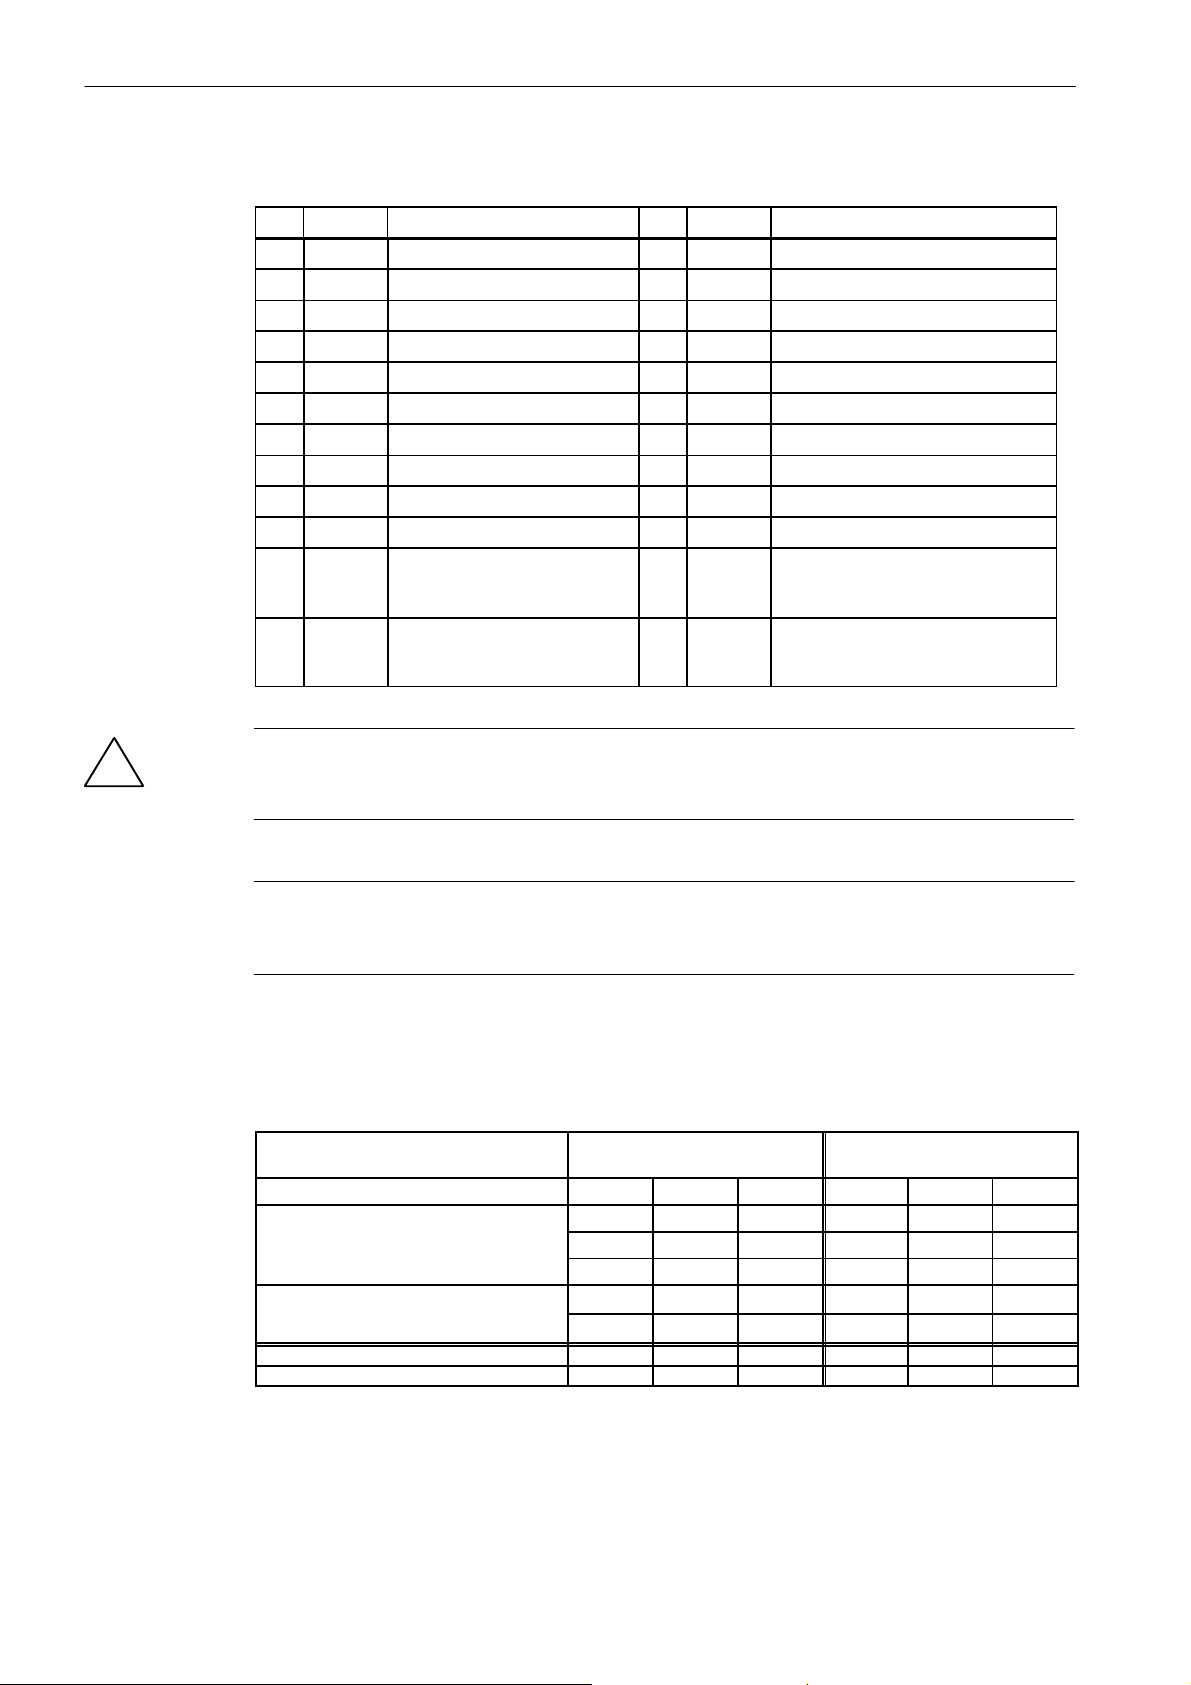
PP 72/48 1
Profibus地址9
X111 X222 X333 X111 X222 X333
IB 0 3 6 9 12 15
1 4 7 10 13 16
2 5 8 11 14 17
OB 0 2 4 6 8 10
输出字节
M 0 3 6 9 12 15
n 0 2 4 6 8 10
1 3 5 7 9 11
PP 72/48 2
Profibus地址8
2-32
SINUMERIK 802D, 802D bl
开机调试
(IBN)
6FC5697--2AA00--1RP5
,版本
2005年08
月
Page 35
2.4
连接驱动模块
控制系统的安装
SIMODRIVE 611U
2.3.5 ADI4
2.4
连接驱动模块
模块的连接
ADI4
连接
配置时应注意工具箱上的说明。
说明
ADI4
模块时所需的说明请在设备手册的文献“4根轴的
模块的固件版本必须为
01.02.02
。
SIMODRIVE 611U
配置接口和连接驱动模块组件时所需的说明请从文献“
ADI4
模拟驱动接口”中获取。
SIMODRIVE 611UE
”中获取。
SINUMERIK 802D, 802D bl
6FC5697--2AA00--1RP5
开机调试
(IBN)
,版本
2005年08
月
2-33
Page 36
控制系统的安装
2.5 Profibus
的连接
2.5 Profibus
所有用户均通过
动装置。
节拍同步化的
OLM、OLP
(
Profibus
接口
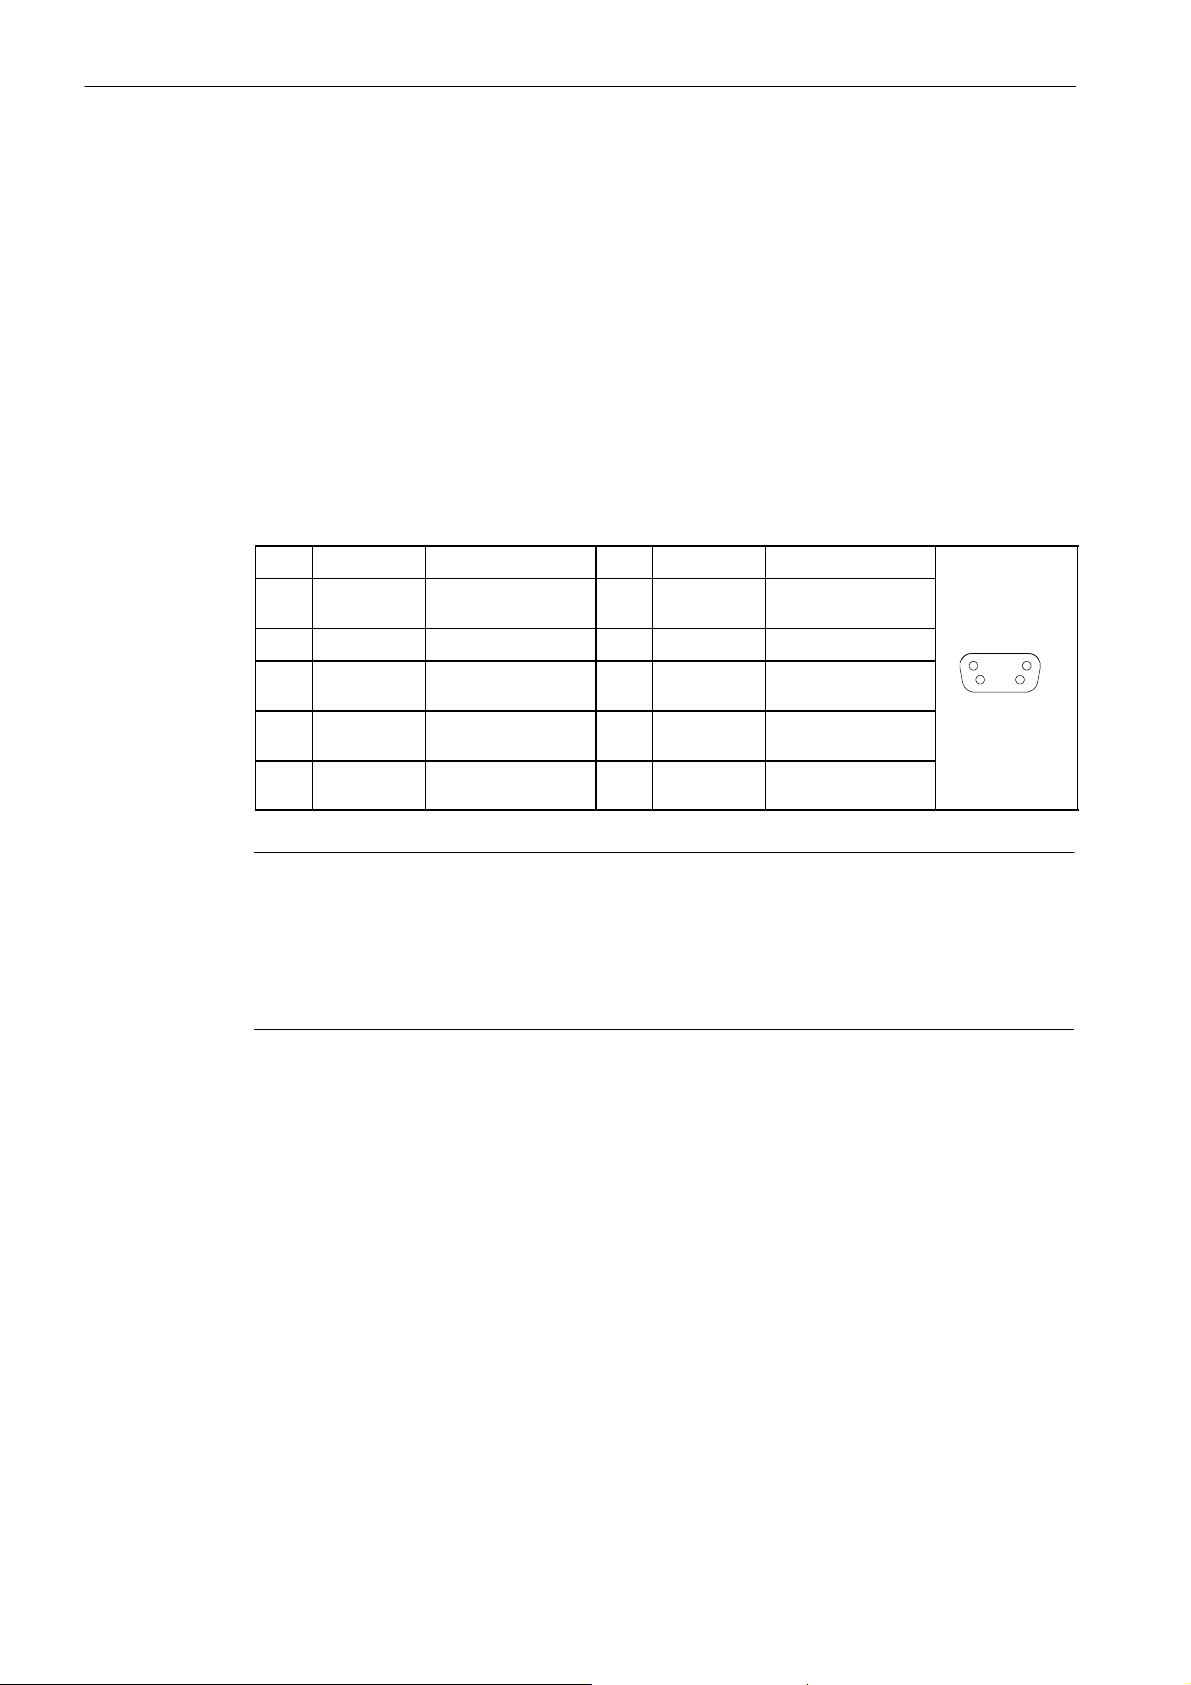
插座类型:
最大电缆长度:
2-5
表
引脚
1
2
3 RxD/TxD--P
4 CNTR--P
5 DGND
的连接
Profibus
插座的分配
信号
屏蔽
保留
Profibus
相互连接。
的波特率固定预设定为12兆波特,不能改变。不允许使用光缆变换器
)或中继器。
意义
接收/发送数据正极,
B
导线(红色)
中继器的控制信号
(方向控制)
数据传输电势(接地
5V
)
PCU
9芯D-Sub
100 m
,在12兆波特时
为主控设备,
插座
引脚 信号
6 VP
7
保留
8 RxD/TxD--N
9 CNTR--N
SIMODRIVE 611 UE和PP 72/48
意义
终端电阻P的电源电压
P5V
(
)
15
接收/发送数据负极,
A
导线(绿色)
中继器控制信号(方
向控制)
6
为从
9
说明
仅使用所推荐的
PB
主控设备(
Profibus
PCU
插头。它们的结构使得接上终端电阻时后续的PB支路能断开。
)应位于PB支路的开头处。
确保终端电阻仅被加在第一个和最后一个用户上。
A
导线
绿色 导线
B
红色
2-34
SINUMERIK 802D, 802D bl
开机调试
(IBN)
6FC5697--2AA00--1RP5
,版本
2005年08
月
Page 37
控制系统的安装
2.5 Profibus
的连接
开
A1/B1
PCU
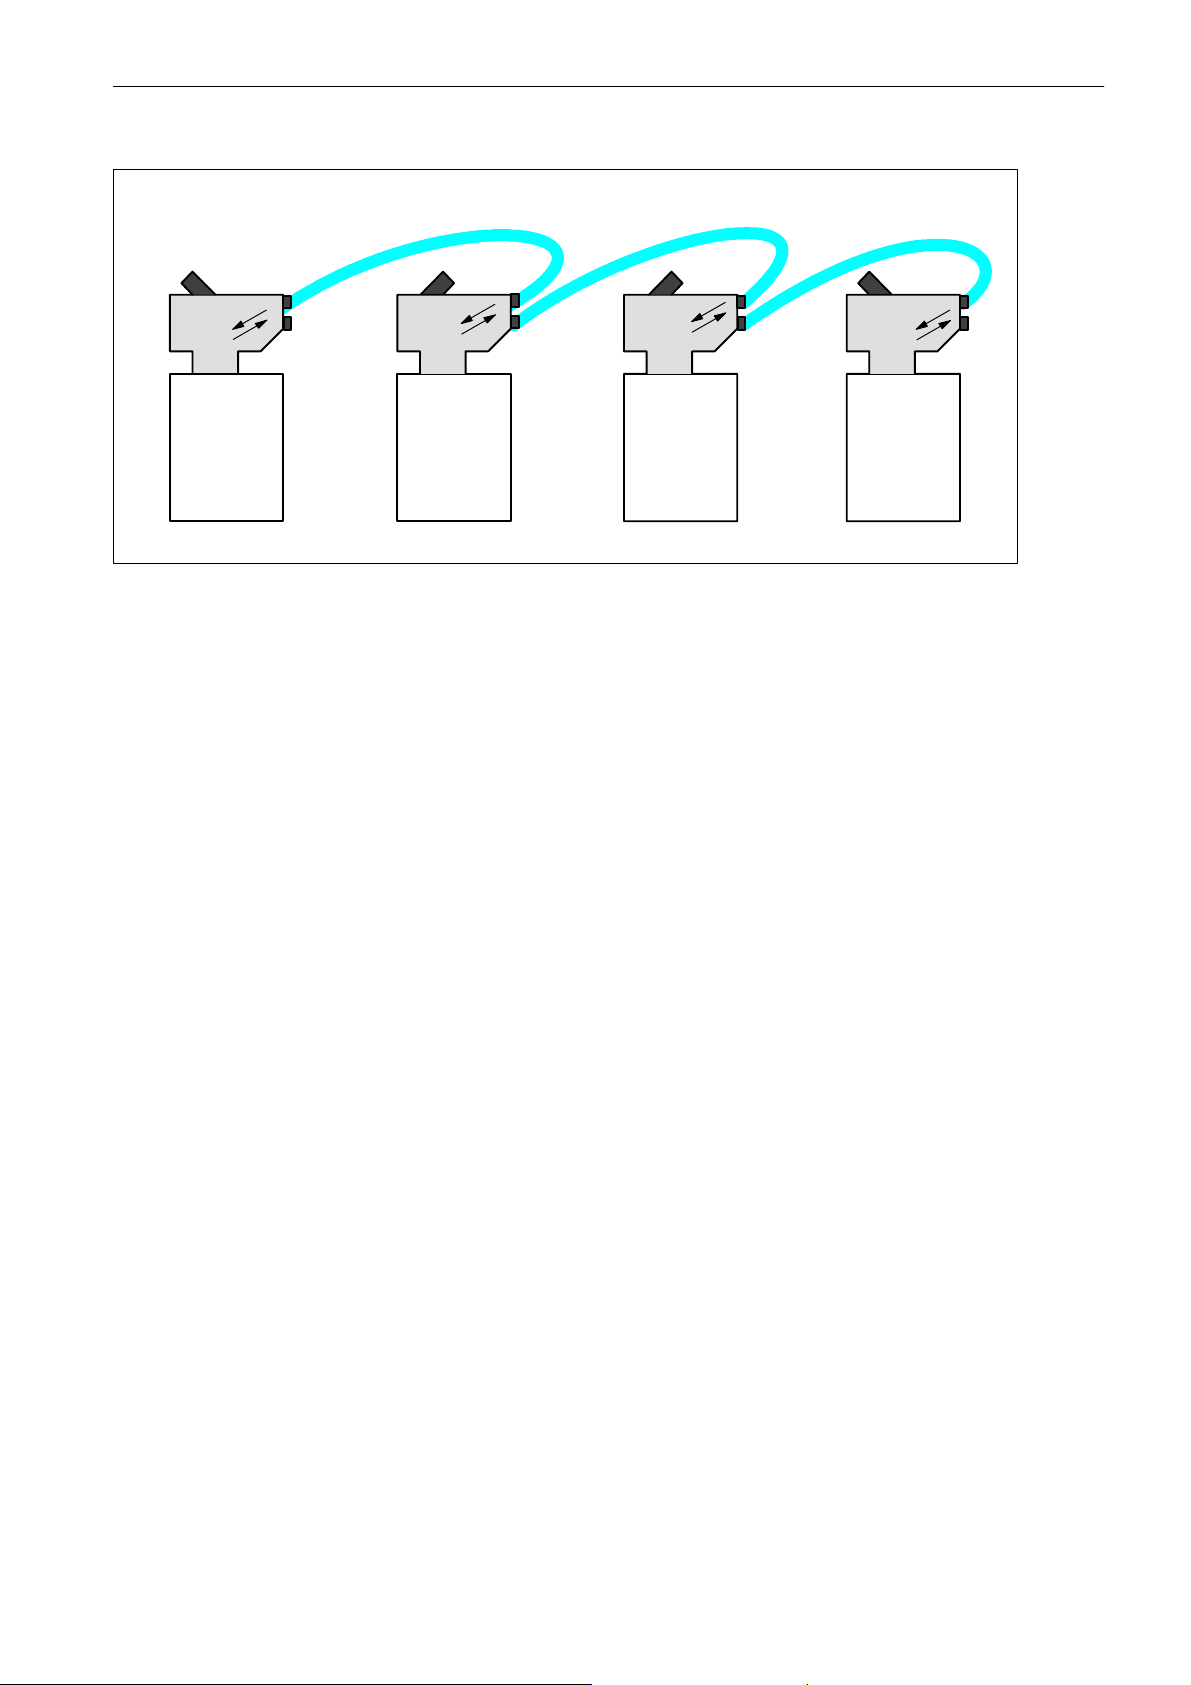
2-15 Profibus
图
支路的基本结构
关
A1/B1
A2/B2
PP 72/48
关
A1/B1
A2/B2
开
A1/B1
611 UE 611 UE
SINUMERIK 802D, 802D bl
6FC5697--2AA00--1RP5
开机调试
(IBN)
,版本
2005年08
月
2-35
Page 38
控制系统的安装
2.6
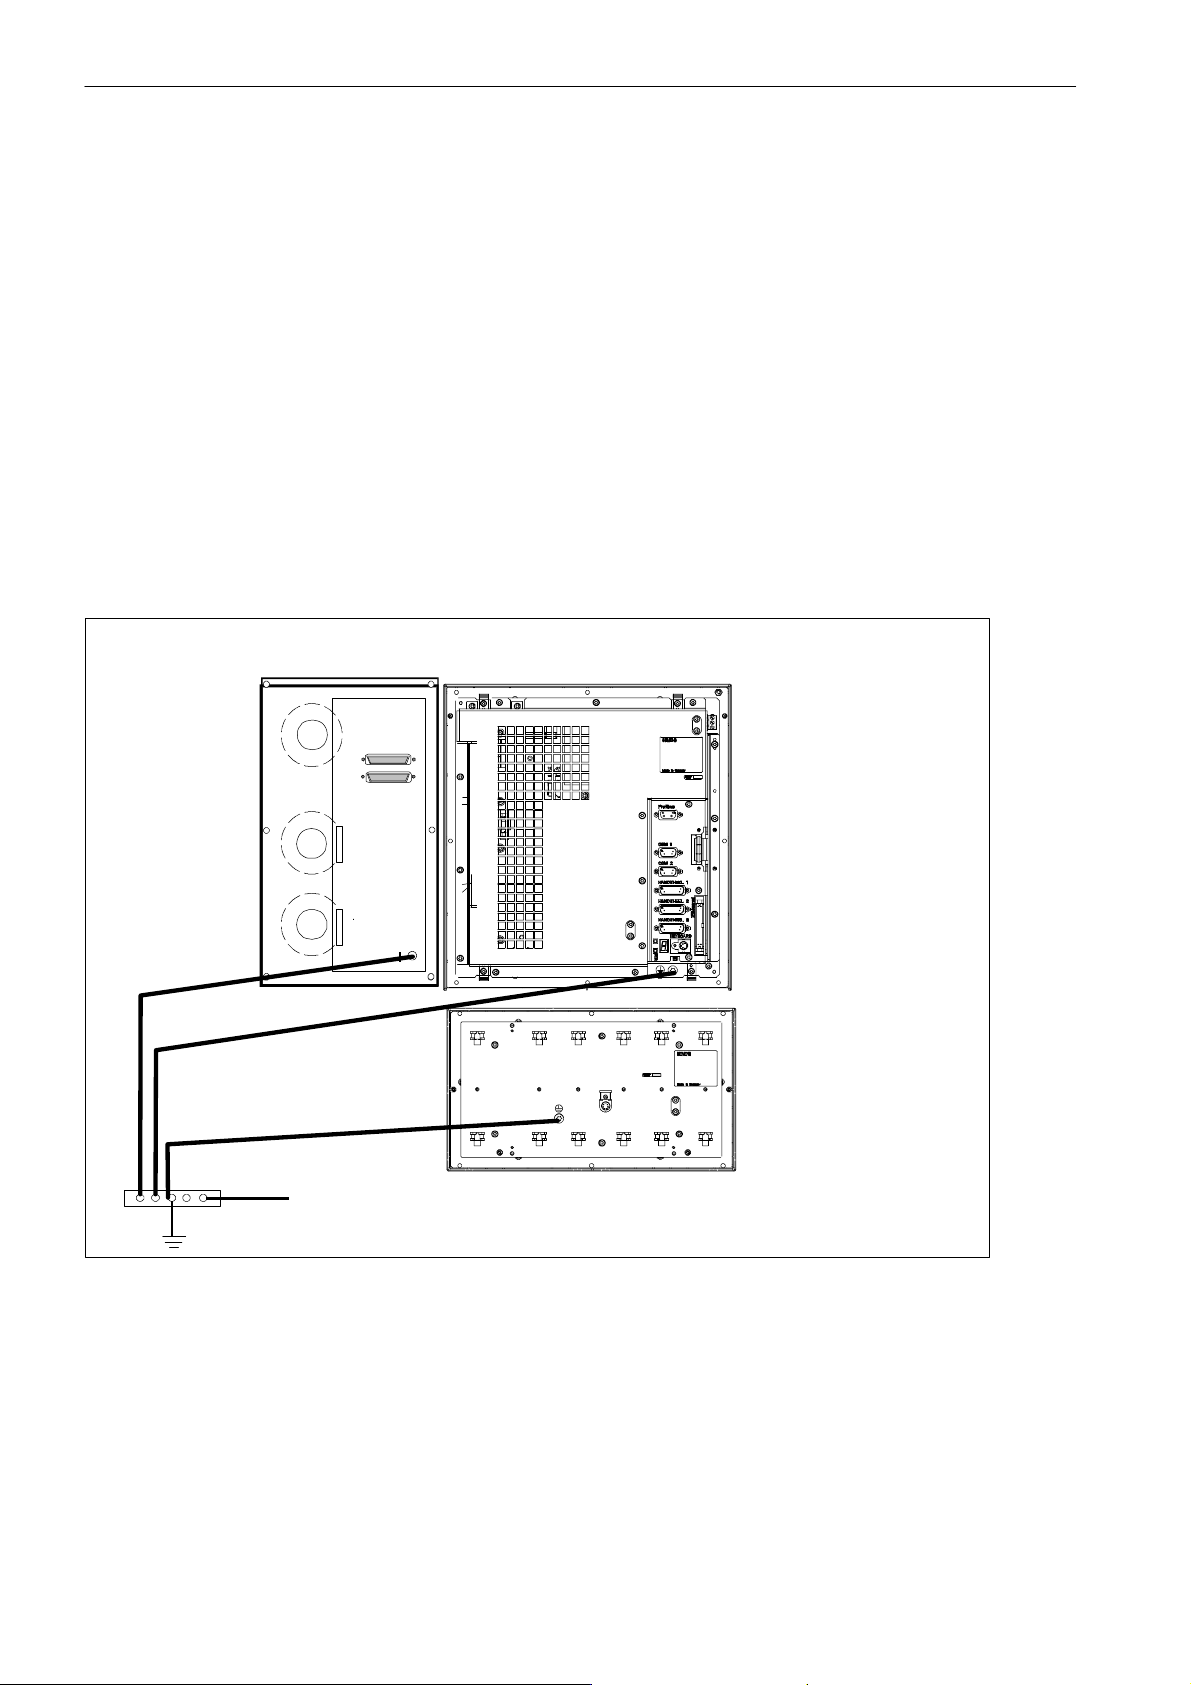
接地
2.6
地线连接
PP 72/48
接地
的接地
应建立以下地线连接:
S PCU
S
机床控制面板
S
在
PP 72/48
KB
键盘
PCU、MCP和KB
的安装必须按照
MCP
接地时,接地点应与接地排连接(图
EN 60204
久性的金属连接,就必须用
MCP
>10 mm
PCU
2-16
)。
进行。如果无法通过背面与中央接地点建立大面积的,永
2
的导线将安装板与接地排连接。
2-16
图
2-36
接地排
用于安装
连接机箱
PCU和MCP
的接地图
SINUMERIK 802D, 802D bl
开机调试
(IBN)
6FC5697--2AA00--1RP5
,版本
2005年08
月
Page 39
2.7 PCU(X8
PP 72/48(X1
)和
控制系统的安装
)的电源
2.7 PCU(X8
螺栓端子组
供电所需的
负载电流分配属性
危险
!
24 V
直流电必须作为具有电气安全隔离功能(符合标准
低电压,而且必须由用户接地(连接系统中
2-6
表
电压范围的平均值
波动性
非周期过电压
额定电流消耗
起始电流
)和
PP 72/48(X1
24 V DC
负载电流电源的电气参数
负载电流电源连接在螺栓端子组X8或X1上。
参数
)的电源
PELV
EC 204-1
,章节
6.4,PELV
信号M和中央接地点)。
最小 最大 单位 条件
20.4 28.8 V
3.6 Vss
35 V
1 A
2.6 A
连续
50s
)的功能
500ms
恢复时间
表
2-7
螺栓端子组
端子
1 P24 DC 24V
2 M
3 PE
X8/X1
的分配
信号 描述
接地
说明
电源和供电连接(螺栓端子组X1)之间的连接导线最长不得超过10米。
SINUMERIK 802D, 802D bl
6FC5697--2AA00--1RP5
开机调试
(IBN)
,版本
2005年08
月
2-37
Page 40
控制系统的安装
2.8 PCU
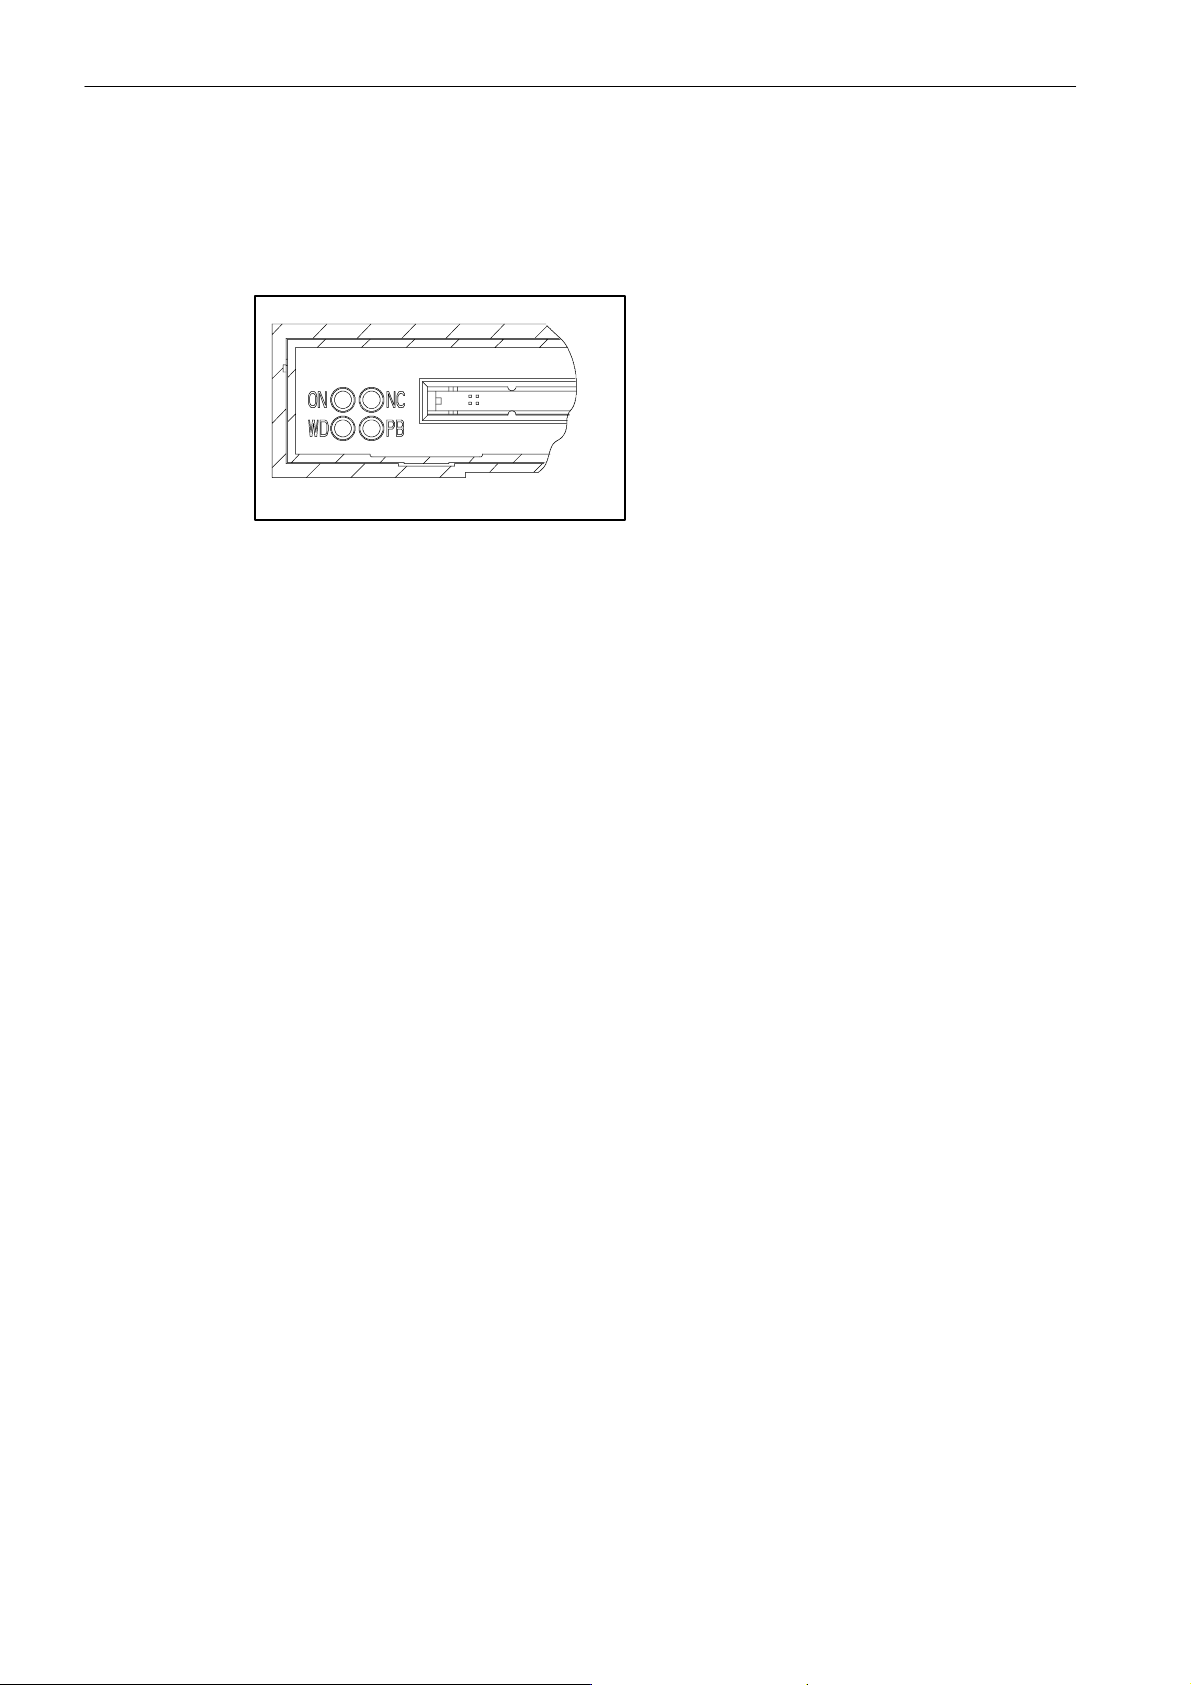
上的显示
2.8 PCU
上的显示
PCU
在
图
ON
NC
的正面布置有四个
2-17 PC
卡插件旁的
(绿色) 上电
(黄色)
LED
显示。
PCU
显示
NC
活动信号(闪烁)
WD
(红色) 过程监控
PB
(黄色)
Profibus
2-38
SINUMERIK 802D, 802D bl
开机调试
(IBN)
6FC5697--2AA00--1RP5
,版本
2005年08
月
Page 41
控制系统的安装
2.9 PP 72/48
上的显示
2.9 PP 72/48
状态显示通过4个
POWER
READY
EXCHANGE
OVTEMP
上的显示
LED
实现。
(绿色) 上电
(红色)
(绿色)
(红色) 温度过高显示
PP 72/48
PP 72/48
已准备就绪,没有进行周期性数据交换
已准备就绪,进行周期性数据交换
SINUMERIK 802D, 802D bl
6FC5697--2AA00--1RP5
开机调试
(IBN)
,版本
2005年08
月
2-39
Page 42
控制系统的安装
2.9 PP 72/48
记录位置
上的显示
2-40
SINUMERIK 802D, 802D bl
开机调试
(IBN)
6FC5697--2AA00--1RP5
,版本
2005年08
月
Page 43
首次开机调试(
IBN
)
3
3.1
IBN
IBN
前提条件
过程
概述
S
需要以下内容:
-- SINUMERIK 802D
-- SINUMERIK 802D
--
用于开机调试和数据备份的PC机
--
从工具箱CD安装的工具:
WinPCIN
编程工具
SimoCom U
文本管理器(在选项“工具箱
S
必须完成设备的机械和电气安装。
S
驱动系统
可以按以下步骤来调试
1.
检查
PCU
用户文献
功能说明
,
PLC802
SIMODRIVE 611 UE
的引导启动
,
,
SINUMERIK 802D
802D
”下安装)
的调试(在
:
Profibus
选件模块插上的情况下)
2.
3.
4.
5.
6.
7.
8.
9.
SINUMERIK 802D, 802D bl
6FC5697--2AA00--1RP5
设置语言
工艺设定
设置通用机床数据
PLC
调试
设置轴/主轴专有的机床数据
--
匹配轴/主轴编码器
--
匹配轴/主轴额定值
轴和主轴试验运行
优化驱动系统
完成调试,保存数据
开机调试
(IBN)
,版本
2005年08
月
3-41
Page 44
首次开机调试(
IBN
)
3.1
3.1.1
保护等级
概述
存取权限级别
SINUMERIK 802D
使用一套许可数据区的保护等级概念。保护等级从0到7,其中0是最高
级,7是最低级。
一些功能区(如程序编辑器)的保护等级设置通过显示机床数据(
USER_CLASS
…)进行。
供货时控制系统带有保护等级1至3的标准口令。这些口令必要时可由相应的授权人员进行更
改。
3-1
表
保护等级
4到7
0
1
2
3
保护等级概念
SUNRISE
口令:
EVENING
口令:
CUSTOMER
口令:
没有口令及用户接口
锁止方式 范围
西门子,保留
(默认) 专家模式
(默认) 机床制造商
(默认) 授权操作人员,设定人员
PLC ! NCK
授权操作人员,设定人员或者这个等级所
需的人员
保护等级
保护等级
1--3
4--7
保护等级1到3需要输入口令。口令激活后可以修改。例如,如果不再知道口令,必须执行重新
初始化(带标准机床数据的引导启动)。这将使所有口令恢复到该软件版本的额定值。
除非使用软键删除口令来复位口令,否则口令不会改变。电源接通不会复位口令。
如果没有设置口令或是保护等级接口信号,保护等级7会自动设置。如果没有口令,可以通过
在用户接口中设置位来设置
PLC
用户程序的保护等级4到7。
阅读说明
如何设定存取权限级别,在“用户手册:操作和编程”中有说明。
3-42
SINUMERIK 802D, 802D bl
开机调试
(IBN)
6FC5697--2AA00--1RP5
,版本
2005年08
月
Page 45
首次开机调试(
3.1
IBN
概述
)
3.1.2
序号和标识
生效方式
保护等级
机床数据(MD)和设置数据(SD)的结构
MD和SD
位都被显示。
生效级别是通过它们的优先级来排列的。通过以下方式可以使改变数据生效:
S POWER ON(po
S NEW_CONF(cf
S RESET(re
S SOFORT(so
开机调试和输入机床数据时通常需要保护等级2。
是由它们的序号或由它们的名字(标识)来定址的。序号和名字,以及生效方式和单
)断开/接通
SINUMERIK 802D
)
通过在
PLC
接口(
V3000 0000.7
)通过在
PLC
接口(
)复位
V3000 0000.7
)复位或在程序末尾
)输入数值后
M2/M30
时
单位/单位系统
MD 10240 SCALING_SYSTEM_IS_METRIC
根据
MD 10240 = 1 MD 10240 = 0
mm inch
mm/min inch/min
2
m/s
3
m/s
mm/
转
如果机床数据没有物理单位,该区域就为空白。
提示
机床数据的标准设置为
MD 10240 SCALING_SYSTEM IS METRIC=1
区分以下物理单位:
inch/s
inch/s
inch/
(公制)。
2
3
转
SINUMERIK 802D, 802D bl
6FC5697--2AA00--1RP5
开机调试
(IBN)
,版本
2005年08
月
3-43
Page 46
首次开机调试(
IBN
)
3.2
3.2
接通和控制系统启动
接通和控制系统启动
操作步骤
S
目测设备的以下内容:
--
带有固定电气连接的正确的机械设计
--
连接电压
--
屏蔽和接地连接
S
连接控制系统(在正常模式下控制系统启动)
在正常模式下控制系统启动
控制系统接通以后,引导启动的各个阶段均被显示。当出现操作界面的基本画面时,即完成了
引导启动。
在调试模式下控制系统启动
在电源打开后,应按照屏幕文本输出的要求按下
SELECT
键。
DRAM
在
INPUT
测试后,在显示屏上显示引导启动菜单。使用光标来选择引导启动/调试模式并按
来接受。
引导启动菜单中列出的模式具有以下意义:
S
正常模式
引导启动通过目前已设置的机床数据和已装载的程序进行。
S
缺省数据(仅在保护等级设置为1或2时显示)
引导启动通过标准机床数据进行。
S
软件升级
不进行引导启动。在提供了带有升级软件的NC卡后,可执行软件升级。
S
重新装载已保存的用户数据
保存在控制系统闪存卡中的用户数据(机床数据、程序等)作为最新数据装载并用于引导
启动。
S PLC
如果
停止
PLC
停止不能通过操作界面触发,应在引导启动时选择
PLC
停止。
3-44
SINUMERIK 802D, 802D bl
开机调试
(IBN)
6FC5697--2AA00--1RP5
,版本
2005年08
月
Page 47
首次开机调试(
3.3
语言设定
IBN
)
3.3
过程
语言设定
前台和后台语言的设置为英语。用文本管理器从工具箱装载新的语言文件后,便可以改变语
言。
所提供的文本管理器功能在其帮助文件中有说明。
S在PC
S
接通控制系统并等待无错误的引导启动结束
S
在操作区域“系统”中设置保护等级2的口令
S
在操作区域“系统”>“
S
在操作区域“系统”>“数据输入/输出”>中,将光标置于“PC启动数据”一行上。
S
按下软键读入
S在PC
S
利用文本管理器,将所需要的语言文件选为前台或后台语言,并传输到控制系统中。
S
重新引导启动
S
现在已切换到所需要的语言。
PCU(COM1
机和
中启动文本管理器
NC
)之间建立
RS232
设置”>“
RS232
连接
BIN
格式”中进行预选
说明
PCU和PC
的接口参数设定必须一致。
SINUMERIK 802D, 802D bl
6FC5697--2AA00--1RP5
开机调试
(IBN)
,版本
2005年08
月
3-45
Page 48
首次开机调试(
IBN
)
3.4
3.4
工艺设定
工艺设定
说明
发货时
SINUMERIK802D
具有标准机床数据。根据采用车削还是铣削工艺,必须将相应的安装
文件从工具箱装载到控制系统中。
有以下安装文件可提供选择:
S setup_T.cnf
S setup_M.cnf
S setTra_T.cnf
S trafo_T.ini
S trafo_M.ini
S adi4.ini
使用完整循环软件包的车床
使用完整循环软件包的铣床
使用完整循环软件包的车床及功能
Tracyl,C轴第1和第2
机床数据及功能
第2主轴--车削工艺
用于功能
用于设置通过
Tracyl
ADI4
主轴--车削工艺
Transmit,Tracyl,C轴第1
的机床数据--铣削工艺
进行的模拟额定值输出的机床数据
Transmit
,
和
这个安装文件在首次开机调试时必须在成功启动控制系统后,而在一般配置之前装载。
过程
说明
发货时
SINUMERIK802D base line
具有标准机床数据。设定车削工艺时,应将以下安装文件
从工具箱装载到控制系统中:
S setup_T.cnf
如果采用通过外围设备模块
S adi4.ini
使用完整循环软件包的车床
ADI4
进行模拟额定值输出,便应补充加载以下
用于设置通过
ADI4
进行的模拟额定值输出的机床数据
ini
文件:
这个安装文件在首次开机调试时必须在成功启动控制系统后,而在一般配置之前装载。
说明
请注意工具箱的
S在PC
S
S
S
机和
接通控制系统并等待无错误的引导启动结束
在操作区域“系统”中设置保护等级2的口令
设定二进制格式
readme
文件。 这里您可以看到当前的信息。
PCU(COM1
)之间建立
RS232
连接
3-46
SINUMERIK 802D, 802D bl
开机调试
(IBN)
6FC5697--2AA00--1RP5
,版本
2005年08
月
Page 49
首次开机调试(
3.4
S
在操作区域“系统”\“数据输入/输出”\中,将光标置于“PC启动数据”一行上。
S
按下软键读入
IBN
)
工艺设定
S用WINPCIN
S
选择软键二进制格式,按下
启动
PC
RS 232
保存并激活,软键返回)
S
按下软键发送数据
S在Siemens或ISO
Readme
S
在传输过程中多次自动执行引导启动。
S
至此
文件),并利用
SINUMERIK 802D
模式中选择用于车削或铣削的安装文件(工具箱中)(参见工具箱的
WINPCIN从PC
预设置为所要求的工艺版本。
配置,设定
PC/PG
传输到控制系统。
相应的
COM
接口,保存并激活(软键
SINUMERIK 802D, 802D bl
6FC5697--2AA00--1RP5
开机调试
(IBN)
,版本
2005年08
月
3-47
Page 50
首次开机调试(
IBN
)
3.5
3.5
输入机床数据
输入机床数据
概述
为了更好的理解,将各个分区中最重要的机床数据列出。机床数据和接口信号的详细说明可以
在功能说明中找到(比较第7章“机床和设置数据”的表格中的交叉参考)。
说明
有些机床数据是预设的(额定值),因为在大多数情况下,这些值无需修改。
机床数据(MD)的输入
输入机床数据之前,必须设置保护等级2的口令。
通过软键选择以下机床数据区,必要时修改它们:
S
通用机床数据
S
通道机床数据
MD 10000 ... 19999
MD 20000 ... 29999
S
轴机床数据
S
显示机床数据
S
驱动系统机床数据 参数
MD 30000 ... 39999
MD 1 ... 999
599 ... 1999
输入的数据立即保存在数据存储器中,其中不包括驱动系统机床数据。要永久保存驱动系统机
床数据,应在打开了驱动系统的情况下使用位于驱动系统机床数据区域内的软键保存轴或使用
SimoCom U
工具
。如果忘记存储数据,则驱动系统在下次复位后恢复原数据。利用软键刷
新,可在修改后在屏幕上更新驱动系统机床数据。
根据机床数据属性“生效”来激活机床数据,参见章节
3.1.2
。
3-48
SINUMERIK 802D, 802D bl
开机调试
(IBN)
6FC5697--2AA00--1RP5
,版本
2005年08
月
Page 51
3.6
首次开机调试(
PROFIBUS
设定
IBN
地址
)
3.6
PROFIBUS
设定
SINUMERIK 802D
PROFIBUS_SDB_NUMBER
相关设备。
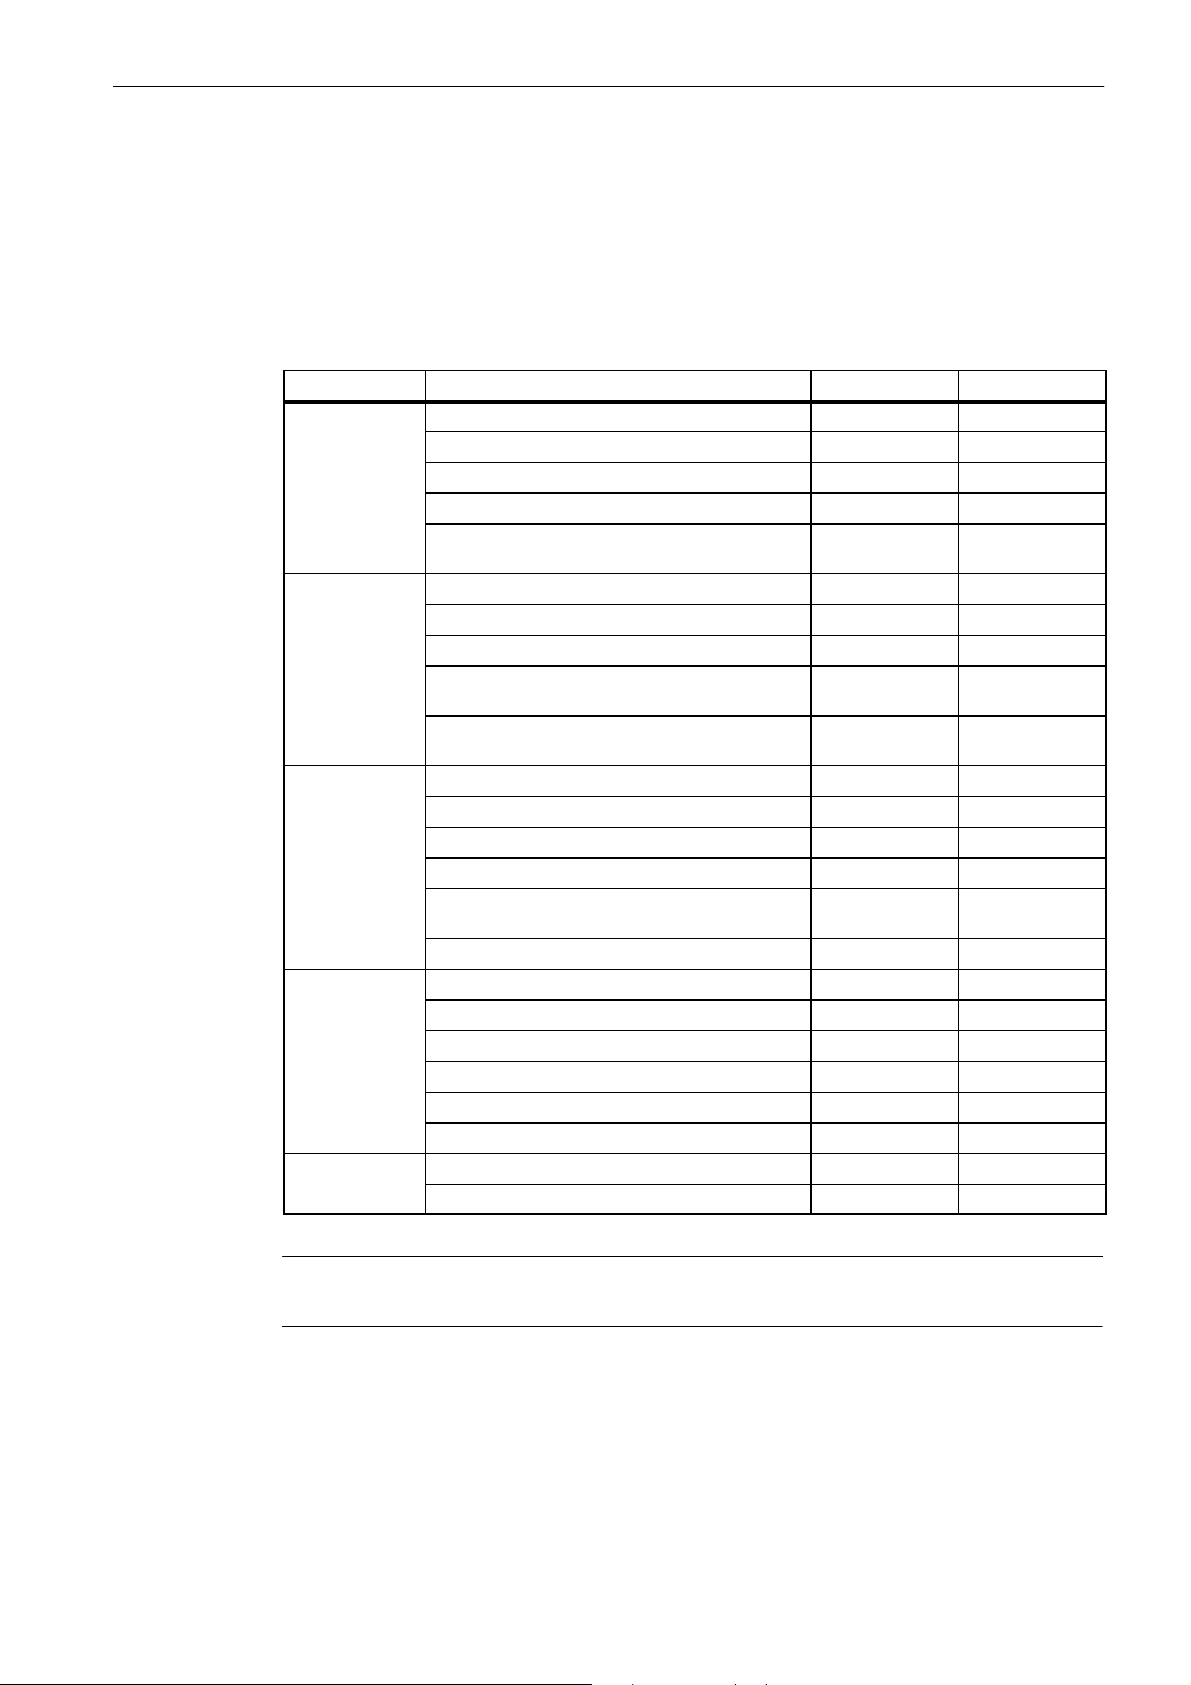
3-2
表
MD 11240 PB节点DP
3 PP模块1 9 --
4 PP模块1 9 --
5 PP模块1 9 --
6 PP模块1 9 --
0 PP模块1 9 --
地址
中存在已预设置的总线配置。选择一个特定的配置可通过
进行设定。配置分别描述了最大加装可能性。但是不必连接所有
(从站)
PP模块2 8 --
单轴功率部件
单轴功率部件
双轴功率部件 驱动系统
驱动系统
PP模块2 8 --
单轴功率部件
双轴功率部件 驱动系统
驱动系统
双轴功率部件 驱动系统
驱动系统
PP模块2 8 --
单轴功率部件
单轴功率部件
双轴功率部件 驱动系统
驱动系统
单轴功率部件
PP模块2 8 --
单轴功率部件
单轴功率部件
单轴功率部件
单轴功率部件
PP模块2 8 --
A
B
A
B
A
B
A
B
PB
地址
10 5
11 6
12 1
10 5
12 1
13 3
20 1
21 2
13 3
10 5
20 1
21 2
22 3
10 5
MD 11240
驱动系统编号
:
2
2
4
4
说明
PB
现在根据总线配置设定
SINUMERIK 802D, 802D bl
6FC5697--2AA00--1RP5
地址和驱动系统编号之间的对应是固定设置的,不能更改。
MD 11240: PROFIBUS_SDB_NUMBER
开机调试
(IBN)
,版本
2005年08
月
。
3-49
Page 52
首次开机调试(
IBN
)
3.6
示例1:
PROFIBUS
设定
地址
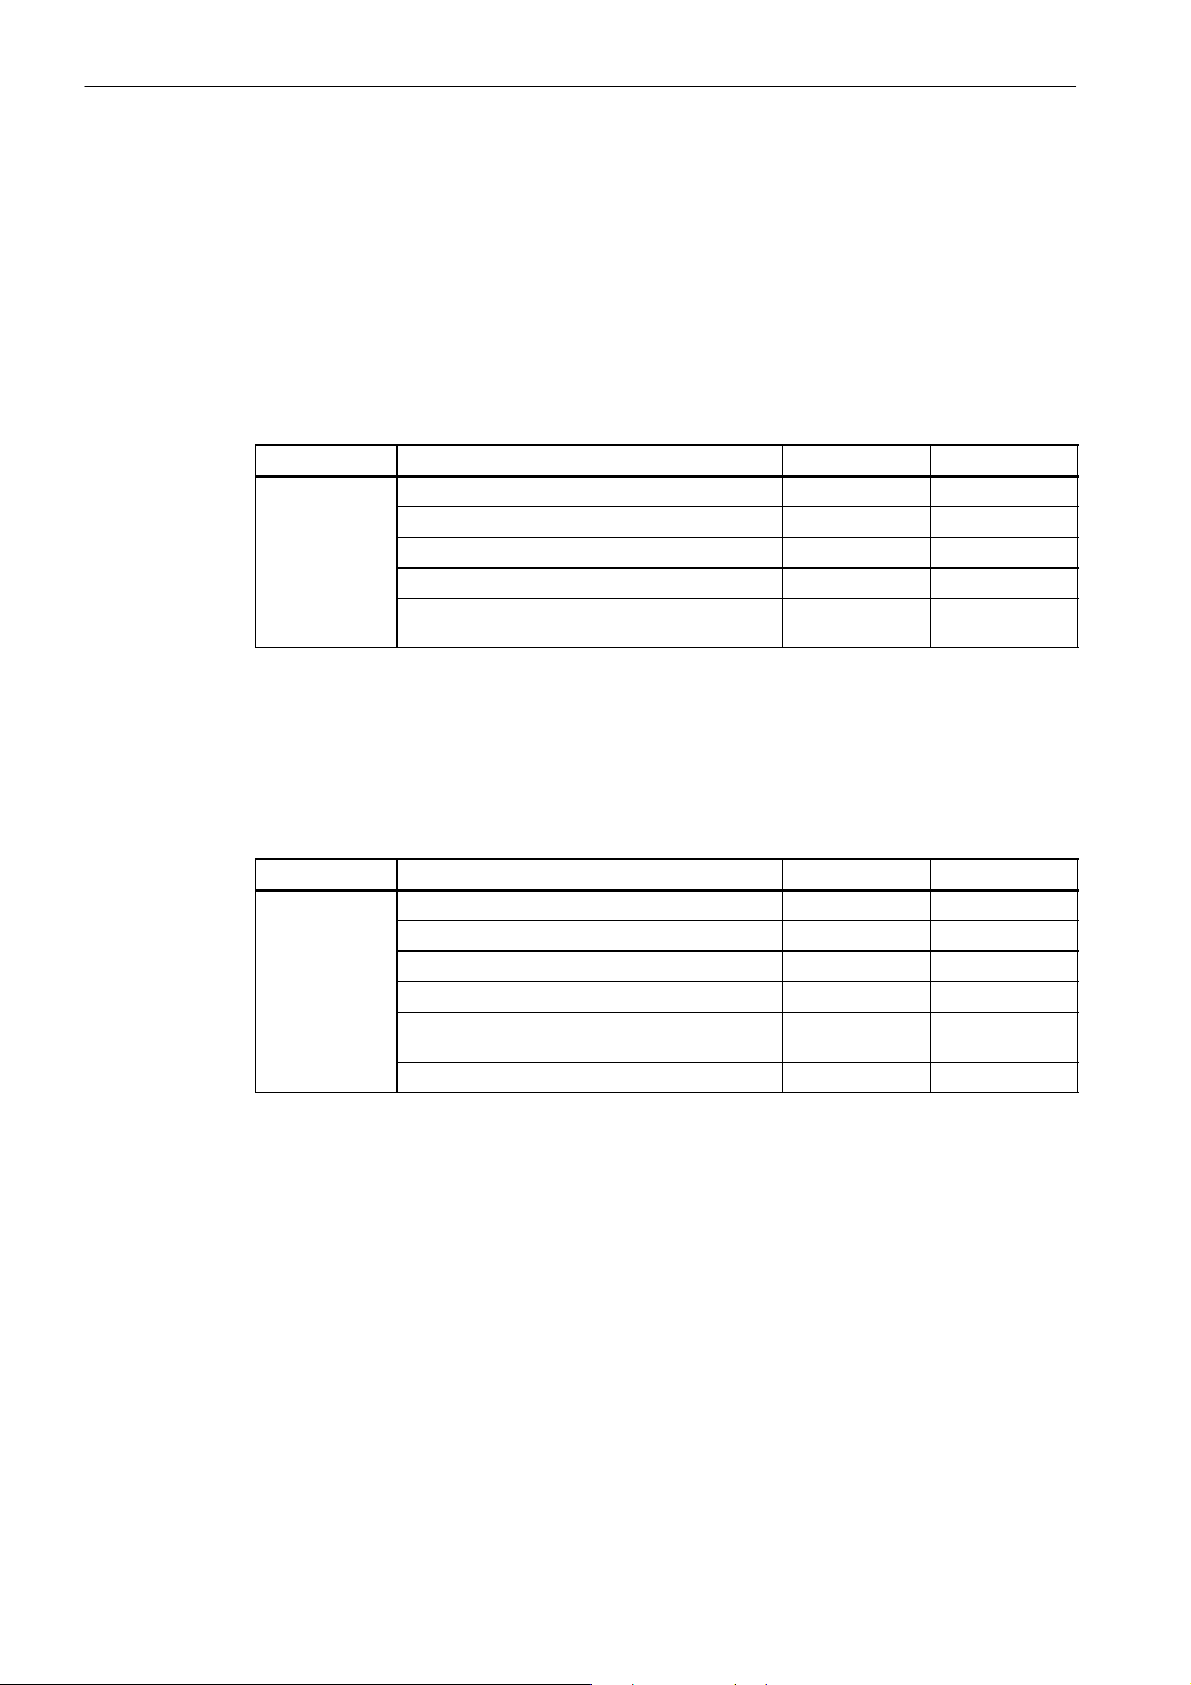
根据上表对PB相关设备(
驱动系统参数设置通过参数设置及开机调试工具“
为此,需要以下文献:
SIMODRIVE 611 UE和PP
SIMODRIVE 611 UE
功能描述。
模块)的PB地址进行参数设置。
SimoCom U
”进行。
带有一个PP模块,一个双轴功率部件(X和Z轴)和主轴作为单轴功率部件的车床。
3-3
表
MD 11240 PB
3 PP模块1 9 --
单轴功率部件
双轴功率部件 驱动系统
节点(从站)
A
驱动系统
B
PB
地址
10 5
12 1
驱动系统编号
2
示例2:
PCU
带有两个PP模块,两个单轴功率部件(X、Z轴),一个双轴功率部件(Y、C轴)和一根主轴
作为单轴功率部件的铣床。
3-4
表
MD 11240 PB
5 PP模块1 9 --
PP模块2 8 --
单轴功率部件
单轴功率部件
双轴功率部件 驱动系统
单轴功率部件
节点(从站)
A
驱动系统
B
PB
地址
20 1
21 2
13 3
10 5
驱动系统编号
4
示例1中的从动装置12完全由从动装置20和21替代。
PROFIBUS
是
上的主站;不能修改它的地址。
PP 72/48
3-50
PROFIBUS
是
置。
上的从站。最多能连接两个PP模块。它的地址通过PP模块上的
SINUMERIK 802D, 802D bl
开机调试
(IBN)
6FC5697--2AA00--1RP5
DIL
开关S1设
,版本
2005年08
月
Page 53
首次开机调试(
3.7 PLC
IBN
调试
)
611 UE
PB
地址
9
(出厂设置)
(PP模块1)
8
(PP模块2)
DIL开关S1(PP
1+4=ON
2+3+5+6+7+8=OFF
4=ON
1+2+3+5+6+7+8=OFF
模块)
说明
新设置的PB节点地址只有在电源接通后才起作用。
PROFIBUS
是
上的从站。总线地址在首次开机调试时用调试工具
示器和操作单元进行设定。
阅读说明
SIMODRIVE 611U
功能描述
SimoCom U
,或直接通过显
3.7 PLC
调试
Profibus
使用编程工具装载。
有关说明可以在章节5中获得。
调试之后,可以运行准备好的
PLC
用户程序,它也用于接下去的调试。
PLC
程序必须
SINUMERIK 802D, 802D bl
6FC5697--2AA00--1RP5
开机调试
(IBN)
,版本
2005年08
月
3-51
Page 54
首次开机调试(
IBN
)
3.8
3.8
3.8.1
轴/主轴的调试
轴/主轴的调试
标准/实际值调换
利用轴机床数据
ENC_TYPE
3-5
表
MD 30130
MD 30240
说明
模拟时必须使
MD 30130: CTRLOUT_TYPE
可以将实际值输入在模拟和
机床数据 模拟 普通模式
=0
值
模拟
=0
值
模拟
MD 31130和MD 30240
设置为零。
可以将额定值输出,利用
PROFIBUS
驱动系统之间进行切换。
值
额定值信号通过
值=1(
实际值通过
=1
MD 30240:
Profibus
INCR
)或(
Profibus
EnDat
读取。
输出。
)
为了使相应的NC轴将其额定值调换到正确的
动系统反馈实际值,便要对机床数据
ENC_MODULE_NR
进行参数设置。
MD 30110: CTRLOUT_MODULE_NR和MD 30220:
PROFIBUS
驱动系统上,且仍由该
PROFIBUS
说明
在双轴功率部件中,必须将两个驱动系统(A和B)分别分配给一根轴。否则便会在引导启动
时出现错误信息(驱动报警
832,Profibus
与主控设备节拍不同步),且整个功率部件未运行
准备就绪。
在车削和铣削的标准数据组中,已为该轴机床数据进行了合理的预设。
对于车削标准数据组而言:
轴 驱动系统编号
MD 30110
MD 30220
X1 1 12
Z1 2 12
SP 5 10
PROFIBUS
地址
功率部件
双轴:驱动系统
双轴:驱动系统
单轴
A
B
驱
3-52
SINUMERIK 802D, 802D bl
开机调试
(IBN)
6FC5697--2AA00--1RP5
,版本
2005年08
月
Page 55
对于铣削标准数据组而言:
首次开机调试(
3.8
轴/主轴的调试
IBN
)
轴 驱动系统编号
MD 30110
MD 30220
X1 1 12
Y1 2 12
Z1 3 13
SP 5 10
A1 4 13
PROFIBUS
地址
功率部件
双轴:驱动系统
双轴:驱动系统
双轴:驱动系统
单轴
双轴:驱动系统
A
B
A
B
如果该预设与机床配置不匹配,就必须对数据进行调整。
说明
两个机床数据
MD 31110: CTRLOUT_MODULE_NR和MD 30220: ENC_MODULE_NR
必须
逐轴用相同的驱动系统编号进行设定,因为在测量系统和电机之间有固定的对应关系。
举例:
要进行调试的机床为铣床。该铣床有三根轴和一根主轴。X1和Y1轴将由一个双轴功率部件进
行控制,Z1轴和主轴将分别由一个单轴功率部件控制。
S
已装载铣床的标准数据组(
setup_m
)
S
总线配置已通过
S
轴机床数据
如下调整(仅在Z1轴中必须更改
轴 驱动系统编号
X1 1 12
Y1 2 12
Z1 6 11
Sp 5 10
S
驱动系统PB地址根据上述表格进行设置(
必须设置
MD 20070: AXCONF_MACHAX_USED[4]=0
MD 11240 = 3
进行选择
MD 30110: CTRLOUT_MODULE_NR和MD 30220: ENC_MODULE_NR
MD 30110和MD 30240
MD 30110
MD 30220
除。
PROFIBUS
SimoCom U
地址
将被
)
功率部件
双轴:驱动系统
双轴:驱动系统
单轴
单轴
A
B
)。由于第5轴(A1)未使用,就
。这样,便可将该轴从NC配置中删
SINUMERIK 802D, 802D bl
6FC5697--2AA00--1RP5
开机调试
(IBN)
,版本
2005年08
月
3-53
Page 56
首次开机调试(
IBN
)
3.8
3.8.2
轴/主轴的调试
进给轴的轴机床数据的基本设置
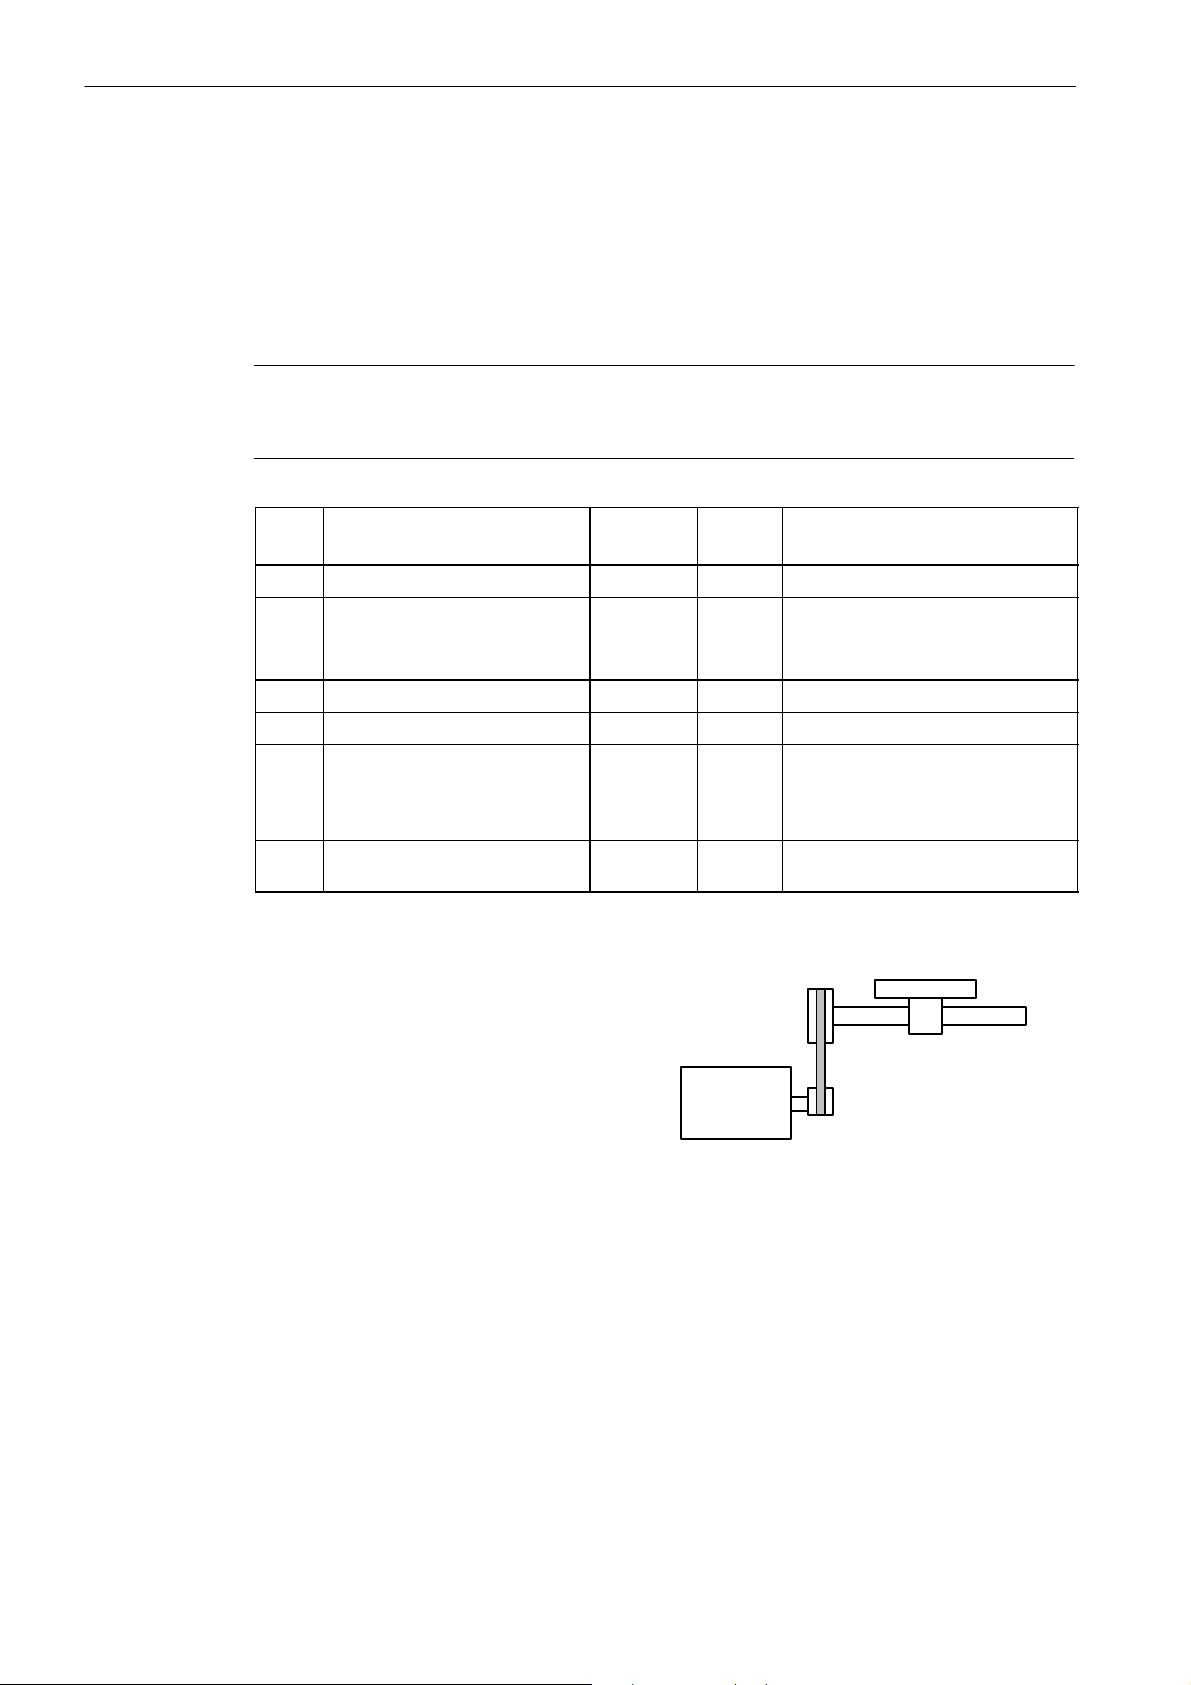
在以下机床数据列表中,收入了标准数据以及在连接
统时的推荐设置。
在设置后,轴便已运行准备就绪,只需要进行精调(参考点运行、软件限位开关、位置调节器
优化、转速预调、
说明
只有参数组1=索引
(参见章节
机床
数据
31030 LEADSCREW_PITCH 10 mm
31050
31060
32000 MAX_AX_VELO 10000 mm/min
32300 MAX_AX_ACCEL 1 m/s
34200 ENC_REFP_MODE 1 1
36200 AX_VELO_LIMIT 11500 mm/min
3FB
DRIVE_AX_RATIO_DENOM
DRIVE_AX_RATIO_NUMERA
SSFK、...
[0]
是针对进给轴进行处理的。索引
),在
名称 额定值 单位 备注
)。参阅:
G331
“刚性丝锥”或
SIMODRIVE 611 UE PROFIBUS
/FB/SINUMERIK 802D
G33
时(参见章节
1
1
[1] -- [5]
只能在功能“参数组转换”下
滚珠丝杠的丝杠螺距
负载齿轮箱传动比
滚珠丝杠的圈数
电机圈数
最大轴速度
2
最大轴加速度
0:EnDat
速度监控设定控制的阈值:
MD 36200 = 1.15 x MD 32000
功能描述。
11FB
)进行参数设置。
:增量编码器
MLFB:1Fx6xxx--xxxxx--xAxx
电机
编码器
MLFB:1Fx6xxx--xxxxx--xExx
电机
驱动系
举例:
带有增量编码器的电机
齿轮箱传动比:
丝杠螺距
最大轴速度
最大轴加速度
机床数据的设置:
MD 31030 = 5
MD 31050 = 1
MD 31060 = 2
MD 32000 = 12000
MD 32300 = 1.5
MD 36200 = 13800
轴便可以运行了。当
MD 32100: AX_MOTION_DIR = 1或-- 1
调节的调节方向没有影响)。
1:2
5mm
12 m/min
1.5 m/s
2
时,运动方向可能相反(对位置
3-54
SINUMERIK 802D, 802D bl
开机调试
(IBN)
6FC5697--2AA00--1RP5
,版本
2005年08
月
Page 57
首次开机调试(
3.8
轴/主轴的调试
IBN
)
3.8.3
前提条件:
实现:
特点:
连接直接测量系统
SINUMERIK 802D
在
sin/cos
或带有
信号(A、
EnDat
接口的测量系统。不允许采用带有距离编码零标记的测量系统!
如果连接了一个直接测量系统,
出单轴功率部件的PB地址及相应的驱动系统编号。直接测量系统连接在第二个编码器接口
X412
(
)上。无法利用
带有西门子标准电缆的直接测量系统
-- 6FX8002--2CG00--xxxx
-- 6FX8002--2CH00--xxxx(EnDat
连接在
611UE
控制模块的编码器接口
系统进行参数设置。
上,可以连接回转的以及直线的测量系统。这些测量系统必须为
A
、B、B)的原始信号发生器。可以连接带有零标记(R、R)的测量系统,
611UE
控制模块便只能进行单轴运行。为此,应根据表
PLC
在直接测量系统和电机测量系统之间进行切换。
(增量编码器)
编码器)
X412
上,并利用
SimoCom U
,针对直接测量系统对驱动
1Vss
3-2
查
3-1 P672
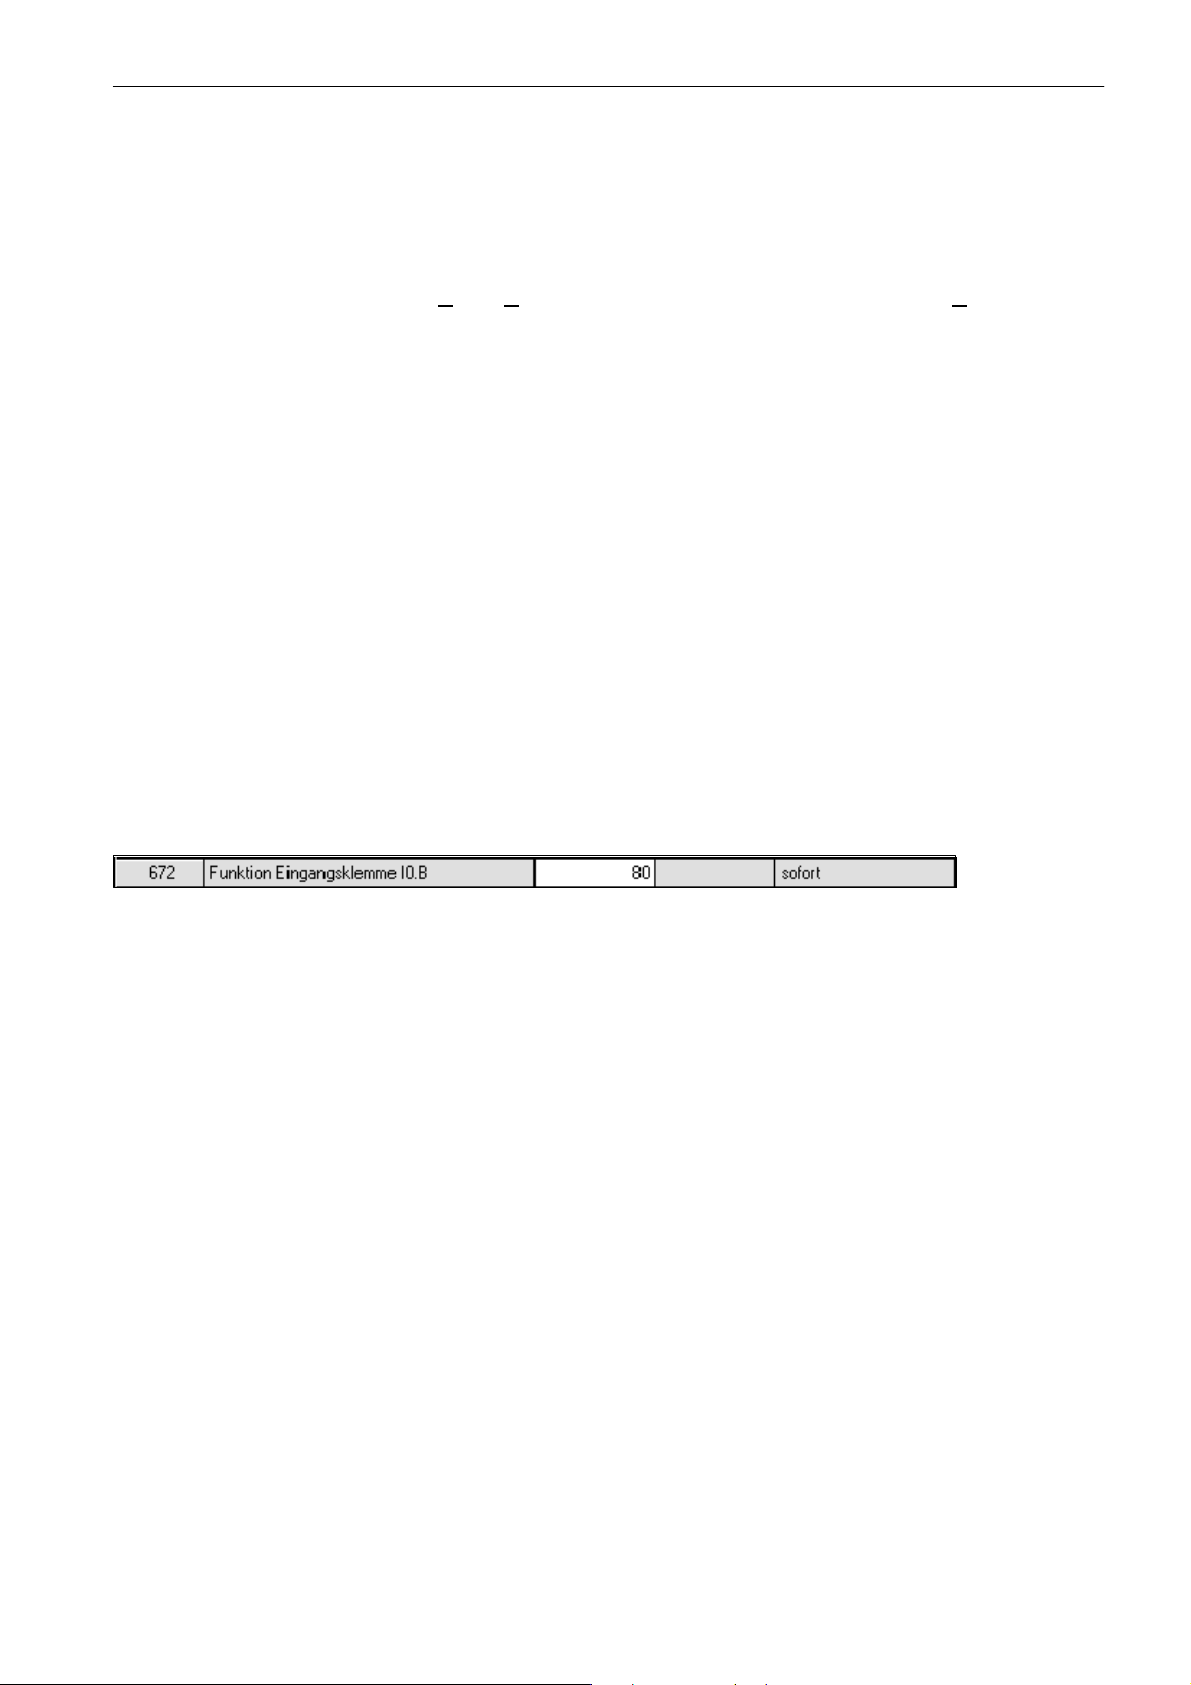
图
如果在直接测量系统中连接了一个测量头,就必须在
X454
的设置
,端子
I0.B
上,并通过驱动参数
P672
,以信号编号80进行参数设置。
SIMODRIVE 611UE
中将其连接在接口
SINUMERIK 802D, 802D bl
6FC5697--2AA00--1RP5
开机调试
(IBN)
,版本
2005年08
月
3-55
Page 58
首次开机调试(
IBN
)
3.8
轴/主轴的调试
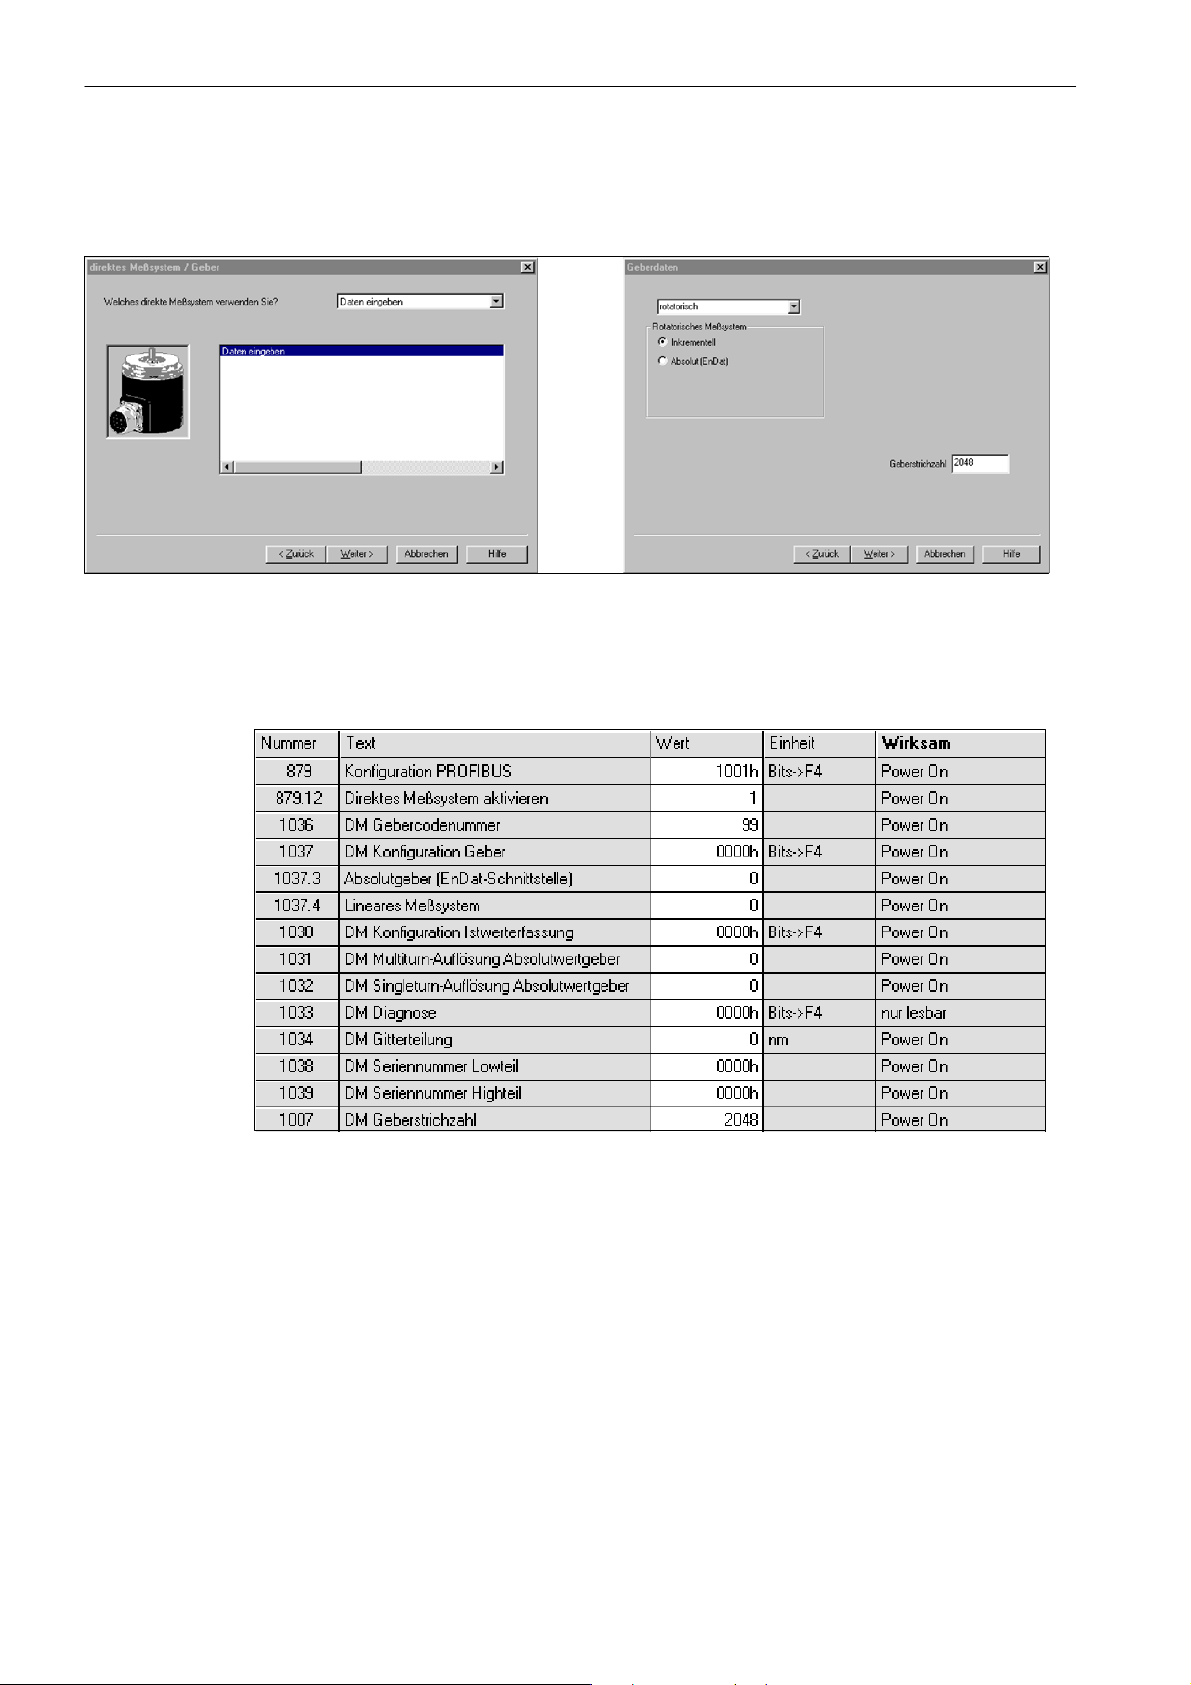
在线数相同时利用驱动配置助手进行参数设置线数相同时,使用驱动配置助手
电机编码器的线数与直接回转测量系统的编码器线数相同。
3-2
图
显示
专家列表中的调整
3-56
图
3-3
要在专家列表中输入的值
SINUMERIK 802D, 802D bl
开机调试
(IBN)
6FC5697--2AA00--1RP5
,版本
2005年08
月
Page 59
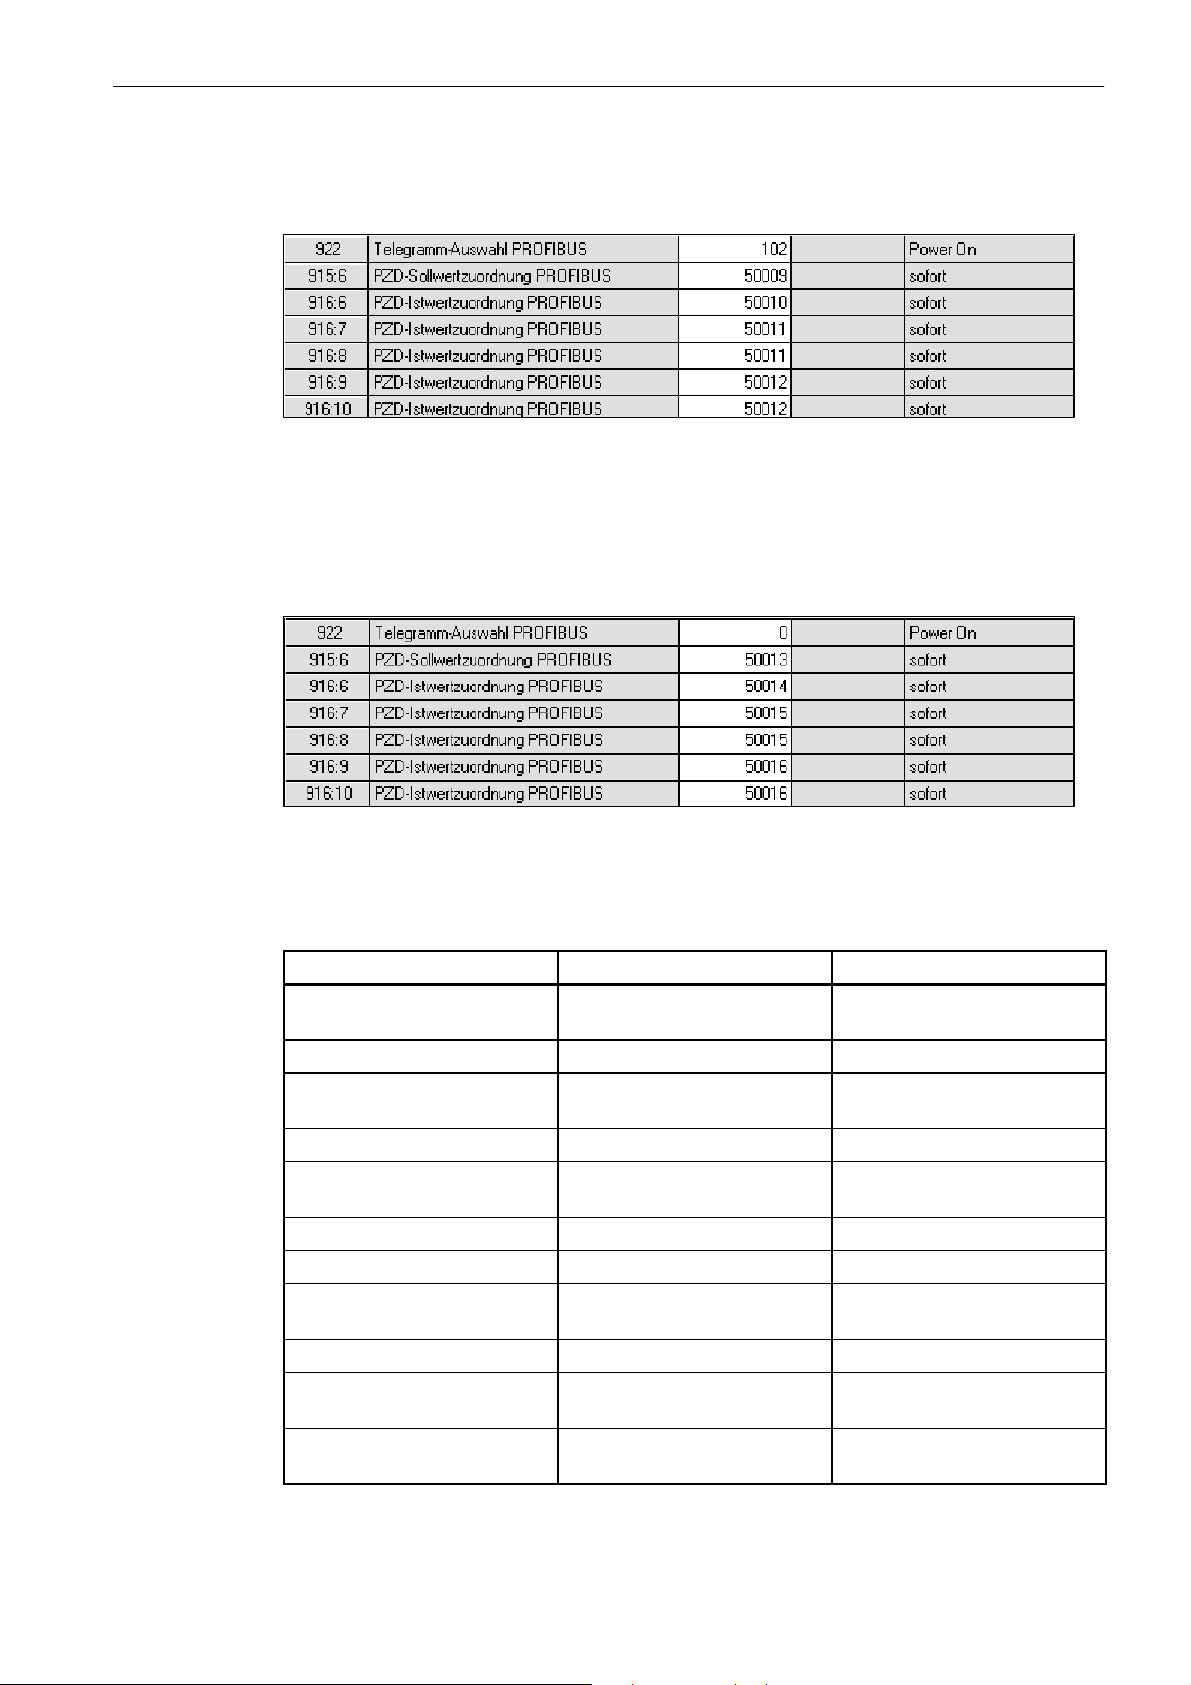
将过程数据设计从编码器1修改为编码器2。
3-4
图
编码器1过程数据
步骤:
首次开机调试(
3.8
轴/主轴的调试
IBN
)
S
首先将
S
现在修改
3-5
图
P922
设置为零,然后保存并按下复位。
P915:6、P916:6 ... P916:10
编码器2过程数据
。
调整控制系统中的机床数据
3-6
表
机床数据
30240 ENC_TYPE[0] 1:=
31020 ENC_RESOL[0]
34200 ENC_REFP_MODE[0] 1:=
名称 备注
4:= EnDat
编码器线数,对于旋转编码器
0:= EnDat
增量编码器
增量编码器
SINUMERIK 802D, 802D bl
6FC5697--2AA00--1RP5
31000 ENC_IS_LINEAR[0] 0:=
1:=
31010 ENC_GRID_POINT_DIST[0]
31040 ENC_IS_DIRECT[0] 0:=
32110 ENC_FEEDBACK_POL[0] 1:=
12070 DRIVE_FUNKTION_MASK[X] 8000
开机调试
(IBN)
,版本
2005年08
月
线性标尺光栅刻线
1:=
-- 1:=
况)
旋转编码器
线性标尺
编码器在电机上
编码器在载荷上
标准
调节方向翻转
(仅适用于软件
>2.1
的情
3-57
Page 60
首次开机调试(
IBN
)
3.8
轴/主轴的调试
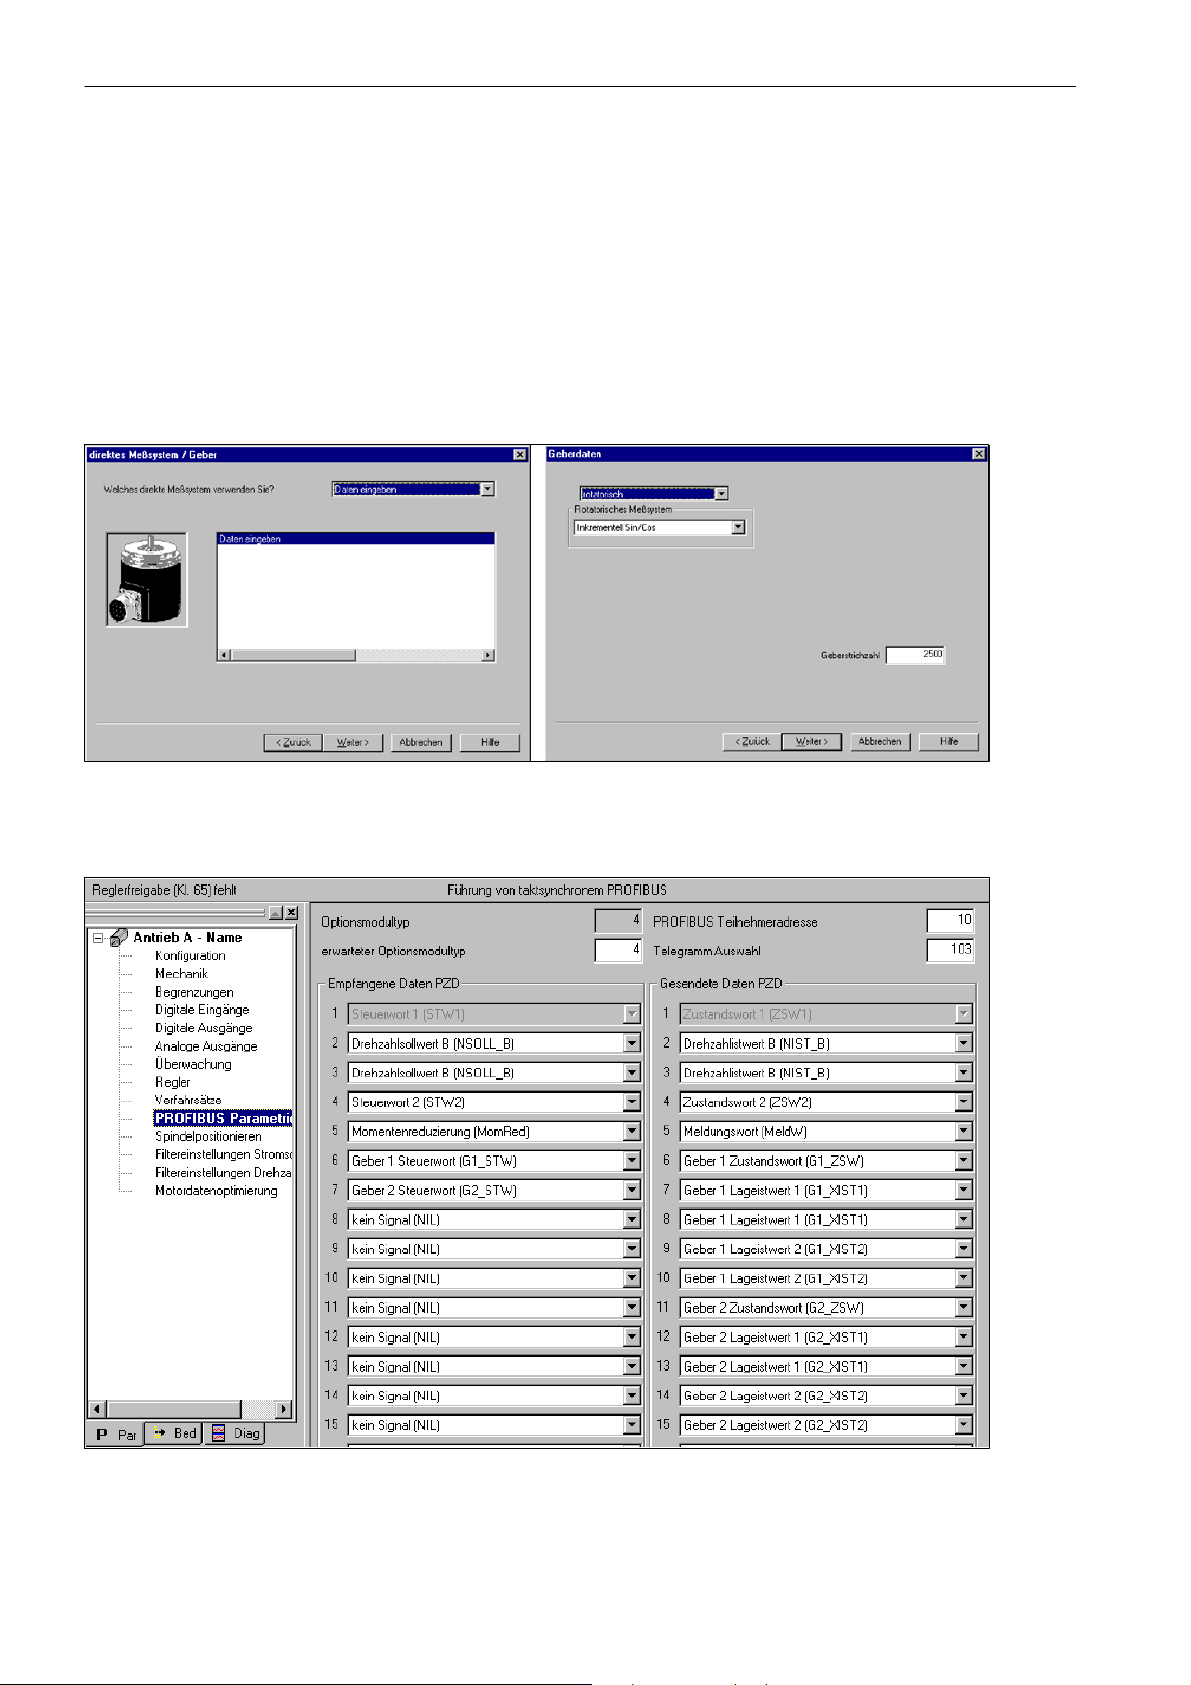
在线数不同时利用驱动配置助手进行参数设置
自软件
同。
2.1
起,在连接外部回转测量系统时,电机编码器和直接测量系统的编码器线数可以不
前提条件:
NC
只可能在使用PB地址为20或10的单轴功率部件时出现
软件
2.1,611U
软件
05.02.04
利用驱动配置助手进行参数设置
图
3-6
显示
PROFIBUS
通过
参数设置进行电文选择
3-7
图
3-58
SINUMERIK 802D, 802D bl
开机调试
(IBN)
6FC5697--2AA00--1RP5
,版本
2005年08
月
Page 61

然后进行保存并按下复位
匹配控制系统中的机床数据
3-7
表
首次开机调试(
3.8
轴/主轴的调试
IBN
)
3.8.4
机床数据
13060 DRIVE_TELEGRAM_TYP[X]
30230 ENC_INPUT[0] 2
31020 ENC_RESOL[0]
31040 ENC_IS_DIRECT[0] 0:=
32110 ENC_FEEDBACK_POL[0] 1:=
34200 ENC_REF_MODE[0] 1:=
12070 DRIVE_FUNKTION_MASK[X] 8000
主轴的轴机床数据的基本设置
如果是
数据(
SINUMERIK 802D
MD 35xxx
)中查到。
,主轴便是整个轴功能的子功能。因此主轴的机床数据可在轴机床
[X=
驱动系统编号
名称 备注
103
:带有编码器1和编码器2的
-- 1 ]
标准接口
:编码器2实际值(
编码器线数,对于旋转编码器
编码器2在电机上
1:=
编码器2在载荷上
标准
-- 1:=
调节方向翻转
增量编码器
0:= EnDat
(仅适用于软件
况)
X412
>2.1
n
)
的情
主轴基本设置的说明可在章节4中查到。
SINUMERIK 802D, 802D bl
6FC5697--2AA00--1RP5
开机调试
(IBN)
,版本
2005年08
月
3-59
Page 62
首次开机调试(
IBN
)
3.9
3.9
3.10
伺服跟踪
结束调试
结束调试
在由机床制造商进行了控制系统开机调试后,应在发运给最终用户之前进行一次内部数据
保存:
1.
进行内部数据保存(至少需要保护等级3)
--
按下软键保存数据
2.
存取权限级别复位
--
按下软键删除口令
轴驱动性能的服务显示
对于轴服务,在诊断菜单中集成了功能伺服跟踪,利用它可直观显示轴信号。
选择跟踪功能可在操作区域系统\服务显示\伺服跟踪中进行。
阅读说明
/BH/ SINUMERIK 802D
“操作和编程”,章节
7
3-60
SINUMERIK 802D, 802D bl
开机调试
(IBN)
6FC5697--2AA00--1RP5
,版本
2005年08
月
Page 63
主轴的调试
4
如果是
数据(
SINUMERIK 802D
MD 35xxx
)中查到。
,主轴便是整个轴功能的子功能。因此主轴的机床数据可在轴机床
出于这个原因,同样必须为主轴输入进给轴开机调试时所描述的数据。
可以提供以下形式的主轴驱动系统:
S
电机中带有主轴实际值编码器的数字式主轴驱动系统
S
带有直接安装的主轴实际值编码器的数字式主轴驱动系统
S
带有电机中的主轴实际值编码器、齿轮箱和外部零标记(
S
没有外部主轴实际值编码器的无编码器式数字式主轴驱动系统
S
带有外部
S
带有直接安装的主轴实际值编码器的模拟式主轴驱动系统(通过
TTL
编码器的无编码器式数字式主轴驱动系统
BERO
)的数字式主轴驱动系统
611 U(E
说明
对于没有齿轮箱换档机构的主轴,将仅对变速档1=索引
[2] -- [5]
索引
4-1
表
机床
数据
30200 NUM_ENCS 1 0
只需要在使用齿轮箱换档功能时(参见章节
名称 额定值 单位 备注
[1]
进行处理。
5FB
)进行参数设置。
:数字式主轴,不带转速实际值编码器
(AM运行=无编码器运行)
))
SINUMERIK 802D, 802D bl
6FC5697--2AA00--1RP5
31050
31060
35100 SPIND_VELO_LIMIT 10000
35130 GEAR_STEP_MAX_VELO_LIM
DRIVE_AX_RATIO_DENOM[1]
DRIVE_AX_RATIO_NUME
RA[1]
IT[1]
开机调试
(IBN)
,版本
2005年08
1
1
500
月
1
:数字式主轴,电机中带转速实际值编
1PH7
码器(
负载齿轮箱传动比
负载圈数
电机圈数
转/分钟 最大主轴转速
转/分钟 变速档1的最大转速
电机)
4-61
Page 64
主轴的调试
35200
36200 AX_VELO_LIMIT[1] 11000
GEAR_STEP_SPEEDCTRL_A
CCEL[1]
30
2
转/秒
转/分钟 速度监控设定控制的阈值:
转速调节运行下的加速度
= 1.1 x MD 35100
MD 36200
4-62
SINUMERIK 802D, 802D bl
开机调试
(IBN)
6FC5697--2AA00--1RP5
,版本
2005年08
月
Page 65
4.1
主轴的调试
数字式主轴驱动系统
4.1
举例
数字式主轴驱动系统
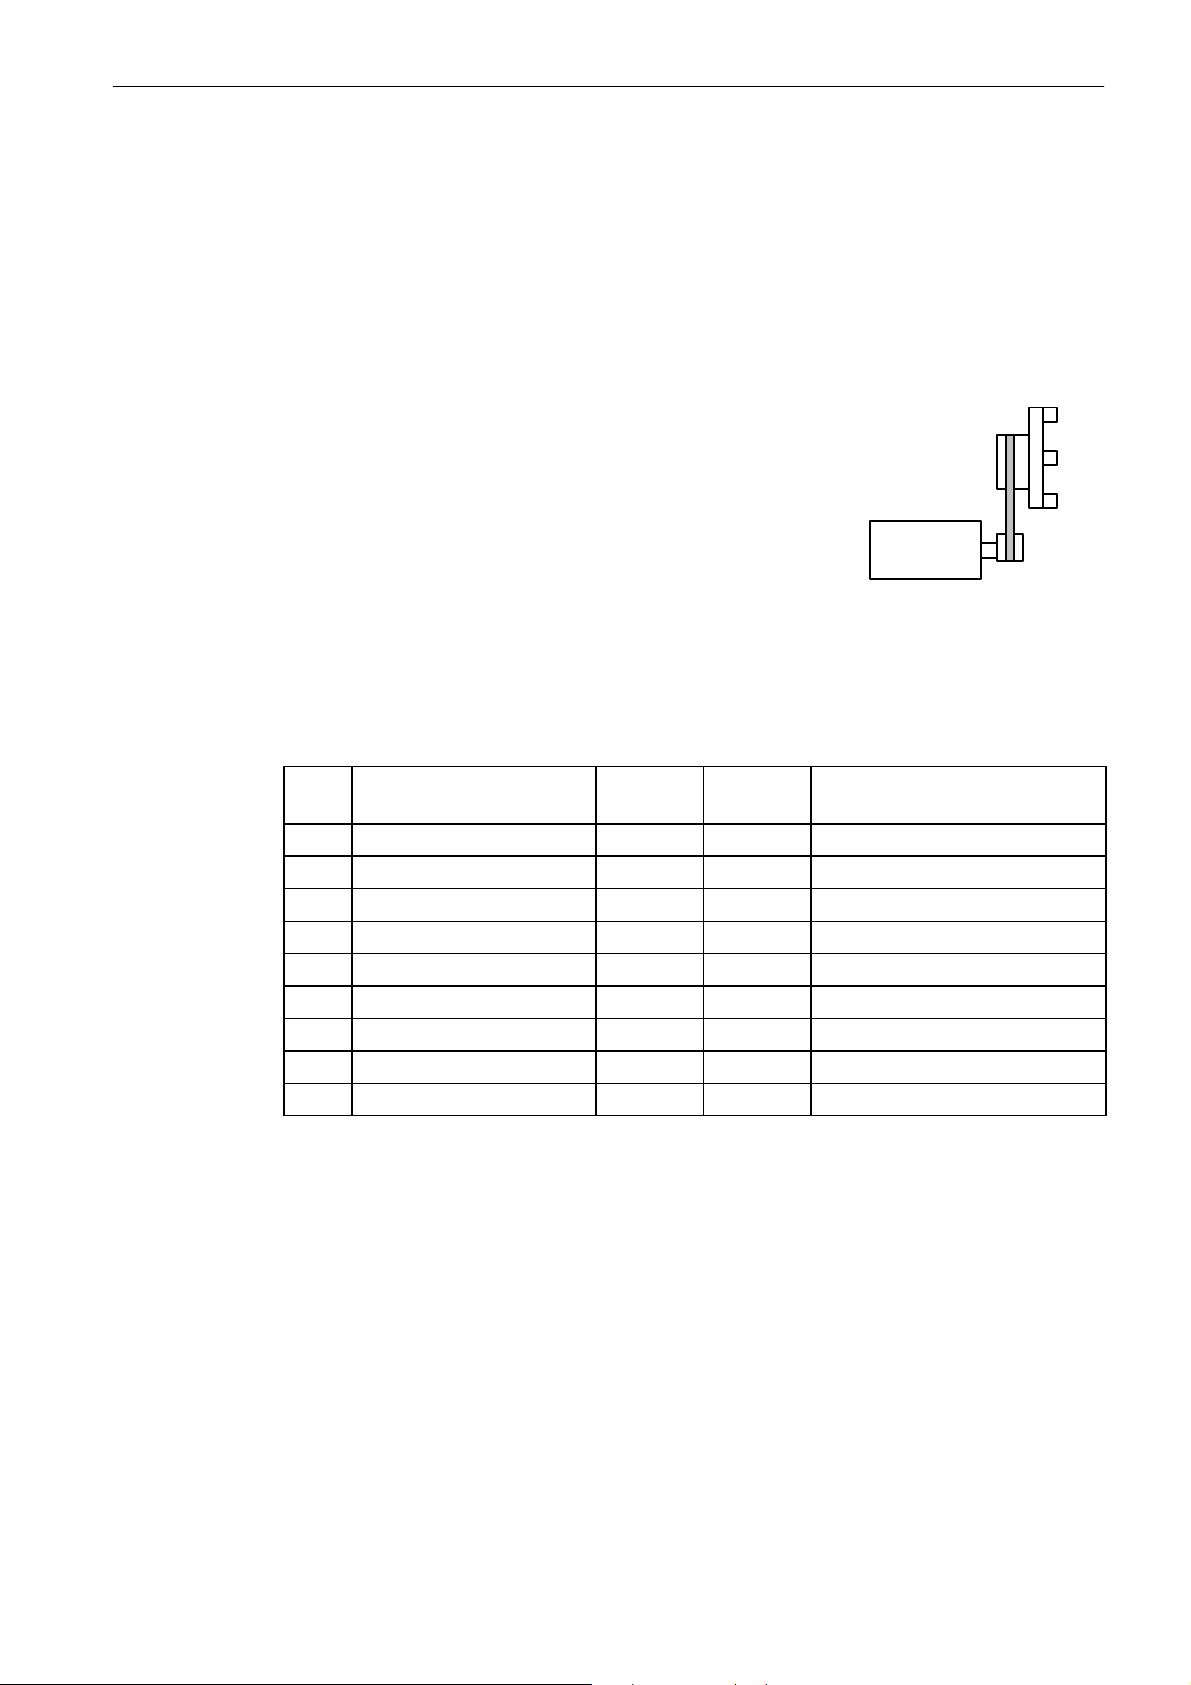
对于电机中带有主轴实际值编码器的数字式主轴驱动系统(
出的机床数据进行参数设置。
带有增量编码器的电机
齿轮箱传动比:
最大主轴转速
最大主轴加速度
机床数据的设置:
MD 31050 = 1
MD 31060 = 2
MD 35100 = 9000
MD 35130 = 9000
MD 35200 = 60
MD 36200 = 9900
对于主轴,可能需要另外对以下机床数据进行匹配。
4-2
表
附加机床数据
1:2
9000转/
60转/
秒
分钟
2
PROFIBUS
),应对表
4-1
中所列
机床
名称 额定值 单位 推荐/备注
数据
34000 REFP_CAM_IS_ACTIVE 1 0
34060 REFP_MAX_MARKER_DIST 20
34110 REFP_CYCLE_NR 1--5 0
35300 SPIND_POSCTRL_VELO 500
36000 STOP_LIMIT_COARSE 0.04
36010 STOP_LIMIT_FINE 0.01
36030 STANDSTILL_POS_TOL 0.2
36060 STANDSTILL_VELO_TOL 0.0139
36400 CONTOUR_TOL 1
度
转/分钟
度
度
度
转/分钟
度
:没有参考点凸轮
720_ =
主轴旋转两圈
:主轴未参与专为各通道进行的定位
0.4
0.1
1
1(NST“轴/
3
主轴停止”
V390x0001.4
)
SINUMERIK 802D, 802D bl
6FC5697--2AA00--1RP5
开机调试
(IBN)
,版本
2005年08
月
4-63
Page 66
主轴的调试
4.2
4.2
操作步骤
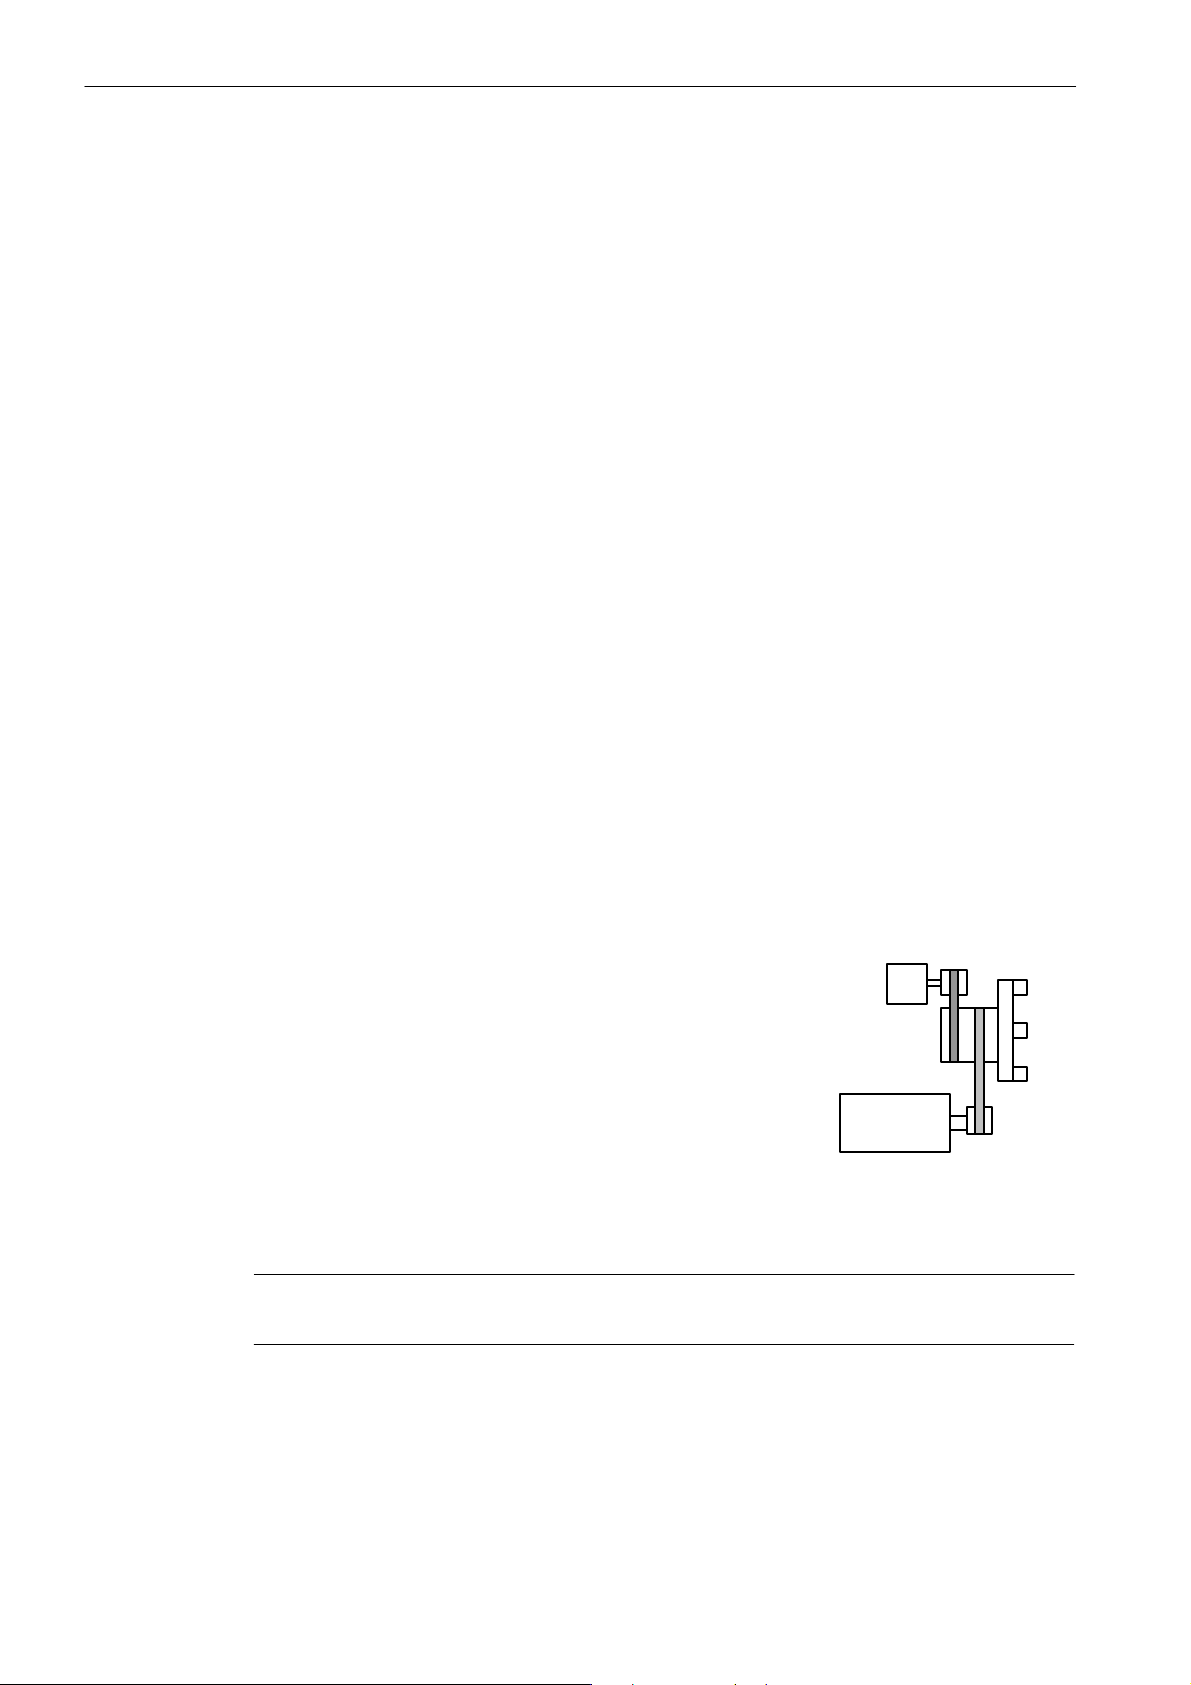
带有直接安装的主轴实际值编码器(
TTL
)的数字式主轴驱动系统
带有直接安装的主轴实际值编码器(
S
根据表
S将TTL
S
主轴的电文类型转换为类型
S
主轴的编码器输入端设置为两个编码器,机床数据
S
匹配主轴编码器的编码器线数,机床数据
S
对测量齿轮箱进行参数设置:
机床数据
机床数据
机床数据
S
可能必须将位置编码器的实际值进行转换(根据安装方向),机床数据
ENC_FEEDBACK_POL = --1
4-1
对主轴进行参数设置
编码器与主轴的
SIMODRIVE 611 UE
104
31070:DRIVE_RATIO_DENOM
31080:DRIVE_ENC_RATIO_NUMERA
31040:ENC_IS_DIRECT 0
,机床数据
TTL
)的数字式主轴驱动系统
控制模块的
X472
进行连接。
13060:DRIVE_TELEGRAM_TYPE[4]=104
30230:ENC_INPUT_NR=2
31020:ENC_RESOL = xxxx
(编码器圈数)
(载荷圈数)
:主轴编码器安装在电机一侧
1
:主轴编码器安装在载荷一侧
32110
:
举例
S
设置驱动参数(
P890
P922
WSG/
激活
电文选择
PROFIBUS = 104
保存+接通电源
卡盘上有增量编码器的主轴
2500脉冲/转的TTL
测量齿轮箱传动比:
机床数据的设置:
MD 13060[4] = 104
MD 30230 = 2
MD 31020 = 2500
MD 31040 = 1
MD 31070 = 3
MD 31080 = 1
MD 32110 = 1
P890=4
P922 = 104
说明
SimoCom U
编码器接口
编码器
1:3
)
=4
编码器
电机
4-64
如果安装了传动比不等于
1:1
的测量齿轮箱,便只能通过
SINUMERIK 802D, 802D bl
BERO
实现主轴定位。
开机调试
(IBN)
6FC5697--2AA00--1RP5
,版本
2005年08
月
Page 67
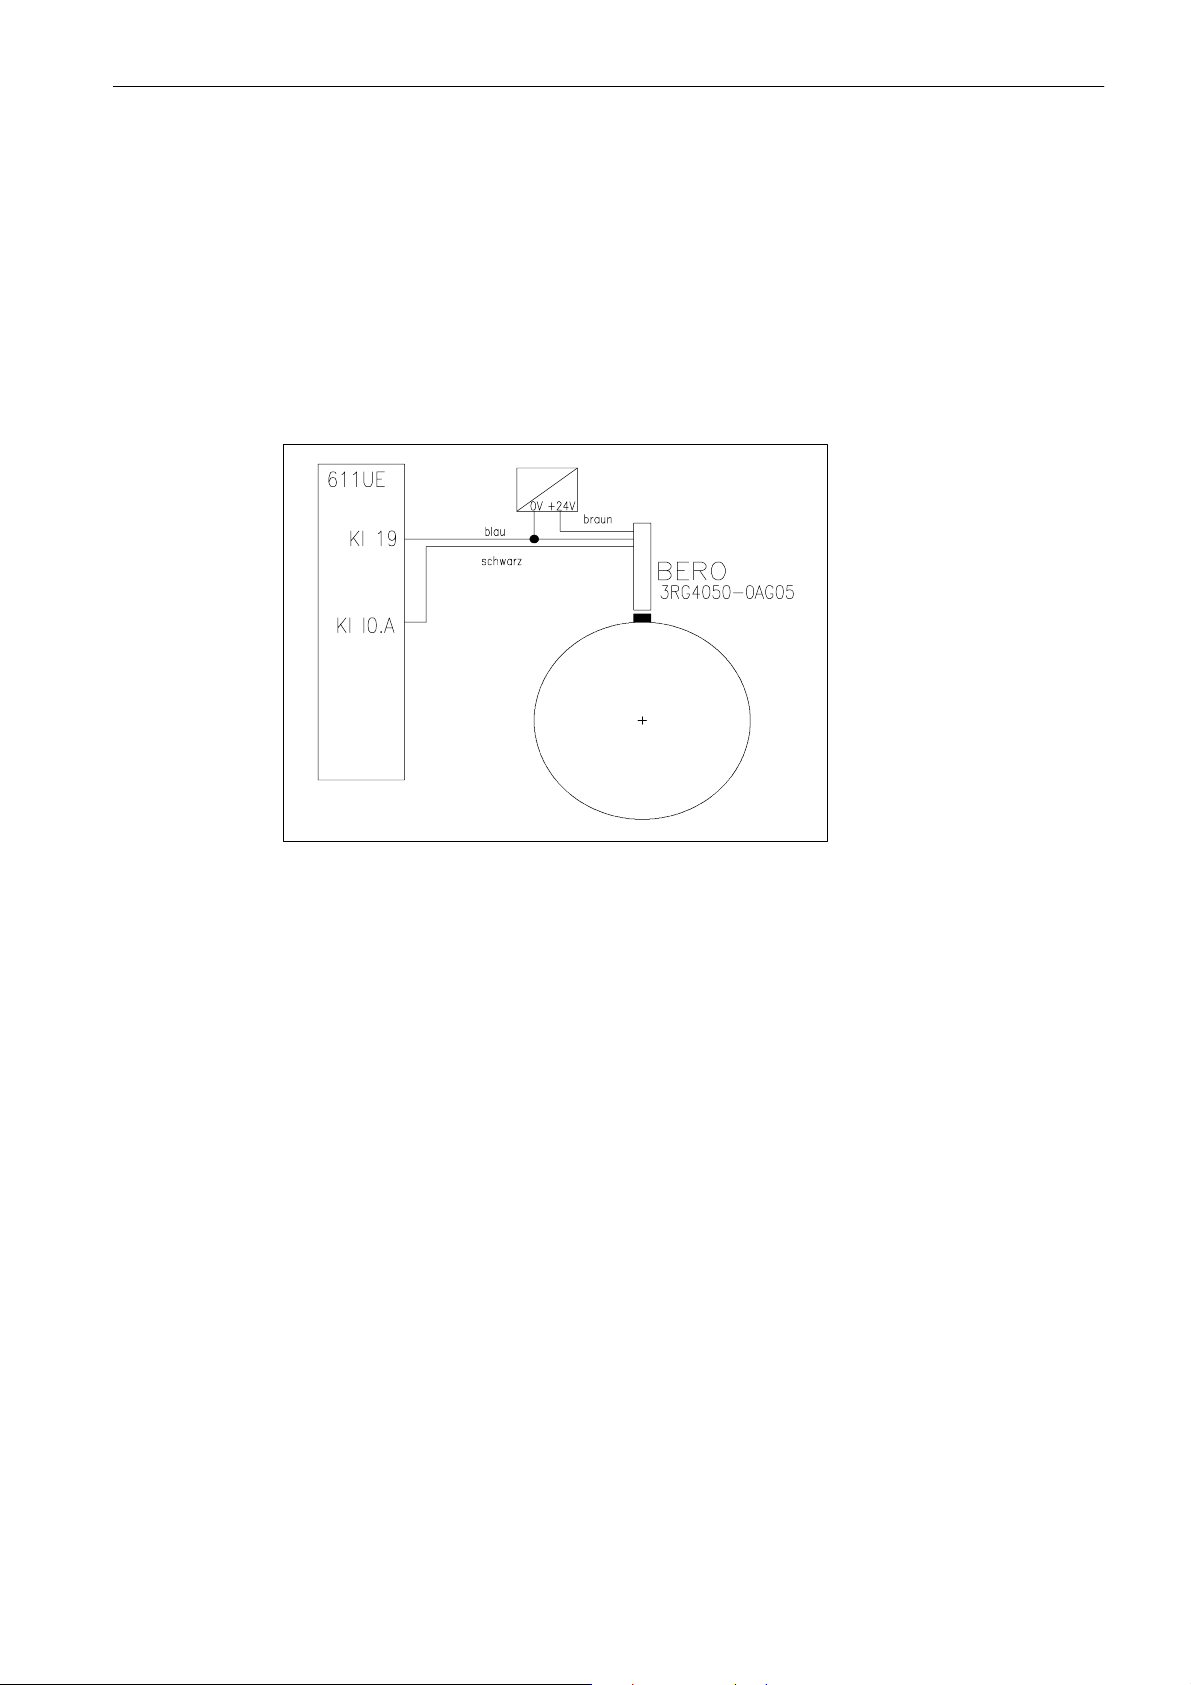
4.3
带有电机中的编码器、齿轮箱和外部零标记(通过
BERO
)的数字式主轴驱动系统
主轴的调试
4.3
前提条件
带有电机中的编码器、齿轮箱和外部零标记(通过
轴驱动系统
感应式接近开关的类型为西门子
随着接近,会接通
+24V
的正脉冲边沿。
3RG4050--0AG05
。
BERO
)的数字式主
参数设置
4-1
图
611 UE
611 UE
这样,便可以不用内部编码器零标记,而分析连接在端子
802D
由此将仅在定义转速下(
总是具有一定的信号运行时间。只有这样,才能够保证总是准确地与同一位置进行同步。
802D
在该转速下,将与
802D
如果从停止状态开始
沿进行同步,然后定位。
旋转方向取决于机床数据
与下降沿,左旋将于上升沿进行同步。
(固件版本
(固件版本
:机床数据
:机床数据
:机床数据
≥ 03.01.06
≥ 03.01.06
34200:ENC_REFP_MODE = 7
34040:REFP_VELO_SEARCH_MARKER = 200转/
BERO
34060:REFP_MAX_MARKER_DIST
SPOS
):参数
):参数
MD 34040
信号进行同步。
,便会首先加速到机床数据
35350:SPIND_POSITIONING_DIR(3=
P660 = 79
P879.13 = 1
),用
BERO
I0.A
信号进行同步。这一点很重要,因为
可能情况下进行匹配
34040
Bero
上的
中所输入的转速,与
向右
信号。
分钟
Bero
/4=
向左)。右旋时将
BERO
脉冲边
SINUMERIK 802D, 802D bl
6FC5697--2AA00--1RP5
开机调试
(IBN)
,版本
2005年08
月
4-65
Page 68
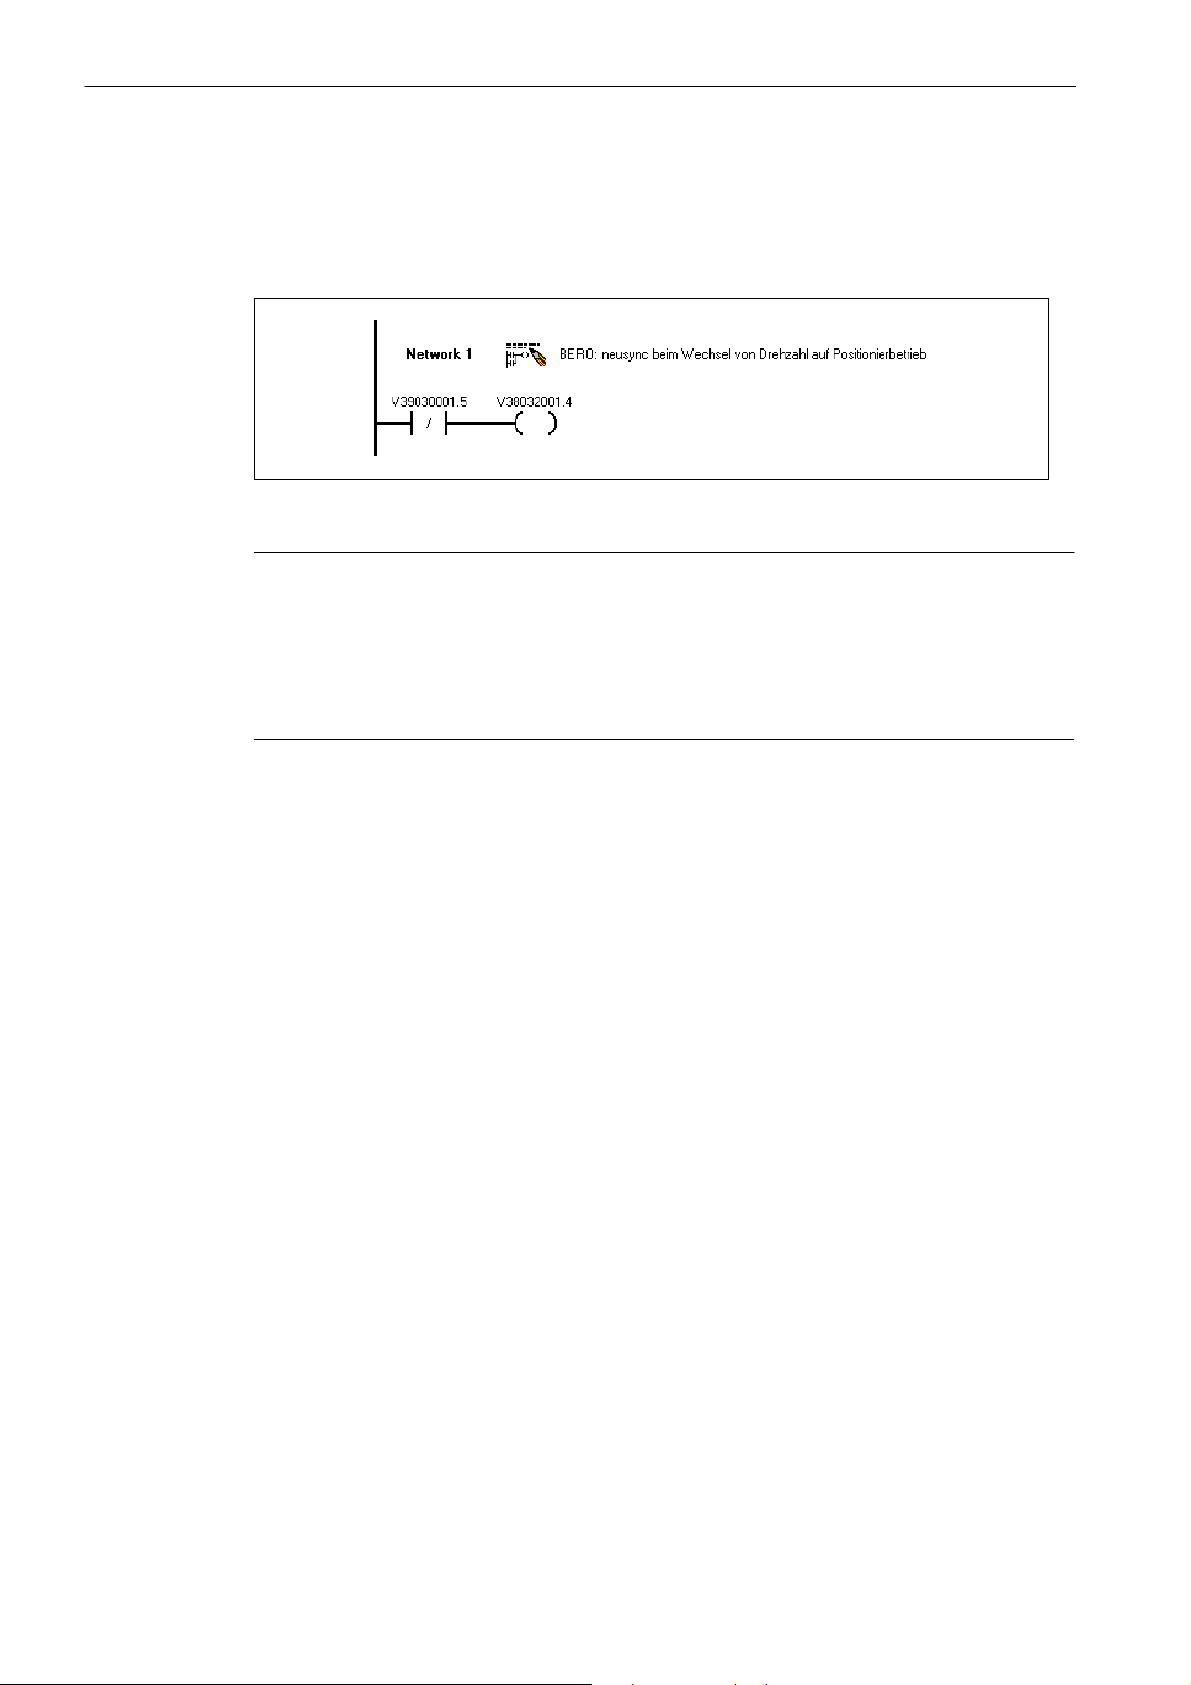
主轴的调试
4.3
PLC
带有电机中的编码器、齿轮箱和外部零标记(通过
BERO
为了能在从转速控制运行转换为定位运行时重新进行同步,必须将接口信号
位时对主轴进行重新同步”与
4-2
图
V390x0001.5
重要
在主轴旋转时只允许从定义的方向出发,进行从转速运行到定位运行的切换。否则主轴将定位
错误!这一点可通过
ACP或ACN
的编程得以保证。
SPOS = ACP(0)
)的数字式主轴驱动系统
“位置调节器激活”进行关联。
V380x2001.4
“定
如果首先已编程了
同步及定位。
M4 Sxxx
,这样便会制动到停止状态,然后以右旋加速到同步转速,进行
4-66
SINUMERIK 802D, 802D bl
开机调试
(IBN)
6FC5697--2AA00--1RP5
,版本
2005年08
月
Page 69
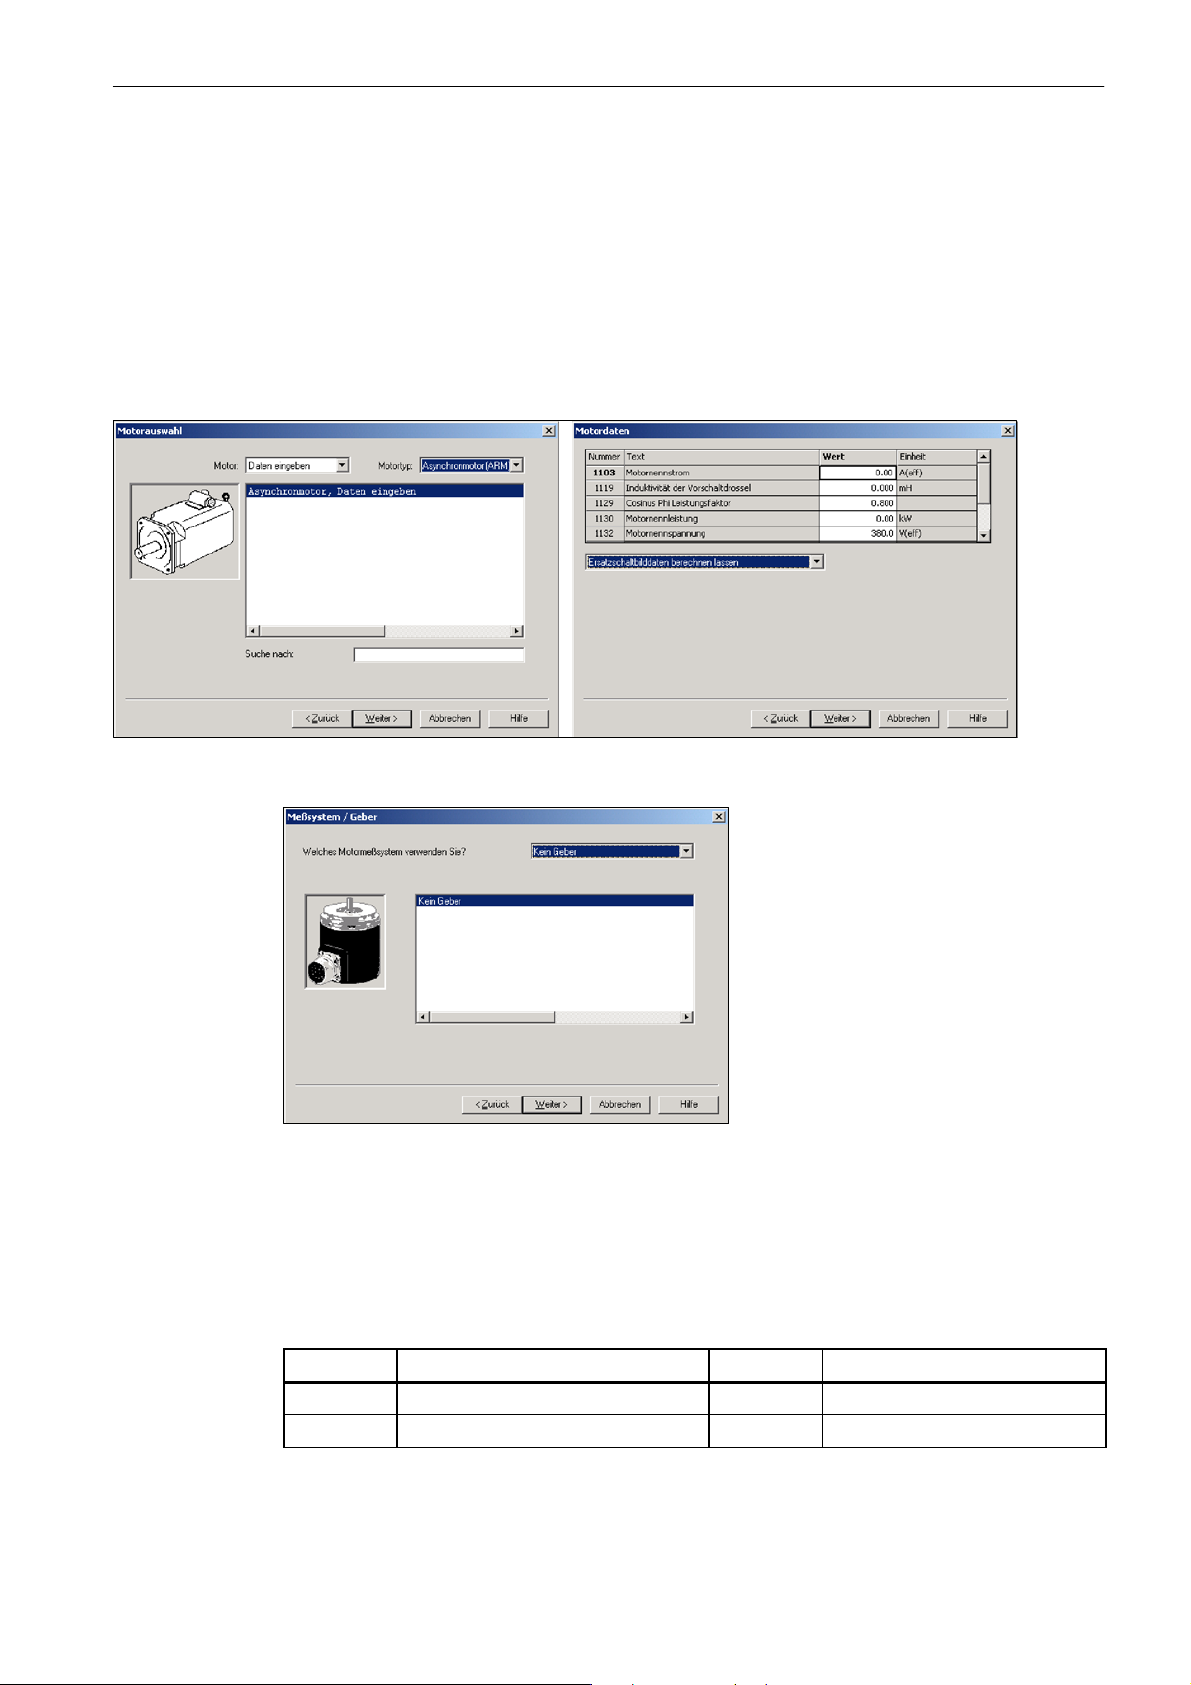
4.4
主轴的调试
没有外部编码器的无编码器式数字式主轴
4.4
4.4.1
4-3
图
没有外部编码器的无编码器式数字式主轴
也可将无编码器的电机(标准电机、第3方电机)配置为主轴电机。电机的
X411
接口
利用驱动配置助手进行参数设置
显示
上,通过线脚13和15直接进行分析。
KTY
可以在编码器
图
4.4.2
SINUMERIK 802D, 802D bl
6FC5697--2AA00--1RP5
通过专家列表进行参数设置
表
4-4
4-3
922
915:6 PZD
开机调试
参数
显示
应输入专家列表的参数
电文选择
(IBN)
,版本
PROFIBUS
额定值对应
2005年08
文本 值 备注
0
0
月
保存+接通电源复位
4-67
Page 70
主轴的调试
4.4
没有外部编码器的无编码器式数字式主轴
4-3
表
参数 备注值文本
916:6 PZD
916:7 PZD
916:8 PZD
916:9 PZD
916:10 PZD
可选
1608
1602
1607
P1608=0
如果
应输入专家列表的参数
实际值对应
实际值对应
实际值对应
实际值对应
实际值对应
固定温度
电机温度过高警告阈值
电机温度关闭极限
,则采用端子
X411时KTY
行。
例如,如果设置为
P1608=60
,便不会对电机温度进行分析。将在内部以
算。
0
0
0
0
0
0
120
150
保存+接通电源复位
保存+接通电源复位
温度值激活,并可以使用。分析通过线脚13和25进
60_C
的温度进行计
4.4.3
重要
请遵守上述参数的顺序,且如有规定,则应始终执行“保存+接通电源复位”。
调整控制系统中的机床数据
4-4
表
机床数据
30130 CTRLOUT_TYPE[0] 1
30240 ENC_TYPE[0] 0
如果主轴没有编码器,那么实际转速也将无法显示。这时,NC上的显示值总是保持为零。
如果软件版本高于
2.01.05
数据:
机床数据 名称 值 备注
13070 DRIVE_FUNKTION_MASK[X] 8000 [X]
名称 值 备注
,或采用
SINUMERIK 802D--bl
,便应在专家口令下设置以下机床
相当于驱动系统编号
4-68
SINUMERIK 802D, 802D bl
开机调试
(IBN)
6FC5697--2AA00--1RP5
,版本
2005年08
月
Page 71
4.5
带有外部
主轴的调试
TTL
编码器的无编码器式数字式主轴
4.5
4.5.1
带有外部
也可将无编码器的电机(标准电机、第3方电机)配置为主轴电机。外部
TTL
编码器的无编码器式数字式主轴
TTL
编码器用于主轴
的转速测定。
该配置不应用于进行定位。由于缺少主轴电机上的转速测定,因此主轴始终处于扭矩控制的运
行模式下。这一点可能导致热学方面的问题以及不准确性。
仅仅
TTL
编码器通过
WSG
接口与
611UE
控制模块连接。电机的
KTY
可以在编码器接口
上,通过线脚13和25进行分析。
通过专家列表进行参数设置
4-5
表
参数 文本 值 备注
890
922
915:6 PZD
916:6 PZD
916:7 PZD
916:8 PZD
916:9 PZD
916:10 PZD
1006 IM
1005 IM
可选
1608
1602
1607
应输入专家列表的参数
WSG/
激活
电文选择
编码器代码编号
编码器代码编号
固定温度
电机温度过高警告阈值
电机温度关闭极限
编码器接口
PROFIBUS
额定值对应
实际值对应
实际值对应
实际值对应
实际值对应
实际值对应
4
0
50017
50018
50019
50019
50020
50020
99
2500
0
120
150
保存+接通电源复位
保存+接通电源复位
保存+接通电源复位
保存+接通电源复位
保存+接通电源复位
保存+接通电源复位
X411
如果
行。
例如,如果设置为
算。
重要
请遵守上述参数的顺序,且如有规定,则应始终执行“保存+接通电源复位”。
SINUMERIK 802D, 802D bl
6FC5697--2AA00--1RP5
P1608=0
开机调试
,则采用端子
P1608=60
(IBN)
,版本
2005年08
X411时KTY
温度值激活,并可以使用。分析通过线脚13和25进
,便不会对电机温度进行分析。将在内部以
月
60_C
的温度进行计
4-69
Page 72
主轴的调试
4.5
4.5.2
带有外部
TTL
编码器的无编码器式数字式主轴
匹配控制系统中的机床数据
4-6
表
机床数据 名称 值 备注
30130 CTRLOUT_TYPE[0] 1
30240 ENC_TYPE[0] 1
31020 ENC_RESOL[0] 2500
32110 ENC_FEEDBACK_POL[0] -- 1 0:=
如果软件版本高于
数据:
机床数据 名称 值 备注
13070 DRIVE_FUNKTION_MASK[X] 8000 [X]
2.01.05
,或采用
SINUMERIK 802D--bl
标准
-- 1:=
调节方向翻转
,便应在专家口令下设置以下机床
相当于驱动系统编号
-- 1
4-70
SINUMERIK 802D, 802D bl
开机调试
(IBN)
6FC5697--2AA00--1RP5
,版本
2005年08
月
Page 73
4.6
模拟主轴(通过
主轴的调试
61 1 U(E
))
4.6
模拟主轴(通过
在功能“模拟主轴”下,
的额定值输出端,编码器接口(
模拟主轴的额定及实际值的输送轴。
模拟主轴的调节器使能通过数字式输出端输出,模拟额定值则通过输送轴的端子
出。
共有三种模式:
1.
机床数据
数字式输出端
2.
机床数据
数字式输出端
数字式输出端
3.
机床数据
数字式输出端
数字式输出端
重要
在复位时,将在
必须强制连接到输送轴的端子
611 U(E
30134:IS_UNIPOLAR_OUTPUT =0
O0.A -->
30134:IS_UNIPOLAR_OUTPUT =1
O0.A -->
O1.A -->
30134:IS_UNIPOLAR_OUTPUT =2
O0.A -->
O1.A -->
611 UE
))
SIMODRIVE 611 UE
--X472
)作为其实际值输入端。这时,将把数字式进给轴用作
控制模块的模拟输出端输出一个额定值。因此模拟主轴的调节器使能
O0.A
上。
控制模块的模拟输出端将作为一个
调节器使能
(使能及方向信号)
调节器使能
旋转方向
(使能向右,使能向左)
使能右旋
使能左旋
双极主轴
单极主轴
单极主轴
+
10V
0...+10V
0...+10V
TTL
编码器
75.A / 15
输
举例
重要
输送轴只能是PB地址为10,驱动系统编号为5的单轴功率部件的驱动系统A,或者PB地址为
12
,驱动系统编号为1的双轴模块的驱动系统A(参见表
输送轴必须在轴匹配时,在模拟主轴之前进行定义。示例:X,Z,SP,A仅X或Z轴允许设计
为输送轴。
在以下示例中,将把第一个加工轴(X1)用作输送轴。X1是
PROFIBUS
主轴在
+/-- 10V
仅对在模拟主轴调试时的附加机床数据进行详细讨论。用于模拟主轴配置的基本机床数据在下
表中以粗体显示。
地址为12的驱动系统A。
802D
中作为第三加工轴(SP)进行参数设置(车削标准数据组)。主轴是带有
接口的模拟主轴。该示例中,在
10 V
下的最大转速为
2-3
)。
611 UE
9000转/
调节装置上,
分钟。
SINUMERIK 802D, 802D bl
6FC5697--2AA00--1RP5
开机调试
(IBN)
,版本
2005年08
月
4-71
Page 74
主轴的调试
4.6
表
模拟主轴(通过
4-7
针对该示例的设定
61 1 U(E
输送轴
(加工轴1)
输送轴X1和模拟主轴SP之间的必要布线
75.A
端子
15
端子
O0.A
端子
-- X472
NC
机床数据
机床数据
(
机床数据
中,在软件版本高于
(
驱动数据
P890激活WSG/
P922
保存+复位
13060:DRIVE_TELEGRAM_TYPE[0] = 0
[0]
相当于驱动系统编号
13070:DRIVE_FUNCTION_MASK[0] = 8000(在802D
[0]
相当于驱动系统编号
电文选择
PROFIBUS = 104
-- 1
2.1.5
时才有效)
-- 1
编码器接口
)
)
=4
))
X1
布线连接
布线连接
布线连接
连接
模拟主轴
(加工轴3)
例如端子56(模拟额定值输入端)
例如端子14(模拟额定值输入端)
例如端子65(调节器使能)
TTL
机床数据
机床数据
机床数据
机床数据
机床数据
机床数据
机床数据
机床数据
机床数据
机床数据
机床数据
机床数据
(在该转速下,位置调节器在
5V
编码器
30110:CTRLOUT_MODULE_NR[0,AX3]=1
(输送轴的驱动系统编号)
30120:CTRLOUT_NR[0,AX3]=2
30130:CTRLOUT_TYPE[0,AX3]=1
30220:ENC_MODULE_NR[0,AX3]=1
(输送轴的驱动系统编号)
30230:ENC_INPUT_NR[0,AX3]=2
30240:ENC_TYPE[0,AX3]=1
31020:ENC_RESOL[0,AX3]=2500
TTL
(
编码器的线数)
32110:ENC_FEEDBACK_POL[0,AX3]=--1
(实际值可能必须进行转换)
32250:RATED_OUTVAL[0,AX3]=100
32260:RATED_VELO[0,AX3]=9000
(匹配模拟接口)
34060:REFP_MAX_MARKER_DIST[0,AX3]=360
35300:SPIND_POSCTRL_VELO=50
SPOS
必要时对监控数据进行匹配
机床数据
机床数据
机床数据
机床数据
36000:STOP_LIMIT_COARSE[AX3]=10
36010:STOP_LIMIT_FINE[AX3]=10
36030:STANDSTILL_POS_TOL[AX3]=10
36400:CONTOUR_TOL[AX3]=40
SP
时激活)
P915[8] PZD
P915[9] PZU
P922
电文选择
保存+复位
模拟输出端
设置
额定值对应
额定值对应
PROFIBUS = 0
75.A/15以“PROFIBUS PPO
PB = 50103
PB = 50107
中的信号
DAU1
”进行参数
模拟输出的对称化:
机床数据
36720 DRIFT_VALUE=0.3891
%
4-72
SINUMERIK 802D, 802D bl
开机调试
(IBN)
6FC5697--2AA00--1RP5
,版本
2005年08
月
Page 75
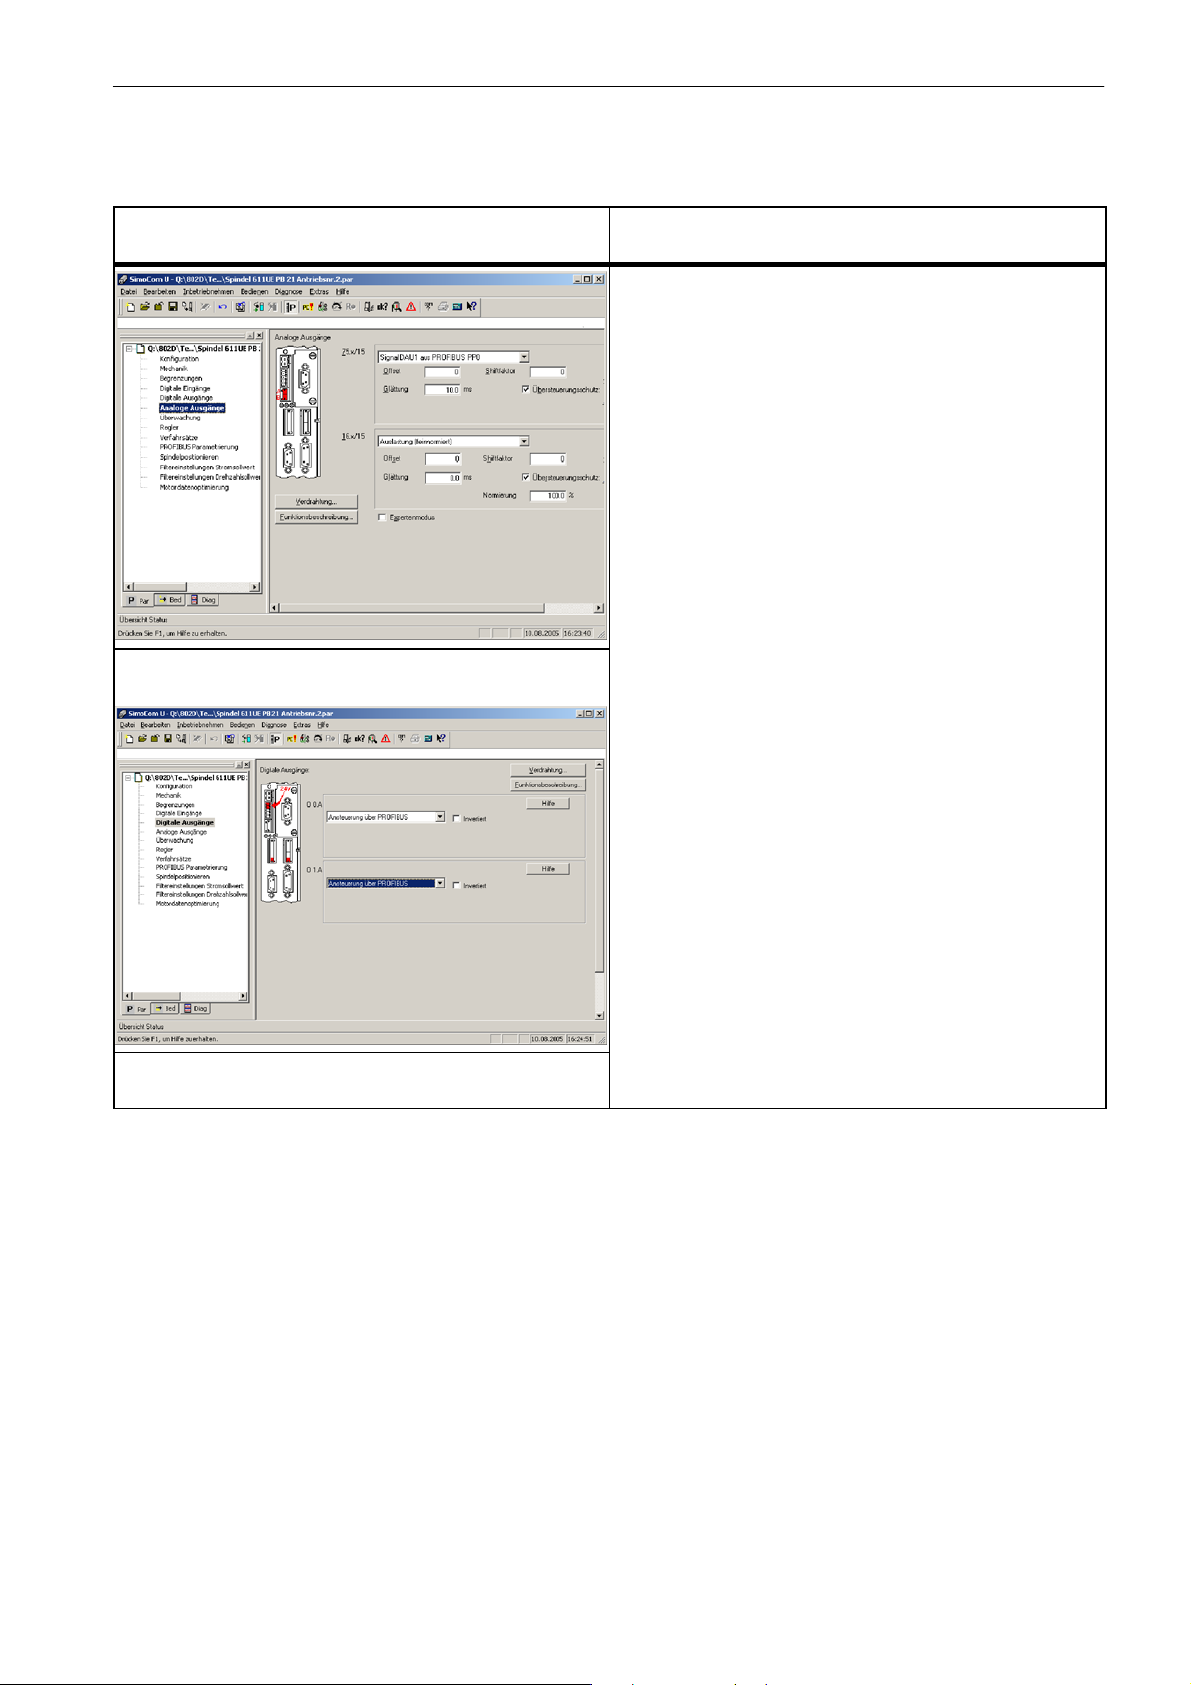
表
4-7
针对该示例的设定
4.6
模拟主轴(通过
主轴的调试
61 1 U(E
))
数字式输出端
置
O0.A和O1.A
X1
输送轴
(加工轴1)
以“通过
PROFIBUS
进行控制”进行参数设
模拟主轴
SP
(加工轴3)
保存+复位
SINUMERIK 802D, 802D bl
6FC5697--2AA00--1RP5
开机调试
(IBN)
,版本
2005年08
月
4-73
Page 76
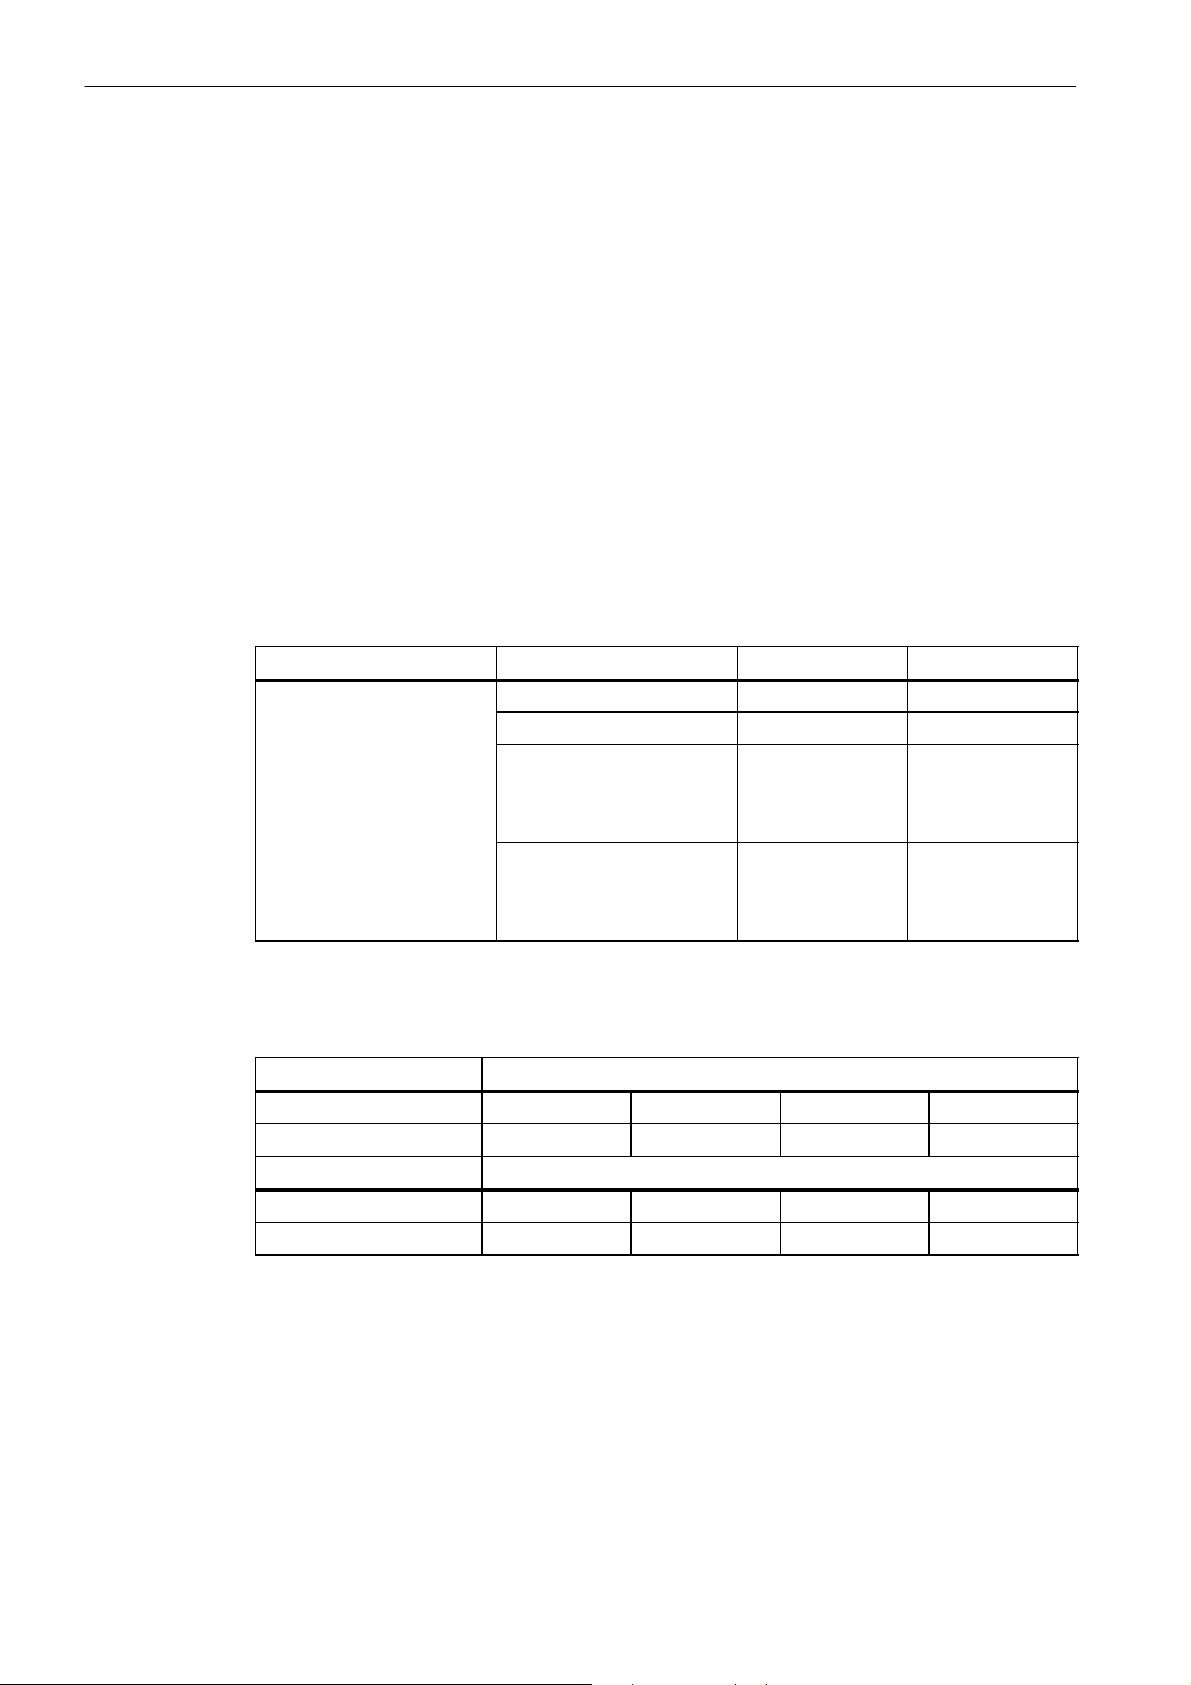
主轴的调试
4.7
4.7
带有
TTL
编码器的模拟轴/主轴通过
带有
可连接的测量系统
配置
ADI4
TTL
编码器的模拟轴/主轴通过
SINUMERIK 802D
在
ADI4
该
S TTL
,可最多控制4个带有模拟额定值接口的驱动系统。
增量编码器(线数参见表
上,可以通过
ADI4
4-9/4-10
ADI4
连接回转的及直线的
),与5V矩形波信号之间的差值传输(
5V TTL
矩形信号编码器。利用
准)。
如果采用5根模拟轴,则需使用2个
应装载
ADI4
SDB 1_ADI4或SDB 2_ADI4
模块的
4-8 PB
表
0 PP模块1 9 --
1_ADI4或2_ADI4
(
Profibus
地址的分配
MD 11240
地址为15和16,分配如下:
已装载)
ADI4
模块。根据从表
。
PB
(从站)
PP模块2 8 --
ADI4
第1个
第2个
ADI4
驱动器
驱动器
驱动器
驱动器
驱动器
驱动器
驱动器
驱动器
4-9或4-10
PB
地址
1
16 1
2
3
4
1
15 5
2
3
4
中所选择的编码器脉冲数,
RS422
驱动系统编号
2
3
4
6
7
8
标
以下表格显示轴与可连接
4-9 SDB:1_ADI4
表
Profibus
轴 第1轴 第2轴 第3轴 第4轴
编码器线数
Profibus
轴 第1轴 第2轴 第3轴 第4轴
编码器线数
地址
地址
TTL
编码器之间的固定分配。
16
2500 2500 2500 1024
15
1024 18000 9000 2500
4-74
SINUMERIK 802D, 802D bl
开机调试
(IBN)
6FC5697--2AA00--1RP5
,版本
2005年08
月
Page 77
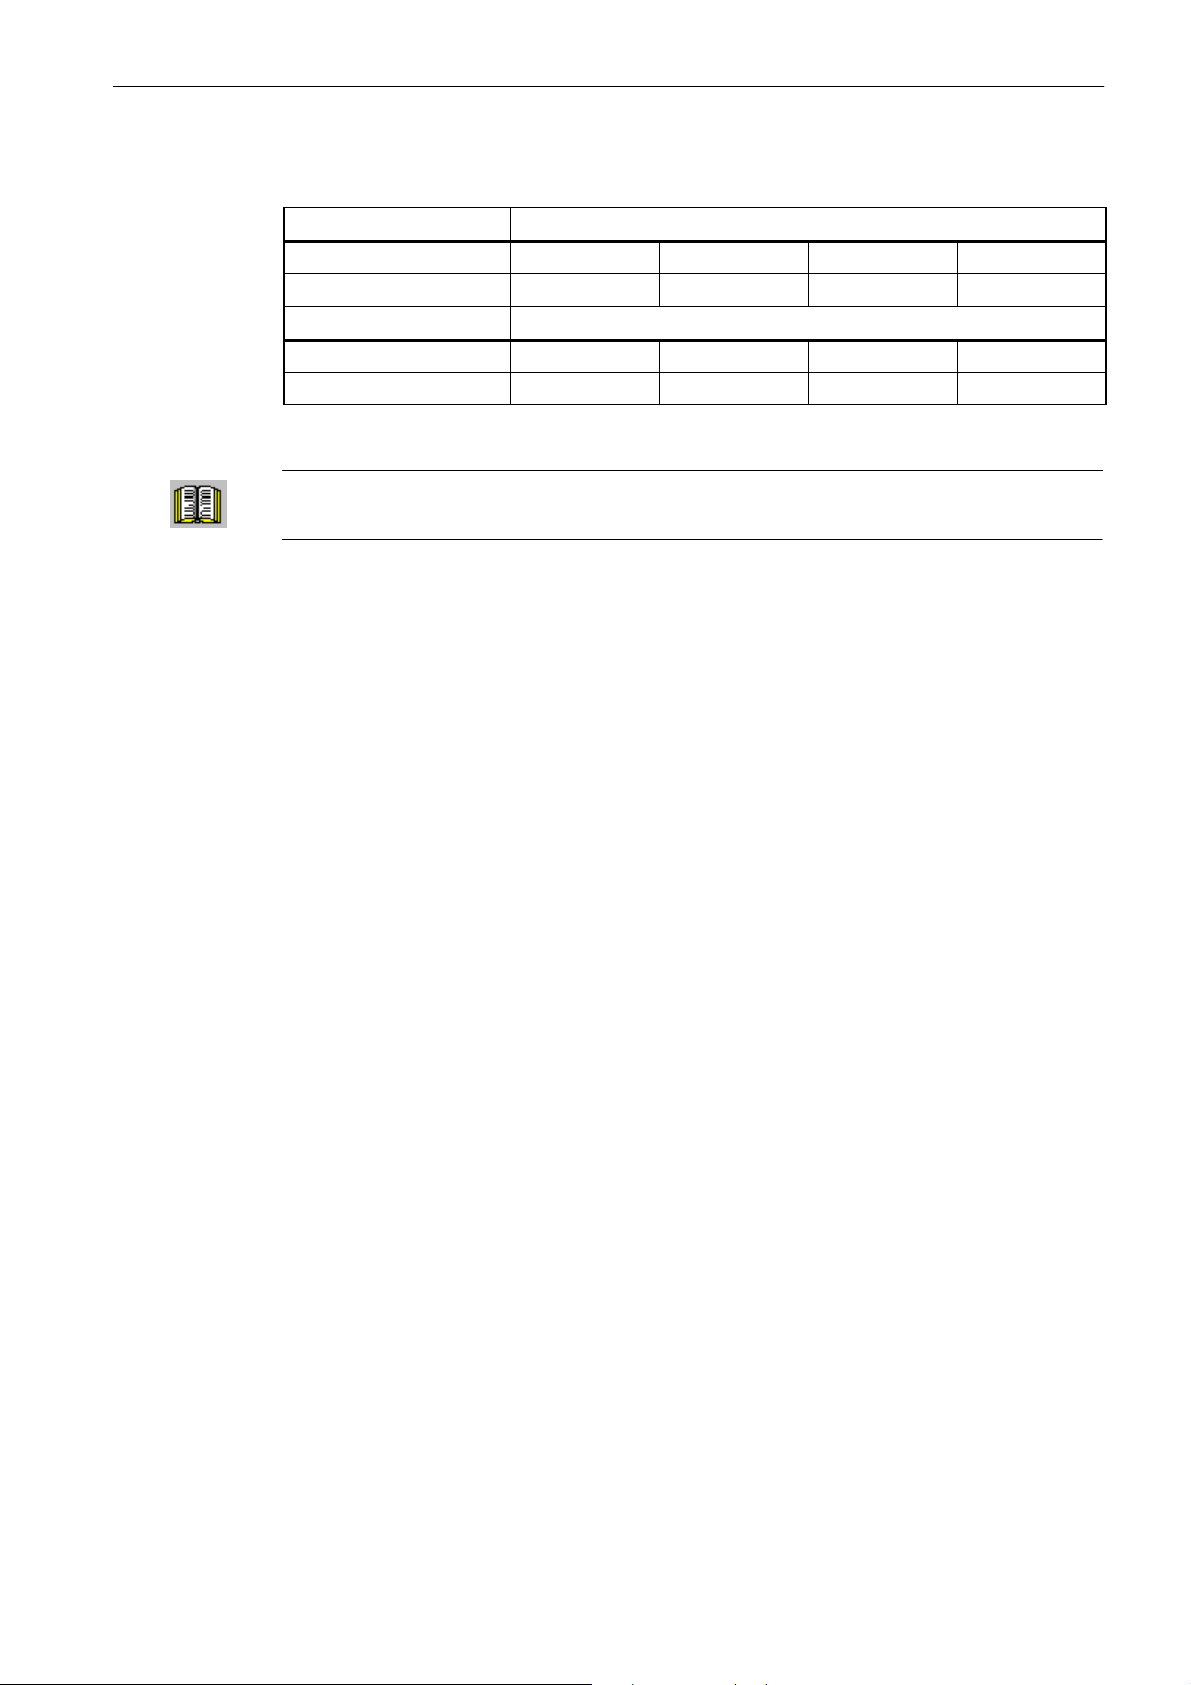
4-10 SDB:2_ADI4
表
4.7
带有
TTL
编码器的模拟轴/主轴通过
主轴的调试
ADI4
Profibus
轴 第1轴 第2轴 第3轴 第4轴
编码器线数
Profibus
轴 第1轴 第2轴 第3轴 第4轴
编码器线数
地址
2048 2048 2048 1024
地址
1024 18000 9000 2048
16
15
阅读说明
工具箱、
siemense.txt和ADI4_SDB.pdf
SINUMERIK 802D, 802D bl
6FC5697--2AA00--1RP5
开机调试
(IBN)
,版本
2005年08
月
4-75
Page 78
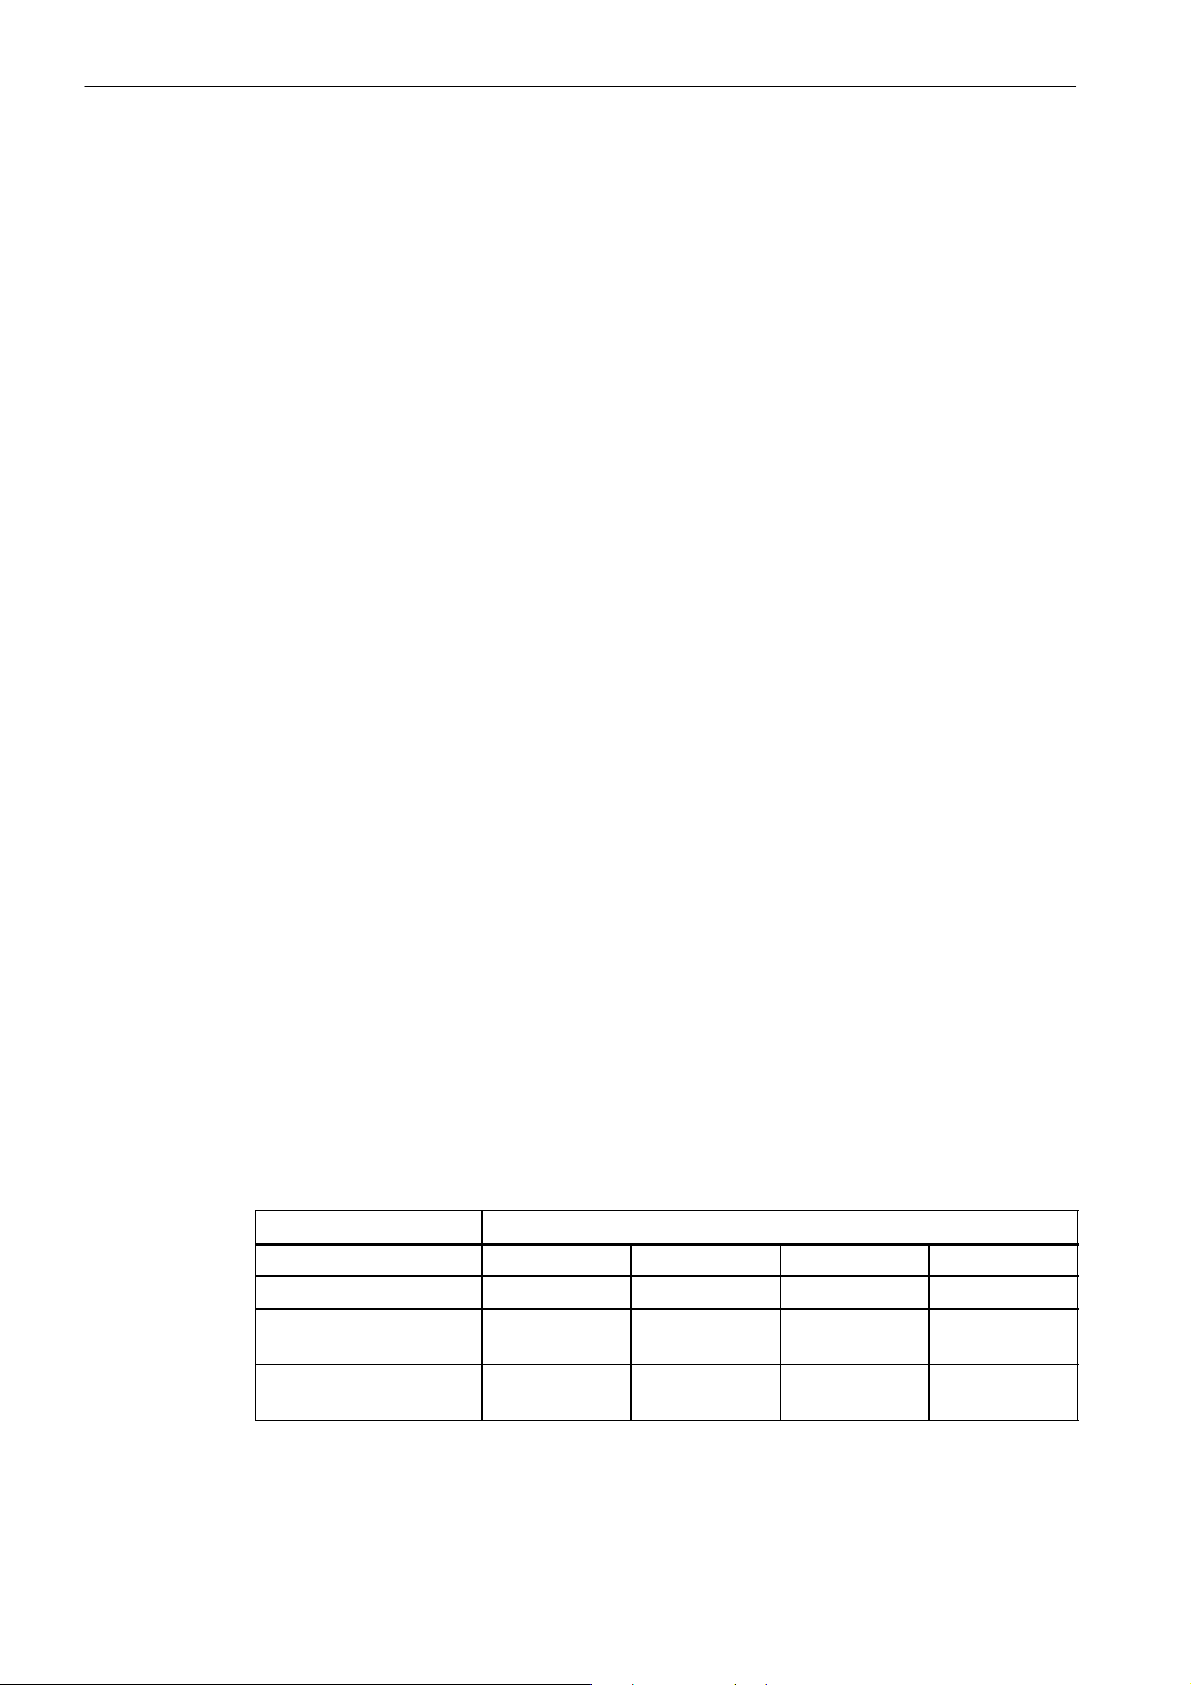
主轴的调试
4.8
4.8
带有直接测量系统(
带有直接测量系统(
可连接的测量系统
配置
TTL
)的数字轴/主轴通过
SINUMERIK 802D
在
器。
S 5V TTL
输(
增量编码器(编码器线数:
RS422
标准)。
可使用一个带三个
DMS2_ADI4
或
ADI4
S
版本1:
PP
PP
模块的
模块
模块
。
Profibus
1PB
2PB
ADI4
TTL
)的数字轴/主轴通过
上,可以最多通过一个
4x2500或4x5000
611 U
模块的
ADI4
模块,共有2种不同版本。可选择装载
地址为15,固定分配如下:
SDB :DMS1_ADI4
9
地址
8
地址
ADI4
连接多达4个直接的
),与5V矩形波信号之间的差值传
ADI4
5V TTL
矩形信号编码
SDB DMS1_ADI4
单轴功率部件
双轴功率部件
双轴功率部件
ADI4:4 x 2500
S
版本2:
PP
PP
1PB
模块
2PB
模块
单轴功率部件
双轴功率部件
双轴功率部件
ADI4:4 x 5000
PB
PB
PB
步进/转
PB
SDB :DMS2_ADI4
PB
PB
PB
步进/转
PB
地址
地址
地址
地址
地址
地址
地址
地址
地址
地址
10
12
13
15
9
8
10
12
13
15
下表显示可能的应用与机床数据间的对应关系一览:
4-11 SDB:DMS1_ADI4
表
Profibus
轴 第1轴 第2轴 第3轴 第4轴
编码器线数
额定值:
驱动系统编号,
实际值:
驱动系统编号,
地址
2500 2500 2500 2500
1 2 3 4
MD 30110
6 7 8 9
MD 30220
15
4-76
SINUMERIK 802D, 802D bl
开机调试
(IBN)
6FC5697--2AA00--1RP5
,版本
2005年08
月
Page 79
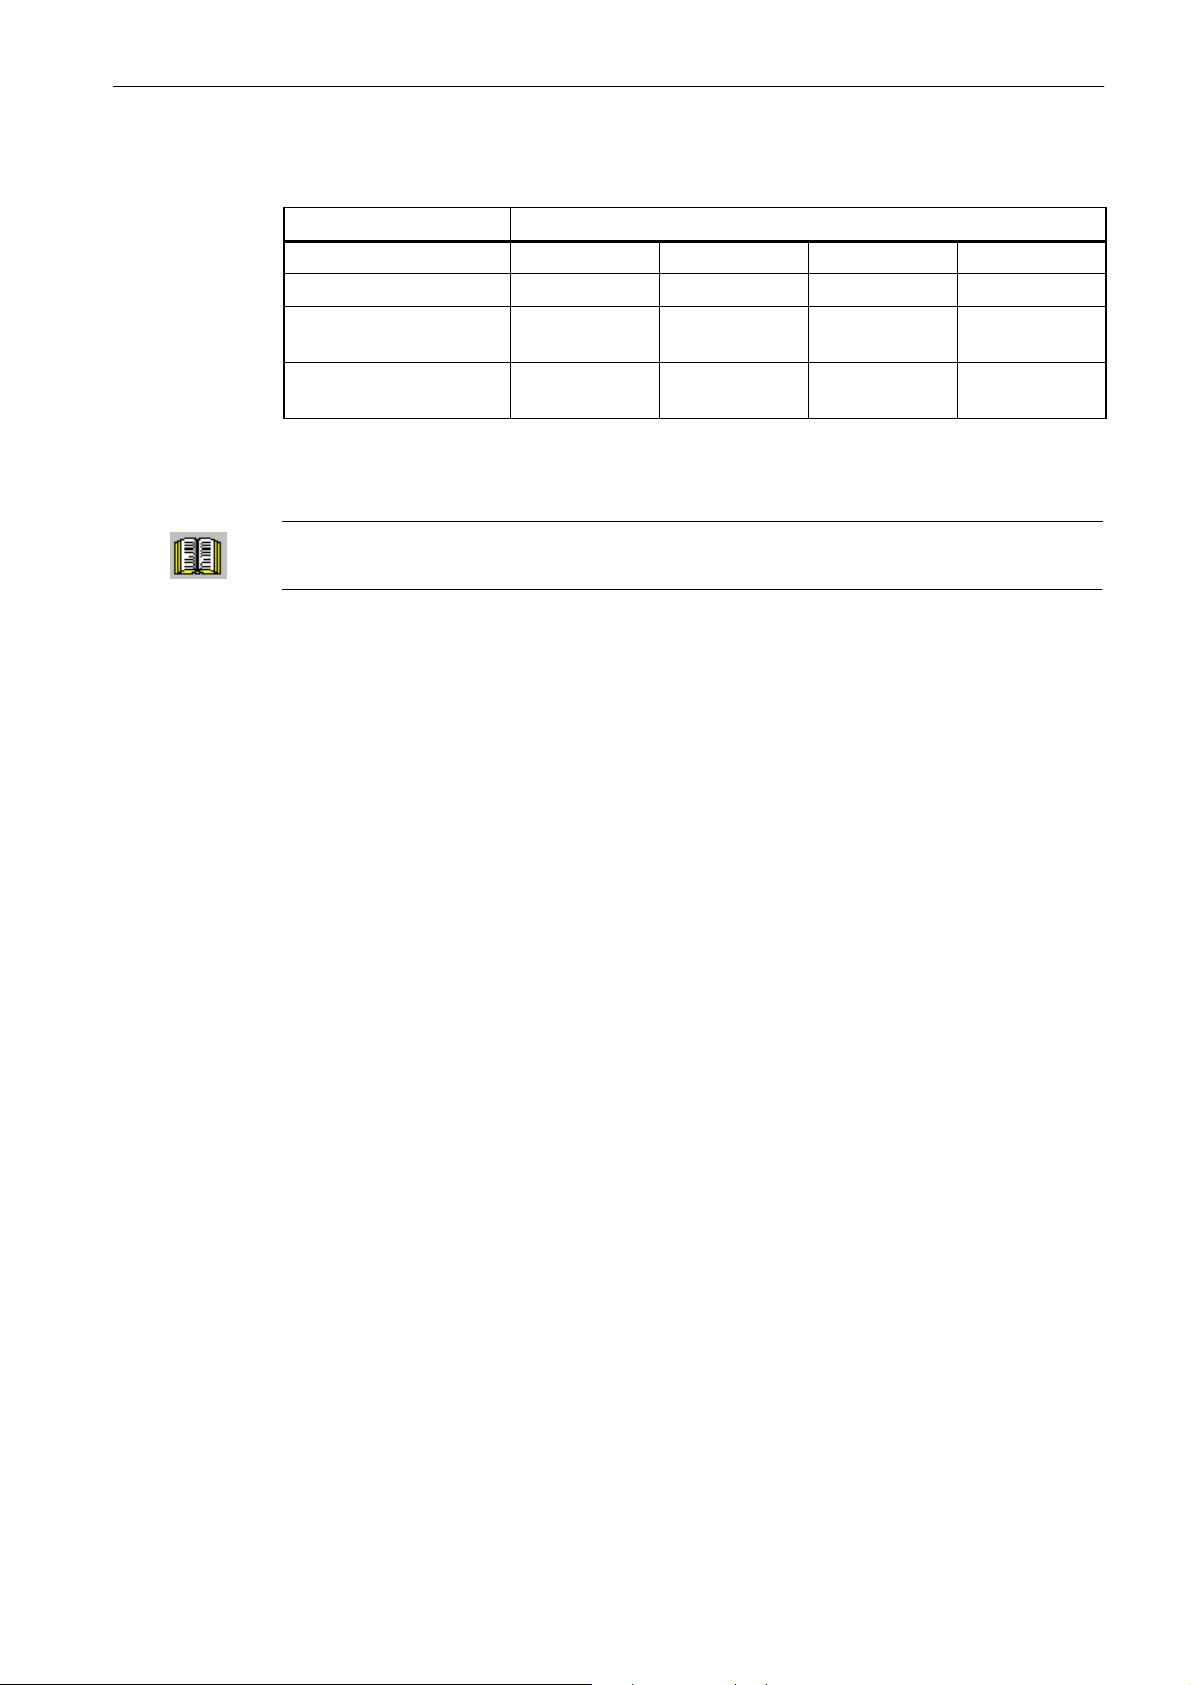
4-12 SDB:DMS2_ADI4
表
4.8
带有直接测量系统(
TTL
)的数字轴/主轴通过
主轴的调试
ADI4
Profibus
轴 第1轴 第2轴 第3轴 第4轴
编码器线数
额定值:
驱动系统编号,
实际值:
驱动系统编号,
地址
5000 5000 5000 5000
1 2 3 4
MD 30110
6 7 8 9
MD 30220
15
根据应用的不同,轴将进行相应分配。
阅读说明
工具箱、
siemense.txt和ADI4_SDB for DMS.pdf
SINUMERIK 802D, 802D bl
6FC5697--2AA00--1RP5
开机调试
(IBN)
,版本
2005年08
月
4-77
Page 80
主轴的调试
4.8
带有直接测量系统(
记录位置
TTL
)的数字轴/主轴通过
ADI4
4-78
SINUMERIK 802D, 802D bl
开机调试
(IBN)
6FC5697--2AA00--1RP5
,版本
2005年08
月
Page 81
PLC
概述
调试
5
PLC
的任务是控制机床明确而详细的功能的顺序。它作为一个软件
PLC
循环执行用户程序。
S
刷新处理映象区(输入端,用户接口,定时器)
S
处理通讯请求(操作面板,
S
执行用户程序
S
处理报警
S
输出处理映象区(输出,用户接口)
PLC
从第一步运算开始到最后一步运算结束循环执行用户程序。用户程序所处理的内容不是直
接从硬件的输入或输出获得而要经过处理映象区。
入和输出。在
只有使用编程语言
序。梯图是一个图形编程语言,类似于电路图。
重要
工具盒CD中的一个可安装“
序库以及分别用于车床和铣床的各一个示例程序。
PLC
的一个循环中,信号是不变的。
PLC
总是按相同的顺序循环。
PLC 802
S7--200的PLC 802
PLC 802
编程工具,
编程工具
库”及其说明是
3.0
PLC
3.1
以及更高版本,才可以使用梯图编制用户程
以及更高版本)
在程序执行的开始或结束刷新硬件的输
PLC
用户程序的基础。它包含一个子程
PLC
使用。
说明
如果机床控制面板的停止键和复位键没有设置成常闭触点,则断路故障就无法识别。
可以使用软件方案来执行监控,正如子程序库中实例
样。
SINUMERIK 802D, 802D bl
6FC5697--2AA00--1RP5
开机调试
(IBN)
,版本
2005年08
MCP_802D(SBR34
月
)中所说明的那
5-79
Page 82
PLC
调试
5.1 PLC
5.1 PLC
的首次开机调试
的首次开机调试
当用户拿到
SINUMERIK 802D
时,用户程序中只包含一个
久存储器中。用户的工作就是根据机床的具体要求编制用户程序。
5.2 PLC
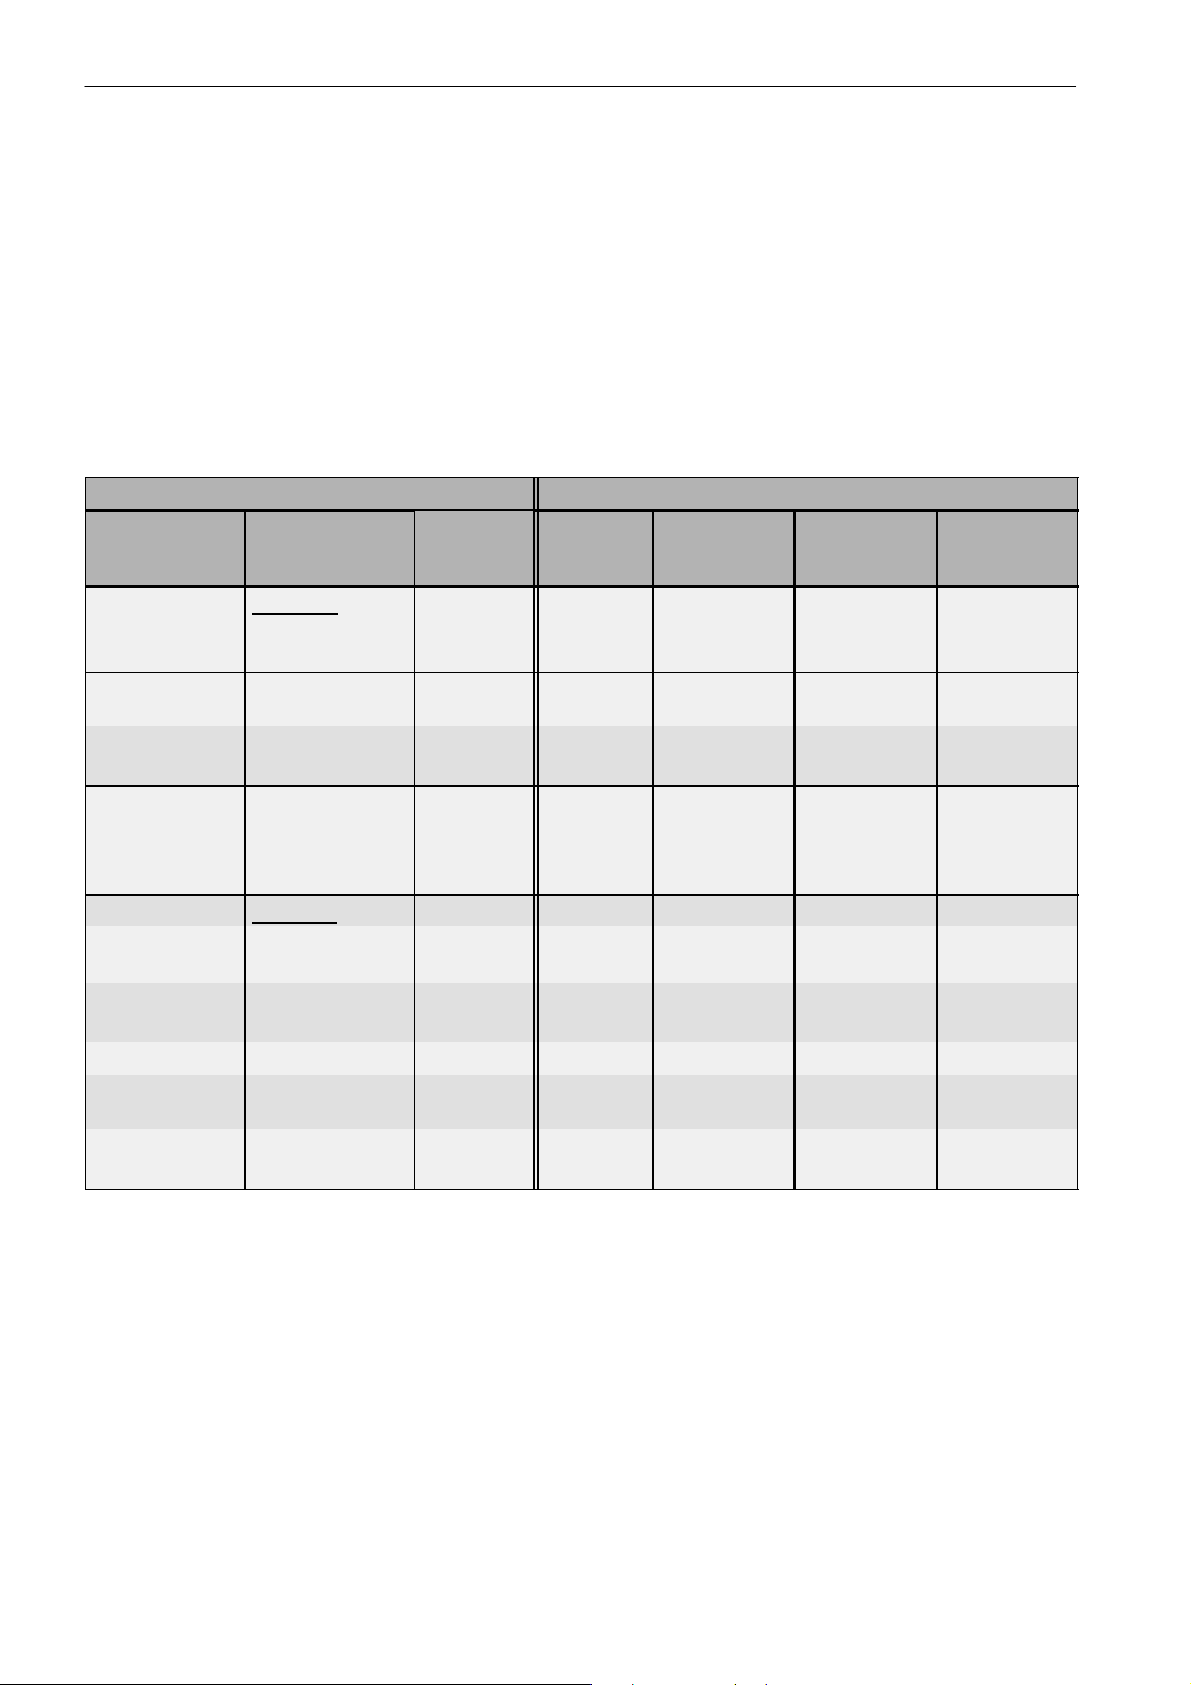
5-1
表
PCU
打开菜单
802D
(
正常引导 正常引导 用户程序
用缺省值引导 用缺省值引导 用户程序
用保存数据引导 用保存数据引导 用户程序
通电后设置
止
)
PLC
的调试模式
调试模式
NCK
停
选项 响应
PCU
启动菜单
802D
(
*
启动
)
PT PLC 802
(PC)
PLC
停止可
能在运行或
停止状态下
PLC
预选
未变化 停止 未变化 现行的
程序
NOP
说明(不是操作);它存在永
程序
状态
***
运行 未变化 现行的
***
运行 删除 标准的
***
运行 保存
记忆
数据
(备份)
数据
PLC
的机床
数据,
在用户接口
PLC--MD
PLC--MD
保存的
PLC--MD
PLC--MD
仍有效
仍有效
*
硬键系统/软键启动开关
**
硬键系统/软键启动开关
***
从永久存储器中装载
PLC启动**
重新冷启动 运行(停止
以后)
重新冷启动
和排故方式
删除 用户程序
删除
和排故方式
/NCK
/PLC
RAM
存储器
用户程序
用户程序
用户程序
***
运行 未变化 现行的
***
停止 未变化 现行的
***
运行 删除 现行的
***
停止 删除 现行的
PLC--MD
PLC--MD
PLC--MD
PLC--MD
仍有效
仍有效
仍有效
仍有效
5-80
SINUMERIK 802D, 802D bl
开机调试
(IBN)
6FC5697--2AA00--1RP5
,版本
2005年08
月
Page 83
5.2 PLC
PLC
调试
的调试模式
排故方式(见“操作和编程”章节7)将使
PLC
在控制系统引导后处于停止状态。通过软键设
置的所有引导方式只在下一次控制系统引导时才生效。
运行模式激活循环操作。
在“停止”方式,将有下列动作:
S
禁止所有硬件输出
S Profibus--DP
S
无循环运行(不执行生效的用户程序)
S
不再刷新处理映象区(冻结)
S
急停生效
无效
只有在“停止”方式下用户才可以将修改的程序或新程序装入控制系统。而且只有在下一次控
制系统引导或“运行”方式生效后用户该程序才工作。
SINUMERIK 802D, 802D bl
6FC5697--2AA00--1RP5
开机调试
(IBN)
,版本
2005年08
月
5-81
Page 84
PLC
调试
5.3 PLC
5.3 PLC
报警
报警
控制系统最多能显示8个
PLC
报警。表中的第一个报警总是最后出现的报警。
如果多于8个报警存在,则显示前七个报警和最后一个具有最高删除优先级的报警。
报警响应和删除标准
此外,
PLC
对于每个报警都必须定义删除标准。缺省时,
计)。
删除标准有:
S
S
PLC
报警(系统报警或用户报警)。
在每个工作循环都管理报警信息。根据它们的出现的时间顺序保存或者删除报警列表中的
PLC
管理报警响应。不考虑生效的报警数量,报警响应总是生效。根据报警响应类型,
激发所想要的动作。
PLC
使用自清除删除标准(参见用户报警的设
上电清除:通过关闭和打开控制系统可以删除报警。
删除键清除:按“删除”或“复位”键可以删除报警(类似于
NCK
报警)。
S
自清除:由于报警原因已不存在,报警会自动删除。
删除条件有以下优先级:
S
上电清除-系统报警(最高优先级)
S
删除键清除-系统报警
S
自清除-系统报警
S
上电清除-用户报警
S
删除键清除-用户报警
S
自清除-用户报警(最低优先级)
对于每个报警定义响应,响应会由
PLC
中的该报警激活。缺省时,
报警。
报警响应有:
S PLC
S
S
S
停止:不再执行用户程序,
紧急停止:在用户接口处执行用户程序以后,
禁止进给:在用户接口处执行用户程序以后,
禁止读入:在用户接口处执行用户程序以后,
Profibus--DP
PLC
使用的报警响应为显示
无效并且禁止硬件输出。
PLC
将“紧急停止”信号传给
PLC
将“禁止进给”信号传给
PLC
将“禁止读入”信号传给
NCK
NCK
NCK
。
。
。
5-82
SINUMERIK 802D, 802D bl
开机调试
(IBN)
6FC5697--2AA00--1RP5
,版本
2005年08
月
Page 85
PLC
5.3 PLC
调试
报警
5.3.1
5.3.2
S
禁止NC启动:在用户接口处执行用户程序以后,
S
显示报警:该报警没有报警响应。
PLC
一般
阅读说明
SINUMERIK 802D
用户报警
用户接口“
S
子域0:
新的用户报警通过适当位(子域0)的
报警
,诊断说明
1600xxxx
8x8
字节0:位
字节1:位
字节7:位
PLC
将“禁止NC启动”信号传给
”提供给用户子域(0,1)来定义用户自己的用户报警。
位用于设置用户报警(
0=>第1
0=>第9
7=>第64
0-->1
个用户报警“
个用户报警“
个用户报警“
0/1
脉冲沿来激活。
脉冲沿)
700000
700008
700063
”
”
”
NCK
。
S
S
用户必须通过在子域0中复位相应的位来删除自清除用户报警。(
对于其他的用户报警,在识别所属的删除条件以后,
警的位还存在,报警会再次出现。
用户报警的作用方式
用户报警的优先级通常高于用户接口上的相关信号的优先级(例如,禁止NC启动,禁止读
入,禁止进给和紧急停止)。
子域1: 用户报警变量
子域1用于规定用户的附加信息。它只能作为一个双字来读或写。
子域2: 报警响应
字节0:位
0=>
1=>
位
2=>
位
3=>
位
4=>PLC
位
禁止NC启动
禁止读入
所有轴禁止进给
紧急停止
停止
用户可以使用子域2来处理生效的报警响应。它是一个只读区域。
1-->0
PLC
会清除相应的用户报警。如果用户报
脉冲沿)。
SINUMERIK 802D, 802D bl
6FC5697--2AA00--1RP5
开机调试
(IBN)
,版本
2005年08
月
5-83
Page 86
PLC
调试
5.3 PLC
报警
用户报警的设计
每个报警都有一个设计字节。用户可在机床数据
户报警进行设计。
机床数据默认设置
14516[0...631]: 0 =>
用户报警显示报警/自清除
设计字节的结构:
S位0--位5
S位6--位7
报警响应: 位
删除标准: 位
: 报警响应
: 删除标准
0--位5=0
0=1
位
位
位
位
位
位
:禁止NC启动
1=1
: 禁止读入
2=1
: 所有轴禁止进给
3=1
: 紧急停止
4=1
:
5=
6+位7=0
6=1
位
位
: 删除键清除报警
7=1
: 上电清除报警
:显示报警(默认)
PLC
停止
保留
:自清除报警(默认)
14516:USER_DATA_PLC_ALARM
中对用
报警文本
用户报警响应
PLC
停止总是要有删除条件“上电”。
用户有两种方式来定义他自己的报警文本。
S
通过硬键系统>软键
S
通过工具盒:利用文本管理器编辑和装载报警文本文件
PLC >
编辑
PLC txt
(参阅“操作,编程”,章节7)
如果用户没有编写用户报警文本,将仅显示报警号。
在报警文本中的“%”符号是辅助变量。变量类型表明了变量的表现形式。
下述是可能的变量类型:
S %D ...
S %I ...
S %U ...
S %O...
S %X...
S %B... 32
S %F... 4
整数十进制数
整数十进制数
前面无符号的十进制数
整数八进制数
整数十六进制数
位二进制表现形式
个字节的浮点数
5-84
SINUMERIK 802D, 802D bl
开机调试
(IBN)
6FC5697--2AA00--1RP5
,版本
2005年08
月
Page 87
示例--用户报警文本(提示:“//”后的文本为注释,不会被显示。)
PLC
5.4 PLC
调试
编程
5.4 PLC
S 700000
S 700001
S 700002“%D”//
S 700003
S 700004
S 700005
“”//只是用户报警号
“硬件极限开关 轴X+”
仅作为整数十进制数的变量
“带固定报警文本和变量%X的报警号”
“带变量和固定报警文本的%U报警号”
“轴监控当前有效:%U”
显示:
或
编程
PLC 802
使用
SIMATIC S7--200
“
编程工具来编制
自动系统系统手册”文献中介绍了如何使用
是该文献的一个子集。
与基本系统
S
用户程序只能在梯图中进行编程。
S
只支持
S7--200 MicroWin
S7--200
编程语言的一个子集。
PLC
比较,必须注意以下内容:
700005
700005
用户程序。
轴监控当前有效:
轴监控当前有效:
1
3
S7--200。PLC 802
编程工具
S
用户程序既可在一台
S
该项目可以导入控制系统(下载)。
S
该项目也可以从控制系统导出(上载)。
S
数据间接寻址是不允许的。因此,在程序运行期间将拒绝编程错误。
S
用户必须按照类型管理他的数据以及过程信息。
PG/PC
上离线编译也可在将它下载到控制系统时自动编译。
示例:
1T
信息
信息
2
值 双字存储容量 (32位)
忽略 字节存储容量 (8位)
用户数据
0
字节
字节
4
双字 (信息1)
字节 (信息2)
用户访问这些数据时不允许发生混淆,否则便必须遵守数据访问权限。
S
此外,还应注意所有数据在存储模块中的数据方向(排列)及其类型。
SINUMERIK 802D, 802D bl
6FC5697--2AA00--1RP5
开机调试
(IBN)
,版本
2005年08
月
5-85
Page 88
PLC
调试
5.4 PLC
编程
举例:
标志位
标志字节
标志字
标志双字
5-2
表
数据类型 大小 地址排列 逻辑运算范围 算术运算范围
BOOL
(布尔)
BYTE
(字节)
WORD
(字)
DWORD
(双字)
REAL
(实数)
在控制系统中允许采用的
1
1
2
4
4
位
字节
字节
字节
字节
1 0, 1 --
1 00 ... FF 0 ... +255
2 0000 ... FFFF --32 768 ... + 32 767
4 0000 0000 ... FFFF FFFF --2 147 483 648 ...
4 -- ±10
PLC
MB0.1,MB3.5
MB0,MB1,MB2
MW0,MW2,MW4
MW3,MW5
…不可以使用
MD0,MD4,MD8
MD1,MD2,MD3,MD5
数据类型
…不可以使用
+2 147 483 647
-- 3 7
... ±10
38
PLC
程序
S7 --200
梯图
PLC 802
编程工具总是管理一个项目(逻辑运算,符号和注释)。使用下载操作,可以将项目
的所有重要信息存入控制系统。使用上载功能可将信息从控制系统传输到PC机中。
控制系统能最多存储
S
指令数
S
符号名称数和长度
S
注释数和长度
6000
条指令和
1500
个符号。以下因素影响了所需的
PLC
内存:
在通用表示类型中可定义寻址和操作方式。在梯图中用户在网络中对其程序进行编程。每个网
络都相当于一个反应特定过程的特定逻辑线路。在梯图中,触点,线圈和一些功能图以基本元
素给出。即有常开也有常闭触点。每个线圈对应一个继电器。每个功能图都反映了特定的功
能。这些功能图可以使用一个启用位来激活。
5-86
SINUMERIK 802D, 802D bl
开机调试
(IBN)
6FC5697--2AA00--1RP5
,版本
2005年08
月
Page 89
PLC
5.4 PLC
调试
编程
5.4.1
命令概览
表
表
类型标记(模
5-3
操作地址符
操作地址符 描述 范围
V
T
数据
时间
V1000 0000.0到V7999 9999.7
T0到T15 (100 ms)
T16到T39 (10 ms)
5-4
块号)
00
(10--79)
C
I
Q
M
SM
AC
L
计数器
数字输入端映象区
数字输出映象区
标志器
特殊标志
累加器
局部数据
在V范围的地址构成(见用户接口)
域号(通道
号,轴号)
00
(00--99)
分区 偏移量 地址
0
(0--9)
C0到C31
I0.0到I17.7
Q0.0到Q11.7
M0.0到M383.7
SM0.0到SM 0.6
(见表
AC0 ... AC3
L0.0到L51.7
000
(000--999)
5-6
)
符号的
(8位)
5-5 802D
表
位存取(字节.位)
字节存取
操作范围
存取方式
802D
编程的有效操作范围
V(1000 0000.0--7900 9999.7)
I(0.0--17.7)
Q(0.0--11.7)
M(0.0--255.7)
SM(0.0--0.7)
-T(0--39)
C(0--31)
VB(1000 0000-- 7999 9999)
IB(0--17)
QB(0--11)
MB(0--383)
AC(0--3)
SMB(0)
-KB
(常量)
SINUMERIK 802D, 802D bl
6FC5697--2AA00--1RP5
开机调试
(IBN)
,版本
2005年08
月
5-87
Page 90
PLC
调试
5.4 PLC
编程
5-5 802D
表
字存取
双字存取
操作范围
存取方式
802D
编程的有效操作范围
VW(1000 0000--7999 9998)
T(0--39)
C(0--31)
IW(0--16)
QW(0--10)
MW(0--382)
AC(0--3)
--
-KW
(常量)
VD(1000 0000-- 7999 9994)
ID(0--14)
QD(0--8)
MD(0--380)
AC(0--3)
--
-AC(0--3)
KD
(常量)
5-6
表
SM
SM 0.0
SM 0.1
SM 0.2
SM 0.3
特殊标志(SM)位定义
位
该标志带有定义的信号“1”
初始位置:第一个
缓冲区数据丢失,仅用于第一个
上电:第一个
SM 0.4 60
SM 0.5 1
SM 0.6 PLC
使用“
格:
View STL
Mnemonic
”,用户只能在
),将依次显示加工步骤。
描述
PLC
循环时为‘1’,后面循环为‘0’
PLC
循环 (‘0’--数据未丢,‘1’--数据已丢)
PLC
循环时为‘1’,后面循环为‘0’
秒周期(交替的‘0’表示30秒,然后‘1’表示30秒)
秒周期(交替的‘0’表示
0.5
秒,然后‘1’表示
0.5
秒)
循环周期(交替的一个循环为‘0’,然后另一个循环为‘1’)
PT802
中看到指令表(
STL
)。在该显示方式下(参见表
5-88
SINUMERIK 802D, 802D bl
开机调试
(IBN)
6FC5697--2AA00--1RP5
,版本
2005年08
月
Page 91
PLC
L
B
5.4 PLC
调试
编程
5.4.2
5-7
表
Load
And
Or
Load Not
And Not
Or Not
Output
Set
(1位)
Reset
(1位)
堆栈运算说明
指令集
指令 梯图符号 有效操作
常开
n=1
关闭
n=0
打开
常闭
n=0
关闭
n=1
打开
0, n=0
先
1, n=1
先
先0,未设置
先1或
先0,未复位
先1或
↗
↗
基本
BOOL
n
n
n
位
S
位
R
指令
n: V,I,Q,M,SM,T,C,L
n: V,I,Q,M,SM,T,C,L
n: V, I, Q, M,T, C, L
S_Bit: V, I, Q, M, T, C, L
n=1
S_Bit: V, I, Q, M, T, C, L
n=1
Edge Up
Edge Down
Logical Not
无运算
Load Byte =
And Byte =
Or Byte =
Load Byte ≥
And Byte ≥
Or Byte ≥
Load Byte ≤
And Byte ≤
Or Byte ≤
BOOL
其他
指令
指令 梯图符号 有效操作
↗
先
关闭
PLC
(1个
先↘关闭
PLC
(1个
先0,后
先1,后
循环)
循环)
1
0
P
N
NOT
n
NOP
n=0...255
字节比较(无符号)
指令 梯图符号 有效操作
a=b
a ¸ b
a ≥ b
a < b
a ≤ b
a > b
关闭
打开
关闭
打开
关闭
打开
a
==B
b
a
>=B
b
a
<=B
b
a: VB,IB,QB,MB,SMB,AC,常数,
LB
b: VB,IB,QB,MB,SMB,AC,常数,
SINUMERIK 802D, 802D bl
6FC5697--2AA00--1RP5
开机调试
(IBN)
,版本
2005年08
月
5-89
Page 92
PLC
L
W
调试
5.4 PLC
Load Word =
AndWord=
Or Word =
Load Word ≥
And Word ≥
Or Word ≥
Load Word ≤
And Word ≤
Or Word ≤
Load DWord =
And DWord =
Or DWord =
Load DWord ≥
And DWord ≥
Or DWord ≥
Load DWord ≤
And DWord ≤
Or DWord ≤
编程
字比较(带符号)
指令 梯图符号 有效操作
a=b
关闭
a ¸ b
打开
a ≥ b
关闭
a < b
打开
a ≤ b
关闭
a > b
打开
双字比较(带符号)
指令 梯图符号 有效操作
a=b
关闭
a ¸ b
打开
a ≥ b
关闭
a < b
打开
a ≤ b
关闭
a > b
打开
a
==I
b
a
>=I
b
a
<=I
b
a
==D
b
a
>=D
b
a
<=D
b
a: VW,T,C,IW,QW,MW,AC,常数,
LW
b: VW,T,C,IW,QW,MW,AC,常数,
a: VD,ID,QD,MD,AC,常数,LB
b: VD,ID,QD,MD,AC,常数,LB
Load RWord =
And RWord =
Or RWord =
Load RWord ≥
And RWord ≥
Or RWord ≥
Load RWord ≤
And RWord ≤
Or RWord ≤
实字比较(带符号)
指令 梯图符号 有效操作
a=b
a ¸ b
a ≥ b
a < b
a ≤ b
a > b
关闭
打开
关闭
打开
关闭
打开
a
==R
b
a
>=R
b
a
<=R
b
a: VD,ID,QD,MD,AC,常数,LD
b: VD,ID,QD,MD,AC,常数,LD
5-90
SINUMERIK 802D, 802D bl
开机调试
(IBN)
6FC5697--2AA00--1RP5
,版本
2005年08
月
Page 93
指令 梯图符号 有效操作
Timer Retentive On
Delay
EN=1,
EN=0,
如果
=1
T
bit
Timer On Delay EN=1,
EN=0,
如果
=1
T
bit
Timer Of Delay
如果
T
bit
=1
T
T
T
启动
停止
Val ue
启动
停止
Val ue
Val ue
≥ PT
≥ PT
<PT
,
,
,
定时器
TONR
IN
PT
IN
PT
IN
PT
Txxx
Txxx
TON
Txxx
TOF
:(IN)
启用
S0
Txxx: T0 -- T31
:(PT)
预设
VW,T,C,IW,QW,MW,AC,
常数
100 ms T0 -- T15
10 ms T16 -- T39
:(IN)
启用
S0
Txxx: T0 -- T31
:(PT)
预设
VW,T,C,IW,QW,MW,AC,
常数
100 ms T0 -- T15
10 ms T16 -- T39
:(IN)
启用
S0
Txxx: T0 -- T31
:(PT)
预设
VW,T,C,IW,QW,MW,AC,
常数
100 ms T0 -- T15
10 ms T16 -- T39
PLC
5.4 PLC
调试
编程
SINUMERIK 802D, 802D bl
6FC5697--2AA00--1RP5
开机调试
(IBN)
,版本
2005年08
月
5-91
Page 94
PLC
调试
5.4 PLC
编程
指令 梯图符号 有效操作
Count Up CU ↗,值+1
R=1,
复位
C
如果
Val ue
=1
C
bit
Count Up/Down CU ↗,值+1
CD ↗,值-- 1
R=1,
复位
C
如果
Val ue
C
=1
bit
Count Down
如果
C
bit
=1
C
Val ue
≥ PV
≥ PV
=0
,
,
,
计数器
Cxxx
CU
R
PV
Cxxx
CU
CD
R
PV
Cxxx
CD
LD
PV
CTU
CTUD
CTD
: (CU)
正计数
S1
:(R)
复位
S0
Cxxx: C0 -- 31
: (PV)
预设
VW,T,C,IW,QW,MW,AC,
,LW
常数
: (CU)
正计数
S2
: (CD)
倒计数
S1
:(R)
复位
S0
Cxxx: C0 -- 31
: (PV)
预设
VW,T,C,IW,QW,MW,AC,
,LW
常数
: (CD)
倒计数
S2
:(R)
复位
S0
Cxxx: C0 -- 31
: (PV)
预设
VW,T,C,IW,QW,MW,AC,
,LW
常数
Word Add
Word Subtract
DWord Add
DWord Subtract
Multiply
数学运算
指令 梯图符号 有效操作
EN = 1
如果
b=a+b
b=b--a
EN = 1
如果
b=a+b
b=b--a
EN = 1
如果
b=axb
,
,
,
ADD_I
EN
IN1
IN2
SUB_DI
EN
IN1
IN2
MUL
EN
IN1
IN2
ENO
OUT
ENO
OUT
ENO
OUT
:EN
启用
: VW, T, C, IW, QW, MW, AC,
输入
: VW, T, C, IW, QW, MW, AC, LW
输出
:EN
启用
: VD, ID, QD, MD, AC,
输入
: VD, ID, QD, MD, AC, LD
输出
:EN
启用
: VW, T, C, IW, QW, MW, AC,
输入
: VD, ID, QD, MD, AC, LD
输出
常数
常数
,LW
,LW
常数
,LD
5-92
SINUMERIK 802D, 802D bl
开机调试
(IBN)
6FC5697--2AA00--1RP5
,版本
2005年08
月
Page 95
Divide
Add
Subtract
Real Numbers
指令 有效操作梯图符号
EN = 1
如果
b=b÷ a
:
输出
16
位余数
+2:
输出
16
位商
如果
b=a+b
b=b--a
EN = 1
,
,
EN
IN1
IN2
ADD_R
EN
IN1
IN2
DIV
ENO
OUT
ENO
OUT
:EN
启用
: VW, T, C, IW, QW, MW, AC,
输入
: VD, ID, QD, MD, LD
输出
:EN
启用
: VD, ID, QD, MD, AC,
输入
: VD, ID, QD, MD, AC, LD
输出
常数
,LW
PLC
5.4 PLC
,LD
常数
调试
编程
Multiply
Divide
Real Numbers
Increment
Decrement
Byte
Increment
Decrement
Word
Increment
Decrement.
EN = 1
如果
b=axb
b=b÷ a
,
MUL_R
EN
IN1
IN2
ENO
OUT
:EN
启用
: VD, ID, QD, MD, AC,
输入
: VD, ID, QD, MD, AC, LD
输出
增量,减量
指令 梯图符号 有效操作
EN = 1
如果
a=a+1
a=a--1
EN = 1
如果
a=a+1
a=a--1
a=/a
EN = 1
如果
a=a+1
a=a--1
,
,
,
INC_B
EN
IN
INC_W
EN
IN
INV_DW
EN
IN
ENO
OUT
ENO
OUT
ENO
OUT
:EN
启用
: VB, IB, QB, MB, AC,
输入
: VB, IB, QB, MB, AC, LB
输出
:EN
启用
: VW, T, C, IW, QW, MW, AC,
输入
: VW, T, C, IW, QW, MW, AC, LW
输出
:EN
启用
: VD, ID, QD, MD, AC,
输入
: VD, ID, QD, MD, AC, LD
输出
常数
,LW
常数
常数
常数
,LD
LB
,LD
Byte AND
Byte OR
Byte XOR
Word AND
Word OR
Word XOR
SINUMERIK 802D, 802D bl
6FC5697--2AA00--1RP5
逻辑运算
指令 梯图符号 有效操作
EN = 1
如果
b=aANDb
b=aORb
b=aXORb
EN = 1
如果
b=aANDb
b=aORb
b=aXORb
开机调试
(IBN)
,
,
,版本
2005年08
月
WAND_B
EN
IN1
IN2
WAND_W
EN
IN1
IN2
ENO
OUT
ENO
OUT
:EN
启用
: VB, IB, QB, MB, AC,
输入
: VB, IB, QB, MB, AC, LB
输出
:EN
启用
: VW, T, C, IW, QW, MW, AC,
输入
: VW, T, C, IW, QW, MW, AC, LW
输出
常数
,LW
常数
,LB
5-93
Page 96
PLC
调试
5.4 PLC
DWord AND
DWord OR
DWord XOR
Invert Byte
Invert Word
Invert DWord
编程
指令 有效操作梯图符号
EN = 1
如果
b=aANDb
b=aORb
b=aXORb
如果
a=/a
如果
a=/a
如果
a=/a
EN = 1
EN = 1
EN = 1
,
,
,
,
WXOR_DW
EN
ENO
IN1
OUT
IN2
INC_B
EN
ENO
OUT
IN
INC_W
EN
ENO
OUT
IN
INV_DW
EN
ENO
OUT
IN
:EN
启用
: VD, ID, QD, MD, AC,
输入
: VD, ID, QD, MD, AC, LD
输出
:EN
启用
: VB, IB, QB, MB, AC,
输入
: VB, IB, QB, MB, AC, LB
输出
:EN
启用
: VW, T, C, IW, QW, MW, AC,
输入
: VW, T, C, IW, QW, MW, AC, LW
输出
:EN
启用
: VD, ID, QD, MD, AC,
输入
: VD, ID, QD, MD, AC, LD
输出
常数
,LW
常数
常数
常数
,LD
,LB
,LD
Shift Right
Shift Left
Shift Right
Shift Left
DWord Shift R
DWord Shift L
Convert Double
Word Integer to a
Real
移位和旋转运算
指令 梯图符号 有效操作
EN = 1
如果
,
a=aSRcbits
a=aSLcbits
EN = 1
如果
,
a=aSRcbits
a=aSLcbits
EN = 1
如果
,
a=aSRcbits
a=aSLcbits
SHL_R
EN
IN
N
SHL_W
EN
IN
N
SHL_DW
EN
IN
N
ENO
OUT
ENO
OUT
ENO
OUT
:EN
启用
: VB, IB, QB, MB, AC,
输入
: VB, IB, QB, MB, AC
输出
: VB, IB, QB, MB, AC,常数,LB
计数
:EN
启用
: VW, T, C, IW, QW, MW, AC,
输入
: VW, T, C, IW, QW, MW, AC, LW
输出
: VB, IB, QB, MB, AC,常数,LB
计数
:EN
启用
: VD, ID, QD, MD, AC,
输入
: VD, ID, QD, MD, AC, LD
输出
: VB, IB, QB, MB, AC,
计数
常数
,LW
转换运算
指令 梯图符号 有效操作
EN = 1
如果
,将双字
整数转换成实数输出。
DI_REAL
EN
IN
ENO
OUT
:EN
启用
: VD, ID, QD, MD, AC,
输入
: VD, ID, QD, MD, AC, LD
输出
常数
常数
常数
常数
,LB
,LD
,LB
,LD
Convert a Real to a
Double Word Integer
5-94
EN = 1
如果
,将实数
转换成双字整数输出。
TRUNC
EN
IN
ENO
OUT
:EN
启用
: VD, ID, QD, MD, AC,
输入
: VD, ID, QD, MD, AC, LD
输出
SINUMERIK 802D, 802D bl
开机调试
,LD
常数
(IBN)
6FC5697--2AA00--1RP5
,版本
2005年08
月
Page 97
Jump to Label
程序控制功能
指令 梯图符号 有效操作
EN = 1
如果
识符n。
,执行标
n
JMP
:EN
启用
标记符:字
: 0--127
PLC
5.4 PLC
调试
编程
Label
Conditional Return
from Subroutine
Return from
Subroutine
Conditional End
Subroutine
Move Byte
用于跳转的标识符。
EN = 1
如果
,退出子
程序。
退出子程序。
EN = 1,END
如果
束主扫描。
结
LBL
RET
END
n
RET
标记符:字
启用
启用
: 0--127
:EN
:EN
程序控制功能
指令 梯图符号 有效操作
如果
EN ↗
,转到子程
n
标记符:常数
:0--63
序n。 SBR
EN
x1
x3
x2
(X...
可选参数
)
移动,填充和查找运算
指令 梯图符号 有效操作
EN = 1
如果
复制到输出。
,将输入
MOV_B
EN
IN
ENO
OUT
:EN
启用
: VB, IB, QB, MB, AC,
输入
: VB, IB, QB, MB, AC, LB
输出
常数
,LB
Move Word
Move DWord
Move Real
Swap Bytes
SINUMERIK 802D, 802D bl
6FC5697--2AA00--1RP5
EN = 1
如果
,将输入
复制到输出。
EN = 1
如果
,将输入
复制到输出。
EN = 1
如果
,将输入
复制到输出。
EN = 1
如果
,字中的
高字节与低字节的内容
交换。
开机调试
(IBN)
,版本
2005年08
月
MOV_W
EN
OUT
IN
MOV_DW
EN
OUT
IN
MOV_R
EN
OUT
IN
SWAP
EN
IN
ENO
ENO
ENO
ENO
:EN
启用
: VW, T, C, IW, QW, MW, AC,
输入
: VW, T, C, IW, QW, MW, AC, LW
输出
:EN
启用
: VD, ID, QD, MD, AC,
输入
: VD, ID, QD, MD, AC, LD
输出
:EN
启用
: VD, ID, QD, MD, AC,
输入
: VD, ID, QD, MD, AC, LD
输出
:EN
启用
: VW,IW,QW,MW,T,C,AC,LW
输入
常数
,LW
常数
常数
,LD
,LD
5-95
Page 98
PLC
调试
5.4 PLC
5.4.3
5.4.4
编程
程序组织
程序设计人员应将其用户程序分成若干个封闭的程序部分(子程序)。编程语言
用户将其程序结构化。有两种程序类型-主程序和子程序。可以有8级嵌套。
PLC
一个
循环周期可以是控制器内部插补脉冲(
特定的需要设定
率
1:1
时为
PLC
PLC
循环周期(见机床数据“
最快的执行周期。
IPO
脉冲)的倍数。机床制造商必须根据自己
PLC_IPO_TIME_RATIO
”)。当
示例:编程人员用其自定义的循环计数器可在主程序中编制控制顺序。该控制程序在子程序
UP0
(
)中控制所有的循环信号,
UP1/UP2
是两个循环调用一次,子程序
UP3
期控制所有信号。
数据组织
数据可分为三个区域:
S
非记忆数据
S
记忆数据
S7--200
IPO/PLC
允许
的比
以三个循环为周
5.4.5
S
用于
PLC
的机床数据(所有机床数据在上电后生效)
大多数数据,如处理映象区、定时器和计数器均为非记忆数据,每次系统导入时这些数据都被
清除。
对于余下的数据,有数据域
1400 0000 --1400 0127
可用。在其中,用户可以保存所有要求在
开机后仍保持有效的数据。
用户可借助于
PLC--MD
(参见用户接口)对程序进行参数预置,或者给不同的程序段进行参数
设置。
控制系统接口
该接口通过系统,软键
重新冷启动或正常引导启动之后,该
PLC/
“
信息”,可以检查控制系统的连接(
口就会出现生效的
Setup PLC \> STEP7
PLC
模式(运行/停止)。
RS 232
连接可选。
接口仍保持生效。使用
STEP7
连接生效)。例如,如果接口生效,该窗
PLC 802
编程工具的菜单
5-96
SINUMERIK 802D, 802D bl
开机调试
(IBN)
6FC5697--2AA00--1RP5
,版本
2005年08
月
Page 99
PLC
5.4 PLC
调试
编程
5.4.6
程序测试和监控
可用下列方法来对用户程序进行控制或者错误分析:
S PLC
S
S PLC
S PT PLC 802
状态:显示和修改调用的运算数
状态列表:显示并修改三个可任意选择的变量区
程序:显示并监视整个用户程序(状态),包括符号和注释
:连接
PG/PC
,并激活PT。也可以通过调制解调器来连接
SINUMERIK 802D, 802D bl
6FC5697--2AA00--1RP5
开机调试
(IBN)
,版本
2005年08
月
5-97
Page 100
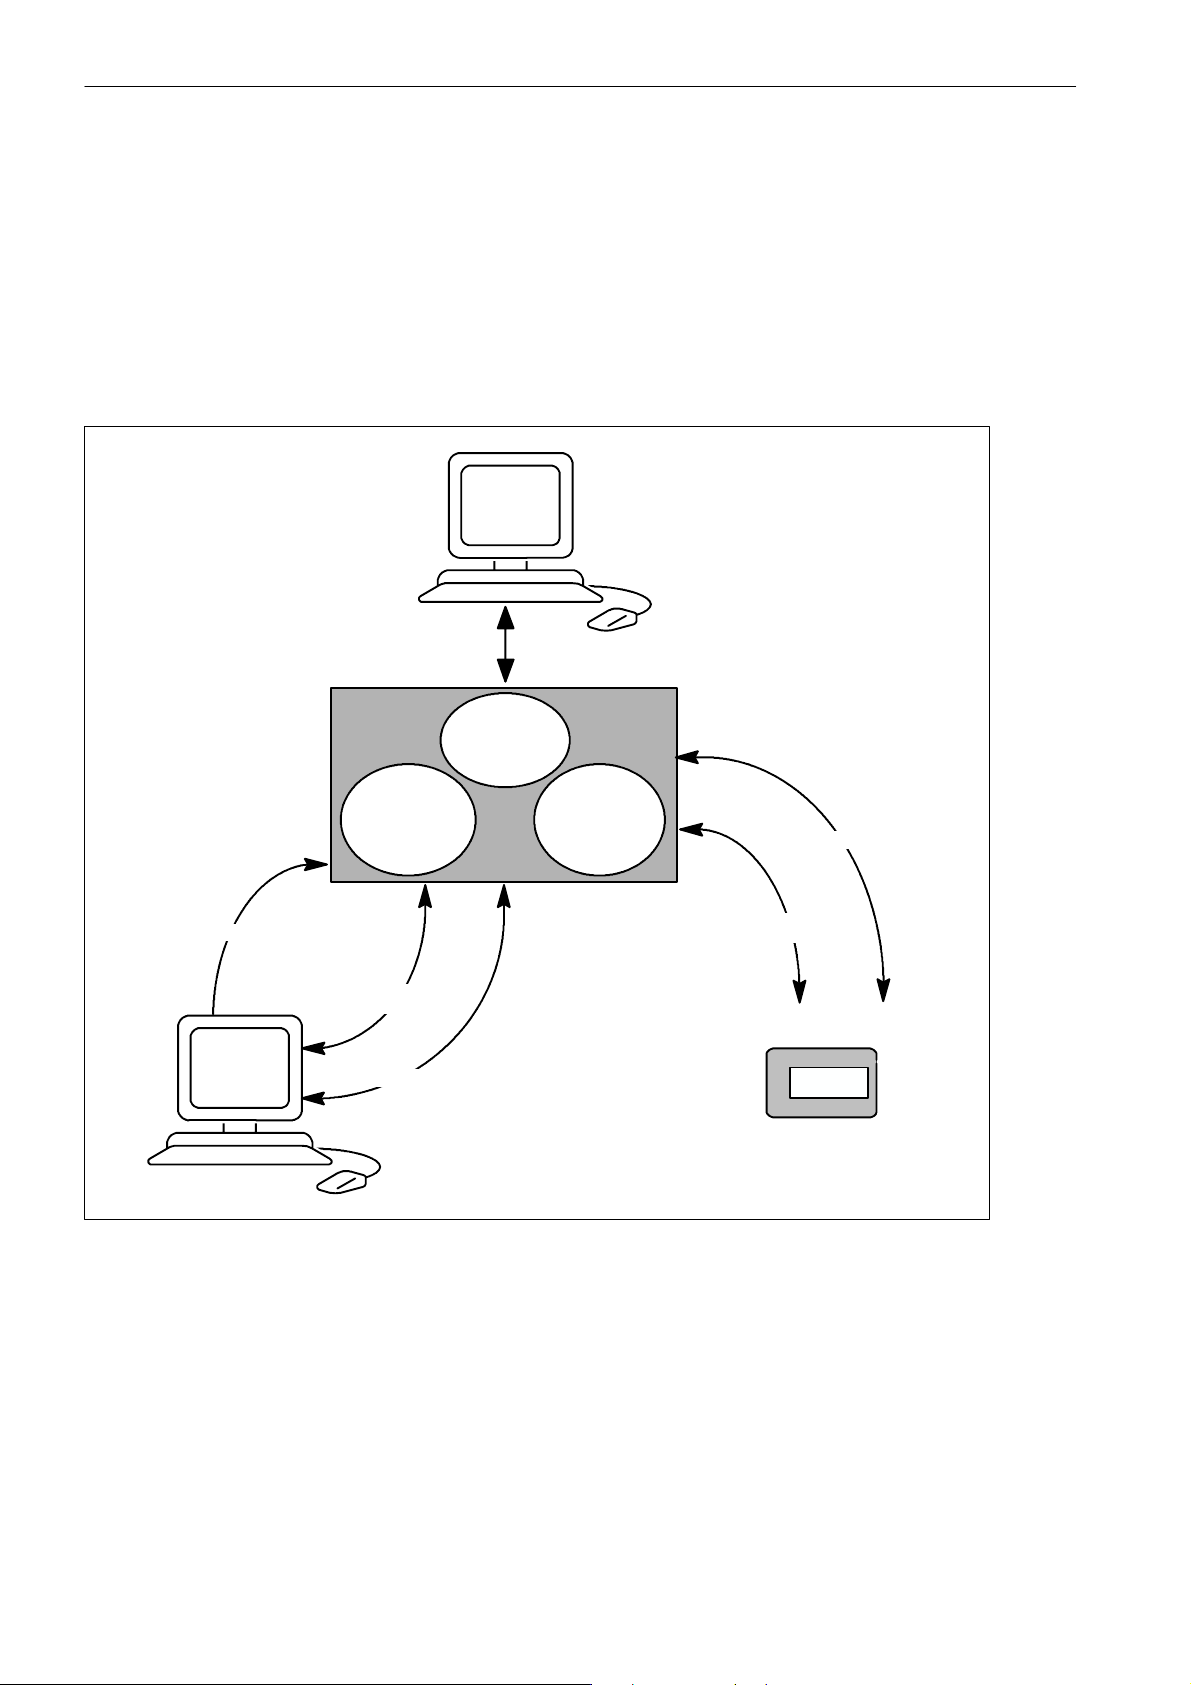
PLC
调试
5.5
5.5
下载/上载/复制/比较
PLC
下载/上载/复制/比较
用户可以在控制系统里保存、复制、或用另一个
可以通过以下方法来实现
S PLC 802
S WINPCIN
S NC
卡
下载/上载/比较
应用程序
PLC
编程工具
(二进制文件)
PT PLC 802
¡
应用程序
PLC
项目覆盖
PLC
应用程序。
图
5-1
©
工具盒
WINPCIN
控制系统中的
PLC
802D
PLC
¡©
PLC
批量调试
应用程序
©
用户报
警文本
应用程序
PLC
¡©¢
序
¡
程
PLC
永久
存储器
¢
机床数据
¡©
PLC
NC
¡©¢
批量调试
应用程序
卡
5-98
SINUMERIK 802D, 802D bl
开机调试
(IBN)
6FC5697--2AA00--1RP5
,版本
2005年08
月
 Loading...