

Page 1
FLUX-CORED WIRE WELDER PFDS 33 B2
FLUX-CORED WIRE WELDER
Assembly, operating and safety instructions
IAN 291492
FÜLLDRAHT-SCHWEISSGERÄT
Montage-, Bedienungs- und Sicherheitshinweise
Page 2
Before reading, unfold both pages containing illustrations and familiarise yourself with all functions of the
device.
Klappen Sie vor dem Lesen die beiden Seiten mit den Abbildungen aus und machen Sie sich anschließend
mit allen Funktionen des Gerätes vertraut.
GB / IE / NI Assembly, operating and safet y instructions Page 5
DE / AT / CH Montage-, Bedienungs- und Sicherheitshinweise Seite 25
Page 3
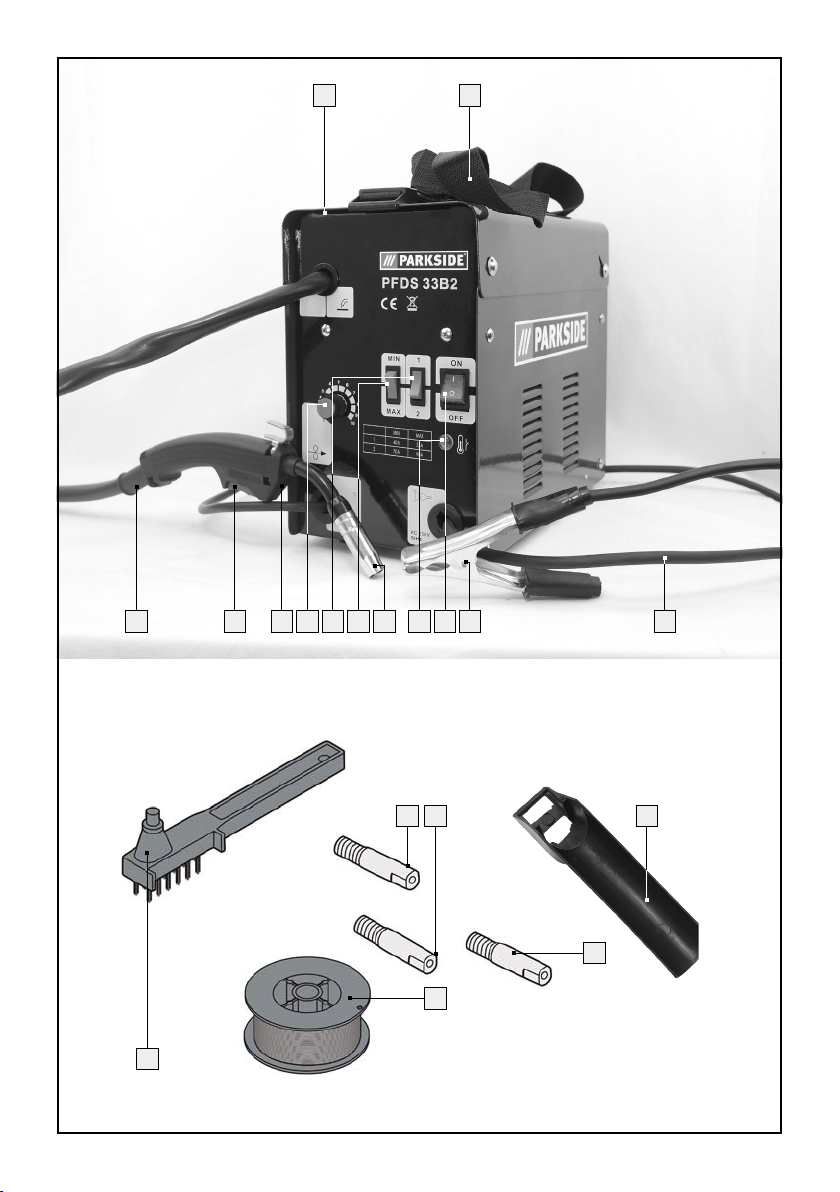
1 2
19
Ø 0,6
Ø 0,8
6
14 15
18
Ø 0,9
3459 8 710111213
16
17
Page 4
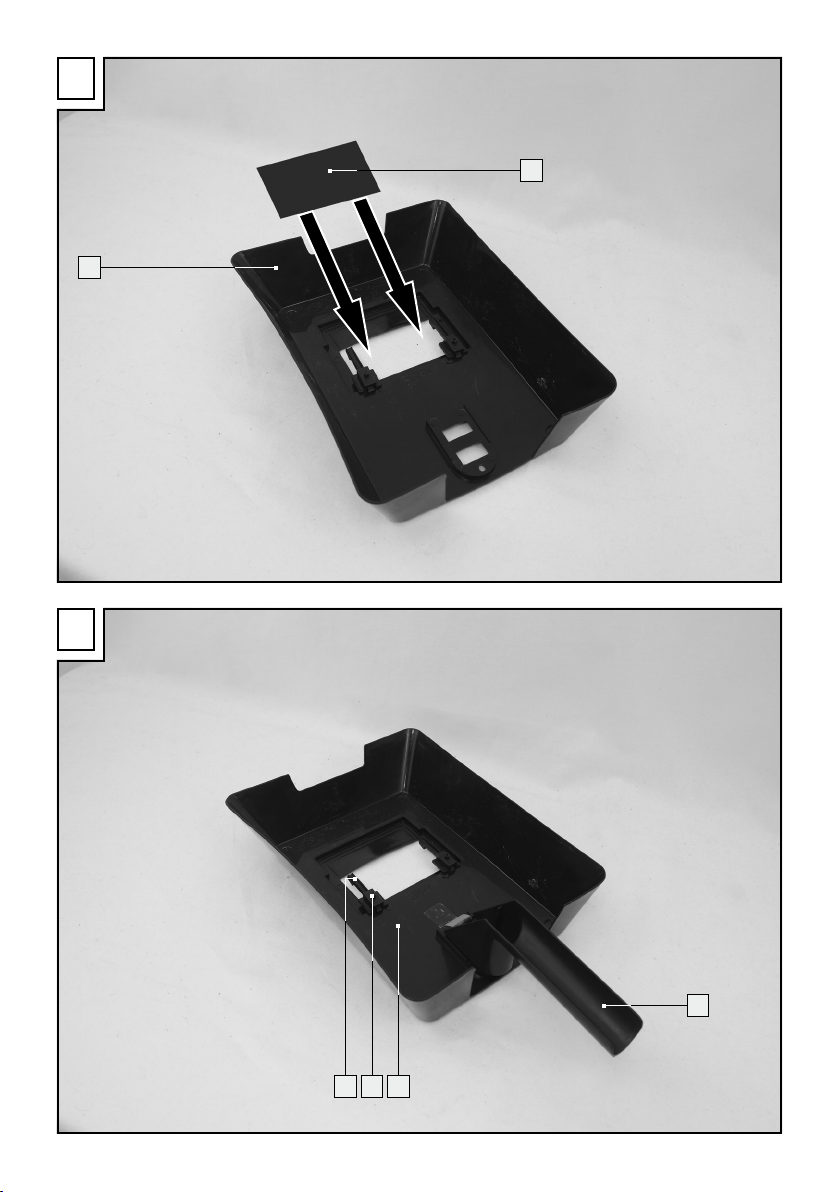
A
B
21
20
24
16
2223
Page 5
Table of contents
List of pictograms used ........................................................................................................ Page 6
Introduction ................................................................................................................................... Page 7
Intended Use ....................................................................................................................................... Page 7
Parts Description .................................................................................................................................. Page 7
Technical Data ....................................................................................................................................Page 8
Scope of Delivery ................................................................................................................................ Page 8
Safety instructions ................................................................................................................... Page 8
Safety hazards during arc welding ...................................................................................................Page 10
Safety notices specific to the welding shield ..................................................................................... Page 12
Tight and moist spaces .......................................................................................................................Page 13
Protective clothing ............................................................................................................................... Page 13
Protecting against rays and burns ...................................................................................................... Page 13
EMC Device Classification ................................................................................................................. Page 14
Before Use ...................................................................................................................................... Page 15
Assembly ......................................................................................................................................... Page 15
Assembling the welding helmet .......................................................................................................... Page 15
Inserting the flux-cored wire ...............................................................................................................Page 15
Initial Use.........................................................................................................................................Page 18
Switching the unit on and off .............................................................................................................. Page 18
Adjusting the welding current ............................................................................................................. Page 18
Adjusting the wire feeder .................................................................................................................... Page 18
Welding ............................................................................................................................................... Page 19
Creating a welding seam ................................................................................................................... Page 20
Maintenance and Cleaning .............................................................................................. Page 21
Environmental instructions and disposal information .............................. Page 21
Information about warranty and service processing ............................... Page 22
Warranty terms .........................................................................................................................Page 22
Extent of warranty ............................................................................................................................... Page 22
Processing of warranty claims ............................................................................................................ Page 22
Service ............................................................................................................................................... Page 23
EU Conformity Declaration ............................................................................................... Page 23
5 GB/IE/NI
Page 6

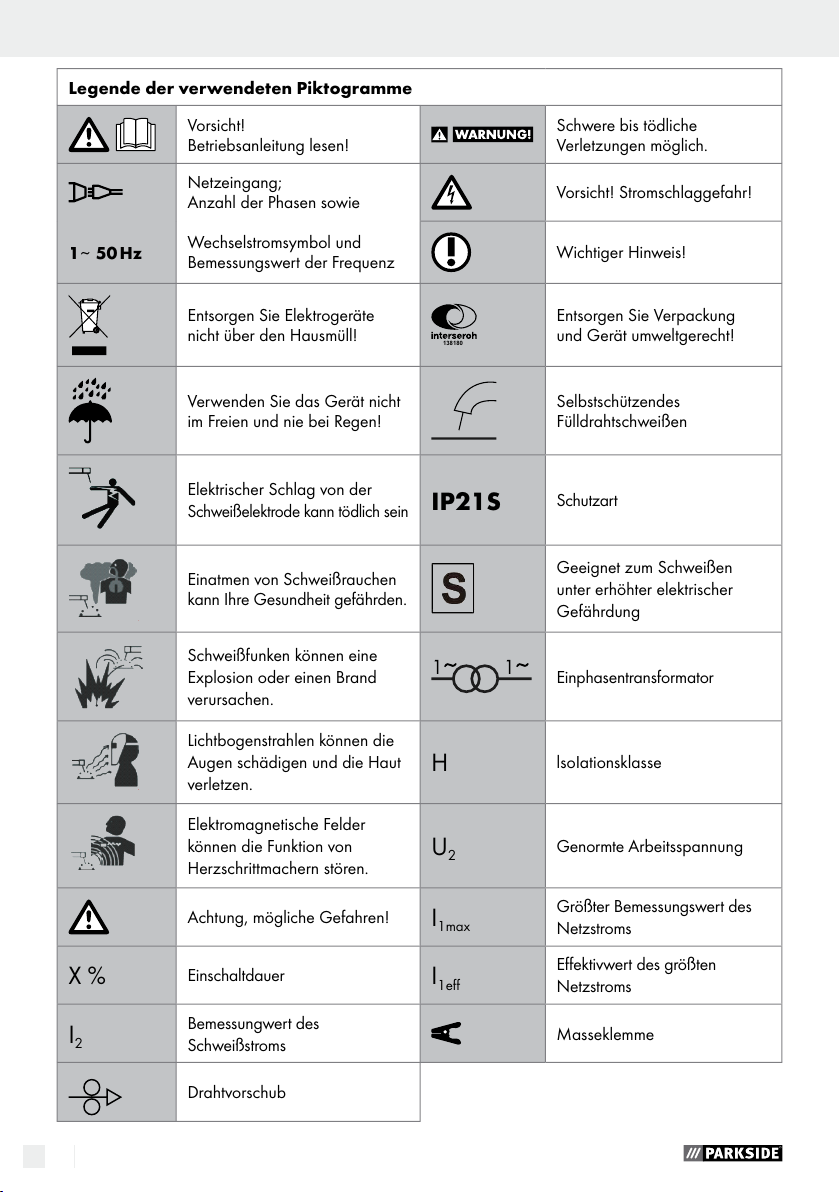
List of pictograms used
Caution! Read instructions for
use!
Severe or fatal injuries may
occur.
Power input; phase number, as
well as
Caution! Danger of electric
shock!
1~ 50 Hz
Alternating current symbol and
rated value of the frequency
Important notice!
Do not dispose of electrical
equipment in household waste!
Dispose of the packaging and
unit in an environmentally-friendly
manner!
Do not use the unit outdoors
and never in rain!
Self-shielded flux-cored arc
welding
Electric shocks from welding
electrodes can prove fatal
IP21S
Protection type
Inhaling welding smoke can
pose a risk to your health.
Suitable for welding with
increased electric risk
Welding sparks can cause an
explosion or fire.
Single-phase transformer
Arc rays can damage the eyes
and injure the skin.
H
Insulation class
Electromagnetic fields can
interfere with the functionality of
pacemakers.
U
2
Standard working voltage
Attention, potential dangers!
I
1max
Highest rated value of mains
current
X %
Duty cycle
I
1eff
Effective value of highest mains
current
I
2
Rated value of welding current Earth terminal
Wire feeder
6 GB/IE/NI
Page 7
Introduction
Flux-Cored Wire Welder PFDS 33 B2
Introduction
Congratulations! You have
chosen a high-quality unit from
our company. Familiarise yourself with the product before using it for the first time.
In addition, please carefully read the instructions for
use and the safety instructions below. Initial operation of this tool must be performed by trained personnel.
KEEP OUT OF THE REACH OF CHILDREN!
Intended Use
This unit is intended for self-shielded flux-cored arc
welding using the appropriate wire. Additional gas
is not required. The inert gas is contained in a powdered form in the wire, is therefore fed directly into
the arc, and this makes the tool wind-resistant while
working outdoors. Only suitable wire electrodes may
be used for the unit. Intended use also involves observing the safety instructions, assembly instructions
and operating instructions in the instruction manual.
The applicable accident prevention regulations are
to be adhered to as strictly as possible. The unit
may not be used:
- in insufficiently ventilated spaces,
- in a damp or wet environment,
- in explosive environments,
- for the purposes of thawing pipes,
- in the vicinity of people with pacemakers and
- in the vicinity of inflammable materials.
Only use the product as described and for the
specified purpose. Keep these instructions in a safe
place. When passing this product on to others, please
also include all the documents. Any use other than
the intended is prohibited and potentially dangerous.
Damages resulting from noncompliance or misuse
are not covered by the warranty and are not included
in the manufacturer's liability.
Residual risk
Even if you use the unit correctly, there will always
be residual risks. The following hazards can arise
due to the design and performance of this flux-cored
arc welding unit:
- Eye damage due to being dazzled,
- Touching hot parts of the unit or the work piece
(burns),
- In the case of insufficient protection, a risk of
accidents and fire exists due to sparks or slag,
- Harmful gas and smoke emissions in the case of a
lack of air and / or insufficient extraction in enclosed
spaces.
Reduce the residual risk by using the unit carefully
and correctly and following all the instructions as
stated.
Parts Description
1
Cover for wire feeder unit
2
Carrying strap
3
Mains plug
4
Earth cable with earth terminal
5
Main switch ON / OFF (including mains
control lamp)
6
Control lamp for overload protection
7
Burner nozzle
8
MIN / MAX switch for welding current setting
9
1 / 2 Switch for welding current setting
10
Adjustment wheel for wire feeder
11
Burner
12
Burner button
13
Cable assembly with direct connection
14
Welding nozzle (0.6 mm)
15
Welding nozzle (0.8 mm)
16
Handle
17
Welding nozzle (0.9 mm)
18
Flux-cored wire welding coil (wire reel)
Ø 0.9 mm / 450 g
19
Chipping hammer with wire brush
20
Welding helmet after assembly, consisting of:
21
Dark welding lens
22
Mask
23
Mounting clip
24
Protective glass locking mechanism
25
Roll holder
7 GB/IE/NI
Page 8
26
Wire outlet
27
Adjusting knob
28
Pressing roller unit
29
Feed roller
30
Feed roller holder
31
Cable assembly intake
32
Torch neck
Technical Data
Mains connection: 230 V∼ / 50 Hz
(alternating current)
Welding current I
Duty cycle X: 10 % at 90 A
Open-circuit voltage U
Highest rated value
for the mains current: I
Effective value for highest
rated current: I
Welding wire drum max.: approx. 450 g
Welding wire diameter: 0.9 mm
Fuse: 16 A
Weight: 13.65 kg
Scope of Delivery
1 Flux-cored arc welding unit PFDS 33 B2
1 Burner nozzle (pre-installed)
3 Welding nozzles (1x 0.9 mm pre-installed; 1x
0.8 mm; 1x 0.6 mm)
1 Chipping hammer with wire brush
1 Flux-cored wire Ø 0.9 mm / 450 g
1 Welding helmet
1 Carrying strap
1 Instructions for use
: 40–90 A
2
welding current,
60 % at 40 A
welding current
: 32 V
0
14 A
1 max.
4.4 A
2 eff
Safety instructions
Please carefully read the instructions
for use and follow the specified notices. Familiarise yourself with the
tool, its proper use and the safety
notices using these instructions for
use. The nameplate contains all the
technical data for this welding tool,
please learn about the technical
facts of this tool.
This device may be used by
children aged 16 years and up,
as well as by persons with reduced
physical, sensory or mental capacities, or lacking experience
and / or knowledge, so long as
they are supervised or instructed
in the safe use of the device and
understand the associated risks.
Do not allow children to play with
the appliance. Cleaning and user
maintenance should not be performed by children without supervision.
Only have repairs and / or main-
tenance performed by electrically
skilled persons.
Only use the welding cables
included (PFDS 33 B2 H01N2D1x10 mm²).
8 GB/IE/NI
Page 9
Safety instructions
During use the equipment should
not be located directly against a
wall, be covered, or be jammed
between other equipment to ensure ample air can be taken in
through the ventilation louvres.
Verify the equipment is correctly
connected to the mains voltage.
Avoid any tensile load on the
mains. Unplug the mains plug
from the socket before transferring the equipment to a different
location.
Always switch the equipment off
with the ON / OFF switch when
not in use. Set the electrode
holder down on an insulated
pad and allow to cool for
15 minutes before removing the
electrodes from the holder.
Pay attention to the condition of
the welding cables, the electrode
holders and the earth terminals.
Worn insulation and conducting
parts can produce hazards and
reduce the welding quality.
Arc welding produces sparks,
melted metal parts and smoke.
Therefore note: Remove any
flammable substances and / or
materials from the work area
and its immediate surroundings.
Ensure the work area is ventilated.
Do not weld atop containers, re-
ceptacles or pipes, which do or
did contain flammable liquids or
gasses.
Avoid any
direct contact with the welding
circuit. The no-load voltage between the electrode holder and
earth terminal can be dangerous, there is a risk of electric
shock.
Do not store or use the equipment
in a moist or wet environment or
in the rain. The Protection Provision
IP21S applies in this respect.
Protect the eyes with the appro-
priate safety glass (DIN Grad
9-10) to be installed in the
included welding shield. Use
gloves and dry protective clothing free from oil and grease to
protect the skin from ultraviolet
rays and the arc.
Do not use the
welding power source to thaw
pipes.
Remember:
The arc ray can damage the
eyes and cause burns to the skin.
Arc welding produces sparks and
drops of molten metal, the welded
work piece begins to glow and
remains very hot for a relatively
9 GB/IE/NI
Page 10
long time. Therefore do not touch
the work piece with bare hands.
Arc welding releases noxious
fumes. Be careful not to inhale
these as best possible.
Protect yourself from the danger-
ous effects of the arc and keep
persons not involved in the work
at least 2 m away from the arc.
ATTENTION!
Depending on mains conditions
at the connection point, operating the welding equipment may
interfere with the voltage supply
for other loads. When in doubt,
please contact your power supply company.
Operating the welding equipment
may interfere with the functionality of other devices, e.g. hearing
aids, pacemakers, etc.
Safety hazards
during arc welding
Arc welding produces a variety of
safety hazards. It is therefore particularly important for the welder to
observe the following rules to avoid
putting himself and others in danger
and to prevent damage to persons
and the equipment
Only have work to the mains
voltage end, e.g. to cables, plugs,
outlets, etc. performed by a electrically skilled person in accordance with national and local
regulations.
In the event of an accident, im-
mediately disconnect the welding
equipment from the mains voltage.
If electrical contact voltage occurs,
immediately switch the equipment
off and have it inspected by an
electrically skilled person.
Always ensure good electrical
contacts on the welding current
end.
Always wear insulating gloves on
both hands whilst welding. These
will protect from electric shock
(no-load voltage of the welding
current), from hazardous rays
(heat and UV rays) and glowing
metal and weld splashes.
Wear solid, insulating shoes. The
shoes should also insulate when
exposed to moisture. Low shoes
are not suitable, as glowing metal
drops falling could cause burns.
Wear suitable protective clothing,
no synthetic garments.
Do not look into the arc with
unprotected eyes, only use a
welding shield with approved
protective glass per DIN. In
10 GB/IE/NI
Page 11
Safety instructions
addition to light- and heat rays
which could result in blinding or
burns, the arc also emits UV rays.
Without adequate protection,
this invisible ultraviolet radiation
causes very painful conjunctivitis
which is only noticed a few hours
later. UV rays further cause burns
similar to a sunburn in unprotected
areas of the body.
Persons near the arc or assistants
must also be informed of the risks
and outfitted with the necessary
protection. If necessary, set up
protective panels.
Ensure an adequate supply of
fresh air whilst welding,
particularly in small spaces, as it produces
smoke and harmful gasses.
Do not weld containers in which
gasses, fuels, mineral oils, etc.
were stored - even if emptied a
long time ago - as residue poses
an explosion hazard.
Special regulations apply in rooms
posing fire- and explosion hazards.
Welded joints exposed to great
strain and needing to meet certain safety requirements must be
made by specially trained and
certified welders. Examples are
pressure vessels, running rails,
tow couplings, etc.
ATTENTION! Always connect
the earth terminal as close as
possible to the point of weld to
provide the shortest possible path
for the welding current from the
electrode to the earth terminal.
Never connect the earth terminal
to the housing of the welding
equipment!
Never connect the earth terminal
to earthed parts far away from
the work piece, e.g. a water pipe
in another corner of the room. This
could otherwise damage the
protective bonding system of the
room you are welding.
Do not use the welding equipment
in the rain.
Do not use the welding equipment
in a moist environment.
Only place the welding equip-
ment in a level location.
The output is rated at an ambient
temperature of 20 °C. The welding time may be reduced in
higher temperatures.
Danger of electric shock:
Electric shock from a weld-
ing electrode can be fatal.
Do not weld in rain or snow. Wear
dry insulating gloves. Do not touch
the electrode with bare hands. Do
not wear wet or damaged gloves.
11 GB/IE/NI
Page 12
Protect yourself from electric shock
by insulating from the work piece.
Do not open the equipment housing.
Danger due to welding
smoke:
Inhaling welding smoke can jeopardize your health. Keep your head
out of the smoke. Use facilities in
open areas. Use ventilation to remove
smoke.
Danger due to electromagnetic fields:
Welding current produces electromagnetic fields. Do not use along
with medical implants. Never wrap
the welding cables around the
body. Consolidate welding cables.
Safety notices specific to
the welding shield
Danger due to welding
sparks:
Welding sparks can cause an
explosion or fire. Keep flammables
away from the welding area. Do
not weld next to flammables. Welding sparks can cause a fire. Keep a
fire extinguisher nearby and an observer ready to use it. Do not weld
on top of drums or any closed containers.
Danger due to arc rays:
Arc rays can damage the eyes and
injure the skin. Wear a hat and
safety goggles. Wear hearing
protection and a closed, high shirt
collar. Wear welding helmets and
proper filter sizes. Wear full personal protection.
Using a hot light source (e.g.
lighter) always check the welding shield is working properly
before starting to weld.
Welding splashes can damage
the glass shield. Replace damaged or scratched glass shields
immediately.
Promptly replace damaged or
heavily soiled / splashed components.
The equipment may only be
operated by persons who have
turned 16.
Familiarise yourself with the safety
instructions for welding. Also refer
to the safety instructions of your
welding equipment.
Always use the welding shield
when welding. Failure to use the
shield may result in serious injuries to the retina.
12 GB/IE/NI
Page 13

Safety instructions
Always wear protective clothing
when welding.
Never use the welding shield
without protective glass, as the
optics can otherwise be damaged.
Replace the protective glass
early to ensure good visibility
and fatigue-proof working.
Tight and moist spaces
When working in tight, moist or
hot spaces, use insulating pads
and intermediate layers in addition to gauntlet gloves made from
leather or other insulating materials to insulate the body from
earth.
When using welding equipment
in electrically dangerous conditions, e.g. in tight spaces from
conductive walls (kettles, pipes,
etc.), in wet spaces (soaking of
work clothes), the output voltages
of the welding equipment may
not be higher than 48 Volts (rms
value) in open loop. Based on
the output voltage this welding
equipment may be used in these
conditions.
Protective clothing
Whilst working the welder must
be protected against rays and
burns all over the body with the
appropriate clothing and face
protection. Remember the following steps:
- Put on protective clothing before
welding.
- Put on gloves.
- Open windows or vent to ensure
air supply.
- Wear safety goggles and a
mask.
Wear gauntlet gloves made
from suitable material (leather)
on both hands. These must be in
good condition.
Wear suitable aprons to protect
the clothing from sparks and
burns. When required based on
the working method, e.g. welding
overhead, wear a protective suit
and, if necessary, a head guard.
Protecting against
rays and burns
Mark the work area with a
sign „Danger! Do not look into
flames!“ to indicate the risk to
the eyes. If possible, shield the
13 GB/IE/NI
Page 14

work areas to protect persons
nearby. Keep unauthorised persons away from the welding area.
Walls in the direct vicinity of fixed
work areas should be neither
light coloured nor glossy.
Protect windows against rays
passing through or reflecting at
a minimum to head height, e.g.
with suitable paint.
EMC Device Classification
This is a welding unit with Class A
electromagnetic compatibility in accordance with the IEC 60974-10
standard. Therefore, it fulfils the applicable requirements for industrial
and domestic use. It may be connected to the public low voltage
electricity supply in residential areas.
Even when the flux-cored arc welding unit complies with standardized
emission thresholds, electric arc
welding units may cause electromagnetic interference in sensitive
systems and devices.
The user is responsible and must
undertake the appropriate safety
measures for interference which
results from arcs during the welding
process. In doing so, the user must
take the following into account in
particular:
- Power, control, signal and tele-
communications cables
- Computers and other microproces-
sor-controlled devices
- Televisions, radios and other play-
back devices
- Electronic and electric safety
equipment
- People with pacemakers or hearing
aids
- Measuring devices and calibration
devices
- Interference immunity of other
devices in the vicinity
- The time of day during which
welding work is being carried out.
To reduce potential interference
radiation, it is recommended that
you:
- Equip the mains connection with a
mains filter or shield it with a metal
pipe
- Regularly perform maintenance
work on the flux-cored arc welding
unit and keep it in good condition
- Weld cables should be as short
as possible, fully unwound and
run as parallel on the ground as
possible
- Potential equalization should be
provided
14 GB/IE/NI
Page 15
Safety instructions / Before Use / Assembly
- The work pieces should be properly earthed
- Devices and systems susceptible
to interference radiation should be
removed from the welding area if
possible or shielded.
Before Use
Remove all parts from the packaging and inspect
whether the flux-cored arc welding unit or the
individual parts are visibly damaged. If this is
the case, do not use the flux-cored arc welding
unit. Contact the manufacturer using the service
address stated.
Remove all protective film and other transport
packaging.
Check that all items included in the scope of
delivery are present.
Assembly
Assembling the
welding helmet
Insert the dark welding lens 21 into the mask
with the writing to the top
The marking on the dark welding lens
be visible from the front of the welding helmet.
Push the handle 16 into the suitable notch on
the mask from the inside until it clicks in (See
Fig. B).
Inserting the flux-cored wire
22
(see Fig. A).
21
must
a diameter from 0.6 – 0.9 mm can be used with this
unit.
The feed roller, welding nozzle and wire cross-section
must always be compatible.
The unit is suitable for wire reels up to a maximum
of 450g.
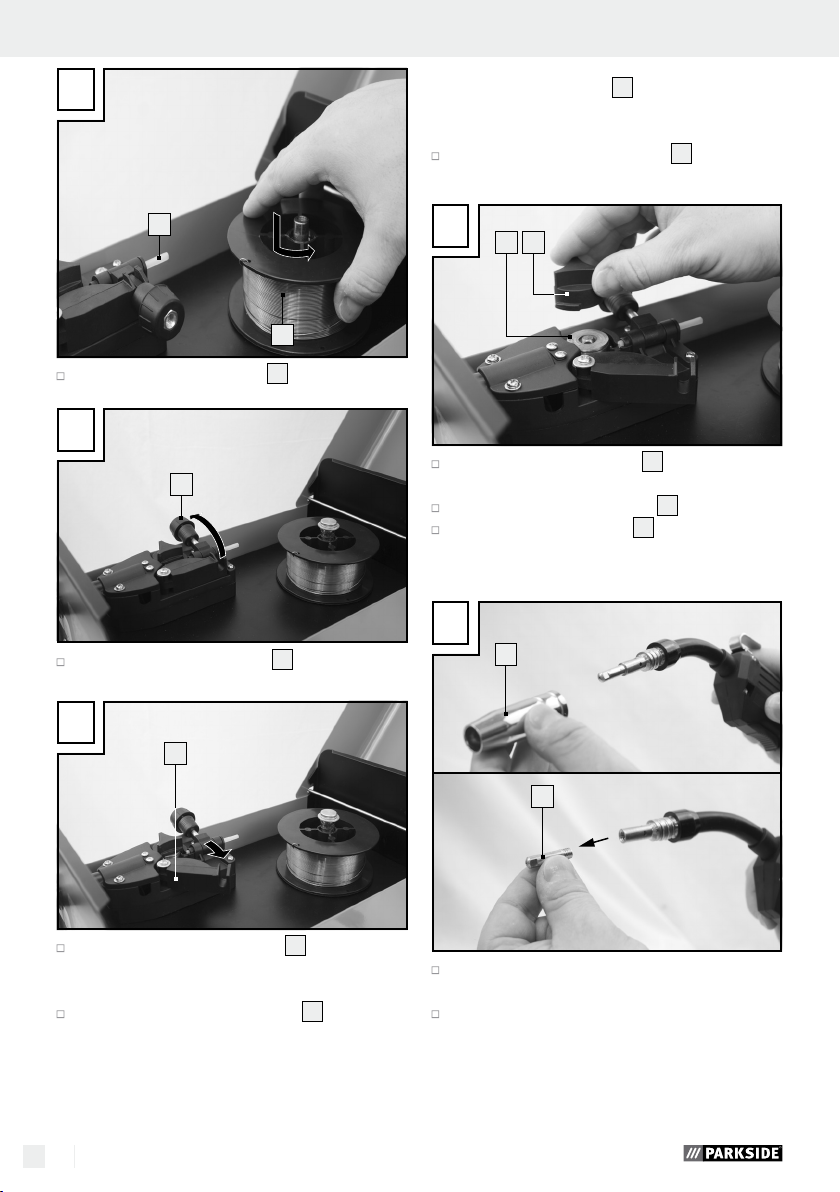
Unlock and open the cover for the wire feeder
1
unit
by lifting the threaded rod up from the
slotted hole.
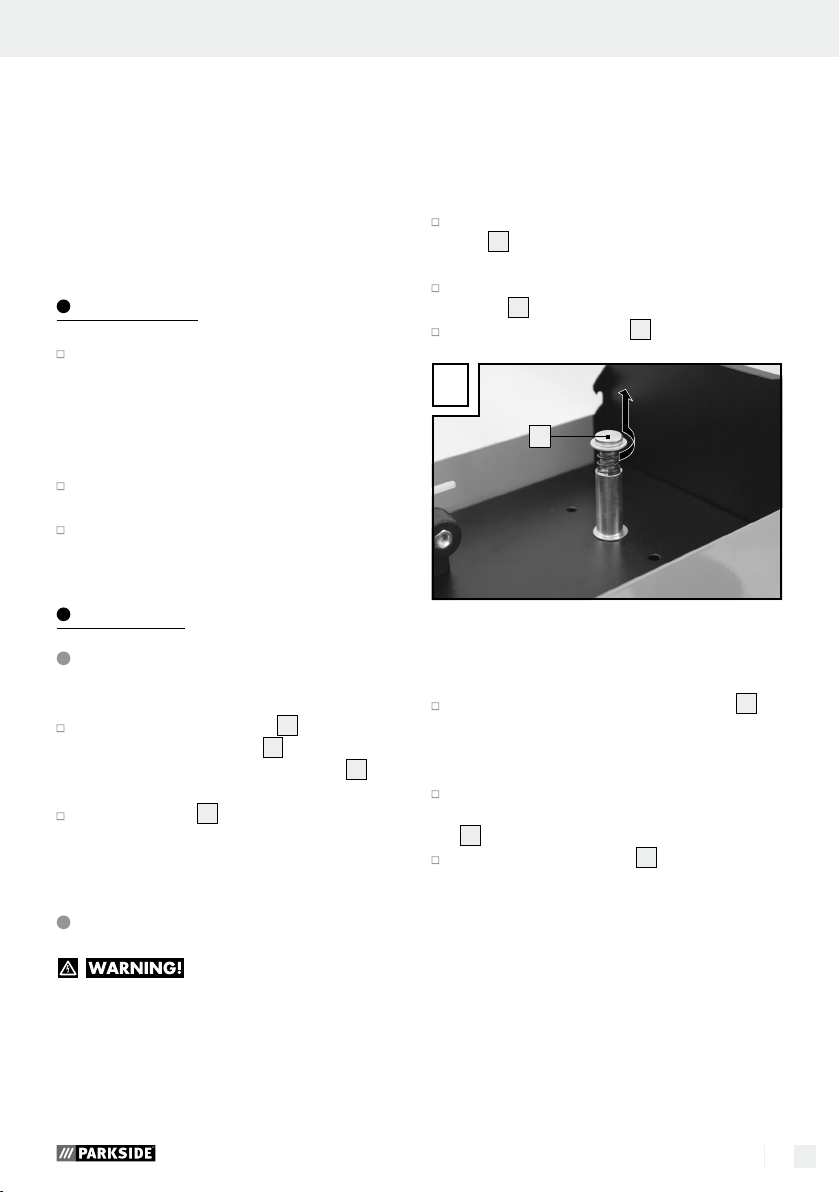
Unlock the roller unit by turning the roller
25
holder
Remove the roller holder 25 from the shaft (see
Fig. C).
clockwise (see Fig. C).
C
25
Note: Please ensure that the wire end does not
loosen and that the roll does not automatically
roll away. The wire end may only be loosened
during assembly.
Unwrap the flux-cored wire welding coil 18
completely so that it can be unrolled freely.
However, do not loosen the wire end just yet
(see Fig. D).
Place the wire reel onto the shaft. Ensure that
the roll uncoils on the side with the wire outlet
26
(see Fig. D).
Reattach the roller holder 25 and lock it by
pressing on it and turning it counterclockwise
(see Fig. D).
To prevent the hazard of an
electrical shock, injury or damage, pull the mains
plug from the socket before maintenance or preparing for work.
Note: Depending on the application, different
welding wires may be required. Welding wires with
15 GB/IE/NI
Page 16
D
used in the feed roller
wire thickness diameter of Ø 0.9 mm.
The wire must be in the upper notch!
Reattach the feed roller holder 30 and screw it
tightly.
29
with the next highest
26
18
Loosen the adjusting knob 27 and pivot it up-
wards (see Fig. E).
E
27
Turn the pressing roller unit 28 to the side (see
Fig. F).
F
28
G
Remove the burner nozzle 7 by rotating it
clockwise (see Fig. H).
Unscrew the welding nozzle 14 (see Fig. H).
Lead the cable assembly 13 away from the
welding unit in as straight a line as possible
(place it on the floor).
3029
H
7
14
Loosen the feed roller holder 30 by turning it
counterclockwise and remove it by pulling it
upwards (see Fig. G).
Check the top of the feed roller 29 to see if the
appropriate wire thickness is set. If necessary,
the feed roller must be turned around or replaced.
The welding wire supplied (Ø 0.9 mm) must be
16 GB/IE/NI
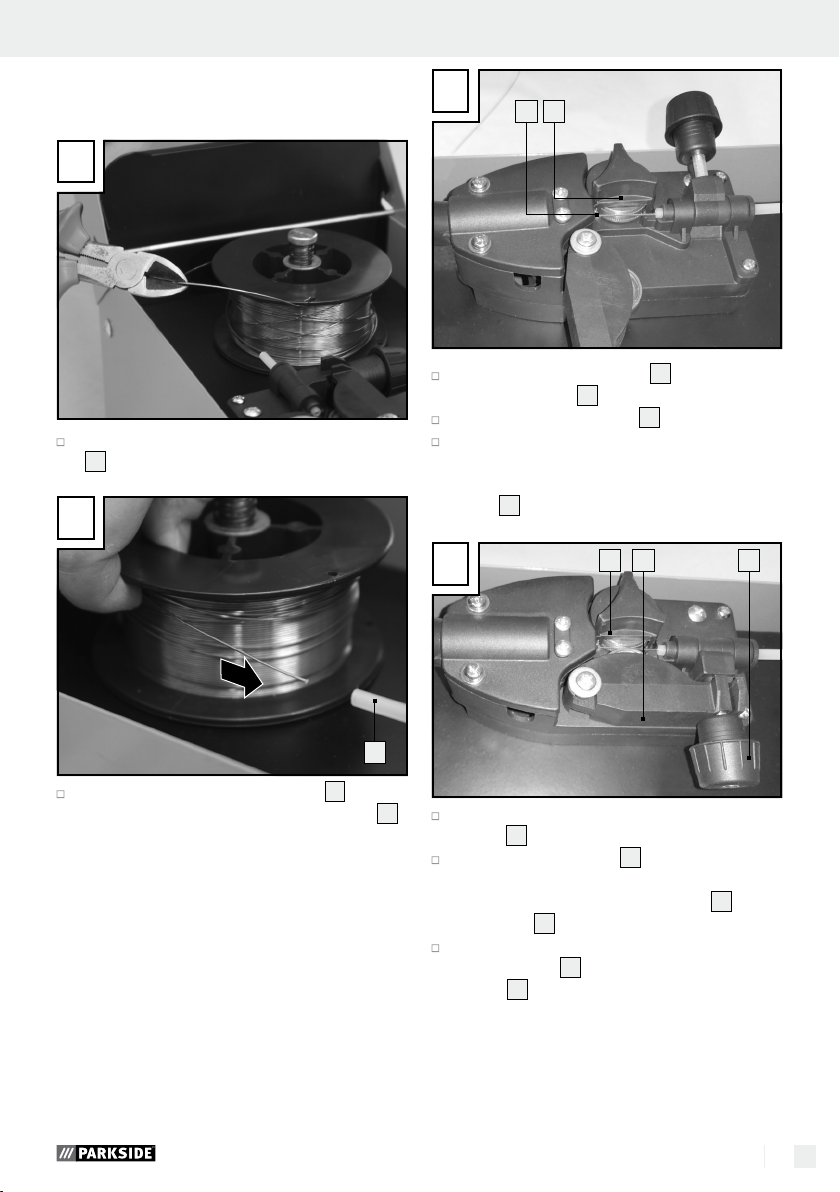
Remove the wire end from the coil edge (see
Fig. I).
Shorten the wire end using a wire cutter or side
cutter to remove the damaged/ bent wire (see
Fig. I).
Note: The wire must be kept taut the entire
time to prevent it from loosening and unrolling!
Page 17
Assembly
It is recommended that you always carry out
work with another person.
I
Push the flux-cored wire through the wire outlet
26
(see Fig. J).
J
K
Pivot the pressing roller unit 28 in the direction
of the feed roller
Mount the adjusting knob 27 (see Fig. L).
Adjust the counter-pressure using the adjusting
knob in such a way that the welding wire sits
tightly between the pressing roller and the feed
roller
squashed (see Fig. L).
L
2931
29
(see Fig. L).
29
in the upper duct without being
29 28 27
Lead the wire along the feed roller 29 and
then push it into the cable assembly intake
(see Fig. K).
26
31
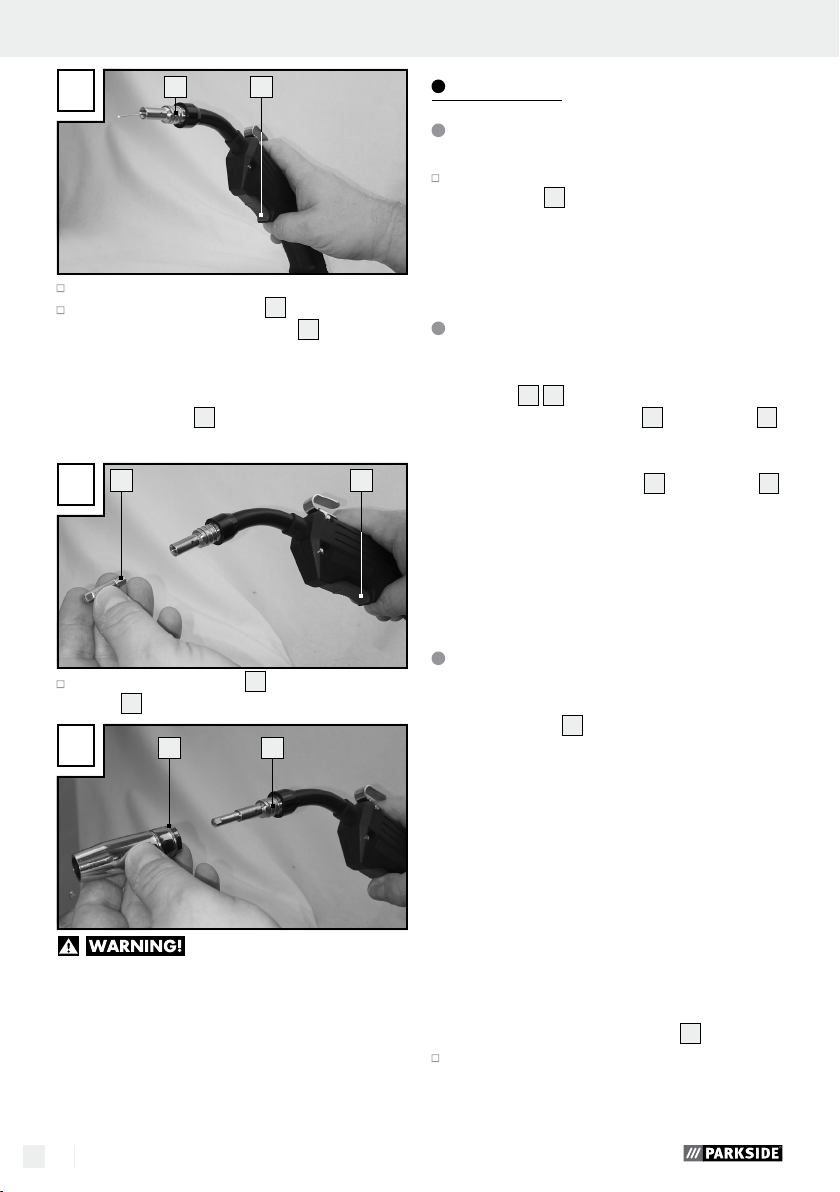
Switch the welding unit on using the main
5
switch
Press the burner button 12.
Now the wire feeder system will push the weld-
ing wire through the cable assembly
the burner
As soon as the wire protrudes 1 – 2 cm from
the torch neck
button
.
11
.
32
you can release the burner
12
once more (see Fig. M).
13
and
17 GB/IE/NI
Page 18
M
Switch the welding unit off again.
Screw the welding nozzle 14 back on.
Ensure that the welding nozzle
diameter of the welding wire being used (see
Fig. N).
For the welding wire supplied (Ø 0.9 mm) the
welding nozzle
diameter of 1.0 mm must be used.
N
Push the burner nozzle 7 back onto the torch
neck
O
32 12
14
matches the
14
with the next highest
14 12
32
by rotating it clockwise (see Fig. O).
7 32
Initial Use
Switching the unit on and off
Switch the welding unit on and off using the
main switch
unit for an extended period, pull the plug out
of the mains socket. It is only then that the unit
will not be supplied with any current.
5
. If you do not use the welding
Adjusting the welding current
You can adjust the desired welding current using
the switches
If, for example, the MIN switch
are up, the welding current amounts to 40 A and
the duty cycle is 60 %.
If, for example, the MAX switch
are down, the welding current amounts to 90 A
and the duty cycle is 10 %.
The required welding current depends on the welding wire diameter, the material thickness and the
desired weld penetration depth.
8 9
on the front of the welding unit.
8
and switch 1 9
8
and switch 2 9
Adjusting the wire feeder
To achieve a consistent weld, the adjustment wheel
for the wire feeder
the wire feeder. It is recommended that you start
with a setting in the centre position and reduce or
increase the speed if necessary.
The required welding current depends on the welding wire diameter used, the material thickness, the
desired weld penetration depth and the gaps to be
bridged on the work pieces to be welded.
10
can be used to finely adjust
To prevent the hazard of an
electrical shock, injury or damage, pull the mains
plug from the socket before maintainance or preparing for work.
18 GB/IE/NI
Overload protection
The welding unit is protected against thermal overload with an automatic protective device (thermostat
with an autorecloser). The overload protection interrupts the process when the circuit has been overloaded and the yellow control lamp
If the protective device has been activated, al-
low the unit to cool down (approx. 15 minutes).
As soon as the yellow control lamp for overload
6
illuminates.
Page 19
Initial Use
protection 6 turns off, the unit is ready to use
once more.
Welding helmet
HEALTH HAZARD! If you
do not use the welding helmet, harmful UV rays
and heat emitting from the arc can damage your
eyesight.
Always use the welding helmet when you weld.
Welding
RISK OF BURNS! Hot,
welded work pieces are very hot, meaning that you
can burn yourselves on them.
Always use a pliers to move hot, welded work
pieces.
After you have connected the welding
unit to the electricity supply, proceed as
follows:
Connect the earth cable with the earth terminal
4
to the work piece to be welded.
Ensure that good electrical contact exists.
The workpiece should be free of rust and paint
on the area to be welded.
Select the desired welding current and the wire
feeder depending on welding wire diameter,
material thickness and desired weld penetra-
tion depth.
Switch on the unit.
Hold the welding helmet 20 in front of your
face and lead the burner nozzle
area of the work piece to be welded.
Press the burner button 12 to generate an arc.
When the arc burns, the unit feeds wire into the
weld pool.
If the welding spot is big enough, the burner
11
is slowly led along the desired edge.
The gap between the burner nozzle and work
piece should be as small as possible (in any
case, no more than 10 mm).
If necessary, oscillate it gently to enlarge the
weld pool somewhat. For those who are less
experienced, it can be difficult to form a decent
7
along the
arc i.e. the correct setting for the welding current
and wire feeder speed.
You can figure out the best welding current and
wire feeder speed settings by practicing on a
test piece. A well-adjusted arc has a soft, steady
humming sound.
The weld penetration depth should be as deep
as possible, however, the weld pool should not
fall through the work piece.
In the case of rough or harsh rattling, decrease
the wire feeder speed or switch to a higher
power setting (increase welding current).
If the wire feeder speed is too high and / or the
welding current is too low, the welding wire
may not melt properly and may dip into the
welding seam and into the work piece.
A quiet, dull sound with a flickering arc indicates
too low a wire feed.
Increase the wire feeder speed or switch to a
lower welding current.
The wire melts even before it has reached the
welding seam with a welding current that is too
high. The result is that drops form on the welding
wire, as well as spraying and an inconsistent
arc.
The slag may only be removed from the seam
when it has cooled down.
To continue the welding process on an inter-
rupted seam:
Firstly, remove the slag from the point of attach-
ment.
Ignite the arc in the weld groove, lead it to the
connection point, properly melt the material
there and then continue along the welding
seam.
CAUTION! Ensure that the burner is always
put down on an insulated surface after welding.
Always switch the welding unit after finishing
welding work and during breaks, and always
pull the mains plug out of the socket.
19 GB/IE/NI
Page 20
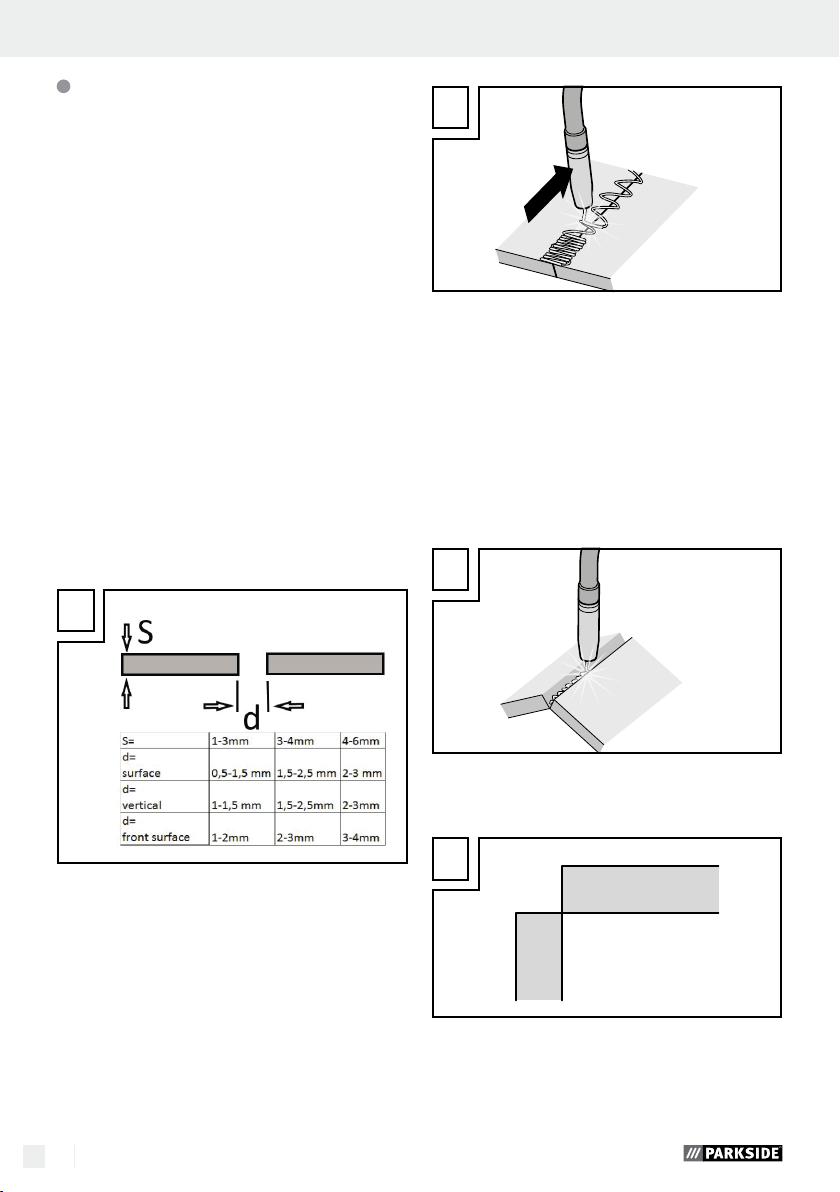
Creating a welding seam
Spot-welded seam or forehand welding
The burner is pushed forwards.
Result: The penetration depth is lower, seam width
is larger, weld bead is flatter and fault tolerance is
greater.
Pull-welded seam or backhand welding
The burner is pulled away from the welding seam.
Result: The penetration depth is higher, seam width
is smaller, weld bead is higher and the fault tolerance
is lower.
Welded joints
There are two basic joint types in welding technology:
butt welding and angle welding (outside edge, inside edge and overlapping).
Butt welded joints
For butt welded joints up to 2mm thick, the welding
edges are brought together completely.
For larger thicknesses, see the table below:
P
Q
To forestall or reduce deformations which could
arise during material hardening it is a good idea
where possible to fix the work pieces using a piece
of equipment which counteracts the contraction or
deformation of the material.
It is recommended that you avoid hardening the
welded structure to prevent fractures in the welded
seam. These difficulties can be reduced if you are
able to rotate the work piece in such a way that the
welding process can be carried out in two opposite
runs.
R
Flat butt welded joints
Welding processes should be carried out without
interruption and with a sufficient penetration depth.
Therefore, good preparation is essential.
Factors which effect the quality of the welding
results include: the welding current, the distance
between the welding edges, the burner tilt and the
respective welding wire diameter.
The steeper the burner is held in relation to the
work piece, the higher the penetration depth and
vice versa.
20 GB/IE/NI
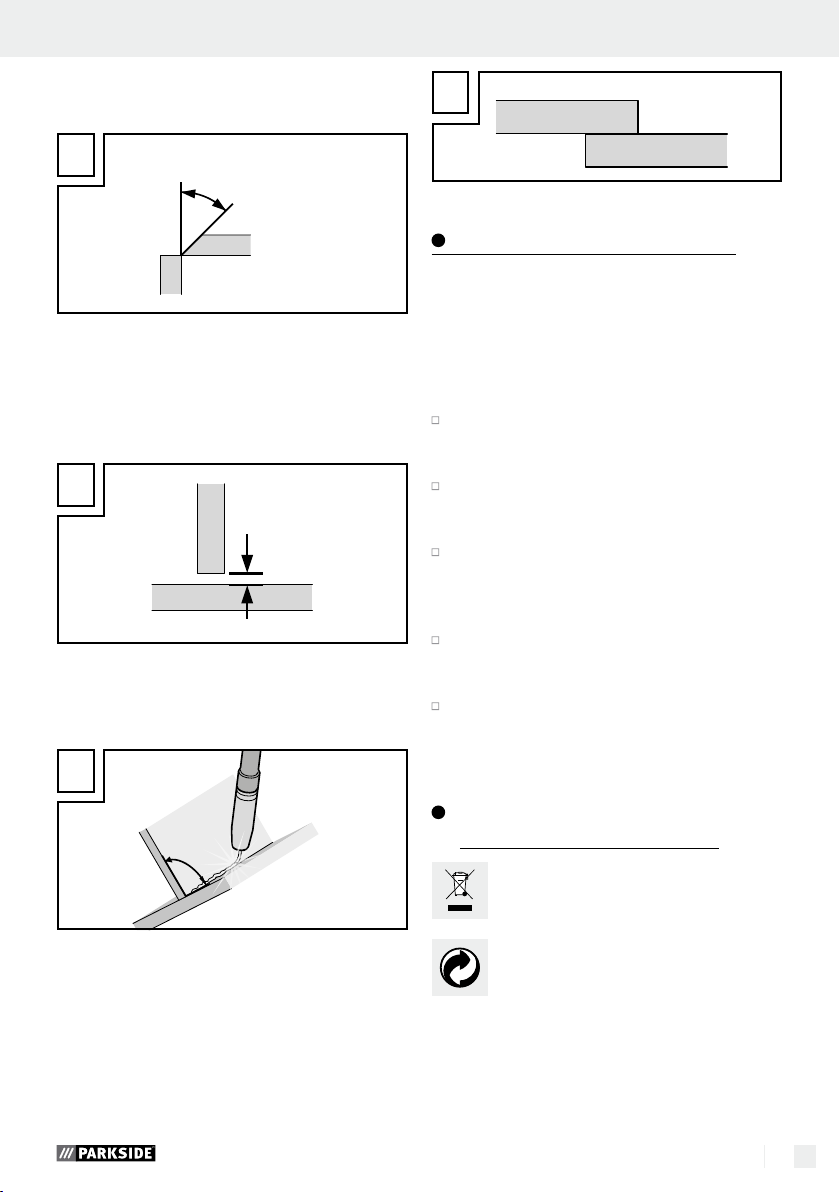
Welded joints on outside edges
Preparation for this is very simple.
S
However, this is not practical for stronger materials.
In this situation, it is better to prepare a joint as
Page 21
Initial Use / Maintenance and Cleaning / Environmental instructions ...
depicted in the figure opposite, in which the edge
of a plate is angled.
T
45°
Welded joints on inside edges
Preparation for this welded joint is very simple and
can be carried out on materials up to 5mm thick.
The measurement "d" must be reduced to a minimum
and should in any case be less that 2mm.
U
d
However, this is not practical for stronger materials.
In this situation it is better to prepare a joint as depicted in Figure V, in which the edge of a plate is
angled.
V
W
Maintenance and Cleaning
Note: The welding tool requires regular maintena
and reconditioning to work properly and to comply
with safety requirements. Improper and incorrect
operation may result in malfunctions and damage
the tool.
Switch off the main power supply and the main
switch on the device before maintaining or repairing the welding tool.
Regularly clean the inside and outside of the
welding tool. Remove dirt and dust inside the
device with air, steel wool, or a brush.
Current regulators, earthing equipment, internal
cables, the blowpipe coupler and adjusting
screw should be maintained regularly. Tighten
loose screws and replace rusty screws.
Regularly check the leakage resistance of the
welding tool. Use suitable measuring instruments
for this purpose.
In the event of a defect or if components need
to be replaced, please contact the corresponding professional.
nce
90°
Overlapping welded joints
The most common preparation for this is to use
straight welding edges. The welding process can
be carried out with a normal angle weld seam. Both
work pieces must be brought together as closely as
possible.
Environmental instructions
and disposal information
Don‘t waste,
recycle!
Device, accessories and packaging
should be recycled in an environmentally friendly manner.
Do not dispose of the inverter welder equipment w
your household waste, or throw into fire or water. If
possible, non-operational equipment should be recycled. Contact your local retailer for information.
ith
21 GB/IE/NI
Page 22
Service / EU Conformity Declaration Information about warranty and service processing / Warranty terms
Information about warranty
and service processing
Creative Marketing Consulting GmbH
warranty
Dear customer, the warranty for this device is
3 years from the date of purchase. In the event of
product defects, you have legal rights against the
retailer of this product. Your statutory rights are not
limited in any way by our warranty detailed below.
Warranty terms
The warranty period begins on the date of purchase.
Please retain the original receipt safely. This document is required as your proof of purchase.
Should this device show any fault in materials or
manufacture within three years from date of purchase, it will be repaired or replaced - at our choice
- by us free of charge. This warranty is conditional
on the defective device and the receipt of purchase
(store receipt) being presented within the three year
warranty period, and that there is a brief written
description of the nature of the defect and of the
date it arose.
If the defect is covered by our warranty, we will
return the repaired equipment or replacement thereof.
A repair or exchange of the equipment does not
extend a new warranty period.
Extent of warranty
The appliance has been manufactured to strict
quality guidelines and meticulously examined
before delivery.
This warranty becomes void if the device has been
damaged or improperly used or maintained. All
instructions provided in the operating instructions
must be followed strictly to constitute proper use of
the product. Purposes and practices which the operating instructions warn of or advise against must
be avoided without fail.
This product is intended for private, non-commercial
use only. Any incorrect or improper use of the device,
use of force and changes not performed by our authorized service branch will void the warranty.
Processing of warranty claims
Please follow the instructions below to ensure your
claim is processed quickly:
When inquiring about your product please have
your receipt and product number (e.g. IAN 12345)
ready as your proof of purchase.
The product number can be found on the type plate,
an engraving, the cover page of your instructions
(bottom left) or the decal at the back or bottom.
In the event of malfunctions or other defects please
first contact the service department below by
phone or e-mail.
A product recorded as defective, along with the
proof of purchase (sales receipt) and a description
of the defect and when it occurred, can then be returned free of charge to you to the service address
provided.
Notice:
Download this and many other manuals,
product videos and software from
www.lidl-service.com.
The warranty applies to faults in material or manufacture. This warranty does not apply to product
parts subject to normal wear and tear and which
can therefore be considered as wear items, or to
damage to fragile parts, e.g. switches, storage
batteries or glass parts.
22 GB/IE/NI
Page 23
Service
EU Conformity Declaration
How to contact us:
GB, IE, NI
Phone: 0-808-189-0652 (GB)
(£ 0,10 / Min.)
Registered office: Germany
IAN 291492
Please note that the following address is not a service address.
Please first contact the service point named above.
Address:
C. M. C. GmbH
Katharina-Loth-Str. 15
DE-66386 St. Ingbert
GERMANY
We,
C. M. C. GmbH
Responsible for documentation: Andre Scheer
Katharina-Loth-Str. 15
DE-66386 St. Ingbert
GERMANY
declare in our sole responsibility that the product
Flux-Cored Wire Welder PFDS 33 B2
Serial number: 2056
Year of manufacture: 2017 / 17
IAN: 291492
Model: PFDS 33 B2
meets the basic safety requirements of European
Directives
EC Low Voltage Directive
2014 / 35 / EU
EC Directive for Electromagnetic
Compatibility
2014 / 30 / EU
RoHS Directive
2011 / 65 / EU
and its amendments.
The conformity assessment is based on the following
harmonised standards:
EN 60974-1:2012
EN 60974-10:2014
AfPS GS 2014:01 PAK
St. Ingbert, 31.03.2017
p.p. Andre Scheer
- Quality Control Manager -
23 GB/IE/NI
Page 24
24
Page 25
Inhaltsverzeichnis
Legende der verwendeten Piktogramme ........................................................... Seite 26
Einleitung ......................................................................................................................................... Seite 27
Bestimmungsgemäße Verwendung .................................................................................................... Seite 27
Teilebeschreibung ............................................................................................................................... Seite 27
Technische Daten ................................................................................................................................ Seite 28
Lieferumfang ........................................................................................................................................ Seite 28
Sicherheitshinweise ................................................................................................................ Seite 28
Gefahrenquellen beim Lichtbogenschweißen ................................................................................... Seite 30
Schweißschirmspezifische Sicherheitshinweise ................................................................................. Seite 33
Enge und feuchte Räume .................................................................................................................... Seite 34
Schutzkleidung .................................................................................................................................... Seite 34
Schutz gegen Strahlen und Verbrennungen .....................................................................................Seite 35
EMV-Geräteklassifizierung ................................................................................................................. Seite 35
Vor der Inbetriebnahme ....................................................................................................Seite 36
Montage ........................................................................................................................................... Seite 36
Schweißschutzschild montieren .......................................................................................................... Seite 36
Fülldraht einsetzen ..............................................................................................................................Seite 36
Inbetriebnahme ......................................................................................................................... Seite 39
Gerät ein- und ausschalten ................................................................................................................. Seite 39
Schweißstrom einstellen ...................................................................................................................... Seite 39
Drahtvorschub einstellen ..................................................................................................................... Seite 40
Schweißen ........................................................................................................................................... Seite 40
Schweißnaht erzeugen ....................................................................................................................... Seite 41
Wartung und Reinigung ..................................................................................................... Seite 43
Umwelthinweise und Entsorgungsangaben ..................................................... Seite 43
Hinweise zu Garantie und Serviceabwicklung ..............................................Seite 43
Garantiebedingungen .........................................................................................................Seite 43
Garantieumfang .................................................................................................................................. Seite 44
Abwicklung im Garantiefall ................................................................................................................ Seite 44
Service ............................................................................................................................................... Seite 44
EG-Konformitätserklärung ............................................................................................... Seite 45
25 DE/AT/CH
Page 26
Legende der verwendeten Piktogramme
Vorsicht!
Betriebsanleitung lesen!
Schwere bis tödliche
Verletzungen möglich.
Netzeingang;
Anzahl der Phasen sowie
Vorsicht! Stromschlaggefahr!
1~ 50 Hz
Wechselstromsymbol und
Bemessungswert der Frequenz
Wichtiger Hinweis!
Entsorgen Sie Elektrogeräte
nicht über den Hausmüll!
138180
Entsorgen Sie Verpackung
und Gerät umweltgerecht!
Verwenden Sie das Gerät nicht
im Freien und nie bei Regen!
Selbstschützendes
Fülldrahtschweißen
Elektrischer Schlag von der
Schweißelektrode kann tödlich sein
IP21S
Schutzart
Einatmen von Schweißrauchen
kann Ihre Gesundheit gefährden.
Geeignet zum Schweißen
unter erhöhter elektrischer
Gefährdung
Schweißfunken können eine
Explosion oder einen Brand
verursachen.
Einphasentransformator
Lichtbogenstrahlen können die
Augen schädigen und die Haut
verletzen.
H
lsoIationsklasse
Elektromagnetische Felder
können die Funktion von
Herzschrittmachern stören.
U
2
Genormte Arbeitsspannung
Achtung, mögliche Gefahren!
I
1max
Größter Bemessungswert des
Netzstroms
X %
Einschaltdauer
I
1eff
Effektivwert des größten
Netzstroms
I
2
Bemessungwert des
Schweißstroms
Masseklemme
Drahtvorschub
26 DE/AT/CH
Page 27
EinleitungLegende der verwendeten Piktogramme
Fülldraht-Schweißgerät PFDS 33 B2
Einleitung
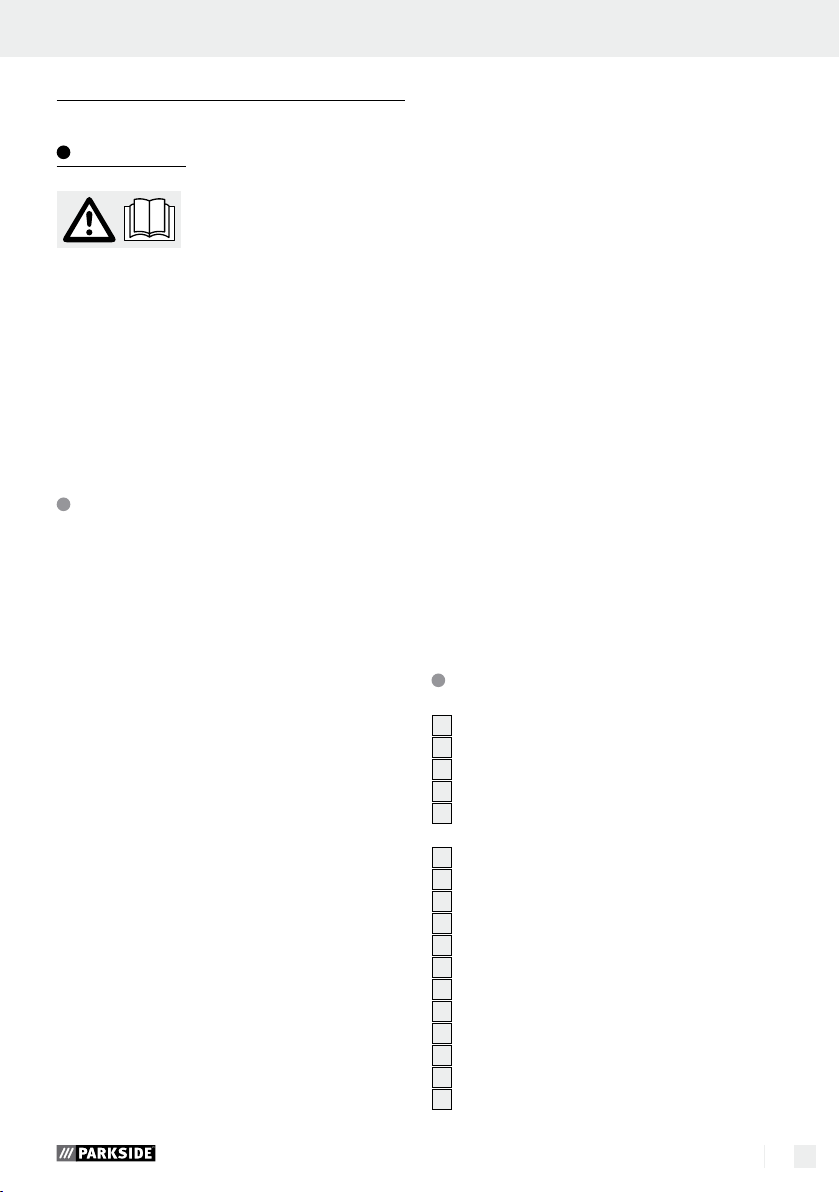
Herzlichen Glückwunsch! Sie
haben sich für ein hochwertiges
Gerät aus unserem Haus entschieden. Machen Sie sich vor der ersten Inbetriebnahme mit dem Produkt vertraut. Lesen Sie hierzu
aufmerksam die nachfolgende Bedienungsanleitung
und die Sicherheitshinweise. Die Inbetriebnahme
dieses Werkzeuges darf nur durch unterwiesene
Personen erfolgen.
NICHT IN DIE HÄNDE VON KINDERN
KOMMEN LASSEN!
Bestimmungsgemäße
Verwendung
Das Gerät ist zum selbstschützenden Fülldrahtschweißen
unter Verwendung des entsprechenden Drahtes geeignet. Es wird kein zusätzliches Gas benötigt. Das
Schutzgas ist in pulverisierter Form im Draht enthalten,
wird somit direkt in den Lichtbogen geleitet und macht
das Gerät bei Arbeiten im Freien unempfindlich gegen
Wind. Es dürfen nur für das Gerät geeignete Drahtelektroden verwendet werden. Bestandteil der
bestimmungsgemäßen Verwendung ist auch die
Beachtung der Sicherheitshinweise sowie der Montageanleitung
und der Betriebshinweise in der Bedienungsanleitung.
Die geltenden Unfallverhütungsvorschriften sind
genauestens einzuhalten. Das Gerät darf nicht verwendet werden:
- in nicht ausreichend belüfteten Räumen,
- in feuchter oder nasser Umgebung,
- in explosionsgefährdeter Umgebung,
- zum Auftauen von Rohren,
- in der Nähe von Menschen mit Herzschrittmacher
und
- in der Nähe von leicht entflammbaren Materialien.
Benutzen Sie das Produkt nur wie beschrieben und
für die angegebenen Einsatzbereiche. Bewahren Sie
diese Anleitung gut auf. Händigen Sie alle Unterlagen
bei Weitergabe des Produkts an Dritte ebenfalls mit
aus. Jegliche Anwendung, die von der bestimmungsgemäßen Verwendung abweicht, ist untersagt und
potentiell gefährlich. Schäden durch Nichtbeachtung
oder Fehlanwendung werden nicht von der Garantie
abgedeckt und fallen nicht in den Haftungsbereich
des Herstellers.
Restrisiko
Auch wenn Sie das Gerät vorschriftsmäßig bedienen,
bleiben immer Restrisiken bestehen. Folgende Gefahren können im Zusammenhang mit der Bauweise
und Ausführung dieses Fülldrahtschweißgerätes
auftreten:
- Augenverletzungen durch Blendung,
- Berühren heißer Teile des Gerätes oder des Werkstückes (Brandverletzungen),
- Bei unsachgemäßer Absicherung Unfall- und
Brandgefahr durch sprühende Funken oder
Schlacketeilchen,
- Gesundheitsschädliche Emissionen von Rauchen
und Gasen, bei Luftmangel bzw. ungenügender
Absaugung in geschlossenen Räumen.
Vermindern Sie das Restrisiko, indem Sie das Gerät
sorgfältig und vorschriftsmäßig benutzen und alle
Anweisungen befolgen.
Teilebeschreibung
1
Abdeckung Drahtvorschubeinheit
2
Tragegurt
3
Netzstecker
4
Massekabel mit Masseklemme
5
Hauptschalter EIN / AUS (inkl. Netzkontroll-
lampe)
6
Kontrolllampe Überlastschutz
7
Brennerdüse
8
MIN / MAX Schalter für Schweißstromeinstellung
9
1/2 Schalter für Schweißstromeinstellung
10
Einstellrad für Drahtvorschub
11
Brenner
12
Brennertaste
13
Schlauchpaket mit Direktanschluss
14
Schweißdüse (0,6 mm)
15
Schweißdüse (0,8 mm)
16
Handgriff
17
Schweißdüse (0,9 mm)
27 DE/AT/CH
Page 28
Einleitung / Sicherheitshinweise
18
Fülldraht-Schweißspule (Drahtrolle)
Ø 0,9 mm / 450 g
19
Schlackenhammer mit Drahtbürste
20
Schweißschutzschild nach Montage,
bestehend aus:
21
Dunkles Schweißglas
22
Schildkörper
23
Montageclip
24
Schutzglasverriegelung
25
Rollenhalterung
26
Drahtdurchführung
27
Justierschraube
28
Druckrolleneinheit
29
Vorschubrolle
30
Vorschubrollenhalter
31
Schlauchpaketaufnahme
32
Brennerhals
Technische Daten
Netzanschluss: 230 V∼ / 50 Hz
(Wechselstrom)
Schweißstrom I
Einschaltdauer X: 10 % bei 90 A
Leerlaufspannung U
Größter Bemessungswert
des Netzstroms: I
Effektivwert des größten
Bemessungsstroms: I
Schweißdrahttrommel max.: ca. 450 g
Schweißdrahtdurchmesser: 0,9 mm
Absicherung: 16 A
Gewicht: 13,65 kg
Lieferumfang
1 Fülldraht-Schweißgerät PFDS 33 B2
1 Brennerdüse (vormontiert)
3 Schweißdüsen (1x 0,9 mm vormontiert;
1x 0,8 mm; 1x 0,6 mm)
1 Schlackenhammer mit Drahtbürste
1 Fülldraht Ø 0,9 mm / 450 g
1 Schweißschutzschild
28 DE/AT/CH
: 40–90 A
2
Schweißstrom,
60 % bei 40 A
Schweißstrom
: 32 V
0
14 A
1 max.
4,4 A
2 eff
1 Tragegurt
1 Bedienungsanleitung
Sicherheitshinweise
Bitte lesen Sie die Gebrauchsanweisung sorgfältig durch und beachten
Sie die beschriebenen Hinweise.
Machen Sie sich anhand dieser
Gebrauchsanweisung mit dem Gerä
dessen richtigem Gebrauch sowie
den Sicherheitshinweisen vertraut.
Auf dem Typenschild stehen alle
techinschen Daten von diesem
Schweißgerät, bitte informieren Sie
sich über die technischen Gegebenheiten dieses Gerätes.
Dieses Gerät kann von Kindern
ab 16 Jahren und darüber sowie
von Personen mit verringerten
physischen, sensorischen oder
mentalen Fähigkeiten oder Mangel
an Erfahrung und Wissen benutzt
werden, wenn sie beaufsichtigt
oder bezüglich des sicheren Gebrauchs des Gerätes unterwiesen
wurden und die daraus resultierenden Gefahren verstehen.
Kinder dürfen nicht mit dem Gerät
spielen. Reinigung und Benutzerwartung dürfen nicht von Kindern
t,
Page 29
SicherheitshinweiseEinleitung / Sicherheitshinweise
ohne Beaufsichtigung durchgeführt werden.
Lassen Sie Reparaturen oder /
und Wartungsarbeiten nur von
qualifizierten Elektro-Fachkräften
durchführen.
Verwenden Sie nur die im
Lieferumfang enthaltenen
Schweißleitungen (PFDS 33 B2
H01N2-D1x10 mm²).
Das Gerät sollte während des
Betriebes nicht direkt an der
Wand stehen, nicht abgedeckt
oder zwischen andere Geräte
eingeklemmt werden, damit immer
genügend Luft durch die Lüftungsschlitze aufgenommen werden
kann. Vergewissern Sie sich, dass
das Gerät richtig an die Netzspannung angeschlossen ist.
Vermeiden Sie jede Zugbeanspruchung der Netzleitung. Zieh
en
Sie den Netzstecker aus der
Steckdose, bevor Sie das Gerät
an einem anderen Ort aufstellen.
Wenn das Gerät nicht im Betrieb
ist, schalten Sie es immer mittels
EIN- / AUS-Schalter aus. Legen
Sie den Elektrodenhalter auf einer
isolierten Unterlage ab und
nehmen Sie erst nach 15 Minuten
Abkühlung die Elektroden aus
dem Halter.
Achten Sie auf den Zustand der
Schweißkabel, des Elektrodenhalters sowie der Masseklemmen.
Abnutzungen an der Isolierung
und an den stromführenden Teilen
können Gefahren hervorrufen u
die Qualität der Schweißarbeit
mindern.
Lichtbogenschweißen erzeugt
Funken, geschmolzene Metallteile
und Rauch. Beachten Sie daher:
Alle brennbaren Substanzen und /
oder Materialien vom Arbeitsplatz und dessen unmittelbarer
Umgebung entfernen.
Sorgen Sie für eine Belüftung
des Arbeitsplatzes.
Schweißen Sie nicht auf Behältern,
Gefäßen oder Rohren, die brennbare Flüssigkeiten oder Gase
enthalten oder enthalten haben.
Vermeiden Sie
jeden direkten Kontakt mit dem
Schweißstromkreis. Die Leerlaufspannung zwischen Elektrodenzange und Masseklemme kann
gefährlich sein, es besteht die Gefahr eines elektrischen Schlages.
Lagern oder verwenden Sie das
Gerät nicht in feuchter oder in
nasser Umgebung oder im Regen.
Hier gilt die Schutzbestimmung
IP21S.
nd
29 DE/AT/CH
Page 30
Sicherheitshinweise
Schützen Sie die Augen mit
dafür bestimmten Schutzgläsern
(DIN Grad 9-10), die Sie auf dem
mitgelieferten Schweißschirm
befestigen. Verwenden Sie Handschuhe und trockene Schutzkleidung, die frei von Öl und Fett ist,
um die Haut vor der ultravioletten
Strahlung des Lichtbogens zu
schützen.
Verwenden
Sie die Schweißstromquelle nicht
zum Auftrauen von Rohren.
Beachten Sie:
Die Strahlung des Lichtbogens
kann die Augen schädigen und
Verbrennungen auf der Haut
hervorrufen.
Das Lichtbogenschweißen erzeugt
Funken und Tropfen von geschmolzenem Metall, das geschweißte
Werkstück beginnt zu glühen und
bleibt relativ lange sehr heiß. Berühren Sie das Werkstück deshalb
nicht mit bloßen Händen.
Beim Lichtbogenschweißen
werden gesundheitsschädliche
Dämpfe freigesetzt. Achten Sie
darauf, diese möglichst nicht einzuatmen.
Schützen Sie sich gegen die ge-
fährlichen Effekte des Lichtbogens
und halten Sie nicht an der Arbeit
beteiligte Personen mindestens
2 m vom Lichtbogen entfernt.
ACHTUNG!
Während des Betriebes des
Schweißgerätes kann es, abhängig
von den Netzbedingungen am
Anschlusspunkt, zu Störungen in
der
Spannungsversorgung für
andere Verbraucher kommen.
Wenden Sie sich im Zweifelsfall
an Ihr Energieversorgungsunternehmen.
Während des Betriebes des
Schweißgerätes kann es zur
Funktionsstörungen anderer Geräte kommen, z. B. Hörgeräten,
Herzschrittmachern usw.
Gefahrenquellen beim
Lichtbogenschweißen
Beim Lichtbogenschweißen ergibt
sich eine Reihe von Gefahrenquellen.
Es ist daher für den Schweißer bes
onders wichtig, nachfolgende Regeln
zu beachten, um sich und andere
nicht zu gefährden und Schäden für
Mensch und Gerät zu vermeiden.
Lassen Sie Arbeiten auf der Netz-
spannungsseite, z. B. an Kabeln,
Steckern, Steckdosen usw., nur
von einer Elektrofachkraft nach
30 DE/AT/CH
Page 31
Sicherheitshinweise
nationalen und örtlichen Vorschriften ausführen.
Trennen Sie bei Unfällen das
Schweißgerät sofort von der
Netzspannung.
Wenn elektrische Berührungs-
s
pannungen auftreten, schalten S
ie
das Gerät sofort aus und lassen
Sie es von einer Elektrofachkraft
überprüfen.
Auf der Schweißstromseite immer
auf gute elektrische Kontakte
achten.
Beim Schweißen immer an beiden
Händen isolierende Handschuhe
tragen. Diese schützen vor elektrischen Schlägen (Leerlaufspannung des Schweißstromkreises),
vor schädlichen Strahlungen
(Wärme und UV-Strahlung) sowie vor glühendem Metall und
Schlagspritzern.
Festes, isolierendes Schuhwerk tragen. Die Schuhe sollen auch bei
Nässe isolieren. Halbschuhe si
nd
nicht geeignet, da herabfallende,
glühende Metalltropfen Verbrennungen verursachen können.
Geeignete Schutzkleidung tragen,
keine synthetischen Kleidungsstücke.
Nicht mit ungeschützten Augen
in den Lichtbogen sehen, nur
Schweißer-Schweißschirm mit
vorschriftsmäßigem Schutzglas
nach DIN verwenden. Der Lichtbogen gibt außer Licht- und Wärmestrahlen, die eine Blendung
bzw. Verbrennung verursachen,
auch UV-Strahlen ab. Diese unsichtbare ultraviolette Strahlung
verursacht bei ungenügendem
Schutz eine erst einige Stunden
später bemerkbare, sehr schmerzhafte Bindehautentzündung.
Außerdem ruft UV-Strahlung auf
ungeschützten Körperstellen Verbrennung wie bei einem Sonnenbrand hervor.
Auch in der Nähe des Lichtbogen
befindliche Personen oder Helfer
müssen auf die Gefahren hingewiesen und mit den nötigen
Schutzmitteln ausgerüstet werden.
Wenn erforderlich, Schutzwände
aufstellen.
Beim Schweißen, besonders
in kleinen Räumen, ist für ausreichende Frischluftzufuhr zu sorgen,
da Rauch und schädliche Gase
entstehen.
An Behältern, in denen Gase,
Treibstoffe, Mineralöle oder dgl.
gelagert werden, dürfen - auch
wenn sie schon vor langer Zeit
entleert wurden - keine Schweißarbeiten vorgenommen werden,
s
31 DE/AT/CH
Page 32
Sicherheitshinweise
da durch Rückstände Explosionsgefahr besteht.
In feuer- und explosionsgefähr-
deten Räumen gelten besondere
Vorschriften.
Schweißverbindungen, die großen
Beanspruchungen ausgesetzt sind
und bestimmte Sicherheitsforderungen erfüllen müssen, dürfen
nur von besonders ausgebildeten
und geprüften Schweißern ausgeführt werden. Beispiele sind
Druckkessel, Laufschienen, Anhängerkuppelungen usw.
ACHTUNG! Schließen Sie die
Masseklemme stets so nahe wie
möglich an die Schweißstelle
an, so dass der Schweißstrom
den kürzestmöglichen Weg von
der Elektrode zur Masseklemme
nehmen kann. Verbinden Sie die
Masseklemme niemals mit dem
Gehäuse des Schweißgerätes!
Schließen Sie die Masseklemme
niemals an geerdeten Teilen an,
die weit vom Werkstück entfernt
liegen, z. B. einem Wasserrohr in
einer anderen Ecke des Raumes.
Andernfalls könnte es dazu kommen, dass das Schutzleitersystem
des Raumes, in dem Sie schweißen,
beschädigt wird.
Ver
wenden Sie das Schweißgerät
nicht im Regen.
Verwenden Sie das Schweißgerät
nicht in feuchter Umgebung.
Stellen Sie das Schweißgerät
nur auf einen ebenen Platz.
Der Ausgang ist bei einer Umge-
bungstemperatur von 20 °C bemessen. Die Schweißzeit darf bei
höheren Temperaturen reduziert
werden.
Gefährdung durch
elektrischen Schlag:
Elektrischer Schlag von
einer Schweißelektrode kann
tödlich sein. Nicht bei Regen oder
Schnee schweißen. Trockene Isolierhandschuhe tragen. Die Elektrode
nicht mit bloßen Händen anfassen.
Keine nassen oder beschädigten
Handschuhe tragen. Schützen Sie
sich vor einem elektrischen Schlag
durch Isolierungen gegen das Werkstück. Das Gehäuse der Einrichtung
nicht öffnen.
Gefährdung durch
Schweißrauch:
Das Einatmen von Schweißrauch
kann die Gesundheit gefährden.
Den Kopf nicht in den Rauch halten.
Einrichtungen in offenen Bereichen
verwenden. Entlüftung zum Entfernen
des Rauches verwenden.
32 DE/AT/CH
Page 33
SicherheitshinweiseSicherheitshinweise
Gefährdung durch
Schweißfunken:
Schweißfunken können eine Explosion
oder einen Brand verursachen.
Brennbare Stoffe vom Schweißen fernhalten
. Nicht neben brennbaren
Stoffen schweißen.
Schweißfunken
können Brände verursachen. Einen
Feuerlöscher in der Nähe bereithalten und einen Beobachter, der ihn
sofort benutzen kann. Nicht auf
Trommeln oder irgendwelchen geschlossenen Behältern schweißen.
Gefährdung durch
Lichtbogenstrahlen:
Lichtbogenstrahlen können die
Augen schädigen und die Haut
verletzen. Hut und Sicherheitsbrille
tragen. Gehörschutz und hoch geschlossenen Hemdkragen tragen.
Schweißerschutzhelme und einwandfreie Filtergrößen tragen. Vollständigen Körperschutz tragen.
Gefährdung durch elektromagnetische Felder:
Schweißstrom erzeugt elektromagnetische Felder. Nicht zusammen mit
medizinischen Implantaten verwenden. Niemals die Schweißleitungen
um den Körper wickeln. Schweißleitungen zusammenführen.
Schweißschirmspezifische
Sicherheitshinweise
Überzeugen Sie sich mit Hilfe
einer hellen Lichtquelle (z. B.
Feuerzeug) immer vor Beginn
der Schweißarbeiten von der
ordnungsgemäßen Funktion des
Schweißschirmes.
Durch Schweißspritzer kann die
Schutzscheibe beschädigt werden. Tauschen Sie beschädigte
oder zerkratzte Schutzscheiben
sofort aus.
Ersetzen Sie beschädigte oder
stark verschmutzte bzw. verspritzte
Komponenten unverzüglich.
Das Gerät darf nur von Personen
betrieben werden, die das 16.
Lebensjahr vollendet haben.
Machen Sie sich mit den Sicher-
heitsvorschriften für das Schweiße
vertraut. Beachten Sie hierzu auch
die Sicherheitshinweise Ihres
Schweißgerätes.
Setzen Sie den Schweißschirm
immer beim Schweißen auf. Bei
Nichtverwendung können Sie
sich schwere Netzhautverletzungen zuziehen.
Tragen Sie während des Schwei-
ßens immer Schutzkleidung.
Verwenden Sie den Schweiß-
schirm nie ohne Schutzscheibe,
n
33 DE/AT/CH
Page 34
da sonst die optische Einheit beschädigt werden kann.
Tauschen Sie für gute Durchsicht
und ermüdungsfreies Arbeiten
die Schutzscheibe rechtzeitig.
Enge und feuchte Räume
Bei Arbeiten in engen, feuchten
oder heißen Räumen sind isolierende Unterlagen und Zwischenlagen zu verwenden, ferner
Stulpenhandschuhe aus Leder
oder anderen isolierenden
Stoffen zu tragen, um den Körper gegen Erde zu isolieren.
Bei Verwendung von Schweiß-
geräten unter elektrisch gefährlichen Bedingungen, z. B. in
engen Räumen aus elektrisch
leitfähigen Wandungen (Kessel,
Rohre usw.), in nassen Räumen
(Durchfeuchten der Arbeitskleidung), darf die Ausgangsspannung des Schweißgerätes im
Leerlauf nicht höher als 48 Volt
(Effektivwert) sein. Dieses
Schweißgerät darf aufgrund der
Ausgangspannung in diesen
Fällen verwendet werden.
Schutzkleidung
Während der Arbeit muss der
Schweißer an seinem ganzen
Körper durch entsprechende
Kleidung und Gesichtsschutz
gegen Strahlung und Verbrennungen geschützt sein. Folgende
Schritte sollen beachtet werden:
- Vor der Schweißarbeit die
Schutzkleidung anziehen.
- Handschuhe anziehen.
- Fenster oder Ventilator öffnen,
um die Luftzufuhr zu garantieren.
- Schutzbrille und Mundschutz
tragen.
An beiden Händen sind Stulpen-
handschuhe aus einem geeigneten
Stoff (Leder) zu tragen. Sie müssen
sich in einem einwandfreien Zustand befinden.
Zum Schutz der Kleidung gegen
Funkenflug und Verbrennungen
sind geeignete Schürzen zu tragen.
Wenn die Art der Arbeiten, z. B.
das Überkopfschweißen, es
erfordert, ist ein Schutzanzug und,
wenn nötig, auch ein Kopfschutz
zu tragen.
34 DE/AT/CH
Page 35
SicherheitshinweiseSicherheitshinweise
Schutz gegen Strahlen
und Verbrennungen
An der Arbeitsstelle durch einen
Aushang „Vorsicht! Nicht in die
Flammen sehen!“ auf die Gefährdung der Augen hinweisen. Die
Arbeitsplätze sind möglichst so
abzuschirmen, dass die in der
Nähe befindlichen Personen
geschützt sind. Unbefugte sind
von den Schweißarbeiten
fernzuhalten.
In unmittelbarer Nähe ortsfester
Arbeitsstellen sollen die Wände
weder hellfarbig noch glänzend
sein. Fenster sind mindestens bis
Kopfhöhe gegen Durchlassen
oder Zurückwerfen von Strahlung
zu sichern, z. B. durch geeigneten
Anstrich.
EMV-Geräteklassifizierung
Gemäß der Norm IEC 60974-10
handelt es sich hier um ein Schweißgerät mit der elektromagnetischen
Verträglichkeit der Klasse A. Somit
erfüllt es die entsprechenden Anforderungen im industriellen und im
Wohnbereich. Es darf in Wohngebieten an das öffentliche
Niederspannungs-Versorgungsnetz
angeschlossen werden.
Auch wenn das Fülldrahtschweißgerät die Emmisionsgrenzwerte
gemäß Norm einhält, können Lichtbogenschweißgeräte dennoch zu
elektromagnetischen Störungen in
empfindlichen Anlagen und Geräten
führen.
Für Störungen, die beim Schweißen
durch den Lichtbogen entstehen, ist
der Anwender verantwortlich und der
Anwender muss geeignete Schutzmaßnahmen treffen. Hierbei muss
der Anwender besonders berücksichtigen:
- Netz-, Steuer-, Signal und
Telekommunikationsleitungen
- Computer und andere mikropro-
zessor-gesteuerte Geräte
- Fernseh-, Radio- und andere
Wiedergabegeräte
- elektronische und elektrische
Sicherheitseinrichtungen
- Personen mit Herzschrittmachern
oder Hörgeräten
- Mess- und Kalibriereinrichtungen
- Störfestigkeit sonstiger Einrich-
tungen in der Nähe
- die Tageszeit, zu der die Schweiß-
arbeiten durchgeführt werden.
Um mögliche Störstrahlungen zu
verringern, wird empfohlen:
35 DE/AT/CH
Page 36
- den Netzanschluss mit einem Netzfilter auszurüsten oder mit einem
Metallrohr abzuschirmen
- das Fülldrahtschweißgerät regelmäßig zu warten und in einem
guten Pflegezustand zu halten
- Schweißleitungen sollten so kurz
wie möglich sein, vollständig abgewickelt werden und möglichst
parallel auf dem Boden verlaufen
- es sollte ein Potentialausgleich vorgesehen sein
- die Werkstücke sollen gut geerdet
sein
- durch Störstrahlung gefährdete
Geräte und Anlagen sollten möglichst aus dem Schweißbereich
entfernt werden oder abgeschirmt
werden.
Vor der Inbetriebnahme
Nehmen Sie alle Teile aus der Verpackung und
kontrollieren Sie, ob das Fülldrahtschweißgerät
oder die Einzelteile Schäden aufweisen. Ist dies
der Fall, benutzen Sie das Fülldrahtschweißgerät
nicht. Wenden Sie sich an den Hersteller über
die angegebene Serviceadresse.
Entfernen Sie alle Schutzfolien und sonstige
Transportverpackungen.
Prüfen Sie, ob die Lieferung vollständig ist.
Montage
Schweißschutzschild montieren
Legen Sie das dunkle Schweißglas 21 mit der
Schrift nach oben in den Schildkörper
(siehe Abb. A).
Die Beschriftung des dunklen Schweißglases
21
muss nun von der Vorderseite des Schutz-
schildes sichtbar sein.
Schieben Sie den Handgriff 16 von innen in
die passende Aussparung des Schildkörpers
ein, bis dieser einrastet (siehe Abb. B).
22
ein
Fülldraht einsetzen
Um die Gefahr eines elektrischen
Schlages, einer Verletzung oder einer Beschädigung
zu vermeiden, ziehen Sie vor jeder Wartung oder
arbeitsvorbereitenden Tätigkeit den Netzstecker
aus der Netzsteckdose.
Hinweis: Je nach Anwendung werden unterschiedliche Schweißdrähte benötigt. Mit diesem Gerät
können Schweißdrähte mit einem Durchmesser von
0,6 – 0,9 mm verwendet werden.
Vorschubrolle, Schweißdüse und Drahtquerschnitt
müssen immer zueinander passen.
Das Gerät ist geeignet für Drahtrollen bis zu maximal
450 g.
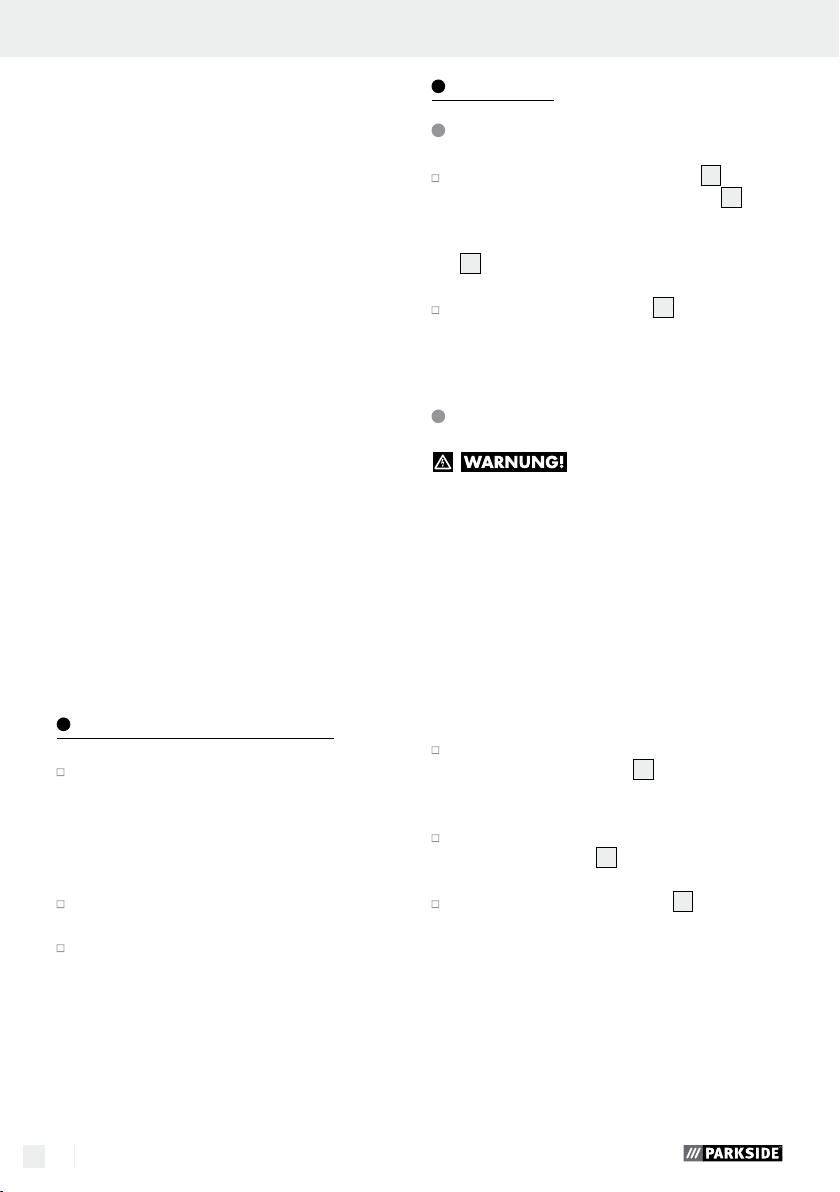
Entriegeln und öffnen Sie die Abdeckung für
die Drahtvorschubeinheit
Gewindestange entlang des Langlochs hochziehen.
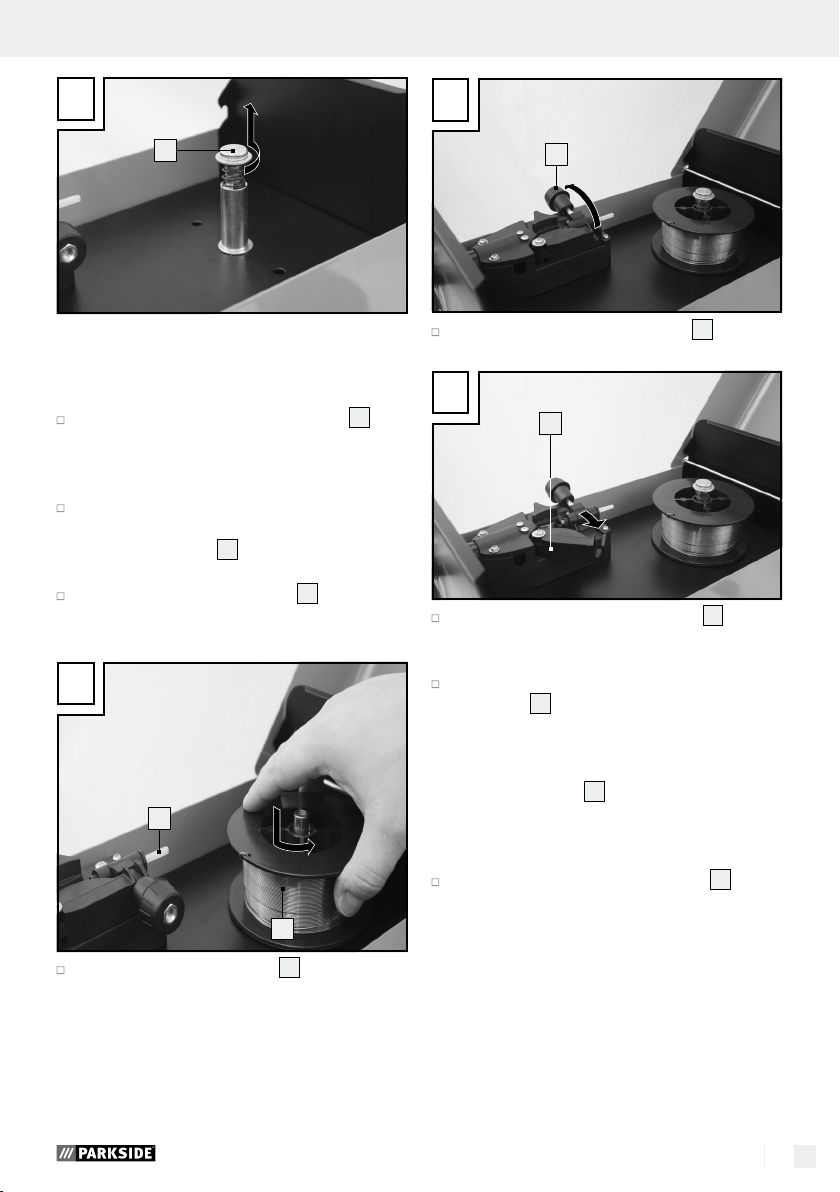
Entriegeln Sie die Rolleneinheit, indem Sie
die Rollenhalterung
drehen (siehe Abb. C).
Ziehen Sie die Rollenhalterung 25 von der
Welle ab (siehe Abb. C).
1
, indem Sie die
25
im Uhrzeigersinn
36 DE/AT/CH
Page 37
Montage
C
25
Hinweis: Bitte achten Sie darauf, dass sich
das Drahtende nicht löst und sich die Rolle
dadurch selbsttätig abrollt. Das Drahtende darf
erst während der Montage gelöst werden.
Packen Sie die Fülldraht-Schweißspule 18 voll-
ständig aus, so dass diese ungehindert abgerollt
werden kann. Lösen Sie aber noch nicht das
Drahtende (siehe Abb. D).
Setzen Sie die Drahtrolle auf die Welle. Achten
Sie darauf, dass die Rolle auf der Seite der
Drahtdurchführung
Abb. D).
Setzen Sie die Rollenhalterung 25 wieder auf
und verriegeln diese durch Andrücken und
Drehen gegen den Uhrzeigersinn (siehe Abb. D).
26
abgewickelt wird (siehe
D
26
18
E
27
Drehen Sie die Druckrolleneinheit 28 zur Seite
weg (siehe Abb. F).
F
28
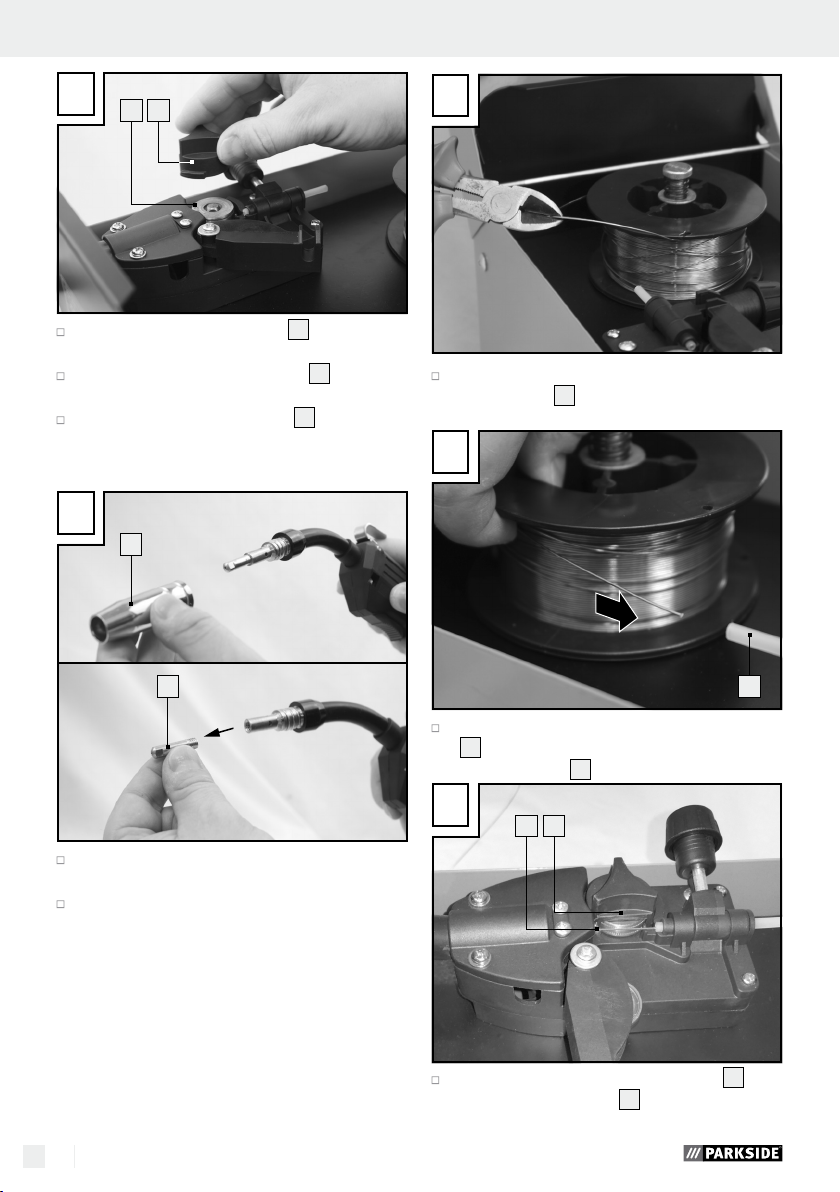
Lösen Sie den Vorschubrollenhalter 30 durch
Drehen gegen den Uhrzeigersinn und ziehen
ihn nach oben ab (siehe Abb. G).
Überprüfen Sie auf der oberen Seite der Vor-
schubrolle
angegeben ist. Falls nötig muss die Vorschubrolle
umgedreht oder ausgetauscht werden. Der mitgelieferte Schweißdraht (Ø 0,9 mm) muss in
der Vorschubrolle
angegebenen Drahstärke von Ø 1,0 mm verwendet werden.
Der Draht muss sich in der oberen Nut befinden!
Setzen Sie den Vorschubrollenhalter 30 wieder
auf und schrauben Sie ihn fest.
29
, ob die entsprechende Drahtstärke
29
mit der nächstgrößeren
Lösen Sie die Justierschraube 27 und schwenken
Sie sie nach oben (siehe Abb. E).
37 DE/AT/CH
Page 38
G
Entfernen Sie die Brennerdüse 7 durch Rechts-
drehung (siehe Abb. H).
Schrauben Sie die Schweißdüse 14 heraus
(siehe Abb. H).
Führen Sie das Schlauchpaket 13 möglichst
gerade vom Schweißgerät weg (auf den Boden
legen).
30
29
H
7
I
Schieben Sie den Fülldraht durch die Draht-
durchführung
26
(siehe Abb. J).
J
14
Nehmen Sie das Drahtende aus dem Spulen-
rand (siehe Abb. I).
Kürzen Sie das Drahtende mit einer Drahtschere
oder einem Seitenschneider, um den beschädigten / gebogenen Draht zu entfernen (siehe
Abb. I).
Hinweis: Der Draht muss die ganze Zeit auf
Spannung gehalten werden, um ein lösen und
abrollen zu vermeiden!
Es empfiehlt sich hierbei, die Arbeiten immer
mit einer weiteren Person durchzuführen.
38 DE/AT/CH
26
Führen Sie den Draht entlang der Vorschubrolle
29
und schieben Sie ihn dann in die Schlauch-
paketaufnahme
K
Schwenken Sie die Druckrolleineinheit 28
Richtung Vorschubrolle
31
(siehe Abb. K).
2931
29
(siehe Abb. L).
Page 39
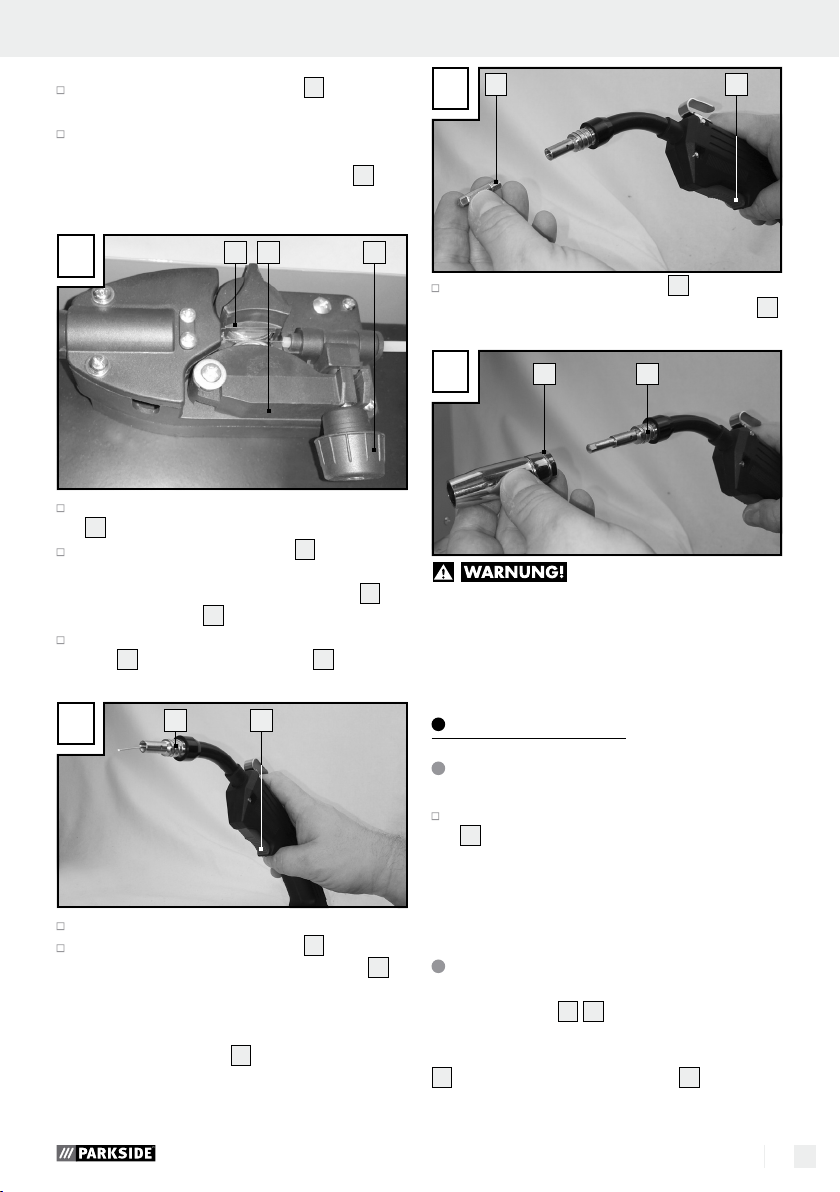
Montage / Inbetriebnahme
Hängen Sie die Justierschraube 27 ein (siehe
Abb. L).
Stellen Sie den Gegendruck mit der Justier-
schraube so ein, dass der Schweißdraht fest
zwischen Druckrolle und Vorschubrolle
der oberen Führung sitzt ohne gequetscht zu
werden (siehe Abb. L).
L
Schalten Sie das Schweißgerät am Hauptschalter
5
ein.
Betätigen Sie die Brennertaste 12.
Nun schiebt das Drahtvorschubsystem den
Schweißdraht durch das Schlauchpaket
und den Brenner
Sobald der Draht 1 – 2 cm aus dem Brenner-
32
hals
herausragt, Brennertaste 12 wieder
loslassen (siehe Abb. M).
29 28 27
11
.
29
in
13
14 12
N
Schieben Sie die Brennerdüse 7 mit einer
Rechtsdrehung wieder auf den Brennerhals
(siehe Abb. O).
O
Schlages, einer Verletzung oder einer Beschädigung
zu vermeiden, ziehen Sie vor jeder Wartung oder
arbeitsvorbereitenden Tätigkeit den Netzstecker
aus der Steckdose.
7 32
Um die Gefahr eines elektrischen
32
M
Schalten Sie das Schweißgerät wieder aus.
Schrauben Sie die Schweißdüse 14 wieder ein.
Achten Sie darauf dass die Schweißdüse
mit dem Durchmesser des verwendeten
Schweißdrahtes zusammenpasst (siehe Abb. N).
Bei dem mitgelieferte Schweißdraht (Ø 0,9 mm)
muss die Schweißdüse 14 mit der Kennzeichnung
0,9 mm verwendet werden.
32 12
14
Inbetriebnahme
Gerät ein- und ausschalten
Schalten Sie das Schweißgerät am Hauptschalter
5
ein und aus. Wenn Sie das Schweißgerät
längere Zeit nicht benutzen, ziehen Sie den
Netzstecker aus der Steckdose. Nur dann ist
das Gerät völlig stromlos.
Schweißstrom einstellen
Mit den Schaltern 8 9 auf der Vorderseite des
Schweißgerätes können die gewünschten Schweißströme eingestellt werden. Wird z. B. der Schalter
8
auf MIN und der Schalter auf 1 9 gelegt,
beträgt der Schweißstrom 40 A und die Einschaltdauer liegt bei 60 %.
39 DE/AT/CH
Page 40
Werden die Schalter 8 auf MAX und auf 2 gelegt,
beträgt der Schweißstrom 90 A und die Einschaltdauer liegt bei 10 %.
Der erforderliche Schweißstrom ist abhängig vom
verwendeten Schweißdrahtdurchmesser, der
Materialstärke und der gewünschten Einbrenntiefe.
Drahtvorschub einstellen
Um einen konstanten Schweißzustand zu erreichen,
kann mit dem Einstellrad für Drahtvorschub
Feineinstellung für den Drahtvorschub vorgenommen
werden. Es wird empfohlen mit einer Einstellung in
Mittelstellung zu beginnen und gegebenenfalls die
Geschwindigkeit zu reduzieren oder erhöhen.
Der erforderliche Schweißstrom ist abhängig vom
verwendeten Schweißdrahtdurchmesser, der Materialstärke und der gewünschten Einbrenntiefe sowie den
zu überbrückenden Abständen der zu verschweißenden Werkstücke.
Überlastschutz
Das Schweißgerät ist gegen thermische Überlastung
durch eine automatische Schutzeinrichtung (Thermostat
mit automatischer Wiedereinschaltung) geschützt.
Die Schutzeinrichtung unterbricht bei Überlastung
den Stromkreis und die gelbe Kontrolllampe Überlastschutz
6
leuchtet.
Bei Aktivierung der Schutzeinrichtung lassen Sie
das Gerät abkühlen (ca. 15 Minuten). Sobald
die gelbe Kontrolllampe Überlastschutz
lischt, ist das Gerät wieder betriebsbereit.
Schweißschutzschild
GESUNDHEITSGEFAHR!
Wenn Sie das Schweißschutzschild nicht nutzen,
können vom Lichtbogen ausgehende, gesundheitsschädliche UV-Strahlen und Hitze Ihre Augen verletzen.
Nutzen Sie immer das Schweißschutzschild,
wenn Sie schweißen.
10
eine
6
er-
Schweißen
VERBRENNUNGSGEFAHR!
Geschweißte, heiße Werkstücke sind sehr heiß,
sodass Sie sich daran verbrennen können.
Benutzen Sie immer eine Zange, um geschweißte,
heiße Werkstücke zu bewegen.
Nachdem Sie das Schweißgerät elektrisch
angeschlossen haben, gehen Sie wie folgt
vor:
Verbinden Sie das Massekabel mit der Masse-
4
klemme
Achten Sie darauf, dass ein guter elektrischer
Kontakt besteht.
An der zu schweißenden Stelle soll das Werk-
stück von Rost und Farbe befreit werden.
Wählen Sie den gewünschten Schweißstrom
und den Drahtvorschub je nach Schweißdrahtdurchmesser, Materialstärke und gewünschter
Einbrenntiefe.
Schalten Sie das Gerät ein.
Halten Sie das Schweißschutzschild 20 vor das
Gesicht und führen Sie die Brennerdüse
die Stelle des Werkstücks, an der geschweißt
werden soll.
Betätigen Sie die Brennertaste 12, um einen
Lichtbogen zu erzeugen. Brennt der Lichtbogen,
fördert das Gerät Draht in das Schweißbad.
Ist die Schweißlinse groß genug, wird der
Brenner
Kante entlang geführt.
Der Abstand zwischen Brennerdüse und
Werkstück sollte möglichst kurz sein (keinesfalls
größer als 10 mm).
Gegebenenfalls leicht pendeln, um das Schweiß-
bad etwas zu vergrößern. Für die weniger Er-
fahrenen besteht die erste Schwierigkeit in der
Bildung eines vernünftigen Lichtbogens, d. h. in
der richtigen Einstellung von Schweißstrom und
Drahtvorschubgeschwindigkeit.
Die optimale Einstellung von Schweißstrom und
Drahtvorschubgeschwindigkeit ermitteln Sie an-
hand von Tests auf einem Probestück. Ein gut
eingestellter Lichtbogen hat einen weichen,
gleichmäßigen Summton.
mit dem zu schweißenden Werkstück.
11
langsam an der gewünschten
7
an
40 DE/AT/CH
Page 41
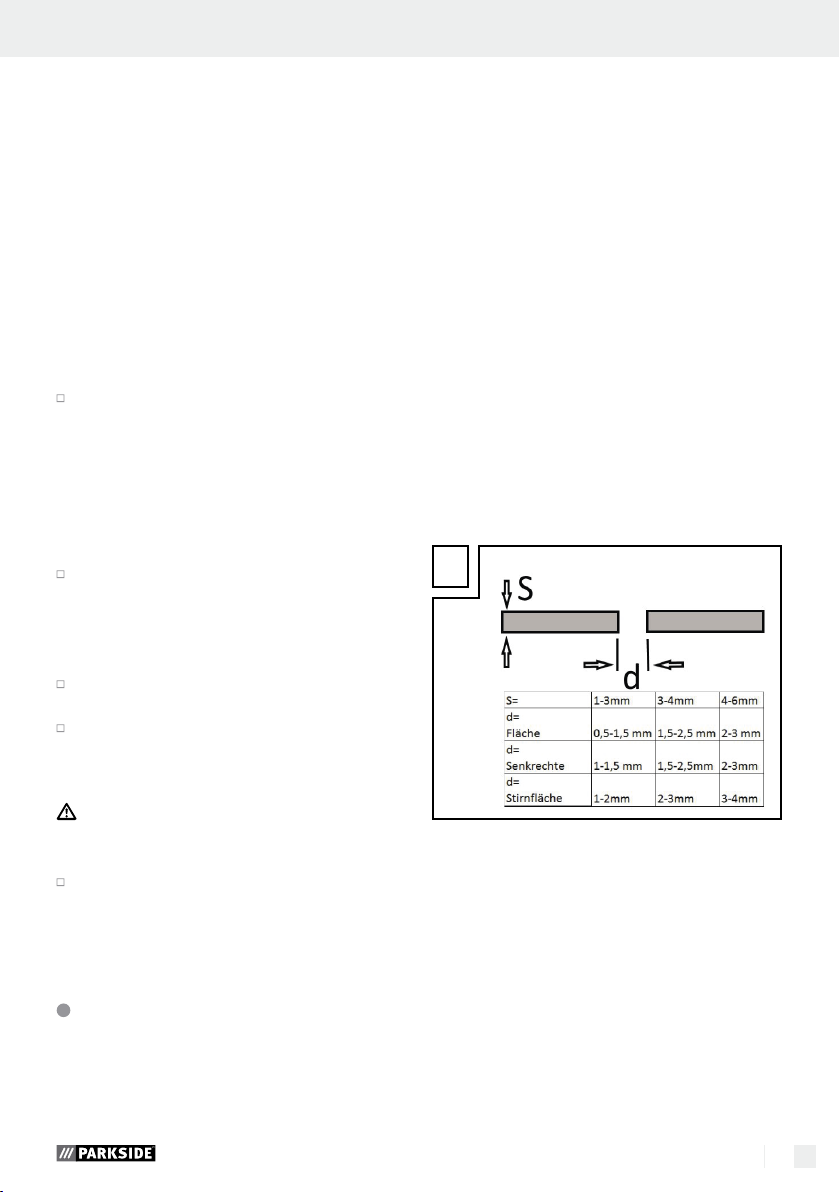
Inbetriebnahme
Die Einbrenntiefe sollte möglichst tief sein, das
Schweißbad jedoch nicht durch das Werkstück
hindurch fallen.
Bei einem rauen oder harten Knattern verringern
Sie die Drahtvorschubgeschwindigkeit oder
schalten in eine höhere Leistungsstufe (Schweißstrom erhöhen).
Ist die Drahtvorschubgeschwindigkeit zu hoch
und / oder der Schweißstrom zu niedrig, kann
der Schweißdraht nicht richtig abschmelzen
und taucht immer wieder in das Schweißbett
bis aufs Werkstück ein.
Ein ruhiger dumpfer Ton mit flackerndem Licht-
bogen weist auf zu wenig Drahtvorschub hin.
Erhöhen Sie die Drahtvorschubgeschwindigkeit
oder schalten sie auf den niedrigeren Schweißstrom.
Durch einen zu hohen Schweißstrom schmilzt
der Draht schon bevor dieser überhaupt im
Schweißbett ist. Die Folge ist eine Tropfenbildung
am Schweißdraht sowie Spritzen und ein
unruhiger Lichtbogen.
Die Schlacke darf erst nach dem Abkühlen von
der Naht entfernt werden.
Um eine Schweißung an einer unterbrochenen
Naht fortzusetzen:
Entfernen Sie zuerst die Schlacke an der
Ansatzstelle.
In der Nahtfuge wird der Lichtbogen gezündet,
zur Anschlussstelle geführt, dort richtig aufgeschmolzen und anschließend die Schweißnaht
weitergeführt.
VORSICHT! Beachten Sie, dass der Brenner
nach dem Schweißen immer auf einer isolierten
Ablage abgelegt werden muss.
Schalten Sie das Schweißgerät nach Beendigung
der Schweißarbeiten und bei Pausen immer aus,
und ziehen Sie stets den Netzstecker aus der
Steckdose.
Schweißnaht erzeugen
Stechnaht oder stoßendes Schweißen
Der Brenner wird nach vorne geschoben.
Ergebnis: Die Einbrandtiefe ist kleiner, Nahtbreite
größer, Nahtoberraupe flacher und die Bindefehlertoleranz größer.
Schleppnaht oder ziehendes Schweißen
Der Brenner wird von der Schweißnaht weggezogen.
Ergebnis: Einbrandtiefe größer, Nahtbreite kleiner,
Nahtoberraupe höher und die Bindefehlertoleranz
kleiner.
Schweißverbindungen
Es gibt zwei grundlegende Verbindungsarten in
der Schweißtechnik: Stumpf- und Eckschweißung
(Außenecke, Innenecke und Überlappung).
Stumpfschweißverbindungen
Bei Stumpfschweißverbindungen bis zu 2 mm
Stärke werden die Schweißkanten vollständig
aneinandergebracht.
Für größere Stärken ist nach untenstehender Tabelle
zu verfahren:
P
Flache Stumpfschweißverbindungen
Schweißungen sollten ohne Unterbrechung und mit
ausreichender Eindringtiefe ausgeführt werden,
daher ist eine gute Vorbereitung äußerst wichtig.
Die Faktoren, welche die Qualität des Schweißergebnisses beeinflussen, sind: die Stromstärke, der
Abstand zwischen den Schweißkanten, die Neigung
des Brenners und der entsprechende Durchmesser
des Schweißdrahtes.
Je steiler der Brenner gegenüber dem Werkstück
gehalten wird, desto höher ist die Eindringtiefe und
umgekehrt.
41 DE/AT/CH
Page 42
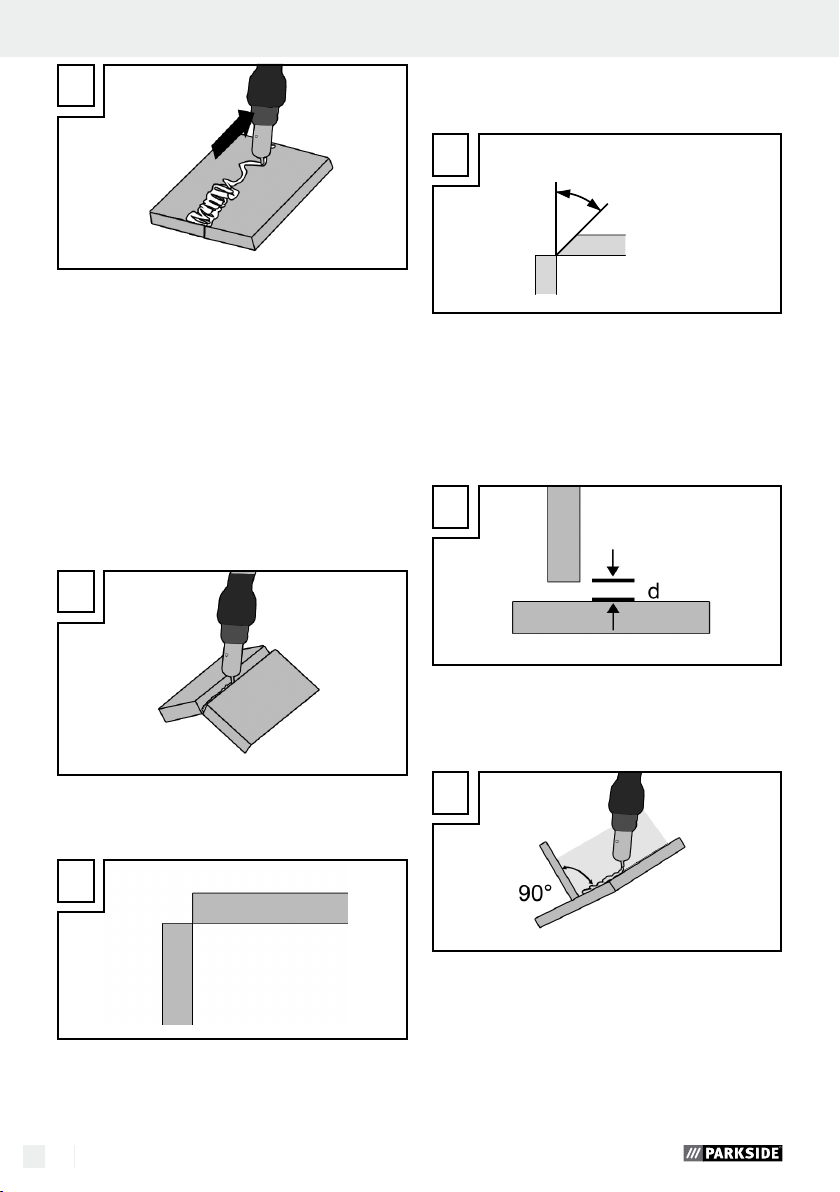
Q
Verbindung wie nebenstehend vorzubereiten, bei
der die Kante einer Platte angeschrägt wird.
Um Verformungen, die während der Materialhärtung
eintreten können, zuvorzukommen oder diese zu
verringern, ist es gut, dort wo es möglich ist, die
Werkstücke mit einer Vorrichtung, die dem Zusammenziehen oder Verformen des Materials entgegenwirkt,
zu fixieren.
Es ist zu vermeiden, die verschweißte Struktur zu
versteifen, damit Brüche in der Schweißung vermieden
werden. Diese Schwierigkeiten können verringert
werden, wenn die Möglichkeit besteht, das Werkstück so zu drehen, dass die Schweißung in zwei
entgegengesetzten Durchgängen durchgeführt
werden kann.
R
T
45°
Schweißverbindungen in der Innenecke
Die Vorbereitung dieser Schweißverbindung ist
sehr einfach und wird bis zu Stärken von 5 mm
durchgeführt. Das Maß „d“ muss auf das Minimum
reduziert werden und soll in jedem Fall kleiner als
2 mm sein.
U
Bei stärkeren Materialien ist sie jedoch nicht mehr
zweckmäßig. In diesem Fall ist es besser, eine Verbindung wie in Abbildung V vorzubereiten, bei der
die Kante einer Platte angeschrägt wird.
Schweißverbindungen an der Außenecke
Eine Vorbereitung dieser Art ist sehr einfach.
S
Bei stärkeren Materialien ist sie jedoch nicht mehr
zweckmäßig. In diesem Fall ist es besser, eine
42 DE/AT/CH
V
Überlappungsschweißverbindungen
Die gebräuchlichste Vorbereitung ist die mit geraden
Schweißkanten. Die Schweißung lässt sich durch
eine normale Winkelschweißnaht lösen. Die beiden
Werkstücke müssen so nah wie möglich aneinandergebracht werden.
Page 43
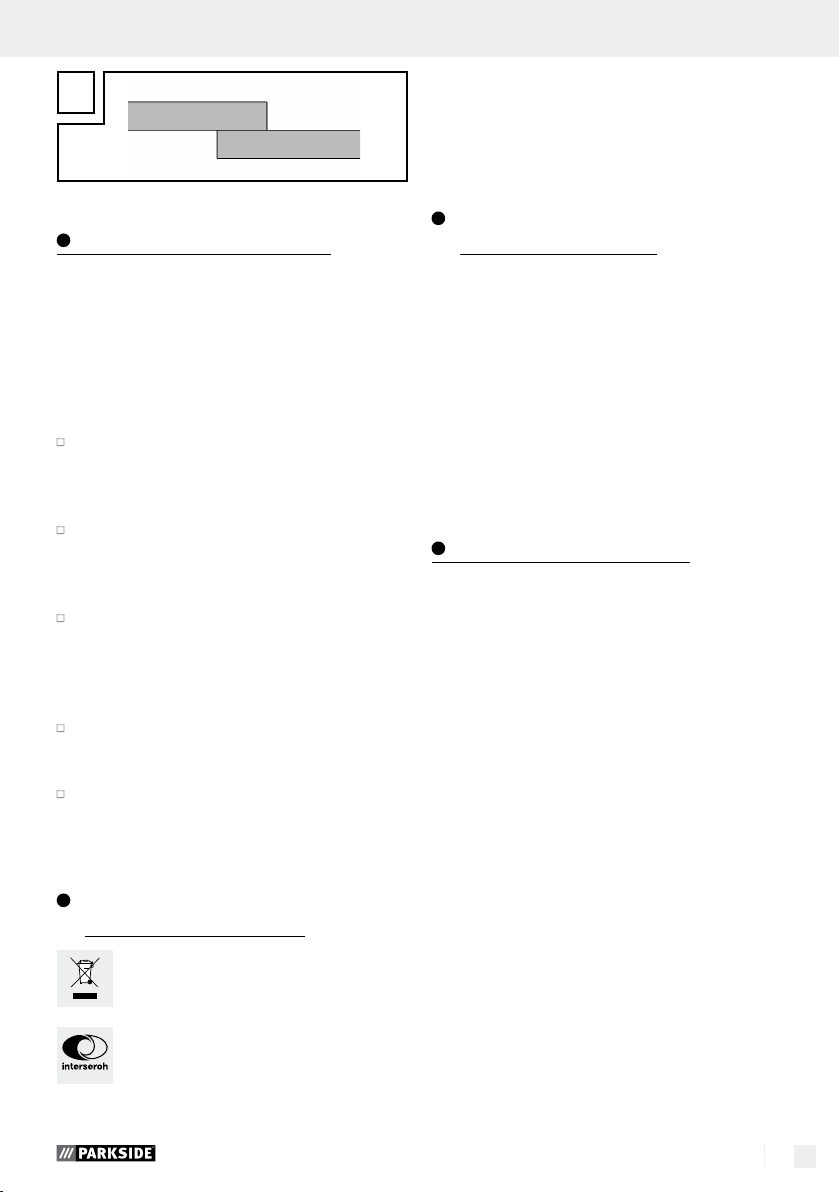
... / Wartung und ... / Umwelthinweise ... / Hinweise zu ... / Garantiebedingungen
W
Wartung und Reinigung
Hinweis: Das Schweißgerät muss für ein einwand-
freies Funktionieren sowie für die Einhaltung der
Sicherheitsanforderungen regelmäßig gewartet und
überholt werden. Unsachgemäßer und falscher Betrieb können zu Ausfällen und Schäden am Gerät
führen.
Schalten Sie die Hauptstromversorgung sowie
den Hauptschalter des Geräts aus, bevor Sie
Wartungsarbeiten oder Reparaturen an dem
Schweißgerät durchführen.
Säubern Sie das Schweißgerät regelmäßig von
innen und außen. Entfernen Sie Schmutz und
Staub im Inneren mit Hilfe von Luft, Putzwolle
oder einer Bürste.
Stromregler, Erdungsvorrichtung, interne Leitun
die Kupplungsvorrichtung des Schweißbrenners
und Einstellschrauben sollten regelmäßig gewart
et werden. Ziehen Sie lockere Schrauben wied
fest und tauschen Sie rostige Schrauben aus.
Überprüfen Sie regelmäßig die Isolationswider-
stände des Schweißgeräts. Verwenden Sie dazu
das entsprechende Messgerät.
Im Falle eines Defekts oder bei erforderlichem
Austausch von Geräteteilen wenden Sie sich
bitte an das entsprechende Fachpersonal.
Umwelthinweise und
Entsorgungsangaben
Rohstoffrückgewinnung statt
Müllentsorgung!
gen,
Werfen Sie das Inverter-Schweißgerät nicht in den
Hausmüll, ins Feuer oder ins Wasser. Wenn möglich,
sollten nicht mehr funktionstüchtige Geräte recycelt
werden. Fragen Sie Ihren lokalen Händler um Hilfe.
Hinweise zu Garantie und
Serviceabwicklung
Garantie der Creative Marketing
Consulting GmbH
Sehr geehrte Kundin, sehr geehrter Kunde, Sie
erhalten auf dieses Gerät 3 Jahre Garantie ab
Kaufdatum. Im Falle von Mängeln dieses Produkts
stehen Ihnen gegen den Verkäufer des Produkts
gesetzliche Rechte zu. Diese gesetzlichen Rechte
werden durch unsere im Folgenden dargestellte
Garantie nicht eingeschränkt.
Garantiebedingungen
Die Garantiefrist beginnt mit dem Kaufdatum. Bitte
bewahren Sie den Original-Kassenbon gut auf.
Diese Unterlage wird als Nachweis für den Kauf
benötigt.
er
Tritt innerhalb von drei Jahren ab dem Kaufdatum
dieses Produkts ein Material- oder Fabrikationsfehler
auf, wird das Produkt von uns – nach unserer Wahl
– für Sie kostenlos repariert oder ersetzt. Diese
Garantieleistung setzt voraus, dass innerhalb der
Drei-Jahres-Frist das defekte Gerät und der Kaufbeleg
(Kassenbon) vorgelegt und schriftlich kurz beschrieben
wird, worin der Mangel besteht und wann er aufgetreten ist.
Wenn der Defekt von unserer Garantie gedeckt ist,
erhalten Sie das reparierte oder ein neues Produkt
zurück. Mit Reparatur oder Austausch des Produkts
beginnt kein neuer Garantiezeitraum.
Gerät, Zubehör und Verpackung sollten
einer umweltgerechten Wiederverwertung
138180
zugeführt werden.
43 DE/AT/CH
Page 44
Garantieumfang
Das Gerät wurde nach strengen Qualitätsrichtlinien
sorgfältig produziert und vor Anlieferung gewissenhaft geprüft.
Die Garantieleistung gilt für Material- oder Fabrikationsfehler. Diese Garantie erstreckt sich nicht auf
Produktteile, die normaler Abnutzung ausgesetzt
sind und daher als Verschleißteile angesehen werden
können oder für Beschädigungen an zerbrechlichen
Teilen, z.B. Schalter, Akkus oder solchen, die aus
Glas gefertigt sind.
Diese Garantie verfällt, wenn das Produkt beschädigt,
nicht sachgemäß benutzt oder gewartet wurde. Für
eine sachgemäße Benutzung des Produkts sind alle
in der Bedienungsanleitung aufgeführten Anweisungen genau einzuhalten. Verwendungszwecke
und Handlungen, von denen in der Bedienungsanleitung abgeraten oder vor denen gewarnt wird,
sind unbedingt zu vermeiden.
Das Produkt ist lediglich für den privaten und nicht
für den gewerblichen Gebrauch bestimmt. Bei missbräuchlicher und unsachgemäßer Behandlung,
Gewaltanwendung und bei Eingriffen, die nicht von
unserer autorisierten Service-Niederlassung vorgenommen wurden, erlischt die Garantie.
Abwicklung im Garantiefall
Um eine schnelle Bearbeitung Ihres Anliegens zu
gewährleisten, folgen Sie bitte den folgenden
Hinweisen:
Bitte halten Sie für alle Anfragen den Kassenbon und
die Artikelnummer (z.B. IAN 12345) als Nachweis
für den Kauf bereit.
Die Artikelnummer entnehmen Sie bitte dem Typenschild, einer Gravur, dem Titelblatt Ihrer Anleitung
(unten links) oder dem Aufkleber auf der Rück- oder
Unterseite.
Sollten Funktionsfehler oder sonstige Mängel auftreten, kontaktieren Sie zunächst die nachfolgend
benannte Serviceabteilung telefonisch oder per
E-Mail.
Ein als defekt erfasstes Produkt können Sie dann
unter Beifügung des Kaufbelegs (Kassenbon) und
der Angabe, worin der Mangel besteht und wann
er aufgetreten ist, für Sie portofrei an die Ihnen mitgeteilte Service Anschrift übersenden.
Hinweis:
Auf www.lidl-service.com können Sie
diese und viele weitere Handbücher, Produktvideos und Software herunterladen.
Service
So erreichen Sie uns:
DE, AT, CH
Telefon: +49 (0) 6894 9989751
(Normal-Tarif dt. Festnetz)
Sitz: Deutschland
IAN 291492
Bitte beachten Sie, dass die folgende Anschrift
keine Serviceanschrift ist.
Kontaktieren Sie zunächst die oben benannte
Servicestelle.
Adresse:
C. M. C. GmbH
Katharina-Loth-Str. 15
DE-66386 St. Ingbert
DEUTSCHLAND
44 DE/AT/CH
Page 45
EG-Konformitätserklärung
EG-Konformitätserklärung
Wir, die
C. M. C. GmbH
Dokumentenverantwortlicher: Andre Scheer
Katharina-Loth-Str. 15
DE-66386 St. Ingbert
DEUTSCHLAND
erklären in alleiniger Verantwortung, dass das Produkt
Fülldraht-Schweißgerät PFDS 33 B2
Seriennummer: 2056
Herstellungsjahr: 2017 / 17
IAN: 291492
Modell:
PFDS 33 B2
den wesentlichen Schutzanforderungen genügt,
die in den Europäischen Richtlinien
EG-Niederspannungsrichtlinie
2014 / 35 / EU
EG-Richtlinie Elektromagnetische
Verträglichkeit
2014 / 30 / EU
RoHS Richtlinie
2011 / 65 / EU
St. Ingbert, 31.03.2017
i. A. Andre Scheer
- Leiter Qualitätssicherung -
und deren Änderungen festgelegt sind.
Der oben beschriebene Gegenstand der Erklärung
erfüllt die Vorschriften der Richtlinie 2011 / 65 / EU
des Europäischen Parlaments und des Rates vom 8.
Juni 2011 zur Beschränkung der Verwendung bestimmter gefährlicher Stoffe in Elektro und Elektronikgeräten (*):
Für die Konformitätsbewertung wurden folgende
harmonisierte Normen herangezogen:
EN 60974-1:2012
EN 60974-10:2014
AfPS GS 2014:01 PAK
45 DE/AT/CH
Page 46
46
Page 47
47
Page 48
48
Page 49
C. M. C. GmbH
Katharina-Loth-Str. 15
DE-66386 St. Ingbert
GERMANY
Last Information Update
Stand der Informationen: 04 / 2017
Ident.-No.: PFDS33B2042017-GB/IE/NI
IAN 291492
 Loading...