

Page 1
IAN 409145 _2207
OS
MULTI-WELDER WITH DOUBLE
PULSE TECHNOLOGY PMPS 200 B1
MULTISCHWEISSGERÄT MIT DOPPELPULS-TECHNOLOGIE PMPS 200 B1
POSTE À SOUDER MULTI-PROCÉDÉS AVEC TECHNOLOGIE DOUBLE PULSÉE PMPS 200 B1
MULTISVÁŘEČKA
S TECHNOLOGIÍ DVOJITÉHO
IMPULZU
Návod k obsluze a bezpečnostní pokyny
Originální návod k obsluze
CZ
SPAWARKA WIELOFUNKCYJNA Z
TECHNOLOGIĄ
DOPPELPULS
Wskazówki dotyczące montażu, obsługi
i bezpieczeństwa / Tłumaczenie oryginalnej
instrukcji eksploatacji
PL
MULTILASAPPARAAT
MET DUBBELE
PULSTECHNOLOGIE
Bedienings- en veiligheidsinstructies
Vertaling van de originele
bedieningshandleiding
NL
BE
POSTE À SOUDER MULTI-PROCÉDÉS
AVEC TECHNOLOGIE DOUBLE PULSÉE
Consignes d’utilisation et de sécurité
Traduction du mode d’emploi d‘origine
FR
BE CH
MULTI-WELDER WITH
DOUBLE PULSE TECHNOLOGY
Operation and Safety Notes
Translation of the original instructions
GB
IE NI
CY MT
MULTISCHWEISSGERÄT MIT
DOPPELPULS-TECHNOLOGIE
Bedienungs- und Sicherheitshinweise
Originalbetriebsanleitung
DE
AT CH
MULTIZVÁRAČKA S TECHNOLÓGIOU DVOJITÉHO IMPULZU
Návod na obsluhu a bezpečnostné
upozornenia/Originálny návod na
obsluhu
SK
SOLDADOR MULTIFUNCIÓN CON
TECNOLOGÍA DE DOBLE PULSADO
Instrucciones de funcionamiento
y de seguridad/Traducción del manual
de funcionamiento original
ES
MULTI SVEJSEENHED MED
DOBBELTPULS TEKNOLOGI
Brugs- og sikkerhedsanvisninger
Oversættelse af den originale driftsvejledning
DK
VIŠENAMJENSKI APARAT ZA
ZAVARIVANJE S TEHNOLOGIJOM
DVOSTRUKOG IMPULSA
Upute za posluživanje i za Vašu sigurnost
Prijevod originalnih uputa za uporabu
HR
APARAT DE SUDURĂ MULTIFUNCȚIONAL, CU TEHNOLOGIE
CU DUBLU IMPULS
Indicații de operare și siguranță
Traducerea instrucţiunilor de utilizare
originale
RO
УНИВЕРСАЛЕН ЗАВАРЪЧЕН
АПАРАТ С ТЕХНОЛОГИЯ
DOPPELPULS
Указания за монтаж, работа и безопасност
Превод на оригиналното ръководство
за експлоатация
BG
MULTIHEGESZTŐ
KÉSZÜLÉK KETTŐSIMPULZUSTECHNOLÓGIÁVAL
Kezelési és biztonsági hivatkozások
Az eredeti használati utasítás fordítása
HU
MULTI VARILNI APARAT
Z DVOJNO IMPULZNO
TEHNOLOGIJO
Navodila za upravljanje in varnostna opozorila
Prevod originalnega navodila za uporabo
SI
SALDATRICE MULTIPROCESSO
CON TECNOLOGIA
A DOPPIO IMPULSO
Istruzioni di montaggio, utilizzo e sicurezza
Traduzione delle istruzioni d’uso originali
IT
MT CH
ΣΥΣΚΕΥΗ ΗΛΕΚΤΡΟΣΥΓΚΟΛΛΗΣΗΣ
ΜΕ ΤΕΧΝΟΛΟΓΙΑ ΔΙΠΛΟΥ ΠΑΛΜΟΥ
Υποδείξεις χειρισμού και ασφαλείας
Μετάφραση των αυθεντικών οδηγιών λειτουργίας
GR
CY
Page 2
GB IE NI CY MT
Before reading, unfold the page containing the illustrations and familiarise yourself with all functions of the device.
DE AT CH
Klappen Sie vor dem Lesen die beidean Seiten mit den Abbildungen aus und machen Sie sich anschließend mit
allen Funktionen des Gerätes vertraut.
FR BE CH
Avant de lire le document, allez à la page avec les illustrations et étudiez toutes les fonctions de l’appareil.
NL BE
Klap, voordat u begint te lezen, de pagina met afbeeldingen uit en maak u aansluitend vertrouwd met alle functies
van dit apparaat.
CZ
Než začnete číst tento návod k obsluze, rozložte stránku s obrázky a seznamte se se všemi funkcemi zařízení.
PL
Przed przeczytaniem proszę rozłożyć stronę z ilustracjami, a następnie proszę zapoznać się z wszystkimi
funkcjami urządzenia.
SK
Prv než začnete čítať tento návod, rozložte si stranu s obrázkami a potom sa oboznámte so všetkými funkciami
zariadenia.
ES
Antes de leer, abra la página con las ilustraciones y familiarícese con todas las funciones del dispositivo.
DK
Før du læser, vend siden med billeder frem og bliv bekendt med alle apparatets funktioner.
IT MT CH
Prima di leggere aprire la pagina con le immagini e prendere condenza con le diverse funzioni dell’apparecchio.
HU
Olvasás előtt hajtsa ki az ábrát tartalmazó oldalt, és ezután ismerje meg a készülék mindegyik funkcióját.
SI
Pred branjem odprite stran s slikami in se nato seznanite z vsemi funkcijami naprave.
HR
Prije nego što pročitate tekst, otvorite stranicu sa slikama i upoznajte se na osnovu toga sa svim funkcijama
uređaja.
RO
Desfaceți înainte să citiți pagina cu ilustrații și apoi familiarizați-vă cu toate funcțiile aparatului.
BG
Преди да прочетете, отворете страницата с фигурите и след това се запознайте с всички функции на уреда.
GR CY
Πριν ξεκινήσετε την ανάγνωση, ανοίξτε τη σελίδα με τις εικόνες και εξοικειωθείτε με όλες τις λειτουργίες της συσκευής.
GB / IE / NI / CY / MT Operation and Safety Notes Page 5
DE / AT / CH Montage-, Bedienungs- und Sicherheitshinweise Seite 34
FR / BE / CH Consignes d’utilisation et de sécurité Page 64
NL / BE Bedienings- en veiligheidsinstructies Pagina 95
CZ Návod k obsluze a bezpečnostní pokyny Strana 125
PL Wskazówki dotyczące montażu, obsługi i bezpieczeństwa Strona 153
SK Návod na obsluhu a bezpečnostné upozornenia Strana 184
ES Instrucciones de funcionamiento y de seguridad Página 213
DK Brugs- og sikkerhedsanvisninger Side 244
IT / MT / CH Istruzioni di montaggio, utilizzo e sicurezza Pagina 273
HU Kezelési és biztonsági hivatkozások Oldal 304
SI Navodila za upravljanje in varnostna opozorila Stran 335
HR Upute za posluživanje i za Vašu sigurnost Stranica 364
RO Indicații de operare și siguranță Pagina 393
BG Указания за монтаж, работа и безопасност Страница 423
GR / CY Υποδείξεις χειρισμού και ασφαλείας Σελίδα 455
Page 3
A
136 2
8 7
91011
3
4
5
6
13
12
14
B
18 20
17 19
22
21
16
C
23
24
7a
D
15
7a7
E
34
31
Page 4
F
L
I
O
R S
G
M
J
P
H
N
K
Q
27
29
9
26
21
27
21
25
28 29
26
25
33
21
8
8
26
27
25
18 19 2017
, , ,
18 19 2017
, , ,
18 19 2017
, , ,
30
32
28
28
35
Page 5
GB/IE/NI/CY/MT
5
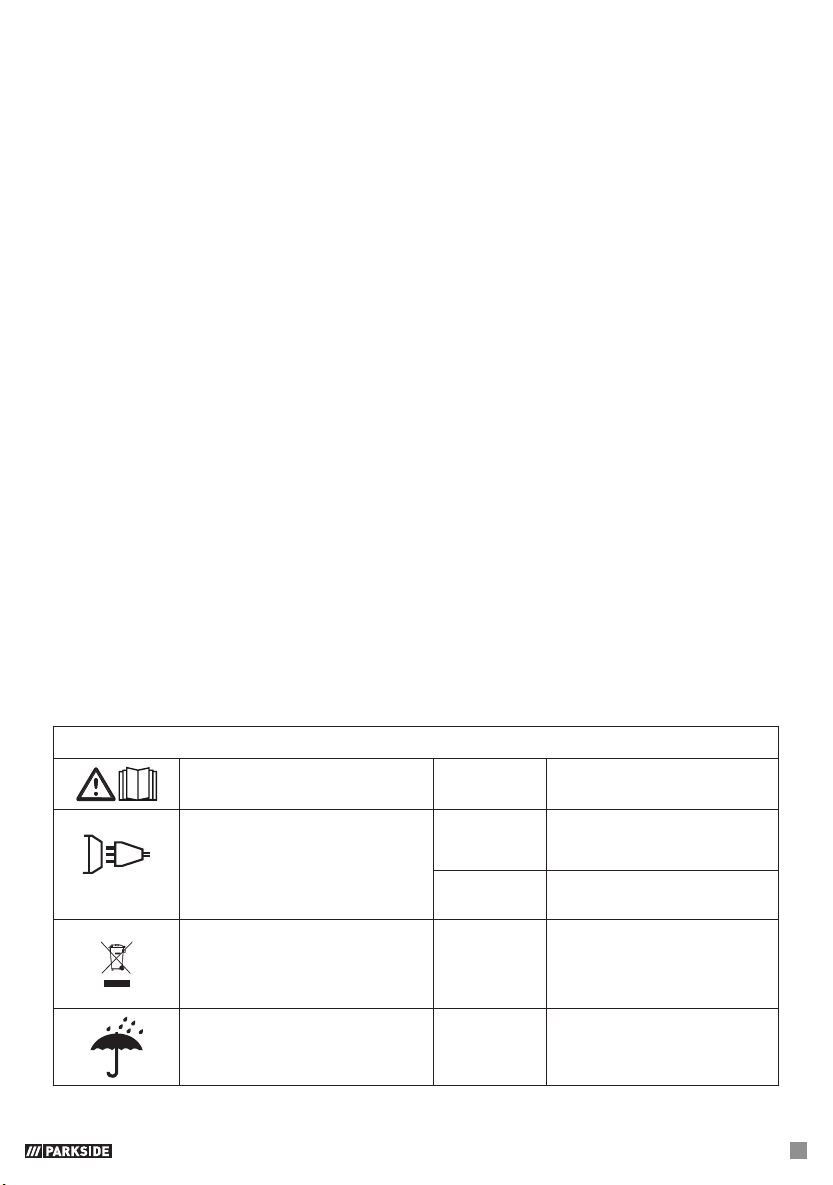
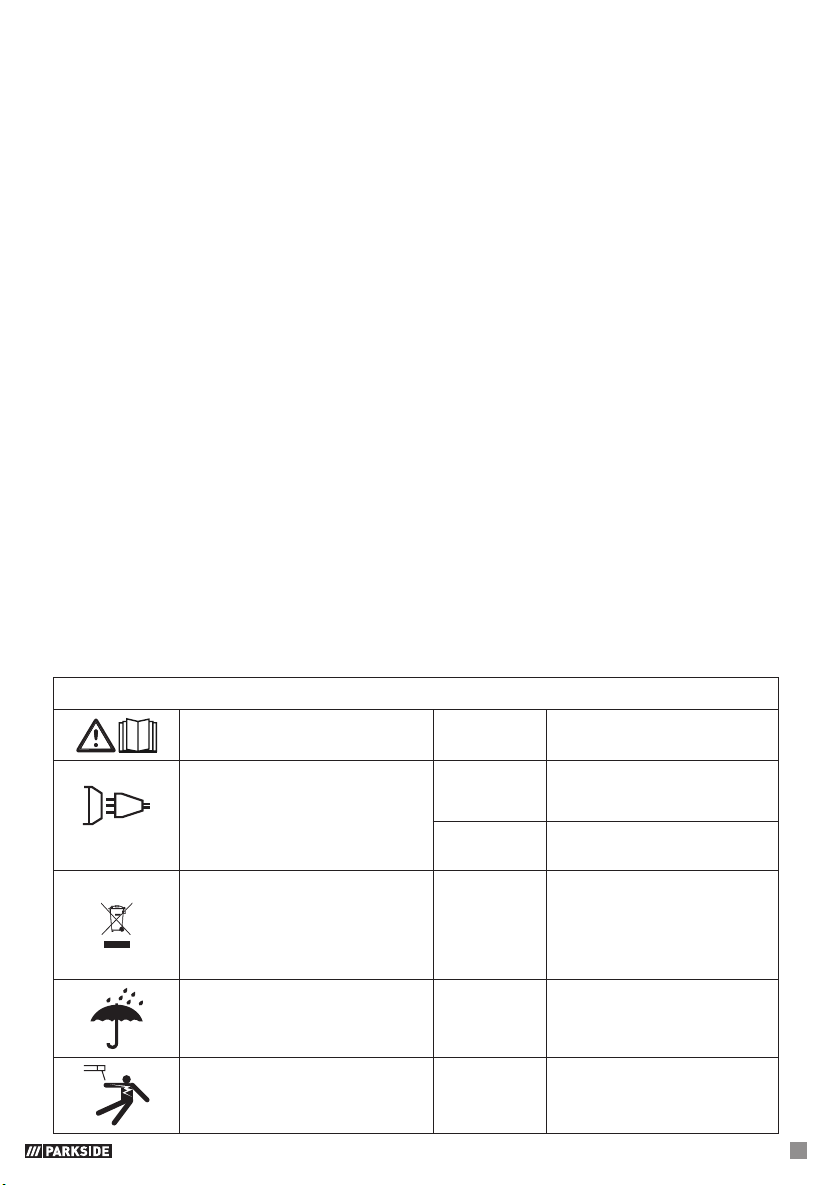
z Table of pictograms used
Attention!
Read the operating instructions!
I
2
Rated value of the welding
current
1~ 50 Hz
Mains input; number of phases
and alternating current symbol
and rated value of the frequency.
I
1 eff
Effective value of the greatest
mains power
U
0
Rated value of the no-load
voltage
The adjacent symbol of a
crossed-out dustbin on the wheels
indicates that this device is subject
to the 2012/19/EU directive.
U
1
Rated value of the mains
voltage
Never use the device in the open
air or when it’s raining!
U
2
Standardised operating
voltage
Table of pictograms used ........................................................................................Page 5
Introduction ..............................................................................................................Page 6
Intended use .............................................................................................................Page 7
Scope of delivery.......................................................................................................Page 7
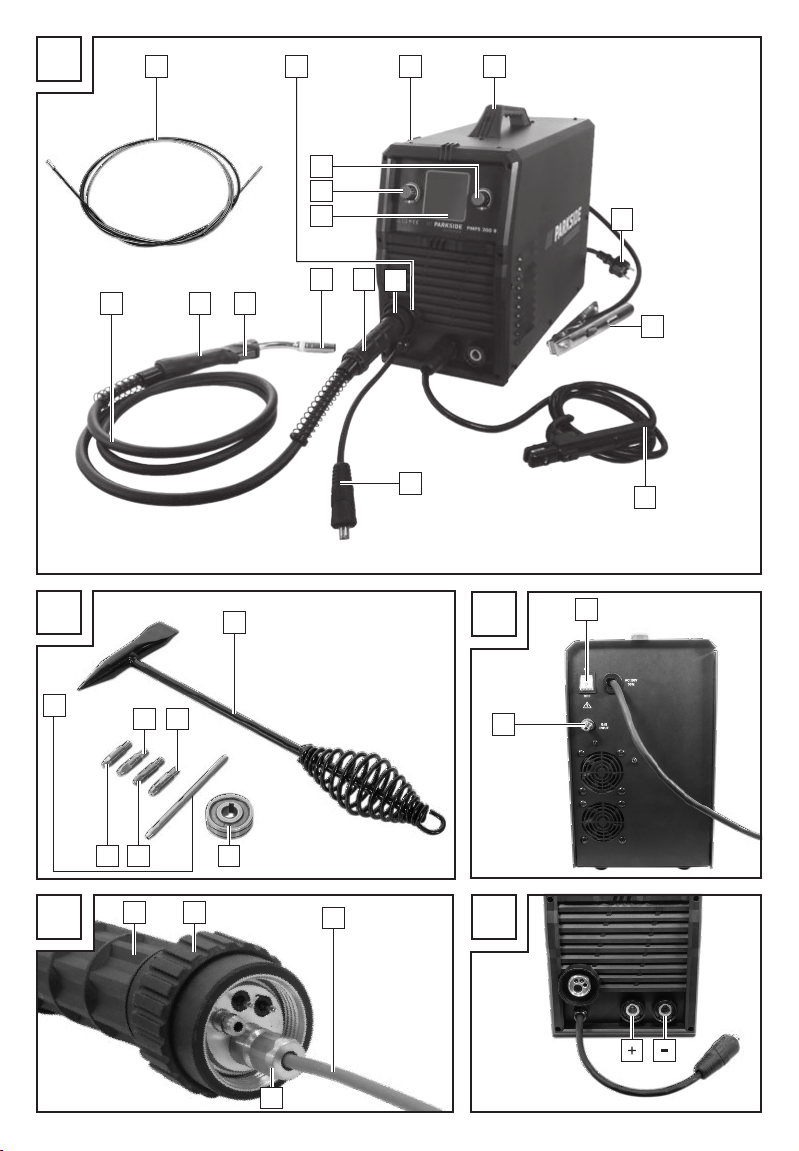
Parts description ........................................................................................................Page 8
Technical Specifications ..............................................................................................Page 9
Safety instructions ...................................................................................................Page 10
Before using the device ...........................................................................................Page 17
Selecting the welding method ......................................................................................Page 18
Assembly for welding with wire electrodes ....................................................................Page 18
Replacing the welding core .........................................................................................Page 18
Adaptation of device to solid welding wire with inert gas ...............................................Page 19
Adaptation of device to flux-cored welding wire without inert gas ....................................Page 19
Fit additional adapters for the welding wire rolls with 450 g or1kg wire ........................Page 20
Inserting welding wire ................................................................................................Page 20
Welding with wire electrodes .................................................................................Page 21
Switching the device on and off ...................................................................................Page 21
MAG welding ...........................................................................................................Page 22
PMIG welding ...........................................................................................................Page 22
DPMIG welding .........................................................................................................Page 23
Creating a weld seam ................................................................................................Page 24
MMA welding ...........................................................................................................Page 26
TIG welding ..............................................................................................................Page 28
Maintenance and cleaning ......................................................................................Page 29
Information about recycling and disposal .............................................................Page 29
EC Declaration of Conformity ..................................................................................Page 30
Warranty and service information .........................................................................Page 31
Warranty conditions...................................................................................................Page 31
Warranty period and statutory claims for defects ...........................................................Page 31
Extent of warranty ......................................................................................................Page 31
Processing of warranty claims .....................................................................................Page 32
Service.......................................................................................................................Page 32
Page 6
6
GB/IE/NI/CY/MT
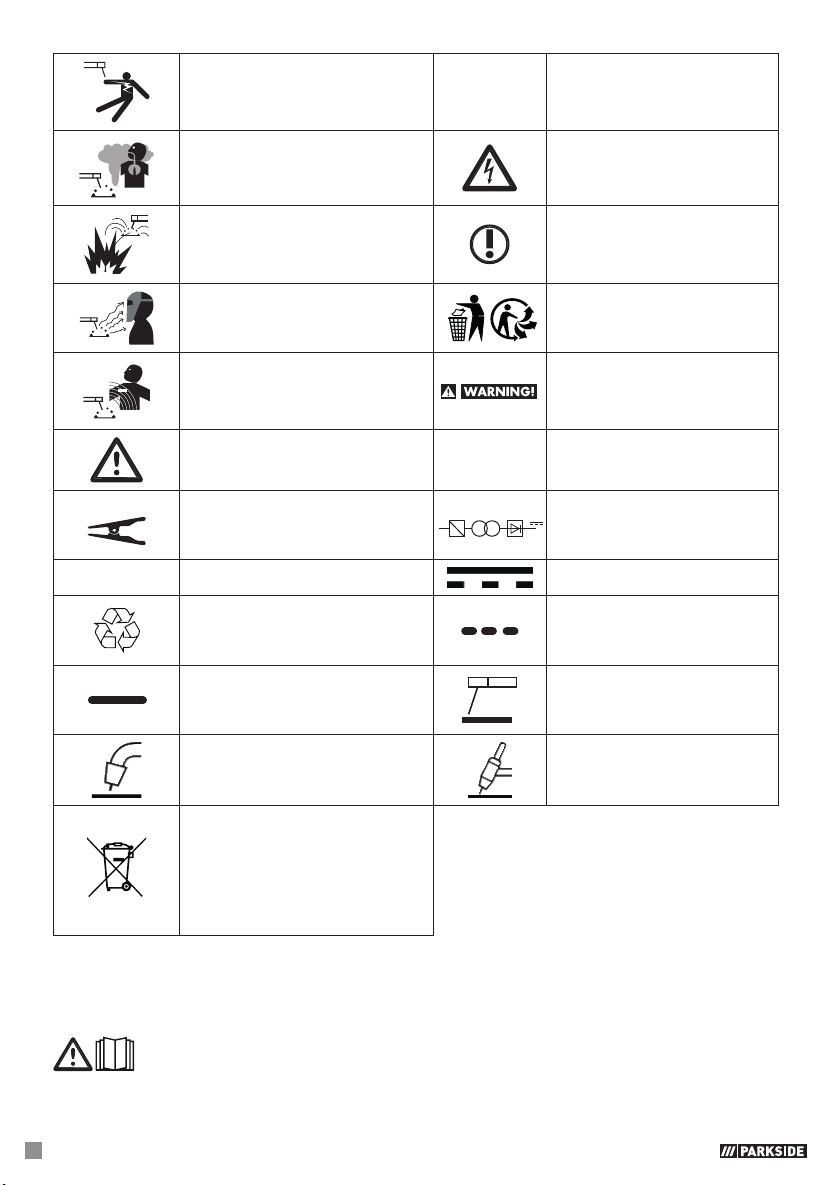
Electric shock from the welding
electrode can be fatal!
I
1 max
Greatest rated value of the
mains power
Inhalation of welding fumes can
endanger your health.
Caution! Risk of electric shock!
Welding sparks can cause an
explosion or fire.
Important note!
Arc beams can damage your eyes
and injure your skin.
Dispose of the device and
packaging in an environmentally
friendly manner!
MV
Electromagnetic fields can disrupt
the function of cardiac pacemakers.
Risk of serious injury or death.
Attention: Potential hazards!
IP21S
Protection type
Earth terminal
1~
f1
f2
Single-phase static frequency
converter-transformercommutator
H
Insulation class
Direct current
Made from recycled material.
Greatest rated value of the
welding time in intermittent
mode Σ
t
ON
Greatest rated value of the
welding time in continuous
mode t
ON (max)
Manual arc welding with
encased rod electrodes
Metal inert and active gas welding
including the use of flux-cored
wire
Tungsten inert gas welding
You are legally obliged to place
devices marked as such in a
collection which is separate
from unsorted municipal waste.
Disposal through household waste
is prohibited.
Multi-Welder with Double Pulse Technology PMPS 200 B1
z Introduction
Congratulations! You have purchased one of our high-quality devices. Please familiarise
yourself with the product before using it for the first time. To do this, please read through
the following operating and safety instructions carefully. This tool must be set up or used
only by people who have been trained to do so.
Page 7
GB/IE/NI/CY/MT
7
KEEP OUT OF THE REACH OF CHILDREN!
z Intended use
The device is designed for welding with solid wire (MIG and MAG), MMA welding (welding with rod
electrodes), TIG welding (tungsten inert gas welding) as well as welding with flux-cored wire.
When using solid wires which do not contain inert gas in solid form, then you must use inert gas in addition.
When using self-shielding flux-cored wire, you do not need to use any additional gas. In this case, the
inert gas is contained in the welding wire in powdered form and is therefore channelled straight into the
arc. This means that the device is not susceptible to wind when working outdoors. Only suitable wire
electrodes may be used for the device. This welding device is designed for manual arc welding (MMA
welding) of steel, stainless steel, steel sheet and cast materials, using the appropriate coated electrodes.
Refer to the information from the electrode manufacturer. Only suitable electrodes may be used for the
device. For tungsten inert gas welding (TIG welding) it is essential that you observe the operating and
safety instructions for the TIG torch you are using, in addition to the instructions and safety instructions in
these operating instructions. If it is not handled properly the product can be dangerous for individuals,
animals and property. Use the product only as described and only for the specific applications as stated.
Keep these instructions in a safe place. Ensure you hand over all documentation when passing the
product on to anyone else. Any use that differs from the intended use as stated above is prohibited and
potentially dangerous. Damage or injury caused by misuse or disregarding the above warning is not
covered by the warranty or any liability on the part of the manufacturer. Commercial use will void the
warranty. Observing the safety instructions and assembly instructions and operating information in the
instructions for use is also a component of the intended use. It is imperative to adhere to the applicable
accident prevention regulations. The device must not be used:
in insufficiently ventilated rooms,
in explosive environments,
to defrost pipes,
in the vicinity of people with cardiac pacemakers and
in close proximity to easily flammable materials.
Residual risk
Even if you operate the device as intended, there will be residual risks. The following dangers may occur
in connection with the build and design of this MIG pulse welder:
Eye injuries caused by glare, touching hot parts of the device or workpiece (burn injury),
In case of improper protection, risk of accident and fire through sparks and slag particles,
Harmful emissions from smoke and gases if there is a lack of air or if closed rooms are insufficiently
extracted.
PLEASE NOTE: Reduce the residual risk by carefully using the device as intended and observing
all instructions.
z Scope of delivery
1 Multi-Welder with Double Pulse Technology 200 B1
1 MIG welding torch with 2 m welding cable
1 high-quality, galvanised copper earth terminal, A-shape with 2 m cable
1 electrode holder MMA with 2 m welding cable
4 contact tips for steel/flux-cored wire (1x 0.6 mm; 1x 0.8 mm; 1x 0.9 mm; 1x 1.0 mm)
Labelling in accordance with the diameter: 0.6; 0.8; 0.9; 1.0
1 aluminium nozzle (1x 1.0 mm pre-fitted)
1 chipping hammer
1 welding core for aluminium wire (pre-fitted)
1 welding core for steel/stainless steel and flux-cored wire
Page 8
8
GB/IE/NI/CY/MT
1 additional adapter
1 set of operating instructions
z Parts description
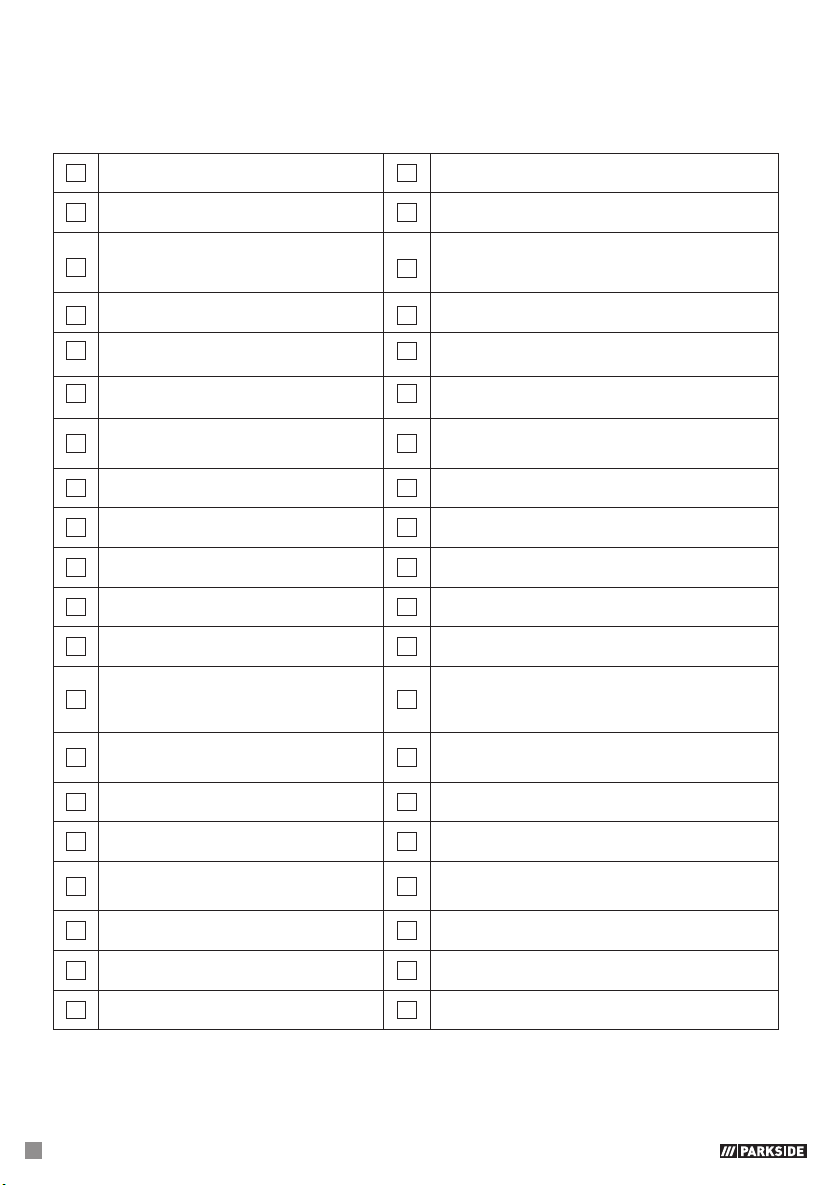
1
Cover of the wire feed unit
20
Welding nozzle (1.0 mm)
2
Handle
21
Feed roll
3
Mains plug
22
Chipping hammer
4
Earthing cable with earth terminal
23
Main switch ON/OFF (incl. power indicator lamp)
5
MMA electrode holder
24
Gas connection
6
Plug, polarisation cable assembly
25
Setting screw
7
Cable assembly with direct connection
(Euro central connector)
26
Thrust roller unit
7a
Fixing ring
27
Feed roll holder
8
Torch nozzle
28
Fixing for welding wire spool
9
Torch button
29
Wire outlet
10
Torch
30
Torch neck
11
Torch hose
31
Small tubes
12
Rotary switch for setting the
welding voltage
32
Welding wire spool
(not part of the scope of delivery)
13
Rotary switch for setting the
welding current
33
Bracket for welding wire spool
14
Display
34
Locking nuts
15
Welding core for aluminium wire
35
Adapter for welding wire spool
16
Cable assembly bracket
36
Welding core for steel/stainless steel and
flux-cored wire
17
Welding nozzle (0.6 mm)
37
Additional adapter
18
Welding nozzle (0.8 mm)
38
Locking mechanism
19
Welding nozzle (0.9 mm)
39
Disk
Page 9
GB/IE/NI/CY/MT
9
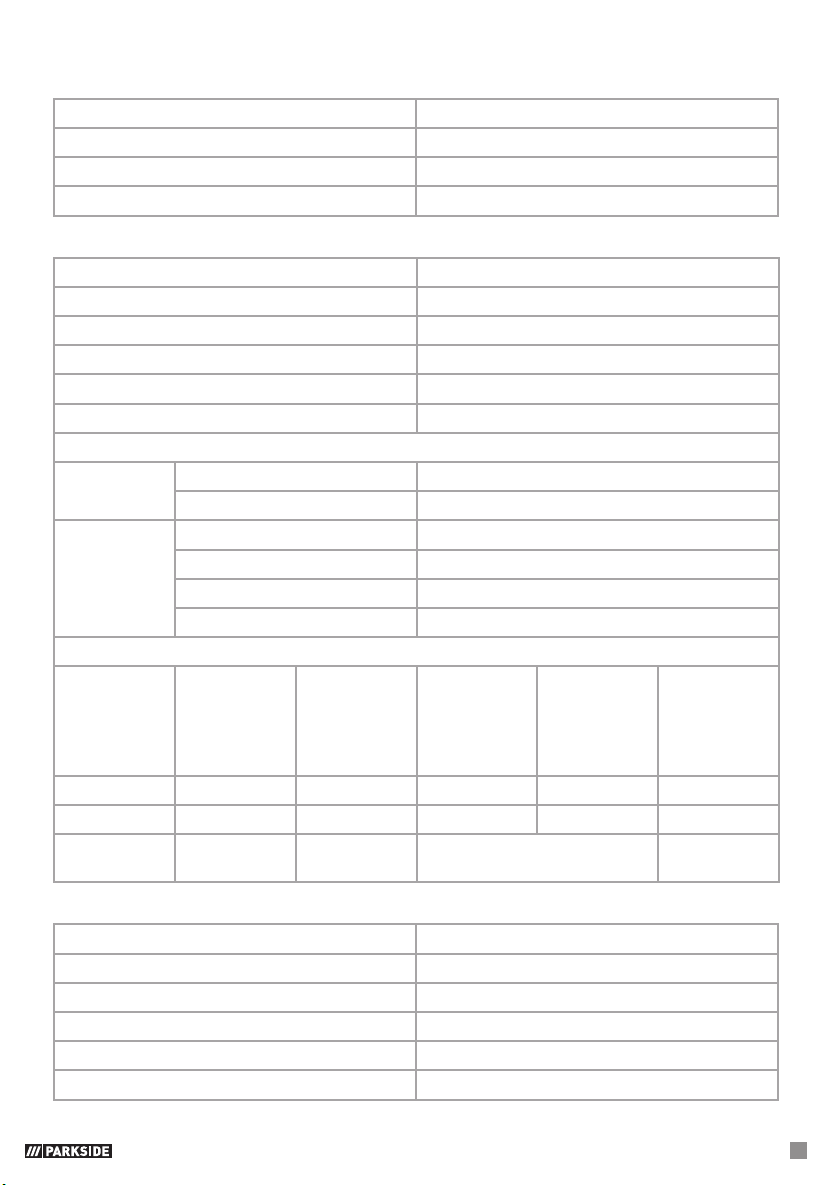
z Technical Specifications
Max. rated input power: 6 kVA
Mains connection: 230 V~ 50 Hz
Weight: approx. 18 kg
Fuse: 16 A
Wire welding:
Welding current: MIG 50–160 A; Pulse MIG 30–160 A
No-load voltage: U0: 60 V
Greatest rated value of the mains power: I
1max
: 24 A
Effective value of the greatest mains power: I
1eff
: 11.2 A
Welding wire reel max.: approx. 15 kg
Characteristic value Flat
Welding wire specifications: Type of welding, type of wire and diameter
MIG
Steel wire: 0.8 / 1.0 mm
Flux-cored wire: 0.6 / 0.8 / 0.9 / 1.0 mm
Pulse MIG /
double pulse
MIG
Steel wire / Stainless steel wire: 0.8 / 1.0 mm
CuSi: 0.8 mm
AlSi/AlMg: 1.0 / 1.2 mm
Aluminium: 1.0 / 1.2 mm
Suitable wire rolls
External
diameter
Internal
diameter
Width
Weight with
AlSi / AlMg /
Al wire
Weight with
steel/stainless
steel/ CuSi
and flux-cored
wire
With adapter
300 mm 52 mm 102 mm ≤ 7 kg ≤ 15 kg No
200 mm 52 mm 53 mm ≤ 2 kg ≤ 5 kg Adapter 35
99 mm 16 mm 44 mm 0.45–1 kg
Additional
adapter 37
MMA welding:
Welding current: 20–140 A
No-load voltage: U0: 60 V
Greatest rated value of the mains power: I
1max
: 23.5 A
Effective value of the greatest mains power: I
1eff
: 11 A
Characteristic value: Falling
Suitable electrodes: 1.6 mm / 2.0 mm / 2.5 mm / 3.2 mm
Page 10
10
GB/IE/NI/CY/MT
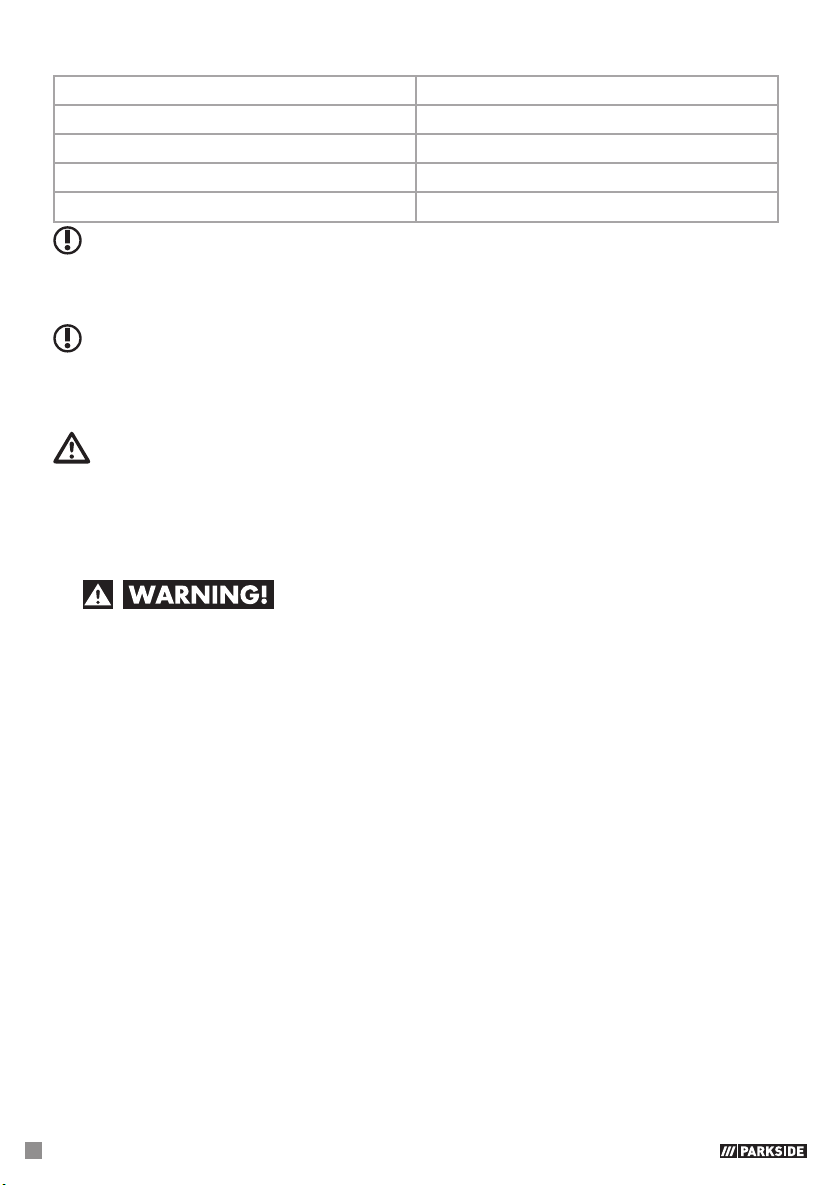
TIG welding:
Welding current: 20–200 A
No-load voltage: U0: 60 V
Greatest rated value of the mains power: I
1max
: 26 A
Effective value of the greatest mains power: I
1eff
: 12.2 A
Characteristic value: Falling
PLEASE NOTE: Changes to technical and visual aspects of the product may be made as part of
future developments without notice. Accordingly, no warranty is offered for the physical dimensions,
information and specifications in these operating instructions. The operating instructions cannot therefore
be used as the basis for asserting a legal claim.
PLEASE NOTE: The use of the term ‘device’ in the following text refers to the multi-welder with
double pulse technology described in this instruction manual.
z Safety instructions
Please read the operating instructions with care and observe the
notes described. Familiarise yourself with the device, its proper use
and the safety instructions using these operating instructions.
The rating plate contains all technical data of this welder; please
learn about the technical features of this device.
Keep the packaging material away from small
children. There is a risk of suffocation!
Repairs or/and maintenance work must only be carried out by
qualified electricians.
This device may be used by children aged 16 years and older,
and by persons with reduced physical, sensory or mental capacities,
or a lack of experience and knowledge, if they are supervised
or have been instructed in how to use the device safely and
understand the dangers that may arise when using it. Do not allow
children to play with the device. Cleaning and day-to-day maintenance must not be performed by children without supervision.
Repairs or/and maintenance work must only be carried out by
qualified electricians.
Only use the welding cables provided in the scope of delivery.
During operation, the device should not be positioned directly
against the wall, should not be covered or jammed between other
devices so that sufficient air can always be absorbed through the
ventilation slats. Make sure that the device is correctly connected
to the mains voltage. Avoid any form of tensile stress of the power
cable. Disconnect the mains plug from the socket prior to setting up
the device in another location.
Page 11
GB/IE/NI/CY/MT
11
If the device is not in operation, always switch it off by pressing
the ON/OFF switch. Place the electrode holder on an insulated
surface and only remove the electrodes from the holder after allowing
it to cool down for 15 minutes.
Pay attention to the condition of the welding cable, electrode
holder and the earth terminal. Wear and tear of the insulation and
the live parts can lead to hazards and reduce the quality of the
welding work.
Arc welding creates sparks, molten metal parts and smoke.
Therefore ensure that: All flammable substances and/or materials
are removed from the work station and its immediate surrounding.
Ensure the work station is ventilated.
Do not weld on containers, vessels or tubes that contain or contained
flammable liquids or gases.
Avoid any form of direct contact with the
welding current circuit. The no-load voltage between the electrode
holder and earth terminal can be dangerous, there is a risk of
electric shock.
Do not store the device in a damp or wet environment or in the
rain. Protection rating IP21S is applicable in this case.
Protect your eyes using the appropriate protective glasses
(DIN level 9–10), or an automatic welding helmet (in accordance
with EN 166, 175 and 389; protection levels DIN 9–13). Wear
gloves and dry protective clothing that are free of oil and grease to
protect the skin from exposure to ultraviolet radiation of the arc.
Do not use the welding power source to defrost
pipes.
Please note:
The light radiation emitted by the arc can damage eyes and cause
burns to the skin.
Arc welding creates sparks and drops of melted metal. The welded
workpiece starts to glow and remains hot for a relatively long
period of time. Therefore, do not touch the workpiece with bare
hands.
Arc welding can cause vapours to be released that may be hazardous
to health. Be careful not to inhale these vapours.
Protect yourself from the harmful effects of the arc and keep people
that are not involved in the work away from the arc, maintaining a
distance of at least 2 m.
Page 12
12
GB/IE/NI/CY/MT
ATTENTION!
During the operation of the welder, other consumers may experience
problems with the voltage supply depending on the network conditions at the connection point. In case of doubt, please contact your
energy supply company.
During the operation of the welder, other devices may malfunction,
e.g. hearing aids, cardiac pacemakers, etc.
z Potential hazards during electric arc welding
There are a series of potential hazards that can occur during electric
arc welding. It is therefore particularly important for the welder to
observe the following rules to avoid endangering him/herself and
others and to prevent damage to people and the device.
Work on the mains voltage side, e.g. on cables, plugs, sockets
etc., may only be carried out by qualified electricians according to
national and local regulations.
Work on the mains voltage side, e.g. on cables, plugs, sockets
etc., may only be carried out by qualified electricians according to
national and local regulations.
In the event of accidents, disconnect the welder from the mains
voltage immediately.
If electrical contact voltages occur, switch off the device immediately
and have it checked by a qualified electrician.
Always ensure good electrical contacts on the welding current side.
Always wear insulating gloves on both hands during welding
work. These provide protection from electrical shocks (no-load
voltage of the welding current circuit), harmful radiations (heat and
UV radiation) and incandescent metal and splashes of slag.
Wear sturdy, insulating shoes. The shoes should also insulate when
exposed to moisture. Loafers are not suitable as falling incandescent
metal droplets can cause burns.
Wear suitable protective clothing, no synthetic garments.
Do not look into the arc without eye protection; only use a welding
mask with the prescribed protective glass as per DIN. In addition
to light and heat radiation, which can dazzle or cause burns, the
arc also emits UV radiation. Without suitable protection the invisible
ultraviolet radiation can cause very painful conjunctivitis which is not
apparent until several hours later. Furthermore, UV radiation can cause
burns with sunburn-like effects on unprotected parts of the body.
Any persons in the vicinity of the electric arc or helpers must also
be informed of the dangers and be equipped with the necessary
protective equipment. If necessary, set up protective walls.
Page 13
GB/IE/NI/CY/MT
13
Ensure an adequate supply of fresh air whilst welding, particularly
in small spaces, as welding produces smoke and harmful gases.
No welding work may be carried out on containers that have been
used
– for storing gases, fuels, mineral oils or similar – even if they
have been
– empty for a long time – as possible residues may present a risk
of explosion.
Special regulations apply in rooms where there is a risk of fire or
explosion.
Welded joints that are subject to heavy stress loads and are
required to comply with certain safety requirements may only be
carried out by specially trained and certified welders.
Examples of this are pressure vessels, running rails, tow bars, etc.
ATTENTION! Always connect the earth terminal as close as
possible to the point of weld to provide the shortest possible path
for the welding current from the electrode to the earth terminal.
Never connect the earth terminal to the housing of the welder!
Never connect the earth terminal to earthed parts far away from
the workpiece, e.g. a water pipe in another corner of the room.
This could otherwise damage the protective bonding system of the
room you are welding.
Do not use the welder in the rain.
Do not use the welder in a moist environment.
Only place the welder on a level surface.
The output is rated at an ambient temperature of 20 °C.
The welding
time may be reduced at higher temperatures.
RISK OF ELECTRIC SHOCK:
Electric shock from a welding electrode can be fatal. Do not weld
in rain or snow. Wear dry insulating gloves. Do not touch the
electrodes with bare hands. Do not wear wet or damaged gloves.
Protect yourself from electric shock with insulation against the
workpiece. Do not open the device housing.
DANGER FROM WELDING FUMES:
Inhalation of welding fumes can endanger health. Do not keep
your head in the fumes. Use the equipment in open areas.
Use extractors to remove the fumes.
Page 14
14
GB/IE/NI/CY/MT
DANGER FROM WELDING SPARKS:
Welding sparks can cause an explosion or fire. Keep flammable
substances away from the welding location. Do not weld near
flammable materials. Welding sparks can cause fires. Keep a fire
extinguisher close by and an observer should be present to be
able to use it immediately. Do not weld on drums or any other
closed containers.
DANGER FROM ARC BEAMS:
Arc beams can damage your eyes and injure your skin. Wear a
hat and safety goggles. Wear hearing protection and high, closed
shirt collars. Wear welding safety helmets and make sure you use
the appropriate filter settings. Wear complete body protection.
DANGER FROM ELECTROMAGNETIC FIELDS:
Welding current generates electromagnetic fields. Do not use if you
have a medical implant. Never wrap the welding cable around
your body. Guide welding cables together.
z Welding mask-specific safety instructions
With the help of a bright light source (e.g. lighter) always check
the proper functioning of the welding mask prior to starting with
any welding work.
Weld spatters can damage the protective screen. Immediately
replace damaged or scratched protective screens.
Immediately replace damaged or highly contaminated or splattered
components.
The device must only be operated by people aged 16 or over.
Please familiarise yourself with the welding safety instructions.
Also refer to the safety instructions of your welder.
Always wear a welding mask while welding. If you do not do this,
you could sustain severe lesions to the retina.
Always wear protective clothing during welding operations.
Never use a welding mask without the welding lens.
There is a risk of damage to the eyes!
Regularly replace the protective screen to ensure good visibility
and fatigue-proof work.
Page 15
GB/IE/NI/CY/MT
15
z Environment with increased electrical hazard
When welding in environments with increased electrical hazard, the
following safety instructions must be observed.
Environments with increased electrical hazard may be encountered,
for example:
In workplaces where the space for movement is restricted, such
that the welder is working in a forced posture (e.g.: kneeling,
sitting, lying) and is touching electrically conductive parts;
In workplaces which are restricted completely or in part in terms
of electrical conductivity and where there is a high risk through
avoidable or accidental touching by the welder;
In wet, humid or hot workplaces where the air humidity or sweat
significantly reduces the resistance of human skin and the insulating
properties or effect of protective equipment.
Even a metal conductor or scaffolding can create an environment
with increased electrical hazard.
In this type of environment, insulated mats and pads must be used.
Furthermore gauntlet gloves and head protection made of leather or
other insulating materials must be worn to insulate the body against
Earth. The welding power source must be located outside the working
area or electrically conductive surfaces and out of the welder’s reach.
Additional protection against a shock from the mains current in the
event of a fault can be provided by using a fault-circuit interrupter,
which is operated with a leakage current of no more than 30 mA and
covers all mains-powered devices in close proximity. The fault-circuit
interrupter must be suitable for all types of current.
There must be means of rapid electrical isolation of the welding
power source or the welding circuit (e.g. emergency stop device)
which are easily accessible. When using welders under electrically
dangerous conditions, the output voltage of the welder must not be
greater than 113 volt when idling (peak value). Based on the output
voltage this welder may be used in these conditions.
z Welding in tight spaces
When welding in tight spaces this may pose a hazard through
toxic gases (risk of suffocation).
In tight spaces you may only weld if there are trained individuals
in the immediate vicinity who can intervene if necessary. In this
case, before starting the welding procedure, an expert must carry
out an assessment in order to determine what steps are necessary,
in order to guarantee safety at work and which precautionary
measures should be taken during the actual welding procedure.
Page 16
16
GB/IE/NI/CY/MT
z Total of no-load voltages
When more than one welding power source is operated at the
same time, their no-load voltages may add up and lead to an
increased electrical hazard. Welding power sources must be
connected in such a way that the danger is minimised. The individual
welding power sources, with their individual control units and
connections, must be clearly marked, in order to be able to identify
which device belongs to which welding power circuit.
z Protective clothing
At work, the welder must protect his/her whole body by using
appropriate clothing and face protection against radiations and
burns. The following steps must be observed:
– Wear protective clothing prior to welding work.
– Wear gloves.
– Open windows or use fans to guarantee air supply.
– Wear safety goggles and face mask.
Gauntlet gloves made of a suitable material (leather) must be worn
on both hands. They must be in perfect condition.
A suitable apron must be worn to protect clothing from flying
sparks and burns. When specific work, e.g. overhead welding, is
required, a protective suit must be worn and, if necessary, even
head protection.
PROTECTION AGAINST RAYS AND BURNS
Warn of the danger to the eyes by hanging up a sign saying
“Caution! Do not look into flames!” in the work area. The workplaces
must be shielded so that the persons in the vicinity are protected.
Unauthorised persons must be kept away from welding work.
The walls in the immediate vicinity of fixed workplaces should
neither be bright coloured or shiny. Windows up to head height
must be protected to prevent rays from penetrating or reflecting
through them, e.g. by using suitable paint.
z EMC Device Classification
According to the standard IEC 60974-10, this is a welder in electromagnetic compatibility Class A. Class A devices are devices that
are suitable for use in all other areas except living areas and areas
that are directly connected to a low-voltage supply mains that (also)
supplies residential buildings. Class A devices must adhere to the
Class A limit values.
Page 17
GB/IE/NI/CY/MT
17
WARNING NOTICE: Class A devices are intended for use in
an industrial environment. Due to the power-related as well as the
radiated interference variables, difficulties might arise in ensuring
electromagnetic compatibility in other environments.
Even if the device complies with the emission limit values in accordance
with the standard, such devices can still cause electromagnetic
interference in sensitive systems and devices. The user is responsible
for faults caused by the arc while working, and the user must take
suitable protective measures. In doing so, the user must consider the
following:
– power cables, control, signal and telecommunication lines
– computer and other microprocessor controlled devices
– television, radio and other playback devices
– electronic and electrical safety equipment
– persons with cardiac pacemakers or hearing aids
– measurement and calibration devices
– noise immunity of other devices in the vicinity
– the time of day at which the work is being done.
The following is recommended to reduce possible interference radiation:
– fit a mains filter to the mains connection
– service the device regularly and keep it in good condition
– welding cables should be completely unwound and installed
parallel on the floor, if possible
– if possible, devices and systems at risk from interference radiation
should be removed from the work area or shielded.
z Overload protection
The welder is protected against overheating by means of an automatic
protection device (thermostat with automatic restart).
The protective device breaks the electrical circuit if overheating
occurs. In the case of overheating, the words: “over heating” will be
shown on the display.
Allow the device to cool down for the activation of the protection
device. After approx. 15 minutes, the device is ready to be used
again.
z Before using the device
Take all parts from the packaging and check whether the MIG pulse welder or parts show any
damage. If this is the case, do not use the MIG pulse welder. Contact the manufacturer via the
indicated service address.
Remove all protective films and other transport packaging.
Page 18
18
GB/IE/NI/CY/MT
Check that the delivery is complete.
z Selecting the welding method
PLEASE NOTE: All the values shown in the following drawings are solely examples and do not
represent any recommendations for specific welding parameters.
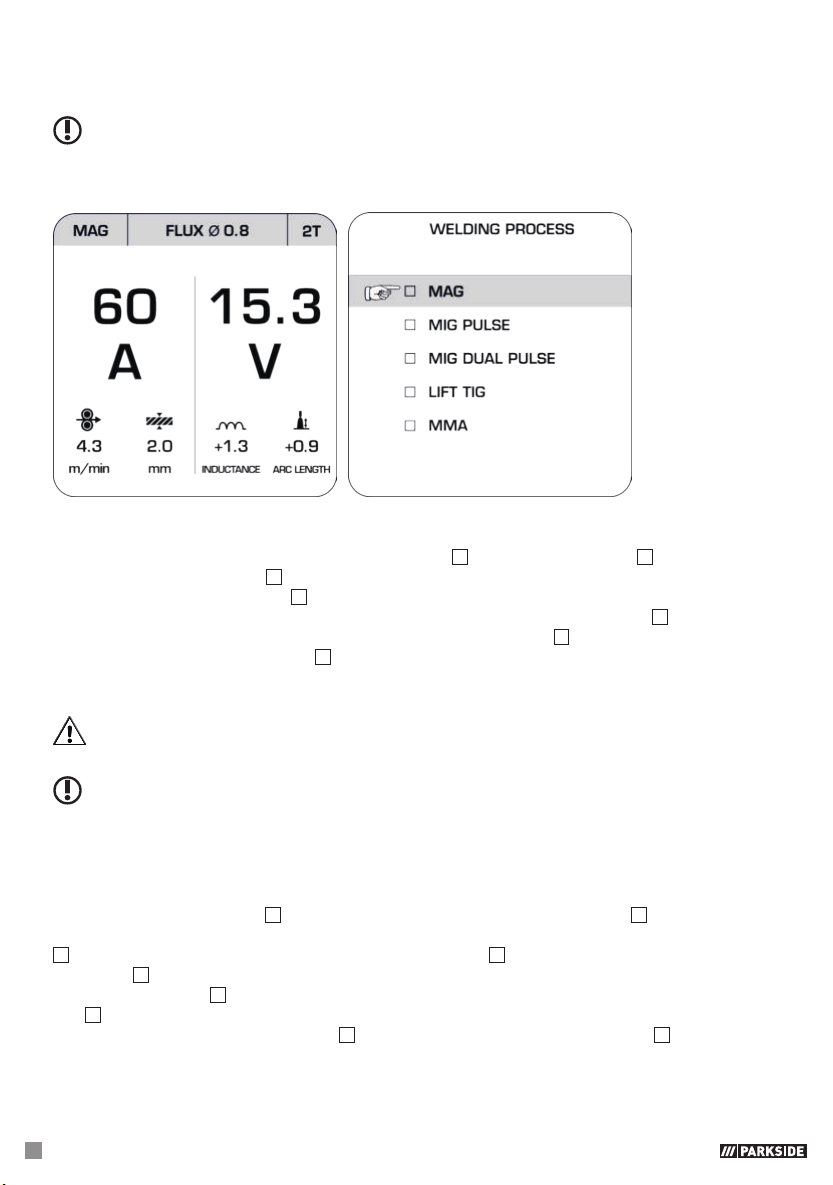
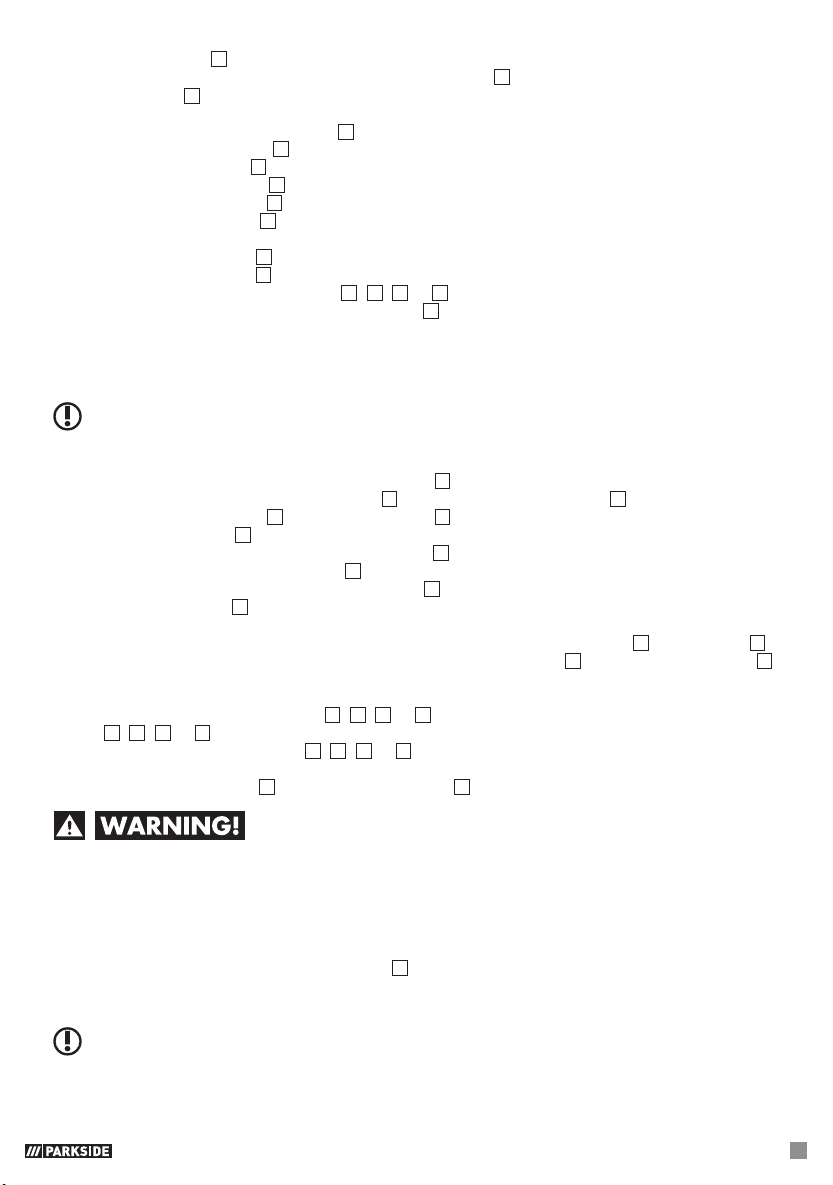
Drawing 1 Drawing 2
When you switch the device on, the last used welding method is automatically enabled. The other
parameters (current, voltage, etc.) will also be loaded as previously set. To change the welding method,
first press the rotary switch for setting the welding current 13 (hereafter called switch 13). Select the upper
left field by rotating the switch 13. The currently selected welding method is displayed here [MAG in
drawing 1]. Then press the switch 13 again.
The menu for selecting the welding mode will open [see drawing 2]. Rotate the switch 13, to select the
required welding method. Confirm your selection by pressing the switch 13 again. Now press the rotary
switch for setting the welding voltage 12, to select the appropriate welding method.
z Assembly for welding with wire electrodes
ATTENTION: Prevent the risk of an electric shock, injury or damage. To do this always unplug the
mains plug from the socket prior to each maintenance task or preparatory work.
PLEASE NOTE: Different welding wires will be needed depending on the application.
Feed roll, contact tip and wire cross-section must be compatible with one another. The device is suitable
for wire rolls weighing up to maximum 15 kg.
z Replacing the welding core
The pre-installed welding core 15 is designed for aluminium wire. The welding core 36 which is not
pre-installed is suitable for steel and stainless steel as well as for flux-cored wire. Undo the locking nuts
34
, by rotating them anti-clockwise. Then pull the welding core 15 out of the cable assembly with direct
connection 7 and now guide the new welding core with the narrow end first, into the cable assembly
with direct connection 7. Push the complete new welding core through and then fix it with the locking
nuts 34 (see Fig. D).
When connecting the torch with the core 36 (not pre-installed), first push the small tube 31 into the (lower)
opening provided for this purpose on the Euro central connector of the welder. In this way the smooth
feeding of the wire will be guaranteed.
Page 19
GB/IE/NI/CY/MT
19
z Adaptation of device to solid welding wire with inert gas
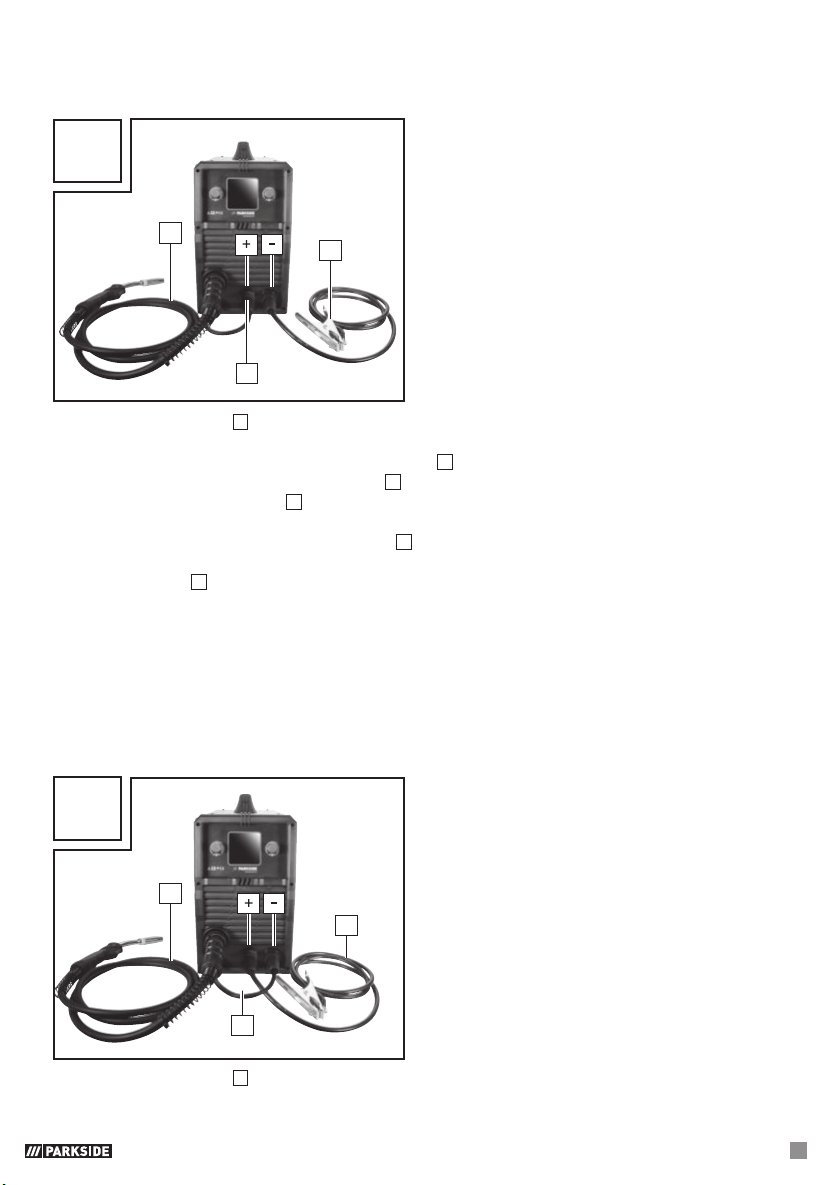
The correct connections for solid wire welding when using inert gas are shown in Fig. S.
T
6
4
7
First connect the plug 6 with the connector marked with the “+” (see Fig. T). To fix it in place, rotate
in a clockwise direction. If you are in any doubt, then please contact a professional.
Connect the cable assembly with direct connection 7 to the appropriate connector (see Fig. T).
To fix the connection, tighten the fixing ring 7a in a clockwise direction.
Then connect the earth cable 4 with the corresponding connector, marked with the “-” (see Fig. T).
To fix the connection in place, rotate in a clockwise direction.
Pull the protective cap off the gas connection 24 on the back of the device.
Now connect the inert gas feed including the pressure reducer (not included with the delivery) to the
gas connection 24 (see Fig. C). Inert gas is required if you are not using flux-cored wire with
integrated solid inert gas. If necessary, observe the notes for your pressure reducer (not included
with the delivery). You can use the following formula as a guideline for adjusting the gas flow:
Wire diameter in mm x 10 = gas flow in l/min
For example, using 0.8 mm wire, will give a value of approx. 8 l/min.
z Adaptation of device to flux-cored welding wire without inert gas
If you are using flux-cored welding wire with integrated inert gas, then you do not have to have an
external inert gas supply.
U
7
4
6
First connect the plug 6 with the connector marked with the “-” (see Fig. U). To fix it in place, rotate
in a clockwise direction. If you are in any doubt, then please contact a professional.
Page 20
20
GB/IE/NI/CY/MT
Connect the cable assembly with direct connection 7 to the appropriate connector.
To fix the connection, tighten the connection in a clockwise direction.
Then connect the earth cable 4 with the corresponding connector, marked with the “+” (see Fig. U)
and to fix the connection in place, rotate in a clockwise direction.
z Fit additional adapters for the welding wire rolls with 450 g
or1kg wire
By using the additional adapter 37 the PMPS 200 B1 welder can be adapted to use welding wire
rolls with 450 g or 1 kg wire.
First undo the welding wire spool fixing 28 and disconnect the welding wire spool 35.
Now fit the additional adapter 37 as shown in Figure V.
To do put the additional adapter on position and fix it in place with the welding wire spool 28 fixing.
To fit the unpacked 450 g or 1kg wire roll, first undo the locking mechanism 38 by pressing and
turning slightly to the left.
Then remove the disk 39. Place the wire roll on the appropriate bracket. Make sure that the roll
unwinds on the side of the 29 wire feed guide and that the end of the welding wire is above the
welding spool.
Put the disk 39 back in position and then fix the locking mechanism 38 by pressing and then turning
it slightly to the right.
The proceed as described in the following chapter “Inserting welding wire” from the point “Undo the
adjustment screw 25 and swing it downwards (see Fig. I)”.
Figure W shows a wire roll (not included with the delivery) which has been fully mounted and fitted
in place.
For larger wire cable rolls please remove the additional adapter. To do this, follow the instructions
for fitting the additional adapter in reverse order.
W
28
37
38
39
V
28
37
38
39
29
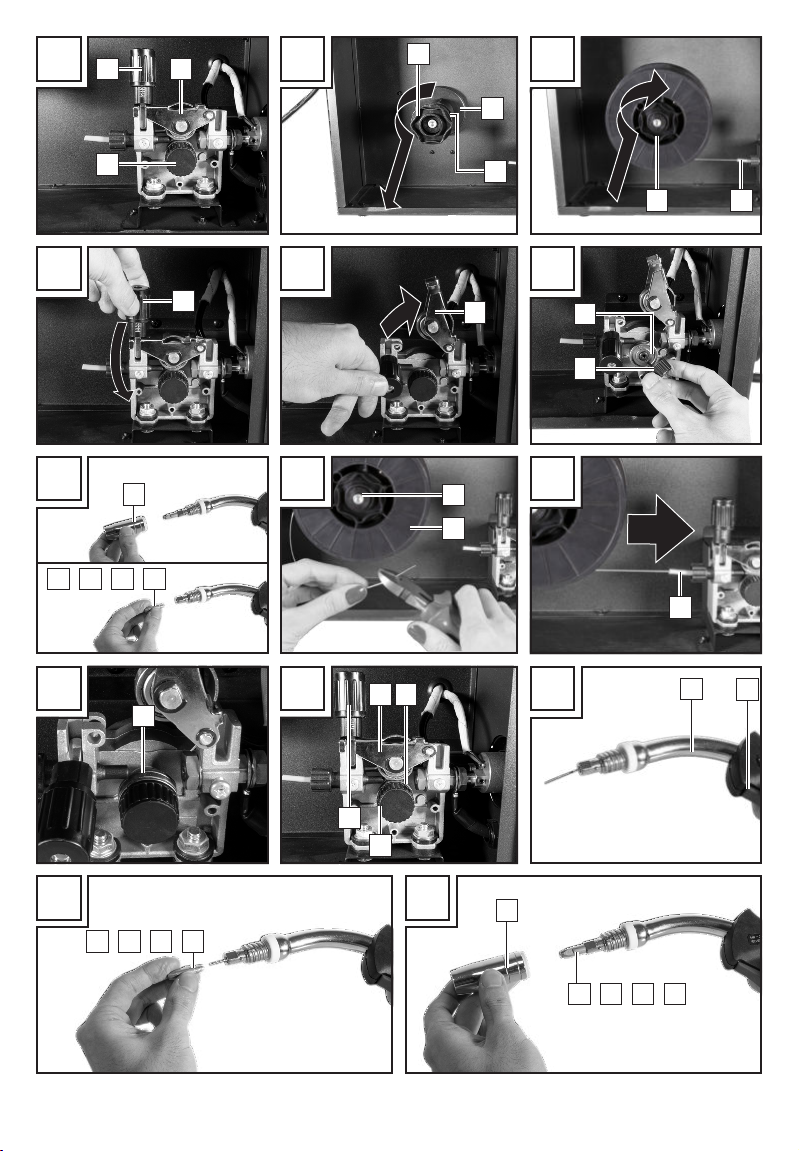
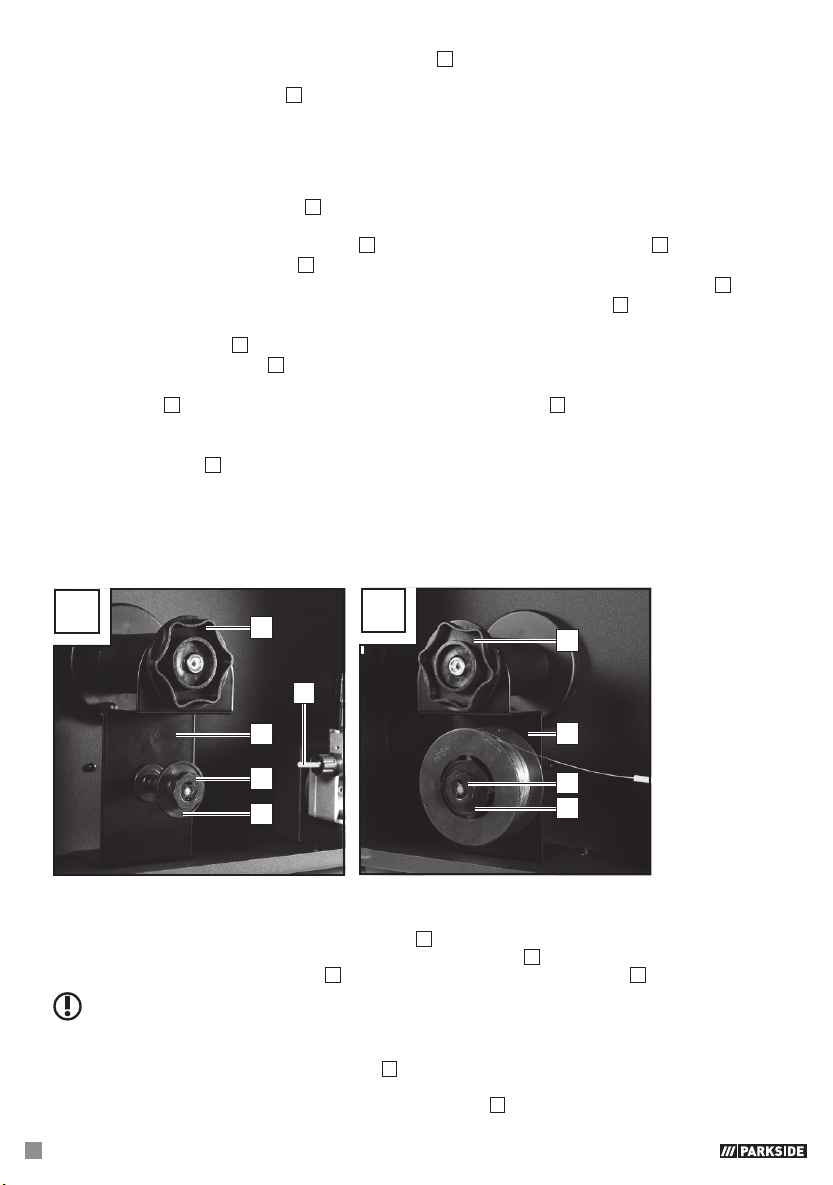
z Inserting welding wire
Unlock and open the cover of the wire feed unit 1, by pushing the release knob upwards.
Unlock the roller unit by turning the fixing for the welding spool 28 anti-clockwise (see Fig. G).
Pull the fixing of the welding spool 28 off the bracket of the welding wire spool 33 (see Fig. G).
PLEASE NOTE: Make sure that the end of the wire does not come loose and cause the roll to roll
out on its own. The end of the wire may not be released until during assembly.
Completely unpack the welding wire spool 32, so that it can unrolled without difficulty.
Do not release the wire end yet.
If the wire roll is approx. 10 cm wide, remove the adapter 35. For wire rolls with a width of approx.
Page 21
GB/IE/NI/CY/MT
21
5 cm, the adapter 35 remains in position.
Place the wire roll on the bracket of the welding wire spool 33. Make sure that the roll unwinds on
the side of the 29 wire feed guide and that the end of the welding wire is below the welding spool
(see Fig. M and N).
Place the fixing of the welding spool 28 back on and lock it by pressing and turning it clockwise.
Undo the adjustment screw 25 and swing it downwards (see Fig. I).
Turn the thrust roller unit 26 to the side (see Fig. J).
Loosen the feed roll holder 27 by turning it anti-clockwise and pull it forwards and off (see Fig. K).
On the top of the feed roll 21, check whether the appropriate wire thickness is indicated.
If necessary, the feed roll 21 has to be turned over or replaced. The welding wire must be positioned
in the upper groove!
Erect the feed roll holder 27 again and screw clockwise direction.
Remove the torch nozzle 8 by pulling and turning it clockwise (see Fig. L).
Unscrew the relevant welding nozzle 17, 18, 19 or 20 (see Fig. L).
Guide the cable assembly with direct connection 7 away from the welding device as straight as
possible (place it on the floor).
Take the wire end out of the edge of the spool.
Trim the wire end with wire scissors or a diagonal cutter in order to remove the damaged, bent ends
of the wire (see Fig. M).
PLEASE NOTE: The welding wire must be kept under tension the entire time in order to avoid a
releasing and a roll out! Therefore it is recommended to carry out the work with an additional person.
Push the welding wire through the wire feed guide 29 (see Fig. N).
Guide the welding wire along the feed roll 21 and push it into the wire feed 29.
Swivel the thrust roller unit 26 towards the feed roll 21 (see Fig. P).
Mount the adjustment 25 screw (see Fig. P).
Set the counter pressure with the adjustment screw 25. The welding wire must be firmly positioned
between the thrust roller and feed roll 21 in the upper guide without being crushed (see Fig. O).
Switch on the welding device on the main switch 23 (see Fig. C).
Press the torch button 9. Make sure that your inert gas cylinder is kept firmly closed, until the
welding wire has reached the required position.
Now the wire feed system pushes the welding wire through the cable assembly 7 and the torch 10.
As soon as 1–2 cm of the welding wire protrudes from the torch neck 30, release the torch button 9
again (see Fig. Q).
Switch off the welder at the main switch.
Screw the relevant welding nozzle 17, 18, 19 or 20 back on (see Fig. R). Make sure that the contact
tip 17, 18, 19 or 20 matches the diameter of the welding wire used. With the welding wire delivered
with the product, the contact tip 17, 18, 19 or 20 with the labelling 1.0 or 1.0 A must be used when
using solid aluminium wire.
Connect the torch nozzle 8 back onto the torch neck 30 with a turn to the right (see Fig. S).
Always unplug the mains plug from the socket prior to each maintenance
task or preparatory work in order to prevent the risk of an electric shock, injury or damage.
z Welding with wire electrodes
z Switching the device on and off
Switch the welder on and off on the main switch 23. If you do not intend to use the welder for an
extended period, remove the mains plug from the power socket. This is the only way to completely
de-energise the device.
PLEASE NOTE: All the values shown in the following drawings are solely examples and do not
represent any recommendations for specific welding parameters.
Page 22
22
GB/IE/NI/CY/MT
z MAG welding
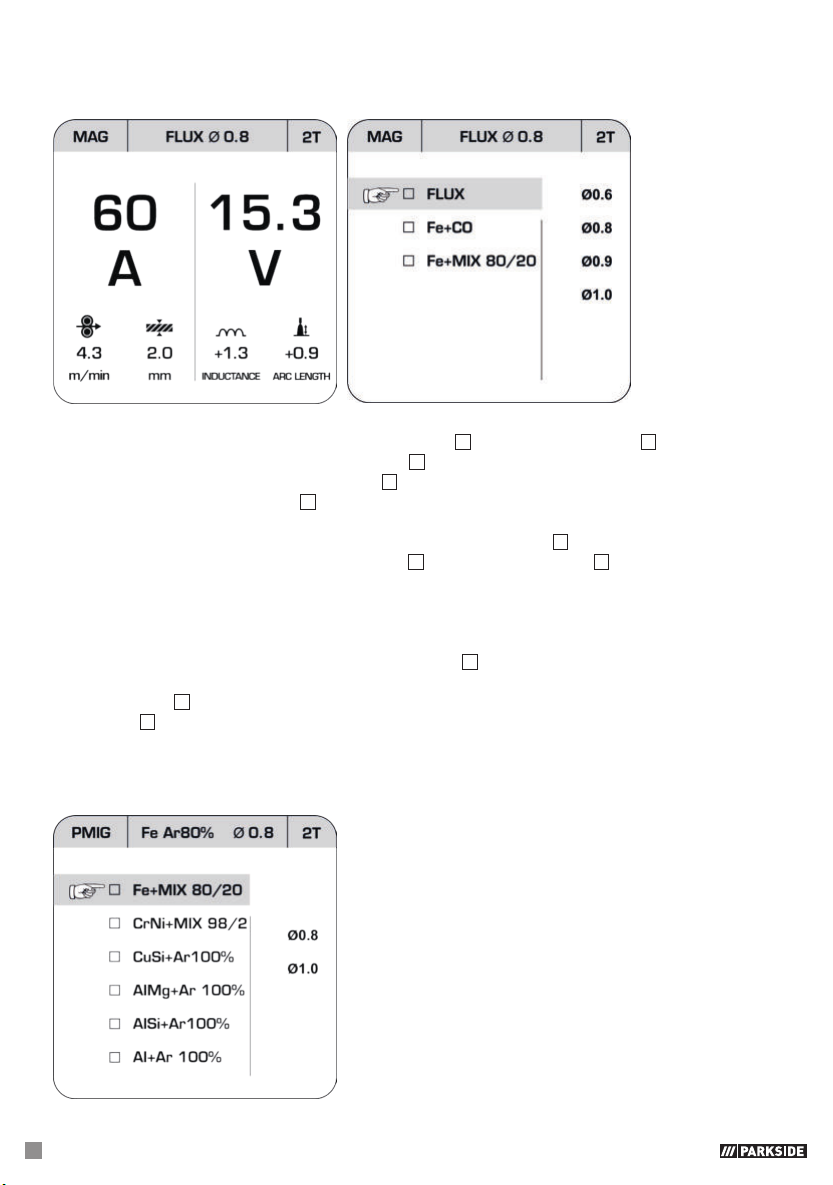
Drawing 3 Drawing 4
When selecting the MAG method you can choose between flux-cored wire and steel wire.
First press the rotary switch for setting the welding current 13 (hereafter called switch 13).
Select the upper middle field by rotating the switch 13. The currently selected wire will be shown here
[FLUX 0.8 in drawing 3]. Then press the switch 13 again, to go to the wire selection menu [drawing 4].
By rotating and pressing the switch 13 you can set the welding wire you are using as well as the inert
gas used, if necessary. For steel wire (Fe + CO / Fe + MIX 80/20) you can use CO2 or a 80% Argon /
20% CO2 mix as the inert gas Then by rotating and pressing the switch 13 you can set the wire
diameter. By pressing the switch for voltage setting 12 (hereafter called switch 12) you can go back to the
welding settings. In the top bar you can now choose between “2T” (2-touch) and “4T” (4-touch)
accordingly. With 2-touch welding the voltage is present as long as the trigger on the torch is pressed.
With the 4-touch method the voltage is present once the trigger of the torch is pressed briefly and then
released. The voltage will be interrupted as soon as the trigger is pressed again.
You can now set the welding current by rotating the switch 13. The wire feed adjusts automatically and a
recommendation is displayed for the material thickness to be welded, in mm.
Rotate the switch 12 to adjust the voltage which also changes the length of the arc “ARC LENGTH”.
If the switch 12 is pressed and then rotated, then you can adjust the inductance “INDUCTANCE”.
z PMIG welding
Drawing 5
Page 23
GB/IE/NI/CY/MT
23
For reduced spatter and a more stable arc, you can select the Pulse MIG method. With this method you
can choose between steel wire, CrNi, CuSi, AlMg, AlSi and Al wire [drawing 5]. In addition, the inert
gas required will be specified.
When using particular wires, use the following inert gases:
Fe (steel wire): [80% Argon/20% CO2]
CrNi (stainless steel) wire: [98% Argon/2% CO2]
CuSi, AlMg, AlSi and aluminium wire: [100% Argon]
Navigation within the PMIG menu is carried out in a similar way to navigation in the “MAG” menu
using the switches 12 and 13. The diameter of the welding wire used can also be set and you can select
“2T” and “4T”.
z DPMIG welding
Using the double pulse MIG method, less heat is transferred into the material. Because of this, this
method is particularly suitable for welding thin sheets of stainless steel and aluminium.
With this method the same wire electrodes and inert gases can be used as with PMIG welding.
Navigation within the DPMIG menu is carried out in a similar way to navigation in the “MAG” menu
using the switches 12 and 13. The diameter of the welding wire used can also be set and you can select
“2T” and “4T”.
In addition, after setting the welding wire used, this is where you can recall the parameter diagram by
pressing the switch 13 twice. This is where you can set the individual parameters for the DPMIG method.
We recommend that you use the pre-set values at this point. As an advanced user, you can adjust the
individual values to adapt the welding procedure precisely to your planned work. To reset the parameters
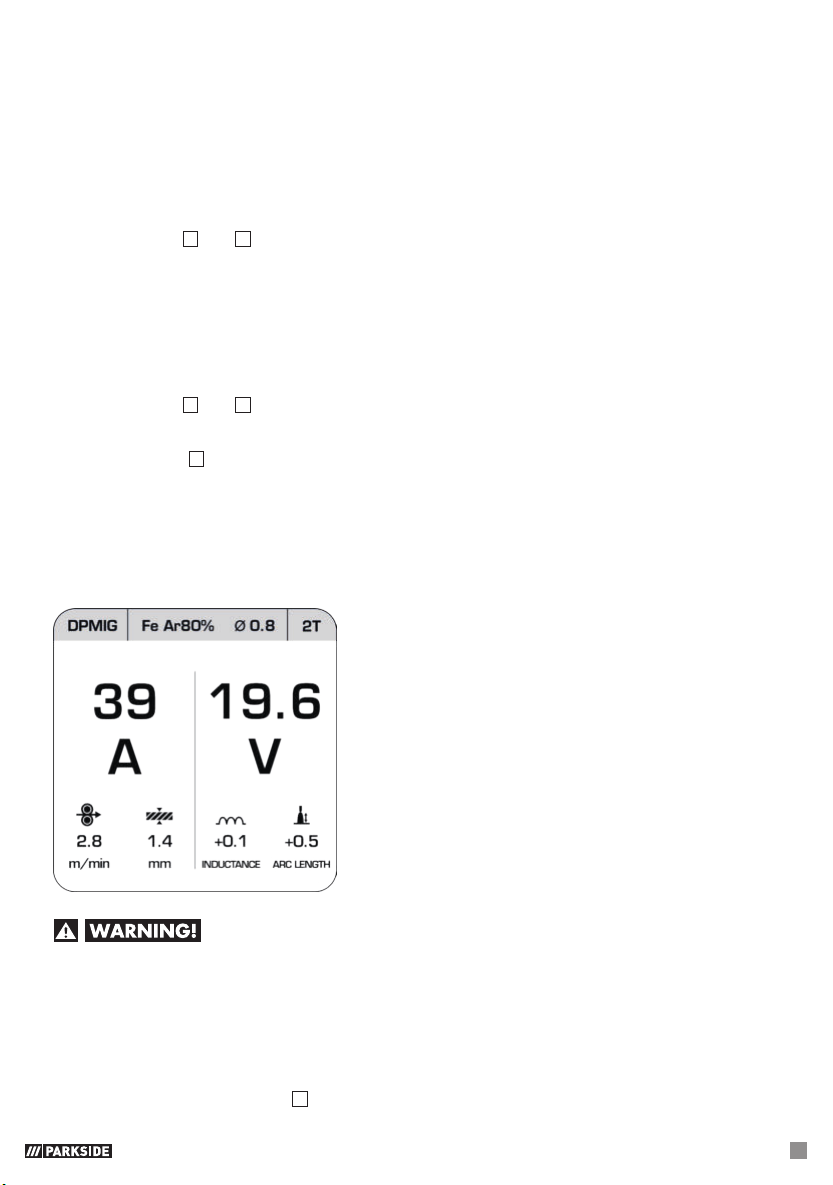
which have been set, return to the DPMIG [drawing 6] and keep the switch 12 pressed for
approx. 5 seconds.
Drawing 6
RISK OF BURNS!
Welded workpieces are very hot and can cause burns. Always use pliers to move hot, welded workpieces.
Please proceed as follows once you have electrically connected the
welder:
Put on appropriate protective clothing in accordance with the specifications and prepare your
workplace.
Connect the earthing cable to 4 the workpiece that is to be welded using the earth terminal.
Page 24
24
GB/IE/NI/CY/MT
Please ensure good electrical conductivity.
The area to be welded on the workpiece must be free of rust and paint.
Set the required welding parameters depending on the welding method selected.
Guide the torch nozzle 8 to the position on the workpiece that is to be welded.
Press the torch button 9, in order to feed the welding wire. Once the electric arc is burning,
the device feeds welding wire into the weld pool.
You can work out the ideal settings for the welding current by carrying out trial welds on a test
piece. A properly set electric arc has a gentle, uniform buzzing sound.
In case of a rough or hard rattle, switch to a higher power level (increase welding current).
If the welding lens is big enough, the torch
10
is slowly guided along the desired edge.
The distance between the torch nozzle 8 and workpiece should be as small as possible (it must not
be greater than 10 mm).
If necessary, oscillate a little to increase the size of the weld pool. For inexperienced welders, it
is often difficult initially to create a decent electric arc. To do so, the welding current must be set
correctly.
The penetration depth (corresponds to the depth of the welding seam in the material) should be as
deep as possible without allowing the welding pool to fall through the workpiece.
If the welding current is too low, the welding wire will not melt properly. Consequently, the welding
wire repeatedly dips in the welding pool as far as the workpiece.
The slag can only be removed from the seam once it has cooled down.
To continue welding an interrupted seam:
First remove the slag at the starting point.
The arc is ignited in the weld groove, guided to the connection point, melted properly and finally the
weld seam is continued.
CAUTION: Please note that the torch must always be placed on an insulated surface after
welding.
Always switch off the welder after completing welding work and during breaks and pull the mains
plug from the power socket.
z Creating a weld seam
Forehand welding
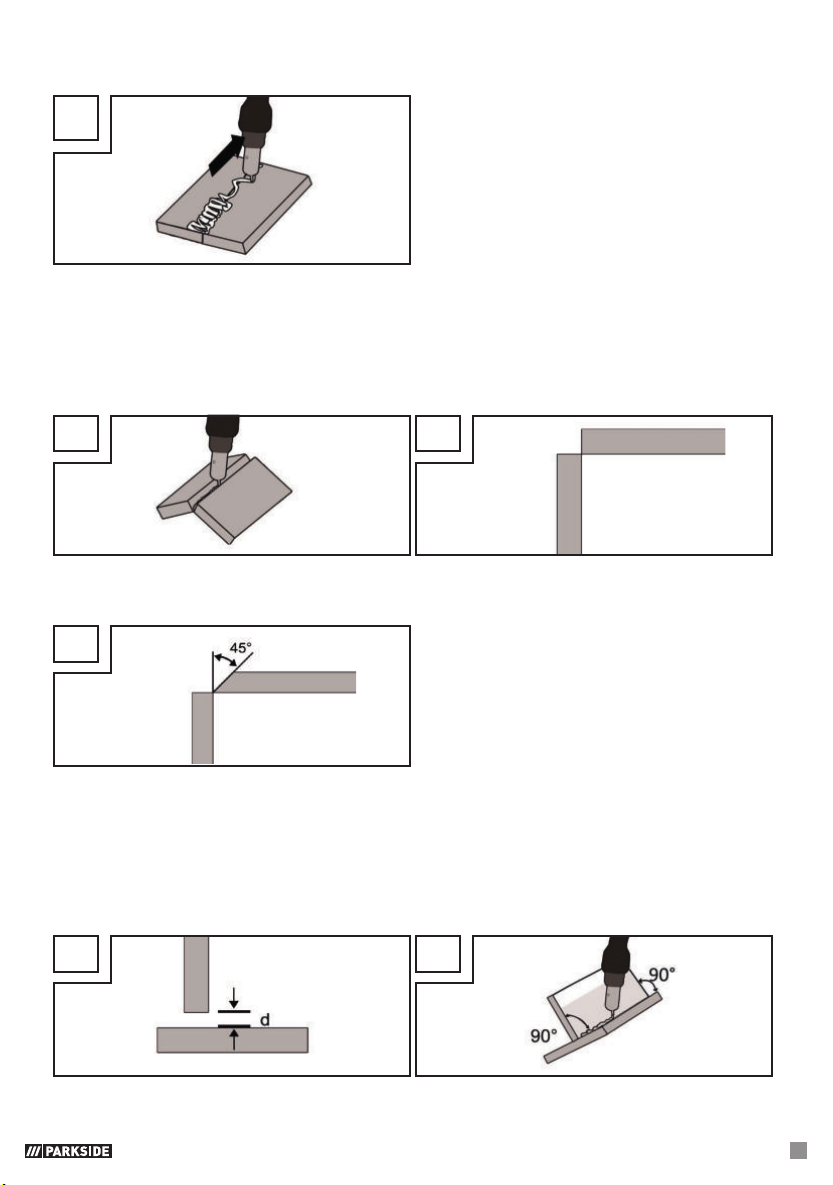
Push the torch forwards. Result: The penetration depth is lower, broader weld width, flatter weld bead
(visible surface of the seam) and greater fusion error tolerance.
Backhand welding
The torch is dragged from the weld seam (Fig. X). Result: greater penetration depth,
narrower weld width, higher weld bead and lower fusion error tolerance.
Welded joints
There are two-basic types of joints in welding: Butt welds (outer edge) and angle welding (inner edge
and overlapping).
Butt welds
With butt welds of up to 2 mm material thickness, the weld edges are completely brought together.
For greater thicknesses, a gap of 0.5–4 mm must be selected. The ideal gap depends on the welded
material (aluminium or steel), the material composition as well as the type of welding selected.
This gap should be determined by welding on a sample workpiece.
Flat butt welds
Welds should be made without interruption and with a sufficient penetration depth. Therefore, it is
extremely important to be well prepared. The quality of the weld result is affected by: the amperage,
Page 25
GB/IE/NI/CY/MT
25
the gap between weld edges, the inclination of the torch and the diameter of the welding wire.
The steeper you hold the torch against the workpiece, the higher the penetration depth and vice versa.
X
To forestall or reduce deformations that can happen during the material hardening process, it is good
to fix the workpiece with a device. Avoid stiffening the welded structure to prevent cracks in the weld.
These problems can be avoided if there is a possibility of turning the workpiece so that the weld can be
carried out in two passes running in opposite directions.
Welds on the outer edge
The preparation for this is very simple (Fig. Y, Z).
Y
Z
However, it is no longer expedient for thicker materials. In this case, it is better to prepare a joint as
shown below, in which the edge of the plate is angled (Fig. AA).
AA
Fillet weld connections
A fillet weld is created if the workpieces are perpendicular to each other. The weld should be shaped
like a triangle with sides of equal length and a slight fillet (Fig. AB, AC).
Welds on an inner edge
The preparation for this weld joint is very simple and is carried out for thicknesses of 5 mm.
The dimension “d” needs to be reduced to a minimum and should always be less than 2 mm (Fig. AB).
AB
AC
However, it is no longer expedient for thicker materials. In this case, it is better to prepare a joint as
Page 26
26
GB/IE/NI/CY/MT
shown in Figure AA, in which the edge of the plate is angled.
Overlap welds
The most common preparation is that with straight weld edges. The weld can be released using
a standard angle weld seam. Both workpieces must be brought as close to each other as possible,
as shown in Fig. AD.
AD
z MMA welding
Make sure that the main switch 23 is set to position “O” (“OFF”) or that the mains plug 3 is not
plugged into the socket.
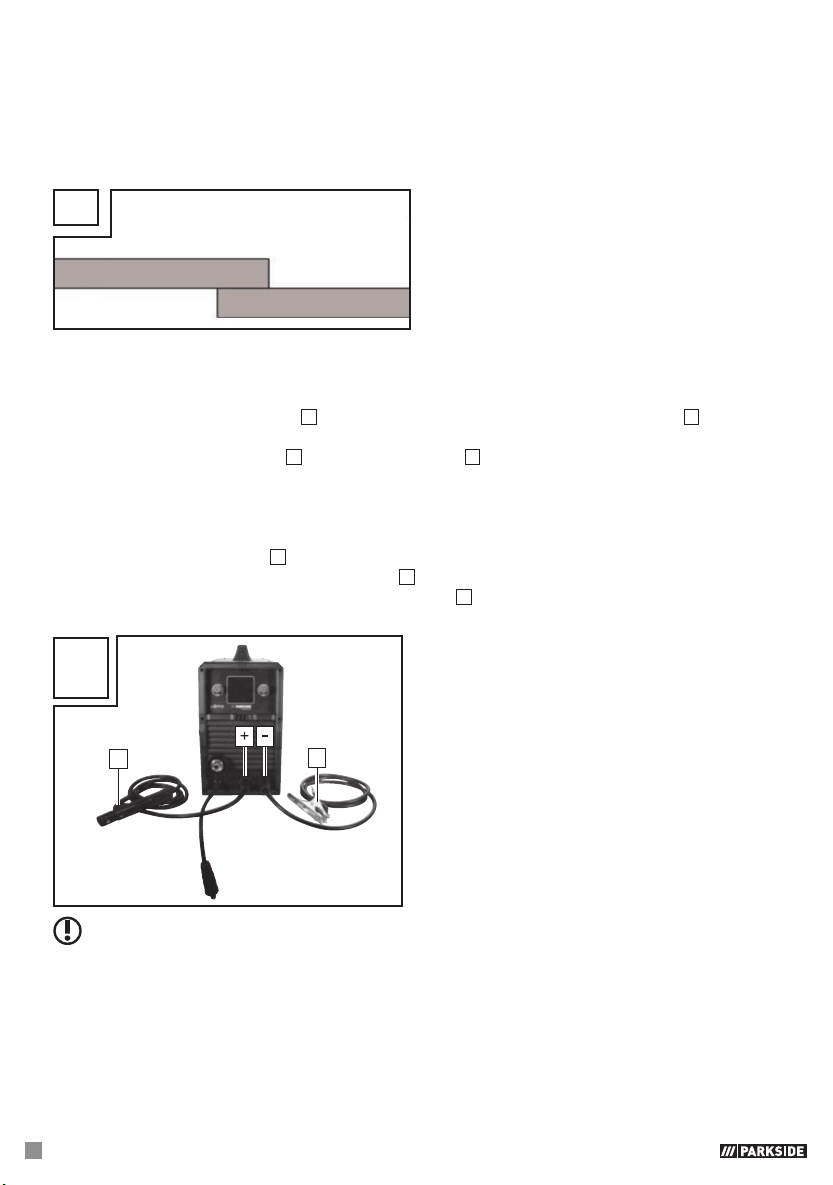
Connect the electrode holder 5 and the earth terminal 4 to the welding device, as shown in Fig.
AE. Also refer to the information from the electrode manufacturer and make sure that the polarity can
be changed depending on the type of electrodes used, if necessary.
Put on appropriate protective clothing in accordance with the specifications and prepare your
workplace.
Connect the earth terminal 4 to the workpiece.
Clamp the electrode into the electrode holder 5.
Switch the device on by setting the main switch to the 23 “I” (“ON”) position.
Select the “MMA” mode as described under “Selecting the welding method”.
AE
5
4
PLEASE NOTE: All the values shown in the following drawings are solely examples and do not
represent any recommendations for specific welding parameters.
Page 27
GB/IE/NI/CY/MT
27
Drawing 7
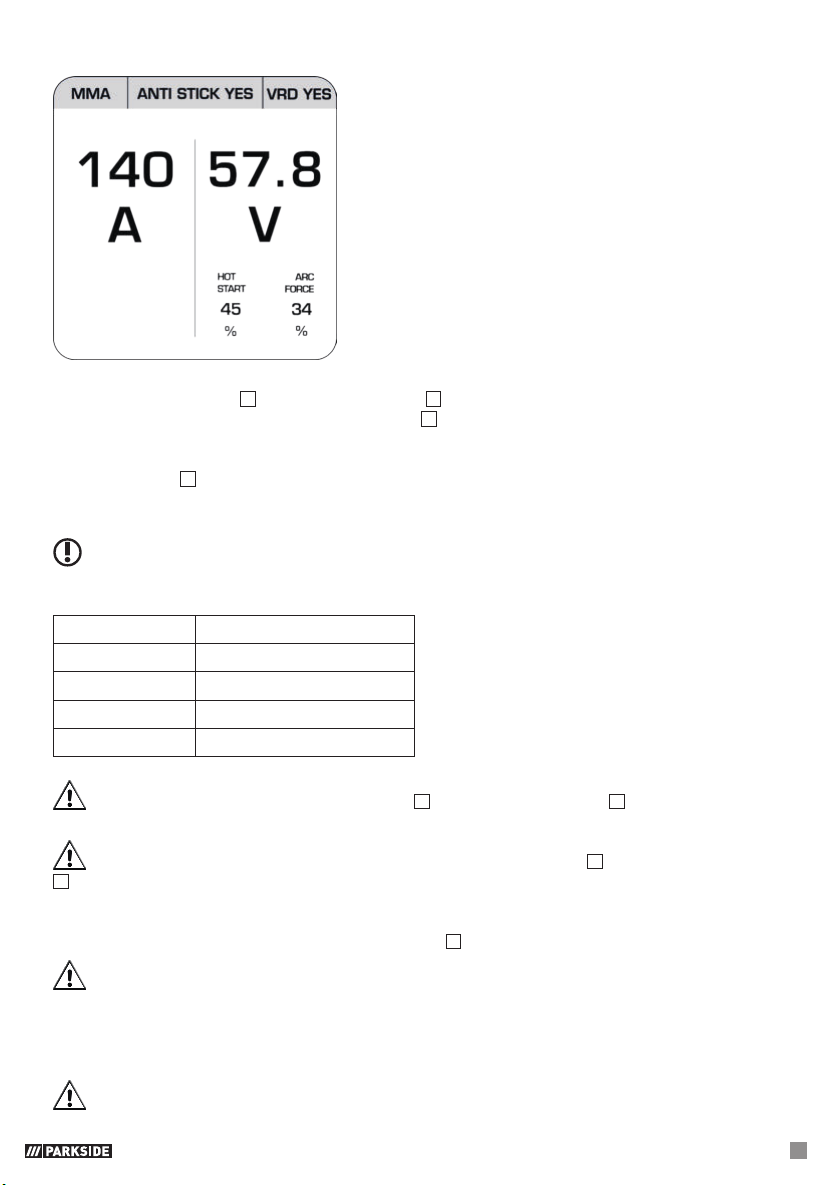
When selecting the MMA method you can adjust the welding current by turning the rotary switch for
setting the welding current 13 (hereafter called switch 13). In addition the ANTI STICK and VRD functions
can be activated by pressing and rotating the switch 13. [drawing 7] ANTI STICK prevents the electrodes
from sticking to the workpiece. Using VRD reduces the voltage if you are not going to weld straightaway.
This results in a particularly safe way of working. By rotating or pressing and then rotating the switch for
setting the voltage 12 you can adjust the values for HOT START and ARC FORCE. Increasing the HOT START
value will make it easier to ignite the arc. ARC FORCE works in a similar way to ANTI STICK by
stopping the electrodes from sticking to the workpiece.
PLEASE NOTE: Guideline values for the welding current to be used, depending on the electrode
diameter can be taken from the following table.
Ø Electrode Welding current
1.6 mm 40–60 A
2.0 mm 60–80 A
2.5 mm 80–100 A
3.2 mm 100–140 A
ATTENTION: Do not bring the earth terminal 4 and the electrode holder 5/electrodes into direct
contact with one another.
ATTENTION: When welding with rod electrodes, the electrode holder 5 and the earth terminal
4
must be connected in accordance with the information from the electrode manufacturer.
Put on appropriate protective clothing in accordance with the specifications and prepare your
workplace.
To stop the procedure, set the main switch ON/OFF 23 to “O” (“OFF”) position.
ATTENTION: Do not dab on the workpiece with the electrode. It could be damaged and make
it more difficult to ignite the arc. As the soon as the arc is ignited, try to maintain a distance to the
workpiece which corresponds to the diameter of the electrode being used. The gap should remain as
constant as possible while you are welding. The inclination of the electrode in the direction of operation
should be 20–30 degrees.
ATTENTION: Always use pliers to remove used electrodes or hot workpieces. Make sure that the
Page 28
28
GB/IE/NI/CY/MT
electrode holder is always placed onto an insulated surface after welding. The slag can only be removed
from the seam once it has cooled down. To continue welding an interrupted seam:
First remove the slag at the connection point.
The electric arc is ignited in the weld groove, guided to the connection point, melted properly there
and then continues from that point.
ATTENTION: Welding generates heat. Therefore the welding device must run idle for at least half
an hour after use. Alternatively, you can leave the device to cool for an hour. The device can only be
packed away and stored once the temperature of the device is normal again.
ATTENTION: A voltage which is 10% below the rated input voltage of the welder can have the
following consequences:
The power to the device will reduce.
The arc stops or becomes unstable.
ATTENTION:
The arc radiation can lead to inflammation of the eyes and skin burns.
Casting and welding slag can cause eye injuries and burns.
It is essential that you only use the welding cable which is included with the delivery.
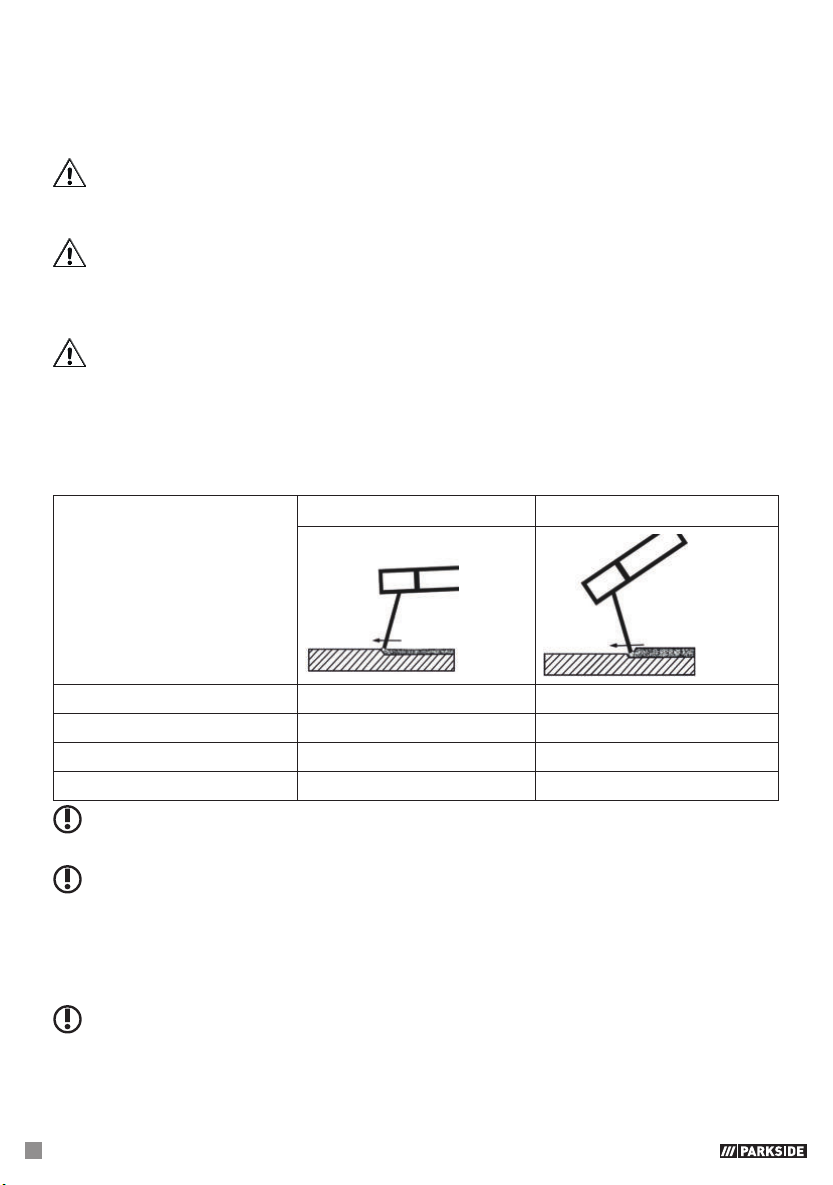
Choose between push and drag welding. The following section shows the impact of the direction of
movement on the properties of the weld seam:
Push welding Drag welding
Burn smaller larger
Weld seam width larger smaller
Weld bead flatter higher
Weld seam fault larger smaller
PLEASE NOTE: You decide for yourself which type of welding is most suitable, once you have
welded a sample piece.
PLEASE NOTE: Once it has worn down completely, the electrode must be replaced.
z TIG welding
For TIG welding please follow the instructions for your TIG torch. TIG mode can be activated as
described under “Selecting the welding method”.
PLEASE NOTE: All the values shown in the following drawings are solely examples and do not
represent any recommendations for specific welding parameters.
Page 29
GB/IE/NI/CY/MT
29
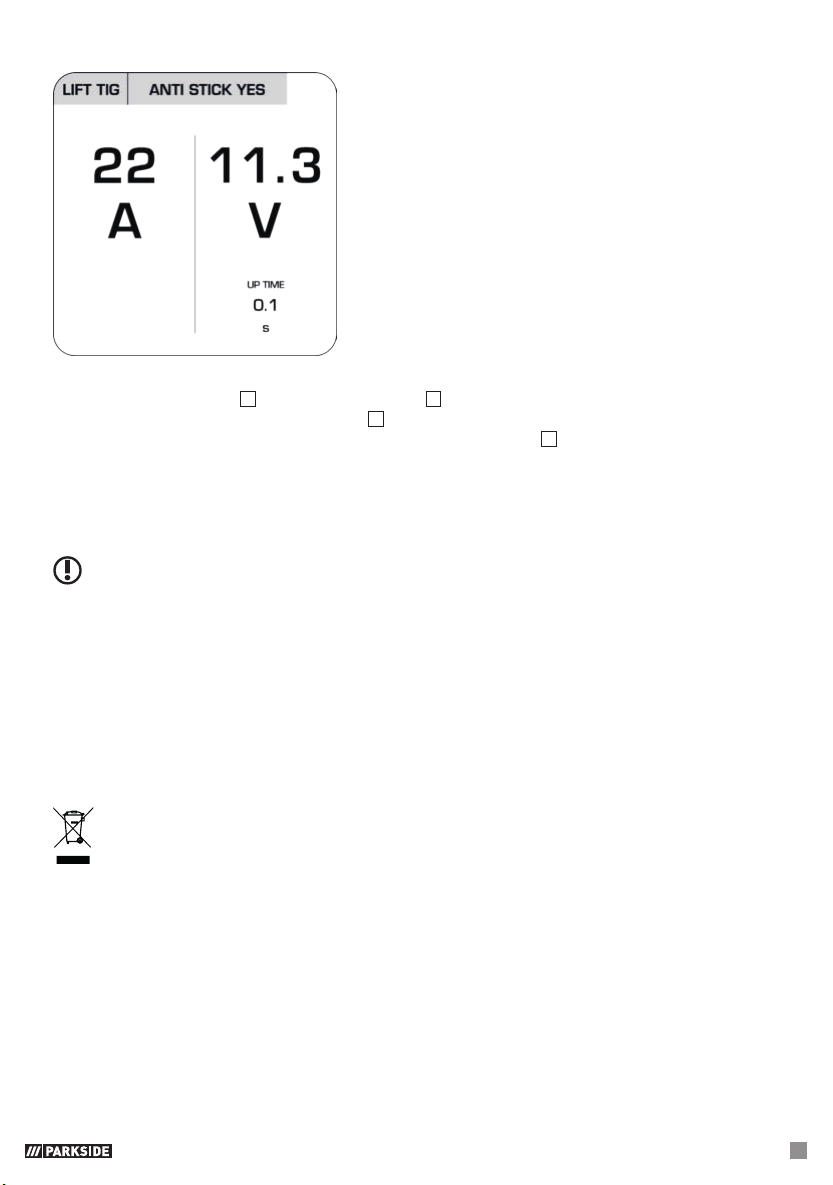
Drawing 8
When selecting the TIG method you can adjust the welding current by turning the rotary switch for
setting the welding current 13 (hereafter called switch 13). In addition the ANTI STICK function can be
activated by pressing and rotating the switch 13. [drawing 8] ANTI STICK prevents the electrodes from
sticking to the workpiece. By rotating the switch for setting the voltage 12 you can adjust the value for UP
TIME. This determines how quickly the power will ramp up when you start the welding work.
A higher value means a slower power up.
z Maintenance and cleaning
PLEASE NOTE: The welding device must be regularly serviced and overhauled for proper function
and for compliance with the safety requirements. Improper and wrong operation may cause failures and
damage to the device. Repairs must only be carried out by qualified electricians.
Switch off the main power supply and the main switch of the device off prior to performing any
maintenance work on the welding device.
Clean the welding device and accessories regularly using air, cotton waste or a brush.
In case of a defect or a necessary replacement of equipment parts, please contact the appropriate
qualified personnel.
z Information about recycling and disposal
DO NOT DISPOSE OF ELECTRICAL TOOLS IN HOUSEHOLD WASTE! DON’T THROW
AWAY – RECYCLE! According to European Directive 2012/19/EU, used electrical devices
must be collected separately for environmentally compatible recycling or recovery. The symbol of
the crossed out dustbin means that this device must not be disposed of in household waste at the end of
its service life. The device must be handed in at established collection points, recycling centres or waste
management depots.
The disposal of defective devices which you have sent in will be carried out free of charge. In addition,
distributors of electrical and electronic equipment as well as food distributors are obliged to accept
returned waste. LIDL provides you with return options directly in its branches and shops. Return and
disposal is free of charge for you. When buying a new device you have the right to return an equivalent
old device at no charge. In addition you have the option, regardless of whether you are buying a new
device, to hand in (up to three) old devices at no charge, as long as the device is no larger than 25 cm
in any dimension.
Before returning the device please delete all personal information.
Before returning, please remove batteries or rechargeable battery packs which are not enclosed by the
Page 30
30
GB/IE/NI/CY/MT
old device, as well as bulbs, which can be removed without destroying the product and take these to a
separate collection point.
Batteries containing harmful substances are labelled with the adjacent symbol, which indicates
the prohibition on disposal in household waste. The abbreviations for the relevant heavy metals
are: Cd = cadmium, Hg = mercury, Pb = lead. Take used batteries to a waste management
company in your city or community or return them to your dealer. This satisfies your legal obligations
while also making an important contribution to protecting the environment.
Please note the marking on the different packaging materials and separate
them as necessary. The packaging materials are marked with abbreviations (a) and digits (b) with the
following definitions: 1–7: Plastics, 20–22: Paper and cardboard, 80–98: Composite materials.
z EC Declaration of Conformity
We,
C. M. C. GmbH
Responsible for documentation:
Dr. Christian Weyler
Katharina-Loth-Str. 15
66386 St. Ingbert
GERMANY
hereby take sole responsibility for declaring that the product
Multi-Welder with Double Pulse Technology
IAN: 409145_2207
Art. no.: 2572
Year of manufacture: 2023/18
Model: PMPS 200 B1
meets the basic safety requirements as specified in the European Directives
EC Guideline on Electromagnetic Compatibility:
2014/30/EU
Low Voltage Directive:
2014/35/EU
RoHS Directive:
2011/65/EU + 2015/863/EU
and the amendments to these Directives.
The object of the declaration described above meets the requirements of Directive 2011/65/EU of
the European Parliament and of the Council of 8 June 2011 on the restriction of the use of certain
hazardous substances in electrical and electronic equipment. This conformity assessment is based on the
following harmonised standards:
EN 60974-6:2016
EN 60974-10:2014/A1:2015
St. Ingbert, 01 October 2022
Page 31
GB/IE/NI/CY/MT
31
Dr. Christian Weyler
– Quality Assurance –
z Warranty and service information
Warranty from Creative Marketing & Consulting GmbH
Dear Customer,
The warranty for this equipment is 3 years from the date of purchase. In the event of product defects, you
have legal rights against the retailer of this product. Your statutory rights are not affected in any way by
our warranty conditions, which are described below.
z Warranty conditions
The warranty period begins on the date of purchase. Please retain the original sales receipt.
This document is required as your proof of purchase.
Should this product show any defect in materials or manufacture within 3 years from the date of
purchase, we will repair or replace it – at our discretion – free of charge. This warranty service requires
that you retain proof of purchase (sales receipt) for the defective device for the three year period and
that you briefly explain in writing what the fault entails and when it occurred.
If the defect is covered by our warranty, we will repair and return your product or send you a replacement.
The original warranty period is not extended when a device is repair or replaced.
z Warranty period and statutory claims for defects
The warranty period is not extended by the guarantee. This also applies to replaced and repaired parts.
Any damages or defects detected at the time of purchase must be reported immediately after unpacking.
Any incidental repairs after the warranty period are subject to a fee.
z Extent of warranty
This device has been manufactured according to strict quality guidelines and carefully inspected before
delivery.
The warranty applies to material and manufacturing defects only. This warranty does not extend to
product parts, which are subject to normal wear and tear and can thus be regarded as consumable
parts, or for damages to fragile parts, e.g. switches, rechargeable batteries or parts made from glass.
This warranty is voided if the product becomes damaged or is improperly used or maintained.
For proper use of the product, all of the instructions given in the operating instructions must be followed
precisely. If the operating instructions advise you or warn you against certain uses or actions, these must
be avoided in all circumstances.
The product is for consumer use only and is not intended for commercial or trade use.
The warranty becomes void in the event of misuse and improper use, use of force, and any work on the
device that has not been carried out by our authorised service branch.
Page 32
32
GB/IE/NI/CY/MT
z Processing of warranty claims
To ensure prompt processing of your claim, please follow the instructions given below.
Please retain proof of purchase and the article number (e.g. IAN) for all inquiries.
The product number can be found on the type plate, an engraving, the cover page of your instructions
(bottom left), or the sticker on the back or underside of the device.
In the event of malfunctions or other defects, please first contact our service department below by phone
or email. If your product is found to be defective, you can then send your product with proof of purchase
(till receipt) and a statement describing what the fault involves and when it occurred free of charge to the
service address given.
PLEASE NOTE: You can download this handbook and many more, as well as product videos and
software at www.lidl-service.com.
With this QR code you can gain
immediate access to the
Lidl Service page
(www.lidl-service.com) and
you can open your operating
instructions by entering the article
number (IAN) 409145.
z Service
How to contact us:
GB, IE, NI, CY, MT
Name: C. M. C. GmbH
Website: www.cmc-creative.de
E-mail: [email protected]
Phone: 0-808-189-0652
Registered office: Germany
IAN 409145_2207
Please note that the following address is not a service address.
Please first contact the service point given above.
Address:
C. M. C. GmbH
Katharina-Loth-Str. 15
66386 St. Ingbert
GERMANY
Ordering spare parts:
www.ersatzteile.cmc-creative.de
Page 33
DE/AT/CH
33
z Tabelle der verwendeten Piktogramme
Achtung! Betriebsanleitung lesen!
I
2
Bemessungswert des
Schweißstroms
1~ 50 Hz
Netzeingang; Anzahl der Phasen
sowie Wechselstromsymbol und
Bemessungswert der Frequenz.
I
1 eff
Effektivwert des größten
Netzstroms
U
0
Bemessungswert der
Leerlaufspannung
Das nebenstehende Symbol einer
durchgestrichenen Mülltonne auf
Rädern zeigt, dass dieses Gerät
der Richtlinie 2012/19/EU unterliegt.
U
1
Bemessungswert der
Netzspannung
Verwenden Sie das Gerät nicht im
Freien und nie bei Regen!
U
2
Genormte Arbeitsspannung
Elektrischer Schlag von der
Schweißelektrode kann tödlich
sein!
I
1 max
Größter Bemessungswert des
Netzstroms
Tabelle der verwendeten Piktogramme ................................................................Seite 33
Einleitung ..................................................................................................................Seite 34
Bestimmungsgemäße Verwendung ...............................................................................Seite 35
Lieferumfang .............................................................................................................Seite 35
Teilebeschreibung ......................................................................................................Seite 36
Technische Daten .......................................................................................................Seite 37
Sicherheitshinweise ................................................................................................Seite 38
Vor Inbetriebnahme .................................................................................................Seite 46
Schweißverfahren wählen ...........................................................................................Seite 46
Montage zum Schweißen mit Drahtelektroden ...............................................................Seite 47
Wechseln der Schweißseele ........................................................................................Seite 47
Geräteanpassung zum Massivdrahtschweißen mit Schutzgas ..........................................Seite 47
Geräteanpassung zum Fülldrahtschweißen ohne Schutzgas ............................................Seite 48
Zusatzadapter montieren für Schweißdrahtrollen mit 450 g bzw. 1 kg Draht .....................Seite 48
Schweißdraht einsetzen ..............................................................................................Seite 49
Schweißen mit Drahtelektroden .............................................................................Seite 50
Gerät ein- und ausschalten ..........................................................................................Seite 50
MAG Schweißen .......................................................................................................Seite 51
PMIG Schweißen .......................................................................................................Seite 52
DPMIG Schweißen .....................................................................................................Seite 52
Schweißnaht erzeugen ...............................................................................................Seite 54
MMA-Schweißen ......................................................................................................Seite 56
WIG/TIG-Schweißen ................................................................................................Seite 58
Wartung und Reinigung ..........................................................................................Seite 59
Umwelthinweise und Entsorgungsangaben ..........................................................Seite 59
EU-Konformitätserklärung ......................................................................................Seite 60
Hinweise zu Garantie und Serviceabwicklung .....................................................Seite 60
Garantiebedingungen ................................................................................................Seite 61
Garantiezeit und gesetzliche Mängelansprüche .............................................................Seite 61
Garantieumfang ........................................................................................................Seite 61
Abwicklung im Garantiefall ......................................................................................... Seite 61
Service.......................................................................................................................Seite 62
Page 34
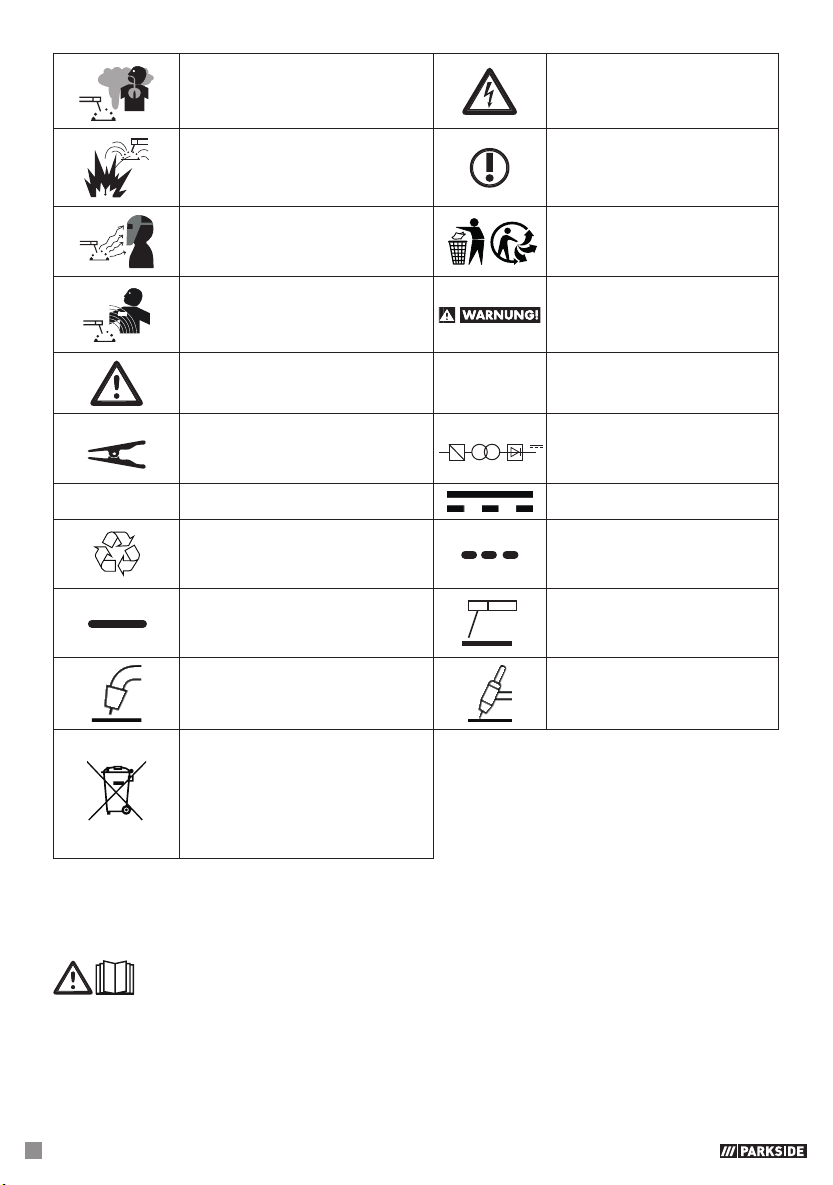
34
DE/AT/CH
Einatmen von Schweißrauchen
kann ihre Gesundheit gefährden.
Vorsicht! Stromschlaggefahr!
Schweißfunken können eine
Explosion oder einen Brand
verursachen.
Wichtiger Hinweis!
Lichtbogenstrahlen können die
Augen schädigen und die Haut
verletzen.
Entsorgen Sie Verpackung und
Gerät umweltgerecht!
MV
Elektromagnetische Felder
können die Funktion von
Herzschrittmachern stören.
Schwere bis tödliche
Verletzungen möglich.
Achtung, mögliche Gefahren!
IP21S
Schutzart
Masseklemme
1~
f1
f2
Einphasiger statischer Frequenzumformer-TransformatorGleichrichter
H
Isolationsklasse
Gleichstrom
Hergestellt aus
Recyclingmaterial.
Größter SchweißzeitBemessungswert im
intermittierenden Modus Σ
t
ON
Größter SchweißzeitBemessungswert im
fortlaufenden Modus t
ON (max)
Lichtbogenhandschweißen mit
umhüllten Stabelektroden
Metall-Inert- und AktivgasSchweißen einschließlich der Verwendung von Fülldraht
Wolfram-Inertgas-Schweißen
Sie sind gesetzlich verpflichtet,
die so gekennzeichneten Geräte
einer vom unsortierten Siedlungsabfall getrennten Erfassung zuzuführen. Die Entsorgung über den
Hausmüll ist untersagt.
Multischweißgerät mit Doppelpuls-Technologie PMPS 200 B1
z Einleitung
Herzlichen Glückwunsch! Sie haben sich für ein hochwertiges Gerät aus unserem Haus
entschieden. Machen Sie sich vor der ersten Inbetriebnahme mit dem Produkt vertraut.
Lesen Sie hierzu aufmerksam die nachfolgende Bedienungsanleitung und die Sicherheits-
hinweise. Die Inbetriebnahme dieses Werkzeuges darf nur durch unterwiesene Personen erfolgen.
NICHT IN DIE HÄNDE VON KINDERN KOMMEN LASSEN!
Page 35
DE/AT/CH
35
z Bestimmungsgemäße Verwendung
Das Gerät ist zum Schweißen mit Massivdraht (MIG und MAG), MMA-Schweißen (Schweißen mit
Stabelektroden), WIG-Schweißen (Wolfram-Inertgasschweißen) sowie zum Schweißen mit Fülldraht vorgesehen. Bei Verwendung von Massivdrähten, die kein Schutzgas in fester Form enthalten, ist zusätzlich
Schutzgas zu verwenden. Bei Verwendung von selbstschützendem Fülldraht wird kein zusätzliches Gas
benötigt. Das Schutzgas ist in diesem Fall in pulverisierter Form im Schweißdraht enthalten und wird somit direkt in den Lichtbogen geleitet. Dies macht das Gerät bei Arbeiten im Freien unempfindlich gegen
Wind. Es dürfen nur für das Gerät geeignete Drahtelektroden verwendet werden. Dieses Schweißgerät
eignet sich zum Lichtbogenhandschweißen (MMA-Schweißen) von Stahl, Edelstahl, Stahlblech und Gusswerkstoffen unter Verwendung der entsprechenden Mantelelektroden. Beachten Sie hierzu die Angaben
des Elektrodenherstellers. Es dürfen nur für das Gerät geeignete Elektroden verwendet werden. Beim
Wolfram-Inertgasschweißen (WIG-Schweißen) beachten Sie unbedingt die Betriebs- und Sicherheitshinweise des verwendeten WIG-Brenners zusätzlich zu den Anweisungen und Sicherheitshinweisen in dieser Bedienungsanleitung. Eine unsachgemäße Handhabung des Produkts kann gefährlich für Personen,
Tiere und Sachwerte sein. Das Produkt nur wie beschrieben und für die angegebenen Einsatzbereiche
verwenden. Bewahren Sie diese Anleitung gut auf. Händigen Sie alle Unterlagen bei Weitergabe des
Produkts an Dritte ebenfalls mit aus. Jegliche Anwendung, die von der bestimmungsgemäßen Verwendung abweicht, ist untersagt und potenziell gefährlich. Schäden durch Nichtbeachtung oder Fehlanwendung werden nicht von der Garantie abgedeckt und fallen nicht in den Haftungsbereich des Herstellers.
Bei gewerblichem Gebrauch erlischt die Garantie. Bestandteil der bestimmungsgemäßen Verwendung
ist auch die Beachtung der Sicherheitshinweise sowie der Montageanleitung und der Betriebshinweise in
der Bedienungsanleitung. Die geltenden Unfallverhütungsvorschriften sind genauestens einzuhalten. Das
Gerät darf nicht verwendet werden:
in nicht ausreichend belüfteten Räumen,
in explosionsgefährdeter Umgebung,
zum Auftauen von Rohren,
in der Nähe von Menschen mit Herzschrittmacher und
in der Nähe von leicht entflammbaren Materialien.
Restrisiko
Auch wenn Sie das Gerät vorschriftsmäßig bedienen, bleiben immer Restrisiken bestehen. Folgende Gefahren können im Zusammenhang mit der Bauweise und Ausführung dieses MIG-Pulse-Schweißgerätes
auftreten:
Augenverletzungen durch Blendung, Berühren heißer Teile des Gerätes oder des Werkstückes
(Brandverletzungen),
Bei unsachgemäßer Absicherung Unfall- und Brandgefahr durch sprühende Funken oder Schlacke-
teilchen,
Gesundheitsschädliche Emissionen von Rauchen und Gasen, bei Luftmangel bzw. ungenügender Ab-
saugung in geschlossenen Räumen.
HINWEIS: Vermindern Sie das Restrisiko, indem Sie das Gerät sorgfältig und vorschriftsmäßig be-
nutzen und alle Anweisungen befolgen.
z Lieferumfang
1 Multischweißgerät mit Doppelpuls-Technologie PMPS 200 B1
1 MIG Schweißbrenner mit 2 m Schweißleitung
1 hochwertige, galvanisierte Kupfer-Masseklemme A-Form mit 2 m Kabel
1 Elektrodenhalter MMA mit 2 m Schweißleitung
4 Stromdüsen für Stahl-/ Fülldraht (1x 0,6 mm; 1x 0,8 mm; 1x 0,9 mm; 1x 1,0 mm)
Kennzeichnung entsprechend Durchmesser: 0,6; 0,8; 0,9; 1,0
1 Düse Aluminium (1x 1,0 mm vormontiert)
Page 36
36
DE/AT/CH
1 Schlackehammer
1 Schweißseele für Aluminiumdraht (vormontiert)
1 Schweißseele Stahl- / Edelstahl- und Fülldraht
1 Zusatzadapter
1 Bedienungsanleitung
z Teilebeschreibung
1
Abdeckung für die
Drahtvorschubeinheit
20
Schweißdüse (1,0 mm)
2
Griff
21
Vorschubrolle
3
Netzstecker
22
Schlackehammer
4
Massekabel mit Masseklemme
23
Hauptschalter ON / OFF
(inkl. Netzkontrolllampe)
5
MMA-Elektrodenhalter
24
Gasanschluss
6
Stecker, Polarisierung Schlauchpaket
25
Justierschraube
7
Schlauchpaket mit Direktanschluss
(Euro Zentralanschluss)
26
Druckrolleneinheit
7a
Fixierring
27
Vorschubrollenhalter
8
Brennerdüse
28
Befestigung Schweißdrahtspule
9
Brennertaste
29
Drahtdurchführung
10
Brenner
30
Brennerhals
11
Brennerschlauch
31
Röhrchen
12
Drehschalter für
Schweißspannungseinstellung
32
Schweißdrahtspule
(nicht Teil des Lieferumfangs)
13
Drehschalter für
Schweißstromeinstellung
33
Halterung Schweißdrahtspule
14
Display
34
Sicherungsmutter
15
Schweißseele für Aluminiumdraht
35
Adapter Schweißdrahtspule
16
Schlauchpaketaufnahme
36
Schweißseele für Stahl- / Edelstahl-
und Fülldraht
17
Schweißdüse (0,6 mm)
37
Zusatzadapter
18
Schweißdüse (0,8 mm)
38
Arretierung
19
Schweißdüse (0,9 mm)
39
Scheibe
Page 37
DE/AT/CH
37
z Technische Daten
Nenneingangsleistung max.: 6 kVA
Netzanschluss: 230 V~ 50 Hz
Gewicht: ca. 18 kg
Absicherung: 16 A
Drahtschweißen:
Schweißstrom: MIG 50-160 A; Pulse MIG 30-160 A
Leerlaufspannung: U0: 60 V
Größter Bemessungswert des Netzstroms: I
1max
: 24 A
Effektivwert des größten Netzstroms: I
1eff
: 11,2 A
Schweißdrahttrommel max.: ca. 15 kg
Kennlinie Flach
Schweißdrahtspezifikationen: Schweißart, Drahttyp und Durchmesser
MIG
Stahldraht: 0,8 / 1,0 mm
Fülldraht: 0,6/ 0,8 / 0,9 / 1,0 mm
Puls MIG /
Doppelpuls
MIG
Stahldraht /
Edelstahldraht:
0,8 / 1,0 mm
CuSi: 0,8 mm
AlSi/AlMg: 1,0 / 1,2 mm
Aluminium: 1,0 / 1,2 mm
Verwendbare Drahtrollen
Aussen-
durchmesser
Innen-
durchmesser
Breite
Gewicht bei
AlSi / AlMg /
Al Draht
Gewicht
bei Stahl /
Edelstahl /
CuSi und
Fülldraht
Mit Adapter
300 mm 52 mm 102 mm ≤ 7 kg ≤ 15 kg Nein
200 mm 52 mm 53 mm ≤ 2 kg ≤ 5 kg Adapter 35
99 mm 16 mm 44 mm 0,45-1 kg
Zusatzadapter
37
MMA-Schweißen:
Schweißstrom: 20-140 A
Leerlaufspannung: U0: 60 V
Größter Bemessungswert des Netzstroms: I
1max
: 23,5 A
Effektivwert des größten Netzstroms: I
1eff
: 11 A
Kennlinie: Fallend
Page 38
38
DE/AT/CH
Verwendbare Elektroden: 1,6 mm / 2,0 mm / 2,5 mm / 3,2 mm
WIG-Schweißen:
Schweißstrom: 20 - 200 A
Leerlaufspannung: U0: 60 V
Größter Bemessungswert des Netzstroms: I
1max
: 26 A
Effektivwert des größten Netzstroms: I
1eff
: 12,2 A
Kennlinie: Fallend
HINWEIS: Technische und optische Veränderungen können im Zuge der Weiterentwicklung ohne
Ankündigung vorgenommen werden. Alle Maße, Hinweise und Angaben dieser Betriebsanleitung sind
deshalb ohne Gewähr. Rechtsansprüche, die aufgrund der Betriebsanleitung gestellt werden, können
daher nicht geltend gemacht werden.
HINWEIS: Der im folgenden Text verwendete Begriff „Gerät“ bezieht sich auf das in dieser Be-
dienungsanleitung beschriebene Multischweißgerät mit Doppelpuls-Technologie.
z Sicherheitshinweise
Bitte lesen Sie die Gebrauchsanweisung sorgfältig durch und be-
achten Sie die beschriebenen Hinweise. Machen Sie sich anhand
dieser Gebrauchsanweisung mit dem Gerät, dessen richtigem Gebrauch sowie den Sicherheitshinweisen vertraut. Auf dem Typenschild
stehen alle technischen Daten von diesem Schweißgerät, bitte informieren Sie sich über die technischen Gegebenheiten dieses Gerätes.
Halten Sie die Verpackungsmaterialien von
Kleinkindern fern. Es besteht Erstickungsgefahr!
Lassen Sie Reparaturen oder/und Wartungsarbeiten nur von quali-
fizierten Elektro-Fachkräften durchführen.
Dieses Gerät kann von Kindern ab 16 Jahren und darüber sowie
von Personen mit verringerten physischen, sensorischen oder mentalen Fähigkeiten oder Mangel an Erfahrung und Wissen benutzt
werden, wenn sie beaufsichtigt oder bezüglich des sicheren Gebrauchs des Gerätes unterwiesen wurden und die daraus resultierenden Gefahren verstehen. Kinder dürfen nicht mit dem Gerät
spielen. Reinigung und Benutzerwartung dürfen nicht von Kindern
ohne Beaufsichtigung durchgeführt werden.
Lassen Sie Reparaturen oder/und Wartungsarbeiten nur von quali-
fizierten Elektro-Fachkräften durchführen.
Verwenden Sie nur die im Lieferumfang enthaltenen Schweißleitungen.
Das Gerät sollte während des Betriebes nicht direkt an der Wand
Page 39
DE/AT/CH
39
stehen, nicht abgedeckt oder zwischen andere Geräte eingeklemmt werden, damit immer genügend Luft durch die Lüftungschlitze aufgenommen werden kann. Vergewissern Sie sich, dass das
Gerät richtig an die Netzspannung angeschlossen ist. Vermeiden
Sie jede Zugbeanspruchung der Netzleitung. Ziehen Sie den Netzstecker aus der Steckdose, bevor Sie das Gerät an einem anderen
Ort aufstellen.
Wenn das Gerät nicht im Betrieb ist, schalten Sie es immer mittels
EIN- / AUS-Schalter aus. Legen Sie den Elektrodenhalter auf einer
isolierten Unterlage ab und nehmen Sie erst nach 15 Minuten Abkühlung die Elektroden aus dem Halter.
Achten Sie auf den Zustand der Schweißkabel, des Elektrodenhal-
ters sowie der Masseklemmen. Abnutzungen an der Isolierung und
an den stromführenden Teilen können Gefahren hervorrufen und
die Qualität der Schweißarbeit mindern.
Lichtbogenschweißen erzeugt Funken, geschmolzene Metallteile
und Rauch. Beachten Sie daher: Alle brennbaren Substanzen und/
oder Materialien vom Arbeitsplatz und dessen unmittelbarer Umgebung entfernen.
Sorgen Sie für eine Belüftung des Arbeitsplatzes.
Schweißen Sie nicht auf Behältern, Gefäßen oder Rohren, die
brennbare Flüssigkeiten oder Gase enthalten oder enthalten haben.
Vermeiden Sie jeden direkten Kontakt mit dem
Schweißstromkreis. Die Leerlaufspannung zwischen Elektrodenzange und Masseklemme kann gefährlich sein, es besteht die Gefahr
eines elektrischen Schlages.
Lagern Sie das Gerät nicht in feuchter oder in nasser Umgebung
oder im Regen. Hier gilt die Schutzbestimmung IP21S.
Schützen Sie die Augen mit dafür bestimmten Schutzgläsern (DIN
Grad 9-10), oder einem Automatik Schweißhelm (gemäß EN 166,
175 und 389; Schutzstufen DIN 9-13). Verwenden Sie Handschuhe und trockene Schutzkleidung, die frei von Öl und Fett ist, um die
Haut vor der ultravioletten Strahlung des Lichtbogens zu schützen.
Verwenden Sie die Schweißstromquelle nicht
zum Auftauen von Rohren.
Beachten Sie:
Die Strahlung des Lichtbogens kann die Augen schädigen und Ver-
brennungen auf der Haut hervorrufen.
Das Lichtbogenschweißen erzeugt Funken und Tropfen von ge-
Page 40
40
DE/AT/CH
schmolzenem Metall, das geschweißte Werkstück beginnt zu
glühen und bleibt relativ lange sehr heiß. Berühren Sie das Werkstück deshalb nicht mit bloßen Händen.
Beim Lichtbogenschweißen werden gesundheitsschädliche Dämpfe
freigesetzt. Achten Sie darauf, diese möglichst nicht einzuatmen.
Schützen Sie sich gegen die gefährlichen Effekte des Lichtbogens
und halten Sie nicht an der Arbeit beteiligte Personen mindesten
2 m vom Lichtbogen entfernt.
ACHTUNG!
Während des Betriebes des Schweißgerätes kann es, abhängig
von den Netzbedingungen am Anschlusspunkt, zu Störungen in der
Spannungsversorgung für andere Verbraucher kommen. Wenden
Sie sich im Zweifelsfall an Ihr Energie- versorgungsunternehmen.
Während des Betriebes des Schweißgerätes kann es zu Funktionsstö-
rungen anderer Geräte kommen, z.B. Hörgeräte, Herzschrittmacher
usw.
z Gefahrenquellen beim Lichtbogenschweißen
Beim Lichtbogenschweißen ergibt sich eine Reihe von Gefahrenquellen. Es ist daher für den Schweißer besonders wichtig, nachfolgende
Regeln zu beachten, um sich und andere nicht zu gefährden und
Schäden für Mensch und Gerät zu vermeiden.
Lassen Sie Arbeiten auf der Netzspannungsseite, z.B. an Kabeln, Ste-
ckern, Steckdosen usw., nur von einer Elektrofachkraft nach nationalen
und örtlichen Vorschriften ausführen.
Lassen Sie Arbeiten auf der Netzspannungsseite, z.B. an Kabeln, Ste-
ckern, Steckdosen usw., nur von einer Elektrofachkraft nach nationalen
und örtlichen Vorschriften ausführen.
Trennen Sie bei Unfällen das Schweißgerät sofort von der Netzspan-
nung.
Wenn elektrische Berührungsspannungen auftreten, schalten Sie das
Gerät sofort aus und lassen es von einer Elektrofachkraft überprüfen.
Auf der Schweißstromseite immer auf gute elektrische Kontakte achten.
Beim Schweißen immer an beiden Händen isolierende Handschuhe
tragen. Diese schützen vor elektrischen Schlägen (Leerlaufspannung des
Schweißstromkreises), vor schädlichen Strahlungen (Wärme und UVStrahlung) sowie vor glühendem Metall und Schlagspritzern.
Festes, isolierendes Schuhwerk tragen. Die Schuhe sollen auch bei Näs-
se isolieren. Halbschuhe sind nicht geeignet, da herabfallende, glühende Metalltropfen Verbrennungen verursachen können.
Geeignete Schutzkleidung tragen, keine synthetischen Kleidungsstücke.
Page 41
DE/AT/CH
41
Nicht mit ungeschützten Augen in den Lichtbogen sehen, nur Schwei-
ßer-Schweißschirm mit vorschriftsmäßigem Schutzglas nach DIN verwenden. Der Lichtbogen gibt außer Licht- und Wärmestrahlen, die eine
Blendung bzw. Verbrennung verursachen, auch UV-Strahlen ab. Diese
unsicht bare ultraviolette Strahlung verursacht bei ungenügendem Schutz
eine erst einige Stunden später bemerkbare, sehr schmerzhafte Bindehautentzündung. Außerdem ruft UV-Strahlung auf ungeschützte Körperstellen Verbrennung wie bei einem Sonnenbrand hervor.
Auch in der Nähe des Lichtbogens befindlichen Personen oder Helfer
müssen auf die Gefahren hingewiesen und mit den nötigen Schutzmitteln ausgerüstet werden. Wenn erforderlich, Schutzwände aufstellen.
Beim Schweißen, besonders in kleinen Räumen, ist für ausreichende
Frischluftzufuhr zu sorgen, da Rauch und schädliche Gase entstehen.
An Behältern, in denen Gase, Treibstoffe, Mineralöle oder dgl. gelagert
werden, dürfen
– auch wenn sie schon vor langer Zeit entleert wurden
– keine Schweißarbeiten vorgenommen werden, da durch Rückstände
Explosionsgefahr besteht.
In feuer- und explosionsgefährdeten Räumen gelten besondere Vorschrif-
ten.
Schweißverbindungen, die großen Beanspruchungen ausgesetzt sind
und bestimmte Sicherheitsforde rungen erfüllen müssen, dürfen nur von
besonders ausgebildeten und geprüften Schweißern aus geführt werden. Beispiele sind Druckkessel, Laufschienen, Anhängerkupplungen
usw.
ACHTUNG! Schließen Sie die Masseklemme stets so nahe wie
möglich an die Schweißstelle an, so dass der Schweißstrom den
kürzestmöglichen Weg von der Elektrode zur Masseklemme nehmen
kann. Verbinden Sie die Masseklemme niemals mit dem Gehäuse
des Schweißgerätes! Schließen Sie die Masseklemme niemals an
geerdeten Teilen an, die weit vom Werkstück entfernt liegen, z. B.
einem Wasserrohr in einer anderen Ecke des Raumes. Andernfalls
könnte es dazu kommen, dass das Schutzleitersystem des Raumes,
in dem Sie schweißen, beschädigt wird.
Verwenden Sie das Schweißgerät nicht im Regen.
Verwenden Sie das Schweißgerät nicht in feuchter Umgebung.
Stellen Sie das Schweißgerät nur auf einen ebenen Platz.
Der Ausgang ist bei einer Umgebungstemperatur von 20 °C bemes-
sen. Die Schweißzeit darf bei höheren Temperaturen reduziert werden.
Page 42
42
DE/AT/CH
GEFÄHRDUNG DURCH ELEKTRISCHEN SCHLAG:
Elektrischer Schlag von einer Schweißelektrode kann tödlich sein.
Nicht bei Regen oder Schnee schweißen. Trockene Isolierhandschuhe tragen. Die Elektrode nicht mit bloßen Händen anfassen.
Keine nassen oder beschädigten Handschuhe tragen. Schützen Sie
sich vor einem elektrischen Schlag durch Isolierungen gegen das
Werkstück. Das Gehäuse der Einrichtung nicht öffnen.
GEFÄHRDUNG DURCH SCHWEISSRAUCH:
Das Einatmen von Schweißrauch kann die Gesundheit gefährden.
Den Kopf nicht in den Rauch halten. Einrichtungen in offenen Bereichen verwenden. Entlüftung zum Entfernen des Rauches verwenden.
GEFÄHRDUNG DURCH SCHWEISSFUNKEN:
Schweißfunken können eine Explosion oder einen Brand verursa-
chen. Brennbare Stoffe vom Schweißen fernhalten. Nicht neben
brennbaren Stoffen schweißen. Schweißfunken können Brände verursachen. Einen Feuerlöscher in der Nähe bereithalten und einen
Beobachter, der ihn sofort benutzen kann. Nicht auf Trommeln
oder irgendwelchen geschlossenen Behältern schweißen.
GEFÄHRDUNG DURCH LICHTBOGENSTRAHLEN:
Lichtbogenstrahlen können die Augen schädigen und die Haut
verletzen. Hut und Sicherheitsbrille tragen. Gehörschutz und hoch
geschlossenen Hemdkragen tragen. Schweißer schutzhelme tragen
und auf passende Filtereinstellungen achten. Vollständigen Körperschutz tragen.
GEFÄHRDUNG DURCH ELEKTROMAGNETISCHE FELDER:
Schweißstrom erzeugt elektromagne tische Felder. Nicht zusammen
mit medizinischen Implantaten verwenden. Niemals die Schweißleitungen um den Körper wickeln. Schweiß leitungen zusammenführen.
z Schweißschirmspezifische Sicherheitshinweise
Überzeugen Sie sich mit Hilfe einer hellen Lichtquelle (z.B. Feuerzeug)
immer vor Beginn der Schweißarbeiten von der ordnungsgemäßen
Funktion des Schweißschirmes.
Durch Schweißspritzer kann die Schutzscheibe beschädigt werden.
Tauschen Sie beschädigte oder zerkratzte Schutzscheiben sofort aus.
Ersetzen Sie beschädigte oder stark verschmutzte bzw. verspritzte
Komponenten unverzüglich.
Page 43
DE/AT/CH
43
Das Gerät darf nur von Personen betrieben werden, die das 16. Le-
bensjahr vollendet haben.
Machen Sie sich mit den Sicherheitsvorschriften für das Schweißen ver-
traut. Beachten Sie hierzu auch die Sicherheits hinweise ihres Schweißgerätes.
Setzen Sie den Schweißschirm immer beim Schweißen auf. Bei Nicht-
verwendung können Sie sich schwere Netzhautverletzungen zuziehen.
Tragen Sie während des Schweißens immer Schutzkleidung.
Verwenden Sie einen Schweißschirm nie ohne Schweißglas. Gefahr
von Augenschäden besteht!
Tauschen Sie für gute Durchsicht und ermüdungsfreies Arbeiten die
Schutzscheibe rechtzeitig.
z Umgebung mit erhöhter elektrischer Gefährdung
Beim Schweißen in Umgebungen mit erhöhter elektrischer Gefährdung
sind folgende Sicherheitshinweise zu beachten.
Umgebungen mit erhöhter elektrischer Gefährdung sind zum Beispiel
anzutreffen:
An Arbeitsplätzen, an denen der Bewegungsraum eingeschränkt ist,
so dass der Schweißer in Zwangshaltung (z. B. kniend, sitzend, liegend) arbeitet und elektrisch leitfähige Teile berührt;
An Arbeitsplätzen, die ganz oder teilweise elektrisch leitfähig be-
grenzt sind und an denen eine starke Gefährdung durch vermeidbares oder zufälliges Berühren durch den Schweißer besteht;
An nassen, feuchten oder heißen Arbeitsplätzen, an denen Luftfeuch-
te oder Schweiß den Widerstand der menschlichen Haut und die
Isoliereigenschaften oder Schutzausrüstung erheblich herabsetzt.
Auch eine Metallleiter oder ein Gerüst können eine Umgebung mit
erhöhter elektrischer Gefährdung schaffen.
In derartiger Umgebung sind isolierte Unterlagen und Zwischenlagen zu verwenden, ferner Stulpenhandschuhe und Kopfbedeckungen
aus Leder oder anderen isolierenden Stoffen zu tragen, um den Körper
gegen Erde zu isolieren. Die Schweißstromquelle muss sich außerhalb
des Arbeitsbereiches bzw. der elektrisch leitfähigen Flächen und außerhalb der Reichweite des Schweißers befinden.
Zusätzlicher Schutz gegen einen Schlag durch Netzstrom im Fehlerfall
kann durch Verwendung eines Fehlerstrom-Schutzschalters vorgesehen
sein, der bei einem Ableitstrom von nicht mehr als 30 mA betrieben wird
und alle netzbetriebenen Einrichtungen in der Nähe versorgt. Der Fehlerstrom-Schutzschalter muss für alle Stromarten geeignet sein.
Es müssen Mittel zum schnellen elektrischen Trennen der Schweißstromquelle oder des Schweißstromkreises (z.B. Not-Aus-Einrichtung) leicht zu
erreichen sein. Bei der Verwendung von Schweißgeräten unter elektrisch
Page 44
44
DE/AT/CH
gefährlichen Bedingungen, darf die Ausgangsspannung des Schweißgerätes im Leerlauf nicht höher als 113 V (Scheitelwert) sein. Dieses
Schweißgerät darf aufgrund der Ausgangsspannung in diesen Fällen
verwendet werden.
z Schweißen in engen Räumen
Beim Schweißen in engen Räumen kann es zu einer Gefährdung
durch toxische Gase (Erstickungsgefahr) kommen.
In engen Räumen darf nur dann geschweißt werden, wenn sich
unterwiesene Personen in unmittelbarer Nähe aufhalten, die notfalls
eingreifen können. Hier ist vor Beginn des Schweißprozesses eine
Bewertung durch einen Experten vorzunehmen, um zu bestimmen,
welche Schritte notwendig sind, um die Sicherheit der Arbeit sicherzustellen und welche Vorsichtsmaßnahmen während des eigentlichen Schweißvorganges getroffen werden sollten.
z Summierung der Leerlaufspannungen
Wenn mehr als eine Schweißstromquelle gleichzeitig in Betrieb ist,
können sich deren Leerlaufspannungen summieren und zu einer erhöhten elektrischen Gefährdung führen. Schweißstromquellen müssen so angeschlossen werden, dass diese Gefährdung minimiert
wird. Die einzelnen Schweißstromquellen, mit ihren separaten Steuerungen und Anschlüssen, müssen deutlich gekennzeichnet werden,
um erkennen zu lassen, was zu welchem Schweißstromkreis gehört.
z Schutzkleidung
Während der Arbeit muss der Schweißer an seinem ganzen Körper
durch entsprechende Kleidung und Gesichtsschutz gegen Strahlung
und Verbrennungen geschützt sein. Folgende Schritte sollen beachtet
werden:
– Vor der Schweißarbeit die Schutzkleidung anziehen.
– Handschuhe anziehen.
– Offenes Fenster oder Ventilator nutzen, um die Luftzufuhr zu ga-
rantieren.
– Schutzbrille und Mundschutz tragen.
An beiden Händen sind Stulpenhandschuhe aus einem geeigneten
Stoff (Leder) zu tragen. Sie müssen sich in einem einwandfreien Zustand befinden.
Zum Schutz der Kleidung gegen Funkenflug und Verbrennungen sind
geeignete Schürzen zu tragen. Wenn die Art der Arbeiten, z.B. des
Überkopfschweißen, es erfordert, ist ein Schutzanzug und, wenn nö-
Page 45
DE/AT/CH
45
tig, auch ein Kopfschutz zu tragen.
SCHUTZ GEGEN STRAHLEN UND VERBRENNUNGEN
An der Arbeitsstelle durch einen Aushang „Vorsicht! Nicht in die
Flammen sehen!“ auf die Gefährdung der Augen hinweisen. Die
Arbeitsplätze sind möglichst so abzuschirmen, dass die in der
Nähe befindlichen Personen geschützt sind. Unbefugte sind von
den Schweißarbeiten fernzuhalten.
In unmittelbarer Nähe ortsfester Arbeitsstellen sollen die Wände
weder hellfarbig noch glänzend sein. Fenster sind mindestens bis
Kopfhöhe gegen Durchlassen oder Zurückwerfen von Strahlung zu
sichern, z. B. durch geeigneten Anstrich.
z EMV-Geräteklassifizierung
Gemäß der Norm IEC 60974- 10 handelt es sich hier um ein
Schweißgerät mit der elektromagnetischen Verträglichkeit der Klasse
A. Geräte der Klasse A sind Geräte, die sich für den Gebrauch in
allen anderen Bereichen außer dem Wohnbereich und solchen Bereichen eignen, die direkt an ein Niederspannungs-Versorgungsnetz
angeschlossen sind, das (auch) Wohngebäude versorgt. Geräte der
Klasse A müssen die Grenzwerte der Klasse A einhalten.
WARNHINWEIS: Geräte der Klasse A sind für den Betrieb in einer
industriellen Umgebung vorgesehen. Wegen der auftretenden leistungsgebundenen als auch gestrahlten Störgrößen kann es möglicherweise Schwierigkeiten geben, die elektromagnetische Verträglichkeit
in anderen Umgebungen sicherzustellen.
Auch wenn das Gerät die Emissionsgrenzwerte gemäß Norm einhält,
können entsprechende Geräte dennoch zu elektromagnetischen Störungen in empfindlichen Anlagen und Geräten führen. Für Störungen,
die beim Arbeiten durch den Lichtbogen entstehen, ist der Anwender
verantwortlich und der Anwender muss geeignete Schutzmaßnahmen
treffen. Hierbei muss der Anwender besonders berücksichtigen:
– Netz-, Steuer-, Signal und Telekommunikationsleitungen
– Computer und andere mikroprozessorgesteuerte Geräte
– Fernseh-, Radio- und andere Wiedergabegeräte
– elektronische und elektrische Sicherheitseinrichtungen
– Personen mit Herzschrittmachern oder Hörgeräten
– Mess- und Kalibriereinrichtungen
– Störfestigkeit sonstiger Einrichtungen in der Nähe
– die Tageszeit, zu der die Arbeiten durchgeführt werden.
Page 46
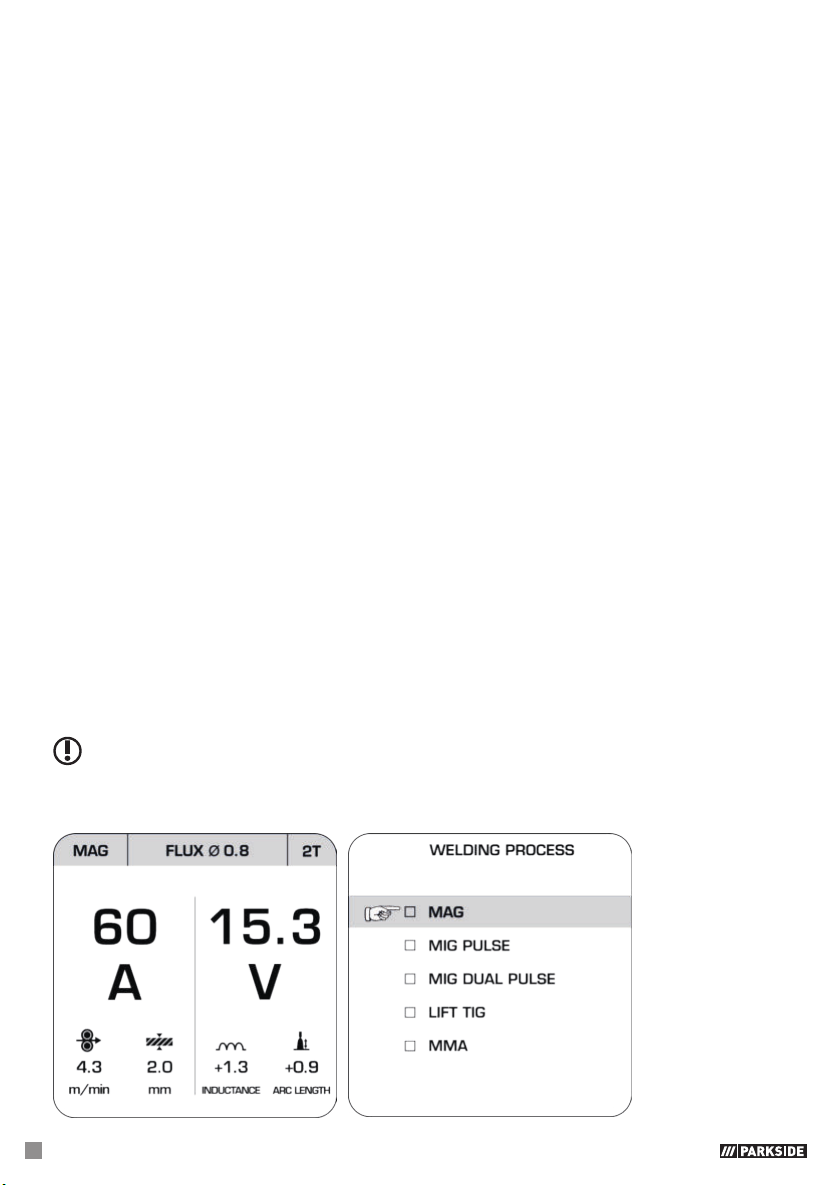
46
DE/AT/CH
Um mögliche Störstrahlungen zu verringern, wird empfohlen:
– den Netzanschluss mit einem Netzfilter auszurüsten
– das Gerät regelmäßig zu warten und in einem guten Pflegezu-
stand zu halten
– Schweißleitungen sollten vollständig abgewickelt werden und
möglichst parallel auf dem Boden verlaufen
– durch Störstrahlung gefährdete Geräte und Anlagen sollten mög-
lichst aus dem Arbeitsbereich entfernt werden oder abgeschirmt
werden.
z Überlastschutz
Das Schweißgerät ist gegen thermische Überlastung durch eine automatische Schutzeinrichtung (Thermostat mit automatischer Wiedereinschaltung) geschützt. Die Schutzeinrichtung unterbricht bei Überlastung den Stromkreis. Im Falle einer Überhitzung werden die Worte:
„over heating“ auf dem Display angezeigt.
Bei Aktivierung der Schutzeinrichtung lassen Sie das Gerät abkühlen.
Nach ca.15 Minuten ist das Gerät wieder betriebsbereit.
z Vor Inbetriebnahme
Nehmen Sie alle Teile aus der Verpackung und kontrollieren Sie, ob das MIG-Pulse-Schweißgerät
oder die Einzelteile Schäden aufweisen. Ist dies der Fall, benutzen Sie das MIG-Pulse-Schweißgerät
nicht. Wenden Sie sich an den Hersteller über die angegebene Serviceadresse.
Entfernen Sie alle Schutzfolien und sonstigen Transportverpackungen.
Prüfen Sie, ob die Lieferung vollständig ist.
z Schweißverfahren wählen
HINWEIS: Alle in den folgenden Skizzen dargestellten Werte sind lediglich Beispiele und stellen
keine Empfehlung für bestimmte Schweißparameter dar.
Skizze 1 Skizze 2
Page 47
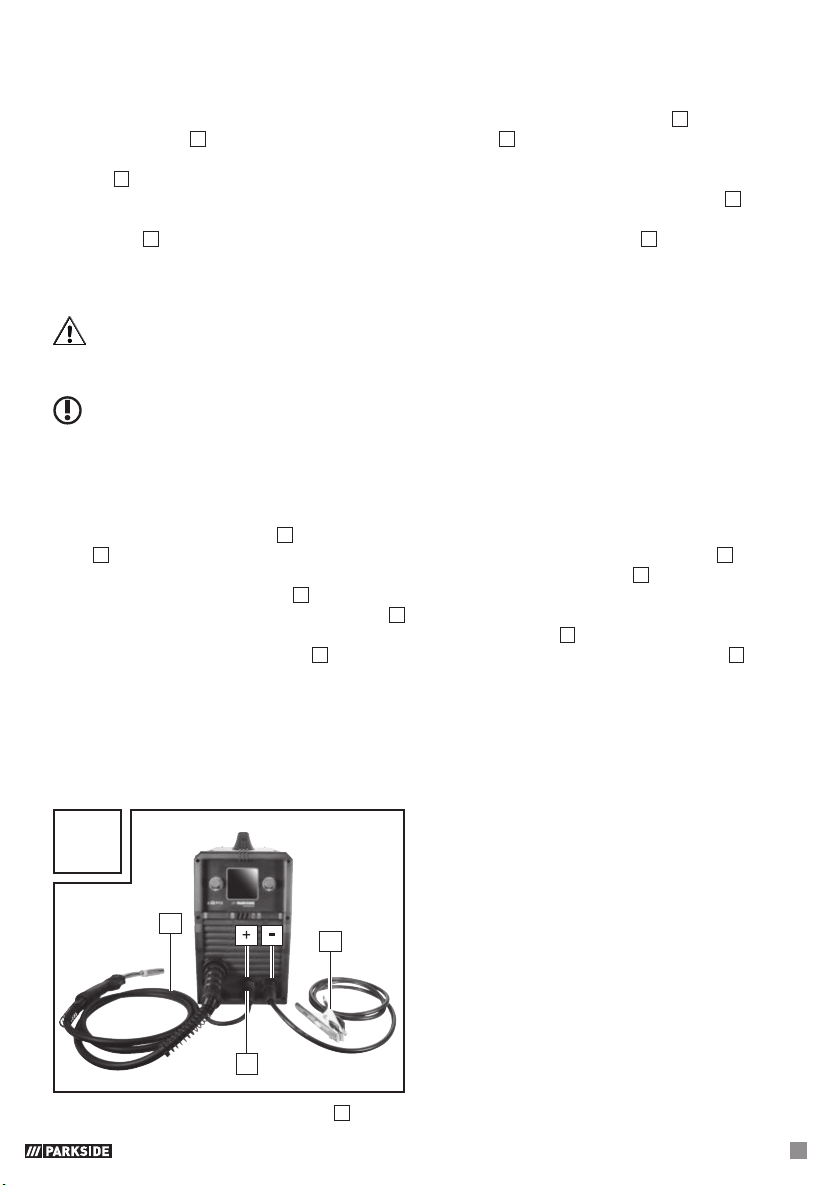
DE/AT/CH
47
Wenn Sie das Gerät einschalten, ist automatisch das zuletzt verwendete Schweißverfahren aktiv. Auch
die weiteren Parameter (Strom, Spannung etc.) werden wie zuvor eingestellt geladen. Um das Schweißverfahren zu ändern, drücken Sie zunächst den Drehschalter für Schweißstromeinstellung 13 (im
Folgenden Schalter 13). Wählen Sie durch Drehen des Schalters 13 das linke obere Feld. Hier wird das
aktuell ausgewählte Schweißverfahren angezeigt [MAG in Skizze 1]. Drücken Sie nun erneut den
Schalter 13.
Das Menü zur Auswahl des Schweißmodus öffnet sich [siehe Skizze 2]. Drehen Sie den Schalter 13, um
das gewünschte Schweißverfahren auszuwählen. Bestätigen Sie Ihre Auswahl durch erneutes Drücken
von Schalter 13. Drücken Sie nun den Drehschalter für Schweißspannungseinstellung 12, um das
entsprechende Schweißverfahren auszuwählen.
z Montage zum Schweißen mit Drahtelektroden
ACHTUNG: Vermeiden Sie die Gefahr eines elektrischen Schlages, einer Verletzung oder einer
Beschädigung. Ziehen Sie hierzu vor jeder Wartung oder arbeitsvorbereitenden Tätigkeit den Netzstecker aus der Netzsteckdose.
HINWEIS: Je nach Anwendung werden unterschiedliche Schweißdrähte benötigt.
Vorschubrolle, Stromdüse und Drahtquerschnitt müssen immer zueinander passen. Das Gerät ist geeignet
für Drahtrollen bis zu maximal 15 kg.
z Wechseln der Schweißseele
Die vorinstallierte Schweißseele 15 ist für Aluminiumdraht vorgesehen. Die nicht vorinstallierte Schweißseele 36 ist für Stahl- und Edelstahl- sowie für Fülldraht geeignet. Lösen Sie die Sicherungsmutter 34,
indem Sie sie gegen den Uhrzeigersinn drehen. Ziehen Sie dann die Schweißseele 15 aus dem
Schlauchpaket mit Direktanschluss 7 und führen Sie nun die neue Schweißseele mit dem schmalen Ende
voran, in das Schlauchpaket mit Direktanschluss 7 ein. Schieben Sie die komplette, neue Schweißseele
hindurch und befestigen Sie diese dann wieder mit der Sicherungsmutter 34 (siehe Abb. D).
Bei Anschluss des Brenners mit Seele 36 (nicht vorinstalliert) schieben Sie zunächst das Röhrchen 31 in
die dafür passende (untere) Öffnung am Euro Zentralanschluss des Schweißgeräts. So wird die flüssige
Förderung des Drahts gewährleistet.
z Geräteanpassung zum Massivdrahtschweißen mit Schutzgas
Die korrekten Anschlüsse zum Massivdrahtschweißen bei Verwendung von Schutzgas sind in Abbildung
T dargestellt.
T
6
4
7
Verbinden Sie zunächst den Stecker 6 mit dem mit „+“ gekennzeichneten Anschluss
Page 48
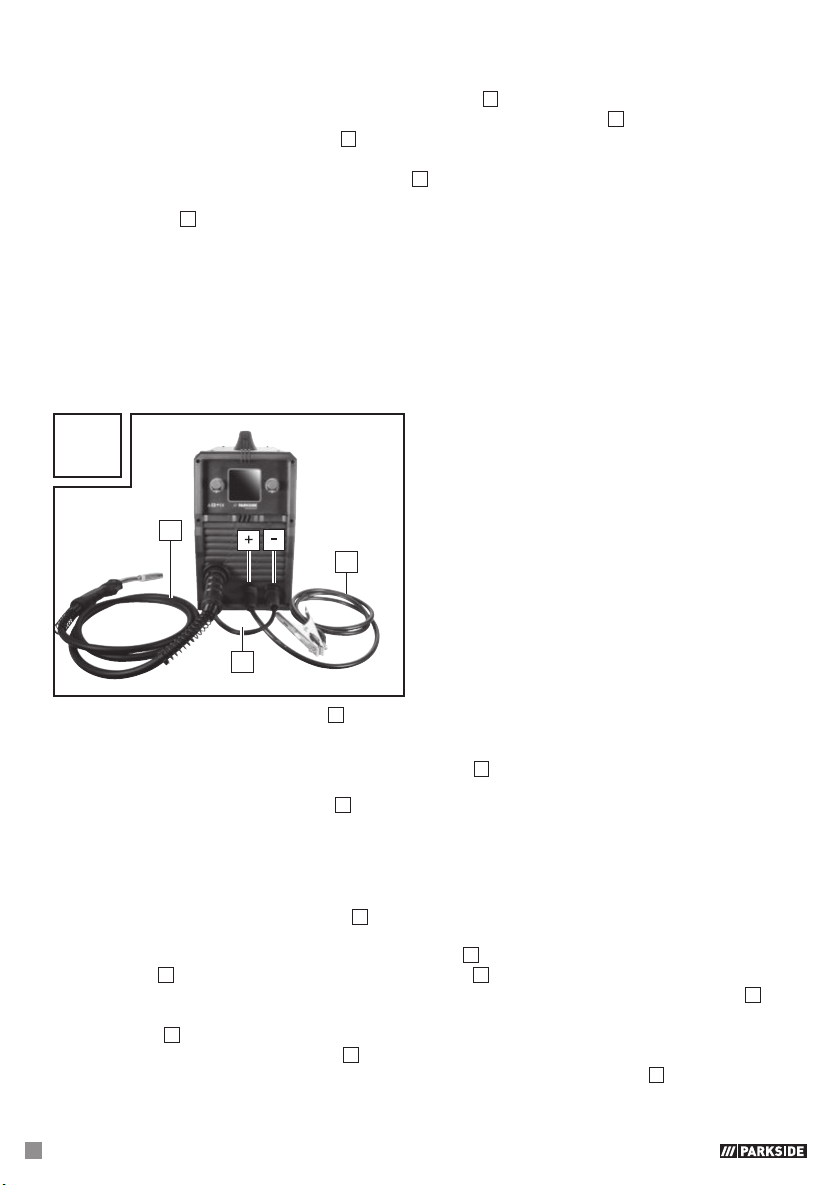
48
DE/AT/CH
(siehe Abb. T). Drehen Sie ihn zur Fixierung im Uhrzeigersinn. Wenn Sie Zweifel haben, konsultieren
Sie einen Fachmann.
Verbinden Sie nun das Schlauchpaket mit Direktanschluss 7 mit dem entsprechenden Anschluss
(siehe Abb. T). Fixieren Sie die Verbindung durch Festziehen des Fixierrings 7a im Uhrzeigersinn.
Verbinden Sie dann das Massekabel 4 mit dem entsprechenden, mit „-“ gekennzeichneten,
Anschluss (siehe Abb. T). Drehen Sie den Anschluss zur Fixierung im Uhrzeigersinn.
Ziehen Sie die Schutzkappe vom Gasanschluss 24, auf der Rückseite des Gerätes, ab.
Verbinden Sie nun die Schutzgaszufuhr einschließlich Druckminderer (nicht im Lieferumfang) mit dem
Gasanschluss 24 (siehe Abb. C). Schutzgas wird benötigt, sofern kein Fülldraht mit integriertem
festem Schutzgas verwendet wird. Beachten Sie ggf. auch die Hinweise zu Ihrem Druckminderer
(nicht im Lieferumfang enthalten). Als Richtwert für den einzustellenden Gasfluss kann folgende
Formel herangezogen werden: Drahtdurchmesser in mm x 10 = Gasfluss in l/min
Für einen 0,8 mm Draht ergibt sich z.B. ein Wert von ca. 8 l/min.
z Geräteanpassung zum Fülldrahtschweißen ohne Schutzgas
Wenn Sie Fülldraht mit integriertem Schutzgas verwenden, muss kein externes Schutzgas zugeführt
werden.
U
7
4
6
Verbinden Sie zunächst den Stecker 6 mit dem mit „-“ gekennzeichneten Anschluss (siehe Abb. U).
Drehen Sie ihn zur Fixierung im Uhrzeigersinn. Wenn Sie Zweifel haben, konsultieren Sie einen
Fachmann.
Verbinden Sie nun das Schlauchpaket mit Direktanschluss 7 mit dem entsprechenden Anschluss.
Fixieren Sie die Verbindung durch Festziehen des Anschlusses im Uhrzeigersinn.
Verbinden Sie dann das Massekabel 4 mit dem entsprechenden mit „+“ gekennzeichneten Anschluss
(siehe Abb. U) und drehen Sie den Anschluss zur Fixierung im Uhrzeigersinn.
z Zusatzadapter montieren für Schweißdrahtrollen mit 450 g bzw.
1 kg Draht
Durch Verwendung des Zusatzadapters 37 kann das Schweißgerät PMPS 200 B1 für die Verwendung
von Schweißdraht-Rollen mit 450 g bzw. 1 kg Draht angepasst werden.
Lösen Sie zunächst die Befestigung Schweißdrahtspule 28 und ziehen Sie den Adapter Schweiß-
drahtspule 35 ab. Montieren Sie nun den Zusatzadapter 37 wie in Abbildung V gezeigt.
Hierzu wird der Zusatzadapter in Position gebracht und mit der Befestigung Schweißdrahtspule 28
fixiert. Um die ausgepackte 450 g bzw. 1kg Drahtrolle zu montieren, lösen Sie zunächst die
Arretierung 38 durch Drücken gefolgt von einer kurzen Linksdrehung.
Ziehen Sie anschließend die Scheibe 39 ab. Setzen Sie die Drahtrolle auf die entsprechende
Halterung. Achten Sie darauf, dass die Rolle auf der Seite der Drahtdurchführung 29 abgewickelt
wird und sich das Ende des Schweißdrahts oberhalb der Schweißspule befindet.
Page 49
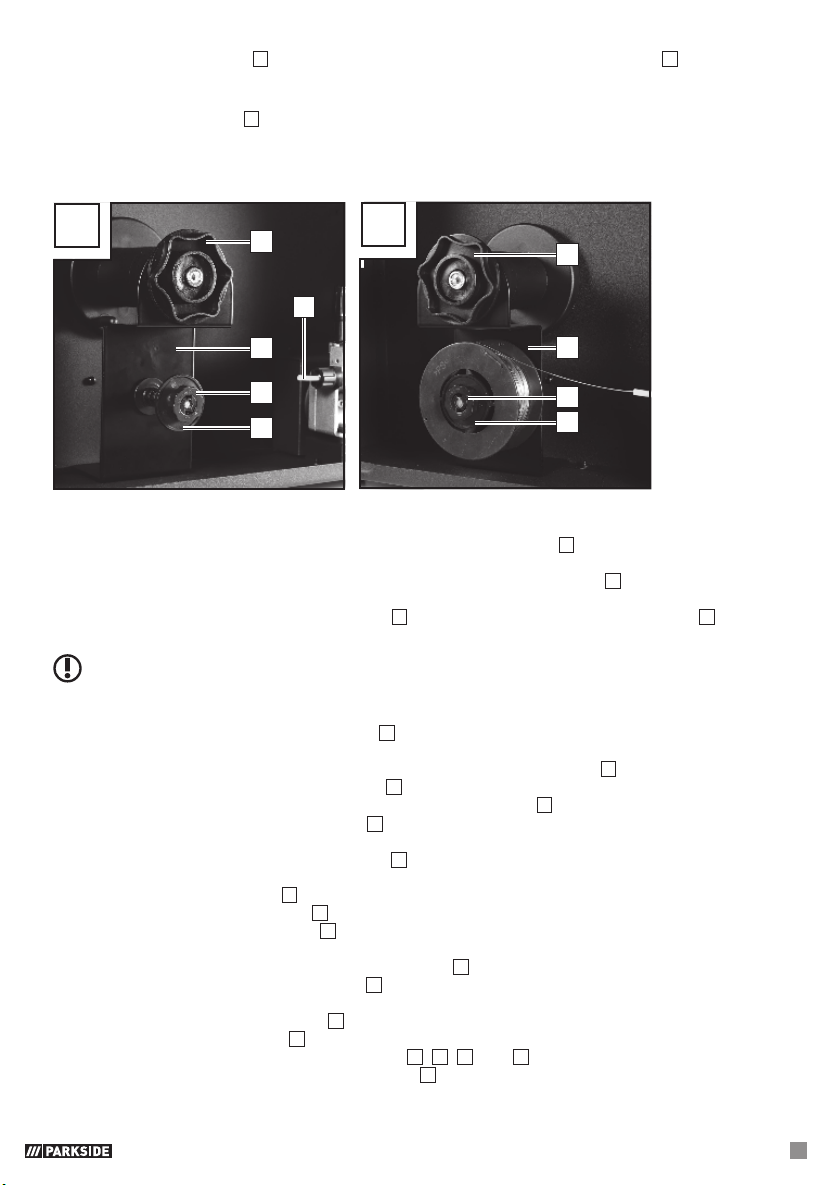
DE/AT/CH
49
Bringen Sie die Scheibe 39 wieder in Position und fixieren Sie dann die Arretierung 38 durch
Drücken und gefolgt von einer kurzen Rechtsdrehung.
Verfahren Sie weiterhin, wie im folgenden Kapitel „Schweißdraht einsetzen“ ab dem Punkt „Lösen
Sie die Justierschraube 25 und schwenken Sie sie nach unten (siehe Abb. I).“ beschrieben.
Eine fertig montierte und eingesetzte Drahtrolle (nicht im Lieferumfang) ist in Abbildung W zu sehen.
Für größere Drahtseil-Rollen demontieren Sie bitte den Zusatzadapter. Verfahren Sie hierzu in umge-
kehrter Reihenfolge wie bei der Montage des Zusatzadapters.
W
28
37
38
39
V
28
37
38
39
29
z Schweißdraht einsetzen
Entriegeln und öffnen Sie die Abdeckung für die Drahtvorschubeinheit 1, indem Sie den Entriege-
lungsknopf nach oben drücken.
Entriegeln Sie die Rolleneinheit, indem Sie die Befestigung der Schweißspule 28 gegen den Uhrzeiger-
sinn drehen (siehe Abb. G).
Ziehen Sie die Befestigung der Schweißspule 28 von der Halterung der Schweißdrahtspule 33 ab
(siehe Abb.G).
HINWEIS: Bitte achten Sie darauf, dass sich das Drahtende nicht löst und sich die Rolle dadurch
selbsttätig abrollt. Das Drahtende darf erst während der Montage gelöst werden.
Packen Sie die Schweißdraht-Schweißspule 32 vollständig aus, so dass diese ungehindert abgerollt
werden kann. Lösen Sie aber noch nicht das Drahtende.
Falls die Drahtrolle eine Breite von ca. 10 cm hat entfernen Sie den Adapter 35. Bei Drahtrollen mit
einer Breite von ca. 5 cm bleibt der Adapter 35 in Position.
Setzen Sie die Drahtrolle auf die Halterung der Schweißdrahtspule 33. Achten Sie darauf, dass die
Rolle auf der Seite der Drahtdurchführung 29 abgewickelt wird und sich das Ende des Schweißdrahts
unterhalb der Schweißspule befindet (siehe Abb. M und N).
Setzen Sie die Befestigung der Schweißspule 28 wieder auf und verriegeln diese durch Andrücken und
Drehen im Uhrzeigersinn.
Lösen Sie die Justierschraube 25 und schwenken Sie sie nach unten (siehe Abb. I).
Drehen Sie die Druckrolleneinheit 26 zur Seite weg (siehe Abb. J).
Lösen Sie den Vorschubrollenhalter 27 durch Drehen gegen den Uhrzeigersinn und ziehen ihn nach
vorne ab (siehe Abb. K).
Überprüfen Sie auf der oberen Seite der Vorschubrolle 21, ob die entsprechende Drahtstärke angege-
ben ist. Falls nötig muss die Vorschubrolle 21 umgedreht oder ausgetauscht werden. Der Schweißdraht
muss sich in der oberen Nut befinden!
Setzen Sie den Vorschubrollenhalter 27 wieder auf und schrauben Sie ihn im Uhrzeigersinn fest.
Entfernen Sie die Brennerdüse 8 durch Ziehen und Drehen im Uhrzeigersinn (siehe Abb. L).
Schrauben Sie die entsprechende Schweißdüse 17, 18, 19 oder 20 heraus (siehe Abb. L).
Führen Sie das Schlauchpaket mit Direktanschluss 7 möglichst gerade vom Schweißgerät weg (auf
den Boden legen).
Page 50
50
DE/AT/CH
Nehmen Sie das Drahtende aus dem Spulenrand.
Kürzen Sie das Drahtende mit einer Drahtschere oder einem Seitenschneider, um das beschädigte, ver-
bogene Ende des Drahts zu entfernen (siehe Abb. M).
HINWEIS: Der Schweißdraht muss die ganze Zeit auf Spannung gehalten werden, um ein Lösen
und Abrollen zu vermeiden! Es empfiehlt sich hierbei, die Arbeiten immer mit einer weiteren Person
durchzuführen.
Schieben Sie den Schweißdraht durch die Drahtdurchführung 29 (siehe Abb. N).
Führen Sie den Schweißdraht entlang der Vorschubrolle 21 und schieben Sie ihn dann in die
Drahtdurchführung 29.
Schwenken Sie die Druckrolleneinheit 26 Richtung Vorschubrolle 21 (siehe Abb. P).
Hängen Sie die Justierschraube 25 ein (siehe Abb. P).
Stellen Sie den Gegendruck mit der Justierschraube 25 ein. Der Schweißdraht muss fest zwischen
Druckrolle und Vorschubrolle 21 in der oberen Führung sitzen, ohne gequetscht zu werden (siehe
Abb. O).
Schalten Sie das Schweißgerät am Hauptschalter 23 ein (siehe Abb. C).
Betätigen Sie die Brennertaste 9. Achten Sie darauf, dass Ihre Schutzgasflasche so lange fest
verschlossen ist, bis der Schweißdraht die gewünschte Position erreicht hat.
Nun schiebt das Drahtvorschubsystem den Schweißdraht durch das Schlauchpaket 7 und den
Brenner 10.
Sobald der Schweißdraht 1 – 2 cm aus dem Brennerhals 30 herausragt, Brennertaste 9 wieder
loslassen (siehe Abb. Q).
Schalten Sie das Schweißgerät wieder aus.
Schrauben Sie die entsprechende Schweißdüse 17, 18, 19 oder 20 wieder ein (siehe Abb. R). Achten
Sie darauf, dass die Stromdüse 17, 18, 19 oder 20 mit dem Durchmesser des verwendeten Schweißdrahtes zusammenpasst. Bei dem mitgelieferten Schweißdraht muss die Stromdüse 17, 18,
19
oder 20 mit der Kennzeichnung 1,0 bzw. 1,0 A bei Verwendung von Aluminium-Massivdraht
verwendet werden.
Verbinden Sie die Brennerdüse 8 mit einer Rechtsdrehung wieder mit dem Brennerhals 30 (siehe
Abb. S).
Um die Gefahr eines elektrischen Schlages, einer Verletzung oder einer
Beschädigung zu vermeiden, ziehen Sie vor jeder Wartung oder arbeitsvorbereitenden Tätigkeit den
Netzstecker aus der Steckdose.
z Schweißen mit Drahtelektroden
z Gerät ein- und ausschalten
Schalten Sie das Schweißgerät am Hauptschalter 23 ein und aus. Wenn Sie das Schweißgerät längere Zeit
nicht benutzen, ziehen Sie den Netzstecker aus der Steckdose. Nur dann ist das Gerät völlig stromlos.
HINWEIS: Alle in den folgenden Skizzen dargestellten Werte sind lediglich Beispiele und stellen
keine Empfehlung für bestimmte Schweißparameter dar.
Page 51
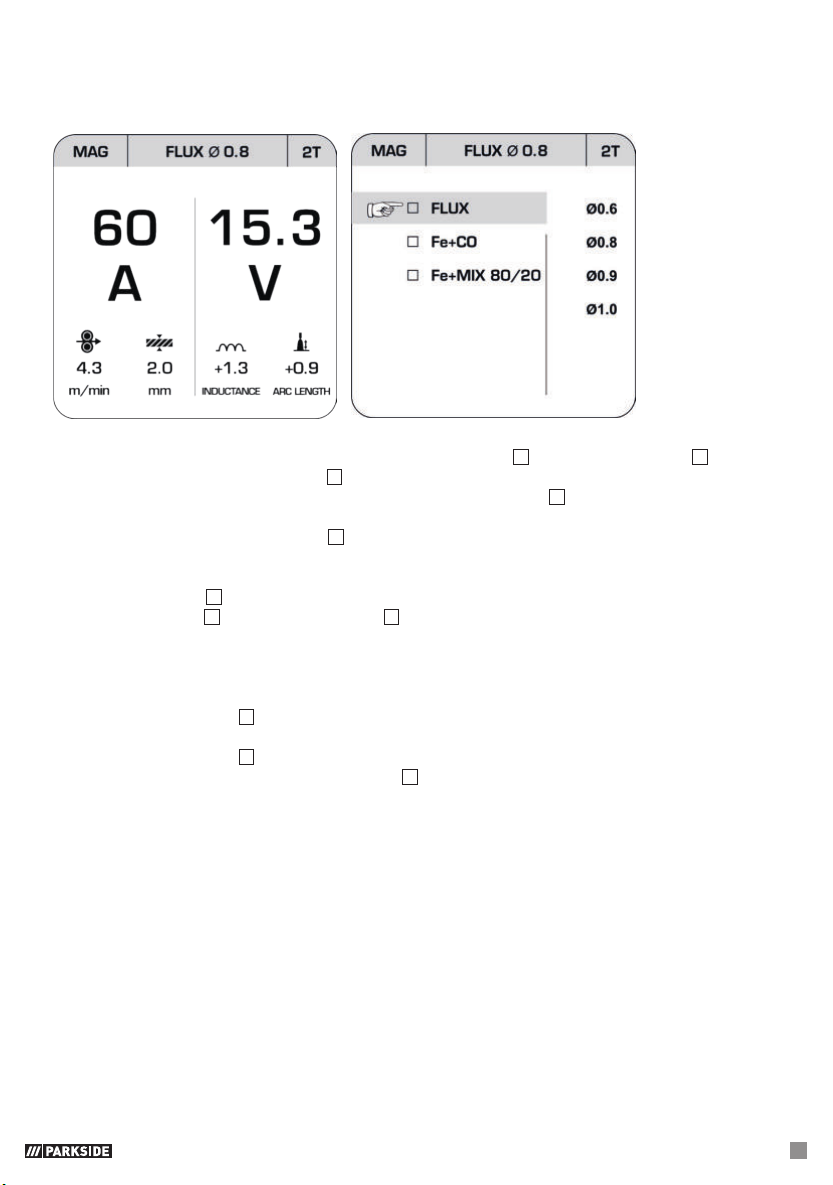
DE/AT/CH
51
z MAG Schweißen
Skizze 3 Skizze 4
Bei Auswahl des MAG Verfahrens können Sie zwischen Fülldraht und Stahldraht wählen.
Drücken Sie zunächst den Drehschalter für Schweißstromeinstellung 13 (im Folgenden Schalter 13 ).
Wählen Sie durch Drehen des Schalters 13 das mittlere obere Feld. Hier wird der aktuell ausgewählte
Draht angezeigt [FLUX 0.8 in Skizze 3]. Drücken Sie nun erneut Schalter 13,
um in das Drahtauswahlmenü [Skizze 4] zu gelangen.
Durch Drehen und Drücken von Schalter 13 kann hier der verwendete Schweißdraht sowie ggf. das
verwendete Schutzgas eingestellt werden. Bei Stahldraht (Fe + CO / Fe + MIX 80/20) kann CO2 oder ein
80% Argon / 20% CO2 Mix als Schutzgas verwendet werden. Anschließend kann durch Drehen und
Drücken des Schalters 13 der Drahtdurchmesser eingestellt werden. Durch Drücken des Schalters für
Spannungseinstellung 12 (im Folgenden Schalter 12) gelangen Sie zurück zu den Schweißeinstellungen.
Nun kann in der oberen Leiste analog zwischen „2T“ (2 Takt) und „4T“ (4 Takt) gewählt werden. Beim 2
Takt Schweißen liegt Spannung an, solange der Abzug des Brenners gedrückt wird.
Beim 4 Takt Verfahren liegt Spannung an sobald der Abzug des Brenners kurz gedrückt und dann wieder
losgelassen wird. Die Spannung wird unterbrochen sobald der Abzug erneut gedrückt wird.
Durch Drehen von Schalter 13 kann nun der Schweißstrom eingestellt werden. Der Drahtvorschub passt sich
automatisch an und es wird eine Empfehlung für die zu schweißende Materialstärke in mm angezeigt.
Durch Drehen von Schalter 12 kann die Spannung eingestellt werden wodurch sich auch die Länge des
Lichtbogens „ARC LENGTH“ ändert. Wird Schalter 12 gedrückt und anschließend gedreht kann die
Induktivität „INDUCTANCE“ angepasst werden.
Page 52
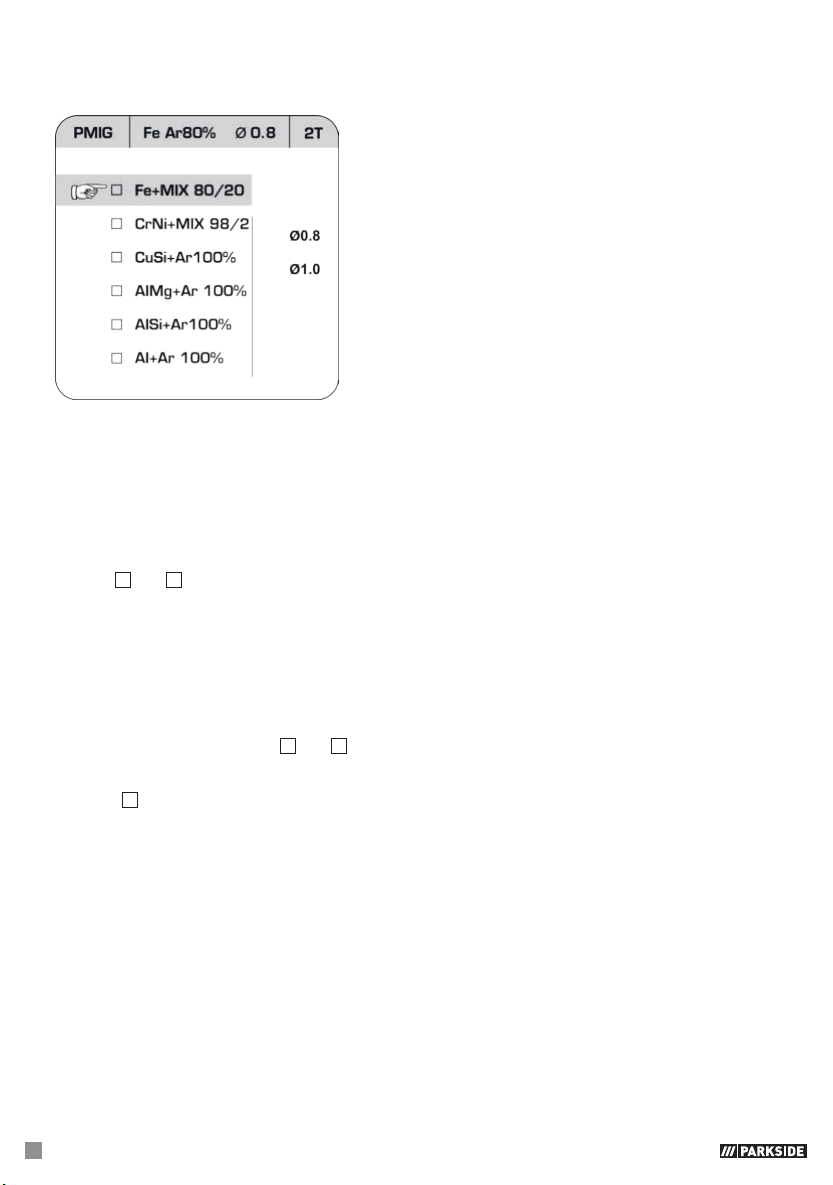
52
DE/AT/CH
z PMIG Schweißen
Skizze 5
Für geringere Spritzerbildung und einen stabileren Lichtbogen kann das Puls MIG Verfahren gewählt
werden. Bei diesem Verfahren können Sie zwischen Stahldraht, CrNi, CuSi, AlMg, AlSi und Al Draht
wählen [Skizze 5]. Weiterhin wird das verwendete Schutzgas angegeben.
Bei Verwendung der jeweiligen Drähte sind folgende Schutzgase zu verwenden:
Fe (Stahldraht): [80% Argon / 20 % CO2]
CrNi (Edelstahl) Draht: [98% Argon / 2 % CO2]
CuSi, AlMg, AlSi und Aluminiumdraht: [100% Argon]
Die Navigation innerhalb des PMIG Menüs erfolgt analog der Navigation im „MAG“ Menü über die
Schalter 12 und 13. Ebenso kann der Durchmesser des verwendeten Schweißdrahtes eingestellt und
zwischen „2T“ und „4T“ gewählt werden.
z DPMIG Schweißen
Durch das Doppelpuls MIG Verfahren wird weniger Hitze in das Material eingetragen. Dadurch ist
dieses Verfahren besonders zum Dünnblechschweißen von Edelstahl und Aluminium geeignet.
Bei diesem Verfahren können die gleichen Drahtelektroden und Schutzgase wie beim PMIG Schweißen
verwendet werden. Die Navigation innerhalb des DPMIG Menüs erfolgt analog der Navigation im
„MAG“ Menü über die Schalter 12 und 13. Ebenso kann der Durchmesser des verwendeten Schweißdrahtes eingestellt und zwischen „2T“ und „4T“ gewählt werden.
Weiterhin kann hier, nach Einstellung des verwendeten Schweißdrahtes, durch zweimaliges Drücken des
Schalters 13 das Parameterdiagram aufgerufen werden. Hier lassen sich die einzelnen Parameter beim
DPMIG Verfahren einstellen. Wir empfehlen an dieser Stelle die voreingestellten Werte zu verwenden.
Als fortgeschrittener Anwender können Sie die einzelnen Werte anpassen, um den Schweißvorgang
exakt an Ihre geplanten Arbeiten anzupassen. Zum Zurücksetzen der eingestellten Parameter, kehren Sie
in das DPMIG Menü [Skizze 6] zurück und halten Sie Schalter 12 für ca. 5 Sekunden gedrückt.
Skizze 6
Page 53
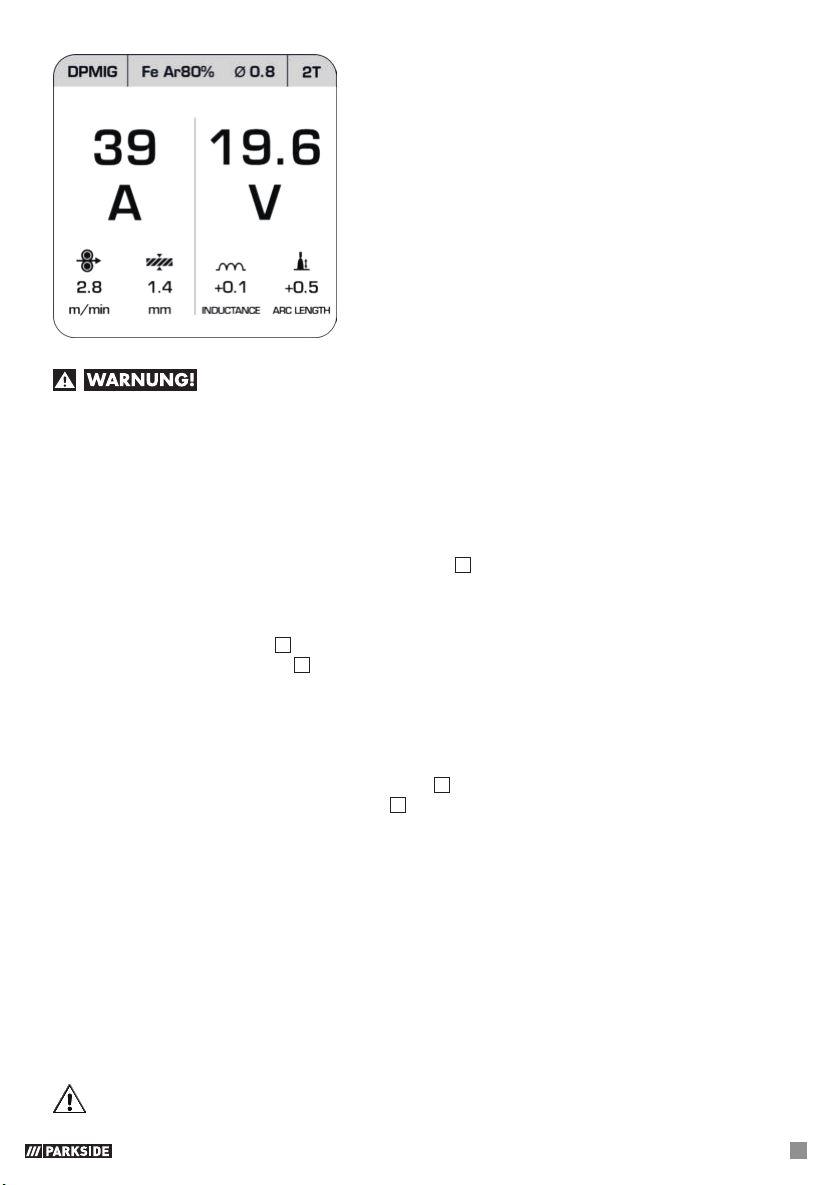
DE/AT/CH
53
VERBRENNUNGSGEFAHR!
Geschweißte Werkstücke sind sehr heiß, sodass Sie sich daran verbrennen können. Benutzen Sie immer
eine Zange, um geschweißte, heiße Werkstücke zu bewegen.
Nachdem Sie das Schweißgerät elektrisch angeschlossen haben,
gehen Sie wie folgt vor:
Legen Sie gemäß der Vorgaben geeignete Schutzkleidung an und bereiten Sie ihren Arbeitsplatz
vor.
Verbinden Sie das Massekabel mit der Masseklemme 4 mit dem zu schweißenden Werkstück.
Achten Sie darauf, dass ein guter elektrischer Kontakt besteht.
An der zu schweißenden Stelle muss das Werkstück von Rost und Farbe befreit werden.
Stellen Sie die gewünschten Schweißparameter je nach gewähltem Schweißverfahren ein.
Führen Sie die Brennerdüse 8 an die Stelle des Werkstücks, an der geschweißt werden soll.
Betätigen Sie die Brennertaste 9, um den Schweißdraht zu fördern. Brennt der Lichtbogen, fördert
das Gerät Schweißdraht in das Schweißbad.
Die optimale Einstellung des Schweißstroms ermitteln Sie anhand von Tests auf einem Probestück. Ein
gut eingestellter Lichtbogen hat einen weichen, gleichmäßigen Summton.
Bei einem rauen oder harten Knattern, schalten Sie in eine höhere Leistungsstufe (Schweißstrom er-
höhen).
Ist die Schweißlinse groß genug, wird der Brenner 10 langsam an der gewünschten Kante entlang-
geführt. Der Abstand zwischen Brennerdüse 8 und Werkstück sollte möglichst kurz sein (keinesfalls
größer als 10 mm).
Gegebenenfalls leicht pendeln, um das Schweißbad etwas zu vergrößern. Für die weniger Erfah-
renen besteht die erste Schwierigkeit in der Bildung eines vernünftigen Lichtbogens. Dafür muss der
Schweißstrom richtig eingestellt werden.
Die Einbrenntiefe (entspricht der Tiefe der Schweißnaht im Material) sollte möglichst tief sein, das
Schweißbad jedoch nicht durch das Werkstück hindurch fallen.
Ist der Schweißstrom zu niedrig, kann der Schweißdraht nicht richtig abschmelzen. Infolgedessen
taucht der Schweißdraht immer wieder in das Schweißbad bis aufs Werkstück ein.
Die Schlacke darf erst nach dem Abkühlen von der Naht entfernt werden. Um eine Schweißung
an einer unterbrochenen Naht fortzusetzen:
Entfernen Sie zuerst die Schlacke an der Ansatzstelle.
In der Nahtfuge wird der Lichtbogen gezündet, zur Anschlussstelle geführt, dort richtig aufgeschmol-
zen und anschließend die Schweißnaht weitergeführt.
VORSICHT!: Beachten Sie, dass der Brenner nach dem Schweißen immer auf einer isolierten Ab-
Page 54
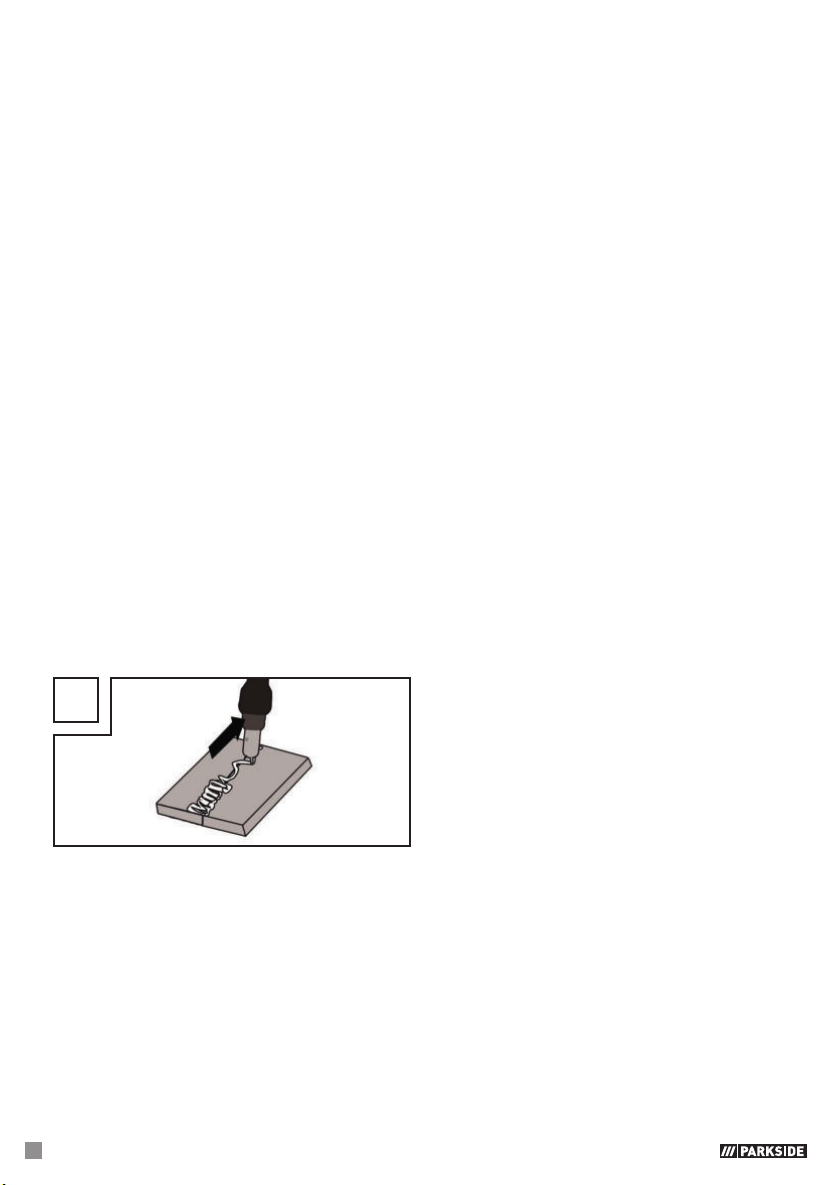
54
DE/AT/CH
lage abgelegt werden muss.
Schalten Sie das Schweißgerät nach Beendigung der Schweißarbeiten und bei Pausen immer aus,
und ziehen Sie stets den Netzstecker aus der Steckdose.
z Schweißnaht erzeugen
Stechnaht oder stoßendes Schweißen
Der Brenner wird nach vorne geschoben. Ergebnis: Die Einbrandtiefe ist kleiner, Nahtbreite größer,
Nahtoberraupe (sichtbare Oberfläche der Schweißnaht) flacher und die Bindefehlertoleranz (Fehler in
der Materialverschmelzung) größer.
Schleppnaht oder ziehendes Schweißen
Der Brenner wird von der Schweißnaht weggezogen (Abb. X). Ergebnis: Einbrandtiefe größer,
Nahtbreite kleiner, Nahtoberraupe höher und die Bindefehlertoleranz kleiner.
Schweißverbindungen
Es gibt zwei grundlegende Verbindungsarten in der Schweißtechnik: Stumpfnaht- (Außenecke) und Kehlnahtverbindung (Innenecke und Überlappung).
Stumpfnahtverbindungen
Bei Stumpfnahtverbindungen bis zu 2 mm Materialstärke werden die Schweißkanten vollständig aneinander gebracht. Für größere Stärken sollte ein Abstand von 0,5 - 4 mm gewählt werden. Der ideale
Abstand hängt von dem geschweißten Material (Aluminium bzw. Stahl), der Materialzusammensetzung
sowie der gewählten Schweißart ab. Dieser Abstand sollte an einem Probewerkstück ermittelt werden.
Flache Stumpfnahtverbindungen
Schweißungen sollten ohne Unterbrechung und mit ausreichender Eindringtiefe ausgeführt werden,
daher ist eine gute Vorbereitung äußerst wichtig. Die Qualität des Schweißergebnisses wird beeinflusst
durch: die Stromstärke, den Abstand zwischen den Schweißkanten, die Neigung des Brenners und den
Durchmesser des Schweißdrahtes. Je steiler der Brenner gegenüber dem Werkstück gehalten wird, desto
höher ist die Eindringtiefe und umgekehrt.
X
Um Verformungen, die während der Materialhärtung eintreten können, zuvorzukommen oder zu verringern, ist es gut, die Werkstücke mit einer Vorrichtung zu fixieren. Es ist zu vermeiden, die verschweißte
Struktur zu versteifen, damit Brüche in der Schweißung vermieden werden. Diese Schwierigkeiten können verringert werden, wenn die Möglichkeit besteht, das Werkstück so zu drehen, dass die Schweißung in zwei entgegengesetzten Durchgängen durchgeführt werden kann.
Page 55
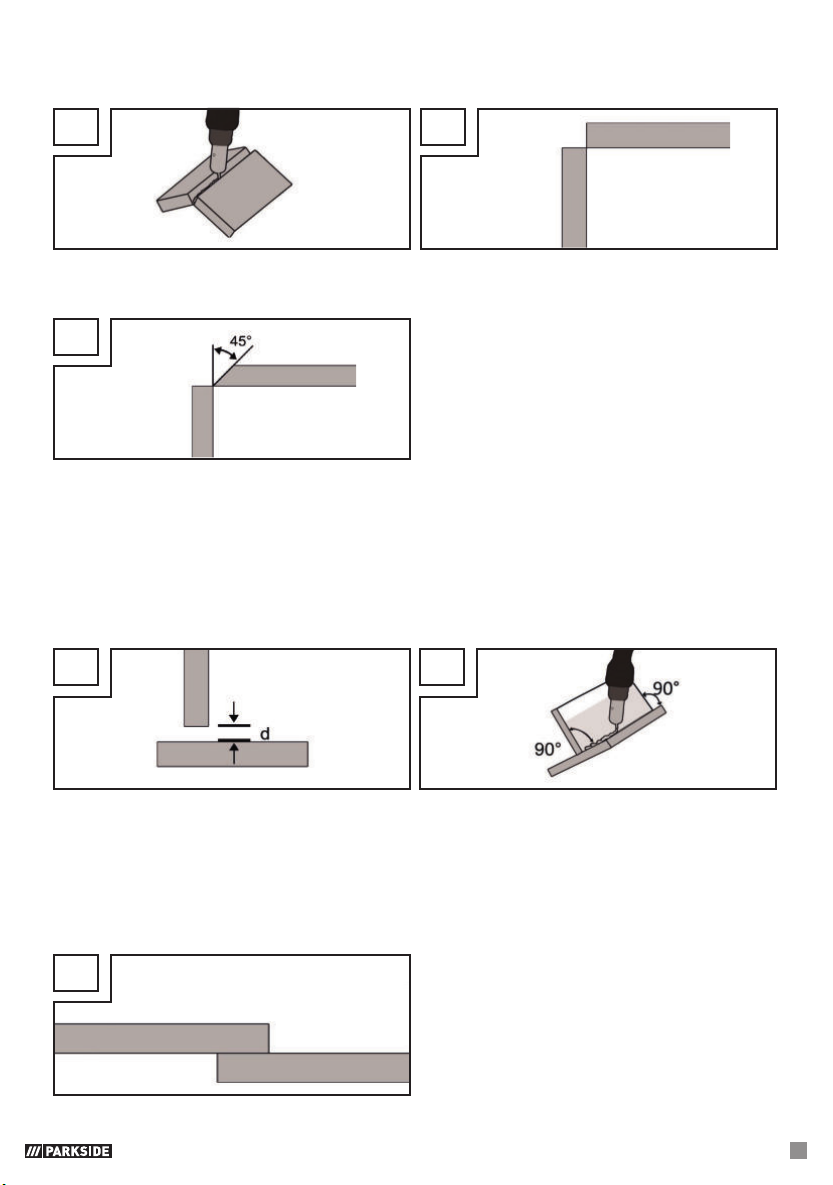
DE/AT/CH
55
Schweißverbindungen an der Außenecke
Eine Vorbereitung dieser Art ist sehr einfach (Abb. Y, Z).
Y
Z
Bei stärkeren Materialien ist sie jedoch nicht mehr zweckmäßig. In diesem Fall ist es besser, eine Verbindung wie untenstehend vorzubereiten, bei der die Kante einer Platte angeschrägt wird (Abb. AA).
AA
Kehlnahtverbindungen
Eine Kehlnaht entsteht, wenn die Werkstücke senkrecht zueinanderstehen. Die Naht sollte die Form eines Dreiecks mit gleichlangen Seiten und einer leichten Kehle haben (Abb. AB, AC).
Schweißverbindungen in der Innenecke
Die Vorbereitung dieser Schweißverbindung ist sehr einfach und wird bis zu Stärken von 5 mm durchgeführt.
Das Maß „d“ muss auf das Minimum reduziert werden und soll in jedem Fall kleiner als 2 mm sein (Abb.
AB).
AB
AC
Bei stärkeren Materialien ist sie jedoch nicht mehr zweckmäßig. In diesem Fall ist es besser, eine Verbindung wie in Abbildung AA vorzubereiten, bei der die Kante einer Platte angeschrägt wird.
Überlappungsschweißverbindungen
Die gebräuchlichste Vorbereitung ist die mit geraden Schweißkanten. Die Schweißung lässt sich durch
eine normale Winkelschweißnaht lösen. Die beiden Werkstücke müssen, wie in Abbildung AD gezeigt,
so nah wie möglich aneinander gebracht werden.
AD
Page 56
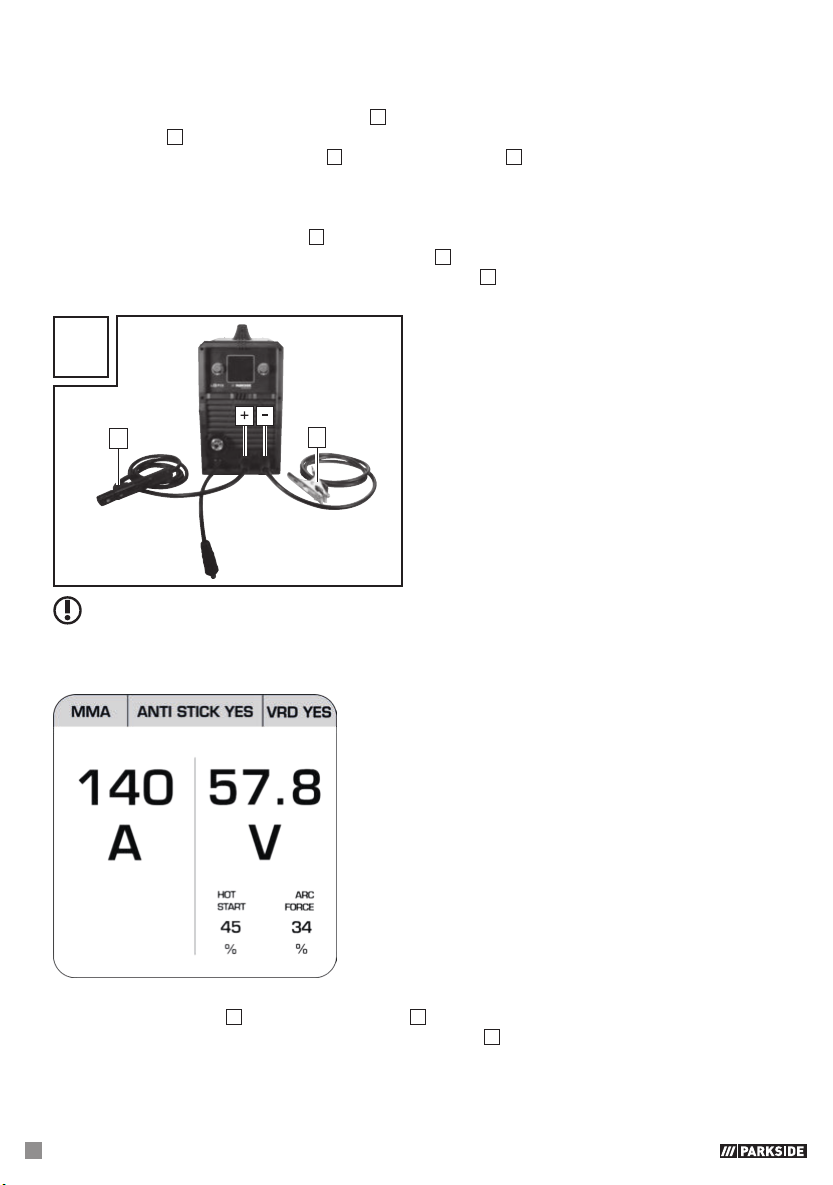
56
DE/AT/CH
z MMA-Schweißen
Stellen Sie sicher, dass der Hauptschalter 23 auf Position „O“ („OFF“) gestellt ist bzw. dass der
Netzstecker 3 nicht in die Steckdose eingesteckt ist.
Schließen Sie den Elektrodenhalter 5 und die Masseklemme 4 am Schweißgerät an, wie in
Abbildung AE gezeigt. Beachten Sie hierzu auch die Angaben des Elektrodenherstellers und achten
Sie darauf, dass sich ggf. die Polarität je verwendetem Elektroden-Typ ändern kann.
Legen Sie gemäß der Vorgaben geeignete Schutzkleidung an und bereiten Sie ihren Arbeitsplatz vor.
Schließen Sie die Masseklemme 4 an das Werkstück an.
Klemmen Sie die Elektrode in den Elektrodenhalter 5.
Schalten Sie das Gerät ein, indem Sie den Hauptschalter 23 auf Position „I“ („ON“) stellen.
Wählen Sie den Modus „MMA“ wie unter „Schweißverfahren wählen“ beschrieben.
AE
5
4
HINWEIS: Alle in den folgenden Skizzen dargestellten Werte sind lediglich Beispiele und stellen
keine Empfehlung für bestimmte Schweißparameter dar.
Skizze 7
Bei Auswahl des MMA Verfahrens können Sie den Schweißstrom durch Drehen des Drehschalters für die
Schweißstromeinstellung 13 (im Folgenden Schalter 13) einstellen. Außerdem können die Funktionen
ANTI STICK und VRD durch Drücken und Drehen von Schalter 13 aktiviert werden. [Skizze 7] ANTI
STICK verhindert das Festkleben der Elektroden am Werkstück. Durch VRD wird die anliegende
Spannung verringert, wenn gerade nicht geschweißt wird. Dies dient einem besonders sicheren
Arbeiten. Durch Drehen bzw. Drücken und anschließendes Drehen des Schalters für die Spannungsein-
Page 57
DE/AT/CH
57
stellung 12 können die Werte für HOT START und ARC FORCE angepasst werden. Durch Erhöhen des
HOT START Wertes wird das Zünden des Lichtbogens vereinfacht. ARC FORCE wirkt ähnlich ANTI STICK
einem kleben bleiben der Elektrode am Werkstück entgegen.
HINWEIS: Richtwerte für den einzustellenden Schweißstrom in Abhängigkeit vom Elektroden-
durchmesser entnehmen Sie nachfolgender Tabelle.
Ø Elektrode Schweißstrom
1,6 mm 40 – 60 A
2,0 mm 60 – 80 A
2,5 mm 80 – 100 A
3,2 mm 100 – 140 A
ACHTUNG: Die Masseklemme 4 und der Elektrodenhalter 5/die Elektrode dürfen nicht in
direkten Kontakt gebracht werden.
ACHTUNG: Beim Schweißen mit Stabelektroden, müssen der Elektrodenhalter 5 und die
Masseklemme 4 entsprechend den Angaben des Elektrodenherstellers angeschlossen werden.
Legen Sie gemäß der Vorgaben geeignete Schutzkleidung an und bereiten Sie ihren Arbeitsplatz
vor.
Um den Arbeitsvorgang zu beenden, stellen Sie den Hauptschalter ON /OFF 23 auf Position
„O“(„OFF“).
ACHTUNG: Tupfen Sie nicht mit der Elektrode auf das Werkstück. Es könnte beschädigt und die
Zündung des Lichtbogens erschwert werden. Sobald sich der Lichtbogen entzündet hat, versuchen Sie
eine Distanz zum Werkstück einzuhalten, die dem verwendeten Elektrodendurchmesser entspricht. Der
Abstand sollte möglichst konstant bleiben, während Sie schweißen. Die Elektrodenneigung in Arbeitsrichtung sollte 20–30 Grad betragen.
ACHTUNG: Benutzen Sie immer eine Zange, um verbrauchte Elektroden zu entfernen oder heiße
Werkstücke zu bewegen. Beachten Sie, dass der Elektrodenhalter nach dem Schweißen immer auf einer
isolierenden Unterlage abgelegt werden muss. Die Schlacke darf erst nach dem Abkühlen von der Naht
entfernt werden. Um eine Schweißung an einer unterbrochenen Naht fortzusetzen:
Entfernen Sie zuerst die Schlacke an der Anschlussstelle.
In der Nahtfuge wird der Lichtbogen gezündet, zur Anschlussstelle geführt, dort richtig aufgeschmol-
zen und anschließend weitergeführt.
ACHTUNG: Die Schweißarbeit erzeugt Hitze. Deshalb muss das Schweißgerät nach der Benut-
zung mindestens eine halbe Stunde lang im Leerlauf betrieben werden. Alternativ lassen Sie das Gerät
eine Stunde lang abkühlen. Das Gerät darf erst verpackt und gelagert werden, wenn sich die Gerätetemperatur normalisiert hat.
ACHTUNG: Eine Spannung, die 10 % unter der Nenneingangsspannung des Schweißgeräts
liegt, kann zu folgenden Konsequenzen führen:
Der Strom des Geräts verringert sich.
Der Lichtbogen bricht ab oder wird instabil.
ACHTUNG:
Die Lichtbogenstrahlung kann zu Augenentzündungen und Hautverbrennungen führen.
Spritz- und Schmelzschlacken können Augenverletzungen und Verbrennungen verursachen.
Page 58
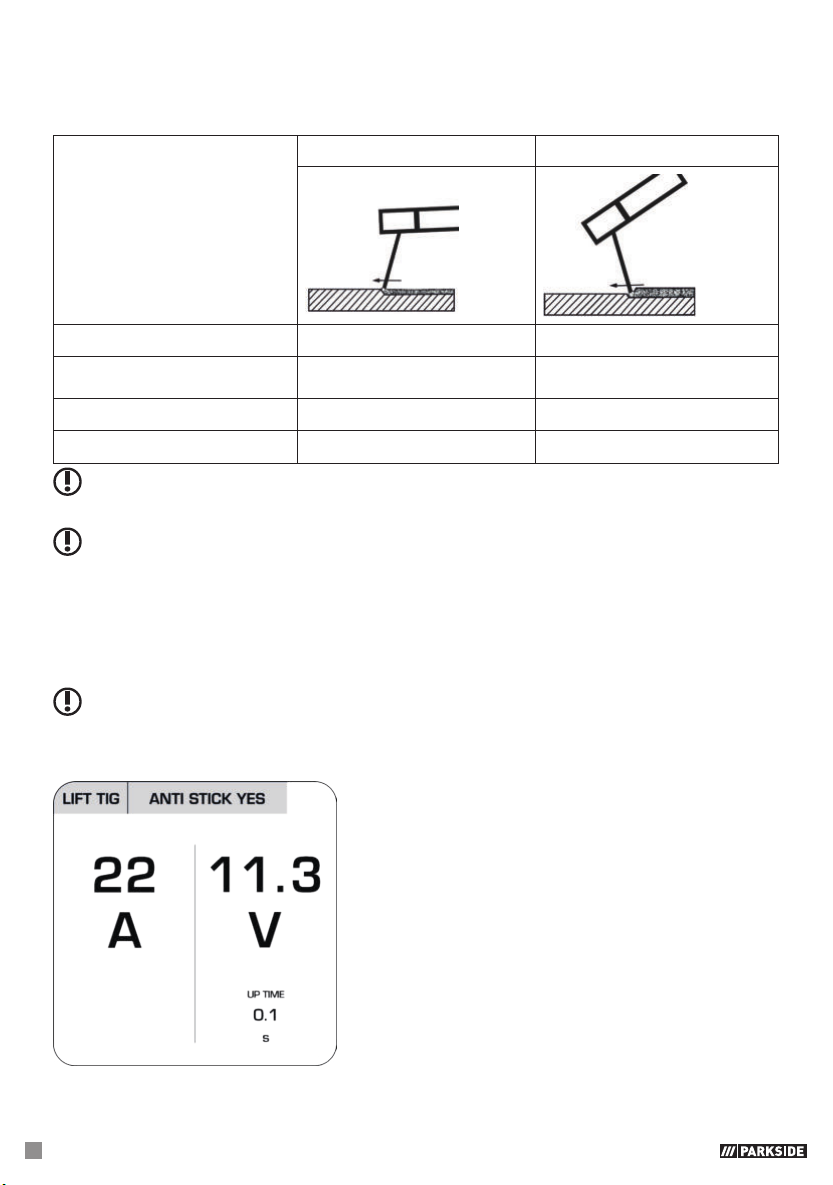
58
DE/AT/CH
Es dürfen ausschließlich Schweißkabel verwendet werden, die im Lieferumfang enthalten sind. Wäh-
len Sie zwischen stechendem und schleppendem Schweißen. Im Folgenden wird der Einfluss der Bewegungsrichtung auf die Eigenschaften der Schweißnaht dargestellt:
Stechendes Schweißen Schleppendes Schweißen
Einbrand kleiner größer
Schweißnahtbreite größer kleiner
Schweißraupe flacher höher
Schweißnahtfehler größer kleiner
HINWEIS: Welche Art des Schweißens geeigneter ist, entscheiden Sie selbst, nachdem Sie ein
Probestück geschweißt haben.
HINWEIS: Nach vollständiger Abnutzung der Elektrode muss diese ausgetauscht werden.
z WIG/TIG-Schweißen
Zum WIG/TIG Schweißen folgen Sie bitte den Angaben zu Ihrem WIG Brenner. Der WIG/TIG Modus
kann wie unter „Schweißverfahren wählen“ beschrieben aktiviert werden.
HINWEIS: Alle in den folgenden Skizzen dargestellten Werte sind lediglich Beispiele und stellen
keine Empfehlung für bestimmte Schweißparameter dar.
Skizze 8
Bei Auswahl des TIG Verfahrens können Sie den Schweißstrom durch Drehen des Drehschalters für die
Page 59
DE/AT/CH
59
Schweißstromeinstellung 13 (im Folgenden Schalter 13) einstellen. Außerdem kann die Funktion ANTI
STICK durch Drücken und Drehen von Schalter 13 aktiviert werden. [Skizze 8] ANTI STICK verhindert
das Festkleben der Elektroden am Werkstück. Durch Drehen des Schalters für die Spannungseinstellung
12
kann der Wert für UP TIME eingestellt werden. Dies gibt an, wie schnell der Strom zu Beginn der
Schweißarbeit hochgefahren wird. Ein höherer Wert bedeutet ein langsameres Hochfahren.
z Wartung und Reinigung
HINWEIS: Das Schweißgerät muss für eine einwandfreie Funktion sowie für die Einhaltung der
Sicherheitsanforderungen regelmäßig gewartet und überholt werden. Unsachgemäßer und falscher
Betrieb können zu Ausfällen und Schäden am Gerät führen. Lassen Sie Reparaturen nur von qualifizierten Elektro - Fachkräften durchführen.
Schalten Sie die Hauptstromversorgung sowie den Hauptschalter des Geräts aus, bevor Sie War-
tungsarbeiten an dem Schweißgerät durchführen.
Säubern Sie das Schweißgerät und das Zubehör regelmäßig mit Hilfe von Luft, Putzwolle oder einer
Bürste.
Im Falle eines Defekts oder bei erforderlichem Austausch von Geräteteilen wenden Sie sich bitte an
das entsprechende Fachpersonal.
z Umwelthinweise und Entsorgungsangaben
WERFEN SIE ELEKTROWERKZEUGE NICHT IN DEN HAUSMÜLL! ROHSTOFFRÜCKGEWINNUNG STATT MÜLLENTSORGUNG! Gemäß Europäischer Richtlinie 2012/19/EU
müssen verbrauchte Elektrogeräte getrennt gesammelt und einer umweltgerechten Wiederverwertung zugeführt werden. Das Symbol der durchgestrichenen Mülltonne bedeutet, dass dieses Gerät am
Ende der Nutzungszeit nicht über den Haushaltsmüll entsorgt werden darf. Das Gerät ist bei eingerichteten Sammelstellen, Wertstoffhöfen oder Entsorgungsbetrieben abzugeben.
Die Entsorgung Ihrer defekten, eingesendeten Geräte führen wir kostenlos durch. Zudem sind Vertreiber
von Elektro- und Elektronikgeräten sowie Vertreiber von Lebensmitteln zur Rücknahme verpflichtet. LIDL
bietet Ihnen Rückgabemöglichkeiten direkt in den Filialen und Märkten an. Rückgabe und Entsorgung
sind für Sie kostenfrei. Beim Kauf eines Neugerätes haben Sie das Recht, ein entsprechendes Altgerät
unentgeltlich zurückzugeben. Zusätzlich haben Sie die Möglichkeit, unabhängig vom Kauf eines Neugerätes, unentgeltlich (bis zu drei) Altgeräte abzugeben, die in keiner Abmessung größer als 25 cm sind.
Bitte löschen Sie vor der Rückgabe alle personenbezogenen Daten.
Bitte entnehmen Sie vor der Rückgabe Batterien oder Akkumulatoren, die nicht vom Altgerät umschlossen
sind, sowie Lampen, die zerstörungsfrei entnommen werden können und führen diese einer separaten
Sammlung zu.
Schadstoffhaltige Batterien sind mit nebenstehenden Symbolen gekennzeichnet, die auf das
Verbot der Entsorgung über den Hausmüll hinweisen. Die Bezeichnungen für das ausschlagge-
bende Schwermetall sind: Cd = Cadmium, Hg =Quecksilber, Pb = Blei. Befördern Sie verbrauchte Batterien zu einer Entsorgungseinrichtung in Ihrer Stadt oder Gemeinde oder zurück zum Händler. Sie
erfüllen damit die gesetzlichen Verpflichtungen und leisten einen wichtigen Beitrag zum Umweltschutz.
Beachten Sie die Kennzeichnung auf den verschiedenen Verpackungsmaterialien und trennen Sie diese gegebenenfalls gesondert. Die Verpackungsmaterialien sind gekennzeichnet
mit Abkürzungen (a) und Ziffern (b) mit folgender Bedeutung:1–7: Kunststoffe, 20–22: Papier und
Pappe, 80–98: Verbundstoffe.
Page 60
60
DE/AT/CH
z EU-Konformitätserklärung
Wir, die
C. M. C. GmbH
Dokumentenverantwortlicher:
Dr. Christian Weyler
Katharina-Loth-Str. 15
DE-66386 St. Ingbert
DEUTSCHLAND
erklären in alleiniger Verantwortung, dass das Produkt
Multischweißgerät mit Doppelpuls-Technologie
IAN: 409145_2207
Art. - Nr.: 2572
Herstellungsjahr: 2023/18
Modell: PMPS 200 B1
den wesentlichen Schutzanforderungen genügt, die in den Europäischen Richtlinien
EU-Richtlinie Elektromagnetische Verträglichkeit:
2014/30/EU
Niederspannungsrichtlinie:
2014/35/EU
RoHS-Richtlinie:
2011/65/EU + 2015/863/EU
und deren Änderungen festgelegt sind.
Der oben beschriebene Gegenstand der Erklärung erfüllt die Vorschriften der Richtlinie 2011/65/EU
des Europäischen Parlaments und des Rates vom 08. Juni 2011 zur Beschränkung der Verwendung
bestimmter gefährlicher Stoffe in Elektro- und Elektronikgeräten. Für die Konformitätsbewertung wurden
folgende harmonisierte Normen herangezogen:
EN 60974-6:2016
EN 60974-10:2014/A1:2015
St. Ingbert, 01.10.2022
Dr. Christian Weyler
- Qualitätssicherung -
z Hinweise zu Garantie und Serviceabwicklung
Garantie der Creative Marketing & Consulting GmbH
Sehr geehrte Kundin, sehr geehrter Kunde, Sie erhalten auf dieses Gerät 5 Jahre Garantie ab Kaufdatum. Im Falle von Mängeln dieses Produkts stehen Ihnen gegen den Verkäufer des Produkts gesetzliche
Rechte zu. Diese gesetzlichen Rechte werden durch unsere im Folgenden dargestellte Garantie nicht
eingeschränkt.
Page 61
DE/AT/CH
61
z Garantiebedingungen
Die Garantiefrist beginnt mit dem Kaufdatum. Bitte bewahren Sie den Original-Kassenbon gut auf. Diese
Unterlage wird als Nachweis für den Kauf benötigt. Tritt innerhalb von fünf Jahren ab dem Kaufdatum
dieses Produkts ein Material- oder Fabrikationsfehler auf, wird das Produkt von uns – nach unserer Wahl
– für Sie kostenlos repariert oder ersetzt. Diese Garantieleistung setzt voraus, dass innerhalb der FünfJahres-Frist das defekte Gerät und der Kaufbeleg (Kassenbon) vorgelegt und schriftlich kurz beschrieben
wird, worin der Mangel besteht und wann er aufgetreten ist. Wenn der Defekt von unserer Garantie
gedeckt ist, erhalten Sie das reparierte oder ein neues Produkt zurück. Mit Reparatur oder Austausch des
Produkts beginnt kein neuer Garantiezeitraum.
z Garantiezeit und gesetzliche Mängelansprüche
Die Garantiezeit wird durch die Gewährleistung nicht verlängert. Dies gilt auch für ersetzte und reparierte Teile. Eventuell schon beim Kauf vorhandene Schäden und Mängel müssen sofort nach dem Auspacken gemeldet werden. Nach Ablauf der Garantiezeit anfallende Reparaturen sind kostenpflichtig.
z Garantieumfang
Das Gerät wurde nach strengen Qualitätsrichtlinien sorgfältig produziert und vor Anlieferung gewissenhaft geprüft. Die Garantieleistung gilt für Material oder Fabrikationsfehler. Diese Garantie erstreckt sich
nicht auf Produktteile, die normaler Abnutzung ausgesetzt sind und daher als Verschleißteile angesehen
werden können oder für Beschädigungen an zerbrechlichen Teilen, z. B. Schalter, Akkus oder solchen,
die aus Glas gefertigt sind. Diese Garantie verfällt, wenn das Produkt beschädigt, nicht sachgemäß benutzt oder gewartet wurde. Für eine sachgemäße Benutzung des Produkts sind alle in der Bedienungsanleitung aufgeführten Anweisungen genau einzuhalten. Verwendungszwecke und Handlungen, von denen
in der Bedienungsanleitung abgeraten oder vor denen gewarnt wird, sind unbedingt zu vermeiden. Das
Produkt ist lediglich für den privaten und nicht für den gewerblichen Gebrauch bestimmt. Bei missbräuchlicher und unsachgemäßer Behandlung, Gewaltanwendung und bei Eingriffen, die nicht von unserer
autorisierten Service-Niederlassung vorgenommen wurden, erlischt die Garantie.
z Abwicklung im Garantiefall
Um eine schnelle Bearbeitung Ihres Anliegens zu gewährleisten, folgen Sie bitte den folgenden Hinweisen: Bitte halten Sie für alle Anfragen den Kassenbon und die Artikelnummer (z. B. IAN) als Nachweis
für den Kauf bereit. Die Artikelnummer entnehmen Sie bitte dem Typenschild, einer Gravur, dem Titelblatt
Ihrer Anleitung (unten links) oder dem Aufkleber auf der Rück- oder Unterseite. Sollten Funktionsfehler
oder sonstige Mängel auftreten, kontaktieren Sie zunächst die nachfolgend benannte Serviceabteilung
telefonisch oder per E-Mail. Ein als defekt erfasstes Produkt können Sie dann unter Beifügung des Kaubelegs (Kassenbon) und der Angabe, worin der Mangel besteht und wann er aufgetreten ist, für Sie
portofrei an die Ihnen mitgeteilte Service-Anschrift übersenden.
HINWEIS: Auf www.lidl-service.com können Sie diese und viele weitere Handbücher,
Produktvideos und Software herunterladen.
Page 62
62
DE/AT/CH
Mit diesem QR-Code gelangen
Sie direkt auf die Lidl-ServiceSeite (www.lidl-service.com) und
können mittels der Eingabe der
Artikelnummer (IAN) 409145 Ihre
Bedienungsanleitung öffnen.
z Service
So erreichen Sie uns:
DE, AT, CH
Name:
C. M. C. GmbH
Internet-Adresse: www.cmc-creative.de
E-Mail: [email protected]
Telefon: +49 (0) 6894/ 9989750
(Normaltarif aus dem dt. Festnetz)
Fax: +49 (0) 6894/ 9989729
Sitz: Deutschland
IAN 409145_2207
Bitte beachten Sie, dass die folgende Anschrift keine Serviceanschrift ist.
Kontaktieren Sie zunächst die oben benannte Servicestelle.
Adresse:
C. M. C. GmbH
Katharina - Loth - Str. 15
DE - 66386 St. Ingbert
DEUTSCHLAND
Bestellung von Ersatzteilen:
www.ersatzteile.cmc-creative.de
Page 63
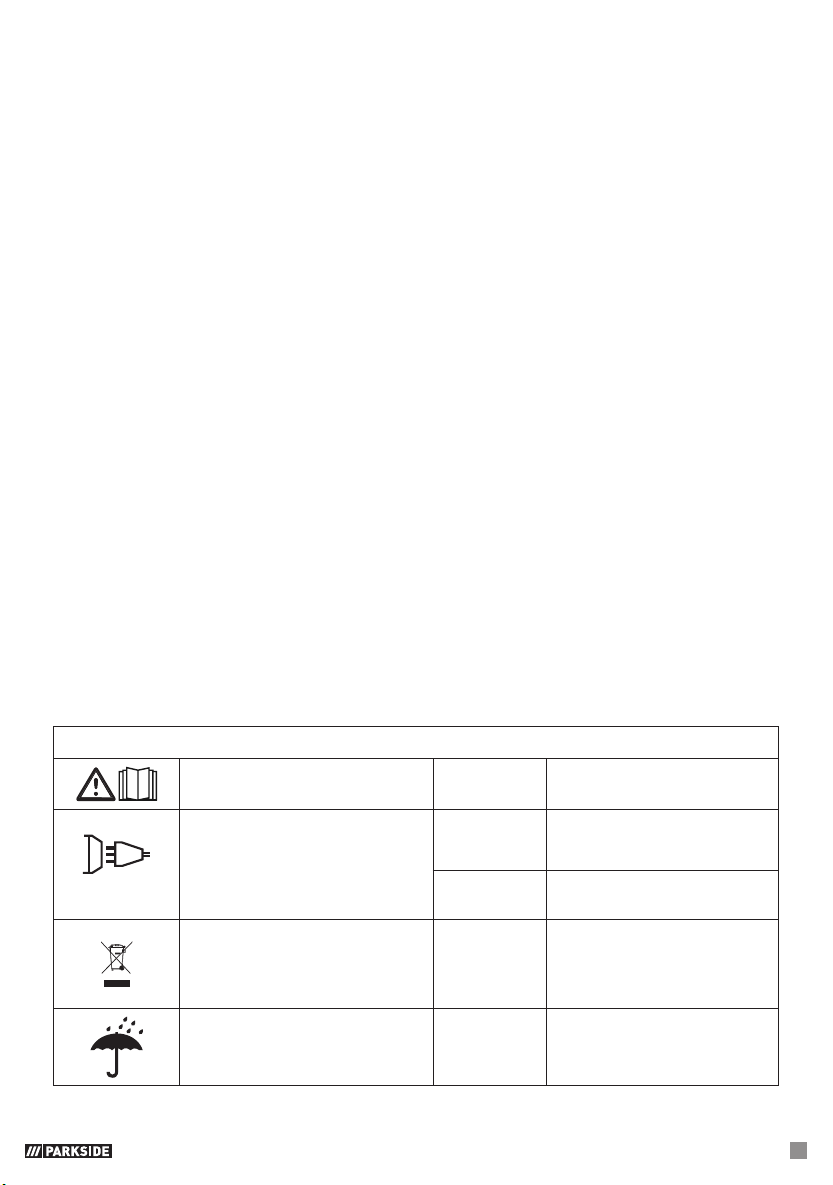
FR/BE/CH
63
z Tableau des pictogrammes utilisés
Attention! Lire le mode d’emploi!
I
2
Valeur de mesure du courant
de soudage
1~ 50 Hz
Entrée secteur; nombre de
phases, symbole du courant
alternatif et valeur de mesure de
la fréquence.
I
1 eff
Valeur efficace du courant
secteur maximal
U
0
Valeur de mesure de
la tension en circuit ouvert
Le symbole ci contre représentant
une poubelle à roues barrée
montre que cet appareil est soumis
à la directive 2012/19/UE.
U
1
Valeur de mesure de
la tension secteur
N’utilisez pas l’appareil à
l’extérieur et jamais sous la pluie!
U
2
Tension de travail normalisée
Tableau des pictogrammes utilisés ........................................................................Page 63
Introduction ..............................................................................................................Page 64
Utilisation conforme à l'emploi prévu ...........................................................................Page 65
Éléments fournis .........................................................................................................Page 65
Description des pièces ................................................................................................Page 66
Caractéristiques techniques .........................................................................................Page 67
Consignes de sécurité ..............................................................................................Page 68
Avant la mise en service .........................................................................................Page 77
Sélection du processus de soudage ..............................................................................Page 77
Montage pour soudage avec électrodes à fil .................................................................Page 77
Changement de l’âme de soudage ..............................................................................Page 77
Adaptation de l’appareil pour le soudage à fil solide sous gaz inerte ...............................Page 78
Adaptation de l'appareil pour le soudage avec fil fourré sans gaz inerte ..........................Page 79
Monter l’adaptateur supplémentaire pour les bobines de fil à souder de 450 g ou 1 kg .....Page 79
Préparer le fil de soudage ...........................................................................................Page 80
Soudage avec du fil-électrode ................................................................................Page 81
Allumer et éteindre l’appareil ......................................................................................Page 81
Soudage MAG ..........................................................................................................Page 81
Soudage PMIG .........................................................................................................Page 82
Soudage DPMIG .......................................................................................................Page 82
Créer un cordon de soudure ........................................................................................Page 84
Soudage MMA ..........................................................................................................Page 86
Soudage TIG .............................................................................................................Page 88
Maintenance et nettoyage ......................................................................................Page 89
Indications relatives à l’environnement et à la mise au rebut ............................Page 89
Déclaration de conformité UE .................................................................................Page 90
Remarques sur la garantie et le service après-vente ...........................................Page 90
Conditions de garantie ...............................................................................................Page 91
Période de garantie et revendications légales pour vices ................................................Page 91
Étendue de la garantie ...............................................................................................Page 92
Faire valoir sa garantie ..............................................................................................Page 92
Service.......................................................................................................................Page 93
Page 64
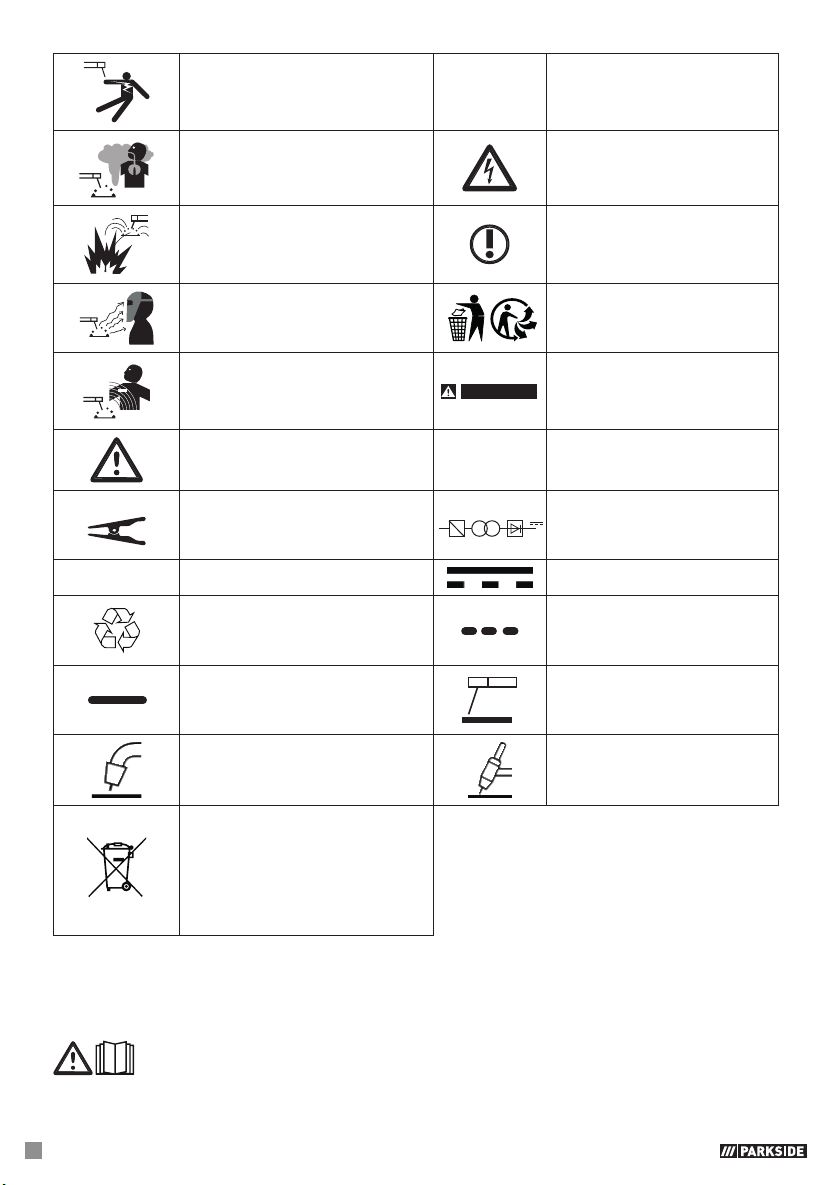
64
FR/BE/CH
Une décharge électrique de
l’électrode de soudage peut être
mortelle!
I
1 max
Valeur maximale de mesure du
courant secteur
Respirer la fumée de soudage
peut nuire à votre santé.
Attention!
Risque d’électrocution!
Les étincelles de soudage peuvent
provoquer une explosion ou un
incendie.
Remarque importante!
Le rayonnement de l’arc électrique
peut provoquer des lésions
oculaires et cutanées.
L’emballage et l’appareil
doivent être éliminés dans le
respect de l’environnement!
MV
Les champs électromagnétiques
peuvent perturber le fonctionnement
des stimulateurs cardiaques.
AVERTISSEMENT
Risque de blessures sévères,
voire mortelles
Attention, dangers potentiels!
IP21S
Indice de protection
Borne de masse
1~
f1
f2
Convertisseur de fréquencetransformateur-redresseur
monophasé statique
H
Classe d’isolation
Courant continu
Fabriqué à partir de matériaux
recyclés.
Valeur de mesure maximale de
la durée de soudage dans le
mode intermittent Σ
t
ON
Valeur de mesure maximale de la
durée de soudage dans le mode
continu t
ON (max)
Soudage manuel à l'arc
avec électrodes enrobées
Soudage sous gaz inerte et actif,
avec fil fourré
Soudage au tungstène
sous gaz inerte (TIG)
Vous êtes légalement tenu de
déposer les appareils ainsi
désignés dans un lieu de collecte
séparé des déchets ménagers
non triés. Il est interdit de les jeter
avec les déchets ménagers.
Poste à souder multi-procédés avec technologie double pulsée
PMPS 200 B1
z Introduction
Félicitations! Vous avez choisi notre appareil de grande qualité. Familiarisez-vous avec le
produit avant sa première mise en service. Veuillez lire attentivement le mode d’emploi
suivant ainsi que les consignes de sécurité. Cet outil ne doit être mis en service que par
une personne initiée.
Page 65
FR/BE/CH
65
TENIR HORS DE PORTÉE DES ENFANTS!
z Utilisation conforme à l'emploi prévu
L’appareil est conçu pour souder avec du fil solide (MIG et MAG), pour le soudage MMA (soudure avec
baguettes d’électrodes), le soudage TIG (sous gaz inerte) et le soudage avec fil fourré. Lorsque vous
utilisez un fil solide exempt de gaz, prévoir en plus du gaz inerte. Lorsque vous utilisez un fil fourré de
soudage, auto-protecteur, vous n'avez pas besoin de gaz supplémentaire. Dans ce cas, le fil de soudage
contient le gaz de protection sous forme pulvérisée. Il est conduit directement dans l'arc. L’appareil est
ainsi insensible au vent pour les travaux en extérieur. Utiliser uniquement des fils-électrodes adaptées
à l’appareil. Ce poste à souder convient pour le soudage manuel à l'arc (soudage MMA) de l'acier,
de l'acier inoxydable, de la tôle d'acier et de la fonte, à condition d'utiliser des électrodes enrobées
adaptées. Veuillez tenir compte des indications du fabricant d’électrodes. Utiliser uniquement des électrodes adaptées à l’appareil. Pour le soudage au tungstène sous gaz inerte (soudage TIG), tenir compte
des consignes d’utilisation et de sécurité du brûleur WIG ainsi que des instructions et consignes de
sécurité du présent mode d’emploi. Toute utilisation non conforme du produit représente un danger pour
les personnes, les animaux et les biens matériels. L'utilisation du produit doit se limiter aux indications
fournies dans le mode d'emploi et aux domaines spécifiés. Conservez soigneusement ce mode d’emploi.
Remettez tous les documents en cas de transmission du produit à un tiers. Toute utilisation autre que
celle conforme à l’usage prévu est interdite et potentiellement dangereuse. Les dommages découlant
du non-respect des consignes ou d’une utilisation inappropriée ne sont pas couverts par la garantie et
n’entrent pas dans le domaine de responsabilité du fabricant. La garantie s'annule en cas d'utilisation
commerciale. Pour une utilisation conforme à l’usage prévu, respectez les consignes de sécurité ainsi
que les consignes de montage et les instructions de fonctionnement du présent mode d’emploi.
Respectez à la lettre les règles de prévention des accidents. L’appareil ne doit pas être utilisé:
dans des locaux insuffisamment ventilés,
dans une atmosphère explosible,
pour dégeler des tuyaux,
à proximité de personnes porteuses d'un stimulateur cardiaque et
à proximité de matériaux facilement inflammables.
Risque résiduel
Même si vous utilisez l’appareil conformément aux instructions, il est impossible d’exclure tout risque.
Les risques suivants peuvent se présenter en fonction de la construction et du modèle de poste à souder
multiprocédés avec technologie double pulsée:
Blessure oculaire due à l'éblouissement, contact avec des parties chaudes de l’appareil ou de la
pièce traitée (brûlures),
en cas de protection inadéquate, danger d’accident et d’incendie par projection d’étincelles ou de
particules de laitier,
Émissions nocives pour la santé dues aux fumées et aux gaz, en cas de manque d'air ou d'aspiration
insuffisante dans les pièces fermées.
REMARQUE: Pour réduire les risques résiduels, utilisez l’appareil avec précaution, conformément
à son emploi prévu et à toutes les instructions.
z Éléments fournis
1 poste à souder multi-procédés avec technologie double pulsée PMPS 200 B1
1 torche de soudage MIG avec câble de soudage
1 borne de masse en cuivre galvanisée de haute qualité forme A avec câble de 2m
1 porte-électrodes MMA avec câble de soudage de 2m
4 éléments de torche pour acier/fil fourré (1x 0,6 mm; 1x 0,8 mm; 1x 0,9 mm; 1x 1,0 mm)
Désignation en fonction du diamètre: 0,6; 0,8; 0,9; 1,0
Page 66
66
FR/BE/CH
1 buse en aluminium (1x 1,0 mm prémontée)
1 marteau à laitier
1 âme de soudage pour fil d’aluminium (prémontée)
1 âme de soudage pour fil d’acier/inox et fil fourré
1 adaptateur supplémentaire
1 mode d’emploi
z Description des pièces
1
Couvercle pour l’unité d'apport de fil
20
Buse de soudage (1,0 mm)
2
Poignée
21
Galet d’entraînement
3
Prise secteur
22
1 marteau à laitier
4
Câble de masse avec borne de masse
23
Interrupteur principal ON/OFF
(avec voyant secteur)
5
Porte-électrodes MMA
24
Raccord gaz
6
Prise, polarisation faisceau
25
Vis de réglage
7
Faisceau avec raccord direct
(raccord central Euro)
26
Unité de galet de pression
7a
Bague de fixation
27
Support de galet d’entraînement
8
Buse du brûleur
28
Fixation bobine de fil d’apport
9
Touche du brûleur
29
Passe-fil
10
Brûleur
30
Col de cygne
11
Flexible torche
31
Petit tube
12
Commutateur rotatif pour régler la
tension de soudage
32
Bobine de fil d'apport (n’est pas comprise
dans la livraison)
13
Commutateur rotatif pour le réglage
du courant de soudage
33
Support bobine de fil d’apport
14
Écran
34
Écrou de sécurité
15
Âme de soudage pour fil d'aluminium
35
Adaptateur bobine de fil d’apport
16
Logement du faisceau
36
Âme de soudage pour fil d’acier/inox et fil fourré
17
Buse de soudage (0,6 mm)
37
Adaptateur supplémentaire
18
Buse de soudage (0,8 mm)
38
Dispositif de verrouillage
19
Buse de soudage (0,9 mm)
39
Rondelle
Page 67
FR/BE/CH
67
z Caractéristiques techniques
Puissance d’entrée nominale max.: 6 kVA
Alimentation secteur: 230 V~ 50 Hz
Poids: env. 18 kg
Fusible: 16 A
Soudage par fil:
Courant de soudage: MIG 50–160 A; MIG pulsé 30–160 A
Tension en circuit ouvert: U0: 60 V
Valeur maximale de mesure du courant secteur: I
1max
: 24 A
Valeur efficace de la tension secteur maximale: I
1eff
: 11,2 A
Bobine de fil à souder max.: env. 15 kg
Courbe caractéristique Plate
Spécification du soudage par fil: Type de soudage, type de fil et diamètre
MIG
Fil d’acier: 0,8 / 1,0 mm
Fil fourré: 0,6/ 0,8 / 0,9 / 1,0 mm
MIG pulsé
Fil d’acier/fil d’inox 0,8 / 1,0 mm
CuSi: 0,8 mm
AlSi/AlMg: 1,0 / 1,2 mm
Aluminium: 1,0 / 1,2 mm
Rouleaux de fil utilisables:
Diamètre
extérieur
Diamètre
intérieur
Largeur
Poids fil AlSi /
AlMg / Al
Poids fil Acier /
inox / CuSi et
fil fourré
Avec
adaptateur
300 mm 52 mm 102 mm ≤ 7 kg ≤ 15 kg non
200 mm 52 mm 53 mm ≤ 2 kg ≤ 5 kg Adaptateur 35
99 mm 16 mm 44 mm 0,45–1 kg
Adaptateur
supplémentaire
37
Soudage MMA:
Courant de soudage: 20–140 A
Tension en circuit ouvert: U0: 60 V
Valeur maximale de mesure du courant secteur: I
1max
: 23,5 A
Valeur efficace de la tension secteur maximale: I
1eff
: 11 A
Courbe caractéristique: Descendante
Électrodes pouvant être utilisées: 1,6 mm / 2,0 mm / 2,5 mm / 3,2 mm
Page 68
68
FR/BE/CH
Soudage WIG:
Courant de soudage: 20–200 A
Tension en circuit ouvert: U0: 60 V
Valeur maximale de mesure du courant secteur: I
1max
: 26 A
Valeur efficace de la tension secteur maximale: I
1eff
: 12,2 A
Courbe caractéristique: Descendante
REMARQUE: Des modifications techniques et visuelles peuvent être apportées sans préavis dans
le cadre du développement continu. Pour cette raison, toutes les dimensions, remarques et indications de
ce mode d’emploi sont fournies sans garantie. Toute prétention légale formulée sur la base de ce mode
d’emploi ne pourra donc faire valoir d’aucun droit.
REMARQUE: Le terme «appareil» employé dans le texte ci-après se rapporte au poste à souder
multi-procédés avec technologie double pulsée décrit dans le présent mode d’emploi.
z Consignes de sécurité
Veuillez lire le mode d’emploi et en observer les consignes avec
la plus grande attention. Utilisez le présent mode d’emploi pour vous
familiariser avec l’appareil, son utilisation conforme et les consignes
de sécurité. La plaque signalétique comprend toutes les données
techniques de ce poste à souder. Veuillez vous informer des caractéristiques techniques de cet appareil.
AVERTISSEMENT
Tenez les emballages hors de portée des
enfants. Risque d'étouffement.
Confiez les réparations et/ou les travaux de maintenance uniquement
à des électriciens qualifiés.
Cet appareil peut être utilisé par des enfants à partir de 16ans
ainsi que par des personnes avec des capacités physiques,
sensorielles ou mentales réduites ou manquant d’expérience et de
connaissances, s’ils sont surveillés ou s’ils ont été formés à une
utilisation sûre de l’appareil et qu’ils comprennent les risques qui
en découlent. Les enfants ne doivent pas jouer avec l’appareil.
Le nettoyage et la maintenance utilisateur ne doivent pas être
réalisés par des enfants sans surveillance.
Confiez les réparations et/ou les travaux de maintenance uniquement
à des électriciens qualifiés.
Utilisez uniquement les câbles de soudage fournis.
En cours d’utilisation, l’appareil ne doit pas être posé directement
contre un mur ni recouvert ou entouré d’autres appareils, de
manière à garantir une aération toujours suffisante par les fentes
d’aération. Assurez-vous que l’appareil est correctement raccordé à
Page 69
FR/BE/CH
69
la tension secteur. Évitez toute traction sur le câble d’alimentation.
Débranchez la fiche secteur de la prise murale avant de déplacer
l’appareil.
Lorsque l’appareil n’est pas utilisé, éteignez-le toujours à l’aide de
l’interrupteur Marche/Arrêt. Déposez le porte-électrodes sur une
surface isolée et attendez 15minutes avant de retirer les électrodes.
Vérifiez l'état du câble de soudage, du porte-électrodes et des
bornes de masse. Toute trace d’usure de l'isolation et des parties
conductrices représentent un danger et réduit la qualité de la
soudure.
Le soudage à l’arc produit des étincelles, des particules de métal
fondu et de la fumée. Aussi, respectez les consignes suivantes:
éliminez l'ensemble des substances et/ou matériaux inflammables
du poste de travail et de son environnement direct.
Veillez à la bonne aération du poste de travail.
Ne travaillez pas sur des contenants, récipients ou tuyaux contenant
ou ayant contenu des liquides ou gaz inflammables.
AVERTISSEMENT
Évitez tout contact direct avec le circuit électrique
de soudage. La tension à vide entre la pince porte-électrodes et la
borne de masse présente un danger de choc électrique.
Ne stockez pas l’appareil dans un environnement humide ou sous
la pluie. L’appareil bénéficie de l’indice de protection IP21S.
Protégez vos yeux à l’aide de lunettes de protection prévues à cet
effet (DIN degré 9–10), ou un casque de soudage automatique
(EN 166, 175 et 389; niveaux de protection DIN 9–13).
Portez des gants et des vêtements de protection secs, exempts de
traces d’huile et de graisse, pour protéger votre peau du rayonnement
ultraviolet de l’arc électrique.
AVERTISSEMENT
N'utilisez pas la source de courant de soudage
pour dégeler des tuyaux.
Remarque:
Le rayonnement de l’arc peut provoquer des lésions oculaires et
des brûlures cutanées.
Le soudage à l’arc produit des étincelles et des gouttes de métal
fondu, la pièce traitée devient incandescente et reste très chaude
relativement longtemps. Ne touchez pas la pièce traitée à mains nues.
Le soudage à l’arc produit des vapeurs toxiques. Veillez à ne pas
les inhaler.
Protégez-vous des effets dangereux de l’arc et veillez à ce que les per-
sonnes présentes se tiennent à au moins 2m lorsque vous travaillez.
Page 70
70
FR/BE/CH
ATTENTION!
L’utilisation du poste à souder peut perturber l’alimentation en tension
d’autres utilisateurs en fonction du point de raccordement au
secteur. En cas de doute, consultez votre fournisseur d’électricité.
L’utilisation du poste à souder peut générer des perturbations sur
d’autres appareils tels que les appareils auditifs, les pace makers, etc.
z Sources de danger lors de travaux de soudage à l’arc
Le soudage à l’arc présente différentes sources de danger. Le soudeur
doit donc impérativement respecter les règles suivantes pour ne mettre
personne en danger et ne pas endommager l’appareil.
Seul un électricien spécialisé est habilité à réaliser les travaux sur
le secteur, par ex. sur les câbles, les prises, en fonction des dispositions nationales et locales en vigueur.
Seul un électricien spécialisé est habilité à réaliser des travaux côté
secteur, par ex. sur des câbles, des fiches, des prises, etc., toujours
dans le respect des dispositions nationales et locales en vigueur.
En cas d’accident, débranchez immédiatement le poste à souder
du secteur.
En cas de tensions électriques de contact, éteignez l’appareil et
faites-le vérifier par un électricien spécialisé.
Vérifiez que les contacts électriques sont toujours en bon état côté
courant de soudage.
Portez toujours des gants lorsque vous réalisez des travaux de
soudage. Ils vous protégeront des chocs électriques (tension de
circuit ouvert du circuit de courant de soudage), des rayonnements
nocifs (rayonnement de chaleur et UV), du métal incandescent et
des éclats de métal.
Portez des chaussures de protection isolantes. Les chaussures vous
protègeront également de l’humidité. Ne portez pas de chaussures
ouvertes, vous risqueriez de vous brûler avec des gouttes de métal
en fusion.
Portez des vêtements de protection adaptés et jamais de vêtements
synthétiques.
Ne regardez jamais l’arc directement et portez toujours un masque
de soudeur avec un verre de protection conforme aux normesDIN
en vigueur. L’arc dégage une lumière et une chaleur pouvant provoquer un éblouissement ou des brûlures et, notamment, des rayons
UV. En cas de protection insuffisante, ce rayonnement ultraviolet
invisible peut provoquer des inflammations oculaires très douloureuses que vous ne remarquerez, le cas échéant, que plusieurs
Page 71
FR/BE/CH
71
heures plus tard. En outre, les rayons UV peuvent provoquer des
brûlures sur la peau, comme un coup de soleil.
Les personnes se tenant à proximité de l’arc doivent être informées
des risques et porter les équipements de protection nécessaires.
Le cas échéant, installez des parois de protection.
Lors de travaux de soudage, notamment dans des locaux de
dimensions réduites, veillez à aérer la pièce car le soudage produit
des fumées et des gaz toxiques.
Sur les récipient contenant des gaz, carburants, huiles minérales
ou des produits similaires,
– ne pas effectuer de travaux de soudage, même s’ils ont
– été vidés depuis longtemps, car il reste un risque d’explosion de
par les résidus.
Les mêmes règles s’appliquent dans les atmosphères explosibles ou
présentant un risque d’incendie.
Les soudures exposées à des charges importantes et devant
répondre à certaines exigences de sécurité ne doivent être réalisées
que par des soudeurs formés et qualifiés. C’est notamment le cas
pour les cuves sous pression, les rails, les attelages, etc.
ATTENTION! Branchez la borne de masse le plus près
possible de la soudure pour que le trajet du courant de soudage
de l’électrode à la borne de masse soit le plus court possible.
Ne branchez jamais la borne de masse sur le boîtier du poste à
souder! Ne branchez jamais la borne de masse sur un élément
mis à la terre à distance de la pièce à traiter, comme une canalisation d’eau à l’autre bout de la pièce. Vous risqueriez d’endommager le système de mise à la terre de la pièce dans laquelle vous
effectuez les travaux de soudage.
N’utilisez jamais le poste à souder sous la pluie.
N’utilisez jamais le poste à souder dans un environnement humide.
Posez toujours le poste à souder sur une surface plane.
La sortie est mesurée à une température ambiante de 20 °C.
Vous pouvez réduire la durée du soudage lorsque la température
est plus élevée.
RISQUE DE CHOC ÉLECTRIQUE:
Le choc électrique d’une électrode de soudage peut être mortel.
Ne soudez pas sous la pluie ou la neige. Portez des gants isolants
secs. Ne touchez pas l’électrode à mains nues. Ne portez pas des
gants mouillés ou endommagés. Protégez-vous contre les chocs
électriques en vous isolant de la pièce traitée. N’ouvrez pas le
boîtier du dispositif.
Page 72
72
FR/BE/CH
DANGER DÛ À LA FUMÉE DE SOUDAGE:
Inhaler la fumée de soudage peut nuire à la santé.
Ne restez pas la tête dans la fumée. Utilisez le dispositif dans des
espaces ouverts. Utilisez une ventilation pour évacuer la fumée.
DANGER DÛ AUX ÉTINCELLES DE SOUDAGE:
Les étincelles de soudage peuvent provoquer une explosion ou un
incendie. Tenez les matériaux inflammables à distance. Ne soudez
pas à proximité de matériaux inflammables. Les étincelles de soudage peuvent provoquer des incendies. Conservez un extincteur à
proximité et demandez à un observateur de rester à proximité, afin
qu’il puisse l’utiliser immédiatement si nécessaire. N’effectuez pas
de travaux de soudage sur des fûts ou autres récipients fermés.
DANGER DÛ AU RAYONNEMENT DE L’ARC ÉLECTRIQUE:
Le rayonnement de l’arc électrique peut provoquer des lésions
oculaires et cutanées. Portez une cagoule et des lunettes de sécurité.
Portez une protection auditive et une chemise à col haut et fermé.
Portez un masque de soudeur et vérifiez que vous utilisez le bon
filtre. Portez une protection corporelle complète.
DANGER DÛ AUX CHAMPS ÉLECTROMAGNÉTIQUES:
Le courant de soudage génère des champs électromagnétiques.
N’utilisez pas l’appareil si vous portez des implants médicaux.
N’enroulez jamais les câbles de soudage autour de votre corps.
Regroupez les câbles de soudage.
z Consignes de sécurité propres au masque de soudeur
Utilisez toujours une source de lumière vive (par ex. un briquet)
avant de commencer les travaux de découpe pour vous assurer
que le masque de soudeur fonctionne correctement.
L’écran de protection peut être endommagé par des éclats.
Remplacez immédiatement les écrans de protection endommagés
ou rayés.
Remplacez immédiatement les composants endommagés ou très
sales.
L’appareil ne peut être utilisé que par des personnes âgées de
16ans ou plus.
Familiarisez-vous avec les consignes de sécurité concernant le
soudage. Respectez également les consignes de sécurité de votre
poste à souder.
Page 73
FR/BE/CH
73
Portez toujours un masque de soudeur lors de travaux de soudage.
Dans le cas contraire, vous risquez de graves lésions de la rétine.
Portez toujours des vêtements de protection lors de travaux de
soudage.
N’utilisez jamais le masque de soudure sans le verre de protection.
Danger de lésions oculaires!
Remplacez l’écran de protection en temps utile pour une bonne
visibilité et un travail sans fatigue.
z Environnement présentant un danger électrique accru
Lorsque vous soudez dans un environnement présentant un danger
électrique accru, tenez compte des consignes de sécurité suivantes.
Les environnements présentant un danger électrique accru sont notamment:
les postes de travail confinés, imposant au soudeur une position
contraignante (par ex. à genou, assis, allongé) et l’amenant à
toucher des pièces conductrices;
les postes de travail entièrement ou partiellement conducteurs et
présentant un risque accru de contact accidentel entre le soudeur
et ces pièces;
les postes de travail en milieu mouillé, humide ou chaud, l’humidité
de l’air ou la sueur étant susceptibles de réduire considérablement
la résistance de la peau et les propriétés isolantes de l’équipement
de protection.
Une échelle en métal ou un échafaudage peuvent également être
considérés comme un environnement présentant un danger électrique accru.
Dans ces environnements, il convient d'utiliser des surfaces isolantes
et des couches intermédiaires et de porter des gants et une cagoule
en cuir ou autres matériaux isolants pour isoler le corps de la terre.
La source du courant de soudage doit se trouver en dehors de la
zone
de travail ou des surfaces conductrices et hors de portée du soudeur.
Pour mieux vous protéger contre les décharges dues au courant du
secteur en cas de dysfonctionnement, vous pouvez utiliser un interrupteur de protection contre les courts-circuits; ce dernier fonctionne
avec un courant de travail maximal de 30mA et alimente tous les
dispositifs environnants sur secteur. Le disjoncteur différentiel doit être
adapté à tous les types de courant.
Les dispositifs permettant de couper rapidement la source du courant
de soudage ou le circuit électrique de soudage (par ex. dispositif
d’arrêt d’urgence) doivent être accessibles facilement. Lorsque vous
utilisez un poste à souder dans un environnement présentant un danger
électrique accru, la tension de sortie du poste à souder ne doit pas
Page 74
74
FR/BE/CH
dépasser 113 V (valeur de crête) en marche à vide.
Ce poste à souder peut être utilisé dans ces cas de figure du fait de
sa tension de sortie.
z Soudage dans des endroits exigus
Lors de travaux de soudage dans des endroits exigus, vous risquez
d’être exposé à des gaz toxiques (risque d’asphyxie).
Les travaux de soudage sont autorisés dans des endroits exigus
uniquement en présence de personnes compétentes pouvant intervenir en cas de danger. Avant d’utiliser le poste à souder, vous
devez demander à un expert d’évaluer les étapes nécessaires pour
garantir la sécurité du travail et les mesures de sécurité requises
pendant le processus de soudage.
z Cumul des tensions à vide
Si vous utilisez plusieurs sources de courant de soudage simultanément, leurs tensions à vide peuvent se cumuler et présenter
un risque électrique accru. Raccordez les sources de courant de
soudage de manière à limiter ce danger. Vous devez identifier
clairement les sources de courant de soudage avec leurs commandes
et branchements respectifs afin de pouvoir déterminer à quel circuit
électrique de soudage elles correspondent.
z Vêtements de protection
Pour travailler, le soudeur doit être protégé des rayonnements et
des brûlures sur tout le corps par des vêtements appropriés et une
protection faciale. Les étapes suivantes doivent être respectées:
– Enfilez des vêtements de protection avant de souder.
– Enfilez des gants.
– Ouvrez les fenêtres ou utilisez un ventilateur pour assurer une
aération suffisante.
– Portez des lunettes et un masque de protection.
Portez des gantelets faits d’un tissu approprié (cuir) sur les deux
mains. Ils doivent être en parfait état.
Un tablier approprié doit être porté pour protéger les vêtements
contre les étincelles volantes et les brûlures. Si la nature du travail,
par ex. le soudage au-dessus de la tête, l'exige, une combinaison
de protection et, si nécessaire, une protection de la tête doivent
être portées.
Page 75
FR/BE/CH
75
PROTECTION CONTRE LES RAYONNEMENTS ET LES BRÛLURES
Sur le poste de travail, apposez une pancarte «Attention!
Ne pas regarder les flammes directement!» pour indiquer le
risque pour les yeux. Les lieux de travail doivent être protégés
autant que possible de manière à protéger les personnes se
trouvant à proximité. Les personnes non autorisées doivent rester
àdistance des travaux de soudage.
À proximité immédiate des postes de travail fixes, les murs ne
doivent être ni clairs ni brillants. Les fenêtres doivent être protégées
au moins jusqu’à hauteur de la tête contre la transmission ou la
réflexion du rayonnement, par ex. par une peinture appropriée.
z Classification des appareils CEM
Conformément à la norme IEC60974-10, il s’agit ici d’un poste à
souder avec une compatibilité électromagnétique de classeA.
Les appareils de classeA sont des appareils conçus pour être utilisés
dans tous les environnements hormis les habitations et les environnements
directement reliés à un réseau d’alimentation à basse tension alimentant
(également) une habitation. Les appareils de classeA doivent respecter
les valeurs seuils de la classeA.
AVERTISSEMENT: les appareils de classeA sont prévus pour être
utilisés dans un environnement industriel. Les grandeurs perturbatrices
irradiées mais aussi dues à la performance peuvent rendre difficile le
respect de la conformité électromagnétique dans d’autres environnements.
Même si l’appareil respecte les limites d'émission conformément à
la
norme, les appareils correspondants peuvent néanmoins provoquer
des
interférences électromagnétiques dans les installations et appareils
sensibles. L'utilisateur est responsable de toute interférence causée
par l'arc lors de l’utilisation et doit prendre les mesures de protection
appropriées. Pour cela, l’utilisateur doit porter une attention particulière:
– aux câbles secteur, de commande, de signalisation et de télé-
communication;
– aux ordinateurs et autres appareils commandés par
microprocesseur;
– aux appareils de télévision, radios et autres appareils de
reproduction sonore ou visuelle;
– aux dispositifs de sécurité électroniques et électriques;
– aux personnes portant un stimulateur cardiaque ou un appareil
auditif;
Page 76
76
FR/BE/CH
– aux dispositifs de mesure et d’étalonnage;
– à la résistance aux interférences provenant d’autres dispositifs
àproximité;
– à l'heure à laquelle les travaux sont effectués.
Pour réduire les éventuels rayonnements parasites, il est recommandé:
– d'équiper la prise avec un filtre réseau,
– d'effectuer régulièrement la maintenance de l’appareil et de le
garder en bon état d'entretien,
– les câbles de soudage doivent être complètement déroulés et si
possible parallèlement au sol
– les appareils et installation mis(es) en danger par des rayon-
nements parasites doivent être retirés ou blindés de la zone de
travail dans la mesure du possible.
z Protection contre les surcharges
Protégez le poste à souder contre toute surcharge thermique, avec un
dispositif de protection automatique (thermostat à réenclenchement
automatique). Le dispositif de protection permet de couper le circuit
électrique en cas de surcharge. En cas de surchauffe, les termes:
«over heating» s’affichent à l’écran.
En cas de déclenchement du dispositif de protection, laissez l'appareil
refroidir. Au bout de 15minutes, l'appareil est de nouveau fonctionnel.
Page 77
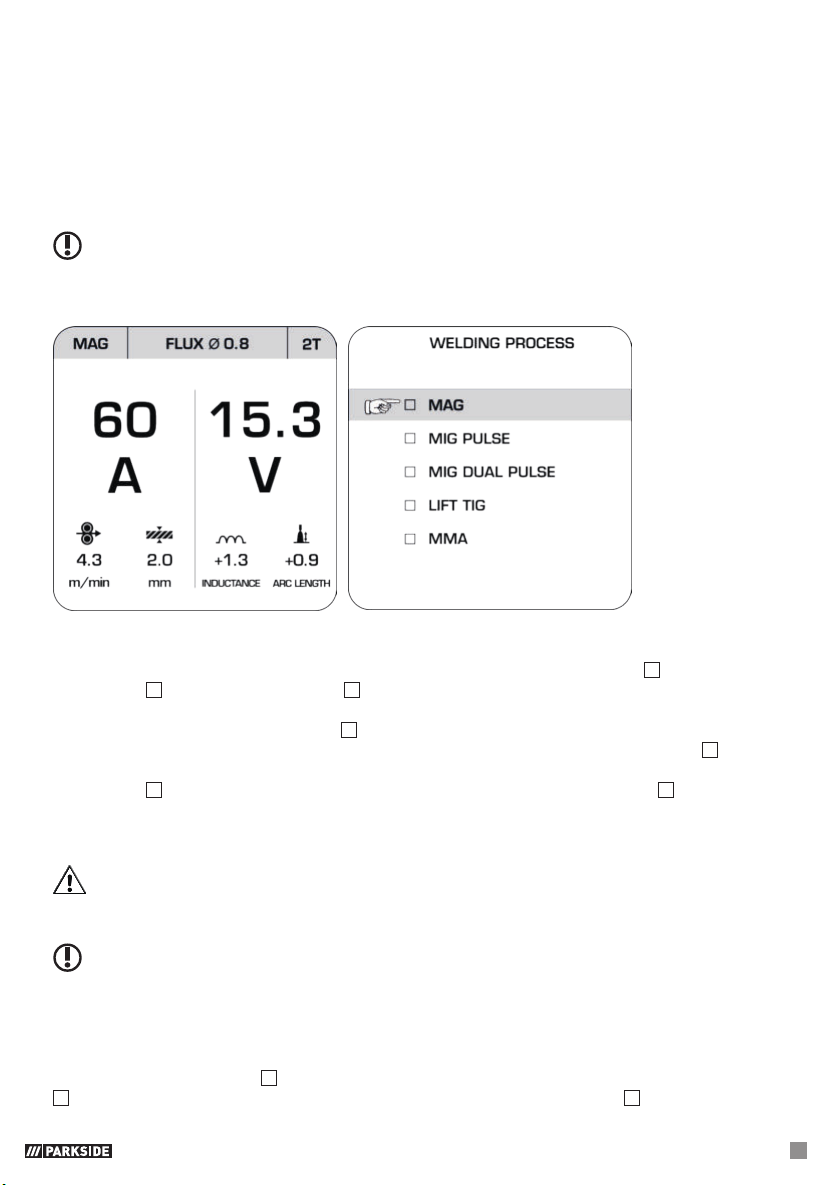
FR/BE/CH
77
z Avant la mise en service
Sortez tous les composants de l'emballage et vérifiez que le poste à souder MIG à arc pulsé et les
différentes parties ne sont pas endommagés. Dans le cas contraire, n’utilisez pas le poste à souder
MIG à arc pulsé. Contactez le service après-vente du fabricant.
Enlevez tous les films protecteurs et autres emballages de transport.
Vérifiez que la livraison est complète.
z Sélection du processus de soudage
REMARQUE: Toutes les valeurs des schémas ci-après ne sont fournies qu’à titre d’exemple et ne
constituent en aucun cas une recommandation pour des paramètres de soudage.
Schéma 1 Schéma 2
Lorsque vous allumez l’appareil, le dernier type de soudage utilisé est automatiquement activé.
Les paramètres (courant, tension, etc.) correspondants sont également chargés. Pour modifier le type de
soudage, appuyez sur le commutateur rotatif pour le réglage du courant de soudage 13 (ci-après
commutateur 13). Tournez le commutateur 13 pour sélectionner le champ supérieur gauche.
Vous y trouverez le type de soudage actuellement sélectionné [MAG dans le schéma 1].
Appuyez de nouveau sur le commutateur 13.
Le menu pour le choix du type de soudage s'affiche [voir schéma 2]. Tournez le commutateur 13 pour
sélectionner le type de soudage souhaité. Confirmez votre choix en appuyant de nouveau sur le
commutateur 13. Appuyez sur le commutateur rotatif pour régler la tension de soudage 12, afin de
sélectionner le type de soudage correspondant.
z Montage pour soudage avec électrodes à fil
ATTENTION! Évitez les risques d’électrocution, de choc électrique, de blessure ou de dommages
matériels. Pour cela, débranchez la prise du secteur avant tout travail de maintenance et avant tout
travail préparatoire.
REMARQUE: Selon l'application, vous aurez besoin de fils de soudage différents.
Le galet d’entraînement, l’élément de torche et la section du fil à souder doivent toujours correspondre.
L’appareil est conçu pour des bobines de fil de max. 15 kg.
z Changement de l’âme de soudage
L’âme de soudage prémontée 15 est prévue pour du fil d’aluminium. L’âme de soudage non prémontée
36
convient pour du fil d’acier, d’inox et du fil fourré. Desserrez l’écrou de sécurité 34, en le tournant
Page 78
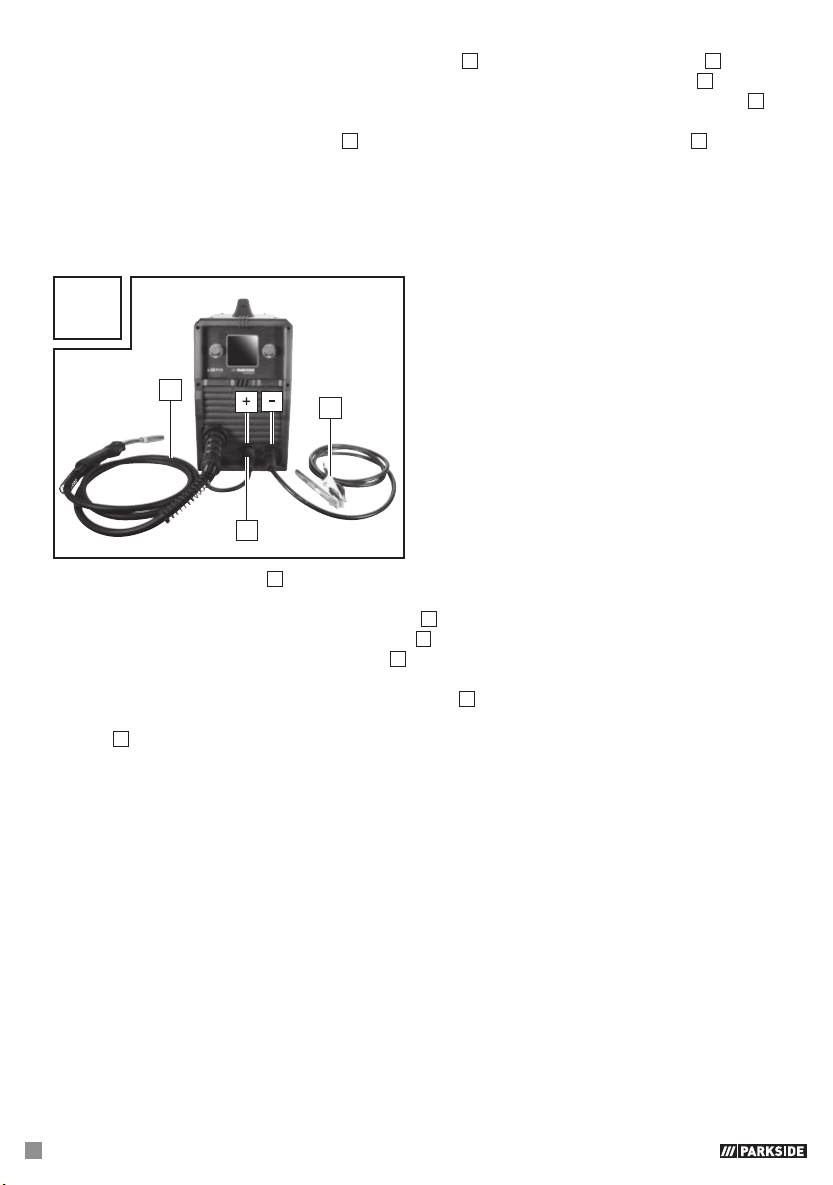
78
FR/BE/CH
dans le sens anti-horaire. Sortez ensuite l’âme de soudage 15 du faisceau avec raccord direct 7 et
insérez la nouvelle âme de soudage par l’extrémité fine dans le faisceau avec raccord direct 7.
Poussez la nouvelle âme de soudage entièrement à l’intérieur et fixez-la à l’aide de l’écrou de sécurité 34
(cf. fig. D).
Lorsque vous raccordez la torche à l’âme 36 (non prémontée), poussez d’abord le petit tube 31 dans
l’ouverture (en bas) prévue à cet effet au niveau du raccord central Euro du poste à souder.
Cela permet de garantir l’avancée fluide du fil.
z Adaptation de l’appareil pour le soudage à fil solide sous gaz inerte
La figure T illustre les bons raccords pour le soudage à fil solide sous gaz inerte.
T
6
4
7
Branchez d’abord la prise 6 avec le pôle «+» (cf. fig. T). Serrez en tournant dans le sens horaire.
En cas de doute, demandez conseil à un spécialiste.
Branchez ensuite le faisceau avec raccord direct 7 avec le raccord correspondant (cf. fig. T).
Fixez le raccord en serrant la bague de fixation 7a dans le sens horaire.
Branchez ensuite le câble de mise à la terre 4 avec le pôle «-» correspondant (cf. fig. T).
Serrez le raccord en tournant dans le sens horaire.
Enlevez le capuchon de protection du raccord de gaz 24, à l’arrière de l’appareil.
Branchez enfin l’arrivée de gaz inerte, réducteur de pression (non fourni) compris, au raccord de
gaz 24 (cf. fig. C). Vous aurez besoin de gaz inerte si vous n’utilisez pas de fil fourré avec gaz
inerte solide intégré. Tenez compte des consignes sur le réducteur de pression (non fourni).
La formule suivante vous permettra de déterminer le débit de gaz nécessaire:
Diamètre du fil en mm x 10 = débit de gaz en l/min
Pour un diamètre de 0,8mm, la valeur obtenue est ainsi d'environ 8l/min.
Page 79
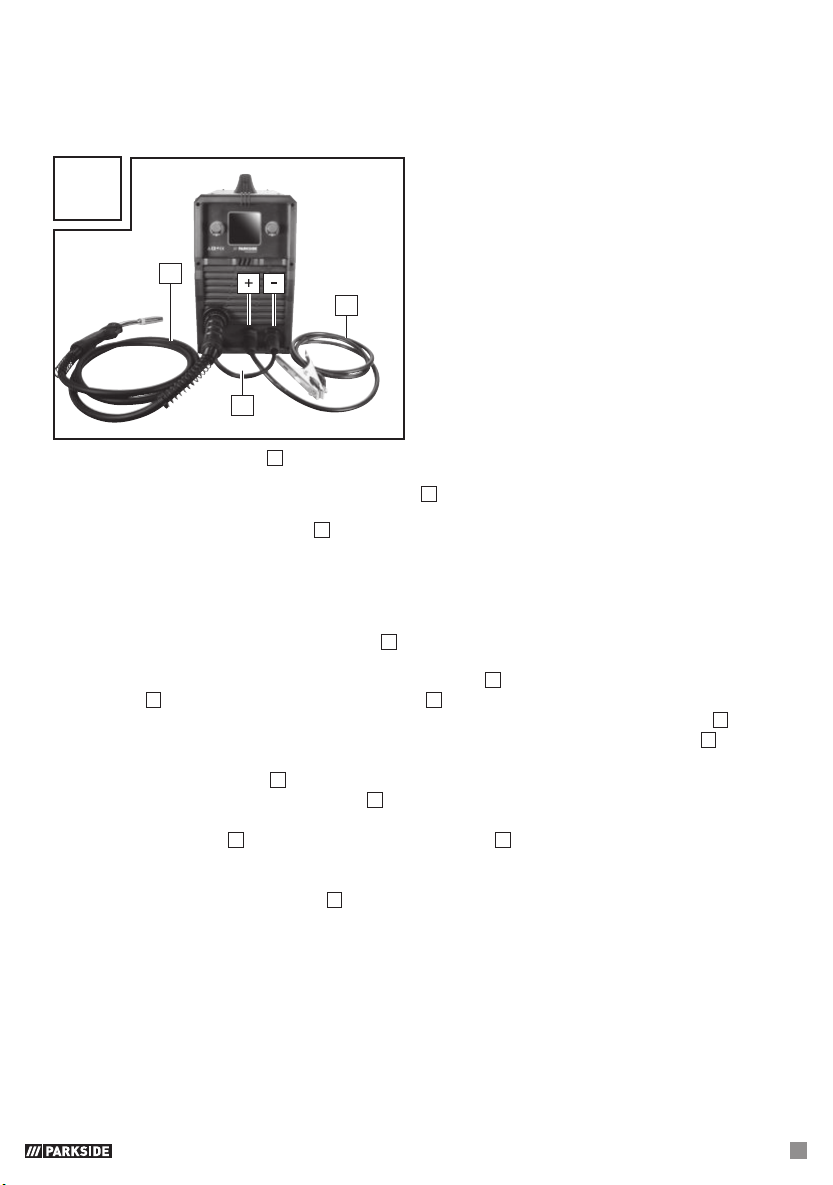
FR/BE/CH
79
z Adaptation de l'appareil pour le soudage avec fil fourré sans gaz
inerte
SI vous utilisez du fil fourré avec gaz inerte intégré, vous n'avez pas besoin d'une alimentation externe
en gaz inerte.
U
7
4
6
Branchez d’abord la prise 6 avec le pôle «-» (cf. fig. U). Serrez en tournant dans le sens horaire.
En cas de doute, demandez conseil à un spécialiste.
Branchez ensuite le faisceau avec raccord direct 7 avec le raccord correspondant.
Fixez le raccord en serrant le raccord dans le sens horaire.
Reliez le câble de mise à la terre 4 au pôle «+» correspondant (cf. fig. U) et tournez le raccord
dans le sens horaire pour le fixer.
z Monter l’adaptateur supplémentaire pour les bobines de fil à
souder de 450 g ou 1 kg
L’utilisation de l’adaptateur supplémentaire 37 permet d’adapter le poste à souder PMPS200B1 à
l’utilisation de bobines de fil à souder de 450 g ou 1 kg.
Commencez par défaire la fixation bobine de fil d’apport 28 et enlevez l’adaptateur bobine de fil
d’apport 35. Montez l’adaptateur supplémentaire 37 comme sur la figure V.
Pour cela, placez l’adaptateur en position et fixez-le avec la fixation bobine de fil d’apport 28.
Pour monter la bobine de fil de 450 g ou de 1 kg, démontez le dispositif de verrouillage 38 en
appuyant dessus puis en le tournant légèrement vers la gauche.
Enlevez ensuite la rondelle 39. Posez la bobine de fil sur le support correspondant. Veillez à ce que
la bobine se déroule du côté du passe-fil 29 et à ce que l’extrémité du fil de soudage se trouve
au-dessus de la bobine de soudage.
Replacez la rondelle 39 et fixez le dispositif de verrouillage 38 en appuyant dessus puis en le
tournant légèrement vers la droite.
Suivez ensuite la procédure décrite au chapitre suivant «Placement du fil à souder» à partir du
point «Desserrez la vis de réglage 25 et basculez-la vers le bas (cf. fig.I)».
La figure W montre une bobine de fil installée (n’est pas comprise dans la livraison).
Pour les plus grosses bobines de fil, démontez l’adaptateur supplémentaire. Pour cela, procédez
dans le sens inverse du montage de l’adaptateur supplémentaire.
Page 80
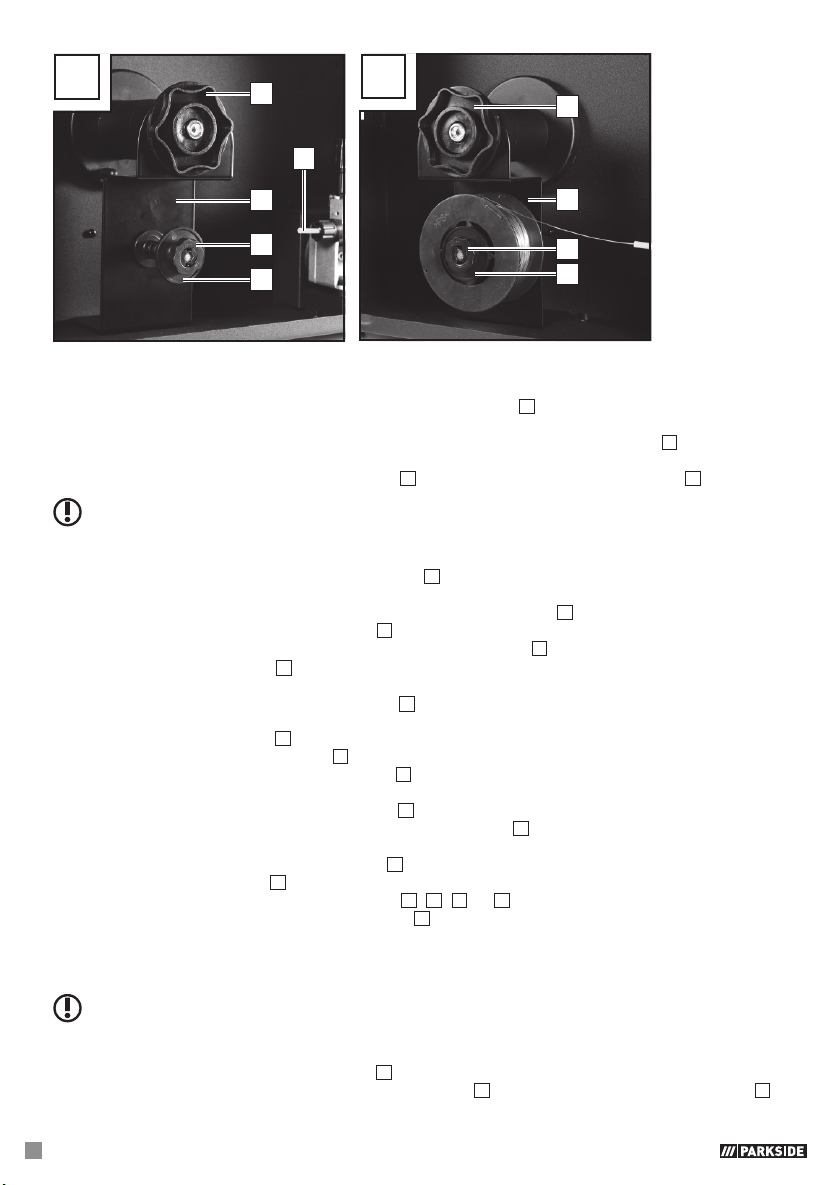
80
FR/BE/CH
W
28
37
38
39
V
28
37
38
39
29
z Préparer le fil de soudage
Déverrouillez et ouvrez le couvercle pour l’unité d'apport de fil 1, en poussant le bouton de
déverrouillage vers le haut.
Déverrouillez l’unité de galet en tournant la fixation de la bobine de fil de soudage 28 dans le sens
antihoraire (cf. fig.G).
Tirez la fixation de la bobine de fil de soudage 28 du support de la bobine de fil d’apport 33 (cf. fig. G).
REMARQUE: Vérifiez que l’extrémité du fil ne se défasse pas et que la bobine se déroule toute
seule. L’extrémité du fil ne doit être défaite que pendant le montage.
Défaites entièrement la bobine de fil de soudage 32, pour qu’elle se déroule sans problème.
Toutefois, ne défaites pas encore l'extrémité du fil.
Si la bobine de fil a un diamètre d’env. 10 cm, enlevez l’adaptateur 35. Pour les bobines de fil d’un
diamètre d’env. 5 cm, laissez l’adaptateur 35 en position.
Posez la bobine de fil sur le support de la bobine de fil d’apport 33. Veillez à ce que la bobine se
déroule du côté du passe-fil 29 et à ce que l’extrémité du fil de soudage se trouve sous la bobine de
soudage (cf. fig. M et N).
Reposez la fixation de la bobine de soudage 28 et verrouillez-le en appuyant et tournant dans le
sens horaire.
Desserrez la vis de réglage 25 et basculez-la vers le bas (cf. fig.I).
Tournez l’unité de galet de pression 26 vers le côté (cf. fig.J).
Desserrez le support de galet d’entraînement 27 en tournant dans le sens antihoraire et tirez-le vers
l’avant (cf. fig.K).
Vérifiez sur le dessus du galet d’entraînement 21 que l’épaisseur du fil correspond bien.
Si nécessaire, retournez ou remplacez le galet d’entraînement 21. Le fil de soudage doit se trouver
dans la rainure supérieure!
Reposez le support du galet d'entraînement 27 et vissez-le dans le sens horaire.
Enlevez la buse du brûleur 8 en tirant et tournant dans le sens horaire (cf. fig. L).
Dévissez la buse de soudage correspondante 17, 18, 19 ou 20 (cf. fig. L).
Veillez à ce que le faisceau avec raccord direct 7 soit le plus droit possible en partant du poste à
souder (le poser au sol).
Saisissez l’extrémité du fil du bord de la bobine.
Coupez l’extrémité du fil avec une pince coupante pour enlever le bout abîmé et tordu du fil (cf. fig.M).
REMARQUE: Le fil de soudage doit toujours être tendu pour éviter que le rouleau ne se vide!
Il est conseillé de travailler à deux personnes.
Poussez le fil de soudage dans le passe-fil 29 (cf. fig. N).
Passez le fil de soudage le long du galet d’entraînement 21 et poussez-le ensuite dans le passe-fil 29.
Page 81
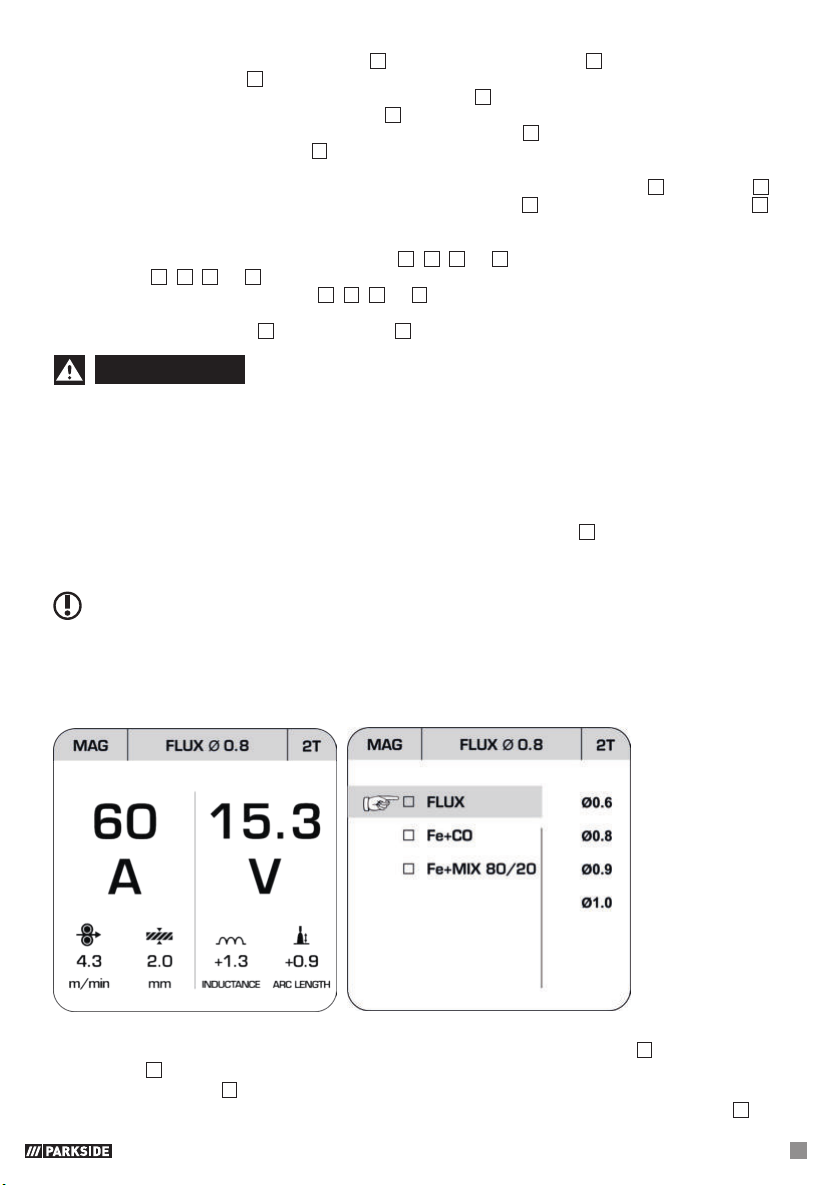
FR/BE/CH
81
Faites pivoter l’unité de galet de pression 26 vers le galet d’entraînement 21 (cf. fig. P).
Posez la vis de réglage 25 (cf. fig.P).
Réglez la contre-pression au moyen de la vis de réglage 25. Le fil à souder doit être tendu entre le
galet de pression et le galet d’entraînement 21 dans le guide supérieur, sans être écrasé (cf. fig.O).
Allumez le poste à souder en actionnant l'interrupteur principal 23 (cf. fig. C).
Actionnez la touche de la torche 9. Veillez à ce que la bouteille de gaz inerte reste bien fermée
jusqu’à ce que le fil de soudage soit dans la position souhaitée.
Le dispositif d’entraînement du fil fait alors passer le fil de soudage dans le faisceau 7 et le brûleur 10.
Dès que le fil de soudage dépasse de 1–2 cm du col de cygne 30, relâcher la touche du brûleur 9
(cf. fig. Q).
Éteignez le poste à souder.
Revissez la buse de soudage correspondante 17, 18, 19 ou 20 (cf. fig. R). Veillez à ce que l’élément
de torche 17, 18, 19 ou 20 soit adapté au diamètre du fil de soudage utilisé. Pour le fil de soudage
fourni, utilisez l’élément de torche 17, 18, 19 ou 20 à la désignation 1,0 ou 1,0 A, lorsque vous
utilisez le fil solide en aluminium.
Reliez la buse du brûleur 8 au col de cygne 30 en tournant vers la droite (cf. fig. S).
AVERTISSEMENT
Pour prévenir tout risque de choc électrique, de blessure ou de dommage,
débranchez la fiche secteur de la prise murale avant toute intervention de maintenance ou tout travail
préparatoire.
z Soudage avec du fil-électrode
z Allumer et éteindre l’appareil
Pour allumer et éteindre le poste à souder, actionnez l’interrupteur principal 23. Débranchez la fiche
secteur de la prise murale si vous n’utilisez pas le poste à souder pendant un long moment.
C’est le seul moyen de mettre l’appareil hors tension.
REMARQUE: Toutes les valeurs des schémas ci-après ne sont fournies qu’à titre d’exemple et ne
constituent en aucun cas une recommandation pour des paramètres de soudage.
z Soudage MAG
Schéma 3 Schéma 4
Si vous choisissez le mode MAG, vous avez le choix entre fil fourré et fil d’acier.
Appuyez d’abord sur le commutateur rotatif pour le réglage du courant de soudage
13
(ci-après
commutateur 13).
Tournez le commutateur 13 pour sélectionner le champ supérieur central. Vous y trouverez le type de fil
actuellement sélectionné [FLUX 0,08 dans le schéma 3]. Appuyez de nouveau sur le commutateur 13,
Page 82
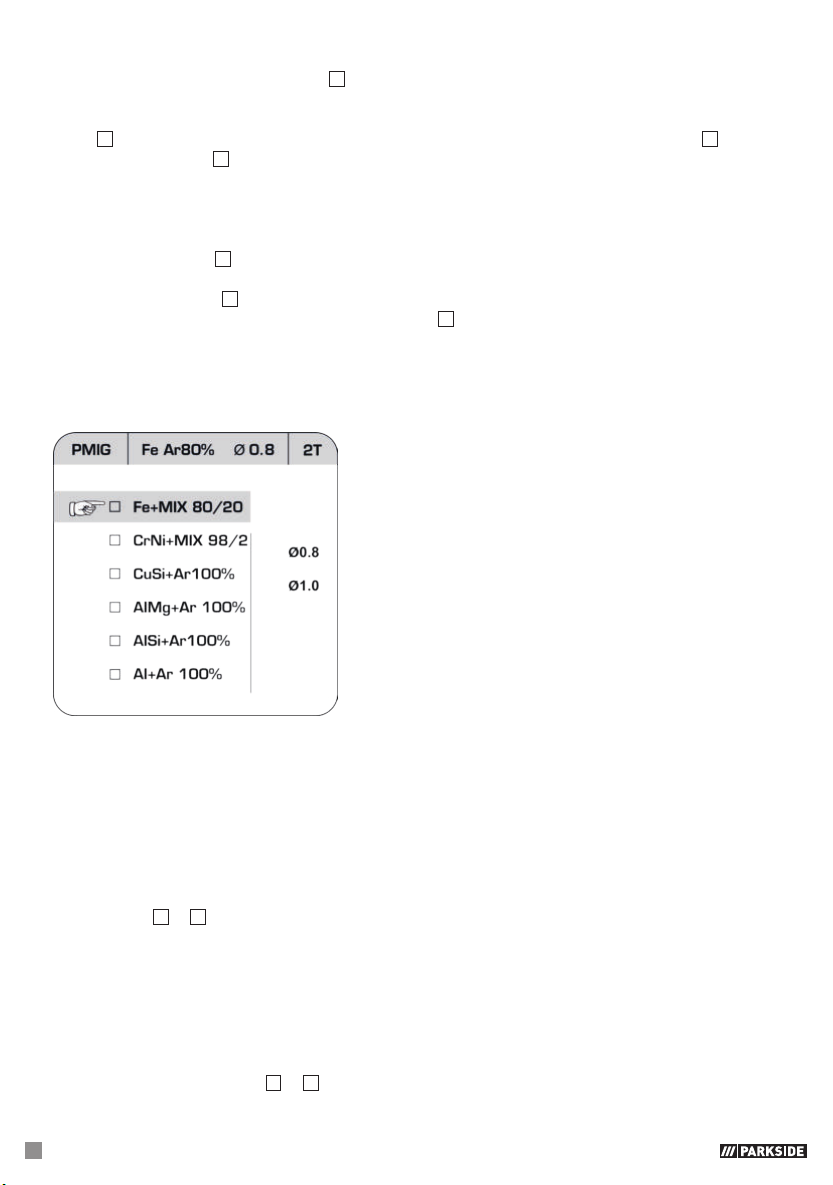
82
FR/BE/CH
Pour aller au menu de sélection du fil [schéma 4].
Tournez et appuyez sur le commutateur 13 pour sélectionner le fil de soudage et, le cas échéant, le gaz
inerte utilisé. Pour le fil d’acier (Fe + CO / Fe + MIX 80/20), vous pouvez utiliser du CO2 ou un
mélange de 80 % d’argon / 20 % de CO2 comme gaz inerte. Tournez et appuyez ensuite sur le commutateur 13 pour régler le diamètre du fil. Appuyez sur le commutateur de réglage de la tension 12
(ci-après Commutateur 12) pour revenir aux paramètres de soudage. Vous pouvez alors choisir dans la
barre supérieure de manière analogique entre «2T» (2 temps) et «4T» (4 temps).
Pour le soudage à 2 temps, la tension est activée tant que vous appuyez sur la gâchette de la torche.
Pour le soudage à 4 temps, la tension est activée dès que vous appuyez brièvement sur la gâchette de
la torche avant de la relâcher. La tension est désactivée dès que vous rappuyez sur la gâchette.
Tournez le commutateur 13 pour régler le courant de soudure. L’avancement du fil s’adapte automatiquement
et l’écran affiche une indication pour l’épaisseur du matériau à souder, en mm.
Tournez le commutateur 12 pour régler la tension et modifier, par conséquent, la longueur de l’arc
«ARC LENGTH». Si vous appuyez sur le commutateur 12 avant de le tourner, vous pouvez ajuster
l’inductance «INDUCTANCE».
z Soudage PMIG
Schéma 5
Pour réduire la formation d’éclaboussures et pour une meilleure stabilité de l’arc, vous pouvez choisir le
type MIG pulsé. Ce procédé permet de choisir entre fil d’acier, CrNi, CuSi, AlMg, AlSi et fil d’aluminium
[schéma 5]. Le gaz inerte utilisé reste indiqué.
Vous utiliserez les gaz inertes suivants en fonction du fil choisi:
Fe (fil d’acier): [80 % d’argon / 20 % de CO2]
Fil CrNi (inox): [98 % d’argon / 2 % de CO2]
CuSi, AlMg, AlSi et fil d’aluminium: [100 % d’argon]
La navigation dans le menu PMIG se fait comme la navigation dans le menu «MAG», par le biais des
commutateurs 12 et 13. Vous pouvez également régler le diamètre du fil de soudage utilisé et choisir
entre «2T» et «4T».
z Soudage DPMIG
Le procédé MIG double pulsée réduit la transmission de chaleur sur le matériau. Ce procédé convient
ainsi particulièrement pour le soudage sur des tôles fines en acier et en aluminium.
Pour ce procédé, vous pouvez utiliser les mêmes fils-électrodes et les mêmes gaz inertes que pour le
soudage PMIG. La navigation dans le menu DPMIG se fait comme la navigation dans le menu «MAG»,
par le biais des commutateurs
12
et 13. Vous pouvez également régler le diamètre du fil de soudage
utilisé et choisir entre «2T» et «4T».
Page 83
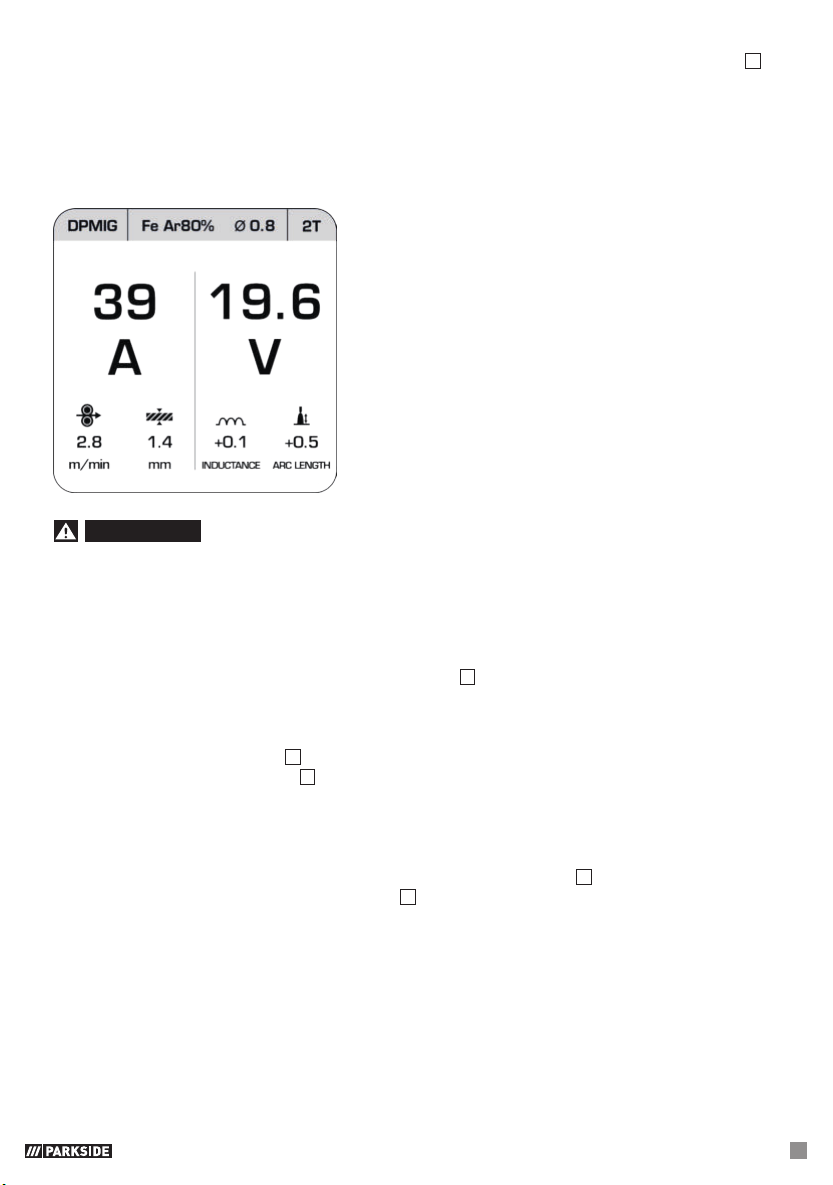
FR/BE/CH
83
Après avoir sélectionné le fil de soudage utilisé, vous pouvez appuyer deux fois sur le commutateur 13
pour ouvrir le diagramme des paramètres. Vous pouvez configurer les différents paramètres pour le
procédé DPMIG. Nous recommandons d’utiliser les paramètres préconfigurés. Les utilisateurs expérimentés
pourront configurer les différents paramètres pour ajuster plus précisément le soudage à leurs travaux.
Pour réinitialiser les paramètres configurés, retournez dans le menu DPMIG [schéma 6] et appuyez
pendant 5 secondes sur le commutateur 12.
Schéma 6
AVERTISSEMENT
RISQUE DE BRÛLURES!
Les pièces soudées étant très chaudes, vous risquez de vous brûler. Utilisez toujours une pince pour
déplacer les pièces soudées chaudes.
Une fois le poste à souder branché sur le secteur, procédez comme suit:
Enfilez des vêtements de protection conformément aux instructions et préparez votre poste de travail.
Raccordez le câble de masse avec la borne de masse 4 sur la pièce à traiter. Assurez-vous que le
contact électrique est correct.
La pièce à usiner ne doit pas présenter de peinture ou de rouille sur la partie à souder.
Configurez le paramètre de soudage en fonction du procédé de soudage sélectionné.
Approchez la buse du brûleur 8 de l’endroit de la pièce à usiner où vous souhaitez réaliser le soudage.
Actionnez la touche du brûleur 9 pour faire avancer le fil de soudage. Lorsque l’arc brûle,
l’appareil fait progresser le fil de soudure dans le bain de fusion de soudure.
Pour estimer le réglage optimal du courant de soudure, effectuez un test sur un échantillon.
L'arc est bien réglé lorsqu'il émet un ronflement doux et régulier.
En cas de bruit pétaradant, augmentez la puissance (augmentez le courant de soudage).
Lorsque le noyau de soudure est suffisamment grand, passez le brûleur 10 lentement le long du bord
souhaité. La distance entre la buse du brûleur 8 et la pièce à traiter doit être la plus réduite possible
(10mm max.).
Faites éventuellement des allers-retours pour étendre le bain de fusion. Pour les personnes les moins
expérimentées, la première difficulté consiste à générer un arc correct. Pour cela, vous devez régler
correctement le courant de soudure.
La profondeur de soudage (profondeur de la soudure dans le matériau) doit être assez importante,
mais le bain de fusion ne doit pas traverser la pièce à traiter.
Le fil de soudage ne peut pas fondre correctement si le courant de soudure est trop faible.
Dans ce cas, le fil de soudage plonge dans le bain de fusion jusqu'à la pièce à traiter.
Laissez refroidir la soudure avant d’éliminer le laitier. Pour reprendre une soudure là où vous l’avez
interrompue:
Page 84
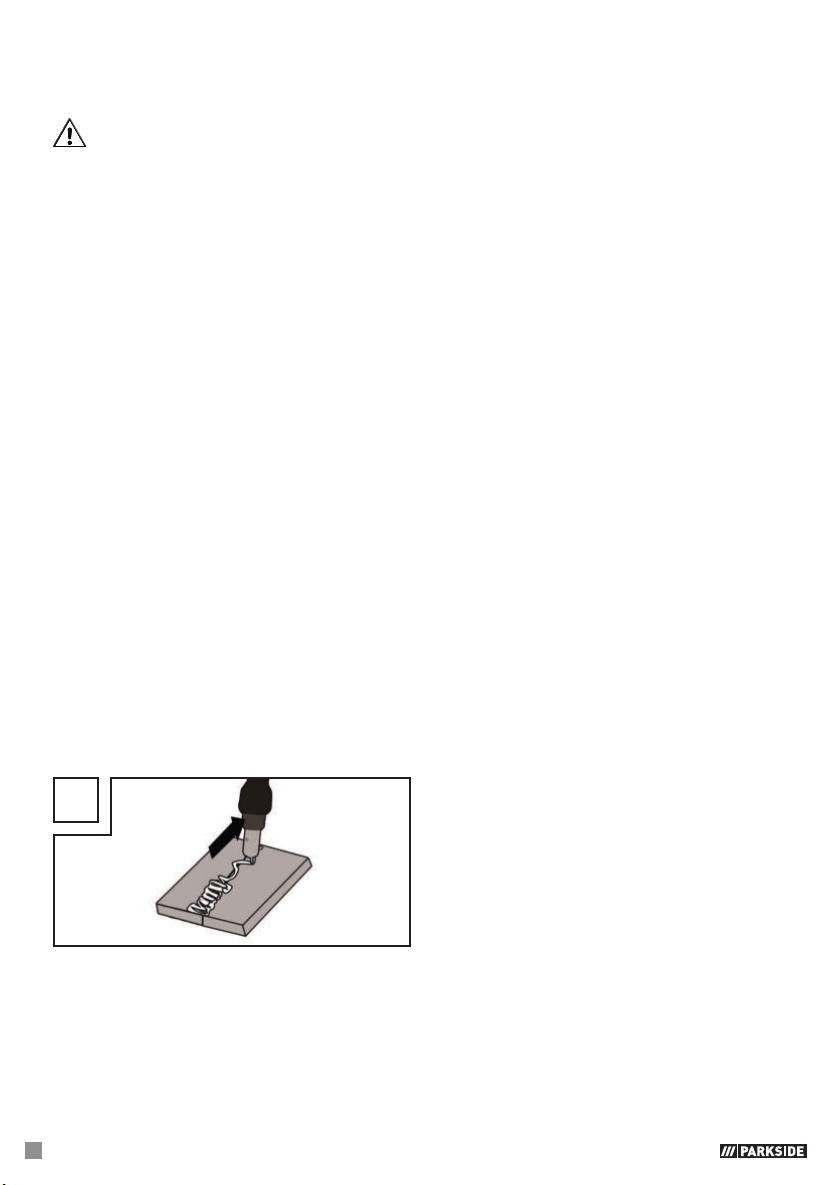
84
FR/BE/CH
Éliminez le laitier sur le point de démarrage.
Allumez l'arc dans la rainure, dirigez-le vers le point de démarrage, faites-le fondre correctement
puis reprenez la soudure.
ATTENTION! Après le soudage, veillez à toujours reposer le brûleur sur un support isolé.
À la fin des travaux de soudage et lors d’une pause, éteignez toujours le poste à souder et
débranchez la fiche secteur de la prise murale.
z Créer un cordon de soudure
Point ou soudure par à-coups
Le brûleur est poussé vers l’avant. Résultat: la profondeur de pénétration est plus faible, la largeur du
cordon est plus grande, le dessus (surface visible du cordon) est plus plat et la tolérance aux défauts de
liaison est accrue (défaut de fusion du matériau).
Cordon de soudure tiré
Le brûleur est éloigné du cordon de soudure (fig.X). Résultat: La profondeur de pénétration est plus grande,
la largeur du cordon est plus petite, le dessus est plus haut et la tolérance aux défauts de liaison est
moindre.
Liaisons soudées
Il existe deux types de liaisons en matière de soudure: liaisons soudées bout à bout (angle extérieur) et
soudage d’angle (angle intérieur et recouvrement).
Liaison soudée bout à bout
Pour une liaison soudée bout à bout sur un matériau de 2 mm d’épaisseur max., les bords á soudés sont
juxtaposés. Pour les matériaux plus épais, il convient d’écarter les pièces de 0,5 à 4mm.
La distance idéale dépend du matériau soudé (aluminium ou acier), de la composition du matériau et du
type de soudure choisi. Testez la distance optimale sur un échantillon.
Liaison soudée bout à bout plate
Réalisez un soudage sans interruption avec une profondeur de pénétration suffisante.
Cette opération nécessite une bonne préparation. La qualité de la soudure dépend de l’intensité du
courant, de la distance entre les bords soudés, de l’inclinaison du brûleur et du diamètre du fil à souder.
Plus le brûleur est vertical au-dessus de la pièce à traiter, plus la profondeur de pénétration est importante.
X
Pour prévenir ou limiter les déformations lors du durcissement du matériau, fixez les pièces à traiter.
Évitez de rigidifier la structure soudée pour prévenir les cassures au niveau de la soudure. Vous pouvez
réduire ces risques en tournant la pièce à traiter de manière à pouvoir réaliser la soudure en un passage
dans chaque sens.
Page 85
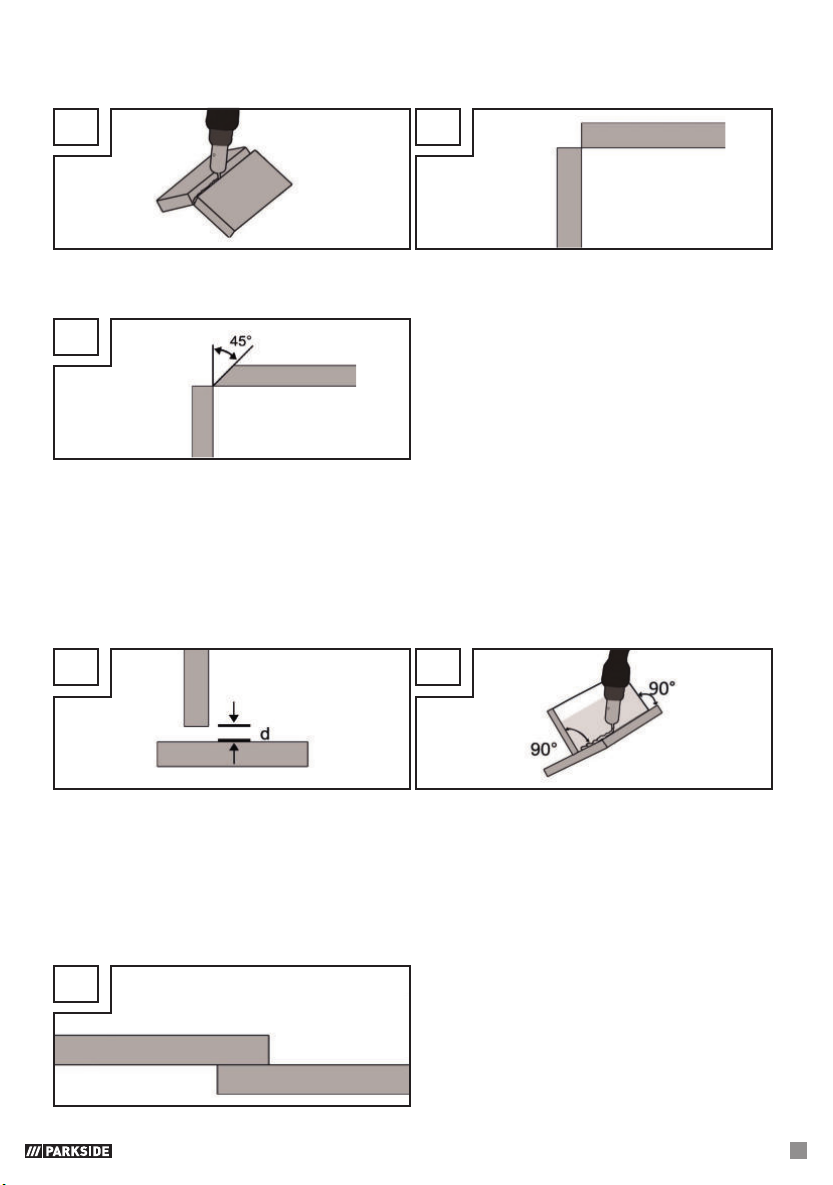
FR/BE/CH
85
Liaison soudée sur l’angle extérieur
Ce type de préparation est très simple (figuresY, Z).
Y
Z
Elle ne convient pas pour les matériaux plus épais. Dans ce cas, il est préférable de préparer la liaison
comme indiqué ci-dessous, où le bord d’une des plaques est biseauté (fig.AA).
AA
Soudage d’angle
Pour réaliser un soudage d’angle, les deux pièces à traiter sont posées perpendiculairement l’une par
rapport à l’autre. Le cordon doit avoir une forme triangulaire avec des côtés isocèles et une forme
légèrement concave (fig.AB, AC).
Liaison soudée dans l’angle intérieur
La préparation de cette liaison soudée est très simple et convient pour des épaisseurs jusqu’à 5mm.
La dimension «d» doit être le plus possible réduite et ne doit en aucun cas dépasser 2mm (fig. AB).
AB
AC
Elle ne convient pas pour les matériaux plus épais. Dans ce cas, il est préférable de préparer une liaison
comme illustré dans la Figure AA, avec le bord d'une des plaques biseauté.
Liaison soudée par recouvrement
Cette technique est notamment utilisée pour les bords à souder droits. La soudure est réalisée par un
cordon de soudure d’angle normal. Les deux pièces à traiter doivent être placées le plus près possible
l'une de l'autre (FigureAD).
AD
Page 86
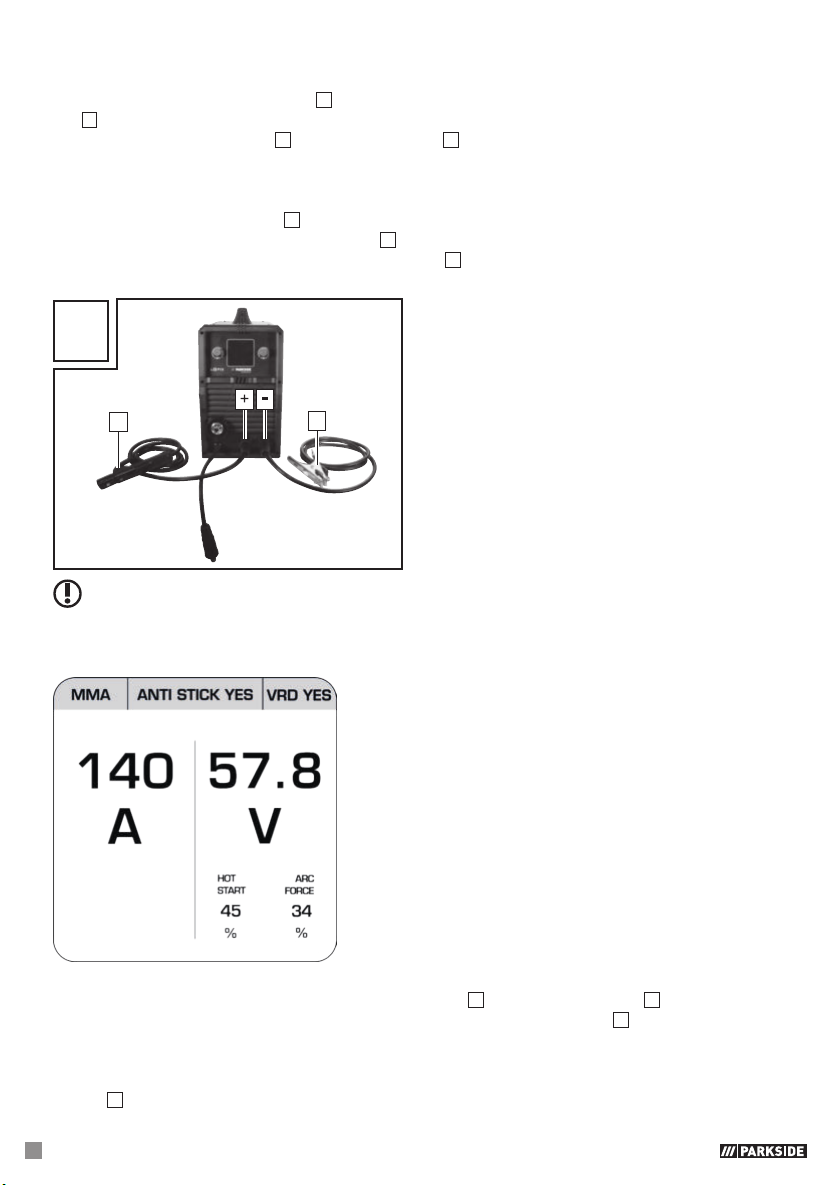
86
FR/BE/CH
z Soudage MMA
Vérifier que l’interrupteur principal 23 est sur la position «O» («OFF») et que le cordon d'alimentation
3
n’est pas branché à la prise secteur.
Brancher le porte-électrodes 5 et la borne de masse 4 au poste à souder, comme dans la figure AE.
Veillez également à tenir compte des indications du fabricant d’électrodes et à vérifier la polarité en
fonction du type d’électrodes utilisées.
Enfilez des vêtements de protection conformément aux instructions et préparez votre poste de travail.
Branchez la borne de masse 4 à la pièce à usiner.
Insérez l’électrode dans le porte-électrodes 5.
Allumer l'appareil en mettant l’interrupteur principal 23 en position «I» («ON»).
Choisissez le mode «MMA» comme dans le paragraphe «Sélection du processus de soudage».
AE
5
4
REMARQUE: Toutes les valeurs des schémas ci-après ne sont fournies qu’à titre d’exemple et ne
constituent en aucun cas une recommandation pour des paramètres de soudage.
Schéma 7
Lorsque vous choisissez le procédé MMA, vous pouvez régler le courant de soudage en tournant le
commutateur rotatif pour le réglage du courant de soudage 13 (ci-après commutateur 13). En outre, vous
pouvez activer les fonctions ANTI STICK et VRD en appuyant sur le commutateur 13 et en le tournant.
[Schéma 7] ANTI STICK empêche les électrodes de coller sur la pièce à usiner. VRD permet de réduire la
tension lorsque vous n’êtes pas en train de souder. Cela permet d’augmenter la sécurité lors de vos
travaux. Si vous tournez ou appuyez sur le commutateur avant de le tourner pour le réglage de la
tension
12
, vous pouvez régler les valeurs HOT START et ARC FORCE. Lorsque vous augmentez la valeur
Page 87
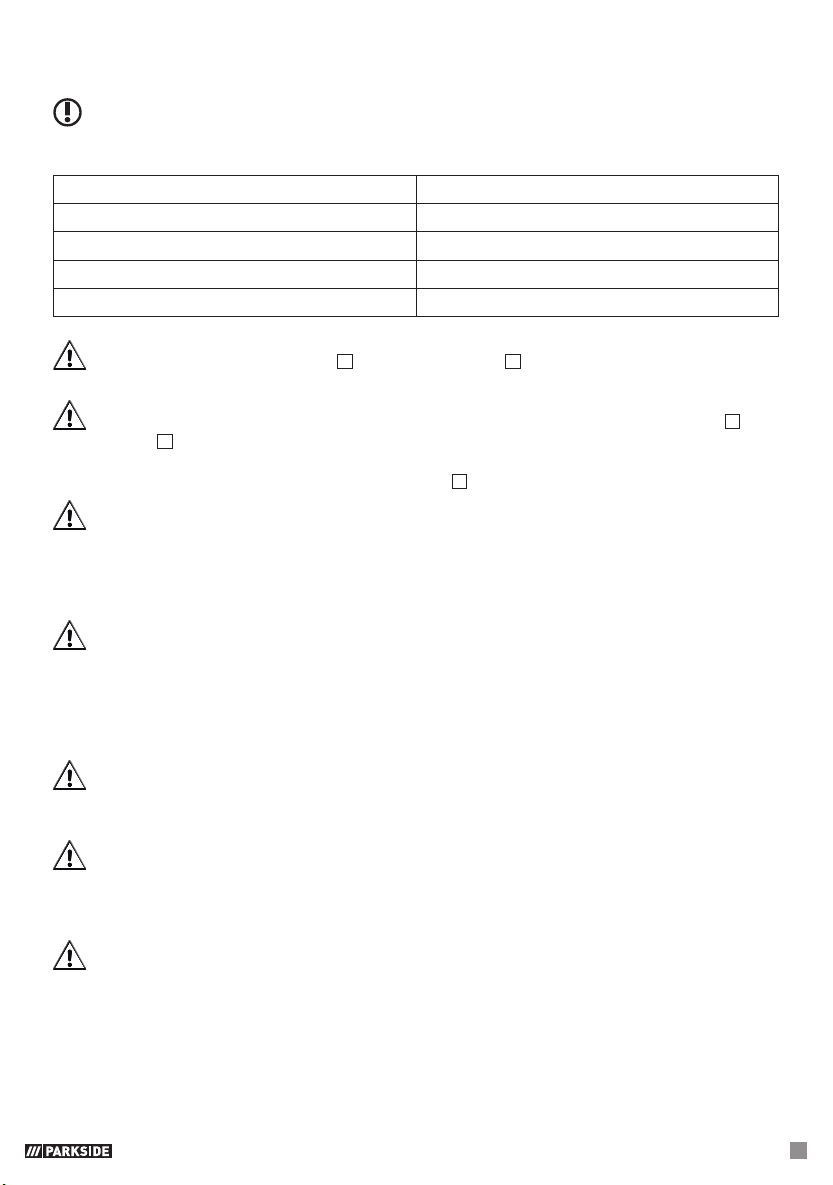
FR/BE/CH
87
HOT START, vous simplifiez l’allumage de l’arc. À l'instar de la valeur ANTI STICK, ARC FORCE permet
d’empêcher que l’électrode reste collée sur la pièce à usiner.
REMARQUE: Vous trouverez dans le tableau suivant les valeurs indicatives sur le courant de
soudure en fonction du diamètre de l’électrode.
Ø électrodes Courant de soudage
1,6 mm 40–60 A
2,0 mm 60–80 A
2,5 mm 80–100 A
3,2 mm 100–140 A
ATTENTION! La borne de masse 4 et le porte-électrodes 5/l’électrode ne doivent jamais entrer
en contact direct.
ATTENTION! Lors d’un soudage avec des baguettes d’électrodes, le support d’électrodes 5 et la
borne de terre 4 doivent être raccordées selon les indications du fabricant d’électrodes.
Enfilez des vêtements de protection conformément aux instructions et préparez votre poste de travail.
Pour terminer le travail, mettre l’interrupteur principal 23 sur «O» («OFF»).
ATTENTION!
Ne tamponnez pas l’électrode sur la pièce à usiner. Vous risqueriez de l’endommager
ou de ne pas déclencher l’arc correctement. Dès que l’arc est déclenché, essayez de garder une
distance par rapport à la pièce à usiner qui correspond au diamètre de l’électrode utilisée.
La distance doit être constante pendant les travaux de soudure. L’électrode doit avoir une inclinaison de
20–30 degrés dans le sens du travail.
ATTENTION! Utilisez toujours une pince pour enlever les électrodes usagées ou déplacer les
pièces à usiner brûlantes. Veillez à déposer le porte-électrodes sur un support isolant. Laissez refroidir la
soudure avant d’éliminer le laitier. Pour reprendre une soudure là où vous l’avez interrompue:
Enlevez les scories sur le point de raccord.
Allumez l’arc dans la rainure, dirigez-le vers le point de raccord, faites-le fondre correctement puis
reprenez la soudure.
ATTENTION! Les travaux de soudure produisent de la chaleur. Après utilisation, laissez refroidir
le poste à souder au moins une demi-heure en circuit ouvert. Vous pouvez également le laisser refroidir
pendant une heure. Ne remballez l’appareil qu’une fois que sa température est normale.
ATTENTION! Une tension inférieure de 10 % à la tension nominale d’entrée peut avoir les
conséquences suivantes:
Le courant diminue sur l’appareil.
L’arc est interrompu ou devient instable.
ATTENTION!
Le rayonnement de l’arc peut provoquer des inflammations oculaires et des brûlures de la peau.
Les scories peuvent provoquer des blessures oculaires et des brûlures.
Utiliser uniquement les câbles de soudage fournis avec l'appareil. Vous avez le choix entre un
soudage par point ou au cordon. Vous trouverez ci-après l’impact de la direction du mouvement sur
la propriété de la soudure:
Page 88
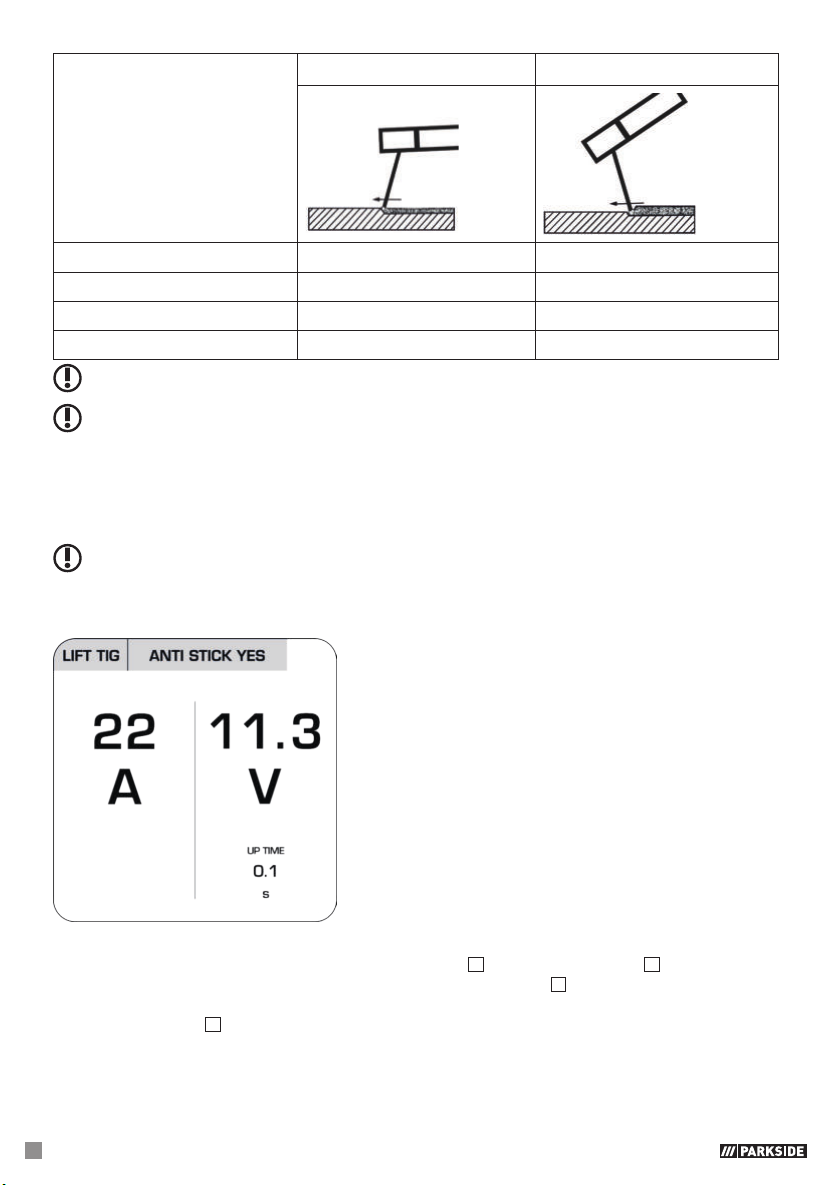
88
FR/BE/CH
Soudage par point Soudage au cordon
Pénétration petite plus grande
Largeur de la soudure plus grande petite
Cordon de soudure Plus plat Plus épais
Défaut de la soudure plus grande petite
REMARQUE: Vous pouvez choisir le type de soudure le plus adapté après avoir effectué un essai.
REMARQUE: Remplacez l’électrode une fois qu’elle est entièrement usée.
z Soudage TIG
Pour le soudage TIG, veuillez vous reporter aux indications de votre torcher TIG. Le mode WIG/TIG peut
être activé conformément à la description sous «Sélection du processus de soudage».
REMARQUE: Toutes les valeurs des schémas ci-après ne sont fournies qu’à titre d’exemple et ne
constituent en aucun cas une recommandation pour des paramètres de soudage.
Schéma 8
Lorsque vous choisissez le procédé TIG, vous pouvez régler le courant de soudage en tournant le
commutateur rotatif pour le réglage du courant de soudage 13 (ci-après commutateur 13). En outre, vous
pouvez activer la fonction ANTI STICK en appuyant sur le commutateur 13 et en le tournant. [Schéma 8]
ANTI STICK empêche les électrodes de coller sur la pièce à usiner. Tournez le commutateur pour le
réglage de la tension 12 pour régler la valeur pour UP TIME. Elle indique la vitesse à laquelle le courant
démarre au début du travail de soudage. Plus la valeur est élevée, plus le démarrage est lent.
Page 89
FR/BE/CH
89
z Maintenance et nettoyage
REMARQUE: Vous devez effectuer régulièrement la maintenance et les réparations du poste à
souder afin d'en garantir le bon fonctionnement, ainsi que la conformité aux consignes de sécurité.
Toute utilisation non conforme risque d'endommager l'appareil. Seul un électricien spécialiste qualifié est
habilité à effectuer les réparations.
Coupez l'alimentation électrique principale et actionnez l'interrupteur principal de l'appareil avant
d'effectuer tout travail de maintenance sur le poste à souder.
Nettoyez régulièrement le poste à souder avec de l'air, un chiffon ou une brosse.
En cas de composants défectueux ou nécessitant un remplacement, adressez-vous au personnel
compétent.
z Indications relatives à l’environnement et à la mise au rebut
NE JETEZ PAS LES OUTILS ÉLECTRONIQUES AVEC LES ORDURES MÉNAGÈRES!
RÉCUPÉREZ LES MATIÈRES PREMIÈRES PLUTÔT QUE D’ÉLIMINER LES DÉCHETS!
Conformément à la directive européenne 2012/19/EU, les appareils électriques usagés doivent
être collectés séparément et recyclés dans le respect de l’environnement. L’icône représentant une
poubelle barrée indique que cet appareil ne doit en aucun cas être jeté avec les ordures ménagères.
Vous devez déposer cet appareil dans un point de collecte, un centre de recyclage ou une déchetterie.
Nous éliminons gratuitement les appareils défectueux renvoyés. En outre, les distributeurs d’appareils
électroniques et électriques ainsi que les distributeurs d’aliments sont tenus de récupérer les produits.
LIDL vous permet de déposer les produits dans ses filiales et ses magasins. Le dépôt et le recyclage
ne vous coûteront rien. Lors de l’achat d’un appareil neuf, vous avez le droit de déposer gratuitement
un appareil usagé. Vous avez, en outre, la possibilité de déposer gratuitement jusqu’à trois appareils
usagés – dont aucun côté ne doit dépasser 25cm, indépendamment de l’achat d’un appareil neuf.
Avant tout dépôt, veuillez supprimer toutes les données personnelles.
Avant le dépôt, sortez les batteries ou les accumulateurs qui ne sont pas intégrés à l’appareil usagé
ainsi que les ampoules que vous pouvez retirer sans les endommager et déposez-les dans un centre de
collecte adapté.
Les batteries contenant des produits nocifs sont caractérisées par les symboles ci-contre interdisant
de les jeter avec les ordures ménagères. Les désignations du métal lourd en question sont:
Cd = cadmium, Hg = mercure, Pb = plomb. Déposez les batteries usagées dans un point de
collecte de votre ville ou de votre municipalité ou rapportez-les chez votre commerçant.
Vous vous conformez ainsi aux obligations légales et contribuez de manière essentielle à la protection
de l’environnement.
Respectez le marquage sur les différents emballages et triez-les si nécessaire.
Les emballages sont identifiés par des abréviations(a) et des chiffres(b) ayant la signification suivante:
1–7: plastiques, 20–22: papier et carton, 80–98: composites.
Page 90
90
FR/BE/CH
z Déclaration de conformité UE
Nous, la société
C. M. C. GmbH
Responsable des documents:
Dr. Christian Weyler
Katharina-Loth-Str. 15
DE-66386 St. Ingbert
ALLEMAGNE
déclarons sous notre responsabilité exclusive que le produit
Poste à souder multi-procédés avec technologie double pulsée
IAN: 409145_2207
Réf: 2572
Année de fabrication: 2023/18
Modèle: PMPS200B1
satisfait aux exigences de protection essentielles indiquées dans les directives européennes
Directive UE compatibilité électromagnétique:
2014/30/EU
Directive relative à la basse tension:
2014/35/EU
Directive RoHS:
2011/65/UE + 2015/863/UE
et leurs modifications.
L’objet de la déclaration décrit ci-dessus satisfait aux prescriptions de la directive 2011/65/UE du
Parlement et du Conseil Européen datée du 8juin2011 et relative à la limitation de l’utilisation de
certaines substances dangereuses dans les appareils électriques et électroniques.
Pour l’évaluation de la conformité, les normes harmonisées suivantes ont été prises comme références:
EN 60974-6:2016
EN 60974-10:2014/A1:2015
St. Ingbert, le 01/10/2022
Dr. Christian Weyler
- Assurance qualité -
z Remarques sur la garantie et le service après-vente
Garantie de la Creative Marketing Consulting GmbH
Chère cliente, cher client, cet appareil bénéficie d’une période de garantie de 3ans à compter de la
date d’achat. En cas de défaillance, vous êtes en droit de retourner ce produit au vendeur.
La présente garantie ne constitue pas une restriction de vos droits légaux.
Page 91
FR/BE/CH
91
z Conditions de garantie
Article L217-16 du Code de la consommation
Lorsque l‘acheteur demande au vendeur, pendant le cours de la garantie commerciale qui lui a été
consentie lors de l‘acquisition ou de la réparation d‘un bien meuble, une remise en état couverte par la
garantie, toute période d‘immobilisation d‘au moins sept jours vient s‘ajouter à la durée de la garantie
qui restait à courir. Cette période court à compter de la demande d‘intervention de l‘acheteur ou de
la mise à disposition pour réparation du bien en cause, si cette mise à disposition est postérieure à la
demande d‘intervention.
Indépendamment de la garantie commerciale souscrite, le vendeur reste tenu des défauts de conformité
du bien et des vices rédhibitoires dans les conditions prévues aux articles L217-4 à L217-13 du Code de
la consommation et aux articles 1641 à 1648 et 2232 du Code Civil.
Article L217-4 du Code de la consommation
Le vendeur livre un bien conforme au contrat et répond des défauts de conformité existant lors de la
délivrance.
Il répond également des défauts de conformité résultant de l‘emballage, des instructions de montage ou
de l‘installation lorsque celle-ci a été mise à sa charge par le contrat ou a été réalisée sous sa responsabilité.
Article L217-5 du Code de la consommation
Le bien est conforme au contrat :
1° S´il est propre à l‘usage habituellement attendu d‘un bien semblable et, le cas échéant :
-
s‘il correspond à la description donnée par le vendeur et posséder les qualités que celui-ci a présentées
à l‘acheteur sous forme d‘échantillon ou de modèle ;
- s‘il présente les qualités qu‘un acheteur peut légitimement attendre eu égard aux déclarations
publiques faites par le vendeur, par le producteur ou par son représentant, notamment dans la
publicité ou l‘étiquetage ;
2° Ou s‘il présente les caractéristiques définies d‘un commun accord par les parties ou être propre à
tout usage spécial recherché par l‘acheteur, porté à la connaissance du vendeur et que ce dernier
aaccepté.
Article L217-12 du Code de la consommation
L‘action résultant du défaut de conformité se prescrit par deux ans à compter de la délivrance du bien.
Article 1641 du Code civil
Le vendeur est tenu de la garantie à raison des défauts cachés de la chose vendue qui la rendent
impropre à l‘usage auquel on la destine, ou qui diminuent tellement cet usage que l‘acheteur ne l‘aurait
pas acquise, ou n‘en aurait donné qu‘un moindre prix, s‘il les avait connus.
Article 1648 1er alinéa du Code civil
L‘action résultant des vices rédhibitoires doit être intentée par l‘acquéreur dans un délai de deux ans à
compter de la découverte du vice.
z Période de garantie et revendications légales pour vices
La durée de la garantie n’est pas rallongée par la prestation de garantie. Ceci s’applique aussi aux
pièces remplacées et réparées. Les dommages et les vices que se trouvent déjà éventuellement à l’achat
doivent être signalés immédiatement après le déballage. Les réparations dues après la fin de la période
de garantie sont payantes.
Page 92
92
FR/BE/CH
z Étendue de la garantie
L’appareil a été fabriqué selon des critères de qualité stricts et contrôlé consciencieusement avant sa
livraison.
La garantie couvre les vices matériels et de fabrication. Cette garantie ne s’étend pas aux pièces du
produit soumises à une usure normale et qui, par conséquent, peuvent être considérées comme des
pièces d’usure, ni aux dommages sur des composants fragiles, comme p. ex. des interrupteurs, des
batteries et des éléments fabriqués en verre.
La garantie prend fin si le produit est endommagé suite à une utilisation inappropriée ou à un entretien
défaillant. Toutes les indications fournies dans le manuel d’utilisation doivent être scrupuleusement respectées pour garantir une utilisation conforme du produit. Les utilisations ou manipulations déconseillées
dans le mode d’emploi ou sujettes à un avertissement dans ce même manuel doivent impérativement être
évitées.
Le produit est exclusivement destiné à un usage privé et non commercial. Les manipulations incorrectes
et inappropriées, l’usage de la force ainsi que les interventions réalisées par toute autre personne que
notre centre de service après-vente agréé annulent la garantie.
z Faire valoir sa garantie
Pour garantir la rapidité d‘exécution de la procédure de garantie, veuillez respecter les indications
suivantes:
Veuillez conserver le ticket de caisse et le numéro de référence de l’article (par ex. IAN) au titre de
preuves d’achat pour toute demande. Le numéro de référence de l’article est indiqué sur la plaque signalétique, sur une gravure, sur la couverture de votre manuel (en bas à gauche) ou sur un autocollant placé
sur la face arrière ou inférieure de l’appareil.
En cas de dysfonctionnement de l’appareil ou de tout autre défaut, contactez en premier lieu le service
après-vente par téléphone ou par e-mail aux coordonnées indiquées ci-dessous.
Tout produit considéré comme défectueux peut alors être envoyé sans frais de port supplémentaires au
service après-vente indiqué, accompagné de la preuve d’achat et d’une description écrite du défaut
mentionnant également sa date d’apparition.
REMARQUE: Le site www.lidl-service.com vous permet de télécharger le présent mode d’emploi,
ainsi que d’autres manuels, des vidéos sur les produits et des logiciels.
Ce code QR vous permet
d’accéder directement à la page
du service après-vente de Lidl
(www.lidl-service.com).
Saisissez la référence de l’article
(IAN) 409145 pour ouvrir le
mode d’emploi correspondant.
Page 93
FR/BE/CH
93
z Service
Comment nous contacter:
FR, BE, CH
Nom : Ecos Office Forbach
Site web : www.cmc-creative.de
E-mail : [email protected]
Téléphone : 0033 (0) 3 87 84 72 34
Siège : Allemagne
IAN 409145_2207
Veuillez noter que les coordonnées fournies ci-après ne sont pas les coordonnées du service après-vente.
Contactez d’abord le service après-vente mentionné ci-dessus.
Adresse:
C. M. C. GmbH
Katharina-Loth-Str. 15
DE-66386 St. Ingbert
ALLEMAGNE
Commande de pièces de rechange:
www.ersatzteile.cmc-creative.de
Page 94
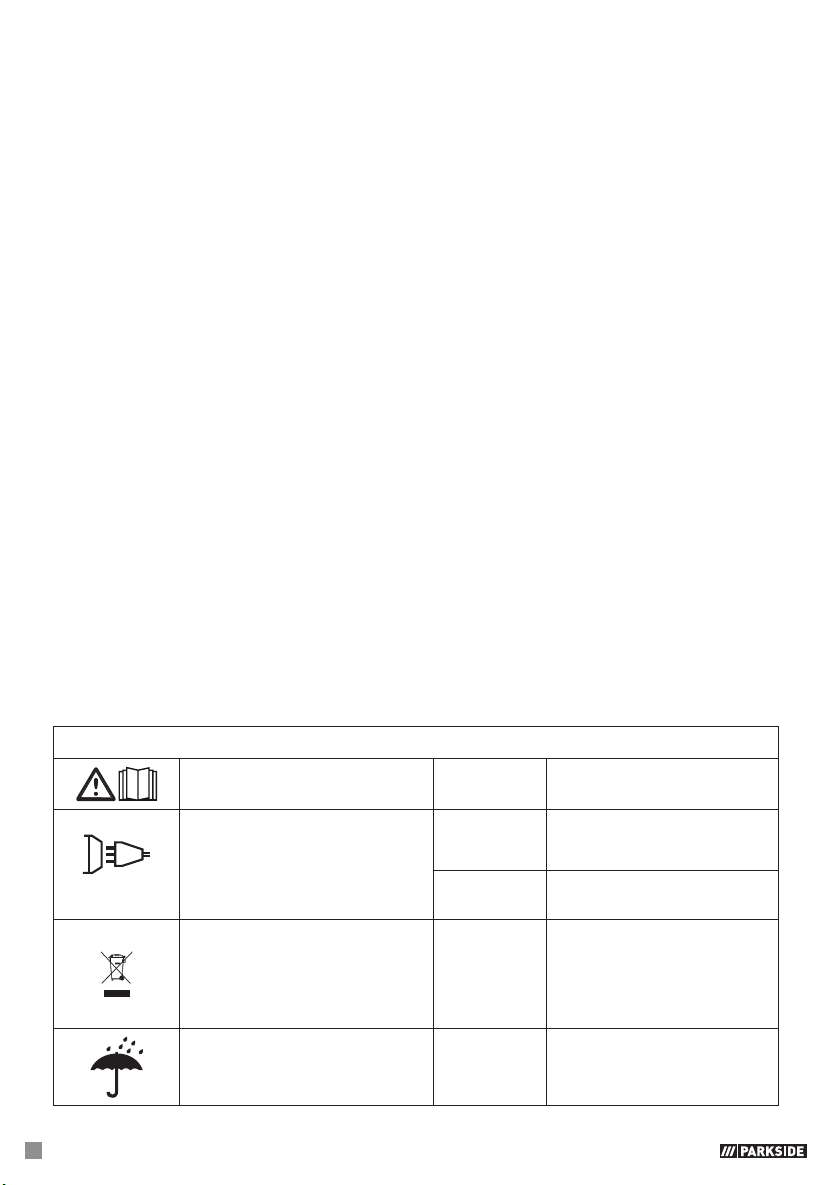
94
NL/BE
z Tabel van de gebruikte pictogrammen
Let op! Lees de
bedieningshandleiding!
I
2
Nominale stroom
van de lasstroom
1 ~ 50 Hz
Netingang; aantal fasen alsmede
wisselstroomsymbool en nominale
waarde van de frequentie.
I
1 eff
Effectieve waarde
van de grootste netstroom
U
0
Nominale waarde
van de nullastspanning
Het symbool van een
doorgestreepte vuilcontainer op
wielen hiernaast laat zien dat dit
apparaat is onderworpen aan
richtlijn 2012/19/EU.
U
1
Nominale waarde
van de netspanning
Gebruik het apparaat niet buiten
en nooit in de regen!
U
2
Gestandaardiseerde
bedrijfsspanning
Tabel van de gebruikte pictogrammen ...............................................................Pagina 94
Inleiding ................................................................................................................. Pagina 95
Gebruik conform de voorschriften ............................................................................. Pagina 96
Leveringsomvang .................................................................................................... Pagina 96
Beschrijving van de onderdelen ................................................................................Pagina 97
Technische gegevens ............................................................................................... Pagina 98
Veiligheidsvoorschriften .......................................................................................Pagina 99
Voor ingebruikname ............................................................................................Pagina 107
Lasmethode kiezen .................................................................................................Pagina 107
Montage voor het lassen met draadelektroden ...........................................................Pagina 108
Draadkern vervangen .............................................................................................Pagina 108
Aanpassen van het apparaat voor het lassen met massieve draad met beschermgas .......Pagina 108
Aanpassing van het apparaat voor lassen met gevulde draad zonder beschermgas .......Pagina 109
Extra adapter monteren voor lasdraadrollen met 450 g resp. 1kgdraad ...................... Pagina 110
Lasdraad plaatsen ..................................................................................................Pagina 110
Lassen met draadelektroden ............................................................................... Pagina 111
Apparaat in- en uitschakelen ....................................................................................Pagina 111
MAG-lassen ........................................................................................................... Pagina 112
PMIG-lassen ........................................................................................................... Pagina 113
DPMIG-lassen ......................................................................................................... Pagina 113
Lasnaad maken ......................................................................................................Pagina 115
MMA-lassen ........................................................................................................... Pagina 117
WIG/TIG-lassen ..................................................................................................... Pagina 119
Onderhoud en reiniging ....................................................................................... Pagina 120
Milieu-informatie en afvalverwijderingsrichtlijnen ............................................Pagina 120
EU-conformiteitverklaring .................................................................................... Pagina 121
Aanwijzingen over garantie en afhandelen van de service ............................. Pagina 121
Garantievoorwaarden ............................................................................................. Pagina 122
Garantieperiode en wettelijke garantieclaims ............................................................. Pagina 122
Omvang van de garantie ........................................................................................Pagina 122
Afwikkeling in geval van garantie .............................................................................Pagina 122
Service....................................................................................................................Pagina 123
Page 95
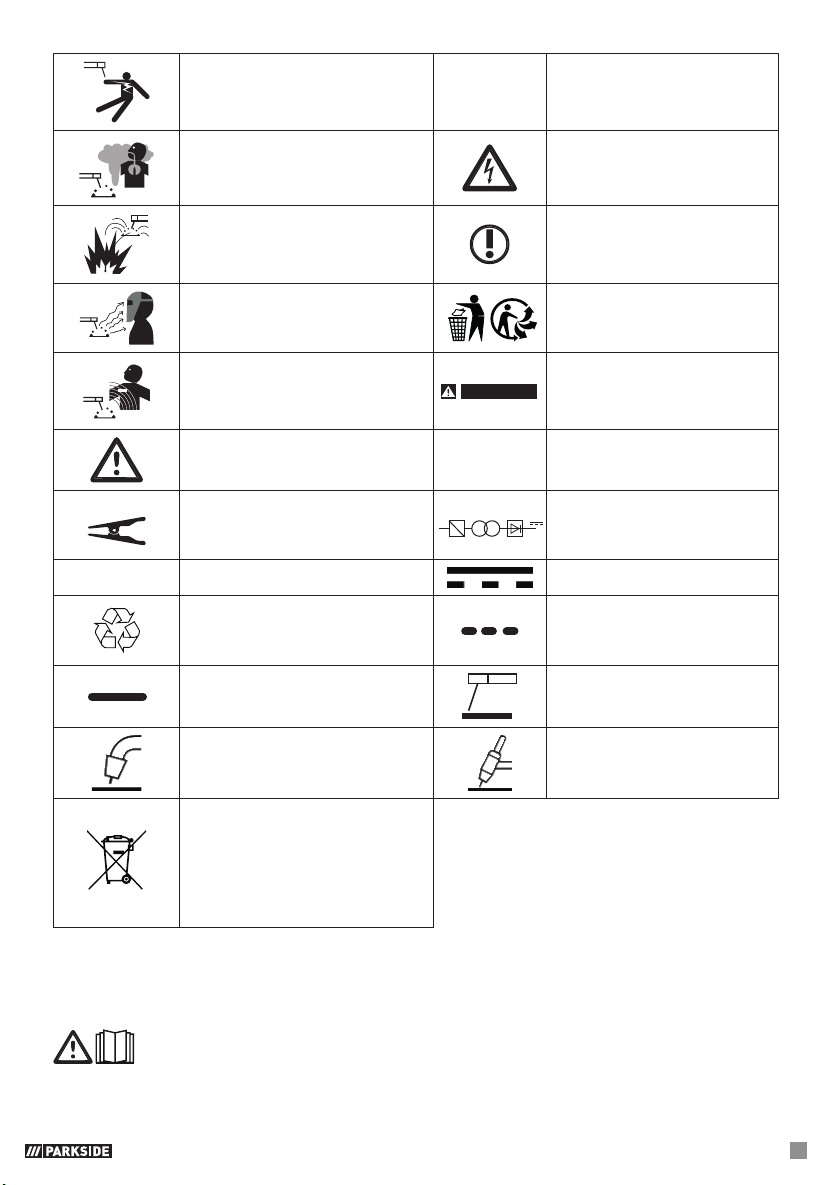
NL/BE
95
Elektrische schok van de
laselektrode kan dodelijk zijn!
I
1 max
Grootste nominale waarde
van de netstroom
Lasroken inademen kan schadelijk
zijn voor uw gezondheid.
Voorzichtig! Gevaar voor een
elektrische schok!
Lasvonken kunnen een explosie of
een brand veroorzaken.
Belangrijke aanwijzing!
Vlamboogstralen kunnen de
ogen beschadigen en de huid
verwonden.
Voer de verpakking en het
apparaat op een
milieuvriendelijke wijze af!
MV
Elektromagnetische velden kunnen
de werking van pacemakers
verstoren.
WAARSCHUWING
Ernstig tot dodelijk letsel
mogelijk.
Let op, mogelijke gevaren!
IP21S
Beschermingsgraad
Aardingsklem
1~
f1
f2
Eenfasige statische
frequentieomvormertransformator-gelijkrichter
H
Isolatieklasse
Gelijkstroom
Gemaakt van gerecycled
materiaal.
Grootste nominale lastijdwaarde
in de intermitterende modus Σ
t
ON
Grootste nominale lastijdwaarde
in de lopende modus t
ON (max)
Booglassen met de hand met
beklede staafelektroden
Metaal-inert- en actiefgas-lassen
inclusief het gebruik van vuldraad
Wolfraam-inert gas-lassen
U bent wettelijk verplicht om de
aldus gemarkeerde apparaten
in een door het niet-gesorteerde
stedelijk afval gescheiden vorm in
te leveren. Afvalverwijdering via
het huisvuil is verboden.
Multilasapparaat met dubbele pulstechnologie PMPS 200 B1
z Inleiding
Hartelijk gefeliciteerd! U hebt gekozen voor een van onze hoogwaardige apparaten.
Leer het product voor de eerste ingebruikname kennen. Lees hiervoor de volgende
bedieningshandleiding en de veiligheidsvoorschriften aandachtig door. De inbedrijfstelling
van dit gereedschap mag alleen door geïnstrueerde personen gebeuren.
Page 96
96
NL/BE
BUITEN HET BEREIK VAN KINDEREN HOUDEN!
z Gebruik conform de voorschriften
Het apparaat is bestemd voor het lassen met massieve draad (MIG en MAG), MMA-lassen (lassen met
staafelektroden), TIG-lassen (wolfraam-inert gas-lassen) evenals voor het lassen met gevulde draad.
Bij het gebruik van gevulde draden die geen beschermgas in vaste vorm bevatten, moet bovendien
beschermgas worden gebruikt. Bij gebruik van zelfbeschermende gevulde draad is geen aanvullend gas
nodig. Het beschermgas bevindt zich in dat geval in poedervorm in de lasdraad en wordt daardoor
direct de vlamboog in geleid. Daardoor is het apparaat bij werken in de openlucht ongevoelig voor
wind. Alleen draadelektroden die geschikt zijn voor het apparaat, mogen worden gebruikt.
Dit lasapparaat is geschikt voor het vlambooglassen met de hand van staal (MMA-lassen), roestvrij staal,
plaatstaal en gegoten materialen met behulp van de bijbehorende beklede elektroden. Neem hiervoor
de gegevens van de elektrodefabrikant in acht. Alleen elektroden die geschikt zijn voor het apparaat,
mogen worden gebruikt. Neem bij wolfraam-inert gas-lassen (TIG-lassen) beslist de gebruiksaanwijzing
en de veiligheidsinstructies van de gebruikte TIG-toorts in acht naast de aanwijzingen en veiligheidsinstructies in deze gebruiksaanwijzing. Een ondeskundige hantering van het product kan gevaarlijk
zijn voor personen, dieren en goederen. Gebruik het product alleen zoals is beschreven en voor de
vermelde toepassingen. Bewaar deze handleiding goed. Overhandig ook alle documentatie bij de
overdracht van het product aan derden. Elk gebruik dat afwijkt van het gebruik conform de voorschriften,
is verboden en mogelijk gevaarlijk. Schade door niet-inachtneming of verkeerd gebruik wordt niet door
de garantie gedekt en valt niet onder de aansprakelijkheid van de producent. Bij commercieel gebruik
vervalt de garantie. Bestanddeel van het gebruik conform de voorschriften is ook de inachtneming
van de veiligheidsaanwijzingen en van de montagehandleiding en van de gebruiksaanwijzingen in
de bedieningshandleiding. De geldende ongevallenpreventievoorschriften moeten uiterst nauwgezet
worden gerespecteerd. Het apparaat mag niet worden gebruikt:
in ruimtes die niet voldoende zijn geventileerd;
in een explosiegevaarlijke omgeving;
om buizen te ontdooien;
in de buurt van mensen met een pacemaker; en
in de buurt van licht ontvlambare materialen.
Resterend risico
Ook wanneer u het apparaat volgens de voorschriften gebruikt, blijven er altijd resterende risico's
bestaan. De volgende gevaren kunnen zich voordoen door de constructie en uitvoering van dit
MIG-puls-lasapparaat:
oogletsel door verblinding, aanraken hete onderdelen van het apparaat of van het werkstuk
(brandwonden);
bij ondeskundige beveiliging tegen ongevallen en brandgevaar door vliegende vonken of slakdeeltjes;
schadelijke emissies van rook en gassen, bij gebrek aan lucht resp. onvoldoende afzuiging in
gesloten ruimtes.
AANWIJZING: Verminder het resterende risico door het apparaat zorgvuldig en volgens de
voorschriften te gebruiken en alle aanwijzingen op te volgen.
z Leveringsomvang
1 multilasapparaat met dubbele pulstechnologie PMPS 200 B1
1 MIG-lastoorts met 2 m-laskabel
1 hoogwaardige, gegalvaniseerde, koperen aardingsklem A-vorm met 2 m-kabel
1 elektrodehouder MMA met 2 m-laskabel
4 stroommondstukken voor staaldraad/gevulde draad (1x 0,6 mm; 1x 0,8 mm; 1x 0,9 mm; 1x 1,0 mm)
Identificatie overeenkomstig diameter: 0,6; 0,8; 0,9; 1,0
Page 97
NL/BE
97
1 mondstuk aluminium (1x 1,0 mm voorgemonteerd)
1 slakkenhamer
1 draadkern voor aluminium draad (voorgemonteerd)
1 draadkern staal-/roestvrij staal- en gevulde draad
1 extra adapter
1 bedieningshandleiding
z Beschrijving van de onderdelen
1
Afdekking voor de
draadaanvoereenheid
20
Lasmondstuk (1,0 mm)
2
Greep
21
Aanvoerrol
3
Stroomstekker
22
Slakkenhamer
4
Aardingskabel met aardingsklem
23
Hoofdschakelaar AAN/UIT
(incl. stroomcontrolelampje)
5
MMA-elektrodehouder
24
Gasaansluiting
6
Stekker, polarisatie slangenpakket
25
Stelschroef
7
Slangenpakket met directe aansluiting
(euro-centrale aansluiting)
26
Drukroleenheid
7a
Fixeerring
27
Aanvoerrolhouder
8
Toortsmondstuk
28
Bevestiging lasdraadspoel
9
Toortsknop
29
Draaddoorvoer
10
Toorts
30
Toortshals
11
Toortsslang
31
Buisje
12
Draaischakelaar voor instelling van de
lasspanning
32
Lasdraadspoel (niet inbegrepen)
13
Draaischakelaar voor instelling van de
lasstroom
33
Houder lasdraadspoel
14
Display
34
Borgmoer
15
Draadkern voor aluminium draad
35
Adapter lasdraadspoel
16
Slangenpakkethouder
36
Draadkern staal-/roestvrij staal- en gevulde
draad
17
Lasmondstuk (0,6 mm)
37
Extra adapter
18
Lasmondstuk (0,8 mm)
38
Vergrendeling
19
Lasmondstuk (0,9 mm)
39
Schijf
Page 98
98
NL/BE
z Technische gegevens
Nominaal ingangsvermogen max.: 6 kVA
Netaansluiting: 230 V~ 50 Hz
Gewicht: ca. 18 kg
Beveiliging: 16 A
Draadlassen:
Lasstroom: MIG 50–160 A; puls-MIG 30–160 A
Nullastspanning: U0: 60 V
Grootste nominale waarde van de netstroom: I
1max
: 24 A
Effectieve waarde van de grootste netstroom: I
1eff
: 11,2 A
Lasdraadtrommel max.: ca. 15 kg
Karakteristiek Vlak
Specificaties lasdraad: Lastype, draadtype en diameter
MIG
Staaldraad: 0,8/1,0 mm
Gevulde draad: 0,6/0,8/0,9/1,0 mm
Puls-MIG/
dubbele
puls-MIG
Staaldraad/roestvrij staaldraad: 0,8/1,0 mm
CuSi: 0,8 mm
AlSi/AlMg: 1,0/1,2 mm
Aluminium: 1,0/1,2 mm
Te gebruiken draadrollen
Buitendiameter
Binnendia-
meter
Breedte
Gewicht bij
AlSi-/AlMg-/
Al-draad
Gewicht bij
staal-/roestvrij
staal-/CuSi- en
gevulde draad
Met adapter
300 mm 52 mm 102 mm ≤ 7 kg ≤ 15 kg Nee
200 mm 52 mm 53 mm ≤ 2 kg ≤ 5 kg Adapter 35
99 mm 16 mm 44 mm 0,45–1 kg
Extra adapter
37
MMA-lassen:
Lasstroom: 20–140 A
Nullastspanning: U0: 60 V
Grootste nominale waarde van de netstroom: I
1max
: 23,5 A
Effectieve waarde van de grootste netstroom: I
1eff
: 11 A
Karakteristiek: Dalend
Te gebruiken elektroden: 1,6 mm/2,0 mm/2,5 mm/3,2 mm
Page 99
NL/BE
99
TIG-lassen:
Lasstroom: 20–200 A
Nullastspanning: U0: 60 V
Grootste nominale waarde van de netstroom: I
1max
: 26 A
Effectieve waarde van de grootste netstroom: I
1eff
: 12,2 A
Karakteristiek: Dalend
AANWIJZING: Technische en visuele wijzigingen kunnen in het kader van de doorontwikkeling
zonder aankondiging worden uitgevoerd. Alle maten, aanwijzingen en gegevens in deze bedieningshandleiding zijn dan ook zonder garantie. Juridische claims die op basis van de bedieningshandleiding
worden ingediend, kunnen daarom niet worden opgeëist.
AANWIJZING: Het in de volgende tekst gebruikte begrip “apparaat” heeft betrekking op het
multilasapparaat met dubbele pulstechnologie dat in deze handleiding wordt beschreven.
z Veiligheidsvoorschriften
Lees de gebruiksaanwijzing zorgvuldig door en neem de
beschreven instructies in acht. Maak u met behulp van deze bedieningshandleiding vertrouwd met het apparaat, het correcte gebruik
ervan en de veiligheidsinstructies. Op het typeplaatje staan alle
technische gegevens van dit lasapparaat. Neem kennis van de technische specificaties van dit apparaat.
WAARSCHUWING
Houd de verpakkingsmaterialen uit de buurt
van kleine kinderen. Er bestaat verstikkingsgevaar!
Laat reparaties en/of onderhoudswerkzaamheden alleen door
gekwalificeerde elektriciens uitvoeren.
Dit apparaat kan door kinderen vanaf 16 jaar alsmede door
personen met verminderde fysieke, sensorische of mentale vaardigheden of een gebrek aan ervaring en kennis worden gebruikt,
wanneer zij onder toezicht staan of geïnstrueerd werden met
betrekking tot het veilige gebruik van het apparaat en ze de daaruit
voortvloeiende gevaren begrijpen. Kinderen mogen niet met het
apparaat spelen. Reiniging en gebruikersonderhoud mogen niet
door kinderen worden uitgevoerd zonder dat er toezicht op hen
wordt gehouden.
Laat reparaties en/of onderhoudswerkzaamheden alleen door
gekwalificeerde elektriciens uitvoeren.
Gebruik alleen de meegeleverde laskabels.
Het apparaat mag tijdens het gebruik niet direct tegen de wand
staan, niet worden afgedekt of tussen andere apparaten geklemd,
zodat altijd voldoende lucht door de ventilatiesleuven kan worden
Page 100
100
NL/BE
opgenomen. Controleer of het apparaat correct op de netspanning
is aangesloten. Vermijd iedere trekbelasting van de voedingskabel.
Trek de stroomstekker uit het stopcontact, voordat u het apparaat
op een andere plaats opstelt.
Wanneer het apparaat niet wordt gebruikt, schakelt u het altijd
met de AAN/UIT-schakelaar uit. Leg de elektrodehouder op een
geïsoleerde ondergrond en haal de elektroden pas na 15 minuten
afkoeling uit de houder.
Let op de staat van de laskabels, de elektrodehouder en de aar-
dingsklemmen. Slijtage aan de isolatie en aan de stroomvoerende
delen kan gevaarlijk zijn en de kwaliteit van het laswerk verminderen.
Booglassen produceert vonken, gesmolten metalen deeltjes en
rook. Let daarom op: Verwijder alle brandbare substanties en/of
materialen uit de werkplek en uit de onmiddellijke omgeving.
Zorg voor ventilatie van de werkplek.
Las niet op containers, vaten of buizen die brandbare vloeistoffen
of gassen bevatten of bevat hebben.
WAARSCHUWING
Vermijd elk direct contact met het elektrische
lascircuit. De open spanning tussen elektrodetang en aardingsklem
kan gevaarlijk zijn. Er bestaat gevaar voor een elektrische schok.
Berg het apparaat niet op in een vochtige of natte omgeving of in
de regen. Hier geldt de beschermingsklasse IP21S.
Bescherm de ogen met een daarvoor bestemde veiligheidsbril
(DIN klasse 9–10), of een automatische lashelm (conform EN 166,
175 en 389; beschermingsniveaus DIN 9–13). Draag handschoenen
en droge beschermende kleding, die vrij is van olie en vet om de
huid te beschermen tegen de ultraviolette straling van de vlamboog.
WAARSCHUWING
Gebruik de lasstroombron niet om leidingen te
ontdooien.
Let op:
De straling van de vlamboog kan de ogen beschadigen en brand-
wonden op de huid veroorzaken.
Booglassen produceert vonken en druppels gesmolten metaal, het
gelaste werkstuk begint te gloeien en blijft relatief lang zeer heet.
Raak het werkstuk daarom niet met blote handen aan.
Bij booglassen komen dampen vrij die schadelijk zijn voor de
gezondheid. Zorg ervoor dat u deze, indien mogelijk, niet inademt.
Bescherm uzelf tegen de gevaarlijke gevolgen van de vlamboog
en houd personen die niet bij het werk zijn betrokken, op een
afstand van minstens 2m van de vlamboog verwijderd.
 Loading...