

Page 1
PLC介面说明
匯出日期:2024-12-12
修改日期:2024-12-06
Page 2
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–2
1.
a.
b.
2.
1 CNC and PLC介面说明
1.1 C Bit Interface (From PLC To CNC)
编号 名称 功能说明
C000 启动加工 自动或MDI模式下,触发此元件会启动加工
C001 暂停 加工中触发此元件,会暂停目前的加工状态
C006® X轴正向连续寸动 JOG模式下,触发此旗标,机台会产生X+方向的运
动
C007® X轴负向连续寸动 (同上)
C008® Y轴正向连续寸动 (同上)
C009® Y轴负向连续寸动 (同上)
C010® Z轴正向连续寸动 (同上)
C011® Z轴负向连续寸动 (同上)
C012®
C轴(6th)正向连续寸动
(同上)
C013®
C轴(6th)负向连续寸动
(同上)
C015 M30支援程序倒回 此旗标在Pr732设定1时才有效。
触发此旗标时,主程序执行到M30,不执行Reset,
而是如M99返回程序起始位置后,继续执行加工。
注意事项(Pr732设定1时):
当执行M30时,在R1/R616/R620/R624更新M
码内容说明
若C15 ON,且Pr3804工件计数M码编
号为30时,当执行到M30,各轴群才
会分别在R1/R616/R620/R624更新M码
内容为30。
若C15 OFF,无论Pr3804工件计数M码
编号为何,当执行到M30,各轴群皆
会分别在R1/R616/R620/R624更新M码
内容为30。
有效版本:10.116.54, 10.117.54
Page 3
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–3
编号 名称 功能说明
C016 X轴手轮选择 X 轴轴向手轮选择,触发此旗标时,控制器会以手
轮输入,驱动 X 轴走相对的位移。
C017 Y轴手轮选择 (同上)
C018 Z轴手轮选择 (同上)
C019
C轴(6th)轴手轮选择
(同上)
Page 4
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–4
1.
2.
3.
4.
5.
6.
编号 名称 功能说明
C020 手轮模拟 自动或MDI模式下,此Bit导通,启动加工
后,机台移动速度由手轮转动速度及当时
G01倍率(Override)决定,手轮转动越快,
机台运动越快,手轮停止机台亦停止,适合
试加工。
承上,"当时G01倍率(Override)决定"表示
即便在G00单节时转动手轮,若G00倍率
(R18)为零,机台仍会移动。
在G00或G53单节使用手轮模拟,最大速度会
限制在G00移动速度(Pr461~) 乘上 G01倍
率(Override)后的 37.5%。
使用手轮模拟,反转的行数/单节数是有限制
的,行数/单节数的限制会根据加工档的撰写
方式不同而有所不同。
启用手轮模拟功能下,若为自动/MDI模式,
则调整R18无效
启用手轮模拟且透过人机画面触发加工中之
功能,则调整R18无效
情境条件一 条件二 条件三结果
1 透过人机画
面触发加工
中之功能
R13为任
一模式
手轮模拟R18无
效
2 非透过人机
画面触发加
工中之功能
自动/MDI模式手轮模拟R18无
效
3 非透过人机
画面触发加
工中之功能
快速原点复归手轮模拟R18有
效
4 非透过人机
画面触发加
工中之功能
手动模式
启用C23
手轮模拟R18有
效
C021 刀具回退 此功能触发时,系统会自动暂停(Feedhold),等到
机台停下后,根据G10.6设定之刀具收回位置以及进
给速率进行刀具回退。
C023 快速移动 JOG 模式下,触发此旗标,机台的运动速度从 JOG
速度跳到 G00 速度,同时接受面板 G00 倍率控制
Page 5
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–5
编号 名称 功能说明
C025 设定X轴机械座标 设定轴向机械座标,所填写的内容由R38决定。
使用限制
不可于加工中使用C025~及C230~设定机械座标
相容性异动
10.118.70E、10.118.74及之前版本,加工中可使用
C025~及C230~设定机械座标
10.118.70F、10.118.75及之后版本,加工中使用
C025~及C230~设定机械座标发出OP-033警报
C026 设定Y轴机械座标 (同上)
C027 设定Z轴机械座标 (同上)
C028
设定C轴(6th)机械座标
(同上)
C031 X轴手动控制(监看模式) 轴向跳脱控制模式,进入反馈监看模式,此时控制
器无法再对轴向发送命令,若轴向因外力而移动,
画面座标也将随之更新。
总线轴向,如果需要把某些特定轴SERVO_OFF,可
以通过此Cbit让总线轴向SERVO OFF
注意事项:
当轴向由反馈监看模式切回控制模式时,若机台仍
处于移动状态,导致零速检查失败(Pr901~),系统
将发出MOT-020/MOT-021警报,此时轴向需重新进
行寻原点。
C032 Y轴手动控制(监看模式) (同上)
C033 Z轴手动控制(监看模式) (同上)
C034
C轴(6th)手动控制(监看
模式)
(同上)
Page 6
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–6
编号 名称 功能说明
C035 暂停点座标同步 若希望加工「暂停」时,以任何手动方式(寸动、手
轮、PLC轴等)带开机台的各轴移动量被保留,在程
序启动前,上缘触发此旗标,会根据R21设定,将
被移动轴向之移动量同步到手轮偏置中。
例如:R21 = 0,所有轴群都会同步;R21 = 1,则只
有第一轴群会同步。
同步完成后,程序座标回覆到暂停时状态,S39会
导通,并在下次启动或系统复位后断开,程序启动
后的加工路径会一直保留此移动量。
使用限制:
轴群非暂停中、刀具回退功能执行中,或O888801
执行中触发此旗标,此功能无效。
相容性异动:
10.114.50F及之前版本,此Bit无作用。
10.114.50G~10.116.12,上缘触发此Bit,主系统轴群
会进行一次座标同步。
10.116.14及之后版本,同步完成后S39会On。
C036 紧急停止 触发此旗标后,控制器会暂停所有的机台运动,并
进入未就绪状态,直到此旗标解除,控制器内部会
产生一个复位动作 ,恢复就绪状态。
C037 外部复位 外部对控制器发出复位指令
在10.118.40及其之后的版本,若Pr741为1时,复位
范围不包含独立运作的轴群
C038 M.S.T码结束 阶梯图在执行 M,S,T 码时,控制器会等到此旗标触
发,才会开始下一个单节的执行,因此,阶梯图执
行完 M,S,T 码后,需触发此旗标
C039 工件计数M码暂停要求 当触发此功能时,主程序执行到工件计数M码就会
暂停(B-STOP)。
若主程序的工件计数M码为M99,则只有在遇到最
小轴群编号的M99才会暂停(B-STOP)
10.118.29Z, 10.118.40F, 10.118.44及之后版本:MDI
模式下此功能无效。
相关资料:Pr3804、S35
Page 7
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–7
编号 名称 功能说明
C040 单节执行 此旗标触发时,执行加工程序,会执行一个单节即
进入单节停止状态,需再次启动加工才会再执行下
一个单节。
请于加工前先触发此旗标,若于加工中才触发,可
能会多经过几个单节并减速到零后,才能进入单节
停止状态。
如果加工中有需要检查程序,建议改用手轮模拟或
M00 停下。
C041 选择性跳过 此旗标触发时,执行加工程序,程序中若有写跳跃
符号 " / ",则会跳过该单节,直接执行下一个单
节。
(此功能暂无法支援部分语法,遇到不支援的语法
时,会发出COM警报提示。)
C042 空跑 此旗标触发时,执行G码会以空跑速度执行。
G01空跑速度最高为程序所下进给率的500%,空跑
速度会受到Pr405及Pr621~所限制,此模式下G01倍
率有效。
G00空跑速度为G00速度的100%。
C043 机械锁定 此 FLAG ON 时,程序执行,程序会跑,但是机台不
会动,通常用于程序检查
注:版本10.114.45, 10.115.46B, 10.115.48后取消C43
功能
此功能先启动(C43 ON)下,对轴发命令,例:
G91G00X100.,则轴不移动,且剩余距离与程序坐
标正常显示,但机械坐标不改变。一直到此功能关
闭时,系统会将机械坐标同步到程序坐标。
若是轴向移动中,此功能起启用(C43 ON),则该轴
不移动,且剩余距离与程序坐标正常显示,但机械
坐标则在功能启用瞬间即停止。一直到此功能关闭
时,系统会将机械坐标同步到程序坐标。
C044 选择性停止 此 FLAG ON 时,执行到 M01 时,控制器会进入暂停
状态,此 FLAG 不 ON 时,执行到 M01,控制器会忽
略 M01,继续执行下一个 BLOCK
Page 8
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–8
编号 名称 功能说明
C045 Z轴锁定 此 FLAG ON 时,程序执行,程序会跑,但是Z轴不
会动,通常用于程序检查
此功能先启动(C45 ON)下,对Z轴发命令,例:
G91G00Z100.,则Z轴不移动,且剩余距离与程序坐
标正常显示,但机械坐标不改变。一直到此功能关
闭时,系统会将机械坐标同步到程序坐标。
若是轴向移动中,此功能起启用(C45 ON),则Z轴不
移动,且剩余距离与程序坐标正常显示,但机械坐
标则在功能启用瞬间即停止。一直到此功能关闭
时,系统会将机械坐标同步到程序坐标。
C046 轴耦合开关 第一组轴耦合状态开关,当Pr3825设定为非机构耦
合时,实际耦合状态由此位元决定,此 FLAG ON
时,耦合轴向就进入耦合状态,当此FLAG OFF 时,
耦合轴向就离开耦合状态。
耦合状态下,主动轴移动时,从动轴就会依设定比
例运动。
注意事项:若加工中有切换轴耦合开关的需求,应
使用 M 码来做正确的 PLC 交握
C047 禁止持续状态刷新 此 FLAG ON 时,禁止系统对永久性资料做储存。但
此 FLAG 由OFF变ON 时系统会强迫同步一次。
C048 跳过等待指令 当此C bit被上缘触发后,所有主系统轴群会跳过已
经解译的WAIT()指令,继续预解后续的加工程序。
C049 中断型副程序开关 中断型副程序呼叫功能之中断讯号,当此C Bit On
时,原先正在执行的程序马上停止,并呼叫中断副
程序。
C050 X轴正向硬件极限 X轴机台正向硬件极限,此FLAG ON控制器会自动产
生Feedhold,同时,开始不接受该方向的Jog指令
或手轮指令,只能以反方向带出
C051 X轴负向硬件极限 (同上)
C052 Y轴正向硬件极限 (同上)
C053 Y轴负向硬件极限 (同上)
Page 9
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–9
编号 名称 功能说明
C054 Z轴正向硬件极限 (同上)
C055 Z轴负向硬件极限 (同上)
C056
C轴(6th)正向硬件极限
(同上)
C057
C轴(6th)负向硬件极限
(同上)
C060 主轴寸动模式 C60 ON 时,会强迫主轴运转速度,以参数 1721 所
设定的主轴定位漂移速度运转,此功能通常用于铣
床主轴换刀、校模或是车床自动进料上。
C60仅有影响、指定主轴的转速,并不会让主轴启
动旋转;因此使用尚需搭配C64一起使用。主轴原
本在C64下,听S code命令;在C64+C60下,听参数
1721命令。
Page 10
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–10
1.
2.
3.
4.
1.
2.
a.
3.
4.
1.
2.
3.
a.
编号 名称 功能说明
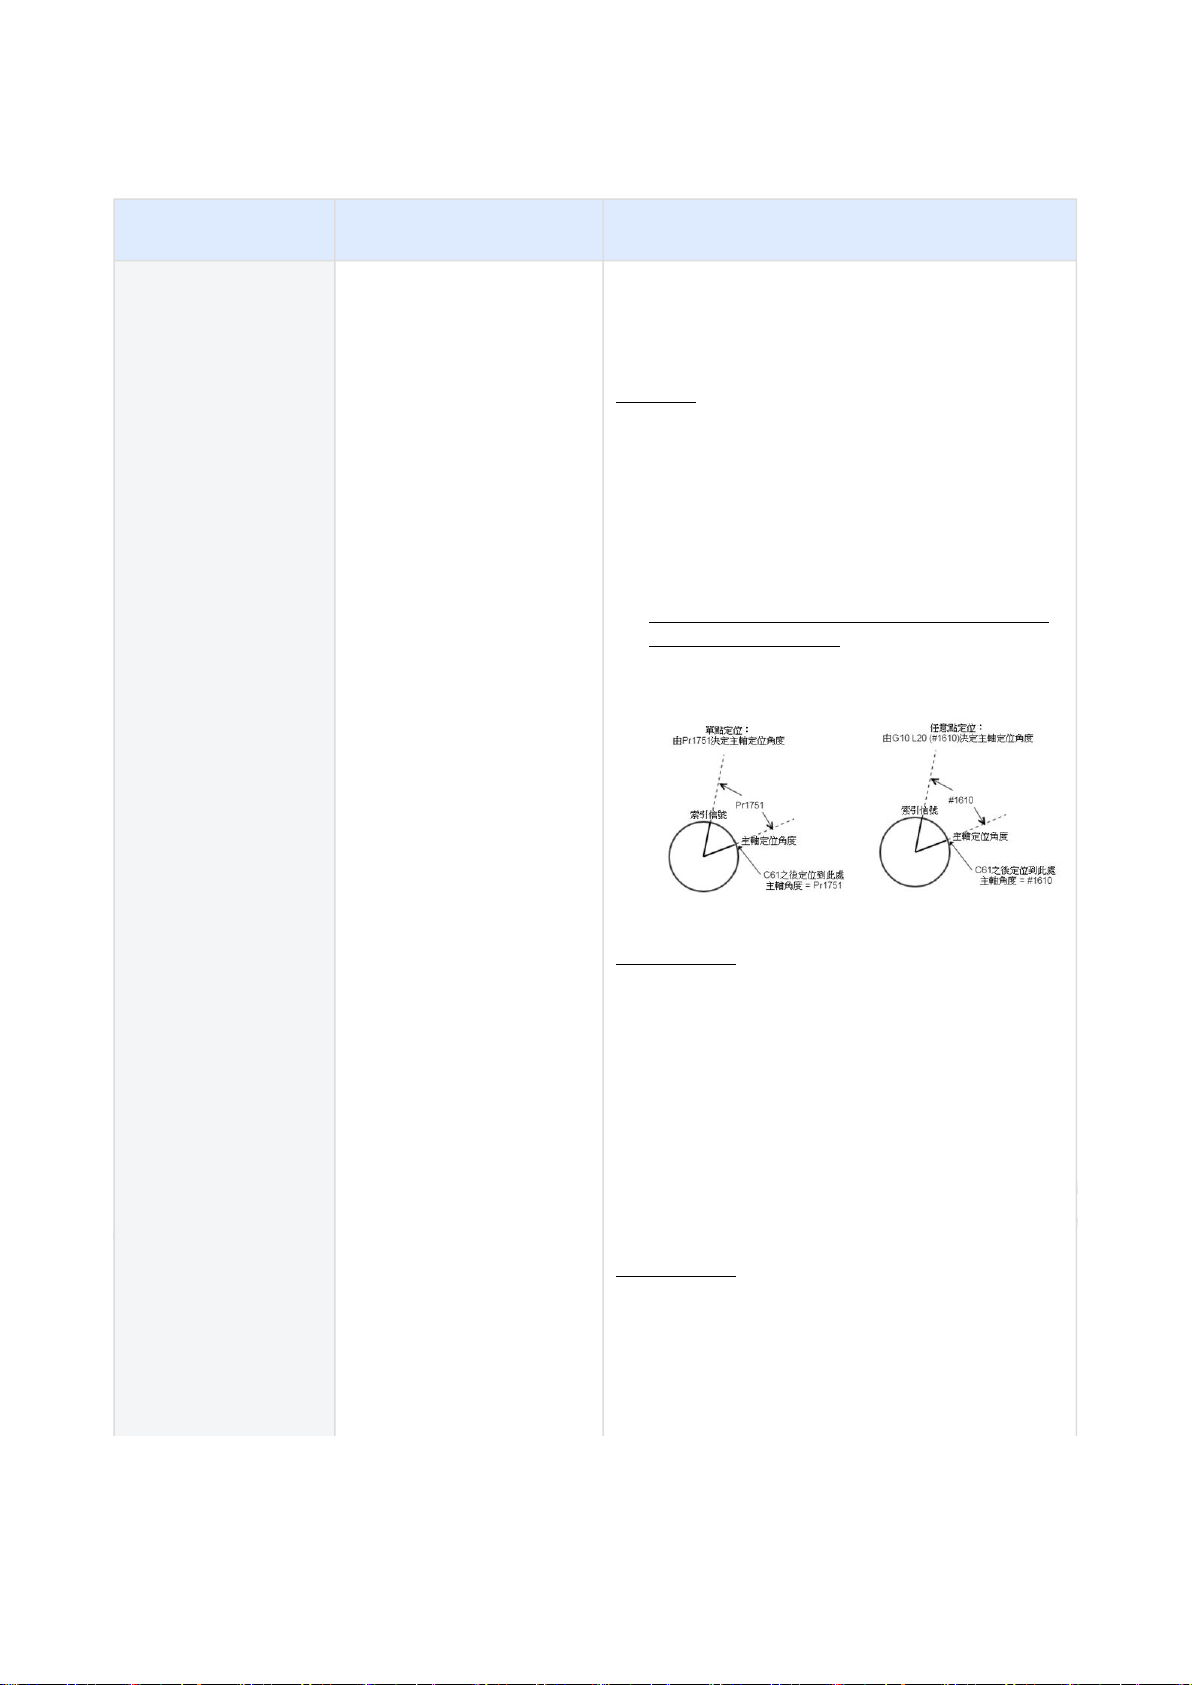
C061 主轴定位 C61 ON时,执行主轴定位功能,此功能必须在主轴
侧装有位置编码器或齿比为1:1才有效,且必须等定
位完成才可关掉C61;定位过程中,按下Reset (C37
ON)不会中断定位动作。
泛用主轴
Pr1741设定主轴定位的速度,主轴到达定位速
度后,才开始侦测索引讯号;Pr1751设定主轴
定位偏移角度,此角度为相对于索引讯号的偏
移角度,当更换电机、编码器、或皮带后,此
参数必须重新校正。
Pr1761设定主轴定位时间;S61为主轴定位完成
讯号。C61 ON时,主轴会先停止,再由静止开
始进行定位。
参数1771设定主轴原点偏移量,此偏移量仅会
影响R35主轴角度显示。Pr1771于10.116.26A、
10.116.36I版本之后无效。
主轴定位角度之说明图:
一般总线主轴
Pr1791 = 1~2,定位动作和泛用主轴相同
Pr1791 = 3,第一次定位动作和泛用主轴相同;
第二次之后,使用Pr1801 / Pr1831 / Pr1841的加
速度进行转动,可在一圈内到达定位,定位角
度则为Pr1751。
因全程为位置控制,因此控制器可直接
将主轴定位至设定值,即使主轴正在高
速运转。
定位完成后,S61 ON,且主轴角度显示为
「Pr1751」的设定。
主轴定位角度之说明图:同泛用主轴
新代总线主轴
使用驱动器内建的主轴快速定位功能。
主轴定位角度由参数1771决定
新代M2 Pr1771会和驱动器P6-20做同步,规则如
下:
开机第一次由驱动器的P6-20同步到
Pr1771~Pr1776。
Page 11
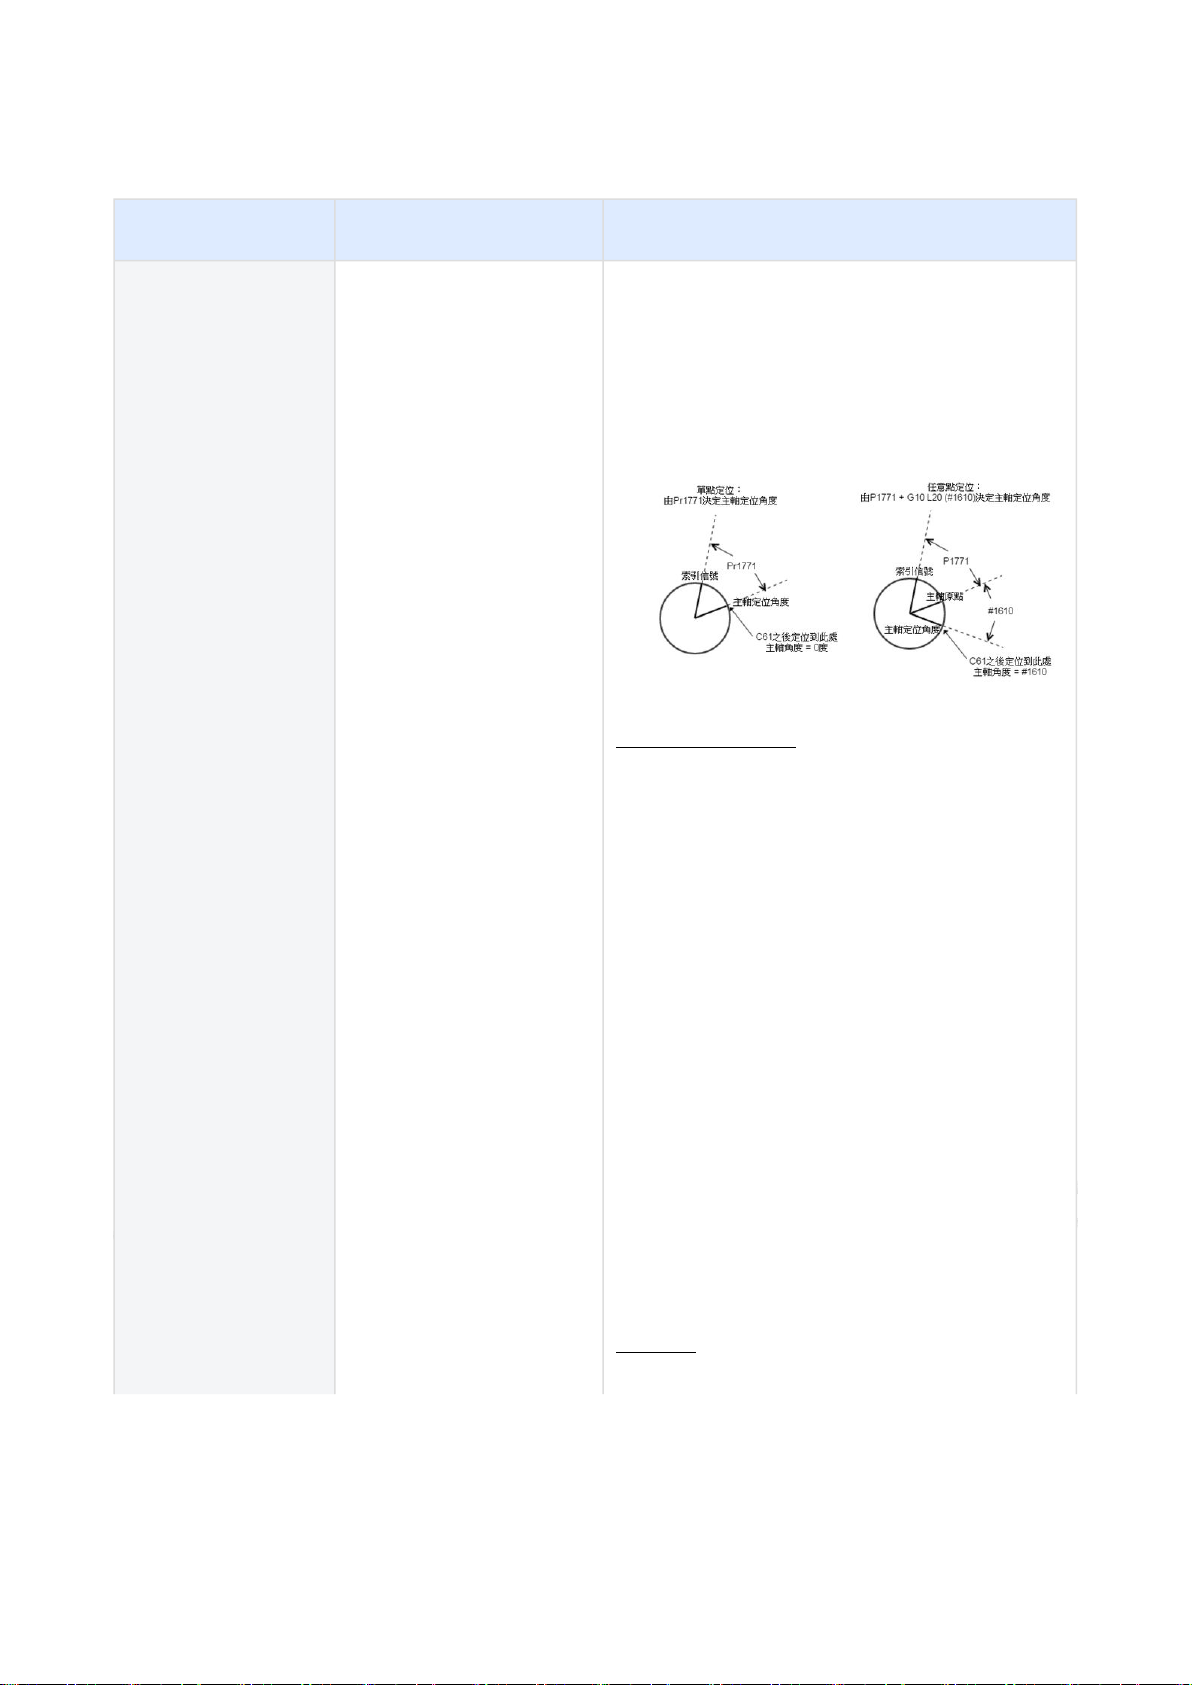
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–11
b.
c.
4.
5.
6.
1.
2.
3.
a.
b.
c.
4.
5.
6.
7.
1.
编号 名称 功能说明
之后不论修改控制器参数
(Pr1771~Pr1776)或驱动器参数(P6-20)都
会同步到另一边。
新代M3 无P6-20参数,故不会有此同步
动作
Pr1751无效,必须设定为0,否则发出警报
SPD-026。
定位完成之后,主轴角度显示为0度。
主轴定位角度之说明图:
任意点高速定位功能
可使用G10 L20 P0 R_来做定位角度的动态修
改,并同步显示在#1610。
M19 C_:控制器提供之标准任意点定位功能,
需将M0019注册为Macro方可使用 (ex.Pr3601设
定为19)。
其中M0019的实作规格如下:
读取C引数,并透过G10 L20 P0 R#3来设
定主轴定位角度。(G10 L20详细用法请看
产机使用说明)
承上,未带C引数时,预设为
Pr1751~Pr1756设定之角度,也就是a.中
的#3会以Pr1751~Pr1756取代。
定位角度决定后,发出M19到PLC触发
C61 ON来进行定位。(PLC需配合将C61
ON)
支援主轴正转(反转)时定位,也就是C64(C65)
ON的时候直接定位。
定位速度、加速度皆交由驱动器控制,不受控
制器参数设定的影响。
执行定位过后,定位角度恢复成参数设定之角
度。
若为新代M2主轴,驱动器韧件必须更新至1.4.2
以上版本。
使用限制
攻牙模式下,此C Bit无作用。
Page 12
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–12
2.
1.
1.
2.
编号 名称 功能说明
因为控制器在C63切换时才会做座标同步,建议
在C63 OFF情况下使用此功能,否则可能因为座
标同步错误,造成定位完成之后的加工动作不
如预期。
各版本相容性说明
请参考「主轴应用 - 主轴定位(C61)」的页面。
C062® 逃脱指令状态 C62 ON时,量测逃脱指令G31会记录目前机械位置
并中断G31动作,直接跳到下一个单节继续执行。
若程序中有多个G31要触发时,建议将C62使用上缘
触发,避免多个G31在同一次的C62_ON内被跳脱。
C063 主轴位置控制模式 非变频主轴型态时(Pr1791~≠0、5、6及7),此C BIT
ON,表示主轴切换为位置控制模式,此时控制器将
进行机械座标同步(电机反馈同步回机械座标);
反之,C BIT OFF时,表示切回主轴速度控制模式,
其正反转控制由C64/C65决定。
相容性异动:
10.116版之前,使用M码切换主轴C/S轴转换
时,建议PLC中的C38需配合等待S63,以确
保位置控制模式的正确性。
9.x版之前,不使用C63即可进行位置控制模
式切换,但须配合#1820先开启后关闭的行
为,以进行座标同步,确保机械座标之正确
性。
使用限制:
攻牙模式下,此C Bit无作用。
C064 主轴正转 非变频主轴型态时(Pr1791~≠0、5及7),此讯号为主
轴正转命令
若要正确使用主轴转速到达检查功能Pr1991~,即
使是变频主轴,也必须触发此C Bit,通知系统主轴
进入运转状态。
使用限制:
攻牙模式下,此C Bit无作用。
C065 主轴反转 非变频主轴型态时(Pr1791~≠0、5及7),此讯号为主
轴反转命令
若要正确使用主轴转速到达检查功能Pr1991~,即
使是变频主轴,也必须触发此C Bit,通知系统主轴
进入运转状态。
使用限制:
攻牙模式下,此C Bit无作用。
Page 13
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–13
1.
2.
3.
4.
5.
•
•
•
编号 名称 功能说明
C066® X轴由PLC控制 当此讯号为ON时,去执行PLC轴移动,NC程
序的移动指令会考虑PLC轴的移动,也就是
NC轴与PLC轴两者间会进行座标同步,但此
时PLC轴的移动速度不会被加成显示于人
机。
当此讯号为OFF时,去执行PLC轴移动,NC
程序的移动指令不会考虑PLC轴的移动,但
此时PLC轴的移动速度会被加成显示于人
机。
承2,由于此讯号为OFF,该轴向未被宣告成
PLC控制,因此当模式切换时,该轴向PLC轴
的移动行为会被中断。
当NC程序与PLC轴同时对同一轴下命令时,
该轴向的命令会有加成效应,使用者需特别
注意。
此讯号只能在位置控制模式下使用,若该轴
向为主轴,需先切换成位置控制模式,方能
进行PLC轴的切换,否则报警MOT-094 当前
轴向应用不可搭配 PLC 轴。
C067® Y轴由PLC控制 (同上)
C068® Z轴由PLC控制 (同上)
C069®
C轴(6th)由PLC控制
(同上)
C071 启用一号手轮 非手轮模式时,启用此功能,第1号手轮的
脉冲输入会做为轴向位置命令,移动对应的
轴向。
手轮模式下,所有手轮通道预设开启,即使
关闭此讯号,也无法旁路手轮脉冲讯号做为
轴向位置命令输入。
可透过设定Pr2021~2023为0,关闭该手轮通
道,以停止接收手轮脉冲讯号。
C072 启用二号手轮 (同上)
C073 启用三号手轮 (同上)
C079 X轴原点讯号 从IO板读到HOME DOG讯号时,这个C BIT需要ON,
所以LADDER里面需要加入此C BIT
C080 Y轴原点讯号 (同上)
Page 14
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–14
编号 名称 功能说明
C081 Z轴原点讯号 (同上)
C082
C轴(6th)原点讯号
(同上)
C083 第三软件行程极限开关 第三软件行程极限开关。Off:不保护;On:保
护。请参考参数2441~2480进一步说明。(10.116.x之
后的版本更名为第三软件行程极限)
C084 解除断电中移动量过大旗标 当轴向在控制器断电时移动量超出Pr1021~1040的设
定范围而触发R940时,可以On此C Bit解除
Page 15
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–15
1.
2.
3.
4.
5.
6.
7.
a.
b.
c.
8.
9.
a.
10.
a.
11.
12.
编号 名称 功能说明
C086 启动磨削功能 启动Chopping功能,相关参数:Pr3951~3956,注
意事项如下
有效版本: 10.118.19(含)以前。
不可以与第一轴群G81.1混用。
当C86 Off → On 时,代表开启Chopping功
能,Chopping轴像会先移致参考点,再往
上、下顶点来回移动。
当C86 On → Off 时,代表关闭Chopping功
能,Chopping轴向会先移至下顶点后再回到
R点。
Chopping过程中若押下急停(C36),
Chopping轴向将立即停止。
Chopping过程中若复位(C37)控制器,
Chopping轴向将移回指定的R点座标后才停
止。
控制器发生警报时,Chopping轴向会依警报
紧急程度动作:
会让系统进入未就绪(Servo Off)的
警报,Chopping轴向将立即停止。
会让系统停止加工的警报,Chopping
轴向将移回指定的R点座标后才停
止。
不会让系统停止加工的警报,
Chopping轴向会正常运作。
在刀尖点模式下不能使用Chopping,否则跳
COR-342警报。
Chopping进行中,Chopping轴向不可再输入
其他移动命令,否则跳COR-339警报。
移动指令如:G0, G1, G2/G3, G53,
G31......等。
Chopping进行中,Chopping轴向不可更改座
标系资料,否则跳COR-340警报。
座标系资料如: G54 P1~G54 P100、
G92/G92.1、G10 L2、G10 L1300、G68/
G68.2/G68.3、#値(#1880~#1933、
#20001~#20658)、外部座标偏置、手
轮偏置。
当Chopping轴向正处于PLC轴执行状态、为
主轴时,或已经被其他轴群指定为Chopping
轴,将会跳COR-341警报。
Chopping轴向不支援镜射功能。
Page 16
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–16
•
•
•
编号 名称 功能说明
C087 暂停磨削功能 暂停Chopping功能
有效版本: 10.118.19(含)以前。
轴向运动中C87 On → Off,Chopping轴向将停止并
回到R点;当C87从Off → On时,Chopping轴动作会
再次启动。
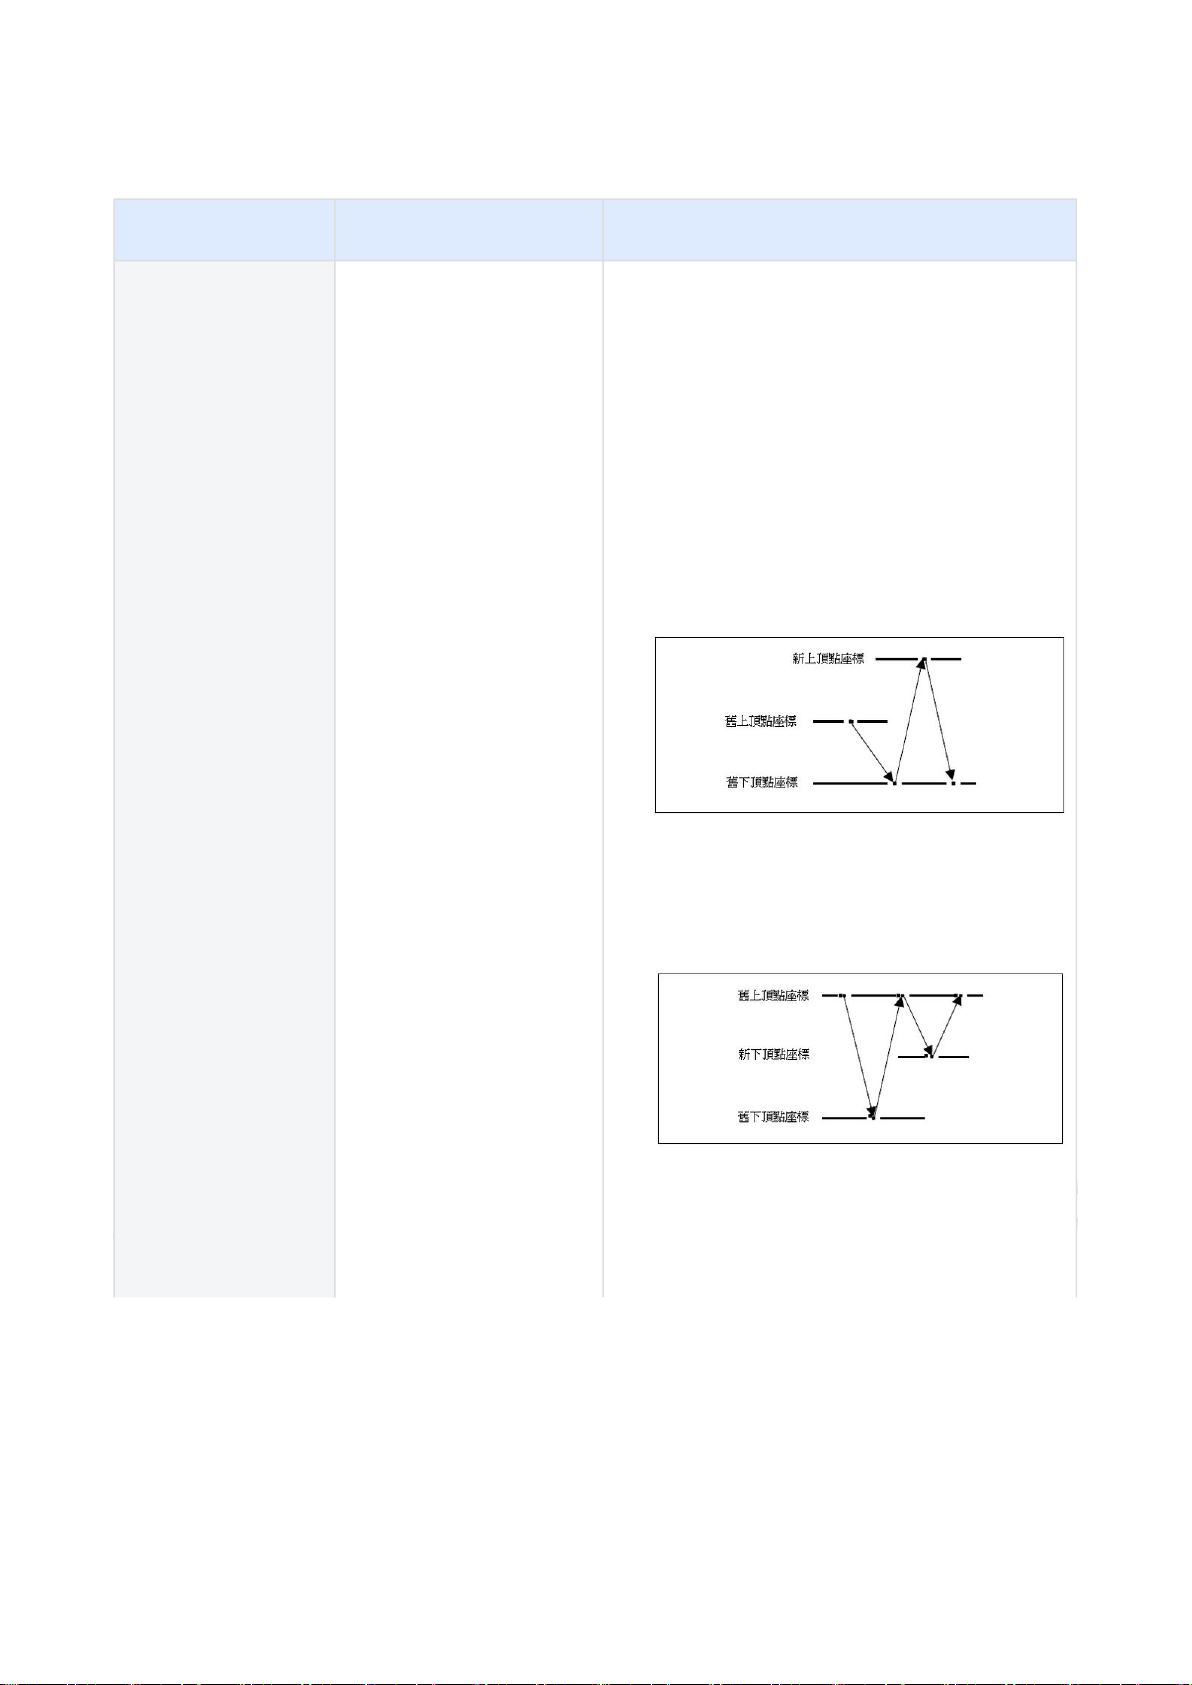
暂停时可能会变更上下顶点座标,在不同时机点变
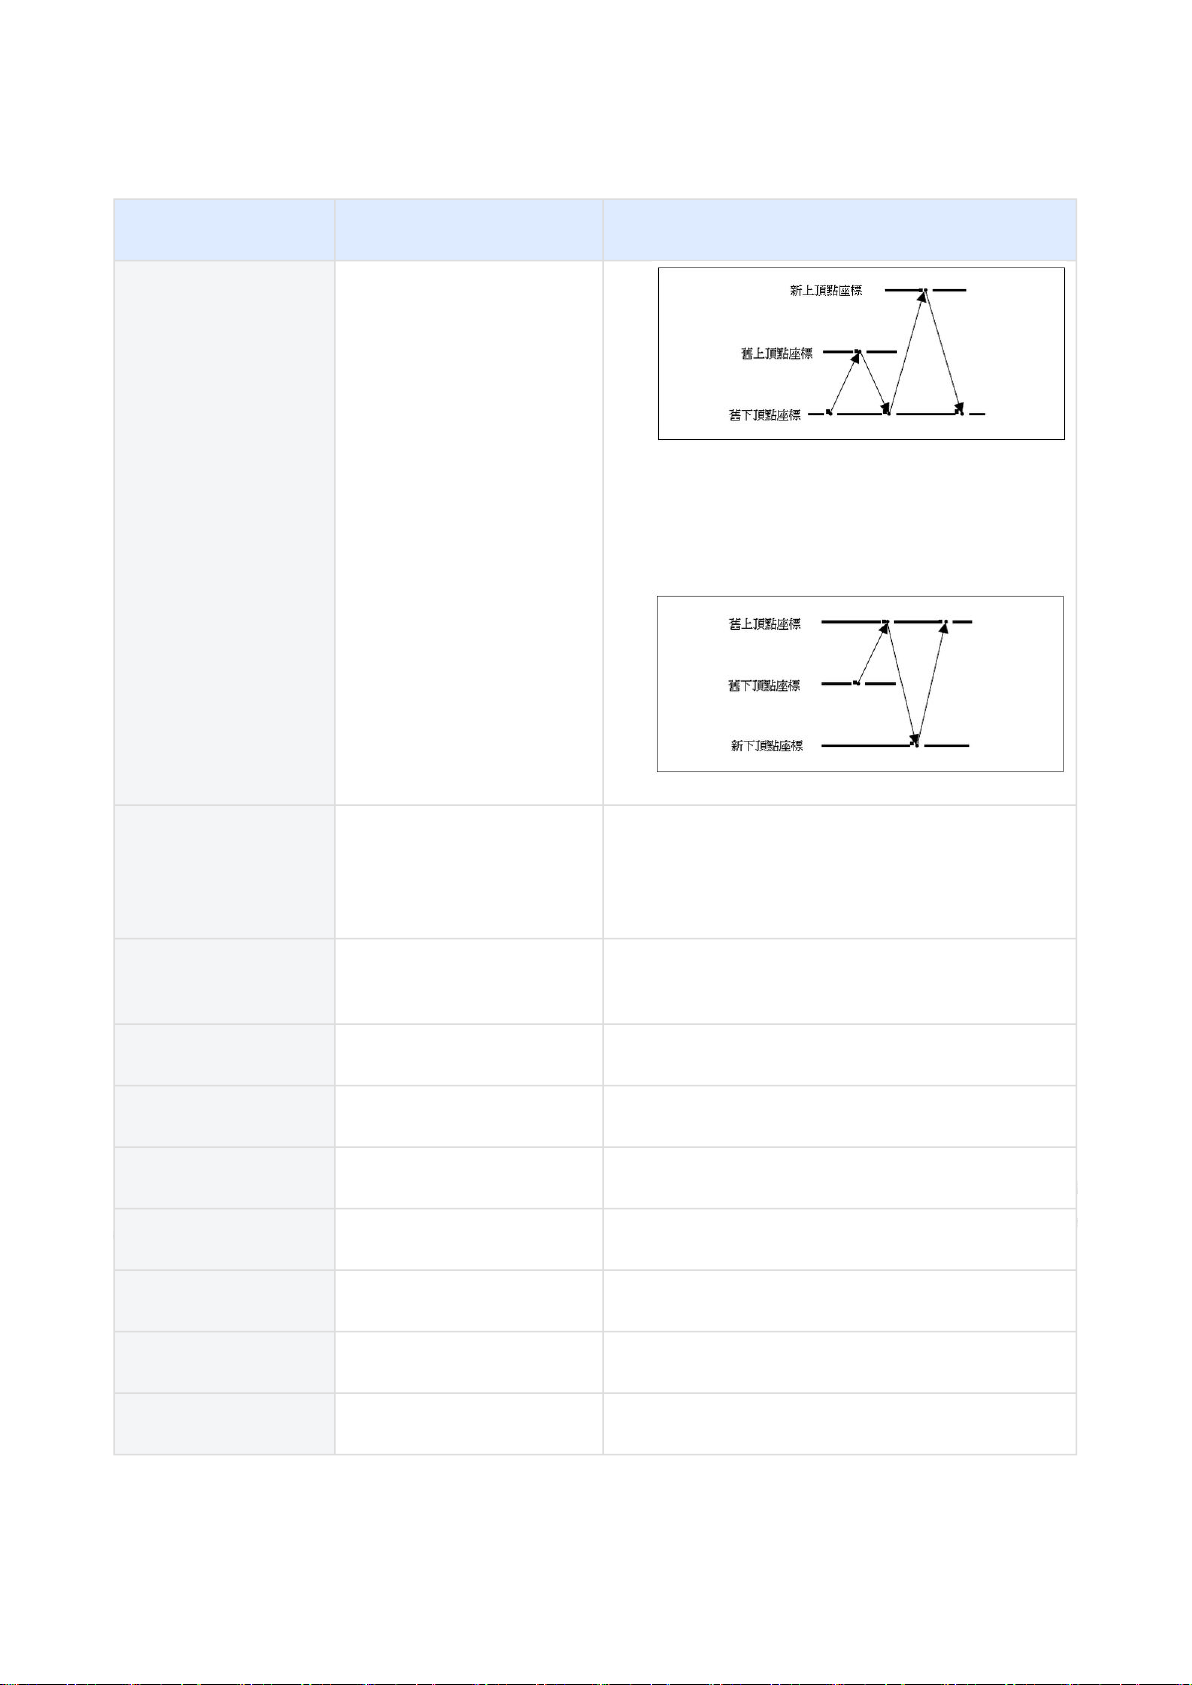
更有不同的动作,大概有下列四种状况:
在轴向由上顶点移至下顶点的过程中,修改上
顶点座标,轴向会先移至下顶点然后再到新的
上顶点座标。
当轴向移到下顶点座标时,伺服落后补偿功能
也将同时取消,到达新的上顶点时,补偿将再
次启动。
在轴向由上顶点移至下顶点的过程中,修改下
顶点座标,轴向会先移至上顶点然后再到新的
下顶点座标。
当轴向移到上顶点座标时,伺服落后补偿功能
也将同时取消,到达新的下顶点时,补偿将再
次启动。
在轴向由下顶点移至上顶点的过程中,修改上
顶点座标,轴向会先移至上顶点,然后到下顶
点之后,再到新的上顶点座标。
当轴向移到下顶点座标时,伺服落后补偿功能
也将同时取消,到达新的上顶点时,补偿将再
次启动。
Page 17
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–17
•
编号 名称 功能说明
在轴向由下顶点移至上顶点的过程中,修改下
顶点座标,轴向在移至上顶点座标后直接到新
的下顶点座标。
当轴向移到上顶点座标时,伺服落后补偿功能
也将同时取消,到达新的下顶点时,补偿将再
次启动。
C088 解除屏幕保护 进入屏幕保护后若此C bit on,解除屏幕保护,但无
法防止控制器进入屏幕保护,触发时间建议大于
500ms(仅提供于CE和EL系统)
有效版本:10.114.53, 10.115.55, 10.114.50C
C089 禁止程序编辑 禁止编辑程序模式(含MDI编辑),0:允许编辑程序,
1:禁止编辑程序。
C090 切换至程序编辑 切换至程序编辑画面
C091 切换至图形对话式 切换至图形对话式画面
C092 切换至加工监控 切换至执行加工监控画面
C093 切换至位置监控 切换至位置监控画面
C094 切换至刀具设定 切换至刀具设定画面
C096 切换至档案管理 切换至档案管理画面
C101~C132 宏程序对应变数 对应到宏程序系统变数(#6001~#6032)
Page 18
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–18
编号 名称 功能说明
C133 第一组轴交换开关 第一组轴交换功能开关
Pr3721、Pr3722对应之两轴将进入轴交换状态
加工中或轴向移动中禁止使用此功能,使用时会报
警COR-113
C134 第二组轴交换开关 第二组轴交换功能开关
Pr3726、Pr3727对应之两轴将进入轴交换状态
加工中或轴向移动中禁止使用此功能,使用时会报
警COR-113
C135 第三组轴交换开关 第三组轴交换功能开关
Pr3731、Pr3732对应之两轴将进入轴交换状态
加工中或轴向移动中禁止使用此功能,使用时会报
警COR-113
C136 第四组轴交换开关 第四组轴交换功能开关
Pr3736、Pr3737对应之两轴将进入轴交换状态
加工中或轴向移动中禁止使用此功能,使用时会报
警COR-113
C137 第一组张力控制功能开关 Pr2901、Pr2902对应之两轴将进入张力控制状态
C138 第二组张力控制功能开关 Pr2906、Pr2907对应之两轴将进入张力控制状态
C140 第四轴正向硬件极限 第四轴机台正向硬件极限,此FLAG ON控制器会自
动产生Feedhold,同时,开始不接受该方向的Jog
指令或手轮指令,只能以反方向带出。
C141 第四轴负向硬件极限 (同上)
C142 第五轴正向硬件极限 (同上)
C143 第五轴负向硬件极限 (同上)
C144 第七轴正向硬件极限 (同上)
C145 第七轴负向硬件极限 (同上)
C146 第八轴正向硬件极限 (同上)
Page 19
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–19
编号 名称 功能说明
C147 第八轴负向硬件极限 (同上)
C148 第九轴正向硬件极限 (同上)
C149 第九轴负向硬件极限 (同上)
C150 第十轴正向硬件极限 (同上)
C151 第十轴负向硬件极限 (同上)
C152 第十一轴正向硬件极限 (同上)
C153 第十一轴负向硬件极限 (同上)
C154 第十二轴正向硬件极限 (同上)
C155 第十二轴负向硬件极限 (同上)
C156 第十三轴正向硬件极限 (同上)
C157 第十三轴负向硬件极限 (同上)
C158 第十四轴正向硬件极限 (同上)
C159 第十四轴负向硬件极限 (同上)
C160 第十五轴正向硬件极限 (同上)
C161 第十五轴负向硬件极限 (同上)
C162 第十六轴正向硬件极限 (同上)
C163 第十六轴负向硬件极限 (同上)
C164 第十七轴正向硬件极限 (同上)
C165 第十七轴负向硬件极限 (同上)
Page 20
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–20
编号 名称 功能说明
C166 第十八轴正向硬件极限 (同上)
C167 第十八轴负向硬件极限 (同上)
C170® 第四轴正向连续寸动 JOG MODE 按面板第四轴JOG+的键,LADDER内这个
FLAG ON时,控制器就会产生此方向的运动
C171® 第四轴负向连续寸动 (同上)
C172® 第五轴正向连续寸动 (同上)
C173® 第五轴负向连续寸动 (同上)
C174® 第七轴正向连续寸动 (同上)
C175® 第七轴负向连续寸动 (同上)
C176® 第八轴正向连续寸动 (同上)
C177® 第八轴负向连续寸动 (同上)
C178® 第九轴正向连续寸动 (同上)
C179® 第九轴负向连续寸动 (同上)
C180® 第十轴正向连续寸动 (同上)
C181® 第十轴负向连续寸动 (同上)
C182® 第十一轴正向连续寸动 (同上)
C183® 第十一轴负向连续寸动 (同上)
C184® 第十二轴正向连续寸动 (同上)
C185® 第十二轴负向连续寸动 (同上)
C186® 第十三轴正向连续寸动 (同上)
Page 21
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–21
编号 名称 功能说明
C187® 第十三轴负向连续寸动 (同上)
C188® 第十四轴正向连续寸动 (同上)
C189® 第十四轴负向连续寸动 (同上)
C190® 第十五轴正向连续寸动 (同上)
C191® 第十五轴负向连续寸动 (同上)
C192® 第十六轴正向连续寸动 (同上)
C193® 第十六轴负向连续寸动 (同上)
C194 第十七轴正向连续寸动 (同上)
C195 第十七轴负向连续寸动 (同上)
C196 第十八轴正向连续寸动 (同上)
C197 第十八轴负向连续寸动 (同上)
C200 第四轴原点讯号 从IO板读到HOME DOG,LADDER 需触发此C BIT
C201 第五轴原点讯号 (同上)
C202 第七轴原点讯号 (同上)
C203 第八轴原点讯号 (同上)
C204 第九轴原点讯号 (同上)
C205 第十轴原点讯号 (同上)
C206 第十一轴原点讯号 (同上)
C207 第十二轴原点讯号 (同上)
Page 22
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–22
编号 名称 功能说明
C208 第十三轴原点讯号 (同上)
C209 第十四轴原点讯号 (同上)
C210 第十五轴原点讯号 (同上)
C211 第十六轴原点讯号 (同上)
C212 第十七轴原点讯号 (同上)
C213 第十八轴原点讯号 (同上)
C215 第四轴手轮选择 第四轴轴向手轮选择,此 FLAG ON 时,控制器会以
MPG 输入,驱动 第四轴 走相对的位移
C216 第五轴手轮选择 (同上)
C217 第七轴手轮选择 (同上)
C218 第八轴手轮选择 (同上)
C219 第九轴手轮选择 (同上)
C220 第十轴手轮选择 (同上)
C221 第十一轴手轮选择 (同上)
C222 第十二轴手轮选择 (同上)
C223 第十三轴手轮选择 (同上)
C224 第十四轴手轮选择 (同上)
C225 第十五轴手轮选择 (同上)
C226 第十六轴手轮选择 (同上)
C227 第十七轴手轮选择 (同上)
Page 23
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–23
编号 名称 功能说明
C228 第十八轴手轮选择 (同上)
C230 设定第四轴机械座标 设定轴向机械座标,所填写的内容由R38决定。
使用限制
不可于加工中使用C025~及C230~设定机械座标
相容性异动
10.118.70E及之前版本加工中可使用C025~及C230
~设定机械座标
10.118.70F(含)后加工中使用C025~及C230~设定机
械座标发出OP-033警报
C231 设定第五轴机械座标 (同上)
C232 设定第七轴机械座标 (同上)
C233 设定第八轴机械座标 (同上)
C234 设定第九轴机械座标 (同上)
C235 设定第十轴机械座标 (同上)
C236 设定第十一轴机械座标 (同上)
C237 设定第十二轴机械座标 (同上)
C238 设定第十三轴机械座标 (同上)
C239 设定第十四轴机械座标 (同上)
C240 设定第十五轴机械座标 (同上)
C241 设定第十六轴机械座标 (同上)
C242 设定第十七轴机械座标 (同上)
C243 设定第十八轴机械座标 (同上)
Page 24
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–24
编号 名称 功能说明
C245 第四轴手动控制(监看模
式)
轴向跳脱控制模式,进入反馈监看模式,此时控制
器无法再对轴向发送命令,若轴向因外力而移动,
画面座标也将随之更新。
注意事项:
当轴向由反馈监看模式切回控制模式时,若机台仍
处于移动状态,导致零速检查失败(Pr901~),系统
将发出MOT-020/MOT-021警报,此时轴向需重新进
行寻原点。
C246 第五轴手动控制(监看模
式)
(同上)
C247 第七轴手动控制(监看模
式)
(同上)
C248 第八轴手动控制(监看模
式)
(同上)
C249 第九轴手动控制(监看模
式)
(同上)
C250 第十轴手动控制(监看模
式)
(同上)
C251 第十一轴手动控制(监看模式)(同上)
C252 第十二轴手动控制(监看模式)(同上)
C253 第十三轴手动控制(监看模式)(同上)
C254 第十四轴手动控制(监看模式)(同上)
C255 第十五轴手动控制(监看模式)(同上)
C256 第十六轴手动控制(监看模式)(同上)
Page 25
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–25
1.
2.
3.
4.
5.
编号 名称 功能说明
C257 第十七轴手动控制(监看模式)(同上)
C258 第十八轴手动控制(监看模式)(同上)
C260® 第四轴由PLC控制 当此讯号为ON时,去执行PLC轴移动,NC程
序的移动指令会考虑PLC轴的移动,也就是
NC轴与PLC轴两者间会进行座标同步,但此
时PLC轴的移动速度不会被加成显示于人
机。
当此讯号为OFF时,去执行PLC轴移动,NC
程序的移动指令不会考虑PLC轴的移动,但
此时PLC轴的移动速度会被加成显示于人
机。
承2,由于此讯号为OFF,该轴向未被宣告成
PLC控制,因此当模式切换时,该轴向PLC轴
的移动行为会被中断。
当NC程序与PLC轴同时对同一轴下命令时,
该轴向的命令会有加成效应,使用者需特别
注意。
此讯号只能在位置控制模式下使用,若该轴
向为主轴,需先切换成位置控制模式,方能
进行PLC轴的切换,否则报警MOT-094 当前
轴向应用不可搭配 PLC 轴。
C261® 第五轴由PLC控制 (同上)
C262® 第七轴由PLC控制 (同上)
C263® 第八轴由PLC控制 (同上)
C264® 第九轴由PLC控制 (同上)
C265® 第十轴由PLC控制 (同上)
C266® 第十一轴由PLC控制 (同上)
C267® 第十二轴由PLC控制 (同上)
C268® 第十三轴由PLC控制 (同上)
Page 26
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–26
编号 名称 功能说明
C269® 第十四轴由PLC控制 (同上)
C270® 第十五轴由PLC控制 (同上)
C271® 第十六轴由PLC控制 (同上)
C272 第十七轴由PLC控制 (同上)
C273 第十八轴由PLC控制 (同上)
C274 启用四号手轮 非手轮模式时,启用(ON)此讯号,第4号MPG的输入
会做为轴向位置命令,移动对应的轴向。
※手轮模式下,预设MPG通道开启,因此禁用(OFF)
此讯号,无法旁路手轮讯号做为轴向位置命令输
入。
※可透过设定参数Pr2024为0,关闭该通道讯号。
C275 启用五号手轮 (同上)
C276 启用六号手轮 (同上)
C277 启用七号手轮 (同上)
Page 27
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–27
1.
2.
a.
b.
c.
d.
e.
f.
i.
ii.
3.
a.
b.
c.
d.
e.
i.
ii.
4.
a.
b.
编号 名称 功能说明
C281 第一组动平衡检测开关 此C Bit为第一组动平衡检测的开关。
将此讯号切为ON,会开启第一组动平衡检测;
将此讯号切为OFF,会关闭第一组动平衡检测。
检测完成时,控制器会将S281切为ON,使用者可在
R5211~R5213取得检测结果。
使用限制:
需使用新代驱动器、新代加速规。
控制器在以下模式中,方可开启动平衡检
测:
自动执行。
MDI。
连续寸动。
增量寸动。
手轮(10.118.60及之后版本)。
在其他模式下将C281设为ON,将无法
开启动平衡检测,且:
S281会维持在OFF。
R5211~R5213会维持在零。
控制器在以下状态中,方可开启动平衡检
测:
就绪。
Cycle Start。
单节停止。
单节执行中。
在其他状态下将C281设为ON,将无法
开启动平衡检测,且:
S281会维持在OFF。
R5211~R5213会维持在零。
按下急停会关闭检测,且:
S281会变成OFF。
R5211~R5213会变成零。
C300 重新载入电子凸轮 Reload ECam插入点在R值修改。
C301 启用第一组电子凸轮 启用第1组电子凸轮。此Bit On时,开始执行设定好
的第1组电子凸轮,启动之后会亮起同号码之S
Bit;此Bit Off时,会加工完此组凸轮中的所有曲线
后才停止。
C302 启用第二组电子凸轮 (同上)
C303 启用第三组电子凸轮 (同上)
Page 28
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–28
编号 名称 功能说明
C304 启用第四组电子凸轮 (同上)
C305 启用第五组电子凸轮 (同上)
C306 启用第六组电子凸轮 (同上)
C307 启用第七组电子凸轮 (同上)
C308 启用第八组电子凸轮 (同上)
C311 第一组进阶张力控制功能开关Pr5821、Pr5822对应之两轴将启用进阶张力控制功
能
C312 第二组进阶张力控制功能开关Pr5831、Pr5832对应之两轴将启用进阶张力控制功
能
C313 第三组进阶张力控制功能开关Pr5841、Pr5842对应之两轴将启用进阶张力控制功
能
C314 第四组进阶张力控制功能开关Pr5851、Pr5852对应之两轴将启用进阶张力控制功
能
C315 第五组进阶张力控制功能开关Pr5861、Pr5862对应之两轴将启用进阶张力控制功
能
C316 第六组进阶张力控制功能开关Pr5871、Pr5872对应之两轴将启用进阶张力控制功
能
C320~C350 机器人核心使用区 机器人核心使用区域 (非产品客制区)
C401~C488 标准键盘扫描码 对应到标准键盘扫瞄码1~88
C489 OEM扩充键 应用程序自行定义的扩充键89-111,其意义由个别
应用自行定义。
对应到PC键盘ALT-1键
C490 OEM扩充键 对应到PC键盘ALT-2键
C491 OEM扩充键 对应到PC键盘ALT-3键
Page 29
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–29
编号 名称 功能说明
C492 OEM扩充键 对应到PC键盘ALT-4键
C493 OEM扩充键 对应到PC键盘ALT-5键
C494 OEM扩充键 对应到PC键盘ALT-6键
C495 OEM扩充键 对应到PC键盘ALT-7键
C496 OEM扩充键 对应到PC键盘ALT-8键
C497 OEM扩充键 对应到PC键盘ALT-9键
C498 OEM扩充键 对应到PC键盘ALT-0键
C499 OEM扩充键 对应到PC键盘ALT-B键
C500 OEM扩充键 对应到PC键盘ALT-V键
C501 OEM扩充键 对应到PC键盘ALT-E键
C502 OEM扩充键 对应到PC键盘ALT-F键
C503 OEM扩充键 对应到PC键盘ALT-I键
C504 OEM扩充键 对应到PC键盘ALT-J键
C505 OEM扩充键 对应到PC键盘ALT-K键
C506 OEM扩充键 对应到PC键盘ALT-L键
C507 OEM扩充键 对应到PC键盘ALT-W键
C508 OEM扩充键 对应到PC键盘ALT-N键
C509 OEM扩充键 对应到PC键盘ALT-S键
C510 OEM扩充键 对应到PC键盘ALT-T键
Page 30
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–30
编号 名称 功能说明
C511 OEM扩充键 对应到PC键盘ALT-U键
P.S.:所有C bit都会被同步实时读取,但只有®标记的C bit会被同步实时处理,其他讯号被读取后将被放入栈
中,然后按照顺序非同步被处理。
1.2 S Bit Interface (From CNC To PLC)
编号 名称 功能说明
S000 加工中 加工中(BUSY),此 FLAG会 ON
S001 暂停中 暂停中(FEEDHOLD),此 FLAG 会 ON
S002 单节停止
中
单节停止中(BLOCK STOP),此 FLAG 会 ON
S003 禁止暂停
状态旗标
当此FLAG为ON,表示目前为禁止暂停状态
S004 刚性攻牙
模式旗标
第一主轴正在刚攻模式 (只有在Pr1791=1~4时,此bit才会on)
S006 X轴忙碌中 当此FLAG为ON时表示X轴手动功能(手轮/JOG/寻原点/PLC轴)正在执行中,无法接受
新的手动命令,当此FLAG为OFF,表示X轴在Idle状态,允许接受新的手动命令
S007 Y轴忙碌中 (同上)
S008 Z轴忙碌中 (同上)
S009
C轴(6th)
忙碌中
(同上)
S011 同单节第
二个M码读
取旗标
当Pr3810设定为1时,控制器执行到同一单节第二个码时,此 FLAG会ON,同时告诉
阶梯图要执行M码,M码的内容则放在R2051。
控制器发出此 FLAG 后,一直要等到 M码完成 的 C BIT FLAG ON 后,才会开始执行下
一个单节。
S012 同单节第
三个M码读
取旗标
同上,M码的内容放在 R2052
Page 31
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–31
•
•
•
•
•
•
编号 名称 功能说明
S013 同单节第
四个M码读
取旗标
同上,M code 的内容放在 R2053
S014 同单节第
五个M码读
取旗标
同上,M code 的内容放在 R2054
S016 X轴寻原点完成X Homing OK,X 轴寻过原点,这个 FLAG 会 ON,软件行程极限保护在寻过原点后,
才会被起动。
因此写阶梯图的人,在这个 FLAG 没有 ON 的情况下,应不允许启动加工,同时发出
未寻原点的警报讯息。
S017 Y轴寻原点完成(同上)
S018 Z轴寻原点完成(同上)
S019
C轴(6th)
寻原点完
成
(同上)
S021 刀具回退
功能执行
中
进入刀具回退功能且离开原加工路径后,这个FLAG会ON;直到刀具返回、再定位完
成后回到原加工程序路径,这个FLAG会OFF。
S022 刀具偏离
重新定位
点中
在系统状态为暂停或单节停止的状态下,工具离开原本的加工路径后,此FLAG设为
ON。直到工具复位完成,回到原加工路径后,此FLAG设为OFF。
S023 伺服未就
绪旗标
说明
当CNC系统所有轴向(主轴模式、监看模式除外)都进入Servo On状态,
此S bit值为off。
当CNC系统存在任一轴向(主轴模式、监看模式除外)尚未进入Servo On
状态,此S bit值为on。
注意事项
有效版本:10.118.24A, 10.118.25A, 10.118.28N, 10.118.37及之后的版本
在10.118.40及其之后的版本,若Pr741为1时,此状态不包含「独立运
作轴群底下的轴向」
Page 32
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–32
1.
2.
编号 名称 功能说明
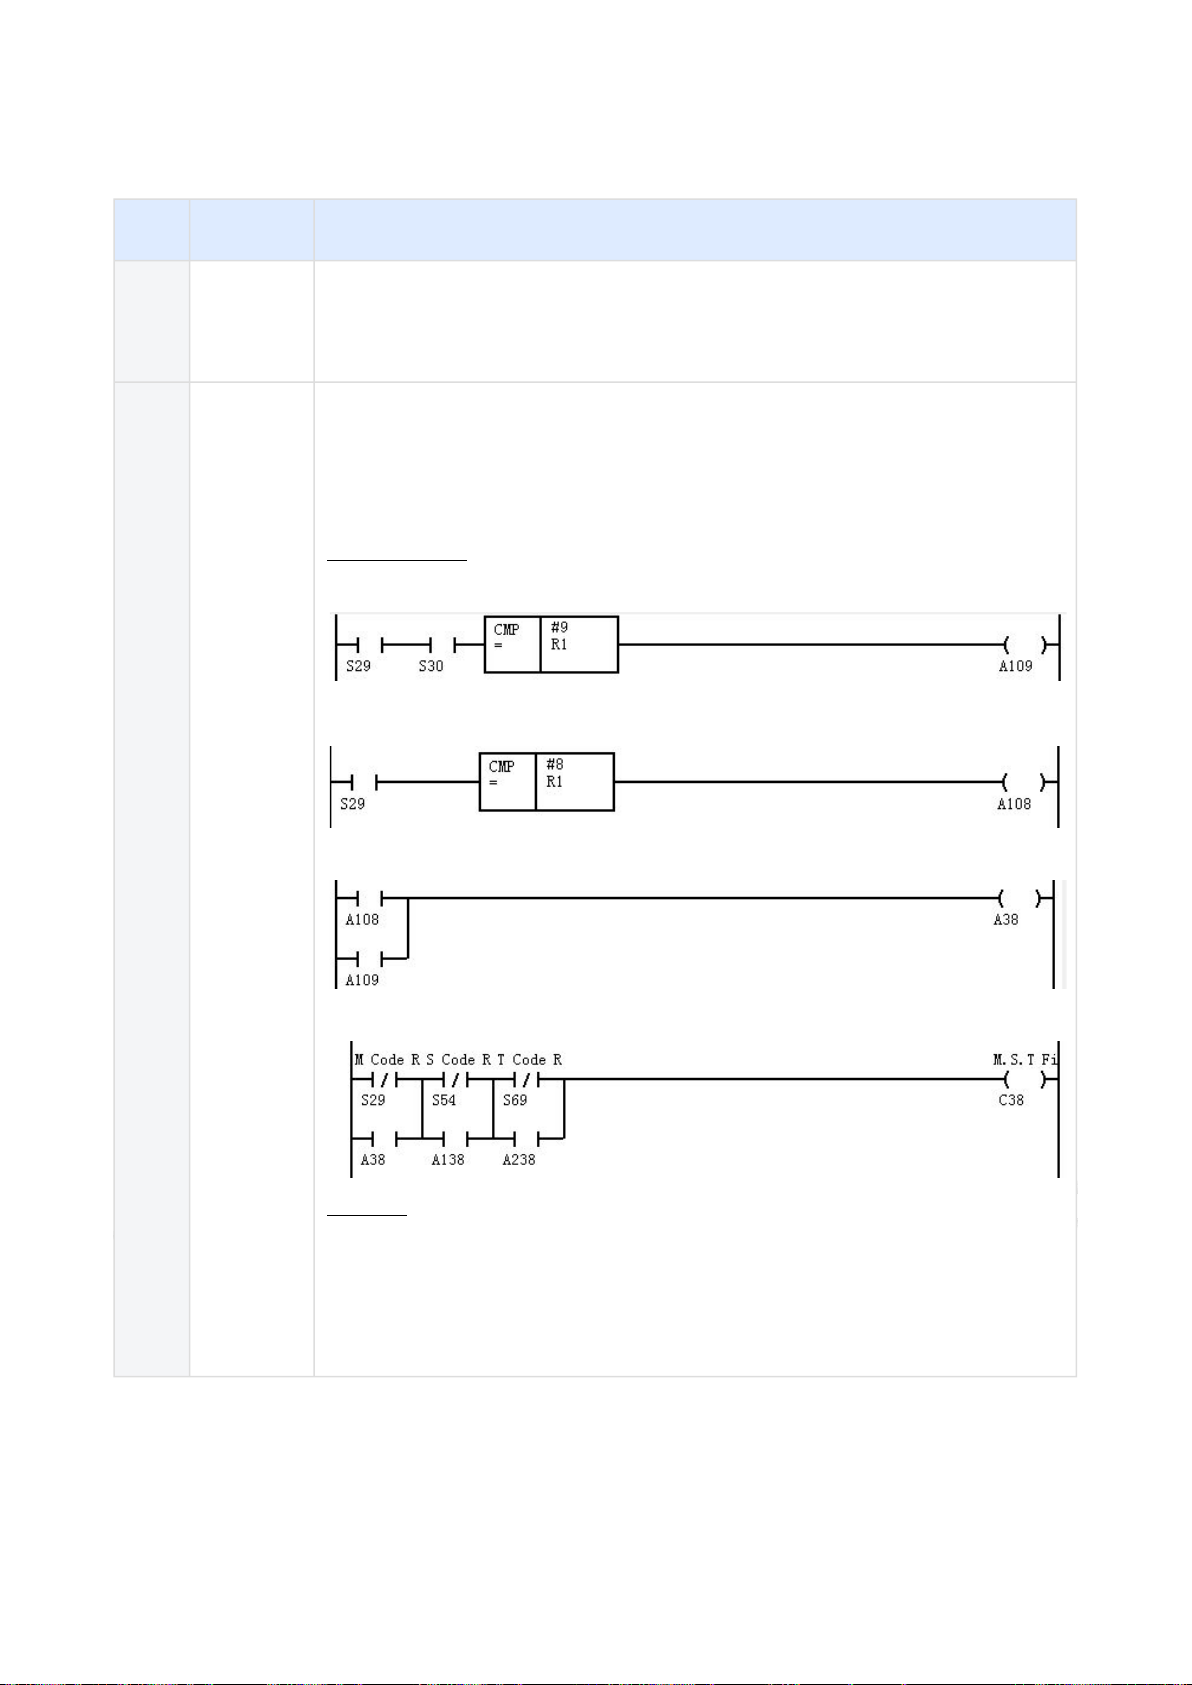
S029 M码读取旗标控制器执行到M码时,此 FLAG会 ON,同时告诉阶梯图要执行M码,M码的内容则放
在 R1。
控制器发出此 FLAG 后,一直要等到 C38 ON 后,才会开始执行下一个单节。
S030 移动指令
完成旗标
G码移动指令执行完该单节的动作后,会发出此讯号,通常用于 G,M 码同动且需要等
待移动指令 的场合。
例:G01 X100. M9 // G,M码下在同一行
当X轴真的走到100.时(该行G码移动指令完成),S30会ON,M9可以从S30 on知道G01
已经走完了,也结束动作。
阶梯图撰写范例
假设 M9 指令是关闭切削水,需要等待移动指令
后续将 A109 和 A108 合并判断结果更新到 A38,作为 M码是否完成的判断。
并且要等待 M、S、T 码都完成,才可以让 C38 ON。若有其中一个尚未完成,则 C38
维持 OFF。
注意事项
如果PLC读到M码时有将 C38 OFF,不管该行是 GM 码同一行或是只有下 M码,系
统会去检查 NC 是否已处理完成,并在 NC 已处理完成后,将 S30 设成 ON。
如果PLC将 C38 ON 起来之后,不管该行是 GM 码同一行或是只有下 M码,系统会
将 S30 设成 OFF,并且开始执行下一行指令。
因此阶梯图撰写时请务必注意,如果M码指令并不需要
完成
完成,就需要先检查 S30。
假设 M8 指令是开启工作灯,不需要等待移动指令完成,就不需要检查 S30。
等待移动指令完成,就不需要检查
Page 33
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–33
•
•
1.
2.
•
•
编号 名称 功能说明
S031 系统警报
旗标
控制器或驱动器发生警报,使系统必须停止或暂停加工时,此旗标会ON。
在10.118.40及其之后的版本,若Pr741为1时,此旗标不包含「独立运作的轴
群发生警报」。
控制器警报:
CNC:COR警报、MOT警报、SPD警报、OP警报、COM警报;
ROT:ROT警报;
SPLC:SERIALPLCAXIS警报;
SRI:SRI警报;
激光打标:LaserCtrl警报。
S032 内部复位
旗标
面板按 RESET 时,这个 FLAG 会产生 ONE SHOT 的讯息。
触发_Reset Action时,这个 FLAG 会产生 ONE SHOT 的讯息。
S033 系统就绪
旗标
开机完成,且系统正常,会发出 NC READY FLAG
在10.118.40及其之后的版本,若Pr741为1时,此状态无关独立运作的轴群
S034 需求工件
数已到达
当需求工件数到达时,这个S FLAG会ON,当Cycle Start或Reset时此FLAG会变为OFF
S035 工件计数M
码读取旗
标
当主程序执行到工件计数M码时,会将此FLAG ON/OFF一个脉冲
相关资料: Pr3804, C39
S036 引导模式
旗标
当CNC处于Guidance Function模式下此BIT会ON
S037 资料遗失
旗标
当使用者资料遗失,此Bit会ON
S038 解译进入
等待中
解译因执行到WAIT()函式而进入等待中
S039 暂停点座
标同步完
成
透过C35同步轴向移动量到手轮偏置中,同步完成后此S Bit会On,并在下次启动或系
统复位后Off。
Page 34
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–34
•
•
•
•
•
•
编号 名称 功能说明
S041 PLC警报旗标PLC有警报时,此旗标会ON,当PLC警报都消失时,此旗标会OFF。
10.118.40D, 10.118.42及之前的版本: R40~R49的前16位元(R4x.0~R4x.15)为PLC警
报讯息,16位元后的为PLC警告讯息,不会触发S41。
10.118.40E, 10.118.43及之后的版本: R40~R49的后16位元可根据Pr3249的设定
调整为PLC警报讯息,当作为警报讯息时会触发S41。
S042 系统警告
旗标
控制器或驱动器有警告时,此旗标会ON,当所有警告都消失时,此旗标会
OFF。
在10.118.40及其之后的版本,若Pr741为1时,此旗标不包含「独立运作的轴
群发生警告」。
S043 PLC警告旗标PLC有警告时,此旗标会ON,当所有警告都消失时,此旗标会OFF。
10.118.40D, 10.118.42及之前的版本: R40~R49的前16位元(R4x.0~R4x.15)为PLC警
报讯息,16位元后的为PLC警告讯息,会触发S43。
10.118.40E, 10.118.43及之后的版本: R40~R49的后16位元可根据Pr3249的设定
调整为PLC警报讯息,当作为警报讯息时不会触发S43。
S053 B码读取旗标此功能由Pr3806启动
控制器执行到 B码时,此 FLAG 会 ON,同时告诉阶梯图要执行 B码,B码的内容则放
在 R5。
控制器发出此 FLAG 后,一直要等到 C38 ON 后,才会开始执行下一个单节。
仅第一MST通道支援 PLC 的 B CODE 执行(参考Pr721~Pr730)
S054 S码读取旗标控制器执行到S码时,此 FLAG 会 ON,同时告诉阶梯图要执行 S码,S码的内容则放
在 R2。
控制器发出此 FLAG 后,一直要等到C38 ON 后,才会开始执行下一个单节。
Page 35
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–35
编号 名称 功能说明
S059 车牙时主
轴转速到
达
车牙时主轴转速到达讯号
主轴正/反转讯号C64/C65, R583.x/
R584.x
主轴转速到达成立条件
On 主轴反馈Fbk与主轴命令Cmd之转速差距
小于命令转速Cmd乘上主轴转速到达检查
范围百分比(Pr1992 or Pr1993)。
i.e. | Fbk - Cmd | <Cmd * Pr1993 * 0.01
Off 主轴反馈Fbk 小于50RPM。
i.e.Fbk < 50 (RPM)
当主轴无安装编码器(Pr1711~ = 0)时,则主轴转速到达成立改以下列条件判断。
主轴类型 主轴转速到达成立条件
总线主轴 直接反映驱动器所提供的主轴转速是否到达的信息。
(在总线时, 可透过驱动器封包里status中的V_CMP bit得知,
S59反应此bit, PLC即可使用。)
泛用主轴 控制器端视为主轴转速到达 S59 On。
若欲进行主轴转速到达检查,可透过驱动器送出一个O点接
到TB16IN, PLC可得到此信息,在PLC做转速到达的检查判
断。
S060 第一组主
轴承载完
成
第一组同期,主轴承载完成讯号。
S061 主轴定位
完成
主轴定位完成讯号
S062 第一组主
轴同期完
成
第一组同期,主轴速度/相位同步完成。
Page 36
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–36
•
•
•
•
编号 名称 功能说明
S063 主轴位置
模式旗标
当此 S BIT ON 时,表示主轴在位置控制模式;当此 S BIT OFF 时,表示主轴在主轴速
度控制模式。
S064 切削时主
轴转速到
达
切削时主轴转速到达讯号
S065 快动进给
倍率固定
旗标
当此旗标为ON时,表示快动进给倍率固定为100%。
S066 切削进给
倍率固定
旗标
当此旗标为ON时,表示切削进给倍率固定为100%。
S067 主轴转速
倍率固定
旗标
当此旗标为ON时,表示主轴转速倍率固定为100%。
S068 倍率固定
旗标
只要S65、S66、S67任一者为ON,则此旗标为ON。
S069 T码读取旗标控制器执行到 T码 时,此旗标会 ON,同时告诉阶梯图要执行 T码,T码的内容则放在
R3,控制器发出此旗标后,一直要等到 C38 ON,才会开始执行下一个单节。
S070 加工起点
旗标
此旗标为ON时,表示目前不在加工中,加工过程会OFF。当收到加工结束的
讯号后(EX:M30、Reset),此旗标会再ON。
此旗标仅对应一个轴群的状态,由R21决定。R21=0,对应第一轴群,R21=N,
对应第N轴群。
S071 加工终点
旗标
此旗标为ON时,表示目前不在加工中或程序已执行完成,加工过程会OFF,
程序执行完成后会再ON。
此旗标仅对应一个轴群的状态,由R21决定。R21=0,对应第一轴群,R21=N,
对应第N轴群。
S072 第二组主
轴同期完
成
第二组同期,主轴速度/相位同步完成。
S073 第三组主
轴同期完
成
第三组同期,主轴速度/相位同步完成。
Page 37
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–37
1.
2.
3.
1.
2.
编号 名称 功能说明
S080 M00读取旗标M00读取旗标。此旗标在M码读取后,将自动启用,直到系统复位(Reset)或是M Code
Finish(C38 On)。
注意:
有效版本:10.114.56U, 10.116.0R, 10.116.10C, 10.116.13
仅支援第一MST通道
为确保系统正确启用此旗标,建议PLC应用时,C38需Off直到核心将此旗标启
用。
S081 M01读取旗标M01读取旗标。选择性暂停功能(C44)启用下,此旗标在M码读取后,将自动启用,直
到系统复位(Reset)或是M Code Finish(C38 On)。
注意:同S080。
S082 M02读取旗标M02读取旗标。此旗标在M码读取后,将自动启用,直到系统复位(Reset)或是M Code
Finish(C38 On)。
注意:同S080。
S083 M30读取旗标M30读取旗标。此旗标在M码读取后,将自动启用,直到系统复位(Reset)或是M Code
Finish(C38 On)。
注意1:同S080。
注意2:同时满足以下条件,M30将启用程序返头功能(有效版本:10.116.41,
10.117.41以后),M30不会被放在R1供LADDER读取,此时不支援S083。
Pr732 *多程序MST通道,设定为1
C015 ON
S088 屏幕保护
启用中
屏幕保护启用中
仅提供于CE和Linux系统
S097 系统档CRC
错误旗标
当此讯号为ON时,表示系统特定档案CRC检查错误。一般会发生此状况,可能是对
系统遭受病毒干染且无法复原,相关记录将被储存于C:\CRC_Chk.log。
相容性异动:
有效版本始于10.114.52。
S098 核心服务
器已启动
OCAPIServer是否启动。当OCAPIServer启动时,此Bit设为True;当OCAPIServer关闭
时,此Bit设为False。
S099 Dipole连线中是否正在进行Dipole连线。当有任何远端程序连线至核心时,此Bit设为1;无远端程
序连线时,此Bit设为0。
S100 DOS USB使用中on: DOS USB in use; off: DOS USB not in use.
Page 38
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–38
编号 名称 功能说明
S101
~
S132
宏程序相
关系统变
数
对应到宏程序系统变数(#6001~#6032)
S133 第一组轴
交换完成
第一组轴交换成功旗标
系统内部完成轴交换,此状态才改变
S134 第二组轴
交换完成
第二组轴交换成功旗标
系统内部完成轴交换,此状态才改变
S135 第三组轴
交换完成
第三组轴交换成功旗标
系统内部完成轴交换,此状态才改变
S136 第四组轴
交换完成
第四组轴交换成功旗标
系统内部完成轴交换,此状态才改变
S140 第四轴寻
原点完成
第四轴 Homing OK, 第四轴寻过原点,这个 FLAG 会 ON,软件行程极限保护在寻过原
点后,才会被起动。
因此写阶梯图的人,应该在这个 S BIT FLAG 没有被 ON 的情况下,不允许起动加工,
同时发出未寻原点的警报讯息
S141 第五轴寻
原点完成
(同上)
S142 第七轴寻
原点完成
(同上)
S143 第八轴寻
原点完成
(同上)
S144 第九轴寻
原点完成
(同上)
S145 第十轴寻
原点完成
(同上)
S146 第十一轴
寻原点完
成
(同上)
Page 39
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–39
编号 名称 功能说明
S147 第十二轴
寻原点完
成
(同上)
S148 第十三轴
寻原点完
成
(同上)
S149 第十四轴
寻原点完
成
(同上)
S150 第十五轴
寻原点完
成
(同上)
S151 第十六轴
寻原点完
成
(同上)
S152 第十七轴
寻原点完
成
(同上)
S153 第十八轴
寻原点完
成
(同上)
S155 第四轴忙
碌中
当此FLAG为ON时表示第四轴正在执行中,无法接受新的命令,当此FLAG为OFF表示
第四轴在Idle状态,允许接受新的命令
S156 第五轴忙
碌中
(同上)
S157 第七轴忙
碌中
(同上)
S158 第八轴忙
碌中
(同上)
S159 第九轴忙
碌中
(同上)
Page 40
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–40
编号 名称 功能说明
S160 第十轴忙
碌中
(同上)
S161 第十一轴
忙碌中
(同上)
S162 第十二轴
忙碌中
(同上)
S163 第十三轴
忙碌中
(同上)
S164 第十四轴
忙碌中
(同上)
S165 第十五轴
忙碌中
(同上)
S166 第十六轴
忙碌中
(同上)
S167 第十七轴
忙碌中
(同上)
S168 第十八轴
忙碌中
(同上)
Page 41
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–41
1.
2.
3.
编号 名称 功能说明
S171
~
S186
伺服警报
状态旗标
使用限制:
槽式机箱Servo6轴卡不支援此功能。
仅泛用和M2支援此功能。
承2. 使用其他通讯型态时,请利用S31和S42。
泛用:表示伺服警报接点的讯号状态
此S-Bit仅反应轴卡端口对应的伺服警报接点状态,当有讯号输入时,此S-Bit OFF;
没有讯号输入时,此S-Bit ON
系统根据参数 "Pr10伺服警报接点型态" 来决定此S-Bit ON/OFF时会触发对应轴向的
"MOT-9驱动器警报"
伺服警报接点型态 端口警报讯号 S-17x 系统警报
Pr10 = 0 ( A接点 ) 无 ON 无
有 OFF MOT-9
Pr10 = 1 ( B接点 ) 无 ON MOT-9
有 OFF 无
S171:对应第1个轴卡端口
S172:对应第2个轴卡端口
…
S186:对应第16个轴卡端口
M2总线:表示驱动器警报状态
若使用M2总线驱动器,当出现驱动器警报时,对应的S-bit On。
S171:对应驱动器局号设定为1的驱动器
S172:对应驱动器局号设定为2的驱动器
…
S186:对应驱动器局号设定为16的驱动器
例:M2总线环境下,当局号设定3的驱动器出现警报时,S173会On。
S190
~
S280
系统保留
区
系统保留区
Page 42
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–42
1.
2.
a.
b.
c.
d.
e.
f.
i.
ii.
3.
a.
b.
c.
d.
e.
i.
ii.
4.
a.
b.
编号 名称 功能说明
S281 第一组动
平衡检测
完成
此S Bit为第一组动平衡检测的完成讯号。
当此讯号为ON时,表示第一组动平衡检测已完成,使用者可在R5211~R5213取得检
测结果。
当此讯号为OFF时,表示第一组动平衡检测尚未完成,或检测未被开启。
使用限制:
需使用新代驱动器、新代加速规。
控制器在以下模式中,方可开启动平衡检测:
自动执行。
MDI。
连续寸动。
增量寸动。
手轮(10.118.60及之后版本)。
在其他模式下将C281设为ON,将无法开启动平衡检测,且:
S281会维持在OFF。
R5211~R5213会维持在零。
控制器在以下状态中,方可开启动平衡检测:
就绪。
Cycle Start。
单节停止。
单节执行中。
在其他状态下将C281设为ON,将无法开启动平衡检测,且:
S281会维持在OFF。
R5211~R5213会维持在零。
按下急停会关闭检测,且:
S281会变成OFF。
R5211~R5213会变成零。
S282
~
S290
系统保留
区
系统保留区
S291 第一组龙
门校正完
成
第一组龙门组校正完成讯号,系统内部完成校正,此状态才改变
S292 第二组龙
门校正完
成
第二组龙门组校正完成讯号,系统内部完成校正,此状态才改变
S293 第三组龙
门校正完
成
第三组龙门组校正完成讯号,系统内部完成校正,此状态才改变
Page 43
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–43
编号 名称 功能说明
S294 第四组龙
门校正完
成
第四组龙门组校正完成讯号,系统内部完成校正,此状态才改变
S295
~
S299
系统保留
区
系统保留区
S300 电子凸轮
重新载入
完成
重读ECam插入点R值。此Bit On时,表示重读完成,可启用电子凸轮;此Bit Off时,
重读中。
S301 第一组电
子凸轮作
用中
第1组电子凸轮作用中。此Bit On时,表示第1组电子凸轮正在作用中;此Bit Off时,
主、从轴之间的凸轮关系运动取消。
S302 第二组电
子凸轮作
用中
(同上) 此Bit On时,表示第1组电子凸轮正在作用中;此Bit Off时,主、从轴不依凸轮
关系动作。
S303 第三组电
子凸轮作
用中
(同上)
S304 第四组电
子凸轮作
用中
(同上)
S305 第五组电
子凸轮作
用中
(同上)
S306 第六组电
子凸轮作
用中
(同上)
S307 第七组电
子凸轮作
用中
(同上)
Page 44
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–44
编号 名称 功能说明
S308 第八组电
子凸轮作
用中
(同上)
S311 第一组进
阶张力控
制完成讯
号
C311 on 时,当对应之两轴首次达到目标张力时此讯号为 on
C311 off 时,当补偿量衰减至零后此讯号会 off
S312 第二组进
阶张力控
制完成讯
号
C312 on 时,当对应之两轴首次达到目标张力时此讯号为 on
C312 off 时,当补偿量衰减至零后此讯号会 off
S313 第三组进
阶张力控
制完成讯
号
C313 on 时,当对应之两轴首次达到目标张力时此讯号为 on
C313 off 时,当补偿量衰减至零后此讯号会 off
S314 第四组进
阶张力控
制完成讯
号
C314 on 时,当对应之两轴首次达到目标张力时此讯号为 on
C314 off 时,当补偿量衰减至零后此讯号会 off
S315 第五组进
阶张力控
制完成讯
号
C315 on 时,当对应之两轴首次达到目标张力时此讯号为 on
C315 off 时,当补偿量衰减至零后此讯号会 off
S316 第六组进
阶张力控
制完成讯
号
C316 on 时,当对应之两轴首次达到目标张力时此讯号为 on
C316 off 时,当补偿量衰减至零后此讯号会 off
S320
~
S350
机器人核
心使用区
机器人核心使用区域(非产品客制区)
S351
~
S400
键盘扫描
码
S Bit对应键盘扫瞄码,目前仅开放S355~S374
Page 45
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–45
编号 名称 功能说明
S401
~
S488
键盘扫描
码
对应到键盘扫瞄码1~88
~
S511
系统保留
区
系统保留区
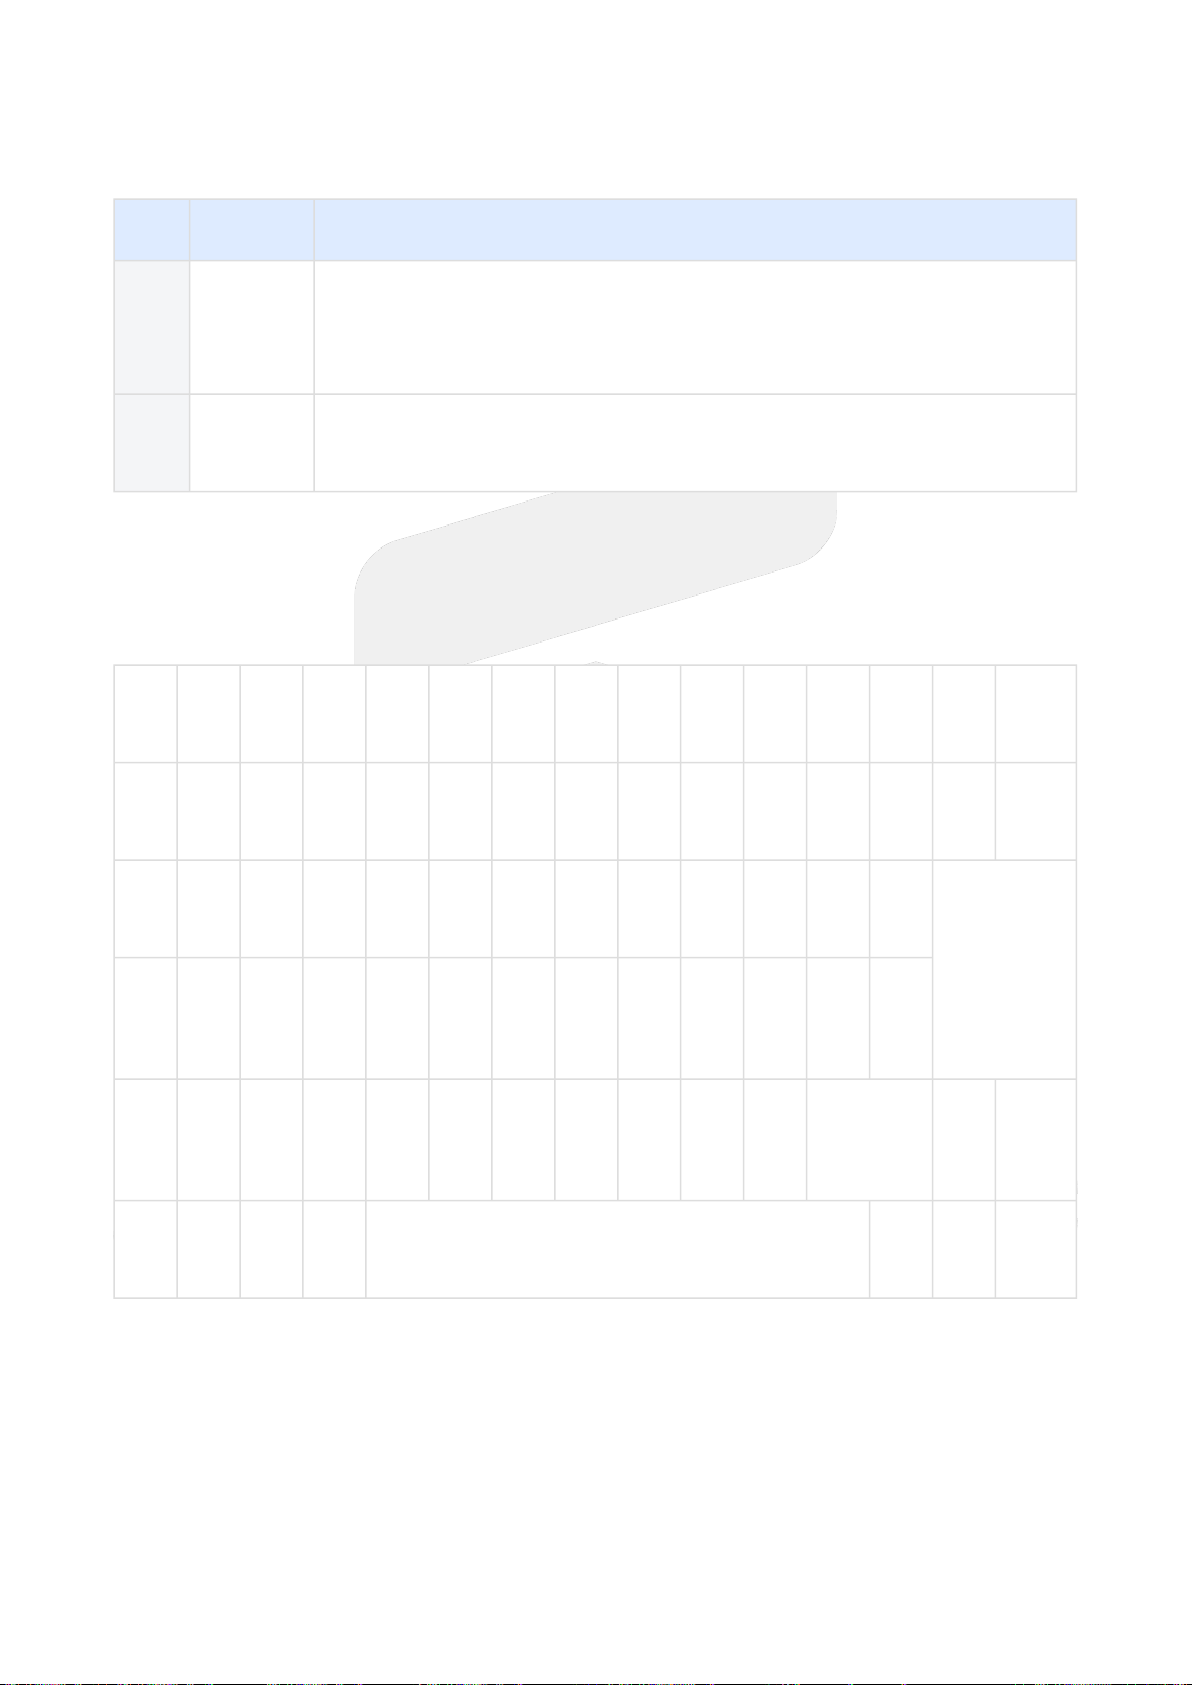
1.3 PC Keyboard C/S Mapping
1.3.1 基本按键区
Esc
401F1458F2460F3461F4462F5463F6464F7465F8466F9467
F10
468
F11
469
F12
470
`
4411402240334044405540664077408840994100411-412=413\443
Back
414
Tab
415Q416W417E418R419T420Y421U422I423O424P425[426]427
Enter
428
Cap
s
458
A
430S431D432F433G434H435J436K437L438;439『440
ShiftZ
444X445C446V447B448N449M450,451.452/453
Shift
454
Ctrl
429
Alt
456
Space
457
Alt
456
Ctrl
429
Page 46
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–46
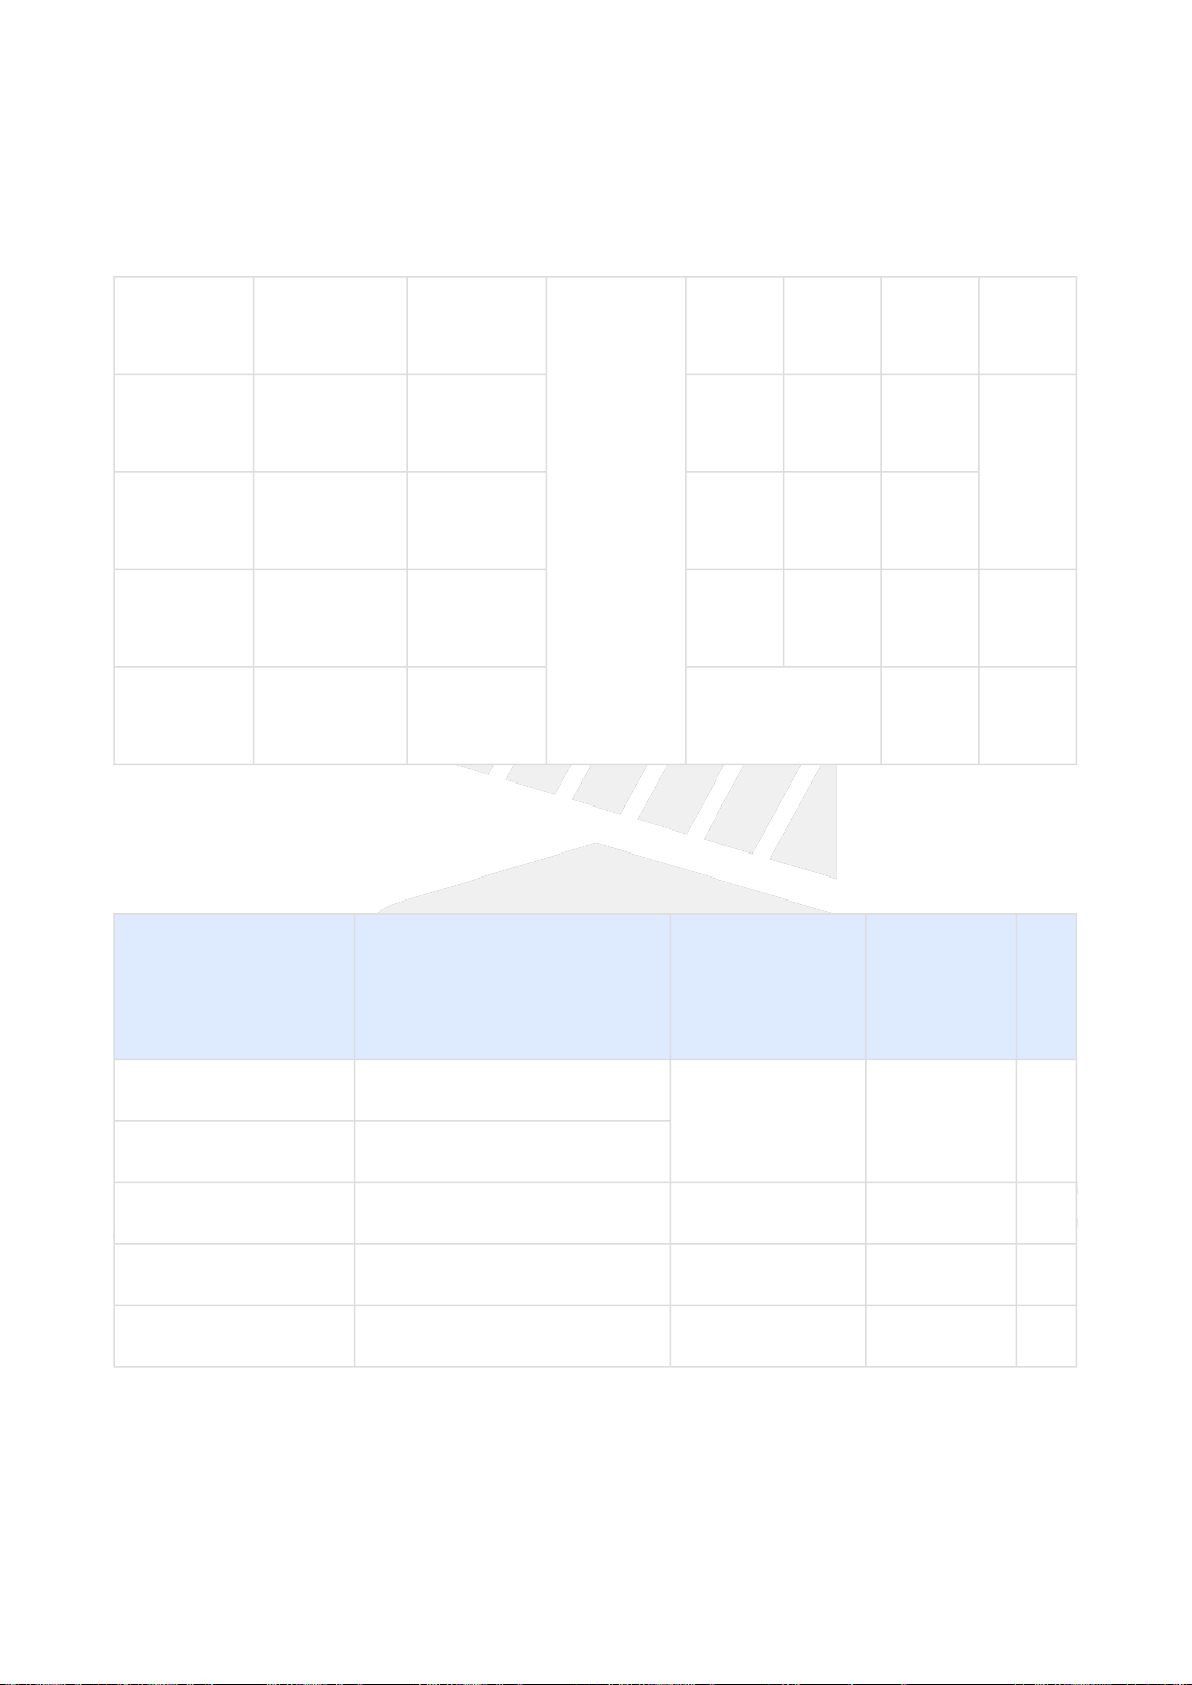
1.3.2 扩充按键区
Print Scroll
470
Pause Num
469
/
453
*
455
_
474
Insert
482
Home
471
Up
473
7 Home
471
8↑
472
9 Up
473
+
478
Delete
483
End
479
Down
481
4 ←
475
5
476
6 →
477
↑
472
1 End
479
2↓
480
3 Down
481
Enter
428
←
475
↓
480
→
477
0
482
.
483
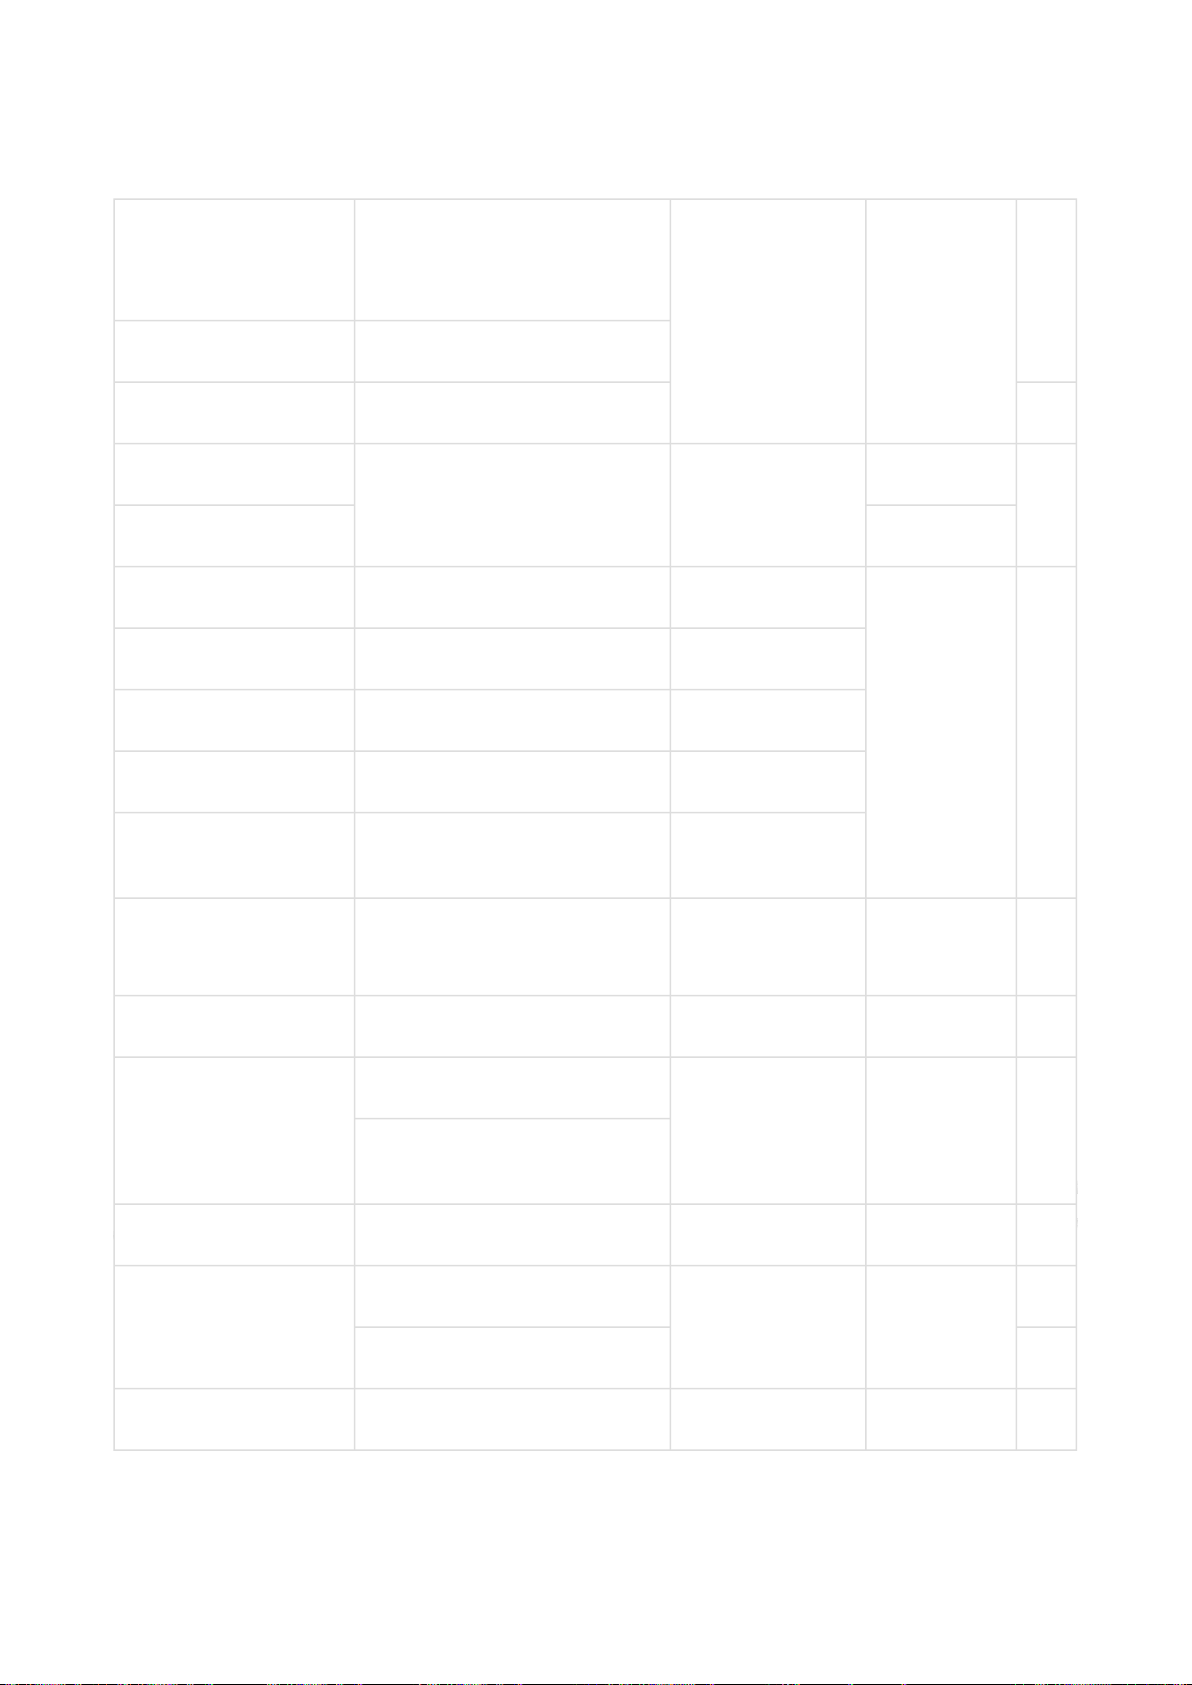
1.4 R Register Interface
1.4.1 资源分配表
编号 说明 读写规则
(人机介面、阶梯程
序、宏程序程序)
位元(Bit)
存取
永
久
保
存
R0~R39 CNC系统介面区 依下表
定义之
是 否
R40~R49 PLC警报讯息区
R50~R80 使用者自行定义 读/写 是 否
R81~R100 对应到控制器参数Pr3401~3420 唯读 是 是
R101~R102 刀具状态(储存于FRAM) 读/写 是 是
Page 47
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–47
R103~R192 对应铣床刀号资料T1~T90(储存于
FRAM)
非铣床为使用者自行定义
读/写 是 是
R193~R255 使用者自行定义(储存于 FRAM)
R256~R511 使用者自行定义 否
R512~R639 CNC系统介面区 依下表
定义之
是 否
R640~R1023 否
R1000 工件数 读/写 否 是
R1002 需求工件数 读/写
R1004 总工件数 读/写
R1005~R1007 控制器序号ASCII码 唯读
R1009~R1019 CNC系统加工/开机时间,详见各
R值说明
唯读
R1024~R1032 铣床自动分中/自动对刀占用
车床为使用者自行定义区
读/写 否 否
R1033~R2049 使用者自行定义 读/写 否 否
R2050~R2090 Pr3810=0为使用者自行定义 读/写 否 否
Pr3810=1为多个M Code同时执行
功能占用
R2091~R2099 使用者自行定义 读/写 否 否
R2100~R3100 Pr3228=0为使用者自行定义 读/写 否 否
Pr3228=1为刀具管理功能占用 是
R3101~R4095 使用者自行定义 读/写 否 否
Page 48
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–48
1.
2.
3.
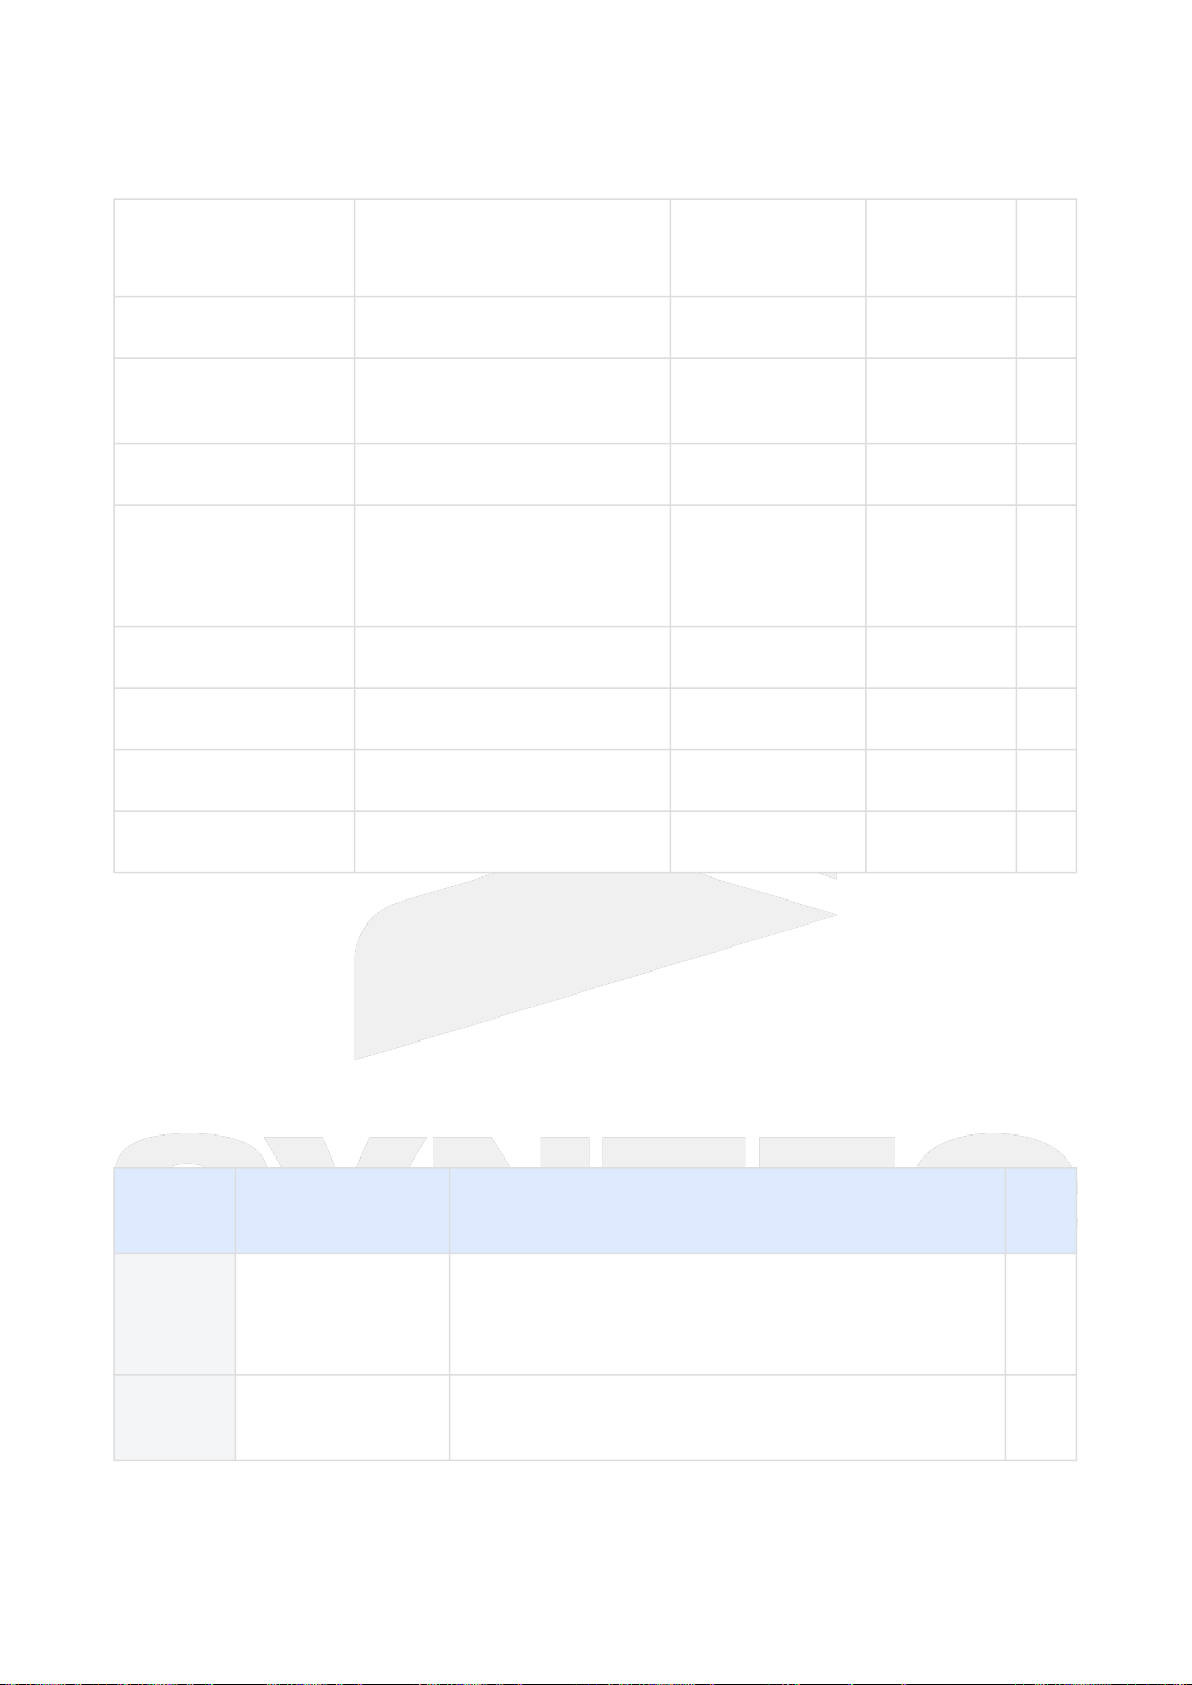
R4096~R5999 CNC系统介面区 依下表
定义之
否 否
R6000~R7999 使用者自行定义(储存于FRAM) 读/写 否 是
R8000~R8500 R8001~R8500对应到控制器
Pr5001~Pr5500
唯读 否 否
R8501~R8999 CNC系统介面区 唯读 否 否
R9000~R9999 机器人核心使用区域 (非产品客制
区)
详细规格请至:机器人R值
- - -
R10000~R10999 CNC系统加值应用记忆区 读/写 否 是
R11000~R14999 CNC系统介面区 唯读 否 否
R15000~R19999 CNC系统加值应用非记忆区 读/写 否 否
R20000~R65535 使用者自行定义 读/写 否 否
NOTE:
R6000~R7999永久储存的位置在Fram内。若使用PIO3、模拟器或控制器用PIO5但Pr5设定为9(虚拟I/O
卡),系统无法进行永久储存。
DOS仅支援R0~R7999
此表有关宏程序程序的部分,仅适用于使用G10 L1000 P_ R_进行R值读写;若在宏程序程序内使用@的
写法来读写R值,请参考Macro变数规格。
1.4.2 介面说明
编号 名称、范围 功能说明 读写
规则
R0 标记特别版
(ISSUE-ID+ 2 码版
号)
记录控制器特别版安装包的版本 唯读
R1 M码内容 控制器执行到M CODE 时,会将该M CODE 内容放在这理,供
LADDER 读取
唯读
Page 49
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–49
编号 名称、范围 功能说明 读写
规则
R2 S码内容 控制器执行到 S CODE 时,会将该 S CODE 内容放在这理,供
LADDER 读取
唯读
R3 T码内容 控制器执行到 T CODE 时,会将该 T CODE 内容放在这理,供
LADDER 读取
唯读
R4 合成速度命令值 合成进给速度命令值,单位为LIU/min
R5 B码内容 此功能由参数3806启动
控制器执行到 B CODE 时,会将该 B CODE 内容放在这理,供
LADDER 读取
仅第一MST通道支援 PLC 的 B CODE 执行(参考
Pr721~Pr730)
唯读
R6~R12 系统保留区 系统保留区
R13® 控制器模式选择 加工模式的选择
0: 未选择
1: 程序编辑
2: 自动执行
3: MDI
4: 连续寸动
5: 增量寸动
6: 手轮
7: 寻原点
唯写
Page 50
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–50
1.
2.
3.
1.
2.
编号 名称、范围 功能说明 读写
规则
R14 第一组增量寸动与手
轮段数
第一组增量寸动段数与MPG手轮段数设定,此R值不受
Pr3207 影响。
INCJOG Mode:
1: x1 LIU
2: x10 LIU
3: x100 LIU
4: x1000 LIU
MPG Mode:
1: x1 LIU
2: x10 LIU
3: x100 LIU
4: 倍率由Pr2001决定
注:LIU的定义请参考Pr17说明。
唯写
R15 主轴转速段数 主轴段数设定(上限为200%)
当Pr3207=1时,进给百分比等于R15内容。例如:
R15=5表示进给百分比为5%。
当Pr3207=2时,进给百分比为段数对应规格。
R15=1表示50%
R15=2表示60%
……
R15=8表示120%
实际主轴百分比为R15*R851~,其中R851~单位定义为
百分比,不受Pr3207影响。
唯写
R16 切削速度段数 G01, G02, G03段数设定
当Pr3207=1时,进给百分比等于R16内容。例如:
R16=5表示进给百分比为5%。
当Pr3207=2时,进给百分比为段数对应规格。
R16=1表示10%
R16=2表示20%
……
R16=20表示200%
唯写
Page 51
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–51
1.
2.
3.
1.
2.
1.
2.
编号 名称、范围 功能说明 读写
规则
R17 第一组连续寸动段数 第一组JOG段数设定
当Pr3207=1时,进给百分比等于R17内容。例如:
R17=5表示进给百分比为5%。
当Pr3207=2时,进给百分比为段数对应规格。
R17=1表示10%
R17=2表示20%
……
R17=20表示200%
R17 设定负值时 JOG Override 强制为0%;R17的值没
有上限,但轴向最高速度限制为Pr461~
唯写
R18 G00速度段数 G00段数设定(上限为100%)
当Pr3207=1时,进给百分比等于R18内容。例如:
R18=1表示进给百分比为1%。
当Pr3207=2时,进给百分比为段数对应规格。
R18=1表示F0
R18=2表示25%
R18=3表示50%
R18=4表示100%
唯写
R19 磨削速度段数 Chopping Feedrate段数设定
当Pr3207=1时,进给百分比等于R19内容。例如:
R19=5表示进给百分比为5%。
当Pr3207=2时,进给百分比为段数对应规格。
R19=1表示10%
R19=2表示20%
……
R19=15表示150%
唯写
R20 伺服轴开启旗标 伺服轴开启
Bit 0保留未使用
Bit 1表示第1轴(X)开启
Bit 2表示第2轴(Y)开启
…
Bit 18表示第18轴开启
唯读
Page 52
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–52
•
•
•
编号 名称、范围 功能说明 读写
规则
R21 多轴群主系统执行模式设定多轴群CNC主系统执行模式:
0:执行多轴群程序,或在第一轴群执行一般非多轴群程序。
1:只在第一轴群执行$1程序或一般非多轴群程序。
2:只在第二轴群执行$2程序或一般非多轴群程序。
3:只在第三轴群执行$3程序或一般非多轴群程序。
4:只在第四轴群执行$4程序或一般非多轴群程序。
10.116.34, 10.117.34之后版本,R21有扩充功能。
若R21.11为OFF,则仍为上述规格;若R21.11为ON,规格变
更如下:
位元0,12-31保留未使用
位元1表示在第一轴群执行$1程序,或在第一轴群执行一般非
多轴群程序
位元2表示在第二轴群执行$2程序
位元3表示在第三轴群执行$3程序
位元4表示在第四轴群执行$4程序
位元5-10:保留未使用,仅做为未来扩充至第十轴群的可能
性
位元11:R21定义切换开关
R21功能扩充补充说明(R21.11为ON时)
R21.1~R21.4 OFF:触发C0时,所有轴群皆不会
CycleStart,建议开发人员于PLC中对此动作做适当保
护
Pr731=3(第1/2/3轴群为主系统轴群),若R21.1、
R21.2、R21.4 ON,触发C0时,只有第1、2轴群会
CycleStart
加工中/暂停/单节停止时,切换R21对于实际加工轴群
及人机显示皆无效,建议开发人员于PLC中对此动作
做适当保护
R22 二号手轮段数 二号手轮段数选择
1: x1
2: x10
3: x100
4: x根据Pr2001设定倍率放大
唯写
Page 53
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–53
编号 名称、范围 功能说明 读写
规则
R23 三号手轮段数 三号手轮段数选择
1: x1
2: x10
3: x100
4: x根据Pr2001设定倍率放大
唯写
R24 主轴档数选择 主轴换档档数设定:
1表示一档;
2表示二档;
3表示三档;
9表示空档。
唯写
R25 实际进给率
R26 X轴程序座标 X轴程序座标位置,单位为最小输入单位,LIU。
当控制精度为微米时其值为:
0.01 mm
0.01 deg,
0.0001 inch
唯读
R27 Y轴程序座标 (同上) 唯读
R28 Z轴程序座标 (同上) 唯读
R29
C轴(6th)程序座标
(同上) 唯读
Page 54
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–54
1.
2.
3.
•
•
编号 名称、范围 功能说明 读写
规则
R30 第一组驱动器IO讯号 R30.1~R30.18对应第1轴~第18轴驱动器IO讯号(10.116.36Y,
10.116.51,10.117.51以上)
R30预设监测扭力到达讯号,可透过Pr3266选择监测其他讯号
Pr3266 = 1,R30.1~R30.18对应第1轴~第18轴扭力到达讯号,
当扭力到达时,该Bit为1。
Pr3266 = 2,R30.1~R30.18对应第1轴~第18轴EXT1讯号,当驱
动器收到EXT1讯号时,该Bit为1。
Pr3266 = 3,R30.1~R30.18对应第1轴~第18轴煞车讯号,当驱
动器启动煞车时,该Bit为1。
注1:版本10.116.20, 10.117.21以上,支援扭力到达讯号
注2:扭力到达讯号只支援
安川M2/M3
新代M2/M3
EtherCAT总线支援版本与厂牌,请参考:EtherCAT驱
动器应用手册#扭力限制、扭力到达讯号。
注3:要监测扭力是否到达,驱动器端需先开启扭力限制功能
注4:EXT1讯号只支援安川M2/M3、新代M3、松下RTEX
注5:煞车讯号只支援安川M2/M3
注6:新代扭力到达规格如下(任一):
有开启扭力限制(Pn-002)情况下,负载率到达扭力限制
(R5171~)
负载率到达电机最大扭矩(Pn-70A)
唯读
R31 X轴机械座标 X轴机械座标位置,,单位为最小长度单位,BLU,与系统参
数长度单位相同。
静音插补模式下,变数将不被更新,直到关闭静音插补模式
后。
唯读
R32 Y轴机械座标 (同上) 唯读
R33 Z轴机械座标 (同上) 唯读
R34
C轴(6th)机械座标
(同上) 唯读
R35 主轴机械座标 主轴机械位置,单位0.001度。 唯读
Page 55
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–55
编号 名称、范围 功能说明 读写
规则
R36 第一主轴目前转速 第一主轴目前速度,依据反馈数值,若无编码器则依据命令
数值,若第一主轴未启用则固定为0,单位为RPM。
唯读
R37 刀具移动方向 刀具移动方向,相对于目前工作平面,单位0.001度。 唯读
R38 引数一 引数一,其意义由使用此引数的C Bit功能定义之 唯写
R39 Relay2 A/D值 Relay2 A/D converter value 唯读
R40 PLC 警报/警告区
#1 ~ #16/#251 ~ #266
系统内定的警报区。
Bit 0~15对应 MLC 1~16,此区域为警报会储存在历来警报。
Bit 16~31对应 MLC 251~266,此区域为警告不会储存在历来警
报。
各警报定义请参考OpenCNC_PLC发展工具操作手册。
唯写
R41 PLC 警报/警告区
#17 ~ #32/#267 ~ #282
系统内定的警报区。
Bit 0~15对应 MLC 17~32,此区域为警报会储存在历来警报。
Bit 16~31对应 MLC 267~282,此区域为警告不会储存在历来警
报。
各警报定义请参考OpenCNC_PLC发展工具操作手册。
唯写
R42 PLC 警报/警告区
#33 ~ #48/#283 ~ #298
系统内定的警报区。
Bit 0~15对应 MLC 33~48,此区域为警报会储存在历来警报。
Bit 16~31对应 MLC 283~298,此区域为警告不会储存在历来警
报。
各警报定义请参考OpenCNC_PLC发展工具操作手册。
唯写
R43 PLC 警报/警告区
#49 ~ #64/#299 ~ #314
系统内定的警报区。
Bit 0~15对应 MLC 49~64,此区域为警报会储存在历来警报。
Bit 16~31对应 MLC 299~314,此区域为警告不会储存在历来警
报。
各警报定义请参考OpenCNC_PLC发展工具操作手册。
唯写
Page 56
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–56
编号 名称、范围 功能说明 读写
规则
R44 PLC 警报/警告区
#65 ~ #80/#315 ~ #330
使用者自行定义的警报区。
Bit 0~15对应 MLC 65~80,此区域为警报会储存在历来警报。
Bit 16~31对应 MLC 315~330,此区域会根据Pr3249的设定决定
为警报或警告。
若为警报则会储存在历来警报,若为警告则不会储存在历来
警报。
唯写
R45 PLC 警报/警告区
#81 ~ #96/#331 ~ #346
使用者自行定义的警报区。
Bit 0~15对应 MLC 81~96,此区域为警报会储存在历来警报。
Bit 16~31对应 MLC 331~346,此区域会根据Pr3249的设定决定
为警报或警告。
若为警报则会储存在历来警报,若为警告则不会储存在历来
警报。
唯写
R46 PLC 警报/警告区
#97 ~ #112/#347 ~
#362
使用者自行定义的警报区。
Bit 0~15对应 MLC 97~112,此区域为警报会储存在历来警
报。
Bit 16~31对应 MLC 347~362,此区域会根据Pr3249的设定决定
为警报或警告。
若为警报则会储存在历来警报,若为警告则不会储存在历来
警报。
唯写
R47 PLC 警报/警告区
#113 ~ #128/#363 ~
#378
使用者自行定义的警报区。
Bit 0~15对应 MLC 113~128,此区域为警报会储存在历来警
报。
Bit 16~31对应 MLC 363~378,此区域会根据Pr3249的设定决定
为警报或警告。
若为警报则会储存在历来警报,若为警告则不会储存在历来
警报。
唯写
R48 PLC 警报/警告区
#129 ~ #144/#379 ~
#394
使用者自行定义的警报区。
Bit 0~15对应 MLC 129~144,此区域为警报会储存在历来警
报。
Bit 16~31对应 MLC 379~394,此区域会根据Pr3249的设定决定
为警报或警告。
若为警报则会储存在历来警报,若为警告则不会储存在历来
警报。
唯写
Page 57
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–57
编号 名称、范围 功能说明 读写
规则
R49 PLC 警报/警告区
#145 ~ #160/#395 ~
#410
使用者自行定义的警报区。
Bit 0~15对应 MLC 145~160,此区域为警报会储存在历来警
报。
Bit 16~31对应 MLC 395~410,此区域会根据Pr3249的设定决定
为警报或警告。
若为警报则会储存在历来警报,若为警告则不会储存在历来
警报。
唯写
R50~R80 自定义区 由使用者自行定义 读/
写
R81~R100 PLC扩充参数区 与Pr3401 ~ Pr3420连动的PLC专用参数,可用来规划一个通用
于各类型机台的阶梯图。
例如A、B机台只有刀库的刀具数不同,即可使用R81来设定
刀具数。
唯读
R101 刀盘(或刀库)刀号 目前刀盘(或刀库)上刀具号码 读/
写
R102 目前主轴刀号 目前主轴上刀具号码
用于单程序系统(Pr731=1),人机画面T码的显示;多程序
系统请参考R525
读/
写
R103~R192铣床刀号资料 铣床系统,对应铣床刀号资料T1~T90(储存于 FRAM)
非铣床系统,则为使用者自行定义区
读/
写
R193~R255自定义区 由使用者自行定义(储存于 FRAM) 读/
写
R256~R511自定义区 由使用者自行定义 读/
写
Page 58
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–58
编号 名称、范围 功能说明 读写
规则
R512 网路公布栏就绪 网路公布栏功能,当对应的位元为ON时,表示该网站进入备
妥状态,目前公布栏的该站资料是最新的。
Bit 0: 保留
Bit 1: 第一站Ready状态
Bit 2: 第二站Ready状态
…
有关网路公布栏相关参数设定,请查看参数3236~3238
唯读
R513 网路公布栏逾时 网路公布栏功能,当对应的位元为ON时,表示该网站已经过
时Timeout。
系统刚开机,不算过时,但如果连线后,超过100ms没收到
该站更新讯息,就视为过时。
资料更新频率由PLC扫瞄时间决定。
Bit 0: 保留
Bit 1: 第一站过时(Timeout)
Bit 2: 第二站过时(Timeout)
…
唯读
R514 现存警报模组代码 目前PLC显示的现存警报的模组代码
由人机3秒钟循环更新一笔现存警报资料到PLC
模组代码请参考 警报类别对照表
另外,总线驱动器的警报模组相关讯息也可参考S171~186。
R515 现存警报代码 目前PLC显示的现存警报的警报代码,
由人机3秒钟循环更新一笔现存警报资料到PLC
R516 现存警报轴向号码 目前PLC显示的现存警报中的轴向号码,
由人机3秒钟循环更新一笔现存警报资料到PLC
R517 现存警报主轴号码 目前PLC显示的现存警报中的主轴号码,
由人机3秒钟循环更新一笔现存警报资料到PLC
Page 59
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–59
编号 名称、范围 功能说明 读写
规则
R518 第一组手动移动座标
系统选择
第一组决定发送手动命令时(MPG、JOG、INCJOG),参考
哪个座标系统
0 机械座标 (Machine Coordinate)
1 程序座标 (G92 Coordinate)
2 工具座标 (Tool Coordinate) ( 仅开启 RTCP 下有效 )
读/
写
R519 手动RTCP开关 手动RTCP
将R519设为1,并执行G43.4,以开启RTCP。
Page 60
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–60
•
•
•
•
•
•
•
•
•
•
•
•
•
•
•
•
编号 名称、范围 功能说明 读写
规则
R520 轴群控制介面-第一轴群命令寄存器
使用者可透过此R值对轴群下命令。
此R值为位元取值,各位元代表不同的轴群命令。详
细说明请见下表。
注意事项:
若未启用多轴群独立功能(即Pr732不为2),则主系统轴
群仅能透过第一轴群的介面(也就是R520~R529)控制,
其余主系统轴群的控制介面将无效。
命令寄存器使用说明 (下述编号外的位元为保留):
-R520.0(Cycle Start)
轴群执行指定的程序(程序由R522指定)
-R520.1(Feedhold)
暂停轴群动作
-R520.2(Reset/Abort)
Pr741为0时,仅Reset轴群内部状态
Pr741为1时,若为独立运作的轴群,则对其轴群底下
的轴、主轴Reset并清除警报。反之,仅Reset轴群内
部状态
独立运作的轴群设定,请参考Pr741 *非主系统轴群规
则
Pr741为1,于10.118.40及其之后的版本始能设定
-R520.3(MPG Simulation)
手轮模拟
-R520.4(Block Optional Skip)
单节选择性跳跃
单节选择性跳跃功能暂无法支援部分语法,遇到不支
援的语法时,会发出COM警报提示
-R520.5(Emergency Stop)
Pr741为0时,不支援
Pr741为1时,此位元仅支援独立运作的轴群。在C36
On时,轴群切未就绪;在C36 Off时,轴群才进一步由
此位元Off/On,决定就绪/未就绪。
独立运作的轴群设定,请参考Pr741 *非主系统轴群规
则
Pr741为1,于10.118.40及其之后的版本始能设定
-R520.6(M30支援返回)
Page 61
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–61
•
•
•
•
•
•
•
•
•
•
•
•
•
•
•
•
•
•
•
•
•
编号 名称、范围 功能说明 读写
规则
将此位元切为ON,则加工程序执行到M30时,不会进
行复位(Reset),而是如同M99返回程序起始位置并重
新执行加工。
第一轴群的介面(即R520.6)实际上无效,仅第二~四轴
群的介面(即R530.6、R540.6、R550.6)有效。
-R520.7(单节暂停)
将此位元切为ON,则执行加工程序时,每执行一个单
节(Block),轴群会进入单节暂停状态。再次启动加工
(Cycle Start),轴群才会再执行下一个单节。
此位元仅在Pr732设定2时才有效。
第一轴群的介面(即R520.7)实际上无效,仅第二~四轴
群的介面(即R530.7、R540.7、R550.7)有效。
此位元仅支援主系统轴群。
请于加工前先将此位元切为ON。若于加工中才做切
换,可能会多执行数个单节才能进入单节暂停。使用
者如果需 要在加工中检查加工程序,建议改用手轮模
拟R5X0.3或M00 暂停。
-R520.8(M01选择性暂停)
将此位元切为ON,则加工程序执行到M01时,轴群会
进入暂停状态。
将此位元切为OFF,则加工程序执行到M01时,M01会
被忽略并继续往下一个单节继续执行。
此位元仅在Pr732设定2时才有效。
第一轴群的介面(即R520.8)实际上无效,仅第二~四轴
群的介面(即R530.8、R540.8、R550.8)有效。
此位元仅支援主系统轴群。
-R520.11~R520.19(Block Optional Skip #, 『/#』)
R520.11 单节选择性跳跃1(Block Optional Skip 1, 『/
1』)
R520.12 单节选择性跳跃2(Block Optional Skip 2, 『/
2』)
R520.13 单节选择性跳跃3(Block Optional Skip 3, 『/
3』)
R520.14 单节选择性跳跃4(Block Optional Skip 4, 『/
4』)
R520.15 单节选择性跳跃5(Block Optional Skip 5, 『/
5』)
R520.16 单节选择性跳跃6(Block Optional Skip 6, 『/
6』)
R520.17 单节选择性跳跃7(Block Optional Skip 7, 『/
7』)
R520.18 单节选择性跳跃8(Block Optional Skip 8, 『/
8』)
R520.19 单节选择性跳跃9(Block Optional Skip 9, 『/
9』)
Page 62
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–62
•
•
编号 名称、范围 功能说明 读写
规则
于10.114.20及其之后的版本有效
单节选择性跳跃功能暂无法支援部分语法,遇到不支
援的语法时,会发出COM警报提示
Page 63
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–63
•
•
•
•
•
•
•
•
•
•
•
•
•
•
•
•
•
•
•
编号 名称、范围 功能说明 读写
规则
R521 轴群控制介面-第一轴群状态寄存器
使用者可透过此R值监视轴群的状态
此R值为位元取值,各位元代表不同的轴群命令。详
细说明请见下表。
状态寄存器使用说明 (下述编号外的位元为保留):
-R521.0(Busy)
加工中,此位元会On
-R521.1(Feedhold)
暂停中,此位元会On
-R521.2(Work)
加工程序运行中,加工中( S0, R521.0 ON ), 暂停( S1,
R521.1 ON ), 单节停止( S2 ON )的时候,此位元会 ON
-R521.3(NC Ready)
Pr741为0时,「C36 On」或「系统有严重警报」时,
此位元Off。
Pr741为0时,「C36 Off」且「系统无严重警报」时,
此位元则代表轴群底下的所有轴是否皆伺服使能。
Pr741为1时,仅独立运作的轴群规格扩充,其它轴群
则维持原本Pr741为0的规格。
Pr741为1时,「C36 On」或「独立轴群有严重警报」
或「R520.5 On」,则此位元Off。
Pr741为1时,「C36 Off」且「独立轴群无严重警报」
且「R520.5 Off」,则此位元代表轴群底下的所有轴是
否皆伺服使能。
此位元于10.118.40及其之后的版本有效
独立运作的轴群设定,请参考Pr741 *非主系统轴群规
则
Pr741为1,于10.118.40及其之后的版本始能设定
严重警报即为会让系统进入未就绪的警报。
-R521.4(Servo Not Ready)
代表轴群底下所有的伺服是否任一未使能
此位元于10.118.40及其之后的版本有效
-R521.5(System Alarm)
此位元为ON时,表示轴群有警报;此位元为OFF时,
表示轴群无警报。
仅支援「主系统轴群」及「独立运作的非主系统轴
群」,且未开启轴群独立功能时(Pr732未设2),主系统
轴群当中仅第一轴群的位元有效。
此位元于10.118.40及其之后的版本有效。
Page 64
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–64
•
•
•
•
•
•
•
•
•
•
•
•
•
•
•
•
•
•
•
•
•
•
•
•
编号 名称、范围 功能说明 读写
规则
独立运作的轴群设定,请参考Pr741 *非主系统轴群规
则、Pr732 *多程序MST通道规则。
Pr741为1,于10.118.40及其之后的版本始能设定。
-R521.6(System Warning)
此位元为ON时,表示轴群有警告;此位元为OFF时,
表示轴群无警告。
仅支援「主系统轴群」及「独立运作的非主系统轴
群」,且未开启轴群独立功能时(Pr732未设2),主系统
轴群当中仅第一轴群的位元有效。
此位元于10.118.40及其之后的版本有效。
独立运作的轴群设定,请参考Pr741 *非主系统轴群规
则、Pr732 *多程序MST通道规则。
Pr741为1,于10.118.40及其之后的版本始能设定。
-R521.7(Block stop)
单节停止中( BLOCK STOP ),此位元会On。
此位元于10.118.29W, 10.118.40C, 10.118.42及其之后的
版本有效。
-R521.8(需求工件数到达)
此位元为ON时,表示轴群的需求工件数已到达。
触发Cycle Start或Reset时,此位元会被切为OFF。
此位元仅在Pr732设定2时有效。
此位元仅支援主系统轴群。
R522 轴群控制介面-第一轴群主程序号码
用来指定加工程序档名。
例如:R522 = ABCD,则表示指定档名为
「OABCD」的加工程序给第一轴群。
有效值域:[0~999,999]
注意事项:
当该轴群为主系统轴群时:
若R522非零,则档名由R522决定。触发R520.0
会执行R522指定的加工程序。
若R522为零,则档名将由人机选定,触发
R520.0会等效于触发C0。
R522指定的程序允许指定使用$1、$2,也就是
多轴群程序。
当该轴群为非主系统轴群时:
若R522非零,触发R520.0会执行R522指定的加
工程序。
若R522为零,触发R520.0,轴群将不会有任何
动作。
此方法不支援指定大档案的多轴群加工档。
Page 65
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–65
•
•
•
•
•
•
•
•
•
•
•
•
•
•
•
•
•
•
•
•
•
•
•
编号 名称、范围 功能说明 读写
规则
R523 轴群控制介面-第一轴群切削进给倍率
用来控制轴群的G01/G02/G03进给倍率
段数有效值域:[-20~20]
百分比有效值域:[-500~500]
注意事项:
未启用轴群独立功能( Pr732 = 0,1 ):
主系统轴群的R5X3介面将无效,切削进给倍率
统一由R16控制。
启用轴群独立功能( Pr732 = 2 ):
第一系统轴群切削进给倍率由R16控制。
第二/第三/第四系统轴群切削进给倍率分别由
R533/R543/R553决定
主系统轴群由Pr3207决定为段数或百分比控
制。
非主系统轴群一率固定为百分比控制。
第一轴群的介面(即R523)实际上无效,仅第二~四轴群
的介面(即R533、R543、R553)有效。
R524 轴群控制介面-第一轴群快动进给倍率
用来控制轴群的G00进给倍率
段数有效值域:[1~4]
百分比有效值域:[-100~100]
注意事项:
未启用轴群独立功能( Pr732 = 0,1 ):
主系统轴群的R5X4介面将无效,G00进给倍率
统一由R18控制。
启用轴群独立功能( Pr732 = 2 ):
第一系统轴群G00进给倍率由R18控制。
第二/第三/第四系统轴群G00进给倍率分别由
R534/R544/R554决定,且由Pr3207决定为段数
或百分比控制。
主系统轴群由Pr3207决定为段数或百分比控
制。
非主系统轴群一率固定为百分比控制。
第一轴群的介面(即R524)实际上无效,仅第二~四轴群
的介面(即R534、R544、R554)有效。
R525 轴群控制介面-第一轴群目标刀号
用于多程序系统(Pr731≠1),人机画面第一主系统轴群
T码的显示;单程序系统请参考R102。
Page 66
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–66
•
•
•
1.
a.
b.
c.
d.
2.
编号 名称、范围 功能说明 读写
规则
R526 轴群控制介面-第一轴群轴群执行中单节剩余距离
显示该轴群正在运行中的单节剩余距离,唯读并且恒
大于零,单位为BLU。
R527 轴群控制介面-第一轴群加工模式
加工模式的切换介面,同R13。
注意事项:
第一轴群的介面(即R527)实际上无效,仅第二~四轴群
的介面(即R537、R547、R557)有效。
R528 轴群控制介面-第一轴群系统保留区
R529 轴群控制介面-第一轴群系统保留区
R530~R539轴群控制介面-第二轴群此区R值为第二轴群的控制介面,可用来对第二轴群下命
令、监视第二轴群的状态。
各R值的定义同R520~R529,不再一一列出,详细请见
R520~R529的说明。
注意:
当未启用轴群独立功能(Pr732不是2)且第二轴群是主系
统轴群时,第二轴群将统一由主系统轴群控制,此区
控制介面将无效。
控制介面的有效性如下:
Pr732为2,第二轴群为主系统轴群,此区介面
有效。
Pr732为2,第二轴群为非主系统轴群,此区介
面部分有效。
Pr732不为2,第二轴群为主系统轴群,此区介
面无效,由主系统轴群统一控制。
Pr732不为2,第二轴群为非主系统轴群,此区
介面部分有效。
详细的R值规格请参阅轴群独立功能应用手册
Page 67
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–67
1.
a.
b.
c.
d.
2.
1.
a.
b.
c.
d.
2.
编号 名称、范围 功能说明 读写
规则
R540~R549轴群控制介面-第三轴群此区R值为第三轴群的控制介面,可用来对第三轴群下命
令、监视第三轴群的状态。
各R值的定义同R520~R529,不再一一列出,详细请见
R520~R529的说明。
注意:
当未启用轴群独立功能(Pr732不是2)且第三轴群是主系
统轴群时,第三轴群将统一由主系统轴群控制,此区
控制介面将无效。
控制介面的有效性如下:
Pr732为2,第三轴群为主系统轴群,此区介面
有效。
Pr732为2,第三轴群为非主系统轴群,此区介
面部分有效。
Pr732不为2,第三轴群为主系统轴群,此区介
面无效,由主系统轴群统一控制。
Pr732不为2,第三轴群为非主系统轴群,此区
介面部分有效。
详细的R值规格请参阅轴群独立功能应用手册
R550~R559轴群控制介面-第四轴群此区R值为第四轴群的控制介面,可用来对第四轴群下命
令、监视第四轴群的状态。
各R值的定义同R520~R529,不再一一列出,详细请见
R520~R529的说明。
注意:
当未启用轴群独立功能(Pr732不是2)且第四轴群是主系
统轴群时,第四轴群将统一由主系统轴群控制,此区
控制介面将无效。
控制介面的有效性如下:
Pr732为2,第四轴群为主系统轴群,此区介面
有效。
Pr732为2,第四轴群为非主系统轴群,此区介
面部分有效。
Pr732不为2,第四轴群为主系统轴群,此区介
面无效,由主系统轴群统一控制。
Pr732不为2,第四轴群为非主系统轴群,此区
介面部分有效。
详细的R值规格请参阅 轴群独立功能应用手册
R560~R564系统保留区 保留给第一轴群扩充
Page 68
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–68
编号 名称、范围 功能说明 读写
规则
R565~R569第二轴群加工信息 R565:加工工件数
R566:需求工件数
R567:总工件数
R568:单件加工时间
R569:累计加工时间
读/
写
R570~R574第三轴群加工信息 R570:加工工件数
R571:需求工件数
R572:总工件数
R573:单件加工时间
R574:累计加工时间
读/
写
R575~R579第四轴群加工信息 R575:加工工件数
R576:需求工件数
R577:总工件数
R578:单件加工时间
R579:累计加工时间
读/
写
R580 主轴PLC控制模式 主轴PLC控制模式
在此模式下,主轴命令将由PLC控制,其命令由R941~R950决
定( 对应第一至第十主轴 )。
对应的位元为 1 时表示 PLC 控制模式;对应的位元为 0 时表
示一般CNC控制模式。
位元0,11-31保留未使用。
位元1表示第一主轴为PLC控制模式
位元2表示第二主轴为PLC控制模式
…
位元10表示第十主轴为PLC控制模式
Page 69
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–69
编号 名称、范围 功能说明 读写
规则
R581 主轴位置控制模式 主轴轴模式命令
当Pr1791~主轴电机型态,设定为伺服电机时,对应的位元(
R581.x )才会生效
对应位元为 1 时,该逻辑轴切换到位置定位控制模式;
对应位元为 0 时,该逻辑轴回到主轴控制模式,其正反转控
制由R583/R584对应接点定义。
位元0,1,11-31保留未使用
位元2表示第二主轴轴模式命令
位元3表示第三主轴轴模式命令
…
位元10表示第十主轴轴模式命令
注:
- 第一主轴轴模式命令由C63设定。
- 使用M码来切换主轴的CS轴转换的时候,这个动作由核心直
接处理( 不需要配合C38 )
唯写
R582 主轴当前模式 主轴当前模式
当对应位元为 1 时,表示主轴在位置定位伺服控制模式;
当对应位元为 0 时,表示主轴在主轴速度控制模式。
位元0,11-31保留未使用
位元1表示第一主轴轴模式
位元2表示第二主轴轴模式
…
位元10表示第十主轴轴模式
唯读
Page 70
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–70
1.
2.
1.
2.
编号 名称、范围 功能说明 读写
规则
R583 主轴正转 主轴正转
位元0,1,11-31保留未使用
位元2表示第二主轴正转
位元3表示第三主轴正转
…
位元10表示第十主轴正转
注:
第一主轴正转命令由C64发送。
若要正确使用主轴转速到达检查功能( Pr1991~ ),即使
是变频主轴,也必须触发此R Bit,通知系统主轴进入
运转状态。
唯写
R584 主轴反转 主轴反转
位元0,1,11-31保留未使用
位元2表示第二主轴反转
位元3表示第三主轴反转
…
位元10表示第十主轴反转
注:
第一主轴反转命令由C65发送。
若要正确使用主轴转速到达检查功能( Pr1991~ ),即使
是变频主轴,也必须触发此R Bit,通知系统主轴进入
运转状态。
唯写
R585 主轴寸动模式命令 主轴寸动模式命令
当对应位元为 1 时,会强迫主轴运转速度,以Pr1721~ 所设定
的主轴寸动速度运转,
此功能通常用于铣床主轴换刀、校模,或是车床自动进料
上。
位元0,1,11-31保留未使用
位元2表示第二主轴寸动模式命令
位元3表示第三主轴寸动模式命令
…
位元10表示第十主轴寸动模式命令
注:第一主轴寸动模式命令由C60发送。
唯写
Page 71
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–71
编号 名称、范围 功能说明 读写
规则
R586 主轴定位模式命令 主轴定位模式命令
当对应位元为 1 时,执行主轴定位功能,
此功能必需在主轴端装有位置编码器才有效,对应位元必须
一直ON到不需要此功能为止。
Pr1741~:设定主轴定位时运转速度,
Pr1751~:设定主轴定位角度,此角度为相对于编码器同
期讯号位置,
因此当更换电机、编码器、或皮带后,此
参数必须重新校正,
Pr1761~:设定主轴定位时间。
R587 :显示主轴定位功能完成讯号。
位元0,1,11-31保留未使用
位元2表示第二主轴定位模式
位元3表示第三主轴定位模式
…
位元10表示第十主轴定位模式
注:第一主轴寸动模式命令由C61发送。
唯写
R587 主轴定位完成讯号 主轴定位完成讯号
位元0,11-31保留未使用
位元1表示第一主轴定位完成
位元2表示第二主轴定位完成
…
位元10表示第十主轴定位完成
唯读
R588 主轴刚攻模式 主轴刚攻模式
位元0,11-31保留未使用
位元1表示第一主轴正在刚攻模式
位元2表示第二主轴正在刚攻模式
…
位元10表示第十主轴正在刚攻模式
Page 72
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–72
编号 名称、范围 功能说明 读写
规则
R589 多轴群MST相关信息 此寄存器提供有关多轴群程序环境下,目前由S29/S54/S69触
发的M/S/T要求的进一步讯息
此讯号将一直保留,直到下一个M/S/T指令时才会更新:
[ 位元 1 ~ 4,M/S/T指令轴群信息 ]
R589.1…目前M/S/T由 $1第一轴群发出。
R589.2…目前M/S/T由 $2第二轴群发出。
...
[ 位元 11 ~ 20 主轴信息 ]
R589.11…目前M/S/T由某轴群发出,它的主要主轴是一号主
轴。
R589.12…目前M/S/T由某轴群发出,它的主要主轴是二号主
轴。
...
R589.20…目前M/S/T由某轴群发出,它的主要主轴是十号主
轴。
Page 73
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–73
编号 名称、范围 功能说明 读写
规则
R590~R599PLC 提示/警报区 使用者自行定义的PLC提示讯息(警报)区,每个位元代表一个
提示,每个寄存器有32个提示,共319个提示可供使用。
使用者可根据Pr3249的设定,将bit 0~31提示转换为警报且可
储存在历来警报。
若是由提示转换为警报,则MLCHint 1~319分别对应到MLC
501~819。
R590.0 保留未使用
R590.1 对应 MLCHint 1,转换为警报对应 MLC 501
R590.2 对应 MLCHint 2,转换为警报对应 MLC 502
...
R590.31 对应 MLCHint 31,转换为警报对应 MLC 531
R591.0 对应 MLCHint 32,转换为警报对应 MLC 532
...
R592.0 对应 MLCHint 64,转换为警报对应 MLC 564
...
R593.0 对应 MLCHint 96,转换为警报对应 MLC 596
...
提示讯息从字串表23001开始定义,也就是说23001对应到
MLCHint 1提示或MLC 501警报内容,23002对应到MLCHint 2提
示或MLC 502警报内容,以此类推。
R600 机械锁定 机械锁定
位元0保留未使用
位元1表示第一轴(X)机械锁定
位元2表示第二轴(Y)机械锁定
…
位元18表示第十八轴机械锁定
此功能先启动(R600.X ON)下,对轴发命令,例:
G91G00X100.,则轴不移动,且剩余距离与程序坐标正常显
示,但机械坐标不改变。一直到此功能关闭时,系统会将机
械坐标同步到程序坐标。
若是轴向移动中,此功能起启用(R600.X ON),则轴不移动,
且剩余距离与程序坐标正常显示,但机械坐标则在功能启用
瞬间即停止。一直到此功能关闭时,系统会将机械坐标同步
到程序坐标。
唯写
Page 74
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–74
编号 名称、范围 功能说明 读写
规则
R601 PLC轴手轮模拟 PLC轴程序执行下,当对应旗标为1时,该PLC轴加工中的进
给速度由手轮转动速度决定。
转动越快,机台运动越快,手轮反转,机台倒走,手轮停
止,机台停止,非常适合机台测试加工。
位元0保留未使用
位元1表示第一轴(X)手轮模拟
位元2表示第二轴(Y)手轮模拟
…
位元18表示第十八轴手轮模拟
R602 主轴驱动器双线圈参
数状态
各主轴驱动器的双线圈参数状态
位元 0 保留未使用
位元 1 表示第一主轴的双线圈参数状态
位元 2 表示第二主轴的双线圈参数状态
…
位元 10 表示第十主轴的双线圈参数状态
位元数值:0 代表星接( 低速线圈 );1 代表三角接( 高速线圈)
唯读
R603 禁止指定轴移动 禁止指定轴移动命令
当被禁止轴命令出现时,程序执行会进入暂停状态。
此时R841~R844会显示暂停的原因。
(10.116.38B、10.116.52E、10.116.54、10.117.54版本之后改为
暂停,先前版本会进入单节停止)
位元0: 保留
位元1: 禁止第一轴移动命令
位元2: 禁止第二轴移动命令
…
位元18: 禁止第十八轴移动命令
Page 75
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–75
1.
2.
编号 名称、范围 功能说明 读写
规则
R604 教导画面点输入命令区教导画面点输入命令区
位元0快速定位终点教导
位元1直线切削终点教导
位元2圆弧切削教导,第一次触发时为圆弧中间点输入,第二
次触发时为圆弧终点输入。
位元3点座标教导
位元7指定圆弧教导平面为G17,并在产生时加入G17在G Code
前面
位元8指定圆弧教导平面为G18,并在产生时加入G18在G Code
前面
位元9指定圆弧教导平面为G19,并在产生时加入G19在G Code
前面
位元元15编辑覆写模式, On时动作为覆写游标所在行, Off时为
插入行
<注> R604.x教导画面点输入命令功能 仅允许在 F2程序编辑 ->
F6教导页面 下使用
R605 刀具长度量测写入 刀具长度量测写入命令
位元0刀具长度量测功能启动
位元1表示Z+接触面写入要求
位元2表示Z-接触面写入要求
位元3表示X+接触面写入要求
位元4表示X-接触面写入要求
…
R606 手轮偏置 手轮偏置功能启用命令
R606=0表示取消手轮偏置功能
R606=1时表示启用手轮偏置功能
手轮偏置启用后,搭配手轮轴向指定(C16~)功能,即
可在「MDI」、「自动执行」模式下移动轴向,使用
上请务必小心!
读写
Page 76
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–76
1.
2.
编号 名称、范围 功能说明 读写
规则
R607 主轴转速到达 主轴转速到达讯号,功能目的同S64/S59
位元0,1,11,21-31保留未使用
G01/G02/G03切削时:
R607.2表示第二主轴转速到达
R607.3表示第三主轴转速到达
...
R607.10表示第十主轴转速到达
车牙时:
R607.12表示第二主轴转速到达
R607.13表示第三主轴转速到达
...
R607.20表示第十主轴转速到达
唯读
R608 Modbus PLC 通讯 R608.0 触发此BIT时,系统传送状态准备完成。( 待触发
MODBUS元件,自动清除R608.10、R608.31和R5039错误码。)
R608.1 传送中,唯读
R608.2 接收等待,唯读
R608.3 接收中,唯读
R608.10 接收完毕,资料正确,唯读。
R608.31 错误状态旗标(错误码会显示在R5039),唯读。
注:所有的MODBUS读、写、自定义元件都共用R608。
建议错开不同元件的使用时机,才能知道对应的状态是给哪
一个元件。
例如等待前一个元件完成传输(R608.10或R608.31 on),再去执
行下一个元件。
读写
R609 轴耦合状态 轴耦合状态
当轴耦合型态为"非机构耦合"时,此寄存器显示第一至第四
组轴耦合状态。
在轴耦合状态被更动时(C46/R614切换时),控制器会在系统
内部完成轴耦合切换后,此状态才会改变。
位元1表示第一组轴耦合状态
位元2表示第二组轴耦合状态
位元3表示第三组轴耦合状态
位元4表示第四组轴耦合状态
注:C046/R614与龙门调适功能得影响R609轴耦合状态
唯读
Page 77
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–77
编号 名称、范围 功能说明 读写
规则
R610 PLC轴跳跃讯号位置
已记录
执行G31或G28.1跳跃指令的PLC轴,碰到跳跃讯号并已记录
其位置。
位元0保留未使用
位元1表示第一轴(X)发生跳跃
位元2表示第二轴(Y)发生跳跃
…
位元18表示第十八轴发生跳跃
唯读
R611 轴向运动状态 各轴运动状态显示,依据反馈数值,未通过零速检查代表正
在运动,零速检查关联参数为Pr901-920。
位元0保留未使用
位元1表示第一轴(X)正在运动
位元2表示第二轴(Y)正在运动
…
位元18表示第十八轴正在运动
R612 机械正向锁定 机械正向锁定
位元0保留未使用
位元1表示第一轴正向锁定
位元2表示第二轴正向锁定
…
位元18表示第十八轴正向锁定
此功能启用(R612.x ON),对轴发命令,例:G91G00X100.,则
轴不移动,且程序坐标和机械坐标不改变。
若是轴向移动中,此功能启用(R612.x ON),则轴立刻停止移
动,且程序坐标和机械坐标在功能启动瞬间即停止。
Page 78
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–78
•
•
•
编号 名称、范围 功能说明 读写
规则
R613 机械负向锁定 机械负向锁定
位元0保留未使用
位元1表示第一轴负向锁定
位元2表示第二轴负向锁定
…
位元18表示第十八轴负向锁定
此功能启用(R613.x ON),对轴发命令,例:G91G00X-100.,
则轴不移动,且程序坐标和机械坐标不改变。
若是轴向移动中,此功能启用(R613.x ON),则轴立刻停止移
动,且程序坐标和机械坐标在功能启动瞬间即停止。
R614 轴耦合开关 轴耦合状态开关
当轴耦合型态设定为"非机构耦合"时,实际耦合状态由此位
元决定。
此 FLAG ON 时,耦合轴向就进入耦合状态,当此FLAG OFF
时,耦合轴向就离开耦合状态。
耦合状态下,主动轴移动时,从动轴就会依设定比例运动
位元0,1保留未使用
位元2表示第二组轴耦合命令
位元3表示第三组轴耦合命令
位元4表示第四组轴耦合命令
注:
第一组轴耦合命令,由C46启动
有关轴耦合状态,请参考R609轴耦合状态。
若加工中有切换轴耦合开关的需求,应使用 M 码来做
正确的 PLC 交握
Page 79
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–79
1.
2.
3.
4.
编号 名称、范围 功能说明 读写
规则
R615~R618第二组M/S/T码执行
通道
第二组M/S/T码执行通道
寄存器说明
R615 控制及状态寄存器
R616 M码
R617 S码
R618 T码
控制及状态寄存器说明
R615.0 MST命令已完成,当PLC使用(PLC=>CNC)
R615.1…DEN运动指令完成状态(CNC=>PLC)
R615.2…M码执行要求(CNC=>PLC)
R615.3…S码执行要求(CNC=>PLC)
R615.4…T码执行要求(CNC=>PLC)
…
R615.8…目前M/S/T由 $1第一轴群发出
R615.9…目前M/S/T由 $2第二轴群发出
R615.10…目前M/S/T由 $3第三轴群发出
R615.11…目前M/S/T由 $4第四轴群发出
R615.12…M00读取旗标。
R615.13…M01读取旗标;需先启用选择性暂停功能(C44)。
R615.14…M02读取旗标。
R615.15…M30读取旗标。
注意:
有效版本:10.116.41, 10.117.41
旗标仅在「Pr732 *多程序MST通道规则」的参数
值为1时才有效。
旗标在M码读取后,将自动启用,直到系统复位
(Reset)或是M Code Finish(R615.0 On)
为确保系统正确启用此旗标,建议PLC应用时,
R615.0需Off直到核心将此旗标启用
Page 80
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–80
编号 名称、范围 功能说明 读写
规则
R615.16…目前M/S/T由某轴群发出,它的主要主轴是一号主
轴
R615.17…目前M/S/T由某轴群发出,它的主要主轴是二号主
轴
…
R615.23…目前M/S/T由某轴群发出,它的主要主轴是八号主
轴
R615.29…目前M/S/T由某轴群发出,它的主要主轴是九号主
轴
R615.30…目前M/S/T由某轴群发出,它的主要主轴是十号主
轴
(当参数3810 启动同一单节M code同时执行功能时)
R615.24…第一M码执行要求
R615.25…第二M码执行要求
R615.26…第三M码执行要求
R615.27…第四M码执行要求
R615.28…第五M码执行要求
R619~R622第三组M/S/T码执行
通道
第三组M/S/T码执行通道
R619 控制及状态寄存器
R620 M码
R621 S码
R622 T码
相关功能可参考R615~R618之说明
R623~R626第四组M/S/T码执行
通道
第四组M/S/T码执行通道
R623 控制及状态寄存器
R624 M码
R625 S码
R626 T码
相关功能可参考R615~R618之说明
Page 81
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–81
编号 名称、范围 功能说明 读写
规则
R627 轴向扭力控制 在此模式下轴向切换成扭力控制,对应输出扭力命令为
R880~R895。
对应位元为1时表示该轴向切成扭力控制,对应位元为0时表
示位置控制。
R627.0保留未使用
R627.1表示第1轴扭力控制模式
R627.2表示第2轴扭力控制模式
…
R627.18表示第18轴扭力控制模式
注1: 此介面仅针对总线有效
注2: 此控制介面仅支援至10.118.10版本
唯写
R628 主轴切削速度模式 显示加工主轴目前切削速度模式
当对应 BIT ON 时,表示主轴使用等表面切削速度控制模式
(G96);当对应 BIT OFF 时,表示主轴使用转速控制模式
(G97)。
位元0,5-31保留未使用
位元1表示第一轴群加工主轴
位元2表示第二轴群加工主轴
位元3表示第三轴群加工主轴
位元4表示第四轴群加工主轴
唯读
R629 PLC轴M码读取 此寄存器提供PLC轴M码要求讯号
当该轴执行到M 码 时,对应位元会ON,以告诉PLC程序新的
M码要求,M码的内容则放在对应的R681~R696。
控制器发出此要求后,一直要等到M码完成讯号(R630)回
应后,才会继续执行下一个单节。
位元0保留未使用
位元1表示第一轴(X)M码要求
位元2表示第二轴(Y)M码要求
…
位元18表示第十八轴M码要求
唯读
Page 82
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–82
1.
2.
编号 名称、范围 功能说明 读写
规则
R630 PLC轴M码完成 PLC轴M码完成讯号
位元0保留未使用
位元1表示第一轴(X)M码完成
位元2表示第二轴(Y)M码完成
…
位元18表示第十八轴M码完成
唯写
R631 主轴双线圈切换命令 各主轴双线圈切换命令
位元 0 保留未使用
位元 1 表示第一主轴的双线圈切换命令
位元 2 表示第二主轴的双线圈切换命令
…
位元 10 表示第十主轴的双线圈切换命令
位元数值:0 代表星接( 低速线圈 );1 代表三角接( 高速线圈)
主轴双线圈切换使用方式:
步骤一:使用者输入 R631.x 指定线圈,主轴进入 Free Run 等
待驱动器套用对应的线圈参数
步骤二:套用线圈参数后,控制器更新 R602.x 状态,设备切
换完成,但这时主轴仍处于 Free Run
步骤三:使用者要输入 R632.x 通知系统启用线圈讯号,主轴
才会回到速度控制
注意:
使用者必须依照[ 输入 R631.x、 R602.x 更新、输入
R632.x ]的顺序切换线圈
设定 R632.x启用线圈前,使用者须自行透过 PLC 确保
实际继电器线圈绕组对应到正确的线圈状态
唯写
Page 83
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–83
•
•
•
•
•
a.
b.
c.
•
编号 名称、范围 功能说明 读写
规则
R632 主轴双线圈切换完成
通知命令
各主轴双线圈切换完成通知命令
位元 0 保留未使用
位元 1 表示第一主轴的双线圈切换完成通知命令
位元 2 表示第二主轴的双线圈切换完成通知命令
…
位元 10 表示第十主轴的双线圈切换完成通知命令
位元数值:0 代表星接( 低速线圈 );1 代表三角接( 高速线圈)
唯写
R633~R636参考点到达旗标 第1~4组参考点(机械座标)到达旗标,于每个PLC扫描时间更
新
R633:代表第1组参考点(机械原点)之各轴到达状态
R634:代表第2组参考点(对应参数Pr2801~)之各轴到
达状态
R635:代表第3组参考点(对应参数Pr2821~)之各轴到
达状态
R636:代表第4组参考点(对应参数Pr2841~)之各轴到
达状态
位元0保留未使用
位元1表示第一轴(X)参考点到达旗标,该轴向到位为1 (On),
反之为0 (Off)
位元2表示第二轴(Y)参考点到达旗标,该轴向到位为1 (On),
反之为0 (Off)
…
位元18表示第十八轴参考点到达旗标,该轴向到位为1 (On),
反之为0 (Off)
判断轴向参考点到达(旗标On),必须同时满足以下条
件,否则旗标恒为Off
该轴向必须寻过原点(对应Axis Home OK的SBit
为On状态)且不为主轴
轴向机械座标命令到达
轴向伺服命令与电机反馈的误差小于等于
Pr481~Pr500 轴向快速移动时位置检查的视窗范
围
支援版本:10.118.28P, 10.118.38
唯读
Page 84
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–84
•
•
•
•
•
•
编号 名称、范围 功能说明 读写
规则
R637 断电抬刀禁止 轴向禁止断电抬刀功能
位元0:设成1,只使用R637设定轴向禁止断电抬刀功
能;设成0,只使用#1509设定轴向禁止断电抬刀功能
位元1:设成1,第一轴禁止;设成0,第一轴不禁止
位元2:设成1,第二轴禁止;设成0,第二轴不禁止
...
位元18:设成1,第十八轴禁止;设成0,第十八轴不
禁止
位元19~31:保留
支援版本:10.120.16R, 10.120.24E, 10.120.28B, 10.120.32及之
后版本
读/
写
R638~R639系统保留区 系统保留区
R640 第二组手动移动座标
系统选择
第二组决定发送手动命令时(MPG、JOG、INCJOG),参考
哪个座标系统
0 机械座标 (Machine Coordinate)
1 程序座标 (G92 Coordinate)
2 工具座标 (Tool Coordinate) ( 仅开启 RTCP 下有效 )
读/
写
R641~R658手轮移动比例常数 手轮移动比例常数
设定各轴手轮移动时的倍率
R641为第一轴手动比例常数
R642为第二轴手动比例常数
以此类推…
实际有效倍率等于手轮段数(例如R14)乘上此寄存器设定
的倍率而定。
此寄存器1000表示倍率为1.0,1表示倍率为0.001,但为零
时,倍率内定为1.0。
Note : 当手轮对应的座标轴设定为由PLC控制时(参考
Pr2031~2040),此R值才有效。
唯写
Page 85
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–85
1.
2.
3.
编号 名称、范围 功能说明 读写
规则
R659 第二组增量寸动与手
轮段数
第二组增量寸动段数与MPG手轮段数设定,此R值不受
Pr3207 影响。
INCJOG Mode:
1: x1 LIU
2: x10 LIU
3: x100 LIU
4: x1000 LIU
MPG Mode:
1: x1 LIU
2: x10 LIU
3: x100 LIU
4: 倍率由Pr2001决定
注:LIU的定义请参考Pr17说明。
唯写
R660 第二组连续寸动段数 第二组JOG段数设定
当Pr3207=1时,进给百分比等于R660内容。例如:
R660=5表示进给百分比为5%。
当Pr3207=2时,进给百分比为段数对应规格。
R660=1表示10%
R660=2表示20%
……
R660=20表示200%
R660 设定负值时 JOG Override 强制为0%;R660的值
没有上限,但轴向最高速度限制为Pr461~
唯写
R661~R678PLC轴G00/G01速度倍率设定各轴PLC程序进给百分比范围-200~200,内定值为100
R661为第一轴PLC程序进给百分比范围
R662为第二轴PLC程序进给百分比范围
以此类推…
唯写
R681~R698PLC轴M码内容 请参考R629说明 唯读
Page 86
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–86
编号 名称、范围 功能说明 读写
规则
R700 合成进给速度命令实际值第一主系统轴群合成进给速度命令实际值,单位LIU/min
(PLC轴不加入合成进给速度计算)
一律视为直线轴,所以旋转轴于英制时,数值放大10倍。
例:参数17为2,英制下,第3轴为旋转轴,以F100移动
R700 = 100 (IU/min) * (10000 LIU/IU)
其中 LIU: 0.0001 inch、IU = inch
R703 = 100 (IU/min) * (1000 BLU/IU)
其中 BLU: 0.001 deg、IU = deg
因此,R700及R703会相差10倍。
R701~R718轴向移动速度 各轴单轴速度,Servo On状态依据命令数值,Servo Off状态
依据反馈数值,单位为BLU/min。
R701为第一轴单轴速度
R702为第二轴单轴速度
以此类推…
唯读
R721~R738轴向程序座标 各轴程序座标位置,单位为最小输入单位,LIU。
R721为第一轴程序座标位置
R722为第二轴程序座标位置
以此类推…
当控制精度为微米时其值为:
0.01 mm
0.01 deg,
0.0001 inch
唯读
R741~R758轴向机械座标 各轴机械座标位置,单位为最小长度单位,BLU,与系统参
数长度单位相同。
R741为第一轴机械座标位置
R742为第二轴机械座标位置
以此类推…
静音插补模式下,变数将不被更新,直到关闭静音插补模式
后。
唯读
Page 87
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–87
编号 名称、范围 功能说明 读写
规则
R761~R770主轴机械位置 显示对应主轴机械位置,单位0.001度。
R761为第一主轴机械位置
R762为第二主轴机械位置
以此类推…
唯读
R771~R780主轴目前转速 目前主轴速度,依据反馈数值,若无编码器则依据命令数
值,若主轴未启用则固定为0,单位为RPM。
R771为第一主轴速度
R772为第二主轴速度
以此类推…
唯读
R781 人机画面的轴群切换介面此寄存器用来决定人机画面会处理哪一轴群的信息。
R781=1:人机画面会显示第一轴群的加工信息,透过人机所
进行的设定会设定到第一轴群。
R781=2:人机画面会显示第二轴群的加工信息,透过人机所
进行的设定会设定到第二轴群。
R781=3:人机画面会显示第三轴群的加工信息,透过人机所
进行的设定会设定到第三轴群。
R781=4:人机画面会显示第四轴群的加工信息,透过人机所
进行的设定会设定到第四轴群。
若R781被设定为其他数值,则人机画面会一律处理第一轴群
的加工信息。
(*例外: 目前座标显示画面, 若R781指定之轴群不存在轴向, 则
不显示任何信息)
范例:R781设为2。则:
1.人机画面会显示第二轴群的信息。
2.透过人机画面设定加工工件数,会设定给第二轴群。
读/
写
R782~R790主轴档数设定 主轴换档档数设定:
1表示一档;
2表示二档;
3表示三档;
9表示空档。
R782为第二主轴档数
R783为第三主轴档数
以此类推…
注:第一主轴档数由R24设定。
唯写
Page 88
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–88
编号 名称、范围 功能说明 读写
规则
R791~R794加工主轴设定 选定轴群加工主轴,在多主轴的使用场合,主要加工主轴由
此寄存器内容选定。其值定义如下:
1表示第一主轴为加工主轴
2表示第二主轴为加工主轴
3表示第三主轴为加工主轴
以此类推…
R791为第一轴群加工主轴号码
R792为第二轴群加工主轴号码
R793为第三轴群加工主轴号码
R794为第四轴群加工主轴号码
当轴群主轴指定后,在该轴群($1,$2)下的S指令将直接指
派给对应的有效主轴,即:
e.g. R791 = 1, R792 = 2,
$1
S1000 => 第一主轴转速=1000
$2
S1500 => 第二主轴转速=1500
注:切换加工主轴前(R791~),若当前主轴处于攻牙状态,须
先以G80取消,以避免后续出现非预期的加工动作。
唯写
R801~R830PLC扩充参数区 与Pr3421 ~ Pr3450连动的扩充参数
以规划同一个阶梯图可适用于不同的机器上,如换刀….
唯读
R831~R840PLC扩充参数区 与Pr3451 ~ 3460连动的扩充参数
以规划同一个阶梯图可适用于不同的机器上,如换刀….
此区域的参数为一般使用者可修改。
唯读
Page 89
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–89
编号 名称、范围 功能说明 读写
规则
R841~R844轴群程序停止原因 轴群程序停止原因
0: 无异常(正常停止), 如M00/M01等正常指令停止,或使用者
暂停
1: 出现R603禁止移动轴的命令,程序自动进入暂停状态。
R841为第一轴群程序停止原因
R842为第二轴群程序停止原因
R843为第三轴群程序停止原因
R844为第四轴群程序停止原因
~R850 系统保留区 系统保留区
R851~R860主轴转速倍率 个别主轴转速百分比,R15为所有主轴共用百分比,实际主
轴百分比为R15*R851~,其中R851~单位定义为百分比,不受
Pr3207影响。
R851 第一主轴百分比
R852 第二主轴百分比
……
R860 第十主轴百分比
R861~R870暂停点机械座标 加工暂停点机械座标位置,单位为最小长度单位,BLU,与
系统参数长度单位相同,此状态仅前十轴有效。
静音插补模式下,变数将不被更新,直到关闭静音插补模式
后。
R871~R879主轴有效转速命令 主轴有效转速命令,单位为RPM。
有效命令是指主轴命令经过百分比、等表面速度切削(G96/
G97)等所有相关因数运算后,最后得到的有效转速命令值。
R871为第一主轴有效速度命令
R872为第二主轴有效速度命令
……
R879为第九主轴有效速度命令
备注:第十主轴请参考R930
唯读
Page 90
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–90
编号 名称、范围 功能说明 读写
规则
R880~R895轴卡D/A命令 或 扭力
命令
控制方式 支援机型 说明
轴卡D/A命令
(范围±10000,
单位mV),有
效版本:
10.116.5
EZ、10A 各轴向与主轴,皆
未使用电压指令
(Pr381~≠1、
Pr1791~≠0/2),即
可利用R880控制D/
A输出。
10B 指定于轴口P5~P8
的各轴向与主轴,
皆未使用电压指令
(Pr381~≠1、
Pr1791~≠0/2),即
可利用R881控制D/
A输出。
Super-Servo4 同一张轴卡上所对
应的各轴向与主
轴,皆未使用电压
指令(Pr381~≠1、
Pr1791~≠0/2),即
可利用R880~R883
控制各轴卡D/A输
出。
R880为第一张轴卡
D/A命令
R881为第二张轴卡
D/A命令
R882为第三张轴卡
D/A命令
R883为第四张轴卡
D/A命令
读写
Page 91
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–91
1.
2.
编号 名称、范围 功能说明 读写
规则
控制方式 支援机型 说明
Super-Servo6 R880为轴卡第一D/
A命令
R881为轴卡第二D/
A命令
R882为轴卡第三D/
A命令
R883为轴卡第四D/
A命令
60A控制器 Pre-defined zone
for DAC value,
reserve 16 channels
PS:除SuperServo6/60A外,其
他机型欲使用此功
能,每张轴卡至少
都要开一轴。
轴卡D/A命令,
第一组DA与第
二组DA(后简称
DA1与DA2)
(范围±10000,
单位mV)
3系列、6系列、
11系列、21系列
与eHMC
(有效版本:
10.114.56R,
10.116.0O,
10.116.6G,
10.116.10A)
共有两组D/A可供
使用,底下以DA1
与DA2称呼。
当DA没有被
主轴、轴向
占用,可以
提供R值控
制。
符合条件1
的情况下,
可利用R880
控制DA1输
出; R884控
制DA2输
出。
FC-B、
FC-60WA、
FC-60CB与60DB
(有效版本:
10.118.12R,
10.118.22 )
Page 92
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–92
1.
2.
3.
编号 名称、范围 功能说明 读写
规则
控制方式 支援机型 说明
71SA, 710SA
(有效版本:
10.118.12R,
10.118.22 )
控制器上共有两组
D/A可供使用,底
下以DA1与DA2称
呼。
当DA没有被
主轴、轴向
占用,可以
提供R值控
制。
符合条件1
的情况下,
可利用R880
控制DA1输
出; R884控
制DA2输
出。
FC-LSMK的
激光源DA利
用R881控制
输出。
70SB
(有效版本:
10.118.12R,
10.118.22 )
激光源DA利用R881
控制输出。
新代四合一驱
控一体机扩充
卡D/A命令
(范围±10000,
单位mV)
(有效版本:
10.116.36I、
10.116.41、
10.117.41)
四合一驱控一体机当参数3261~3263
设定为n004时,
R880/R884/R888/
R892对应至新代驱
控一体机机上扩充
卡的第一~第四个
DA Port的电压输
出。
Page 93
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–93
编号 名称、范围 功能说明 读写
规则
控制方式 支援机型 说明
千分之额定扭
矩(有效版本:
10.114.56,
10.116.0)
6MD、20系列、
21系列、200系列
总线控制的轴向,
具有扭力模式选择
R627;当使用R627
切换成扭力控制
时,此寄存器值为
额定扭力参考命
令,正号代表正向
出力,负号代表反
向出力。
R880 第1轴扭力命
令
R881 第2轴扭力命
令
…
R895 第16轴扭力命
令
注1: 不支援第17与
第18轴
注2: 此控制介面仅
支援至10.118.10版
本
Page 94
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–94
编号 名称、范围 功能说明 读写
规则
控制方式 支援机型 说明
D/A口输出
PWM口输出参
数
720BA
730BA
D/A:
R880 第一埠D/A输
出,范围±10000,
单位: mV
R884 第二埠D/A输
出,范围±10000,
单位: mV
R888 第三埠D/A输
出,范围±10000,
单位: mV
R892 第四埠D/A输
出,范围±10000,
单位: mV
PWM:
R881 第一埠PWM输
出基本单位(B),范
围0~65535,单位:
ns
R882 第一埠PWM输
出周期(T),范围
0~65535,单位: 次
数
R883第一埠PWM输
出占空比(t),范围
0~65535,单位: 次
数
Page 95
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–95
编号 名称、范围 功能说明 读写
规则
控制方式 支援机型 说明
D/A口输出
PWM口输出参
数
730SA
720SA
D/A:
R880 第一埠D/A输
出,范围±10000,
单位: mV
R884 第二埠D/A输
出,范围±10000,
单位: mV
R888 第三埠D/A输
出,范围±10000,
单位: mV
PWM:
R881 第一埠PWM输
出基本单位(B),范
围0~65535,单位:
ns
R882 第一埠PWM输
出周期(T),范围
0~65535,单位: 次
数
R883第一埠PWM输
出占空比(t),范围
0~65535,单位: 次
数
D/A口输出 90GRC D/A:
R880 第一埠D/A输
出,范围±10000,
单位: mV
R884 第二埠D/A输
出,范围±10000,
单位: mV
Page 96
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–96
编号 名称、范围 功能说明 读写
规则
R896~R899A/D值 (1) A/D转换值,每张Servo 6轴卡有两个频道
(2 ) ADC值预定义区,保留四个频道
控制方式 支援机型 说明
A/D口输入 730BA
720BA
73BA
72BA
R896 第一埠A/D输入,单
位: mV
R897 第二埠A/D输入,单
位: mV
A/D口输入 730SA
720SA
R896 第一埠A/D输入,单
位: mV
R897 第二埠A/D输入,单
位: mV
R898 第三埠A/D输入,单
位: mV
R899 第四埠A/D输入,单
位: mV
唯读
R900 DOS:示波器撷取开
关
CE:循圆调适开关
DOS系统:
当此R值On,示波器会启动撷取功能。
WinCE:
当此R值On时,表示循圆调适开始执行
当此R值Off时,表示循圆调适结束执行
读写
R901~R918轴向温度补偿量 各轴温度补偿量,单位BLU
R901 第一轴温度补偿量
R902 第二轴温度补偿量
…
R918 第十八轴温度补偿量
唯写
R919 激光D/A输出 激光 D/A 输出,设定值范围:±10000,单位: mV。
支援机型:720SA、730SA
唯写
R920 放电功能开关 放电功能开关,0:关闭,1:启动 唯写
Page 97
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–97
编号 名称、范围 功能说明 读写
规则
R921 放电控制模式 放电控制模式,0:等频率,1:等能量。0适用于激光机,1
适用于放电机。
唯写
R922 正常放电ON时间 正常放电ON时间,单位为Pr3831所设的放电分辨率。
当Pr3261~3263设定为n004时,对应四合一驱控一体机机的扩
充板上的PWM
有效版本:10.116.36I、10.116.41、10.117.41
唯写
R923 正常放电OFF时间 正常放电OFF时间,单位为Pr3831所设的放电分辨率。
当Pr3261~3263设定为n004时,对应四合一驱控一体机机的扩
充板上的PWM
有效版本:10.116.36I、10.116.41、10.117.41
唯写
R924 不正常放电ON时间 不正常放电ON时间,单位为Pr3831所设的放电分辨率。 唯写
R925 不正常放电OFF时间 不正常放电OFF时间,单位为Pr3831所设的放电分辨率。 唯写
R926 系统保留 系统保留
R927 总放电次数 能量加工,总放电次数。 唯读
R928 正常放电次数 等能量加工,正常放电次数。 唯读
R929 不正常放电次数 等能量加工,不正常放电次数。 唯读
R930 主轴有效转速命令 第十主轴有效速度命令,单位为RPM。
有效命令是指主轴命令经过百分比、等表面速度切削(G96/
G97)等所有相关因数运算后,最后得到的有效转速命令值。
R934 四号手轮段数选择 四号手轮段数选择
1: x1
2: x10
3: x100
4: x根据Pr2001设定倍率放大
唯写
Page 98
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–98
1.
2.
3.
•
•
•
•
编号 名称、范围 功能说明 读写
规则
R935 五号手轮段数选择 五号手轮段数选择
1: x1
2: x10
3: x100
4: x根据Pr2001设定倍率放大
唯写
R936 六号手轮段数选择 六号手轮段数选择
1: x1
2: x10
3: x100
4: x根据Pr2001设定倍率放大
唯写
R937 七号手轮段数选择 七号手轮段数选择
1: x1
2: x10
3: x100
4: x根据Pr2001设定倍率放大
唯写
R938 起始档程序号码 「加工前后辅助程序功能」的起始档程序号码
数值小于、等于0时,不执行起始档
起始档档名需以英文字母O开头
对应加工程序编号,不足四码会补齐至四码,不足六
码会补齐至六码
如下例:
R938 = 12 表示对应的加工程序为 O0012
R938 = 1234 表示对应的加工程序为 O1234
R938 = 12345 表示对应的加工程序为 O012345
R938 = 123456 表示对应的加工程序为 O123456
读/
写
Page 99
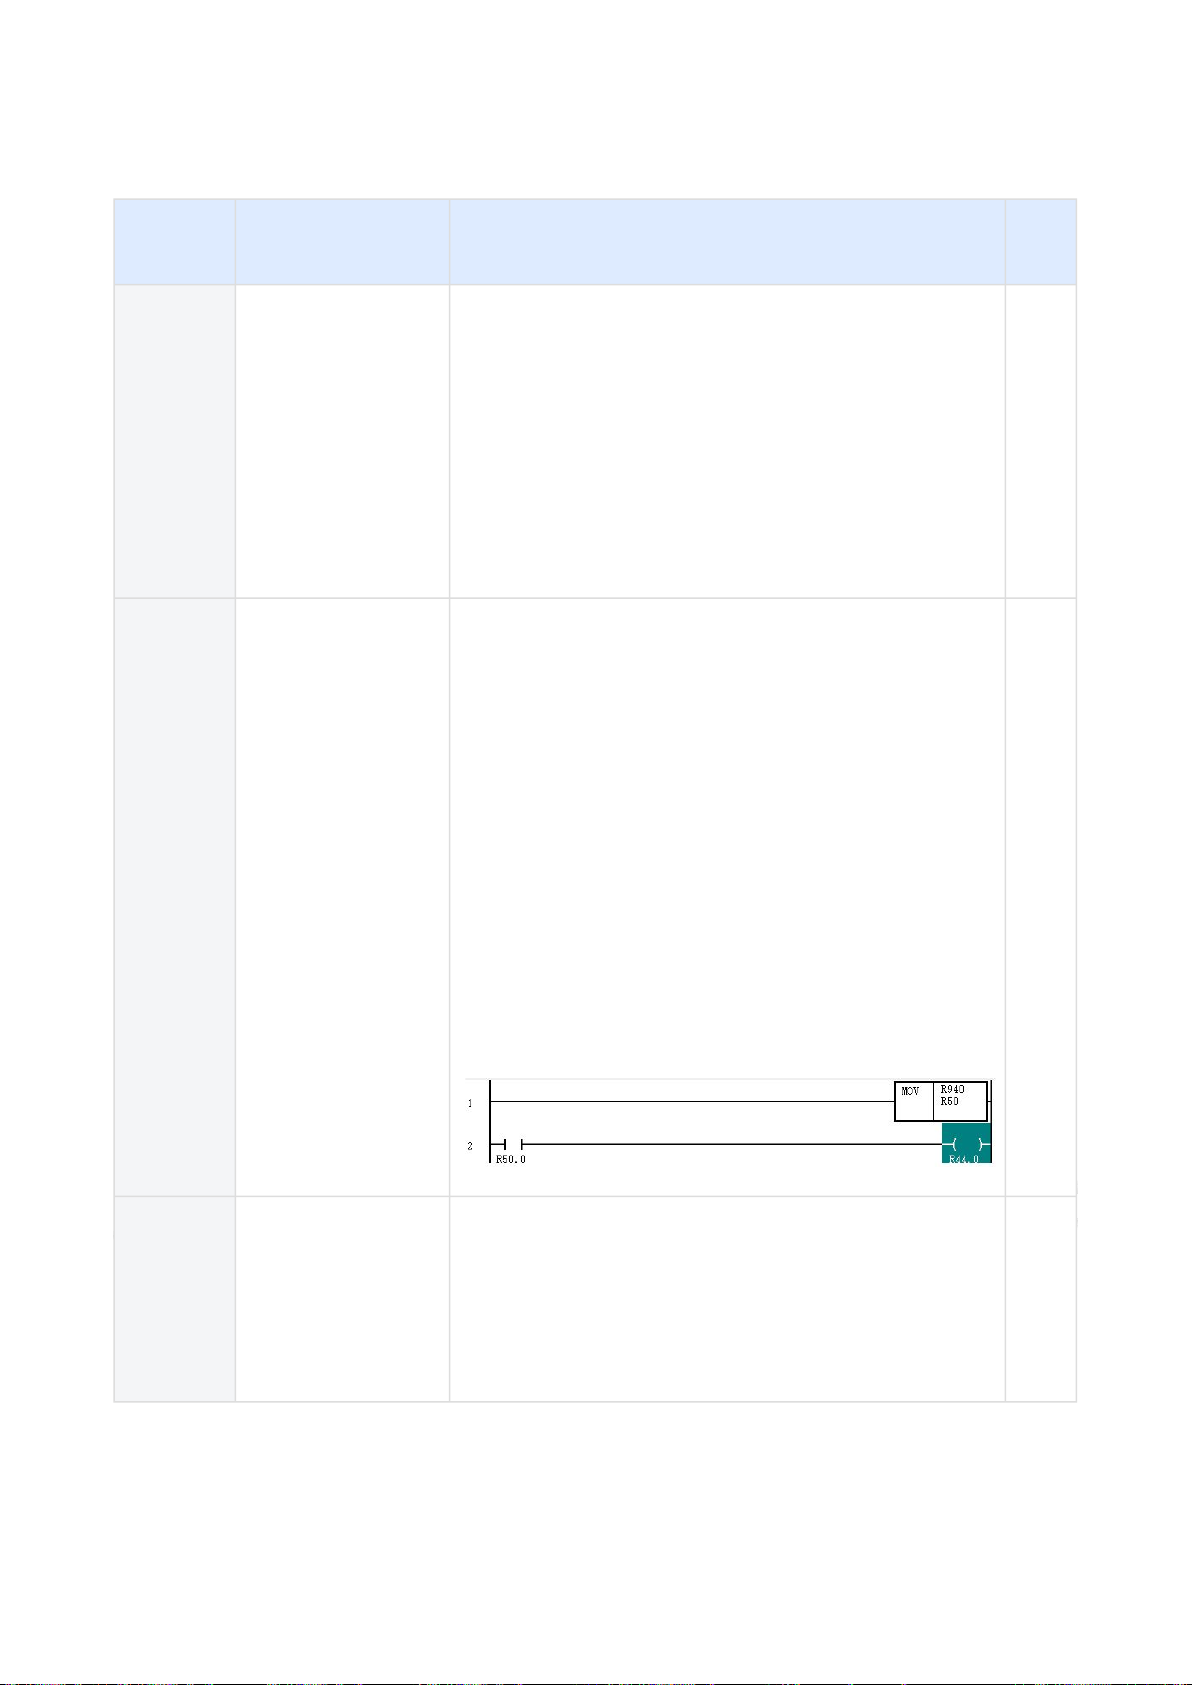
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–99
1.
2.
3.
•
•
•
•
编号 名称、范围 功能说明 读写
规则
R939 结尾档程序号码 「加工前后辅助程序功能」的结尾档程序号码
数值小于、等于0时,不执行结尾档
起始档档名需以英文字母O开头
对应加工程序编号,不足四码会补齐至四码,不足六
码会补齐至六码
如下例:
R939 = 12 表示对应的加工程序为 O0012
R939 = 1234 表示对应的加工程序为 O1234
R939 = 12345 表示对应的加工程序为 O012345
R939 = 123456 表示对应的加工程序为 O123456
读/
写
R940 断电中移动量过大 在绝对式系统中,当轴向在控制器断电期间移动量超出
Pr1021~1040的设定范围时,此R值内对应的Bit会On。
可透过C84来清空此R值
若需要透过Bit取值来发对应轴向的MLC警报时,可将此数值
填至R44~R49处理
位元0表示第一轴断电中移动量过大
位元1表示第二轴断电中移动量过大
...
位元18表示第十八轴断电中移动量过大
注意事项:
由于ladder档案格式的限制,在ladder edit上能位元存取的R
值只有到R639,因此,建议使用此R值时,挑选一个使用者
自行定义区且可以位元存取的R值,按照下面的范例撰写
ladder(以R50为例)。
唯读
R941~R950主轴PLC控制命令值 主轴PLC控制命令值,单位RPM。此功能由R580启动
R941为第一主轴PLC控制RPM命令值
R942为第二主轴PLC控制RPM命令值
…
R950为第十主轴PLC控制RPM命令值
读写
Page 100
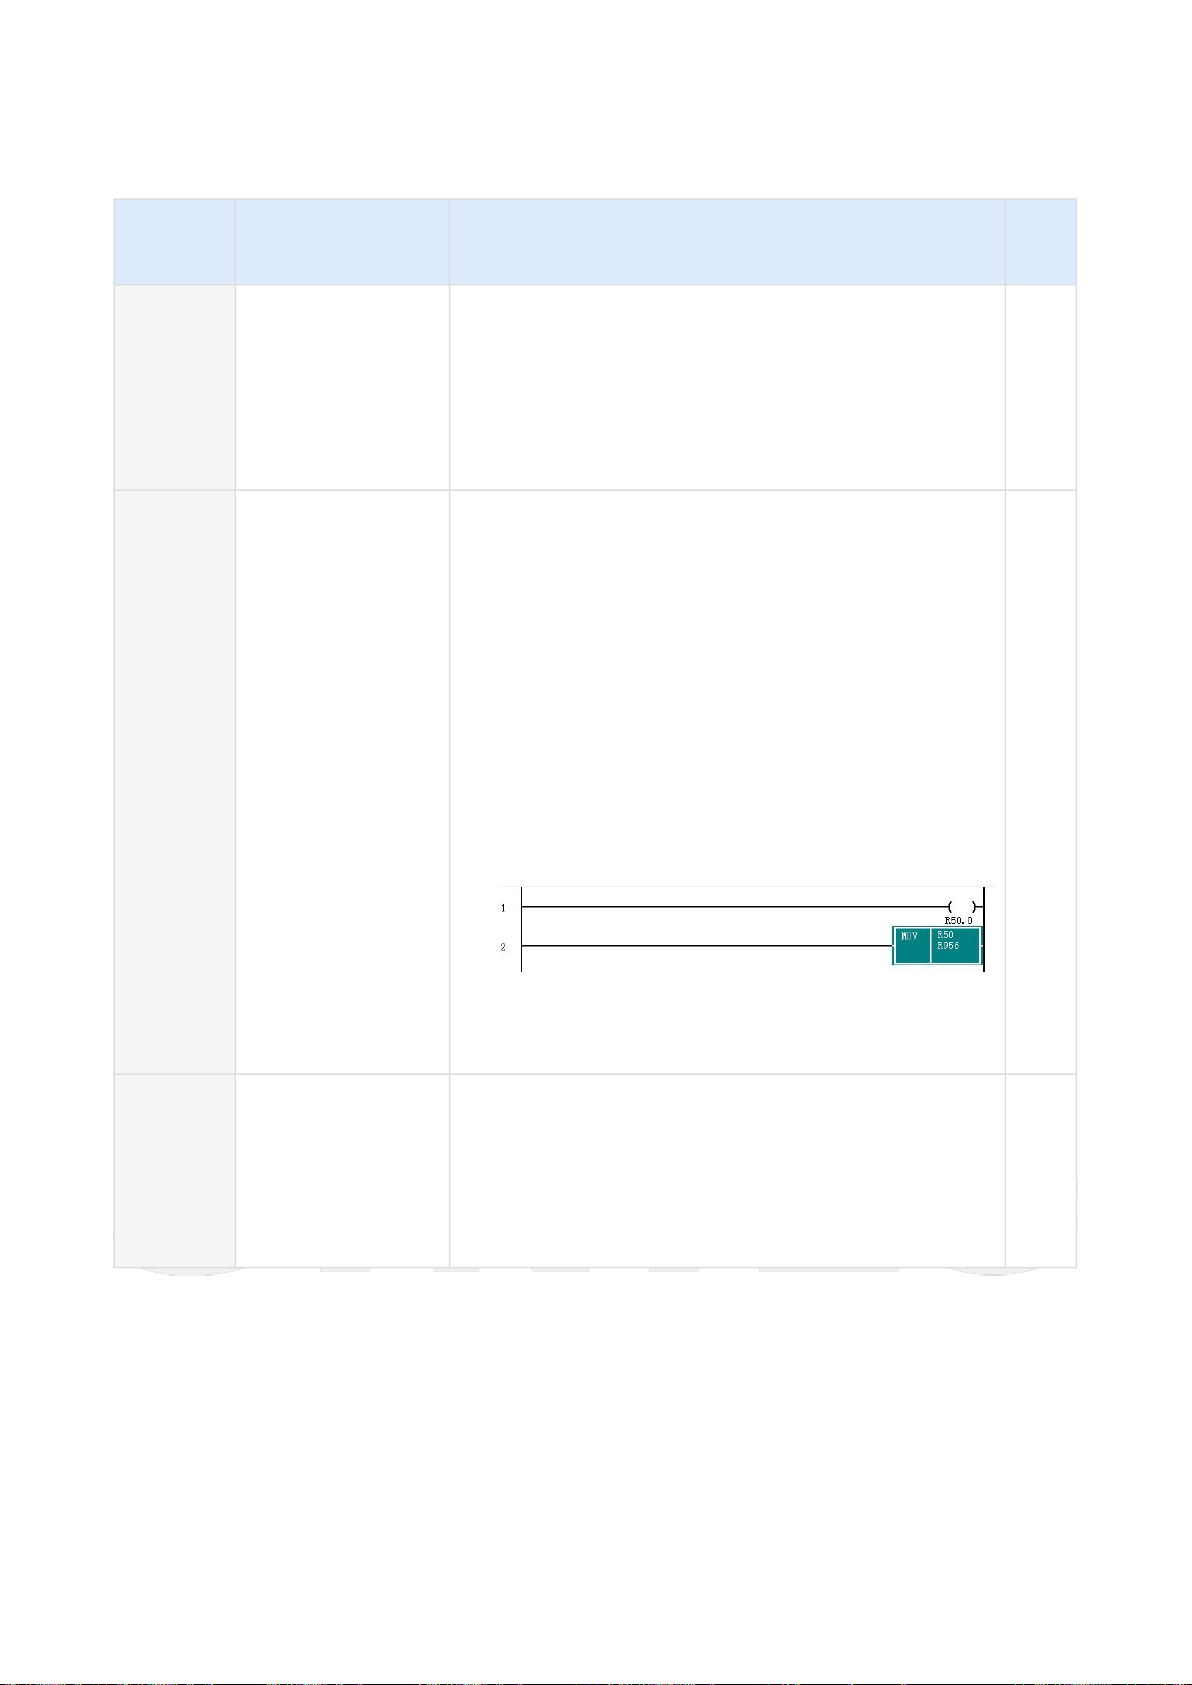
机床产品/Machine Tool Products
–
PLC介面说明
CNC and PLC介面说明–100
1.
2.
编号 名称、范围 功能说明 读写
规则
R951~R954目前运动插补模式 目前的运动插补模式,可能值为0/1/2/3/4/33/34/35
R951第一轴群目前的运动插补模式
R952 第二轴群目前的运动插补模式
R953第三轴群目前的运动插补模式
R954第四轴群目前的运动插补模式
唯读
R956~R959扩充软件行程极限 扩充软件行程极限开关与状态显示
为Bit取值概念的软件行程极限开关,Bit值为1表示启用, 0表
示不启用
R956 .0~.31 对应 第01~32组扩充软件行程极限开关
R957 .0~.31 对应 第01~32组扩充软件行程极限运作状态
R958 .0~.31 对应 第33~64组扩充软件行程极限开关
R959 .0~.31 对应 第33~64组扩充软件行程极限运作状态
注意事项:
由于阶梯图档案格式的限制,在编辑器上能位元存取的R
值只有到R639,因此,建议使用此R值时,挑选一个使用
者自行定义区且可以位元存取的R值,按照下面的范例撰
写阶梯图(以R50为例)。
此R值目前支援的机型如下所示:
81RG / HC-8A / HC-10A/ HC-7C / HC-8C / HC-10C / HC-15C /
HC-8E / HC-10E / HC-15E / HC-8S / FC-A / FC-B / FC-C
读/
写
R961~R978原点开关偏移量 原点极限开关偏移量,编码器反馈时单位0.01圈,光栅尺反
馈时单位0.01mm
R961为第一轴原点极限开关偏移量
R962为第二轴原点极限开关偏移量
以此类推…
 Loading...