

Page 1
LNC-M600id
操
操
作
作
手
手
冊
冊
Leading Numerical Controller
2010/12 版本:V04.00.000(4408210104)
LNC Technology Co., Ltd.
寶元數控精密股份有限公司 1
LNC Technology Co., Ltd.
Page 2
Page 3
LNC-M600id
目 錄
目 錄
CNC 操作...................................................................................................... 1
1
1.1 操作裝置種類...................................................................................................................................... 1
1.2 操作裝置介紹...................................................................................................................................... 2
1.3 畫面及功能說明................................................................................................................................... 8
1.3.1 顯示畫面佈置.......................................................................................................................... 8
1.4 座標機能(POS)............................................................................................................................. 10
1.4.1 檔案總管............................................................................................................................... 29
1.4.2 程式核對............................................................................................................................... 41
1.4.3 手動輸入............................................................................................................................... 44
1.4.4 通訊連線(RS232)............................................................................................................. 50
1.5 補正機能(OFFSET)...................................................................................................................... 52
1.5.1 刀具補正............................................................................................................................... 52
1.5.2 溫昇補償............................................................................................................................... 53
1.5.3 巨集變數............................................................................................................................... 54
1.5.4 座標系設定........................................................................................................................... 56
1.5.5 刀具登錄............................................................................................................................... 61
1.6 銑床 EASY-CAM ............................................................................................................................... 62
1.6.1 前言...................................................................................................................................... 62
1.6.2 畫面操作說明........................................................................................................................ 64
1.7 銑床圖形對話式................................................................................................................................. 85
1.7.1 前言...................................................................................................................................... 85
1.7.2 功能規格............................................................................................................................... 85
1.7.3 加工製程選擇........................................................................................................................ 85
1.7.4 切削參數相關設定 ................................................................................................................ 87
1.7.5 畫面操作說明........................................................................................................................ 88
1.8 GRAPH 機能(GRAPH)................................................................................................................. 93
1.8.1 功能簡介............................................................................................................................... 93
1.8.2 路徑顯示............................................................................................................................... 93
1.8.3 視窗定義............................................................................................................................... 94
1.9 診斷機能(DGNOS)....................................................................................................................... 96
1.9.1 警報內容............................................................................................................................... 96
1.9.2 IOCSA .................................................................................................................................. 99
寶元數控精密股份有限公司 I
LNC Technology Co., Ltd.
Page 4
LNC-M600id
目 錄
1.9.3 MLC2.................................................................................................................................. 100
1.9.4 系統資訊............................................................................................................................. 103
1.9.5 加工參數畫面...................................................................................................................... 105
1.9.6 系統更新............................................................................................................................. 106
1.9.7 循圓檢測..............................................................................................................................115
1.9.8 伺服資訊..............................................................................................................................117
1.10 軟體面板機能(SOFTPL)..............................................................................................................119
1.11 PARA M 參數 ................................................................................................................................... 121
1.11.1 系統參數............................................................................................................................. 121
1.11.2 用戶參數............................................................................................................................. 122
1.11.3 切換用戶............................................................................................................................. 123
1.11.4 使用期限............................................................................................................................. 123
1.11.5 網路設定............................................................................................................................. 124
1.11.6 【變更密碼】...................................................................................................................... 130
1.11.7 伺服參數............................................................................................................................. 131
1.11.8 AIC-II .................................................................................................................................. 134
2 控制面板操作............................................................................................ 135
2.1 操作面板.......................................................................................................................................... 135
2.2 LED 燈號(LED SIGNAL) ........................................................................................................... 136
2.3 軸向選擇(AXIS SELECTION) .................................................................................................... 136
2.4 模式選擇(MODE SELECT) ........................................................................................................ 137
2.5 主軸操作鍵(SPINDLE ROTATION)&主軸速率調整鈕(SPINDLE SPEED ADJUSTMENT SWITCH)139
2.6 輔助功能鍵...................................................................................................................................... 140
2.7 緊急停止鍵(EMG-STOP)........................................................................................................... 143
2.8 程式啟動(CYCLE START)& 程式暫停(FEED HOLD)........................................................... 144
2.9 進給率調整鈕.................................................................................................................................. 145
2.10 程式保護鎖...................................................................................................................................... 145
2.11 電源開/關......................................................................................................................................... 145
3 RS232 傳輸軟體使用說明章節.................................................................. 147
3.1 傳輸線準備...................................................................................................................................... 147
3.2 PC 端安裝(使用寶元數控所提供ReCON-232 軟體) ....................................................................... 148
3.3 NC 端使用說明................................................................................................................................ 150
3.4 通訊連線(RS232)-【 DNC 檔案上傳下載傳輸功能 】............................................................. 164
3.4.1 路徑程式下載儲存作業(使用 ReCON 軟體)........................................................................ 164
II
寶元數控精密股份有限公司
LNC Technology Co., Ltd.
Page 5
LNC-M600id
目 錄
路徑程式上傳儲存作業(使用 ReCON 軟體)........................................................................ 167
3.4.2
3.4.3 路徑程式下載儲存作業(使用一般通用軟體)........................................................................ 170
3.4.4 路徑程式上傳儲存作業(一般通用軟體)............................................................................... 174
3.5 USB 轉 RS232 接頭注意事項與設定方式 ....................................................................................... 179
寶元數控精密股份有限公司 III
LNC Technology Co., Ltd.
Page 6
Page 7
LNC-M600id
CNC 操作
1 CNC 操作
1.1 操作裝置種類
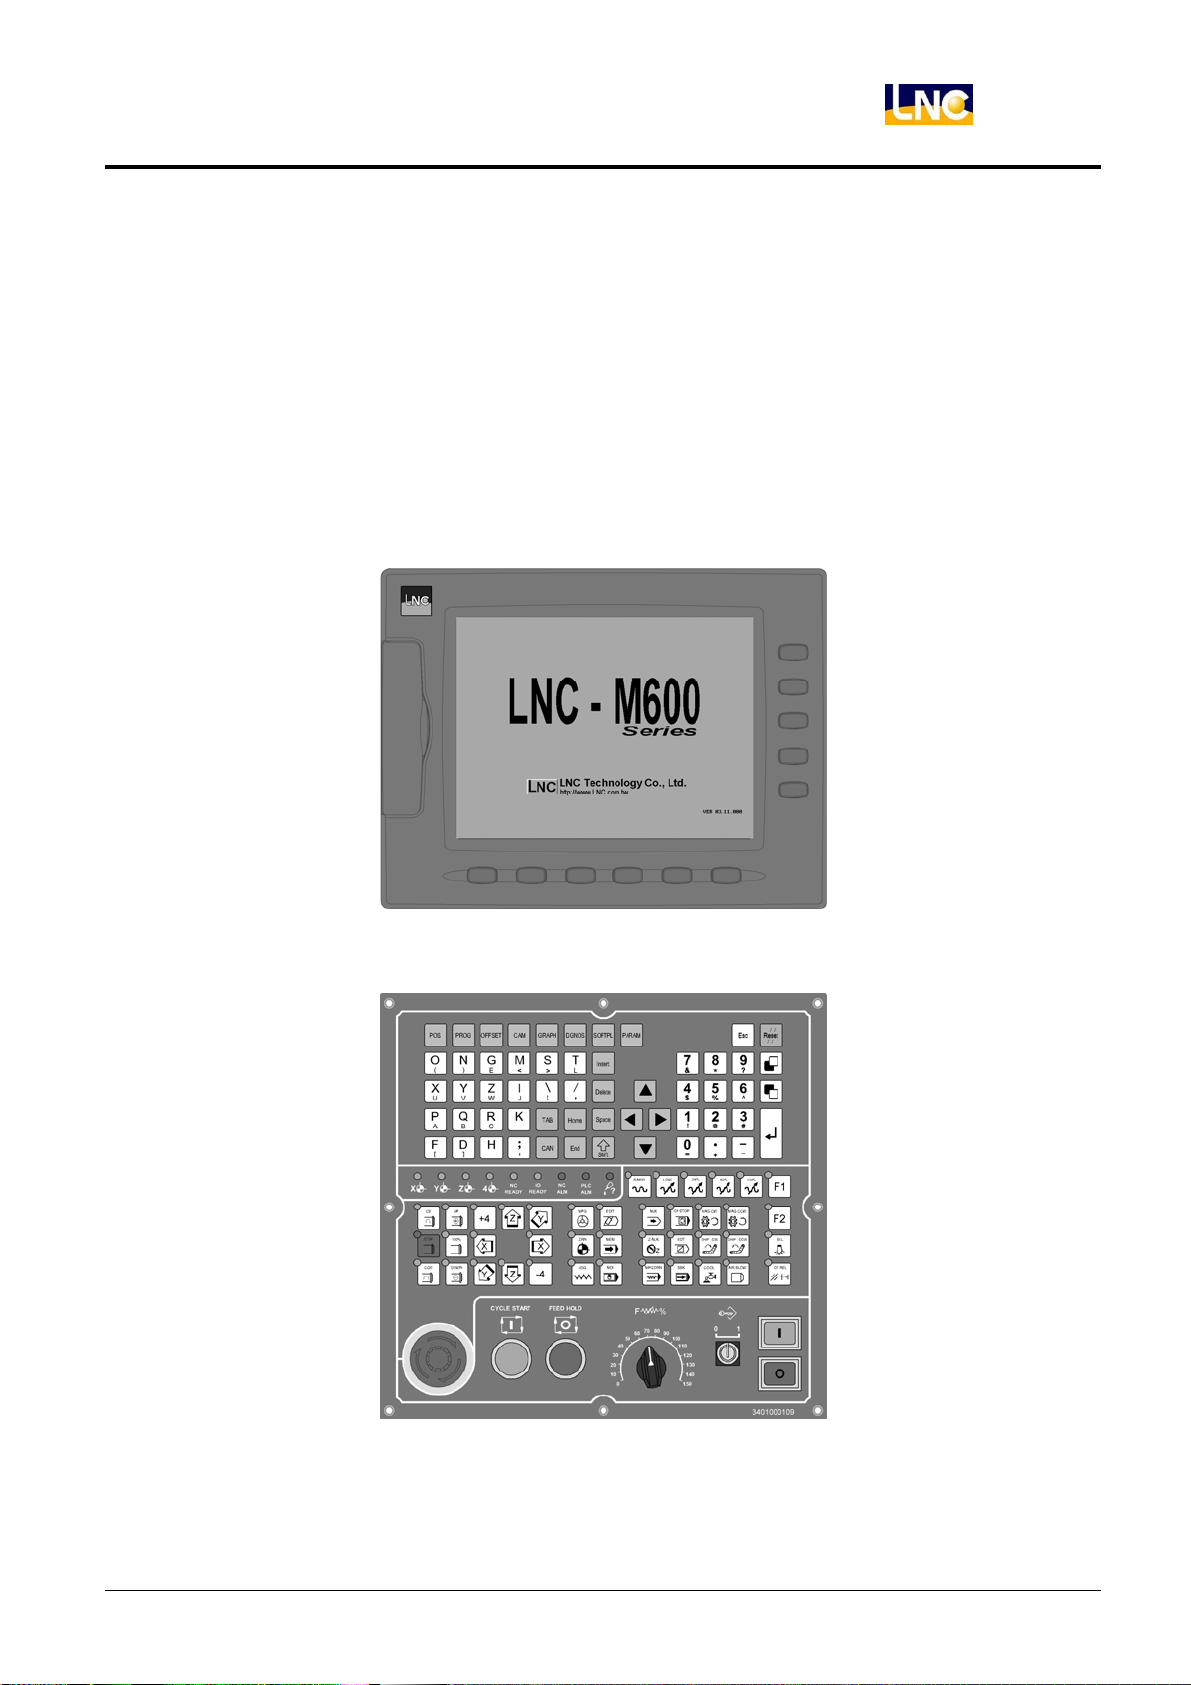
就操作者所操作的面板來說,區分為 LCD 液晶顯示器與 MDIOP 面板。MDIOP 資料輸入區的主要功用是讓使用者
可以逐字編輯或修改程式以及設定數值。而 MDIOP 操作區是為了達成加工之各種需求所使用的控制面板,上面置
有許多不同功能的開關、按鍵以及脈波產生器(手輪)等等。而操作面板可能會因工具機的設計差異而有不同的設
計,但本系統有一組標準面板可供給工具機製造者選用。以下主要介紹 LCD 液晶顯示器與 MDIOP 資料輸入區,
至於 MDIOP 操作區主要在第 2 章中描述。
LCD 液晶顯示器
MDIOP 面板
寶元數控精密股份有限公司 1
LNC Technology Co., Ltd.
Page 8
LNC-M600id
CNC 操作
1.2 操作裝置介紹
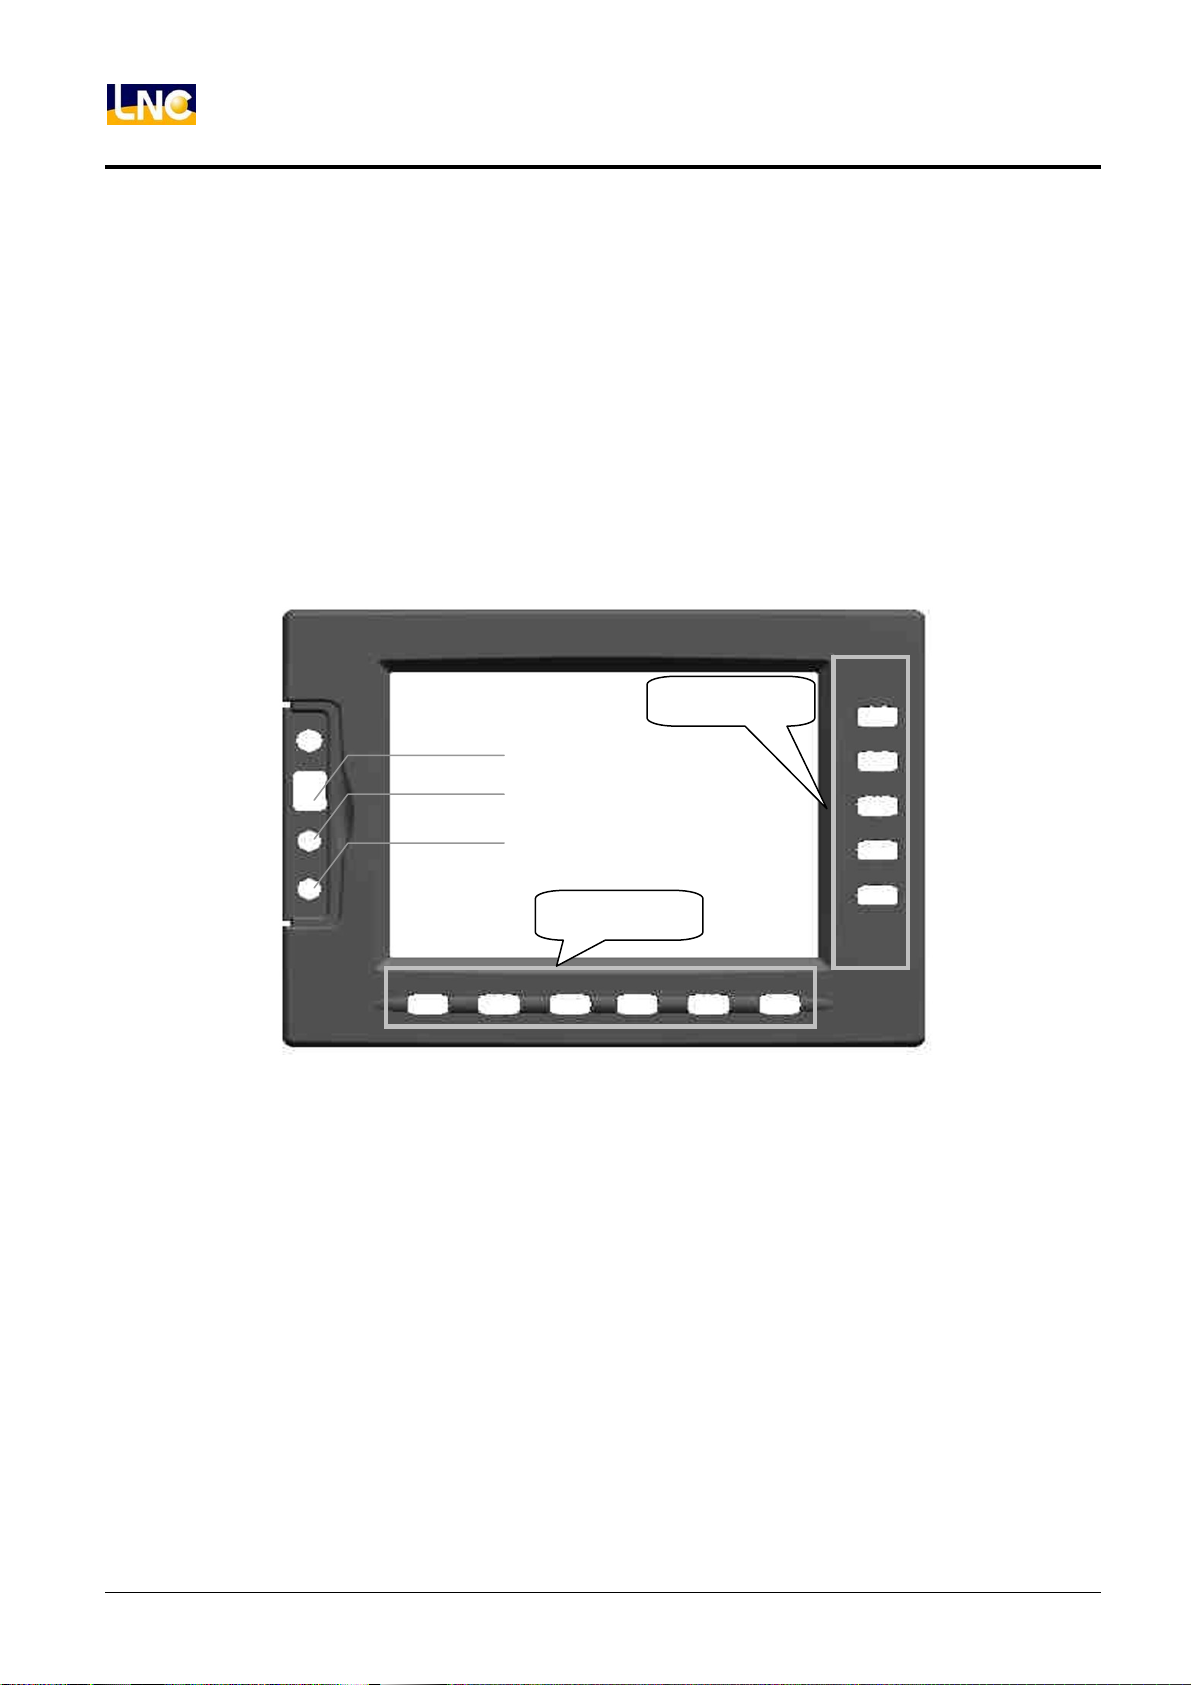
在 LCD 液晶顯示器所看到的鍵,依功能可分為 3 類:
1. 主功能鍵:在 LCD 的正下方,有 6 個橫式按鍵。它們是用來讓使用者輸入對應於顯示螢幕下方的功能選擇。
2. 次功能鍵:在選擇了主功能鍵後,螢幕右側,有 5 個直式按鍵。所顯示的內容為次功能內容。按下相對應之
次功能鍵即可選取。
3. 輔助功能:
(1). LCD 液晶顯示器電源開關 。
(2). PS/2 鍵盤插孔,可以外接鍵盤搭配使用。
(3). PS/2 滑鼠插孔,目前暫不支援使用。
次功能鍵
LCD 開關
PS/2 鍵盤插孔
PS/2 滑鼠插孔
主功能鍵
圖 1.2-1 LCD 液晶顯示器
2
寶元數控精密股份有限公司
LNC Technology Co., Ltd.
Page 9
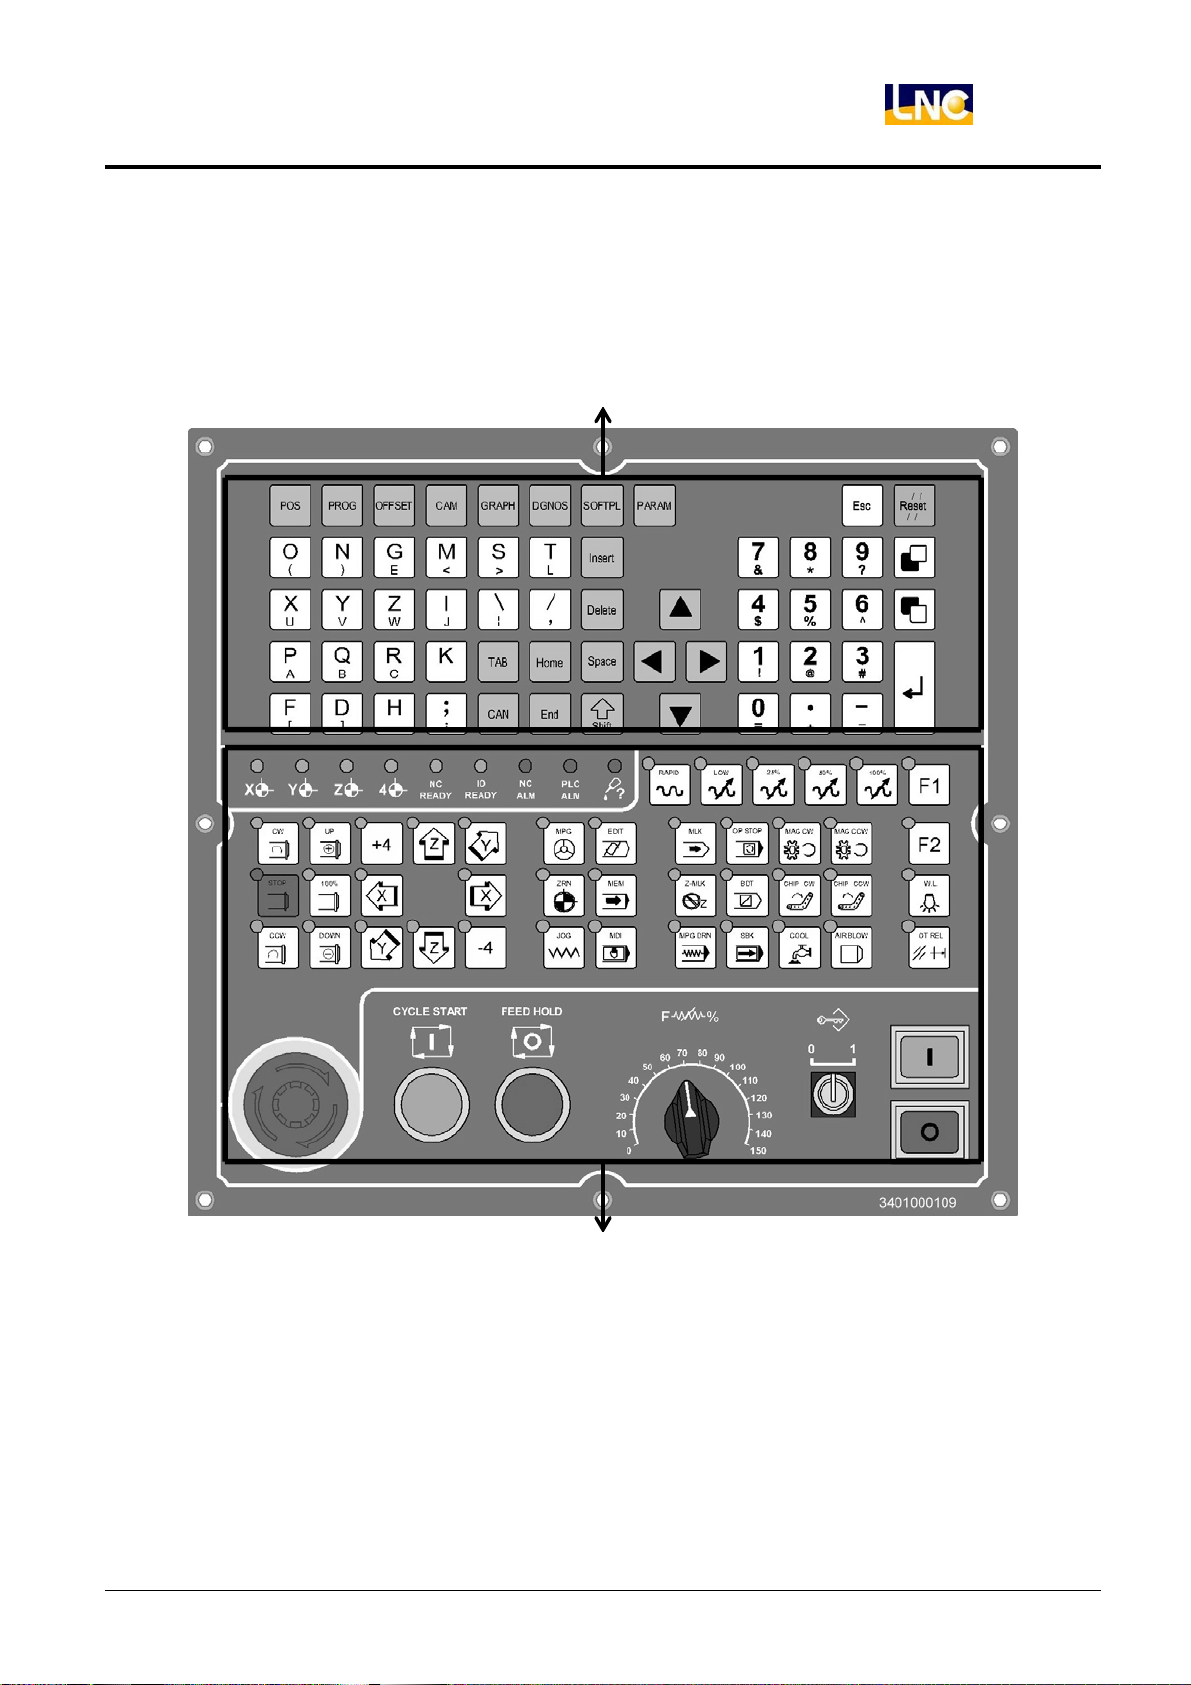
在 MDIOP 面板所看到的鍵,依功能可分為 2 大區:
1. MDI 輸入功能區:提供使用者機台輸入功能。
2. OP 操作功能區:提供使用者機台操作功能。
LNC-M600id
CNC 操作
1
2
寶元數控精密股份有限公司 3
LNC Technology Co., Ltd.
Page 10
LNC-M600id
CNC 操作
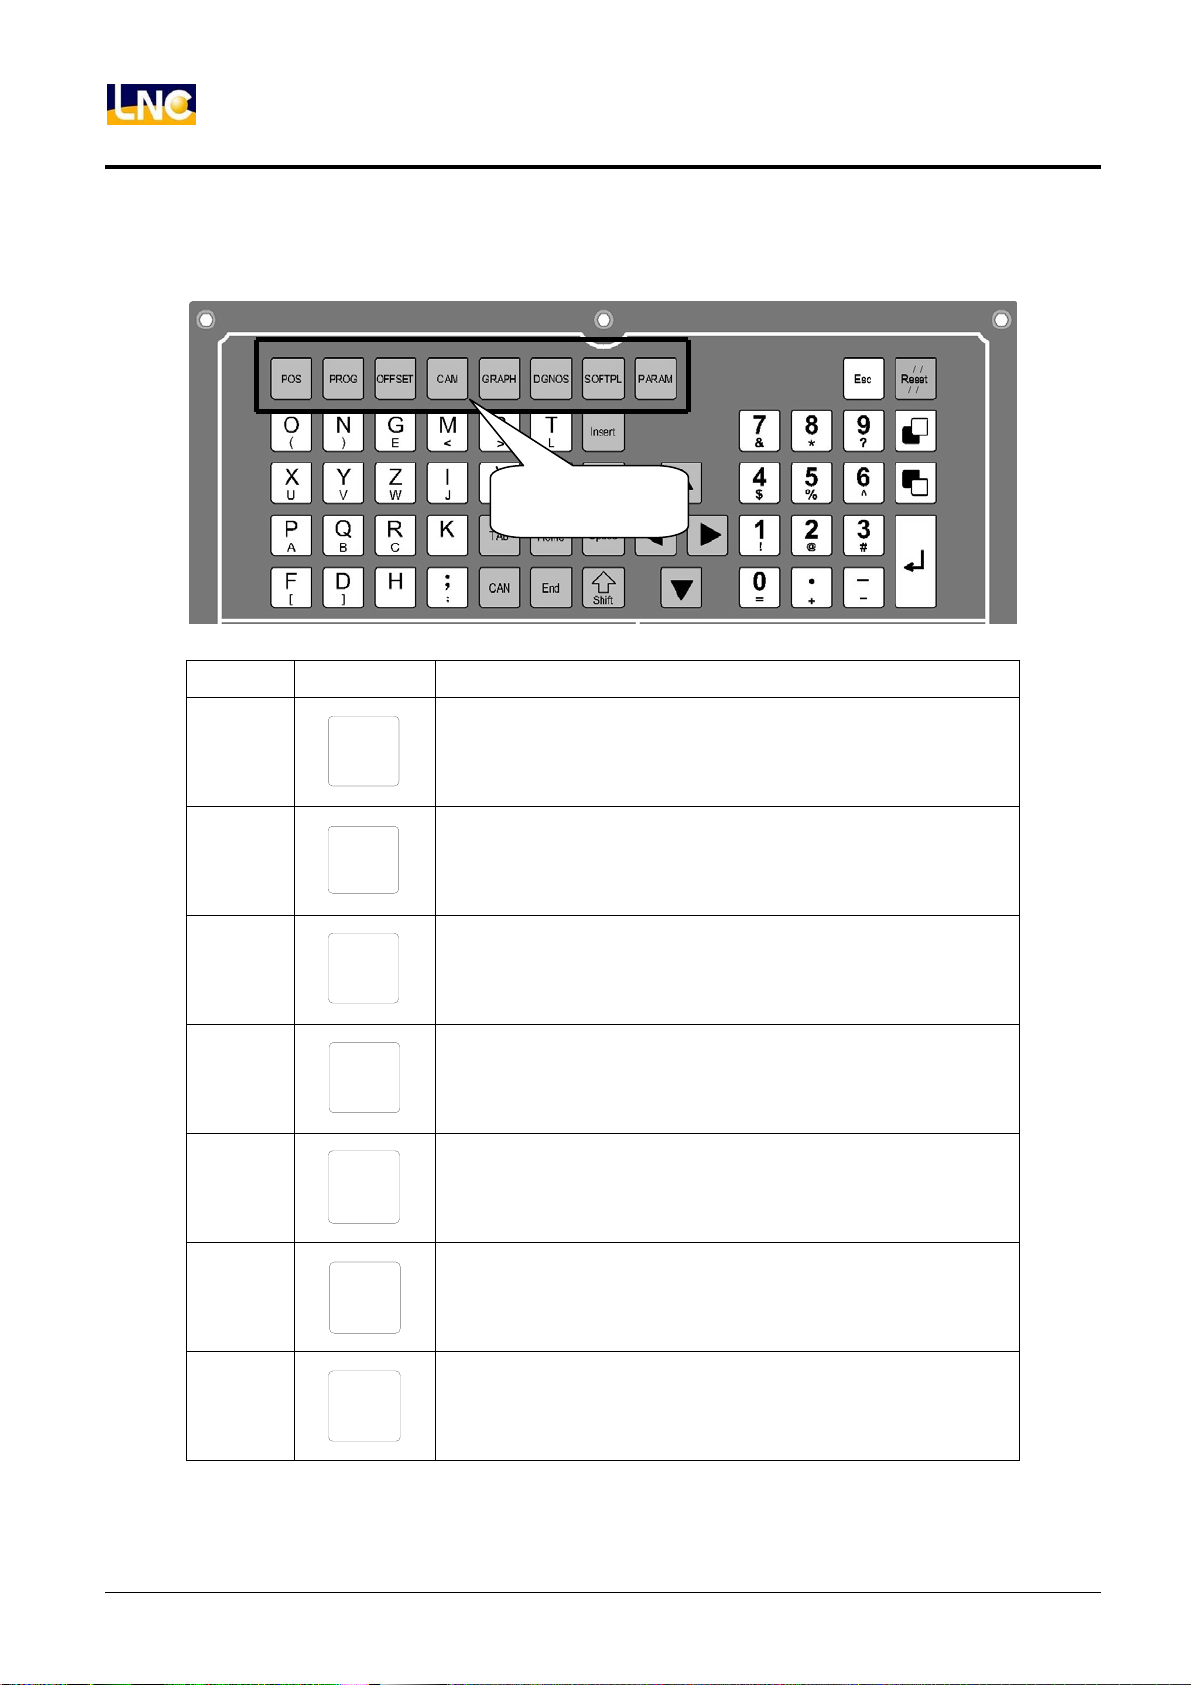
3. MDI 輸入功能區:
A. CNC 機能群組鍵:
名稱 機能群組鍵 說明
CNC 機能群組鍵
座標群組
程式群組
座標群組
對話式群組
圖形群組
診斷群組
POS
PROG
OFFSET
CAM
GRAPH
DGNOS
1、 各種座標顯示畫面族群。
1、 所有與程式相關資訊畫面(搭配 1.編輯模式 2.自動模式 3.手動
模式) 。
1、 刀具補償的設定。
1、 以圖形方式輔助編輯加工物件程式。
1、 繪出刀具路徑。
1、 顯示診斷畫面的即時訊息。
4
軟鍵群組
SOFTPL
1、 軟體面板開關選擇。
寶元數控精密股份有限公司
LNC Technology Co., Ltd.
Page 11
名稱 機能群組鍵 說明
LNC-M600id
CNC 操作
參數群組
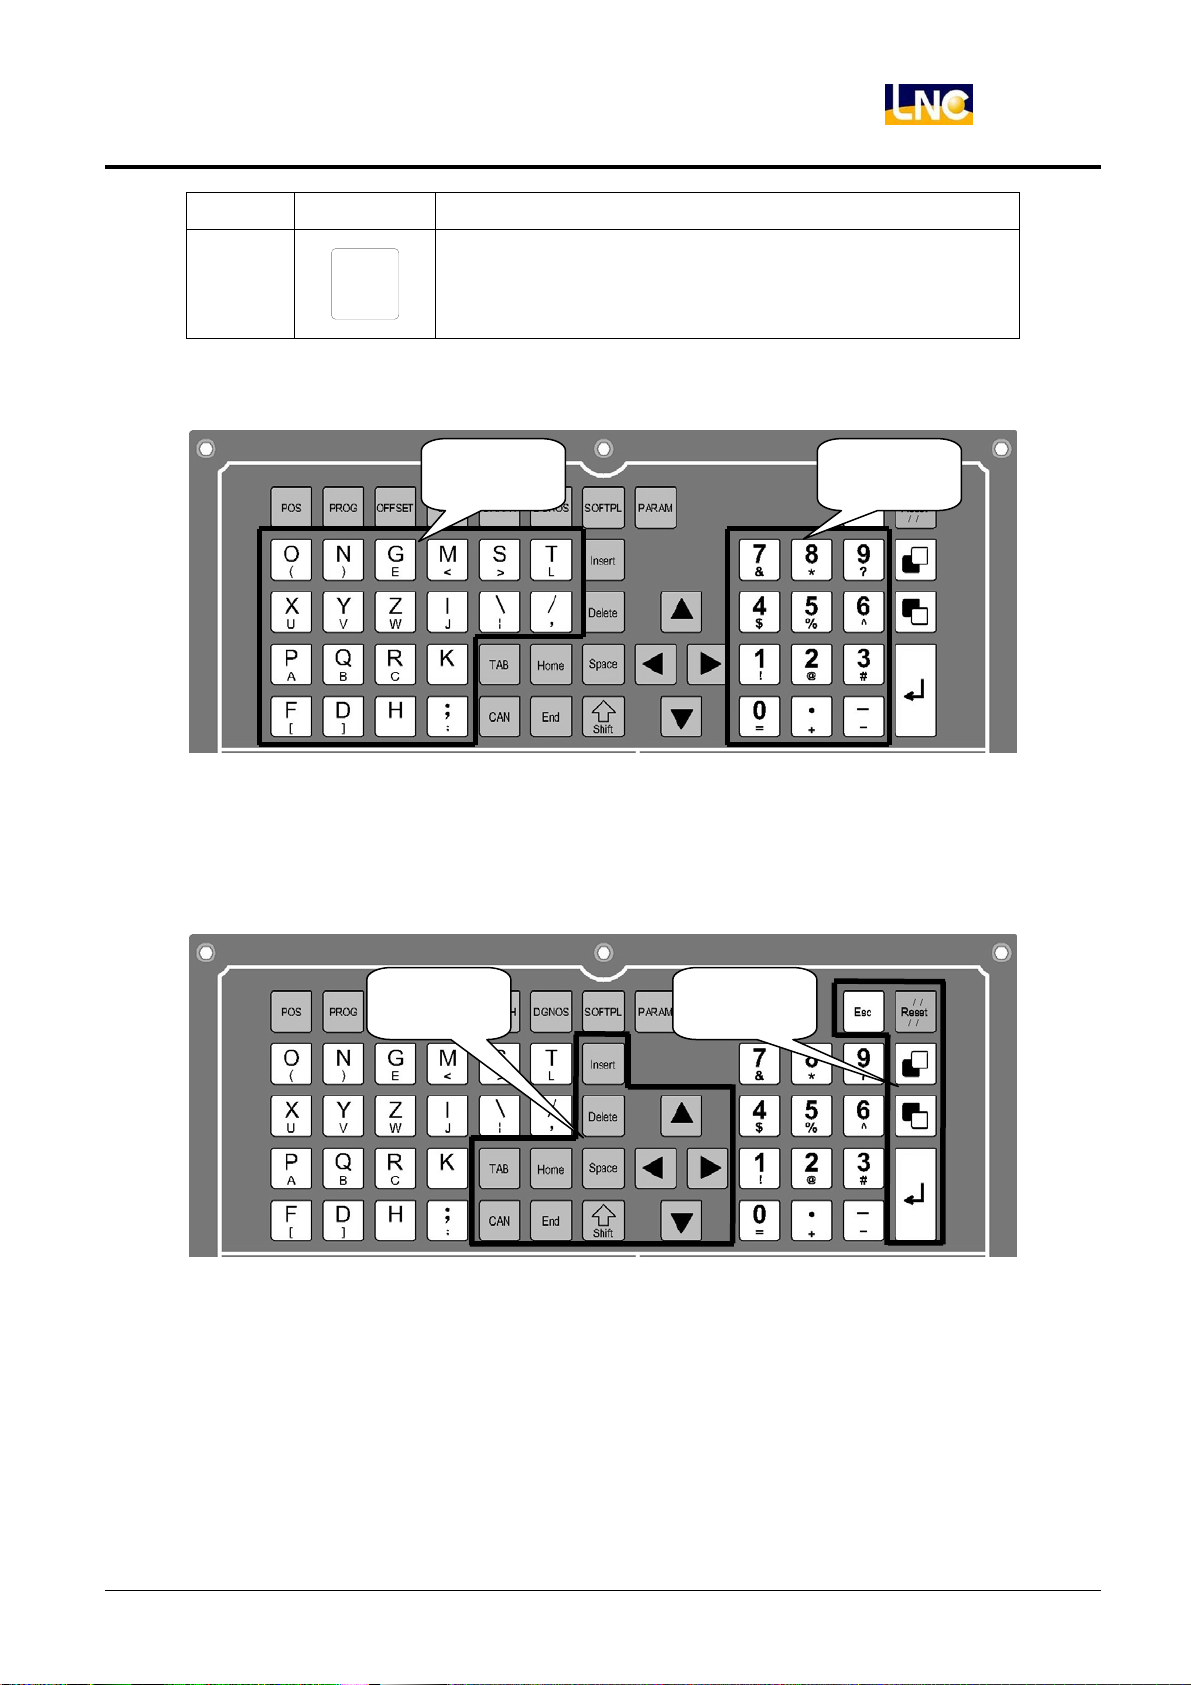
B. 文字符號與數字符號鍵:
這些字母符號及數字主要是作為程式編輯及資料輸入用。其中有一些符號被縮小在按鍵的右下角,要使用
這些縮小的符號,須同時壓下 SHIFT 鍵和該文字符號鍵。
PARAM
1、 顯示參數畫面。
字母符號鍵 數字符號鍵
C. 輔助編輯鍵:
輔助編輯鍵 輔助編輯鍵
寶元數控精密股份有限公司 5
LNC Technology Co., Ltd.
Page 12
LNC-M600id
CNC 操作
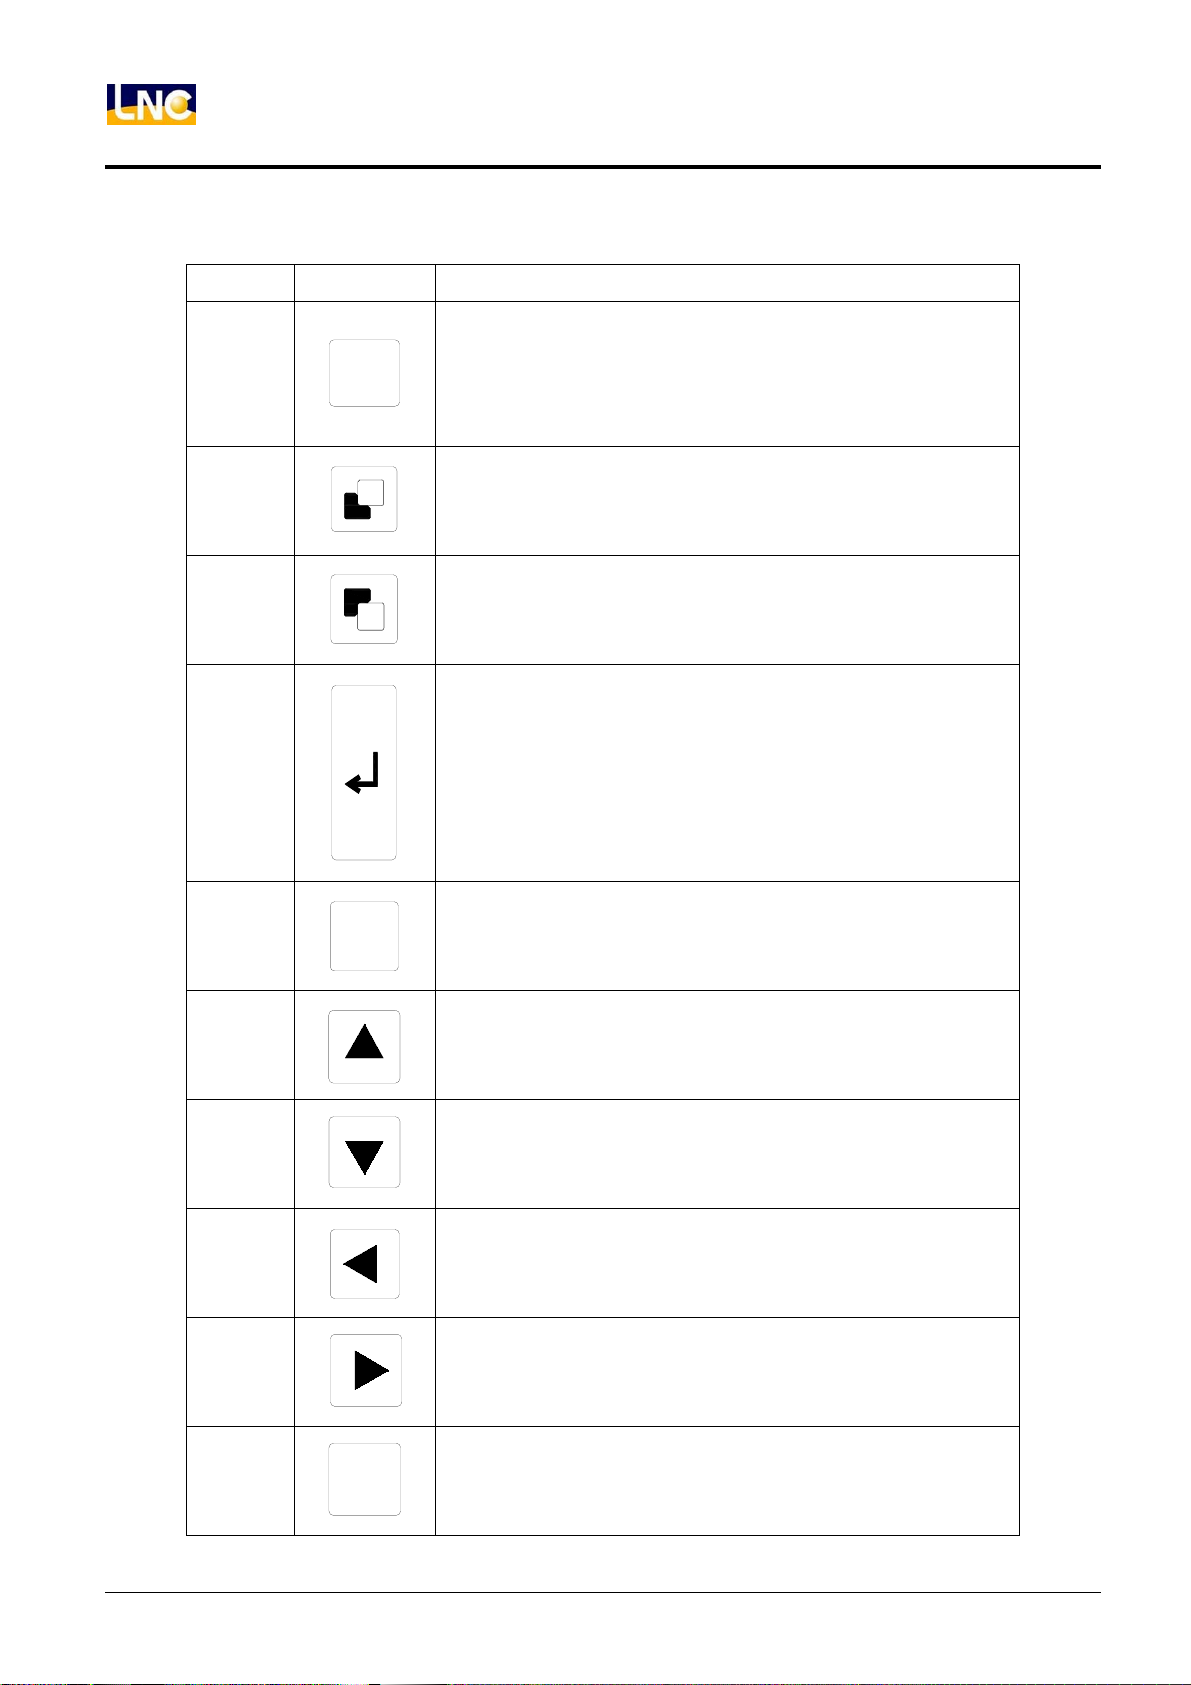
使用這些鍵可以配合螢幕上的游標與光棒,以修改程式、設定資料及切換頁面。
名稱 輔助編輯鍵 說明
1、 系統狀態重新設定預設值。
系統重設
上一頁
下一頁
輸入
回上一層
//
//
Reset
Reset
//
//
Esc
Esc
2、 異警狀況排除後,取消警報。
3、 啟動加工時,取消加工。
4、 編輯模式時,游標光棒復位到程式頭。
1、 畫面欄位,頁面往前上一頁。
1、 畫面欄位,頁面往前下一頁。
1、 輸入區數值輸入後,按下確認鍵,欄位填入輸入數值。
2、 檔案總管時,移動光棒到該程式位置,直接按下輸入鍵開啟檔
案。
3、 編輯模式時,按下輸入鍵,插入空白行列。
1、 回到上一層。
注意:此功能按鍵只有在 BIOS 模式下才生效。
6
游標上移
游標下移
游標左移
游標右移
插入/取代
Insert
1、 編輯程式狀態,使游標光棒位移到上面。
2、 使頁面光棒位移到上面。
1、 編輯程式狀態,使游標光棒位移到下面。
2、 使頁面光棒位移到下面。
1、 編輯程式狀態,使游標光棒位移到左邊。
2、 使頁面光棒位移到左邊。
1、 編輯程式狀態,使游標光棒位移到右邊。
2、 使頁面光棒位移到右邊。
1、 插入字元模式/取代字元模式之切換。
寶元數控精密股份有限公司
LNC Technology Co., Ltd.
Page 13
名稱 輔助編輯鍵 說明
LNC-M600id
CNC 操作
字元刪除
空白字元
字元位移
行頭位置
行尾位置
跳格
Delete
Space
Shift
Home
End
TAB
1、 向後刪除不要的字元。
1、 輸入空白字元。
1、 配合符號數字鍵,可用來輸入特殊符號。
注意:需同時壓下SHIFT 鍵和該文字符號鍵才會產生字元位移。
1、 編輯程式時,游標光棒回到該行開頭字元位置。
1、 編輯程式時,游標光棒回到該行結尾字元位置。
1、 編輯程式時,游標光棒向右邊跳 8 格。
字元取消
CAN
1、 向前取消不要的字元。
寶元數控精密股份有限公司 7
LNC Technology Co., Ltd.
Page 14
LNC-M600id
CNC 操作
1.3 畫面及功能說明
關於本控制器可將其區分為八個機能群組: 座標(POS)、程式(PROG)、補 正(OFFSET)、CAM、圖 形(GRAPH)、
診斷(DGNOS)、軟鍵(SOFTPL)、參數(PARAM )等。本手冊以【 】來表示螢幕下方及右方之功能鍵,
以< >表示 MDI 資料輸入面板上的按鍵。
1.3.1 顯示畫面佈置
1 2 3 4 5
8
10
6 7
9
1:目前指定程式名。
註:指控制器正在使用的檔案名字
2:目前控制器所執行的單節。
註: 指控制器正在使用程式所執行 N 號碼。
3:CNC 模式訊息。
註:1.編輯模式 2.自動模式 3.手動模式 4.手搖倫 5.快速定位 6.連續寸動 7.回參考點
4:機械狀態訊息。
註:1.準備未了 2.準備完成 3.啟動加工 4.機械暫停 5.區段停止
5:錯誤訊息。
註:1.警報訊息(Alarm)2.警示訊息(Waring)。
8
寶元數控精密股份有限公司
LNC Technology Co., Ltd.
Page 15
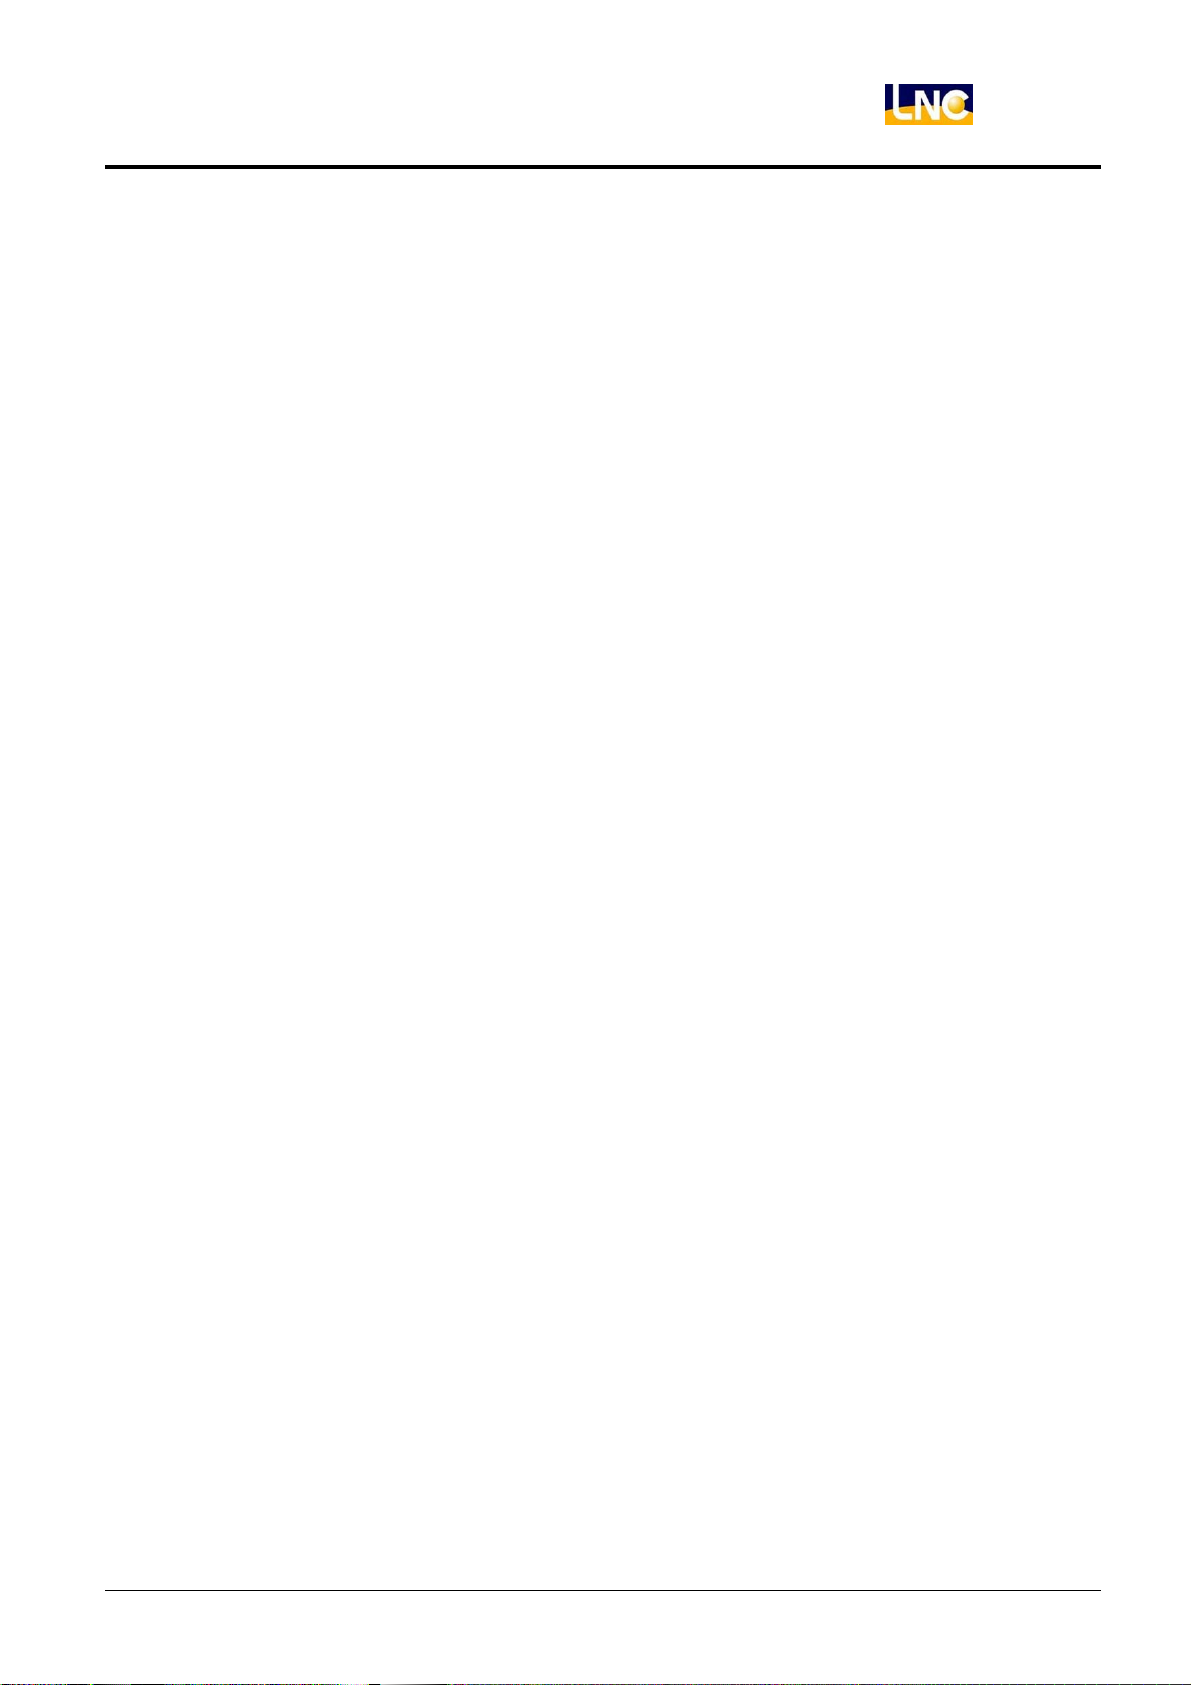
6:簡易訊息提示區。
註:控制器提供一個簡便的操作訊息提示列來提醒使用者。
7:輸入區。
註:控制器提供使用者各頁面欄位輸入。
8:各畫面顯示區範圍。
註:各群組功能頁面切換所顯示變化的範圍。
9:主功能按鍵顯示區範圍。
註:此區域提供給主功能按鍵使用。
10:次功能按鍵顯示區範圍。
註:此區域提供給次功能按鍵使用。
LNC-M600id
CNC 操作
寶元數控精密股份有限公司 9
LNC Technology Co., Ltd.
Page 16
LNC-M600id
CNC 操作
1.4 座標機能(POS)
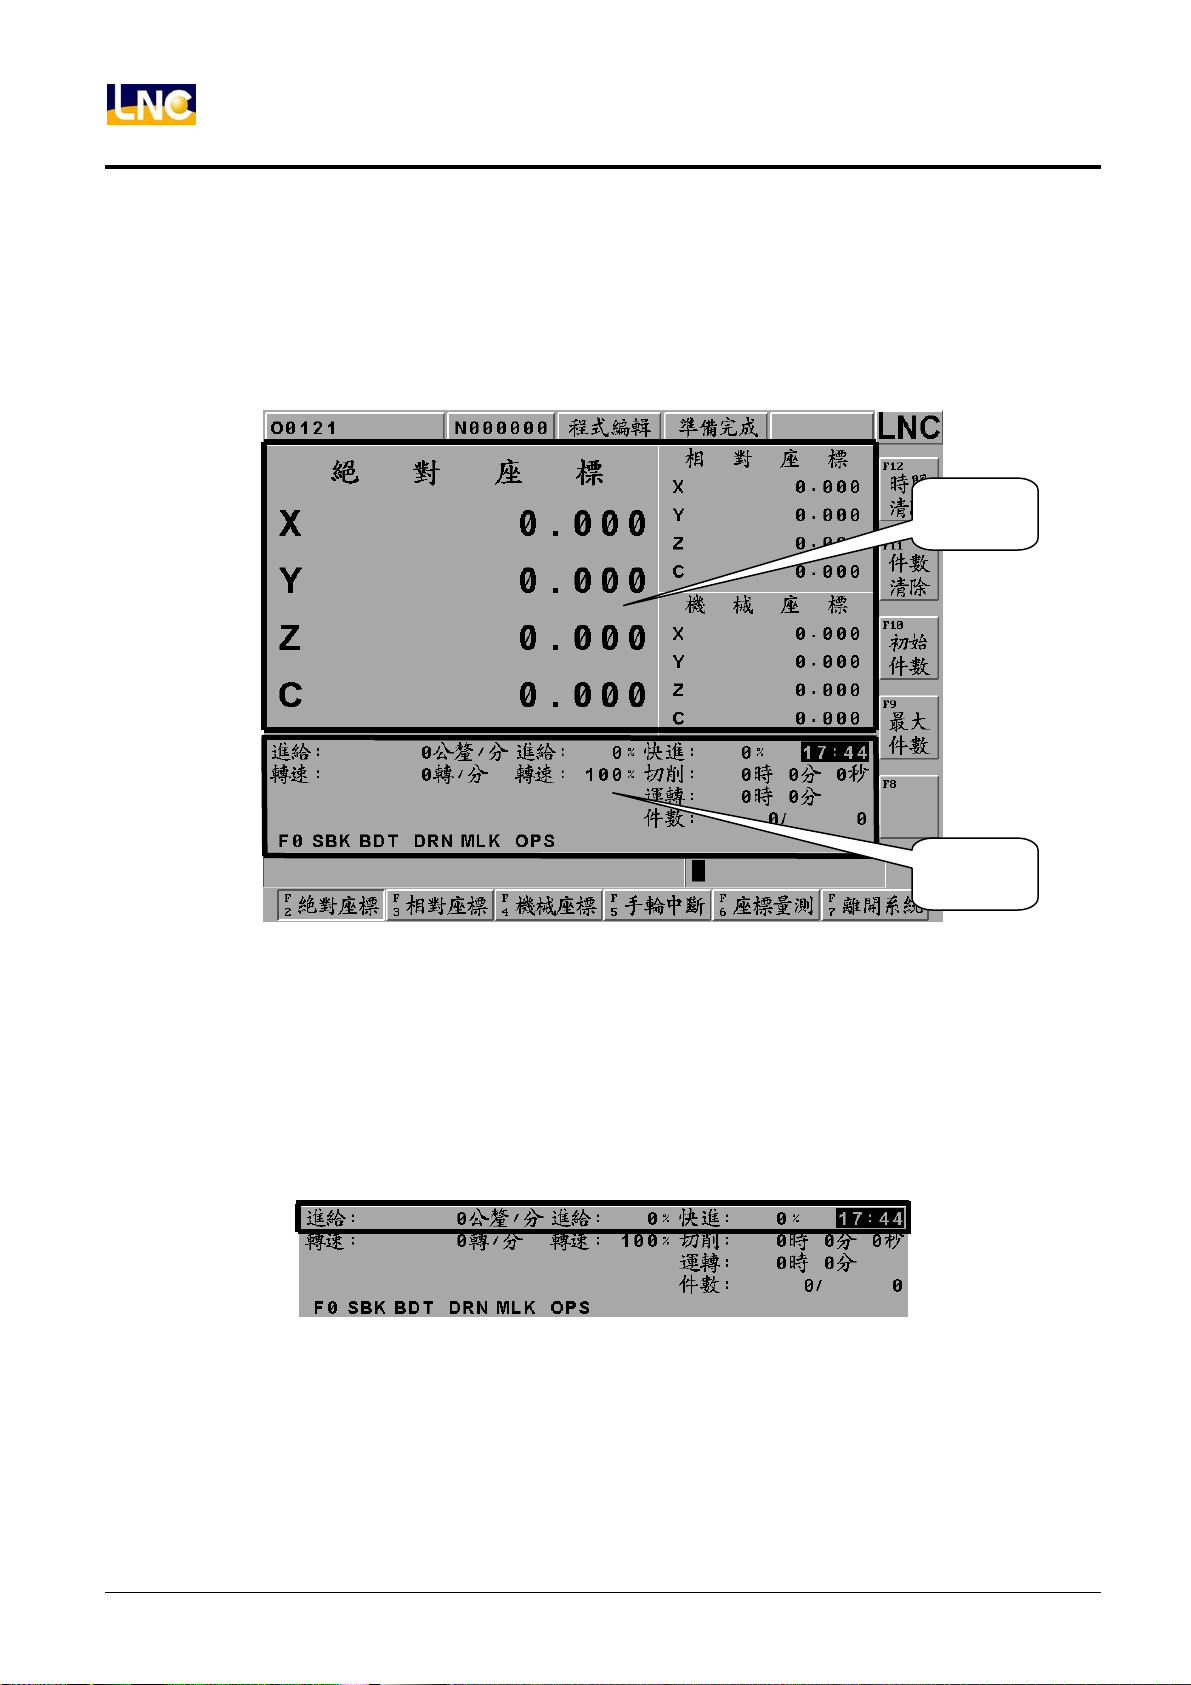
當進入系統初始畫面會顯示(POS)頁面,或按下<POS>鍵,進入座標顯示畫面,下方會有幾個主功能鍵選項可供
選擇,分別是【絕對座標】、【相對座標】、【機械座標】、【手輪中斷】、【座標量測】、【離開系統】等。
在這些畫面中有幾個共同顯示的資訊,分別說明如下:
座標畫面
顯示狀態
座標機能顯示畫面
進給顯示狀態
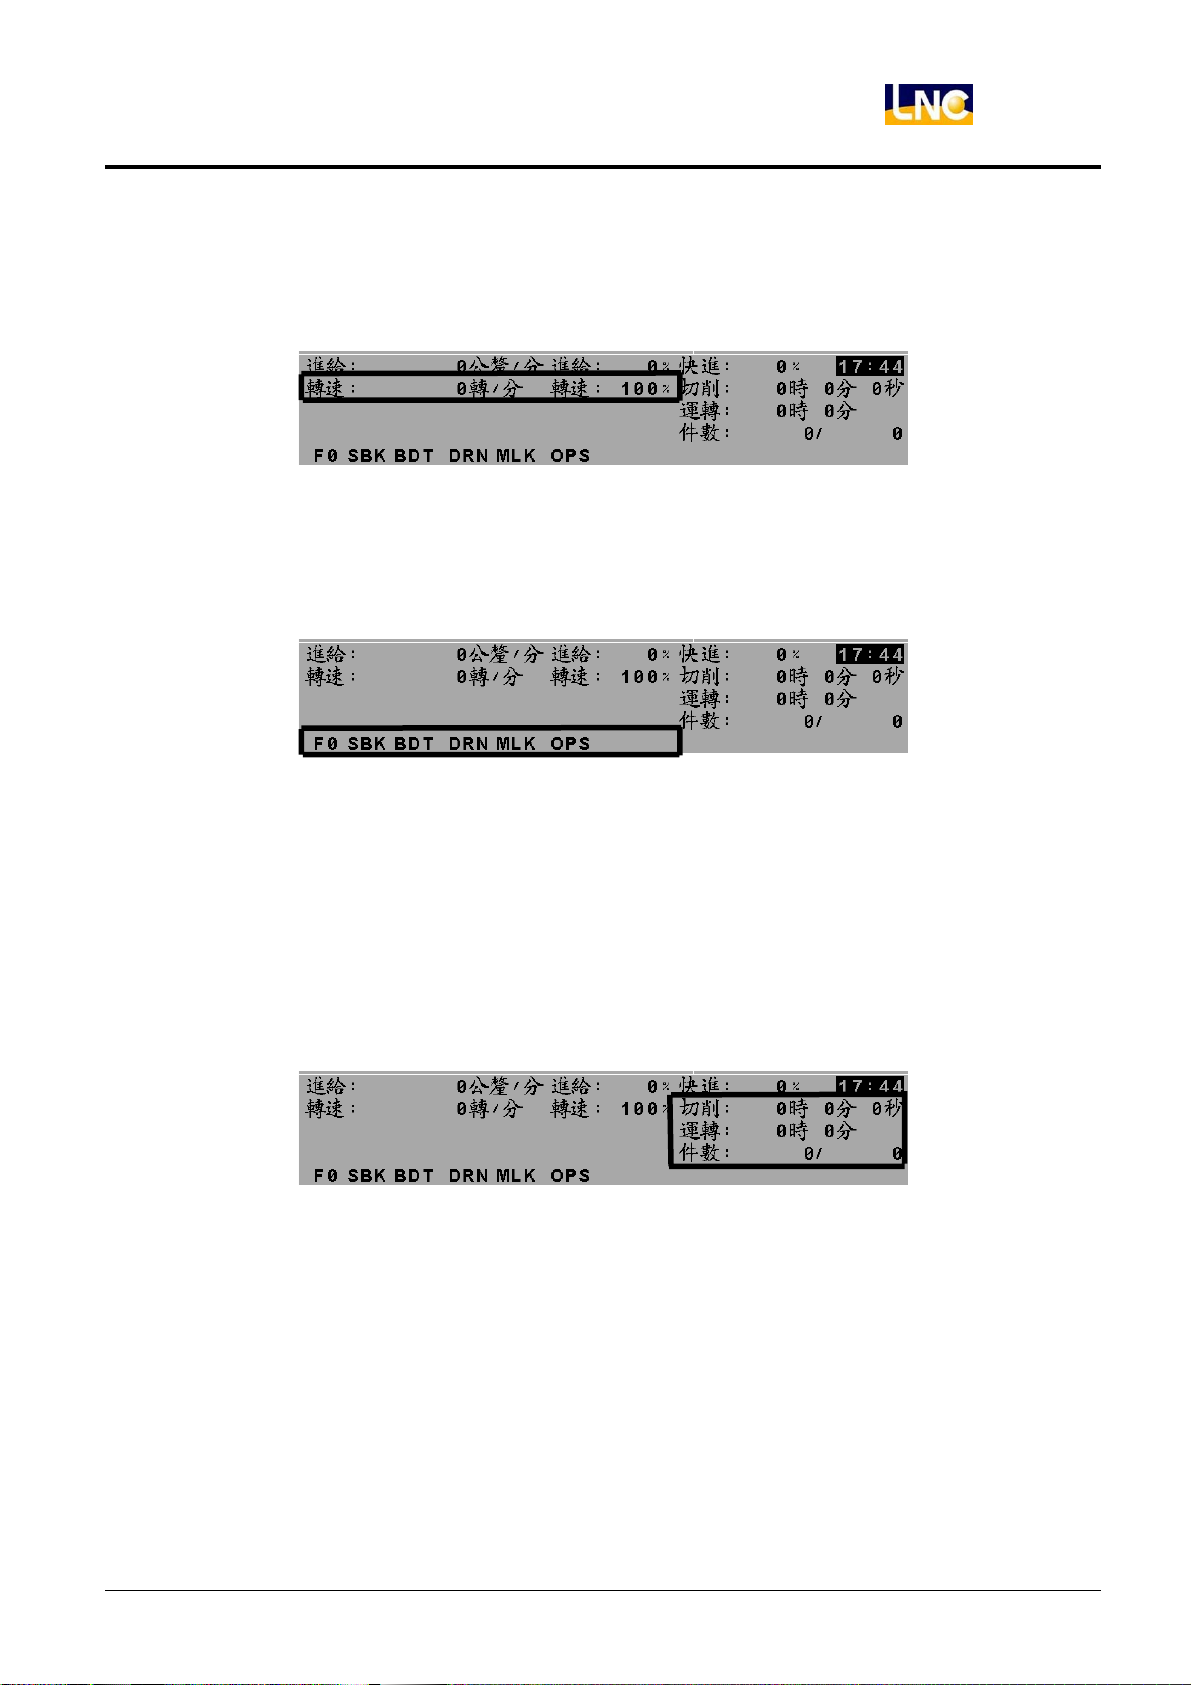
進給(公釐/分):伺服機構的進給速度,是各個伺服軸的複合速度。單位為 mm/min。
進給(%):進給百分比,透過進給旋鈕有 0%~150%共 15 段進給速率選擇。
快進(%):快進百分比,透過快進鈕<LOW>、<25%>、<50%>、<100%>有共 4 段快進速率選擇。
時間: 顯示目前時間。
10
寶元數控精密股份有限公司
LNC Technology Co., Ltd.
Page 17
LNC-M600id
CNC 操作
轉速顯示狀態
轉速(轉/分):目前主軸的實際轉速。單位為 rpm/min。
轉速(%):轉速百分比,透過轉速鈕<UP>、<DOWN>有 0%~120%共 12 段轉速速率選擇。
提示列顯示狀態
訊息:依 系統 的狀 態,共有 F0(目前進給率為 0)、SBK(單節執行)、BDT(選擇性單節跳躍)、DRN(程式空跑)、
MLK(機械鎖定)、OPS(選擇性程式暫停)、ABS(絕對式編碼器讀取中)等 7 種訊息。
切削、運轉、零件數顯示狀態
切削(時”分”秒):每當使用者按下了操作面板上的 Cycle Start 鍵,切削時間先重置(歸零)然後
開始計時,直到這個加工行程結束。
運轉(時”分):運轉時間是每次開機後切削時間的總合,直到關機後才被重置(歸零)。使用【時間清除】,也可以立
刻歸零。
件數(目前件數/最大件數):當 CNC 系統程式結尾每次讀入 M02 或 M30 或其他M 碼,系統會自
動將加工部品數逐次加上,須搭配系統參數 0089 設定與 PLC 配合。
寶元數控精密股份有限公司 11
LNC Technology Co., Ltd.
Page 18
LNC-M600id
CNC 操作
【絕對座標】
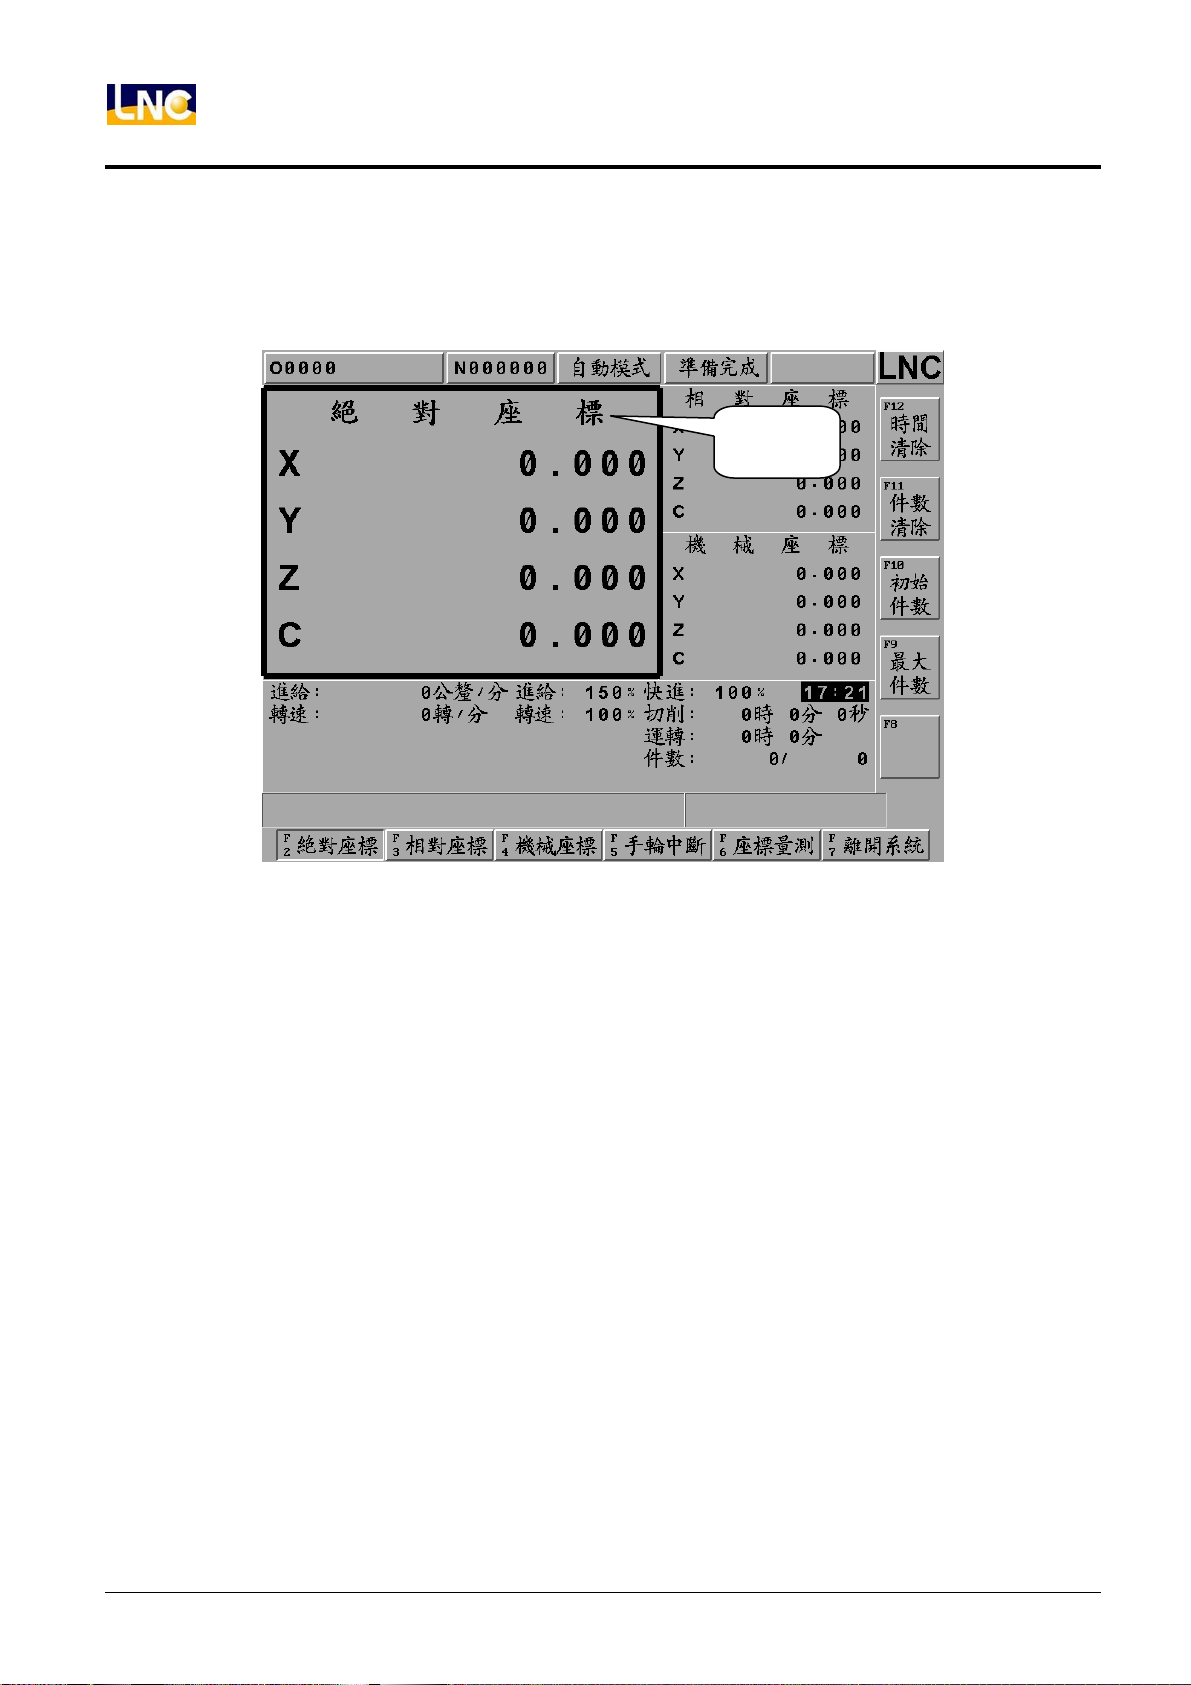
按下【絕對座標】,進入絕對座標主畫面,且會以較大的字體顯示在螢幕的左上方。
以程式原點〈指工件座標系〉來顯示刀具現行位置,絕對座標顯示隨著刀具運動而變化,顯示為絕對座標方式。
絕對座標
絕對座標就是程式座標,現在數值-刀具補正量(刀長與工作座標)= 程式值。
12
寶元數控精密股份有限公司
LNC Technology Co., Ltd.
Page 19
【時間清除】
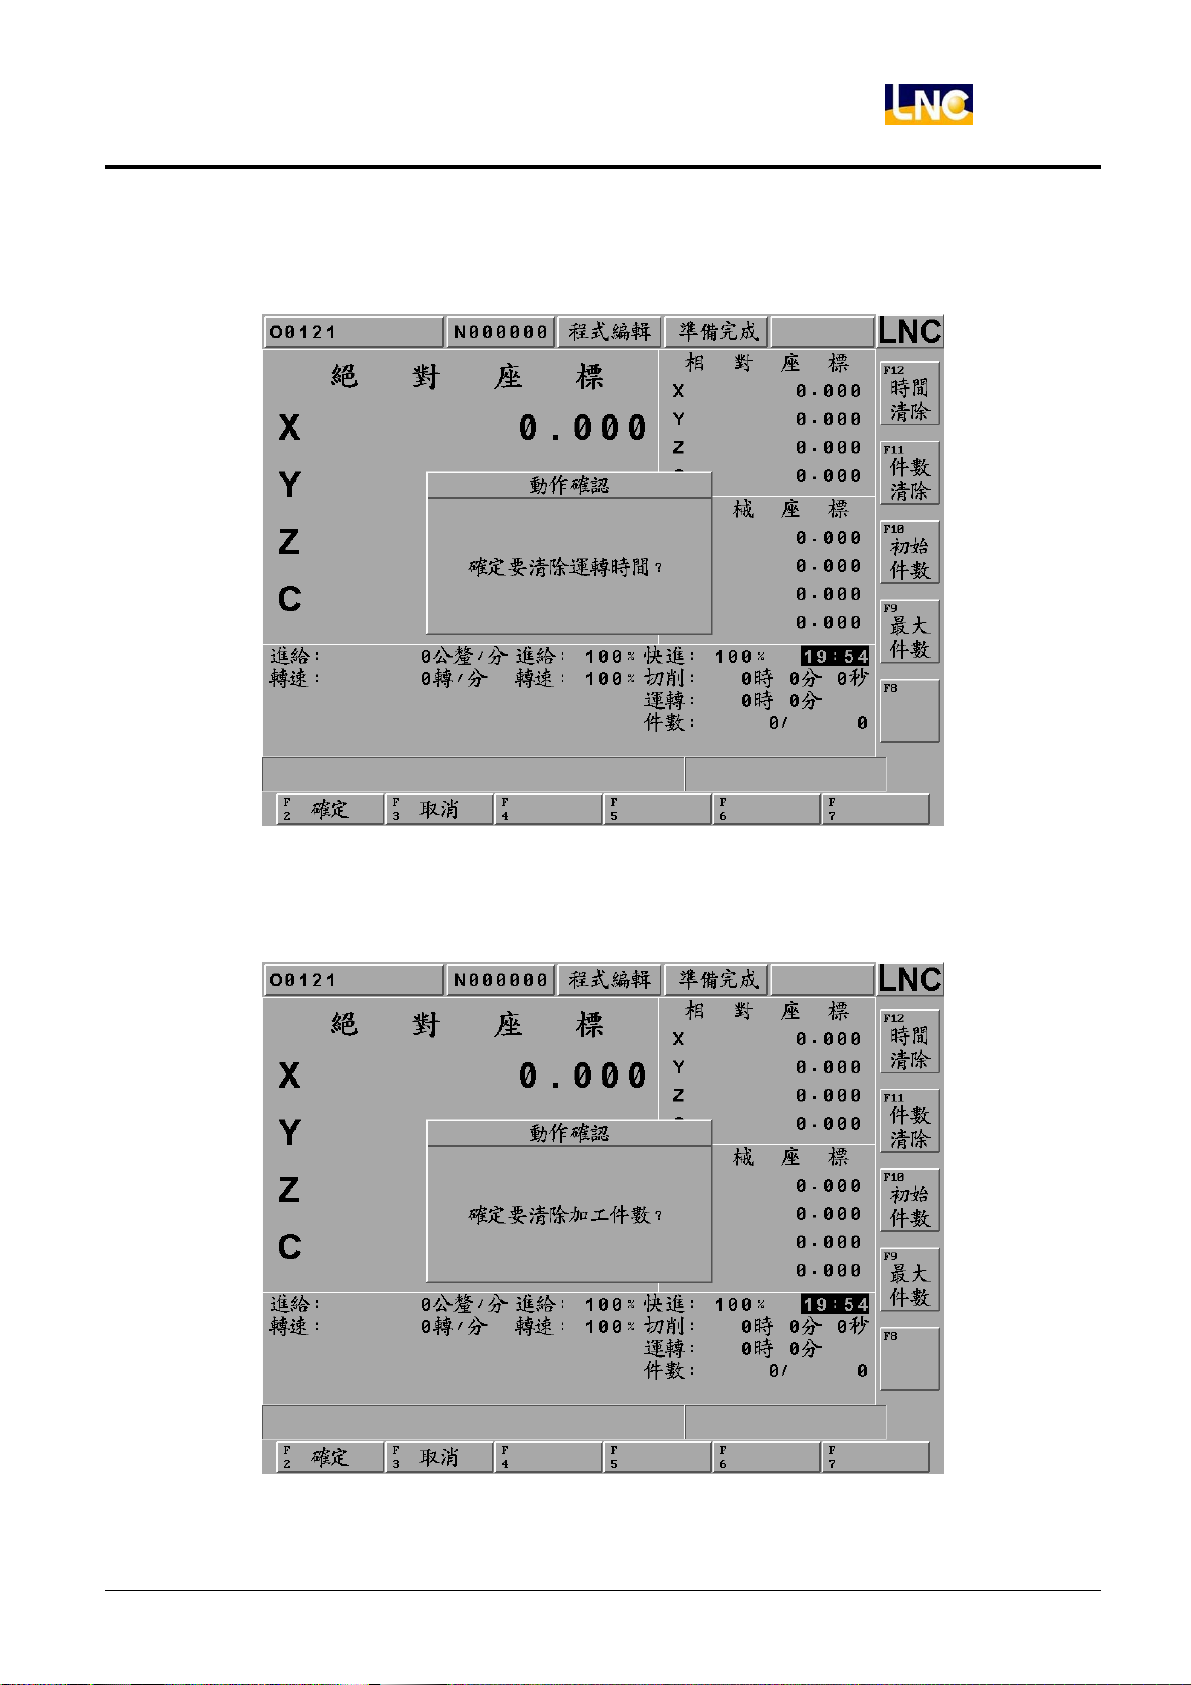
將現行總運轉時間,操作【時間清除】清除。
LNC-M600id
CNC 操作
【件數清除】
將現行計數件數,操作【件數清除】清除,件數變為 0。
寶元數控精密股份有限公司 13
LNC Technology Co., Ltd.
Page 20
LNC-M600id
CNC 操作
【初始件數】
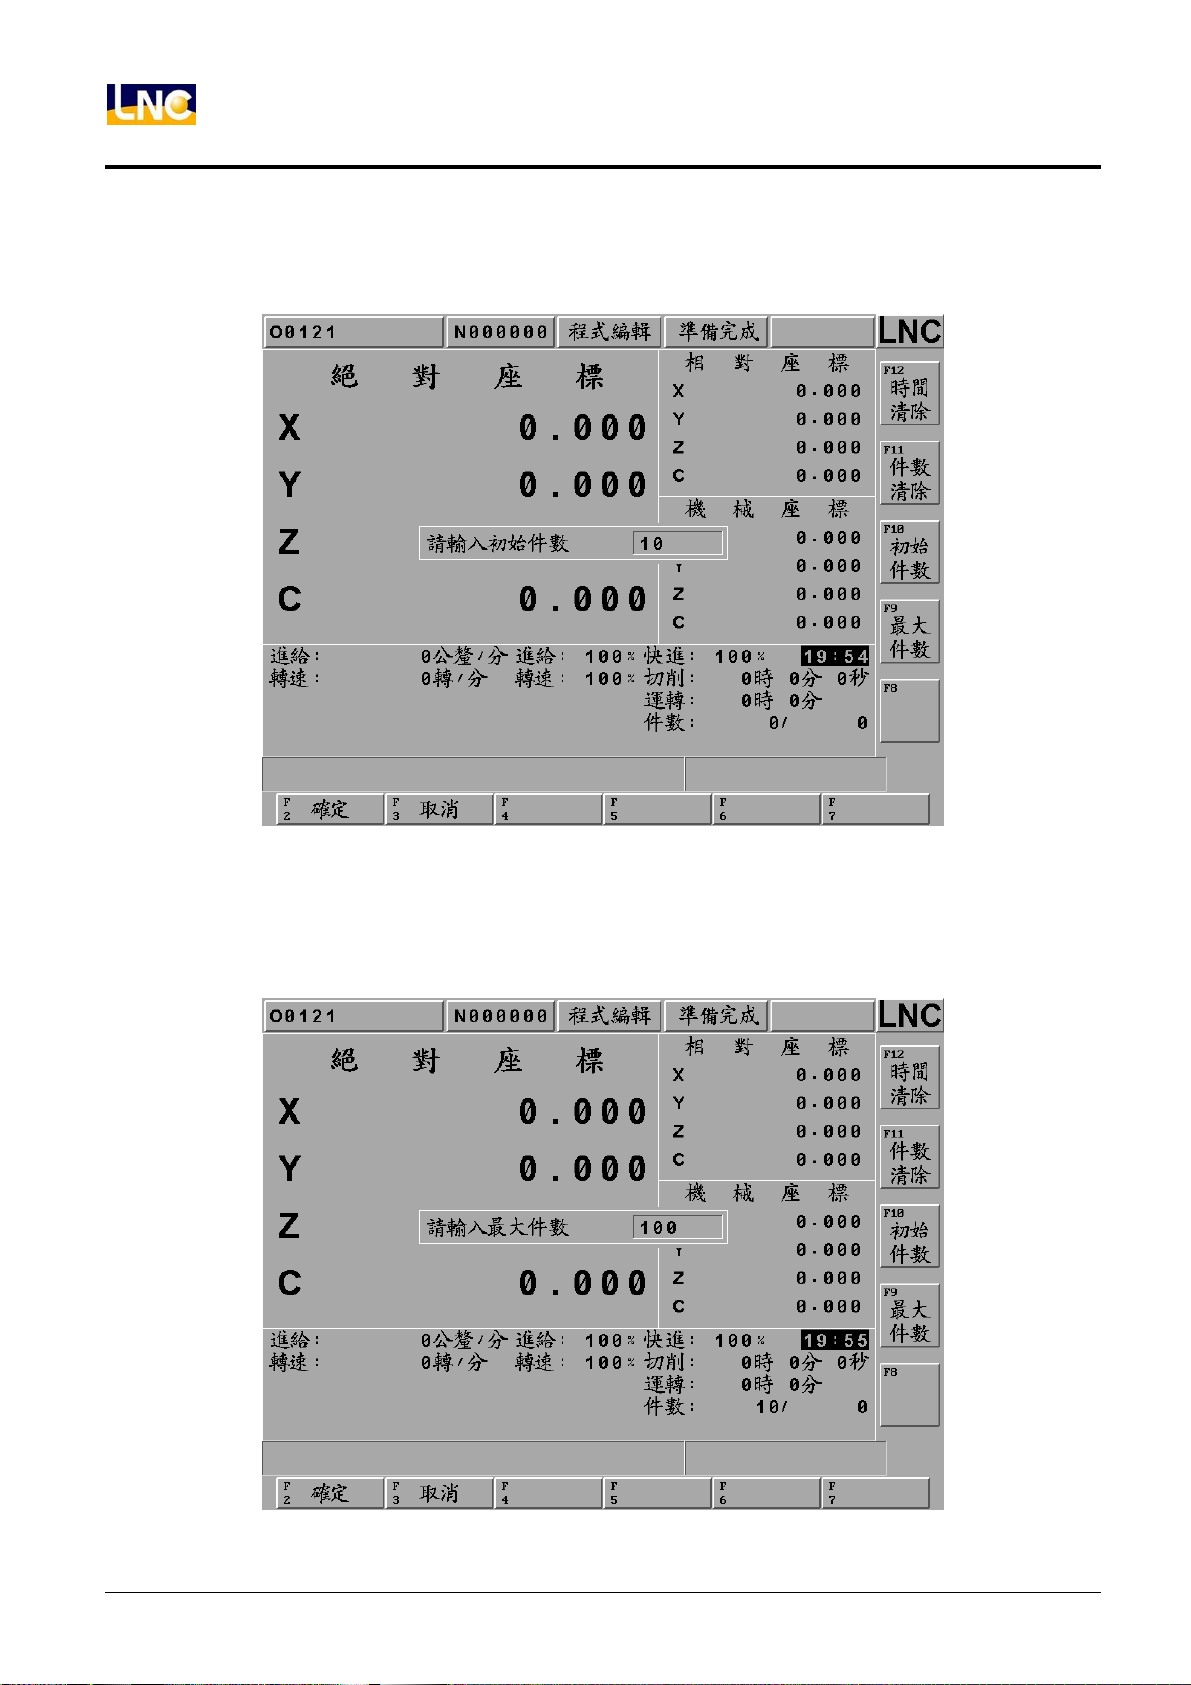
將現行計數件數,操作【初始件數】可以變更現行件數,變更為 10。
【最大件數】
將現行最大件數,操作【最大件數】可以變更最大件數,變更為 100,當件數計數到達 100,控制器會通知加工件
數已到達。
14
寶元數控精密股份有限公司
LNC Technology Co., Ltd.
Page 21
LNC-M600id
CNC 操作
【相對座標】
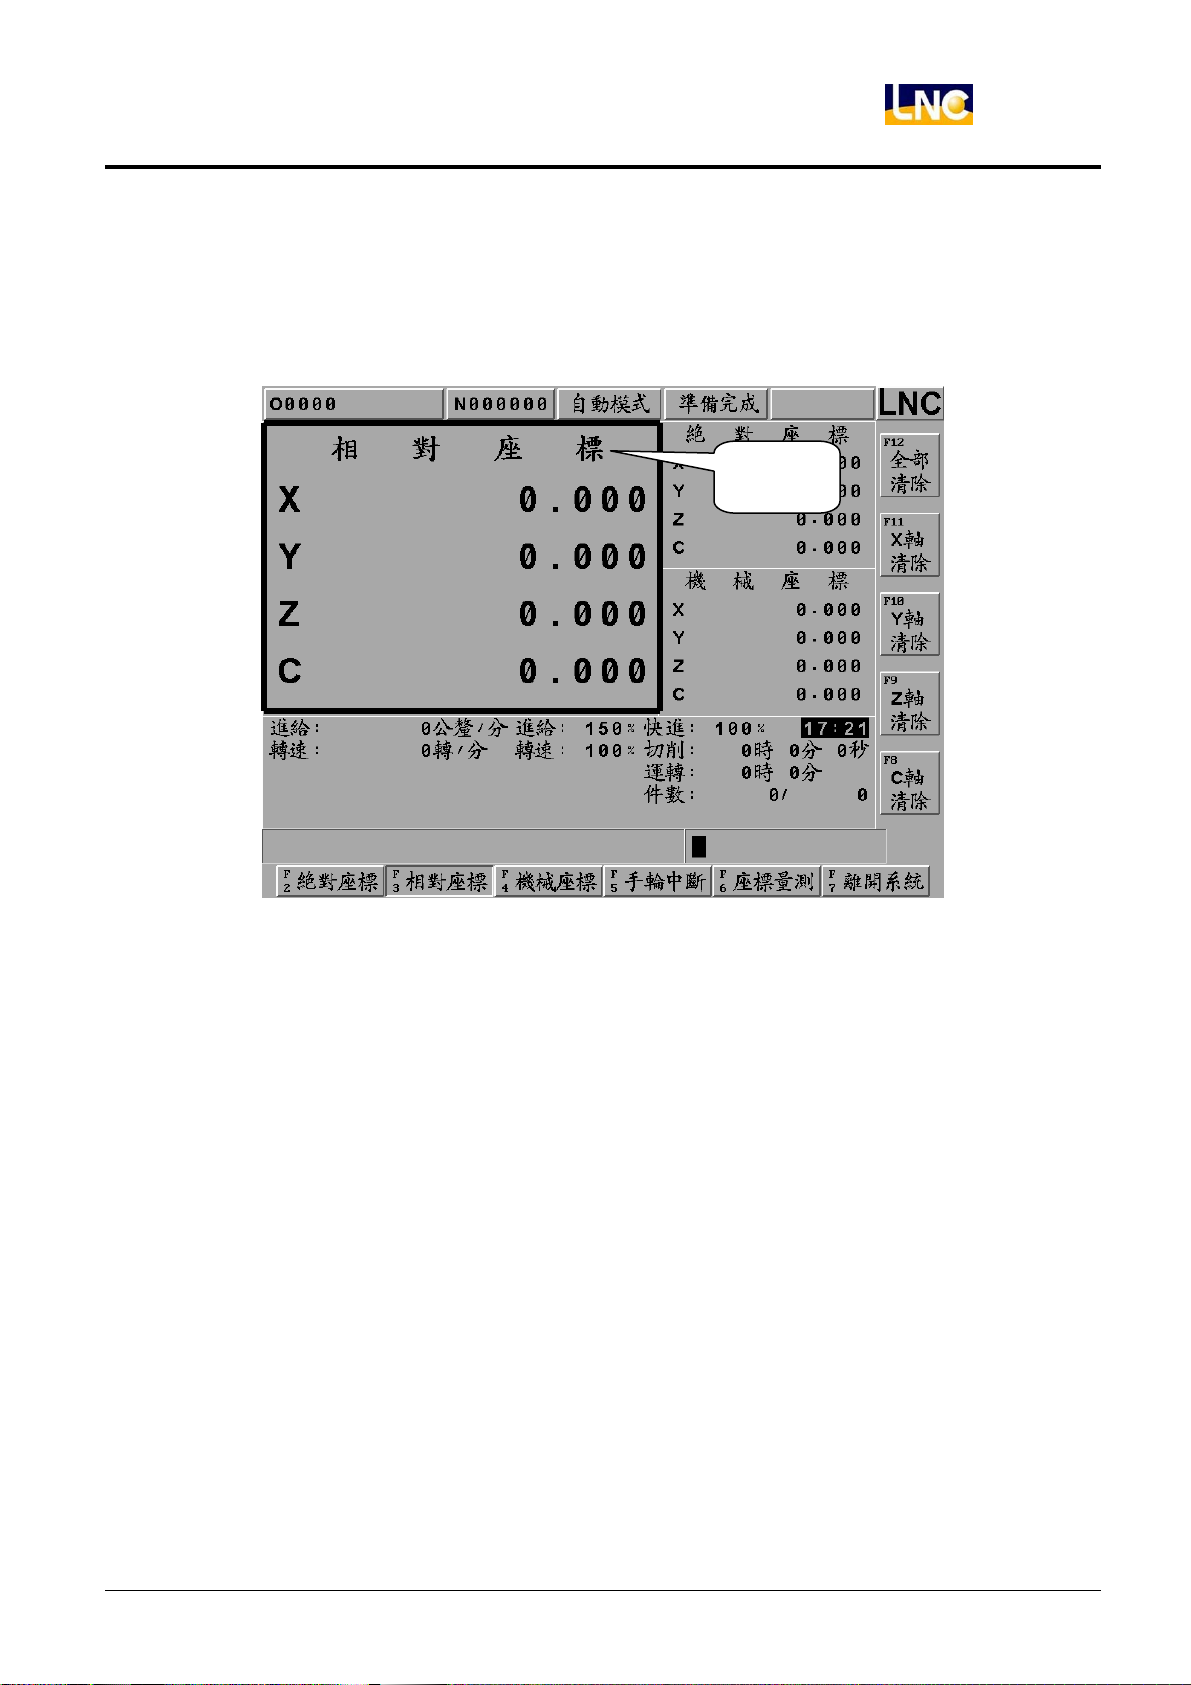
按下【相對座標】,進入相對座標主畫面,且會以較大的字體顯示在螢幕的左上方。
相對座標系統表示的是現在位置與使用者所決定的任意點的距離,所以使用者可以隨時將相對座標值歸零,也可以
用非零的數值直接輸入。
相對座標
相對座標歸零方式:
如果想將三軸相對座標值分別或同時歸零,只要按下對應次功能鍵【全部清除】或單軸清除【X 軸清除】、【Y 軸清
除】、…,就會執行相對應的清除。
相對座標數值設定方式:
如果想重設相對座標值,使得 X 座標為 100.000、Y 座標為 200.000 和 Z 座標為 300.000,只要再輸入列輸入 X100.
Y200. Z300.後再按下<INPUT>,座標值立刻被重置。
寶元數控精密股份有限公司 15
LNC Technology Co., Ltd.
Page 22
LNC-M600id
CNC 操作
【機械座標】
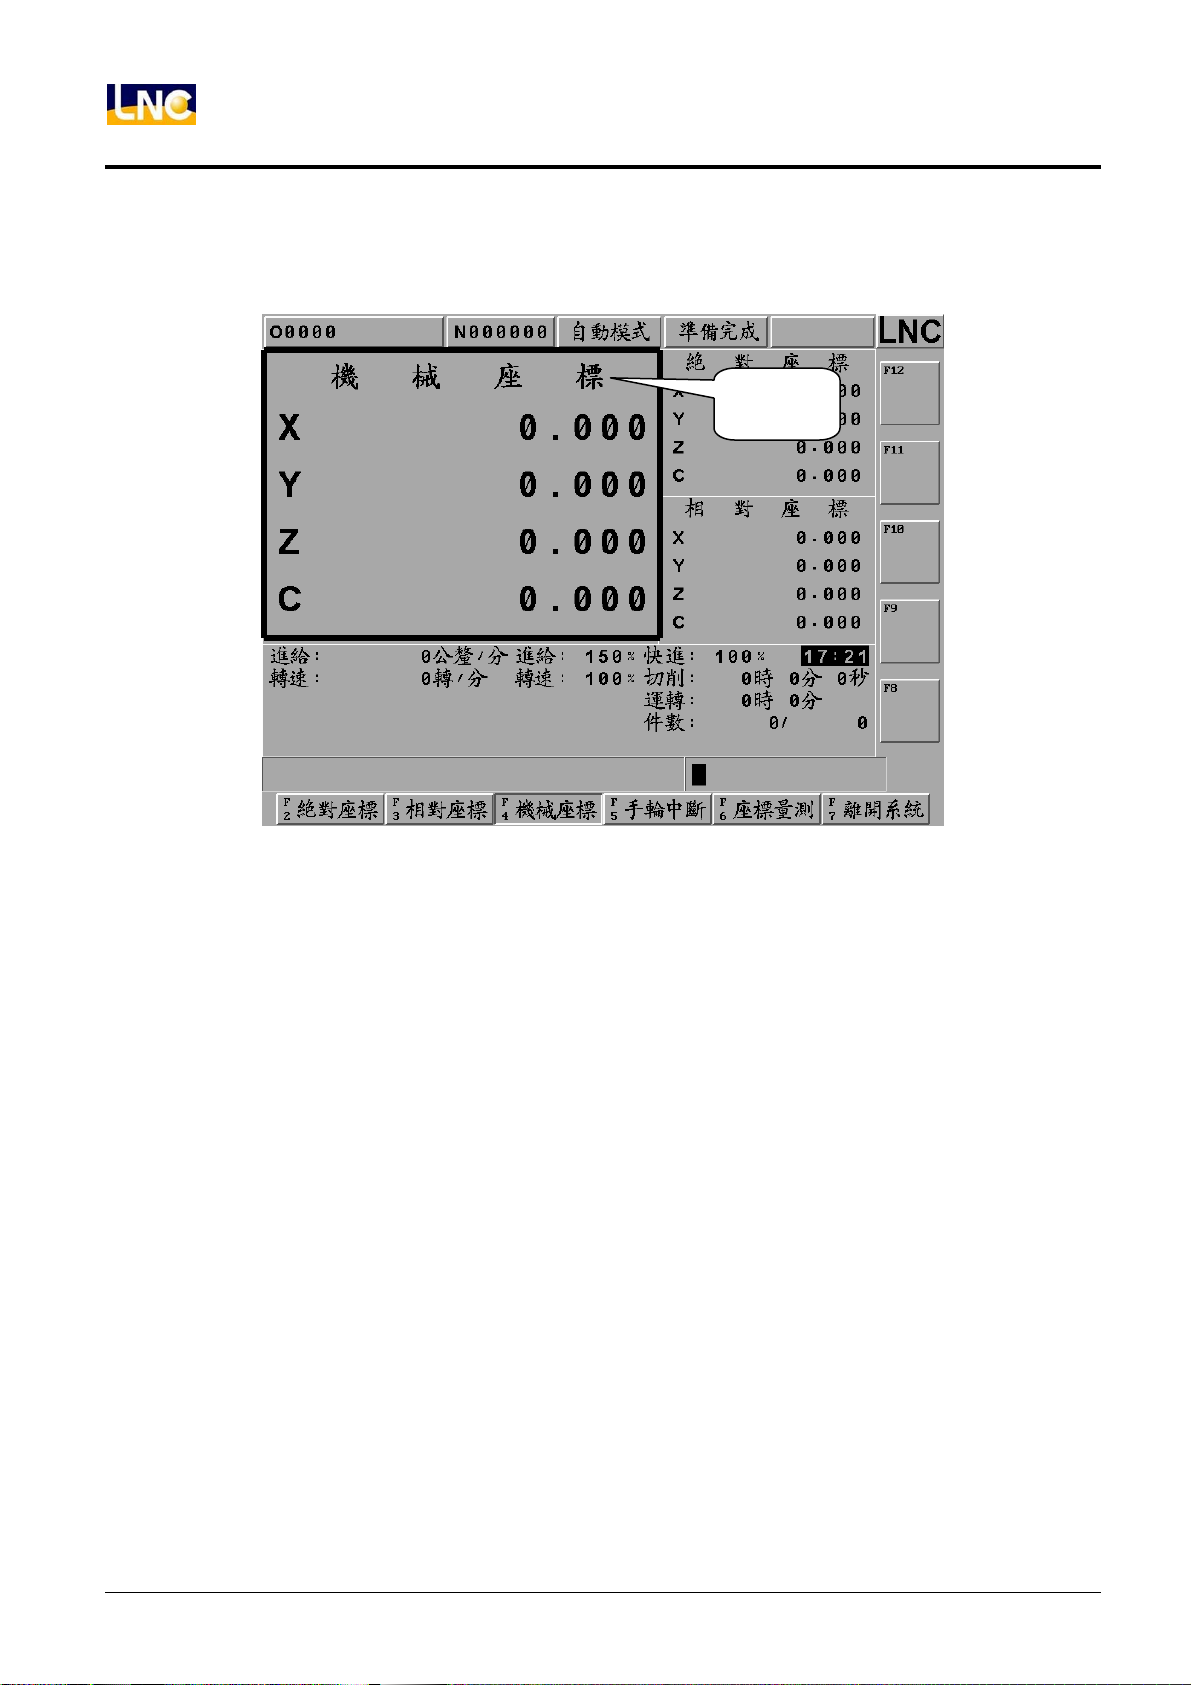
按下【機械座標】,進入機械座標主畫面,且會以較大的字體顯示在螢幕的左上方。
機械座標
機械座標是目前刀具位置相對於機械原點的距離。
注意:每一個機台都有自己的原點,為了安全起見,每次重新開機都必須先尋求原點後,才能進行刀長設定與程
式加工。
16
寶元數控精密股份有限公司
LNC Technology Co., Ltd.
Page 23
LNC-M600id
CNC 操作
【手輪中斷】
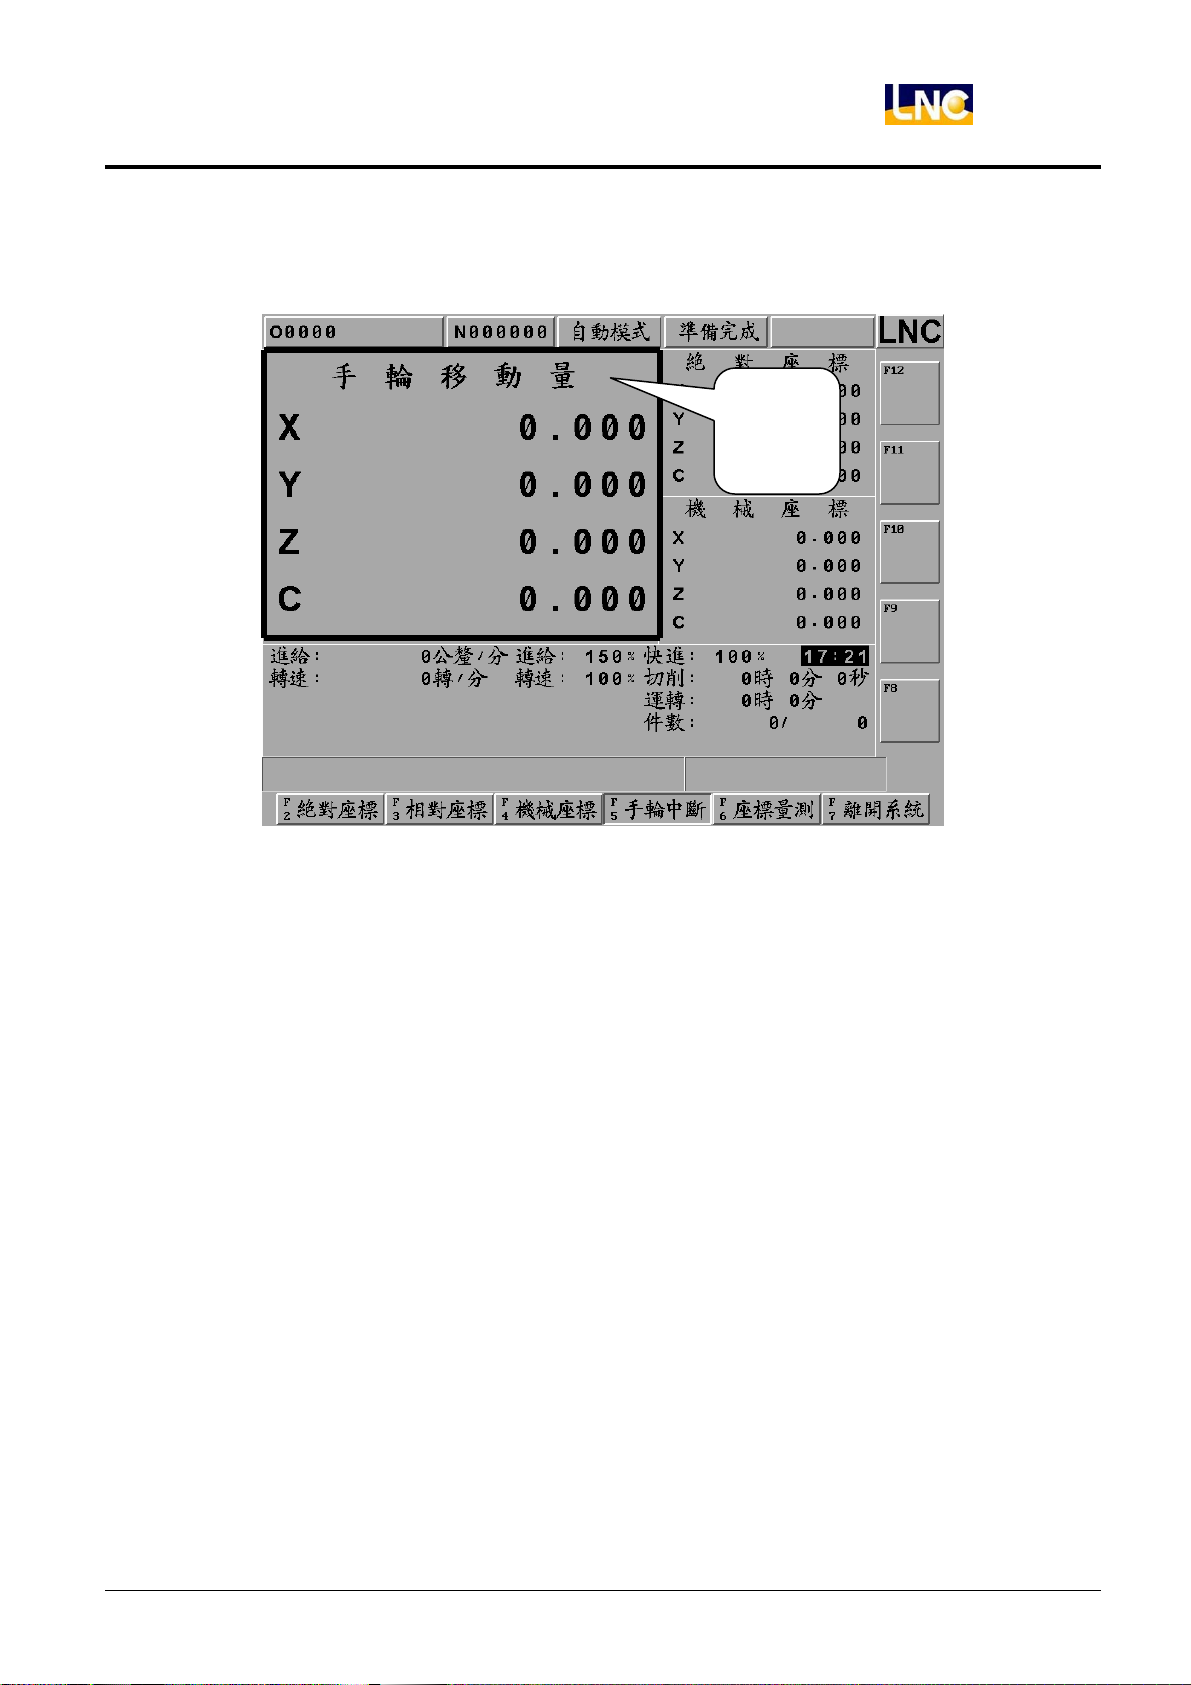
按下【手輪中斷】功能在自動模式下,使用者可藉由手輪中斷功能來增加或減少刀具的移動量,進而改變加工路徑。
手輪移動
量座標
注意:由於絕對座標不受手輪中斷而改變,因此之後的刀具路徑會和原本程式路徑有一偏移量存在,而此一偏移
量須透過手動原點複歸才能清除。而偏移量的數值可以看手輪移動量座標值。
此功能詳細說明說參考維護手冊之手輪中斷軸號選擇訊號(C BITS 066 ~ 071)以及手搖輪倍率(REGISTER 014)。
寶元數控精密股份有限公司 17
LNC Technology Co., Ltd.
Page 24
LNC-M600id
CNC 操作
【座標量測】
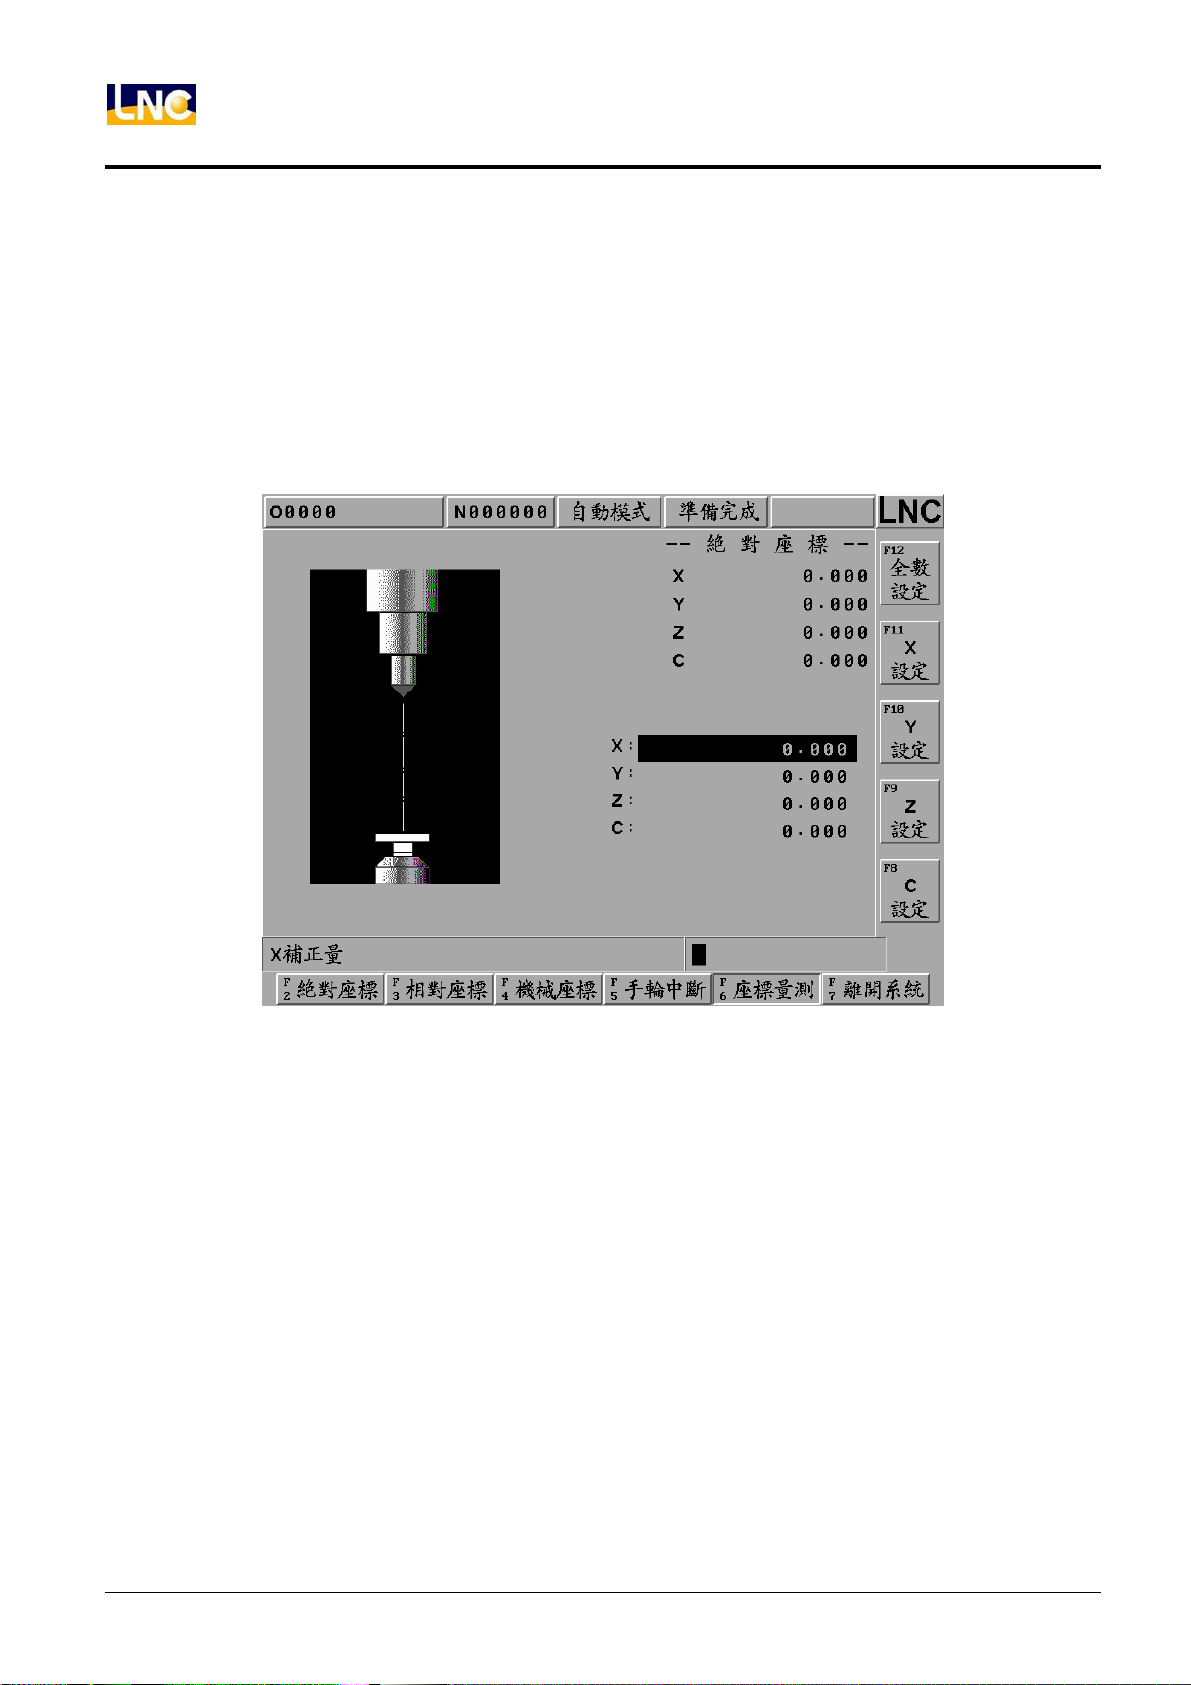
按下【座標量測】,進入座標量測主畫面。
本控制器提供二種程式原點的設定方法:
其一為在(OFFSET)座標系設定頁,輸入機械座標去定義定程式原點的位置;
其二為利用 G92 去定義。
本功能頁【座標量測】是採後者:以刀具所在的位置來設定新的座標系統之原點,此原點所構成的座標系統即是加
工座標系統,一經設定之後,絕對值指令即參考此座標系統來計算,本系統提供了如圖示的設定方法:
【全數設定】 利用 G92 重新定義 XYZ 三軸的絕對座標原點位置。
【 X設定 】 將 X 軸絕對座標值,利用 G92 使 X 軸座標設為 0。
【 Y設定 】 將 Y 軸絕對座標值,利用 G92 使 Y 軸座標設為 0。
【 Z設定 】 將 Z 軸絕對座標值,利用 G92 使 Z 軸座標設為 0。
例: 1.移動 Z 軸-100,使刀具接觸工件表面,此時絕對座標為-100,機械座標為Z 軸-100。
2.按下【Z設定】,利用 G92 將 Z 軸座標設為 0,重新定義絕對座標的 Z 軸原點,此時絕對座標為 0,機械座
標為 Z 軸-100。
注意:1.該刀具欲取消座標量測功能,再次回手動 HOME 動作完成即可取消,若無回 HOME,則座標量測功能換
刀後,還是繼承座標補償值,故需注意。
2.若如果不常使用,可用參數 0238 將該功能頁面關閉,以避免誤觸。
18
寶元數控精密股份有限公司
LNC Technology Co., Ltd.
Page 25
LNC-M600id
CNC 操作
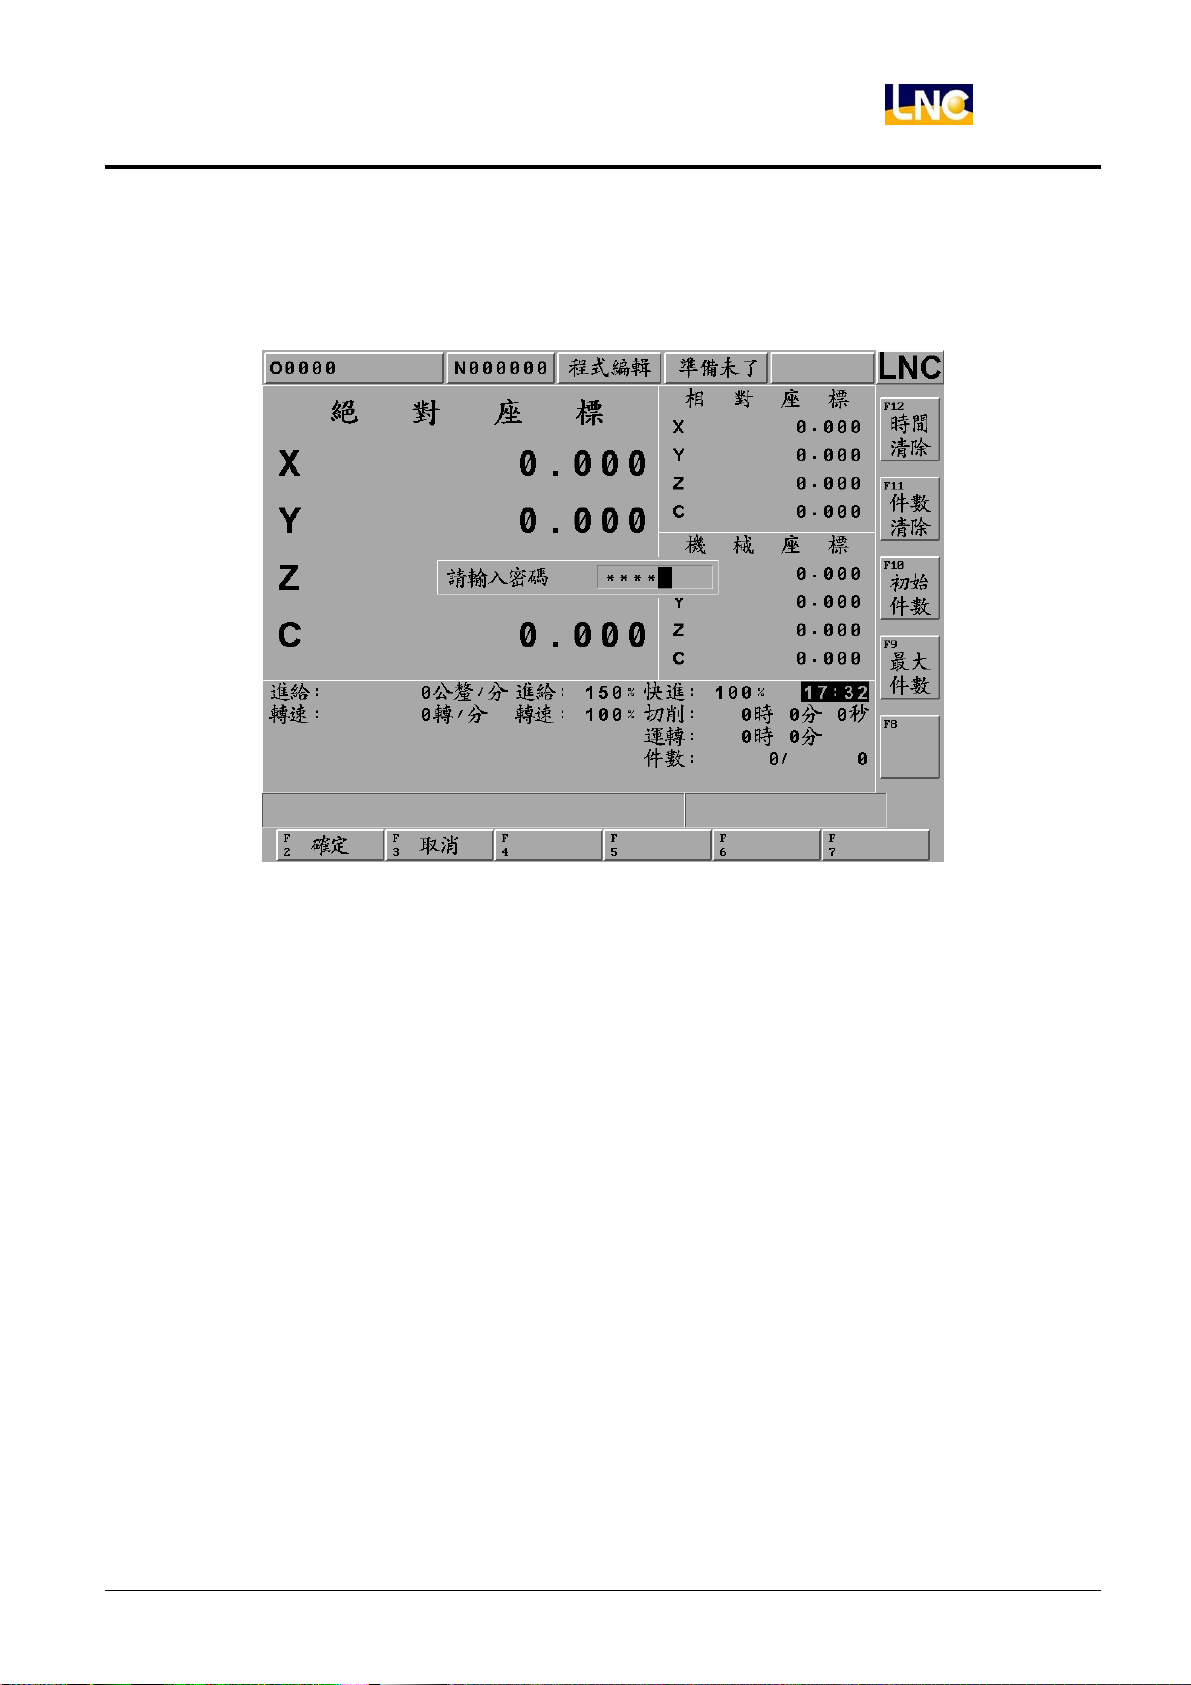
【離開系統】
按下【離開系統】功能鍵顯示密碼輸入視窗,請正確輸入密碼後,按下【確定】鍵後將離開 CNC 系統,並返回
DOS 作業系統,按【取消】鍵則返回程式繼續執行。
注意:系統必須在準備未了狀態下才可執行。
寶元數控精密股份有限公司 19
LNC Technology Co., Ltd.
Page 26
LNC-M600id
CNC 操作
程式機能(PROG)
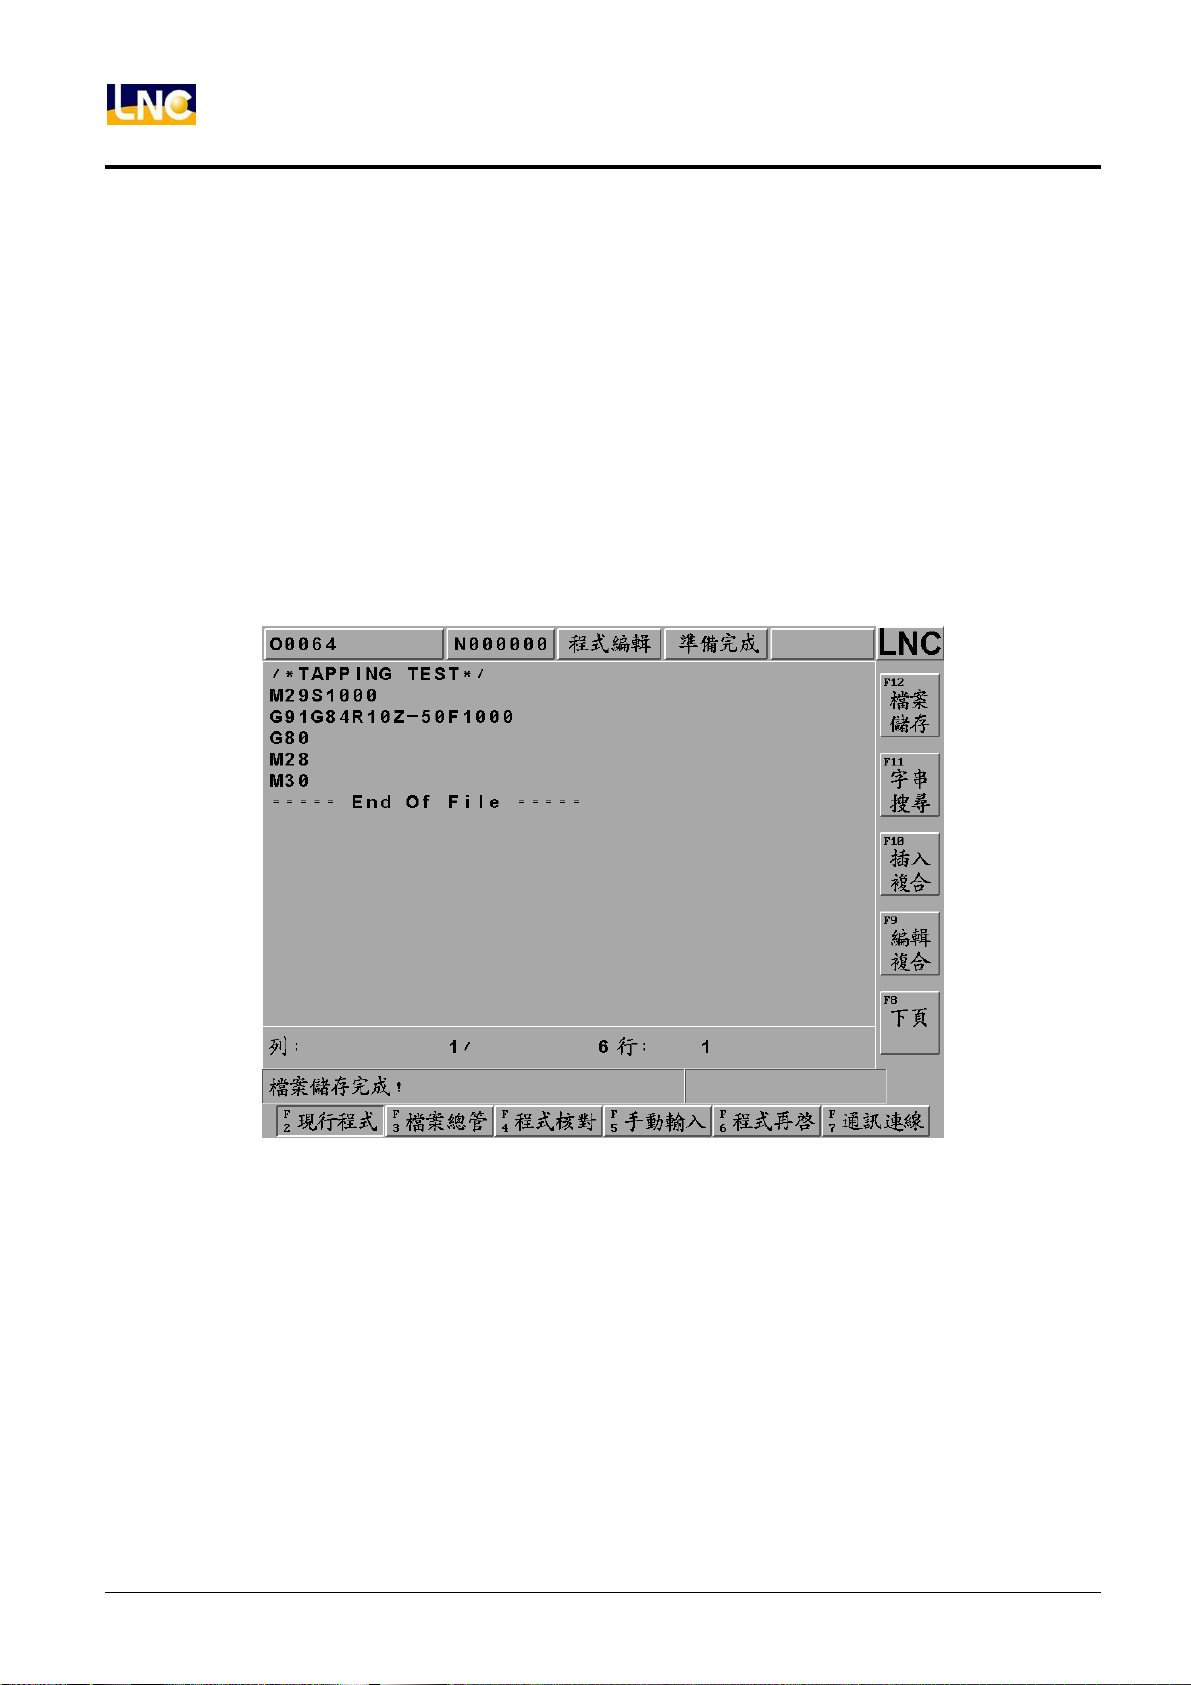
按下<PROG>可進入程式機能群組畫面,此機能群組提供加工程式編輯、檔案總管、程式核對、程式再啟動、通
訊連線等功能。
【現行程式】
在編輯狀態<EDIT>,按下【現行程式】可顯示控制器開啟中的程式內容,此時可利用右方之子功能鍵及下方之輸
入列對程式進行編輯,按下<確認>鍵則是程式新增空白行,按下<RESET>則可以讓游標光棒回到檔頭。右方子功
能鍵有下列功能:
z 【檔案儲存】
按下右側【檔案儲存】功能鍵後可儲存目前正在編輯的程式,或群組頁面切換時會自動存檔。
20
寶元數控精密股份有限公司
LNC Technology Co., Ltd.
Page 27
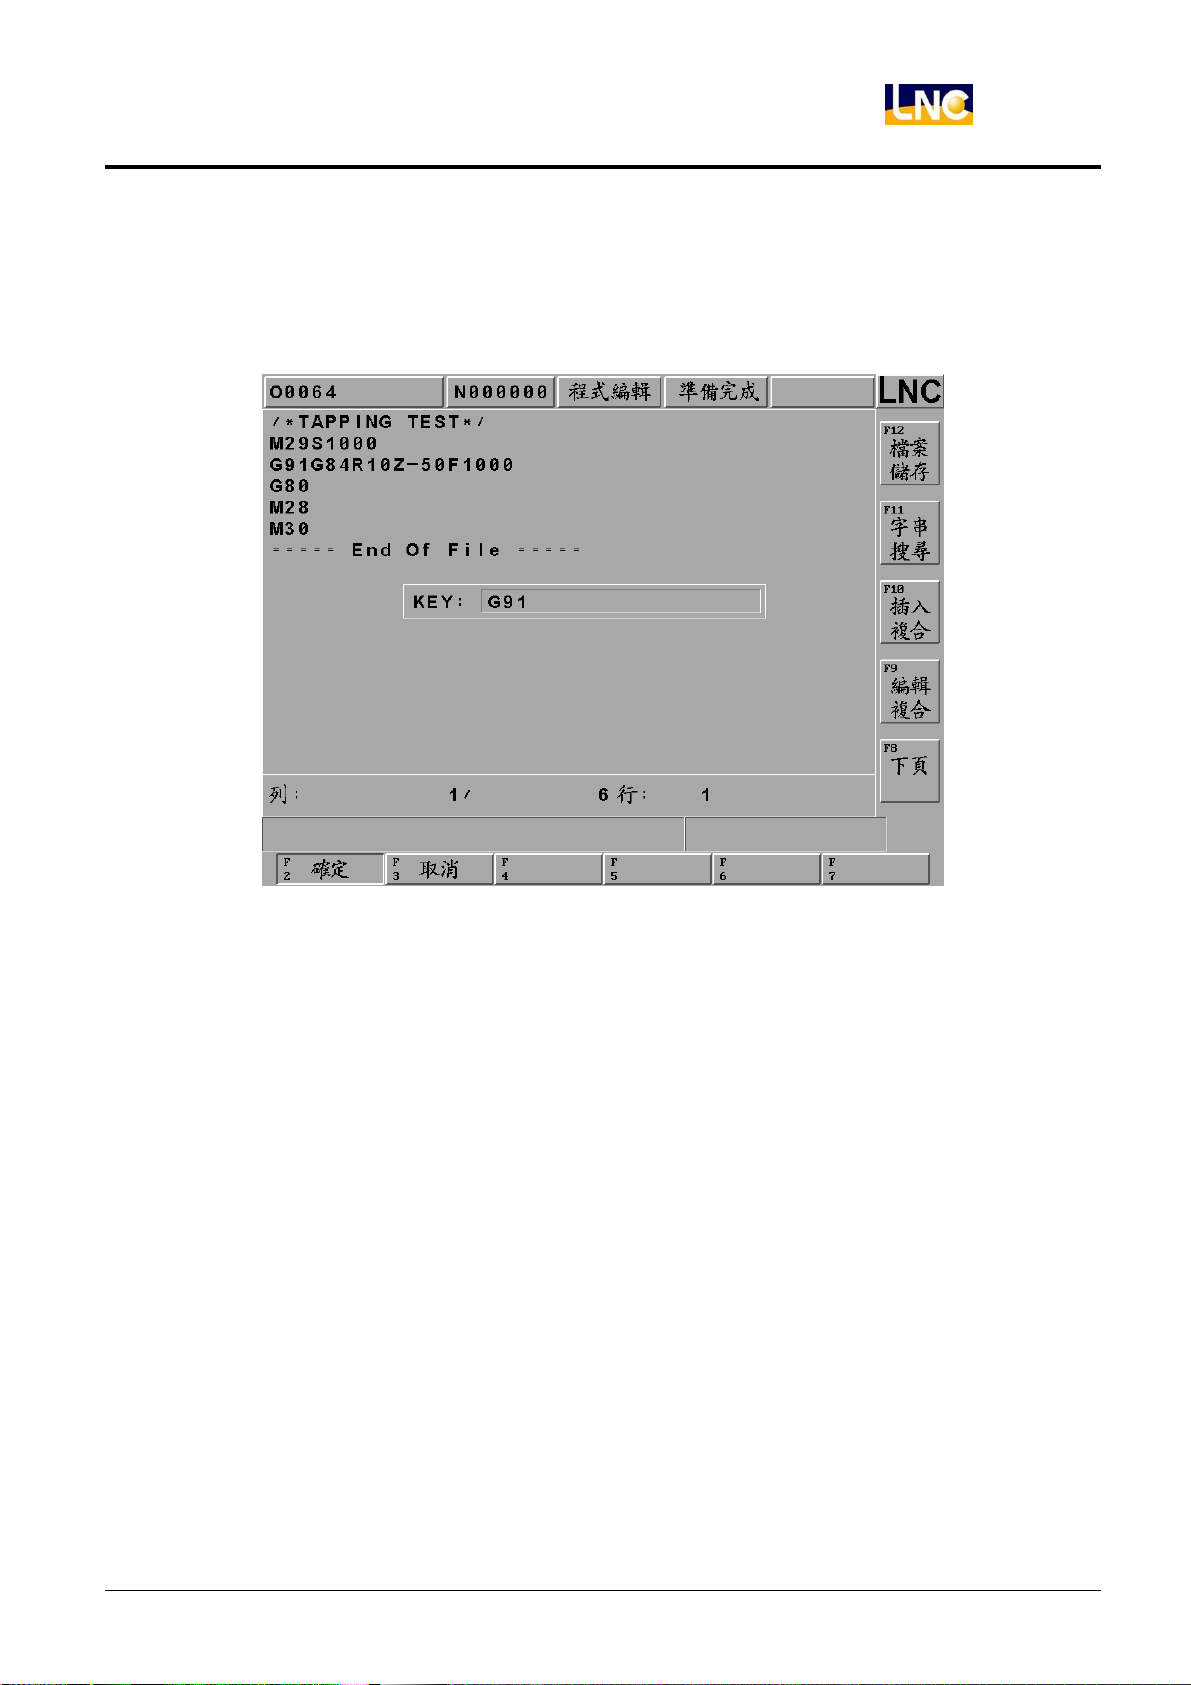
z 【字串搜尋】
可搜尋輸入的特定字串,若程式中有 2 個搜尋字串,可以在搜尋第 2 次字串。
當如果搜尋不到,系統會提示:關鍵字找不到
LNC-M600id
CNC 操作
寶元數控精密股份有限公司 21
LNC Technology Co., Ltd.
Page 28
LNC-M600id
CNC 操作
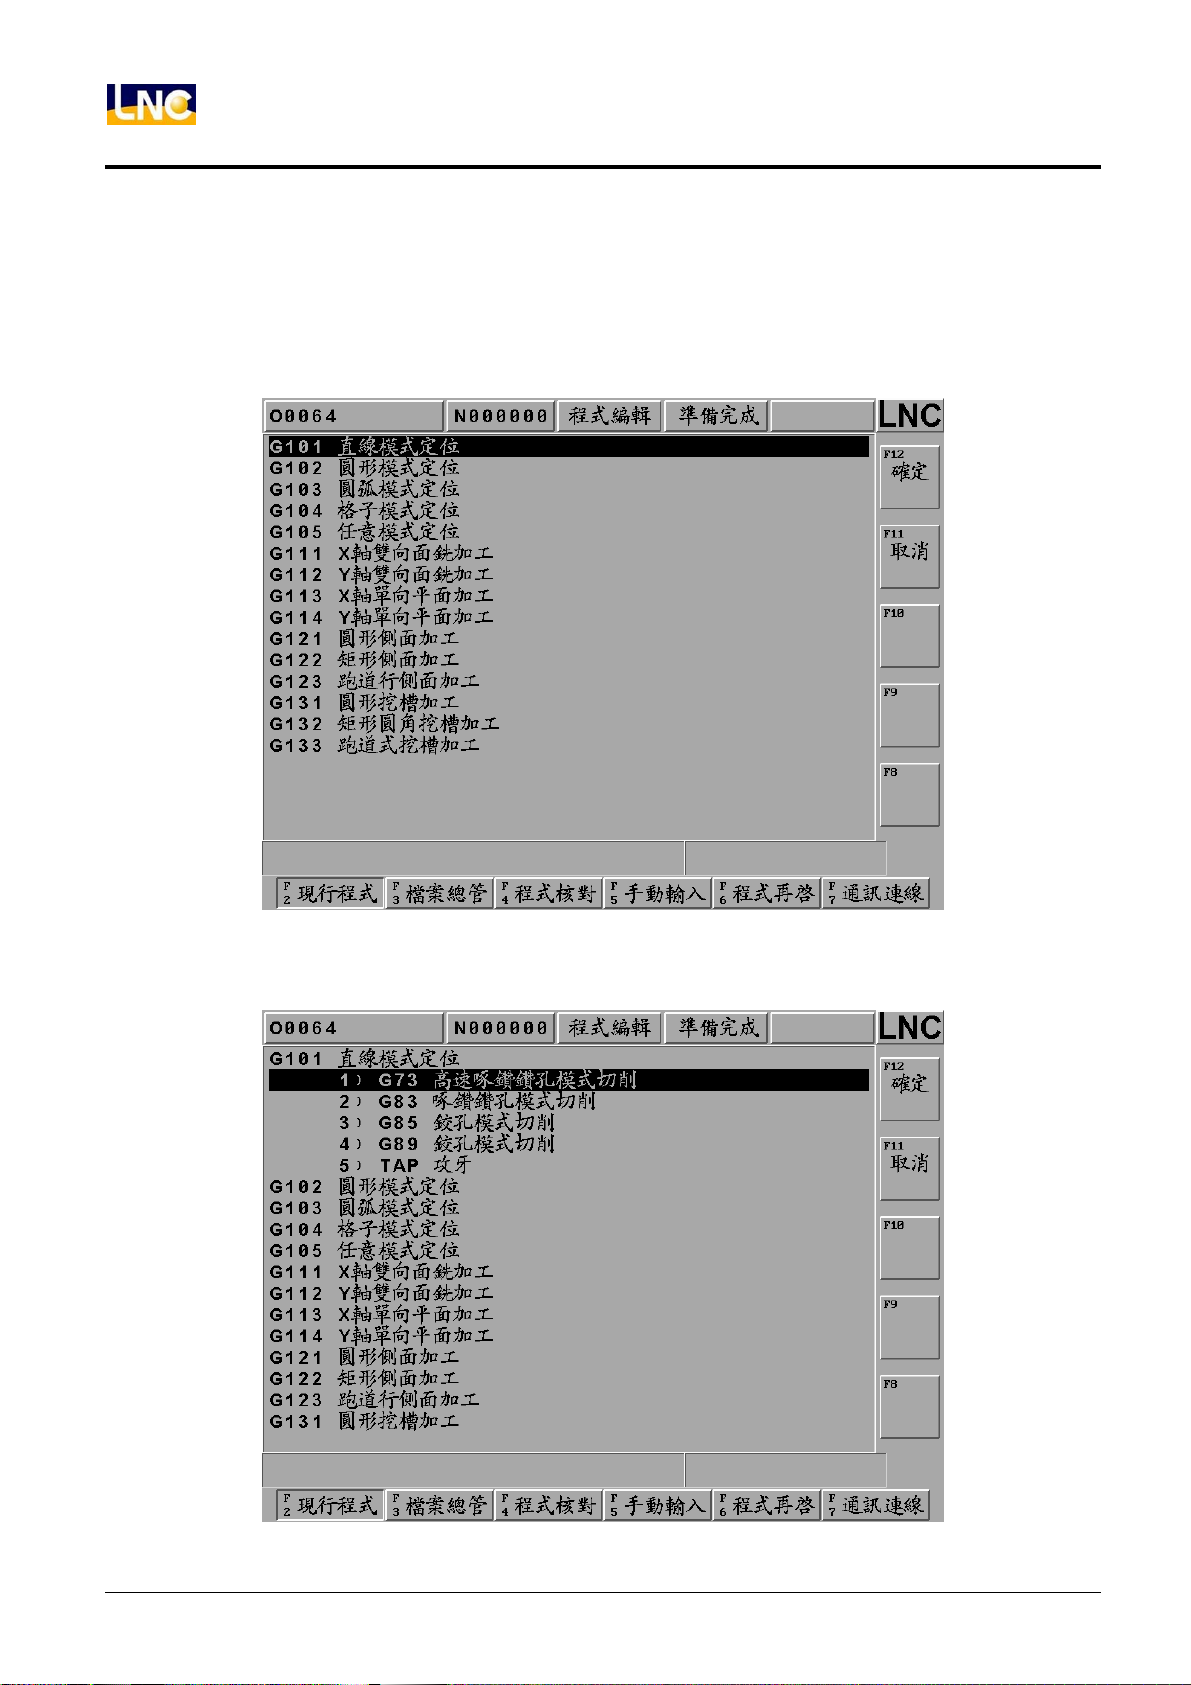
z 【插入複合】
此功能提供各種加工方式,供使用者快速產生程式。
按下【插入複合】後畫面如下:
選定加工方式後按下確定,視情況會出現下層選項:
22
寶元數控精密股份有限公司
LNC Technology Co., Ltd.
Page 29
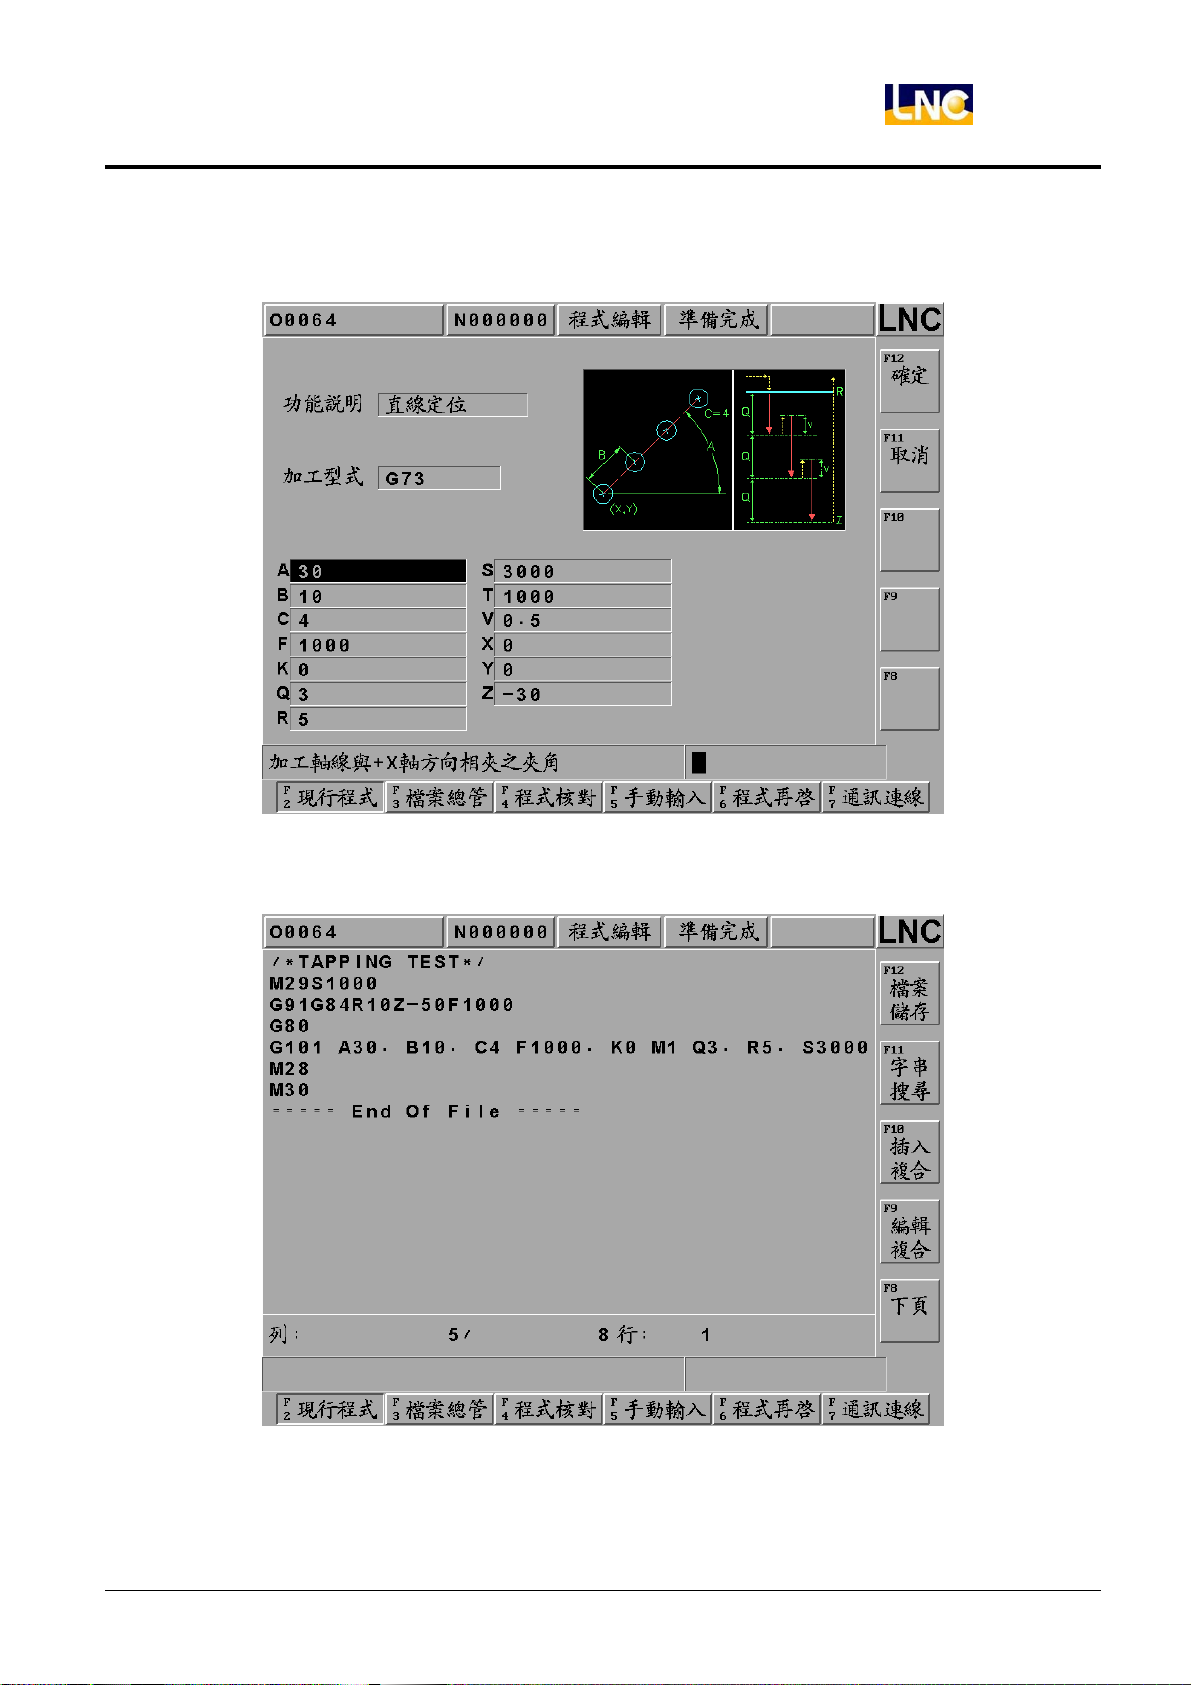
按下確定後進入下圖的頁面,移動反白光棒至各參數,按下<輸入>輸入數值:
LNC-M600id
CNC 操作
完成後按下【確定】,即產生程式如下:
寶元數控精密股份有限公司 23
LNC Technology Co., Ltd.
Page 30
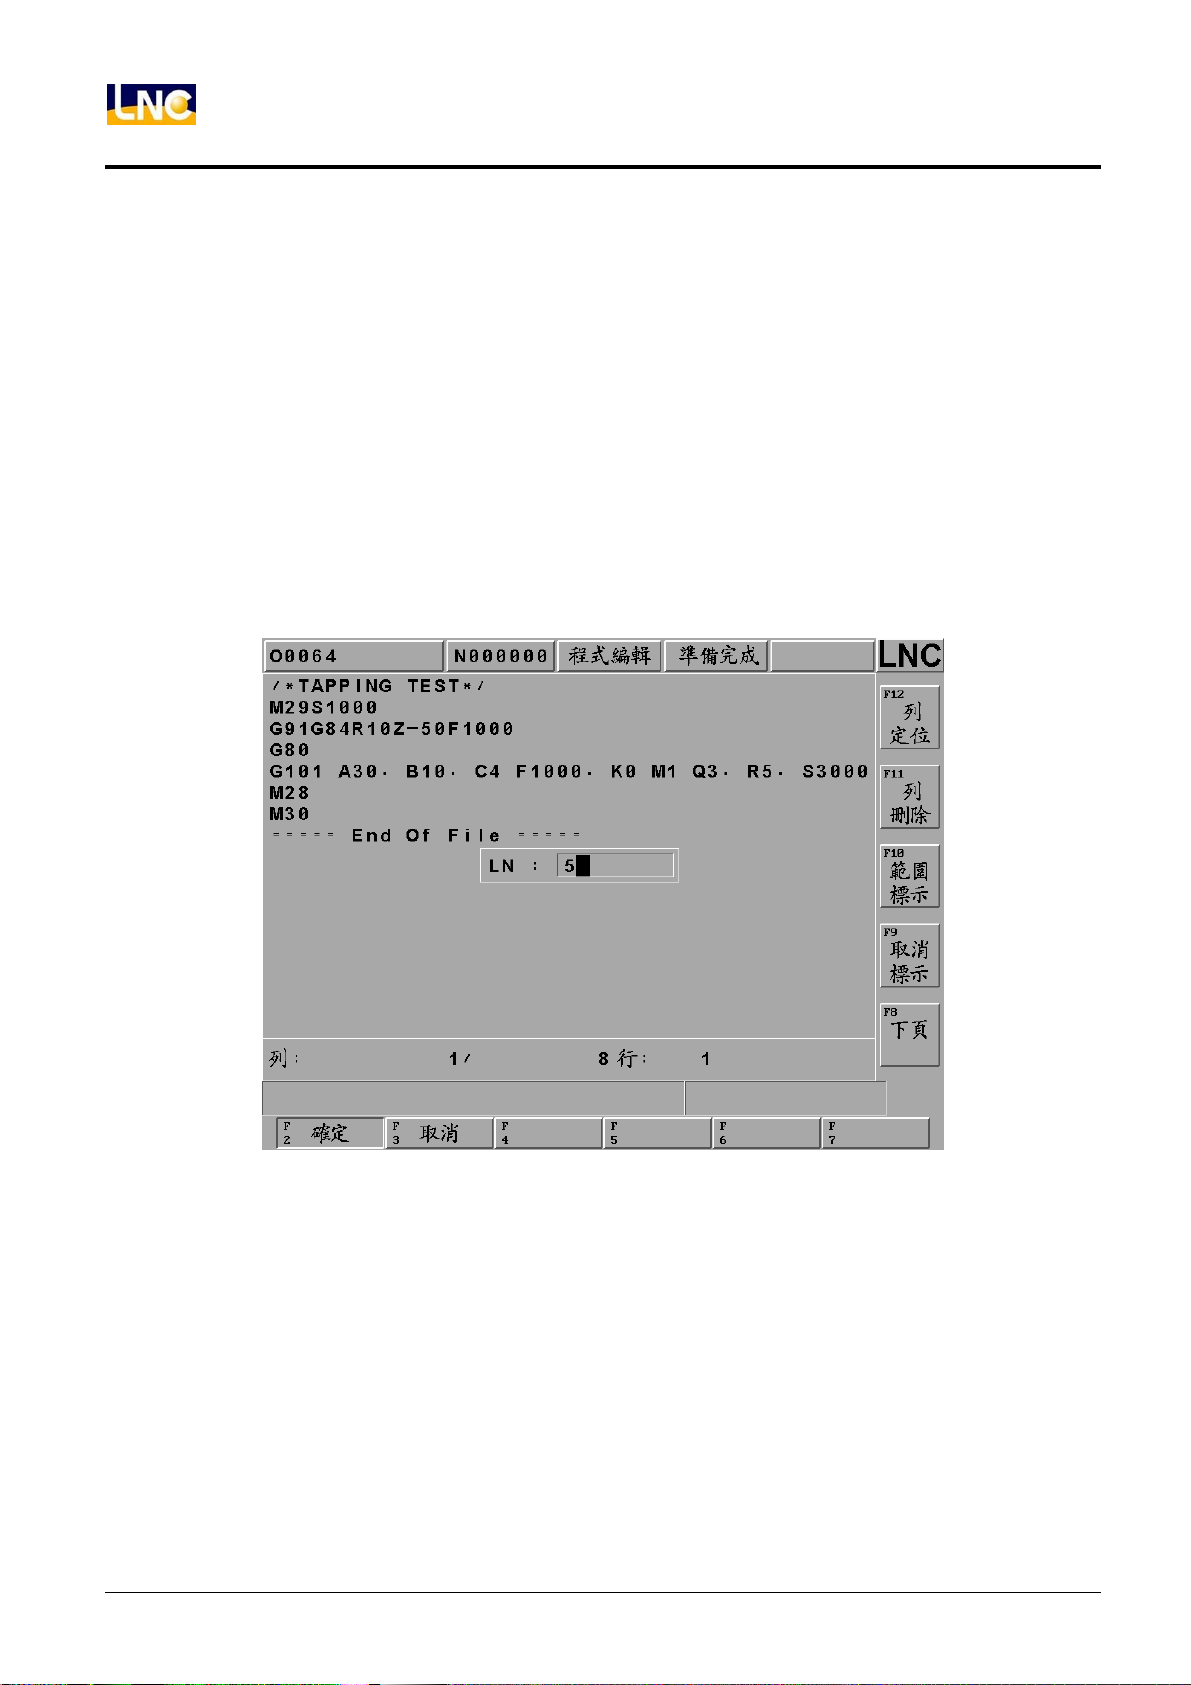
LNC-M600id
CNC 操作
z 【編輯複合】
若編輯游標停在【插入複合】所產生的指令行,或是該行包含【插入複合】支援的 G 碼時,此鍵才有作用;
此鍵供使用者編輯先前產生的程式。按下此鍵後將會進入如「插入複合功能畫面 3」的畫面;若 G 碼後面沒有
指定 M 參數(加工型式)的值,則會進入如「插入複合功能畫面 2」的畫面。操作和插入複合完全相同。各指
令詳細設定說明請參考【CAM】群組介紹說明。
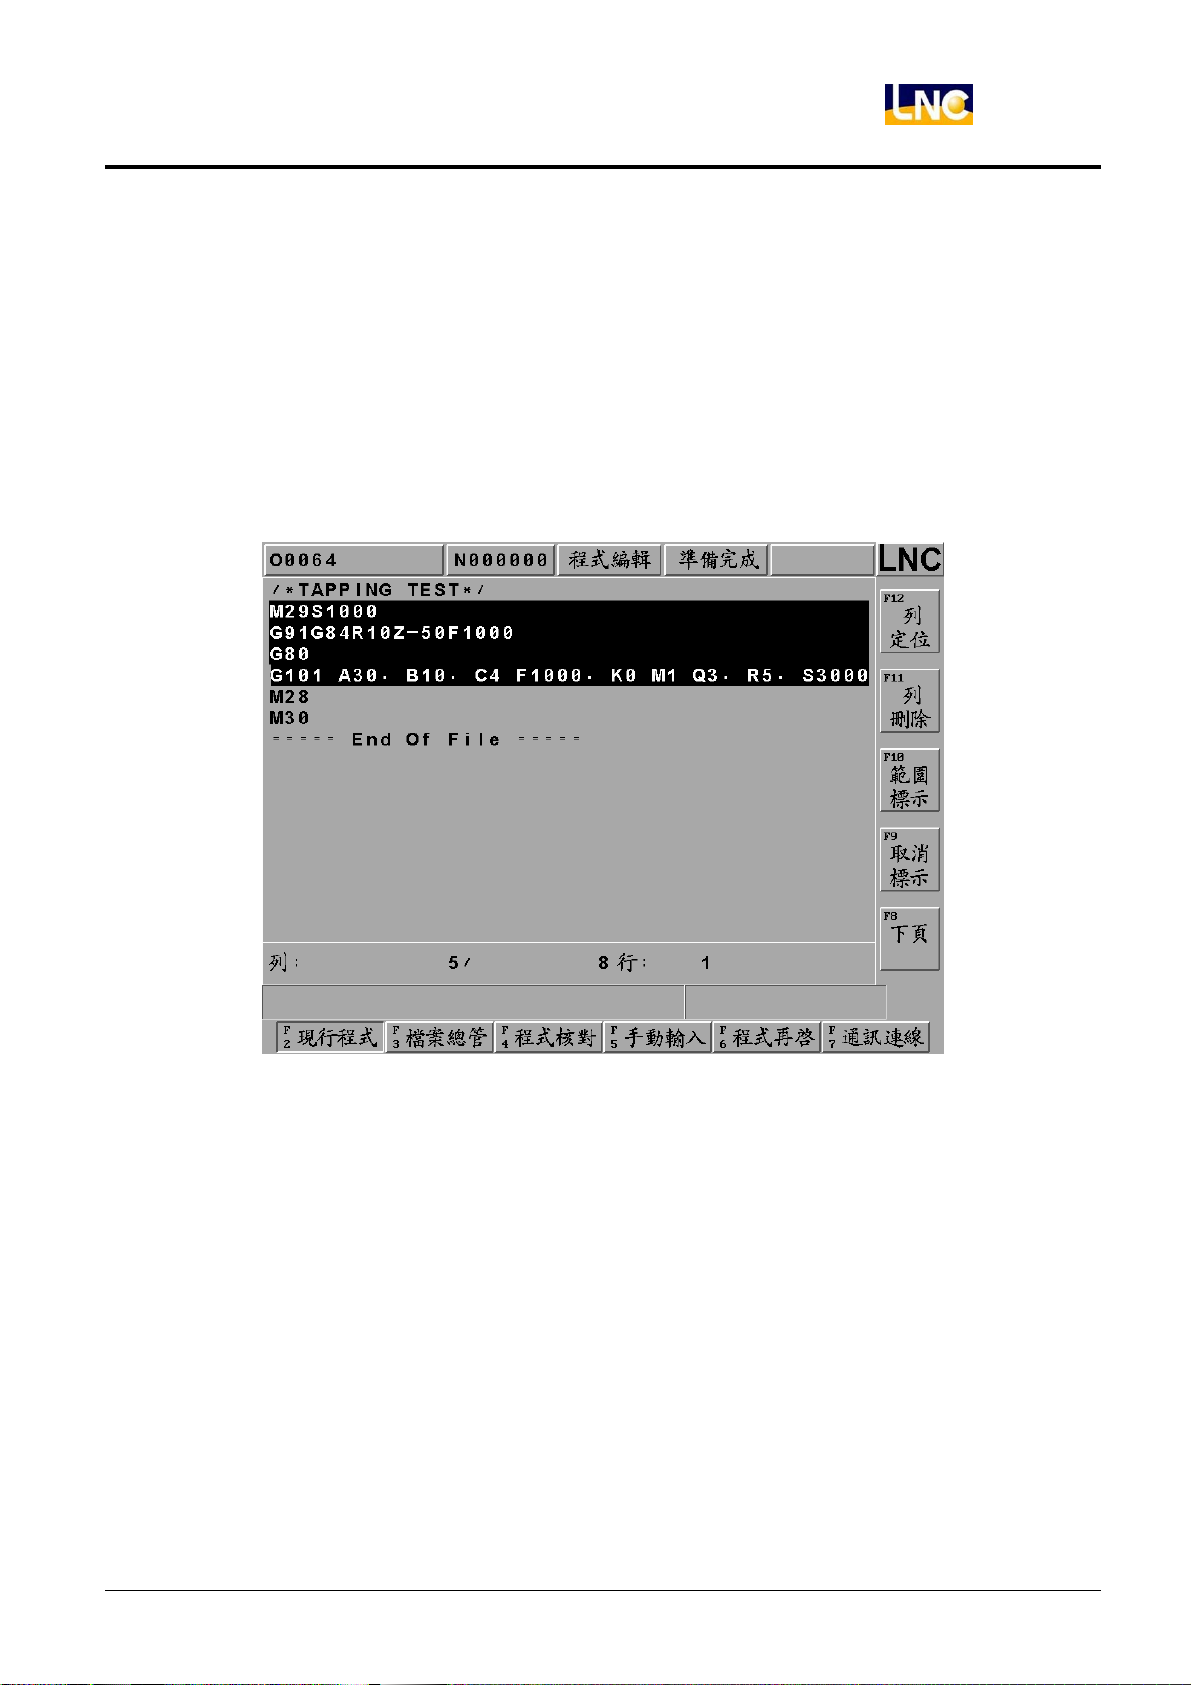
z 【列定位】
按下右側【列定位】功能鍵後可直接在對話盒輸入程式的「列」號數後按下【輸入】,使游標直接移到該列定
位,如下圖。
24
寶元數控精密股份有限公司
LNC Technology Co., Ltd.
Page 31
LNC-M600id
CNC 操作
z 【列刪除】
可直接刪除游標位置的一列程式碼。注意:刪除後不能復原
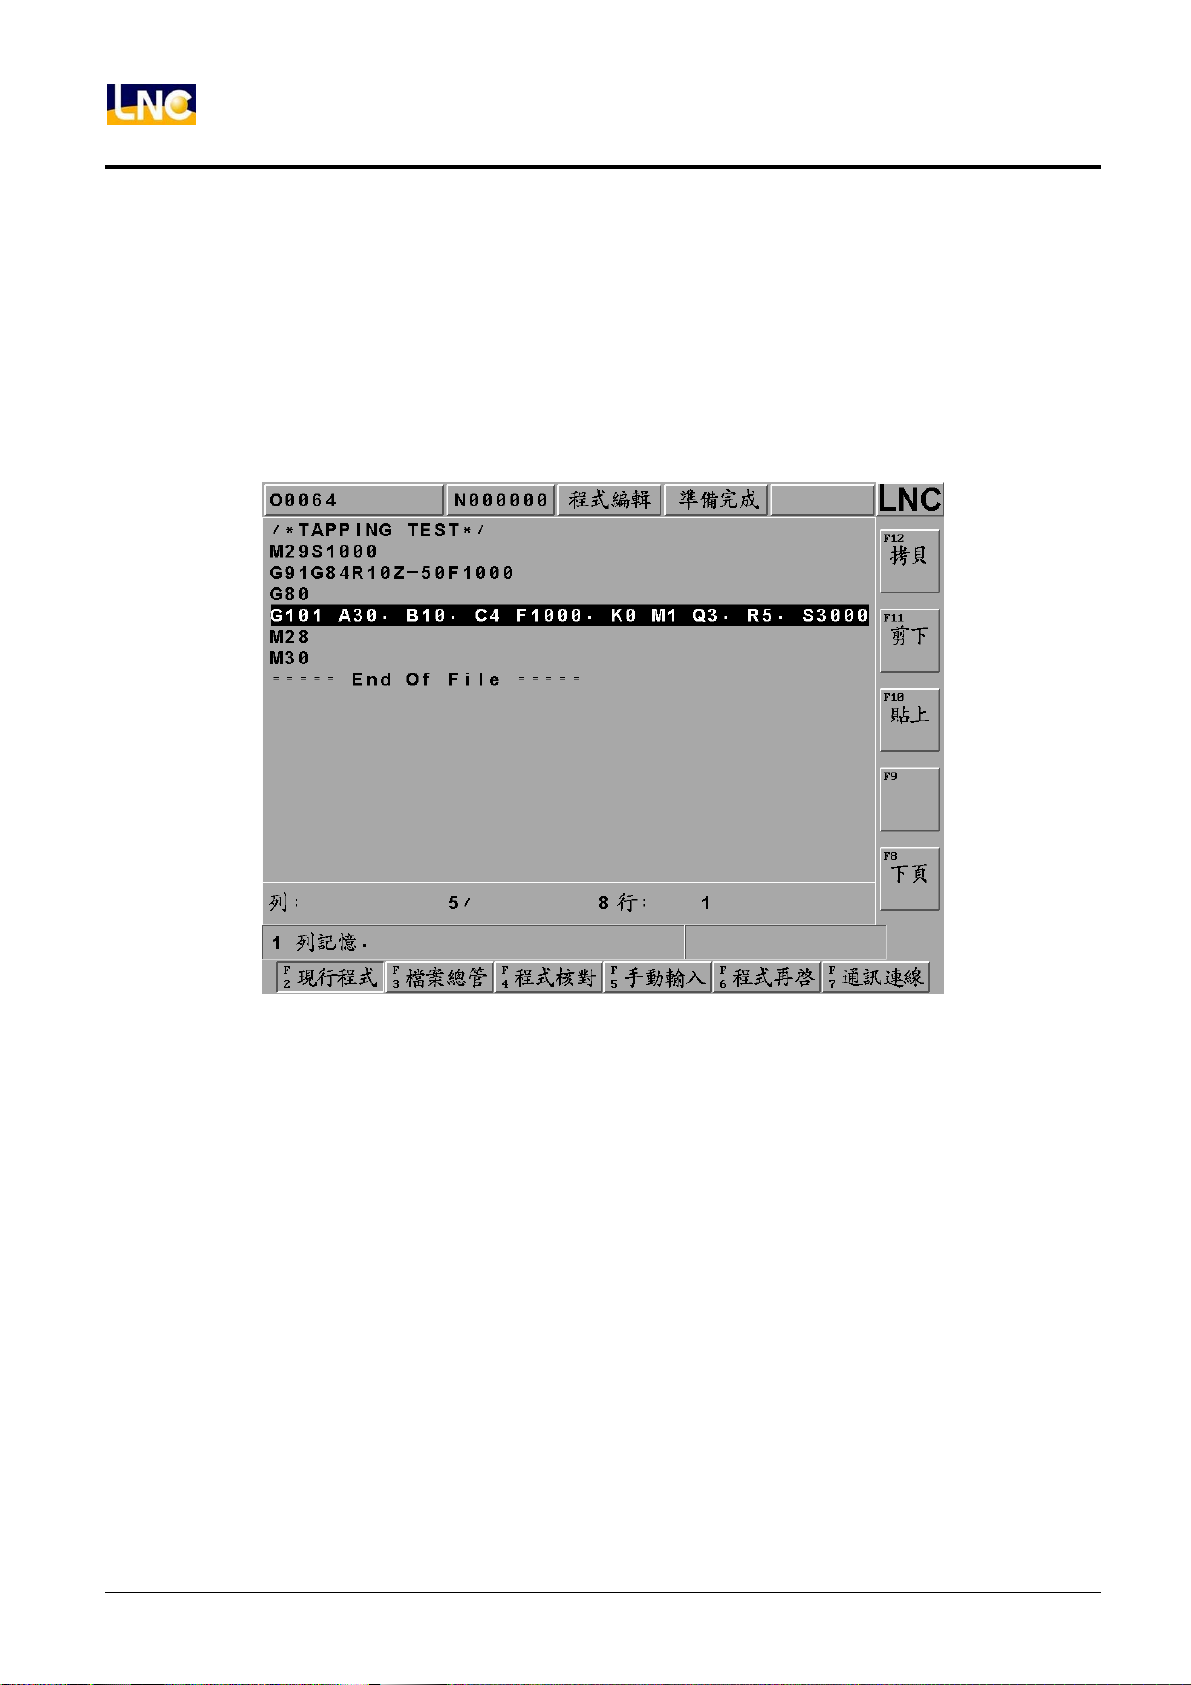
z 【範圍標示】
將游標移動到欲標示的起始/結束列按下右方的【範圍標示】功能鍵,再將游標移動到欲標示的結束/起始列的
位置後再按一次【範圍標示】功能鍵即可將標示欲標示的列數,如下圖。
注意:當標示後,可以搭配拷貝或刪除列做多列程式編輯。
寶元數控精密股份有限公司 25
LNC Technology Co., Ltd.
Page 32
LNC-M600id
CNC 操作
z 【取消標示】
可取消前次的標示記號。注意:若【標示範圍】不再使用,請使用【取消標示】,以避免誤刪。
z 【拷貝】
對程式標示的區域範圍進行複製。
z 【剪下】
剪下程式標示的區域範圍。
z 【貼上】
貼上前次拷貝或剪下的標示區域的程式碼。
26
寶元數控精密股份有限公司
LNC Technology Co., Ltd.
Page 33
LNC-M600id
CNC 操作
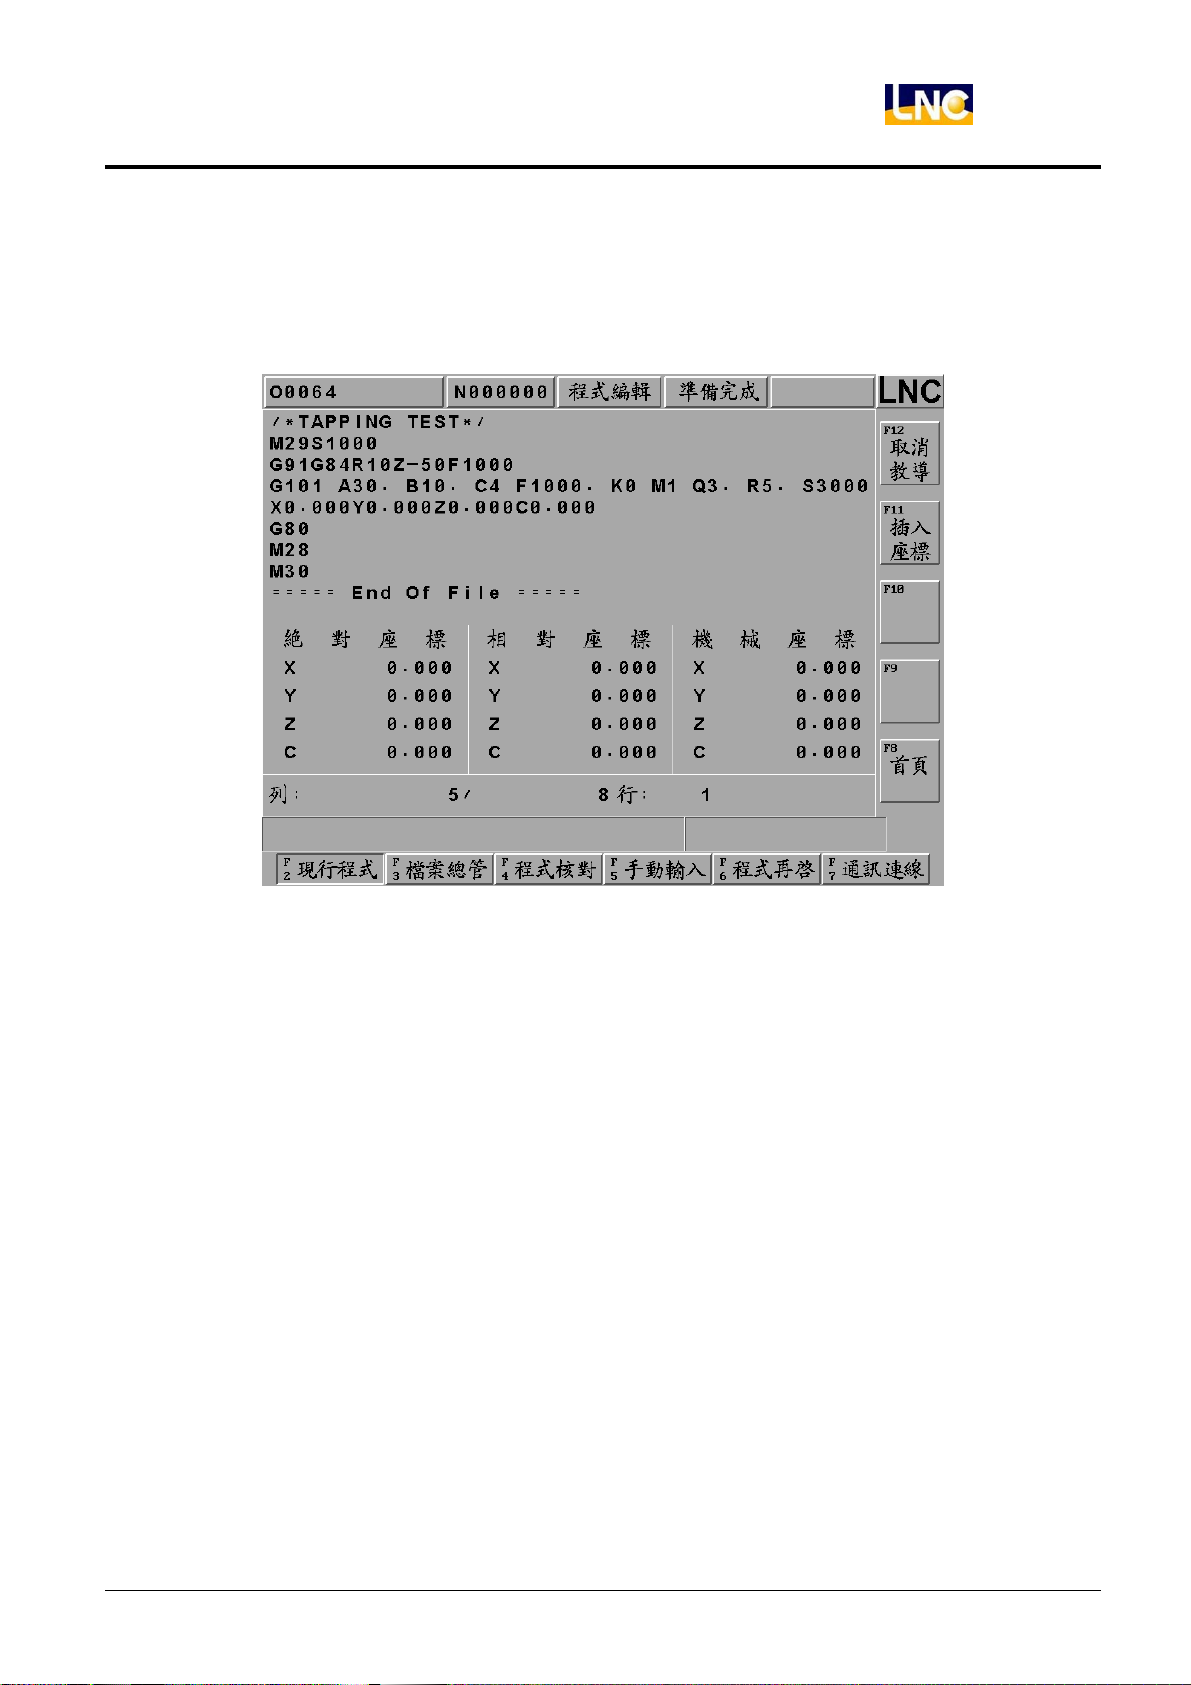
z 【教導模式】/【取消教導】
按下此鍵後畫面下方會出現絕對座標、相對座標、機械座標供使用者參考,並且右方子功能鍵會多出【插入座
標】,供使用者快速插入目前所在位置的絕對座標,如下圖:
寶元數控精密股份有限公司 27
LNC Technology Co., Ltd.
Page 34
LNC-M600id
CNC 操作
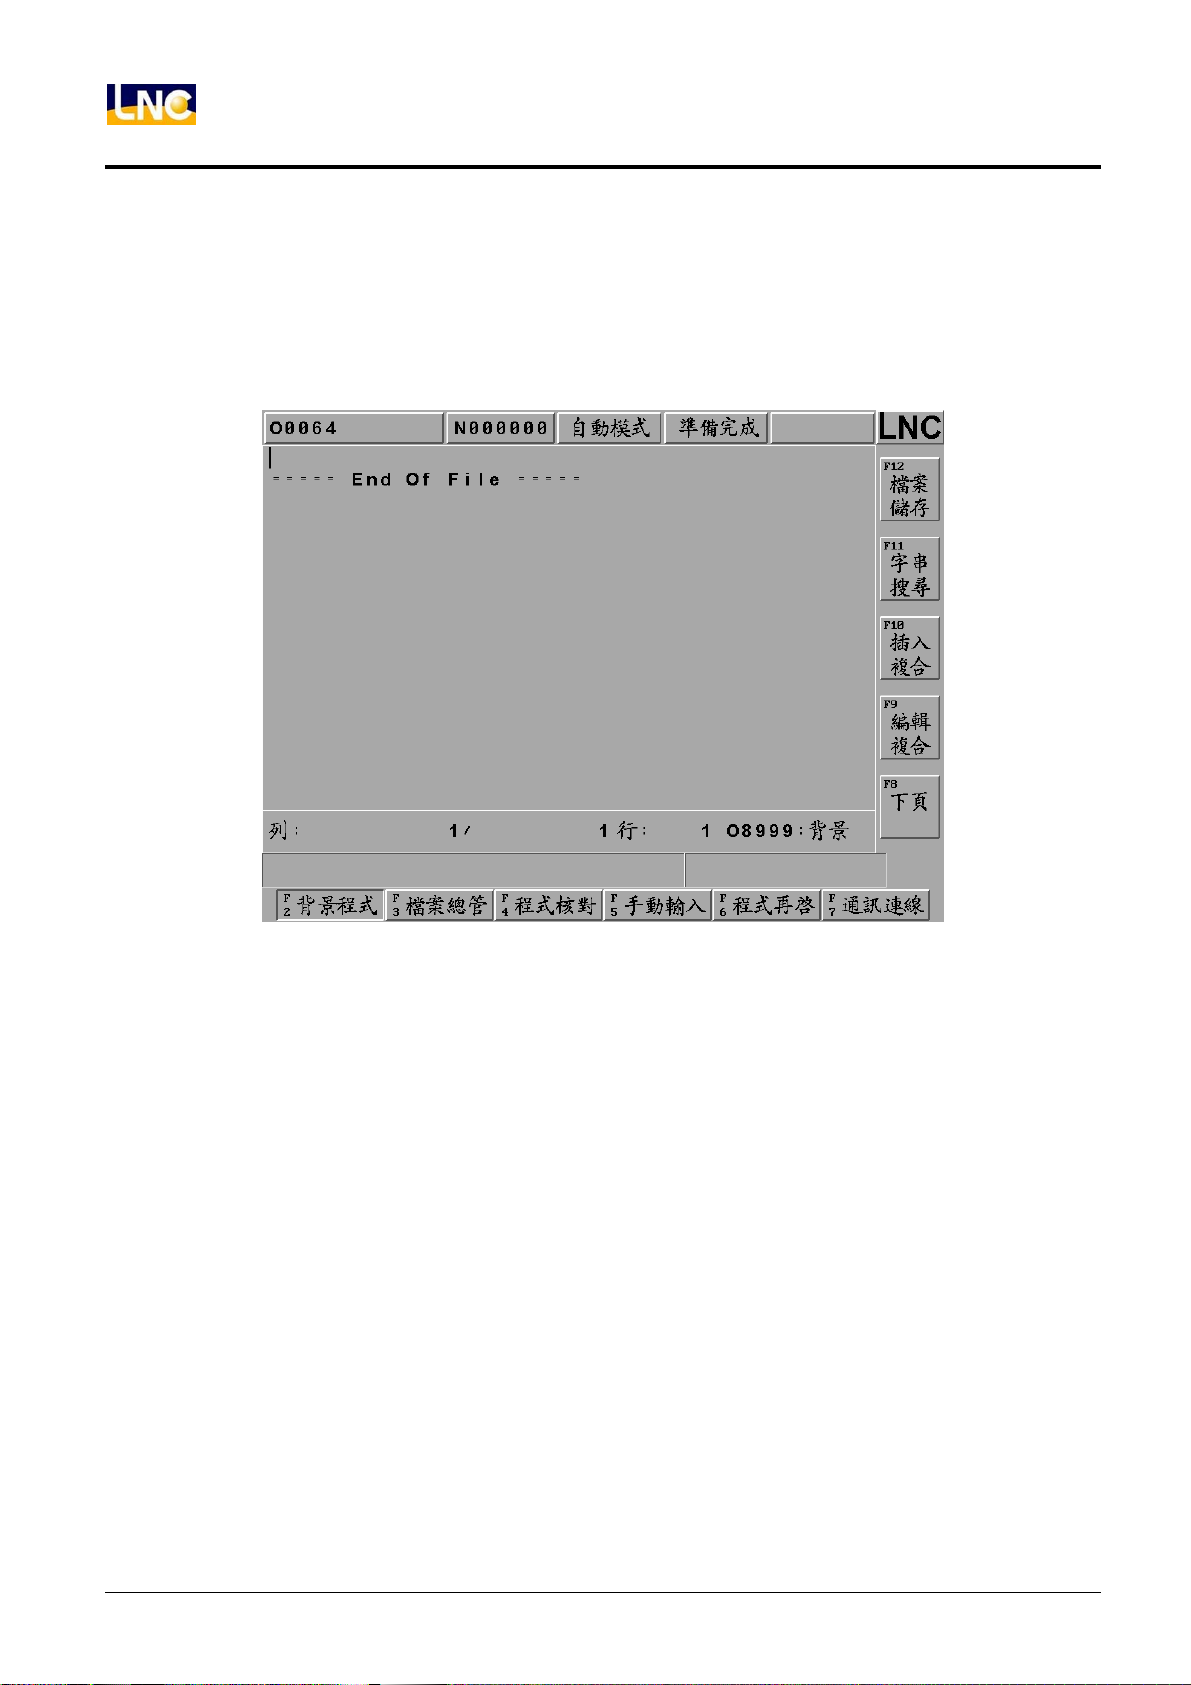
背景程式
在自動模式下,按下【背景程式】可進入背景編輯模式。背景編輯容許使用者在自動模式且執行加工程式時,仍
可編輯另外一個加工程式,而編輯的方式與編輯模式下做現行程式之編輯之環境完全相同。
注意:背景程式的檔名永遠為 O8999。
28
寶元數控精密股份有限公司
LNC Technology Co., Ltd.
Page 35
LNC-M600id
CNC 操作
1.4.1 檔案總管
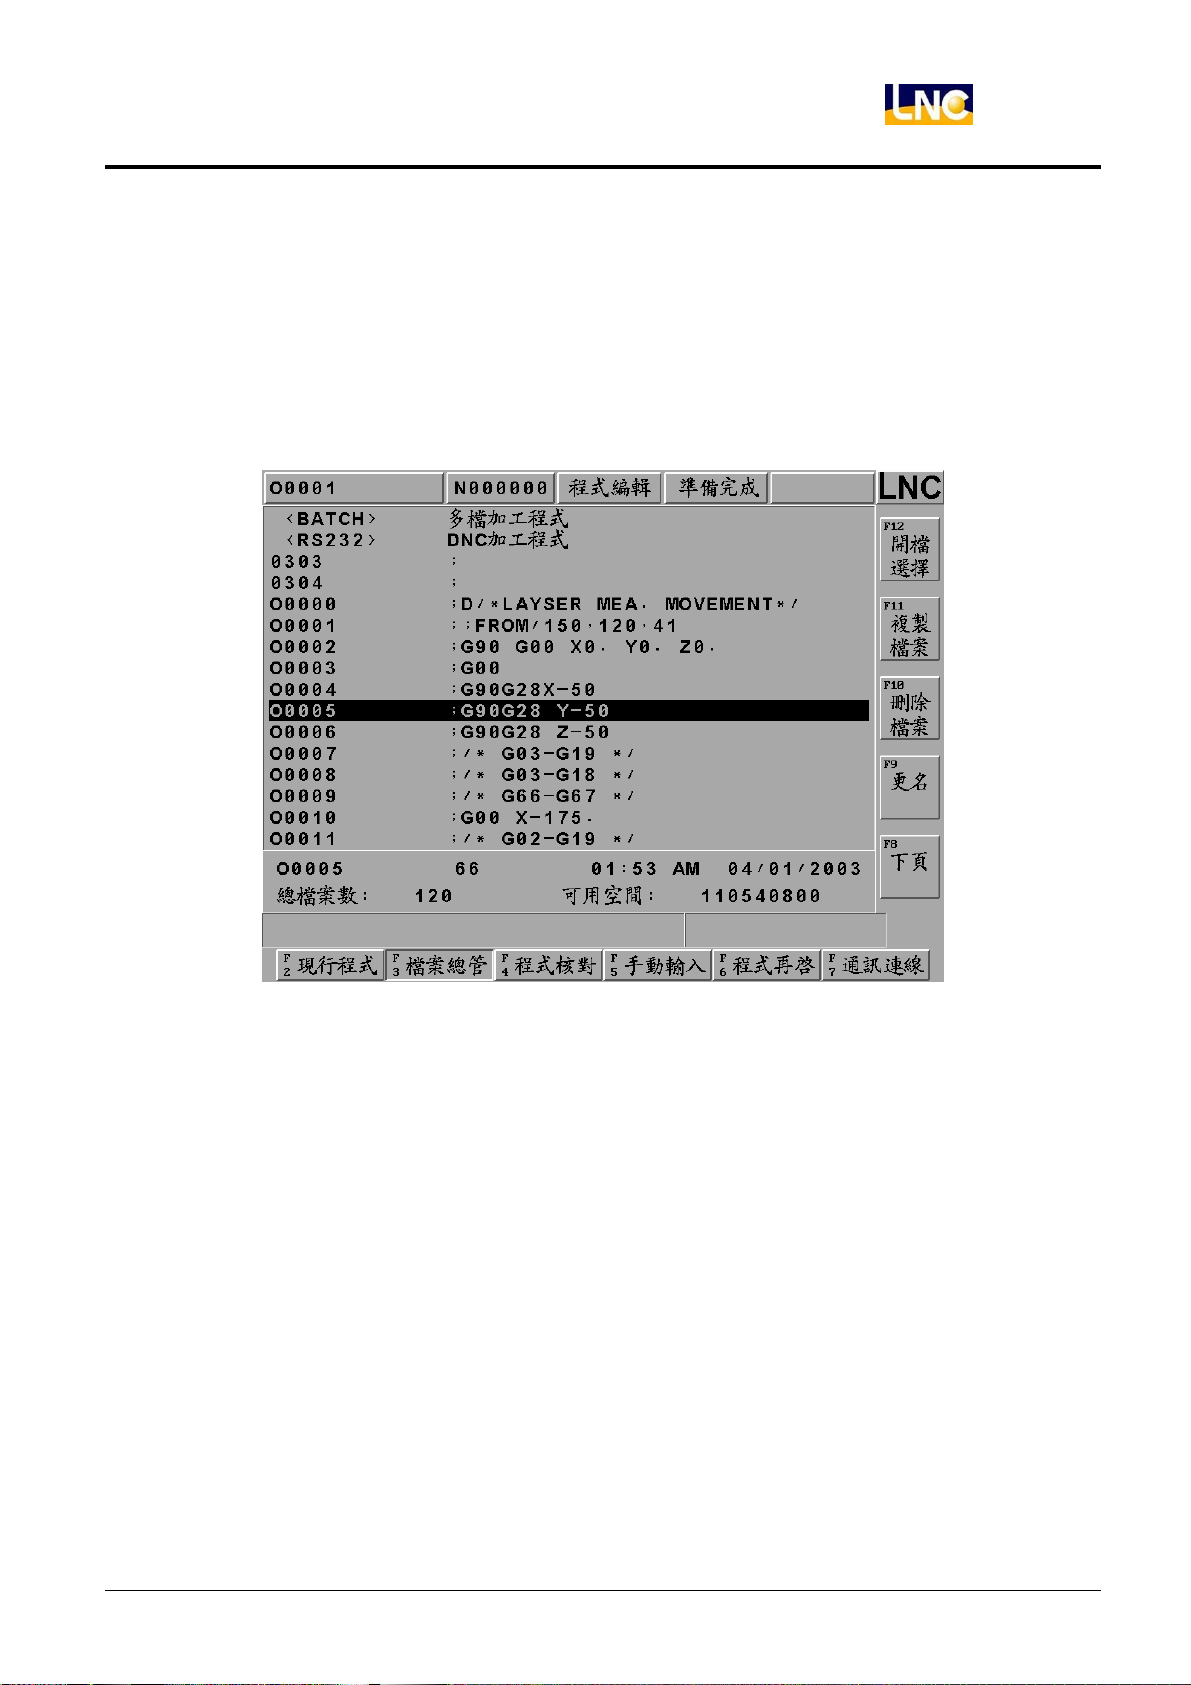
在檔案總管畫面,系統提供有關檔案開啟、拷貝、刪除、更名、設定目錄等功能,其詳細說明如下:
z 【開檔選擇】
方式一、
進入檔案總管畫面後,可利用方向鍵移動光棒來選擇要開啟的檔案,再按下<確認>後,即可開啟檔案。
寶元數控精密股份有限公司 29
LNC Technology Co., Ltd.
Page 36
LNC-M600id
CNC 操作
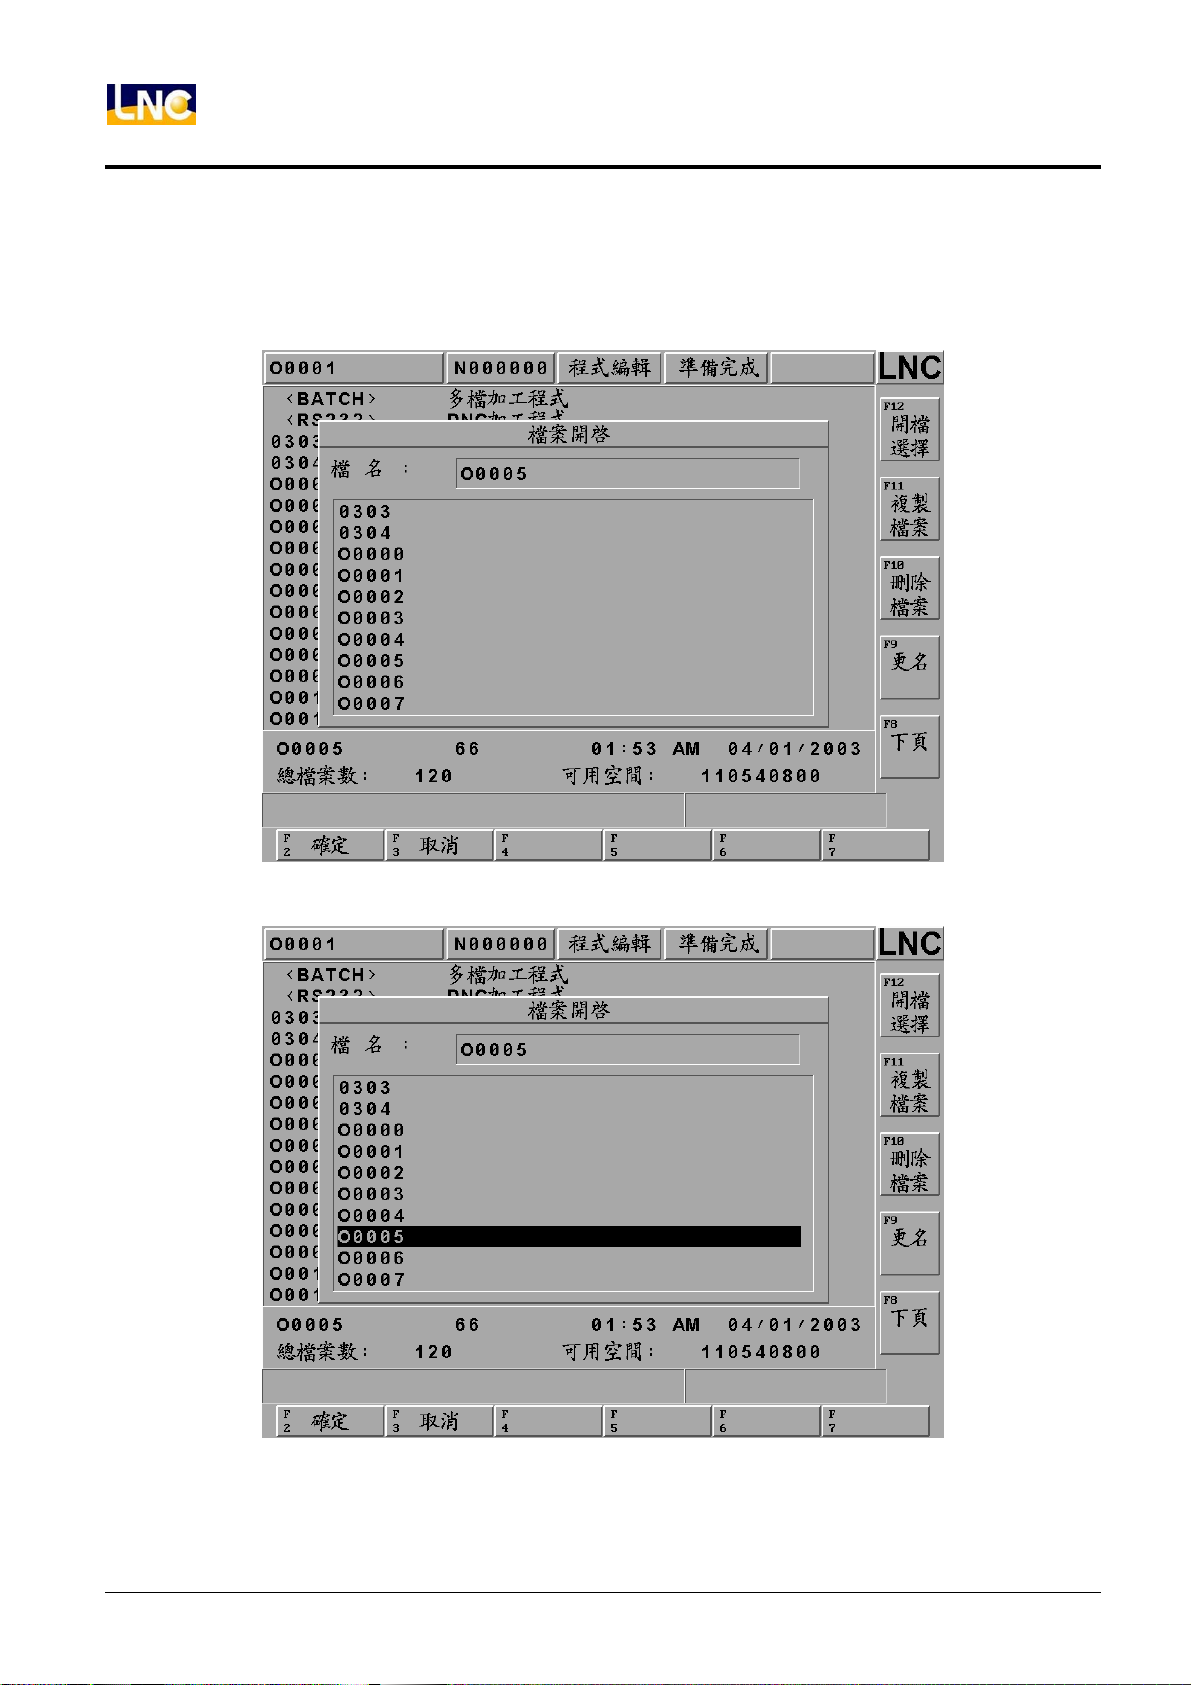
方式二、
進入檔案總管畫面後,按下【開檔選擇】鍵後,螢幕視窗上會出現一個對話框,可選擇或直接輸入欲開啟檔名,再
按下<確認>,即可開啟檔案。或者在對話框模式中,按左鍵或右鍵可以將光棒切換欄位,
或者在對話框模式中,按左鍵或右鍵可以將光棒切換欄位,提供不同開檔方式。
注意:在自動模式下,所開啟檔案為背景程式,在編輯模式下,所開啟檔案自動設定為現行程式,在其他模式下
無法開啟檔案。
30
寶元數控精密股份有限公司
LNC Technology Co., Ltd.
Page 37
LNC-M600id
CNC 操作
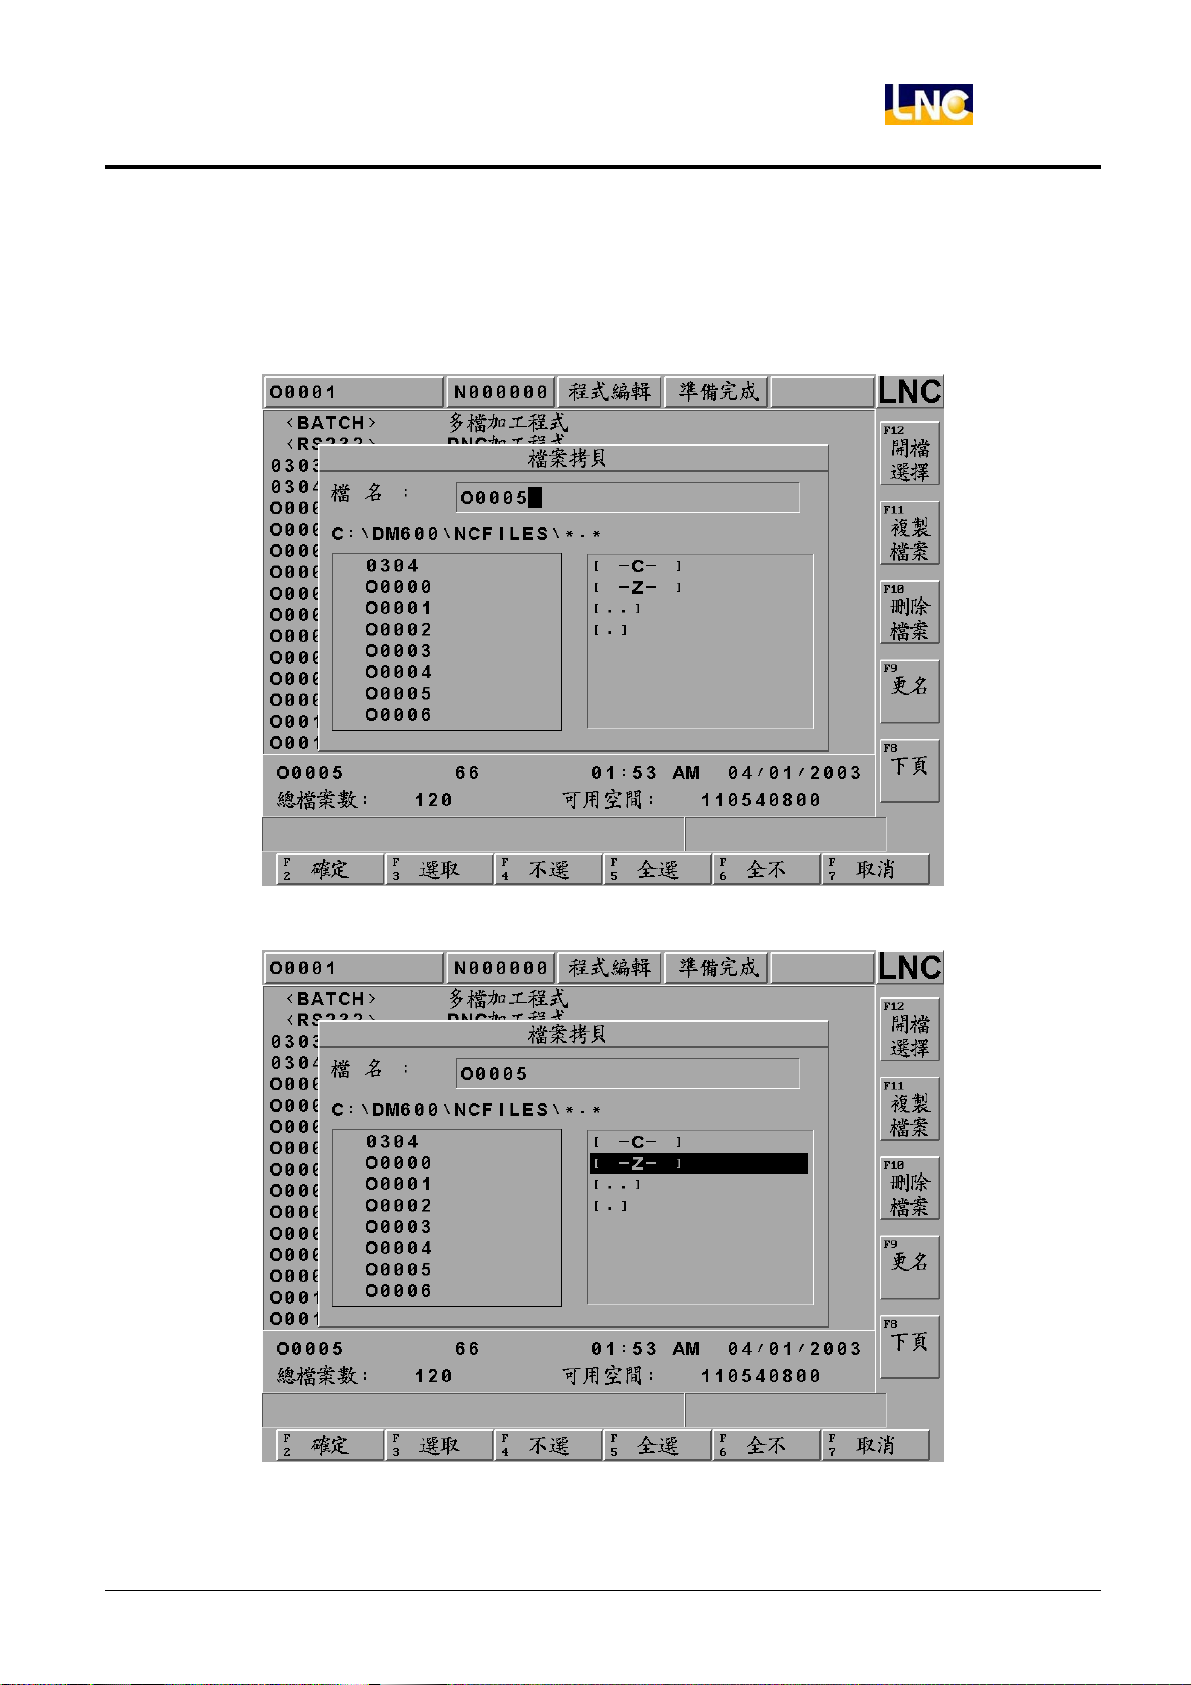
z 【複製檔案】
按下【複製檔案】,螢幕視窗上會出現一個檔案拷貝的的對話框,在此視窗中可選擇或輸入來源檔案之路徑及
檔名作為檔案拷貝的來源檔案,如下圖:
或者在對話框模式中,按左鍵或右鍵可以將光棒切換欄位,提供不同路徑切換方式。
寶元數控精密股份有限公司 31
LNC Technology Co., Ltd.
Page 38
LNC-M600id
CNC 操作
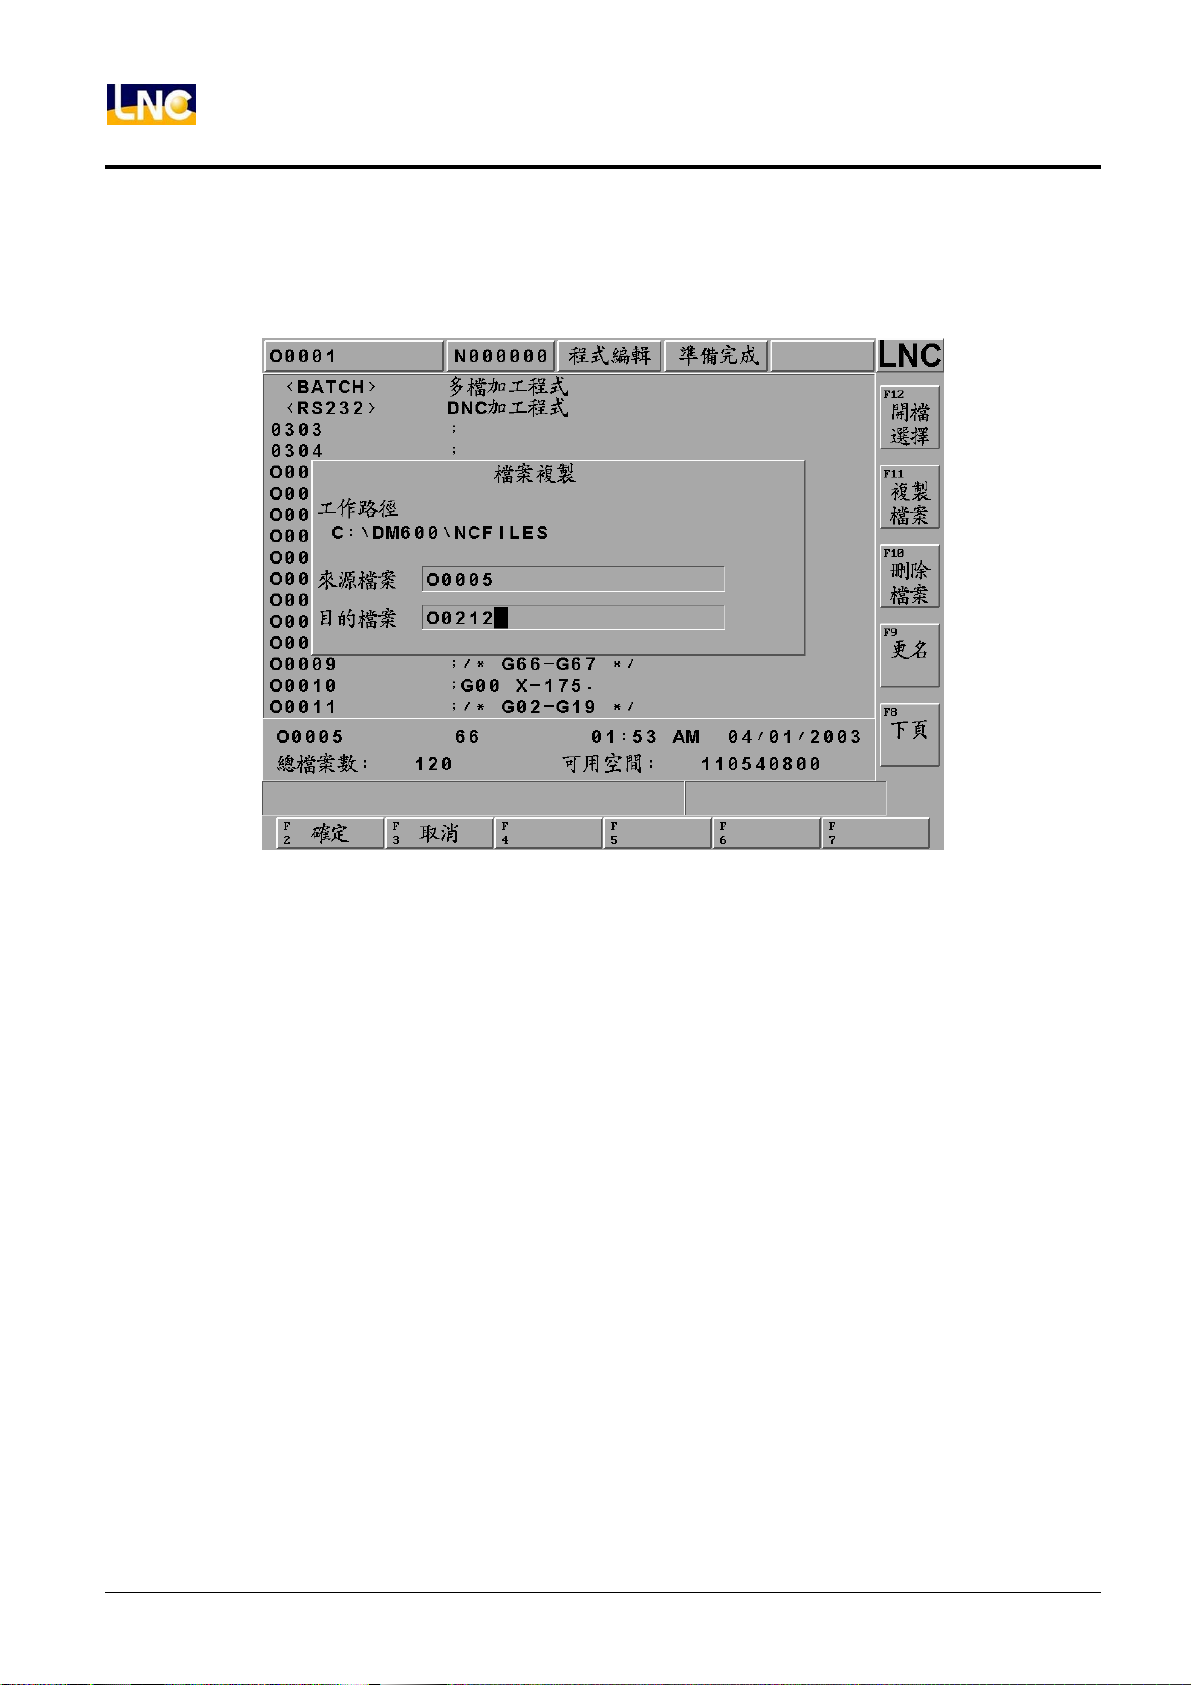
輸入完成後按下確定鍵,進入目的檔案的輸入畫面。在目的檔案欄內可輸入拷貝的目的路徑及檔名,若只輸入
檔名則檔案路徑為系統預設值。如下圖:
圖 1.4-1 輸入目的地檔案名稱的畫面
32
寶元數控精密股份有限公司
LNC Technology Co., Ltd.
Page 39
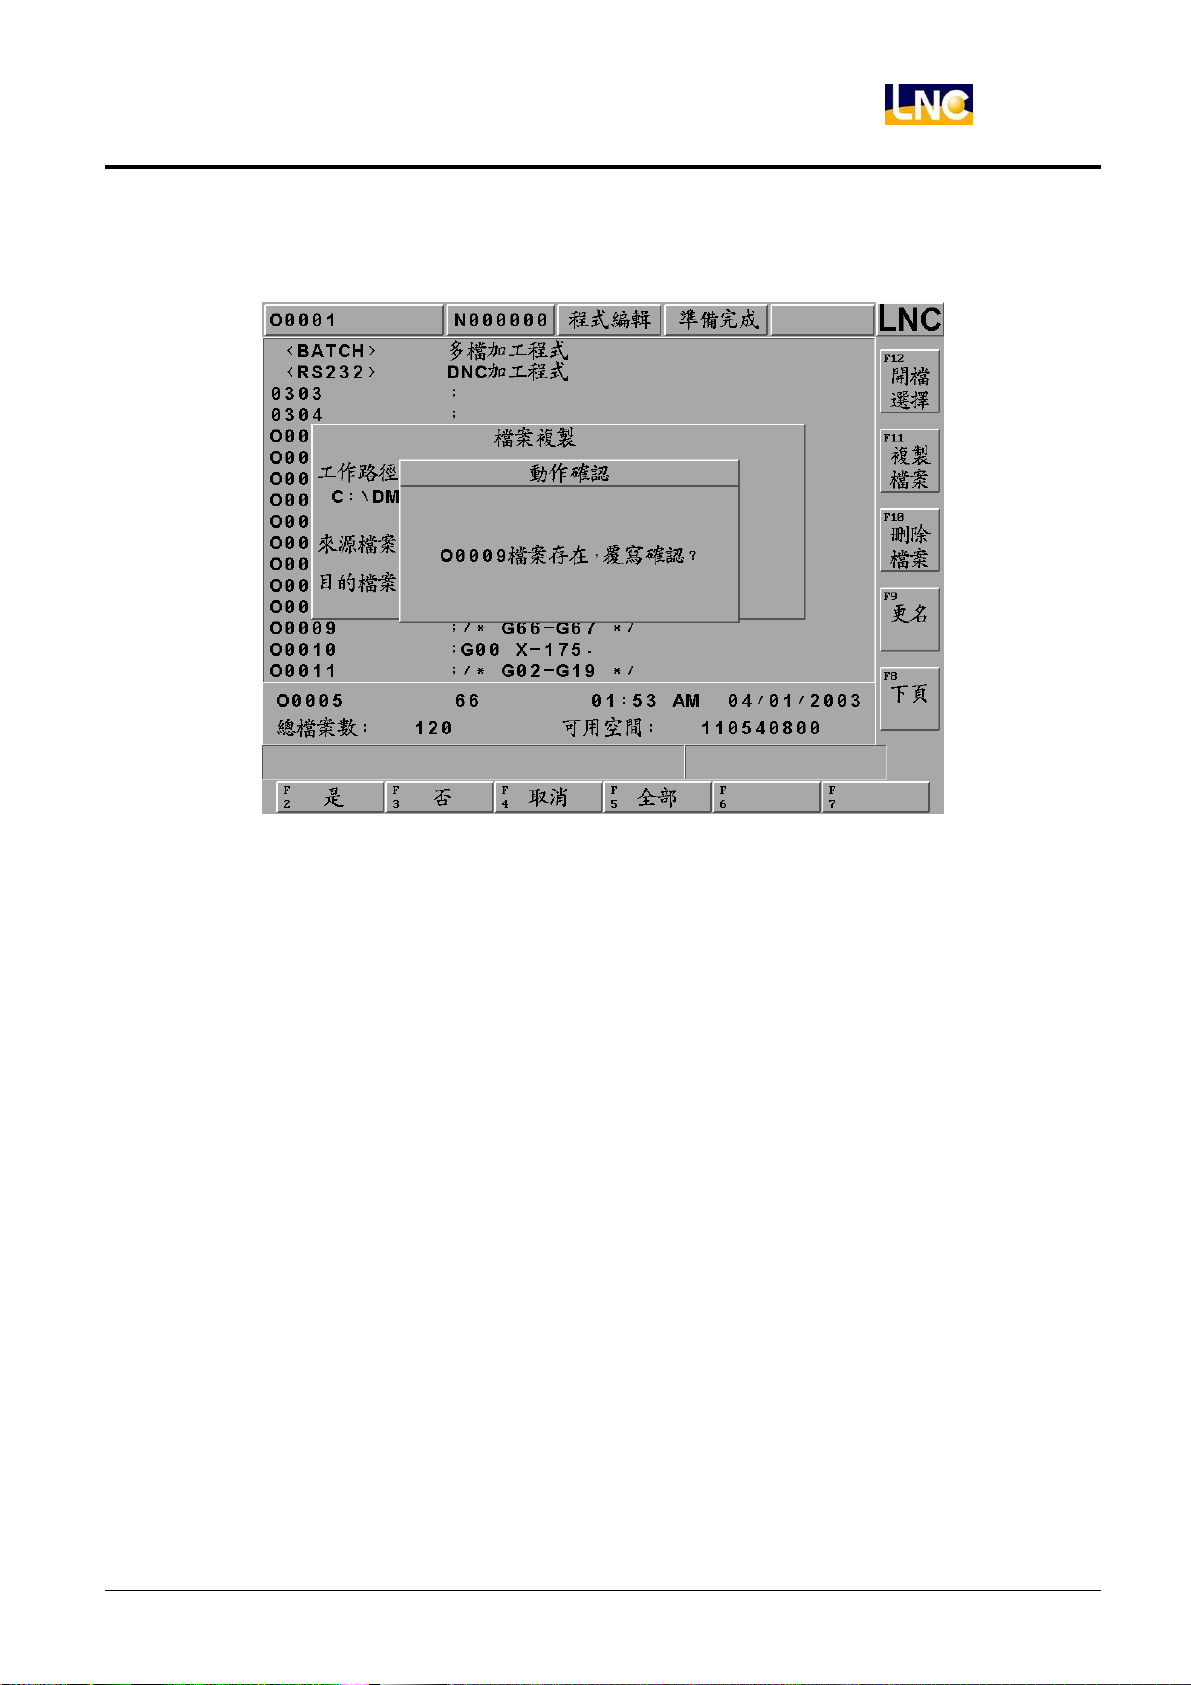
若目的檔案已存在則出現提示視窗,請確認是否進行覆寫的動作。如下圖:
LNC-M600id
CNC 操作
圖 1.4-2 覆寫確認
若程式正確進行拷貝則在訊息提示區顯示「拷貝中….」。複製完成後在訊息提示區顯示「拷貝完成」。
寶元數控精密股份有限公司 33
LNC Technology Co., Ltd.
Page 40
LNC-M600id
CNC 操作
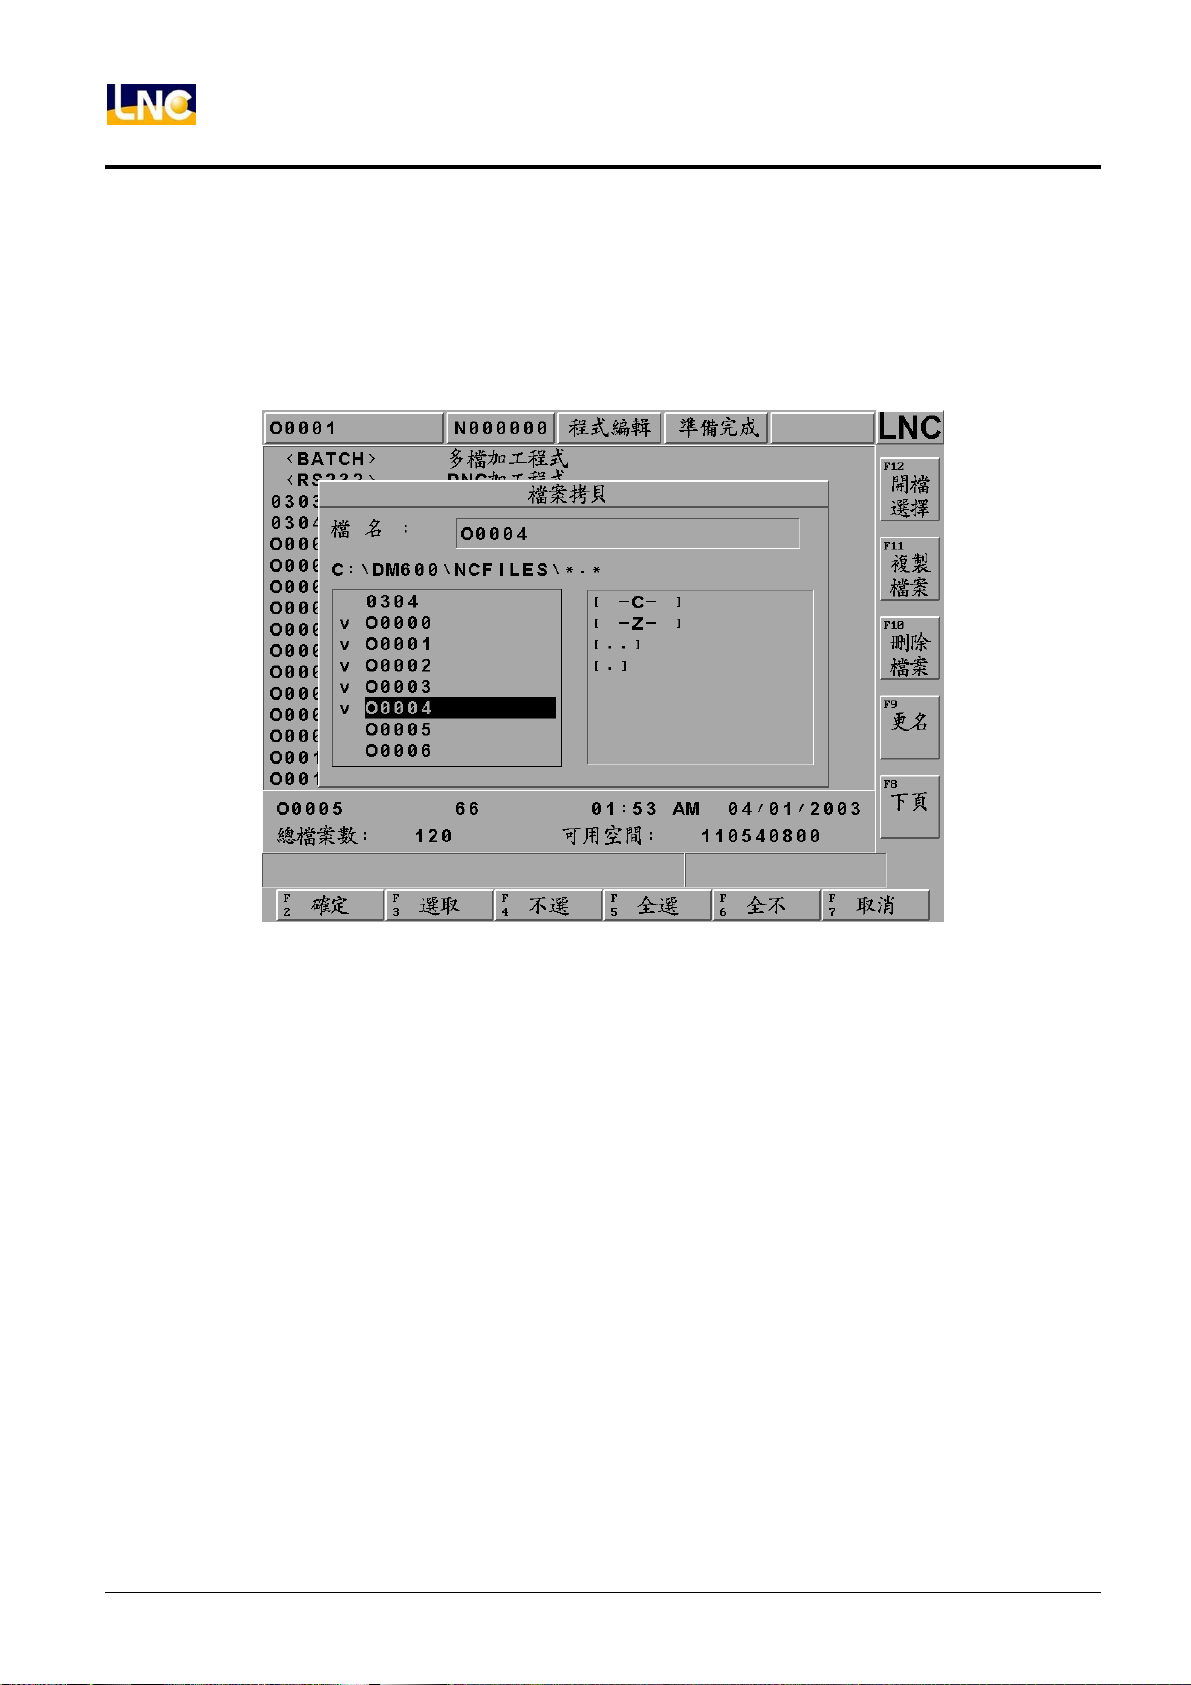
z 【複製檔案】之多檔拷貝
除了單一檔案複製,控制器也提供多個檔案選取,在對話框模式中,按左鍵或右鍵可以將光棒切換欄位到左邊,
在按【選取】會將檔案打勾表示選取,在按下【確定】即可。
可搭配【不選】、【全選】、【全不】來管理打勾表示。
34
寶元數控精密股份有限公司
LNC Technology Co., Ltd.
Page 41
LNC-M600id
CNC 操作
z 【刪除檔案】
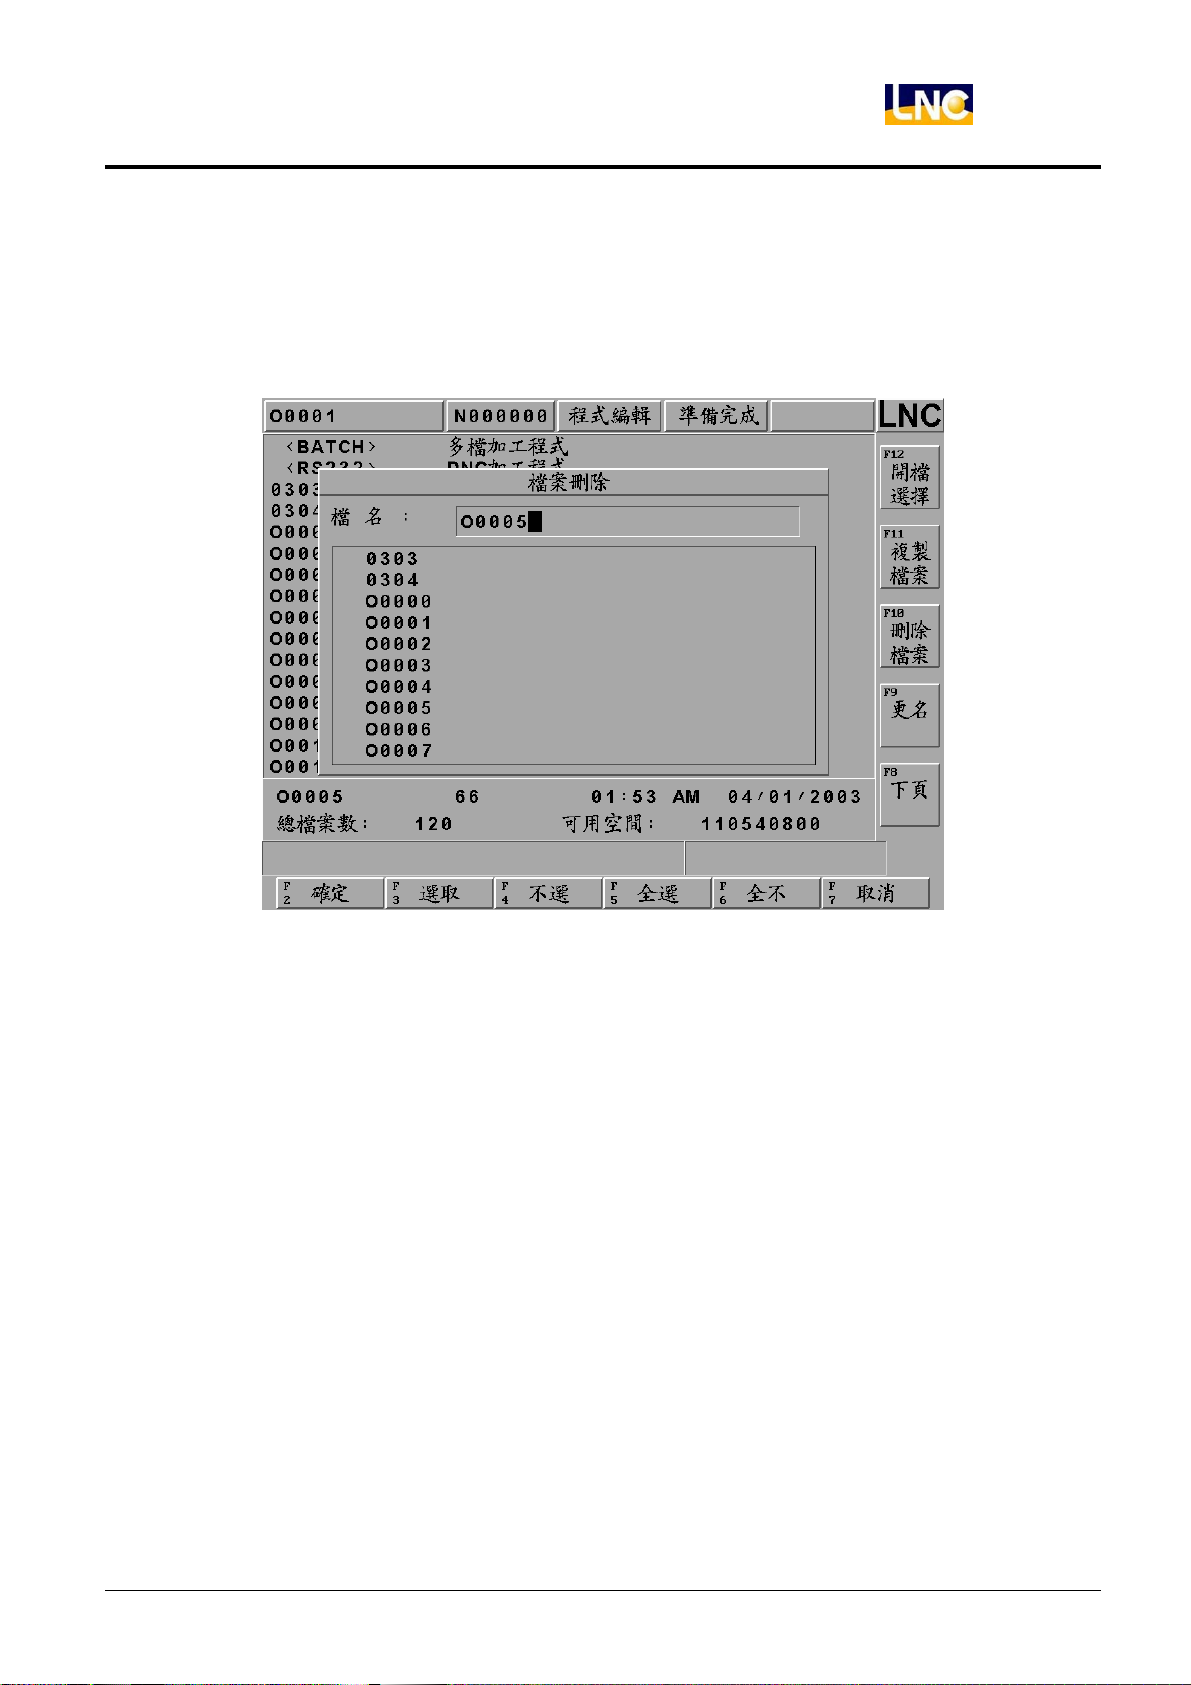
按下此子功能後,螢幕上會出現一個對話框,來選擇欲刪除的檔案,按下【確定】後系統會提示(刪除確認),
刪除完成後,使用者可以用【檔案總管】做確認。
圖 1.4-3 按下【刪除檔案】功能鍵的畫面
寶元數控精密股份有限公司 35
LNC Technology Co., Ltd.
Page 42
LNC-M600id
CNC 操作
z 【複製檔案】之多檔刪除
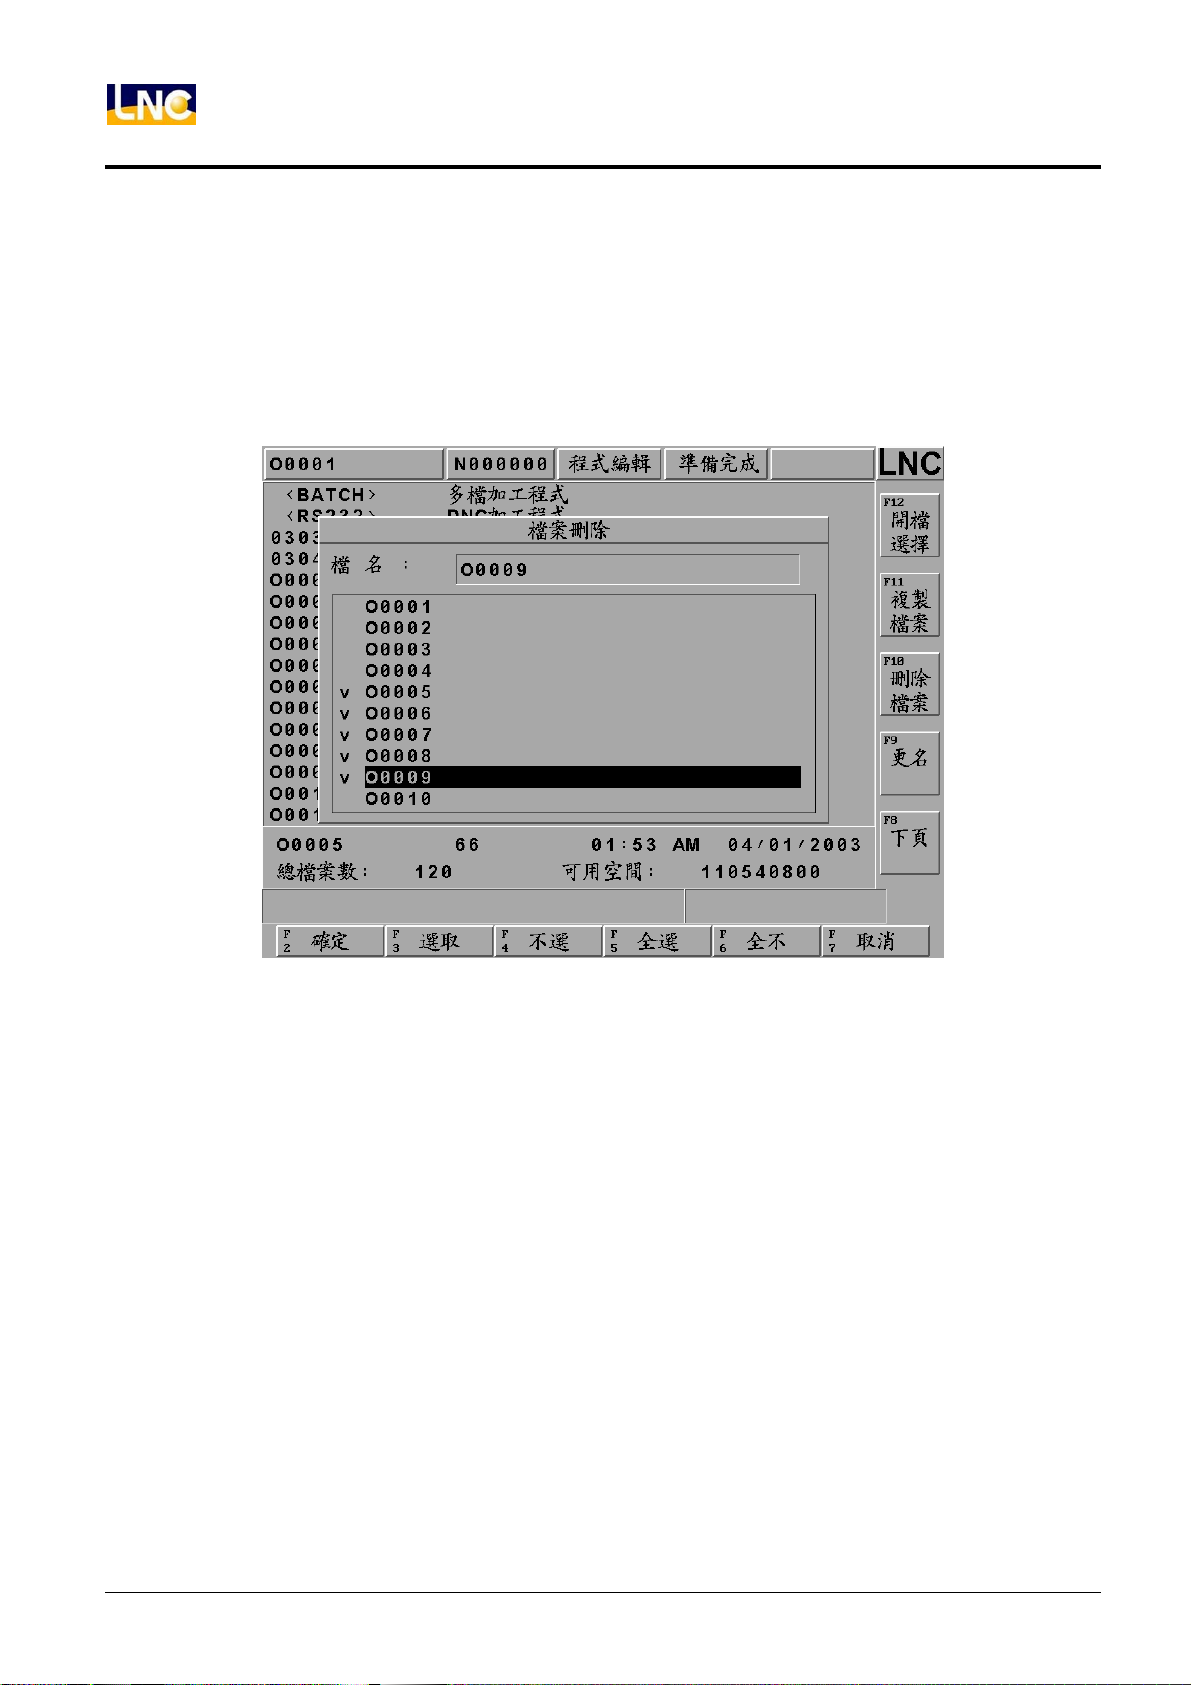
除了單一檔案刪除,控制器也提供多個檔案刪除選取,在對話框模式中,按左鍵或右鍵可以將光棒切換欄位到
左邊,在按【選取】會將檔案打勾表示選取,在按下【確定】即可刪除,按下【確定】後系統會提示(刪除確
認)。
可搭配【不選】、【全選】、【全不】來管理打勾表示。
36
寶元數控精密股份有限公司
LNC Technology Co., Ltd.
Page 43
z 【更名】
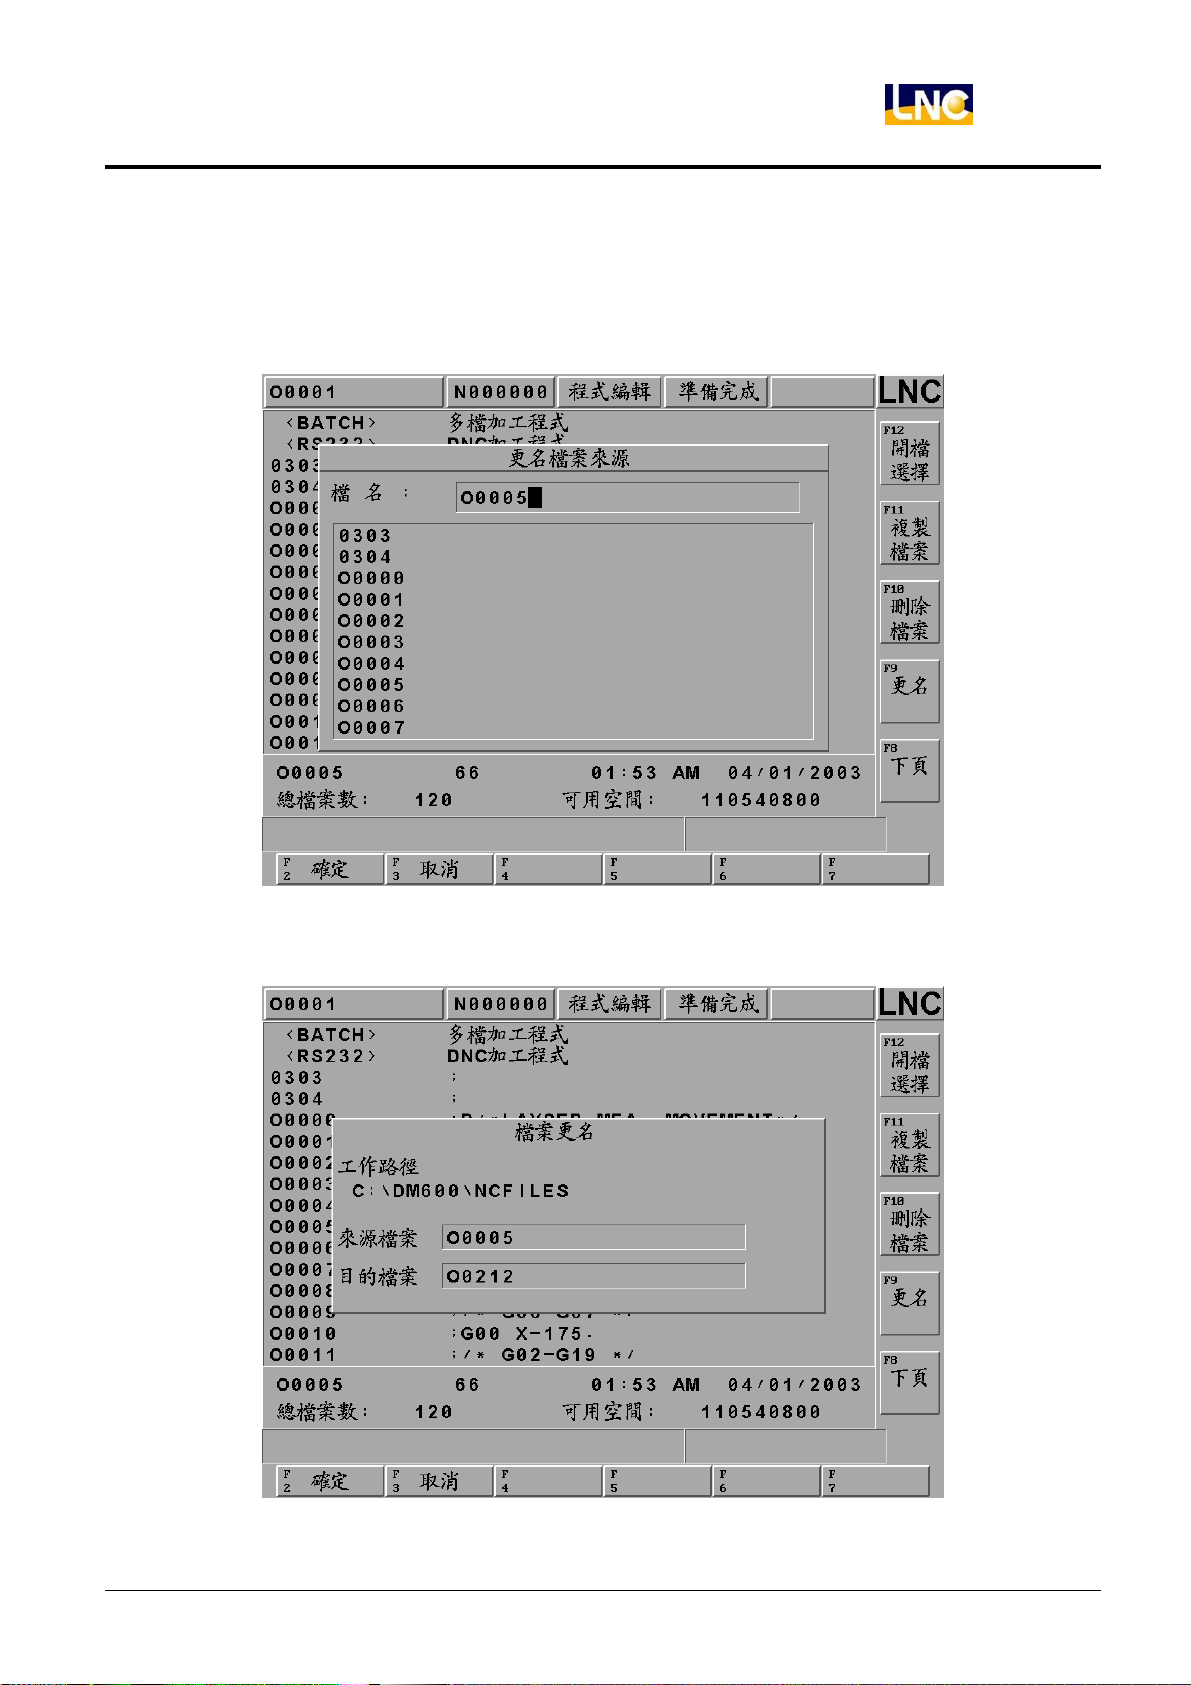
1. 按下更名功能鍵後,螢幕上會出現一個更名檔案來源視窗,可選擇要變更的來源檔名,完成後按下確定
鍵,進入檔案更名視窗。
LNC-M600id
CNC 操作
2. 在更名視窗的可輸入變更後的目的檔名,再按確定進行更名。更名完成後,使用者可以用【檔案總管】
作確認。
寶元數控精密股份有限公司 37
LNC Technology Co., Ltd.
Page 44
LNC-M600id
CNC 操作
z 【設定目錄】
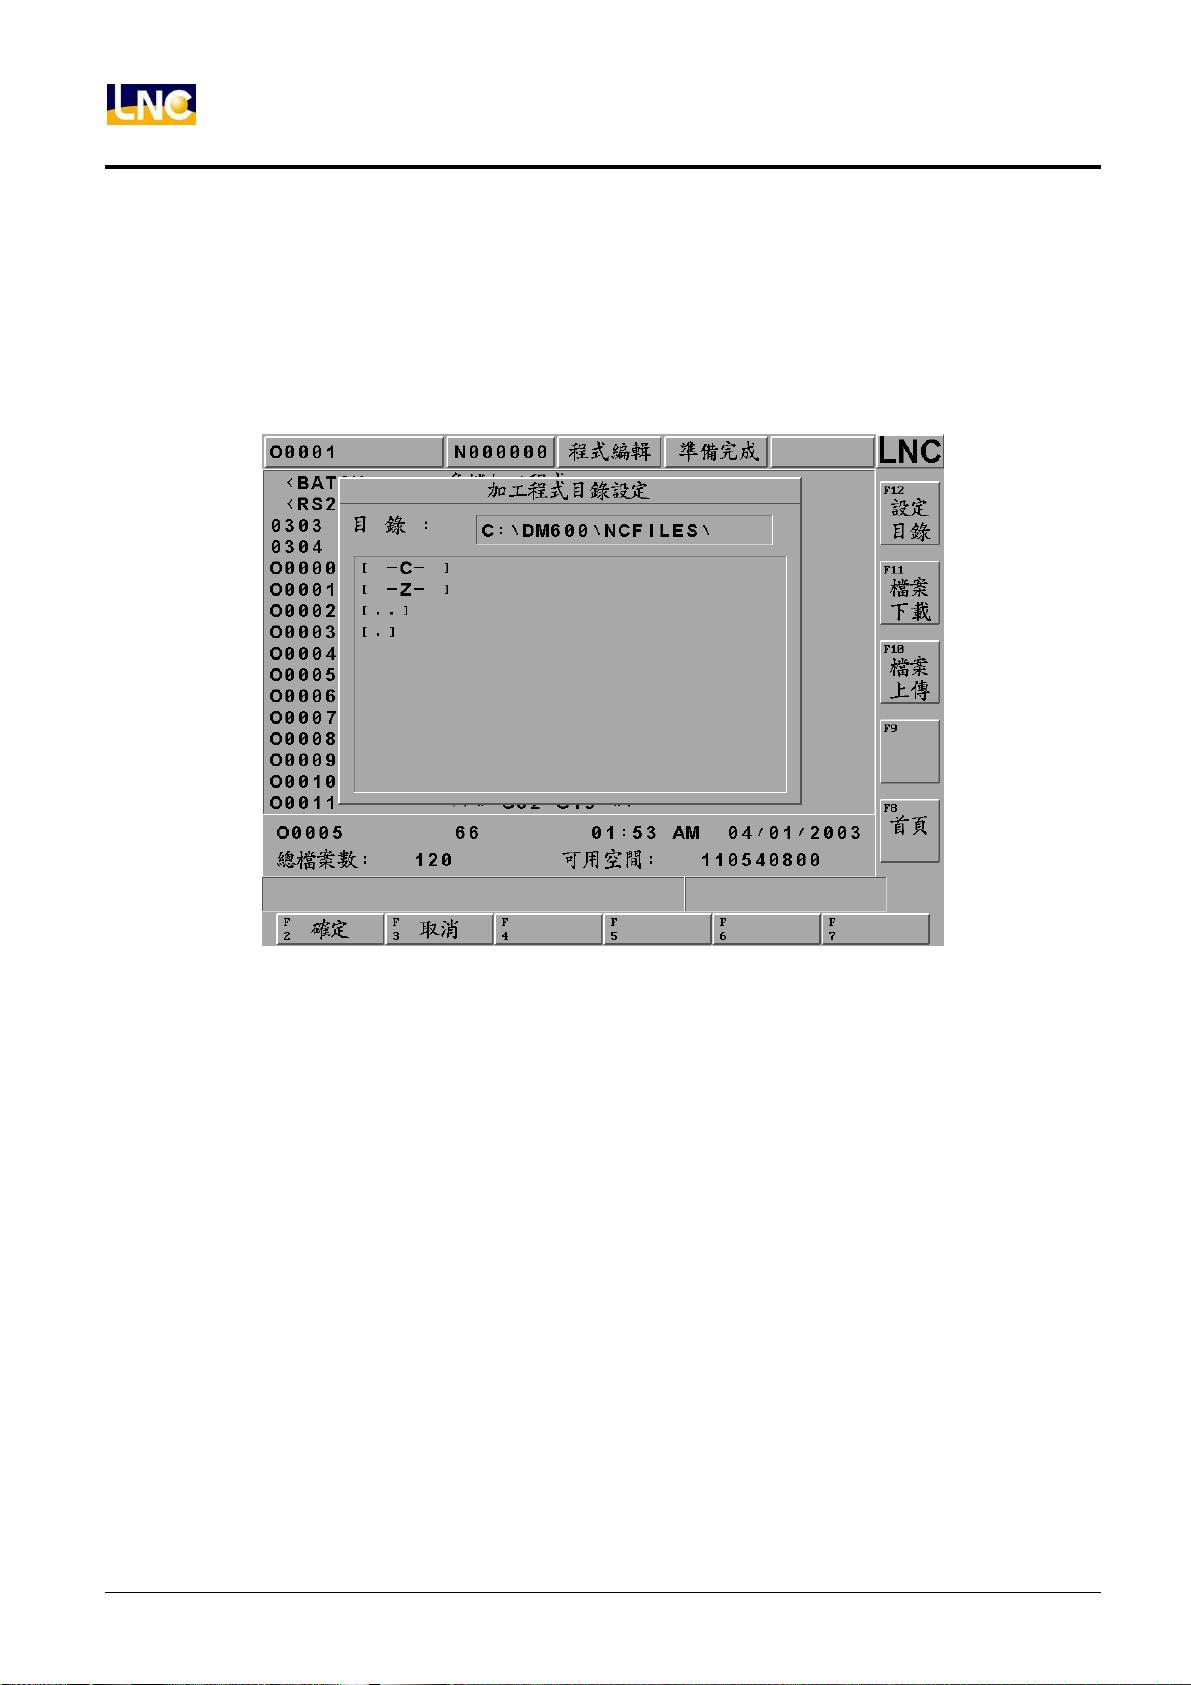
按下此子功能後,螢幕上會出現加工程式目錄設定的對話框,可利用此對話框或直接輸入工作路徑來設定加工
程式的目錄。
注意:不可與現行控制器已使用之目錄名稱重複。
圖 1.4-4 設定加工程式目錄
38
寶元數控精密股份有限公司
LNC Technology Co., Ltd.
Page 45
LNC-M600id
CNC 操作
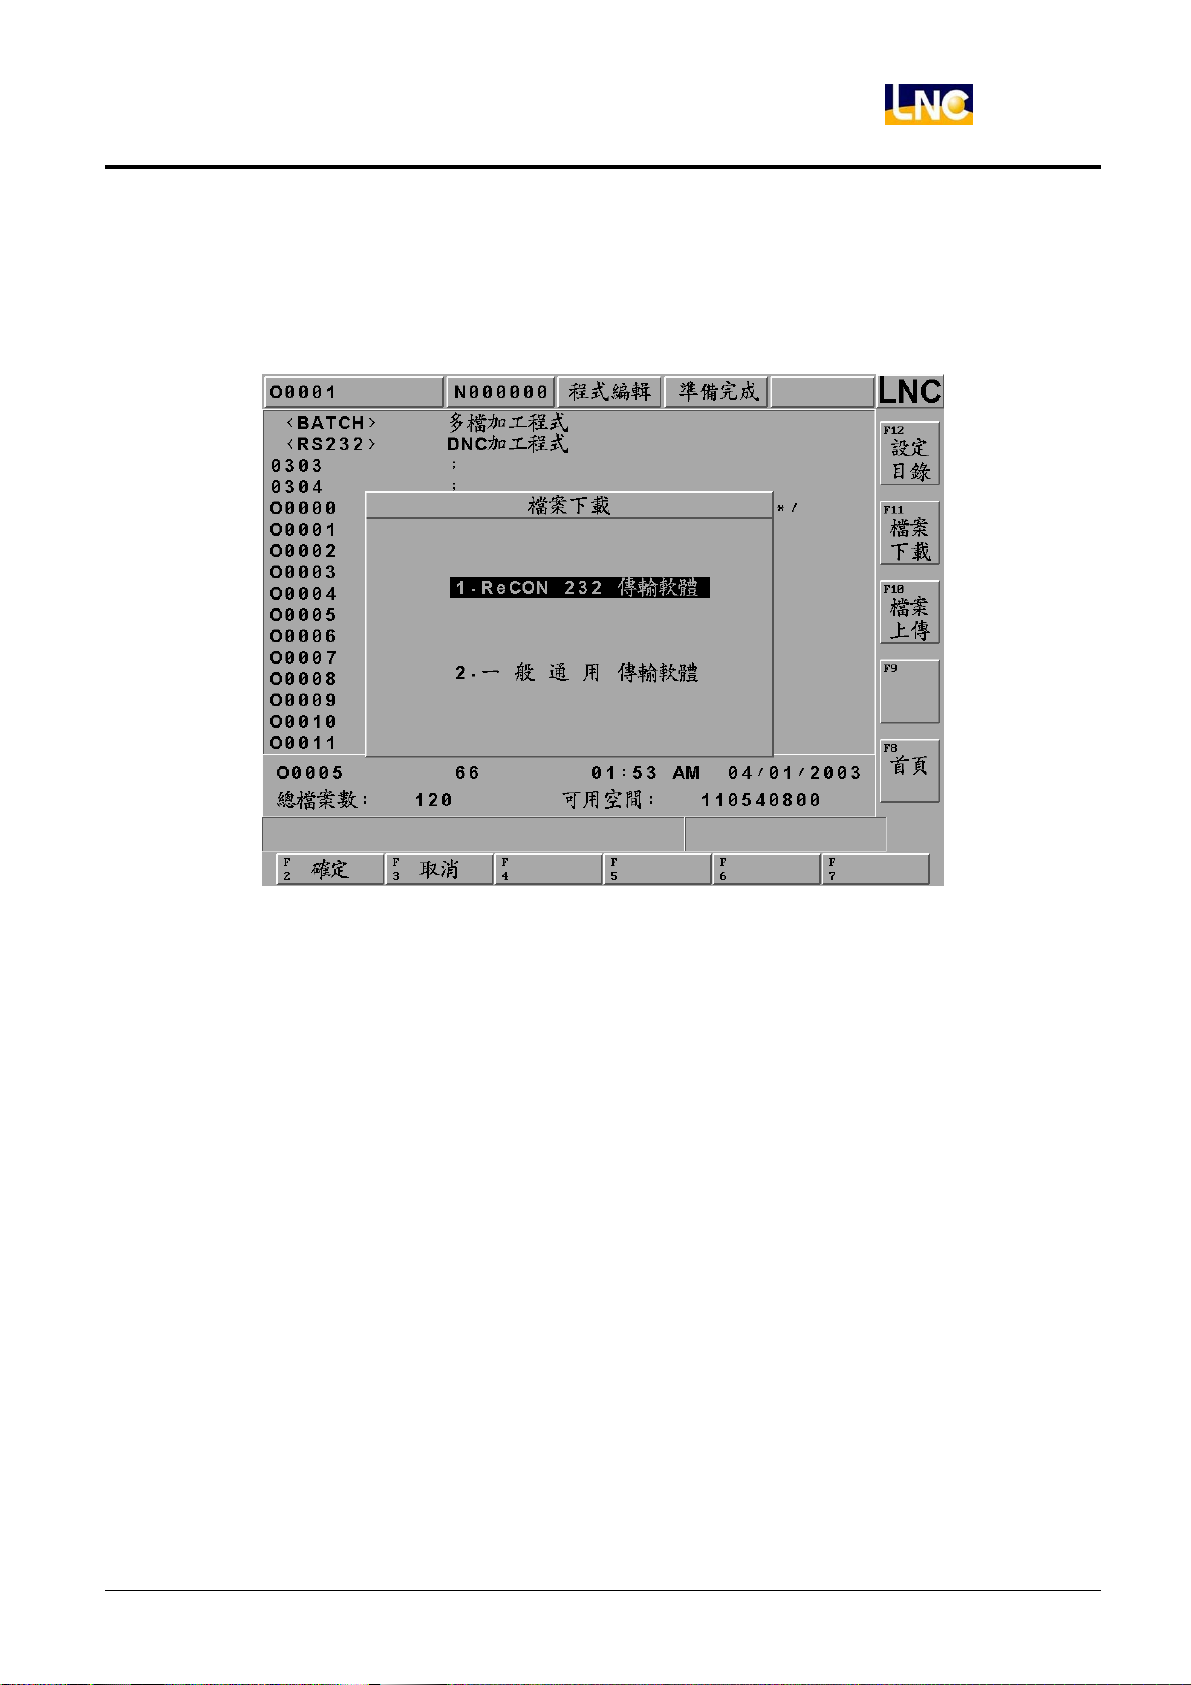
z 【檔案下載】
係指由 PC 端傳輸檔案到 NC 端,同時令 NC 將該檔案儲存於 NC 本身的外部儲存裝置。 注意:
詳細操作說明,請參考
RS232 傳輸軟體使用說明章節。
寶元數控精密股份有限公司 39
LNC Technology Co., Ltd.
Page 46
LNC-M600id
CNC 操作
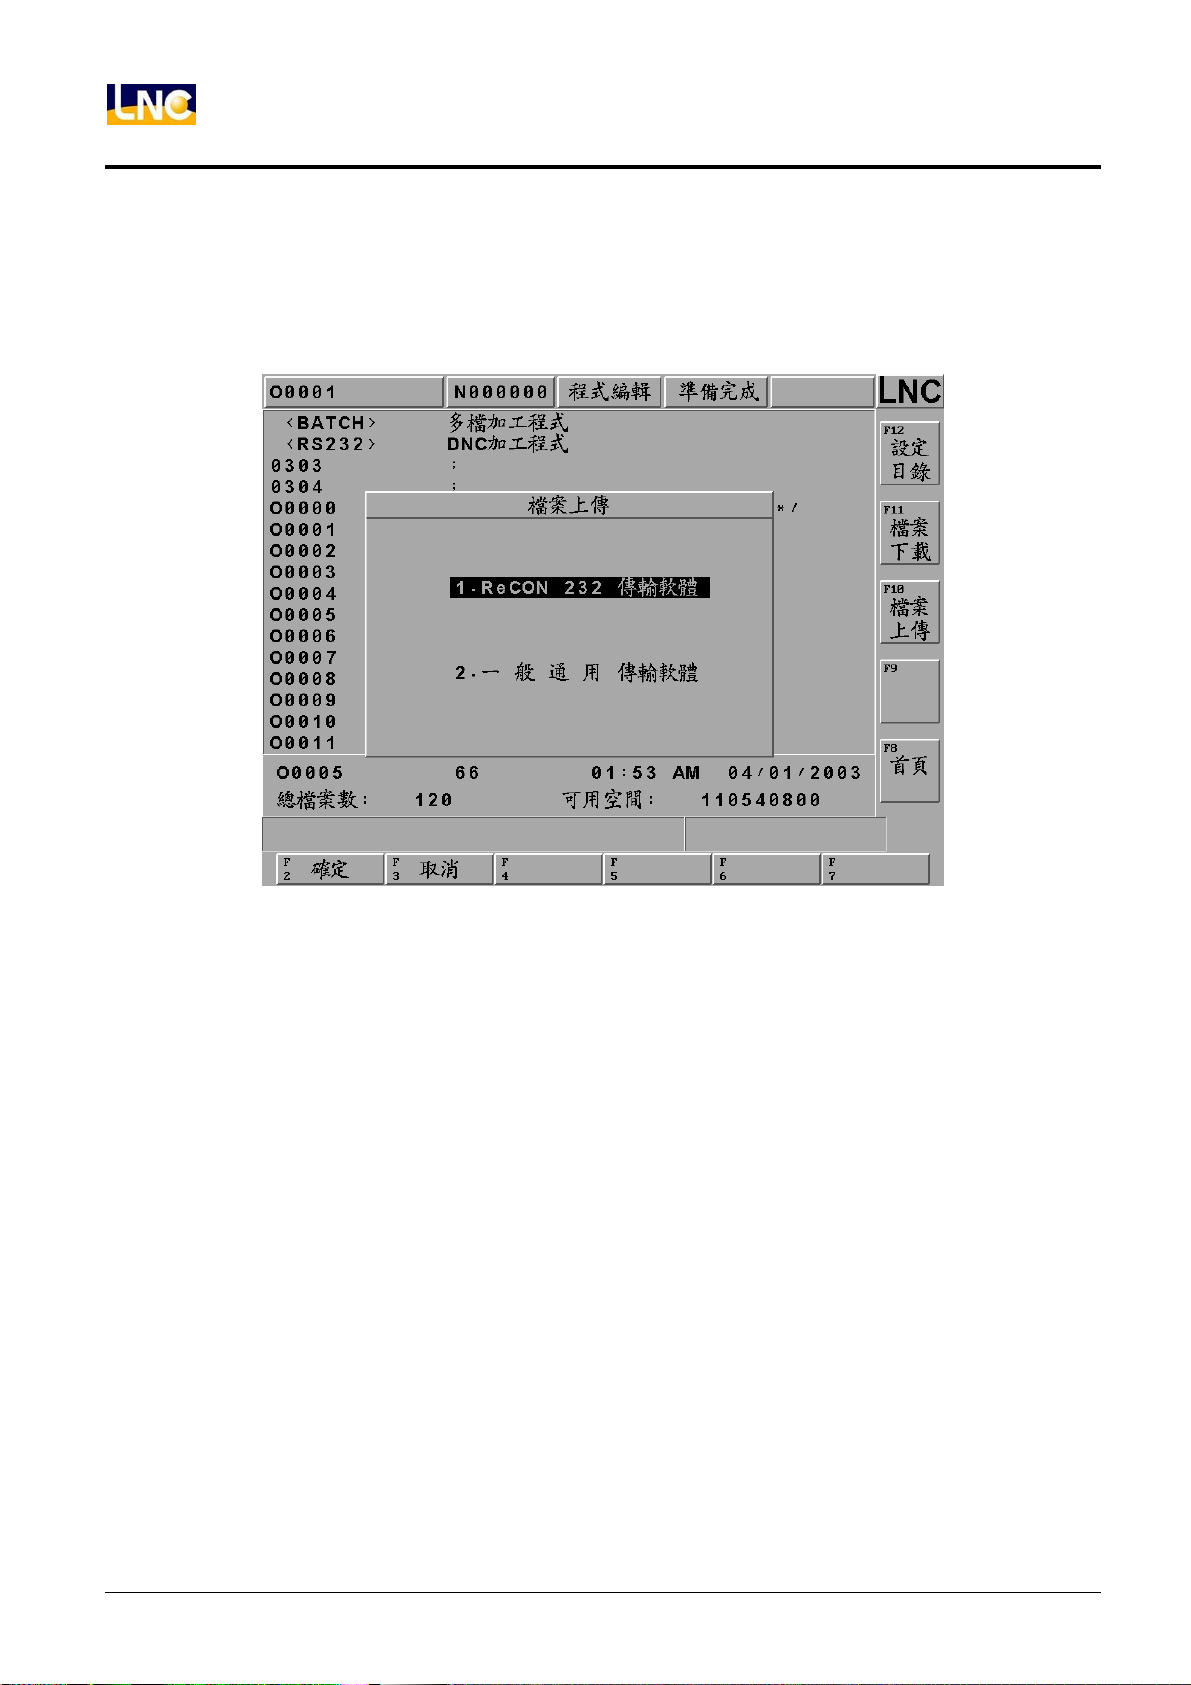
z 【檔案上傳】
係指由 NC 端傳輸檔案到 PC 端,同時令 PC 將該檔案儲存於 PC 本身的外部儲存裝置。
注意:詳細操作說明,請參考 RS232 傳輸軟體使用說明章節。
40
寶元數控精密股份有限公司
LNC Technology Co., Ltd.
Page 47
LNC-M600id
CNC 操作
1.4.2 程式核對
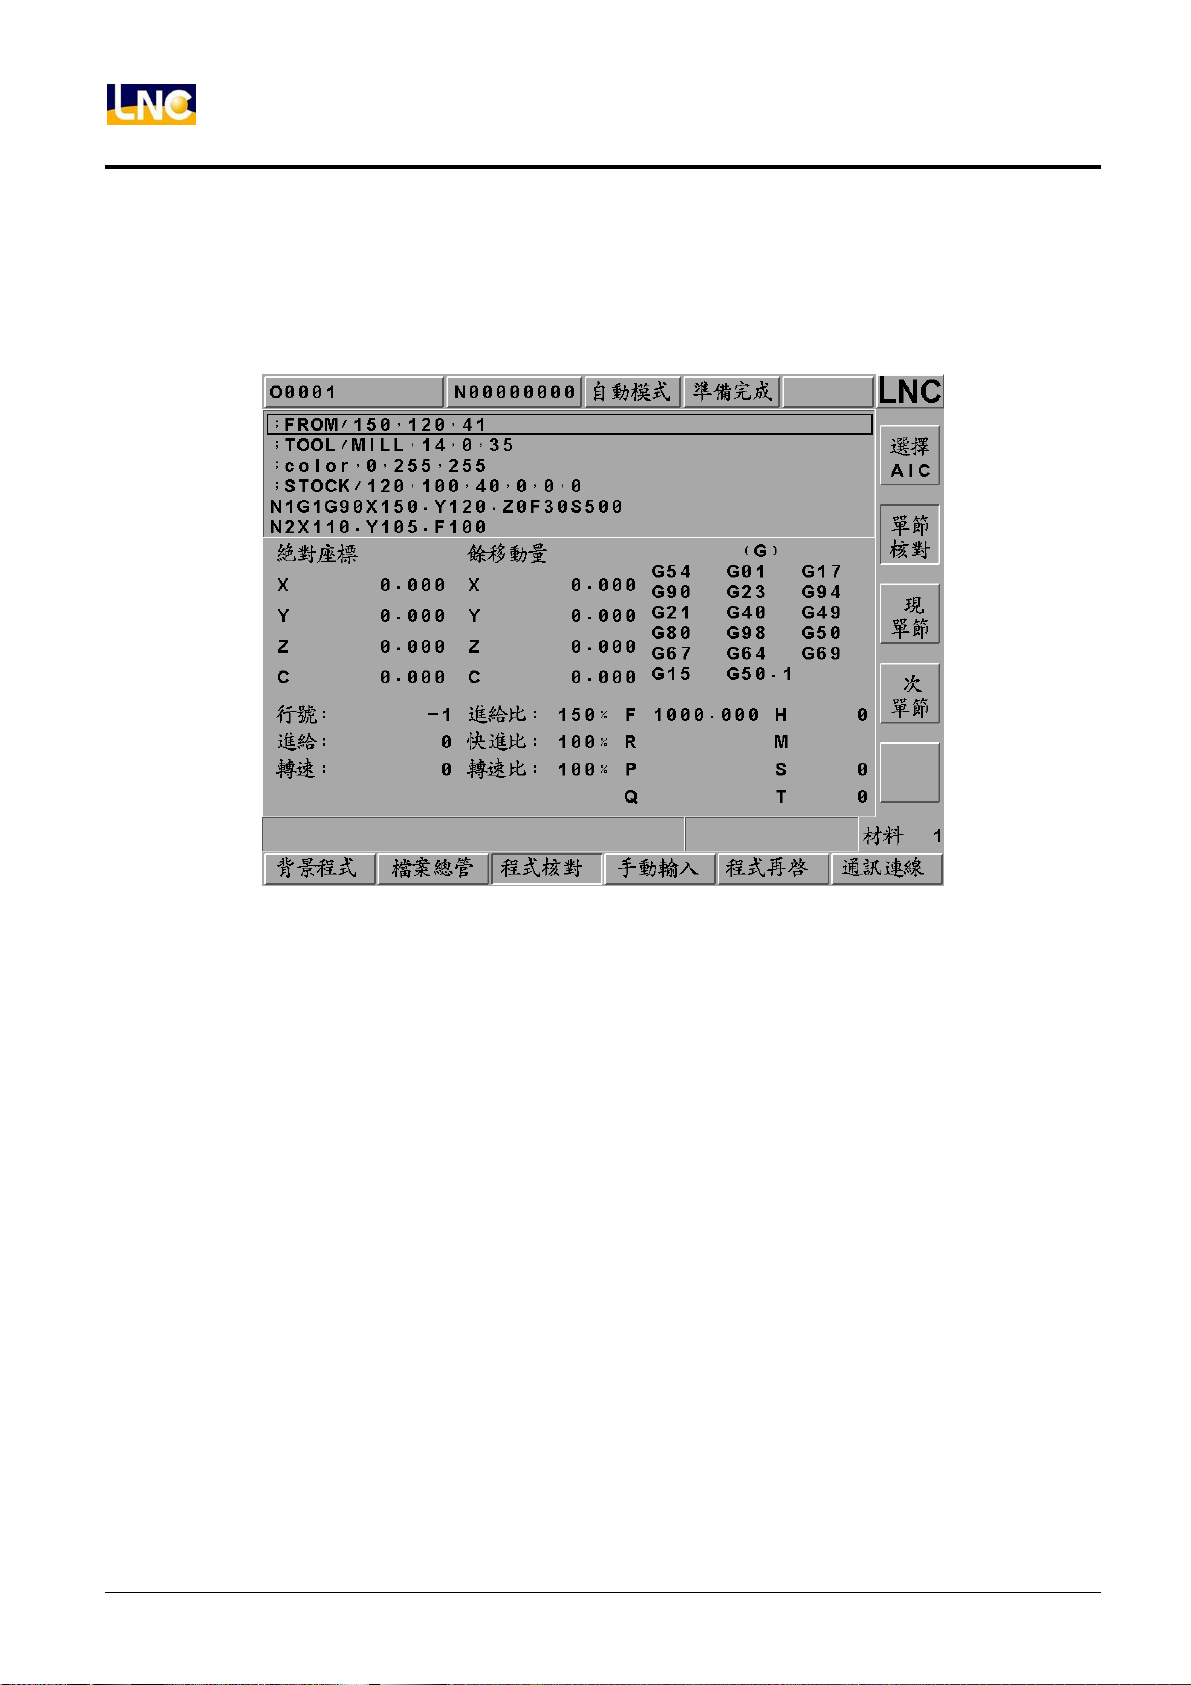
在自動模式下,按下【程式核對】主功能鍵,可進入自動程式核對畫面,右方之子功能鍵提供核對的選項,如下
圖:
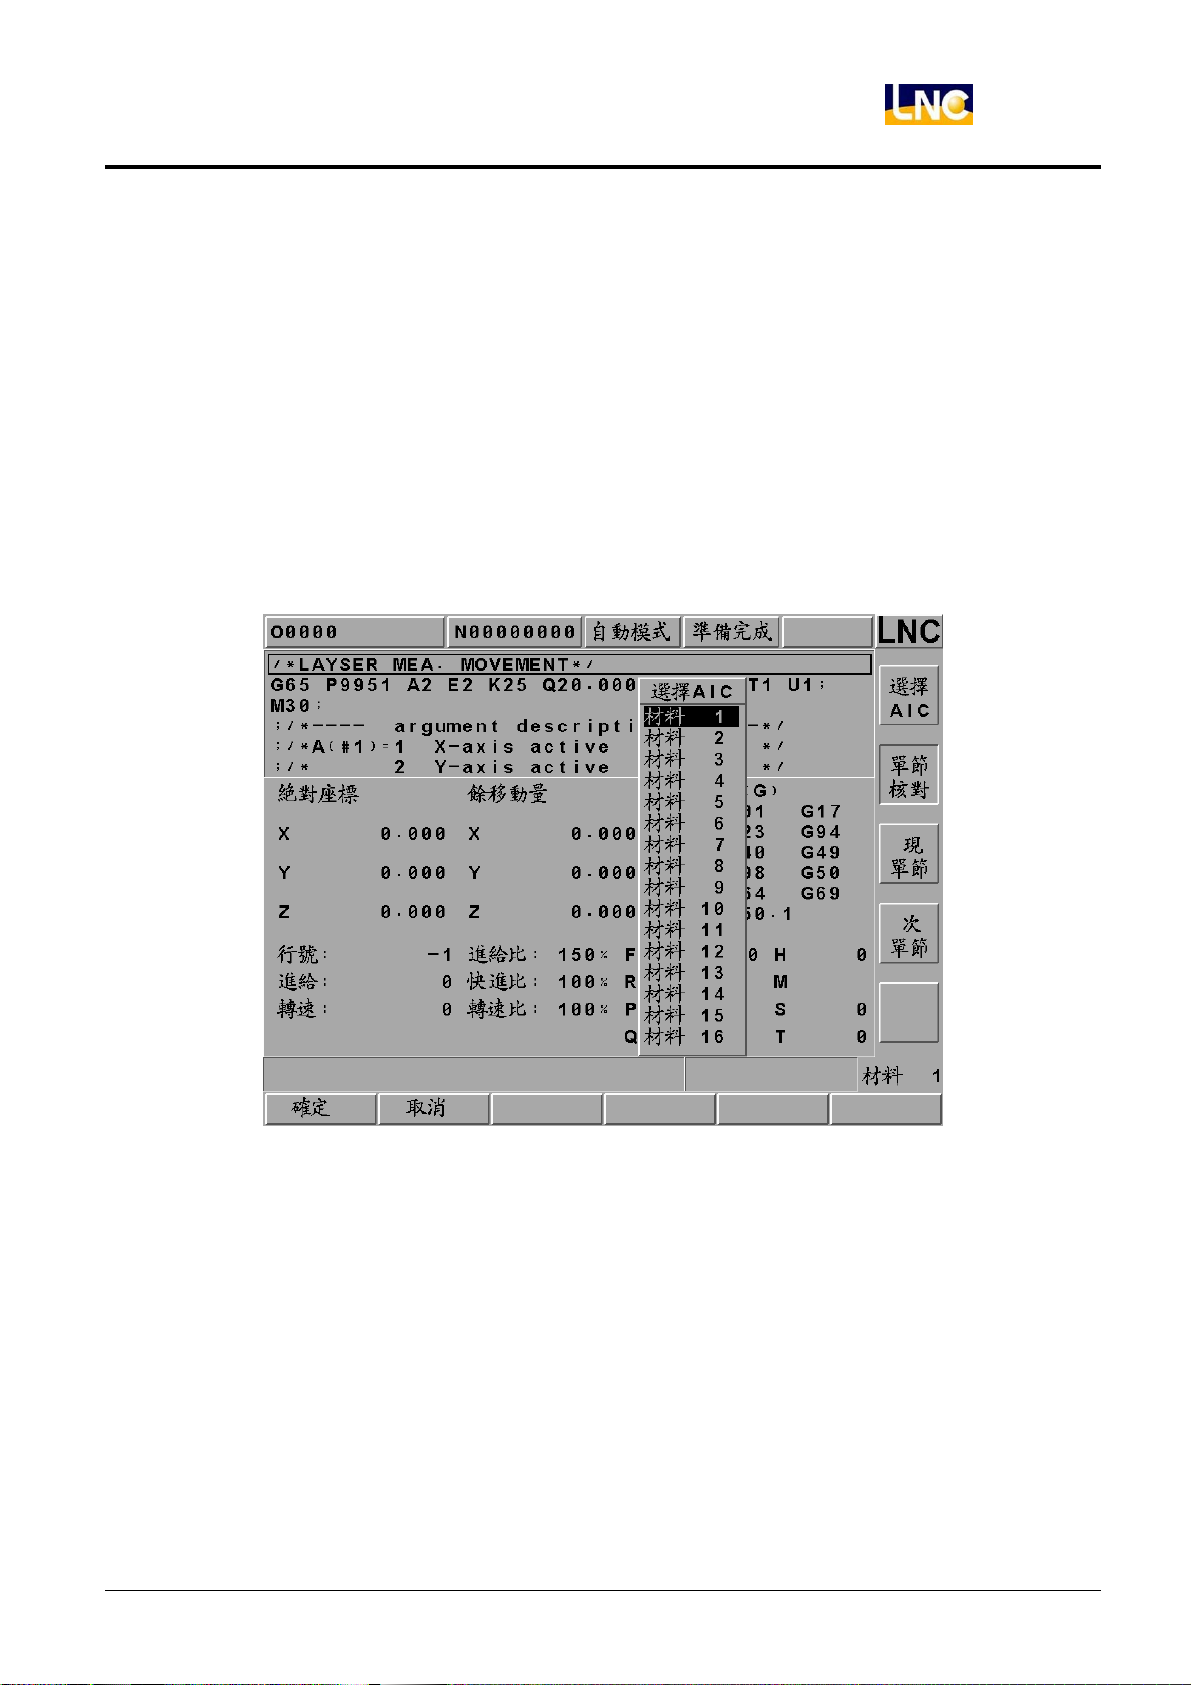
z 【選擇 AIC】
按下該按鍵提供快速【選擇 AIC】參數,使用者可以選擇 【材料 1~ 材料 40】組加工參數,針對不同的需求
來選用,選擇已經設定好的參數,在按下【確認】,此時畫面右下角會出現剛剛所選擇的材料號碼,表示 AIC
選單切換成功,接著就可以執行加工程式。
此時畫面右下角會以跑馬燈方式顯示目前正在執行 (材料 1)。
注意:有關 AIC 相關參數設定相關參數設定請參考後面 1.11.8章節
寶元數控精密股份有限公司 41
LNC Technology Co., Ltd.
Page 48
LNC-M600id
CNC 操作
z 【單節核對】
主螢幕區的上半段顯示程式的內容,而現在執行中的程式會以反白框顯示。下半段則是絕對座標值,餘移動量,
M/S/G/T 碼現值、實際速度顯示等。
42
寶元數控精密股份有限公司
LNC Technology Co., Ltd.
Page 49
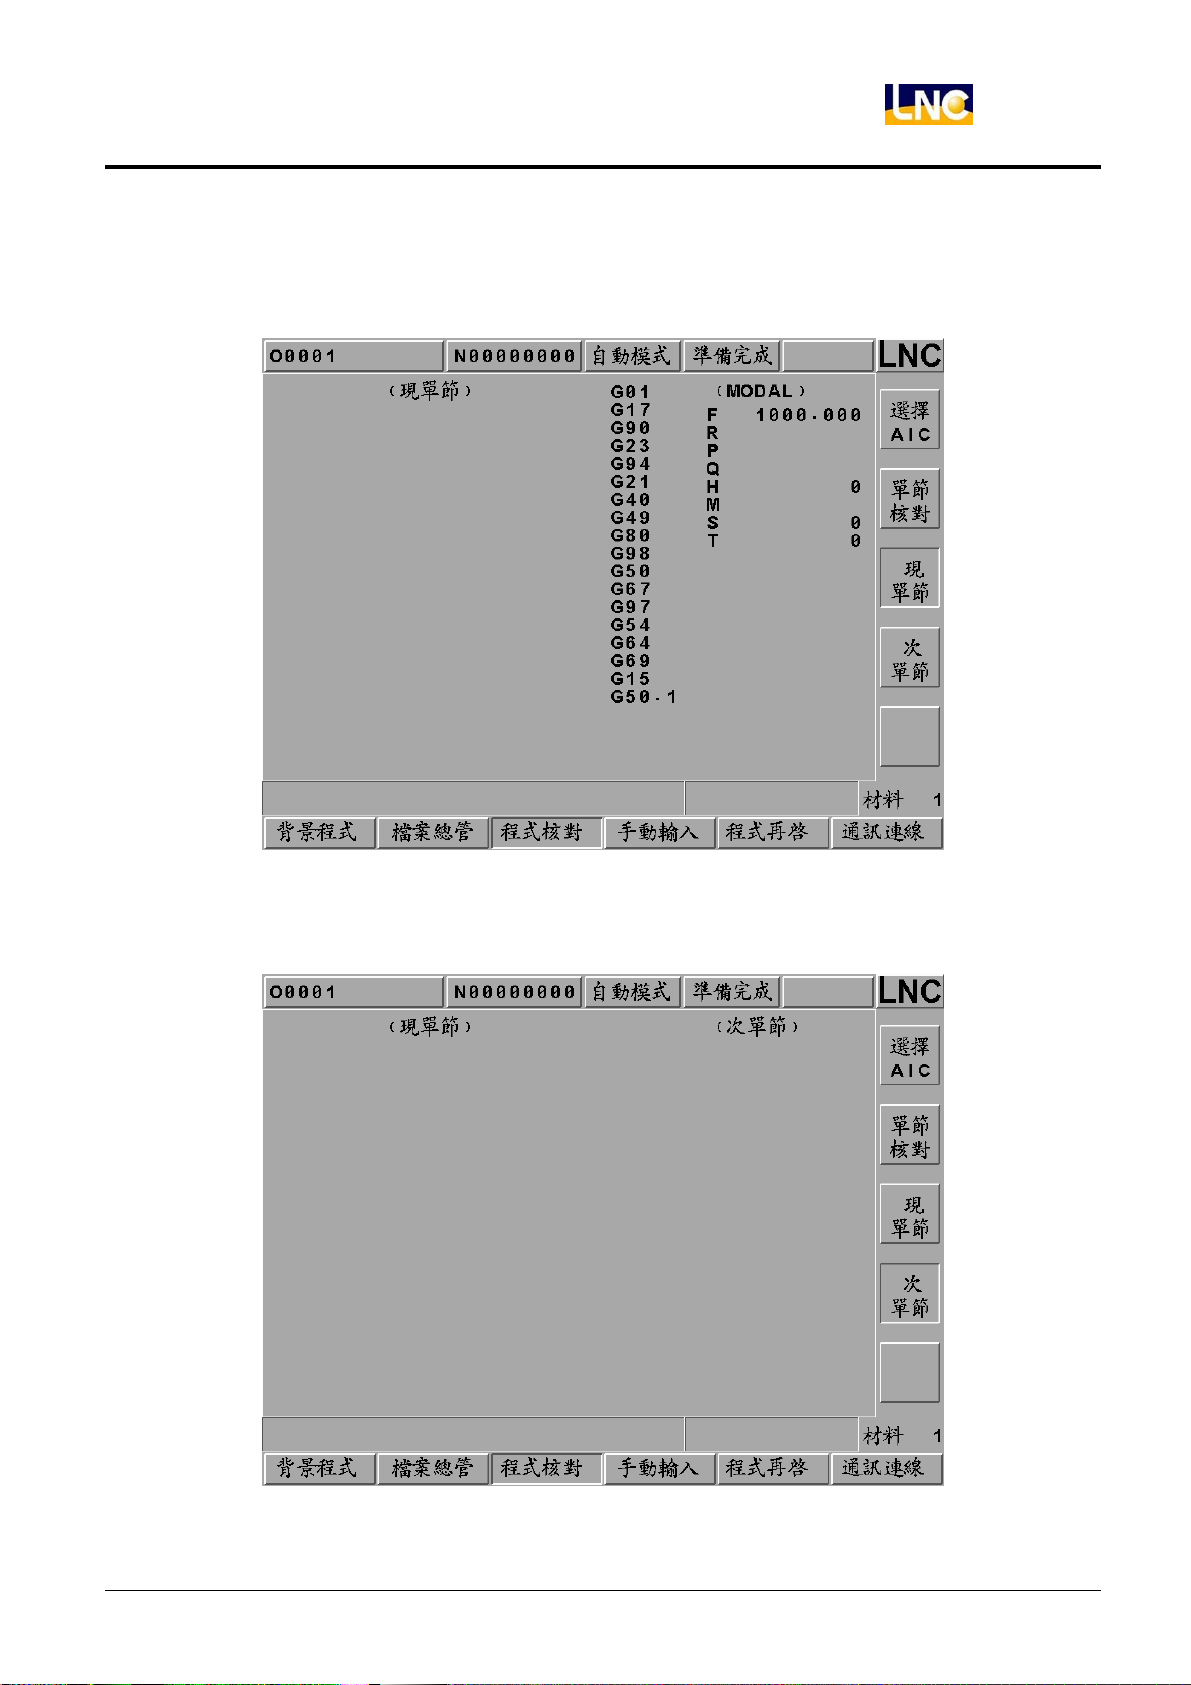
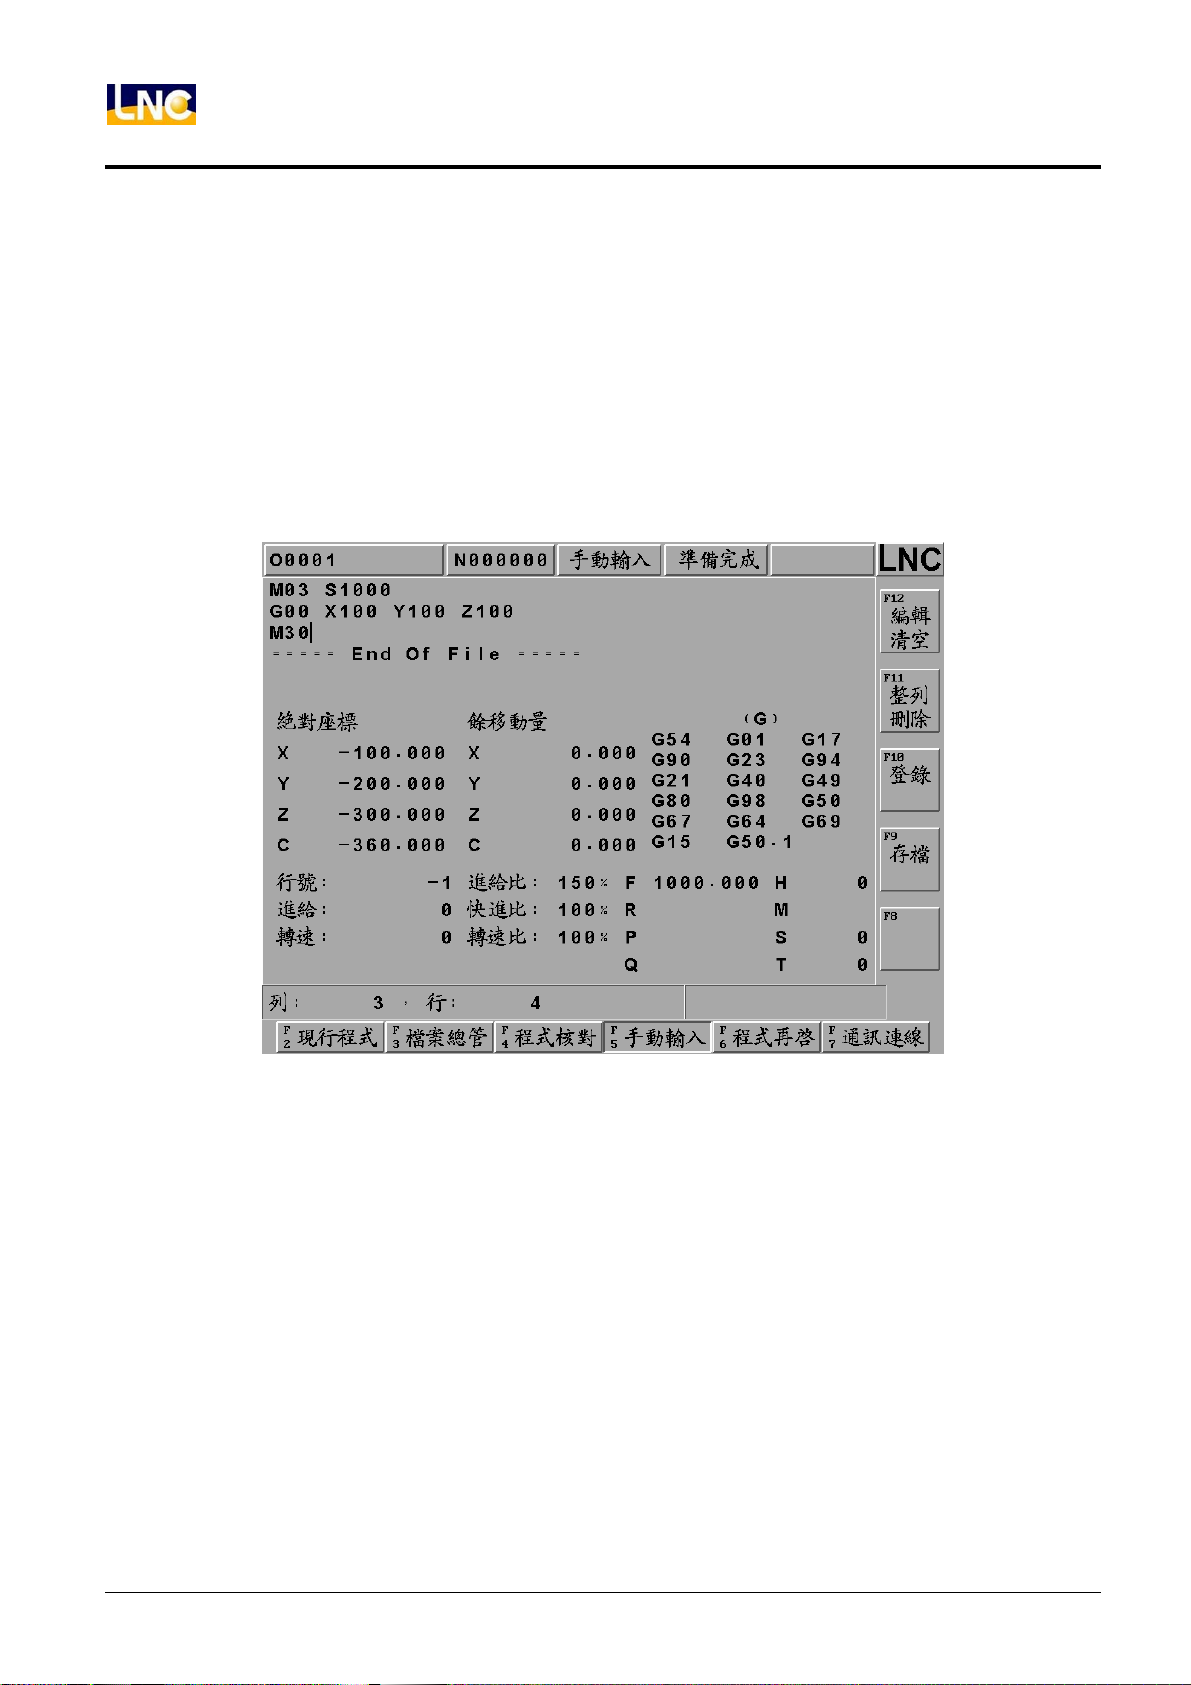
z 【現單節】
顯示現在執行單節的資訊。
LNC-M600id
CNC 操作
z 【次單節】
顯示下一單節的資訊。
寶元數控精密股份有限公司 43
LNC Technology Co., Ltd.
Page 50
LNC-M600id
CNC 操作
1.4.3 手動輸入
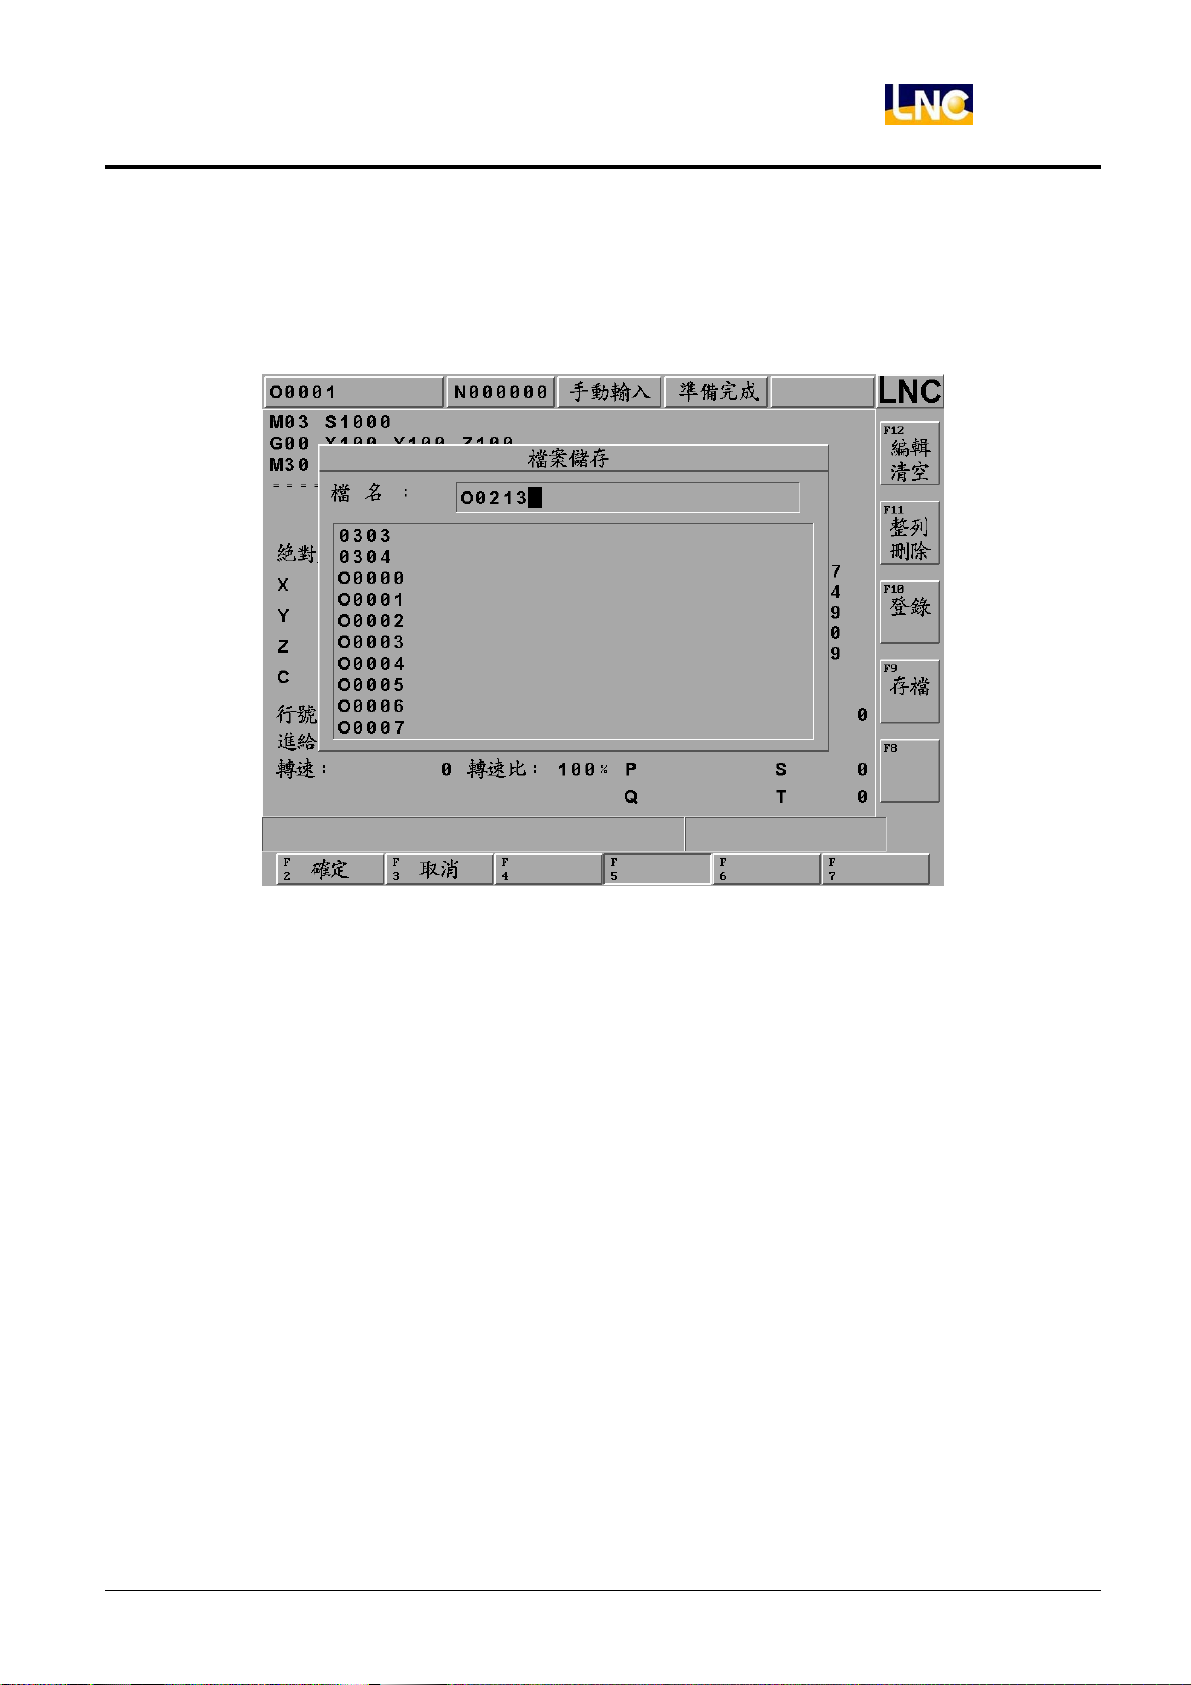
在手動輸入模式下,按下【手動輸入】主功能鍵,可進入 MDI 畫面如下圖,在此畫面下,可以直接執行所輸入的
單節程式,系統也提供使用者輸入多行程式,稱為多行 MDI。
操作方式為,使用者鍵入動作指令,按下【登錄】後,這指令將會出現在主螢幕區的左半部,然後按下啟動(Cycle
Start)鍵,此指令將立即被執行,並顯示相關的資訊。
以這種方式來做測試動作,一方面比較安全,另一方面也節省時間。
操作方式也提供【編輯清空】、【整列刪除】,增加操作之便利性。
44
寶元數控精密股份有限公司
LNC Technology Co., Ltd.
Page 51
LNC-M600id
CNC 操作
z 【存檔】
當使用者在 MDI 功能下鍵入動作多行指令後,可按下【存檔】並在對話框輸入欲儲存之檔名,即可將 MDI 之
檔案儲存。
寶元數控精密股份有限公司 45
LNC Technology Co., Ltd.
Page 52
LNC-M600id
CNC 操作
程式再啓
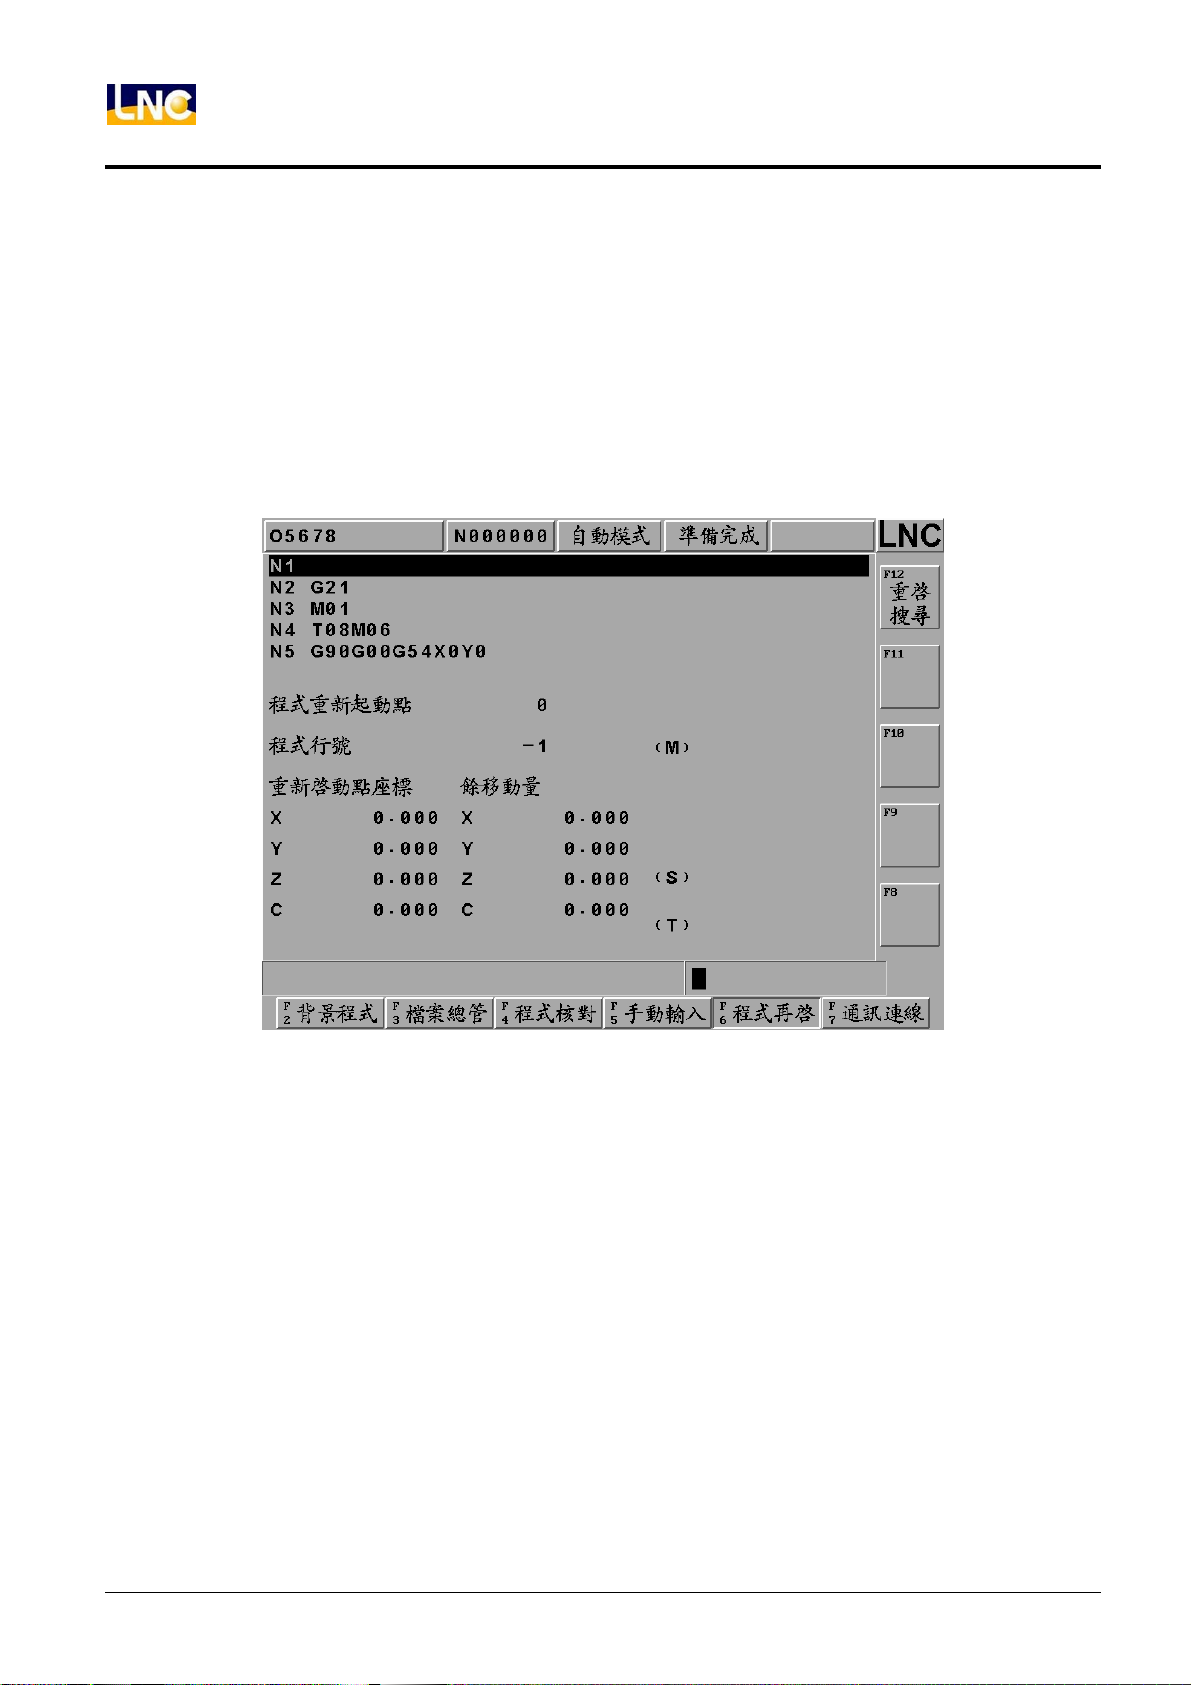
當程式加工的過程中發生刀具毀損或緊急停止或其它情形因而加工程序中斷時,此功能可搜尋程式的中斷點(單節
序號或程式行號),重新啟動加工程序,亦可做為程式的快速檢查功能。
注意:設定程式再啟動做法,將系統參數 650 號設定為 1,使用程式再啟動第二做法(呼叫 O9888)
程式重新啟動點:
z 允許輸入限制:
當 NC 為[自動模式]且[準備完成]時,即可在輸入列輸入要搜尋程式重新啟動點。
46
寶元數控精密股份有限公司
LNC Technology Co., Ltd.
Page 53
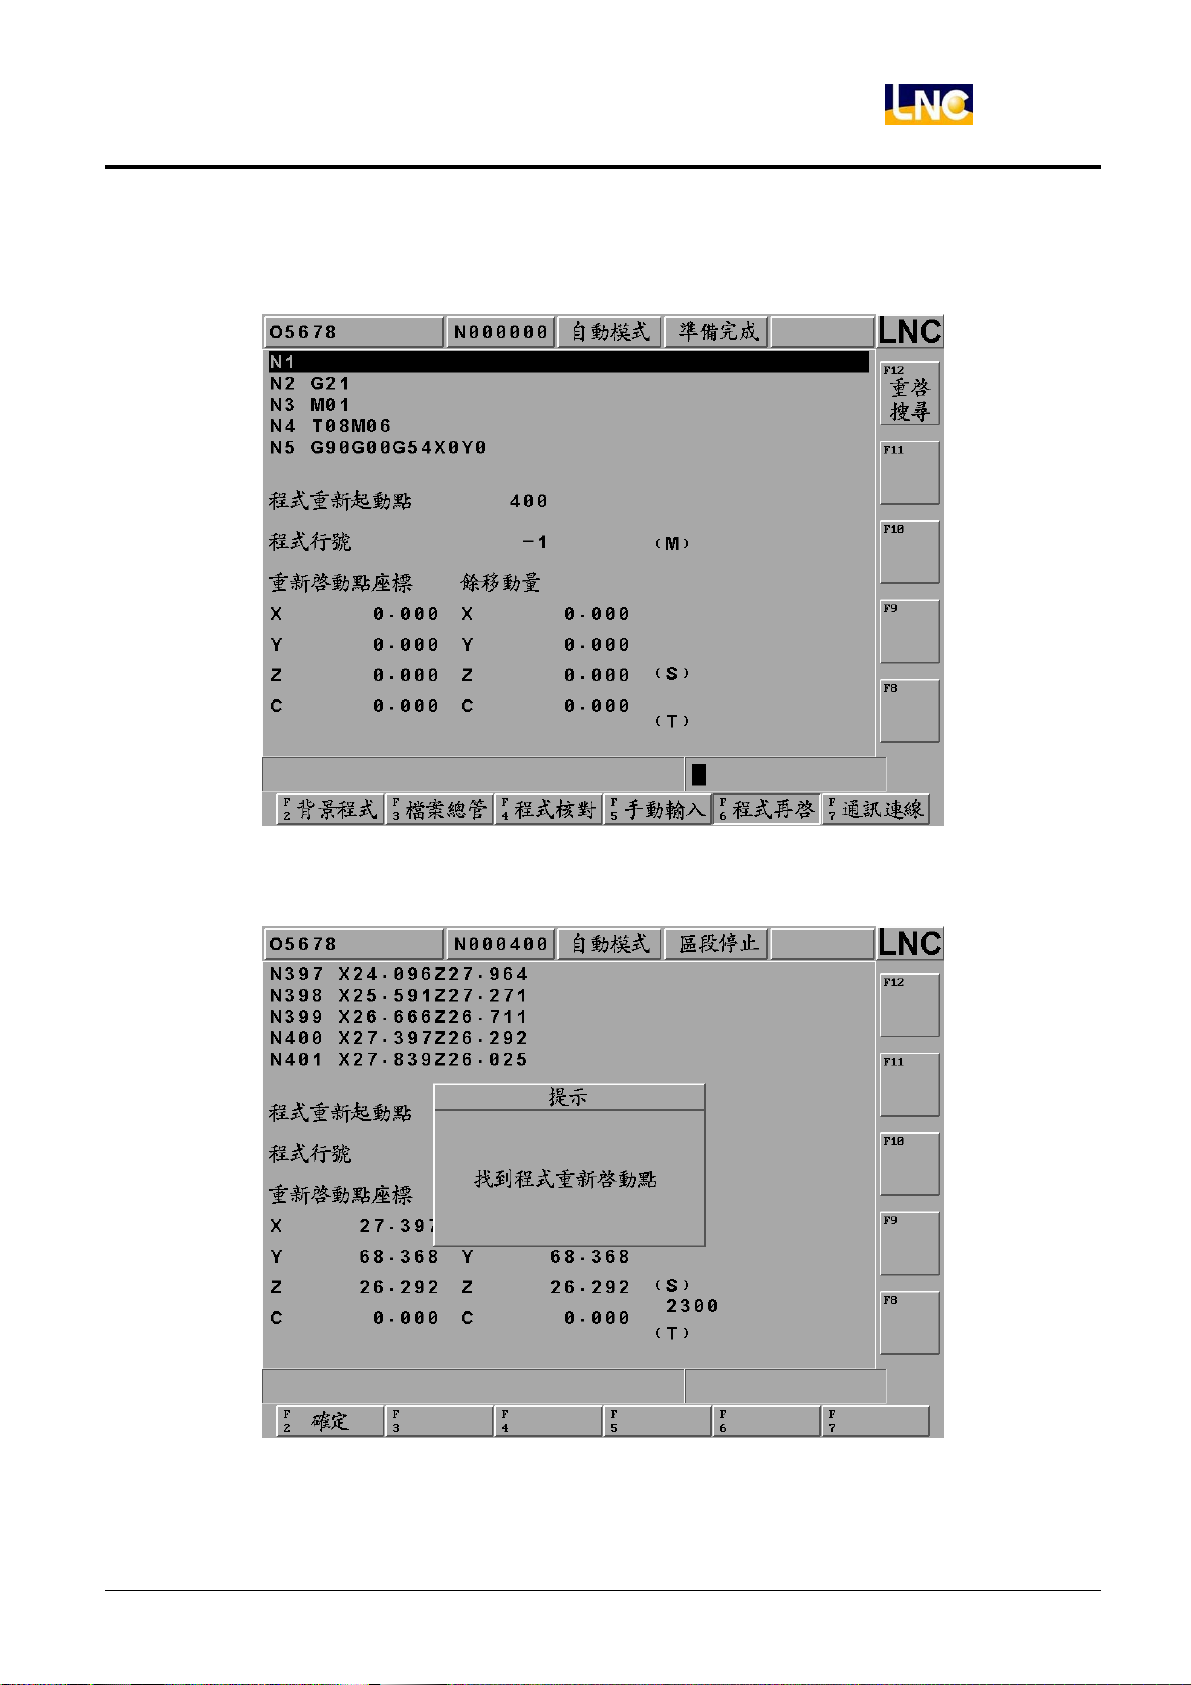
程式行號搜尋:
輸入欲重新啟動的“程式行號”(例如:400)按下「確定,」押下【重啟搜尋】功能鍵。
LNC-M600id
CNC 操作
則 NC 由目前的加工程式檔的第一行程式開始搜尋,直到程式行號為“400”號時彈出找到程式重新起動點的提
示視窗,完成重新起動點的搜尋。
註:加工副程式或 MACRO 的行號,不列入搜尋範圍。
寶元數控精密股份有限公司 47
LNC Technology Co., Ltd.
Page 54
LNC-M600id
CNC 操作
單節序號搜尋:
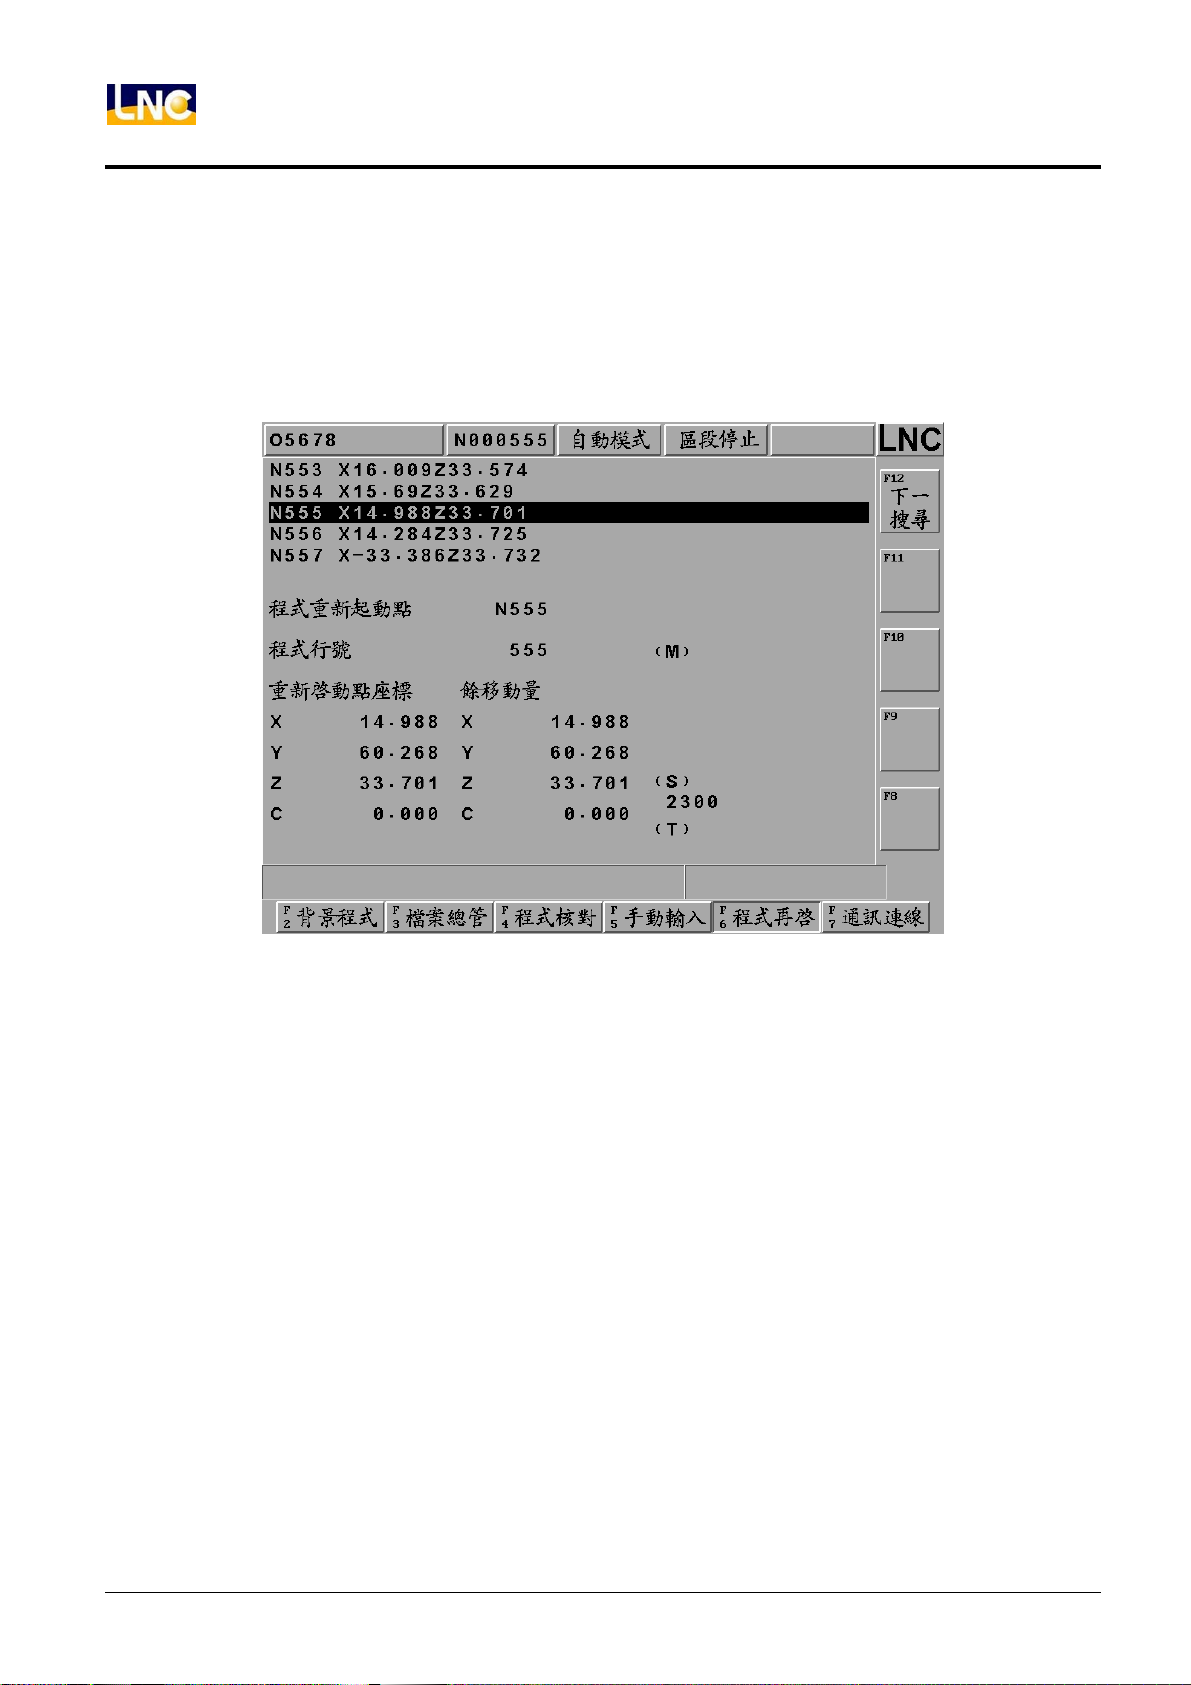
輸入欲重新啟動的“單節序號”(例如:N555),押下“重啟點搜尋”功能鍵,則 NC 由目前的加工程式檔的第一行
程式開始搜尋,當搜尋到程式中(含加工副程式及 MACRO)的“單節序號”和輸入值相同時,彈出找到程式重新
起動點的提示視窗,若搜尋到的現單節就是程式重啟點,使用者即可進行下一步的操作,若現單節不是要重新
啟動的單節,使用者可再押下[下一搜尋]功能鍵,尋找下一個符合條件的單節。
註:在 canned cycle 內的單節序號不列入搜尋。
如當輸入的格式不是程式行號或是單節序號時,NC 在提示列顯示“格式錯誤”。
如輸入的行號或輸入的單節序號在主程式中搜尋不到時,NC 會彈出[找不到程式重新啟動點]訊息提示視窗。
1. 程式行號:顯示主程式現單節(光棒位置)的行號。
2. 重新啟動點座標:押下[重啟搜尋]功能鍵,在找到重新啟動點後,顯示“程式重啟點”位置之絕對座標。
3. 餘移動量:押下[重啟搜尋]功能鍵,在找到重新啟動點後,顯示刀具由目前位置移至“重新啟動點”所要移
動的距離。
4. (M):押下[重啟搜尋]功能鍵,在找到重新啟動點後,會依程式碼搜尋的順序,提示出最新指定的 14 個 M
碼。
在程式再啟動的搜尋過程中,如找 M99(主程式循環切削),則 NC 會程式結束,並離開程式再啟動
的搜尋動作。
在程式再啟動的搜尋過程中,NC 會顯示最新指定的 14 個 M 碼,但不包含系統使用的 M 碼,如
M00(程式暫停),M01(選擇暫停),M02(程式結束),
M30(程式結束並返回程式頭),M98(呼叫副程
式),M99(返回主程式),呼叫巨集程式的 M 碼。
48
寶元數控精密股份有限公司
LNC Technology Co., Ltd.
Page 55
LNC-M600id
CNC 操作
5. (S):押下[重啟搜尋]功能鍵,在找到重新啟動點後,會依程式碼搜尋的順序,提示出最新指定的 S 碼。
6. (T):押下[重啟搜尋]功能鍵,在找到重新啟動點後,會依程式碼搜尋的順序,提示出最新指定的 2 個 T
碼。
[重啟搜尋]功能鍵:
當使用者已由輸入列輸入要搜尋的重新啟動點時,再押下此功能鍵,NC 即開始進行搜尋的動作,進人程式再啟動
的操作程序。
在搜尋的過程中不可進行模式切換,但如在搜尋的過程中發生模式切換動作時,NC 會等找到重啟點並進入區段停
止後,再進行模式的切換動作。
啟動加工(Cycle Start):
在程式再啟動操作程序中,執行啟動加工(Cycle Start)時,會先確認各伺服軸的實際位置是否已在“重新啟動點”的
位置上(各軸無餘移動量),如 NC 已在“重新啟動點”的位置上,NC 會從重新啟動點處開始加工。
如押下啟動加工(Cycle Start)未在“重新啟動點”位置上,則 NC 不會進行加工動作。
離開程式再啟動的操作程序:下列的情形下系統將離開程式再啟動的操作程序。
1. 找到重新啟動點,且各軸回到重啟點位置(各軸無餘移動量)時,押下 Cycle Start 進行加工後,完成程式再啟動
的操作程序。
2. 押下“RESET”鍵,離開程式再啟動的操作程序,NC 清除已搜尋資料。
3. 當系統切換至原點模式,且執行回原點動作時,立即離開程式再啟動的操作程序。
寶元數控精密股份有限公司 49
LNC Technology Co., Ltd.
Page 56
LNC-M600id
CNC 操作
1.4.4 通訊連線(RS232)
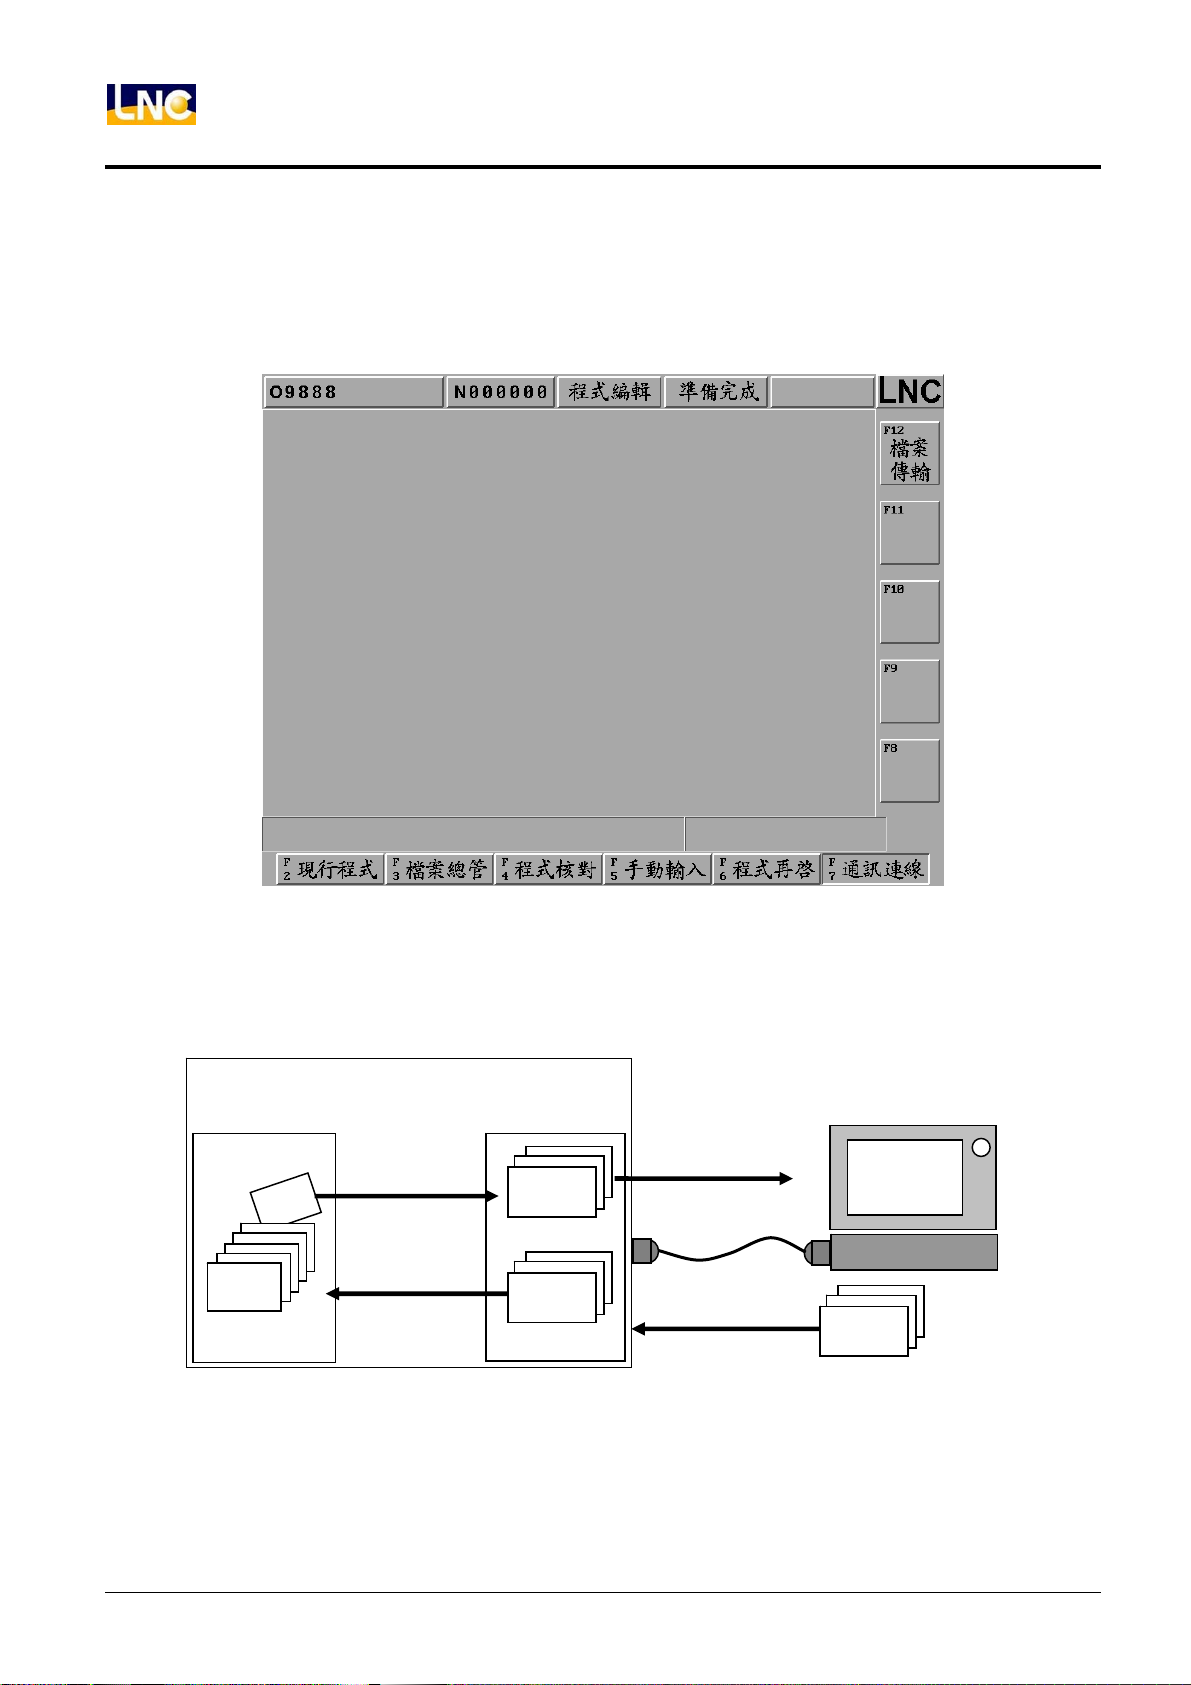
在編輯模式下,【通訊連線】功能可達到控制器與其他 PC 之間的檔案傳送或接收。子功能鍵【檔案傳輸】操作及
說明如下:
圖 1.4-5 通訊連線主畫面
CNC 端
儲存裝置
MMI
PC 端
[傳送]
[開檔]
檔案
檔案
[存檔]
檔案
檔案
[RS232]
圖 1.4-6 控制器與 PC 之間的檔案傳送接收示意圖
50
寶元數控精密股份有限公司
LNC Technology Co., Ltd.
Page 57
LNC-M600id
CNC 操作
z 【檔案傳輸】
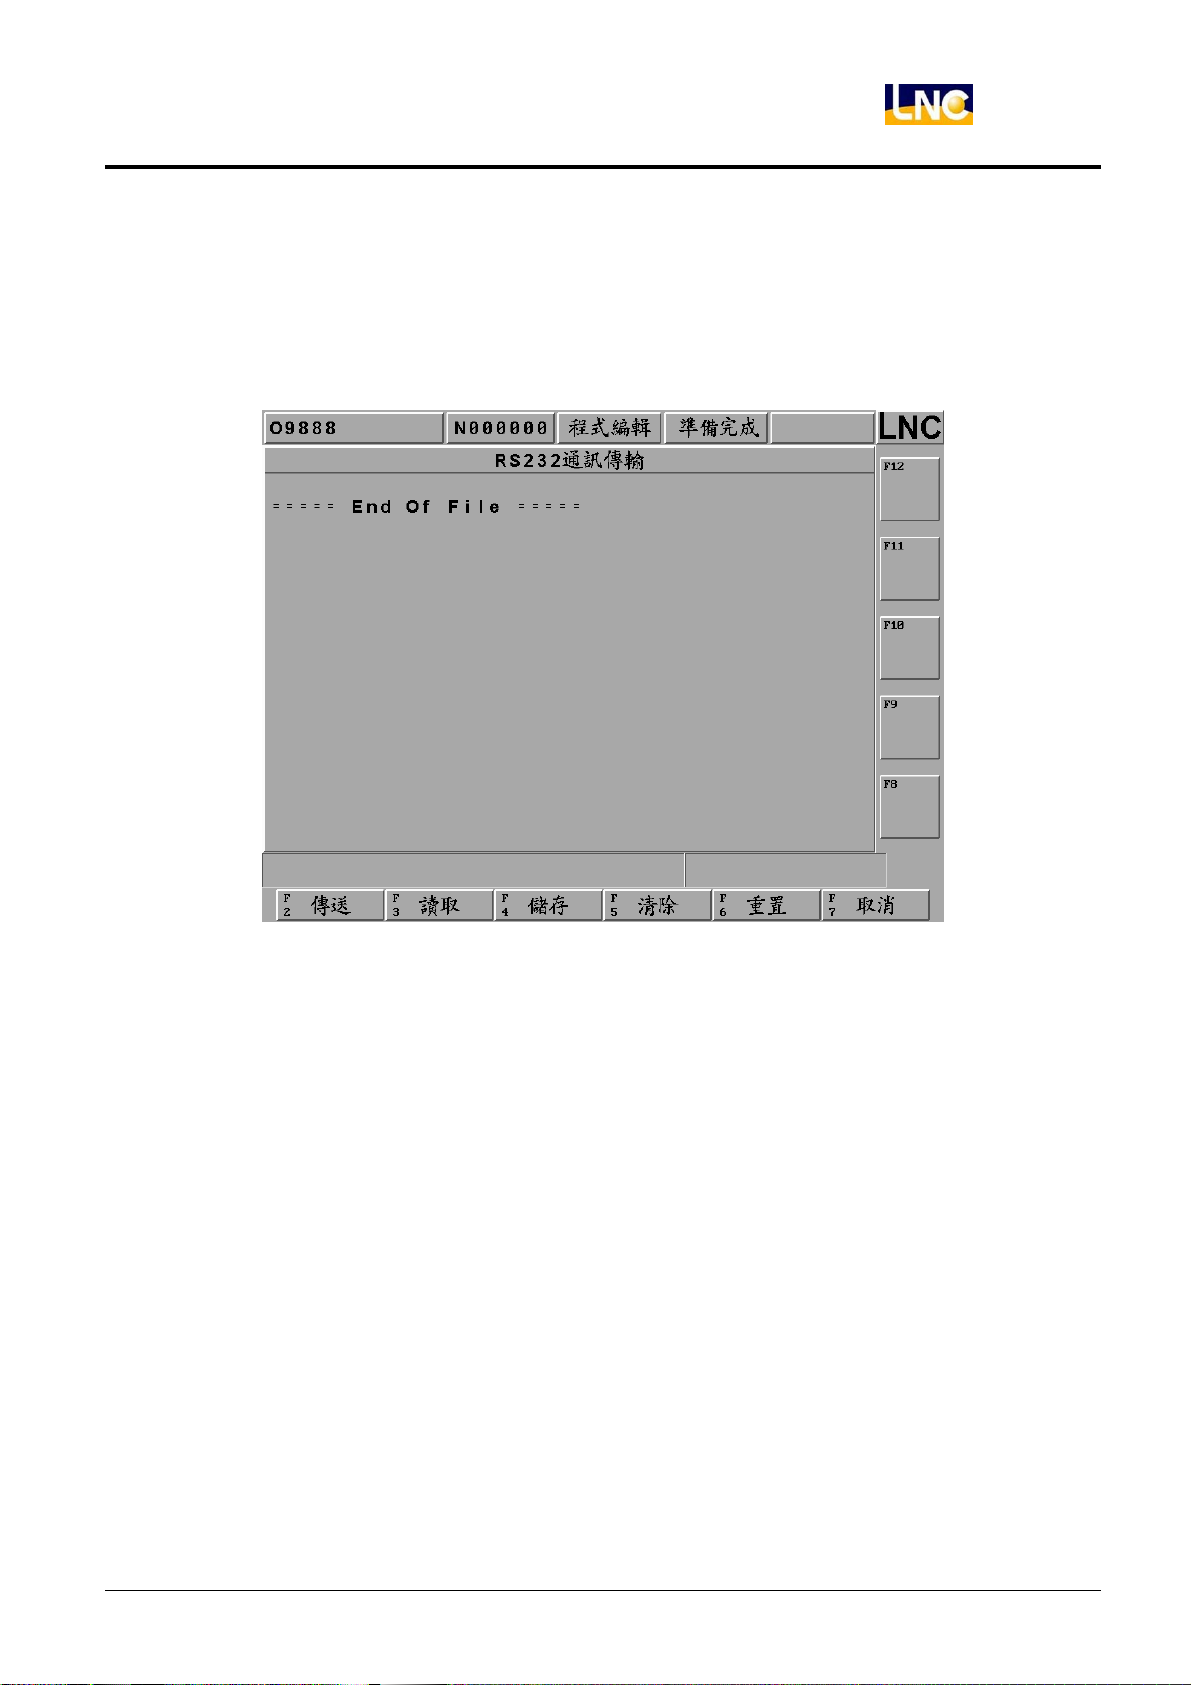
在此畫面中可進行 RS-232 的檔案傳送,讀取,儲存,重置等操作。在使用 RS232 功能前,請確認硬體接線
是否正確,且 RS232 通訊協定之設定與遠端裝置取得一致。
圖 1.4-7 檔案傳輸主畫面
【傳送】按下傳送鍵時,出現檔案選擇的視窗,選擇所要傳送的檔案後,再按下確定鍵即可將檔案經由 RS232
傳送出去,如下圖。
【讀取】若要從 PC 端取得資料,必須先按下此功能鍵,讓系統準備接收資料,PC 端才能開始傳輸。
【儲存】當外部傳入一個程式檔案到控制器的 RS232 視窗中後,再按下此鍵可選擇或直接輸入檔案的儲存路
徑和檔名。
【清除】放棄並清除在視窗中的程式檔案。
【重置】放棄檔案傳輸,並重新設定通訊協定,建立 RS232 連線。
注意:詳細操作說明,請參考
RS232 傳輸軟體使用說明章節。
寶元數控精密股份有限公司 51
LNC Technology Co., Ltd.
Page 58
LNC-M600id
CNC 操作
1.5 補正機能(OFFSET)
按<OFFSET>進入補正機能畫面,【刀具補正】、【溫昇補償】、【巨集變數】、【座標系】、【刀具登錄】。操作者可在
手動資料輸入模式且機械準備完成狀態時修改這些設定。
1.5.1 刀具補正
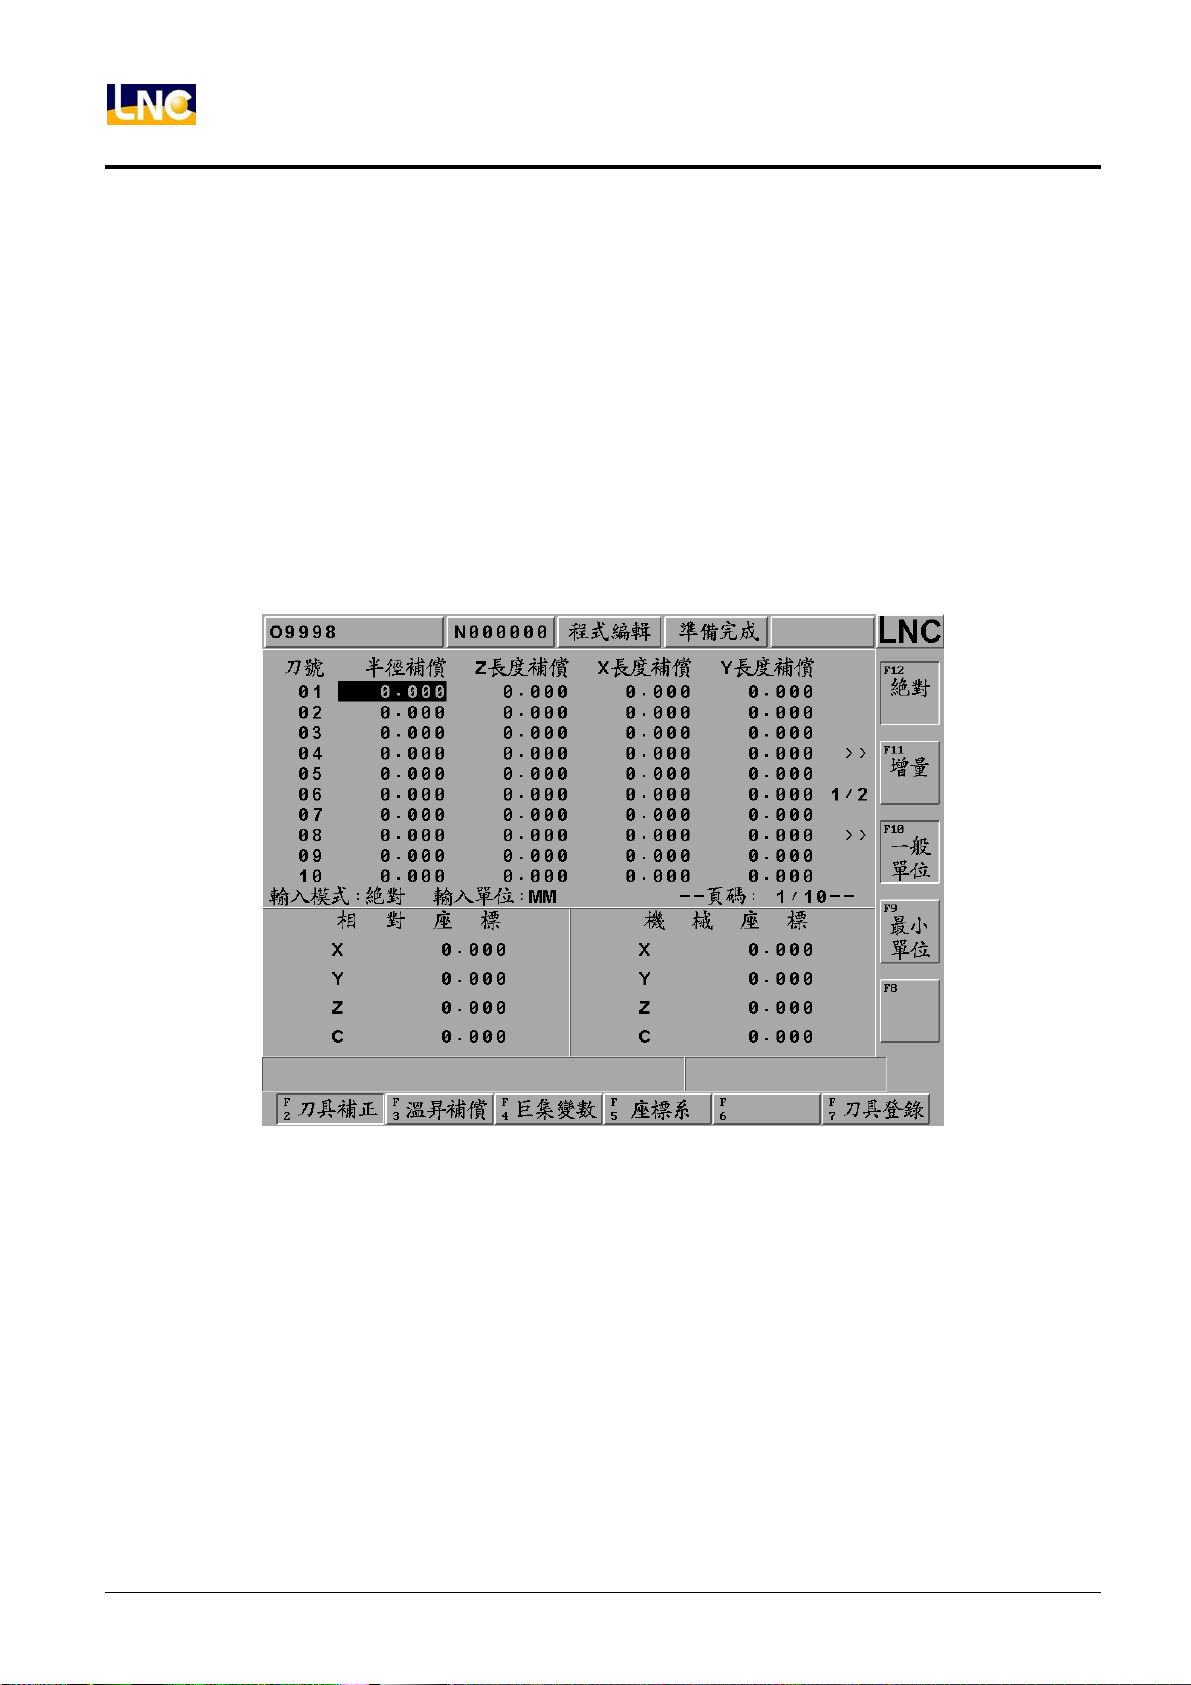
按【刀具補正】鍵可進入以下畫面,並且可在 MDI 模式下手動資料輸入。
1. 刀具補正總共提供 99 組設定,利用<PAGE↓>、<PAGE↑>可切換設定畫面。
2. 移動游標光棒到欲設定的組號上,在資料輸入列輸入設定值,再按下<INPUT>即可寫入控制器。
3. 每次在工件程式中使用一刀具補正號碼時,絕對座標將隨著刀具補正值而變化,其值為
絕對座標值 = 機械座標值–外部偏移–G54~G59 偏移–(刀具外形補正值+刀具磨耗補正值)
圖 1.5-1 刀具補正畫面
【絕對】採用絕對值設入,例如原本數值 0.500,輸入-0.1,該欄位顯示-0.100。
【增量】採用增量值設入,例如原本數值 0.500,輸入-0.1,該欄位顯示 0.400。
【一般單位】數值的單位採用一般單位設入,例如原本數值 0.500,輸入 1,該欄位顯示 1.000。
【最小單位】數值的單位採用最小單位設入,例如原本數值 0.500,輸入 1,該欄位顯示 0.001。
52
寶元數控精密股份有限公司
LNC Technology Co., Ltd.
Page 59
LNC-M600id
CNC 操作
1.5.2 溫昇補償
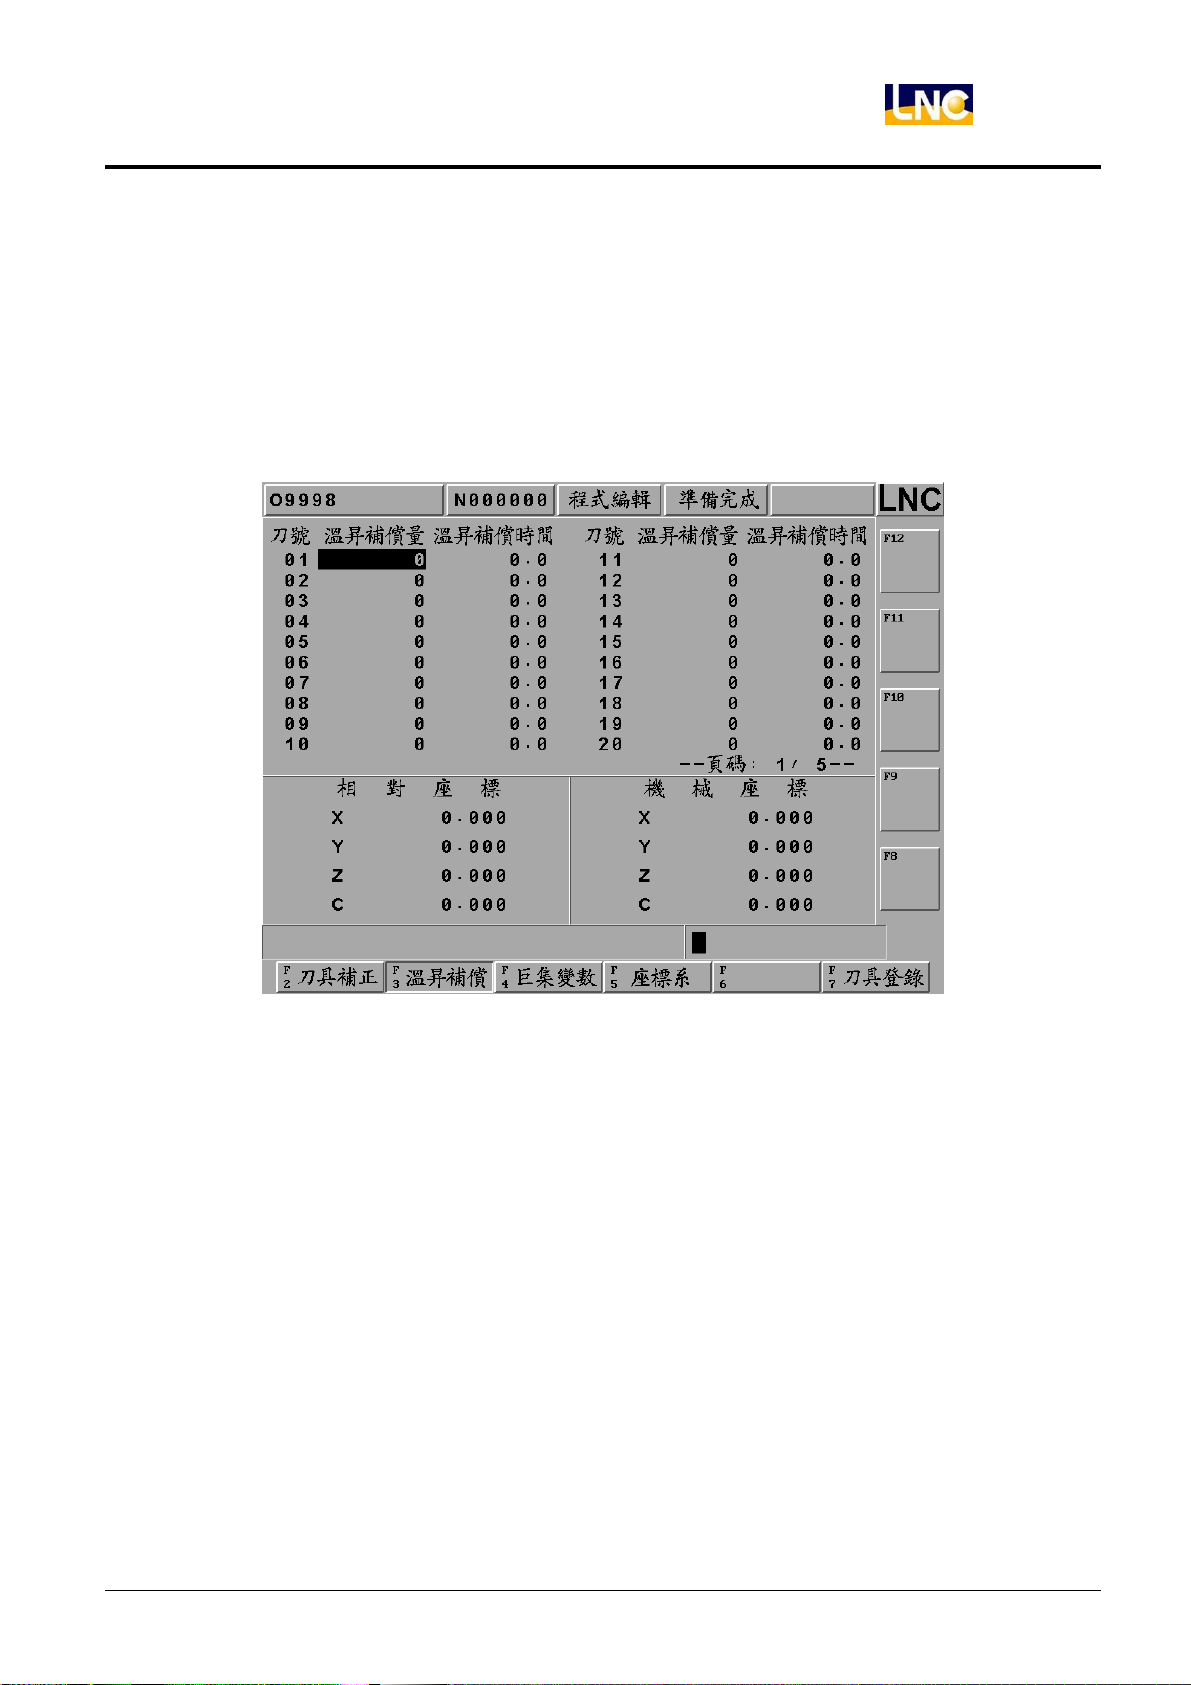
在使用不同刀具時,可使用不同的溫昇補償設定值(溫昇補償量及溫昇補償時間),補償設定藉由經驗法則來設定
輸入。以加工時間為補償的依據,加工越久補償量越大,呈線性關係,至所設定的溫昇補償量後,即維持不變。另
外這個機制將與目前機台的位置無關。
1. 溫昇補償總共依刀號提供 99 組設定,利用<PAG EÈ>、<PAGEÇ>可切換設定畫面。
2. 移動游標光棒到欲設定的組號上,在資料輸入列輸入設定值,再按<INPUT>即可寫入控制器。
(注意)
1. 各組溫昇補償量皆不能超過參數 0359
2. 溫昇補償量單位:um
3. 溫昇補償時間單位:sec
4. 可搭配參數 0358:刀長溫昇補償功能 0)關閉 1)開啟
5. 可搭配參數 0359:最大容許溫昇補償輸入量
6. 若按 Reset,則不論有無換刀,溫昇補償量皆先清除為零。
寶元數控精密股份有限公司 53
LNC Technology Co., Ltd.
Page 60
LNC-M600id
CNC 操作
1.5.3 巨集變數
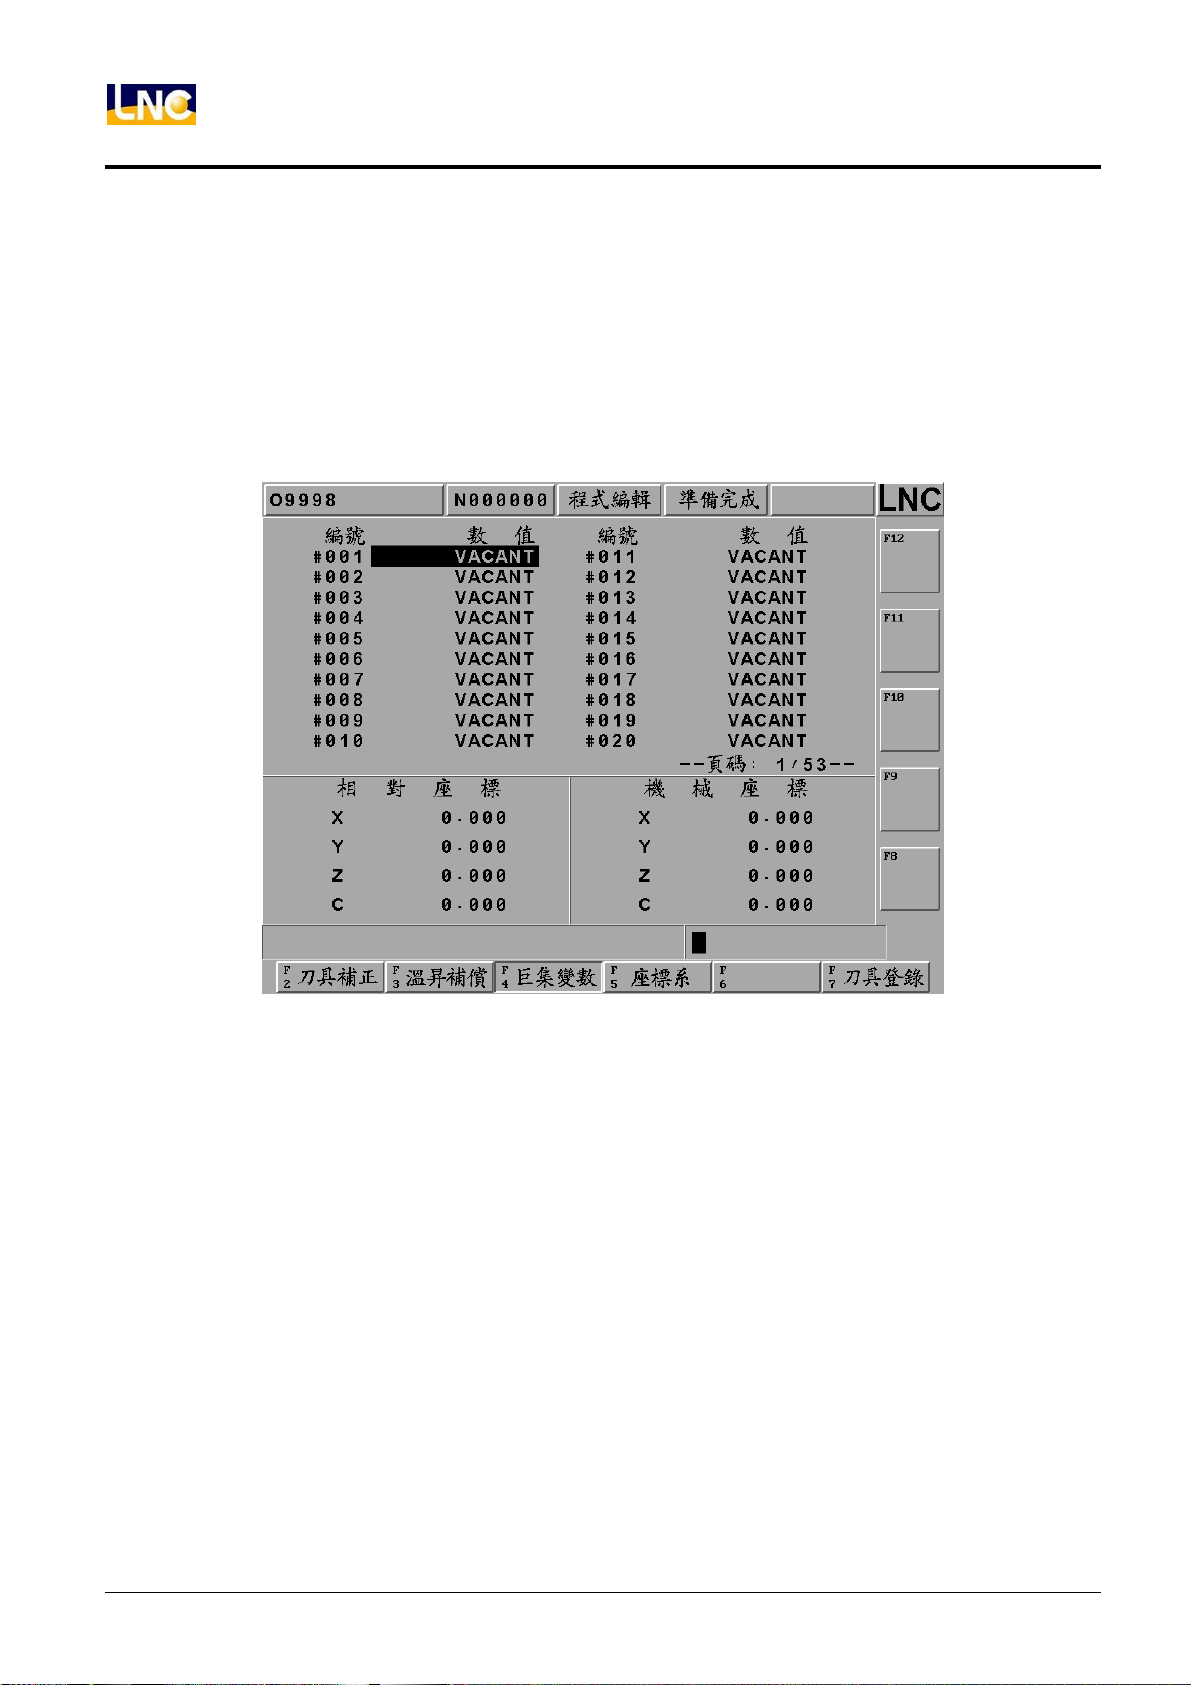
按下【巨集變數】鍵,進入巨集變數畫面。詳細說明可參考程式手冊的巨集章節。
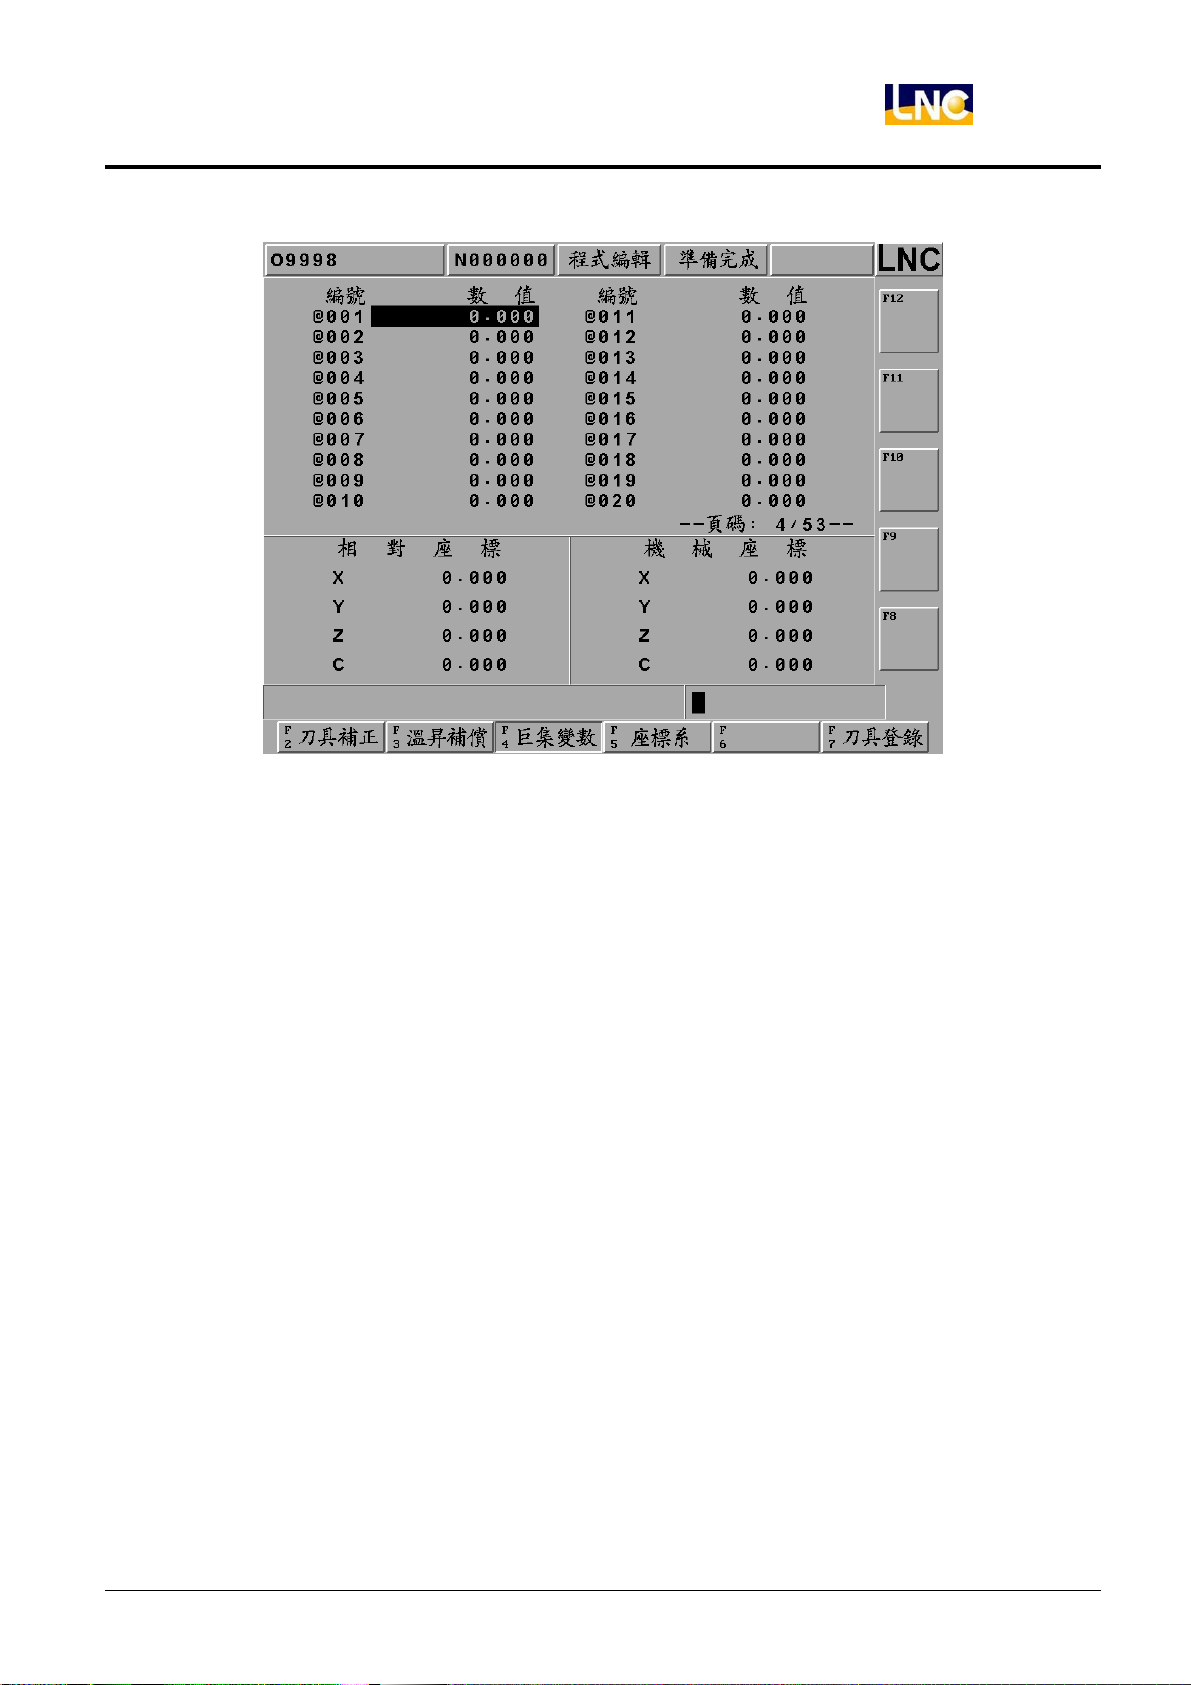
1. 巨集變數#開頭的變數是區域變數提供 49 組設定,@開頭的變數是全域變數提供 999 組設定,利用<PA GEÈ
>、<PAGE Ç>可切換設定畫面。
2. 或者在輸入列輸入@100 後在按下 <確定>,則會自動搜尋@100 欄位。
3. 移動游標光棒到欲設定的組號上,在資料輸入列輸入設定值,再按<確定>即可將欲輸入之數值寫入控制器。
圖 1.5-2 巨集變數之區域變數
54
寶元數控精密股份有限公司
LNC Technology Co., Ltd.
Page 61
LNC-M600id
CNC 操作
圖 1.5-3 巨集變數之全域變數
寶元數控精密股份有限公司 55
LNC Technology Co., Ltd.
Page 62
LNC-M600id
CNC 操作
1.5.4 座標系設定
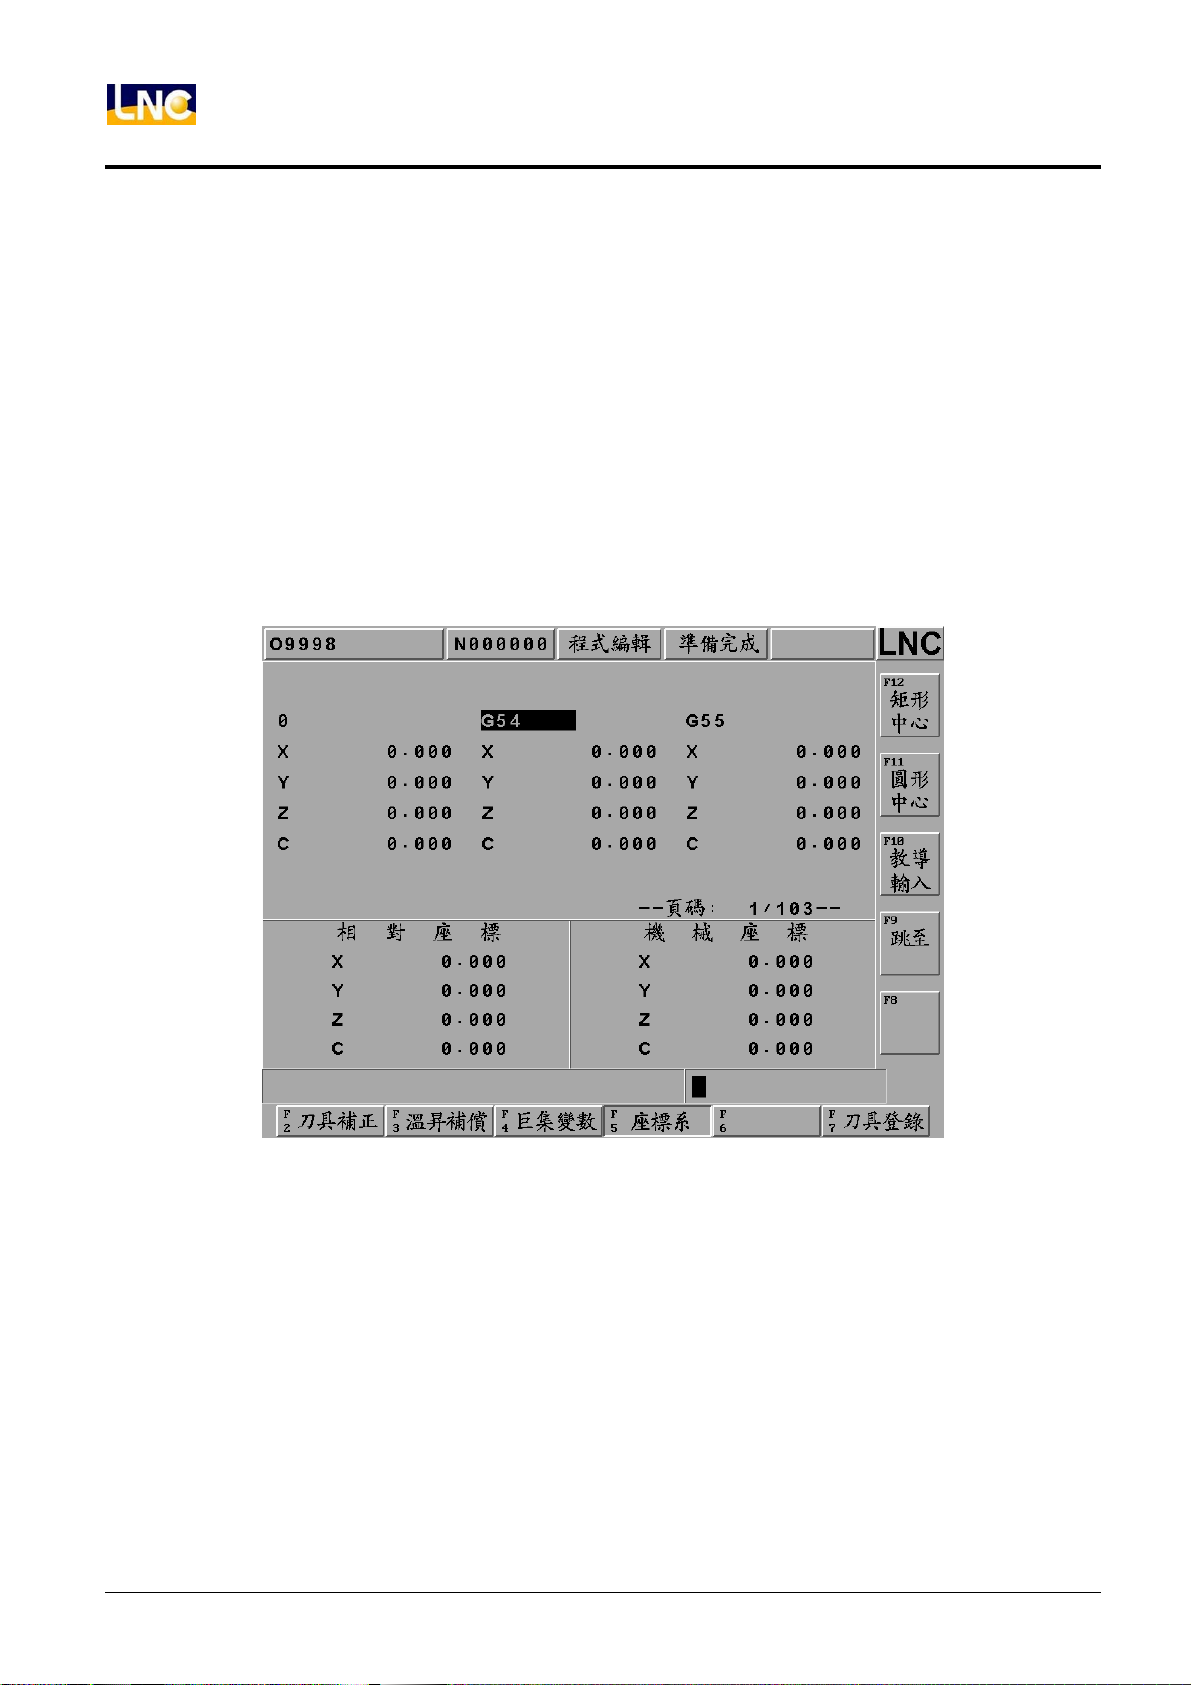
按下【座標系】,進入工件座標系設定的畫面。
1. 控制器提供的工件座標系,操作者可以在準備完成的模式下進行設定。分別為 G0、G54、G55、G56、G57、
G58、G59、G54P1~P300,並利用<PAGEÈ>、<PAG EÇ>可進行畫面切換。
2. 利用方向鍵可移動游標至要變更的工件座標系欄位,並在輸入列內輸入設定值 Xxxx (例:X100 )字串輸入
後,按<確定>,選定的座標值將立刻被更新。
3. 三軸之座標亦可同時輸入寫法為 Xxxx. Yyyy. Zzzz.,可連寫,記得要填小數點,以免混淆。(例:X100. Y120.
Z200.)。
4. 擴充偏移 G0 座標系的設定會直接影響其他座標系(G54~G59、G54P1~P300),設定時應考慮工件座標、刀
具和程式執行等關係。
56
寶元數控精密股份有限公司
LNC Technology Co., Ltd.
Page 63
LNC-M600id
CNC 操作
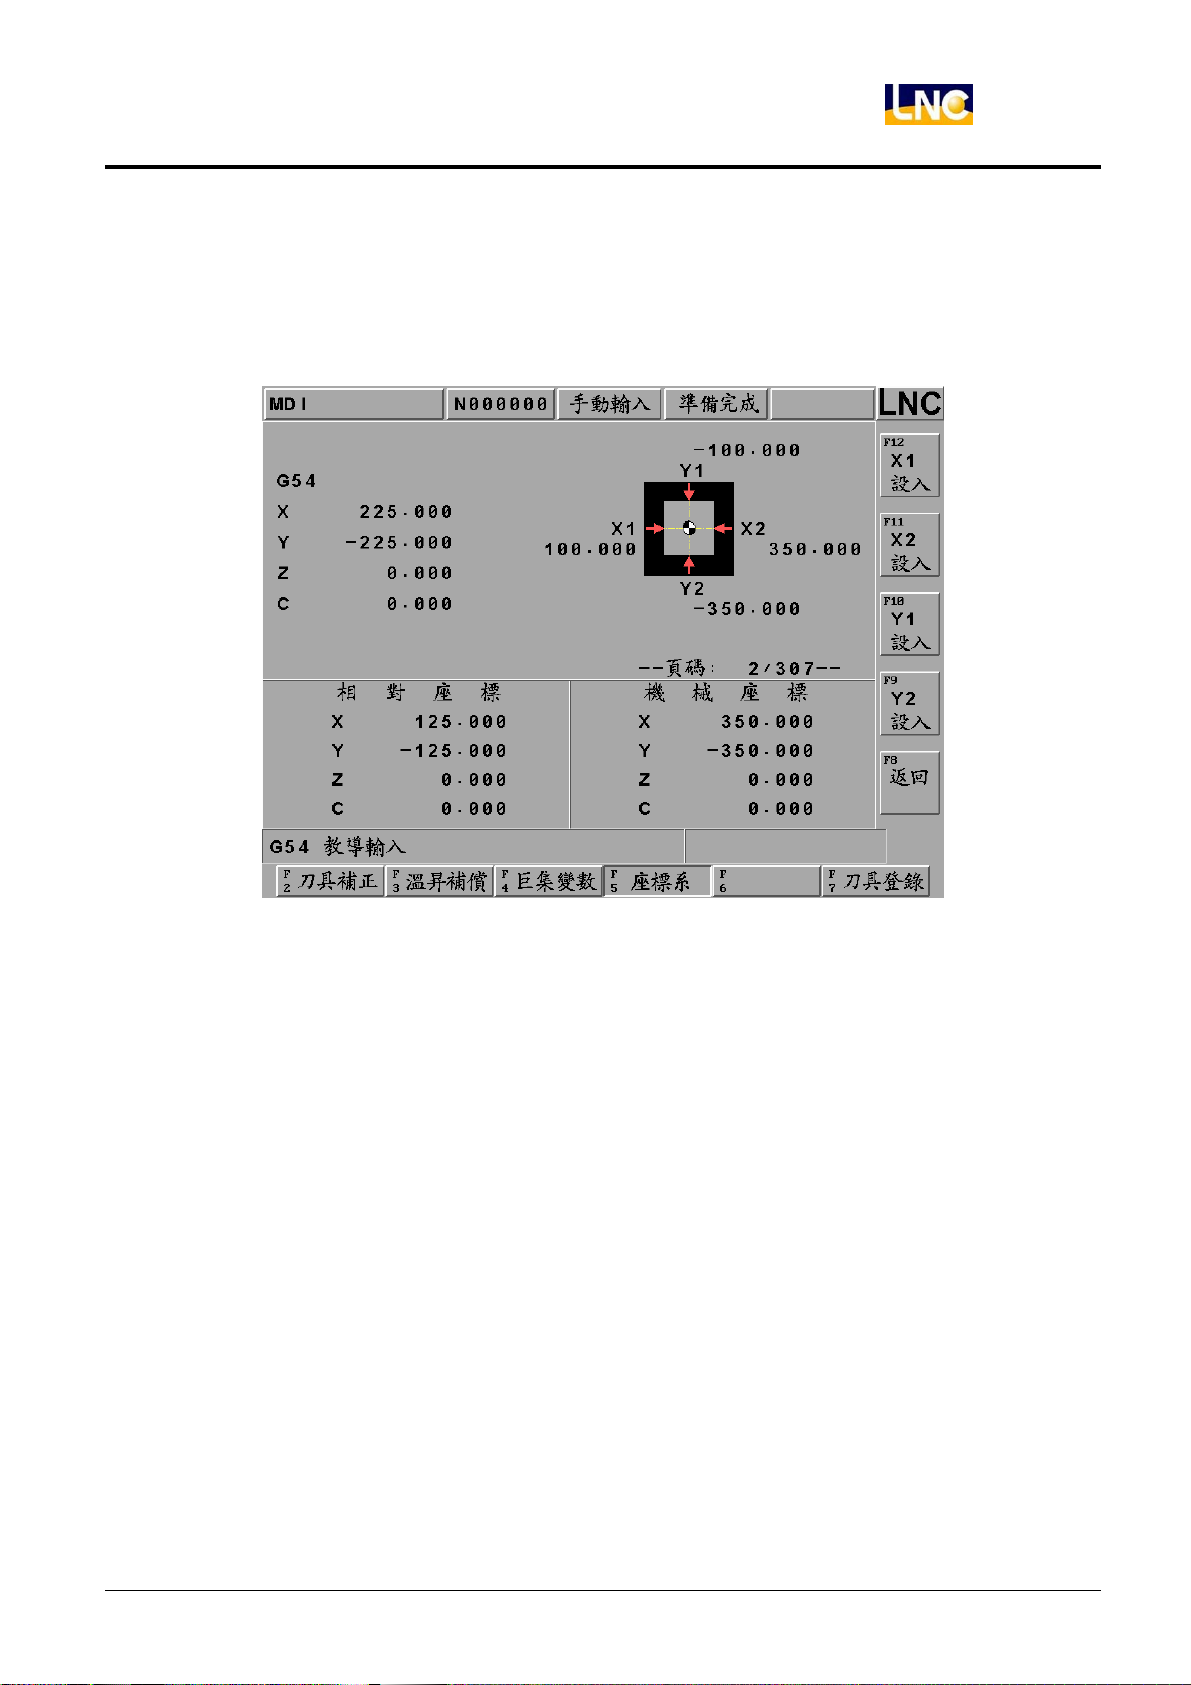
控制器提供 3 種工作座標設入方式,提供使用者方便設入
【矩形中心】,進入矩形工件座標系設定的畫面,將測量儀器碰觸工件依照【矩形中心】圖示 X1、X2、Y1、Y2
順序碰觸後按下 X1 設入、X2 設入、Y1 設入、Y2 設入,控制器會自動求得矩形工件中心。
按下【返回】,回到座標系設定主畫面。
X1 設入 :將矩形第 1 點 X1 軸的機械座標值,直接設入 X1 工作座標系上。
X2 設入 :將矩形第 2 點 X2 軸的機械座標值,直接設入 X2 工作座標系上。
Y1 設入 :將矩形第 3 點 Y1 軸的機械座標值,直接設入 Y1 工作座標系上。
Y2 設入 :將矩形第 4 點 Y2 軸的機械座標值,直接設入 Y2 工作座標系上。
寶元數控精密股份有限公司 57
LNC Technology Co., Ltd.
Page 64
LNC-M600id
CNC 操作
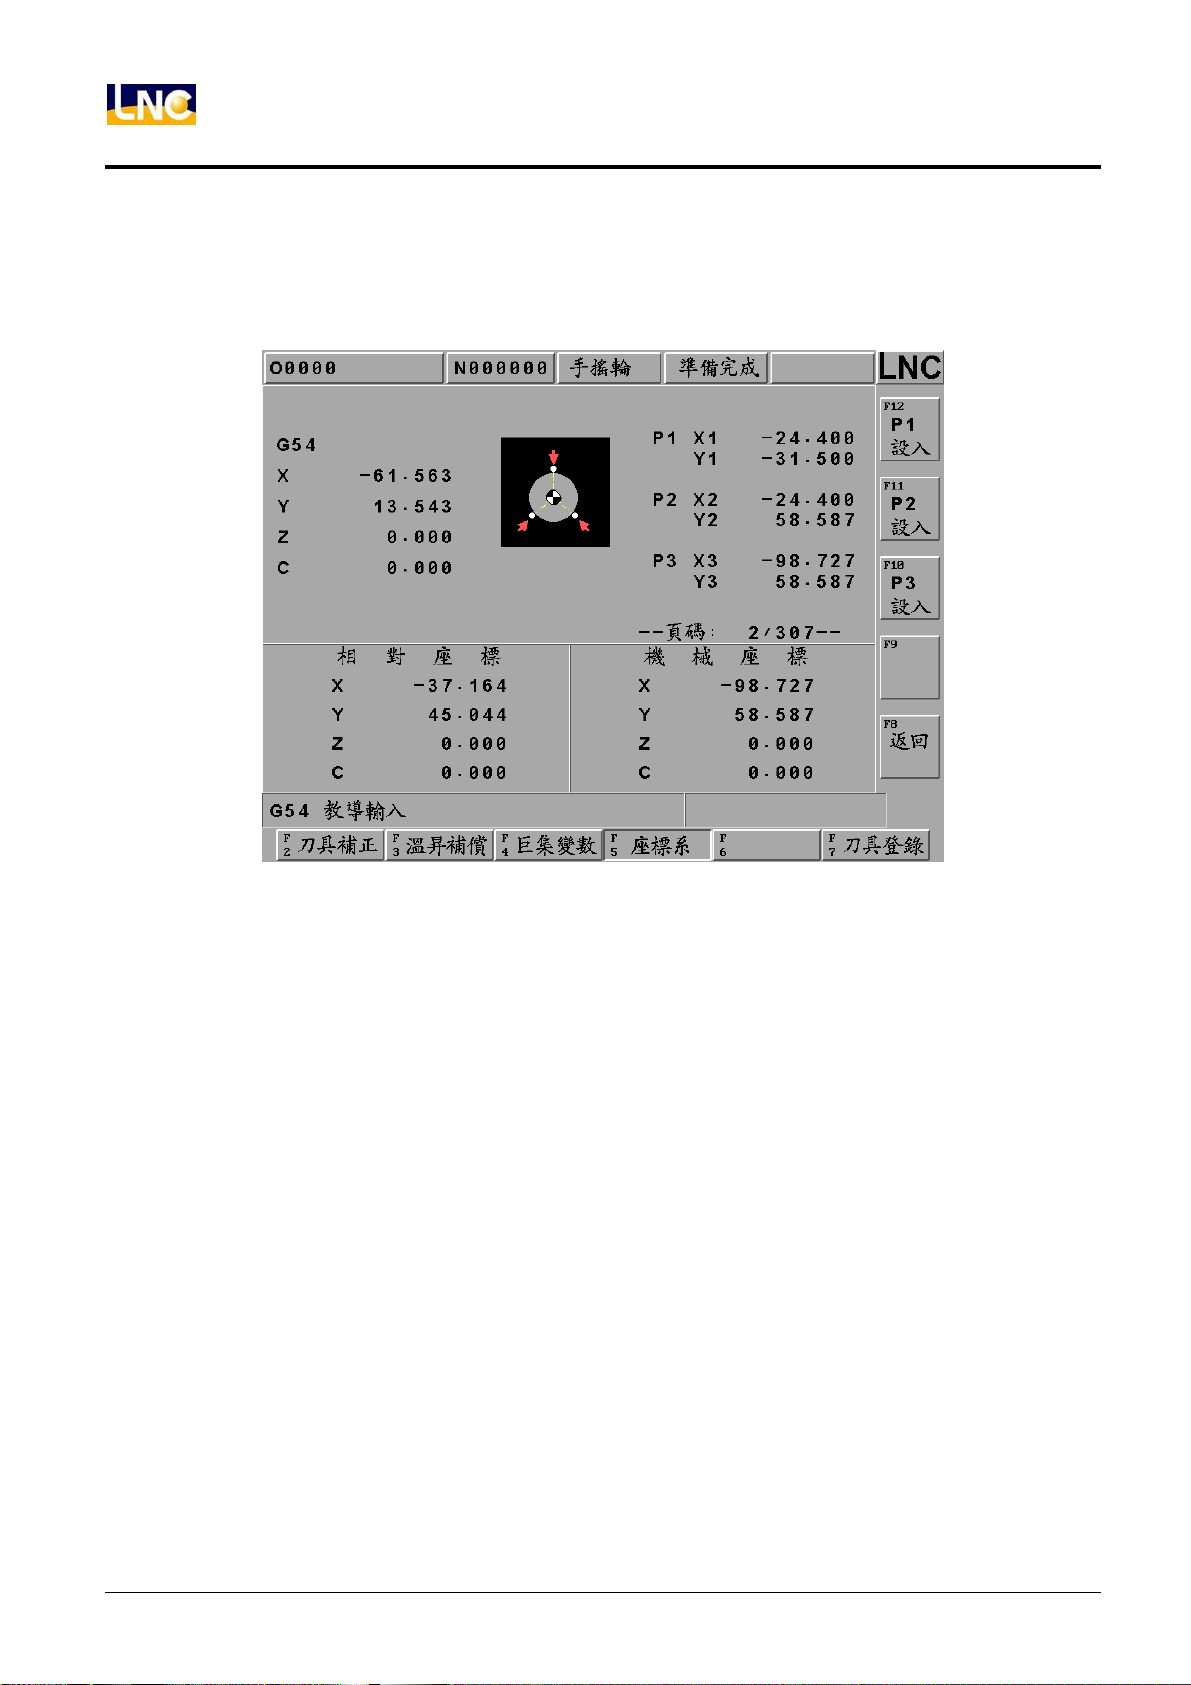
【圓形中心】,進入圓形工件座標系設定的畫面,將測量儀器碰觸工件依照【圓形中心】圖示 P1、P2、P3 順序碰觸
後按下 P1 設入、P2 設入、P3 設入,控制器會利用三點所到的位置,自動求得圓形工件中心。
按下【返回】,回到座標系設定主畫面。
P1 設入 :將圓形第 1 點 X、Y 軸的機械座標值,直接設入 P1 X1、Y1 工作座標系上。
P2 設入 :將圓形第 2 點 X、Y 軸的機械座標值,直接設入 P2 X2、Y2 工作座標系上。
P3 設入 :將圓形第 3 點 X、Y 軸的機械座標值,直接設入 P3 X3、Y3 工作座標系上。
58
寶元數控精密股份有限公司
LNC Technology Co., Ltd.
Page 65
LNC-M600id
CNC 操作
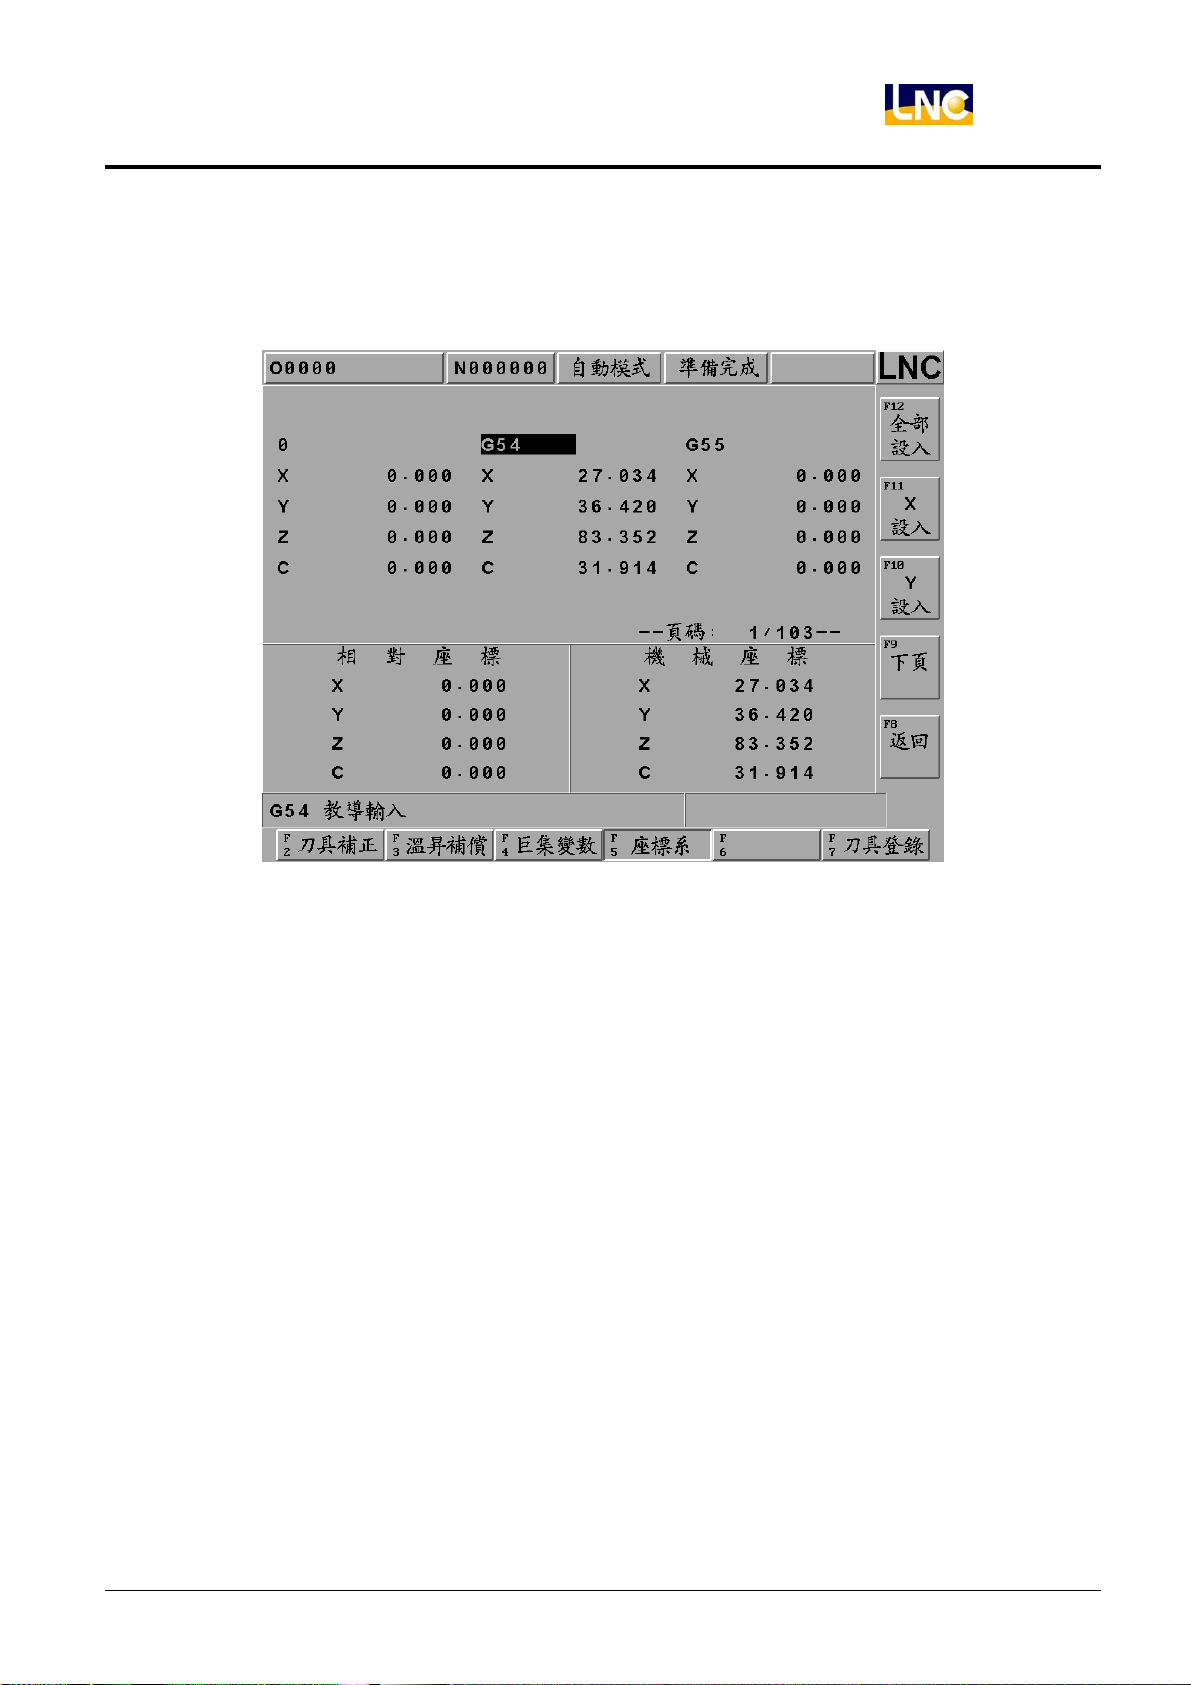
【教導輸入】,進入教導輸入工件座標系設定的畫面,將測量儀器碰觸工件所需設定位置,依順序碰觸後按下 X 設
入、Y 設入、Z 設入、C 設入,控制器會依目前量儀器碰觸位置設入各軸。
按下【返回】,回到座標系設定主畫面。
全部設入 :將目前機台的各軸機械座標值,直接設入(Teach in)游標停在的工作座標系上。
X 設入 :將 X 軸的機械座標值,直接設入游標停在的工作座標系上。
Y 設入 :將 Y 軸的機械座標值,直接設入游標停在的工作座標系上。
Z 設入 :將 Z 軸的機械座標值,直接設入游標停在的工作座標系上。
C 設入 :將C 軸的機械座標值,直接設入游標停在的工作座標系上。
寶元數控精密股份有限公司 59
LNC Technology Co., Ltd.
Page 66
LNC-M600id
CNC 操作
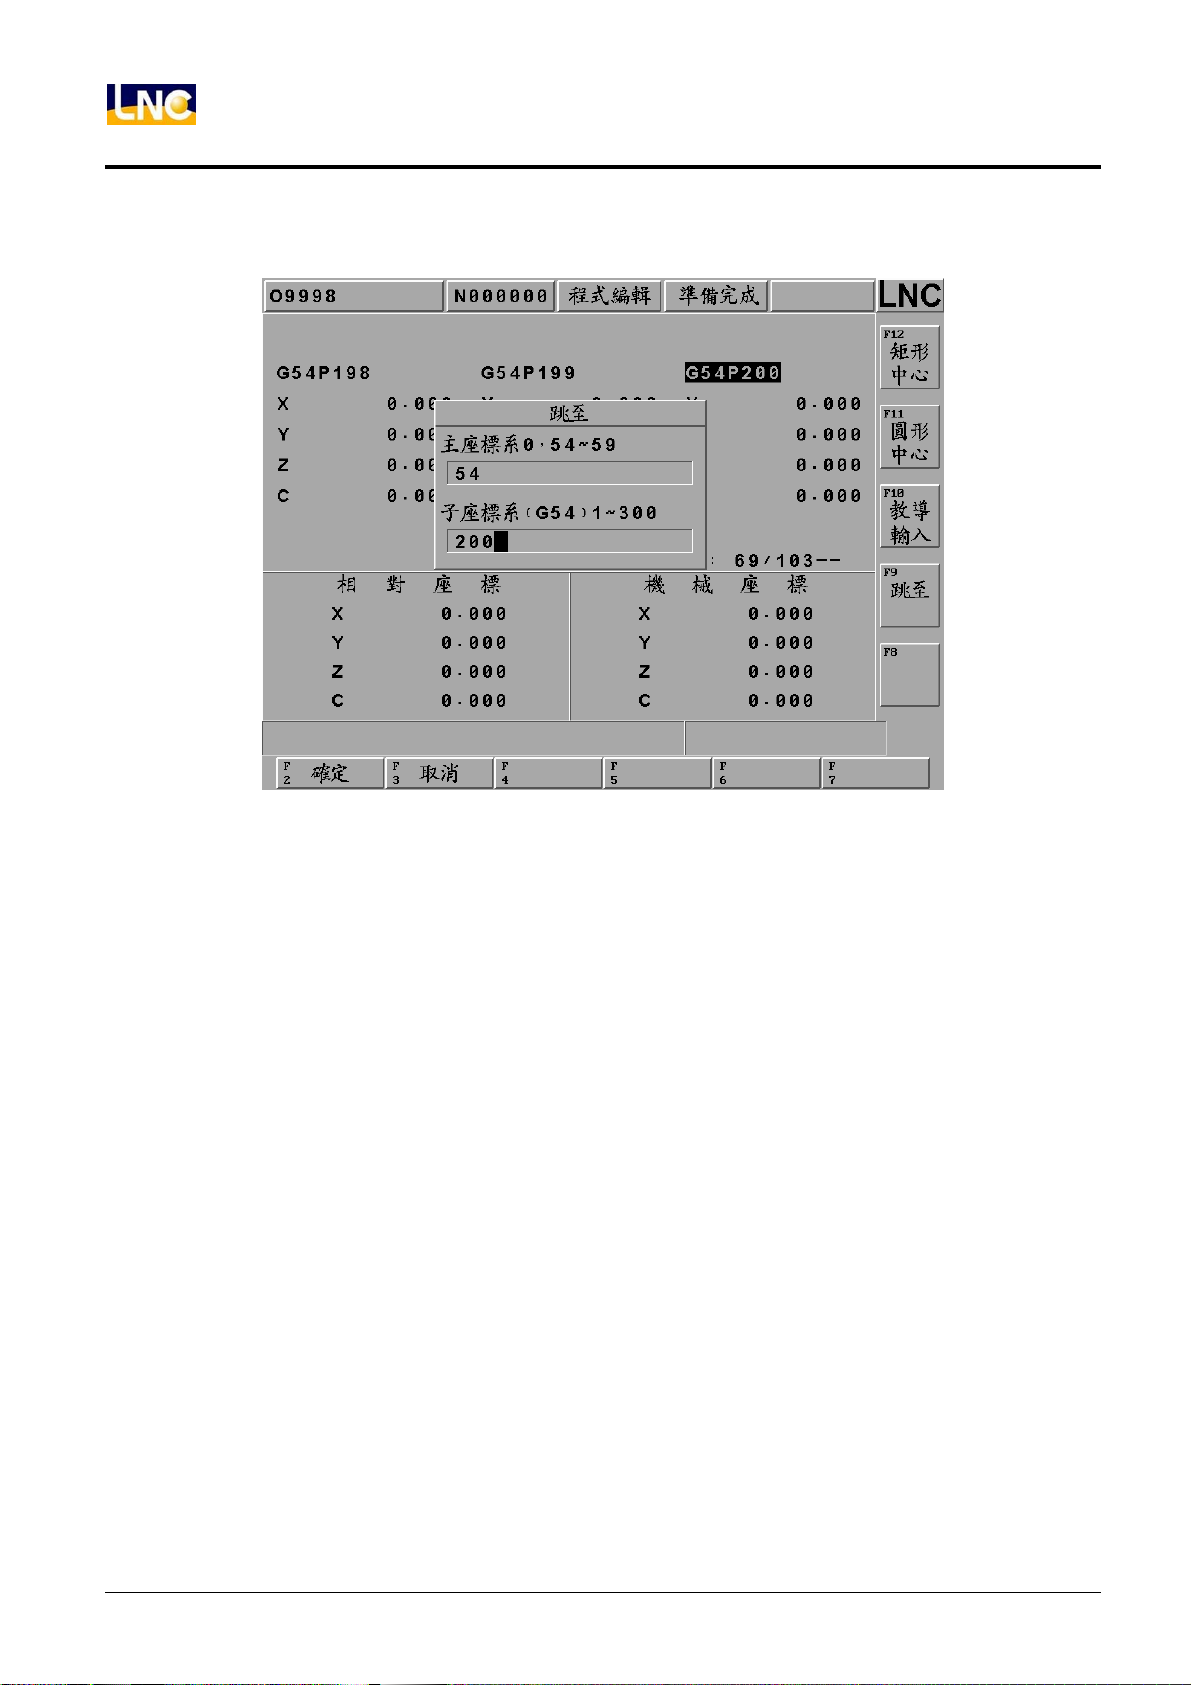
按下【跳至】,進入工件座標系搜尋的畫面,提供使用者方便搜尋,子座標系只有 54 才可以使用。
60
寶元數控精密股份有限公司
LNC Technology Co., Ltd.
Page 67
LNC-M600id
CNC 操作
1.5.5 刀具登錄
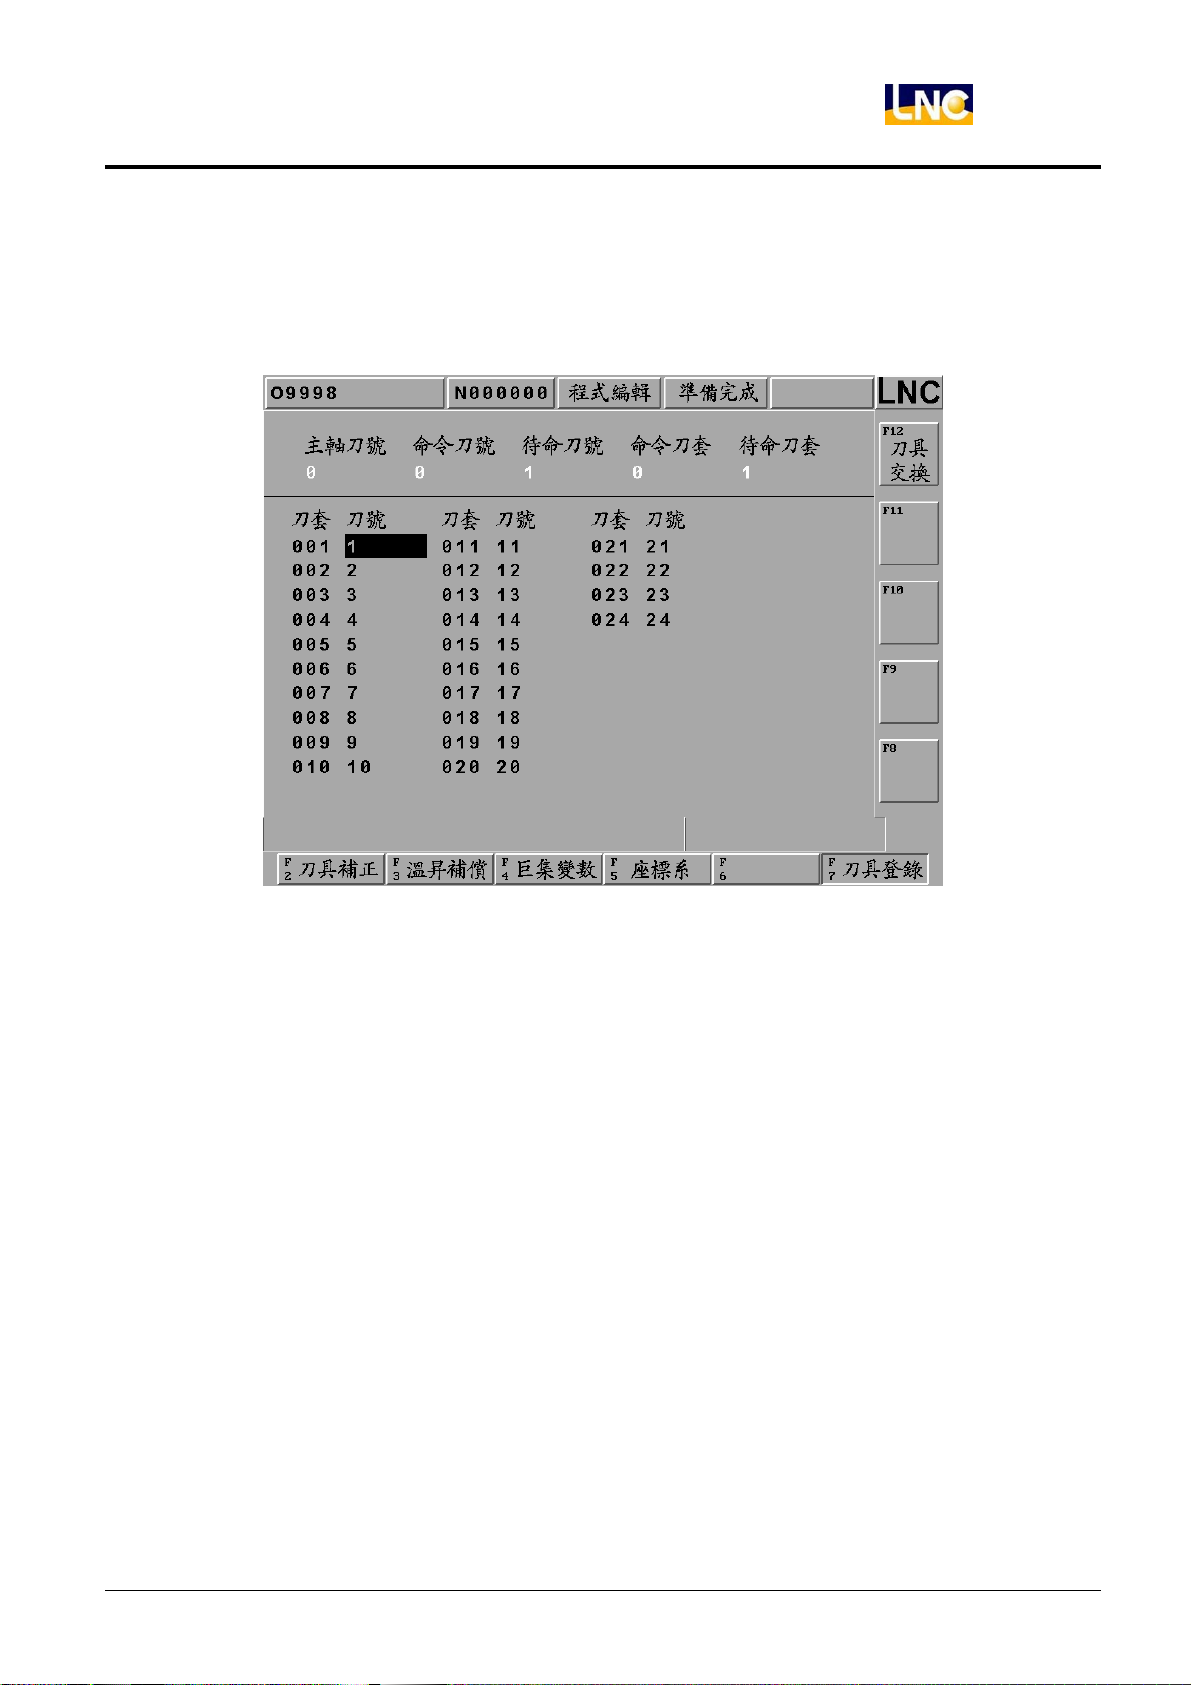
按下【刀具登錄】,進入刀具登錄設定的畫面。
提供使用者對於刀庫的刀號編輯管理,游標停在的刀套號碼上設入欲變更之刀號後在按下確定,即可變更設定完成。
注意:刀套最大使用數量限制,可由參數群組的使用者參數 5 號設定,須搭配機構刀套數量設定
【刀具交換】
按下【刀具交換】控制器會將目前待命刀號與主軸刀號交換,透過程式啟動鈕,來進行交換。
寶元數控精密股份有限公司 61
LNC Technology Co., Ltd.
Page 68
LNC-M600id
CNC 操作
1.6 銑床 EASY-CAM
1.6.1 前言
由於這是一個內建於工控器上的 CAM 系統,故在規格實作上為求運算效率的均衡,在設計有以下的使用限制:
EASY CAM 功能規格使用條件說明:
z 本功能提供一個允許有島嶼存在的 2D 挖槽加工,在機能區分有「粗加工」與「輪廓循邊精修」加工二類。
z 本功能提供允許任意線段 2D 加工。
z 內建在本控器上的這個 CAM 機能,它允許使用者,針對由任意封閉曲線外型所構成的挖槽,進行自動 NC 路
徑的產生。也就是它可直接在工控器上定義工件之幾何外型,並設定相關的加工參數後,就可直接產生相對應
的 NC 路徑程式。
z 圖檔的來源分為在控制器上編輯和 AutoCAD DXF 檔案匯入兩種。
z 不論圖檔的來源是哪一種,一個專案檔最多只能包含 10 個圖元。
z 不論圖檔的來源是哪一種,構成的圖元的線或弧的數目不可超過 100 段。
z 只允定義一個封閉外型,並且限制該在封閉的外型內,最多只能定義 6 個島嶼。
z 外型與島嶼其所組成的圖元必需是閉合的。
z 島嶼一定要被外型所包圍。換言之島嶼一定要定義在外型裡面。
z 島嶼與島嶼之間不能有相交或自交。且島嶼與島嶼之間也不能有任何點的相接/相切或線的相接/相切。
z 外型與島嶼,同上也是不能有相交且也不能有任何點的相接/相切或線的相接/相切。
z 匯入的 DXF 檔在外形、島嶼和任意線段的銑路徑等類別,在圖元、線段的數目上並沒有限制,因匯入後可刪
除。
z 在 DXF 檔中以顏色區別外形、島嶼、銑路徑。不可定成同一顏色,在 AutoCAD 中之色盤碼,外形 = 5(藍色)、
島嶼 = 3(
綠色)、任意線段的銑路徑 = 6(紫紅色),其他顏色的線段將一律被視為任意線段的銑路徑。
z 目前現有的外形和島嶼的模式不能與任意線段模式混用,所以有以下的限制:
如果匯入的 DXF 檔案含有任意線段或是非指定的顏色==>
a、包含的外形或島嶼的線段會被轉為任意線段。
b、在控制器上只能新增任意線段。
c、只能轉出銑路徑的加工程式。
z 專案中已經存在的資料如果是外形和島嶼,則只能新增外形和島嶼兩種類別。
z 專案中已經存在的資料如果是任意線段,則只能新增任意線段的類別。
z 如果是新的專案,尚未增加過任何的資料,則可以新增上述的所有類別。
z 由於 AUTO_CAD 支援各式的繪圖指令以產生不同圖素,本系統為求圖形解析上的方便,在使用上有底下幾個
限制:
a、圖形實體(entity)必需是 LWPOLYLIN E 聚合線”,也就是以”PLINE”指令繪圖。
b、對於所要匯入的圖元,必需用顏色指明。
c、NC CODE 輸出的優先順序,取決於由作圖的順序。
62
寶元數控精密股份有限公司
LNC Technology Co., Ltd.
Page 69
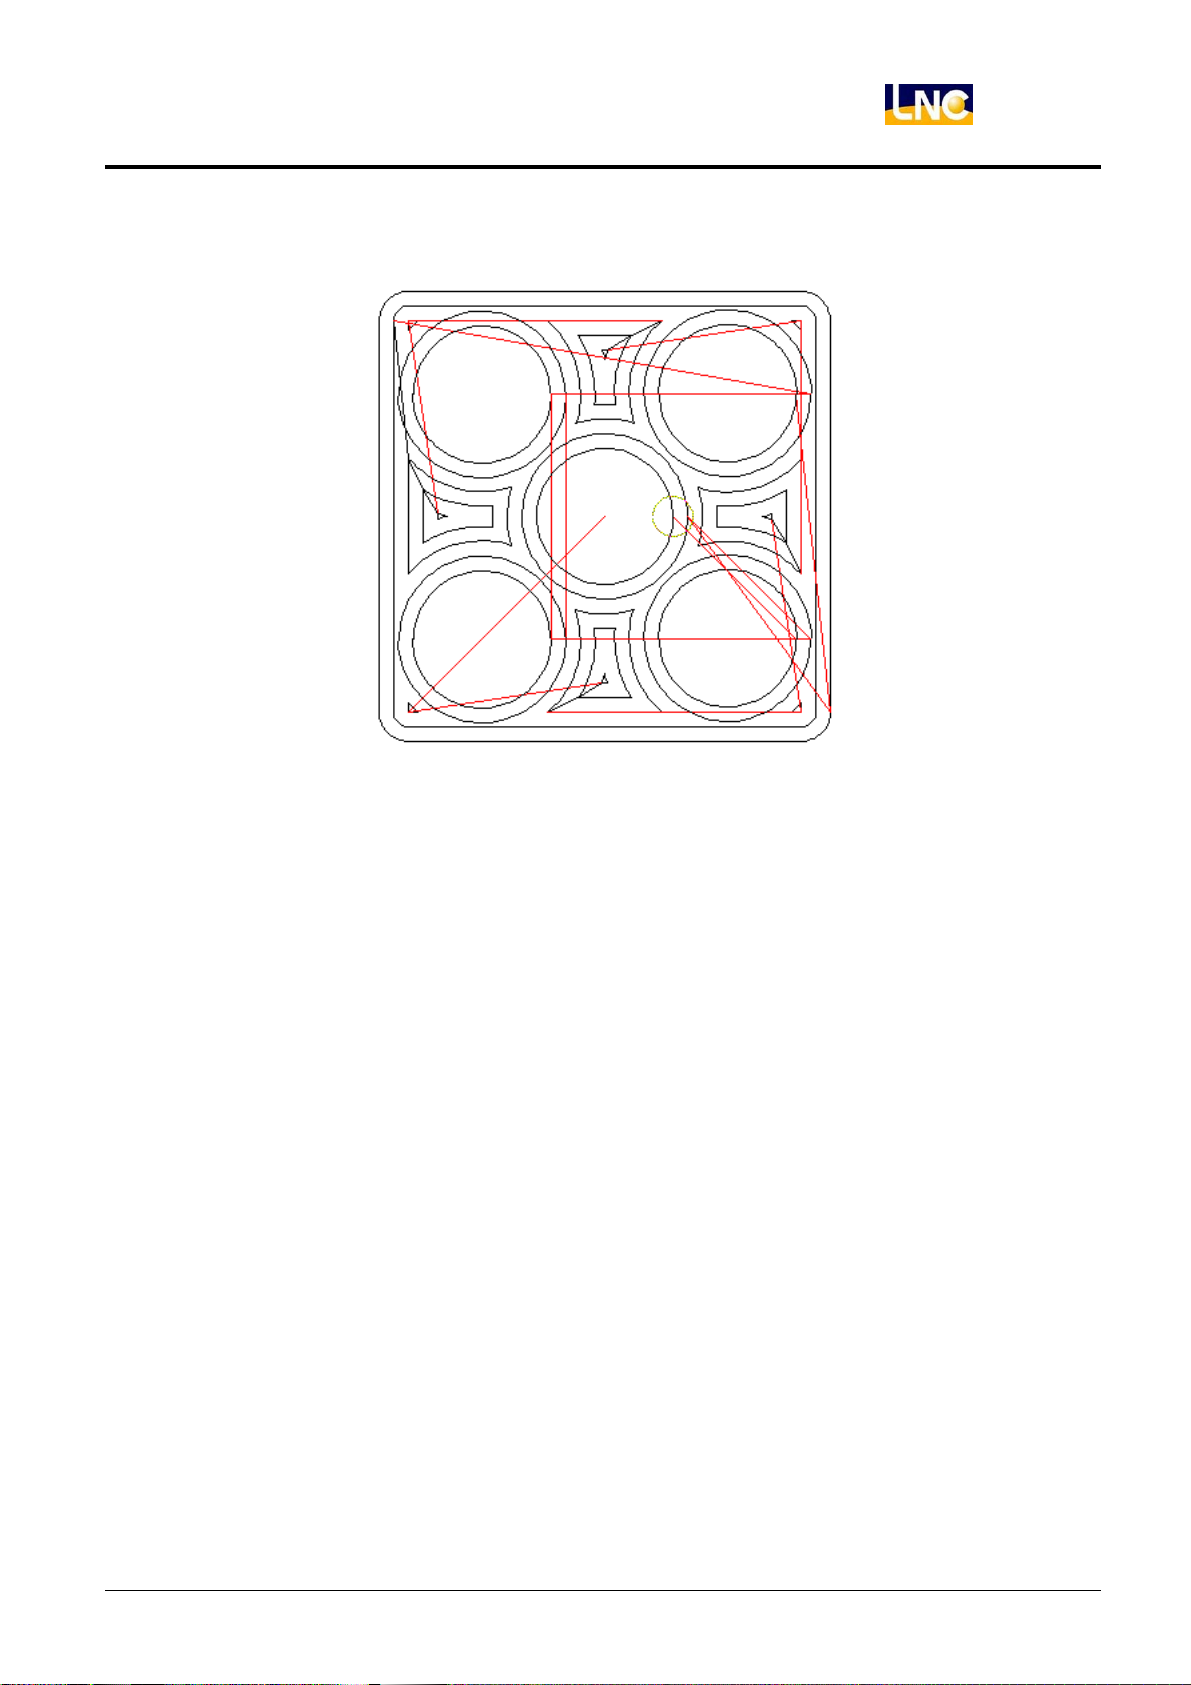
z 所採用挖槽演算法—2D 平行環繞(Arachnoid),如下圖。
LNC-M600id
CNC 操作
圖 1.6-1 挖槽演算法--平行環繞
寶元數控精密股份有限公司 63
LNC Technology Co., Ltd.
Page 70
LNC-M600id
CNC 操作
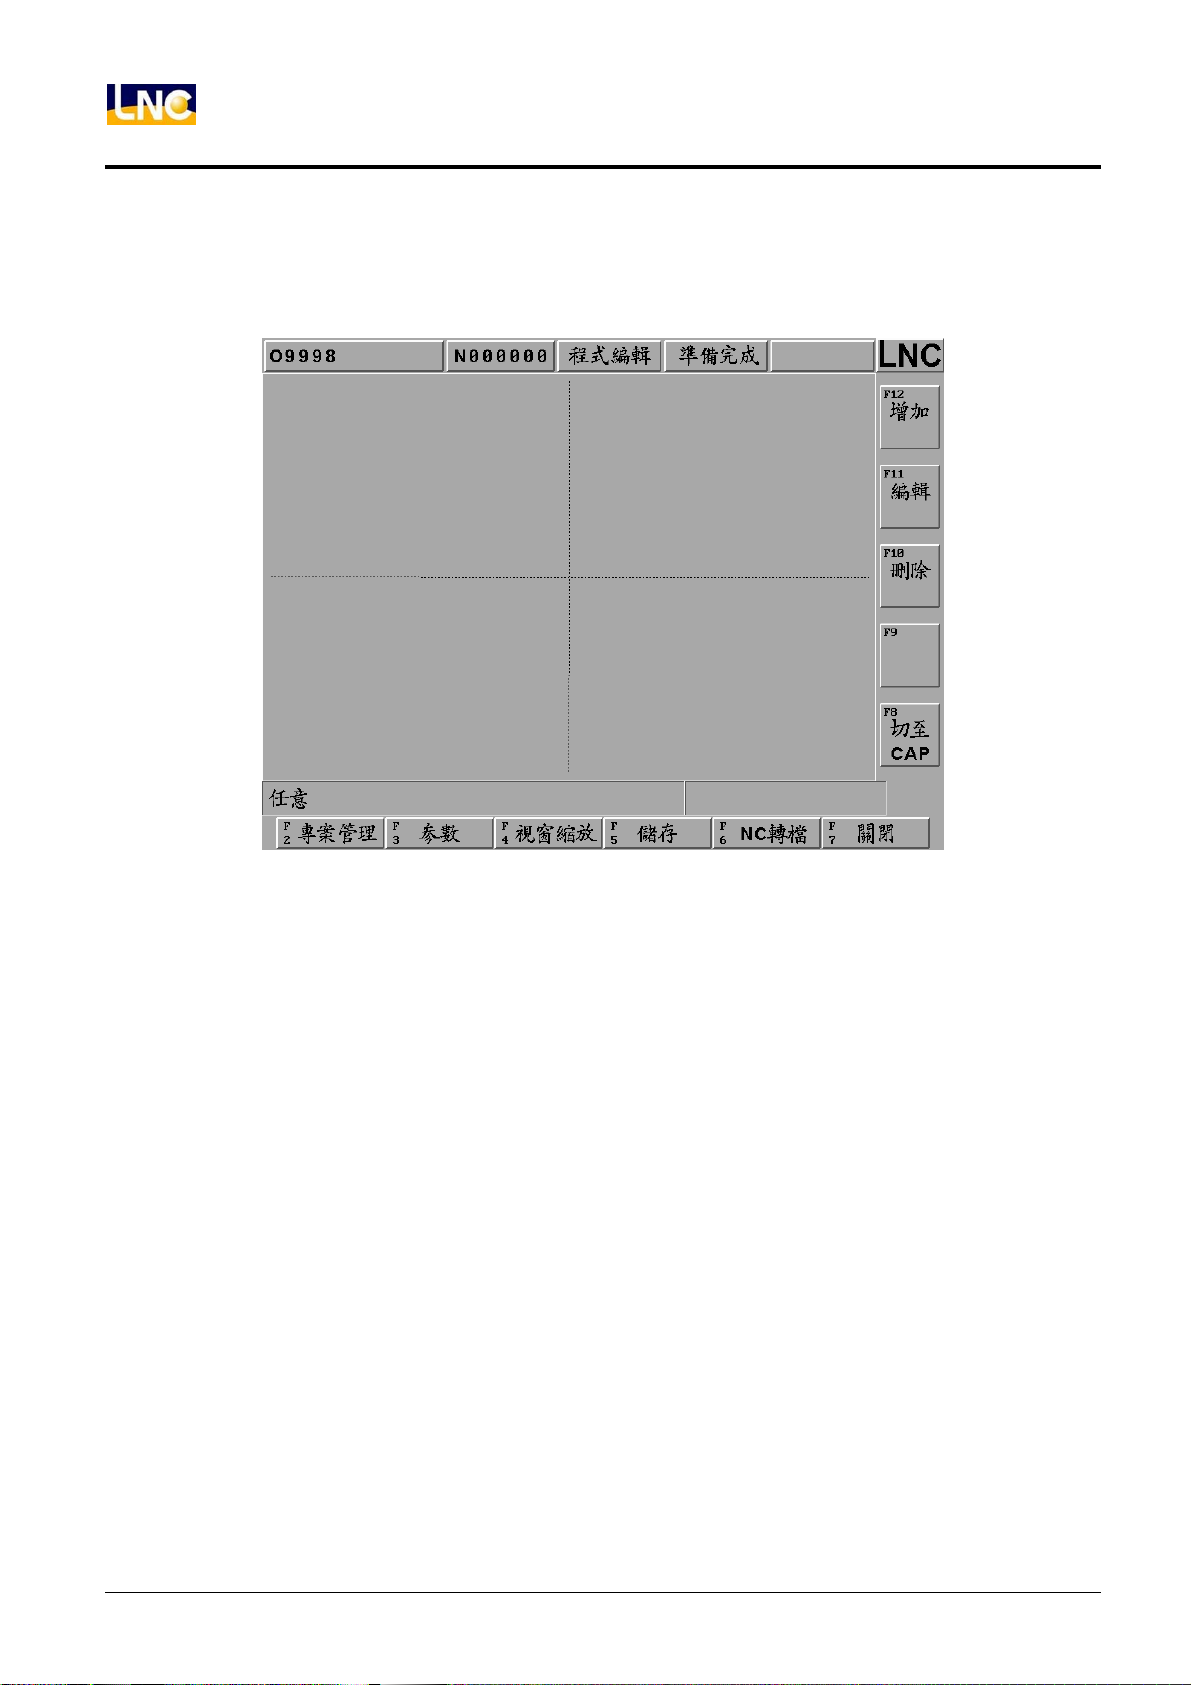
1.6.2 畫面操作說明
主畫面頁面介紹:由控制器八大群組功能中,【CAM】功能按鈕進入 EASY CAM。
專案總管頁面按鍵說明:按下專案總管功能鍵後會切換到檔案總管的頁面。
【開舊檔】:開啟已存在的專案檔。
【開新檔】:開啟新的專案檔。
【刪除】:刪除專案檔。
【匯入 DXF】:執行 AutoCAD DXF 檔案匯入的功能。
【返回】:回到 Easy-Cam 的主畫面。
專案總管頁面欄位說明:
總檔案數:顯示目前的專案總數。
檔案日期:顯示檔案最後的存檔日期。
檔案大小:顯示黃色游標所在位置的檔案的大小。
檔案說明:顯示檔案的註解。
64
寶元數控精密股份有限公司
LNC Technology Co., Ltd.
Page 71
LNC-M600id
CNC 操作
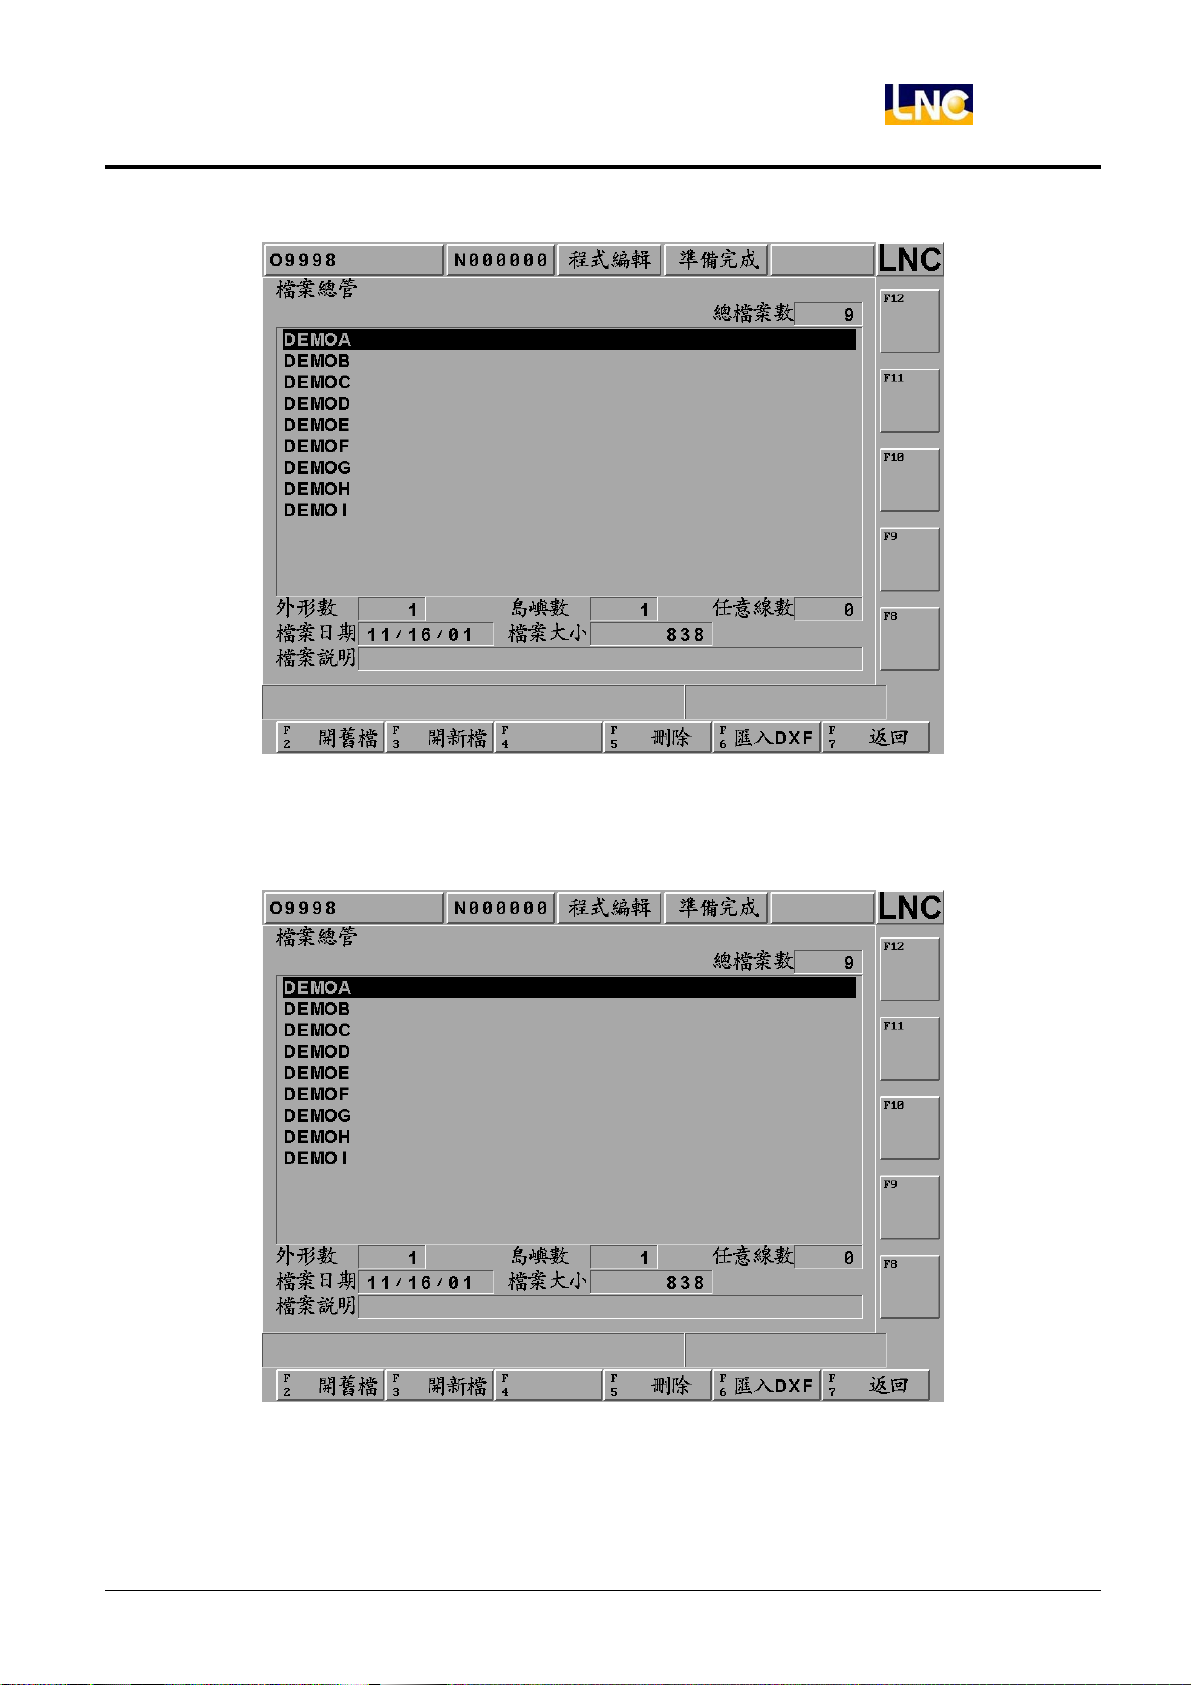
檔案管理說明:開啟舊檔功能
按十字方向鍵移動黃色游標在舊檔案位置 DEMOA,按【開舊檔】。
寶元數控精密股份有限公司 65
LNC Technology Co., Ltd.
Page 72
LNC-M600id
CNC 操作
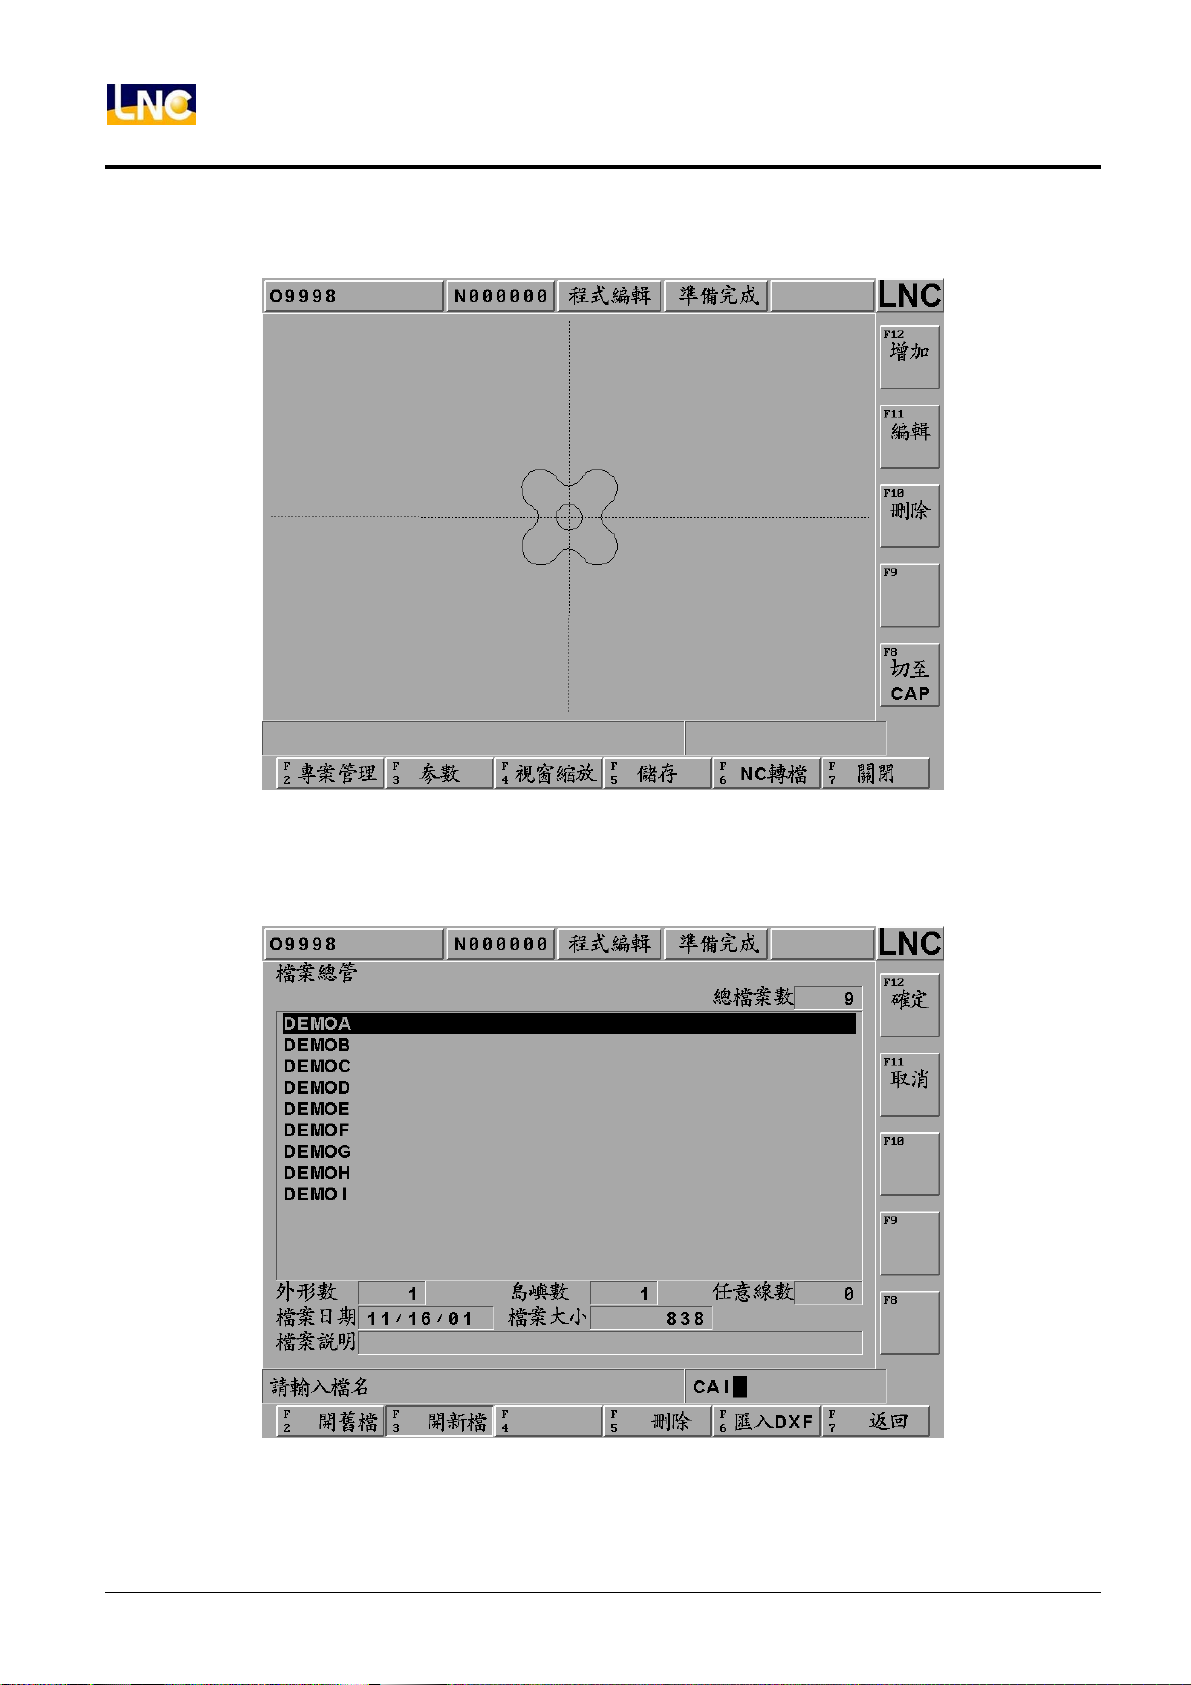
即可開啟 DEMOA 舊檔案。
檔案管理說明:開啟新檔功能
按【開新檔】,提示列顯示:請輸入檔名,此時輸入新檔名 CAI,按下【確定】。
66
寶元數控精密股份有限公司
LNC Technology Co., Ltd.
Page 73
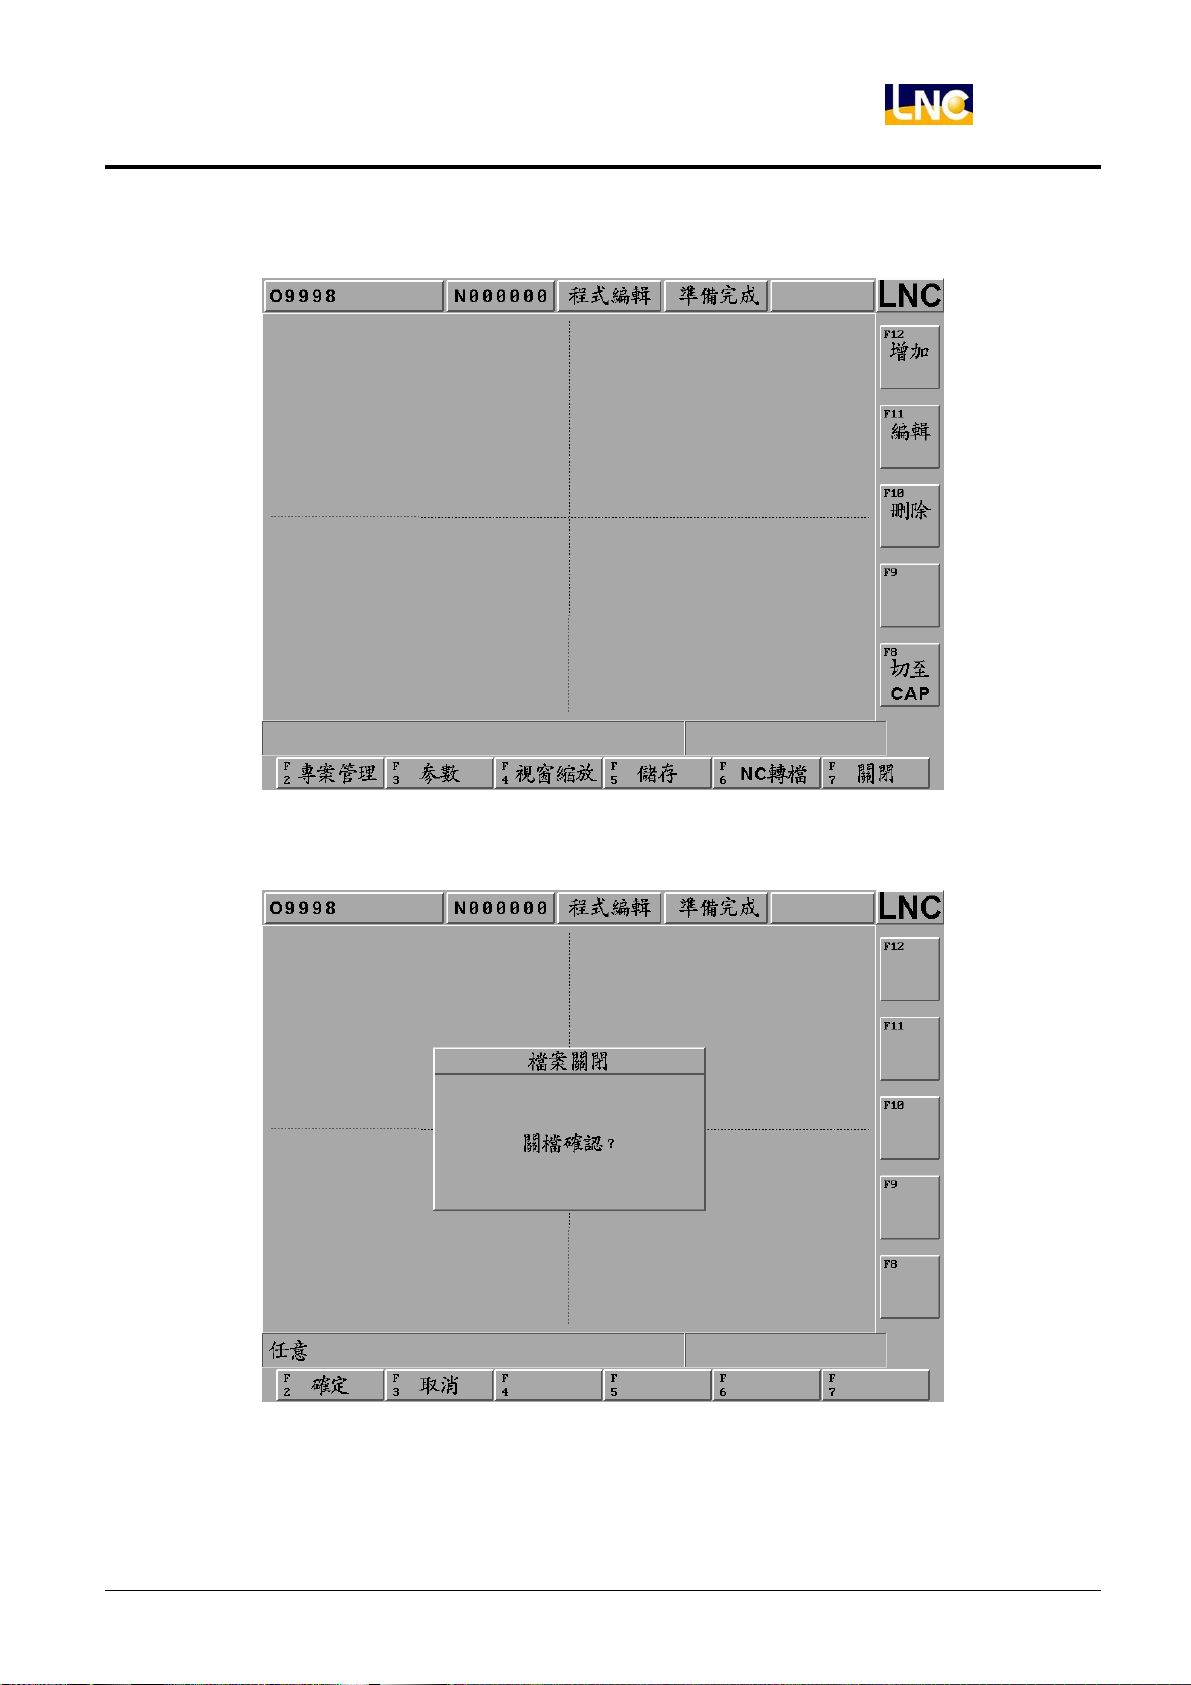
此時畫面會回到主功能頁面等待新圖形製作。
LNC-M600id
CNC 操作
檔案管理說明:關閉檔案功能
主功能頁面按【關閉】,彈出對話框顯示:關檔確認,按下【確定】即可
注意:前一專案沒有關閉,無法再次開啟新檔動作。
寶元數控精密股份有限公司 67
LNC Technology Co., Ltd.
Page 74
LNC-M600id
CNC 操作
檔案管理說明:刪除檔案功能
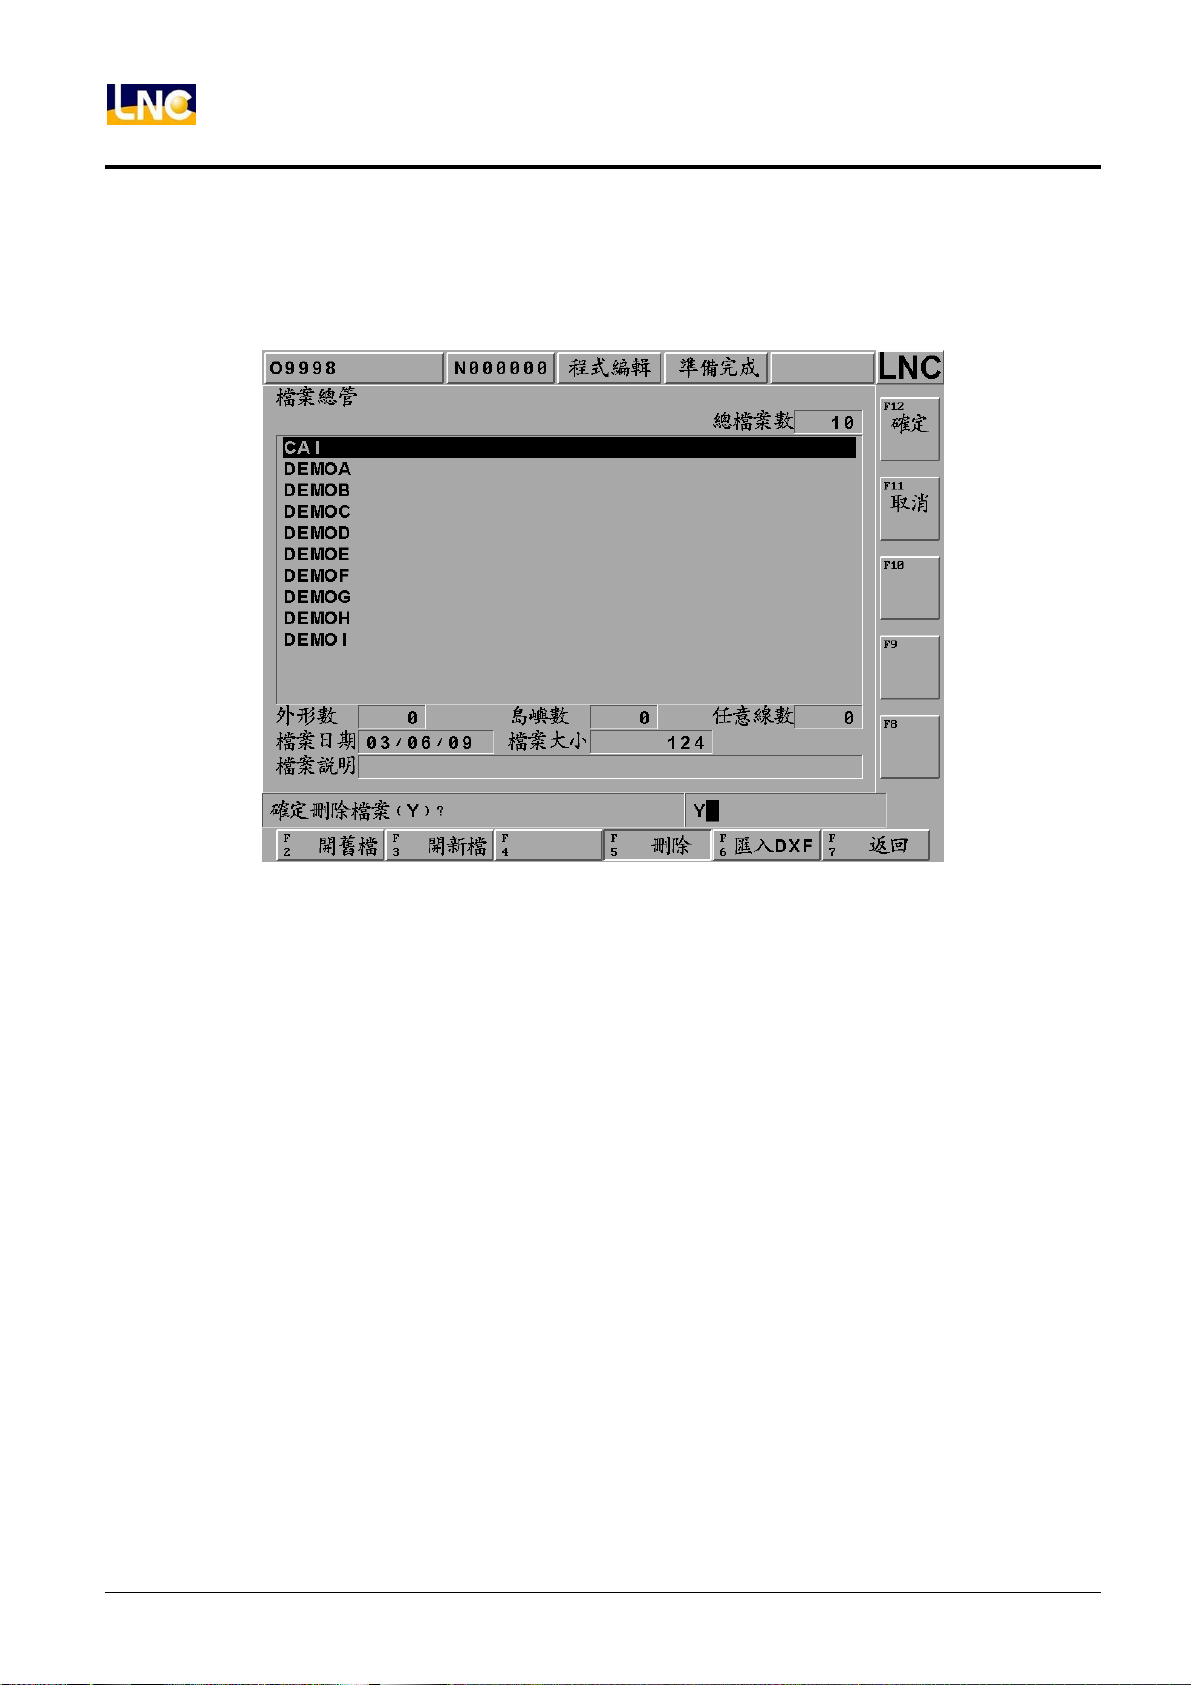
按十字方向鍵移動黃色游標在舊檔案位置 CAI,按【刪除】,
提示列顯示:確定刪除檔案(Y),此時輸入 Y,按下【確定】即可檔案刪除。
68
寶元數控精密股份有限公司
LNC Technology Co., Ltd.
Page 75
LNC-M600id
CNC 操作
檔案管理說明: AutoCAD DXF 檔案匯入的功能
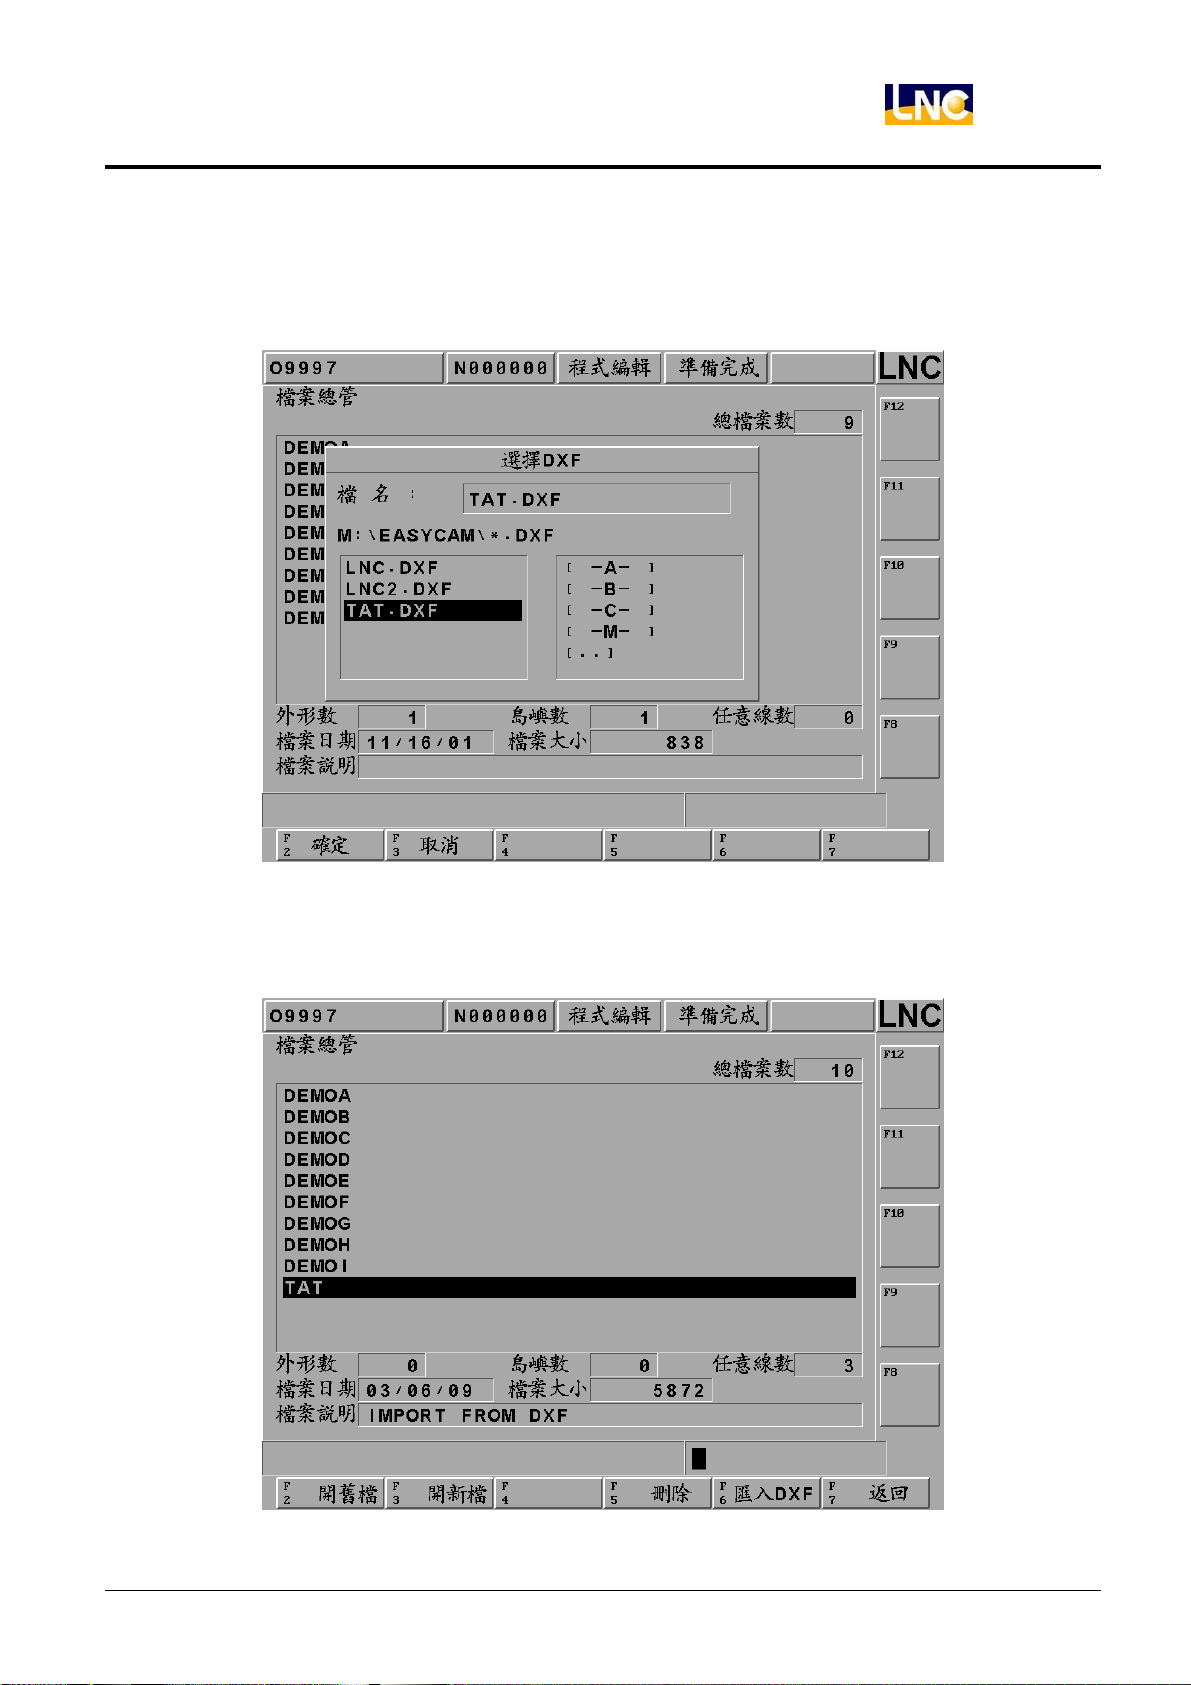
主功能頁面按【匯入 DXF】,彈出選擇 DXF 框:按十字方向鍵移動黃色游標指定匯入來源,例如網路連線在
M:\EASYCAM\TAT\TAT.DXF 檔案位置 ,按下【確定】即可匯入新檔。
檔案管理頁面提示列顯示: 匯入 DXF 成功,按十字方向鍵移動黃色游標,選擇 TAT 檔案,按下【開舊檔】即可
開啟匯入之 DXF 檔。
寶元數控精密股份有限公司 69
LNC Technology Co., Ltd.
Page 76
LNC-M600id
CNC 操作
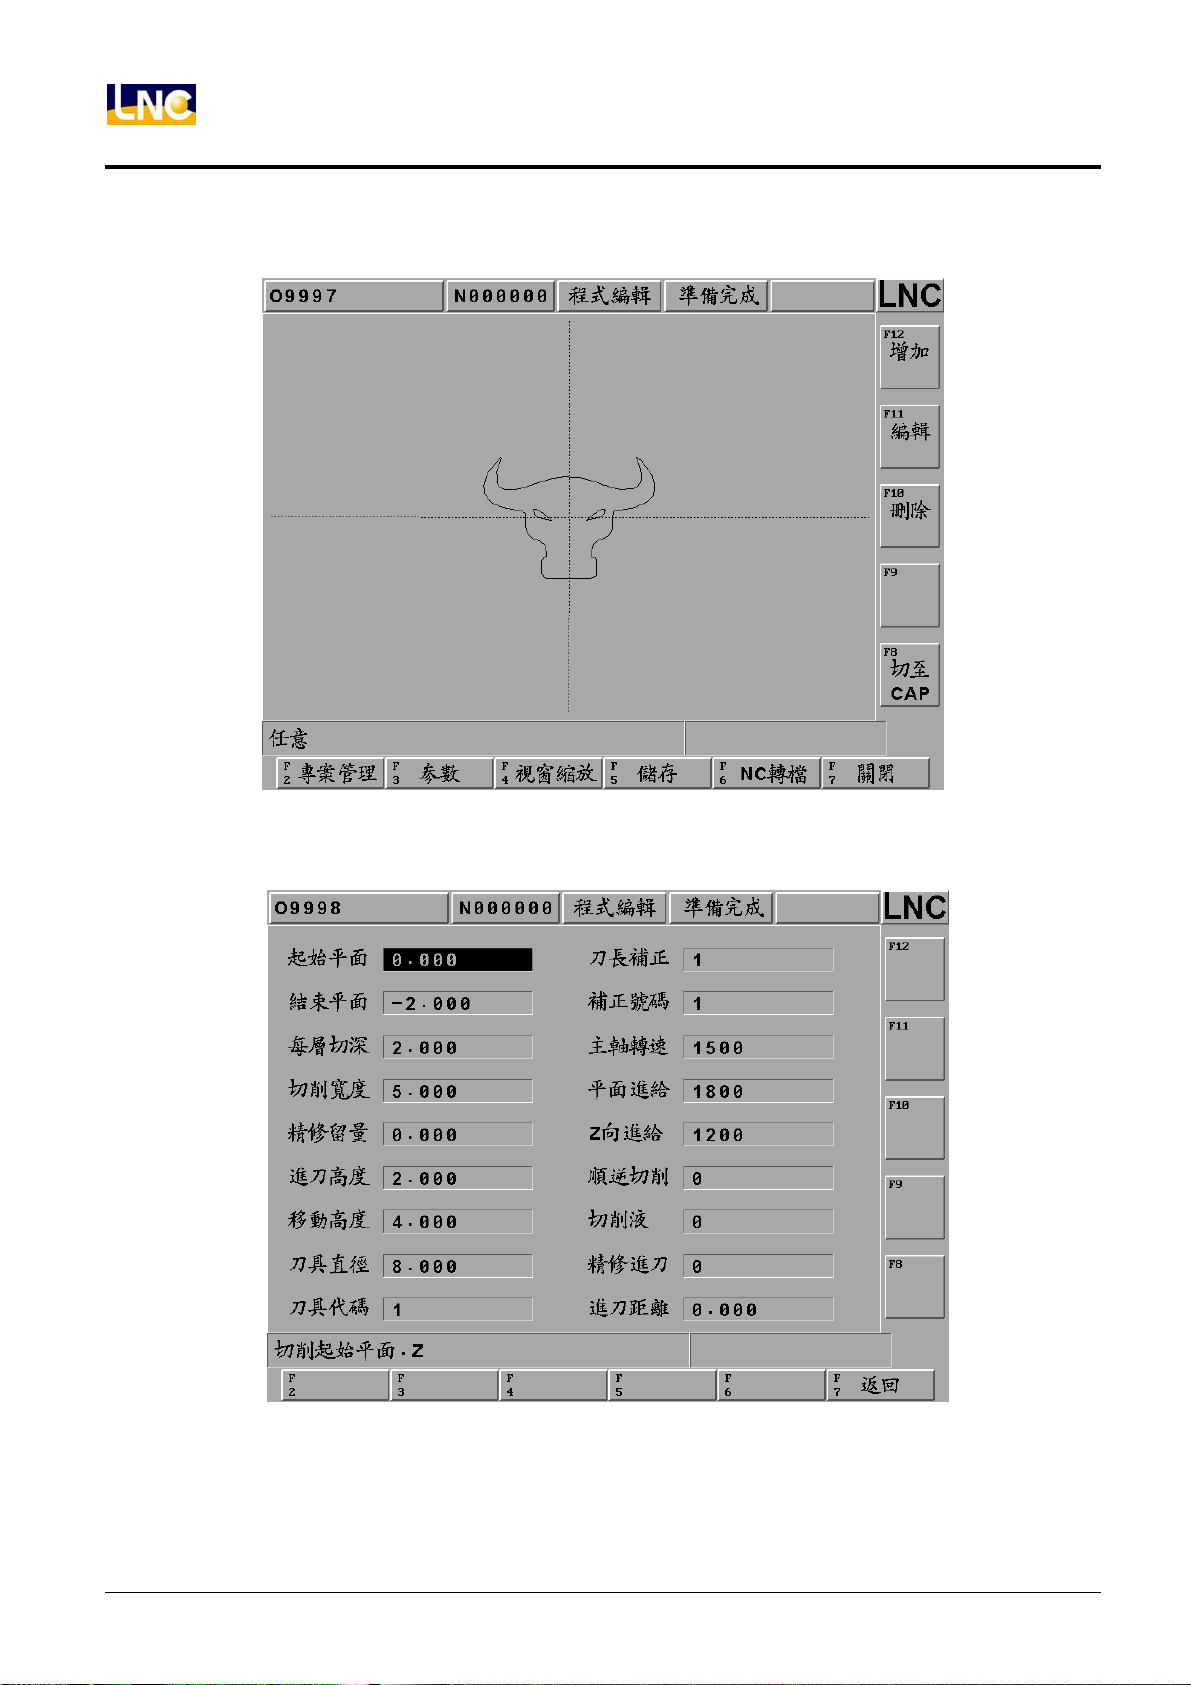
開啟剛剛匯入之 DXF 檔,檢查是否傳輸正確。
參數說明:該頁主要在定義相關 CAM 運算暨輸出時的參數欄位說明。
起始平面:為一絕對的程式 Z 座標,用以指定切削起始層。
結束平面:為一絕對的程式 Z 座標,用以指定切削結束層。
每層切深:為程式座標 Z 每次下刀之深度,每層深度設定不會大於[結束平面]深度。
70
寶元數控精密股份有限公司
LNC Technology Co., Ltd.
Page 77
LNC-M600id
CNC 操作
切削寬度:用以指定刀具在 XY 平面每次進刀的量。通常該值不可大於刀具直徑。這個欄位如果使用的是任
意線段的轉檔模式無效。
精修留量:針對成型尺寸所保留的肉厚。這個欄位只有使用粗銑加工的型態才有效。
進刀高度:為一絕對的程式座標 Z,用以設定銑削發啟點,刀具將以 G00 的速度就位到該點後,再用 G01 的
速度切入工件。固該點的設定值一定要大於[起始平面],並且不能大於[移動高度]。
移動高度:為一絕對的程式座標 Z,用以設定銑削過程中刀具加工中換位時的提刀高度,刀具將以 G00 的速
度就位到該點後,在以 G00 的速度移動到[進刀高度]。故該點的設定值也必需要大於[起始平面]。
刀具直徑:該值一定要大於零。
刀具代碼:用以指定刀具換刀作業時[M06 T]時代碼,例如,若該值為 1,將產生 M06 T01。
刀長補正:刀長補正的選用。設定 0 代表採用正向補正 G43,設定 1 採用 G44 負向補正。
補正號碼:刀長補正時,H 機能之代碼。
主軸轉速:S 機能,代表主軸轉速。
平面進給:F 機能,定義刀具於平面切削時的切削進給率 F。
Z向進給:F 機能,定義於 Z 向進刀切削時的切削進給率 F。
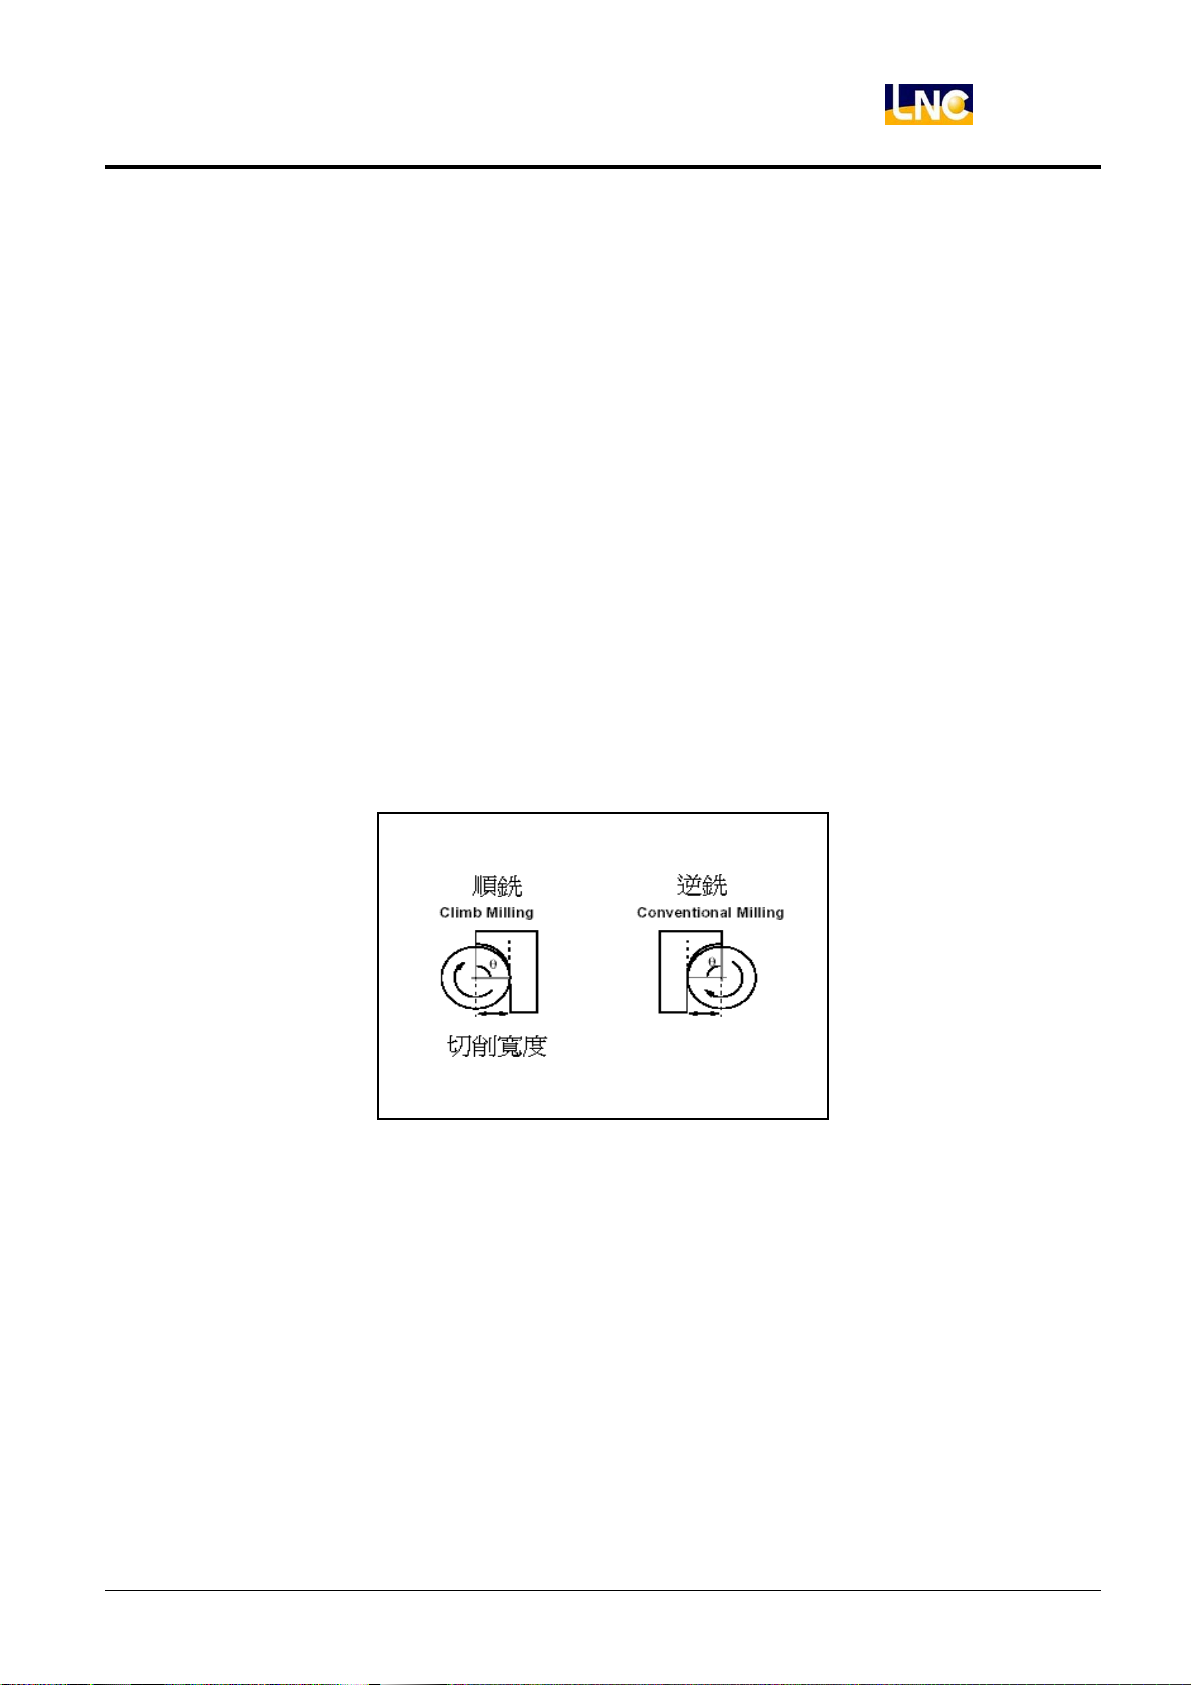
順逆切削:用以決定刀具路徑程式的切削型式,區分有[順銑]與[逆銑]二類。
其用[逆銑]主要運用在粗銑削。[順銑]則常運用在精銑削。
圖 1.6-2 順逆切削圖
切削液:用以決定切削機能[M8]是否使用。
精修進刀:用以決定「輪廓循邊精修」時刀具靠刀(Approach)型式。區分有垂直進刀與圓弧進刀兩類。其
中垂直進刀前的保留長度為刀具的半徑。而圓弧進刀的圓弧,其圓弧半徑為刀具的半徑。
進刀距離:刀具半徑的百分比。
寶元數控精密股份有限公司 71
LNC Technology Co., Ltd.
Page 78
LNC-M600id
CNC 操作
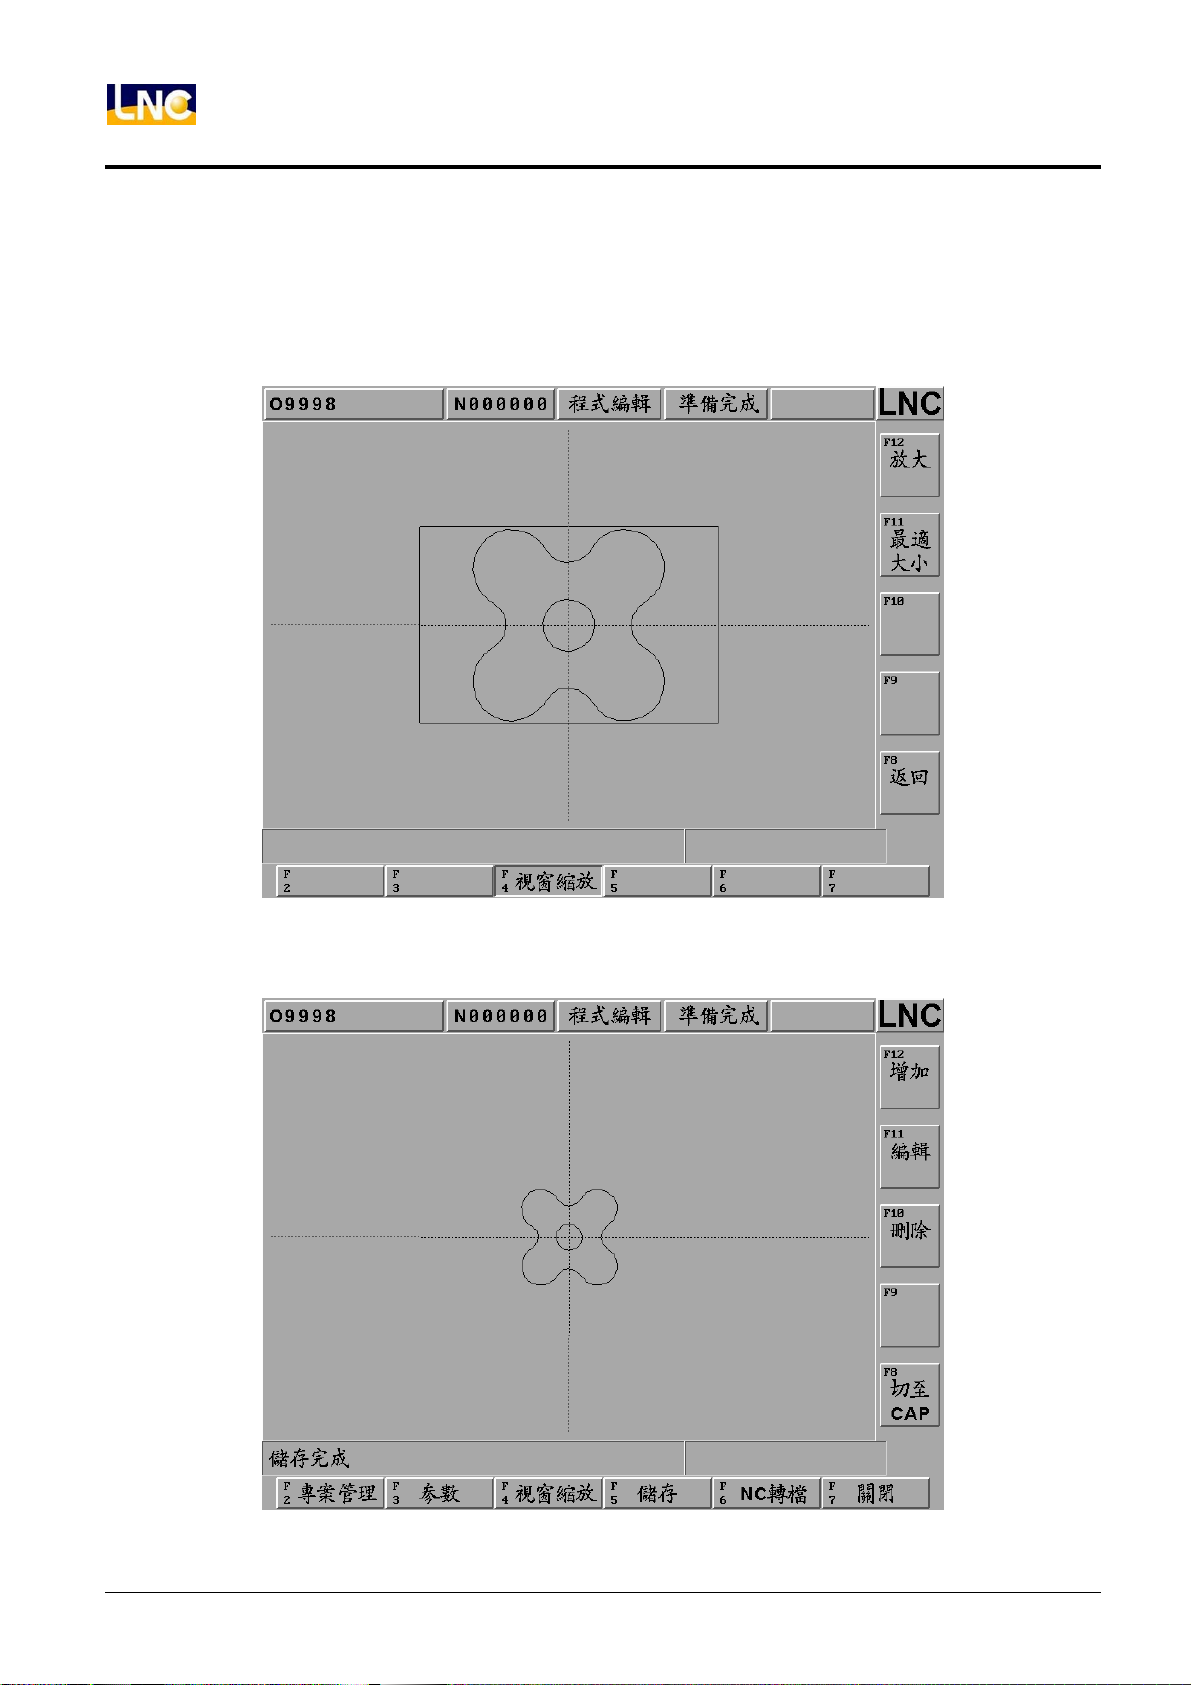
視窗縮放說明:該頁主要在定義相關 CAM 視窗縮放欄位說明。
主功能頁面按下視窗縮放的功能鍵。
按【放大】出現黃色放大框,按下[確定]鍵,可以放大圖形。
按【最適大小】圖形自動顯示成最適的大小。
儲存說明:按下(儲存),訊息提示列顯示:儲存完成,將目前開啟的專案內容存檔。
72
寶元數控精密股份有限公司
LNC Technology Co., Ltd.
Page 79
LNC-M600id
CNC 操作
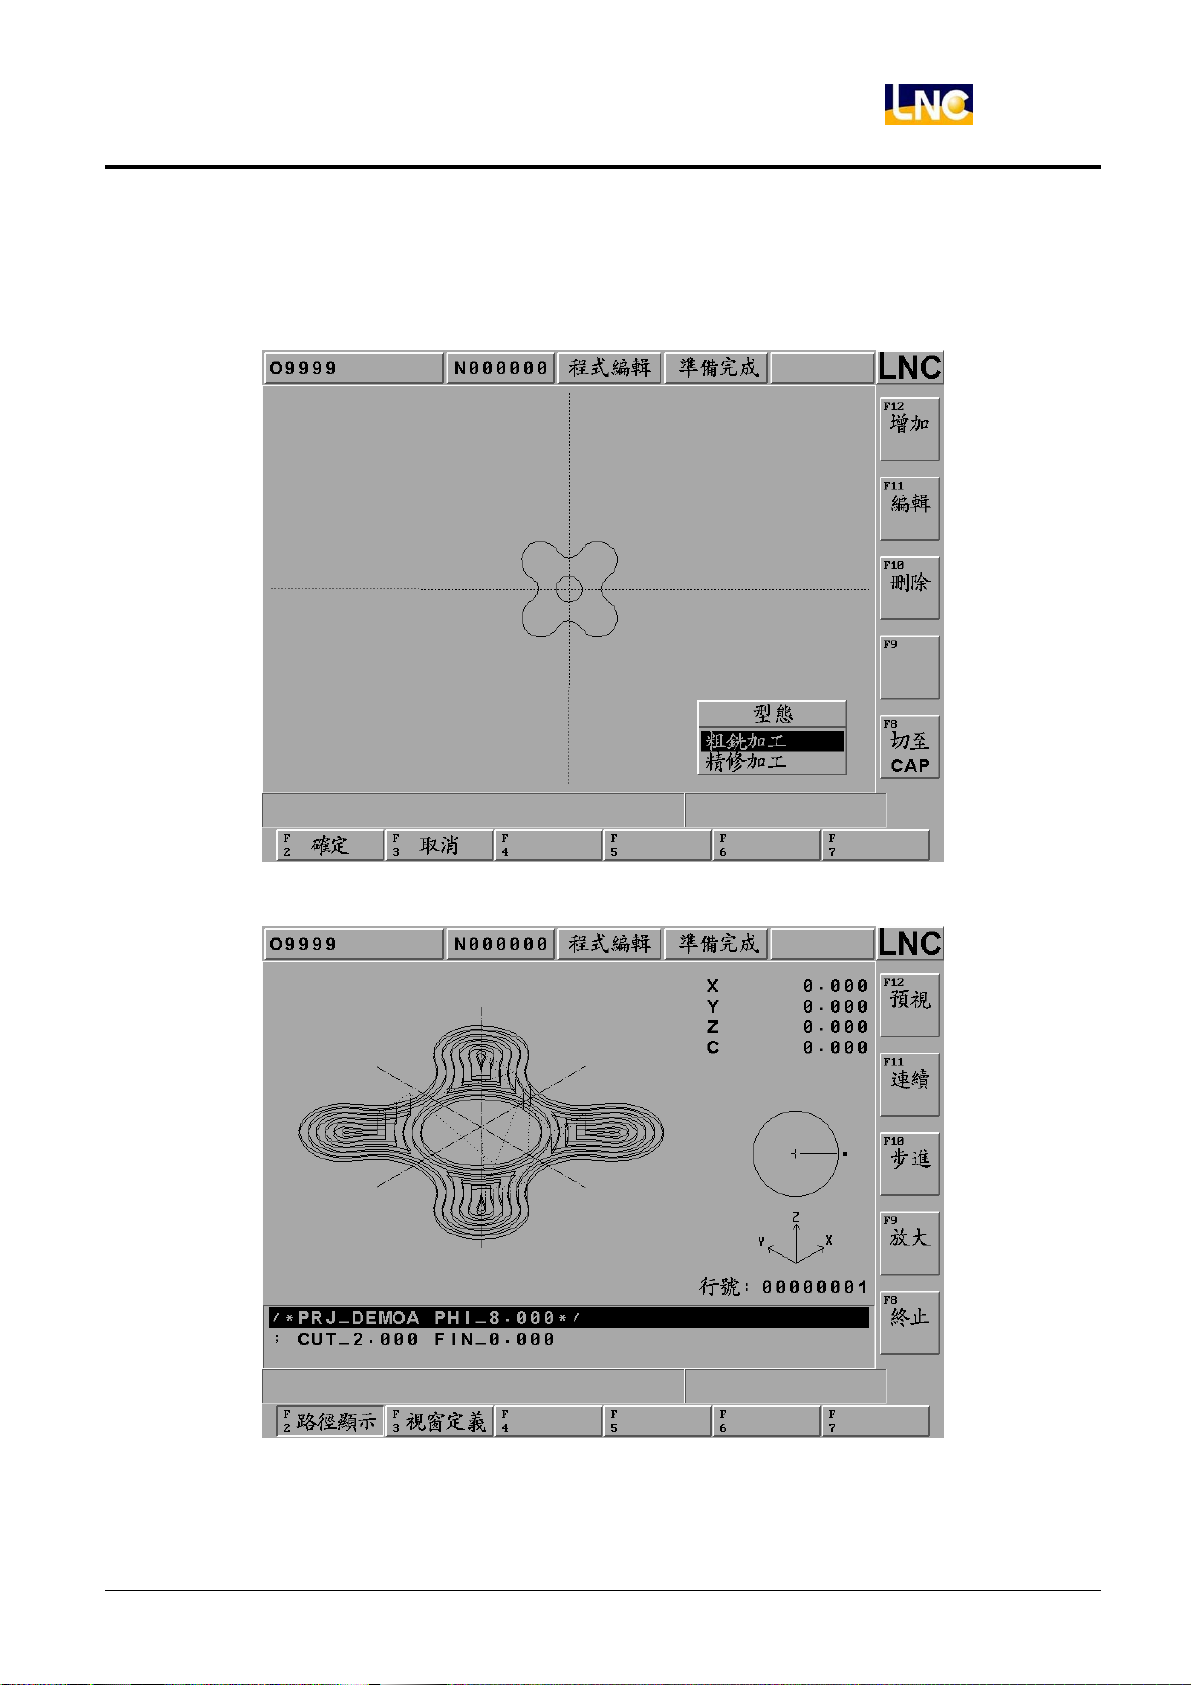
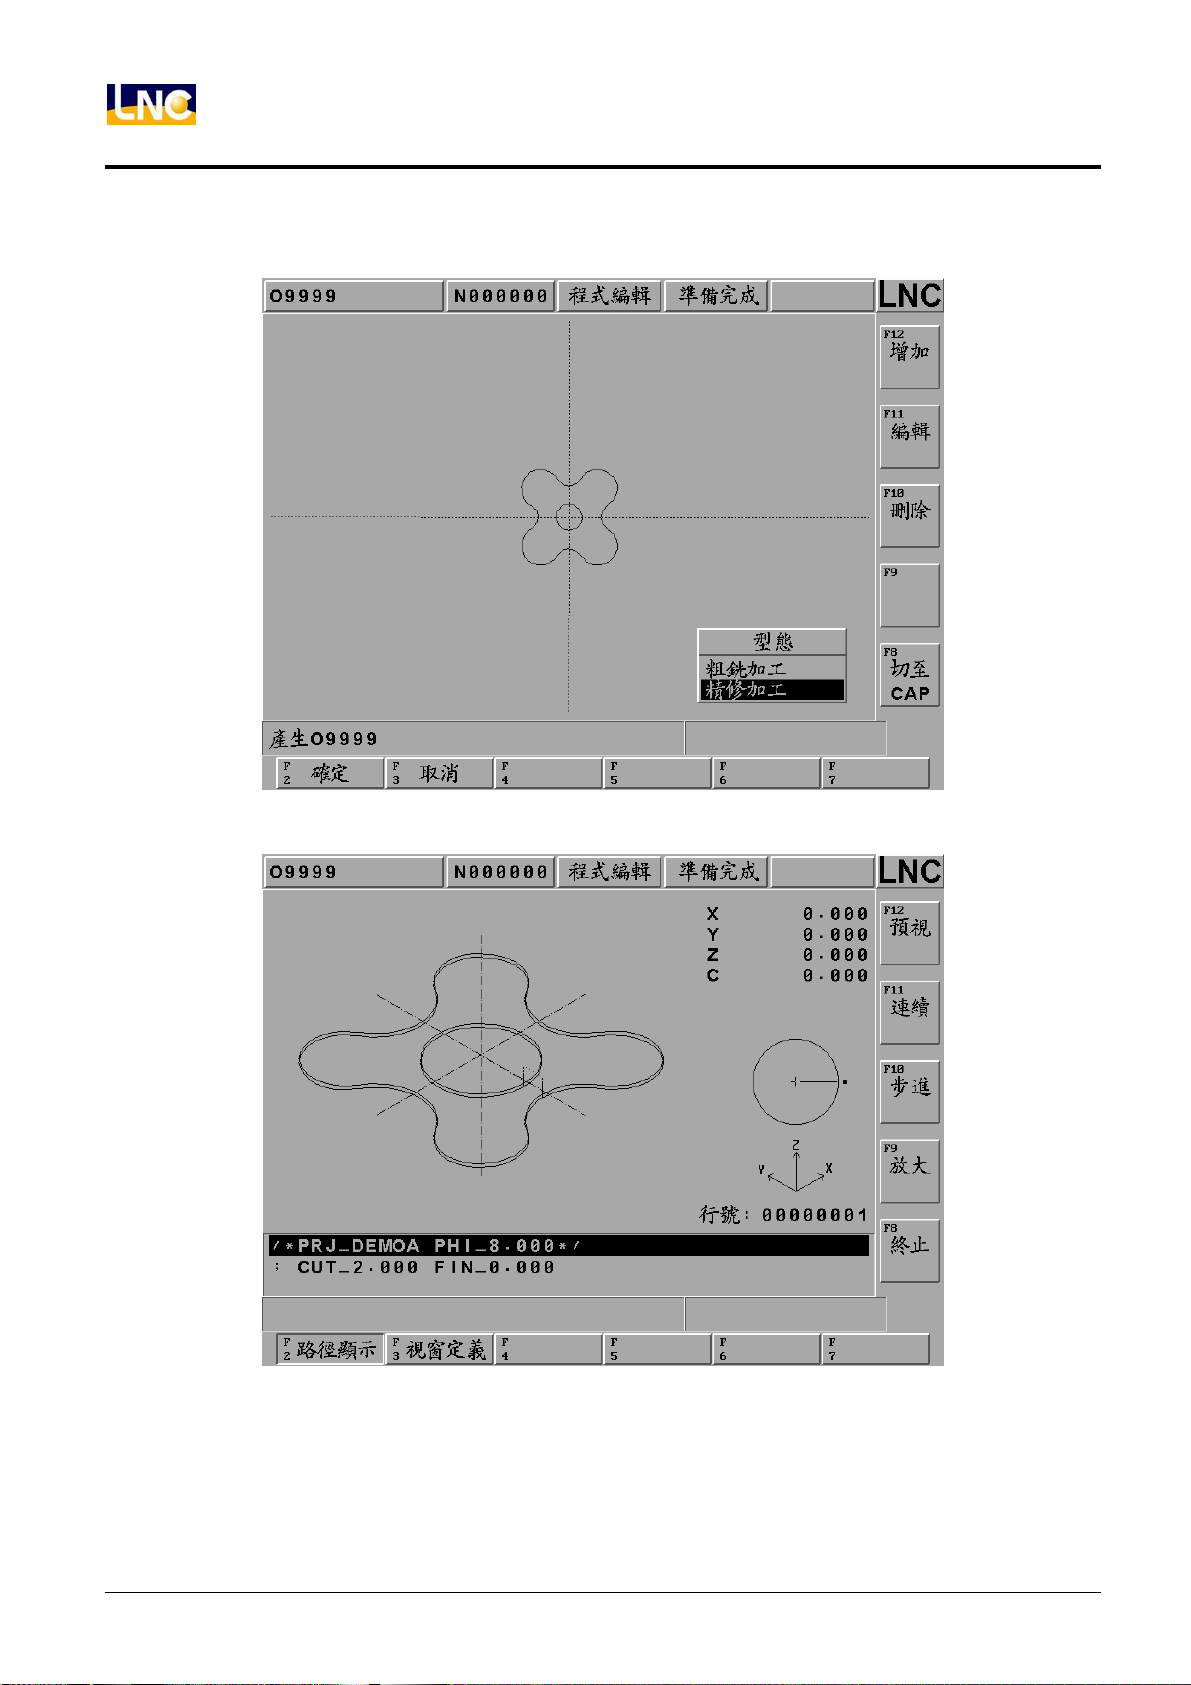
NC 轉檔說明:按下【NC 轉檔】後,會依據專案內容的線段模式是外形和島嶼的模式,或是任意線段的模式的不
同,顯示不同的轉檔型態內容。
外形和島嶼的模式顯示的粗銑加工型態。
粗銑加工型態刀具路徑之圖形預視
寶元數控精密股份有限公司 73
LNC Technology Co., Ltd.
Page 80
LNC-M600id
CNC 操作
外形和島嶼的模式顯示的精修加工型態。
精修加工型態刀具路徑之圖形預視
74
寶元數控精密股份有限公司
LNC Technology Co., Ltd.
Page 81
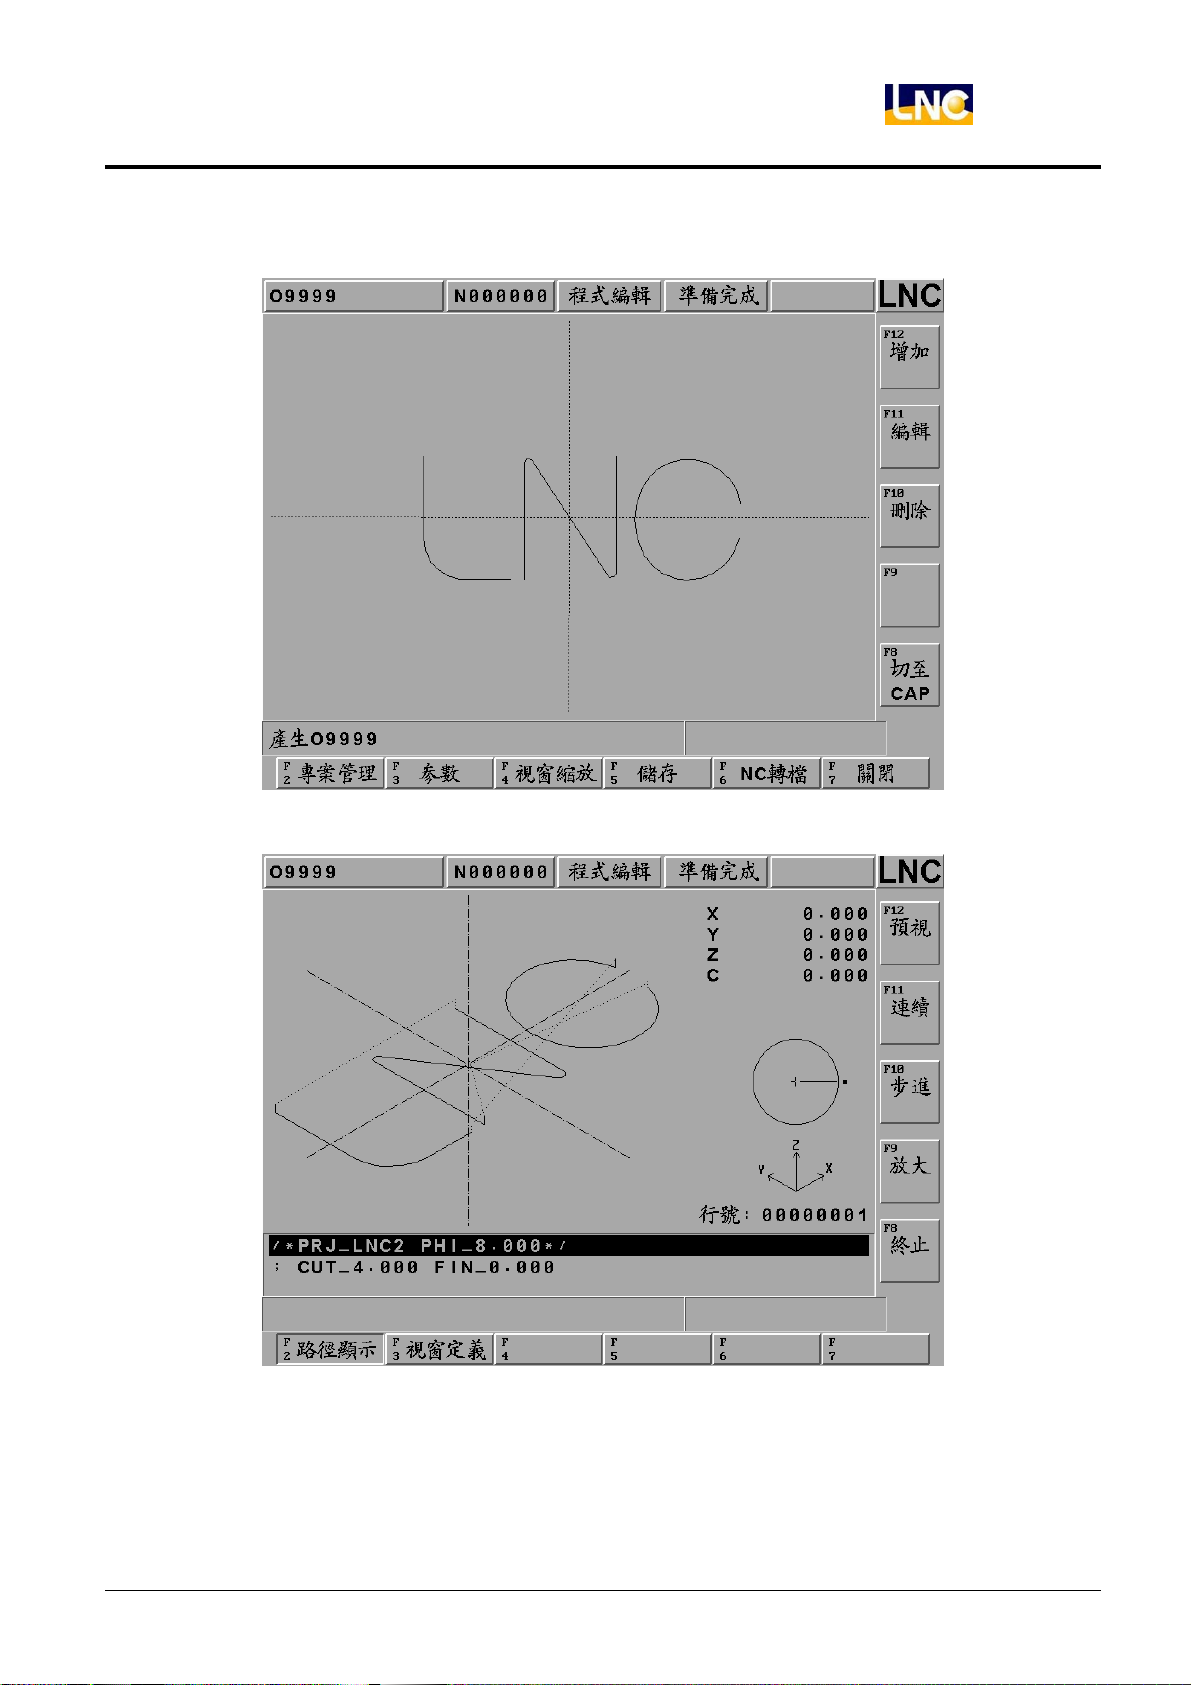
任意線段模式顯示的型態就只有銑路徑。
LNC-M600id
CNC 操作
任意線段加工型態刀具路徑之圖形預視
寶元數控精密股份有限公司 75
LNC Technology Co., Ltd.
Page 82
LNC-M600id
CNC 操作
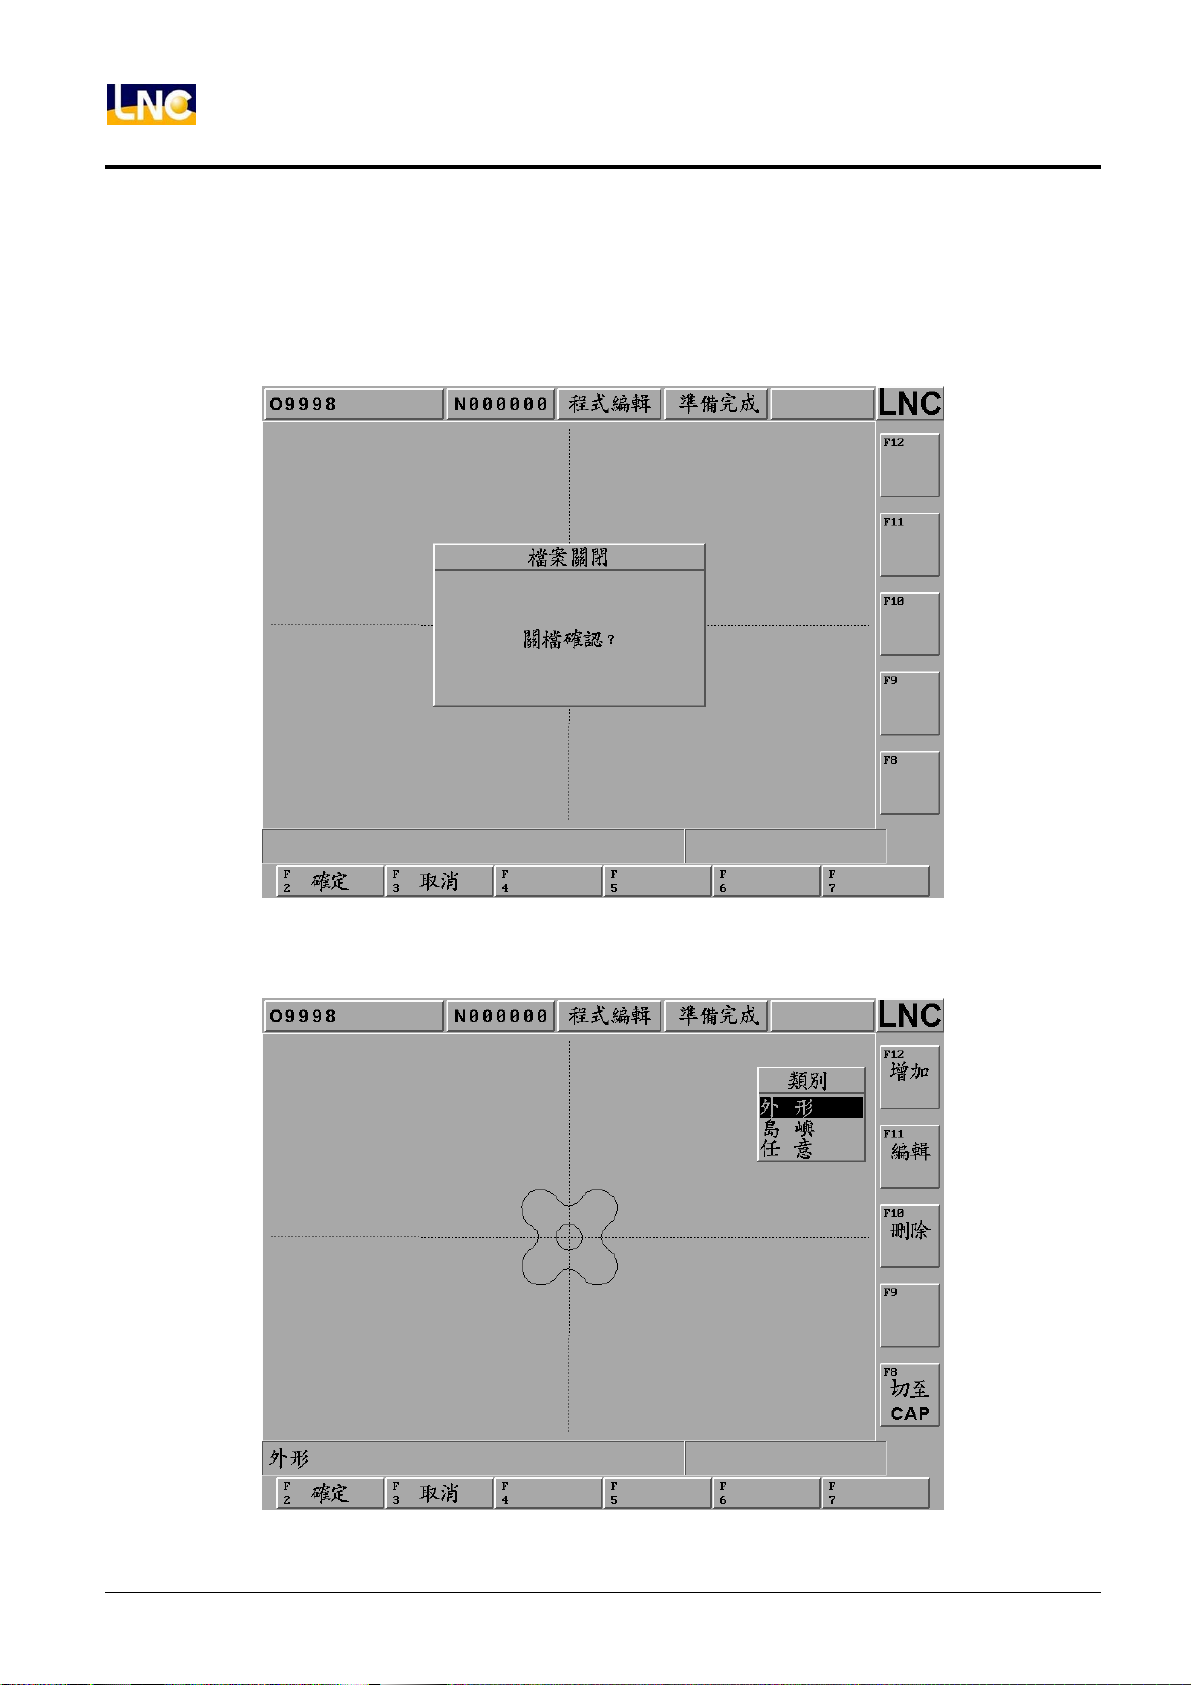
關閉說明:將現有專案檔案關閉。
按下(關閉)關閉開啟的專案檔,彈出對話框顯示:關檔確認,在按下(確認)
即可關閉檔案回到主畫面。
如果沒有關閉開啟的專案檔,將無法開啟另外的專案。
增加說明:EASY CAM 圖檔來源除了 DXF 的匯入功能之外,控制器也提供在 NC 端【增加】功能鍵選擇模式(外
形)(島嶼)(任意)。
76
寶元數控精密股份有限公司
LNC Technology Co., Ltd.
Page 83
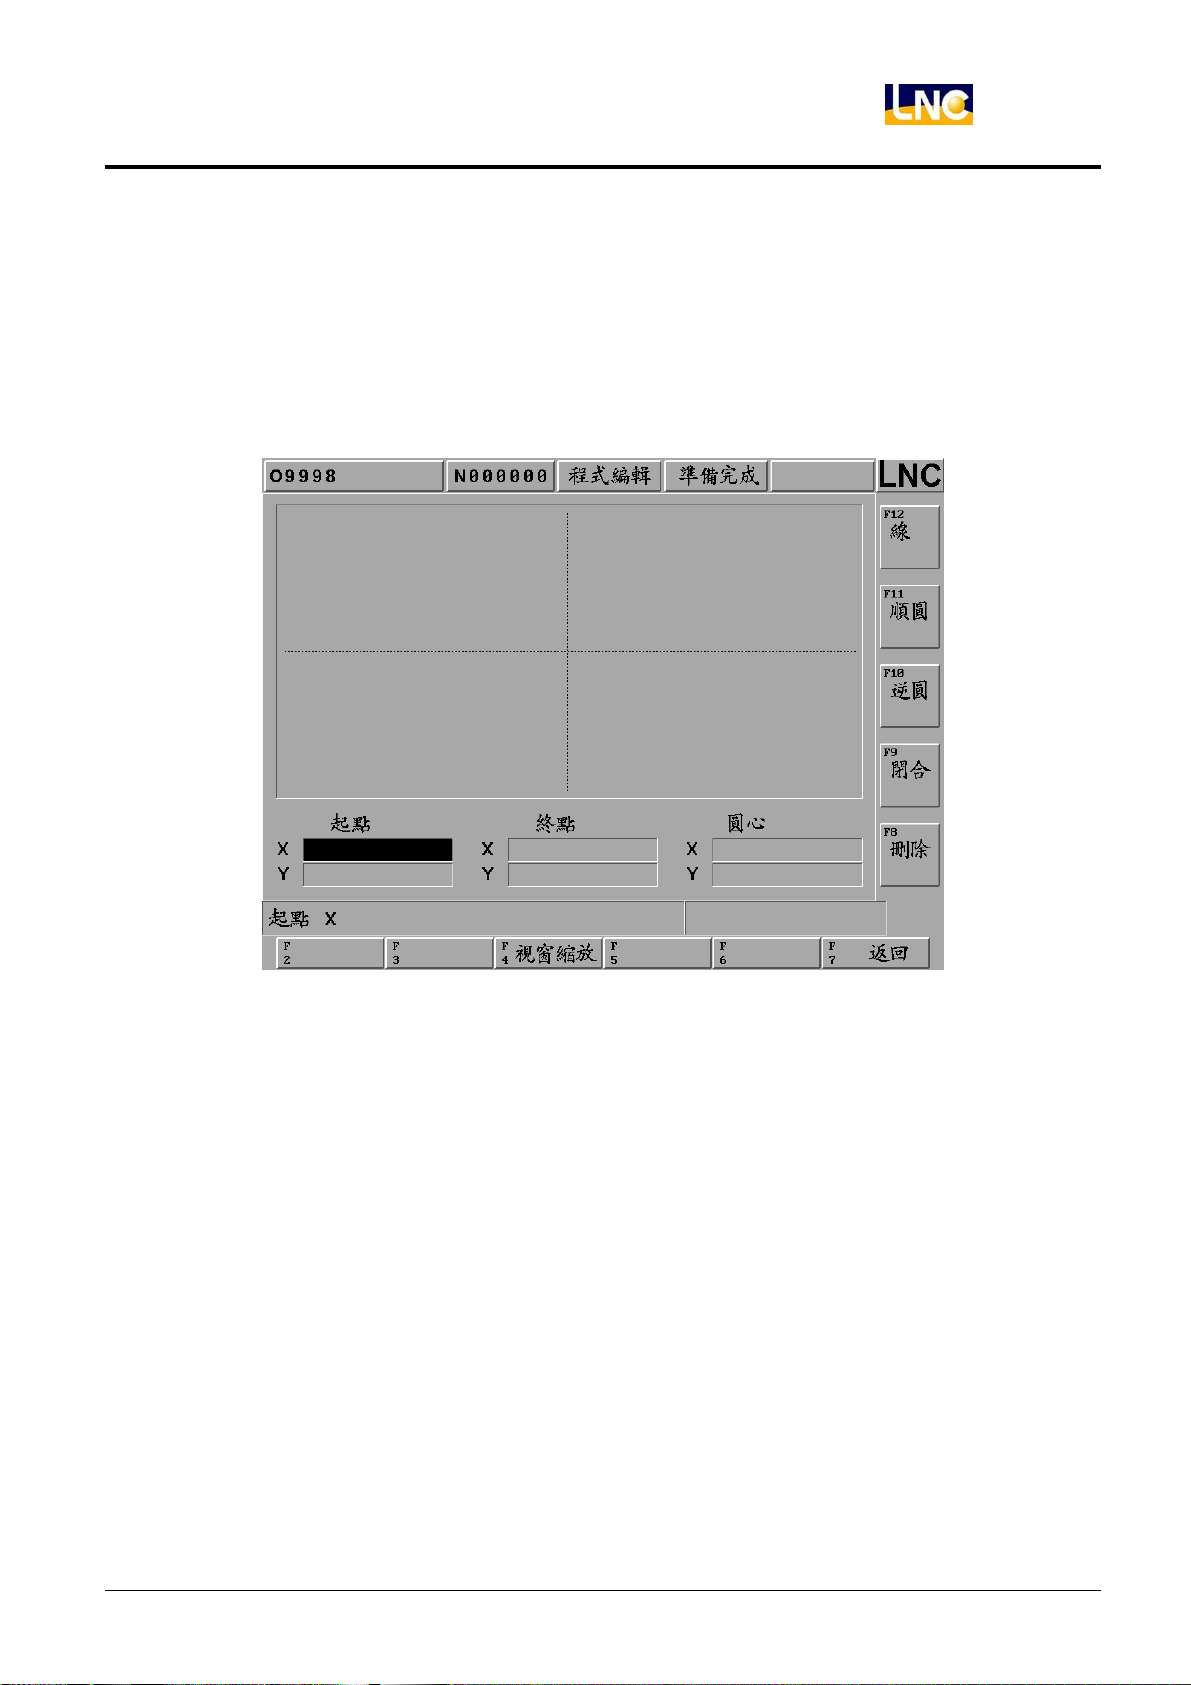
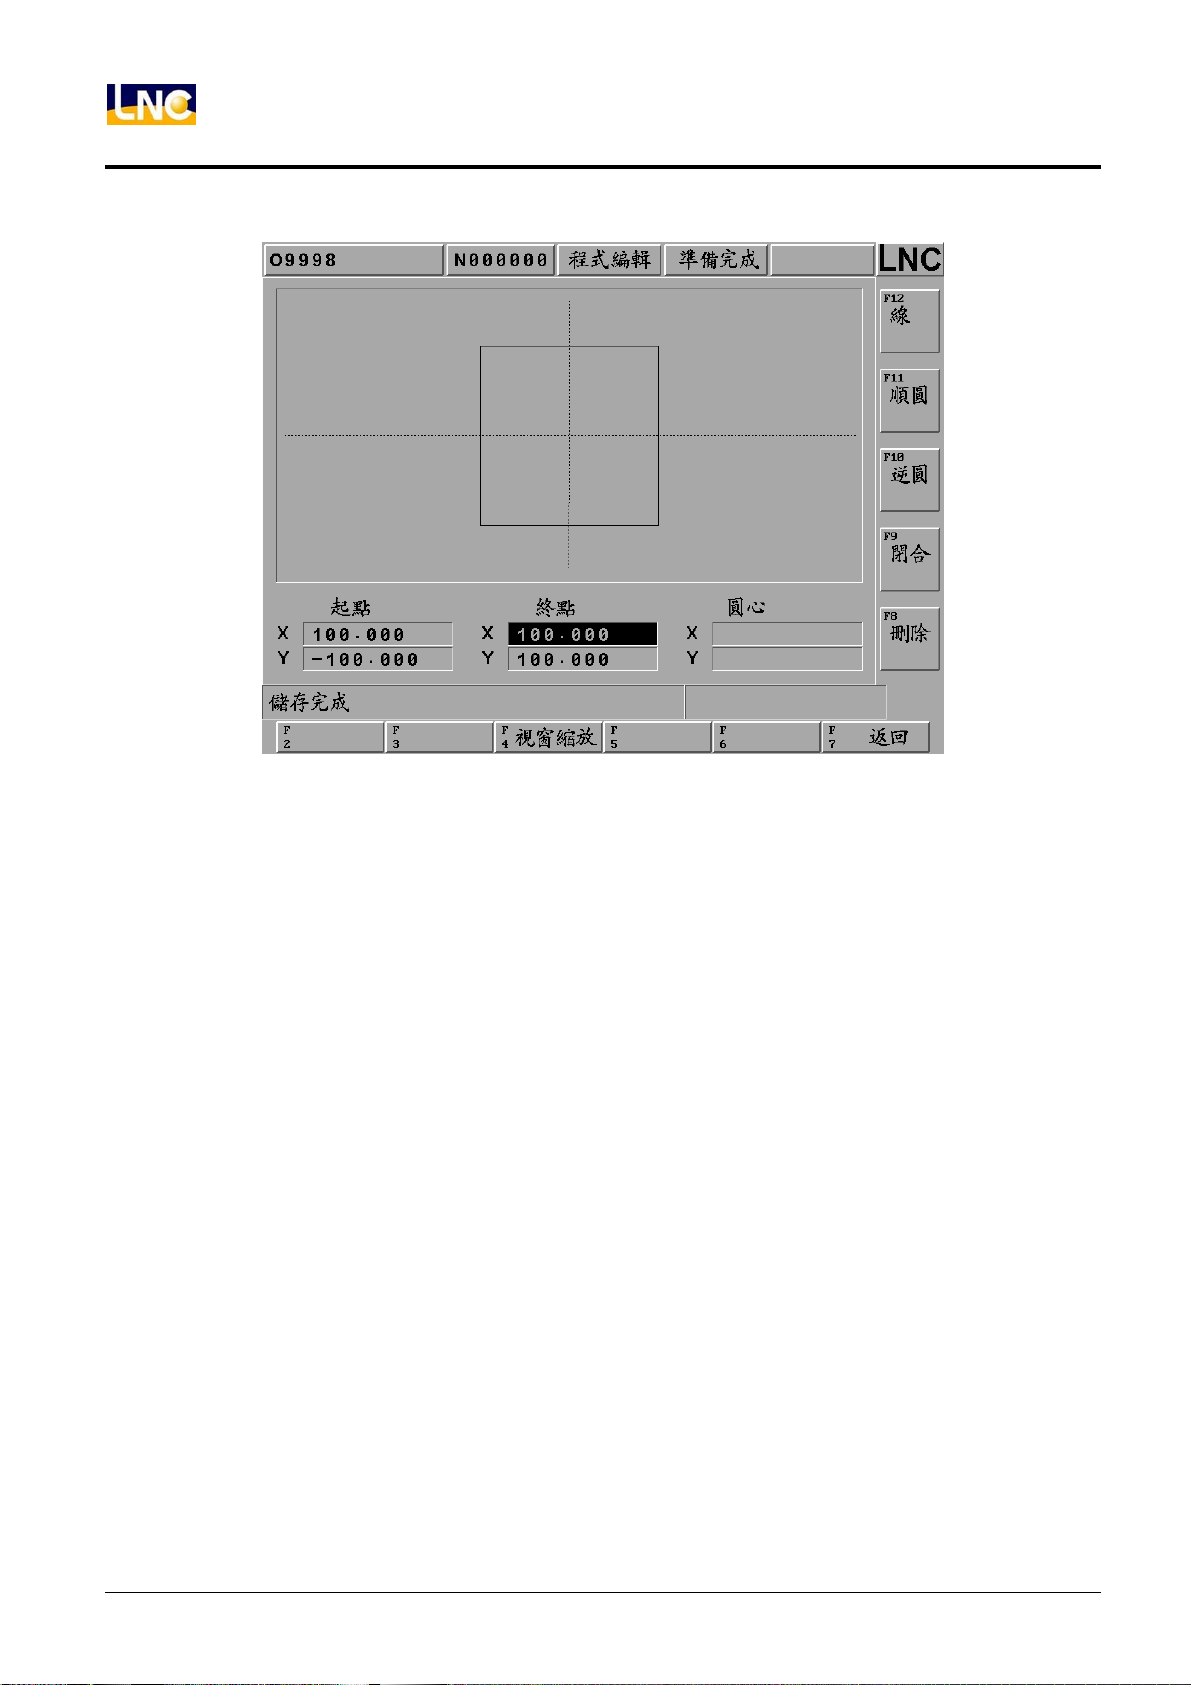
增加說明:按下(增加)功能鍵,選擇[外形]模式。
線:設定起點座標與終點座標位置畫直線。
順圓:設定起點座標與終點座標與圓心座標位置畫順時針圓弧。
逆圓:設定起點座標與終點座標與圓心座標位置畫逆時針圓弧。
閉合:將未封閉之線段,使用直線自動封閉。
刪除:指最後完成之線段刪除。
LNC-M600id
CNC 操作
按下(增加)功能鍵,選擇[外形]模式,製作一個正方外形步驟:
1. 按(線)設定起點 X100Y100 終點 X-100Y100 位置,按下(確定)產生直線。
2. 按(線)設定終點 X-100Y-100 位置,按下(確定)產生直線。
3. 按(線)設定終點 X100Y-100 位置,按下(確定)產生直線。
4. 按(線)設定終點 X100Y100 位置,按下(確定)產生直線。
5. 按(返回)回到主畫面
寶元數控精密股份有限公司 77
LNC Technology Co., Ltd.
Page 84
LNC-M600id
CNC 操作
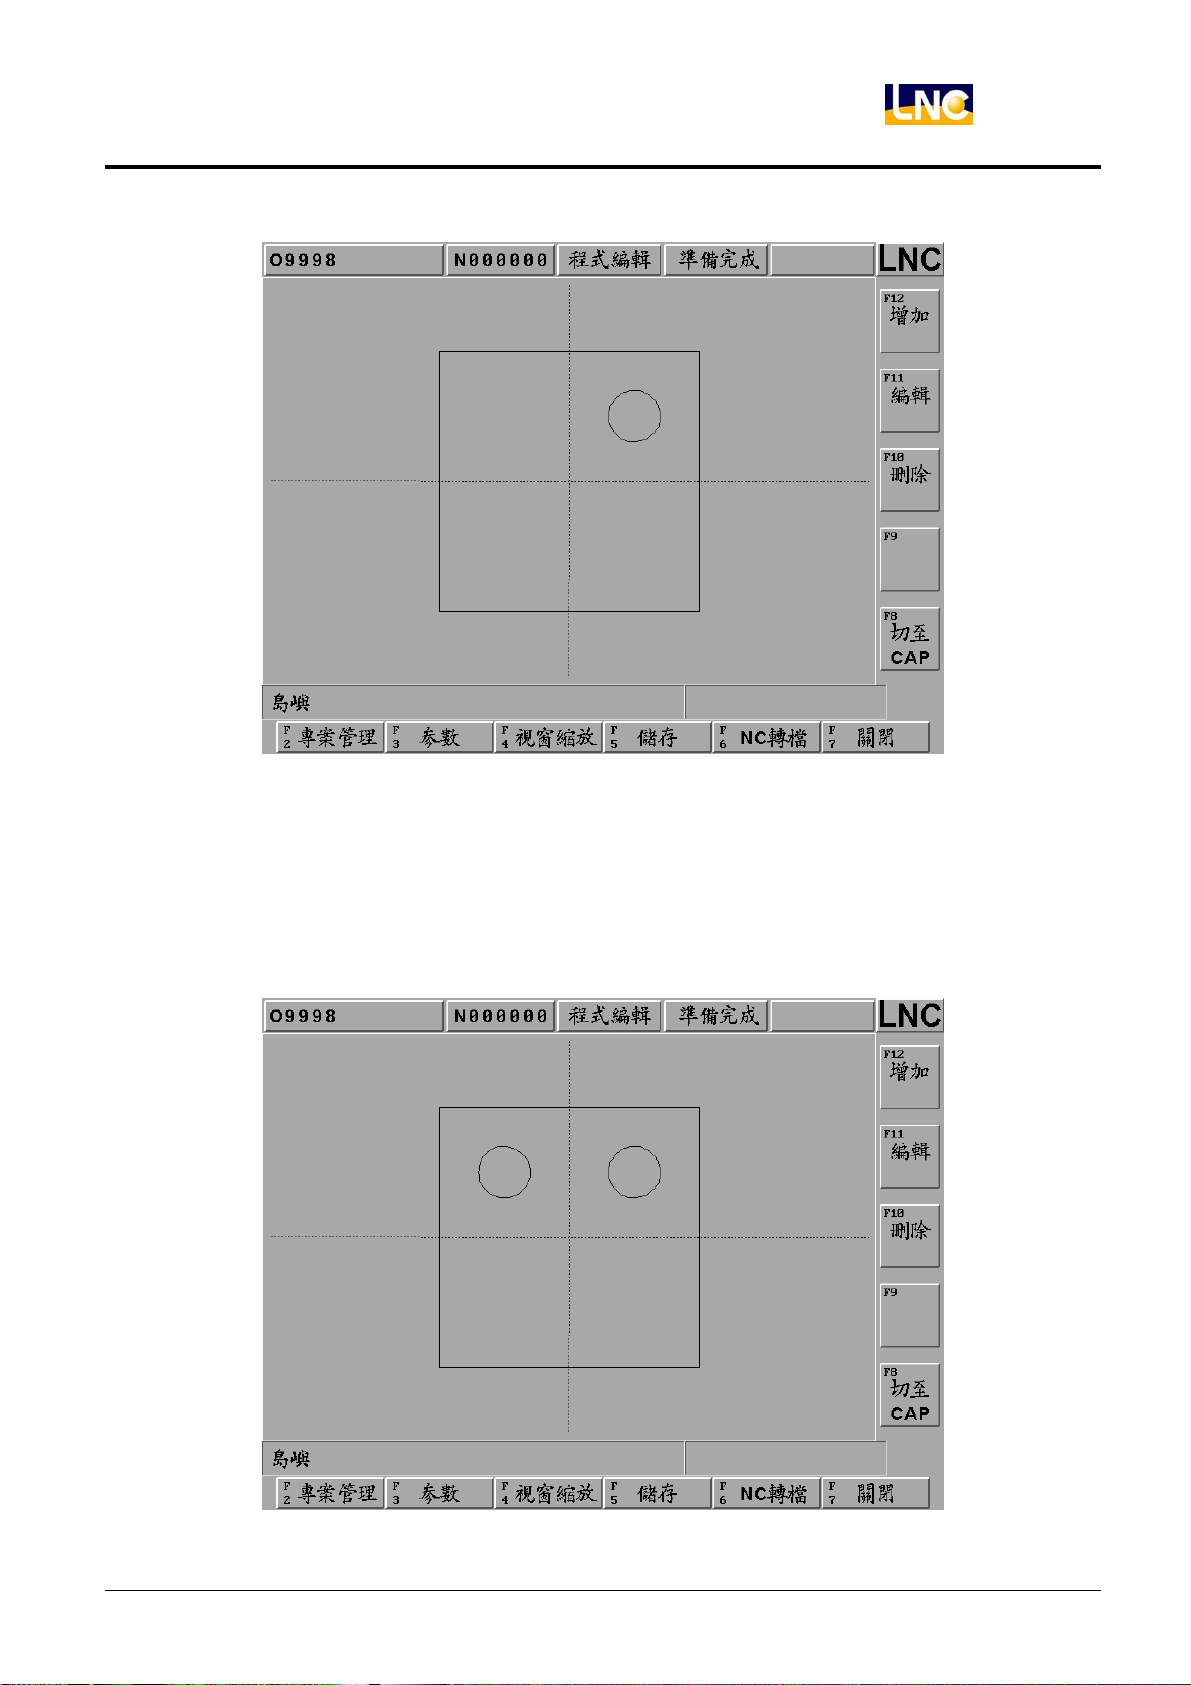
按下(增加)功能鍵,選擇[島嶼]模式,製作兩個圓形島嶼:
在剛剛產生的外形框框內製作島嶼。
製作第一個圓形島嶼。
1. 按(順圓)設定起點 X70Y50 終點 X30Y50 圓心 X50Y50 位置,按下(確定)產生圓弧。
2. 按(順圓)設定終點 X70Y50 圓心 X50Y50 位置,按下(確定)產生圓弧。
3. 按(返回)回到主畫面。
即可在外形框內產生第一個圓形島嶼。
78
寶元數控精密股份有限公司
LNC Technology Co., Ltd.
Page 85
LNC-M600id
CNC 操作
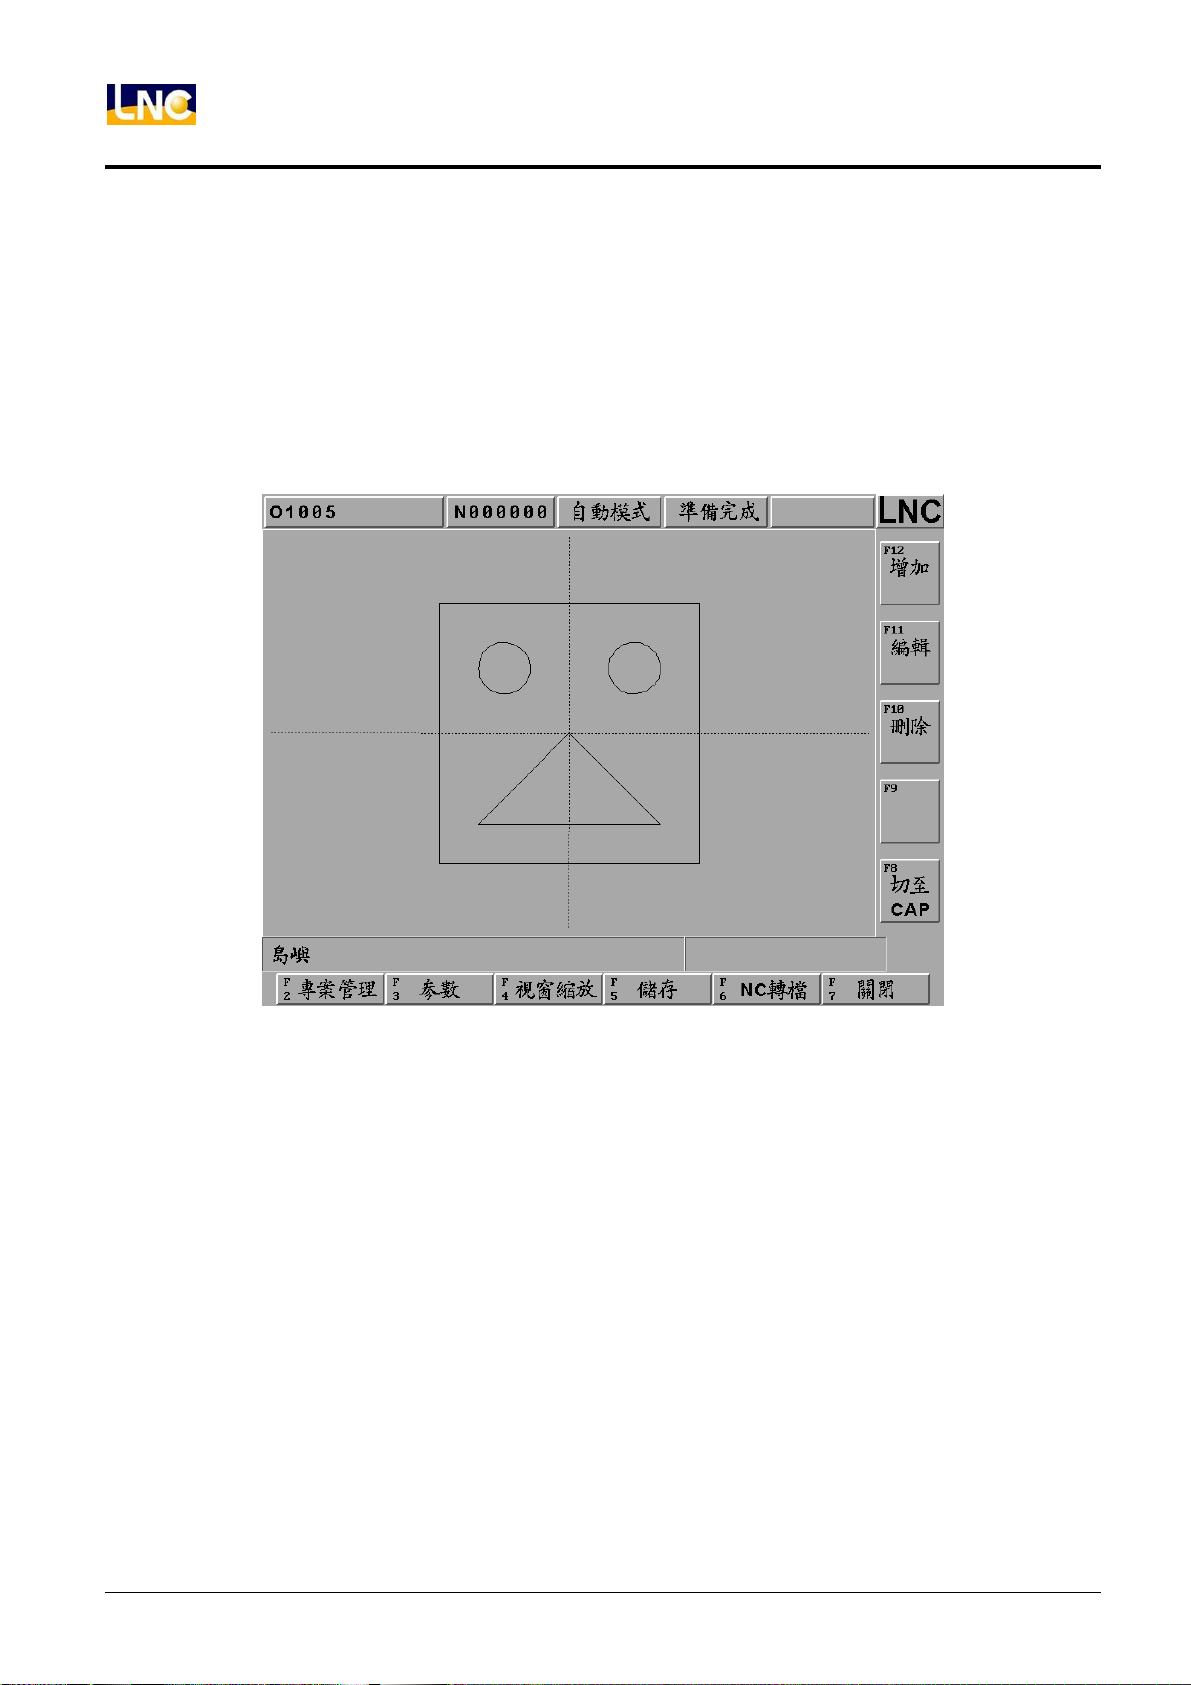
按下(增加)功能鍵,選擇[島嶼]模式:
製作第二個圓形島嶼。
1. 按(逆圓)設定起點 X-30Y50 終點 X-70Y50 圓心 X-50Y50 位置,按下(確定)產生圓弧。
2. 按(逆圓)設定終點 X-30Y50 圓心 X-50Y50 位置,按下(確定)產生圓弧。
3. 按(返回)回到主畫面。
即可在外形框內產生第二個圓形島嶼。
寶元數控精密股份有限公司 79
LNC Technology Co., Ltd.
Page 86
LNC-M600id
CNC 操作
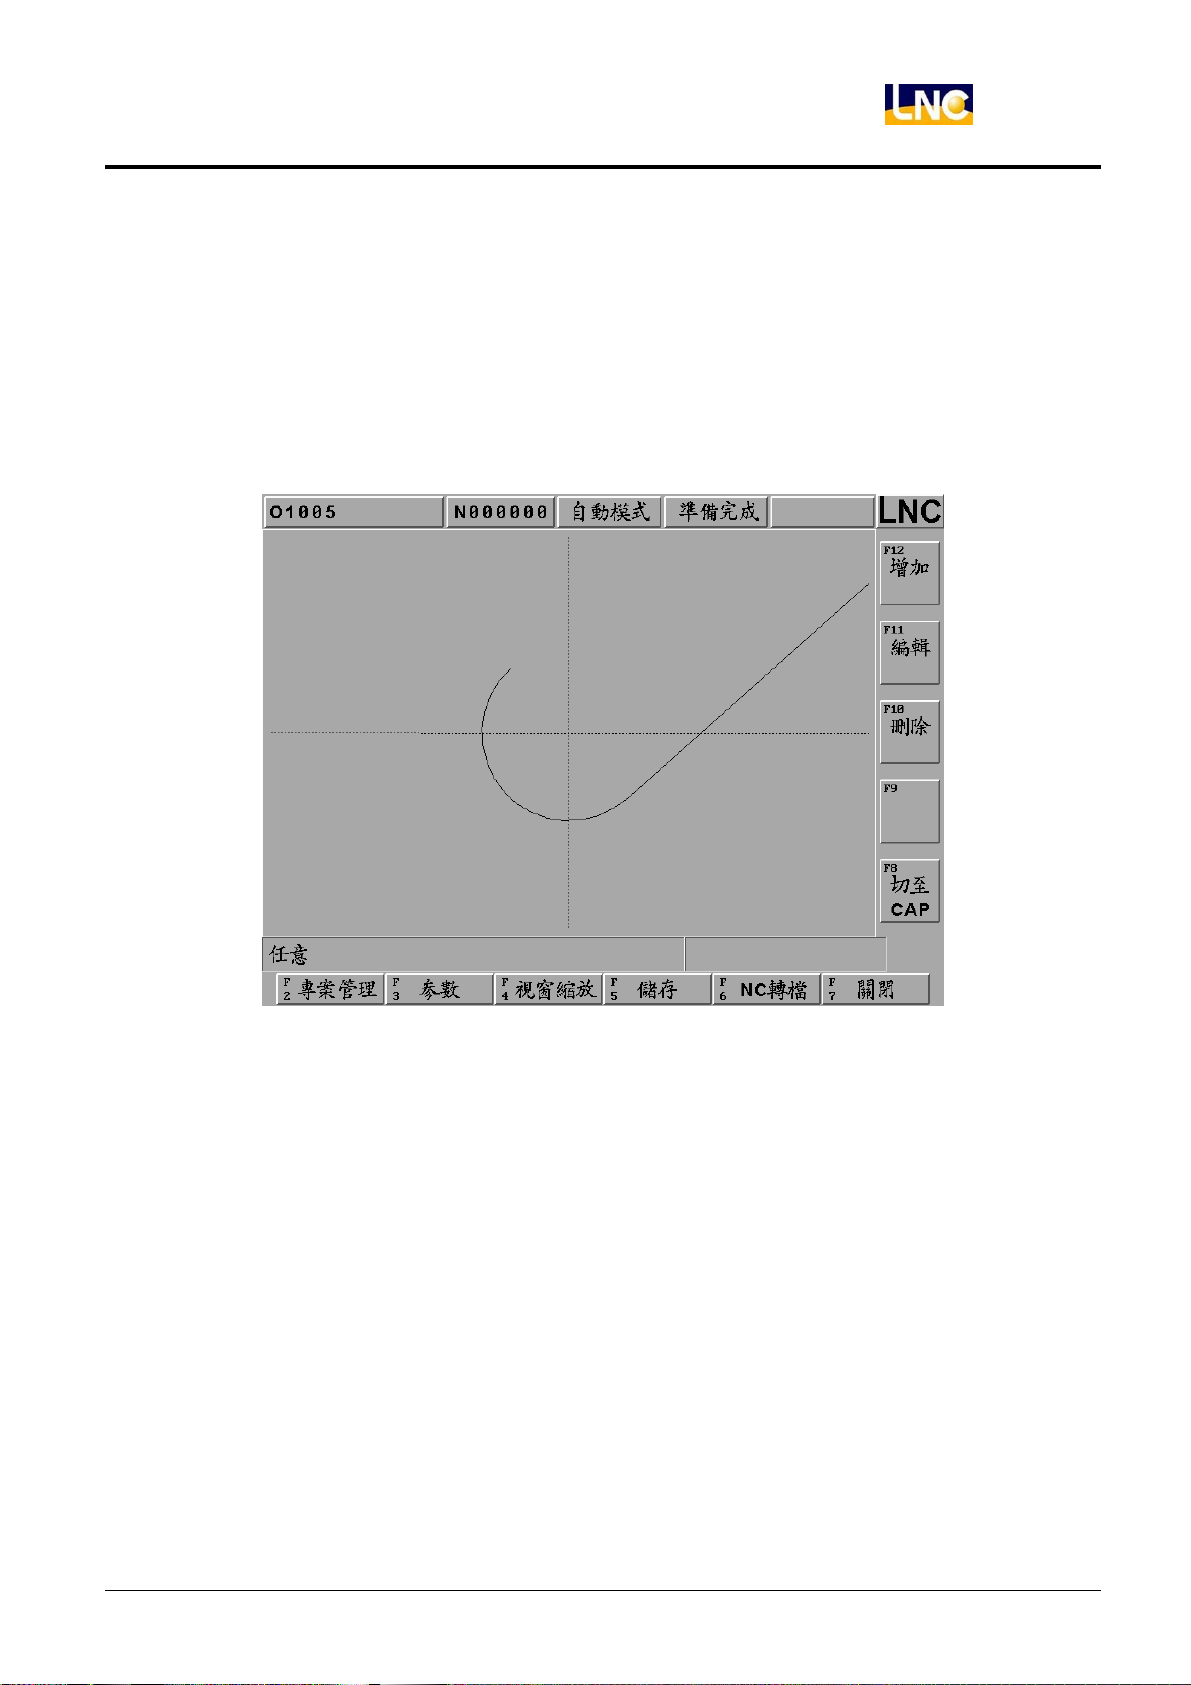
按下(增加)功能鍵,選擇[島嶼]模式:
製作一個三角形島嶼。
1. 按(線)設定起點 X70Y-70 終點 X-70Y-70 位置,按下(確定)產生直線。
2. 按(線)設定終點 X0Y0 位置,按下(確定)產生直線。
3. 按(閉合)系統自動設定終點 X70Y-70 位置,自動產生閉合直線。
4. 按(返回)回到主畫面。
即可在外形框內產生三角形島嶼。
80
寶元數控精密股份有限公司
LNC Technology Co., Ltd.
Page 87
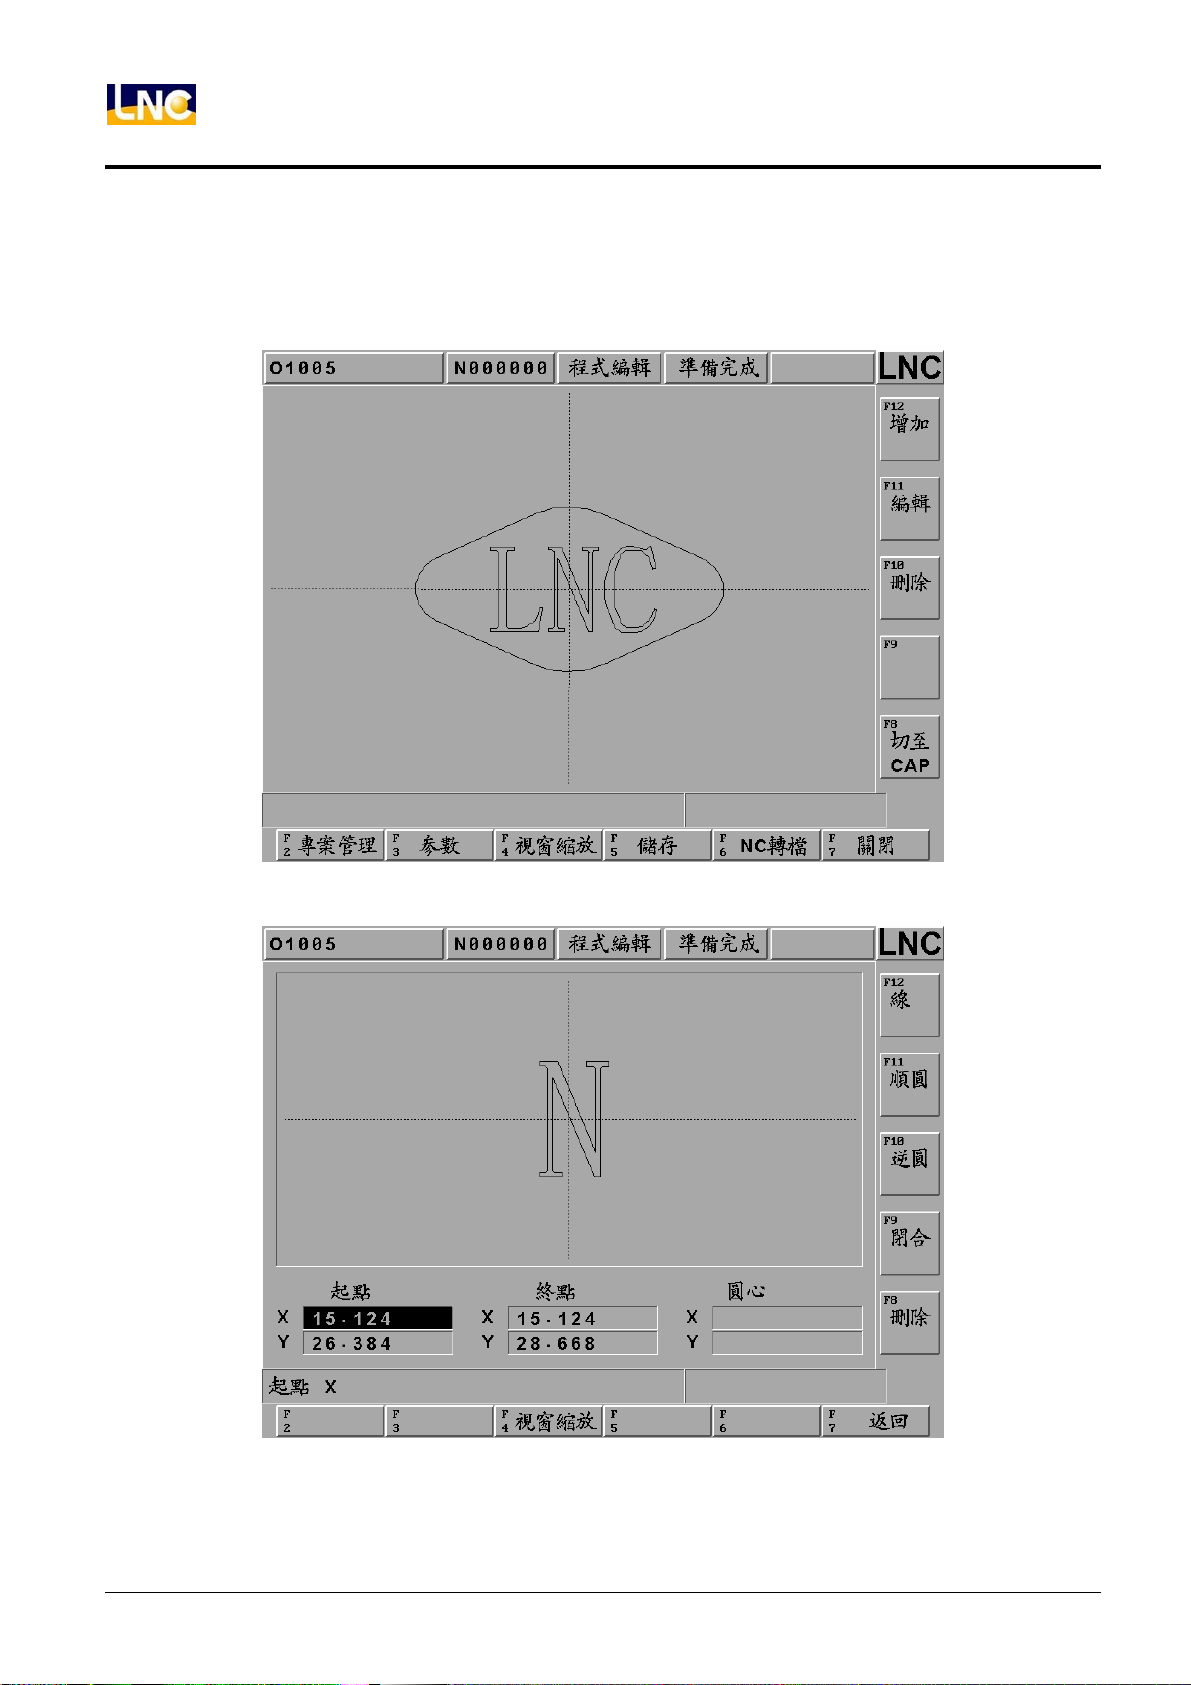
按下(增加)功能鍵,選擇[任意]模式:
製作兩個任意線段。
1. 按(逆圓)設定起點 X-44.650Y50.120 終點 X44.650Y-50.120 圓心 X0Y0 位置,
2. 按下(確定)產生圓弧。
3. 按(線)設定終點 X230.180Y115.160 位置,按下(確定)產生直線。
4. 按(返回)回到主畫面。
即可在產生兩個任意線段。
LNC-M600id
CNC 操作
寶元數控精密股份有限公司 81
LNC Technology Co., Ltd.
Page 88
LNC-M600id
CNC 操作
編輯說明:按下(編輯)功能鍵,進入編輯的畫面。
可以利用上鍵與下鍵切換島嶼或外形,選取到的元件將會變成黃色,將畫面中目前顯示黃色的線段做為編輯的對
象,按下【編輯】進行修改。
進入編輯畫面,依需求新增線段或刪除等。
82
寶元數控精密股份有限公司
LNC Technology Co., Ltd.
Page 89
LNC-M600id
CNC 操作
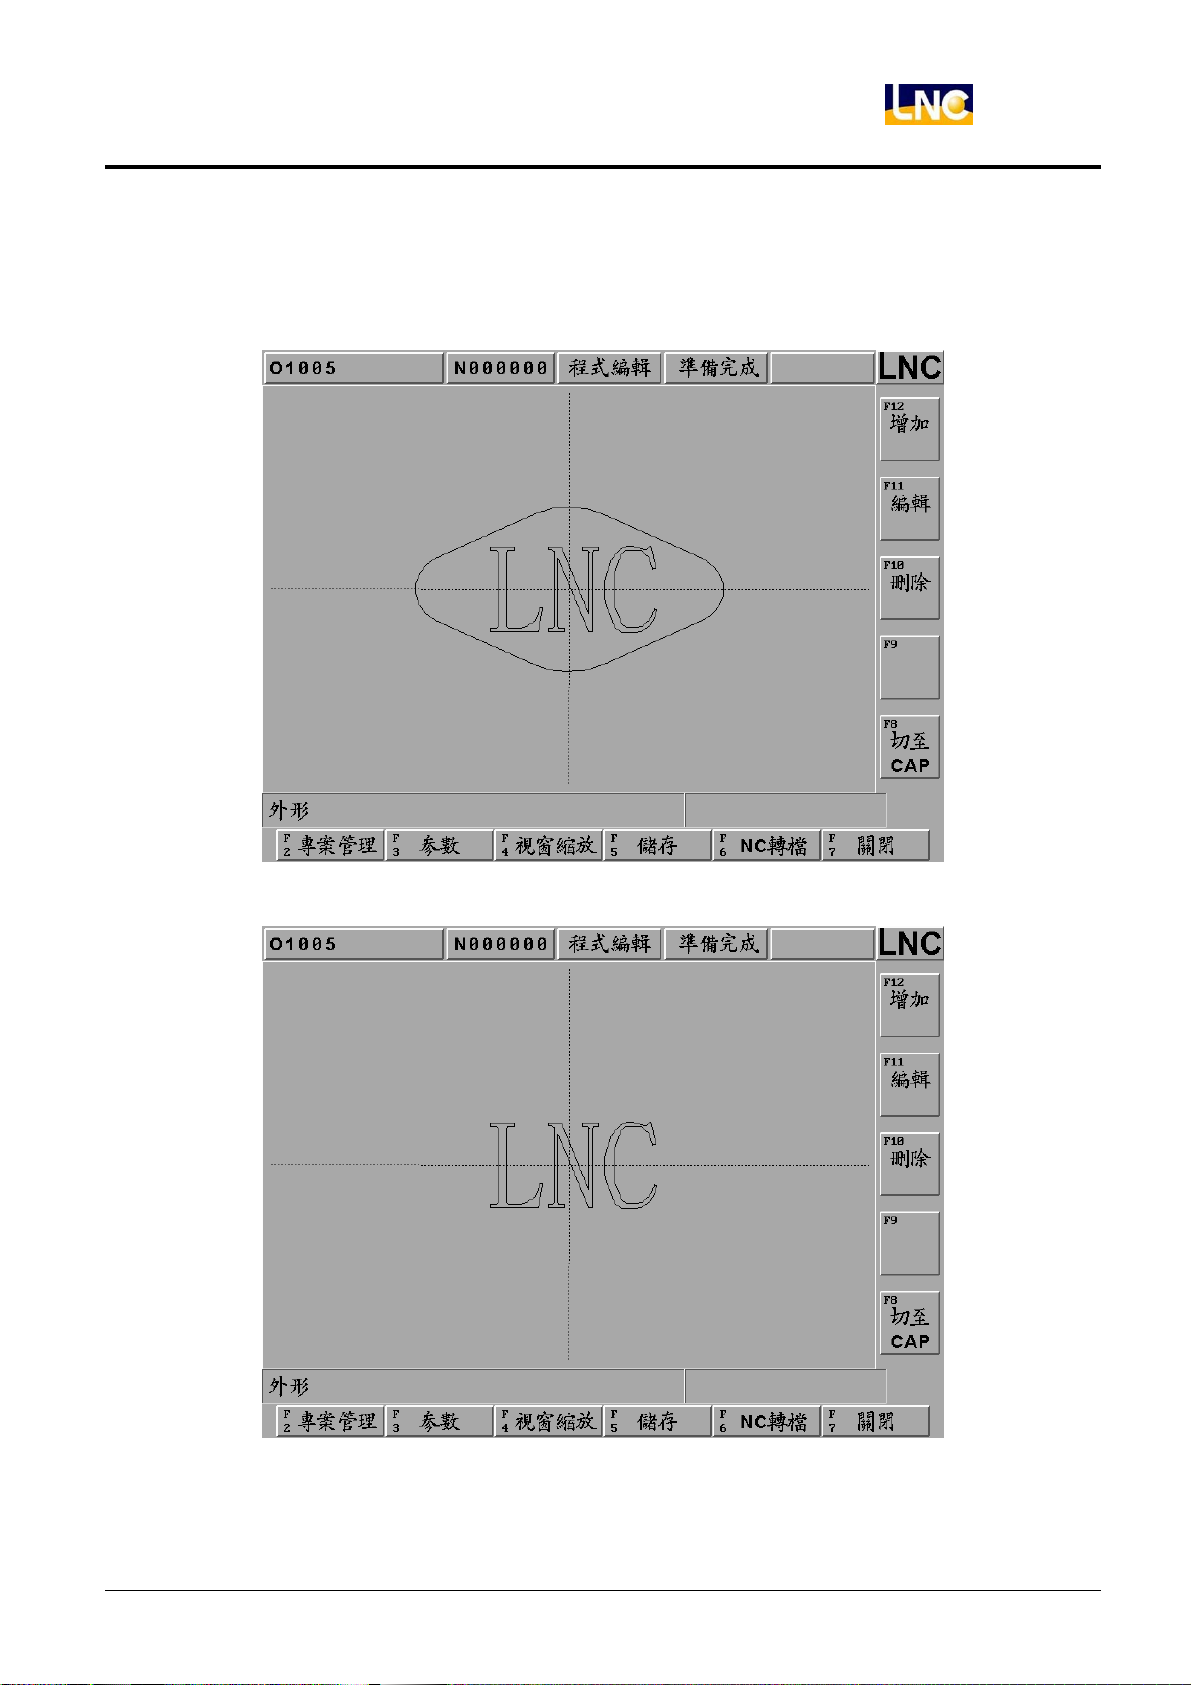
刪除說明:按下(刪除)功能鍵,刪除圖形。
可以利用上鍵與下鍵切換島嶼或外形,選取到的外形元件將會變成黃色,按下刪除功能鍵會將目前顯示黃色的線段
刪除。
外形刪除後,剩下三個島嶼。
寶元數控精密股份有限公司 83
LNC Technology Co., Ltd.
Page 90
LNC-M600id
CNC 操作
附註:轉檔後之 O9999 程式內容無法修改之處理方式:
1. 在 EDIT 操作模式下,訊息提示列顯示:程式保護,禁止編輯。
請將系統參數 94 號:設 1,按 RESET 後參數立即生效,即可修改 O9000 以後程式。
2. 在 EDIT 操作模式下,進入檔案總管,使用(檔案複製)。
將來源檔案 O9999 複製新的目的檔案 O0408,即開啟 O0408 做程式修改。
注意:若遇到超大檔案,控制器無法修改,則須在個人電腦上修改編輯,在將檔案回傳到控制器端加工。
84
寶元數控精密股份有限公司
LNC Technology Co., Ltd.
Page 91
LNC-M600id
CNC 操作
1.7 銑床圖形對話式
1.7.1 前言
本功能提供了一個能更容易使用 G 碼的機制,其中包含鑽孔、面銑、側面、挖槽等四種加工法。使用者不須再記
一堆複雜的 G 碼格式和參數意義,透過圖形介面的引導,輕鬆輸入相關的資料,只要按一下轉檔即可產生所須的
加工程式。
1.7.2 功能規格
為了讓本功能有更大的彈性,故設計了專案和製程管理的機制。並且考量實際的運用狀況,做了以下的限制:
專案名稱為 D0000~D9999,共計 10000 筆。
每一專案允許一筆以上的製程,最多可處理 99 筆製程。
每一專案有一組共通參數,每一製程有一組切削參數。
1.7.3 加工製程選擇
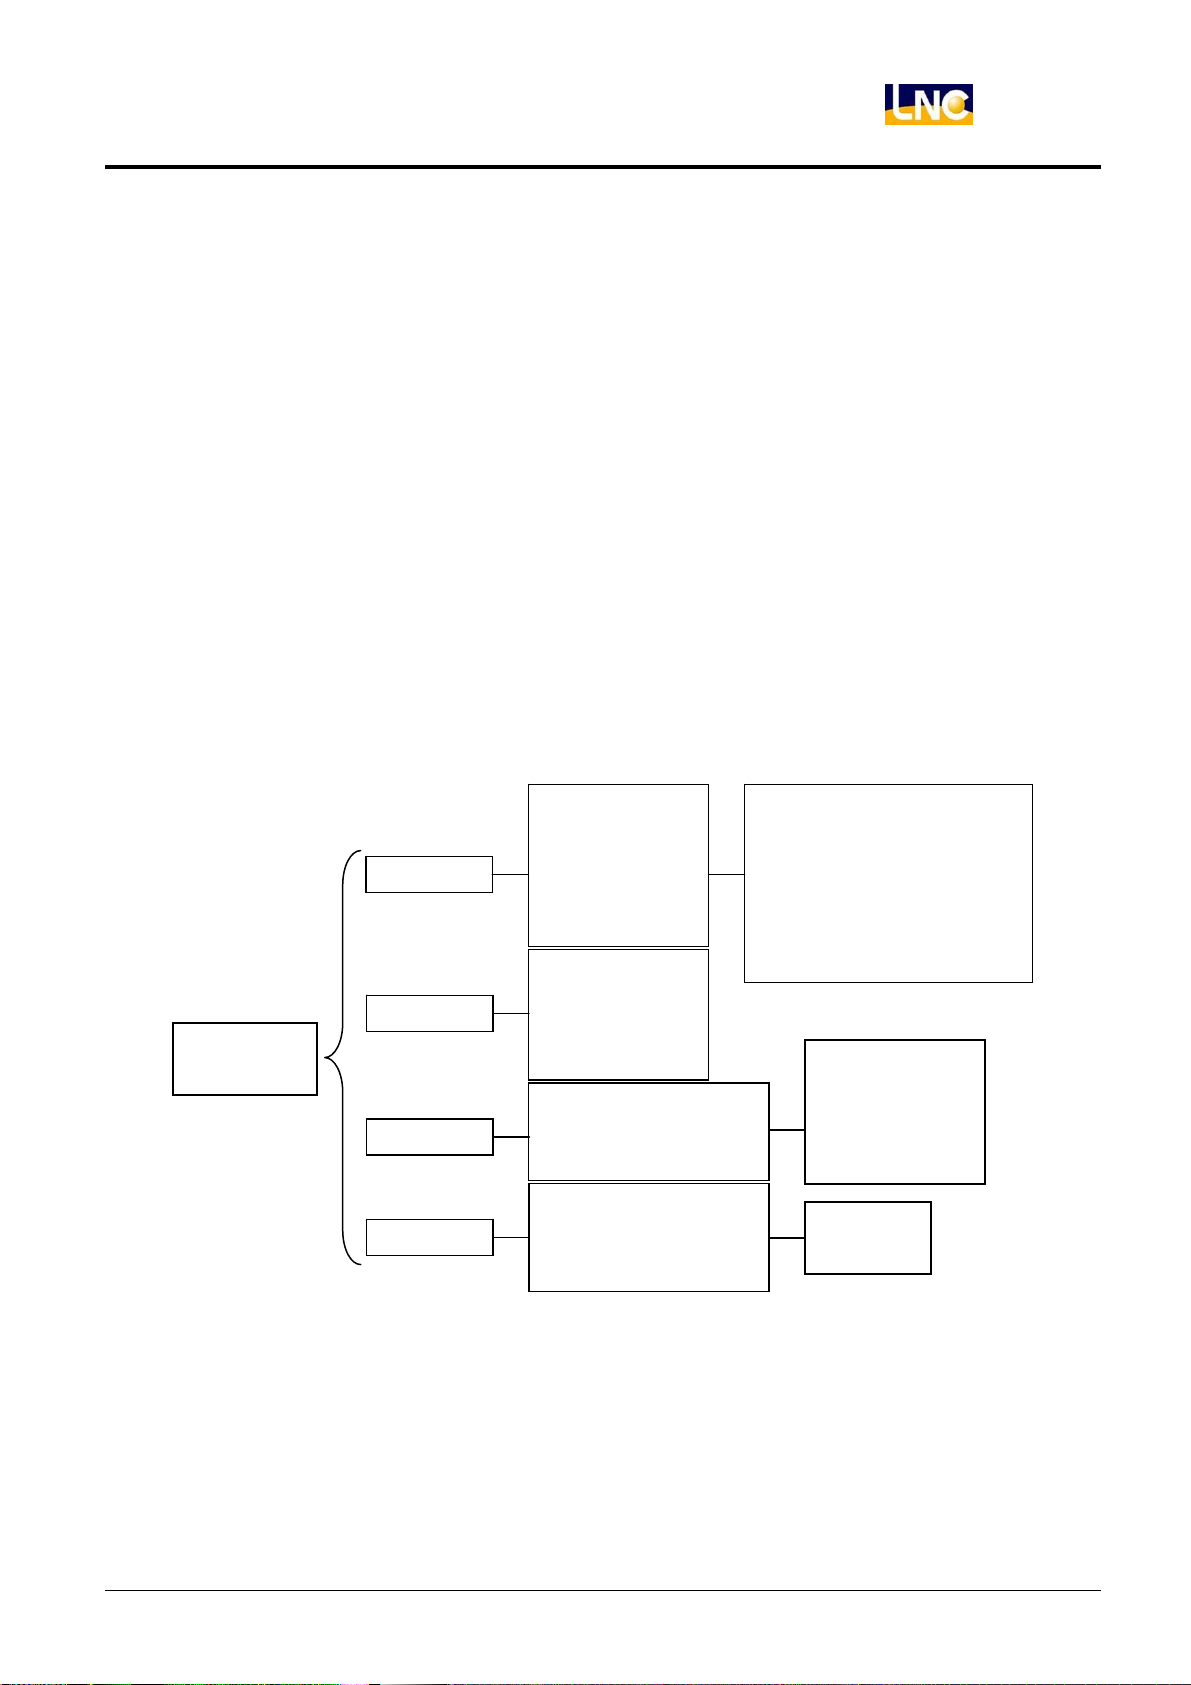
該功能提供了 4 類共計 15 項加工方法,而每類又有數種不同的加工型式共計 47 種組合。其加工功能架構圖如下:
圖形對話式銑
床加工
鑽孔加工
面銑加工
側銑加工
1. 直線定位
2. 圓形定位
3. 圓弧定位
4. 格子定格
5. 任意定位
1. X 軸往復
2. Y 軸往復
3. X 軸單向
4. Y 軸單向
1. 圓形
2. 矩形(圓角/導角)
3. 跑道形
1. G73 高速深孔啄鑽
2. G83 分段式深孔啄鑽
3. G85 鉸孔
4. G89 盲孔鉸銷
5. 公制/英制/公制剛攻/英制剛
攻
1. 外側粗加工
2. 外側精加工
3. 內側粗加工
4. 內側精加工
1. 圓形
1. 粗加工
挖槽加工
2. 矩形(圓角/導角)
2. 精加工
3. 跑道形
圖 1.7-1 加工功能架構圖
寶元數控精密股份有限公司 85
LNC Technology Co., Ltd.
Page 92
LNC-M600id
CNC 操作
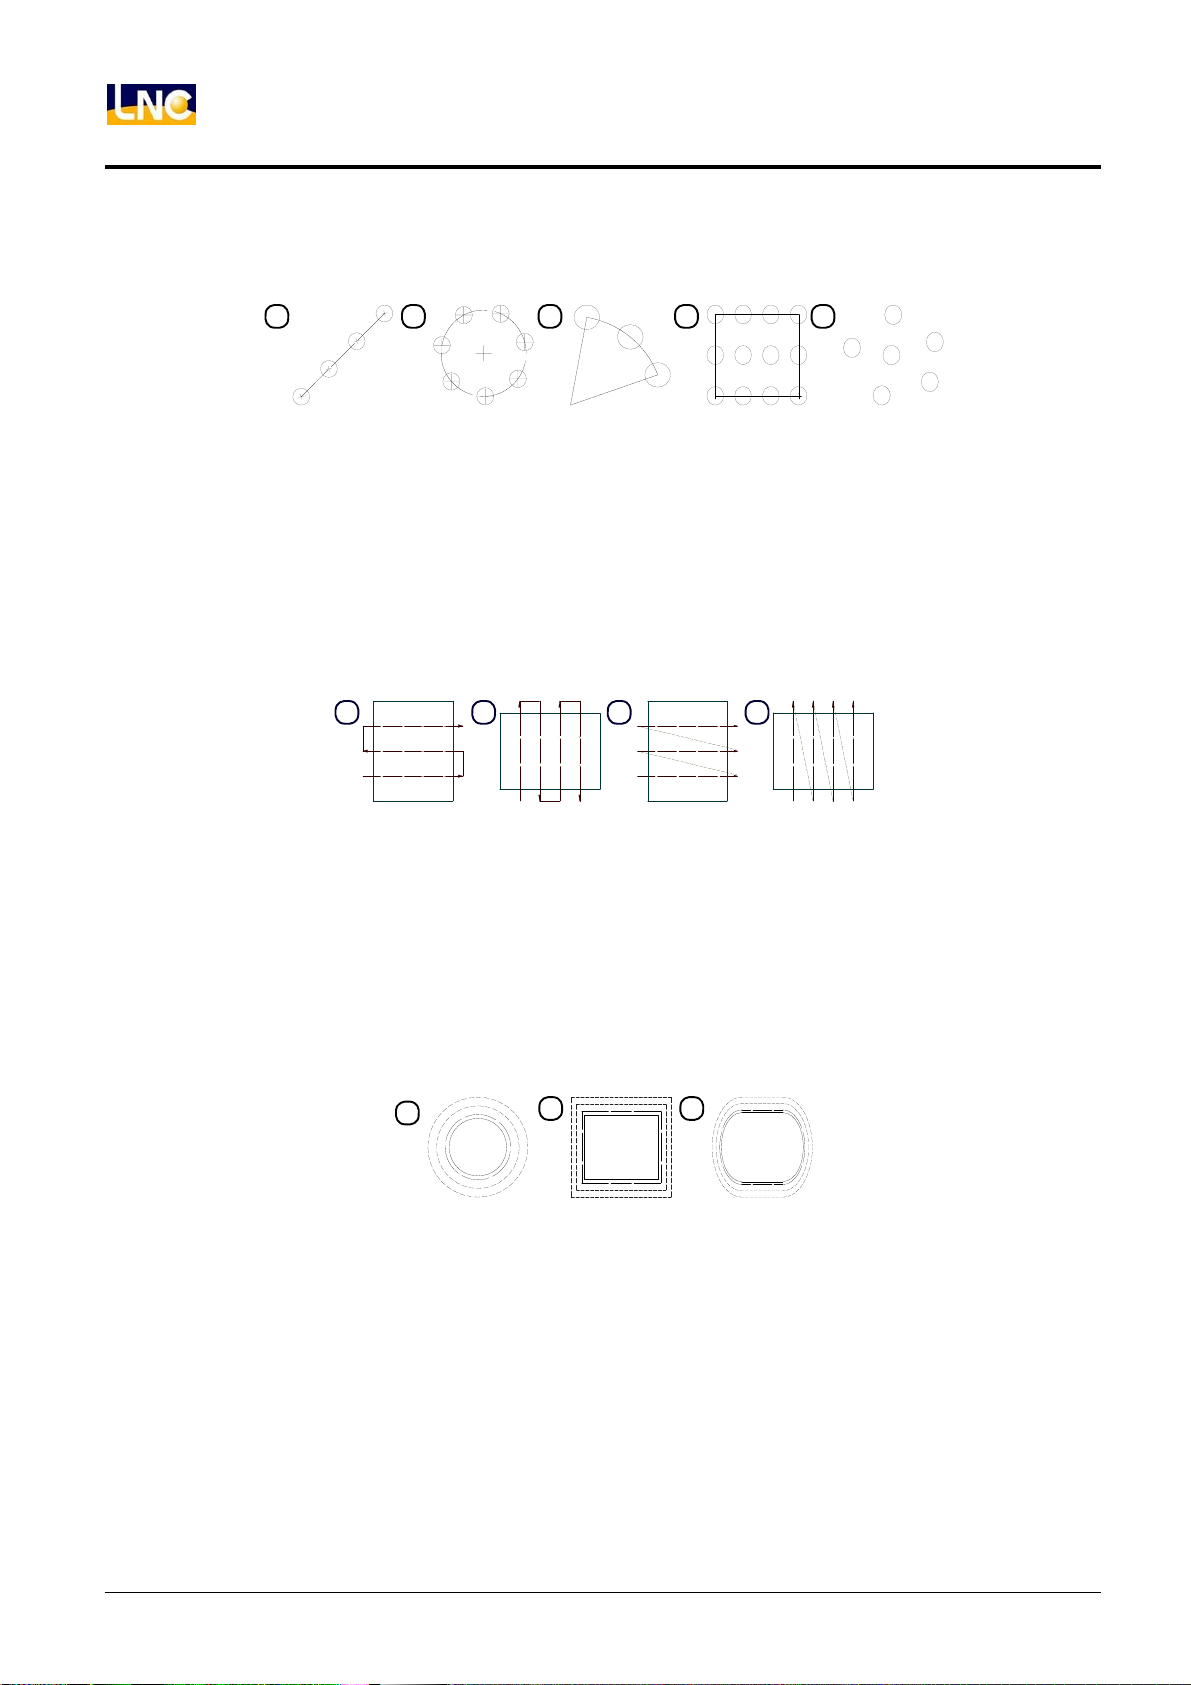
鑽孔加工:加工方法又有 5 種加工型式,分別是 G73、G83、G85、G89、TAP,其加工方法則有 5 種如下:
1 2 3 4 5
圖 1.7-2 鑽孔加工
1.直線模式定位(G101)
2.圓形模式定位(G102)
3.弧形模式定位(G103)
4.格子模式定位(G104)
5.任意模式定位(G105)。
面銑加工:加工方法有 4 種如下:
1 2 3 4
圖 1.7-3 面銑加工
1.X 軸雙向平面加工(G111)
2.Y 軸雙向平面加工(G112)
3.X 軸單向平面加工(G113)
4.Y 軸單向平面加工(G114)
側面加工:加工方法又有 4 種加工型式,分別是外側粗切、外側精切、內側粗切、內側精切,其加工方法則有 3
種如下:
1
2 3
圖 1.7-4 側面加工
1.圓形側面加工(G121)
2.矩形側面加工(G122)
3.跑道形側面加工(G123)
86
寶元數控精密股份有限公司
LNC Technology Co., Ltd.
Page 93
LNC-M600id
CNC 操作
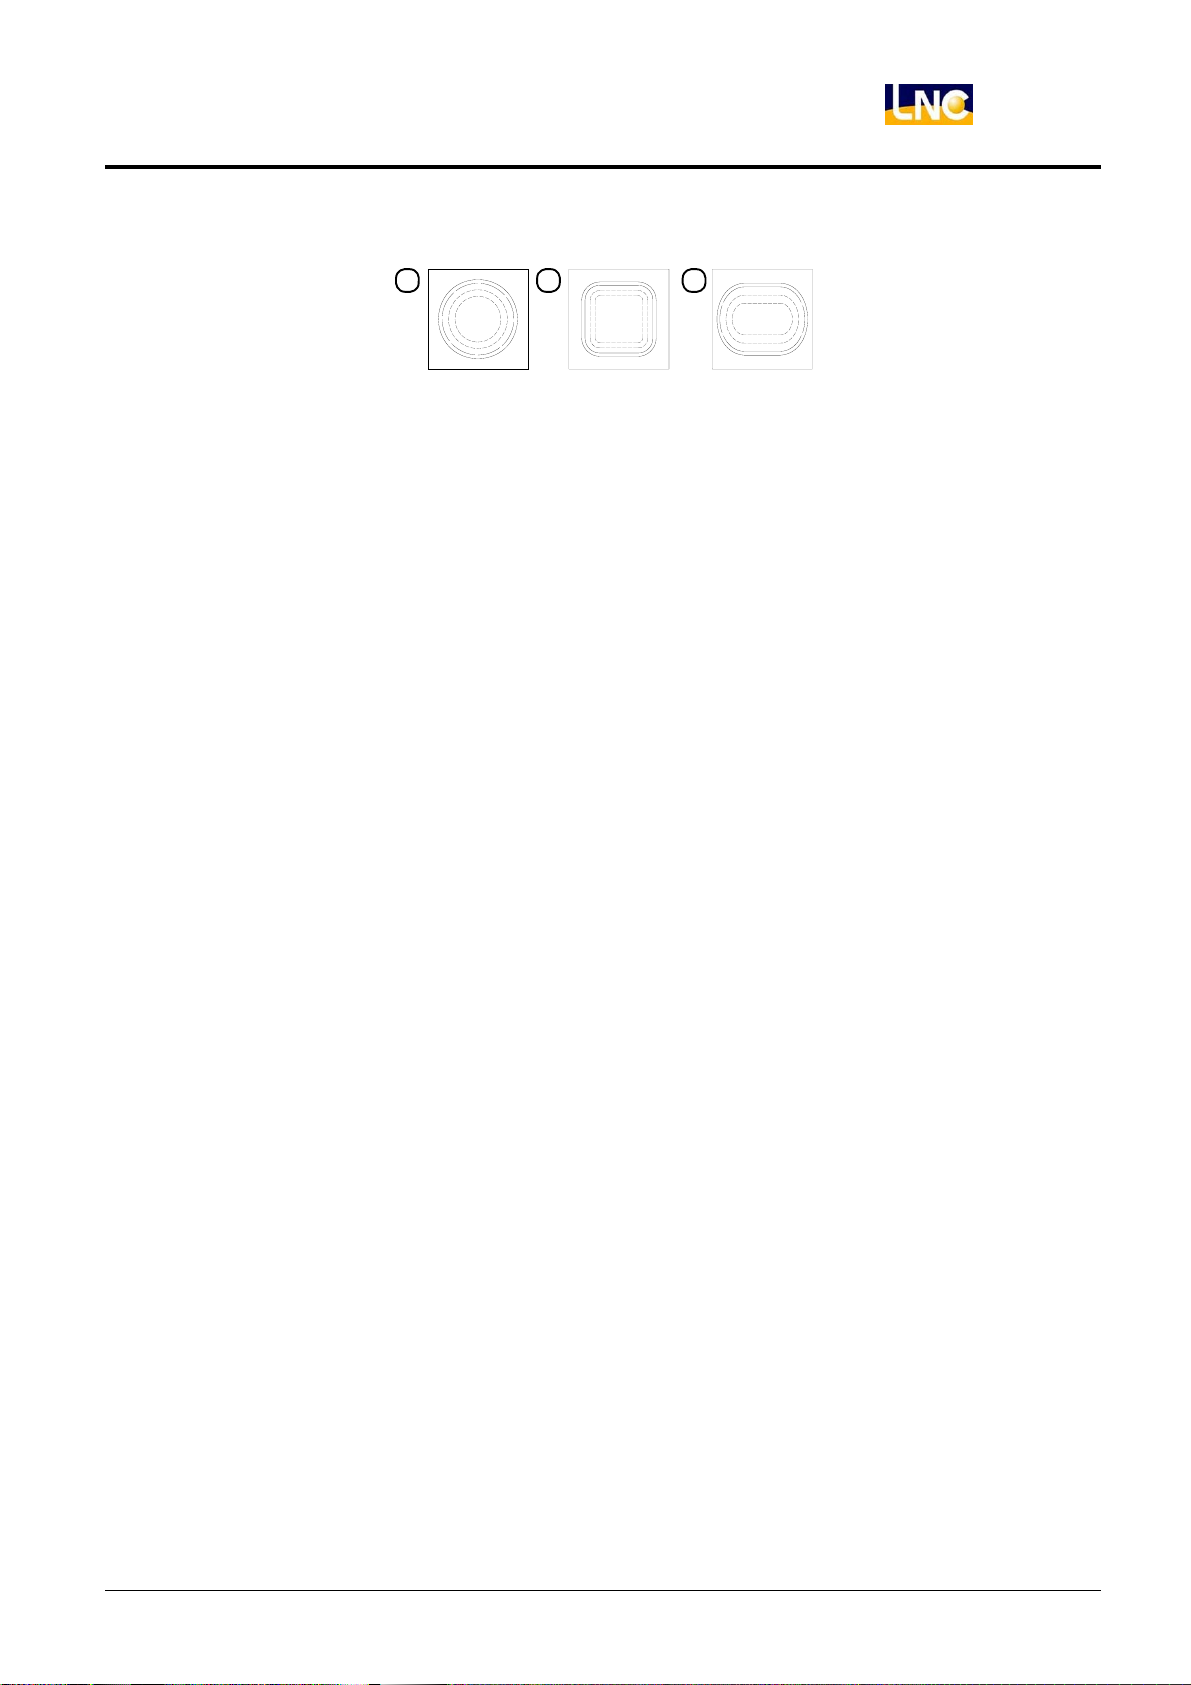
挖槽加工:加工方法又有 2 種加工型式,分別是粗切、精切,其加工方法則有 3 種如下:
1 2 3
圖 1.7-5 挖槽加工
1.圓形挖槽加工(G131)
2.矩形挖槽加工(G132)
3.跑道形挖槽加工(G133)
1.7.4 切削參數相關設定
依不同的加工方法,其所須設定之參數個數和意義也不同,可以參考訊息提示列來做設定,或可以查看程式手冊中
其對應之 G 碼之相關詳細引數說明與程式範例等。
寶元數控精密股份有限公司 87
LNC Technology Co., Ltd.
Page 94
LNC-M600id
CNC 操作
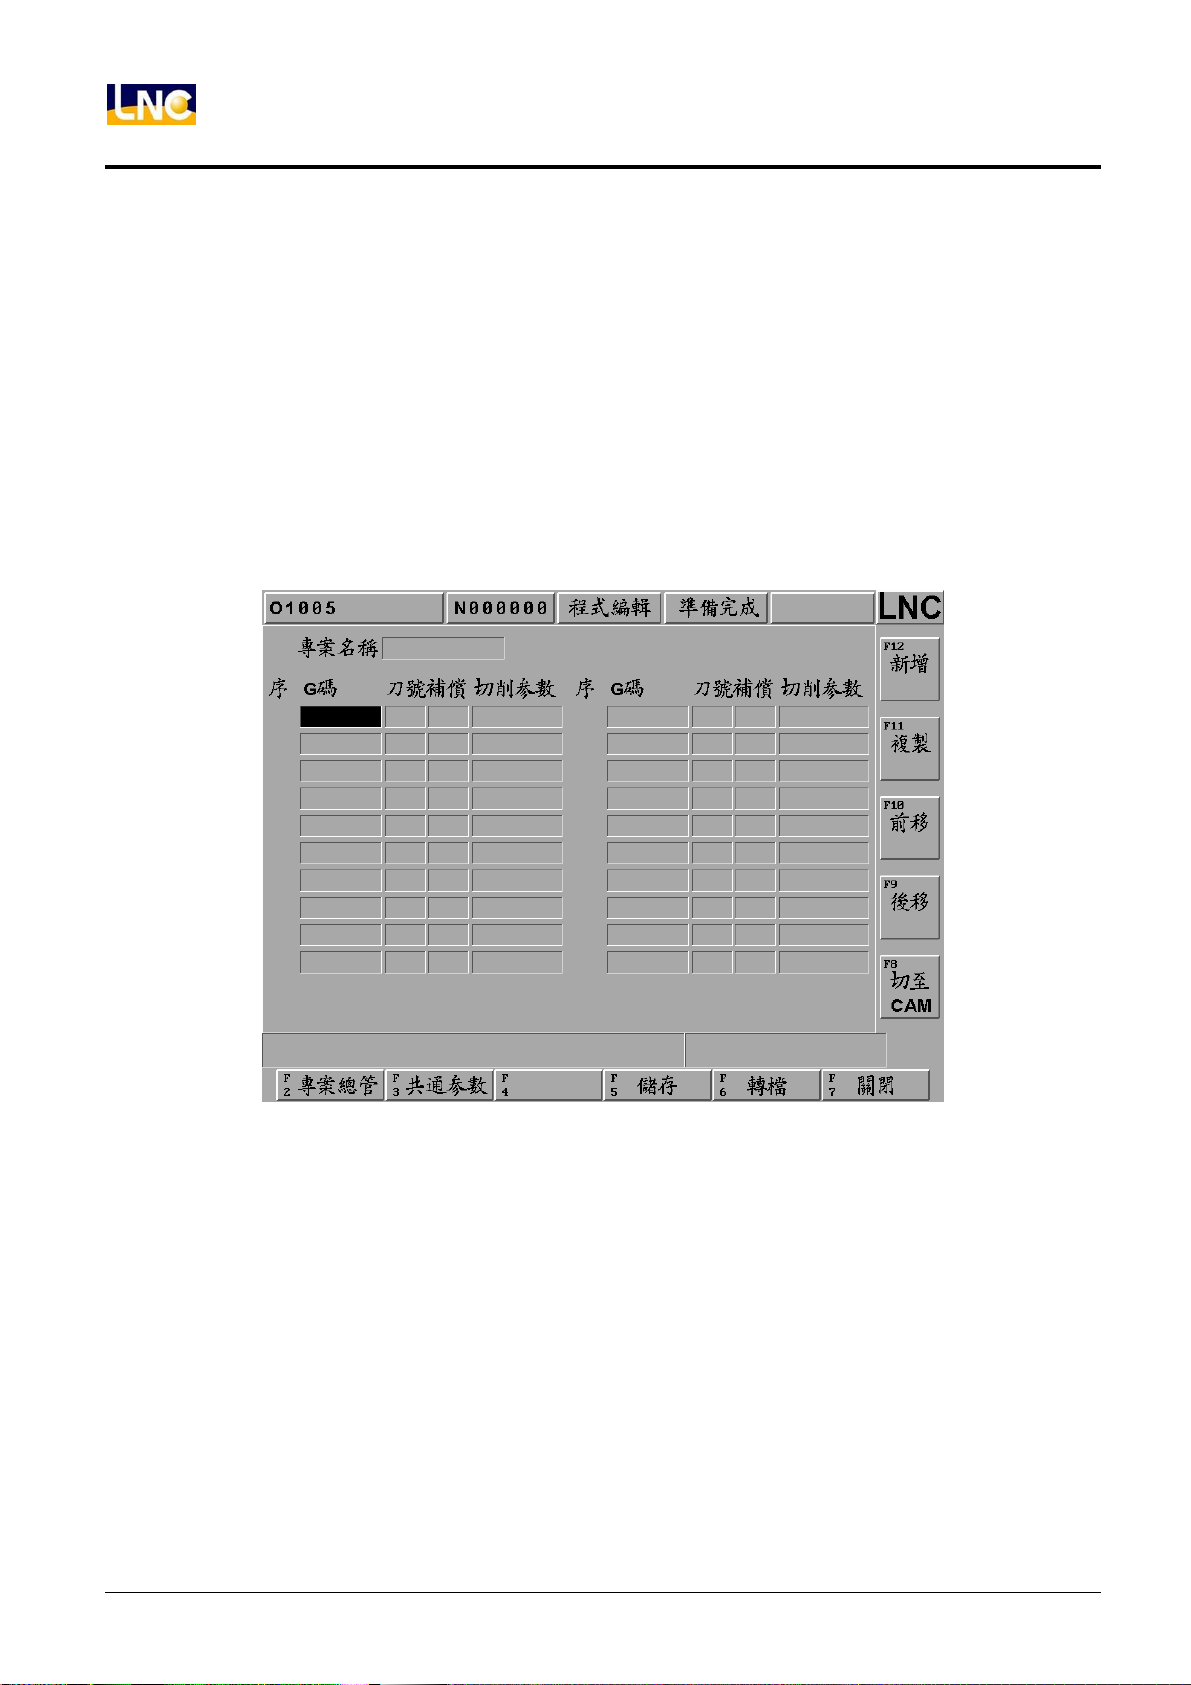
1.7.5 畫面操作說明
本系統操作主要區分有 4 類分述如下:
主功能頁
該功能頁主要提供製程的【新增】【複製】【前移】【後移】【修改】和專案的【儲存】【轉檔】【關閉】,每一筆
製程須編輯四個項目,刀號和補償可直接輸入,而 G 碼和切削參數在按了 enter 鍵後才可繼續編輯。因為
CAP/CAM 和圖形對話式是放在同一個群組,故可透過切至 CAP 鍵,將畫面切至 CAP/CAM 編輯頁。相關畫
面參考如下:
使用者可利用方向鍵 up/down 移動黃色游標,來決定欲編輯的製程或項目。
而按刪除鍵 del 可刪除黃色游標所在列的製程。
88
圖 1.7-6 主功能頁
寶元數控精密股份有限公司
LNC Technology Co., Ltd.
Page 95
LNC-M600id
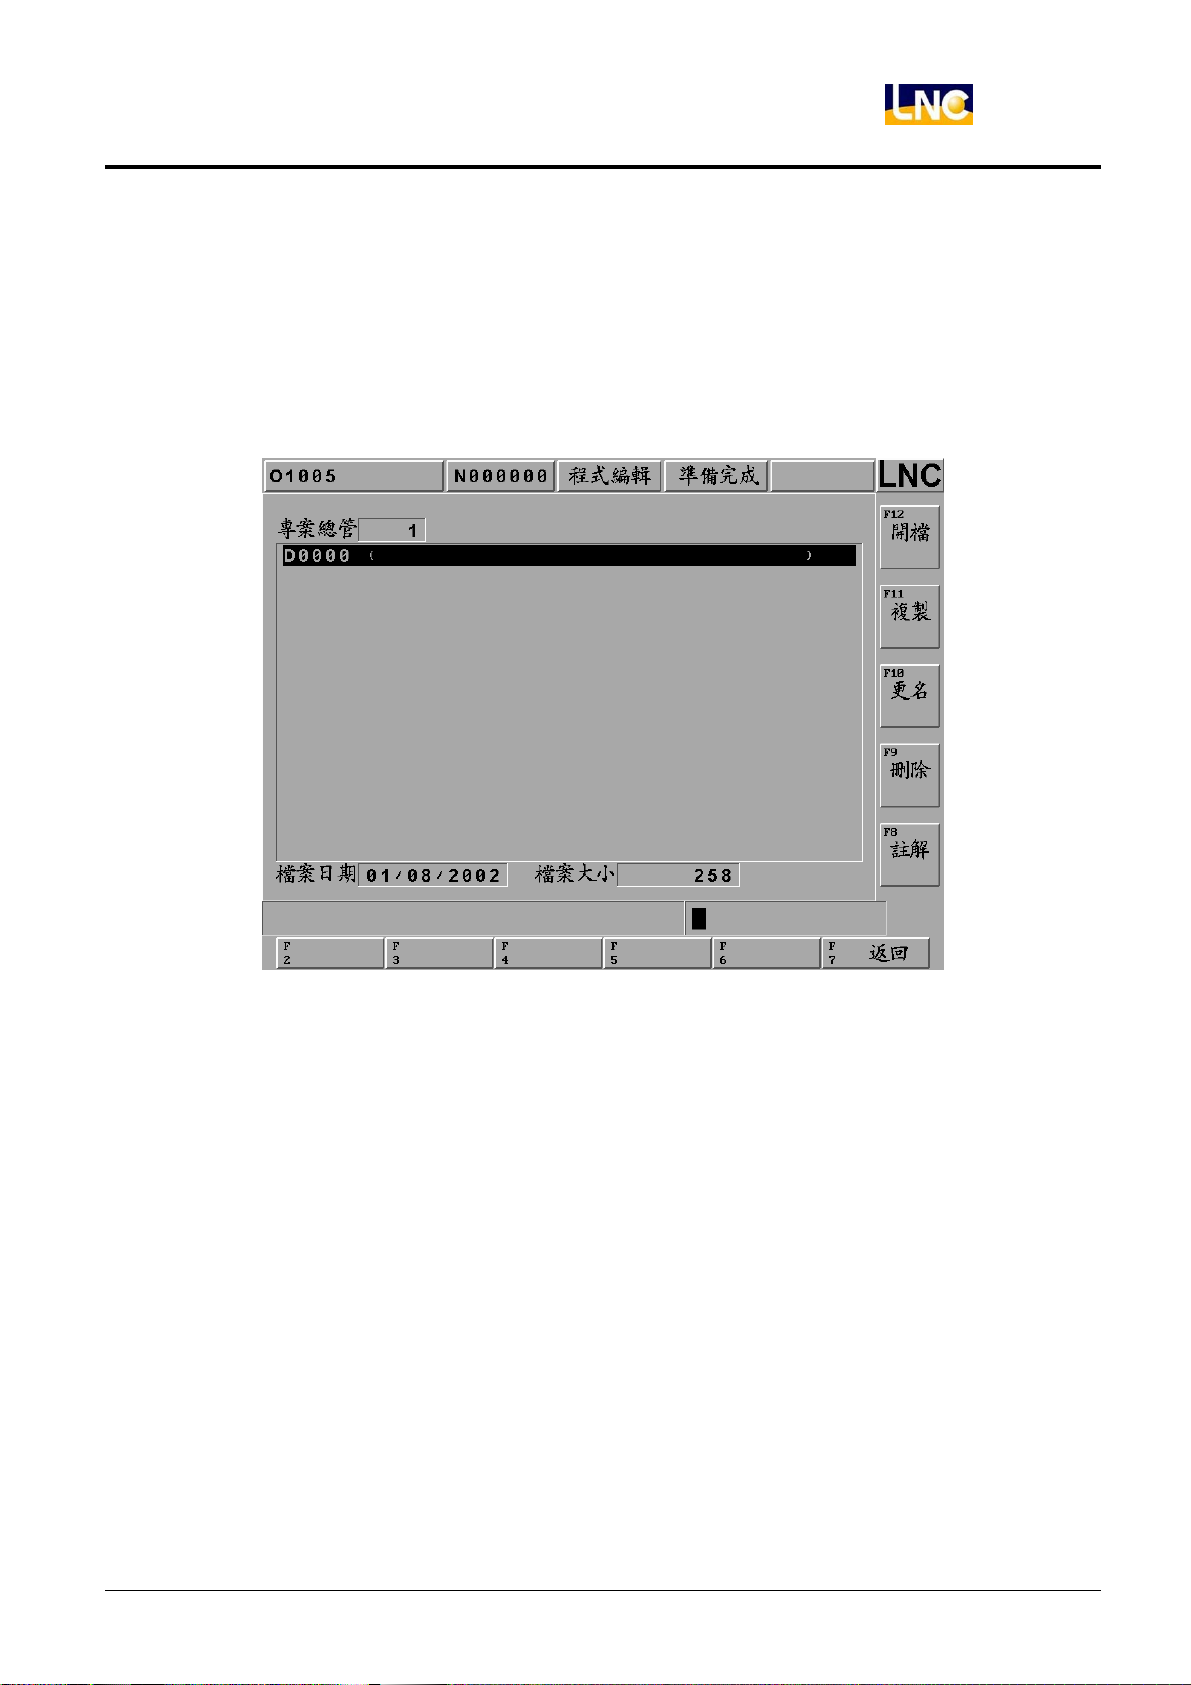
專案管理頁
該功能頁主要提供專案的【開啟】、【複製】、【更名】、【刪除】和【註解】,操作方式皆是先輸入資料再按功能
鍵。但是開檔例外,有輸入新檔名為開新檔,否則開啟檔案清單中黃色游標所在列的檔案。返回鍵則是切至
圖形對話式的主功能頁。注意!主功能頁的編輯動作,須先在該頁開檔再可操作。相關畫面參考如下:
使用者除了可用上下鍵 up/down 移動黃色游標,也可利用上下頁鍵 pgup/pgdn 做大幅度的移動。而檔案的註
解顯示在檔案清單中的括號內。
CNC 操作
圖 1.7-7 專案管理頁
寶元數控精密股份有限公司 89
LNC Technology Co., Ltd.
Page 96
LNC-M600id
CNC 操作
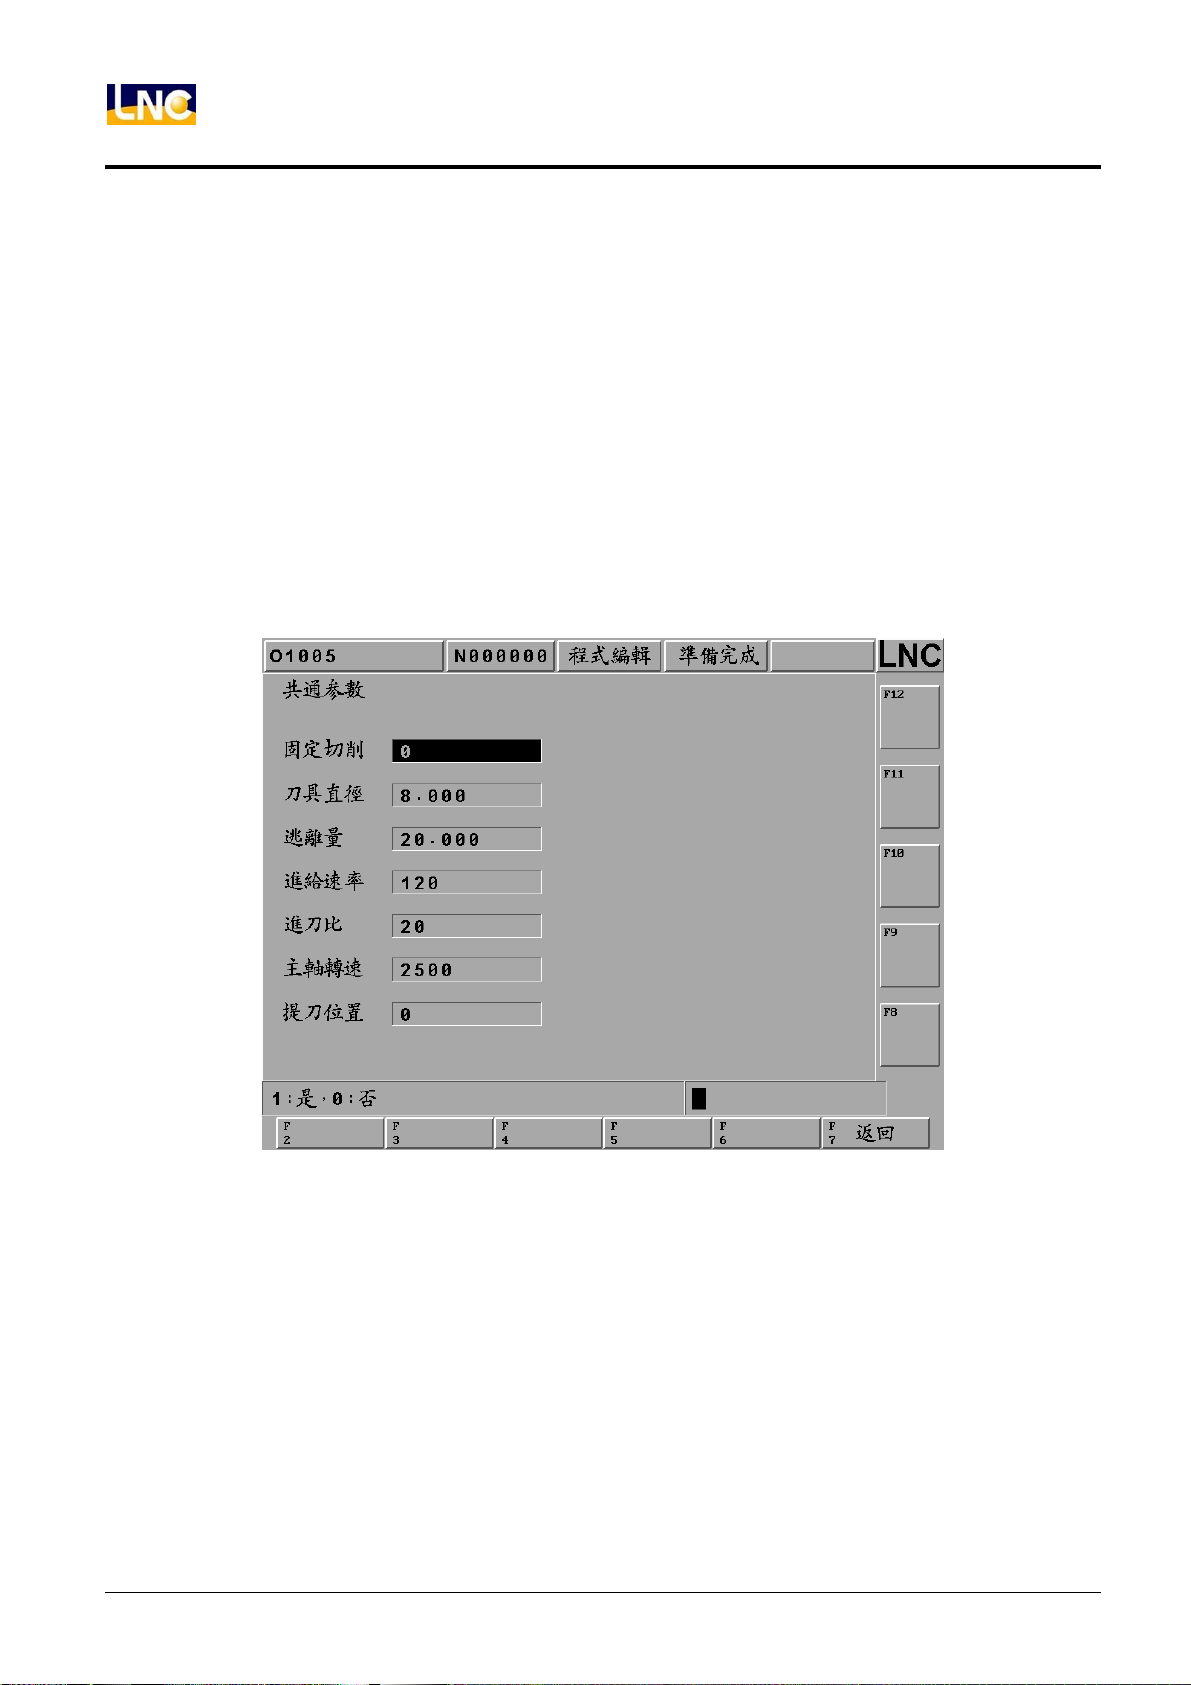
共通參數設定頁
共通參數即 G100 之引數,會套用在同專案中的所有製程,該頁的主要功能為設定專案中所有製程的共通參
數,設定完後按下返回鍵可切至圖形對話式的主功能頁。相關畫面參考如下:
固定切寬:進刀的切削寬度是否固定,1: 是,0: 否。
刀具直徑:刀具直徑(mm)。該值為一預設值,若切削參數無設定刀具直徑,則會以此值為準。
逃離量:Z 向逃離高度(mm)指下刀安全高度(第一下刀點)。
進給速率:進給速率(mm/min)。該值為一預設值,若切削參數無設定進給速率,則會以此值為準。
進刀比:設定每次進刀對刀徑的百分比(%)。
主軸轉速:主軸轉速(rpm)。該值為一預設值,若切削參數無設定主軸轉速,則會以此值為準。
提刀位置:1.第一下刀點:共通參數逃離量。
2.最後下刀點: 指切削參數(R)點。
90
圖 1.7-8 共通參數設定頁
寶元數控精密股份有限公司
LNC Technology Co., Ltd.
Page 97
LNC-M600id
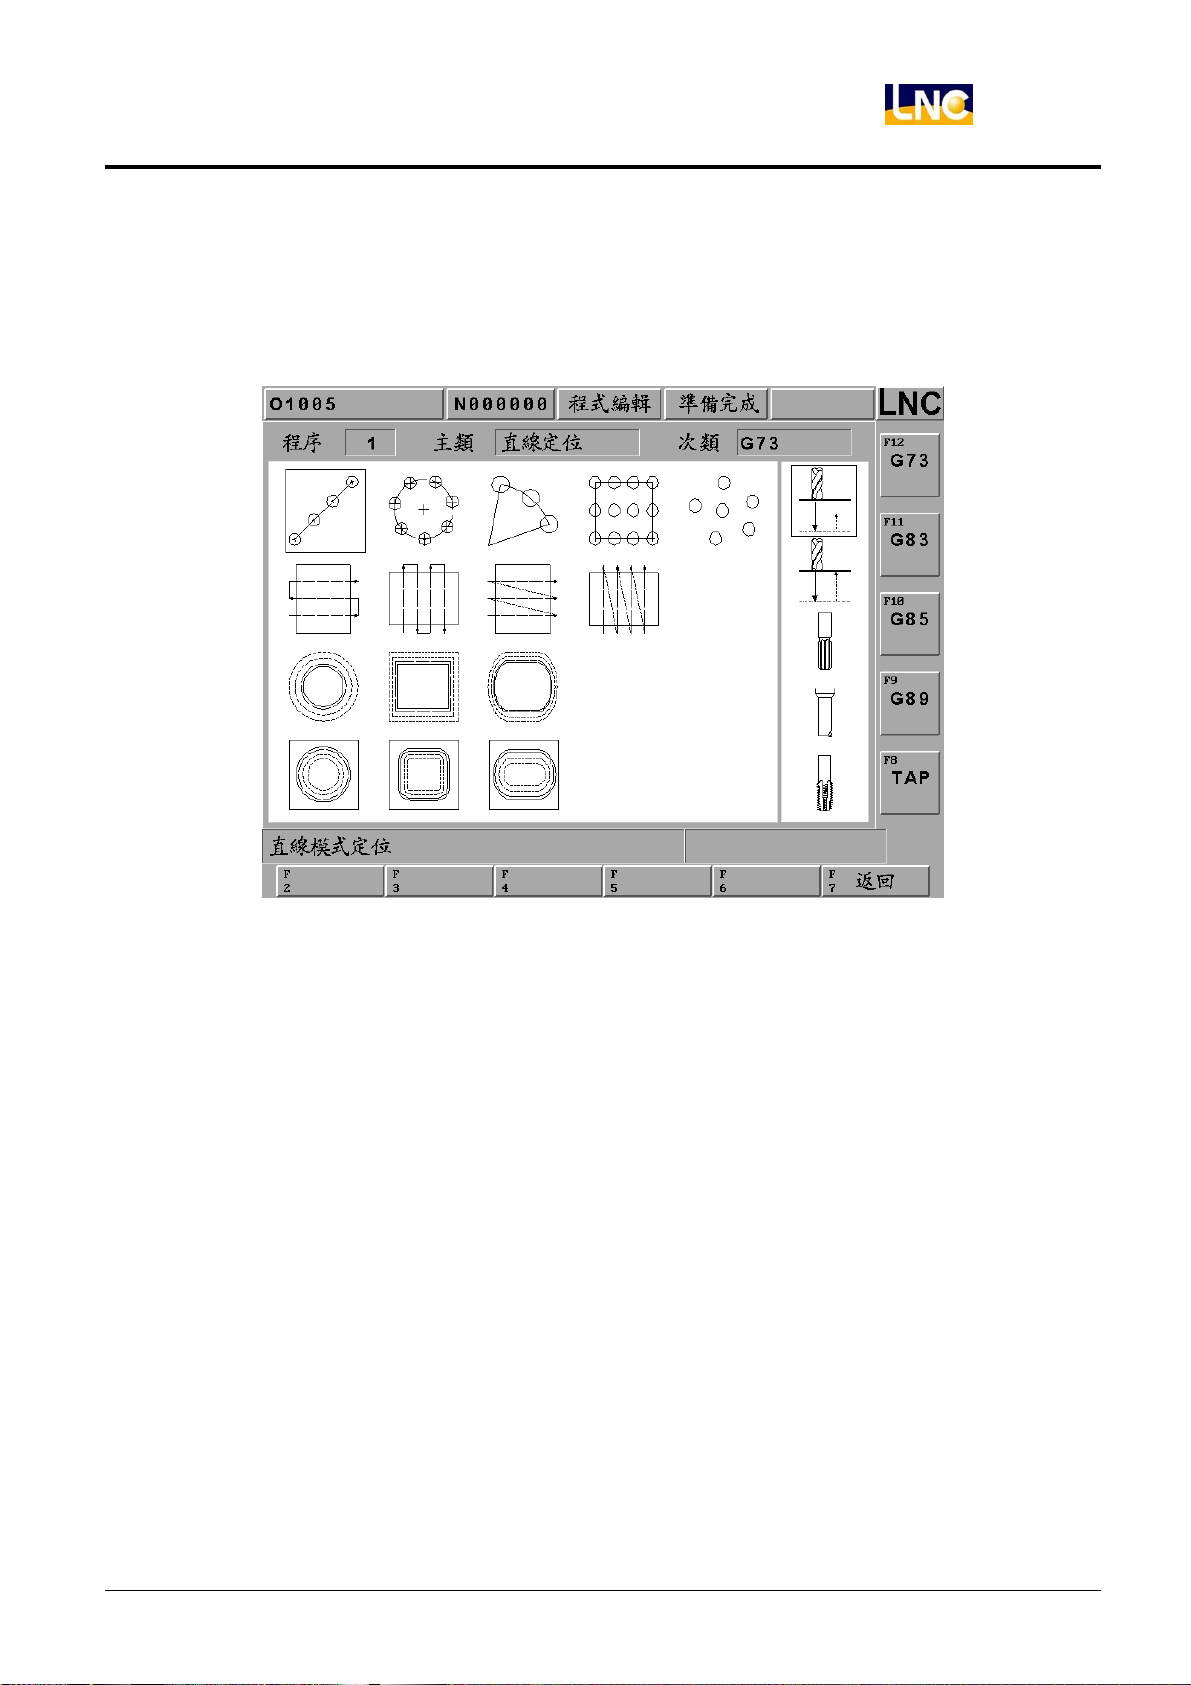
G碼選擇頁
該頁的主要功能為選擇加工的方式,選定後按下返回鍵可切至圖形對話式的主功能頁。相關畫面參考如下:
先利用方向鍵 up/down/left/right 移動黃色方框,再按下右邊的功能鍵,即完成選用動作。該頁右邊的圖和功
能鍵會隨著左邊黃色方框停駐的項目而有所不同。
CNC 操作
圖 1.7-9 G 碼選擇頁
寶元數控精密股份有限公司 91
LNC Technology Co., Ltd.
Page 98
LNC-M600id
CNC 操作
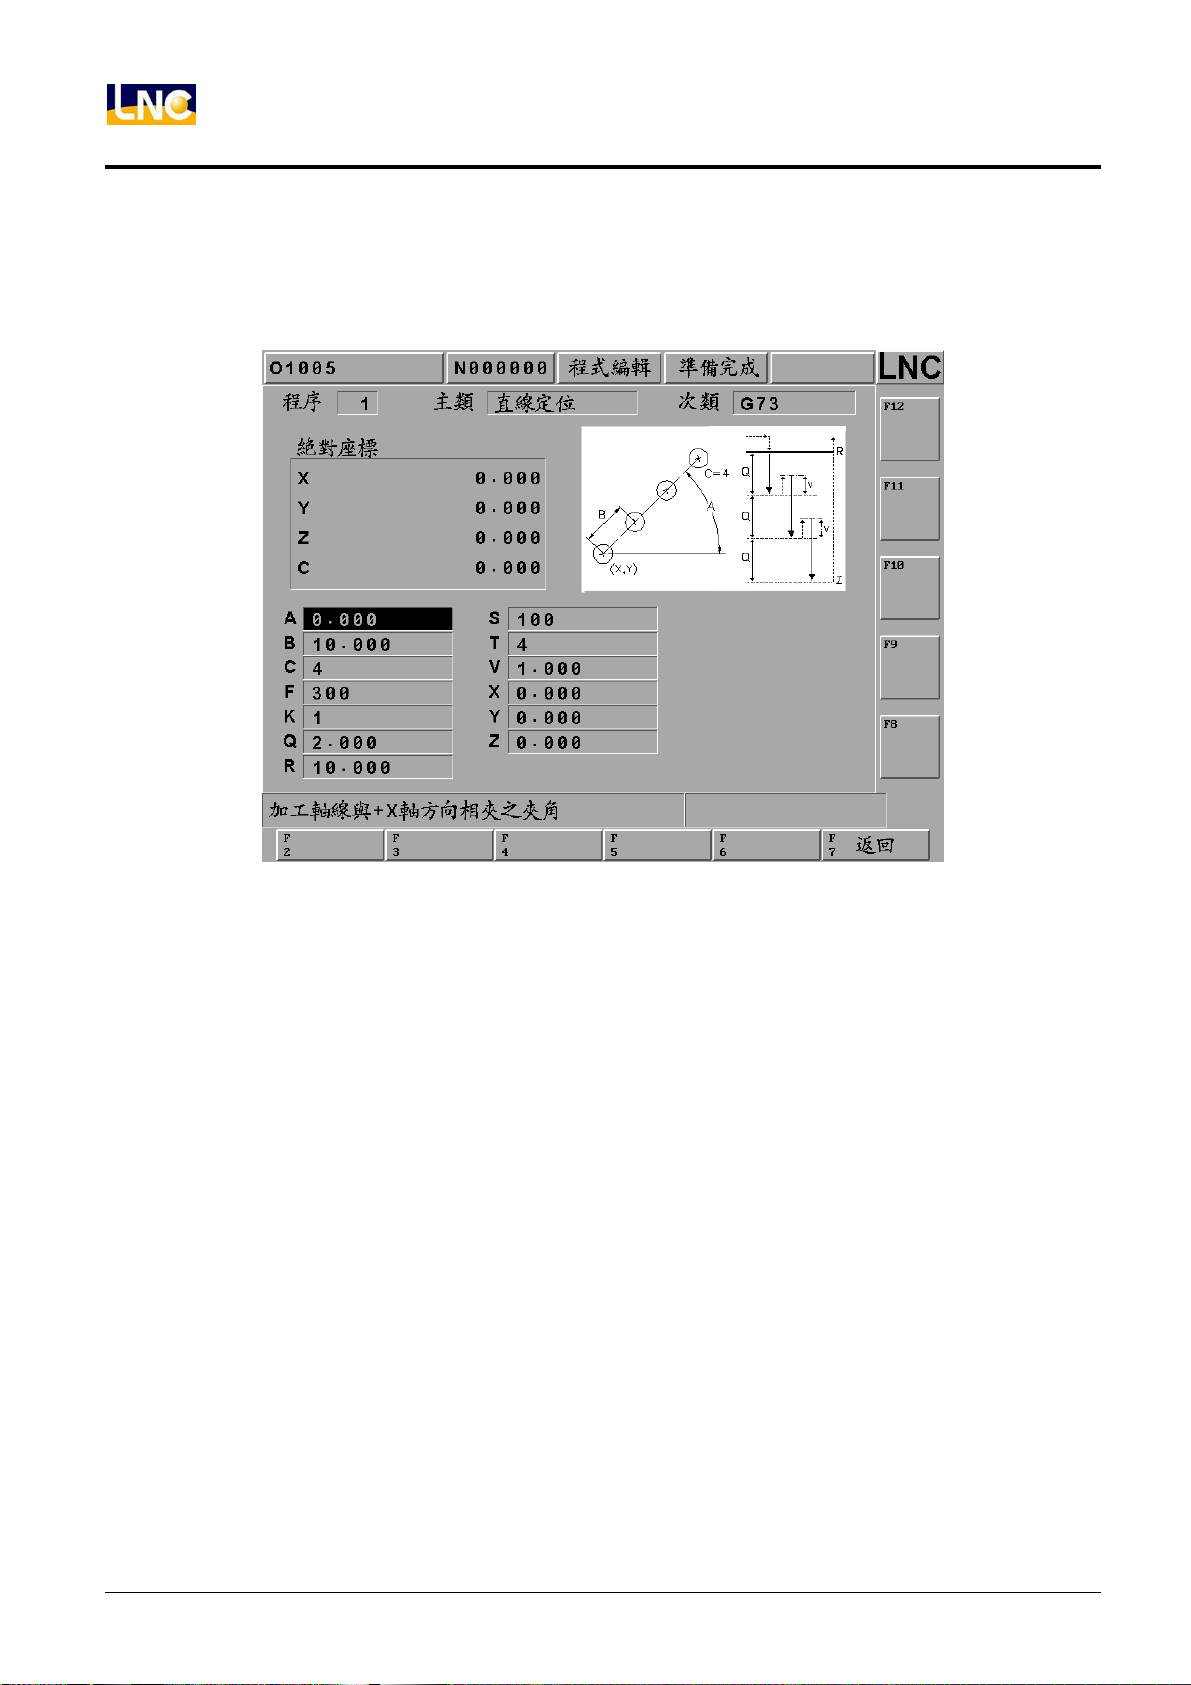
切削參數設定頁
該頁的主要功能為設定專案中單一製程的切削參數,設定完後按下返回鍵可切至圖形對話式的主功能頁。相
關畫面參考如下:
圖 1.7-10 切削參數設定頁
使用者只要利用右上方圖形的提示,然後輸入所須的相關資料即可輕鬆完成設定。
92
寶元數控精密股份有限公司
LNC Technology Co., Ltd.
Page 99
LNC-M600id
CNC 操作
1.8 GRAPH 機能(GRAPH)
1.8.1 功能簡介
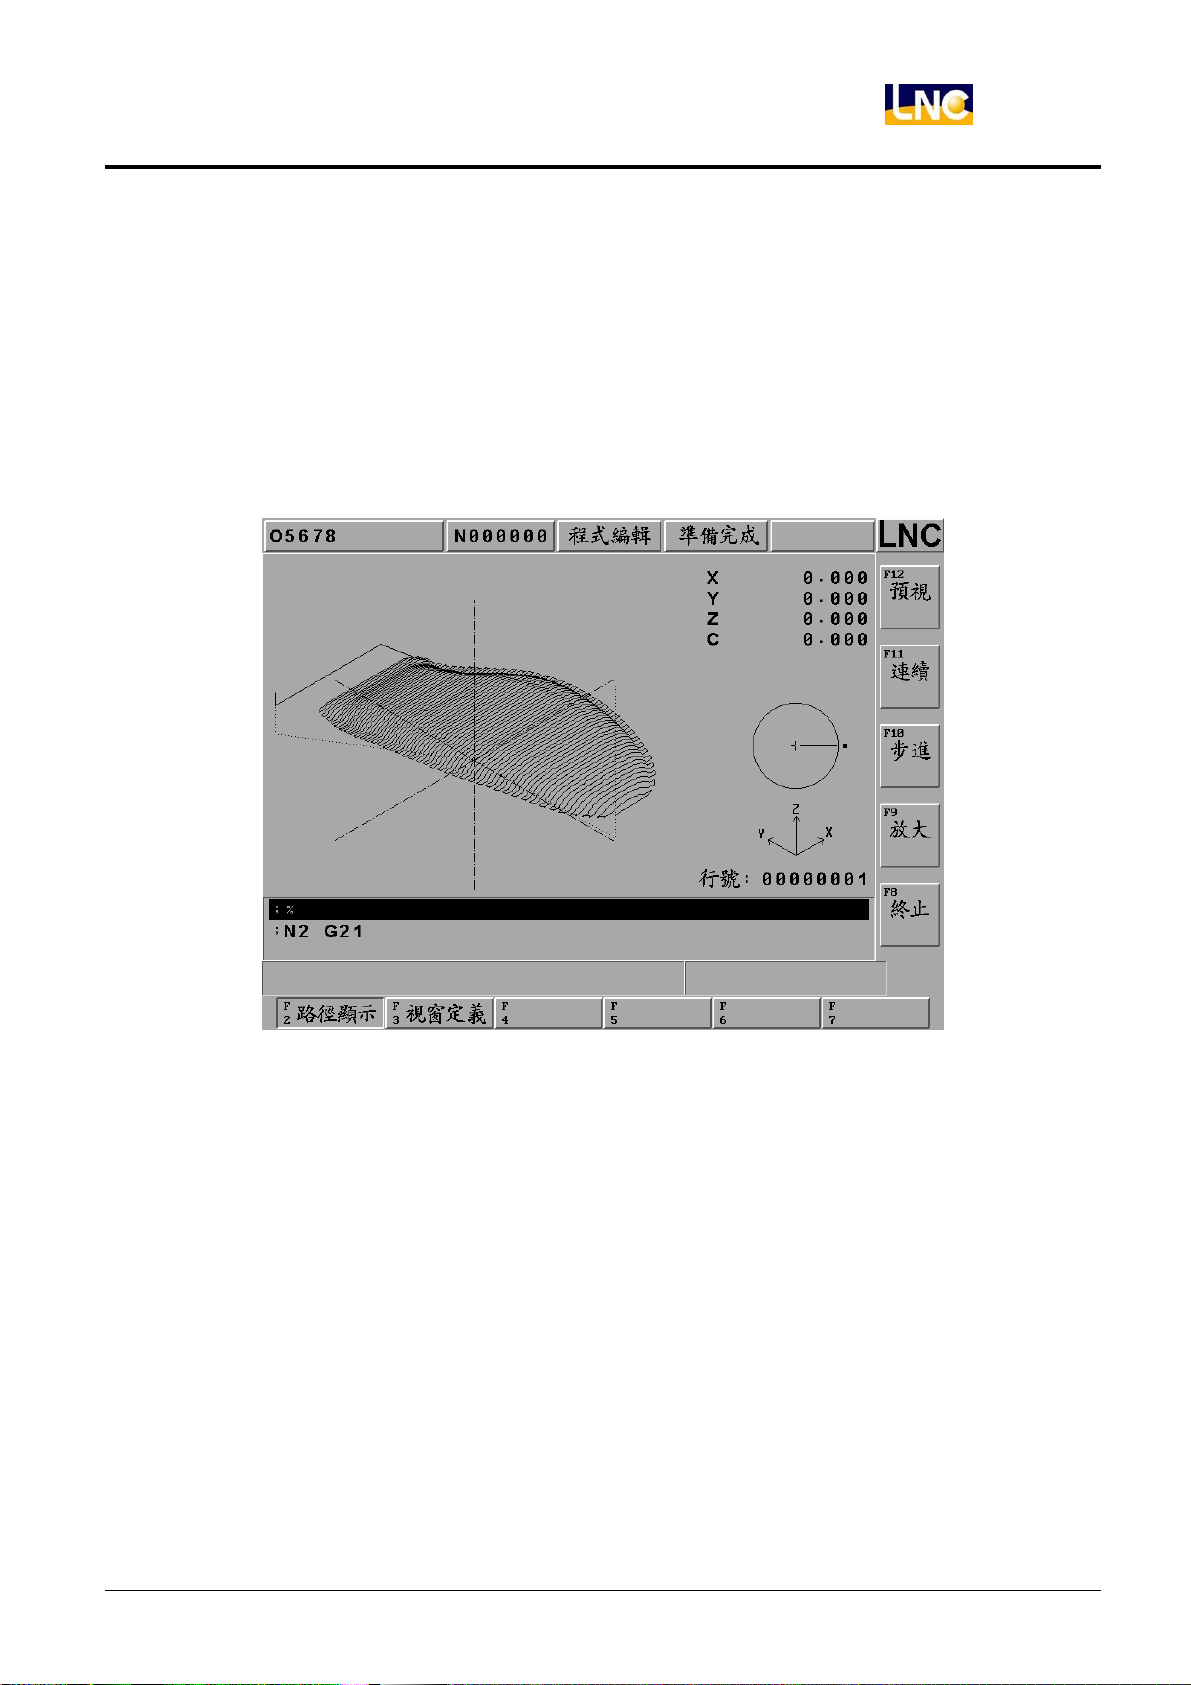
功能鍵【GRAPH】即可進入此機能群組,【路徑顯示】畫面,可即時顯示目前的加工路徑。【視窗定義】畫面,可
設定路徑顯示的視角和顯示範圍。
1.8.2 路徑顯示
路徑顯示畫面如下圖,右上方之座標值顯示目前刀具所在之絕對座標,右下方顯示座標視角。
圖 1.8-1 路徑顯示畫面
【預視】:在程式編輯及準備完成時,按下此功能鍵可描繪出程式設定的加工路徑。
【連續】:按下此功能鍵時,可重新描繪出已載入的程式加工路徑。
【步進】:按下此鍵可執行單步描繪出載入的程式加工路徑
【放大】:按下此功能鍵時會出現一方形的框線,此框線表示圖形所要放大的範圍,利用<PAGE↑>和<PAGE↓>可
調整此框線的範圍大小,利用方向鍵可移動框線的位置。當框線調整完成後,按下<INPUT>鍵或【圖形
放大】鍵,可將畫面更新為框線內的加工路徑。
【終止】:當執行【程式預視】或【圖形重繪】時,按下此功能鍵可中止其路徑描繪的功能。
(註 1)程式執行時游標為綠色,G00 為紅色、G01,G02,G03 為黃色
(註 2)程式預視時游標為綠色,G00 為藍色、G01,G02,G03 為粉紅色,中心線為淡青色
寶元數控精密股份有限公司 93
LNC Technology Co., Ltd.
Page 100
LNC-M600id
CNC 操作
1.8.3 視窗定義
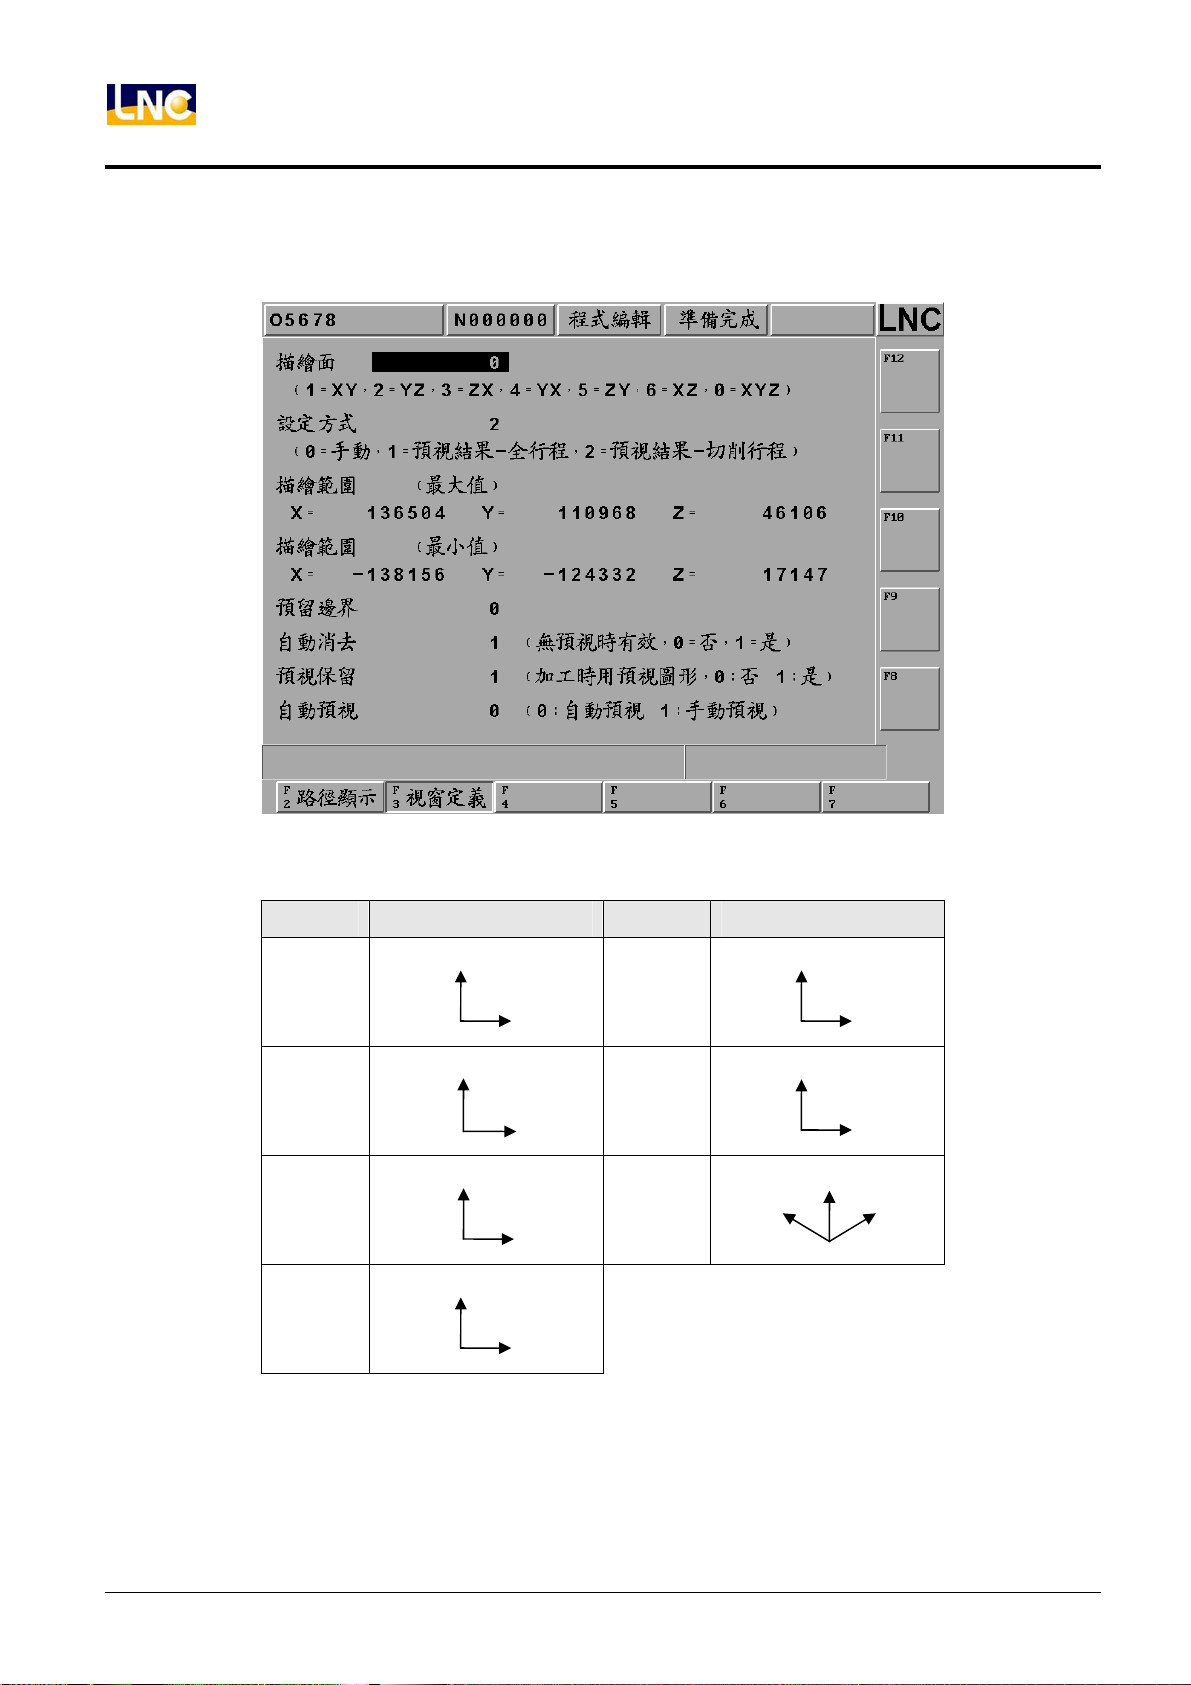
圖 1.8-2 視窗定義主畫面
描繪面:輸入在路徑顯示畫面時,所使用的座標視角(1=XY,2=YZ,3=ZX,4=YX,5=ZY,6=XZ,0=XYZ)。
设定值 描绘平面图示 设定值 描绘平面图示
1=XY
2=YZ
3=ZX
Y
X
Z
X
5=ZY
X
6=XZ
Y
0=XYZ
Z
Y
Z
Z
X
Z
Y
X
4=YX
Y
94
寶元數控精密股份有限公司
LNC Technology Co., Ltd.
 Loading...