

Page 1

MMA/TIG
Сварочный инвертор
MMA/TIG
Welding inverter
IN 256 T CEL
IN 316 T CEL
Инструкция по эксплуатации
www.fubag.ru
Page 2

Инструкция по эксплуатации
IN 256/316 T CEL
www.fubag.ru
1. Безопасность
1.1 ПРЕДУПРЕЖДАЮЩИЕ ЗНАКИ
• Показанные выше знаки обозначают предупреждение. Контакт с горячими и вращающимися частями и поражение электрическим током нанесут травмы вам и окружающим.
Соответствующие предупреждения рассмотрены ниже. Для обеспечения безопасной
работы необходимо принять защитные меры.
1.2 УЩЕРБ, ПРИЧИНЯЕМЫЙ ПРИ ДУГОВОЙ СВАРКЕ
• Показанные ниже знаки и предупреждения относятся к ущербу, причиняемому в процессе проведения сварочных работ. Если присутствуют приведенные знаки, соблюдайте
осторожность и предупреждайте об опасности других людей.
• Установка, отладка, эксплуатация, техническое обслуживание и ремонт сварочного
аппарата должны осуществляться обученными специалистами.
• Во время эксплуатации сварочного аппарата посторонние лица и дети не должны находиться рядом с аппаратом.
• После выключения электропитания аппарата техническое обслуживание и проверка
должны выполняться в соответствии с §5, поскольку в электролитических конденсаторах сохраняется напряжение постоянного тока.
Поражение электрическим током может привести к смерти.
• Никогда не прикасайтесь к электрическим частям.
• Работайте только в сухих, неповрежденных рукавицах и спецодежде.
• Обеспечьте защиту с помощью сухой изоляции. Убедитесь в том, что размеры изоляции достаточны для защиты всей области физического контакта со свариваемой деталью и поверхностью пола.
• Соблюдайте осторожность при эксплуатации аппарата в ограниченном пространстве,
во время дождя и в условиях высокой влажности.
• Выключайте электропитание аппарата перед установкой и регулировкой.
• Правильно установите сварочный аппарат и соответствующим образом заземлите свариваемую часть или металлическую поверхность согласно руководству по эксплуатации.
• Когда сварочный аппарат включен, электрод, заготовка и цепь заземления находятся
под напряжением. Не прикасайтесь к этим частям незащищенной кожей и мокрой одеждой. Работайте только в сухих, неповрежденных рукавицах для защиты рук.
• При выполнении автоматической или полуавтоматической сварки проволокой электрод, катушка электродной проволоки, сварочная головка, сопло или сварочная горелка
для полуавтоматической сварки также находятся под напряжением.
• Всегда проверяйте, чтобы кабель был надежно соединен со свариваемой металлической поверхностью. Место соединения должно располагаться максимально близко
кзоне сварки.
- 2 -
Page 3

Инструкция по эксплуатации
IN 256/316 T CEL
• Поддерживайте зажим заготовки, держатель электрода, сварочный кабель и сварочный
аппарат в надлежащем техническом состоянии. Ремонтируйте поврежденную изоляцию.
• Никогда не соединяйте между собой части держателей электродов, находящиеся поднапряжением, от разных сварочных аппаратов, поскольку напряжение между ними может
равняться суммарному напряжению разомкнутой цепи обоих сварочных аппаратов.
• При работе на возвышении используйте предохранительный пояс для защиты отпадения в случае поражения электрическим током.
Пары и газы могут быть опасными.
• Газы и пары, генерируемые в процессе сварки, могут быть опасны для вашего здоровья.
Не вдыхайте эти пары и газы. Обеспечьте систему вытяжки или достаточную вентиляцию
вместе проведения сварочных работ для отвода паров и газов из зоны дыхания. При выполнении сварки с использованием электродов, требующих специальной вентиляции, например,
электродов для нержавеющий стали или для наплавки твердым сплавом, а также при выполнении сварки на освинцованной или кадмированной стали и других металлах и покрытиях, которые выделяют высокотоксичные пары, поддерживайте концентрацию этих паров науровне
ниже предельно допустимой концентрации с использованием системы вытяжной или принудительной вентиляции. При работе в ограниченном пространстве или в определенных условиях наоткрытом воздухе может потребоваться респиратор. При сварке оцинкованной стали
также требуется соблюдение дополнительных мер предосторожности.
• Не проводите сварочные работы вблизи паров хлорпроизводных углеводородов, образующихся в результате обезжиривания, очистки и обработки. Тепловое и световое
излучение дуги способно вступать в реакцию с парами растворителей с образованием
фосгена, который является высокотоксичным газом, и других раздражающих веществ.
• Защитные газы, используемые при дуговой сварке, способны вытеснять воздух и могут привести к травмам или смерти. Для того чтобы гарантировать в месте проведения
работ присутствие воздуха, пригодного для дыхания, необходимо обеспечить надлежащую вентиляцию, в особенности в закрытых помещениях.
• Внимательно ознакомьтесь с инструкциями изготовителя оборудования и расходных
материалов, которые будут использоваться, включая паспорт безопасности вещества
(материала), а также соблюдайте правила техники безопасности вашего предприятия.
Излучение сварочной дуги может вызвать ожоги.
www.fubag.ru
• При выполнении сварки или наблюдении за дуговой сваркой надевайте сварочный щиток
ссоответствующими фильтрами и накладками для защиты глаз от искр и излучения дуги.
• Надевайте соответствующую спецодежду, изготовленную из прочного негорючего материала, для защиты кожи от излучения дуги.
• Защитите людей, находящихся рядом с местом проведения сварочных работ, соответствующими негорючими экранами и/или предупредите их о том, чтобы они не смотрели на дугу и
располагались вдали от светового излучения дуги и горячих брызг, образующихся во время
сварки.
- 3 -
Page 4

Инструкция по эксплуатации
IN 256/316 T CEL
Индивидуальная защита.
• Не отсоединяйте защитные устройства, не убирайте защитные ограждения и не снимайте кожухи. Поддерживайте все защитное оборудование в надлежащем рабочем состоянии. Во время запуска, эксплуатации и ремонта оборудования держите руки, волосы, одежду иинструменты вдали от клиновых ремней, шестерней, вентиляторов и других
вращающихся частей.
• Не располагайте руки рядом с вентилятором двигателя. Не пытайтесь изменять положение регулятора скорости вращения или направляющего шкива с помощью рычага
управления во время работы двигателя.
• НЕ выполняйте заправку топливом вблизи сварочной дуги или при работающем двигателе. Перед заправкой остановите двигатель и дайте ему остыть во избежание контакта пролитого топлива с горячими частями двигателя и воспламенения. Не проливайте
топливо при наполнении бака. Если топливо пролилось, протрите место пролива инезапускайте двигатель до полного удаления паров топлива.
Искры, образующиеся во время сварки, могут привести к пожару или взрыву.
www.fubag.ru
• Удалите горючие материалы из зоны сварки. Если это невозможно, накройте их
длязащиты от попадания искр и возможного пожара. Брызги и раскаленные частицы
могут свободно проникать через небольшие трещины и отверстия. Не проводите сварочные работы вблизи гидравлических линий. Подготовьте огнетушитель.
• Если в месте проведения сварочных работ должны использоваться сжатые газы, необходимо соблюдать особые меры предосторожности для предотвращения опасной ситуации.
• Если сварочные работы не проводятся, убедитесь в том, что никакая часть электрической цепи не касается свариваемой детали или поверхности пола. Случайный контакт
может привести к перегреву и стать причиной пожара.
• Не подвергайте нагреву, резке или сварке баки, бочки и другие контейнеры до принятия соответствующих защитных мер, препятствующих выделению горючих или токсичных паров из веществ, находящихся внутри данных емкостей. Это может привести
квзрыву, даже если емкости были очищены.
• Перед нагревом, резкой или сваркой полых литых заготовок их необходимо продуть
воизбежание взрыва.
• Во время выполнения сварки образуются искры и брызги. Надевайте защитную спецодежду (кожаные рукавицы, плотная куртка, брюки без отворотов, высокие ботинки
иголовной убор). При нахождении в зоне проведения сварочных работ всегда надевайте
защитные очки с боковыми щитками.
• Присоедините сварочный кабель к свариваемой части как можно ближе к зоне сварки. Сварочные кабели, подключенные к зданию или другим конструкциям вдали от зоны сварки, по-
- 4 -
Page 5

Инструкция по эксплуатации
IN 256/316 T CEL
вышают вероятность прохождения сварочного тока через подъемные цепи, тросы подъемных
кранов и др. Это может привести к пожару или перегреву подъемных цепей или тросов.
Вращающиеся части могут представлять опасность.
• Используйте баллоны со сжатым газом, содержащие соответствующий защитный газ,
атакже исправные регуляторы, предназначенные для используемого газа и давления.
Все шланги, штуцеры и т.д. должны быть предназначены для используемого газа и давления инаходиться в надлежащем рабочем состоянии.
• Всегда храните газовые баллоны в вертикальном положении. Баллоны должны быть
надежно закреплены цепью на тележке или неподвижном основании.
• Газовые баллоны должны располагаться:
- Вдали от мест, где они могут подвергаться ударам или механическому повреждению.
- На безопасном удалении от участков сварки и резки и любого другого источника тепла,
искр или пламени.
• Не допускайте контакта электрода, держателя электрода или любых других частей,
находящихся под напряжением, с газовым баллоном.
• При открытии клапана баллона не приближайте голову и лицо к выпускному отвер-
стию клапана.
• Всегда устанавливайте и завинчивайте вручную защитные колпачки клапана, за ис-
ключением случаев, когда баллон используется или присоединен для использования.
www.fubag.ru
1.3 ИНФОРМАЦИЯ ОБ ЭЛЕКТРОМАГНИТНЫХ ПОЛЯХ
Электрический ток, протекающий по любому проводнику, создает локальные электромагнитные поля (ЭМП). Во всем мире ведутся споры относительно влияния электромагнитных
полей. К настоящему времени существенные доказательства отрицательного влияния электромагнитных полей на здоровье людей отсутствуют. Тем не менее, исследования вредного
воздействия электромагнитных полей все еще продолжаются. До получения результатов
исследований необходимо свести к минимуму воздействие электромагнитных полей.
• С целью сведения к минимуму риска, связанного с воздействием электромагнитных
полей, должны выполняться следующие требования:
- Прокладывайте сварочные кабели, идущие к электроду и свариваемой детали, вместе.
Если возможно, закрепляйте их лентой.
- Все кабели должны располагаться как можно дальше от оператора.
- Никогда не наматывайте кабель питания вокруг себя.
- Располагайте сварочный аппарат и кабель питания как можно дальше от оператора.
- Присоединяйте сварочный кабель к свариваемой детали как можно ближе к зоне сварки.
- Не допускайте присутствия людей с кардиостимуляторами в месте проведения сварочных работ.
- 5 -
Page 6
Инструкция по эксплуатации
IN 256/316 T CEL
www.fubag.ru
2. использование по назначению
2.1 РУЧНАЯ ДУГОВАЯ СВАРКА ПОКРЫТЫМИ ЭЛЕКТРОДАМИ, MMA
• Электродуговая ручная сварка или сварка покрытыми электродами. Она характери-
зуется тем, что электрическая дуга горит между плавящимся электродом и сварочной
ванной. Внешняя защита не используется, любая защита от воздействия атмосферы
исходит от самого электрода.
2.2 СВАРКА TIG (TIG LIFT)
• Сварка TIG с зажиганием дуги при контакте с деталью.
3. Описание аппарата
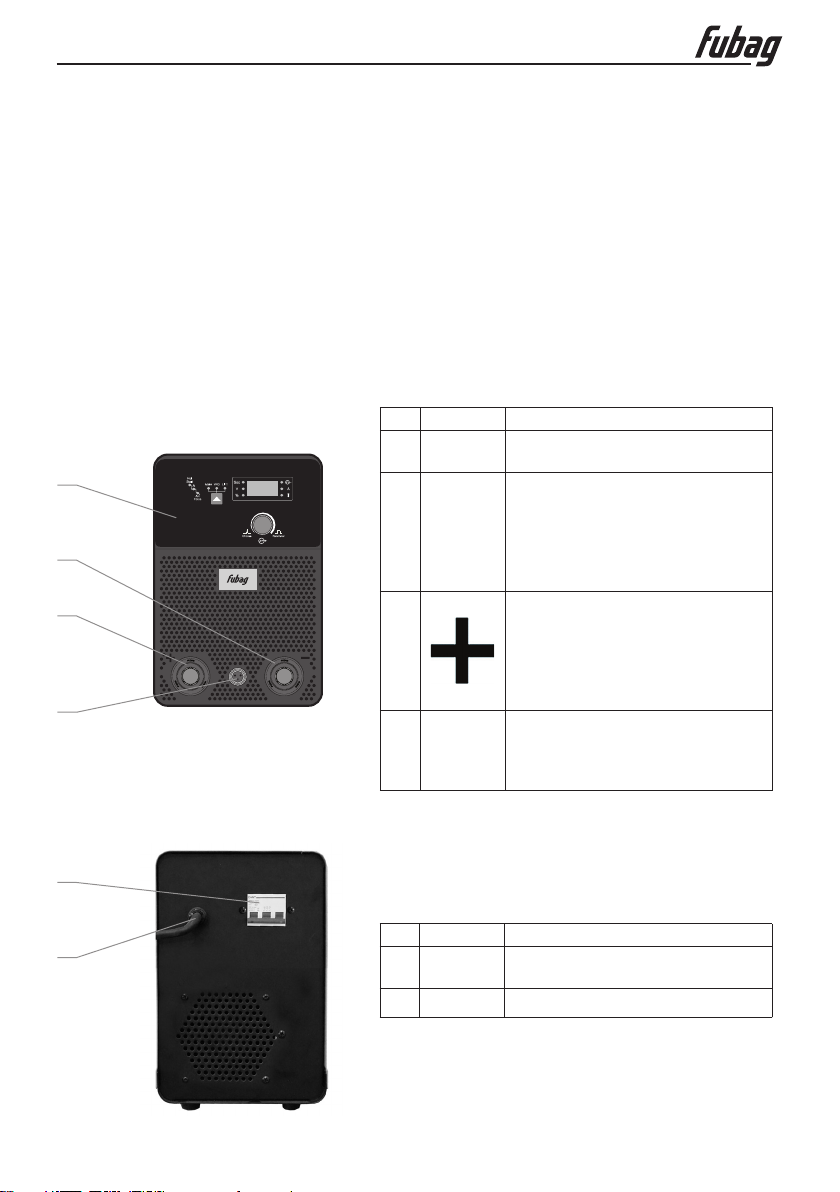
3.1 ВИД СПЕРЕДИ
Поз. Символ Описание
1
1
2
2
3
4
Рис. 3.1
–
3
4
Панель управления
Управление аппаратом
Байонетный разъем, сварочный ток «-»
• TIG: Подключение сварочной
горелки TIG
• MMA: подсоединение электрододержателя или кабеля массы
Байонетный разъем, сварочный ток «+»
• TIG: Подключение кабеля
массы
• MMA: подсоединение электрододержателя или кабеля массы
Разъем управления для подключения пульта ДУ (при под-
ключении пульта регулировка
тока на панели блокируется)
3.2 ВИД СЗАДИ
1
2
Рис. 3.2
Поз. Символ Описание
1
2 Сетевой кабель
- 6 -
Выключатель
Включение/выключение аппарата
Page 7
Инструкция по эксплуатации
IN 256/316 T CEL
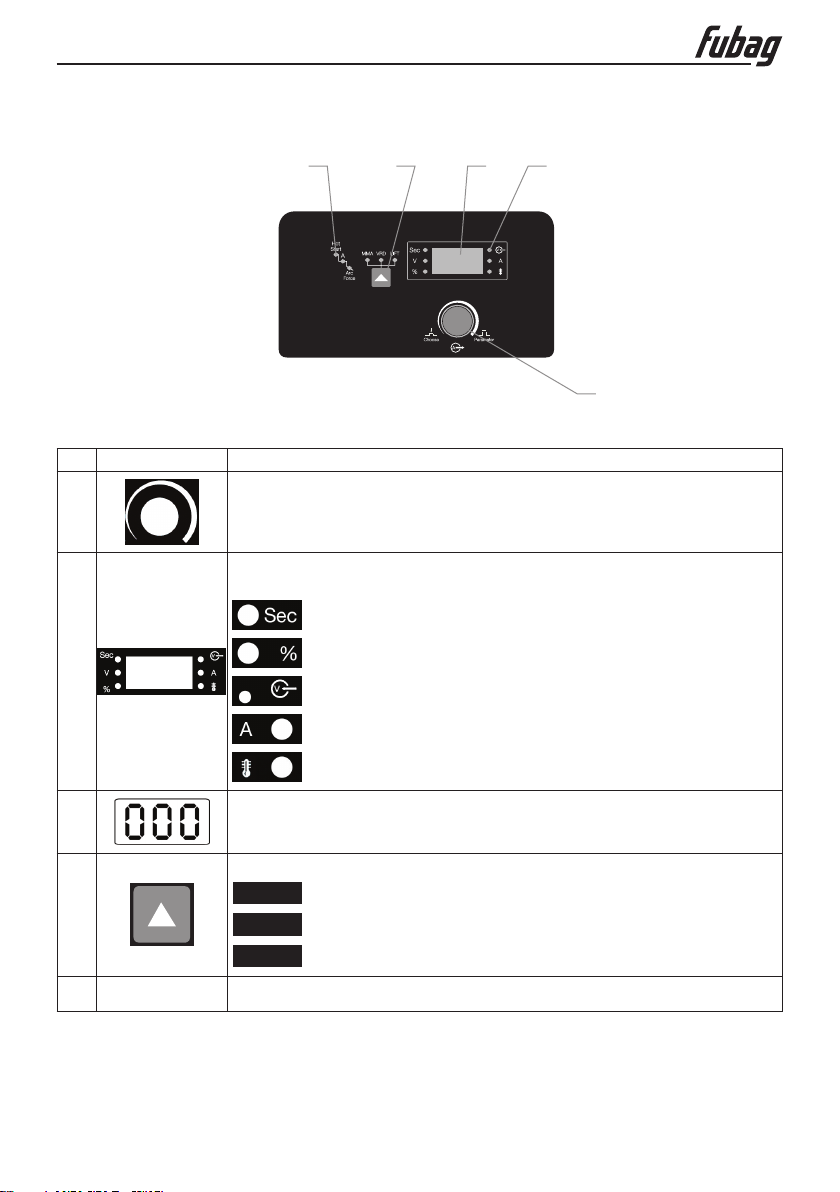
3.3 ПАНЕЛЬ УПРАВЛЕНИЯ – ЭЛЕМЕНТЫ УПРАВЛЕНИЯ
5 4 3 2
Рис. 3.3
Поз. Символ Описание
1
Ручка. Настройка параметров
Однократное нажатие – переключение между параметрами нациклограмме
Вращение – настройка выбранного параметра
Индикация единиц измерения параметров /
Индикатор перегрева /проблем питающей сети
Индикатор времени, с
www.fubag.ru
1
2
3 Дисплей трёхразрядный, индикация параметров
Кнопка выбора метода сварки / способа зажигания дуги
4
5 Циклограмма (см. следующий раздел)
Индикатор тока HotStart, % от основного тока
Индикатор питания
Индикация сварочного тока, А
Индикатор перегрева / проблем питающей сети
MMA
MMA сварка
VRD
Voltage Reduce Device – понижение напряжения холостого хода
LIFT
Сварка TIG с контактным зажиганием дуги (TIG Lift)
- 7 -
Page 8
Инструкция по эксплуатации
IN 256/316 T CEL
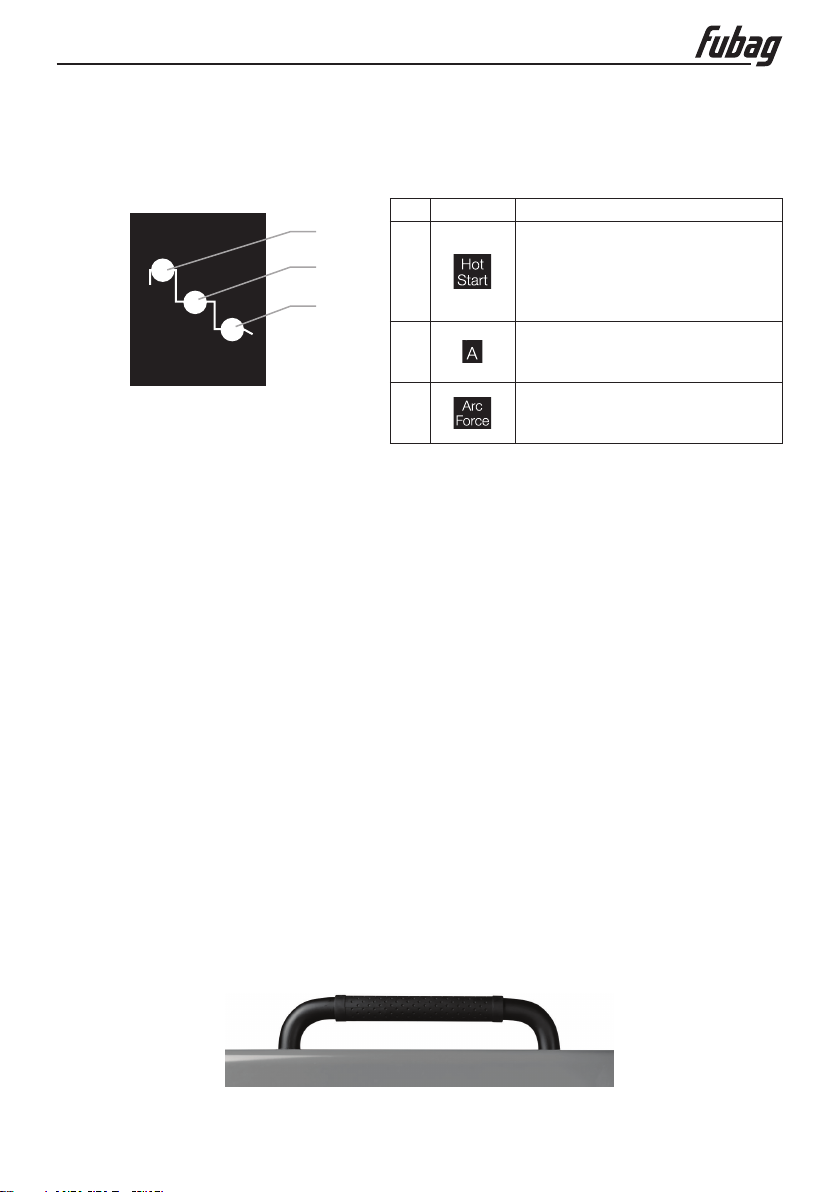
3.3.1 ЦИКЛОГРАММЫ ПРОЦЕССА
• Для переключения между параметрами циклограммы нажимайте ручку настройки
(поз. 1 раздел 3.3). Для регулировки (увеличение / уменьшение) вращайте ручку.
www.fubag.ru
Hot
Start
A
Arc
Force
Рис. 3.4 Циклограмма процесса сварки
1
2
3
Поз. Символ Описание
Установка стартового тока
Диапазон установки: 50-200%
1
2
3
отноминального тока
Диапазон установки времени
стартового тока: 0,5-5 с
Установка сварочного тока
Диапазон регулирования:
10-250/315 А
Установка ArcForce
Диапазон установки:
0-100. 0 – min, 100 – max.
4. Конструкция и функционирование
4.1 ОХЛАЖДЕНИЕ АППАРАТА
Для обеспечения оптимальной продолжительности включения (ПВ) силовой части необходимо:
• Обеспечить достаточную вентиляцию на рабочем месте.
• Не загораживать воздухозаборные и воздуховыпускные вентиляционные отверстия
аппарата.
• Защитить аппарат от проникновения внутрь металлических частиц, пыли или иных
посторонних тел.
4.2 ТРАНСПОРТИРОВКА И УСТАНОВКА
Транспортировка должна производиться с отключенными сварочными кабелями (горелкой) и свернутым, качественно уложенным сетевым кабелем. Не допускать сильной тряски и иных внешних воздействий, которые могут повредить корпус, панель управления,
внутренние элементы, сетевой кабель.
Место установки! Аппарат необходимо устанавливать и эксплуатировать в специальных помещениях, оборудованных приточно-вытяжной вентиляцией (или
хорошо проветриваемых) на прочном и плоском основании!
• Необходимо обеспечить наличие ровного, нескользкого, сухого пола и достаточное
освещение рабочего места.
• Должна быть всегда обеспечена безопасная эксплуатация аппарата.
В верхней части предусмотрена ручка для переноски аппарата.
Рис. 4.1 Ручка для переноски аппарата
- 8 -
Page 9
Инструкция по эксплуатации
IN 256/316 T CEL
4.3 ПОДКЛЮЧЕНИЕ К ЭЛЕКТРОСЕТИ
Опасность при ненадлежащем подключении к электросети!
Ненадлежащее подключение к электросети может привести к физическому
илиматериальному ущербу!
• Подключать аппарат только к розетке с защитным проводом, подсоединенным со-
гласно предписаниям.
• При необходимости подсоединения новой сетевой вилки установку должен выполнять
только специалист-электротехник в соответствии с национальными законами или предписаниями!
• Специалист-электротехник должен регулярно проверять сетевую вилку, розетку и ли-
нию питания!
• Во время работы в режиме генератора последний следует заземлить в соответствии
сруководством по его эксплуатации. Созданная сеть должна подходить для эксплуатации аппаратов в соответствии с классом защиты I.
Аппарат можно подключать либо
• к трехфазной 4-проводной системе с заземленным нулевым проводом, либо
• к трехфазной 3-проводной системе с заземлением в любой точке, например,
сзаземленным внешним проводом, и эксплуатировать с этими системами.
L1
L2
L3
N
PE
Рис. 4.2
Рабочее напряжение - сетевое напряжение!
Во избежание повреждения аппарата рабочее напряжение, указанное в табличке с номинальными данными, должно совпадать с сетевым напряжением!
• Сведения о сетевой защите содержатся в разделе «Технические характеристики».
L1
L2
L3
PE
Экспликация
Поз. Обозначения Распознавательная
L1 Внешний привод 1 Коричневый
L2 Внешний привод 2 Черный
L3 Внешний привод 3 Серый
N Нулевой привод Синий
PE Защитный провод Желто-зеленый
www.fubag.ru
раскраска
4.4 РУЧНАЯ ДУГОВАЯ СВАРКА ПОКРЫТЫМИ ЭЛЕКТРОДАМИ, MMA
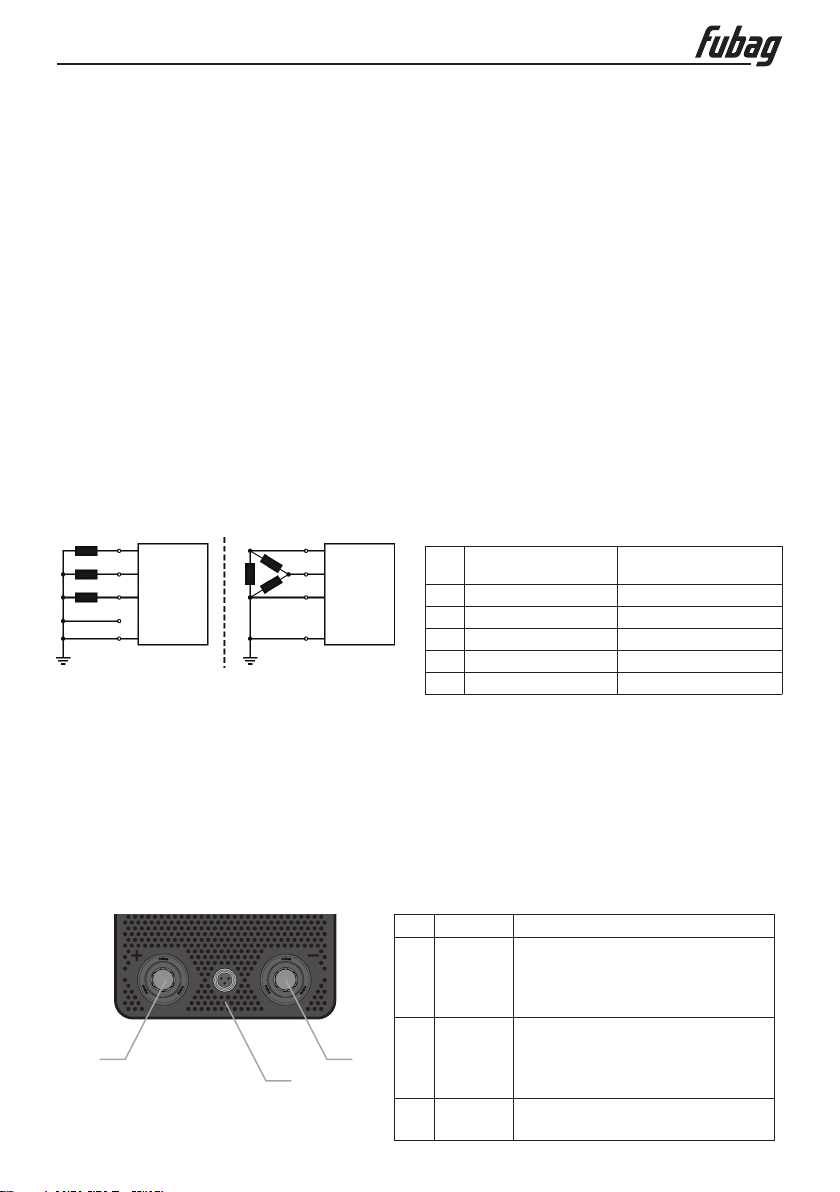
4.4.1 ПОДКЛЮЧЕНИЕ ЭЛЕКТРОДОДЕРЖАТЕЛЯ И КАБЕЛЯ МАССЫ
При выборе полярности руководствуйтесь указаниями фирмы-изготовителя
электродов, приведенными на упаковке электродов.
Поз. Символ Описание
Байонетный разъем, сварочный ток «-»
Подсоединение электрододержателя или кабеля массы
Байонетный разъем, сварочный ток «+»
Подсоединение электрододержателя или кабеля массы
Разъем управления для подключения пульта ДУ
Рис. 4.1
1
―
12
3
2
+
3
- 9 -
Page 10
Инструкция по эксплуатации
IN 256/316 T CEL
• Вставить штекер кабеля электрододержателя или в байонетный разъем «+» или «-» и
закрепить поворотом вправо.
• Вставить штекер кабеля массы или в байонетный разъем «+» или «-» и закрепить по-
воротом вправо.
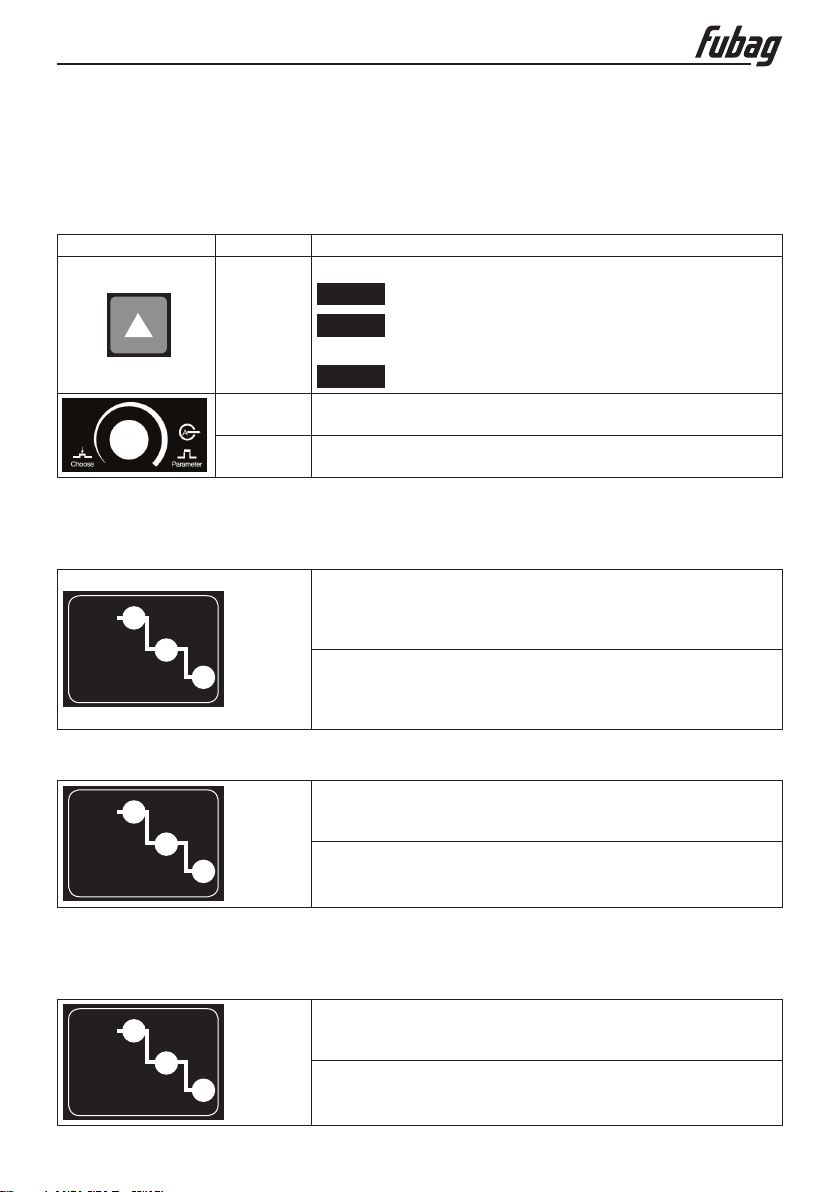
4.4.2 ВЫБОР И НАСТРОЙКА МЕТОДА СВАРКИ
Орган управления Действие Результат
Выбор и индикация метода сварки
MMA
MMA сварка
Нажать
Нажать
Вращать Настройка параметров режимов
4.4.2.1 НАСТРОЙКА ТОКА ГОРЯЧЕГО СТАРТА
VRD
Режим MMA VRD – понижение напряжения холо-
стого хода
LIFT
Сварка TIG с контактным зажиганием дуги (TIG Lift)
Переключение между параметрами сварки на циклограммах
TIG, MMA, VRD
Устройство «Горячий старт» обеспечивает надёжное зажигание дуги, благодаря кратковременному повышению сварочного тока во время возбуждения дуги.
С помощью ручки управления перейдите в режим настройки
Hot
Start
MMA
A
Art
Force
тока горячего старта (сигнальная лампочка загорится красным цветом). Установите значение тока горячего старта в %,
поворачивая ручку (от 50 до 200%).
С помощью ручки управления перейдите в режим настройки
времени тока горячего старта (сигнальная лампочка загорится зеленым цветом).
Установите время горячего старта в сек. (от 0,5 до 5 сек.)
www.fubag.ru
4.4.2.2 УСТАНОВКА СВАРОЧНОГО ТОКА
Hot
Start
MMA
4.4.2.3 РЕГУЛИРОВКА ФУНКЦИИ ArcForce
A
Art
Force
С помощью ручки управления перейдите в режим настройки
сварочного тока (сигнальная лампочка загорится красным
цветом)
Установите значение сварочного тока, поворачивая ручку
Функция ArcForce позволяет предотвратить прилипание электрода при сварке на короткой дуге. Установите значение в зависимости от типа применяемого электрода.
Hot
Start
MMA
A
Art
Force
С помощью ручки управления перейдите в режим настройки
функции ArcForce (сигнальная лампочка загорится красным
цветом)
Установите значение сварочного тока, поворачивая ручку
(от 1 до 100). 0 – min, 100 – max
- 10 -
Page 11
Инструкция по эксплуатации
IN 256/316 T CEL
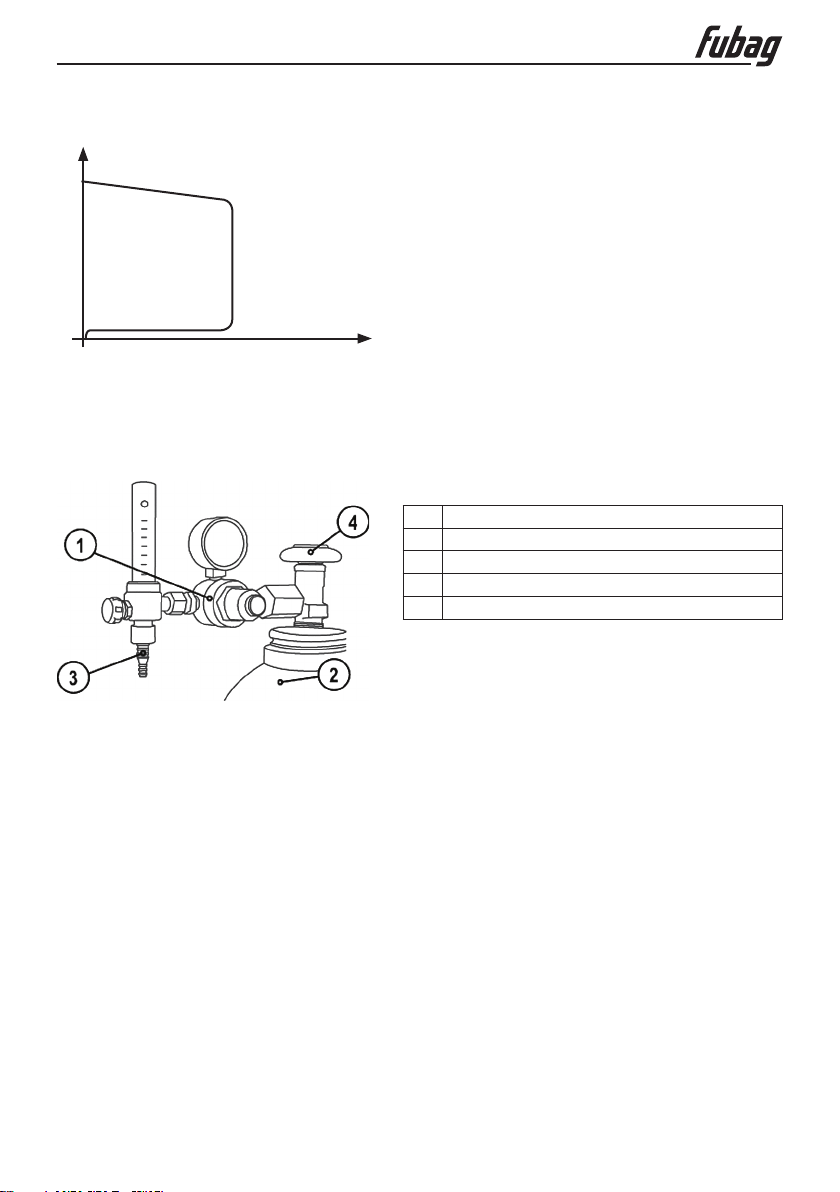
4.4.2.4 УСТРОЙСТВО AntiSticking
U
Antistick
4.5 СВАРКА TIG LIFT
4.5.1 ПОДКЛЮЧЕНИЕ ЗАЩИТНОГО ГАЗА
Подача защитного газа
• Зафиксировать баллон защитного газа страховочной цепью
Устройство AntiSticking предотвращает прокаливание электрода.
Если, несмотря на наличие устройства форсажа дуги Arcforce, электрод пригорает к изделию, аппарат автоматически, в течение примерно 1 сек, переключается на минимальный
ток, чтобы не допустить прокаливания электрода. Необходимо проверить и откорректировать настроенное значение сварочного
тока!
I
Поз. Описание
1 Редуктор давления
2 Баллон с защитным газом
3 Выходной стороне редуктора
4 Клапан газового баллона
www.fubag.ru
Рис. 4.3
• Герметично привинтите редуктор на вентиль газового баллона.
• Прикрутить соединительный штуцер защитного газа сварочной горелки к редуктору
давления баллона защитного газа.
• Медленно откройте вентиль газового баллона.
• Откройте вентиль подачи газа сварочной горелки.
Каждый раз перед сваркой вентиль подачи газа необходимо открыть и закрыть
позавершению сварки.
• Установите с помощью редуктора расход защитного газа в диапазоне 4-15 л/мин вза-
висимости от силы тока и материала.
Эмпирическое правило расчета расхода защитного газа:
Внутренний диаметр газового сопла в мм равен расходу газа в л/мин.
Например: расход газа при использовании газового сопла 7 мм равен 7 л/мин.
- 11 -
Page 12
Инструкция по эксплуатации
IN 256/316 T CEL
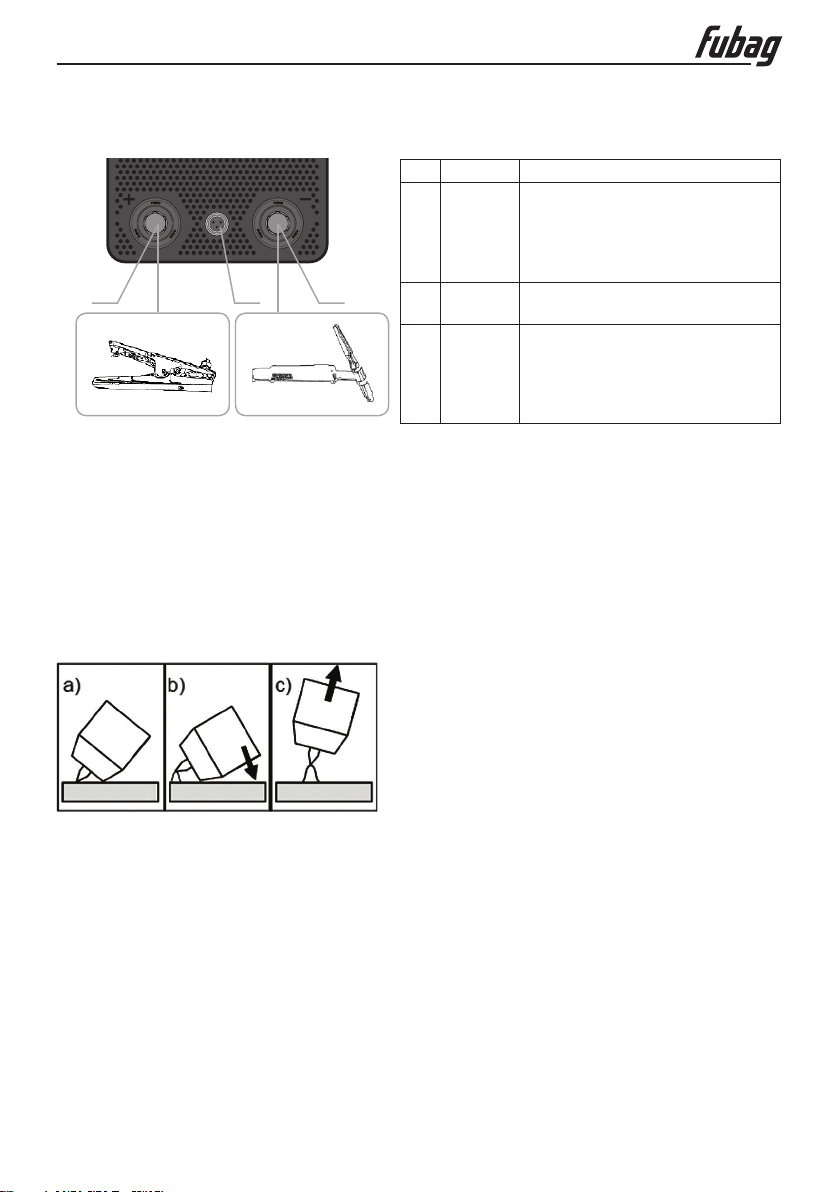
4.5.2 ПОДКЛЮЧЕНИЕ СВАРОЧНОЙ ГОРЕЛКИ TIG
Поз. Символ Описание
1
–
www.fubag.ru
Байонетный разъем, сварочный ток «-»
• TIG: Подключение сварочной
горелки TIG
13 2
2
3
+
Рис. 4.4
• Вставить штекер кабеля сварочного тока горелки в байонетный разъем «-» и закре-
пить поворотом вправо.
• Вставить штекер кабеля массы в байонетный разъем «+» и закрепить поворотом впра-
во.
• Прикрутить соединительный штуцер защитного газа сварочной горелки к редуктору
давления баллона защитного газа.
4.5.3 ЗАЖИГАНИЕ ДУГИ
Рис. 4.5
Электрическая дуга зажигается при соприкосновении электрода с изделием:
a) Газовое сопло горелки и наконечник вольфрамового электрода необходимо осторож-
но установить на изделие (протекает ток контактного зажигания, независимо от настроенного значения основного тока).
b) Горелку опереть на газовое сопло, пока между наконечником электрода и изделием
не останется зазор 2-3 мм (загорается дуга, значение тока поднимается до настроенного
значения основного тока).
c) Поднять горелку и повернуть в нормальное положение.
Закончить сварку: отвести горелку от изделия, пока не потухнет дуга.
Разъем управления для подключения пульта ДУ
Байонетный разъем, сварочный ток «+»
• TIG: Подключение кабеля
массы
- 12 -
Page 13
Инструкция по эксплуатации
IN 256/316 T CEL
www.fubag.ru
5. Техническое обслуживание, уход и утилизация
5.1 ТЕХНИЧЕСКОЕ ОБСЛУЖИВАНИЕ
Для обеспечения эффективной и безопасной работы сварочного аппарата для дуговой
сварки необходимо проводить регулярное техническое обслуживание аппарата. Пользователи сварочного аппарата должны быть проинформированы относительно мероприятий по техническому обслуживанию и методов проверки сварочного аппарата,
атакже они должны быть осведомлены о правилах по технике безопасности дляпредотвращения неисправностей, сокращения продолжительности ремонта и увеличения
срока службы сварочного аппарата. Мероприятия по техническому обслуживанию перечислены в приведенной ниже таблице.
Внимание!
В целях безопасности во время проведения технического обслуживания свароч-
ного аппарата выключите электропитание и подождите 5 минут, пока не произойдёт разрядка конденсаторов.
• Перед отправкой сварочных аппаратов с завода-изготовителя они проходят отлад-
ку. Внесение каких-либо изменений в сварочный аппарат неуполномоченными лицами,
недопускается!
• Выполняйте все указания по техническому обслуживанию.
• К ремонту сварочного аппарата допускаются только квалифицированные специали-
сты по техническому обслуживанию.
• При возникновении неисправности обращайтесь сервисный центр.
6. Диагностика неисправностей и устранение неполадок
Для устранения некоторых видов неисправностей сварочного аппарата вы можете обратиться к следующей таблице:
№ Неисправность Причина Способ устранения
Сетевой переключатель
1
включен, но индикатор
питания не горит
Сварочный аппарат пере-
2
гревается после сварки,
вентилятор не работает
Числовое значение
3
надисплее отображается
неполностью
Отсутствует подключение
кэлектрической сети
Неисправен переключатель Обратитесь в сервис
Вышел из строя предохранитель Обратитесь в сервис
Неисправен индикатор питания
или плата управления
Неисправна цепь управления
вентилятором
Неисправен вентилятор Обратитесь в сервис
Неисправен элемент дисплея Обратитесь в сервис
Проверить питание
электрической сети
Обратитесь в сервис
Обратитесь в сервис
- 13 -
Page 14
Инструкция по эксплуатации
IN 256/316 T CEL
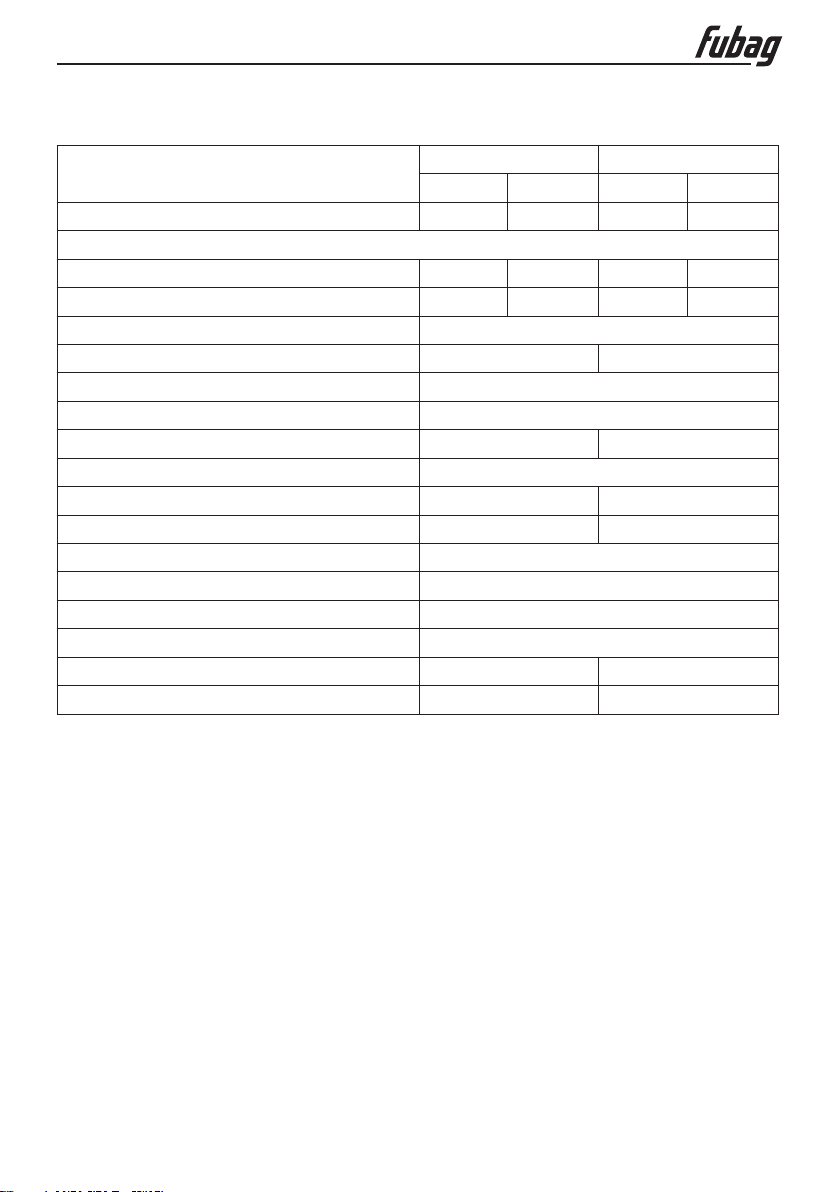
7. Технические характеристики
www.fubag.ru
Параметр
Сварочный ток 10-250 А 10-250 А 10-315 А 10-315 А
Продолжительность включения (ПВ) EN60974-1
60% ПВ 250 A 250 A 315 А 315 А
100% ПВ 200 A 200 A 250 А 250 А
Нагрузочный цикл 10 мин. (60% ПВ: 6 мин. сварка, 4 мин. пауза)
Напряжение холостого хода 62 В 60 В
Сетевое напряжение (допуски) 3х380 ±10%
Частота 50/60 Гц
Сетевой предохранитель 3х25 А 3х32 А
Подключение к электросети H07RN-F3G2,5
Максимальная потребляемая мощность 10 кВт 14 кВт
Рекомендуемая мощность генератора 12 кВт 16 кВт
cos φ 0,75
Класс изоляции/класс защиты H/IP23
Температура окружающей среды -10 до +40 °C
Охлаждение аппарата Вентилятор
Габариты (Д х Ш х В) 500 х 230 х 360 мм 700 х 300 х 540 мм
Масса 12,8 кг 20,4 кг
IN 256 T CEL IN 316 T CEL
TIG MMA TIG MMA
Диапазон температур окружающего воздуха:
• от -10 °C до +40 °C
Относительная влажность воздуха:
• до 50 % при 40 °C
• до 90 % при 20 °C
- 14 -
Page 15
Инструкция по эксплуатации
IN 256/316 T CEL
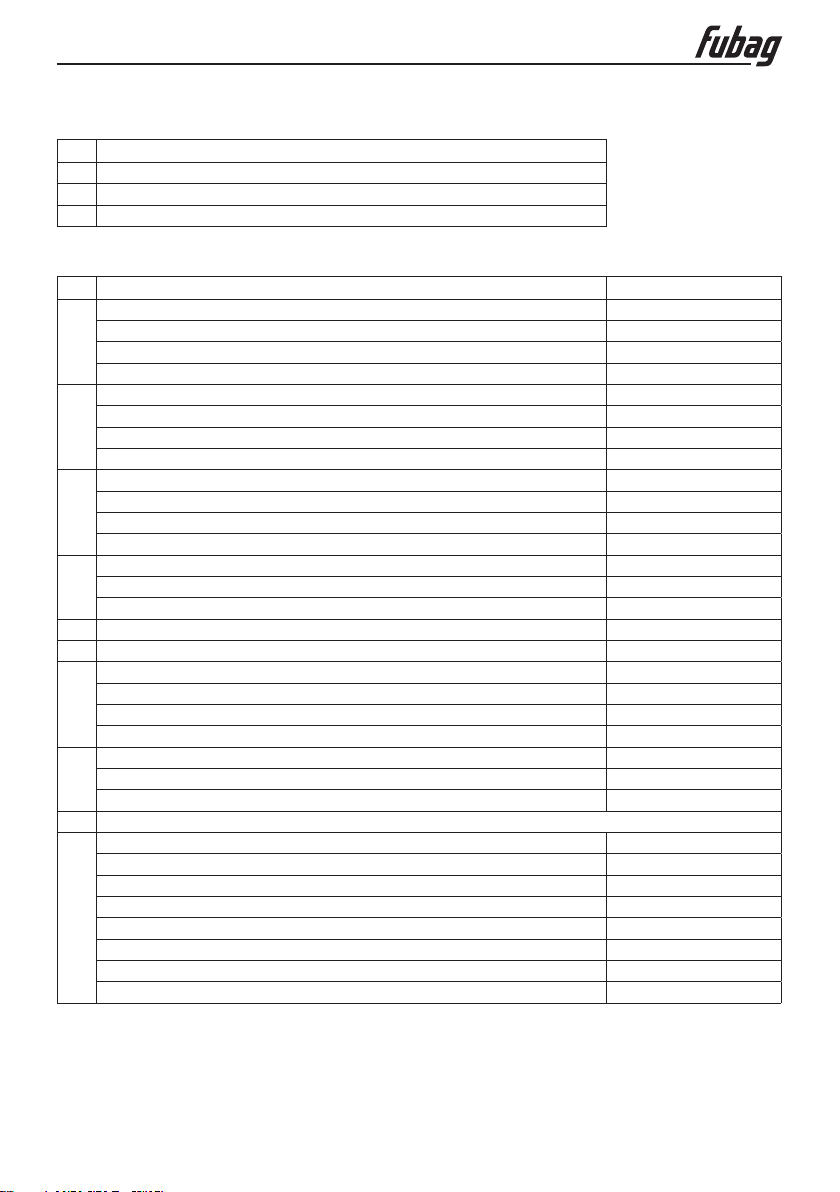
8. Комплект поставки
№ Наименование
1 Сварочный аппарат
2 Кабель с электродержателем 3 м
3 Кабель заземления с зажимом на деталь 2,5 м
9. Принадлежности для TIG сварки
№ Наименование Артикул
Корпус цанги Ø 1,6 FB0706.0001.16
Корпус цанги Ø 2,4 FB0706.0001.24
1
Корпус цанги Ø 3,2 FB0706.0001.32
Корпус цанги Ø 4,0 FB0706.0001.40
Сопло керамическое №6 Ø 9,5 FB TIG 17-26 (10N48) FB0004
Сопло керамическое №7 Ø 11 FB TIG 17-26 (10N47) FB0005
2
Сопло керамическое №8 Ø 12,5 FB TIG 17-26 (10N46) FB0006
Сопло керамическое №10 Ø 16,0 FB TIG 17-26 (10N45) FB0007
Цанга Ø 1,6 FB TIG 17-26 (10N23) FB0001.16
Цанга Ø 2,4 FB TIG 17-26 (10N24) FB0001.24
3
Цанга Ø 3,2 FB TIG 17-26 (10N25) FB0001.32
Цанга Ø 4,0 FB TIG 17-26 (54N20) FB0001.40
Хвостовик горелки длинный FB TIG 17-26 FB0066
5
Хвостовик горелки средний FB TIG 17-26 FB0056
Хвостовик горелки короткий FB TIG 17-26 FB0067
7 Изолятор FB TIG 17-26 FB0002
8 Изолятор для газовой линзы FB TIG 17-26 FB0003
Корпус цанги c газовой линзой ф1,6 FB TIG 17-26 FB0006.16
Корпус цанги c газовой линзой ф2,4 FB TIG 17-26 FB0006.24
9
Корпус цанги c газовой линзой ф3,2 FB TIG 17-26 FB0006.32
Корпус цанги c газовой линзой ф4,0 FB TIG 17-26 FB0006.40
Сопло керамическое для газовой линзы №6 ф9,5 FB TIG 17-26 (54N16) FB0033
10
Сопло керамическое для газовой линзы №7 ф11 FB TIG 17-26 (54N15) FB0034
Сопло керамическое для газовой линзы №8 ф12,5 FB TIG 17-26 (54N14) FB0035
Вольфрамовые электроды
Вольфрамовые электроды D1.6x175 мм (gold) WL15 (10 шт.) FB0014_16
Вольфрамовые электроды D2.4x175 мм (gold) WL15 (10 шт.) FB0014_24
Вольфрамовые электроды D3.2x175 мм (gold) WL15 (10 шт.) FB0014_32
Вольфрамовые электроды D4.0x175 мм (gold) WL15 (10 шт.) FB0014_40
4
Вольфрамовые электроды D1.6x175 мм (blue) WL20 (10 шт.) FB0015_16
Вольфрамовые электроды D2.4x175 мм (blue) WL20 (10 шт.) FB0014_16
Вольфрамовые электроды D3.2x175 мм (blue) WL20 (10 шт.) FB0015_32
Вольфрамовые электроды D4.0x175 мм (blue) WL20 (10 шт.) FB0015_40
www.fubag.ru
- 15 -
 Loading...