

Page 1
G
F
N
J
S
Operating Instruction
Welding Transformer
Instructions d'utilisation
Transformateur de soudage
Betjeningsanvisning
Sveisetransformator
Käyttökäsikirja
Hitsausmuuntajan
Bruksanvisning
Svetstransformator
SB 140
Page 2
G
F
N
Please return the enclosed warranty card to us.
Retain proof of purchase! You are only entitled to claim warranty against
Great Britain 1.
France 2.
Norge 3.
proof of purchase.
Please see back cover for manufacturer representative´s address nearest you.
SVP, retournez-nous la carte de garantie jointe.
Conservez le reçu d'achat! La garantie ne peut être accordée que sur
présentation de ce reçu.
Vous trouverez l'adresse de votre représentant le plus proche à la dernière page de couverture.
Send vedlagte garantikort tilbake til oss.
Oppbevar kvitteringen!
Garantiytelser skjer kun på grunnlag av forelagt kvittering.
Adressen til ditt nærmeste serviceverksted finner du bak på siste
omslagside.
J
S
Ole hyvä ja palauta oheinen takuukortti meille.
Suomi/ Finland 4.
Sverige 5.
Säilytä ostokuitti!
Takuu on voimassa vain kuittia vastaan.
Lähimmän edustajan osoite löytyy takakannesta.
Återsänd medföljande garantisedel till oss.
Förvara kvittot!
Garantianspråk erkännes endast mot uppvisande av kvitto.
Adressen till närmaste representant finns på bakre uppslagets insid.
Redaktion: Zindel • Technische Dokumentation und Multimedia • D-22417 Hamburg
Page 3
XS0007F.fm
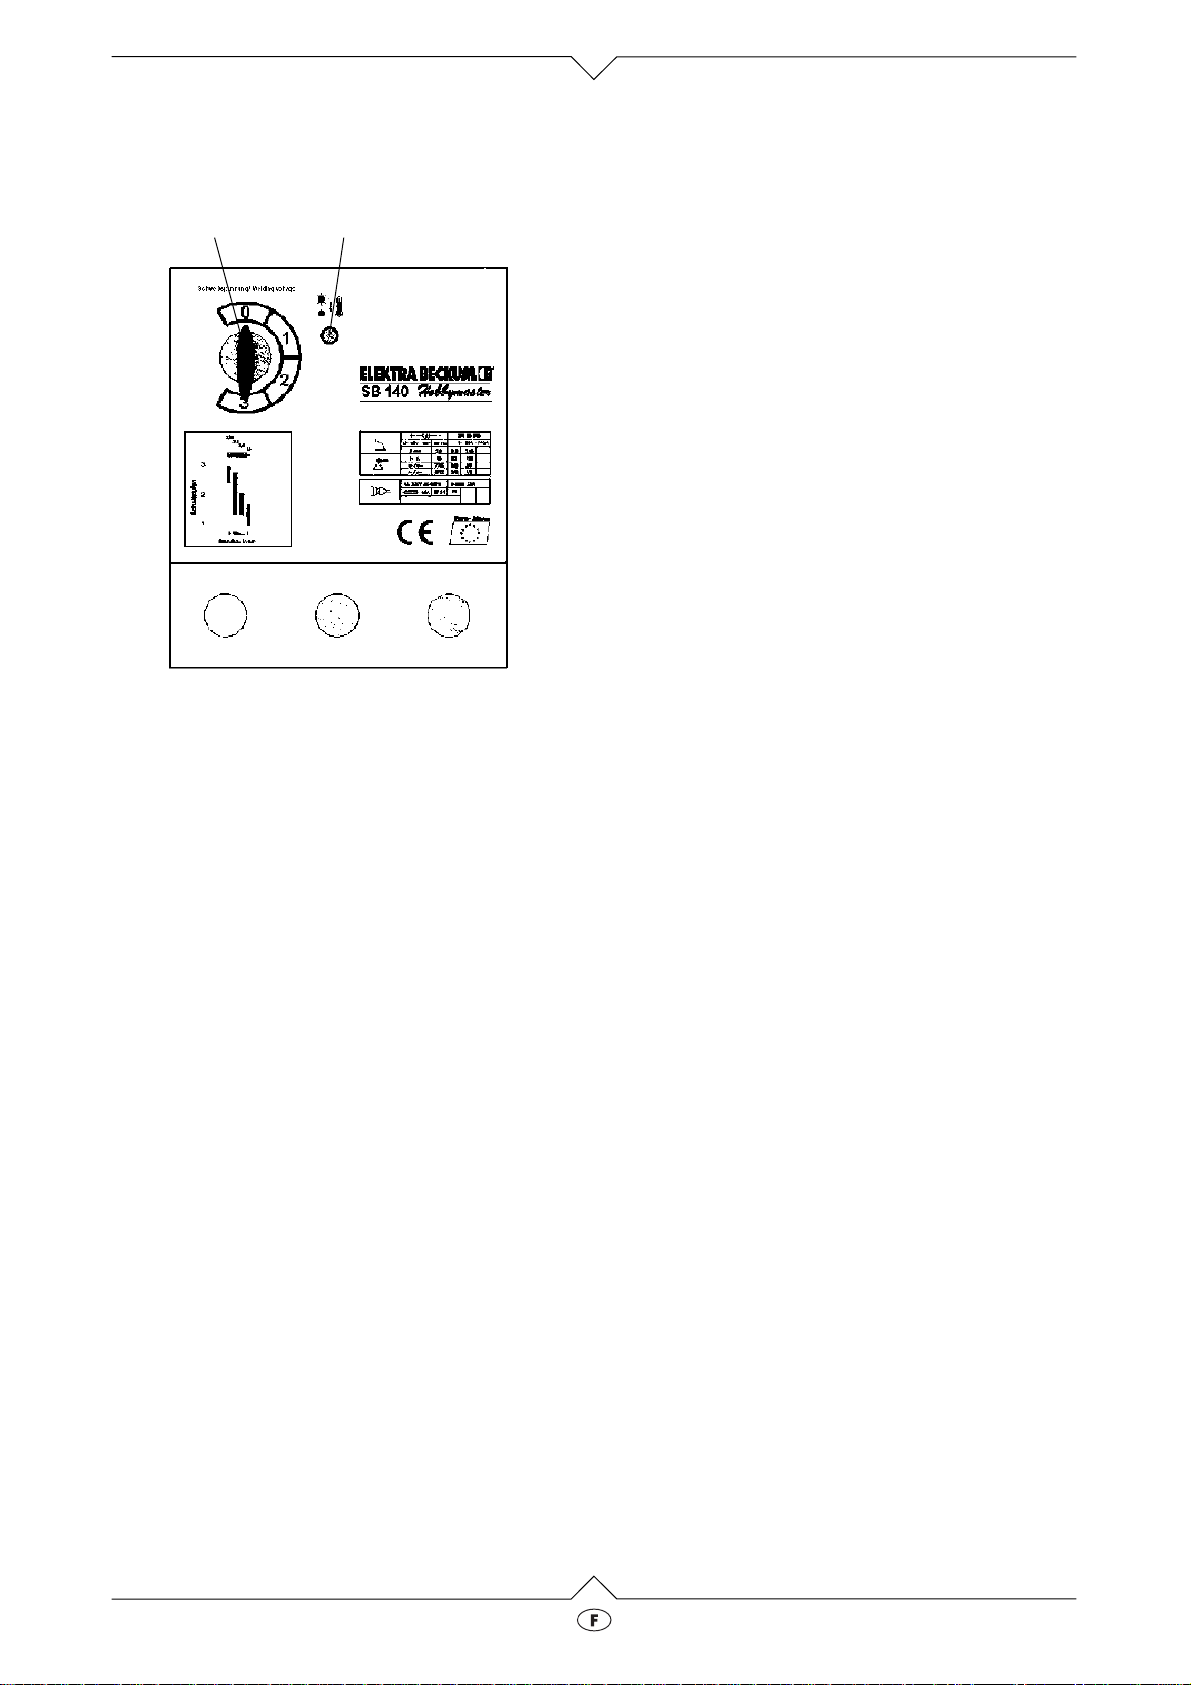
Eléments de commande
12
Interrupteur pour courant de soudage
«marche-arrêt»
Indicateur de surcharge
Très cher client, très chère cliente,
pour garantir une mise en service en toute sécurité
dès le début, nous avons conçu ces instructions de
service. Si vous suivez exactement les conseils qui
suivent, votre appareil de soudage travaillera toujours à votre plus grande satisfaction et aura une
longue durée de vie.
Dans l’intérêt du développement technique, ces instructions de service sont sous réserve de changements pouvant se produire dans la construction et
dans l’exécution.
Consignes de sécurité et sources
d’incidents résultant de la soudure à l’arc
La soudure à l’arc signifie toute une série de sources d’incidents. Pour cette raison, il est particulièrement important que le soudeur respecte les règles
suivantes (pour éviter de se mettre en danger, lui et
les autres personnes et pour éviter de causer des
dommages à l’homme et à l’appareil):
·
Les travaux du côté de la tension du secteur,
par exemple sur les câbles, les prises de courant, etc. ne doivent être exécutés que par un
spécialiste. Ceci est tout particulièrement valable pour l’établissement de câbles intermédiaires.
2France
·
Lors d’un accident, déconnecter aussitôt la
source de courant de soudage du réseau.
·
Si vous constatez l’apparition de tensions de
contact, faites contrôler l’appareil par un spécialiste.
·
Il faut veiller à avoir tout le temps de bons contacts électriques du côté du courant de soudage.
·
Lors du soudage, il est nécessaire de porter
constamment des gants isolants aux deux
mains. Ceux-ci vous protègent des secousses
électriques (tension à vide du circuit électrique
de soudage), des radiations nocives (rayons
thermiques et ultraviolets), de même que du
métal ardent et des éclaboussures de laitier.
·
Il faut porter des chaussures isolantes; les
chaussures doivent isoler également en cas
d’humidité. Les chaussures basses ne sont pas
adéquates, étant donné que les gouttes de
métal ardent qui retombent peuvent causer des
brûlures.
·
Mettre des vêtements appropriés: pas de vêtements en matière synthétique.
·
Il ne faut pas regarder l’arc électrique sans avoir
protégé les yeux. Il faut utiliser un écran protecteur muni d’un verre de protection correspondant aux normes.
·
De plus, l’arc électrique émet non seulement
des rayons lumineux et thermiques causant un
éblouissement ou une brûlure, mais aussi des
rayons ultraviolets. Si l’on n’a pas de protection
suffisante, cette radiation ultraviolette invisible
provoque une conjonctivite très douloureuse
que l’on ne remarque que quelques heures plus
tard. De plus, la radiation ultraviolette a des
effets nocifs de coup de soleil sur les parties du
corps qui ne sont pas protégées.
·
Les personnes et assistants qui se trouvent à
proximité de l’arc électrique doivent, eux aussi,
être informés des dangers et être équipés des
moyens de protection nécessaires; si besoin
est, installer des murs de protection.
·
Lors du soudage dans des petites pièces, il faut
veiller à une bonne circulation de l’air frais, vu
qu’il y a dégagement de fumée et de gaz toxiques.
·
Il est interdit d’effectuer des travaux de soudage
sur les récipients dans lesquels on a stocké des
matériaux inflammables, même si ceux-ci ont
été vidés depuis déjà longtemps, car il y a danger d’explosion à cause des résidus qui s’y trouvent encore.
·
Dans les locaux où il y a danger d’incendie et
d’explosion, il faut respecter des consignes particulières.
1
2
2.1
SB 140
Page 4
·
Seuls des soudeurs ayant subi une formation
spéciale et diplômés sont autorisés à effectuer
des soudures qui devront supporter de grandes
charges et répondre à des normes de sécurité
absolues. Exemples: récipients d’air comprimé,
rails de roulement, dispositifs d’attelage de
remorque, etc.
Vous êtes priés de respecter absolument les conseils de maniement qui suivent.
Description technique
L’appareil SB 140 est un transformateur monophasé pour petit soudage avec protection thermique
selon EN 50 060 (avec mit annexe A1).
·
La soudure à l’arc est la liaison de métaux qui
sont réchauffés aux points de réflexion jusqu’à
ce qu’ils fondent l’un dans l’autre. Lors de la
soudure électrique, il y a production d’une chaleur de l’arc électrique d’environ 2400 ˚C qui est
nécessaire entre l’électrode et la pièce de travail.
Lors de la rupture d’un circuit électrique, il se
forme un arc électrique qui continue à brûler
grâce à de petits entrefers ionisés dans l’atmosphère. Suite à l’intense chaleur, les métaux parviennent à fondre et l’électrode qui fond est
appliquée sur les pièces qui doivent être jointes.
La chaleur produite dans l’arc électrique dépend
de l’intensité du courant qui circule dans l’arc
électrique. Pour souder des pièces et des électrodes plus compactes, il faut des courants plus
importants. Si l’on choisit un courant trop puissant, le métal brûlera dans l’arc électrique.
Par un court contact entre l’électrode de soudage et la pièce de travail, on amorce l’arc électrique. Si l’on prolonge la distance allant de la
pièce de travail à l’électrode de soudage, on
interrompt à nouveau l’arc électrique.
·
Les appareils SB 140 sont des appareils portables conçus pour courant alternatif 230V, 5060Hz. Le refroidissement se fait aux ouvertures
d’entrée et d’évacuation de l’air situées sur les
côtés et à la base de l’appareil, par circulation
naturelle de l’air.
L’appareil SB 140 est l’appareil idéal pour le bricolage chez soi.
·
Protection par fusibles de votre branchement
sur réseau: lors du branchement de l’appareil de
soudage sur un réseau de 230V, il faut garantir
une protection de la ligne électrique par un fusible ou un disjoncteur de 16A-à action retardée.
Positionnement et réglage du courant de soudage
En tournant le commutateur à gradins, on parvient
au plot de contact désiré. Les valeurs indiquées sur
la platine avant sont des valeurs de repère. Le courant effectif dépend du type et du diamètre de l’électrode. L’enrobage a, lui aussi, une certaine
influence sur le courant de soudage.
Sachez également qu’avec votre appareil de soudage, vous pouvez aussi bien modifier et régler à
nouveau votre courant de soudage au cours du soudage! Il est préférable de spécifier, avant le travail
de soudage, de quel diamètre d’électrode pour
quelle épaisseur de matériel on a besoin et quelle
protection par ampères de courant de soudage est
nécessaire à ce travail. Pour cela, le petit tableau
qui suit vous servira de directive.
En principe, on peut dire cependant que l’on ne doit
jamais souder avec des électrodes trop puissantes.
Courant de
soudage
(A)
40 – 60 1,5 – 2,0 1,0 – 2,0
60 – 100 2,0 – 2,5 2,0 – 4,0
100 – 140 2,5 – 3,25 4,0 – 8,0
Comme indice, on peut retenir qu’il faut environ 40
ampères d’intensité de courant par mm de diamètre
d’électrode. Pour des électrodes minces et des
tôles minces, il faut moins d’ampérage et pour de
grosses électrodes et des matériaux épais, la valeur
d’indice augmente en conséquence. Evidemment, il
est possible aussi de souder du matériel épais avec
des appareils moins puissants; cela s’effectue alors
en soudant en plusieurs couches.
Le terme d’électrodes pour le soudage se rapporte
en général uniquement aux électrodes consommables qui sont formées dans la plupart des cas d’un
fil central et d’un enrobage. Le fil central sert de porteur de courant du support de l’électrode à la pièce
de travail et, lors de sa fusion – produit par la chaleur de l’arc électrique- il remplit le cordon de soudure.
Les gaz qui se dégagent lors de la fusion simultanée
des électrodes, empêche que l’oxygène ne pénètre
dans le bain de fusion. Par ailleurs, à cause du
poids spécifique, un agent de réserve (laitier) se
forme sur la surface et empêche que le cordon de
soudure ne refroidisse trop rapidement.
·
Veuillez bien respecter les instructions de service des fabricants d’électrodes.
Diamètre
des électro-
des
(mm)
Epaisseur
du matériel
(mm)
SB 140
2.2
Page 5
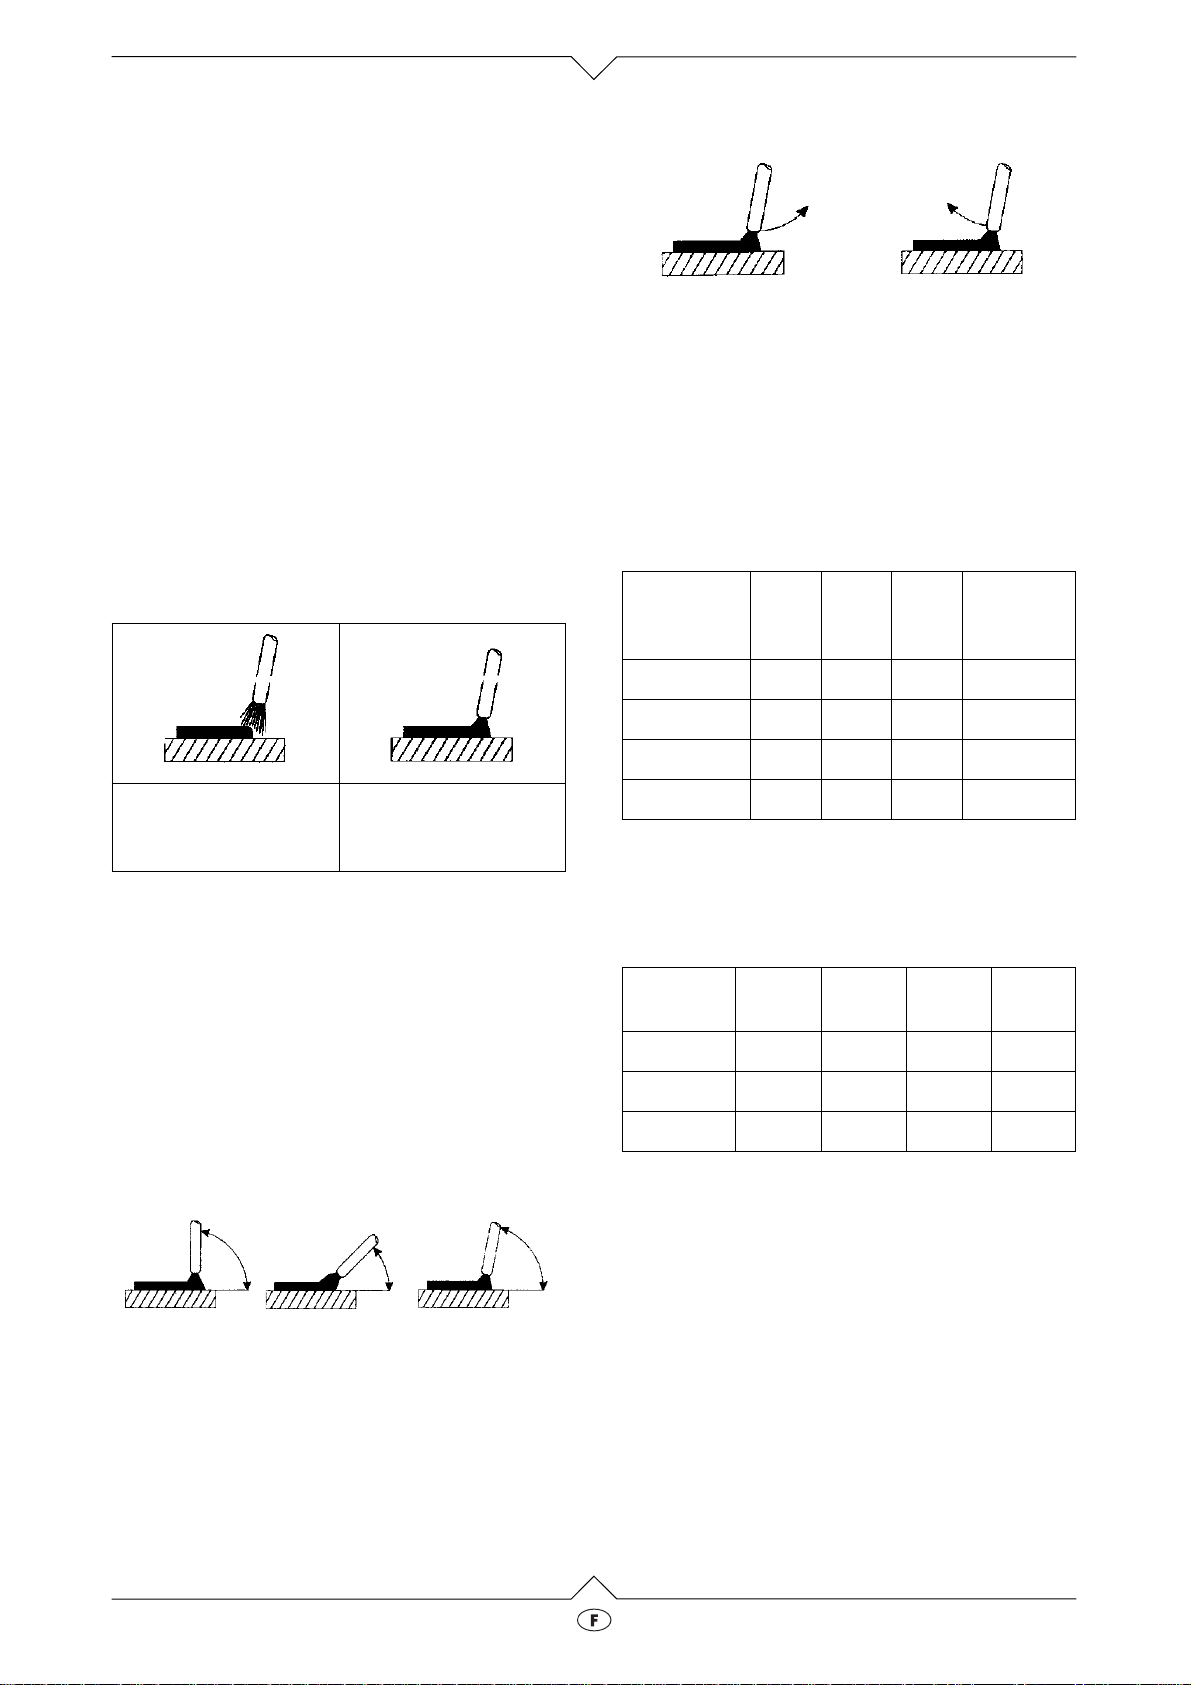
Exercices pratiques
Au point de soudure de la pièce de travail. il faut
enlever toutes traces de rouille et de peinture. En
fonction de la pièce de travail, on choisit les électrodes correspondantes.
Sur une pièce d’essai, testez d’abord l’électrode et
l’intensité du courant.
·
Tenez l’électrode à environ 2 cm au-dessus du
point de départ du cordon de soudure et placez
l’écran de protection devant votre visage.
·
Posez l’électrode juste pour un court instant sur
la pièce de travail, soulevez-la et déplacez-la
par frottements; ainsi, l’arc électrique sera
amorcé.
· A travers le verre de l’écran de protection,
observez l’arc électrique et tenez-le à une distance représentant de 1 à 1,5 fois la longueur du
diamètre de l’électrode.
faux correct
Ce n’est qu’après refroidissement que l’ on peut
enlever le laitier du cordon.
Si l’on veut continuer une soudure sur un cordon de
soudure interrompu, il faut d’abord enlever le laitier
au point de reprise.
A la jonction du cordon, on amorce l’arc électrique,
on l’amène au point de reprise où on procède à la
fusion adéquate et alors, on prolonge le cordon de
soudure.
Epaisseur
de la tôle
(mm)
60 A 100 A140
A
Electrode
(mm)
faux
Arc électrique trop long
correct
environ 1–1,5 x élec-
trode ¯
La longueur correcte de l’arc électrique est très
importante, étant donné que le courant de soudage
et la tension de soudage varient. Un courant de soudage trop faible ou trop puissant nuit à la qualité et
à la stabilité du cordon de soudure.
L’angle d’incidence de l’électrode à la pièce de travail doit être environ de 70 – 80˚ au cordon de soudure. Si l’angle est trop grand, le laitier coule sous le
bain de fusion; si l’angle est trop petit, l’arc électrique vacille. Dans les deux cas, le cordon de soudure sera boursouflé et instable.
· La direction de soudure est toujours oblique.
faux
trop incliné
faux
trop plat
correct
70 – 80°
Le soudeur doit veiller à ce que l’arc électrique conserve la même longueur; le bord sur l`électrode sera
égalisé en repassant.
A la fin du cordon de soudure, il faut retirer l’électrode au-dessus du cordon de soudure pour éviter
d’avoir une finition en cratère.
1 – 2 x x 1,5
2 – 3 x x 2,0
2,5 – 4 x x 2,5
3 – 8 x 3,25
Charge thermique de l’appareil
Avec l’appareil SB 140, vous pouvez souder environ
la quantité suivante d’électrodes. On a compté environ 20 secondes pour changer l’électrode:
Electrode
Seuil (A) 60 60 100 140
nc / ncl 35 / 52 7 / 15 3 / 9 2 / 5
nh / nhl 18 / 36 3 / 12 2 / 8 1 / 3
nc Quantité d’électrodes que l’on peut souder jusqu’à
mise hors service de l’appareil par la protection thermique si on commence le soudage lorsque
l’appareil est refroidi.
ncl Quantité d’électrodes que l’on peut faire fondre en
une heure, l’appareil étant refroidi au départ.
nh Quantité d’électrodes que l’on peut souder aussitôt
après le réenclenchement de l’appareil par la protection thermique.
Le refroidissement dure 10 à 15 minutes.
nhl Quantité d’électrodes que l’on peut faire fondre en
une heure, si l’on commence le soudage avec
l’appareil déjà chauffé.
1,5 2,0 2,5 3,25
2.3
SB 140
Page 6
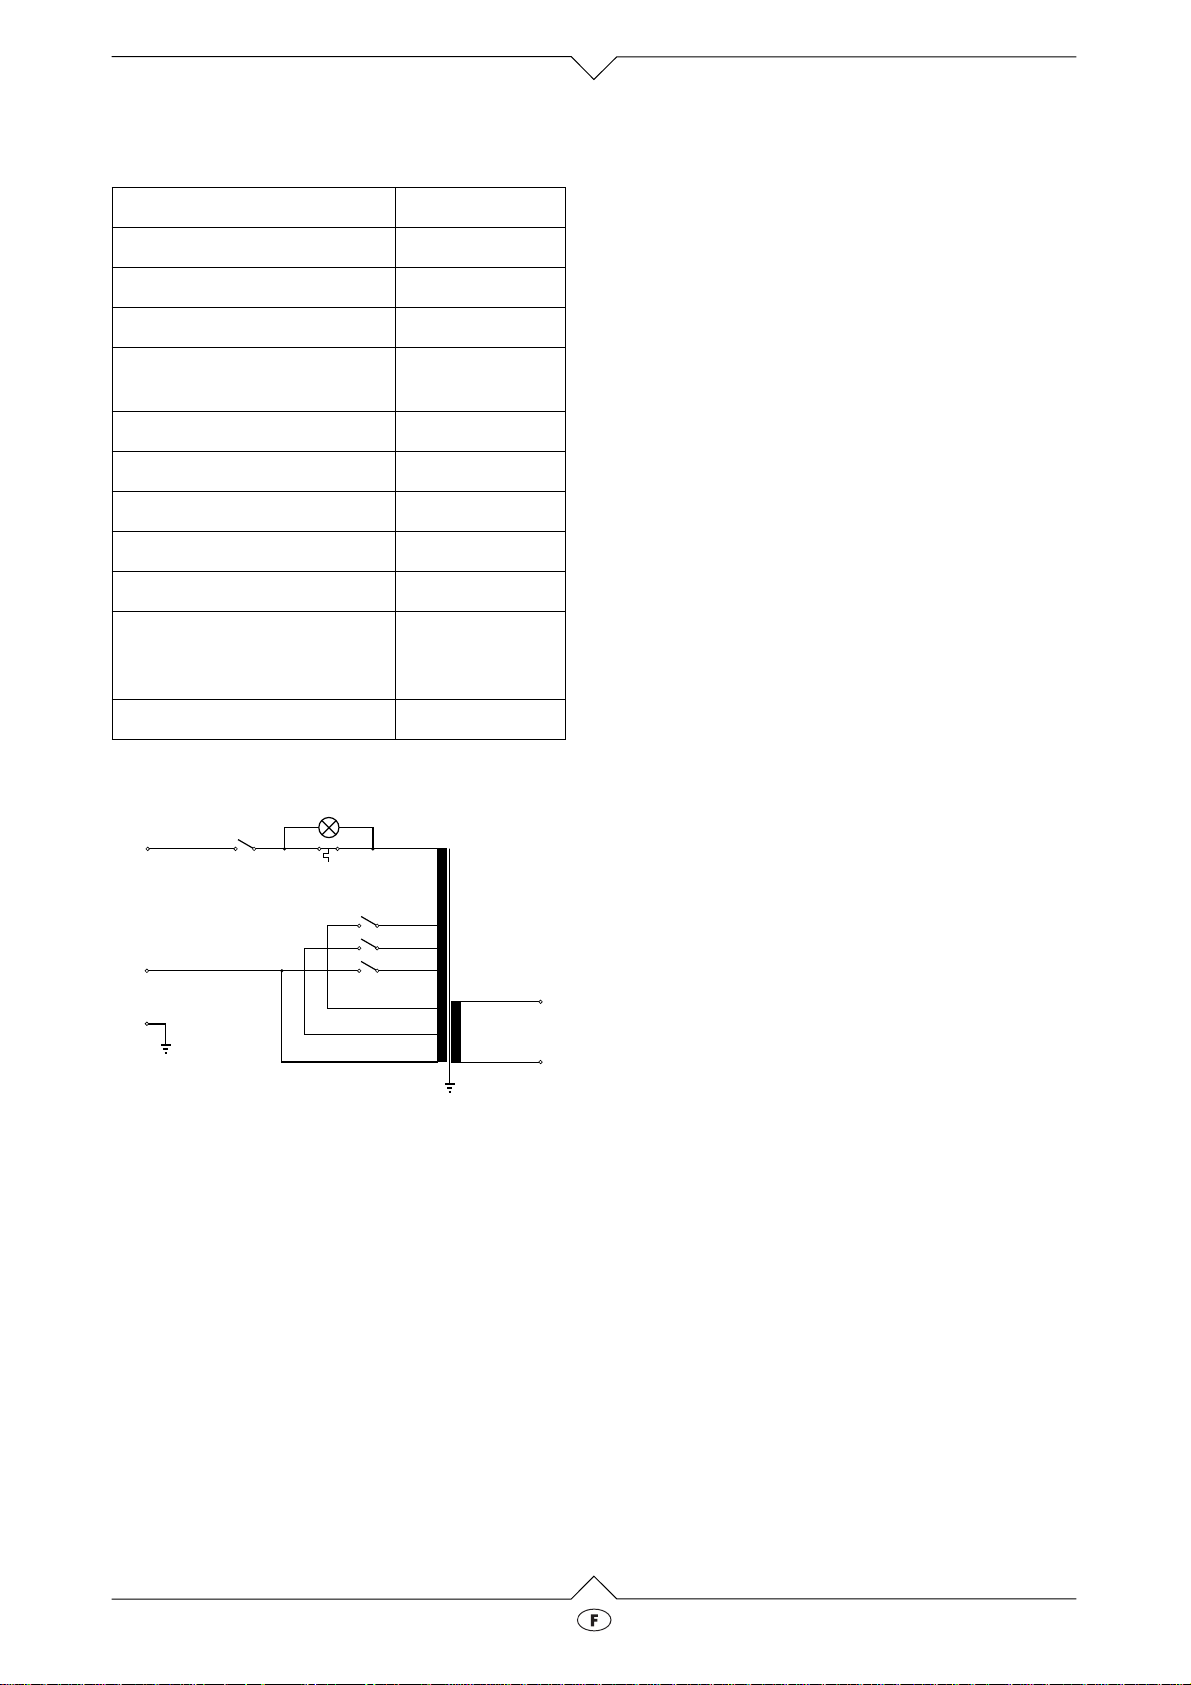
Détail techniques
SB 140
Tension de branchement 230 V, 50/60 Hz
Puissance connectée max. 3,8 kVA
Courant de connexion max. 23 A
Protection fusibles (à action
16 A
retardée)
Tension en marche à vide 42 – 49 V
Gamme de réglage 35 – 140 A
Seuils 3
Diamètre des électrodes 1,5 – 3,25 mm
Mode de protection IP 21
Longueur
Largeur
Hauteur
310 mm
185 mm
275 mm
Poids 11,8 kg
Schéma de câblage
1
1
S
1
L
N
Z
57
H
TH
4
3
6
5
2
1
1
T
1
K
3
2
1
Z
K
1
Z B
A
SB 140
2.4
Page 7
B
Belgium
Elektra Beckum Belgium N.V.S.A.
Industriezone
Hofte te Bollebeeklaan
B-1730 Asse-Mollem
Tel.: 0032-24540454
Fax: 0032-24540450
G
Great Britain
Elektra Beckum Machinery Ltd.
6 The Quadrangle
Premier Way
GB-SO51 9AQ Romsey
Tel.: 0044-1794-834900
Fax: 0044-1794830083
D
K
E
Deutschland
Elektra Beckum AG
Daimlerstraße 1
D-49716 Meppen
Tel.: 01803-333 456
Fax: 01803-333 457
Danmark
Elektra Beckum Danmark
Lundeborgvej 9
Postbox 8113
DK-9220 Aalborg OE
Tel.: 0045-98-151300
Fax: 0045-98-151451
España
Elektra Beckum Import S.A.
Calle Alejandro Coicoechea 6
E-08960 Sant Just Desvern
Tel.: 0034-9-34739009
Fax: 0034-9-34739755
I
N
H
Italia
Elektra Beckum AG Germania
Daimlerstraße 1
D-49716 Meppen
Tel.: 0049-1803-333456
Fax: 0049-1803-333457
Norge
Profilma-Import A/S
Postboks 536 Nanset
Sophus Buggesvei 48
N-3252 Larvik
Tel.: 0047-33114777
Fax: 0047-33114108
Nederland
Elektra Beckum Nederland
Einsteinstraat 15
NL-1704 RT Heerhugowaard
Tel.: 0031-7257-44660
Fax: 0031-7257-44250
F
J. Muller
1.Place de Lábattoir
F-67190 Mutzig
Tel.: 00333-88479971
Fax: 00333-88479970
J
Nofa OY
P.O.Box 28
Hannuksentie 1
FIN-02270 Espoo
Tel.: 00358-9804-861
Fax: 00358-9803-9485
SB 140 115 164 4550 GB/F/N/SF/S 3298 1.0
France
Suomi/ Finland
P
Costa & Garcia S. A.
Vilar do Paraíso, Ap. 23
P-4408 Valadares
Tel.: 00351-2-7121279
Fax: 00351-2-7124670
S
HDF-Paulsson AB
Box 525
Svaravaregatan 5
S-30180 Halmstad
Tel.: 0046-35-154400
Fax: 0046-35-121780
Portugal
Sverige
 Loading...