

Page 1
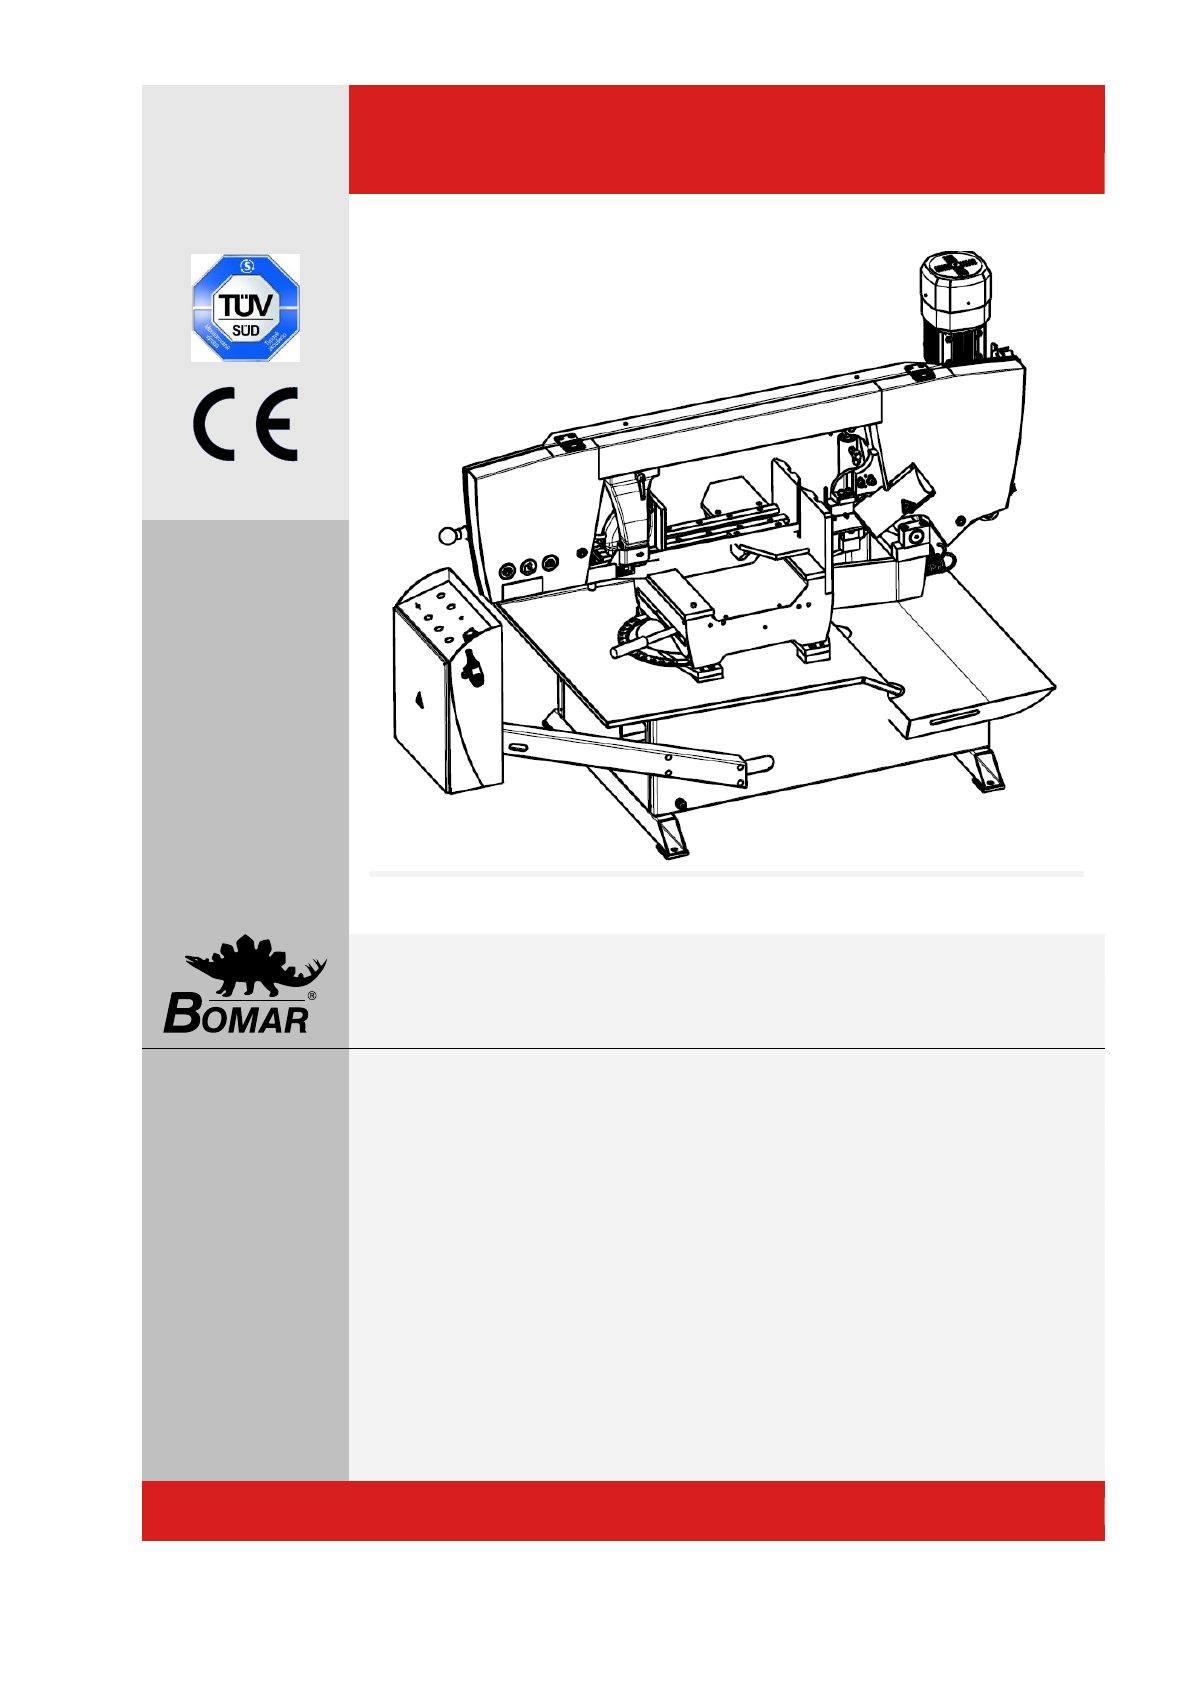
Серия Workline
Workline 410.280 DG
Руководство по эксплуатации
Перед транспортировкой и использованием станка,
просьба внимательно прочесть настоящее руководство!
Серийный Номер _____________________
Page 2
2
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
Обслуживание и информация
Ваш торговый представитель компании BOMAR:
Прямая связь с компанией BOMAR:
BOMAR spol. s r.o.
Těžebni 1236/1
62700 Brno
Czech Republic, EU
Телефон: +420 – 533 426 100
Факс: +420 – 533 426 109
e-mail: [email protected]
www: http://www.bomar.cz
Мы доступны:
С понедельника по пятницу
с 7-00 до 16-00
Редакция:
2.00 / Июня 2012 года
ред. 0
BOMAR, spol. s r.o.
©
– Подлежит изменениям и дополнениям.
Page 3
3
Версия Руководства: 1.00 / Фев. 2011
Ред. Руководства.: 0
Page 4
4
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
Page 5
5
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
Содержание
1. ЗАМЕЧАНИЯ ПО ТЕХНИКЕ БЕЗОПАСНОСТИ........................................................................................ 7
1.1. Назначение станка ......................................................................................................................................................................... 9
1.2. Защитная спецодежда и личная безопасность............................................................................................................................ 9
1.3. Замечания по безопасности для оператора станка .................................................................................................................. 10
1.4. Замечания по безопасности при обслуживании и ремонте....................................................................................................... 10
1.5. Замечания по безопасности при обслуживании и ремонте гидравлического агрегата.......................................................... 11
1.6. Защитные устройства станка ...................................................................................................................................................... 11
1.6.1. Кнопка полного останова Total Stop ................................................................................................................................. 11
1.6.2. Крышки консоли ….............................................................................................................................................................. 11
1.6.3. Проверка натяжения и надлома пилы ………………………………................................................................................... 11
1.6.4. Крышка ленточной пилы .....................................................................................................................................................12
1.6.5. Крышка щетки ......................................................................................................................................................................12
1.7. Замечания по безопасности для системы охлаждения ............................................................................................................ 12
1.7.1. Инструкции по оказанию первой помощи .........................................................................................................................12
1.8. Расположение паспортной таблички........................................................................................................................................... 13
1.9. Расположение символов безопасности ..................................................................................................................................... 14
2. ДОКУМЕНТАЦИЯ НА СТАНОК ............................................................................................................... 15
2.1. Технические данные ………………………………........................................................................................................................ 17
2.2. Схема установки .......................................................................................................................................................................... 18
2.3. Описание ...................................................................................................................................................................................... 19
2.4. Транспортировка и хранение ...................................................................................................................................................... 20
2.4.1. Условия для транспортировки и хранения........................................................................................................................ 20
2.4.2. Приготовления к транспортировке и хранению ............................................................................................................... 20
2.4.3. Транспортировка и хранение ……….................................................................................................................................. 20
2.4.4. Схема транспортировки ..................................................................................................................................................... 21
2.5. Включение .................................................................................................................................................................................... 22
2.5.1. Условия эксплуатации станка ............................................................................................................................................22
2.6. Распаковка и сборка ленточнопильного станка ........................................................................................................................ 22
2.6.1. Установка и нивелирование станка .................................................................................................................................. 22
2.6.2. Утилизация станка по окончании срока службы .............................................................................................................. 22
2.6.3. Первый пуск силового агрегата ........................................................................................................................................ 23
2.6.4. Заправка бака гидравлическим маслом ........................................................................................................................... 23
2.6.5. Горизонтальная проекция ................................................................................................................................................. 24
2.7. Электрическое соединение ........................................................................................................................................................ 25
2.7.1. Проверка направления движения ленточной пилы ........................................................................................................ 25
2.7.2. Проверка подключения станка к электрической сети ..................................................................................................... 25
2.8. Заправка системы охлаждения .................................................................................................................................................. 26
2.9. Проверка функций станка ........................................................................................................................................................... 26
2.10. Ленточная пила .......................................................................................................................................................................... 26
2.10.1. Размер ленточной пилы ................................................................................................................................................ 26
2.10.2. Выбор зубчатой системы ленточной пилы .................................................................................................................. 26
2.10.3. Приработка ленточной пилы ......................................................................................................................................... 27
2.10.4. Таблицы для выбора типа зубьев: ................................................................................................................................ 28
3. УПРАВЛЕНИЕ СТАНКОМ ........................................................................................................................ 29
3.1. Запуск ленточнопильного станка .............................................................................................................................................. 31
3.2. Пульт управления ...................................................................................................................................................................... 32
3.3. Управление станком .................................................................................................................................................................. 33
3.4.1. Прерывание цикла ........................................................................................................................................................... 34
3.4. Регулировка ленточной пилы ................................................................................................................................................... 34
3.4.1. Настройка для косого реза .............................................................................................................................................. 34
3.4.2. Регулировка направляющих ленты ................................................................................................................................ 35
3.4.3. Зажатие материала в тисках .......................................................................................................................................... 35
3.4.4.Регулировка скорости резания......................................................................................................................................... 35
3.4.5. Регулировка давления при резке..................................................................................................................................... 35
3.4.6. Регулировка скорости опускания консоли ...................................................................................................................... 36
3.4.7. Регулировка нижнего положения останова рамы пилы ................................................................................................ 36
3.4.8. Регулировка щетки ........................................................................................................................................................... 36
3.5. Вставление материала .............................................................................................................................................................. 37
3.5.1. Выбор подъемного средства ........................................................................................................................................... 37
3.5.2. Загрузка метериала .......................................................................................................................................................... 37
3.5.3. Резка пакетного материала ............................................................................................................................................. 37
4. ОБСЛУЖИВАНИЕ СТАНКА ..................................................................................................................... 39
4.1. Удаление ленточной пилы ........................................................................................................................................................ 41
4.2. Установка ленточной пилы ........................................................................................................................................................ 41
4.3. Натяжение и осмотр ленточной пилы ...................................................................................................................................... 42
4.3.1. Натяжение ленточной пилы ............................................................................................................................................. 42
4.4. Регулировка ленточной пилы на натяжном колесе ................................................................................................................. 42
4.4.1. Проверка хода ленточной пилы ..................................................................................................................................... 42
Page 6
6
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
4.4.2. Настройка хода ленточной пилы ..................................................................................................................................... 43
4.5. Регулировка нижнего положения останова рамы пилы ......................................................................................................... 43
4.6. Регулировка концевого выключателя нижнего положения рамы пилы ................................................................................. 44
4.6.1. Проверка регулировки ...................................................................................................................................................... 44
4.6.2. Регулировка концевого выключателя .............................................................................................................................. 44
4.7. Утилизация охлаждающей жидкости и стружки ....................................................................................................................... 45
4.7.1. Осмотр охлаждающей системы ....................................................................................................................................... 45
4.7.2. Утилизация стружки .......................................................................................................................................................... 45
4.8. Гидравлические жидкости, консистентные смазки и масла ................................................................................................... 46
4.8.1. Трансмиссионное масло .................................................................................................................................................. 46
4.8.2. Антифрикционные консистентные смазки ...................................................................................................................... 46
4.8.3. Смазка ……………............................................................................................................................................................. 47
4.8.4. Гидравлические жидкости ................................................................................................................................................ 47
4.8.5. Обслуживание гидравлического агрегата ....................................................................................................................... 48
4.9. Чистка станка .............................................................................................................................................................................. 48
4.10. Замена изношенных частей .................................................................................................................................................... 49
4.10.1. Замена твердосплавных направляющих ...................................................................................................................... 49
4.10.2. Замена щетки ................................................................................................................................................................. 49
4.10.3. Замена направляющих роликов ленточной пилы ....................................................................................................... 50
4.10.4. Замена натяжного колеса .............................................................................................................................................. 51
4.10.5. Замена приводного колеса ............................................................................................................................................ 53
4.10.6. Замена............................................................................................................................................................................. 54
5. ПОИСК И УСТРАНЕНИЕ НЕИСПРАВНОСТЕЙ ..................................................................................... 57
5.1. Механические неисправности .................................................................................................................................................... 58
5.2. Неисправности электрооборудования и системы гидравлики ................................................................................................ 60
5.3. Неисправности системы гидравлики ......................................................................................................................................... 61
6. СХЕМЫ ..................................................................................................................................................... 63
6.1. Схемы электрических соединений – 3 х 400 V, TN-C-S .......................................................................................................... 64
6.2. Гидравлическая схема .............................................................................................................................................................. 68
7. ЧЕРТЕЖИ УЗЛОВ ДЛЯ ЗАКАЗА ЗАПАСНЫХ ЧАСТЕЙ ...................................................................... 69
7.1. Модель Workline 410.280 DG .................................................................................................................................................... 70
7.2. Спецификация – Модель Workline 410.280 DG ...................................................................................................................... 71
7.3. Консоль пилы ............................................................................................................................................................................. 72
7.4. Спецификация – Консоль пилы ................................................................................................................................................ 73
7.5. Консоль пилы ............................................................................................................................................................................. 74
7.6. Спецификация – Консоль пилы ................................................................................................................................................ 75
7.7. Натяжитель ................................................................................................................................................................................ 76
7.8. Спецификация натяжителя ....................................................................................................................................................... 77
7.9. Направляющая ремня ............................................................................................................................................................... 78
7.10. Спецификация направляющей ремня ................................................................................................................................... 79
7.11. Направляющий блок - 1 .......................................................................................................................................................... 80
7.12. Спецификация – направляющий блок - 1............................................................................................................................... 81
7.13. Направляющий блок - 2 .......................................................................................................................................................... 82
7.14. Спецификация – Направляющий блок - 2 ............................................................................................................................. 83
7.15. Привод ...................................................................................................................................................................................... 84
7.16. Спецификация – привод ......................................................................................................................................................... 85
7.17. Поворотная консоль ................................................................................................................................................................ 86
7.18. Спецификация – поворотная консоль .................................................................................................................................... 87
7.19. Тиски - 1 .................................................................................................................................................................................... 88
7.20. Спецификация – тиски - 1 ....................................................................................................................................................... 89
7.21. Тиски - 2 .................................................................................................................................................................................... 90
7.22. Спецификация – тиски - 2 ....................................................................................................................................................... 91
7.23. Тиски - 3 .................................................................................................................................................................................... 92
7.24. Спецификация – тиски - 3 ....................................................................................................................................................... 93
7.25. Основание тисков .................................................................................................................................................................... 94
7.26. Спецификация – основание тисков ........................................................................................................................................ 95
7.27. Основание ................................................................................................................................................................................ 96
7.28. Спецификация – основание..................................................................................................................................................... 97
7.29. Подъемный цилиндр ............................................................................................................................................................... 98
7.30. Спецификация – подъемный цилиндр ................................................................................................................................... 99
7.31. Щетка ........................................................................................................................................................................................ 100
7.32. Спецификация – щетка ........................................................................................................................................................... 101
7.33. Распределитель ...................................................................................................................................................................... 102
7.34. Спецификация – распределитель .......................................................................................................................................... 103
7.35. Регулятор давления …............................................................................................................................................................. 104
7.36. Спецификация – регулятор давления ................................................................................................................................... 105
7.37. Тормоз ...................................................................................................................................................................................... 106
7.38. Измерительное устройство .................................................................................................................................................... 107
7.39. Упор .......................................................................................................................................................................................... 108
Page 7
7
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
1. Замечания по технике безопасности
Page 8
8
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
Page 9
9
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
Перед транспортировкой, установкой, использованием, обслуживанием, ремонтом, хранением или демонтажем
станка необходимо ознакомиться с настоящим Руководством по эксплуатации!
Руководство по эксплуатации включает в себя соответствующую информацию. Оператор обязан ознакомиться с
порядком установки и эксплуатации, замечаниями по технике безопасности и обслуживанию станка для
обеспечения надежности и полного срока эксплуатации. Руководство по эксплуатации должно помочь исключить
риски, которые связаны с работой на станке. Перед транспортировкой и использованием станка, просьба
внимательно прочесть настоящее Руководство по эксплуатации!
Внимание!
Руководство по эксплуатации должно находиться рядом со станком! Содержать Руководство по
эксплуатации в хорошем состоянии!
1.1 Назначение станка
Ленточнопильный станок Workline 410.280 DG используется для отрезания и укорачивания катаных и тянутых
профилей из стали, нержавеющей стали, цветных металлов и пластиков с углами резки от -60° до 60°.
Горючие материалы не предназначены для резки! Любое другое применение и эксплуатация недопустимы и
производитель/поставщик не несет ответственности за любой ущерб, причиненный таким неправильным
применением. Оператор несет полную ответственность!
Станок оборудован предохранительными и защитными ограждениями для защиты оператора и машины. Тем не
менее, эти предохранительные и защитные ограждения не могут исключить риска получения травмы.
Обслуживающий персонал должен прочесть эту главу и уяснить ее содержание до начала работы на станке.
Сохранять инструкции по безопасности труда! Обслуживающий персонал должен учитывать другие аспекты
риска, относящиеся к окружающей среде и материалу.
Внимание!
Обращать внимание на знаки безопасности на станке. Не удалять и не портить их!
1.2 Защитная спецодежда и личная безопасность
Носить плотно подогнанную спецодежду! Свободная спецодежда может попасть в части станка и причинить
серьезную травму.
Носить защитные перчатки! Обрезки материала и пила имеют острые кромки и могут причинить серьезную
травму.
Внимание!
Перчатки можно использовать только при замене обрабатываемого материала (ленточной пилы)! Станок и
вспомогательное оборудование должны быть отключены!
Если станок работает, вы не должны носить перчатки! Это опасно, потому что перчатки могут попасть в
некоторые части станка!
Носить защитную обувь с нескользкой подошвой! Несоответствующая обувь может привести к потере
равновесия и последующей травме. Упавшая заготовка может также причинить серьезную травму.
Носить защитные очки! Стружка и охлаждающая жидкость (СОЖ) могут повредить ваши глаза.
Обязательно использовать средства защиты органов слуха! Большинство станков производят шум до 80 дБ
и это может нарушить слух.
Не носить ювелирные украшения и всегда убирать длинные волосы! Подвижные части станка могут
захватить ювелирные украшения или свисающие волосы и привести к серьезной травме.
Работать на станке только в хорошем состоянии здоровья. Болезни и травмы снижают концентрацию
внимания. Исключить операции, которые могут нарушить безопасность для вас и ваших коллег!
Page 10
10
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
1.3. Замечания по безопасности для оператора станка
Внимание!
На станке могут работать лица старше 18 лет!
На станке могут работать только лица, физическое и умственное состояние которых допускает
выполнение такой деятельности.
На станке может работать только один человек. Оператор станка отвечает за присутствие других лиц около
станка.
Сохранять инструкции и приказы по безопасности труда! Прочесть Руководство по эксплуатации до
начала работы на станке! Содержать Руководство по эксплуатации в хорошем состоянии!
Закрывать крышки до запуска станка и проверять, не повреждены ли крышки. Поврежденные крышки подлежат
ремонту или замене. Не запускать станок при снятой крышке! Проверять, не повреждены ли электрические
кабели.
Внимание!
Не подключать станок к электросети при снятых крышках. Не касаться электрооборудования.
• Не удерживать зажимаемый в тисках и отрезаемый материал!
• Не использовать кнопки и переключатели на панели управления, находясь в перчатках!
• При включении станка следить, чтобы в рабочей зоне станка не было людей (это означает в рабочей зоне
тисков, ленточной пилы, консоли пилы и пр.).
• Ни при каких условиях не трогать вращающиеся части станка.
• Работать только на исправном станке!
• Проверять минимум один раз в смену, не поврежден ли станок. Если станок поврежден, вы должны привести
станок в порядок и сообщить об этом своему диспетчеру!
• Содержать рабочую зону в чистоте! Обеспечить нормальное освещение рабочей зоны.
• Убирать пролитую воду или масло с пола и вытирать насухо! Не касаться охлаждающей жидкости голыми
руками! Не корректировать сопло для охлаждающей жидкости при запущенном станке!
• Не убирать стружку из рабочей зоны при запущенном станке!
• Не использовать сжатый воздух для чистки станка или удаления стружки!
• Использовать специальные инструменты для удаления стружки!
1.4. Замечания по безопасности при обслуживании и ремонте
Внимание!
Только квалифицированный персонал может выполнять обслуживание и ремонт электрооборудования!
Соблюдать особую осторожность при работе с электрооборудованием. Поражение электротоком высокого
напряжения может привести к смертельному исходу! Всегда соблюдать правила техники безопасности! В
противном случае существует опасность получения тяжелой травмы!
Выключить вводный выключатель и запереть его до начала технического обслуживания! В противном случае
существует опасность случайного запуска станка.
Обслуживание и ремонт должны выполняться только квалифицированными специалистами. Для замены частей
использовать детали, идентичные фирменным деталям. В противном случае существует угроза для здоровья.
Использовать только рекомендуемые типы гидравлических жидкостей, масел и смазочных материалов.
Page 11
11
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
Не удалять или не блокировать концевые выключатели или защитное оборудование! Любое другое применение
пилы, принадлежностей или частей станка, отличное от указанного компанией BOMAR, spol. s r.o., не
допускается. Гарантия на это изделие в таком случае теряет силу и компания BOMAR, spol. s r.o. не несет
ответственности за причиненный ущерб!
1.5. Замечания по безопасности при обслуживании и ремонте гидравлического
агрегата
Соблюдение принципов чистоты является основным требованием для безаварийной работы гидравлического
оборудования. Компоненты гидравлической системы представляют собой изделия, изготовленные с высокой
точностью, а любое загрязнение приводит к сокращению срока службы или даже отказу, последствия которого
очень трудно устранить и они дорого стоят.
Обязательно пользоваться чистыми инструментами. Не допускается класть детали и крепежные изделия,
которые являются частью гидравлического контура, на загрязненную поверхность. Наилучшее средство для
чистки – гофрированная бумага, так как волокна чистящей ткани могут также вызывать неполадки.
Удалить защитную крышку с резьбовой камеры непосредственно перед сборкой агрегата.
Шланги и трубы перед монтажом промыть бензином или другим чистящим средством и продуть сжатым
воздухом.
Все фитинги должны быть нормально затянуты. Однако перетягивать их не следует.
1.6. Защитные устройства станка
Машина оборудована защитными устройствами. Они оберегают оператора от травм, а станок от поломок. К
защитным устройствам относятся блокировочные устройства, аварийные выключатели и крышки. Проверять раз
в неделю работоспособность защитных устройств. Если защитные устройства не работают, вы должны
прекратить работу и отремонтировать или заменить защитные устройства.
Повышенный риск!
Не входить и не проникать в зону резки.
В противном случае существует опасность получения тяжелой травмы.
1.6.1. Кнопка полного останова TOTAL STOP
Кнопка TOTAL STOP используется для аварийного выключения станка в случае неисправности или опасности
для здоровья оператора. Нажатие кнопки TOTAL STOP прерывает подачу электрического питания.
Если возникают любые неисправности или отказы, немедленно нажать кнопку TOTAL STOP!
Освобождение нажатой кнопки возможно за счет поворота верхней её части.
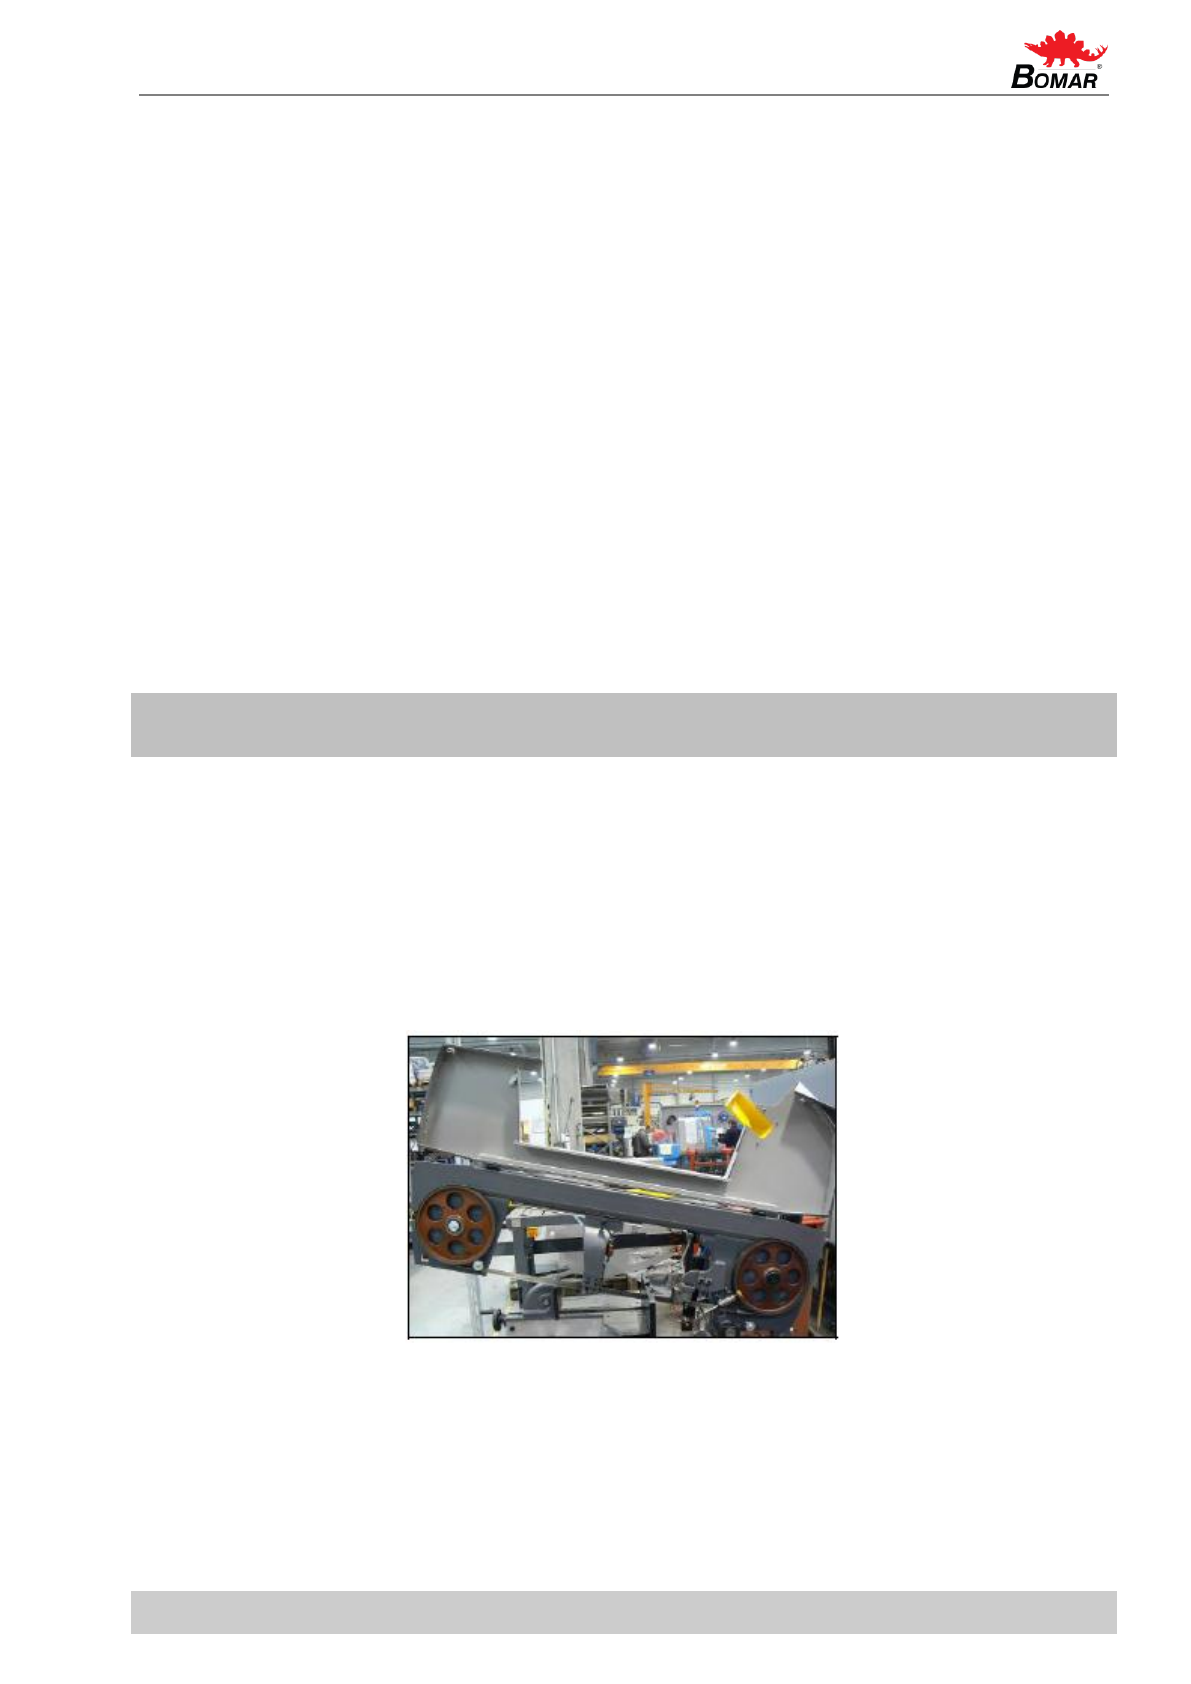
1.6.2. Крышки
Если крышка открыта во время работы станка, то размыкается концевой выключатель и ленточная пила
останавливается. Запустить ленточную пилу в режиме наладки нельзя.
.
Запуск пилы взможен только при закрытых крышках! С помощью концевого выключателя осуществляется
контроль крышек.
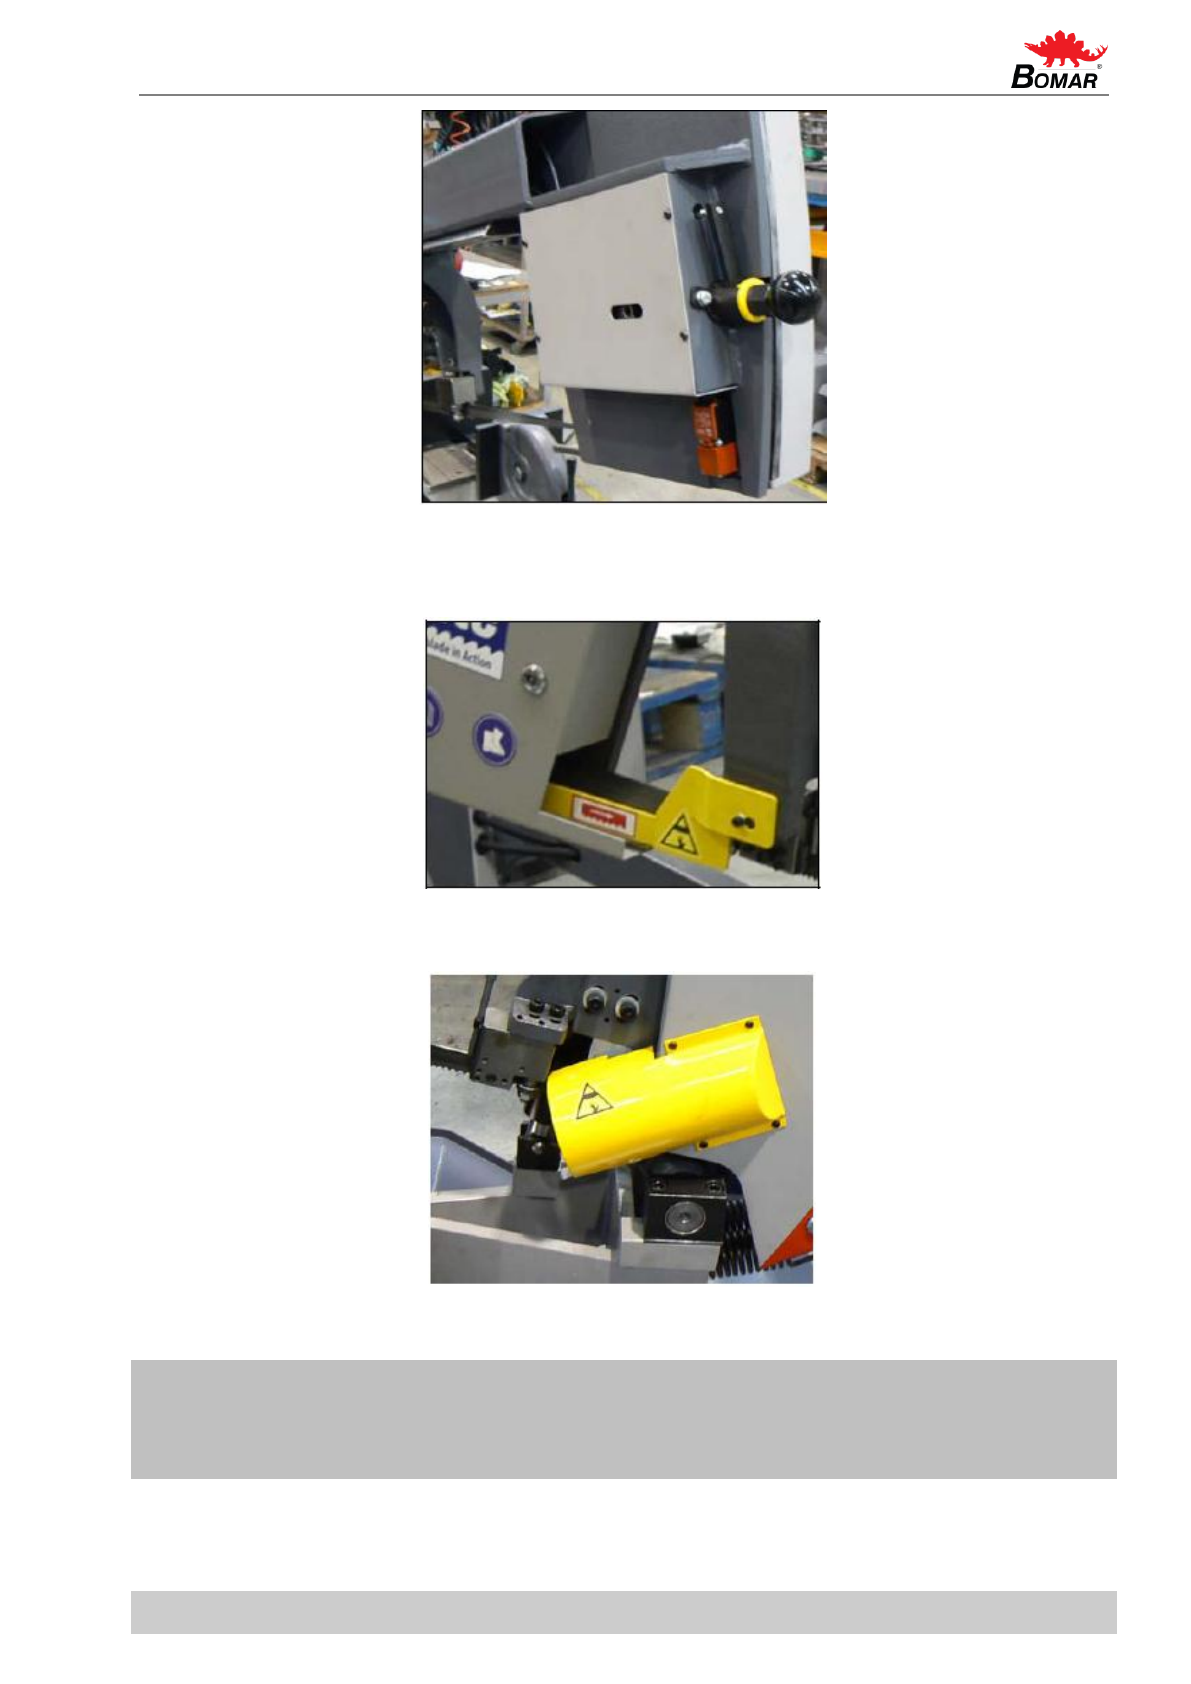
1.6.3. Проверка натяжения или надлома пилы
Это устройство контролирует натяжение пилы и приводит к немедленному останову станка в случае надлома
пилы.
Page 12
12
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
Это устройство содержит концевой выключатель. Проверять натяжение внимательно и периодически – время от
времени регулировать.
1.6.4. Крышка ленточной пилы
Крышка закрывает видимый участок ленточной пилы от левого направляющего блока до рамы.
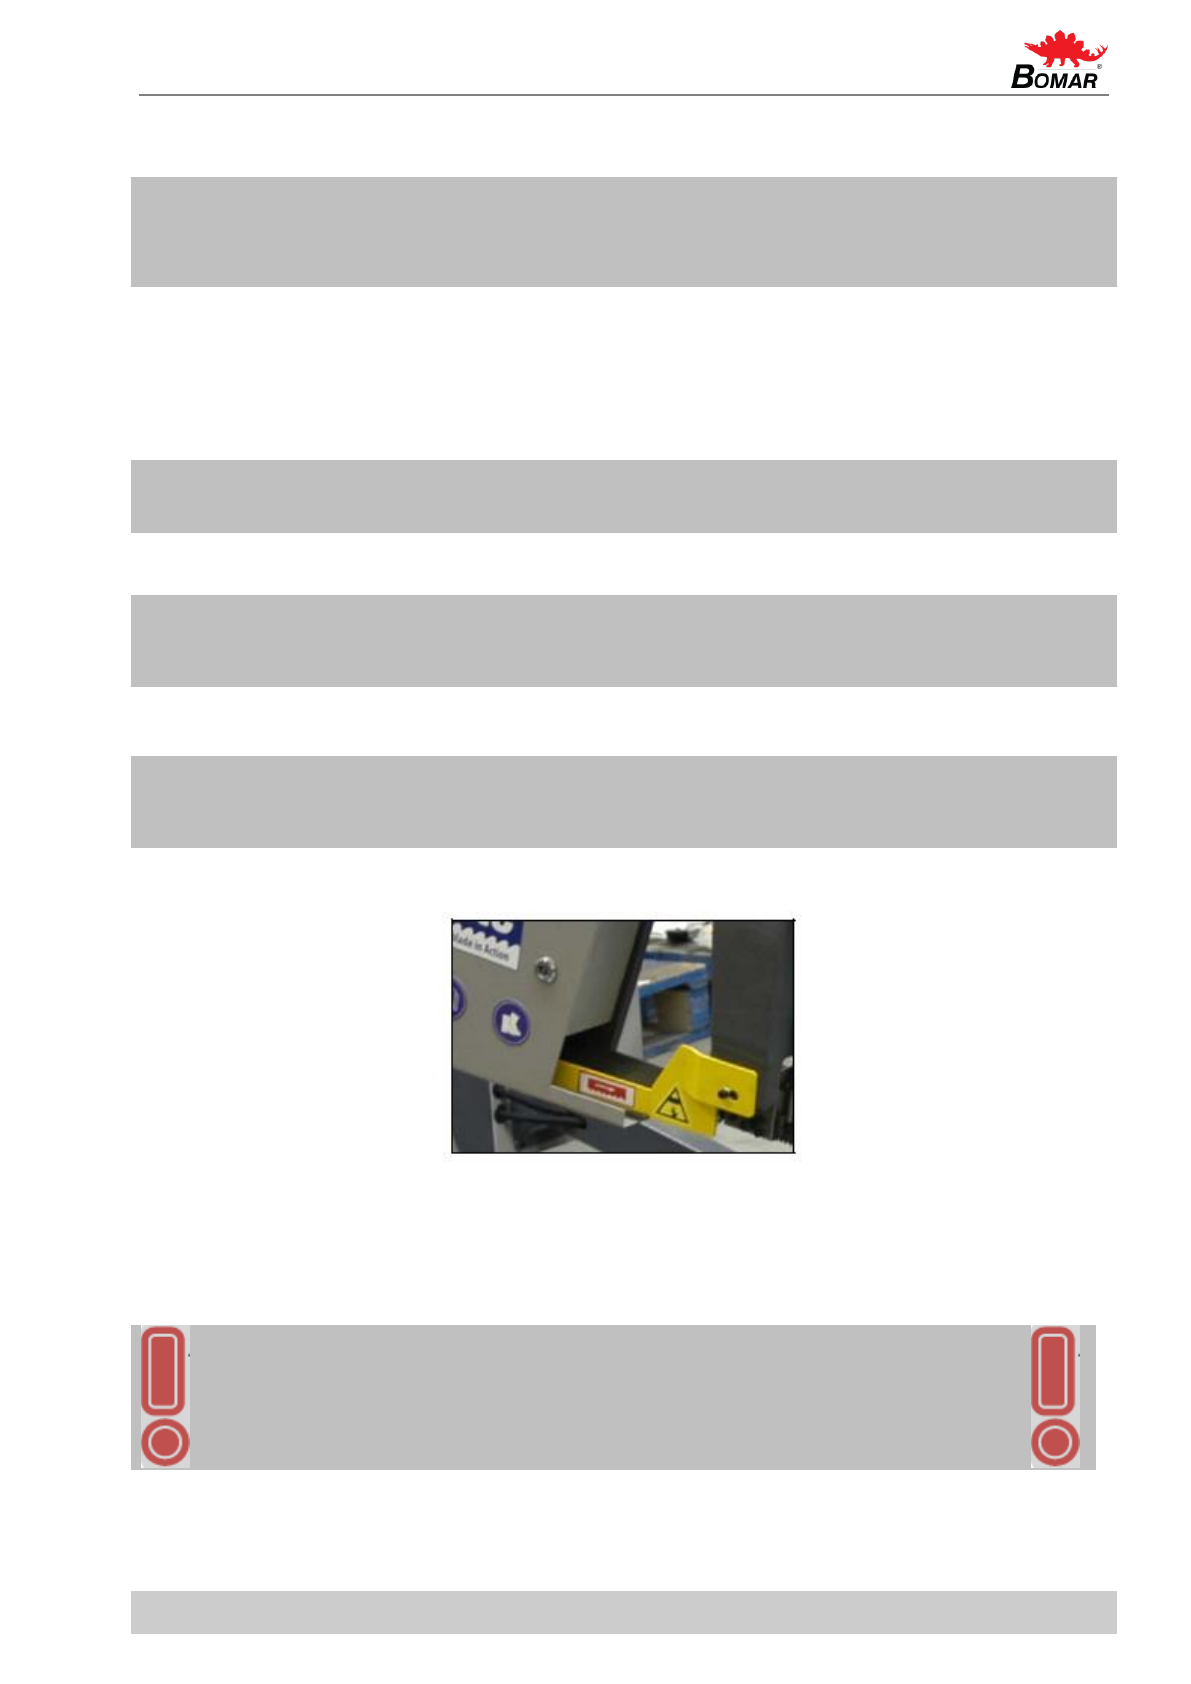
Запрещено включать привод ленточной пилы, если эта крышка не установлена!
1.6.5. Крышка щетки
Эта крышка закрывает щетку ленточной пилы.
Запрещено включать привод ленточной пилы, если эта крышка не установлена!
1.7. Замечания по безопасности для системы охлаждения
Внимание!
При работе с охлаждающими жидкостями обязательно надевать перчатки для защиты от опасных
жидкостей!
Надевать защитные очки!
Охлаждающая жидкость может попасть в глаза и вызвать хронические тяжелые травмы.
1.7.1. Инструкции по оказанию первой помощи
1. Снять и безопасно убрать загрязненную, промокшую одежду.
Page 13
13
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
2. При вдыхании выйти на свежий воздух или обратиться за первой медицинской помощью.
3. Промыть водой или использовать крем при контакте с кожей.
4. Промыть глаза и обратиться за первой медицинской помощью.
5. При проглатывании – выпить много воды и вызвать рвоту. Обратиться за медицинской помощью.
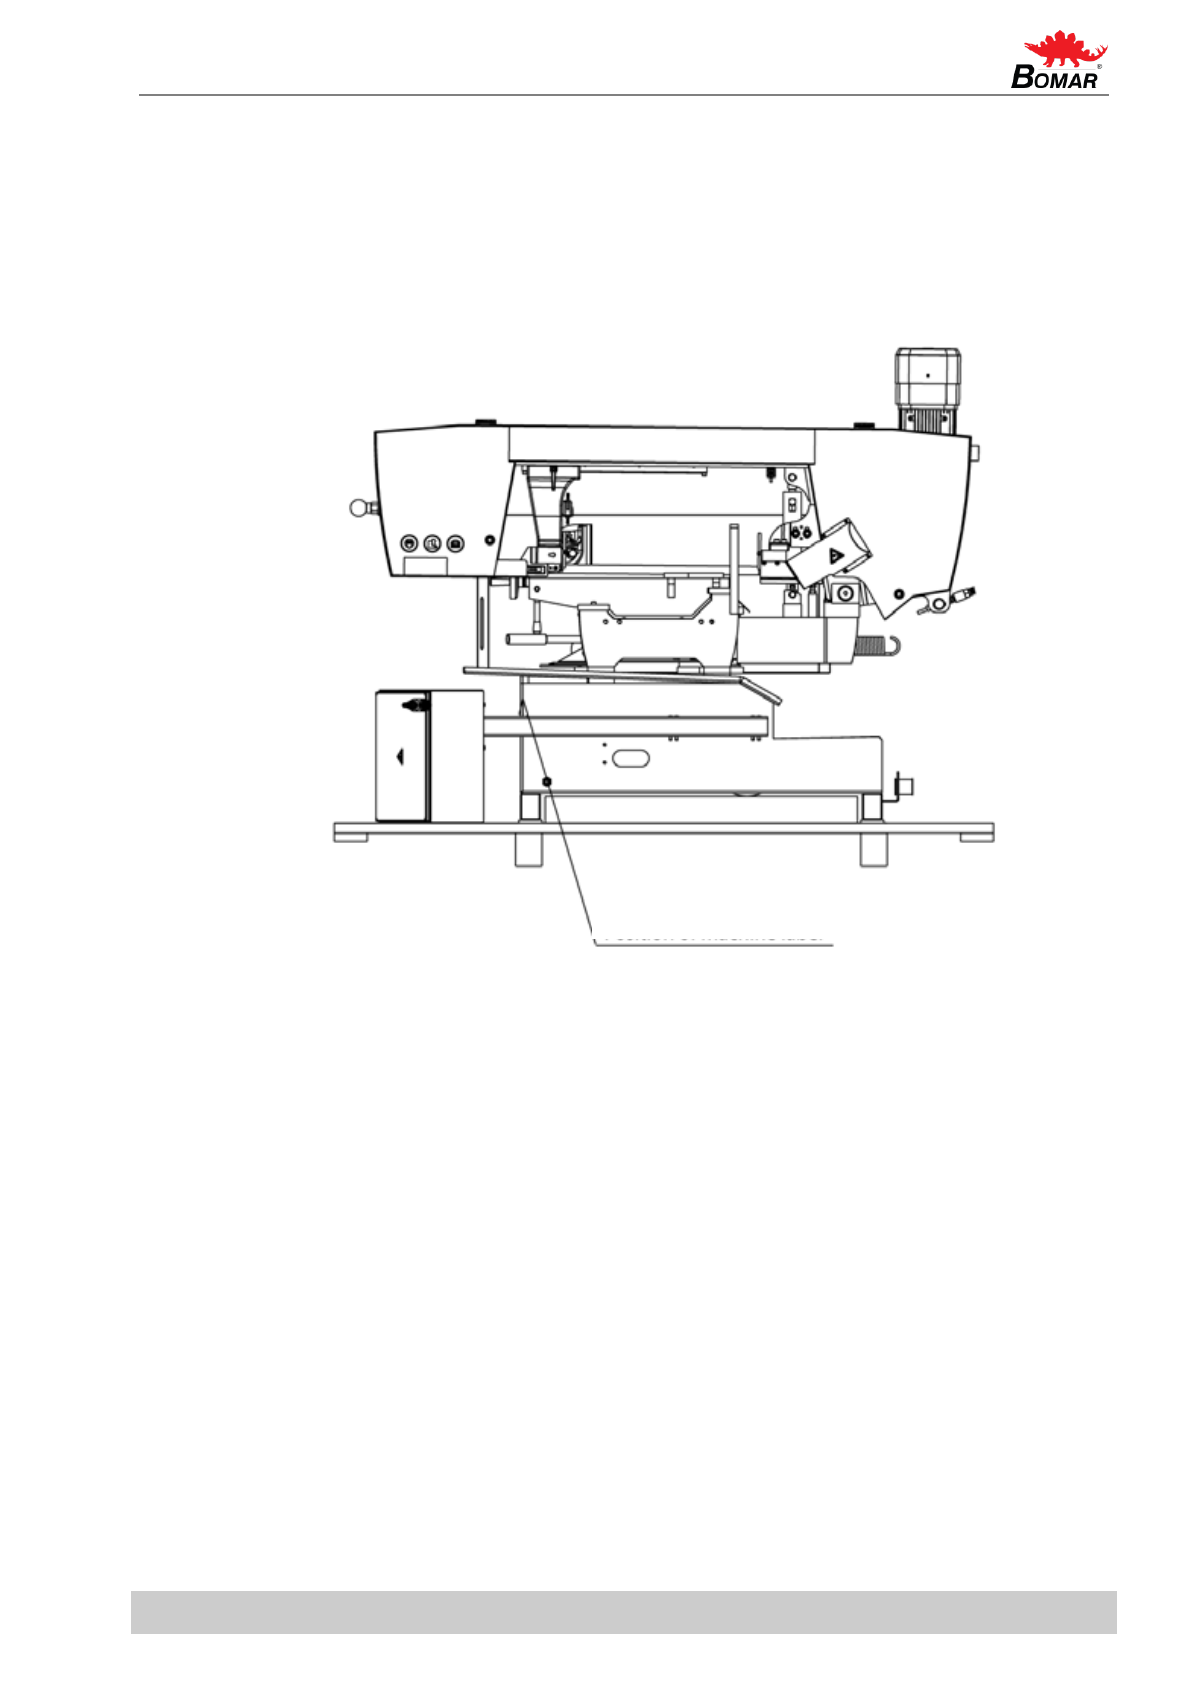
1.8. Расположение паспортной таблички
Расположение паспортной
таблички
Page 14
14
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
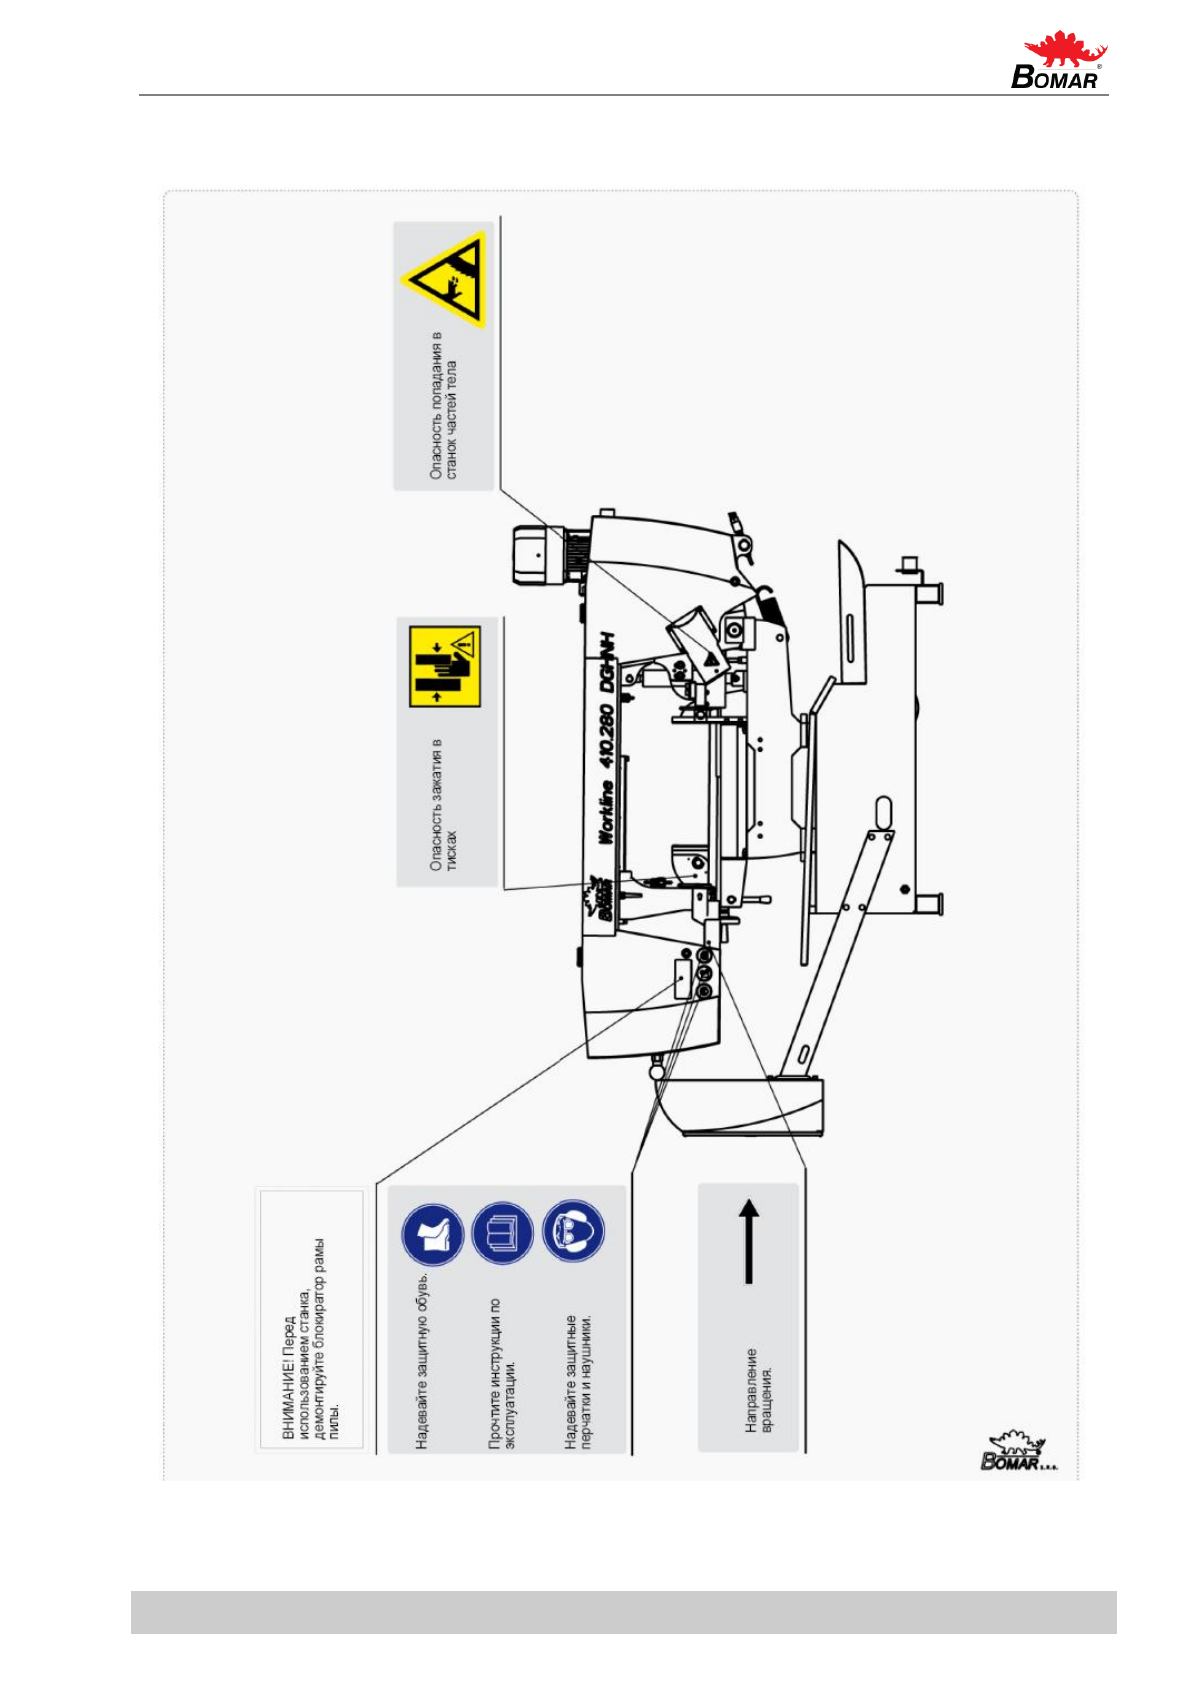
1.9. Расположение символов безопасности
Page 15
15
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
2. Документация на станок
Page 16
16
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
Page 17
17
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
2.1. Технические данные
Масса станка:
Масса
570 кг
Размер станка:
Длина
Ширина
Высота
2200 мм
840 мм
1320 мм
Электрооборудование:
Питающее напряжение
Полная мощность
Макс. предохранитель
Защита
~3 x 400 В, 50 Гц, TN-C-S
1,5 кВА
16 A
IP 54
Звуковое давление:
Модель Workline 410.280 DG
L
Aeqv
= 76,3 дБ
Привод:
Тип
Питающее напряжение
Выходная мощность
Номинальная частота вращения
BN90LA4
~3 x 400В, 50 Гц
1,5 кВт
1440 min
-1
Гидравлическое оборудование:
Тип
205. М216-00040 л
Охлаждающее оборудование:
Тип
Выходная мощность
Вместимость
3-COA4-12 HP1
40 л
Размер ленты:
3800×0,9×27 мм
Скорость резания:
20–120 м/мин.
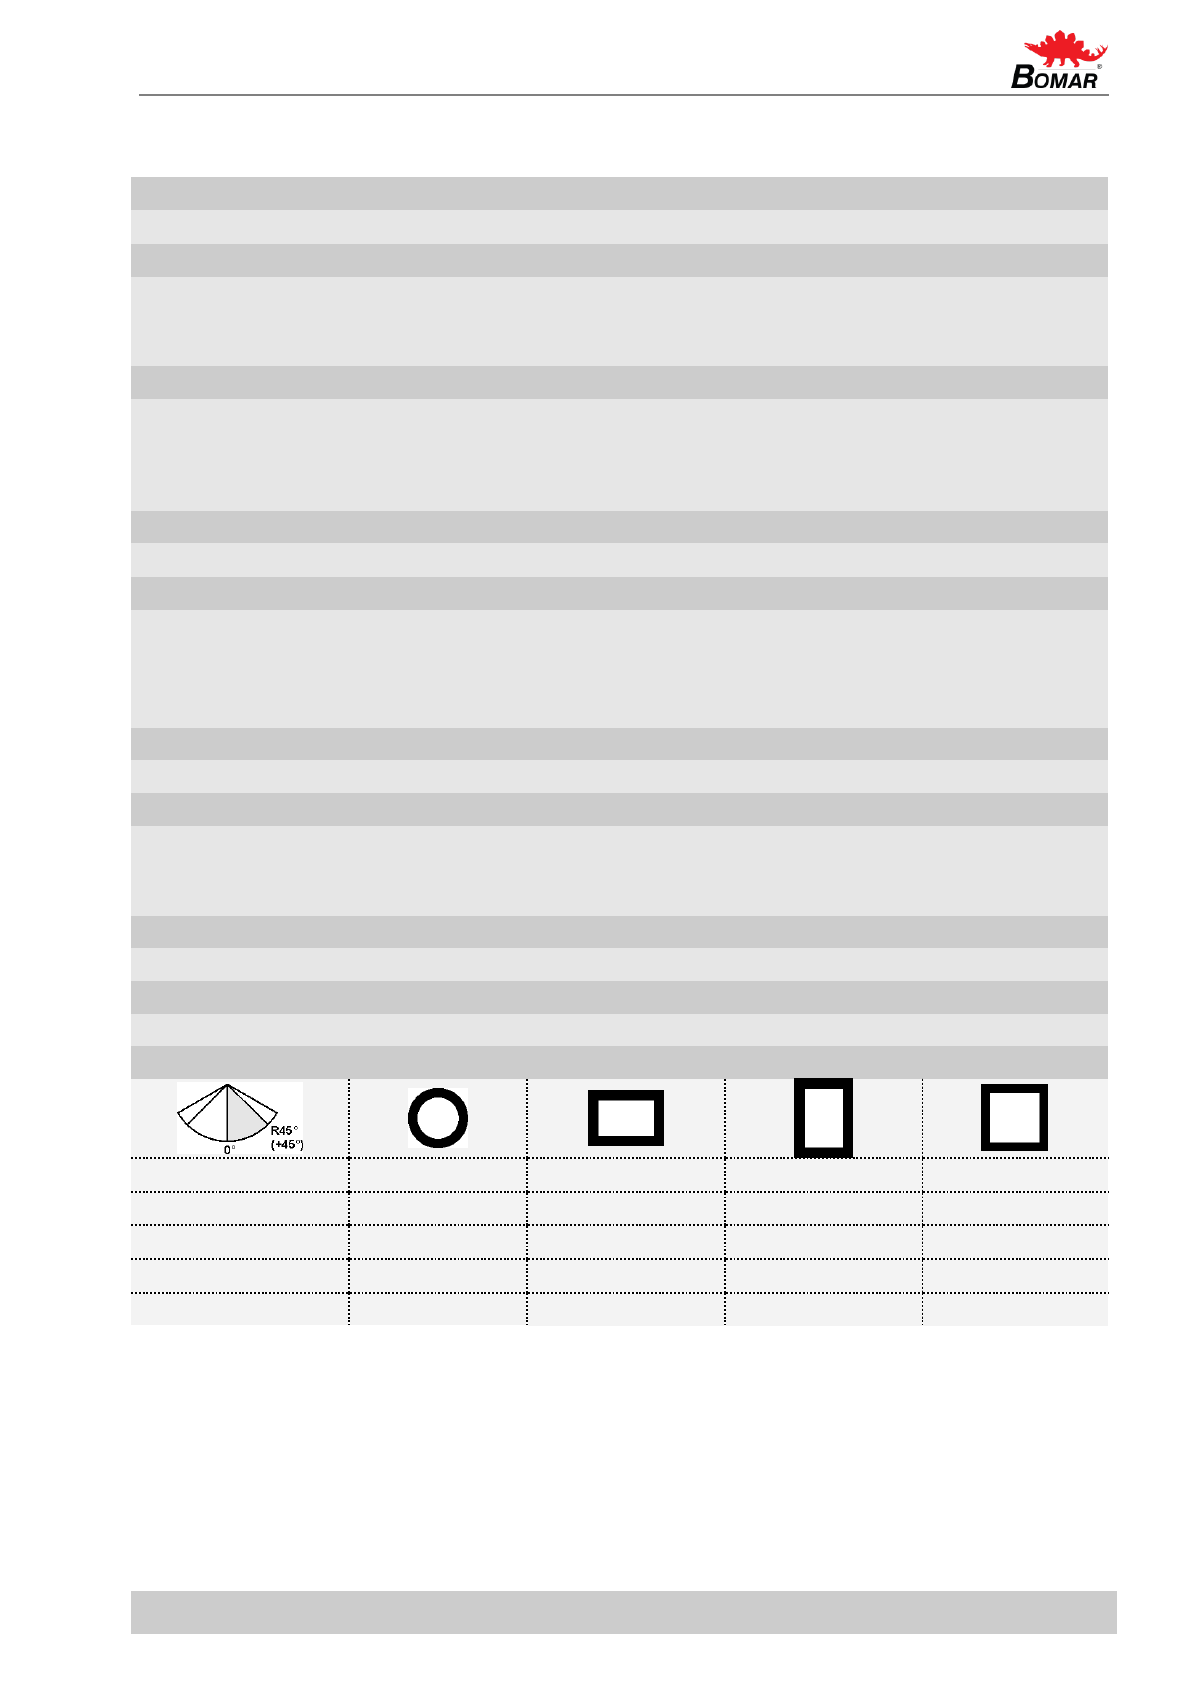
Размер отрезаемого профиля:
90°
280 мм
410×280 мм
410×280 мм
280×280 мм
45° R
280 мм
310×150 мм
260×280 мм
270×270 мм
60° R
210 мм
205×100 мм
175×280 мм
190×190 мм
45L
280 мм
330×100 мм
290×280 мм
280×280 мм
60L
220 мм
225×100 мм
170×280 мм
210×210 мм
Предупреждение
При установке устройства обнаружения материала, максимальная высота последнего должна быть на 10 мм меньше.
Уровень звукового давления:
Эквивалентный уровень звукового давления A (шум) на месте оператора соответствует L
Aeqv
= 76,3 дБ. Указанные
значения являются уровнями распространения звука, которые не должны представлять собой безопасные
уровни. Факторы, которые влияют на реальный уровень звукового давления на оператора станка, таковы:
характеристики рабочего места, разрезаемый материал, ленточная пила. Эти факторы значительно влияют на
звуковое давление.
Page 18
18
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
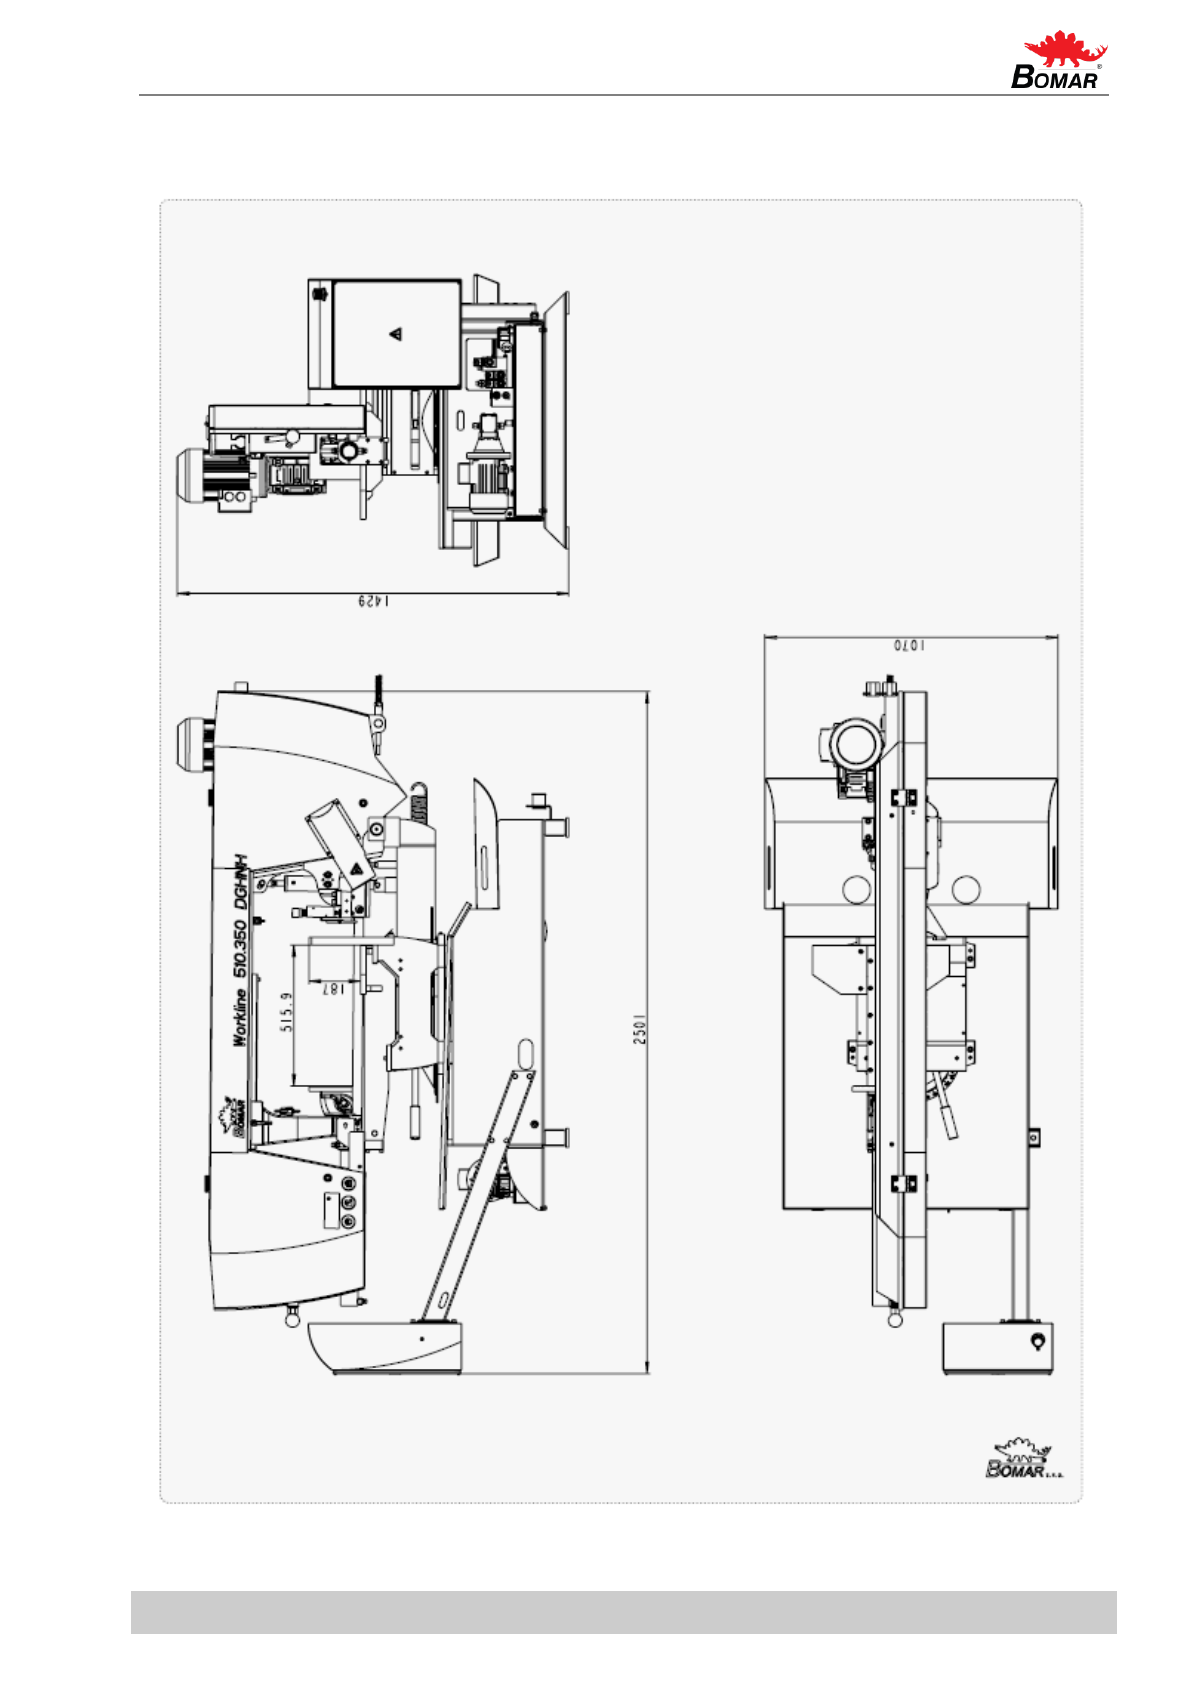
2.2. Схема установки
Page 19
19
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
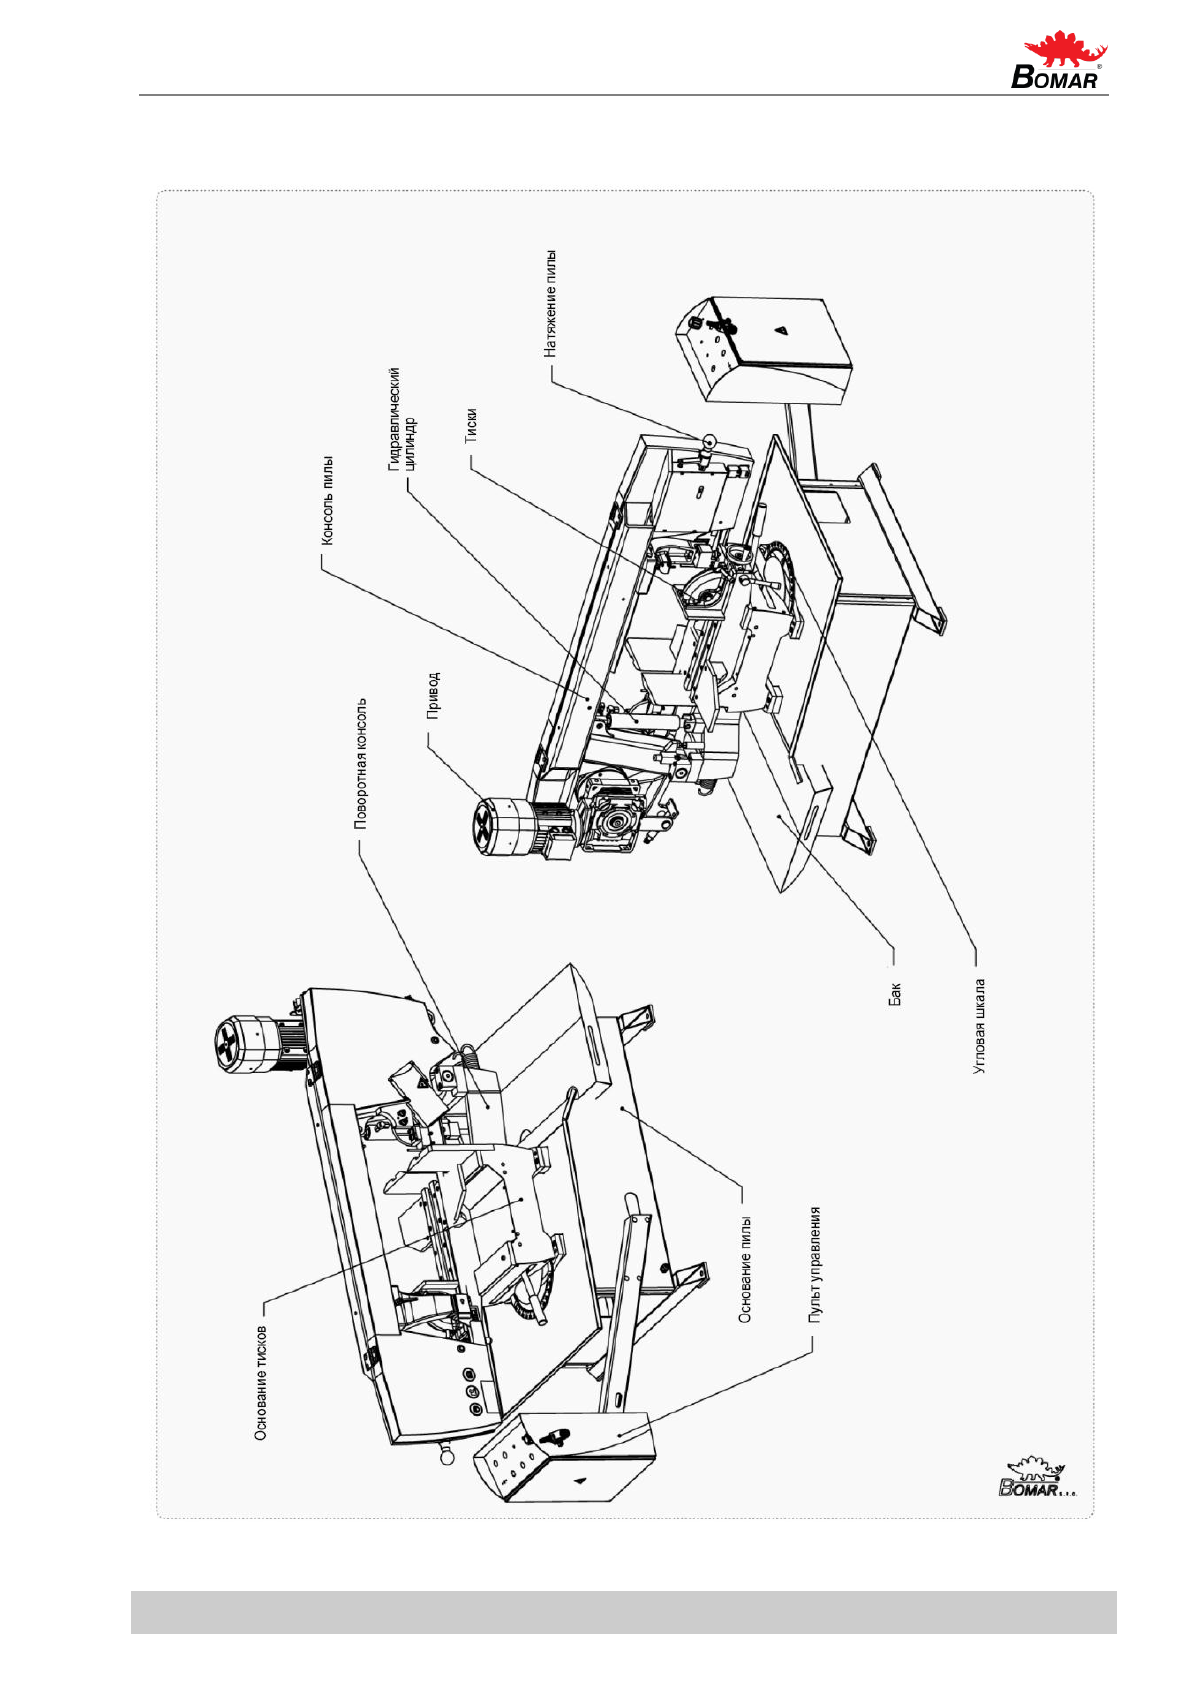
2.3. Описание
Page 20
20
Версия Руководства: 1.00 / Фев. 2011
Ред. Руководства.: 0
2.4. Транспортировка и хранение
2.4.1. Условия для транспортировки и хранения
Соблюдать рекомендации производителей по транспортировке и хранению!
В противном случае возможно повреждение станка.
Не использовать вилочный погрузчик для перемещения станка, если у вас нет соответствующей лицензии!
Не стоять под грузом! Неисправность подъемного устройства может причинить серьезную травму.
Придерживаться безопасного расстояния от станка при транспортировке.
Температура воздуха от -25°C до 55°C, на короткий период (макс. 24 часа) температура воздуха до 70°C.
Не подвергать станок воздействию излучения (например, микроволновое излучение, ультрафиолетовое
излучение, лазерное излучение, рентгеновское излучение). Излучение может вызвать проблемы с работой
станка и нарушить состояние изоляции.
Принимать меры для исключения повреждения от влаги, вибрации или тряски.
2.4.2. Приготовления к транспортировке и хранению
Закрыть тиски и аккуратно смазать открытые поверхности.
Опустить раму пилы в самое нижнее положение.
Обязательно удалить со станка все следы охлаждающего вещества (СОЖ).
Надежно закрепить все свободные части на станке.
Упаковать и надежно обернуть панель управления во избежание повреждения при транспортировке.
Закрепить клейкие этикетки, указывающие минимальный примерный вес станка, не менее чем на пяти хорошо
видимых местах.
2.4.3. Транспортировка и хранение
Перед транспортировкой станок необходимо закрепить. Закрепить поддон к полу фургона или трейлера.
Соблюдать осторожность, чтобы не повредить станок при транспортировке. Хранить станок только в условиях,
указанных в руководстве, во избежание повреждения станка. Запрещается обращаться со станком любым
другим способом, отличным от описанного в инструкции по эксплуатации, во избежание причинения
повреждения станку.
Page 21
21
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
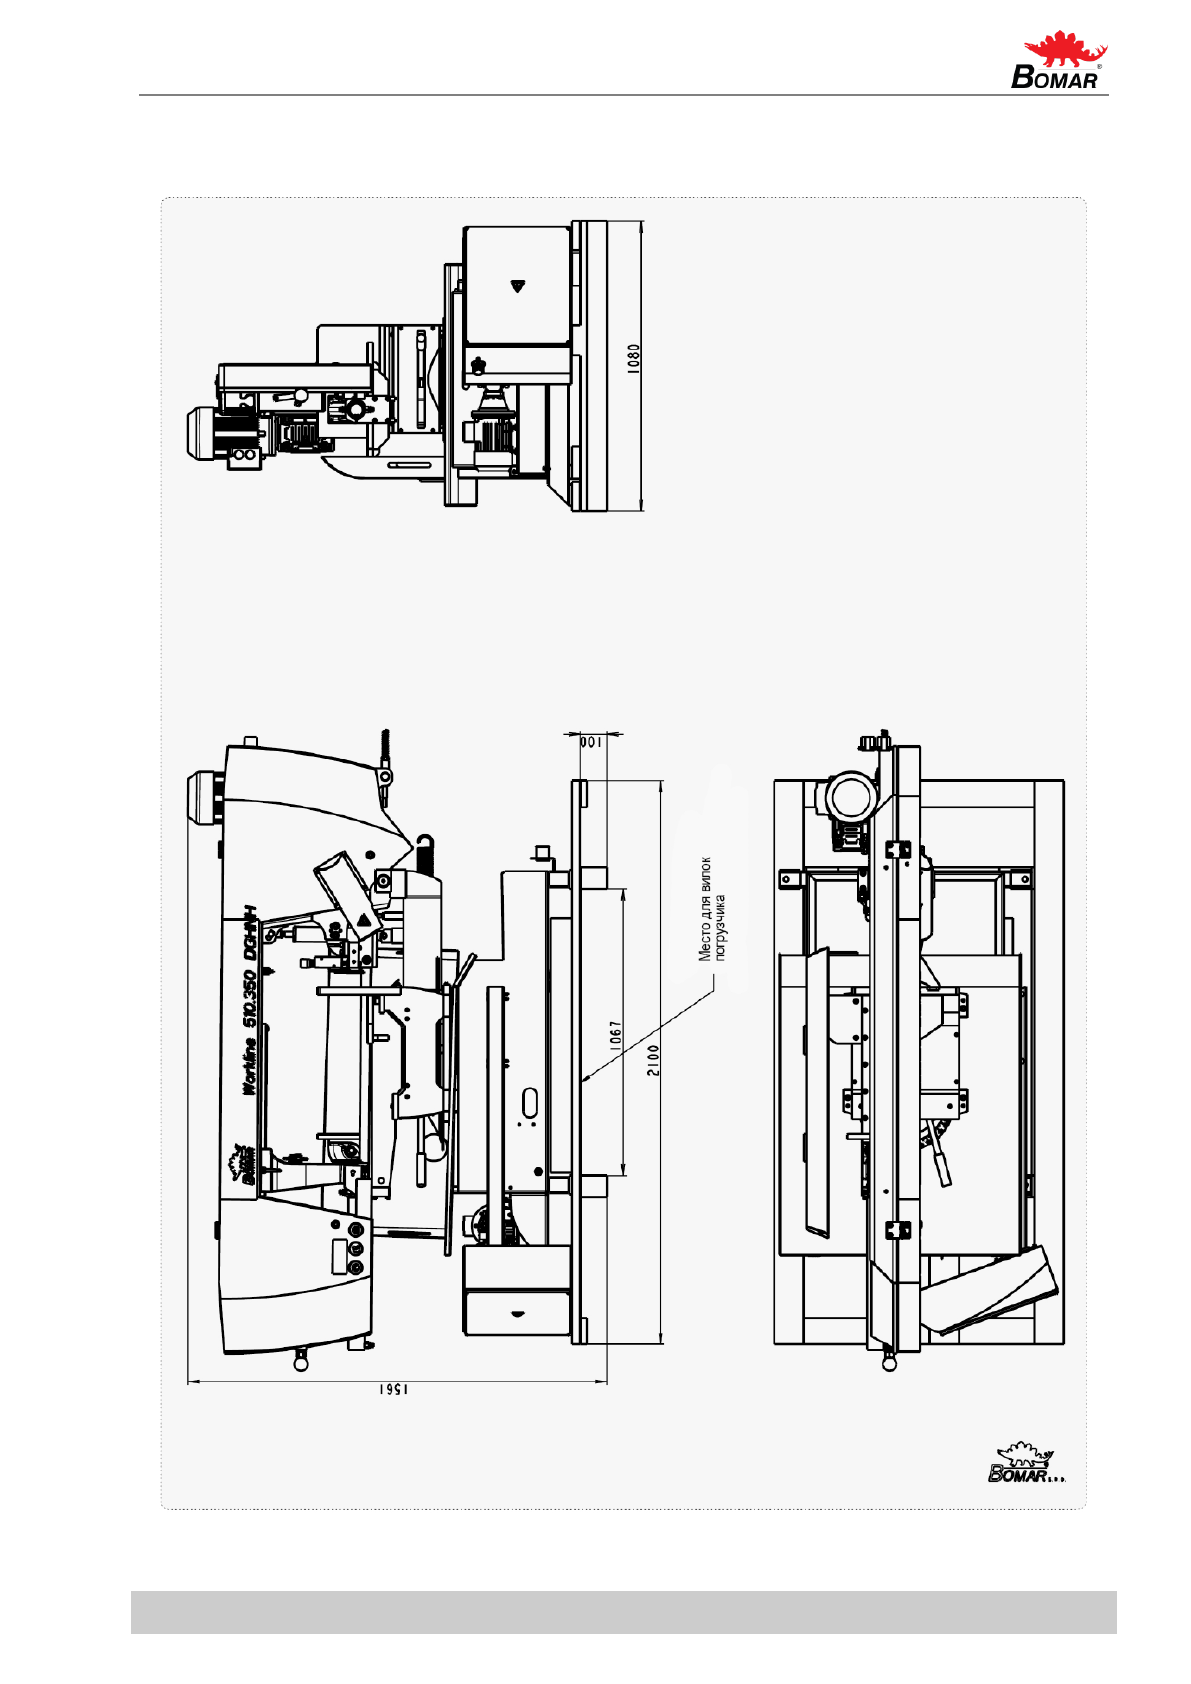
2.4.4. Схема транспортировки
Page 22
22
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
2.5. Включение
2.5.1. Условия эксплуатации станка
Соблюдать условия эксплуатации станка, приведенные производителем! Если рекомендации не соблюдаются,
возможно повреждение станка.
Производитель гарантирует правильную работу станка при соблюдении следующих условий:
• Температура воздуха от 5°C до 40°C, средняя температура в течение 24 часов не должна превышать 35°C.
• При относительной влажности воздуха в диапазоне от 30% до 95% (без конденсации).
• Высотная отметка над уровнем моря - менее 1000 метров.
• Не подвергать станок воздействию излучения (например, микроволновое излучение, ультрафиолетовое
излучение, лазерное излучение, рентгеновское излучение). Излучение может вызвать проблемы с работой
станка и нарушить состояние изоляции.
Внимание!
Если окружающая температура падает ниже 15˚C, необходимо включить гидравлический агрегат на 10
минут до начала использования станка, а затем выполнить несколько перемещений (например, в ручном
режиме) для всех гидроцилиндров. Цель – прогреть гидравлическое масло до рабочей температуры,
обеспечив этим нормальную работу датчиков давления (и дросселя).
2.6. Распаковка и сборка ленточнопильного станка
Удалить упаковку со станка и распаковать все детали.
Внимание!
Выключить вводный выключатель и запереть его до начала сборки! В противном случае возможен опасный
запуск станка.
Если гидравлический агрегат выносной (подключен к станку посредством шлангов и кабелей), его необходимо
размещать и монтировать на сплошном основании (полу и т.п.). Монтажные отверстия находятся на днище
(основании) бака.
2.6.1. Установка и нивелирование станка
Проверить несущую способность пола перед установкой станка. Если несущая способность не соответствует
требованиям, вы должны подготовить для станка необходимый фундамент.
Минимальные требования:
Вес станка – модель Workline 410.280 DG – 570 кг
+ Вес принадлежностей
+ Максимальный вес материала
Станок должен быть выровнен в горизонтальном положении. После нивелирования все опоры станка должны
касаться пола.
Станок должен быть выровнен с помощью калиброванного спиртового уровня. Спиртовой уровень кладется в
зоне тисков. Выставить роликовый транспортёр по спиртовому уровню.
При нивелировании станка убедиться в том, что для работы на станке, проведения ремонта, обслуживания
станка и перемещения материала имеется достаточно места.
Станок, включая прилагаемые детали и принадлежности, должен быть виден с рабочего места.
2.6.2. Утилизация станка по окончании срока службы
Слить все рабочие жидкости (охлаждающая жидкость, гидравлическая жидкость) в соответствующую емкость.
Разобрать станок на отдельные части и утилизировать их согласно действующим нормам и правилам.
Page 23
23
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
2.6.3. Первый запуск силового агрегата
Перед первым запуском проверить:
• Направление вращения насоса, запустив силовой агрегат макс. на 2 секунды.
• Охлаждающий вентилятор двигателя должен вращаться в том направлении, которое указывает стрелка сверху
кожуха двигателя.
• В случае неверного направления вращения следует поменять местами две фазы в соединительной коробке.
Такая проверка требуется после каждого отсоединения источника питания.
• Проводка должна соответствовать электрической и гидравлической схемам.
• Электродвигатели (насос и охладитель) нормально соединены и вращаются в правильном направлении.
• Гидравлический аккумулятор с газообразным азотом требуемого давления.
• Вспомогательные элементы работают правильно (термометр, указатель уровня, подогреватель).
Первый пуск (Внимание – рабочее давление на предохранительном клапане задано производителем
согласно гидравлической схеме):
• С короткими интервалами активировать электрический насос.
• Проверить отсутствие утечек и шума.
• Стравить воздух из гидравлического контура.
• Если возможно, испытать работу контура при минимальной нагрузке.
• Испытать электрооборудование.
• При работе следить за измерительным оборудованием, уровнем шума и температурой масла в баке.
• В это время необходимо осторожно стравить воздух во всей гидравлической системе.
В случае отсутствия дренажного отверстия, силовой агрегат выполнит стравливание самостоятельно через
некоторое время с помощью сапуна на баке или фильтра обратной линии.
• После совместного пуска нескольких электродвигателей.
2.6.4. Заправка бака гидравлическим маслом
Необходимо строго соблюдать инструкции и рекомендации по маслу от производителя, приведенные в
технической документации (приложение). Для стандартных силовых агрегатов мы рекомендуем тип масла OH-
HM32 (DIN 51524) от любых известных производителей масла.
Силовые агрегаты должны быть заправлены чистым, отфильтрованным маслом! Чистота гидравлической
жидкости должна соответствовать классу 10 NAS 1638 (достигается фильтром =75)!
Заправка из контейнера, такого как бочки, ведра и пр. не рекомендуется и не допускается!
Максимальный уровень масла будет указан верхней меткой на щупе или смотровом стекле. Следует исключать
переполнения. Не следует превышать максимальной скорости заполнения в 15 л/мин.
Тип масла
Кинематическая вязкость v в мм/с относительно температуры жидкости
Точка
замерзания
0°C
20°C
40°C
60°C
80°C
0°C
OH-HM 32
220
100
32
15
7
-40
OH-HM 32
400
170
46
18
11
-30
OH-HM 32
700
170
68
26
14
-28
OH-HM 32
180
67
32
17
11
-40
OH-HM 32
350
110
46
25
14
-36
Page 24
24
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
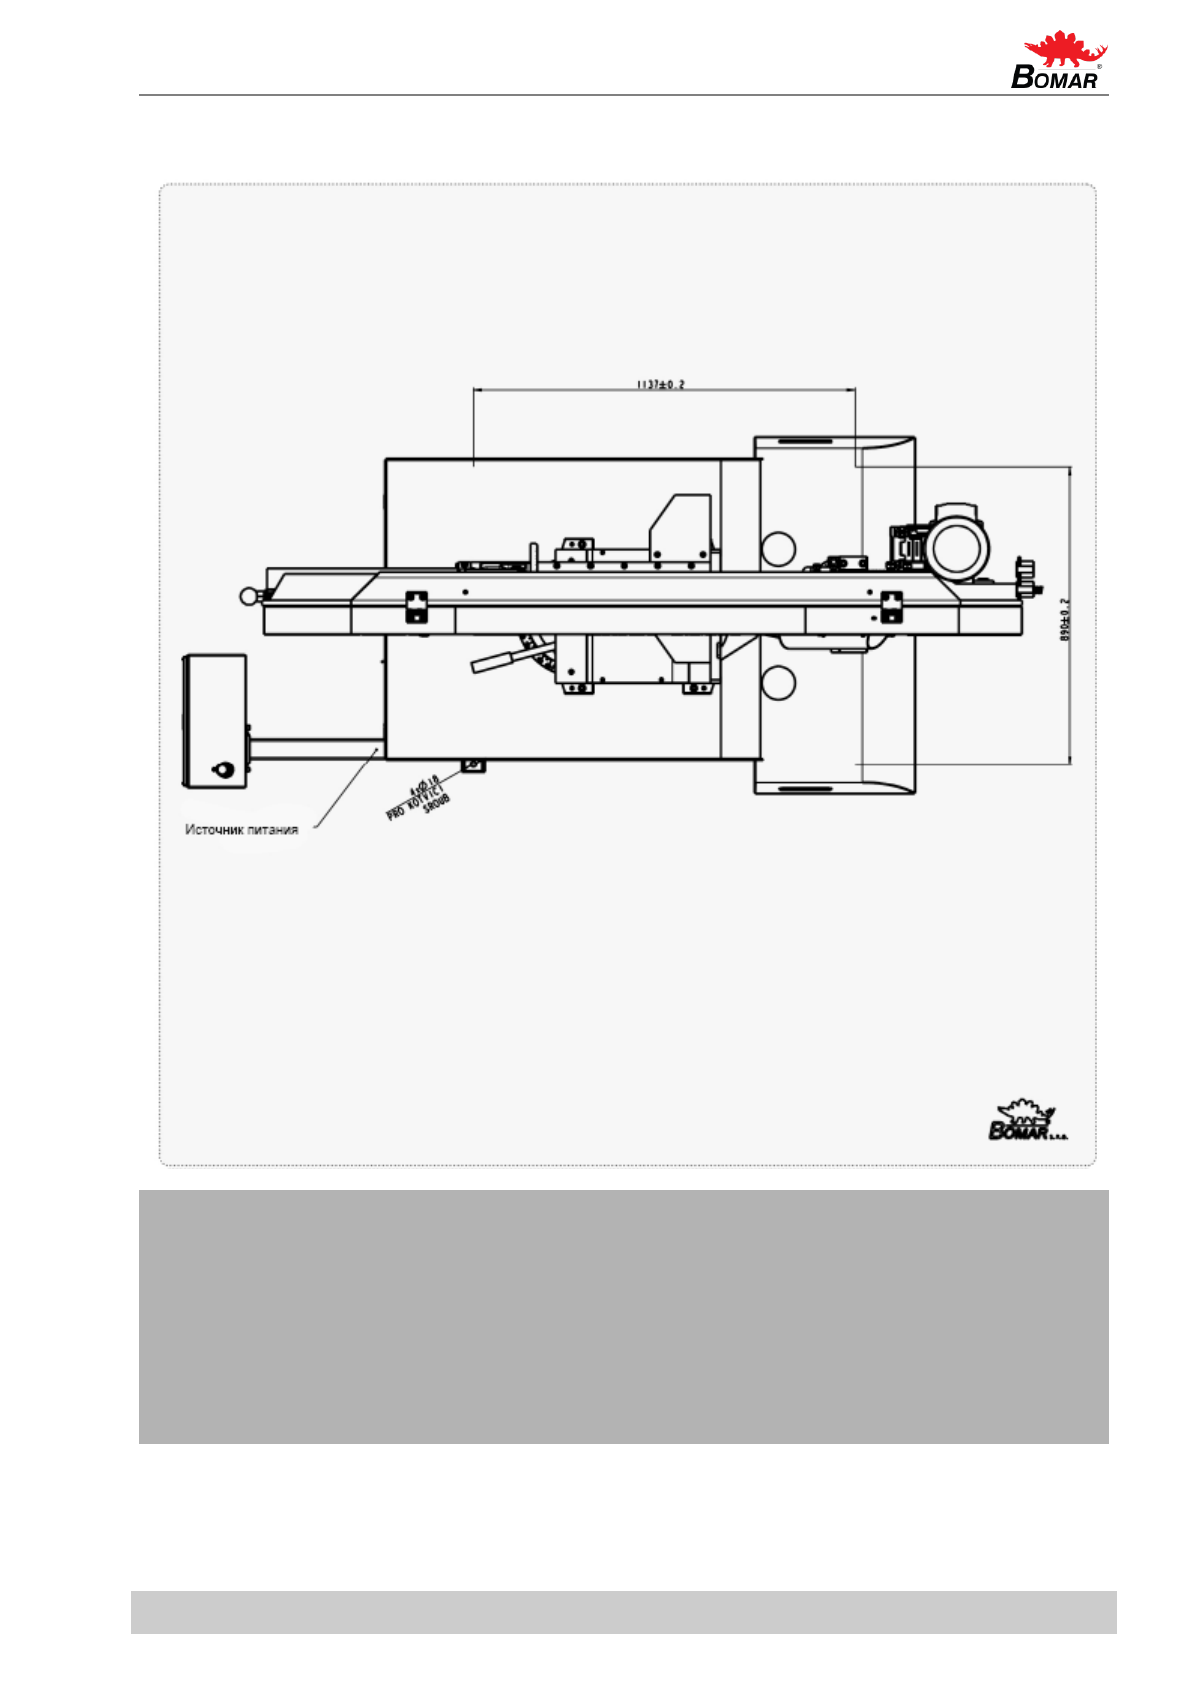
2.6.5. Горизонтальная проекция
Материал для установки
• 4 x дюбель - 12 мм
• Просверлить до - 95 мм
• Болты – 4хM16х135
• Болты должны опираться на пластины (мин. размеры PI 0x100-100)
Требования по ровности пола
± 10 мм /1 м
Page 25
25
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
2.7. Электрическое соединение
Внимание!
Обслуживание и ремонт электрооборудования должны выполняться только квалифицированным
персоналом! Соблюдать особую осторожность при работе с электрооборудованием. Поражение
электротоком высокого напряжения может привести к смертельному исходу! Всегда соблюдать правила
техники безопасности!
Электрические параметры станка:
Рабочее напряжение: ~ 3 х 400 В, 50 Гц, TN-C-S
Полная входная мощность/Макс. номинал плавкого предохранителя: 1,5 кВА / 16 A
Перед подключением выключить вводный выключатель цепи подачи питания станка и проводить подключение в
сухом месте!
Примечание:
Значения поперечного сечения проводника и номинального тока должны соответствовать нормам.
Рабочее напряжение должно соответствовать напряжению сети! Поперечное сечение питающей линии
должно соответствовать номинальному току при максимальной нагрузке станка.
Примечание:
Розетка с вилкой может использоваться на станках с номинальным током менее 16 A и полной входной
мощностью ниже 3 кВт.
Если станок подключается напрямую, необходимо установить дополнительный вводный выключатель, который
можно запереть в нулевом положении.
Внимание!
В таком случае дополнительный вводный выключатель становится главным, а вводный выключатель на
станке имеет лишь вторичную функцию.
2.7.1. Проверка направления движения ленточной пилы
После успешного подключения станка кратковременно включить станок и переключить приводной двигатель
пилы в рабочее положение. Направление должно соответствовать направлению стрелки на крышке ленточной
пилы. Если направление движения пилы обратное, надо поменять местами две фазы на клеммной колодке.
2.7.2. Проверка подключения станка к электросети
Внимание!
При подключении станка к электрической сети соблюдать правильное соединение всех
фаз!
ДВИГАТЕЛЬ ГИДРАВЛИЧЕСКОГО АГРЕГАТА НЕ ДОЛЖЕН РАБОТАТЬ В ОБРАТНОМ
НАПРАВЛЕНИИ БОЛЕЕ 10 СЕКУНД!!!
Page 26
26
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
2.8. Заправка системы охлаждения
Приготовить смесь воды и охлаждающей жидкости. Соблюдать концентрацию, указанную производителем.
Сдвинуть крышку с дренажного отверстия. Залить смесь воды и охлаждающей жидкости в бак системы
охлаждения. Вместимость бака для охлаждающей жидкости указана в главе Технические данные.
Оставлять дренажное отверстие открытым и с сеткой во время работы, потому что это обеспечивает правильную
работу системы охлаждения. Заправляя бак охлаждающей жидкостью, соблюдать осторожность для исключения
протечек и переполнения бака.
Примечание:
При комплектации станка Микронайзером, заполните его охлаждающей жидкостью, согласно
рекомендациям. Таким образом, Микронайзер будет готов к работе.
2.9. Проверка функций станка
Убедиться в отсутствии повреждений станка или его частей во время транспортировки.
Убедиться в том, что крышки установлены и не повреждены. Проверить с помощью устройства Tenzomat
правильность натяжения ленточной пилы. Если необходимо, вы можете подтянуть пилу согласно главе „Выбор и
замена ленточной пилы“. Значения натяжения ленточной пилы указаны на устройстве Tenzomat. Включить
вводный выключатель и проверить электродвигатели и системы (привод ленточной пилы, гидравлический насос,
охлаждающий насос, транспортер стружки).
Открыть и закрыть основные тиски. Развернуть раму пилы из крайнего переднего положения в крайнее заднее
положение. Поднять раму пилы в верхнее положение и опустить раму пилы в самое нижнее положение.
Запустить станок с охлаждающим насосом и дать ему поработать без нагрузки, чтобы система охлаждения
заполнилась охлаждающей жидкостью. Как только охлаждающая жидкость начнет выходить из сопел системы
охлаждения, последняя готова к работе. Выполнить один цикл резки без материала. Убедиться в том, что станок
работает без нарушений. Если все функции станка в норме, он готов к работе.
2.10. Ленточная пила
Вернуть крышку ленточной пилы на место только после установки и натяжения
ленточной пилы.
2.10.1. Размер ленточной пилы
3800х0,9х27мм
2.10.2. Выбор зубчатой системы ленточной пилы
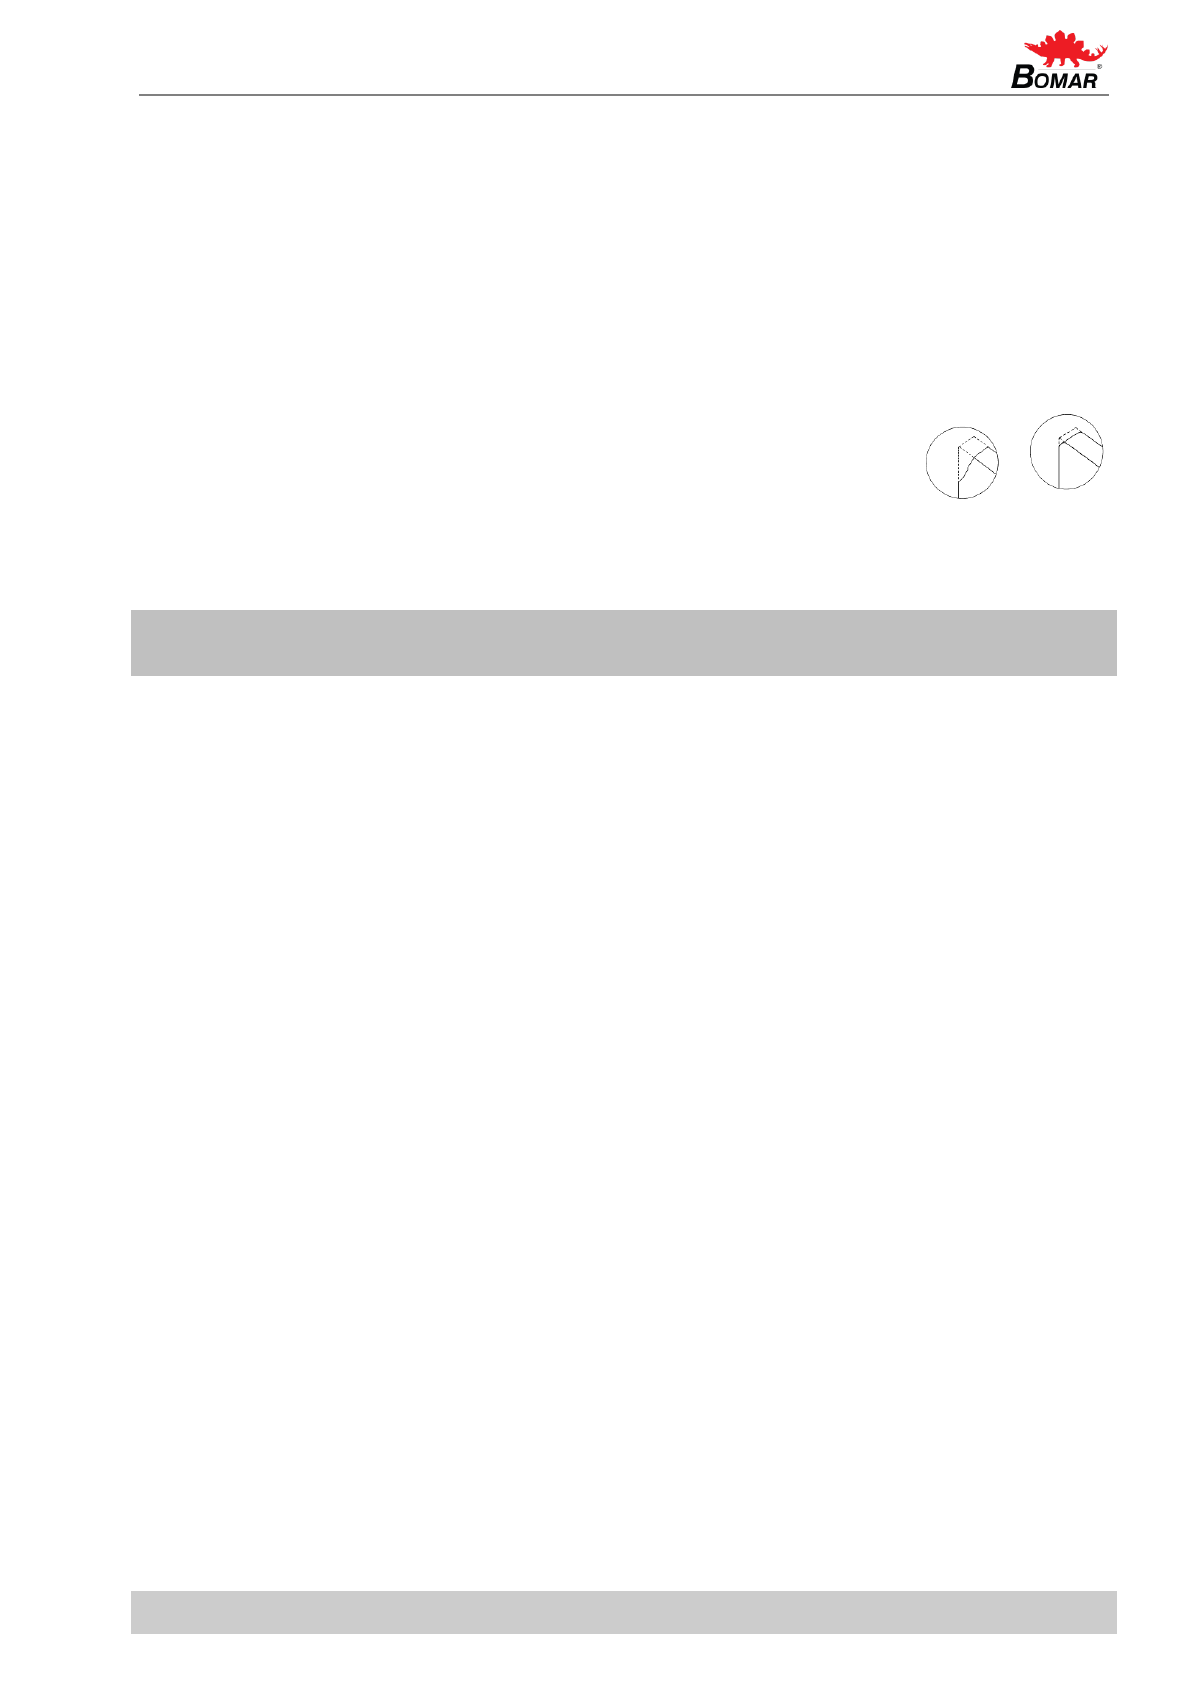
Производители поставляют ленточные пилы с постоянной и изменяющейся системой зубьев. Важным фактором
при выборе системы зубьев является длина канала резки по отношению к размеру изделия.
6. Постоянная система зубьев – пила имеет параллельный шаг зубьев по всей длине. Он удобен для резки
монолитного материала.
Компания BOMAR рекомендует переменную систему зубьев для ленточнопильного станка.
7. Переменная система зубьев – шаг зубьев переменный. Переменная система зубьев используется для
разделки профильных материалов и резки пакетов. Переменный шаг зубьев снижает вибрацию ленточной
пилы, увеличивает срок службы пилы и улучшает качество зоны пропила.
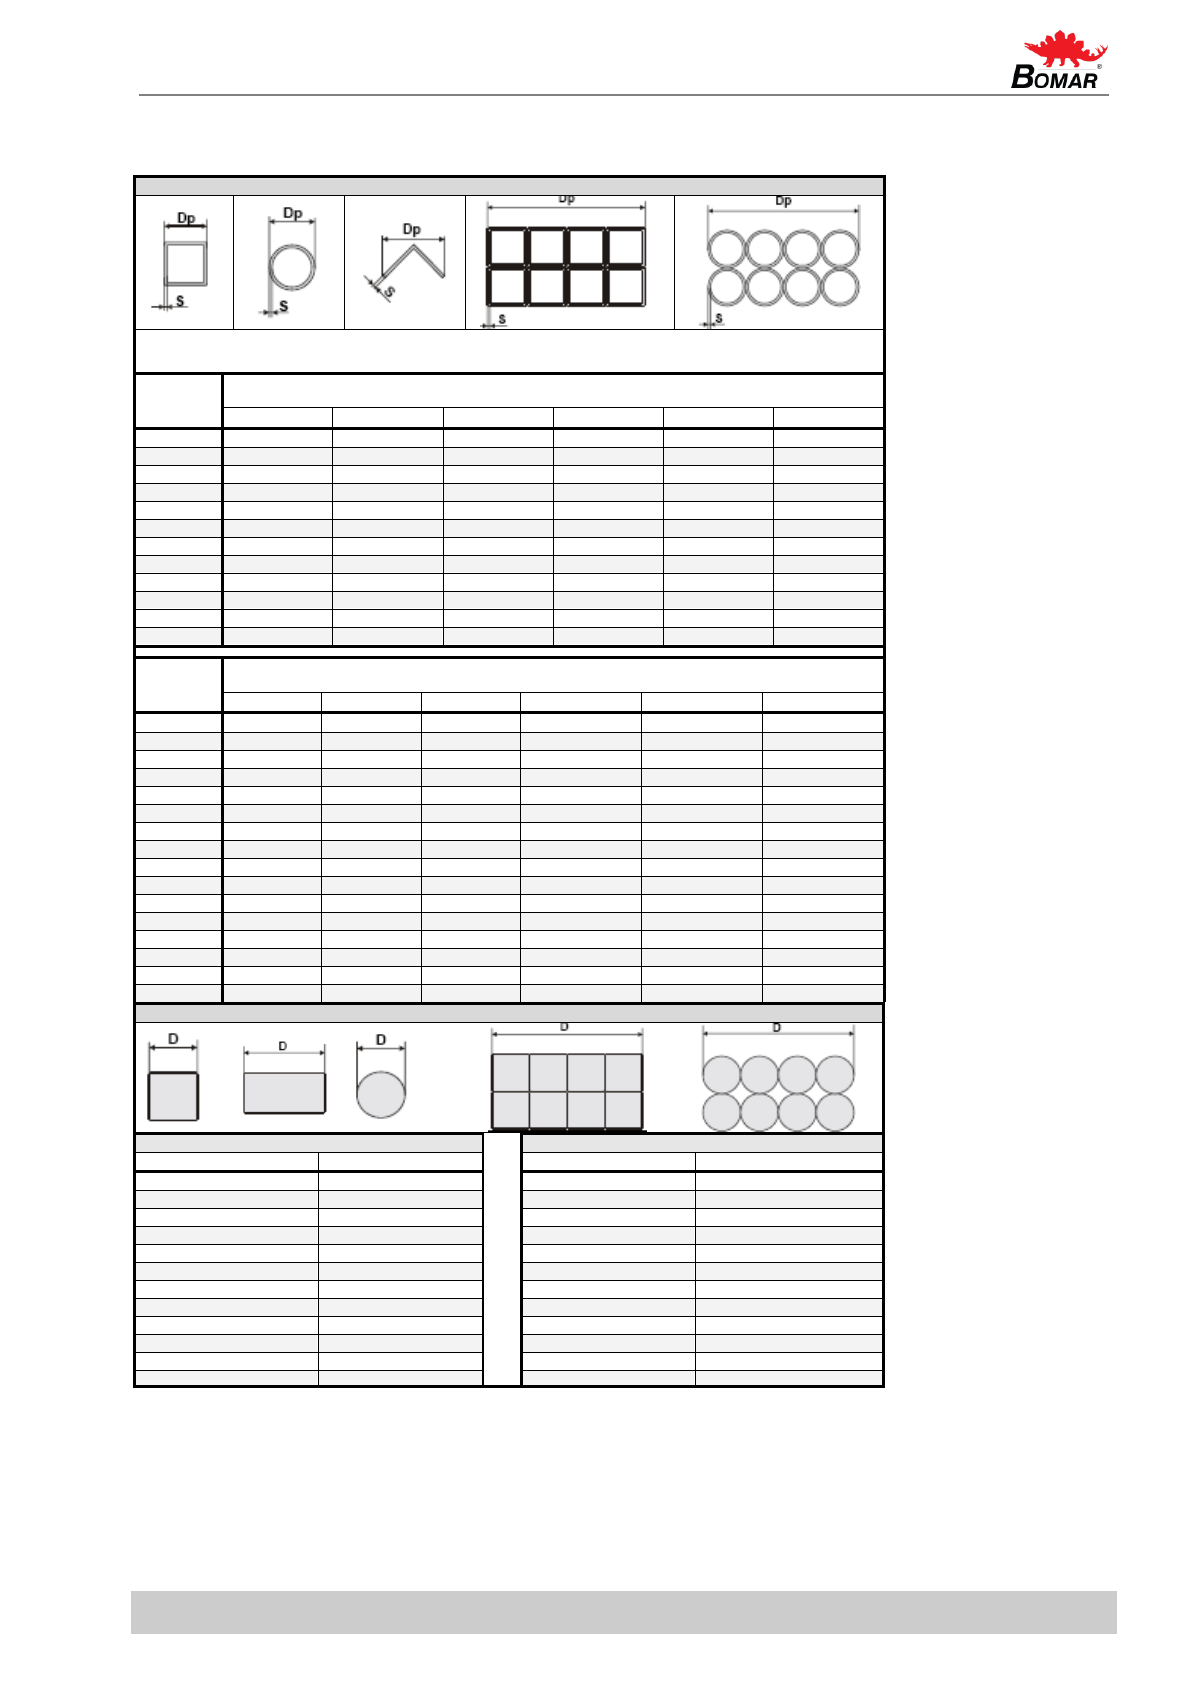
В таблицах указан рекомендуемый тип системы зубьев в зависимости от размеров и формы разрезаемого
материала.
Примечания:
ZpZ – количество зубьев на один дюйм; S – зуб с нулевым углом зубьев; K – зуб с положительным углом зубьев
Page 27
27
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
Примеры маркировки системы зубьев:
32 S – номер „32“ означает 32 зуба на один дюйм (это означает постоянную систему зубьев), буква „S“ указывает
на зубья с нулевым углом зубьев.
4–6 K – номер „4–6“означает 4 - 6 зубьев на один дюйм (это означает переменную систему зубьев), буква „K“
указывает на зубья с положительным углом зубьев.
2.10.3. Приработка ленточной пилы
Приработка: Отрезать материал при опускании рамы лишь до 50%. Если возникает вибрация, увеличить или
уменьшить скорость пилы.
При отрезании небольших фрагментов использовать пилу, пока не будет отрезано,
приблизительно, 300 см
2
материала. При отрезании больших фрагментов использовать пилу,
приблизительно, 15 минут. Когда пила приработана, увеличить скорость опускания до
нормальной скорости. Приработка пилы исключает микросколы режущих кромок новой
ленточной пилы, не допуская первого чрезмерного напряжения, которое может значительно
сократить срок службы. Оптимальная приработка ленточной пилы обеспечивает идеально закругленные
режущие кромки и, следовательно, оптимальный срок службы.
Примечание: Также выполнять переточку ленточных пил.
Page 28
28
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
2.10.4. Таблицы для выбора типа зубьев
ФАСОННЫЙ МАТЕРИАЛ (D
p
, S = мм)
Примечание: Таблица указывает пример выбора системы зубьев для отрезания одно заготовки профиля. Для отрезания
нескольких заготовок профилей (пакетом), вы должны учитывать толщину стенки, как двойной размер стенки профиля (это
означает, что размер „S“ соответствует 2 х S). В таблице приводятся постоянные и переменные системы зубьев.
Размер
стенки
S [мм]
Система зубьев (Z
p
Z)
Наружный диаметр профиля D
p
[мм]
20
40
60
80
100
120
2
32 S
24 S
18 S
18 S
14 S
14 S
3
24 S
18 S
14 S
14 S
10–14 S
10–14 S
4
24 S
14 S
10–14 S
10–14 S
8–12 S
8–12 S
5
18 S
10–14 S
10–14 S
8–12 S
6–10 S
6–10 S
6
18 S
10–14 S
8–12 S
8–12 S
6–10 S
6–10 S
8
14 S
8–12 S
6–10 S
6–10 S
5–8 S
5–8 S
10
-
6–10 S
6–10 S
5–8 S
5–8 S
5–8 S
12
-
6–10 S
5–8 S
5–8 S
4–6 K
4–6 K
15
-
5–8 S
5–8 S
4–6 K
4–6 K
4–6 K
20
-
-
4–6 K
4–6 K
4–6 K
3–4 K
30
-
-
-
3–4 K
3–4 K
3–4 K
50
-
-
-
-
-
3–4 K
Размер
стенки
S [мм]
Система зубьев (Z
p
Z)
Наружный диаметр профиля D
p
[мм]
150
200
300
500
750
1000
2
10–14 S
10–14 S
8–12 S
6–10 S
5–8 S
5–8 S
3
8–12 S
8–12 S
6–10 S
5–8 S
4–6 K
4–6 K
4
6–10 S
6–10 S
5–8 S
4–6 K
4–6 K
4–6 K
5
6–10 S
5–8 S
4–6 K
4–6 K
4–6 K
3–4 K
6
5–8 S
5–8 S
4–6 K
4–6 K
3–4 K
3–4 K
8
5–8 S
4–6 K
4–6 K
3–4 K
3–4 K
3–4 K
10
4–6 K
4–6 K
4–6 K
3–4 K
3–4 K
2–3 K
12
4–6 K
4–6 K
3–4 K
3–4 K
2–3 K
2–3 K
15
4–6 K
3–4 K
3–4 K
2–3 K
2–3 K
2–3 K
20
3–4 K
3–4 K
2–3 K
2–3 K
2–3 K
2–3 K
30
3–4 K
2–3 K
2–3 K
2–3 K
1,4–2 K
1,4–2 K
50
2–3 K
2–3 K
2–3 K
1,4–2 K
1,4–2 K
1,4–2 K
75
-
2–3 K
1,4–2 K
1,4–2 K
1,4–2 K
0,75–1,25 K
100
-
-
1,4–2 K
0,75–1,25 K
0,75–1,25 K
0,75–1,25 K
150
-
-
-
0,75–1,25 K
0,75–1,25 K
0,75–1,25 K
200
-
-
-
0,75–1,25 K
0,75–1,25 K
0,75–1,25 K
МОНОЛИТНЫЙ МАТЕРИАЛ (D = мм)
Постоянная система зубьев
Переменная система зубьев
длина реза D
система зубьев (Z
p
Z)
длина реза D
система зубьев (Z
p
Z)
до 3 мм
32
до 30 мм
10 –14
до 6 мм
24
20–50 мм
8–12
до 10 мм
18
25–60 мм
6–10
до 15 мм
14
35–80 мм
5–8
15–30 мм
10
50–100 мм
4–6
30–50 мм
8
70–120 мм
4–5
50–80 мм
6
80–150 мм
3–4
80–120 мм
4
120–350 мм
2–3
120–200 мм
3
250–600 мм
1,4–2
200–400 мм
2
500–3000 мм
0,75–1,25
300–800 мм
1,25
700–3000 мм
0,75
Page 29
29
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
3. Управление станком
Page 30
30
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
Page 31
31
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
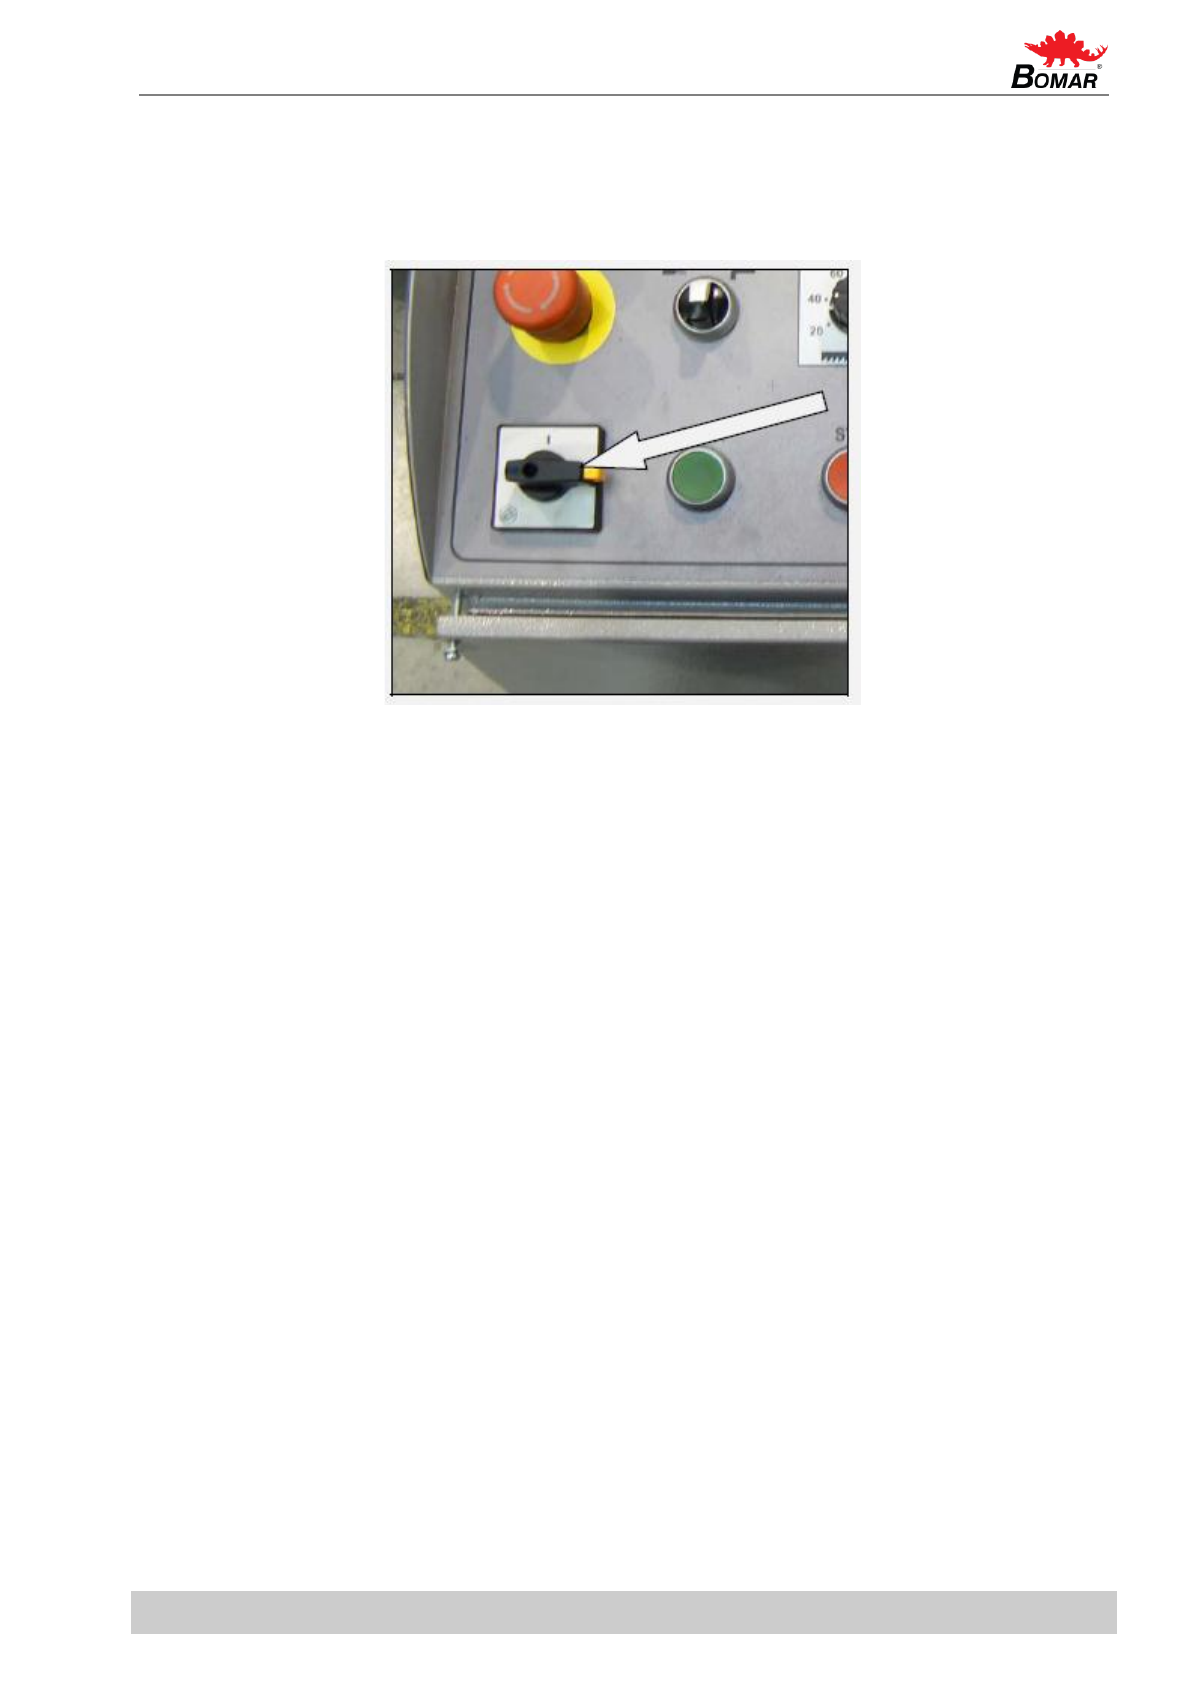
3.1. Запуск ленточнопильного станка
1. Включить вводный выключатель ленточнопильного станка. Вводный выключатель расположен на щите
управления.
Page 32
32
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
3.2. Пульт управления
Page 33
33
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
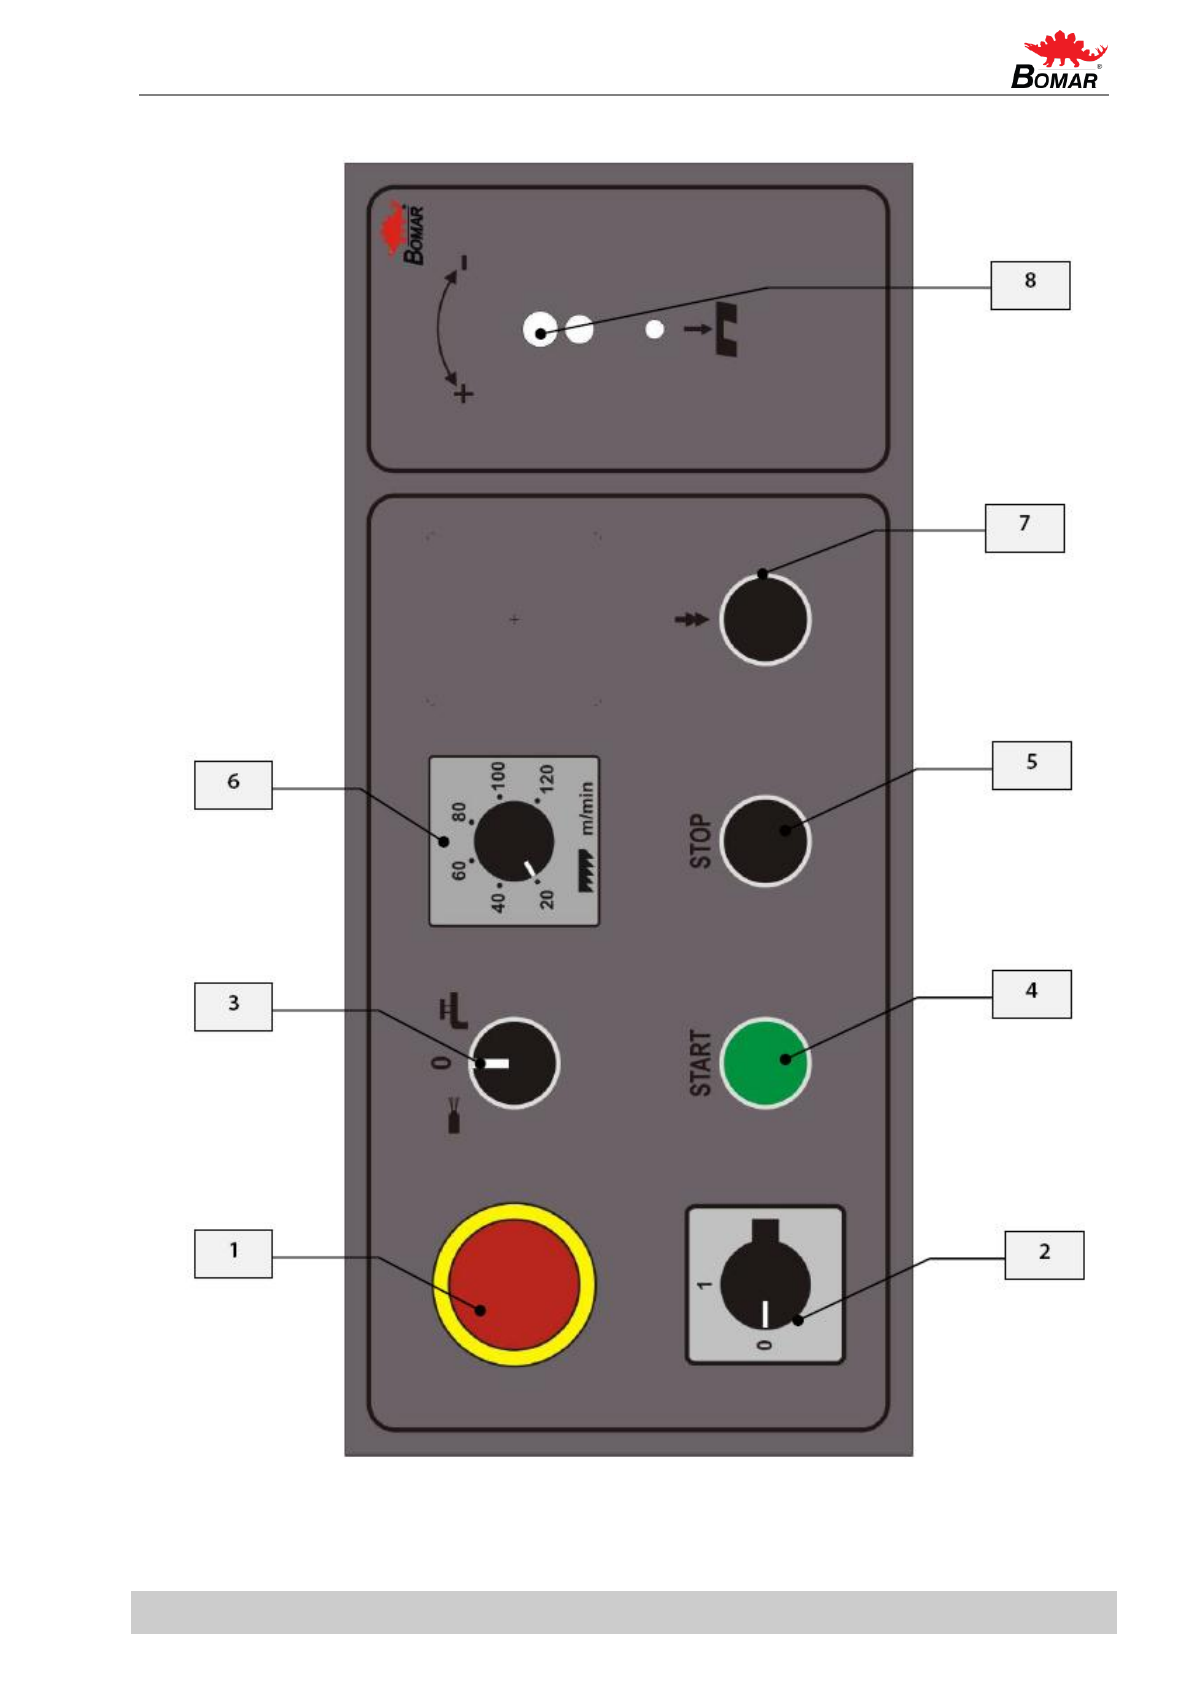
1
Копка TOTAL STOP (полный останов)
В экстренных случаях станок следует сразу же отключить.
2
Включение/выключение станка
Для включения станка установить в положение 1, для выключения – в положение 0.
3
Выбор системы охлаждения
Вы можете выбрать один из трех вариантов:
Охлаждение распылителем (по заказу)
0
Без охлаждения при работающем приводе
Охлаждение водой, насос системы охлаждения работает даже при остановленном приводе пилы.
4
START – Включение полуавтоматического цикла
Нажатие кнопки запускает цикл резки. Он останавливается кнопкой STOP.
5
STOP - Выключение двигателя ленточной пилы
Копка останавливает цикл резки.
6
Частотный преобразователь
Повернуть для изменения скорости ленточной пилы.
7
Опускание консоли пилы
При нажатии этой кнопки ленточная пила начинает опускаться на отрезаемый материал с ускорением. При этом
оператору не нужно изменять скорость опускания с помощью регулятора.
Внимание! Не пользуйтесь функцией ускоренного опускания, если пила уже режет материал. Этой кнопкой
можно пользоваться только в том случае, если пила находится НАД материалом!
8
Регулирующий клапан
Регулировать скорость опускания консоли для резки с помощью регулирующего клапана.
Внимание!
Если вы закрываете клапан регулятора слишком туго, седло клапана может износиться, вызывая утечку. Поэтому
всегда осторожно перекрывать клапан.
3.3. Управление станком
1. Установите угол резки.
2. Поднимите консоль пилы в верхнее положение.
3. Откройте тиски, нажав на кнопку, и вставьте материал.
4. Зажмите материал в тисках.
5. Нажмите кнопку START (ПУСК). Консоль начет опускаться в месте реза и запустится привод ремня
пилы. Для увеличения скорости опускания пилы можно нажать кнопку 7 – ускоренное опускание консоли
пилы. Остановите ускоренное опускание пилы, как минимум, в 10 мм от материала. Не пользуйтесь
функцией ускоренного опускания, если пила уже режет материал.
Внимание!
Не перемещайте раму пилы к материалу, если привод пилы не работает! Не перемещайте рамы пилы к
материалу в ускоренном режиме! Пила может получить повреждения.
6. Выньте отрезанный материал из тисков.
7. Теперь можно повторить процесс резки снова.
Page 34
34
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
3.3.1. Прерывание цикла
Кнопка STOP
Полуавтоматический цикл прерывается нажатием кнопки „5“ (ОСТАНОВ полуавтоматического цикла).
Опускание консоли прекращается, а привод ленточной пилы останавливается.
Нажатием кнопки 4 – ЗАПУСК рабочего цикла, вы можете начать цикл.
Кнопка полного останова TOTAL STOP
В случае опасности нажать кнопку TOTAL STOP.
После нажатия кнопки TOTAL STOP, привод ленточной пилы немедленно выключается, а консоль
прекращает опускаться.
Повторное включение
1. Повернуть кнопку TOTAL STOP согласно стрелкам (на кнопке).
2. Поднять консоль в верхнее положение и нажать кнопку START.
3.4. Регулировка ленточной пилы
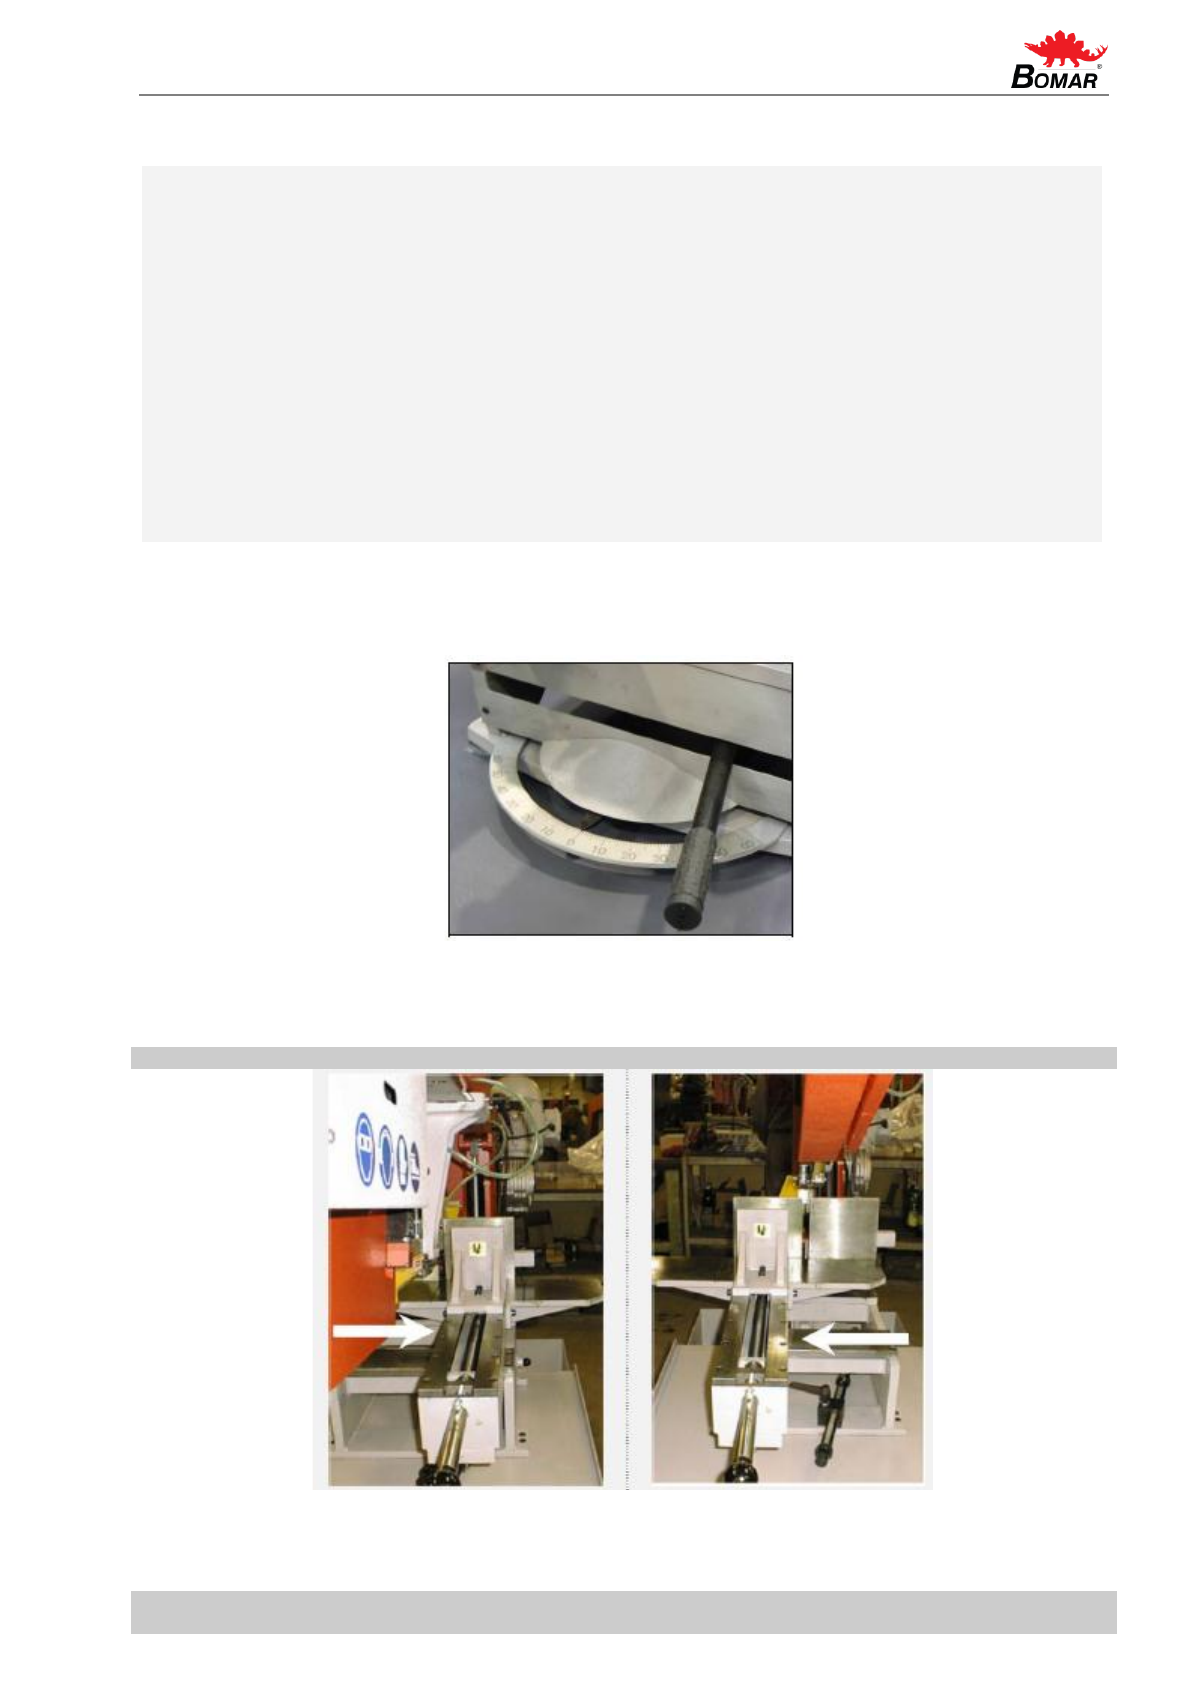
3.4.1. Настройка для косого реза
1. Ослабить зажимной рычаг консоли. Установить раму на необходимый угол, потянув за консоль пилы.
Величину угла можно контролировать по шкале. После чего затянуть рычаг.
2. Переместить тиски в соответствии с углом резки. Для углов резки менее 0, переместить тиски вправо,
для углов резки более 0, переместить тиски влево.
Угол 0
Угол 0
Page 35
35
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
3.4.2. Регулировка направляющих ленты
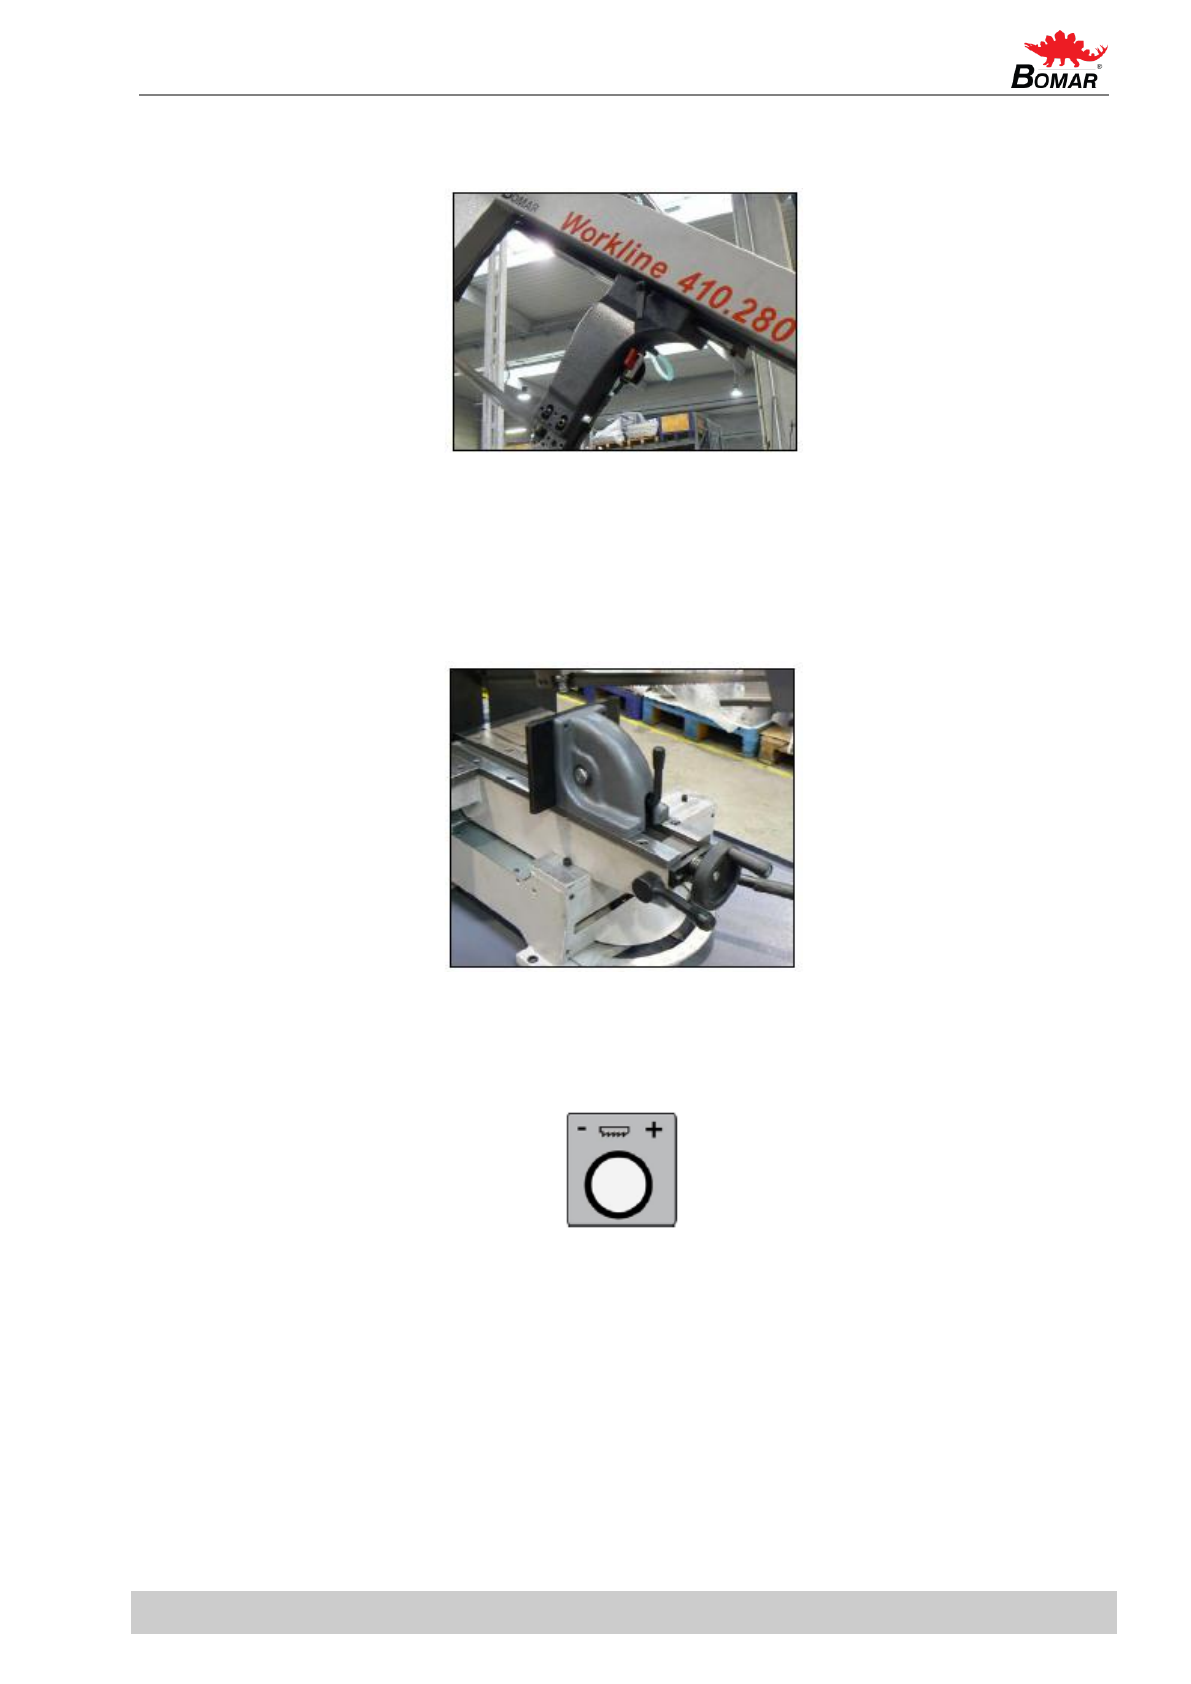
Если вы хотите добиться гладкого и точного реза, направляющий блок необходимо установить как можно ближе
к материалу.
1. Освободить рычаг левой планки и передвинуть левую часть направляющего устройства так, чтобы кромка
левого направляющего блока была как можно ближе к отрезаемому материалу.
2. Опустить раму в нижнее положение и проверить позицию направляющего блока относительно зоны загрузки
тисков. Направляющий блок должен находиться на расстоянии, минимум, 10 мм от зоны загрузки тисков.
3. Затянуть рычаг прижимной планки и проверить установку направляющего блока на возможность столкновения
со столом или щекой тисков.
3.4.3. Зажатие материала в тисках
Освободите зажимной рычаг, поднимите тиски, приблизительно на 5 мм над материалом и зажмите
материал в тисках с помощью рычага.
3.4.4. Регулировка скорости резания
Скорость ленточной пилы можно изменять в диапазоне 20–120 м/мин.
Использовать частотный преобразователь на панели управления (6) для выбора требуемой скорости ленточной
пилы.
3.4.5. Регулировка давления при резке
Ленточнопильный станок Workline 410.280 DG оборудован регулятором давления при резке на оба
направляющих блока.
Регулировка давления выполняется с помощью регулировочного винта, расположенного на направляющем
блоке.
Уменьшение давления при резке – повернуть винт по часовой стрелке.
Увеличение давление при резке – повернуть винт против часовой стрелки.
Page 36
36
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
3.4.6. Регулировка скорости опускания консоли
Скорость опускания консоли регулируется с помощью регулятора скорости на панели управления – поз.8.
Установить пониженную скорость опускания консоли при резке, повернув переключатель по часовой
стрелке.
Установить повышенную скорость опускания консоли при резке, повернув переключатель против часовой
стрелки.
Примечание:
Если вы перекрываете клапан регулятора слишком туго, то седло клапана может износиться, что
приведет к утечке. Поэтому при перекрытии клапана всегда проявляйте осторожность.
3.4.7. Регулировка нижнего положения останова рамы пилы
Нижний упор ограничивает самое нижнее положение рамы пилы. Эту точку останова необходимо проверять не
реже одного раза в месяц. Если точка нижнего останова отрегулирована неверно, стол для резки может быть
поврежден или материал будет отрезан не полностью.
Упор нижнего положения рамы пилы регулируется с помощью винта на консоли.
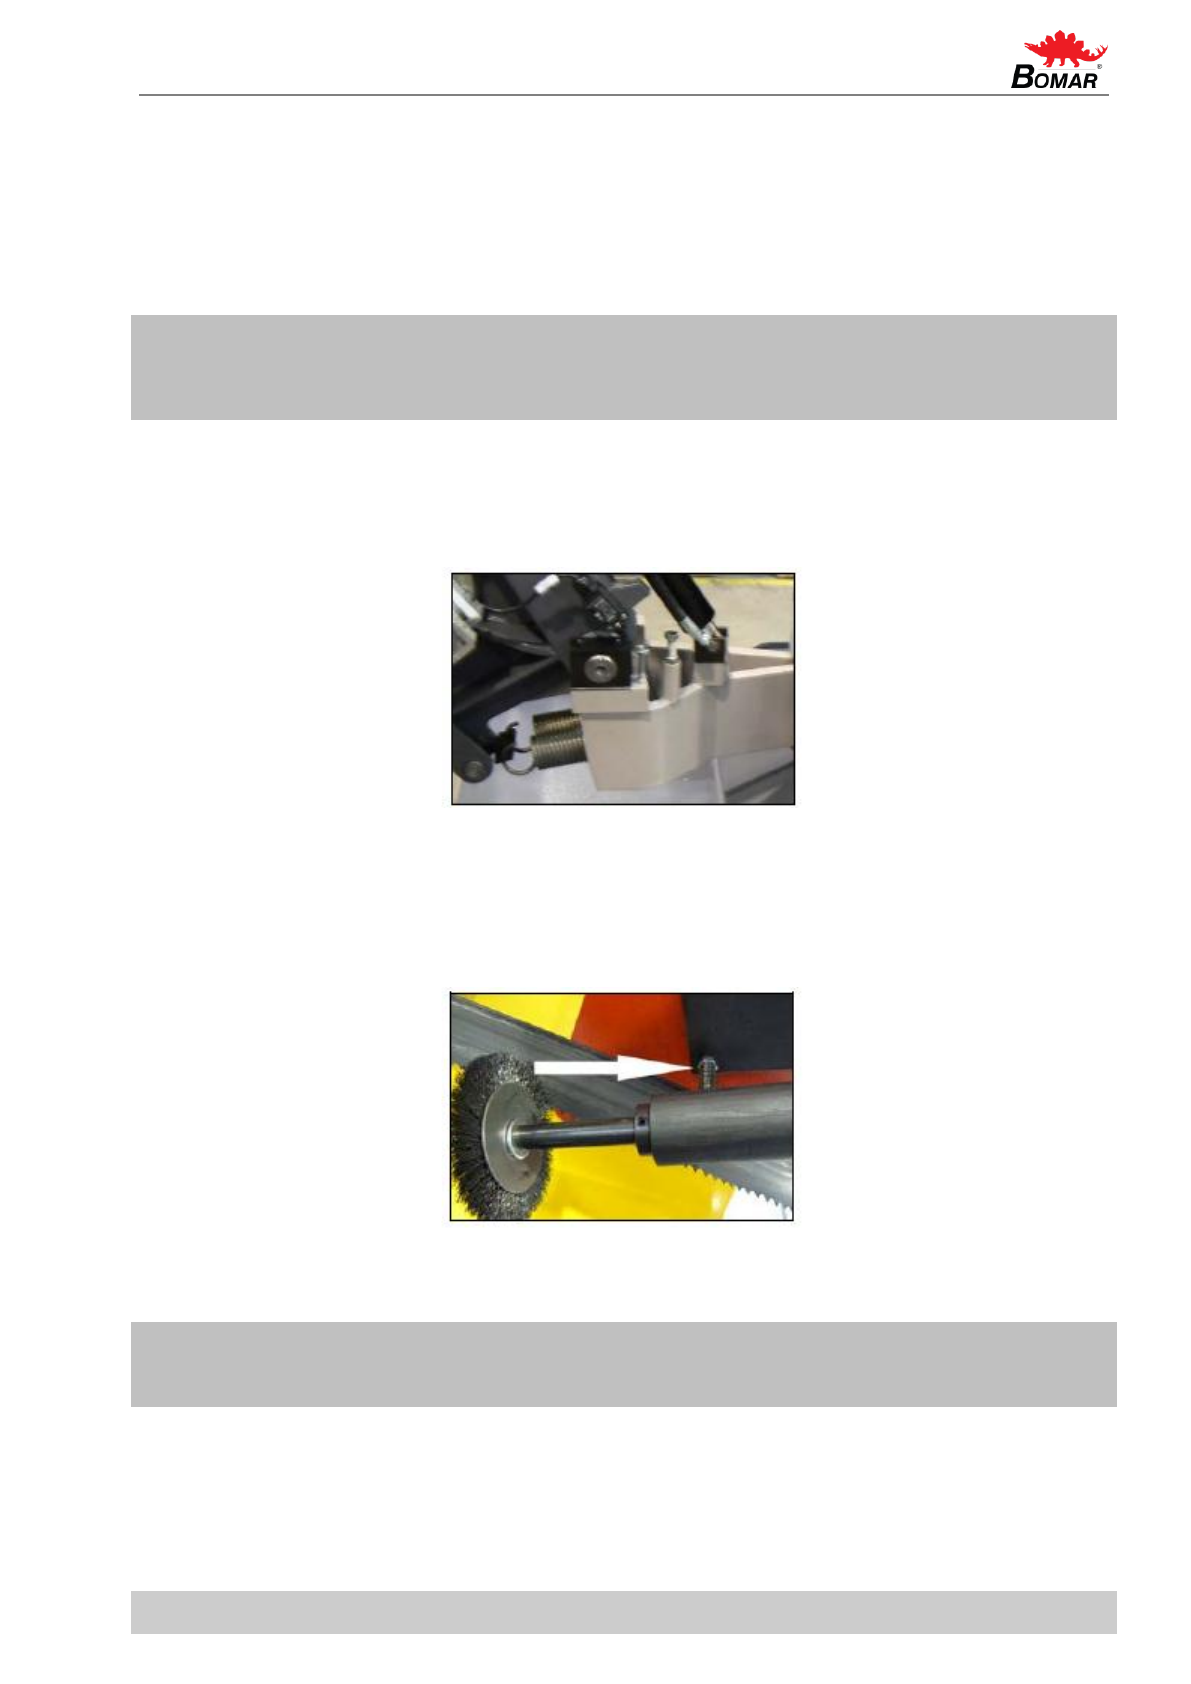
3.4.8. Регулировка щётки
Щетка для удаления стружки из ленточной пилы серьезно влияет на надежность резки, срок службы ленточной
пилы и колес, направляющих из твёрдого сплава, направляющих металла и, наконец, точность резки. Настройку
щетки необходимо проверять каждую смену.
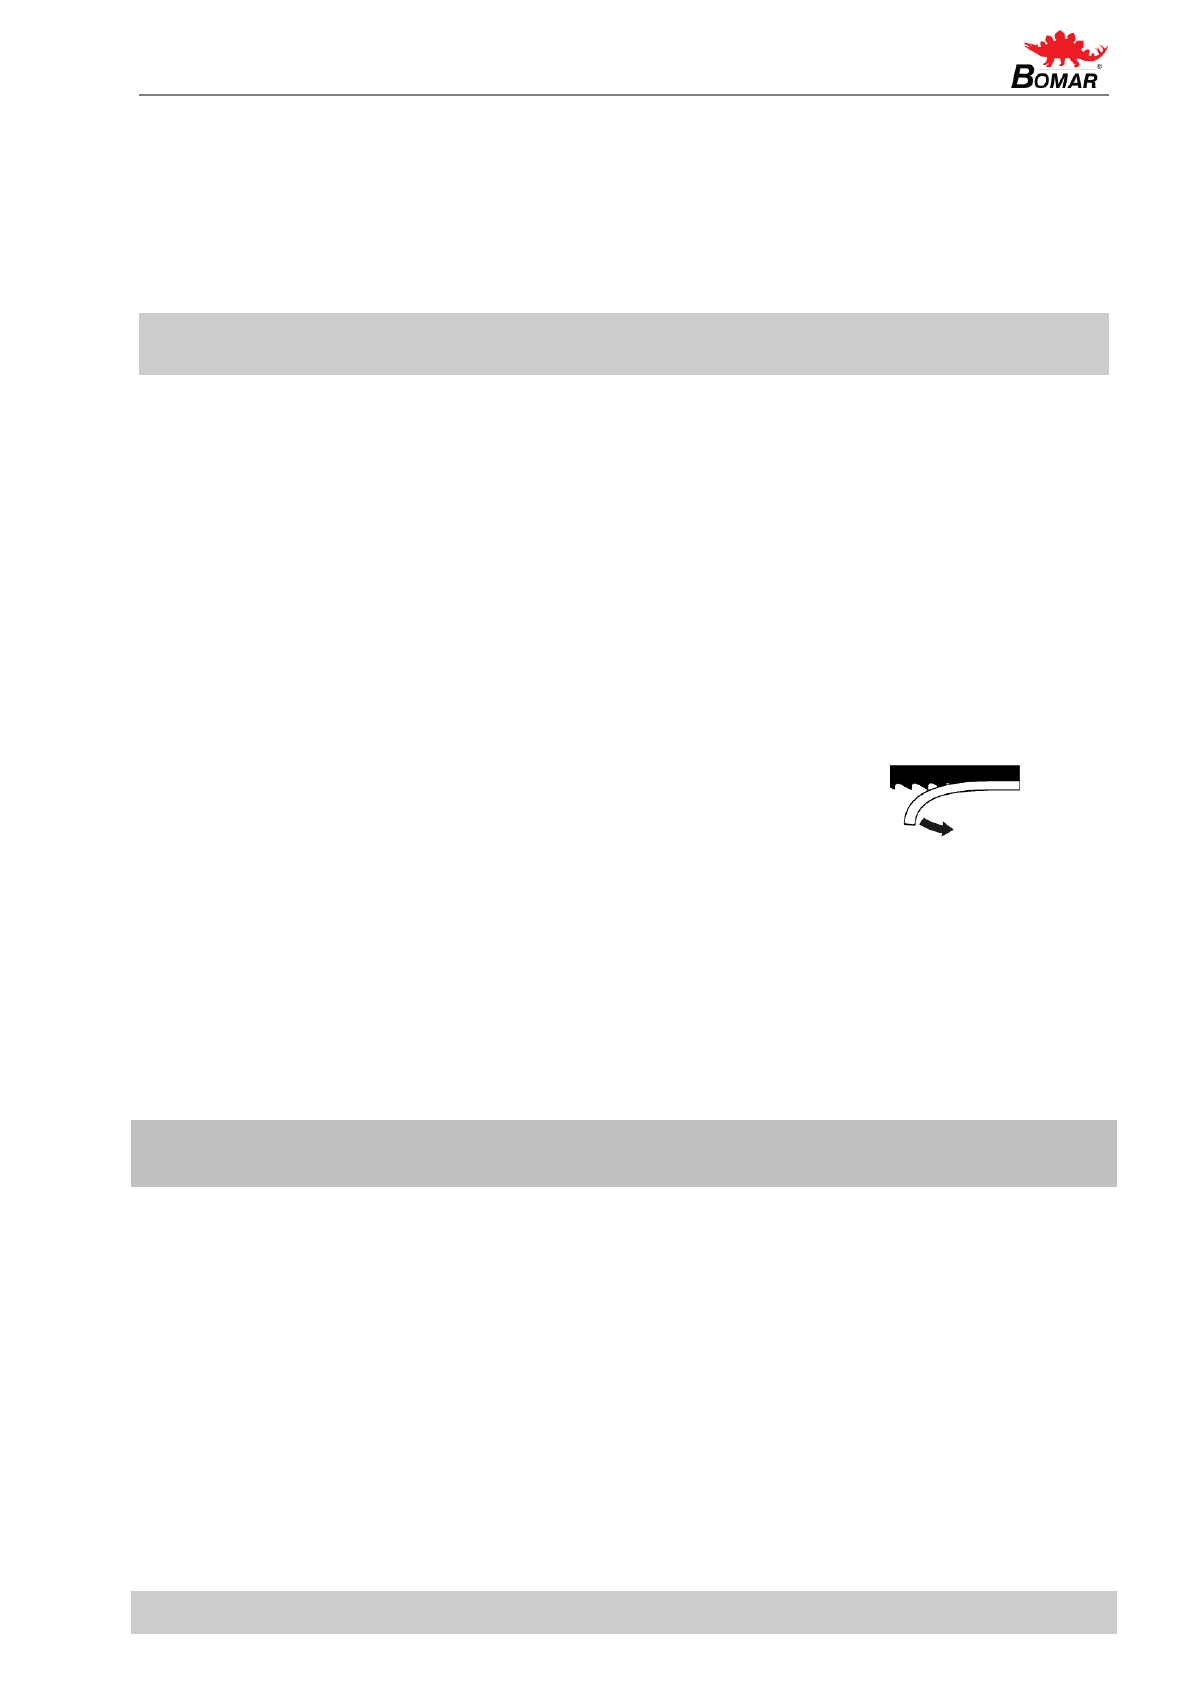
1. Ослабить крепежный винт щетки. Можно сдвинуть щетку.
2. Отрегулировать щетку по ленточной пиле согласно рисунку.
Внимание!
Щетка не должна касаться низа зубьев пилы!
3. Затянуть крепежный винт.
4. В случае, если щетка вращается неправильно (приводное колесо проскальзывает на приводных колесах
ленточной пилы), прижать с помощью винта (смотри стрелку) приводное колесо щетки к приводному колесу
ленточной пилы.
Page 37
37
Версия Руководства: 1.00 / Фев. 2011
Ред. Руководства.: 0
Внимание!
Винт нельзя затягивать с большим усилием, потому что приводное колесо щетки может получить
повреждения или срок службы подшипников приводного колеса ленты сократится!
3.5. Вставление материала
Запрещается находиться под висящим грузом!
Запрещается взбираться на гравитационный роликовый конвейер!
Не придерживать материал, зажимаемый в тисках! Тиски могут причинить травму!
3.5.1. Выбор подъемного средства
Для подъема и перемещения материала использовать надежные грузоподъемные средства!
Перемещать материал только с помощью автопогрузчика или использовать поддерживающие тросы и кран!
Не использовать автопогрузчик или кран при отсутствии соответствующей лицензии!
3.5.2. Загрузка материала
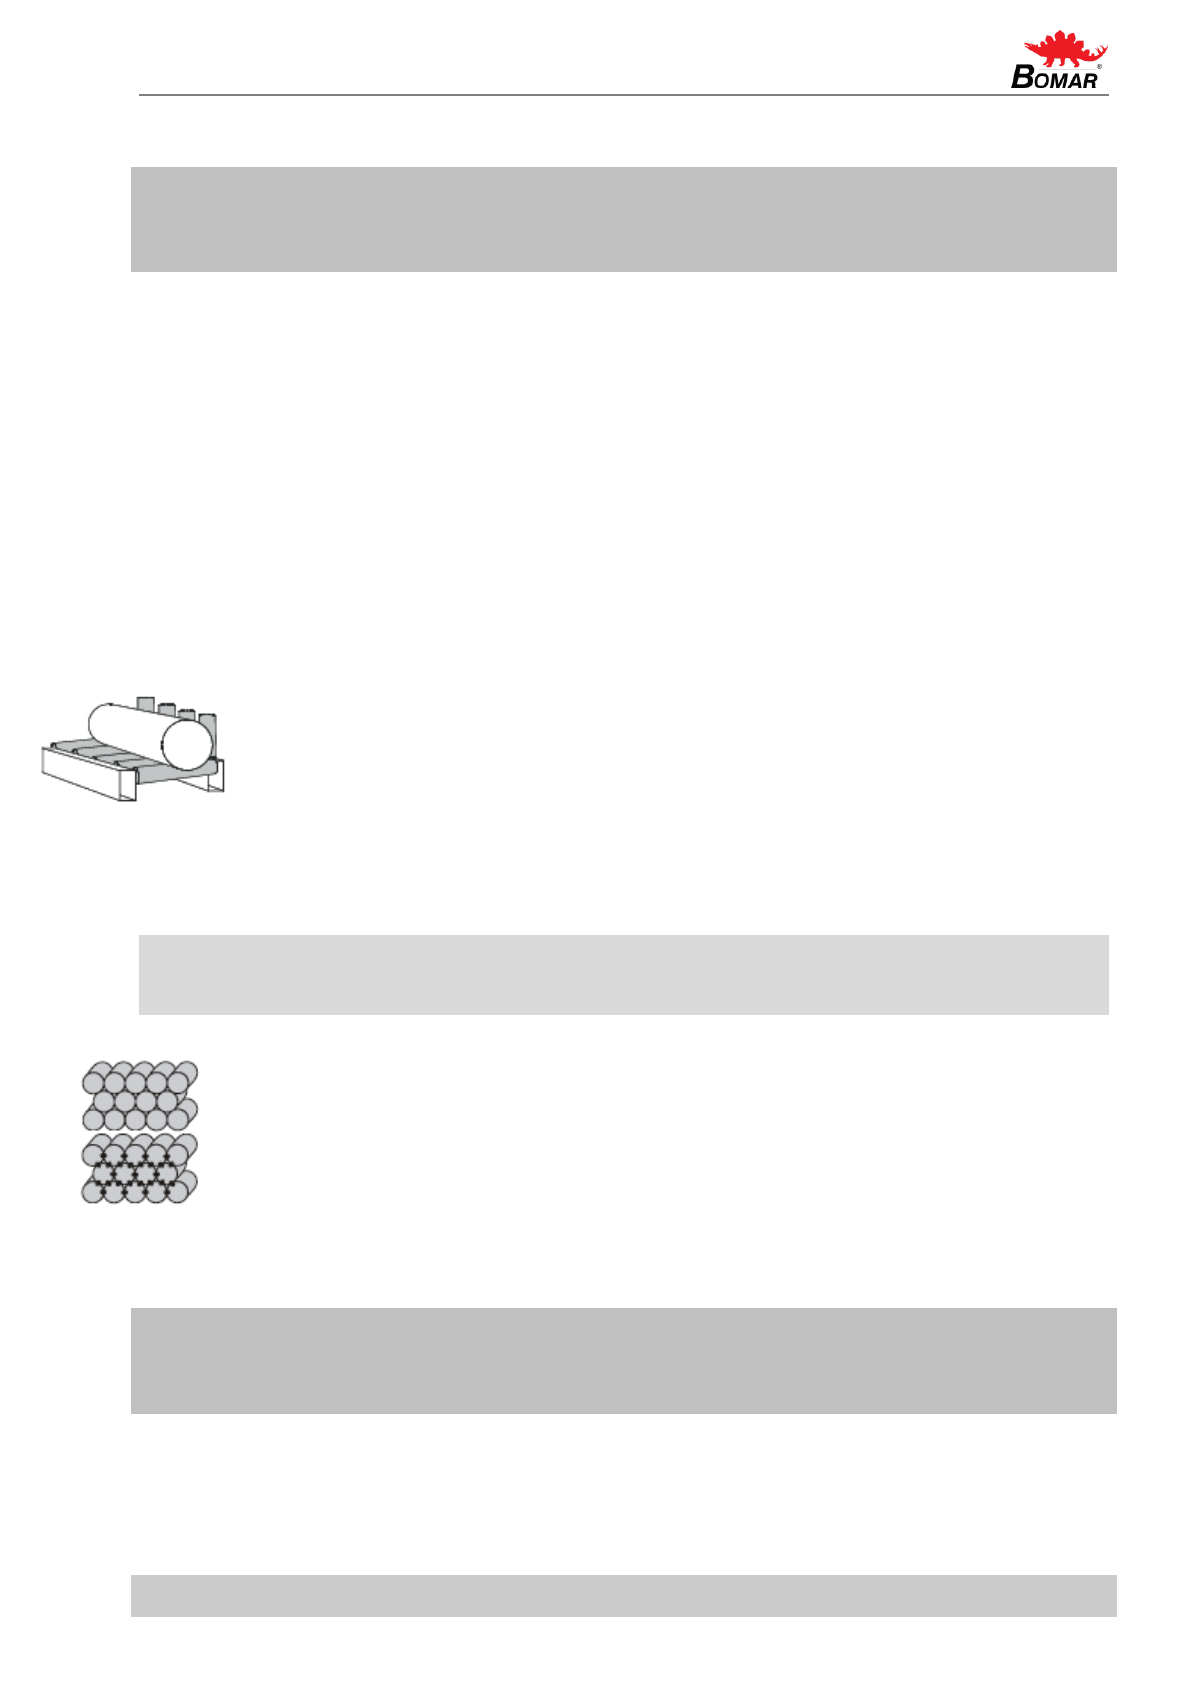
Вставить материал в тиски и убедиться в том, что он не двигается в тисках и не
сможет выпасть из тисков после зажима. При отрезании длинных фрагментов
материала (например, пруток или трубу), необходимо пользоваться роликовыми
транспортёрами для перемещения материала к ленточной пиле. За
дополнительной информацией по роликовым транспортёрам обращаться в
компанию Bomar. Убедиться в том, что транспортер достаточно длинный и
материал не свалится с него.
Быть особенно внимательны при работе с круглым профилем материала. Следите за тем,
чтобы он всегда оставался на двух вертикальных роликах и не мог упасть с транспортера!
3.5.3. Резка пакетного материала
Внимание:
Ручное устройство для зажима пакетов представляет собой нестандартное оборудование. При отсутствии
данного устройства резка пакетных материалов невозможна.
Если вы хотите выполнить резку материал в пакетах, мы предлагает размещать пакеты следующим
образом.
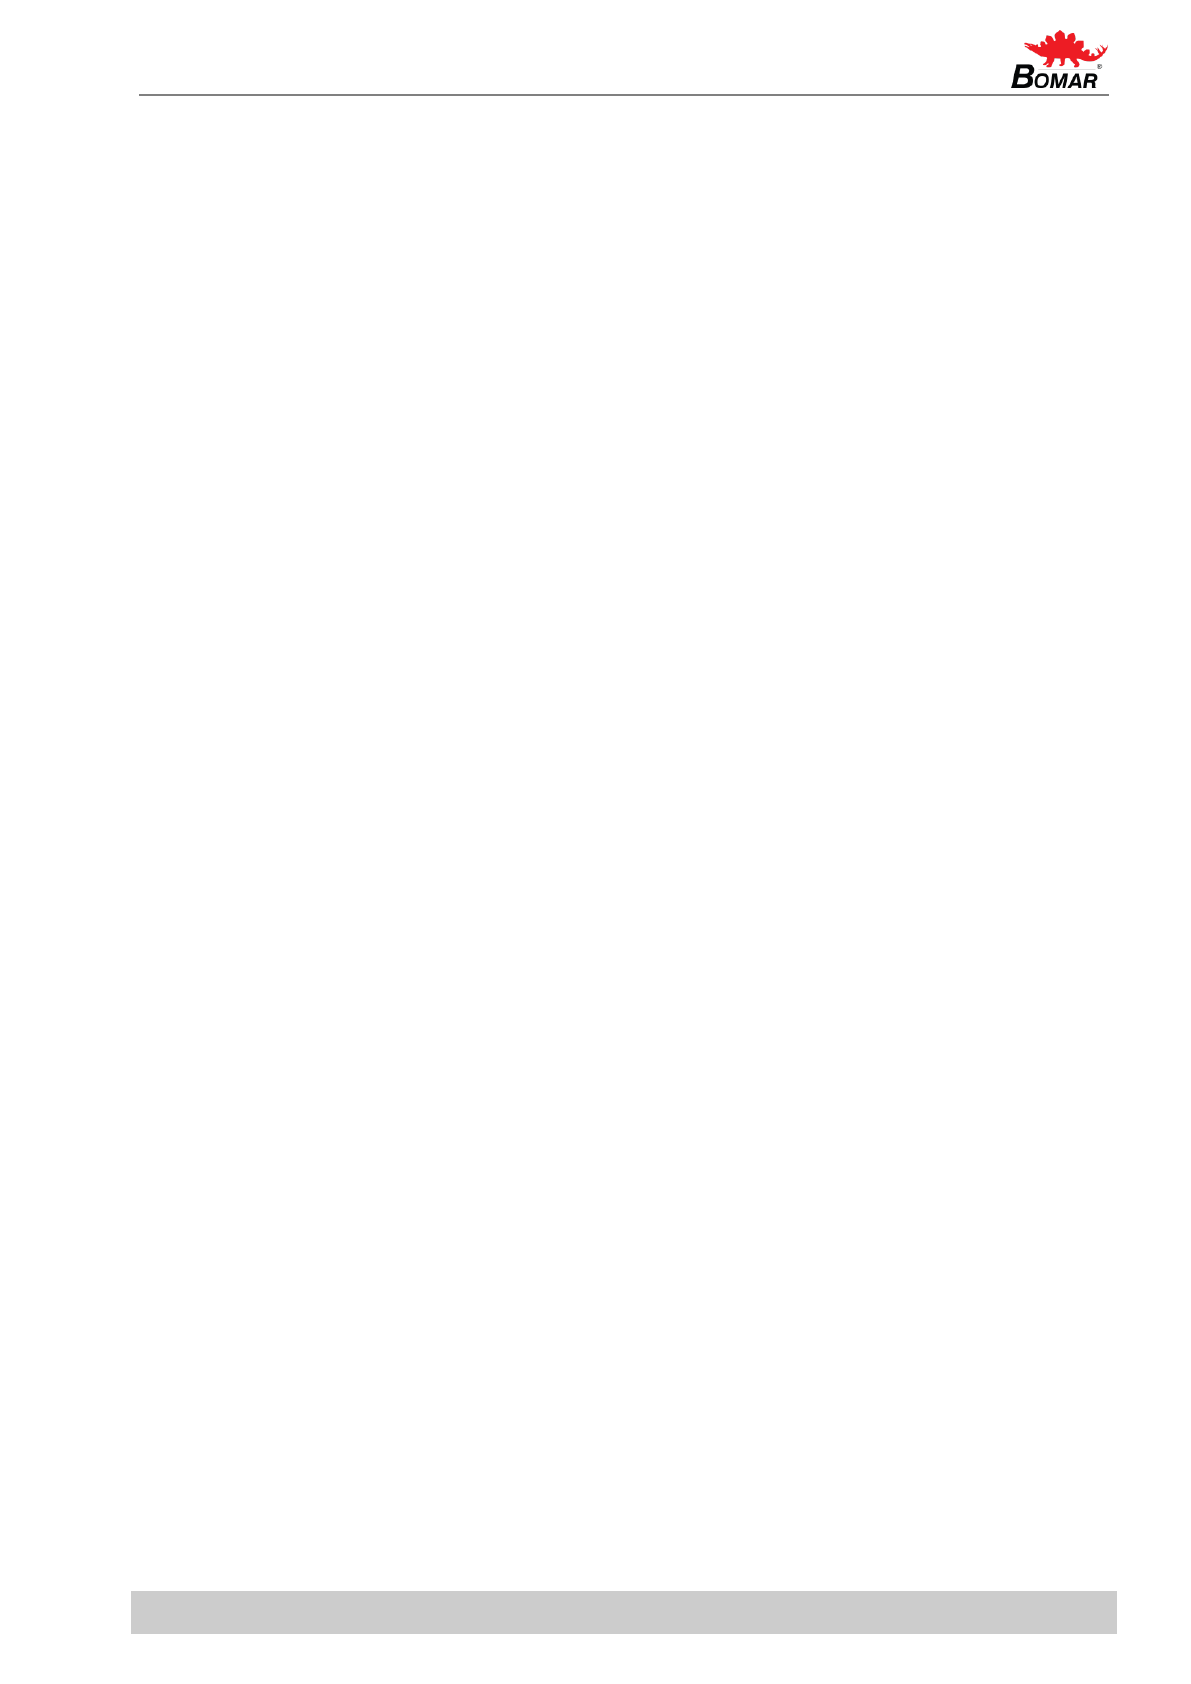
Пакет из круглого материала: Соблюдать особую осторожность с круглым материалом,
следя за тем, чтобы прутки были уложены согласно рисунку. Если прутки располагаются
по-другому, у вас могут быть проблемы с перемещением.
Обязательно крепить материал с тыльной стороны пакета сваркой для фиксации от перемещения.
Перед проведением сварки обязательно выключить станок с помощью вводного выключателя!
Магнитные поля, которые обычно возникают при сварке, могут повредить органы управления!
Внимание!
Не все профили материала пригодны для пакетной резки. Выполнять рекомендации вашего поставщика
ленточных пил, касающиеся формирования пакетов из материала.
Page 38
38
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
Page 39
39
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
4. Обслуживание станка
Page 40
40
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
Page 41
41
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
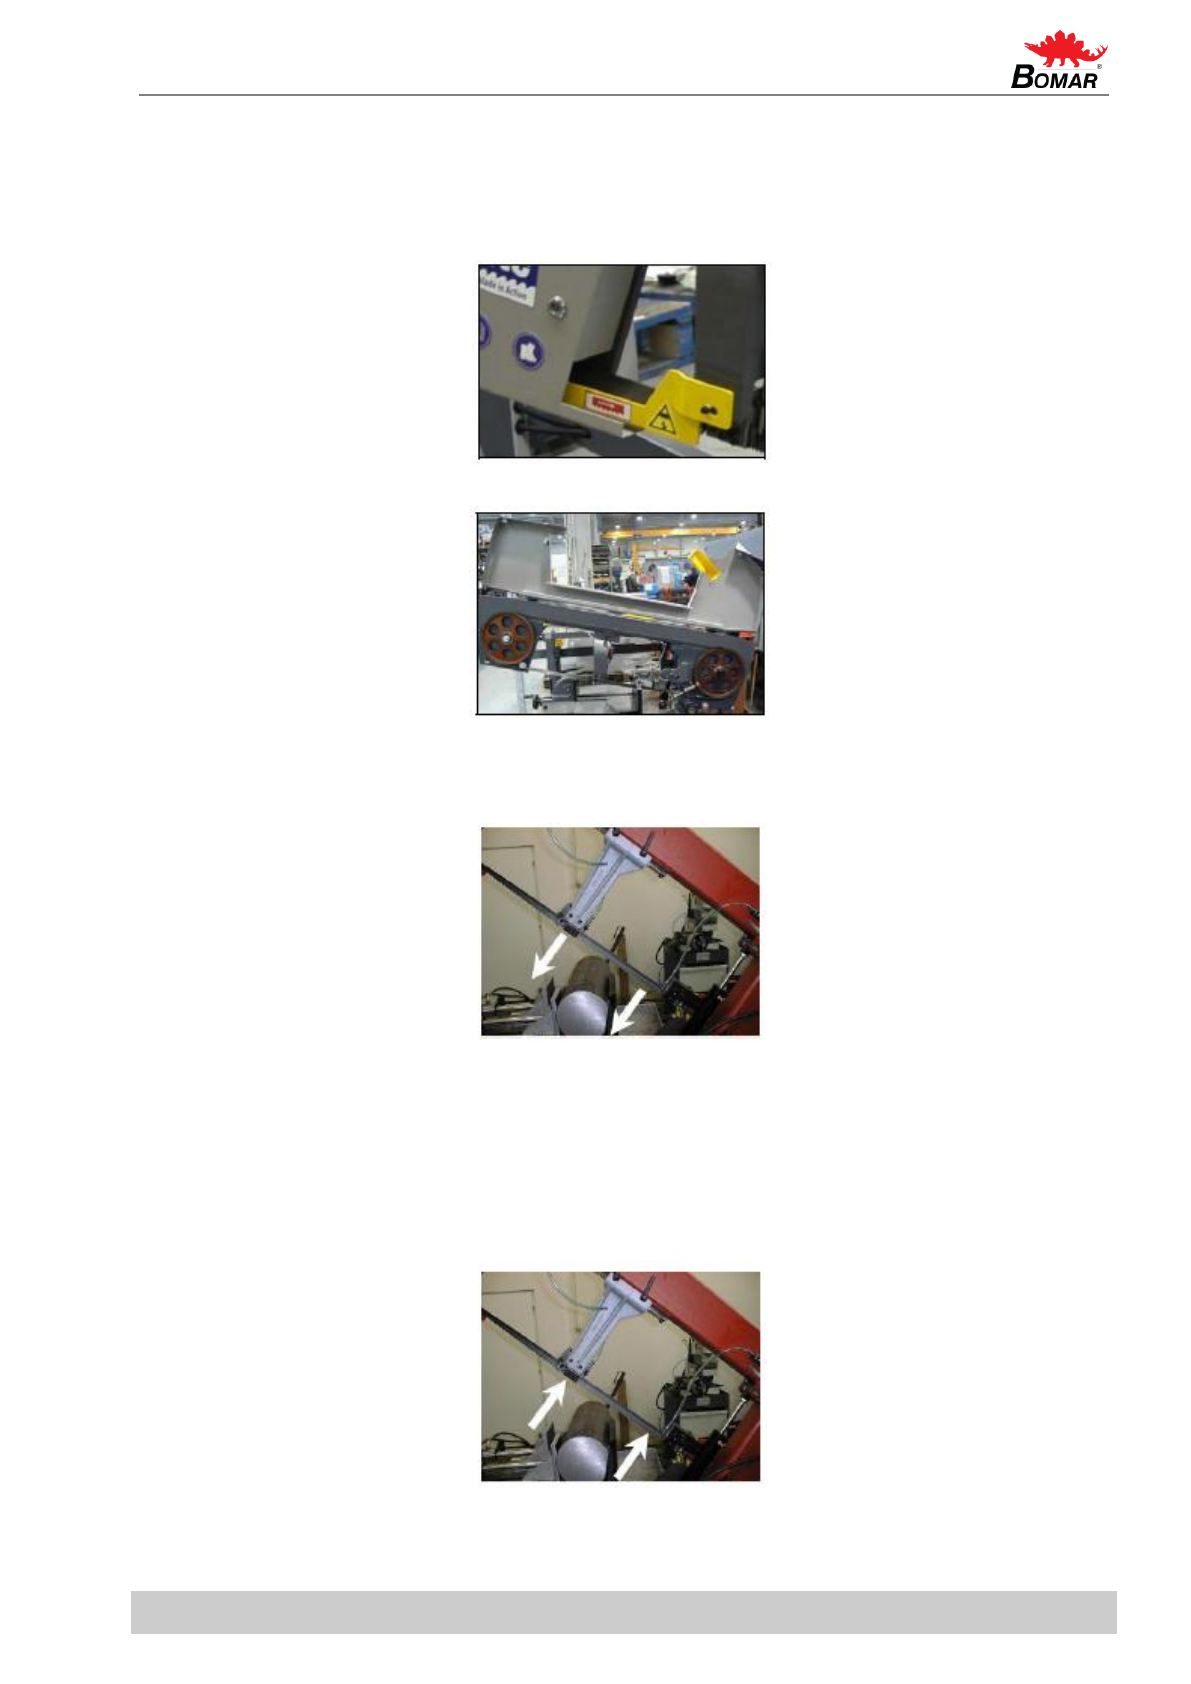
4.1. Демонтаж ленточной пилы
Во время демонтажа, следите за тем, чтобы не причинить повреждений концевому выключателю, если пила
натянута.
1. Поднимите раму пилы в предельное положение. Остановите раму пилы в верхнем положении с помощью
клапан управления.
2. Снимите желтую защитную крышку пилы. Крышка крепится на двух винтах.
3. Открыть крышку консоли пилы.
4. Повернуть натяжную звездочку влево, ослабить натяжение ленточной пилы и скинуть ленточную пилу с
колес.
5. Снять ленточную пилу с направляющих блоков.
4.2. Установка ленточной пилы
Во время монтажа, следите за тем, чтобы не причинить повреждений концевому выключателю, если пила
натянута.
1. Перед установкой, тщательно очистить все направляющие колеса, направляющие блоки и внутреннюю
сторону консоли ото всех следов стружки и грязи. Помнить о направлении зубьев при установке
ленточной пилы.
Page 42
42
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
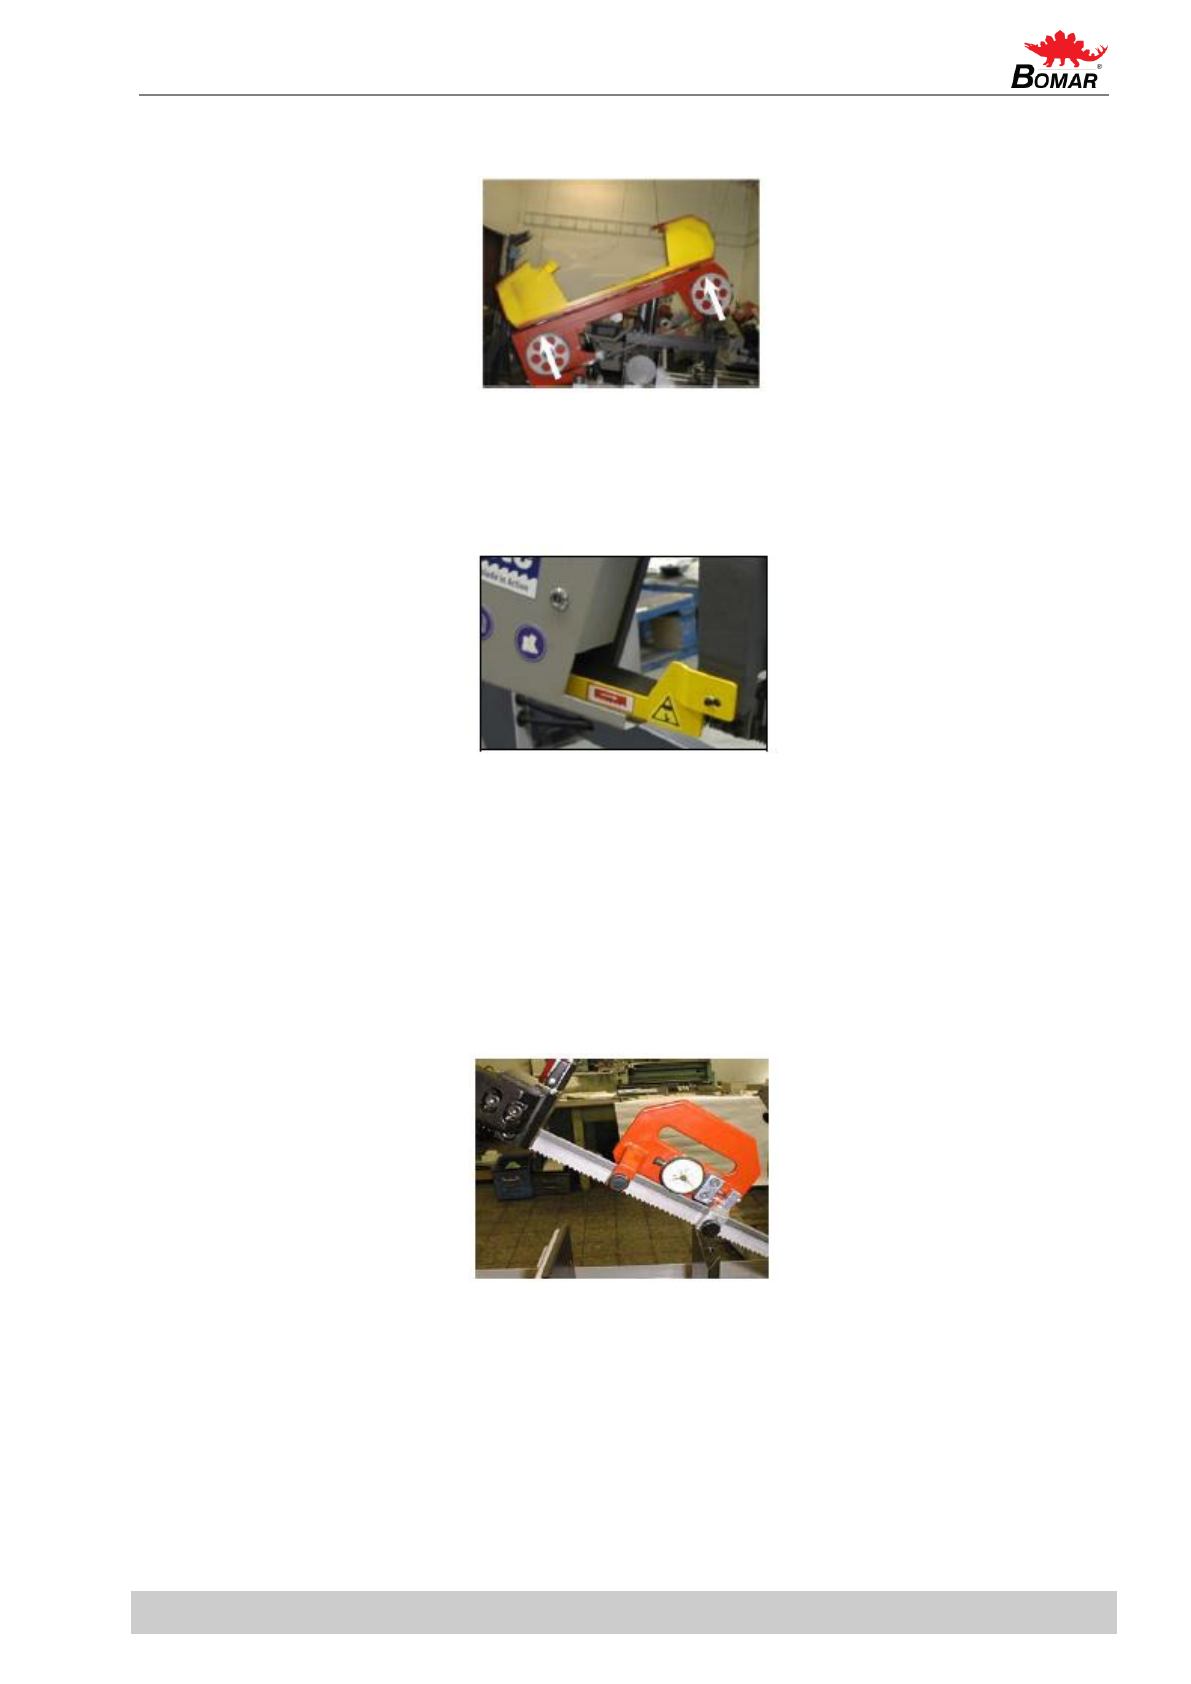
2. Вставить новую ленточную пилу в направляющие блоки. Убедиться в том, что ленточная пила проходит между
направляющими роликами, которые проталкивают ее вверх до упора.
3. Накинуть ленточную пилу на оба направляющих колеса. Убедиться в том, что кромка ленточной пилы плотно
прилегает к ободу колеса. Затем подать ленточную пилу до упора назад.
4. Повернув натяжную звездочку вправо, слегка натянуть ленточную пилу. Снять защитный пластик с зубьев
пилы.
5. Закрыть защитную крышку консоли.
6. Установить желтую защитную крышку пилы. Стрелка на крышке должна соответствовать направлению стрелки
на пиле. При невыполнения это требования, пилу необходимо перевернуть.
4.3. Натяжение и осмотр ленточной пилы
Правильное натяжение ленточной пилы является одним из самых важных факторов, которые влияют на точность
и срок службы ленточной пилы. Натягивать ленточные пилы согласно выбранному типу пилы и станку.
Соблюдать рекомендации производителя пил.
4.3.1. Натяжение ленточной пилы
1. Ленточная пила не должна слетать с колес после установки.
2. Установите на пилу устройство Tenzomat и закрепите его винтами.
3. Натяните ленточную пилу до рекомендованного значения.
4.4. Регулировка ленточной пилы на натяжном колесе
Необходимо регулярно проверять ход пилы на натяжном колесе. Такой осмотр необходимо осуществлять после
каждой замены пилы.
4.4.1. Проверка хода ленточной пилы
Если ход пилы установлен неправильно, то могут возникнуть следующие проблемы:
Пила слетает с колес – ленточная пила и защитная крышка могут получить повреждения.
Page 43
43
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
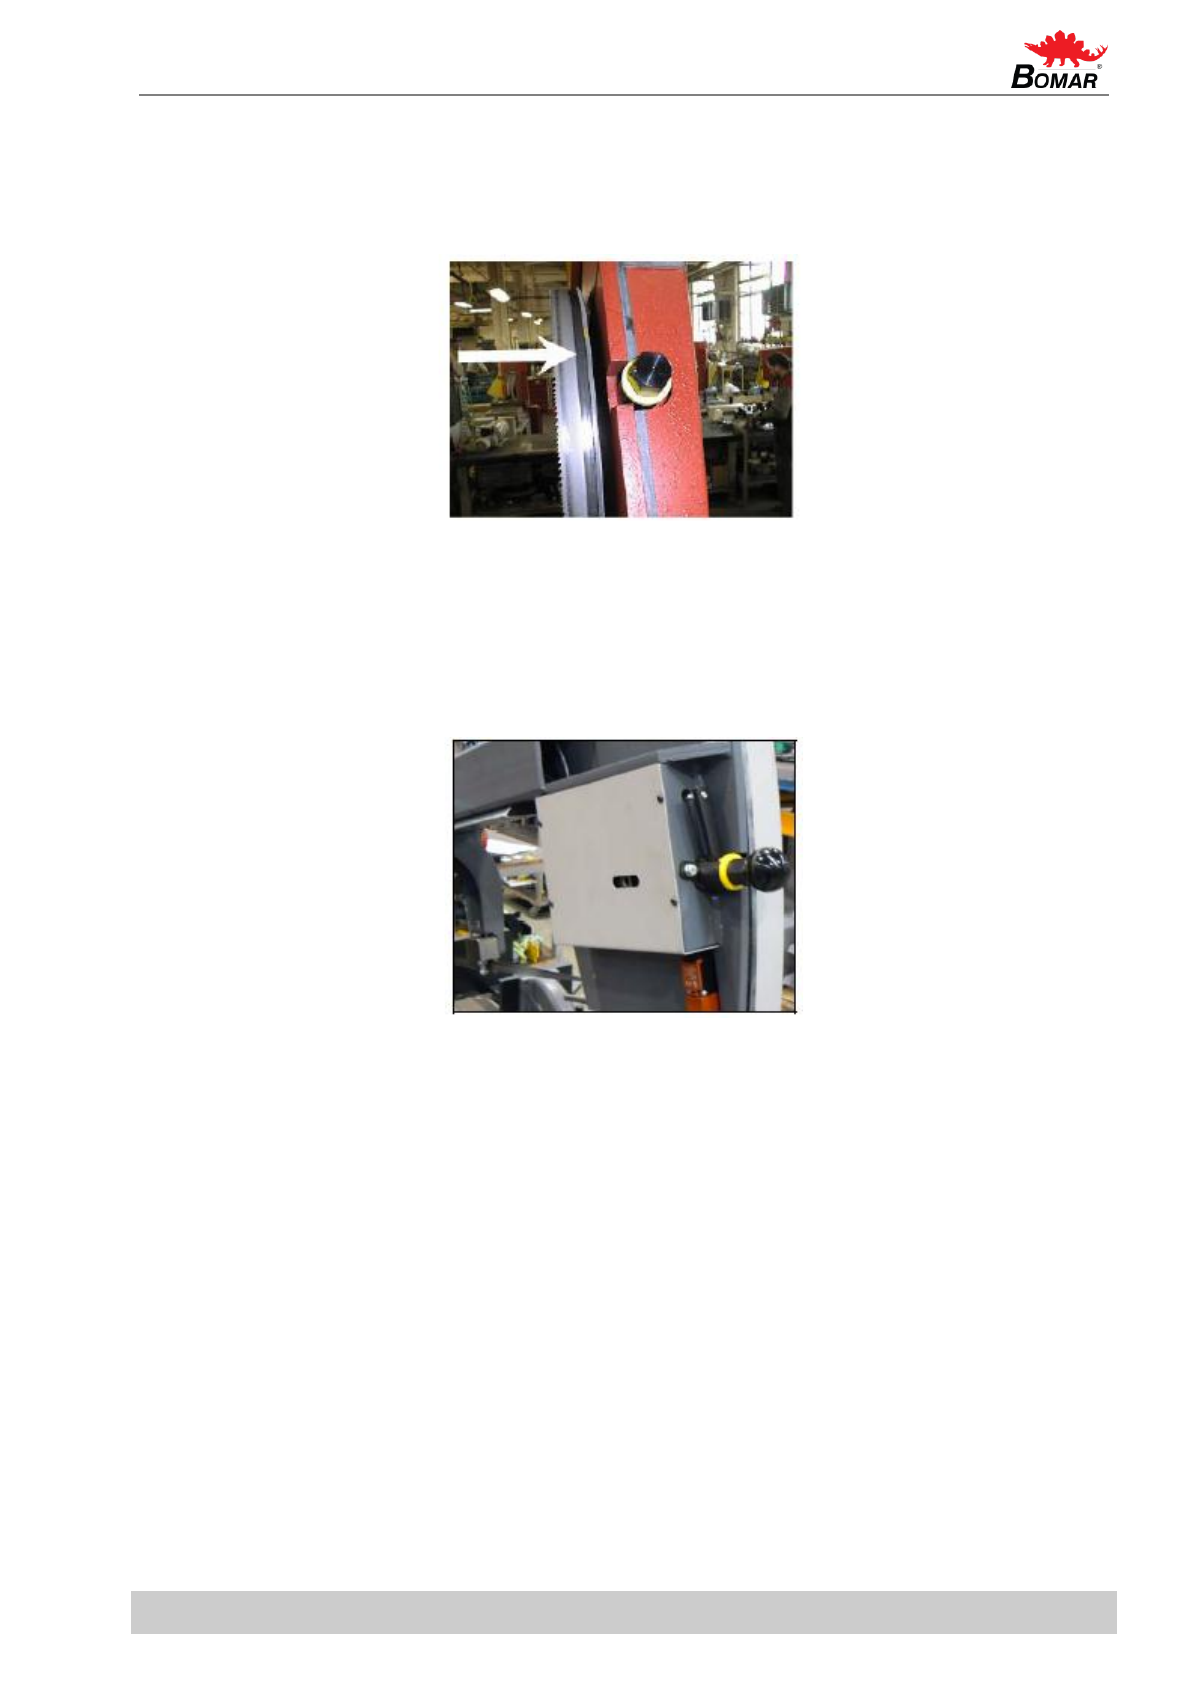
Пила проходит по ободу колеса - ленточная пила и обод колеса могут получить повреждения
1. Запустите и остановите привод ленточной пилы.
2. Отключите вводный выключатель!
3. Откройте заднюю крышку рамы пилы.
5. Проверьте положение пилы на колесах.
6. Если расстояние между тыльной стороной ленточной пилы и кромкой колеса составляет 1-3 мм, то
установка выполнена правильно.
7. Если расстояние составляет более 3 мм, или если ленточная пила наезжает на кромку колеса,
откорректировать ленточную пилу.
4.4.2. Настройка хода ленточной пилы
Ход ленточной пилы задается винтом в блоке натяжения на раме ленточной пилы. Оптимальное расстояние
составляет 1 – 3 мм.
Повернуть винт вправо, ленточная пила приближается к ободу натяжного колеса.
Повернуть винт влево, ленточная пила удаляется от обода натяжного колеса.
После регулировки вновь проверить ход ленточной пилы.
4.5 Регулировка нижнего положения останова рамы пилы
Нижний упор ограничивает самое нижнее положение рамы пилы. Эту точку останова необходимо проверять не
реже одного раза в месяц. Если точка нижнего останова отрегулирована неверно, стол для резки может быть
поврежден или материал будет отрезан не полностью.
Page 44
44
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
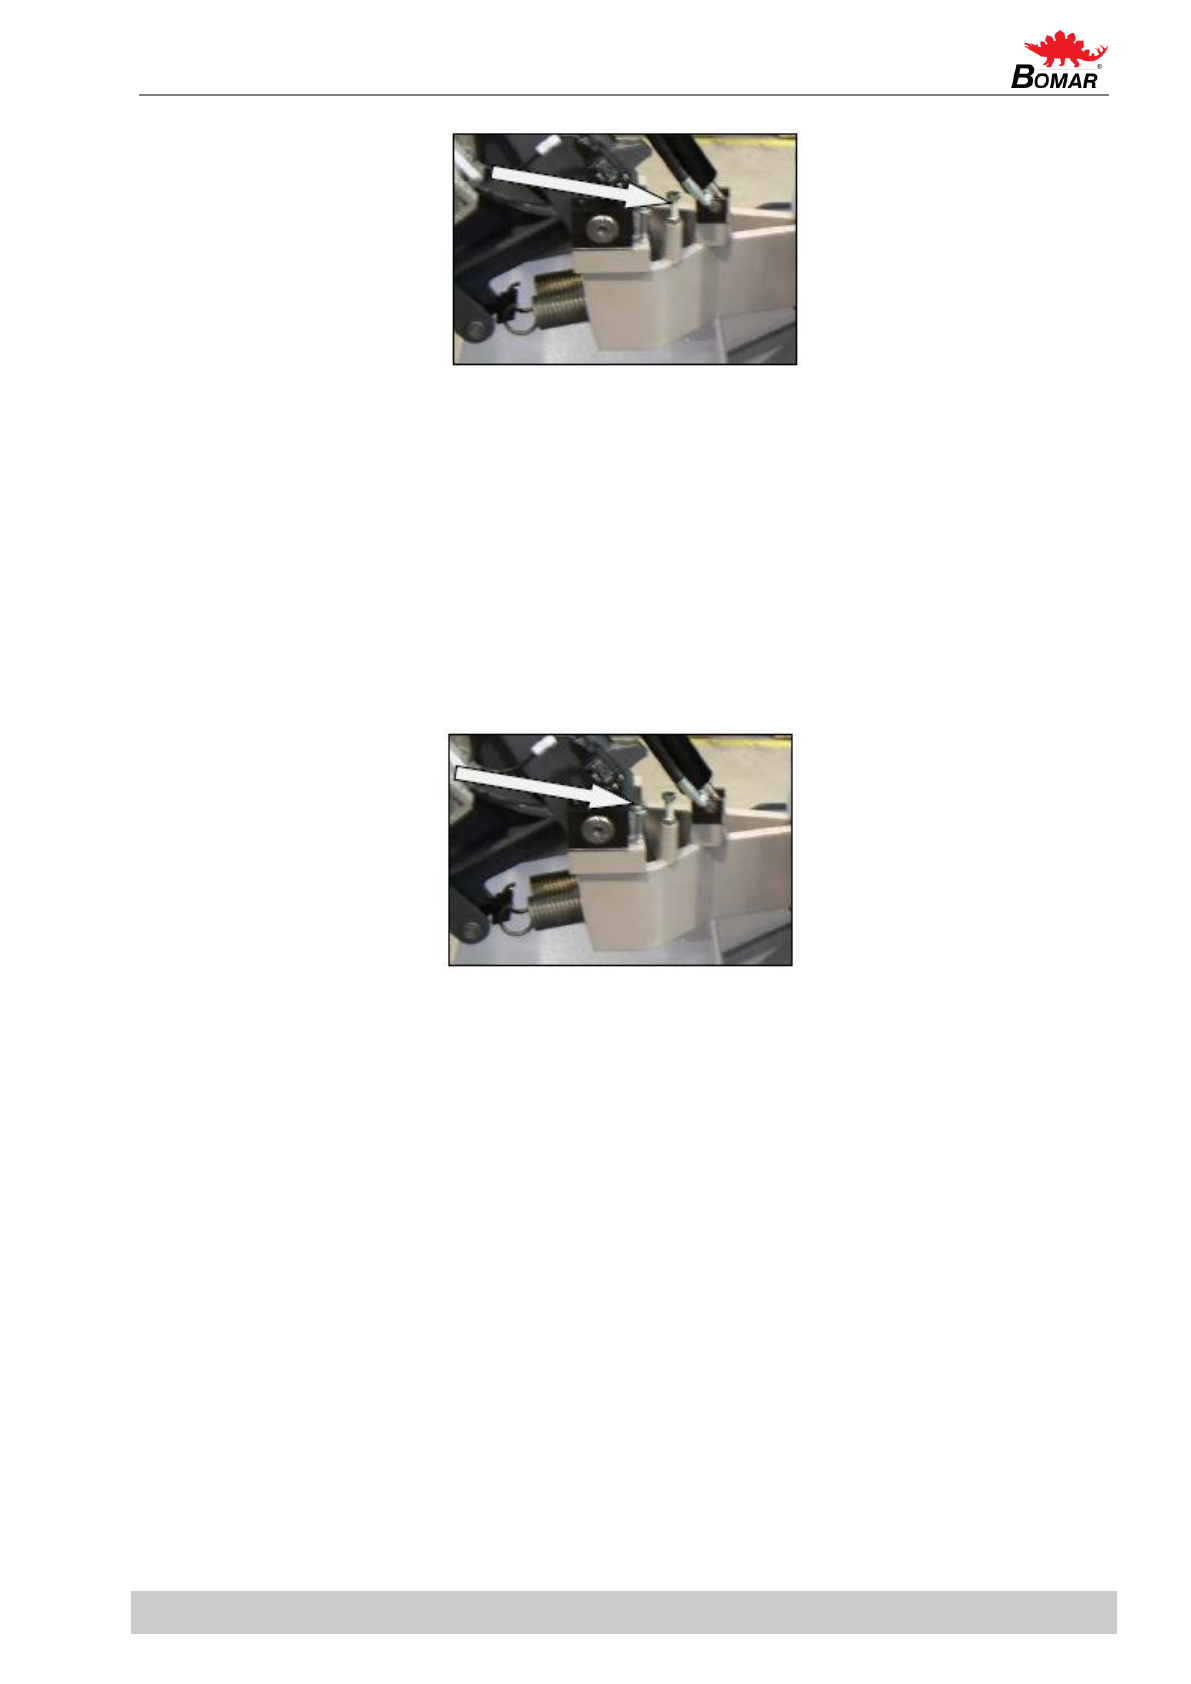
1. Поднимите пилу в верхнее положение.
2. Отпустите гайку винта и установите необходимое значение.
3. Затяните гайку на винте.
4. Установите концевой выключатель нижнего положения пилы.
Регулировка концевого выключателя нижнего положения рамы пилы
После регулировки нижнего упора рамы пилы, необходимо снова отрегулировать концевой выключатель.
4.6.2. Проверка регулировки
Опустить раму пилы в нижнее положение. Если рама пилы доходит до нижнего упора и срабатывает концевой
выключатель, то концевой выключатель отрегулирован правильно. В обратном случае его необходимо
отрегулировать.
4.6.2. Регулировка концевого выключателя
1. Ослабьте гайку зажимного винта выключателя и заверните винт.
2. Опустите раму пилы в нижнее положение до нижнего упора. Запустите привод пилы.
3. Выворачивайте зажимной винт выключателя до момента останова привода.
4. Затяните винт гайкой и снова проверьте регулировку концевого выключателя.
Page 45
45
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
4.7. Утилизация охлаждающей жидкости и стружки
Качество охлаждающей жидкости
ухудшается из-за:
Если раствор слишком слабый:
Если раствор слишком
крепкий:
использования загрязненной воды
грязи
внешнего загрязнения масла
(гидравлика, шестерни)
высоких рабочих температур
недостаточной циркуляции
неправильной концентрации
защита от коррозии ухудшается
смазка нарушается
биохимическая активность
микроорганизмов повышается
охлаждающая способность
ухудшается
усиливается пенообразование
стабильность эмульсии
нарушается
образуются липкие отложения
4.7.1. Осмотр охлаждающей системы
Состояние охлаждающей жидкости оказывает значительное влияние на качество резки и на срок службы станка.
Срок службы охлаждающей жидкости равен 1 году, по истечении этого срока мы рекомендуем заменить её. Этот
срок зависит как от степени загрязнения охлаждающей жидкости (особенно маслами), так и от других факторов.
Периодически проверять уровень охлаждающей жидкости и работу насоса!
Примечание:
Если состояние охлаждающей жидкости не является удовлетворительным, ее необходимо заменить.
Проверить состояние охлаждающей жидкости по следующей таблице:
Проверка
Интервал
Способ
Состояние
Меры предосторожности
Уровень жидкости
ежедневно
визуально
слишком низкий
после проверки концентрации
долить воды или эмульсии
Концентрация
ежедневно
Рефрактометр
денсиметр
слишком высокая
слишком низкая
долить воды
доль базовой эмульсии
Запах
ежедневно
Обоняние
неприятный запах
хорошая вентиляция, добавить
антисептик или заменить
охлаждающую жидкость
Загрязнение
ежедневно
Обоняние
Видимые подтеки масла,
плесень
чистка поверхности, устранить
утечки, добавить антисептик
или противогрибковое
средство, или заменить
охлаждающую жидкость после
добавления очистителя
системы*
Защита от
коррозии
когда необходимо
визуально
испытание стружки
тест по Herbert
недостаточная защита от
коррозии
проверить устойчивость, если
необходимо – увеличить
концентрацию или значение pH
Устойчивость
когда необходимо
Рефрактометр
маслянистая
добавить концентрат,
обратиться к поставщику
Пенообразование
когда необходимо
Проверка встряхиванием
слишком много пены,
пена растворяется
слишком медленно
исключить аэрацию, повысить
жесткость воды, смешать с
противовспенивателем
* согласно инструкциям производителя
4.7.2. Утилизация стружки
Стружка, образующаяся во время операций резки, должна утилизироваться согласно соответствующим нормам
и правилам.
Дать лишней жидкости стечь со стружки!
Наполнить стружкой герметичный контейнер! Следить за тем, чтобы контейнер не имел течи, так как даже
после длительного слива жидкости она остается в стружке.
Направить контейнер в распоряжение компании, имеющей специальное оборудование для утилизации
стружки, загрязненной охлаждающей жидкостью. Если станок оборудован установкой микрораспыления,
стружка также должна быть отправлена в компанию, занимающуюся утилизацией.
Page 46
46
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
4.8. Гидравлическая жидкость, консистентные смазки и масла
4.8.1. Трансмиссионные масла
В редукторах масло используется в течение всего срока службы редуктора. Мы рекомендуем заменять масло в
случае ремонта.
Использовать в редукторах масла с характеристиками по стандарту DIN 51517. Выбирать марку вязкости ISO VG
согласно оригинальному заправленному маслу.
Внимание:
При замене использовать масла, рекомендуемые компанией BOMAR, или масла других производителей,
имеющие аналогичные параметры. Не забывать о том, что смешивать минеральные и синтетические
масла запрещается!
Рекомендуемые масла и количества согласно типу ленточной пилы
Ленточнопильный станок
Трансмиссионное масло
Вместимость
Workline 410/280 DG
Shell Tivela S 320
1,1 л
Транспортёр для удаления
стружки
Shell Tivela S 320
0,075 л
Сравнительная таблица трансмиссионных масел
Производитель
Марка вязкости
ISO VG 100
ISO VG 220
ISO VG 320
BP
Energol GR-XP 100
Energol GR-XP 220
Energol GR-XP 320
Castrol
Alpha SP 100
Alpha MW 100
Alpha SP 220
Alpha MW 220
Elf
Reductelf SP 100
Reductelf SP 220
Reductelf Synthese 220
Reductelf SP 320
Esso
Spartan EP 100
Spartan EP 220
Spartan EP 320
Mobil
Mobilgear 627
Mobilgear SHC 220
Mobilgear 630
Mobilgear 632
ÖMV
PG 220
Paramo
PP 7
Paramo CLP 220
Paramo CLP 320
Shell
Shell Omala 100
Shell Omala 220
Shell Tivela S 220
Shell Omala 320
Shell Tivela S 320
Total
Carter EP 100
Carter EP 220
Carter EP 320
4.8.2. Антифрикционные консистентные смазки
Мы рекомендуем для смазки использовать омыленную смазку на основе лития, класс NGLI-2. Другие
консистентные смазки смешиваются, если их основы и типы консистенции идентичны.
Сравнительная таблица антифрикционных консистентных смазок:
Производитель
Тип антифрикционной консистентной смазки
BP
Energrease LS – EP
DEA
Paragon EP1
Esso
FETT EGL 3144
Beacon EP 1
Beacon EP 2
FINA
FINA LICAL M12
Klüber
Microlube GB0
Staburags NBU8EP
Isoflex Spezial
Page 47
47
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
Сравнительная таблица антифрикционных консистентных смазок:
Производитель
Тип антифрикционной консистентной смазки
Optimol
Optimol Longtime PD 0, PD1, PD2
Shell Aseol AG
ASEOL Litea EP 806-077
Texaco
Multifak EP1
4.8.3. Смазка
В станке имеется несколько точек, которые необходимо периодически смазывать. Смазка обеспечит правильную
работу станка.
Точка смазки
Смазка
Направляющие блоки – смазывать маслом с обеих сторон раз в неделю.
4.8.4. Гидравлические жидкости
Заменять гидравлическую жидкость раз в 2 года, так как масло может терять свои свойства, что приведет к
неполадкам в гидравлическом оборудовании. Если гидравлическая система оснащена фильтром (2SF 56/48-
0,063), также заменить фильтр.
Использовать в гидравлических агрегатах масла с характеристиками по стандарту DIN 51524-HLP, ISO 6743-4 и
маркой вязкости ISO VG 46. В отношении количества гидравлических жидкостей – смотри главу Проверка
уровня гидравлической жидкости
Примечание:
При замене использовать масла, рекомендуемые компанией BOMAR, или масла других производителей,
имеющие аналогичные параметры. Не забывать о том, что смешивать минеральные и синтетические
масла запрещено!
Сравнительная таблица гидравлических жидкостей
Производитель
Тип
Производитель
Тип
Agip
Oso 46
Ina
Hidraol 46 HD
Aral
Vitam GF 46
Klüber
Lamora HLP 46
Avia
Avilub RSL 46
Hungary
Hidrokomol P 46
Benzina
OH-HM 46
Mobil
Mobil DTE 25
BP
Energol HLP 46
ÖMV
HLP 46
Bulgaria
MX-M/46
Poland
Hydrol 30
Castrol
Hyspin AWS 46
Rumania
H 46 EP
Čepro
Mogul HM 46
Russia
IGP 30
DEA
Astron HLP 4hy6
Shell
Tellus Oil 46
Elf
Elfolna 46
Sun
Sunvis 846 WR
Esso
Nuto H 46
Texaco
Rando HD B 46
Fam
HD 5040
Valvoline
Ultramax AW 46
Fina
Hydran 46
Page 48
48
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
4.8.5. Обслуживание гидравлического агрегата
Через 50 часов работы или спустя 3 месяца с момента первого запуска следует выполнить первое техническое
обслуживание. Оно включает в себя:
• проверку всех винтов и соединений, точек крепления, труб и шлангов на утечку
• проверку уровня гидравлического масла
• во время работы температура масла не должна превышать 60-70°C
• проверку действия компонентов сигнализации (термометр, датчик уровня, индикатор загрязнения фильтра)
• проверку рабочего давления
Для обеспечения высокой надежности силового агрегата, производитель устанавливает следующие
интервалы осмотра:
Интервал
ежедневно
еженедельно
ежемесячно
ежеквартально
раз в
полгода
ежегодно
Гидравлическая
жидкость
Уровень
-
•
-
-
-
-
Температура
-
•
-
-
-
-
Состояние
-
-
•
-
-
-
Интервал замены
-
-
-
-
-
•
Фильтр
Интервал замены
-
-
-
-
-
-
Прочие проверки
Внешние утечки
•
-
-
-
-
-
Загрязнение
•
-
-
-
-
-
Повреждения
•
•
-
-
-
-
Шум (уровень)
•
-
-
-
-
-
Манометры
-
-
•
-
-
-
4.9. Чистка станка
Очищать станок от следов охлаждающей жидкости и загрязнений по окончании каждой рабочей смены. В
основном, подвергать консервации направляющие поверхности.
Направляющие зажимных щек тисков.
Направляющую подающего устройства.
Загрузочную поверхность тисков.
Page 49
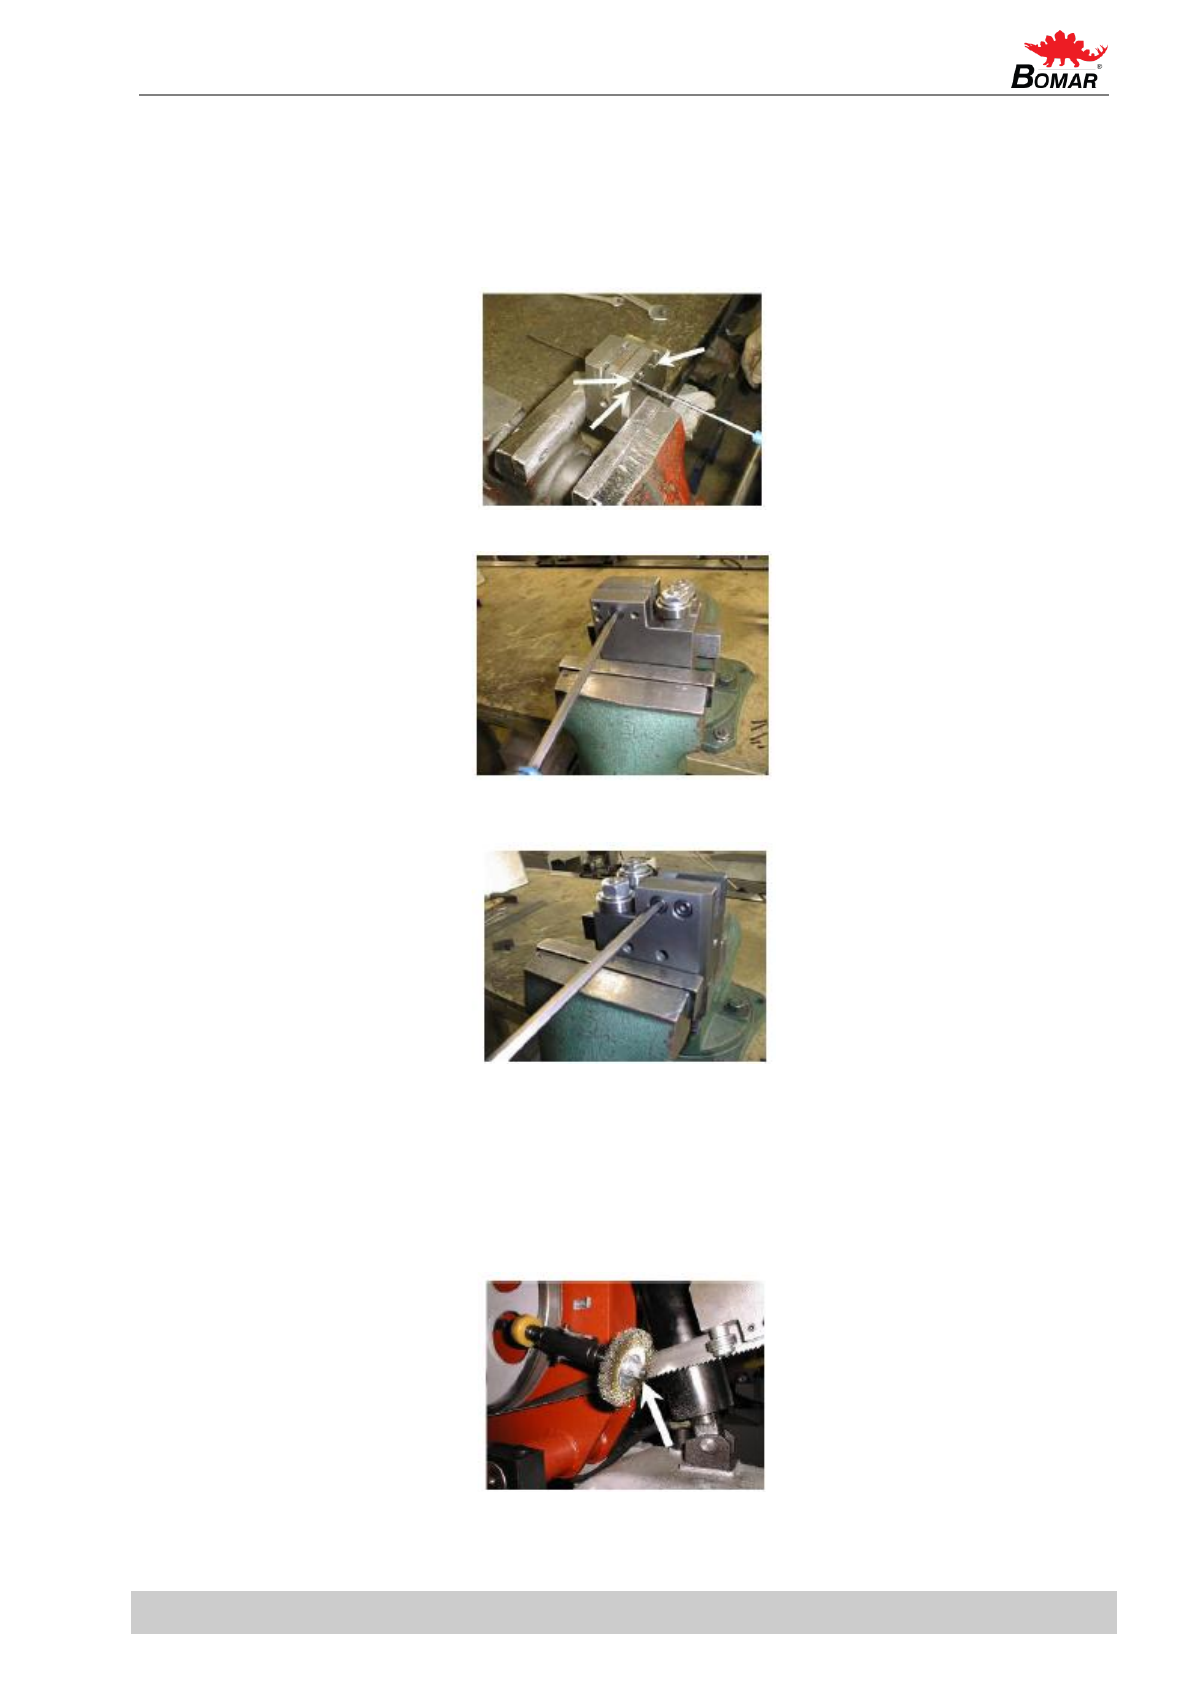
49
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
4.10. Замена изношенных частей
4.10.1. Замена твердосплавных направляющих
Если твердосплавные направляющие невозможно отрегулировать, их следует заменить.
1. Демонтировать пилу. Отсоединить шланг для охлаждающей жидкости. Демонтировать направляющие блоки
пилы.
2. Ослабить регулировочные винты металлических направляющих.
3. Ослабить крепежный винт первой металлической направляющей. Снять регулируемую твердосплавную.
направляющую.
4. Ослабить крепежный винт второй металлической направляющей. Снять твердосплавную направляющую.
5. Установить новые твердосплавные направляющие и надежно закрепить.
6. Собрать ленточную пилу. Отрегулировать твердосплавные направляющие.
4.10.2. Замена щетки
Если щетка для удаления стружки изношена и более неспособна выполнять свою функцию, ее необходимо
заменить.
1. Ослабить гайку на щетке, заменить изношенную щетку новой щеткой, затянуть гайку.
Page 50
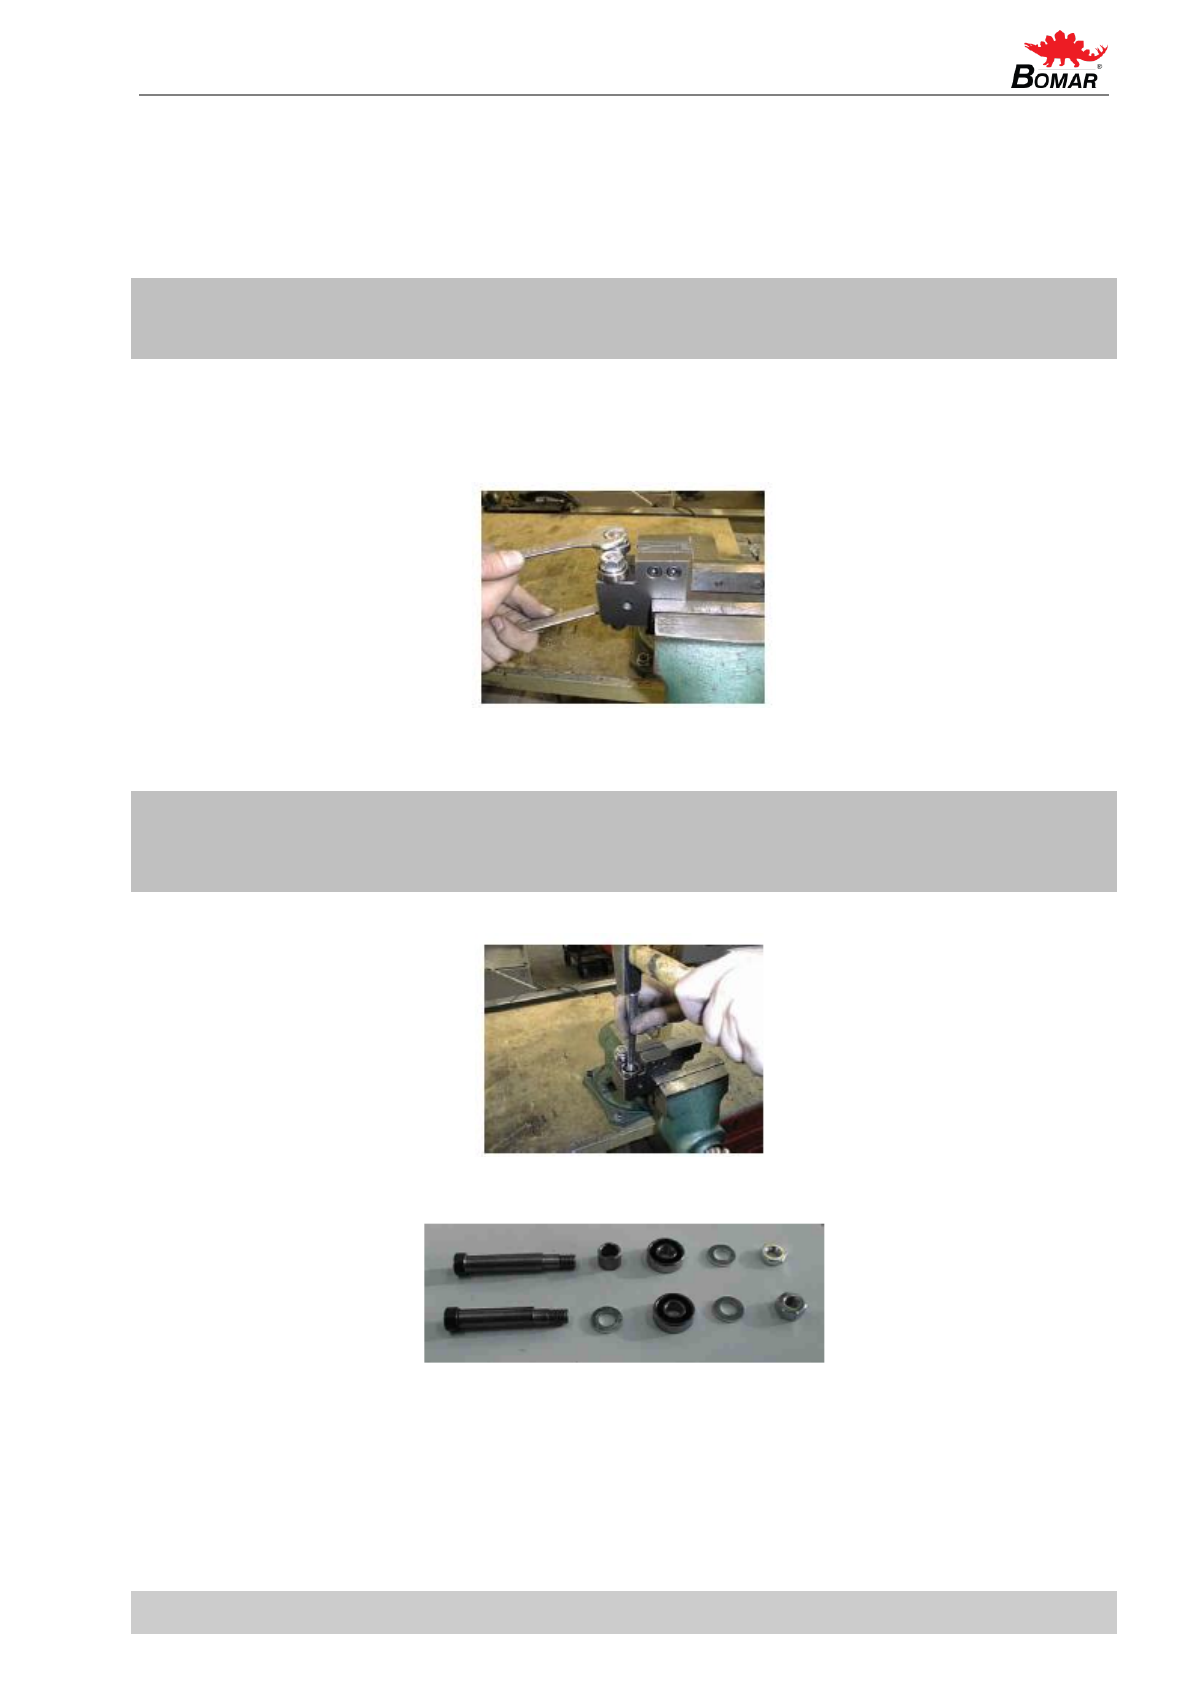
50
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
2. Отрегулировать щетку по ленточной пиле.
4.10.3. Замена направляющих роликов ленточной пилы
Если ленточная пила плохо направляется направляющими роликами, или если ролики явно изношены, их
следует заменить.
Внимание:
Замена направляющих роликов выполняется сразу на обоих направляющих блоках!
1. Демонтировать пилу.
2. Отсоединить шланг охлаждающей жидкости, ослабить винт регулировки давления. Оставить подключенным к
гидравлической системе. Демонтировать направляющий блок ленточной пилы.
2. Закрепить направляющий блок в тисках и демонтировать оба эксцентрика с подшипниками следующим
образом.
Внимание:
Пометить места установки обоих эксцентриков и компоненты на эксцентрике! Эксцентрики не следует
менять местами!
4. Отвернуть гайки с эксцентриков.
5. Вынуть эксцентрики из подшипников с помощью пробойника.
6. Заменить подшипники и другие изношенные части.
Page 51
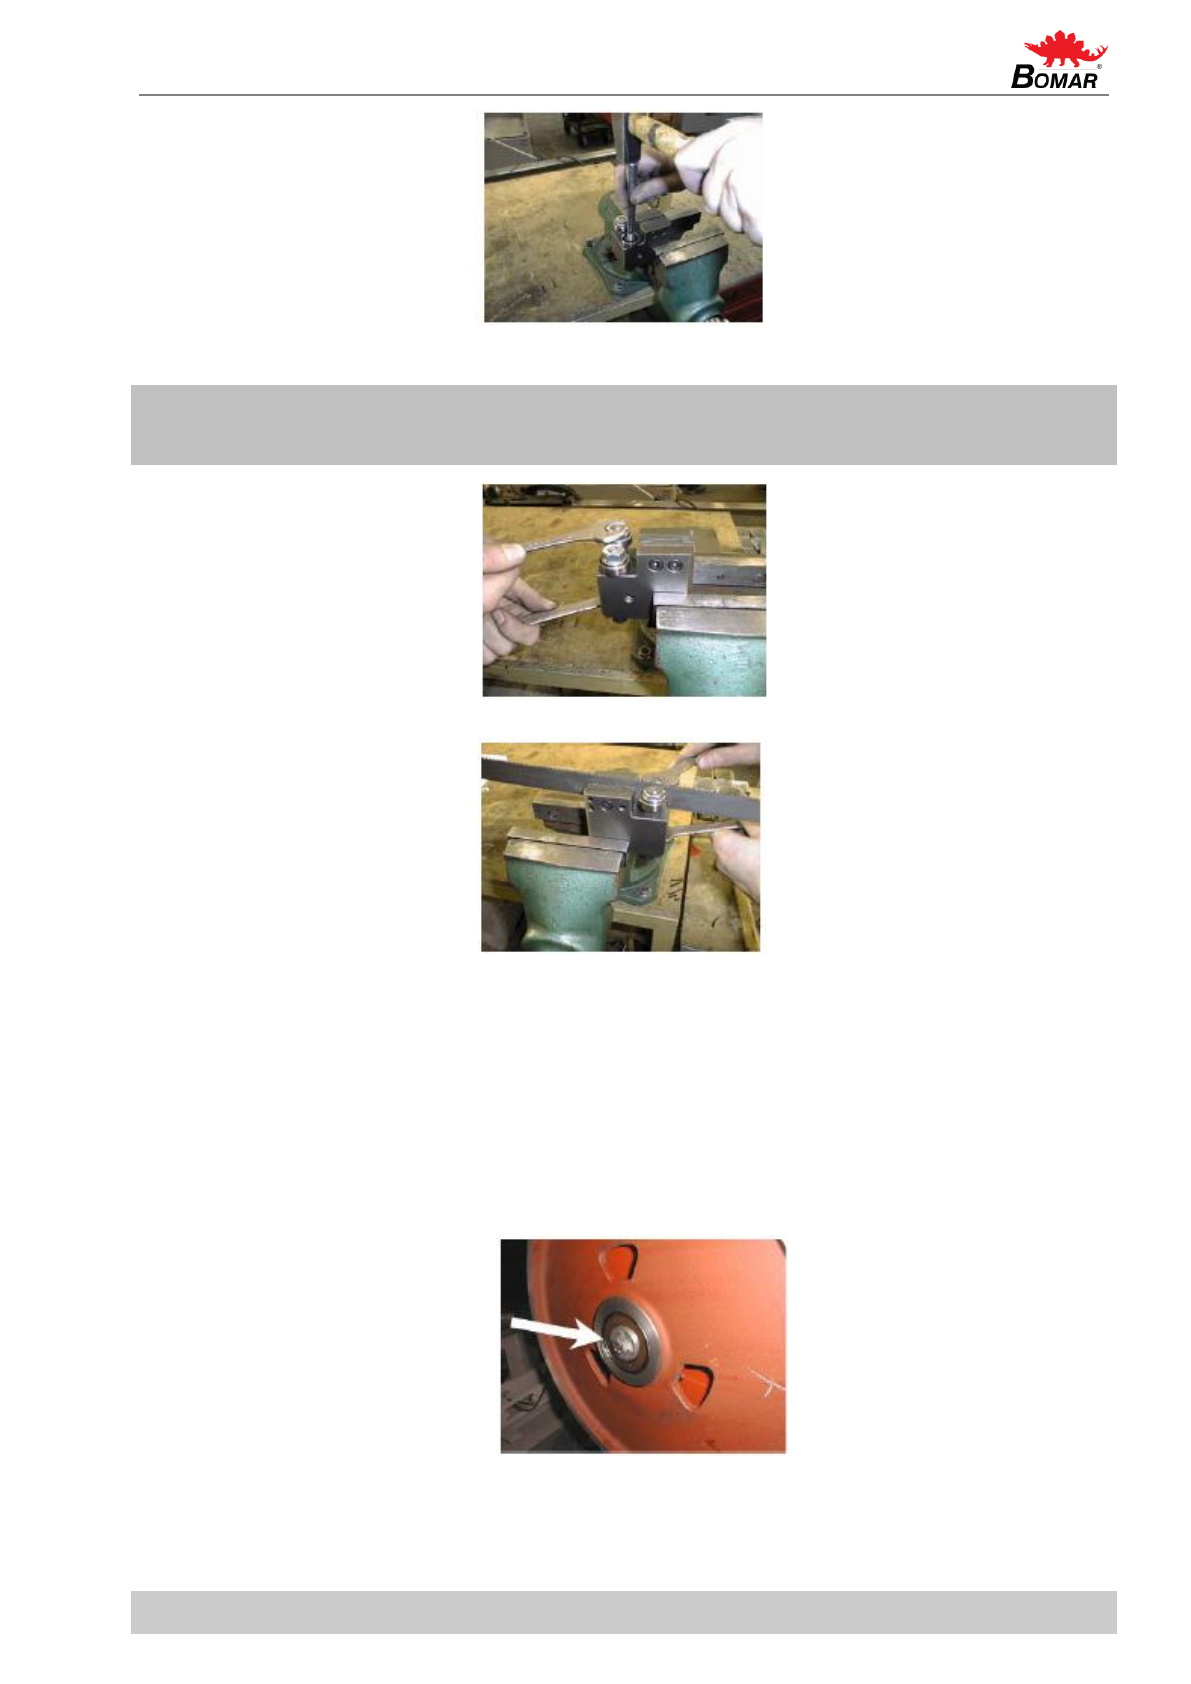
51
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
7. Установить эксцентрики в блоки. Установить компоненты на оба эксцентрика в указанном порядке. Установить
подшипники после подготовки эксцентриков.
Внимание:
Не менять местами эксцентрики в блоке.
8. Навернуть гайки на оба эксцентрика и затянуть их.
9. Вставить ленточную пилу в направляющий блок (прибл., 15 – 20 см). Установить эксцентрики с помощью
гаечного ключа так, чтобы ленточная пила проходила по центру. Нажим направляющих роликов на ленточную
пилу не должен быть слишком сильным, во время работы пилы они должны свободно вращаться.
9. Затянуть гайки на обоих эксцентриках.
10. Вынуть пробный отрезок ленточной пилы из направляющего блока. Установить направляющий блок на
станок и подсоединить регулятор давления. Установить пилу.
4.10.4. Замена натяжного колеса
1. Демонтировать ленточную пилу.
2. Отвинтить винт и снять шайбу.
Page 52
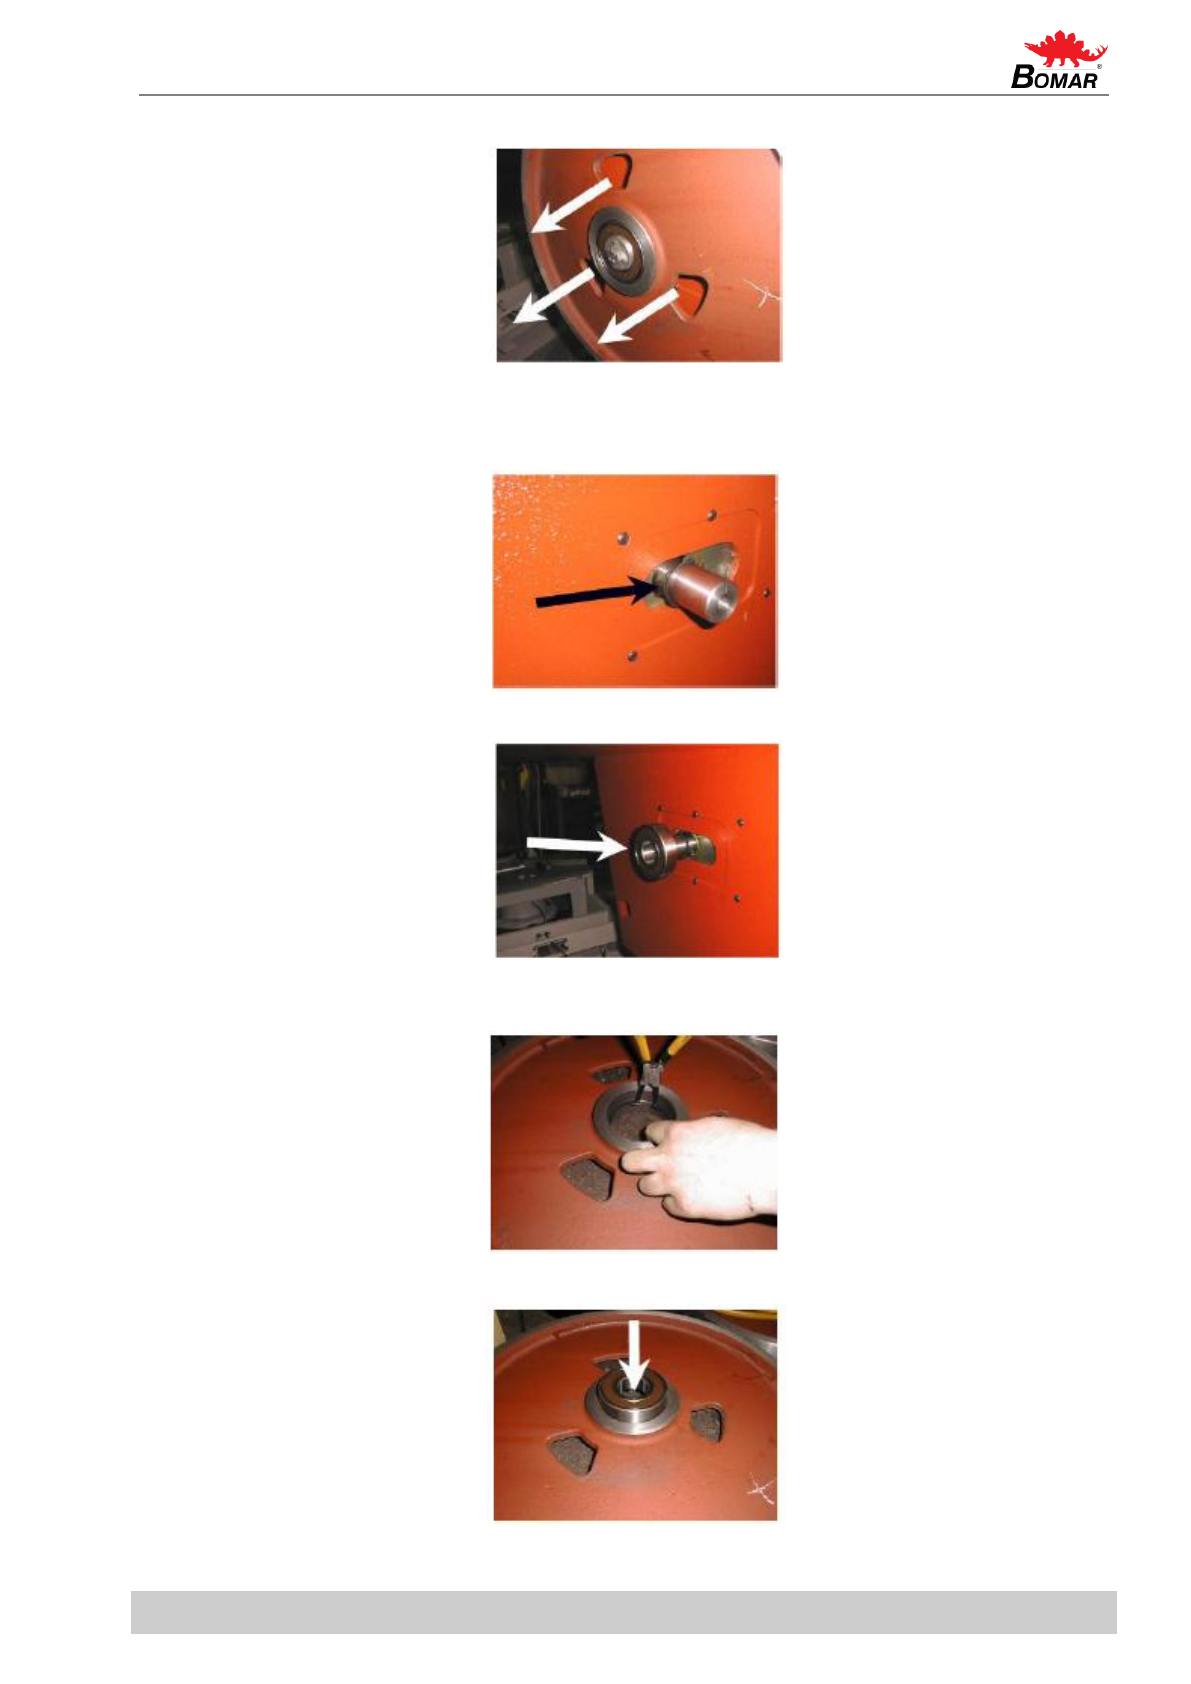
52
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
3. Снять колесо с вала с помощью соответствующего съемника. Если на валу остается подшипник, его
также необходимо снять.
4. Проверить состояние подшипников натяжного колеса и заменить их на новые.
5. Очистить вал и смазать его маслом. Вставить в паз стопорное кольцо.
6. Установить подшипник на вал и продвинуть его к стопорному кольцу. Установить на вал распорное
кольцо и продвинуть его к подшипнику.
7. Вставить стопорное кольцо в отверстие в колесе.
8. Вставить подшипник в отверстие в колесе и прижать его к стопорному кольцу.
Page 53
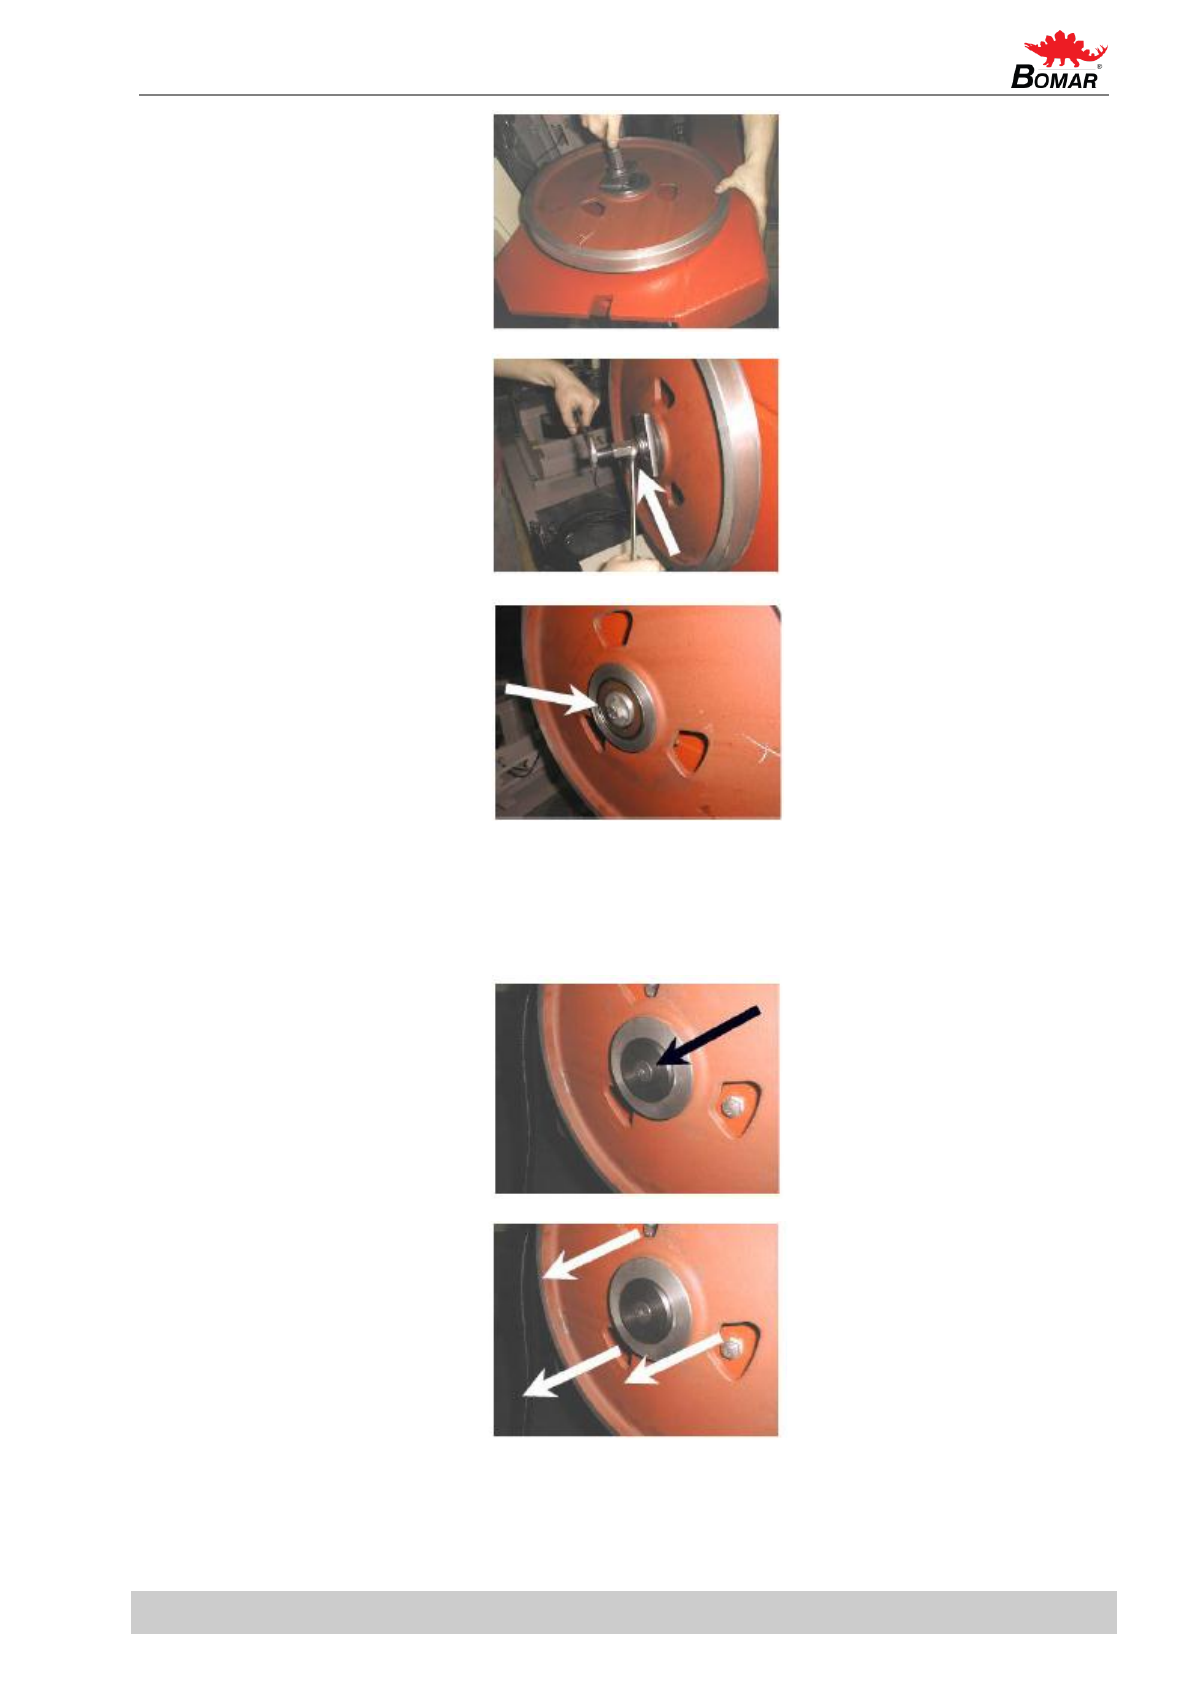
53
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
9. Установить колесо на вал и затянуть винт, крепящий узел натяжного колеса к валу
10. Установить колесо на вал.
11. Привинтить шайбу.
12. Установить ленточную пилу. Замена колеса выполнена.
4.10.5. Замена приводного колеса
1. Демонтировать ленточную пилу.
2. Отвинтить винт и снять шайбу.
3. Снять колесо с вала с помощью соответствующего съемника.
Page 54
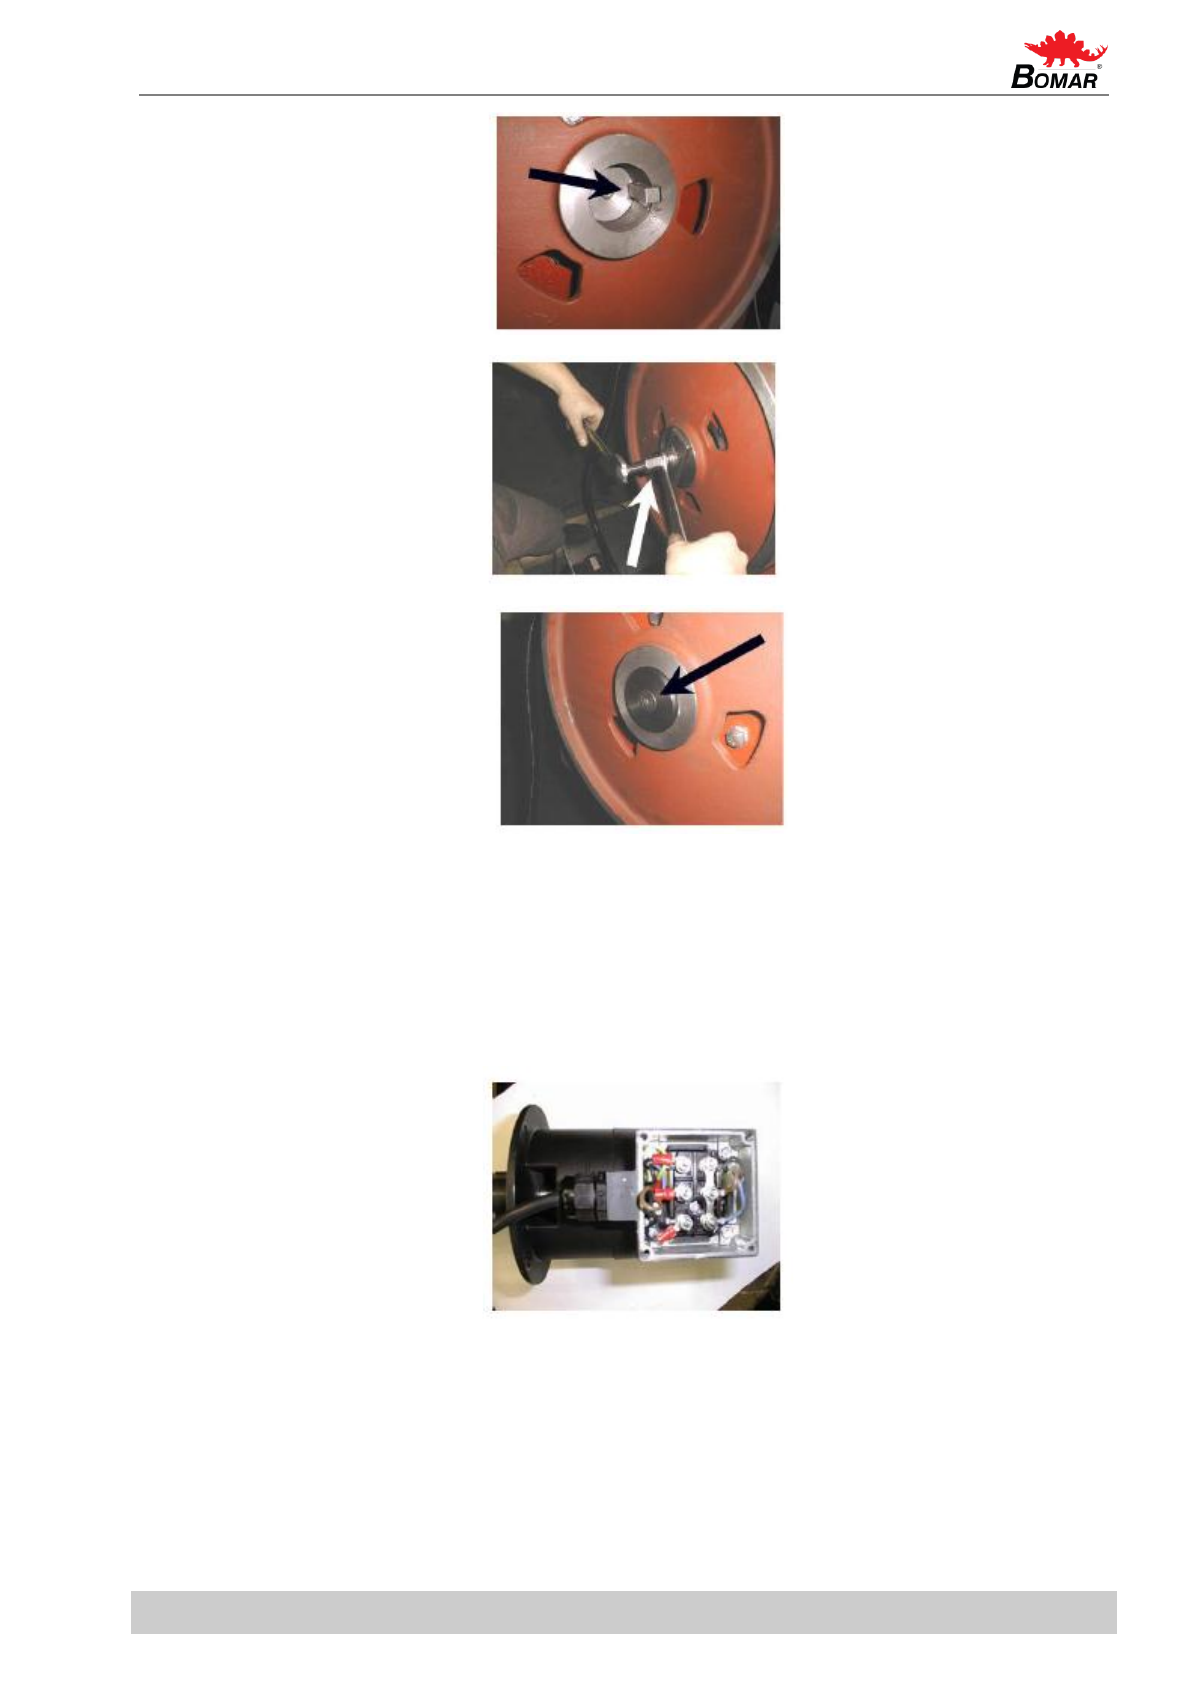
54
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
4. Установить колесо на вал. Вставить в паз шпонку.
5. Привинтить узел приводного колеса к валу. Надвинуть колесо на вал.
6. Привинтить шайбу.
7. Установить ленточную пилу. Замена колеса выполнена.
4.10.6. Замена …
Соединение может выполнять только квалифицированный персонал!
Удар током высокого напряжения может привести к смертельному исходу.
1. Снимите бак с жидкостью с основания.
2. Отсоедините шланг охлаждающей жидкости от насоса. Отвинтите винты с фланца насоса охлаждающей
жидкости и снимите насос с металлического поддона.
3. Снимите крышку с контактной колодки. Отсоедините 4 входных кабеля. Маркировка кабелей должна
соответствовать маркировке на красных зажимах.
Page 55
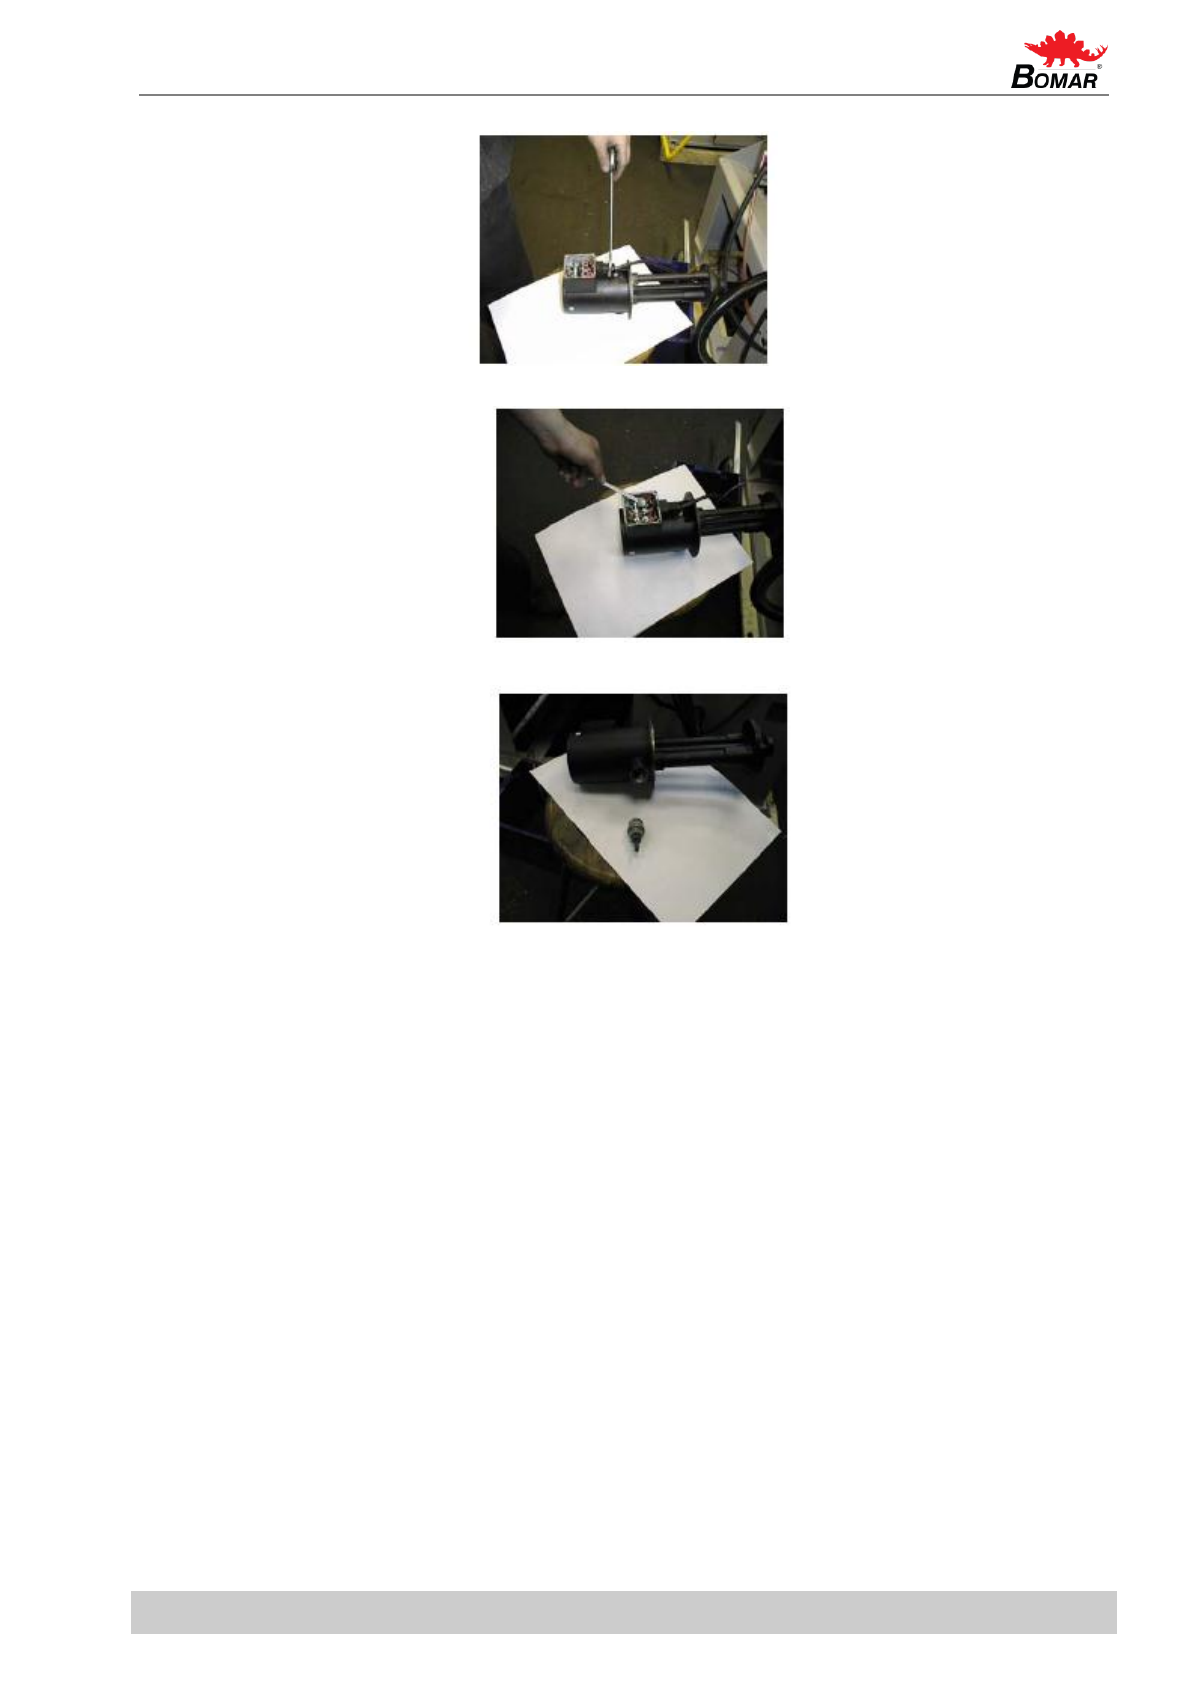
55
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
4. Ослабьте кабельный ввод и выньте кабель из насоса.
5. Снимите крышку новой контактной колодки насоса. Протяните кабель через кабельный ввод и закрепите
его.
6. Закрепите кабельный ввод и крышку контактной колодки. Не забудьте установить резиновую прокладку!
Обмотайте шланг охлаждающей жидкости неклейкой лентой и закрепите его. Подсоедините шланг
охлаждающей жидкости, установите насос на металлический поддон и привинтите его.
Page 56
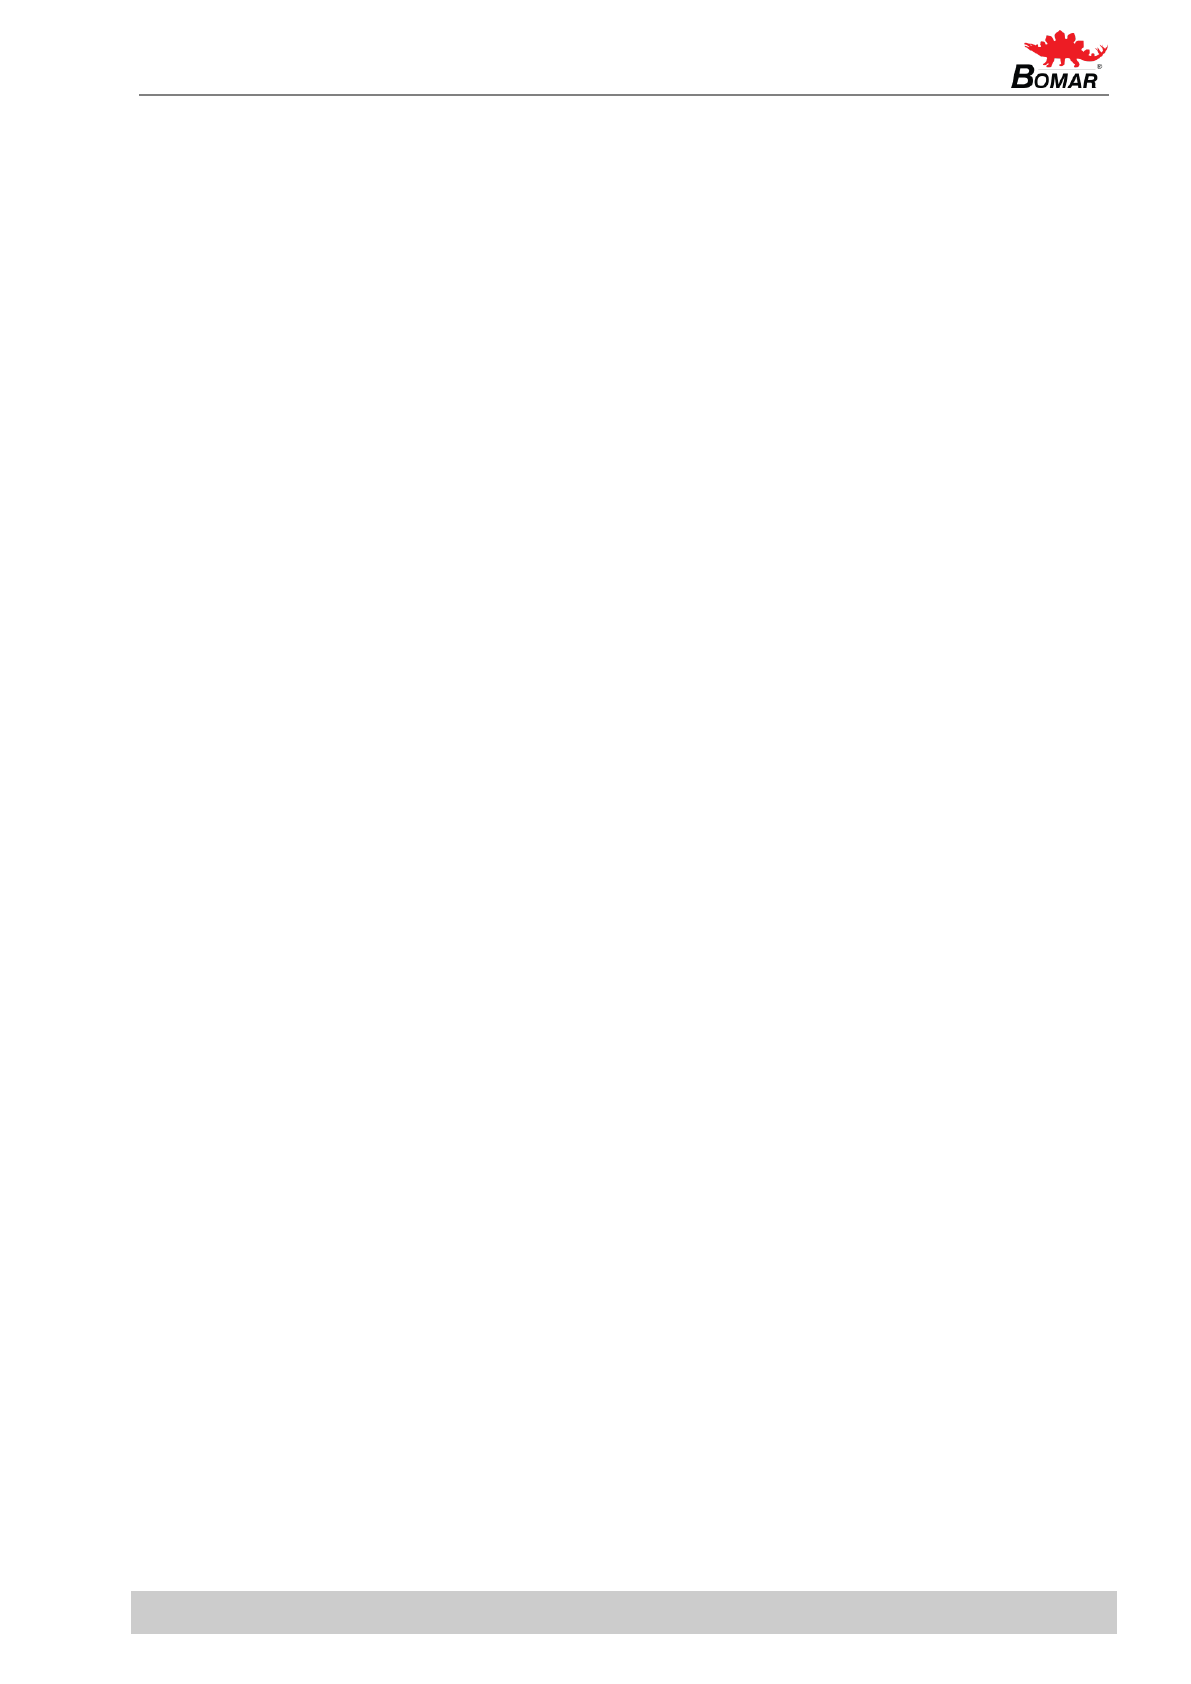
56
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
Page 57
57
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
5. Поиск и устранение неисправностей
Page 58
58
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
5.1. Механические неисправности
Проблема
Возможные причины
Способ устранения
1. Косой рез
-
Плохо отрегулированные твердосплавные
направляющие.
Отрегулировать согласно главе „Обслуживание и
регулировка“.
-
Изношены твердосплавные
направляющие.
Заменить согласно главе „Замена изношенных частей“.
-
Плохо отрегулированные направляющие
блоки ленточной пилы.
Отрегулировать согласно главе „Обслуживание и
регулировка“.
-
Изношены подшипники направляющих
блоков ленточной пилы.
Заменить согласно главе „Замена изношенных частей“.
-
Плохо отрегулированная щетка для
стружки.
Отрегулировать согласно главе „Обслуживание и
регулировка“.
-
Изношена щетка для стружки.
Заменить согласно главе „Замена изношенных частей“.
-
Недостаточное натяжение ленточной
пилы.
Усилить натяжение ленточной пилы и отрегулировать
концевой выключатель.
-
Неверно выбранная система зубьев
ленточной пилы.
Заменить ленточную пилу и соблюдать инструкции
производителя по выбору новой ленточной пилы.
-
Изношена ленточная пила.
Заменить ленточную пилу.
-
Неверно отбалансирован роликовый
конвейер.
Настроить роликовый конвейер.
-
Грязная подающая доска.
Очистить подающую доску от мусора, стружки и остатков
материала.
-
Направляющая консоль и направляющий
блок ослабли.
Зажать направляющую консоль.
-
Направляющая консоль и направляющий
блок слишком удалены от материала.
Настроить направляющий блок по материалу.
-
Слишком высокая скорость резки.
Снизить скорость подачи материала.
-
Неожиданные изменения в качестве
материала.
Настроить скорость резки и подачи по соответствующему
материалу.
2. Рез выполняется под
другим углом
-
Зажимной рычаг ослаб.
Проверить действие зажимного рычага и выполнить его
регулировку согласно главе „Обслуживание и
регулировка“.
-
Заданный угол не соответствует углу
резки.
Проверить регулировку угла с помощью угломера и при
необходимости задать согласно главе „Обслуживание и
регулировка“.
-
Недостаточное натяжение ленточной
пилы.
Натянуть ленточную пилу и отрегулировать концевой
выключатель согласно главе „Обслуживание и
регулировка“.
-
Направляющая консоль и направляющий
блок ослабли.
Затянуть направляющую консоль и направляющий блок.
-
Грязь между материалом и зажимной
щекой.
Очистить материал и щеку.
3. Короткий срок службы
ленточной пилы
-
Недостаточное натяжение ленточной
пилы.
Усилить натяжение ленточной пилы с помощью
измерителя натяжения согласно главе „Обслуживание и
регулировка“.
-
Изношена щетка для стружки.
Проверить состояние щетки для стружки и заменить её в
случае чрезмерного износа, как описано в главе „Замена
изношенных частей“.
-
Неверно отрегулирована щетка для
стружки.
Проверить регулировку щетки для стружки, настроить её
согласно главе „Обслуживание и регулировка“.
-
Чрезмерное натяжение ленточной пилы.
Ослабить натяжение ленточной пилы и отрегулировать
концевой выключатель согласно главе „Обслуживание и
регулировка“.
-
Неверно отрегулированы твердосплавные
направляющие
Проверить регулировку твердосплавных направляющих и
выполнить регулировку, как описано в главе
„Обслуживание и регулировка“.
-
Изношены твердосплавные направляющие
ленточной пилы.
Проверить состояние твердосплавных направляющих, и
если сильно изношены, заменить твердосплавные
направляющие согласно главе „Замена изношенных
частей“.
Page 59
59
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
Проблема
Возможные причины
Способ устранения
-
Изношены подшипники направляющих
ленточной пилы.
Проверить подшипники направляющих, и если вы
заметили сильный износ любого рода, заменить
подшипники согласно главе „Замена изношенных частей“.
-
Неверно отрегулированы направляющие
блоки ленточной пилы.
Настроить направляющие блоки согласно главе
„Обслуживание и регулировка“.
-
Неверно отрегулированы подача вниз и
скорость ленточной пилы
Отрегулировать подачу вниз и скорость ленточной пилы
согласно значениям, указанным производителем
ленточной пилы.
-
Разное качество материала.
Отрегулировать подачу и скорость ленточной пилы
согласно требуемому материалу (выполнить пробный
рез).
-
Ленточная пила низкого класса.
Заменить ленточную пилу (за дополнительной
информацией обращаться к местному поставщику
принадлежностей).
-
Неверно выбранная система зубьев
ленточной пилы.
Заменить ленточную пилу и соблюдать инструкции
производителя при выборе.
-
Неверно выполненная наладка.
Проверить зазор между верхом ленточной пилы и
приводным колесом. Попробовать выполнить регулировку
траектории движений ленты, как описано в главе
„Обслуживание и регулировка“.
4. Недостаточная
производительность
резки.
-
Изношенная ленточная пила.
Заменить ленточную пилу и соблюдать инструкции
производителя при выборе.
-
Неправильная система зубьев ленточной
пилы.
Заменить ленточную пилу и соблюдать инструкции
производителя при выборе.
-
Неверно заданная подача вниз и скорость
ленточной пилы.
Задать подачу и скорость ленточной пилы согласно
значениям, указанным производителем ленточной пилы.
5. Резка не завершена.
-
Неверно заданная точка нижнего останова
рамы пилы.
Проверить нижний концевой выключатель и винт.
-
Поверхность в точке останова загрязнена.
Очистить поверхность в точке останова у концевого
выключателя от мусора и остатков материала.
6. Поворот с помощью
дросселя невозможен
-
Металлические стружки между клапаном и
панелью.
Вынуть стружки и установить на вал уплотнительное
кольцо 10x2 мм.
-
Металлические стружки в корпусе клапана.
Клапан должен быть очищен или заменен.
7. Привод ленточной
пилы невозможно
запустить.
-
Датчик давления неверно настроен.
Настроить датчик давления согласно главе
„Обслуживание и регулировка“.
-
Датчик давления неисправен.
Заменить дефектные части датчика давления.
8. Ленточные пилы
трескаются.
-
Неверно заданная геометрия натяжного
колеса.
Отрегулировать расстояние ленты от кромки колеса на
расстоянии 2 мм согласно руководству по эксплуатации.
-
Твердосплавные планки ленточнопильного
станка не отрегулированы.
Твердосплавные планки ленточнопильного станка
должны быть отрегулированы согласно руководству по
эксплуатации.
-
Направляющие блоки не отрегулированы
(подшипники + твердосплавные ролики)
Направляющие блоки должны быть отрегулированы
(подшипники + твердосплавные ролики) согласно
руководству по эксплуатации.
-
Подшипники направляющих блоков
неисправны (элементы качения
повреждены или наружное кольцо
подшипника имеет коническую форму).
Подшипники направляющих блоков должны быть
заменены. Подшипники должны быть отрегулированы
согласно руководству по эксплуатации.
9. Повреждение
системы зубьев
ленточной пилы.
-
При зажимании подъемный цилиндр имеет
мёртвый ход.
-
Зажат палец верхнего или нижнего
держателя подъемного цилиндра.
Заменить верхний или нижний держатель подъемного
цилиндра.
10. Пила режет
неправильно.
-
Геометрия твердосплавных направляющих
блоков плохо отрегулирована.
Твердосплавные направляющие блоки должны быть
отрегулированы.
-
Подшипники направляющих блоков
неисправны.
Подшипники направляющих блоков должны быть
заменены.
11. Чистка ленточной
пилы не
выполняется.
-
Упругое колесо привода щетки изношено.
Упругое колесо щетки должно быть заменено.
-
Рифление приводного колеса изношено.
Приводное колесо должно быть заменено.
Page 60
60
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
Проблема
Возможные причины
Способ устранения
-
Вал привода щетки заржавел.
Вал щетки должен быть очищен и смазан маслом.
-
Положение щеки и крышка щетки неверно
настроены – щетка не вращается.
Крышка щетки должна быть отрегулирована, чтобы щетка
вращалась.
12. Консоль пилы
периодически
поднимается и
опускается при резке;
это приводит к
сокращению срока
службы ленточной
пилы.
-
Люфт в месте установки приводного
колеса на валу.
Заменить приводной вал более длинным валом,
использовать новые подшипники, распорное кольцо,
новое приводное колесо, пружину, две крышки на валу +
винты.
-
Изношен канал для пружины.
5.2. Неисправности электрооборудования и системы гидравлики
Проблема
Возможные причины
Способ устранения
1. Невозможно
запустить станок.
-
Отсутствует напряжение.
Необходимо проверить напряжение в сети.
-
Реле переключения замкнуто
(устройство тепловой защиты)
Необходимо проверить каждое реле.
-
Концевой выключатель натяжения
ленточной пилы, крышки рамы или
крышки ленточной пилы не срабатывает.
Проверить концевой выключатель натяжения
ленточной пилы и закрытие крышек.
2. Когда рез выполнен,
рама не
поднимается.
-
Нижний концевой выключатель
отрегулирован неверно.
Нижний концевой выключатель должен быть
отрегулирован согласно главе РЕГУЛИРОВКА.
-
Сбой в гидравлическом
(пневматическом) контуре. HYTOS
(BOSCH) не выполняет подъем рамы.
Работа магнитного клапана должна быть проверена,
клапан должен быть закрыт, а индуктор – проверен.
3. Не подается
напряжение на
электродвигатель и
насос. Нет
напряжения между
контактором и
устройством
тепловой защиты.
-
Неисправный контактор.
Заменить контактор двигателя.
4. Индикатор скорости
ленточной пилы не
действует.
-
Датчик скорости не отрегулирован.
Датчик скорости должен быть отрегулирован.
-
Неисправен дисплей.
Дисплей должен быть заменен.
-
Неисправен индикатор – диод
индикатора скорости не светится.
Датчик должен быть заменен и отрегулирован.
5. Защитное
устройство иногда
отключает
гидроагрегат MA3.
-
Высокое рабочее давление в
гидравлической системе.
Инженер по эксплуатации должен снизить давление в
гидравлической системе.
6. Гидроагрегат
невозможно
запустить.
Вспомогательный контакт на термореле
FA1 неисправен.
Заменить неисправный контакт на пускателе
электродвигателя FA1.
7. Гидроагрегат
включается, но
консоль пилы или
тиски не работают.
-
Неверное подключение электропитания.
Электрические фазы подключены с
нарушением.
Фазы следует поменять местами. Это может сделать
только инженер по эксплуатации.
8. Охлаждение не
работает.
Отсутствует охлаждающая жидкость.
Заправить бак охлаждающей жидкостью.
-
Тепловое реле неисправно.
Заменить тепловое реле.
-
Впускной шланг поврежден или забит.
Проверить контур охлаждения или промыть систему
охлаждения.
-
Защита насоса системы охлаждения
неисправна.
Проверить защиту насоса системы охлаждения,
заменить при необходимости.
-
Насос системы охлаждения неисправен.
Заменить насос системы охлаждения.
Page 61
61
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
5.3. Неисправности системы гидравлики
Проблема
Возможные причины
Способ устранения
9. Гидрогенератор не
подает масло.
Обратное вращение.
Проверить подключение каждой фазы. Выполнить
правильное подключение электрических фаз.
Нехватка масла в баке.
Добавить гидравлическое масло.
Вязкость масла не соответствует
заданному значению вязкости.
Заменить гидравлическое масло.
Гидрогенератор неисправен.
Вызвать специалиста по обслуживанию.
Неверное подключение источника
питания.
Проверить подключение каждой фазы. Выполнить
правильное подключение электрических фаз.
10. Гидравлическое
масло содержит
пузырьки.
Недостаточно удален воздух из
гидравлического контура.
Выполнить удаление воздуха из гидравлического
контура.
Низкий уровень масла.
Добавить гидравлическое масло.
Уплотнения вала насоса повреждены.
Вызвать специалиста по обслуживанию.
11. Усиленный
механический шум.
Поврежден привод.
Вызвать специалиста по обслуживанию.
Повреждены или неисправны
подшипники двигателя.
Вызвать специалиста по обслуживанию.
Захват воздуха.
Проверить наличие утечек.
12. Низкое давление,
насос подает масло.
Неисправность предохранительного
клапана.
Неверные установки. Проверить установки и
отрегулировать предохранительный клапан.
Износ насоса.
Вызвать специалиста по обслуживанию.
Внешняя или внутренняя утечка.
Вызвать специалиста по обслуживанию.
13. Гидрогенератор
заклинило.
Поврежден твердыми частицами в
масле.
Выполнить фильтрацию масла или вызвать
специалиста по обслуживанию.
Масло, отличное от рекомендованного
Заменить гидравлическое масло.
Неправильный тип масла.
Заменить гидравлическое масло.
Истек срок службы насоса.
Вызвать специалиста по обслуживанию.
14. Перегрев масла.
Неисправен охладитель.
Проверить работу охладителя или вызвать
специалиста по обслуживанию.
Износ насоса, энергия преобразуется в
тепло.
Вызвать специалиста по обслуживанию.
15. Гидравлический
клапан невозможно
перенастроить.
Электромагнит не получает сигнал
(напряжение) – обрыв линий питания.
Вновь проверить.
Катушка электромагнита сгорела.
Заменить катушку - Вызвать специалиста по
обслуживанию.
Золотниковый клапан заедает.
Заменить клапан - Вызвать специалиста по
обслуживанию.
Page 62
62
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
Page 63
63
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
6. Схемы
Page 64
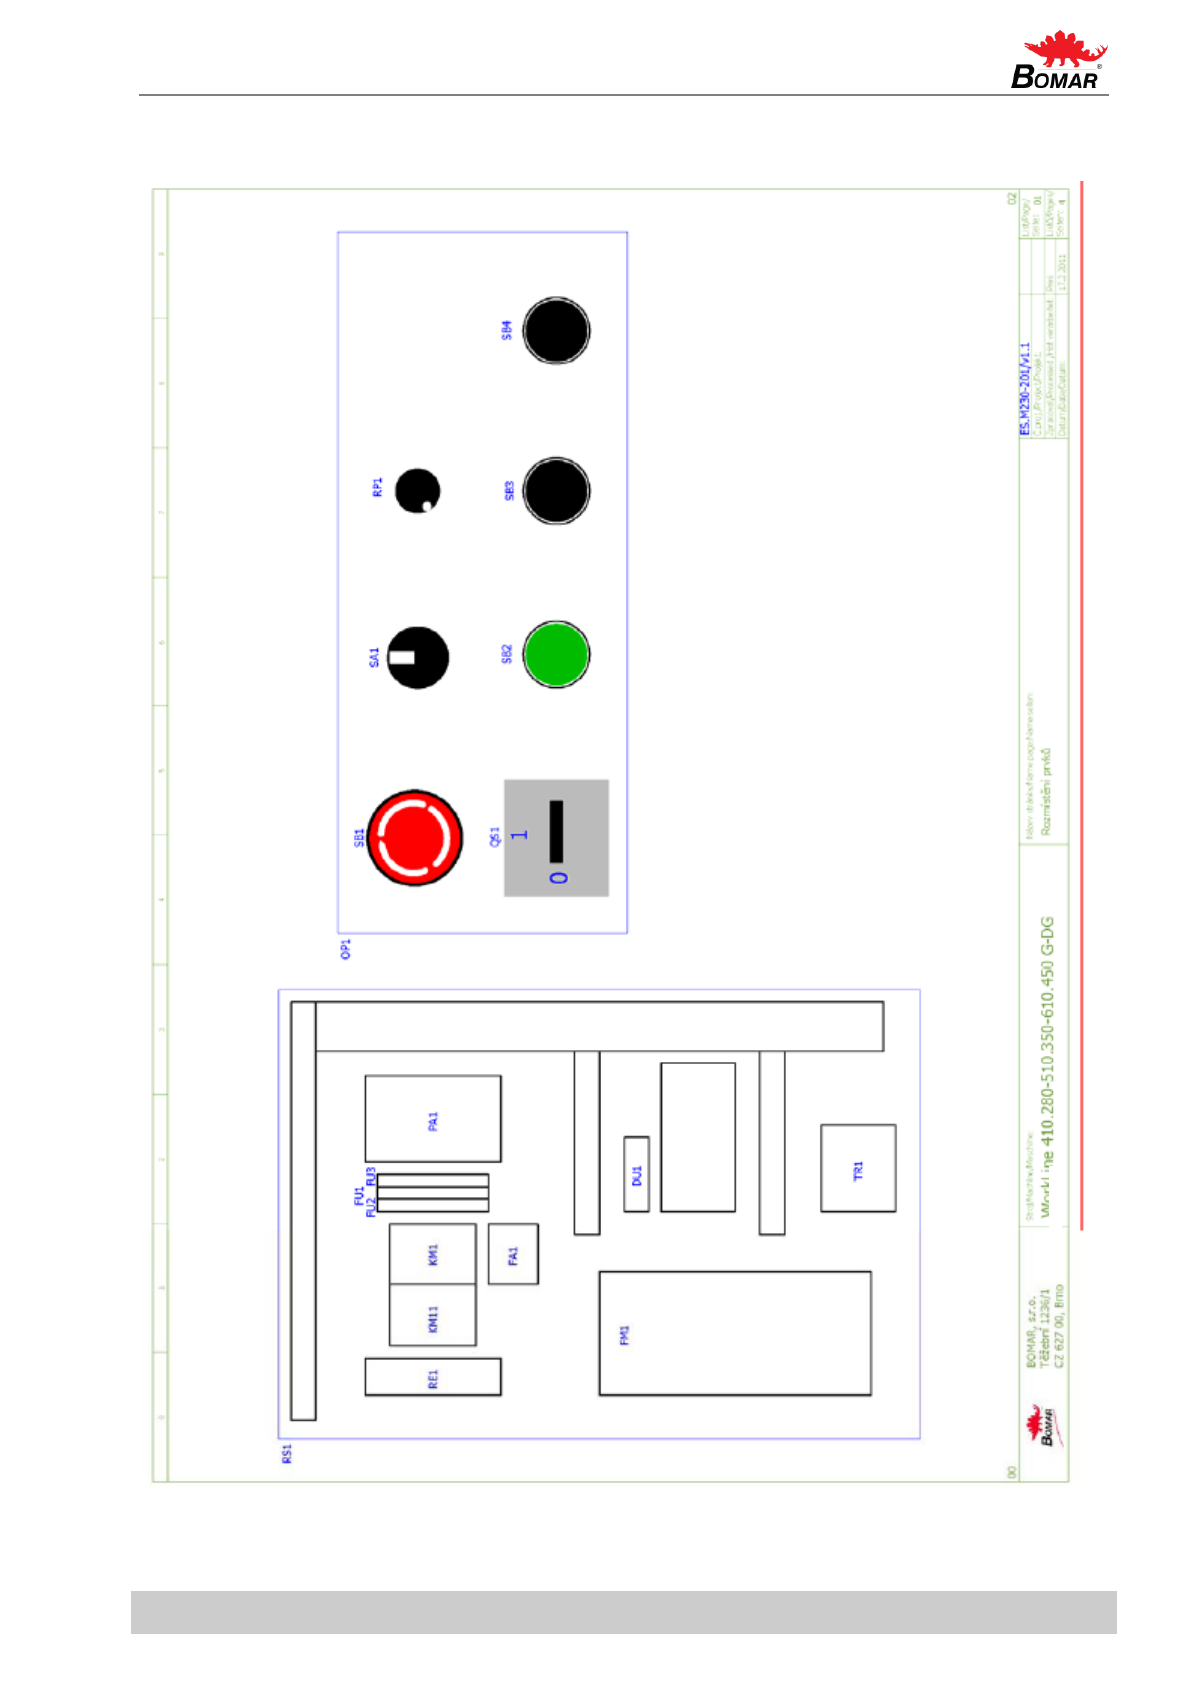
64
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
6.1. Схемы электрических соединений – 3×400 В, TN-C-S
Page 65
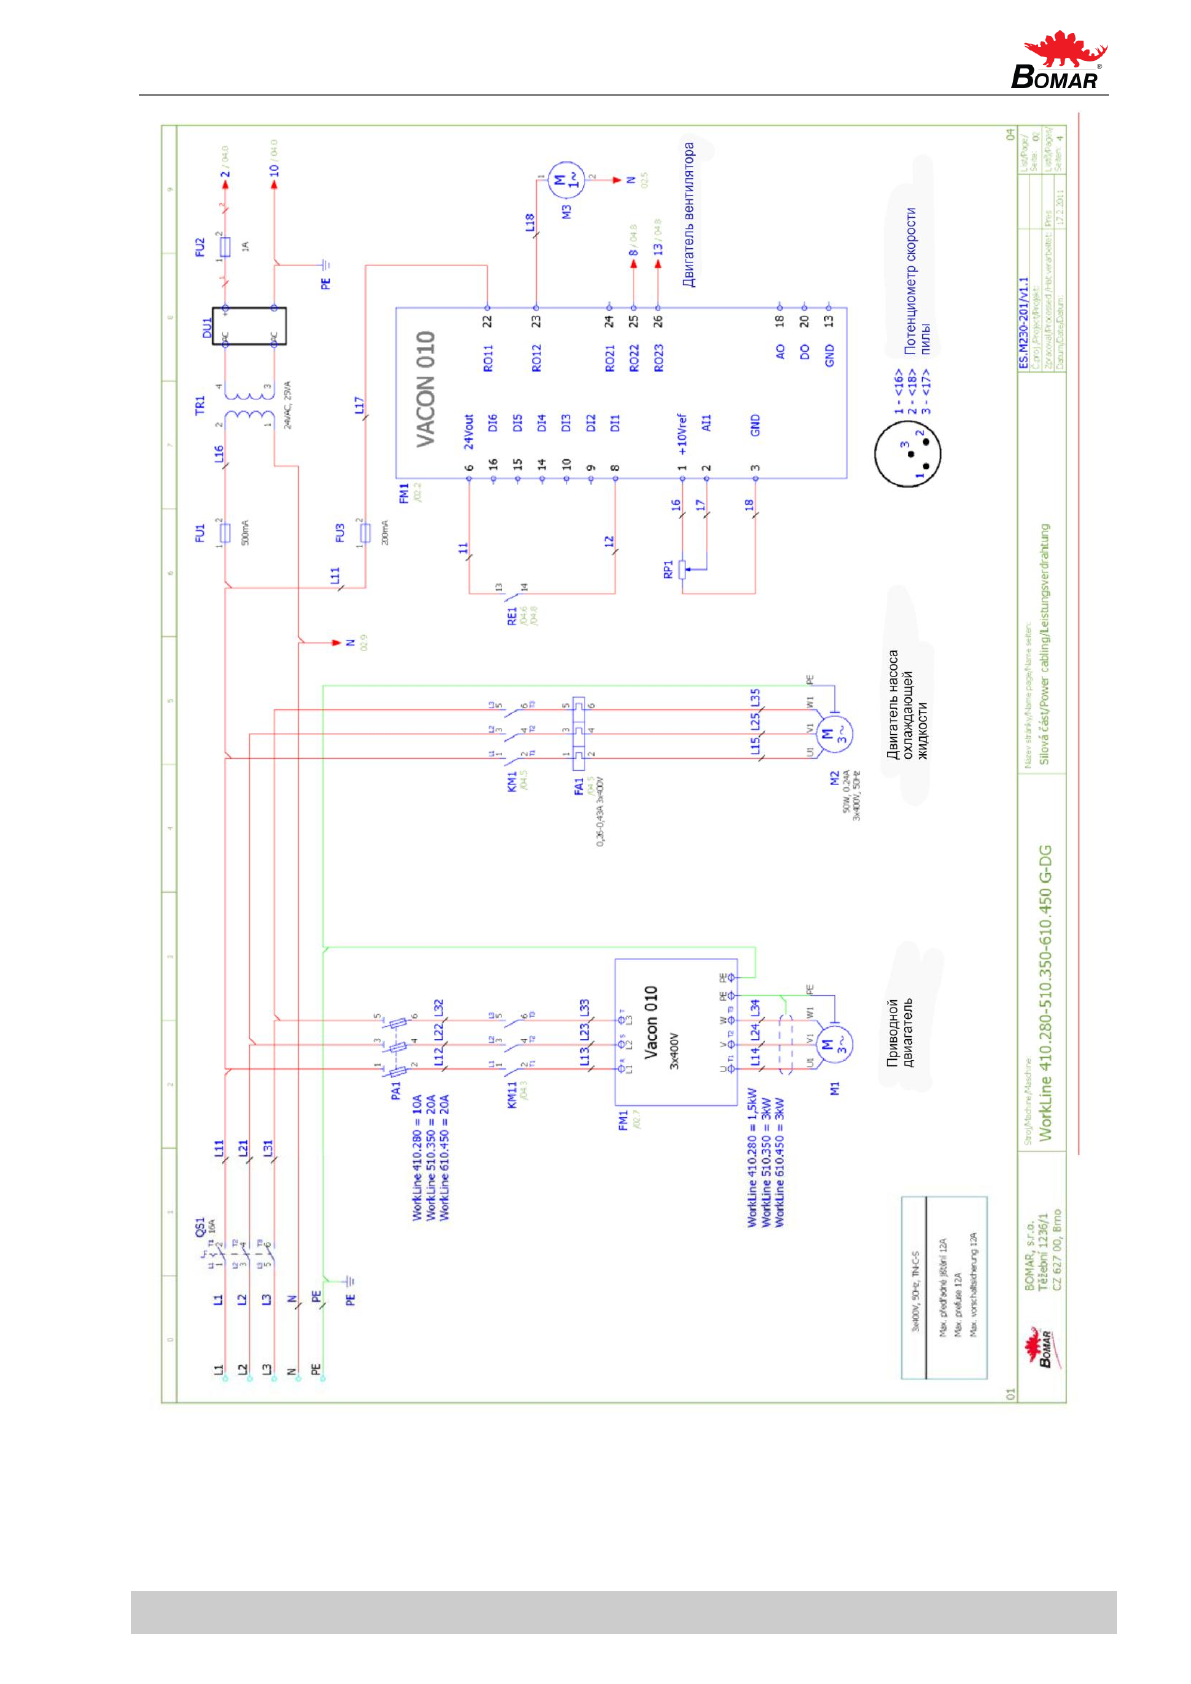
65
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
Page 66
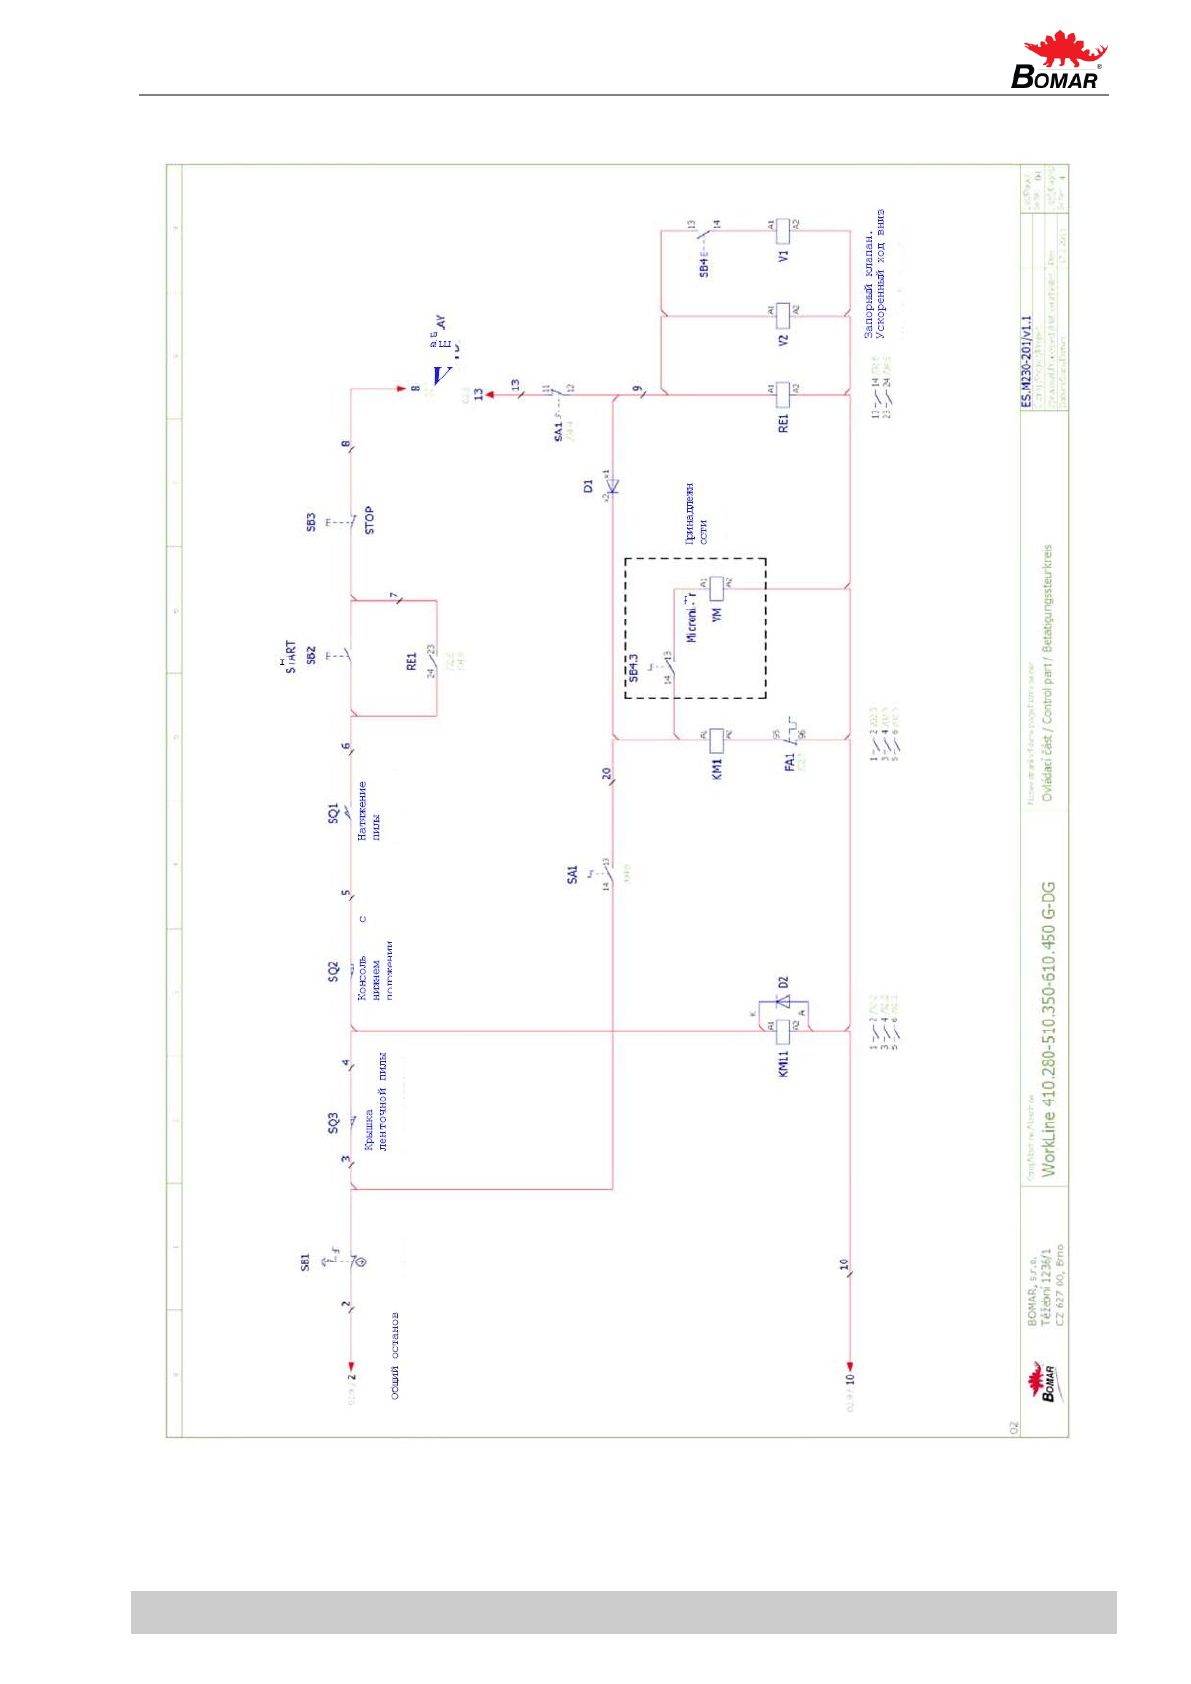
66
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
Page 67
67
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
Page 68
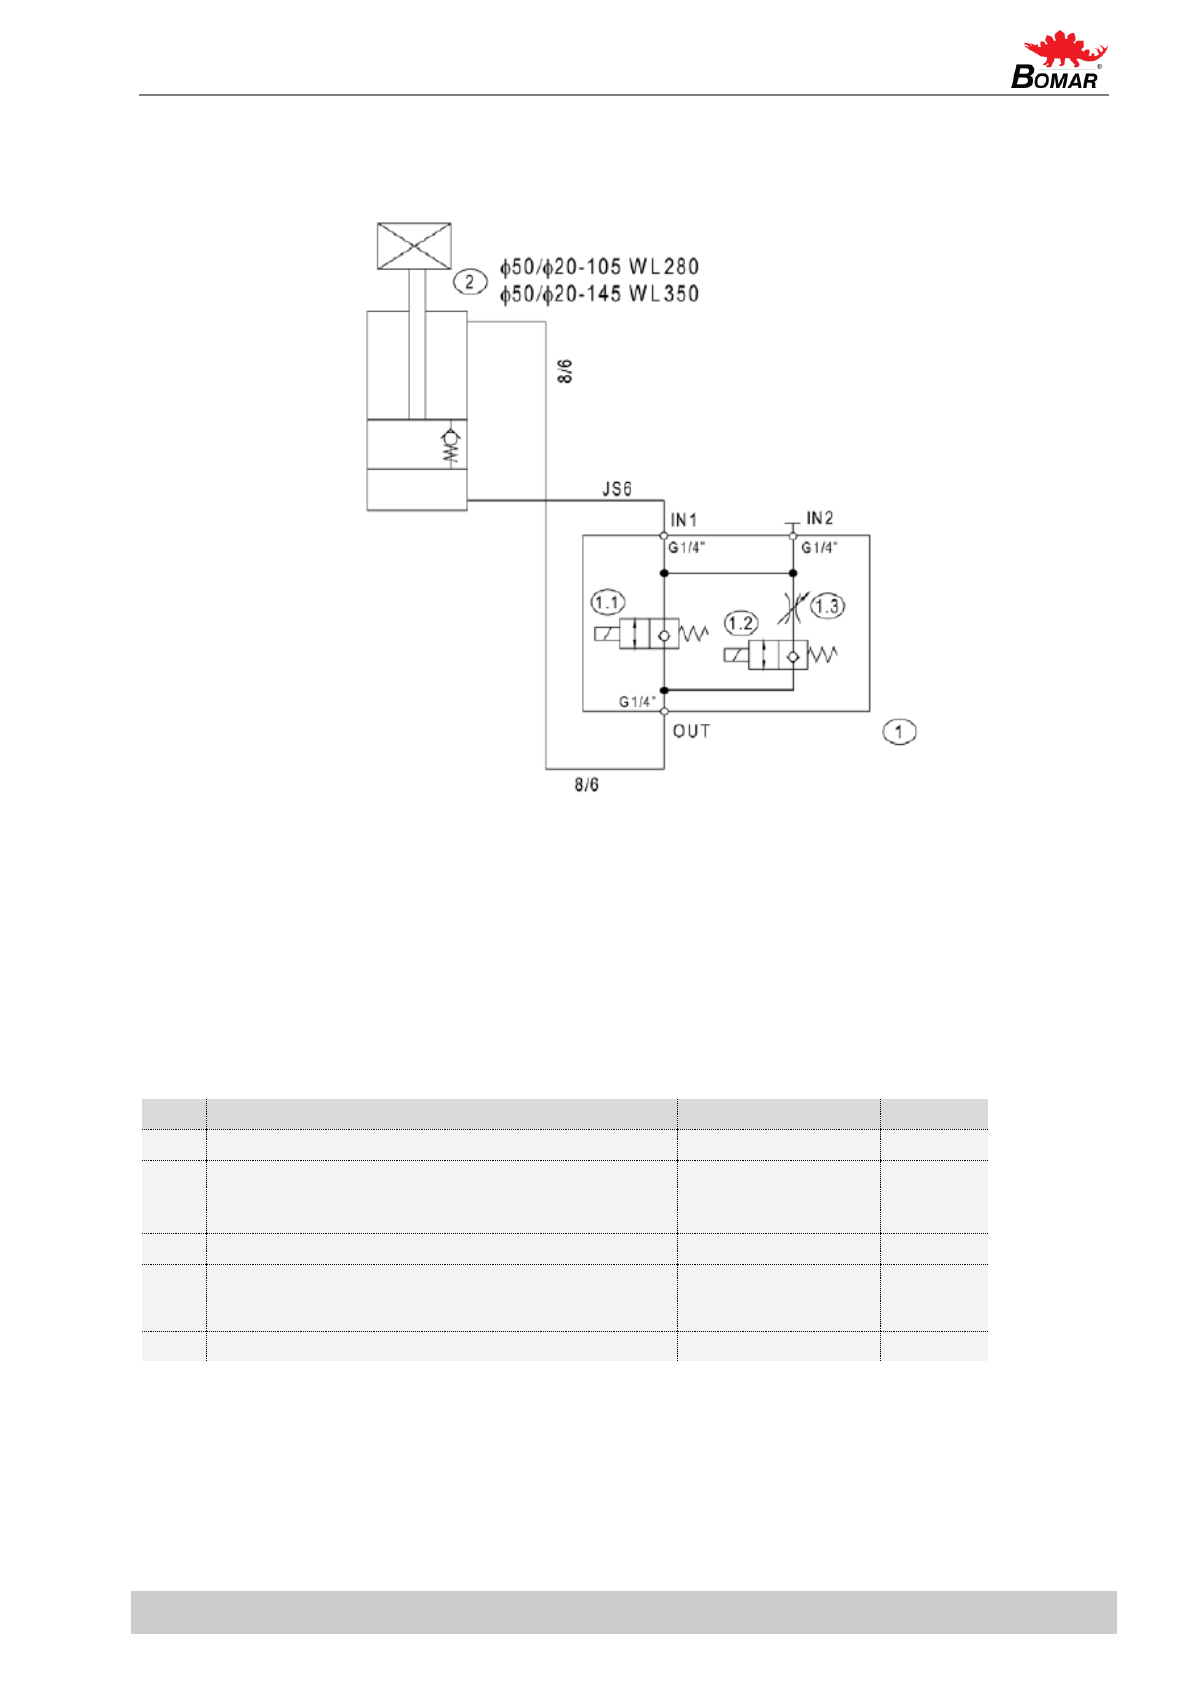
68
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
6.2. Гидравлическая схема
Консоль пилы
2D5.M216-000
WORKLINE 230 исп.: N / G / DG
WORKLINE 350 исп.: N / G / DG
24,2.2011
Поз.
Описание
Кол-во
1
Направляющий блок
92.153.071
1
1.1
Панель управления
TOTALSTOP
24VDC
1
1.2
Панель управления
Rapidmove24VDC
1
1.3
Дроссельный клапан
0-360st
(0,1,2,...,7)
1
2
Подъемный цилиндр
BOMAR
1
Page 69
69
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
7. Чертежи узлов для заказа запасных
частей
Для заказа запасных частей необходимо обязательно указывать: тип станка (например, Workline 410.280 DG),
серийный номер (например, 125, смотри титульный лист) и год выпуска (например,1999 год).
Page 70
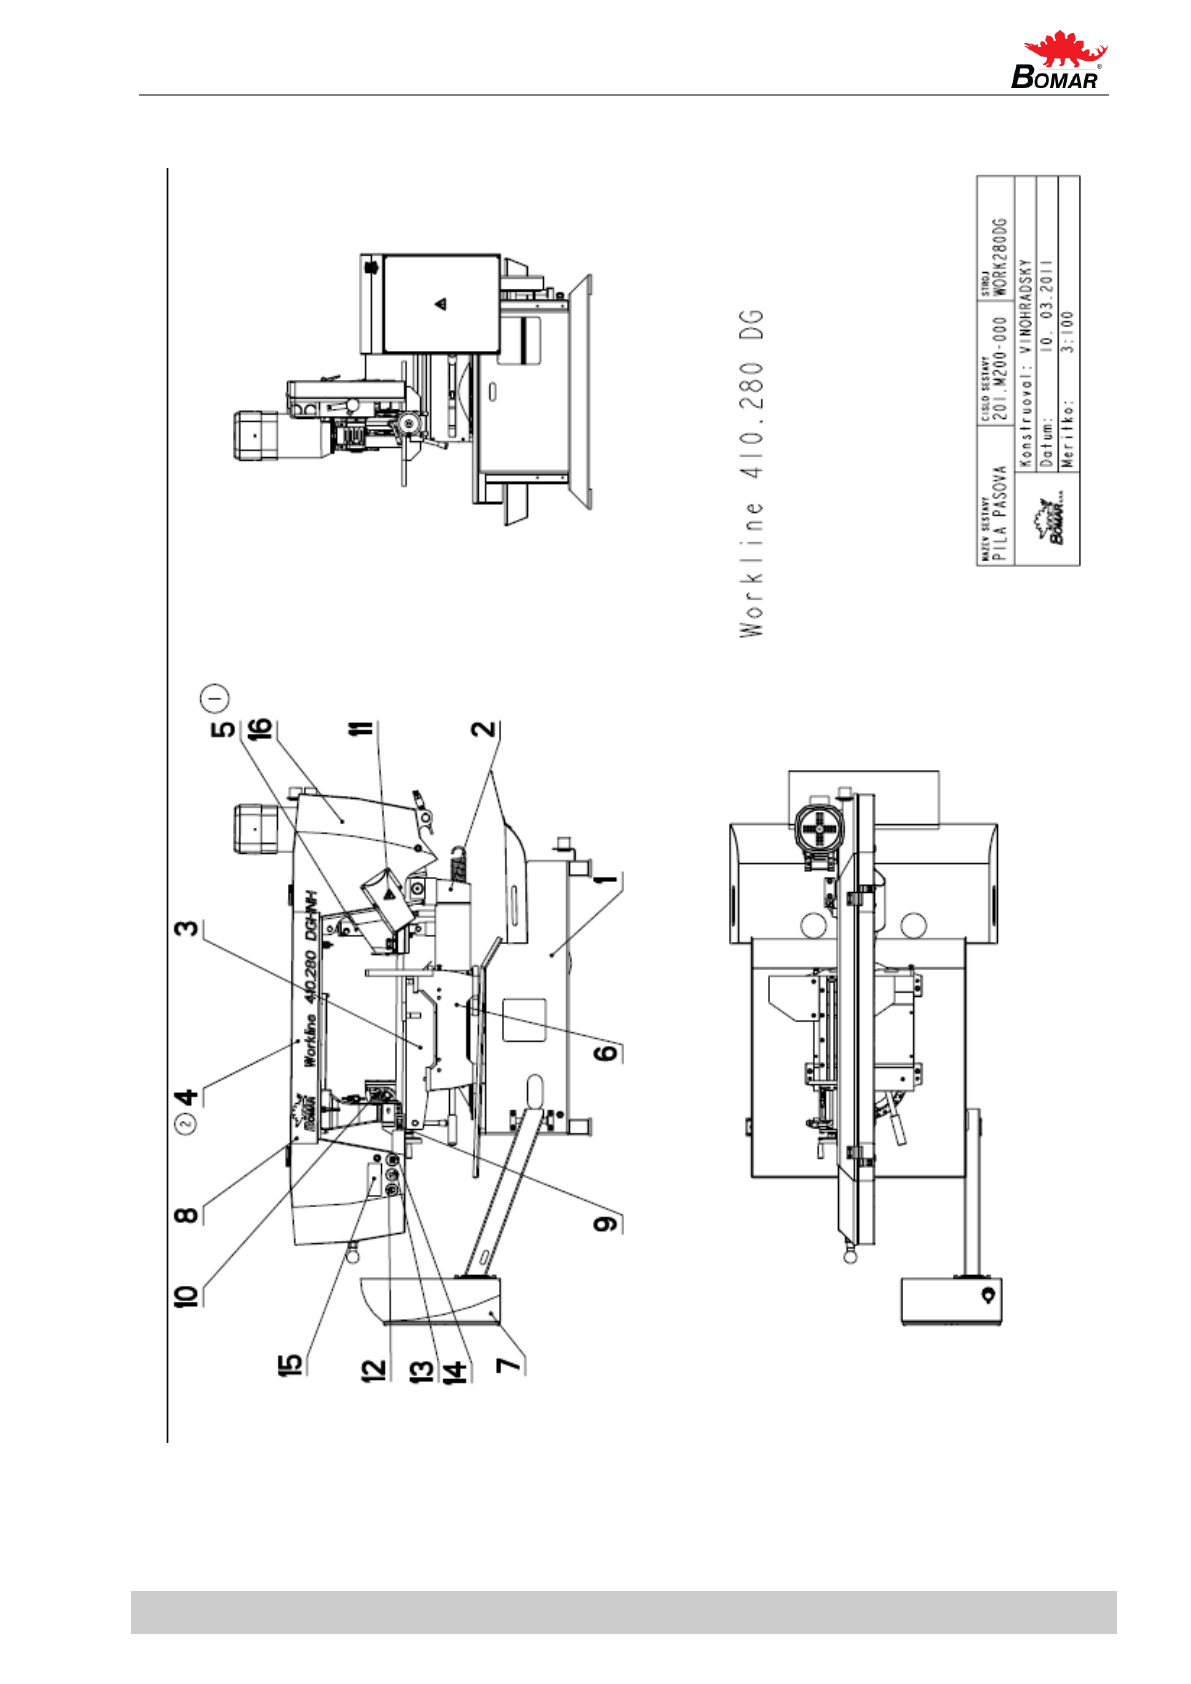
70
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
7.1. Модель Workline 410.280 DG
Page 71
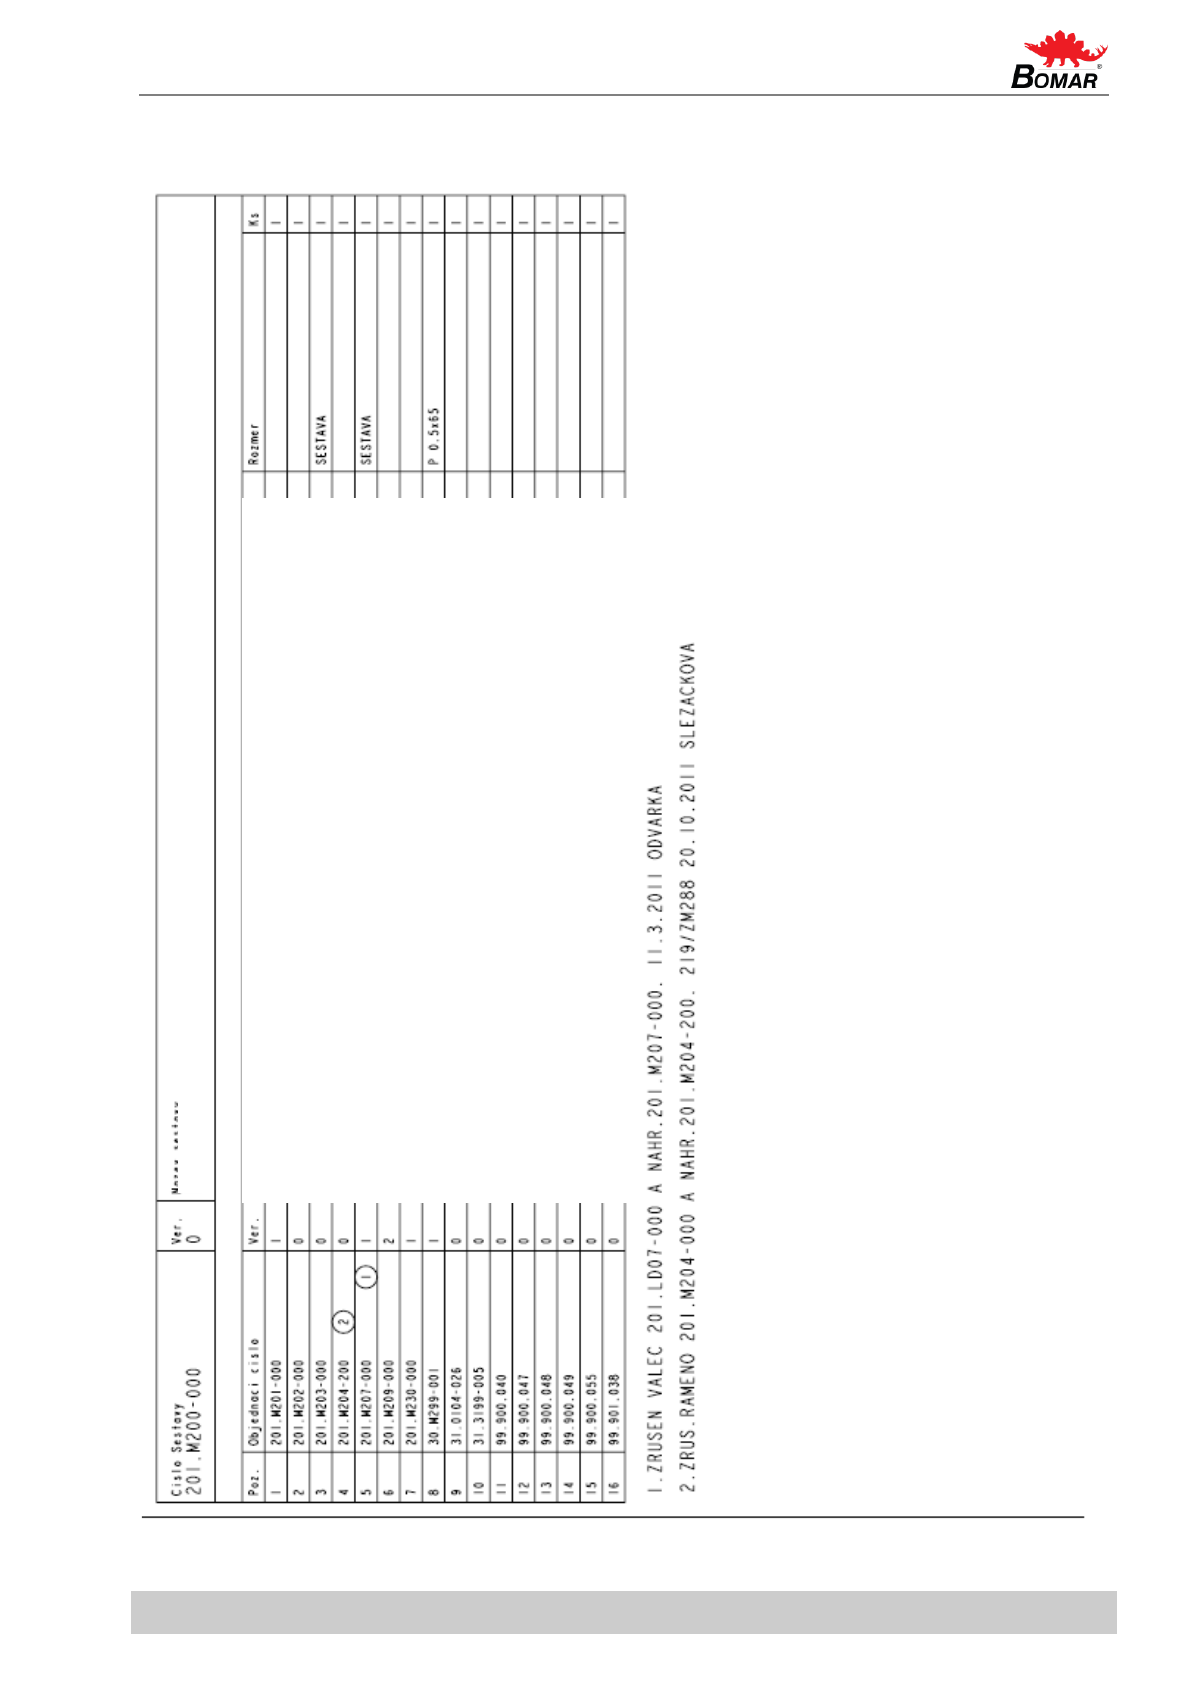
71
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
7.2. Спецификация – Модель Workline 410.280 DG
ЛЕНТОЧНАЯ ПИЛА
Описание
Основание
Поворотная консоль
Тиски
Консоль пилы
Подъемный цилиндр
Основание
Панель управления
Табличка станка
Липкая табличка
Липкая табличка
Липкая табличка
Липкая табличка
Липкая табличка
Липкая табличка
Липкая табличка
Липкая табличка
Page 72
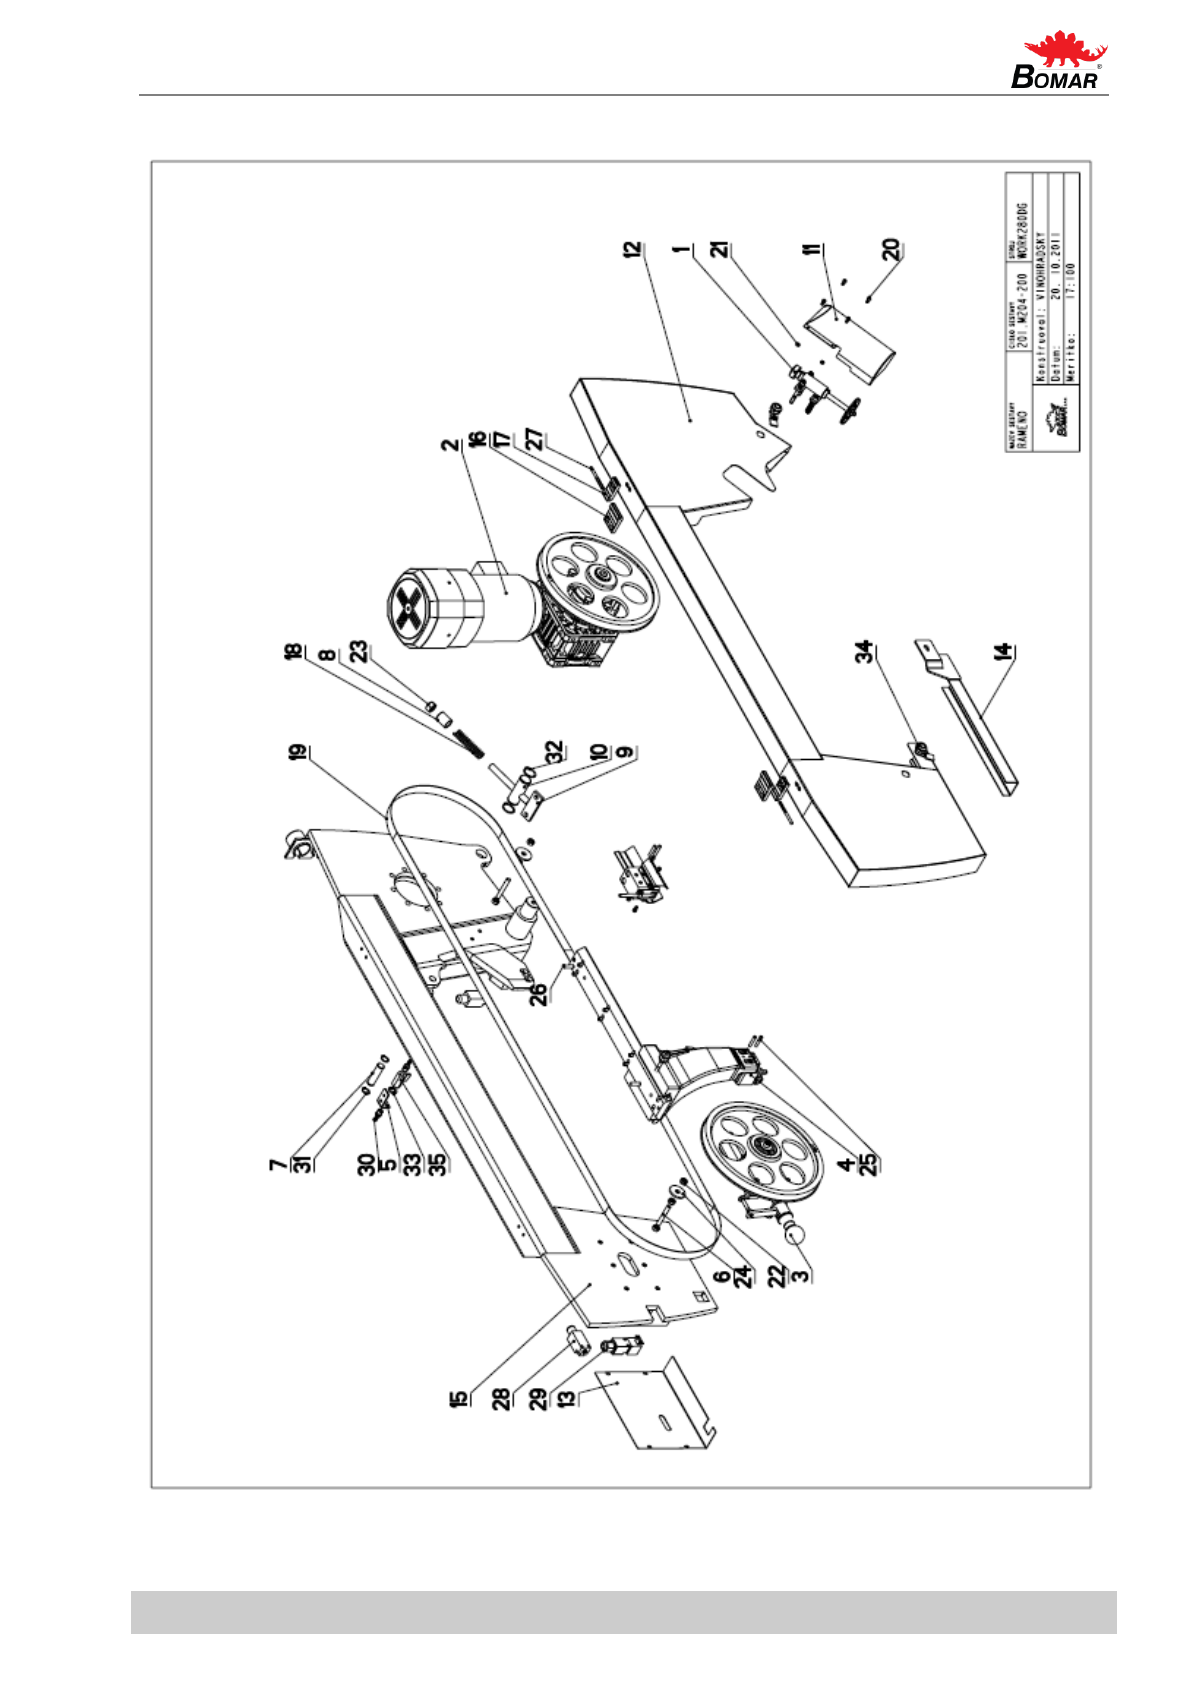
72
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
7.3. Консоль пилы
Page 73
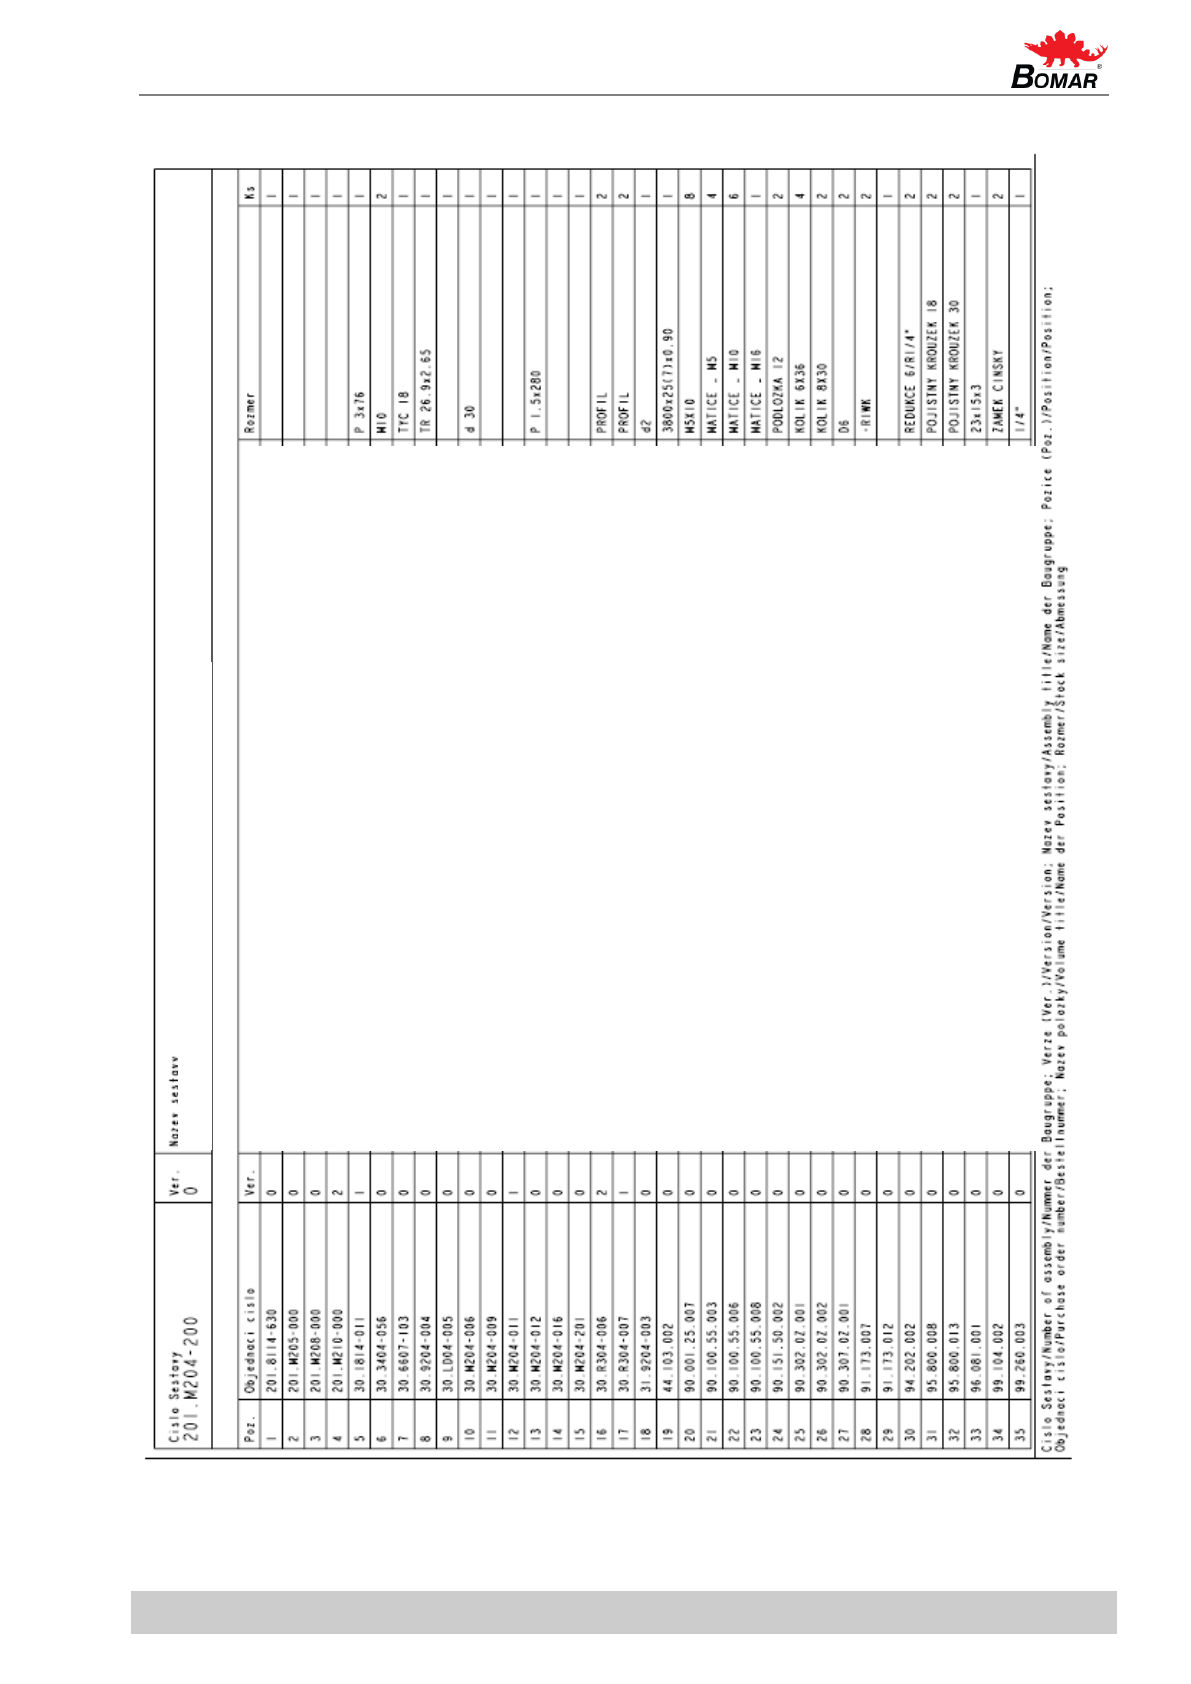
73
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
7.4. Спецификация – Консоль пилы
КОНСОЛЬ ПИЛЫ
Описание
Щетка
Трансмиссия
Натяжитель
Направляющая ремня
Держатель
Штифт с резьбой
Валик
Распорка
Держатель
Валик
Крышка щетки
Крышка
Крышка натяжителя
Крышка ремня
Консоль пилы
Планка
Планка
Пружина
Ремень пилы
Болт с шестигранной головкой
Гайка
Гайка
Гайка
Шайба
Конический штифт с резьбой
Конический штифт с резьбой
Штифт
Концевой выключатель
Концевой выключатель
Адаптер/редуктор
Внешнее предохранительное кольцо
Внешнее предохранительное кольцо
Уплотнительное кольцо
Замок
Клапан
Page 74
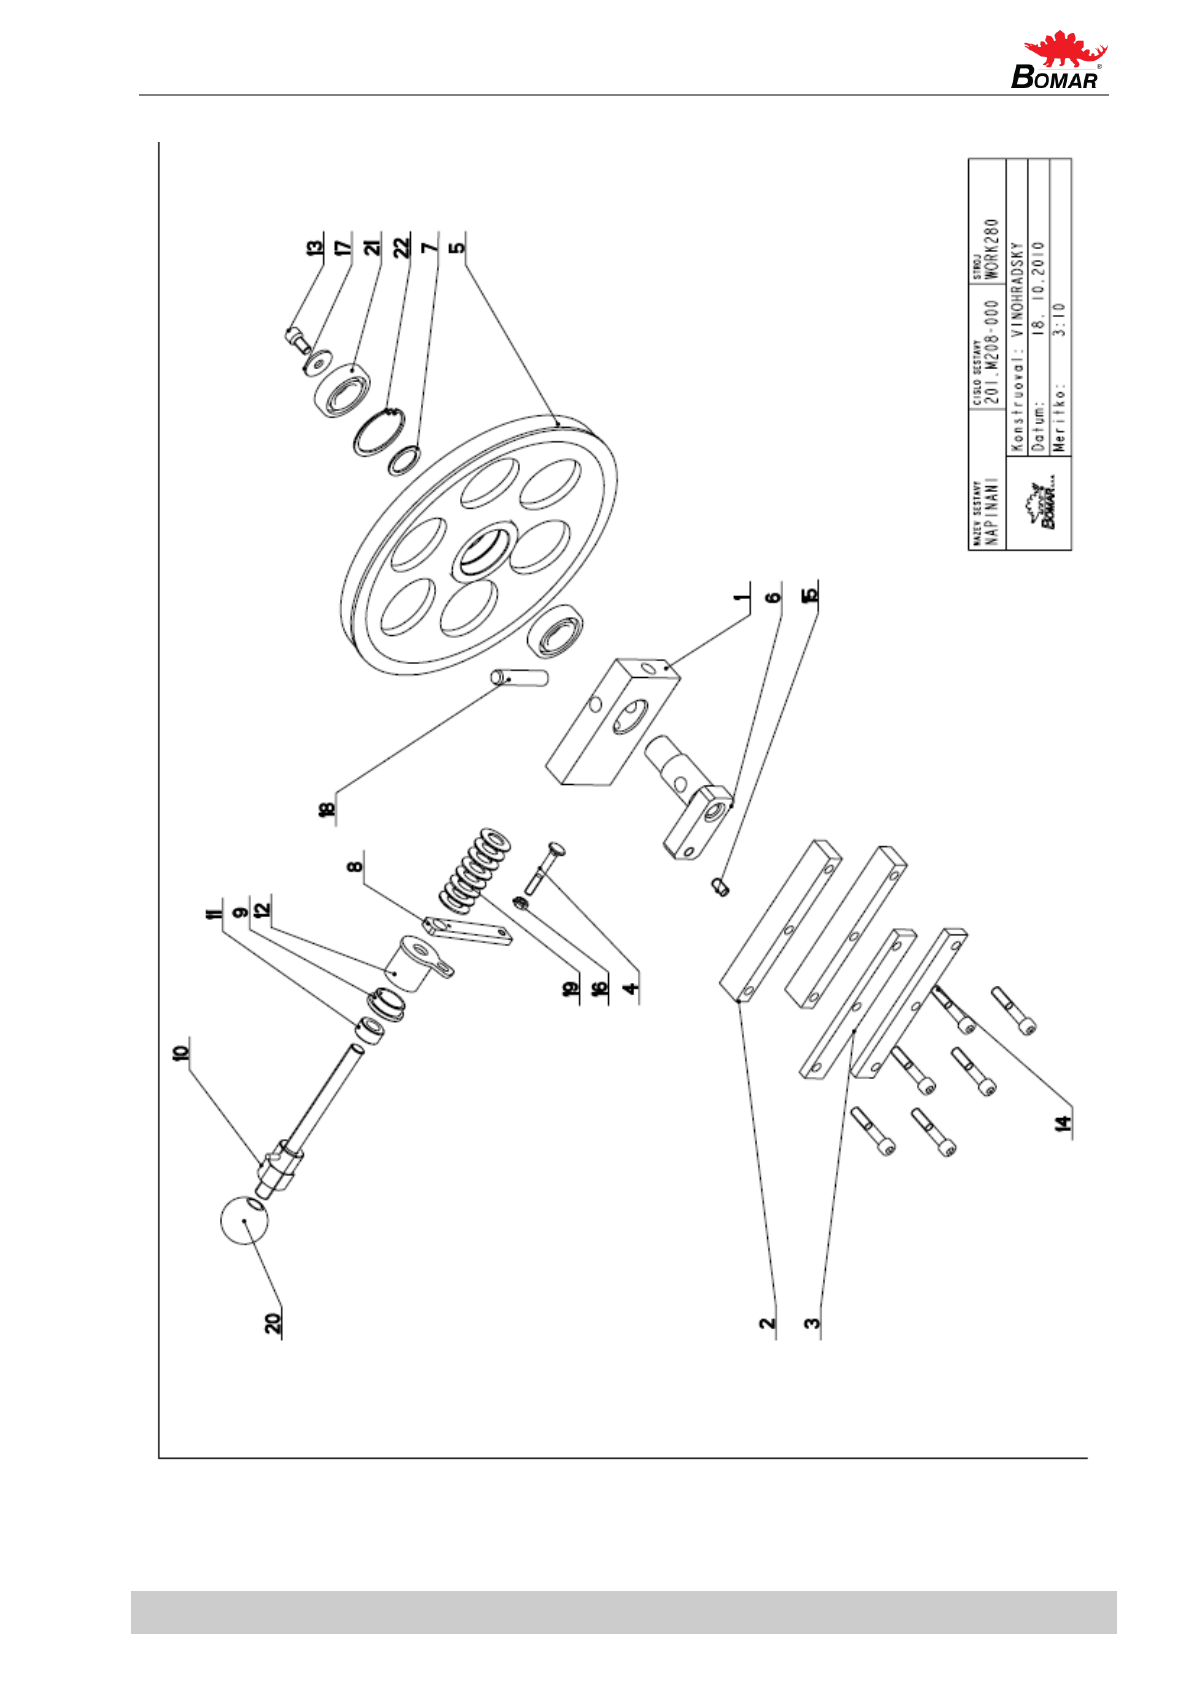
74
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
7.5. Натяжитель
Page 75
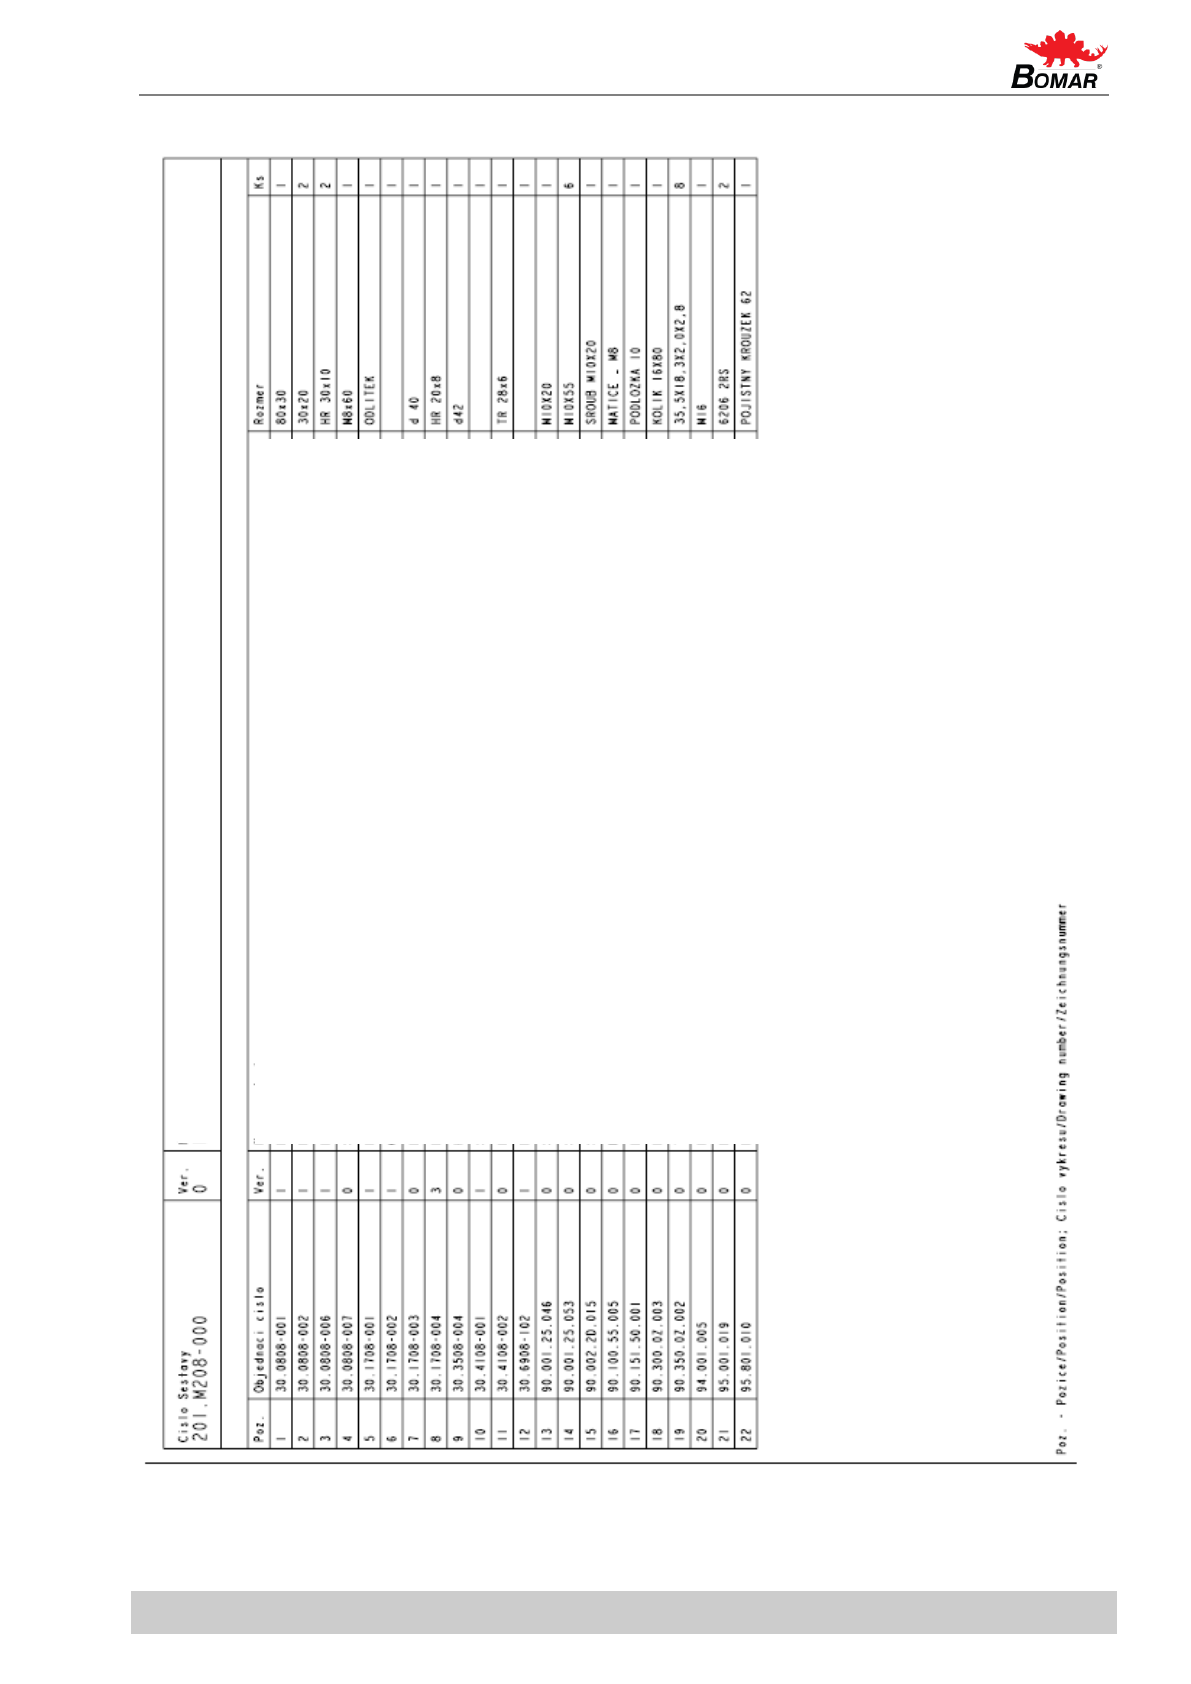
75
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
7.6. Спецификации натяжителя
НАТЯЖИТЕЛЬ
Описание
Блок натяжения
Ведущая кромка
Кромка
Болт
Колесо
Натяжная лапа
Шайба
Держатель
Кольцо
Болт
Распорное кольцо
Держатель
Болт с шестигранной головкой
Болт с шестигранной головкой
Регулировочный болт
Гайка
Шайба
Эластичный цилиндрический штифт
Дисковая пружина
Рукоятка
Подшипник
Внутренне предохранительное кольцо
Page 76
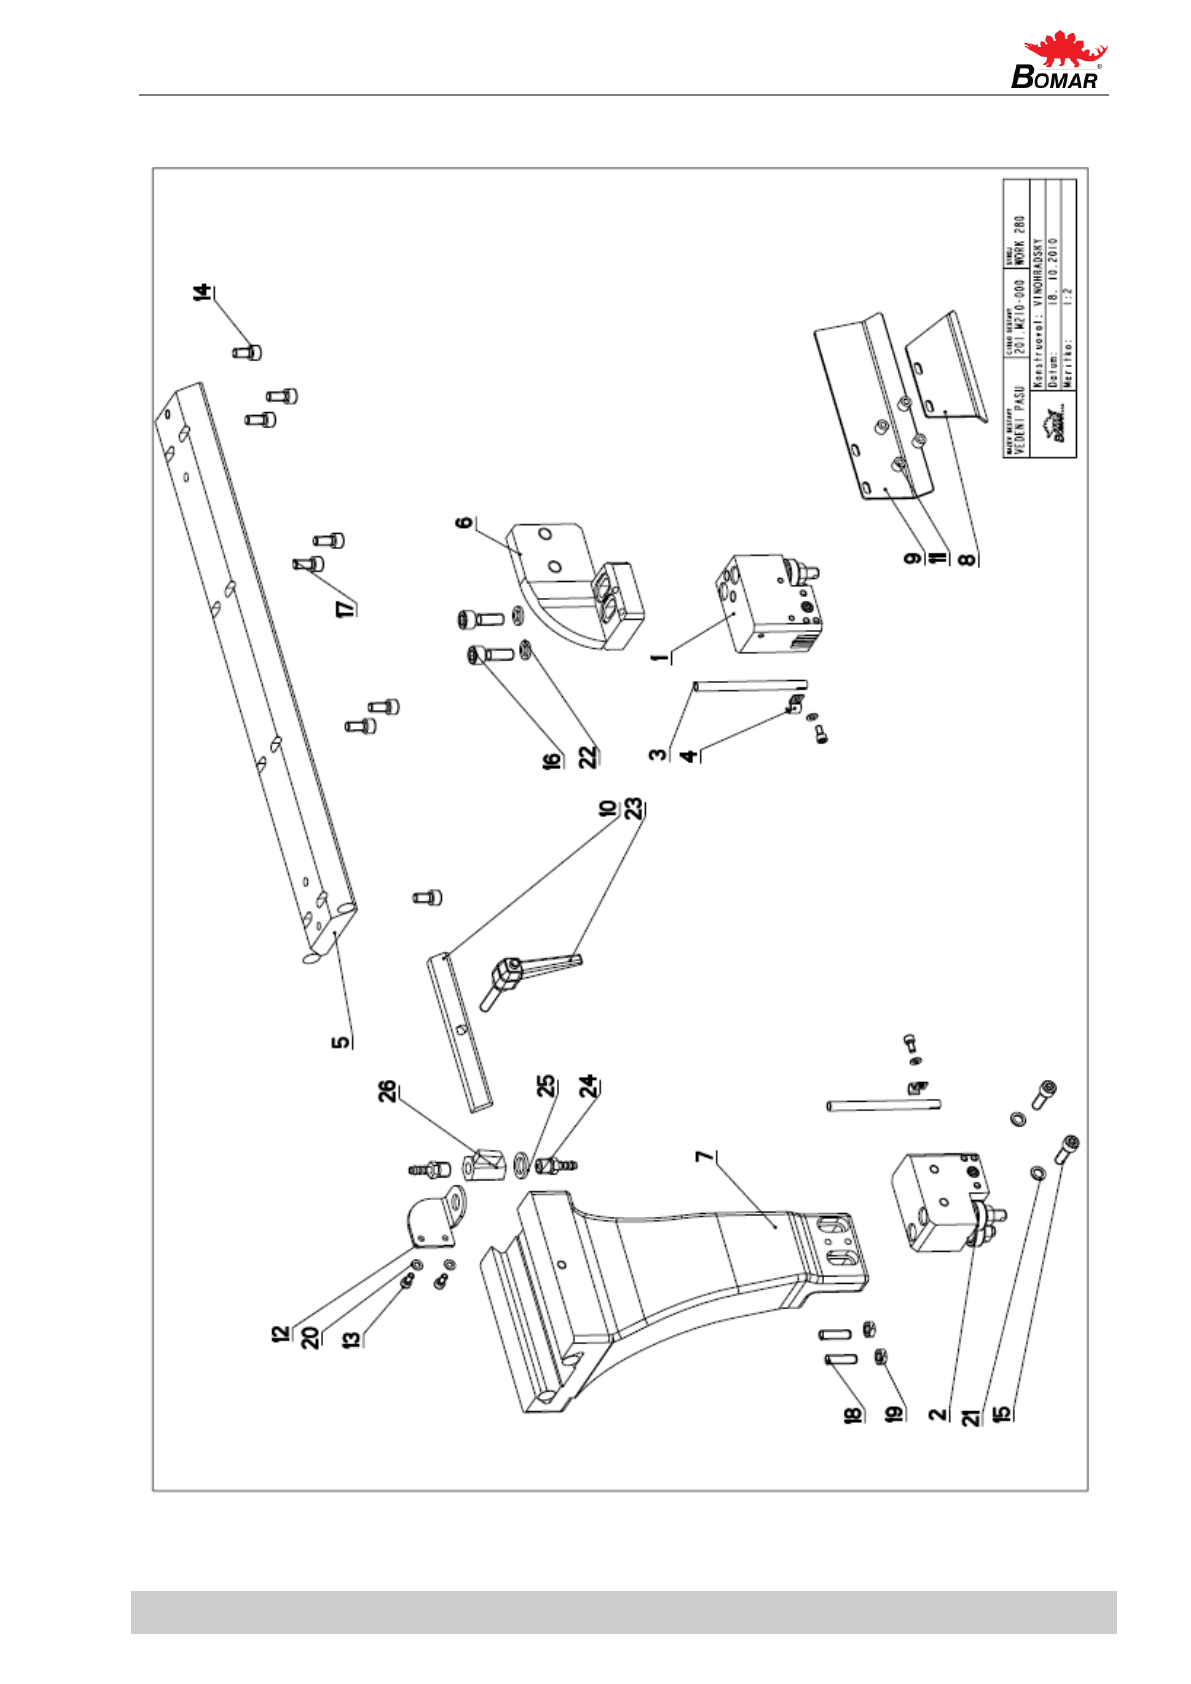
76
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
7.7. Направляющая ремня
Page 77
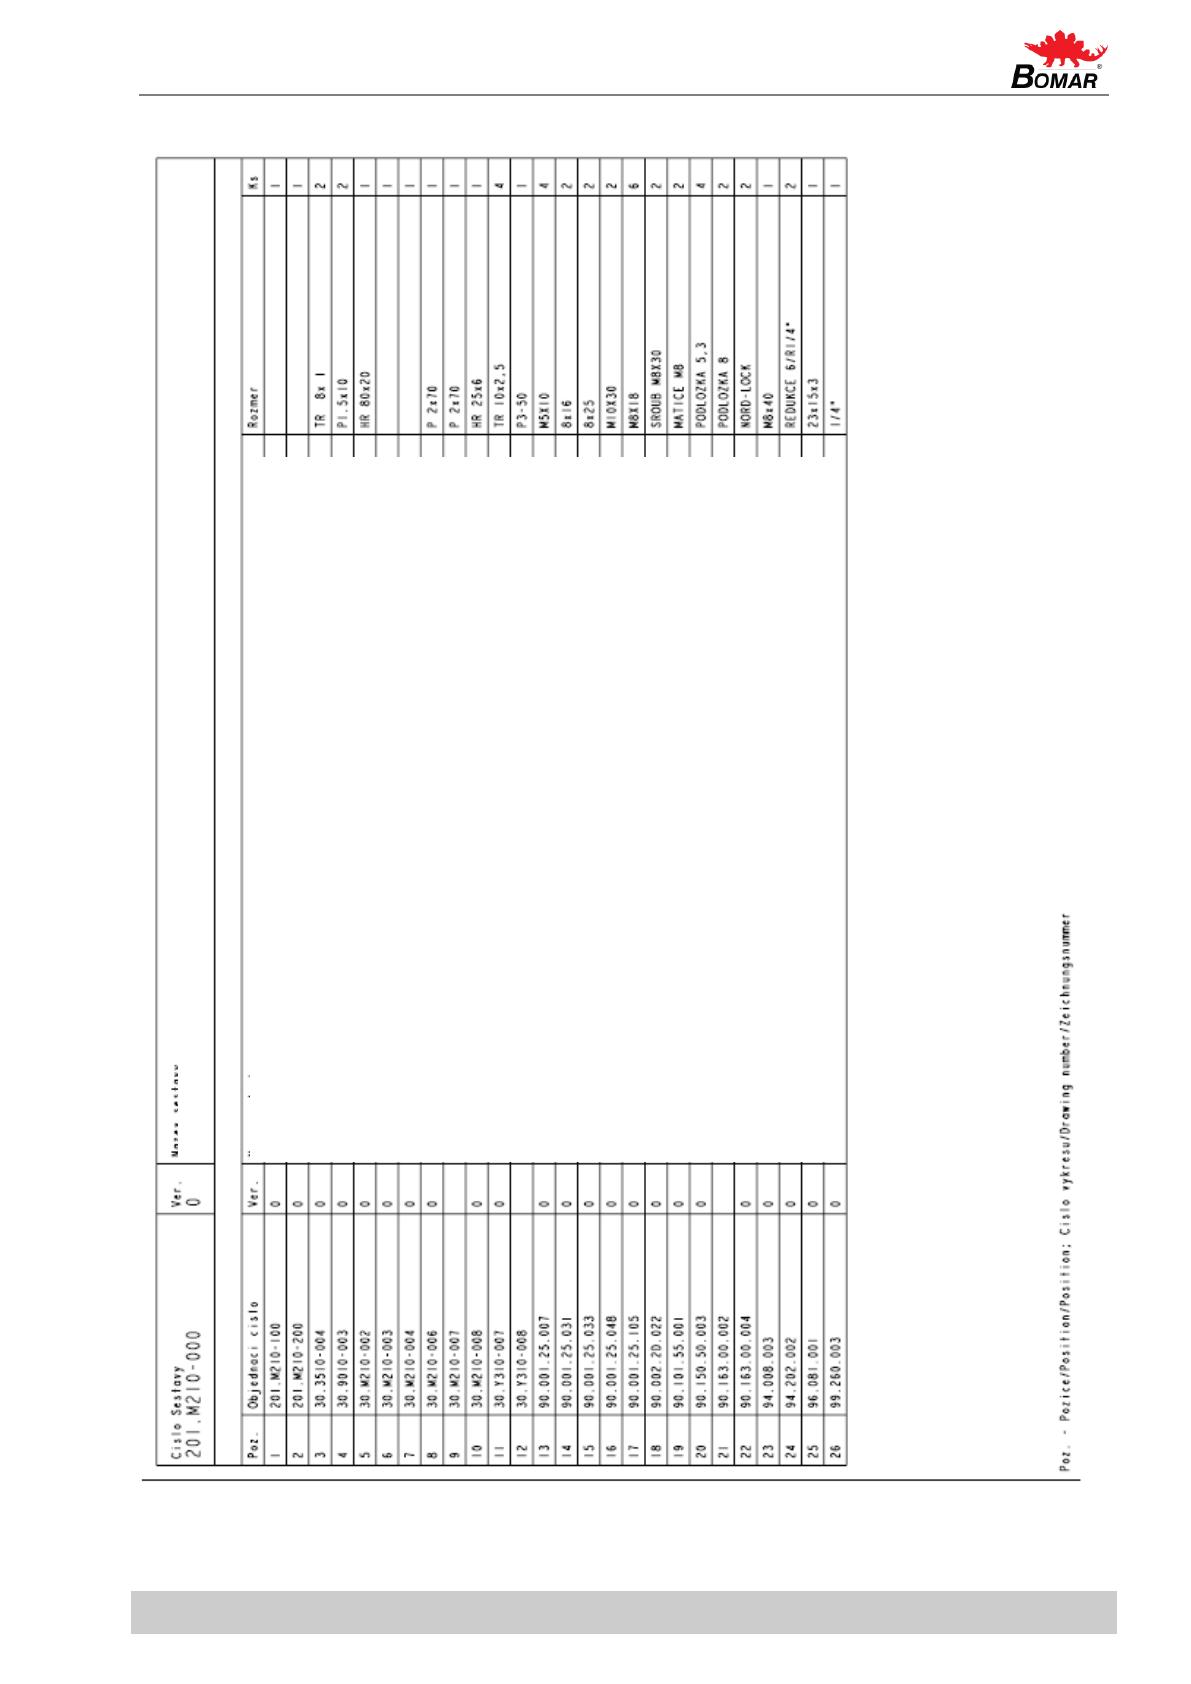
77
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
7.8. Спецификация направляющей ремня
НАПРАВЛЯЮЩАЯ РЕМНЯ
Описание
Направляющий блок
Направляющий блок
Трубка
Держатель
Кромочная планка
Консоль
Консоль
Крышка ремня
Крышка ремня
Кромочная планка
Кольцо
Держатель
Болт с шестигранной головкой
Болт с шестигранной головкой
Болт с шестигранной головкой
Болт с шестигранной головкой
Болт с шестигранной головкой
Регулировочный винт
Гайка
Шайба
Шайба
Шайба
Рычаг
Редуктор/адаптер
Уплотнительное кольцо
Клапан
Page 78
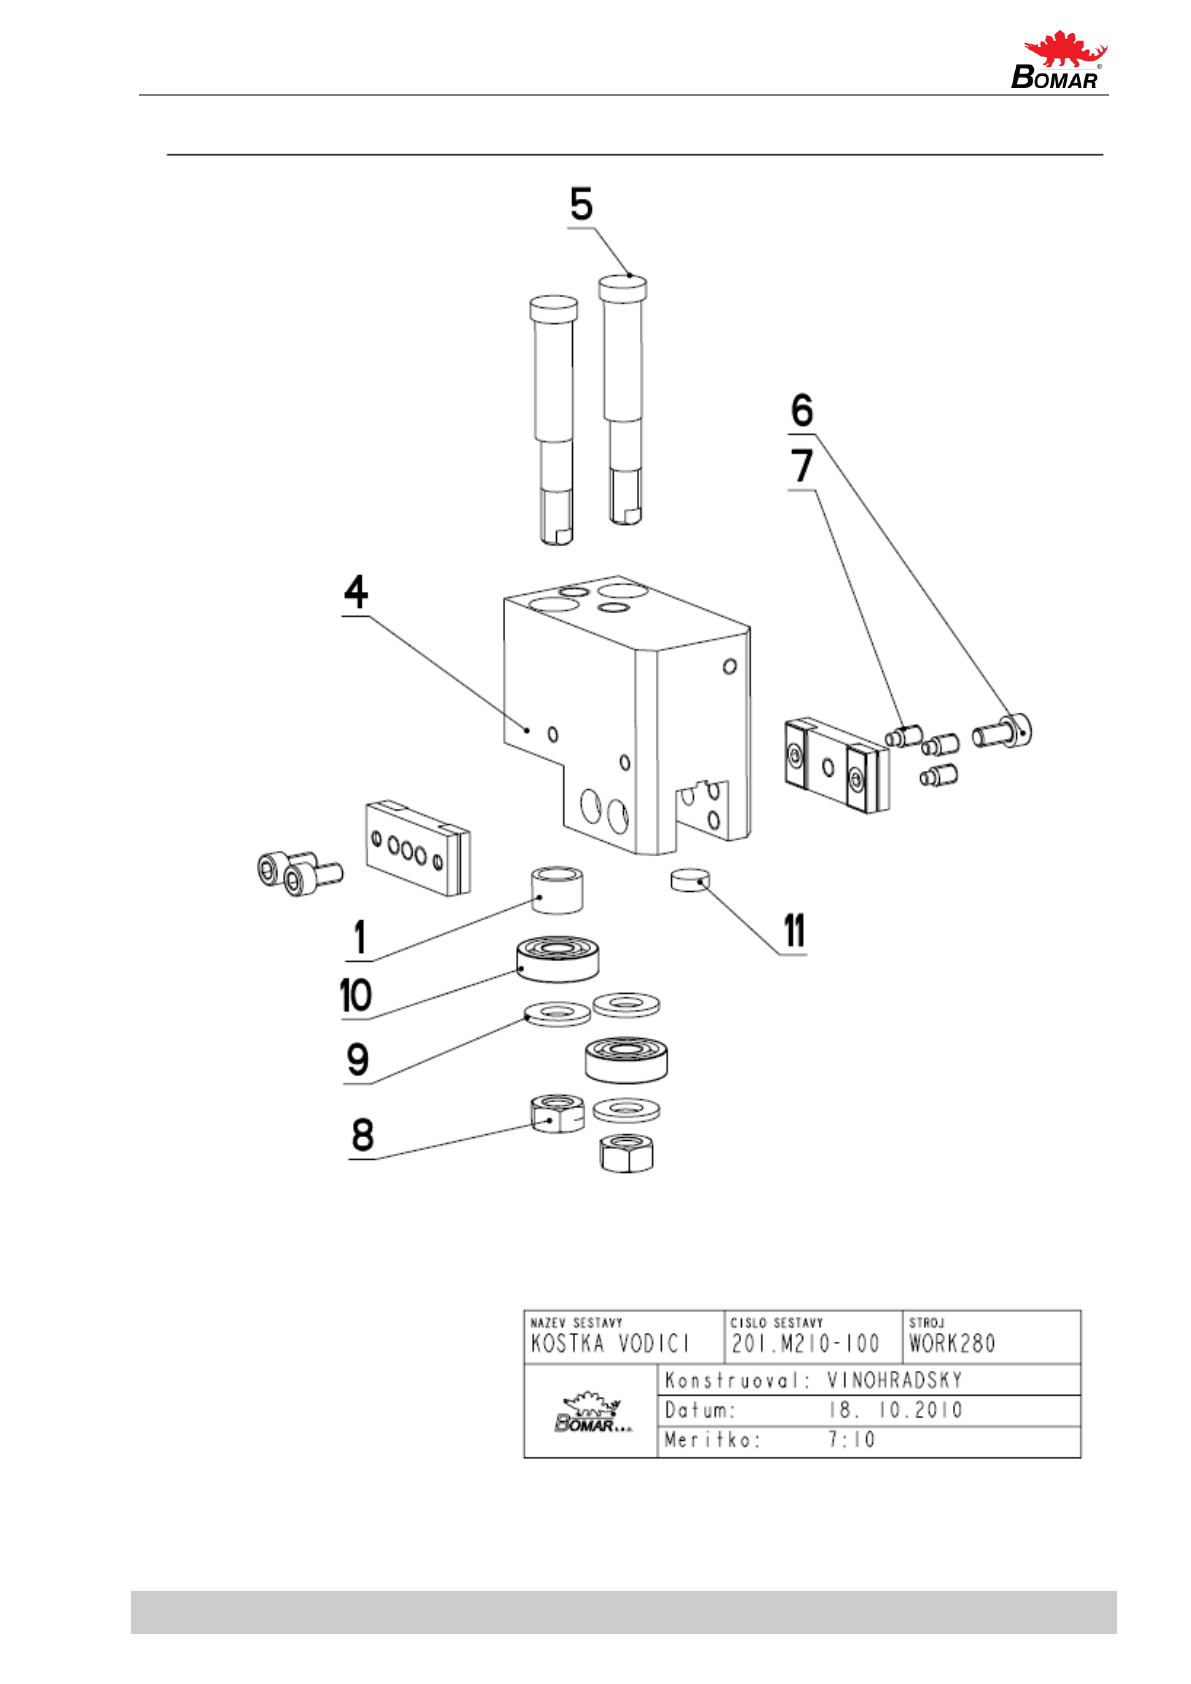
78
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
7.9. Направляющий блок - 1
Page 79
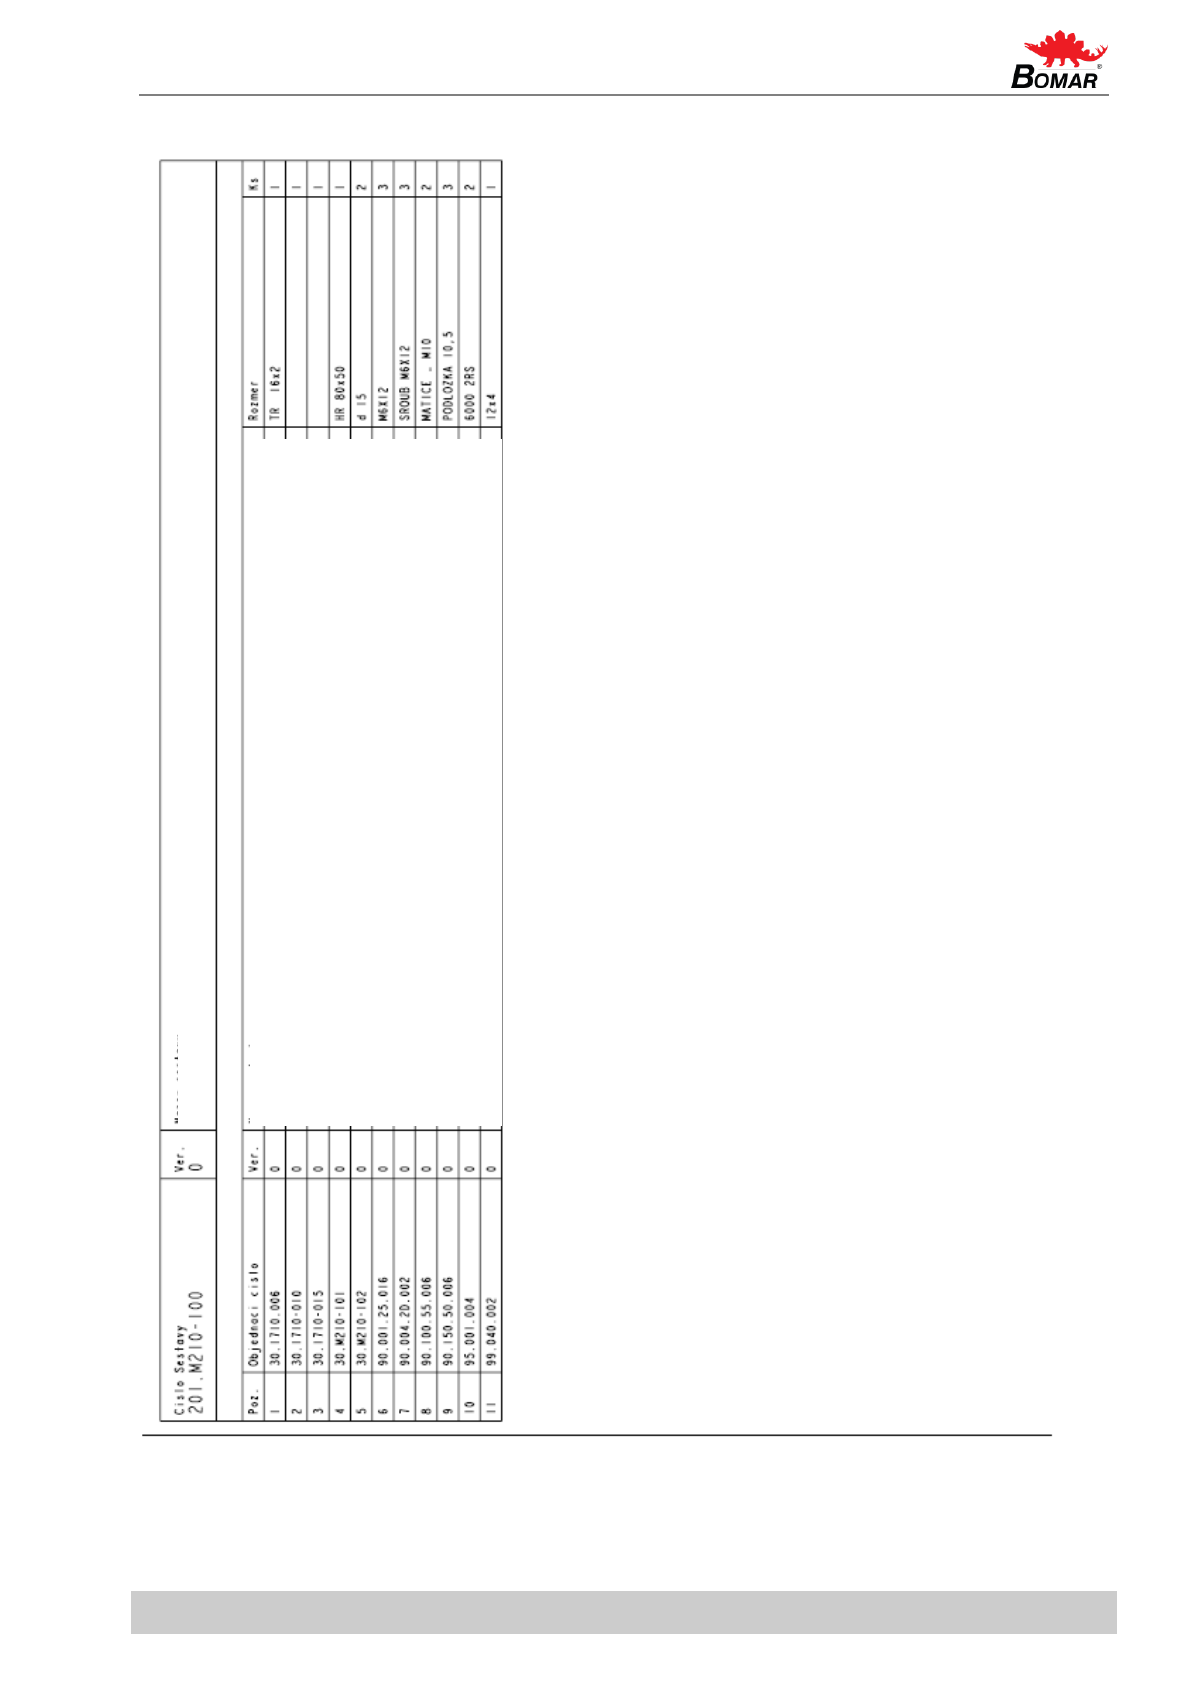
79
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
7.10. Спецификации- направляющий блок-1
НАПРАВЛЯЮЩИЙ БЛОК
Описание
Распорное кольцо
Планка
Планка
Направляющий блок
Кулачок
Болт с шестигранной головкой
Регулировочный винт
Гайка
Шайба
Подшипник
Твердосплавный сегмент
Page 80
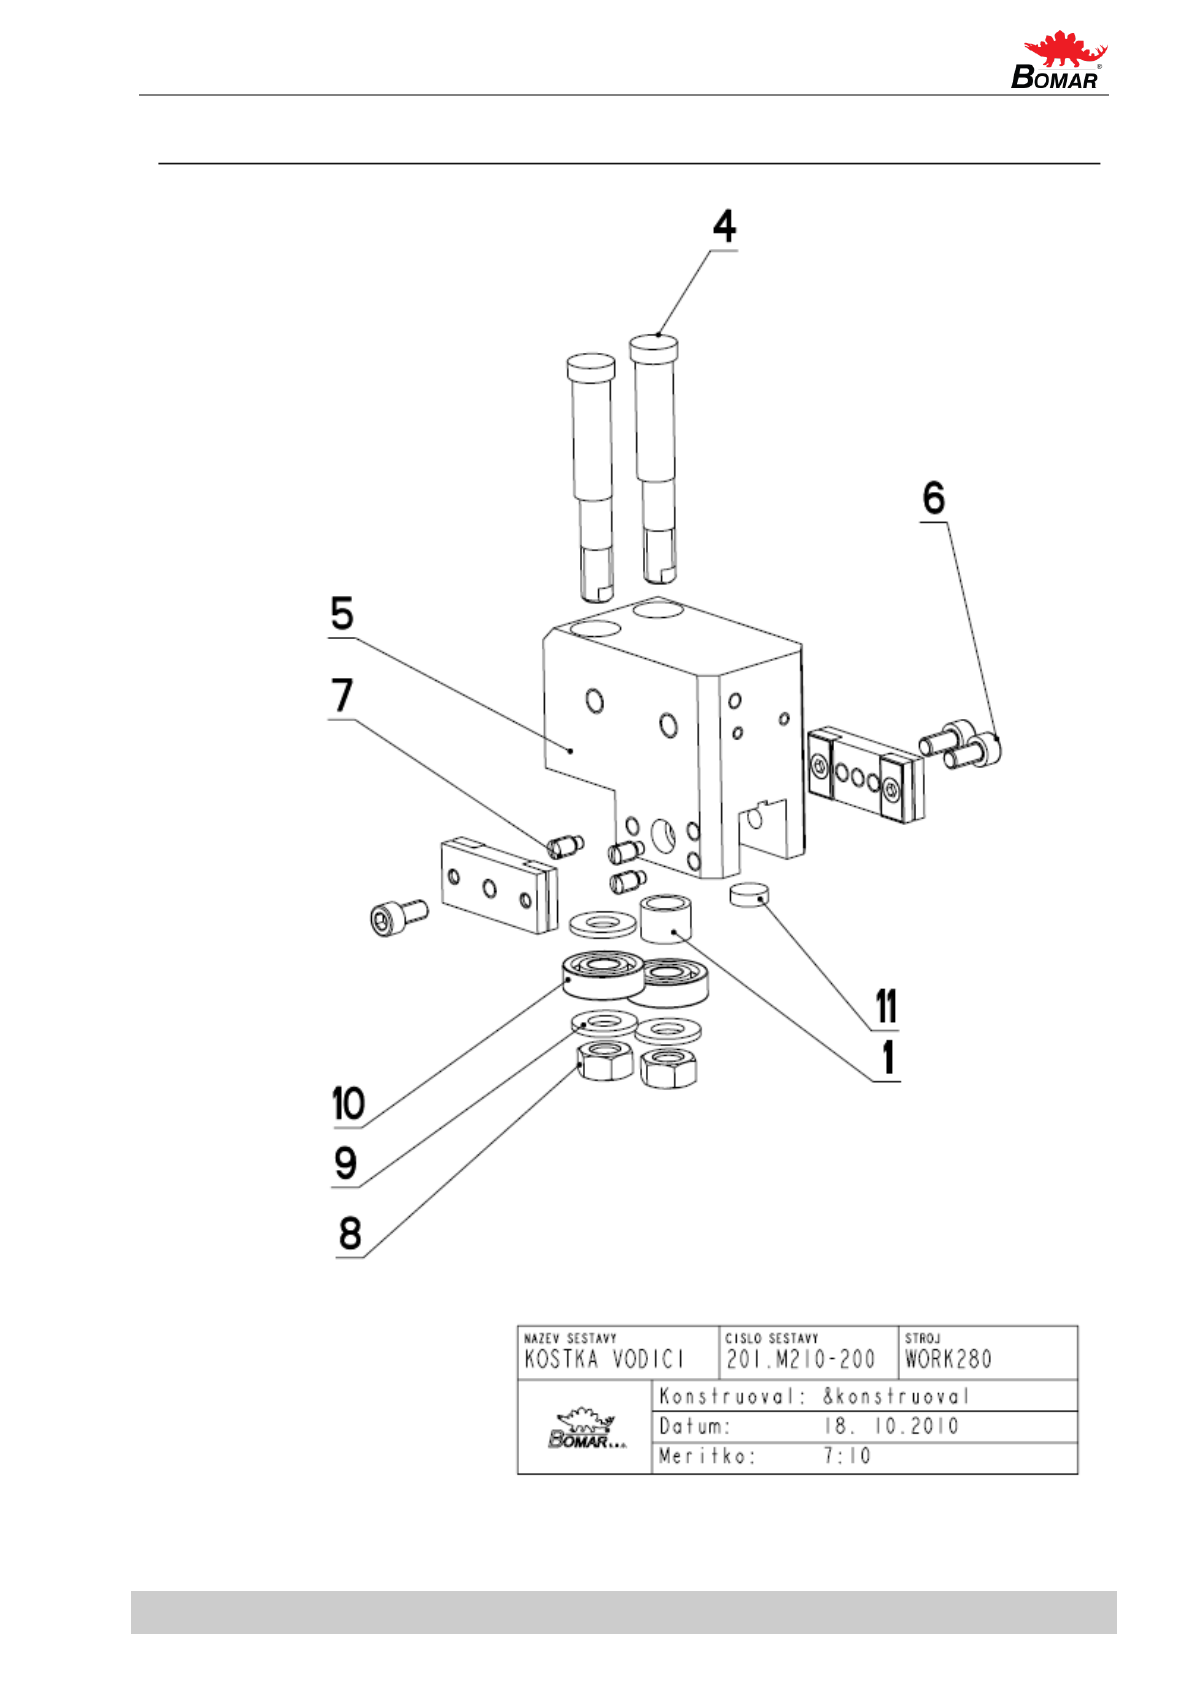
80
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
7.11. Направляющий блок -2
Page 81
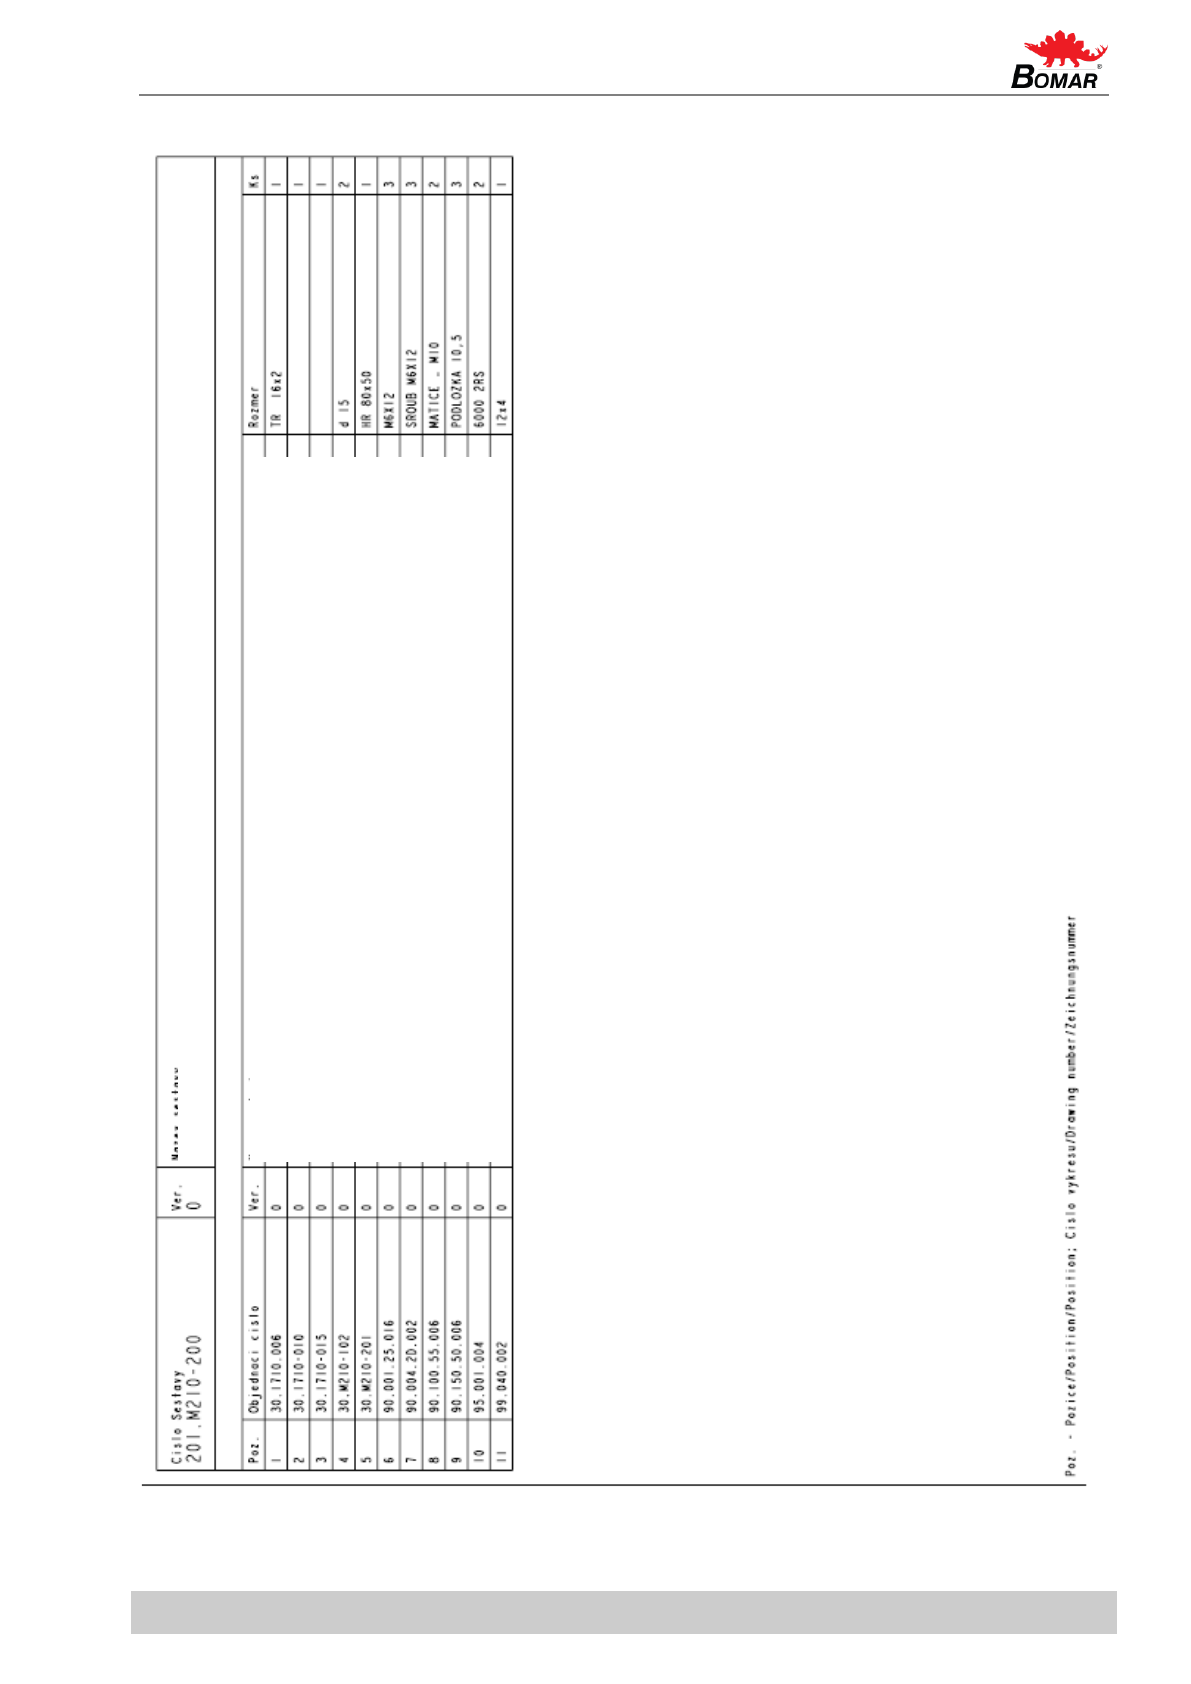
81
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
7.12. Спецификация – направляющий блок -2
НАПРАВЛЯЮЩИЙ БЛОК
Описание
Распорное кольцо
Планка
Планка
Кулачок
Направляющий блок
Болт с шестигранной головкой
Регулировочный винт
Гайка
Шайба
Подшипник
Твердосплавный сегмент
Page 82
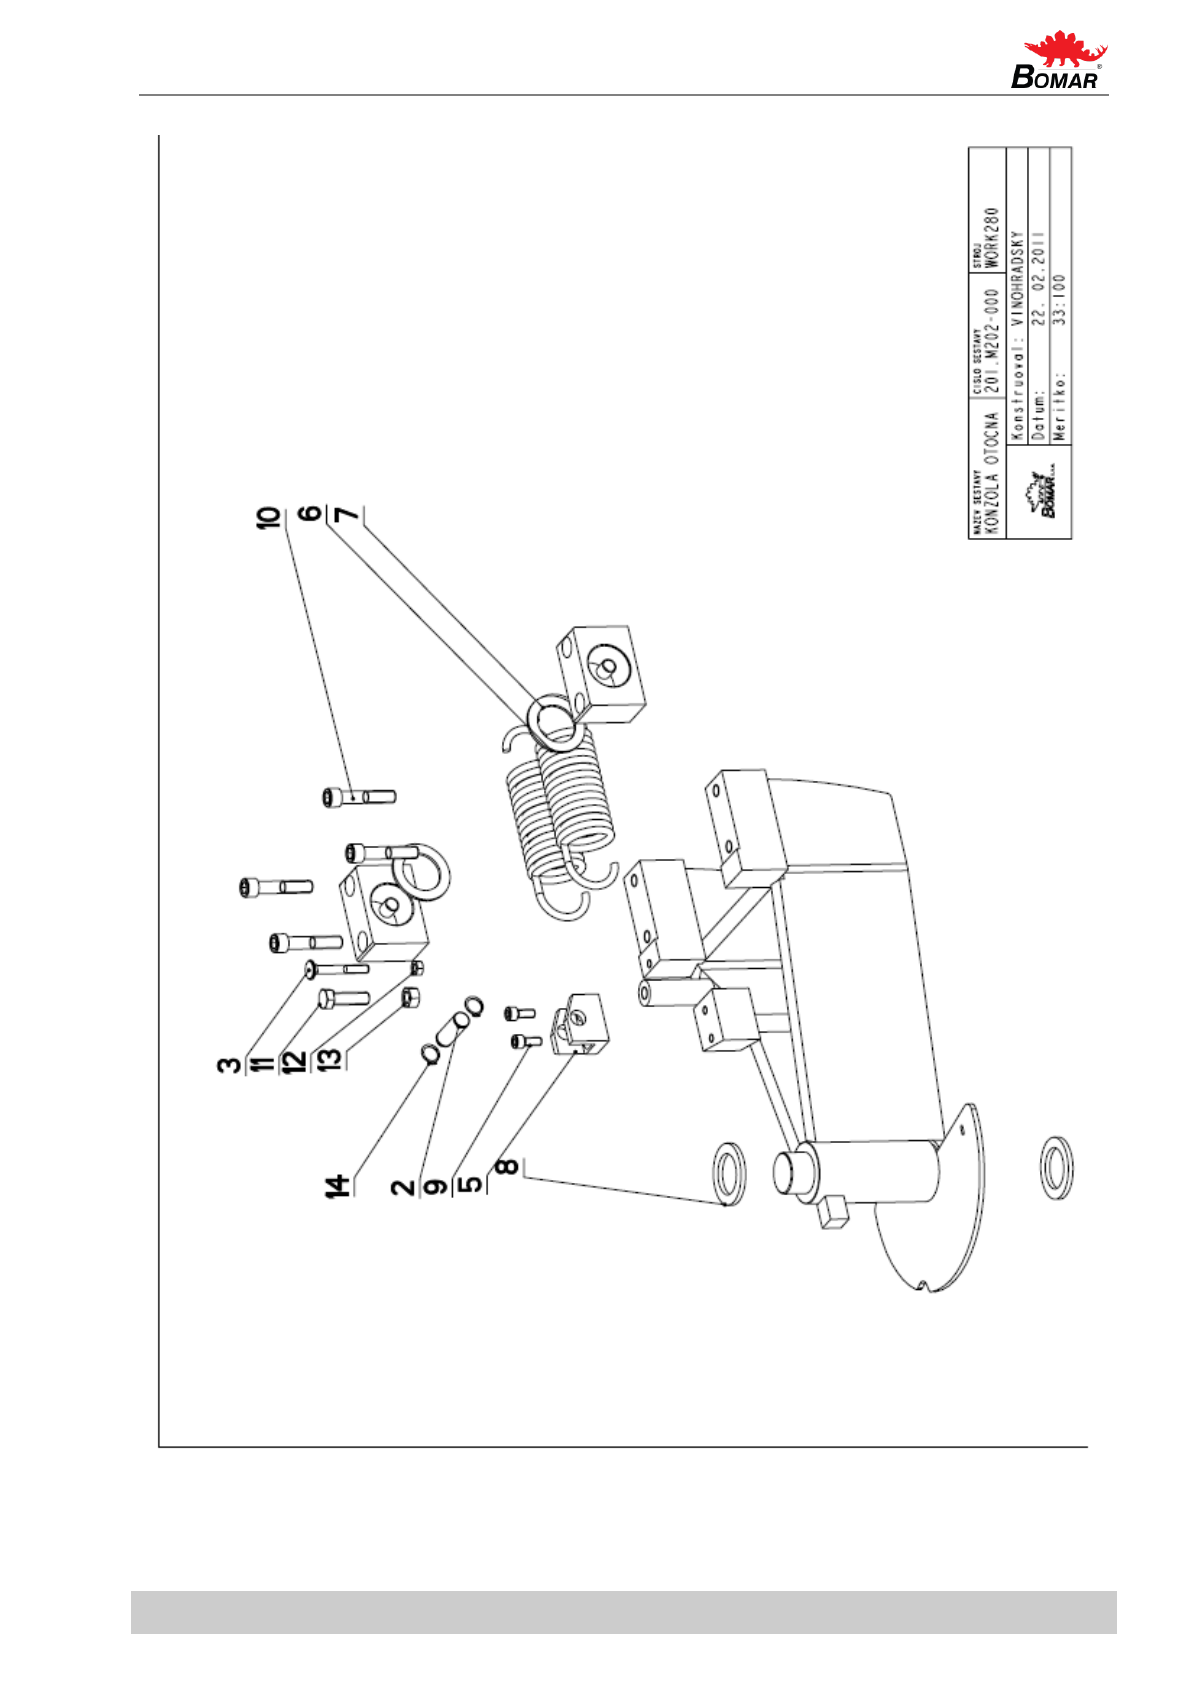
82
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
7.13. Поворотная консоль
Page 83
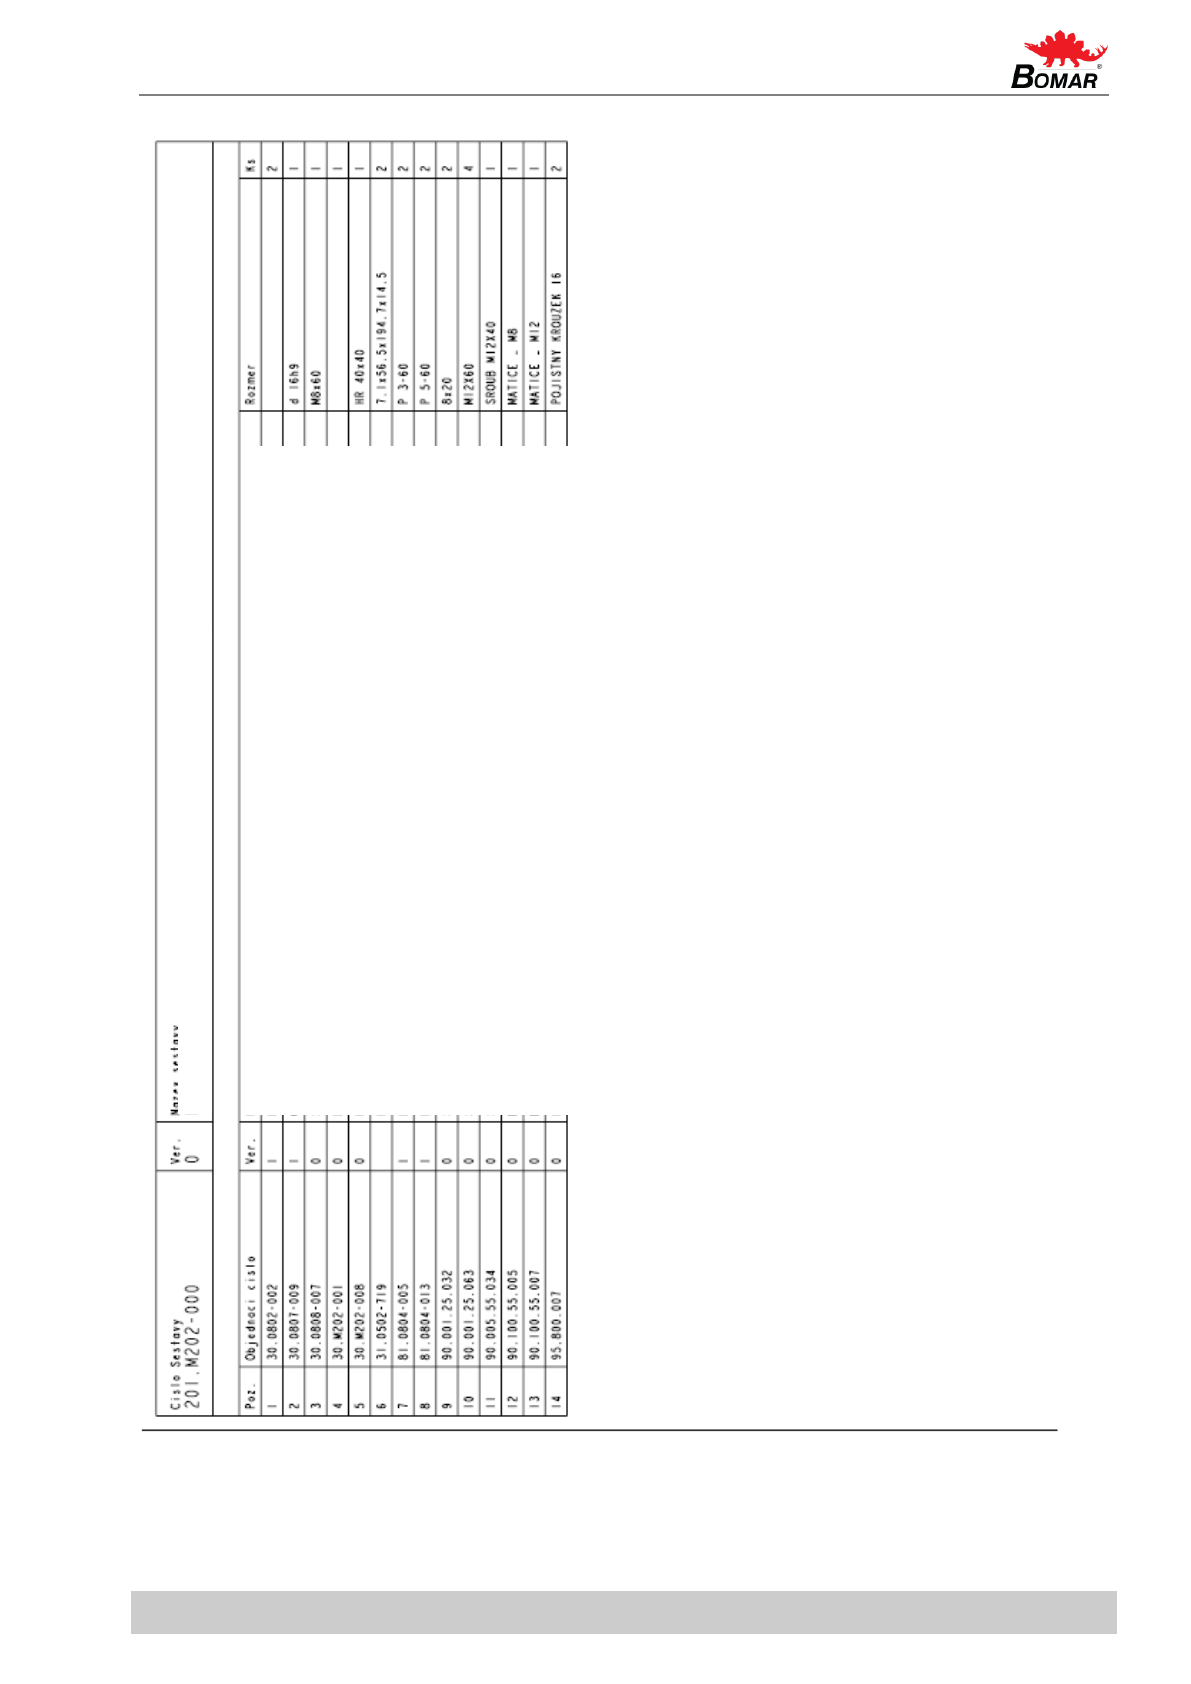
83
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
7.14. Спецификация - поворотная консоль
ПОВОРОТНАЯ КОНСОЛЬ
Описание
Подшипник
Валик
Болт
Поворотная консоль
Держатель
Пружина
Кольцо
Кольцо
Болт с шестигранной головкой
Болт с шестигранной головкой
Шестисторонний болт
Гайка
Гайка
Внешнее предохранительное кольцо
Page 84
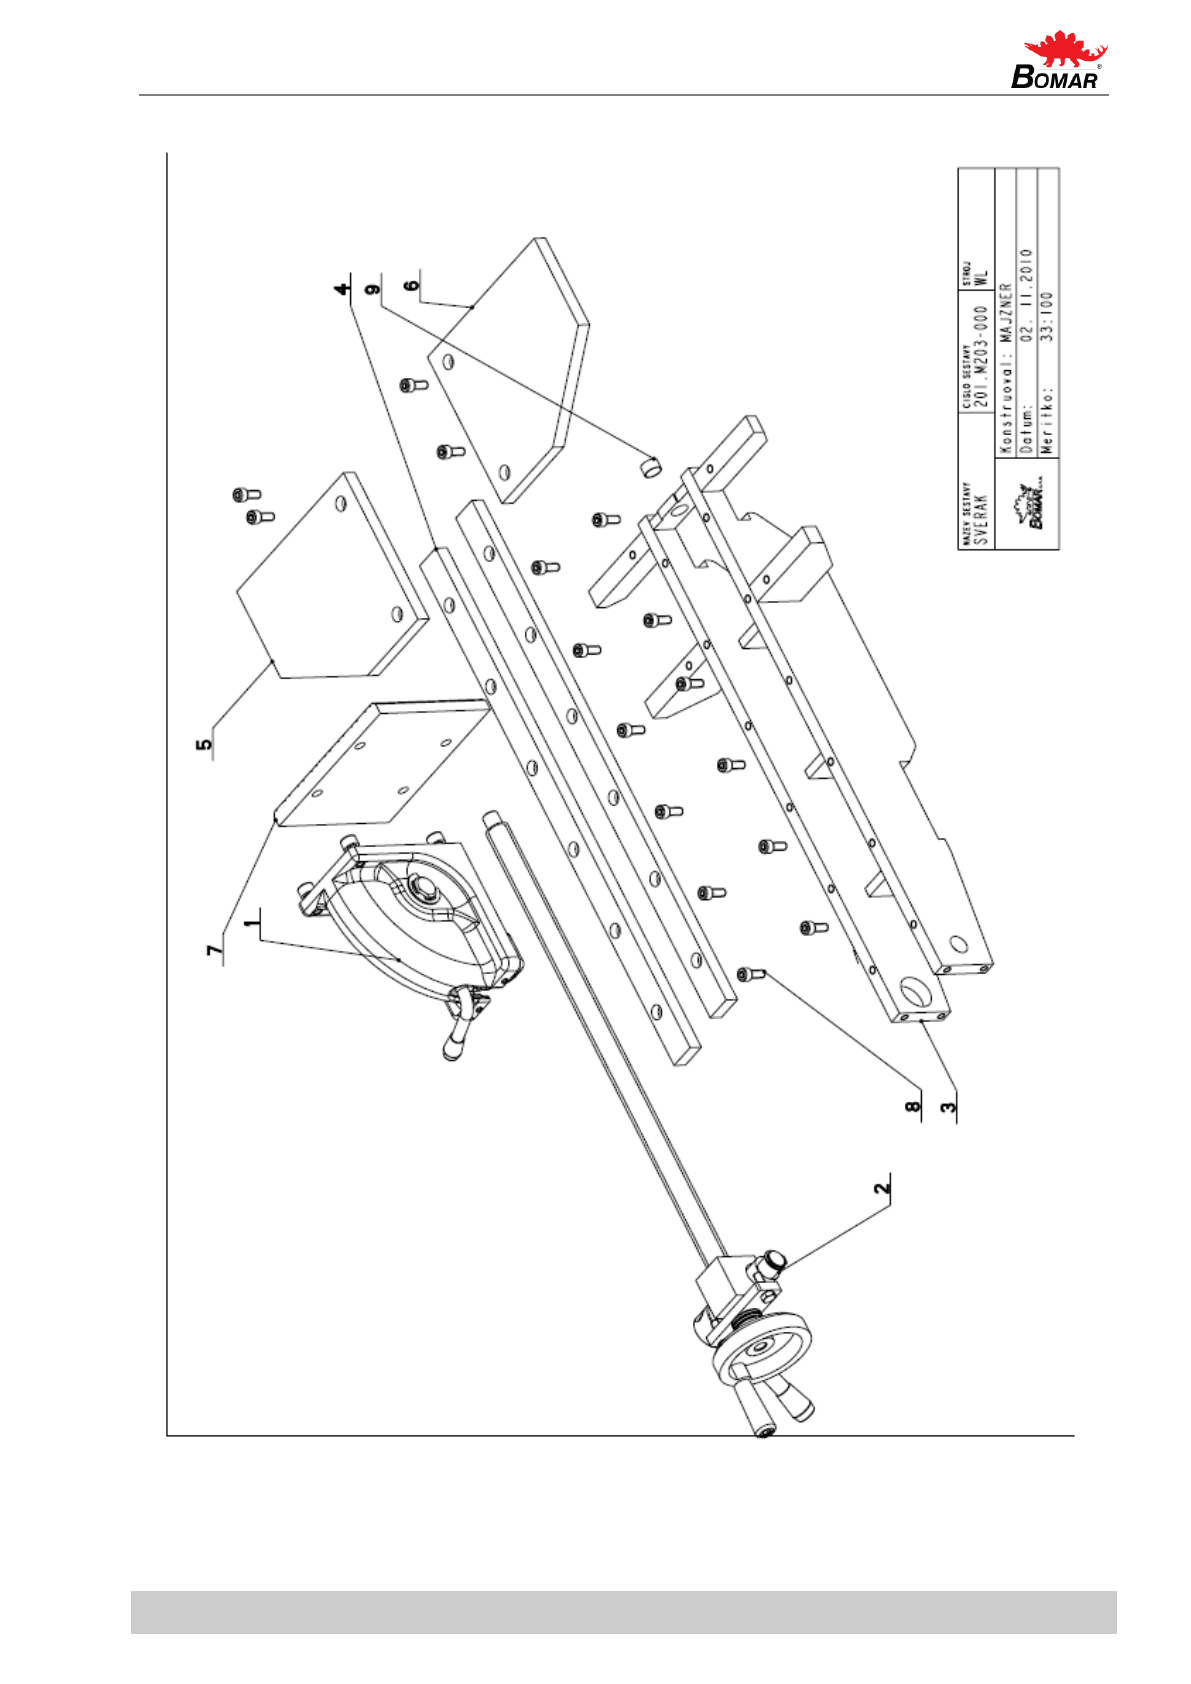
84
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
7.15. Тиски-1
Page 85
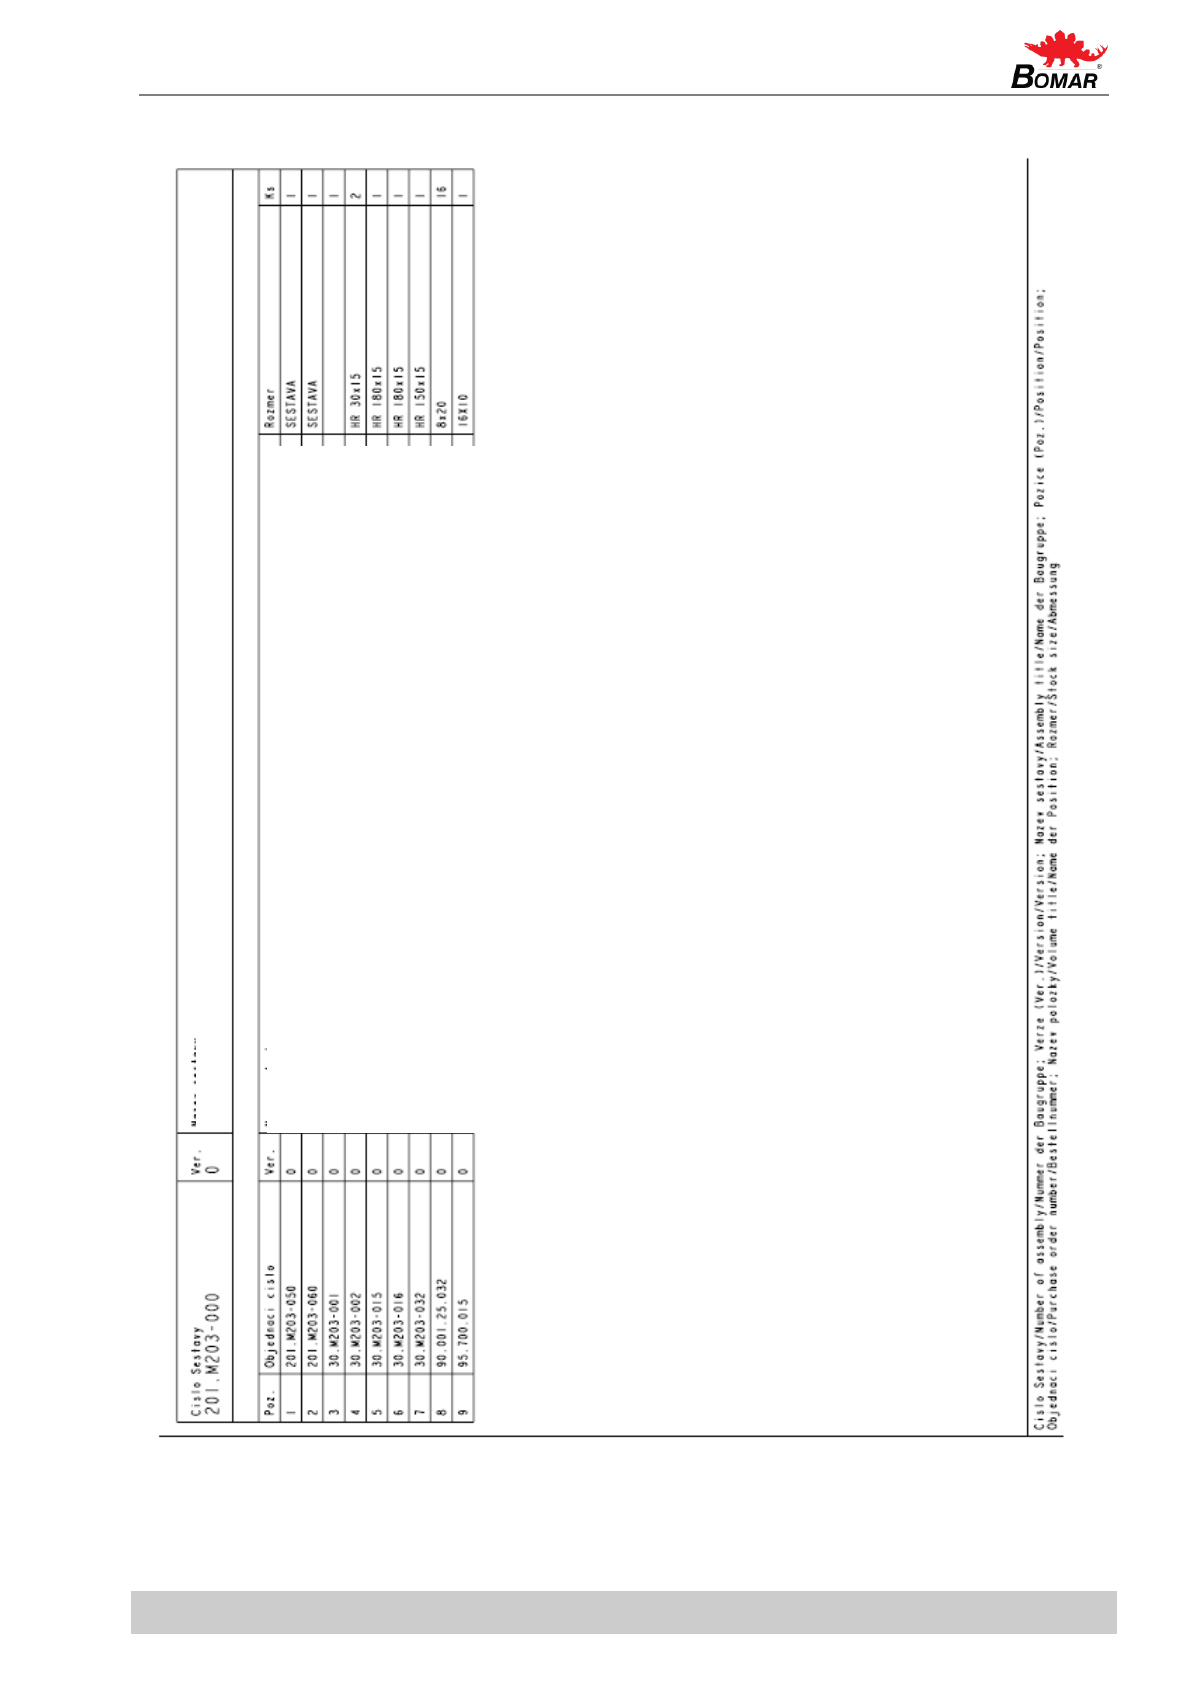
85
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
7.16. Спецификации – Тиски-1
ТИСКИ
Описание
Тиски
Тиски
Корпус тисков
Направляющая кромка
Планка
Планка
Планка
Болт с шестигранной головкой
Гильза
Page 86
86
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
Page 87
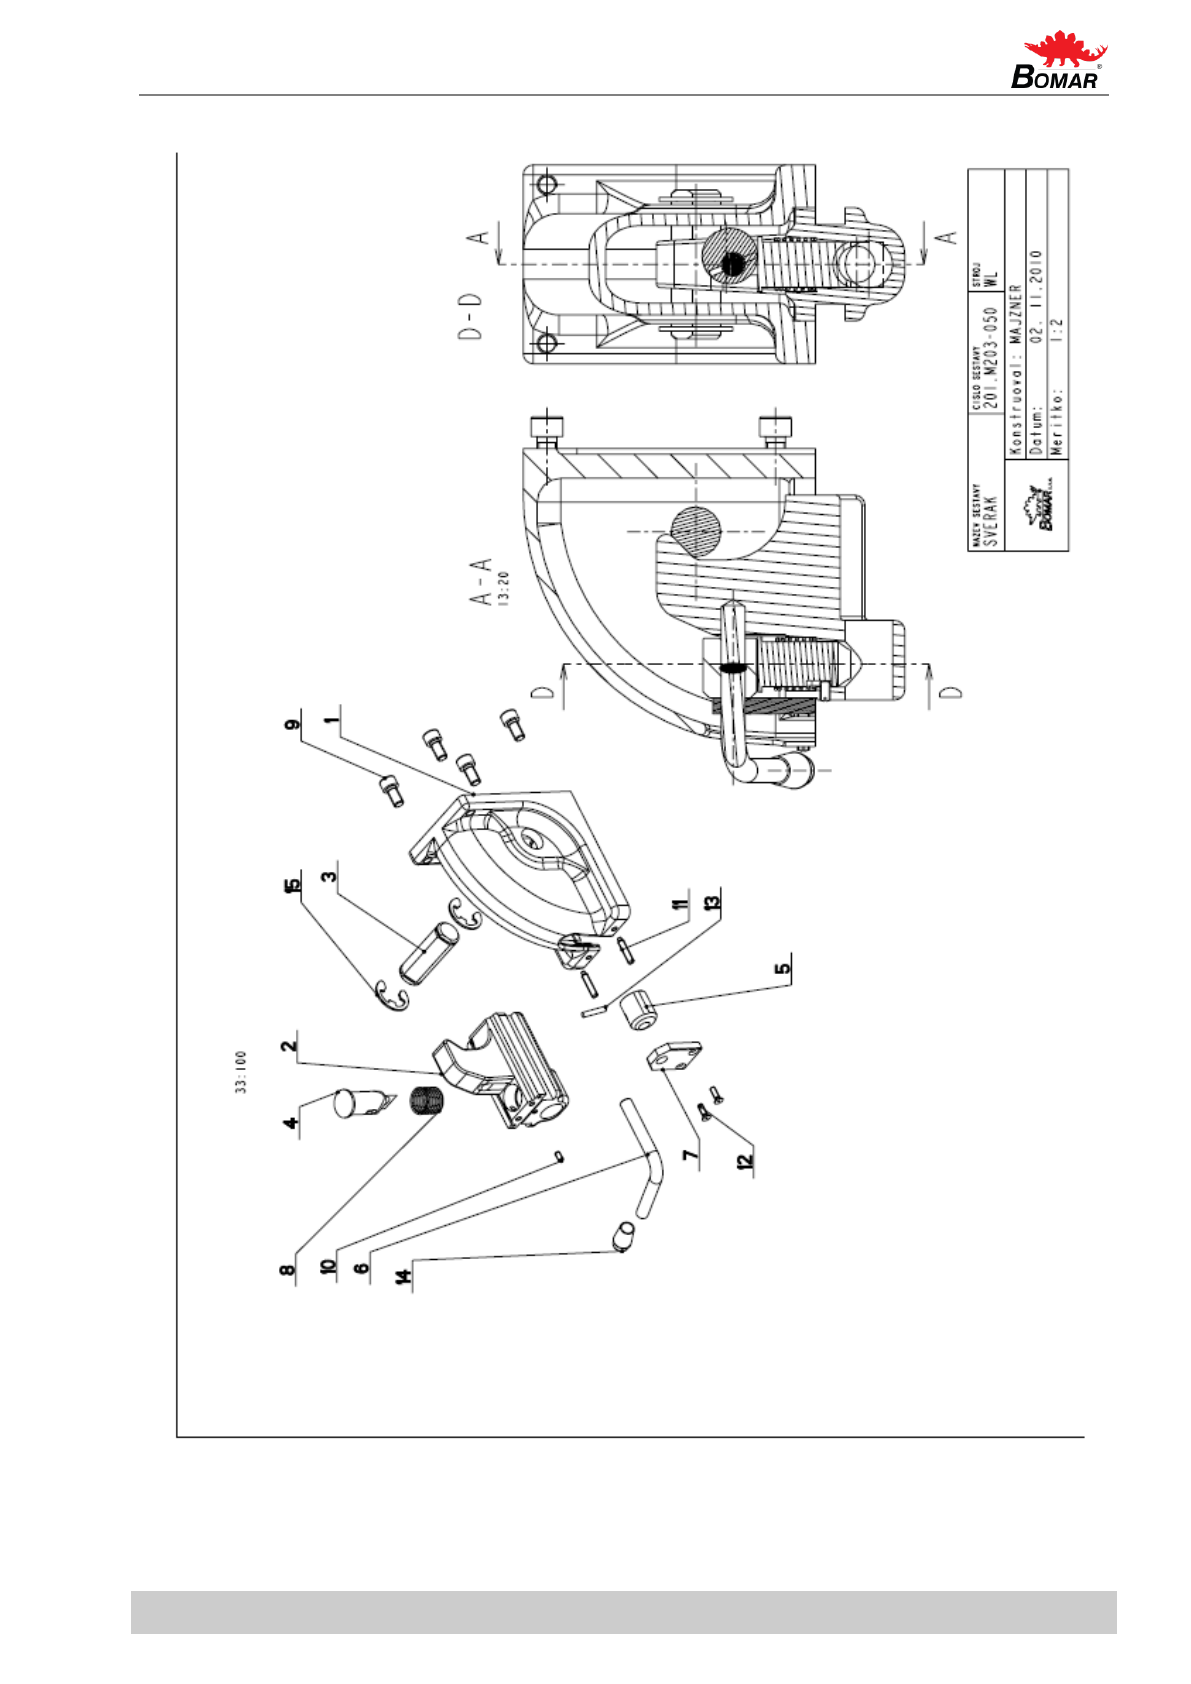
87
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
7.17. Тиски-2
Page 88
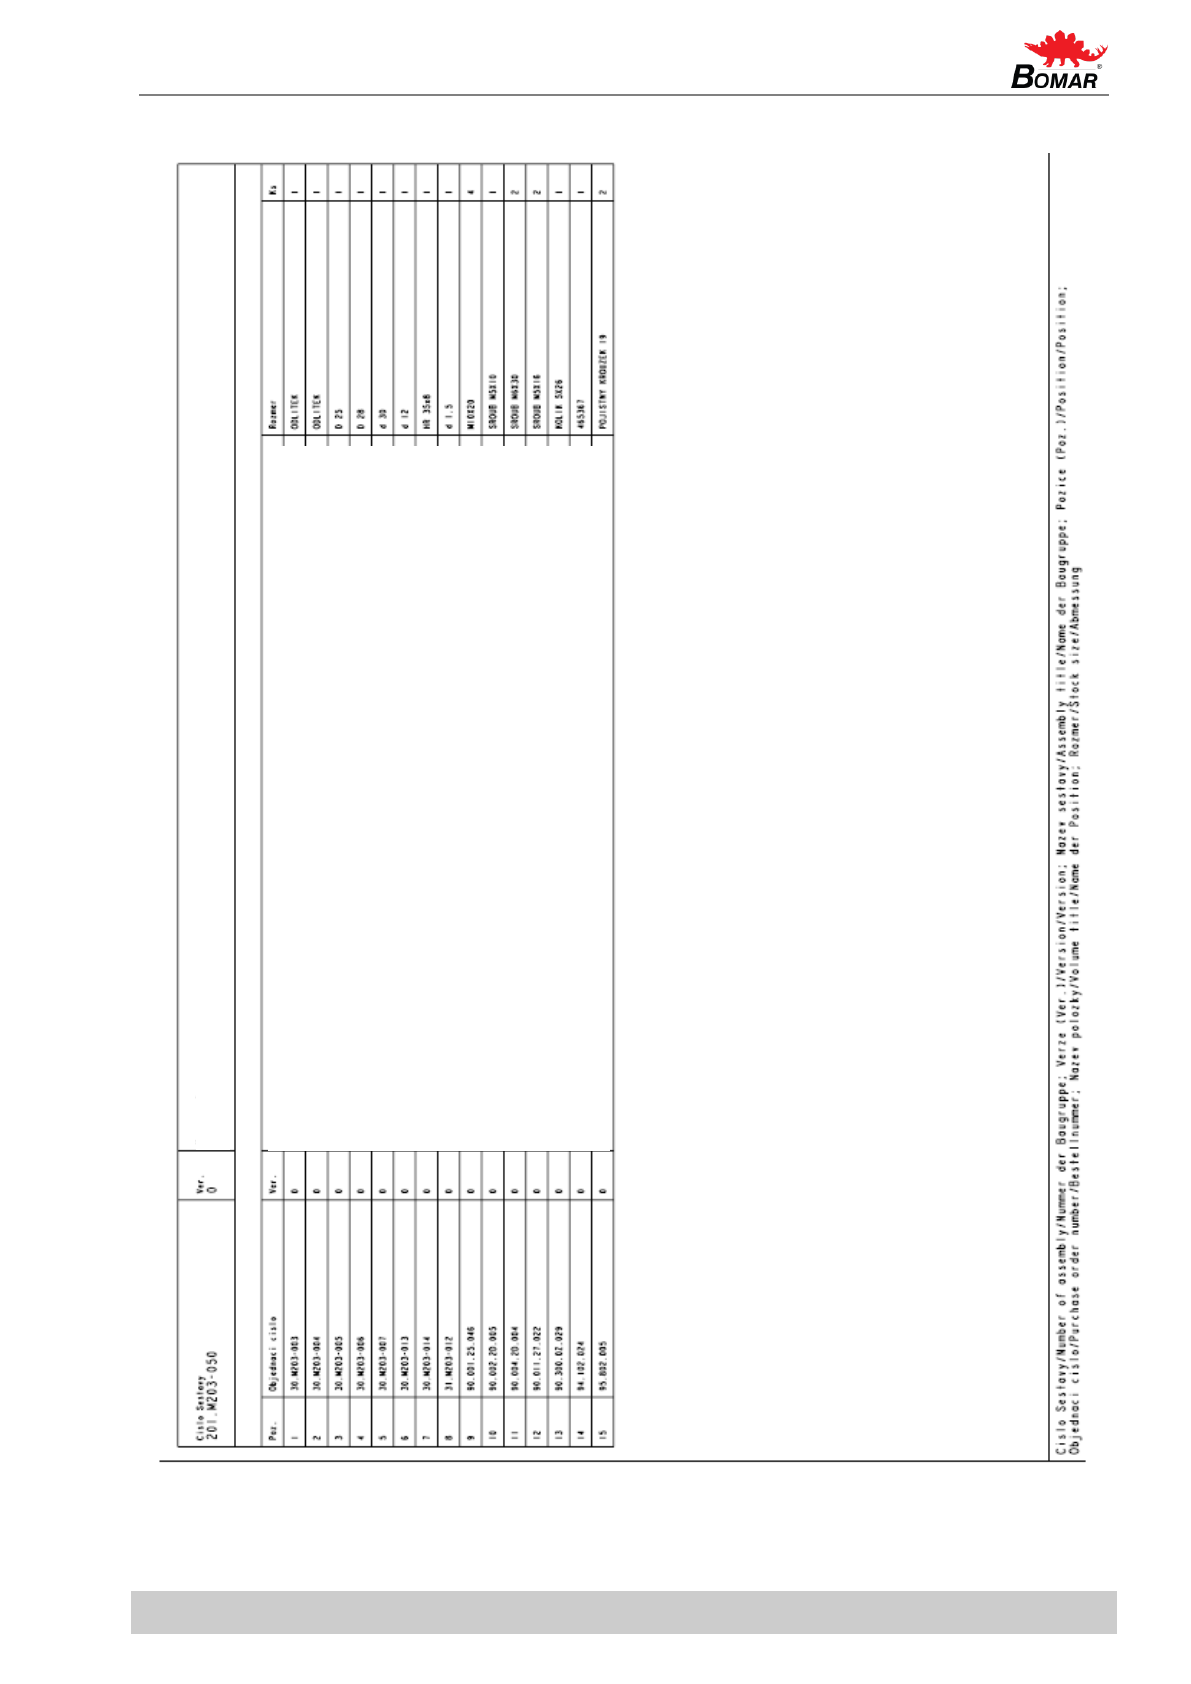
88
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
7.18. Спецификации – Тиски-2
ТИСКИ
Описание
Корпус тисков
Упор
Валик
Валик
Кулачок
Оттяжка
Планка
Пружина
Болт с шестигранной головкой
Регулировочный винт
Регулировочный винт
Винт с потайной головкой
Цилиндрический штифт
Рукоятка
Внешнее предохранительное кольцо
Page 89
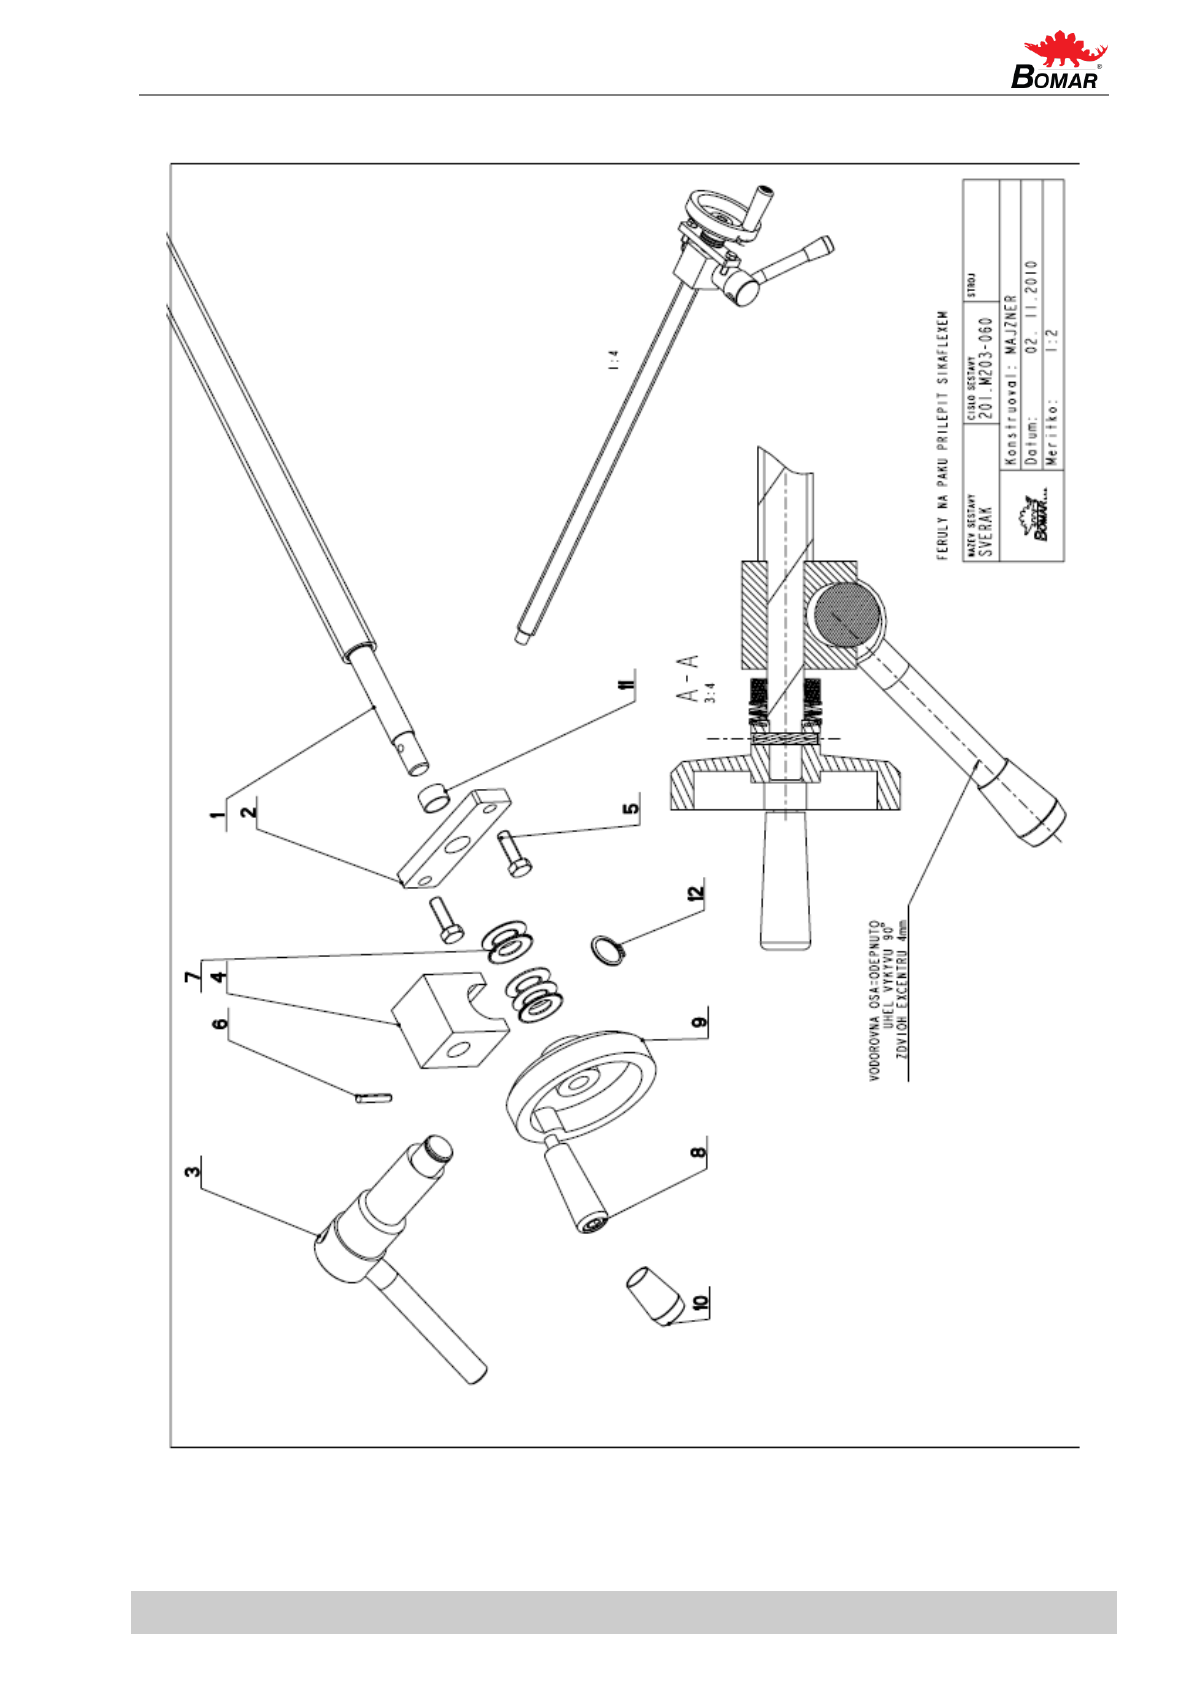
89
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
7.19. Тиски-3
Page 90
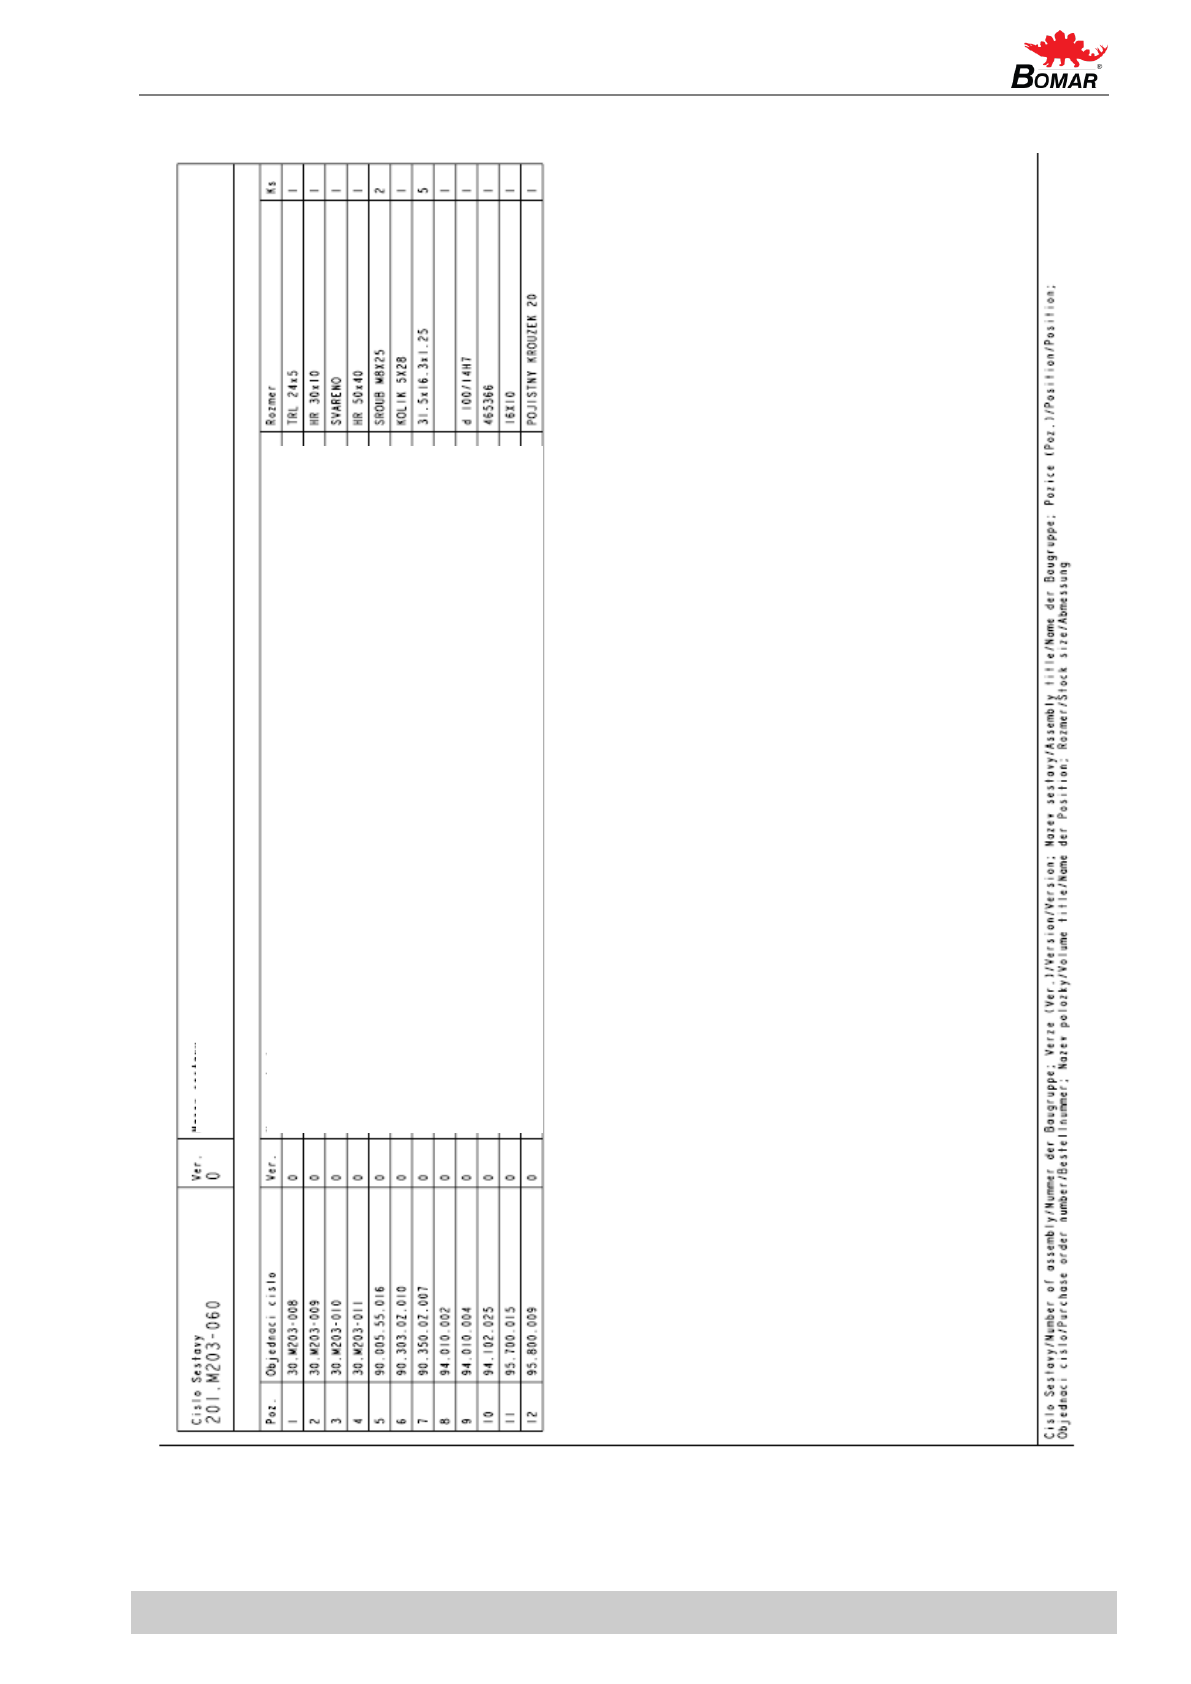
90
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
7.20. Спецификации – Тиски-3
ТИСКИ
Описание
Болт
Блок
Кулачок
Блок
Шестисторонний болт
Штифт
Дисковая пружина
Рукоятка
Колесо
Рукоятка
Гильза
Внешнее предохранительное кольцо
Page 91
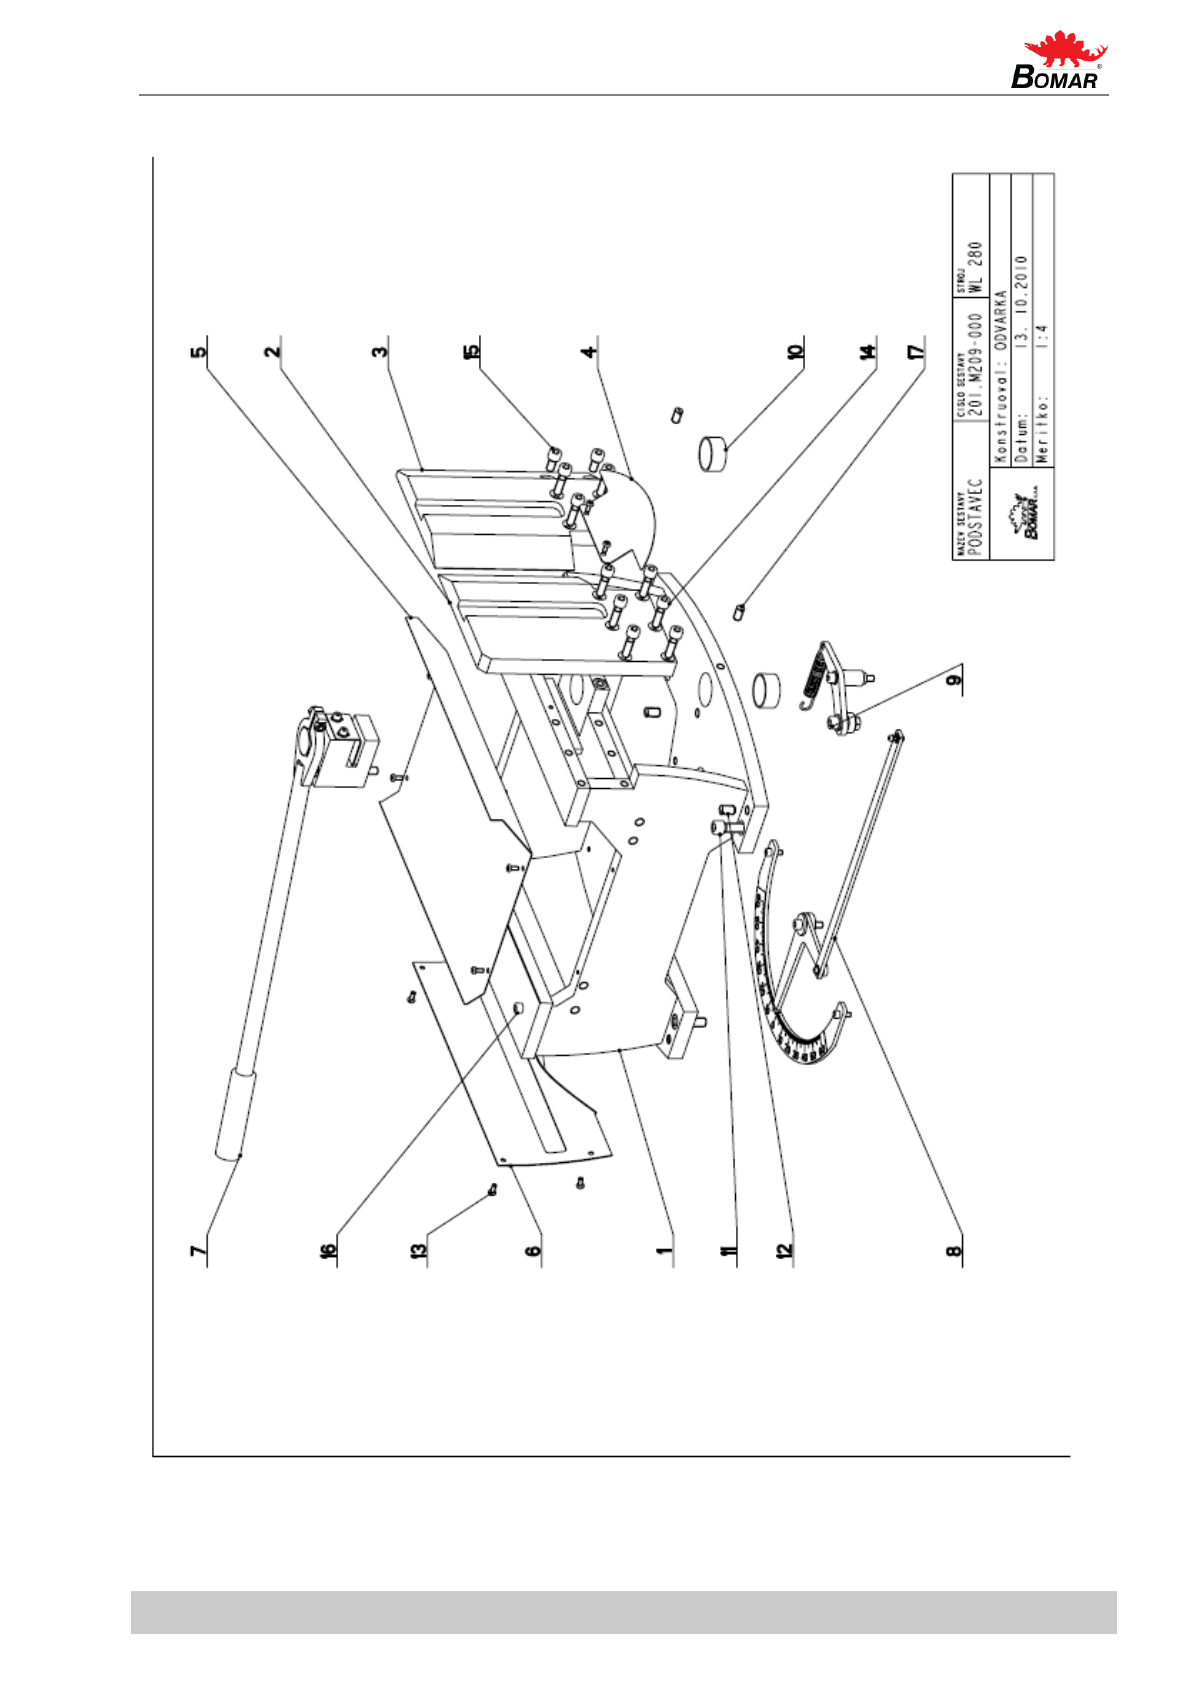
91
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
7.21. Основание
Page 92
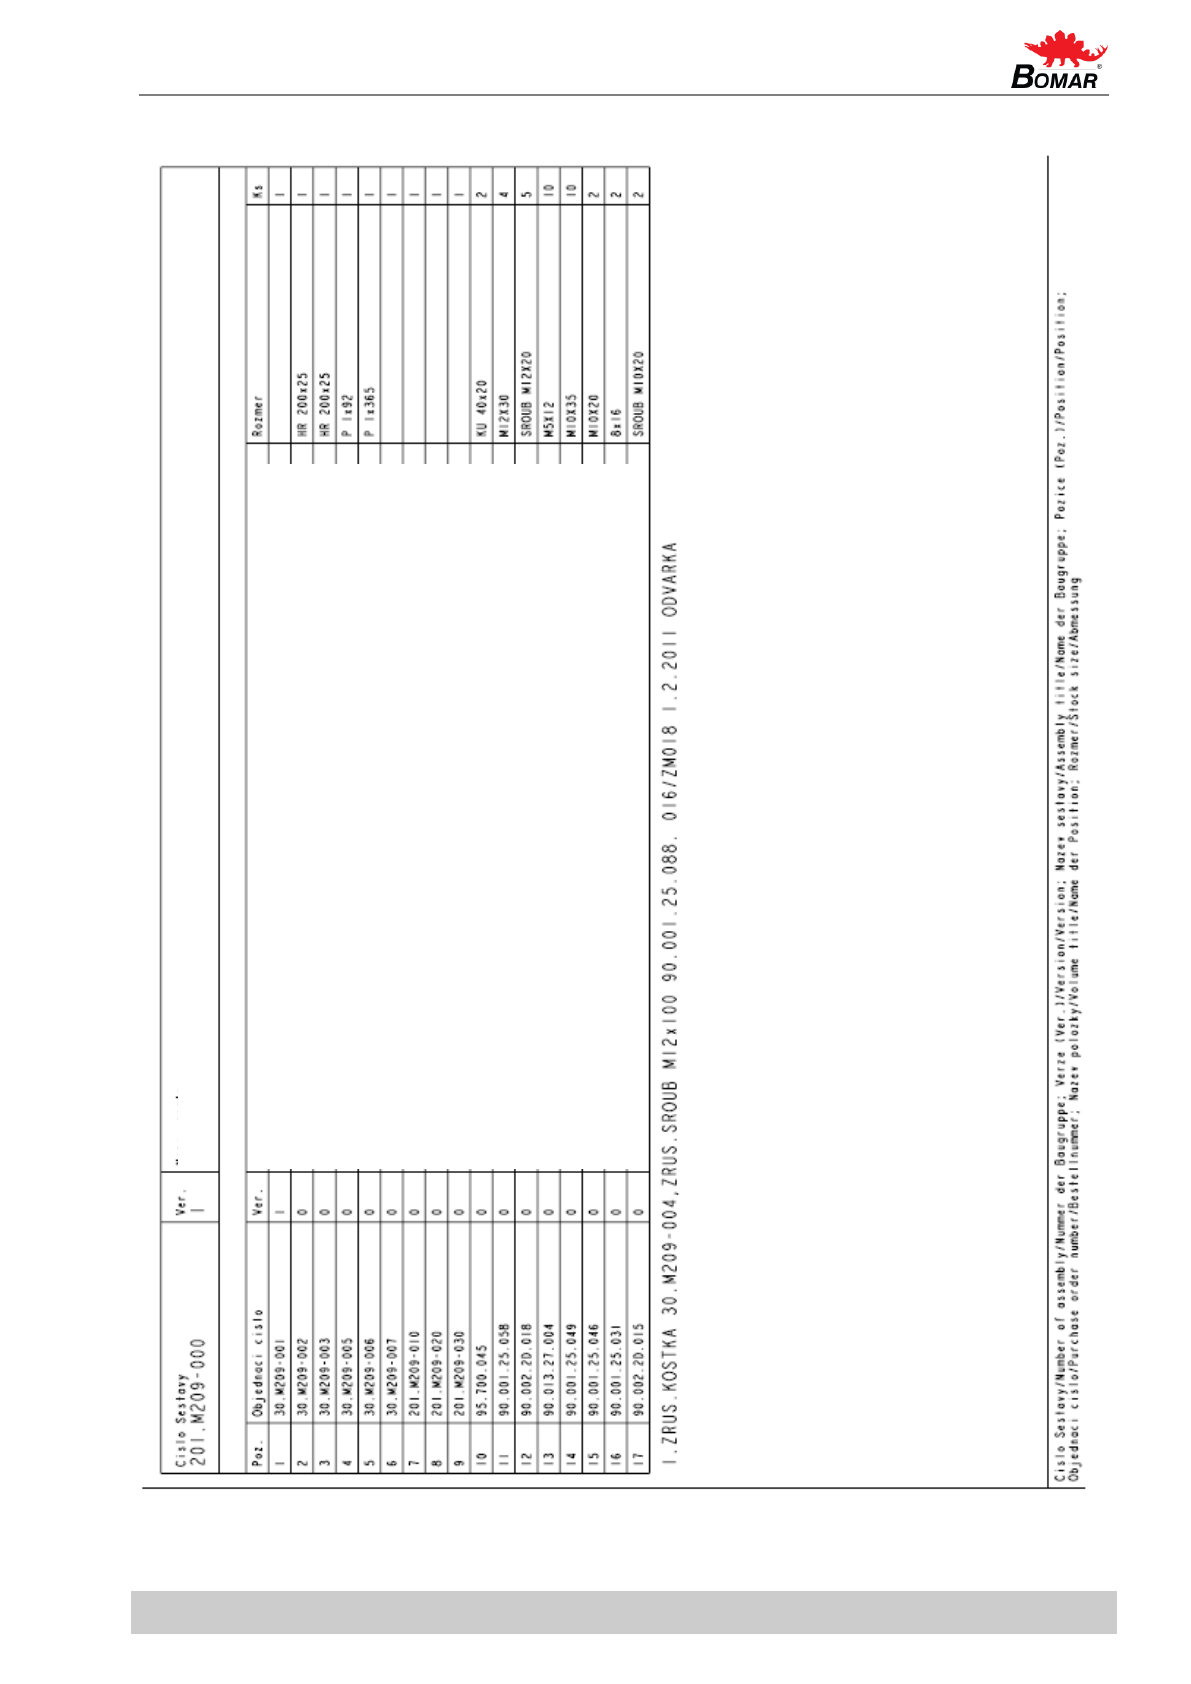
92
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
7.22. Спецификации – основание
ОСНОВАНИЕ
Описание
Основание тисков
Планка
Планка
Крышка
Крышка
Крышка
Тормоз
Измеритель
Стопор
Гильза
Болт с шестигранной головкой
Регулировочный болт
Шуруп с квадратной головкой под ключ
Болт с шестигранной головкой
Болт с шестигранной головкой
Болт с шестигранной головкой
Регулировочный болт
Page 93
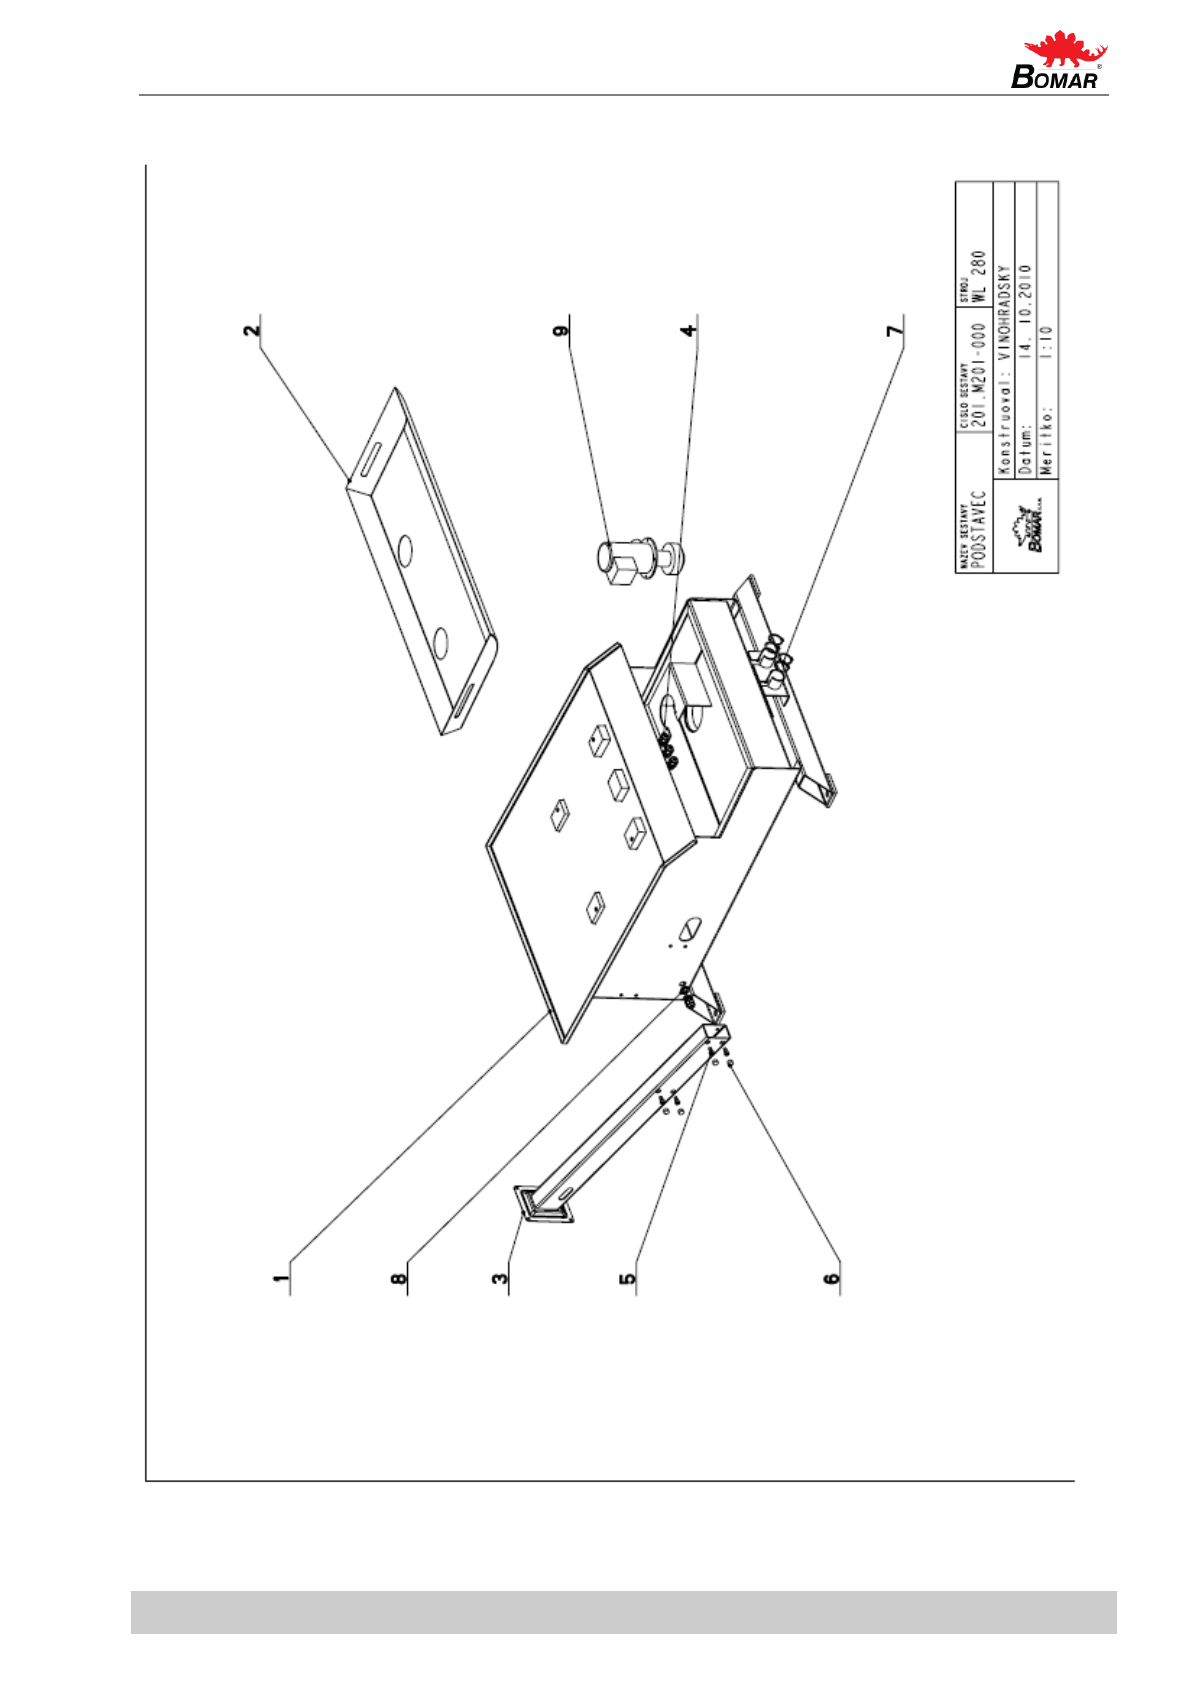
93
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
7.23. Основание
Page 94
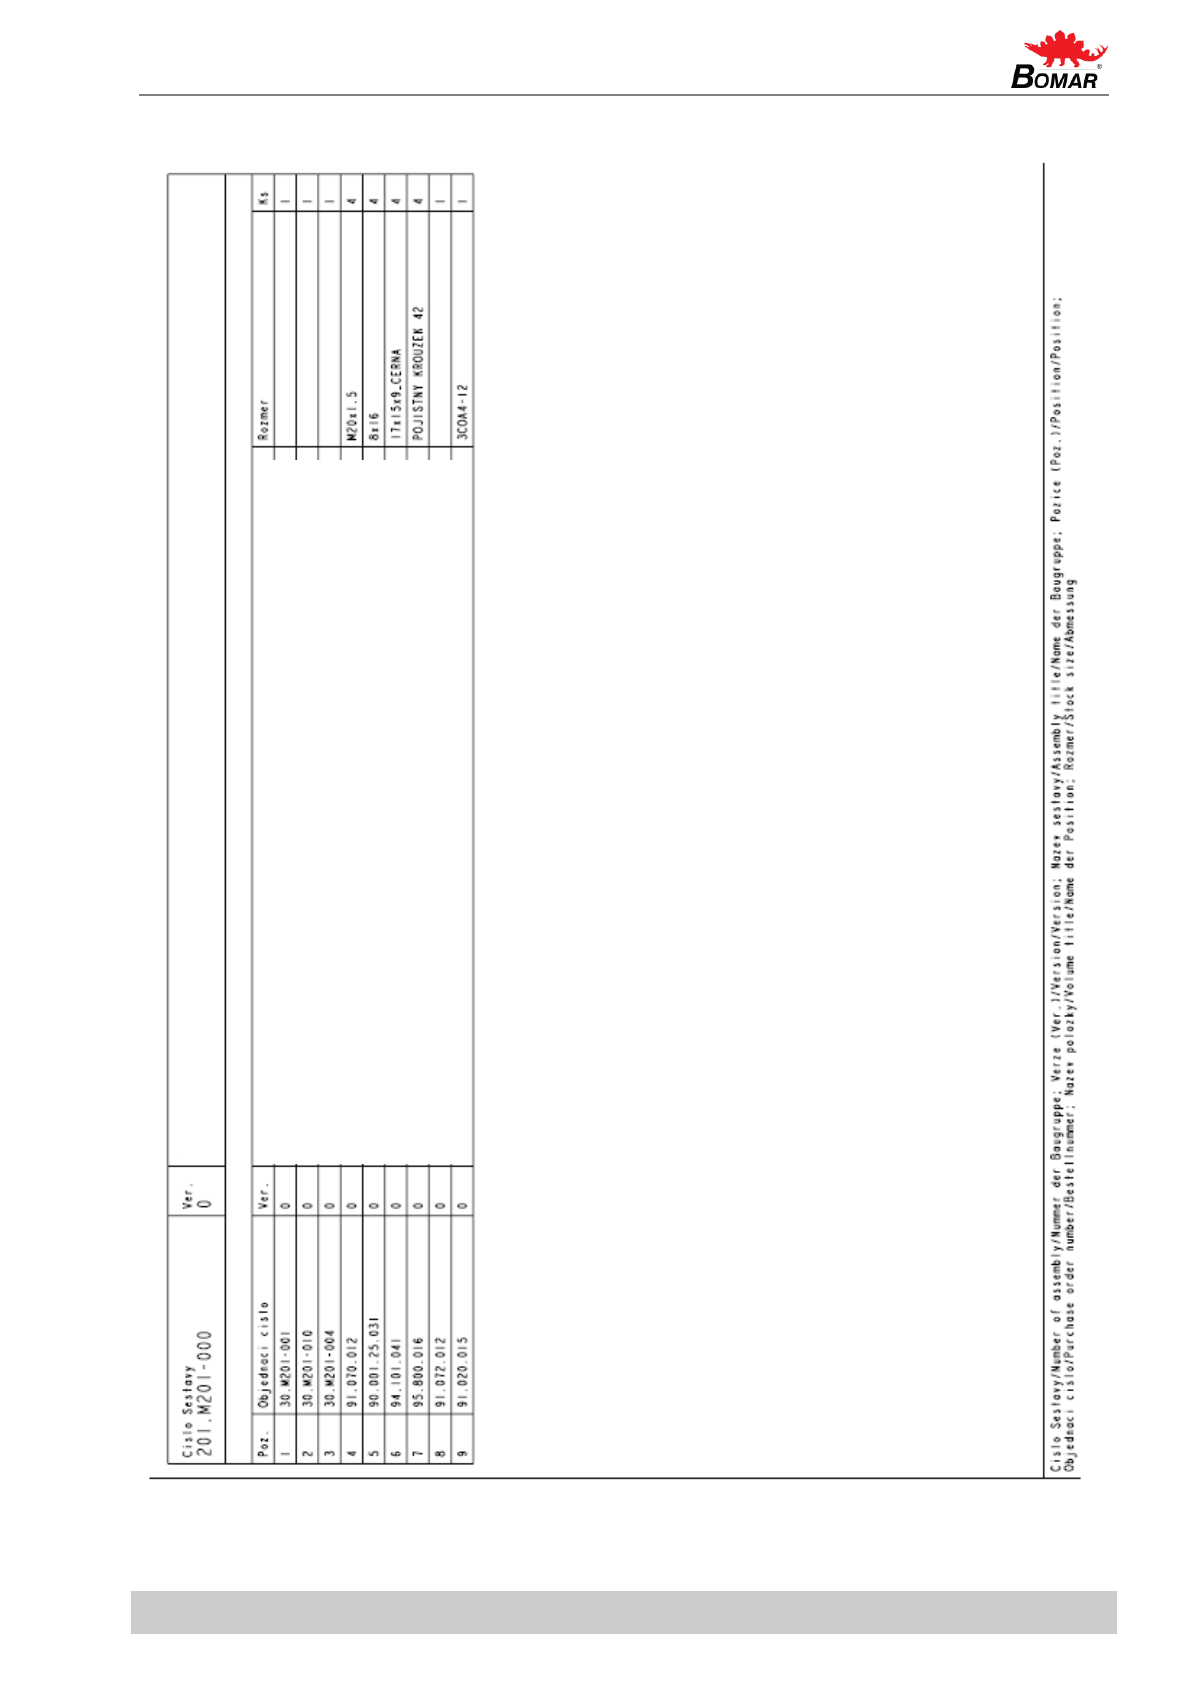
94
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
7.24. Спецификации – основание
ОСНОВАНИЕ
Описание
Основание тисков
Бак
Консоль
Втулка
Болт с шестигранной головкой
Заглушка
Внешнее предохранительное кольцо
Матрица м 20х1,5
Насос
Page 95
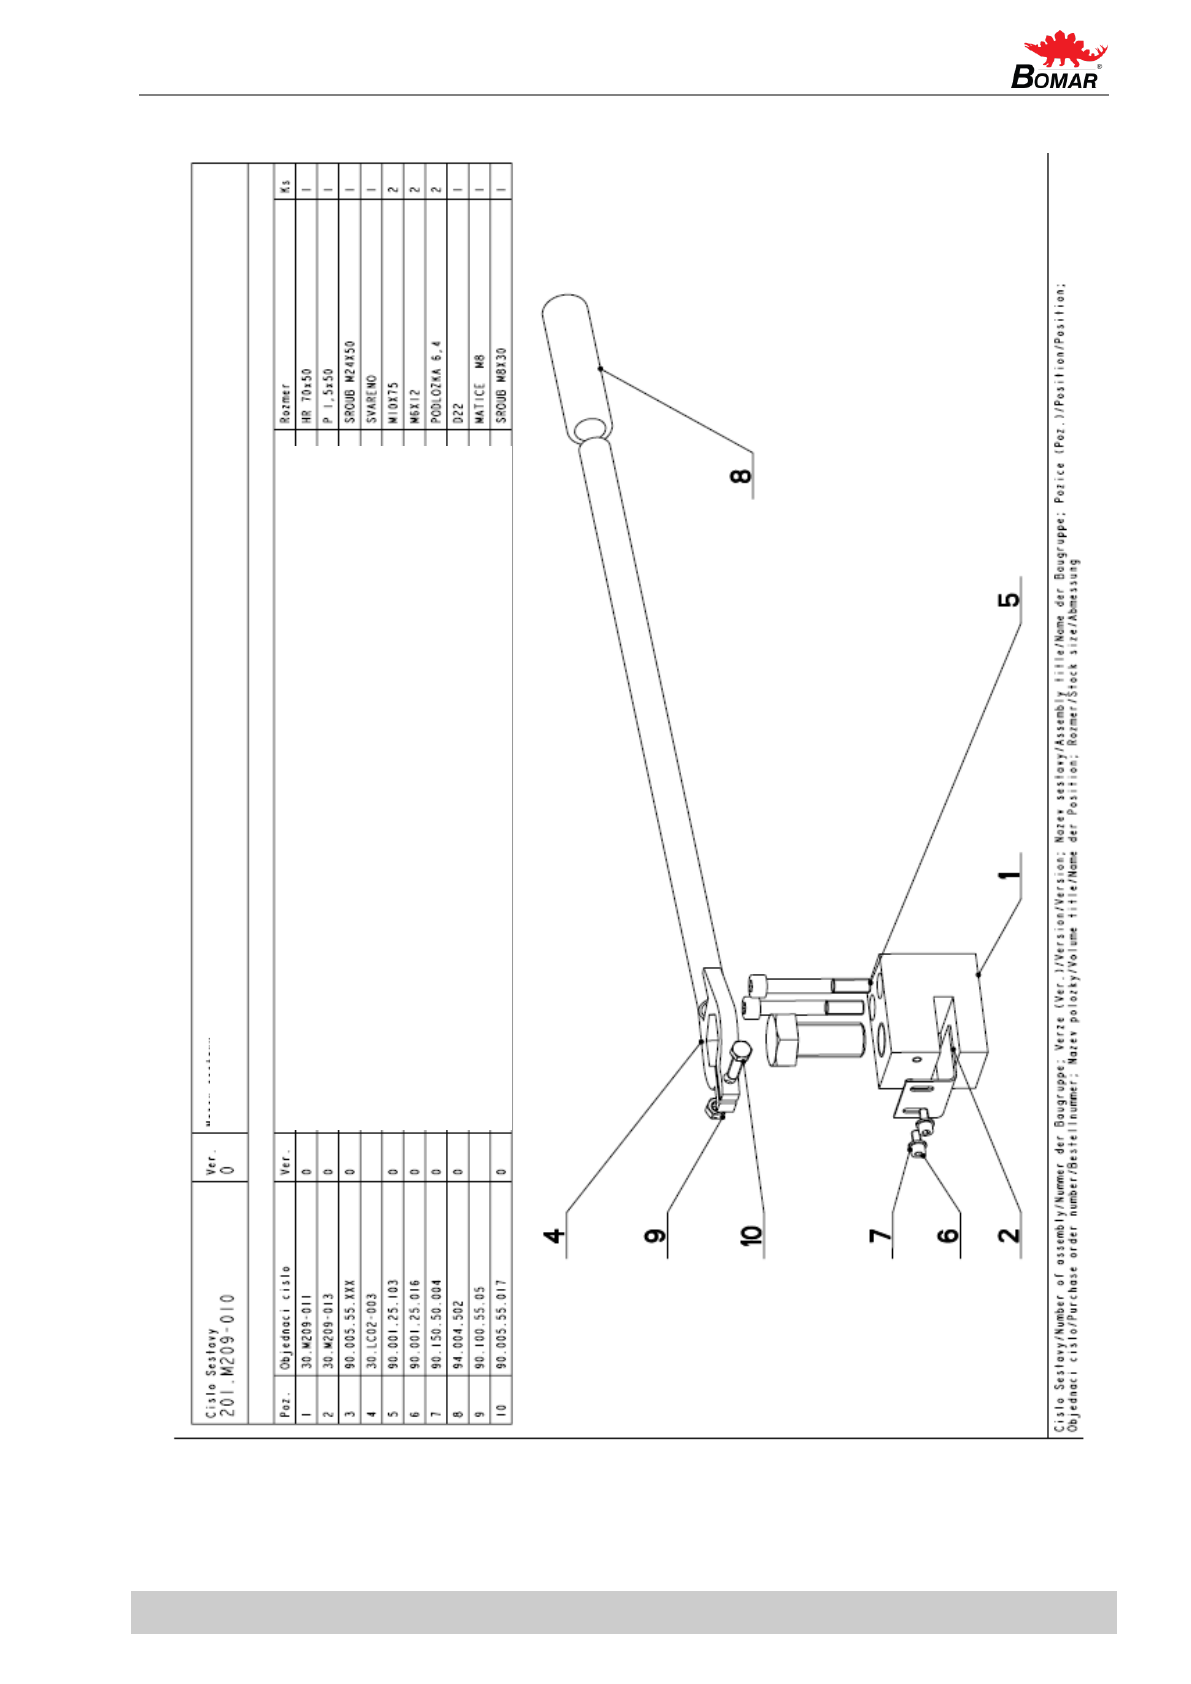
95
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
7.25. Тормоз
ТОРМОЗ
Описание
Блок
Плита
Шестигранный болт
Сварное соединение
Болт с шестигранной головкой
Болт с шестигранной головкой
Шайба
Рукоятка
Резьба М8 ZN
Шестигранный болт
Page 96
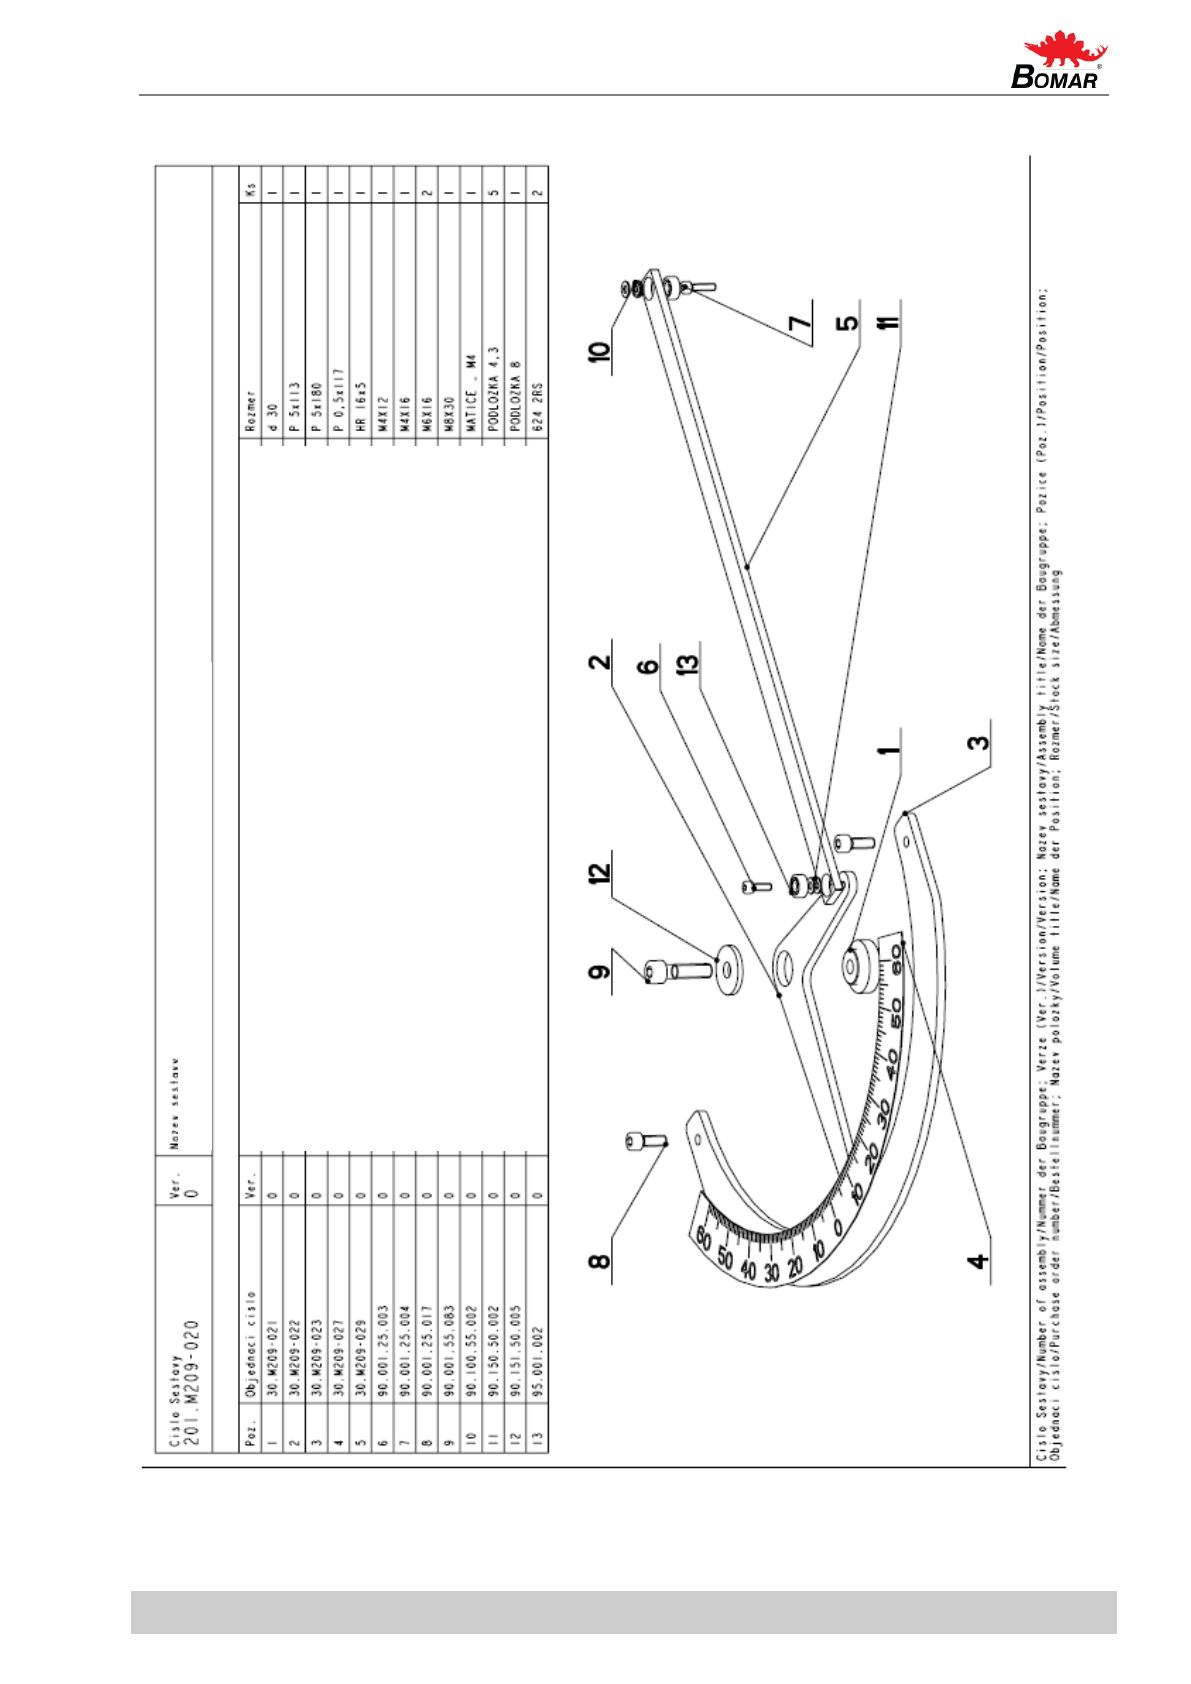
96
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
7.26. Измерительное устройство
ИЗМЕРИТЕЛЬНОЕ УСТРОЙСТВО
Описание
Втулка
Индикатор
Шкала
Шкала
Стойка
Болт с шестигранной головкой
Болт с шестигранной головкой
Болт с шестигранной головкой
Болт с шестигранной головкой
Гайка
Шайба
Шайба
Подшипник
Page 97
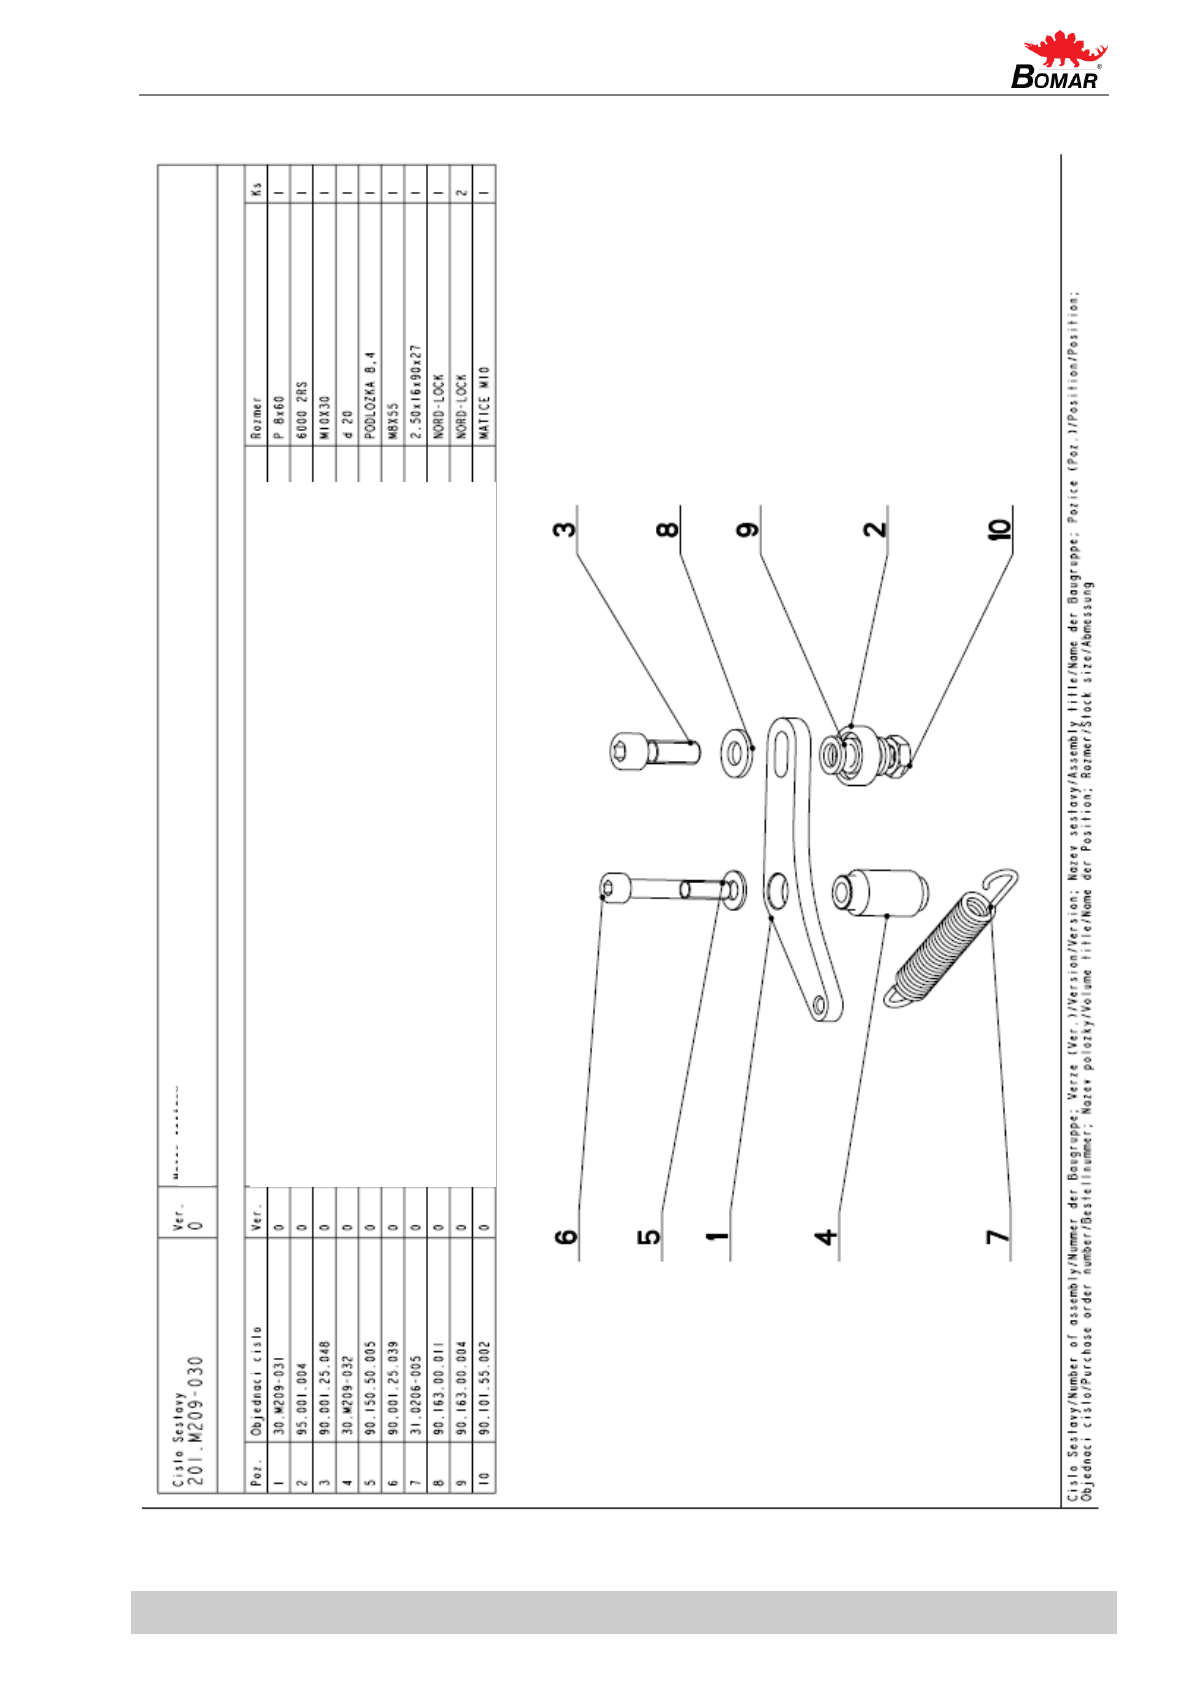
97
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
7.27. Стопор
СТОПОР
Описание
Рычаг
Подшипник
Болт с шестигранной головкой
Втулка
Шайба
Болт с шестигранной головкой
Пружина
Шайба
Шайба
Гайка
Page 98
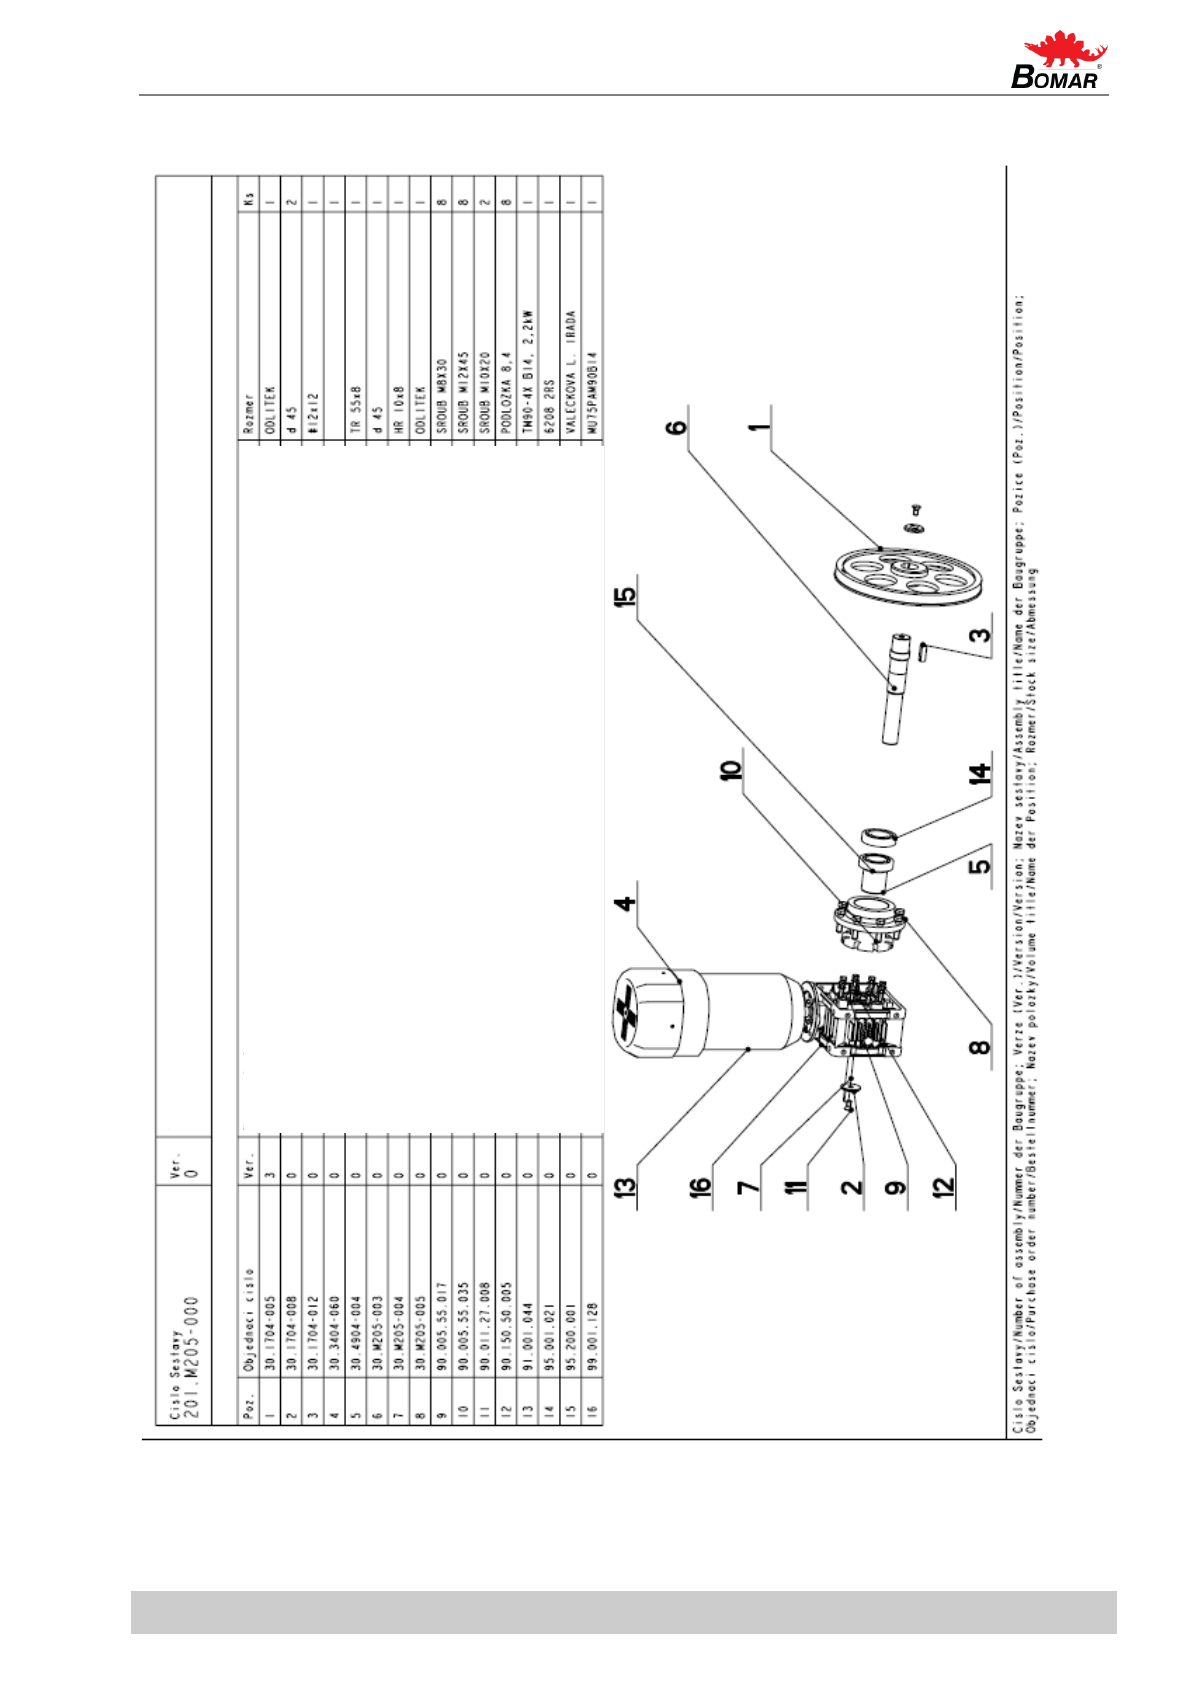
98
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
7.28. Привод
ПРИВОД
Описание
Приводное колесо
Шайба
Пружина
Вентилятор
Распорное кольцо
Вал
Пружина
Фланец
Шестисторонний болт
Шестисторонний болт
Винт с потайной головкой
Шайба
Электродвигатель
Подшипник
Подшипник
Червячная передача
Page 99
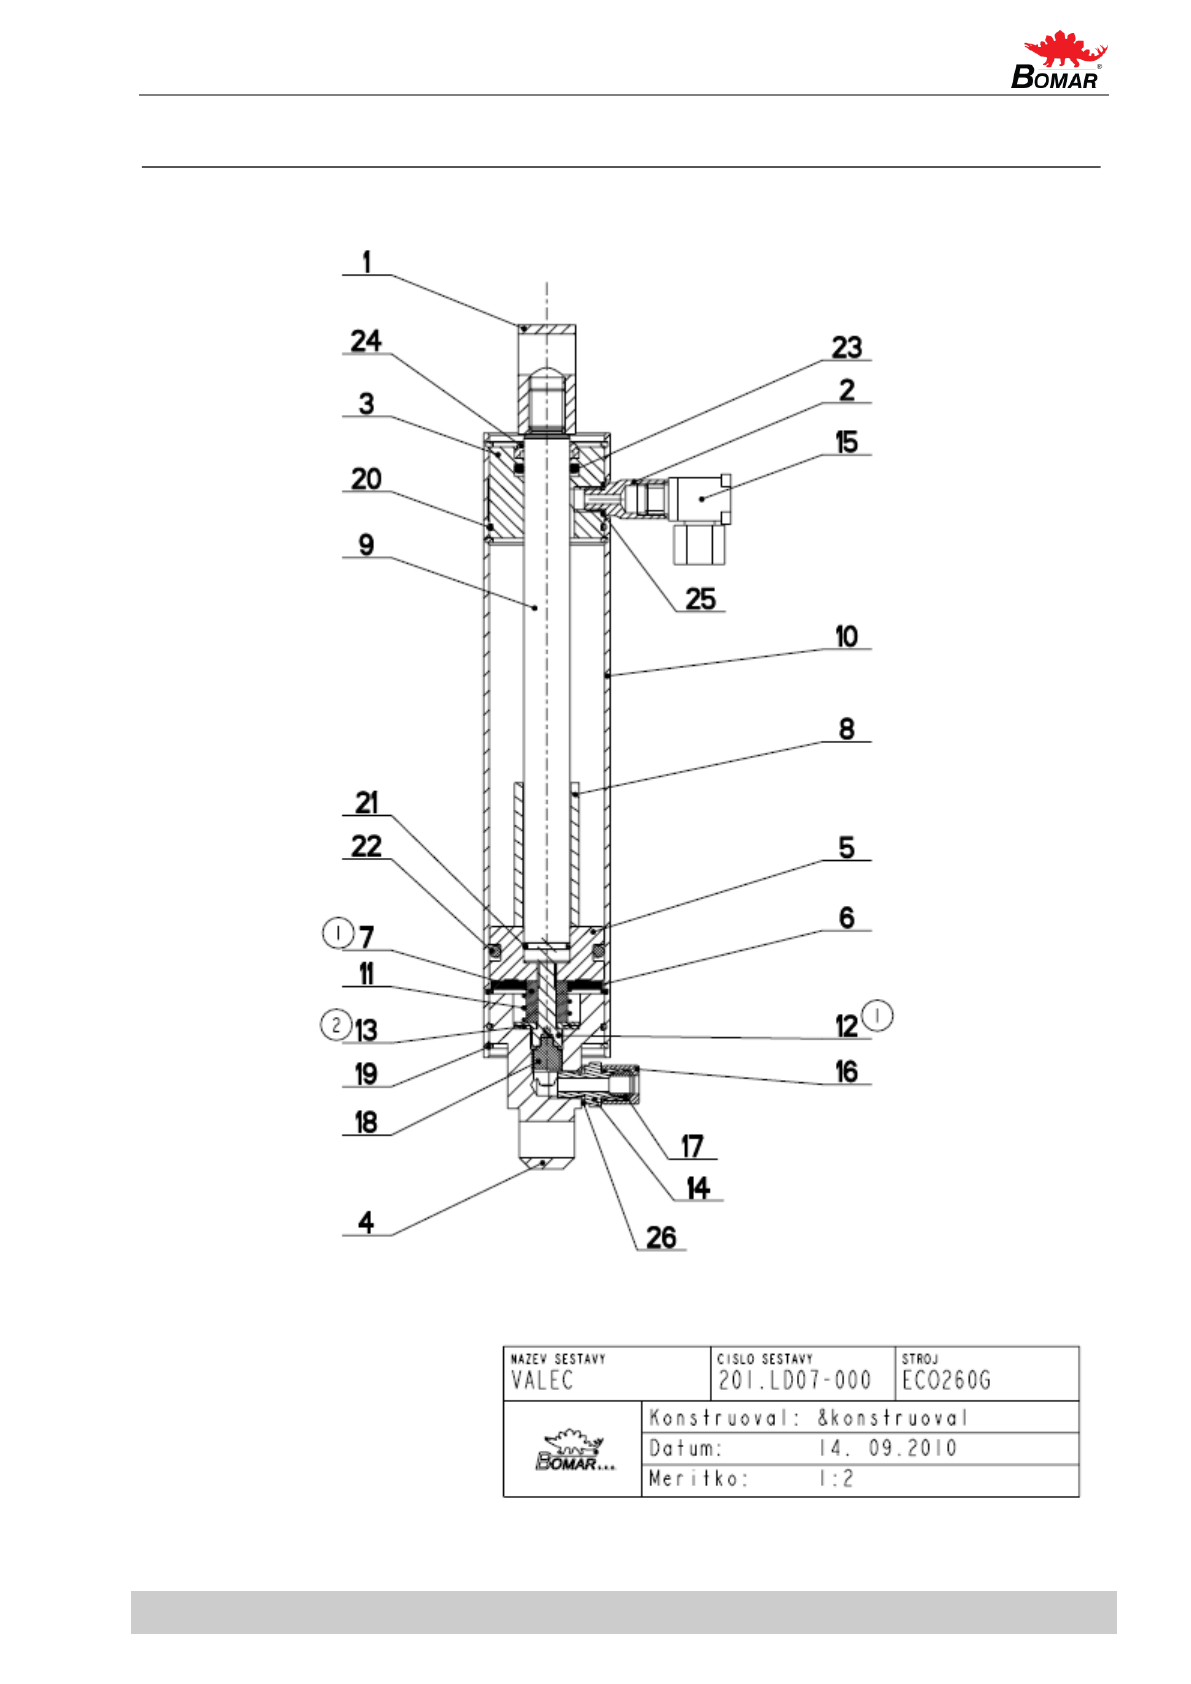
99
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
7.29. Цилиндр
Page 100
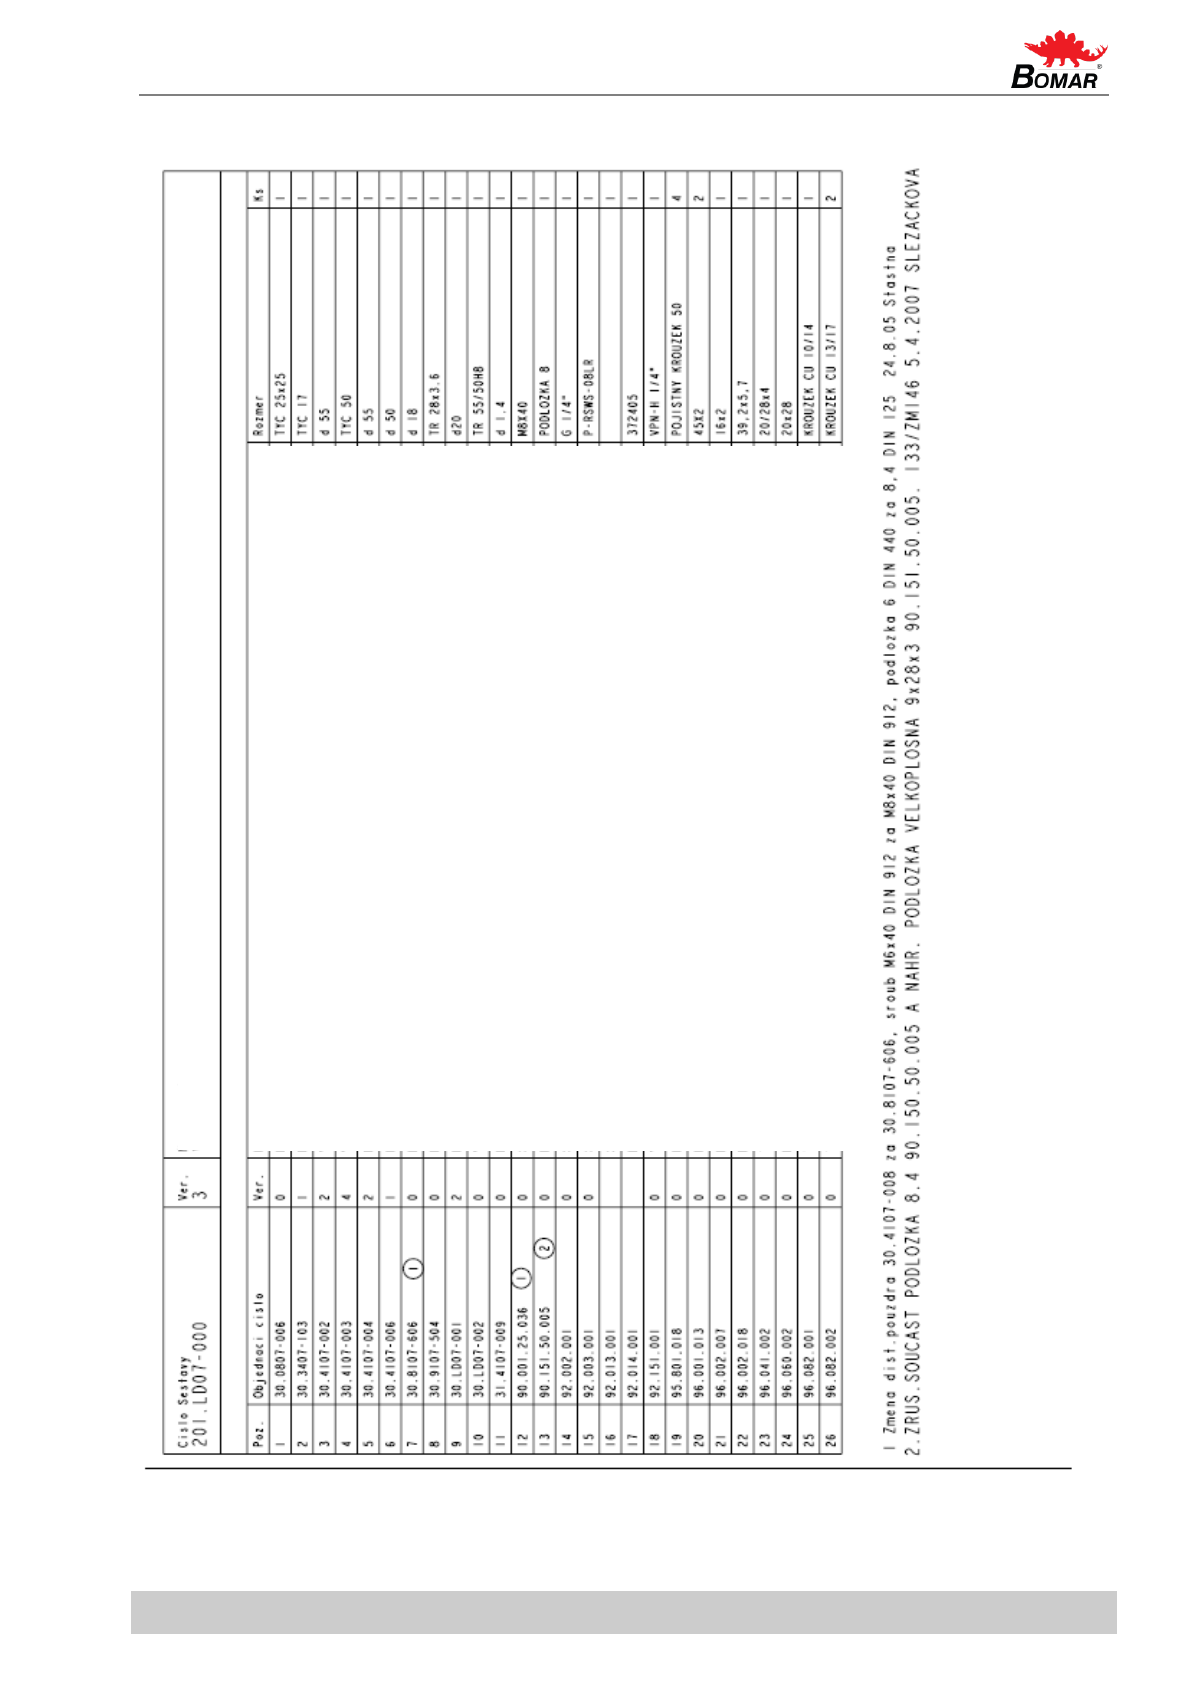
100
Версия Руководства: 1.00 / июня 2012
Ред. Руководства.: 0
7.30. Спецификация- Цилиндр
ЦИЛИНДР
Описание
Держатель
Редуктор/адаптер
Крышка
Крышка
Поршень
Шкив
Распорное кольцо
Распорное кольцо
Шток поршня
Ролик
Пружина
Болт с шестигранной головкой
Шайба
Прямое болтовое крепление
Угловое болтовое крепление
Прямое болтовое крепление
Уплотнительное кольцо
Предохранительный клапан
Внутреннее предохранительное кольцо
Неподвижное уплотнительное кольцо
Подвижное уплотнительное кольцо
Подвижное уплотнительное кольцо
Уплотнение
Маслосъемное кольцо
Уплотнение
Уплотнение
 Loading...