

Page 1
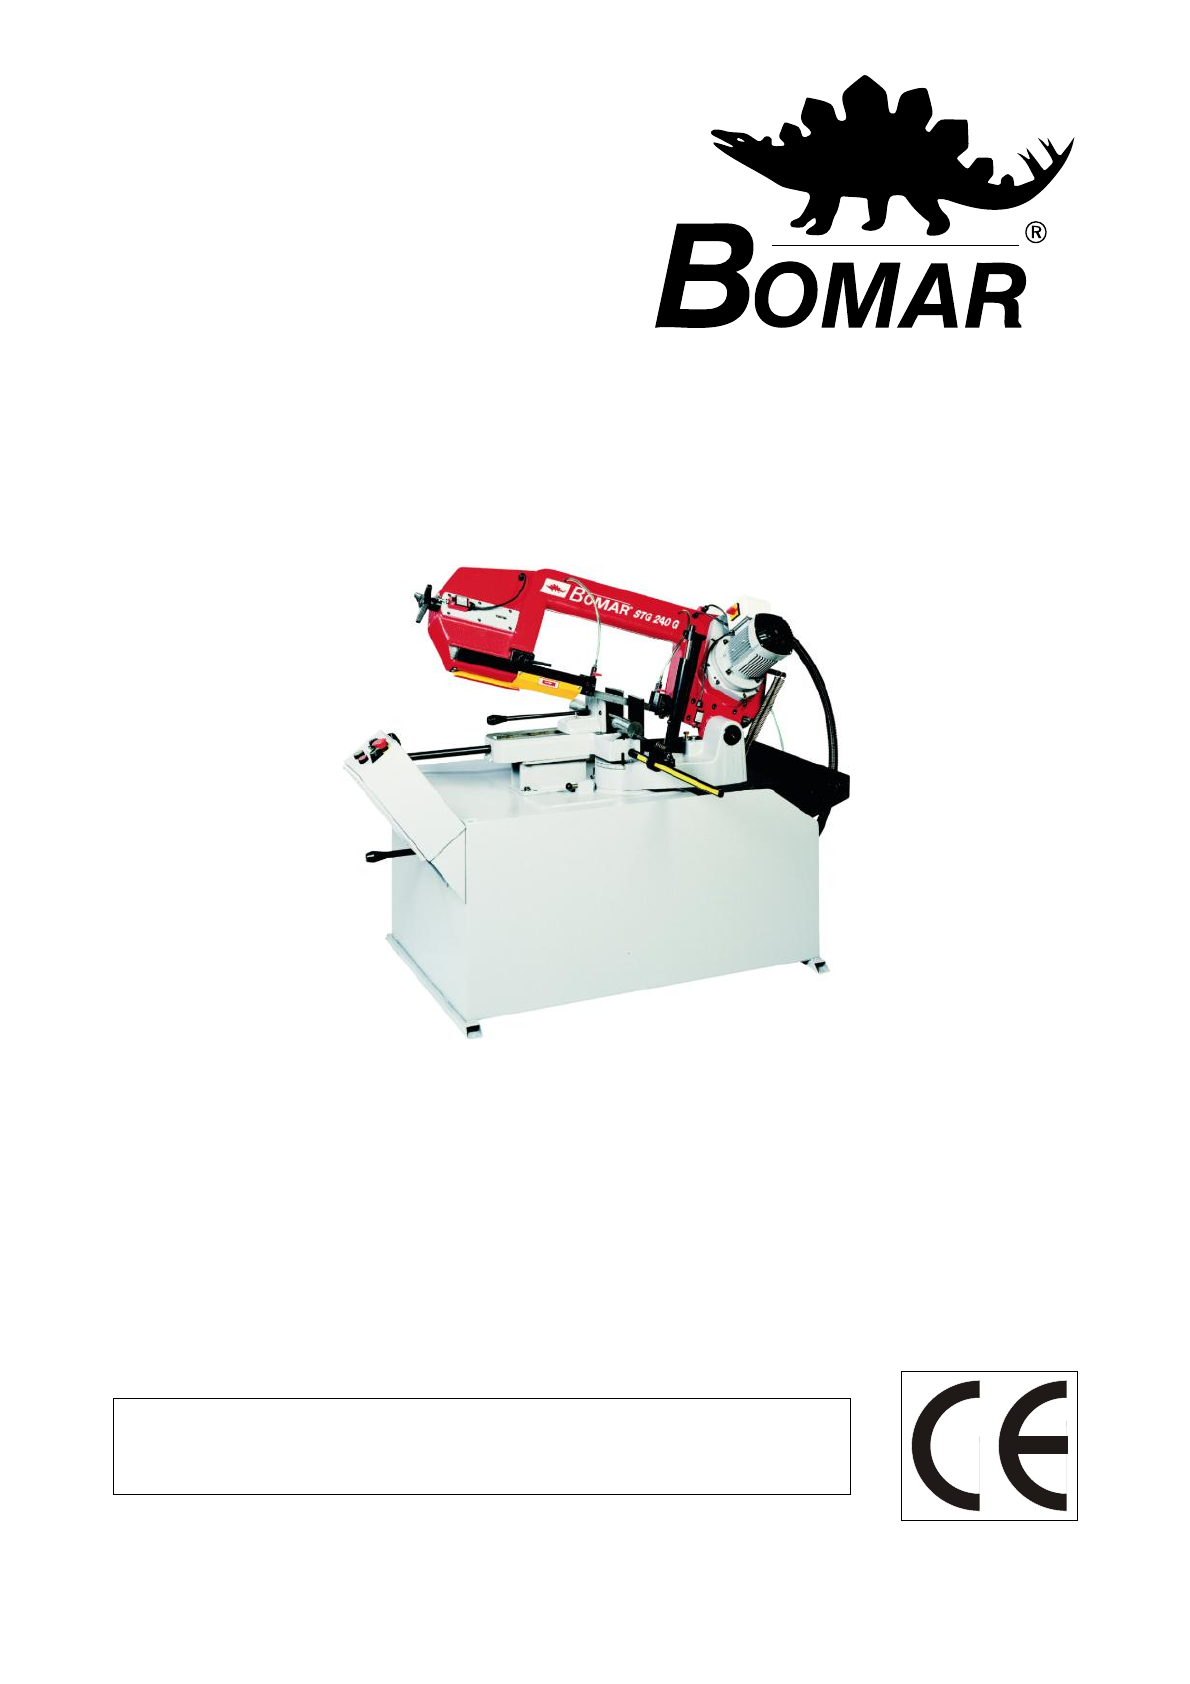
ИНСТРУКЦИЯ ПО ЭКСПЛУАТАЦИИ
ЛЕНТОЧНОПИЛЬНОГО СТАНКА
Ergonomic 320.250 DG
Перед транспортировкой и использованием механизма
внимательно изучите инструкцию!
Серийный номер:
Page 2
Июнь 2005
BOMAR, spol. s r.o. Ergonomic 320. 250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
2
Обслуживание и Информация
В случае неполадок или при необходимости заказать запасные части, пожалуйста, свяжи-
тесь с вашим дилером:
Или обращайтесь прямо в Bomar, spol. s r.o.:
BOMAR, spol. s r.o.
Lazaretní 7
61500 Brno
CZECH REPUBLIC
Телефон: +420 – 5 – 45 15 23 57
Факс: +420 – 5 – 45 15 25 14
e-mail:
Мы работаем с понедельника по пятницу, с 7
00
до 16
00
.
BOMAR, spol. s r.o.
©
Version 1.00 / March 2002
Page 3
Июнь 2005
3 BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
Содержание
ВВЕДЕНИЕ...........................................................................................................................................6
1 ИСПОЛЬЗОВАНИЕ ЛЕНТОЧНОПИЛЬНОГО СТАНКА.............................................................
6
2 ТЕХНИЧЕСКИЕ ДАННЫЕ............................................................................................................
7
3 МЕРЫ БЕЗОПАСНОСТИ.............................................................................................................
8
О
БЩИЕ................................................................................................................................................8
З
АЩИТНАЯ ОДЕЖДА............................................................................................................................. 8
М
ЕРЫ ПО ОБЕСПЕЧЕНИЮ БЕЗОПАСНОСТИ ОПЕРАТОРА........................................................................9
Т
ЕХНИКА БЕЗОПАСНОСТИ ПРИ ОБСЛУЖИВАНИИ И РЕМОНТЕ............................................................... 10
С
РЕДСТВА ОБЕСПЕЧЕНИЯ БЕЗОПАСНОСТИ ........................................................................................10
4 ТРАНСПОРТИРОВКА И ХРАНЕНИЕ........................................................................................
12
У
СЛОВИЯ ТРАНСПОРТИРОВКИ И ХРАНЕНИЯ .......................................................................................12
М
ЕРЫ БЕЗОПАСНОСТИ ......................................................................................................................12
П
ОДГОТОВКА К ТРАНСПОРТИРОВКЕ И ХРАНЕНИЮ............................................................................... 13
5 ВВОД В ЭКСПЛУАТАЦИЮ........................................................................................................
14
У
СЛОВИЯ ЭКСПЛУАТАЦИИ..................................................................................................................14
Р
АСПАКОВКА И СБОРКА .....................................................................................................................14
У
СТАНОВКА И ВЫРАВНИВАНИЕ СТАНКА ..............................................................................................17
П
ОДКЛЮЧЕНИЕ К ЭЛЕКТРОСЕТИ......................................................................................................... 18
З
АПОЛНЕНИЕ СИСТЕМЫ ПОДАЧИ СОЖ..............................................................................................19
П
РОВЕРКА ФУНКЦИОНИРОВАНИЯ СТАНКА ..........................................................................................20
6 УСТАНОВКА ЗАГОТОВКИ ........................................................................................................
21
Т
ЕХНИКА БЕЗОПАСНОСТИ ..................................................................................................................21
У
СТАНОВКА ЗАГОТОВКИ .....................................................................................................................21
7 РАБОТА НА СТАНКЕ.................................................................................................................
23
Т
ЕХНИКА БЕЗОПАСНОСТИ ПРИ РАБОТЕ НА СТАНКЕ .............................................................................23
О
ПИСАНИЕ ПАНЕЛИ УПРАВЛЕНИЯ ......................................................................................................24
О
ПРЕДЕЛЕНИЕ ДЛИНЫ ОТРЕЗАЕМОЙ ЧАСТИ.......................................................................................25
Р
АСПИЛИВАНИЕ ПОД УГЛОМ .............................................................................................................. 25
Н
АЛАДКА НАПРАВЛЯЮЩИХ ЛЕНТОЧНОЙ ПИЛЫ.................................................................................... 26
Р
ЕЗАНИЕ ........................................................................................................................................... 26
В
ЫКЛЮЧЕНИЕ СТАНКА .......................................................................................................................27
8 ВЫБОР И ЗАМЕНА ЛЕНТОЧНОЙ ПИЛЫ................................................................................
28
Т
ЕХНИКА БЕЗОПАСНОСТИ ..................................................................................................................28
В
ЫБОР ЛЕНТОЧНОЙ ПИЛЫ .................................................................................................................28
В
ВОД ПОЛОТНА ПИЛЫ В ЭКСПЛУАТАЦИЮ ...........................................................................................30
Д
ЕМОНТАЖ ЛЕНТОЧНОЙ ПИЛЫ...........................................................................................................31
У
СТАНОВКА ЛЕНТОЧНОЙ ПИЛЫ ..........................................................................................................32
П
РОВЕРКА И РЕГУЛИРОВКА НАТЯЖЕНИЯ ПИЛЫ .................................................................................. 33
9 ОХЛАЖДЕНИЕ И УБОРКА СТРУЖКИ ......................................................................................
35
Т
ЕХНИКА БЕЗОПАСНОСТИ ..................................................................................................................35
П
РИГОТОВЛЕНИЕ СОЖ .....................................................................................................................35
П
РОВЕРКА СИСТЕМЫ ОХЛАЖДЕНИЯ ................................................................................................... 36
У
БОРКА СТРУЖКИ ..............................................................................................................................37
Page 4
Июнь 2005
BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
4
10 ТРАНСМИССИОННЫЕ И ГИДРАВЛИЧЕСКИЕ МАСЛА ........................................................
38
Т
РАНСМИССИОННЫЕ МАСЛА ............................................................................................................. 38
Г
ИДРАВЛИЧЕСКИЕ МАСЛА .................................................................................................................. 38
ОБСЛУЖИВАНИЕ И НАЛАДКА .......................................................................................................
45
I Н
АЛАДКА ТВЕРДОСПЛАВНЫХ НАПРАВЛЯЮЩИХ ........................................................................... 45
II Н
АЛАДКА ДЕРЖАТЕЛЕЙ НАПРАВЛЯЮЩИХ.................................................................................... 45
III Р
ЕГУЛИРОВКА ПРОХОЖДЕНИЯ ПИЛЫ ПО КОЛЕСАМ...................................................................... 46
IV Р
ЕГУЛИРОВКА ЩЕТКИ................................................................................................................. 47
V Р
ЕГУЛИРОВКА ФИКСИРОВАННЫХ ПОЛОЖЕНИЙ РАМЫ.................................................................. 47
VI Р
ЕГУЛИРОВКА КОНЦЕВОГО ВЫКЛЮЧАТЕЛЯ НАТЯЖНОГО УСТРОЙСТВА ........................................ 48
VII Р
ЕГУЛИРОВКА НИЖНЕГО ОГРАНИЧИТЕЛЯ ПЕРЕМЕЩЕНИЯ РАМЫ ................................................. 48
VIII Р
ЕГУЛИРОВКА НИЖНЕГО КОНЦЕВОГО ВЫКЛЮЧАТЕЛЯ РАМЫ .................................................... 49
IX Р
ЕГУЛИРОВКА РЫЧАГА КРЕПЛЕНИЯ КОНСОЛИ ............................................................................. 50
ЗАМЕНА ИЗНОШЕННЫХ ЧАСТЕЙ .................................................................................................
52
X З
АМЕНА ТВЕРДОСПЛАВНЫХ НАПРАВЛЯЮЩИХ ............................................................................. 52
XI З
АМЕНА ЩЁТКИ .......................................................................................................................... 52
XII З
АМЕНА НАПРАВЛЯЮЩИХ РОЛИКОВ ........................................................................................... 53
XIII З
АМЕНА НАТЯЖНОГО КОЛЕСА ................................................................................................. 54
XIV З
АМЕНА ВЕДУЩЕГО КОЛЕСА.................................................................................................... 56
XV З
АМЕНА НАСОСА ПОДАЧИ СОЖ ................................................................................................. 58
ГАБАРИТНЫЕ РАЗМЕРЫ СТАНКА................................................................................................ 60
Г
АБАРИТНЫЕ РАЗМЕРЫ ЧАСТЬ1 ........................................................................................................ 60
Г
АБАРИТНЫЕ РАЗМЕРЫ ЧАСТЬ2 ........................................................................................................ 61
ЭЛЕКТРИЧЕСКИЕ СХЕМЫ ..............................................................................................................
62
Э
ЛЕКТРИЧЕСКАЯ СХЕМА I .................................................................................................................. 62
Э
ЛЕКТРИЧЕСКАЯ СХЕМА II ................................................................................................................. 63
Э
ЛЕКТРИЧЕСКАЯ СХЕМА III ................................................................................................................ 64
ГИДРАВЛИЧЕСКАЯ СХЕМА............................................................................................................
66
Г
ИДРАВЛИЧЕСКАЯ СХЕМА .................................................................................................................. 67
ЧЕРТЕЖИ УЗЛОВ ДЛЯ ЗАКАЗА ЗАПАСНЫХ ЧАСТЕЙ ...............................................................
68
Т
ИСКИ............................................................................................................................................... 68
О
ГРАНИЧИТЕЛЬ ДЛИНЫ ..................................................................................................................... 70
П
ОВОРОТНАЯ КОНСОЛЬ .................................................................................................................... 72
П
РИВОД И РАМА ПИЛЫ ...................................................................................................................... 74
Н
АТЯЖНИК........................................................................................................................................ 77
Н
АПРАВЛЯЮЩАЯ............................................................................................................................... 79
Л
ЕВЫЙ ДЕРЖАТЕЛЬ НАПРАВЛЯЮЩИХ ................................................................................................ 81
П
РАВЫЙ ДЕРЖАТЕЛЬ НАПРАВЛЯЮЩИХ .............................................................................................. 83
Щ
ЕТКА .............................................................................................................................................. 85
Г
ИДРОЦИЛИНДР ПОДЪЁМА ................................................................................................................ 87
В
ОЗВРАТНОЕ УСТРОЙСТВО ............................................................................................................... 89
УСТРАНЕНИЕ НЕИСПРАВНОСТЕЙ................................................................................................
91
Page 5
Июнь 2005
5 BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
СПЕЦИАЛЬНЫЕ ПРИНАДЛЕЖНОСТИ...........................................................................................
94
П
АКЕТИРУЮЩАЯ СИСТЕМА ................................................................................................................ 94
П
РЕОБРАЗОВАТЕЛЬ ЧАСТОТЫ............................................................................................................94
M
ICRONIZER ......................................................................................................................................94
T
ENZOMAT......................................................................................................................................... 94
РОЛЬГАНГИ И ПРИНАДЛЕЖНОСТИ ..............................................................................................
95
Р
ОЛЬГАНГИ .......................................................................................................................................95
У
ПОРЫ УСТАНОВКИ ДЛИНЫ................................................................................................................96
Р
ОЛЬГАНГ М 330 ...............................................................................................................................97
С
ХЕМА ПРИСОЕДИНЕНИЯ РОЛЬГАНГОВ К ЛЕНТОЧНОПИЛЬНОМУ СТАНКУ .............................................99
Р
ОЛЬГАНГ D 340 .............................................................................................................................101
С
ХЕМА ПРИСОЕДИНЕНИЯ РОЛЬГАНГОВ К ЛЕНТОЧНОПИЛЬНОМУ СТАНКУ ...........................................104
СОГЛАШЕНИЕ О СООТВЕТСТВИИ.............................................................................................. 106
Page 6
Июнь 2005
BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
6
Введение
Эта инструкция должна быть изучена перед транспортировкой, установкой, использо-
ванием, обслуживанием, ремонтом, заказом расходных материалов или демонтажем
станка!
Этот документ включает в себя всю необходимую информацию. Оператор должен ознако-
миться с правилами установки и работы, требованиями безопасности и замечаниями по об-
служиванию станка. Это поможет избежать риска, связанного с работой.
Инструкция должна бережно храниться рядом со станком!
1 Использование ленточнопильного станка
Ленточнопильный станок используется для резания проката, тянутых заготовок и профилей из
сталей, нержавеющих сталей, цветных металлов и пластмассы. Станок не предназначен для
резания горючих материалов! Станок не предназначен для любого другого использования
станка или использования вне указанного диапазона. Изготовитель/поставщик не несёт ответ-
ственности за любые повреждения, последовавшие вследствие неправильного
употребления.
Оператор несёт полную ответственность!
К ленточнопильному станку могут быть подсоединены рольганги, облегчающие манипуляции с
заготовками. Рекомендуемые типы и способы подсоединения описаны в главе «Рольганги и
принадлежности».
Page 7
Июнь 2005
7 BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
2 Технические данные
Вес станка
Вес 358 кг.
Размеры станка:
Длина
Ширина
Высота
1450 мм
900 мм
1250 мм
Электрооборудование:
Напряжение
Потребляемая мощность
Максимальный ток
Степень защиты
~3 x 400V, 50Hz, TN-C-S
1,7 kW
16 A
IP 54
Электромотор привода ленточной пилы:
Тип
Мощность
Обороты
TM 90-2/4S B5
1,0 / 1,5 kW
2800/1420 m/min
Оборудование подачи СОЖ:
Мощность насоса
Ёмкость резервуара
0,09 kW
20 dm
3
Размер ленточной пилы:
2910 x 27 (25) x 0,90 мм
Линейная скорость резания:
40 / 80 m/min
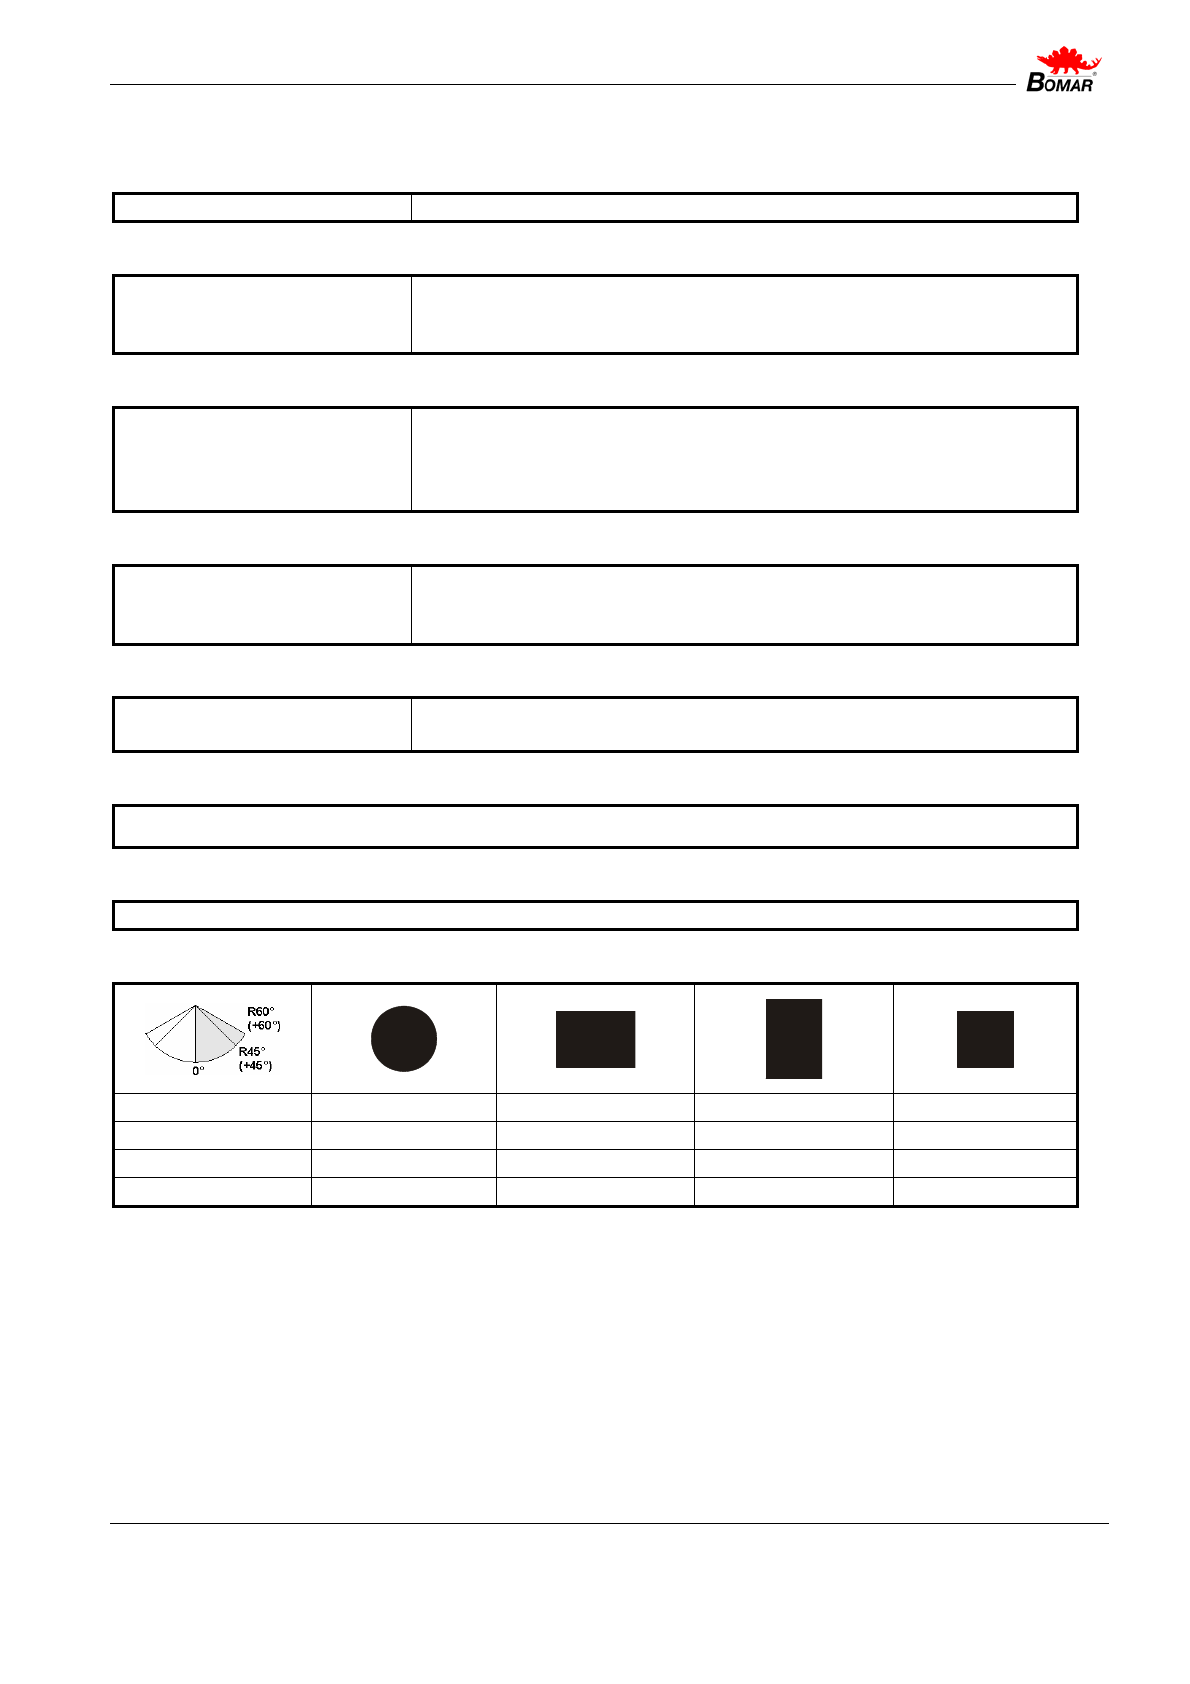
Максимальные сечения заготовки:
0°
∅250 мм
320 x 130 мм 290 x 230 мм 230 x 230 мм
R 45°
∅220 мм
230 x 140 мм 190 x 230 мм 190 x 190 мм
L 45°
∅180 мм
180 x 110 мм 100 x 230 мм 150 x 150 мм
R 60°
∅120 мм
120 x 105 мм 120 x 105 мм 105 x 105 мм
Page 8
Июнь 2005
BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
8
3 Меры безопасности
Общие
Станок оборудован устройствами, обеспечивающими безопасность оператора и механиз-
мов. Однако это не может предотвращать травмы. Обслуживающий персонал должен
внимательно ознакомиться и усвоить содержание этой главы перед началом работы на
станке. Всегда соблюдайте технику безопасности! Обслуживающий персонал должен
так же принимать во внимание другие опасности, обусловленные окружающей средой и
обрабатываемым материалом
.
Защитная одежда
Одежда должна соответствовать вашему размеру, быть плотно
застегнута и не иметь свисающих частей (пояса, шнурки и т.д.).
Захват частей одежды вращающимися частями станка может
привести к серьезным травмам!
Носите защитные перчатки!
Срезы заготовок, края режущей ленты имеют острые края и
заусенцы и могут порезать руки!
Носите защитные ботинки с нескользящими подошвами!
Неподходящие ботинки могут стать причиной падения. Паде-
ние обрабатываемых деталей на ноги так же может причинить
серьезные повреждения.
Пользуйтесь защитными очками!
Глазам не идёт на пользу попадание стружки и капель охлаж-
дающей жидкости.
Используйте противошумовые наушники!
Уровень шума во время работы станка доходит до 80 dB и мо-
жет повредить вашему слуху.
На время работы снимайте украшения и прячьте длинные
волосы под шапочкой или косынкой! Движущиеся части
станка могут захватить украшения или волосы и нанести
вам серьезные травмы.
Не приступайте к работе если вы больны, травмированы
или плохо себя чувствуете. Болезненное состояние
уменьшает вашу способность к концентрации. Избегайте
выполнения работ, могущих нанести травмы вам и вашим
коллегам!
Page 9
Июнь 2005
9 BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
Меры по обеспечению безопасности оператора
Всегда следуйте инструкциям при работе со станком!
Внимательно прочитайте инструкцию перед тем, как присту-
пить к работе в первый раз! Храните инструкцию рядом со
станком в надлежащем состоянии.
Закройте все крышки и кожухи перед началом работы и проверьте их на отсутствие
повреждений. Поврежденные крышки и кожухи должны быть отремонтированы или за-
менены. Не запускайте станок
со снятыми крышками или кожухами.
Проверьте отсутствие повреждений на электрических кабелях.
Не придерживайте заготовку во время закрытия тисков и в процессе резания!
Не работайте в перчатках или рукавицах с клавишами и переключателями пульта
управления.
Перед запуском станка позаботьтесь, чтобы никто не находился рядом с движущимися
частями (рабочее пространство тисков, ленточная пила, рама пилы и так далее).
Не работайте на неисправном станке.
По крайней мере один раз в смену проверяйте станок на отсутствие неисправностей.
При обнаружении неисправностей немедленно остановите работу, вызовите обслужи-
вающий персонал и доложите непосредственному начальнику.
Не загромождайте пространство вокруг
станка!
Обеспечьте достаточное освещение рабочего места.
Не допускайте разлива воды, масла и СОЖ на пол!
Не работайте с СОЖ без защитных перчаток!
Не изменяйте ориентацию сопла подачи СОЖ на включенном станке!
Не удаляйте стружку на включенном станке!
Не используйте сжатый воздух для чистки станка
и удаления стружки!
Используйте специальные инструменты для удаления стружки!
Page 10
Июнь 2005
BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
10
Техника безопасности при обслуживании и ремонте
Только квалифицированный персонал может выполнять
обслуживание и ремонт! Всегда соблюдайте требования
техники безопасности!
ВНИМАНИЕ! Только квалифицированный персонал может
выполнять обслуживание и ремонт электрооборудования!
Требуется особая осторожность во время работы с элек-
трооборудованием. Удар высокого напряжения может
привести к трагическим последствиям! Всегда соблюдайте
требования техники безопасности!
Выключите главный выключатель, и заблокируйте его, прежде
чем начнёте обслуживание, чтобы обезопасить себя от слу-
чайного запуска станка!
Используйте для замены только запасные части, идентичные оригинальным.
Используйте только рекомендованные типы смазочных масел и охлаждающих жидко-
стей
Не демонтируйте и не удаляйте ограничители и предохранительные устройства!
Любое использование пил, принадлежностей или иных запасных частей, нежели пред-
назначенных BOMAR, spol. S r.o. не разрешается. Гарантия на изделие будет потеряна
и BOMAR, spol. S r.o. не несёт никакой ответственности за нанесённые повреждения и
убытки!
Не запускайте станок, если крышки и кожухи не находятся на предназначенных для них
местах!
Средства обеспечения безопасности
Станок оборудован предохранительными устройствами. Они защищают оператора от
травм а станок от поломок. К ним относятся блокирующие выключатели, аварийные вы-
ключатели и кожухи. Проверяйте как минимум раз в неделю функционирование предохра-
нительных устройств. При обнаружении неисправностей остановите работу и отремонти-
руйте или замените неисправный узел.
Page 11
Июнь 2005
11 BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
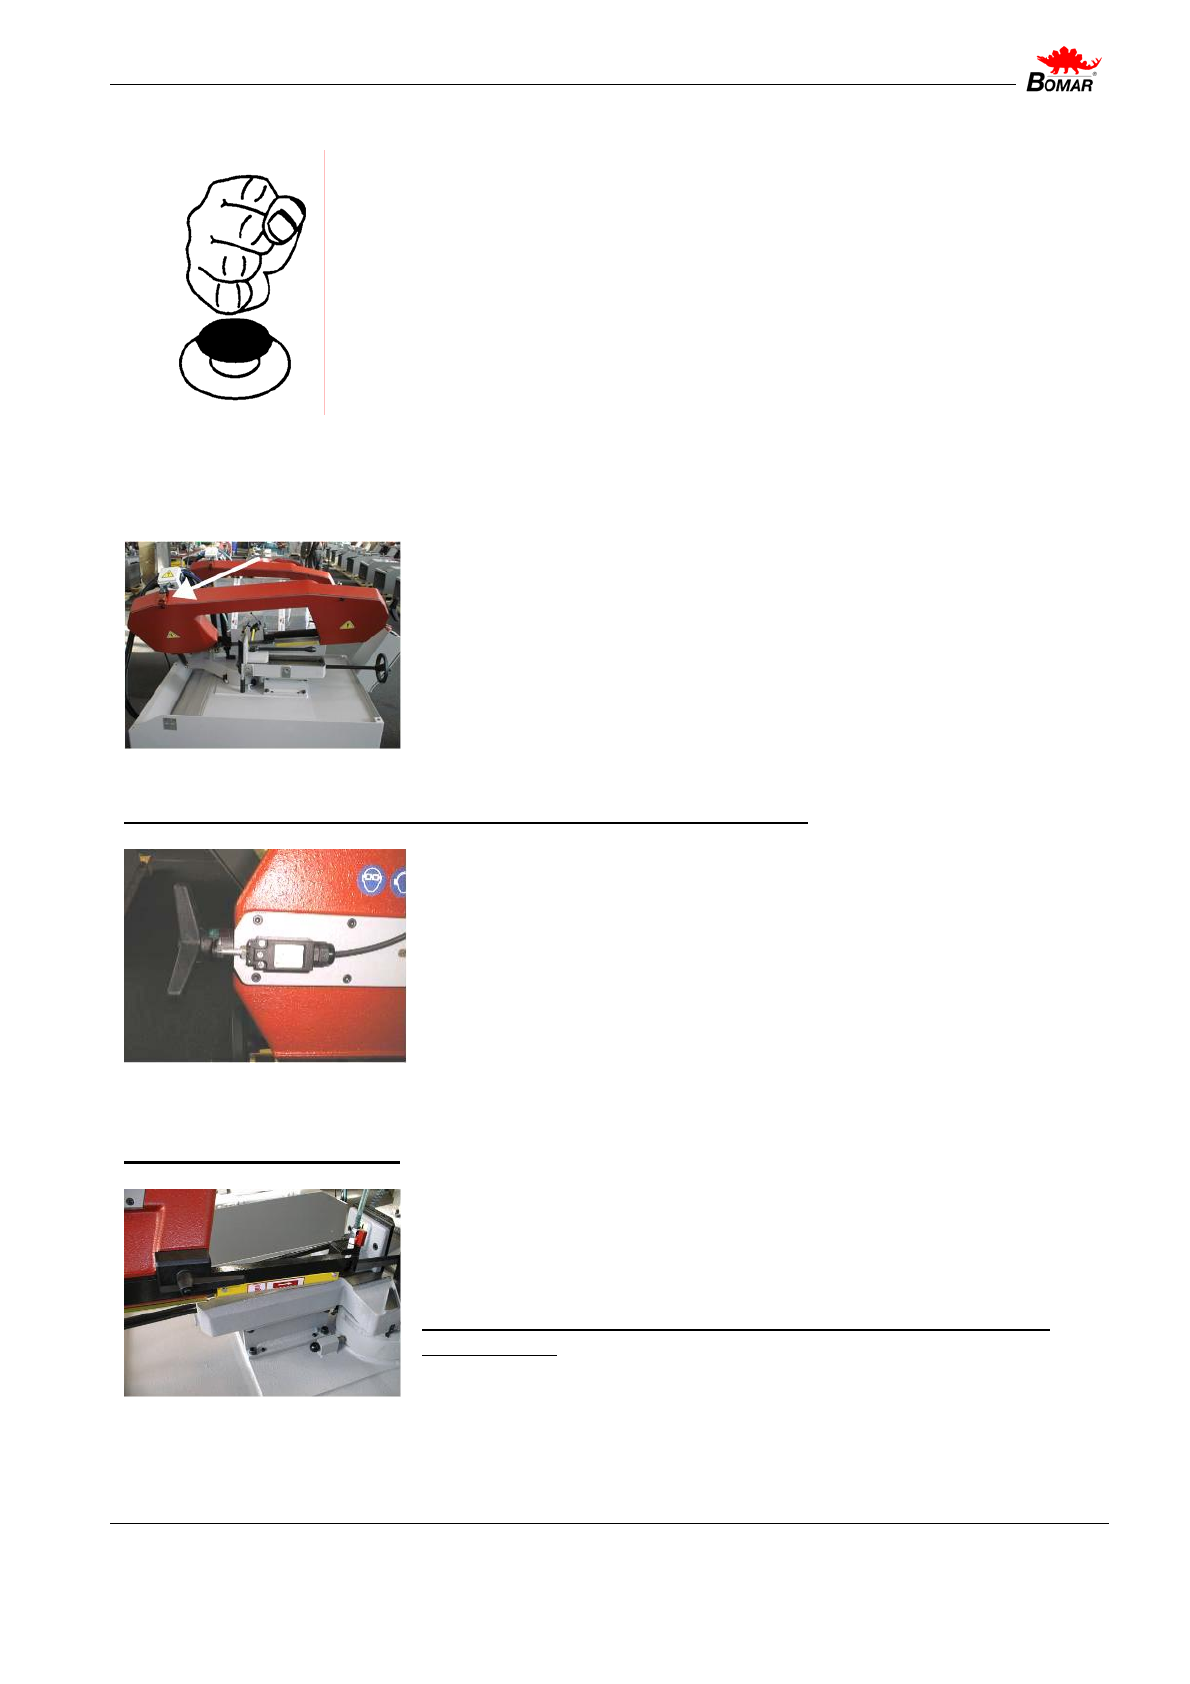
Клавиша ПОЛНАЯ ОСТАНОВКА
Клавиша ПОЛНАЯ ОСТАНОВКА используется для аварийного от-
ключения станка в случае внезапной поломки или опасности для
здоровья. Нажатие клавиши ПОЛНАЯ ОСТАНОВКА прерывает
снабжение электроэнергией.
В СЛУЧАЕ ЛЮБОЙ ОПАСНОЙ СИТУАЦИИ НАЖИМАЙТЕ кла-
вишу ПОЛНАЯ ОСТАНОВКА!
Клавиша ПОЛНАЯ ОСТАНОВКА разблокируется поворотом верх-
ней части (грибка).
Крышка рамы пилы
Если крышка снята во время работы станка, механизм не-
медленно останавливается, и им невозможно управлять даже
в режиме наладки.
Станок будет готов к приведению в дейст-
вие только после установки крышки и закрытия защёлок!
Устройства контроля натяжения или обрыва ленточной пилы
Это устройство проверяет натяжение ленточной пилы и не-
медленно останавливает станок в случае её разрыва.
Устройство содержит концевой выключатель. Его наладка
упомянута в главе «Обслуживание и Наладка». Периодически
тщательно проверяйте натяжение ленты и, в случае необхо-
димости, регулируйте его.
Крышка ленточной пилы
Закрывает видимую часть ленточной пилы от держателя на-
правляющих до рамы.
Никогда не включайте привод ленточной пилы, не установив
этой крышки!
Page 12
Июнь 2005
BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
12
4 Транспортировка и хранение
Условия транспортировки и хранения
Несоблюдение данных рекомендаций может привести к появлению неисправностей или
приведению станка в негодное состояние.
Температура воздуха от -25 C до +55 C. На короткое время (максимум на 24 часа) до
+70 C.
Не подвергайте станок воздействию излучения (например микроволнового, ультра-
фиолетового, лазерного или рентгеновского). Излучение может вызвать проблемы с
функционированием станка и испортить изоляцию на токоведущих частях.
Примите меры к предотвращению повреждений сыростью, вибрацией и ударами.
Меры безопасности
Следуйте правилам техники безопасности при транспор-
тировке!
Всегда носите защитную каску, чтобы избежать травм в тече-
ние погрузки и транспортировки!
Носите защитные перчатки!
Острые грани станка, невмо и транспортировочных механиз-
мов могут повредить ваши руки.
Носите безопасные ботинки!
Упавшие части и упаковочные материалы могут травмировать
ваши ноги.
Не используйте автокар для транспортировки станка, если у вас нет разрешения на
пользование им.
Не стой под грузом и стрелой! Неисправность грузоподъемного механизма может стать
причиной серьезной травмы.
Держитесь на безопасном расстоянии от станка и транспортировочного механизма.
Page 13
Июнь 2005
13 BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
Подготовка к транспортировке и хранению
Закройте тиски и смажьте все неокрашенные поверхности.
Опустите раму пилы в крайнее нижнее положение.
Удостоверьтесь, что станок освобождён от СОЖ
Закрепите все съемные части.
Упакуйте и закрепите панель управления так, чтобы не повредить её при транспорти-
ровке.
Прикрепите на пяти наиболее заметных местах ярлычки с приблизительным весом
станка.
Перед транспортировкой станок должен быть прикручен к деревянному поддону!
Храните станок только в описанных в этой инструкции условиях.
Page 14
Июнь 2005
BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
14
5 Ввод в эксплуатацию
Условия эксплуатации
Несоблюдение данных рекомендаций может привести к появлению неисправностей или
приведению станка в негодное состояние.
Производитель гарантирует корректное функционирование оборудования при со-
блюдении следующих условий:
Температура воздуха от +5
О
C до +40
О
C. На короткое время (максимум на 24 часа) до
+35
О
C.
Относительная влажность воздуха от 30% до 90% (без выпадения росы).
Не подвергайте станок воздействию излучения (например микроволнового, ультра-
фиолетового, лазерного или рентгеновского). Излучение может вызвать проблемы с
функционированием станка и испортить изоляцию на токоведущих частях.
Распаковка и сборка
Удалите упаковочные материалы со станка и со всех частей.
Установите части
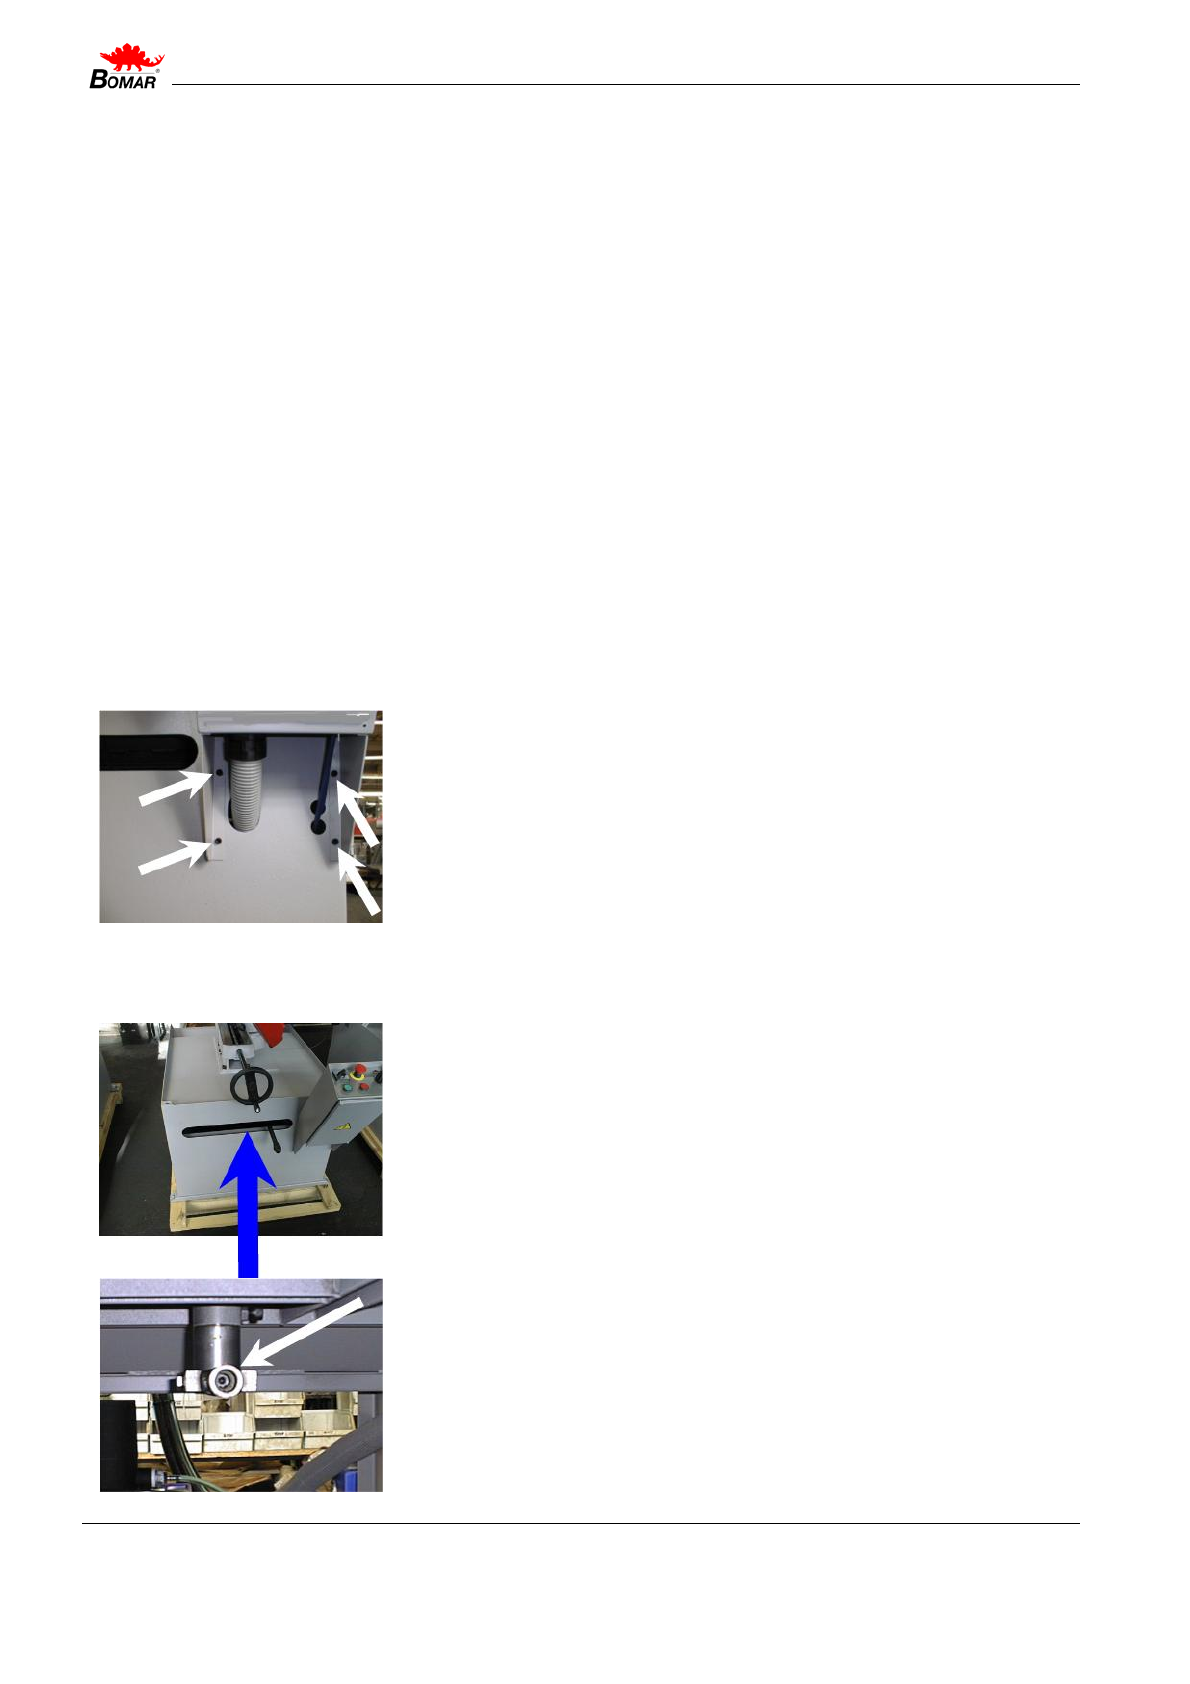
Установка панели управления
Прикрутите панель управления к основанию четырьмя вин-
тами.
Установка рычага крепления поворотной консоли
Вкрутите рычаг в держатель, как указано белой стрелкой на
нижней иллюстрации.
Page 15
Июнь 2005
15 BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
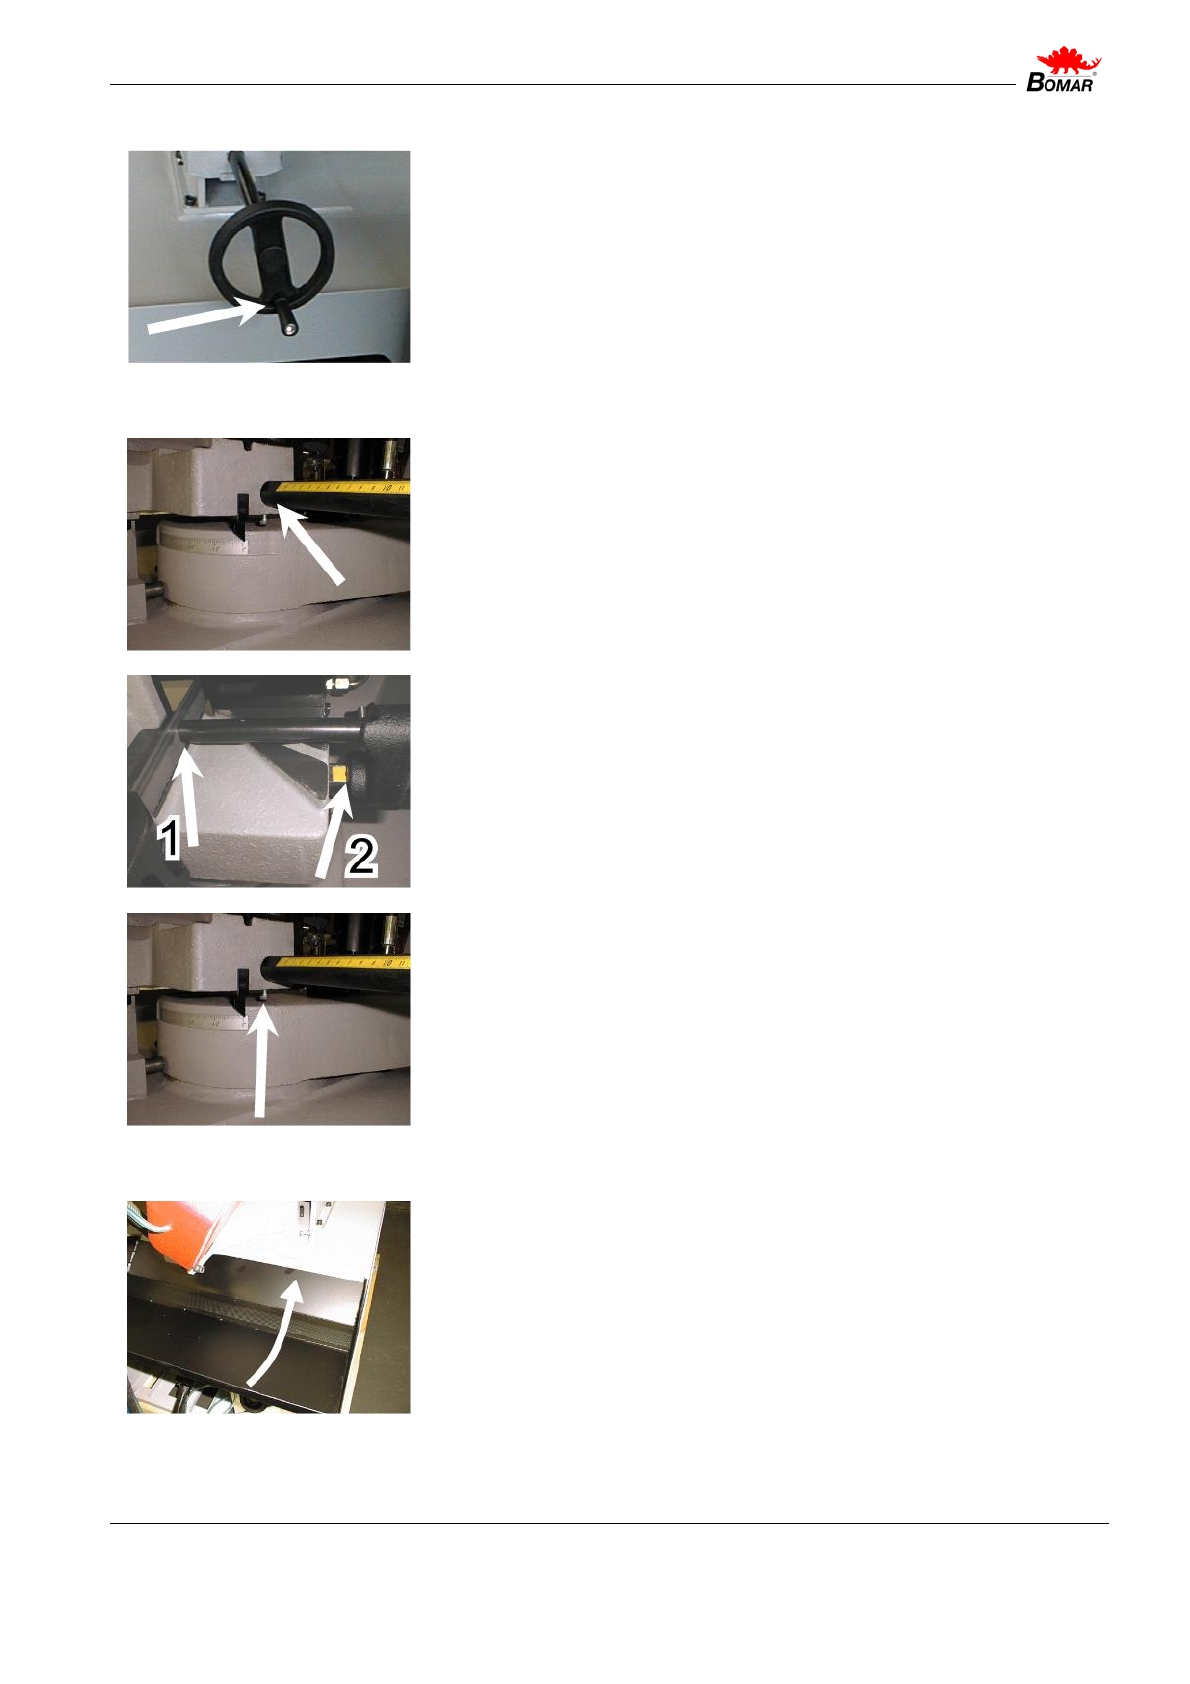
Сборка маховика
Скрутите гайку с рукоятки, вставьте её в отверстие на махо-
вичке и затяните гайку.
Установка упора установки длины
1) Вставьте упор установки длины в отверстие на тисках.
2) Сдвиньте упор установки длины до ленточной пилы
(стрелка 1) и установите шкалу в «0» (стрелка 2).
3) Закрепите упор при помощи винта на нижней части тис-
ков.
Установка дренажной пластины
Установите дренажную пластину на заднюю сторону лен-
точной пилы.
Page 16
Июнь 2005
BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
16
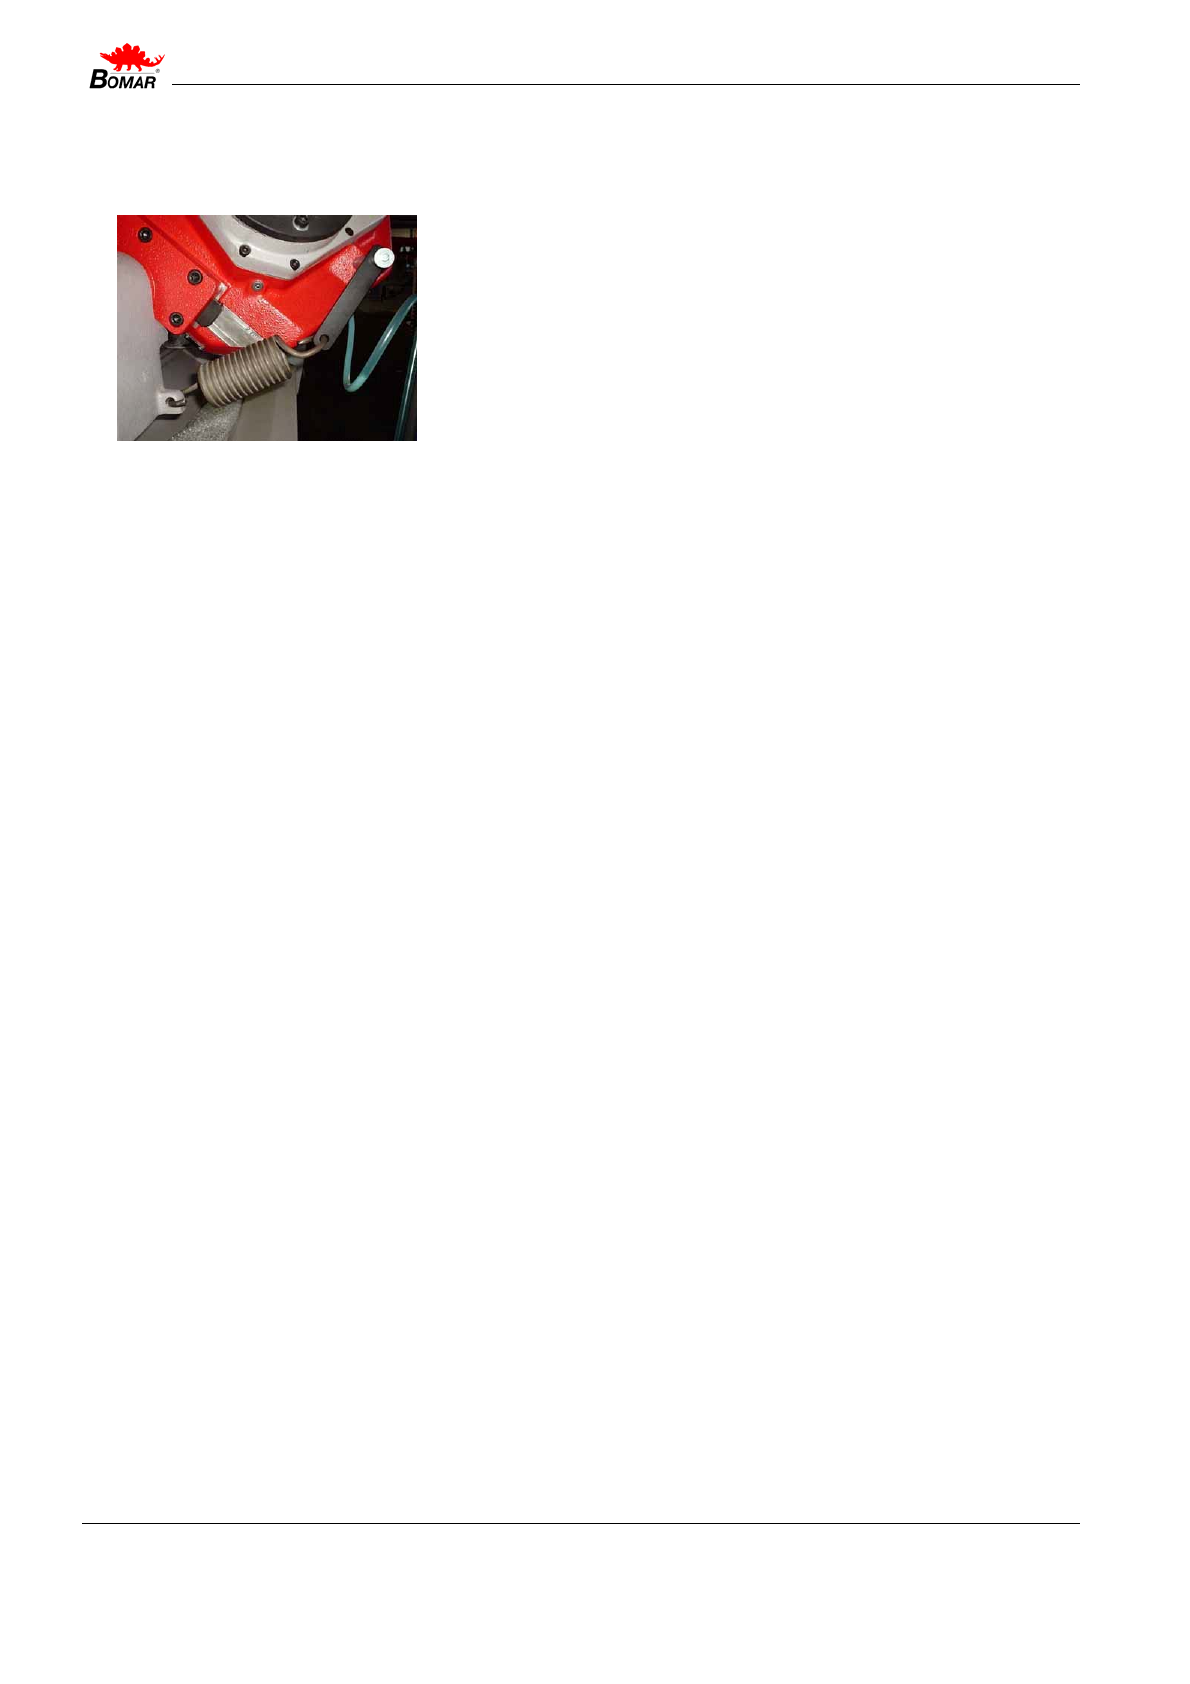
Замена пружины пильной рамы.
1) Поднять пильную раму в ручную.
2) Отвинтить винт и снять пружину с держателя. 3) Второй конец
пружины отсоединить от станочной проушины. 4) Установить
пружину на станок в обратном порядке.
Установка и выравнивание станка
Перед установкой удостоверьтесь, что пол выдержит вес
станка. В случае недостаточной прочности пола позаботь-
тесь о дополнительном фундаменте.
Минимальные требования:
Станок должен быть установлен в горизонтальном по-
ложении. После выравнивания станина должна быть на-
дёжно прикреплена к полу.
Станок , все его части и приспособления должны быть
хорошо видны со стороны ПУ.
При установке следует позаботиться о том, чтобы вокруг
станка оставалось достаточно места для ремонта, об-
служивания, подачи
и отвоза заготовок, удаления отхо-
дов, размещения рольгангов.
Позаботьтесь о том, чтобы концы рольгангов находились
на расстоянии как минимум 1 м от других механизмов
или стен.
Для получения требуемой точности обработки станок
должен быть установлен в горизонтальном положении с ис-
пользованием уровней, помещаемых в область тисков.
Рольганги так же устанавливаются
с использованием
уровней
Page 17
Июнь 2005
17 BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
Установка и выравнивание станка
Перед установкой удостоверьтесь, что пол выдержит вес станка. В случае недостаточной
прочности пола озаботьтесь устройством надлежащего фундамента.
вес станка (см. раздел Технические данные)
+ вес приспособлений
Минимальные требования:
+ максимальный возможный вес заготовок
Станок должен быть установлен в горизонталь. После выравнивания станина должна
быть надёжно прикреплена к полу.
Станок, все его части и приспособления должны быть хорошо видны от контрольной
панели.
При установке следует озаботиться тем, чтобы вокруг станка оставалось достаточно
места для ремонта, обслуживания, подачи и отвоза заготовок, удаления отходов, раз-
мещения роликовых конвейеров.
Позаботьтесь о том, чтобы концы роликовых конвейеров находились на расстоянии как
минимум 1 метра от других механизмов или стен.
Для получения требуемой точности обработки станок должен быть установлен в гори-
зонталь с использованием пузырьковых уровней, помещаемых в области тисков. Роль-
ганги так же устанавливаются с использованием пузырьковых уровней
Page 18
Июнь 2005
BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
18
Подключение к электросети
Работы по подключению и ремонту электрооборудования
могут выполняться только опытным и обученным сотрудни-
ком! Проявите особую осторожность в течение работ, по-
скольку воздействие высокого напряжения может иметь фа-
тальные последствия. Тщательно соблюдайте правила тех-
ники безопасности!
Параметры электрооборудования станка:
Рабочее напряжение: ~ 3 x 400 V, 50 Hz, TN-C-S
Потребляемая мощность: 1,7 kW
Максимальный ток: 16 A
Перед подключением обесточьте сеть главным выключателем и проследите, чтобы место
выполнения работ было сухим!
Рабочее напряжение станка и напряжение в сети должны совпадать!
Сечение кабеля должно соответствовать максимальному току. Примечание: величину
поперечного сечения можно узнать в соответствующем справочнике.
Подсоедините кабель к зажимам распределительной коробки. Примечание: подключе-
ние при помощи розетки может использоваться только для станков с максимальным
током меньше 16A и мощностью меньше 3 kW.
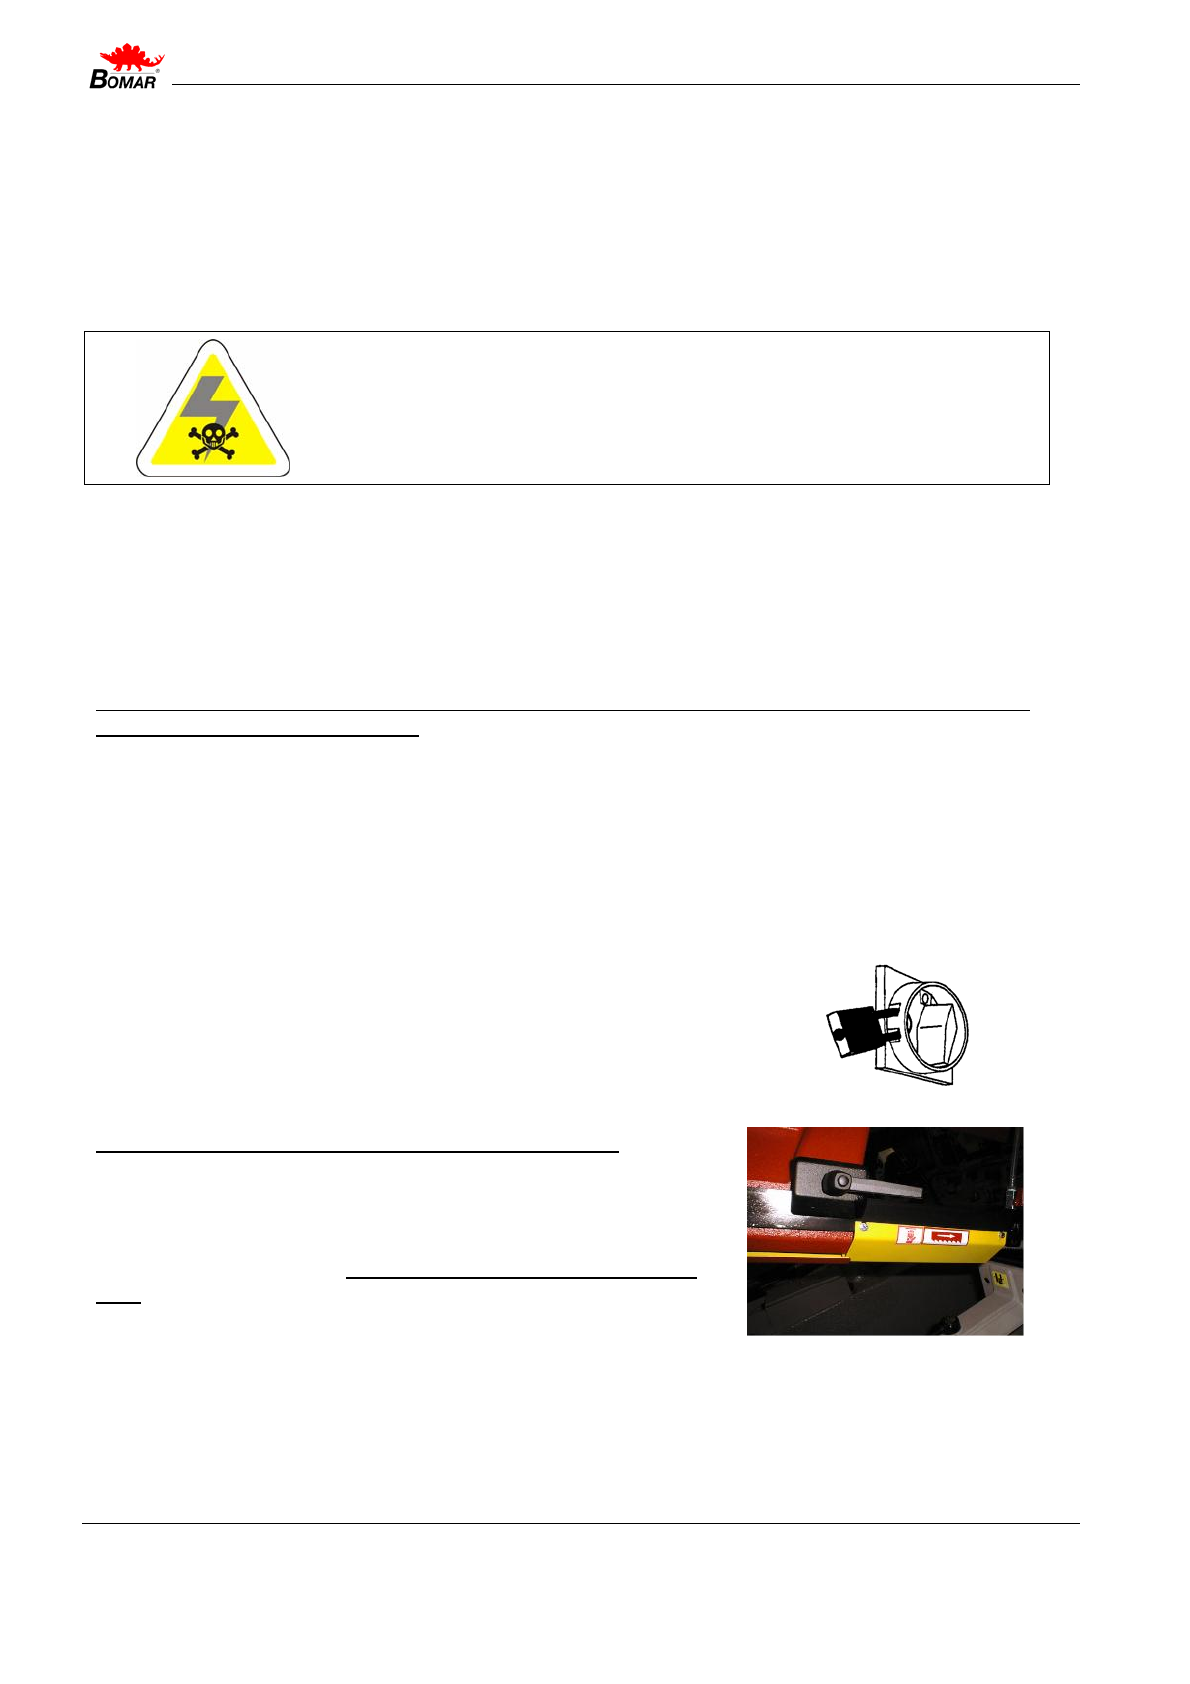
В случае если станок подключен к сети напрямую, должен
быть установлен дополнительный выключатель, который
может быть заблокирован в нулевом положении.
Проверьте направление движения ленты пилы
После того, как станок был подключен, ненадолго включите
двигатель привода пилы.
Направление движения обязательно должно соответство-
вать направлению, в котором указывает стрелка на крышке.
В случае несовпадения направления, два фазовых провода
на входных клеммах распределительной коробки должны
быть поменяны местами.
Page 19
Июнь 2005
19 BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
Заполнение системы подачи СОЖ
Строго следуйте инструкциям к смазочно-охлаждающим
жидкостям, которые находятся на контейнерах, в которых
они поставляются или в сопровождающих документах.
Пользуйтесь специальными перчатками для защиты от опас-
ных жидкостей!
Носите защитные очки!
Контакт охлаждающей жидкости с вашими глазами может при-
чинить серьезные повреждения!
Изготовьте смесь воды и охлаждающей жидкости. Концентрация должна точно соответст-
вовать установленной изготовителем.
При заполнении резервуара для СОЖ, удостоверитесь, что жидкость не выливается из
резервуара, и резервуар не переполнен. Объем резервуара для СОЖ указан в разделе
«Технические данные».
При
добавлении ингибиторов коррозии, биоцидов, очистителей системы, антифризов со-
вершенно необходимо следовать указаниям изготовителей присадок! Никогда не смеши-
вайте две различных эмульсии вместе. Продукт возможной реакции может оказаться го-
раздо более ядовитым или химически агрессивным, нежели исходные компоненты!
Примечание: Если станок оборудован Microniser (см. Специальные принадлежности),
заполните емкость Microniser требуемой СОЖ.
Page 20
Июнь 2005
BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
20
Проверка функционирования станка
Перед началом проверки функционирования станка прочтите главу «Работа на станке».
Не начинайте проверку, если вы твёрдо не представляете себе назначение всех клавиш и
органов управления станком.
Проверьте отсутствие повреждений на частях станка.
Проверьте все кожухи и крышки.
Проверьте при помощи Tenzomat (см. «Специальные принадлежности»), правильность
натяжения ленточной пилы. Если требуется, отрегулируйте
натяжение как указано в главе
«Выбор и замена ленточной пилы». Требуемая величина натяжения указана на шкале
Tenzomat.
Включите главный выключатель и проверьте работоспособность электромоторов и под-
систем (привод ленточной пилы, гидронасос, насос подачи СОЖ, конвейер удаления
стружки).
Откройте и закройте главные тиски и тиски податчика. Отведите податчик из передней в
заднюю
позицию (только для модели GA). Поверните раму пилы из одного крайнего поло-
жения в другое крайнее положение. Поднимите и опустите раму пилы.
Запустите станок и насос подачи СОЖ, дайте некоторое время поработать без нагрузки,
пока система охлаждения не заполнится СОЖ. Как только СОЖ польётся из сопел – сис-
тема охлаждения готова к
действию.
Выполните один цикл резания без материала. Проверка что станок работает без неис-
правностей. Если все функционирует нормально, станок готов к работе.
Page 21
Июнь 2005
21 BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
6 Установка заготовки
Техника безопасности
Соблюдайте технику безопасности!
Используйте защитные перчатки!
Материал может иметь острые грани и причинять порезы.
Используйте защитные ботинки!
Падение заготовок может
причинять серьезные травмы.
Используйте защитную каску!
Падение заготовок может причи-
нять серьезные травмы.
Используйте достаточно мощные транспортные средства для перемещения заготовок
Не стойте и не проходите под подвешенными грузами!
Не вставайте на рольганги с холостыми роликами!
Не держитесь за заготовки и не пытайтесь перемещать их во время зажимания тисков.
Установка заготовки
Вставьте заготовку в тиски и удостоверьтесь, что она не двигается в тисках и не выпадёт
после открывания тисков.
Если вы отрезаете длинные куски (например при резании труб, прутков) необходимо ис-
пользовать рольганги для подачи заготовок к станку. Рольганги описаны в главе «Роль-
ганги и принадлежности».
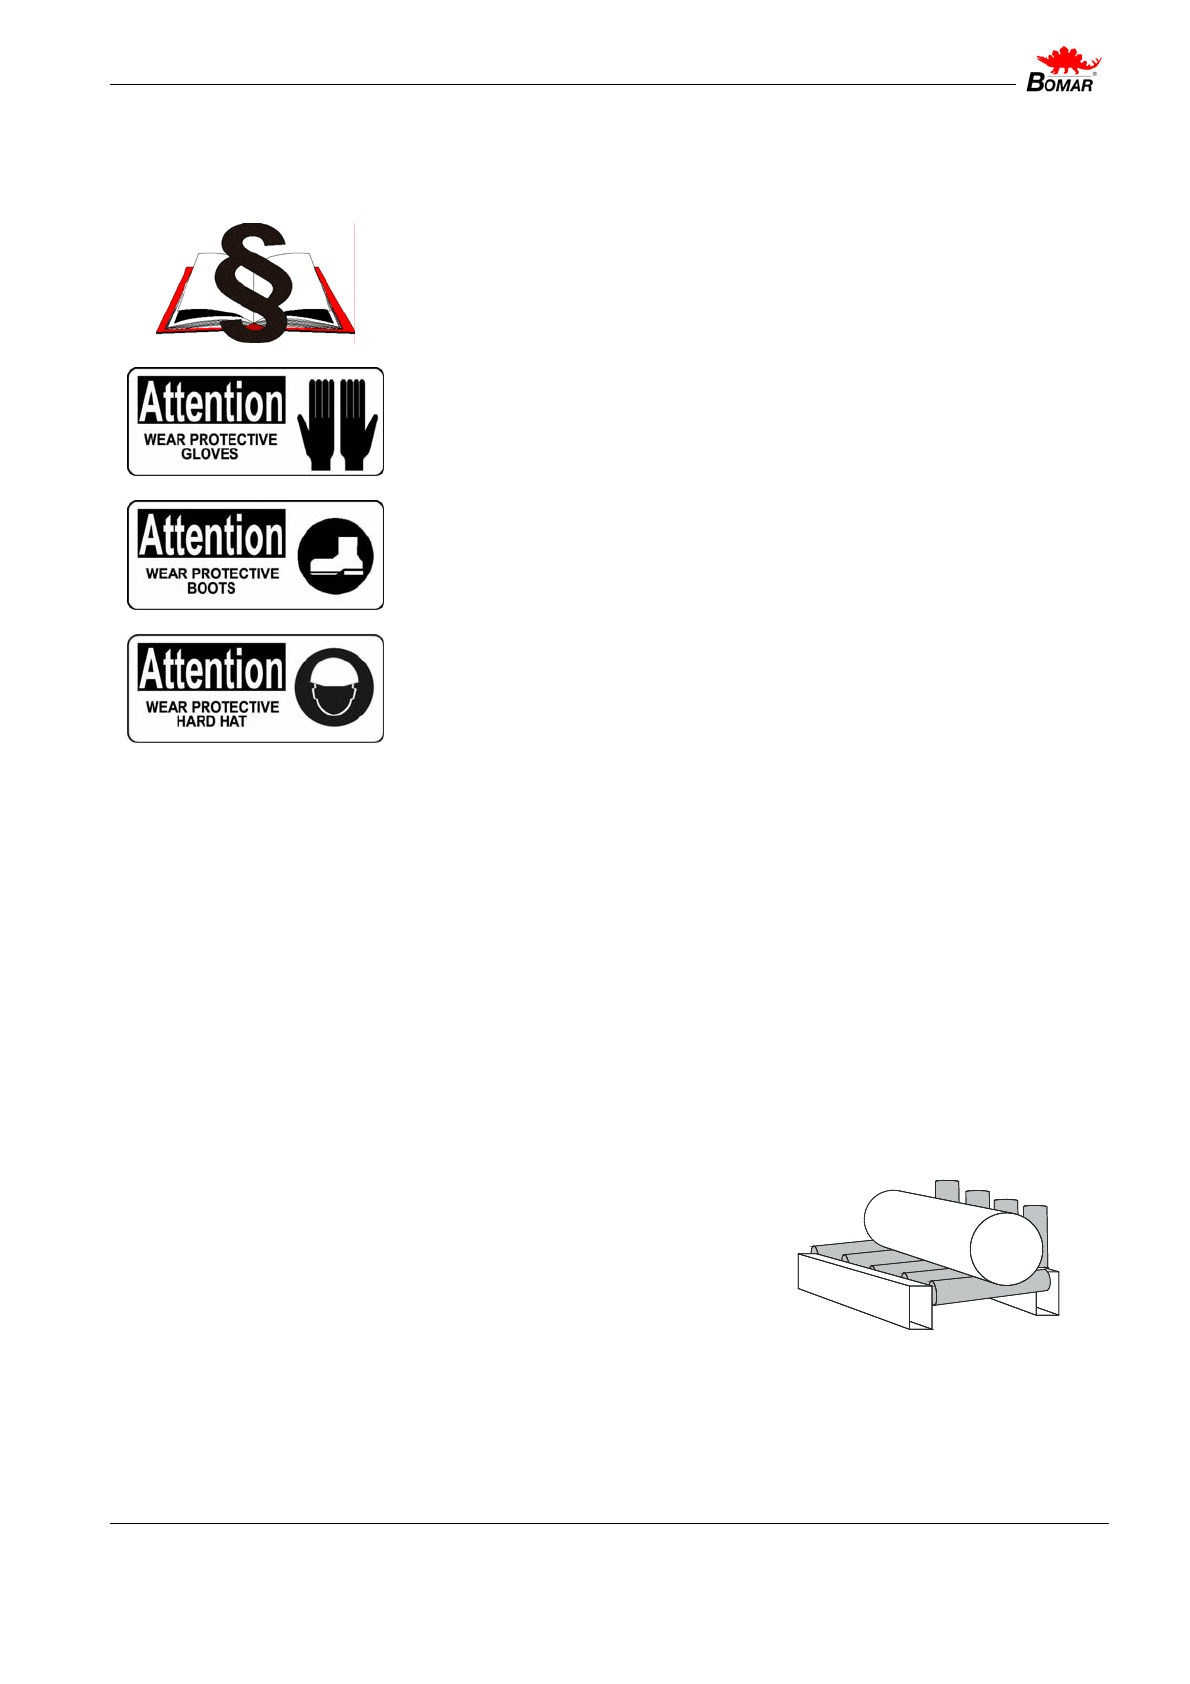
Удостоверьтесь, что рольганг достаточно
длинен для заготовки!
Будьте особенно осторожны с круглыми заготовками. Следи-
те, чтобы они всегда опирались минимум на два вертикаль-
ных ролика и что они не могут скатиться с рольганга!
Page 22
Июнь 2005
BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
22
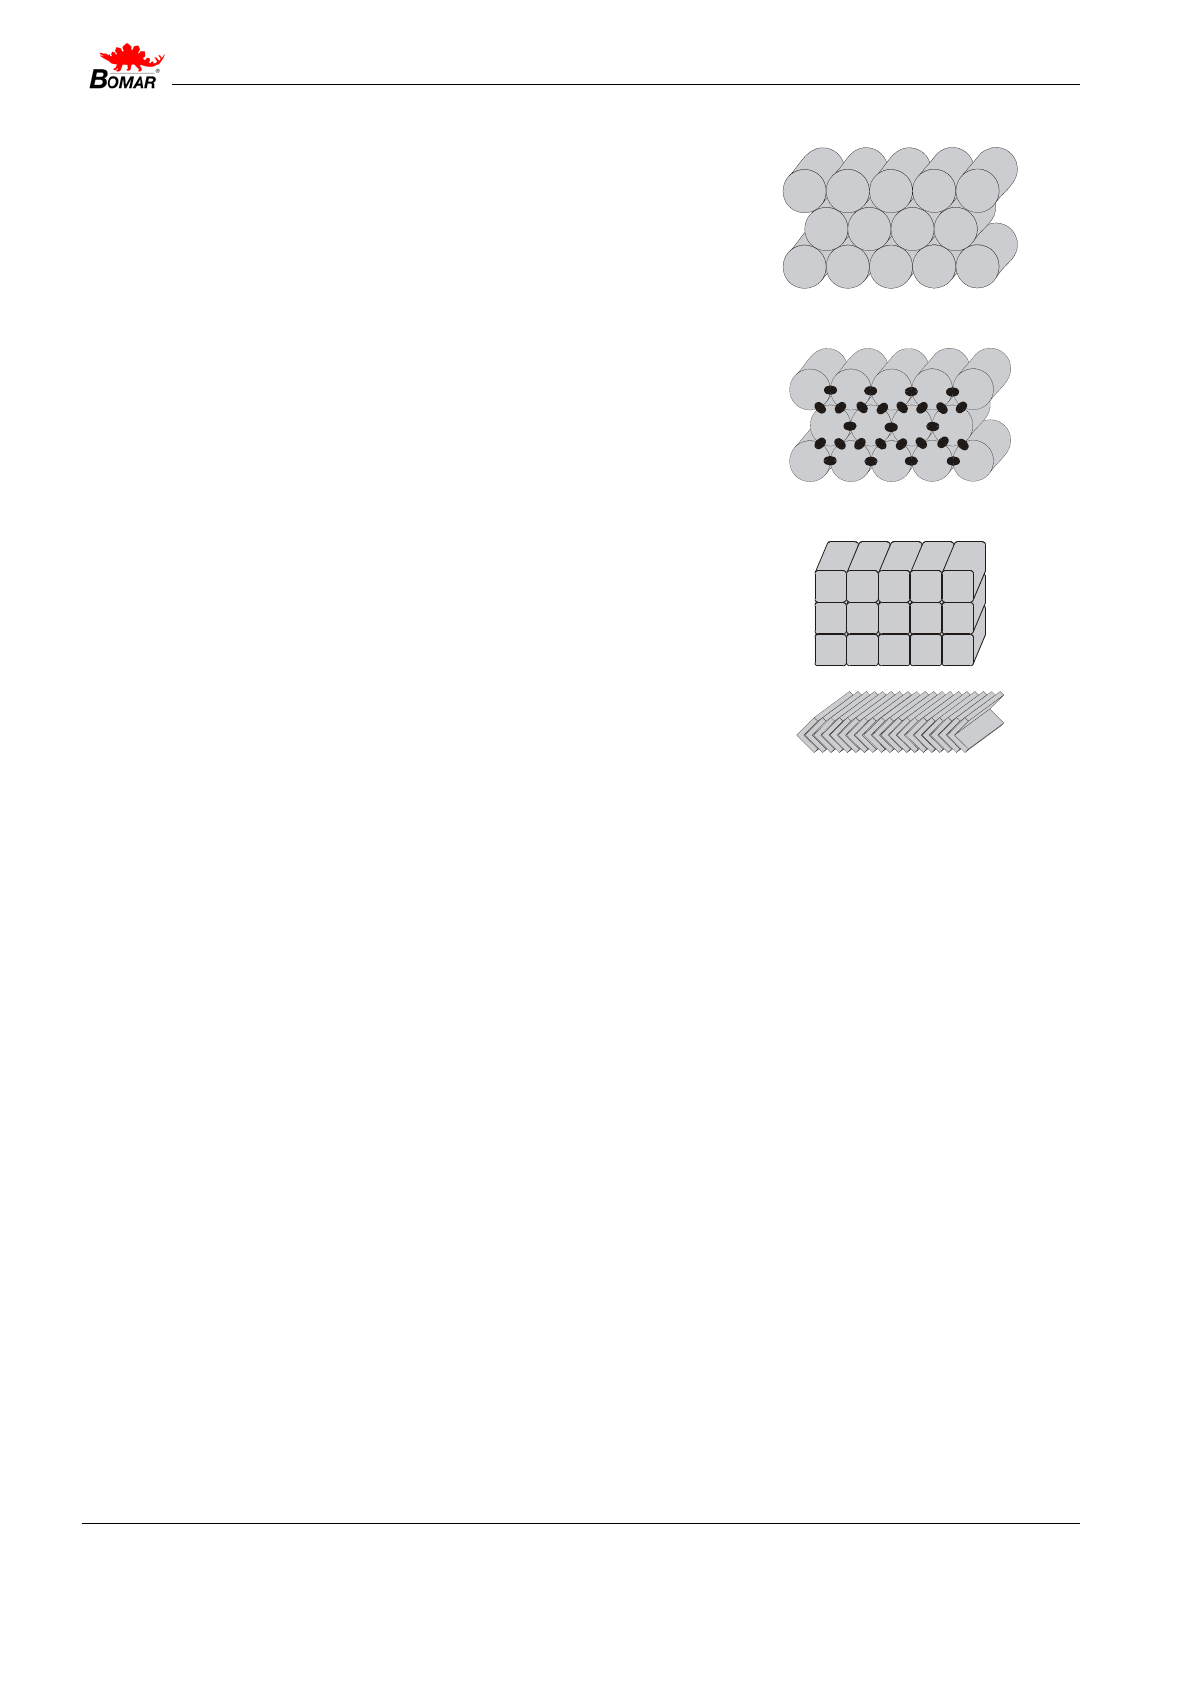
При необходимости пакетной резки, ознакомьтесь с нижеприведёнными рекомендациями
Материалы круглого сечения. Удостоверьтесь что бруски
сложены так, как показано на иллюстрации. Если материал
помещен по-другому, вы можете иметь проблемы с подачей,
поскольку материал может раскатиться.
Всегда сваривайте торцы заготовок задней части пакета, что-
бы гарантировать их от перемещения.
Проследите, чтобы
нждая заготовка была связана с другими. Не скрепленные
пакеты могут рассыпаться.
ВНИМАНИЕ! Перед сваркой всегда выключайте станок
главным выключателем! Магнитные поля, которые раз-
виваются во время работы сварочного аппарата, могут
повредить управляющую аппаратуру!
Пакет квадратных заготовок.
Пакет уголков.
Внимание! Не все сечения подходят для пакетной резки!
Page 23
Июнь 2005
23 BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
7 Работа на станке
Техника безопасности при работе на станке
Соблюдайте правила техники безопасности!
Используйте защитные ботинки!
Падение заготовок может причинять серьезные травмы.
Используйте защитную каску!
Падение заготовок может причинять серьезные травмы.
Page 24
Июнь 2005
BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
24
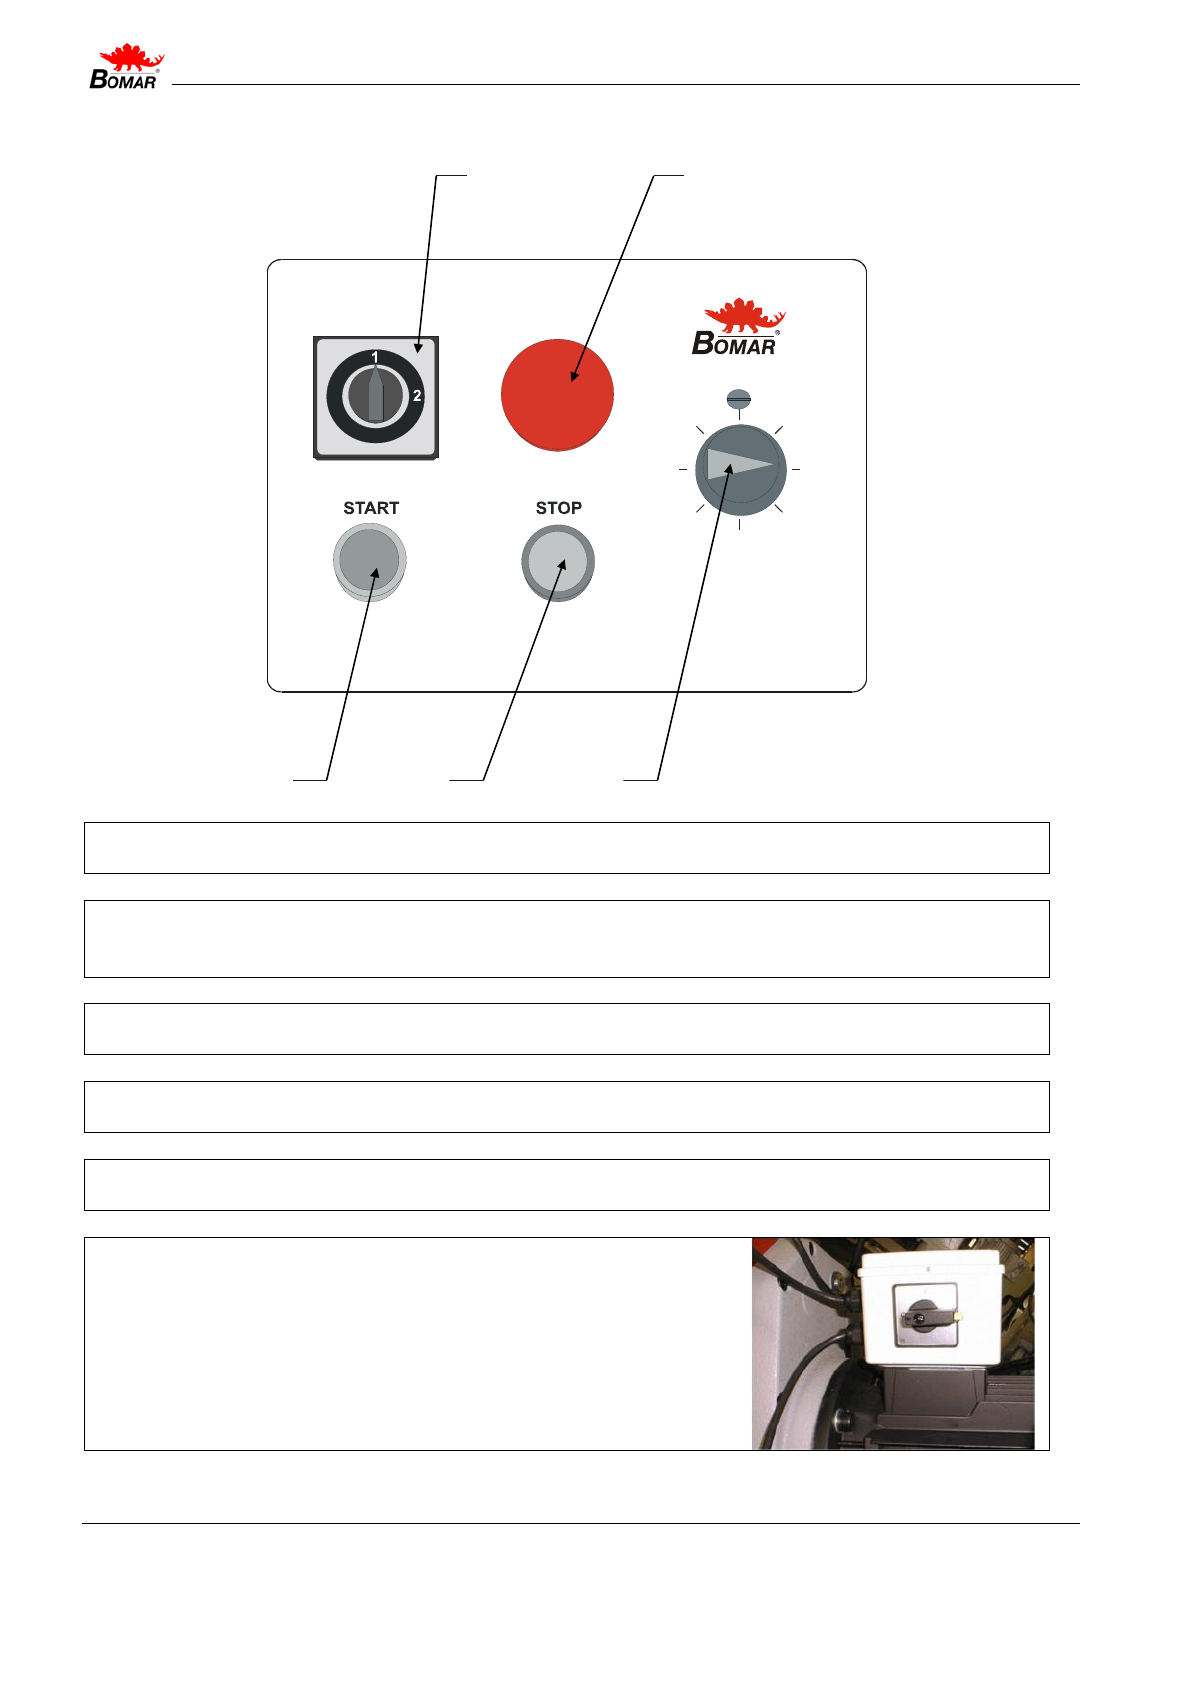
Описание панели управления
2
1
34 5
1
Переключатель скорости резания
Переключает линейную скорость ленточной пилы (40 или 80 m/min
-1
).
2
клавиша ПОЛНАЯ ОСТАНОВКА
Немедленно останавливает станок! Внимание! Нажатие клавиши ПОЛНАЯ ОС-
ТАНОВКА не блокирует опускание рамы пилы!
3
ЗВЁЗДОЧКАT
Запускает привод ленточной пилы
4
УПОР
Останавливает привод ленточной пилы
5
Регулятор
Регулирует скорость опускания.
Главный выключатель
находится на обратной стороне распределительной
коробки.
Page 25
Июнь 2005
25 BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
Определение длины отрезаемой части
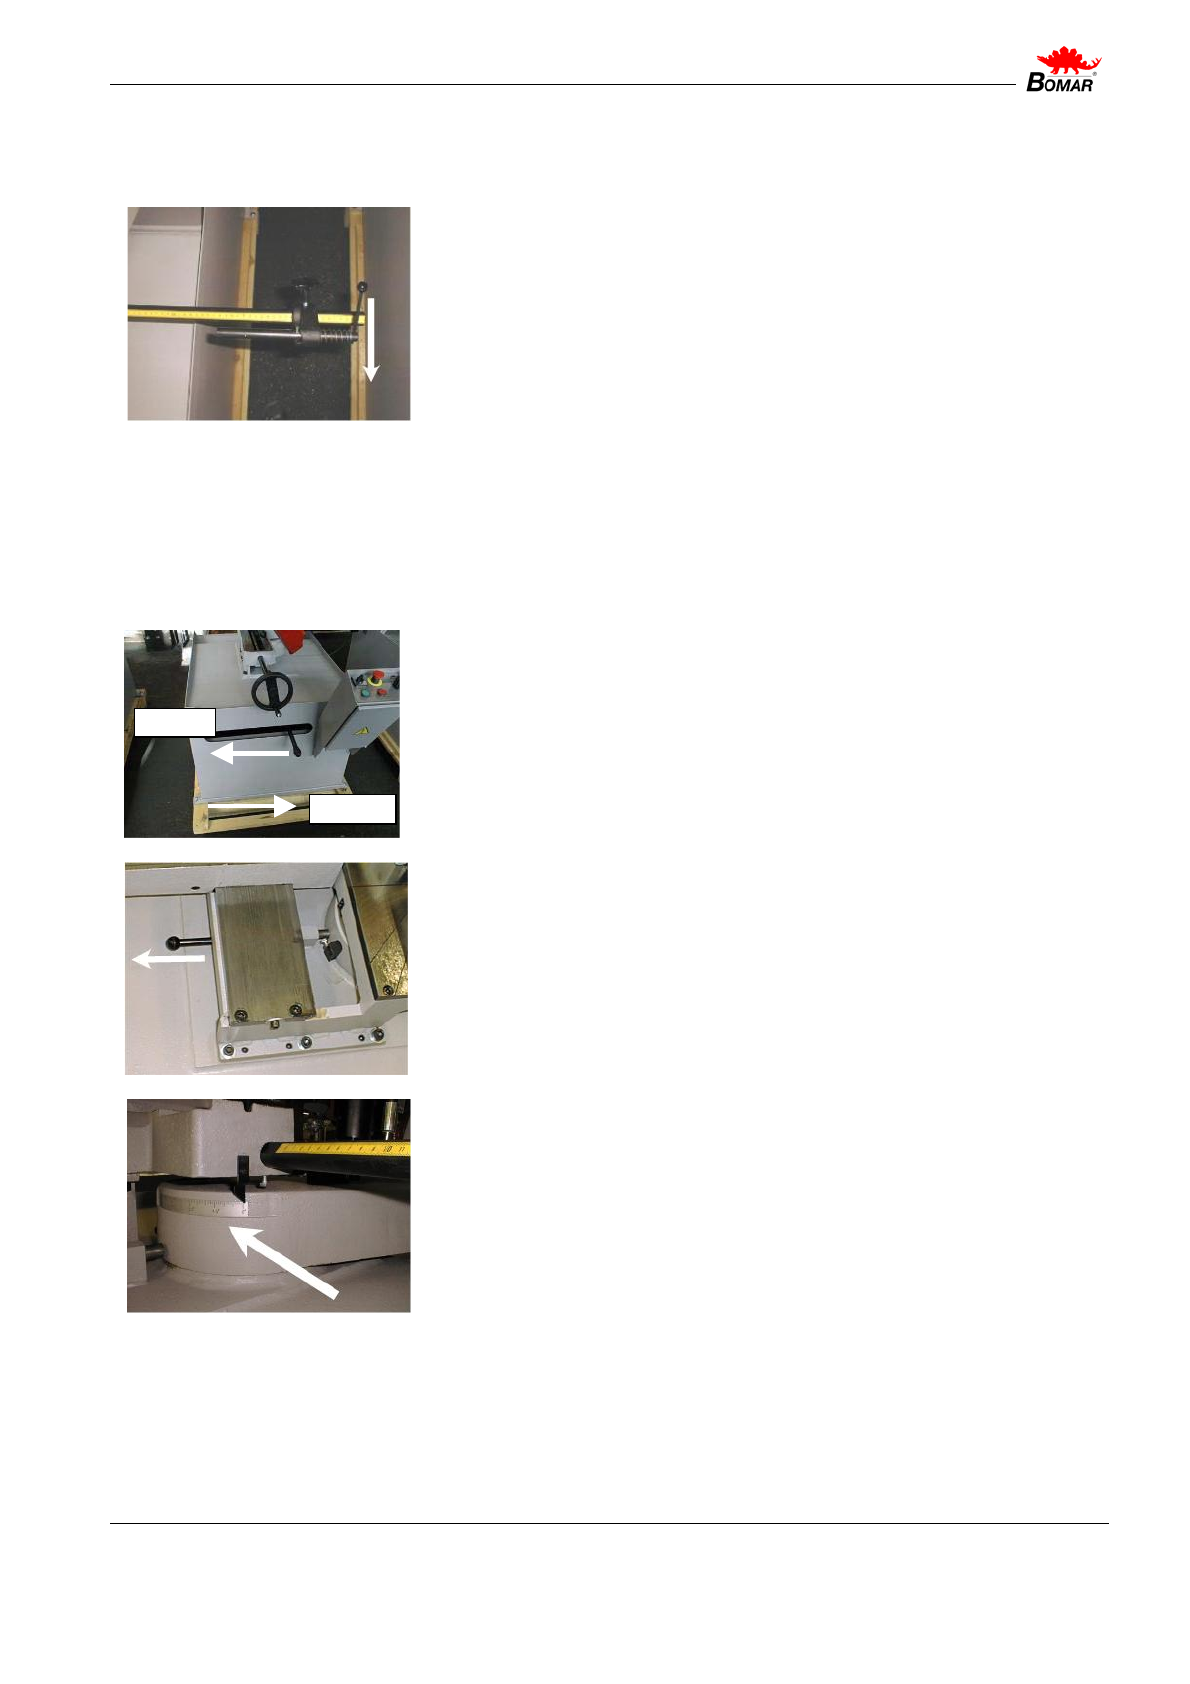
Ослабьте винт, выдвиньте упор установки длины на требуемое расстояние, затяните винт.
Внимание: проследите, чтобы упор установки длины не да-
вил на материал, иначе ленточная пила может быть зажата
в резе. Поверните рычаг, как указано стрелкой.
Распиливание под углом
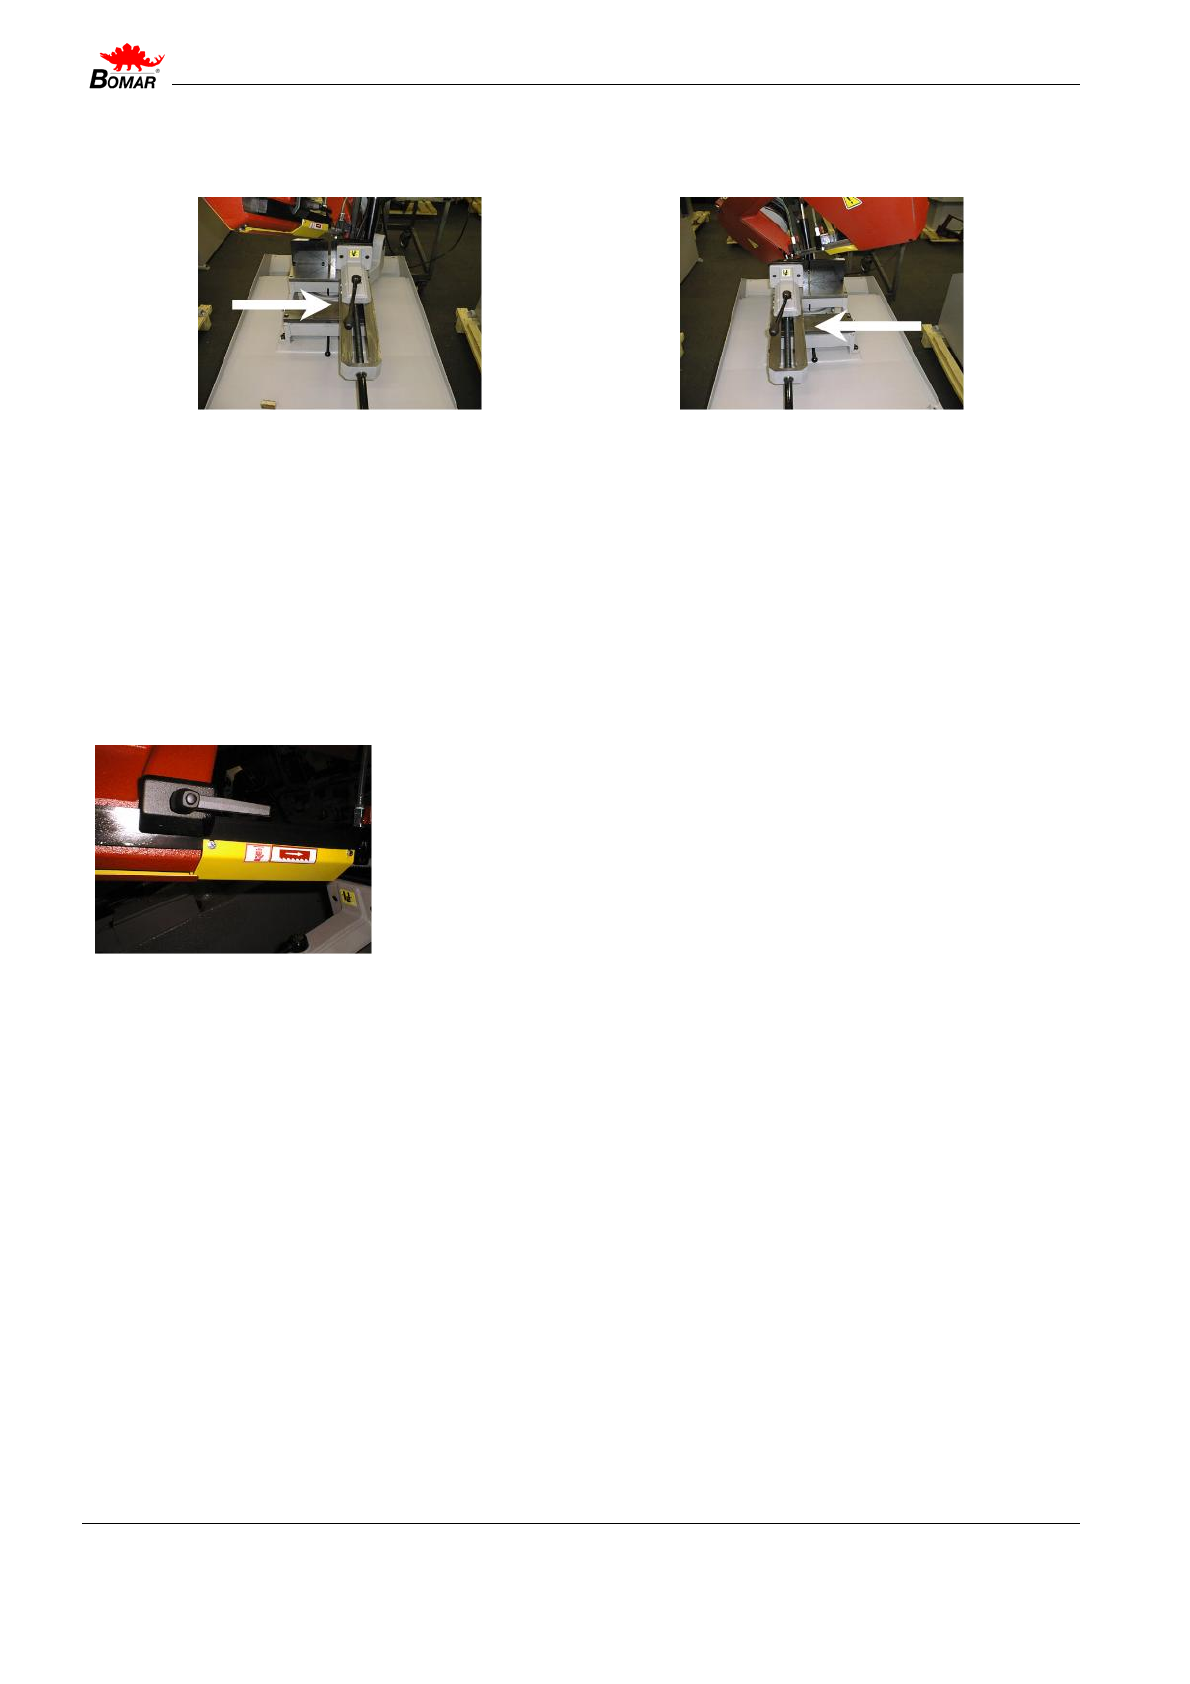
Ленточная пила позволяет делать пропилы под углом к продольной оси заготовки. Угол
может плавно изменяться от -45° до -60°. Углы -45°, 0°, +45° и 60° могут быть легко и бы-
стро выставлены при помощи точек фиксированной остановки.
ослабить
затян
у
ть
1) Освободите рычаг крепления консоли.
3) Если нужно выставить угол больший 45° или меньший 0°,
необходимо вытянуть шпильку.
4) Поверните раму пилы на требуемый угол, ориентируясь
по шкале, размещённой на поворотной консоли и затяните
рычаг.
Page 26
Июнь 2005
BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
26
5) Перед установкой угла сдвиньте тиски. Если угол больше или равен 0°, сдвиньте тиски
влево, если меньше – вправо.
Угол < 0° угол ≥ 0°
Наладка направляющих ленточной пилы
Чтобы достичь гладкого и точного распила, направляющие ленточной пилы должны быть
помещены как можно ближе к заготовке.
1) Ослабьте монтажные рычаги на левой части держателя
Переместите левую направляющую настолько близко к обра-
батываемому материалу, насколько возможно.
2) Опустите раму пилы и проверьте положение держателя
относительно тисков. Держатель не может касаться тисков и
должен быть помещен по крайней мере в 10 мм от них.
Если держатель касается тисков, станок не сможет довести
рез до конца, так как рамка
пилы не достигнет самого нижнего
положения.
3) После того, как левая часть установлена, затяните рычаг. Проверьте регулировку левой
направляющей части в режиме регулировки на предмет любых касаний стола или зажим-
ных приспособлений.
Резание
1) Откройте тиски.
2) Установите упор ограничителя длины в требуемое положение.
3) Установите требуемый угол реза.
4) Вставьте заготовку и уприте её конец в упор ограничителя длины.
Page 27
Июнь 2005
27 BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
зажать
отпус тить
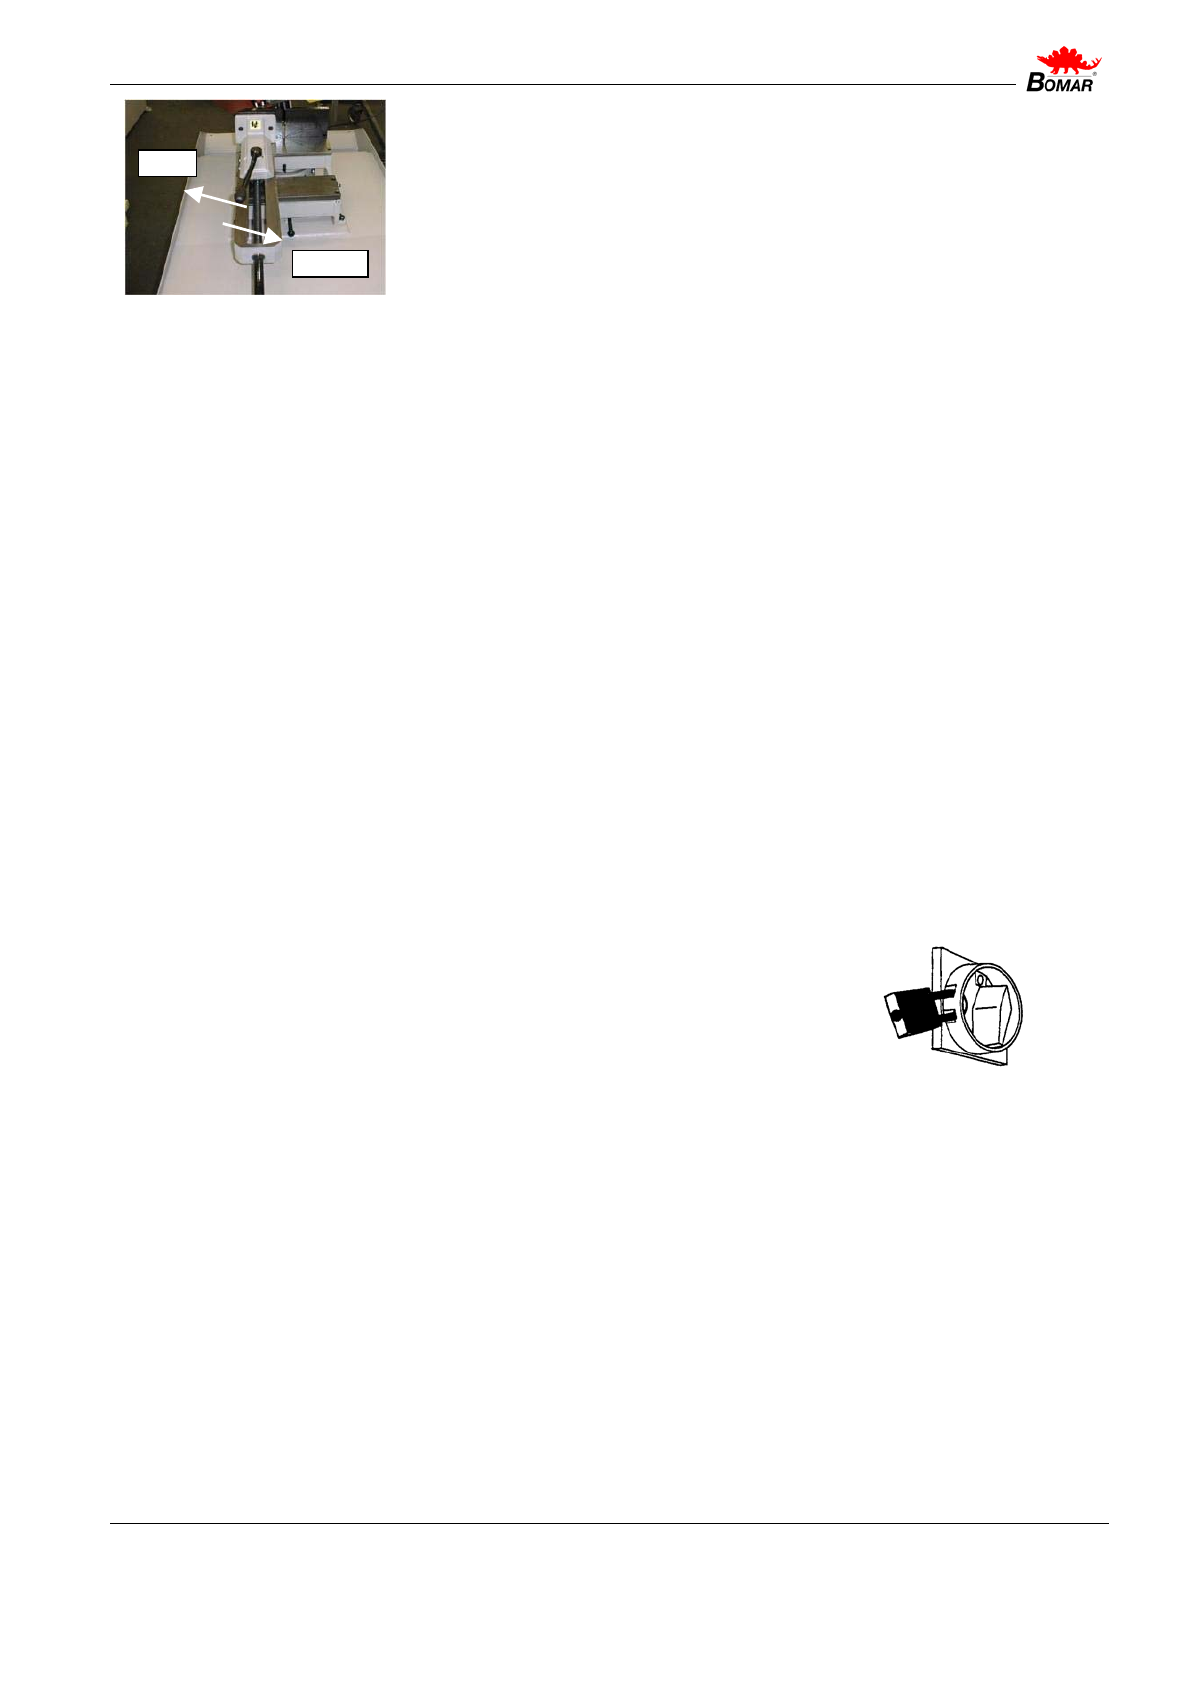
5) Подведите губки тисков к заготовке на расстояние около
5мм. При помощи ручного колеса.
6) Зажмите тиски при помощи рычага.
7) Установите требуемую скорость движения ленточной пилы.
8) Запустите пилу нажатием кнопки СТАРТ (ЗВЁЗДОЧКАT).
Примечание: Привод ленточной пилы может быть остановлен нажатием клавиш СТОП
или ПОЛНАЯ ОСТАНОВКА. ВНИМАНИЕ!
Опускание рамы может быть остановлено по-
средством закрытия соответствующего клапана!
9) Установите скорость опускания рамы пилы.
10) После проведения реза закройте управляющий клапан и поднимите раму пилы.
11) Удалите отрезанный кусок. Повторите операции столько раз, сколько потребуется.
Выключение станка
После того, как все операции закончены, станок нужно выключить в правильном порядке.
Удалите заготовку из зоны резания.
Опустите раму пилы в нижнее положение.
Выключите главный выключатель и заблокируйте его.
Тщательно удалите стружку, следы охлаждающей жидкости и любую другую грязь с по-
верхностей станка
Page 28
Июнь 2005
BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
28
8 Выбор и замена ленточной пилы
Техника безопасности
Используйте защитные перчатки!
Полотно пилы имеет острые зубцы и может серьезно повре-
дить ваши руки.
Используйте защитные очки!
Упругое полотно пилы может выскочить из механизма в про-
цессе монтажа и повредить ваши глаза.
Удаляйте защитную полосу только после того, как вы установили
и закрепили полотно пилы.
Выбор ленточной пилы
Станок разработан для использования ленточной пилы следующих размеров:
2910 x 27 (25) x 0,90 мм
Выбор конструкции зубьев пилы:
Производители предлагают ленточные пилы с постоянным и изменяющимся шагом зубь-
ев. При выборе конструкции зубьев, во внимание должны быть приняты такие критерии,
как длина реза и материал заготовки.
Постоянный шаг зубьев:
Стандартная конструкция зубьев имеет равные расстояния между зубьями и одинаковую
их форму. Предназначена для твердых материалов.
Конструкция зубьев с варьирующимся шагом:
Конструкция зубьев с варьирующейся формой комбинирует различные расстояния между
зубьями и различные высоты зубьев. Преимущество этой конструкции – большая режущая
ширина, с хорошим коэффициентом съема стружки и низкой вибрацией. Предназначена
для материалов с неравномерным строением.
В таблице приводится зависимость типа и размера зубьев от размера и формы материала
заготовки.
Примечание:
ZpZ –
количество зубьев на дюйм пилы.
S – зуб с нулевым углом режущей кромки.
K – зуб с положительным углом режущей кромки.
Page 29
Июнь 2005
29 BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
Пример маркировки:
32 S – число «32» означает 32 зуба на дюйм (конструкция с постоянным шагом зубьев),
буква „S“ обозначает зуб с нулевым углом режущей кромки.
4-6 K – число «4-6» означает 4 до 6 зубьев на дюйм (конструкция с варьирующимся шагом
зубьев); буква „K“ обозначает зуб с положительным углом режущей кромки.
Таблица выбора пилы:
Пустотелая заготовка (Dp, S = mm)
Dp
S
Dp
S
S
D
p
Dp
S
Dp
S
Примечание: Таблица подразумевает выбор пилы для резания одиночного профиля. Для
пакетной резки, вы должны считать толщину стенки как двойную (это значит, что размер
«S» умножается на 2) для любой конструкции зубьев.
Шаг зубьев (ZpZ)
Внешний размер профиля Dp [mm]
Толщина
стенки
S [mm]
20 40 60 80 100 120
2
32 S 24 S 18 S 18 S 14 S 14 S
3
24 S 18 S 14 S 14 S 10 – 14 S 10 – 14 S
4
24 S 14 S 10 – 14 S 10 – 14 S 8 – 12 S 8 – 12 S
5
18 S 10 – 14 S 10 – 14 S 8 – 12 S 6 – 10 S 6 – 10 S
6
18 S 10 – 14 S 8 – 12 S 8 – 12 S 6 – 10 S 6 – 10 S
8
14 S 8 – 12 S 6 – 10 S 6 – 10 S 5 – 8 S 5 – 8 S
10
- 6 – 10 S 6 – 10 S 5 – 8 S 5 – 8 S 5 – 8 S
12
- 6 – 10 S 5 – 8 S 5 – 8 S 4 – 6 K 4 – 6 K
15
- 5 – 8 S 5 – 8 S 4 – 6 K 4 – 6 K 4 – 6 K
20
- - 4 – 6 K 4 – 6 K 4 – 6 K 3 – 4 K
30
- - - 3 – 4 K 3 – 4 K 3 – 4 K
50
- - - - - 3 – 4 K
Шаг зубьев (ZpZ)
Внешний размер профиля Dp [mm]
Толщина
стенки
S [mm]
150 200 300 500 750 1000
2
10 – 14 S 10 – 14 S 8 – 12 S 6 – 10 S 5 – 8 S 5 – 8 S
3
8 – 12 S 8 – 12 S 6 – 10 S 5 – 8 S 4 – 6 K 4 – 6 K
4
6 – 10 S 6 – 10 S 5 – 8 S 4 – 6 K 4 – 6 K 4 – 6 K
5
6 – 10 S 5 – 8 S 4 – 6 K 4 – 6 K 4 – 6 K 3 – 4 K
6
5 – 8 S 5 – 8 S 4 – 6 K 4 – 6 K 3 – 4 K 3 – 4 K
8
5 – 8 S 4 – 6 K 4 – 6 K 3 – 4 K 3 – 4 K 3 – 4 K
10
4 – 6 K 4 – 6 K 4 – 6 K 3 – 4 K 3 – 4 K 2 – 3 K
12
4 – 6 K 4 – 6 K 3 – 4 K 3 – 4 K 2 – 3 K 2 – 3 K
15
4 – 6 K 3 – 4 K 3 – 4 K 2 – 3 K 2 – 3 K 2 – 3 K
20
3 – 4 K 3 – 4 K 2 – 3 K 2 – 3 K 2 – 3 K 2 – 3 K
30
3 – 4 K 2 – 3 K 2 – 3 K 2 – 3 K 1,4 – 2 K 1,4 – 2 K
50
2 – 3 K 2 – 3 K 2 – 3 K 1,4 – 2 K 1,4 – 2 K 1,4 – 2 K
Page 30
Июнь 2005
BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
30
75
- 2 – 3 K 1,4 – 2 K 1,4 – 2 K 1,4 – 2 K 0,75 – 1,25 K
100
- - 1,4 – 2 K 0,75 – 1,25 K 0,75 – 1,25 K 0,75 – 1,25 K
150
- - - 0,75 – 1,25 K 0,75 – 1,25 K 0,75 – 1,25 K
200
- - - 0,75 – 1,25 K 0,75 – 1,25 K 0,75 – 1,25 K
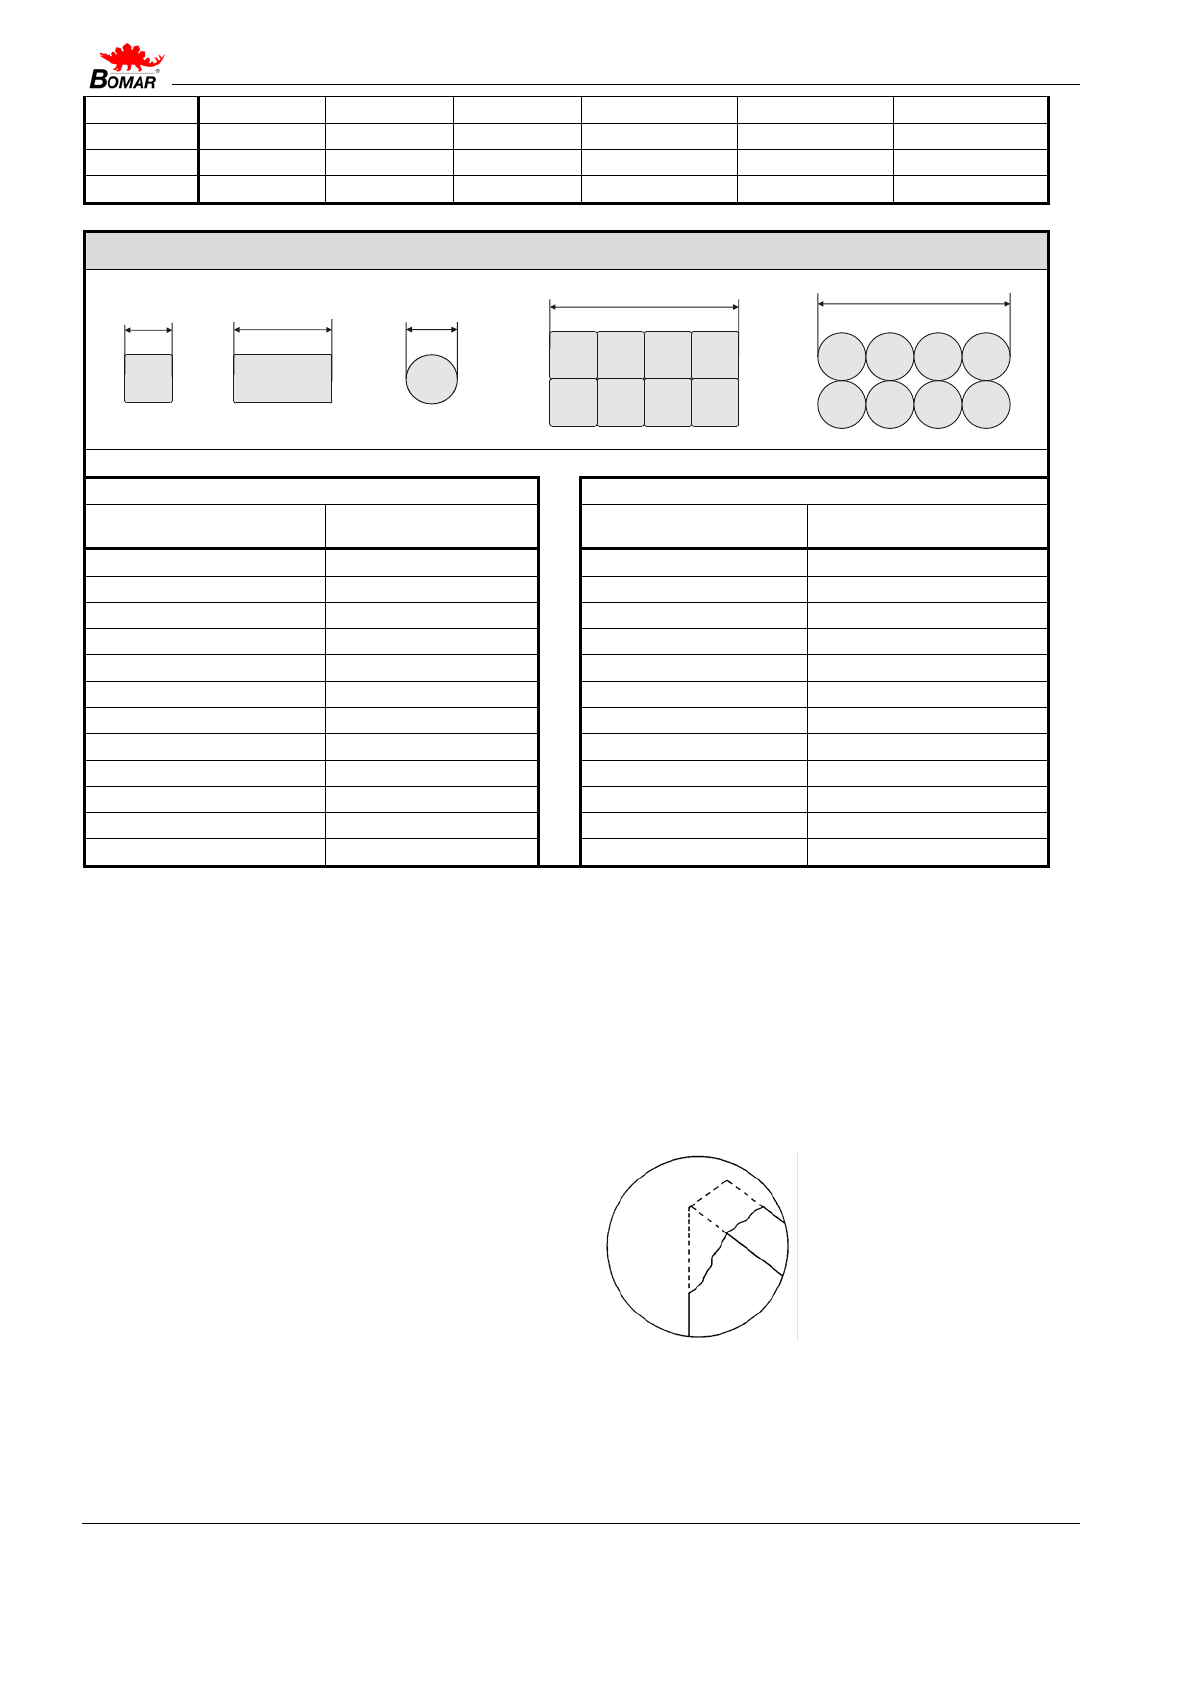
Монолитная заготовка (D = mm)
D
D
D
D
D
Постоянный шаг зубьев
Варьирующийся шаг зубьев
Длина реза D Шаг зубьев (ZpZ) Длина реза D Шаг зубьев (ZpZ)
to 3 mm 32 to 30 mm 10 -14
to 6 mm 24 20 – 50 mm 8 – 12
to 10 mm 18 25 – 60 mm 6 – 10
to 15 mm 14 35 – 80 mm 5 – 8
15 – 30 mm 10 50 – 100 mm 4 – 6
30 – 50 mm 8 70 – 120 mm 4 – 5
50 – 80 mm 6 80 – 150 mm 3 – 4
80 – 120 mm 4 120 – 350 mm 2 – 3
120 – 200 mm 3 250 – 600 mm 1,4 – 2
200 – 400 mm 2 500 – 3000 mm 0,75 – 1,25
300 – 800 mm 1,25
700 – 3000 mm 0,75
Несмотря на вышеупомянутые рекомендации, пожалуйста, следуйте указаниям вашего
поставщика инструмента!
Ввод полотна пилы в эксплуатацию
Выполнение этих реко-
мендаций предохраняет
новое полотно пилы от
микросколов на режу-
щих кромках
Чтобы гарантировать полный срок
службы ленточных пил, мы настоятель-
но рекомендуем выполнить пусковой
процесс.
Пуск:
Начните резание, опуская раму пилы с
50% от рекомендуемой скорости. Если
чувствуете вибрацию, увеличить или
уменьшите скорость движения полотна
пилы.
Правильный ввод в
эксплуатацию по-
лотна идеально ок-
ругляет режущие
кромки и приводит
их в состояние, оп-
тимальное для дли-
тельного срока
службы.
Page 31
Июнь 2005
31 BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
Если заготовки невелики – работайте в
таком режиме, пока не прорежете при-
мерно 300см
2
заготовки.
При резке больших заготовок
– рабо-
тайте примерно 15 минут.
После этого увеличьте скорость до
нормальной.
появляющихся от перво-
го чрезмерного напря-
жения и существенно
уменьшающих срок
службы.
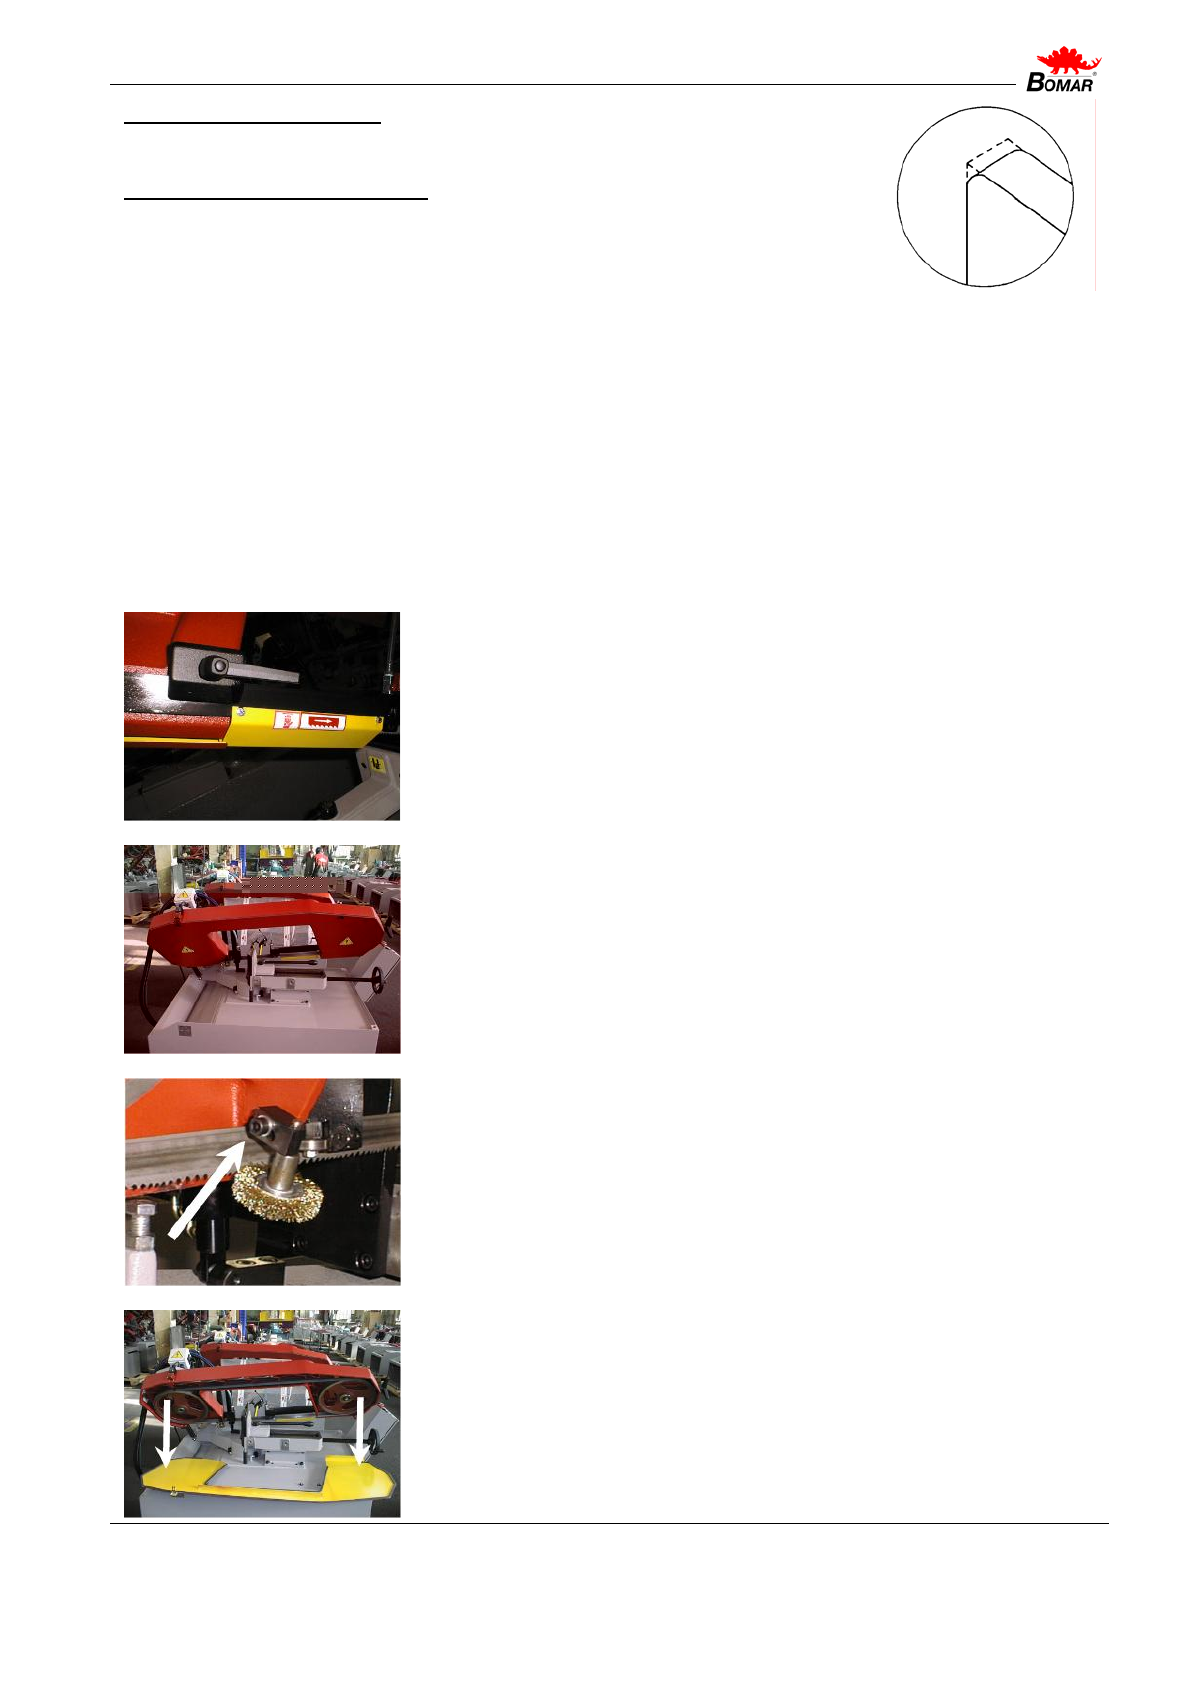
Демонтаж ленточной пилы
1) Поднимите раму в крайнюю верхнюю позицию. Остановите её в этом положении при
помощи управляющего клапана.
2) Демонтируйте жёлтую защитную крышку.
Крышка удерживается двумя винтами.
3) Снимите защитную крышку. Крышка удерживается двумя
винтами с пластиковой головкой.
4) Ослабьте крепление щетки и поверните её. Щетка не
должна мешать демонтажу пилы.
5) Поворачивая звездообразную рукоять снимите натяжение
с ленточной пилы и стяните её с колёс.
Page 32
Июнь 2005
BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
32
6) Вытяните ленточную пилу из направляющих.
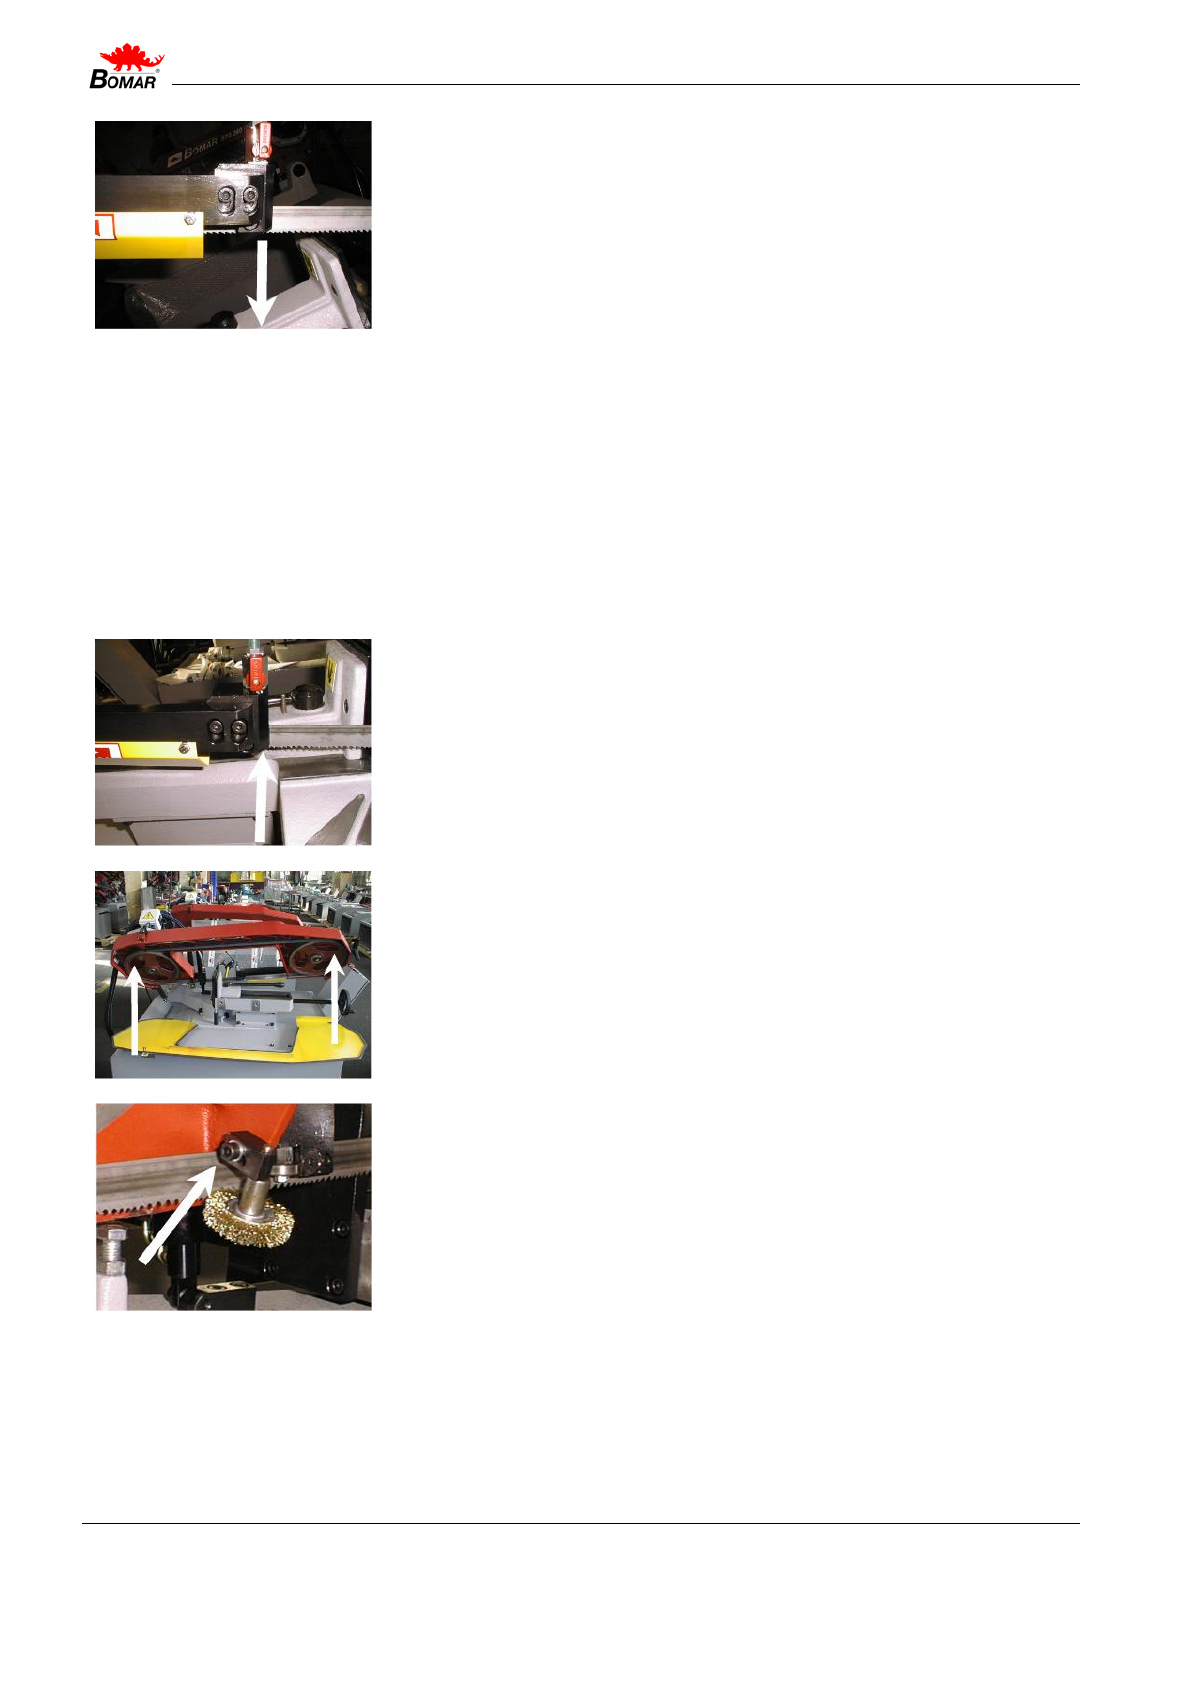
Установка ленточной пилы
1) Перед установкой полностью очищаются все направляющие и колеса, удаляются все
следы стружки и грязи. Запомните направление зубьев.
2) Установите новую ленточную пилу в направляющие. Удо-
стоверьтесь, что лента пилы полностью лежит в направляю-
щих и хорошо прижата к их верхней части.
3) Поместите ленточную пилу на оба направляющих колеса.
Как следует прижмите край пилы к ободам колёс.
4) Вращая звездообразное колесо натяните ленту. Удалите
защитную пластиковую полосу с зубцов.
5) Прижмите щетку к ленточной пиле и затяните винт крепле-
ния.
Page 33
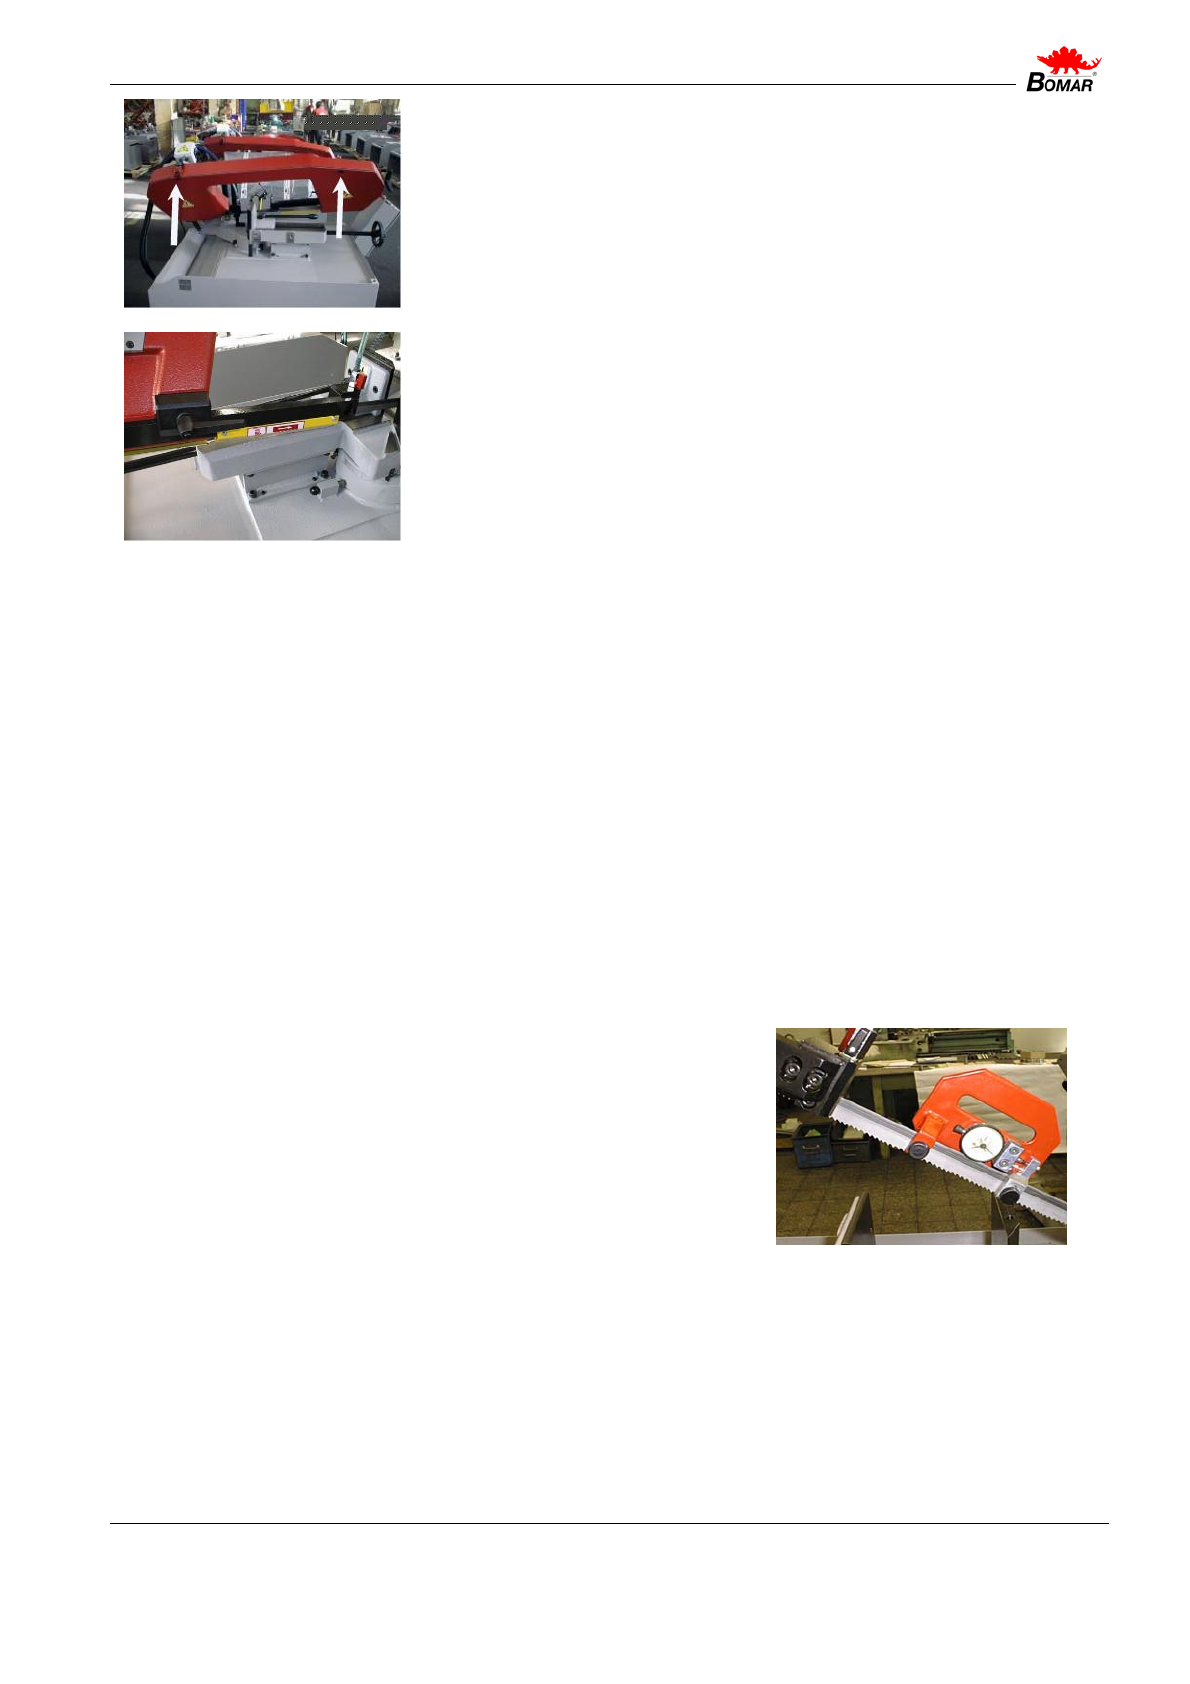
Июнь 2005
33 BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
6) Верните на место защитную крышку.
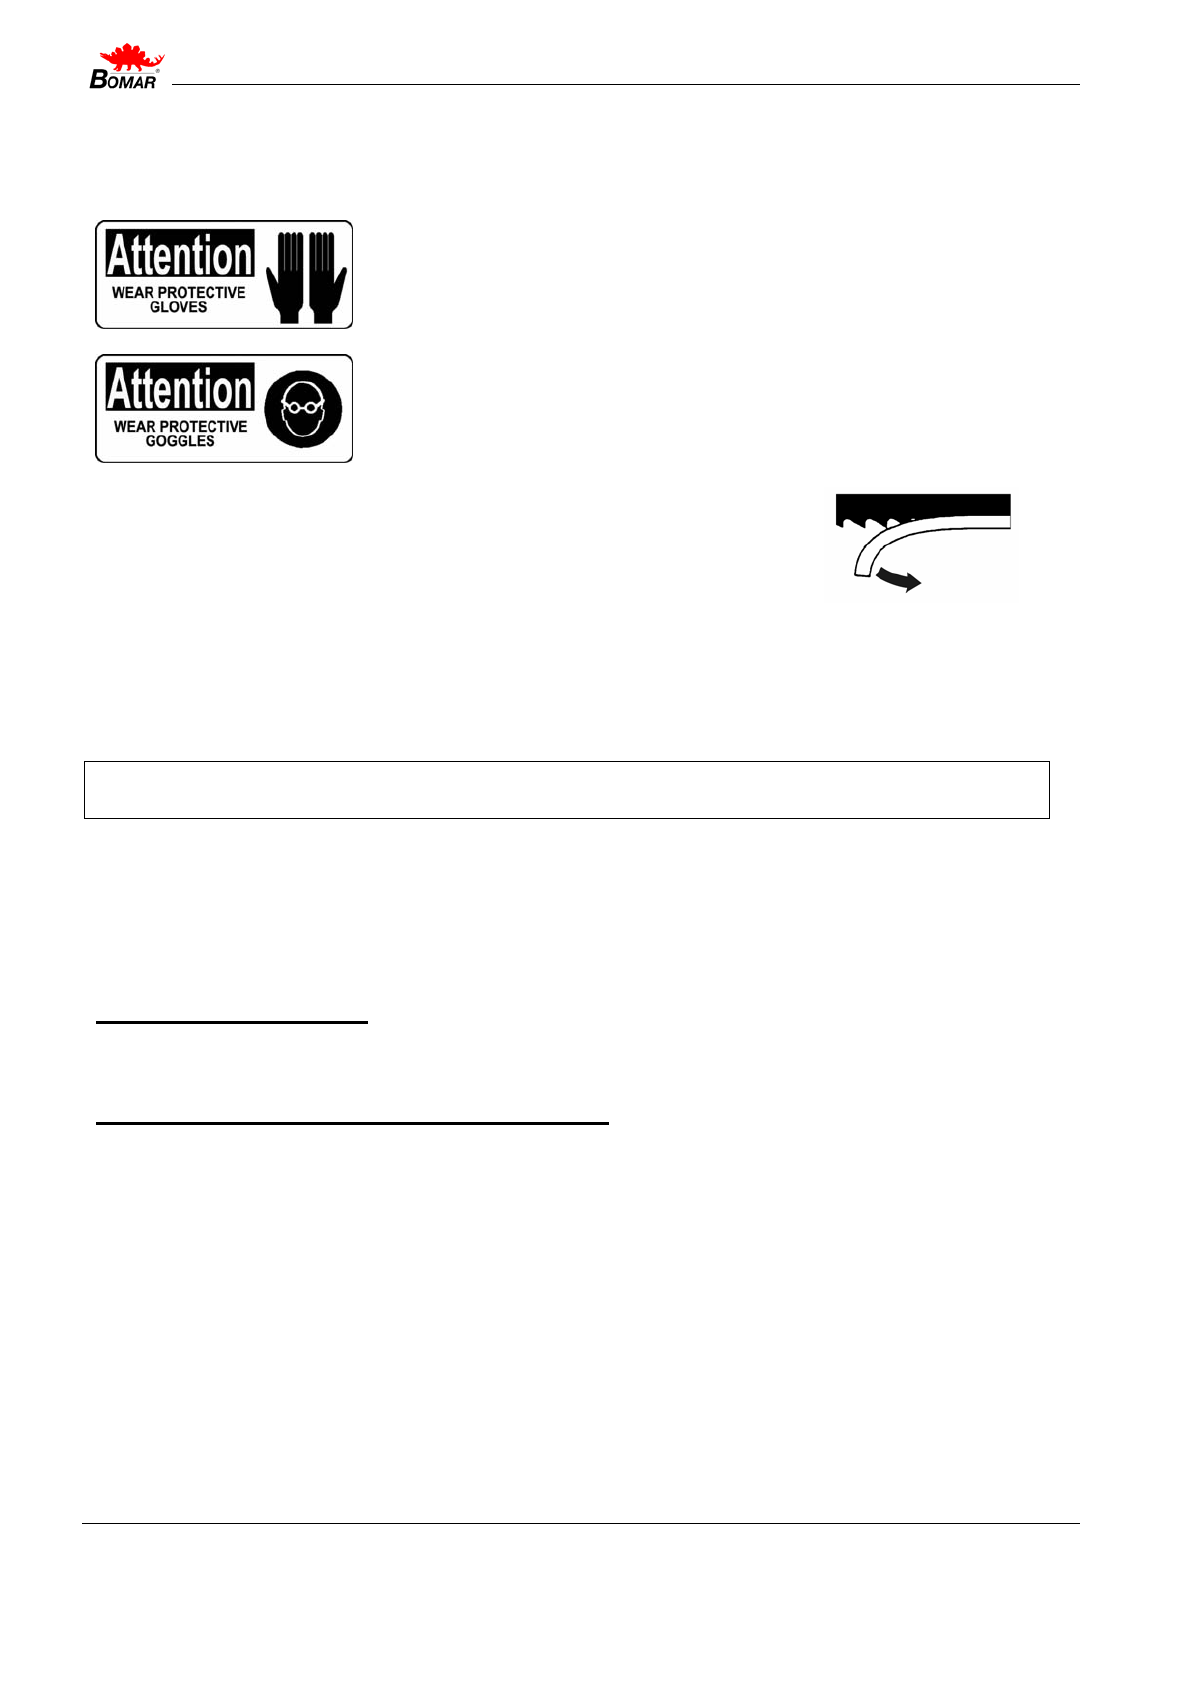
7) Верните на место жёлтую защитную крышку. Направление
стрелки должно совпадать с направлением стрелки на лен-
точной пиле. Если это не так – повторите установку ленточ-
ной пилы, перевернув её.
Проверка и регулировка натяжения пилы
Натяжение
Используйте Tenzomat для регулировки натяжения ленточной пилы (см. Специальные
принадлежности)
Правильное натяжение полотна пилы – один из наиболее важных критериев, влияющих на
точность обработки и срок службы пилы. Правильные величины силы натяжения указаны
в прилагающейся к Tenzomat таблице. Обычно лента натягивается на 250 – 300Mpa. Сле-
дуйте рекомендациям производителя ленточных пил.
Проследите, чтобы лента не
сваливалась с колёс.
Установите Tenzomat на ленточную пилу и затяните крепеж-
ные винты. Установите шкалу на «0».
Натяните ленту с требуемой силой.
Page 34
Июнь 2005
BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
34
Проверка ленточной пилы
Предварительно проверьте прохождение ленты по колёсам и направляющим.
Включите привод ленточной пилы и через 10 секунд выключите его. Если привод не вклю-
чается, отрегулируйте концевой выключатель контроля натяжения пилы согласно главе
«Обслуживание и наладка».
Выключите главный выключатель.
Проверьте прохождение ленты по направляющим.
Снимите кожух с рамы
пилы и проверьте положение ленты относительно ободов ко-
лёс.
Полотно пилы находится в правильном положении, когда расстояние между тупым
краем полотна и ободом колеса – 1 мм.
Если расстояние больше 1 мм или если полотно находится на ободе, произведите ре-
гулировку согласно главе «Обслуживание и наладка».
Верните кожух на место.
Page 35
Июнь 2005
35 BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
9 Охлаждение и уборка стружки
Техника безопасности
Хладагенты могут содержать химикалии, которые могут
быть опасны для вашего здоровья в случае небрежного
обращения.
Пользуйтесь специальными перчатками для защиты от опас-
ных жидкостей!
Носите защитные очки!
Контакт охлаждающей жидкости с вашими глазами может при-
чинить серьезные повреждения!
Первая помощь
Снимите загрязнённую, пропитанную СОЖ одежду.
Выйдите на свежий воздух.
Вымойте с большим количеством воды участки кожи, контактировавшие с СОЖ
Промойте глаза.
При попадании внутрь выпейте много воды и спровоцируйте рвоту. Обратитесь за меди-
цинской помощью.
Приготовление СОЖ
Рекомендуемые типы СОЖ:
1) Oil UNIMET ASF 192 – для обычной системы охлаждения
2) Cutting oil BITOL 0 – для Microniser.
Смешайте воду и СОЖ. Следуйте требованиям изготовителя относительно концентра-
ции раствора.
Все инструкции находятся на таре или в документации на СОЖ.
Заполните СОЖ резервуар системы охлаждения. Емкость резервуара для СОЖ указа-
на в главе «Техническая информация».
Не проливайте СОЖ при наполнении резервуара, не переполняйте резервуар.
Придерживайтесь рекомендаций изготовителя при добавлении антикоррозионных до-
бавок, антифриза или других присадок
!
ВНИМАНИЕ! Никогда не смешивайте два различных продукта или эмульсии вместе.
Продукт возможной реакции может оказаться гораздо более ядовитым или хи-
мически агрессивным, нежели исходные компоненты!
Page 36
Июнь 2005
BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
36
Качество СОЖ ухудшает:
• Использование грязной воды
• Примеси
• Масляные загрязнения (от гидравлики, механизмов...)
• Высокие рабочие температуры
• Отсутствие циркуляции воздуха
• Неправильная концентрация
Если раствор СОЖ слишком слабый:
• Понижается уровень защиты от коррозии
• Ухудшается смазка
•
Более вероятна микробная атака
Если раствор СОЖ слишком концентрирован:
• Уменьшается его охлаждающаяся способность
• Увеличивается пенообразование
• Ухудшается стабильность эмульсии
•
Появляется вязкий осадок.
Проверка системы охлаждения
Состояние смазочно-охлаждающей жидкости имеет большое влияние на процесс резания
и ресурс станка. Регулярный осмотр и обслуживание устройства подачи СОЖ совершенно
необходимы.
Регулярно проверяйте уровень охлаждающей жидкости и исправность насоса.
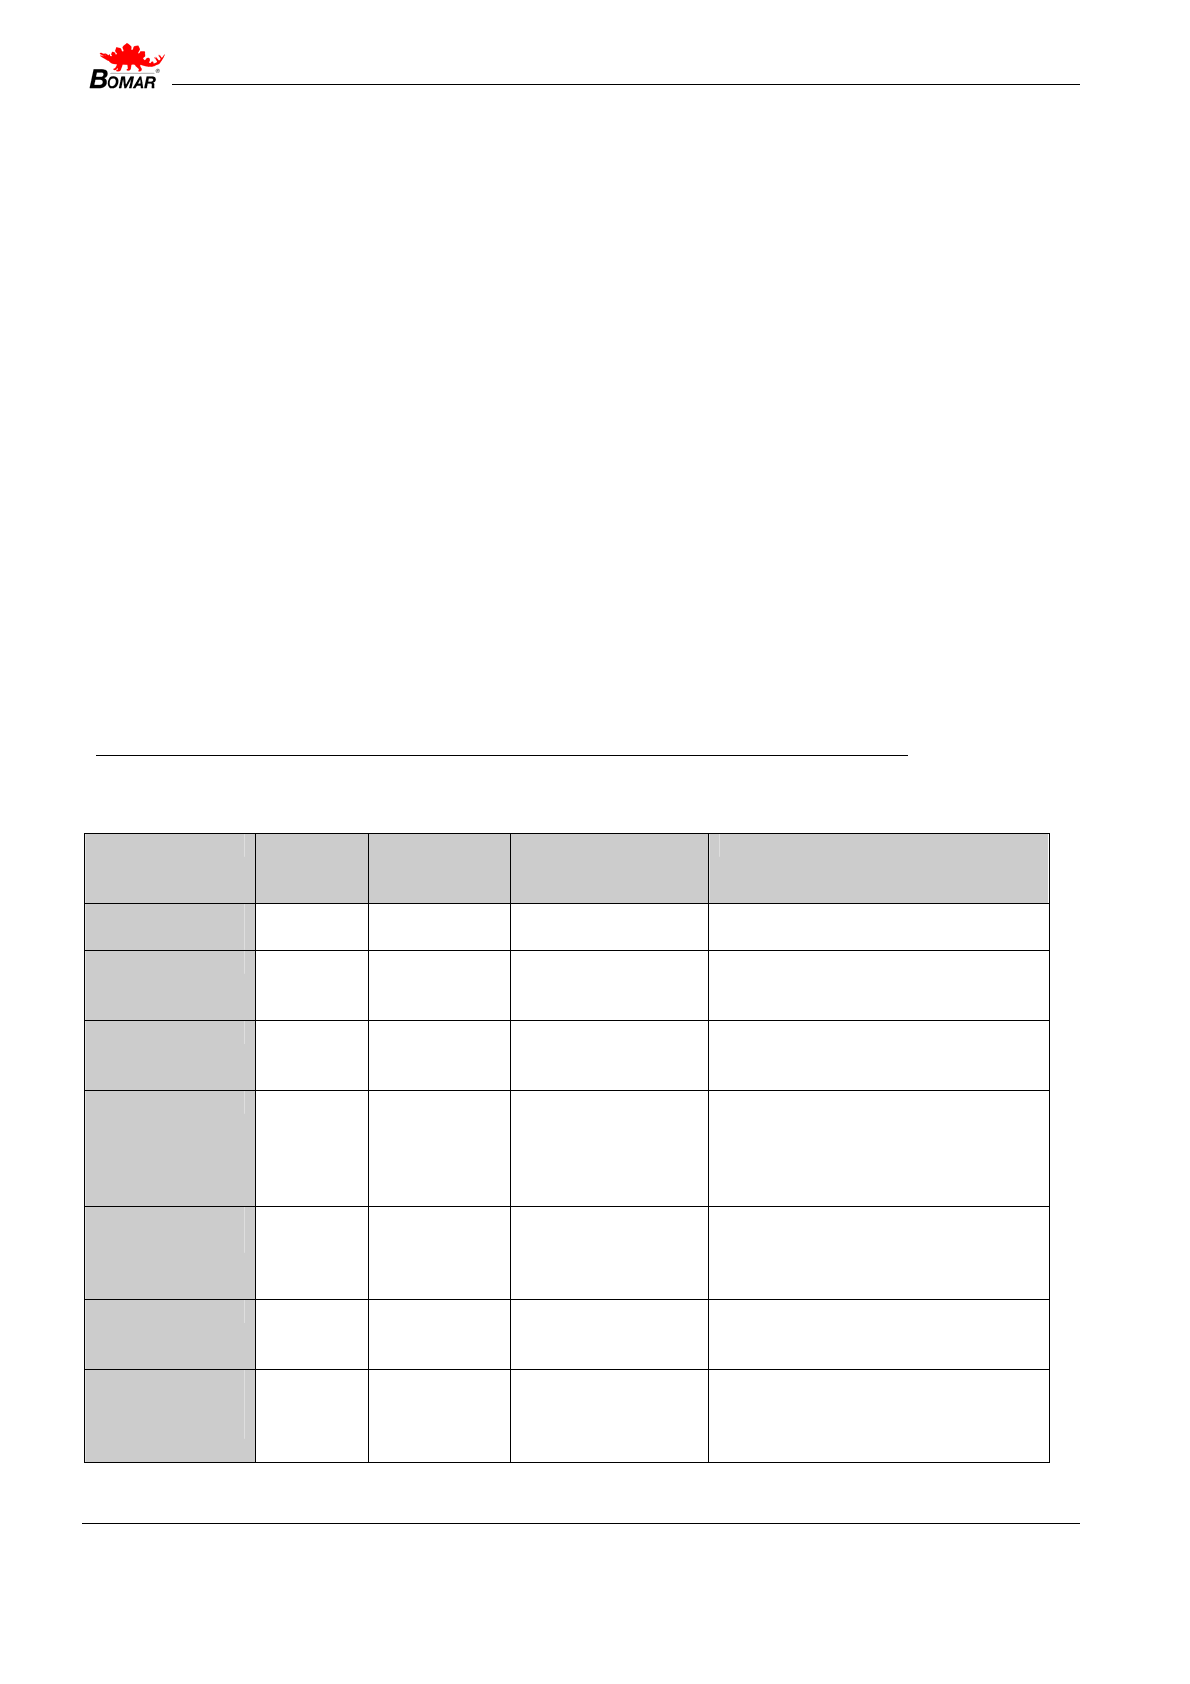
Проверяйте состояние СОЖ согласно следующей таблице:
Проверка Перио-
дич-
ность
Способ Состояние Действия
Уровень жид-
кости
ежеднев-
но
визуально слишком низкий После проверки концентрации,
долейте водой или эмульсией
Концентрация
ежеднев-
но
Рефракто-
метр, ден-
симетр
отличается от оп-
тимальной в лю-
бую сторону
Долейте водой или эмульсией в
зависимости от требуемого ре-
зультата
Запах
ежеднев-
но
Органолеп-
тически
Неприятный запах Обеспечьте хорошую вентиля-
цию, добавьте биоцид, или заме-
ните эмульсию
Загрязнение
ежеднев-
но
визуально Видимые нефтя-
ные следы, оса-
док, плесень.
Очистите поверхности, устраните
утечки, добавьте биоцид или
фунгицид, замените охлаждаю-
щую жидкость, добавив к ней
присадку для очистки системы*.
Защита от
коррозии
Когда
необхо-
димо
визуально,
стружечный
тест, тест
Герберта
Недостаточная
защита от корро-
зии
Проверьте стабильность, если
необходимо – увеличьте pH или
концентрацию СОЖ
Стабильность
Когда
необхо-
димо
Рефракто-
метр
замасливание Добавьте концентрат, запросите
поставщика
Пенообра-
зующая реак-
ция
Когда
необхо-
димо
встряхива-
ние
Слишком много
пены, пена рас-
сеивается слиш-
ком медленно
Избегайте аэрации, увеличьте
жесткость воды, добавьте
невмгаситель
* согласно инструкциям производителя.
Page 37
Июнь 2005
37 BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
Внимание: Если СОЖ пришла в неудовлетворительное состояние, её необходимо заме-
нить!
Уборка стружки
Стружку, образующуюся в процессе резания, следует удалять в соответствии с ин-
струкциями
Дайте избытку СОЖ стечь со стружки!
Собирайте стружку во влагонепроницаемый контейнер! Будьте осторожны, потому что
даже через длительное время, стружка содержит остатки жидкости.
Поместите контейнер в место, оборудованное для утилизации стружки, загрязненной
охлаждающей жидкостью. В случае если станок оборудован микроразбрызгивающей
установкой, стружка также должна быть утилизирована.
Page 38
Июнь 2005
BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
38
10 Трансмиссионные и гидравлические масла
Трансмиссионные масла
Рекомендуется заменять масло в коробке при ремонте.
Ленточнопильный станок Трансмиссионное масло
от STG 120 до STG 240 Paramo PP7
от STG 260 до STG 320; SL 340, SL 450;
SV 220, SV 330
TOTAL EP 220
STG 440 OMV PG 220
Примечание: Для замены используйте масла, рекомендованные BOMAR или имеющие
сходные параметры. Не забывайте о том, что нельзя смешивать минеральные и синтетиче-
ские масла!
Гидравлические масла
Эта глава имеет отношение только к станкам, имеющим гидравлическое оборудование.
Заменяйте гидравлическую жидкость каждые 2 года, так как оно постепенно теряет свои
свойства. Так же делайте это в случае проблем с гидравлическим оборудованием..
Ленточнопильный станок Гидравлическое масло
Все станки с гидрооборудованием OMV HLP 46
Примечание: Для замены используйте масла, рекомендованные BOMAR или имеющие
сходные параметры. Не забывайте о том, что нельзя смешивать минеральные и синтетиче-
ские масла!
Page 39
Июнь 2005
39 BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
1. Машинные масла
1.1. Масло для коробки передач
В коробках передач используется масло для сохранения от тре-
ния. Мы рекомендуем замену масла после каждого ремонта.
Масло используется согласно спецификации DIN 51517 . Выбе-
рите масло ISO VG для станка по таблице .
Обратите внимание: При замене масла используйте масла, ко-
торые имеют сопоставимые параметры с другими изготовителя-
ми. Не забудьте, что
минеральное и синтетическое масло не
должна быть смешано!
Рекомендованное масло и количество согласно типу лен-
точнопильного станка.
Ленточнопильный станок Масло для коробки передач Вместимость
Ergonomic 290.250 ANC Paramo PP7 2,0 l
Ergonomic 290.250 GAC Paramo PP7 2,0 l
Ergonomic 290.250 GAE Paramo PP7 2,0 l
Ergonomic 290.250 GANC Paramo PP7 2,0 l
Ergonomic 320.250 DG Paramo PP7 2,0 l
Ergonomic 320.250 DGH Paramo PP7 2,0 l
Ergonomic 320.250 DGP Paramo PP7 2,0 l
Ergonomic 320.250 DGS Paramo PP7 2,0 l
Ergonomic 320.250 DGSH Paramo PP7 2,0 l
Ergonomic 320.250 DGSP Paramo PP7 2,0 l
Ergonomic 320.250 G Paramo PP7 2,0 l
Ergonomic 320.250 GH Paramo PP7 2,0 l
Ergonomic 320.250 GP Paramo PP7 2,0 l
Swarf conveyor Shell Tivela S 320 0,075 l
Page 40
Июнь 2005
BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
40
Сравнительная таблица масел для коробки передач
Изготовитель Сорт вязкости
Международная Орга-
низация по Стандарти-
зации VG 100
Международная Органи-
зация по Стандартизации
VG 220
Международная Органи-
зация по Стандартизации
VG 320
BP Energol GR-XP 100 Energol GR-XP 220 Energol GR-XP 320
Castrol
Alpha SP 100
Alpha MW 100
Alpha SP 220
Alpha MW 220
Elf Reductelf SP 100
Reductelf SP 220
Reductelf Synthese 220
Reductelf SP 320
Esso Spartan EP 100 Spartan EP 220 Spartan EP 320
Mobil Mobilgear 627
Mobilgear SHC 220
Mobilgear 630
Mobilgear 632
ÖMV PG 220
Paramo PP 7 Paramo CLP 220 Paramo CLP 320
Shell Shell Omala 100
Shell Omala 220
Shell Tivela S 220
Shell Omala 320
Shell Tivela S 320
Total Carter EP 100 Carter EP 220 Carter EP 320
Page 41
Июнь 2005
41 BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
1.1. Гидравлические масла
Обратите внимание: Эта глава – для ленточнопильных станков,
которые имеют гидравлическое оборудование.
Заменяйте гидравлическое масло через 2 года, потому что в
масле может произойти ухудшение качества свойств и это может
испортить гидравлическое оборудование. Если гидравлическая
система оборудована фильтром (2SF 56/48-0,063), замените
фильтр после замена масла.
Масло используется согласно DIN 51524-HLP , ISO 6743-4 и VG
46 . Количество масла необходимо
заливать по уровню.
Обратите внимание: При замене масла используйте масла, ко-
торые имеют сопоставимые параметры с другими изготовителя-
ми. Не забудьте, что минеральное и синтетическое масло не
должна быть смешано!
Сравнительная таблица гидравлических масел
Изготовитель Тип Изготовитель Тип
Agip Oso 46 Ina Hidraol 46 HD
Aral Vitam GF 46 Klüber Lamora HLP 46
Avia Avilub RSL 46 Hungary Hidrokomol P 46
Benzina OH-HM 46 Mobil Mobil DTE 25
BP Energol HLP 46 ÖMV HLP 46
Bulgaria MX-M/46 Poland Hydrol 30
Castrol Hyspin AWS 46 Rumania H 46 EP
Čepro Mogul HM 46 Russia IGP 30
DEA Astron HLP 46 Shell Tellus Oil 46
Elf Elfolna 46 Sun Sunvis 846 WR
Esso Nuto H 46 Texaco Rando HD B 46
Fam HD 5040 Valvoline Ultramax AW 46
Fina Hydran 46
Page 42
Июнь 2005
BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
42
1.2. Cмазочный материал
Мы рекомендуем для смазывания использовать масла класса
NGLI-2 . Можно использовать идентичные масла для смазки ,
нли их свойства совпадают.
Сравнительная таблица
Изготовитель Тип смазки
BP Energrease LS – EP
DEA Paragon EP1
Esso FETT EGL 3144
Beacon EP 1
Beacon EP 2
FINA FINA LICAL M12
Klüber Microlube GB0
Staburags NBU8EP
Isoflex Spezial
Optimol Optimol Longtime PD 0, PD1, PD2
Shell Aseol AG ASEOL Litea EP 806-077
Texaco Multifak EP1
Page 43
Июнь 2005
43 BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
1. Обслуживание
1.1. Чистка станка
Чистите станок от остатков охлаждающей жидкости и загрязне-
ний после каждой остановки пилы. Сохраняйте рабочие поверх-
ности в чистоте:
- зажимающее устройство ;
- направляющие пильного полотна ;
- поверхность стола .
1.2. Смазывание
Необходимо производить периодическую смазку трущихся частей
станка. Это обеспечивает надежную работу станочных узлов.
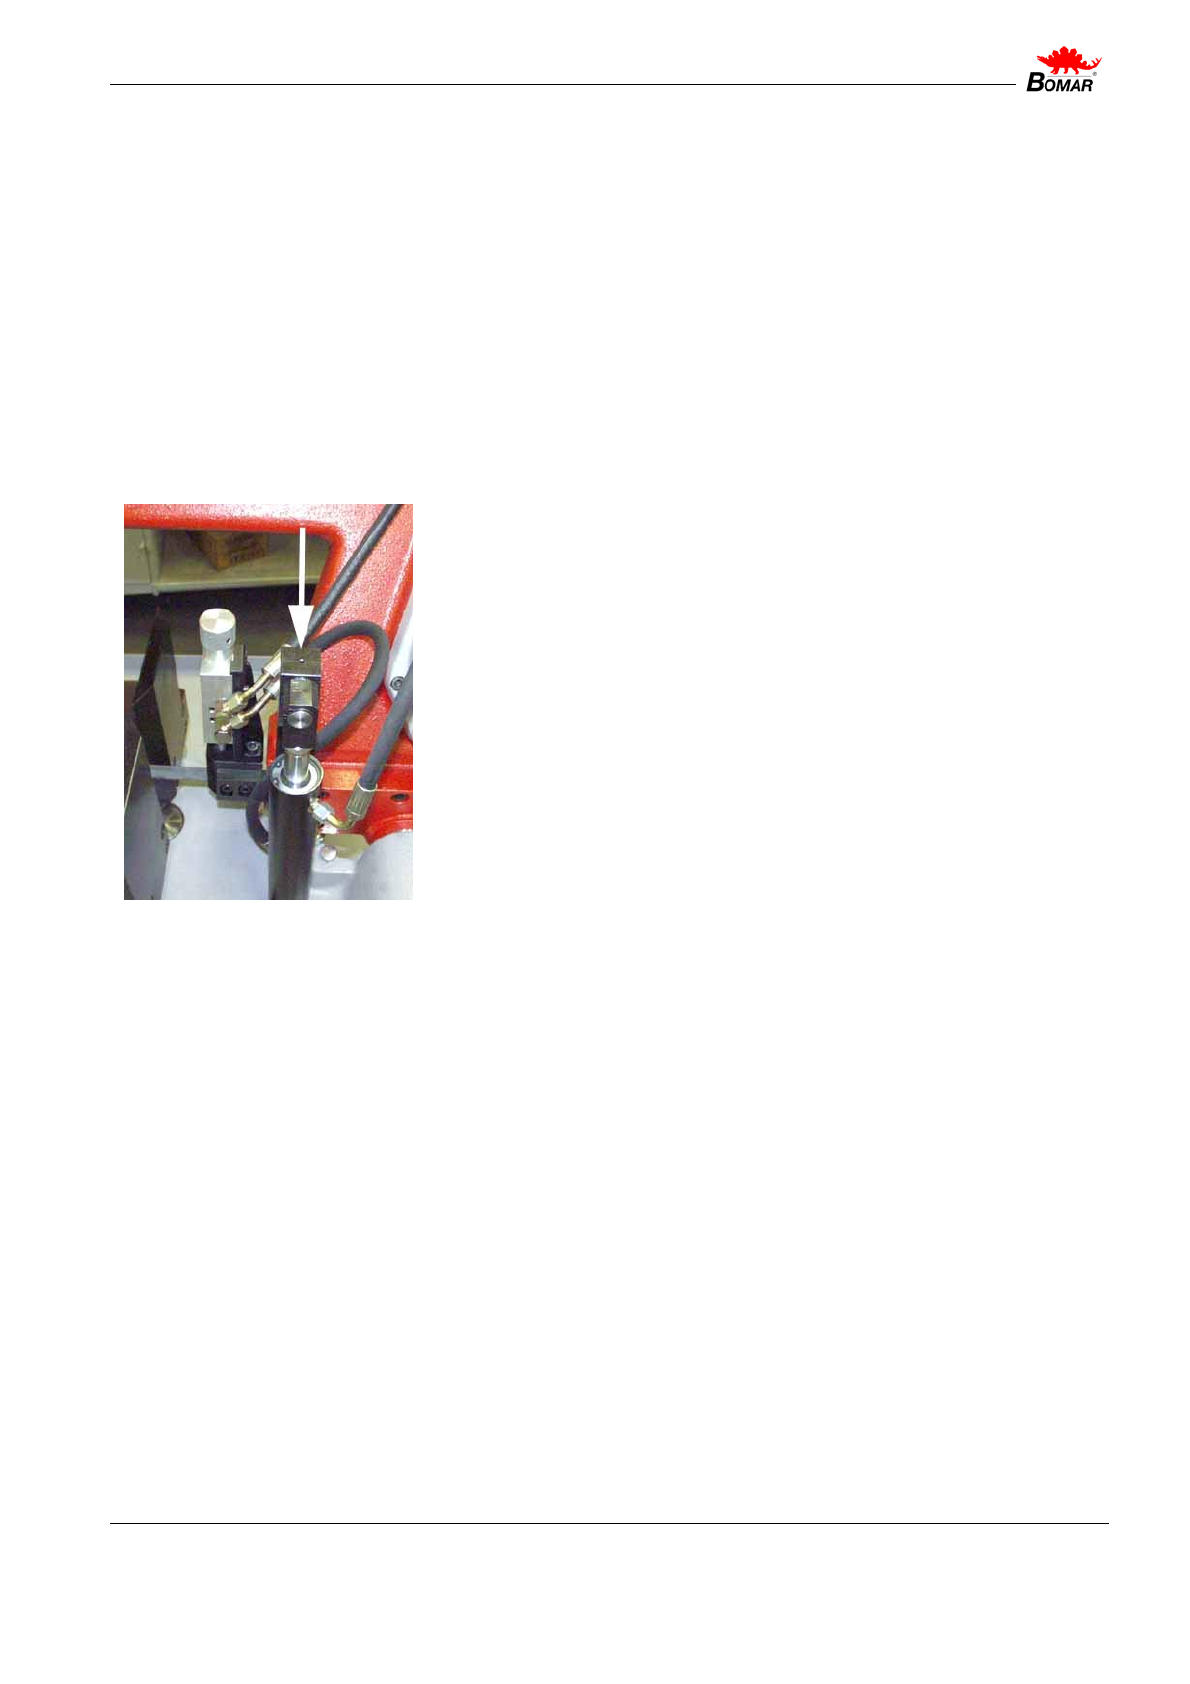
· верхнюю часть гидроцилиндра необходимо смазывать один раз
в неделю.
1.3. Охлаждающая жидкость
Проверяйте состояние охлаждающей жидкости периодически.
Держите в чистоте систему охлаждающей жидкости .
Доливайте охлаждающую жидкость до уровня.
Если охлаждающей жидкости в емкости мало , то это может при-
вести к перегреву помпы.
Не переливайте емкость охлаждающей жидкостью , из-за этого
часть охлаждающей жидкости может вылиться на пол – в резуль-
тате
чего пол будет скользким и может стать причиной травмы .
Page 44
Июнь 2005
BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
44
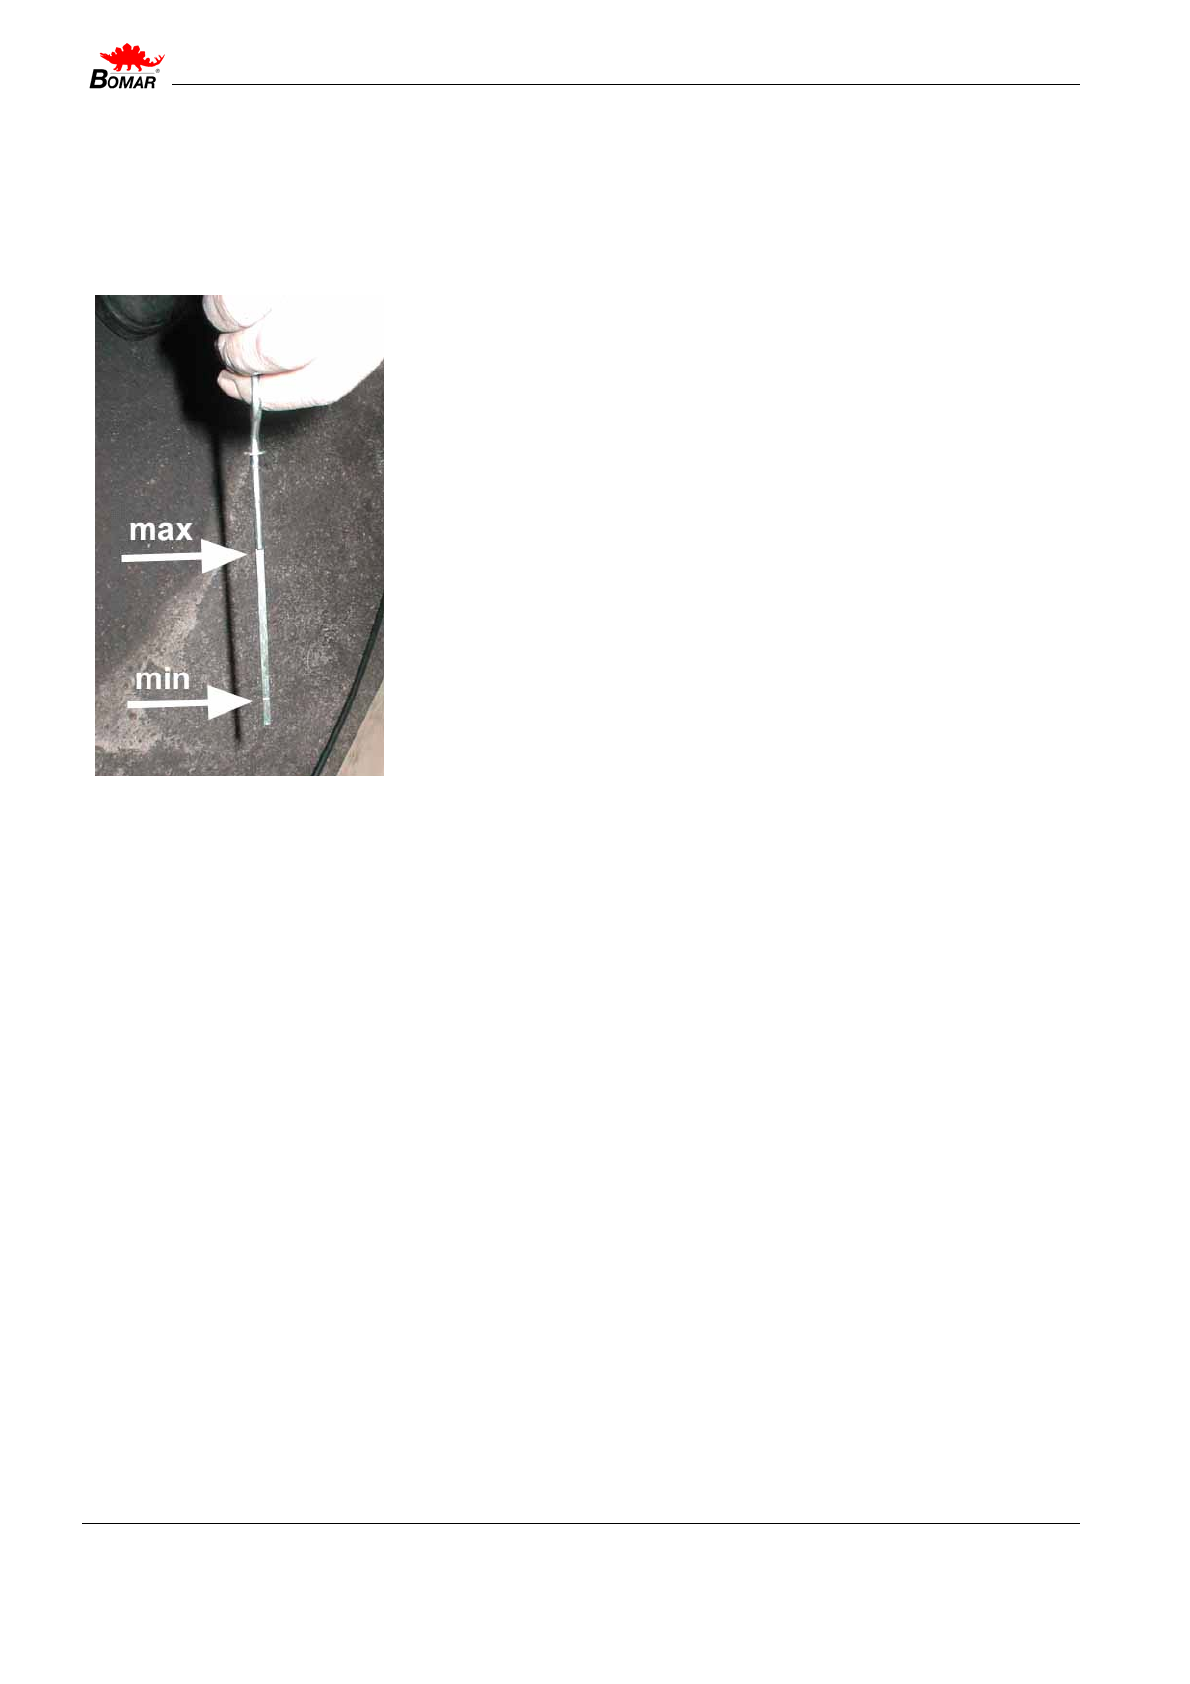
1.1. Проверка уровня масла
Обратите внимание: Эта глава – только для ленточнопильных
станков, которые имеют гидравлическое оборудование.
Рекомендованный тип гидравлических масел помещен в главу
«Гидравлические масла».
Масляный уровень должен быть расположен между минимумом
и максимумом. Заполните гидравлическое масло, если это не-
обходимо. Использование фильтра избегает попадания приме-
сей и загрязнений в гидравлическую систему.
Page 45
Июнь 2005
45 BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
Обслуживание и наладка
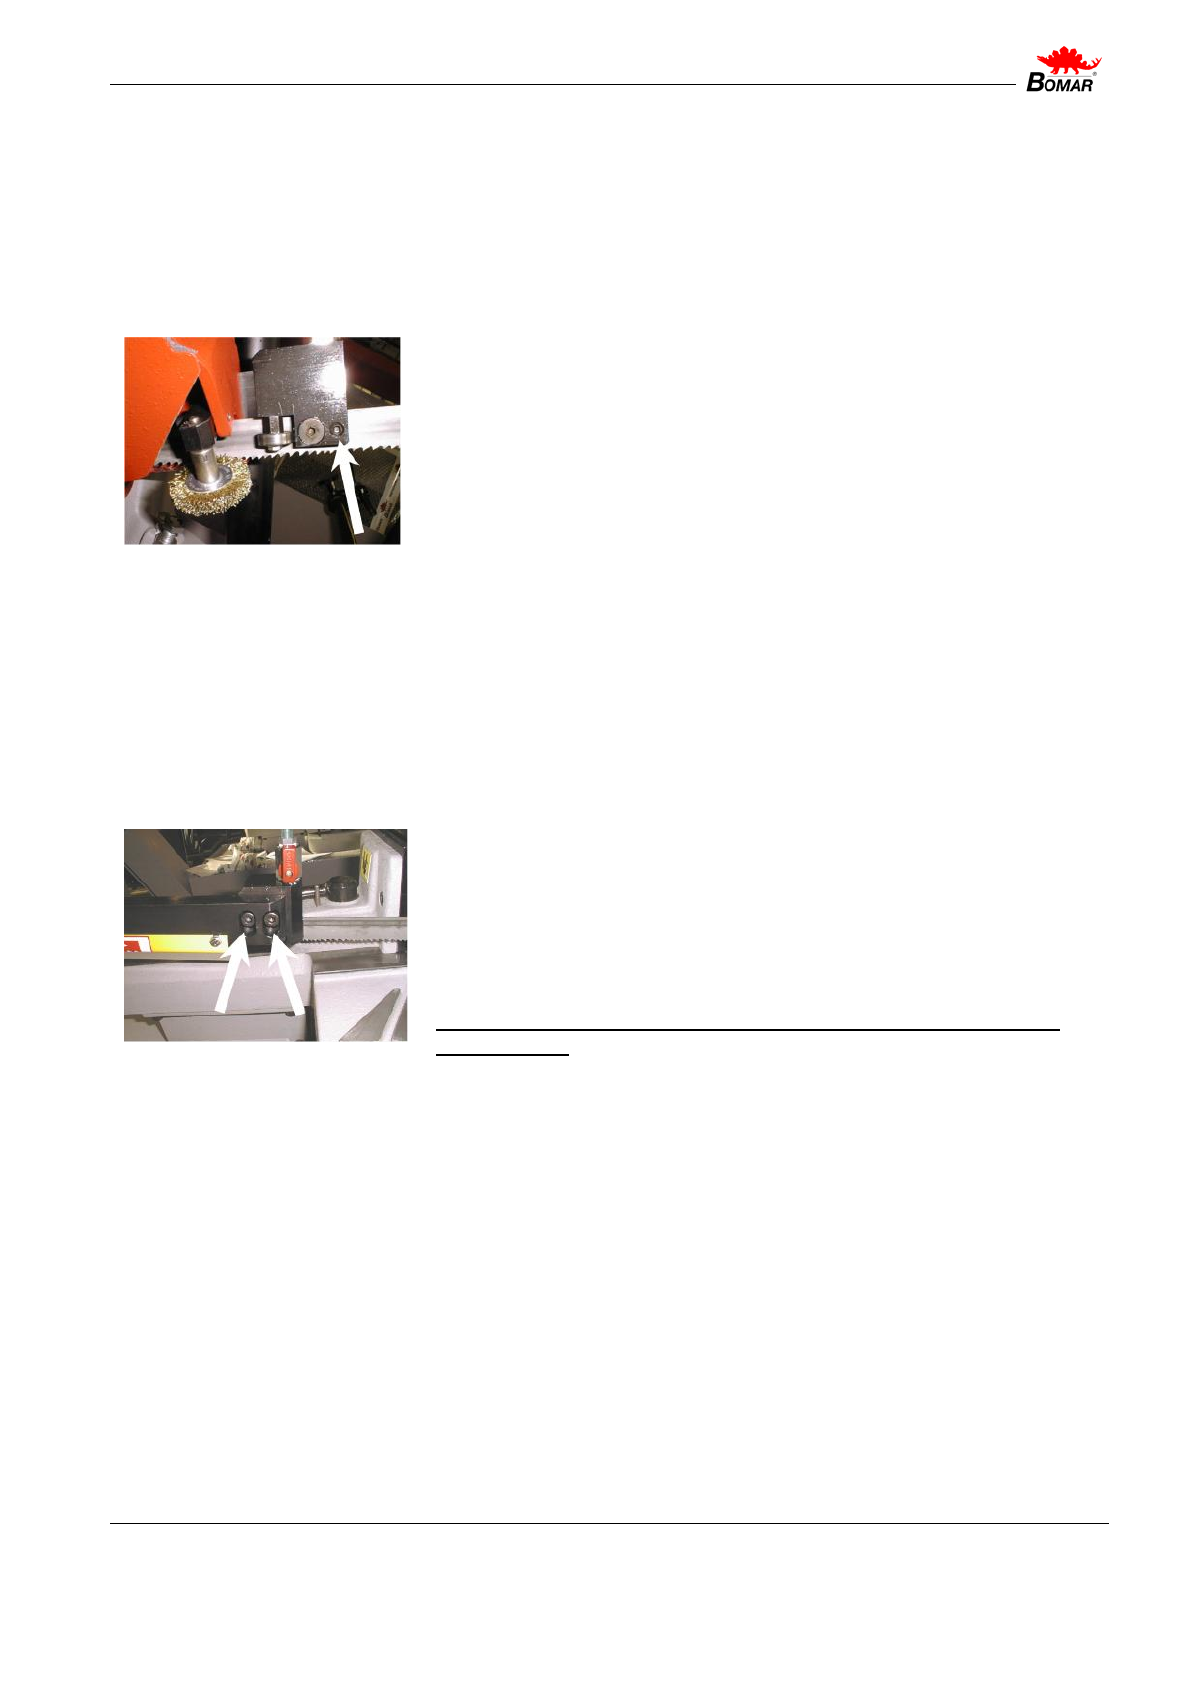
I Наладка твердосплавных направляющих
Твердосплавные направляющие и их правильное регулирование очень сильно влияют на
точность резания и долговечность ленточной пилы. Важно регулярно проверять и на-
страивать этот узел.
1) Затягивайте стопорный винт на обратной стороне держа-
теля направляющих до тех пор, пока лента не перестанет
двигаться.
2) Ослабляйте стопорный винт, в то же самое время, двигая
ленту рукой, проверьте сопротивление перемещению ленты.
Как только сопротивление пропадёт, твердосплавные на-
правляющие отрегулированы.
Повышенное сопротивление движению ленточной пилы резко уменьшает срок
службы
привода, направляющих и пилы.
II Наладка держателей направляющих
Качество резания и долговечность ленты сильно зависят от качества регулировки держа-
телей направляющих. Посему проверка правильности регулировки должна проводиться
периодически.
1) Ослабьте стяжные винты держателей направляющих, и
хорошо прижмите их к ленте. Удостоверьтесь, что ленточ-
ная пила не согнута, иначе она будет повреждена.
Затяните винты.
2) Затяните винты снова.
Верхний край правильно настроенных держателей паралле-
лен линейке.
Page 46
Июнь 2005
BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
46
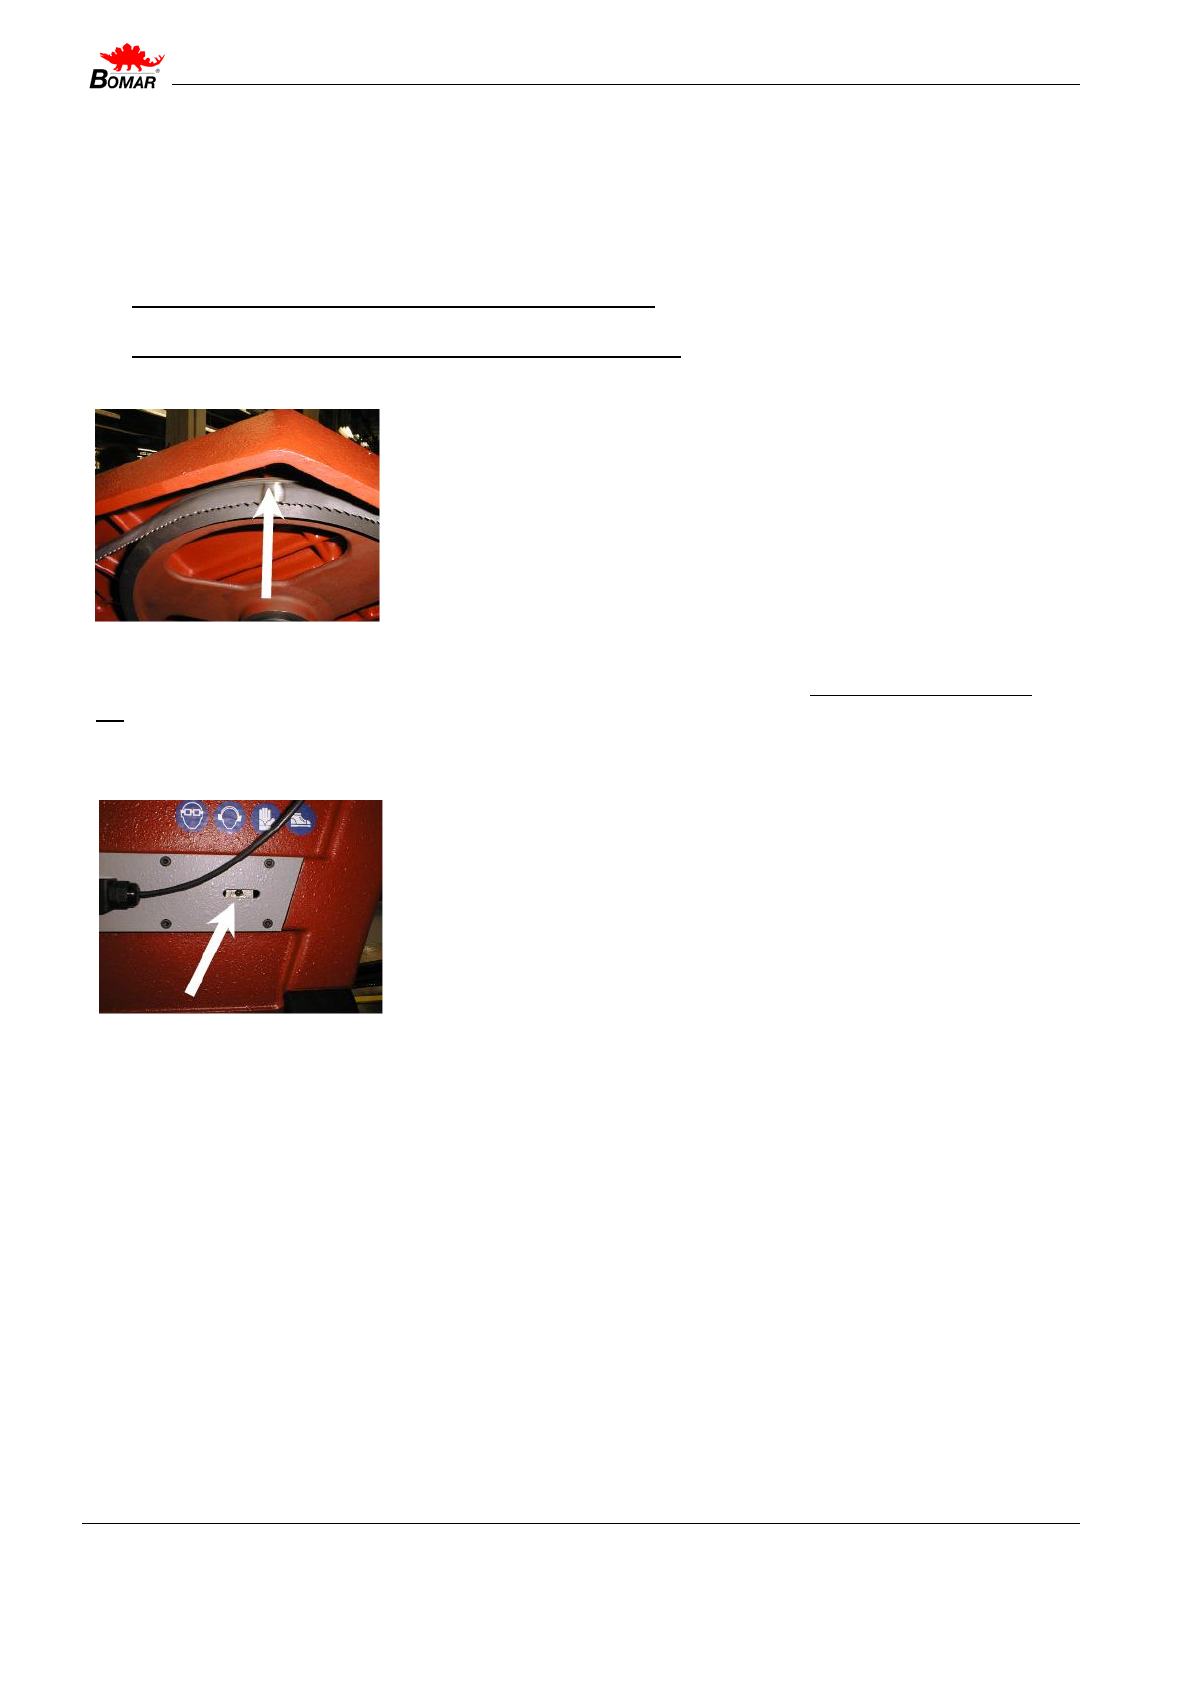
III Регулировка прохождения пилы по колесам
Осмотр
Во время осмотра проверьте расстояние между краями ленты и ободами колёс. Непра-
вильное движение ленты может выражаться одной из следующих проблем:
Ленточная пила сваливается с натяжных колёс
. Лента или кожух могут быть повре-
ждены.
Ленточная пила касается ободов натяжных колёс
. Обратная сторона ленточной
пилы может быть повреждена, так же как и колёса.
Запустите и остановите привод пилы.
Выключите станок!
Откройте кожух, и проверьте расстояние между обрат-
ной стороной ленточной пилы и ободом колеса.
Если расстояние между тыльной стороной пилы и ободом колеса 1 мм, всё в порядке.
Если расстояние больше 1 мм или лента движется по ободу колеса, требуется регулиров
-
ка.
Регулировка
Движение ленты регулируется торцовым винтом.
Затягивание винта заставит ленту переместиться ближе
к ободу колеса.
Отпускание винта увеличивает расстояние между лентой
и ободом колеса
После регулировки снова проверьте расстояние между ленточной пилой и ободом, повто-
рив все описанные операции.
Page 47
Июнь 2005
47 BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
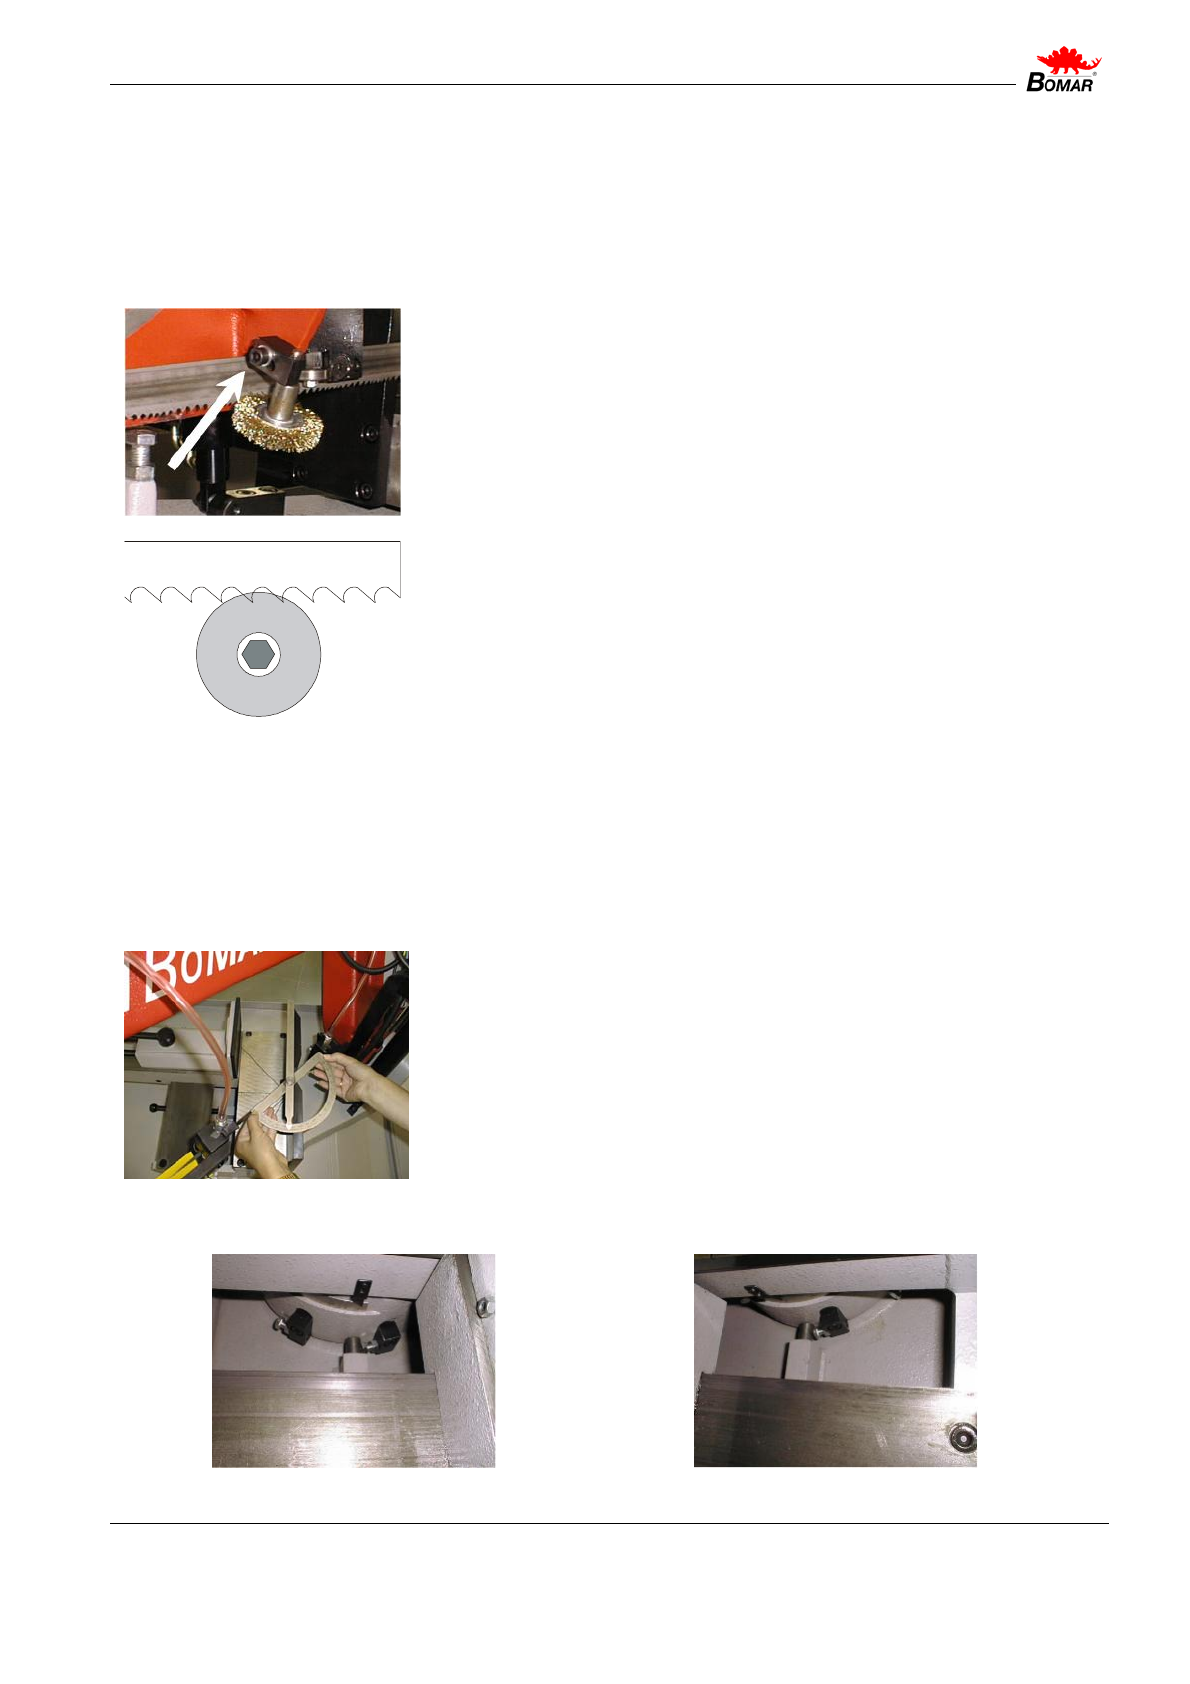
IV Регулировка щетки
Состояние щетки для съема стружки с ленточной пилы влияет на долговечность режущих
кромок, сроке службы ленточной пилы и сроке службы ведущих колес, твердосплавных
направляющих и, в итоге, на точность резания. Щетка должна проверяться как можно ча-
ще.
1) Ослабьте винт, крепящий щетку, что позволит передвигать
её.
2) Придвиньте щетку поближе к зубьям ленточной пилы.
Внимание! После того, как вы установите щетку, концы щети-
ны не должны касаться основания зубьев.
3) Затяните винт и запустите привод ленточной пилы. Если щетка установлена правильно,
она слегка поворачивается от касания ленточной пилы.
V Регулировка фиксированных положений рамы.
На консоли имеются два регулируемых фиксированных упора. Своевременная регулиров-
ка и проверка ограничителей позволит избежать брака при резе под углом.
1) Для проверки фиксированных положений рамы поочерёдно
разверните раму в каждое положение и замерьте угол, по-
местив транспортир под ленточную пилу на губки тисков.
2) Если углы не соответствуют заданным, ослабьте стопорную гайку на регулировочном
винте. Затягивание болта уменьшит угол, откручивание увеличит.
Угол -45° Угол 0°
Page 48
Июнь 2005
BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
48
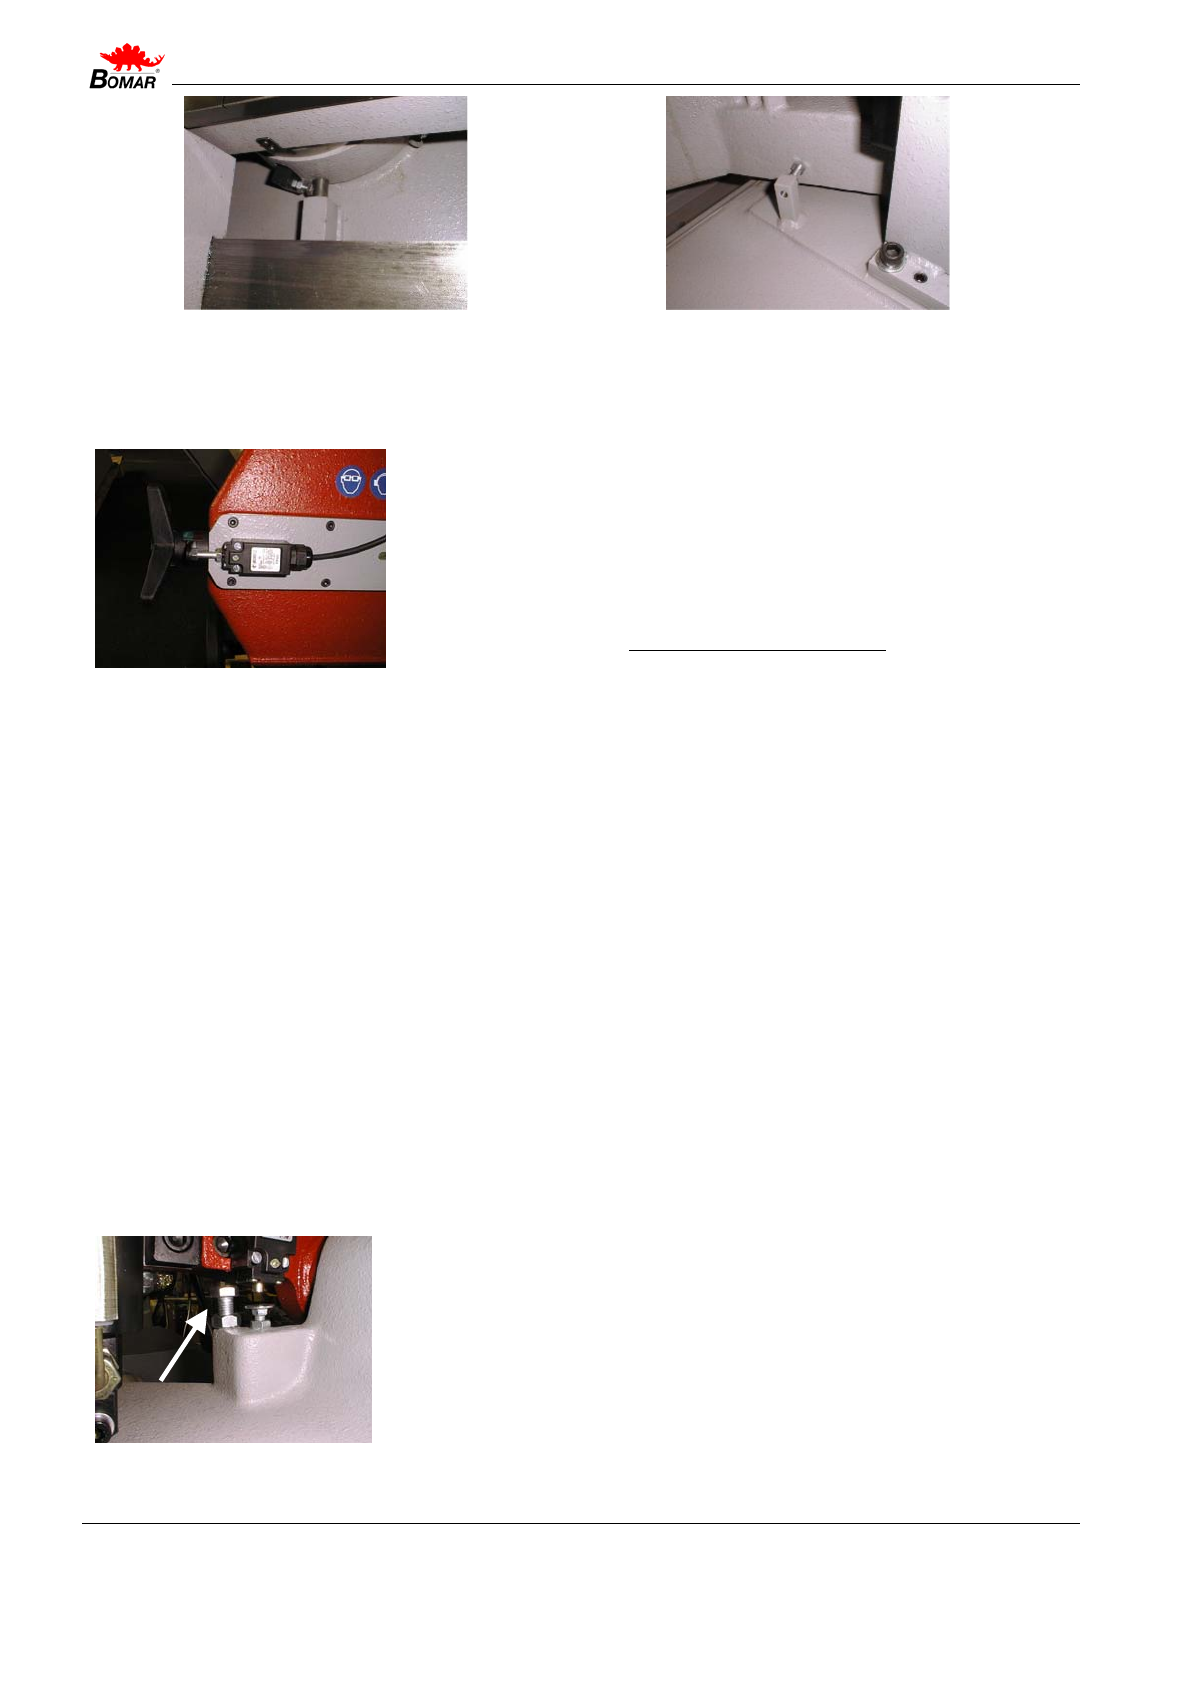
угол +45° угол +60°
3) Затяните гайку и снова проверьте настройки, как указано выше.
VI Регулировка концевого выключателя натяжного устройства
После того, как ленточная пила заменена, натяжение долж-
но быть проверено при помощи TENZOMAT. Вы также
должны проверить соответствие результатов замеров сра-
батыванию концевого выключателя.
1) Натяните ленту при помощи TENZOMAT.
2) Ослабьте гайку на стопорном винте.
3) Запустите привод. Возможны два варианта:
a) Если двигатель не запускается, вращайте винт влево до тех пор, пока не добьётесь его
включения.
b) Если двигатель запустился, вращайте винт вправо до тех пор, пока он не выключится,
затем немного поверните его влево, до запуска двигателя вновь.
4) Затяните контргайку и проверьте всё ещё раз.
ВНИМАНИЕ!
Если ленточная пила правильно натянута при помощи
TENZOMAT, но держатель стопорного винта не расположен
на границе красного и зеленого цвета цветового индикатора,
необходимо переклеить стикер.
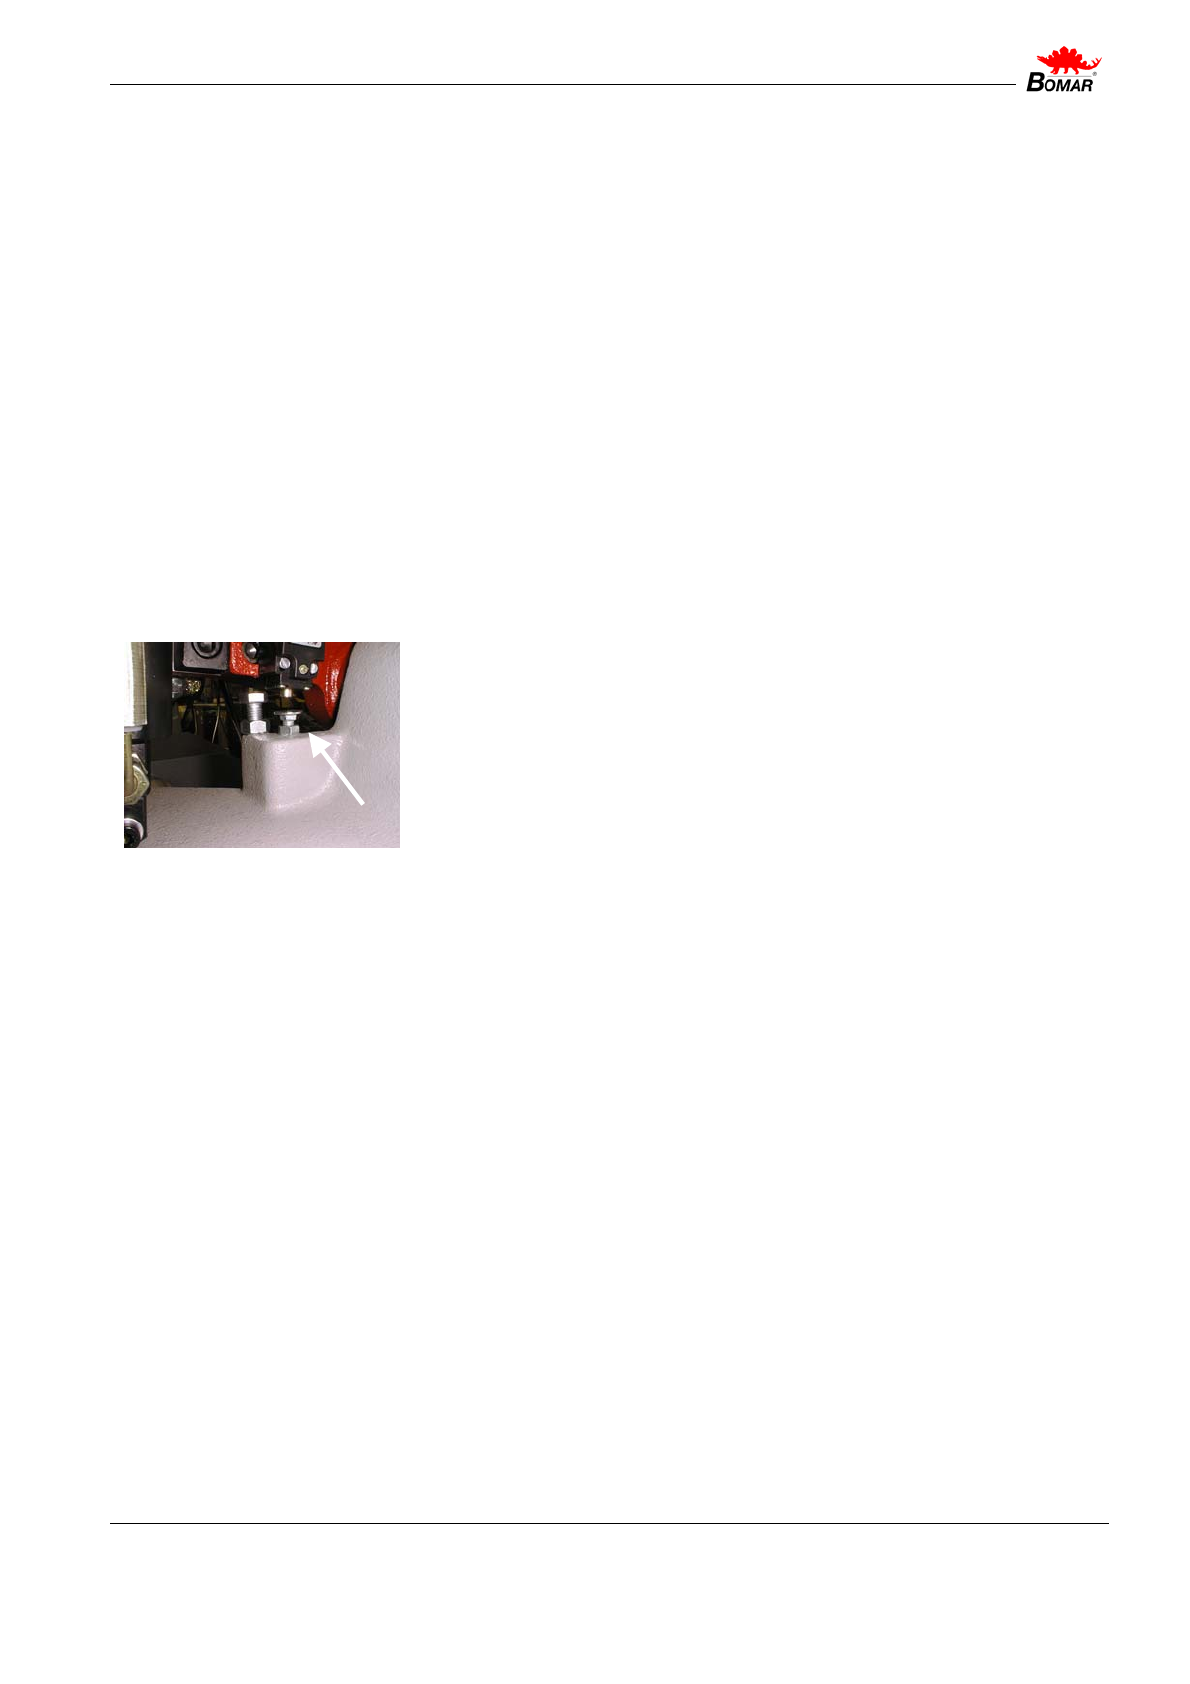
VII Регулировка нижнего ограничителя перемещения рамы
Нижний ограничитель определяет самое низкое положение рамы. Эта точка должна быть
проверена по крайней мере один раз в месяц. Если нижний ограничитель неправильно от-
регулирован, стол/тиски могут быть повреждены, или рез не будет доводиться до конца.
Поднимите раму пилы так высоко, чтобы это позволило
вам манипулировать с установочным винтом нижнего ог-
раничителя.
Ослабьте контровочную гайку стопорного винта.
Регулируйте точку остановки установочным винтом.
Законтрите установочный винт гайкой.
Page 49
Июнь 2005
49 BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
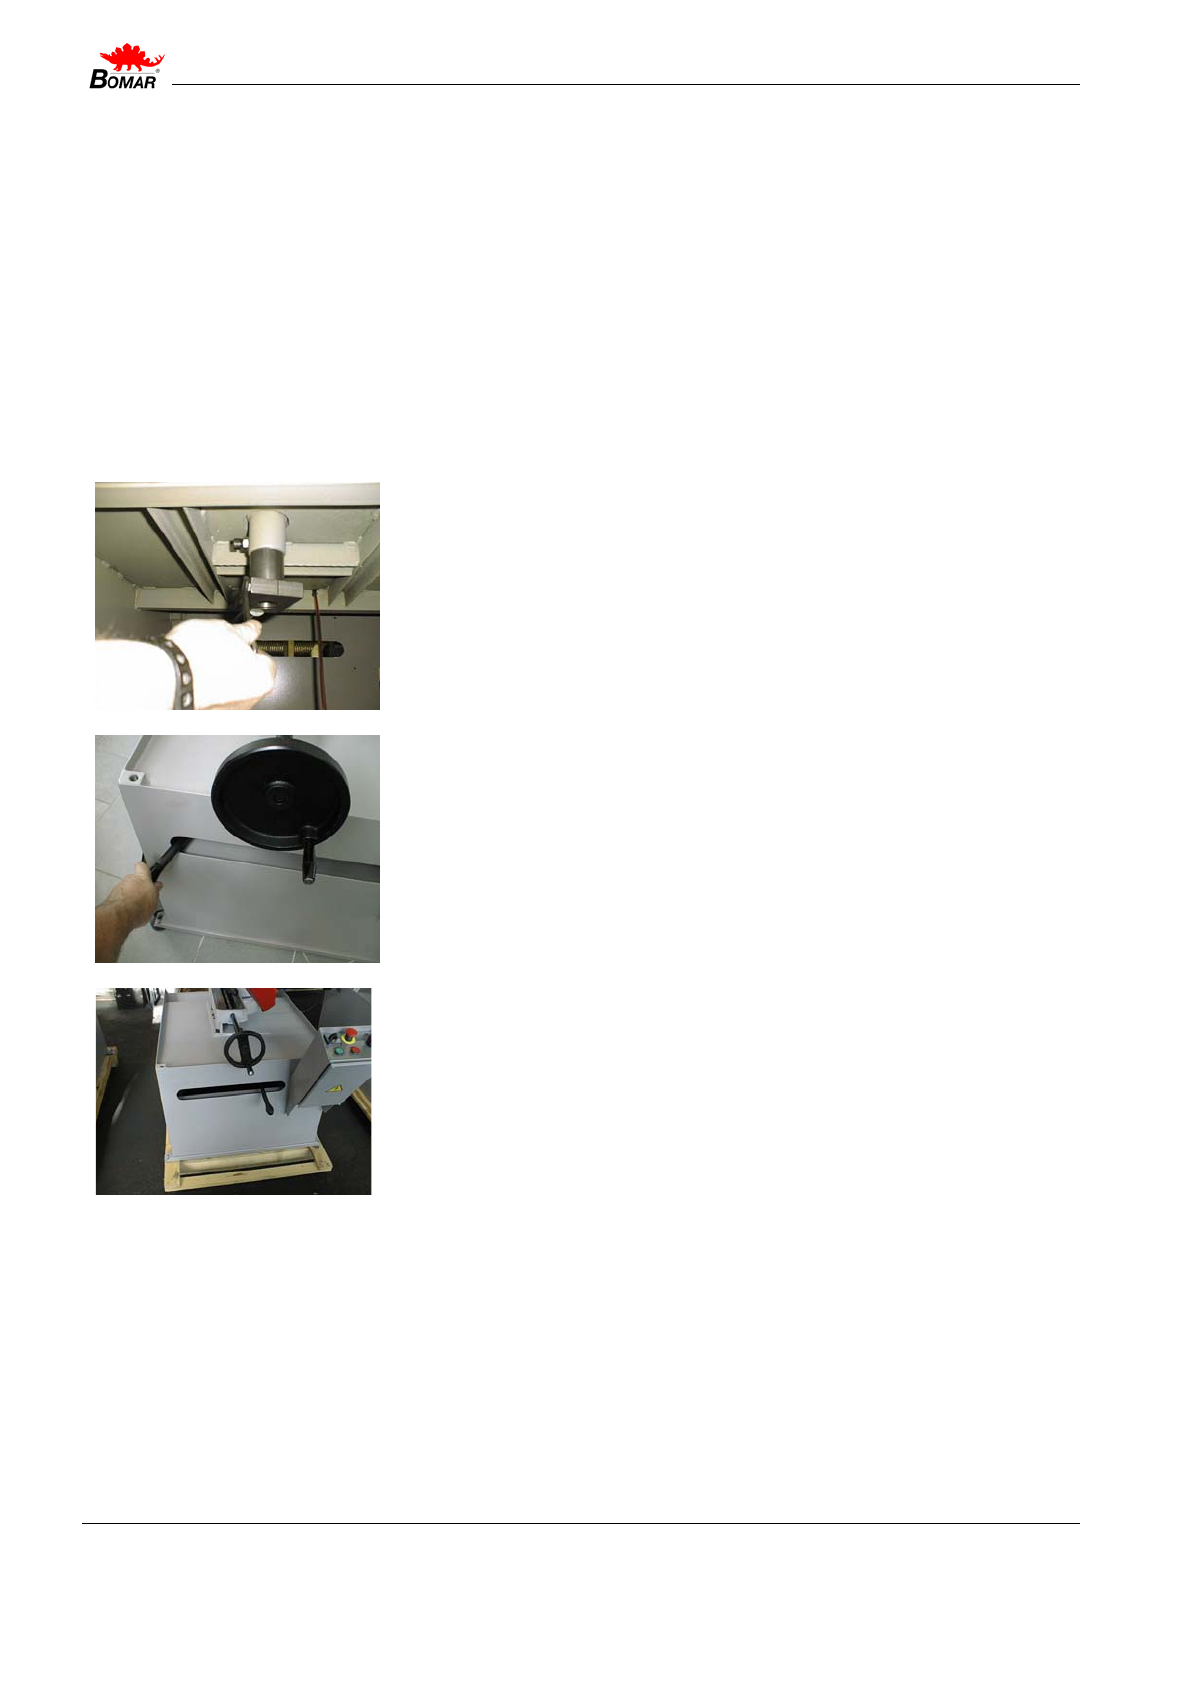
VIII Регулировка нижнего концевого выключателя рамы
После регулировки нижнего ограничителя рамы, требуется регулировка концевого
невмочателя.
Проверка регулировки
Переместите раму в нижнее положение, после чего продолжите осмотр концевого
невмочателя. Рама должна находится на нижнем ограничителе, на что должен реагиро-
вать концевой выключатель. Если рама не опустилась на нижний ограничитель, а конце-
вой выключатель сработал, требуется регулировка.
Регулировка выключателя
Переместите раму в нижнее положение. Ослабьте гайку уста-
новочного винта, держащего концевой выключатель. Враще-
нием этого винта добейтесь того, чтобы привод пилы
невмочался только когда рама достигает самого нижнего
положения и остановитесь на этом.
После этого снова законтрите установочный винт гайкой и
проверьте регулировку ещё раз.
Page 50
Июнь 2005
BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
50
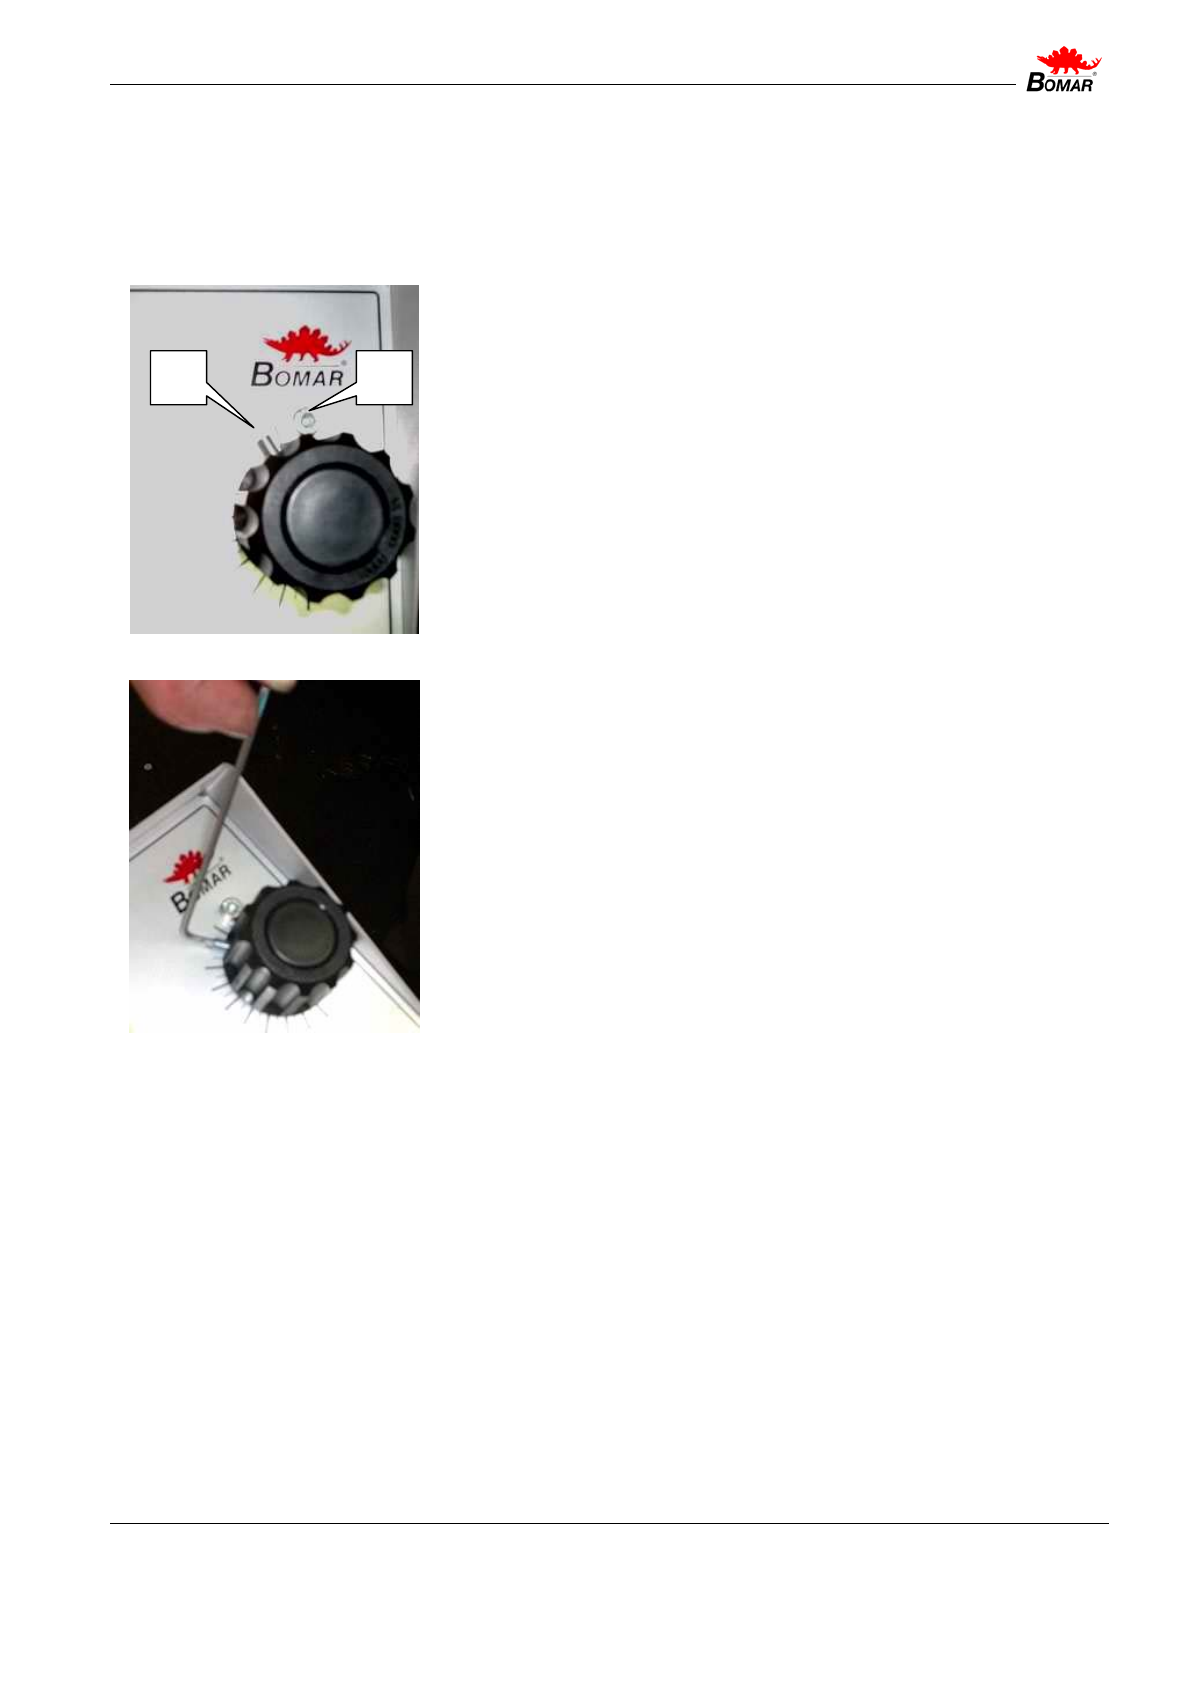
IX Регулировка рычага крепления консоли
Крепление не требует точной регулировки, однако, после многих поворотов рамы, регули-
ровка всё же может потребоваться. Периодически проверяйте функционирование этого
узла. Если консоль не закреплена правильно, точность обработки снизится.
1) Ослабьте винт на запорном рычаге, чтобы он двигался лег-
ко и свободно.
2) Двигайте рычаг до упора влево и затяните винт крепления.
3) Закрепите консоль при помощи рычага и проверьте надеж-
ность соединения.
Если регулировка выполнена правильно, рама пилы не кача-
ется вокруг вертикальной оси, а рычаг не касается правого
края отверстия в основании станка.
Page 51
Июнь 2005
51 BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
1.1. Регулирование дроссельного клапана
1) Выключите станок главным выключателем. Опустите пильную
раму в нижние положение. Аккуратно закройте клапан.
A B
Рис. 1
2) Винт, поз. А на Рис.1, не должен доходить до упора поз.
В, когда клапан закрыт.
Рис. 2
3) В противном случае, нужно ослабить этот винт и повер-
нуть пластмассовую рукоятку немного назад, таким обра-
зом, чтобы она стояла в положении, показанном на Рис. 2.
Затем снова затяните винт.
4)
Включите станок и проверьте, как отрегулирована ско-
рость опускания пильной рамы.
Page 52
Июнь 2005
BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
52
Замена изношенных частей
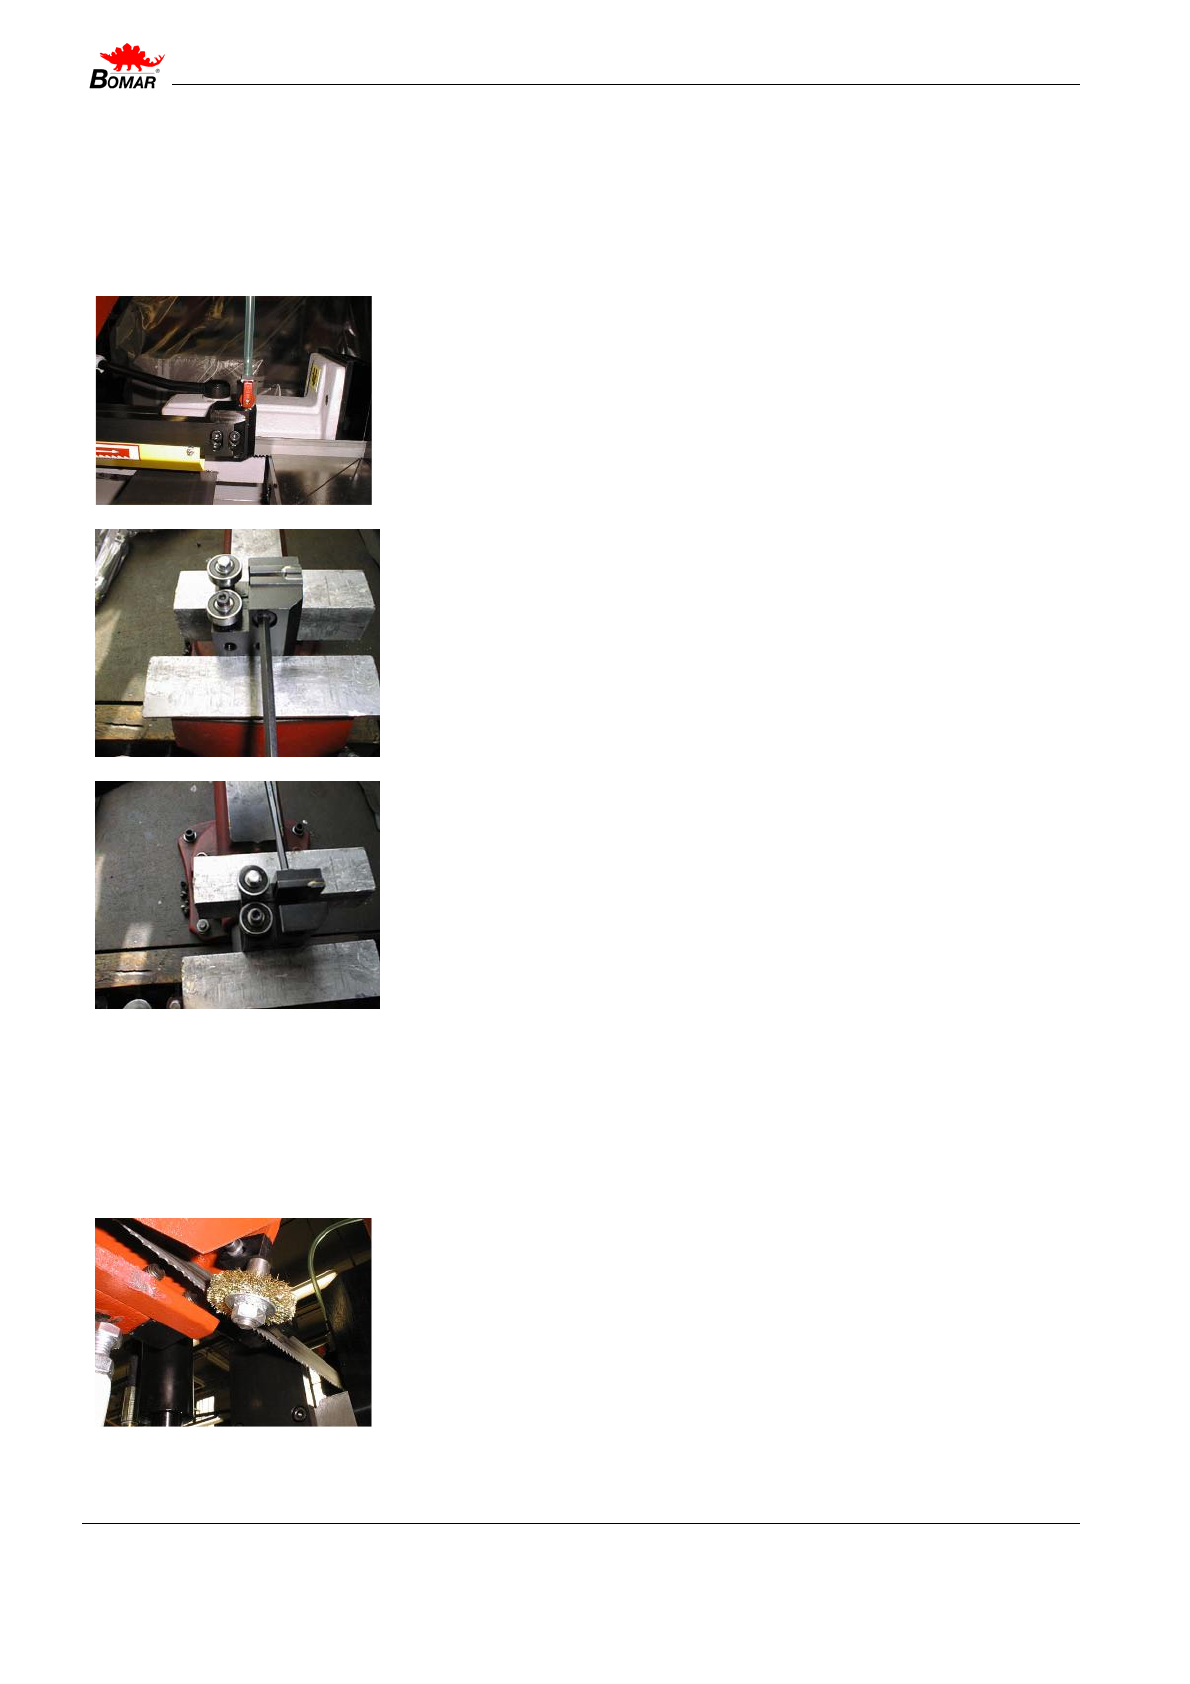
X Замена твердосплавных направляющих
Если твердосплавные направляющие невозможно настроить ввиду износа, их необходимо
заменить.
1) Демонтируйте крепления направляющих ленточной пилы.
2) Зажмите крепление в тисках.
3) Выкрутите стяжные винты из обоих твердосплавных на-
правляющих и выньте их.
4) Вывинтите установочный винт регулировочной панели на-
правляющей настолько далеко, чтобы его не было видно с
внутренней стороны.
5) Теперь вставьте новые твердосплавные направляющие и
как следует их закрепите.
6) Смонтируйте направляющие назад и настройте их, как
описано в предыдущем разделе.
XI Замена щётки
Если щетки снятия стружки с ленты пилы изнашиваются и перестают нормально выпол-
нять свою функцию, их заменяют.
1) Открутите гайку крепления щётки, снимите старую щетку,
наденьте новую, закрутите гайку.
2) Настройте щетку.
Page 53
Июнь 2005
53 BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
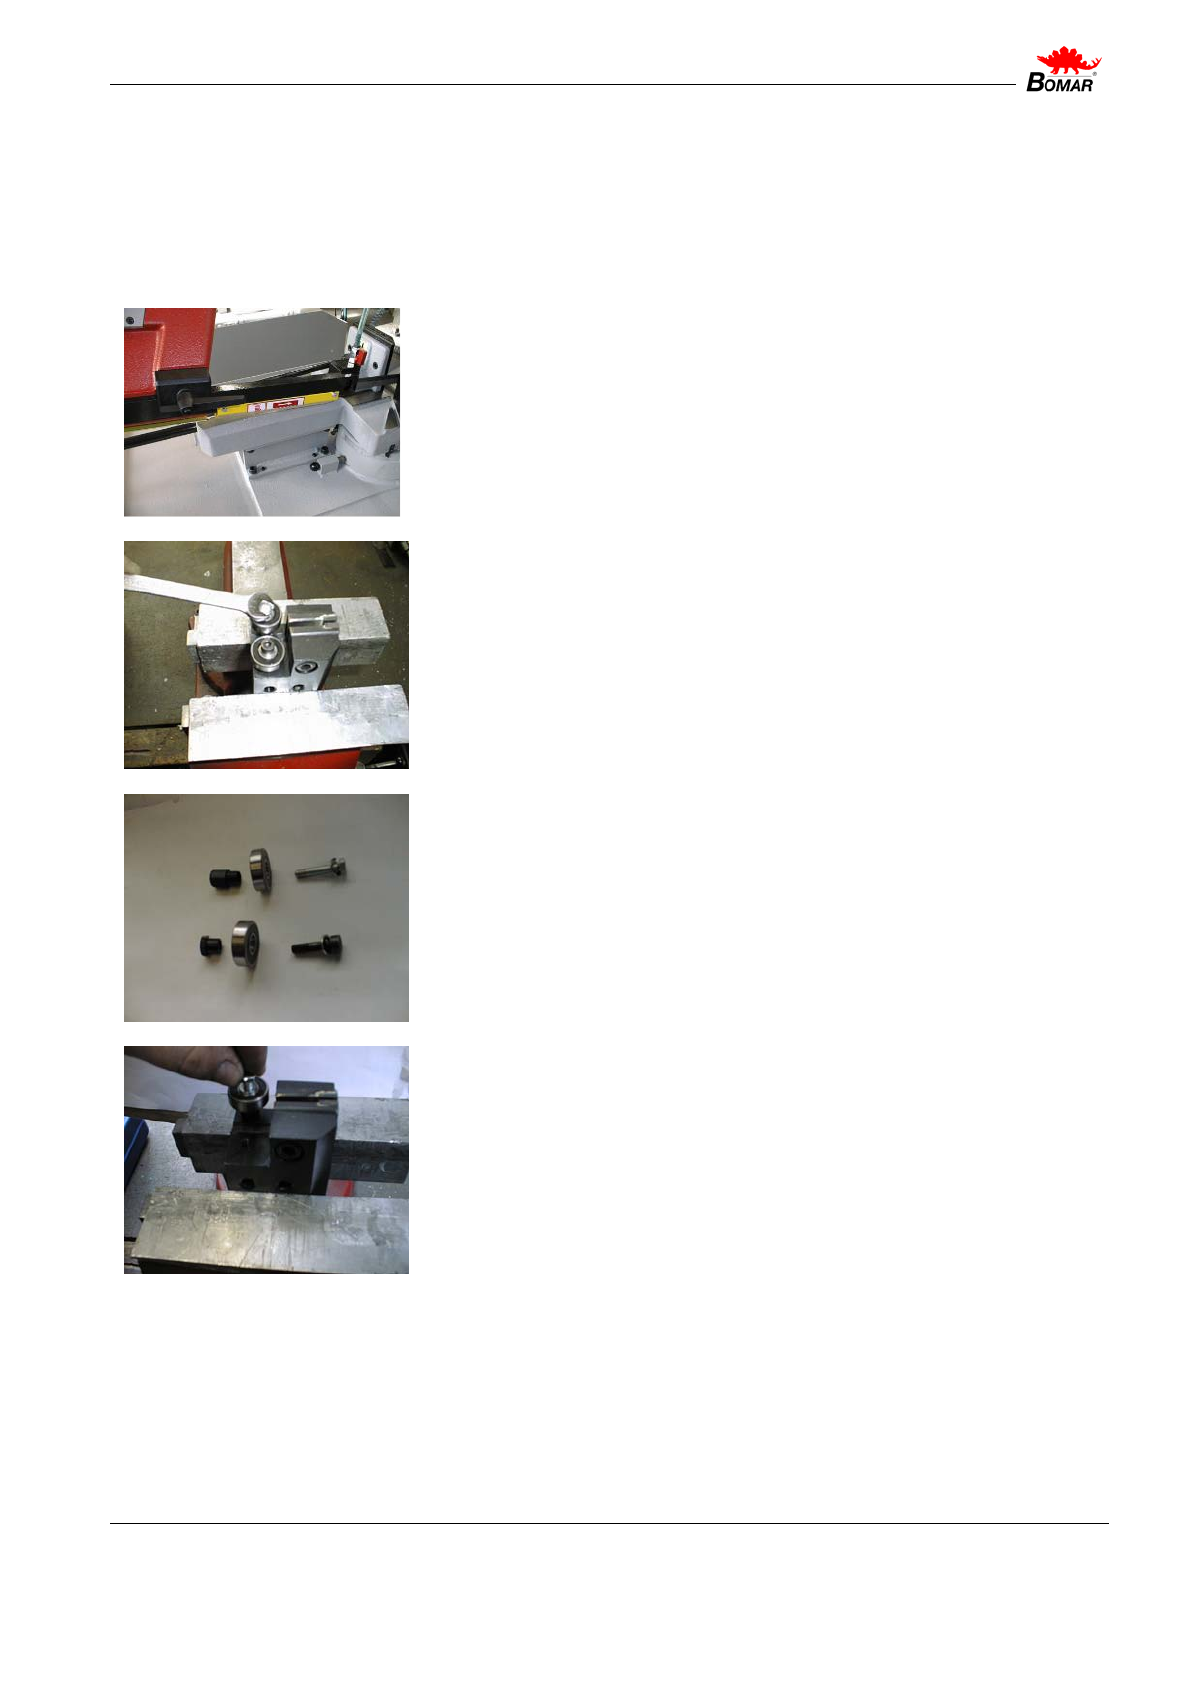
XII Замена направляющих роликов
Если ленточная пила недостаточно стабильно удерживается роликами или если ролики
очевидно изношены, их необходимо заменить, причём
на обоих направляющих одно-
временно
.
1) Отсоедините шланг подачи СОЖ. Далее демонтируйте
крепления направляющих ленточной пилы.
2) Зажмите держатель направляющих в тиски и демонтируйте
оба эксцентрика с подшипниками.
3) Снимите оба ролика с эксцентриков.
4) Наденьте новые ролики на эксцентрики и закрепите их на
держателе.
Page 54
Июнь 2005
BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
54
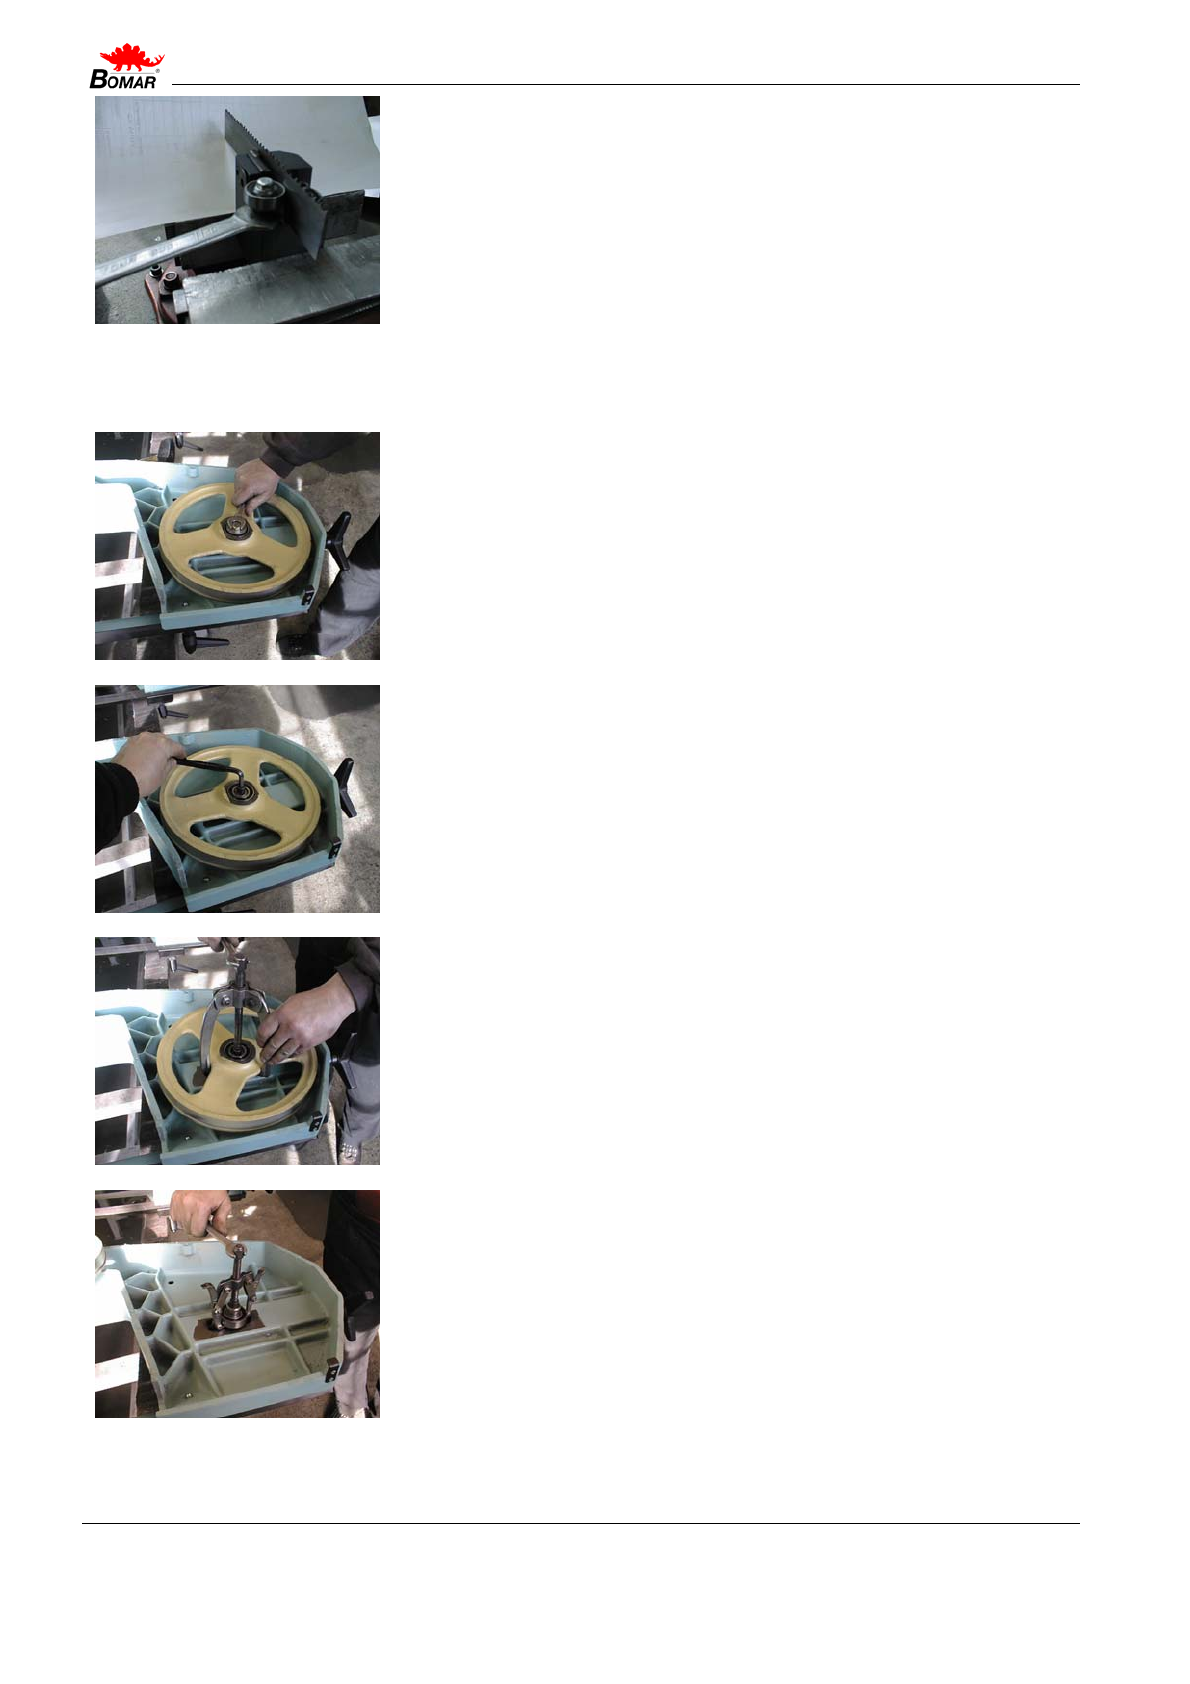
5) Теперь вставьте кусок ленты пилы в направляющие (
нетаточно 15 – 20 см).
Отрегулируйте эксцентрики при помощи гаечных ключей так,
чтобы лента пилы проходило посередине, не изгибаясь. Шки-
вы не должны сильно давить на ленту и свободно вращаться
при её перемещении. Оптимальный зазор между лентой и
шкивами 0,05 мм.
6) Установите держатель на крепление, установите ленточ-
ную пилу и настройте станок.
XIII Замена натяжного колеса
1) Демонтируйте ленточную пилу. Выкрутите винт и удалите
шайбу.
2) Вкрутите в ось вспомогательный винт 10x30.
3) Присоедините трехлапый сьемник к колесу и аккуратно
снимите его с оси.
4) Если нижний подшипник остался на оси, удалите его при
помощи двухлапого сьемника.
Page 55
Июнь 2005
55 BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
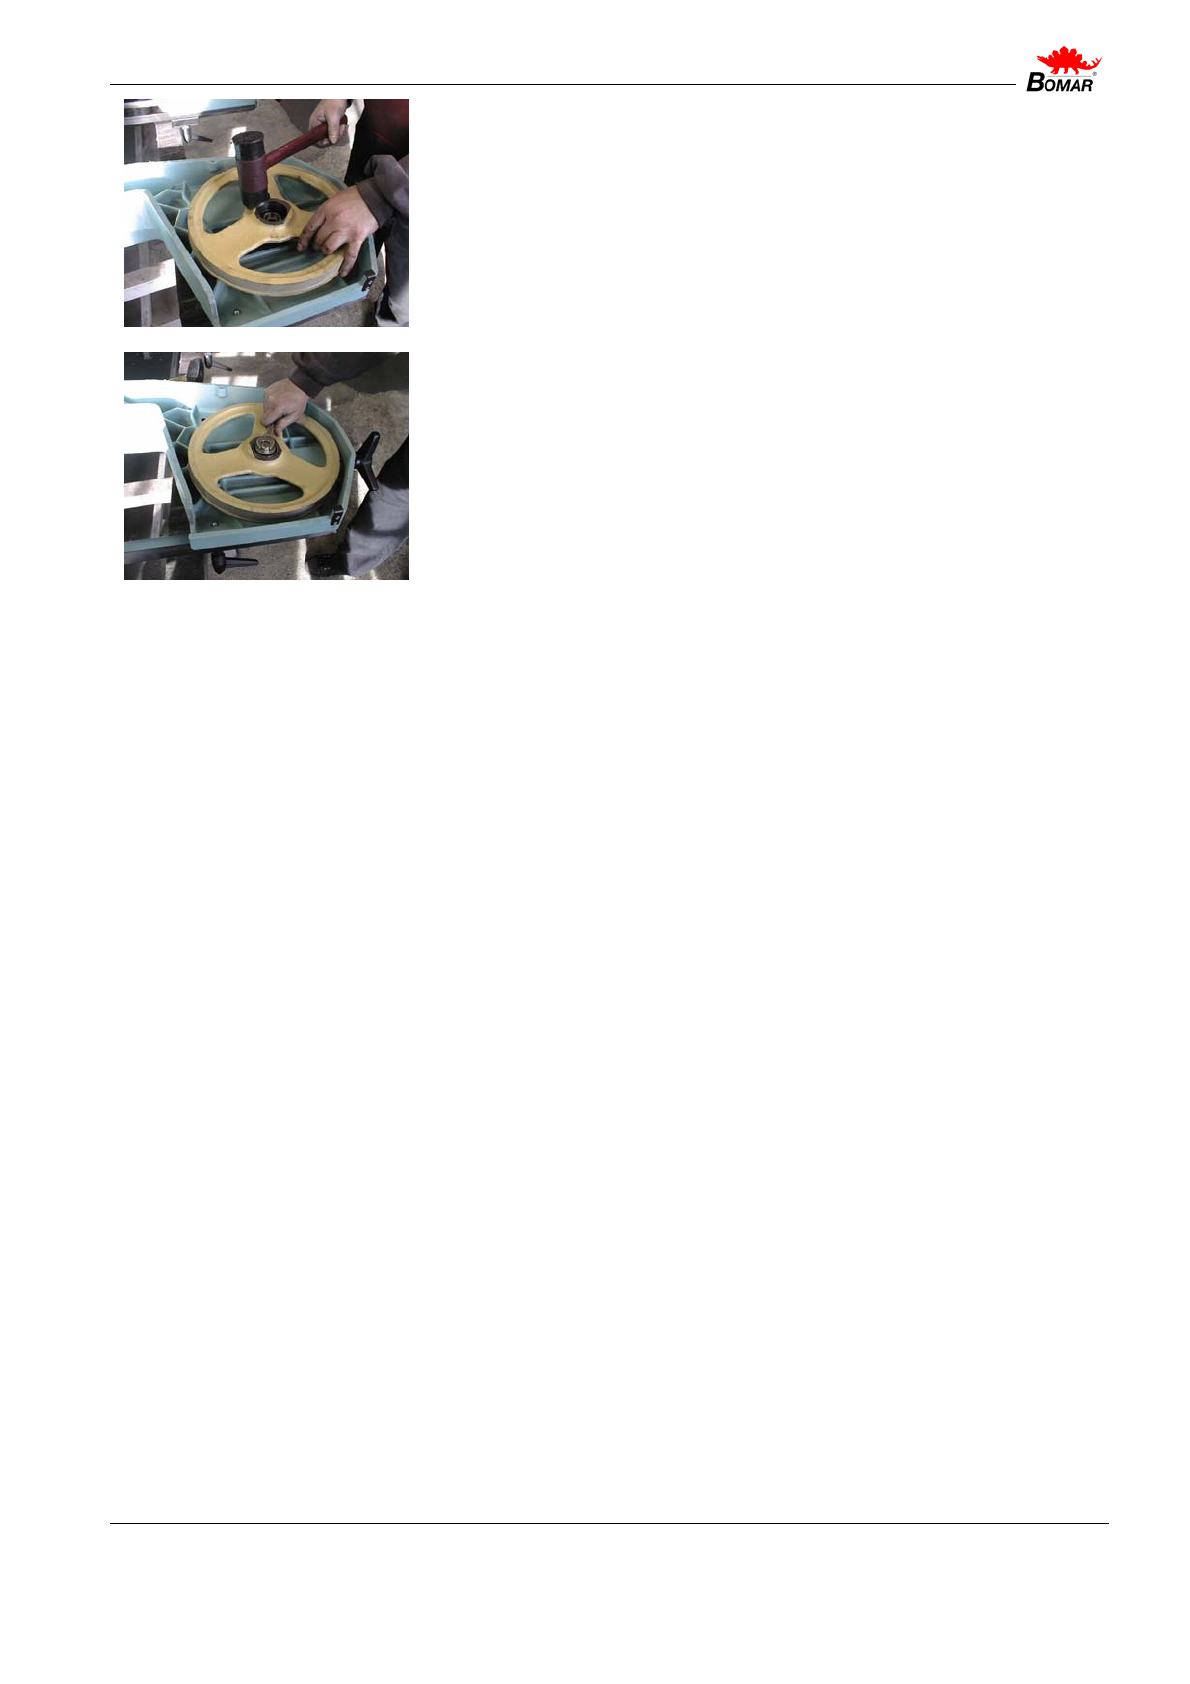
5) Очистите ось и смажьте её. Посадите на ось новое колесо.
Используйте резиновый молоток и будьте осторожны.
6) Положите шайбу и как следует прикрутите колесо.
Page 56
Июнь 2005
BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
56
XIV Замена ведущего колеса
1) Демонтируйте ленточную пилу. Выкрутите винт из оси и
снимите шайбу.
2) Вкрутите вспомогательный винт M10x30 в ось.
3) Установите трехлапый сьемник и снимите колесо с оси.
4) Проверьте, не повреждены ли пружина и ось. В случае не-
обходимости обратитесь за запасными частями к вашему по-
ставщику
Page 57
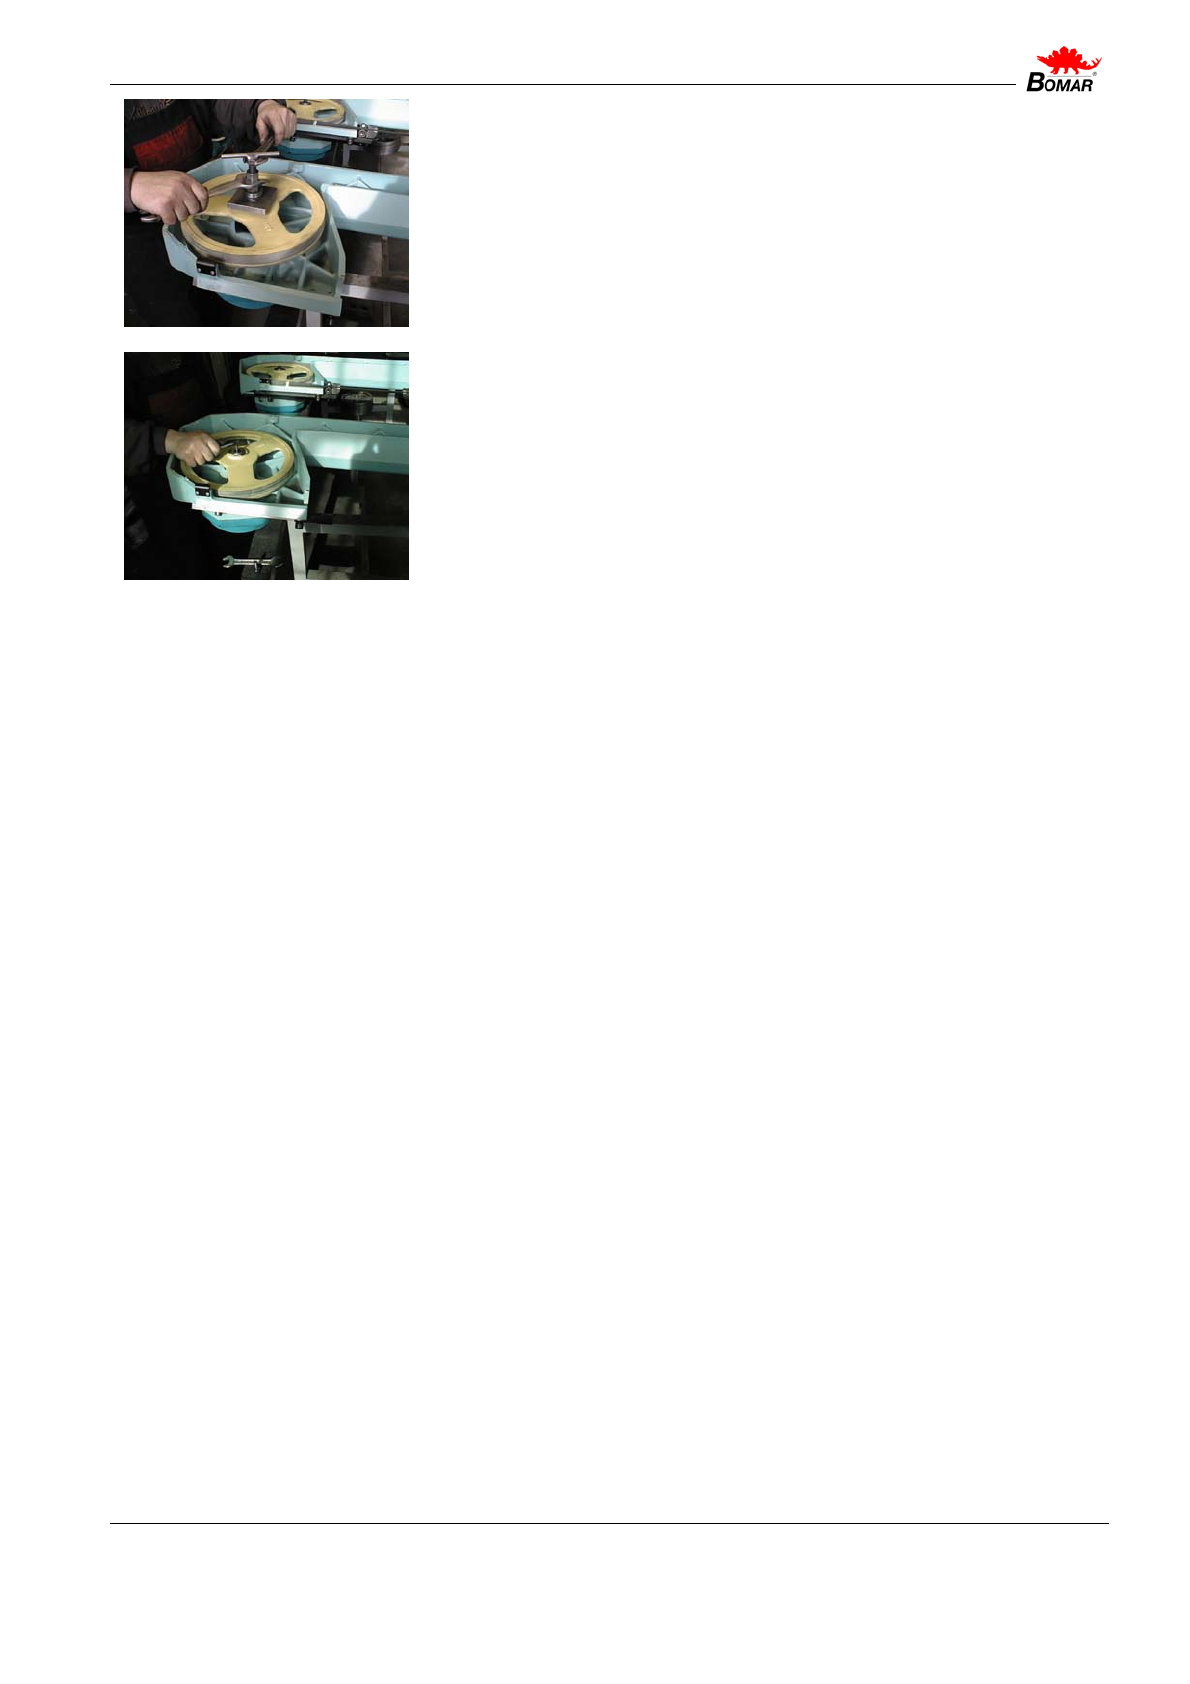
Июнь 2005
57 BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
5) Если пружина и ось находятся в удовлетворительном со-
стоянии, очистите их и поместите колесо обратно на ось.
6) Положите шайбу и затяните винт. Установите ленточную
пилу.
Page 58
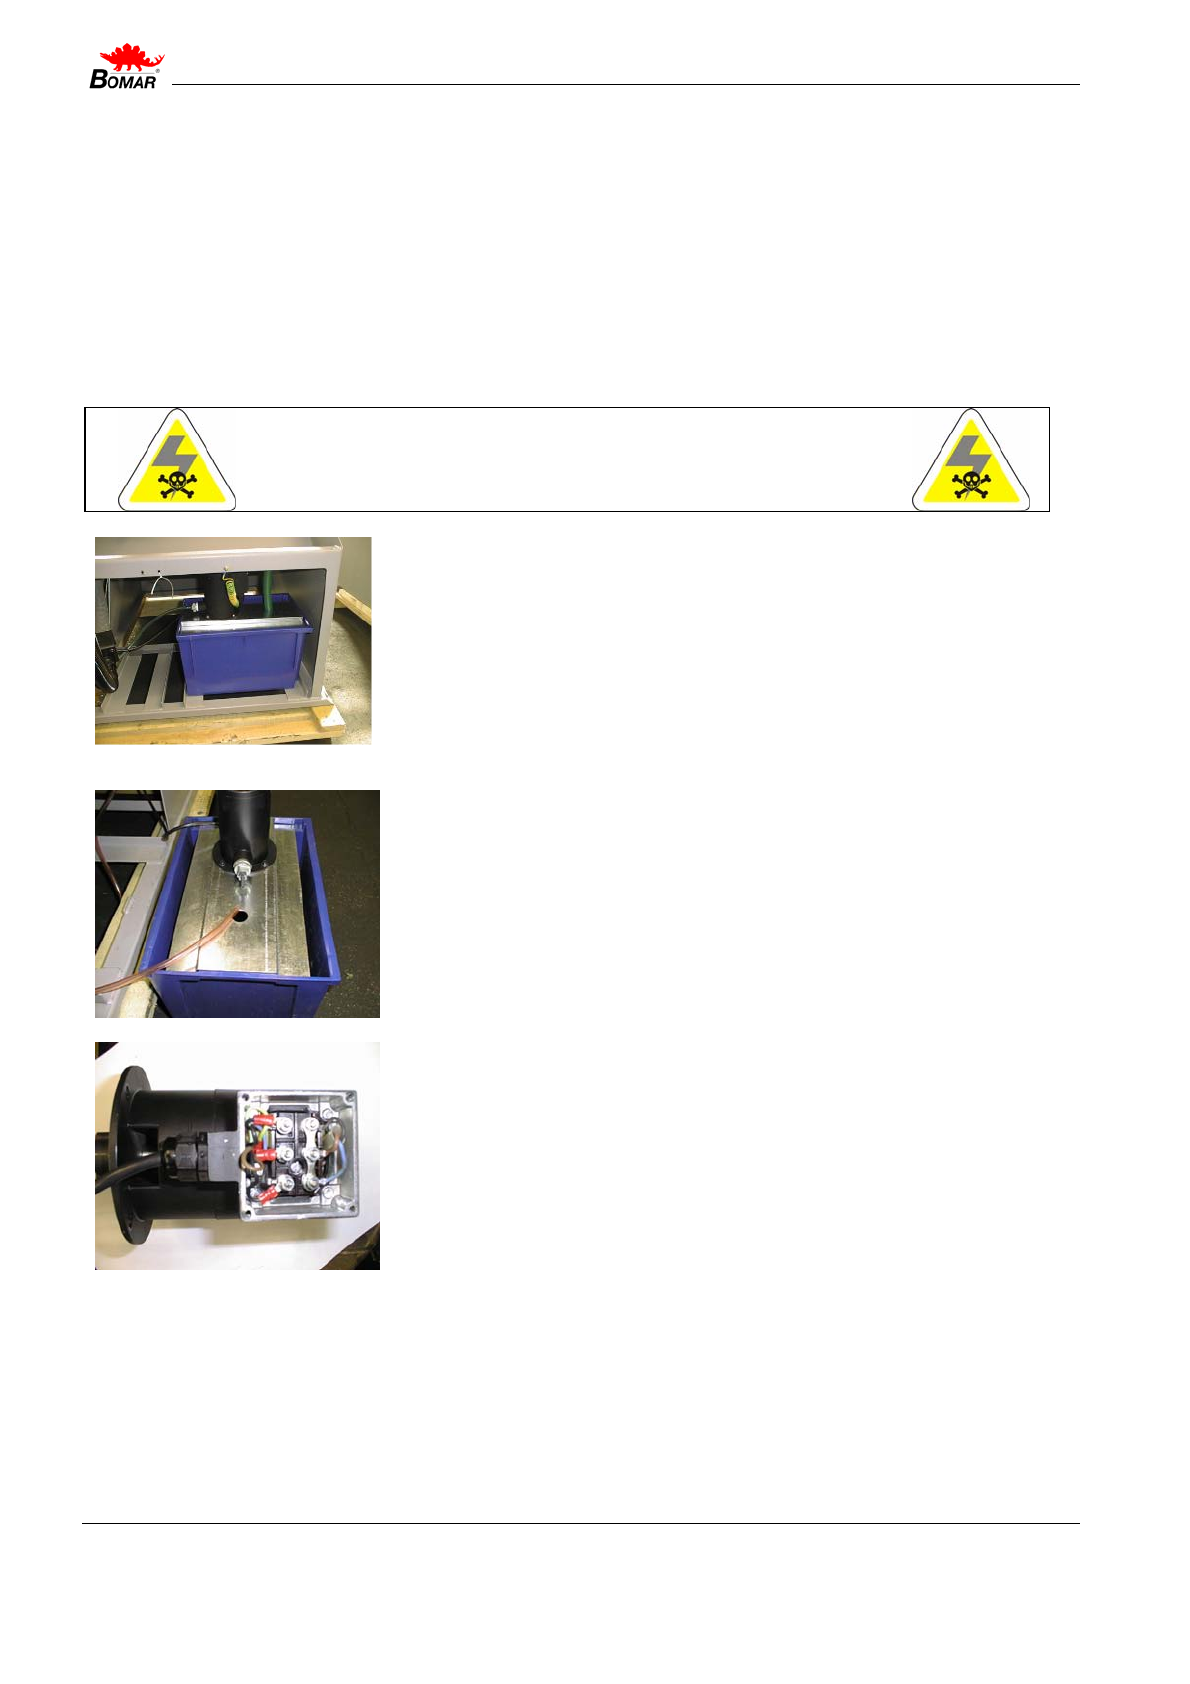
Июнь 2005
BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
58
XV Замена насоса подачи СОЖ
Все электрические подключения могут выполняться
только квалифицированным персоналом!
Поражение электротоком может быть смертельным!
1) Вытяните емкость для СОЖ из основания станка как можно
дальше.
2) Снимите трубку подачи СОЖ с патрубка насоса. Выкрутите
четыре винта из фланца насоса и вытяните насос из верхней
пластины.
3) Снимите крышку с распределительной коробки. Разъеди-
ните 4 соединителя. Подводящие кабели можно отличить по
красной маркировке на клеммах.
Page 59
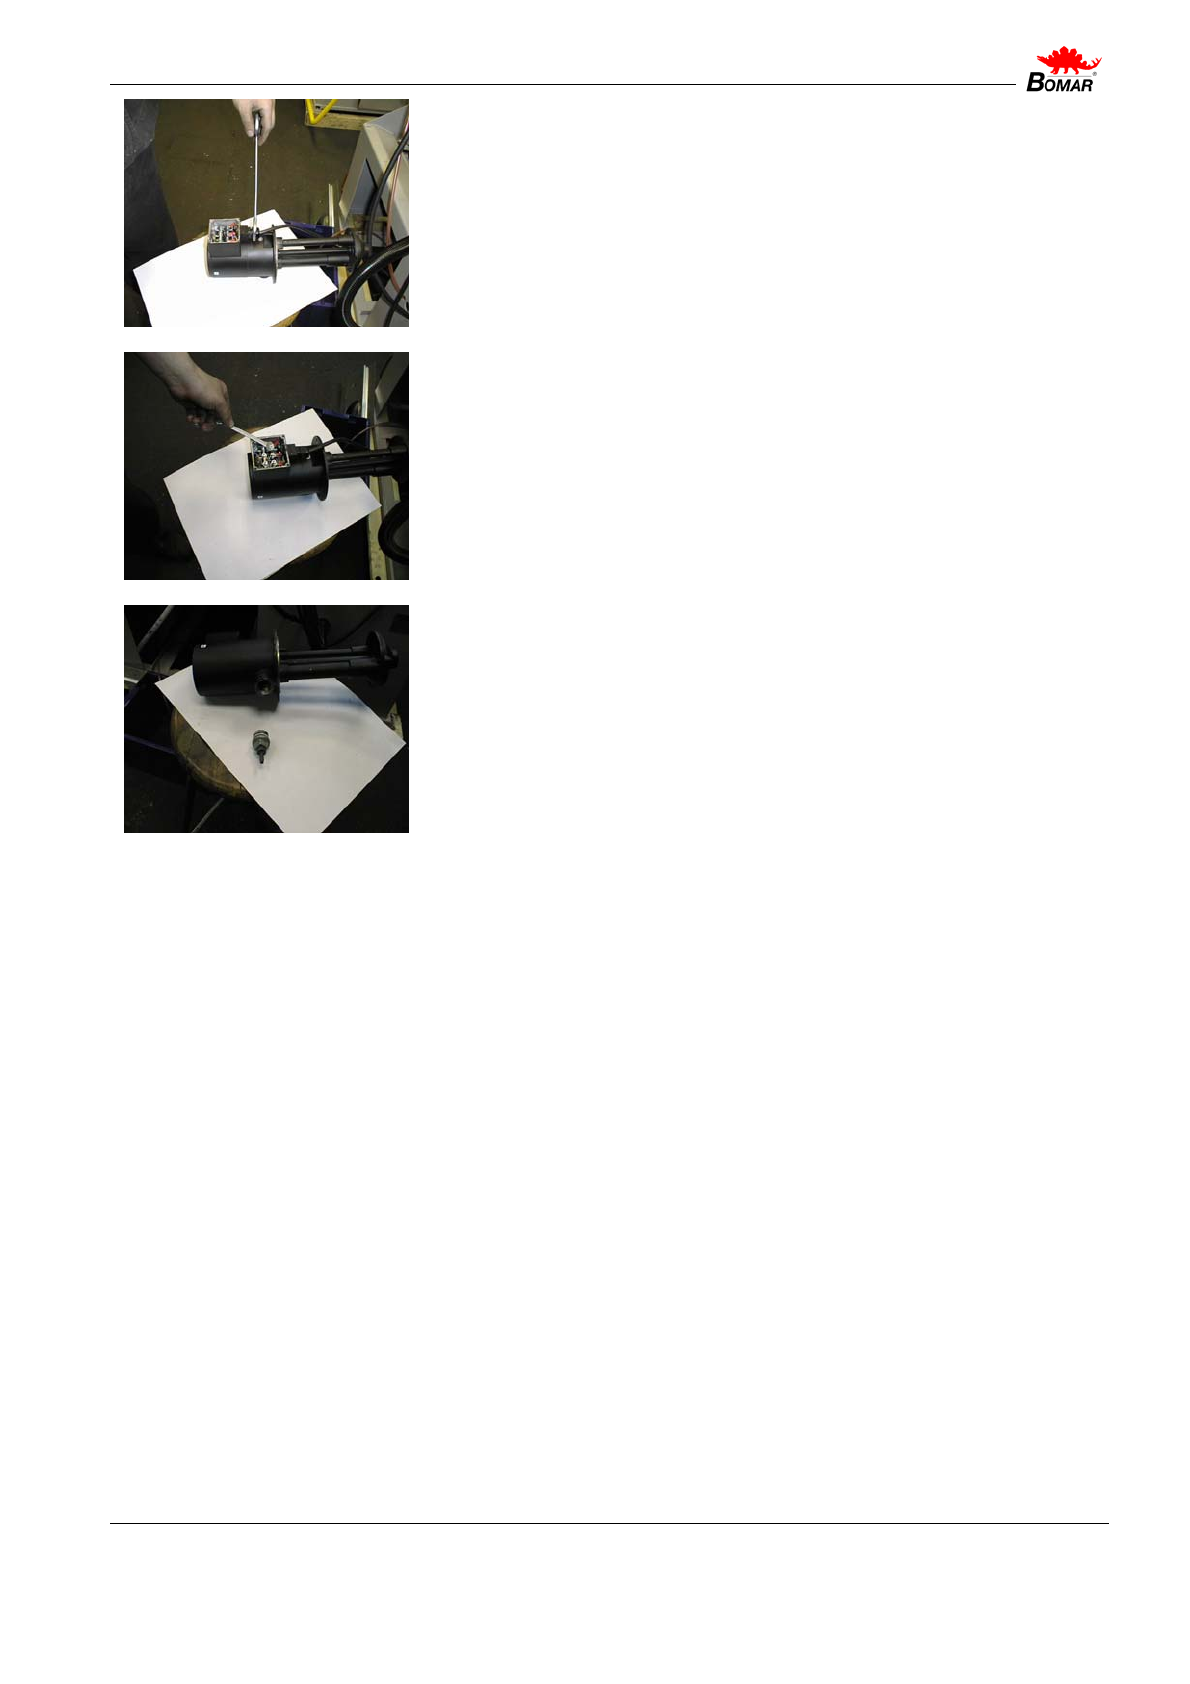
Июнь 2005
59 BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
4) Ослабьте втулку и выдерните кабель из распределитель-
ной коробки.
5) Снимите крышку с распределительной коробки нового на-
соса. Пропустите кабель через втулку и закрепите на клем-
мах.
6) Затяните втулку и установите на место крышку распреде-
лительной коробки. Не забудьте про резиновый уплотнитель.
Уплотните шланг тефлоновой лентой и закрепите его на пат-
рубке насоса. Поместите насос в держатель и прикрутите его.
Page 60
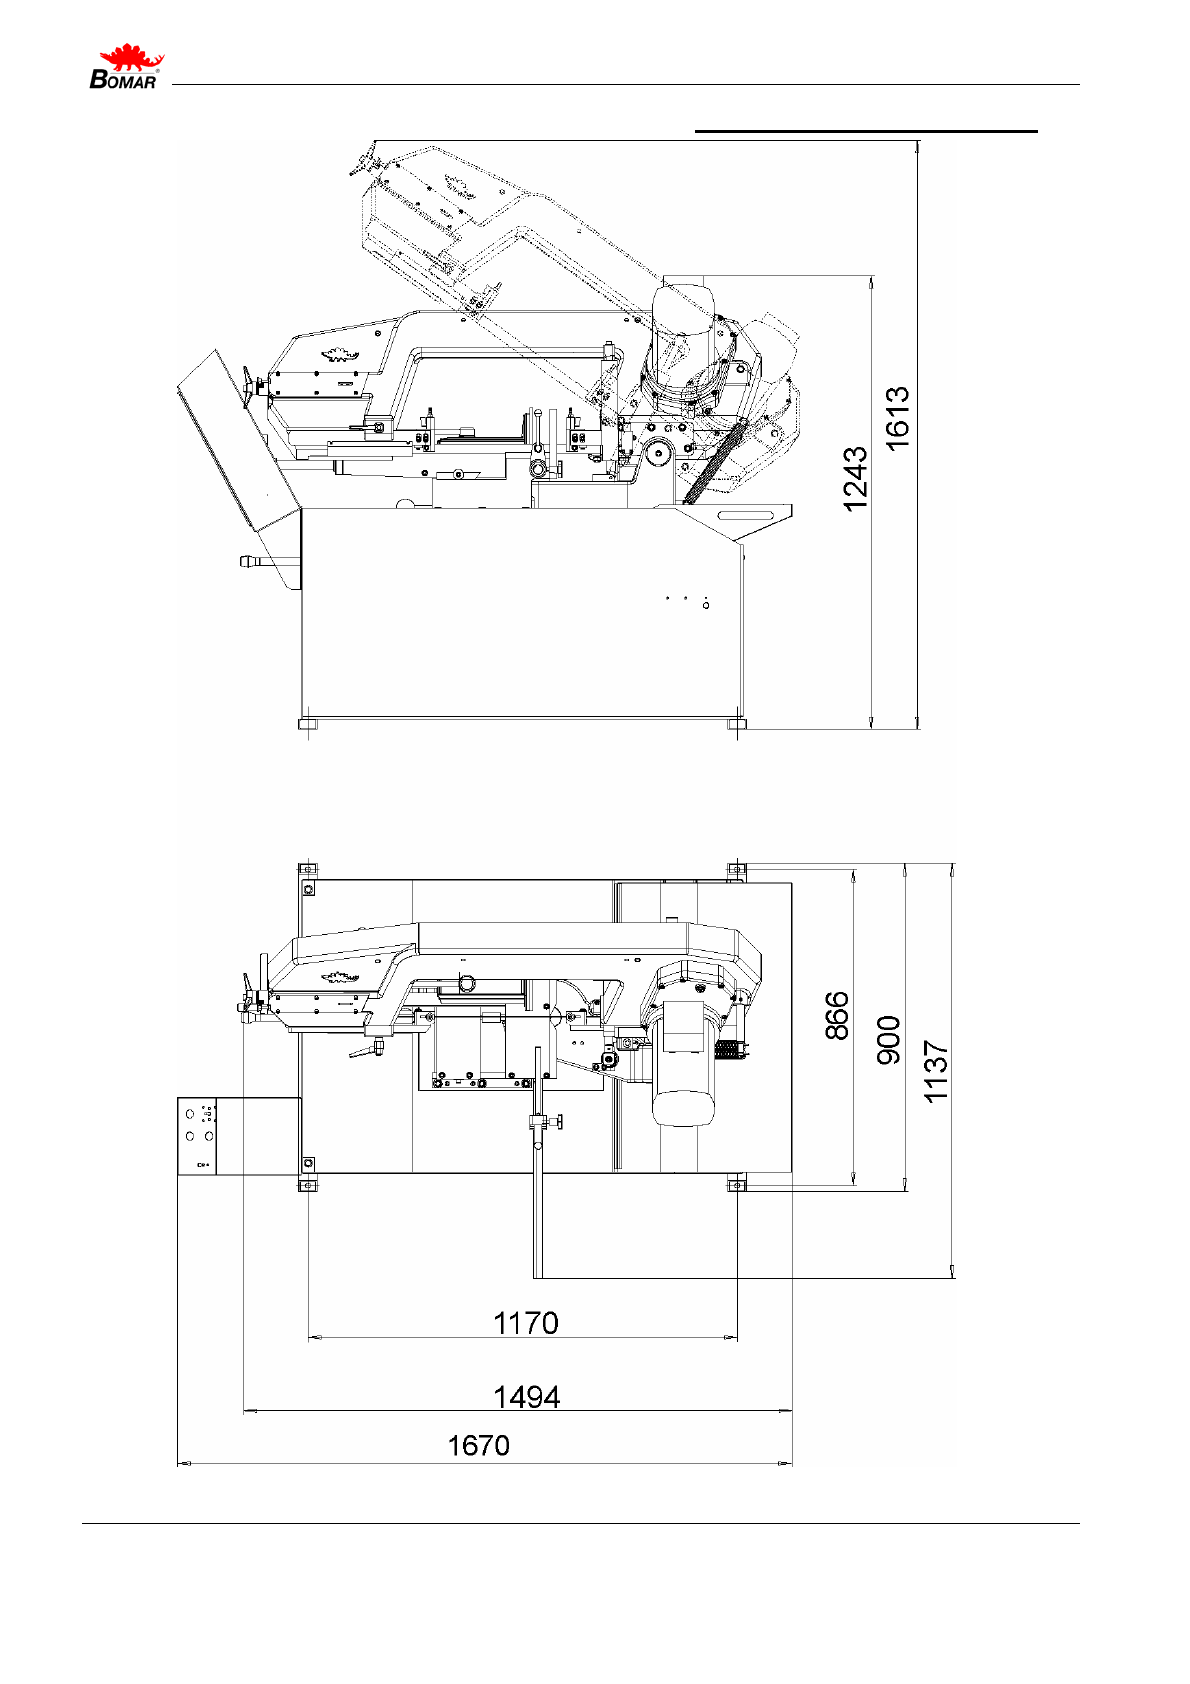
Июнь 2005
BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
60
Габаритные размеры
Габаритные размеры Часть 1
Page 61
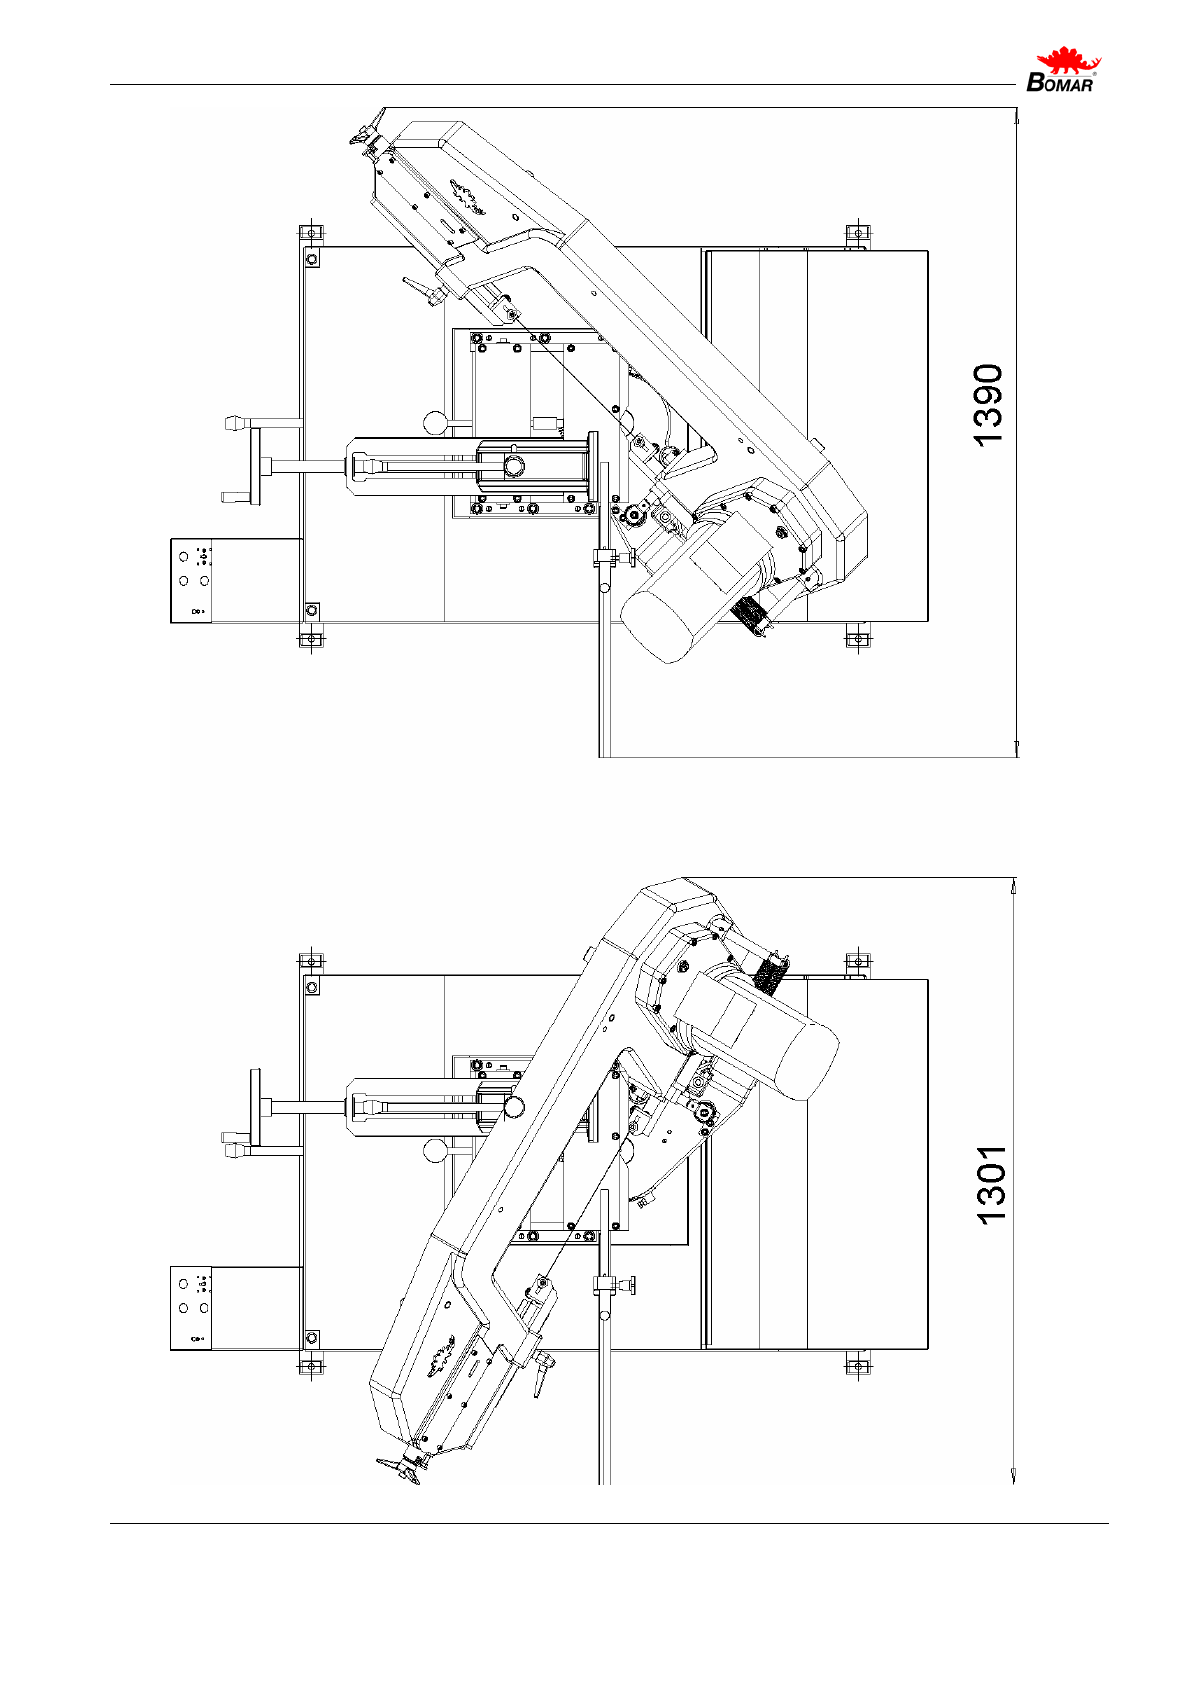
Июнь 2005
61 BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
Габаритные размеры Часть 2
Page 62
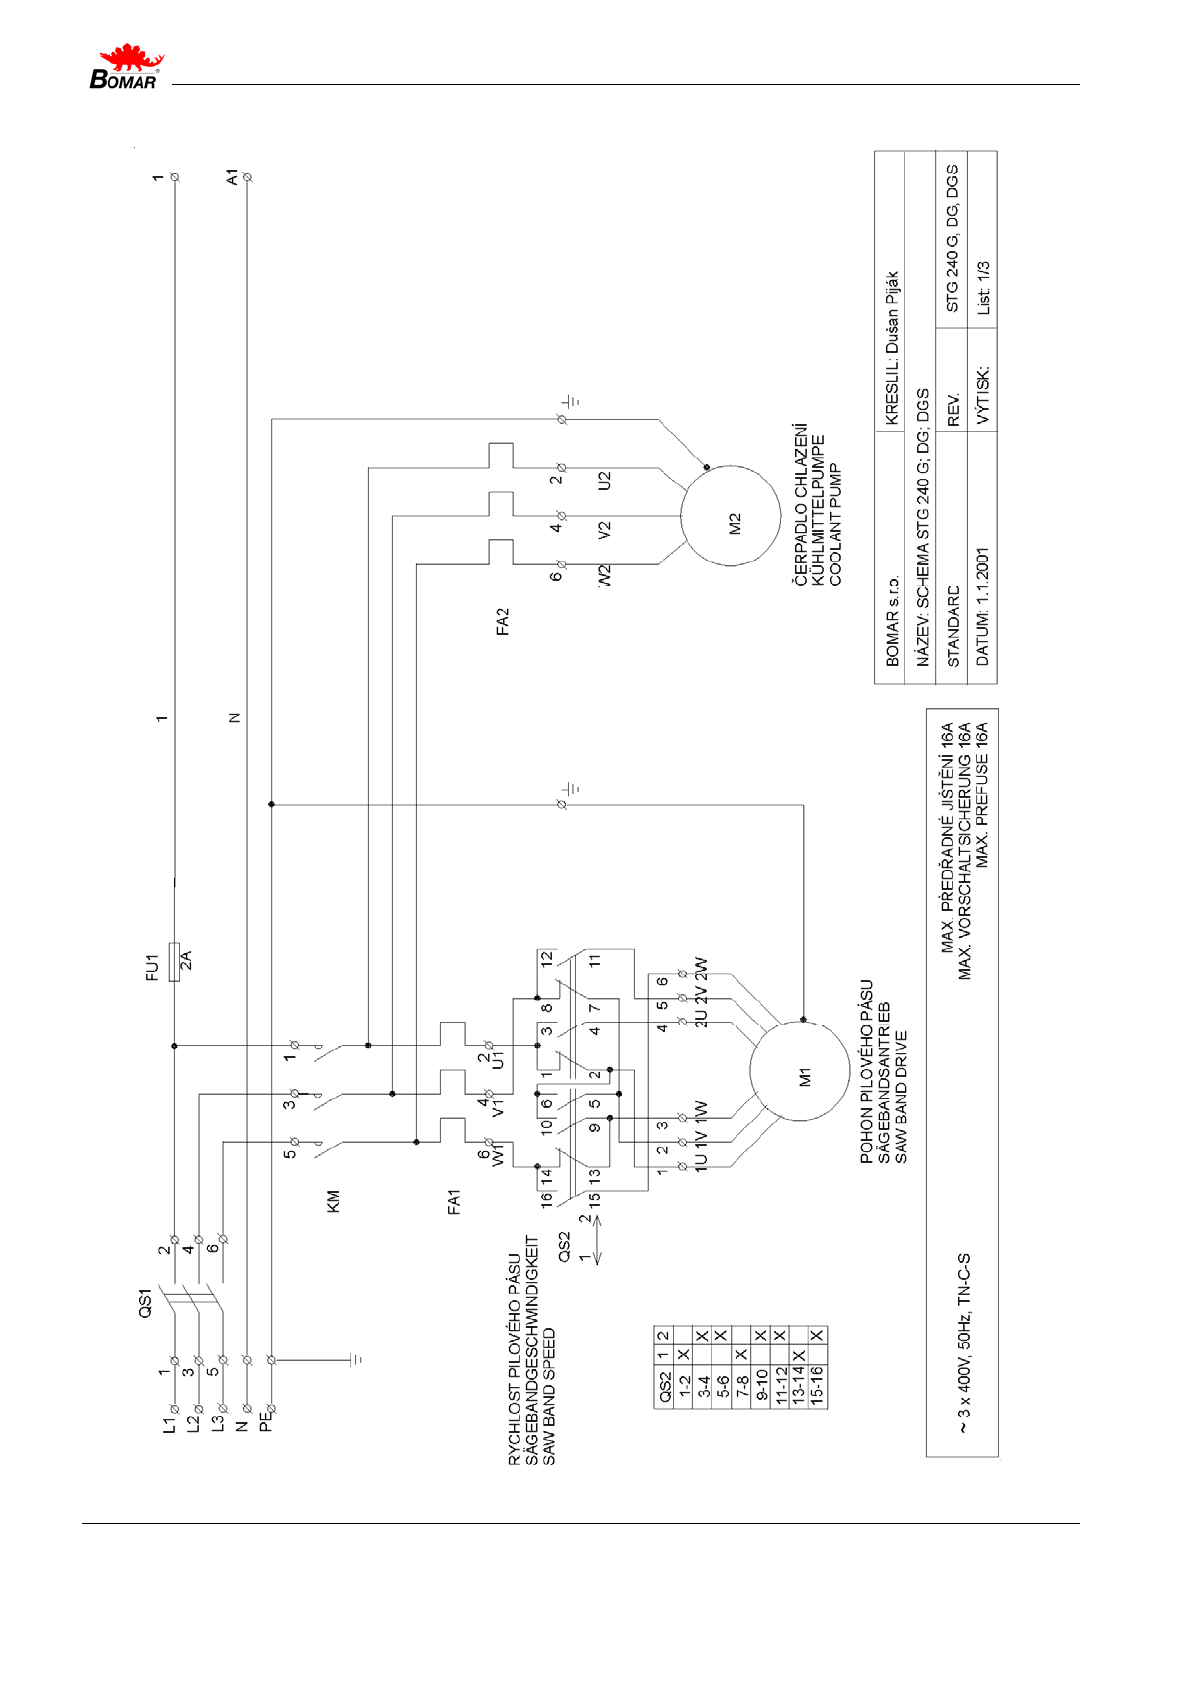
Июнь 2005
BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
62
Электрические схемы
Электрическая схема I
Page 63
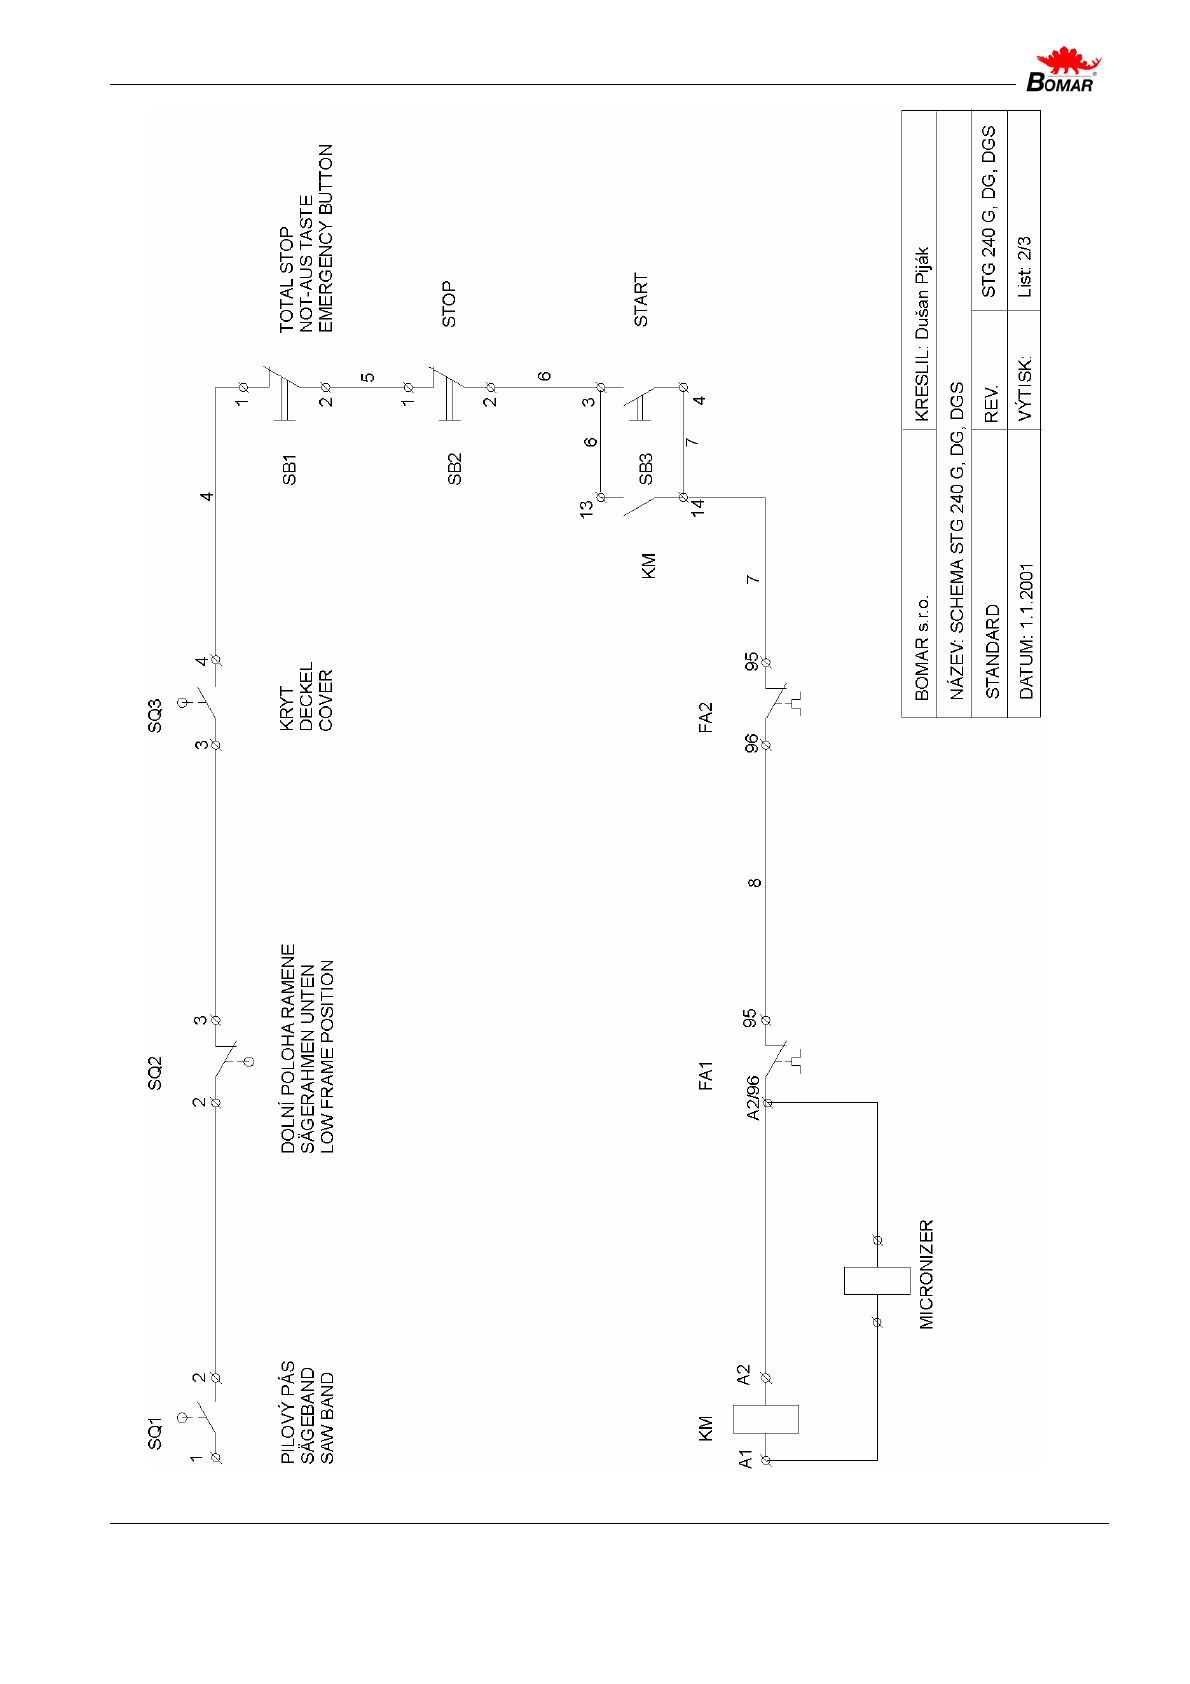
Июнь 2005
63 BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
Электрическая схема II
Page 64
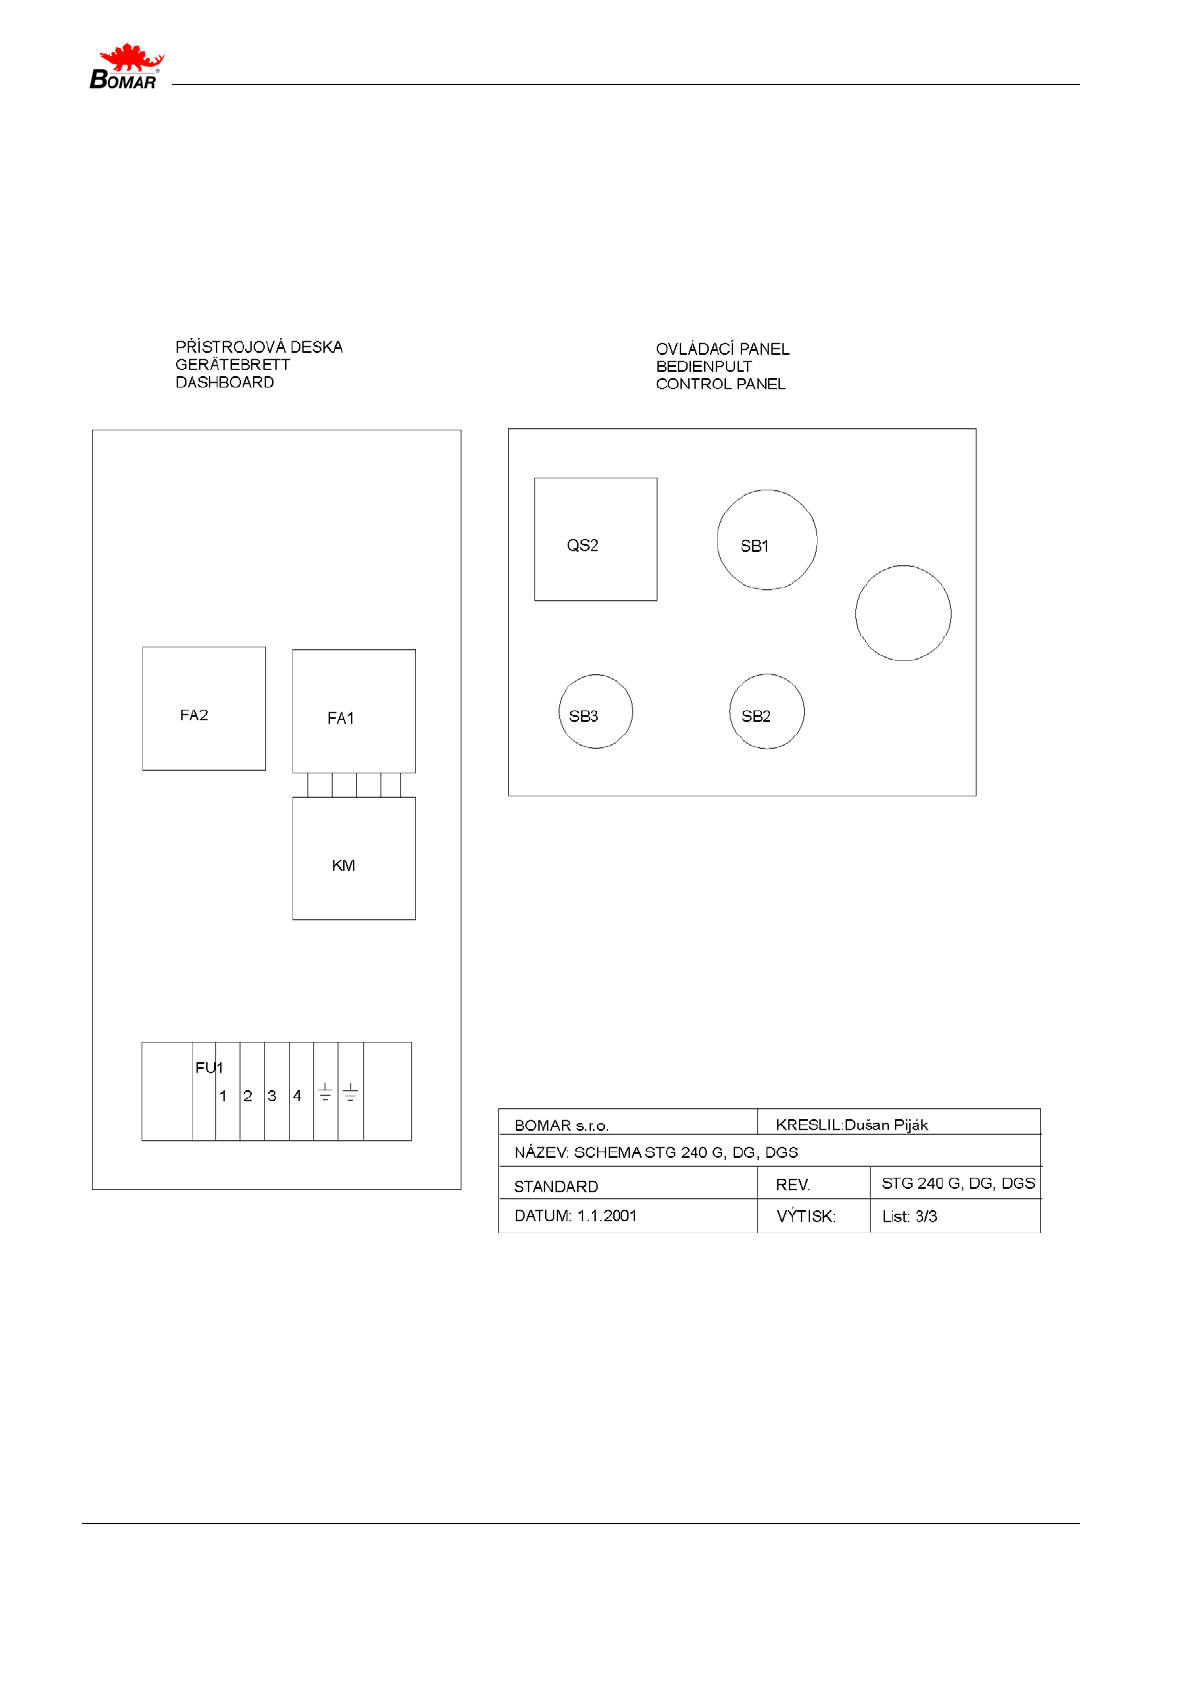
Июнь 2005
BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
64
Электрическая схема III
Page 65
Июнь 2005
65 BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
Список частей
Номер заказа Наименование Подп. Кол-во.
91.001.007 Электромотор TM902/4 B5 M1 1
91.020.006 Насос СОЖ 3COA2-22H M2 1
91.040.001 Контактор 9A 220V KM 1
91.050.003 Термореле 0.26-0.43A FA2 1
91.050.009 Термореле 3.0-4.7A FA1 1
91.060.012 ПОЛНАЯ ОСТАНОВКА кн. ZB5AS844 SB1 1
91.061.006 Контакт ZB5AZ102 SB1 1
91.060.015 Красная кнопка ZB5AA4 SB2 1
91.061.006 Контакт ZB5AZ102 SB2 1
91.060.014 Зелёная кнопка ZB5AA3 SB3 1
91.061.007 Переключатель ZB5AZ101 SB3 1
91.170.003 Переключатель 194L-E16-1753 QS1 1
91.180.001 Панель переключателя 194L-HE4E-175 QS1 1
91.171.006 Переключатель S10-60129 QS2 1
91.173.012 Переключатель QKS8 SQ3 1
91.173.007 Переключатель Pizzato SQ1,2 2
91.230.001 Предохранитель 2A FU1 1
91.190.004 Коробка 1
Page 66
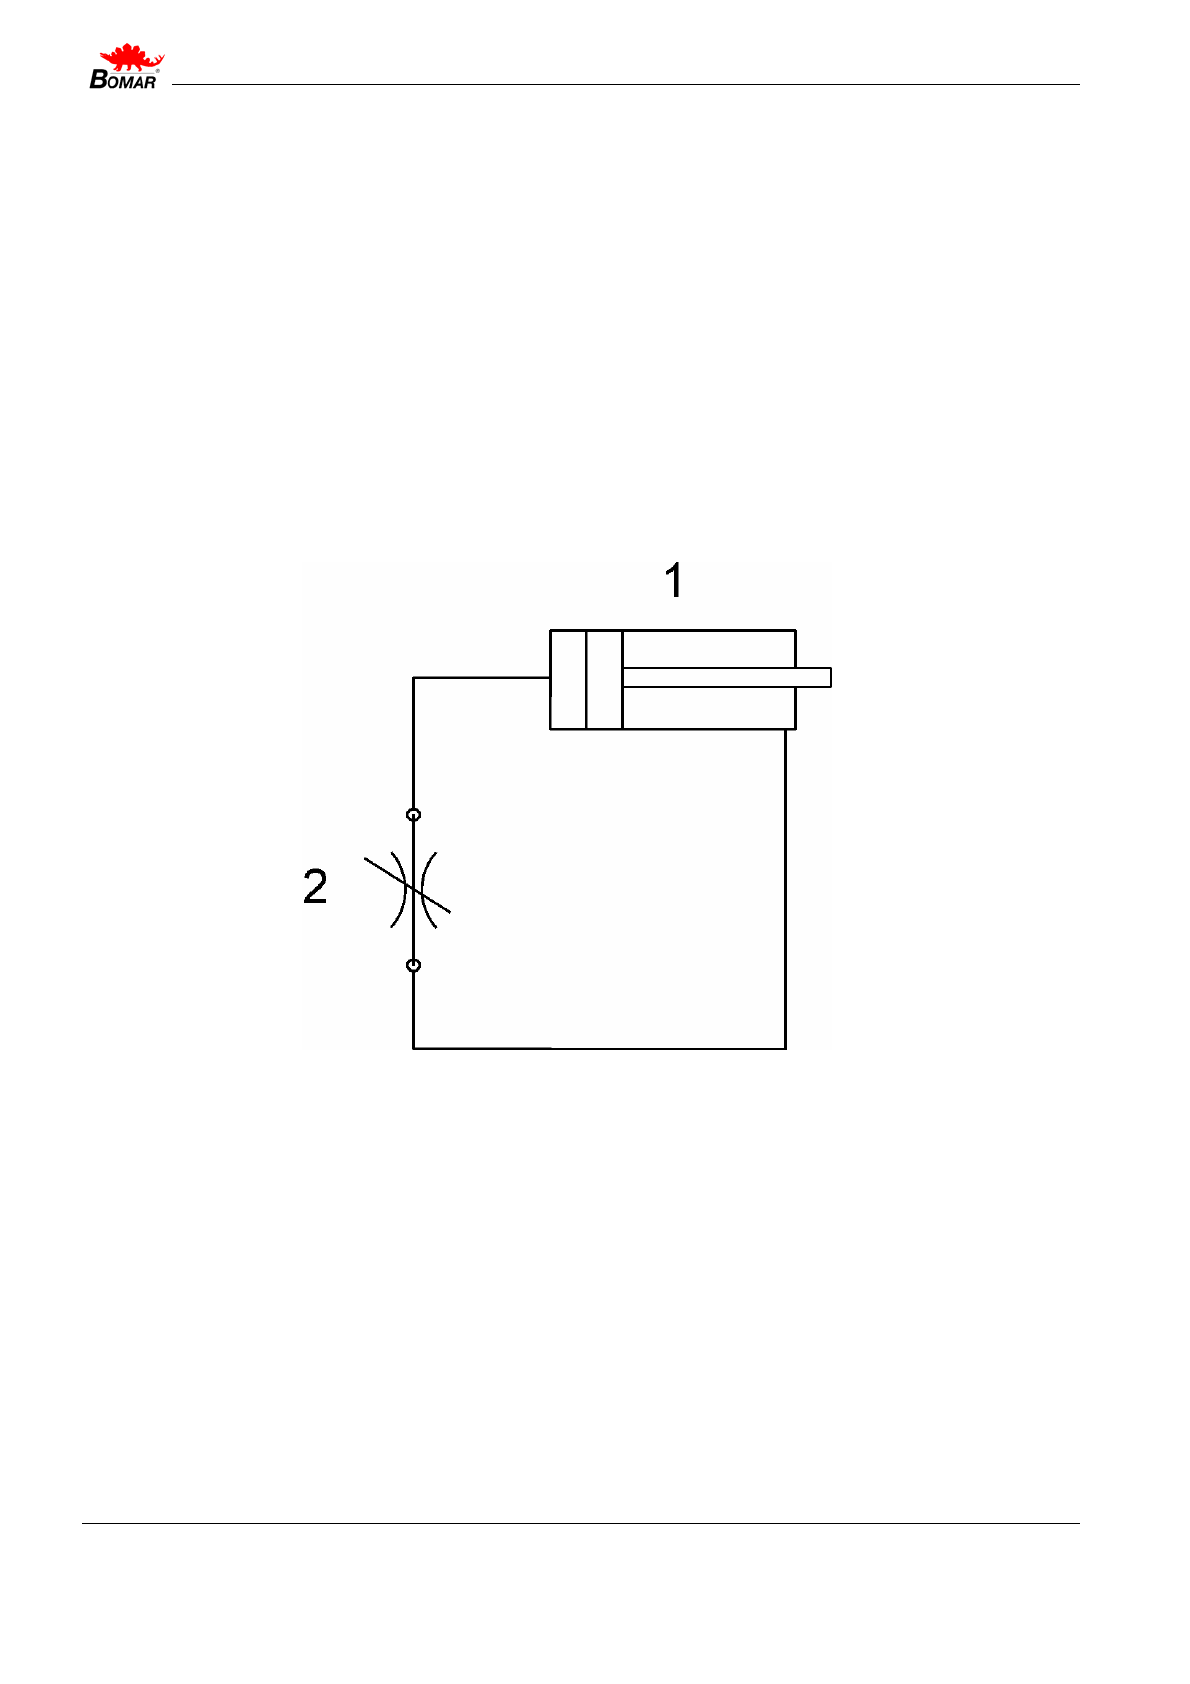
Июнь 2005
BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
66
Гидравлическая схема
Page 67
Июнь 2005
67 BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
Гидравлическая схема
Список частей
Роз. Номер заказа Наименование Кол-во.
1 251.056 Гидроцилиндр 1
2 92.152.002 управляющий клапан HYTOS 1
Page 68
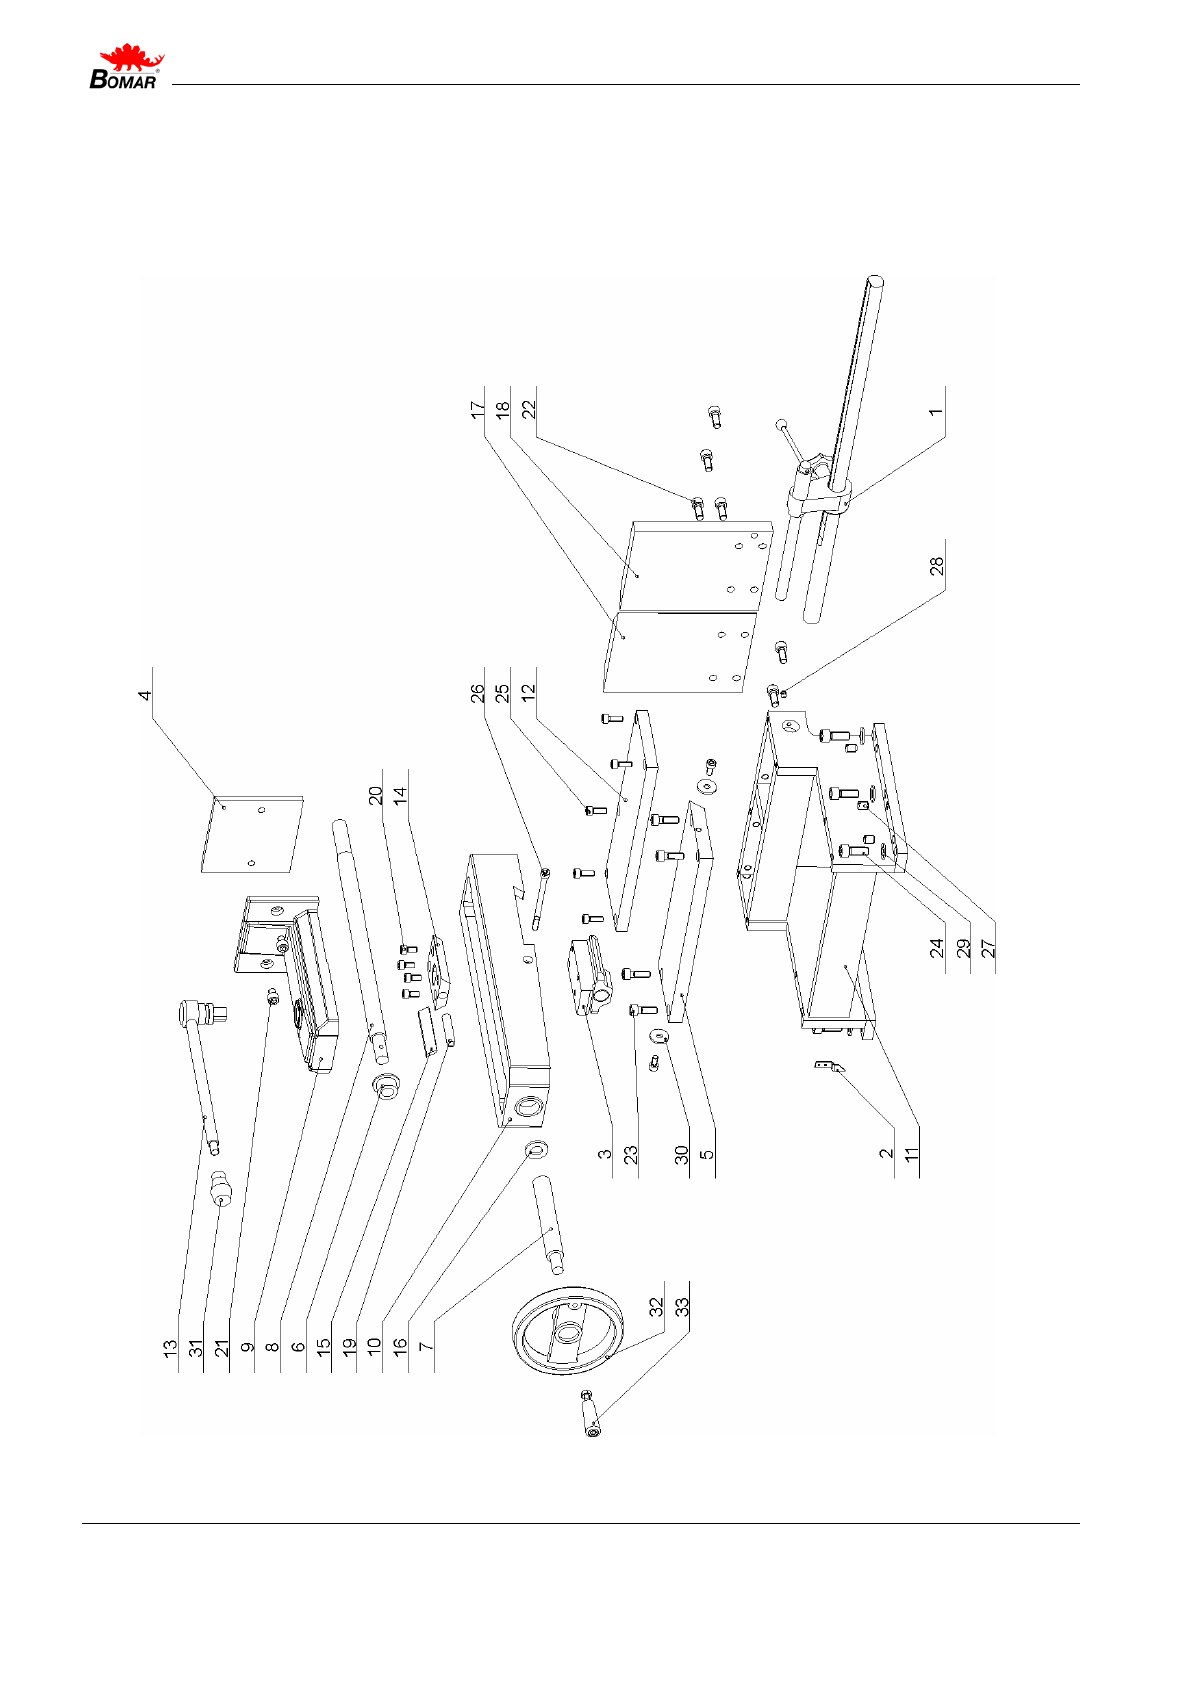
Июнь 2005
BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
68
Чертежи узлов для заказа запасных частей
Для заказа запасных частей вы должны указать: тип станка (например, STG 120), серий-
ный номер (например 666) и год изготовления (например 2002).
Тиски
Page 69
Июнь 2005
69 BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
Тиски
Поз. № заказа Наименование Кол-во
1 См. чертёж Ограничитель длины 1
2 30.0703-011 Индикатор 1
3 30.0703-015 Гайка 1
4 30.0703-018 Губка 1
5 30.1003-006 Направляющая пластина 1
6 30.1003-007 Втулка 1
7 30.1003-009 Удлинитель 1
8 30.1003-010 Винт с трапецеидальной резьбой 1
9 30.1003-011 Губка 1
10 30.1003-012 Тиски 1
11 30.1003-013 Консоль 1
12 30.1003-014 Пластина 1
13 30.1003-015 Затяжной рычаг 1
14 30.1003-017 Направляющая 1
15 30.1003-021 Поясок 1
16 30.1003-022 Шайба 1
17 30.1003-023 Губка 1
18 30.1003-024 Губка 1
19 31.1003-016 Пружина 2.24x12x56x16 1
20 90.001.25.031 Винт M8x16 DIN 912 6
21 90.001.25.043 Винт M10x12 DIN 912 2
22 90.001.25.047 Винт M10x25 DIN 912 8
23 90.001.25.048 Винт M10x30 DIN 912 4
24 90.001.25.058 Винт M12x30 DIN 912 6
25 90.001.25.XXX Винт M8x22 DIN 912 5
26 90.001.25.XXX Винт M8x100 DIN 912 1
27 90.002.2D.017 Винт M12x16 DIN 913 6
28 90.003.2D.010 Винт M8x10 DIN 914 1
29 90.150.50.007 Шайба Ø13 DIN 125 6
30 90.151.50.005 Шайба Ø9x28x3 DIN 440 2
31 94.002.001 Коническая рукоятьM12 1
32 94.010.001 Ручное колесо 1
33 94.010.002 Вспомогательная рукоять 1
Page 70
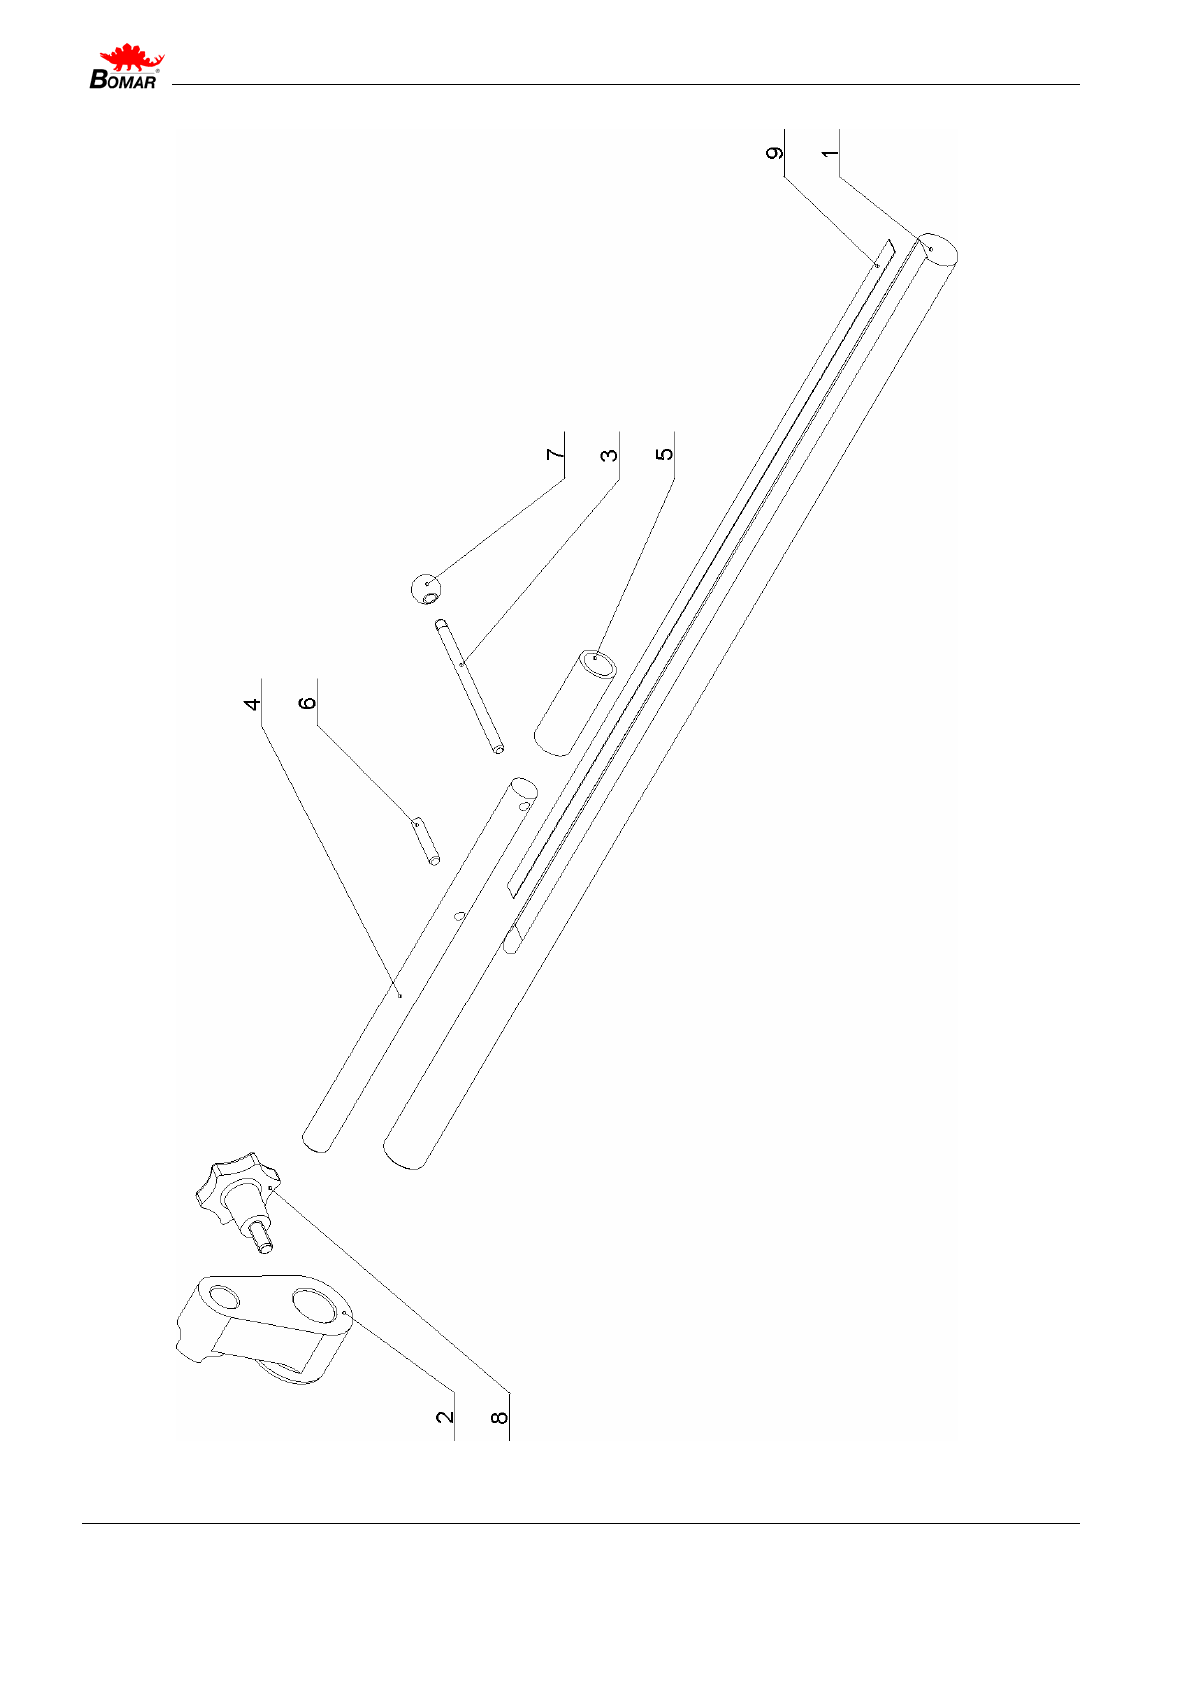
Июнь 2005
BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
70
Ограничитель длины
Page 71
Июнь 2005
71 BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
Ограничитель длины
Поз. № заказа Наименование Кол-во
1 30.0703-010 Рейка 1
2 30.0703-013 Корпус ограничителя 1
3 30.0703-016 Рычаг 1
4 30.1003-101 Упор 1
5 31.0304-013 Пружина 2.5x21.5x60x7 1
6 90.300.0Z.006 Цилиндрическая шпилька6x32 DIN 6325 1
7 94.001.001 Рукоятка M6 1
8 94.006.001 Звёздочка M8x17 1
9 99.120.001 Линейка 0,5 m 1
Page 72
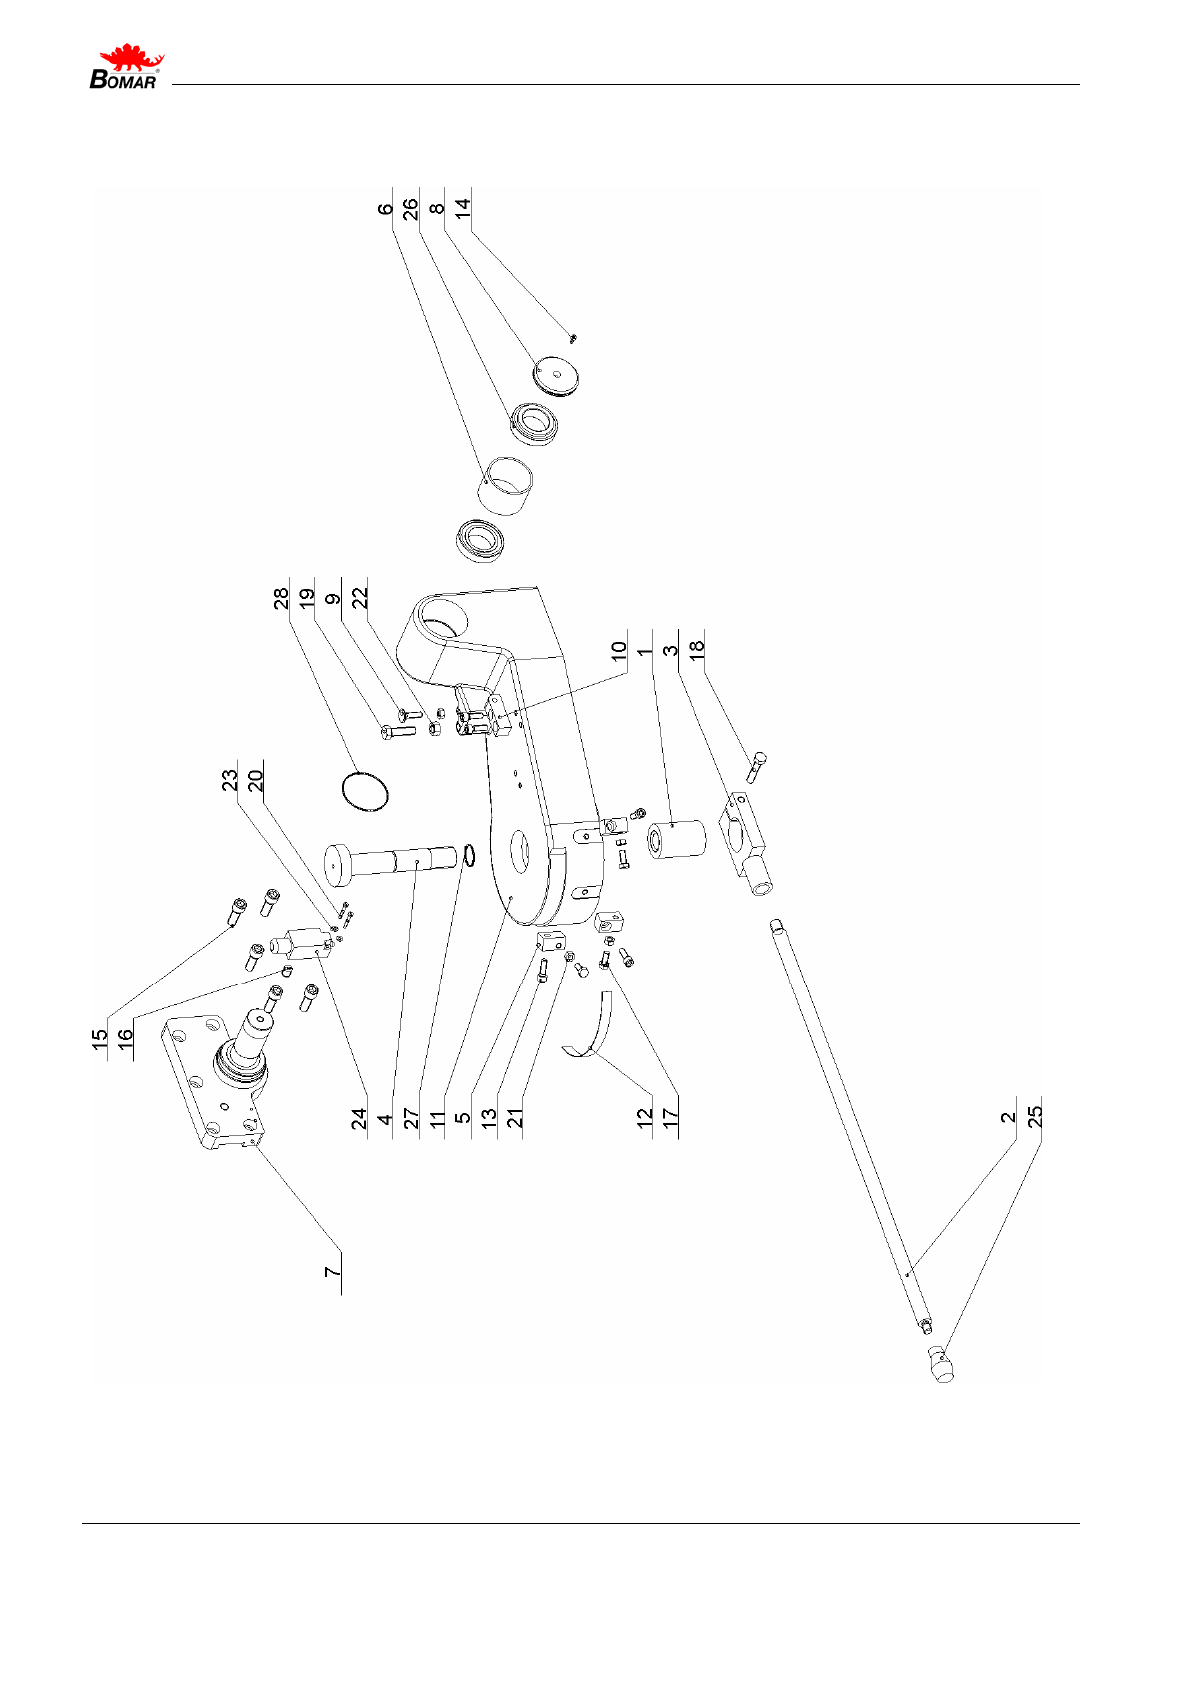
Июнь 2005
BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
72
Поворотная консоль
Page 73
Июнь 2005
73 BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
Поворотная консоль
Поз. № заказа Наименование Кол-во
1 30.0301-012 Гайка M30 1
2 30.0502-001 Закалённая направляющая 20x750 1
3 30.0502-002 Держатель рычага 1
4 30.0702-002 Штырь 1
5 30.0702-006 Ограничитель длины 3
6 30.0702-008 Опорная втулка 1
7 30.0702-010 Держатель рамы 1
8 30.0702-012 Крышка 1
9 30.0702-013 Винт 1
10 30.0707-011 Держатель 1
11 30.1002-001 Поворотная консоль 1
12 30.1002-003 Шкала угловая 1
13 90.001.25.033 Винт M8x25 DIN 912 5
14 90.001.25.046 Винт M10x20 DIN 912 1
15 90.001.25.059 Винт M12x35 DIN 912 5
16 90.002.2D.017 Винт M12x16 DIN 913 1
17 90.005.55.015 Винт M8x20 DIN 933 3
18 90.005.55.028 Винт M10x50 DIN 933 1
19 90.005.55.034 Винт M12x40 DIN 933 1
20 90.012.50.007 Винт M4x30 DIN 84 2
21 90.100.55.005 Вкладыш M8 DIN 934 4
22 90.100.55.007 Вкладыш M12 DIN 934 1
23 90.150.50.002 Шайба Ø4.3 DIN 125 2
24 91.173.007 Концевой выключатель 1
25 94.002.001 Рукоятка M12 1
26 95.300.002 Подшипник 32008 AX 2
27 96.001.008 O Кольцо 26x2 1
28 96.001.018 O Кольцо 63x2 2
Page 74
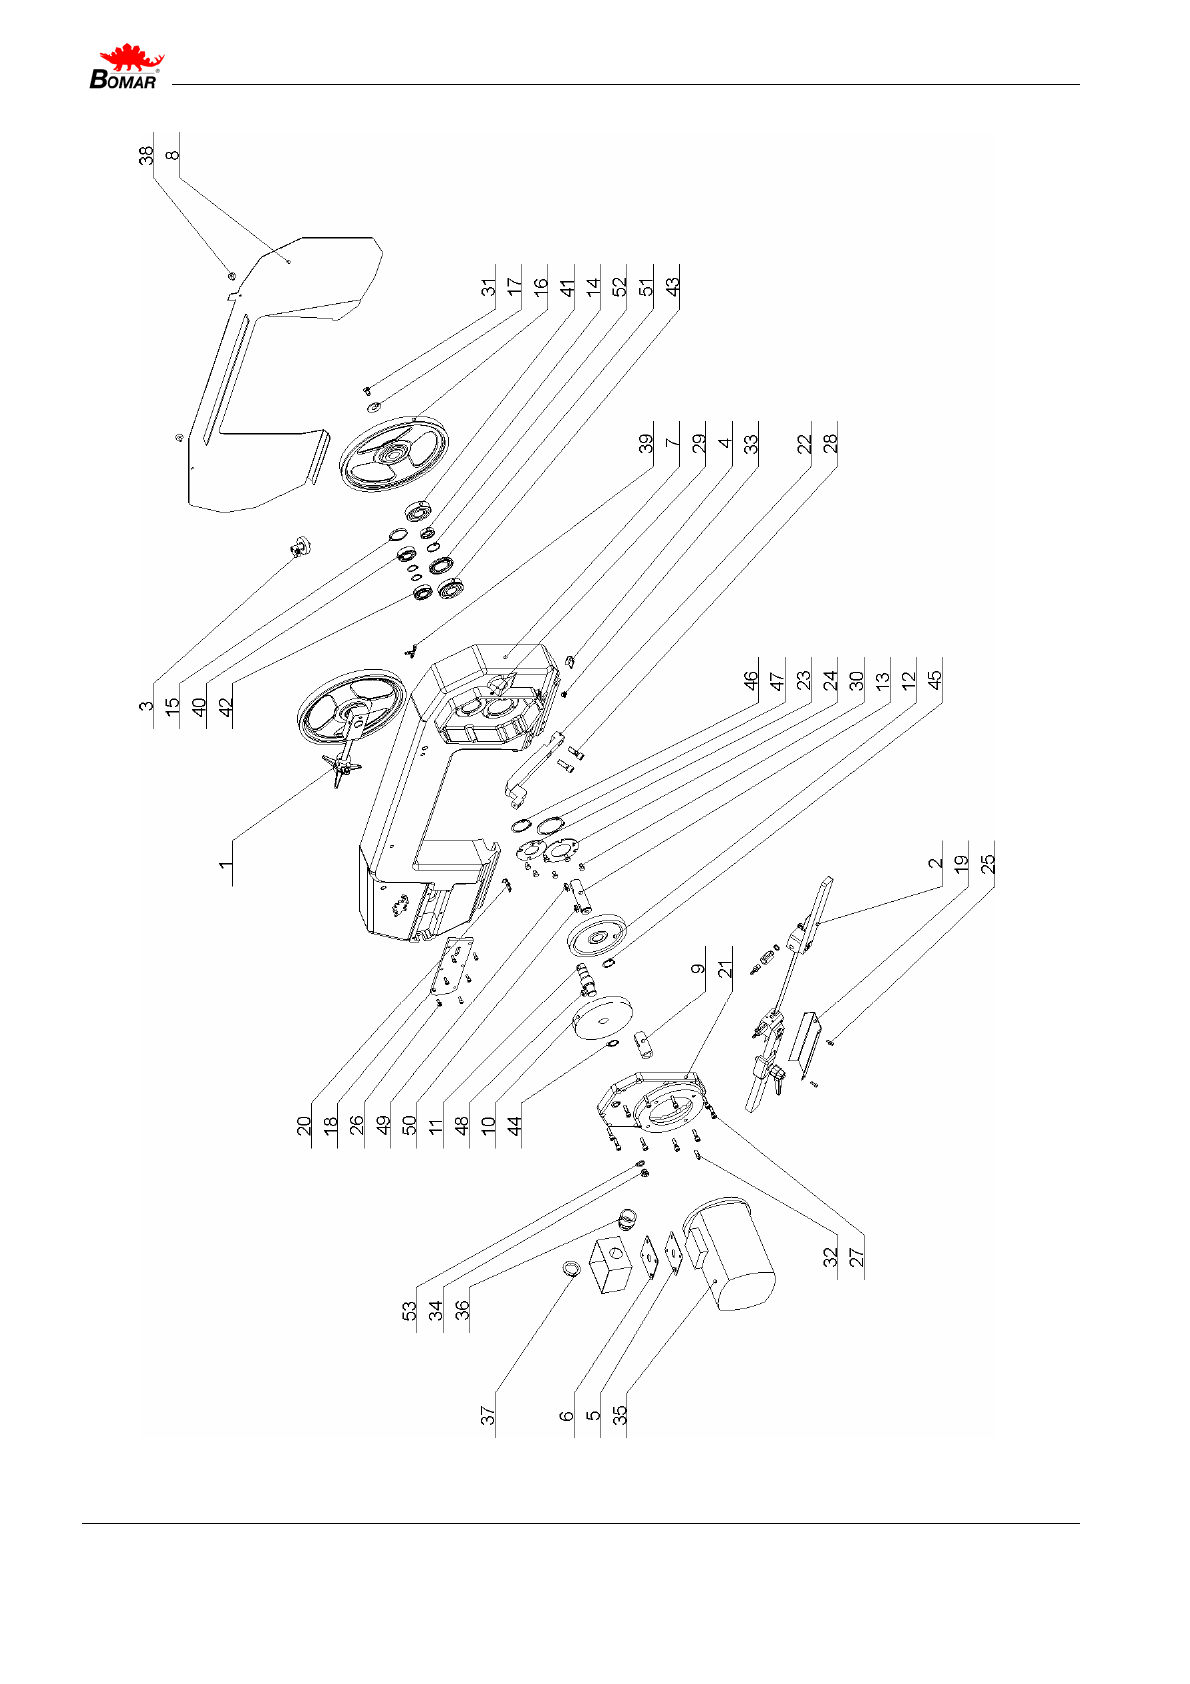
Июнь 2005
BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
74
Привод и рама пилы
Page 75
Июнь 2005
75 BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
Привод и рама пилы
Поз. № заказа Наименование Кол-во
1 См. чертёж Натяжной узел 1
2 См. чертёж Направляющая 1
3 См. чертёж Щётка 1
4 30.0104-029 Уголок 1
5 30.0504-004 Крышка 1
6 30.0504-005 Крышка уплотнения 1
7 30.0504-701 Рама 1
8 30.0504-702 Крышка рамы 1
9 30.0505-002 Связка 1
10 30.0505-003 Зубчатое колесо 1
11 30.0505-004 Промежуточный вал 1
12 30.0505-005 Зубчатое колесо 1
13 30.0505-007 Вал 1
14 30.0505-009 Кольцо 1
15 30.0505-013 Заглушка 1
16 30.0505-701 Ведущее колесо 1
17 30.0508-002 Шайба 1
18 30.0704-007 Крышка натяжного узла 1
19 30.0704-021 Крышка пилы 1
20 30.0704-032 Уголок 1
21 30.0705-001 Крышка зубчатой передачи 1
22 30.1014-001 Держатель 1
23 81.0105-007 Кольцо 1
24 81.0505-010 Пластина соединительная 1
25 90.001.25.009 Винт M5x16 DIN 912 2
26 90.001.25.017 Винт M6x16 DIN 912 6
27 90.001.25.034 Винт M8x30 DIN 912 10
28 90.001.25.059 Винт M12x35 DIN 912 2
29 90.004.2D.001 Винт M6x8 DIN 915 1
30 90.005.55.013 Винт M8x12 DIN 933 6
31 90.011.27.008 Винт M10x20 DIN 7991 1
32 90.302.0Z.002 Шпилька M8x30 DIN 7978 2
33 90.400.5Z.001 Ограничитель налива 10x1 DIN 908 1
34 90.400.5Z.002 Ограничитель налива 16x1,5 DIN 908 1
35 91.001.007 Электромотор ™ 90 2/4 B5 1
36 91.071.004 Уплотнитель 1
37 91.072.007 Гайка 1
38 94.007.002 Винт с пластиковой головкой M6x10 2
39 94.200.001 Переходник T 1
40 95.001.018 Подшипник 6205 2RS 1
41 95.001.025 Подшипник 6306 2RS 1
42 95.003.002 Подшипник 6205 2ZNR 1
43 95.003.003 Подшипник 6306 2ZNR 1
44 95.800.012 Стопорное кольцо Ø25 DIN 471 3
45 95.800.013 Стопорное кольцо Ø30 DIN 471 1
46 95.800.019 Стопорное кольцо Ø52 DIN 471 1
47 95.800.XXX Стопорное кольцо Ø72 DIN 471 1
48 95.810.006 Вкладыш 8x7x20 1
49 95.810.007 Вкладыш 8x7x25 1
Page 76
Июнь 2005
BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
76
50 95.810.023 Вкладыш 8x7x22 RZ 1
51 95.830.005 Сальник 40x72x7 1
52 96.002.034 O Кольцо 30x2 1
53 96.081.001 Уплотнительное кольцо 23x15x3 1
Page 77
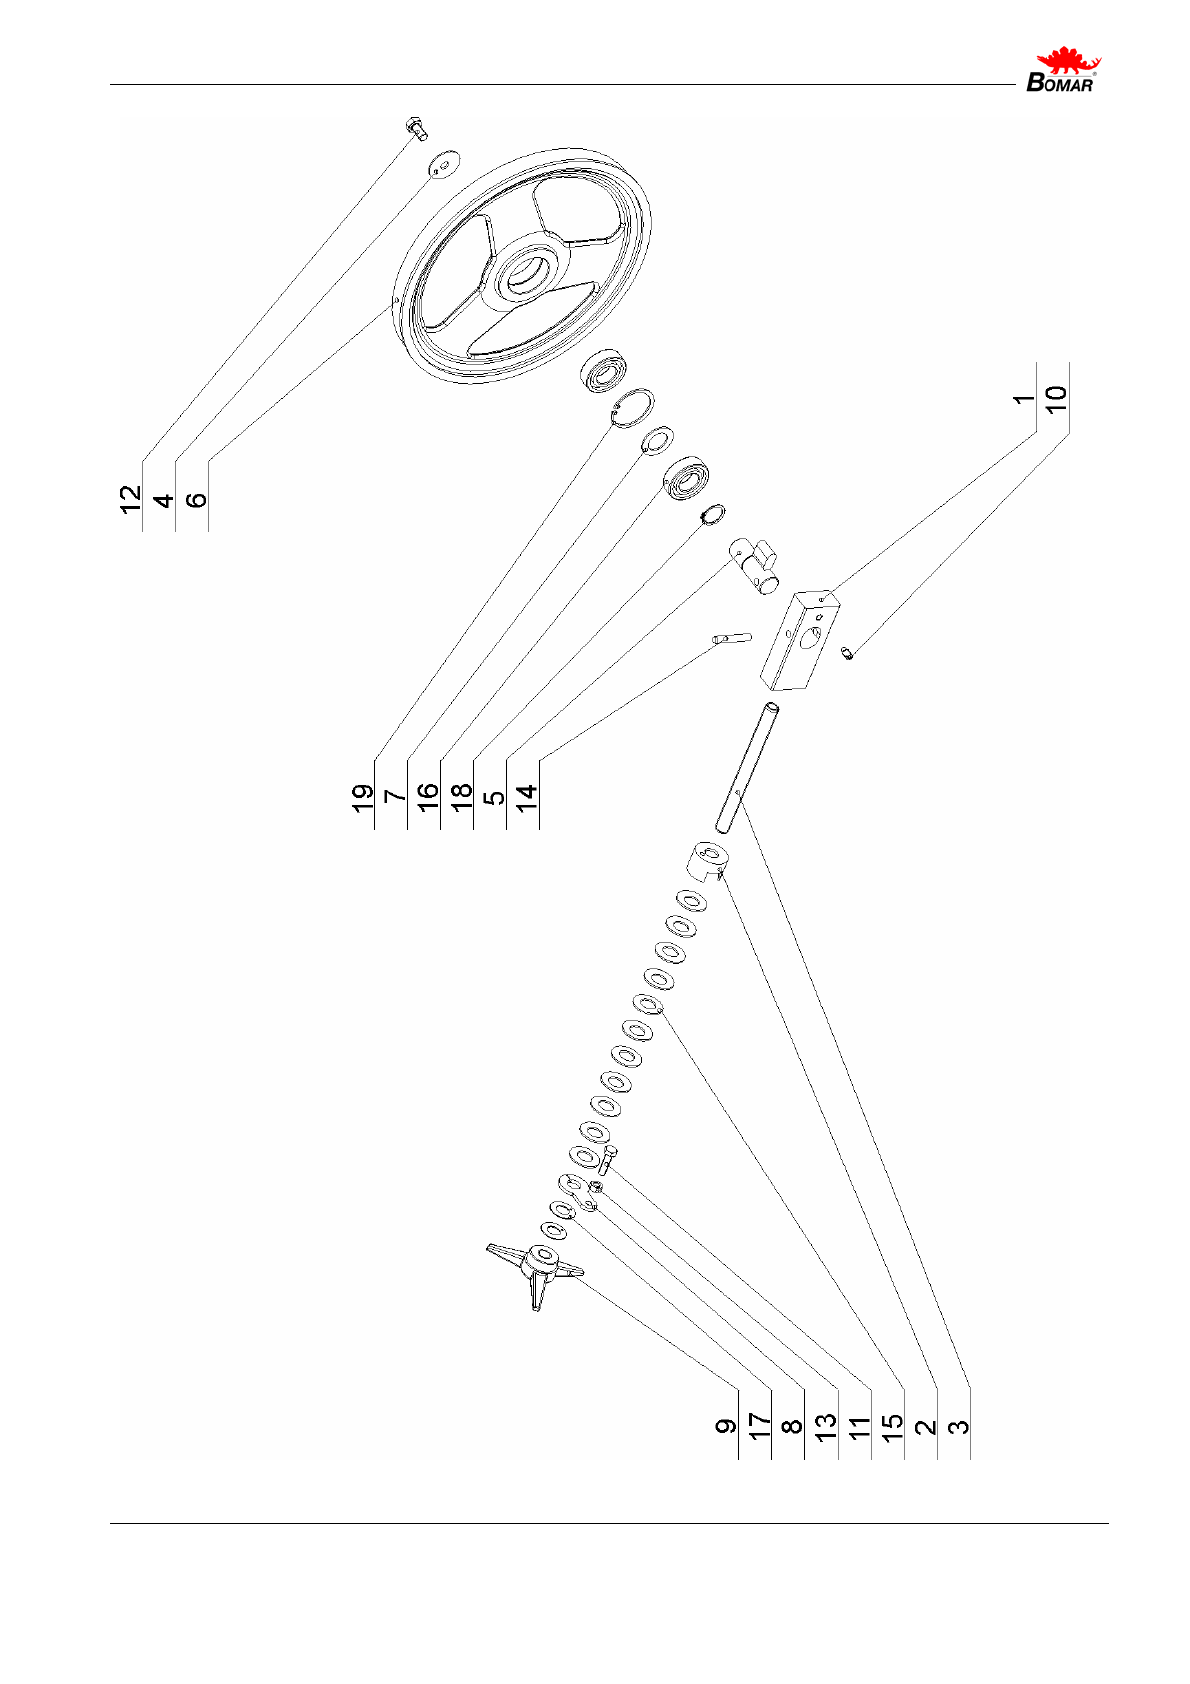
Июнь 2005
77 BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
Натяжник
Page 78
Июнь 2005
BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
78
Натяжник
Поз. № заказа Наименование Кол-во
1 30.0104-002 Призма 1
2 30.0104-004 Пружина Держатель 1
3 30.0303-005 Винт M16 1
4 30.0505-011 Шайба 1
5 30.0508-004 Штырь 1
6 30.0508-701 Натяжное колесо 1
7 30.0702-023 Дистанционное кольцо 1
8 30.0704-025 Соединительная пластина 1
9 31.0104-006 Звёздочка 1
10 90.004.2D.008 Винт M8x16 DIN 915 1
11 90.005.55.017 Винт M8x30 DIN 933 1
12 90.005.55.023 Винт M10x20 DIN 933 1
13 90.100.55.005 Гайка M8 DIN 934 1
14 90.300.0Z.012 Цилиндрическая шпилька8x50 DIN 6325 1
15 90.350.0Z.002 Тарельчатая пружина 35.5x18.3x2.0x2.8 11
16 95.001.018 Подшипник 2RS 6205 2
17 95.750.001 Кольцо Cu 16x1 2
18 95.800.012 Стопорное кольцо d25 DIN 471 1
19 95.801.009 Стопорное кольцо d52 DIN 472 1
Page 79
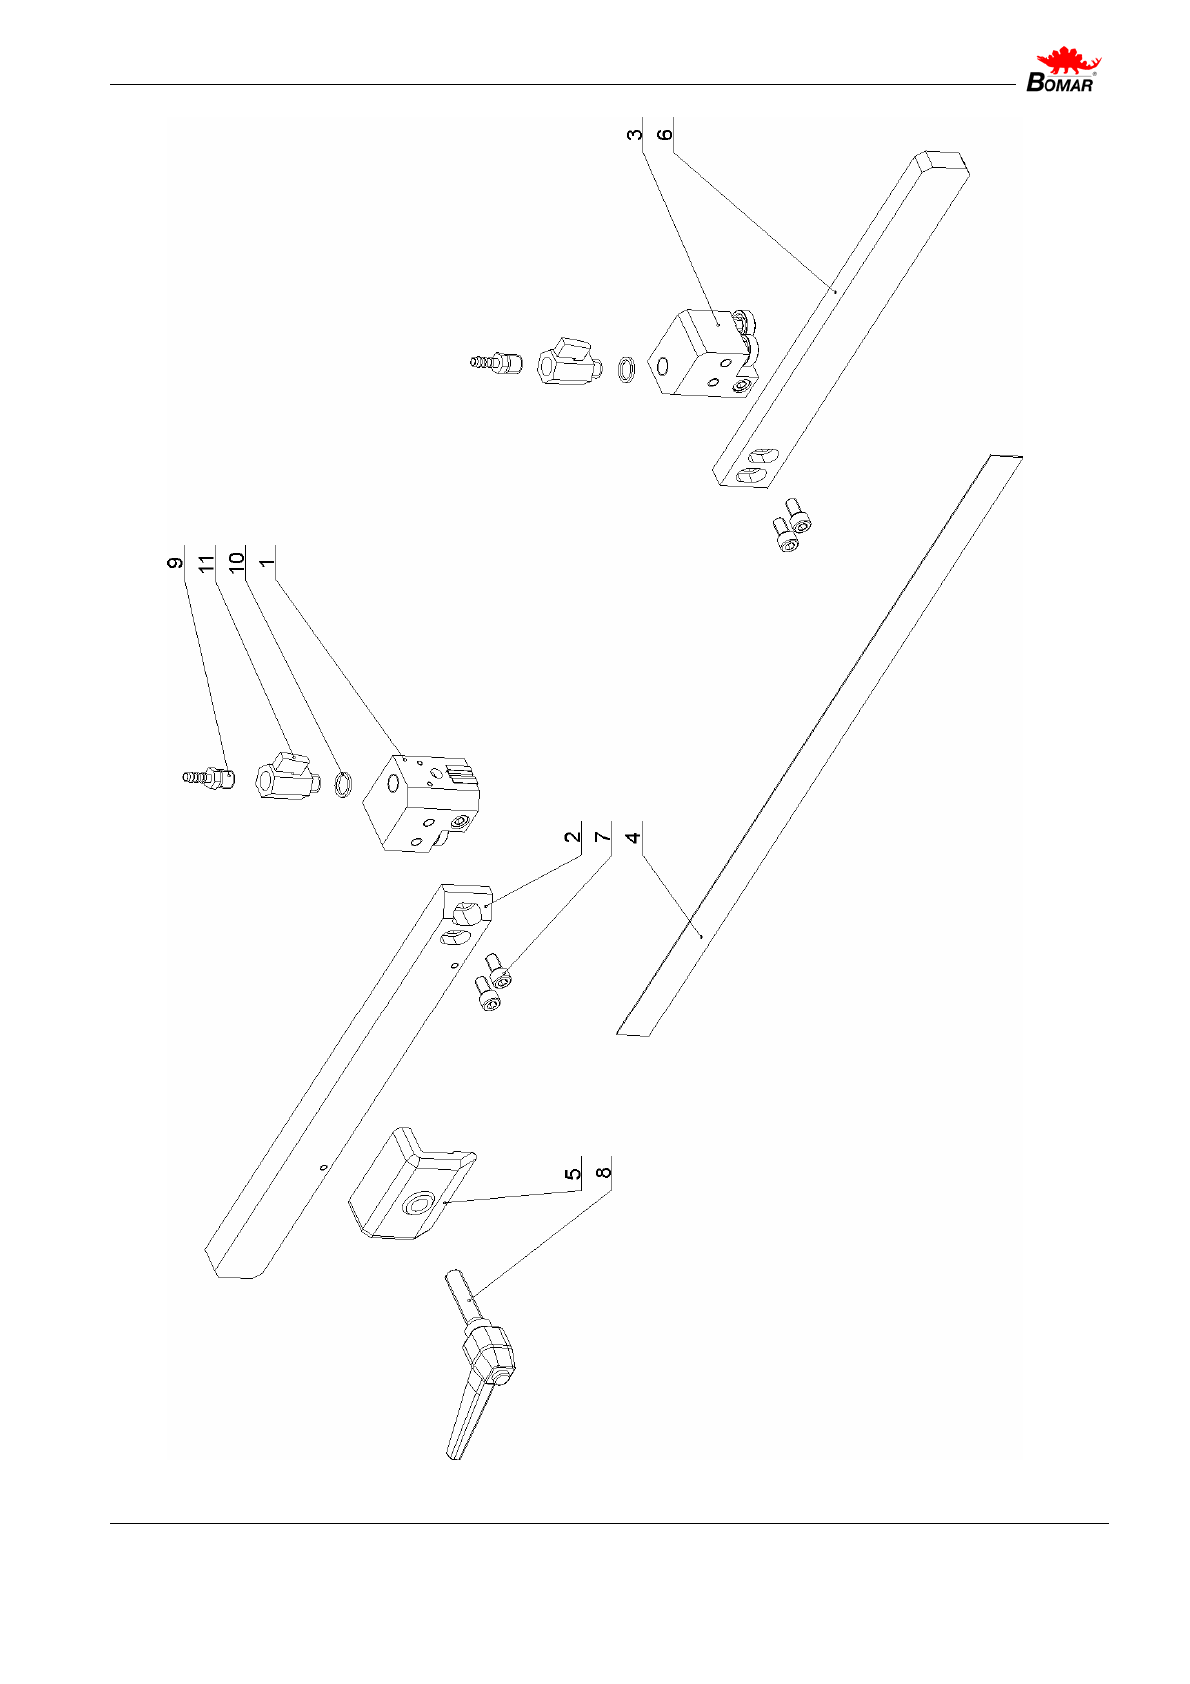
Июнь 2005
79 BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
Направляющая
Page 80
Июнь 2005
BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
80
Направляющая
Поз. № заказа Наименование Кол-во
1 См. чертёж Левый держатель направляющих 1
2 30.0104-015 Левый поясок 1
3 См. чертёж Правый держатель направляющих 1
4 30.0504-961 Ленточная пила 1
5 30.0704-010 Зажим 1
6 30.0704-014 Правый поясок 1
7 90.001.25.031 Винт M8x16 DIN 912 4
8 94.008.009 Рычаг M12x50 1
9 94.202.002 Сгон 1/4»-6 2
10 96.080.001 Уплотнительное кольцо 17.8x13.5x2 2
11 99.260.001 Шаровой клапан 1/4» 2
Page 81
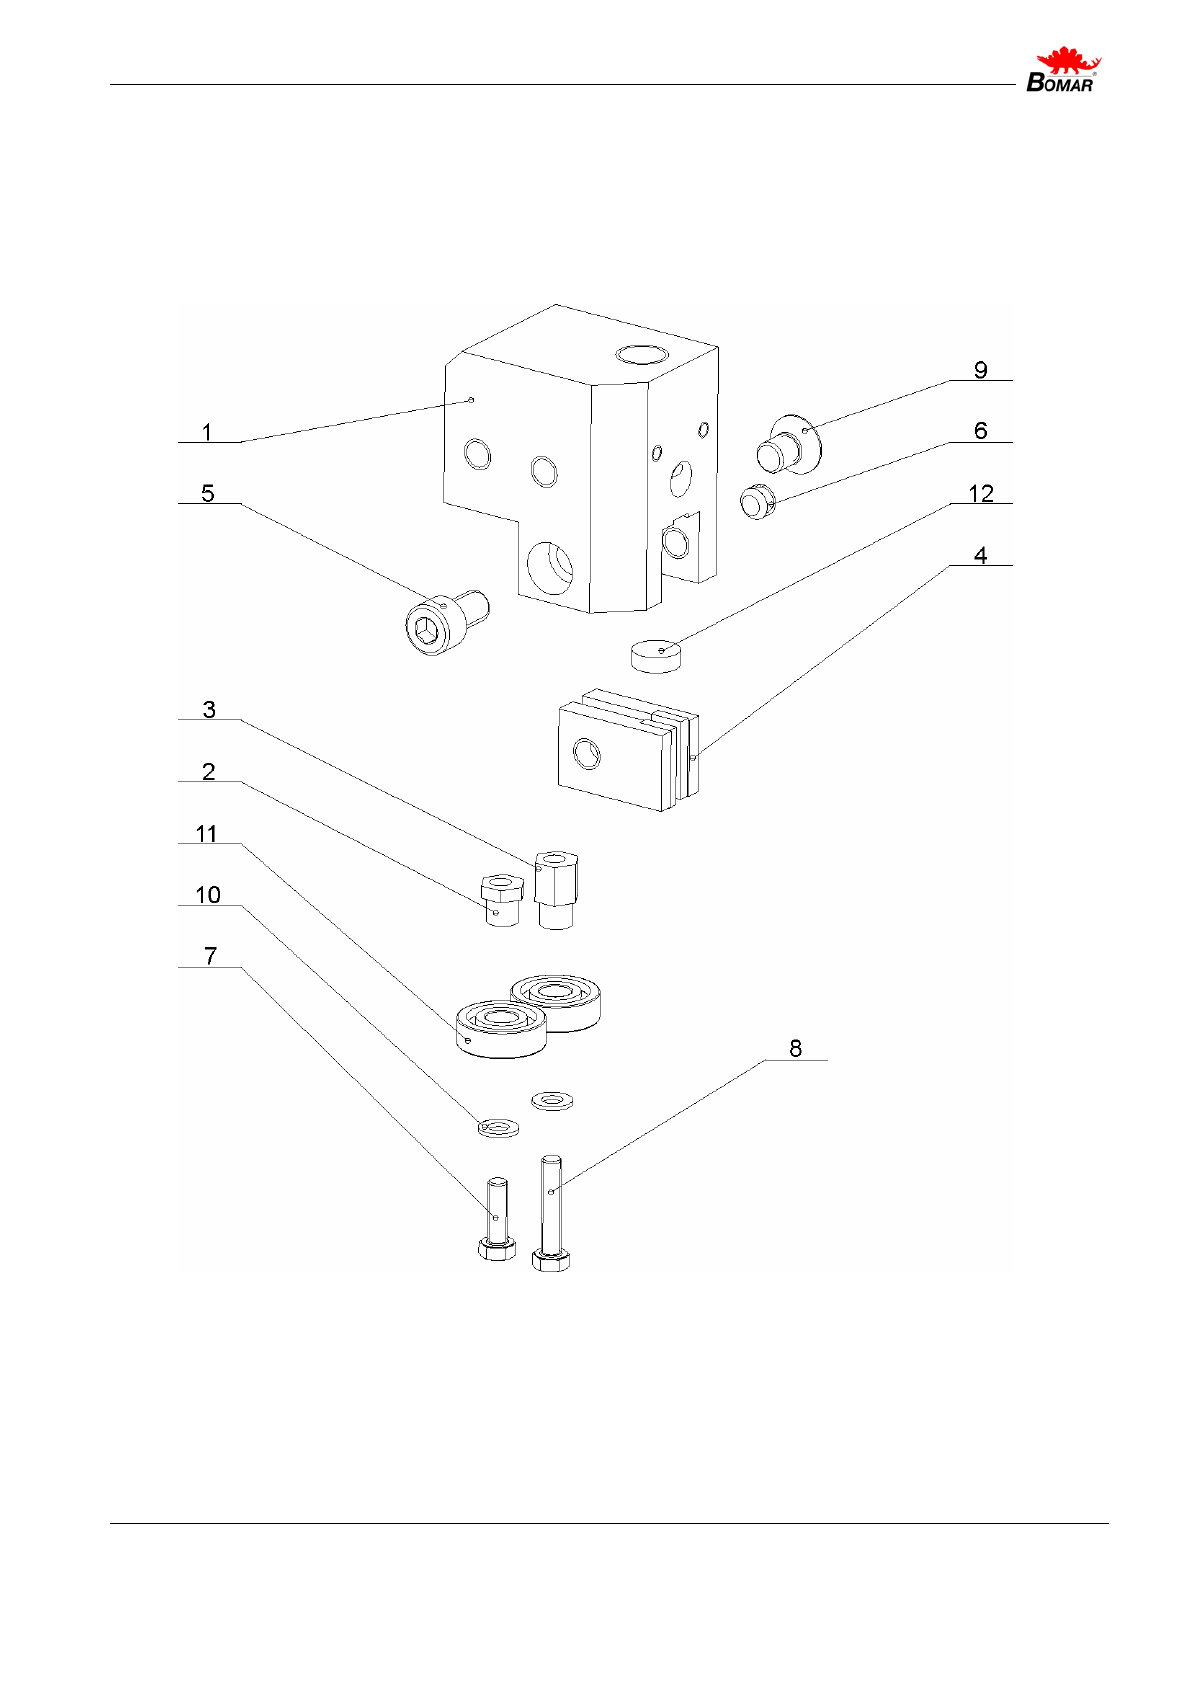
Июнь 2005
81 BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
Левый держатель направляющих
Page 82
Июнь 2005
BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
82
Левый держатель направляющих
Поз. № заказа Наименование Кол-во
1 30.0104-017 Левый держатель направляющих 1
2 30.0104-018 Короткий эксцентрик 1
3 30.0104-019 Длинный эксцентрик 1
4 30.0104-020 HM Держатель 2
5 90.001.25.030 Винт M8x14 DIN 912 1
6 90.002.2D.009 Винт M8x6 DIN 913 1
7 90.005.55.003 Винт M5x16 DIN 933 1
8 90.005.55.005 Винт M5x25 DIN 933 1
9 90.011.27.007 Винт M8x12 DIN 7991 1
10 90.150.50.003 Шайба Ø5,3 DIN 125 2
11 95.001.001 Подшипник 608 2RS 2
12 99.040.002 Твердосплавный элемент 12x4 1
Page 83
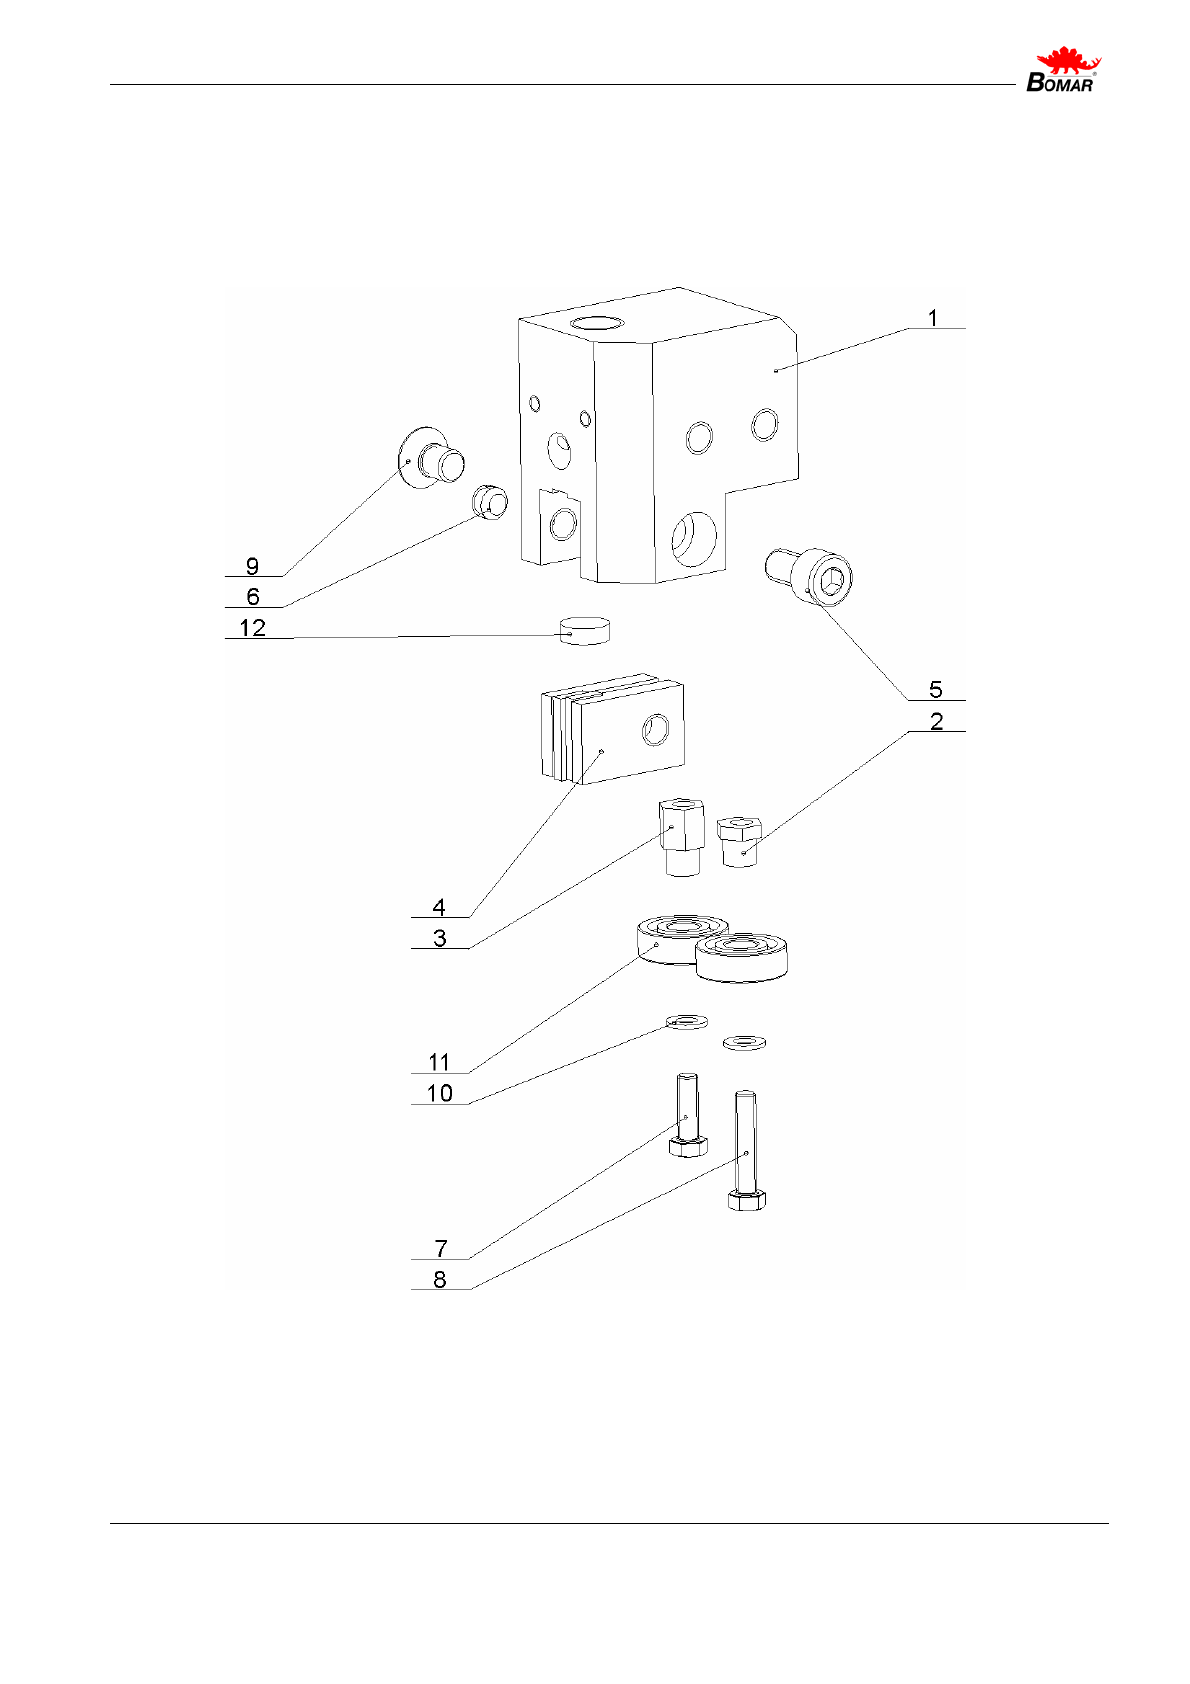
Июнь 2005
83 BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
Правый держатель направляющих
Page 84
Июнь 2005
BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
84
Правый держатель направляющих
Поз. № заказа Наименование Кол-во
1 30.0104-016 Правый держатель направляющих 1
2 30.0104-018 Короткий эксцентрик 1
3 30.0104-019 Длинный эксцентрик 1
4 30.0104-020 HM Держатель 2
5 90.001.25.030 Винт M8x14 DIN 912 1
6 90.002.2D.009 Винт M8x6 DIN 913 1
7 90.005.55.003 Винт M5x16 DIN 933 1
8 90.005.55.005 Винт M5x25 DIN 933 1
9 90.011.27.007 Винт M8x12 DIN 7991 1
10 90.150.50.003 Шайба Ø5,3 DIN 125 2
11 95.001.001 Подшипник 608 2RS 2
12 99.040.002 Твердосплавный элемент 12x4 1
Page 85
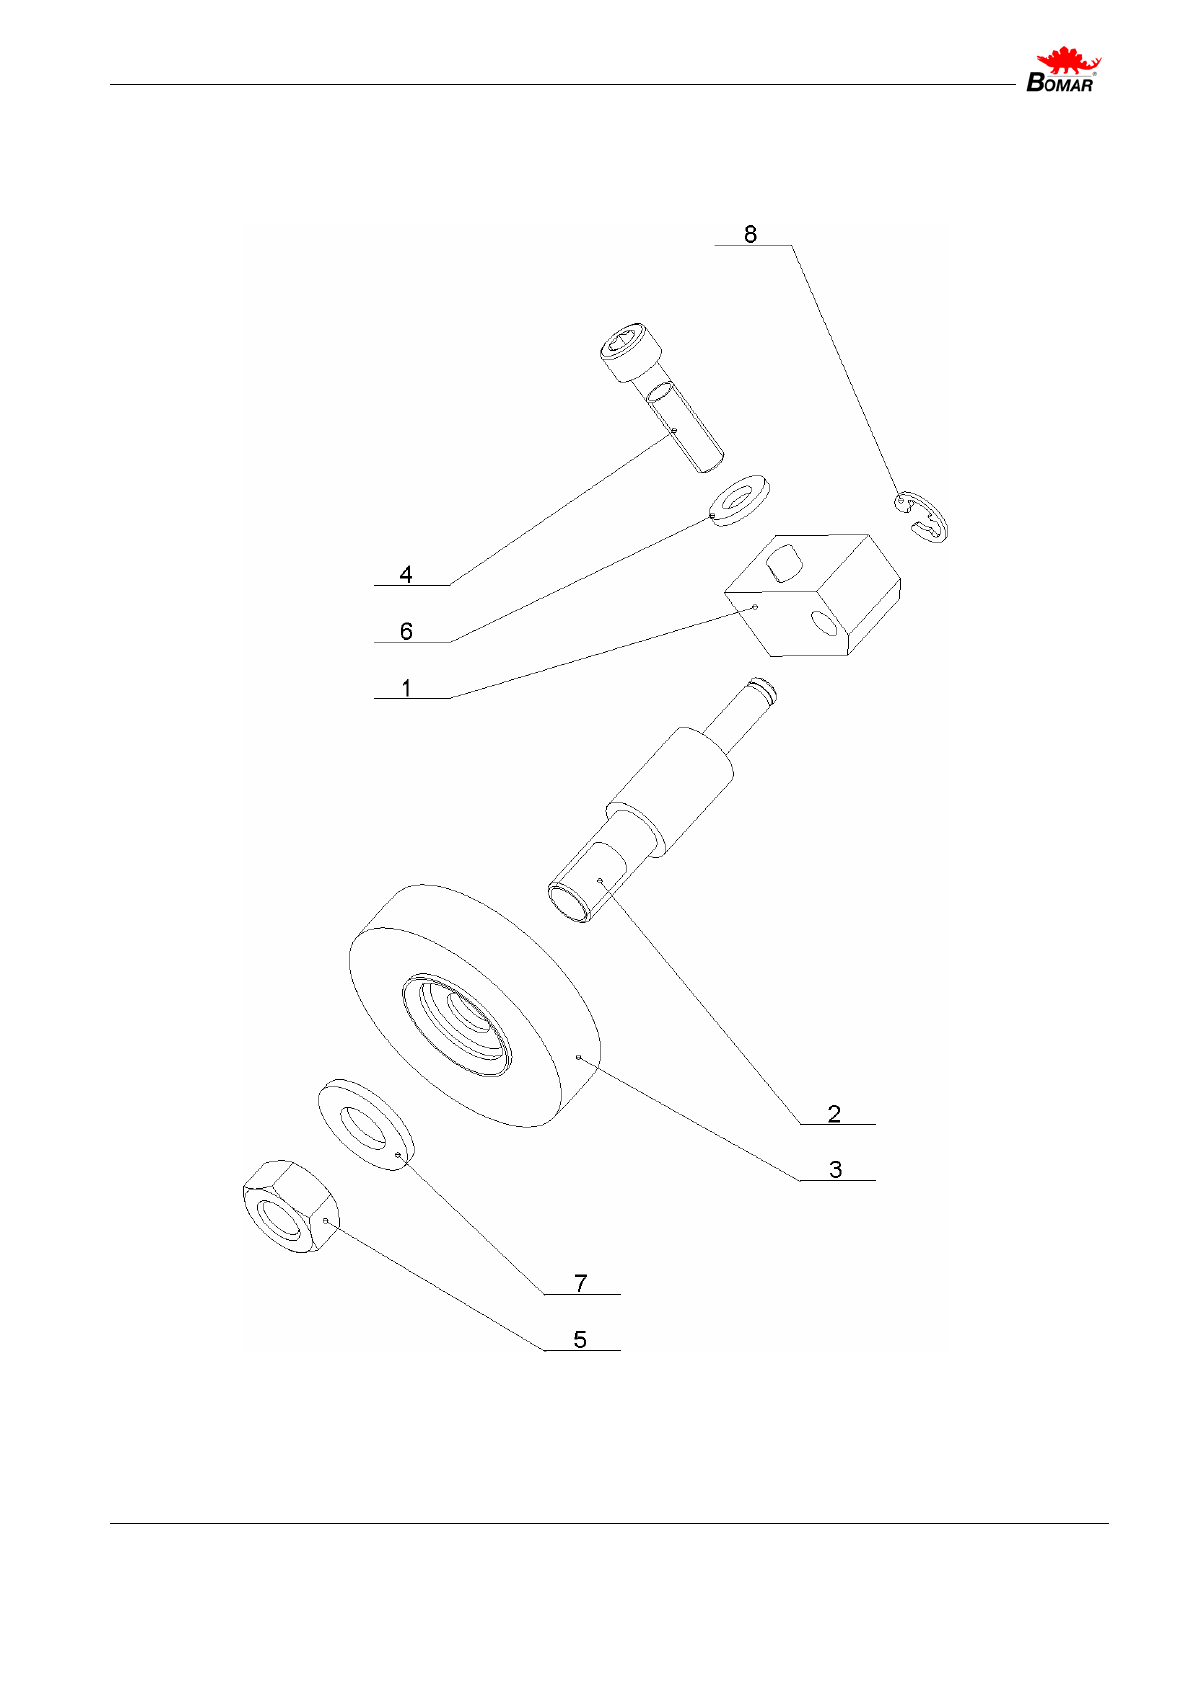
Июнь 2005
85 BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
Щетка
Page 86
Июнь 2005
BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
86
Щетка
Поз. № заказа Наименование Кол-во
1 30.0104-022 Держатель щётки 1
2 30.0704-029 Вал щётки 1
3 31.0704-031 Щетка 1
4 90.001.25.019 Винт M6x25 DIN 912 1
5 90.100.55.006 Гайка M10 DIN 934 1
6 90.150.50.004 Шайба Ø6,4 DIN 125 1
7 90.150.50.006 Шайба Ø10,5 DIN 125 1
8 95.800.001 Стопорное кольцо Ø6 DIN 471 1
Page 87
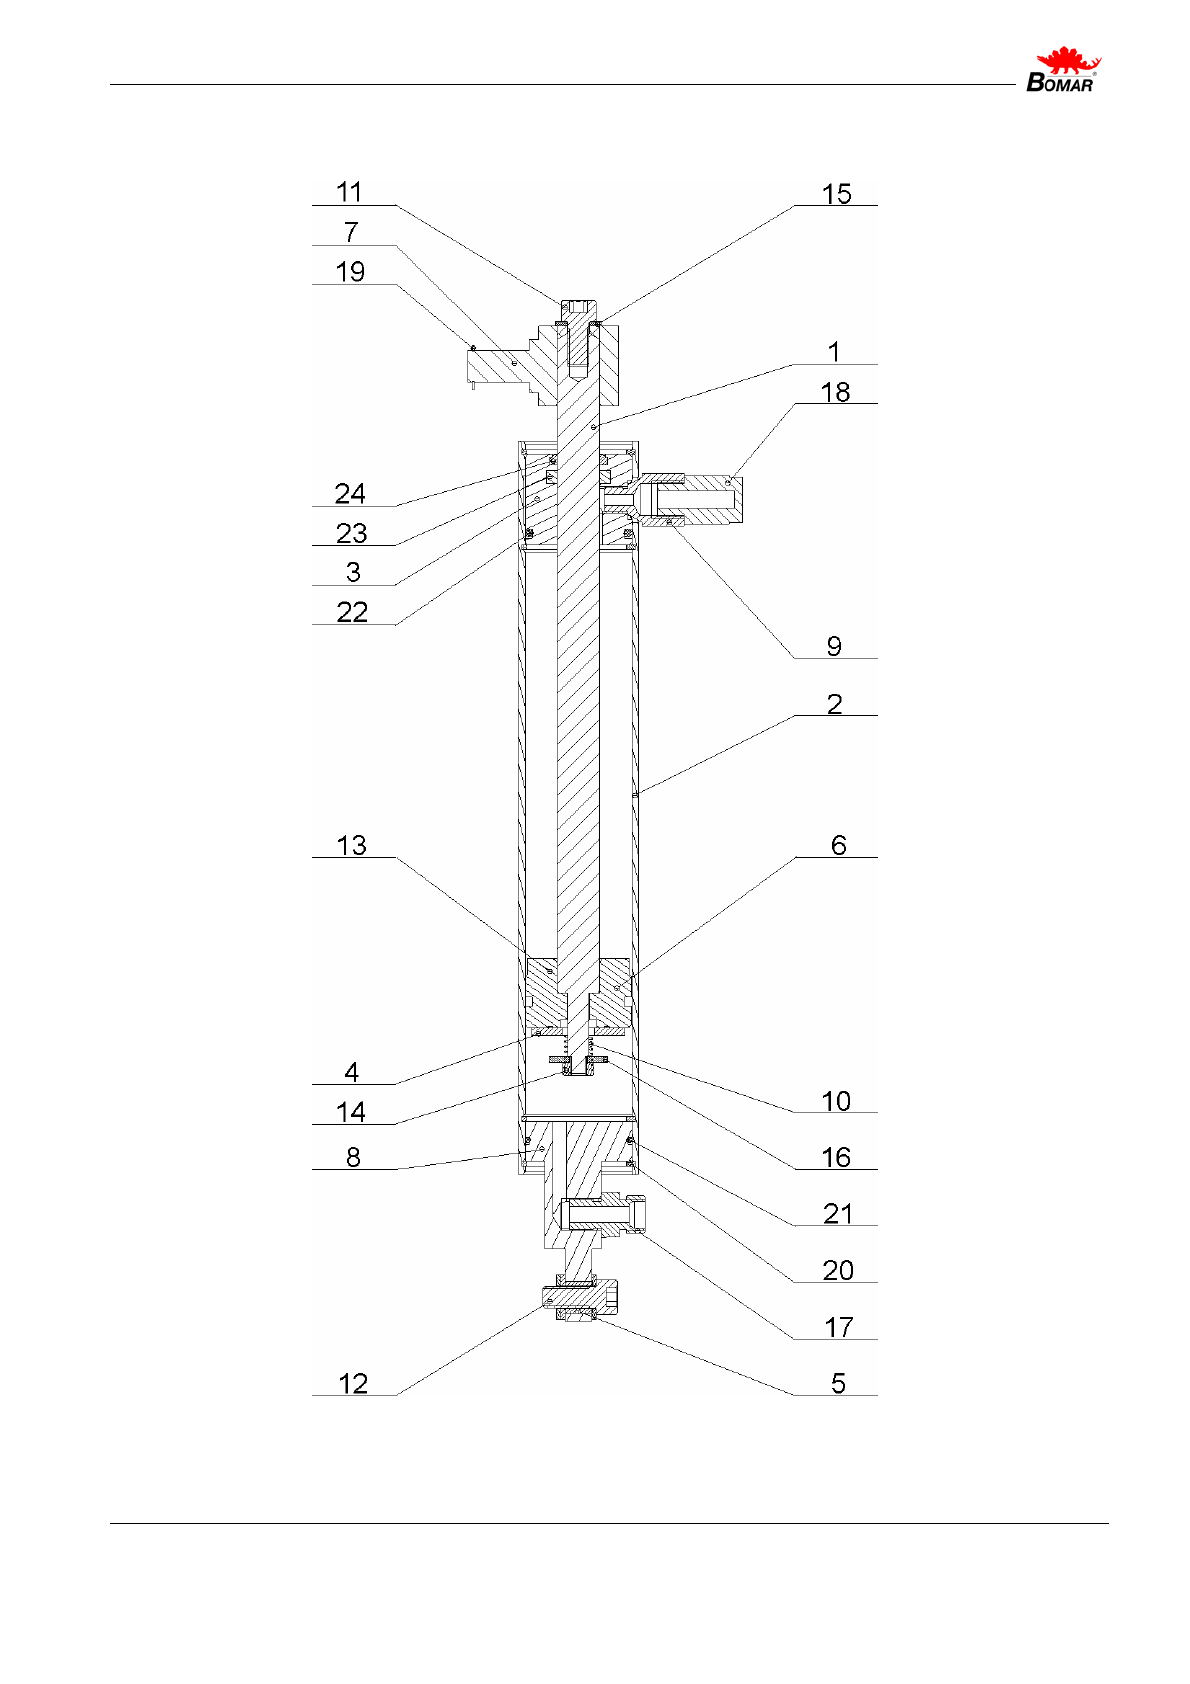
Июнь 2005
87 BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
Гидроцилиндр подъёма
Page 88
Июнь 2005
BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
88
Гидроцилиндр подъёма
Поз. № заказа Наименование Кол-во
1 30.0507-001 Шток 1
2 30.0507-002 Цилиндр 1
3 30.0507-003 Крышка верхняя 1
4 30.0507-004 Тарельчатый клапан 1
5 30.0507-005 Втулка 1
6 30.0707-001 Поршень 1
7 30.0707-009 Держатель штока 1
8 30.0907-001 Держатель 1
9 30.3407-103 Сгон 1
10 31.0707-014 Пружина 0.63x10x18x6.5 1
11 90.001.25.031 Винт M8x16 DIN 912 1
12 90.001.25.032 Винт M8x20 DIN 912 1
13 90.003.2D.003 Винт M5x12 DIN 914 1
14 90.100.55.004 Гайка M6 DIN 934 1
15 90.150.50.005 Шайба Ø8,4 DIN 125 4
16 90.151.50.004 Шайба Ø6.6x22x2 DIN 440 1
17 92.002.001 Скрутка 1
18 93.009.002 Угловая скрутка 1
19 95.800.004 Стопорное кольцо Ø12 DIN 471 1
20 95.801.005 Стопорное кольцо Ø40 DIN 472 4
21 96.001.010 O Кольцо 36x2 1
22 96.002.017 O Кольцо 34x3 1
23 96.041.001 Сальник 16x24 1
24 96.060.001 Грязесъёмник 16x22 1
Page 89
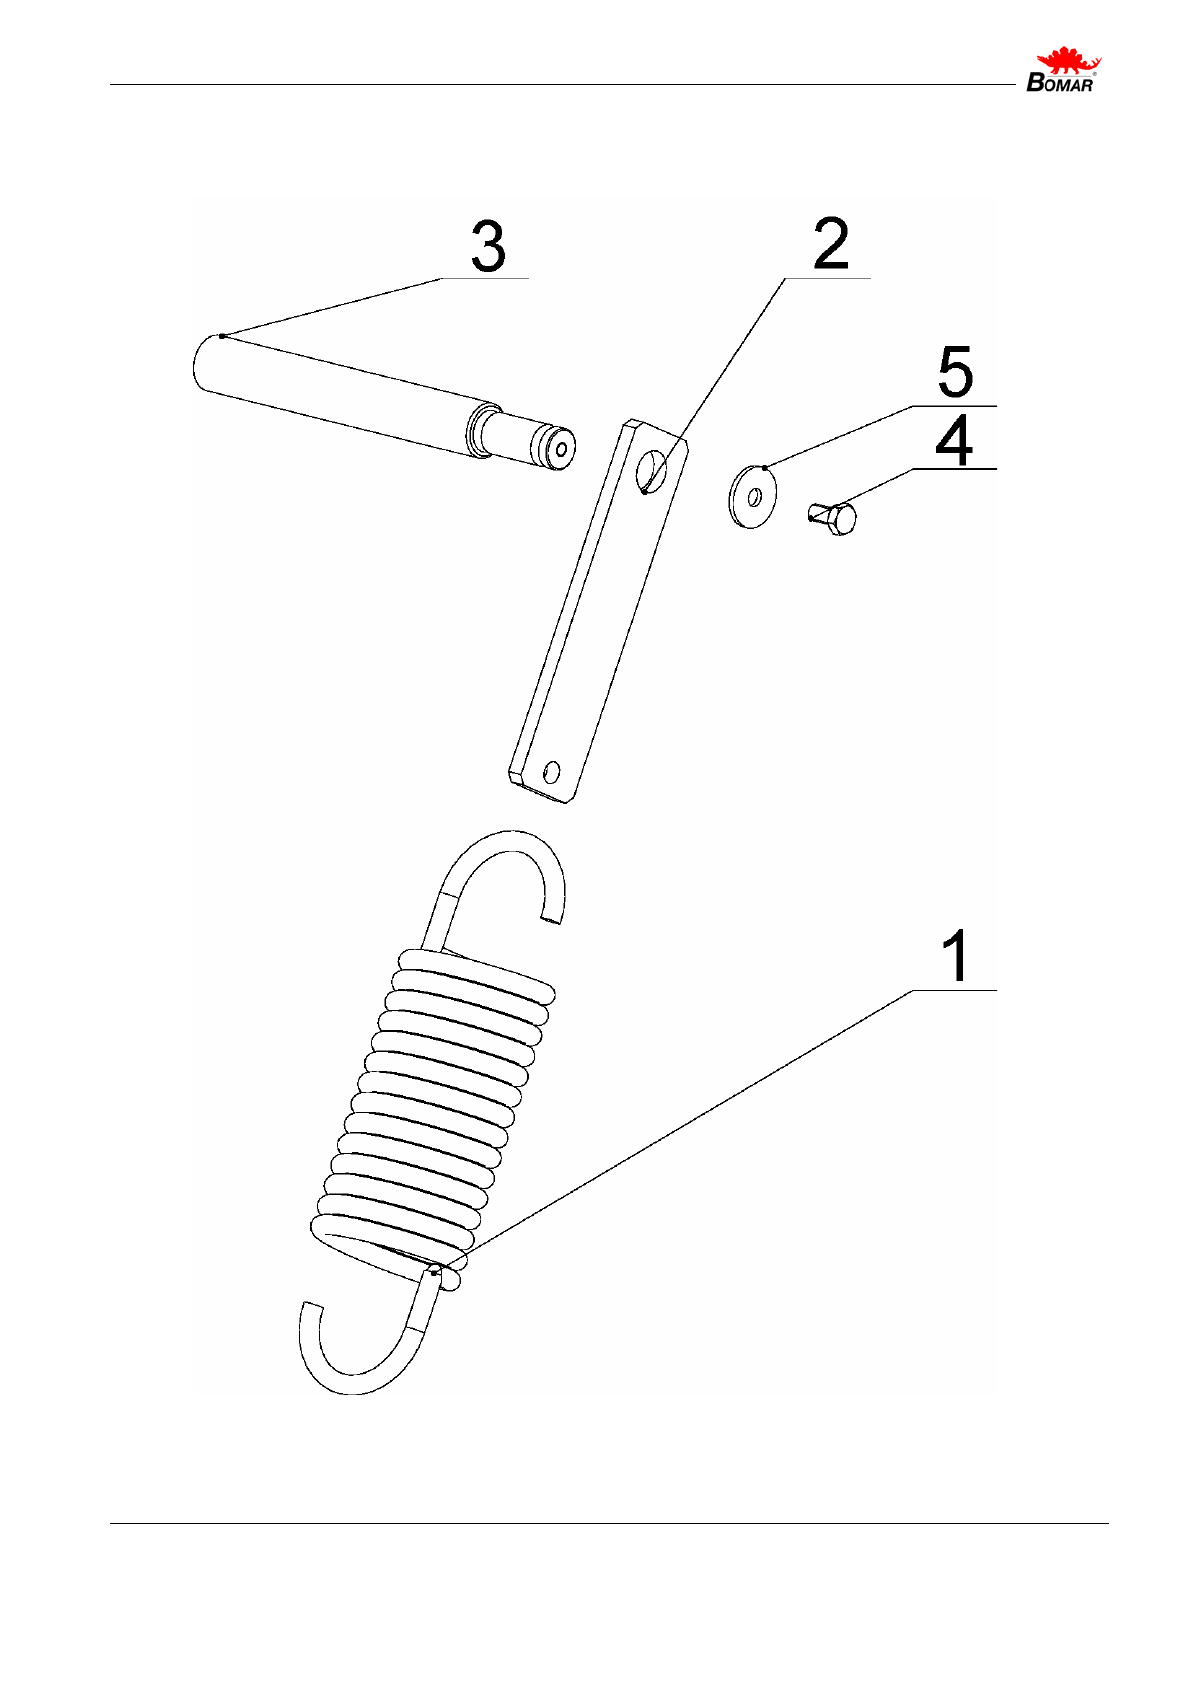
Июнь 2005
89 BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
Page 90
Июнь 2005
BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
90
Возвратное устройство
Поз. Номер заказа Наименование Кол-во
1 31.0502-719 Пружина 1
2 30.0502-720 Планка 1
3 30.0504-003 Основной держатель 1
4 90.005.55.006 Винт M6x12 1
5 90.151.50.004 Шайба d6,6 1
Page 91
Июнь 2005
91 BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
Устранение неисправностей
Проблема Возможная причина Устранение
Неровный рез - Неверная настройка твердо-
сплавных направляющих.
Настройте согласно главе
«Обслуживание и наладка»
- Износ твердосплавных на-
правляющих.
Замените согласно главе «Об-
служивание и наладка»
- Неверная настройка держате-
лей направляющих.
Настройте согласно главе
«Обслуживание и наладка»
- Изношены подшипники на-
правляющих.
Замените согласно главе «За-
мена изношенных частей»
- Неправильно отрегулирована
щетка съёма стружки.
Настройте согласно главе
«Обслуживание и наладка»
- Изношена щетка съёма струж-
ки.
Замените согласно главе «За-
мена изношенных частей»
- Недостаточное натяжение
ленточной пилы.
Натяните ленточную пилу и
настройте концевой выключа-
тель.
- Неверный выбор конструкции
зубьев ленточной пилы.
Замените ленточную пилу и
следуйте рекомендациям по
выбору в дальнейшем.
- Изношена ленточная пила. Замените ленточную пилу и
следуйте рекомендациям по
выбору в дальнейшем.
- Неверно установлен рольганг. Установите рольганг правиль-
но.
- Загрязнена панель подачи. Очистите панель от стружки и
остатков материала.
- Направляющие разболтаны. Закрепите направляющие.
- направляющие слишком да-
леко от заготовки.
Придвиньте держатели на-
правляющих к заготовке.
- Слишком высока скорость ре-
зания.
Снизьте скорость подачи или
пилы.
- Колеблется качество заготов-
ки.
Сделайте скорость подачи и
пилы адекватной материалу.
Не получается про-
вести рез под задан-
ным углом
- Разболтан рычаг крепления
консоли.
Настройте согласно главе
«Обслуживание и наладка»
- Установленный угол не соот-
ветствует углу реза.
Проверьте угол при помощи
транспортира и настройте со-
гласно главе «Обслуживание
и наладка»
- Недостаточное натяжение пи-
лы.
Натяните ленточную пилу и
настройте концевой выключа-
тель
- Разболтаны держатели на-
правляющих.
Закрепите направляющие.
- Грязь между заготовкой и губ-
ками тисков.
Очистите заготовку и губки
тисков
Ленточная пила быст-
ро изнашивается
- Недостаточное натяжение
ленточной пилы.
Натяните ленточную пилу и
настройте концевой выключа-
тель
Page 92
Июнь 2005
BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
92
-Изношена щетка удаления
стружки.
Проверьте и в случае надоб-
ности замените щетку
невмония стружки.
- Неверно настроена щетка
удаления стружки.
Настройте согласно главе
«Обслуживание и наладка».
-Чрезмерное натяжение лен-
точной пилы.
Натяните ленточную пилу и
настройте концевой выключа-
тель
- Неверно настроены твердо-
сплавные направляющие
Проверьте и настройте со-
гласно главе «Обслуживание
и наладка»
-Изношены твердосплавные
направляющие
Проверьте и в случае необхо-
димости замените.
- Изношены подшипники на-
правляющих
Проверьте и в случае необхо-
димости замените.
-Неверно настроены держате-
ли направляющих.
Настройте держатели направ-
ляющих согласно главе «Об-
служивание и наладка»
- Неверно настроена скорость
подачи и скорость пилы.
Настройте согласно требова-
ниям производителя ленточ-
ной пилы.
-Другое качество заготовки. Настройте согласно материа-
лу заготовки при помощи тес-
товых резов.
- Низкокачественная ленточная
пила
Замените ленточную пилу и
следуйте рекомендациям по
выбору в дальнейшем.
-Неверный выбор конструкции
зубьев ленточной пилы.
Замените ленточную пилу и
следуйте рекомендациям по
выбору в дальнейшем.
- Неверная настройка движения
ленточной пилы.
Проверьте пространство меж-
ду тупой стороной ленточной
пилы и ведущим колесом. От-
регулируйте согласно главе
«Обслуживание и наладка»
Недостаточная ско-
рость резания.
- Изношена ленточная пила. Замените ленточную пилу и
следуйте рекомендациям по
выбору в дальнейшем.
-Неверный выбор конструкции
зубьев ленточной пилы.
Замените ленточную пилу и
следуйте рекомендациям по
выбору в дальнейшем.
- Неверно настроена скорость
подачи и скорость пилы.
Настройте согласно требова-
ниям производителя ленточ-
ной пилы.
Ленточная пила не
может быть запущена
Датчик давления неправильно
настроен
Проверьте и настройте со-
гласно главе «Обслуживание
и наладка»
Датчик давления неисправен. Замените неисправный датчик
или части датчика.
Деформирована заготовка. Используйте устройство кон-
троля давления тисков SDRA.
Описывается в главе
«невмоальные принад-
лежности»
Page 93
Июнь 2005
93 BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
Не запускается пода-
ча СОЖ
СОЖ закончилась. Заполните емкость.
Подводящая трубка
невмокмана или засорена.
Проверьте циркуляцию СОЖ.
Возможно необходима очист-
ка
Неисправен насос. Замените насос.
Рез не завершается. Неправильно настроен огра-
ничитель опускания рамы.
Проверьте ограничитель опус-
кания рамы и концевой вы-
ключатель.
Загрязнена площадка ограни-
чителя опускания рамы.
Очистите площадку от грязи и
стружки.
Page 94
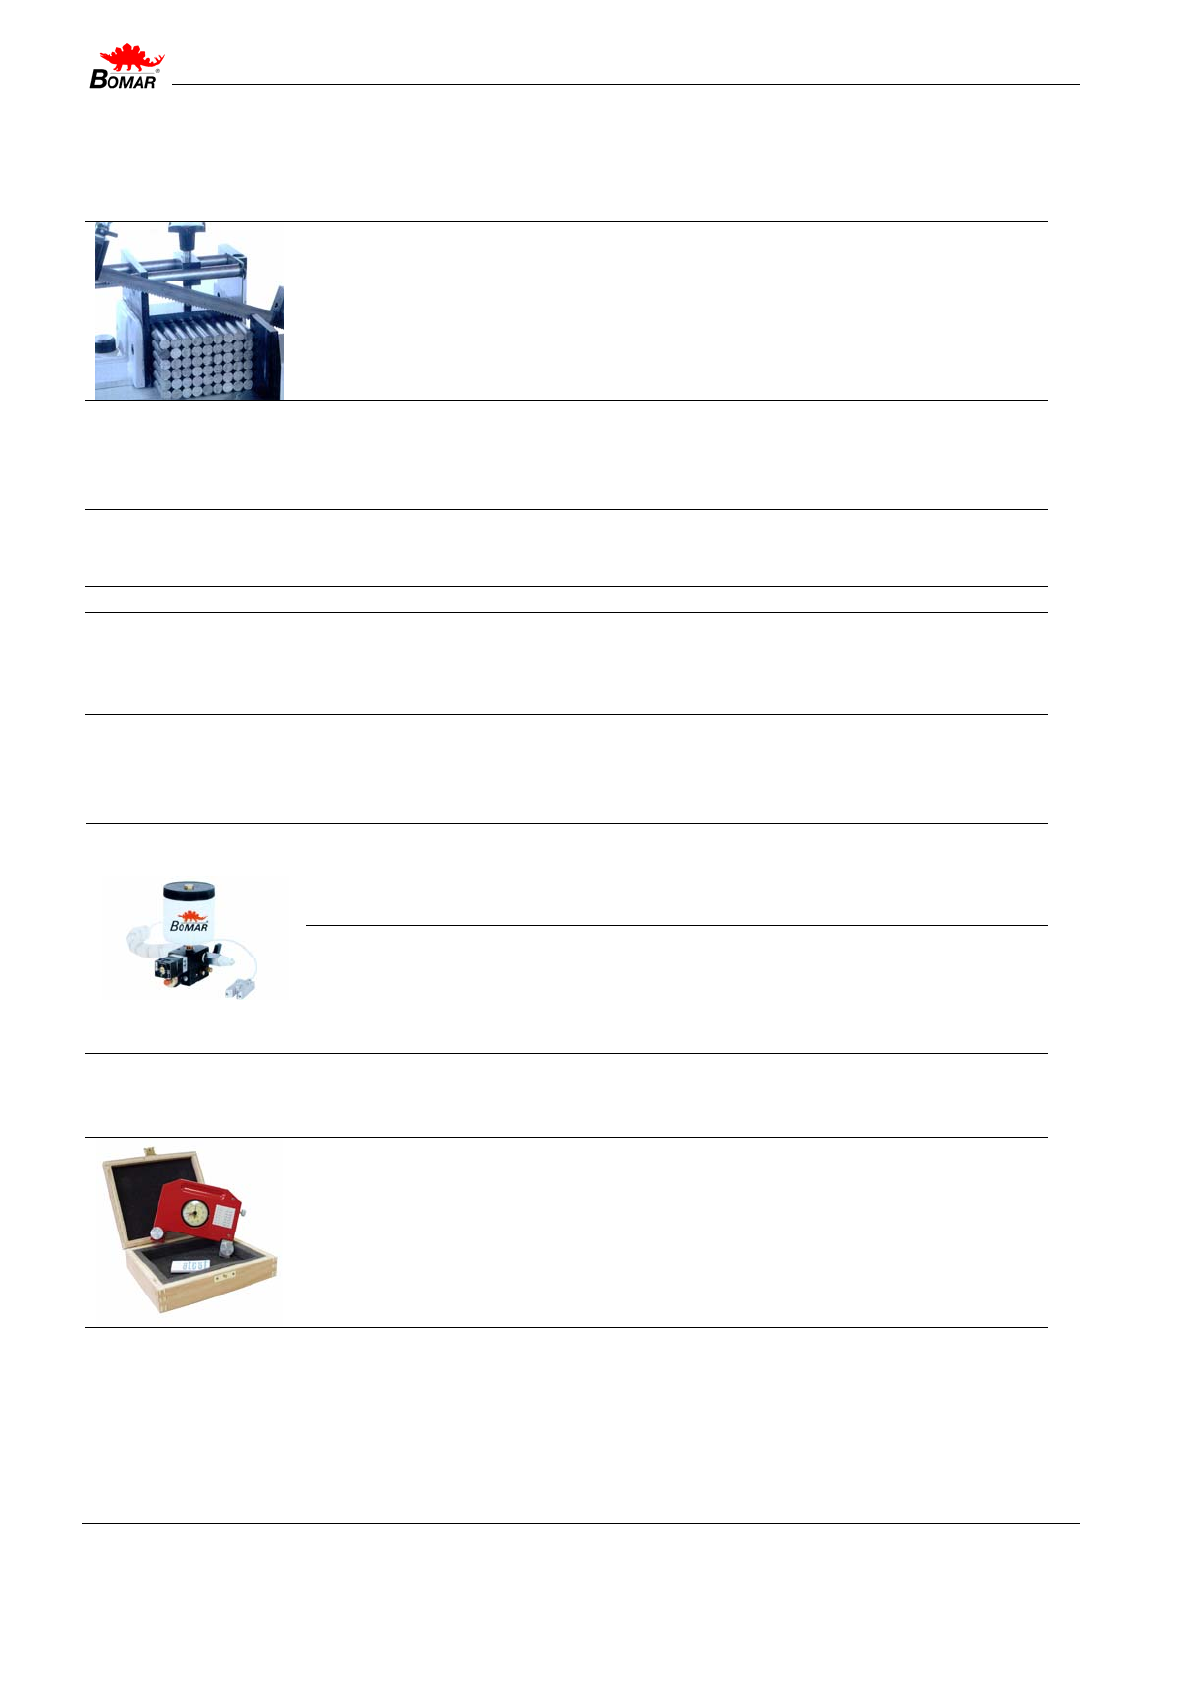
Июнь 2005
BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
94
Специальные принадлежности
Пакетирующая система
PZ 200
Ручная пакетирующая система.
Максимальный размер пакета: 230x130mm.
Преобразователь частоты
FDE 230
Преобразователь частоты для скоростей ленточной пилы 20-120 m.min.
Только для агрегатов BOMAR, spol. S r.o.
FDE 230 NRS
Набор Преобразователей частоты для последовательной сборки.
Для скоростей движения ленточной пилы 20 – 120 m.min.
Только для последовательной сборки.
Micronizer
MICRONIZER Standard
Оборудование для микрораспыления СОЖ. Включает полный сбо-
рочный комплект. Стандартная версия с шаровым клапаном и ано-
дированными соплами.
MICRONIZER 220V
Оборудование для микрораспыления СОЖ. Включает полный сбо-
рочный комплект. 220V версия. С подсоединённым
невмоклапанном и анодированными соплами. Комплект включает
схему сборки и электрическую схему.
Tenzomat
TENZOMAT
Чувствительный тензометр для правильного регулирования натяже-
ния лезвия. Включает полное руководство.
Page 95
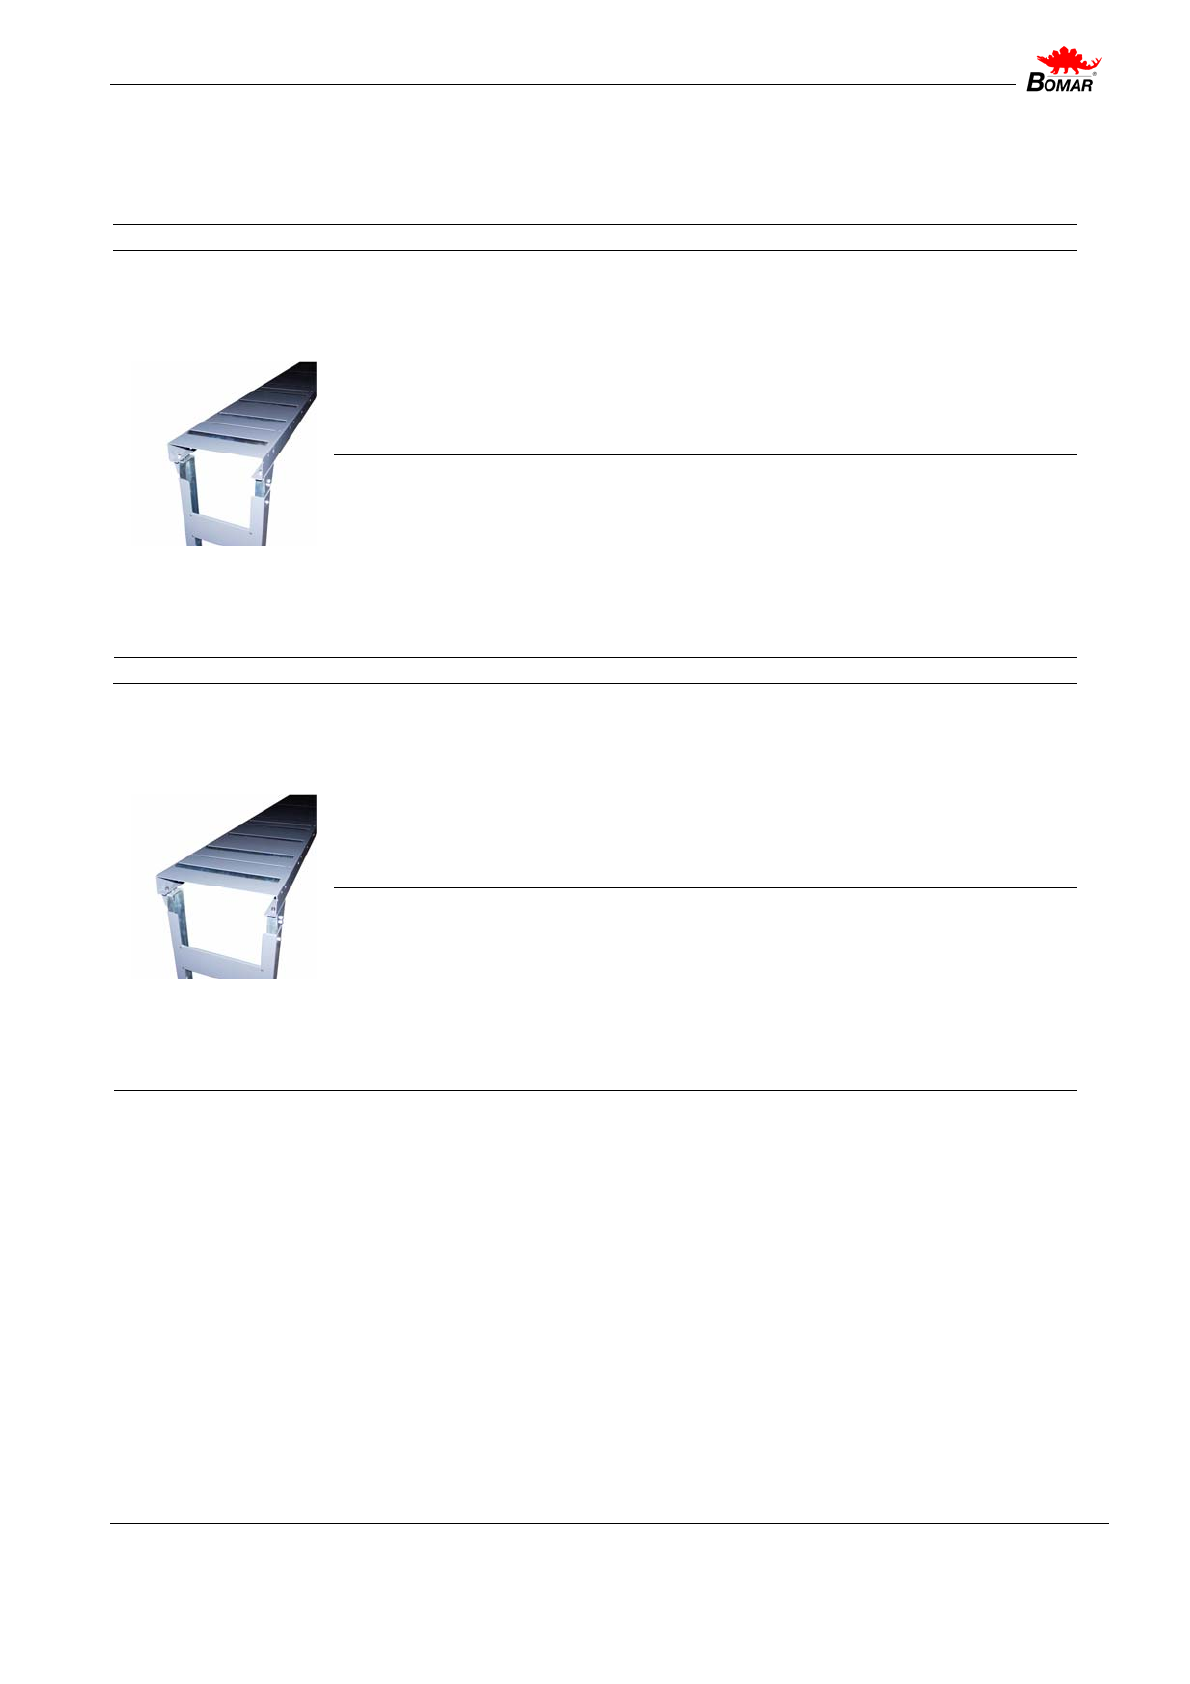
Июнь 2005
95 BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
Рольганги и принадлежности
Рольганги
НАИМЕНОВАНИЕ ОПИСАНИЕ
M 330 – 2
M 330 – 2 PR
Рольганг с пластиковыми или стальными роли-
ками максимальная нагрузка:
стальные ролики 215 kg/m
пластиковые ролики 15 kg/m
укомплектованы 1 опорой
Регулируемая высота 610–1020mm
Ролики Ø 60x330mm
Размеры 330x2000mm
M 330 – 3
M 330 – 3 PR
Рольганг с пластиковыми или стальными роли-
ками максимальная нагрузка:
стальные ролики 215 kg/m
пластиковые ролики 15 kg/m
укомплектованы 2 опорами
Регулируемая высота 610–1020mm
Ролики Ø 60x330mm
Размеры 330x3000mm
M 430 – 2
M 430 – 2 PR
Рольганг с пластиковыми или стальными роли-
ками максимальная нагрузка:
стальные ролики 215 kg/m
пластиковые ролики 15 kg/m
укомплектованы 2 опорами
Регулируемая высота 610–1020mm
Ролики Ø 60x430mm
Размеры 480x3000mm
M 430 – 3
M 430 – 3 PR
Рольганг с пластиковыми или стальными роли-
ками максимальная нагрузка:
стальные ролики 215 kg/m
пластиковые ролики 15 kg/m
укомплектованы 2 опорами
Регулируемая высота 610–1020mm
Ролики Ø 60x430mm
Размеры 480x3000mm
Page 96
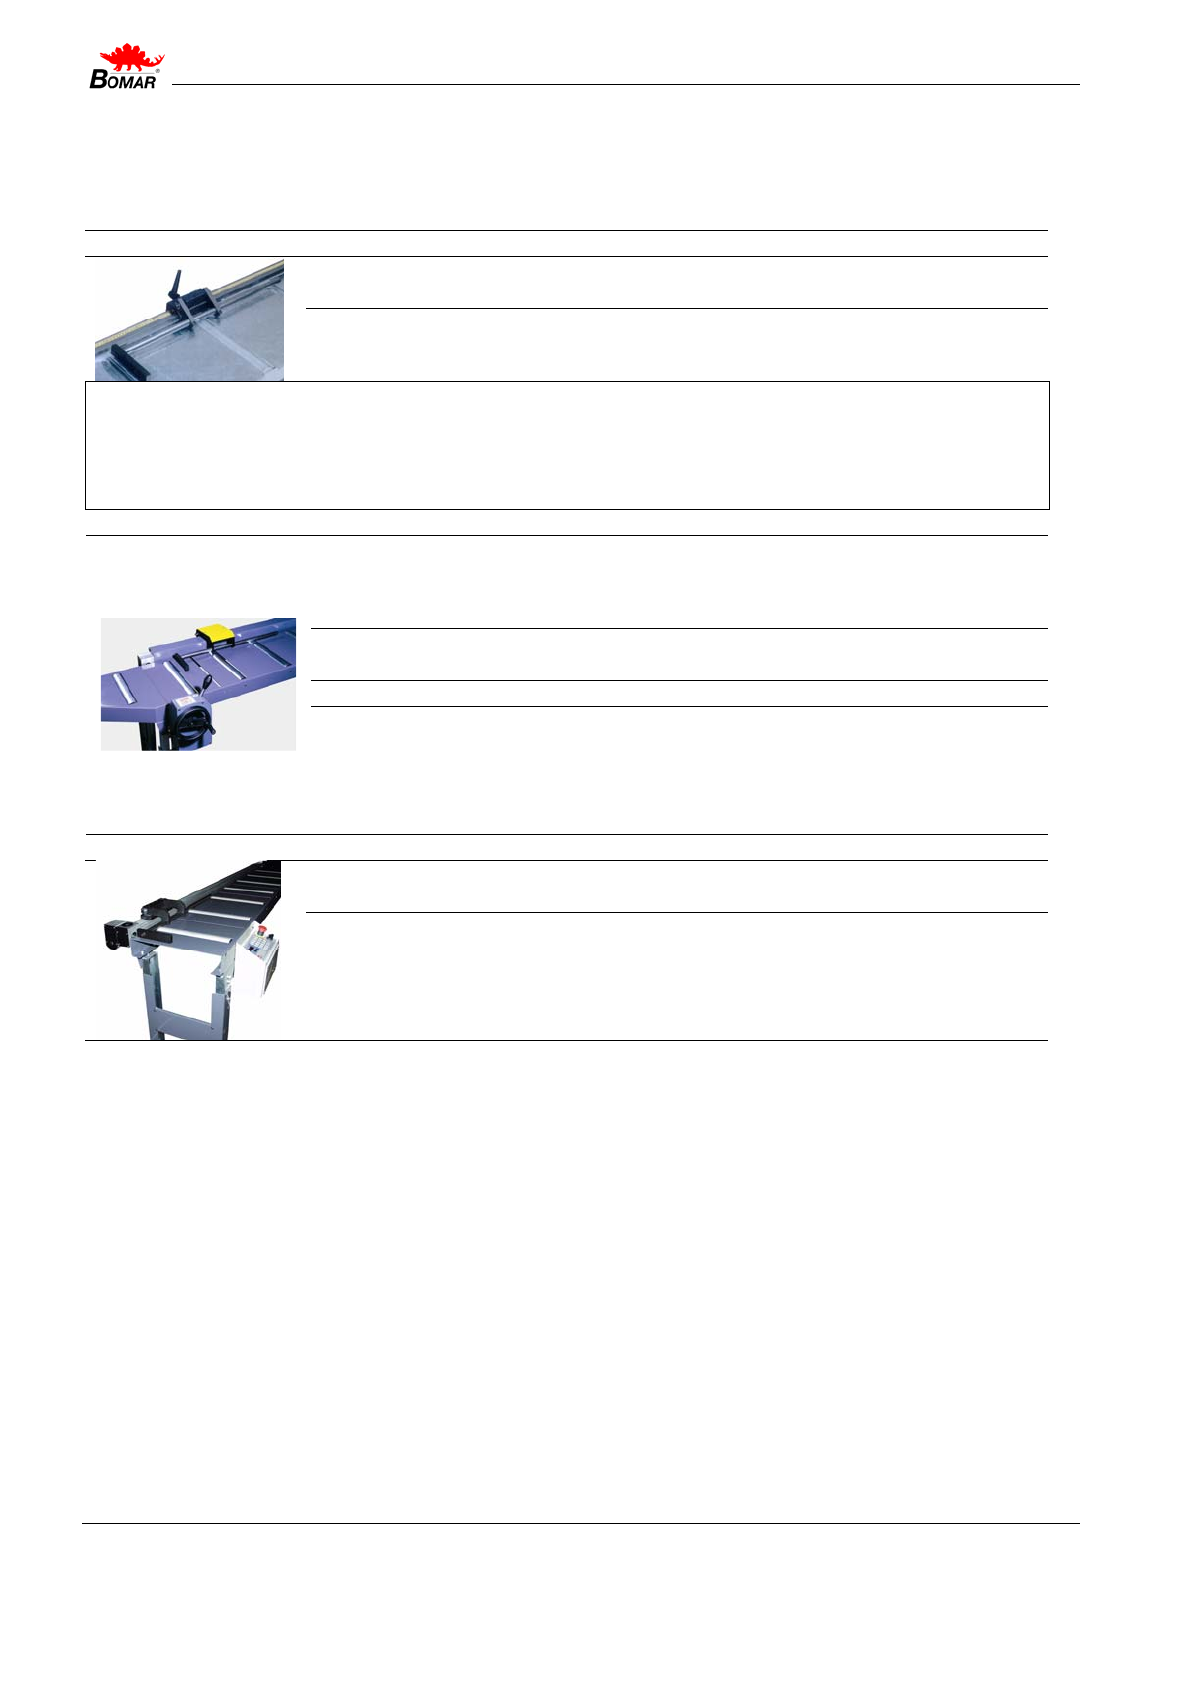
Июнь 2005
BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
96
Упоры установки длины
НАИМЕНОВАНИЕ ОПИСАНИЕ
MA – 2
Ручной упор установки длины для M 230 – 2, M
330 – 2, M 430 – 2
MA – 3
Ручной упор установки длины для M 230 – 3, M
330 – 3, M 430 – 3
Специальные удлинители для упоров MA могут
быть заказаны как отдельные компоненты:
Trolley MA Ползун с упором
Направляющая
way MA
Направляющая с соединителем, 1m
MDA – 3
Ручной упор установки длины с цифровым от-
счётом. Поставляется отдельно.
MDA – 6
Ручной упор установки длины с цифровым от-
счётом. Поставляется отдельно.
Специальные удлинители для упоров MDA могут
быть заказаны как отдельные компоненты:
Trolley MDA
Ползун с упором
Направляющая
MDA
Направляющая с соединителем, 1m
MNCA – 3
Упор с ЧПУ для установки длины, для всех кон-
вейеров ряда M
MNCA – 6
Упор с ЧПУ для установки длины, для всех кон-
вейеров ряда M
Page 97
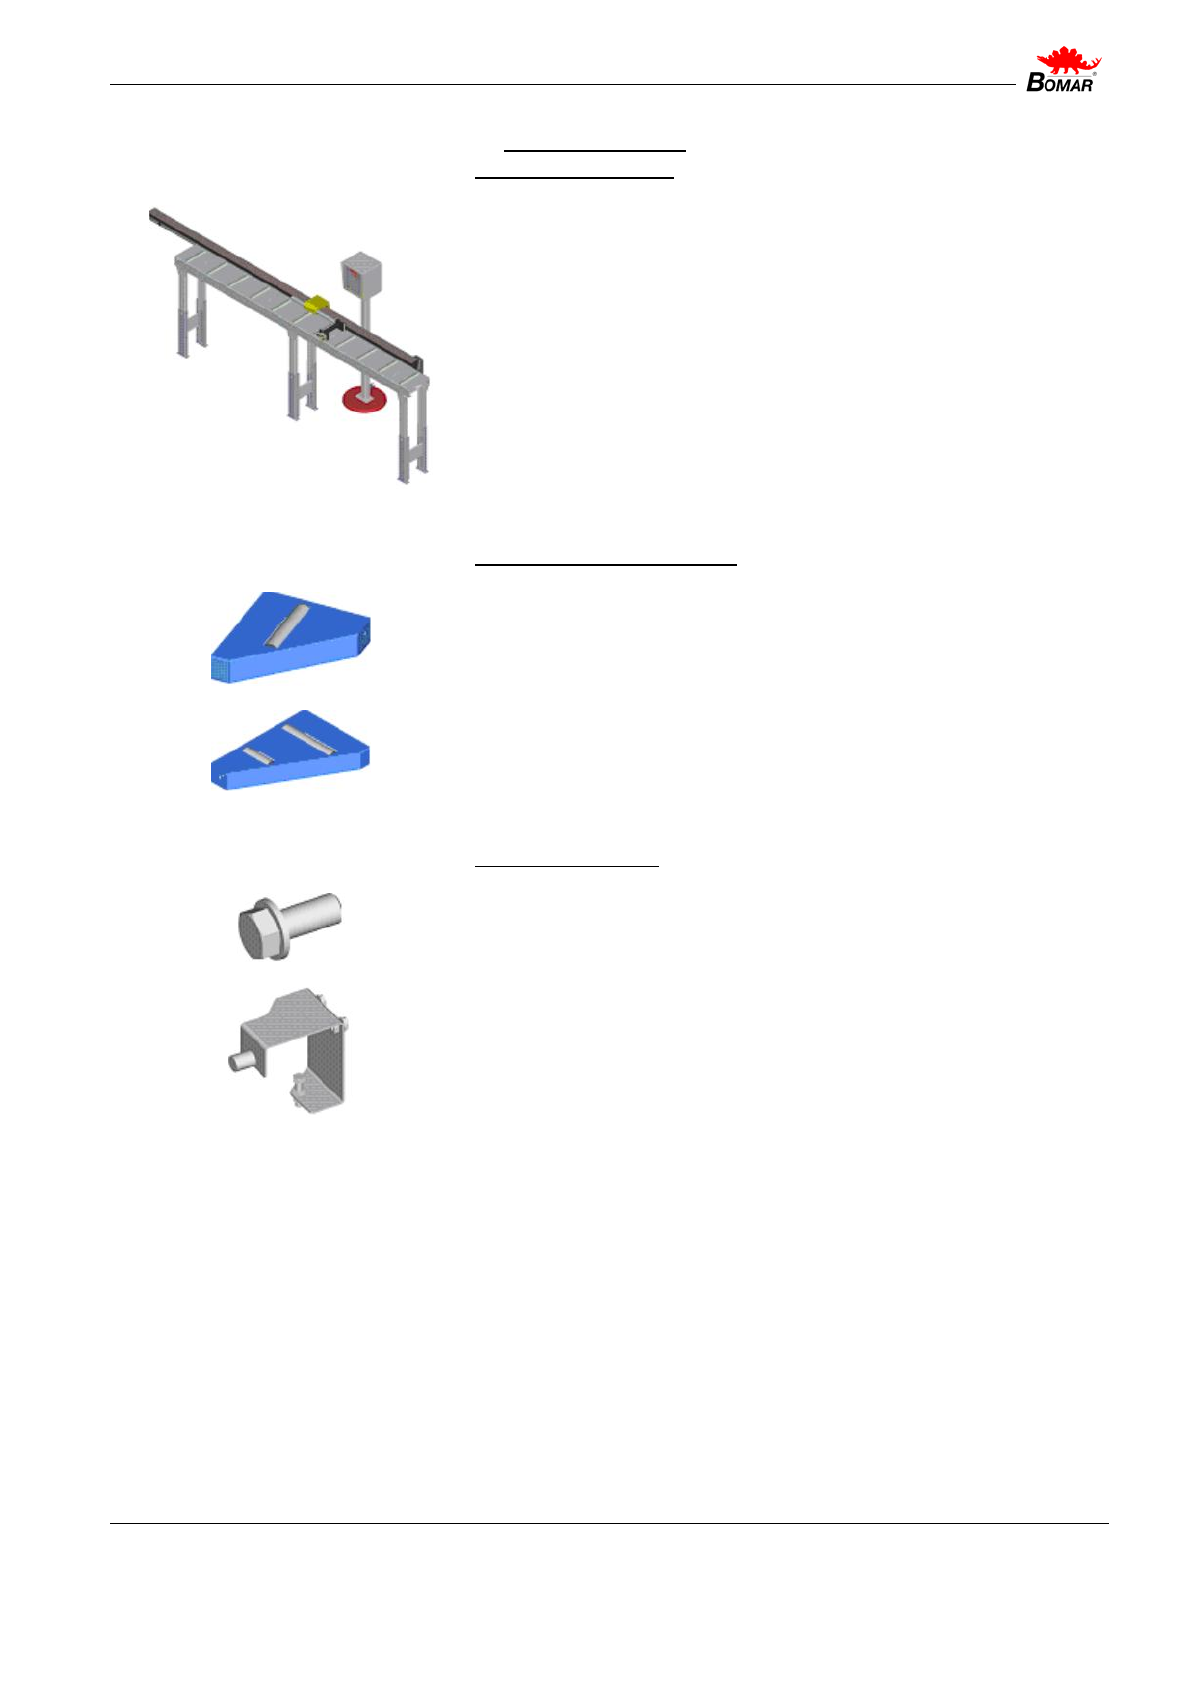
Июнь 2005
97 BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
Рольганг М 330
Механизм подачи
M-VL
Автоматический механизм подачи.
Соединительные части
ATL
Левая соединительная часть для рольганга M 330.
ATR
Правая соединительная часть для рольганга M 330.
Наборные части
VBS L
Замок левой стороны рольганга М 330.
VBS R
Замок правой стороны рольганга М 330.
Page 98
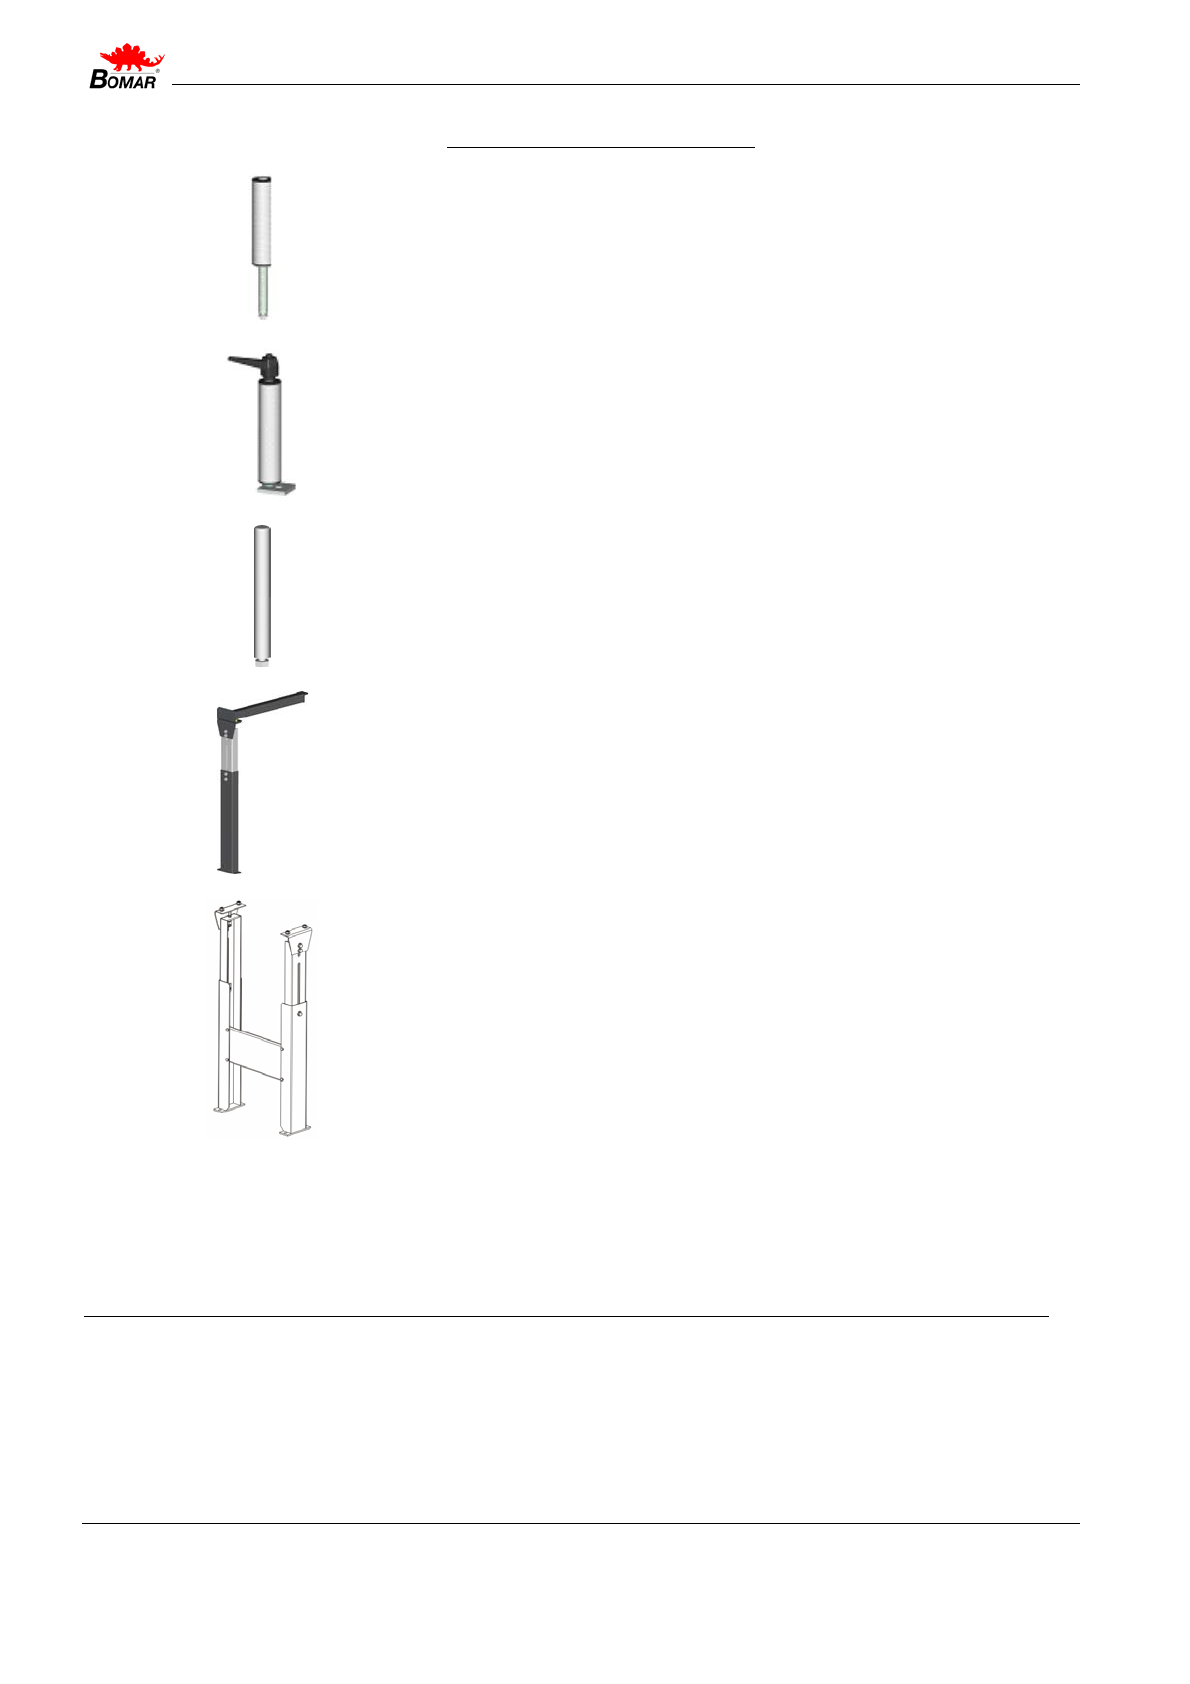
Июнь 2005
BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
98
Принадлежности рольганга
VR – M
Вертикальный ролик , для рольганга - 4 шт.
BVR – M
Подвижный вертикальный ролик.
SB – M
Устанавливается для задвижки , для рольганга – 4 шт.
VBF – M
Дополнительная опора , для рольганга – 2 шт.
ZAM – 330
Дополнительная опора для рольганга M 330.
Page 99
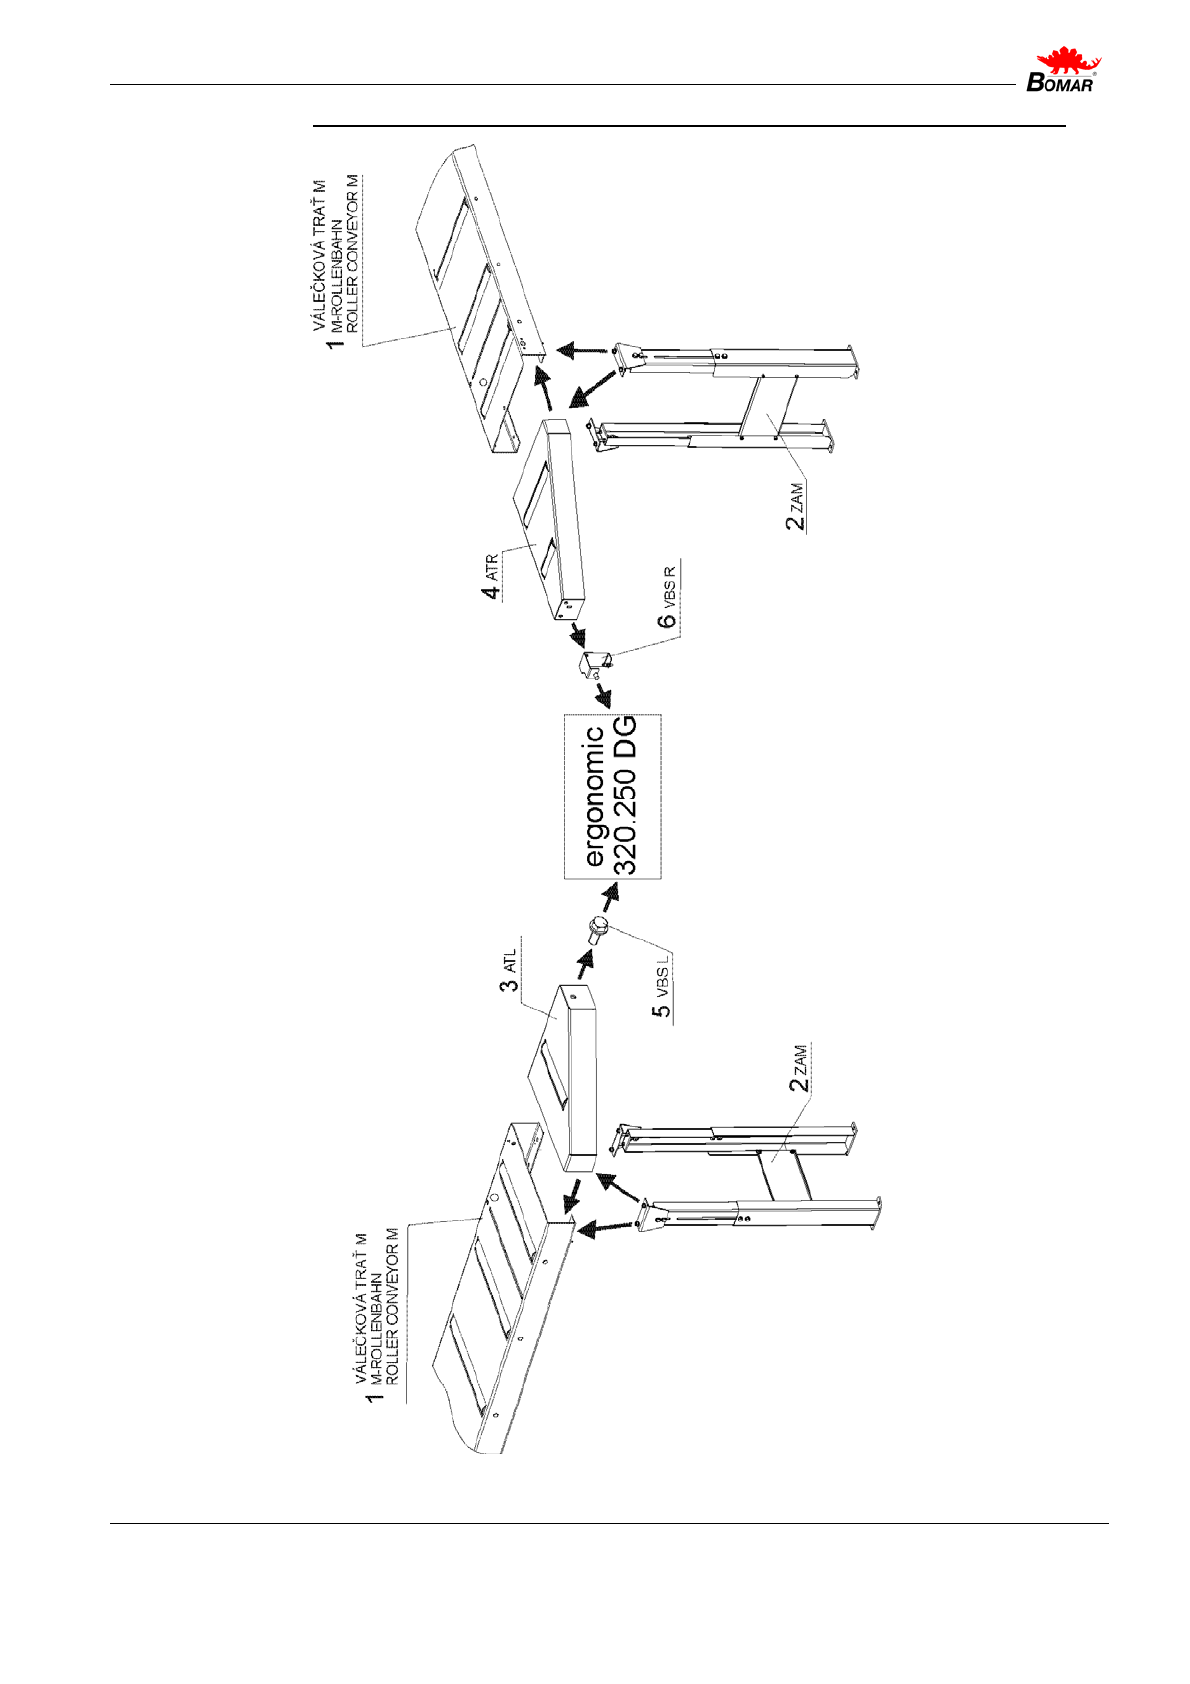
Июнь 2005
99 BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
Схема присоединения рольгангов к ленточнопильному станку
Рольганг М 330
Page 100
Июнь 2005
BOMAR, spol. s r.o. Ergonomic 320.250 DG
Lazaretní 7
61500 Brno
CZECH REPUBLIC
100
Рольганг М 330
Поз.
Номер
заказа
Обозначение Наименование Характеристики
1 253.014 М. 330 - 2 Рольганг М. ширина 330 мм, длина 2 м
253.015 М. 330 - 3 Рольганг М. ширина 330 мм, длина 3 м
2 253.040 ZAM - 330 Дополнительная опора ширина 330 мм
3 255.004 ATL Левая соединительная часть ширина 330 мм
4 255.502 ATR Правая соединительная
часть
ширина 330 мм
5 255.251 VBS L Левый замок для соединения
6 255.754 VBS R Правый замок для соединения
 Loading...