

Page 1
MANUEL D’ATELIER
Siège et Direction:
V.le Ing. F. Cassani, 15
24047 Treviglio (BG)
Tel. 0363/4211
Telex: 311472 Samtra I
SILVER 80
SILVER 90
SILVER 100.4
SILVER 100.6
préface
Cette publication est destinée aux techniciens spécialisés qui doivent intervenir sur nos tracteurs.
Elle contient toute information à caractère général inhérente à nos tracteurs. En particulier nous avons donné beaucoup
d’importance aux opérations de contrôle, révision et réglage et aux règles principales de démontage et remontage.
Le manuel d’atelier est l’instrument naturel pour le mécanicien qui a fréquenté les stages de formation et de
perfectionnement qui sont organisés chaque année auprès de l’Ecole pour Mécaniciens à notre siège central, qui lui
permettent d’intervenir avec précision, rationalité et compétence sur le tracteur.
Son contenu est donc un point de repère très important pour le technicien réparateur, lorsqu’il désire une confirmation
au sujet des modalités d’intervension. Il est donc de bonne règle que chaque atelier agréé dispose de ce matériel pour
pouvoir le consulter promptement au besoin.
Nous remercions dès maintenant pour leur collaboration tous ceux qui voudront nous faire parvenir des indications ou
conseils nous permettant d’enrichir nos publications.
1
Page 2
Liste des arguments
Configuration des tracteurs de la série SILVER 80-90-100.4-100.6..........................................................................5
Dimensions et poids....................................................................................................................................................6
Ravitaillements............................................................................................................................................................7
1 - MOTEUR
Coupes du moteur.......................................................................................................................................................8
Caractéristiques générales .......................................................................................................................................16
Lubrification (caractéristiques techniques) ...............................................................................................................18
Alimentation (caractéristiques techniques)....................................................................... ........................................19
Suralimentation pour SILVER 90-100.6 (caractéristiques techniques) ...................................................................20
Refroidissement (caractéristiques techniques).........................................................................................................21
Bloc-mote ur ................ ................ .................. ................ ................ .................. ..........................................................22
Carter de distribution.................................................................................................................................................23
Cylindres ...................................................................................................................................................................26
Vilebrequin................................................................................................................................................................29
Bielles ............................................................................................................................................. ........ .......... ........34
Pistons .... .. .. .. .... .. .. .. .. .. .... .. .. .. .. .. .. .... .. .. .. .. .. .... .. .. .. .. .. .. .... .. .. .. .. .. .... .. .. .. .. .. .. .... .. .. .. .. .. .... ................................................35
Masses d’équilibr ag e....... .. .. .. ............ .. .. .. .. ............ .. .. .. .. ............ .. .. .. .. ............ .. .. .. .. ............ ............ .. .. .. .. ............ .. .. .. .40
Volant moteur............................................................................................................................................................41
Arbre à cames ............................ ..............................................................................................................................43
Culasses ...................................................................................................................................................................45
Lubrification. .......................................................................... ....................................................................................50
Alimentation ............ .......................................................................... ........................................................................53
Injecteur................................. .......................................................................... ..........................................................53
Régulateur mécanique................. .. .. ............ .. .. .. .. ............ .. .. .. .. ............ .. .. .. .. ............ .. .. .. .. .................... .. .. .. .. ............ .55
Réglage des commandes extérieures du régulateur mécanique .............................................................................60
Réglage du dispositif anti-oscillations.......................................................................................................................63
Régulateur électronique............................................................................................................................................64
Mise en service du régulateur électronique ..............................................................................................................68
Pompes d’injection....................................................................................................................................................74
Mise au point du moteur............................................................................................................................................75
Calage des pompes d’injection.................................................................................................................................76
Réglage des pompes d’injection....................................................................................... ........................................79
Préfiltre à gazole.......................................................................................................................................................81
Filtre à combustible..................................... ..............................................................................................................81
Contrôle de la pompe d’alimentation ........................................................................................................................82
Refroidissement........................................................................................................................................................83
Dispositif de ventilation .............................................................................................................................................83
Alignement des poulies ...................................................................................................... .................................... ..83
Réglage de la tension des courroies ........................................................................................................................85
Admission et échappement.......................................................................................................................................86
Suralimentation .........................................................................................................................................................86
Filtre à air mote ur.................................................. ........................................................................................ ............90
Couples de serrage...................................................................................................................................................90
Montage du moteur...................................................................................................................................................92
Repose du moteur (sur le tracteur).........................................................................................................................107
Diagnostic des pannes............................................................................................................................................108
2 - EMBRAYAGE
Embrayage moteur - boîte de vitesses...................................................................................................................110
Réglage de la garde (de la pédale d’embrayage)...................................................................................................114
Purge du circuit hydraulique ...................................................................................................................................114
Diagnostic des pannes............................................................................................................................................118
Agroshift..................................................................................................................................................................119
Caractéristiques techniques....................................................................................................................................119
Schémas de fonctionnement ..................................................................................................................................120
Montage de l’embrayage ........................................................................................................................................123
Réglage du jeu axial................................................................................................................................................125
Accouplement de l’embrayage avec le carter de boîte de vitesses........................................................................126
Contrôle de la pression d’alimentation du dispositif de commande .......................................................................129
Diagnostic des pannes............................................................................................................................................132
3 - BOÎTE DE VITESSES
Carter de boîte de vitesses, caractéristiques générales et configuration...............................................................133
Coupes et vue de la boîte de vitesses ....................................................................................................................138
Désaccouplement de la boîte de vitesses ..............................................................................................................148
Démontage de la boîte de vitesses.........................................................................................................................149
Contrôle des organe s dé m on té s.............. ............ .. .. .. .. ............ .. .. .. .. ............ .. .. .. .. ............ .. .. .. .. ............ .. .. ............ .. .150
Réglage du couple conique....................................................................................................................................154
Commandes mécaniques externes .. ...................................................................................... ................................157
2
Page 3
Couples de serrage ................................................................................................................................................159
Accouplement de la boîte de vitesses avec le pont arrière, le relevage et le moteur ............................................160
Prise de puissance ................................................................................................................................................. 164
Coupes et vues des commandes...........................................................................................................................164
Schémas de fonctionnement..................................................................................................................................166
Caractéristiques techniques...................................................................................................................................168
Montage de l’arbre de sortie prise de force............................................................................................................169
Embrayage de la prise de puissance .....................................................................................................................169
Caractéristiques techniques de la prise de force ...................................................................................................170
Coupes et vues de l’embrayage de la prise de force .............................................................................................171
Contrôle de l’embrayage.........................................................................................................................................174
Vérifications des pressions de fonctionnement de l’embrayage............................................................................175
Contrôle du jeu axial de l’arbre avant de l’embrayage de la prise de force ...........................................................176
Remontage de la prise de force .............................................................................................................................177
Diagnostic des pannes...........................................................................................................................................179
4 - PONTS-ESSIEUX
Vues du pont avant ................................................................................................................................................180
Montage des demi-arbres du pont arrière..............................................................................................................183
Désaccouplement et démontage du réducteur épicycloïdal du pont arrière..........................................................185
2RM pont avant, caractéristiques générales et technique .....................................................................................186
Accouplement et désaccouplement de l’essieu du palier avant.............................................................................188
Moyeu de roue........................................................................................................................................................192
Vérifications et contrôles ........................................................................................................................................193
4RM pont avant, caractéristiques techniques ........................................................................................................195
Réglage du parallélisme (pincement) et de l’angle de braquage...........................................................................195
Coupes du pont 4RM..............................................................................................................................................196
Contrôles et réglages..............................................................................................................................................197
Coupe du moyeu 4 RM...........................................................................................................................................198
Réducteur épicycloïdal............................................................................................................................................199
Opérations par t i cu li èr es de re m ontage et réglag e de la précharge des ro ul em e nt s de s fo urches (mâcho ir es )...200
Demi-arbres..................... .. .. .. .. .. .. .. .. .. .. .. .. .. .. .. .. .. .. .. .. .. .. .. .. .. .. .. .. .. .. .. .. .. .. .. .. .. .. .. .. .. .. .. .. .. .. .. ......................................... 201
Couple de serrage du pont 4RM............................................................................................................................202
Réglage du couple conique 4RM ...........................................................................................................................204
Réglage interne du blocage de différentiel.............................................................................................................205
Diagnostic des pannes du pont 4RM......................................................................................................................206
Système SB A................................................................ .......................................................................................... 207
Montage du capteur d’angle de braquage..............................................................................................................208
Démontage du différentiel du pont avant................................................................................................................209
Démontage de l’embrayage d’enclenchement du blocage de différentie l
et d’engagement-dégagement du pont avant.........................................................................................................209
Réglage du couple conique avant avec le système SBA.......................................................................................210
Montage du différentiel dans le pont avant.............................................................................................................212
Embrayage d’engagement-dégagement du pont avant avec le système SBA, caractéristiques techniques........213
Embrayages des blocages des différentiels avant et arrière avec le système SBA..............................................214
Diagnostic des pannes...........................................................................................................................................226
5 - VÉHICULE
Freins, caractéristiques générales et techniques...................................................................................................215
Maître-cylindre, démontage et contrôle ..................................................................................................................216
Contrôle et réglage des freins.................................................................................................................................219
Contrôle des plaquettes du frein de stationnement................................................................................................220
Purge du circuit de freinage....................................................................................................................................221
Valve Separate Brakes (circuits de freinage séparés)...........................................................................................222
Schéma de fonctionnement de la valve Separate Brakes .....................................................................................224
Diagnostic des pannes...........................................................................................................................................226
Relevage électronique - Console de contrôle et des commandes.........................................................................227
Caractéristiques techniques du relevage électronique ..........................................................................................230
Principe de fonctionnement du relevage électronique...........................................................................................230
Testeur d’autodiagnostic "All Round Tester".......................................................................................................... 234
Autodiagnostic du relevage électronique ...............................................................................................................239
Mise en service du relevage électronique ..............................................................................................................242
Méthode AUTO-MANU pour l’introduction de la constante roues pour un pneumatique non prévu.....................243
Étalonnage du capteur d’effort................................................................................................................................244
Étalonnage du capteur d’angle de braquage .........................................................................................................244
Vérification de fonctionnement des composants du système................................................................................244
Distributeur hydraulique du relevage électronique.................................................................................................247
Contrôle de la pression de service du relevage électronique ................................................................................248
Schémas hydrauliques de fonctionnement du relevage électronique....................................................................249
Vues du relevage....................................................................................................................................................253
Coupes du capteur d’effort.....................................................................................................................................256
Montage correct du capteur d’effort........................................................................................................................258
Radar de bord......................................................................................................................................................... 259
3
Page 4
Précautions de sécurité pour les appareillages électroniques ...............................................................................259
Contrôle des parties mécaniques du relevage électronique...................................................................................260
Relevage mécanique, caractéristiques techniques ................................................................................................262
Coupes du relevage mécanique .............................................................................................................................263
Montage de la vis d’arrêt du levier louche et de la came de l’arbre à leviers.........................................................265
Montage du segment d’étanchéité sur le piston de levage ....................................................................................265
Distributeur hydraulique du relevage mécanique, vues et schémas hydrauliques de fonctionnement .................266
Réglages des commandes du relevage mécanique...............................................................................................272
Contrôle du mécanisme de montée/descente........................................................................................................273
Contrôle de la pression d’utilisation........................................................................................................................273
Dépose du distributeur hydraulique........................................................................................................................273
Démontage du distributeur hydraulique..................................................................................................................276
Organe sensible du relevage mécanique ...............................................................................................................277
Vérins auxiliaires du relevage mécanique ..............................................................................................................279
Caractéristiques de réglage des ressorts du distributeur hydraulique ...................................................................280
Diagnostic des pannes............................................................................................................................................281
Relevage hydraulique avant, caractéristiques générales et techniques ................................................................282
Contrôles .................................................................................................................................................................282
Accumulateur de pression et clapet antichoc du relevage avant ...........................................................................283
Prise de force avant, caractéristiques générales et techniques .............................................................................285
Schémas de fonctionnement de la PdF avant........................................................................................................286
Vues et coupes de la PdF avant.............................................................................................................................288
Montage des joints toriques ....................................................................................................................................290
Contrôle de l’embrayage de la PdF avant ..............................................................................................................291
Contrôle du jeu des disques ...................................................................................................................................291
Contrôle de la pression d’enclenchement de la PdF avant ....................................................................................291
Diagnostic des pannes de la PdF avant .................................................................................................................292
Caractéristiques techniques des ressorts de la PdF avant ....................................................................................292
&200$1'(6
Direction hydrostatique, caractéristiques générales et techniques ........................................................................291
Vérifications et contrôles de la direction hydrostatique ..........................................................................................294
Remontage du distributeur de la direction hydrostatique .......................................................................................297
Schéma hydraulique de fonctionnement de la direction hydrostatique..................................................................301
Commandes mécaniques .......................................................................................................................................302
Commandes électrohydrauliques ...........................................................................................................................310
Configurations des systèmes..................................................................................................................................311
Soupapes électrohydrauliques................................................................................................................................314
Schémas hydrauliques de fonctionnement ............................................................................................................318
Vérin de commande de blocage de différentiel arrière avec le système SBA .......................................................326
Vérin de d’engagement/dégagement du pont avant pour les tracteurs sans système SBA ..................................326
Réglage de la commande de blocage de différentiel avant et arrière pour les tracteurs sans système SBA .......327
Réglage de la commande d’engagement/dégagement du pont avant pour les tracteurs sans système SBA ......328
MANIPULATEUR MULTIFONCTION .....................................................................................................................329
DATA MONITOR.....................................................................................................................................................334
Mise en service du data monitor .............................................................................................................................338
Installation du DATA MONITOR ............................................................................................................................340
&$55266(5,(
Plate-forme de la cabine .........................................................................................................................................341
Cabine.....................................................................................................................................................................342
Montage du pare-brise avant et des glaces (ou vitres) inférieures de la cabine ....................................................344
Mise en place des joints des vitres de la cabine.....................................................................................................345
Filtre à air de la cabine............................................................................................................................................346
Dépose et repose de la cabine et de la plate-forme ...............................................................................................347
Chauffage électrique de type "standard" ................................................................................................................352
Chauffage électrique de type "surpuissant"............................................................................................................357
Installation de conditionnement d’air.......................................................................................................................364
6<67Ê0(6
Système hydraulique...............................................................................................................................................376
Systèmes hydrauliques auxiliaires..........................................................................................................................381
Freinage hydraulique de remorque ........................................................................................................................391
Système électrique .................................................................................................................................................399
Caractéristiques techniques et éléments constitutifs..............................................................................................399
Schémas système électrique ..................................................................................................................................418
$33(1',&(
Tableau de conversion des valeurs........................................................................................................................448
Pièces détachées....................................................................................................................................................449
Hydrive .........................................................................................................................................................................I
4
Page 5
CONFIGURATIONS DES TRACTEURS DE LA SÉRIE SILVER 80 - 90 - 100.4 - 100.6
SILVER 80 - 90
CABINE
- ventilation + chauffage
- avec ventilation + chauffage + conditionnement d’air
2RM
2RM
AVEC PLATEFORME
AVEC CABINE
4RM .
4RM
AVEC PLATEFORME
AVEC CABINE
BOÎTE DE VITESSES
Entièrement synchronisée:
- 12 AV 12 AR: 4 rapports x 3 gammes + inverseur
- 16 AV 16 AR: 4 rapports x 4 gammes (dont une démultipliée) + inverseur;
- 24 AV 12 AR: 4 rapports x 3 gammes + avec mini réducteur-inverseur
- 32 AV 16 AR: 4 rapports x 4 gammes (dont une démultipliée) + mini réducteur-inverseur
- 15 AV 15 AR: 5 rapports x 3 gammes + inverseur
- 20 AV 20 AR: 5 rapports x 4 gammes (dont une démultipliée) + inverseur
BOÎTE AGROSHIFT
- 45 AV 45 AR: 5 rapports x 3 gammes + inverseur + version - -
- 60 AV 60 AR: 5 rapports x 4 gamme (dont une démultipliée) + inverseur + version - -
SILVER 100.4 - 100.6
4RM
AVEC PLATEFORME
4RM
AVEC CABINE
COMMANDES
- PdF arrière à commande mécanique
- PdF arrière à commande électrohydraulique
- 4RM et blocage de différentiels à commande mécanique
- 4RM et blocage de différentiels à commande électrohydraulique
- Système SBA + 4RM et blocage de différentiels à commande électrohydraulique
- avec accélérateur électronique du moteur
- avec commande multifonction (seulement en cas d’adoption du relevage électronique)
RELEVAGE ARRIÈRE MÉCANIQUE
- avec vérins auxiliaires
- sans vérins auxiliaires
RELEVAGE ARRIÈRE ÉLECTRONIQUE
- avec vérins auxiliaires
- sans vérins auxiliaires
- avec contrôle de patinage
- sans contrôle de patinage
- avec système SBA + RADAR + contrôle de patinage
PRINCIPAUX ÉQUIPEMENTS EN STANDARD
- PdF avant
- Relevage avant
- Pompe hydraulique surdimensionnée 22,5 l/mn
- Freinage hydraulique de remorque
- Distributeurs hydrauliques à 4 voies ou bien à 6 voies ou encore à 8 voies avec "Flow Divider"
(Diviseur de débit)
- DATA MONITOR
- etc.
5
Page 6
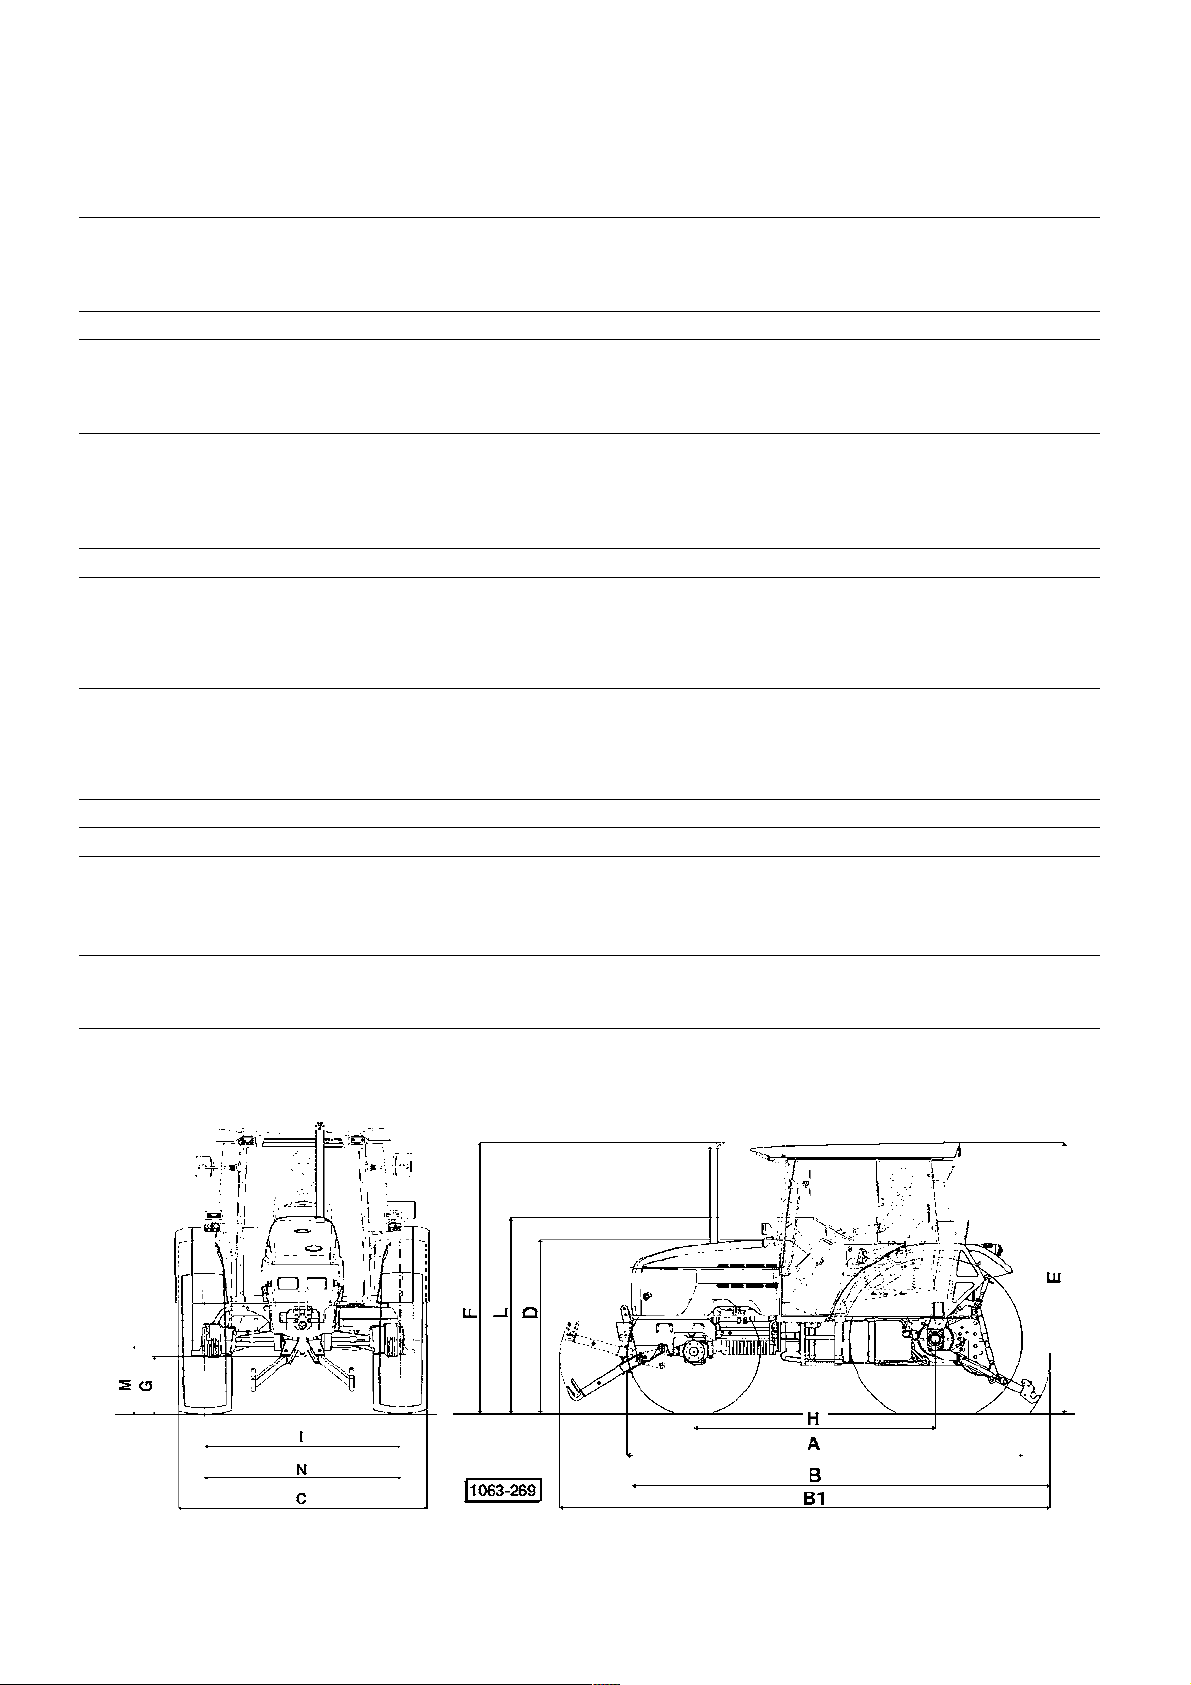
DIMENSIONS ET POIDS
Longueur maxi.
- sans stabilisateurs (A) mm 3783 3783 3783 4108
- avec stabilisateurs arrière (B) mm 4118 4118 4123 4413
- avec stabilisateurs avant et arrière (B
Largeur mini-maxi
Hauteur maxi par rapport -au capot
1)
mm - 4818 4818 5078
(C) mm
(D)mm 1745 1745 1745 1770
- à la cabine/châssis de sécurité (E) mm 2660 2660 2660 2685
- au silencieux (F) mm 2635 2665 2635 2665
- au volant (L) mm 2010 2010 2010 2035
Garde au sol
- sous le pont AV (G) mm 515 445 445 475
- sous l’essieu AR zone roues (G)mm 515 530 530 560
- sous l’essieu AR (M) mm 475 475 475 500
- sous la barre de remorquage (M) mm 235 235 235 260
Empattement
Voie avant
(H) mm 2468 2373 2468 2633
(I)
mini mm 1400 1500 1500 1600
standard mm 1400 1600 1600 1700
maxi mm 2000 2000 2000 2000
Voie arrière
(N)
mini mm 1500 1500 1500 1600
standard mm 1600 1600 1600 1700
maxi mm 2000 2000 2000 2000
Pneumatiques AV
Pneumatiques AR
Poids en ordre de marche avec cabine de sécurité
- sans PDF - relevage AV et masses d’alourdissement
Poids en ordre de marche avec plancher
-sans PDF - relevage AV et masses d’alourdissement
kg 3200 3600 3700 3940
Rayon de braquage mini
- avec freins mm 3000 3000 3000 3500
- sans freins mm 3600 5000 5600 5300
SILVER 80-90 SILVER 100.4 SILVER 100.6
2 RM 4 RM 4RM 4RM
2000÷2500 2000÷2500 2000÷2500 2000÷2500 2000÷2500
7.50-18 14,9R24 420/70/24 16,9R34
16,9R34 16,9R34 480/70/34 520/70/34
kg 3460 3850 3900 4250
6
Page 7
300*
1200
1200
50
1200
SAE15w-40
ACEA E3-96
MIL-L-2104 E level
API CF SDFG OM-1991
15W40
AKROS TURBO
11**
15**
MB 228.3 level
SAE10w-30
UTTO/API GL4/
AKROS MULTI FCT
71
75
SDFG OT-1891-A
2.5
SAE10w-30
UTTO/API GL4/
SDFG OT-1891-A
AKROS MULTI FCT
13
10.5
2.5X2
ATF DEXRON II D/
MAX AKROS MATIC
SDFG OF 1691
NLGI 2 - LITIO
SDFG GR-1202 L
AKROS GREASE T2
SDFG EC-1599 A
50% d'eau
+50% AKROS FREEZE
16
Moteur SILVER 80/90/100.4
Moteur SILVER 100.6/110/130
Boîte vitesse et pont arrière, relevage hydraulique, installation
auxiliaires, direction hydrostatique SILVER 80/90/100.4/100.6
Boîte vitesse et pont arrière, relevage hydraulique, installation
PDF avant
auxiliaires, direction hydrostatique SILVER 110/130
Pont central SILVER 80/90/100.4/100.6
Pont central SILVER 110/130
Réducteurs latéraux
Commande freins et embrayage
Point de graissage
Protectif radiateur
(**) Avec filtre+1l
(*) 1° Vidange 50 heures
7
Page 8
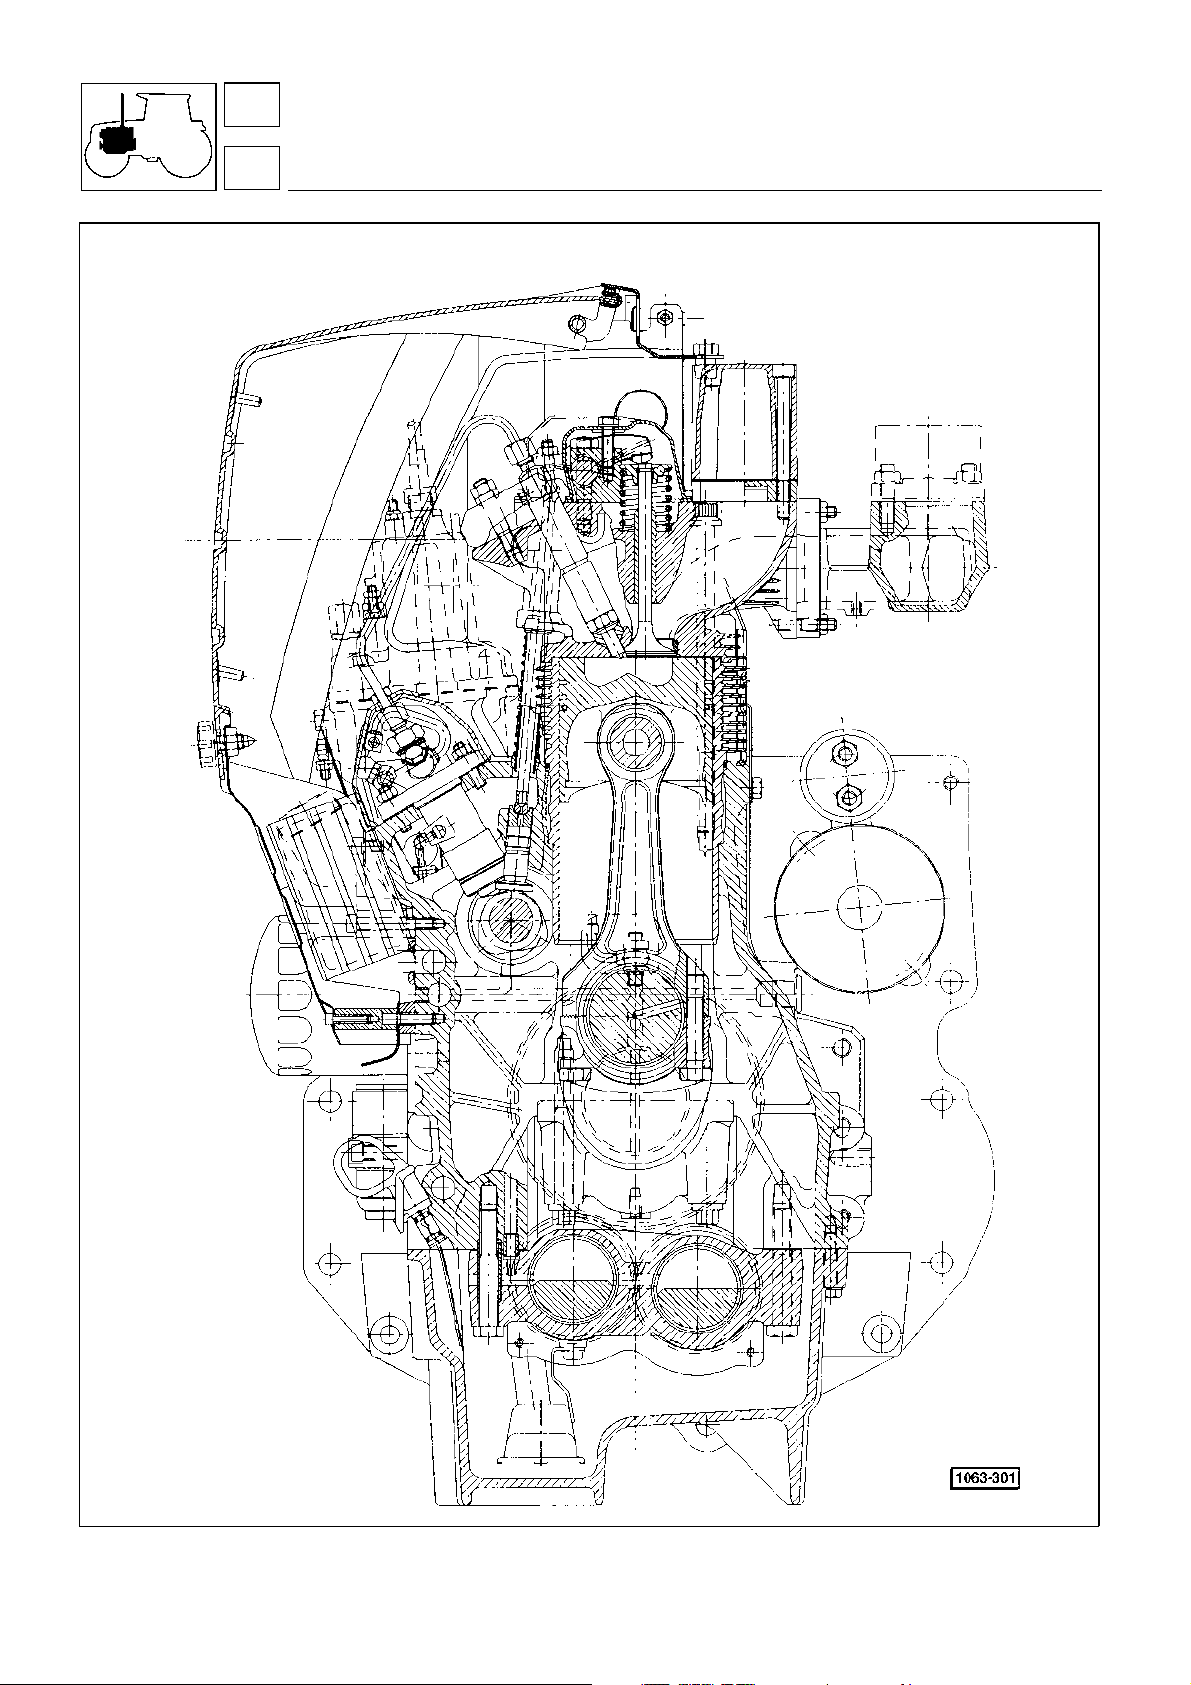
1
moteur
coupe du moteur
SILVER 80
Fig. 1 -
8
SILVER 80
- Coupe transver sale du moteur - 4 cylindres
Page 9
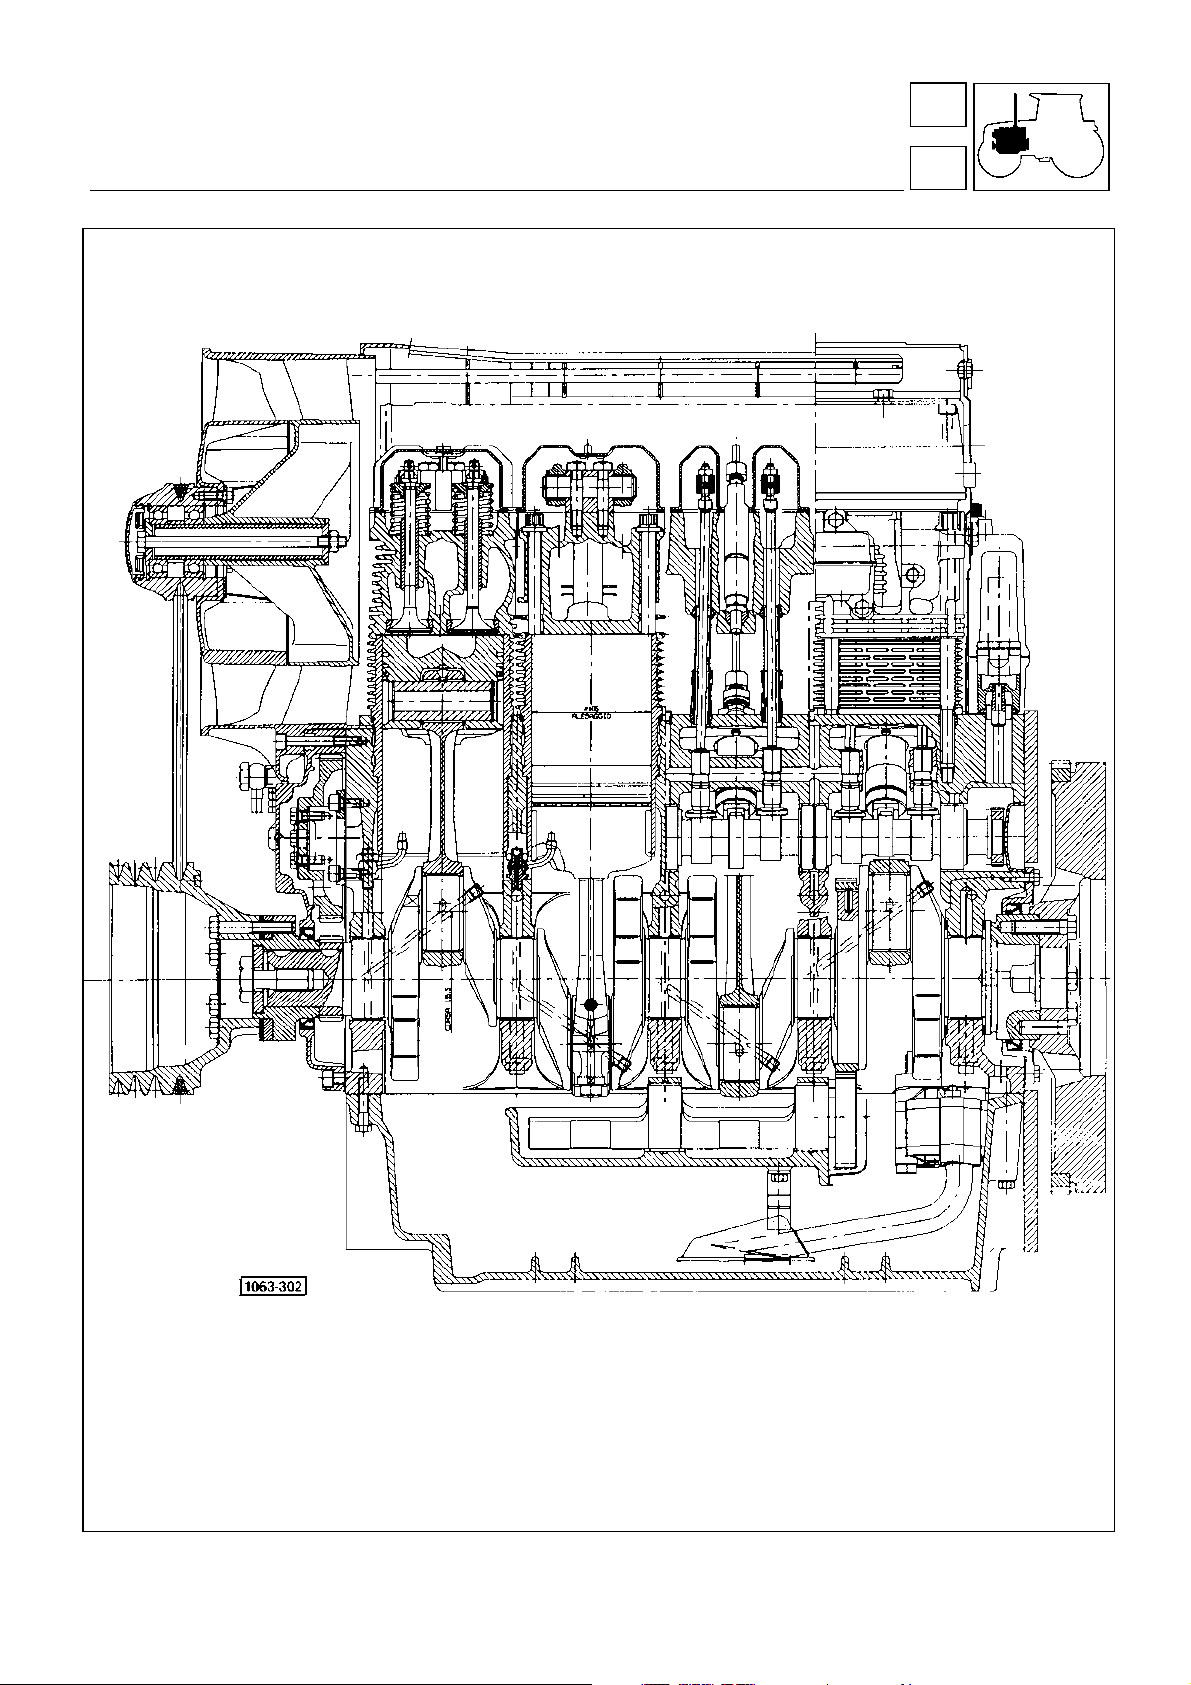
moteur
1
SILVER 80
coupe du moteur
Fig. 2 -
SILVER 80
- Coupe longitudinale du moteur - 4 cylindres
9
Page 10
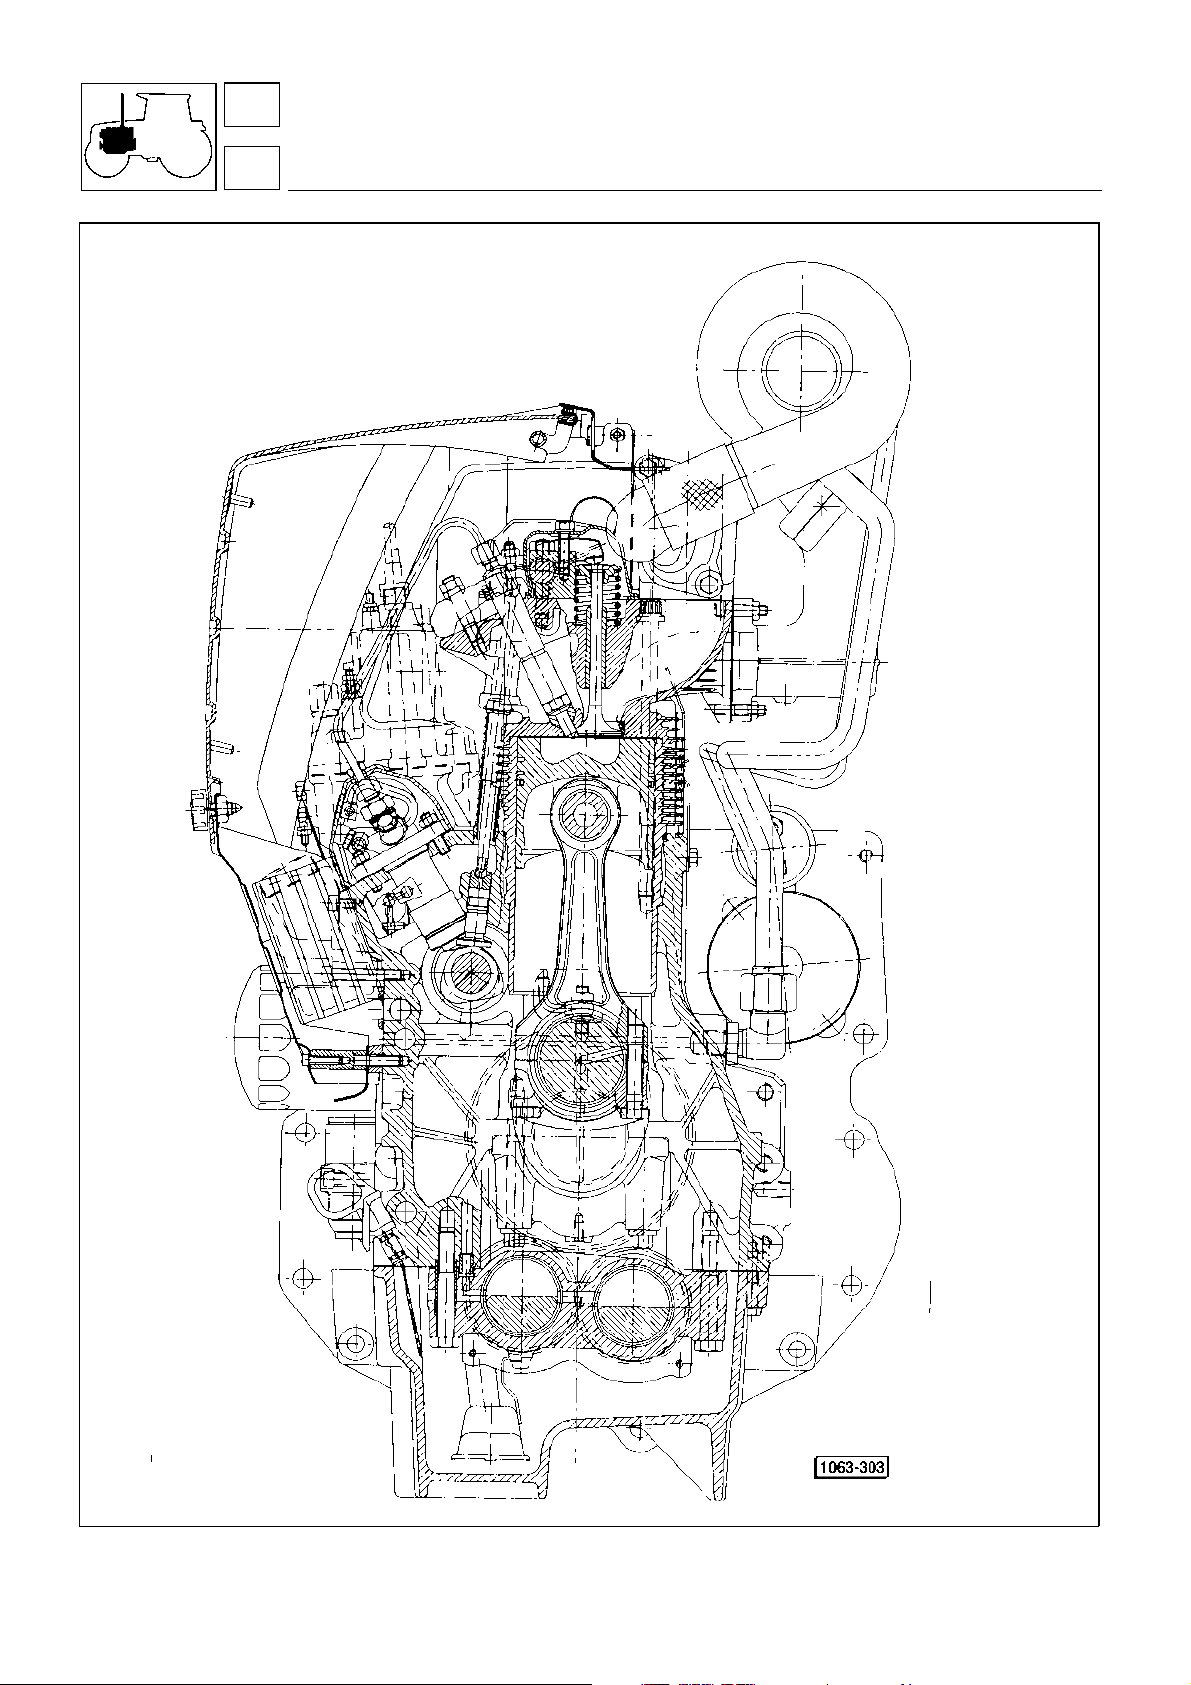
1
moteur
coupe du moteur
SILVER 90
Fig. 3 -
10
SILVER 90
- Coupe transversa le du moteur - 4 cylindres
Page 11
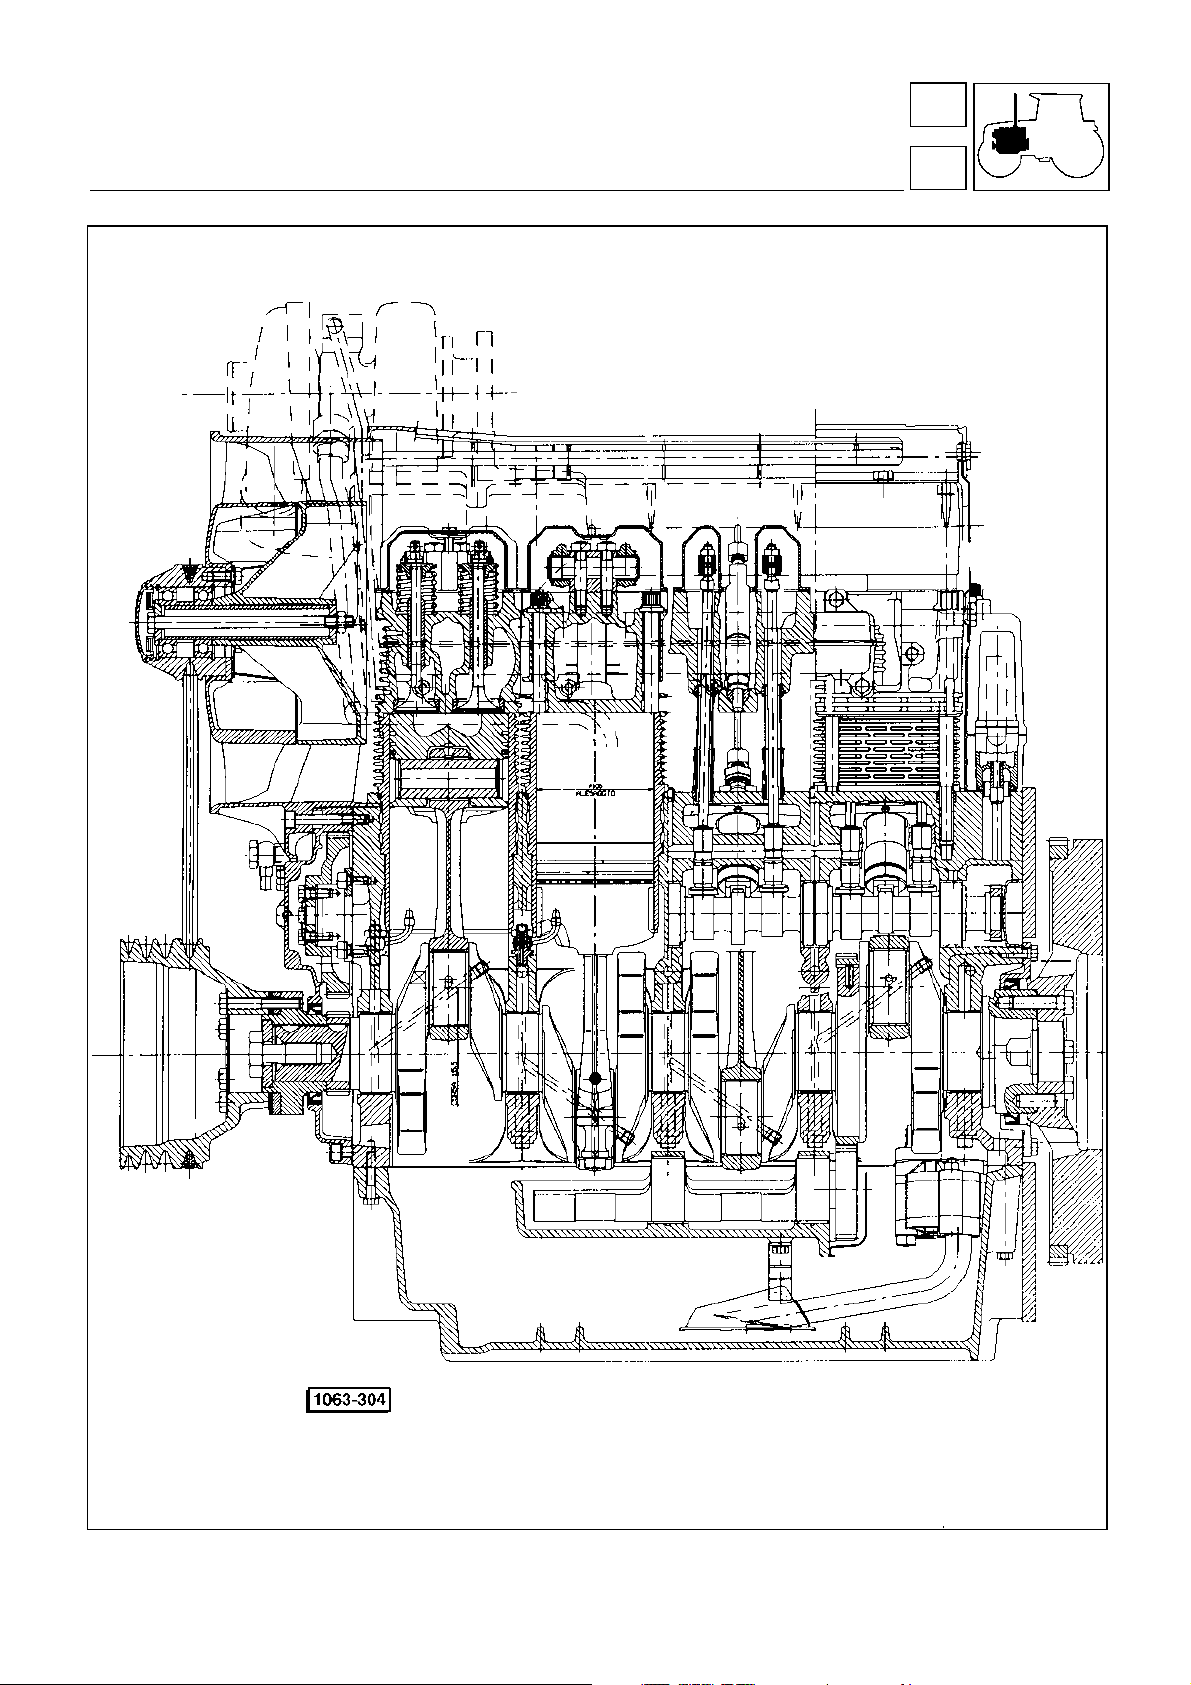
moteur
1
SILVER 90
coupe du moteur
Fig. 4 -
SILVER 90 -
-Coupe longitudinale du moteur - 4 cylindres
11
Page 12
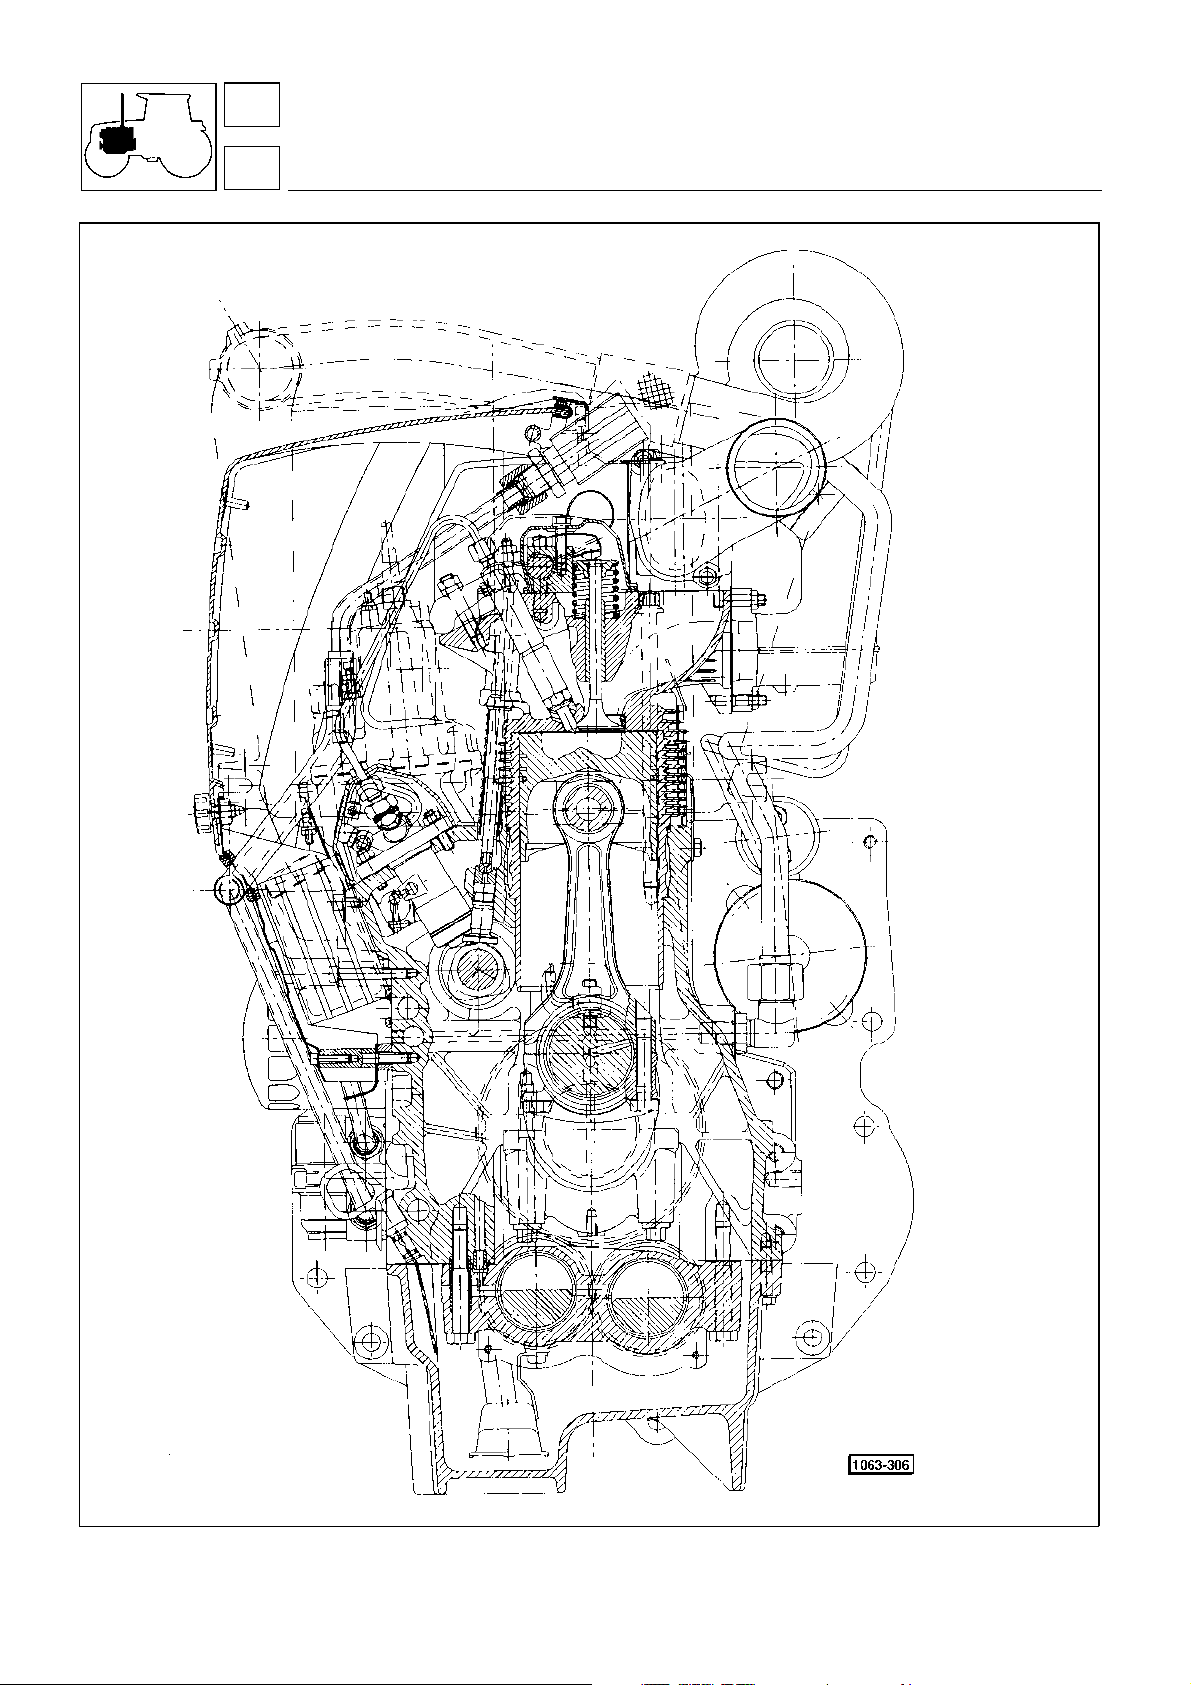
1
moteur
coupe du moteur
SILVER 100.4
Fig. 5 -
12
SILVER 100.4
- Coupe transversa le du moteur - 4 cylindres
Page 13
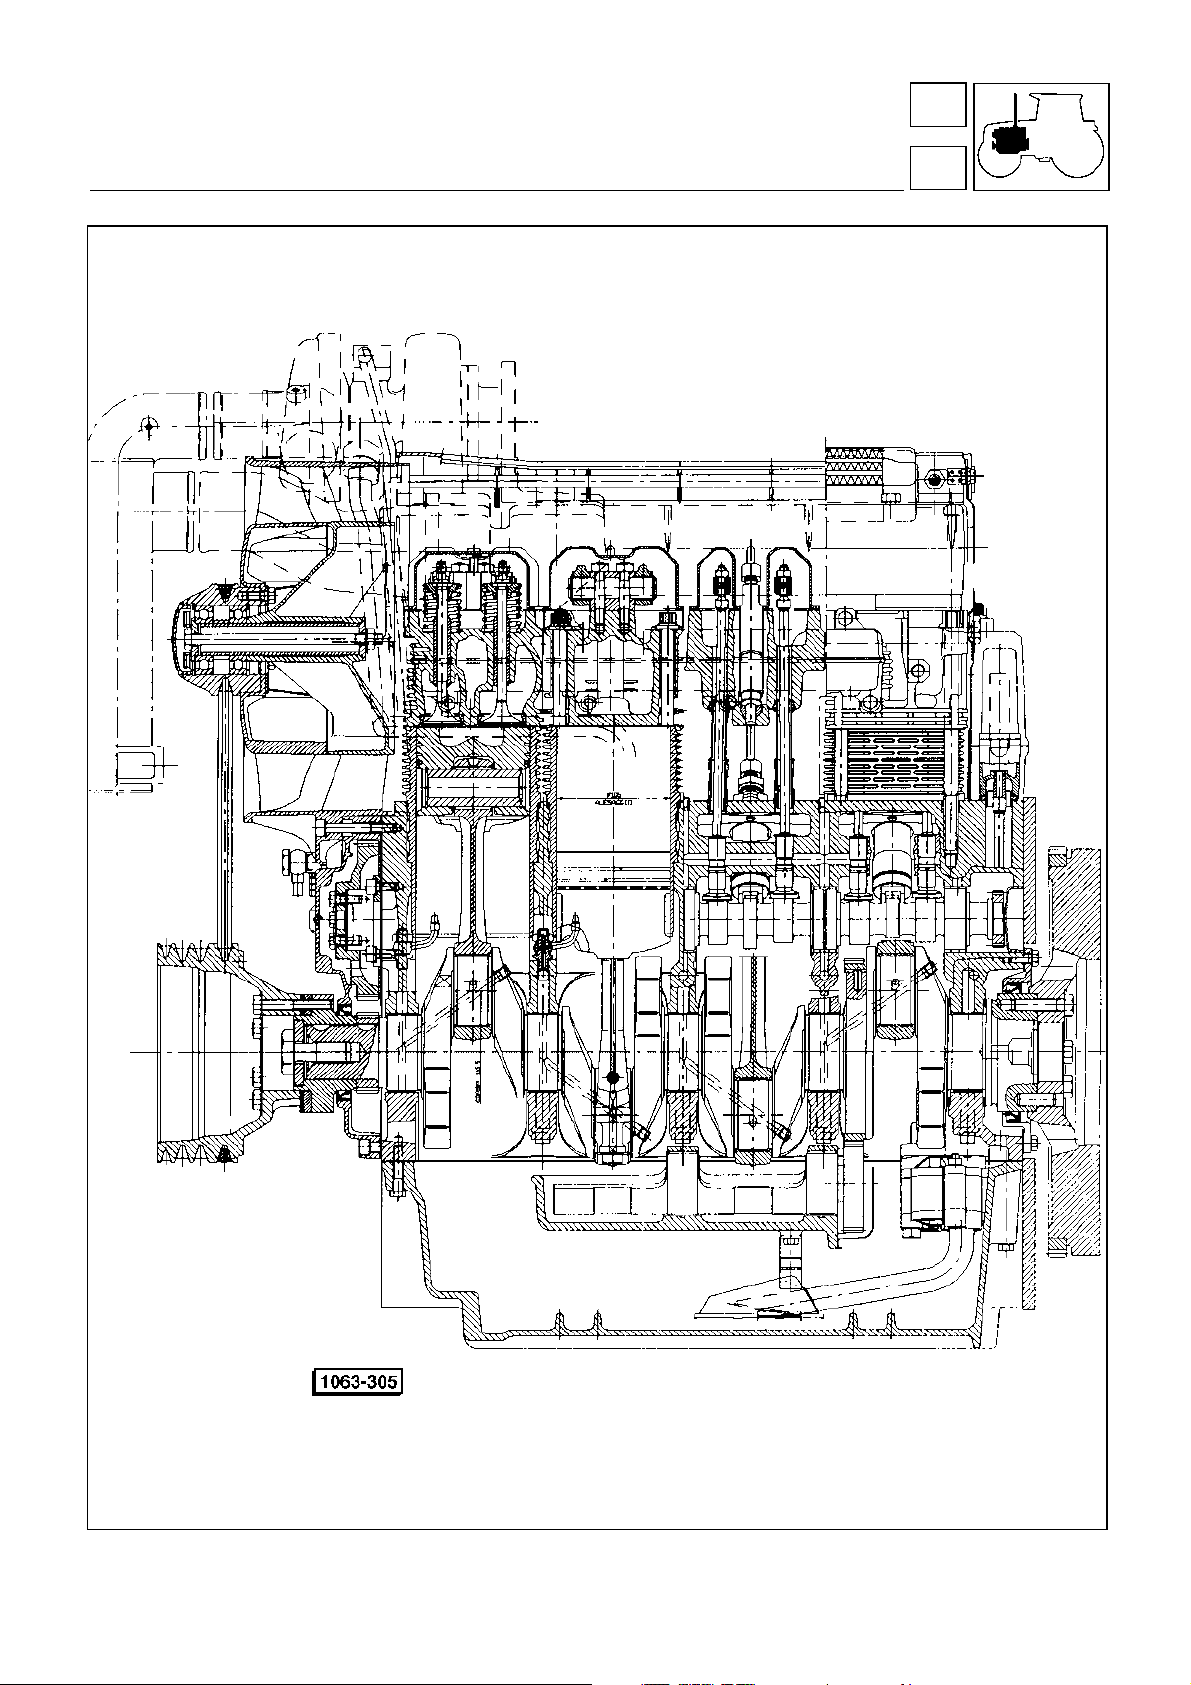
moteur
1
SILVER 100.4
coupe du moteur
Fig. 6 -
SILVER 100.4
- Coupe longitudinale du moteur - 4 cylindres
13
Page 14
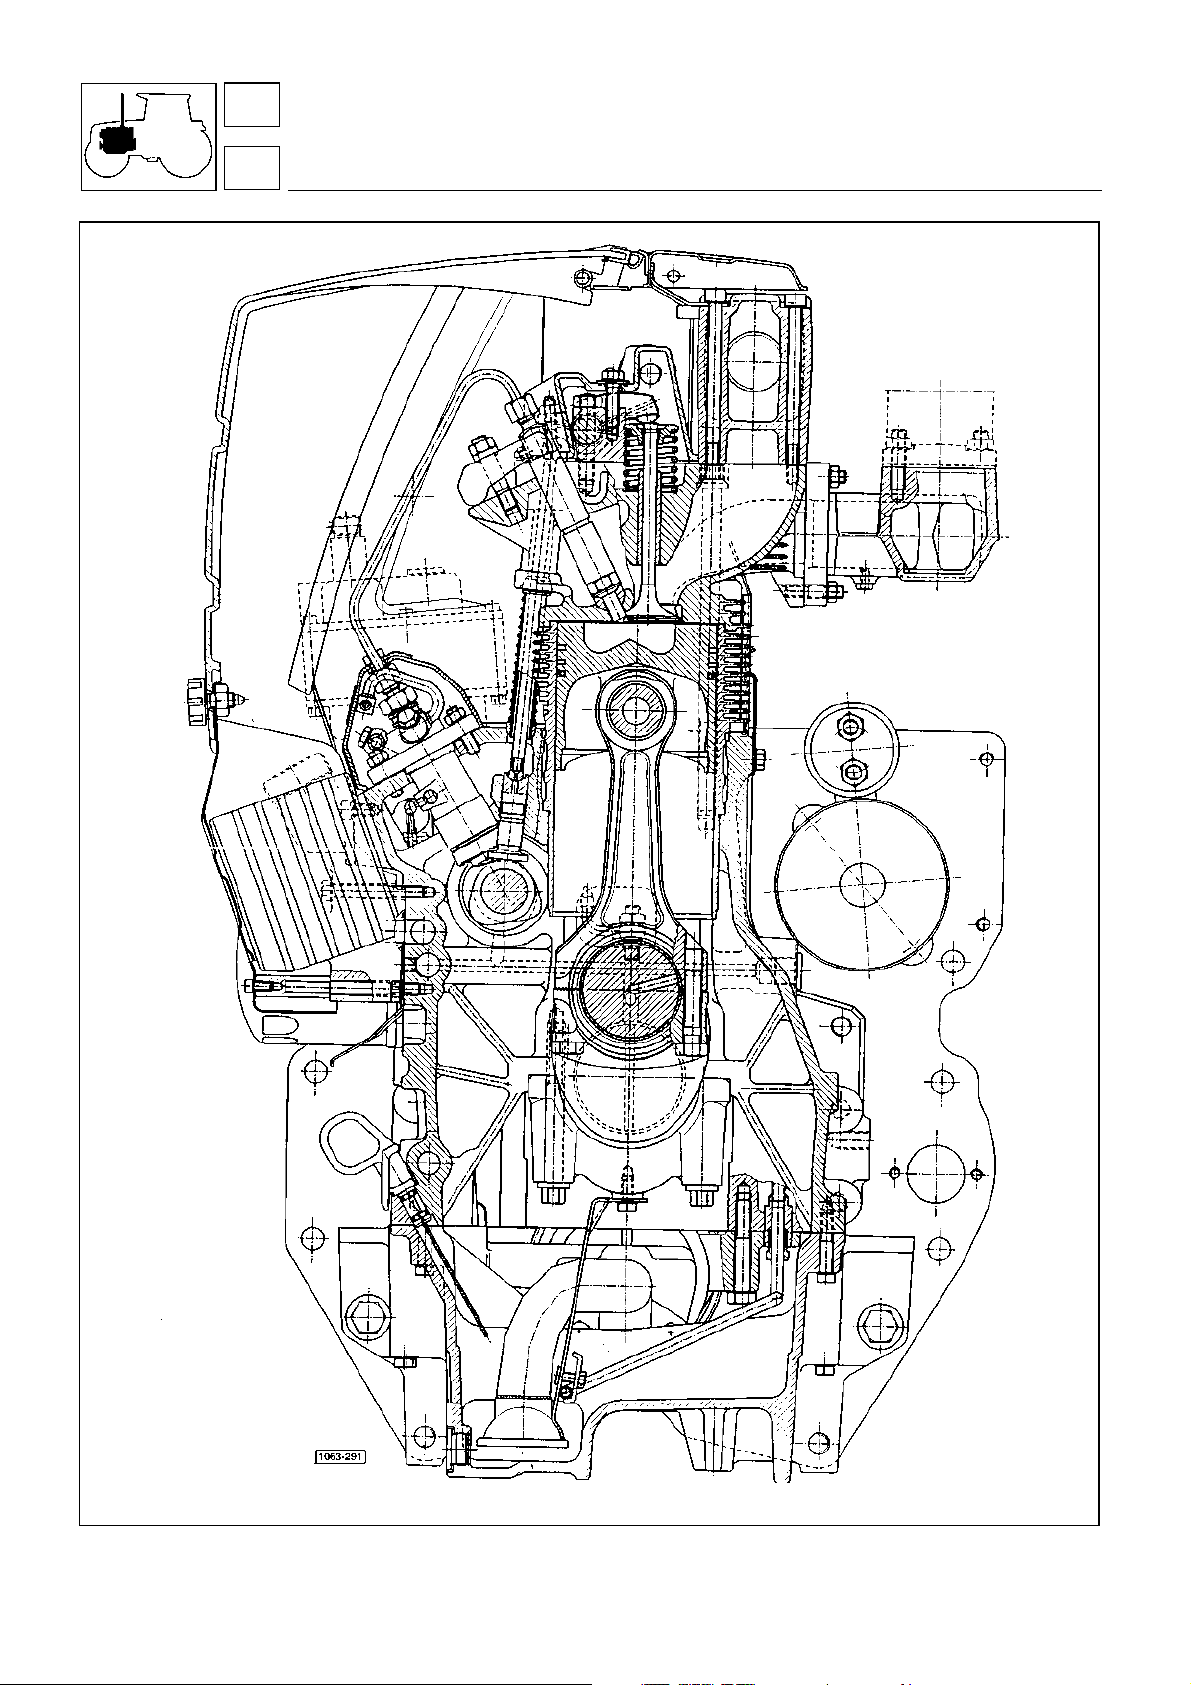
1
moteur
coupe du moteur
SILVER 100.6
Fig. 7 -
14
SILVER 100.6
- Coupe transver sa le du m oteur - 6 cylindre s
Page 15
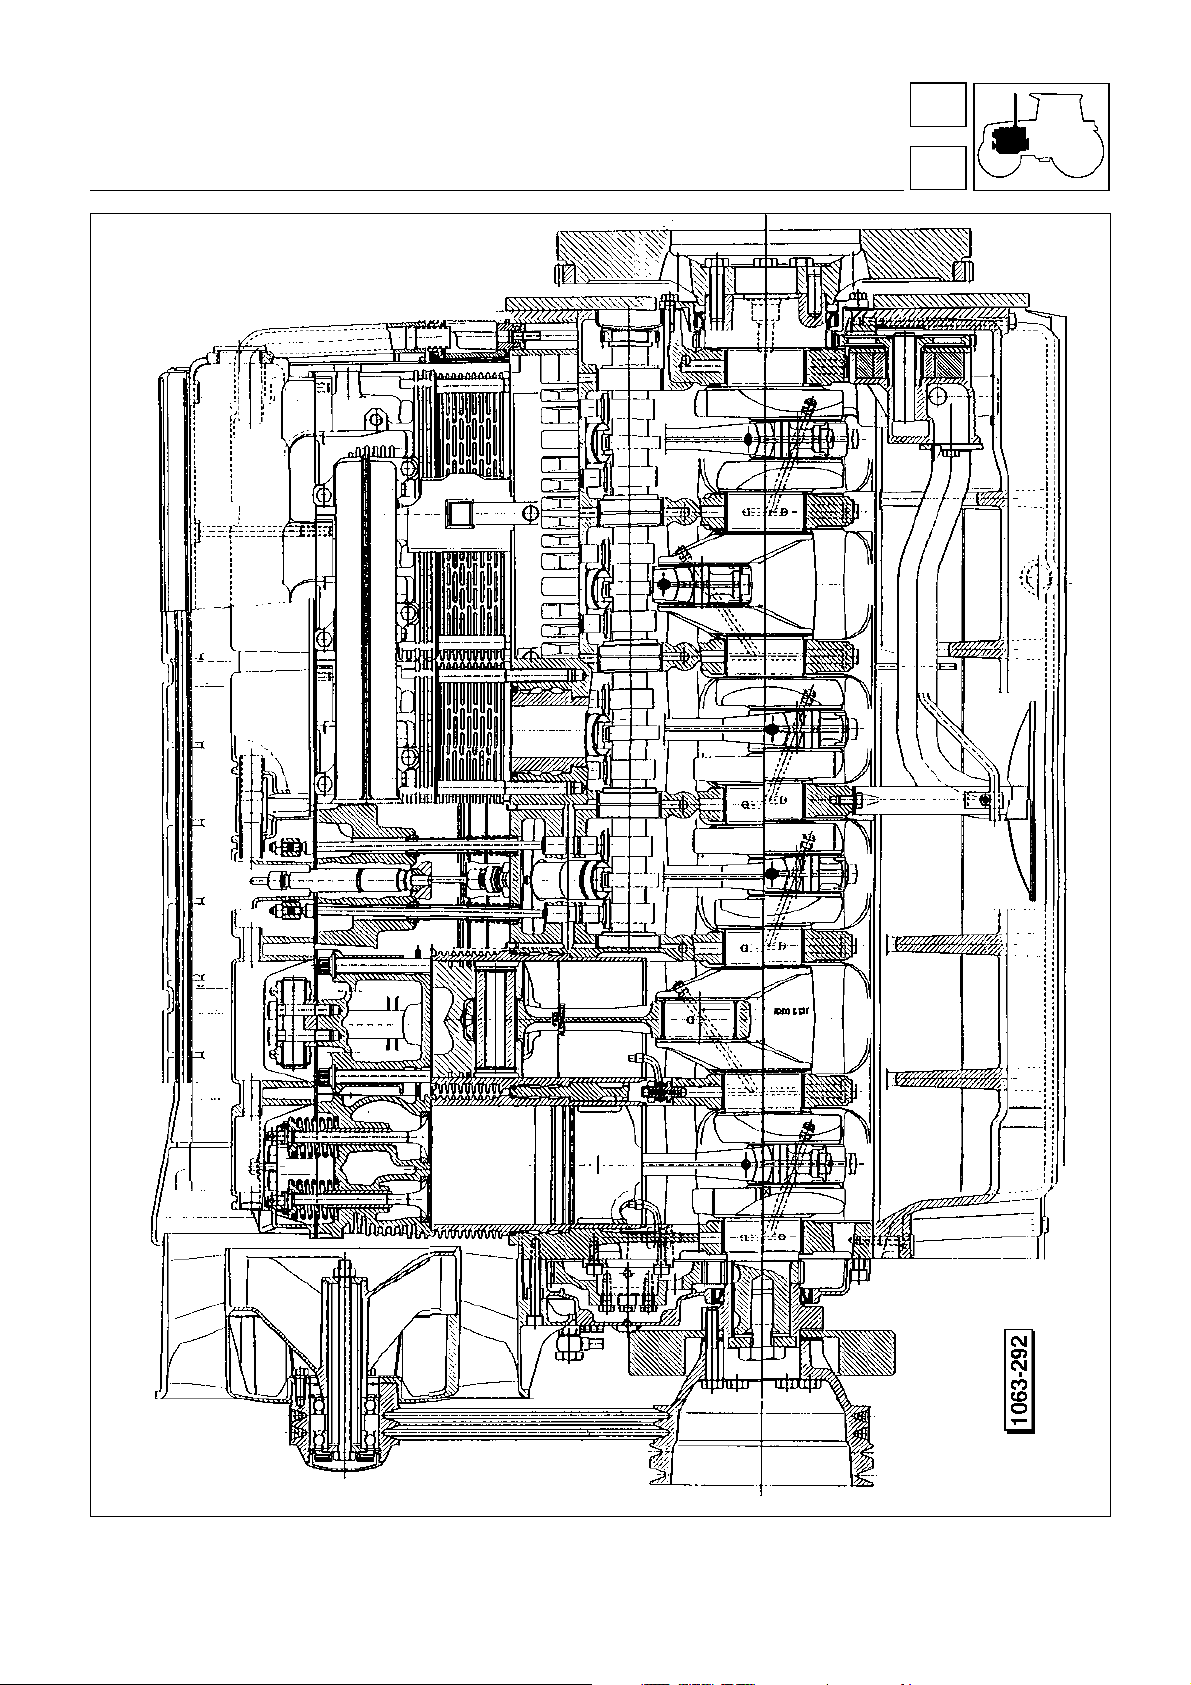
moteur
1
SILVER 100.6
coupe du moteur
Fig. 8 -
SILVER 100.6
- Coupe longitudinale du moteur - 6 cylindres
15
Page 16
1
moteur
généralités
Silver 80 Silver 90 Silver 100.4 Silver 100.6
Moteur
type 1000.4-A
cycle diesel
temps 4 4 4 4
suralimentation - turbo turbo injection DIRECTE
nombre de cylindres 4 4 4 6
disposition des cylindres EN LIGNE
diamètre et course mm 105 x 115,5
rapport course/diamètre 1,1
cylindrée cm
taux de compression 17:1 16:1 16:1 17:1
puissance maxi CH CUNA 80 90 100 100
régime de puissance maxi tr/min 2500
couple maxi Nm 274 328 375 367
régime de couple maxi tr/min 1400
puissance spécifique kW/l 20 22,5 25 16,7
refroidissement par air
régime de ralenti tr/min 650-700
régime maximum tr/min
pression minimale de l’huile
au ralenti
à régime maxi
filtre à huile à cartouche interchangeable n. 1 1 1 2
type 044.1567.0 2.4419.340.0 2.4419.340.0 044.1567.0
degré de filtrage
type d’injecteur 2.4729.140.0
type de porte-injecteur KBEL 100 S 31
pression de calibrage bar 180
filtre à gas-oil à cartouche interchangeable
type 2.4319.230.0 2.4319.230.0 2.4319.230.0 2.4319.240.0
disposition des soupapes verticale en ligne
filtre à air moteur 8"
type à sec
(avec huile chaude) bar ≥0,5
(avec huile chaude) bar
1000.4-AT
4
3
4000,44 4000,44 4000,44 6000,66
KW 59 66 74 74
kgm 27,9 33,5 38,2 37,4
2680-2710 2680-2710 2680-2710 2680-2710
µ
2
≥
3,5
15
1000.4-ATI
1
1000.6A
1
16
Page 17
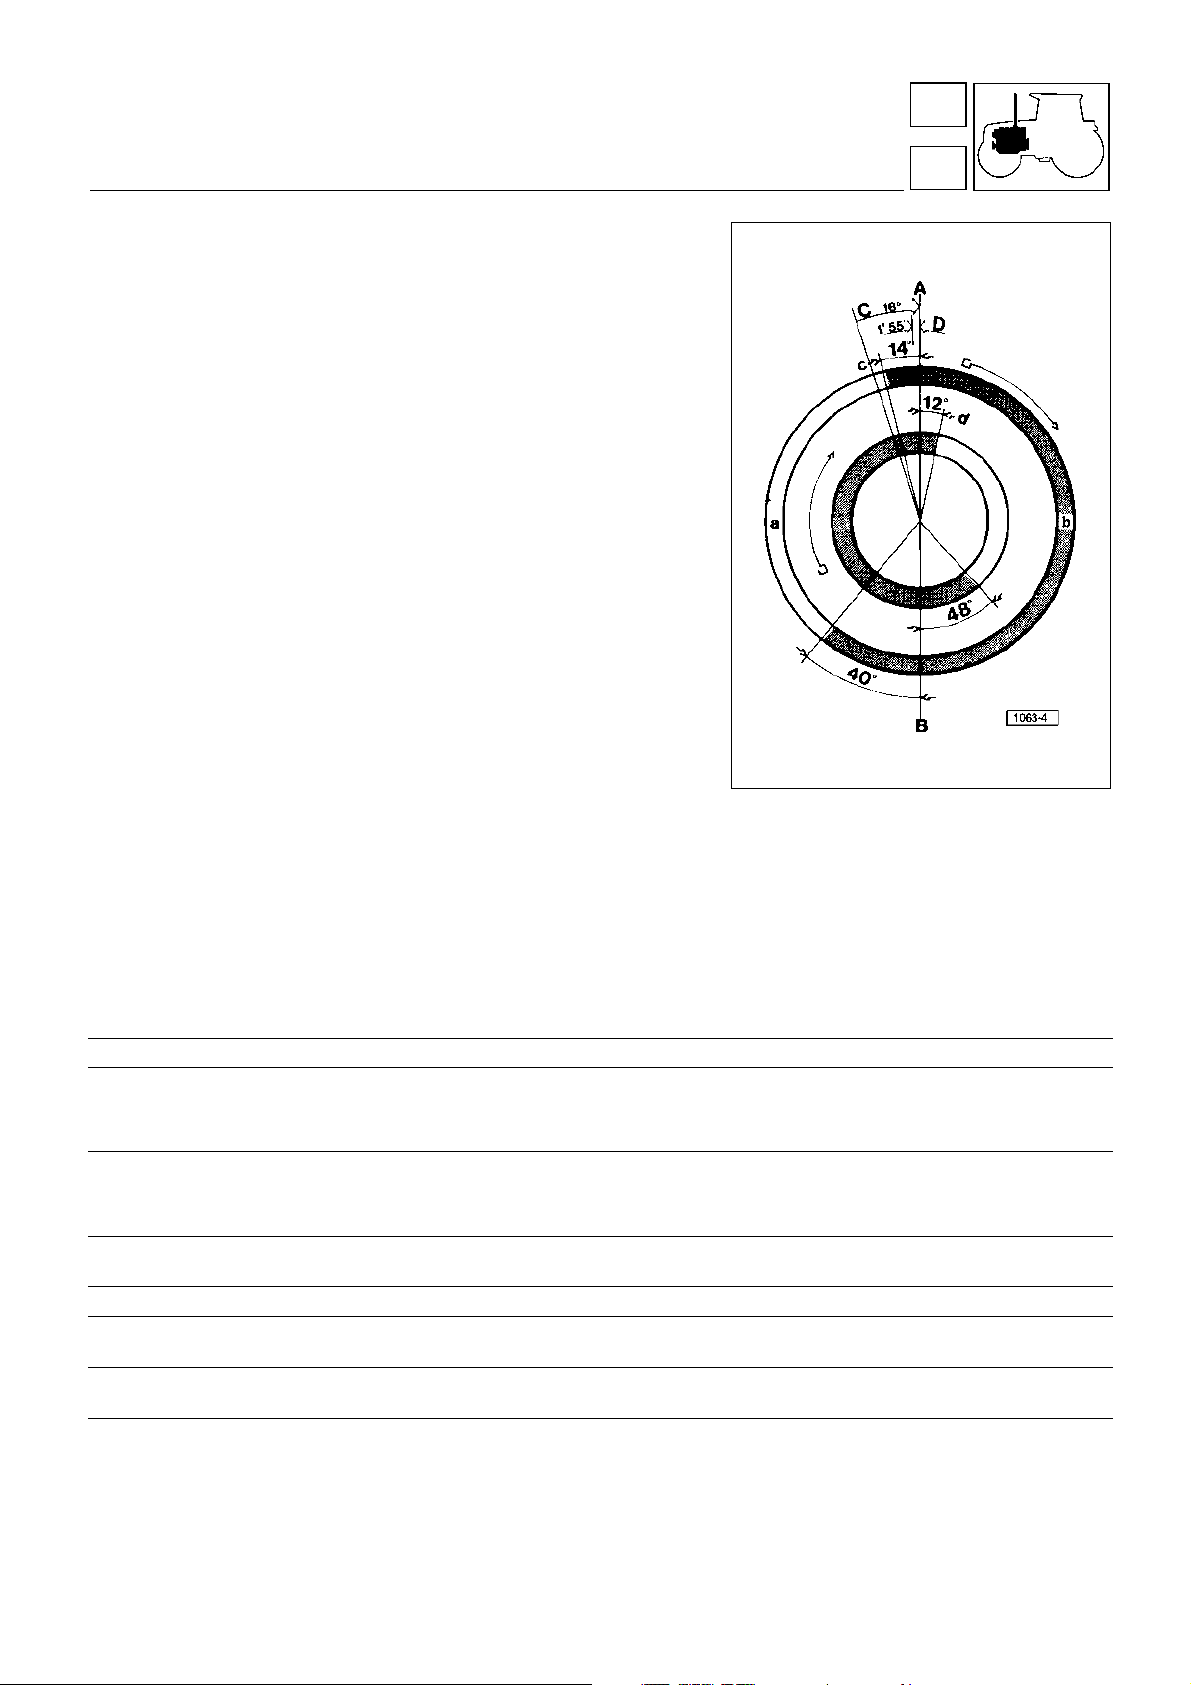
- Point mort haut (PMH)
A
- Point mort bas (PMB)
B
- Avance à l’injection
C
- Chevauchement des soupapes
D
-Admission
a
-Echappement
b
-Ouverture
c
-Fermeture
d
moteur
distribution - données techniques
1
Diagramme de distribution.
Diagramme de distribution au moyen de soupapes en tête et arbre à cames
monté dans le bloc moteur cames
disposition des soupapes verticale en ligne
soupapes d’admission
- ouverture avant le PMH 14°
- fermeture après le PMB 40°
soupares d’échappement
- ouverture avant le PMB 48°
- fermeture après le PMH 12°
jeu entre soupapes et culbuteurs
(à moteur froid) mm 0,20
chevauchement des soupapes (balancement des soupapes) 1°55’
avance à l’injection (géométrique)
avant le PMH 16°
course du piston par rapport
à l’avance à l’injection mm 2,92
Les valeurs, d’ouverture et de fermeture des soupapes indiquées, sont celles de foncti onnement, à moteur froid; ces
mêmes valeurs sont valables pour le réglage, seulement, après avoir changé le jeu aux culbuteurs de 0,25 mm.
17
Page 18
1
moteur
graissage - données techniques
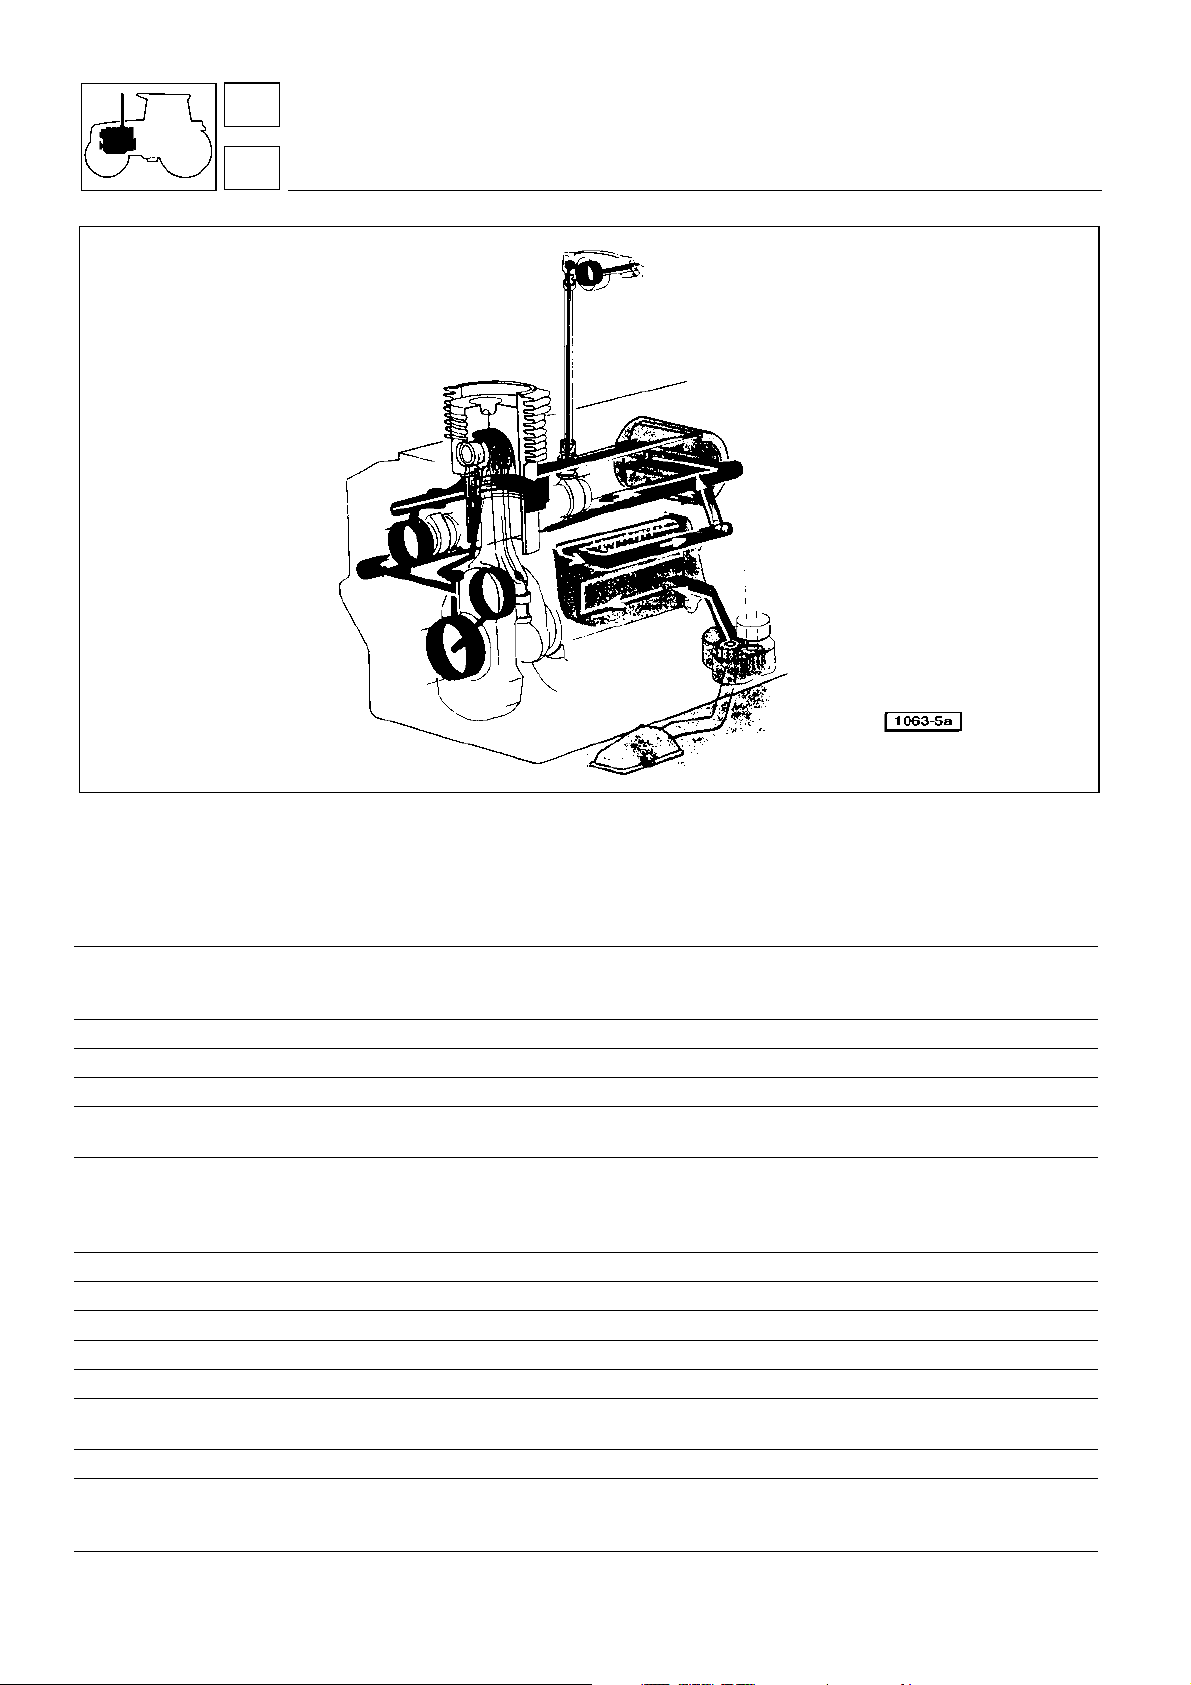
Fig. 9 - Schéma de gr ai ss age
1000.4-ATI2
type de moteur
graissage
commandée comandée
par l’ arbre à cames par l’ arbre moteur
pompe à huile 065.1560.6/10 065.1560.6/10 007.0983.4
débit à 2500 tr/min moteur (dm3/60 sec) I/min 35 35 90
tarage du limiteur de pression bar 4,9÷5,9 4,9÷5,9 4,9÷5,9
tarage des gicleurs de refroidissement
des pistons bar 1,5
pression minimale de l’huile de graissage
(avec huile chaude)
à régime mini bar ≥ 0,5
à régime maxi bar ≥ 3,5
filtre à cartouches interchangeables
type 044.1567.0 2.4419.340.0 044.1567.0
degré de filtrage µ 15 15 15
surface filtrante (totale) cm
contenance du carter à huile (dm3)I 11 11 15,5
radiateur de refroidissement d’huile
numéro de référence 007.1679.3 007.1679.3 007.0775.3
type 4 rangs 4 rangs 6 rangs
radiateur de refroidissement d’huile
type 2 rangs
n1 1 2
2
1000.4-A4 1000.4-AT2 1000.6-A1
forcé par pompe à engrenages
4000 4000 8000
- 009.7169.2 (seulement pour 100 CH)
18
Page 19
moteur
alimentation - données techniques
1
alimention
code de référence
de la pompe à gas-oil
SILVER 80 - 90 - 100.4
SILVER 100.6
- débit lors du changement de pression dans le
circuit de 0 à 0.4 bar à régime moteur maxi (dm
3
/h) I/h
SILVER 80 - 90 - 100.4
SILVER 100.6
injection
- constructeur BOSCH
- type 1
- numéro de pompes 4 cylindres 4
- ordre d’injection 4 cylindres 1-3-4-2
- diamètre des éléments de pompe mm 9
- pression résiduelle de tarage
du circuit d’injection bar 70
injecteurs
- constructeur BOSCH
- type d’injecteur DLLA 150 S 925
- type de porte-injecteur KBEL 100S 31
- pression de tarage nominale bar 180
- diamètre interne des tubulures d’injection mm 1,5
- pression du cylindre au niveau de la mer
à 150 tr/min (avec huile chaude) mesurée
avec outillage réf. 5.9030.500.6/10 bar 25÷30
filtre sec
- code de référence 2.4249.420.0
- diamètre du filtre 8"
filtre à gas-oil
- code de référence
SILVER 80 - 90 - 100.4
er
version PFR 1K 90 A 503
ème
2
version PFR 1K 90 A 517
ème
3
version PFR 1K 90 A 542
6 cylindres 6
6 cylindres 1-5-3-6-2-4
par pompe monocylindrique du type immergé avec
éléments actionnés directement par l’arbre à cames
SILVER 100.6
- degré de filtrage µ 1,5÷2
au moyen d’une pompe à membrane
2.4519.300.0
2.4519.310.0
100
130
à cartouche interchangeable en papier
2.4319.230.0
2.4319.240.0
19
Page 20
1
moteur
suralimentation - données techniques
Seulement pour
SILVER - 100.4
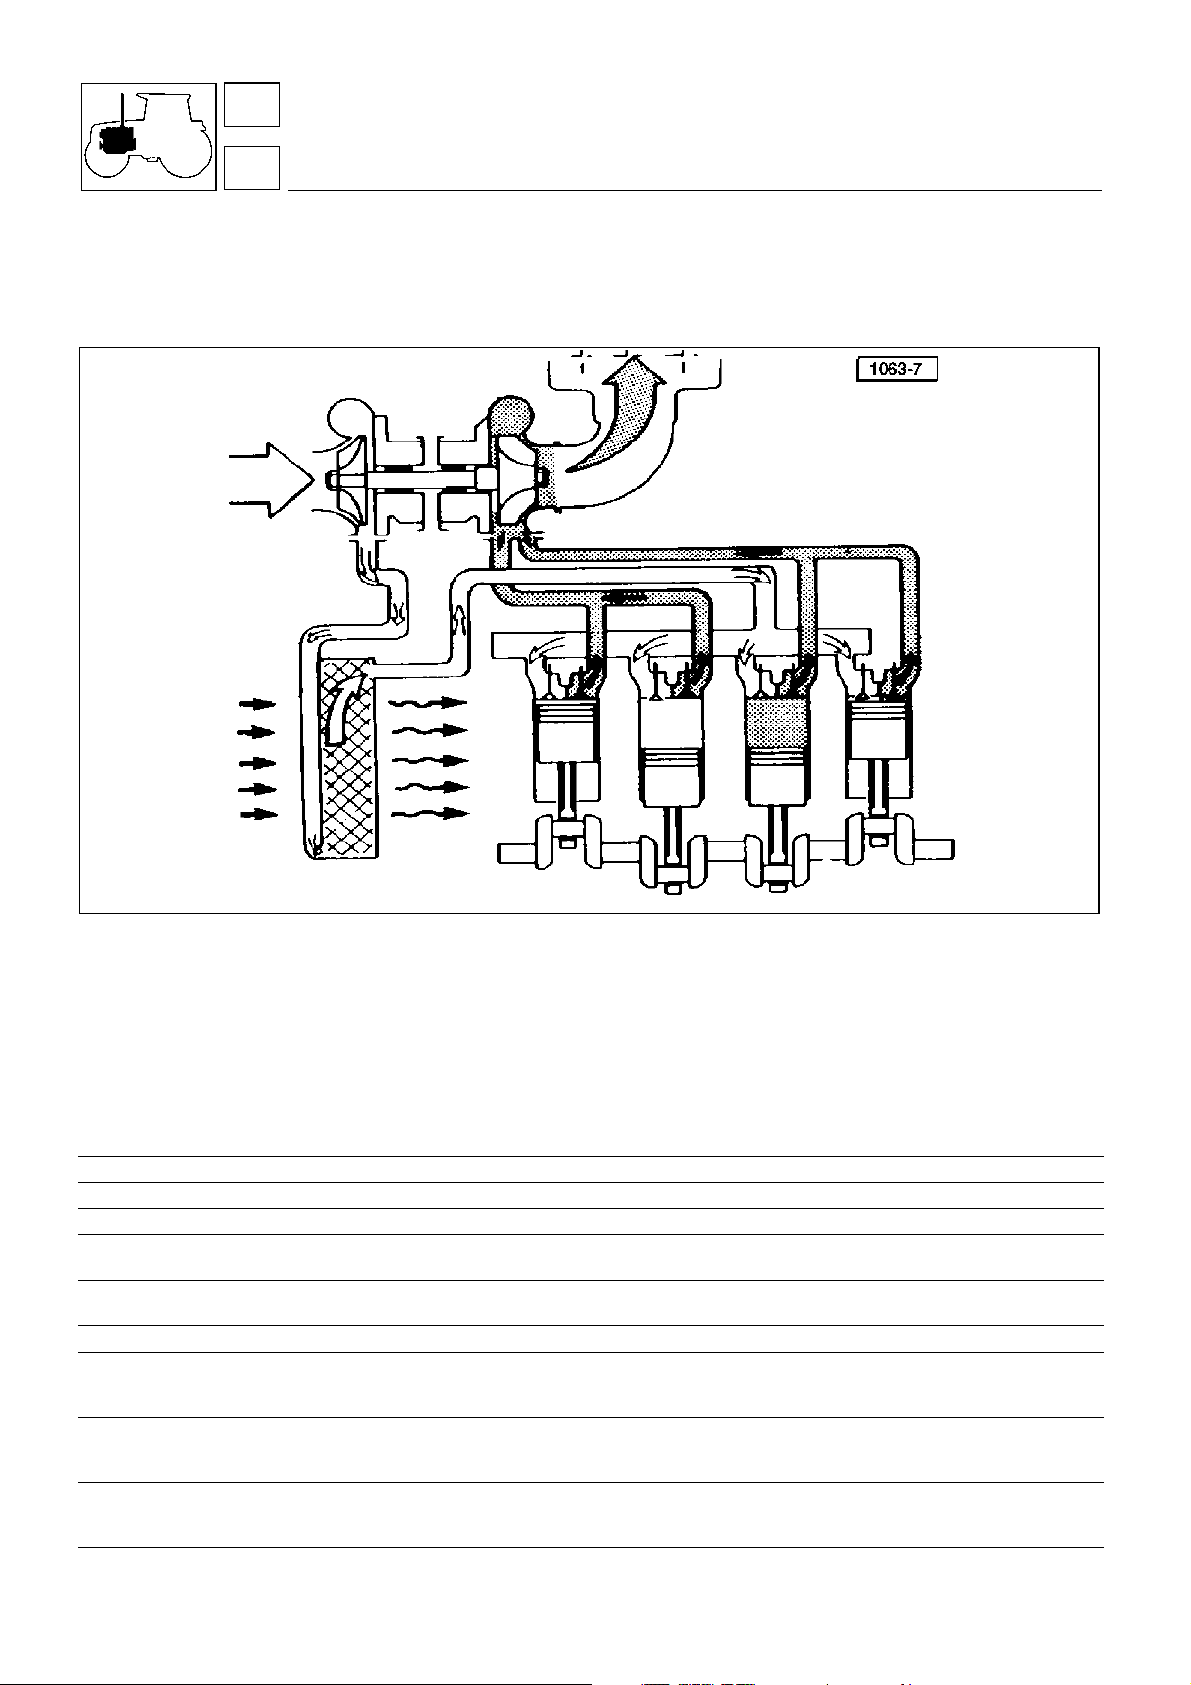
L’air, avant d’arriver aux cylindres, passe à travers un échangeur de chaleur qui le refroidit en augmentant le poids
spécifique. Ceci permet d’améliorer le procès de combustion et d’assurer moins d’asperité de glissement.
Fig.10 - Turbocompresseur.
SILVER 90 SILVER 100.4
type
code de référence 007.0790.4 007.0921.4
compresseur et turbine à roue radiale
arbre de rotor sur coussinets flottants et avec
système de graissage relié au circuit de l’huile
régime de rotation en conditions de service tr/min 55.000÷85.000
pression moyenne dans le conduit à la sortie du compresseur:
- à 1400 tr/min mote ur bar 0,4 0,53
- à 2500 tr/min mote ur bar 0,9 1.05
débit d’air en conditions de service:
- à 1400 tr\min mote ur m
- à 2500 tr/min mote ur m3/sec 6.5 7.8
température d’air dans le collecteur d’admission:
- à 1400 tr/min mote ur °C 70°C 38° C
- à 2500 tr/min mote ur °C 110°C 63°C
3
/sec 3.1 3.3
GARRETT TA31-50/0.82 A/R 57 SCHWITZER S 2A/61.17AL/060 W6
bagues d’étanc hé it é à l’ hu ile
de graissage du moteur
20
Page 21
moteur
1
refroidissement - données techniques
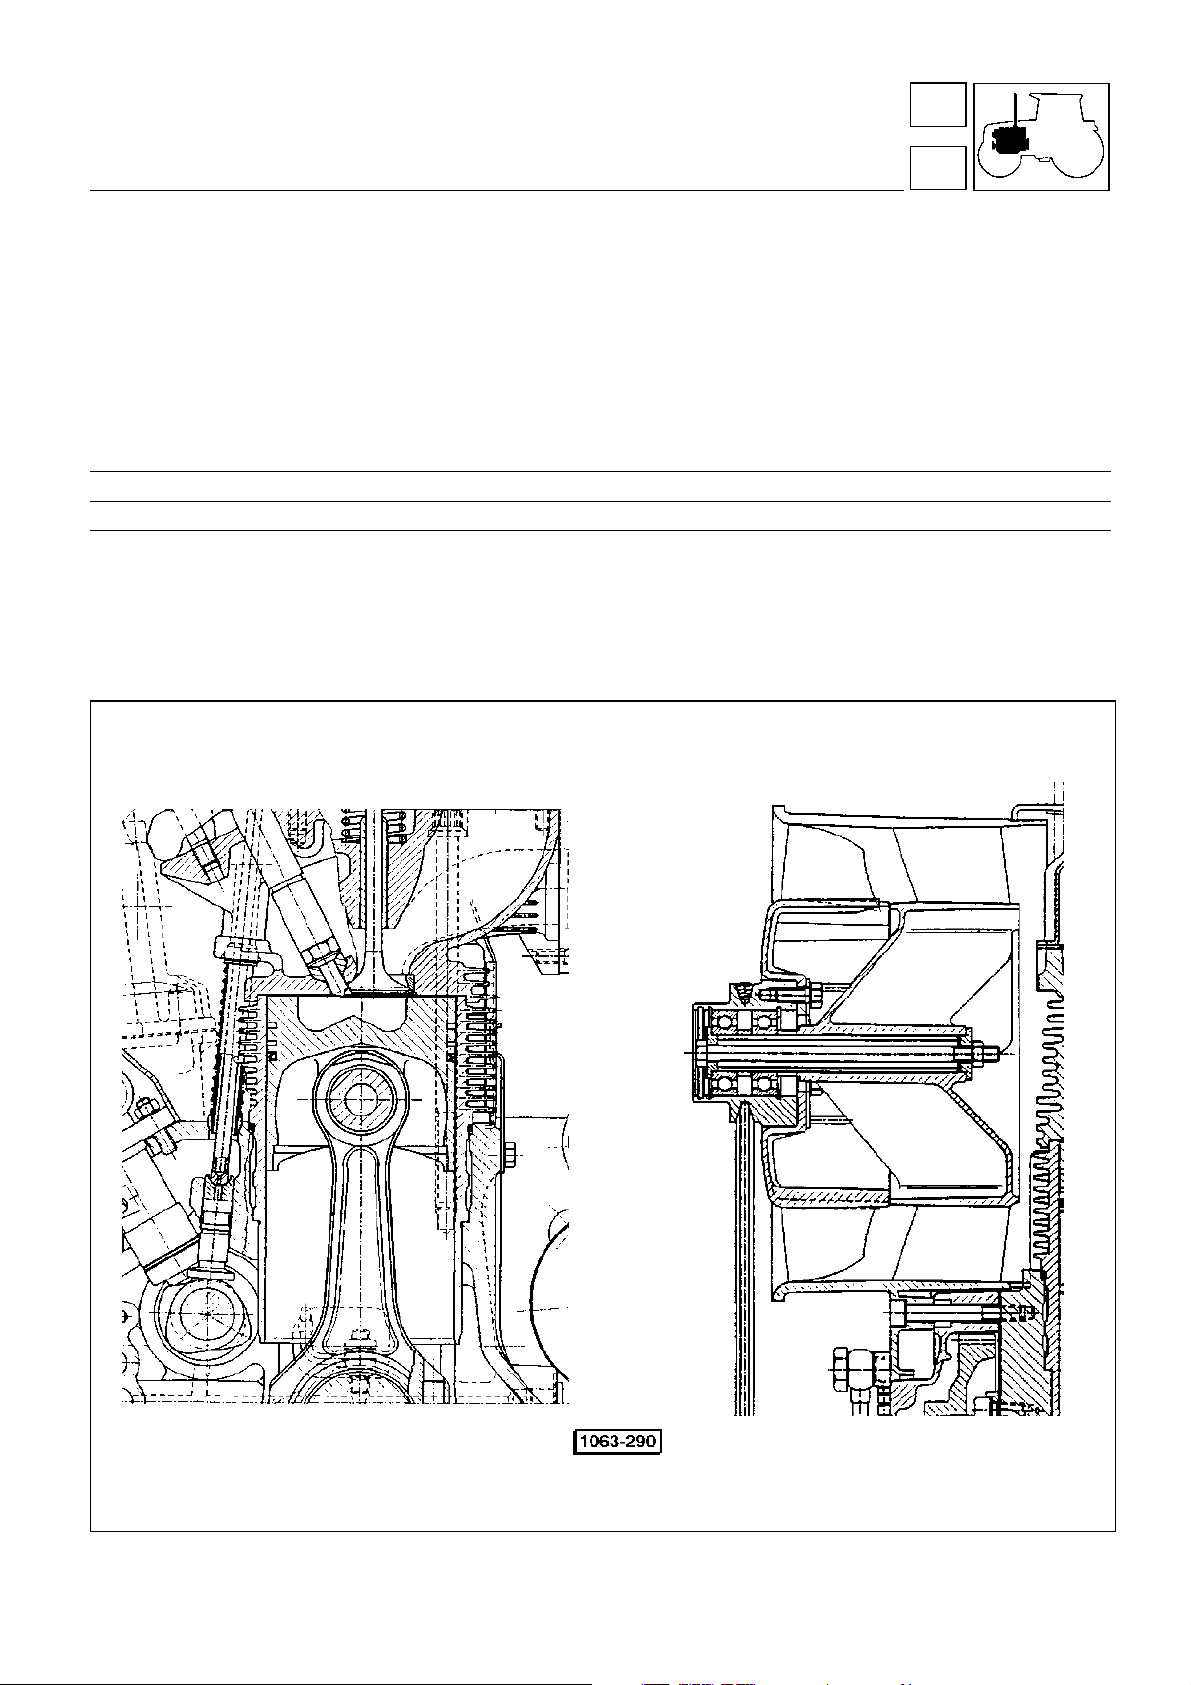
L’installation de refroidissement se compose d’un groupe de venti lation constitué par un ventilateur, un stator et par
le convoyeur d’air.
Ce système assure un rendement thermodynamique très haut ainsi qu’une prompte disponibilité de puissance après
démarrage à froid.
ventilateur à pales en aluminium
diamètre de l’hélice mm 320
nombre de pales 13
Fig. 11 - Systéme de refroidissement
21
Page 22
1
moteur
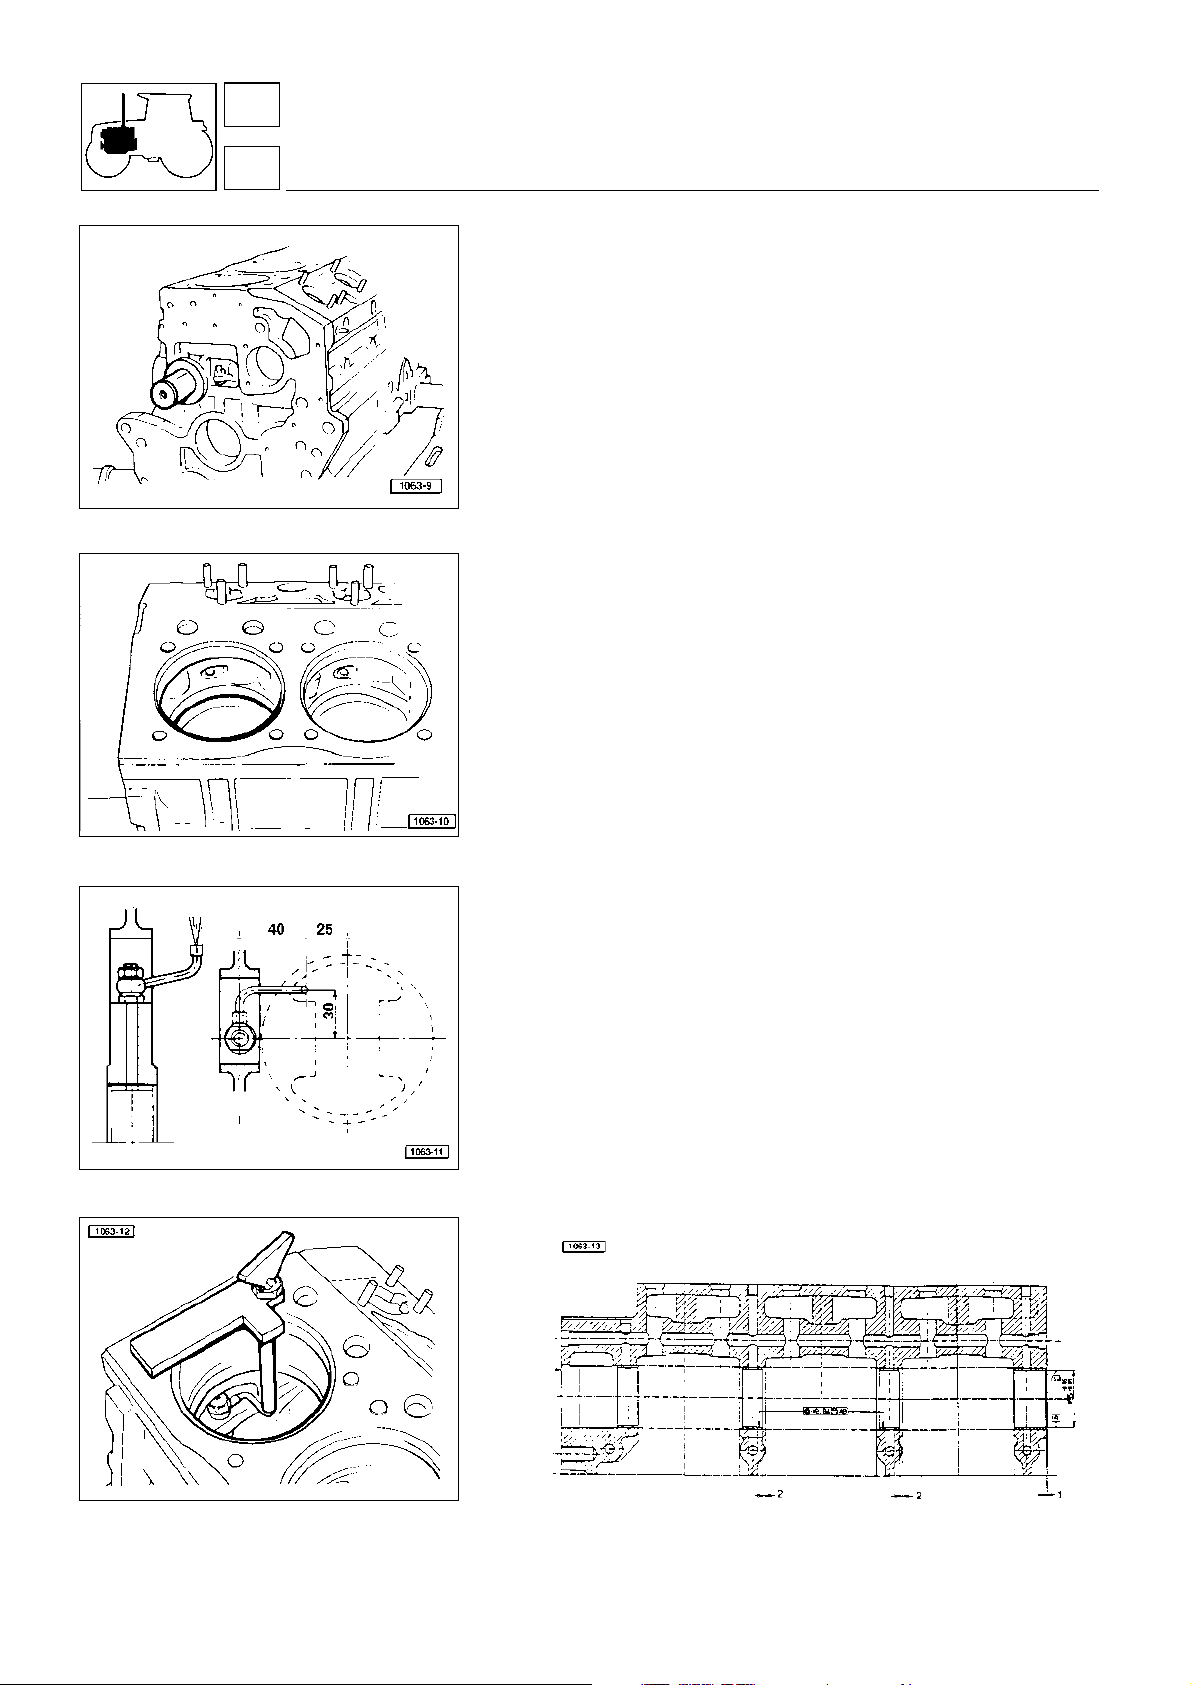
Fig. 1 - Bloc-moteu r
11
carter moteur
Bloc-moteur
Le bloc-moteur est composé par un moulage particulièrement
robuste dans lequel sont usinées les conduites qui garantissent
le graissage et le refroidissement des pistons.
Après chaque démontage du moteur, vérifier que les conduites
soient parfaitement débouchées. Le nettoyage s’effectue par
soufflage à l’air comprimé, ayant au préalable laissé tremper le
bloc dans une solution d’eau et soude ou dans du gas-oil, et ayant
également ôté tous les bouchons des têtes des canaux.
Contrôler, avec un soin particulier, que les gicleurs de refroidissement des pistons, ainsi que les conduites étranglées pour le
refroidissement des jupes des cylindres, ne soient pas bouchés.
Cette anomalie pourrait compromettre le bon fonctionnement du
moteur.
En cas de démontage des gicleurs de refroidissement du piston,
l’attention doit être attirée par le remontage correct afin d’éviter
une quelconque interférence avec le mouvement du piston, lequel
pourrait causer de graves dégâts au moteur; dans ce but, utiliser
l’outil réf. 5.9030.658.4 spécialement conç u pour le positionnement correct de la pièce.
Fig. 2 - Chambre de l’huile de refroidissement du
cylindre.
Fig. 3 - Gicleurs de refroidissement du piston.
La surface d’appui des poussoirs doit être parfaitement lisse.
Les poussoirs doivent être positionnés avant le montage de l’arbre
à cames et a bloc retourné. Après le montage vérifier leurs libres
mouvements.
Montage des bagues dans les paliers de l’arbre à cames.
Contrôler que les bagues, des paliers de l’arbre à cames, soient
correctement logées, c’est à dire avec leurs trous, alignés avec le
canal d’huile, usiné dans le bloc.
Les bagues doivent être posées de façon qu’ell es rentrent d’environ 2 mm par rapport aux trous dans le bloc, à l’exception de la
dernière bague, du côté volant moteur, qui doit être au bord de la
paroi du bloc-moteur.
Fig. 4 - Montag e des gicl eurs de re froi diss ement
du piston.
22
Fig. 5 - Bagues des paliers de l’arbre à cames.
Page 23
moteur
1
carter de distribution
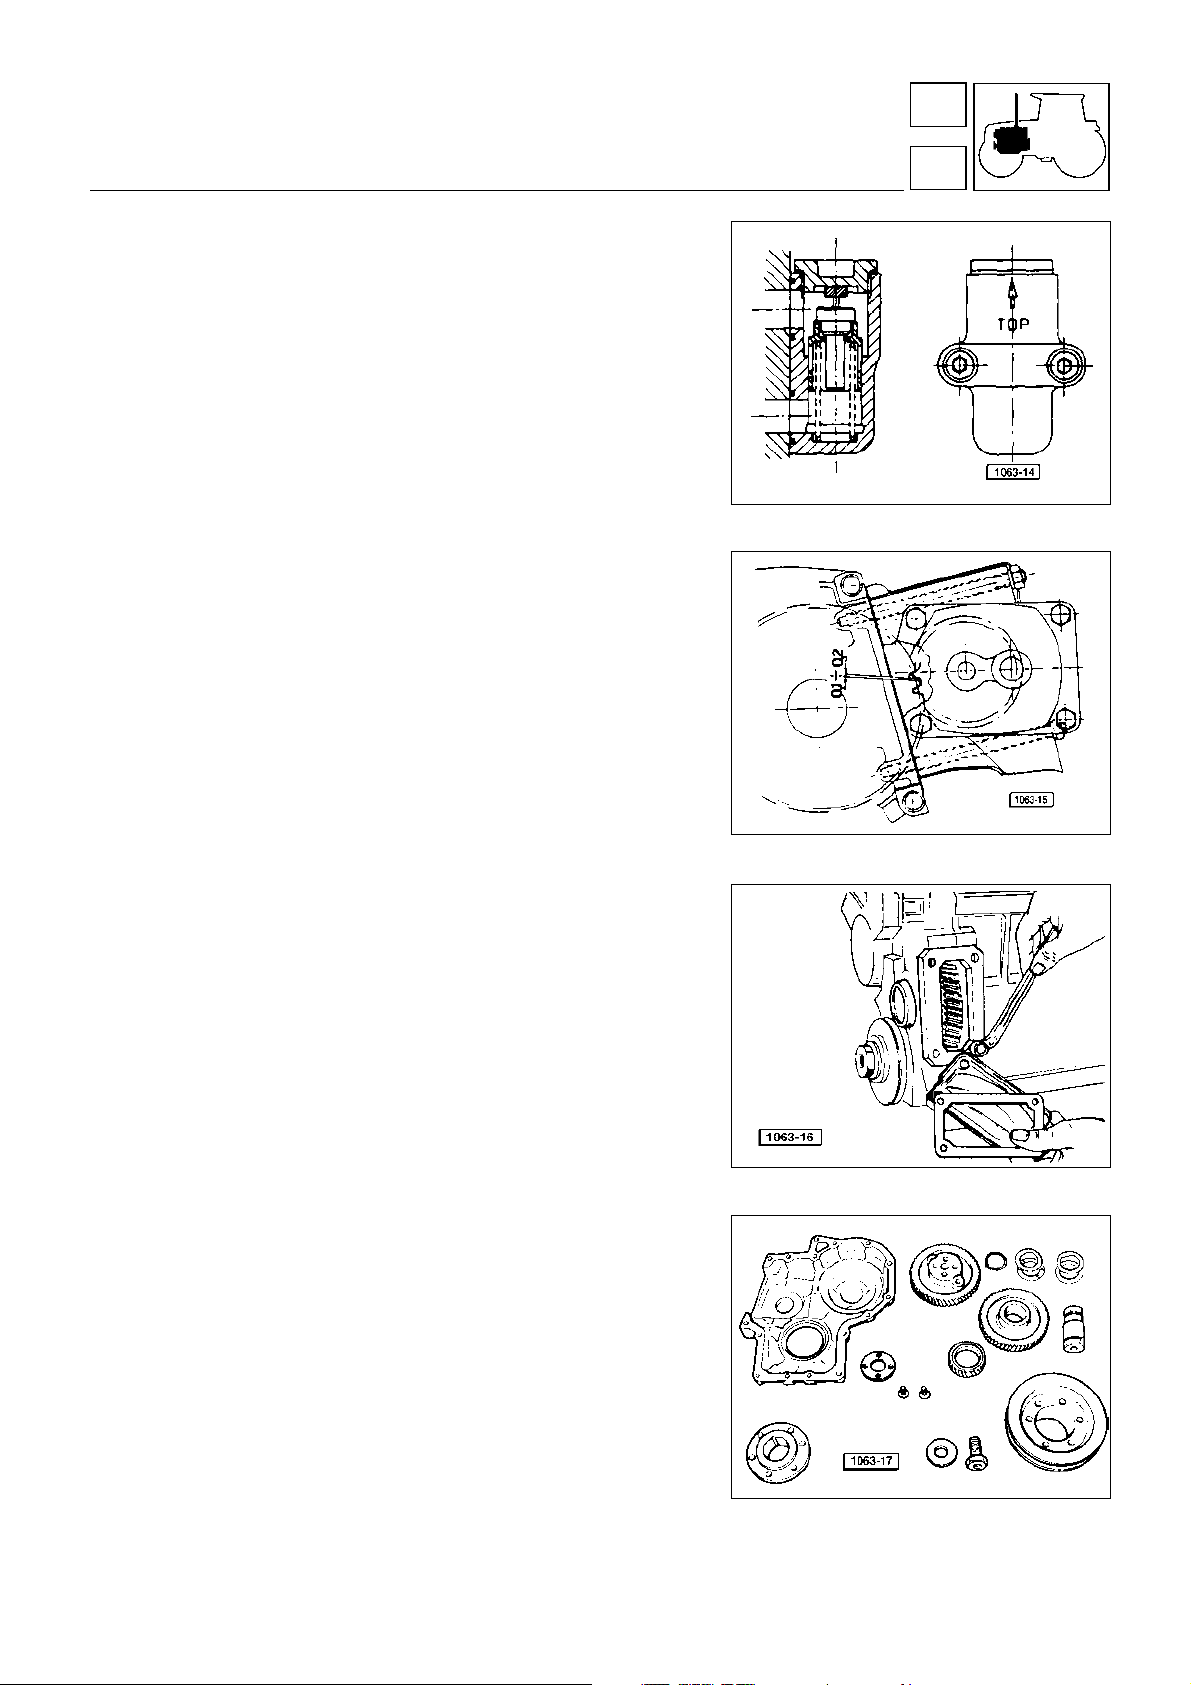
Réglage du jeu entre les dents des engrenages de la prise de mouvement auxiliaire.
La puissance maximale prélevable ne doit pas dépasser les 30 ch de puissance.
Entre le plan usiné sur le moteur, et la base d’appui, poser un
nombre de cales, qui puisse permettre un jeu de 0,1÷0,2 mm entre
les dents des engrenages.
Ce paquet de cales sera constitué par alternativement, de cales
métalliques, et de cales en matière isogène (la première cale
métallique, côté moteur, doit être 0,5 mm)
En cas de démontage des engrenages de la distribution, prévoir,
avant le remontage, un nouveau calage de la distribution en
suivant les instructions rapportées à la page 80.
Contrôler que les cales d’épaulement de l’engrenage intermédiaire ne soient pas excess ivement usées. En vérifier outre que
la surface de l’axe et celle intérieure de l’engrenage ne présentent
aucune rayure.
11
Fig. 6 - Soupape the rmostatique de l’huile moteur.
Support de pompes hydrauliques (ou compresseur d’air) placé entre bloc-moteur et carter de
distribution.
Le carter de distribution est en alliage léger d’aluminium.
Le montage est pratiqué par l’indispensable outil réf.
5.9030.634.0, afin d’obtenir, le centrage parfait du joint d’étanchéité par rapport au vilebrequin, ainsi que la coplanéité des plans de
fixation des prises de mouvement auxiliaires.
Le montage du carter sera fait en prenant comme point de
centrage, l’axe de l’engrenage intermédiaire, en ayant au préalable, positionné le joint entre le carter et le bloc-moteur; serrer les
vis sans les bloquer complètement.
Enlever le morceau de joint excédent; appliquer l’outil réf.
5.9030.634.0 et serrer les vis à fond. Oter l’outil.
Lors du démontage des pompes du support il foudra applier de la
graisse du type MOLYCOTE RB2 ce qui permet de graisser
convenablement les cannelures des joints.
Fig. 7 - Jeu entre les dents de la prise de mouvement.
Fig. 8 - Alignement du carter de distribution au
bloc-moteur.
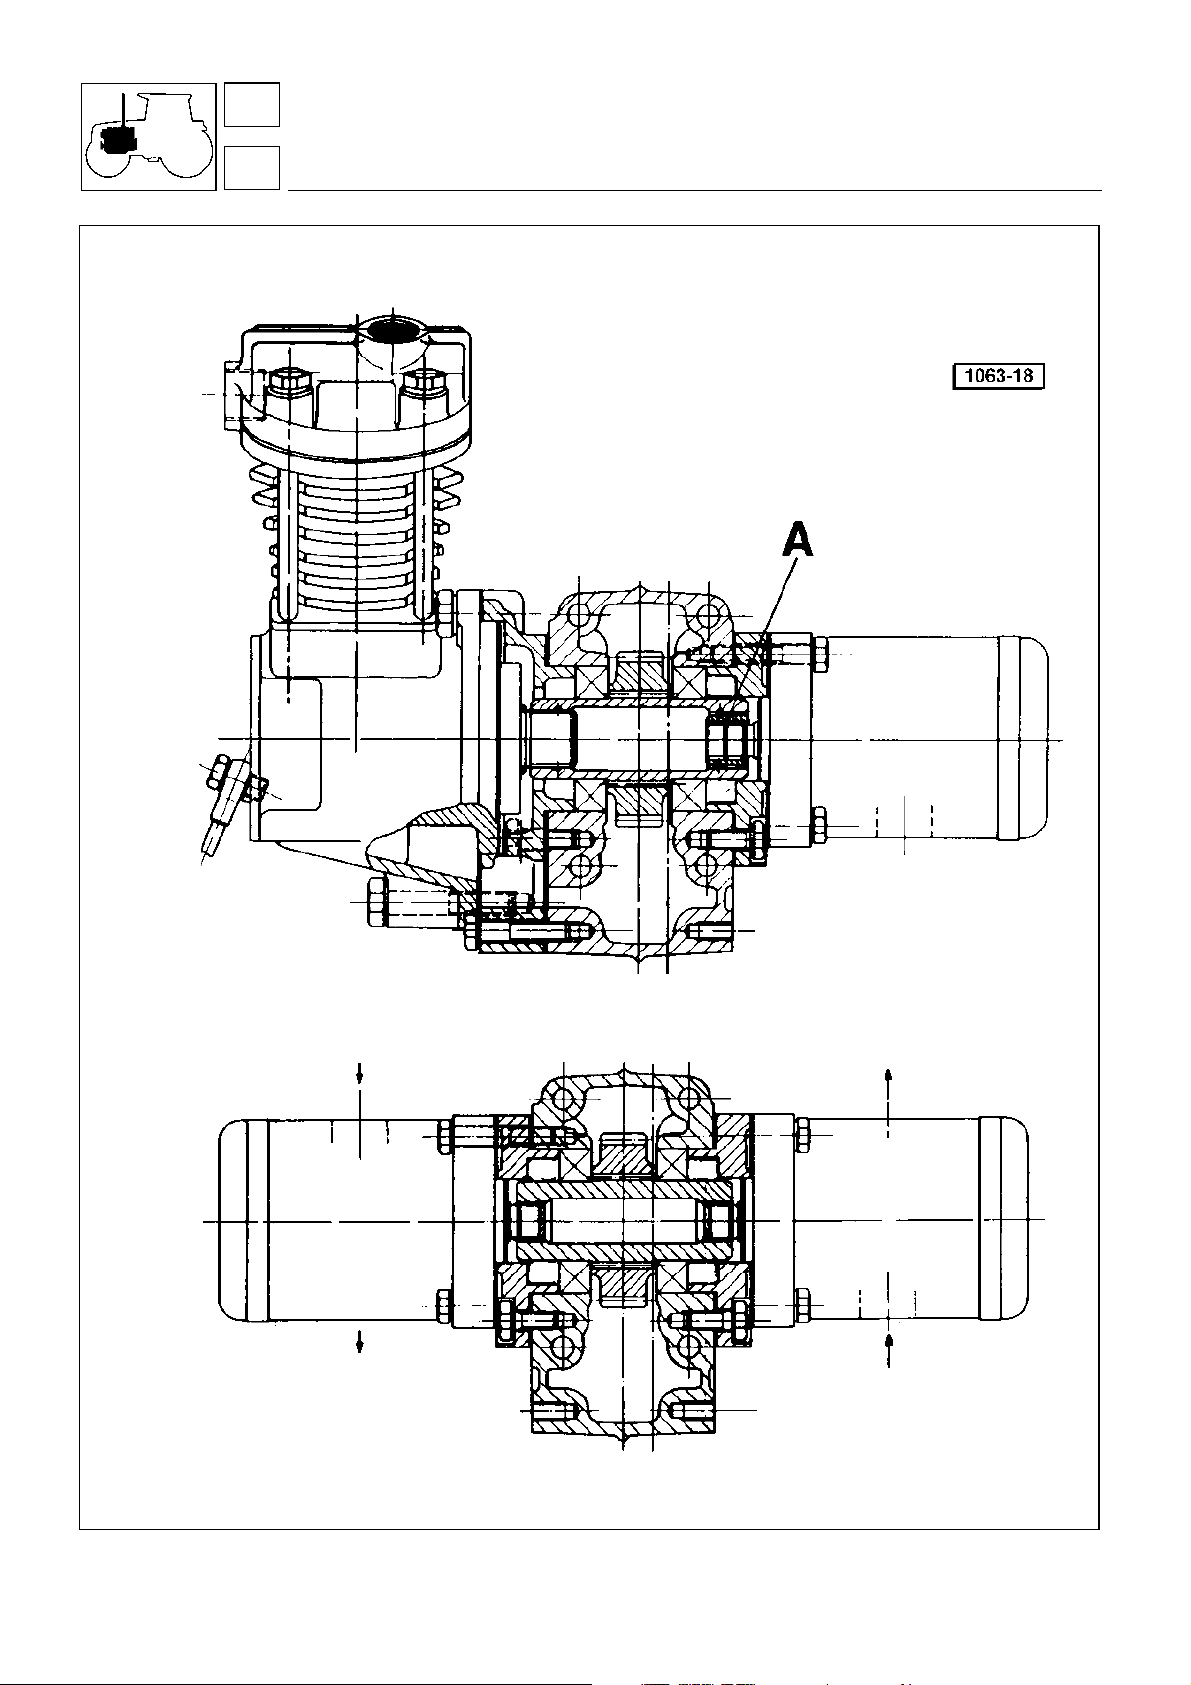
S’il est nécessaire, démonter également, la br ide de support, au
remontage, positionner la bague A comme indiqué sur la Fig. 10.
Fig. 9 - Pièces composant le carter de distribution.
23
Page 24
1
moteur
11
carter de distribution
Fig. 10 - Prise de mo uv em e nt pour pompes hy dr au li ques ou compresse urs d’air.
24
Page 25
moteur
1
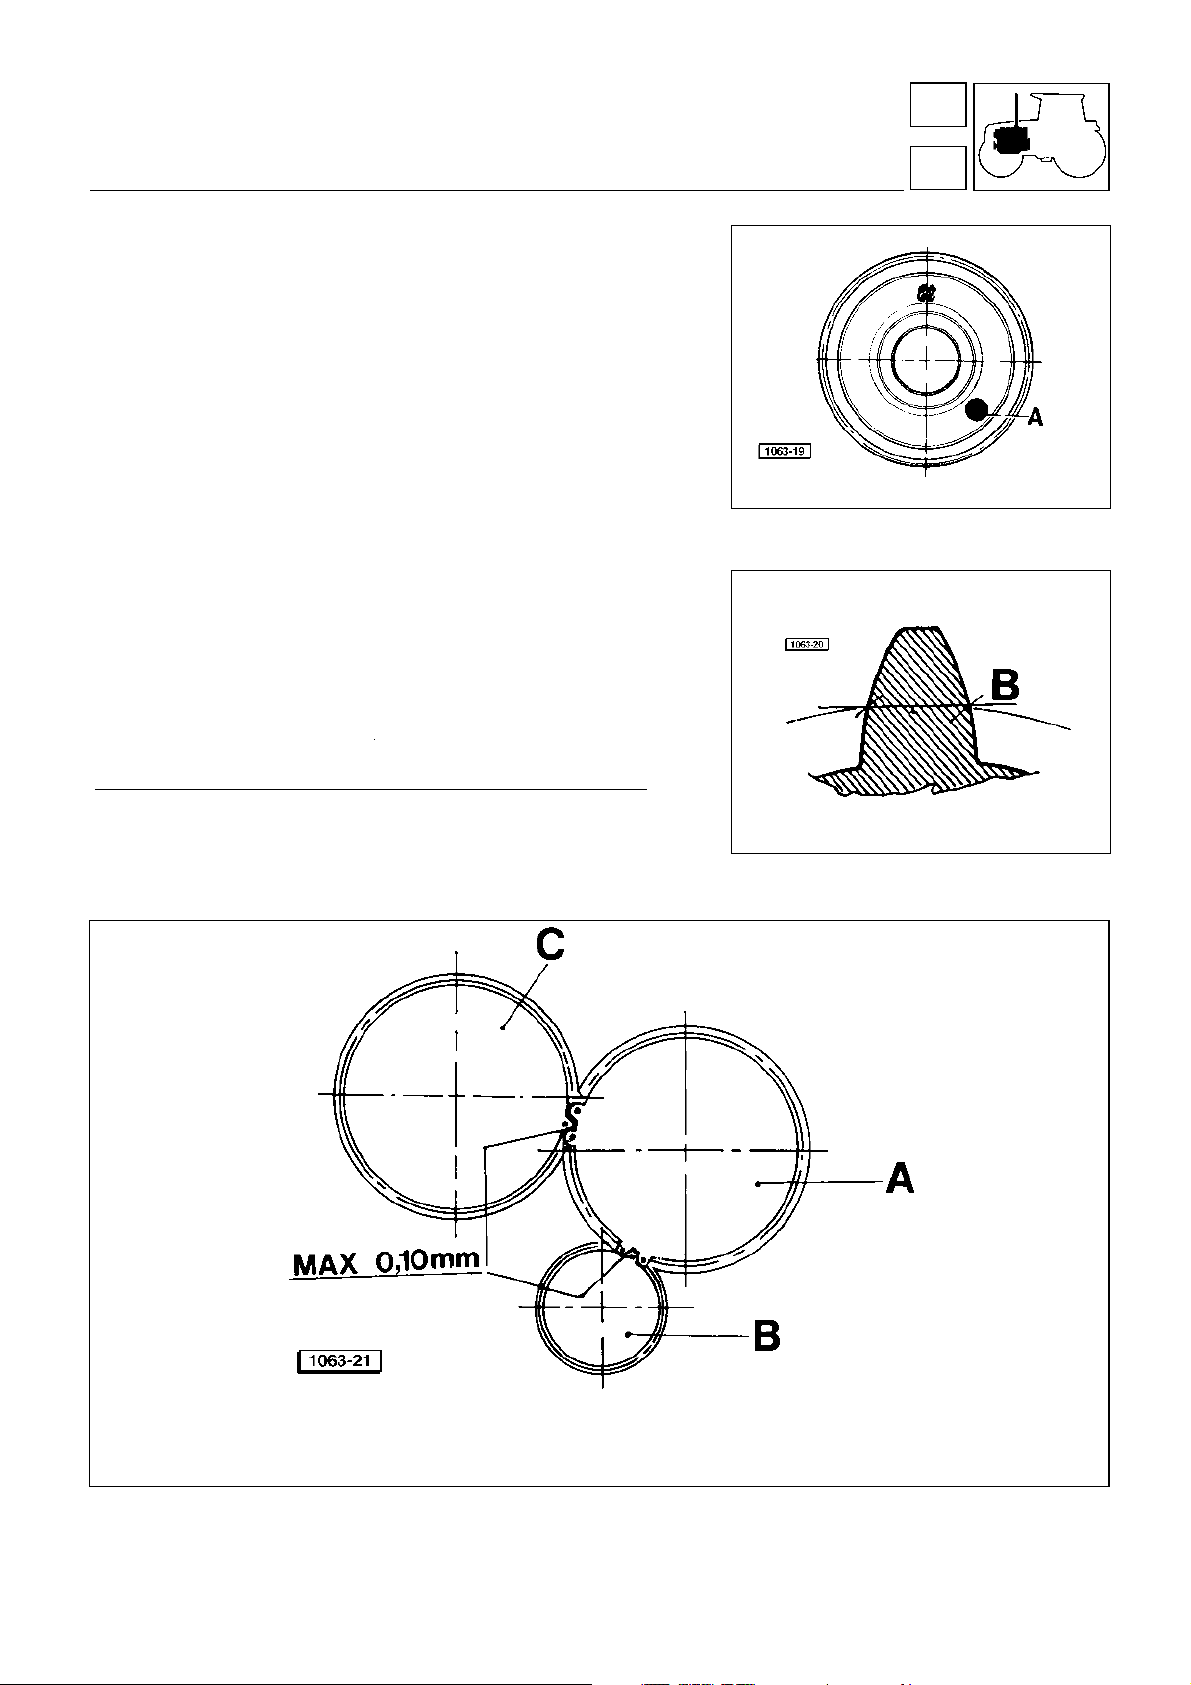
Engrenage intermédiaire de distribution
En utilisant un comparateur muni de base magnétique, contrôl er
le jeu entre les dents de l ’engrenage intermédiaire et celles du
pignon entraîneur et du pignon de distribution.
Le jeu mesuré ne doit pas dépasser 0,10 mm; autrement il faut
remplacer l’engrenage intermédiaire par un autre, ayant une
épaisseur de dent, correspondant à celle mesurée sur le diamètre
primitif différent, de façon à obtenir le jeu correct entre les dents.
Les engrenages se distinguent par des marques en différ entes
couleurs (ROUGE, JAUNE ou VERT), comme indiqué par la figure
11.
A chaque couleur correspond une valeur diffférente d’épaisseur
de dent.
Epaisseur de la dent sur le diamètre primitif
code réf. 007.1177.0 couleur ROUGE = 3,829
− 0,088
− 0,044
carter moteur
Fig. 11 - Engrenage intermédiaire de distribution.
- Marque d’identification
A
11
code réf. 007.1178.0 couleur JAUNE = 3,829
code réf. 007.1179.0 couleur VERT = 3,829
− 0,009
− 0,053
− 0,018
− 0,026
Fig. 12 - Dent de l’en grenage.
- Epaisseur de la dent de l’engrenage.
B
- Roue d’engrenage interméiaire
A
Fig. 13 - Commande de la distribution.
- Roue d’engrenage de vilebre quin
B
- Pignon de distribution
C
25
Page 26
1
moteur
12
vilebrequin
Cylindres
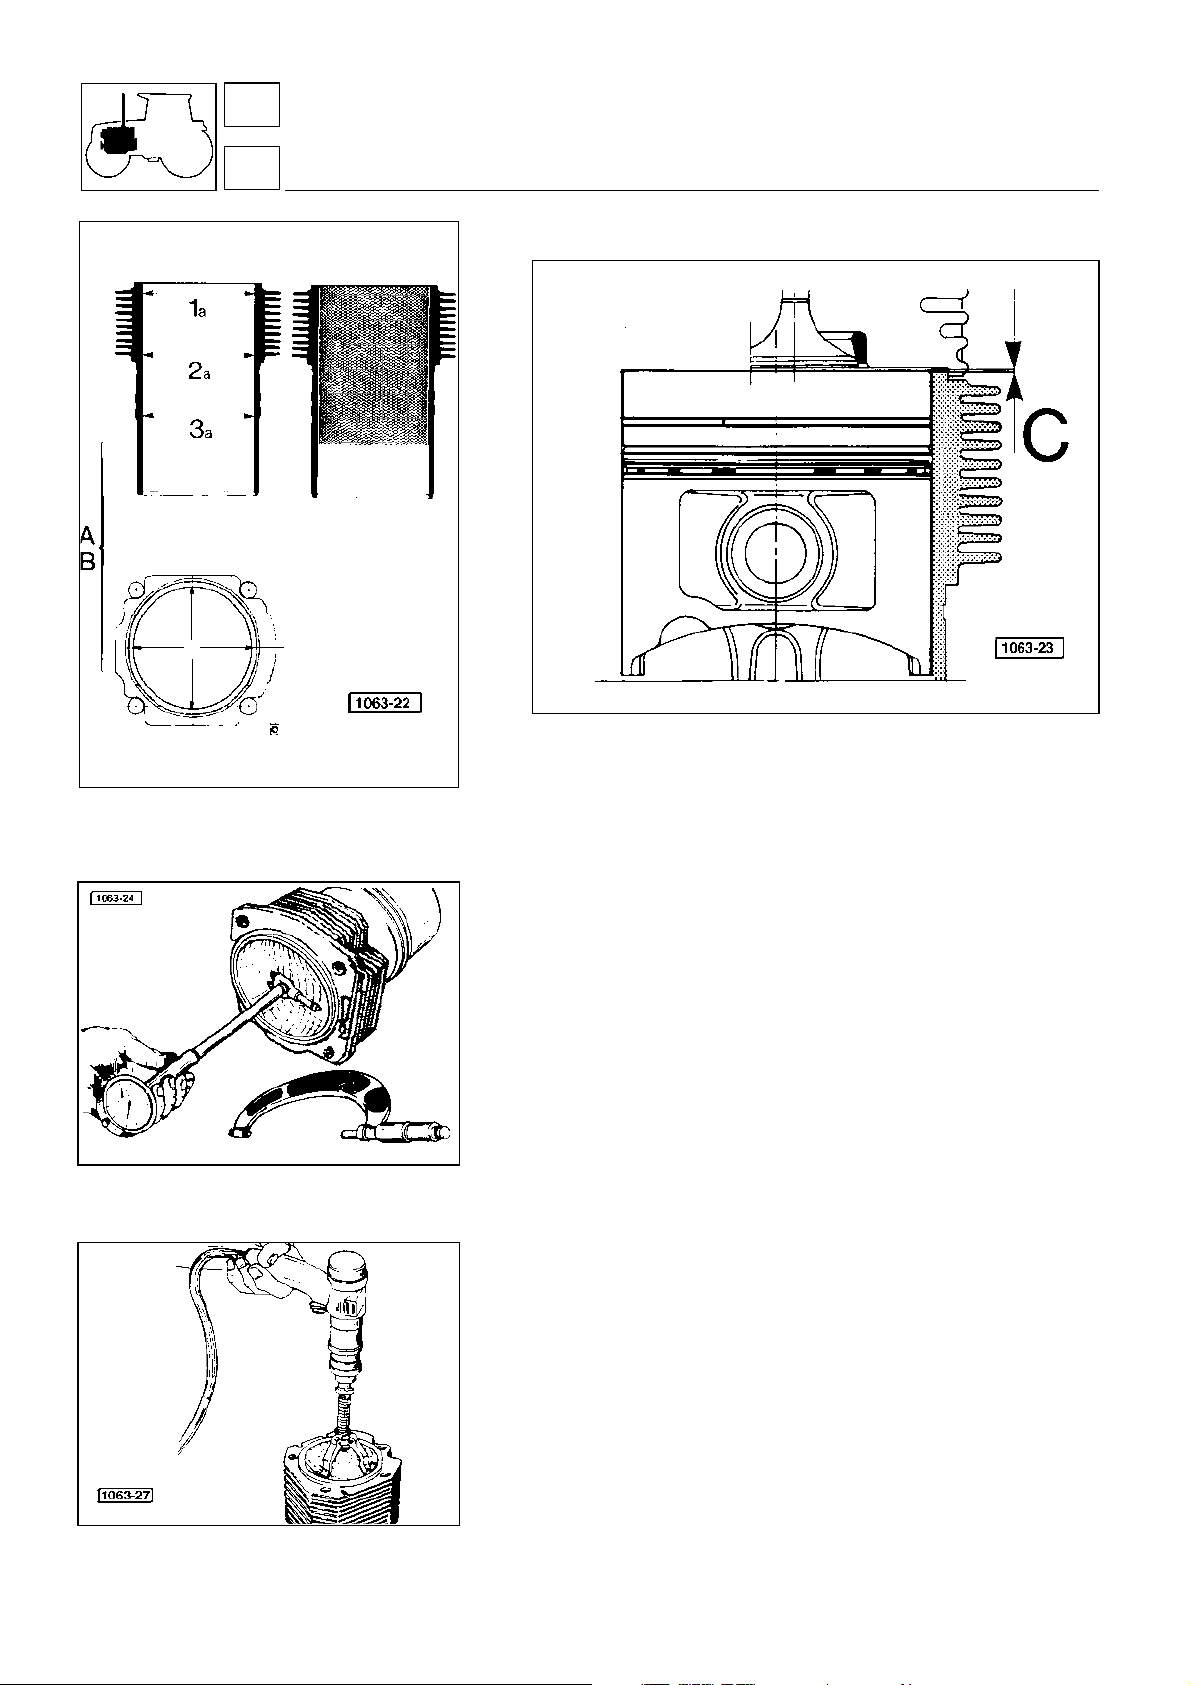
Fig. 2 - Position du cylindre par rapport au piston.
Fig. 1 - Schéma de co ntrô le de l’us ure d es cy lindres.
Fig. 3 - Contrôle de l’alésage d’un cylindre.
Nettoyage général
Après démontage, laver les cylindres avec de l’eau et soude ou
gas-oil, puis, nettoyer soigneusement toute pièce du bloc-moteur
composant la chambre à huile de refroidissement du cylindre.
Contrôle des cylindres
Procéder à une inspection des surfaces des cylindres; ils ne
doivent présenter ni rayures, ni ovalisation, ni conicité, ni usure
excessive.
Une usure acceptable doit donner une certaine conicité au cylindre, par contre une usure excessive donne au cylindre la forme
d’un tonneau, il faut alors changer la pièce.
Les mesurages doivent être faits, pour chaque cylindre, à trois
hauteurs différentes, et dans deux plans perpendiculaires entre
eux.
Si le diamètre mesuré est supérieur aux valeurs maximal es d’usure, les cylindres doivent être remplacés.
Fig. 4 - Retablissement de la rugosité interiéure
du cylindre au moyen de l’outil 5.9030.349.0.
26
Chaque fois qu’il est nécessaire de remplacer les segments usés,
contrôler la surface interne du cylindre; au cas où elle serait
complètement lisse, il faudra prévoir le déglaçage des cylindres,
pour permettre l’ajustement de nouveaux segments. A l’aide de
l’outil spécial, pratiquer un mouvement rapide, de va et vient,
comportant un rainurage de la surface interne du c ylindre, ainsi
qu’il est indiqué en Fig. 1.
Page 27
moteur
1
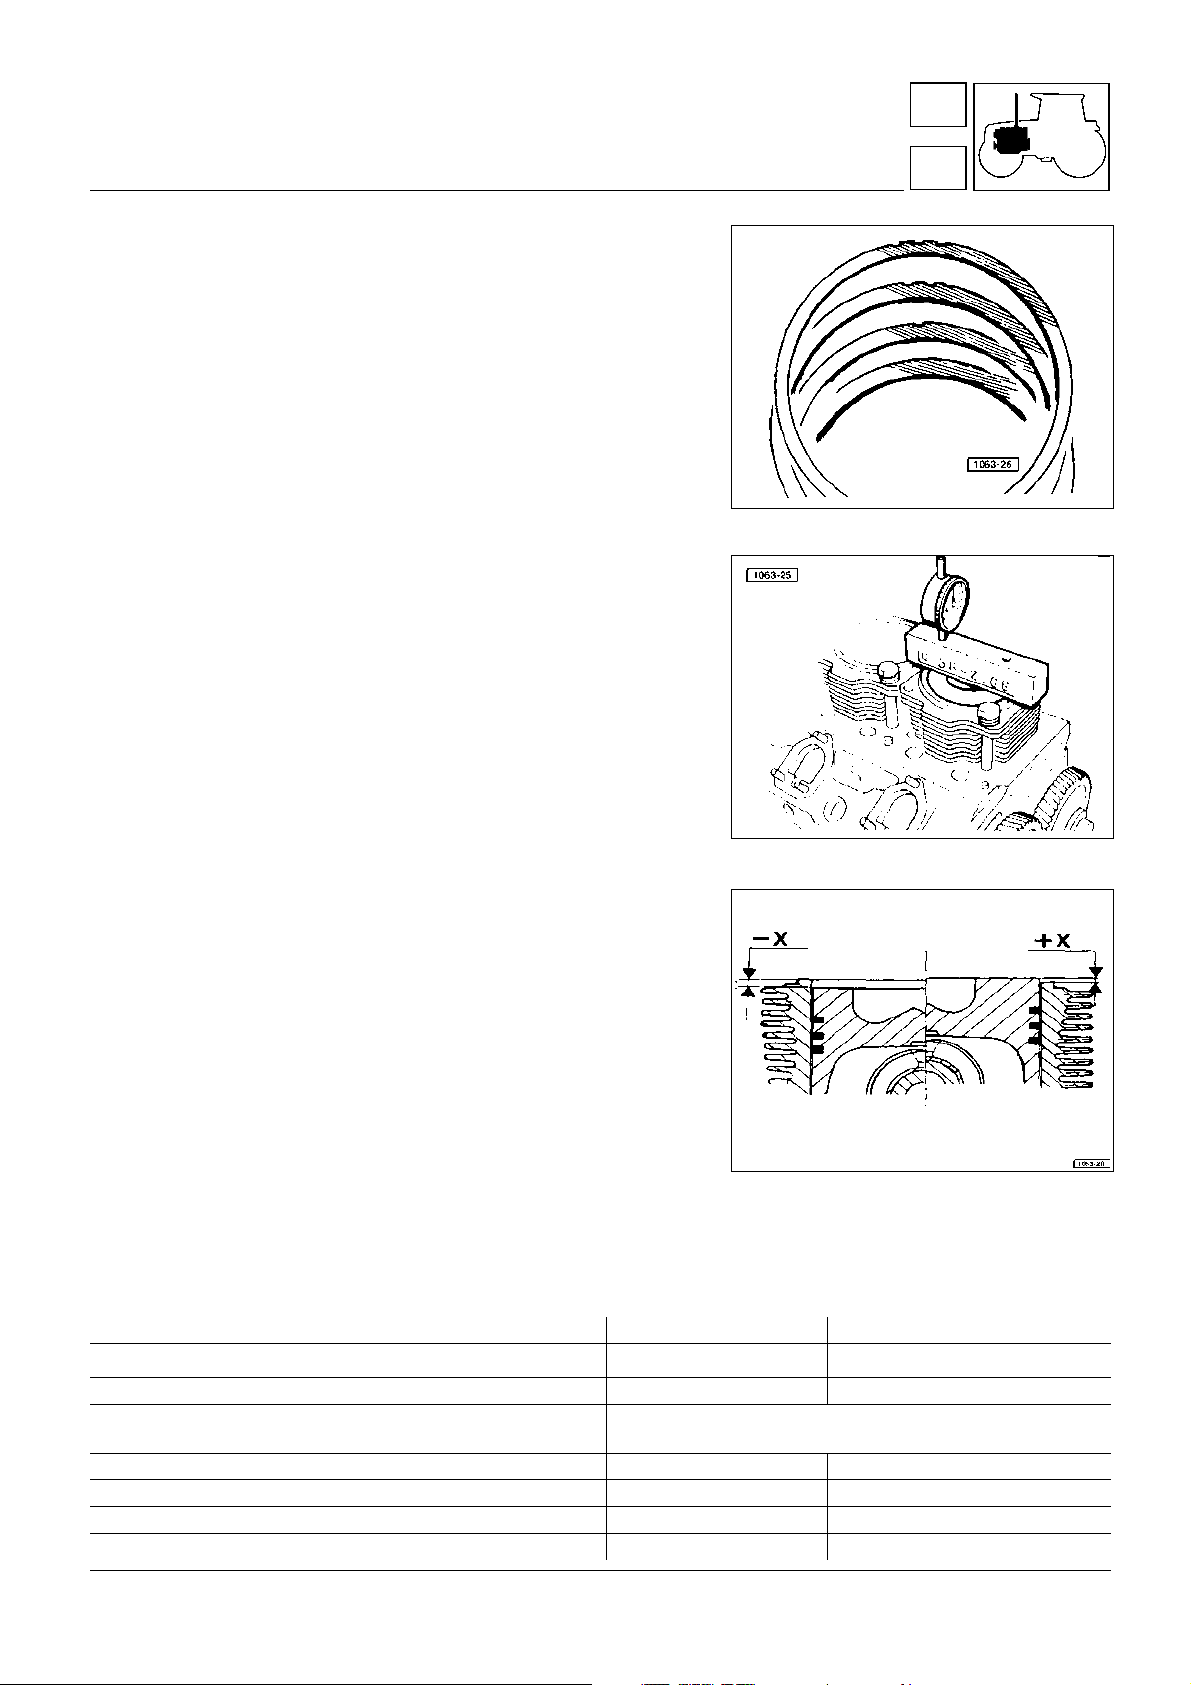
A l’aide des outils suivants:
5.9030.627.0 comparateur au centième;
5.9030.433.0 support du comparateur;
5.9030.631.4/10 presse-cylindre,
contrôler que la tête du piston au P.M.H., soit en retrait, par rapport
au plan d’appui du joint de culasse (Fig. 6).
Déplacer le support, jusqu’à ce que le palpeur prenne appui sur
le plan du cylindre, et lire la valeur sur le comparateur.
Mettre à zéro le comparateur.
Poser le support, de façon que le palpeur du comparateur prenne
appui sur la tête du piston au P.M.H., et lire la valeur.
vilebrequin
Fig. 5 - Joint culasse moteur.
12
Choisir le joint à monter selon la valeur mesurée (voir point D sur
le tableau ci-dessous)
A
diamètre interne mesuré à la moitié du cylindre mm
B
erreur de cylindricité mm 0,020 0,080
C
retrait du piston par rapport au plan d’appui des
joints de culasse sur le cylindre
D
détermination de l’épaisseur du joint de culasse
code réf. du joint 0.085.1450.0 mm -0,562÷-0,30 0,5 sans coches de repérage
code réf. du joint 0.085.1451.0 mm -0,290÷-0,11 0,7 avec 1 coche de repérage
code réf. du joint 0.085.1453.0 mm -0,100÷+0,02 0,8 avec 3 coches de repérage
mm 0,30÷0,40
105,000
X
Fig. 6 - Controles de la position du piston au
P.M.H.
Fig. 7 - Détermination de l’épaisseur du joing de
culasse mote u r .
Ø usinage Ø usure maxi
− 0
+ 0,022
mesurée épaisseur du joint
105,100
27
Page 28
1
moteur
12
vilebrequin
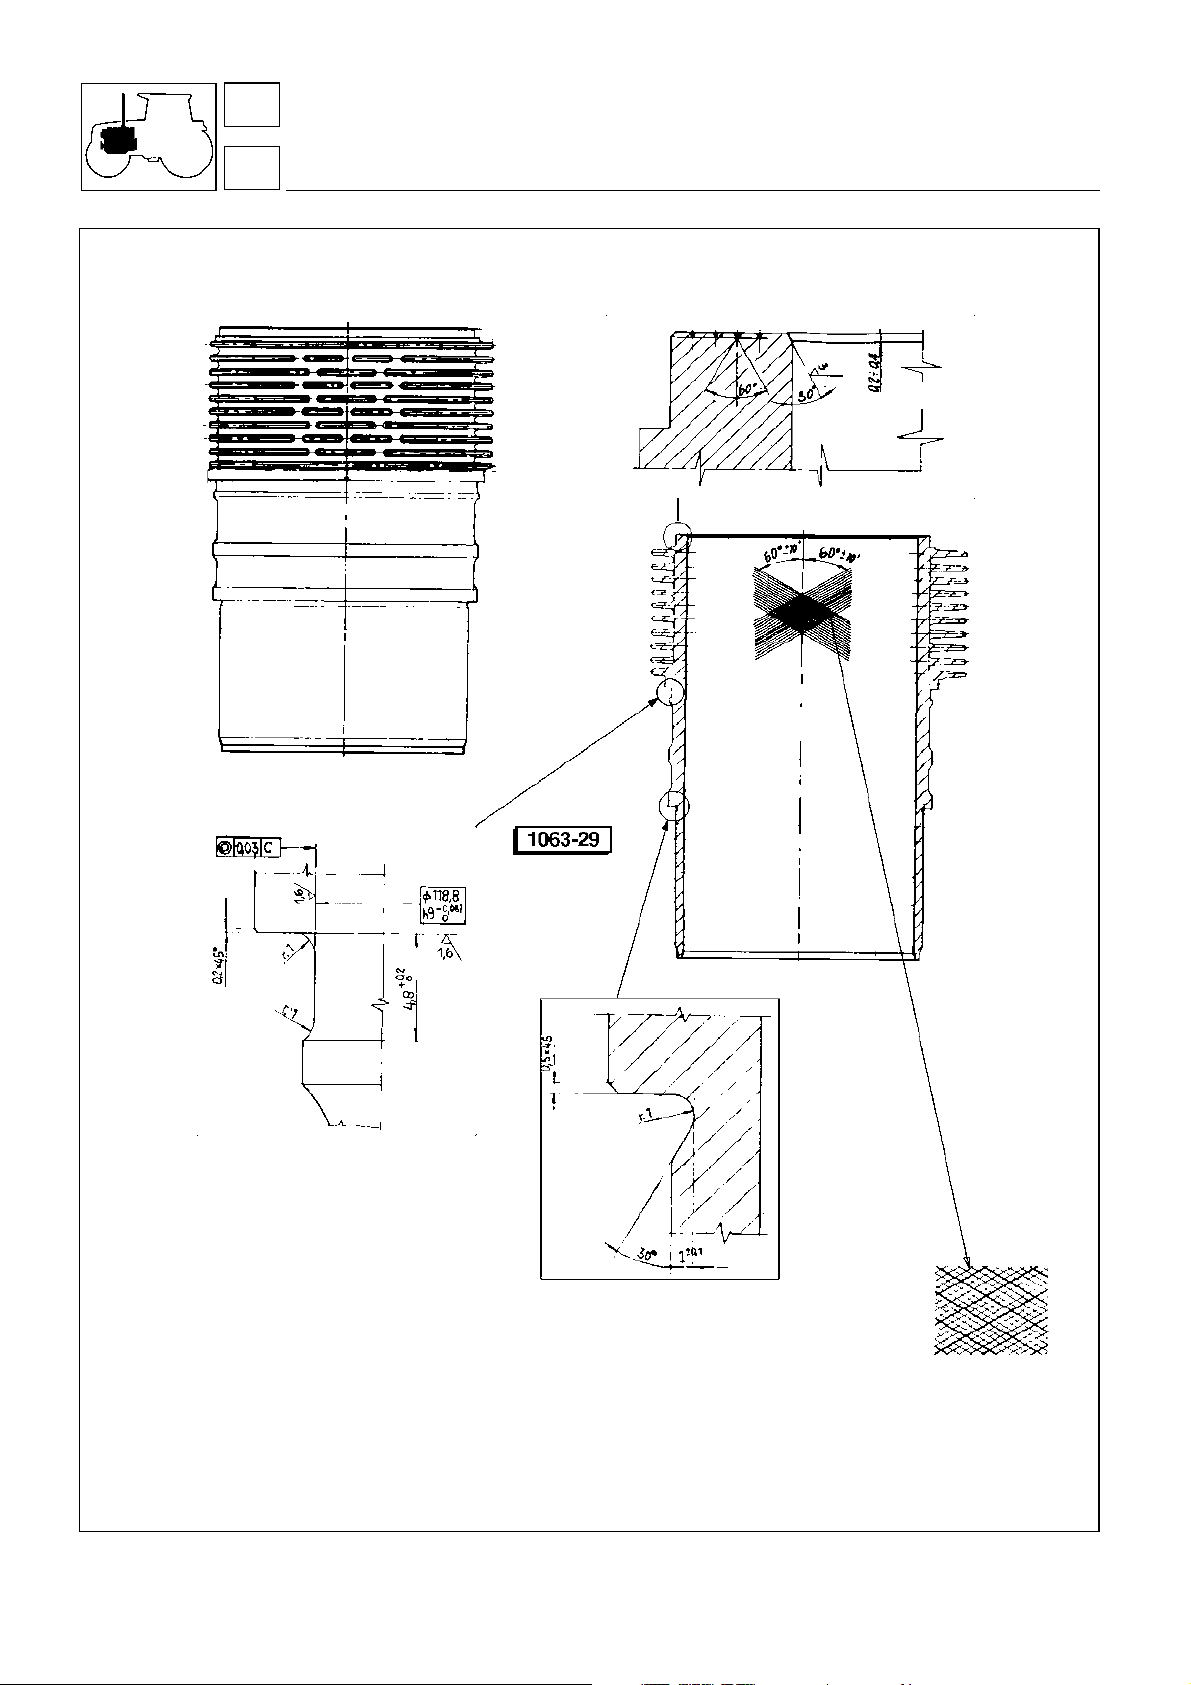
Fig. 8 - Cylindre moteur
28
Page 29
moteur
1
Demi-coussinets des paliers du bâti
vilebrequin
12
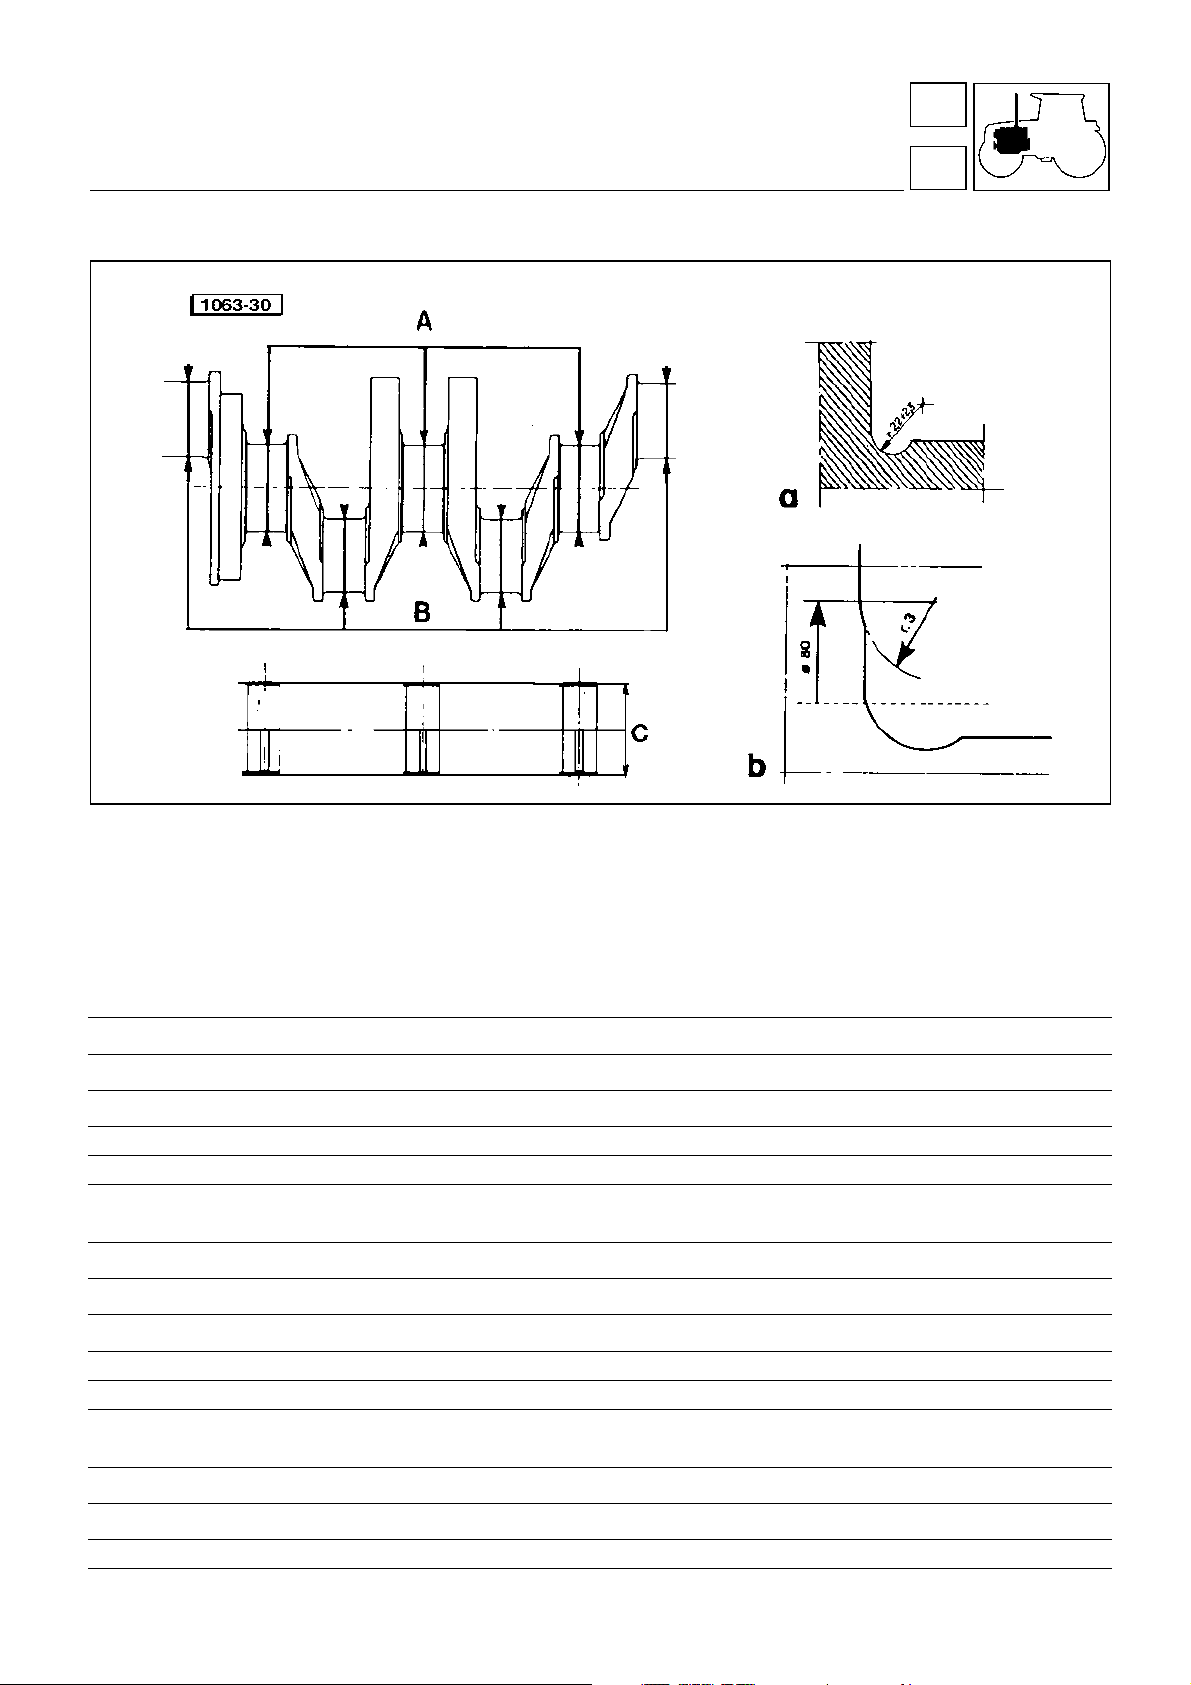
Fig. 9 - Caractéristiques dimensionnelles du vilebrequin et des paliers du bâti.
- usinage des tourillons et des manet ons de vilebrequin
a
- usinage du tourillon arriére
b
- diamètre interne des coussinnets de bâti.
c
Ø usinage Ø usure maxi
A diamètre des tourillons
—
mm 70,000
— 1ère rectification mm 69,750
— 2ème rectification mm 69,500
− 0,020
− 0,040
− 0,020
− 0,040
− 0,020
− 0,040
69,900
69,650
69,400
— conicité maxi des tourillons mm 0,020 0,050
— ovalisation maxi des tourillons mm 0,005 0,050
— diamètre d’alésage des chapeaux
de paliers mm 74
B diamètre des manetons de bielle
—
mm 63,500
— 1ère rectification mm 63,250
— 2ème rectification mm 63,000
0
− 0,020
0
− 0,020
0
− 0,020
0
− 0,030
63,400
63,150
62,900
— conicité des manetons de bielle mm 0,020 0,050
— ovalisation des manetons de bielle mm 0,005 0,050
C diamètre interne des
—
coussinets de paliers
mm 70,000
— 1ère cote réparation mm 69,750
— 2ème cote réparation mm 69,500
jeu axial du vilebrequin
—
mm 0,105÷0,300 0,500
+ 0,018
+ 0,068
+ 0,018
+ 0,068
+ 0,018
+ 0,068
70,130
69,880
69,650
29
Page 30
1
moteur
12
vilebrequin
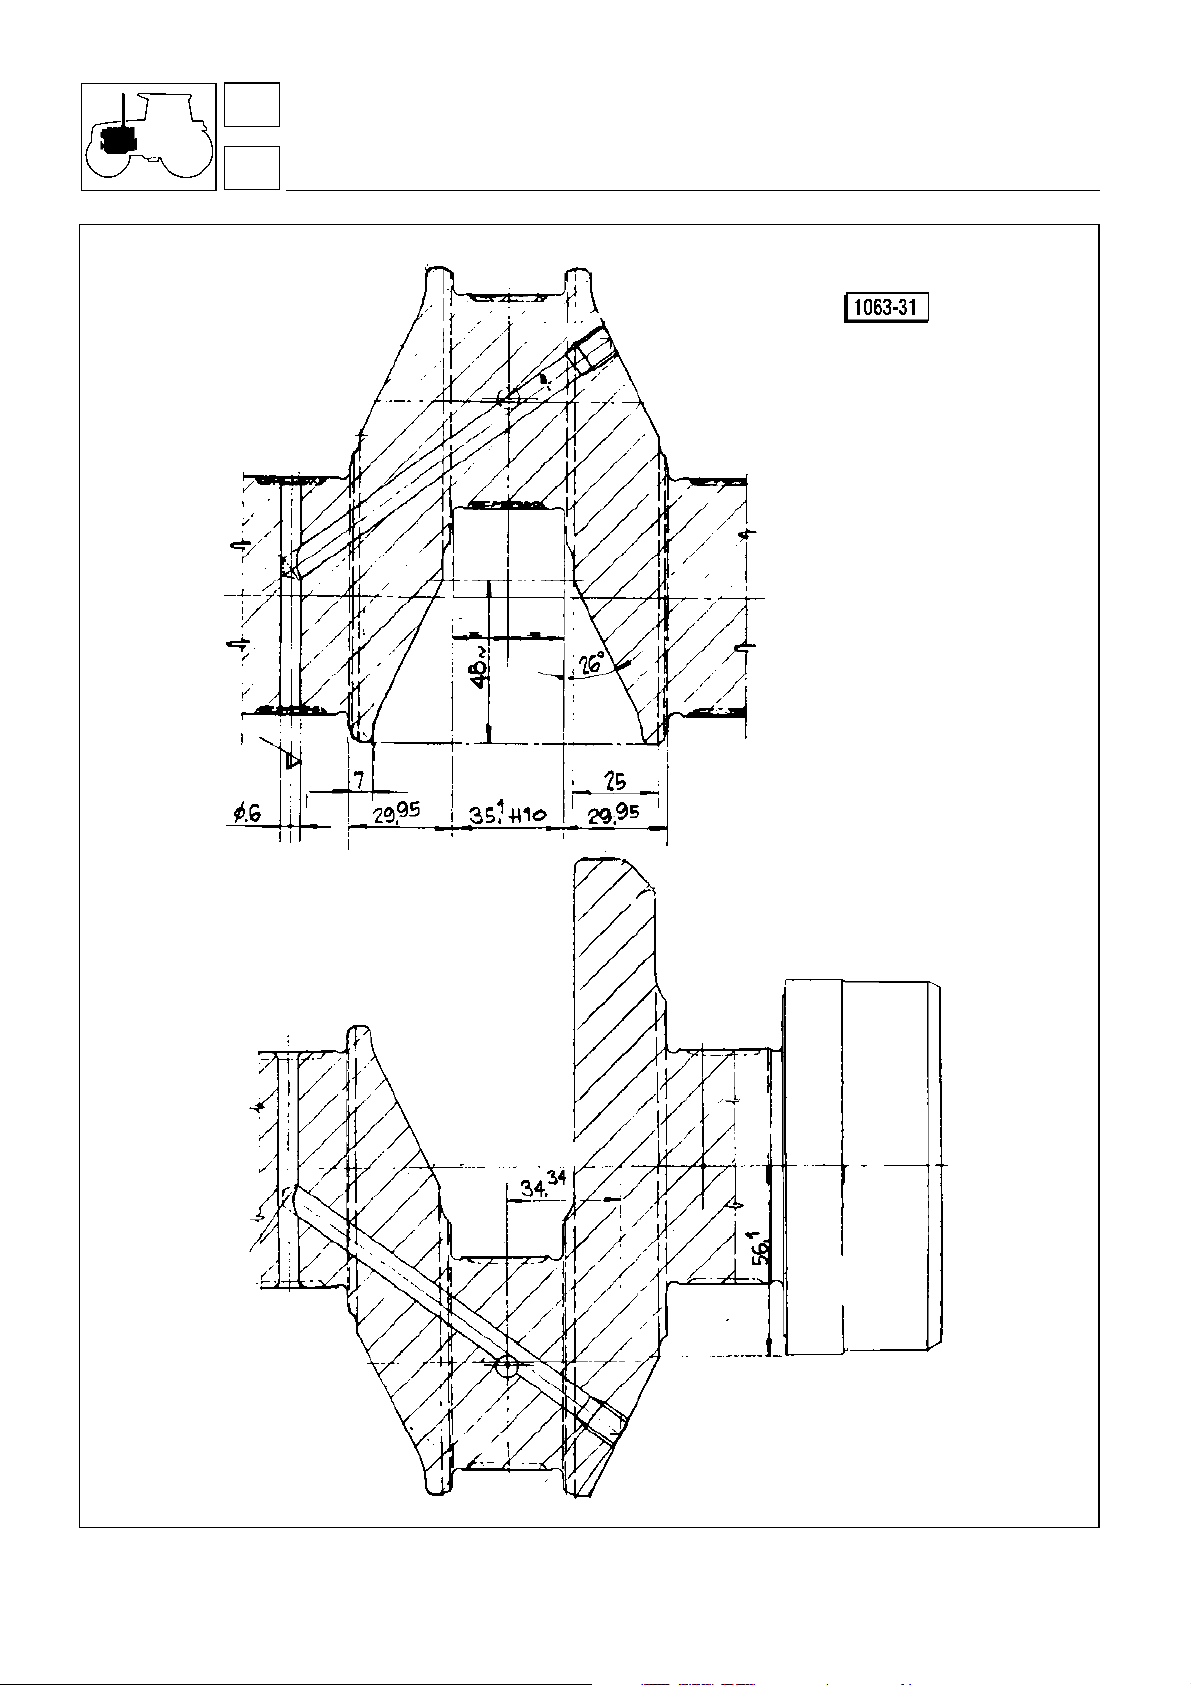
Fig. 10 - Arbre vilebrequin du moteur à 6 cylindres
30
Page 31
moteur
1
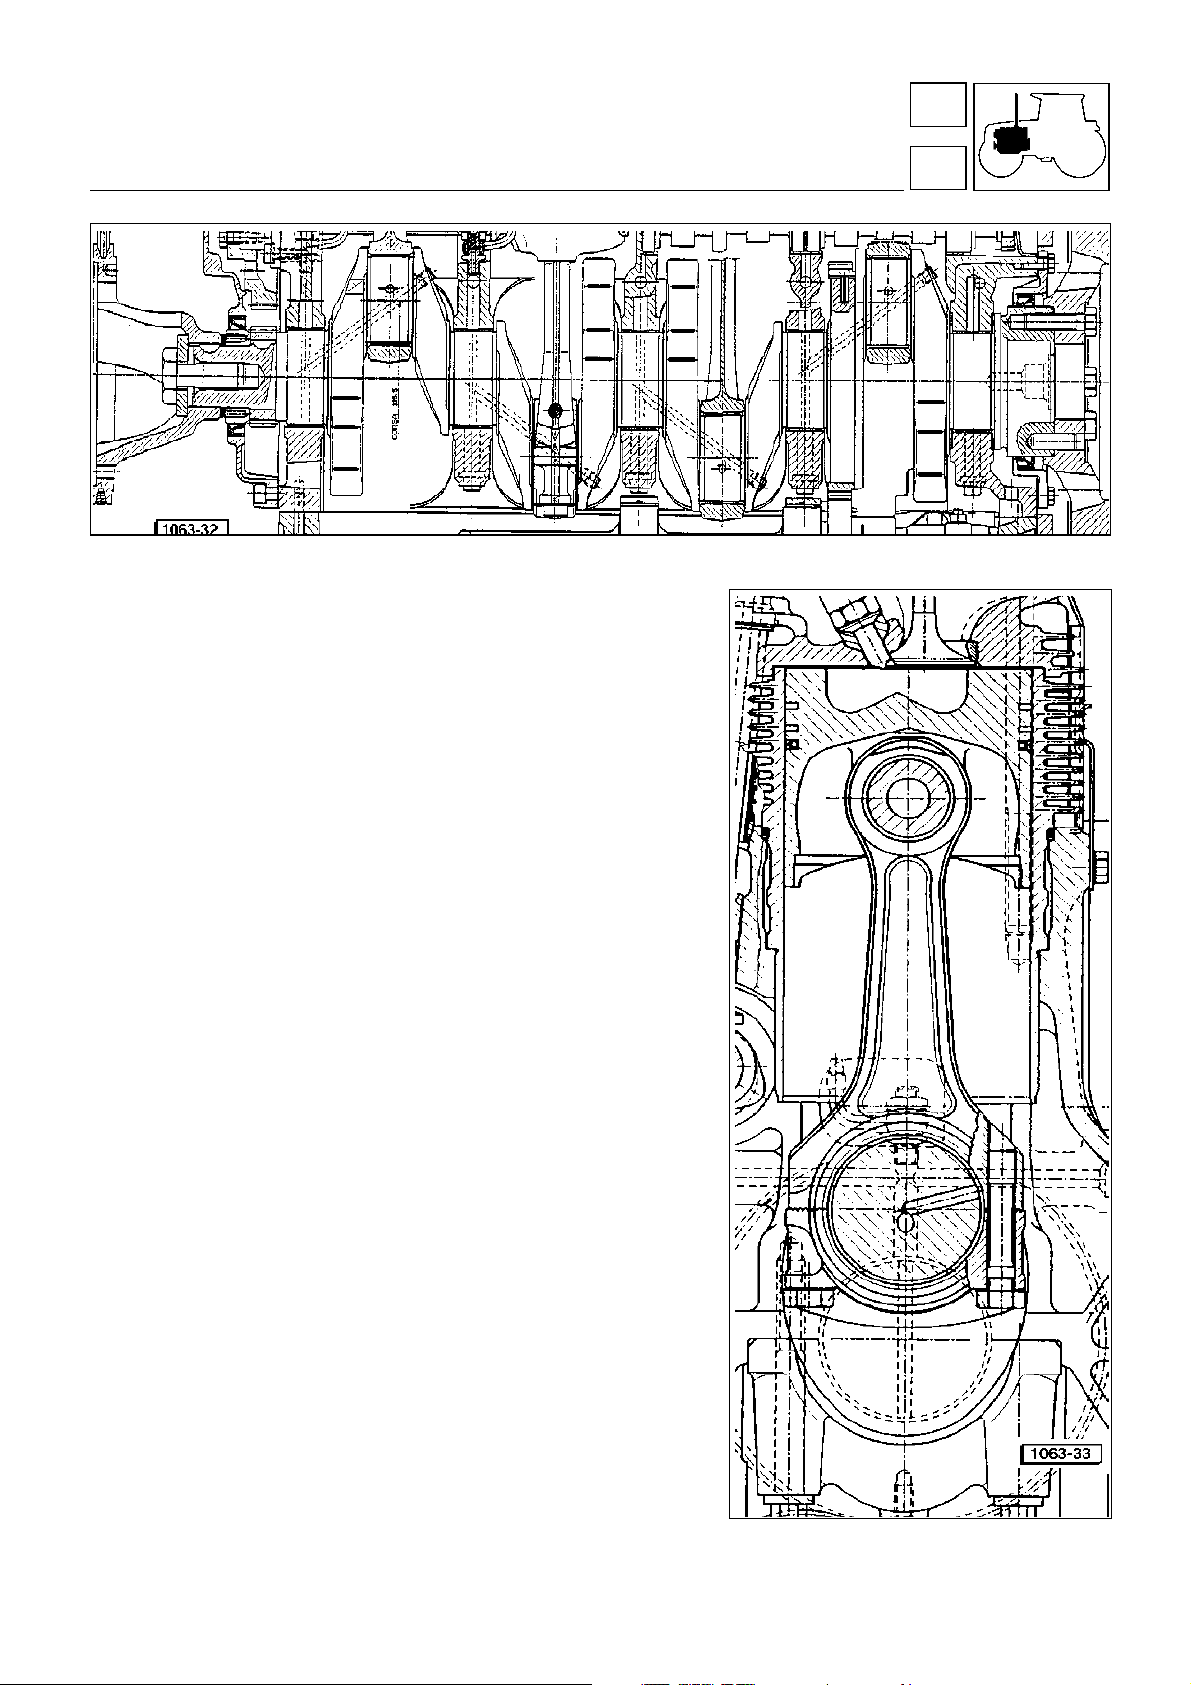
Fig. 11 - Ensemble du vilebrequin du moteur à 4 cylindres.
Vilebrequin (arbre moteur)
vilebrequin
12
Vilebrequin en fonte à graphite sphéroïdal.
Toutes les interventions sur le vilebrequin doivent être effectuées
en respectant les règles suivantes:
1
- Contrôle au métalloscope du 100% des pièces; criques non
admises.
2
- Pendant la rectification, le vilebrequin devra tourner de préférence dans le sens opposé de celui de fonctionnement; toutefois,
sa rotation dans le même sens est admise. Pendant le polissage,
le vilebrequin doit tourner exclusivement dans le même sens que
celui de fonctionnement.
Les surfaces doivent être polies et exemptes de toutes rayures
d’usinage.
N.B.:
Les tolérances de rectification sont reportées à la page 29.
3 -
Les trous de graissage de Ø6 mm doivent être évasés avec
un rayon de 1,5 mm et ne présenter aucune rayure.
4
- Arrondir tous les angles vifs.
5
- Le vilebrequin (muni de couronne, dans le cas de 4 cylindres)
et l’axe Ø12 mm, doit être équilibré dynamiquement et statiquement. Équilibrage maximum admissible sur les paliers d’extrémité
150 g/cm.
6
- Avant le montage, dégraisser et nettoyer soigneusement le
vilebrequin et les trous de graissage.
Fig. 12 - Section arbre vilebrequin du moteur à
4 cylindres
31
Page 32
1
moteur
12
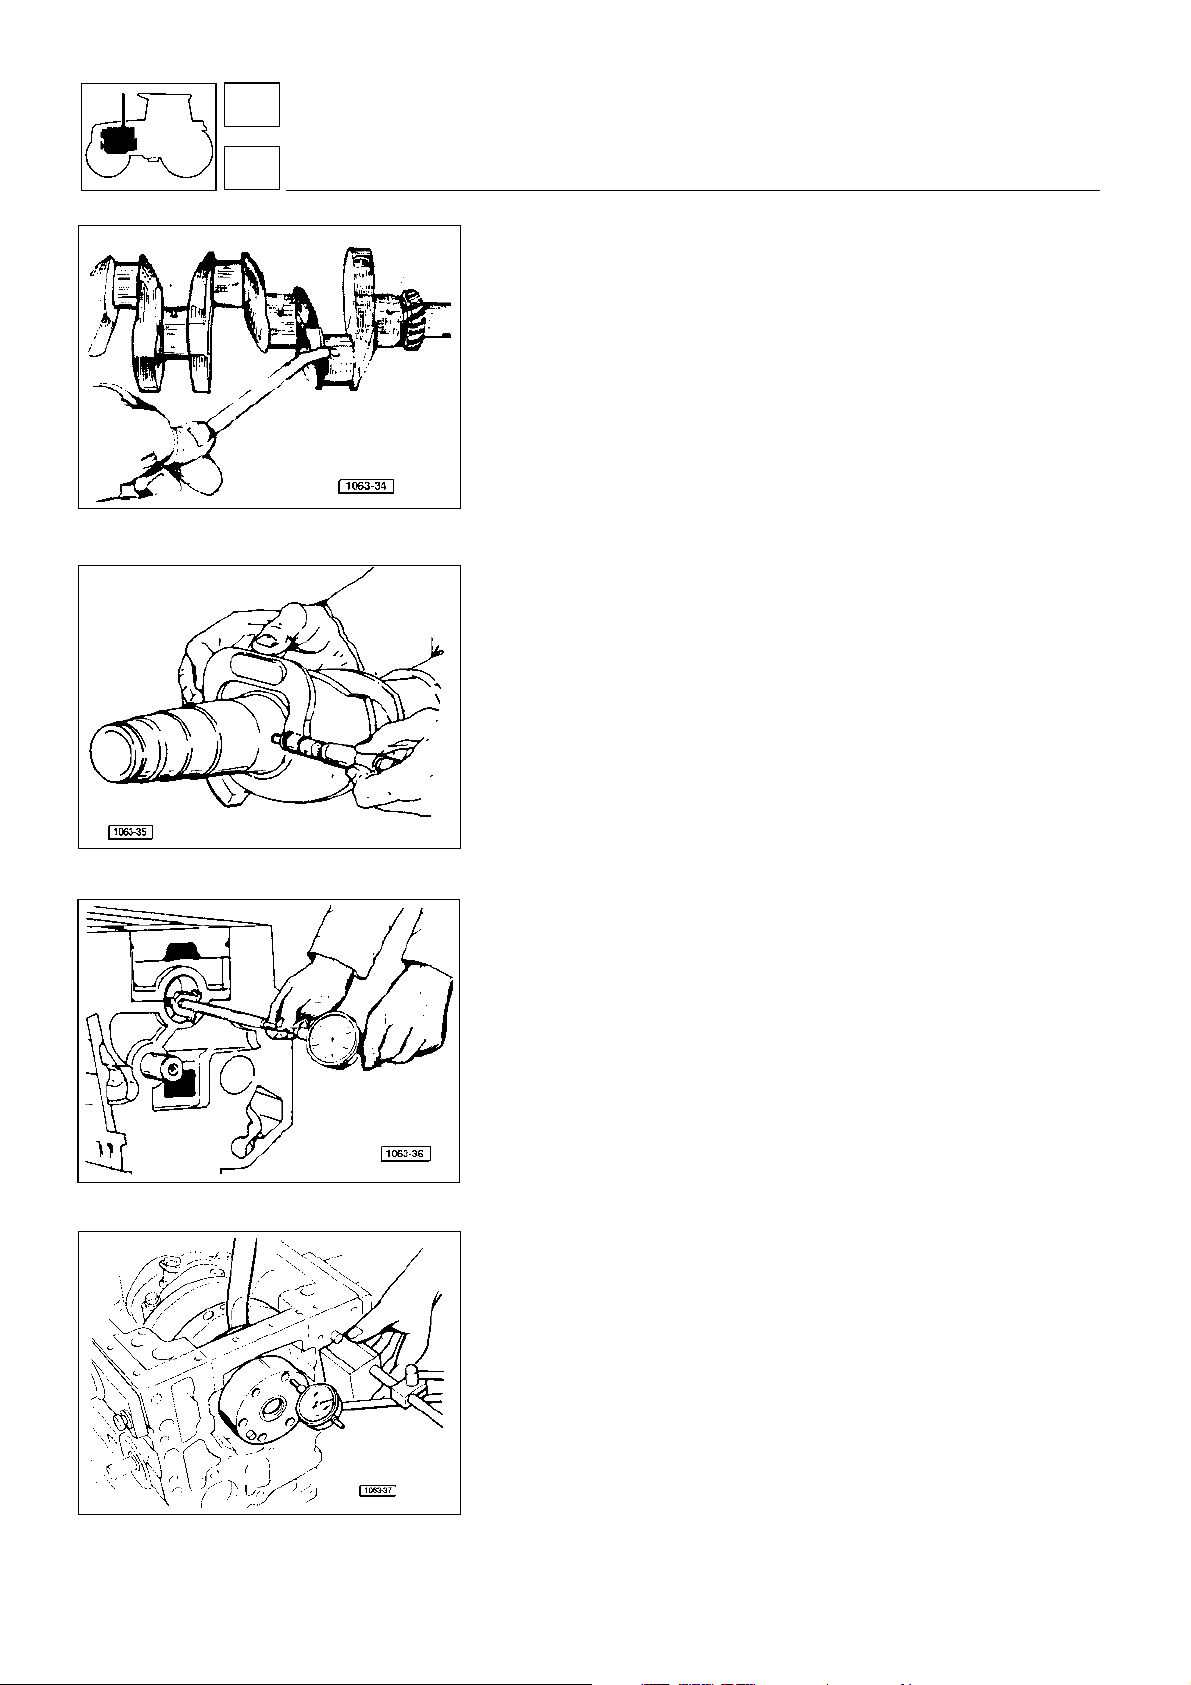
Fig. 13 - Nett oyage par soufflag e des trous de
graissage du vilebrequin.
vilebrequin
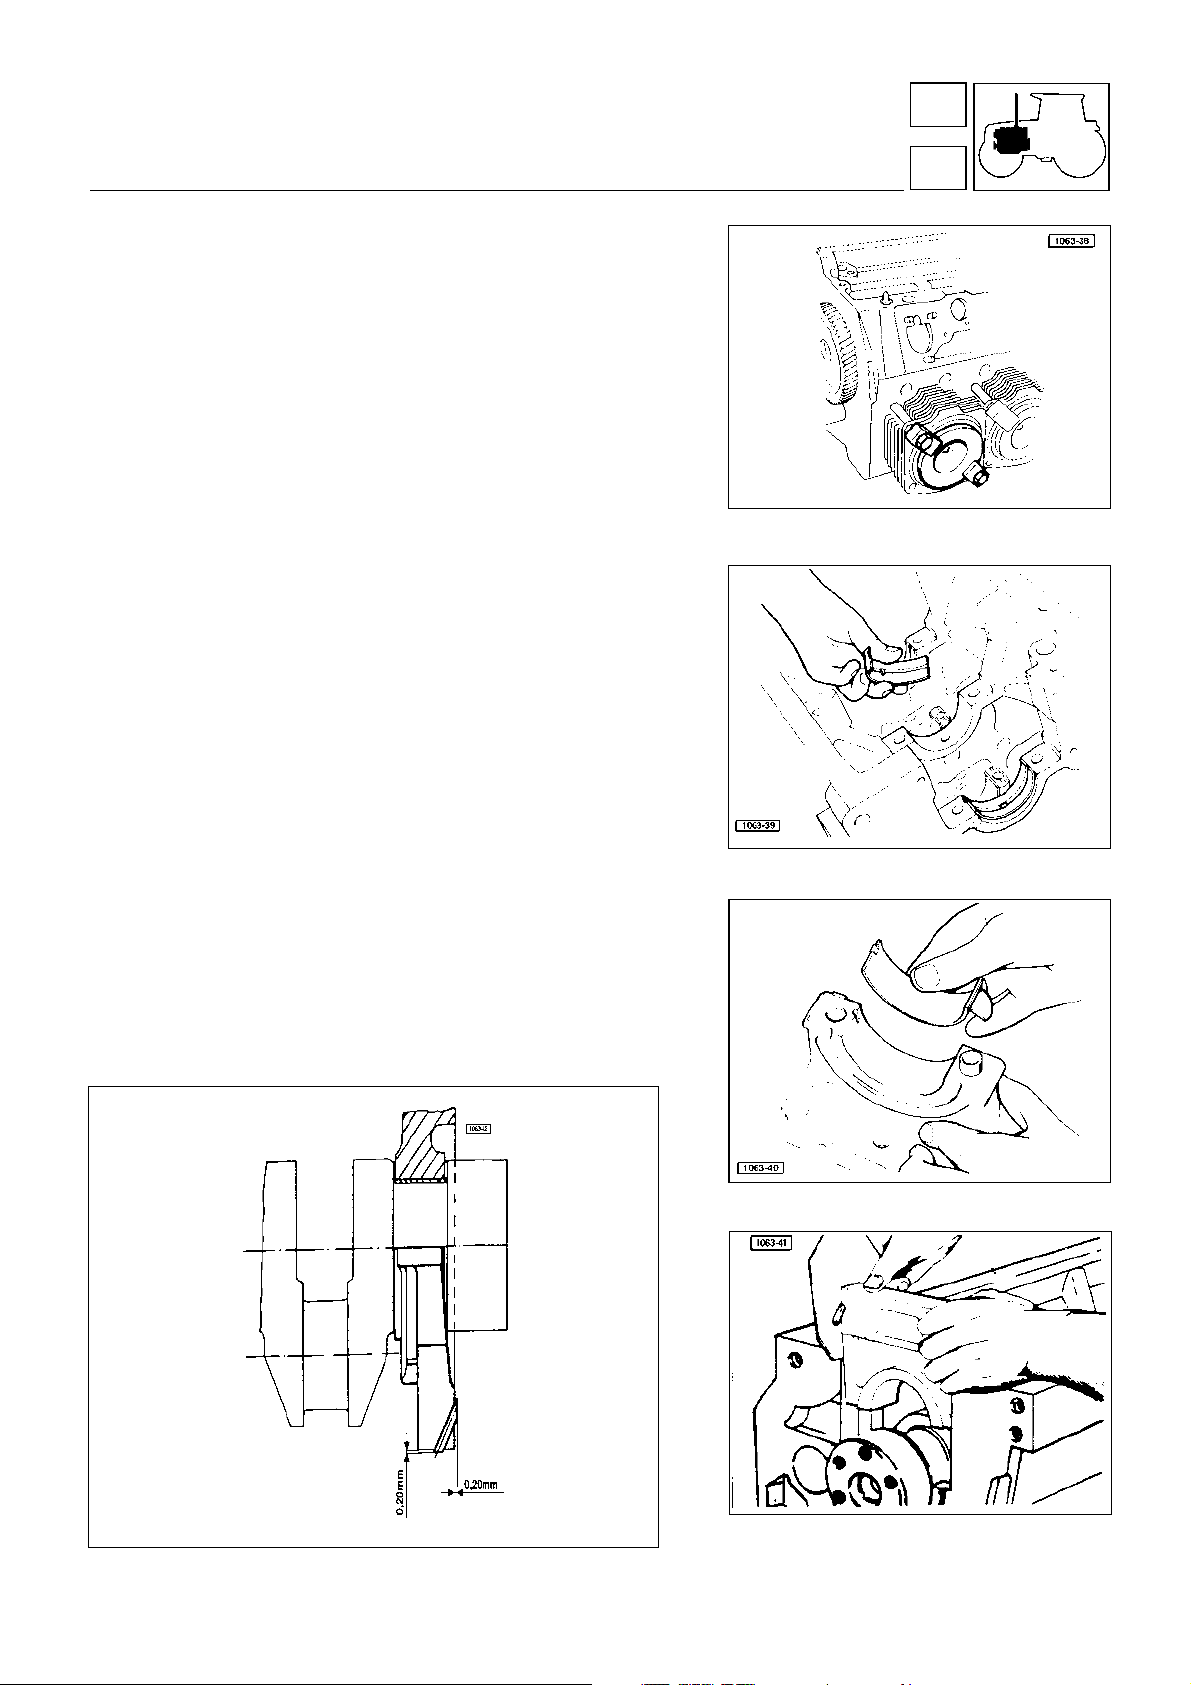
Le jeu axial du vilebrequin est réglé par l’intermédiaire de bagues d’épaulement (voir tablea u des donn ées tec hniques) située s de chaq ue côt é du
palier arrière (côté volant moteur). Ils sont pourvus d’un porte-à-faux qui
empêche l’erreur de montage; les bagues peuvent être posées après
mise en place du vile brequin.
Chaque coussinet de palier se présente sous forme d’une coquille, se
composant de deux pièces, pourvue d’une languette d’arrêt s’engageant
dans le logement usiné dans le chapeau; la demi-coquille supérieure est
pourvue d’une go rg e pour la circulat io n de l’h uile.
Les chapeaux de paliers doivent être mon tés suivant les numéros de
repérage poinçonnés sur le métal (correspondant avec ceux du bloc-moteur à fin d’as su re r l’appariem en t d es ch ap eaux avec les pal ie r s ) e t puis
fixés au bloc- m ot eu r p ar deux vis spé ci al es n e po uv ant être rem p la cées
que par des pièces d’origine.
Contrôle du vilebrequin
Examiner le vile br equin après l’av oi r so um i s à un net toyage soigneux.
S’assurer s cr up uleu se m ent qu e le s to ur il lons et le s man et on s ne soi en t
pas rayés ou grippés; autrement, prévoir à les rectifier. Si l’on détecte une
fêlure, le vilebrequin doit être remplacé.
Contrôler avec un micromètre que le diamètre, des tourillons et des
manetons ne soit pas inférieur aux valeurs préconisées par le constructeur. Dans le cas contraire, en prévoir la rectification.
Fig. 14 - Contrô le du vi lebrequin.
Fig. 15 - Cont rôle du di amè tr e d es de mi- co us si nets de paliers.
Contrôle de l’ovalisation et de la conicité des tourillons et des manetons du vilebrequin
Avec le micromètre, mesurer l’ovalisation et la conicité des tourillons et
des manetons du vilebrequin. Si ces valeurs sont supérieures aux tolérances maximales, prévoir une rectification. (Se reporter aux valeurs
indiquées sur le tableau des données techniques).
Contrôle des demi-coussinets de palier
Nettoyer soi gneusement le s demi-coussine ts, examiner leurs s urfaces
internes. S’assurer qu’aucune trace de rayure, ébréchure ou usure évidente du métal antifriction ne so it présente; dans l e cas contraire, les
remplacer.
Contrôler ensu ite l’alésage de s coussinets en ut ilisant un comparat eur
d’intérieurs; si les diamètres internes mesurés dépassent les valeurs
maximales d’ us ur e, remplacer les demi-cous si nets.
Les demi-cou ssinets sont fournis comme pièces détach ées avec cote
normale ou en cotes réparations inférieures à celle prescrite pour le
diamètre interne; les cotes réparations diminuées par rapport au diamètre
interne sont de: 0,25±0,50 mm.
Durant le montage des demi-coussinets, contrôler attentivement leur
positionnement, ceux qui sont munis de trou de graissage doivent être
placés dans la partie haute du palier.
Fig. 16 - Contrôle du jeu du vilebrequin.
32
Montage des chapeaux de palier
Les chiffres, poinçonnés sur le chapeau de palier du bâti, doivent se
trouver du même côté, que ceux poinçonnés sur le bloc moteur. Veiller
attentivement à ce que les goujons de blocage des chapeaux de paliers
n’aient aucun signe d’étirement; autrement, les remplacer uniquement
par des goujons d’ or igine.
Page 33
moteur
1
Les vis doivent être serrées progréssivement jusqu’à obtenir un couple
de serrage de 1 kgm (9,8 Nm ), puis se rrer ul téri euremen t à un couple de
3 kgm (30 Nm), enfin, à l’aide de l’outil no. 5.9030.640.0 bloquer chaque
vis à un angle de 55°±1’.
Nettoyage des conduites internes du vilebrequin et du bloc-moteur
Le nettoyage des conduites pour le passage de l’huile de graissage
s’effectue après toute opération de révision du vilebrequin ou du bloc-moteur.
Cette opération peut être exécutée moyennant un lavage avec du gas-oil
ou par soufflage de conduites à l’air comprimé.
Contrôle du jeu axial du vilebrequin (Fig. 16)
A l’aide d ’un comparate ur avec base magnétique, pr océder par l a méthode suivante :
placer la base ma gn ét iq ue avec le comparat eur sur le carte r m oteur et
–
ramener le palpeu r du comparateur sur une extrémité du vilebrequin;
au moyen d’un levier, déplacer axialement le vilebrequin vers la partie
–
où le compara teur e st a ppliqu é, j usqu ’à c e qu e la peti te aigu ille de ce
dernier reste immobile;
mettre le comparateur à zéro et, toujours à l’aide du levier, pousser le
–
vilebrequin vers la partie opposée et relever la valeur du jeu axial
indiquée par l e comparateur. Cel le-ci doit être de 0,10 à 0,27 mm. Si
supérieure, monter des demi-bagues d’épaulement, fournies en pièces
détachées, dont l’épaisseur est majorée de 0,10÷020 mm par rapport à
la cote nominale.
Les joints, avec section triangulaire , doivent faire saillie, comme indiqué
sur la figure 17.
vilebrequin
Fig. 18 - Outil de mise en place des pistons lors
du montage du vilebrequin.
Fig. 19 - Montag e des demi-coussi nets de paliers
dans le bloc- moteu r.
12
Le vilebrequi n est mun i d’un cha nfrein da ns la part ie arri ère de 3x3 0° . De
plus, la surface de contact avec la bague d’étanchéité est soumise à un
traitement de trempe.
La bague d’étanchéité doit être montée sans l’aide de l’outil 5.9030.628.0.
.
Fig. 17 - Montage des joints des suppo rts de paliers.
Fig. 20 - Montage des demi-coussinets dans les
paliers.
Fig. 21 - Montage des chapeaux de paliers du
vilebrequin.
33
Page 34
1
moteur
12
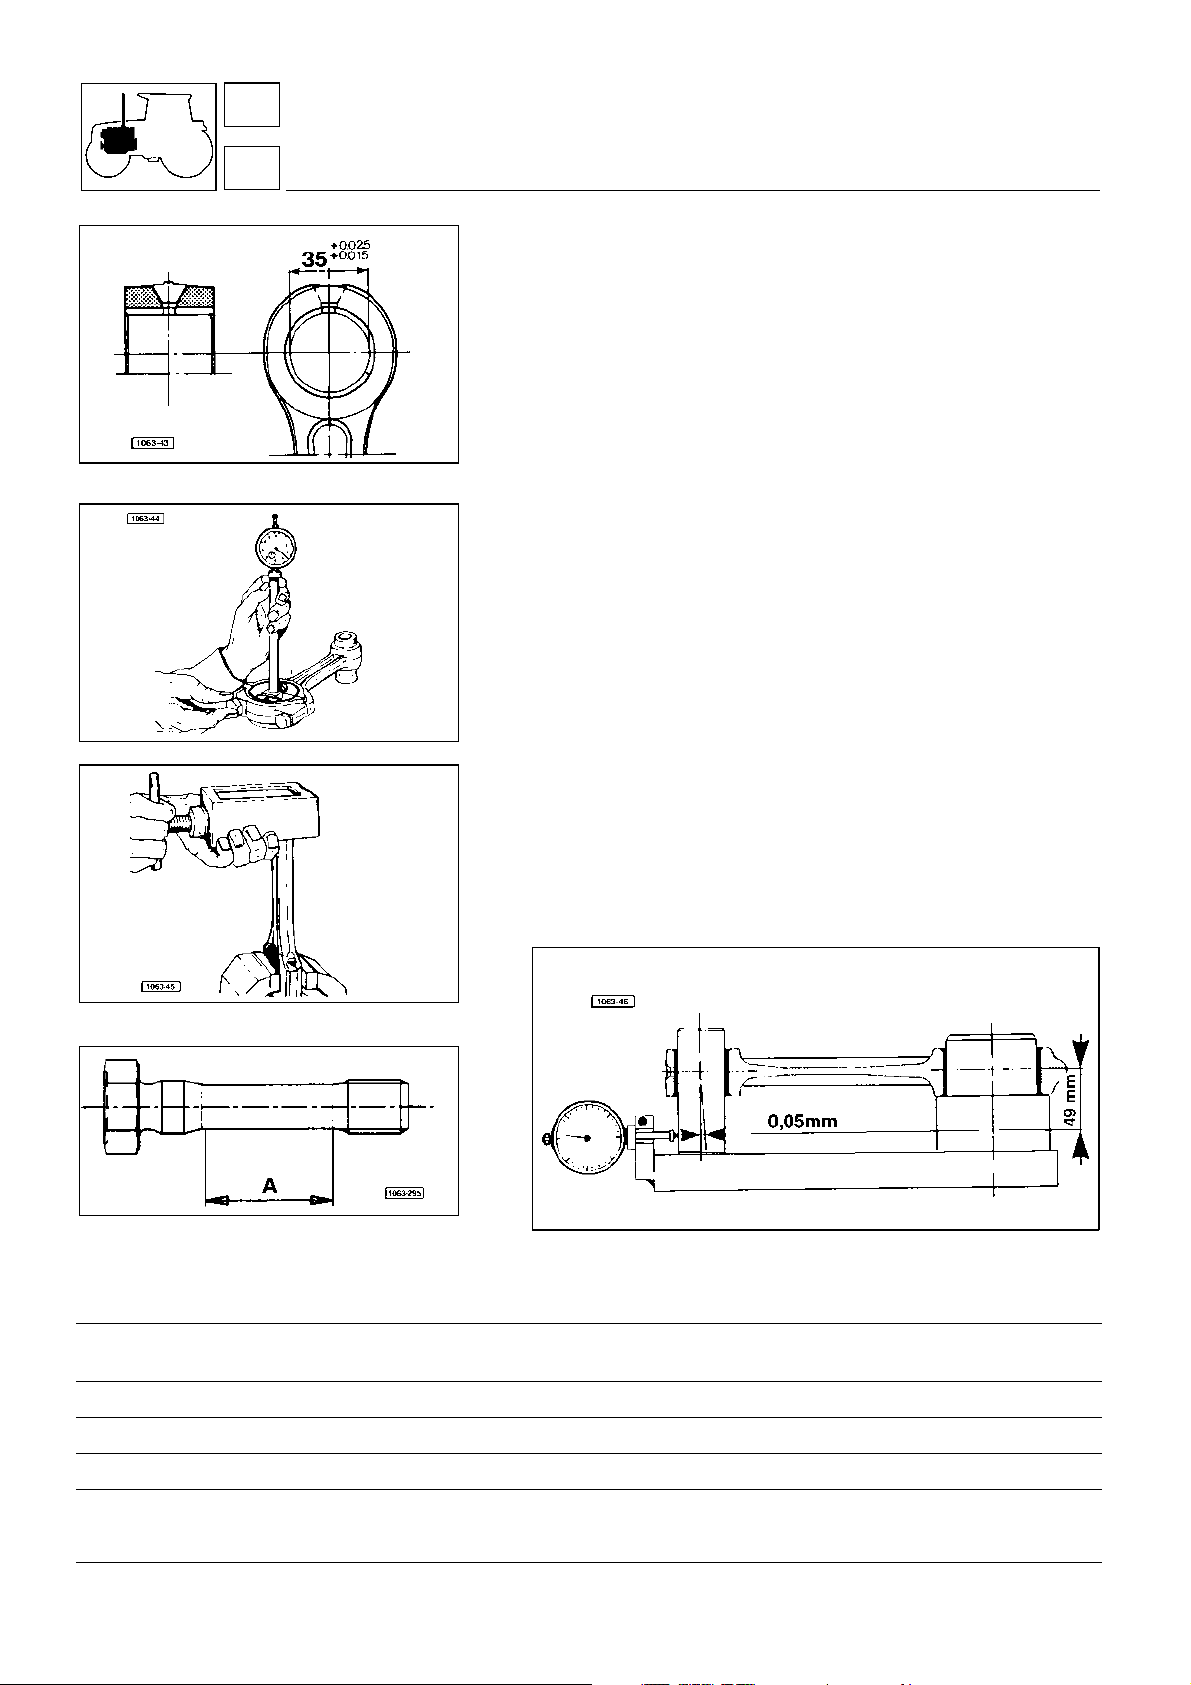
Fig. 22 - Emplacement de la bague dans le pied
de bielle.
vilebrequin
Bielles - demi-coussinets et bagues de bielle (fig. 26)
Contrôle du parallélisme des axes des bielles
(par l’outil réf. 5.9030.651.4)
Placer la bielle sur l’o util et mon ter le c omparat eur avec une précha rge
du palpeur cont re l’axe du piston de 1 mm.
Mouvoir la biell e de droit e à gauc he et met tre à zéro le compar ateur au
point où il in dique la valeur maximale . Enlever la bielle de l’outi l et la
remonter en ayant soin au préalable de la faire tourner de 180° le long de
l’axe longitud in al .
Répéter l’opération et contrôler l’écart entre la nouvelle lecture et la
précédente. Si la di ffér en ce es t supér ie ure à la val eur ad mise, r edre sser
la bielle en la mettant sous une presse à main.
Contrôle des bagues des demi-coussinets de bielle
Contrôler qu’il n’existe a ucune trace de grippage ou de rayure et que
l’usure ne so it pas sup érieure au x valeurs ad mises par le constr ucteur ;
dans le cas contra ir e, en prévoir la sub st it ution.
Contrôler bag ue montée que son diamèt re correspo nde à la cote donnée
à la figure 22.
Contrôle du poids des bielles
La différence de poids, entre une bielle et une autre, pour le même
moteur, ne doit pas excéder 20 grammes.
Fig. 23 - Contrô le de l’ us ure de la bielle.
Fig. 24 - Extraction ou introduction de la bague
de bielle.
Fig. 25 - Contrô le du diam ètre de s vis de fi xation
des chapeaux de bielles
Montage des bielles
Les vis doivent être serrées progréssivement jusqu’à obtenir un couple
de serrage de 1 kgm (9,8 Nm ), puis se rrer ul téri euremen t à un couple de
3 kgm (29,5 Nm), enfin, à l’aide de l’outil no. 5.9030.640.0 bloquer chaque
vis à un angle de 90°±1’.
En cas de réutilisation de ces vis, s’assurer que la différence entre le
diamètre maximum et le diamètre minimum mesuré sur le tronçon repéré
par la lettre A (Fig. 25) est inférieure à 0,1 mm, sinon remplacer la vis.
Fig. 26 - Contrôle du parallélisme des axes de bielle.
Ø usinage Ø usure maxi
diamètre interne des demi-coussinets
de bielle
mm 63,500
1ère cote-réparation mm 63,250
2ème cote-réparation mm 63,000
diamètre interne de la bague de bielle
mm 35
+ 0,035
63,620
+ 0,075
+ 0,035
63,370
+ 0,075
+ 0,035
63,120
+ 0,075
+ 0,015
35,060
+ 0,025
non-alignement maximum de l’axe
du pied de bielle
(mesuré à 49 mm du point moyen de la bielle) mm 0,05
34
Page 35
moteur
1
vilebrequin
12
Pistons - axes - segments
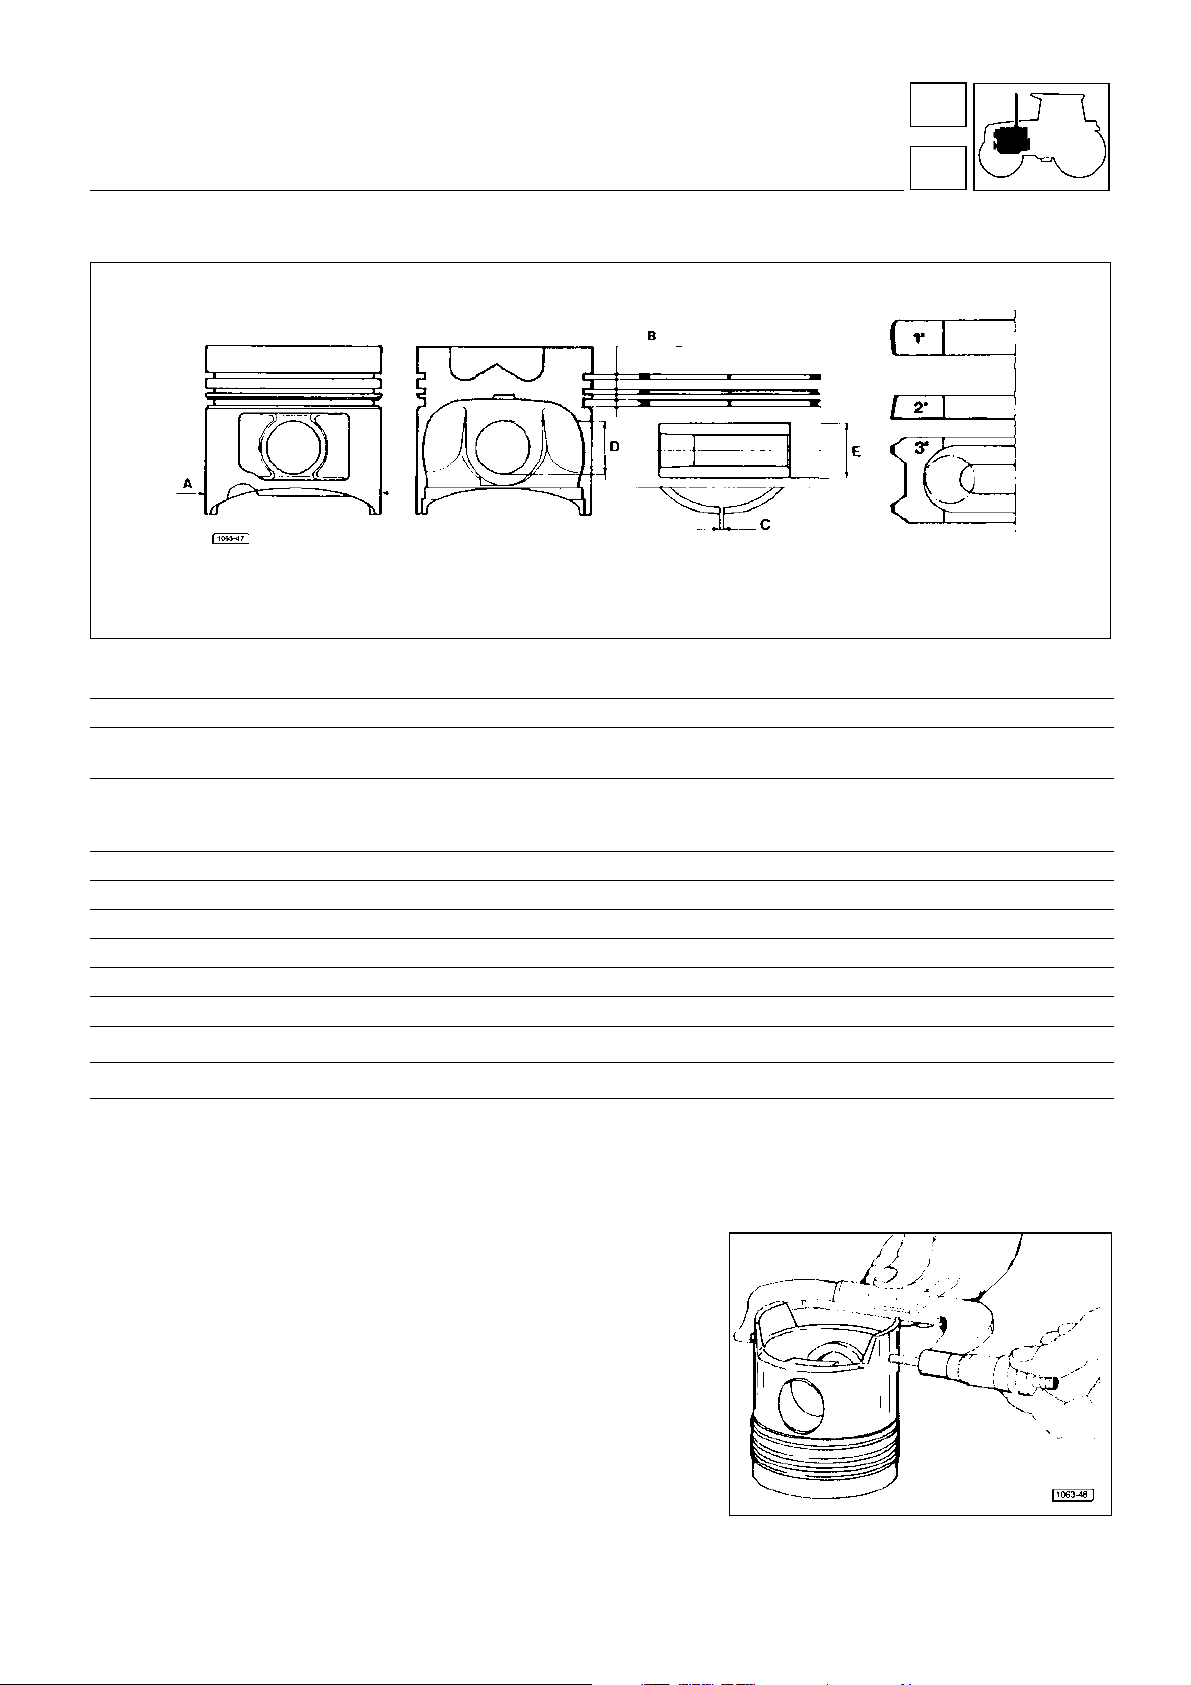
Fig. 27 - Caractéristiques dimensionnelles du piston, des segments et de l’axe de piston.
aspiré suralimenté
Ø usinage Ø usure maxi Ø usinage Ø usure maxi
A diamèter des oistons à 90° de l’axe du
piston et à 10 mm de la base inférieure
B jeu entre segments et leurs gorges
dans le piston
(avec segments neufs)
- 1er segment mm 0,110÷0,145 0,250 0,145÷0,095 0,250
- 2ème segment mm 0.050÷0,085 0,150 0,080÷0,115 0,200
- 3ème segment mm 0,030÷0,065 0,150 0,030÷0.065 0,150
C jeu à la coupe des segments
- 1er segment mm 0,400÷0,650 1,500 0,400÷0,650 1,500
- 2ème segment mm 0,400÷0,650 1,500 0,400÷0,650 1,500
- 3ème segment mm 0,300÷0,600 1,500 0,300÷0,600 1,500
D diamètre du trou d’axe de piston
E diamétre du axes
mm 104,9±0,007 104,680 104,9±0,007 104,680
mm 35
mm 35
+ 0,006
+ 0,012
0
− 0,006
35,020 35
34,970 35
+ 0,03
+ 0,09
0
− 0,006
35,020
34,970
Pistons
Les pistons sont en alliage spécial hypereutectique d’aluminium et de
silicium. La chambre de turbulence, pour le mélange air-gasoil, usinée
dans la tête du piston, a une forme toroïdale .
Sur la surface supé rieure il y a gravé: le numér o de réf éren ce, et la le ttre
A (air) qui constituent les critères d’identification du piston.
Segments
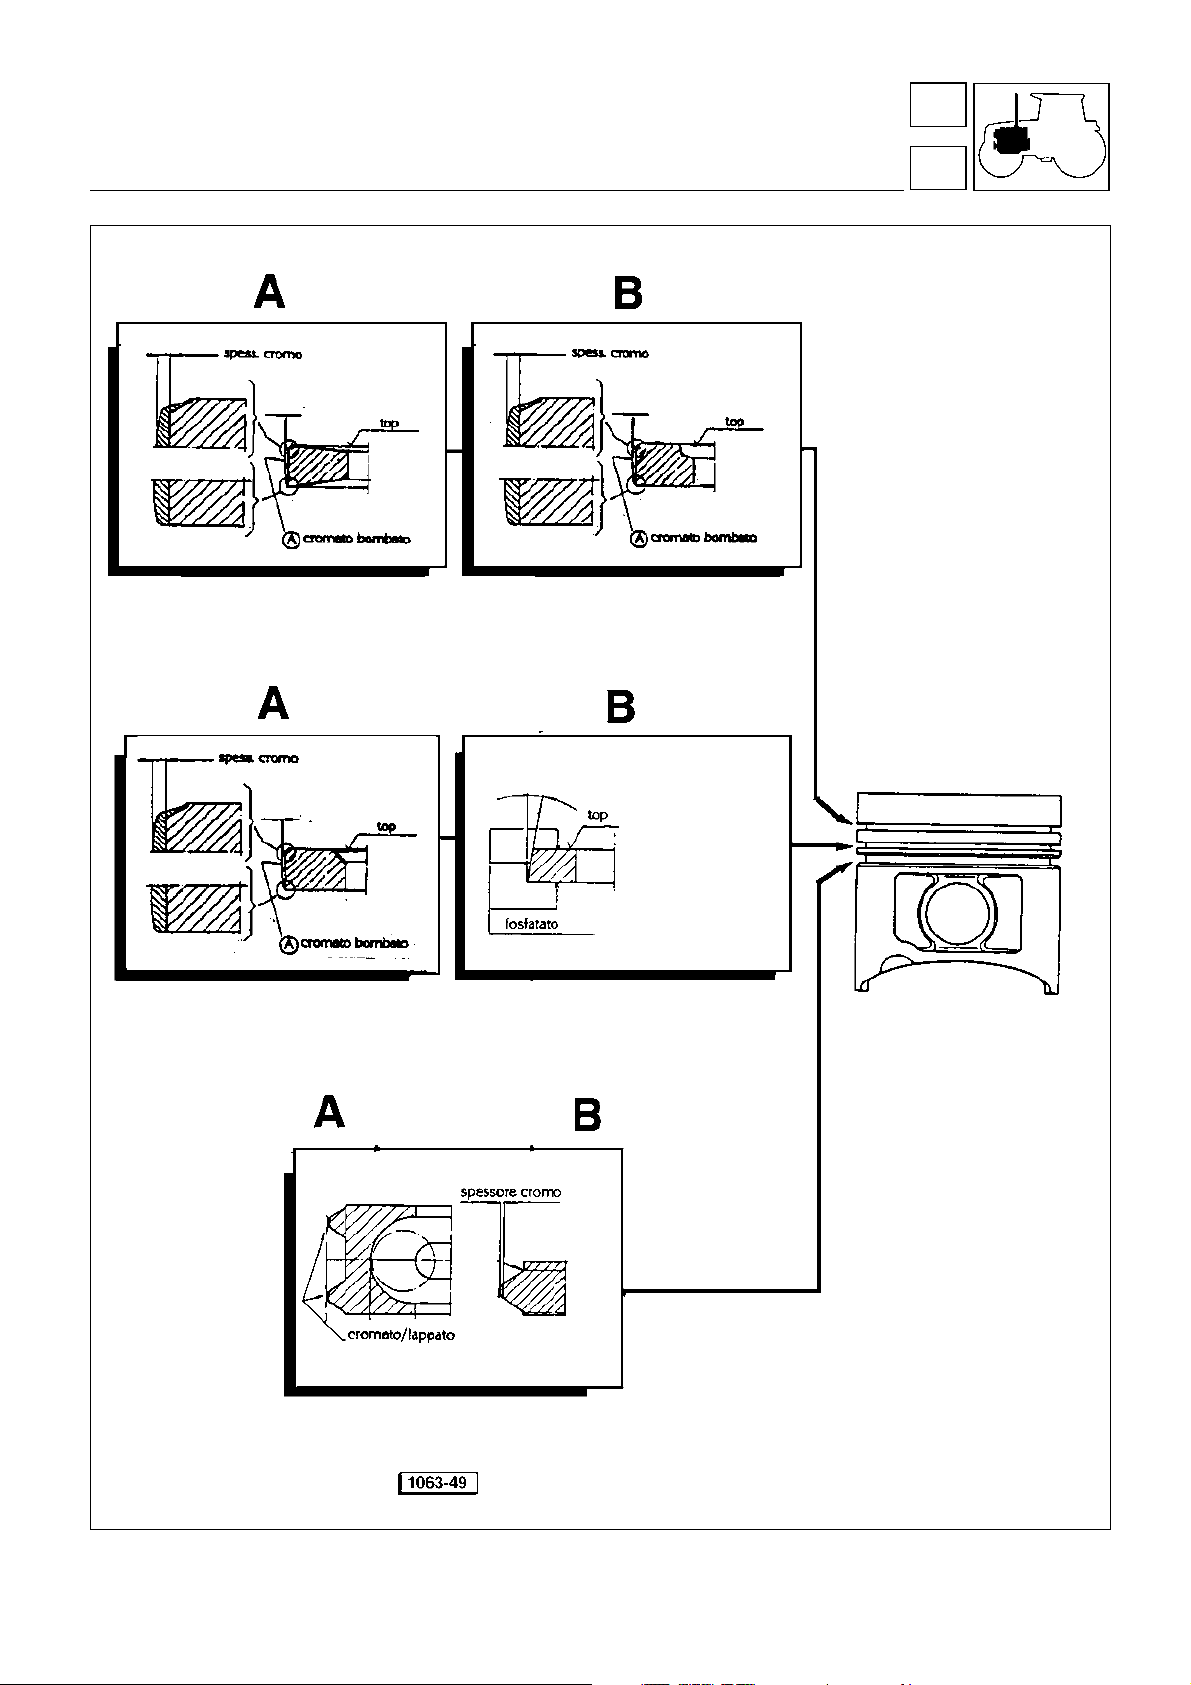
Pour monter c orrectement les seg ments, il est néce ssaire de poser un
soin particulier aux repères qu’ils porten t.
Si le premier ou le deuxième segm en t e st m onté à l’enver s, m êm e da ns
sa propre g orge, le bon fo nction nement du mo teur se rait co mpromis et
de sérieux end omma gem ents pour ra ient en r ésul te r. L a fi gure ci- dess us
illustre le montage correct.
Attention
segments, il est très import ant de contrôler qu e la surface exte rne du
deuxième segment d’étanchéité soi t "CHROMEE". (Cela p our éviter de
monter erronéme nt un segment d’étanch éité pour mot eurs aspi rés qui,
par contre, n’est pa s ch romé).
- Dans les moteu rs suralimen tés, lors du remplacement des
Fig. 28 - Mesure du diaméter du piston.
35
Page 36
1
moteur
12
vilebrequin
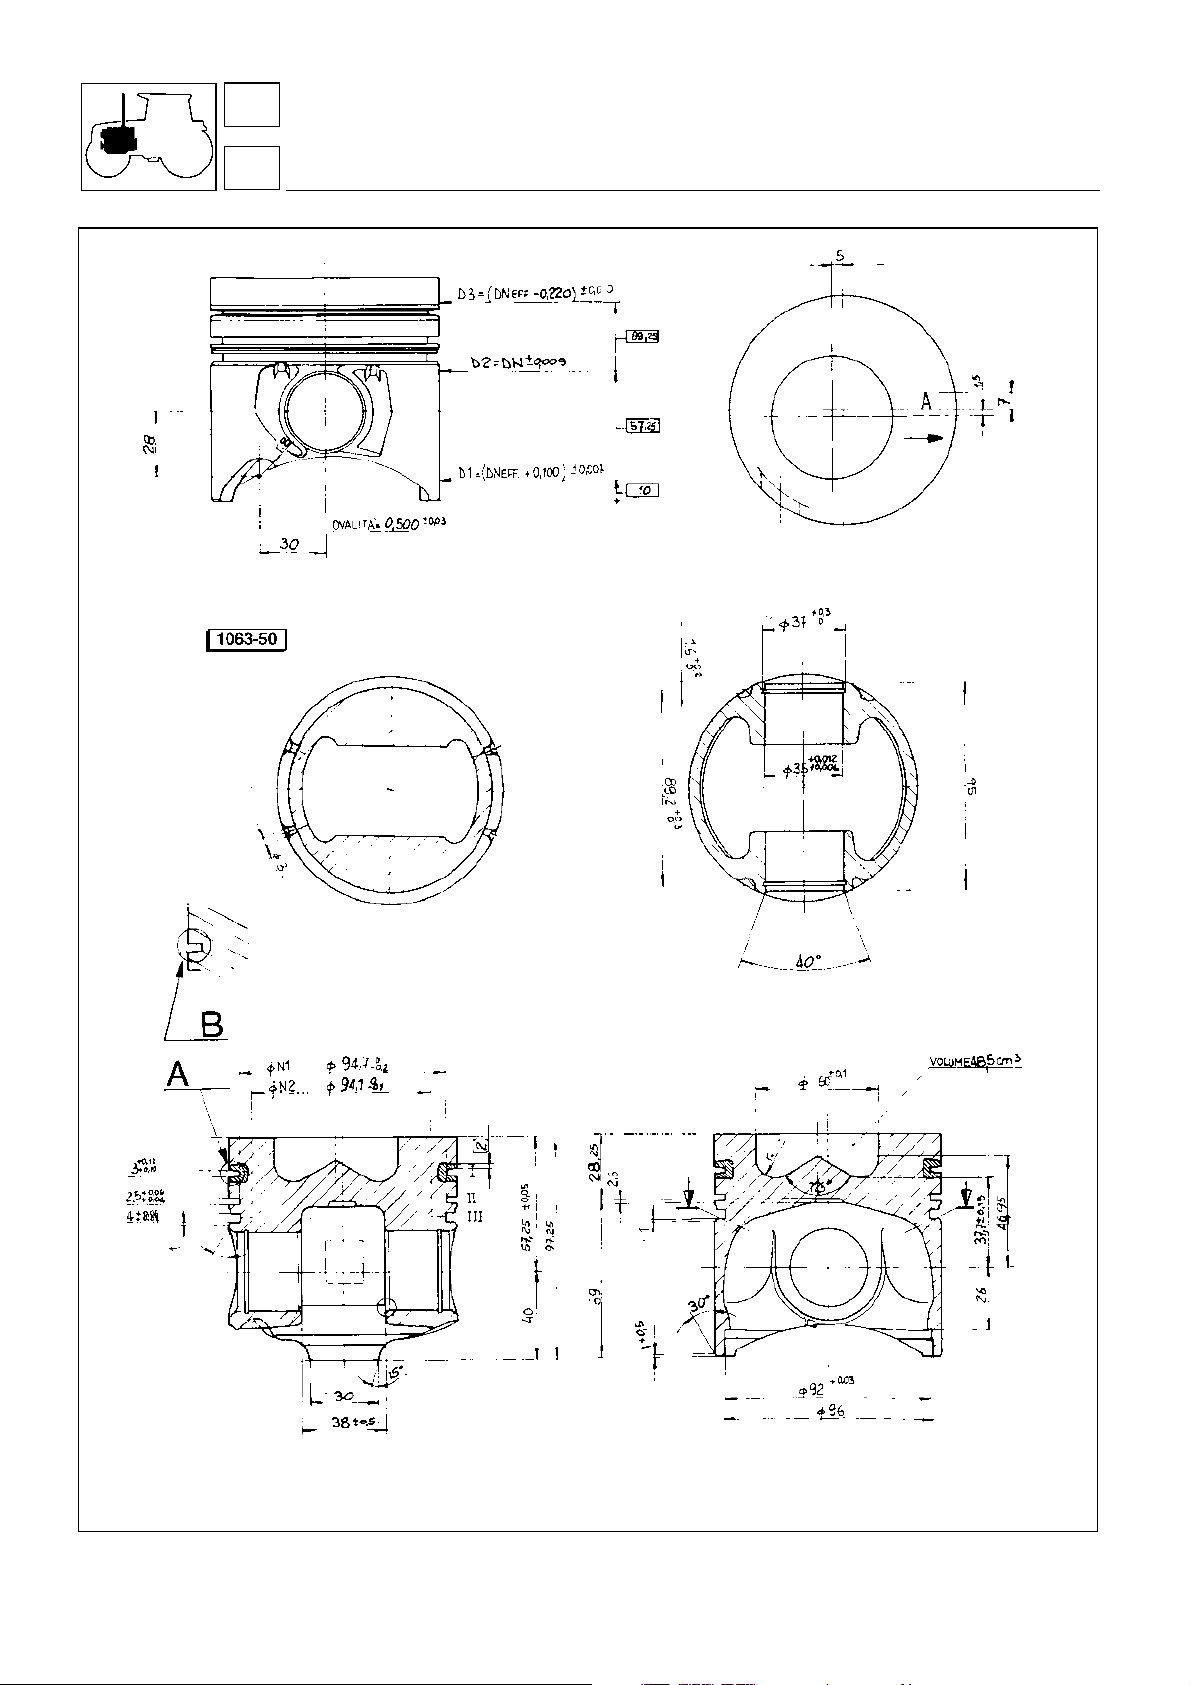
Fig. 29 - Pistons
36
A - POUR LES MOTEURS SURALIMENTES. B - POUR LES MOTEURS ASPIRES
Page 37
moteur
1
vilebrequin
12
Fig. 30 - Indications pour le montage des segments sur le pistons.
Pour les moteurs suralimentes
A -
Pour les moteurs aspires
B -
37
Page 38
1
moteur
12
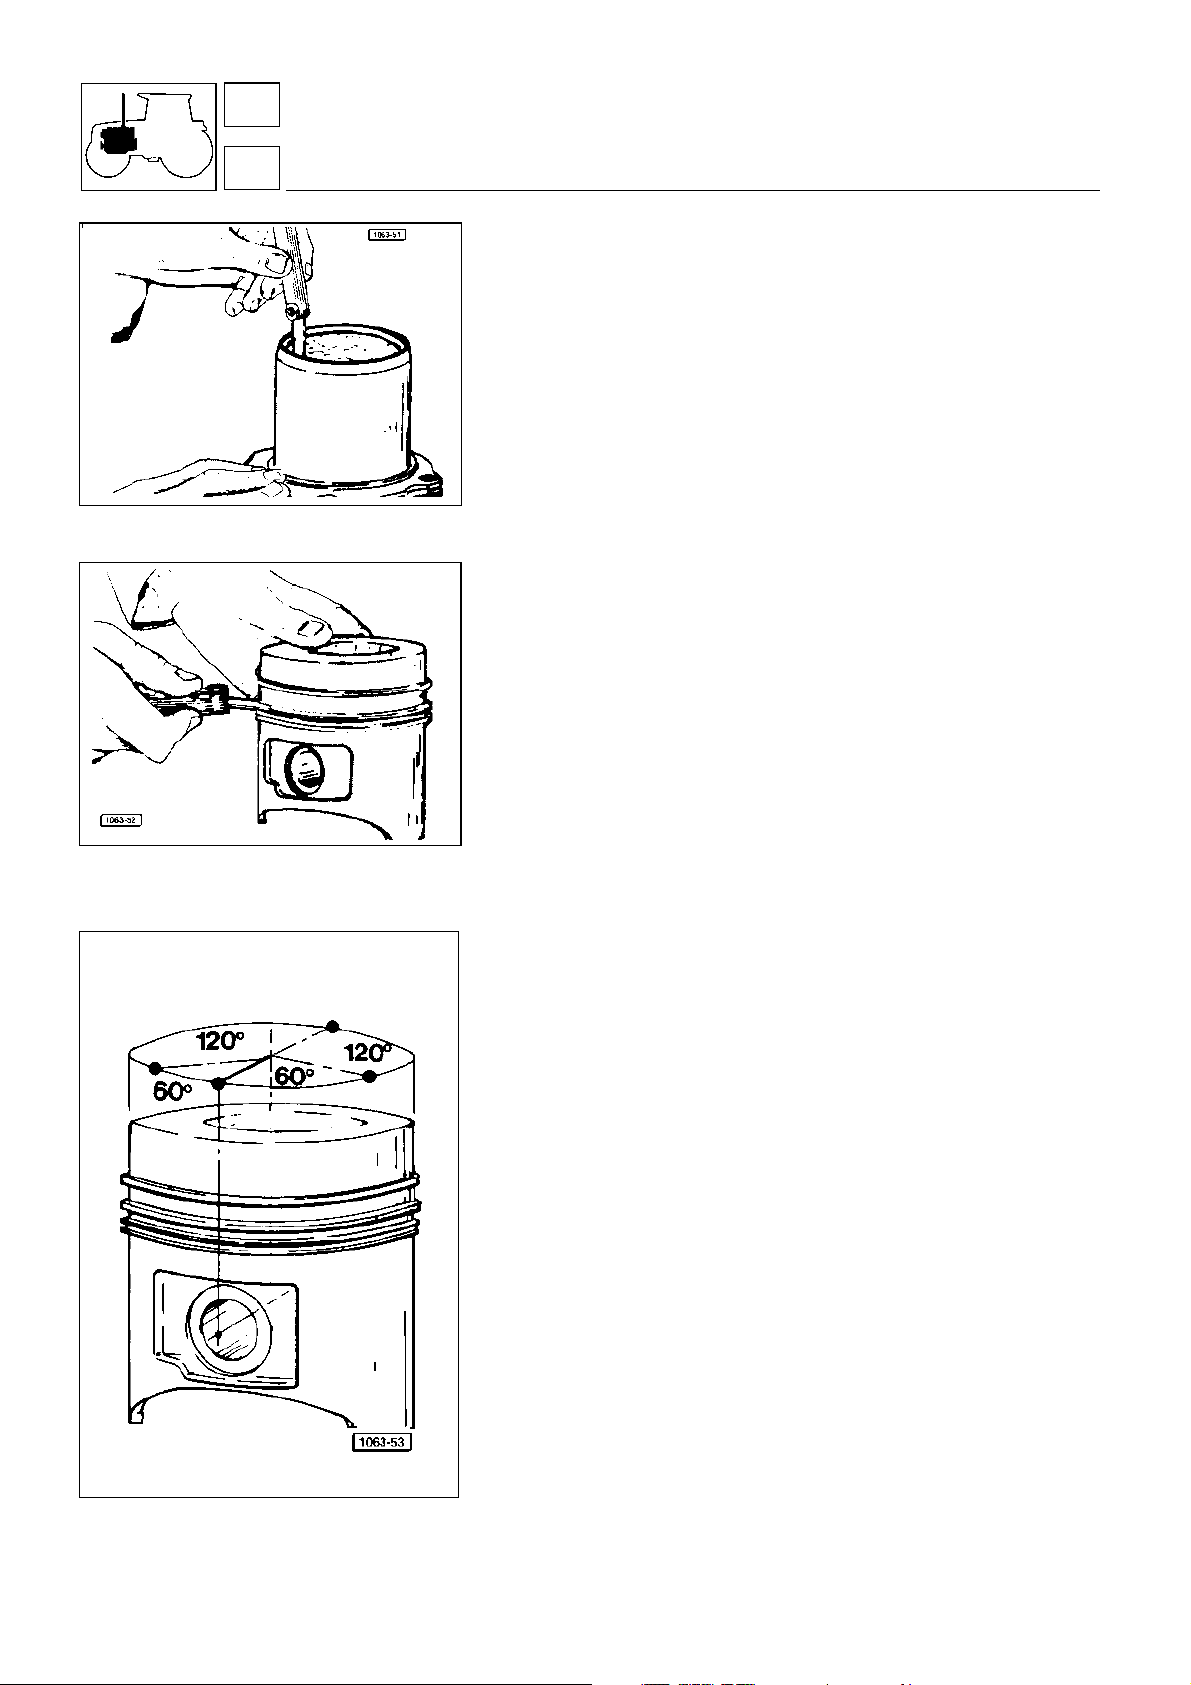
Fig. 31 - Contrôle du jeu à la coupe des
segments.
vilebrequin
Nettoyage
Eliminer toute trace de calamine sur la tête des pistons et dans
les gorges des segments; à cet effet utiliser une toile abrasive.
Eliminer également tous les dépôts qui peuvent s’être formés
dans les logements des circlips d’arrêt de l’axe du piston.
Après avoir soigneusement nettoyé toute pièce et avant de continuer les opérations de contrôle suivantes, s’assurer que les
pièces ne présentent pas de criques ou d’endommagements
pouvant rendre nécessaire leur remplacement.
Quelques rayures légères ou traces de grippage infimes peuvent
être éliminées à l’aide d’une toile abrasive très fine.
Contrôle des pistons
Mesurer le diamètre des pistons à l’aide du calibre micrométrique
de la manière indiquée en figure 28.
Fig. 32 - Contrôle du je u de s segments dans les
gorges du piston.
Si celui-ci est inférieur aux tol érances r eportées dans l e tableau,
à la page 35, il faudra remplacer les pistons non conformes.
Contrôle de l’axe et de son siège dans le piston
Si les valeurs, constatées, concernant l e diamètre de l’axe et de
son logement, sont différentes de celles indiquées sur le tableau
des tolérances, remplacer les pièces défectueuses.
Contrôler aussi que les circlips d’arrêt, de l’axe du piston, n’aient
pas perdu leur élasticité ou, de toute façon, qu’ils ne soient pas
endommagés. S’ils sont inefficaces, il convient de les remplacer.
Contrôle de la coupe des segments
Le jeu, à la coupe des segments d’étanchéité et racleurs, une fois
dans le cylindre, ne doit pas être supérieur à celui indiqué au
tableau.
Ce contrôle s’effectue, en introduisant les segments dans le
cylindre, et en mesurant le jeu au moyen de l’épaisseur-mètre
réf.5,9030.270.0, comme précisé sur la Fig. 31.
Fig. 33 - Montag e correct des segm e nt s.
38
N.B.
- Un jeu excessif, entre les segments et leurs gorges, a pour
effet d’augmenter la consommation du lubrifiant, et comporte une
perte de puissance du moteur.
Les segments doivent être remplacés après tout démontage du
piston même en cas de remplacement des cylindres.
Page 39
moteur
1
Contrôle du jeu des segments dans les gorges du piston
Le contrôle s’effectue avec de nouveaux segments, comme illustré sur la figure 32; on pose le segment dans son logement et on
introduit ensuite une cale d’épaisseur du jeu 5.9030.270.0; les
tolérances maximales admissibles sont données au tableau correspondant.
Si le jeu constaté dépasse les valeurs maximales admises, prévoir
le remplacement du piston.
Montage des segments
Pendant le montage des cylindres, il est néc essaire d’or ienter le
premier segment avec la coupe tournée à 60° par rapport à l’axe
du piston.
vilebrequin
12
Les autres segments devront être montés successivement avec
les coupes tournées à 120° entre elles.
Montage des pistons dans les cylindres
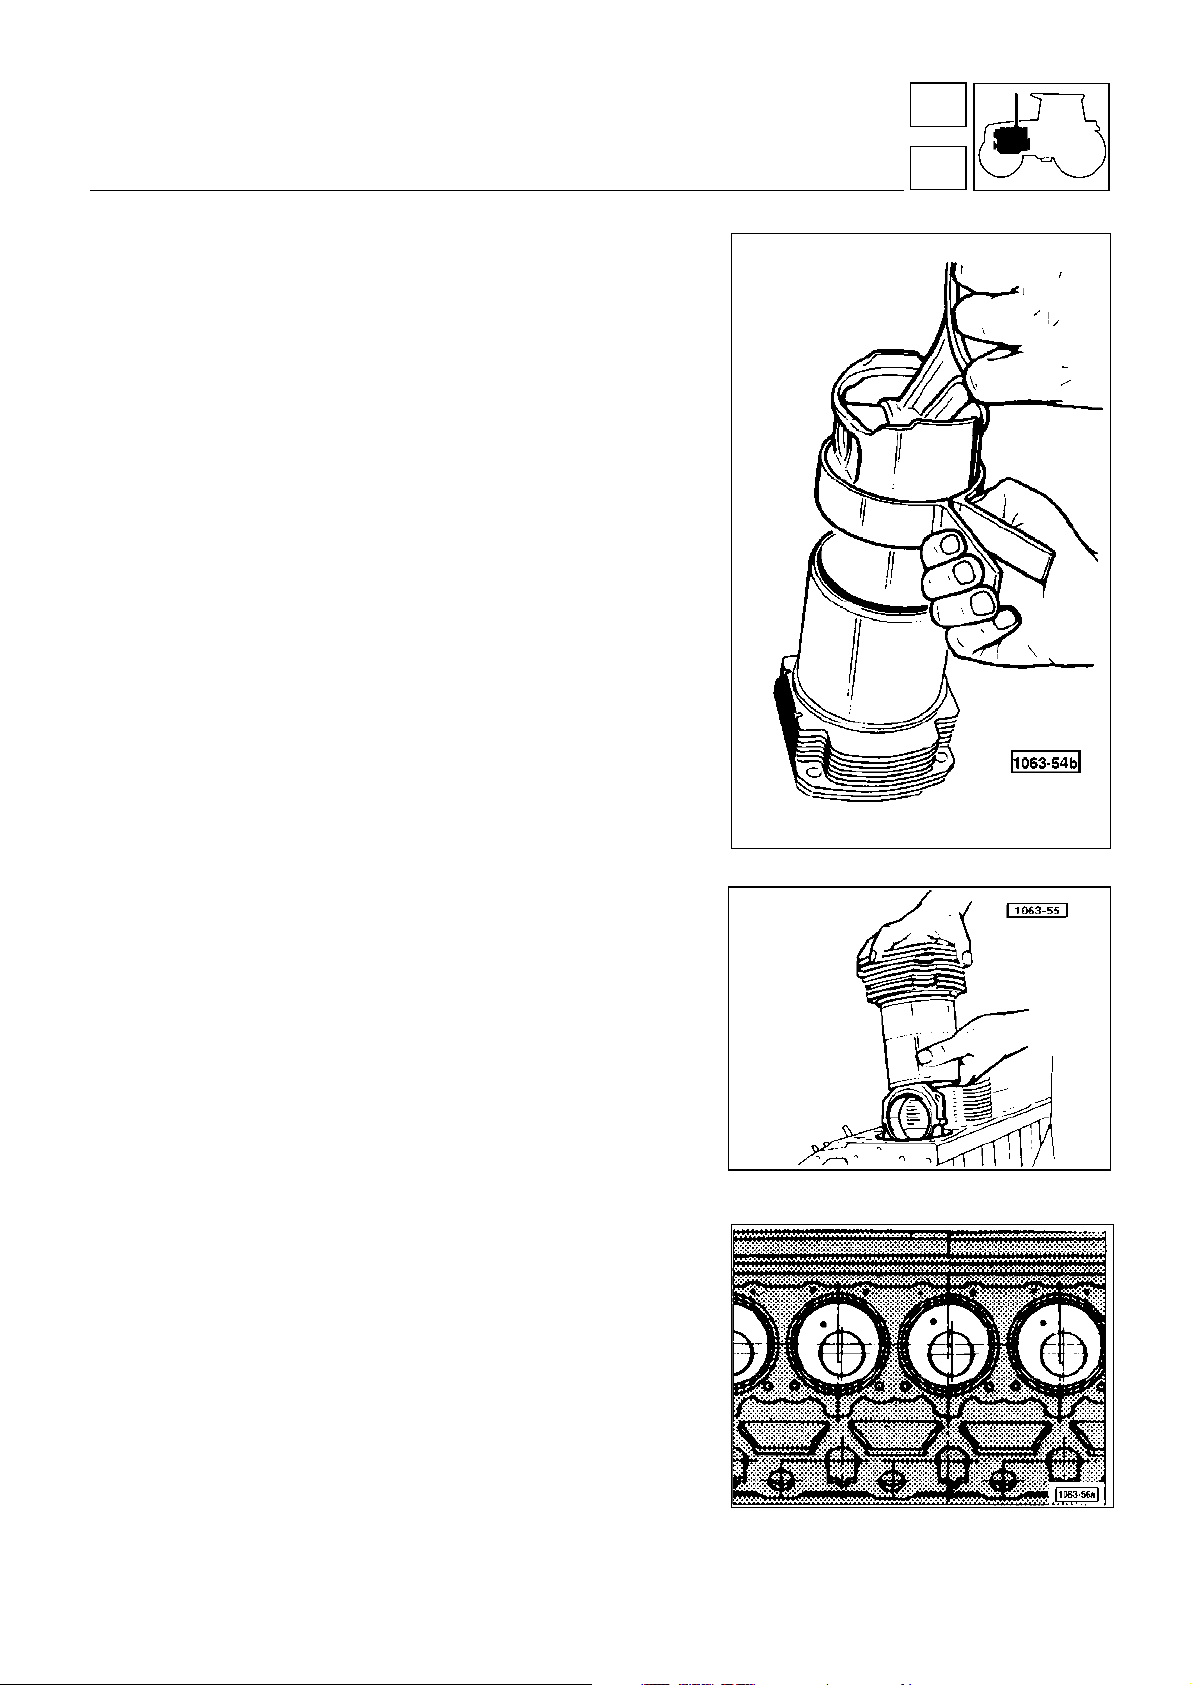
Pour le montage des pistons dans les cylindres, utiliser la bande
serre-segments 5.9030.654.0, comme indiqué en figure.
Introduire ensuit simultanement les pistons et les cylindres, dans
le logement prévu, à la base du carter moteur.
N.B.
- Il est possible de démonter les pistons en les retirant avec
leurs bielles des cylindres, naturellement, après dépose préalable
des culasses et des chapeaux de bielle.
Avant de les positionner, monter sur les pistons le joint torique réf.
2.1539.130.0.
Fig. 34 - Montage du piston dans le cyli ndre.
Fig. 35 - Montage de l’ensemble piston-cylindre.
L’ensemble bielle-piston doit être monté avec la chambre de
combustion orientée côté poussoirs (Fig. 36).
Les chiffres gravés sur les chapeaux de bielles doivent être
orientés du même côté que ceux qui le sont sur les bielles.
Fig. 36 - Mise en place de l’ensemble
piston-bielle.
39
Page 40
1
moteur
12
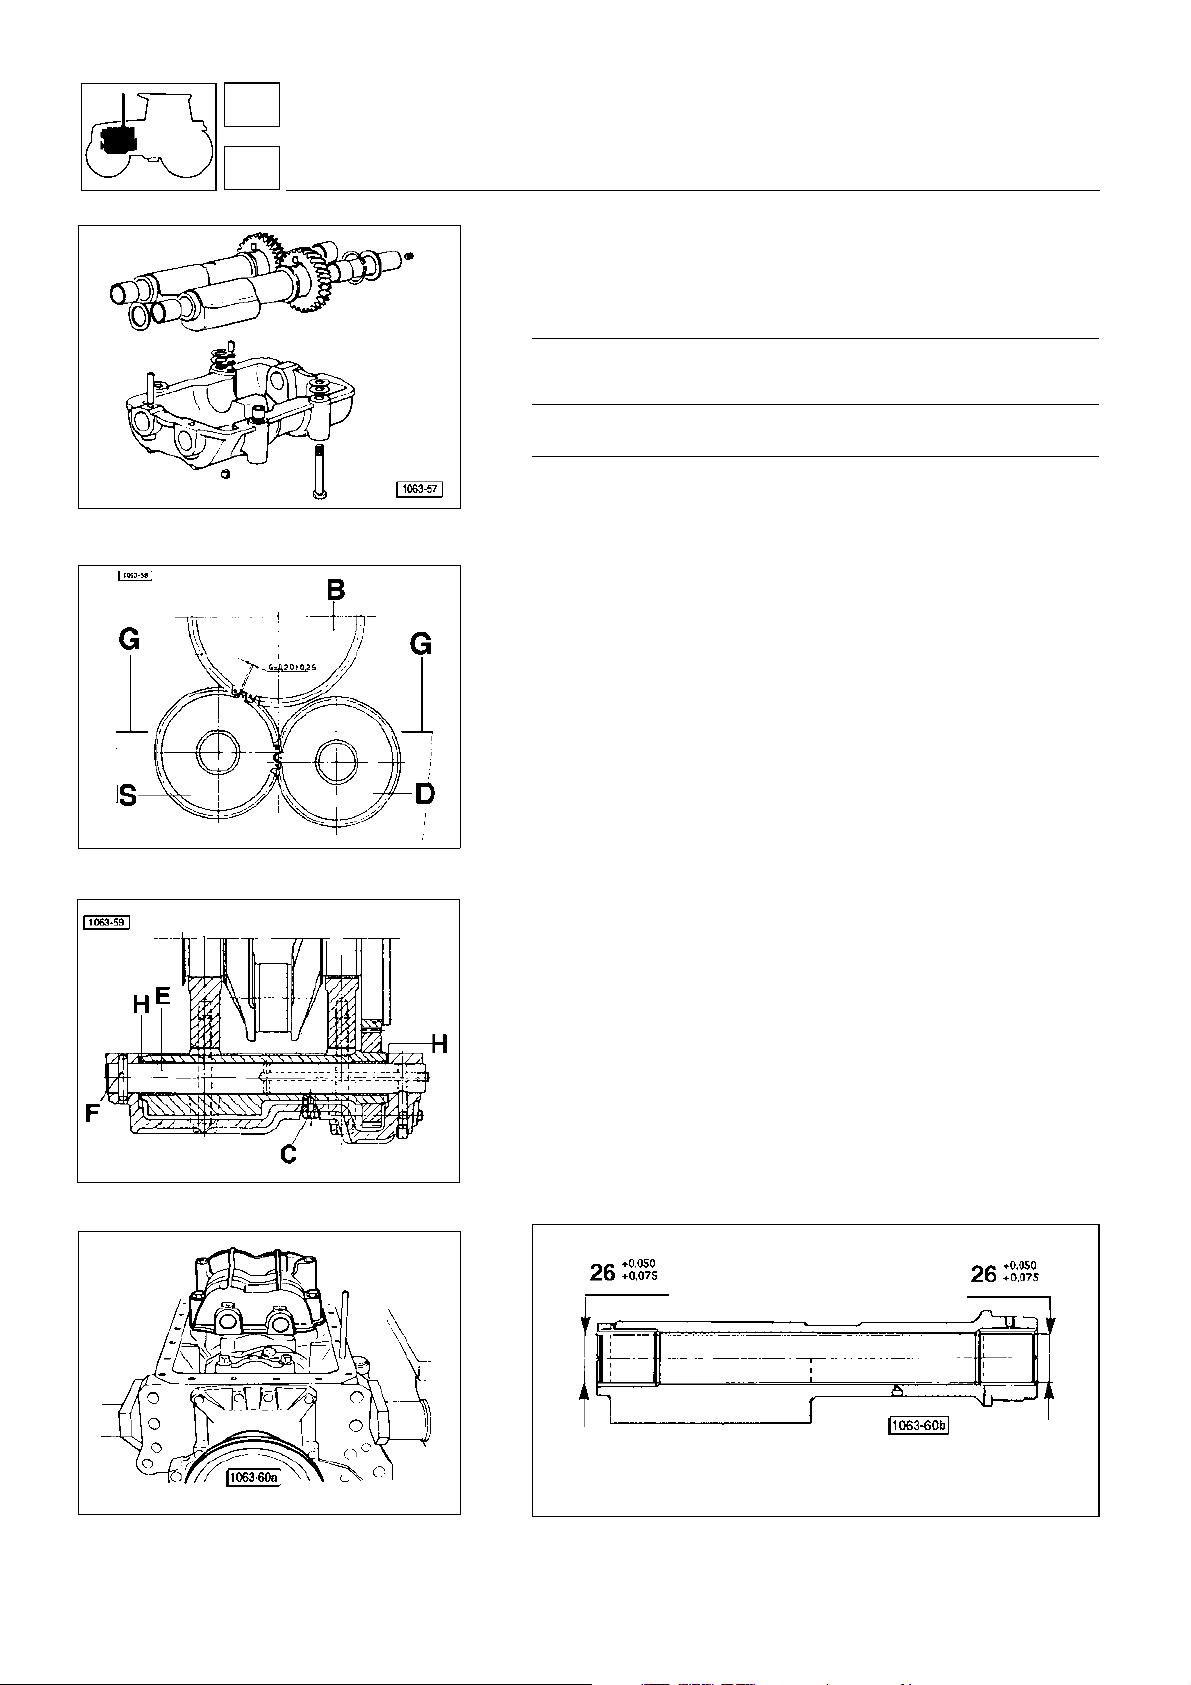
Fig. 37 - Pièces composant l’ensemble de
masses d’équilibrage.
vilebrequin
SILVER 80 - 90 - 100.4
Masses d’équilibrage pour moteur à 4 cylindres
Caractéristiques
jeu axial des masses mm 0,1÷0,43
jeu d’engrènement entre les dents
des masses et celles de la couronne
du vilebrequin mm 0,20÷0,25
diamètre nominal de la bague mm 26
usure maxi mm 26,150
Contrôles
Contrôler les conditions de la surface interne des bagues des
masses d’équilibrage. S’assurer que le diamètre interne ne dépasse pas la valeur prescrite; les remplacer le cas échéant.
Après emmanchement de la bague prévoir l’alésage suivant l es
cotes indiquées au tableau.
Montage et calage
Placer la masse, marquée par la lettre S, dans le logement de son
propre support, puis placer également la mass e, marquée par la
lettre D, de telle sorte que, les dents burinées coïncident comme
indiqué en figure.
+ 0,050
+ 0,075
Fig. 38 - Ensembl e de s m as se s d’ éq ui librage.
Fig. 39 - Vue en c oupe des masses d’équilibrage.
Monter les pivots E, et insérer les rondelles d’épaulement H.
S’assurer que le jeu axial des masses soit de 0.1 à 0,43 mm.
Compléter le montage en fixant les pivots au moyen des goupilles
F
, et les masses par la vis C.
Monter le support avec les mass es sous le bl oc-moteur, de telle
sorte que, la dent burinée de la masse, marquée par l a lettre S,
s’engage entre les deux dents burinées de la couronne B du
vilebrequin; puis placer un nombre de cales G permettant d’obtenir un jeu de 0,20 à 0,25 mm entre les dents de la couronne du
vilebrequin et celles de la masse S.
Enlever la vis C, et bloquer définitivement les vis du support des
masses au bloc-moteur, en étalant du Loctite 242.
Fig. 40 - Masses d’équilibrage montées sur le
moteur
40
Fig. 41 - Montage des douilles des masses d’équilibrage.
Page 41
moteur
1
Volant moteur
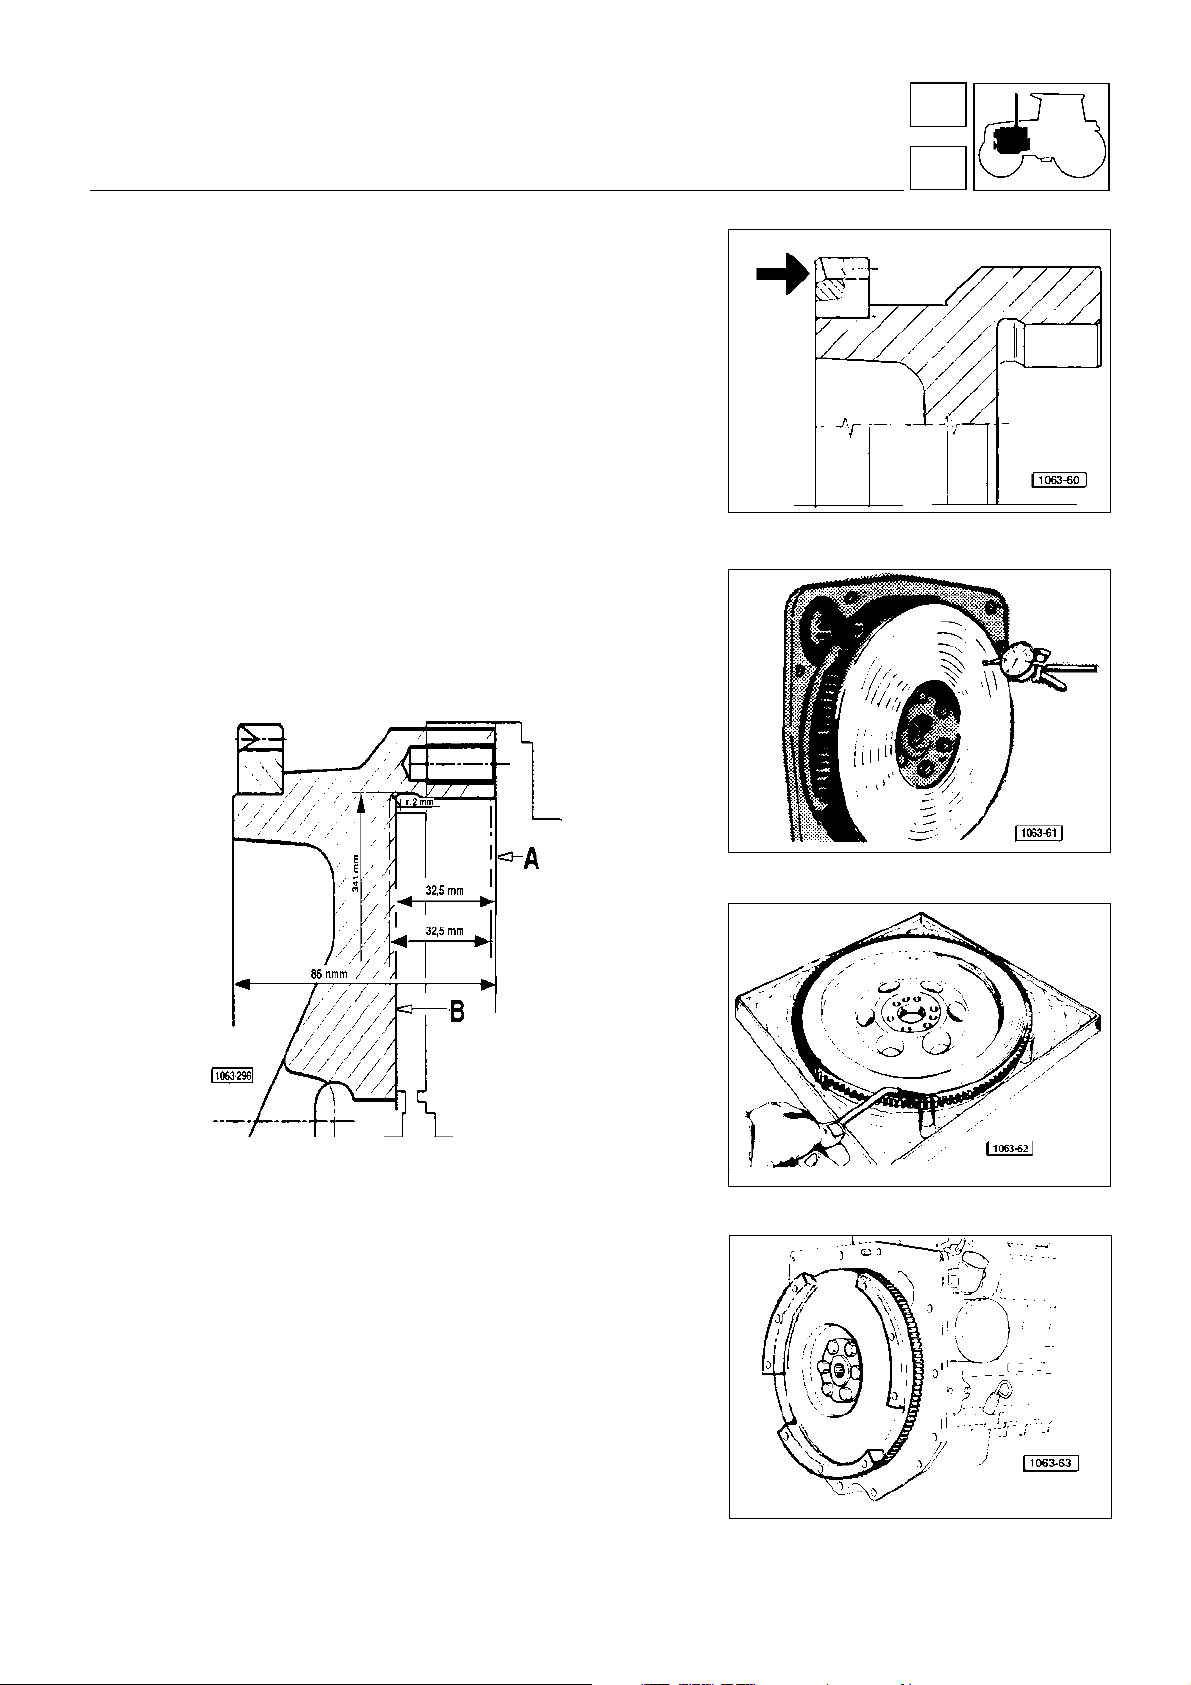
Avant le démontage du volant moteur, il est conseillé d’enlever les deux
vis diamétralement opposées et de visser à leur place deux goujons.
Le remplacement de la couronne dentée se fait de la façon
suivante:
— mettre le volant moteur dans un bac plein d’eau sans qu’il
touche le fond. Préparer dans le fond des blocs en fer à placer
sous les dents de la couronne, ce qui permet de garder le
volant soulevé de quelques centimètres du fond. La couronne
dentée sera tournée vers le haut et dépasser a de quelques
millimètres le niveau de l’eau;
— chauffer à la flamme la couronne le long de sa circonférence
entière jusqu’à ce qu’elle se dilate et laisse tomber dans le fond
du bac le volant moteur;
— chauffer la nouvelle couronne aux environs de 200° C. La poser
sur le volant prenant soin d’orienter l’attaque des dents vers le
haut, comme indiqué en figure 43.
vilebrequin
Fig. 43 - Po sition de la couro nne sur le volant
moteur.
12
Fig. 42 - Cote de rectification de la face d’ appui du volant sur
l’embrayage.
Contrôles
Vérifier l’absence de rayures sur la face de friction du volant
moteur; toutefois, il est possible si nécessaire de procéder à
l’enlèvement du matériau jusqu’ à une profondeur maximum de
0,5 mm (rugosité de la face 1,6 micron). Ensuite refaire le raccord
(r = 2 mm), au diamètre de 341 mm. (voir figure 42).
Il est important de rabaisser le plan A de la même valeur de
rabaissement du plan B pour maintenir inchangée la cote 32,5,
afin de permettre le fonctionnement correct de l ’embrayage (voi r
figure 42).
Fig. 44 - Contrôl e de la copl anéi té de la surfa ce
du volant.
Fig. 45 - Démontage de la couronne du volant.
La surface de contact du disque d’ embrayage doit être parfaitement coplanaire; la vérification est possible en appliquant un
comparateur avec base magnétique de la façon indiquée en figure
61 et en tournant le volant moteur à la main.
Fig. 46 - Volant moteur.
41
Page 42
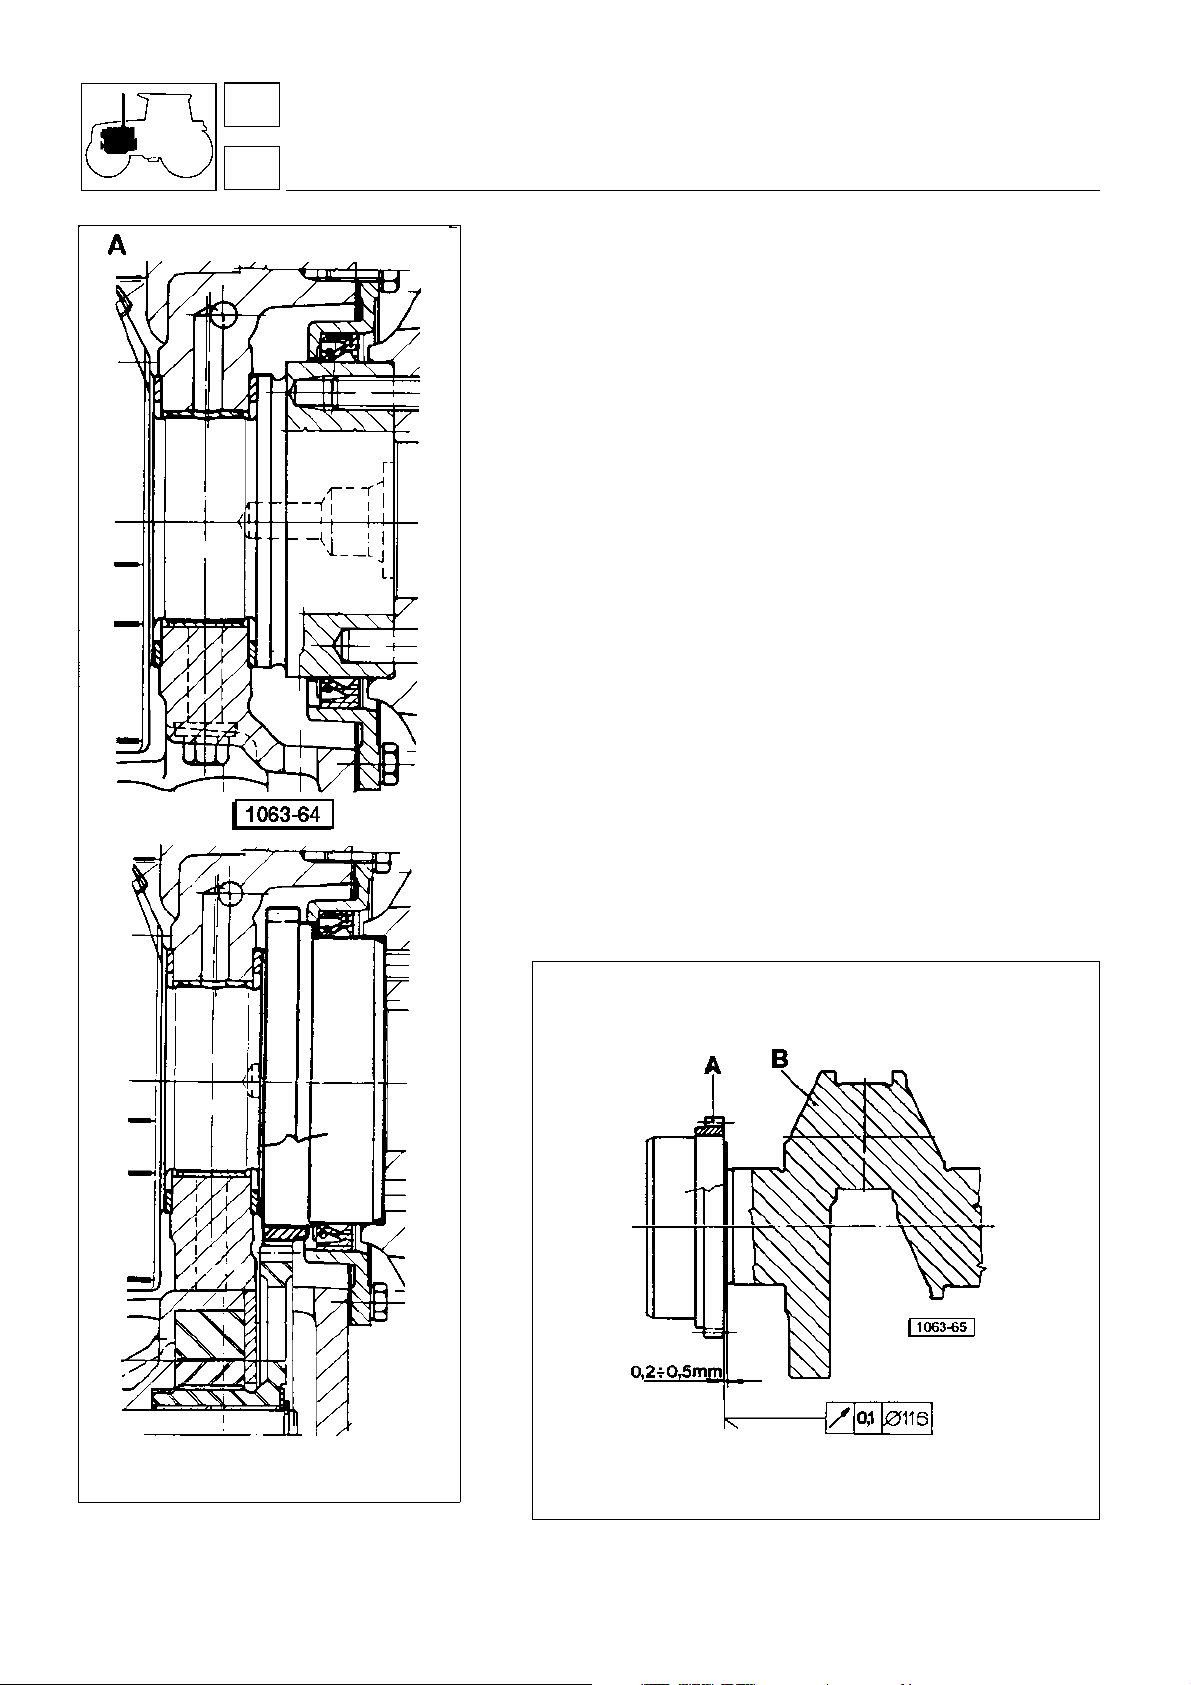
1
moteur
12
vilebrequin
Opérations principales pour la dépose du vilebrequin
— Désassembler le moteur du tracteur, en déplaçant à l’aide de
supports mobiles sur rail no. 5.9030.002.0, et puis le placer sur
le banc tournant no. 5.9030.491.4.
— Déposer le carter à huile et la crépine d’aspiration.
— Après dépose de la courroie, désaccoupler la poulie de vile-
brequin avec son moyeu.
— Séparer le carter avant, le volant arrière, la bride de raccorde-
ment à la boîte de vitesses et la bride porte-bague d’étanchéité.
(Dans les moteurs 4 cyl. il faut démonter aussi l’ensemble des
masses d’équilibrage).
— Oter les chapeaux de bielle et les coussinets correspondants.
— Oter les chapeaux de paliers et les coussinets correspondants.
— Déposer le vilebrequin et enlever le coussinets supérieurs de
paliers.
Assemblage du pignon de commande de la pompe
à huile pour
Chauffer dans un four le pignon A, jusqu’à ce qui entre ce pignon
et le vilebrequin
de 100°C.
Etendre sur le vilebrequin dans la surface intéress ées à contact
avec l’engrenage un léger couche de Loctite 648.
Installer le pignon A sur le vilebrequin B, comme indiqué par la
figure, jusqu’à obtenir une cote de 0,2 à 0,5 mm du plan d’épaulement du vilebrequin.
Arrivé le refroidissement éliminé le restant de Loctite sur le
vilebriquin.
Par la suite, vérifi er que l’erreur d’oscillation sur le diamètre Ø
116 (se rapportant au pignon) ne dépasse pas 0,1 mm.
SILVER 100.6
B
, il se produise une différence de température
B
Fig. 47 - Coupe del la flasque arriére
-
SILVER 80 - 90 - 100.4
A
-
SILVER 100.6
B
42
Fig. 48 - Pignon de commande de la pompe à huile -
SILVER 100.6
Page 43
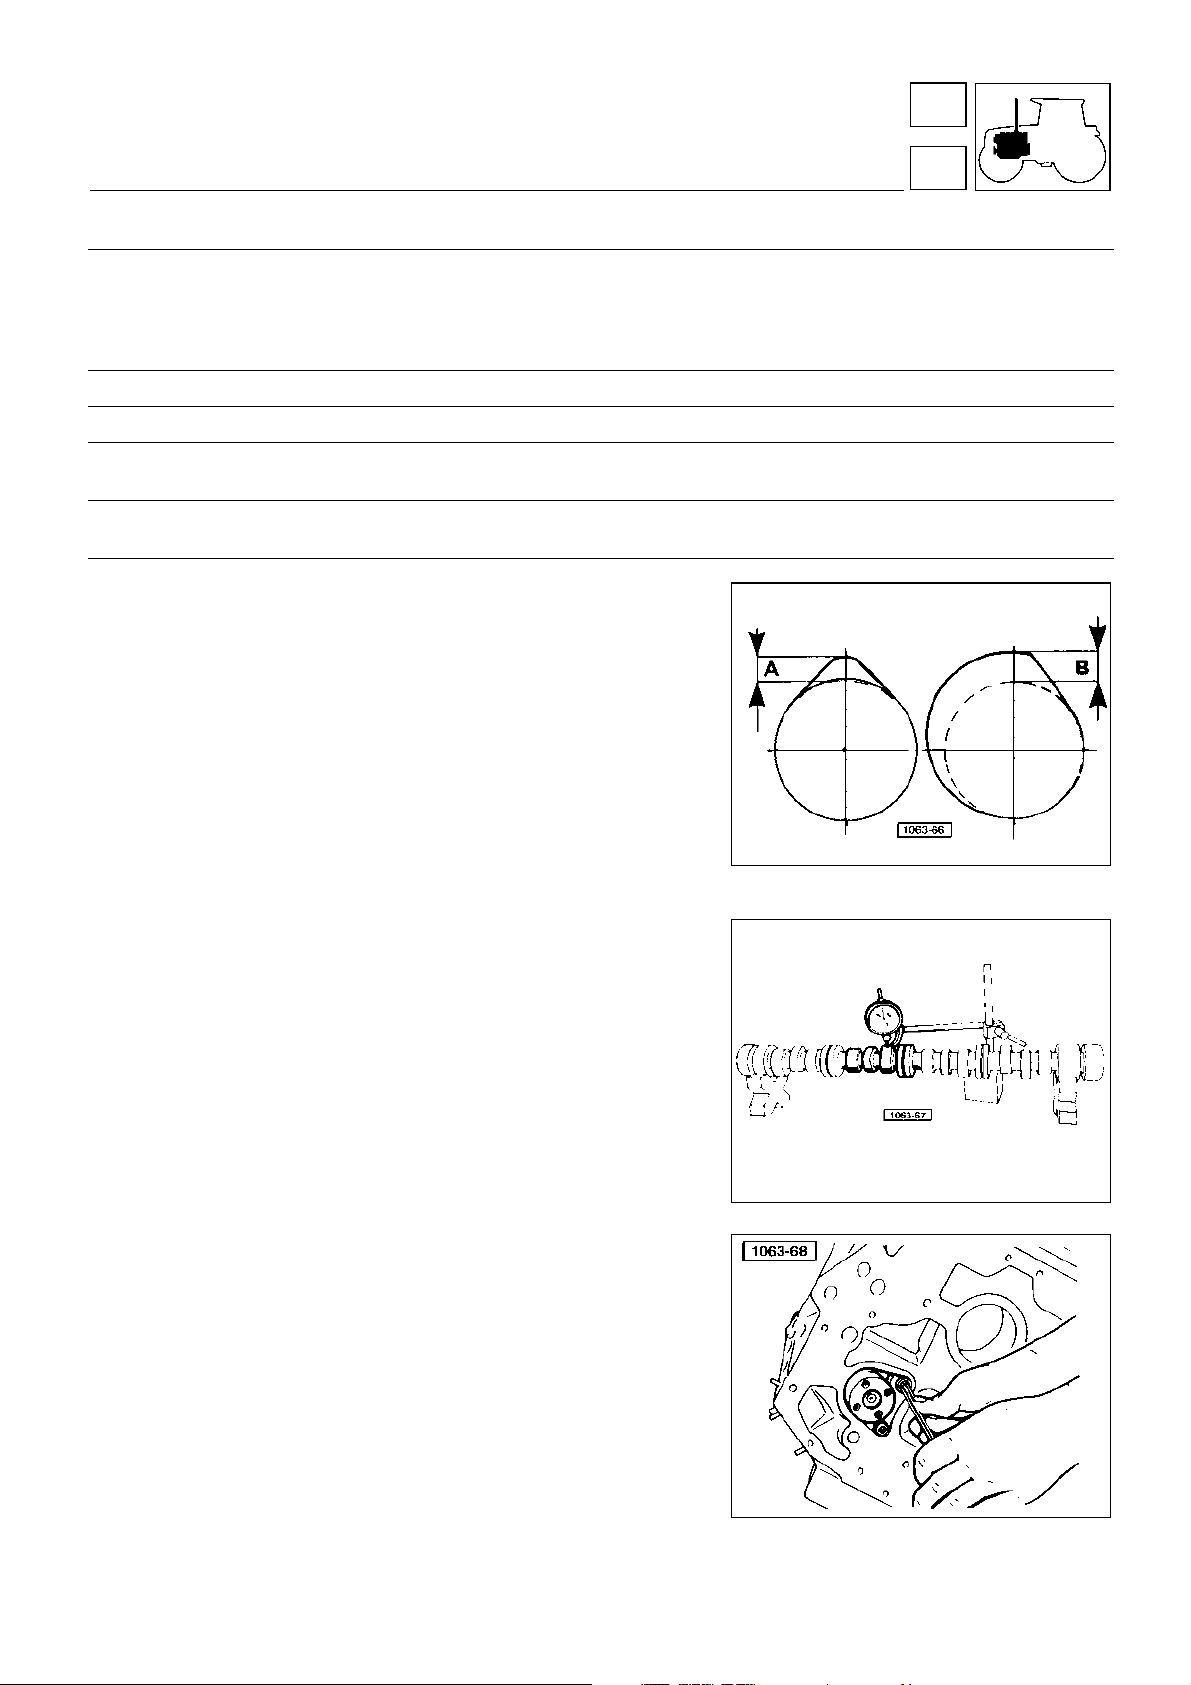
moteur
1
Ø usinage Ø usure maxi
Levée des cames de l’arbre à cames
came d’admission mm 6,86
came d’échappement mm 6,71
came d’injection mm 8
diamètre des tourillons de l’arbre à camesmm 55
diamètre des bagues de l’arbre à cames mm 55
diamètre de la bague de l’engrenage
intermédiaire mm 40
diamètre de l’axe de l’engrenage
intermédiaire mm 40
La disposition des pompes à injection mono-cy lindriques assure
une répartition uniforme des charges sur l’arbre à cames. Ce
montage a permis l’application de deux coussinets sur chaque
palier, ce qui réduit au minimum les flexions de l’arbre lui-même.
arbre à cames
+ 0,05
− 0,05
+ 0,05
− 0,05
+ 0,05
− 0,05
0
− 0,030
+ 0,060
− 0,090
+ 0,025
+ 0,064
0
− 0,025
13
6,30
6,20
7,50
54,950
55,180
40,125
39,950
Sur chaque coussinet, il est monté une bague bimétallique, permettant la libre rotation de l’arbre à cames, pouvant être remplacée en cas d’usure au delà des limi tes prévues, comme indiqué
sur le tableau des caractéristiques techniques.
Toutes ces caractéristiques garantissent un mouvement précis
des cames et donc une alimentation et une distribution régulières.
L’arbre à cames est maintenu dans son logement par une plaquette à fourchette de blocage, montée sur la partie avant du
moteur.
Pour les moteurs 1000.4-A
A l’arrière de l’arbre à cames, il est monté l’engrenage qui entraîne
le régulateur et la pompe à huile moteur.
Avant le montage de l’arbre à cames, retourner le bloc moteur, et
introduire les poussoirs dans leurs guides dans le bloc, après les
avoir graissés à l’huile.
Fig. 1 - cames de la distribution:
- came de soupapes; B - came d’injection.
A
Fig. 2 - contrôle de l’usure des cames.
Vérifier le libre coulissement des poussoirs dans leurs guides.
Fig. 3 - Plaquette à fourchette de fixation de
l’arbre à cames.
43
Page 44
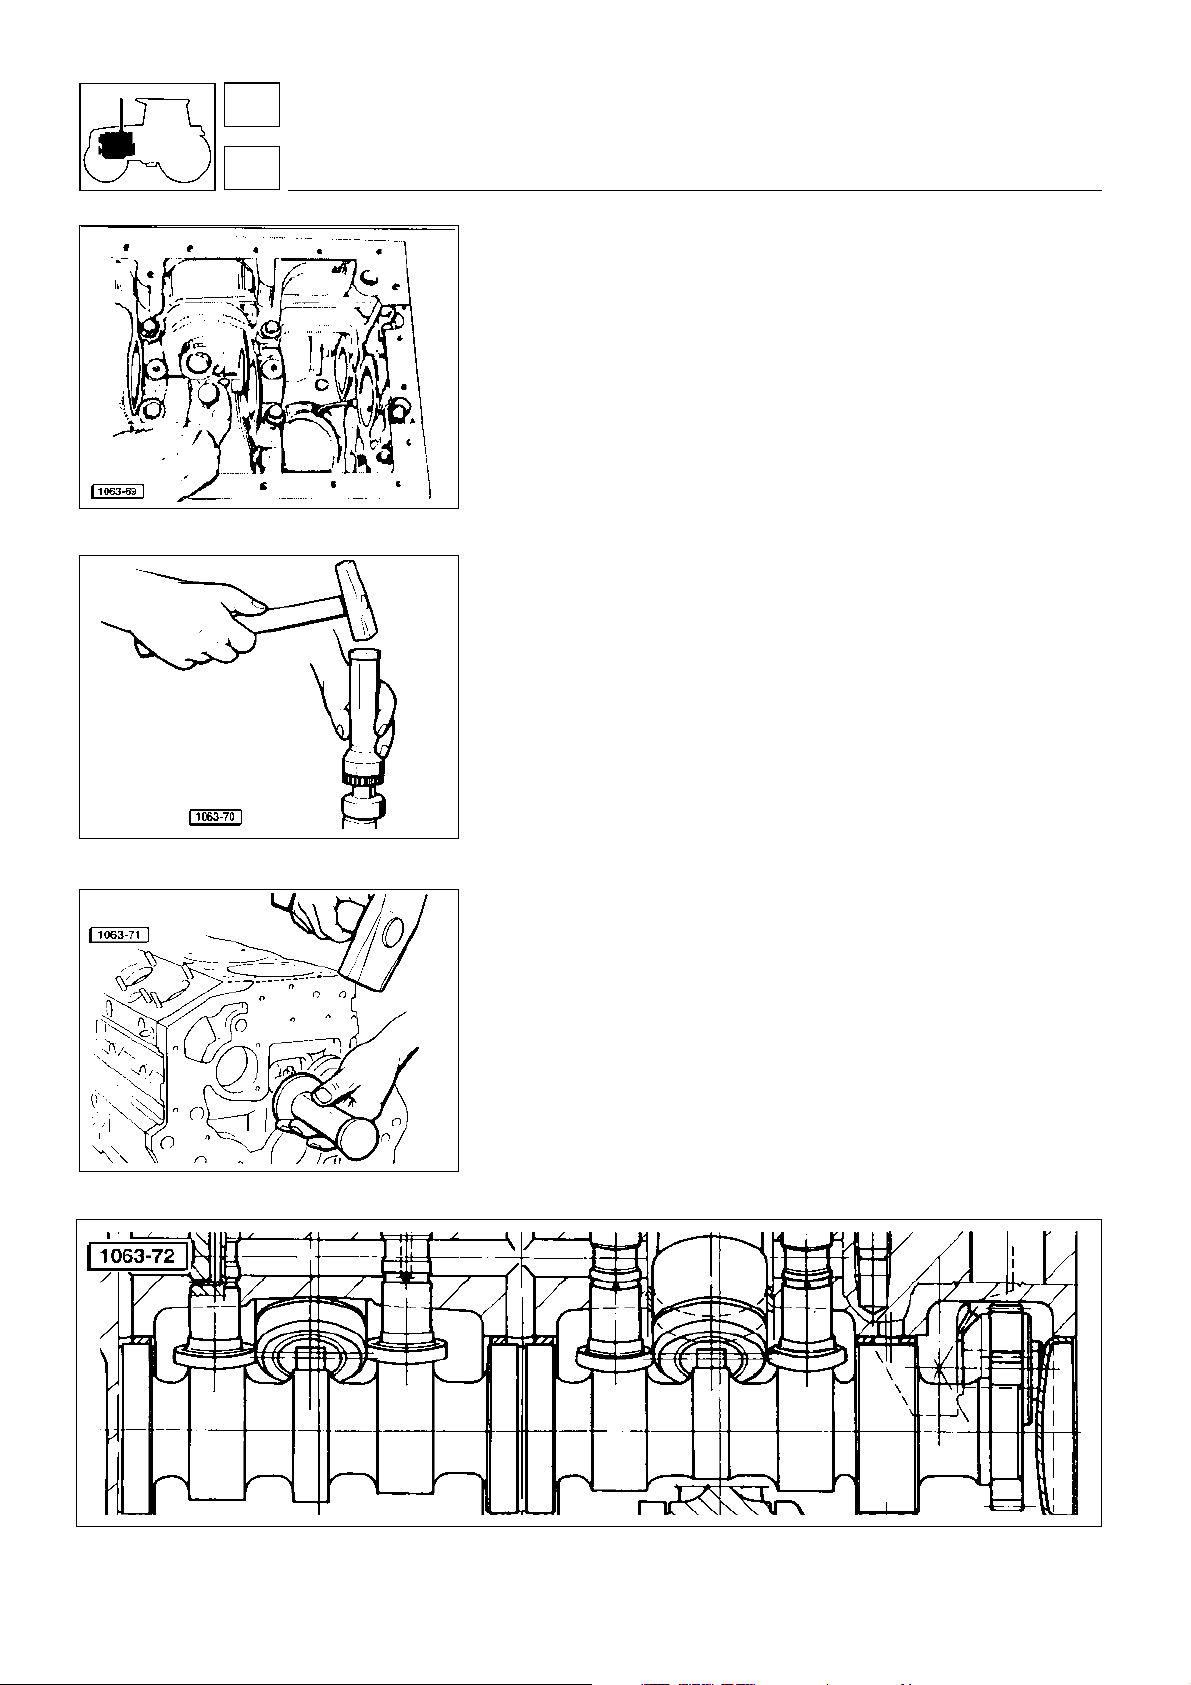
1
moteur
13
Fig. 4 - Montage des poussoirs dans le bâti
moteur.
arbre à cames
Contrôle de l’arbre à cames
Examiner les surfaces des tourillons ainsi que des cames; elle s
doivent être parfaitement lisses et en parfaites conditions de
service.
Si, par contre les cames laissent apparaître des traces de grippage ou des rayures, il est nécessaire de remplacer l’arbre à
cames et les bagues dans le bloc moteur. Seulement au cas où
la détérioration serait très légère, il est possible de l’éliminer à
l’aide d’une pierre abrasive à grain très fin.
Le contrôle de l’usure des cames s’effectue en posant l’arbre sur
le support à croix, et en appuyant le palpeur d’un comparateur sur
chacune des cames; faire tourner l’arbre par la suite.
La hauteur minimum ne doit pas être inférieure à celle indiquée
sur le tableau des caractéristiques techniques. Dans le cas
contraire, il faut remplacer l’arbre à cames.
Fig. 5 - Montage de l’engrenage de commande
du régulateur . Pou r m ot eu r 10 00 .4 -A.
Fig. 6 - Montage des bagues de l’arbre à cames.
Contrôle des bagues de l’arbre
Examiner soigneusement la surface interne des bagues bimétalliques; si celles-ci présentent des traces de rayure ou de grippage
du métal antifriction, il faudra les remplacer.
Si, par contre, elles se présentent en conditions normales, procéder au contrôle du diamètre interne, à l’aide d’un comparateur
d’intérieurs. Si les diamètres mesurés sont supérieurs aux limites
maximales d’usure, la substitution des bagues sera nécessaire.
Chaque fois que les bagues sont remplacées, pr océder aussi à
leur alésage.
Contrôledu pignon de commande de la distribution
S’assurer que les dents ne soient pas ébréchées ou excessivement usées. Si besoin est, remplacer l’engrenage.
Fig. 7 - Arbre à cames.
44
Page 45
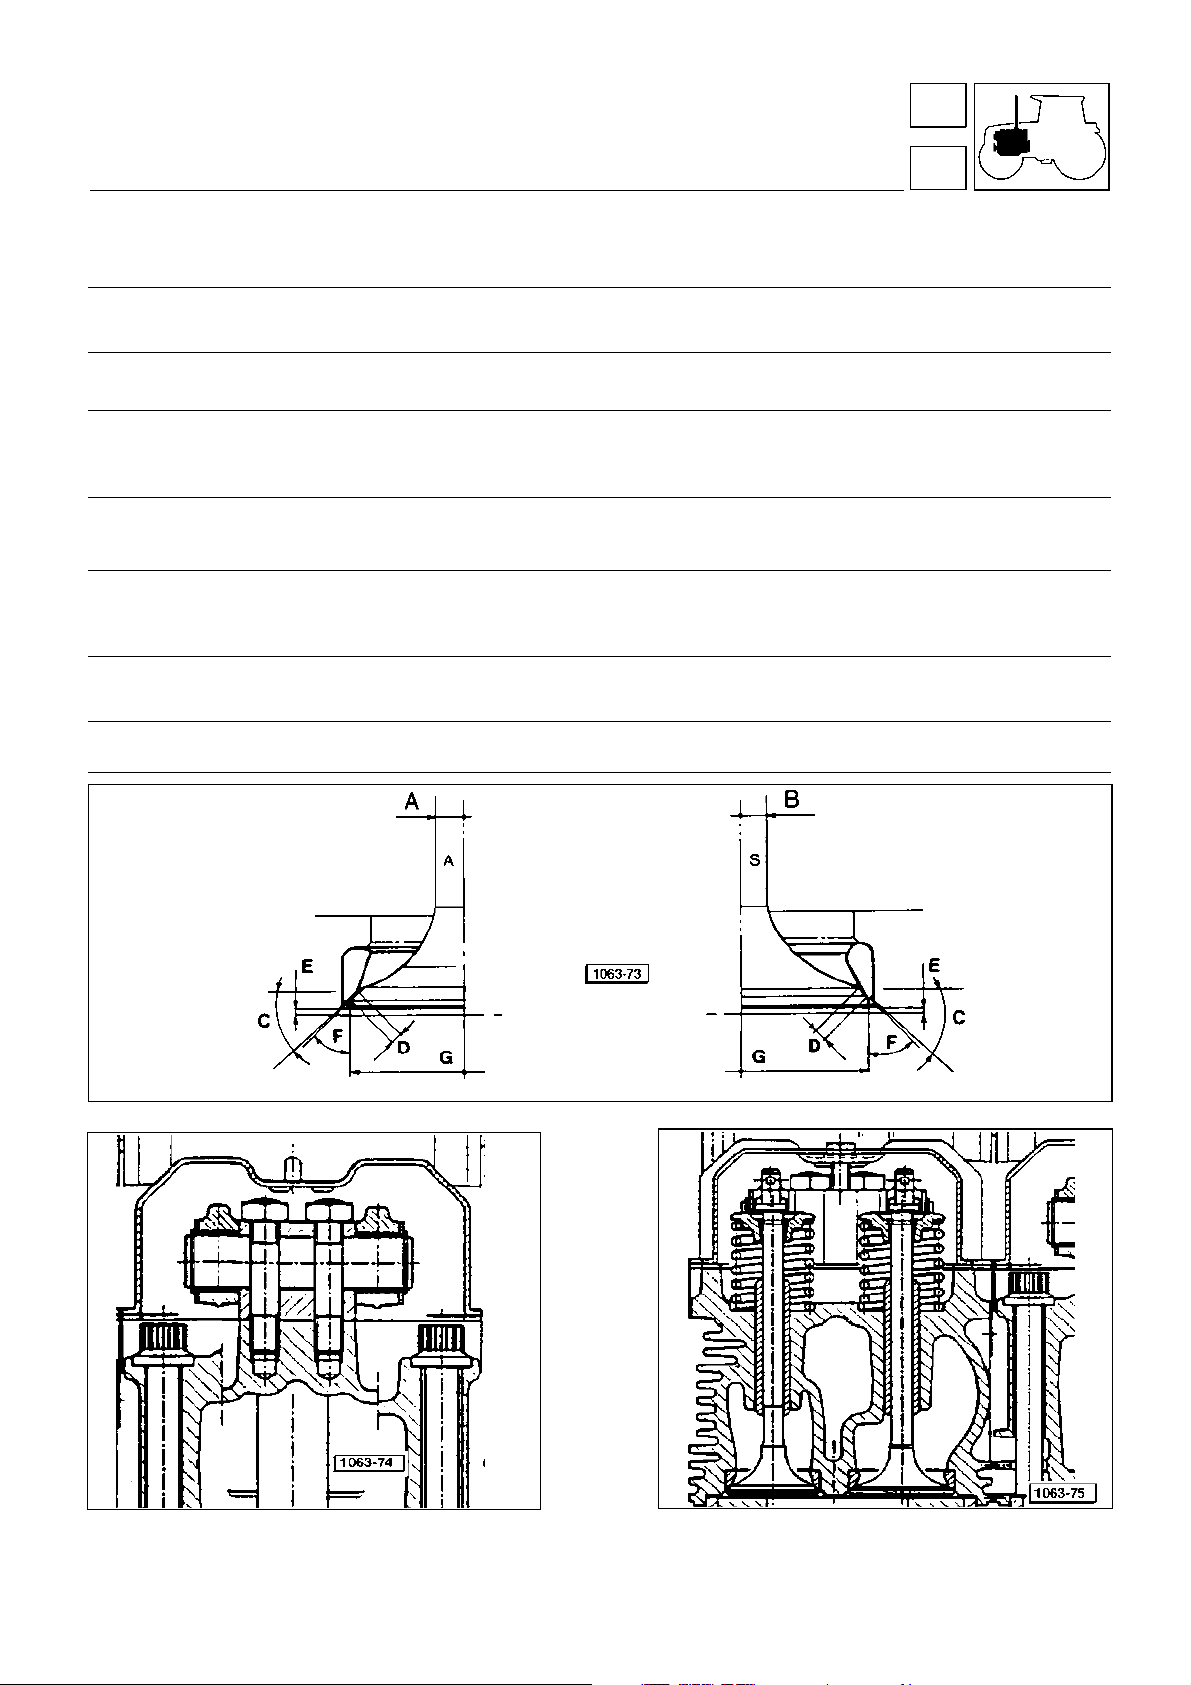
moteur
1
culasse cylindre
Culasses cylindres - soupapes - culbuteurs
Ø usinage Ø usure maxi
A
diamètre de la queue des soupapes admission mm 9
échappement mm 9
B
diamètre interne des guides des soupapes
solidaires des culasses mm 9
C
angle d’inclinaison des sièges sur les soupapes
admission 29°30’
échappement 44°30’
D
largeur du siège de soupape sur sa portée
admission mm 1,55 1,7
échappement mm 2,20 2,35
E
retrait des soupapes par rapport au plan des culasses
admission mm 0,8
échappement mm 1
F
conicité des sièges de soupapes admission 60°
échappement 45°
G
diamètre des soupapes admission mm 44,2
échappement mm 39,5
− 0,013
− 0,028
− 0,013
− 0,028
− 0,040
− 0,025
+ 0,5
− 0,1
+ 0,5
− 0,1
14
0
− 15
0
− 15
− 0
− 15
− 0
− 15
8,940
8,940
9,100
1,8
2
Fig. 1 - Dimensions principales des portées et des soupapes.
Fig. 2 - Vue en coupe de l’ensemble support-culbuteurs.
Fig. 3 - Coupe longitudinale de la culasse moteur.
45
Page 46
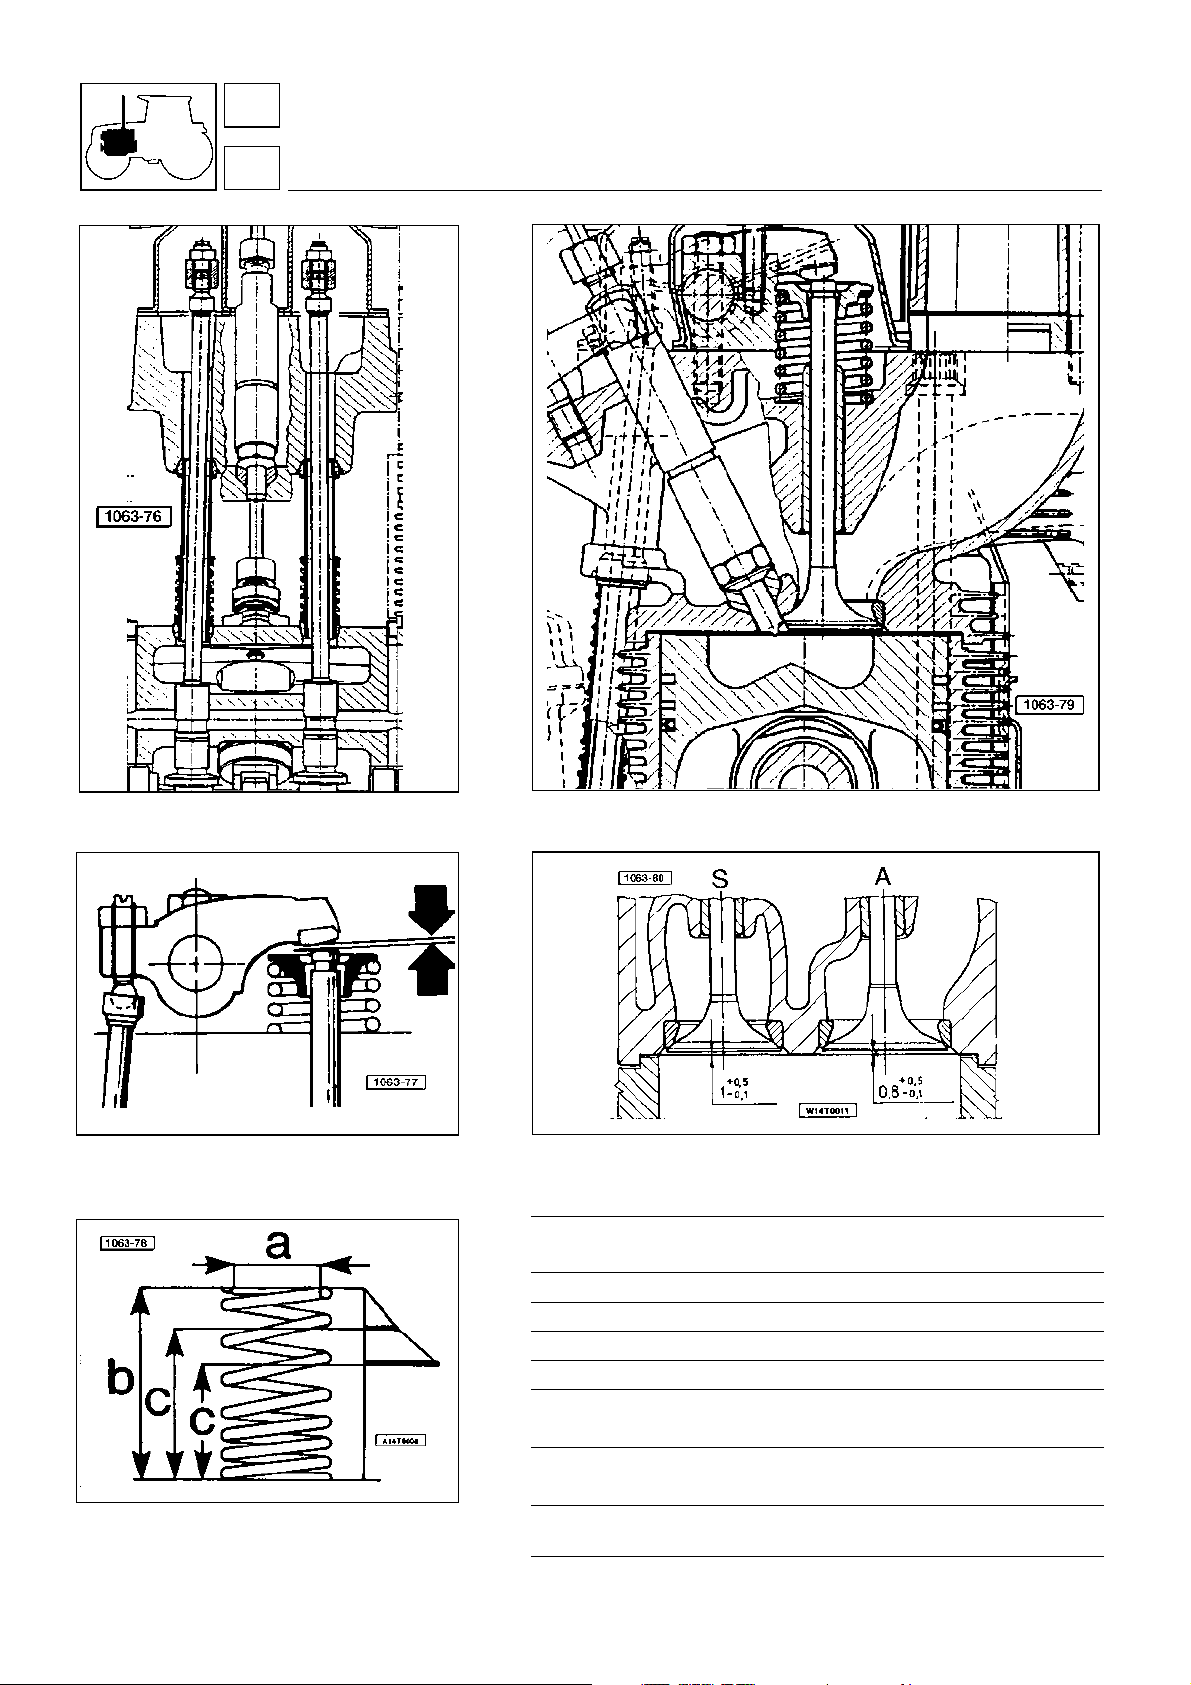
1
moteur
14
culasse cylindre
Fig. 4 - Ensemble des poussoirs.
Fig. 6 - Jeu entre so upapes et culbut eu rs .
Fig. 8 - Dimensions principales des ressorts des
soupapes.
Fig. 5 - Coupe transversale de la culasse moteur.
Fig. 7 - Retrai t des soupapes par rapp ort au plan d’appui du joint de
culasse mote u r .
Ø usinage Ø usure maxi
Ressorts de soupapes
a
diamètre interne mm 27,7
b
hauteur à ressort libre mm 53,6
c
hauteur des ressorts sous charge
Kg 15,85±5% mm 42
Kg 19,60±5% mm 39,6
diamètre interne des bagues des
culbuteurs (voir fig. 10 page 47) mm 19
diamètre des axes de culbuteurs
(voir fig. 10 page 47) mm 19
réglage du jeu entre soupape
et culbuteur (à froid) mm 0,20
+ 0,015
+ 0,025
0
− 0,011
19,060
18,980
46
Page 47
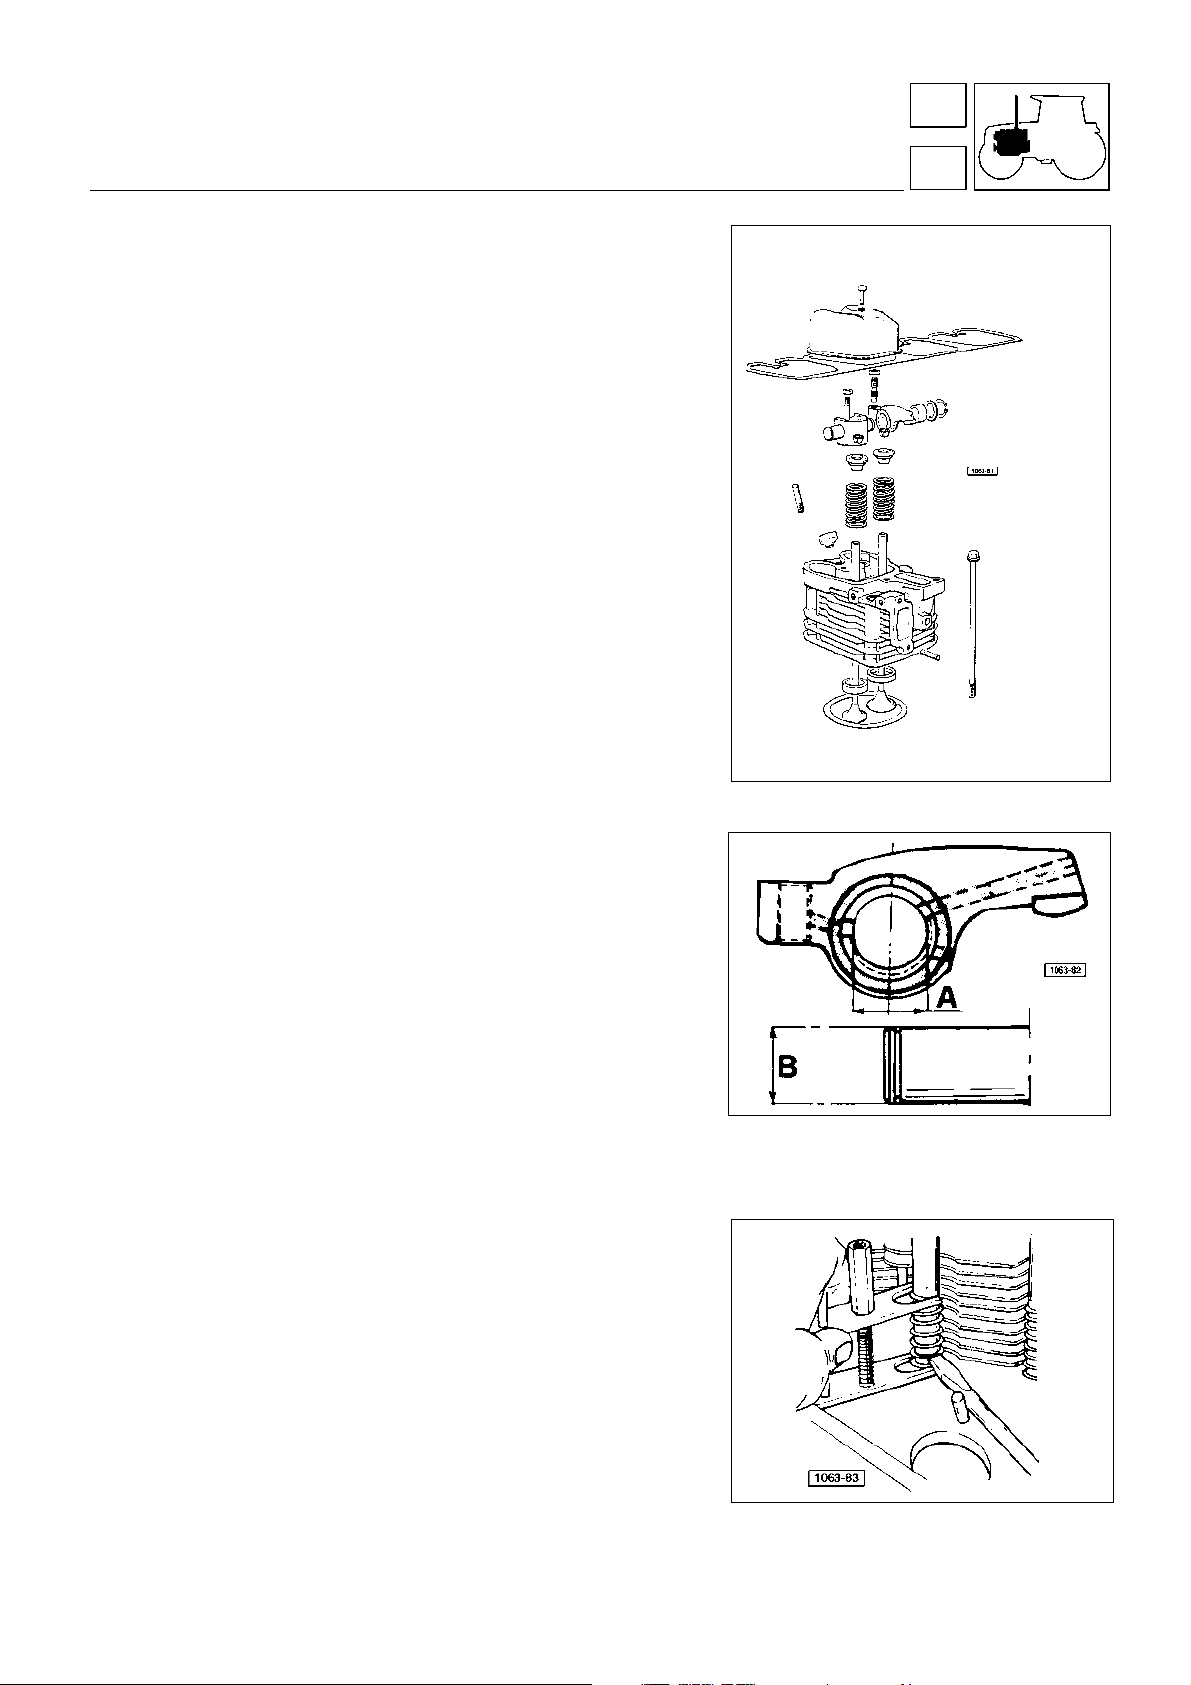
moteur
1
Nettoyage des culasses
Procéder à un nettoyage soigné de la c ulasse en éliminant tous
les dépôts de calamine se trouvant dans les conduits d’échappement et d’admission. Nettoyer aussi attentivement que possible,
les ailettes de refroidissement de la culasse.
Contrôle des sièges des soupapes
Prévoir d’abord la désincrustation et un nettoyage soigné et
ensuite vérifier qu’il n’y ait aucun signe d’enfoncement et de
corrosion sur les surfaces de contact des soupapes. Dans le cas
contraire, effectuer un rodage (si l’usure est infime) ou en prévoir
le remplacement.
Pour le montage de nouveaux sièges procéder de la manière
suivante: refroidir les sièges en les plongeant dans de l’azote
liquide ce qui permettra l’introduction dans la culasse par libre
accouplement.
Les sièges de soupapes de rechange sont fournis par le constructeur déjà préfinis, de ce fait, aucune opération d’usinage n’est
requise. Eviter, au moment du montage, d’enfoncer les sièges en
tapant sur leurs bords, cela les déformerait certainement.
culasse cylindre
14
N.B.
- Si l’on ne dispose pas d’azote liquide pour le refroidi ssement des sièges, avant le montage, il est possible de chauffer la
culasse jusqu’à une température de 200÷300°C.
Contrôle des soupapes
Avec une brosse convenable, procéder au décalaminage des
soupapes.
Le siège d’étanchéité doit être intacte, s’ il est nécess air e, procéder au nettoyage ou au remplacement.
S’assurer que la queue de soupape n’ait pas subi de déformations
et que le diamètre soit conforme aux prescriptions du constructeur.
Essais d’étanchéité des soupapes
Après le rodage des sièges, il est nécess aire d’en vérifi er l’étanchéité: boucher avec les soupapes elles-mêmes les trous d’admission et d’échappement. Tout en versant de l’essence, aucune
perte ne doit se produire; (s’il s’agit de nouvelles soupapes un
léger égouttement est permis).
Contrôle des guides des soupapes
Contrôler l’état, des surfaces des alésages des guides de soupapes; ils doivent être parfaitement polis, donc aucun signe de
grippage ou rayure ne doit être visible.
Fig. 9 - Culasses, cylindres, soupapes et
culbuteurs.
Fig. 10 - Positionnement des bagues et des
culbuteurs et cotes de contrôle de l’usure.
A - diamètre interne des bagues des culbuteurs.
B - diamètre des axes des culbuteurs
Le contrôle du diamètre interne s’effectue à l’aide du calibre
réf.5.9030.020.0 (fig. 17). En cas d’usure excessive en prévoir la
substitution. Au remontage, les guides des soupapes doivent faire
saillie du siège sur la culasse moteur de 17,5±0,2 mm
Cette cote est rétablie automatiquement si au montage on utilise
l’outil réf. 5.9030.626.0.
Fig. 11 - Outil réf. 5.9030.635,0 pour le démontage des cache- trin gles des pous soi rs.
47
Page 48
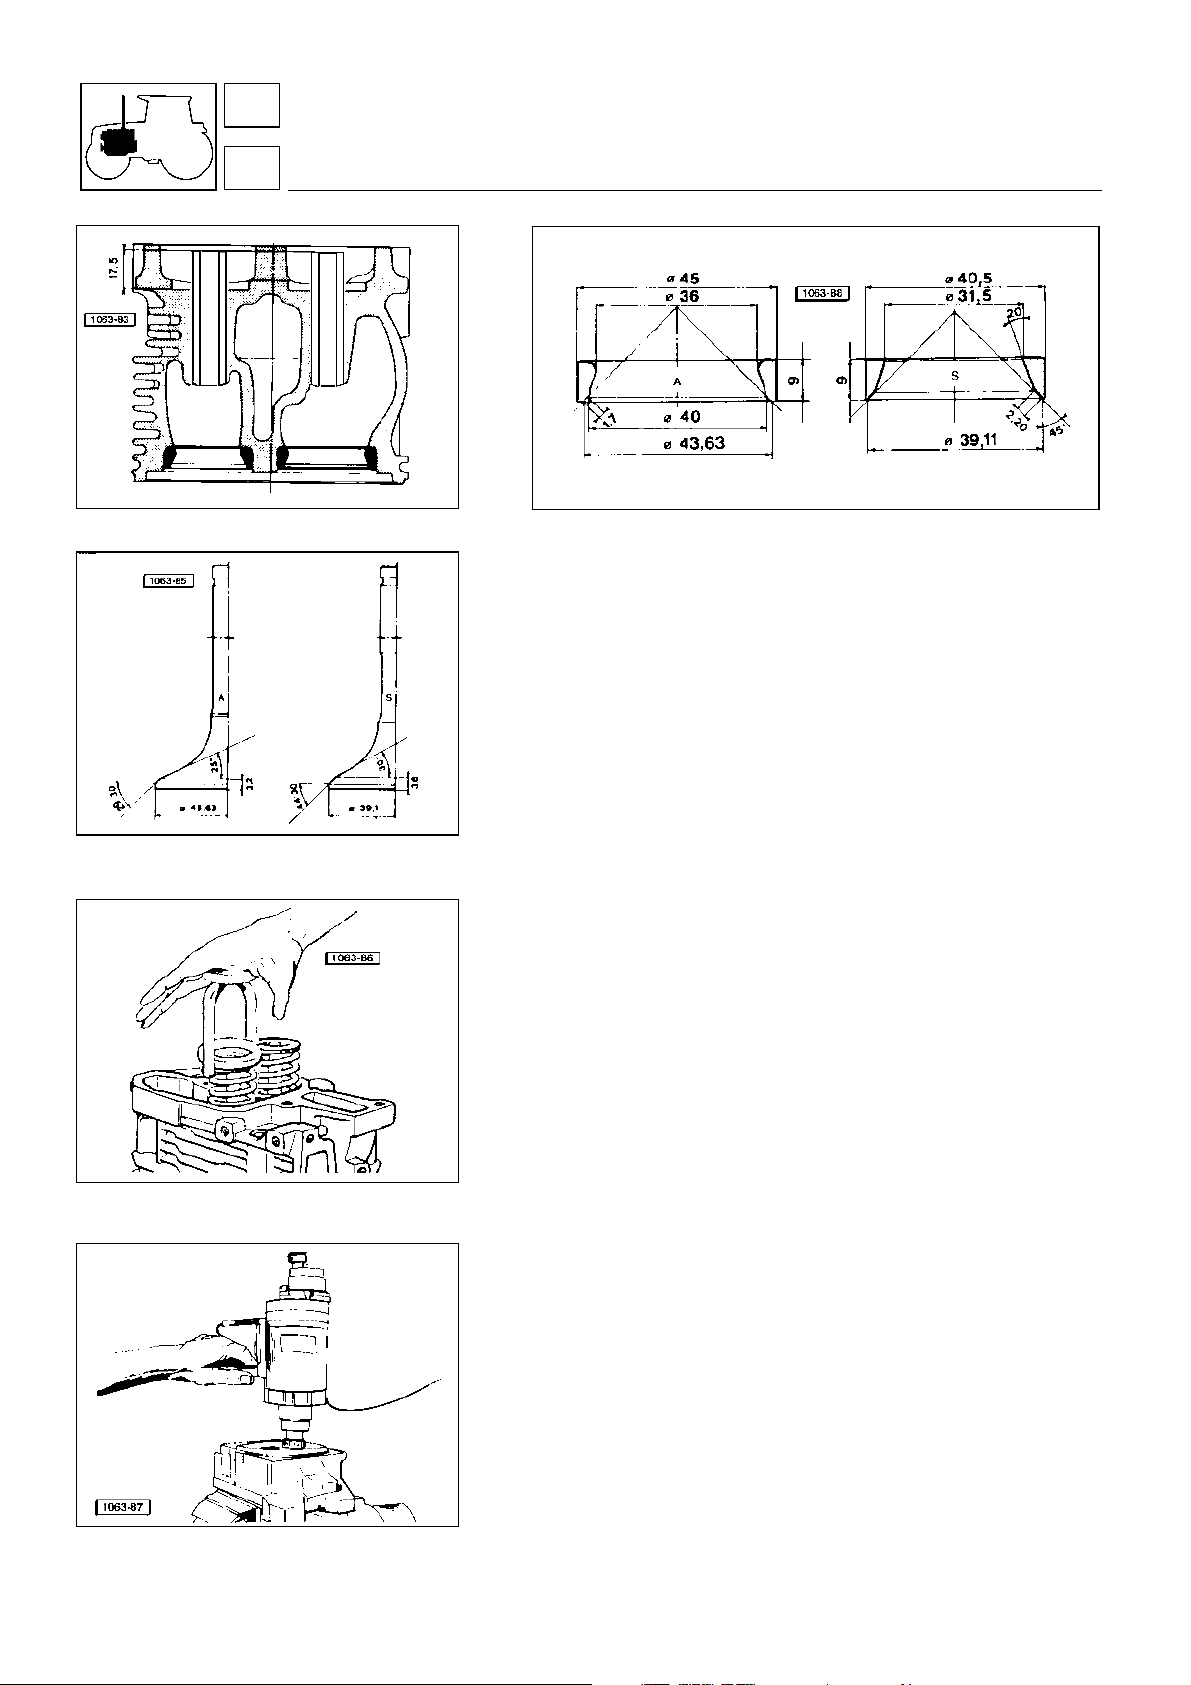
1
moteur
14
Fig. 12 - Saillie des guides des soupapes par
rapport au plan d’appui de culasse.
culasse cylindre
Fig. 13 - Portées des soupapes,
Contrôle des tringles
Les tringles de commande des culbuteurs ne doivent présenter
aucune déformation. Le siège sphérique de contact avec l e culbuteur ne doit avoir aucun aspect d’usure ou d’endommagement.
Dans le cas contraire, procéder au remplacement.
L’extrémité opposée de la tringle, en contact avec le poussoir ne
doit pas être excessivement usée ou effilée.
Fig. 14 - A - soupape d’adm issi on
B - soupape d’échappem e nt.
Fig. 15 - Démontage des soupapes au moyen de
l’outil 5.9030.012.0.
Contrôle des ressorts des soupapes
S’assurer que les ressorts des soupapes n’aient pas perdu leurs
caractéristiques d’élasticité. La présence de rouille ou manque de
laquage n’est pas à tolérer.
Contrôle des culbuteurs
Procéder à une inspection soignée de la surface de contact des
culbuteurs. Elle doit être bien polie et exempte de rayures.
Contrôler le diamètre des axes des culbuteurs à l’aide d’un calibre
micrométrique; la valeur constatée ne doi t pas être inférieure à
celle reportée sur la grille du tableau. Dans le cas contraire, les
remplacer.
Vérifier que la bague du culbuteur ne soit pas excessivement
usée, le cas échéant la remplacer.
Contrôler l’arrivée d’huile aux culbuteurs et aux soupapes en
faisant tourner le moteur au ralenti. Observer si le graissage est
conforme et le débit d’huile régulier; dans le cas contraire, vérifier
si les trous, dans les bagues, correspondent au diamètre des
conduits de graissage, et que ceux-ci ne soient pas bouchés.
Fig. 16 - Rodage des siè ge s de s so up ap es .
48
Réglage du jeu des soupapes
Cette opération doit être achevée à moteur froid, et le piston en
position de PMH (fin de compression, les deux culbuteurs se
trouveront alors en position de levée maximale et él oignée de la
queue de la soupape).
Tourner le vilebrequin jusqu’à ce que les conditions ci-dessus
soient obtenues. Mesurer le jeu à l’aide d’un épaisseurmètre.
Page 49
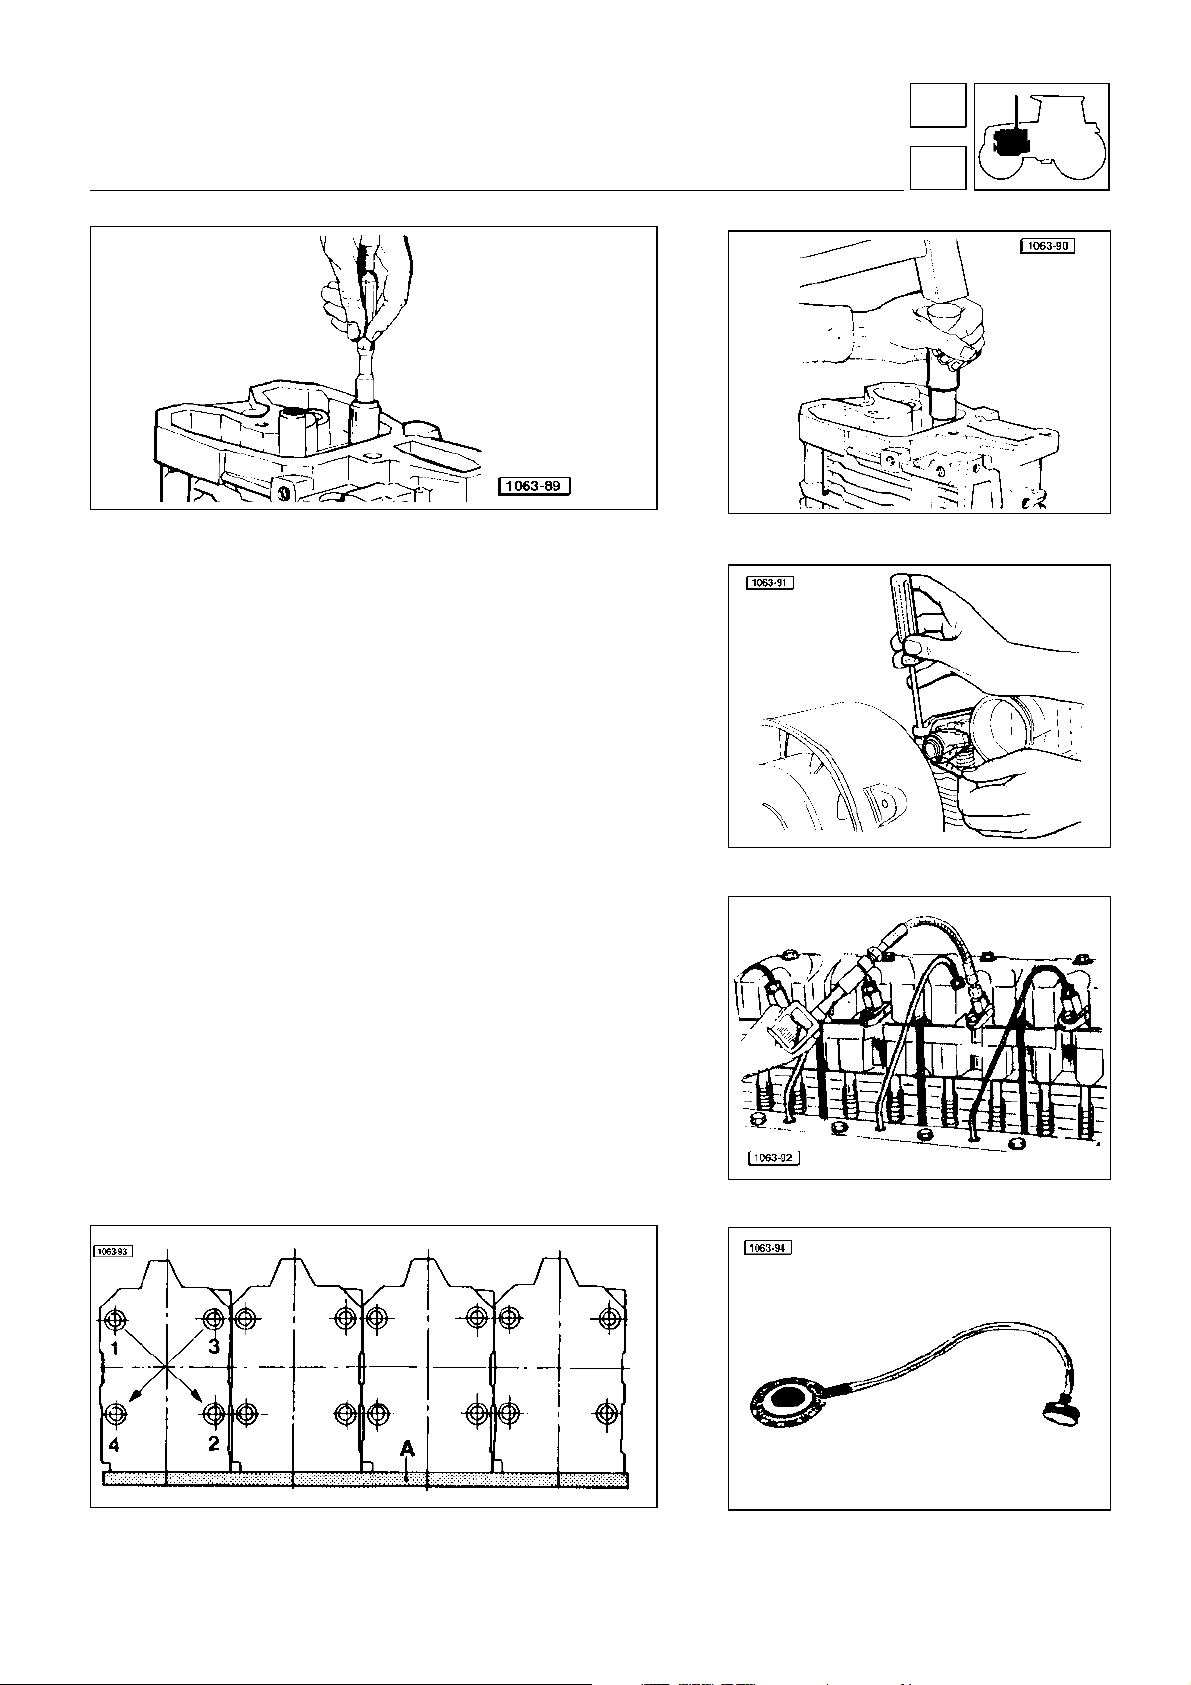
moteur
1
Fig. 17 - Contrôle de l’usure des guides des soupapes.
Montage des culasses
Les vis de blocage des culasses doivent être serrées progressi vement, suivant l’ordre de croisement indi qué en figure, jusqu’à
obtenir un couple de serrage de 2 kgm (19 Nm), et successivement à un couple de 5 Kgm (49 Nm); après, à l’aide de l’outil réf.
5.9030.640.0, serrer ultérieurement les vis en les vissant chacune
d’un angle de 90°±5’.
Avant de procéder au serrage, il est avis é d’aligner les culass es
avec une plaque A, comme indiqué en figure 21.
culasse cylindre
Fig. 18 - Outil pour le montage des guides des
soupapes.
14
Vérification de la compression du moteur
Faire tourner le moteur jusqu’à ce qu’il atteigne la température de
service. Déposer l’injecteur de la culasse. A sa place, monter l’outil
prévu pour l’exécution de l’essai de compression.
S’assurer que la pompe à injection soit en STOP.
A l’aide du démarreur, faire tourner le moteur jusqu’à ce que la
valeur maximale de compression dans les c ylindres soit atteinte
et donc en contrôler le régime de rotation.
L’opération sera répétée, sur chaque cylindre, avec les mêmes
modalités de contrôle, afin d’éviter une lecture de fausse valeur.
La pression du cylindre au niveau de la mer, à 150 tr/min avec
huile chaude, doit être de 25÷30 bar. La différence, entre les
valeurs relevées, ne doit pas être supérieure à 10%. L’altitude a
une influence sur la valeur de compression: en fait il y a une perte
de 4%, tous les 300 mètres au-dessus du niveau de la mer. Pour
éviter d’enregistrer des valeurs non conformes, pratiquer l’ essai
avec une batterie en parfait état de fonctionnement. Le manque
de compression peut être dû une usure des segments, des
soupapes ou de leurs sièges ou également des cylindres.
Fig. 19 - Réglage du je u des soupapes.
Fig. 20 - Contrôle de la compression des
cylindres.
Fig. 21 - Montage des culasses à l’aide de la plaque A d’alignement et
ordre de serrage des écrous.
Fig. 22 - Outillage réf. 5.9030.640.0, pour effectuer le serrage à angle des vis des culasses
moteur.
49
Page 50
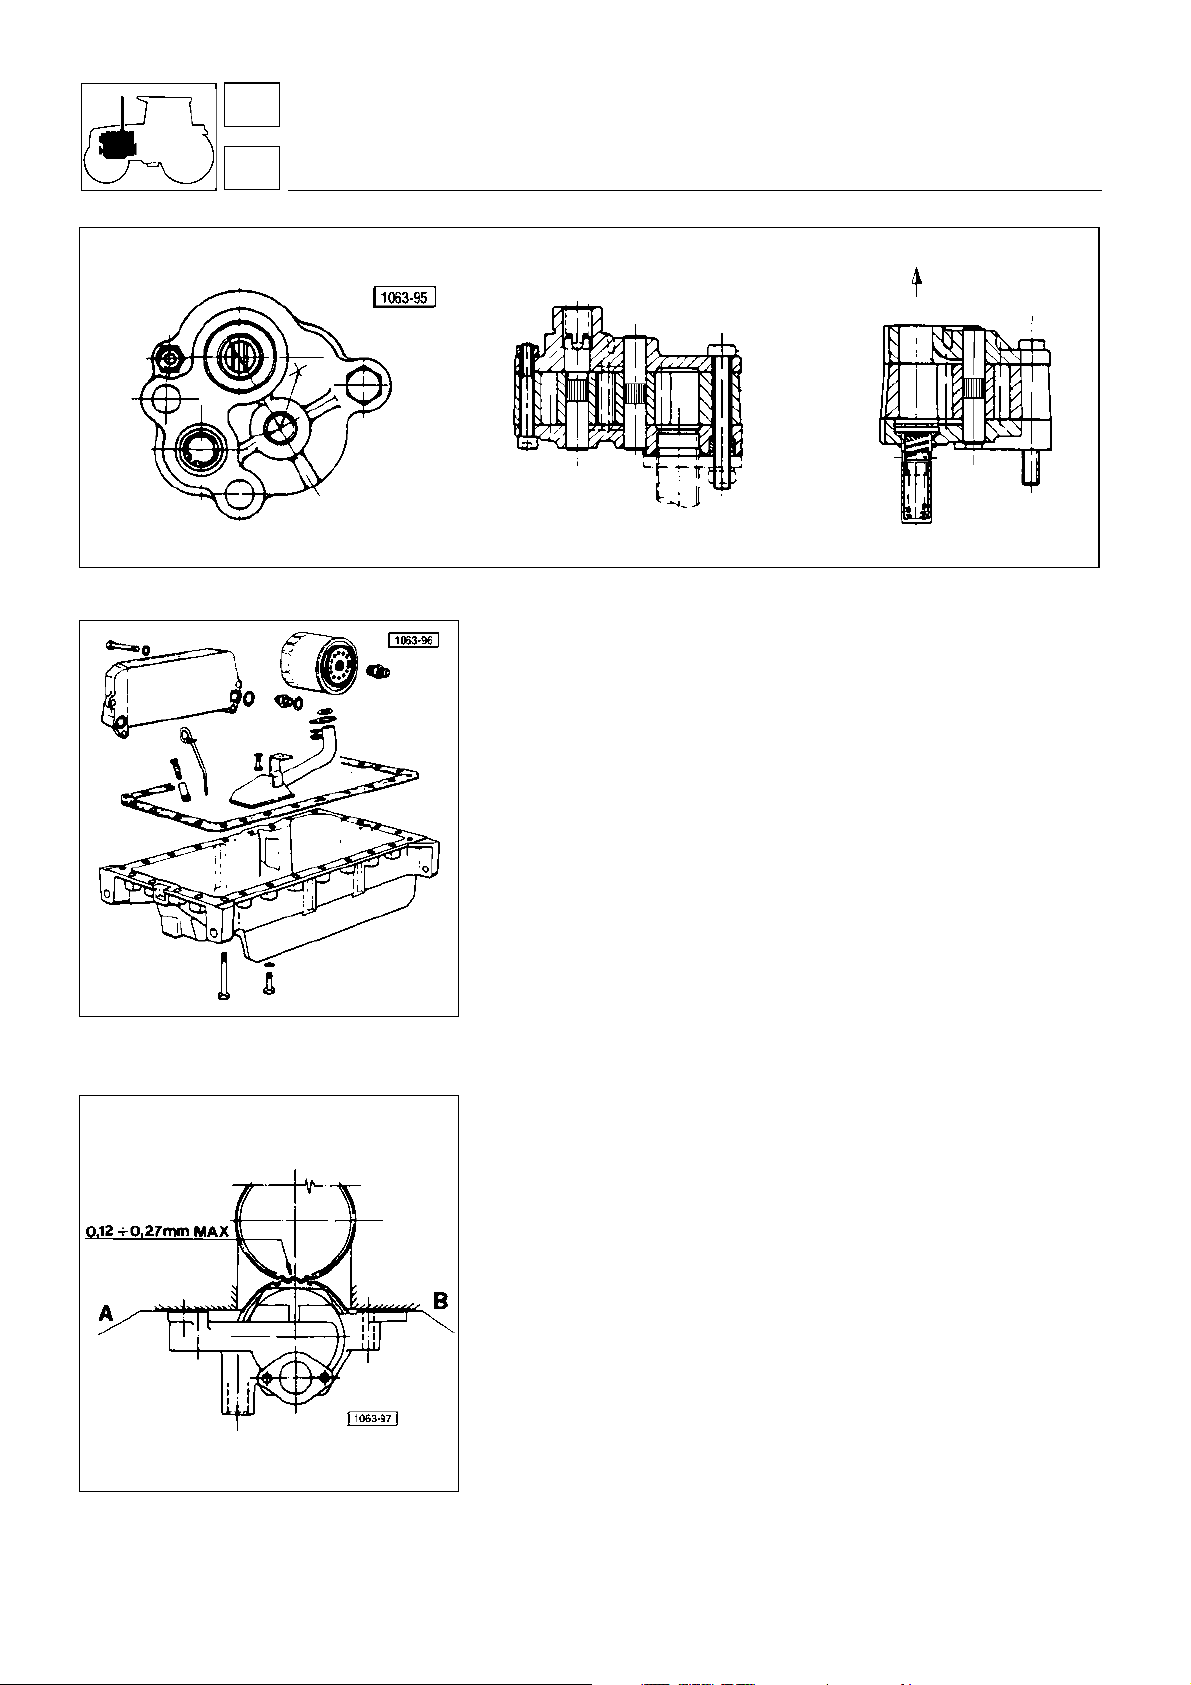
1
moteur
15
Fig. 1 - Vue en coupe de l’ensemble de pompe à huile - SILVER 80 - 90 - 100.4.
graissage
SILVER 80 - 90 - 100.4
Fig. 2 - Radiateur, filtre et carter à huile.
Pompe à huile
Tout démontage et remontage de la pompe suppose la vérification
du bon fonctionnement des engrenages. Ils doivent tourner librement et ne doivent présenter aucun signe d’éc aillement ou d’usure.
Dans le cas contraire, prévoir la substitution complète de l’ensemble de pompe.
Pour contrôler l’efficacité de la pompe, insérer un débit-mètre
entre bloc-moteur et filtre à huile et, également, un manomètre à
huile. Vérifier si les valeurs obtenues correspondent aux données
indiquées sur le tableau à la pag. 18.
Contrôle de la soupape de surpression
Avec le raccord prévu à cet effet, brancher la soupape de surpression à l’outil réf. 5.9030.520.4 et vérifier qu’il soit étalonné à une
pression de 4,9÷5,9 bar.
Dans le cas contraire, remplacer la soupape.
Avertissement:
vérifier l’état de propreté du treillis de préfiltrage contenu dans la
crépine à huile.
La pression d’huile du moteur peut être facilement vérifiée sur
l’indicateur installé sur le tableau de bord.
Il est important de contrôler le niveau d’huile. Il ne doit jamais être
au-dessous de l’encoche de minimum sur la jauge de contrôle.
après chaque démontage du carter à huile,
Fig. 3 - Pompe à huile - SILVER 100 .6 .
50
SILVER 100.6
Calage de la pompe à huile
Entre support de pompe à huile moteur et bloc-moteur placer un
nombre de cales d’épaisseur A - réf. 007.0972.0 et B - réf
007.0973.0, jusqu’à obtenir un jeu de 0,12 ÷ 0,27 mm entre les
dents des engrenages de pompe et de vilebrequin.
Page 51
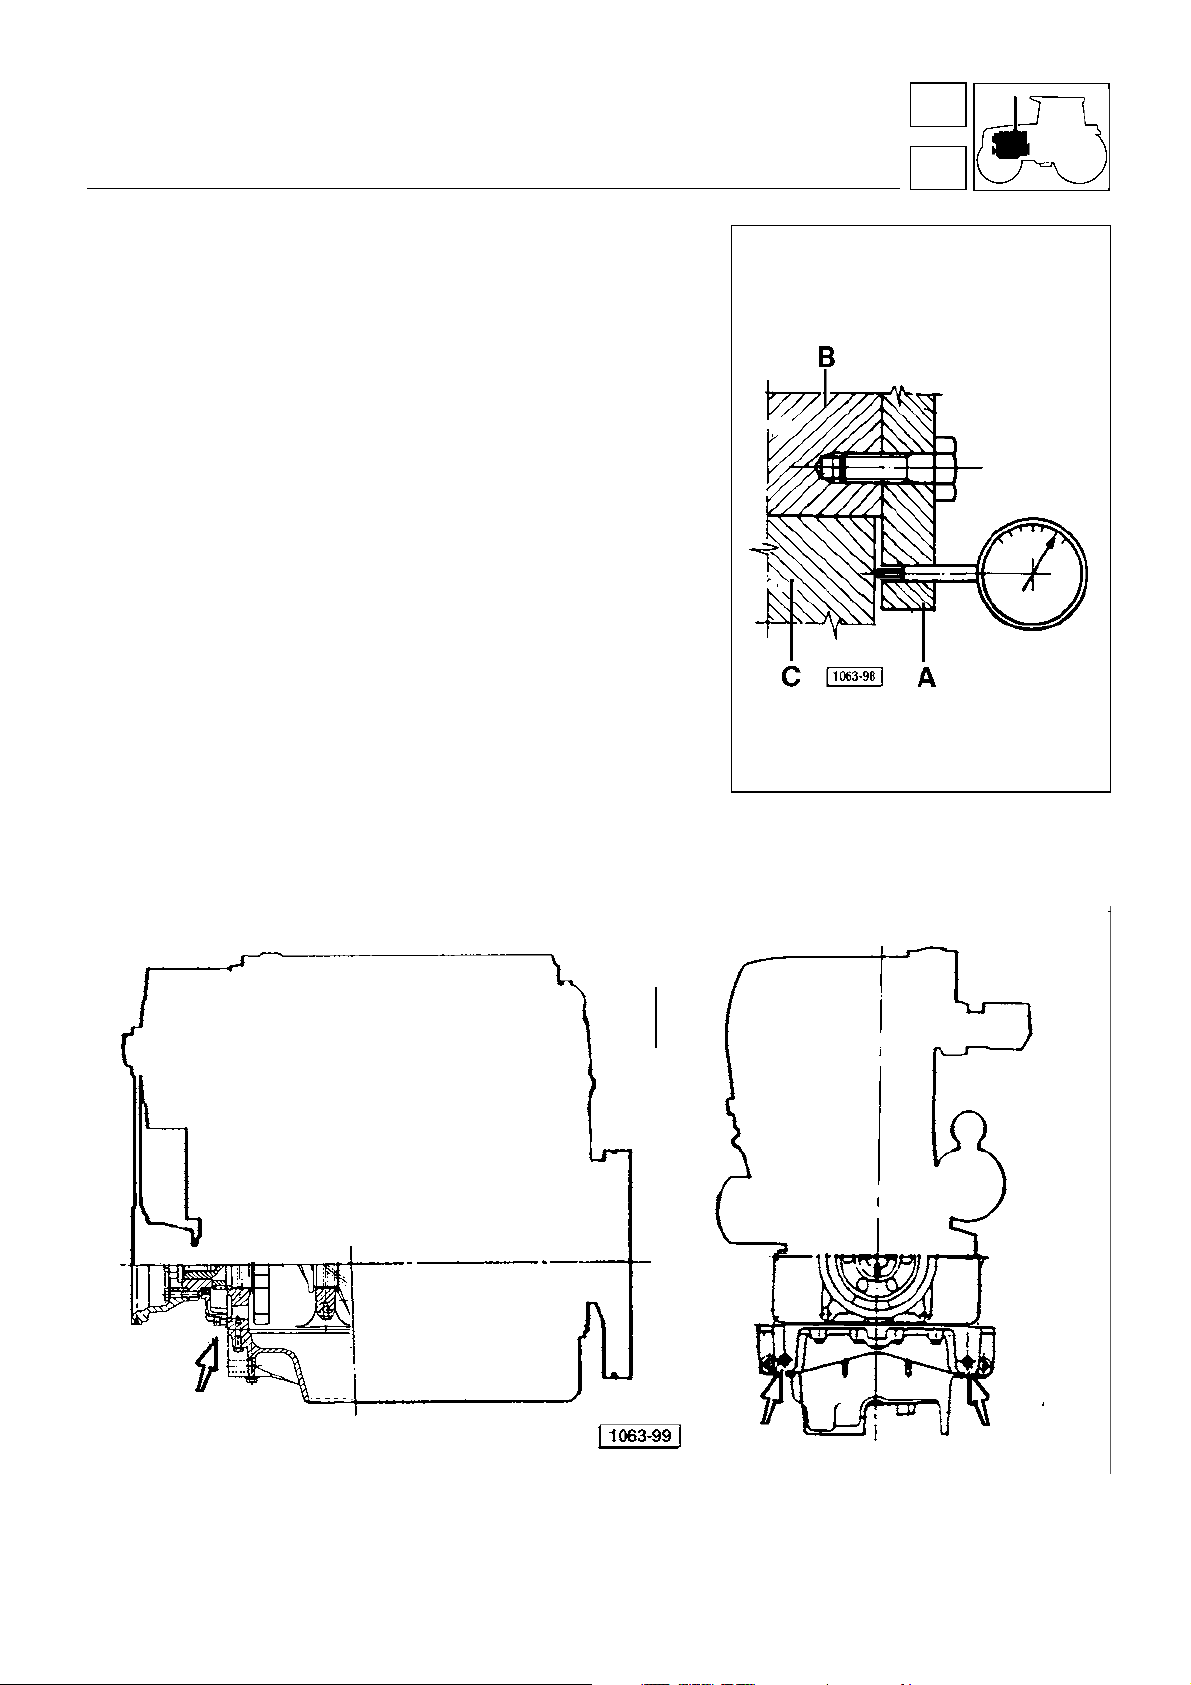
moteur
1
SILVER 100.6
Calage entre carter à huile et support avant
Entre carter à huile et support avant, i l est nécessaire d’ins taller
des cales d’épaisseur entre le carter à huile C et le support avant
A
, de façon à obtenir un alignement avec le plan du bloc-moteur
correspondant à ±0,1 mm.
Assembler le carter à huile, sur le bloc-moteur, prenant soin,
d’aligner parfaitement les plans arrière (côté volant moteur).
A l’aide du comparateur centésimal, réf. 5.9030.272.0 et du support
de comparateur réf. 5.9030.433.0, mesurer la différence de cote,
entre plan av ant de carter à huile C et celui du bloc-moteur B.
Cette différence doit être de 0,35 à 0,95 mm (s’assurer que le plan
du carter présente toujours un retrait par rapport à celui du
bloc-moteur).
Installer le support avant en plaçant un nombre de cales tel que
les plans en résultent alignés avec une tolérance de ±0,1 mm.
graissage
15
ATTENTION:
effectuer, soit sur le côté droit soit sur le côté gauc he avant, du
carter à huile, comme indiqué sur la figure.
Le relèvement et le calage correspondant sont à
Fig. 4 - Mesure de la diff éren ce de cote entre le
plan du carter à huile et le bloc-moteur.
Fig. 5 - Points de mesurage de la différence de cote entre plan avant du carter à huile et bloc-moteur.
51
Page 52
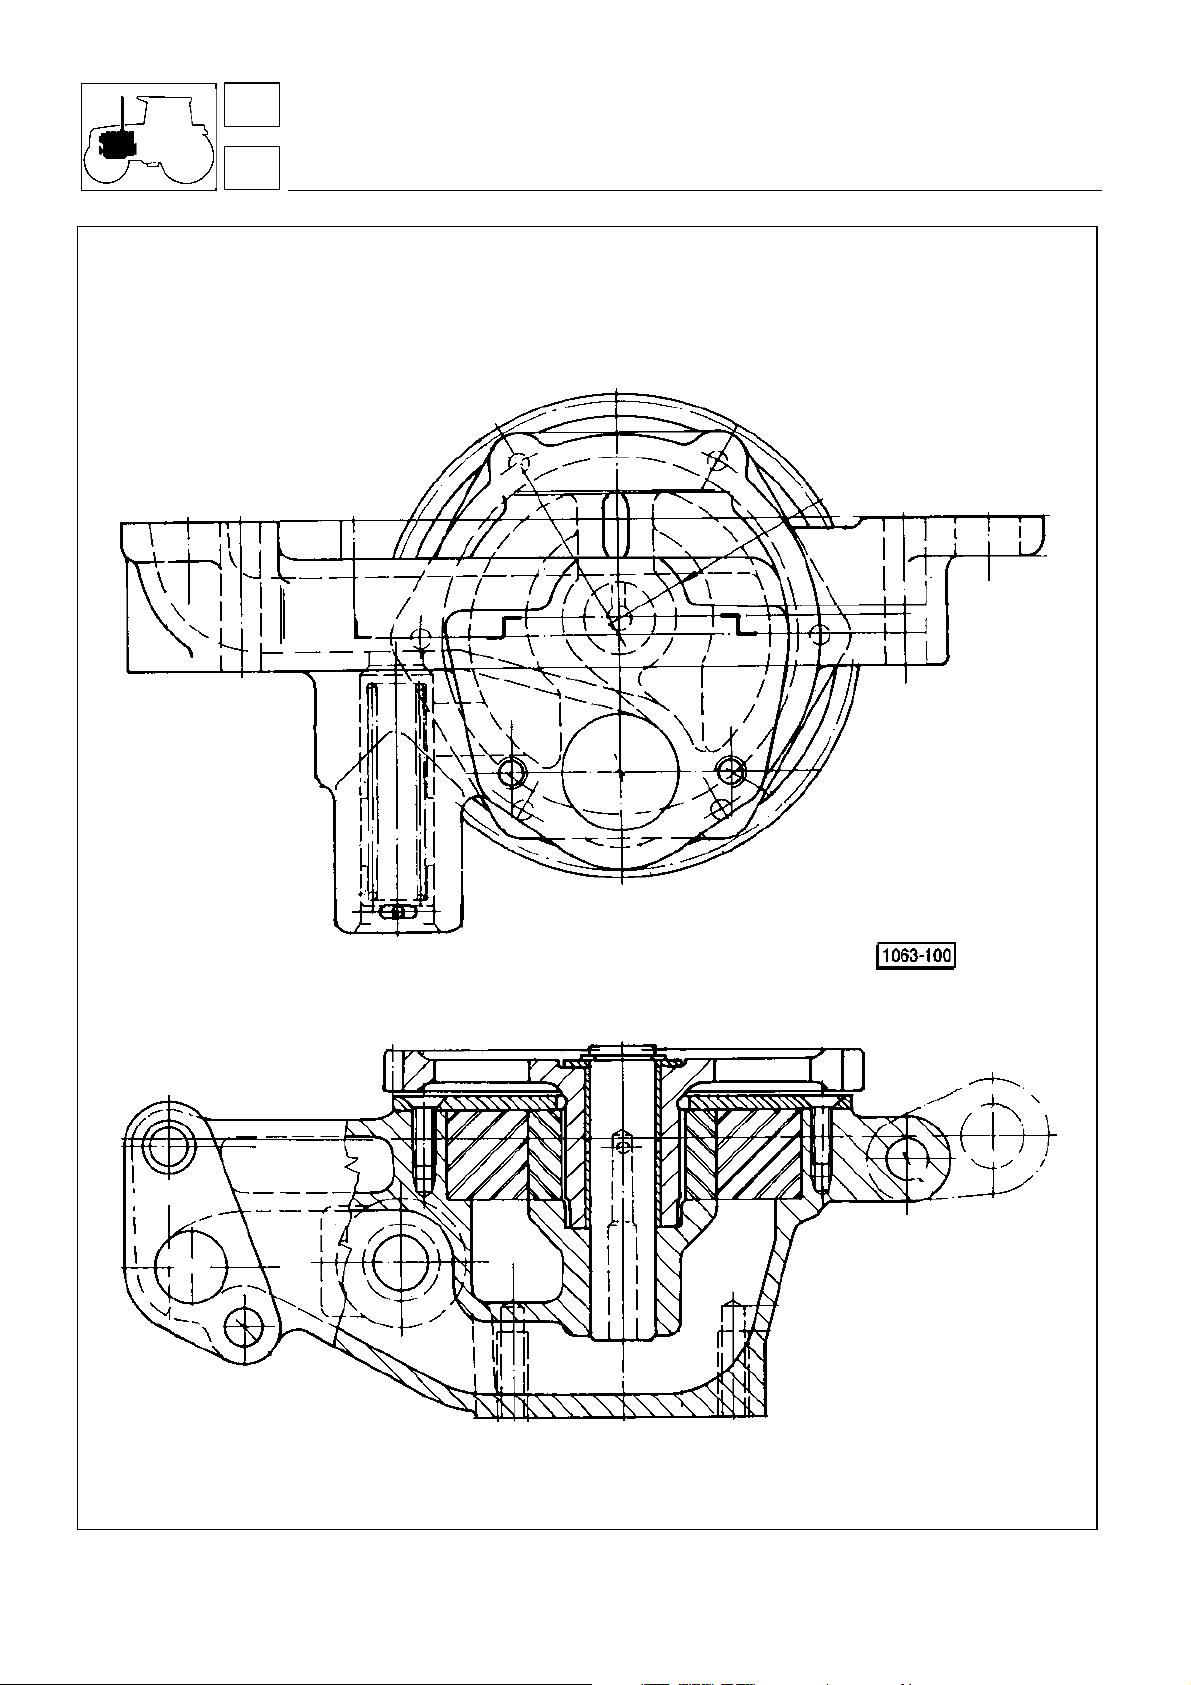
1
moteur
15
graissage
Fig. 6 - Coupe de la pompe à huile SILVER 100.6
52
Page 53
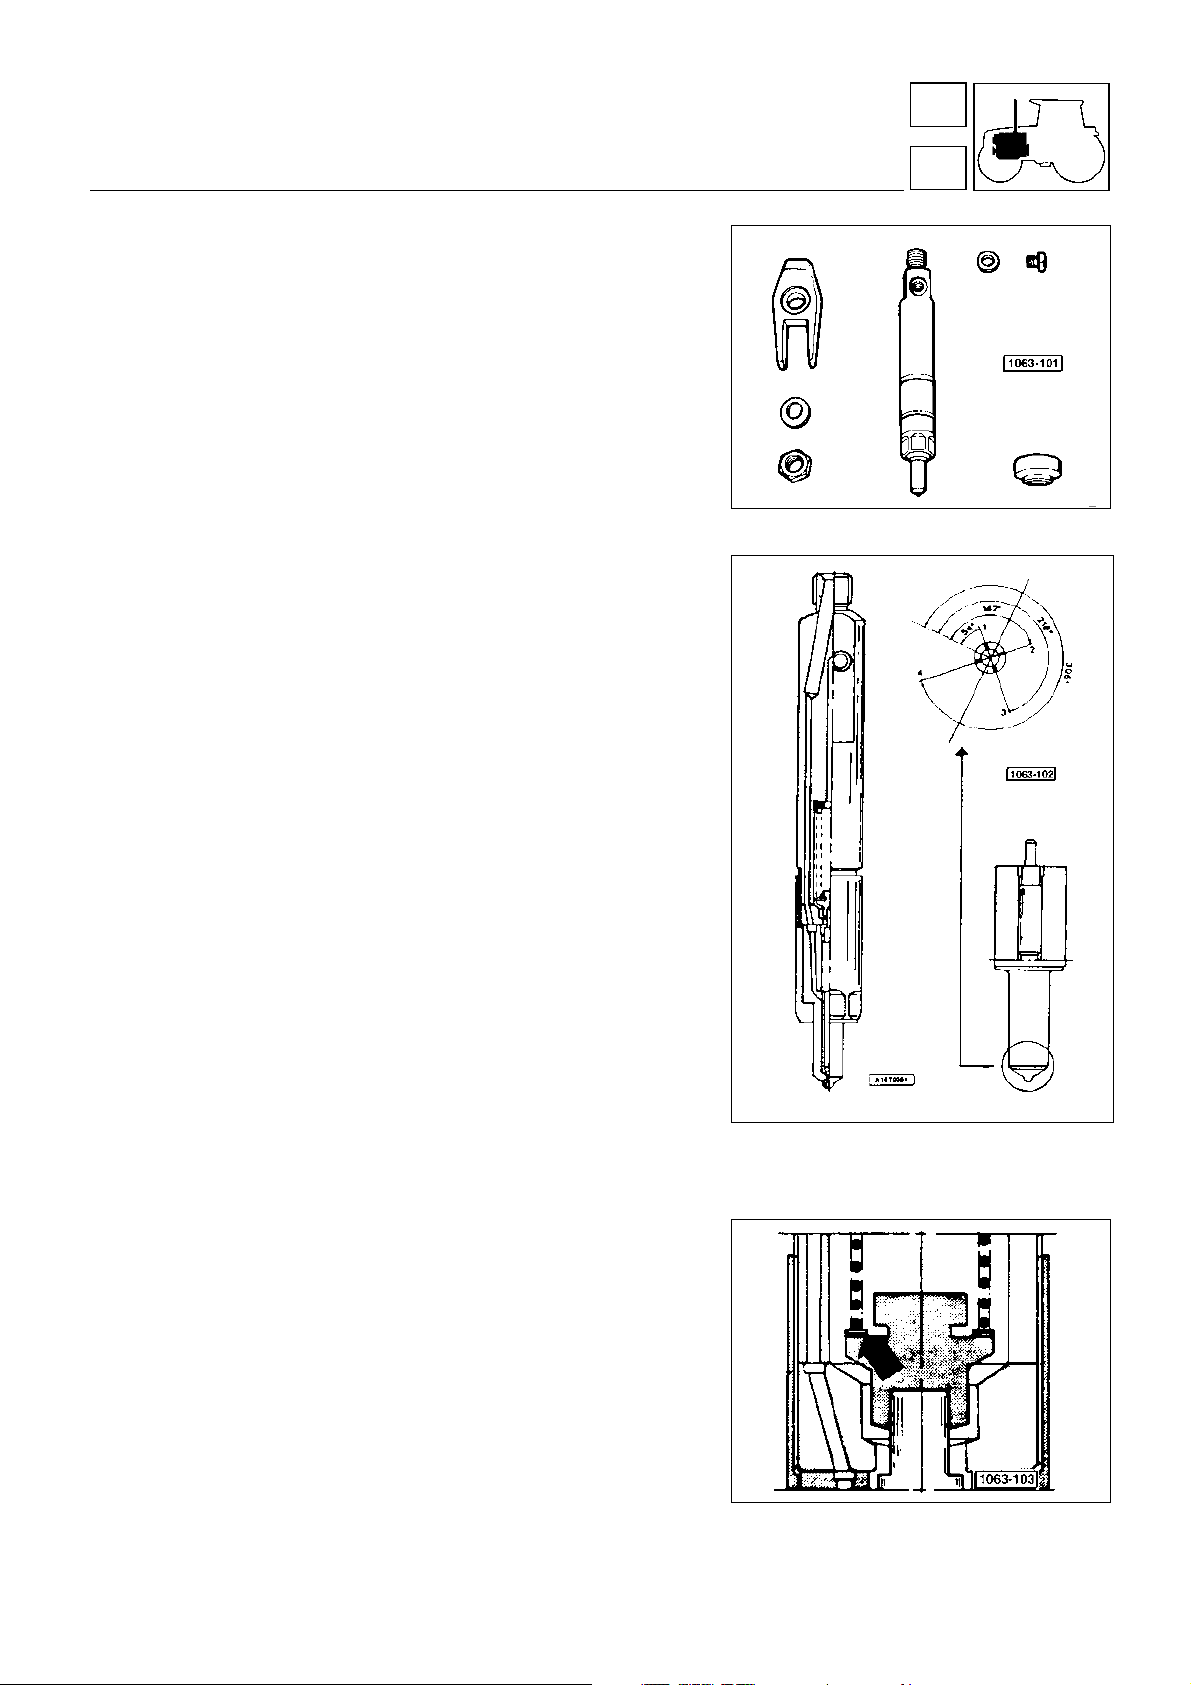
moteur
1
Injecteurs
Contrôle des injecteurs
Les contrôles à effectuer, pour établir les conditions de fonctionnement de l’injecteur, concernent le réglage et l’efficacité de
pulvérisation.
Il est toutefois recommandé d’observer strictement les instructions
de nettoyage et de propreté ainsi que de contrôler avec un soin
particulier l’étanchéité hydraulique de tous les raccords du circuit.
Il suffirait en effet même une petite perte pour annuler les contrôles
et les essais effectués.
alimentation
Fig. 1 - Ensemble de l’injecteur.
16
Tarage de l’injecteur
Constater la valeur de pression qui se produit quand l’aiguille de
l’injecteur commence à se soulever de son siège, établissant de
cette manière le début d’injection.
Cette pression doit être conforme aux valeurs établies préalablement, par conséquent, chaque fois que la pression atteindra des
valeurs de tarage différentes que celles prévues par le constructeur, il faudra procéder à un nouveau réglage.
Pour effectuer ces essais, il est indispensable d’utiliser une pompe
reliée, grâce à une tubulure, à l’injecteur à contrôler. (Il sera tout
d’abord nécessaire d’enlever le bouchon de récupération de gasoil).
Les opérations à accomplir sont les suivantes:
En agissant sur le levier de la pompe (fig. 4), pomper quelques
coups afin d’éliminer d’éventuels résidus d’air dans le circuit.
Actionner lentement le levier où l’injection se produit. Cette pression doit être de 180 bar. Au cas où les valeurs lues seraient
différentes que celles préconisées il faudra procéder au réglage
du ressort de pression, ce qui s’effectue en ajoutant ou bien en
enlevant les cales de précharge destinées à cet effet.
Pour gagner l’accès au réglage du ressort il faudra d’abord dévisser le capuchon inférieur du porte-injecteur, et donc, ajouter ou
enlever des cales d’épaisseur entre ressort et plaquette jusqu’à
l’obtention de la pression de tarage requise.
Fig. 2 - Vue en coupe de l’injecteur .
Fig. 3 - Réglage de la compression du ressort.
53
Page 54
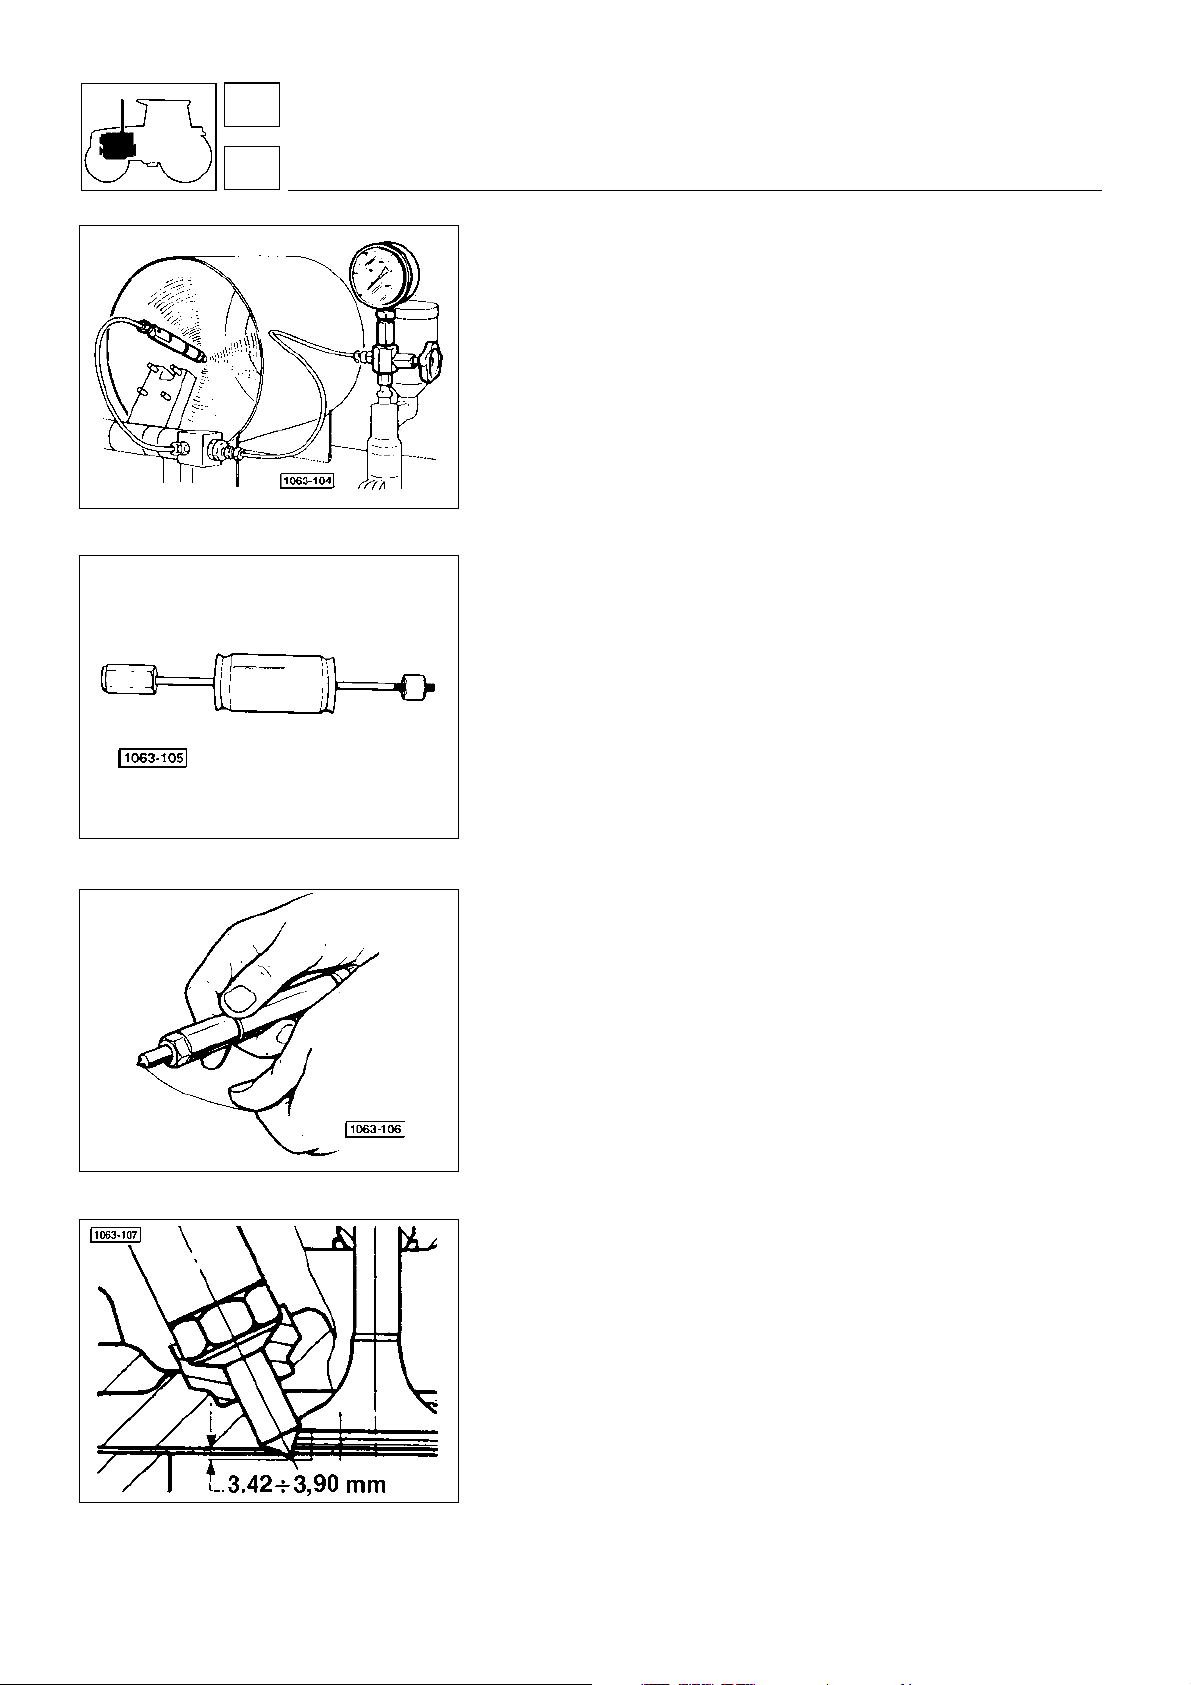
1
moteur
16
Fig. 4 - Contrôle de l’efficacité de pulvérisation.
alimentation
Contrôle de l’étanchéité du siège
Le contrôle de l’étanchéité du siège revêt beaucoup d’importance,
puisqu’il a pour but de vérifier s’il existe des fuites de combustible
par l’injecteur avant que la pression de tarage soit atteinte.
L’essai s’effectue en actionnant la pompe à la main jusqu’à
atteindre une pression inférieure d’environ 10% à celle de tarage
,ayant soin de la maintenir en tenant pressé le levier de la pompe
à main. Cela permet de compenser la chute de pression qui
pourrait intervenir à la suite du suintement de combustible se
produisant entre aiguille et buse d’injecteur.
Dans de telles conditions l’injecteur ne doit absolument pas goutter, dans le cas contraire consulter un pompiste.
Fig. 5 - Outil réf. 5.9030.618.4 de démontage
de l’injecteur de son propre siège.
Fig. 6 - Netto yage de l’ injecteu r au moyen d’un fil
harmonique.
Contrôle de l’efficacité de pulvérisation
Raccorder l’injecteur à une pompe et actionner à plusieur s reprises sur le levier de sorte à r eproduire les conditions de fonctionnement.
Le carburant doit sortir des trous sous forme de jets finement
pulvérisés, égaux entre eux, et en même nombre que les trous
pourvus sur l’injecteur.
Dans le cas contraire, prévoir le nettoyage des orifices d’injection
en asportant tout résidu charbonneux; tout d’abord par l’intermédiaire d’un fil d’acier de Ø 0,26 mm et ensuite achever le nettoyage
à l’aide d’un fil de Ø 0,28 mm, ayant le même diamètre que les
orifices d’injection.
Fig. 7 - Saillie de l’injecteur de la culasse moteur.
54
Saillie de l’injecteur du plan de la culasse
S’assurer que la saillie des inject eurs par rapport au plan de la
culasse soit de 3,42 à 3,90 mm.
Page 55
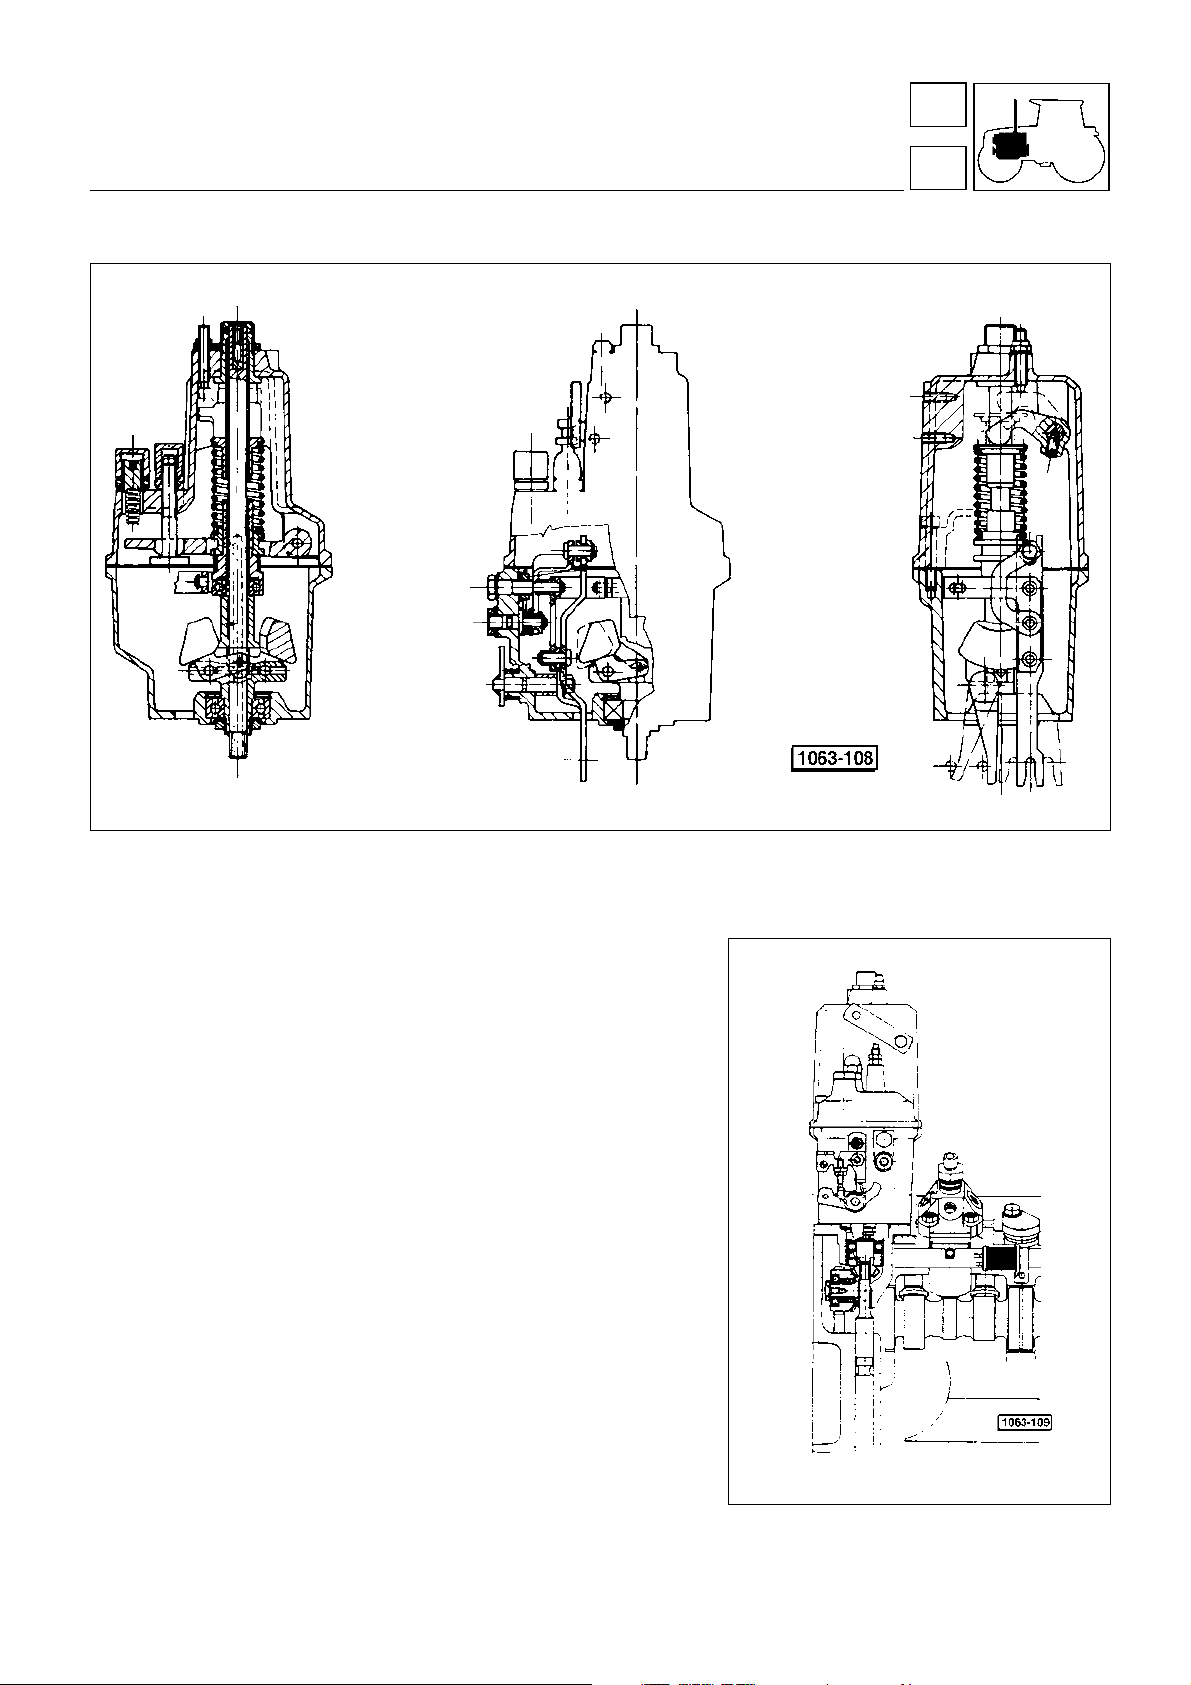
moteur
1
SILVER 80 - 90 - 1 00.4 - 100.6
alimentation
RÉGULATEUR MÉCANIQUE DU MOTEUR
16
Fig. 8 - Coupes en long de l’ensemble régulateur.
Ensemble régulateur mécanique
L’ensemble régulateur des pompes à injection est conçu d’une
manière très avancée autant pour la spécifité de ses caractéristiques
de fonctionnement que pour l’entretien très limité qu’il requiert.
L’ensemble du régulateur est en effet, à lui tout seul, une unité
complète sur laquelle il est possible d’intervenir pour les réparations ou les réglages, en l’ayant au préalable démontée du moteur.
En plus de sa facilité d’entretien, il offre l’avantage d’une substitution rapide ou d’un échange momentané par un ensemble du
même type, ce qui évite l’immobilisation de la machine dans le cas
où il faudrait intervenir mécaniquement sur celui-ci.
L’ensemble régulateur réunit également les dispositifs suivant:
Supplément automatique
chaque arrêt du moteur, un dispositif automatique se met en
service et prévoit l’alimentation supplémentaire de carburant à la
chambre de combustion, pour chaque allumage suivant. (pour
être sûr que cela se produit lorsqu’on travaille à des températures
extrêmement rigides, il est recommandé de débloquer la commande de stop tout de suite après l’arrêt du moteur);
Commande de stop moteur
Elle permet d’arrêter le moteur par un simple mouvement qui ne
demande aucun effort, puisqu’elle agit sur la tige de commande
des pompes qui n’est pas reliée au cinématisme du régulateur;
Dispositif anti-fluctuations
Il limite les variations du régime moteur lorsque ce denier tourne
à vide ou à des régimes élevés.
Fig. 9 - Ensemble de transmission du régulateur.
55
Page 56
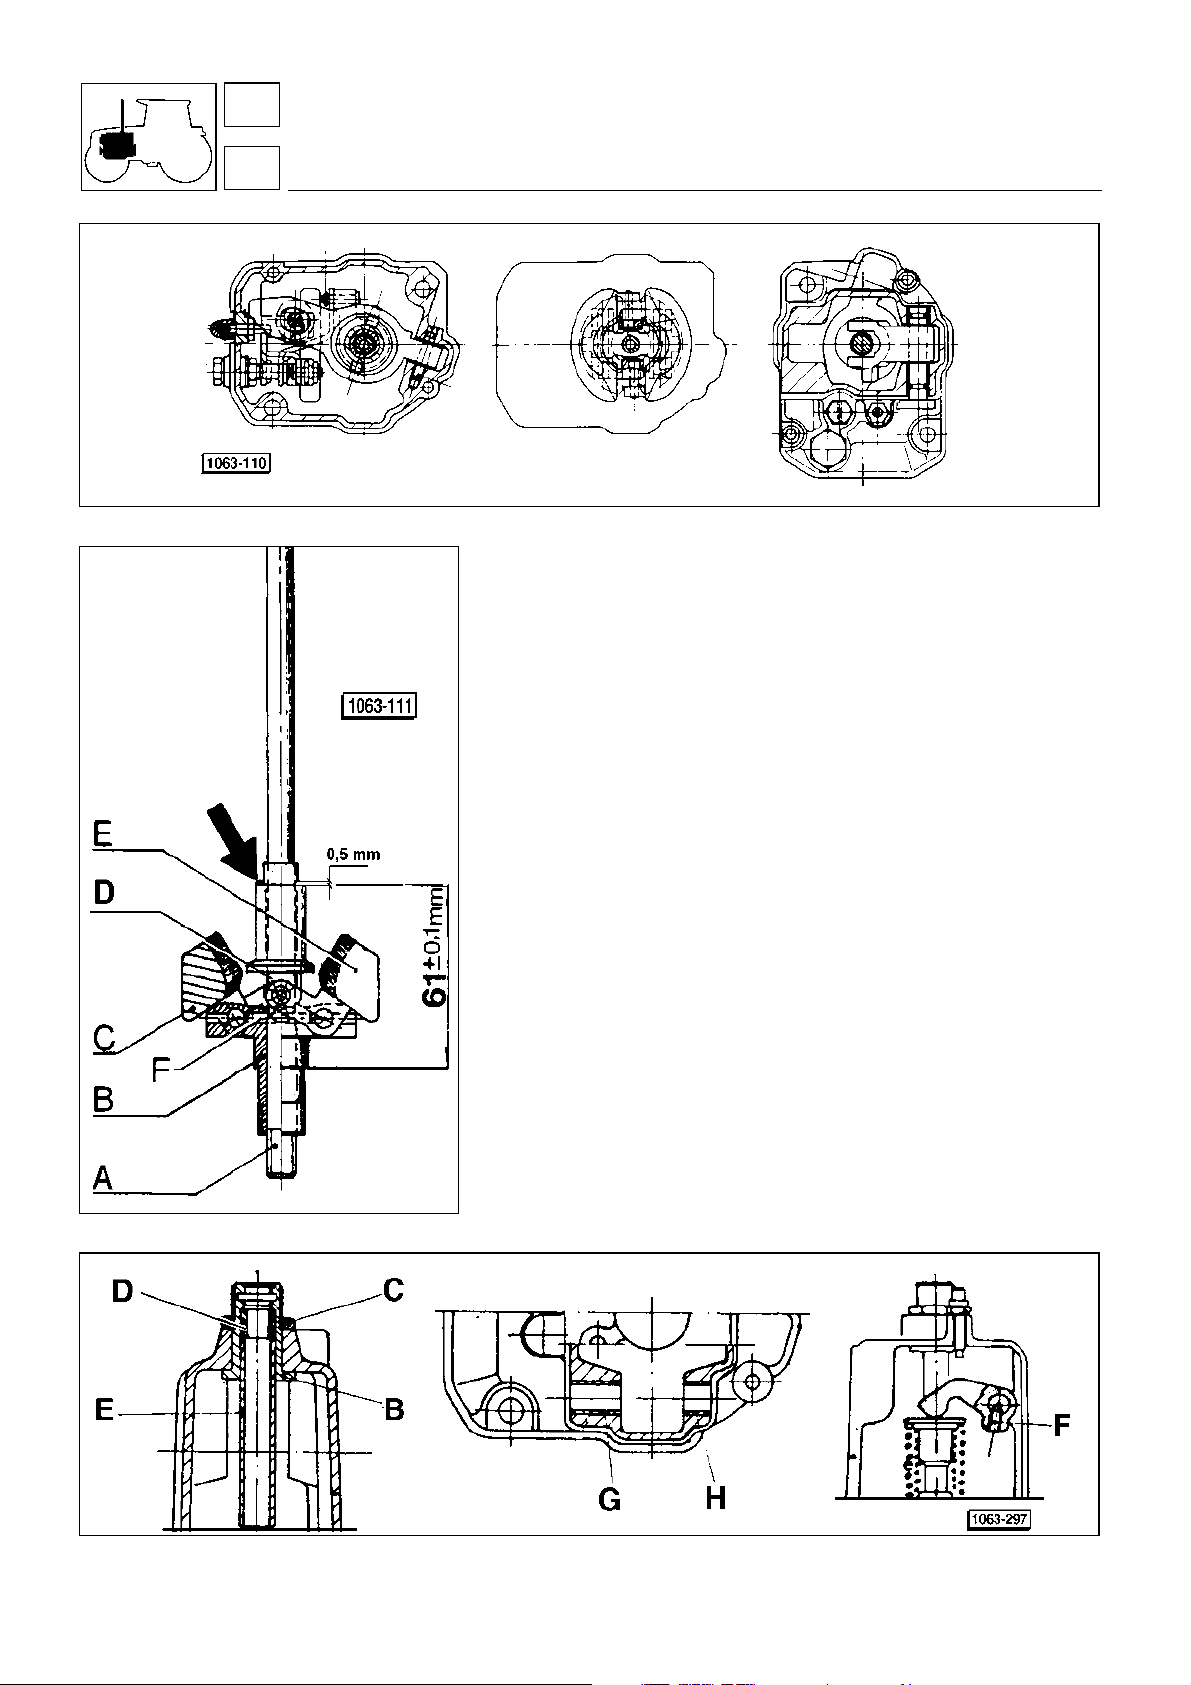
1
moteur
16
Fig. 10 - Coupe trasversal de l’ensemble du règulateur.
alimentation
SILVER 80 - 90 - 1 00.4 - 100.6
Montage des masses du régulateur (fig. 11)
Enduire de Loctite 601 la surface de contact arbre A support B.
monter ensuite le support sur l’arbre en plaçant les deux pièces
de façon à poser la goupille F. Poser sur le support les C et E à
l’aide des platines D entrant dans la gorge du moyeu coulissant.
Ouvrir la masse C jusqu’à sa butée, et puis maintenir bloquée la
masse dont la plaquette prend appui sur le manchon, en laissant
libre l’autre masse; pousser le manchon à contact de la plaquette
bloquée. Contrôler, comme indiqué en figure 11, que la cote
mesurée soit de 61±0,1 mm; dans le cas contraire, ajouter ou
enlever les cales d’épaisseur (réf.2.1589.160.0 et 2.1589.161.0)
de la position indiquée par la flèche.
Fig. 11 - Montage des masses de l’arbre du
régulateur.
Assemblage de l’ensemble du régulateur
Boîtier inférieur
Monter les leviers de commande de STOP moteur, aussi bien
l’interne que l’externe, et appliquer ensuite la plaquette avec ses
vis de butée (détails en figure 14)
Placer dans le boîtier le roulement A, fig. 13, et monter les leviers
B
et C (fig. 13) avec l’ensemble complet des pièces (b fig. 14).
AVERTISSEMENT
moins un bout de 20 mm. ne présente aucune endenture (fig. 13).
Enfiler l’arbre complet de masses et le bloquer au roulement par
l’écrou prévu à cet effet.
Monter le roulement D et le manchon coulissant, et visser au
boîtier la vis à came E, prenant le soin de présenter le signe gravé
sur la tête vers le haut.
: Avant de monter le levier C s’assurer qu’au
Fig. 12 - Surfaces ou étendre LOCTITE.
56
Page 57
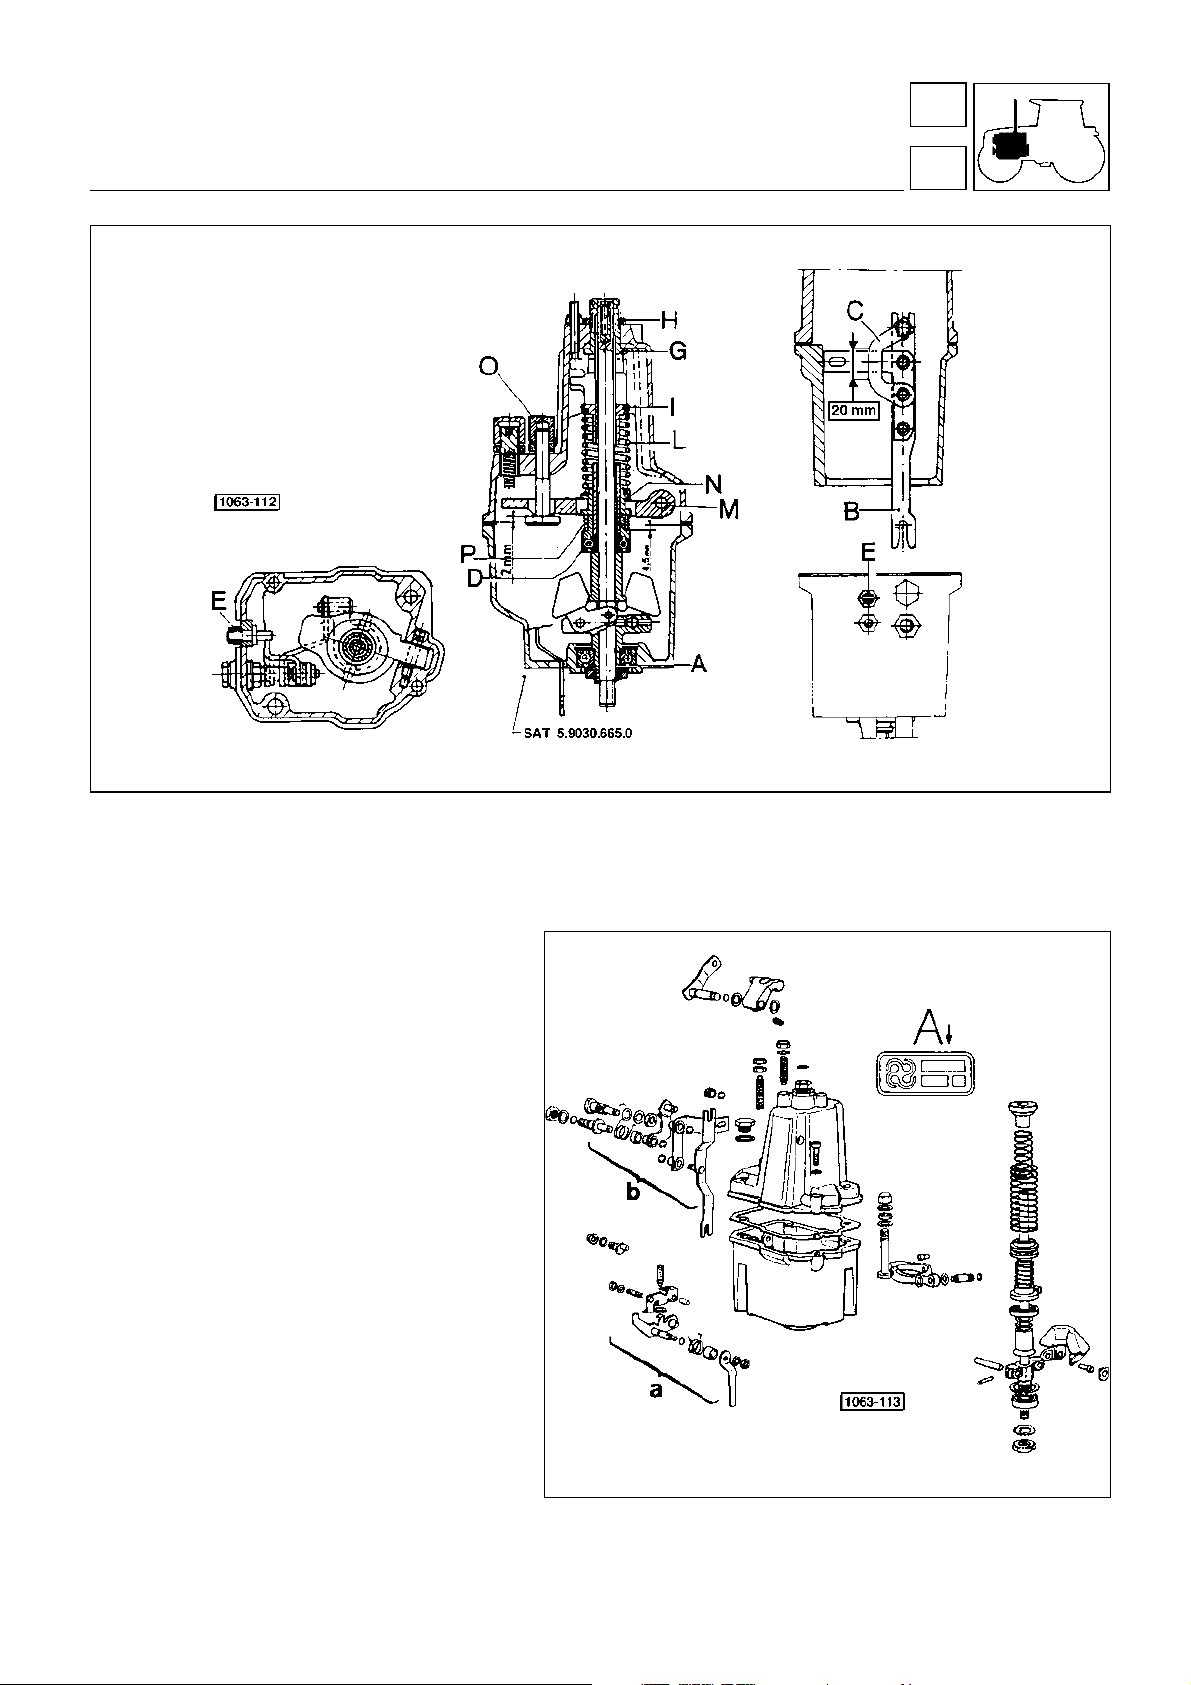
moteur
1
SILVER 80 - 90 - 1 00.4 - 100.6
alimentation
16
Fig. 13 - Règulateur moteur.
POINTS D’APPLICATION DE SOUDURE LIQUIDE .
voir figure 12
Avant le montage, mettre de la Loctite 601 sur la
surface extérieure de la bague D, du tube
du raccord B, Loctite 601.
Avant le montage, mettre de la Loctite 601 sur la
surface extérieure de la bague G et bague H,
Loctite 601.
Avant le serrage de l’écrou C, enduire le filetage
de Loctite 270.
Avant le montage, enduire le filetage de la vis
de fixation du levier de commande du régulateur
de Loctite 270.
E
et
F
Réglage de l’adaptateur
Fixer le carter sur un support.
Agir sur la vis à excentrique E fig. 13 jusqu’à
obtenir la cote de 4,5+0,1 mm. entre le bord
supérieur du carter et l’angle du moyeu coulissant.
Fig. 14 - Composants du groupe régulateur
- Plaquette des données d’identification
A
57
Page 58
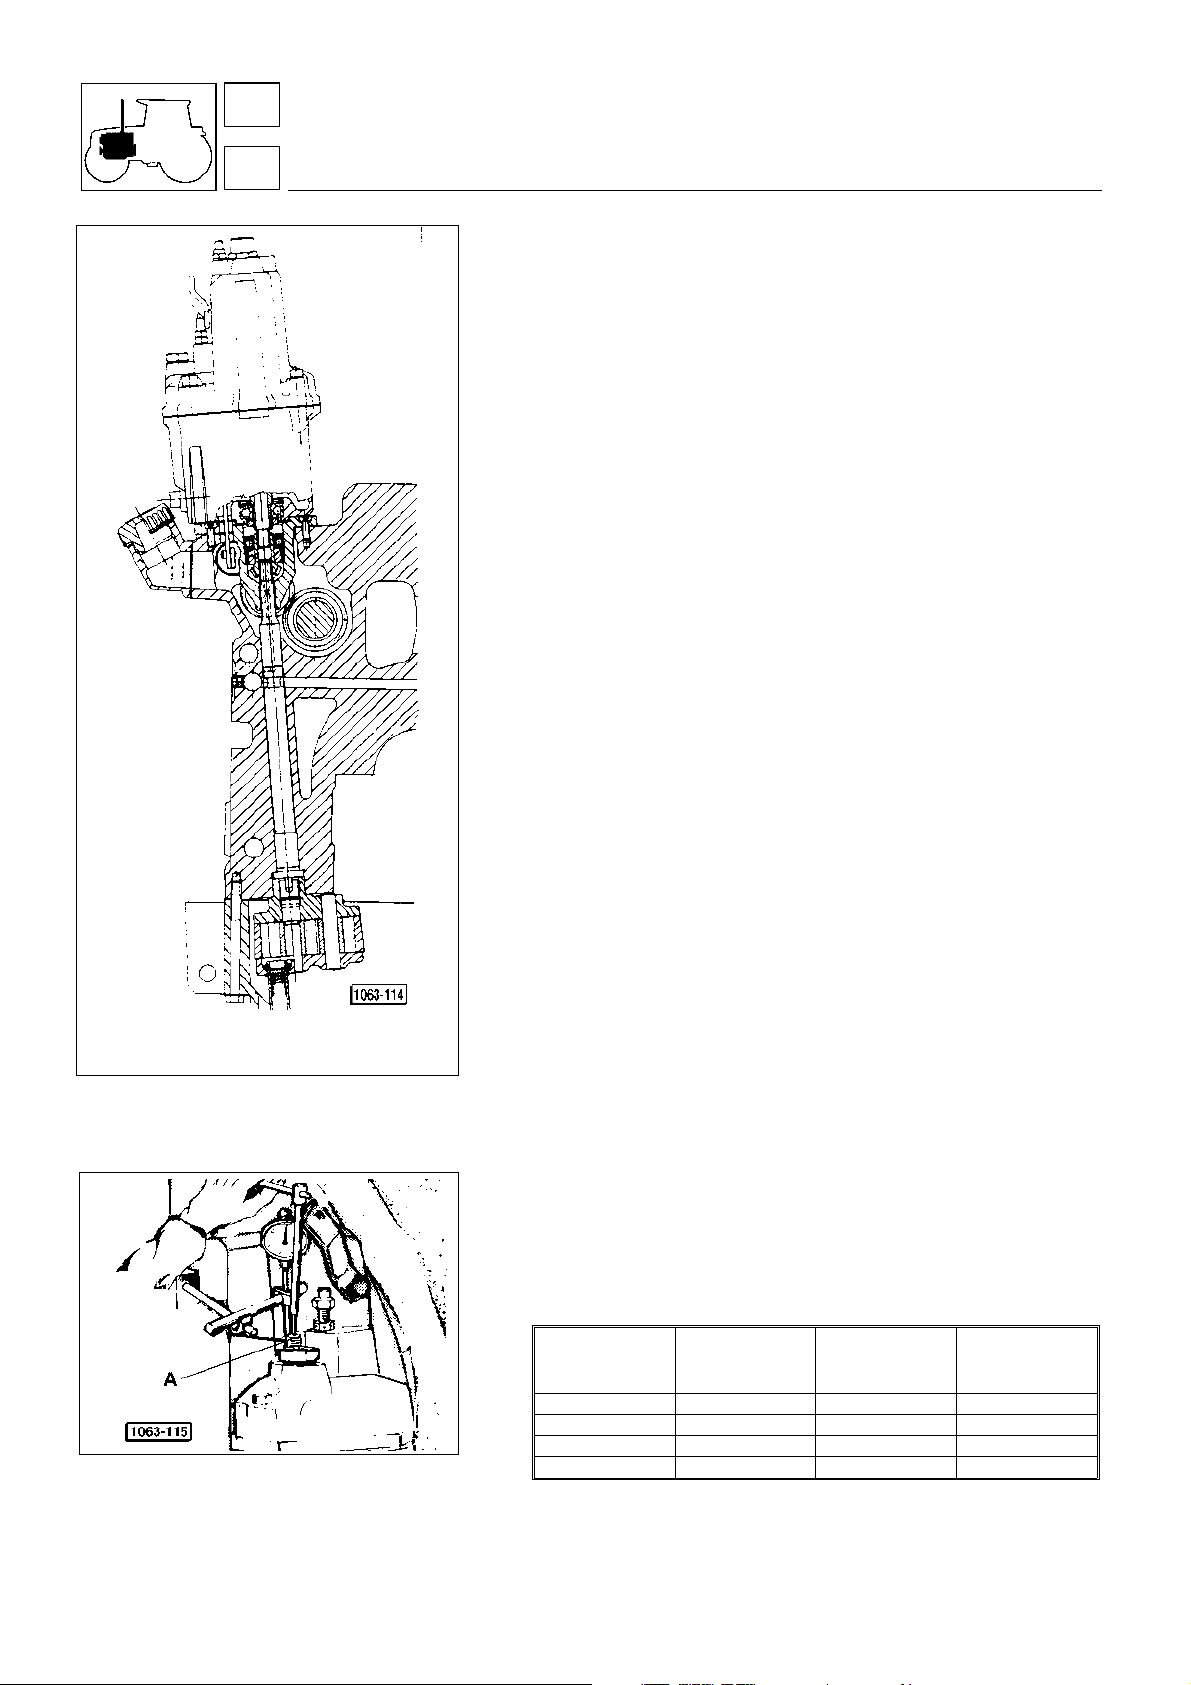
1
moteur
16
Fig. 15 - Ensem ble r égu late ur mon té su r le m oteur.
Fig. 16 - Tar ag e d e l ’e ns em bl e r é gu la te ur s ur l e
tracteur.
alimentation
SILVER 80 - 90 - 1 00.4 - 100.6
Boîtier supérieur (fig.13)
Visser sur le bo îtier les vis de fi n de cour se mini et maxi des le viers de
commande de l’ac cé lérateur.
Monter la bague G avec l’anneau torique d’étanchéité au moyen de l’écrou
; appliquer les leviers internes et externes de commande de l’accélérateur.
H
Mettre en position la cuvette porte-ressort I et les ressort s L; fixer le levier
en ayant au préalable introduit dans la boîte le manchon N.
M
Monter la tige de but ée de fin de course O.
Positionnement du levier M du régulateur
A l’aide d’une clé à pipe (Allen) tourner la tige de butée O jusqu’à obteni r
une cote de 2 mm entre le bord inférieur du boîtier et le bout de la tête de
la tige de butée, comme en fig. 13.
Monter le boîtier supérieur sur le boîtier inférieur en plaçant au préalable
le ressort P du supplément automatique sur le manchon N.
Tarage du régulateur
Le tarage du régulateur se fait d’une m anière extrêmem ent simple ne
demandant aucun emploi d’outils spécifiques. La méthode prescrite
permet le rat trapage de tous les j eux qui peuvent se produir e sur les
leviers durant l’utilisation, puisque l’on intervient sur le régulateur quand
il est monté et avec moteur en marche. Ce réglage doit être effectué dans
le cas où l’on est intervenu extérieurement par la substitution du régulateur, des pompes à injection ou des tiges de commande des pompes.
Important - chaque fois que le régulateur est désaccouplé du moteur il
est nécessaire de déconnecter le câble du pôle positif de la batterie afin
d’éviter de dangereux départs du moteur.
Procéder de la faâon suivante:
démarrer le moteur et, par l’intermédiaire de l’accélérateur à main,
—
en augmenter le régime jusqu’à ce qu’une vitesse de 2000æ100 tr/min.
soit atteinte. (Le moteur ne doit pas être soumis à des charges d’entraînement; vérifier qu’il ne présente pas de fluctuations de régime);
à l’aide d’une cl é à pipe (Allen) (figure 16 ) effectuer le réglage en
—
dévissant la vis d’ajustage du débit maximum de gas-oil (agir dans le
sens contrair e à celu i des aigu illes d ’une montr e), ju squ’ à ce que le
moteur tende à s’arrêter. (Il est toutefois possible qu’il reste en marche
et se stabilise - grâ ce au di sp os itif d’a lim ent at ion su pp lé ment ai re de
gas-oil - à un régime de 300 à 500 tr/min.).
Attention:
très précise en agissant avec la plus grande m éticulosité, c ’est à dire:
—
—
—
Moteur arrêté, placer su r la tête de la vis A (fig.16) un comparateur et après l’avoir
réglé à zéro, visser la vis du nombre de tours indiqué dans le tableau, jusqu’à
lire sur le compar ateur un dé placement d u curseur co mme indi qué ci-de ssous.
TYPE DE MOTEUR REGIME CH
N.B.: L’acco mplissement de c e réglage peut se fa ire seulement aprè s
que l’huile ait atteint une température de 80°C.
Serrer le contre écrou.
la recherche de cette condition doit être accomplie d’une façon
rechercher indicativement le point de début de l’abaissement des tours moteur;
visser d’environ 3 tours la vis permettant ainsi au moteur de se
stabiliser au régime de 2000 tr/min;
tout doucem ent et l entement, dévisser d’abor d la vis d e deux tour s
complets et ensuite par petits coups d’environ 30° de façon qu’à
chaque déplace ment de la vis pu issent passer de 2 à 3 secondes
jusqu’à constater le point d’arrêt du moteur.
N. DE TOURS DE
VISSAGE DE LA VIS
DE REGLAGE
1000.4-A4 2500 80 6.3/4 (6,75 mm)
1000.4-AT2 2500 90 8.1/2 (8,5 mm)
1000.4-ATI1 2500 100 9 (9 mm)
1000.6-A1 2500 100 5.1/2 (5,5 mm)
58
Page 59
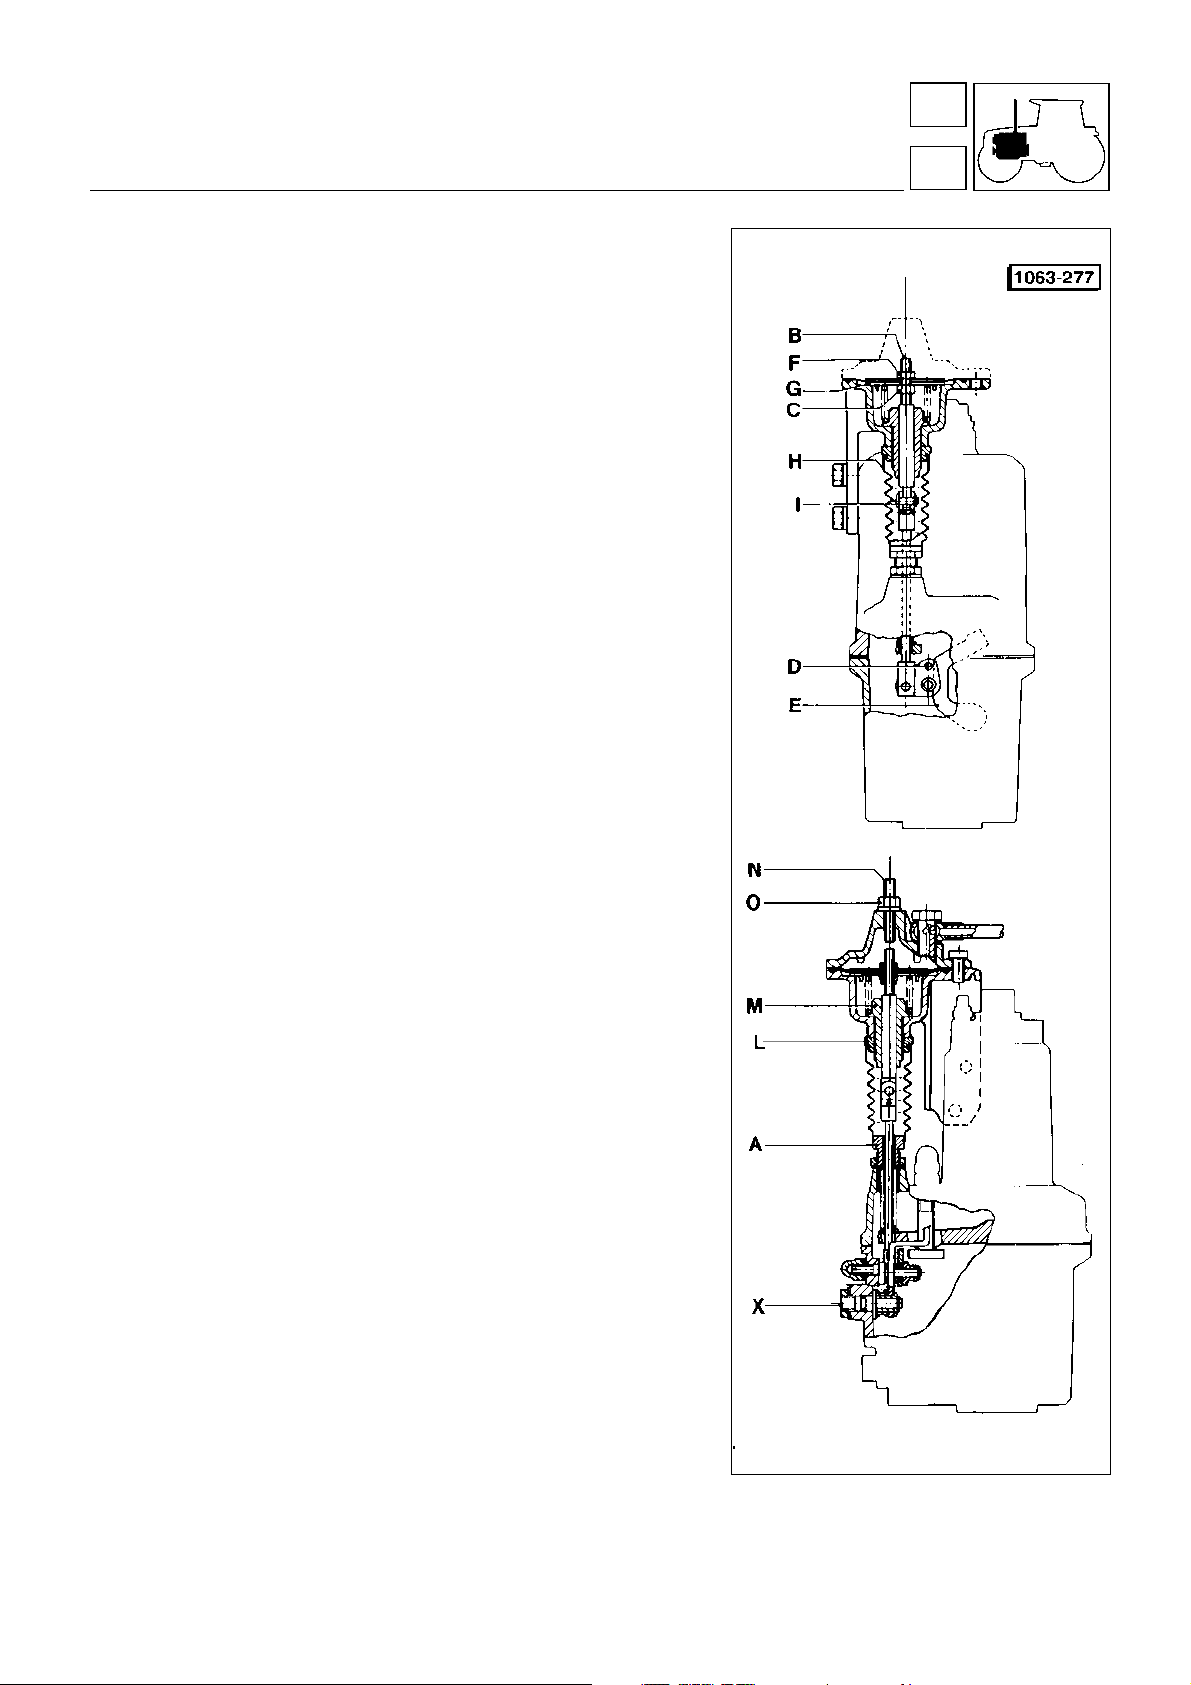
moteur
1
SILVER 100.4
alimentation
Régulateur de débit de pleine charge par r apport à
la pression de suralimentation
L.D.A. (Ladedruckabhäengiger Vollastanschlag)
Nota: Avant tout réglage de la soupape L.D.A. il faut ach ever
le tarage du régulateur.
Ce tarage doit se faire après blocage de la soupape L.D.A. de la
manière suivante:
—desserrer l’écrou O et visser la vis N jusqu’à ce que la plaquette
G
se trouve en contact du corps de soupape;
—le tarage achevé, dévisser la vis N de 2,1/4 de tours et bloquer
l’écrou.
Le tarage du régulateur est obtenu de la façon reportée à la page
précédente.
Pour le tarage du régulateur, la vis de réglage de la course de la
tige doit être vissée de 10 tours (10 mm).
Ajustage de la soupape L.D.A.
Cela doit être effectué seulement en cas de démontage de la
soupape, le régulateur étant déposé du moteur.
Le levier de commande de la tige des pompes d’injection ne doit
présenter aucune liaison.
16
Ne jamais relâcher le deux vis de fixation du corps de soupape au
régulateur, néanmoins, si nécessaire, marquer d’abord leurs positions correctes. Lors du remontage s’assurer que les rondelles
d’épaisseur soient au nombre requis et se trouvent placées dans
les positions prescrites.
Après dépose du couvercle de la soupape L.D.A., dévisser l’écrou
F
, enlever la membrane et le ressort au-dessous; par la suite
visser de quelques tours l’écrou C et replacer la membrane. Tirer
en haut le tirant B jusqu’à à ce que l’axe D vienne en appui au
levier E.
Visser l’écrou F de manière que la plaquette G se trouve en
contact avec le corps de la soupape. Sortir le garde de protection
du haut, et l’accompagner vers le bas, puis enlever l’axe I et retirer
le tirant B de la partie haute.
Visser l’écrou C contre la plaquette G et successivement le
dévisser d’un demi tour.
Maintenir l’écrou C en position et visser à bloc l’écrou F, desserrer
l’écrou à créneaux L et amener la bague M en butée du plan du
corps de soupape, enfin la dévisser de 3/4 de tour.
Bloquer l’écrou à créneaux L, engager le ressort et remonter le
tirant B.
Réglage de la course d’actionnement de la soupape L.D.A.
Après montage du couvercle de soupape, serrer la vis N jusqu’à
sentir que la plaquette G est en contact du corps de soupape, puis
la dévisser de 2, 1/4 tours et la bloquer à l’aide de l’écrou O.
Fig. 17 - Réglage de la soupape L.D.A.
SILVER 100.4
59
Page 60
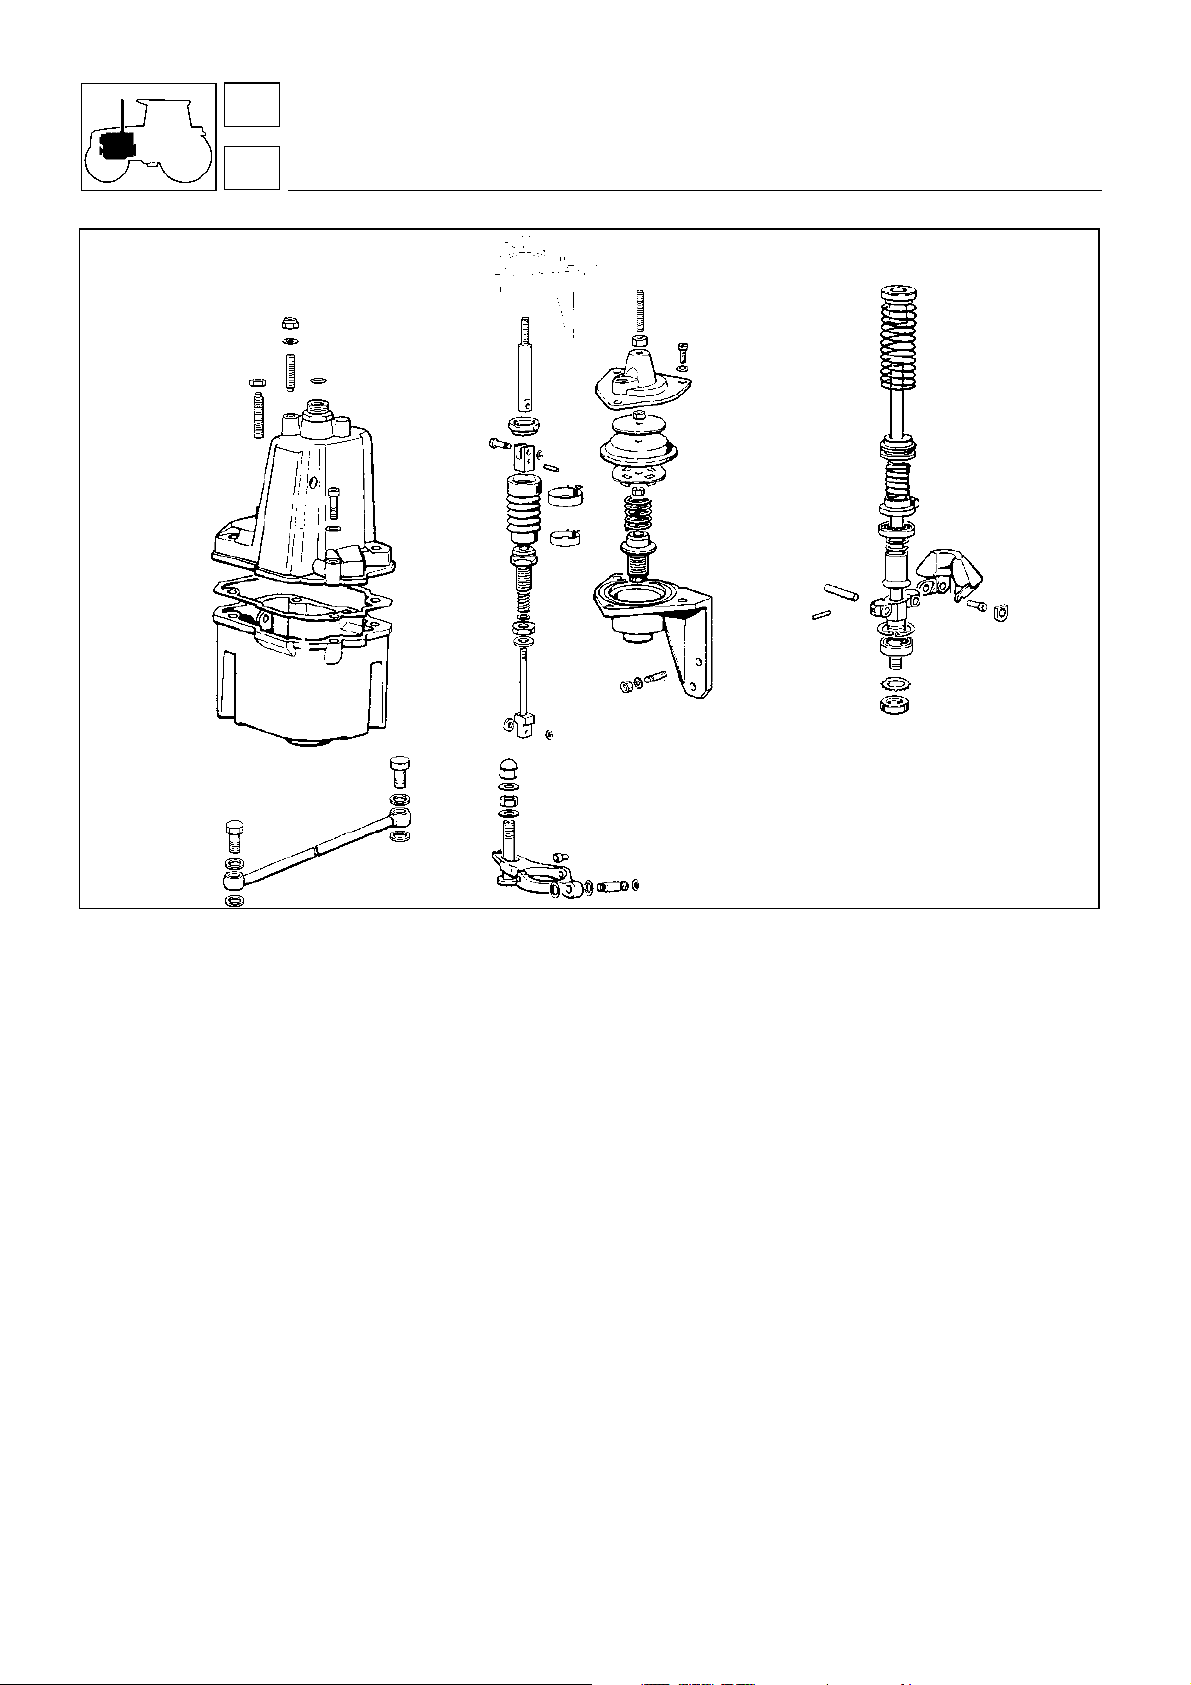
1
moteur
16
alimentation
Fig. 18 - Régulateur moteur avec soupape L.D.A. per
Silver 100.4
MONTAGE ET REGLAGE DES COMMANDES EXTÉRIEURES DU RÉGULATEUR MÉCANI QUE
Commande d’accélérateur à pédale (fig. 19).
Fixer la commande flexible A sur la bride de maintien C puis l’accrocher au levier D et mettre en place le ressort P,
Régler la position du taquet en caoutchouc G jusqu’à obtenir la cote de 100 mm comme donné à la figure 19 et bloquer
le contre-écrou Q.
Commande d’accélérateur à main
Fixer la commande flexible B sur la bride de maintien E puis l’accrocher au levier F et appliquer une force
levier F et visser l’écrou freiné R jusqu’à ce que la force appliquée n’est plus suffisante à bouger le levier.
Brancher les commandes flexibles de l’accélérateur à pédale et à main au régulateur
Fixer les deux câbles souples sur la bride de maintien H à l’aide de deux jonc d’arrêt I;
Régler la commande de l’accélérateur à pédale en vissant l’écrou L jusqu’à tendre complètement le câble puis bloquer
le contre-écrou M.
Mettre le levier de commande d’accélérateur à main en position "
de course puis visser l’écrou N jusqu’à obtenir la tension complète du câble et bloquer le contre-écrou O.
Enduire la surface de contact du levier du régulateur avec les écrous L et N de graisse "Molykote Gn".
MAX
" et pousser le levier F jusqu’à l’amener en fin
f = 5
±
0,5
au
60
Page 61
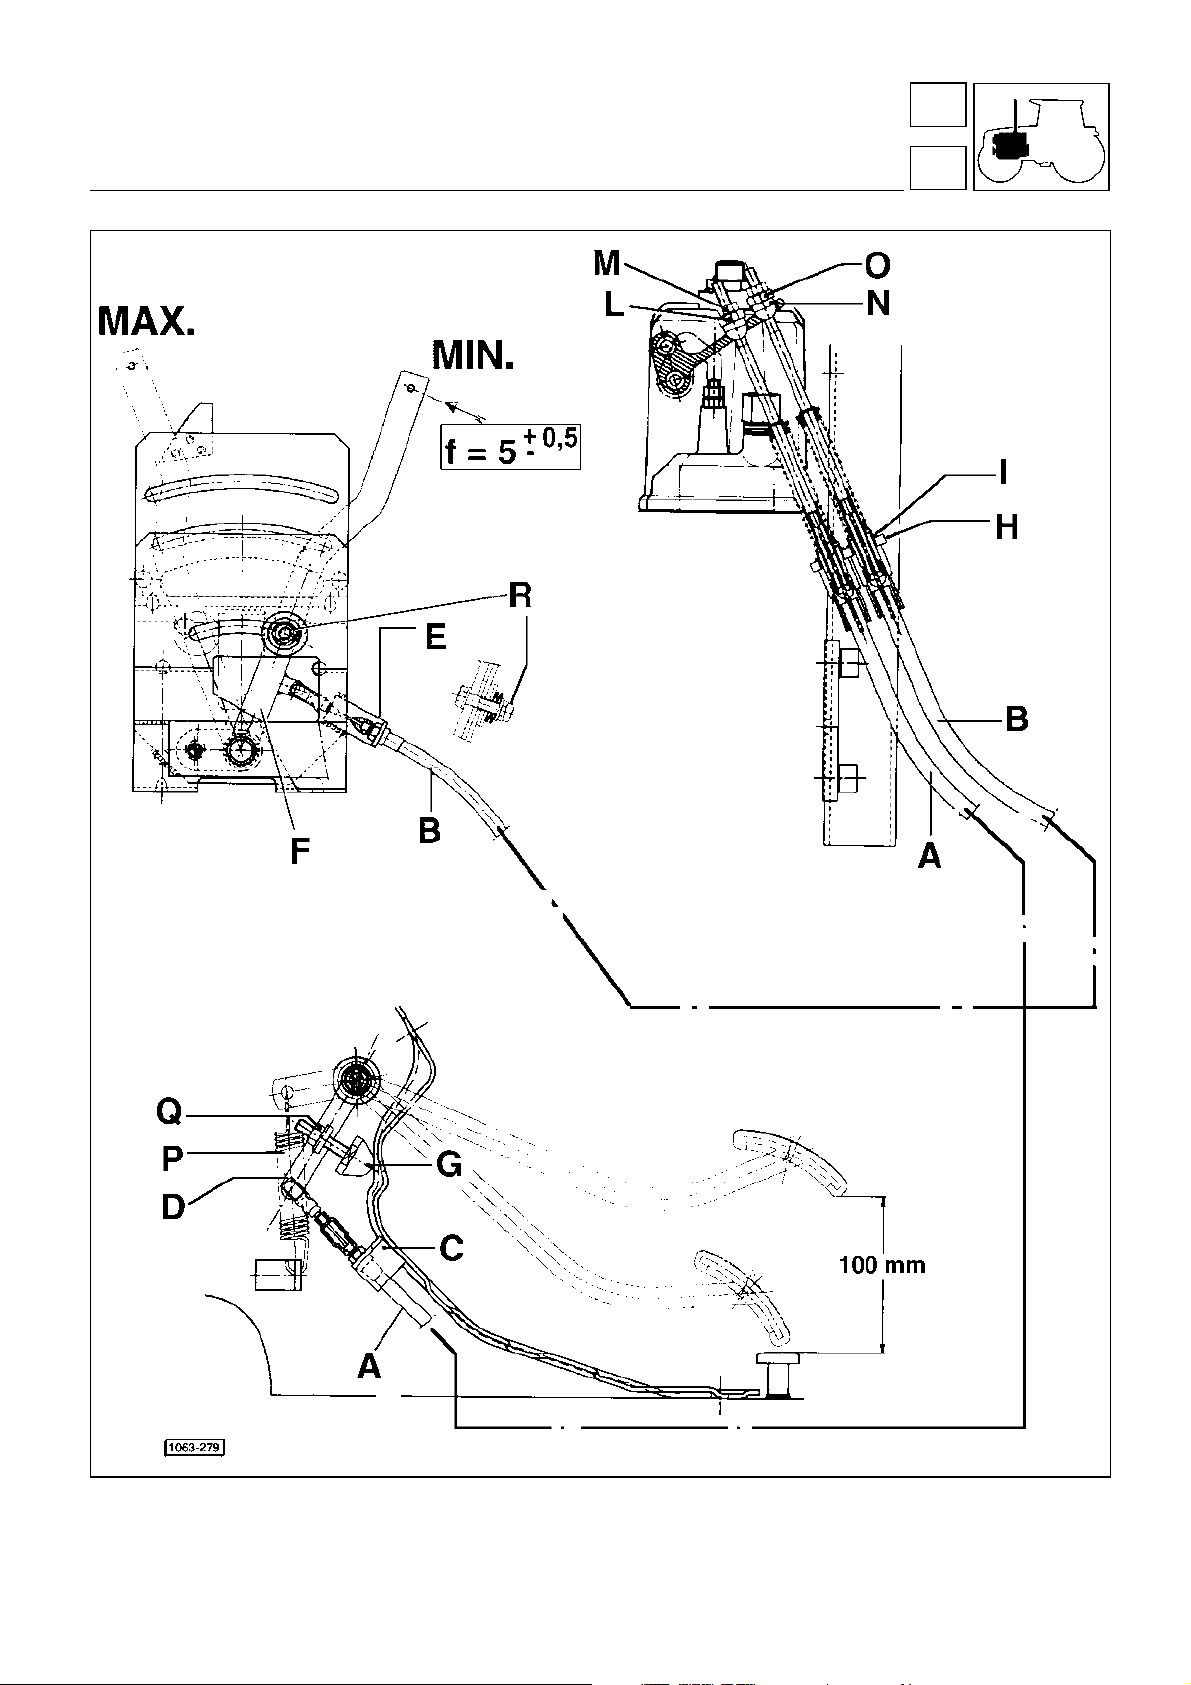
moteur
1
alimentation
16
Fig. 19 - Montage et réglage des commandes extérie ures du régulate ur mécanique
61
Page 62
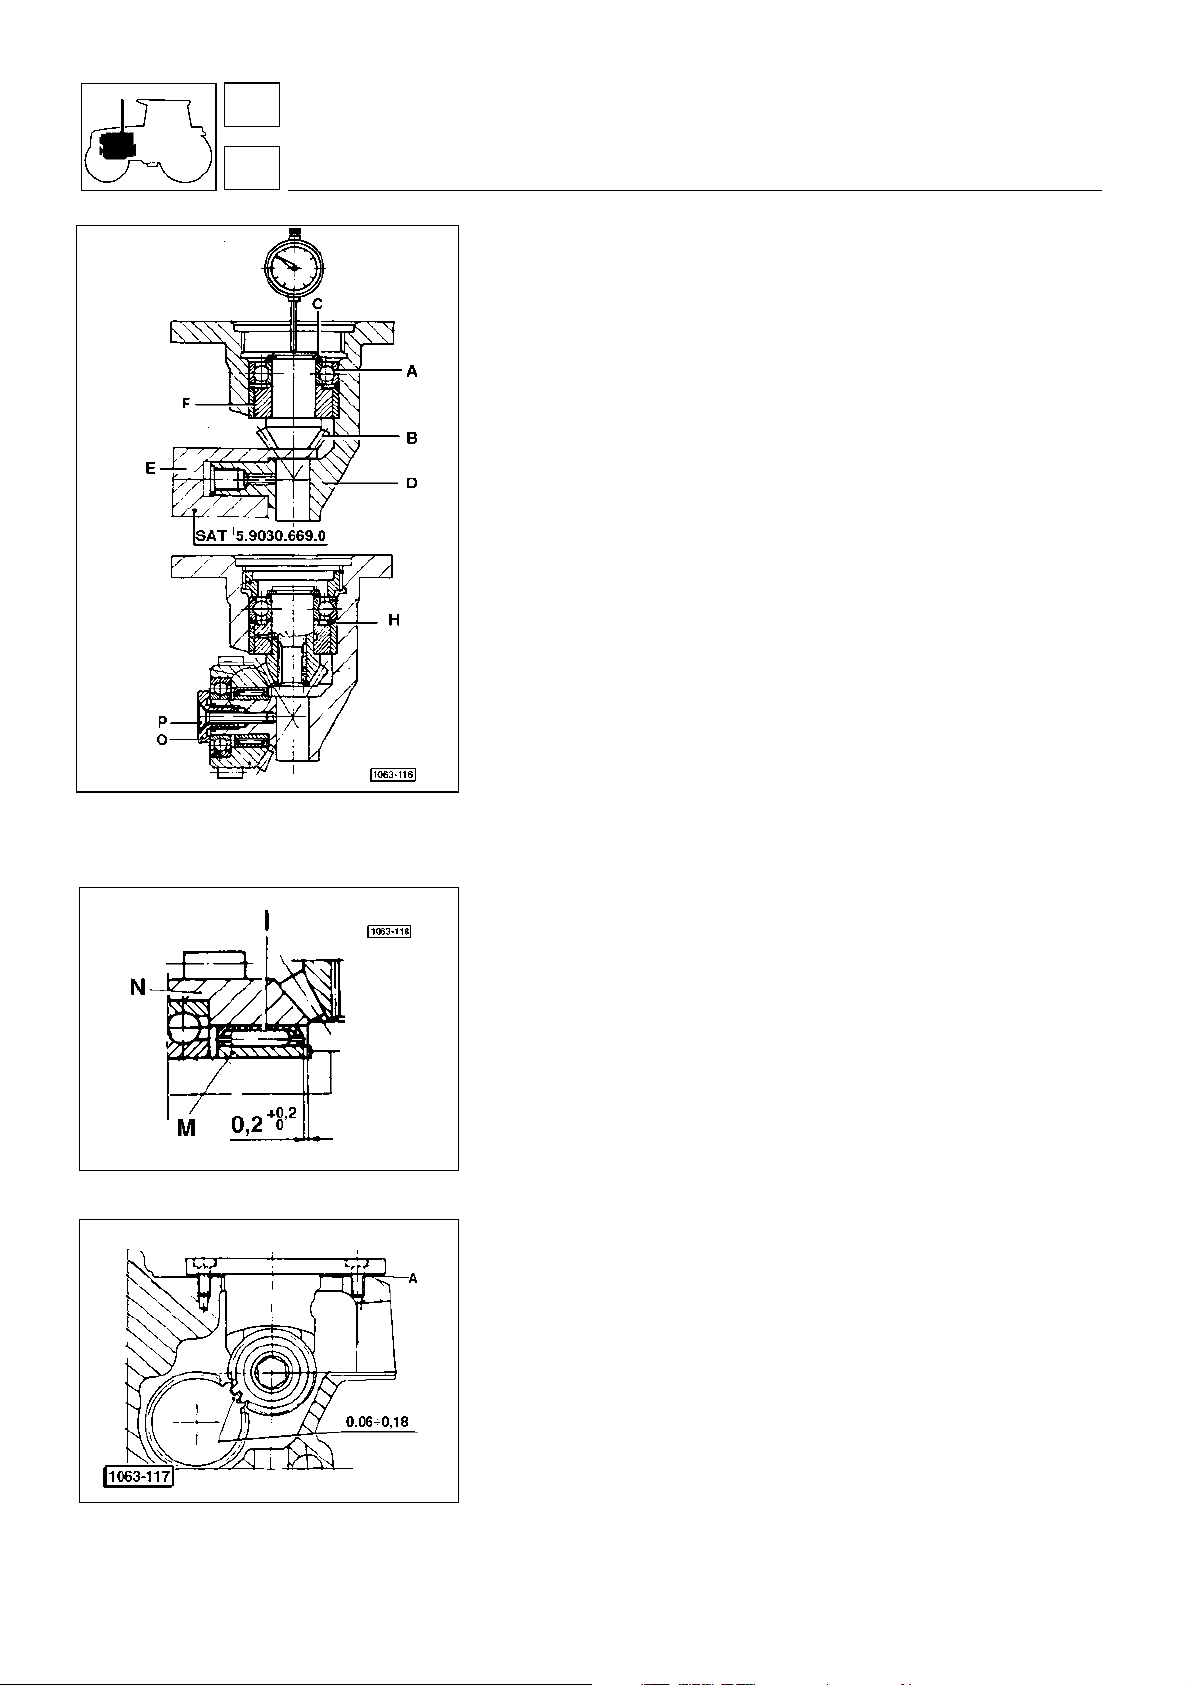
1
moteur
16
alimentation
Groupe de commande du régulateur
Montage du pignon (fig. 20)
Prémonter le roulement A sur le pignon B en interposan t un nom bre
de cales C (réf . 2 .1 58 9 . 14 6 . 0, 2.1589.147.0,2.1589.153.0) jusqu’à
éliminer le jeu dans le paquet.
Mettre le groupe prémonté dans le support D, de sorte que la tête
du pignon prenne appui sur l’outil E, comme indiqué en figure 20.
Appliquer un comparateur en appuyant le tâteur sur l’extrémité du
pignon et le mettre à zéro.
Enlever l’outil précédemment appliqué et pousser le pignon de
sorte à faire reposer le roulement A sur la bague F, puis lire la
valeur du déplacement sur le comparateur.
Cette valeur correspond au paquet de cales H à interposer dans
la position indiquée en figure 20.
Serrer à fond l’écrou à créneaux et le taper en trois points pour
éviter le relâchement.
SILVER 80 - 90 - 1 00.4 - 100.6
Fig. 20 - Montage du pig non et de la couronne .
Fig. 21 - Montage de la ca ge à rouleaux.
Montage de la couronne (figg. 20 - 21)
Monter la cage à rouleaux I en la mettant dans la position indiquée
en figure.
Placer la bague M et la couronne N dans le support, et visser
l’écrou à créneaux O, de sorte qu’il produise un jeu radial entre
les dents de 0,03÷0,08 mm; serrer enfin la vis P en contrôlant en
même temps que l’écrou reste dans sa position.
Avertissement:
quantité de Loctite 270.
la vis P doit être montée en appliquant une petite
Montage du groupe de commande dans le monobloc (fig. 22)
Placer un nombre de garnitures A (réf. 065.2560.0 ) figure 22 de
façon qu’il ait un jeu de 0,06 à 0,018 mm entre les dents des
engrenages de commande du régulateur.
Fig. 22 - Montage d u groupe de co mmande dans
le bloc-moteur.
62
Il est de toute façon indispensable monter au moins une garniture.
Page 63
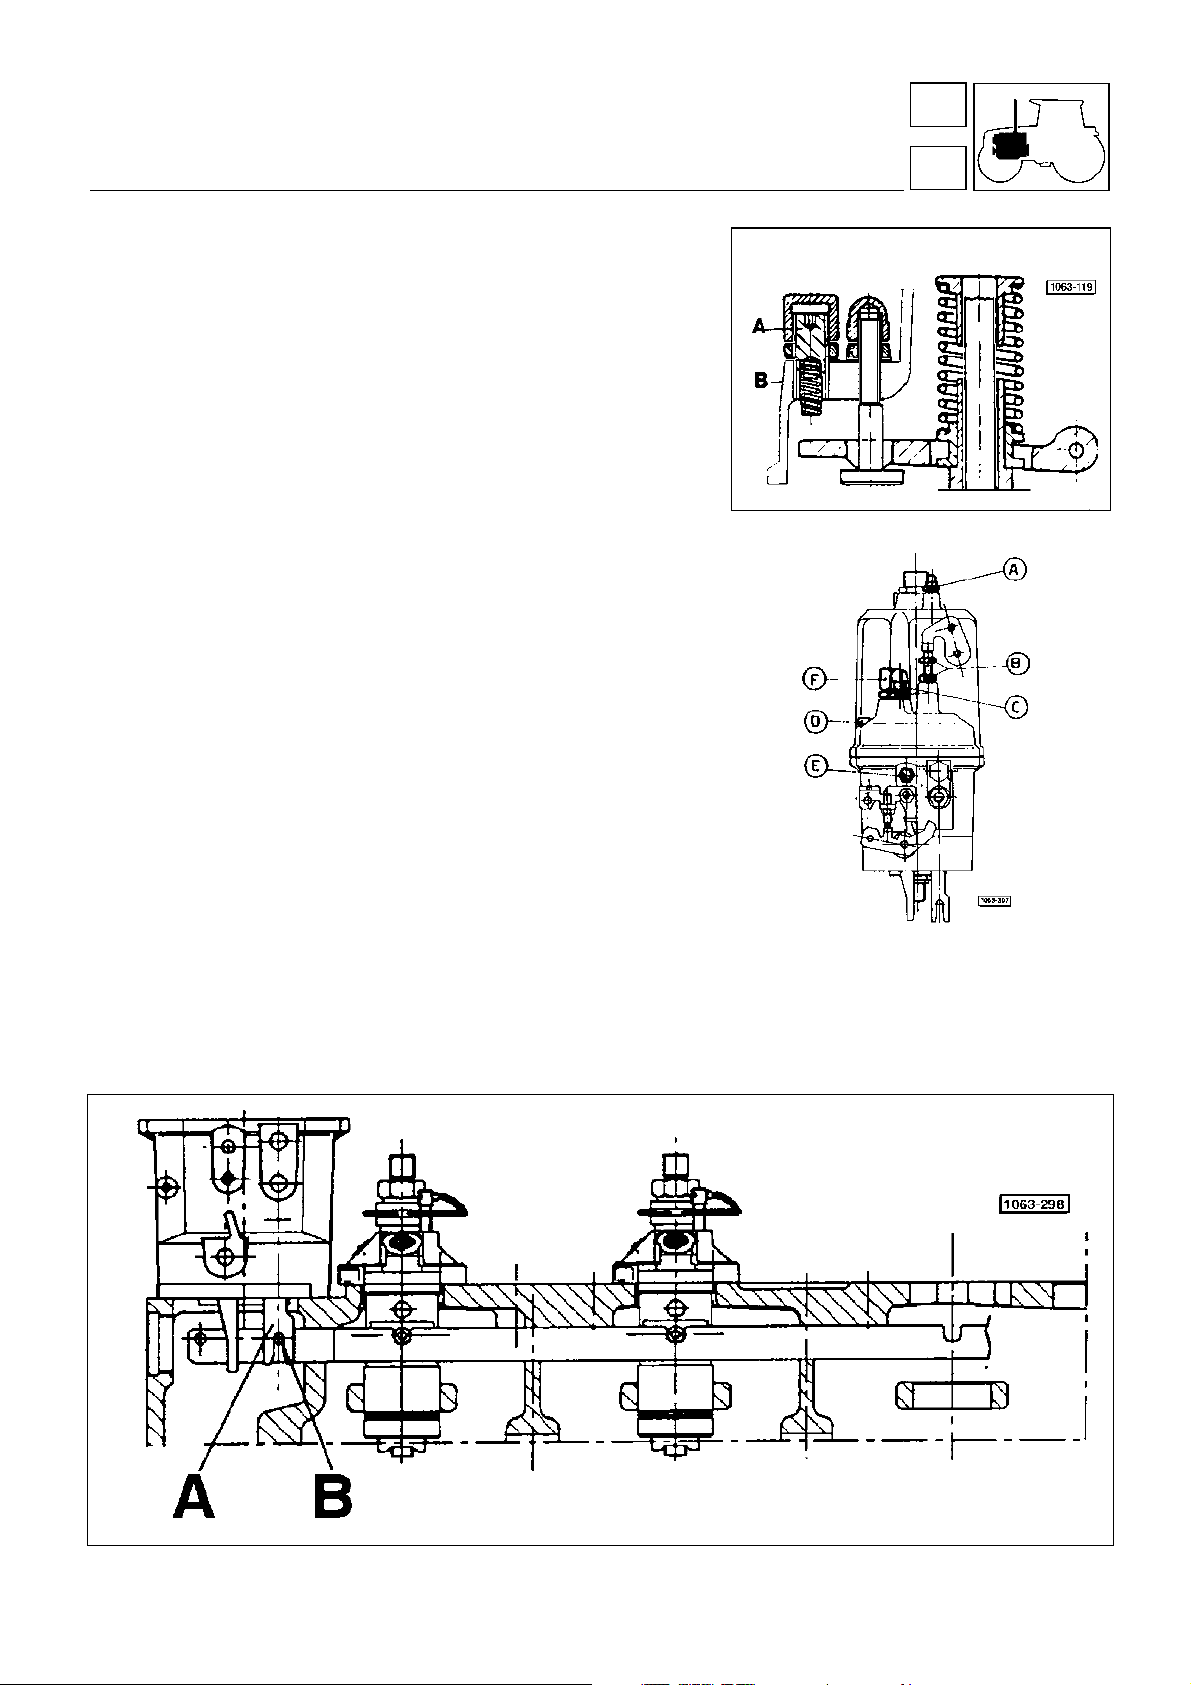
moteur
1
Réglage du dispositif anti-fluctuations du régime
moteur (fig. 23)
Ce réglage doit être effectué seulement si le moteur accuse des
oscillations à vide à régime moteur maxi.
Dévisser le manchon A jusqu’à s’assurer que le ressort B ne
dépasse pas à l’intérieur du boîtier du régulateur.
Démarrer le moteur et l’amener au régime maximum.
Visser le manchon de façon à rapprocher le ressort du système
oscillant jusqu’à constater l’amortissement du phénomène.
Avertissement:
de plus de 20 tr/min. le règime nominal à vide du moteur.
dans tous les cas le dispositif ne doit pas varier
Plombage du régulateur
Sur le régulateur ont été appliquées des gouttes de soudure
liquide, repérées par les lettres
23 bis.
Au cours de la garantie, avant toute intervention, il faudra consulter le Service Après-Vente local.
A - B - C - D - E - F
sur la figure
alimentation
Fig. 23 - Disp ositif a nti-fluctua tions de ré gime moteu r.
16
Fig. 23 bis - Points de plombage du régulateur.
Montage du régulateur sur le moteur (fig. 24).
Monter le régulateur en engageant la fourchette de commande A dans le pion B de la tige de commande des pompes
et la fixer avec les vis adéquates.
Contrôler à travers le volet d’inspection de la tige de commande des pompes d’injection sa course totale et l’efficacité
de la commande de STOP:
Fig. 24 - Montage du régulateur mécanique sur le moteur.
63
Page 64
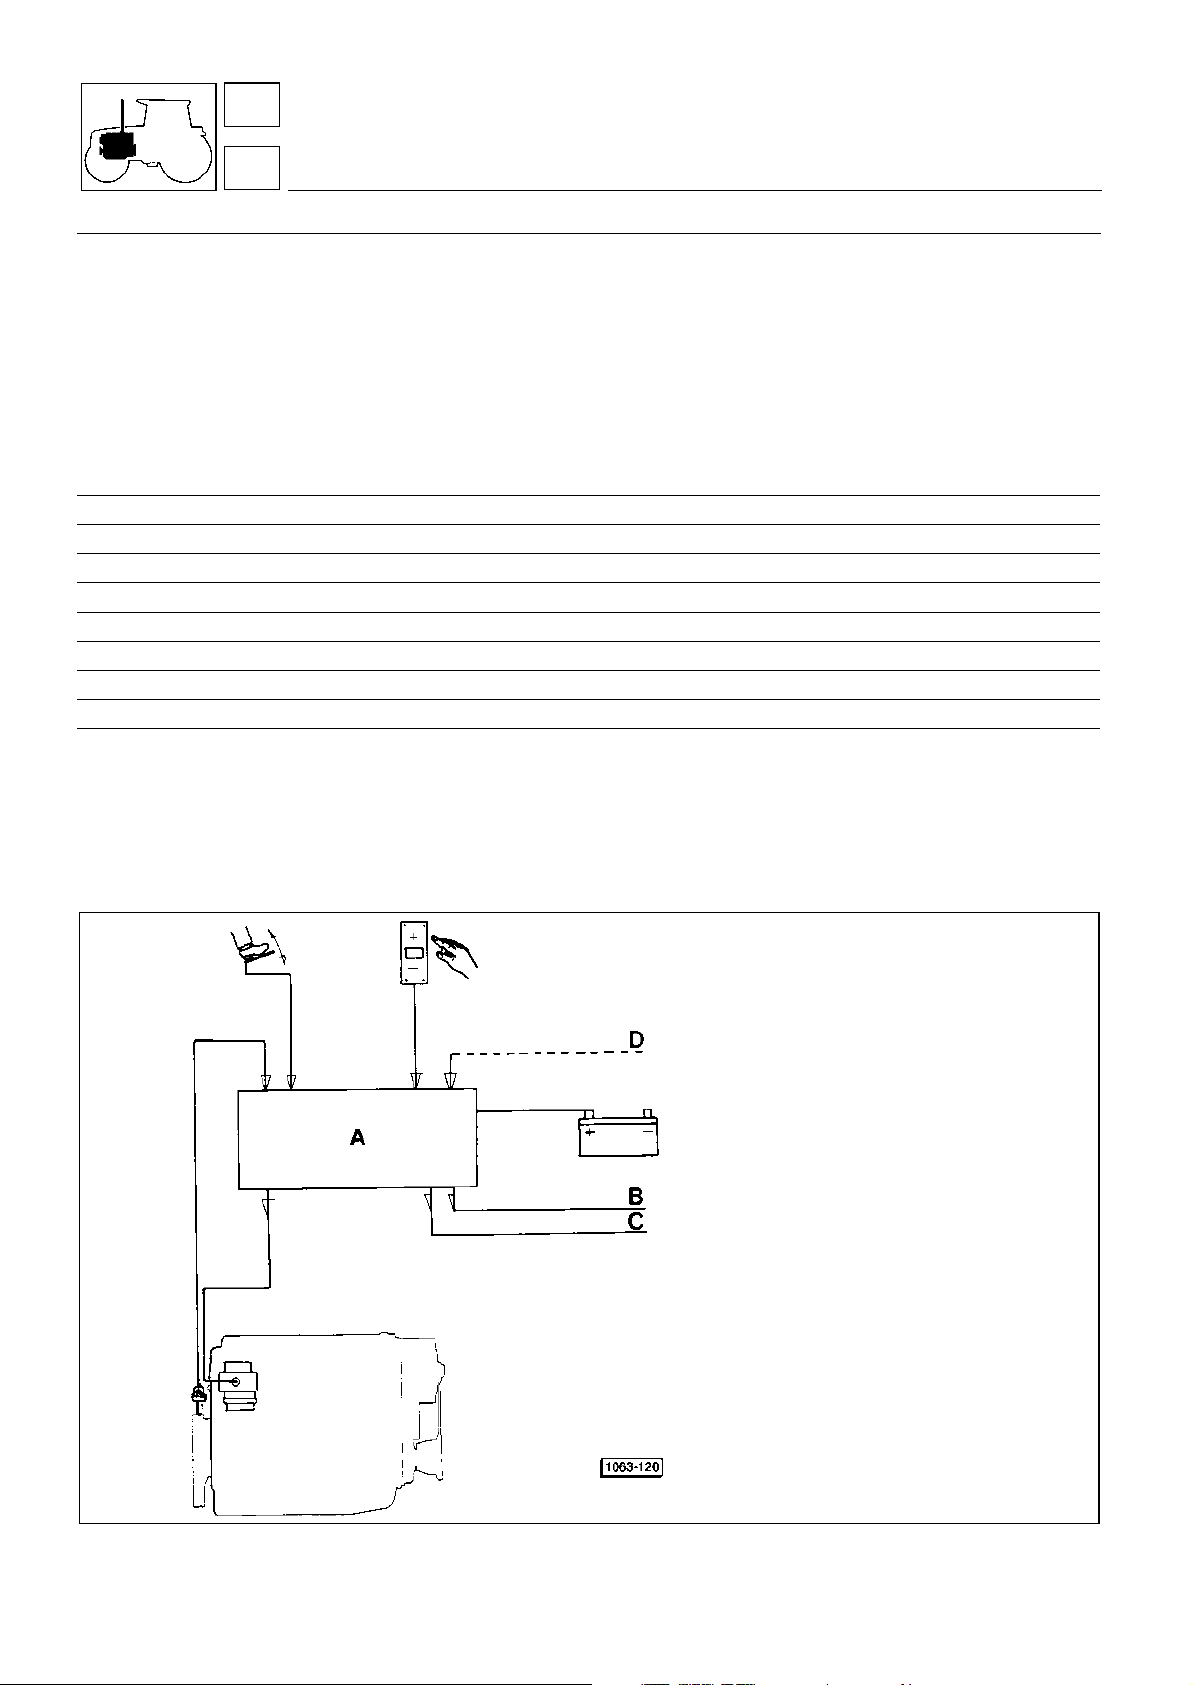
1
moteur
16
alimentation
REGULATEUR ELECTRONIQUE DE REGIME MOTEUR
Caractéristiques générales
Le régulateur électronique de régime, comportant un microprocesseur REG 2MK, assure un réglage s table et précis
du régime moteur. Le système se compose d’un ACTUATEUR ELECTRIQUE DE COMMANDE D’INJECTION, un
PICK-UP MAGNETIQUE ayant fonction de capteur de régime, un CLAVIER avec signalisation par LED (accélérateur
à main) et un POTENTIOMETRE, placé sur la pédale de l’accélérateur.
Données techniques
alimentation de 8 à 15 v en courant continu
consommation de carte 35 mA + courant du actuateur
puissance de la commande d’injection 6A
tension d’entrée du capteur PICK-UP de 5 à 30 Vrms
température de fonctionnement de -40 à +85 degrés C
commande isochrone ou avec statisme
gamme de régimes de 600 à 2700 tr/mn.
surrégime étalonné à 3200 tr/mn.
fiabilité 70 degrés C
Le régulateur reçoit les données de régime sous forme de signaux électriques par un capteur (pick-up) se trouvant
installé en face de la couronne du volant moteur et ensuite, par l’intermédiaire d’une centrale électronique de régulation,
il envoie un signal électrique à l’actuateur de commande d’injection sur le moteur pour ajuster le débit.
La centrale est entièrement digitale et contient le mode de trav ail défini pour chaque modèle de tr acteur, sous forme
de programmes sur mémoire rémanente (EPROM).
Il est en outre possible de communiquer avec la centrale à l’aide d’un PROGRAMMATEUR EXTE RNE, dont les
fonctions spécifiques permettent de modifier certains paramètres et de détecter les anomalies de fonctionnement.
- CENTRALE E’LETRONIQUE DE RE’GULATION
A
- PRISE DIAGNOSTIC
B
- REGIME - CONSOMMATION
C
Fig. 25 - Système de règulation èlectronique du règime moteur.
64
- PROGRAMMATEUR
D
Page 65
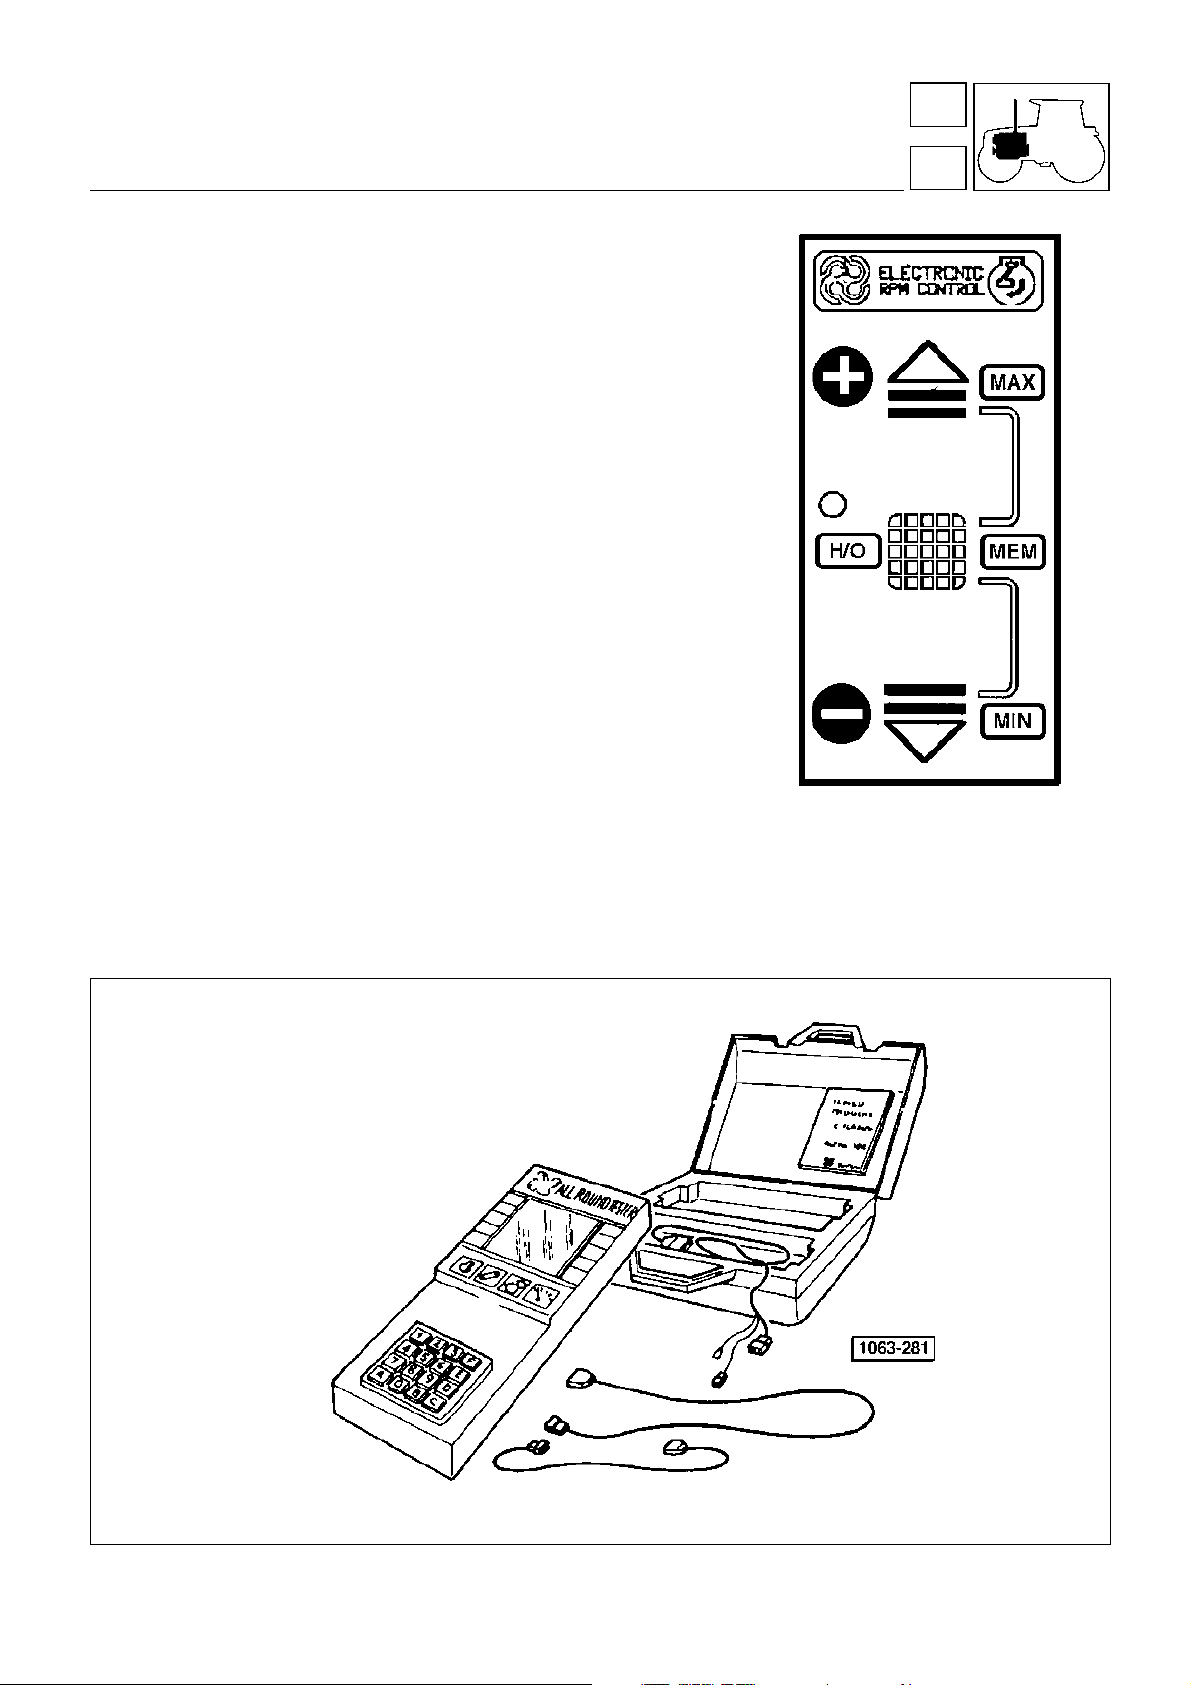
moteur
1
FUNCTIONNEMENT:
Le régulateur se compose des pièces suivantes:
carte de réglage électronique sur microprocesseur;
capteur (pick-up) magnétique sur le volant moteur;
potentiomètre sur la pédale de l’accélérateur;
clavier de commande d’accélération manuelle et diode lumine
scente d’auto-diagnostic;
actuateur électromagnétique de la commande des crémaillères
des pompes d’injection du moteur.
Le conducteur selectionne le régime du moteur par la pédale; le
potentiomètre relié à la pédale envoie une tension de 1 à 4 V à la
carte, ce qui correspond à un régime pouvant aller du ralenti
jusqu’au maximum des tours moteur.
Le capteur mangétique, placé en contact des dents du volant
moteur, engendre une tension dont la fréquence est proportionnelle au régime moteur.
La carte électronique compare les données de vitesse moteur
envoyées par le capteur avec la grandeur de consigne du potentiomètre, ce qui donne lieu a une tension sur l’actuateur électromagnétique permettant d’amener le moteur au régime de rotation
désiré.
Les constantes de réglage sont fixées préalablement dans la
mémoire du régulateur et ne peuvent donc pas être variées.
Le clavier sert pour la sélection de toute fonction de réglage
ultérieure.
Le clavier de commande comprend trois touches:
- UP
- HOLD/RESET
- DOWN
En plus, une diode luminescente est placé e sur la touche
HOLD/RESET, celle-ci fait fonction d’auto-diagnostic et de signal
d’avertissement pour l’utilisateur.
: La commande de l’accélérateur de type multifonction, placée sur
NOTE
l’accoudoir du siège, est décrit dans le chapitre consacré à la cabine.
alimentation
Fig. 26 - Commande manuelle d’accélération
électronique.
16
Fig. 27 - Tester (SAT 5.9030.730.6) pour le cotrôle du regolateur.
65
Page 66
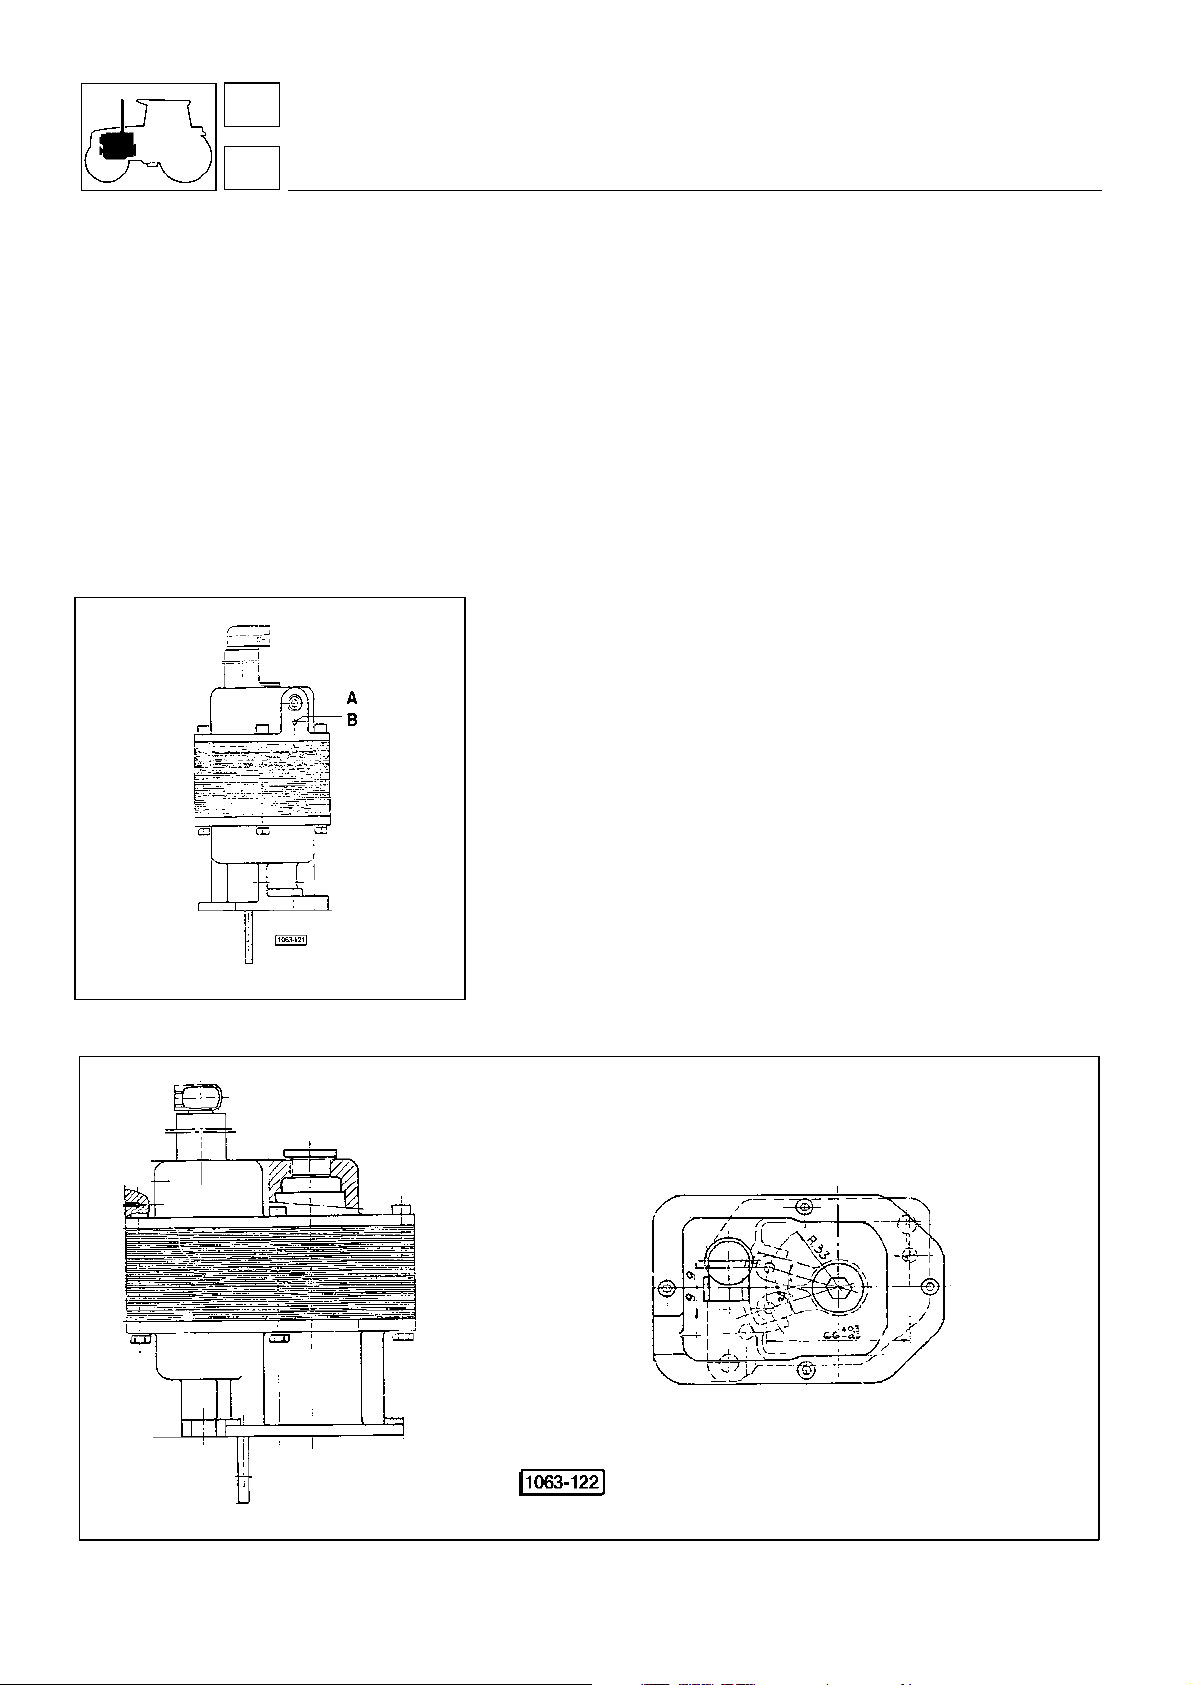
1
moteur
16
fonctionnement isochrone:
rigoureusement constant; la diode luminescente s’allume.
fonctionnement avec statisme:
régulateur fonctionne avec une chute de vitesse de régime à vide à pleine charge aux environs de 7%; ce mode de
fonctionnement sera utile lors de l’emploi du tracteur sur route.
commande manuelle à vitesse de rotation préréglée:
fonctions:
— fonctionnement isochrone;
— fonctionnement avec statisme de vitesse;
— gamme de régul ation de régime s de 600 à 2700 tr/mn
— c ommande digitale d’accélérateur manuelle;
— régime de ralenti avec statisme variable de 600 à 1500 tr/mn.;
— v itesse de rotation isochrone variable du ralenti susmentionné
à 2500 tr/mn;
— limitation de puissance maximale variable avec la vitesse.
alimentation
en appuyant sur la touche HOLD/RESET le régulateur maintient le régime moteur
en appuyant encore une fois sur la touche HOLD/RESET la diode s’éteint, et le
sert à reproduire la commande d’accélérateur à main.
protections:
— c ontre la perte du signal du régime moteur (pick-
up);
— contre les court-circuits sur les bornes de
connexion de la commande électromagnétique;
— c ontre les surrégimes;
— c ontre l’inversion de polarité de la batterie;
— c ontre les arrêts d’alimentation;
— c ontre les défaillances du microprocesseur.
Assemblage des composants
L’assemblage des différents composants doi tse faire avec batterie
débranchée.
Fig. 28 - Protection contre l’accès à l’actuateur
électromagnétique du régulateur.
— Le câble positif, qui à partir de la clé de démarrage alimente la
carte électronique, est destiné à la borne + de la batterie;
— le coupe-circuit en série d’alimentation de la carte a une puis-
sance de 7,5 A.
NOTE
: Le boitier mètallique centenant la carte est connectè au
cable nègatif de la batterie à l’ intèrieur du boitier meme.
Fig. 29 - Vues de l’actuateur èlectromgnétique de commande du régulateur.
66
Page 67
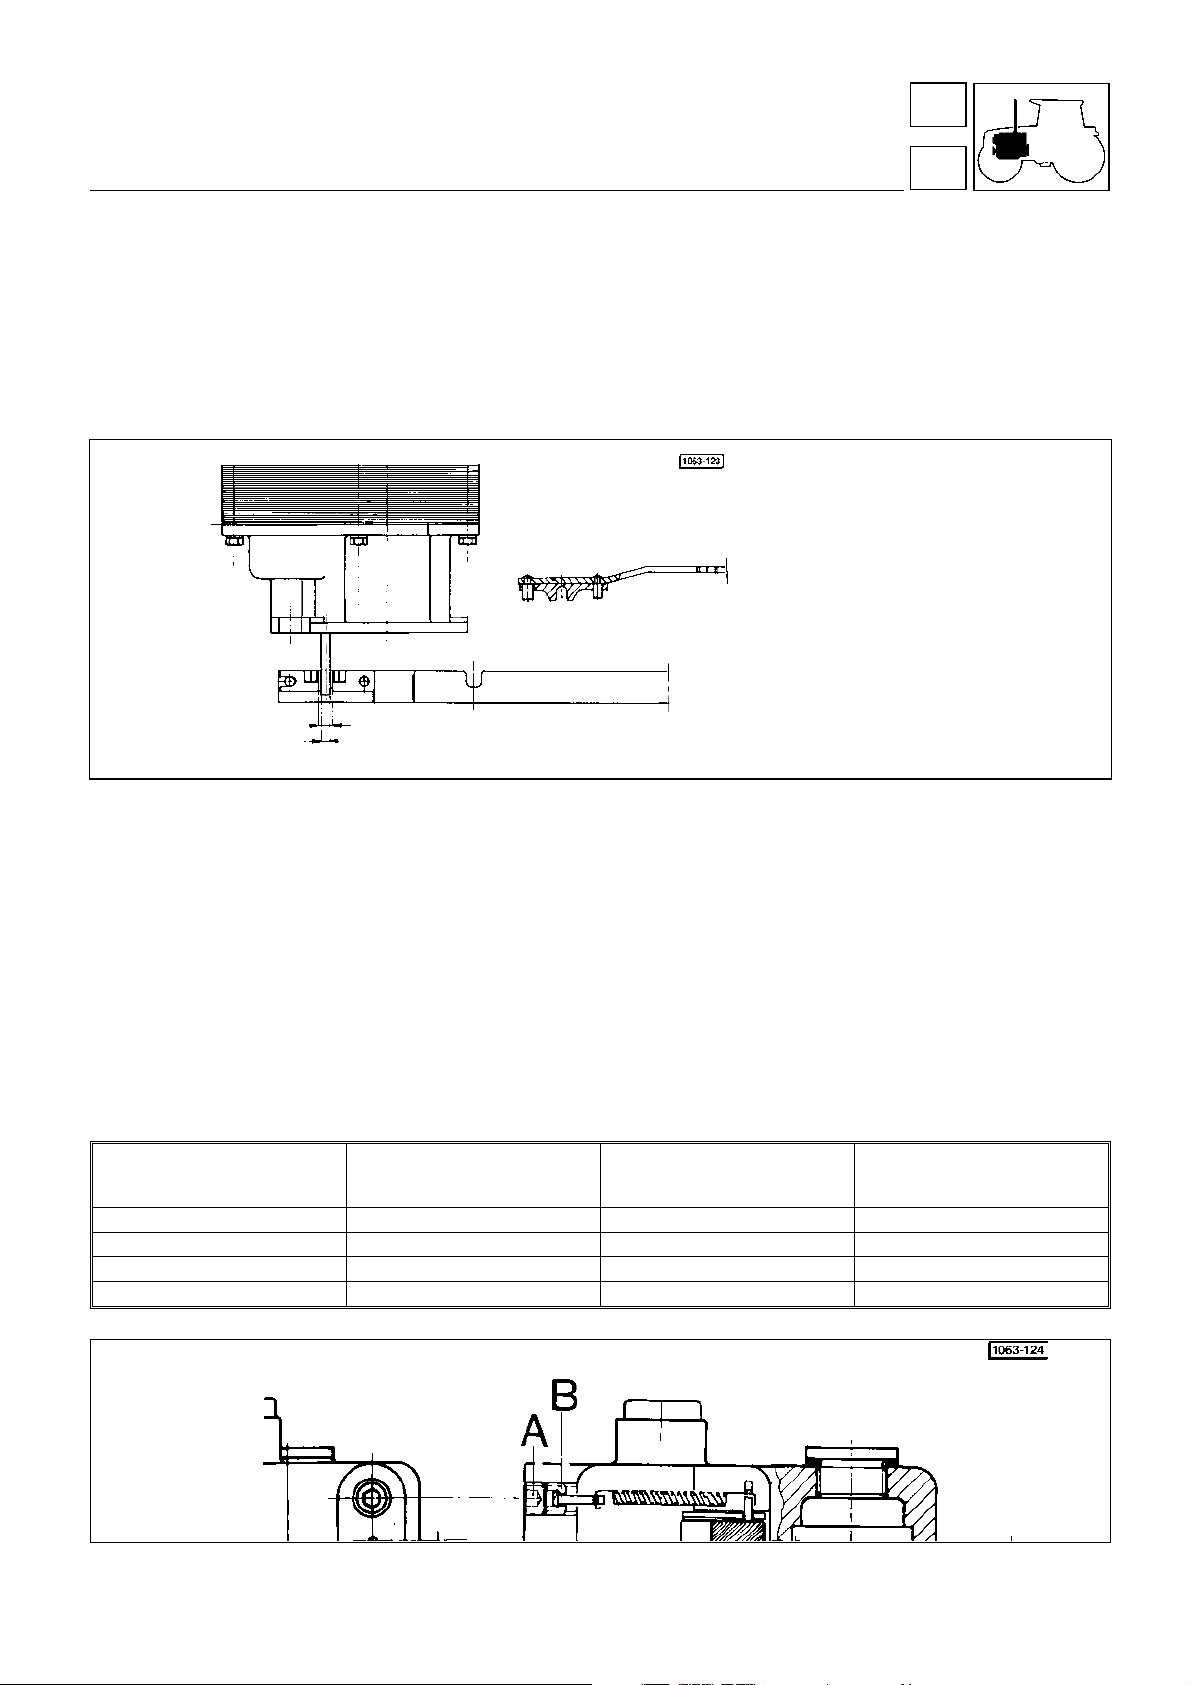
moteur
1
alimentation
16
Installation et vérification de l’actuateur électromagnétique de commande
L’actuateur de commande d’injection doit être monté dans le moteur après calibrage, tout en faisant attention aux conseils suivants:
— le levier de l'actuateur doit mouvoir la tige de pompe librement et sans frottement;
—après relâchement la tige doit retourner en position d’arrêt stop;
—la tige de commande doit s’accoupler avec la fourchette de la tige de pompe avec un jeu minimum.
ATTENTION:
L’actuateur est muni d’un couvercle A (fig.28) qui assure la protection contre l’accès au dispositif de réglage de la
course de la tige de commande des pompes d’injection.
Ce couvercle est fixé sur l’actuateur au moyen du rivet taraudeur B (voir figure 28).
Etalonnage sur banc d’essai spécial:
alimentation 2A ± 0,01
course de tige 11,5
Fig. 30 - Position de l’actuateur et fourchette de la tige des pompes d’injection.
+ 0,2
mm
Tarage de l’actuateur de commande du régulateur
Le tarage de l’actuateur est très délicat et nécessite de la plus grande attention.
Cette opération doit être effectuée lors d’interventions externes prévoyant la substitution de l’actuateur.
Procéder de la manière suivante:
—démarrer le moteur et l’amener à une vitesse de rotation de 2000±100 tr/mn à l’aide de l’accélérateur à main. Ne
pas soumettre le moteur à des charges d’entraînement, s’assurer que la diode rouge sur la commande d’accélérateur manuel est allumée.
—Enlever le bouchon A (fig.31) permettant l’accès pour l’étalonnage du ressort d’actuateur, et dévisser la vis B (fig.31)
jusqu’à constater d’abord une chute de régime et puis l’arrêt du moteur.
ATTENTION:
—
- Localiser approximativement le point de début de chute du régime;
- Le moteur arrêté, visser la vis B (fig.31) d’un nombre de tours égal à celui indiqué dans le tableau ci-après.
TYPE DE TRACTEUR REGIME MOTEUR CH
SILVER 80 2100 80
SILVER 90 2100 90
SILVER 100.4 2100 100.4
SILVER 100.6 2100 100.6
ATTENTION:
Le recherche de cette condition demande à être très précise, avec le plus de méticulosité possible:
N. DE TOURS DE
VISSAGE DE LA VIS DE
REGLAGE
3,75
3,25
4,75
3
Au remontage du bouchon A la position de la vis de réglage B ne devra absolument pas être variée.
Fig 31 - Tarage de l’actuateur du régulateur.
67
Page 68
1
moteur
16
alimentation
Assemblage et vérification du capteur de régime (pick-up)
Le montage du capteur se fait de la manière suivante:
Ajustage d’un capteur neuf
visser le capteur dans le trou taraudé M16 pas 1,5, situé sur le carter du volant moteur jusqu’à qu’il touche la couronne
dentée, puis bloquer le contre-écrou;
Ajustage d’un capteur usagé
Si le capteur a déjà été en service, après vissage en butée de la couronne dentée, le dévisser d’un 1/2 de tour puis le
bloquer avec un écartement de 0,65 à 0,75 mm de la couronne dentée.
Fig. 32 - Potentiomét r e de l’acc él éra te ur à pé da le .
ASSEMBLAGE ET VERIFICATION DE L’ACCELERATEUR A PEDALE (fig.33).
Poser le potentiomètre P sur le support S et, après mise en place correcte à l’aide de la plaquette Q et de la goupille
T
, le bloquer au support même.
Monter le levier L, la bague B, la rondelle R et le circlip G. Mettre en circuit comme indiqué par la figure, et pourvoir
l’alimentation avec une batterie de 5 V.
Réglage du régime de ralenti du moteur
Agir sur la vis V2: après établissement d’une tension VU = 1000±30 mV bloquer l’écrou E2.
Réglage du régime maximum du moteur
Placer le levier L contre la vis
Réglage de la course de la pédale
Placer la pédale d’accélérateur A contre la butée F, se trouvant sur le plancher (position d’accélération maximum - voir figure 33).
Tourner l’écrou de réglage D en sorte d’amener le levier L contre la vis de butée, puis bloquer le contre-écrou C.
Desserrer l’écrou E1, dévisser la vis V1 de 2 tours puis bloquer de nouveau l’écrou E1.
V1
, puis régler la vis jusqu’à obtenir une tension VU = 4000±30 mV, puis bloquer l’écrou E1.
Mise en service du régulateur électronique
Etablir le contac t au tableau de bord avec la cl é.
Se la diode luminescente concernant la carte de commande d’accélérateur clignote, décoder le défaut (coir chapitre "AUTO-DIAGNOSTIC"). En appuyant sur la touche HOLD la diode doit s’allumer tandis qu’en appuyant une deuxième fois sur la touche HOLD
elle doit d’éteindre.
Si la diode ne s’allume pas, agir de la manière suivante:
Contrôler que la carte soit alimentée (12 V - fusible No. 20 dans la boîte à fusibles).
S’assurer du bon fonctionnment de la carte en mesurant la tension de l’actuateur. Cette tension doit être de 0,1 à 0,6 V en tension continue.
Dans le cas contrai r e, il pe ut arriver que la carte est ho rs service ou l’actuateur est débranch é ou en pa nn e.
Ces vérifications achevées, et étant sûrs que tout marche parfaitement, démarrer le moteur, déposer le bouchon haut de l’actuateur
et poser une clé à pipe de 5 mm sur l’axe de commande de la tige de pompe, de façon que la tige de commande de pompe puisse
être ramenée en posit io n d’ arrê t, si ap rès démarra ge l’on rencontre des an om al ie s de fon ct io nn emen t .
Poursuivre a vec les contr ôles, e t veill er à ce qu e la ten sion du capteur soit au moins d e 10V alt ernés , et que le c ourant co ntinu
mesuré dans l’actuateur atteigne 1,5A÷1,7A, le moteur tounant au ralenti sans charge.
Si le moteur ne démarre pas agir de la manière suivante:
A chaque essai de démarrage, vérifier que la tension du capteur soit de 3V, contrairement à cela contrôler l’emplacement du capteur.
Veiller à ce que la tension de la batterie, durant la phase de démarrage, ne chute pas au dessous de 5,5 V.
Contrôler que le courant de l’ac tuateur, dura nt la phase de d émarrage, soit au moins de 2,5 A et que l ’actuateur meu ve la tige de la pomp e.
Vérifier les fonctions de commande manuelle au clavier, et s’assurer que la diode de l’accélérateur à main s’allume.
Contrôler que la tension du potentiomètre de la pédale varie de 1 à 4V.
la diode luminesc ente sur le clavi er de com mande de l’accél érate ur à main, ou tre qu’ à la signa lisati on de fonc tion HOL D,
Nota:
sert égalemen t pour le diagnostic.
68
Page 69
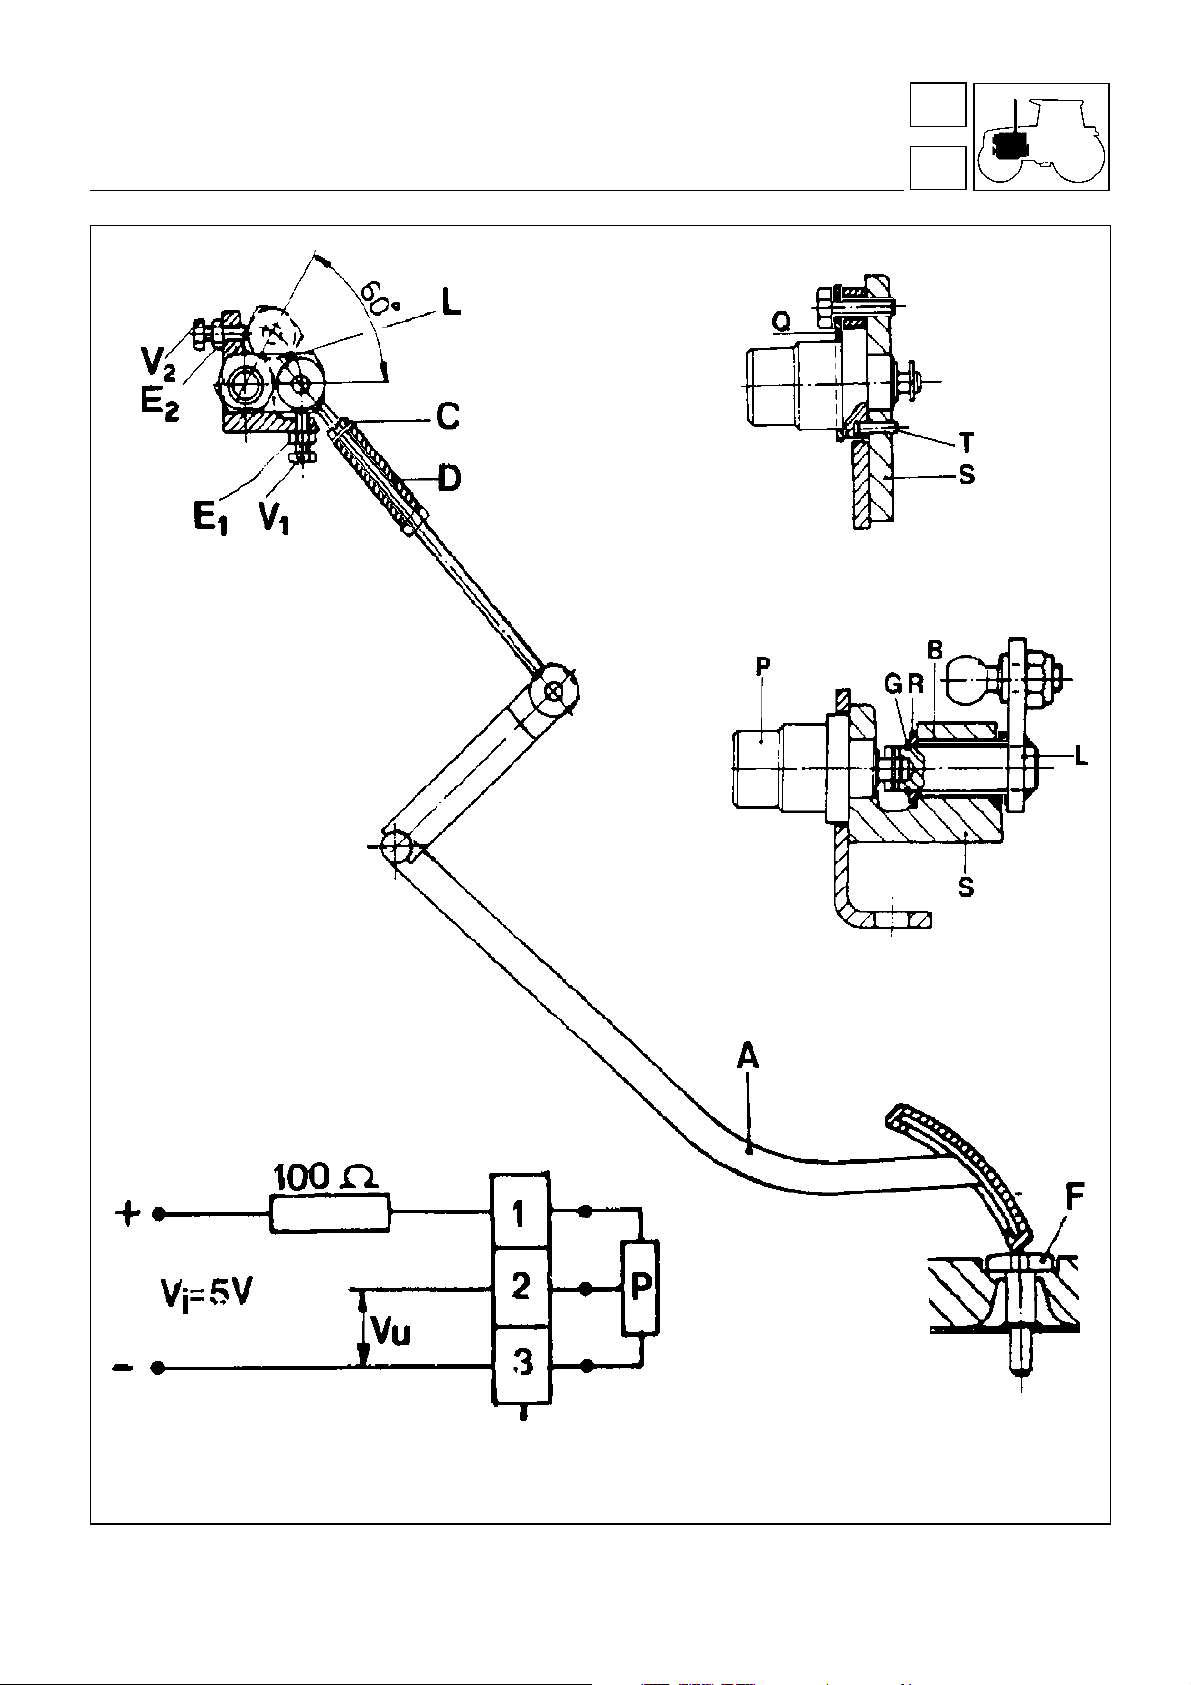
moteur
1
alimentation
16
Fig. 33 - Schéma de réglage de l’accélérateur à pédale.
69
Page 70
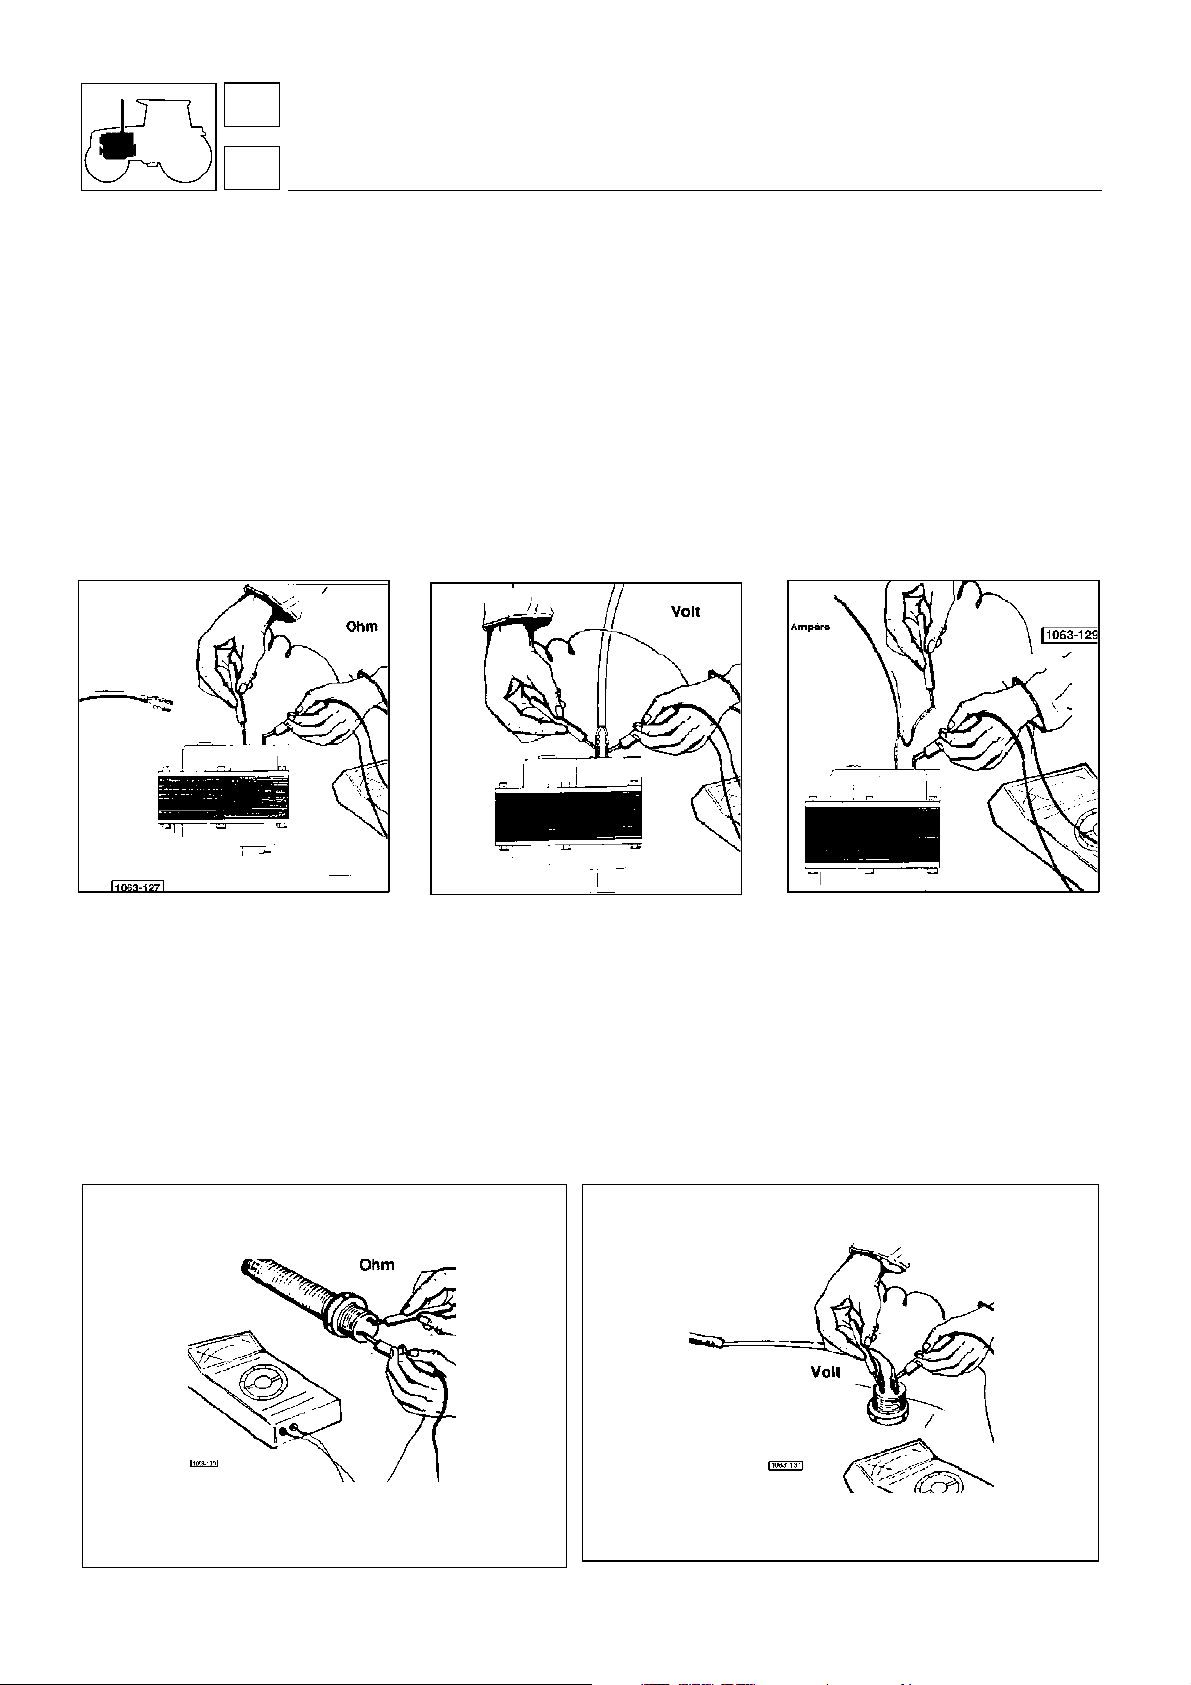
1
moteur
16
alimentation
VALEURS DE TENSION EN CONDITIONS NORMALES DE FONCTIONNEMENT
DISPOSITIF
actuateur:
•
MESURE
résistance
—
courante
—
tension
—
2,3 ± 0,5 ohm
circuit ouvert
0,15 ÷ 0,3 A
1,5 ÷ 1,7 A
1,9 ÷ 2,4 A
0,3 ÷ 0,8 V
3,6 ÷ 4 V
4,5 ÷ 5,8 V
CONDITION
enter bornes
—
enter bornes et terre
—
carte alimentée
—
moteur tournant au relanti
—
moteur à pleine charge
—
carte alimentée
—
moteur tournant au ralenti
—
moteur à pleine charge
—
DISPOSITIF
pick-up
•
MESURE
résistance
—
tension
—
1000 ±200 ohm
circuit ouvert
3 V alternés
10 V alternés
enter bornes
—
enter bornes et terre
—
— durant le démarrage
moteur turnant au ralenti
—
70
Page 71
moteur
1
DISPOSITIF
carte REG2MK
•
(régulateur )
MESURE
—
tension d’ actuateur
—
tension de batterie
—
tension d’ accélérateur
—
touche UP
—
touche HOLD
—
touche DOWN
—
tension pick-up
—
commande de LED
+8 ÷15 V
4,7 ÷ 5.2 V
1÷4 ± 0,2V
0÷0,1 V
5 ±0,2V
0÷0,1 V
5 ± 0,2 V
0÷0,1 V
5 ± 0,2 V
0÷0,1 V
0÷0,3 V
1÷3 V
alimentation
16
CONDITION
—
pin 1A-2A
—
pin 3A-4A
—
pin 8A-6A
—
pin 7A-6A min-max pédale
—
pin 6A-3A
—
pin 9A-12A non appuyé
—
pin 9A-12A appuyé
—
pin 10A-12A non appuyé
—
pin 10A-12A appuyé
—
pin 11A-12A non appuyé
—
pin 11A-12A appuyé
—
pin 12A-13A
—
pin 16A-12A led éteint
—
pin 16A-12A led allumé
DISPOSITIF
carte de touch es
•
(accélerateur à main)
—
tension de centrale d’accérateur à main
—
entréè sérielle
—
sortie sérielle
MESURE
touche UP
—
touche HOLD
—
touche DOWN
—
commande de LED
—
+8 ÷15 V
0÷5,2 V
0÷5,2 V
5 ± 0,2 V
0÷0,1 V
5 ±0,2 V
0÷0,1 V
5 ±0,2 V
0÷0,1 V
0÷0,3
1÷3 V
—
pin 3B-2B
—
pin 4B-2B
—
pin 5B-2B
CONDITION
pin 2-3 non appuyé
—
pin 2-3 appuyé
—
pin 4-3 non appuyé
—
pin 4-3 appuyé
—
pin 5-3 non appuyé
—
pin 5-3 appuyé
—
pin 1-3 led appuyé
—
pin 1-3 led
—
éteint
71
Page 72
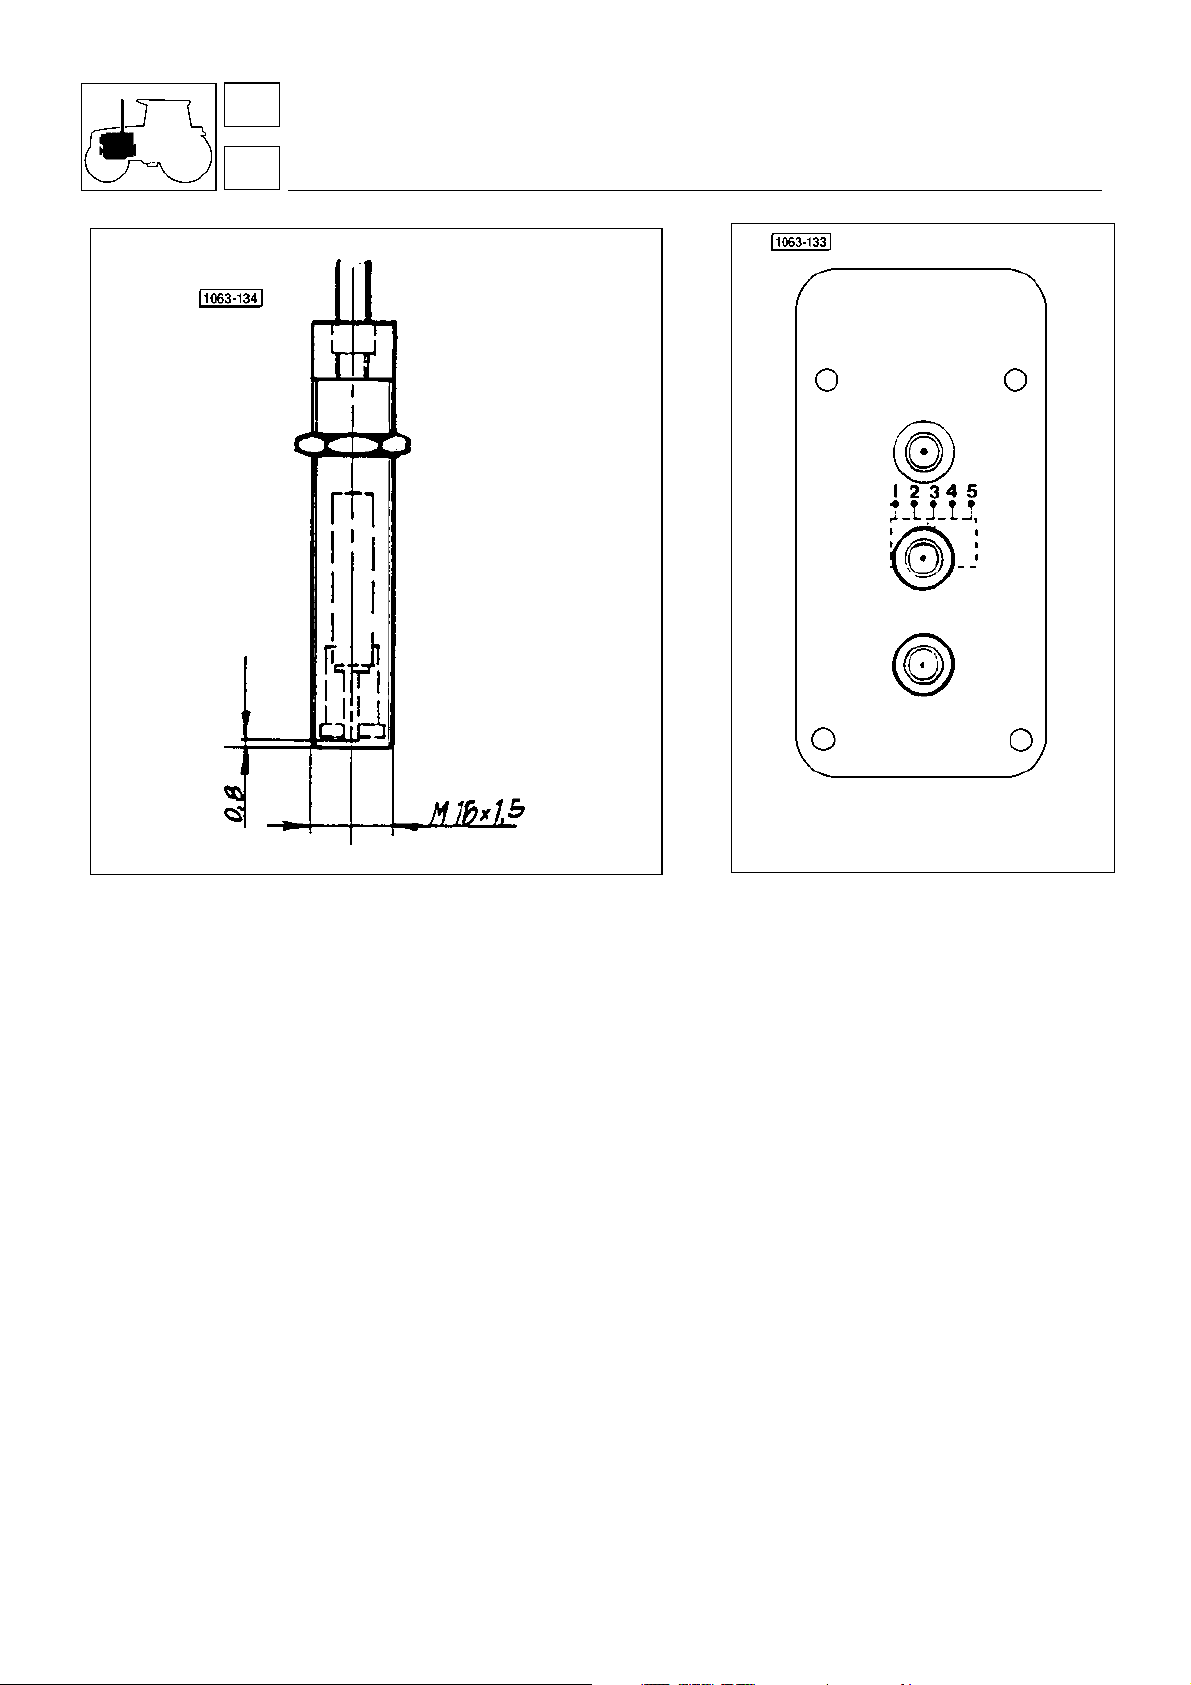
1
moteur
16
alimentation
Fig. 34 - Pick-up
Fig. 35 - Accélérateur à main
DIAGNOSTIC DES PANNES
Le systéme d’ auto-diagnostic est à meme d’ individuer les pannes et de les signaliser au conducteur par l’ intermédiaire
de diodes luminescentes led se trouvant sur le clavier de commande de l’ accélérateur à maine.
DEFAILLANCE
pick-up
•
actuateur
•
potentiométre
•
surrégime
•
mémoire
•
N° DE CLIGNOTEMENTS DU LED
4
•
2
•
3
•
1
•
5
•
CAUSE PROBABLE
défaut pick-up
—
pick-up débranché
court-circuit de l’ actuateur
—
actuateur débranché
défaut de potentiométre
—
potentiométre débranché
blocage de l’ actuateur
—
pick-up débranché
mémoire des paramétres non pro-
—
grammée ou défectueuse
ATTENTION:
En cas de pannel opérer sur le clavier de commande et relever le nombre de clignotements du led;
Cette donnée permettra au technicien réparateur d’ intervenir plus rapidament et avec des piéces de rechange correctes.
72
Page 73
moteur
1
alimentation
16
Réglage de la limitation de la vitesse à 30 km/h
La vitesse de
supérieures à
placé sur le carter de boîte de vitesses.
Opérations à suivre pour effectuer la limitation de la vitesse
Brancher le "
Entrer dans le menu principal et appuyer sur la touche 4 "
à un de nos techniciens) puis taper au bloc numérique du clavier le paramètre en fonction des pneumatiques arrière
montés indiqués dans le tableau ci-dessous.
SILVER 80 - 90 - 100.4 - 100.6
30 km/h
30 km/h
ALL ROUND TESTER
Pneumatique Paramètres
16.9 x 34 5483 14.9 R 38 5351
16.9 R 34 5483 480 / 70 R 34 5494
18.4 R 30 5673 520 / 70 R 34 5316
18.4 R 34 5305 16.9 R 38 5149
13.6 R 38 5520 480 / 70 R 38 5149
480 / 70 R 34 5483
14.9 R 38 5340
520 / 70 R 34 5305
, pour tous les pays où la législation en matière de circulation routière n’autorise pas les vitesses
, s’obtient par le boîtier électronique du moteur et un capteur de mesure de la “vitesse du véhicule”
" et procéder au réglage du régime-moteur en suivant la procédure normale.
PROGR. MANUALE
ère
1
version
80-90-100.4 CV 100.6 CV
(voir matricule à la page 133)
Pneumatique
", taper le mot de passe (le demander
Paramètres
ème
2
SILVER 80 - 90 - 100.4 - 100.6
80-90-100.4 CV 100.6 CV
Pneumatique Paramètres
16.9 x 34 4639 14.9 R 38 4527
16.9 R 34 4639 480 / 70 R 34 4648
18.4 R 30 4800 520 / 70 R 34 4498
18.4 R 34 4488 16.9 R 38 4356
13.6 R 38 4670 480 / 70 R 38 4356
480 / 70 R 34 4639
14.9 R 38 4518
520 / 70 R 34 4488
Appuyer sur la touche
programme.
Contrôle du réglage correct
Contrôler que le nombre de tours du moteur (tr/mn) tracteur à l’arrêt atteigne le régime maximum;
Engager la vitesse la plus élevée et, tracteur en mouvement, accélérer au maximum pour contrôler que le moteur tourne
1700 et 1900 tr/mn.
entre
N.B
.: Dans la procédure de diagnostic du boîtier est présente l’alarme “
L’alarme est signalée par six clignotements de la led située sur le boîtier de commande de l’accélérateur à main.
C
pour confirmer le paramètre choisi puis appuyer deux fois sur la touche E pour quitter le
version
(voir matricule à la page 133)
Pneumatique
capteur de vitesse défaillant ou dé branché
Paramètres
”.
73
Page 74
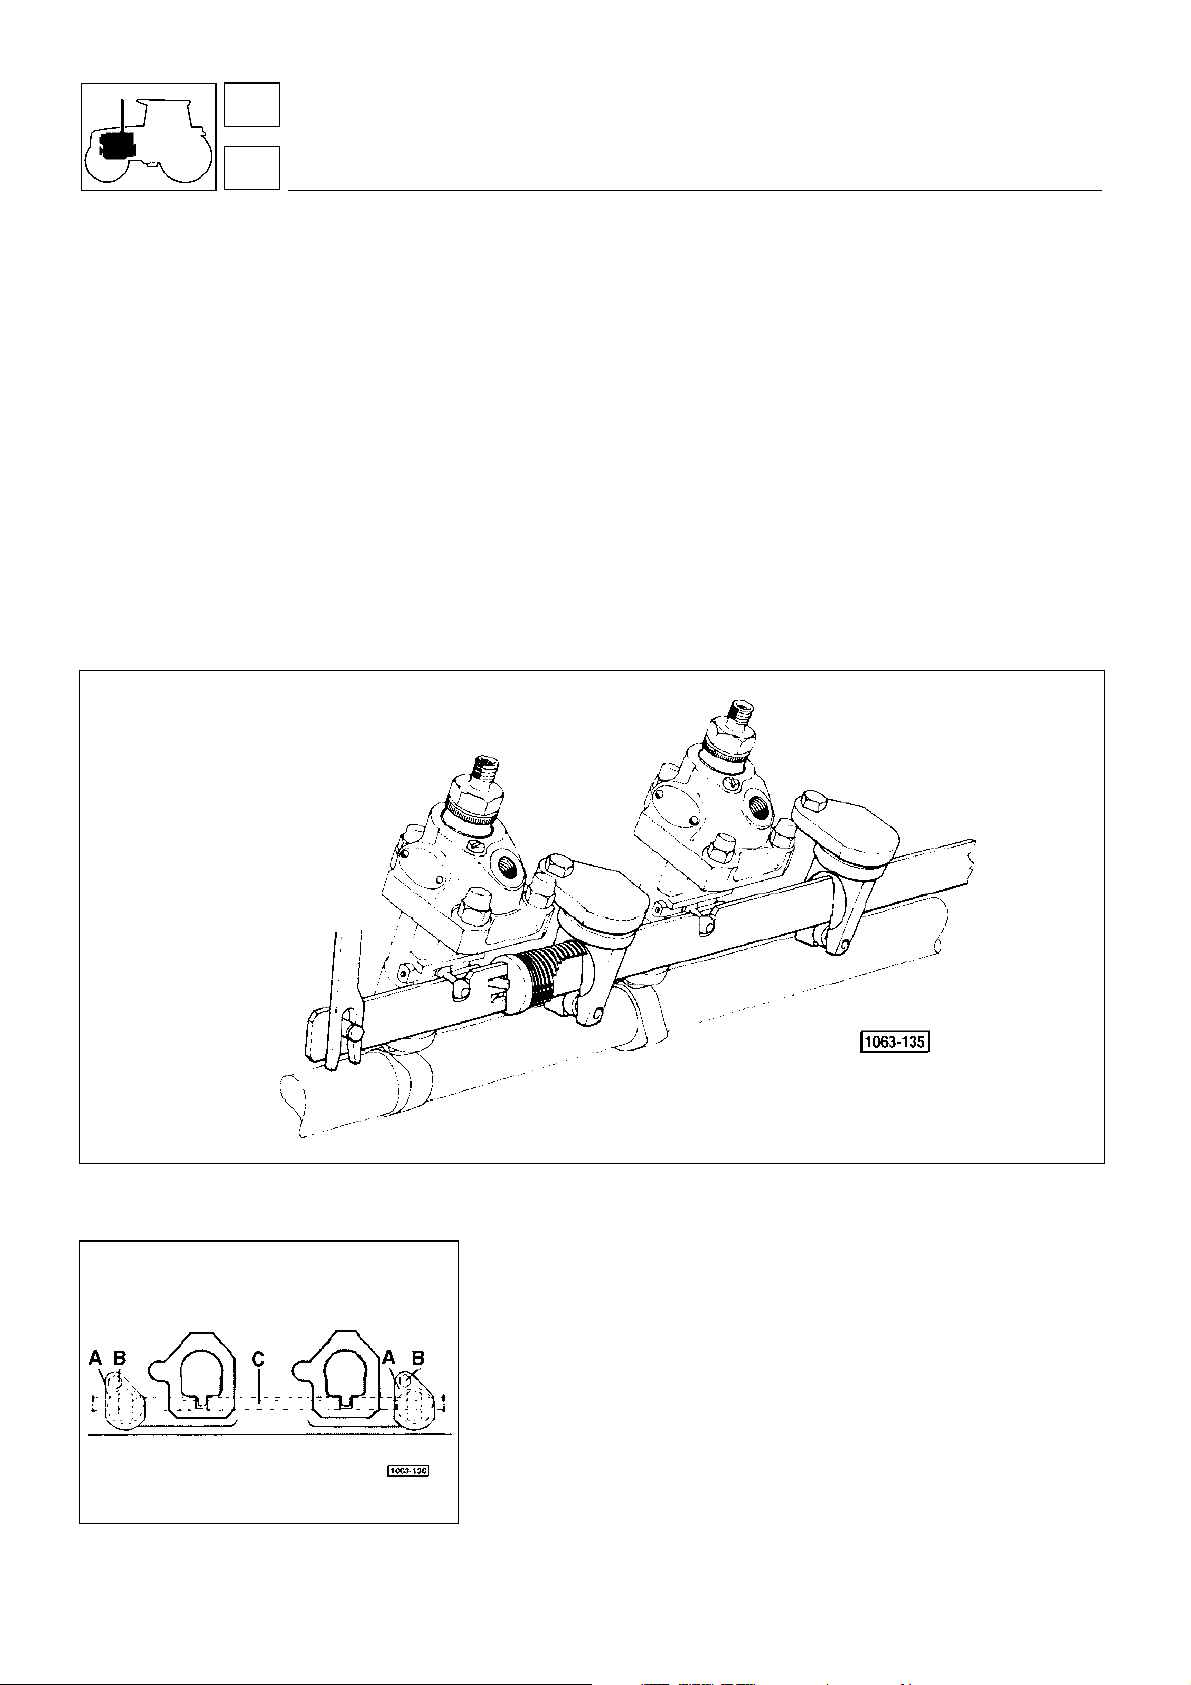
1
moteur
16
alimentation
Pompes d’injection
Les pompes d’injection sont du type monocylindrique et sont munies d’une soupape de reflux à press ion constante
(G.D.V.).
Par ce système d’injection, chaque ensemble de pompe- cylindre-piston peut être considéré une unité de puissance
modulaire complète.
La charge des éléments des pompes est distribuée le long de l’arbre à cames entier d’une manière homogène et avec
des entre-axes égaux.
La soupape G.D.V. garde une pression élevée dans les tubulures d’injection lors des phases intermédiaires de
refoulement de la pompe.
Ceci garantit un fonctionnement régulier du moteur même à bas régime, des rendements supérieurs et donc une courbe
de couple plus favorable; les queues d’injection qui réduisent l’efficacité de pulvérisation, donnant lieu aux gas non
brûlés, sont aussi éliminées.
Fig. 1 - Commande de po mpe d’injectio n.
Fig. 2 - Montage des s uppo rts de guid age de la
tige de command e des pompes.
74
Systéme de commande des pompes d’injection
Les pompes d’injection sont commandées en même temps par
une tige en tôle d’acier découpée, qui possède la rigidité nécessaire mais qui présente aussi des caractéristiques particulières de
légèreté telles qu’aucun frottement ou inertie excessifs ne sont
produits durant le fonctionnement.
Cette tige commande la pompe par l’intermédiaire de fentes
convenablement disposées. Elle est reliée au régulateur par l’intermédiaire d’une came.
Le guidage s’effectue grâce à deux supports préalablement montés dans le bloc-moteur et pourvus d’anneau de glissement.
Page 75
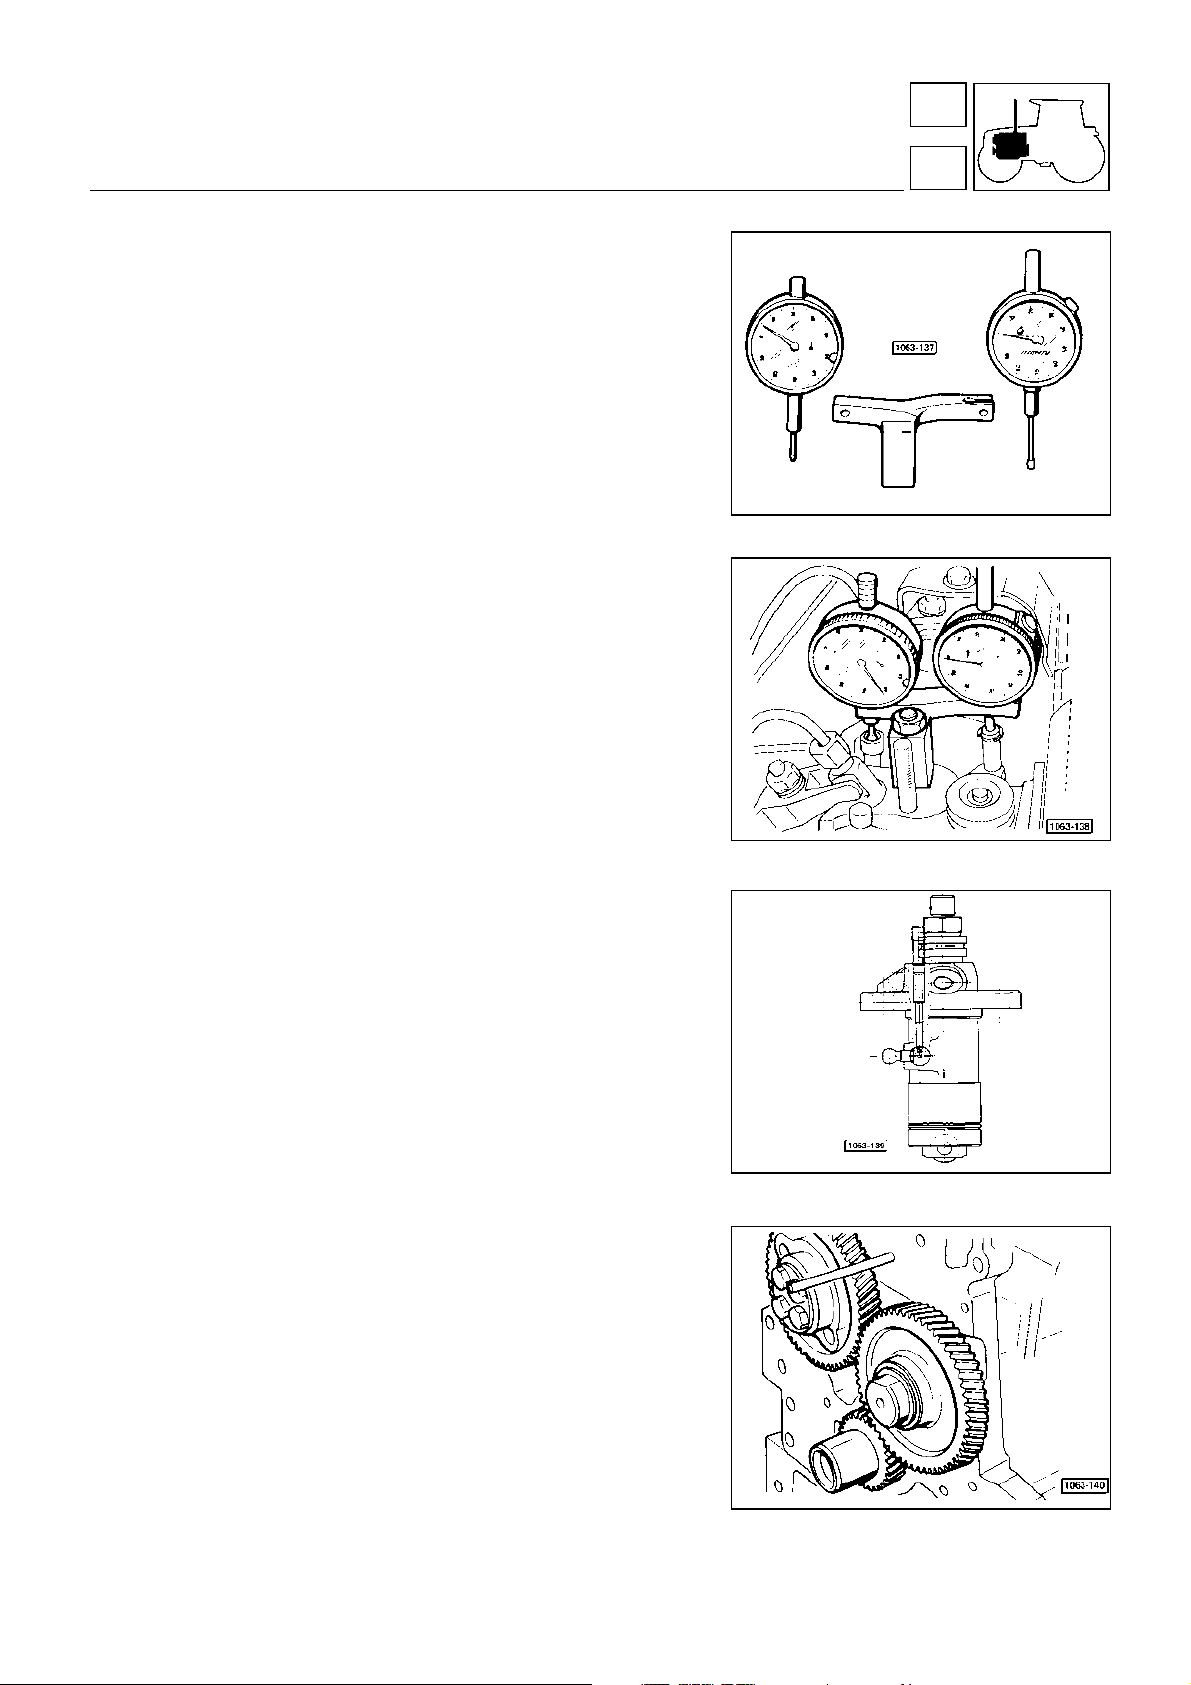
moteur
1
Montage des supports de guidage de la tige de
commande des pompes (Fig. 2)
Placer les supports A avec les joints toriques d’étanchéité dans le
bloc-moteur, puis les rouleaux et les goupilles d’arrêt, et les
bloquer au moyen des vis B. Introduire la tige de commande des
pompes C dans les supports, et serrer les vis B, tout en vérifiant
le libre coulissement de la tige dans le support. (Les deux supports
pourvus de rouleaux de glissement doivent être placés aux extré-
mités de la tige).
Avertissement
actionner la commande STOP moteur de façon à ramener la came
de la tige à crémaillère sur la ligne médiane de la pompe, pour lui
consentir de passer par l’ouverture dans le bloc-moteur.
Le contrôle s’effectue visuellement à travers les fentes dans le
bloc-moteur.
- Lors du démontage des pompes d’injection,
alimentation
Fig. 3 - Outil réf. 5.9030.616.4 permettant le
calage du moteur.
16
Calage du moteur
Calage de la distribution
•
Cela doit être fait avant le calage des pompes.
Amener le piston du premier cylindre au point haut; démonter le
support des culbuteurs; enlever les ressorts des soupapes d’ad-
mission en laissant tomber la soupape sur la tête du piston et
enfiler un circlip sur la queue de soupape.
Fixer sur la culasse l’outil réf. 5.9030.616.4, comme indiqué sur la
figure (le comparateur avec une course de 25 mm doit être placé
sur la soupape moteur).
Mettre à zéro le comparateur appliqué à la queue de soupape,
après avoir amené le piston en position de P.M.H.; mettre à zéro
le comparateur préalablement appliqué sur la tête du poussoir de
la soupape d’admission, après avoir localisé la piste de repos de
la came concernée.
Tourner le vilebrequin dans le sens des aiguilles d’une montre
jusqu’à ce que le piston ait accompli une course de 17,27 mm,
puis l’arbre à cames jusqu’à ce que l’on obtienne une levée de la
came d’admission de 3,93±0.1 mm .
Monter le pignon de la distribution en amenant la dent burinée en
contact avec les deux dents de l’engrenage intermédiaire; ap-
puyer sur le pignon dans le sens contraire à celui des aiguilles
d’une montre pendant le serrage de vis jusqu’à l’élimination du jeu
entre les dents.
Fig. 4 - Application de l’outillage de calage du
premier cylindre.
Fig. 5 - Pompe d’injection 2.4619.050.0/20
Enlever l’outil et procéder au calage des pompes d’injection.
Fig. 6 - Repères gravés sur les engr enages de
commande de la distribution pour le calage du
moteur.
75
Page 76
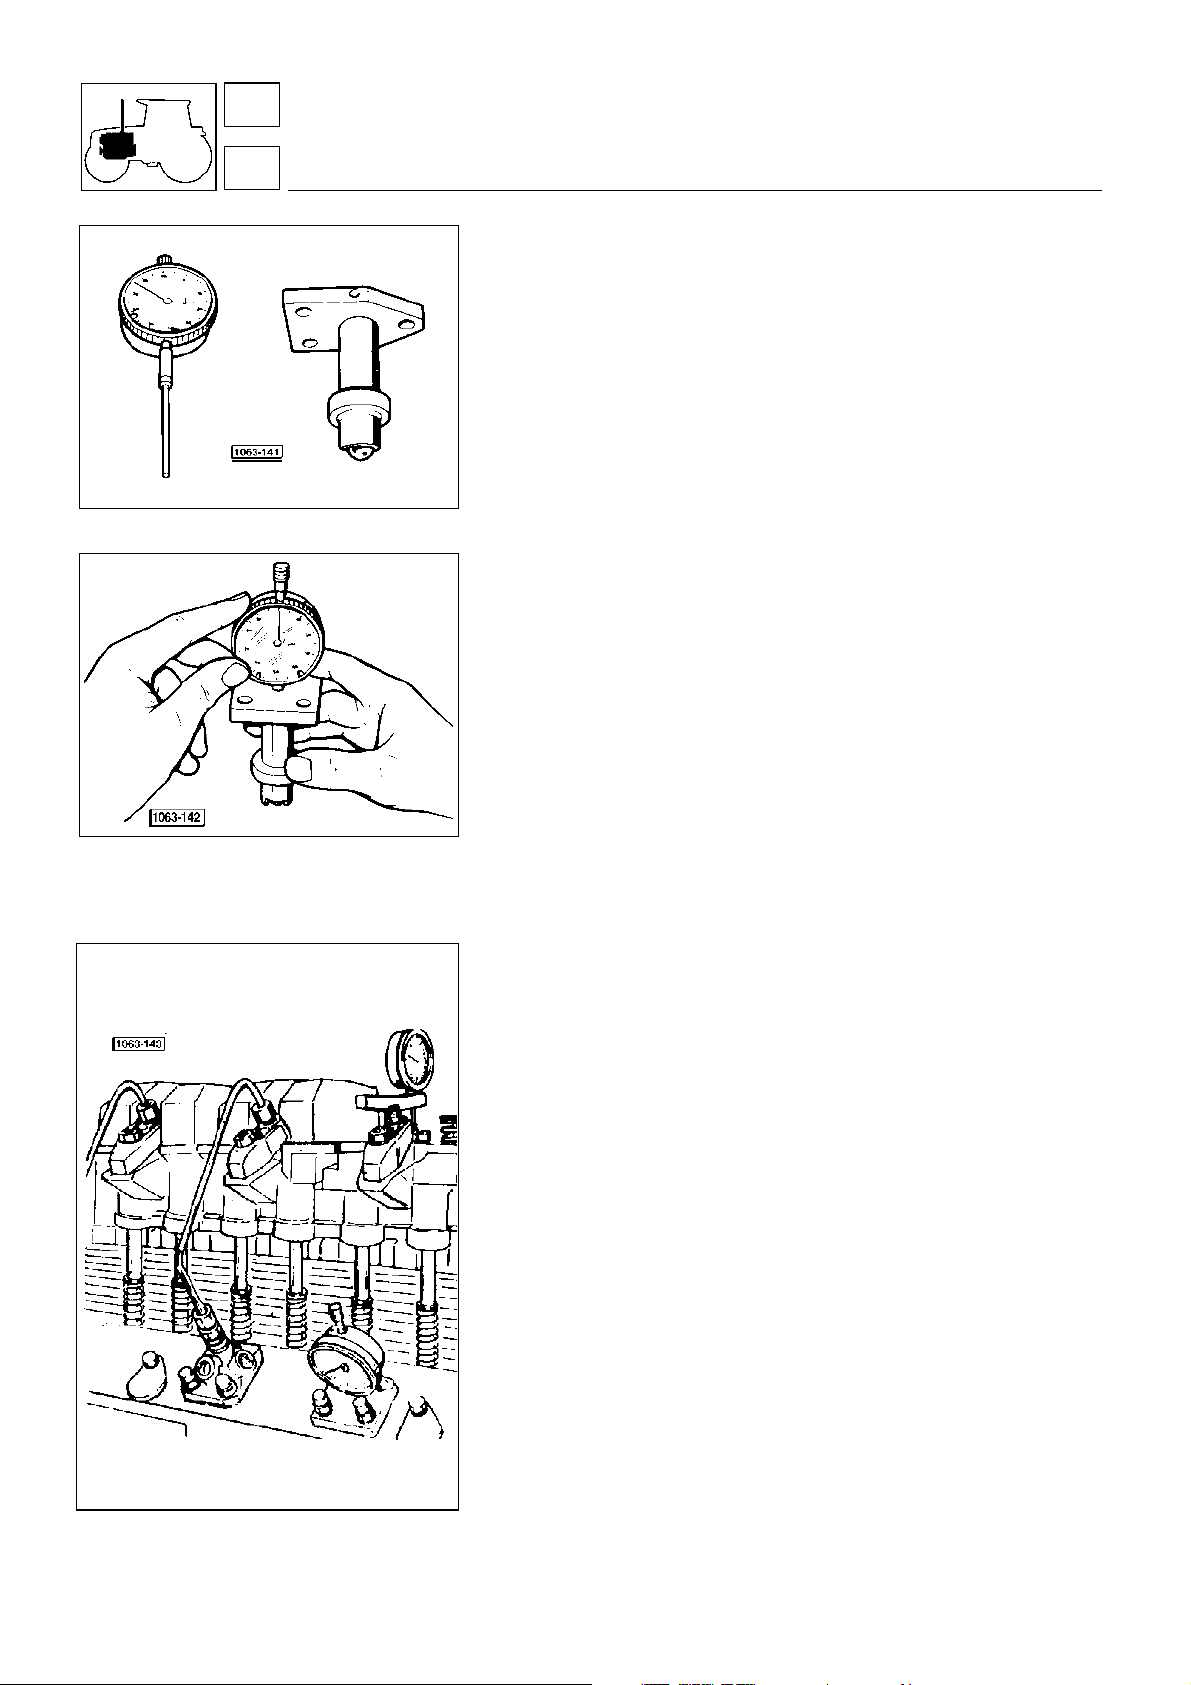
1
moteur
16
Fig. 7 - Instrument réf. 5.9030.617.4/10 pour le
calage de la pompe d’injection.
alimentation
Calage des pompes d’injection 2.4619.050.0/20 (fig. 10)
•
(Pompe d’injection équipé de cheville pour le blocage de la
crémaillère)
Il doit être fait à la suite de la mise en phase de la distribution et
par l’intermédiaire de l’instrument réf.5.9030.617.4 ainsi que des
outils déjà mis en place sur le premier cylindre et à l’exception du
comparateur installé sur la tringle du poussoir.
A chaque jeu de cales il faudra toujours ajouter un jeu de cales
dont la valeur correspond à celle estampillée sur les pompes.
Le calage des pompes consiste à déterminer la cote de 80,4 mm
entre le plan de fixation des pompes sur le bloc-moteur et les
pistes des cames correspondantes, lorsque celles-ci sont en
phase de début d’injection.(fig. 10).
Tourner ensuite le vilebrequin de sorte à amener le piston du
premier cylindre au P.M.H. (fin de phase de compression, soupapes fermées) et mettre à zéro le comparateur placé sur la queue
de soupape suivant les mêmes modalités déjà décrites pour la
mise en phase de la distribution.
.
Fig. 8 - Réglage de l’instrument réf. 5.9030.617.4/10
avec comparateur.
Tourner ensuite l’arbre dans le sens contraire à celui des aiguilles
d’une montre, jusqu’à ce que le comparateur donne une valeur de
2,92 mm correspondant à une avance de 16°.
Le positionnement correct a lieu en dépassant, avec rotation
contraire à celle des aiguilles d’une montre, le point correspondant
à une cote de 2,92 mm, pour revenir ensuite à cette valeur avec
une rotation horaire de manière à rattraper tous les jeux.
Appliquer le comparateur à l’outil réf. 5.9030.617.4/10.4 Pour le
mettre à zéro, appuyer le galet du tâteur sur le plan.
Introduire l’outil dans le siège de la première pompe, et lire sur le
comparateur la valeur permettant l’alignement du plan d’appui sur
le bloc-moteur. Cette valeur correspond au jeu de cales d’épaisseur X.
Additionner à chaque jeu de cales X un nombre de cales
correspondant à la valeur imprimée sur la bride de pompe (fig.
140) pour obtenir le jeu total des cales (X+Y) à placer entre la
pompe et le bloc-moteur et établir la cote nominale de 80,4 mm.
Répéter ces mêmes opérations sur la dernière pompe.
Y
Fig. 9 - Positionnement de l’instrument réf.
5.9030.617,4/10 muni de comparateur.
76
Attention
de cales, le bloc-moteur et la pompe elle-même, du silicone du
type Silastik 738.
- Monter la pompe d’injection, en plaçant entre le jeu
Page 77
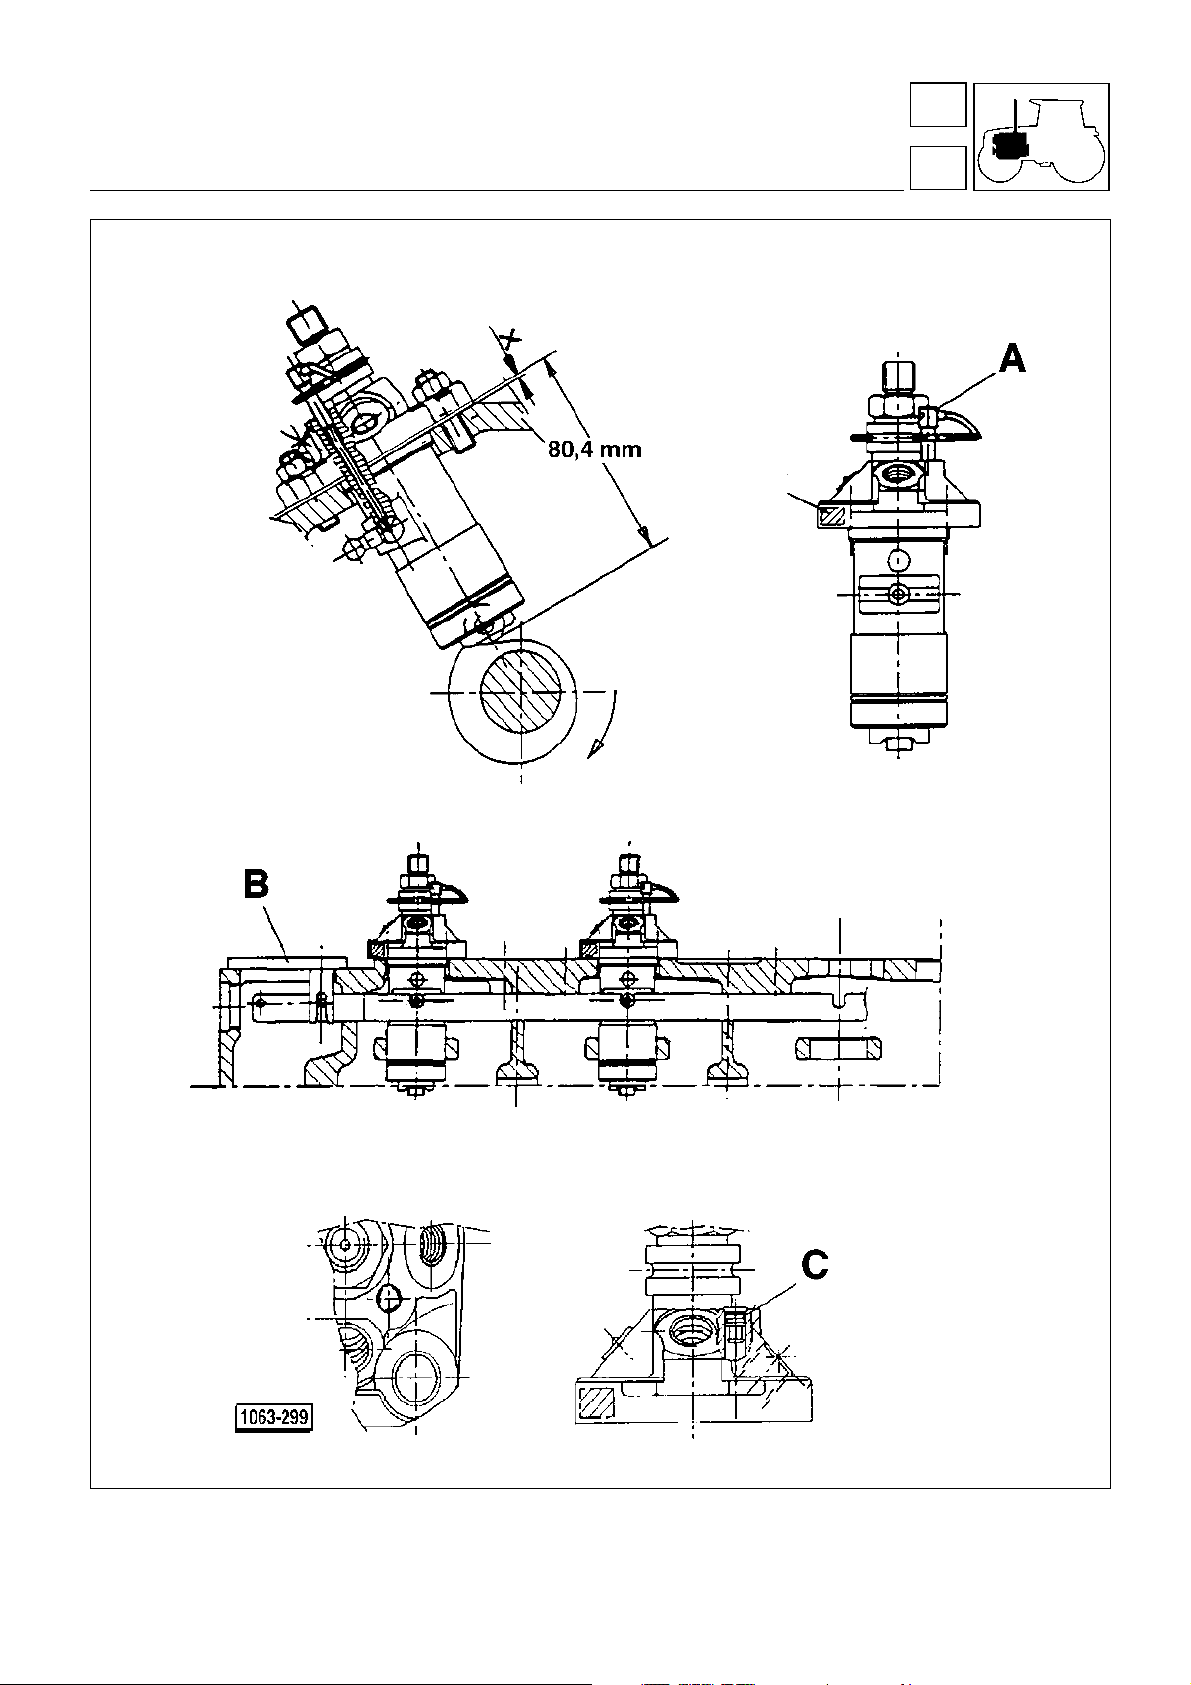
moteur
1
alimentation
16
Fig. 10 - Montage des pompes d’injection 2.4619.050.0/20.
77
Page 78
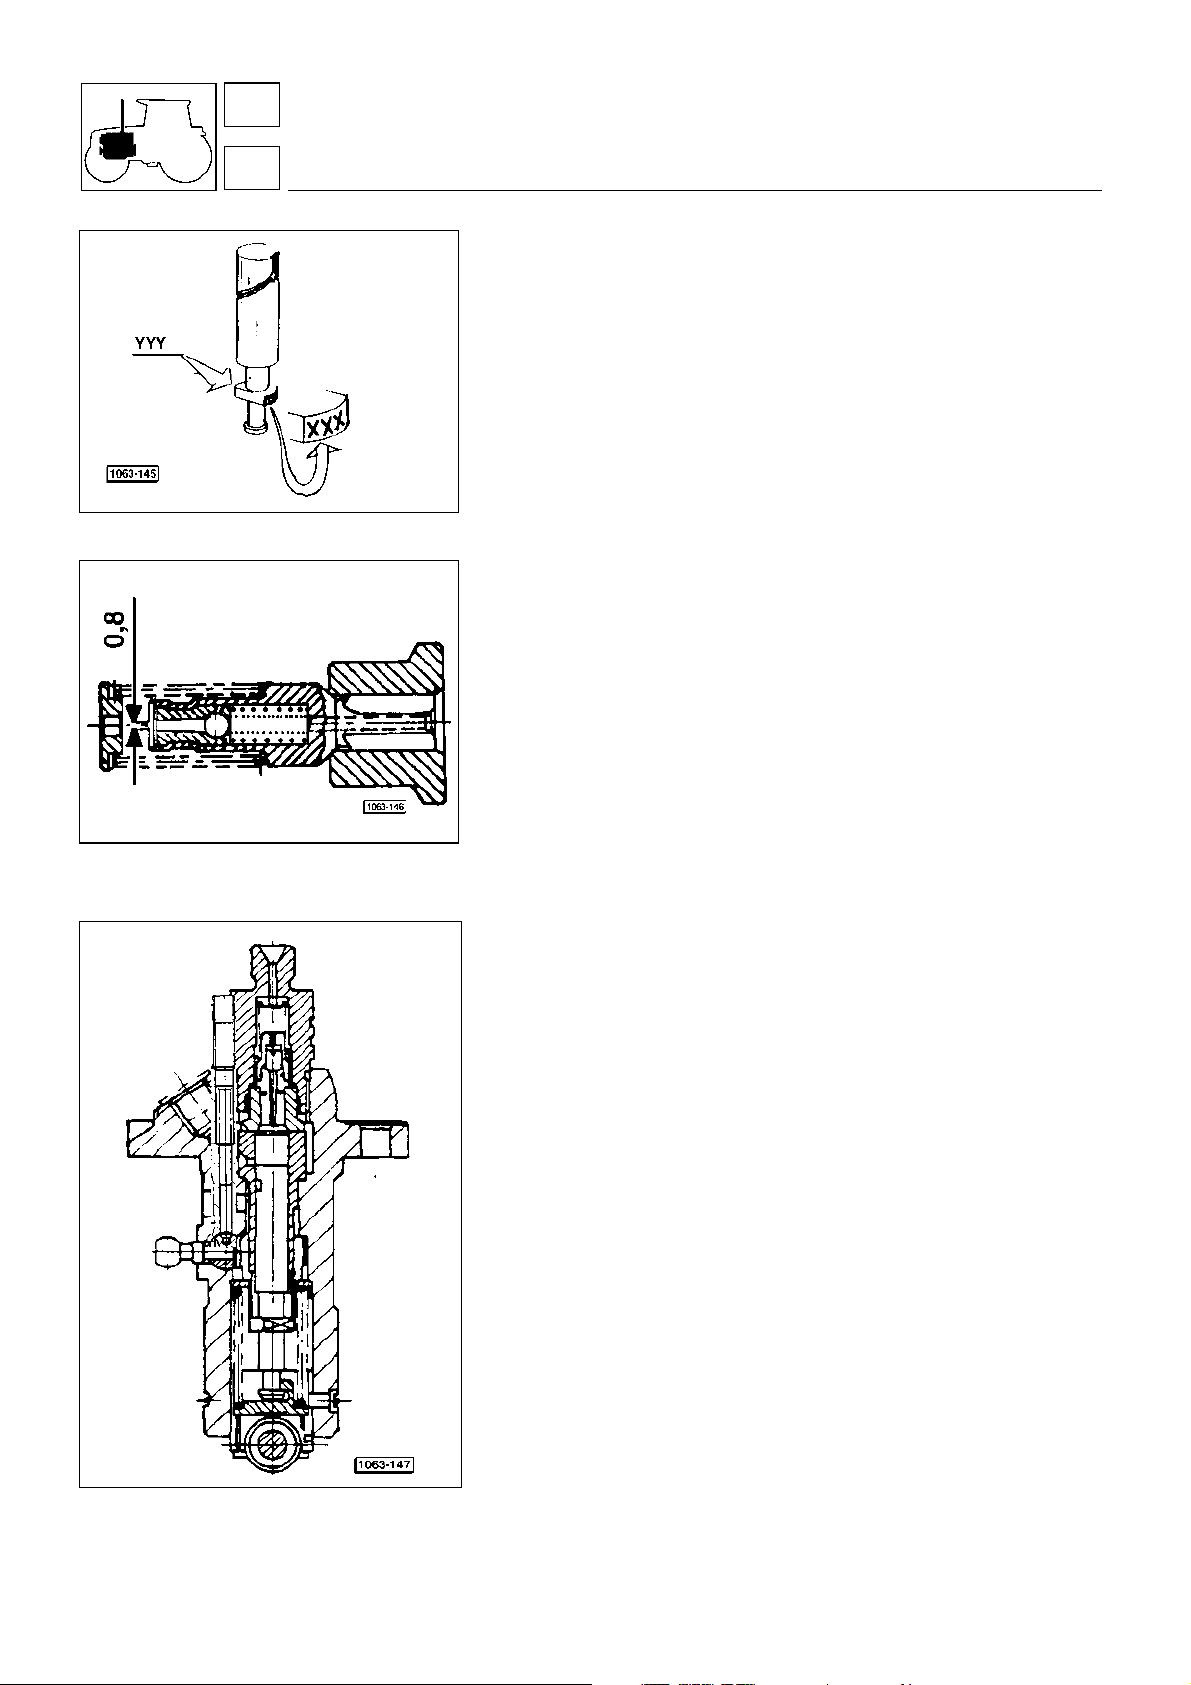
1
moteur
16
Fig. 11 - Références d’identification des éléments des pompes d’injection.
Fig. 12 - Soupap e G.D.V. de la po mpe d’inje ction.
alimentation
Positionnement des pompes (fig.10).
Avant de procéder au positionnement des pompes d’injection, il
faut bloquer la tige de commande à l’aide de l’outil 5.9030.728.0
à positionner avec le régulateur déposé et comme indiqué en
figure 10.
Positionner chacune des pompes d’injection (en interposant le
paquet de cales d’épaisseur défini au préalable en contact avec
le bloc-cylindres) en engageant le pion correspondant dans la
fourchette de la tige.
Tourner la pompe dans le sens des aiguilles d’une montre jusqu’à
l’engagement du pion dans la fourchette correspondante et visser
à fond les vis de fixation.
NB
: Le positionnement des pompes doit s’effectuer avec les
cames en position de point mort.
Enlever l’outil (B Fig. 10), débloquer les pompes en dégageant les
goupilles de repère A (Fig. 10); monter le régulateur et le bouchon
à l’arrière (côté volant)
Contrôler que la tige coulisse librement et l’efficacité de la commande de STOP.
Travaux d’entretien
Les pompes sont interchangeables pour autant que l’élément de
pompage de chacune d’elles soit du même type.
N.B.: Le réparateur peut identifier le nouvel élément de pompage avec
les repères gravés sur celui-ci dans les positions données à la figure 11.
Dépose et repose d’une pompe sans remplacement de ses
éléments constitutifs
L’opération ne nécessite pas l’emploi d’outillage spécial. À la
repose, insérer le même nombre de cales
Bloquer à l’aide de la goupille A (fig.10) toutes les crémaillères
des pompes montées. Pour cela, agir sur le levier de commande
de STOP du régulateur jusqu’à faire entrer l’aiguille dans l’encoche de blocage de la crémaillère des pompes.
Engager dans le bloc-cylindres la pompe à monter (munie elle
aussi d’une goupille d’arrêt) en veillant à l’engagement du pion
dans la fourchette de la tige de commande puis tourner la pompe
dans le sens des aiguilles d’une montre en pous sant en même
temps à travers le flasque d’inspection du moteur la tige de
commande vers la partie avant du moteur.
Fig. 13 - Vue en coupe de la po mp e d’injection.
2.4619.050.0/20.
78
Dépose et repose d’une pompe avec remplacement d’un ou
de plusieurs de ses éléments constitutifs
Avant la repose de la pompe, il faut de nouveau procéder à son
tarage sur banc d’essai. Procéder à une nouvelle frappe des
repères et de la valeur (Y) sur la pompe, et ce après avoir éliminé
les anciennes indications.
Remonter la pompe en constituant un paquet de cales d’épaisseur
(voir fig.16) en fonction de la nouvelle valeur gravée sur la pompe
(avant d’effacer l’ancienne valeur, il est recommandé de la noter
pour former correctement le nouveau paquet de cales d’épaisseur) et en respectant les instructions du point précédent.
Remplacement d’une pompe
Il faut rétablir le paquet de cales d’épaisseur(
paquet précédent un nombre de cales d’épaisseur égal à la valeur
gravée sur l’ancienne pompe et en ajoutant ensuite la quantité de
cales d’épaisseur correspondant à la valeur gravée sur la pompe
neuve.
X+Y
) en ôtant du
Page 79
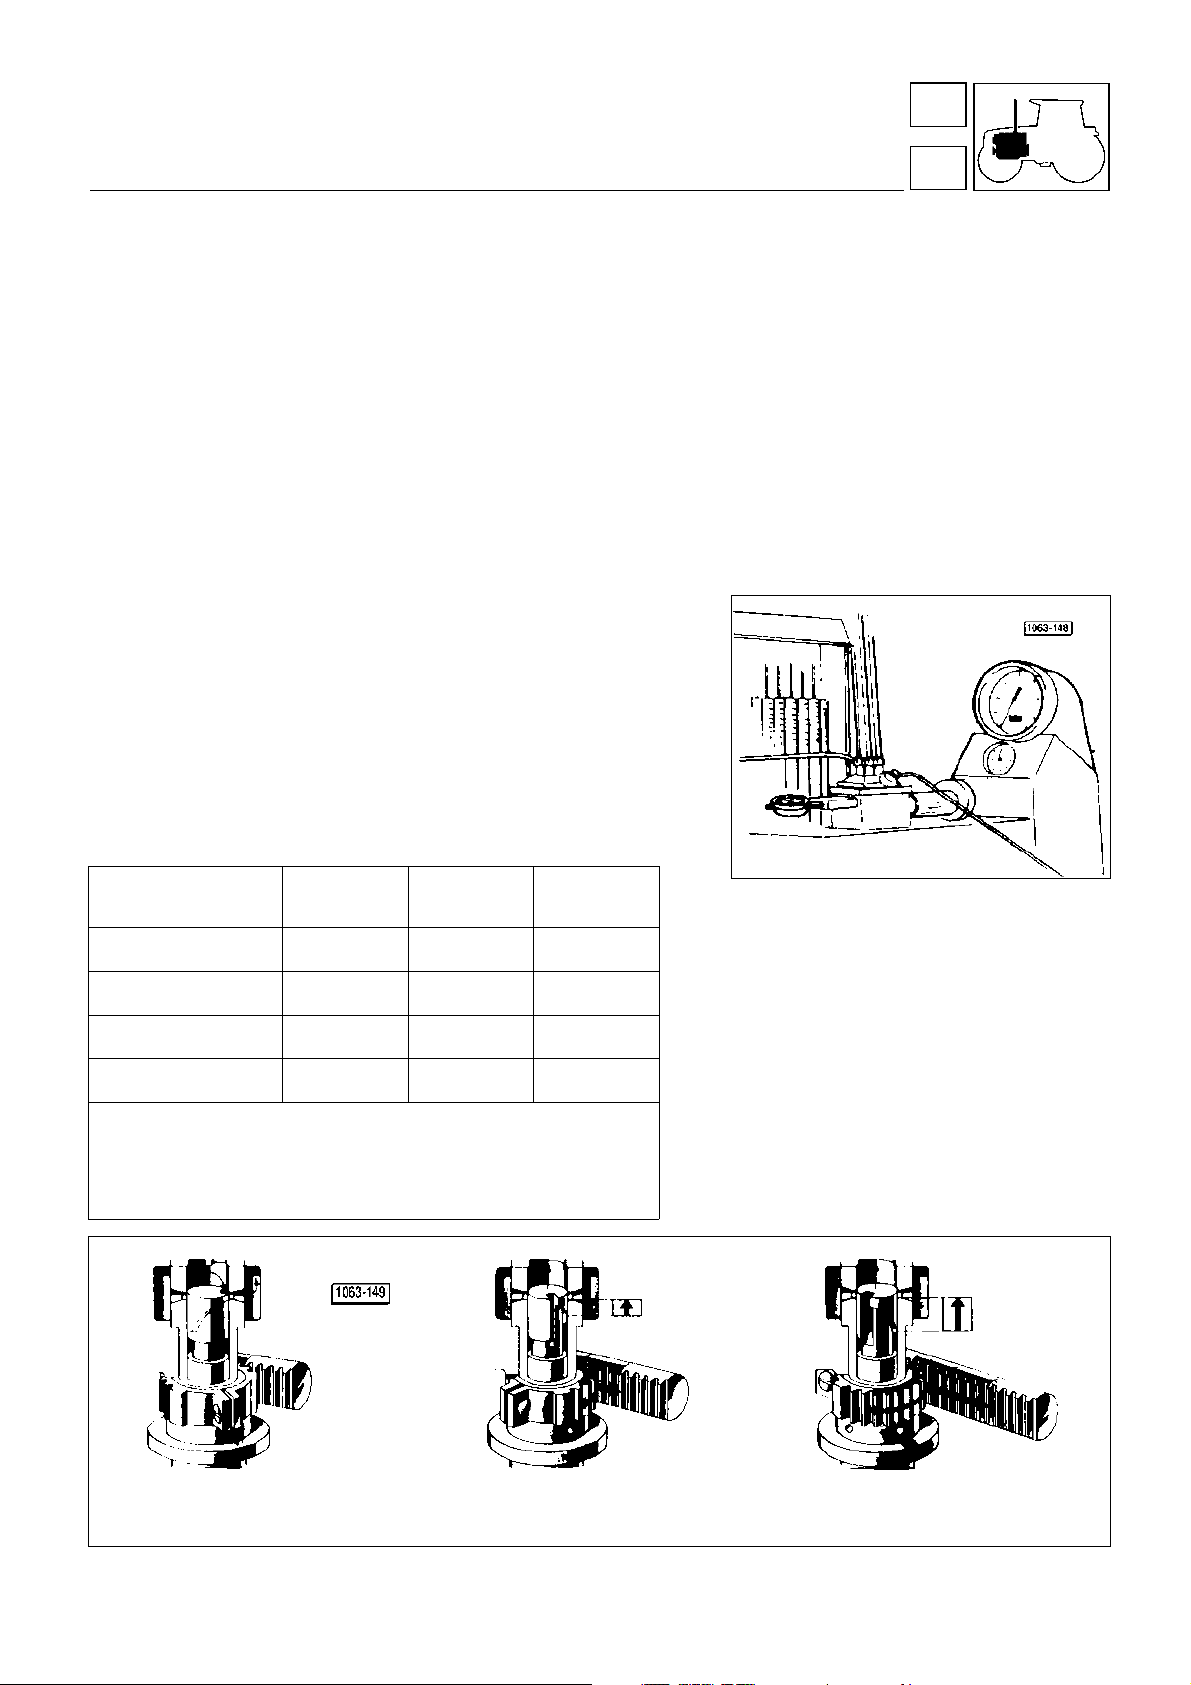
moteur
1
alimentation
16
Remplacement de l’arbre de la distribution ou du bloc-cylindres
À chaque remplacement, il faut impérativement répéter toutes les opérations de calage de distribution et des pompes
d’injection, tandis que le tarage des pompes n’est plus à refaire.
Positionner dans le bloc-cylindres la pompe neuv e av ec la crémaillèr e bloquée en veillant à faire entrer le pion dans
la tige de commande; procéder comme indiqué page 74 (positionnement des pompes).
Remplacement de la tige de commande des pompes
Procéder au remontage de la tige de commande neuve en suivant les opérations reportées à la page 74 (positionnement des pompes) et effectuer toutes les opérations relatives au positionnement des pompes d’injection.
Tarage des pompes d’injection 2.4619.030.0 - 2.4619.050.0 et 2.4619.050.0/20
TYPE BOSCH 1 K 90 A 503 - TYPE BOSCH 1 K 90 A 542 et
TYPE BOSCH 1 K 90 A 542
Les opérations de tarage revêtent un rôle fondamental pour le
fonctionnement correct du moteur; elles doivent être accomplies
dans un atelier spécialisé équipé des suivants outils spéciaux de
la maison BOSCH.
— Inijecteur moteur 2.4719.200.0/10
— Tubulare de refoulement Ø6x1.5x267
— Huile d’essai ISO 4113 a temp.40°C
— Pression d’alimentation 0,4±0,05 bar
— Arbre à cames N. 1 686 101 021
(con alzata 7 mm)
— Sortie trou d’alésage Ø 1mm
Valeurs de tarage
conditions d’essai tr/min. écartement
ère
ESSAI
1
ème
ESSAI
2
ème
ESSAI
3
ème
ESSAI
4
*X - positio nde référence du cliquet d e la pope de à injection
obtenu par l’outil spécial BOSCH.
750 +3
300 +3,5
1300 +3
100 +9
de X* en mm
mm
12,5÷13,5
débit
3
/levée
83÷89
72÷78
78÷93
Fig. 14 - Banc de tarage des pompes d’ injection.
caractéristiques pompe d’injection
—
Prélevée nominale de début de refoulement à X+3 = 2,4÷2,5
—
Soupape de reflux 70 bar
—
Profondeur encoche de retard à l’amorçage 0,5 mm
—
Début d’intervention encoche de retard X+ 7 mm
- Débit nul, le combustible refoule
A
de la gorge longit ud in ale
Fig. 15 - Eléments de pompe d’ injection
- Débit partiel, l’efficacité de ré-
B
glage de pompe ouvre le refoulement avec course partielle
- Débit maxi mum, l a cours e corr e-
C
spond au débit maximum
79
Page 80
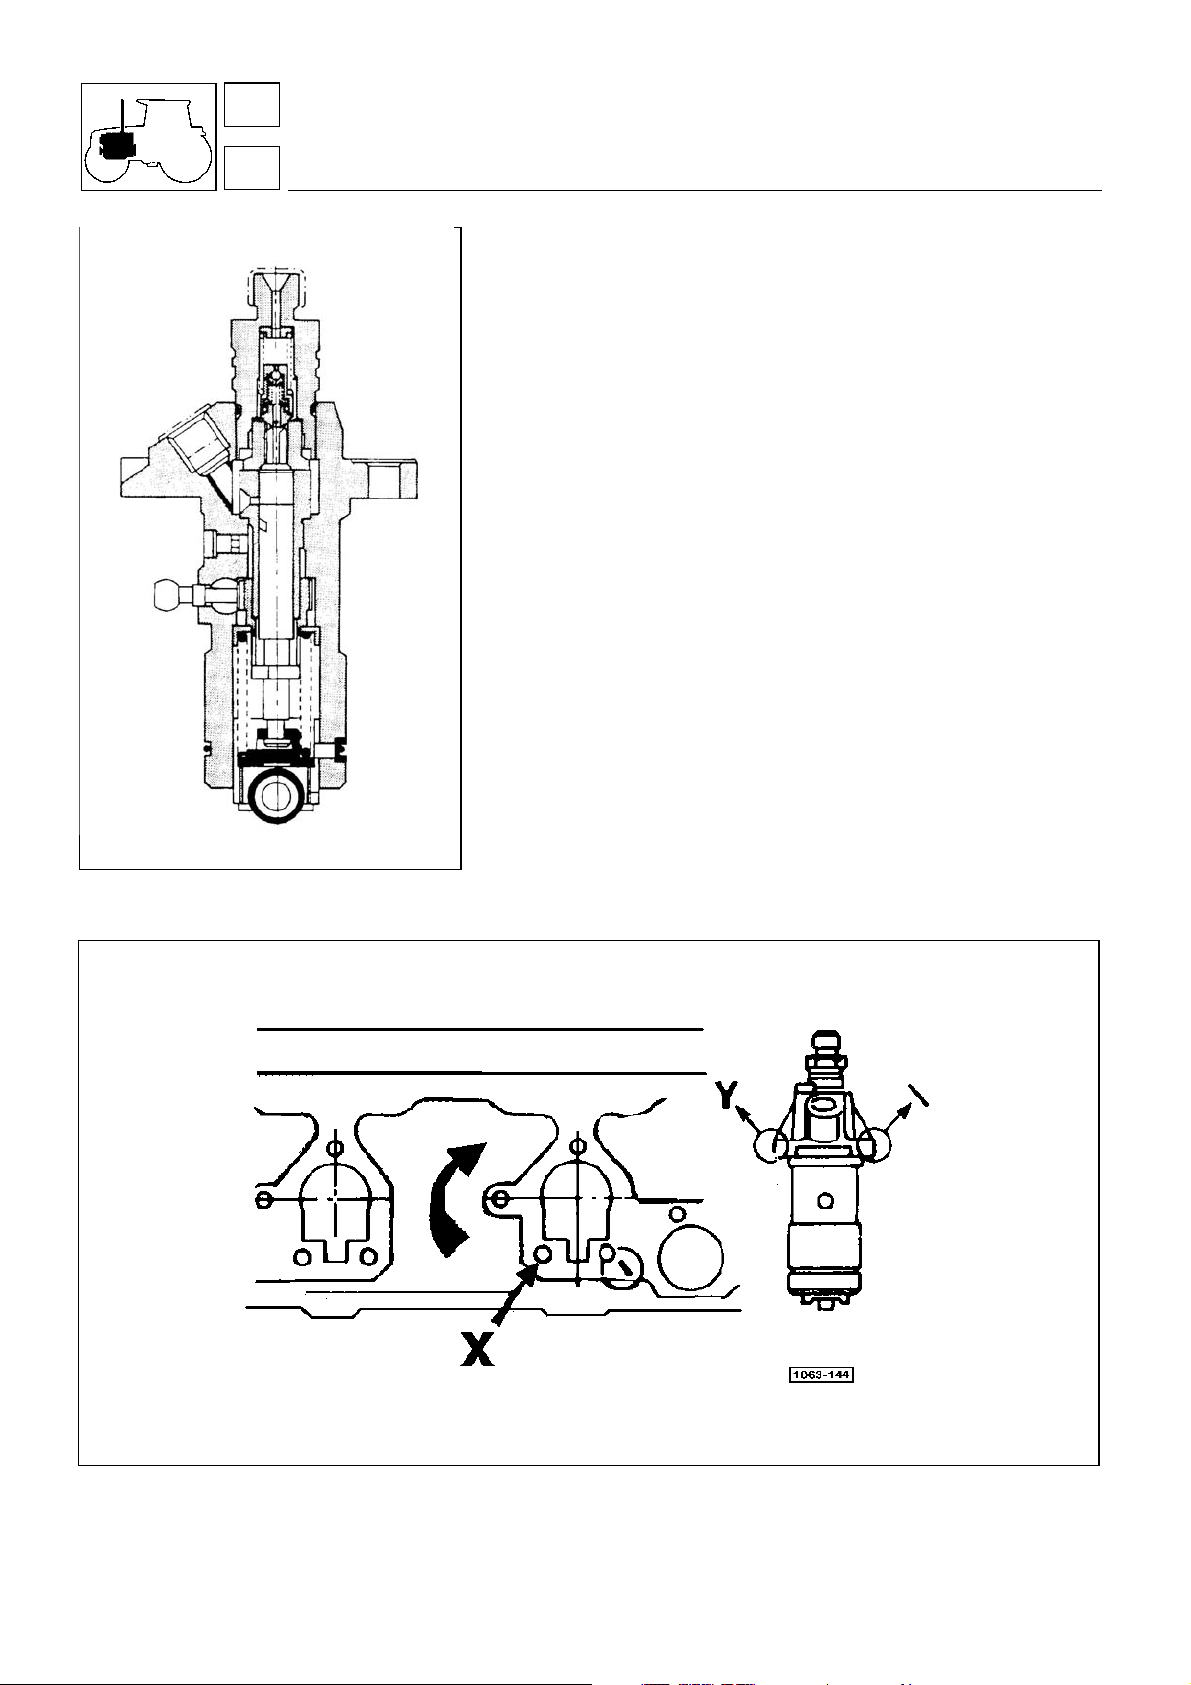
1
moteur
16
alimentation
N.B.: Le calage des pompes d’injection 2.4619.050 (fig.16)
s’effectuer en suivant les mêmes instructions reportées au préalable pour les pompes d’injection 2.4619.050.0/20; tandis que le
positionnement dans le bloc-cylindres doit se faire de la manière
suivante:
Appliquer la tige de commande des pompes dans le bloc-cylindres
et monter les pompes en faisant coïncider les repères gravés sur
le bloc-cylindres avec ceux de chacune des pompes (voir fig.17).
Contrôler q ue la tige couliss e librement pui s monter le régula teur et le
bouchon à l’arrière (côt é vo la nt)
doit
Fig. 16 - Coupe de la pompe d’injection
2.4619.050.0
Fig. 17 - Repères esta mpillés sur pompe et bl oc -mo te ur pour le calage et la mi se en pl ac e de la po mp e 2.4619.050.
= Jeu de calais pour l’alignement du plain d’appui de la pompe sur le bloc-moteur
X
= Jeu de calais im primé sur la pompe
Y
Couche pour le mise en place de la pomp e sur le bloc-moteur.
\ =
80
Page 81
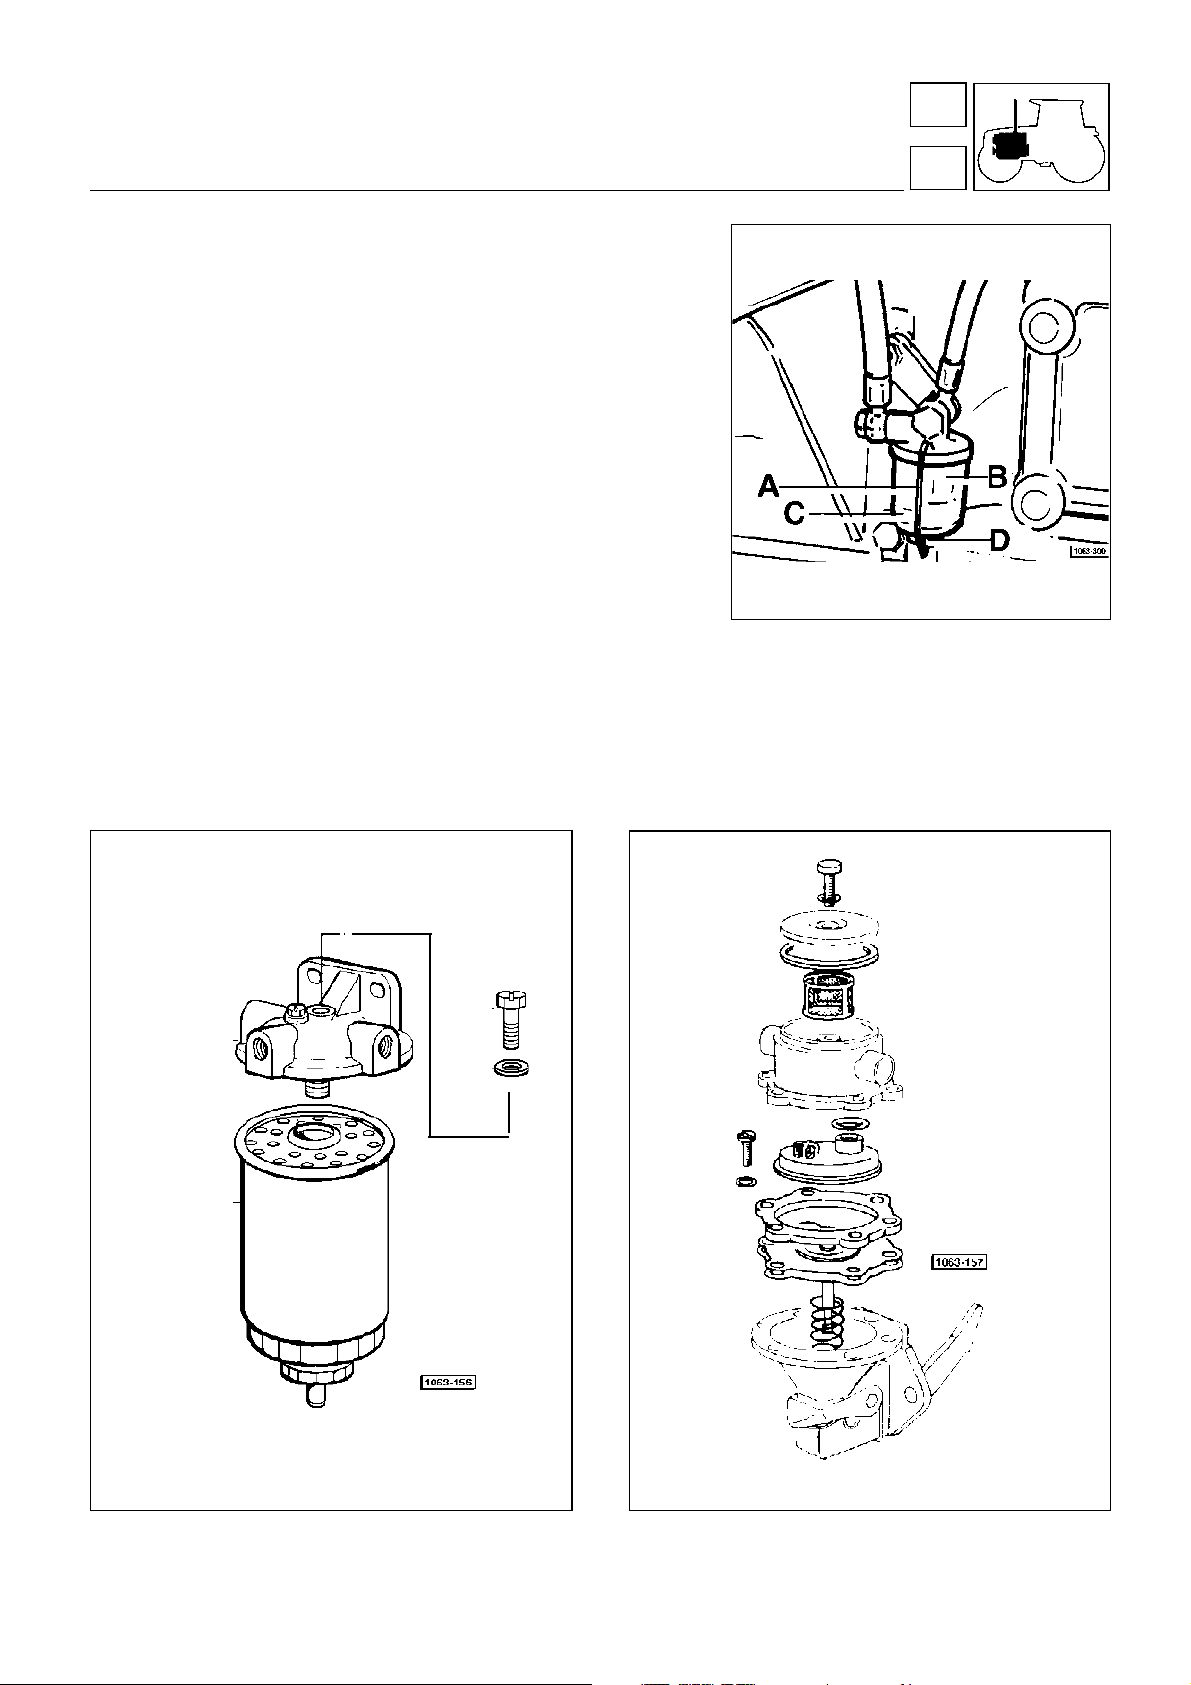
moteur
1
Préfiltre gas -oil
Séparer le préfiltre en décrochant le ressort d’arrêt A.
Nettoyer la cuvette B et la cartouche C à l’aide d’ un jet d’air
comprimé, vérifier que chacun des composants soient intacts et
les substituer si nécessaire.
Au cas où, on relèverait la présence d’eau au fond de la c uvette
en verre, dévisser le grain D et attendre jusqu’à ce que le combustible puisse s’écouler sans bulles d’air.
Filtre à combustible
Le remplacement de la cartouche filtrante s’effectue en dévissant
la vis de retenue du corps supérieur, et en ôtant les joints d’étanchéité ainsi que la cuvette en verre.
Remplacer la cartouche par une nouvelle d’origine et du même
type.
S’assurer que l’étanchéité entre la nouvelle catouche et le couvercle soit parfaite. Monter la cuvette inférieure et viss er la vis de
blocage.
Vidange d’eau du filtre
Vidange d’eau de la cuve inférieure. Desserrer les vis de vidange
situées dans le corps inférieur et attendre jusqu’à ce que le gas-oil
coule sans bulles d’eau.
alimentation
Fig. 18 - Préfiltre combustile.
16
Fig. 19 - Filtres à gazole (Silver 100.6 est doté de 2 éléments
filtrants).
Fig. 20 - Pompe d’alimentation carburant.
81
Page 82
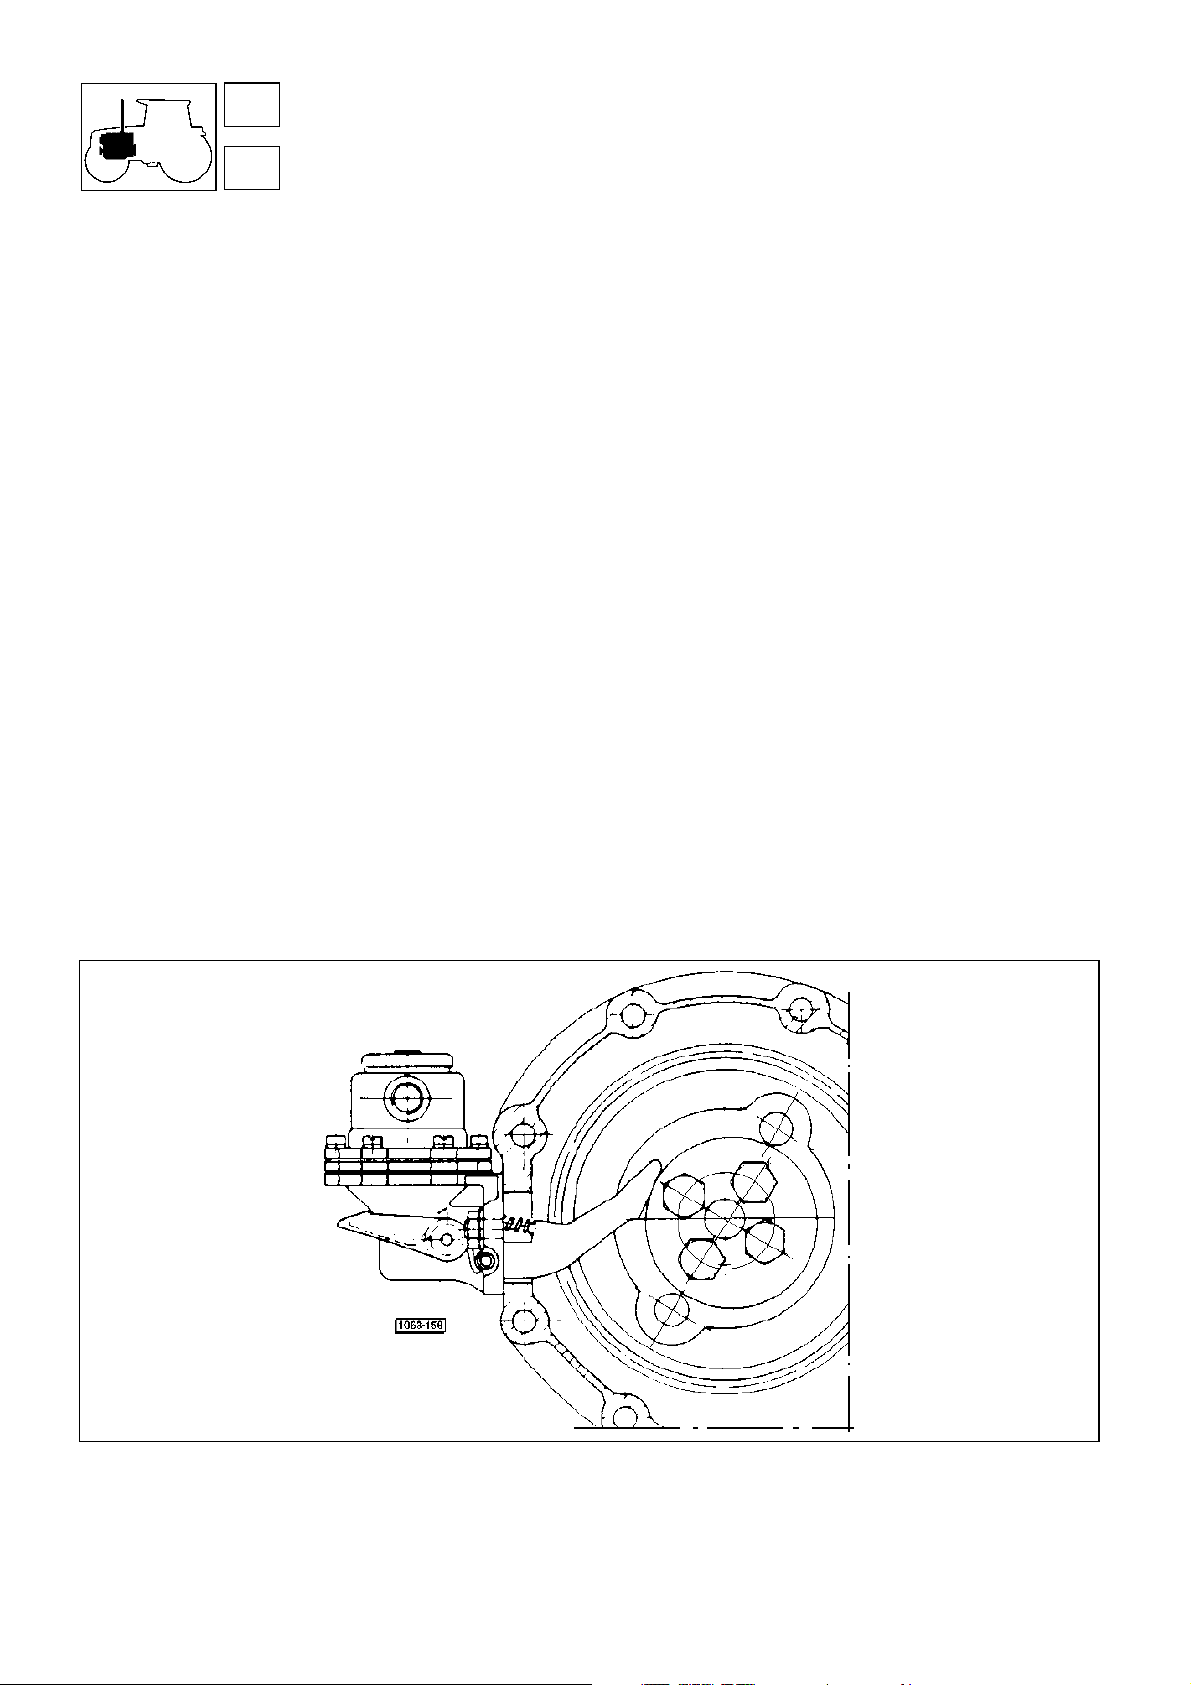
1
moteur
16
alimentation
Contrôle de l’effcacité de la pompe d’alimentation de gas-oil (pompe A.C.)
Cette vérification peut être accomplie en contrôlant le débit d’huile de la pompe (page 19).
Si besoin est, nettoyer le filtre interne ou bien remplacer toutes les pièces composant le groupe de révision.
Le remplacement de la pompe complète doit se faire lorsqu’elle présente des félures sur son corps.
Purge d’air du circuit d’alimentation
La purge du circuit s’effectue chaque fois que les tubulures sont détachées, ou lorsqu’on s’aperçoit de la présence d’air
dans le circuit.
Procéder de la manière suivante:
s’assurer que le réservoir soit ravitaillé en carburant, puis desserer la vis de purge placée dans la partie haute du filtre
à gas-oil, appuyer sur le levier d’actionnement manuel de pompe d’alimentation, jusqu’à ce que le gas-oil sorte sans
bulles d’air. Revisser la vis.
N.B.:
s’assurer qu’en actionnant le levier de c ommande de la pompe, on rencontre une certaine ré sistance. Dans le
cas contraire agir sur le démarreur, de façon à découvrir la position d’amorçage de pompe (came de commande d’arbre
à cames au point mort bas).
Seulement si nécessaire, desserer les tubulur es des injecteur s, actioner le démarr eu jusqu’à obtenir un écoulement
de gas-oil sans bulles d’air par les raccords ouverts. Ensuite les resserrer au couple préconisé.
Fig. 21 - Commande de la pompe d’alimentation.
82
Page 83
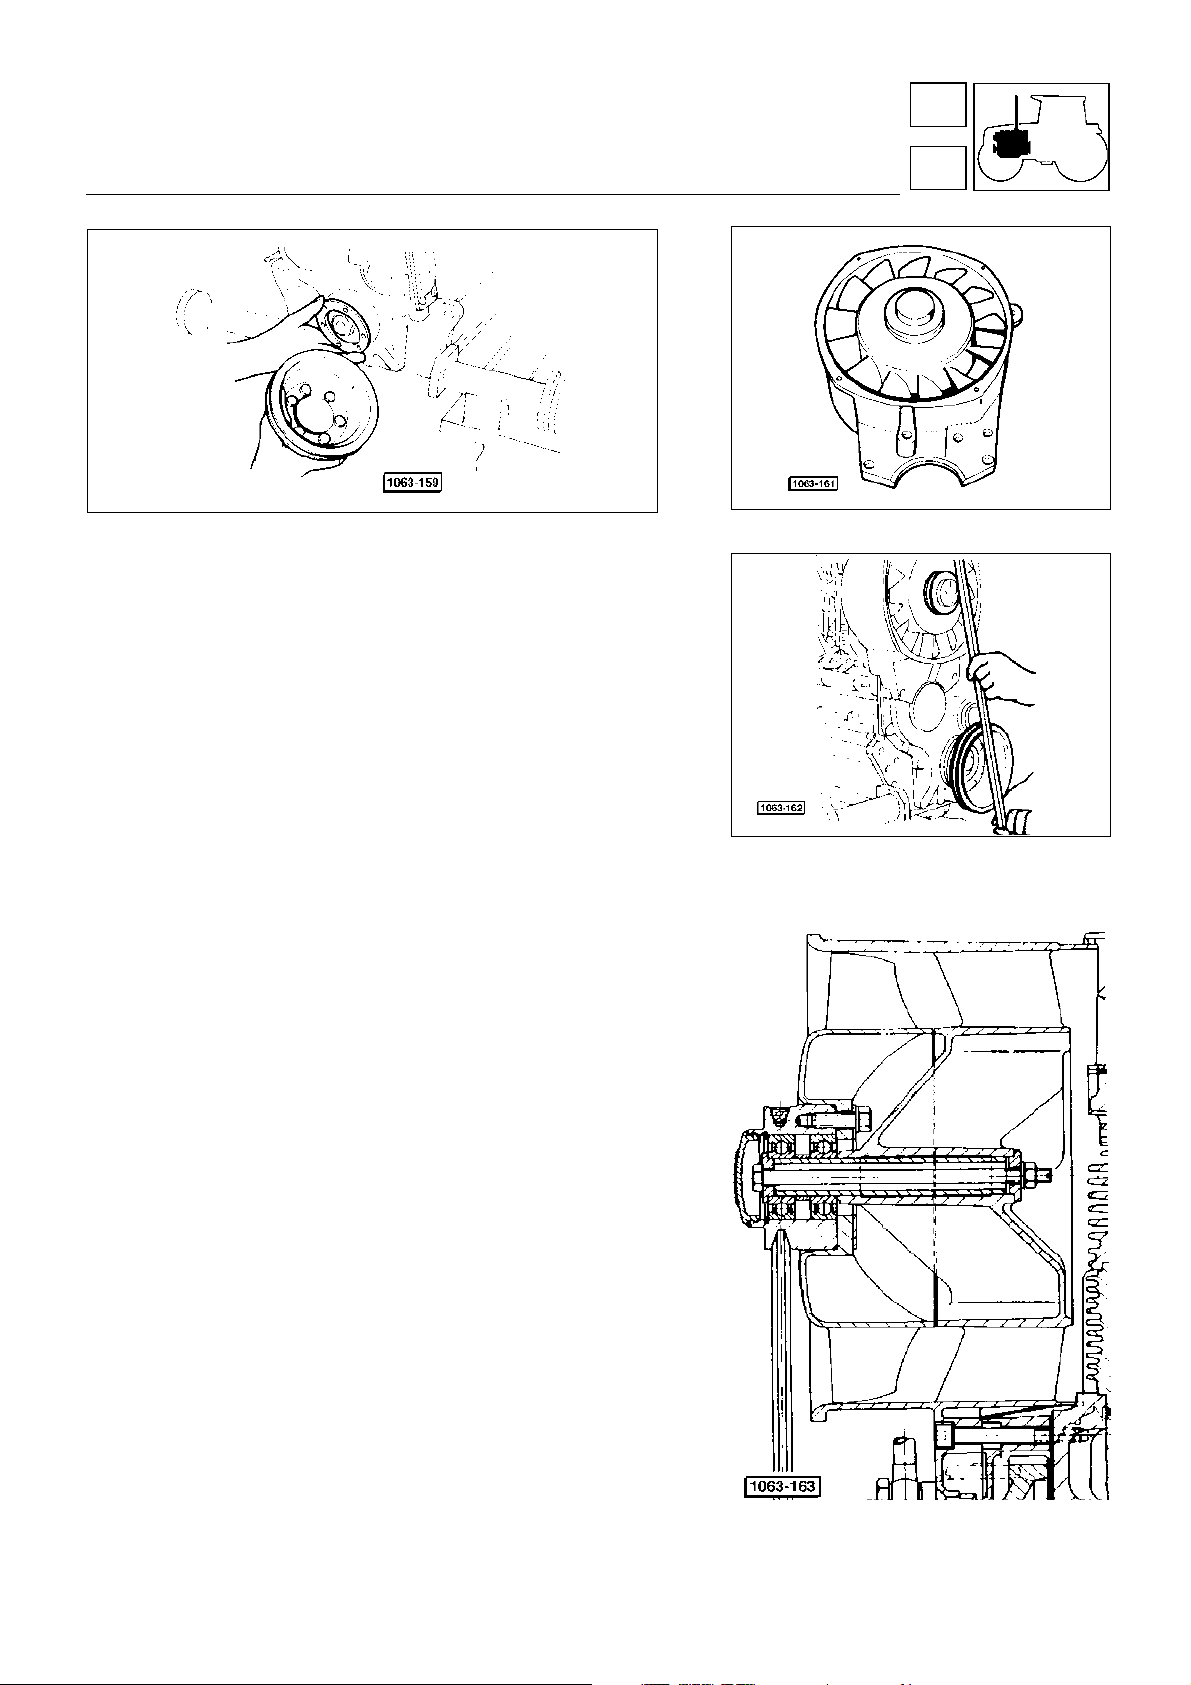
moteur
1
Fig. 1 - Calage de la poulie moteur.
Ensemble de ventilation
L’ensemble de ventilation ne demande aucun entreti en spécifique; des contrôles occasionnels peuvent être effectués pour
s’assurer du coulissement parfait des roulements qui doivent être
remplacés le cas échéant.
refroidissement
Fig. 2 - Ensemble de ventilation.
17
Alignement de la poulie de ventilation avec la poulie moteur
Les deux poulies doivent être parfaitement alignées. Le contrôle
d’alignement s’effectue en appuyant une tige sur le plan de la poulie
plus grande, et en s’assurant la planéité avec celle de l’autre poulie.
Dans le cas contraire, enl ever ou adjoi ndre des c ales à la poulie
moteur.
Dans le cas contraire, enlever ou ajouter des cales d’épaisseur à
la poulie de vilebrequin dans la position i ndiquée par la fl èche
(voir figure 5).
Les cales d’épaisseur excédentaires devront être placées en
contact avec les têtes des vis de fixation de la poulie.
Alignement de la poulie d’entraînement (d’alternateur) avec la poulie de vilebrequin (voir fig. 5)
Monter l’alternateur et mesurer la valeur de désalignement en
appuyant une règle sur la poulie de vilebrequin; inter poser entre
la poulie et le support dans la position A le nombre de cales
d’épaisseur correspondant à la valeur mesurée.
Fig. 3 - Contrôle d’alignement des po ulies.
B
Fig. 4 - Vue en coupe de l’ensemb le de ventil ation.
83
Page 84
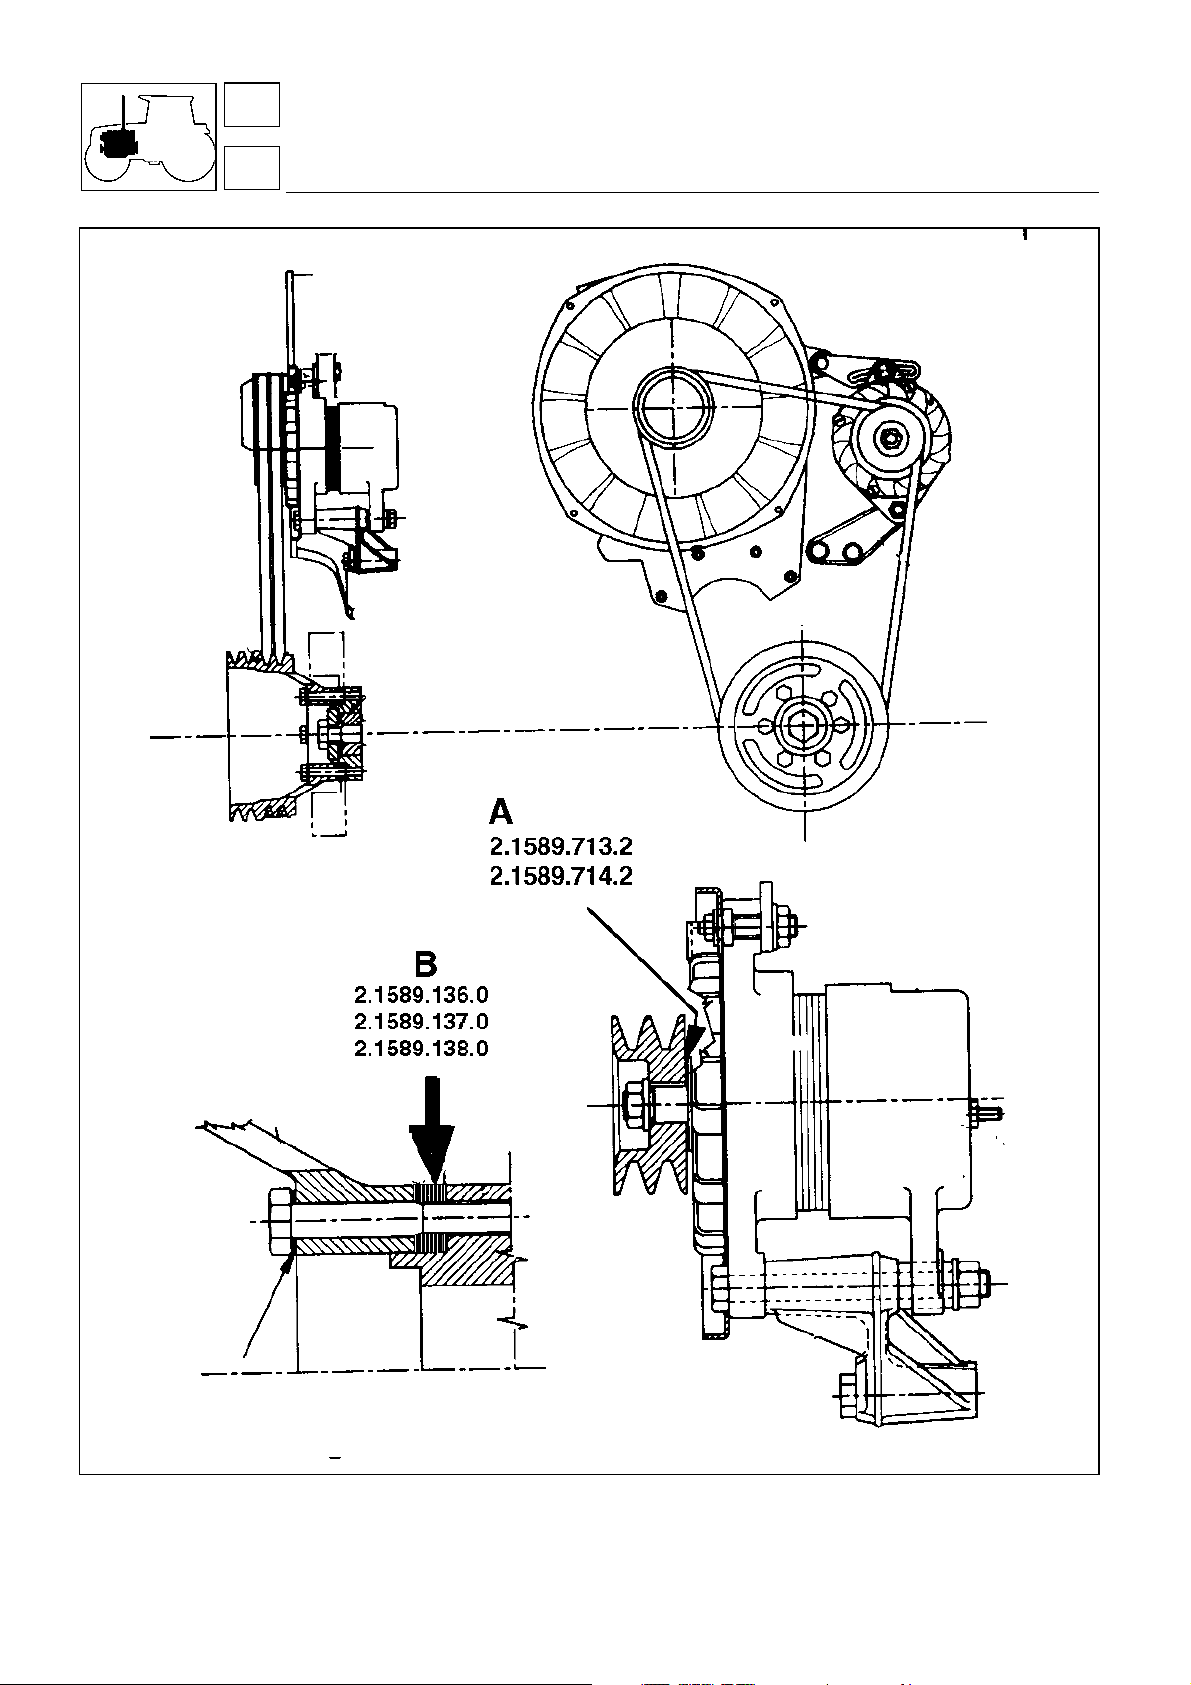
1
moteur
17
refroidissement
Fig. 5 - Montage du ti rant d’alterna t e ur et alignemen t de s po ulies d’arbre vilebrequin - ve nt ilateur - altern at eur.
84
Page 85
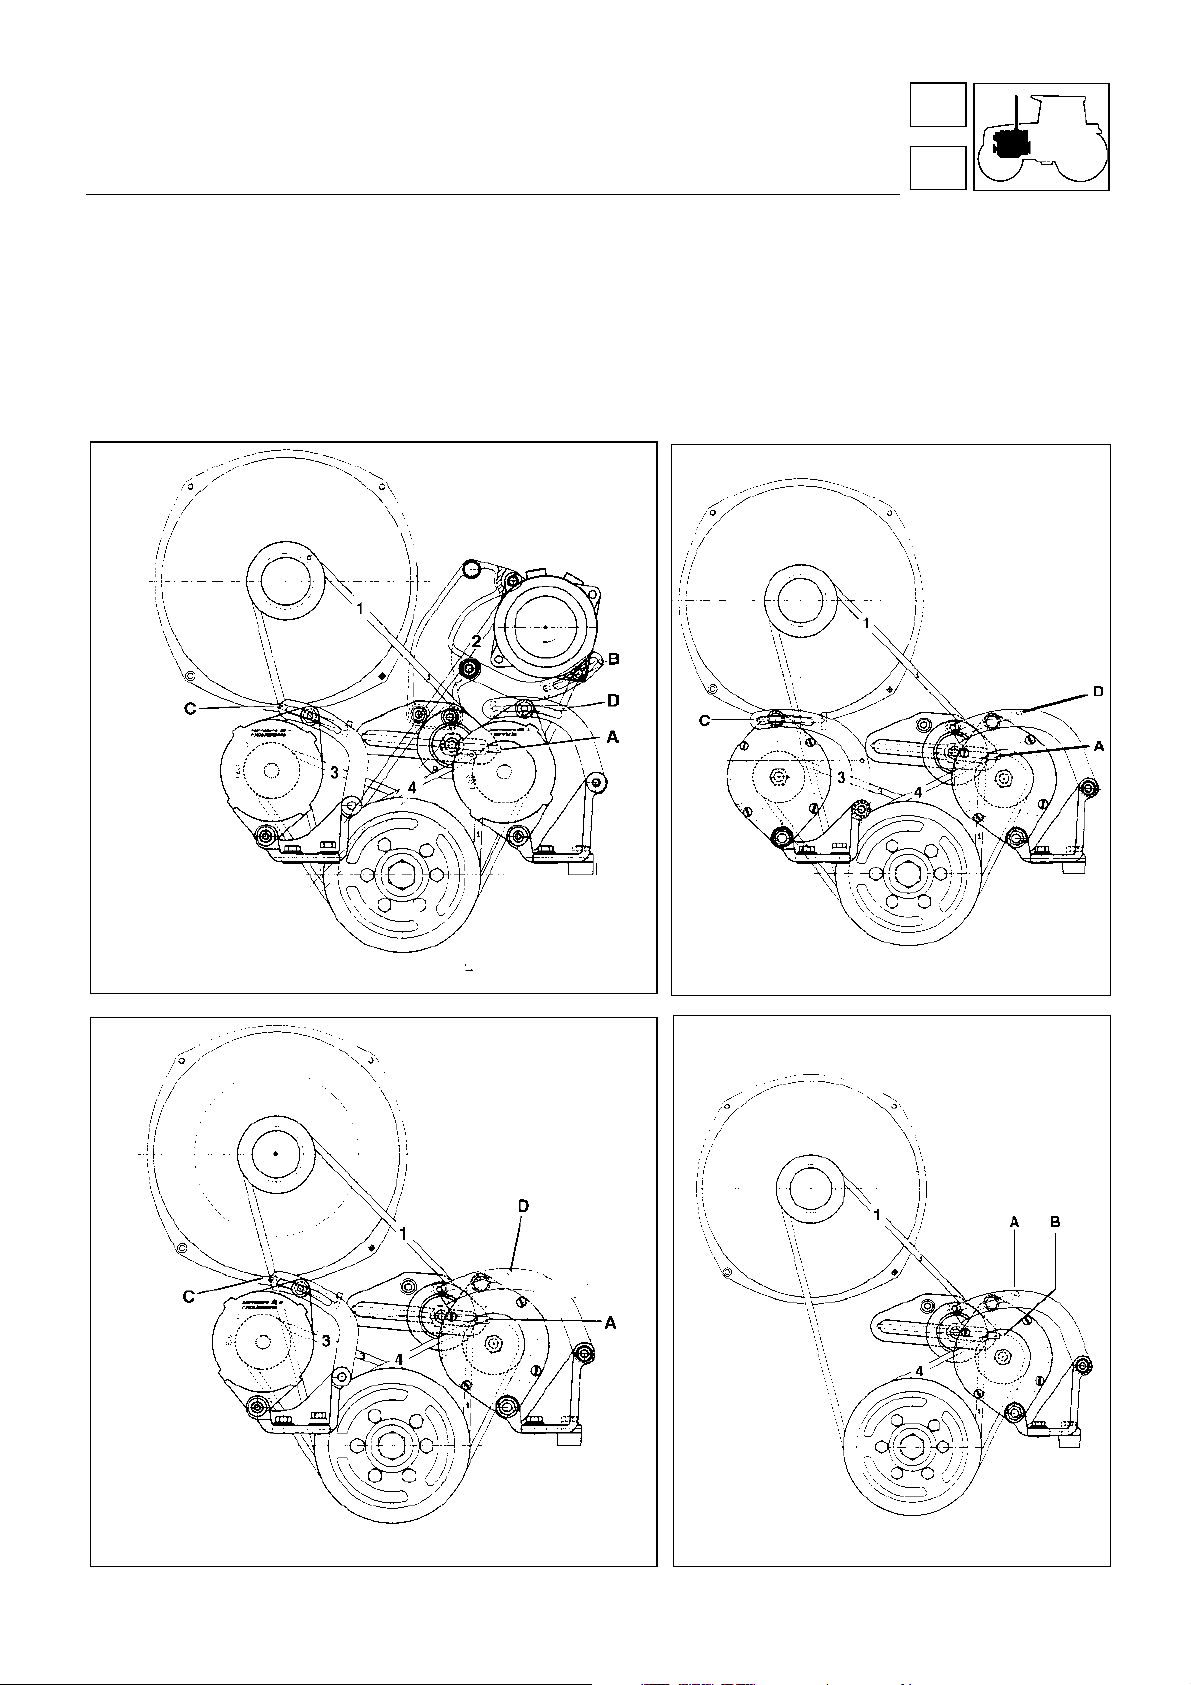
moteur
1
refroidissement
VERIFICATION DE LA CORRECTE FLEXION DE LES COURROIES
Pour la reglage correcte de la flexion de les courroies agir sur les vis
Proceder de la manière suivante:
Serrer les vis jusqu’à obtenir un affaissement de la courroie dans le point intérmediair e avec le pouce de la main
jusqu’à obtenir un affaissement même à
à référence 3 - 4)
note:
agir avec la main dans le point intermédiaire du trait le plus long de la courroie.
20 mm
(pour les courroies à référence 1 - 2) et de
A - B - C
indiquées dans les figures ou réporté.
17
15 mm
(pour les courroies
- avec chauffage et conditionnement
- avec chauffage surdimensionnée et sans conditionnement
- avec chauffage et sans conditionnement
- sans chauffage et sans conditionnement
85
Page 86
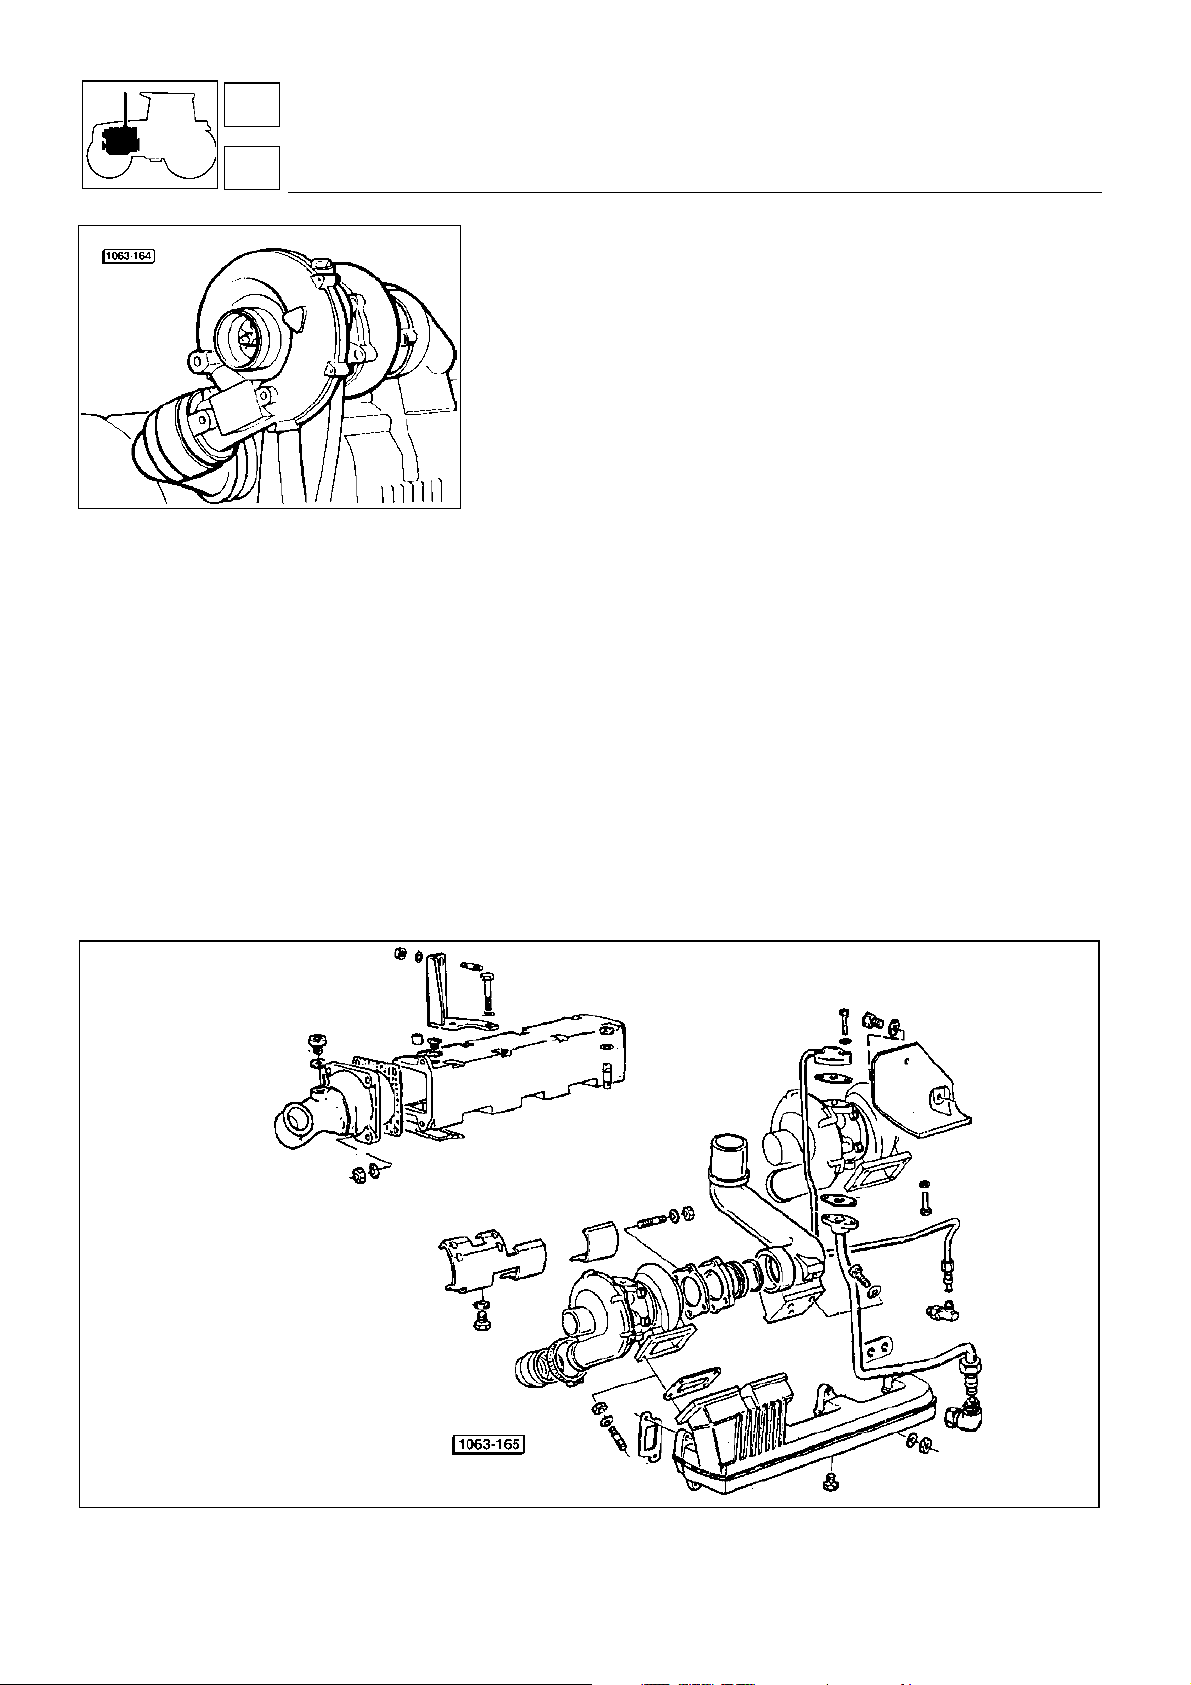
1
moteur
18
Fig. 1 - Turbocompresseur.
admission - échappement
Suralimentation
Le groupe turbocompresseur a pour but l’introduction d’une plus
grande quantité d’air dans les cylindres; cela permettant aussi
d’augmenter proportionnellement le débit de gas-oil.
Une plus grande quantité de mélange sert à accroître la puissance
du moteur.
Le groupe turbocompresseur a été conçu d’une façon extrêmement simple et rationnelle, il se compose d’une turbine et d’un
compresseur.
La turbine est actionnée par les gaz d’éc happement du moteur
(on récupère ainsi une partie de l’énergie cinétique des gaz qui
autrement serait dispersée) et transmet le mouvement du compresseur, qui comprime l’air d’alimentation, aspiré par le filtre,
dans la conduite d’aspiration des cylindres.
Contrôles
Un contrôle précis de l’efficacité du turbocompresseur peut être
fait seulement au banc d’essai.
Les contrôles effectués avec turbocompresseur monté sur un
moteur installé sur la machine, ne peuvent donner que des valeurs
indicatives .
Avant les contrôles, il est nécessaire de s’assurer du bon fonctionnement du système d’alimentation du gas-oil au moteur.
Fig. 2 - Turbocompresseur et conduits d’échappement.
86
Page 87
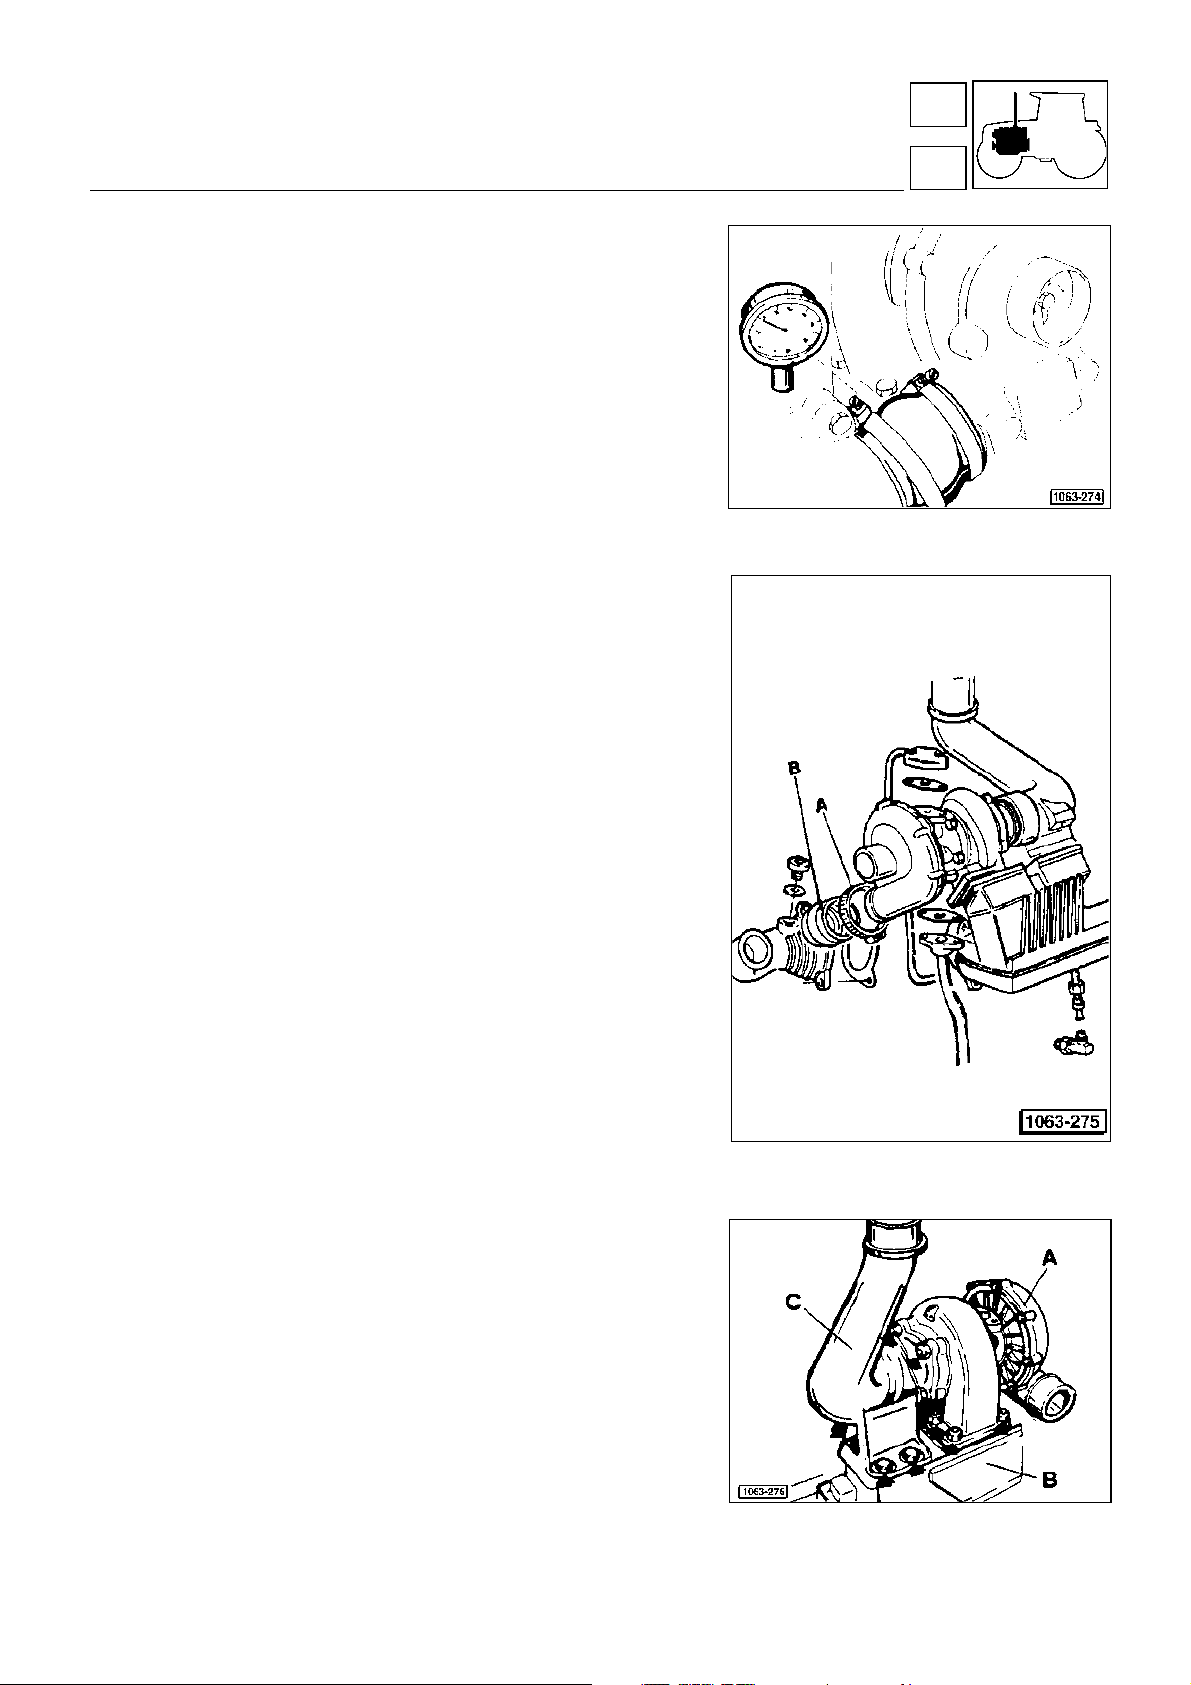
moteur
1
admission - échappement
Contrôle de pression dans les conduits à la sortie
du turbocompresseur (fig. 3)
Dévisser le bouchon à vis sur le conduit d’admission et appliquer
le manomètre réf. 5.9030.515.0.
Démarrer le moteur et contrôler les valeurs de pression à régime
de puissance maximale ainsi qu’à régime de couple maxi, elles
doivent correspondre à celles indiquées dans les tableaux des
données techniques.
Dans le cas contraire contrôler les conditions du filtre à air.
En outre s’assurer que les manchons ne présentent aucune trace
de déformation ou de déchirement, prévoir leur remplacement s i
besoin est.
Si l’inconvénient devait persister, enlever les couvercles latéraux
du turbocompresseur et contrôler que les ailettes des couronnes
mobiles soient parfaitement propres.
Si nécessaire, éliminer toute calamine à l’ai de d’une brosse en
plastique.
18
Fig. 3 - Contrôle de la pression dans le conduit
d’admission.
Contrôle des conduits des gaz d’échappement
S’assurer que les conduits d’échappement des gaz brûlés ne
soient pas bouchés par des résidus charbonneaux, le cas échéant
en prévoir l’élimination.
Si après avoir achevé les contrôles, ci-dessus indiqués, le turbocompresseur ne présente pas encore un fonctionnement régulier,
il faut alors procéder au démontage et à la révision.
Démontage (fig. 4 - 5)
Détacher les tuyaux de graissage du bloc-moteur.
Dévisser les vis de fixati on, des tuyaux au turbocompr esseur, et
enlever tout en ayant soin de récupérer les joints.
Desserer les colliers A sortir le manchon B de raccordement du
turbocompresseur au conduit d’admission, (fig. 4).
Desserrer les deux colliers de fixation du manchon, placé entre
filtre à air et turbocompresseur, puis déposer le manchon.
Avertissement:
empêcher l’entrée de corps étrangers.
boucher les conduits du turbocompresseur pour
Fig. 4 - Manchons de raccordement des collecteurs au turbocompresseur.
Dévisser les quatre écrous de blocage des collecteurs du turbocompresseur A au conduit d’échappement B, ainsi que les écrous
de fixation du support de pot d’échappement C le raccordant au
turbocompresseur et au conduit d’échappement, puis déposer le
turbocompresseur, (fig. 5).
Fig. 5 - Dépose du turbocompresseur.
87
Page 88
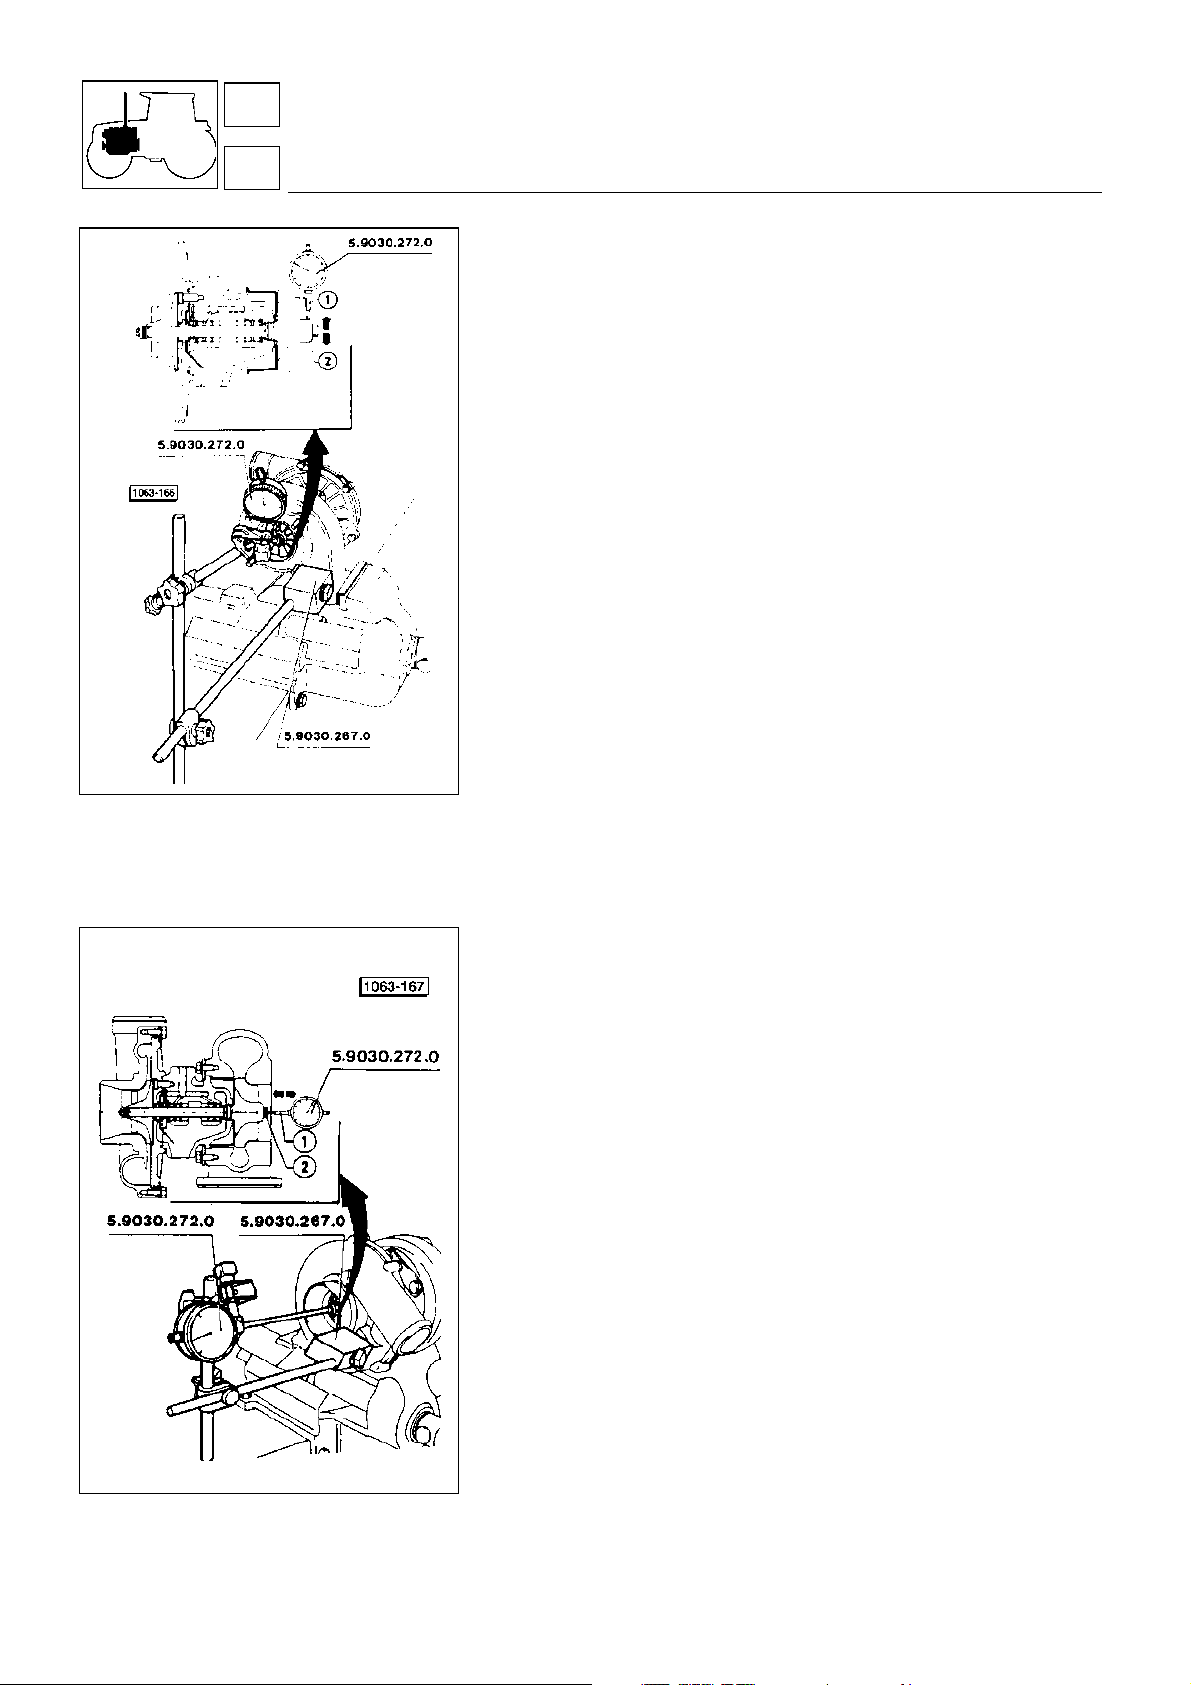
1
moteur
18
admission - échappement
Contrôle du jeu radial du rotor - côté turbine - fig. 6
Placer un comparateur muni de base magnétique de telle façon
que le tâteur prenne appui sur l’arbre du rotor de l’ensemble du
turbocompresseur comme indiqué sur la figure 6.
Mettre à zéro le comparateur et appuyer sur le moyeu d’abord
vers le bas et puis vers le haut, en prenant note en même temps
des déplacements qui se produisent.
La différence des lectures donnera la valeur du jeu radial du rotor,
qui ne devra pas dépasser 0,46 mm.
Fig. 6 - Contrôle du jeu radial de l’arbre rotor.
Contrôle du jeu axial du rotor
Placer le comparateur à l’aide de la base magnétique correspondante, de manière que le tâteur prenne appui sur l’extrémité de
l’arbre du rotor, comme il est aussi indiqué sur la figure.
Mettre à zéro le comparateur et pousser l’arbre d’abord vers la
droite et puis vers la gauche, en relevant en même temps les
déplacements qui de produisent.
La différence entre les deux lectures donnera la valeur du jeu axial
du rotor, qui ne doit pas dépasser 0,16 mm.
Si les valeurs des jeux axial (longitudinal) et radial dépasseraient
les valeurs prescrites, procéder impérativement au démontage du
turbocompresseur et à sa révision générale (opération à effectuer
dans un atelier spécialisé).
Fig. 7 - Contrôle du jeu axial de l’arbre rotor.
88
Page 89
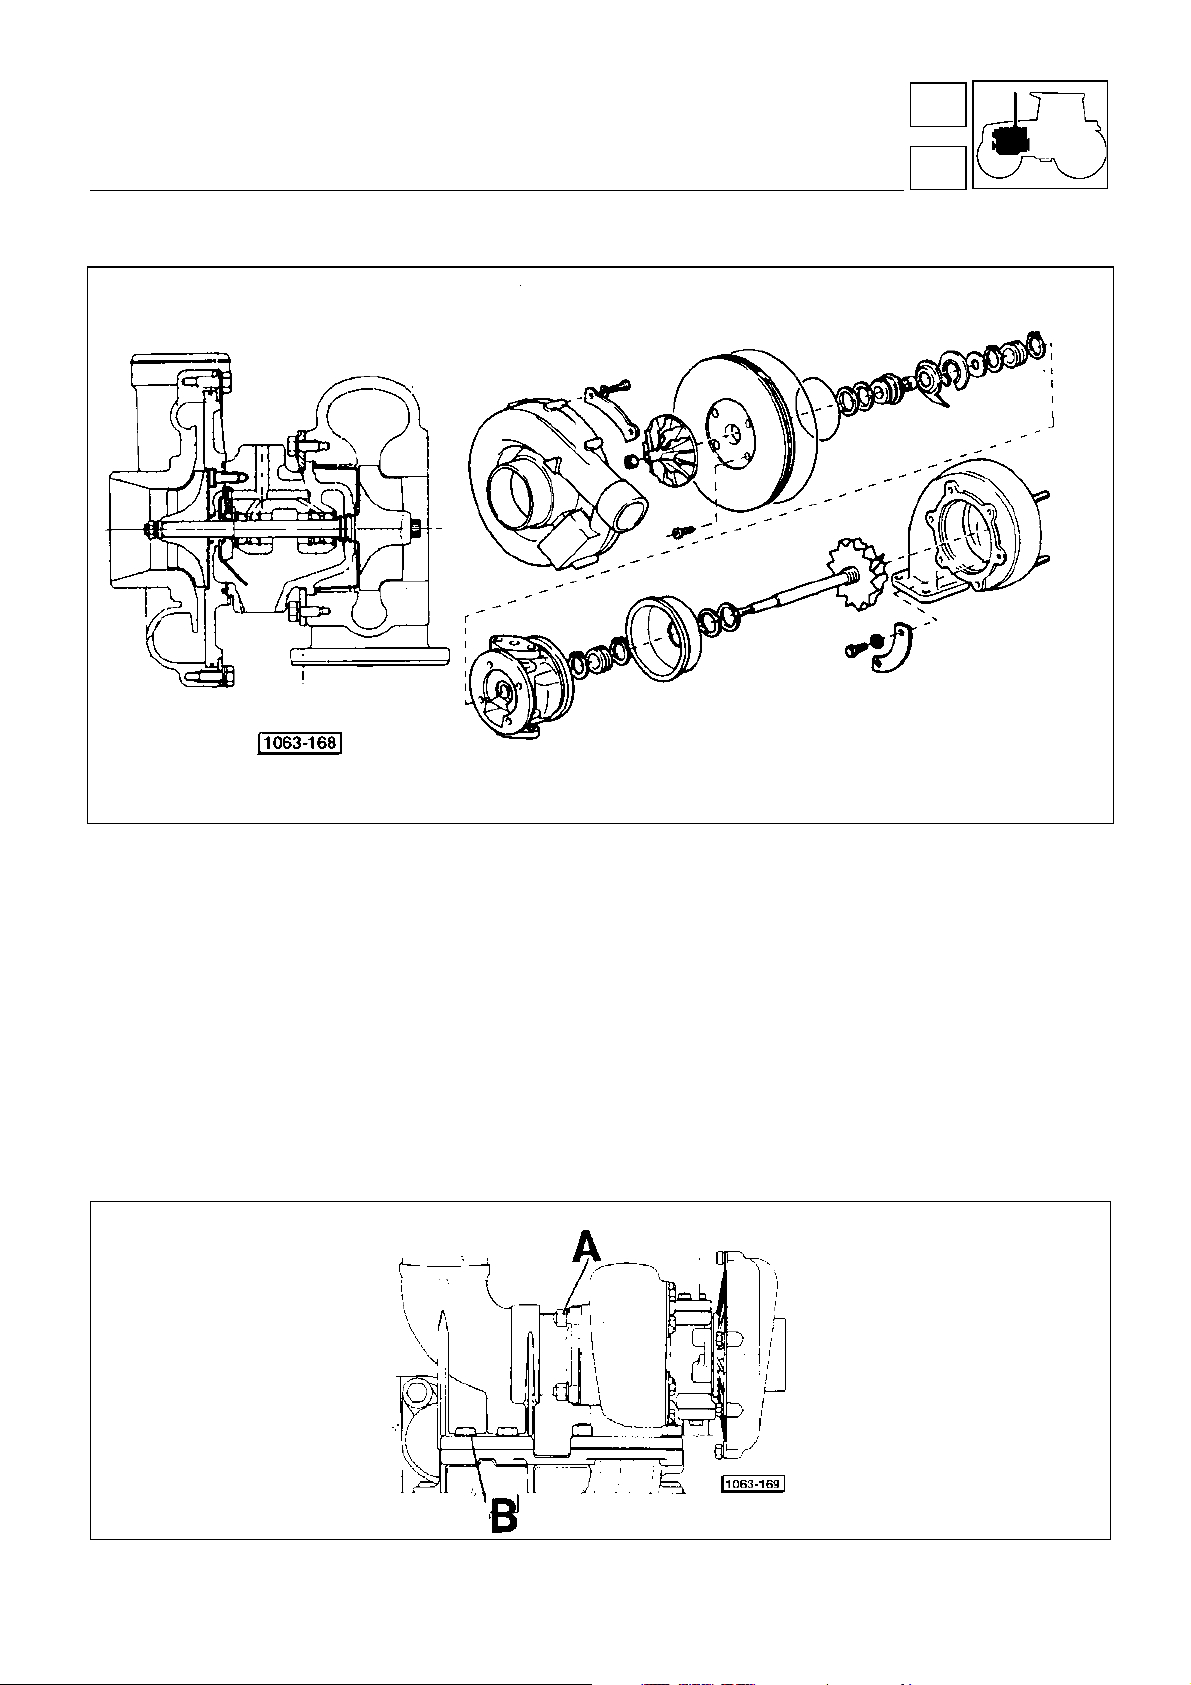
moteur
1
admission - échappement
18
Fig. 8 - Piéces composant le groupe turbocompresseur.
Montage du turbocompresseur dans le moteur (fig. 9)
Fixer l’ensemble du turbocompresseur à son propre support. Tout d’abord placer le manchon A à l’ensemble du
turbocompresseur, et ensuite le support de pot d’échappement B au collecteur d’échappement en les fixant, à la main,
avec les boulons spéciaux.
Serrer d’abord les boulons du support B et ensuite ceux du manchon.
Raccorder les tuyaux de graissage.
Attention:
au-dessus du ralenti pendant 1-2 minutes , de façon à permettre une élévati on progress iv e de la température d’ huile
(le turbocompresseur étant lubrifié par l’huile moteur) et donc assurer un graissage parfait du rotor. Avant d’arrêter le
moteur, après quelques heures de travail lourd, le laisser marcher encore au ralenti pendant quelques minutes, cela
pour éviter que le rotor puisse poursuivre sur son "élan" sans être correctement graissé.
Puisque la vitesse normale de travail du rotor est extrêmement élevée, (55.000÷110.000 tr/min.), même quelques
secondes sans graissage peuvent provoquer des dommages irréparables.
ne jamais accélérer à fond lorsque le moteur est froid. Laisser tourner le moteur à un régime légèrement
Fig. 9 - Montage du turbocompresseur sur le moteur.
89
Page 90
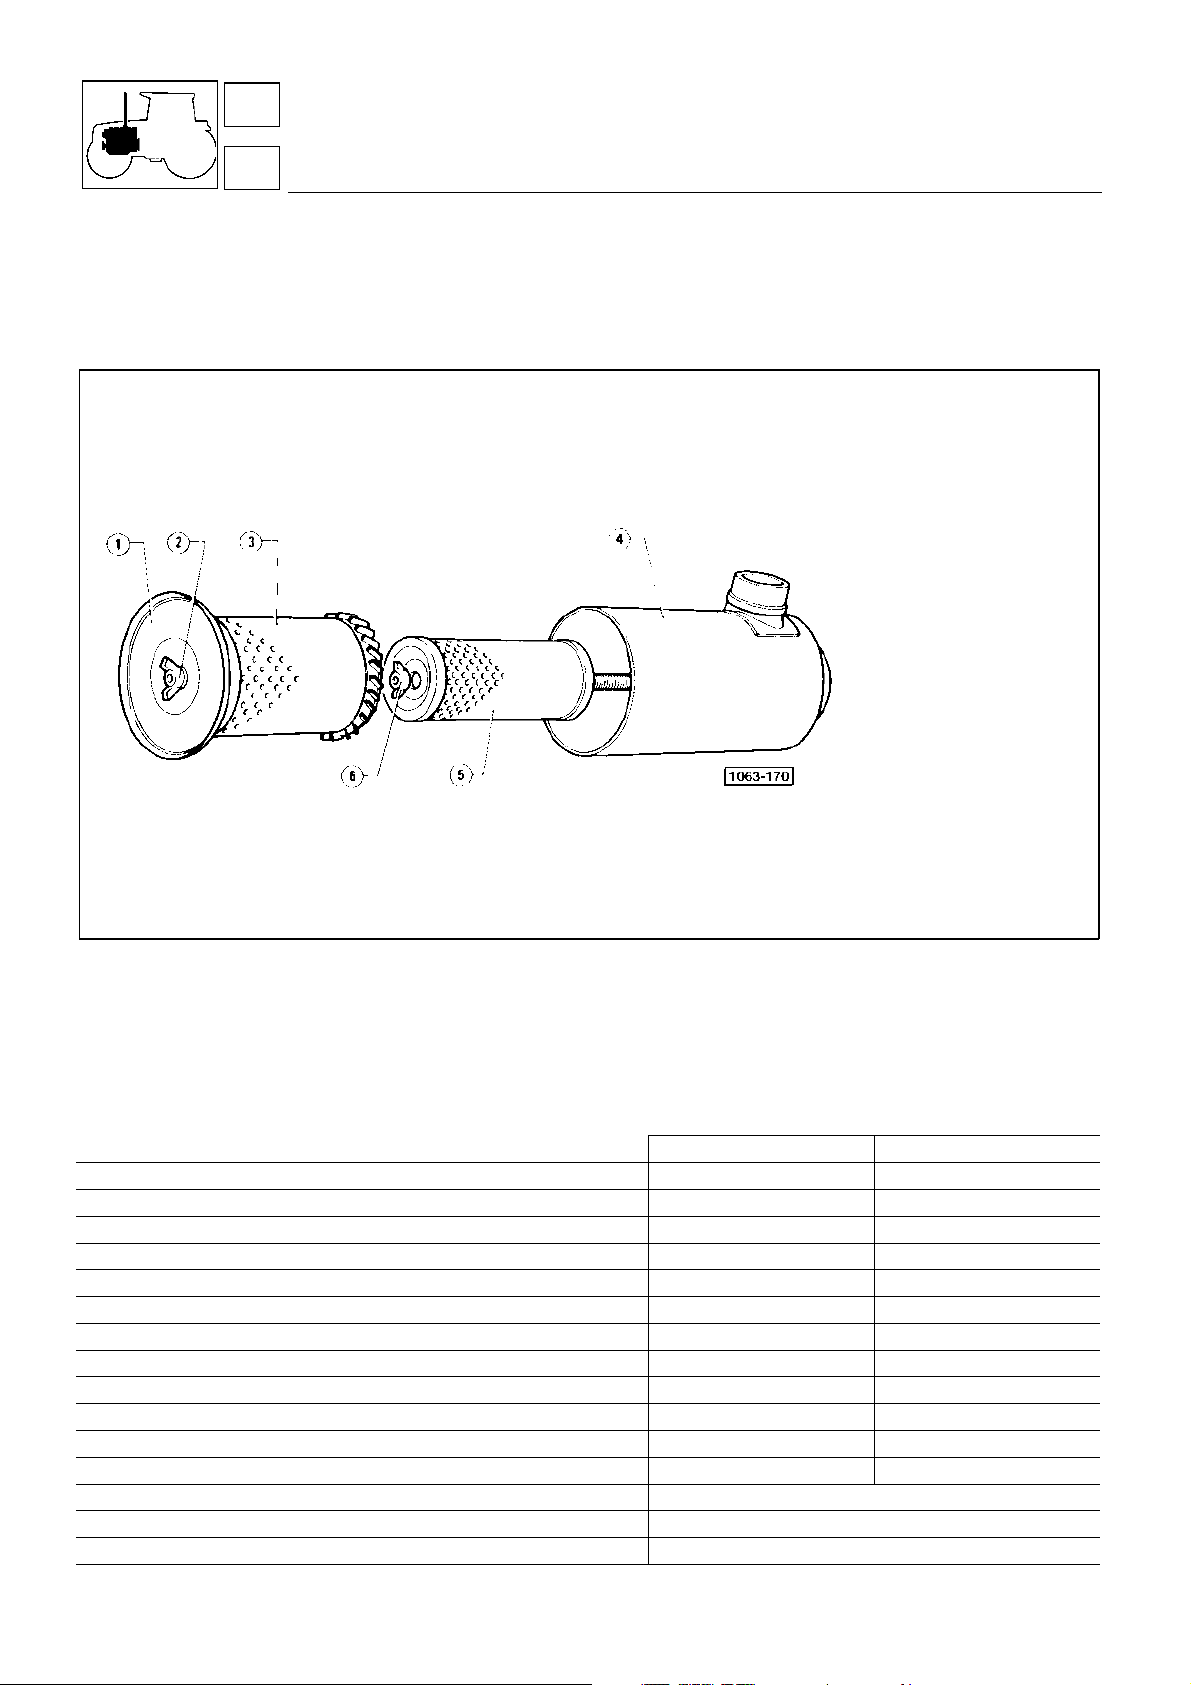
1
moteur
18
admission - échappement
Filtre à air moteur
En cas de substitution du dépressostat, vérifier au remontage, que le nouveau ait les mêmes caractéritiques de tarage
que le vieux en contrôlant la valeur qu’il porte.
— Tarage du dépressostat pour moteurs aspirés 0,94 à 0,93 bar.
N.B.:
les moteurs suralimentés sont pourvus d’un dépressostat ayant un tarage différent par rapport à ceux aspirés.
1 - Couvercle
2 - Ecrou papillon
3 - Cartouche externe
4 - Corps du filtre
5 - Cartouche interne
de sécurité
6 - Ecrou papillon
fig. 10 - Filtre à air moteur.
Couples de serrage
Toutes les vis, avant le serrage, doivent être dégraissées, nettoyées et graissées de n ouveau avec de l’huile moteur.
Kgm Nm
vis du volant moteur 11 108
vis du volant moteur 4 39
écrous des brides d’injecteur 4 39
écrous de fixation des tubulures d’injection 2,5÷324
vis de fixation des couvercles de culbuteurs en tôle 0,5 5
vis de fixation des couvercles de culbuteurs en aluminium 1 10
vis du boîtier porte-m asses d’équilib rage (seulem ent 4 cylindres) 8 78
vis de la poulie avant 34÷36 315÷350
vis de fixation de la pompe à huile 4 39
vis de fixation du carter à huile 2,5 24
vis de couvercle d’étanchéité arrière 2,5 24,5
vis de carter avant 2,5 24,5
vis de chapeaux de paliers voir pages. 32-33
vis de chapeaux de bielles voir page. 34
serrage des écrous des culasses voir page. 49
÷
29
90
Page 91
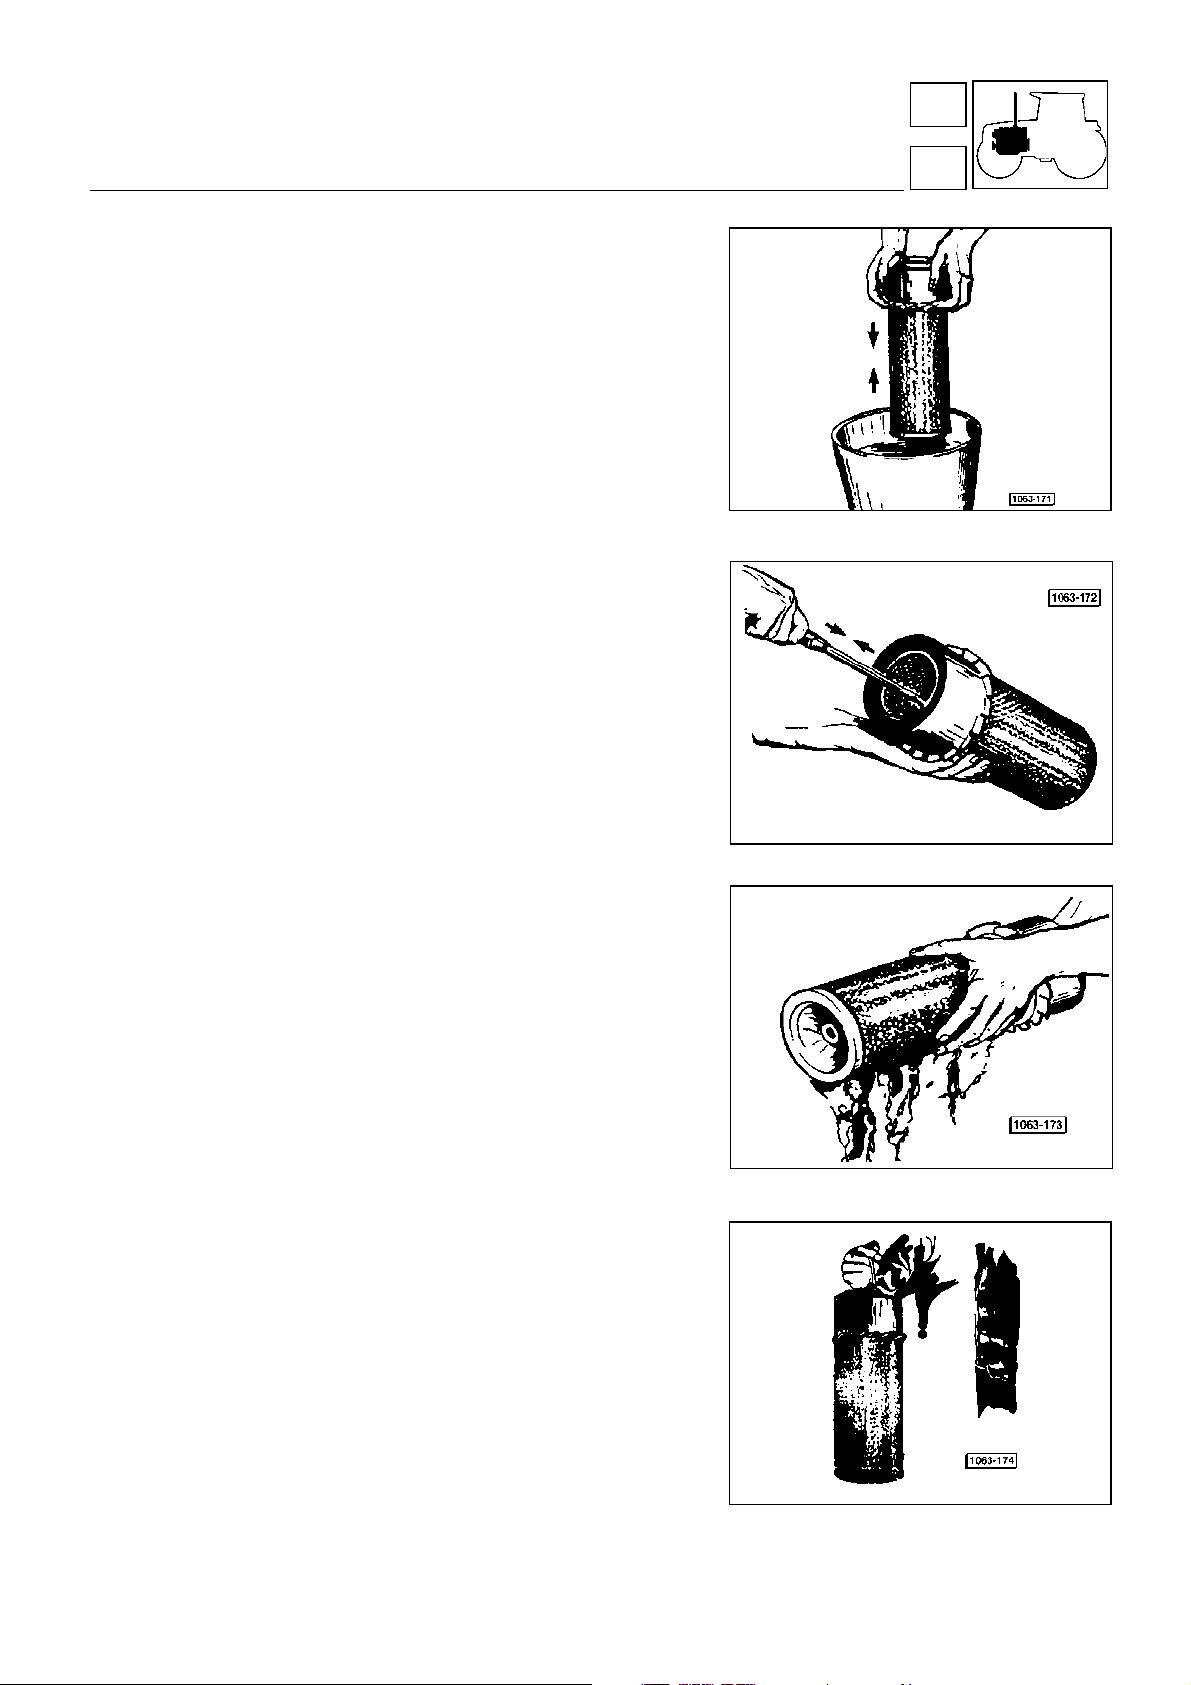
moteur
1
admission - échappement
Filtre à air moteur
Attention
Il est important que le témoin du filtre à air soit toujours en très
bon état. Le contrôle peut être effectué, moteur tournant, en
bouchant temporairement l’entrée d’air dans le tuyau d’admission
(ne jamais utiliser directement les mains!).
La cartouche filtrante doit toujours être en parfait état de fonctionnement; dans le cas contraire il faut la nettoyer.
Nettoyage par air comprimé
Cette méthode est utilisée lorsque la cartouche du filtre est
colmatée par la poussière.
Diriger un jet d’air comprimé, à la pression maximale de 7 bar, de
l’intérieur vers l’extérieur de la cartouche filtrante sur toute la
surface de la cartouche et av oir soin de dir iger le jet le long des
plis du papier jusqu’à la totale élimination de la poussière.
18
Fig. 11 - Nettoyage de la cartouche filtrante.
Lavage à l’eau
Cette méthode est particulièrement conseillée lorsque la cartouche du filtre est complètement obstruée par des substances
huileuses. elle consiste au lavage de l’élément dans de l’eau pure.
Rincer la cartouche avec un jet d’eau dirigé de l’intérieur vers
l’extérieur, la pression maximale étant de 3 bar.
Laisser sécher la cartouche pendant 24 heures à température
ambiante dans un endroit sans poussière.
Remontage de la cartouche
Avec un chiffon propre et sec, nettoyer au préalable l’intérieur du
corps du filtre et s’assurer que la cartouche n’ait subi aucune
déformation.
A l’aide d’une source de lumière à l’intérieur de la cartouche,
contrôler de l’extérieur qu’il n’y ait aucune déc hirure; à défaut de
source de lumière, contrôler alors attentivement l’extérieur de la
cartouche, notamment les plis du papier.
La découverte même de petits trous ou de déchirures implique la
mise au rebut immédiate de la cartouche filtrante.
Fig. 12 - Nettoyage de la cartouche filtrante au
moyen d’air comprimé.
Fig. 13 - Eli minat ion d es ré sidus d ’impu rité s sur
la cartouche par jet d’eau.
La cartouche interne de sécurité ne doit jamais être nettoyée mais
seulement remplacée, après 3 nettoyages de la cartouche principale.
Fig. 14 - Co ntrôle de l’état du papier plié de la
cartouche fi ltrante à l’aide d’une s ource de lumière.
91
Page 92
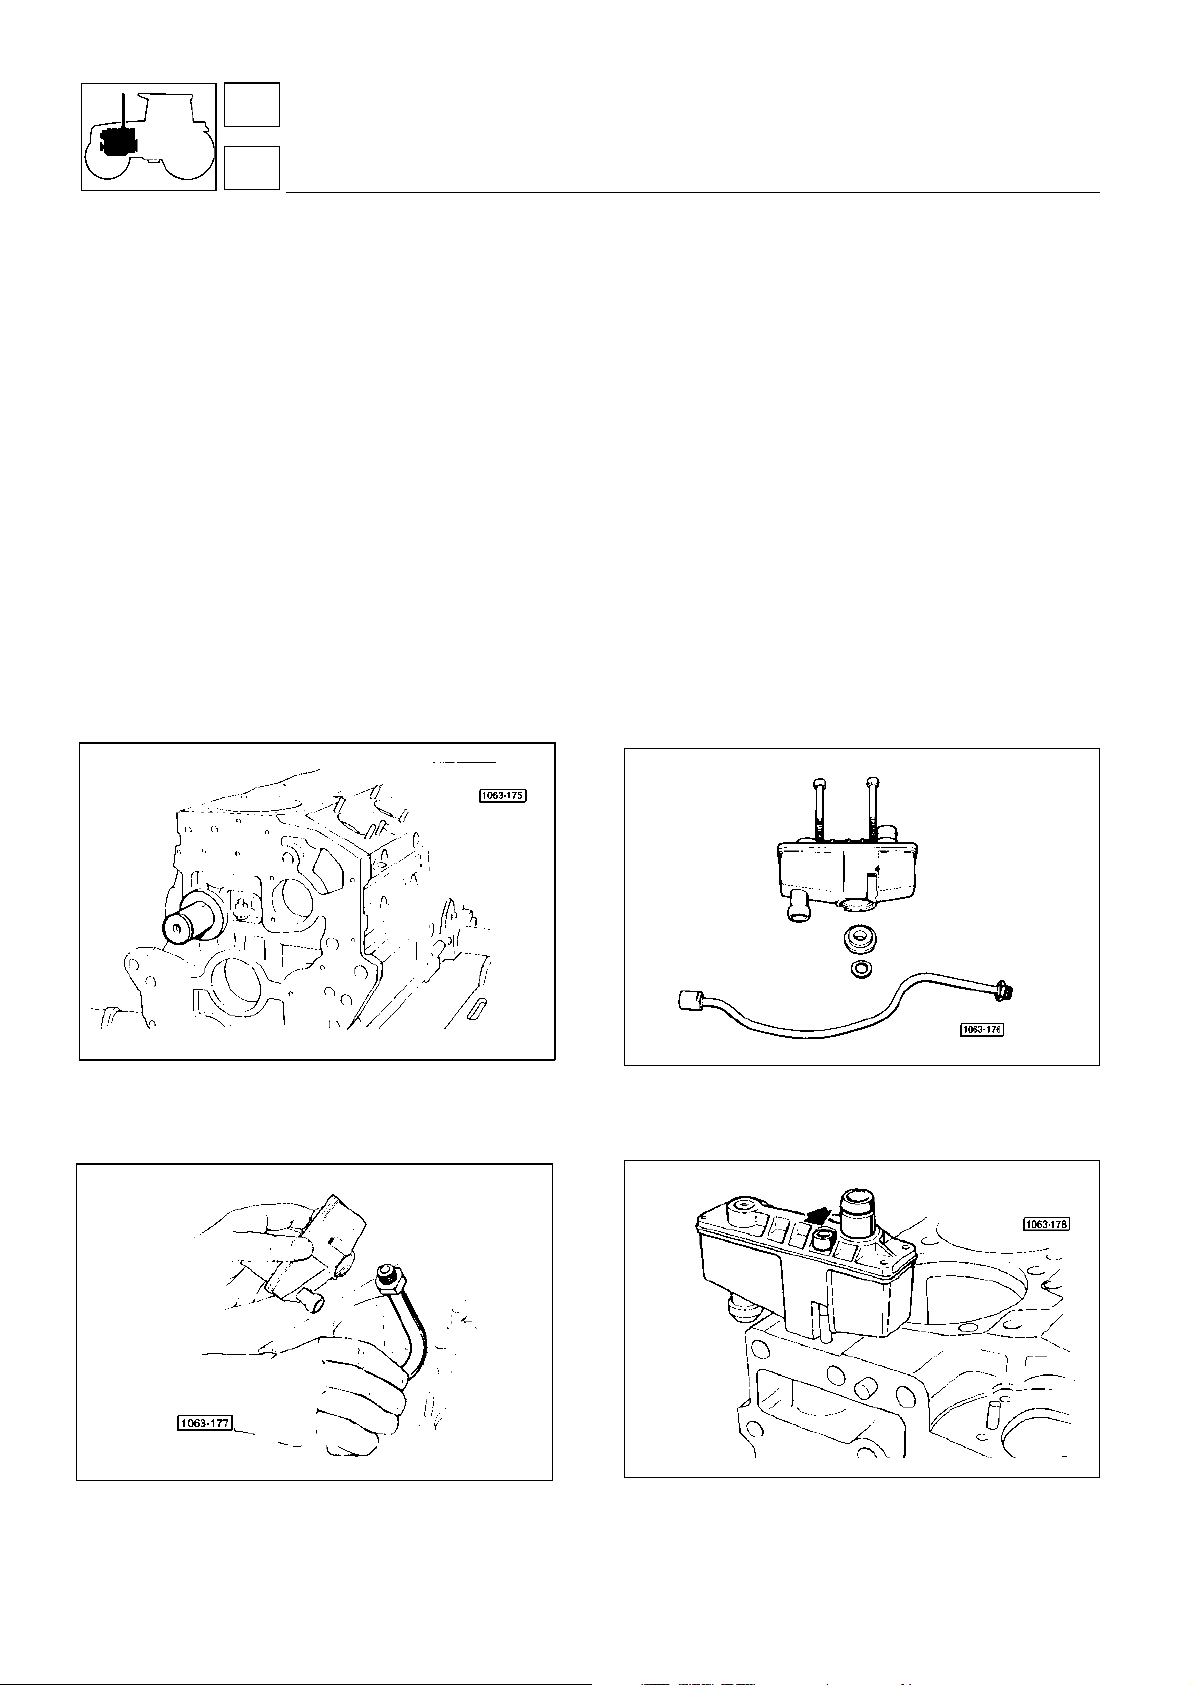
1
moteur
assemblage
Assemblage du moteur
S’assurer que tous les bouchons aient été enlevés puis nettoyer soigneusement le carter et les conduits de graissage avec du
solvant; le sécher ensuite à l’air comprimé.
Lors du remontage, substituer tous les anneaux d’étanchéité et les joints.
Se servir toujours d’outils appropriés, pour mieux exécuter toutes les opérations mécaniques.
Avant le montag e, gr aisser à l’huile moteu r, les surface s de tout es les pièces sujett es à un mou vemen t rela tif.
Pour certaines pièces, il faut utiliser de la graisse approp riée pour les maintenir dans leur position et pour rendre le montage
plus facile.
Veiller en particulier au sens d e montage de certain es pièces, en faisant référence aux vu es éclatées, illustrées su r les figures.
NOTE
: Avant le remontage du monteur, procéder à la lubrification des pièces suivantes:
— cylindres (sur la paroi interne);
— pistons;
— arbre moteur (sur les tourillons et sur les manetons);
— bielles (sur la bague pour l’axe de piston);
— soupapes (sur la tige ou queue);
— culbuteurs (sur la bague);
— arbre de pompe à huile;
— arbre à cames (sur les tourillons et sur les cames);
— tige de poussoir de pompe à huile et paire de pignons de renvoi.
Fig. 1 - Nett oyer le bloc- moteu r, mo nter t ous le s bo uchons e t
le placer sur bacn tournant réf. 5.9030.491.4, puis installer
les gicleurs de refroidissement comme illustré à la page 22
Fig. 3 - Placer à l’intérieur du bloc le tuyau de retour de l’huile
dans le moteur du dispositif d’évent.
92
Fig. 2 - Pièc es c omposan t le dis posi tif d’év ent de s vapeu rs
d’huile moteur
Fig. 4 - Installe r sur le bloc-mo teur le dispos itif de décant ation
des vapeurs d’huile à l’aide des deux vis spéciales.
Page 93
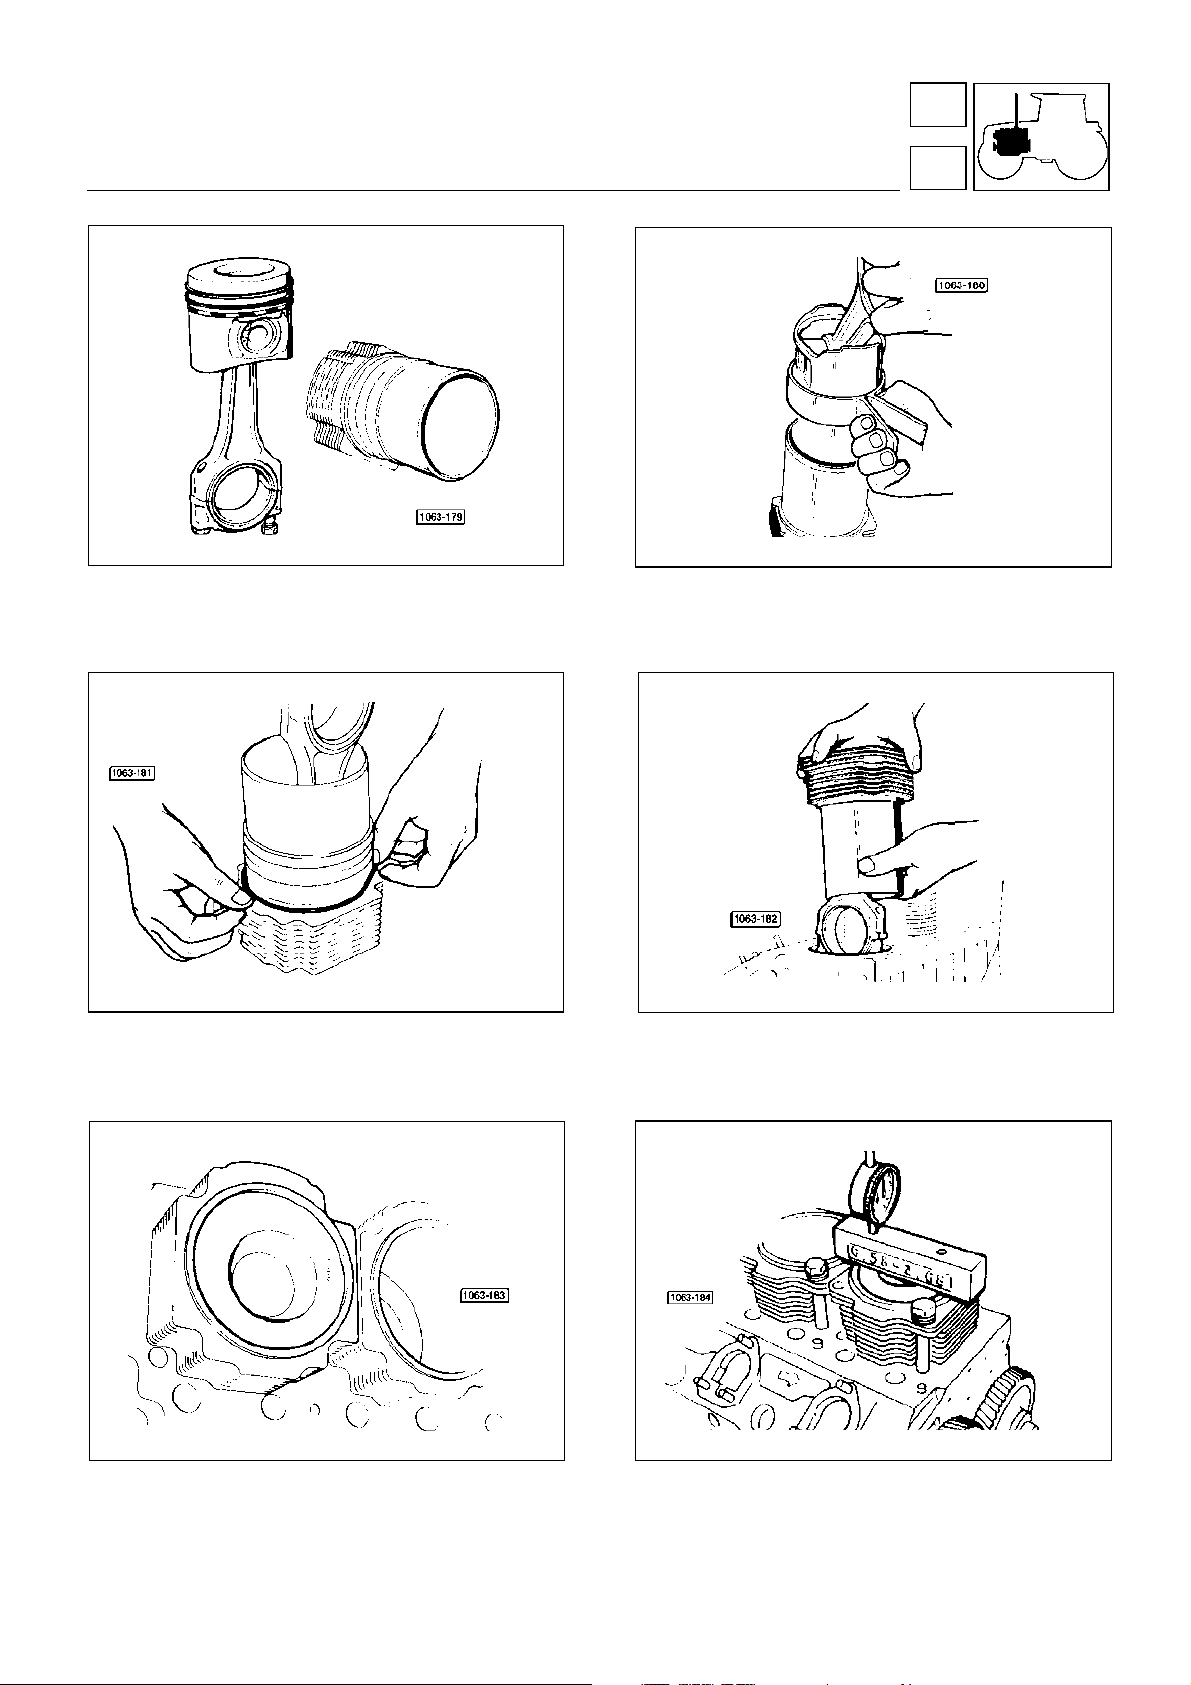
moteur
assemblage
1
Fig. 5 - Monte r les segme nts s ur le pi ston puis acco uple r le
piston avec la bielle.
Fig. 7 - Mise en place des joints toriques sur le cylindre.
Fig. 6 - Emplacement de l’ensemble piston-bielle dans le
cylindre.
Fig. 8 - Int roduct ion de l ’ensemb le cyli ndre-pisto n-biel le dans
le bloc-moteur.
Fig. 9 - Orien ter l a chambr e de c ombusti on du pi ston du cô té
des pompes d’injection, bloquer l’ensemble piston-bielle à
l’aide de l’outil 5.9030.631.4/10; par la suite retourner le
bloc-moteur.
Fig. 10 - Contrôle de la mise en place correcte du cylindre
avec piston au P. M .H. Vérifier l e dé pa ss em e nt d u pi ston par
rapport au cylindre et choisir le type de joint le plus convenable à placer entre cylindre et culasse, comme indiqué à la
page 27.
93
Page 94
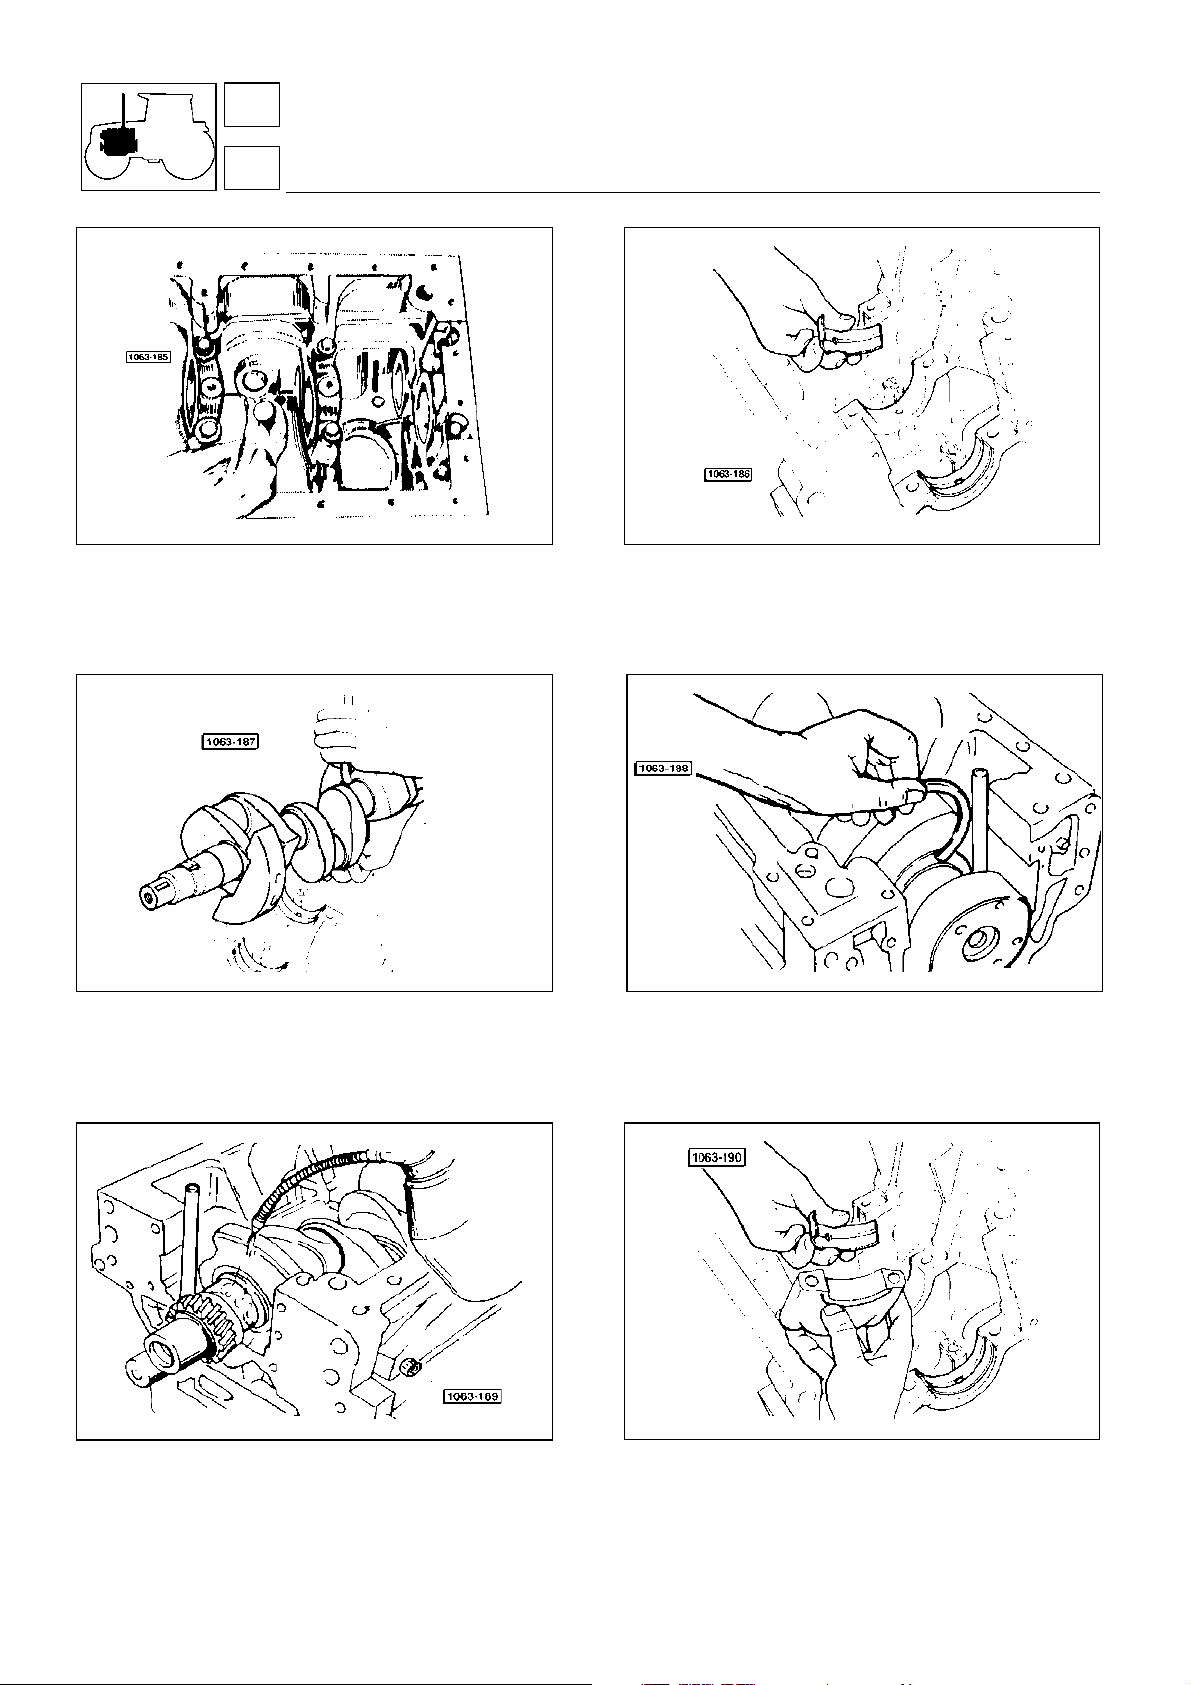
1
moteur
assemblage
Fig. 11 - Après graissage à l’huile moteur, mettre le plaquettes
des poussoirs dans leurs portées au bloc-moteur.
Fig. 13 - Placer le vilebrequin dans le bloc-moteur. Pour
exécuter cette opération correctement il est recommandé
d’utiliser un palan.
Fig. 12 - Mettre le demi-coussinets supérieurs de vilebrequin
dans les paliers du bâti. Ces coussinets se distinguent de
ceux inférieurs puisqu’ils por tent un trou de lubrification.
Fig. 14 - Placer les deux demi-joints d’épaulement du vilebrequin dans le palier arrière du bloc-moteur.
Fig. 15 - Huiler les tourillons et les manetons du vilebrequin.
94
Fig. 16 - Placer les demi-coussinets dans les paliers. (Tous
le demi-coussi nets sont mun is de clique t d’arrêt. Ce cliquet
doit s’encastrer parfaitement dans son logement).
Page 95
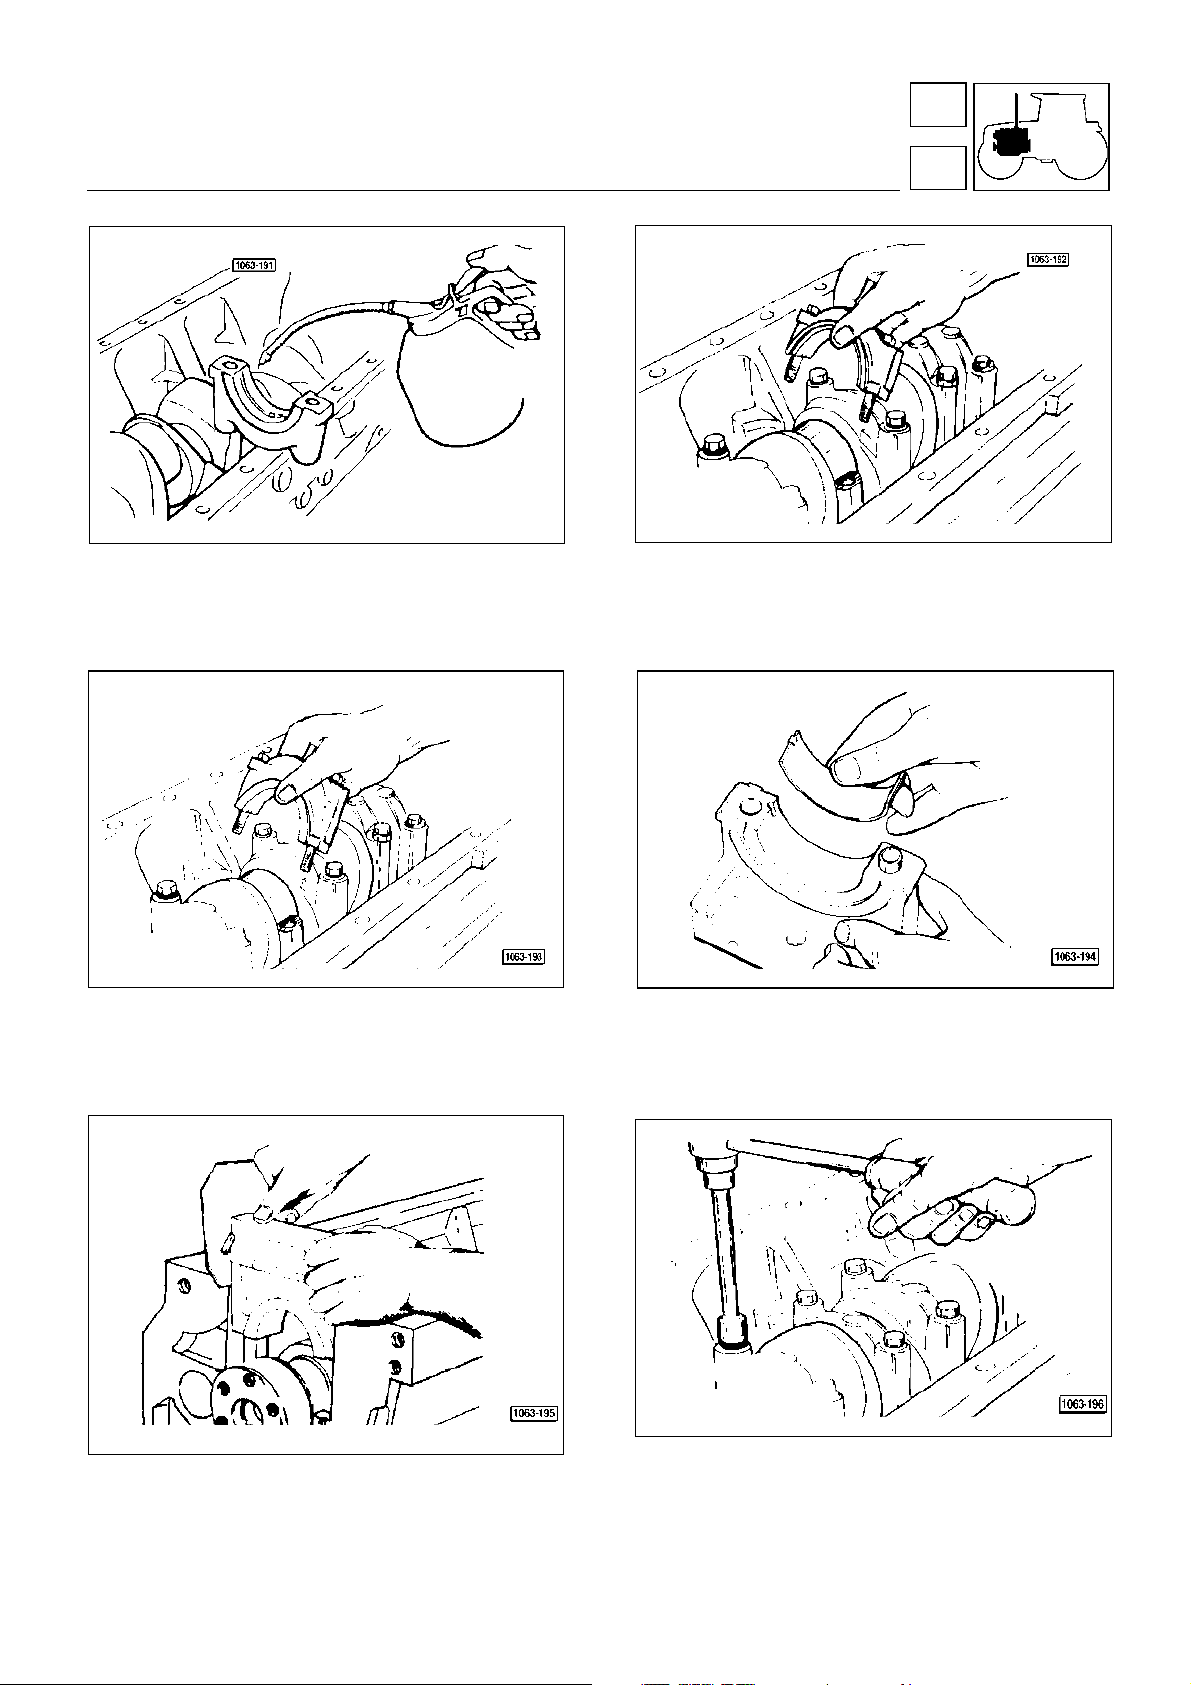
moteur
assemblage
1
Fig. 17 - Hu iler les demi -coussinets des paliers de v ilebrequin.
Fig. 19 - Installer les chapeaux intermédiaires des paliers de
vilebrequin veillant à ce que les références qu’ils portent
coïncident avec celles frappées sur le carter. (Les numéros
sont tous à orient er du même côté) ;
Fig. 18 - Placer les demi-coussinets des chapeaux de bielle
dans leurs logements puis monter les chapeaux.
Fig. 20 - Placer les demi-coussinets dans les paliers avant et
arrière du vilebrequin. Les demi-joints d’épaulement doivent
être fixés dans le palier arrièr e ap rè s gr aissage.
Fig. 21 - Placer les joints dans les paliers avant et arrière, par
la suite instal ler les pa lier s à l’ai de dun e glis sière en tôl e en
les frappant légèrement pour en faciliter l’introduction.
Fig. 22 - Enduire le filet des vis de fixation des chapeaux au
LOCTITE 242, puis serrer avec l’outil 5.9030.640.0 en suivant
les instructions reportées aux pages 32 - 33 - 34 ;
95
Page 96
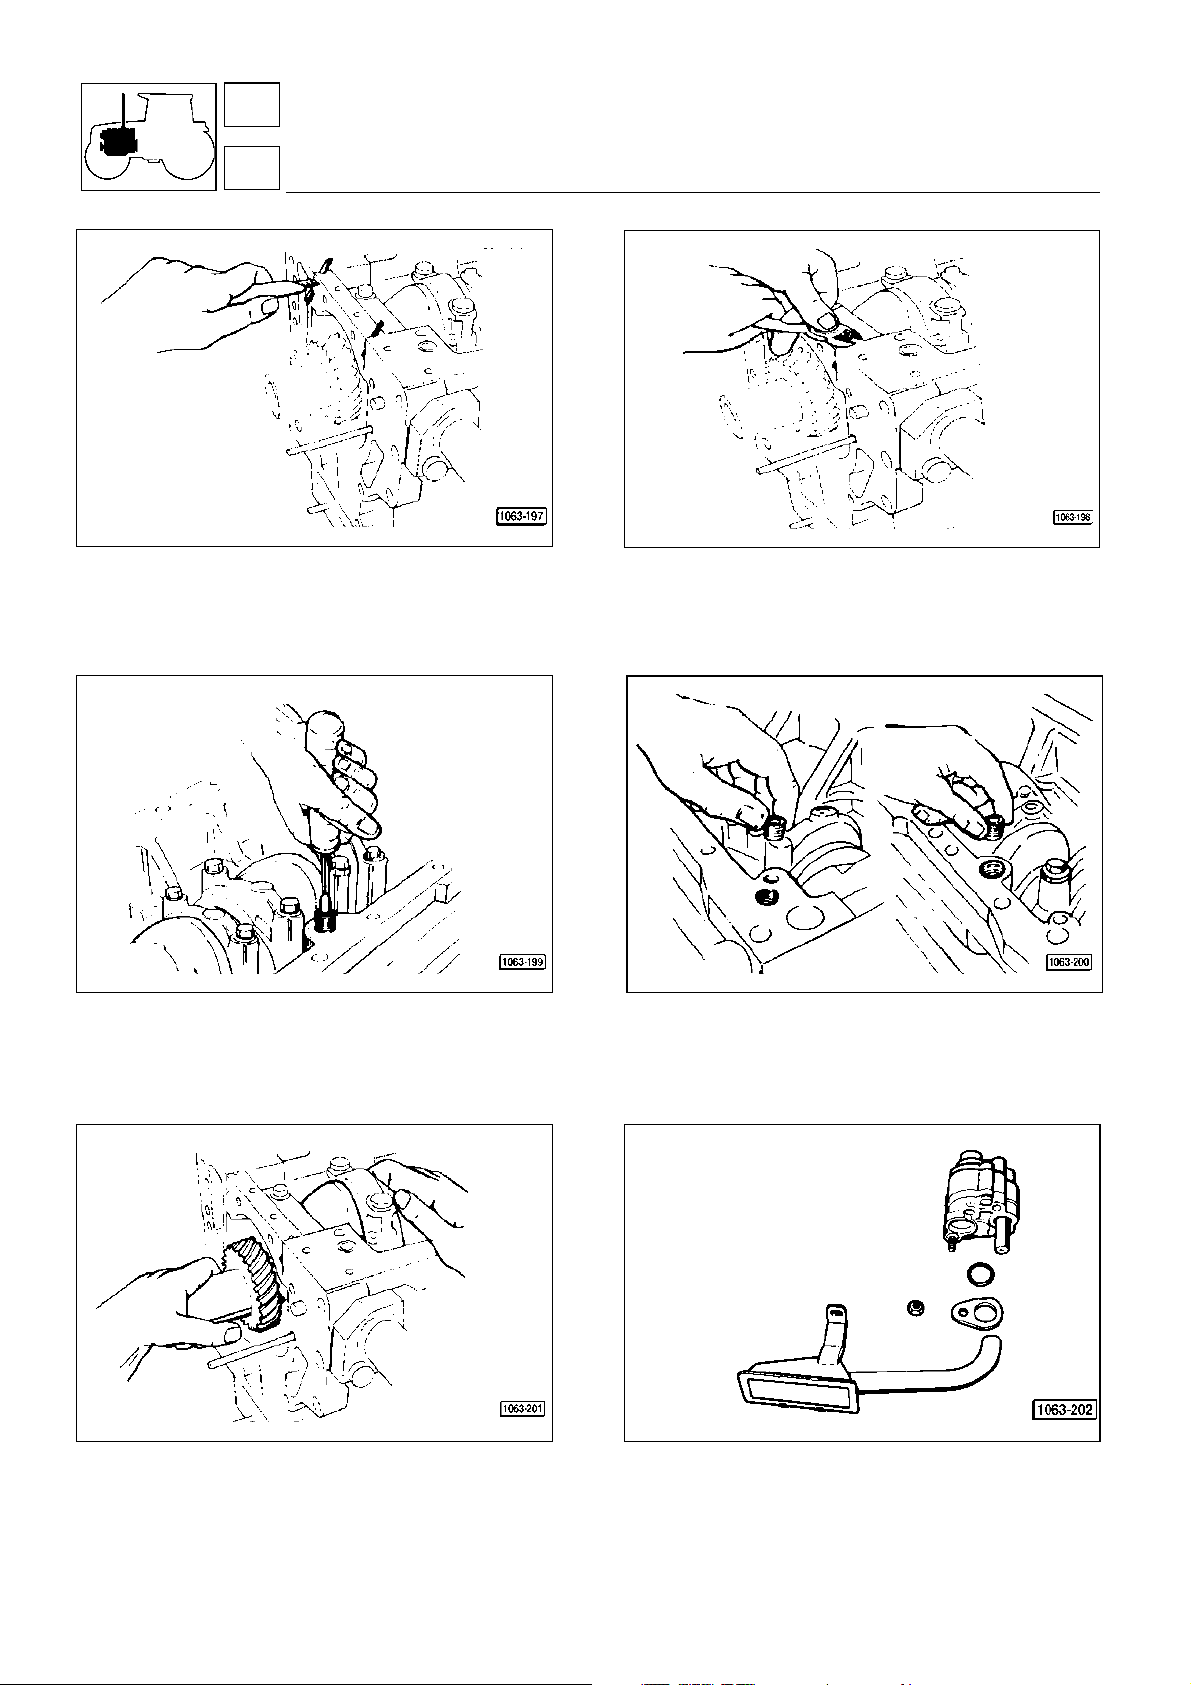
1
moteur
assemblage
Fig. 23 - Couper la partie des joints en caoutchouc dépassant
le bord du b loc-moteur de s orte à les aligne r à ce dernier.
Cela doit se fai re soi t su r le côté avant que su r ce lu i ar riêre.
Fig. 25 - A l’ai de d’un to urnevi s monter le boucho n à vis dan s
la position indiquée en figure.
Fig. 24 - A l’ai de de l’outil spé cial, couper les joints caoutchouc dépassan t le plan du carter à huile du bloc-moteur
suivant les indications données à la page 33. Enduire les
points correspondant aux joints caoutchouc dans le bloc avec
du matériau d’ ét anchéité.
Fig. 26 - Monter les bouchons à vis à six pans creux dans les
positions reportées en figure.
Fig. 27 - Tourner le vilebrequin t out en contrôlo nt son libre
mouvement; veiller à ce qu’il ne se produise aucune interférence entre pi stons et gicleurs, pu is vérifier le jeu axia l du
vilebrequin.
96
Fig. 28 - SEULEMENT POUR SILVER 80 - 90 - 100.4 Monter la pompe à huile et , après fixation au bloc- moteur,
s’assurer du libre mouv ement des p ignons. En suite mont er
la crépine à hu il e.
Page 97
moteur
assemblage
1
Fig. 29 - Introduire l’arbre à cames dans le carter. Installer la
bride à fourche pour la mise en place de l’arbre à cames.
S’assurer du libre mouvement de l’arbre tout en prévoyant un
jeu axial limi té. Attention: Si le pignon de distribution a été
déposé ou substi tué, il faut pr océder à un n ouveau cala ge de
l’arbre à cam es .
Fig. 31 - Monter le flasque en ut ilisant une ba gue de protection. Attent ion: L a ba gue introd uite dans un fl asqu e neu f ne
doit jamais être graissée, les vis de blocage doivent être
enduites d’a dhésif, le s rondelles en cuivre à inte rposer doi vent être serrées au couple prescrit à la page 90.
Fig. 30 - Placer le joint du flasque arrière du vilebrequin.
Fig. 32 - SEULEMENT POUR SILVER 100.6 - Placer les
deux jeux de ca le s d’ ép ai ss eu r entr e po mpe à hui le et bloc moteur. (Les jeux de cale s doivent déte rminer un jeu entre
les pignons corr es po ndant à celui indi qu é à la pag e 50 ).
Fig. 33 - SEULEMENT POUR SILVER 100.6 - Placer deux
goupilles (ou deux vis) de guidage comme indiqué en figure
de manière à effectuer un assemblage correct de la pompe
à huile.
Fig. 34 - SEULEMENT POUR SILVER 100.6 - Placer l’ensemble complet de la pompe à huile moteur.
97
Page 98
1
moteur
assemblage
Fig. 35 - SEULEMENT POUR SILVER 100. 6 - Pompe à huile
moteur installée dans le bloc-mote ur.
Fig. 37 - SEULEMENT POUR SILVER 100.6 - Monter la
crépine d’huil e.
Fig. 36 - SEULEMENT POUR SILVER 10 0. 6 - Ser r er le s vi s
de la pompe à huile au couple de serrage prescrit.
Fig. 38 - Placer le joint du carter à hu ile moteur.
Fig. 39 - Monter le carter à huile moteur.
98
Fig. 40 - Plac er sur le bloc -moteur les support s de guidage
de la commande de s po m pes d’injectio n e t l es bl oq uer avec
les vis de fixation correspondan tes.
Page 99
moteur
assemblage
1
Fig. 41 - Introduire la tige de commande de pompes d’injection dans le bloc-moteur avec le ressort de renvoi et la
plaquette d’arrêt. S’assurer qu’elle ait un mouvement libre
après introduction dans les supports de guidage.
Fig. 43 - SEULEMENT POUR TRACTEURS EQUIPES DE
REGULATEUR ÉLECTRONIQUE - Placer le support d’actuateur du mote ur dans le bloc ap rès pose du joint d’étanchéité sur la tige.
Fig. 42 - SEULEMENT POUR TRACTEURS EQUIPES DE
REGULATEUR MECANIQUE - Assembler le renvoi à
équerre de commande de régulateur moteur et de pompe à
huile. Pour l’assemblage et l’ajustage faire référence aux
instructions à la page 62.
Fig. 44 - SEULEMENT POUR TRACTEURS EQUIPES DE
REGULATEUR ME CANIQUE - Placer le renvo i à équerre
dans son logement sur le bloc en interposant les joints
d’épaisseur p er m et tant le réglag e d u j eu entre les dent s d es
pignons (voir page 62) .
Fig. 45 - SEULEMENT POUR TRACTEURS EQUIPES DE
REGULATEUR MECANIQUE - Bloquer le renvoi à équerre
avec les vis de fixation.
Fig. 46 - Si nécessaire, déterminer l’épaisseur des jeux de
cales à interpo ser entre pompes d’in jection et bloc-mo teur,
(voir page 76).
99
Page 100
1
moteur
assemblage
Fig. 47 - Si le pignon de distribution a été déposé de l’arbre,
effectuer les opérations de calage de la di stribution pour le
réglage du moteur comme indiqué à la page 75.
Fig. 49 - Après fi xati on du pi gnon de di stri buti on su r l’a rb re à
came, monter l’engrenage intermédiaire tout en veillant à ce
que les burinages des dents coïncident. En cas de remplacement d’un des trois pig nons de commande de dist ributi on il
faudra prévoi r une nouv elle opér ation cala ge de la distr ibution.
Fig. 48 - Insérer les jeux de cales d’épaisseur entre pompes
et bloc-moteur après application de mastic d’étanchéité sur
les faces des cales. Par la suite assembler les pompes
d’injection.
Fig. 50 - Mettre en place des goupilles ou de goujons de
centrage du carter de distribution.
Fig. 51 - Pla cer les joints en isogène entre bloc -moteur et
carter de distribution.
100
Fig. 52 - Placer le cart er de di stri buti on en fais ant a tt enti on à
ne pas endomm ag er la lèvre d’ét an chéité qu’il porte.
 Loading...