

Page 1
Руководство по эксплуатации
Устройство для накатки желобков
975 Combo
<GBFАGB?!
_режде чем пользоваться этим прибором, внимательно прочитайте данную инструкцию. `езультатом
непонимания и несоблюдения содержания данного руководства может
стать поражение электротоком,
пожар и (или) серьезная травма.
Page 2
Устройство для накатки желобков 975 Combo
одержание
Обозначения техники безопасности ........................................................................................................................................................................................2
Общие правила по технике безопасности
езопасность в рабочей зоне ..................................................................................................................................................................................................2
лектробезопасность ..............................................................................................................................................................................................................2
Э
ичная безопасность................................................................................................................................................................................................................3
спользование и уход ..............................................................................................................................................................................................................3
емонт........................................................................................................................................................................................................................................3
пецифическая информация по технике безопасности
езопасная работа с устройством для накатки желобков ..................................................................................................................................................4
езопасная работа с устройством для накатки желобков при использовании силового привода/резьбонарезного станка........................................4
езопасность при стационарном использовании устройства для накатки желобков ......................................................................................................4
Описание, характеристики и стандартное оборудование
Описание....................................................................................................................................................................................................................................4
арактеристики ........................................................................................................................................................................................................................5
тандартное оборудование ....................................................................................................................................................................................................5
Осмотр устройства для накатки желобков
одготовка желобонакатчика и рабочей зоны для работы с силовым приводом ..................................................................................................................7
Установка желобонакатчика 975 Combo на привод RIDGID 300 ..............................................................................................................................................7
Установка желобонакатчика 975 Combo на резьбонарезной станок RIDGID 300 Compact/1233 ....................................................................................7
авершение установки ............................................................................................................................................................................................................8
одготовка трубы ....................................................................................................................................................................................................................9
асположение трубы в устройстве для накатки желобков................................................................................................................................................10
спользование устройства для накатки желобков 975 Combo с силовым приводом/резьбонарезным станком
Установка/измерение диаметра желобка ............................................................................................................................................................................10
ормирование желобка ........................................................................................................................................................................................................11
Установка диаметра желобка для медных труб..................................................................................................................................................................12
оветы по управлению устройством для накатки желобков 975 Combo ........................................................................................................................12
одготовка желобонакатчика и рабочей зоны для стационарной работы ......................................................................................................................
одготовка трубы ..................................................................................................................................................................................................................14
Установка устройства для накатки желобков на трубе......................................................................................................................................................14
тационарная эксплуатация устройства для накатки желобков 975 Combo
Установка/измерение диаметра желобка ............................................................................................................................................................................15
ормирование желобка ........................................................................................................................................................................................................16
нструкция по обслуживанию
мазка......................................................................................................................................................................................................................................16
Очистка ....................................................................................................................................................................................................................................17
амена роликов ......................................................................................................................................................................................................................17
Аксессуары ..................................................................................................................................................................................................................................18
ранение машины ........................................................................................................................................................................................................................18
Обслуживание и ремонт............................................................................................................................................................................................................18
аблица I. тандартные характеристики накатываемых желобков................................................................................................................................19
аблица II. инимальная и максимальная толщина стенок трубы ..................................................................................................................................19
аблица III. арактеристики желобков на медных трубах ................................................................................................................................................20
оиск и устранение неисправностей ................................................................................................................................................................................20-21
ожизненная гарантия адняя обложка
ii
омпания Ridge Tool
Page 3
Устройство для накатки желобков 975 Combo
Обозначения техники безопасности
данном руководстве по эксплуатации обозначения техники безопасности и сигнальные слова используются для сообщения важной информации по
охране труда. данном разделе объясняется значение этих сигнальных слов и обозначений.
Это обозначение опасности. Оно используется для предупреждения об опасности получениятравмы. ледуйте всем сообщениям по технике безо
пасности,которые обозначаются данным символом, чтобы предотвратитьвозможные травмы или летальный исход.
ОАОЬ
А
ОООО
У
Этот символ означает «внимательно прочитайте руководство по эксплуатации перед использованием оборудования». уководство по эксплуатации содержит важную информацию по безопасной и правильной работе оборудования.
Этот символ означает «всегда надевайте защитные очки с боковыми щитками или закрытые защитные очки при обработке либо использовании
этого оборудования, чтобы снизить риск повреждения глаз».
анный символ обозначает опасность, связанную с застреванием рук и пальцев между роликами.
Это обозначение указывает на риск того, что руки, пальцы, ноги, одежда либо другие предметы тела могут быть защемлены либо затянуты вращающимися частями устройства, что может привести к перелому или удару.
Этот символ указывает на то, что при стационарной эксплуатации устройства нельзя использовать дрель, ударный инструмент и другие силовые инструменты.
накОАОЬ указывает на опасную ситуацию, которая, если ее не избежать, приведет клетальному исходу либо значительной
травме.
нак А указывает на опасную ситуацию, которая, если ее не избежать, может привести к летальному исходу либо
значительной травме.
накОООО указывает на опасную ситуацию, которая, если ее неизбежать, может привести к травме, незначительной либо
средней тяжести.
нак У указывает на информацию, относящуюся к защите имущества.
Это обозначение указывает на риск опрокидывания машины, что может привести к травмам или переломам.
Это обозначение указывает на необходимость использования педали управления с резьбонарезным станком/силовым приводом.
Это обозначение указывает на необходимость использования защитного шлема для снижения риска травмы головы.
Общие правила по технике
безопасности
А
рочитайте и изучите данную инструкцию. езультатом несоблюдения приведенных ниже инструкций может стать поражение электротоком,пожар и/или серьезная травма.
ОА АУЮ УЮ!
спользуемый в предупреждениях термин «электроинструмент» относится к электроинструментам с питанием от сети (со шнуром питания)
и от аккумулятора (без шнура питания).
езопасность в рабочей зоне
• абочая зона должна поддерживаться в чистотеи быть хорошо освещенной. есчастные случаи происходят, как правило, в
загроможденных и слабоосвещенных зонах.
• едопустимо пользоваться электроинструментами во взрыво-
опасных средах, то есть вблизи горючих жидкостей, газов
или пыли. ри работес электроинструментами возникают искры,
которые могут воспламенить пыль или газы.
• е допускается присутствие детей и посторонних лицво время
работы с электроинструментом. е отвлекайтесь от работы,
чтобы не потерять управление машиной.
• ол должен быть сухим и свободным от скользких веществ,
таких какмасло. кользкий полможет стать причиной несчастного
случая.
• Ограждайте или закрывайте рабочую зону в тех случаях, если
обрабатываемая деталь выходит за пределы машины.
Ограждение на расстоянии как минимум один (1) метр по периметру детали снижают риск запутывания.
Электробезопасность
• илка электроинструмента должна соответствовать розетке.
и в коем случае не следует видоизменять вилку.
спользование адаптерной вилки для заземленных инструментов не допускается. ри использовании оригинальной вилкии
соответствующей розетки снижается риск поражения электротоком.
• е прикасайтесь к заземленным поверхностям, например,тру-
бам,нагревателям, печам и холодильникам. противномслучае
повышается риск поражения электротоком, проходящим через
тело на землю.
• ерегите инструмент от дождя и влаги. роникновение воды
внутрь инструмента увеличивает риск удара током.
• е допускается неправильная эксплуатация шнура. е следу-
ет использовать шнур для переноски или передвижения электроинструмента,а такжедля отключения его от электросети.
ерегите шнур от тепла, смазочных материалов,острых краев
2
омпания Ridge Tool
Page 4
Устройство для накатки желобков 975 Combo
и движущихся деталей устройств. овреждение или запутывание шнураувеличивает риск удара током.
• ри эксплуатации электроинструмента вне помещенияисполь-
зуйте соответствующий удлинитель. спользование удлинителя, предназначенного для работы на улице, снижает риск удара
током.
• сли не удается избежать использования электроинструмен-
а во влажном месте, используйте устройство защитного
т
отключения (УО) для безопасного электропитания.
спользование УО снижает риск поражения электротоком.
ичная безопасность
• ледите за своими действиями, будьте внимательны и аккуратны при работе с электроинструментом. апрещается
использовать инструмент при усталости либо под воздействием лекарственных препаратов или алкоголя. отеря кон-
центрации при работе с электроинструментами может привести к
серьезнымтравмам.
• спользуйте индивидуальные средства защиты. ри работе
всегда используйте средства защиты для глаз. акие защитные
средства как пылезащитная маска, ботинки с нескользящими
подошвами, каска и беруши, используемые в соответствующих
условиях,снижают травмоопасность.
• е допускайте непреднамеренного запуска электроинстру-
мента. режде чем брать электроинструмент в руки, переносить его или подключать к источнику постоянного и (или)
питания от батарей, удостоверьтесь, что переключатель находится в положении «выкл». ереноска электроинструментов с
пальцем на переключателе или подзарядка инструмента с переключателем в режиме «вкл.» может привести к несчастному случаю.
• еред включением электроинструментаследует убрать любые
гаечныеключи. х наличие вблизи вращающихся частей инструмента может привести к травмам.
• е нагибайтесь над машиной. сегда сохраняйте устойчивую
опоруног и равновесие.Это обеспечивает более уверенное владение инструментом в непредсказуемых ситуациях.
• спользуйте соответствующую одежду. е надевайте сво-
бодную одежду и украшения. ержите волосы, одежду и перчатки вдали от движущихся частей. вободная одежда,
украшенияи длинные волосы могут в них попасть.
• ри наличии возможности подсоединения к пылеочистите-
лям и пылесборникам проследите за тем, чтобы они были
подключены и использовалисьправильно. спользование пыле-
сборниковспособствует снижению рисков, связанных с пылью.
• еред настройкой, заменой аксессуаров или передачей на хра-
ение необходимо вынуть вилку из розетки и (или) снять акку-
н
мулятор. одобные меры предосторожности снижают риск
непреднамеренного включения электроинструмента.
• раните неиспользуемый инструмент вдали от детей. е
допускайте использование инструмента лицами, не работавшими ранее с инструментом и не ознакомленными сданными
инструкциями. Электроинструменты представляют собой опас-
ность в руках неквалифицированных пользователей.
• облюдайте правила технического обслуживания инструмен-
тов. ледите за тем, чтобы движущиеся части были отрегулированы и закреплены. Устраняйте поломки частей или
любые другие факторы, которые могут повлиять на работу
инструмента. случае повреждения электроинструмента
устраните неполадки перед работой. лохо отремонтирован-
ные приборы являются причиной многих несчастных случаев.
• спользуйтетолькорекомендованные производителем аксес-
суары. ежущие инструменты с острыми режущими кромками, за
которыми ведется надлежащий уход, реже выходят из строя и
более удобны в работе.
• ледите за тем, что ручки инструмента оставались сухими и
чистыми; не допускайте попадания на них масла или смазки.
Это обеспечит более уверенное владение инструментом.
емонт
• емонтэлектроинструментовдолжен осуществляться квалифицированным персоналом с использованием оригинальных
запасных частей. олько таким образом гарантируется безопас-
ность прииспользовании инструмента.
пецифическая информация по технике
безопасности
А
анный раздел содержит важную информацию по безопасности,
имеющую отношение именно к данному инструменту.
тобы снизить риск получения тяжелой травмы, внимательно
прочитайте данное руководство перед использованием устройства для накатки желобков 975 Combo.
ОА ЭУ УЮ!
сли у ас возникнут какие-либовопросы,звоните вRidge Tool Company,
Отделтехнического обслуживания (800) 519-3456 либопишитена tech[email protected].
спользование и уход
• е применяйте чрезмерное усилие при работе с инструментом.
спользуйте соответствующий инструмент для каждого типа
работы. равильныйвыбор инструмента способствует более каче-
ственному, безопасному ибыстрому выполнению работы.
• е допускается использование электроинструмента, если
его переключатель не переходит в положение . или
. нструмент, который нельзя включить или выключить,
опасен и нуждается в ремонте.
омпания Ridge Tool
езопасная работа с устройством для накатки
желобков
• е надевайте свободную одежду. укава и пуговицы на одежде должны быть застегнуты. енагибайтесь над машиной или
трубой. Одежда может зацепиться за трубу или вращающиеся
части машины, что приведет к получению серьезных травм.
• ерегитерукиот попадания вролики. апрещаетсянакатывать
желобки на трубах, минимальная длина которых не соответствует предусмотренным значениям.е надевайте свободные
рабочие перчатки. альцы могут быть зажаты между роликами
либо между роликом и трубой.
3
Page 5
Устройство для накатки желобков 975 Combo
• ерегите руки от контакта с концами трубы. еприкасайтесь
к внутренней части трубы. озможны порезы острыми краями и
заусенцами трубы. альцы могут быть зажаты между роликами
ибо междуроликом и трубой.
л
• одготавливайте трубу надлежащим образом, соблюдайте
правила обращения с ней. озможны порезы острыми краями и
аусенцамитрубы.
з
• спользуйте соответствующие опоры для труб. Это позволит
предотвратить переворачивание трубы и оборудования.
• рочтите исоблюдайтеданную инструкцию, инструкции соот-
ветствующего силового привода или резьбонарезного станка, инструкции производителя по установке фитингов и
инструкции к любомудругому оборудованию, используемому с
данной машиной, перед началом эксплуатации устройства для
накатки желобковRIDGID
содержащихся во всех инструкциях, может привести к материальному ущербу илик серьезным травмам персонала.
• сегда используйте соответствующие средства индивидуаль-
ной защиты при установке и эксплуатации устройства для
накатки желобков RIDGID 975 Combo. спользуемое защитное
оборудование должно включать в себя защиту для глаз и может
включать такие средства как облегающие кожаные рабочие перчатки,обувь состальными носками и защитный шлем.
• спользуйте устройство только для накатки желобков на тру-
бах, размеры и типы которых указаны в данной инструкции.
ноеприменение или модификация устройства для накатки желобков увеличивают риск получения травм.
®
975 Combo. евыполнение указаний,
езопасная работа с устройством для накатки
желобков при использовании силового привода/резьбонарезного станка
• спользуйте только силовой привод RIDGID 300 или резьбонарезной станок 300 Compact с данным устройствомдля накатки желобков 975 Combo. спользование других приводов приведет
к некорректной установке устройства, что может стать причиной
переворачивания машины идругих нештатных ситуаций.
• апрещается использовать устройство для накатки желоб-
ков с силовым приводом или резьбонарезным станком без
педали управления. апрещаетсяисключать педаль управления из цепиуправления силовымприводом. едаль управления
облегчает контроль машины и позволяет отключать питание двигателя простым движением ноги. сли в машину попадет одежда,
при этом на двигатель будет подаваться питание, одежда будет
затянута машиной. ашина имеет достаточно высокое усилие вращения, которое может затянуть одежду вокруг руки или других
частей тела с силой, достаточной для перелома костей или получения других травм.
• едаль управления должна использоваться тем же лицом,
которое выполняет процесс накатки. управлению машиной
допускается не более одноголица. а случай запутывания опе-
ратор должен иметь доступк педалиуправления.
• опускается использование только силовых приводов и резь-
бонарезных станков со скоростью вращения 57 об/мин. или
ниже. спользование устройств с более высокой скоростью вра-
щения повышает риск получения травмы.
Убедитесь в надежности установки устройства для накатки
•
желобков и его соединения с силовым приводом/ резьбонарезным станком. ашина, рама, накаточный механизм итруба
должны быть установлены в устойчивом положении. Этопоз-
волит предотвратить переворачивание трубы и оборудования.
езопасность при стационарном использовании
устройства для накатки желобков
• ри стационарном использовании устройство должно приводиться вдвижение только вручную. е используйте электроинструмент (например, дрели или ударные инструменты) для
вращения стационарно установленного устройства для накатки желобков. Это может привести к повреждению машины и уве-
личивает риск получения травм.
• ри выполнении работ на высоте, персонал должен исполь-
зовать защитные каски и находиться за пределами зоныработы машины. Это поможет избежать серьезных травм в случае
падения машины, трубы или других предметов.
Описание, характеристики и стандартное оборудование
Описание
Устройство для накатки желобков RIDGID®975Combo используется для
формирования желобков в стальных, алюминиевых и -трубах и
диаметром от 1
предназначена для накатки желобков на трубахиз нержавеющей стали
диаметром от 1
того, устройство можно адаптировать для работы с медными трубами
диаметром 2” - 8” типа K, L,M иDWV при условии установки комплекта
сменных роликов. елобки формируются вследствиемеханического воздействия накаточного ролика на трубу, поддерживаемую подающим
роликом.егулировке подлежиттолько один параметр - глубина желобка.
Устройство предназначено либодля стационарной ручной эксплуатации,
либо для работы с силовым приводом RIDGID модели 300 (скорость
вращения 38 или 57 об/мин). ри использовании соответствующего
адаптера (кат. №67662) устройство может работать с резьбонарезным
станком RIDGID модели 300 Compact. комплект поставкиустройства
для накатки желобков 975 Combo входит запатентованный регулятор
глубины, который помогает регулировать глубину канавки, и запатентованные средства для улучшения трассировки при использовании
устройства.
Устройство для накатки желобков 975 Combo - это портативный прибор, предназначенный для использования непосредственно на местах
выполнения работ. Устройство не предназначено для накатки желобков в промышленных масштабах или для профессионального использования в цехах по изготовлению труб.
У
для накатки желобков модели 975 Combo формирует желобки 2” - 6”,
габариты которых совпадают со спецификациями AWWA C606-06.
ыборсоответствующих материалов и способов закрепления входит в
обязанности проектировщика системы и/или установщика. ередвыполнением установки следуетпроанализировать условияв предполагаемом
месте установки, включая химическое окружение,рабочую температуру.
1
/4“ до6”, сортамента 10 исортамента 40. ашина также
1
/4“ до 6”,сортамент 10и от11/4“ до 2”,сортамент 40. роме
ри надлежащемиспользовании устройство
4
омпания Ridge Tool
Page 6
Устройство для накатки желобков 975 Combo
арактеристики
брабатываемые материалы..............тальные трубы 1
О
тамент 10 и сортамент40
использованием комплекта
сменных роликов: едные
трубы2”- 8” , тип K, L, Mи DWV
иаметр желобка
егулировка...........................................егулировочный винт и регу-
лятор глубины
ривод ...................................................одающий винт, вращаемый с
помощью трещоточного (храпового) гаечного ключа
Устанавливаемый силовой привод.....иловой привод RIDGID 300
(только модели со скоростью
вращения 38 и 57об/мин),
резьбонарезной станок RIDGID
300 Compact (через адаптер)
асса......................................................12,5 кг.
Устройство для накатки желобков 975 Combo защищено патентами
А и международными патентами, включая патенты 6,272,895 и
6,591,652.
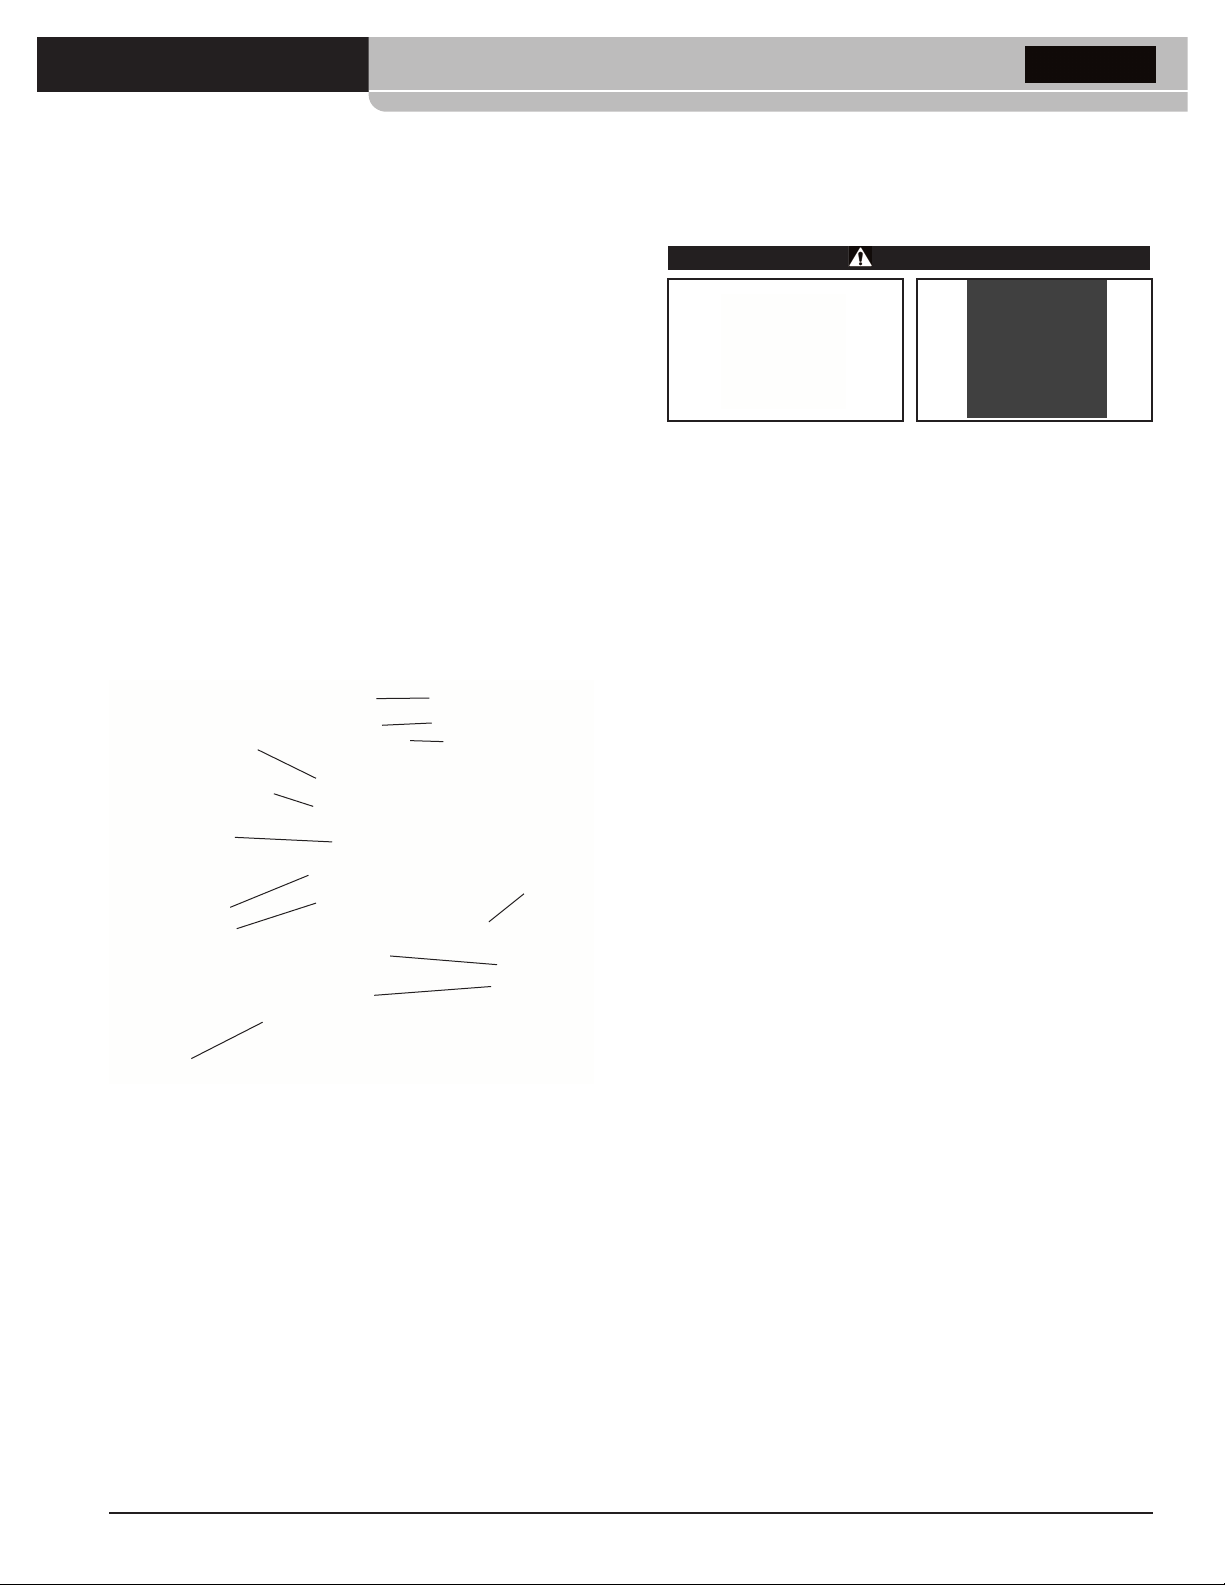
одающий винт
егулировочный винт
олзун
ал рабочего ролика
абочий ролик
риводной вал
ащитная крышка
рещоточный гаечный ключ (храповик)
исунок 1 – Устройство для накатки желобков 975 Combo
1
– 6” сор-
/4“
1
/2“
егулятор глубины
желобка
Опорный рычаг
Основание
асадка
тандартное оборудование
11/4“ – 6“ сортаменты 10 и 40 абочие и подающие ролики
рещоточный гаечный ключ (
ереходник (насадка) для привода
Опорные рычаги
строенный индексный регулятор глубины
1
/2“) с фиксацией кнопкой
Осмотр устройства для накатки
желобков
А
еред каждым использованием осматривайте устройство и устраняйте все малейшие неисправности; это поможет снизить риск
тяжелой травмы и других несчастных случаев, а также предотвратить повреждение инструмента.
апрещается использовать устройство для накатки желобков с
силовым приводом/резьбонарезнымстанком без педалиуправления.
1. слик устройству длянакатки желобков подключен силовой привод или резьбонарезной станок, убедитесь в том, что машина
отключена от питания и переключатель REV/OFF/FOR установлен
в положение OFF. Осмотр и обслуживание силового привода/резьбонарезного станка следует выполнять в соответствии с
инструкциейпо эксплуатации данного оборудования. евыполнение
надлежащего осмотра и обслуживания оборудования может привести к получению серьезных травм и к повреждению имущества.
Убедитесь в том, что педаль управления подключена и функционирует нормально. апрещается использовать устройство для
накатки желобковбез педали управления.
2. Очистите устройство, включаяпереносную ручку и трещоточный
ключ, используемый для активации устройства, от масла, смазки
и грязи.Это уменьшит вероятность получения травмы в результате
выскальзывания устройства или ключа, а также упрощает осмотр.
3. Убедитесь в том,что опорные рычагинадежно зафиксированы на
корпусе устройства.
4. Осмотрите устройство для накаткижелобков и убедитесьв отсутствии поврежденных, изношенных, утерянных или неверно расположенных деталей илилюбых других неисправностей, которые
могут помешать безопасной работе устройства.Убедитесь в том,
что рабочий ролик и вал привода вращаются свободно.
5. Убедитесь в наличии предупредительнойтаблички ив надежности
ее закрепления. асположение предупредительной таблички
показано на ис. 2.
6. сли насечки на приводном валу загрязнены, очиститеих с помощью проволочной щетки. агрязненные насечки могут привести к
соскальзыванию трубы и стать причиной проблем при накатке
желобков.
7. Осмотрите рабочий ролик и приводной вал на предмет наличия
трещин, износа и других видимых следов повреждения.
оврежденные рабочие ролики и приводные валы могут привести
к соскальзыванию трубы, возникновению проблем с качеством
желобков или неисправностей в работе устройства.
8. роверьте трещоточный ключ и насадку. Убедитесь в том, что трещоточный ключ вращается плавно и равномерно в обоих направлениях. ажмите кнопку разблокировки, расположенную в центре
головки трещоточного ключа и установите ключ на подающий
винт. люч должен надежно зафиксироваться. рещоточный
ключ должен бытьнадежно зафиксирован на насадке, а насадка
омпания Ridge Tool
5
Page 7
Устройство для накатки желобков 975 Combo
надежно вставлена во внутренний четырехгранник на задней
части устройства для накатки желобков. Это позволит предотвратить выпадение трещоточного ключа инасадкипри использовании устройства для накатки желобков. ри использовании
нестандартного храповика, ключа или насадки, которые не фиксируются на устройстве для накатки желобков, возможно их
ыпадение при использовании прибора.
в
ри обнаружении каких-либо проблем устранитеих, преждечем
использовать устройство.
9. ыполните смазку устройства для накатки желобков как указано
в соответствующем разделе настоящей инструкции. ытрите
остатки смазки на устройстве.
10. ри использовании дополнительного оборудования выполните
его осмотр и обслуживание и убедитесь в его надлежащем функционировании.
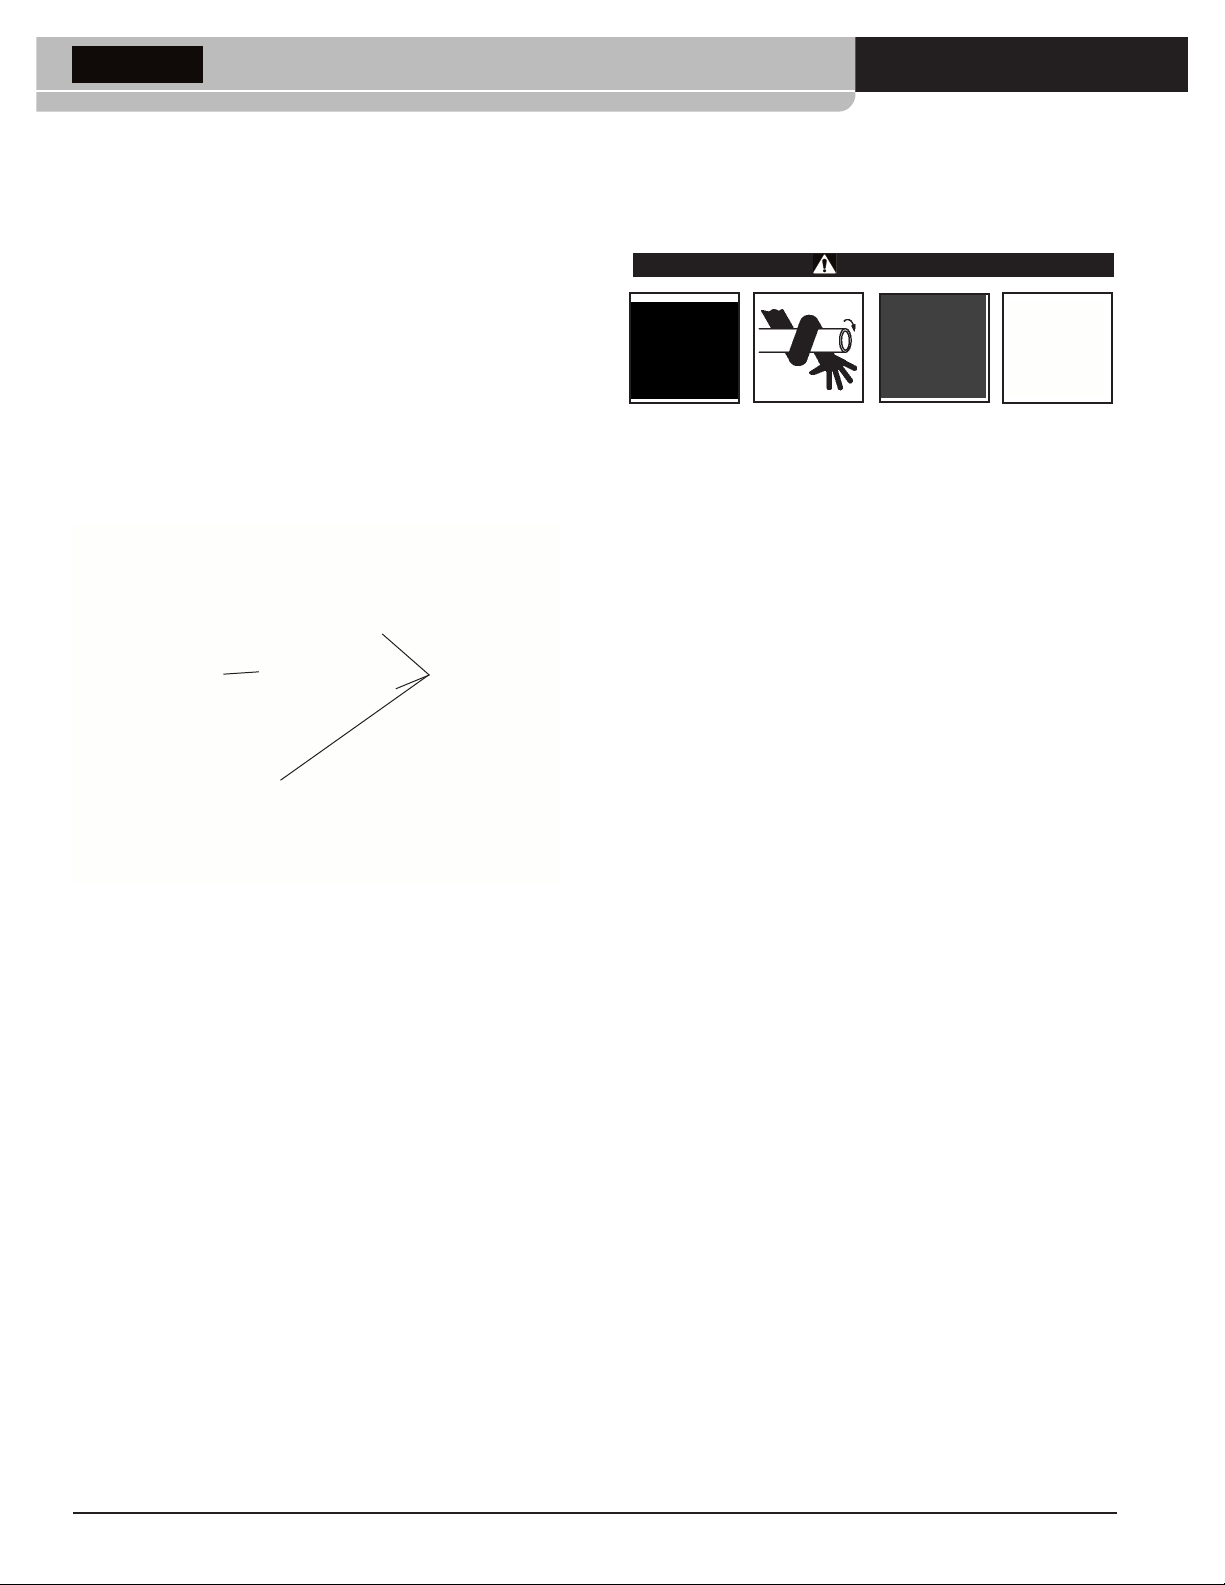
редупредительная
табличка
мазочные
отверстия
одготовка прибора и рабочей зоны для
работы с силовым приводом
А
сегда используйте средства для защиты глаз от грязи и других
инородных тел. адевайте обувь со стальными носками для защиты ног при падении инструментов или труб.
апрещается использовать устройство для накатки желобков с
силовым приводом илирезьбонарезным станком без педали управления. апрещается исключать педаль управления из цепи управления силовым приводом. едаль управления облегчает контроль
машины и позволяет отключать питание двигателя простым движением ноги. сли в машинупопадет одежда,при этом надвигатель
будет подаваться питание, одежда будет затянута машиной. ашина имеет достаточно высокое усилие вращения, которое может
затянуть одежду вокруг руки или других частей тела ссилой, достаточной для перелома костей или получениядругих травм.
астройте машину для накатки желобков и организуйте рабочую
зону в соответствии с настоящим руководством таким образом,
чтобы снизить риск травм отудара током, возгорания, запутывания,
и других причин, а также предотвратить повреждение инструмента.
исунок 2 – редупреждающая табличка устройства для накатки желобков 975 Combo
1. абочая зона должна отвечать следующим требованиям:
• меть достаточное освещение.
• е содержать воспламеняющихся жидкостей, паров или пыли,
которые могут воспламениться. сли такие вещества присутствуют в рабочей зоне, не начинайте работу до тех пор, пока
источники не будутопределеныи удалены. иловые приводы и
резьбонарезныестанки не являются взрывобезопасными устройствами и могут давать искру.
• лощадка для оператора должна быть чистым, ровным, устойчивым и сухим местом. апрещается использовать прибор при
нахождении в воде.
• Электрические розетки должны быть надлежащим образом
заземлены. аличие трех штырей или УО в розетке не означает, что она заземлена должным образом. ри возникновении сомне ний розетка подлежит проверке
квалифицированным электриком.
• Обеспечьте удобство доступа к электрической розетке, убрав
потенциальные источники опасности, которые способны повредить шнур питания.
2. еред установкойлюбого оборудования предварительноочистите
рабочую зону. ри наличии следов масла их нужно обязательно
вытереть.
6
омпания Ridge Tool
Page 8
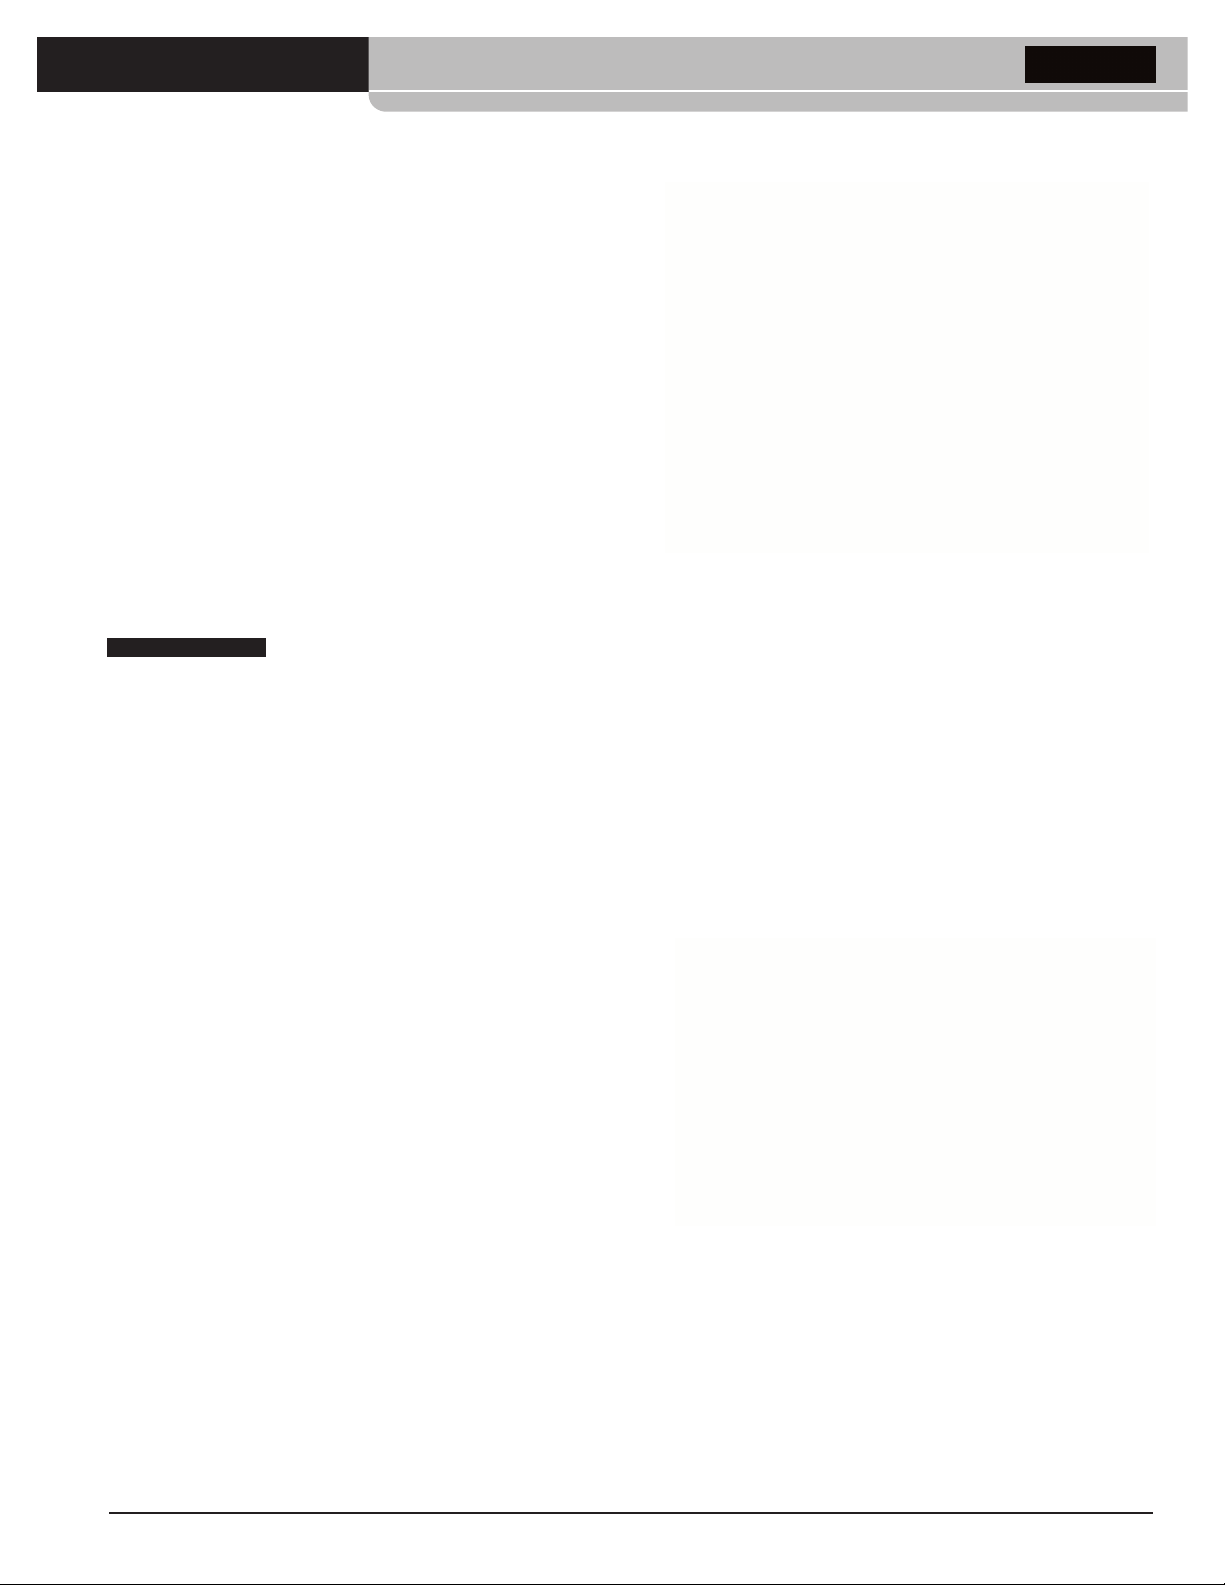
3. Осмотрите трубу, на которой требуется сделать желобки, и убедитесь в том, что устройство для накатки желобков 975 Combo
подходит для выполнения такого типа работ. Устройство для
накатки желобков 975 Combo предназначено для обработки стальных, алюминиевых и труб сортамента 10 и 40 диаметром от
1
1
/4“ до 6”. ашина также может использоваться для обработки
труб из нержавеющей стали диаметром от1
10 идиаметром от 1
ожно адаптировать дляработы с медными трубами диаметром
м
1
/4“ до2” сортамента40. роме того, устройство
1
/4“ до 6” сортамента
2” - 8” типа K, L,M и DWV при использовании комплекта сменных
роликов.
стройство для накатки желобков 975Combo можно использовать
У
в стационарных условиях (на смонтированныхили установленных
в зажимах трубах) или ссиловымприводом RIDGID300 или резьбонарезным станком 300 Compact для выполнения работ непосредственно на месте. ашина 975 Combo не предназначена для
промышленного использования.
ашины для накатки желобков, подходящие для других типов
применения, можно найти в каталоге инструментов Ridge или в
сетинтернет по адресу www.RIDGID.com,либо позвонивв отдел
технического обслуживания Ridge Tool по тел. 800-519-3456.
У
спользование одногокомплекта роликов(рабочий ролик и приводной вал) настальных и нержавеющих трубах может
привести кзагрязнению материалов из нержавеющейстали. результате
возможно развитие коррозии и преждевременный выход трубы из строя.
ля предотвращения загрязнения трубиз нержавеющей стали используйте отдельные комплектыроликов для обработкинержавеющих труб.
качестве альтернативы можно использовать проволочную щетку из
нержавеющей стали для тщательной очистки комплекта роликов при
сменематериала.
4. ыполните осмотр силового привода/станка в соответствии с
инструкцией. Убедитесь в наличии педали управления и проверьте, чтобы переключатель FOR/OFF/REV был установлен в
положение OFF. иловой привод и станок должны использоваться в соответствиис инструкцией.Убедитесь в том, что машина и подставка установлены надежно и нешатаются.
5. олностью откройте фиксатор на силовом приводе/резьбонарезном станке.
6. Убедитесь в том, чтоустройство 975Combo былоосмотренои был
установлен соответствующий комплект роликов.
Устройство для накатки желобков 975 Combo
исунок 3 – Установка устройства для накатки желобков 975
Combo в зажиме силового привода 300
Установкажелобонакатчика 975 Combo на
резьбонарезной станок RIDGID 300 Compact/1233
ри работе устройства для прокатки желобков 975 Combo с
резьбонарезным станком 300 Compact/1233 следует использовать
адаптер (каталожный номер 67662). Адаптер позволяет правильно
расположить устройство 975 Combo относительно резьбонарезного
станка и подставки иобеспечить работу с трубами всехдопустимых размеров. е пытайтесьиспользовать устройство 975 Combo срезьбонарезным станком другого типа, поскольку это может привести к
переворачиванию машины ивозникновениюдругих проблем.
1. Установите приводной адаптер на вал устройства для прокатки
желобков (м. исунок 4). овместите зажимные винты с надре-
зами на приводном валу машины и надежнозатяните их.
Установка желобонакатчика 975 Combo на привод
RIDGID 300
1. сли используемый силовой привод оснащен транспортнымиили
другими приспособлениями, следует снятьих с привода. Убедитесь
в том, что опорные рычаги силового привода полностью выдвинуты и зафиксированы.
2. оместите опорные рычаги устройства для прокатки желобковна
опорные рычаги силового привода и вставьте конец приводного
вала устройства в зажим силового привода. акройте и затяните
зажим силового привода для закрепления приводного вала.
Убедитесь в том, что приводной вал расположен по центру зажима. усилием проворачивайте зажимное колесо против часовой стрелки для надежной фиксации приводного вала (исунок 3).
омпания Ridge Tool
исунок 4 – Установка приводного адаптера
2. ододвиньте станину резьбонарезного станка 300 Compact/1233
как можно ближе к зажиму устройства для прокатки желобков.
Отведитетруборез, резьбонарезнуюголовку и зенковку в самую
дальнюю от оператора позицию, чтобы они не мешали установке.
ставьте конус расширителя в патрон.
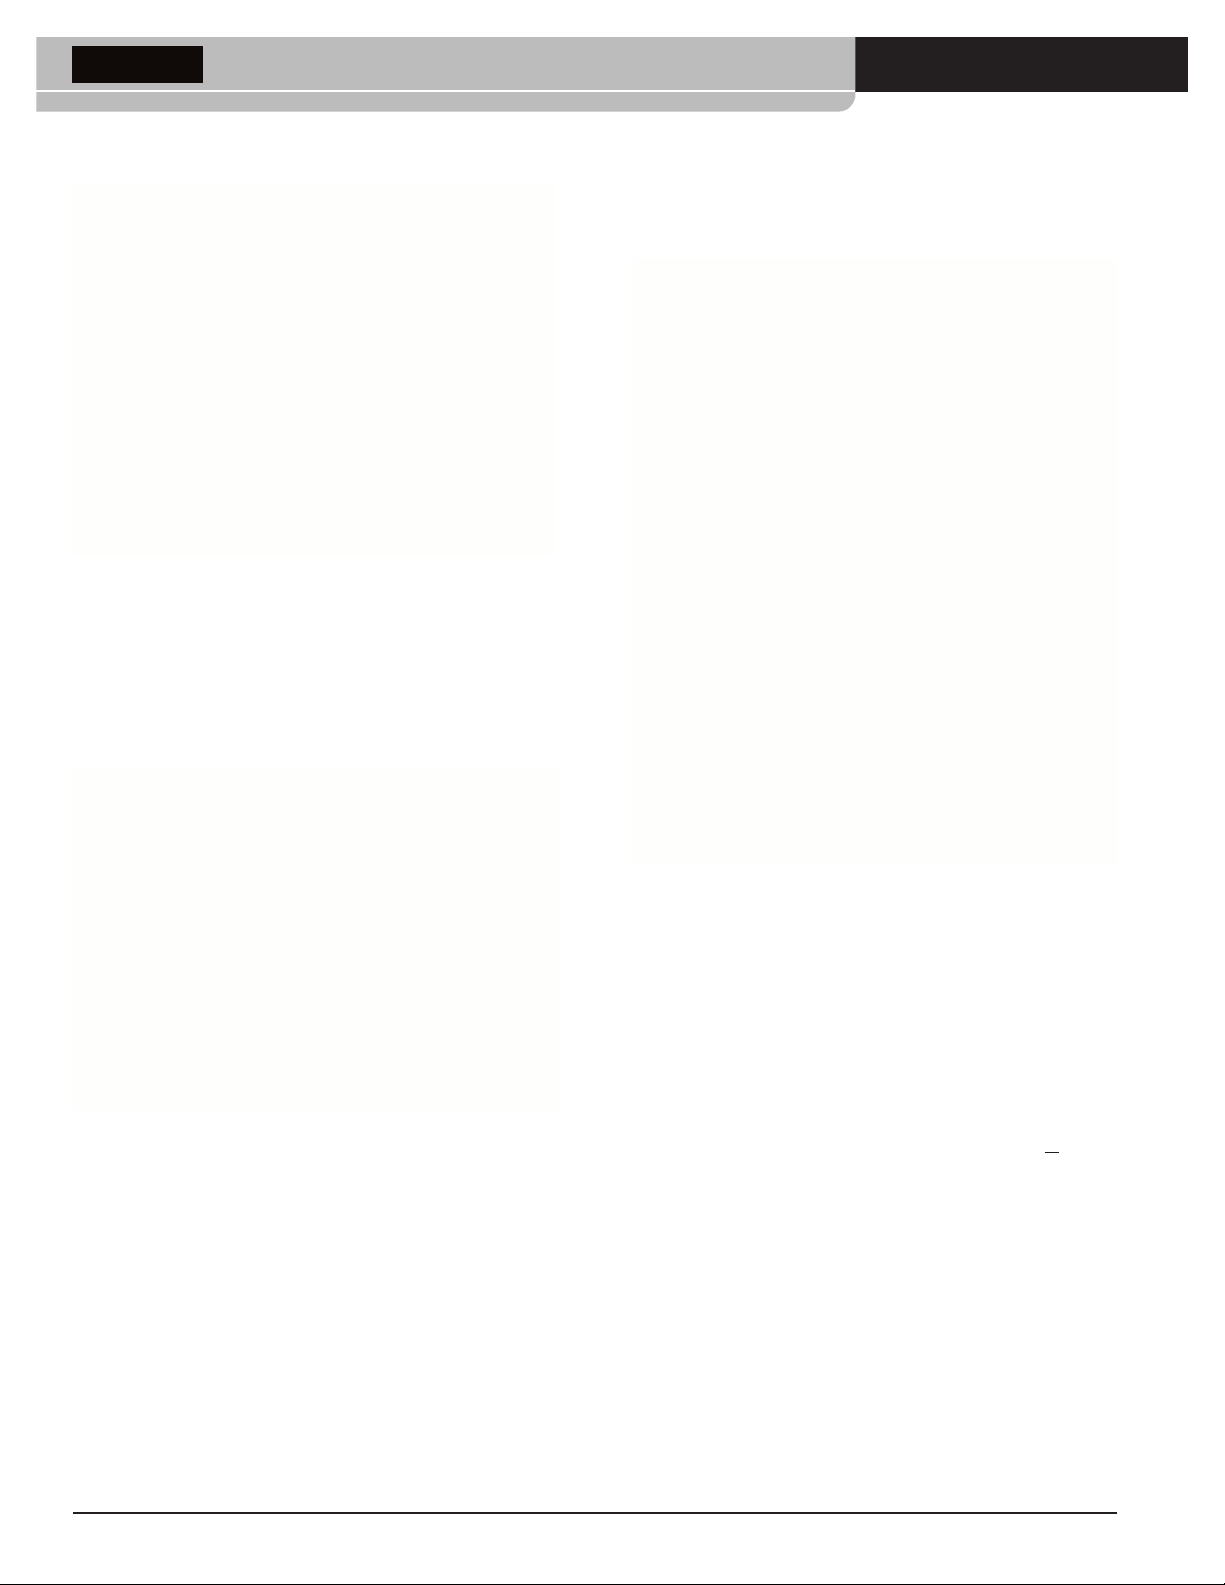
3. Установите скобу адаптера на рейку станка 300 Compact/1233
(как показанона исунке 5) и зафиксируйтеее с помощью штифта.
7
Page 9
Устройство для накатки желобков 975 Combo
исунок 5 – Установка скобы адаптера
4. азместите опорные рычаги желобонакатчика 975 на рычагах
адаптера и совместите приводной адаптер с зажимом станка.
акройте и затяните зажим резьбонарезного станка для фиксации
приводного адаптера. Убедитесь в том, что приводной вал расположен по центру зажима. усилием проворачивайте зажимное
колесо против часовой стрелки для надежной фиксации приводного вала.
меть удобный доступ к устройству для накатки желобков,
•
трубе и трещоточному ключу без необходимости наклоняться
над устройством.
исунок 6 – желобонакатчик 975 Combo правильно установлен
на резьбонарезном станке RIDGID 300 Compact
авершение установки
1. асположите педаль управления таким образом, чтобы оператор
мог контролировать силовой привод/резьбонарезной станок,
устройство для накатки желобков и обрабатываемую трубу. ак
показано на исунке 6, выбранная позиция должна позволять
оператору:
• тоять лицом к устройству для накатки желобков со стороны
переключателя FOR/OFF/REV и иметь доступ к этому переключателю.
• ключать/выключать привод с помощью педали управления
и в случаенеобходимости быстроотпускать педаль управления.
исунок 7 – озиция оператора
2. ротяните шнур питания по выбранному маршруту. ухими руками включите шнурпитания в розеткус надлежащим заземлением.
ледите за тем, чтобы все электрическиеподключения оставались
сухими и не соприкасались с землей. сли шнур питания имеет
недостаточную длину, используйте удлинитель,отвечающий следующим требованиям:
• аходитсяв хорошем состоянии
• меет трехштыревой разъем, подобный разъему силового при-
вода
• редназначен для наружного использования и имеет марки-
ровку W или W-A на обозначении провода (напр. SOW
• спользует провод соответствующего размера (14 AWG для
длины до 0,6 м, 12 AWG для длины 0,6-1,2 м). спользование
провода несоответствующего сечения приведет к его перегреву,оплавлению изоляции, что может стать причиной пожара или иных повреждений.
3. Убедитесь в правильной работе силового привода/резьбонарезного
станка:
• Установите переключатель в положение FOR (перед).
ажмите и отпустите педаль управления. риводной вал должен вращаться по направлению против часовой стрелки, если
смотреть на зажим спереди.сли вращение происходит в другомнаправлении, либо если педаль управления не контролирует
работумашины, использовать устройство можнотолько после
устранения неисправностей.
)
8
омпания Ridge Tool
Page 10
Устройство для накатки желобков 975 Combo
• ажмите и удерживайте педаль управления. роверьте скорость вращения машины. Осмотритеподвижные частина предмет перекосов, неправильного расположения, посторонних
шумов и другихнештатных ситуаций. Отпустите педальуправления. апрещается выполнять накатку желобков, если ско-
ость вращения машины превышает 57 об/мин. олее высокая
р
скорость вращения повышает риск получения травмы. ри
обнаружении каких-либо проблем устраните их, прежде чем
использовать устройство.
• Установите переключатель в положение REV (еверс).
ажмитеи отпустите педаль управления. риводной вал должен вращаться по направлению по часовой стрелке, если смотреть на зажим спереди. сли вращение происходит в другом
направлении, использовать устройство можно только после
устранения неисправностей.
• Установите переключатель в положение OFF. ухими руками
отключитемашину от питания.
одготовка трубы
У
сегда соблюдайте инструкции производителя муфты для пазового
соединения по подготовке краев трубы. есоблюдение таких инструкций может привести к недостаточной надежности соединения и утечкам.
1. Обрежьте трубу до нужной длины. Учитывайте минимальную
длину трубыдля прокаткижелобков для разныхдиаметров трубы
(м. таблицу A). Обработка трубы с меньшей длиной повышает
риск травмирования пальцев и запутывания.
Убедитесь в том, что конец трубы обрезан ровно и беззаусенцев.
аусенцы могут зацепить или порезать пальцы при прокатке
желобков. еправильнаяобрезка трубыи наличиекрупных заусенцев могут повлиять на качество желобка и процесс прокатки.
апрещается прокатывать трубу, обрезанную резаком.
2. се внутренние/внешние сварные швы или оплавления следует
обработать на длину как минимум 2” от края трубы. е распиливайте трубу в зоне посадки прокладки, это может привести к
утечке.
3. Удалите все отложения, грязь, ржавчину и другие посторонние
вещества с трубы на расстоянии как минимум 2” от края. аличие
посторонних веществ может привести к загрязнению насечекна
приводном валу и к неправильной подаче трубы при выполнении прокатки.
анная инструкция является обобщенной.
ом. ин. акс. ом. ин. акс.
азмер лина лина азмер лина лина
1836 4836
1
1
11/
4
/
2
8 36 41/
8 36 5832
2
8 32
2836 6 нешний диаметр 10 30
2
21/
8 36 6 10 28
3836
2
31/
8 36
аблица A – инимальная/аксимальнаядлина трубы для прокат-
ки на одной
трубной раме (се размеры приведены в
дюймах)
3. Установите опоры перед устройством для накатки желобков.
сли для трубы достаточно одной опоры, она должна размещаться немного дальшесередины трубыпри измерении от крышки устройства для прокатки желобков. ри использовании
нескольких опор для поддержки трубы, трубы должны располагаться на расстоянии
1
/4от длины трубы при измерении от концов трубы. некоторых ситуациях целесообразно использовать
болееодной опоры. ысота опоры должна быть настроена таким
образом, чтобы труба надевалась на приводной вал.
4. Убедитесь в том, что рабочий роликотодвинут на достаточное расстояние итруба может быть надета на приводной вал.ри необходимости поверните подающий винт против часовой стрелки для
перемещения рабочего ролика.
5. аденьте конец трубы на приводной вал и опустите трубу на
опору (опоры). Удостоверьтесь в надежности установки трубы.
ащитная
крышка
асположение трубы в устройстве для накатки
желобков
1. Убедитесь в том, что переключатель силового привода/резьбонарезного станка установлен в положение OFF.
2. Убедитесь в наличии соответствующей опоры дляобрабатываемой трубы. аблице A приведена максимальная длина труб,
обрабатываемыхс использованием одиночной опоры. олее длинные трубы должны поддерживаться минимум двумя опорами.
енадлежащая поддержка трубы может привести к переворачиванию и падению трубы либо машины. апрещается накатывать желобки на трубах, минимальная длина которых не
соответствует предусмотренным значениям.
омпания Ridge Tool
исунок 8 – Установка трубы на приводном валу вплотную к
крышке
6. Отрегулируйте трубу и опоры таким образом, чтобы труба располагалась вплотнуюк крышке устройства для накатки желобков
и чтобы внутренняя поверхность трубы соприкасалась с верхней
частью приводного вала (исунок 7). ентральная линия трубы и
центральная линия приводного вала должны быть параллельны
друг другу. Этого можно достичь выравниваниемтрубы и силового
привода/резьбонарезного станка.
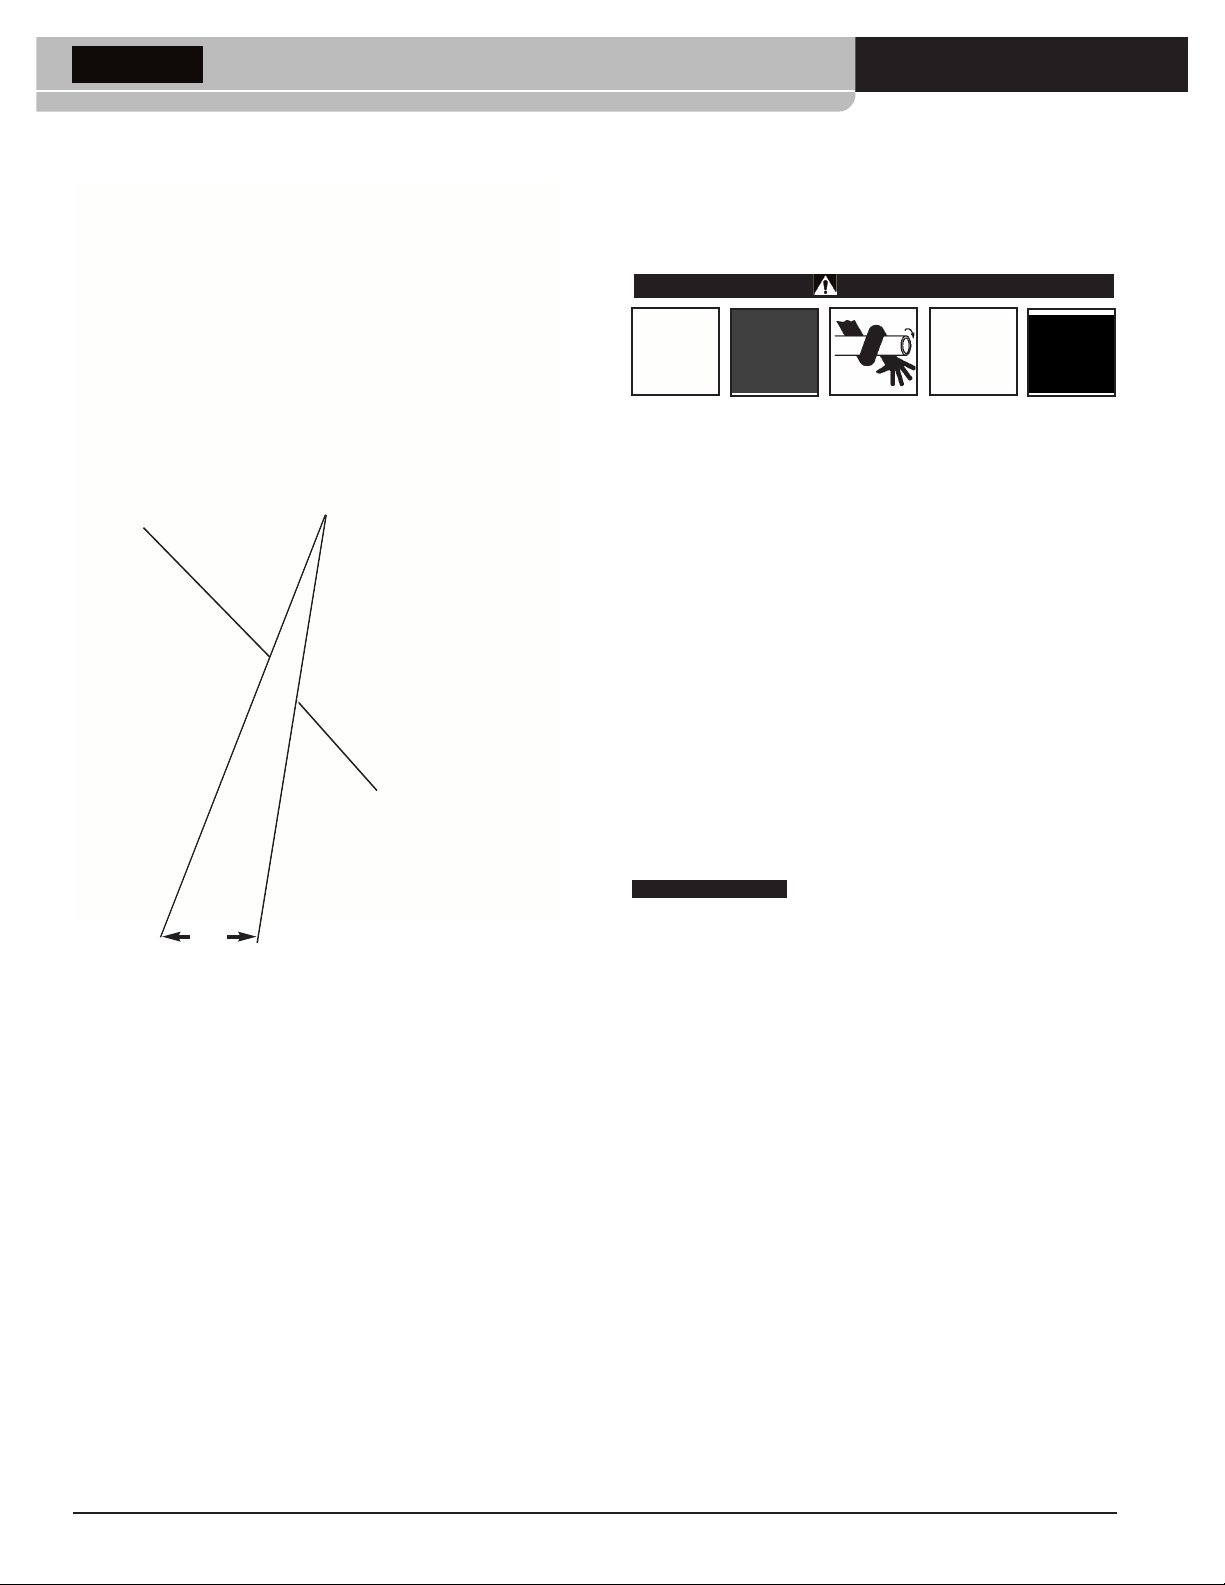
7. емного сдвиньте трубу и опоры, приблизительно на
1
/2градуса
(около 2,5 см на расстоянии 3 м от машины) в сторонуоператора.
равильное расположениетрубы и устройства для накатки желобков помогает обеспечить правильную подачу трубы при выполнении накатки. (м. ис. 9).
9
Page 11
ентральная
ось трубы
Устройство для накатки желобков 975 Combo
ентральная ось
приводного вала
спользование устройства для накатки
желобков 975 Combo с силовым приводом/резьбонарезным станком
А
ри работе с устройством для накатки желобков ненадевайте свободную одежду. укава и пуговицы на одежде должны быть застегнуты. енагибайтесь над машинойили трубой.вободная одежда
может быть затянута вращающимися частями машины, что приведет к получению травм.
ерегите руки от попадания в ролики. апрещается накатывать
желобки на трубах, минимальная длина которых несоответствует
предусмотренным значениям. е надевайте свободные рабочие
перчатки. альцы могут быть зажаты между роликами либо между
роликом итрубой.
ерегите руки от контакта с концами трубы. е прикасайтесь к
внутренней части трубы. озможны порезы острыми краями и
заусенцами трубы. альцы могут быть зажаты между роликами
либо между роликом и трубой.
сегда используйте средства для защиты глаз от грязи и других
инородных тел. адевайтеобувь со стальными носкамидля защиты ног при падении инструментов или труб.
ледуйте инструкции по эксплуатации, чтобы снизить риск получения травмы вследствие удара, паденияили других причин.
1
исунок 9 – двиг трубы на 1/2° в сторону оператора
8. оверните подающий винт по часовой стрелке до касания ролика
с внешней поверхностью трубы, затем проверните подающий
винтеще на 1/4 оборота.озможно, для соприкосновения рабочего ролика с трубой потребуется отпустить (повернуть против
часовой стрелки) регулировочный винт. а данном этапе труба и
ролик должны быть плотноприжаты друг к другу.
9. Осмотрите рабочую зону и убедитесь в том, что при необходимости установлены заградительные барьеры для недопущения
других лиц (кроме оператора) в рабочую зону. Ограждения должны обеспечивать минимум 1 м безопасного пространства вокруг
силового привода и трубы. Эта “зона безопасности” предотвратить
случайный контакт машины или трубы с другими лицами, что
могло бы привести к падению или затягиванию вращающимися
частями устройства.
10. ухимируками включите шнур питания машины в розетку с надлежащим заземлением.
/2°
(с преувеличением)
Установка/измерение диаметра желобка
У
каждый день перед первой накаткой на трубе с другим диаметром,
сортаментом или материалом, следует выполнять тестовую прокатку.
ерка для установки диаметра желобка используется только в информационных целях, для обеспечения требуемого диаметра желобка его
следует измерять дополнительно.
1. Убедитесь в том, что оборудование и труба установлены надлежащим образом. еправильная подготовка трубы может повлиять
на точность регулятора глубины желобка. абочий ролик должен соприкасаться с трубой.
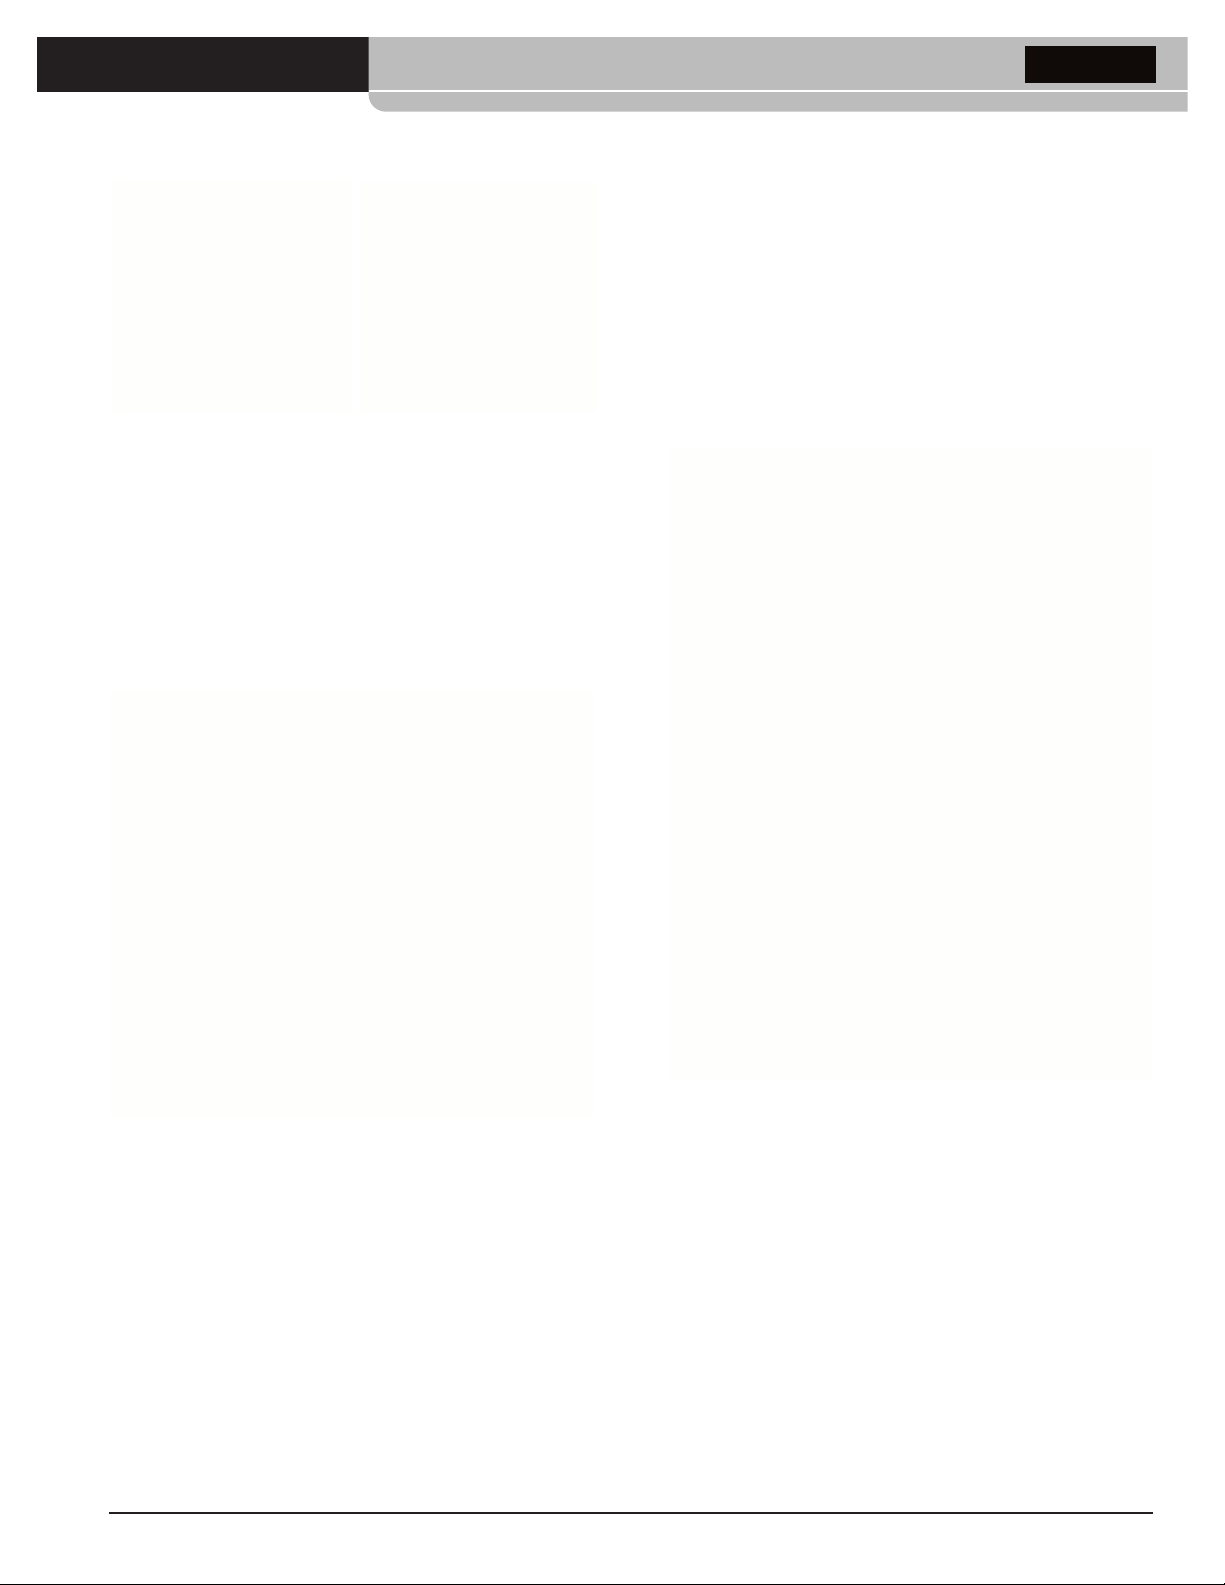
2. Отрегулируйте положение регулятора глубины желобка таким
образом, чтобы требуемая величина находилась под головкой
регулировочного винта (исунок 10А). егулятор глубины желоб-
ка предназначен для использования с обычными трубами. ри
работе с медными трубами см. раздел “Установка диаметра
желобка для медных труб”.
3. оворачивайте регулировочный болт по часовой стрелке до тех
пор, пока его головка не будет указывать на требуемое значение
глубины желобка. ереведите регулятор глубины желобка в
положение прокатки (исунок 10B). слирегулятор не будет уста-
новлен в положение прокатки, обработка трубы выполняться не
будет и регулятор может быть поврежден.
следствие различий в характеристиках труб,
10
омпания Ridge Tool
Page 12
исунок 10A – ыбор положен
ия регулятора глубины
желобка под головкой регулировочного винта
исунок 12 – егулятор в положении прокатки
4. ыполните тестовую прокатку (см. процедуру “ормирование
желобка”).
5. змерьте диаметра желобка. аиболееподходящий метод измерения диаметражелобка - использование мерной ленты (см. раз-
дел “Аксессуары”). лотно натяните мерную ленту вокруг трубына
желобке. Убедитесь в том, что лента плотно соприкасается с
нижней частью желобка и снимите показание диаметра. (м.
исунок 11.)
Устройство для накатки желобков 975 Combo
. овторяйте шаги 4-6 до тех пор, пока диаметр желобка не будет
7
соответствовать требуемым характеристикам. сли желоб слишком большой, можно отрегулировать ролик иуменьшить его размеры. сли желоб слишком маленький, следует сделать новый
желоб. облюдение требуемого диаметра желобка имеет важное
значениедля надежности последующего соединения. елобки, не
соответствующие заданным характеристикам, могут привести к
разрушению соединения.
ормирование желобка
1. Убедитесь в том, что оборудование и труба установлены надлежащим образом.
исунок 11 – роверка диаметра желобка с помощью измери-
тельной ленты
6. опоставьте измеренное значение диаметра с требуемым диаметром как показано в аблице I или III, либо как указано в руко-
водстве по установке соответствующего фитинга. сли
измеренное значение не совпадает с требуемым диаметром
желобка, следует отрегулировать регулирующеговинта для получения нужного диаметра.
• ля увеличения диаметра желобка, поворачивайте регули-
ровочный винт по часовой стрелке.
• ля уменьшения диаметра желобка, поворачивайте регули-
ровочный винт против часовой стрелки.
• аждая четверть (
1
/4) оборота регулировочного винта соответствует изменению диаметра желобка приблизительно на
0,02” (0,5 мм).
омпания Ridge Tool
исунок 12 – абочая позиция устройства для прокатки желобков
2. ыберите требуемую рабочую позицию. асположите педаль
управления таким образом, чтобы оператор мог контролировать
силовой привод, устройство для накатки желобков и обрабатываемую трубу. ак показано на исунке 12, выбранная позиция
должна позволять оператору:
• тоять лицом к устройству для накатки желобков со стороны
переключателя FOR/OFF/REV и иметь доступ к этому переключателю.
• ключать/выключать привод с помощью педали управления
и в случаенеобходимости быстроотпускать педаль управления.
• меть удобный доступ к устройству для накатки желобков и
трещоточному ключу без необходимости наклоняться над
устройством.
11
Page 13
Устройство для накатки желобков 975 Combo
ри необходимости положить правую руку на обрабатывае-
•
мую трубу.
Обеспечивать надежную стойку и хорошее равновесие.
•
3. Установите переключатель FOR/OFF/REV в положение REV
(еверс). е используйте устройство длянакаткижелобков975
Comboв режиме FOR (вперед). связи с особенностями конструкции машины 975 Combo, этот режим приведет к спиральному“выкручиванию” трубы из роликов, что может стать
причиной падениятрубы.
4. оложите однуруку на головку храповика/верхнюю часть подающего винта, а другую руку - на край храповика.
5. ажмите на педальуправления для включения силового привода.
руба должна вращаться, при этом лицевая часть трубы должна
соприкасаться с крышкой устройства для накатки желобков. сли
труба начинает отходить открышкиустройства, отпустите педаль
управления для предотвращения скручивания и падения трубы.
ри необходимости выполните повторную установку трубы (см.
раздел “асположение трубы”). сли трубадеформирована, ее следует обрезать и сделать новый желобок.
6. ослеполногооборотатрубы провернитеподающий винт ещена
1
/4оборота.родолжайте следитьза краем трубы,который должен
соприкасаться с крышкой машины. е поворачивайтеподающий
винт более чем на
1
/4оборотана каждоевращениетрубы. лишком
быстрое вращение подающего винта может привести к излишней
развальцовке желобка или скручиванию трубы с приводного вала.
7. родолжайте затягивать подающийвинт по1/4оборота на каждое
вращение трубы до тех пор, пока головка регулировочного винта
не сравняется с верхней частью механизма. е пытайтесь провернуть подающий винт после того, как регулировочный винт
достигнет верхнейчасти механизма, это может привести кповреждению регулировочного винта. этой позициитруба должна провернуться еще минимум на 2 оборота для формирования
равномерного желобка.
8. Отпустите педаль управления и установите переключатель
FOR/OFF/REV в положение OFF.
9. оворачивайте подающий винт против часовой стрелки и поднимите рабочий ролик для снятия трубы с машины.
10. Осмотрите полученный желобок.
• Убедитесьв том, что желобок полностьюнакатан.
• роверьте соответствие диаметра желобка требуемым значе-
ниям.
• роверьте все другие параметры, требуемые изготовителем
соответствующего фитинга.
ри обнаружении каких-либо проблем с желобком его использование
запрещается.
Установка диаметра желобка для медных труб
риработе устройствадля накатки желобков 975 Combo с медными трубами не следует использовать регулятор глубины желобка. этом
случае регулятор задаст неверный диаметр желобков.
1. оверните подающий винт по часовой стрелке до касания ролика
с внешней поверхностью трубы, затем проверните подающий
винтеще на1/4 оборота. озможно, для соприкосновения рабочего ролика с трубойпотребуетсяотпустить (повернуть против часовой стрелки) регулировочный винт. а данном этапе труба и
ролик должны быть плотноприжаты друг к другу.
. Убедитесь в том, что регулятор глубины желобка находится в
2
положениипрокатки. (исунок 10B)
3. оворачивайте регулировочный винт до тех пор пока он не сравяется с верхней пластиной устройства.
н
4. айдите нужный диаметр и тип трубы для прокатки в аблице B
и закрутите регулировочный винт на верхней пластине на соот-
етствующее число оборотов. апример, для медной трубы типа
в
Sch. L, диаметром 4” следует закрутить регулировочный винт на
1
1
/4оборота.
егулировка глубины для прокатки желобовв медных трубах
(егулировка поворотов винта)
иаметр KLMDWV
2-2.5”
3” 11/
4” 11/
5” 11/
6” 1
8” 21/
7
8
/
16
4
2
1
3
16
/
2
11/
7
8
/
16
4
11/
2
11/
4
13/
8
23/
11/
11/
11/
13/
21/
5
8
/
16
4
2
4
8
11/
11/
11/
13/
21/
5
8
/
16
8
2
4
8
аблица B – егулировка глубины для прокатки желобов в мед-
ных трубах
5. ереходите к шагу 4 - “Установка/измерение диаметра желоб-
ка”.
оветы по управлению устройством для накатки
желобков 975 Combo
роблемы, с которыми чаще всего сталкиваются пользователи при
прокатке обычно заключаются в скручивании или смещении трубы с
приводного вала или в неправильной прокатке желоба. тобы прокатка желоба получилась качественной, следует полностью придерживаться указанных инструкций.сли инструкции были выполнены, но
желоб получился некачественным, процесс прокатки можно улучшить
следующимобразом.
• емногосдвиньте трубу в сторону оператора (сдвиг впределах от
1
/2градуса до 1 градуса) (м. рис. 9).
• ля лучшей прокатки возможно оператору следует немного нажи-
мать на трубу. Обычно это требуется только для коротких секций
трубы. ри этом оператору следует надеть кожаные рукавицы и
держать трубу руками посередине, как показано на рисунке 13.
озможно потребуется привинтить раму, на которой установлен
силовой привод/резьбонарезной станок к полу, чтобы избежать
сдвигов во время прокатки. о избежание тяжелых травм не
подносите руки близко к рабочему ролику и концам трубы, и следите, чтобы длина трубы для накатки не была короче рекомендуемой.
12
омпания Ridge Tool
Page 14
исунок 13 – ажим на трубу с целью улучшения прокатки
• омимо этого, см. аздел диагностики неисправностей, в котором
приведен полный список причин их возникновения и решений
проблем прокатки.
одготовка прибора и рабочей зоны для
стационарной работы
А
сегда используйте средства для защиты глаз от грязи и других
инородныхтел. адевайте обувь со стальными носками для защиты
ног при падении инструментов или труб. спользуйте каску для
защиты головы на рабочемместе.
астройте машину дляпрокатки желобков и организуйте рабочую
зону в соответствии с настоящим руководством таким образом,
чтобы снизить рисктравм от падения инструментов, ударов и других причин, а также предотвратить повреждение инструмента.
Устройство для накатки желобков 975 Combo
. абочая зона должна отвечать следующим требованиям:
1
• меть достаточное освещение.
• е содержать воспламеняющихся жидкостей, паров или пыли,
которые могут воспламениться. сли такие вещества присут-
твуют в рабочей зоне, не начинайте работу до тех пор, пока
с
источники небудут определены и удалены.
• лощадка должна иметь чистое, ровное, устойчивое и сухое
место дляоборудования и оператора.
2. еред установкой любого оборудования предварительно очистите рабочую зону. ри наличии следов масла их нужнообязательно вытереть.
3. Осмотрите трубу, на которой требуется сделать желобки, и убедитесь в том, что устройство для накатки желобков 975 Combo
подходит для выполнения такого типа работ. Устройство для
накатки желобков 975 Comboпредназначено для обработки стальных, алюминиевых и труб сортамента 10 и 40 диаметром от
1
1
/4“ до 6”. ашина также может использоваться для обработки
труб из нержавеющейстали диаметром от 1
и диаметром от 1
1
/4“ до 2” сортамента 40. роме того, устройство
можно адаптировать для работы с медными трубами диаметром 2”
- 8” типа K, L,M и DWV при использовании комплекта сменных
роликов.
Устройство длянакатки желобков975 Combo можноиспользовать
в стационарных условиях (на смонтированных или установленных в зажимах трубах) или с силовым приводом RIDGID 300 или
резьбонарезным станком 300 Compact для выполнения работ
непосредственно на месте. ашина 975 Combo не предназначена
для промышленного использования.
4. ринакатке встационарных условиях, убедитесь, что в помещении
достаточно места для установки и эксплуатации устройства для
накатки желобков 975 Combo. Устройство накатывает желоб,
обходя надежнозакрепленную трубу покругу; длянормальной эксплуатациимашины требуется:
1
• инимум
7
см пространства вокругтрубы для выполнения про-
катки.
7
• инимальное пространство (
см
) для трубы, чтобы при выдвижении за границы рамы, она не наткнулась на препятствие
(например, на стену).
2
• инимальное отверстие в
4
см, чтобы труба соответствовала
размерам устройства для накатки.
ашины для накатки желобков, подходящие для других типов
применения, можно найти
в каталоге инструментов Ridge или в сети нтернет по адресу
www.RIDGID.com, либо позвонив в отдел технического обслуживания Ridge Tool по тел.800-519-3456.
У
спользование одного комплекта роликов (рабочий ролик и приводнойвал) настальных и нержавеющихтрубахможет
привести к загрязнению материалов из нержавеющей стали. результатевозможно развитие коррозии ипреждевременный выход трубыиз
строя. ля предотвращения загрязнения труб из нержавеющей стали
используйте отдельные комплекты роликов для обработки нержавеющих труб. качестве альтернативы можно использовать проволочную щетку из нержавеющей стали для тщательной очистки комплекта
роликов при смене материала.
1
/4“ до6” сортамента 10
омпания Ridge Tool
13
Page 15
Устройство для накатки желобков 975 Combo
одготовка трубы
У
сегда соблюдайте инструкции производителя муфты для пазового
соединения по подготовке краев трубы. есоблюдение таких инструкцийможет привести к недостаточной надежности соединенияи утечкам.
1. ри стационарной накатке уже установленной трубы, убедитесь,
что давление в системе сброшено и содержимое устранено.
Определите содержимоеустройстваи проверьте, какие опасности
с ним связаны.
. Обрежьте трубу до нужной длины.
2
Убедитесь в том, что конец трубы обрезанровно ибез заусенцев.
аусенцымогут зацепить или порезатьпальцы при накатке желобков. еправильная обрезка трубы и наличие крупных заусенцев
могут повлиять на качество желобка и процесс накатки.
апрещается накатывать трубу, обрезанную резаком.
3. се внутренние/внешние сварные швы или оплавления следует
обработать на длину как минимум 5 см от края трубы. е распиливайте трубу в зоне посадки прокладки, это может привести к
утечке.
4. Удалите все отложения, грязь, ржавчину и другие посторонние
вещества с трубы на расстоянии как минимум 5 см от края.
аличие посторонних веществ может привести к загрязнению
насечек на приводном валу и к неправильной подаче трубы при
выполнении накатки.
5. еред накаткой убедитесь в том, что труба надежно закреплена.
руба должна выдержать вес устройства для прокатки желобов
(12,7 кг), а также нажим и усилие привода припрокатке, и остаться неподвижной. тационарную трубу лучше снять, а затем выполнить ее накатку в трубных зажимах. остальных случаях могут
понадобиться временные или постоянные крепления для поддержки труб.ри использовании трубных зажимов, проверьте, безопасно ли ими пользоваться и не упадут ли они во время
использования. ля более длинных труб потребуются опоры для
поддержкипо длине.
анная инструкция является обобщенной.
. адежно возьмитесь за устройство для накатки желобков. е
3
подымайтеего трещоточным ключом. оместите приводной вал
внутри трубы и убедитесь, что крышка устройства плотно прилегает к краю трубы (исунок 14). атяните подающий винт, чтобы
обеспечить контакт рабочего ролика с внешней стороной трубы.
осле затягивания подающего винта вручную затяните его трещоточным ключом еще на
для накатки желобков правильно установлено на трубе и его
крышка находится вровень с краем трубы. противном случае
аново повторите эту процедуру. сегда проверяйте, безопасноли
з
установлено устройство для накатки желобков, чтобы оно не
упало.
исунок 14 – оддержка устройства для накатки желобков при
затягивании подающего винта
1
/4оборота. Убедитесь, что устройство
ащитная
крышка
Установка устройства для накатки желобков на
трубе
1. Убедитесь в том, что устройство975 Combo было осмотрено и был
установлен соответствующий комплект роликов. Убедитесь в
том, что опорные рычаги надежно зафиксированы на корпусе
устройства или полностью снимите их, чтобы улучшить доступ в
трудных местах. алее, установите трещоточный ключ в подающий винт и вставьте насадку во внутренний четырехгранник на
задней части устройствадля накаткижелобков. роверьте, чтобы
трещоточный ключ и насадка были прочно установлены.
2. Убедитесь в том, что между рабочим роликом и валом привода
достаточно места для стенки трубы. ри необходимости поверните
подающий винт против часовой стрелкидля перемещения рабочего ролика.
14
тационарная эксплуатация устройства
для накатки желобков 975 Combo
А
ри стационарном использовании устройство должно приводиться
в движение только вручную. е используйте электроинструмент
(например, дрели или ударные инструменты) для вращения стационарно установленного устройства для накатки желобков. Это
может привести к повреждению машины и увеличивает риск получения травм.
ри работе с устройствомдля накатки желобков не надевайте свободную одежду. укава и пуговицы на одежде должныбыть застегнуты. е нагибайтесь над машиной или трубой. вободная одежда
может быть затянута вращающимися частями машины, что приведет к получению травм.
омпания Ridge Tool
Page 16
Устройство для накатки желобков 975 Combo
ерегите руки от попадания в ролики. апрещается накатывать
желобки на трубах, минимальная длина которых не соответствует
предусмотренным значениям. е надевайте свободные рабочие
перчатки. альцы могут быть зажаты между роликами либомежду
роликом итрубой.
ерегите руки от контакта с концами трубы. е прикасайтесь к
в
нутренней части трубы. озможны порезы острыми краями и
заусенцами трубы. альцы могут быть зажаты между роликами
л
ибо междуроликом и трубой.
сегда используйте средства длязащиты глаз от грязи и других ино-
родных тел. адевайте обувь со стальными носками для защиты
ног при падении инструментов или труб. спользуйте каску для
защитыголовы на рабочем месте.
ледуйте инструкции по эксплуатации, чтобы снизить риск получения травмы вследствие удара, паденияили других причин.
Установка/измерение диаметра желобка
У
каждый деньперед первойнакаткой на трубе с другим диаметром, сортаментом или материалом, следует выполнять тестовую прокатку.
егулятор для установки диаметра желобка используется только в
информационных целях, для обеспечения требуемого диаметра желобка его следует измерять дополнительно.
1. Убедитесь в том, что оборудование и труба установлены надлежащим образом. еправильнаяподготовкатрубыможетповлиять
на точность регулятора глубины желобка. абочий ролик должен соприкасаться с трубой.
2. Отрегулируйте положение регулятора глубины желобка таким
образом, чтобы требуемая величина находилась под головкой
регулировочного винта (исунок 15А). егулятор глубины желоб-
ка предназначен для использования с обычными трубами. м.
раздел “Установка диаметра желобка для медных труб” для работы с медными трубами.
3. оворачивайте регулировочный болт по часовой стрелке до тех
пор, пока его головка не будет указывать на требуемое значение
глубины желобка. ереведитерегулятор глубиныжелобка в положение прокатки (исунок 15B). слирегулятор не будет установ-
лен в положение прокатки, обработка трубы выполняться не
будет и регулятор может быть поврежден.
4. ыполните тестовую прокатку (см. процедуру “ормирование
желобка”).
следствие различий в характеристиках труб,
. змерьте диаметр желобка. аиболее подходящий метод изме-
5
рения диаметра желобка - использование мерной ленты (см. раз-
дел “Аксессуары”). лотно натяните мерную ленту вокруг трубы на
желобке. Убедитесь в том, что лента плотно соприкасается с
нижней частью желобка и снимите показания диаметра
(м. рис. 16).
исунок 16 – роверка диаметра желобка с помощью измери-
тельной ленты
6. опоставьте измеренное значение диаметра с требуемым диаметром как показано в аблице I или III, либо как указано в руко-
водстве по установке соответствующего фитинга. сли
измеренное значение не совпадает с требуемым диаметром
желобка, следует отрегулировать регулирующий винт для получения нужного диаметра.
• ля увеличения диаметра желобка, поворачивайте регулиро-
вочный винт по часовой стрелке.
• ля уменьшения диаметра желобка, поворачивайте регули-
ровочный винт против часовой стрелки.
• аждая четверть (
1
/4) оборота регулировочного винта соответ-
ствует изменению диаметра желобка приблизительно на 0,5мм.
7. овторяйте шаги 4-6 дотех пор, пока диаметр желобка не будет
соответствовать требуемым характеристикам. сли первый желобок слишком большой, можно отрегулироватьролик и уменьшить
его размеры. сли желобок слишком маленький, следует сделать новый желобок. облюдение требуемого диаметра желобка
имеет важное значение для надежности последующего соединения. елобки, не соответствующие заданным характеристикам,
могут привести к разрушению соединения.
исунок 15A – ыбор положения регулятора глубины
желобка под головкой регулировочного винта
исунок 15B – егулятор в
положении прокатки
омпания Ridge Tool
ормирование желобка
1. Убедитесь в том, что оборудование и труба установлены надлежащим образом.
2. ыберите требуемую рабочую позицию. аботать следует только
в хорошейобуви, которая позволит поддерживать равновесие.
1
3. Убедитесь, что подающийвинт затянут на
4. ыньте трещоточный ключ из подающего винта и вставьте его в
насадку. (ри непосредственном соприкосновении насадка не
нужна).
/4оборота.
15
Page 17
Устройство для накатки желобков 975 Combo
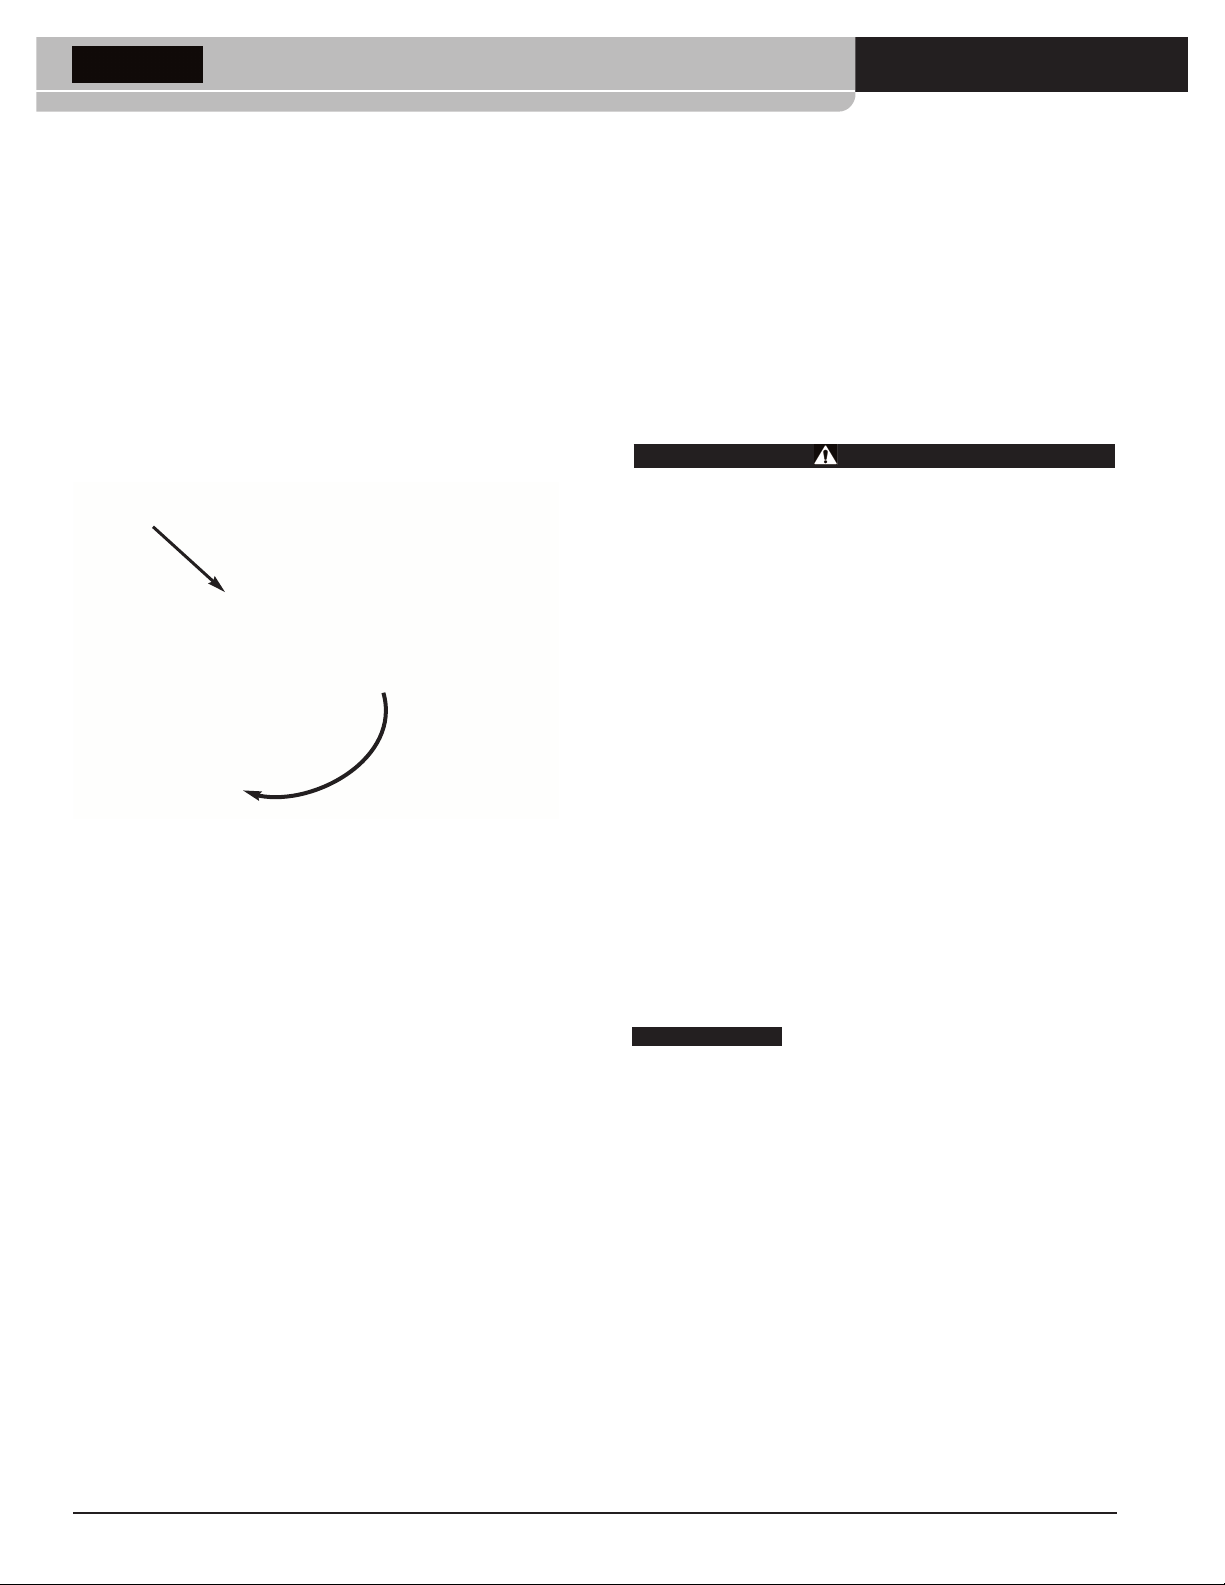
5. оверните трещоточный ключ по часовой стрелке, если смотреть с задней стороныустройства для накатки желобов (на задней
анели устройства направление указано стрелками, см. рис. 17).
п
Устройство для накатки желобов должно вращаться, при этом
крышка устройства должна соприкасаться с краем трубы. сли
устройство для накатки начинает отходить от края трубы, вращать
трещоточный ключ больше не следует во избежание скручивания
прибора с конца трубы и падения. тобы обеспечить контакт
крышки устройства с краем трубы, можно нажать на рычаги
устройства для накатки желобов. сли необходимо, переустановите устройство для накатки желобов на трубу. (см. раздел
Установка устройства для накатки желобков на трубе”). сли
“
труба деформирована, ее следует обрезать и сделать новый
желобок.
оворот
исунок 17 – оворот трещоточного ключа в соответствии со
стрелками
6. оворачивайте трещоточный ключ как минимум до полного поворота вокруг трубы. ыньте трещоточный ключ из насадки ивставьте его в подающий винт. оверните подающий винт еще на
оборота. ыньте трещоточный ключ из подающего винта и вставьте его внасадку с соблюдением мер безопасности. е поворачивайте подающий винт более чем на
1
/4оборота на каждое
вращение трубы. лишком быстрое вращение подающего винта
может привести к излишней развальцовке желобка или скручиваниютрубы с приводного вала.родолжайте поворачиватьтрещоточный ключ для приведения в действие устройства для накатки
желобков, при этом следя за тем, чтобы крышка устройства находилась вровень с краем трубы.
7. родолжайте затягивать подающийвинт по
1
/4оборота на каждое
вращение трубы до тех пор, покаголовка регулировочного винта
не сравняется с верхней частью механизма. е пытайтесь провернуть подающий винт после того, как регулировочный винт
достигнет верхнейчасти механизма, это может привести к повреждению регулировочного винта. ля формирования равномерного
желобка повернитеустройство длянакатки желобков какминимум
еще на два полных оборота вокруг трубы после того как регулировочный винт достигнет устройства.
8. ередвиньте трещоточный ключ к подающему винту. Аккуратно
возьмитесь за устройство для накатки желобков. оворачивайте
подающий винт против часовой стрелки и поднимите рабочий
ролик дляснятия трубы с машины. збегайте падения машины.
9. Осмотрите полученный желобок.
• Убедитесьв том, что желобок полностьюнакатан.
• роверьте соответствие диаметра желобка требуемым значениям.
• роверьте все другие параметры, требуемые изготовителем
соответствующего фитинга.
ри обнаружении каких-либо проблем с желобком его использование
запрещается.
нструкция по обслуживанию
А
еред регулировкой и техническим обслуживанием устройства
убедитесь, что выключатель силового привода находится в положении . и его питание отключено.
мазка
аз в месяц смазывайте устройство для накатки желобов 975 Combo
качественной смазкой общего назначения.
• мазочные отверстия расположены сбоку восновании устройства со стороны оператора, на передней панели ползуна, и на
конце вала рабочего ролика (м. рис. 2). обавляйте смазку,
пока не выступит небольшой излишек.
• анесите тонкий слой смазки на подающий винт.
• едуктор устройства для накаткижелобков 975 Combo содержитдостаточно смазки для пожизненной эксплуатации и не требует дополнительного смазывания за исключением тех случаев,
когда егонеобходимо открыть.
Остальная информация по техническому обслуживанию приведена в
разделе диагностики.
1
4
/
Очистка
асечки на приводном валу следует чистить проволочной щеткой не
реже разав день.
амена роликов
У
на маркировку соответствия на приводном и рабочем роликах. етали,
которые не соответствуют данному устройству, могут испортить
желобки и привести к утечке.
ыньте устройство для прокатки из силовогопривода (резьбонарезного
станка) ипоместите его на устойчивую рабочую поверхность.
еобходимые инструменты:
3
•
/8“ естигранный ключ
3
•
/32“ естигранный ключ
• .070” лоскогубцы для внешнего стопорного кольца
нятие и установка подающего ролика
1. ыкрутите 6 крепежных болтов на задней крышке.
2. нимите заднюю крышку (м. рис. 18).
ри замене роликов всегда обращайте внимание
16
омпания Ridge Tool
Page 18
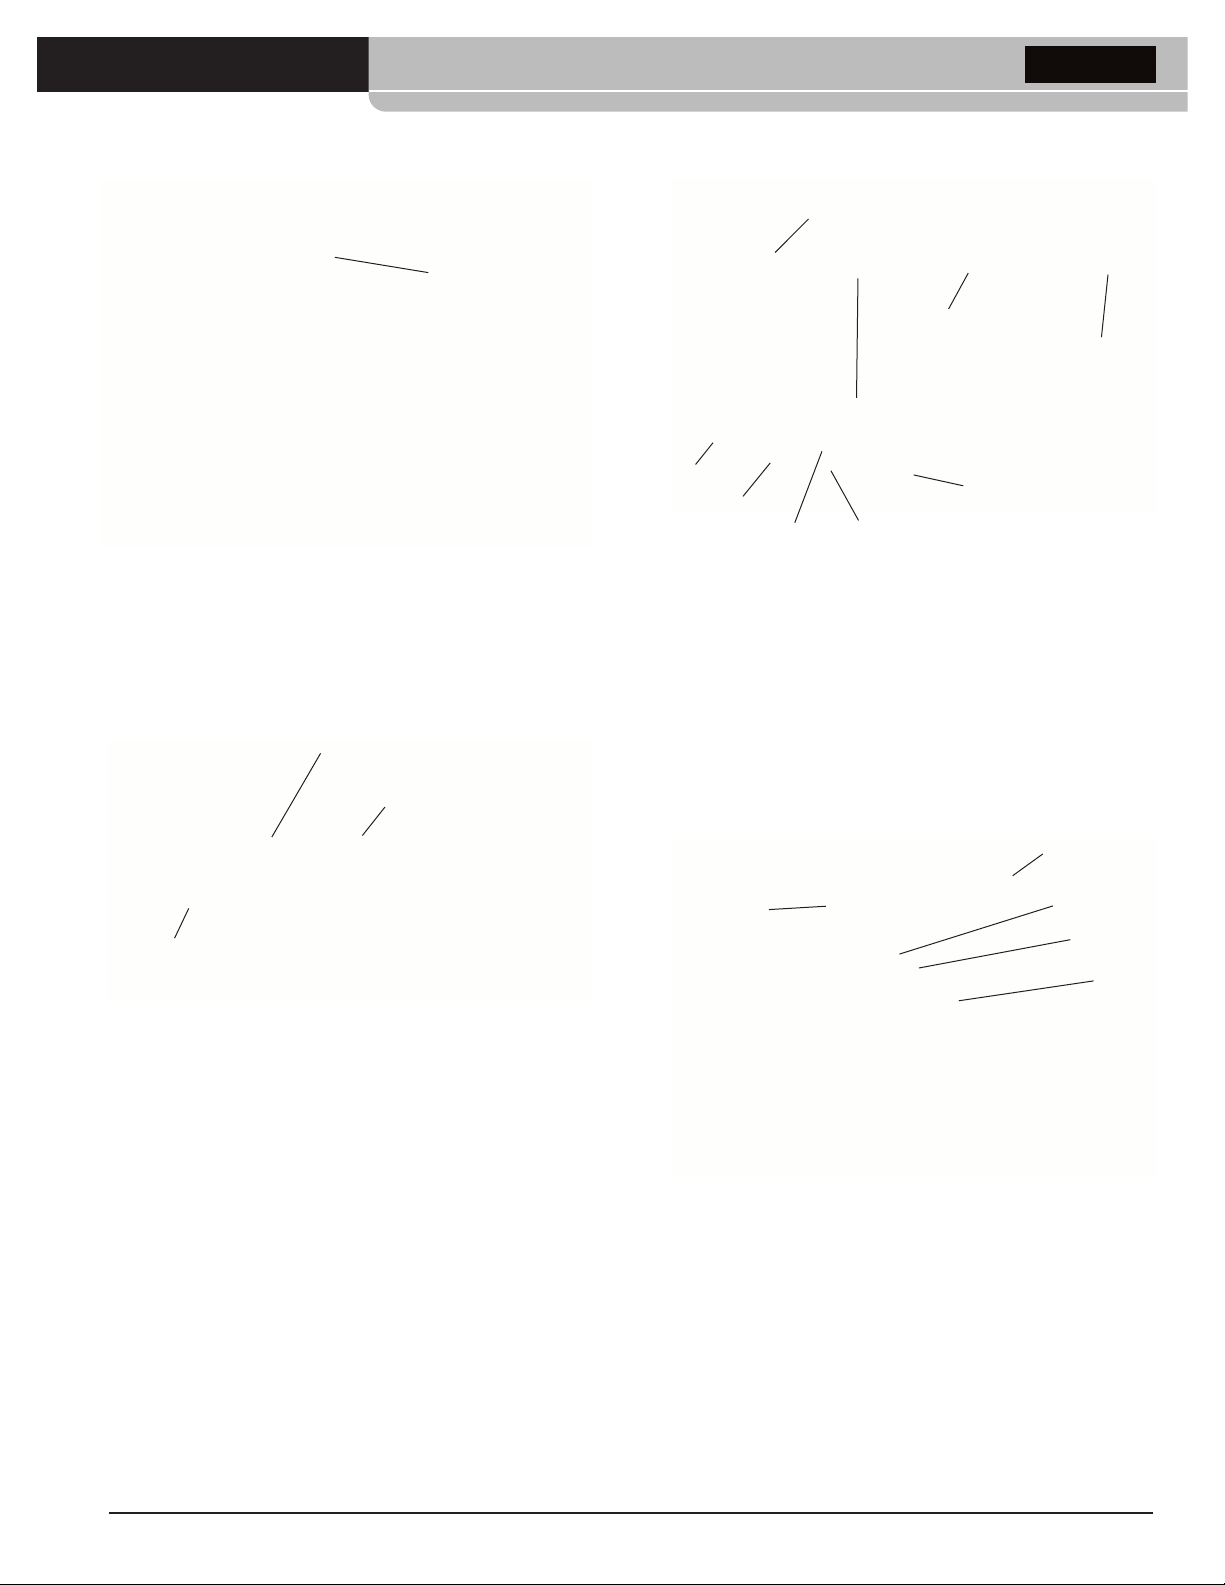
адняя
крышка
Устройство для накатки желобков 975 Combo
орпус
риводной
вал
естерня
адняя крышка
исунок 18 – нятие задней крышки
3. ыньте шестерню.
4. ыньте приводной вал из задней части устройства для накатки
желобов 975 Roll Groover.
5. нимите с приводного вала стопорное кольцо и зубчатую передачу. (м. ис. 19).
естерня
топорное кольцо
Упорная
шайба
исунок 19 – нятие стопорного кольца
естерня
Упорная шайба
понка
топорное кольцо
инты
исунок 20 – Обозначение компонентов устройства для накатки
желобков 975 Combo
нятие и установка рабочего ролика
1. ыкрутите крепежные винты вала рабочего ролика.
2. ытолкните вал рабочего ролика из ползуна и выньте рабочий
ролик и упорную шайбу.
3. ставьте в ползун упорную шайбу и новый рабочий ролик.
роверьте, чтобы внутреннее стопорное кольцо в рабочем ролике установлено вплотную к главному корпусу, и что рабочий
ролик находится между упорной шайбой и корпусом.
орпус
ажимный
олзун
винт
Упорная
шайба
абочий
ролик
6. нимите шпонку и упорную шайбу.
7. аденьтеупорную шайбу на новый приводной вал.
8. ставьтешпонку и установите шестерню.
9. ставьтестопорное кольцо в желоб приводного вала.
10. ставьте приводной валв основной корпус.
11. ризаменеприводного вала теряется часть смазки, необходимой
для работы зубчатой передачи. роверьте, чтобы подшипники и
зубцыпередачи были достаточно смазаны качественной смазкой
общего назначения.
12. ставьте шестерню и поставьте на место заднюю крышку.
атяните болты с усилием 12-16 футов*фунт.
омпания Ridge Tool
исунок 21
4. аменитевал рабочего ролика вместе с крепежными болтами.
5. изуально проконтролируйте расположение рабочего ролика и
приводного ролика. слиони расположены нена одной линии, проверьте ориентацию рабочего ролика и упорной шайбы.
6. мажьте устройство в соответствии с инструкциями соответствующегораздела данного руководства.
17
Page 19
Устройство для накатки желобков 975 Combo
Аксессуары
А
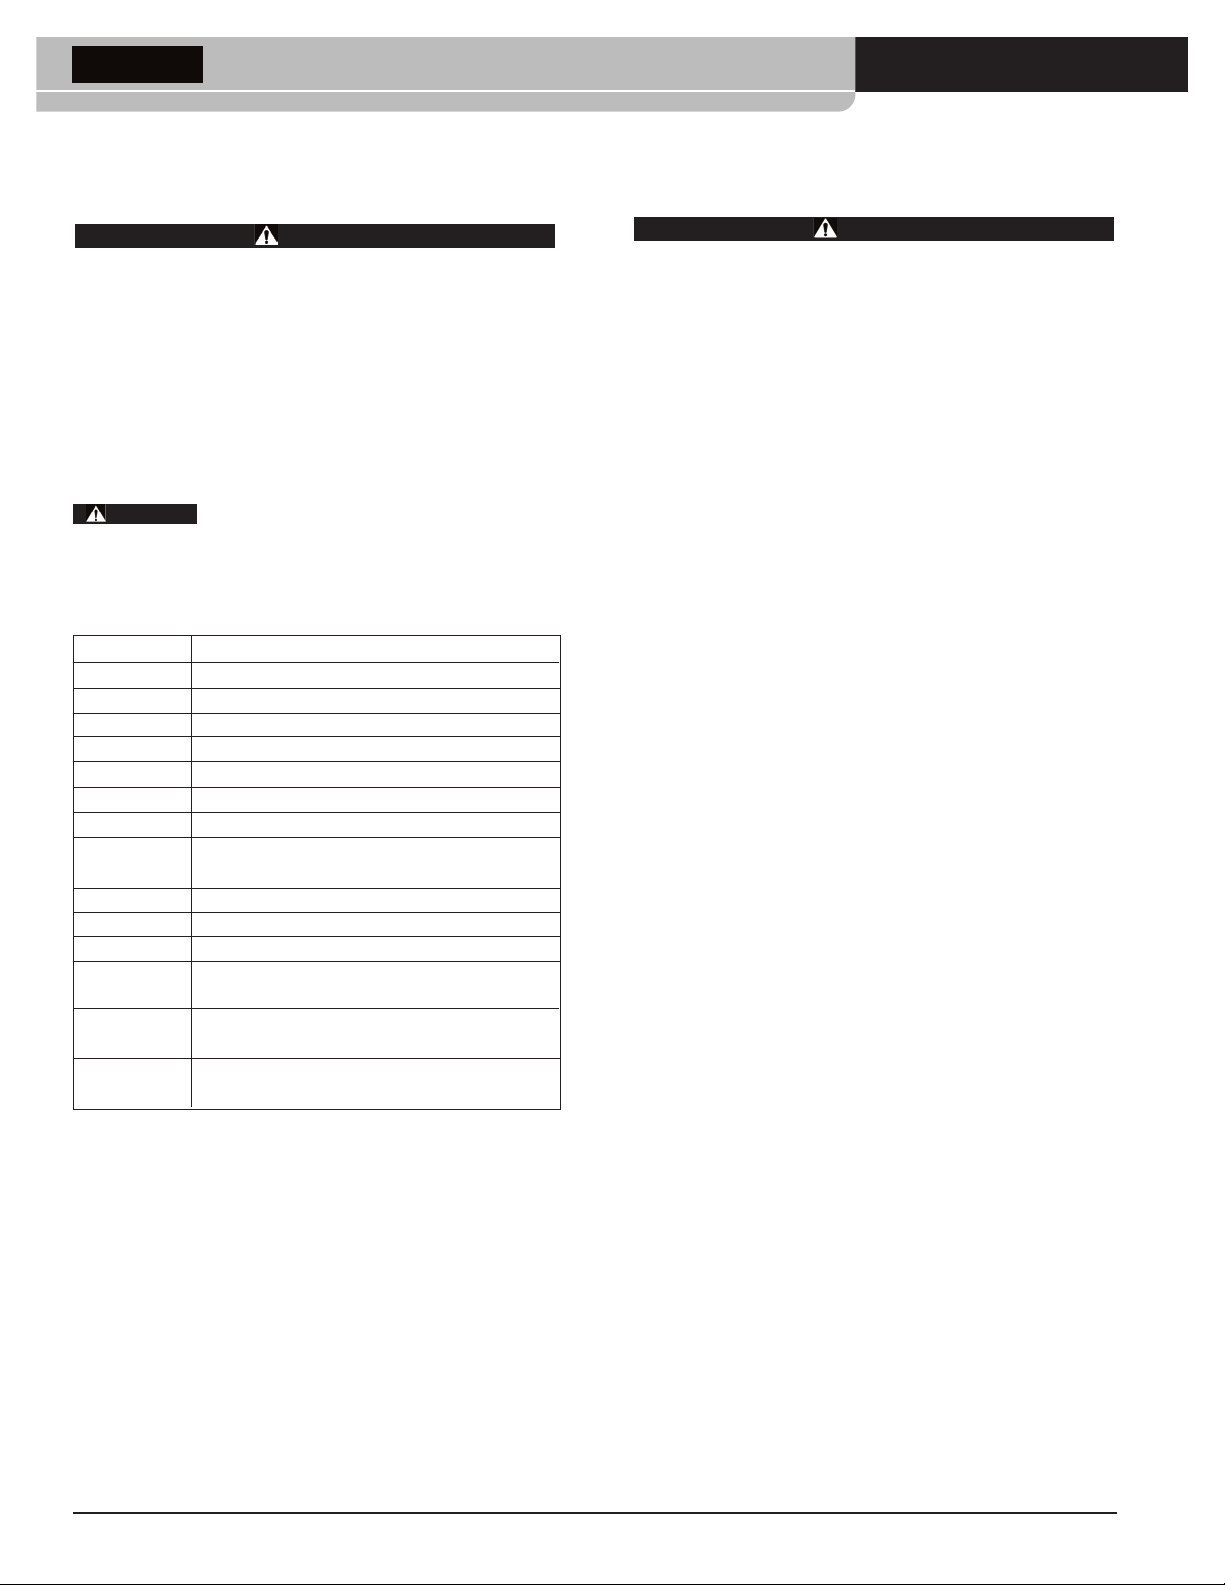
еречисленные продукты RIDGID предусматривают совместное
функционирование с устройством для накатки желобов 975 Combo
ругие аксессуары, подходящие для работы с другими инструментами, могут быть опасными при использовании с устройством для
накатки желобов 975 Combo. ля снижения риска тяжелой травмы
используйте только аксессуары, специально созданные и рекомендованные к использованию с устройством для накатки желобов
975 Combo, такие как указаны в таблице.
ранение машины
А
детей и людей, незнакомых с работой устройства для прокатки желобов, месте. Этот инструмент может нанести серьезные травмы в
руках неквалифицированных пользователей.
ат. № Описание
60082 Cиловой привод 300 Power Drive, 230 , 25-60 ц
60077 Cиловой привод 300 Power Drive, 115 , 25-60 ц
42360 1206 ама для силового привода 300 Power Drive
50697 танок 300 Compact, 230 , 25-60 ц
50692 танок 300 Compact, 115 , 25-60 ц
20391 танок 300 Compact, 230 , 25-60 ц (DK)
67662 ронштейн адаптера для станка 300 Compact/1233
58077 кладная рама 250 Folding Stand для станка
72037 ортативные цепные тиски 460 Tristand
56662 V-образная рама для труб VJ-99
76822 ерная лента для измерения диаметра в дюймах
76827 ерная лента для измерения диаметра в
30708 асадка, привод 1/2”, с фиксатором
30703 раповый механизм, привод 1/2”, угол наклона 90°
33043 рокаточные и подающие ролики для медных труб
раните инструмент в закрытом, недоступном для
300 Compact/1233
метрических единицах
2”-8” типа K, L, M и DWV
Обслуживание и ремонт
А
еправильное обслуживание или ремонт могут привести к
небезопасной работе прибора
“нструкция по обслуживанию” включает в себя большинство моментов, связанных с техническим обслуживанием данной машины. се
проблемы, описание которых отсутствует в данном разделе, может
разрешить только квалифицированный технический специалист
компании RIDGID.
нструмент нужно будет отнести в езависимый авторизованный
сервис-центр RIDGID, либо вернуть на завод.
ри обслуживании инструмента необходимо использовать только оригинальные запчасти. спользование других запчастей может привести
к получению серьезных травм.
сли у вас возникли вопросы по поводу обслуживания или ремонта
этого инструмента, позвоните или напишите:
омпания Ridge Tool
Отдел технического обслуживания
400 Clark Street
Elyria, Ohio 44035-6001
ел.: (800) 519-3456
E-mail: [email protected]
ля получения информации о ближайшем независимом сервис-центре
RIDGID и по любым вопросам ремонта и обслуживания обратитесь к
местному дистрибутору Ridge Tool
онтакты ближайшего представительства Ridge Tool вы можете
найти на сайте www.RIDGID.com или www.RIDGID.eu
Обратитесь в Отдел технического обслуживания Ridge Tool по адресу
[email protected], в А и анаде вы также можете
позвонить по номеру (800) 519-3456
По всем вопросам гарантийного и послегарантийного обслуживания
Вы можете обратиться в сервисный центр “РИД-”
8-800-775-54-94 (
) [email protected]
,
“-”, 8-800-775-54-94 (
) [email protected]
WWW.RID-GID.RU
18
омпания Ridge Tool
Page 20
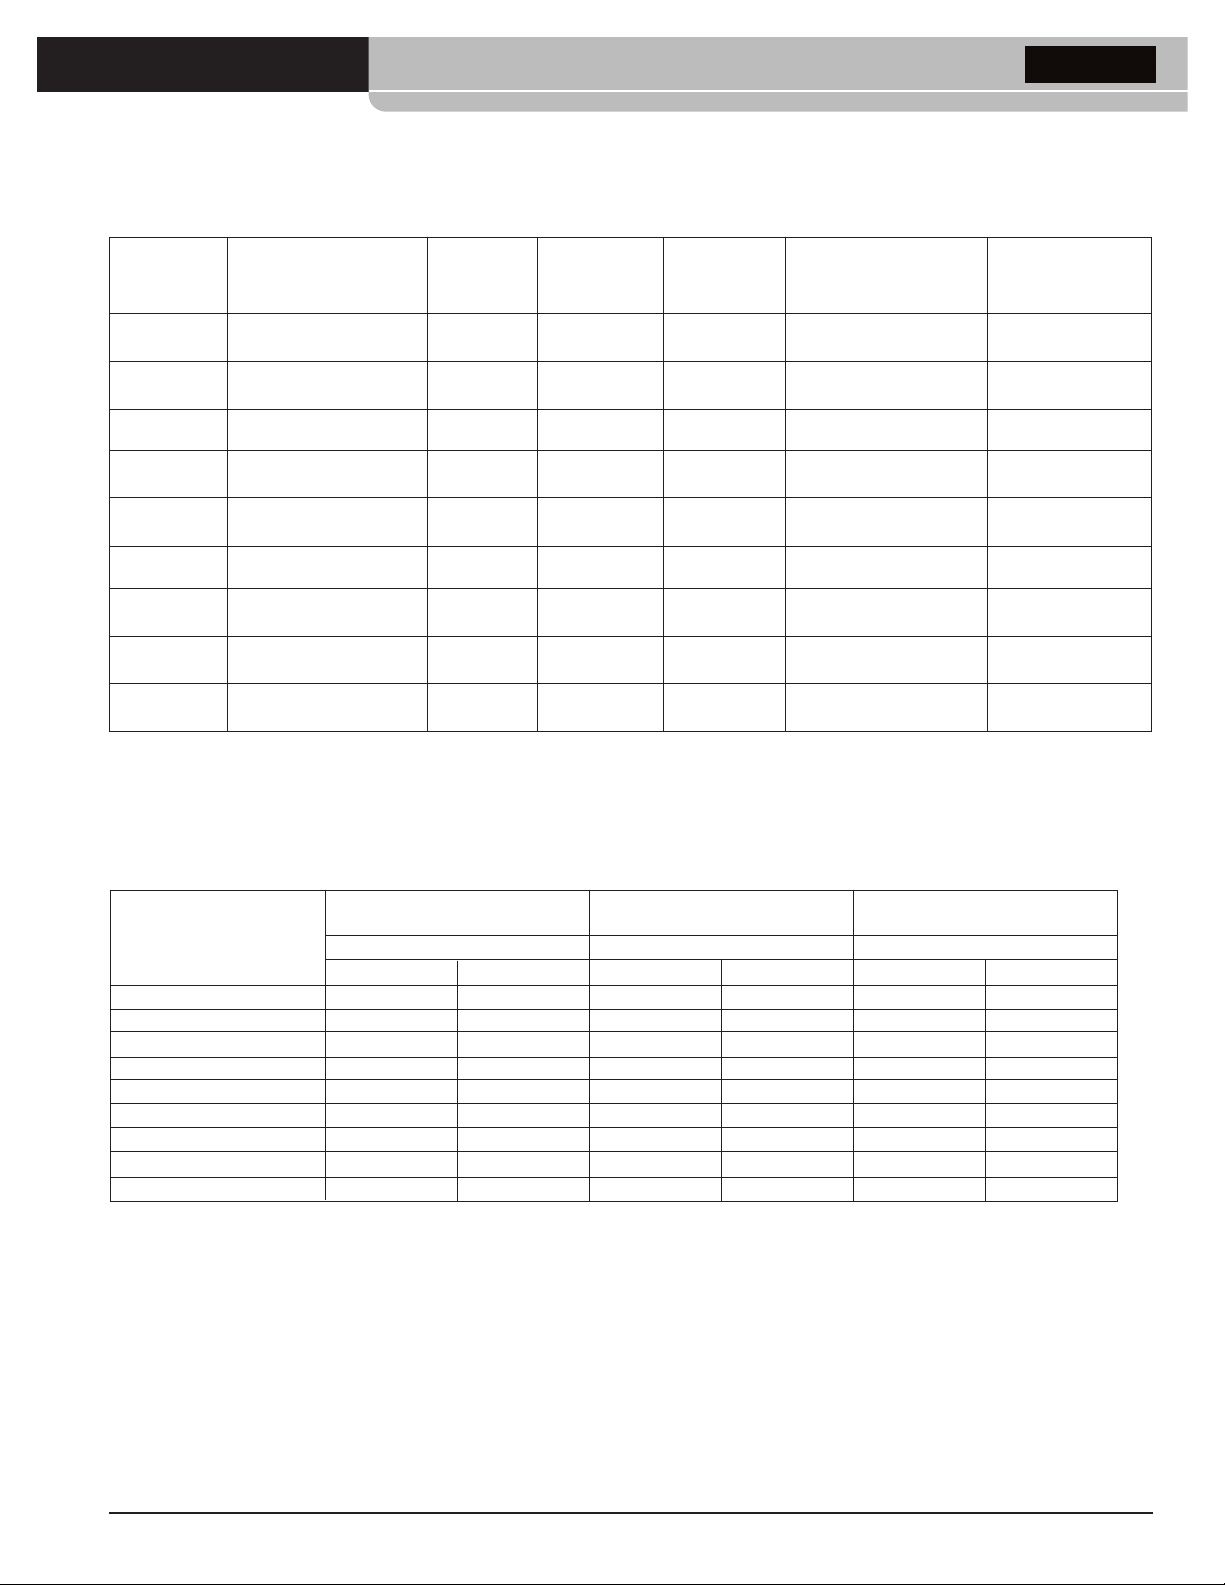
Устройство для накатки желобков 975 Combo
аблица I. арактеристики стандартных роликов для труб стандарта IPS
А! се размеры приведены в дюймах.
О.
А
У
4
11/
А
У
ОУ
T
.
О.
A
О О
ОАУ
+.015/-.030
1.660 +.016 .065 .625 .344 1.535 +.000 .063
B
А
ОА
+
.030/-.015
ОУ
-.016 -.015
2
11/
1
.900 +.016 .065 .625 .344 1.775 +.000 .063
-.016 -.015
(1)
2
2.375
++
.024 .065 .625 .344 2.250 +.000 .063
-.016 -.015
(
1)
2
21/
2.875
++
.029 .083 .625 .344 2.720 +.000 .078
-.016 -.015
(1)
3
3.50
++
.030 .083 .625 .344 3.344 +.000 .078
-.018 -.015
(
1)
2
31/
4.00
++
030 .083 .625 .344 3.834 +.000 .083
-.018 -.015
(1)
4
4.50
++
.035 .083 .625 .344 4.334 +.000 .083
-.020 -.015
(
1)
5
5.563
++
.056 .109 .625 .344 5.395 +.000 .084
-.022 -.015
(1)
6
6.625
++
.050 .109 .625 .344 6.455 +.000 .085
-.024 -.015
(1) соответствии с AWWA C606-06
(2) оминальная глубина желобка указана только как справочная величина. ри проверке на пригодность не следует ориентироваться на приводимую глубину
желобка.
C
А
ОА
D
О.
УА
ОА (м.) (2)
аблица II. аксимальная и минимальная толщина трубных стенок
А! се размеры приведены в дюймах.
АЬ
АЮ У
азмер трубы
олщина стенок олщина стенок олщина стенок
ин. акс. ин.
1
1
/4“ .065 .140 .065 .140 .140 .140
1
/2“ .065 .145 .065 .145 .145 .200
1
2” .065 .154 .065 .154 .154 .154
1
/2“ .083 .203 .083 .188 .203 .276
2
3” .083 .216 .083 .188 .216 .300
1
3
/2“ .083 .226 .083 .188 .226 .300
4” .083 .237 .083 .188 .237 .300
5” .109 .258 .109 .188 .258 .300
6” .109 .280 .109 .188 .280 .300
У АЮ
А
акс. ин. акс.
У
омпания Ridge Tool
19
Page 21
Устройство для накатки желобков 975 Combo
аблица III. арактеристики медных роликов
12345678
AB CD T
ом.
азмер
дюймах
нешний диаметр
трубы (неш.д.)
нездо под
прокладку
A +.03 +.00 м.
ирина
желобка
Основной опуск ±0.03 –.000 –.02
2” 2.125 ±0.002 0.610 0.300 2.029 0.048 DWV 2.220
1
/2“ 2.625 ±0.002 0.610 0.300 2.525 0.050 0.065 2.720
2
3” 3.125 ±0.002 0.610 0.300 3.025 0.050 DWV 3.220
4” 4.125 ±0.002 0.610 0.300 4.019 0.053 DWV 4.220
5” 5.125 ±0.002 0.610 0.300 5.019 0.053 DWV 5.220
6” 6.125 ±0.002 0.610 0.300 5.999 0.063 DWV 6.220
8” 8.125 +0.002/-0.004 0.610 0.300 7.959 0.083 DWV 8.220
1. оминальная глубина желобка указана только как справочная величина. ри проверке на пригодность не следует ориентироваться на приводимую глубину
желобка.
иаметр
желобка
лубина
желобка
1
ин.
опуст.
толщ.
тенок
с
акс.
допустимый
диаметр
аструба
р
иагностика неисправностей
О ОО
олик уже или шире положенного размера.
елобок прокатан не перпендикулярно оси трубы.
о время прокатки на трубе
не остается следов/Устройство для накатки
желобов не оставляет на
трубе след во время прокатки.
знос ролика и/или приводного стержня.
еровность по длине трубы.
онец трубы не совпадает с ее осями.
руба и приводной стержень не параллельны друг другу.
1
рубные оси не отклонены на
роликов.
асечки подающих роликов забиты металлом или истерлись.
одающий винт не затянут.
оворот храпового механизма в неверном направлении.
абита внутренняя часть трубы.
лишком большой сварочный шов.
Отсутствие нажима на трубу.
онец трубы неровный/с заусенцами.
одающий винт затянут слишком туго.
/2градуса от осей подающих
амените рабочий ролик и/или приводной стержень.
аботайте с прямыми трубами.
онец трубы следует обрезать ровно.
Отрегулируйте раму параллельно трубе.
аклоните трубу на
очистите или замените подающий ролик.
роворачивайте подающий винт с помощью трещоточного ключа на один оборот с каждым
вращением.
оворачивайте трещоточный ключ в соответствующем
направлении.
рочистите трубу изнутри.
Отшлифуйте сварочный шов до 5 см от края трубы.
ажмите на трубу. (м. ис. 10).
щательно подготовьте край трубы.
оверните подающий винт всего на 1/4оборота.
1
/2градуса.
азвальцовка трубы со стороны желоба.
20
руба и приводной стержень не параллельны друг другу.
одающий винт затянут слишком туго.
омпания Ridge Tool
Отрегулируйте раму параллельно трубе.
оверните подающий винт всего на 1/4 оборота.
Page 22
Устройство для накатки желобков 975 Combo
иагностика неисправностей (продолжение)
О ОО
мещение трубы на подающих
роликах взад и вперед при
прокатке.
мещение трубы на подающ
их роликах из стороны в
сторону при прокатке.
Устройство не прокатывает
желоб в трубе.
Устройство не прокатывает в
трубе желоб требуемого
диаметра.
руба скользит на подающих
роликах.
еровность по длине трубы.
онец трубы не совпадает с ее осями.
рубная рама находится слишком близко к концу трубы.
овреждение или выравнивание конца трубы.
вердые включения в материале трубы или сварные
швы тверже самой трубы.
лишком низкая скорость подачи рабочего ролика.
корость силового привода превышает 57 об/мин.
еправильное положение трубной рамы.
ревышение максимально допустимой толщины стенок
труб.
лишком плотный материал трубы.
е установлен регулировочный винт.
Усилие силового привода ниже требуемого минимума.
ревышение максимально допустимого диаметра труб.
еправильно установлен винт регулировки глубины.
лишком твердый материал трубы.
лишком низкая скорость движения роликов прокатки.
асечки подающих роликов забиты металлом или истер-
лись.
аботайте с прямыми трубами.
онец трубы следует обрезать ровно.
ередвиньте трубную раму в соответствии с инструкциям
и по установке.
О
трежьте поврежденный конец трубы.
озьмите другую трубу.
Увеличьте скорость работы рабочего ролика.
Уменьшите скорость до 57 об/мин или ниже.
равильно установите ролики трубной рамы.
м. таблицу пропускной способности труб.
амените трубу.
адайте глубину.
аботайте с силовым приводом RIDGID 300 Power Drive
или станком 300 Compact/1233.
аботайте с трубами подходящего диаметра.
Отрегулируйте настройку глубины.
озьмите другую трубу.
Увеличьте скорость подачи рабочего ролика.
очистите или замените подающий ролик.
Устройство не вращает
трубу при прокатке.
однятие или отклонение
трубы может опрокинуть
устройство прокатки желобков.
Усилие силового привода ниже требуемого минимума.
ажим на приводном стержне не защелкнут.
еправильно установлена трубная рама.
аботайте с силовым приводом RIDGID 300 Power Drive
или станком 300 Compact/1233.
атяните зажим.
асположите опоры надлежащим образом.
омпания Ridge Tool
21
Page 23
Спецификации желобка в соответствии с AWWA C606-87
Таблица1. Стандартные спецификации желобка (1)
ПРИМЕЧАНИЕ! Все размеры, кроме номинального размера трубы, в мм.
Номинальный
размер трубы
1
1 ¼
1 ½
2
2 ½
3
3 ½
4
5
6
8
10
12
Диаметр трубы
Внешний Допуск
33.401
-0.330
42.164
-0.406
48.260
-0.406
60.325
-0.406
73.025
-0.406
88.900
-0.457
101.600
-0.457
114.300
-0.508
141.300
-0.559
168.275
-0.610
219.075
-0.610
273.050
-0.635
323.850
-0.635
+0.330
+0.406
+0.406
+0.610
+0.737
+0.762
+0.762
+0.889
+1.422
+1.270
+1.270
+1.524
+1.524
Мин.
толщина стенки
Место под
прокладку
+0.15/-0.30
1.651 15.875 7.137
1.651 15.875 7.137
1.651 15.875 7.137
1.651 15.875 8.738
2.108 15.875 8.738
2.108 15.875 8.738
2.108 15.875 8.738
2.108 15.875 8.738
2.769 15.875 8.738
2.769 15.875 8.738
2.769 19.050 11.913
3.404 19.050 11.913
3.962 19.050 11.913
Ширина
желобка
+0.30/-0.15
Диаметр желобка
Внешний Допуск
30.226
-0.381
38.989
-0.381
45.085
-0.381
57.150
-0.381
69.088
-0.381
84.938
-0.381
97.384
-0.381
110.084
-0.381
137.033
-0.381
163.957
-0.381
214.401
-0.508
268.275
-0.635
318.287
-0.635
Номинальная
глубина желобка
(ссылка 2)
1.600
1.600
1.600
1.600
1.981
1.981
2.108
2.108
2.134
2.159
2.337
2.388
2.794
(1) В соответствии с AWWA C606-87
(2) Номинальная глубина желобка приводится в качестве эталонного размера. Не используйте глубину желобка для определения
годности желобка.
Таблица 2. Максимальная и минимальная толщина стенки трубы
ПРИМЕЧАНИЕ! Все размеры, кроме размера трубы, в мм.
ТРУБЫ ИЗ
Размер трубы
УГЛЕРОДИСТОЙ СТАЛИ
ИЛИ АЛЮМИНИЯ
НЕРЖАВЕЮЩЕЙ СТАЛИ
Толщина стенки Толщина стенки Толщина стенки
min max min max min max
1 1.651 3.378 1.651 3.378 3.378 3.378
1 ¼ 1.651 3.556 1.651 3.556 3.556 4.851
1 ½ 1.651 3.683 1.651 3.683 3.683 5.080
2 1.651 3.912 1.651 3.912 3.912 3.912
2 ½ 2.108 5.162 2.108 4.775 5.162 7.010
3 2.108 5.486 2.108 4.775 5.486 7.620
3 ½ 2.108 5.740 2.108 4.775 5.740 8.077
4 2.108 6.020 2.108 4.775 6.020 8.560
5 2.769 6.553 2.769 4.775 6.553 9.525
6 2.769 7.112 2.769 4.775 7.112 10.973
8 2.769 3.759 2.769 4.775 8.179 8.179
10 3.404 4.191 3.404 4.775 9.271 9.271
12 3.962 4.572 3.962 4.775 10.312 10.312
ПРЕДУПРЕЖДЕНИЕ: Не использовать для накатки желобков на стальных трубах с твердостью 150 и выше
по Бринеллю. Попытка нарезать желобки на трубах из стали с такой твердостью, может привести к
получению желобков, несоответствующих спецификациям.
ТРУБЫ ИЗ
ПХВ ТРУБЫ
Page 24
What is covered
®
tools are warranted to be free of defects in workmanship and material.
RIDGID
How long coverage lasts
This warranty lasts for the lifetime of the RIDGID®tool. Warranty coverage ends when the product
becomes unusable for reasons other than defects in workmanship or material.
How you can get service
To obtain the benefit of this warranty, deliver via prepaid transportation the complete product to
RIDGE TOOL COMPANY, Elyria, Ohio, or any authorized RIDGID
®
INDEPENDENT SERVICE CENTER.
Pipe wrenches and other hand tools should be returned to the place of purchase.
What we will do to correct problems
Warranted products will be repaired or replaced, at RIDGE TOOL’S option, and returned at no charge;
or, if after three attempts to repair or replace during the warranty period the product is still
defective, you can elect to receive a full refund of your purchase price.
What is not covered
Failures due to misuse, abuse or normal wear and tear are not covered by this warranty. RIDGE
TOOL shall not be responsible for any incidental or consequential damages.
How local law relates to the warranty
Some states do not allow the exclusion or limitation of incidental or consequential damages, so the
above limitation or exclusion may not apply to you. This warranty gives you specific rights, and you
may also have other rights, which vary, from state to state, province to province, or country to country.
No other express warranty applies
This FULL LIFETIME WARRANTY is the sole and exclusive warranty for RIDGID
®
products. No
employee, agent, dealer, or other person is authorized to alter this warranty or make any other warranty on behalf of the RIDGE TOOL COMPANY.
Ce qui est couvert
Les outils RIDGE
Dure de couverture
Cette garantie est applicable durant la vie entière de l’outil RIDGE
®
sont garantis contre tous vices de matériaux et de main d’oeuvre.
®
. La couverture cesse dès lors que le
produit devient inutilisable pour raisons autres que des vices de matériaux ou de main d’oeuvre.
Pour invoquer la garantie
Pour toutes réparations au titre de la garantie, il convient d’expédier le produit complet en port payé
à la RIDGE TOOL COMPANY, Elyria, Ohio, ou bien le remettre à un réparateur RIDGID
®
agréé. Les clés
à pipe et autres outils à main doivent être ramenés au lieu d’achat.
Ce que nous ferons pour rsoudre le problme
Les produits sous garantie seront à la discrétion de RIDGE TOOL, soit réparés ou remplacés, puis
réexpédiés gratuitement ; ou si, après trois tentatives de réparation ou de remplacement durant la période de validité de la garantie le produit s’avère toujours défectueux, vous aurez l’option de demander le
remboursement intégral de son prix d’achat.
Ce qui n’est pas couvert
Les défaillances dues au mauvais emploi, à l’abus ou à l’usure normale ne sont pas couvertes par cette
garantie. RIDGE TOOL ne sera tenue responsable d’aucuns dommages directs ou indirects.
L’influence de la lgislation locale sur la garantie
Puisque certaines législations locales interdisent l’exclusion des dommages directs ou indirects, il se
peut que la limitation ou exclusion ci-dessus ne vous soit pas applicable. Cette garantie vous donne des
droits spécifiques qui peuvent être éventuellement complétés par d’autres droits prévus par votre législation locale.
Il n’existe aucune autre garantie expresse
Cette GARANTIE PERPETUELLE INTEGRALE est la seule et unique garantie couvrant les produits RID-
®
. Aucun employé, agent, distributeur ou tiers n’est autorisé à modifier cette garantie ou à offrir une
GID
garantie supplémentaire au nom de la RIDGE TOOL COMPANY.
апасные части можно заказать на сайте
омпания Ridge Tool
400 Clark Street
Elyria, Ohio 44035-6001
RIDGIDParts.com.
то входит
нструменты RIDGID
®
имеют гарантию на отсутствие дефектов вследствие некачественной рабо-
ты и дефектов материалов.
ак долго длится гарантия
Эта гарантия дается на весь срок службы инструментов RIDGID®. арантия заканчивается, когда продукция приходит в негодность по причинам, отличным от дефектов при производстве и материалов.
ак выполняется обслуживание
тобы получить преимущества этой гарантии, отправьте с помощью предоплаченной перевозки весь
продукт в RIDGE TOOL COMPANY, Элирия, Огайо, либо в любой авторизованный RIDGID
®
А -. рубные клещи и другой ручной инструмент возвращается по месту приобретения.
то сделаем мы, чтобы решить проблему
родукция с гарантией будет отремонтирована либо заменена, по выбору RIDGE TOOL, и возвращена бесплатно; или, если после трех попыток отремонтировать или заменить в течение гарантийного периода продукция все еще имеет дефект, ы можете по желанию полностью получить
обратно всю сумму, которую ы заплатили при покупке.
то не входит
анная гарантия не действует в тех случаях, когда неисправность возникла вследствие неправильного использования, эксплуатации или естественного износа и разрыва. омпания RIDGE
TOOL не несет ответственности за побочный или косвенный ущерб.
ак местное законодательство соотносится с гарантией
екоторые государства не разрешают исключения либо ограничения побочных или косвенных
убытков, поэтому вышеназванное ограничение или исключение может быть неприменимо к ам. Эта
гарантия дает ам особые права, и также у ас могут быть другие права, которые отличаются в разных штатах, провинциях, государствах.
ругие прямые гарантии не применимы
Эта ОАЯ ААЯ является гарантией исключительно для продукции RIDGID
аботники, агенты, дилеры и другие лица не уполномочены изменять данную гарантию либо
давать другие гарантии от имени RIDGE TOOL COMPANY.
®
.
апечатано в итае 3/09
E M E R S O N . C O N S I D E R I T S O L V E D .
© 2009 RIDGID, Inc.
999-998-995.10
. B
 Loading...