

Page 1
• Pour français voire page 11
• Para ver el castellano vea la
página 25
Tapping Tool
OPERATOR’S
MANUAL
RT3422
WARNING!
Read this Operator’s Manual
carefully before using this tool.
Failure to understand and follow the contents of this manual
may result in extensive property damage and/or serious
personal injury.
Find Quality Products Online at: [email protected]
www.GlobalTestSupply.com
Page 2
Ridge Tool Companyii
RT3422 Tapping Tool
Table of Contents
General Safety Information
Work Area Safety.......................................................................................................................................................2
Personal Safety..........................................................................................................................................................2
Tool Use and Care.....................................................................................................................................................2
Service.......................................................................................................................................................................2
Specific Safety Information
Operator Training.......................................................................................................................................................2
Tapping Tool Safety...................................................................................................................................................3
Description, Specifications and Equipment
Description.................................................................................................................................................................3
Specifications.............................................................................................................................................................4
Standard Equipment ..................................................................................................................................................4
Operating Instructions
Valve Adapter Selection.............................................................................................................................................5
Tapping Tool Assembly Flow Chart...........................................................................................................................5
RIDGID Tapping Tool Cutter Selection Chart............................................................................................................7
Tapping Into the Main ................................................................................................................................................9
Maintenance
Cleaning and Maintaining the RT3422.....................................................................................................................10
Tool Disassembly Procedure.................................................................................................................................10
Part Cleaning Procedure.......................................................................................................................................11
Tool Assembly Procedure .....................................................................................................................................11
Service and Repair.....................................................................................................................................................12
Worksheet...................................................................................................................................................................13
Lifetime Warranty ........................................................................................................................................Back Cover
Find Quality Products Online at: [email protected]
www.GlobalTestSupply.com
Page 3
Page 4
Ridge Tool Company2
RT3422 Tapping Tool
General Safety Information
WARNING! Read and understand all instructions. Failure
to follow all instructions listed below may result in propery damage and/or serious
personal injury.
SAVE THESE INSTRUCTIONS!
Work Area Safety
• Keep your work area clean and well lit. Cluttered
work area invites accidents.
• Keep bystanders, children, and visitors away while
operating a tapping tool. Distraction can result in improperly using the tool.
Personal Safety
• Stay alert, watch what you are doing and use
common sense when operating a tapping tool.
Do not use tool while tired or under the influence
of drugs, alcohol, or medications. A moment of
inattention while operating tools may result in serious
personal injury.
• Dress properly. Do not wear loose clothing or
jewelry. Contain long hair. Keep your hair, clothing, and gloves away from moving parts. Loose
clothes, jewelry, or long hair can be caught in moving
parts.
• Do not over-reach. Keep proper footing and bal-
ance at all times. Proper footing and balance enables
better control of the tool in unexpected situations.
• Use safety equipment. Always wear eye protection.
Dust mask, non-skid safety shoes, hard hat, or hearing
protection must be used for appropriate conditions.
Tool Use and Care
• Do not force tool. Use the correct tool for your application. The correct tool will do the job better and
safer at the rate for which it is designed.
• Store idle tools out of the reach of children and
other untrained persons. Tools are dangerous in
the hands of untrained users.
• Maintain tools with care. Keep cutting tools sharp
and clean. Properly maintained tools with sharp cutting
edges are less likely to bind and are easier to control.
• Check for misalignment or binding of moving
parts, breakage of parts, and any other condition
that may affect the tools operation. If damaged,
have the tool serviced before using. Many acci-
dents are caused by poorly maintained tools.
• Use only accessories that are recommended by
the manufacturer for your model. Accessories that
may be suitable for one tool may become hazardous
when used on another tool.
• Keep handles dry and clean; free from oil and
grease. Allows for better control of the tool.
Service
• Tool service must be performed by qualified repair
personnel. Service or maintenance performed by
unqualified repair personnel could result in injury.
• When servicing a tool, use only identical replace-
ment parts. Follow instructions in the Maintenance
Section of this manual. Use of unauthorized parts or
failure to follow maintenance instructions may create
a risk of injury.
Specific Safety Information
WARNING
Read and follow safety labels on the tool! Know
the function of all parts before using this tapping
tool.
Operator Training
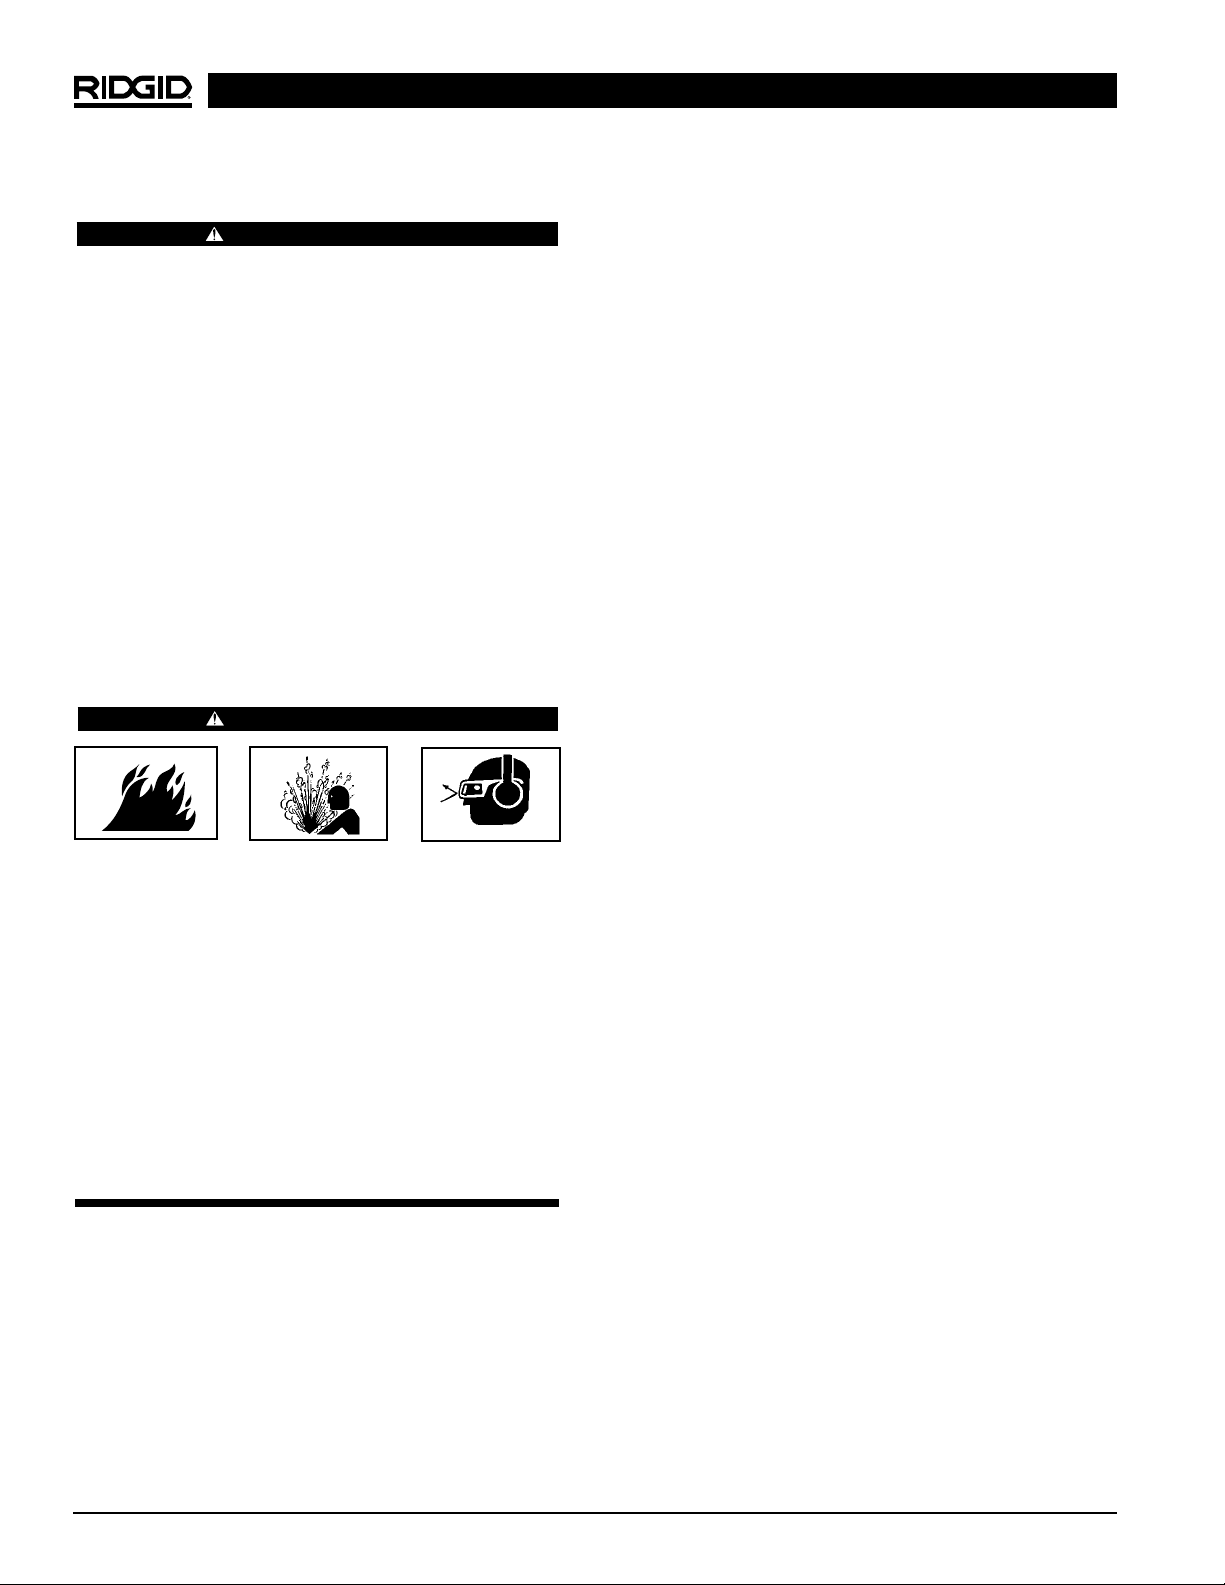
WARNING
Cutting into pipe containing liquids or gases under
pressure is potentially hazardous. Correct procedures must be followed in the use of this
equipment to maintain a safe working environment and prevent serious personal injury.
No person should use this tool who is not fully
trained in the proper operating procedure and
who is not fully aware of the potential hazards
connected with work on pipe containing liquids or
gases under pressure.
The purchaser of this equipment is responsible for
how this equipment is used and the training and
competence of the operators.
Should any difficulty arise at any time in the use of
this equipment, please contact Ridge Tool immediately!
Find Quality Products Online at: [email protected]
www.GlobalTestSupply.com
Page 5
WARNING
• Read operators manual. Operator must be properly trained before using tool.
• Wear eye protection.
• Do not exceed pressure and temperature ratings of
the tool and any attachment, valve or fitting. Only
tap into lines that contain specified media.
Model RT 3422 Tapping Tool
Water: 500 psig @ 100°F (40°C)
Air, Steam, Natural Gas: 150 psig @ 370° F (172°C)
Tapping Tool Safety
1. Only trained personnel should use this tapping
tool. Incorrect use of this tool can result in serious
personal injury, environmental damage, and/or property damage.
2. Always wear eye protection. Cutters and drills are
hard and can shatter.
3. Do not exceed recommended pressure ratings.
Attempting to tap into main with pressures beyond the
maximum limits of this tool or a fitting may result in
their failure.
4. Only tap into pressurized mains that carry water,
air, steam or natural gas. Other media may attack
the seals of this tool.
5. When using power tools to drive this tapping
tool, understand and follow all the safety instructions associated with that power tool. Air
power ratchets are generally a safer choice due to
the inherent explosion and shock hazards associated with electrical tools.
• Electrical tools should not be used for natural
gas taps. Only use air or manual ratchets.
Electrical tools cause sparks which may ignite the
gas.
• Grounded electrical tools should be plugged
into a properly grounded outlet. If tool should
electrically malfunction or breakdown, grounding
provides a low resistance path to send electricity
away from the user.
• Electrical tools should be plugged into an outlet
protected with a Ground Fault Circuit Interrupter
(GFCI). Reduces risk of electrical shock.
6. Use only right angle electrical drills or air ratchets
to rotate the cutter. Tool must be fed at a controlled rate. Failure to use a right angle drive or to
carefully control the tool feed rate may result in the
cutter suddenly stopping which will cause the power
tool driver to suddenly twist.
7. Main being tapped must be securely mounted to
prevent any movement. Movement could cause
tool breakage during the tapping operation.
8. Follow all applicable regulations and safety pre-
cautions regarding the work area.
• When working below grade, have an adequate es-
cape route before starting the tap. Such pre-
cautions reduce the risk of injury.
• When working on a scaffold or lift, the operator,
tool, and drive assembly should all be properly
secured. Will prevent injury in the event of a fall or
dropping a tool.
9. Vent pressure bleed valve away from work area
and personnel. When working over equipment
or personnel, use a hose attachment on the
bleeder valve to control fluid discharge. Discharge
directed at personnel could result in serious injury.
10. Do not use this tool to support the operator.
Could result in tool breakage or malfunction.
11. Tool is made to tap into pressurized lines. Follow
instructions in operator’s manual on tool uses.
Other uses may increase the risk of injury
NOTE! Keep this manual in the pocket provided in the
toolbox.
Description, Specifications,
and Equipment
Description
The Model RT3422 Tapping Tool is designed to perform
pressurized taps using a saddle-mounted valve or
welded nipple on steel, plastic, ductile iron and cast
iron pipe. It is capable of tapping water lines under
pressure up to 500 psi and steam, air, and natural gas
mains up to 150 psi. Weighing only 18 lbs, the Model
RT3422 can produce 3/4″ – 2″ taps fast and easy. The
cutter is rotated by an 11/16″ hand ratchet or can be operated by an air ratchet or right angle drill if desired. A
self cleaning acme threaded barrel permits easy feeding
of the cutter into the pipe and resists the force of the
pressurized pipe when the cut is made.
Ridge Tool Company 3
RT3422 Tapping Tool
Find Quality Products Online at: [email protected]
www.GlobalTestSupply.com
Page 6
Specifications
Tapping Capacity ..........3/4 – 2″
Mounting........................Saddle mount, welded nipple,
Weld-O-Let™, Thread-O-Let™
Cutter Travel..................14″ max.
Actuation .......................Hand ratchet, air ratchet, or
right angle drill
Type of Pipe..................Steel, plastic, ductile iron,
cast iron
Cutter Feed ...................Rotation of sleeve around
threaded acme barrel
Pressures......................Water: 500 psig @ 100 F
Steam, air, natural gas: 150
psi @ 370° F
Weight...........................17 lbs. for tool and ratchet
only
Standard Equipment
RT3422 Machine only ...Tool body with bleed valve
RT3422 3/4″ – 1″ Set ...Tool body with bleed valve
Tool box
Ratchet wrench
Small shaft extension
Small hole saw arbor
3/4″ and 1″ valve adapters
2 spud wrenches
RT3422 3/4″ – 2″ Set ...Tool body with bleed valve
Tool box
Ratchet wrench
Small shaft extension
Large shaft extension
Small hole saw arbor
Large hole saw arbor
3/4″, 1″, 11/4″, 11/2″, 2″ valve
adapters
2 spud wrenches
Operating Instructions
1. Determine exactly which pipe needs to be tapped into.
Follow the pipe as far as possible to ensure that it is
indeed the pipe that requires tapping and record the
media (what is in the pipe) and the pressure on a
copy of the worksheet at the back of this manual.
2. Determine exactly where the pipe needs to be tapped.
Consider not only the best route for the new line but
also the effect that any chips from the tapping operation could have on downstream equipment. Consider
the orientation of the tap, tapping the top of the pipe
may drop chips into the tapped pipe whereas tapping
the bottom of the pipe will tend to drop the chips
back into the tool. Use of the “Bleed Valve Assembly”
will tend to wash away most of the chips if open
during the entire drilling operation.
3. Determine whether a service saddle or a weld-inplace Thread-O-Let™ or Weld-O-Let™ will be used to
mount the valve to the main. Consider the advantages and disadvantages of each type. Record this
connection data on the worksheet at the back of
this manual.
The Thread-O-Let™ or Weld-O-Let™ can only be
welded to a compatible metal pipe and may have a
maximum pressure rating, however the weld integrity
to the pipe is virtually impossible to certify without xrays. The media in the pipe may adversely affect
weld penetration due to chilling or worse, the weld
may penetrate far enough into the pipe to allow the
pressure in the pipe to blow through the hot, molten
weld puddle. A service saddle can be used on any
type of pipe that has a compatible outside diameter.
Service saddles have a known pressure rating, however if for some reason the integrity of the strap
hardware should fail this type of joint can fail as well.
4. Select which “corporation stop” or valve is to be
used. (A corporation stop is a valve with a square lug
for a wrench instead of a hand wheel to open and
close the valve. This is to ensure that the valve is not
operated inadvertently or by unauthorized personnel.)
Just about any valve that has an adequate pressure rating, made of a material compatible with the
media, is short enough and opens in a manner that
will allow the cutter to completely pass through it
unhindered may be used. Only a full port ball, plug
or gate valve will work. Check to be sure the cutter will pass through the valve before mounting
the valve and tool. If it does not fit another brand or
type of valve may be required.
5. Assemble the tool for use and determine the feasibility
of the tapping operation. This is to confirm whether
the planned configuration will allow enough stroke to
complete the tap or if the configuration could allow the
over-penetration of the far side of the pipe. Select the
correct valve adapter, pilot drill, extension, and saw
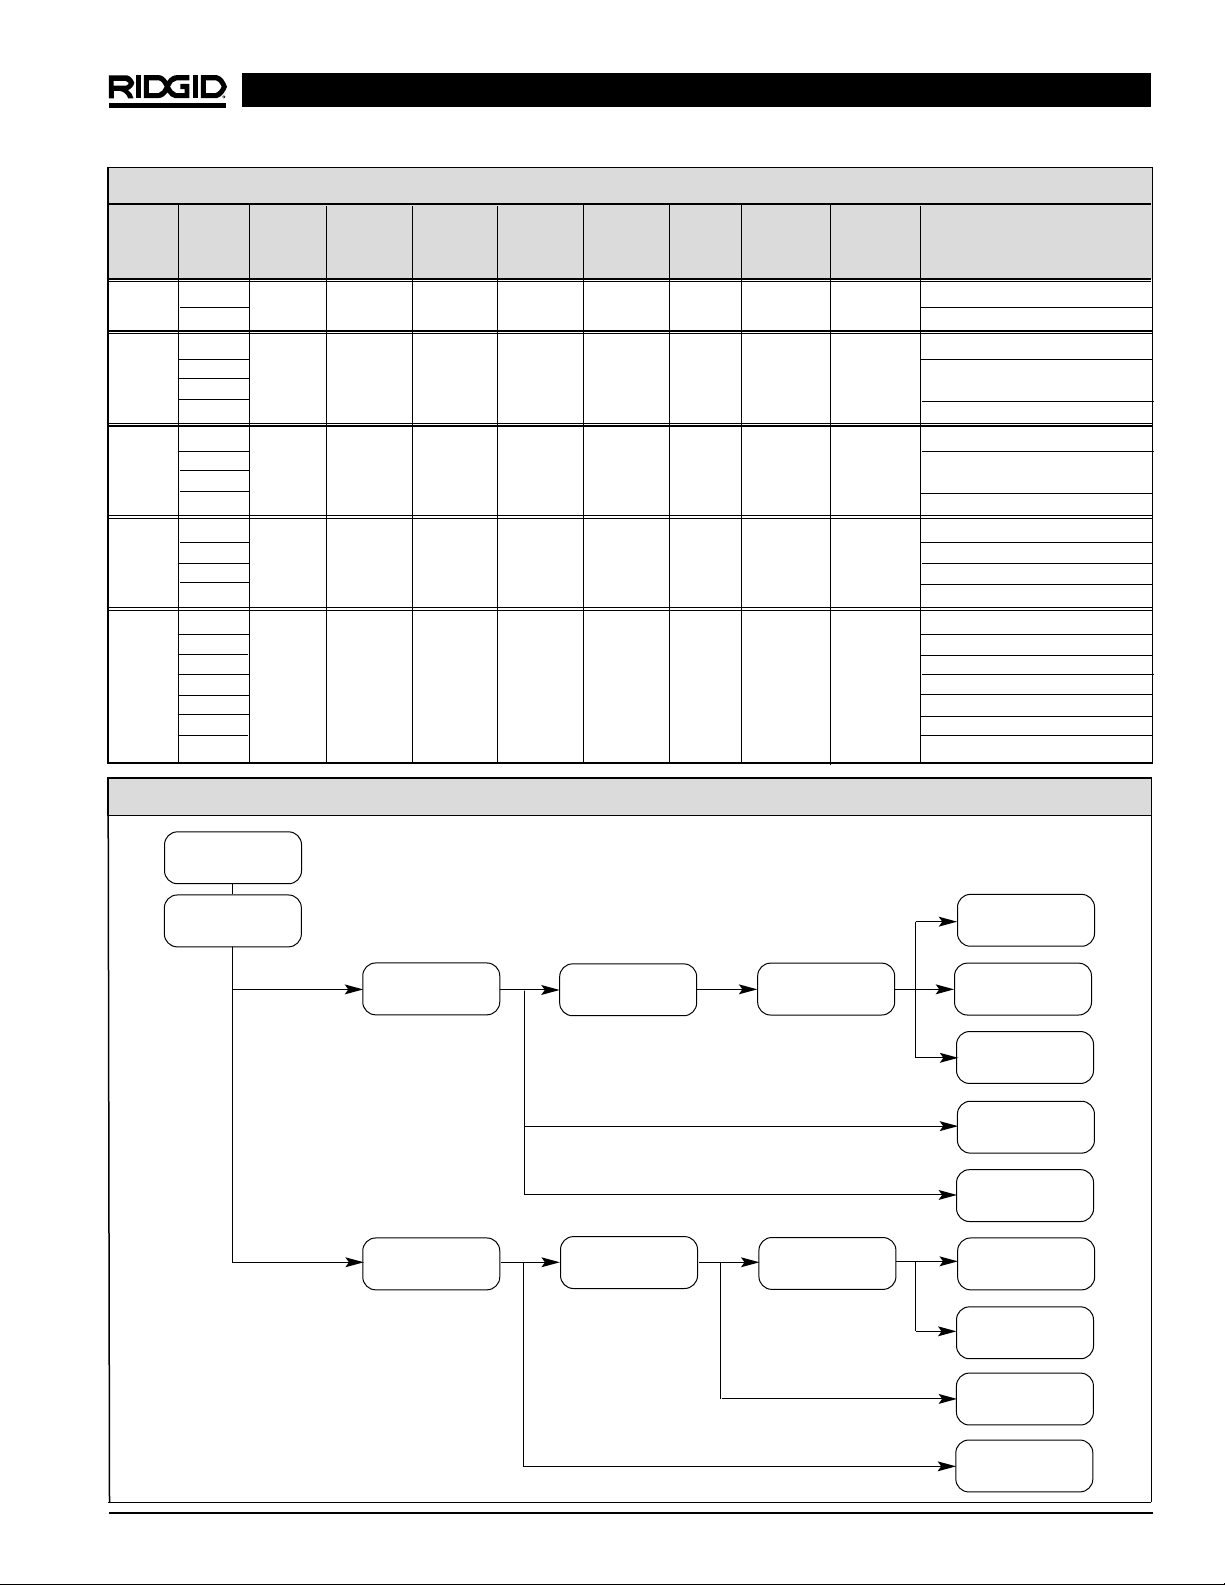
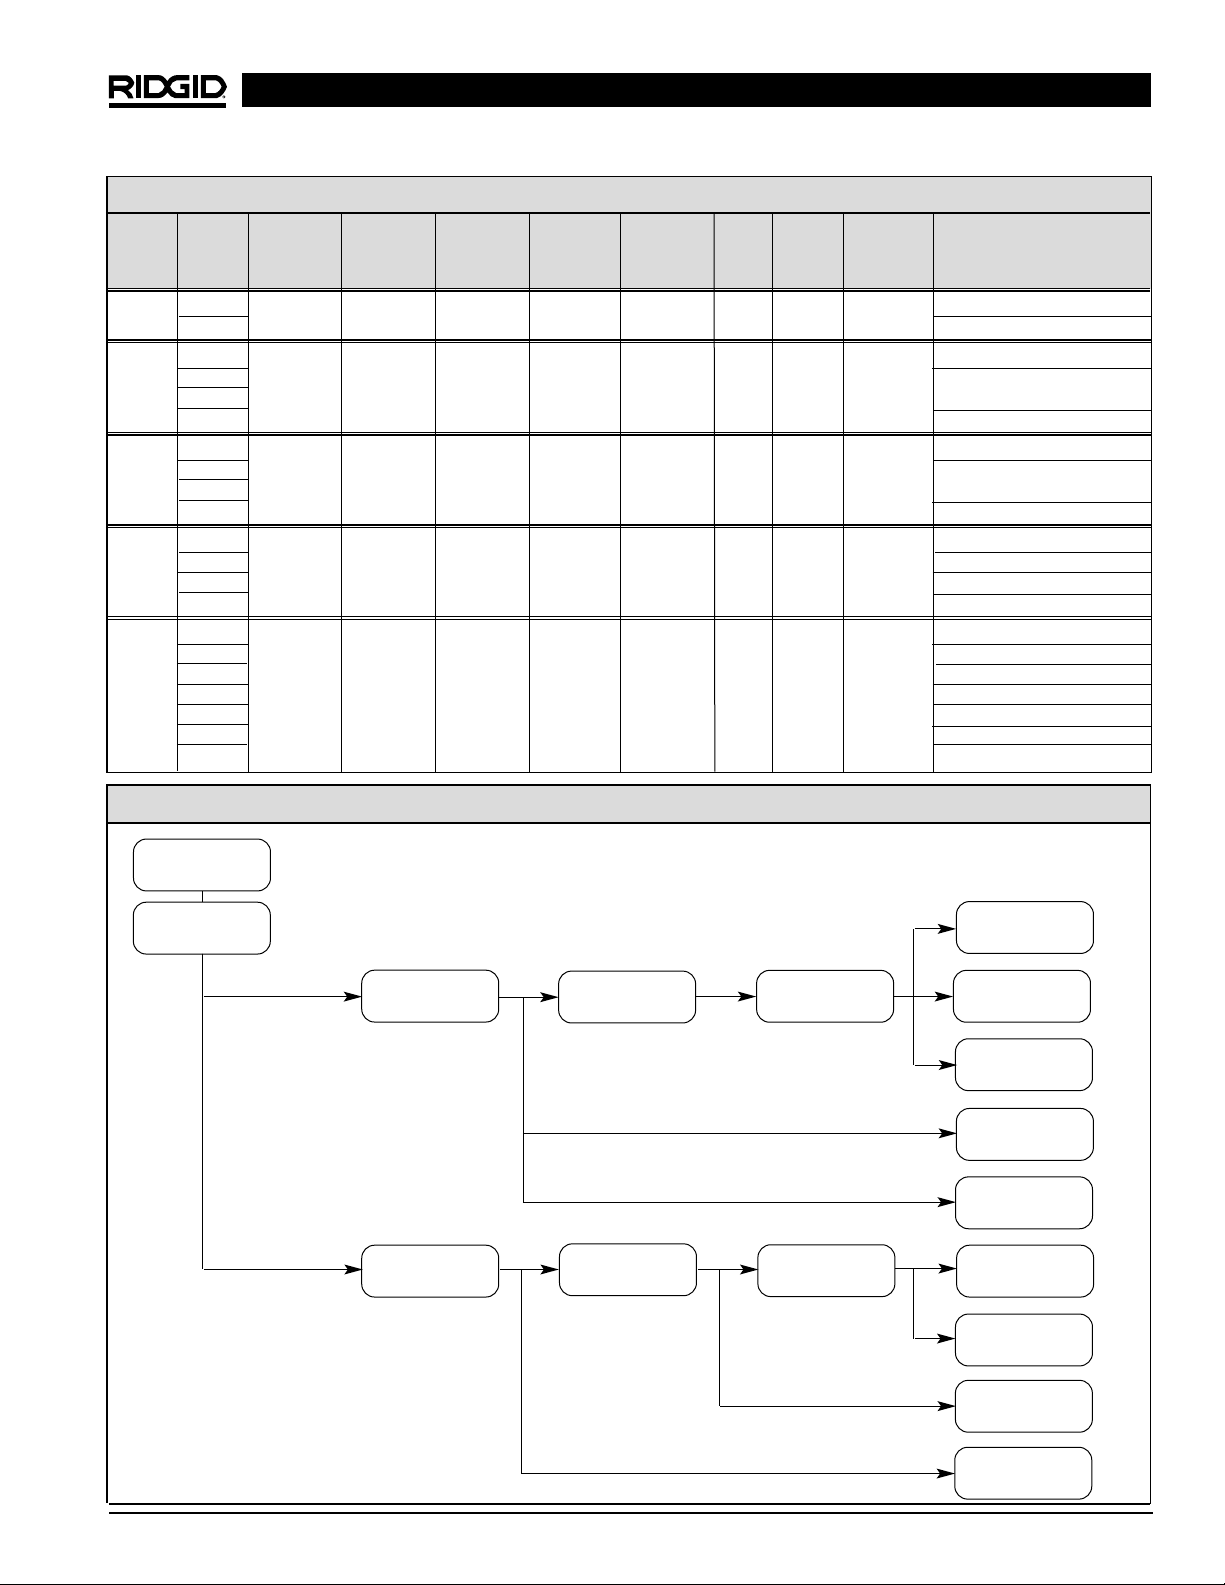
adapter from the following Valve Adapter Selection
chart. The Flow Chart will assist the operator in determining the required equipment to perform the tap.
RT3422 Tapping Tool
Ridge Tool Company4
Find Quality Products Online at: [email protected]
www.GlobalTestSupply.com
Page 7
RT3422 Tapping Tool
Ridge Tool Company 5
Valve Adapter Selection
Valve Bore CTS NPT NPT BSPT BSPT Pilot Saw Remarks
Size Size Adapter Female Male Female Male Size Extension Adapter
Adapter Adapter Adapter Adapter
3/4″ 0.625 76057 76087 76132 76177 76222 0.250 76047 76037
Preferred Configuration
0.688
1″ 0.750 76067 76092 76137 76182 76227 0.250 76047 76037
0.813
0.875 Preferred Configuration
0.938
1-1/4″ 1.000 76072 76097 76142 76187 76232 0.250 76047 76037
1.063
1.125 Preferred Configuration
1.188
1-1/2″ 1.250 76077 76102 76147 76192 76237 0.375 76052 — Special Saw Adapter
1.313 Special Saw Adapter
1.375 76042 Preferred Configuration
1.438
2″ 1.500 76082 76107 76152 76197 76242 0.375 76052 76042
1.563
1.625
1.688
1.750 Preferred Configuration
1.813
1.875
RT3422
MACHINE
PROPER SIZED COMMERCIAL
VALVE ADAPTER SMALL
NPT OR CTS FLARED HOLE SAWS
76047 76027 76037 SMALL
SMALL SMALL SMALL HOLE STEEL SHELL
3/4″ – 1″ TAPS EXTENSION PILOT DRILL SAW ADAPTER CUTTERS
76302
1-1/8″ CI/DI
CUTTER
SMALL
CI//DI
DRILLS
SMALL PVC
CUTTERS
76052 76032 76042 COMMERCIAL
LARGE LARGE LARGE HOLE LARGE
1-1/4″ – 2″ TAPS EXTENSION PILOT DRILL SAW ADAPTER HOLE SAWS
LARGE
STEEL SHELL
CUTTERS
LARGE CI/DI
CUTTERS
LARGE PVC
CUTTERS
Tapping Tool Assembly Flow Chart
Find Quality Products Online at: [email protected]
www.GlobalTestSupply.com
Page 8
Figure 1 – Installation of extension
Figure 2 – Installation of valve adapter
a) Having ensured that the tool is in the shortest, col-
lapsed, position and having selected the proper size
extension, hold the spindle by the flats at the end and
screw the extension into the end of the spindle. This
only has to be hand tight as the threads will be tightened by the operation of the tool (Figure 1).
b) Inspect the “o-ring” seal in the valve adapter (replace
if damaged) and holding the bronze feed screw by the
flats, assemble the valve adapter onto the bronze
feed screw. This should be done by hand as the operator will feel first the seal engaging and then feel the
adapter reach an abrupt stop as the bronze feed
screw “bottoms out” in the valve adapter (Figure 2).
c) Select the cutter to be used for this particular opera-
tion from the chart on the next page. Note that the pilot
drill and hole saw adapter may not be required depending on the actual cutter selected. If the selected
cutter requires a hole saw adapter, screw it into the
end of the extension. CI/DI and PVC cutters do not require use of hole saw arbor. As before, this only has
to be hand tight (Figures 3 and 3a).
RT3422 Tapping Tool
Ridge Tool Company6
Figure 3 – Installation of small hole saw adapter
Figure 3a – Installation of large hole saw adapter
d) Inspect the selected cutter to be used for this partic-
ular operation to ensure that it is in good working
order and screw it into the hole saw arbor if present or
directly into the extension as required. As before,
this only has to be hand tight (Figures 4 and 4a).
Figure 4 – Installation of cutter on small hole saw arbor
Figure 4a – Installation of cutter on large hole saw arbor
Find Quality Products Online at: [email protected]
www.GlobalTestSupply.com
Page 9
RIDGID Tapping Tool Cutter Selection Chart
Bore Fractional Ridgid RIDGID RIDGID RIDGID
Size Size Bi-Metal Steel CI/DI Cutters PVC Cutters
(Power (Manual (Power or Man- (Manual
Operation Operation Operation Operation
Only) Only) Only) Only)
0.625 5/8 R10 76267 76292 76317
0.688 11/16 R11
0.750 3/4 R12
0.813 13/16 R13
0.875 7/8 R14 76272 76297 76322
0.938 15/16 R15
1.000 1 R16
1.063 1-1/16 R17
1.125 1-1/8 R18 76277 76302 76327
1.188 1-3/16 R19
1.250 1-1/4 R20
1.313 1-5/16 R21
1.375 1-3/8 R22 76282 76307 76332
1.438 1-7/16 R23
1.500 1-1/2 R24
1.563 1-9/16 R25
1.625 1-5/8 R26
1.688 1-11/16 R27
1.750 1-3/4 R28 76287 76312 76337
1.813 1-13/16 R29
1.875 1-7/8 R30
RT3422 Tapping Tool
Ridge Tool Company 7
e) Inspect the selected pilot drill for this particular oper-
ation to ensure that it is in good working order. Pay
particular attention to the coupon retaining device
as coupon may not be retrieved if this device is damaged. Insert this pilot drill into the hole saw adapter if
present or directly into the cutter as required. Secure
the pilot drill in place with the set screw positioned on
the flat of the pilot and firmly tighten (Figure 5).
Figure 5 – Installation of pilot drill
f) Measure the distance from a point such as the wrench
flats on the feed screw to the end of the sleeve. In
Figure 6 below it is 1″.
Figure 6 – Measuring 1″ offset
Find Quality Products Online at: [email protected]
www.GlobalTestSupply.com
Page 10
g) Unscrew the sleeve back up the bronze feed screw.
(i.e. Looking along the length of the tool from cap end
towards the drill end, the sleeve turns counter-clockwise to extend the tool). Turn the sleeve all the way
until it stops. Again measure the distance from a
point such as the wrench flats on the feed screw to
the end of the sleeve. In Figure 7 it is 15″. Subtract
the distance from the previous step (h) from this distance. The result is 14″ full stroke. Note that the
stroke distance may be affected by various valve
adapter / cutter combinations. Record the stroke in the
worksheet provided on page 13.
Figure 7 – Measuring full stoke distance
h) Attach the selected service saddle to the main in
accordance with the manufacturer’s specifications, or
weld the selected threadolet or weldolet to the main
in accordance with all applicable welding standards.
i) Apply pipe sealant to the threads on the “corporation
stop” or valve and tightly thread it into the saddle or
Thread-O-Let™ to assure a leak proof assembly.
Ensure that the valve is in the CLOSED position.
j) Measure the distance from the surface of the pipe to
the outlet end of the valve as shown in Figure 8 & 9.
This is the minimum amount of stroke required before
the cutter makes contact with the pipe to be drilled
into. (In the illustrated example this is 41/2″.) Record
this dimension in the worksheet provided. If this distance is within 1 inch of the stroke distance from
step (g) then the machine may not have enough
travel to safely complete the tap and this operation
must be aborted and reconfigured for a different
valve and/or saddle.
k) Measure the distance from the far surface of the
pipe to the outlet end of the valve as shown in Figure
10. This is the maximum amount of stroke required
before breaking through the far side of the pipe to be
drilled into. (In the illustrated example this is 10
1
/2″.)
Record this dimension in the worksheet provided. If
this distance is less than the stroke distance from step
(g) then the machine has enough travel to penetrate
the far side of the pipe. This is true in the illustrated
case. Therefore, this operation must be carefully executed to avoid problems.
Figure 8 – Measuring valve standoff distance
Figure 9 – Measuring valve standoff distance
RT3422 Tapping Tool
Ridge Tool Company8
Find Quality Products Online at: [email protected]
www.GlobalTestSupply.com
Page 11
connection of the valve adapter to the valve when
using CTS (Copper Tube Size – flared or compression) adapters does not require pipe sealant but
must have the appropriate gasket in place and be in
good working condition.
3. Open, close and re-open the valve or the “corporation
stop”, this is to ensure that the pilot drill does not interfere with the operation of the valve. In the event of
interference in closing the valve, another valve must
be substituted and this whole procedure must be
re-started.
Figure 11 – Attaching tool to valve
4. If the bleed off valve is to be used, a hose may be
connected to it to help direct the discharge.
Remember to restrain the free end of the hose to
control the direction of the discharge. Note that this
discharge is the same as the media in the pipe.
WARNING!
Be sure no one is standing in line of the discharge
from the bleed valve in the event of accidental
opening of the valve. Pressures may be very high
and can result in serious injury.
5. Turn the sleeve clockwise until the cutter comes into
light contact with the main, and back the sleeve up
one turn. Using the ratchet wrench, or a power
tool, rotate the drive shaft at the 11/16″ hex while
continually applying pressure by turning the sleeve.
Do not apply too much pressure on the cutter and
pipe with the feed screw. Gentle light pressure applied with the feed will produce superior cutting
characteristics (Figure 12).
l) Calculate the ideal distance to penetrate in order to
stop at the centerline of the pipe. Add the valve
standoff distance from step (j) to the maximum stroke
from step (k) and divide the result by 2. (In the example illustrated this is 10
1
/2″ plus 41/2″ which gives
15″, then divided by 2 yields 71/2″ ideal penetration.
m) Subtract the ideal penetration distance from the full
stroke in step (g). (In the example illustrated this is 14″
total stroke minus 71/2″ required stroke which equals
61/2″ remaining unusable stroke.)
WARNING
Improper measurements may result in tapping
through bottom of pipe.
Figure 10 – Measuring maximum stroke
Tapping into the Main
1. If the bleed valve assembly is not going to be used,
ensure that the bleed-off valve is closed or a 3/8″ plug
is installed. Use pipe sealant to seal the threads on
the bleed valve and plug.
2. Attach the fully assembled and fully extended tapping
tool to the outlet thread of the valve by screwing on
the valve adapter(Figure 11). Pipe sealant is required
for NPT and BSPT valve adapters in the temporary
assembly between the valve and the valve adapter
and it should be firmly tightened so as not to leak. The
RT3422 Tapping Tool
Ridge Tool Company 9
Find Quality Products Online at: [email protected]
www.GlobalTestSupply.com
Page 12
WARNING!
Excessive feeding of the cutter may result in high
torque feedback to the operator and could wrench
or injure arm.
Continue to drill through the main until no resistance
is felt when advancing the feed. Stop immediately if
only the “remaining unusable stroke” remains to be
used. Continuing past this point could cause penetration through the far side of the pipe.
WARNING!
DO NOT tap through the bottom of the pipe.
6. The drilling into the pipe is now complete. The valve
and saddle as well as the tool are now filled with
the media in the pipe. Turn the sleeve counter-clockwise until all the threads of the bronze feed screw are
exposed and the sleeve comes to a halt. This action
has fully retracted the cutter and the coupon. Close
the corporation stop or valve. Should it be difficult to
close the valve (due to chips from the drilling operation), attach a hose to the bleed valve assembly if it is
not already there and open the bleed valve to “wash”
away as many chips as possible. Then rock the
valve open and closed until it can be completely
shut-off. It is vital that the valve is closed before proceeding. If the bleed valve assembly is in use it may
be closed as well and the hose removed. Note that
this hose will contain residue of the same media that
is in the pipe.
7. Remove the ratchet or power tool from the hex on the
drive shaft. Place a wrench on the valve to prevent it
from disconnecting as the valve adapter is unscrewed
from the valve with another wrench. Be prepared
for the tool to suddenly come free and for it to spill out
any media it contains. If the drilled pipe was dry, be
aware that the cutter may be hot.
8. The new plumbing may now be attached to the outlet end of the valve. After that, all that is required is to
open the valve to activate the newly installed system.
9. To remove the coupon from the cutter, turn the
sleeve clock-wise until the cutter is exposed. Shell cutters have a hole or slot to allow the coupon to be
pushed out. Remove the cutter if required, in order to
make coupon removal easier. If using a coupon retaining pilot bit, squeeze the spring retainer to allow
the coupon to slide off. After completing all taps of
this configuration, continue to step 10. If more taps
are needed, reinstall the cutter and start again from
step 1.
10. Remove the valve adapter, drill or cutter, pilot drill (if
used), saw adapter (if used) and extension from the
tool. Turn the sleeve clockwise until all the threads of
the bronze feed screw are hidden and the tool is
fully collapsed. Simply wipe all the components until
clean and dry and store them in the toolbox.
Figure 12 – Pivot of hand on ratchet and other hand on
tool
Maintenance
Cleaning and Maintaining the RT3422
This procedure should only be conducted by a qualified
service technician.
Tool Disassembly Procedure
1. Turn the sleeve clockwise until all the threads of the
bronze feed screw are hidden and the tool is fully collapsed. Place the tool horizontally on a table so parts
do not fall out.
2. Locate and remove the setscrew from the side of
the red cap.
RT3422 Tapping Tool
Ridge Tool Company10
Find Quality Products Online at: [email protected]
www.GlobalTestSupply.com
Page 13
RT3422 Tapping Tool
Ridge Tool Company 11
3. Locate and remove the retaining ring and washer
from the end of the red cap.
4. Unscrew and remove the red end cap. Note that
any media that has escaped the seal will collect
under this cap and may be spilled at this time. Do not
remove the “maintenance free” sealed bearing from
the end cap unless bearing replacement is intended.
If the bearing must be removed use two 7/64″ diameter pins of equal length to slowly press the bearing
out. Using a hammer to do this will damage the precision recess in the end cap for the bearing.
5. Locate the seal cap and remove the two locking setscrews and then unscrew and remove the seal cap
itself. Remove the seal ring from inside the end of the
bronze feed screw just exposed. Remove the two
graphite seals from the same place. If the graphite
seals are damaged or worn discard them and replace two new seals. Typically, seals should be
replaced after every 20 taps or every 6 months,
whichever comes first.
6. Push the spindle from the hex end and remove it from
the opposite end of the tool. Turn the sleeve counterclockwise until all the threads of the bronze feed
screw are exposed and the sleeve separates from the
bronze feed screw. This completes the disassembly
of the tool.
Part Cleaning Procedure
1. Wash the parts in a degreaser tank and wipe each individual part until clean and dry.
2. Seals cannot be washed and reused.
3. Be careful not to wash parts with materials that will
corrode or degrade the parts in any way.
Tool Assembly Procedure
1. Inspect the bronze feed screw and sleeve for any
damage, replace if required. Lubricate the acme
threads on the bronze feed screw with grease. Turn
the sleeve clockwise onto the bronze feed screw
until all the threads are hidden and the tool is fully collapsed. Place the tool horizontally on a table so parts
do not fall out.
2. Inspect the spindle for any damage and replace if required. Insert the spindle into the adapter end of the
bronze feed screw hex end first. Slide it in as far as it
will go.
3. Use the original seals if they are undamaged, not
worn, and uncontaminated otherwise replace them.
Insert two graphite seals into the pocket at the cap
end of the bronze feed screw so that the seals surround the spindle shaft. Place them in the pocket with
the butt joints staggered 180° (to avoid a weak spot in
the seal).
4. Inspect the seal ring for any damage and replace if required. Place the seal ring on top of the seals with the
angled face in contact with the seals and the reduced diameter on the ring facing the hex end of
the spindle.
5. Inspect the seal cap for any damage and replace if required. Screw the seal cap partially onto the bronze
feed screw. Loosely screw the two locking set-screws
into the seal cap.
6. Adjust the seal pressure by progressively tightening the seal cap with a wrench as the effort to turn the
spindle with a second wrench is tested. When resistance to turning the spindle is felt, loosen the seal nut
just enough to remove most resistance. Lock the
seal nut in place with the two locking set-screws.
7. Inspect the end cap / bearing assembly for any damage and replace if required. Place the end cap/bearing assembly on the protruding spindle shaft, followed by the washer and secure in place with the
retaining ring. Push the spindle / end cap assembly
onto the sleeve and screw into position. To prevent
the end cap from being accidentally unscrewed secure it in place with the set-screw into the side of the
end cap.
8. Wipe the tool down to remove excess lubricant and
return the tool to the box ready for the next use.
Find Quality Products Online at: [email protected]
www.GlobalTestSupply.com
Page 14
Service and Repair
The above section “Cleaning and Maintaining this Tool”
will take care of most of the service needs of this tool
with the exception of main bearing replacement. Any
problems not addressed by the “Cleaning and
Maintaining this Tool” section or replacement of this
bearing should only be handled by an authorized
RIDGID service technician.
If any maintenance is required other than that outlined, the
tool should be sent to a RIDGID Independent Authorized
Center or returned to the factory. All repairs made by
Ridge service facilities are warranted against defects in
material and workmanship.
If you have any questions regarding the operation or
function of this tool, call or write to:
RT3422 Tapping Tool
Ridge Tool Company12
Find Quality Products Online at: [email protected]
www.GlobalTestSupply.com
Page 15
RT3422 Tapping Tool
Ridge Tool Company 13
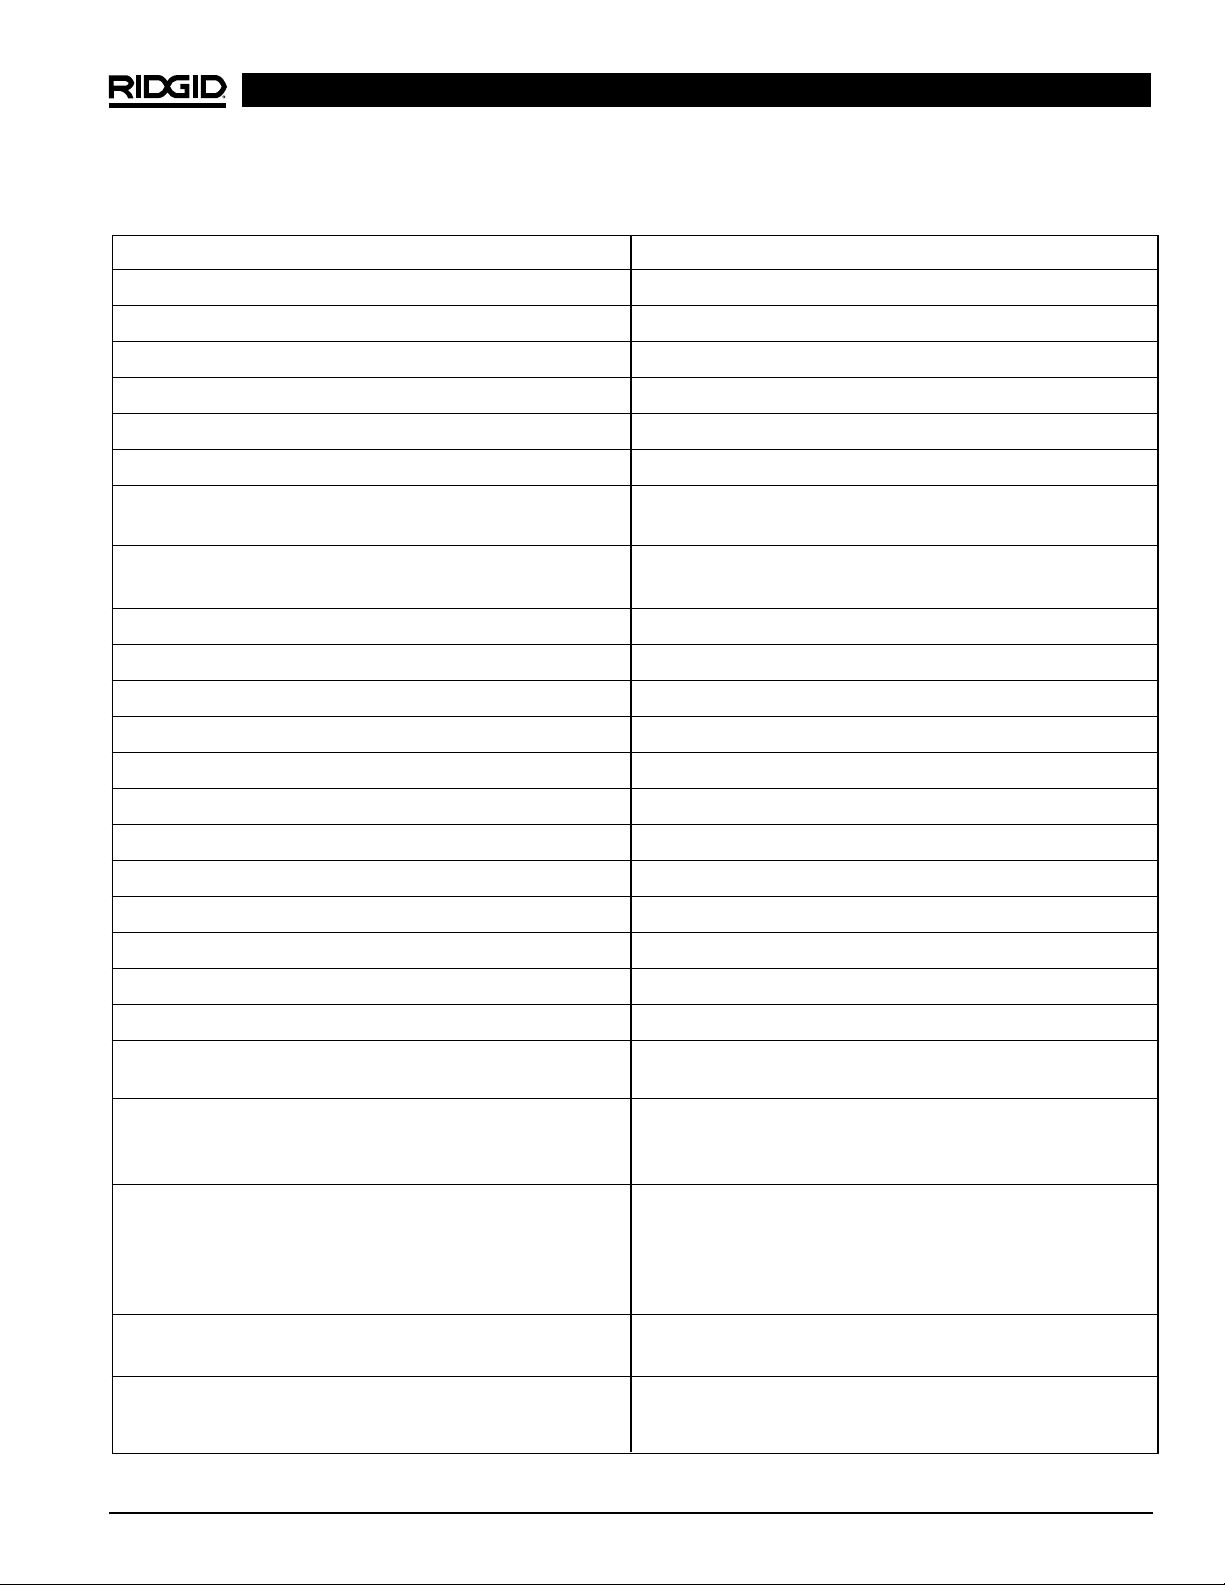
Worksheet
Pipe Identification Code Marking
Media
Pressure
Actual Pipe Type and Size
Identified By
Saddle or Thread-O-Let™ Manufacturer
Part Number
Designed Saddle Pipe Type & Size
(Must match pipe data above)
Designed Saddle or Threadolet Pressure Rating
(Must exceed main pressure)
Outlet Size
Installed / Welded Date
Installed / Welded By
Inspected Date
Saddle or Thread-O-Let™ Installation Approved By
Valve Manufacturer
Part Number
Valve Type & Size
Valve Pressure Rating (Must exceed main pressure)
Valve Approved By
Datum Offset (see Figure 6)
Datum to Full Stroke (see Figure 7)
Subtract “Datum Offset” from “Datum to Full Stroke” for
“Full Stroke Distance”
Valve Standoff Distance (see Figures 8 & 9) (Note if Full
Stroke Distance – 1″ = Valve Standoff Distance then
ABORT THIS TAP!)
Maximum Stroke (photo 10) (Note if Maximum Stroke is
less than Full Stroke Distance be warned that penetration
of the back of the pipe is possible! Observe Unusable
Stroke Remainder (see Figure 12) to execute this tap
safely!)
Add Valve Standoff Distance to Maximum Stroke then divide result by 2 for Ideal Penetration Distance
Subtract Ideal Penetration Distance from Full Stroke
Distance for Unusable Stroke Remainder. (Figure 12)
Find Quality Products Online at: [email protected]
www.GlobalTestSupply.com
Page 16
RT3422 Tapping Tool
Ridge Tool Company14
Find Quality Products Online at: [email protected]
www.GlobalTestSupply.com
Page 17
Appareil de taraudage
RT3422
15
Find Quality Products Online at: [email protected]
www.GlobalTestSupply.com
Page 18
Ridge Tool Company16
Appareil de taraudage RT3422
Table des matières
Consignes générales de sécurité
Sécurité du chantier.................................................................................................................................................17
Sécurité personnelle ................................................................................................................................................17
Utilisation et entretien de l’appareil..........................................................................................................................17
Réparations..............................................................................................................................................................17
Consignes de sécurité particulières
Formation de l’opérateur..........................................................................................................................................18
Sécurité de l’appareil de taraudage .........................................................................................................................18
Description, spécifications et équipements
Description...............................................................................................................................................................19
Spécifications...........................................................................................................................................................19
Equipements de base ..............................................................................................................................................19
Mode d’emploi
Sélection de l’adaptateur de clapet..........................................................................................................................21
Diagramme d’assemblage de l’appareil de taraudage.............................................................................................21
Tableau de sélection des couteaux de taraudage RIDGID......................................................................................23
Taraudage des canalisations d’alimentation............................................................................................................24
Entretien
Nettoyage et entretien du RT3422...........................................................................................................................26
Démontage de l’apparei ........................................................................................................................................26
Nettoyage des pièces............................................................................................................................................27
Remontage de l’apparei ........................................................................................................................................27
Entretien et réparations.............................................................................................................................................28
Fiche opérationnelle ..................................................................................................................................................29
Garantie à vie ..........................................................................................................................................Page de garde
Find Quality Products Online at: [email protected]
www.GlobalTestSupply.com
Page 19
Appareil de taraudage RT3422
Ridge Tool Company 17
Consignes Générales de
Sécurité
MISE EN GARDE ! Familiarisez-vous avec l’ensemble des
instructions. Le respect des consignes
suivantes vous permettra d’éviter les
risques de choc électrique, d’incendie
et de blessure corporelle grave.
CONSERVEZ CES INSTRUCTIONS !
Sécurité du chantier
• Gardez le chantier propre et bien éclairé. Les locaux
encombrés sont une invitation aux accidents.
• Gardez les tiers, les enfants et les visiteurs à
l’écart lors de l’utilisation de l’appareil de taraudage. Les distractions risquent de produire des
mauvais résultats.
Sécurité personnelle
• Soyez attentif, faites attention à ce que vous faites
et faites preuve de bon sens lors de l’utilisation de
l’appareil de taraudage. N’utilisez pas ce type
d’appareil lorsque vous êtes fatigués ou lorsque
vous prenez des médicaments, de l’alcool ou des
produits pharmaceutiques. Un instant d’inattention
peut entraîner de graves blessures lors de l’utilisation
de ce type d’appareil.
• Habillez-vous de manière appropriée. Ne portez
pas de vêtements amples ni de bijoux. Attachez les
cheveux longs. Gardez vos cheveux, vos vêtements et vos gants à l’écart des pièces mobiles.
Les vêtements amples, les bijoux et les cheveux longs
peuvent être entraînés dans le mécanisme.
• Ne vous mettez pas en porte-à-faux. Gardez une
bonne assise et un bon équilibre à tous moments.
Une bonne assise et un bon équilibre vous assurent de
mieux contrôler l’appareil en cas d’imprévu.
• Utilisez les équipements de sécurité appropriés.
Portez une protection oculaire systématiquement.
Un masque à poussière, des chaussures de sécurité,
le casque et/ou une protection auditive doivent être
portés selon les conditions d’utilisation.
Utilisation et entretien de l’appareil
• Ne forcez pas l’appareil. Utilisez l’outil prévu pour
votre application particulière. L’outil approprié fera
mieux le travail et assurera une meilleure sécurité
d’emploi s’il est utilisé au régime prévu.
• Rangez les appareils non utilisés hors de la portée
des enfants et des personnes non-initiées. Ces
appareils sont dangereux entre les mains de personnes non initiées.
• Entretenez soigneusement les outils. Maintenez les
outils de coupe propres et bien affûtés. Les outils
bien entretenus et affûtés sont moins sensibles au grip-
page et plus faciles à contrôler.
• Assurez-vous qu’il n’y a pas de mauvais alignement ou de grippage des pièces rotatives ou
d’autres conditions qui pourraient entraver le bon
fonctionnement de l’appareil. Le cas échéant, faire
réparer l’appareil avant de vous en servir. De nom-
breux accidents sont le résultat d’un appareil mal
entretenu.
• Utilisez exclusivement les accessoires recommandés par le fabricant pour votre appareil
particulier. Des accessoires prévus pour un certain
type d’appareil peuvent être dangereux lorsqu’ils sont
montés sur un autre.
• Gardez les poignées de la machine propres,
sèches et dépourvues d’huile ou de graisse. Cela
vous permettra de mieux contrôler l’appareil.
Réparations
• Toutes réparations de l’appareil doivent être confiées à un réparateur qualifié. La réparation ou
l’entretien de l’appareil par du personnel non qualifié
peut entraîner des blessures.
• Lors de la réparation de l’appareil, utilisez exclusivement des pièces de rechange identiques à
celles d’origine. Suivez les instructions de la section
“Entretien” du mode d’emploi. L’utilisation de pièces de
rechange non homologuées et le non respect des
consignes d’entretien peut augmenter les risques de
blessure corporelle.
Consignes de Sécurité
Particulières
MISE EN GARDE !
Lisez et respectez l’ensemble des avis de sécurité
affichés sur l’appareil ! Familiarisez-vous avec la
position et la fonction de chacun des composants
de l’appareil de taraudage avant de l’utiliser.
Find Quality Products Online at: [email protected]
www.GlobalTestSupply.com
Page 20
Formation de l’opérateur
MISE EN GARDE !
Le taraudage de canalisations contenant des liquides ou des gaz sous pression est potentiellement
dangereux. Les procédures appropriées doivent
être respectées lors de l’utilisation de ce matériel
afin d’assurer la sécurité du chantier et éviter de
graves blessures corporelles.
L’utilisation de ce matériel doit être interdite à
tous ceux qui n’ont pas reçu une formation complète sur l’utilisation de ce matériel et les dangers
potentiels associés au taraudage des canalisations contenant des liquides ou des gaz sous
pression.
L’acheteur est responsable des conditions d’utilisation de ce matériel, ainsi que de la formation
professionnelle et la compétence de ses opérateurs.
Veuillez contacter Ridge Tool immédiatement en
cas de problèmes de fonctionnement quelconques !
MISE EN GARDE !
• Lisez le mode d’emploi. L’opérateur doit avoir reçu la
formation nécessaire avant d’utiliser cet appareil.
• Portez des lunettes de sécurité.
• Ne pas dépasser les limites de pression et de tem-
pérature indiquées pour l’appareil, ses accessoires,
clapets ou raccords. Ne tarauder que les canalisations dont le contenu a été vérifié.
Appareil de taraudage modèle RT3422
Eau : 500 PSIG (lb/po
2
) à 40°C (100°F)
Air, vapeur, gaz naturel : 150 PSIG (lb/po2) à 172°C
(370°F)
Sécurité de l’appareil de taraudage
1. L’utilisation de cet appareil doit être réservée ex-
clusivement au personnel ayant reçu la formation
nécessaire. Toute utilisation incorrecte de cet ap-
pareil peut entraîner de graves blessures corporelles,
nuire à l’environnement et/ou provoquer des dégâts
matériels.
2. Portez systématiquement une protection ocu-
laire. Les mèches pilote et les mèches de taraudage
sont de haute densité et risquent d’éclater.
Appareil de taraudage RT3422
Ridge Tool Company18
3. Ne pas dépasser les limites de pression indiquées. Toute tentative de taraudage d’une
canalisation d’alimentation dont la pression dépasse
les limites de cet appareil ou de ses raccords risque
de provoquer leur rupture.
4. Limitez le taraudage aux canalisations d’alimen-
tation pressurisées contenant de l’eau, de l’air, de
la vapeur ou du gaz naturel. Les autres milieux
risquent d’attaquer les joints de l’appareil.
5. Lors de l’utilisation d’un système d’entraînement
électrique pour faire tourner l’appareil de taraudage, respectez les consignes de sécurité
applicables à ce type de matériel. Les systèmes
d’entraînement pneumatiques sont généralement
plus sûrs, car ils éliminent les risques de déflagration et de choc électrique.
• Les systèmes d’entraînement électriques ne
doivent pas être utilisés pour le taraudage des
canalisations de gaz naturel. Le cas échéant,
utilisez exclusivement des systèmes d’entraînement pneumatiques ou des clés à cliquet
manuelles. Les appareils électriques produisent
des étincelles qui risquent d’enflammer le gaz.
• Les appareils électriques équipés d’une prise de
terre doivent être branchés sur une prise de
courant avec terre appropriée. La mise à la terre
assure, en cas de défaillance électrique de l’appareil, une faible résistance qui permet d’éloigner le
courant électrique de l’utilisateur.
• Les appareils électriques doivent être branchés
sur des prises de courant protégées par un disjoncteur différentiel (GFCI). Cela réduit les risques
de choc électrique.
6. Utilisez exclusivement des perceuses électriques
ou pneumatiques équipées d’une poignée
pistolet pour entraîner l’appareil. L’appareil doit
être entraîné à un régime contrôlé. En cas de
blocage soudain de l’appareil, un système d’en-
traînement sans poignée d’équerre ou sans possibilité
de contrôler le régime d’entraînement risque de se
vriller sans préavis.
7. La canalisation d’alimentation à tarauder doit
être tenue parfaitement immobile afin d’éviter
tout risque de déplacement. Tout déplacement
éventuel durant le taraudage risque d’endommager
l’appareil.
8. Respectez la réglementation et les consignes de
sécurité applicables au travail sur chantier.
• Lors des travaux souterrains, assurez-vous d’un
moyen d’évacuation en cas d’urgence avant
Find Quality Products Online at: [email protected]
www.GlobalTestSupply.com
Page 21
Appareil de taraudage RT3422
Ridge Tool Company 19
d’entamer le taraudage. De telles précautions ré-
duisent les risques de blessure.
• Lors des travaux effectués à partir d’un
échafaudage ou d’un monte-charge, l’opérateur,
l’appareil et le système d’entraînement doivent
être correctement arrimés. Cela empêchera les
blessures en cas de chute de l’opérateur ou de
l’appareil.
9. Déviez le clapet de purge du chantier et du per-
sonnel. Lorsque vous travaillez au-dessus
d’autres appareils ou du personnel, installez un
flexible sur le clapet de purge pour dévier le liquide évacué. Les décharges dirigées vers le
personnel risque d’entraîner de graves blessures
corporelles.
10. Ne pas utiliser cet appareil pour soutenir l’opéra-
teur. Cela risque d’endommager l’appareil.
11. Cet appareil a été conçu pour le taraudage de
canalisations sous pression. Suivez les instructions du mode d’emploi visant son utilisation.
Toute autre application peut augmenter les risques
d’accident.
NOTA ! Conservez ce mode d’emploi dans la pochette
prévue de la mallette de transport.
Description, spécifications et
équipements
Description
L’appareil de taraudage modèle RT3422 est prévu pour le
taraudage des canalisations sous pression en acier, en
plastique, en fonte ductile et en fonte équipées de brides
de raccordement ou de raccords soudés. Il peut tarauder
les canalisations d’alimentation d’eau sous une pression
maximale de 500 PSI, ainsi que celles contenant de la
vapeur, de l’air ou du gaz naturel sous pression jusqu’à
une pression de 150 PSI. Ne pesant que 18 lb, le modèle
RT3422 assure le taraudage simple et rapide des piquages de 3/4″ à 2″ de diamètre. La mèche peut être
entraînée soit par un cliquet manuel, par un cliquet pneu-
matique ou par une perceuse à poignée pistolet. Un
canon à filets trapézoïdaux autonettoyants facilite l’avance-
ment de la mèche dans le tuyau et retient la pression de
la canalisation une fois le taraudage terminé.
Spécifications
Capacité de taraudage :......3/4″ à 2″ de diamètre
Montage :..........................Sur bride, raccord soudé, Weld-
O-Let™, Thread-O-Let™
Trajet de mèche :................14″ maxi
Activation :.........................Cliquet manuel, cliquet pneuma-
tique ou perceuse à poignée
pistolet
Types de canalisation :.......Acier, plastique, fonte ductile,
fonte
Avancement de la mèche:...Par rotation d’une chemise au-
tour d’un canon à filets
trapézoïdaux
Pression admissible :.........Eau : 500 PSIG à 100°F
Vapeur, air gaz naturel : 150 PSI
à 370°F
Poids :................................17 lb (appareil et cliquet seuls)
Equipements de base
Appareil RT3422 seul :......Appareil avec clapet de purge
RT3422 pour 3/4″ à 1″ :....Appareil avec clapet de purge
Boîte à outils
Clé à cliquet
Petite rallonge
Axe pour petite scie à cloche
Adaptateurs pour clapets de
3/4″, 1″
2 clés à douille
RT3422 pour 3/4″ à 1″ :....Appareil avec clapet de purge
Boîte à outils
Clé à cliquet
Grande rallonge
Axe pour grande scie à cloche
Adaptateurs pour clapets de
3/4″, 1″, 11/4″, 11/2″, 2″
2 clés à douille
Mode d’emploi
1. Localisez le tuyau qui doit être taraudé. Suivez la
canalisation aussi loin que possible afin d’assurer qu’il
s’agit bien de celle qui doit être taraudée et noté le mi-
lieu (ce que contient la canalisation) et la pression sur
une copie de la fiche de travail qui se trouve en fin de
ce mode d’emploi.
2. Déterminez précisément l’endroit où le tuyau doit
être taraudé. Considérez non seulement le meilleur
passage pour la nouvelle canalisation, mais aussi
Find Quality Products Online at: [email protected]
www.GlobalTestSupply.com
Page 22
l’effet que pourraient avoir les copeaux de taraudage
sur les installations en aval du piquage. Tenez compte
de l’orientation du piquage ; un piquage au sommet
de la canalisation risque de laisser tomber des copeaux dans la canalisation, tandis qu’un piquage à
son fil d’eau aura tendance à renvoyer les copeaux
vers l’appareil. Le clapet de purge aidera à chasser la
majorité des copeaux si celui-ci reste ouvert durant
toute l’opération de taraudage.
3. Déterminez s’il convient d’utiliser une bride ou un
raccord soudé type “Thread-O-Let™” ou “Weld-OLet™” pour le raccordement du clapet à la
canalisation d’alimentation. Tenez compte des avantages et des inconvénients propres aux deux types de
raccord. Notez les données de raccordement correspondantes sur la fiche d’intervention qui se trouve en
fin de ce manuel.
L’utilisation des raccords à souder “Thread-O-Let™”
et “Weld-O-Let™” est limitée aux tuyaux métalliques
compatibles d’une pression souvent limitée, cependant l’intégrité des soudures est pratiquement
impossible à vérifier sans radiographie. Le milieu
transporté par la canalisation risque de compromettre
la soudure par refroidissement, ou pire, la soudure
risque de percer le tuyau et laisser la pression à l’intérieur s’évacuer via la soudure en fusion. Un raccord
à bride peut être utilisé sur toute canalisation dont le
diamètre extérieur lui est compatible. Les raccords à
bride ont une résistance à la pression nominale déter-
minée mais, si pour des raisons quelconques la bride
elle-même était compromise, l’étanchéité du joint
pourrait également être compromise.
4. Déterminez s’il convient de prévoir une vanne à carré
ou à volant pour le raccord en question. Une vanne à
carré ne peut être ouverte et fermée que par une clé
à carré, plutôt qu’un volant. Cela empêche la manip-
ulation accidentelle de la vanne par du personnel
non autorisé. Quasiment toute vanne d’une résis-
tance à la pression suffisante, faite d’un matériau
qui soit compatible avec le milieu et suffisamment
courte pour permettre à la mèche de la traverser
sans accrocs peut être utilisée. Seules les vannes à
billes à ouverture intégrale, les robinets à boisseaux ou les robinets-vannes peuvent être
utilisés. Assurez-vous que la mèche puisse
passer à travers la vanne avant de monter la
vanne et l’appareil. A défaut, utilisez une vanne
d’origine ou de type différent.
5. Préparez le matériel et déterminez les possibilités
de taraudage. Cela permettra de déterminer si la
configuration prévue laisse suffisamment de course
pour compléter le taraudage, ou au contraire, si cette
configuration crée un risque de percement de la
paroi opposée du tuyau. Sélectionnez l’adaptateur de
vanne, la mèche pilote, la rallonge et l’adaptateur
de scie à cloche appropriés à partir du tableau suivant intitulé “Sélection des adaptateurs de vanne”.
L’organigramme suivant aidera l’opérateur à déter-
miner quel matériel sera nécessaire pour effectuer le
taraudage prévu.
a) Après avoir vérifié que l’appareil est dans la position
complètement repliée et après avoir sélectionné la ral-
longe appropriée, tenez l’axe par ses plats d’extrémité
et vissez la rallonge dans l’extrémité de l’axe. Il n’est
pas nécessaire de bloquer la rallonge, car l’appareil
s’en chargera dès sa mise en marche (Figure 1).
Figure 1 – Installation de la rallonge
Figure 2 – Installation de l’adaptateur de vanne
b) Examinez le joint torique de l’adaptateur de vanne et
remplacez-le s’il est endommagé. Ensuite, tenez la vis
d’alimentation en bronze par ses plats et enfilez
l’adaptateur de vanne sur la vis d’alimentation. Cela
doit se faire à la main, car l’opérateur sentira d’abord
l’engagement du joint, puis l’arrêt soudain de l’adap-
tateur lorsque la vis en bronze bute contre le fond de
l’adaptateur de vanne (Figure 2).
Appareil de taraudage RT3422
Ridge Tool Company20
Find Quality Products Online at: [email protected]
www.GlobalTestSupply.com
Page 23
Sélection des adaptateurs de vanne
Ø Ø Adaptateur Adaptateur Adaptateur Adaptateur Adaptateur Ø Adaptateur Observations
vanne alésage CTS femeile mâle femeile mâle tuyau rallonge de scie
NPT NPT BSPT BSPT
3/4″ 0.625 76057 76087 76132 76177 76222 0.250 76047 76037
Configuration préférée
0.688
1″ 0.750 76067 76092 76137 76182 76227 0.250 76047 76037
0.813
0.875
Configuration préférée
0.938
1-1/4″ 1.000 76072 76097 76142 76187 76232 0.250 76047 76037
1.063
1.125
Configuration préférée
1.188
1-1/2″ 1.250 76077 76102 76147 76192 76237 0.375 76052 — Adapteur de vanne
1.313 Adapteur de vanne
1.375 76042
Configuration préférée
1.438
2″ 1.500 76082 76107 76152 76197 76242 0.375 76052 76042
1.563
1.625
1.688
1.750
Configuration préférée
1.813
1.875
Appareil de taraudage RT3422
Ridge Tool Company 21
Appareil
RT3422
Adaptateur Petites scies á
de vanne NPT ou cloche du
CTS évasé appropiee commerce
76047 76027 76037 Petit
Petite Petite Adaptateur pour petite emporte-pièce
Taraudages de 3/4″ – 1″ rallonge mèche pilote scie à cloche pour acier
76302
Petite mèche à
CI/DI de 1-1/8″
Petite mèche pilote
à CI//DI
Petite mèche à PVC
à PVC
76052 76032 76042 Grandes scies
Grande Grande Adaptateur pour à cloche
Taraudages de 1-1/4″ – 2″ rallonge mèche pilote grande scie à cloche cu commerce
Grands
emporte-pièce
du commerce
Grandes mèches
à CI//DI
Grandes mèches
à PVC
Organigramme
Find Quality Products Online at: [email protected]
www.GlobalTestSupply.com
Page 24
Appareil de taraudage RT3422
Ridge Tool Company22
c) Sélectionnez la mèche appropriée à partir du tableau
qui se trouve à la page suivante. Notez que la sélection de cette mèche déterminera si ou non il est
nécessaire d’utiliser une mèche pilote ou un adaptateur de scie à cloche. Si la mèche sélectionnée
nécessite l’utilisation d’un adaptateur de scie à cloche,
vissez-le sur l’extrémité de la rallonge. Les mèches à
CI/DI et à PVC n’ont pas besoin d’arbre de scie à
cloche. Comme auparavant, un serrage manuel est
suffisant (Figures 3 et 3a).
Figure 3 – Installation de l’adaptateur pour petite scie à
cloche
Figure 3a – Installation de l’adaptateur pour grande scie
à cloche
d) Après s’être assuré que la mèche sélectionnée est en
bon état, vissez-la soit au bout de l’arbre de scie à
cloche (si prévu), soit directement sur la rallonge.
Comme auparavant, un serrage manuel est suffisant (Figures 4 et 4a).
Figure 4 – Installation de la mèche sur l’arbre de petite
scie à cloche
Figure 4a – Installation de la mèche sur l’arbre de
grande scie à cloche
e) Assurez-vous du bon état de la mèche pilote sélec-
tionnée pour cette application particulière. Faites
particulièrement attention à son dispositif de récupéra-
tion de chute, car la chute risque d’être perdue si ce
dispositif est endommagé. Montez la mèche pilote soit
sur l’adaptateur de scie à cloche (si prévu), soit directement en bout de la mèche de taraudage.
Retenez la mèche pilote à l’aide de la vis de blocage
en vous assurant qu’elle tombe sur le plat de la
mèche pilote, puis serrer à fond (Figure 5).
Figure 5 – Installation de la mèche pilote
f) Mesurez la distance entre un point fixe, tel que les
plats de serrage de la vis d’alimentation et l’extrémité
de la chemise. Dans le cas de la Figure 6 ci-dessous,
cette distance correspond à 1″.
Find Quality Products Online at: [email protected]
www.GlobalTestSupply.com
Page 25
Appareil de taraudage RT3422
Ridge Tool Company 23
Figure 6 – Vérification du décalage de 1″
g) Ramenez la chemise au début de la vis d’alimentation
en bronze en dévissant. (C.-à-d., en regardant le
long de l’appareil à partir de son extrémité fermée
vers la mèche, la chemise se dévisse pour déployer
l’appareil). Dévissez la chemise jusqu’à ce qu’elle vi-
enne à buter. Mesurez à nouveau la distance entre
un point de repère fixe, tel que les plats de serrage de
la vis d’alimentation, et l’extrémité de la chemise.
Dans le cas de la Figure 7, il s’agit d’une distance de
15″. Soustraire de cette distance celle indiquée à
l’article “f”. Il en résulte une course totale de 14″. A
noter que cette course peut changer en fonction de la
combinaison d’adaptateur de vanne et de mèche
utilisée. Notez la course sur la fiche de travail fournie
à la page 29.
Figure 7 – Mesurage de la course
Tableau de sélection des mèches de taraudage RIDGID
Ø Ø Bimétal Acier Mèches RIDGID
alésage fractionnel RIDGID RIDGID CI/DI RIDGID PVC Cutters
(entraînement (entraînement (entraînement (entraînement
mécanique) manuel) mécanique manuel)
ou manuel)
0.625 5/8 R10 76267 76292 76317
0.688 11/16 R11
0.750 3/4 R12
0.813 13/16 R13
0.875 7/8 R14 76272 76297 76322
0.938 15/16 R15
1.000 1 R16
1.063 1-1/16 R17
1.125 1-1/8 R18 76277 76302 76327
1.188 1-3/16 R19
1.250 1-1/4 R20
1.313 1-5/16 R21
1.375 1-3/8 R22 76282 76307 76332
1.438 1-7/16 R23
1.500 1-1/2 R24
1.563 1-9/16 R25
1.625 1-5/8 R26
1.688 1-11/16 R27
1.750 1-3/4 R28 76287 76312 76337
1.813 1-13/16 R29
1.875 1-7/8 R30
Find Quality Products Online at: [email protected]
www.GlobalTestSupply.com
Page 26
Appareil de taraudage RT3422
Ridge Tool Company24
isation. C’est le cas de l’illustration. Il convient donc de
prendre les précautions nécessaires afin d’éviter des
problèmes lors du taraudage.
Figure 9 – Relevé du décalage de la vanne.
l) Calculez la distance de pénétration idéale de manière
à arrêter la pénétration à l’axe du tuyau. Ajoutez la
longueur de la vanne relevée à l’article “j” précédent
à la course maximale établie à l’article “k”, puis di-
visez le total par 2. Dans l’exemple précédent, nous
avions 101/2″ plus 41/2″ pour un total de 15″ qui, divisé
par 2, donne une pénétration idéale de 7 1/2″.
m) Il faut alors soustraire la distance de pénétration
idéale de la course totale déterminée à l’article “g”.
Selon l’exemple, cela se traduit par une course totale
de 14″ moins 71/2″ de course nécessaire pour un
total de 61/2″ de course résiduelle inutilisable.
MISE EN GARDE
Une prise de mesures erronée peut avoir pour résultat le percement de la paroi opposée du tuyau.
Taraudage de la canalisation
d’alimentation
1. Si le clapet de purge n’est pas utilisé, s’assurer qu’il
soit complètement fermé ou qu’il soit obturé par un
bouchon de 3/8″. Appliquez de la pâte à joints sur le
filetage du clapet de purge et du bouchon.
h) Montez la bride sélectionnée sur la canalisation d’al-
imentation selon les spécifications du fabricant, ou
soudez le raccord Thread-O-Let™ ou Weld-O-Let™
sur la canalisation selon les normes de soudure applicables.
i) Enduisez le filetage de la vanne à carré ou à volant
d’un produit d’étanchéité, puis vissez-la à fond dans
la bride ou dans le Thread-O-Let™ afin d’assurer
une étanchéité parfaite. Vérifiez que la vanne soit en
position FERMEE.
j) Mesurez la distance entre la surface du tuyau et la
sortie de la vanne comme indiqué aux Figures 8 et 9.
Cette mesure correspond à la course minimale
nécessaire avant que l’outil de coupe entre en contact
avec le tuyau à tarauder. (Dans le cas de l’illustration,
il s’agit de 4
1
/2″). Notez cette distance sur la fiche de
travail ci-jointe. Si la distance correspondante se
trouve à moins de 1″ de la course indiquée à l’article
“g”, c’est signe que l’appareil risque de ne pas avoir
suffisamment de course pour compléter le taraudage,
d’où la nécessiter d’avorter l’opération et d’établir
une nouvelle configuration avec modification du type
de vanne et/ou de bride.
Figure 8 – Relevé du décalage de la vanne.
k) Mesurez la distance entre le côté opposé du tuyau et
la sortie de la vanne comme indiqué à la Figure 10.
Cette distance représente la course maximale avant
percement de la paroi opposée du tuyau à tarauder.
(Dans le cas de l’illustration, cette côte est de 101/2″)
Notez cette côte sur la fiche de travail ci-jointe. Si
cette distance est inférieure à la longueur de course
indiquée à l’article “g”, la course de la machine est
suffisante pour perforer la paroi opposée de la canal-
Find Quality Products Online at: [email protected]
www.GlobalTestSupply.com
Page 27
Appareil de taraudage RT3422
Ridge Tool Company 25
Figure 10 – Mesure de la course maximale
2. Après l’avoir complètement assemblé et déployé,
montez l’appareil de taraudage sur le filetage de
sortie de la vanne en le vissant sur l’adaptateur de
vanne (Figure 11). Il est nécessaire d’enduire les
filetages des adaptateurs de vanne NPT et BSPT
avec de la pâte à joints et de les serrer à fond afin
d’éviter les fuites éventuelles, notamment au droit des
montages temporaires entre la vanne et l’adaptateur. Le raccordement adaptateur/vanne des
adaptateurs CTS (cuivre – évasé ou compression) ne
nécessite pas de pâte à joints, mais ce type d’adap-
tateur doit être équipé du joint approprié et être en
bon état marche.
3. Ouvrez, fermez, puis rouvrez le robinet ou la vanne à
carré afin d’assurer que la mèche pilote ne gène
pas son fonctionnement. S’il y a interférence lors de
la fermeture, il sera nécessaire d’utiliser un autre
type de robinet ou de vanne et de répéter le processus depuis le départ.
4. Si un clapet de purge fait partie de l’installation, un
flexible peut y être attaché afin de dévier les
décharges éventuelles. N’oubliez pas d’attacher l’ex-
trémité du flexible afin de contrôler la direction de
décharge. Notez que cette décharge a la même
composition que le contenu du tuyau.
MISE EN GARDE
Assurez-vous qu’il n’y ait personne dans le passage
de la décharge du clapet de purge, en cas d’ouverture accidentelle de la vanne. La pression peut
être très élevée et causer de graves blessures
corporelles.
Figure 11 – Montage de l’appareil sur la vanne
5. Vissez la chemise jusqu’à ce que la mèche vient à
peine toucher la canalisation d’alimentation, puis
ramenez-la d’un tour. Utilisez la clé à cliquet ou un
système d’entraînement électrique pour entraîner
l’arbre d’entraînement par son ergot hexagonal de
11/16″ tout en vissant la chemise pour faire avancer
la mèche. Ne faites pas avancer la mèche trop rapidement. Une légère pression d’avancement assurera
une coupe de qualité supérieure (Figure 12).
MISE EN GARDE
L’avancement trop rapide de la mèche peut provoquer un retour de manivelle dont le couple serait
suffisant pour tordre votre bras.
Continuez à percer la canalisation d’alimentation
jusqu’à ce que vous ne sentez plus de résistance à
l’avancement. Arrêtez immédiatement s’il ne reste
que la course résiduelle inutilisable à parcourir. Toute
continuation au-delà de ce point risque de percer la
paroi opposée du tuyau.
MISE EN GARDE !
NE PAS percer la paroi opposée du tuyau.
6. Le taraudage de la canalisation est terminé. La vanne,
la bride et l’appareil se trouvent alors remplis du milieu
contenu par la canalisation. Dévissez la chemise
Find Quality Products Online at: [email protected]
www.GlobalTestSupply.com
Page 28
Appareil de taraudage RT3422
Ridge Tool Company26
jusqu’à ce que le filetage de la vis d’alimentation en
bronze est exposé et que la chemise ne tourne plus.
C’est alors que la mèche de taraudage et la chute du
tuyau auront été complètement retirées. Fermez le
robinet ou la vanne à carré. S’il est difficile de fermer
le robinet ou la vanne en raison des copeaux de
perçage, branchez un flexible sur le clapet de purge
(s’il n’est pas déjà installé), puis ouvrez le clapet afin
de chasser un maximum de copeaux. Ensuite, ouvrez
et fermez la vanne jusqu’à ce qu’elle puisse être
complètement fermée. Il est essentiel de pouvoir fermer la vanne avant de procéder à l ’opération suivante.
Si le clapet de purge est utilisé, lui aussi peut être
fermé et son flexible, enlevé. Notez que ce flexible retiendra des résidus du milieu contenu par le tuyau.
7. Retirez la clé à cliquet ou le dispositif d’entraînement électrique de l’ergot hexagonal de l’arbre
d’entraînement. Retenez la vanne avec une clé afin
de l’empêcher de se dévisser lors du dévissage de
l’adaptateur de vanne avec une autre clé. Attendezvous à ce que l’appareil se dégage soudainement en
libérant le milieu qu’il contient. Si la canalisation était
sèche, attendez-vous à ce que la mèche de taraudage soit chaude.
8. La nouvelle canalisation peut alors être montée à la
sortie de la vanne. Ensuite, il s’agit simplement d’ou-
vrir la vanne pour activer la nouvelle installation.
9. Pour retirer la chute de coupe de la mèche de taraudage, vissez la chemise jusqu’à ce que la mèche
soit exposée. Les emporte-pièce sont équipés d’un
trou ou d’une encoche qui permet de chasser la
chute. Si nécessaire, démontez la mèche de taraudage pour faciliter l’élimination de la chute de
coupe. Lors de l’utilisation d’une mèche pilote équipée
d’un dispositif de retenue des chutes de coupe, comprimez le ressort de rétention afin de pouvoir faire
glisser la chute le long de la mèche. Après avoir
exécuté tous les taraudages de cette configuration
particulière, allez à la prochaine étape. S’il est néces-
saire d’effectuer des taraudages supplémentaires,
remontez la mèche de taraudage et recommencez
l’opération depuis le début de cette section.
10. Enlevez l’adaptateur de vanne, la mèche de perceuse
ou de taraudage, la mèche pilote (si applicable),
l’adaptateur de scie à cloche (si applicable) et la rallonge de l’appareil. Vissez la chemise jusqu’à ce
que le filetage de la vis d’alimentation en bronze soit
complètement caché et que l’appareil soit complète-
ment replié. Essuyez l’ensemble des composants
de l’appareil jusqu’à ce qu’ils soient parfaitement
propres et secs, puis rangez-les dans la boîte à outils.
Figure 12 – Pivotage d’une main sur le cliquet et de
l’autre sur l’appareil.
Entretien
Nettoyage et entretien du RT3422
Cette opération doit être confiée à du personnel qualifié.
Démontage de l’appareil
1. Vissez la chemise jusqu’à ce que le filetage de la vis
d’alimentation en bronze soit complètement caché et
que l’appareil soit complètement replié. Posez l’appareil horizontalement sur une table de manière à
éviter que les pièces en tombent.
2. Repérez et enlevez la vis de blocage qui se trouve sur
le capuchon rouge.
3. Enlevez la bague de retenue et la rondelle de l’extrémité du capuchon rouge.
4. Dévissez le capuchon rouge. Notez que tout milieu qui
a échappé le joint se sera accumulé sous le capuchon
et risque d’être déversé. N’enlevez le palier étanche
Find Quality Products Online at: [email protected]
www.GlobalTestSupply.com
Page 29
Appareil de taraudage RT3422
Ridge Tool Company 27
du capuchon que pour son remplacement. S’il est
nécessaire d’enlever ce palier, utilisez deux broches
de 7/64″ de diamètre et de longueur identique pour
retirer le palier délicatement. L’utilisation d’un marteau
endommagerait le siège du palier.
5. Enlevez les deux vis de blocage du capuchon
d’étanchéité, puis dévissez le capuchon complète-
ment. Retirez le joint d’étanchéité de l’intérieur de
l’extrémité de la vis d’alimentation en bronze qui
vient d’être exposée. Enlevez les deux joints en
graphite du même endroit. Remplacez les deux joints
en graphite lorsqu’ils sont usés ou endommagés.
De manière générale, il convient de remplacer les
joints en graphite au bout de 20 taraudages ou tous
les 6 mois, le premier des deux prévalant.
6. Déboîtez l’axe de l’ergot hexagonal et repoussez-le à
travers l’autre extrémité de l’appareil. Dévissez la
chemise jusqu’à ce que le filetage de la vis d’alimentation en bronze soit complètement exposé et
que la chemise se sépare de la vis d’alimentation en
bronze. Le démontage de l’appareil est alors terminé.
Nettoyage des pièces
1. Lavez les pièces dans un bac de dégraissage, puis
essuyez-les jusqu’à ce que chaque pièce soit parfaitement propre et sèche.
2. Les joints d’étanchéité ne peuvent pas être lavés
ou réutilisés.
3. Faites attention de ne pas utiliser des produits de nettoyage qui risquent de corroder ou dégrader les
pièces.
Assemblage de l’appareil
1. Examinez la vis d’alimentation en bronze et la
chemise pour signes de détérioration et remplacez-les
si nécessaire. Lubrifiez le filetage de la vis d’alimen-
tation avec de la graisse. Vissez la chemise sur la vis
d’alimentation en bronze jusqu’à ce que ses filets
soient cachés et que l’appareil soit complètement
replié. Posez l’outil horizontalement sur une table
afin d’éviter de perdre ses pièces.
2. Examinez l’axe pour signes de détérioration et remplacez-le si nécessaire. Introduisez l’extrémité
hexagonale de l’axe dans l’extrémité adaptateur de la
vis d’alimentation en bronze. Enfoncez l’axe aussi loin
que possible.
3. Réinstallez les joints d’origine s’ils ne sont pas endommagés, usés ou contaminés, sinon, remplacez-les. Introduisez les deux joints en graphite dans le
logement qui se trouve à l’extrémité capuchon de la
vise d’avancement en bronze de manière à ce que les
joints entourent l’axe. Positionnez-les dans le logement avec les butés des joints diamétralement
opposées de manière à éviter les points faibles au
niveau de l’étanchéité.
4. Examinez l’anneau d’étanchéité pour signes de détéri-
oration et remplacez-le si nécessaire. Positionnez
l’anneau d’étanchéité sur les joints avec sa face biaise
contre les joints et son petit diamètre face à l’ex-
trémité hexagonale de l’axe.
5. Examinez le capuchon d’étanchéité pour signes de
détérioration et remplacez-le si nécessaire. Vissez le
capuchon d’étanchéité partiellement sur la vis d’alimentation en bronze. Engagez les deux vis de
blocage dans le capuchon d’étanchéité sans les
serrer.
6. Réglez la limite de pression en serrant progressivement le capuchon d’étanchéité à l’aide d’une clé
lorsque l’axe commence à tourner sous l’effort d’une
deuxième clé. Lorsque vous ressentez une résistance au niveau de l’axe, desserrez l’écrou d’étan-
chéité juste assez pour éliminer la majorité de la ré-
sistance. Fixez l’écrou d’étanchéité en position à
l’aide des deux vis de blocage.
7. Examinez l’ensemble capuchon d’extrémité/palier
pour signes de détérioration et remplacez-le si néces-
saire. Positionnez l’ensemble capuchon d’extrémité/palier sur la partie saillante de l’axe, suivi par la ron-
delle, puis retenez l’ensemble à l’aide de l’anneau de
retenue. Emboîtez l’ensemble axe/capuchon d’ex-
trémité sur la chemise et vissez-le en position. Afin
d’éviter le dévissage accidentel du capuchon d’ex-
trémité, retenez-le à l’aide de la vis de blocage qui se
trouve sur le capuchon d’extrémité.
8. Essuyez l’appareil afin d’éliminer les excédents de lubrifiant et rangez-le dans la boîte en attente de la
prochaine intervention.
Find Quality Products Online at: [email protected]
www.GlobalTestSupply.com
Page 30
Appareil de taraudage RT3422
Ridge Tool Company28
Entretien et réparations
A l’exception du remplacement du palier, la section
“Nettoyage et entretien de l’appareil” précédente couvre
la majorité des interventions nécessaires à l’entretien de
l’appareil. Tout problème qui n’a pas été adressé dans
la section “Nettoyage et entretien de l’appareil”, ainsi que
le remplacement du palier, doit être confié à un ré-
parateur RIDGID agréé.
Pour toutes interventions autres que celles décrites,
confiez l’appareil à un centre de réparations RIDGID autorisé ou réexpédiez-le à l’usine. Toutes réparations
effectuées par Ridge sont garanties contre les vices
de matériel et de main d’oeuvre.
Veuillez adresser toutes questions éventuelles concernant le fonctionnement ou l’application de cet appareil
par téléphone ou par écrit à :
Find Quality Products Online at: [email protected]
www.GlobalTestSupply.com
Page 31
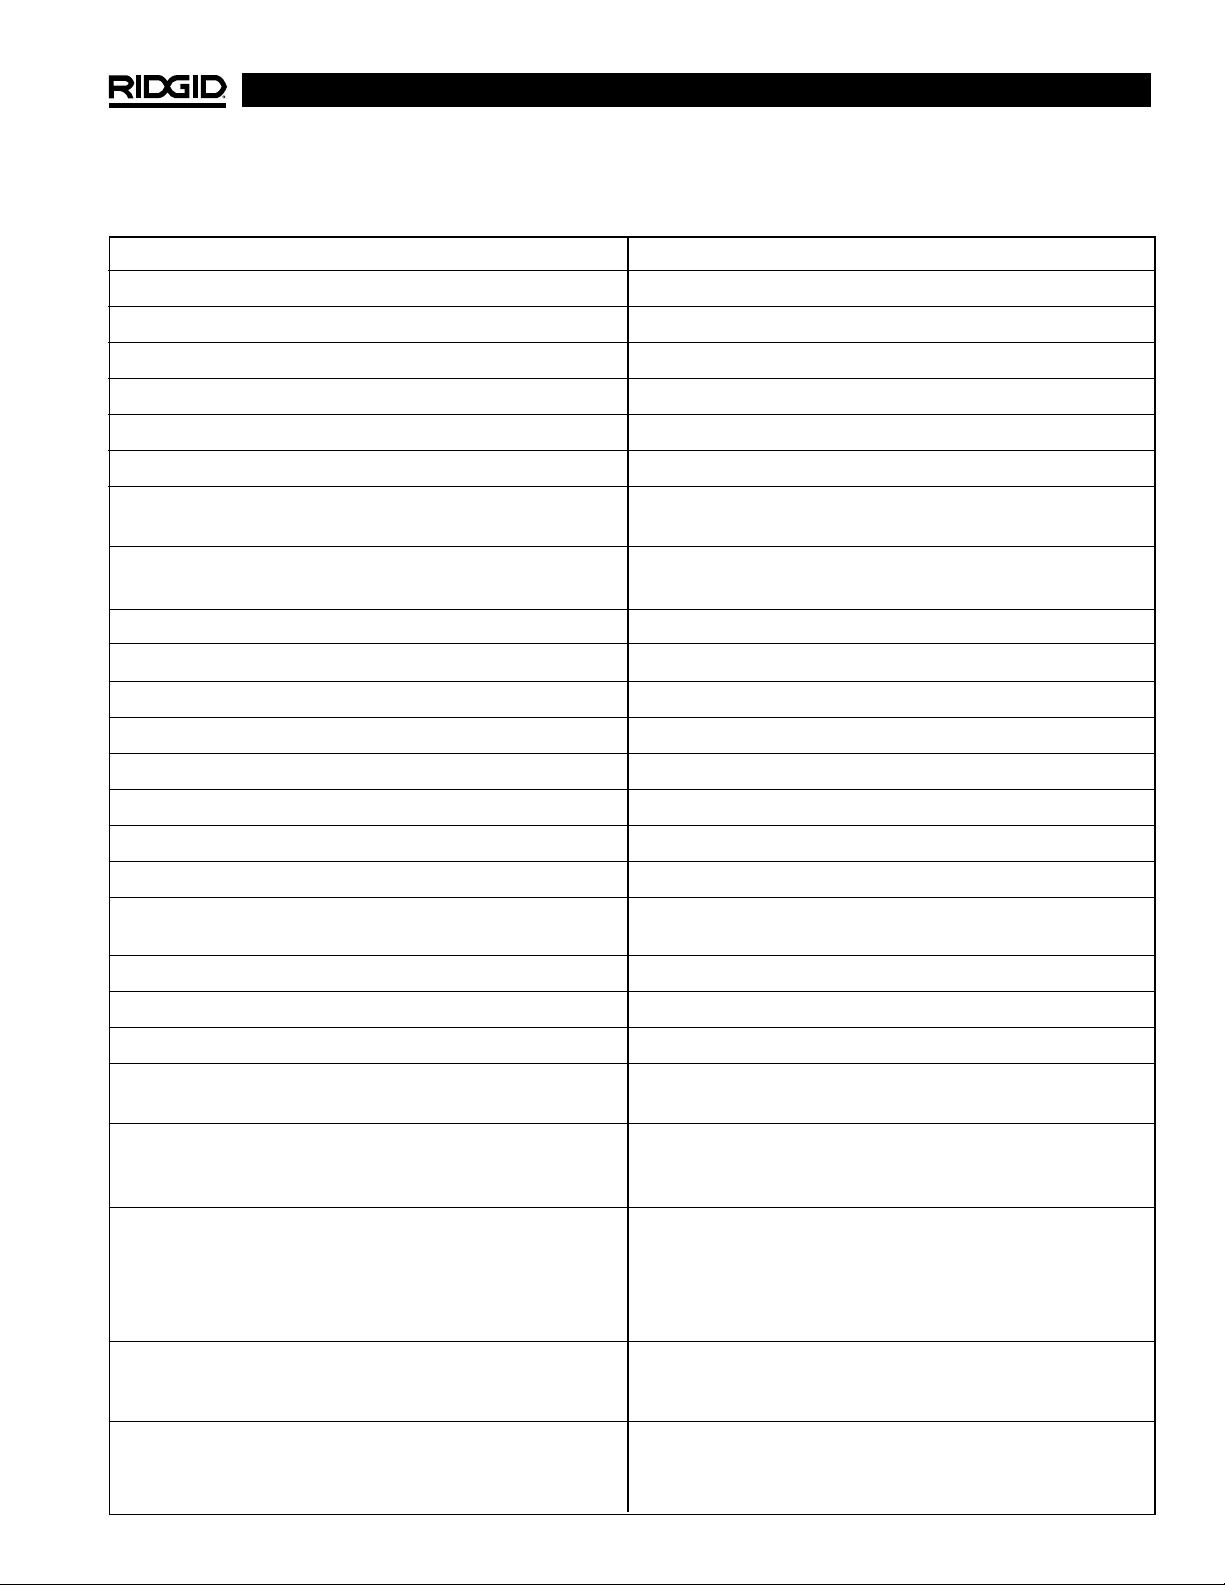
Appareil de taraudage RT3422
Ridge Tool Company 29
Fiche de travail
Repère codé d’identification du tuyau
Milieu
Pression
Type et section du tuyau
Identifié par
Fabricant de bride ou de Thread-O-Let™
Numéro de pièce
Caractéristiques mécaniques et dimensionnelles de la bride (sa
résistance doit être supérieure à la pression d"alimentation)
Caractéristiques mécaniques et dimensionnelles de la bride ou
du Thread-O-Let™ (doivent correspondre à celles du tuyau)
Ø sortie
Date d’installation/soudage
Installation/soudage effectué par
Date de contrôle
Installation de bride ou Thread-O-Let™ contrôlée par
Fabricant de vanne
Numéro de pièce
Type et section de vanne
Résistance à la pression nominale de la vanne (Doit excéder
celle de la canalisation d’alimentation)
Vanne approuvée par
Décalage relevé (voir la Figure 6)
Course maximale relevée (voir la Figure 7)
Déduction du décalage relevé de la course maximale relevée
pour établir la course maximale applicable de
Décalage de la vanne (voir les Figures 8 & 9) (Notez que si la
course maximale applicable moins 1″ = le décalage de la
vanne, NE PA TARAUDER !
Course maximale (photo n°10) (Notez que si la course maximale est inférieure à la course maximale applicable, il y a
risque de perforation de la paroi opposée du tuyau !
Appliquez le principe de course inutilisable résiduelle (voir la
Figure 12) pour effectuer ce taraudage en toute sécurité !)
Ajoutez le décalage de la vanne à la course maximale, puis divisez le résultat par 2 pour obtenir la distance de pénétration
idéale.
Retirez la distance de pénétration idéale de la course maximale
applicable pour obtenir la course inutilisable résiduelle
(Figure 12).
Find Quality Products Online at: [email protected]
www.GlobalTestSupply.com
Page 32
Appareil de taraudage RT3422
Ridge Tool Company30
Find Quality Products Online at: [email protected]
www.GlobalTestSupply.com
Page 33
Modelo RT3422
Herramienta para taladrar
tuberías a presión
31
Find Quality Products Online at: [email protected]
www.GlobalTestSupply.com
Page 34
Ridge Tool Company32
Modelo RT3422 Herramienta para taladrar tuberías a presión
Indice
Información General de Seguridad
Seguridad en la Zona de Trabajo.............................................................................................................................33
Seguridad Personal..................................................................................................................................................33
Uso y Cuidado de la Herramienta............................................................................................................................33
Servicio ....................................................................................................................................................................33
Información Específica de Seguridad
Capacitación del operador.......................................................................................................................................34
Seguridad de la herramienta para taladrar ..............................................................................................................34
Descripción, Especificaciones y Equipo
Descripción ..............................................................................................................................................................35
Especificaciones ......................................................................................................................................................35
Equipo estándar.......................................................................................................................................................35
Instrucciones para el funcionamiento
Selección de adaptadores para válvulas .................................................................................................................37
Diagrama de instalación de la herramienta taladradora ..........................................................................................37
Tabla de selección de cortadoras para la herramienta taladradora.........................................................................39
Taladrado de una matriz..........................................................................................................................................41
Mantenimiento
Limpieza y mantenimiento de la RT3422.................................................................................................................43
Forma de desmontar la herramienta.....................................................................................................................43
Modo de limpiar las piezas....................................................................................................................................43
Procedimiento para ensamblar la herramienta......................................................................................................43
Servicio y reparaciones.............................................................................................................................................44
Hoja de Apuntes.........................................................................................................................................................45
Garantía vitalicia.................................................................................................................................carátula posterior
Find Quality Products Online at: [email protected]
www.GlobalTestSupply.com
Page 35
Modelo RT3422 Herramienta para taladrar tuberías a presión
Ridge Tool Company 33
Información general de seguridad
¡ADVERTENCIA! Lea y comprenda todas las instrucciones.
Pueden ocurrir golpes eléctricos, incendios y/u otras lesiones personales graves
si no se siguen todas las instrucciones
detalladas a continuación.
¡
GUARDE ESTAS INSTRUCCIONES!
Seguridad en la Zona de Trabajo
• Mantenga su área de trabajo limpia y bien iluminada. Los bancos de trabajo desordenados y las
zonas oscuras invitan a que se produzcan accidentes.
• Cuando haga funcionar la herramienta de taladrado, mantenga apartados a los espectadores,
niños y visitantes. Las distracciones pueden causar
que pierda el control.
Seguridad personal
• Manténgase alerta, preste atención a lo que está
haciendo y use sentido común cuando trabaje
con una herramienta. No la use si está cansado o
se encuentra bajo la influencia de drogas, alcohol
o medicamentos. Sólo un breve descuido mientras
hace funcionar una herramienta puede resultar en lesiones personales graves.
• Vístase adecuadamente. No lleve ropa suelta ni
joyas. Amarre una cabellera larga. Mantenga su
cabello, ropa y guantes apartados de las piezas en
movimiento. La ropa suelta, las joyas o el pelo largo
pueden engancharse en la piezas móviles.
• No sobreextienda su cuerpo. Mantenga sus pies
firmes en tierra y un buen equilibrio en todo momento. Al mantener el equilibrio y los pies firmes,
tendrá mejor control sobre la herramienta en situaciones inesperadas.
• Use equipo de seguridad. Siempre lleve protección
para la vista. Cuando las condiciones lo requieran,
debe usar mascarilla para el polvo, calzado de seguridad antideslizante, casco duro o protección para los
oídos.
Uso y Cuidado de la Herramienta
• No fuerce la herramienta. Use la herramienta correcta para el trabajo que va a realizar. La herra-
mienta adecuada hará mejor el trabajo y con mayor seguridad, a la velocidad para la cual fue diseñada.
• Almacene las herramientas que no estén en uso,
fuera del alcance de los niños y de otras personas
sin entrenamiento. Las herramientas son peligrosas
en las manos de usuarios no capacitados.
• Las herramientas deben ser mantenidas cuida-
dosamente. Mantenga las herramientas de corte
limpias y bien afiladas. Las herramientas con filos de
corte agudos mantenidas debidamente tienen menos
tendencia a agarrotarse y son más fáciles de controlar.
• Verifique si las piezas movibles están desa-
lineadas o agarrotadas, si hay piezas quebradas y
si existe cualquiera otra condición que pueda
afectar el funcionamiento de la herramienta. En
caso de estar dañada, antes de usar la herramienta, hágala componer. Numerosos accidentes
son causados por herramientas que no han recibido
un mantenimiento adecuado.
• Solamente use accesorios recomendados por el
fabricante para su modelo. Los accesorios que
pueden ser adecuados para una herramienta pueden
ser peligrosos al usárselos en otra herramienta.
• Mantenga los mangos limpios y secos, libres de
aceite y grasa. Esto permite disponer de un mejor
control sobre la herramienta.
Servicio
• Los trabajos de servicio a la herramienta sólo
deben ser efectuados por personal de reparación
calificado. El servicio o mantenimiento practicado
por personal no calificado para efectuar reparaciones
puede resultar en lesiones.
• Cuande repare una herramienta debe usar únicamente repuestos o piezas de recambio idénticas. Siga las instrucciones en la Sección de
Mantenimiento de este manual. Pueden producirse
choques eléctricos o lesiones personales si no se
emplean piezas y partes autorizadas o si no se siguen
las instrucciones de mantenimiento.
Información específica
de seguridad
ADVERTENCIA
¡Lea y aténgase a los rótulos de seguridad en la
máquina! Antes de usar esta herramienta de taladrado, conozca la ubicación y las funciones de
todos sus mandos.
Find Quality Products Online at: [email protected]
www.GlobalTestSupply.com
Page 36
Modelo RT3422 Herramienta para taladrar tuberías a presión
Ridge Tool Company34
3. No exceda los límites recomendados para la presión. Taladrar una matriz cuya presión es superior al
límite máximo que soporta esta herramienta o un adap-
tador, podría resultar en la falla de alguno de ellos.
4. Sólo perfore matrices que conducen agua, aire,
vapor de agua o gas natural a presión. Otros materiales pueden atacar las selladuras de esta
herramienta.
5. Cuando use herramientas motorizadas para
accionar esta herramienta para taladrar, comprenda y siga todas las instrucciones de
seguridad relacionadas con dicha herramienta
a motor. Generalmente los trinquetes de aire son
una opción más segura, ya que las herramientas
eléctricas pueden producir explosiones y
choques eléctricos.
• No deben emplearse herramientas eléctricas
para taladrar cañerías que llevan gas natural.
Sólo use trinquetes neumáticos o manuales. Las
herramientas eléctricas producen chispas que
pueden encender el gas.
• Las herramientas provistas de una conexión a
tierra deben ser enchufadas a una salida de
corriente debidamente conectada a tierra. En el
caso de que la herramienta sufra una avería eléctrica o de otro tipo, la conexión tierra proporciona
una vía de baja resistencia para conducir la electricidad lejos del usuario.
• Las herramientas eléctricas deben enchufarse a
salidas de corriente protegidas con un Interruptor de Circuito cuando Falla la Conexión a
Tierra (GFCI). Ella reduce el riesgo de que se pro-
duzcan choques eléctricos.
6. Sólo use brocas o taladros eléctricos de ángulo
recto o trinquetes neumáticos para hacer girar a
la cortadora. La herramienta debe ser accionada a
una velocidad controlada. Si no se usa un accionamiento de ángulo recto o no se controla
cuidadosamente la velocidad de alimentación de la
herramienta, es posible que la cortadora se detenga
repentinamente haciendo que el accionamiento de la
herramienta motorizada se doble de súbito.
7. La matriz que se va a taladrar debe estar montada
firmemente para evitar que se mueva. El movimiento puede causar la rotura de la herramienta
durante la perforación.
8. Siga todas las normas y precauciones de seguri-
dad pertinentes al área de trabajo donde se
encuentre.
Capacitación del operador
ADVERTENCIA
Es potencialmente peligroso cortar un tubo que
contiene líquidos o gases a presión. Para mantener un ambiente de trabajo seguro y evitar
serias lesiones personales, al usarse este equipo
deben seguirse los procedimentos correctos.
Ninguna persona debe hacer uso de esta herramienta si no está completamente entrenada
para hacerla funcionar correctamente y si no está
consciente de los peligros inherentes a los trabajos en tuberías que contienen líquidos o gases
a presión.
Quién adquiera este equipo es responsable de la
manera en que se le emplee y del entrenamiento y
competencia de sus operadores.
Si en cualquier momento surge alguna dificultad al
hacer funcionar este equipo, por favor ¡contacte a
Ridge Tool de inmediato!
ADVERTENCIA
• Lea el Manual del Operador. El operario debe estar
adecuadamente entrenado antes de usar esta herramienta.
• Use protección para la vista.
• No sobrepase los límites de presión y temperatura de
la herramienta ni de ninguno de sus acoplamientos,
válvulas o conexiones. Sólo taladre tuberías cuyo
contenido se conoce.
Herramienta para taladrar tuberías a presión
Modelo RT 3422
Agua: 500 psig @ 40° C (100ºF)
Aire, vapor, gas natural: 150 psig @ 172°C (370°F)
Seguridad de la herramienta para
taladrar
1. Esta herramienta para taladrar tuberías a pre-
sión debe ser usada por personal entrenado
solamente. El uso incorrecto de esta herramienta
puede causar serias lesiones personales, daños al
medioambiente y/o daños a la propiedad privada.
2. Siempre lleve protección para los ojos. Las cor-
tadoras y las brocas son duras y causan destrozos.
Find Quality Products Online at: [email protected]
www.GlobalTestSupply.com
Page 37
Modelo RT3422 Herramienta para taladrar tuberías a presión
Ridge Tool Company 35
• Cuando trabaje bajo la superficie, disponga de
una ruta de escape antes de comenzar a taladrar.
Dichas precauciones reducen el riesgo de lesiones.
• Cuando se encuentre trabajando sobre un an-
damio o elevador, tanto el operario, la herramienta, así como el conjunto del accionamiento deben afirmarse con seguridad. Ello
reduce el riesgo de lesiones debido a caídas de personas o herramientas.
9. Descargue la presión de la válvula de purga lejos
de la zona de trabajo y del personal presente.
Cuando trabaje en medio de equipos y personas,
emplee un acoplamiento de manguera en la
válvula de purga para controlar la descarga del
fluido. La descarga dirigida hacia el personal en la
obra puede ocasionar serias lesiones.
10. No use esta herramienta para sujetar al operario.
Así se rompe o se daña la herramienta.
11. La herramienta está hecha para taladrar líneas a
presión. Siga las instrucciones en el Manual del
Operador para conocer sus usos. Usarla para otras
tareas aumenta el riesgo de que se produzcan
lesiones.
¡NOTA! Guarde este Manual en el bolsillo provisto en la
caja de la herramienta.
Descripción, especificaciones
y equipo estándar
Descripción
La herramienta para taladrar tuberías a presión Modelo
RT 3422 taladra un orificio en tubos de acero, plástico,
hierro flexible y hierro fundido mientras se encuentran a
presión, empleando una válvula tipo silla de montaje o
un niple soldado. La taladradora es capaz de taladrar
líneas de agua a presiones de hasta 500 psi y matrices
de vapor, aire y gas natural a presiones de hasta 150
psi. El Modelo RT 3422 pesa sólo 18 libras y puede taladrar orificios de 3/4 a 2″, fácil y rápidamente. La
cortadora gira gracias a un trinquete manual de 11/16″
o puede accionarse con un trinquete neumático o un
taladro de ángulo recto. Un cilindro autolimpiante con
rosca de 29 permite alimentar fácilmente la cortadora en
el tubo y, cuando se efectúa el corte, es capaz de resistir
la fuerza del tubo a presión.
Especificaciones
Capacidad dela herra-
mienta de taladrado............3/4 a 2″
Montaje..............................tipo s illa de montaje, niple soldado,
Weld-O-Let™, Thread-O-Let™
Carrera de la cortadora........14″ máx.
Actuador ............................Trinquete manual, trinquete neu-
mático, o taladro de ángulo recto
Tipo de tubo.......................acero, plástico, hierro flexible,
hierro fundido
Alimentación de la
cortadora............................giro de la camisa alrededorde un
cilindro roscado de 29
Presiones...........................agua 500 psig @ 100°F vapor,
aire, gas natural 150 psi @ 370°F
Peso...................................17 libras, sólo herramienta y
trinquete
Equipo estándar
Sólo máquina RT3422........Cuerpo de la herramienta con
válvula de purga
Conjunto de RT3422
de 3/4 a 1″ .........................Cuerpo de la herramienta con
válvula de purga
Caja de la herramienta
Llave de trinquete
Pequeña extensión para el eje
Extensión larga para el eje
Arbol de la sierra de orificio
pequeño
Arbol de la sierra de orificio grande
Adaptadores para válvula de 3/4, 1″
Dos llaves de lomo o inglesas
Conjunto de RT3422
de 3/4 a 2″ .........................Cuerpo de la herramienta con
válvula de purga
Caja de la herramienta
Llave de trinquete
Pequeña extensión para el eje
Extensión larga para el eje
Arbol de la sierra de orificio
pequeño
Arbol de la sierra de orificio
grande
Adaptadores para válvula de 3/4,
1, 1-1/4, 1-1/2, y 2″
Dos llaves de lomo o inglesas
Find Quality Products Online at: [email protected]
www.GlobalTestSupply.com
Page 38
Instrucciones para el
funcionamiento
1. Determine con precisión cuál tubo necesita horadar.
Recorra la tubería hasta donde más pueda para
asegurar que efectivamente es la que requiere perforarse. Anote la materia (lo que está dentro del
tubo) y la presión a que se encuentra la materia en la
Hoja de Apuntes, al final de este manual.
2. Determine exactamente dónde necesita taladrarse el
tubo. Tome en consideración no sólo la mejor ruta
para la nueva tubería sino también los efectos que
puedan causar las virutas producidas durante la instalación en el equipo que estará aguas abajo.
Considere la orientación que tendrá la nueva conexión: al taladrarse la parte superior de la tubería
pueden caer virutas a su interior, mientras que si se
taladra la parte inferior de la tubería las virutas probablemente caerán hacia el interior de la herramienta.
Si se emplea el conjunto de la Válvula de Purga, y
permanece abierto durante todo el taladrado, las
virutas serán arrastradas hacia afuera.
3. Determine si para montar la válvula a la matriz se
usará un dispositivo de silla de montar o un “ThreadO-Let™” o “Weld-O-Let™” de soldadura in situ.
Considere las ventajas y desventajas del uso de
cada uno de ellos. Anote los datos de la conexión en
la Hoja de Apuntes, al final de este manual.
Los “Thread-O-Let™” o “Weld-O-Let™” sólo puedon
soldados a un tubo metálico compatible y soportan un
límite máximo de presión. No obstante, es casi imposible asegurar la entereza de una soldadura en el
tubo sin el empleo de rayos-X. La materia dentro
del tubo puede afectar en forma adversa a la penetración de la soldadura porque la enfría o, peor aún,
la soldadura puede adentrarse demasiado en el tubo
permitiendo que la presión del interior del tubo escape
por la poza caliente, fundida de la soldadura. Sirve
una silla de montaje en cualquier tipo de tubería que
tenga un diámetro exterior compatible. Las sillas de
montaje para este servicio tienen un límite de presión
conocido, pero si por cualquier motivo fallan los refuerzos o las cubrejuntas de la soldadura, este tipo de
juntura puede fallar también.
4. Seleccione cuál “corporation stop” o válvula se usará.
(“Corporation stop” es una válvula con una agarradera cuadrada que permite el empleo de una llave
en vez de un volante-manubrio para abrir y cerrar la
válvula. Esto, para asegurar que la válvula no será
abierta inadvertidamente o por personas sin autorización). Puede usarse cualquier válvula que tenga
un límite de presión adecuado, que esté hecha de un
material compatible con la materia o fluido al interior
del tubo, que sea lo suficientemente corta y que se
abra de manera que permita a la cortadora atravesarla sin dificultad. Sólo sirven las válvulas de entrada
de bola, de tapón o de compuerta. Antes de montar
la válvula y la herramienta, asegure que la cortadora pueda pasar por la válvula. Si no cabe, se
requiere otro tipo o marca de válvula.
5. Ensamble la herramienta y determine si el taladrado
es factible. Hágalo para confirmar si la configuración
que se ha planificado permitirá el recorrido necesario para realizar la perforación o si se perforará
demasiado lejos traspasándose el otro lado del tubo.
Seleccione el adaptador para válvula, la barrena
guía, la extensión y el adaptador para sierra adecuados de la Tabla de Selección de Adaptadores
para Válvulas. El Diagrama de Instalación ayudará al
operador a determinar cuál equipo necesita para realizar la perforación.
a) Después de asegurar que la herramienta se encuen-
tra en la posición más corta y abatida y de seleccionar
la extensión del tamaño adecuado, sostenga el husillo
de sus partes planas en el extremo y atornille la extensión al final del husillo. Sólo necesita atornillarlo con
la mano ya que las roscas se apretarán durante el funcionamiento de la herramienta. (Figura 1).
Figura 1 – Montaje de la extensión
b) Revise el anillo de sellado en forma de O ubicado
dentro del adaptador para válvula (cámbielo si está
dañado) y, sujetando el tornillo de alimentación de
bronce de sus partes planas, encaje el adaptador
para válvula en el tornillo de alimentación de bronce.
Esto debe hacerse a mano porque el operador
primero sentirá cómo encaja el anillo de sellado y
luego la abrupta detención del adaptador cuando el
tornillo de alimentación de bronce topa fondo dentro
del adaptador para válvula. (Figura 2).
Modelo RT3422 Herramienta para taladrar tuberías a presión
Ridge Tool Company36
Find Quality Products Online at: [email protected]
www.GlobalTestSupply.com
Page 39
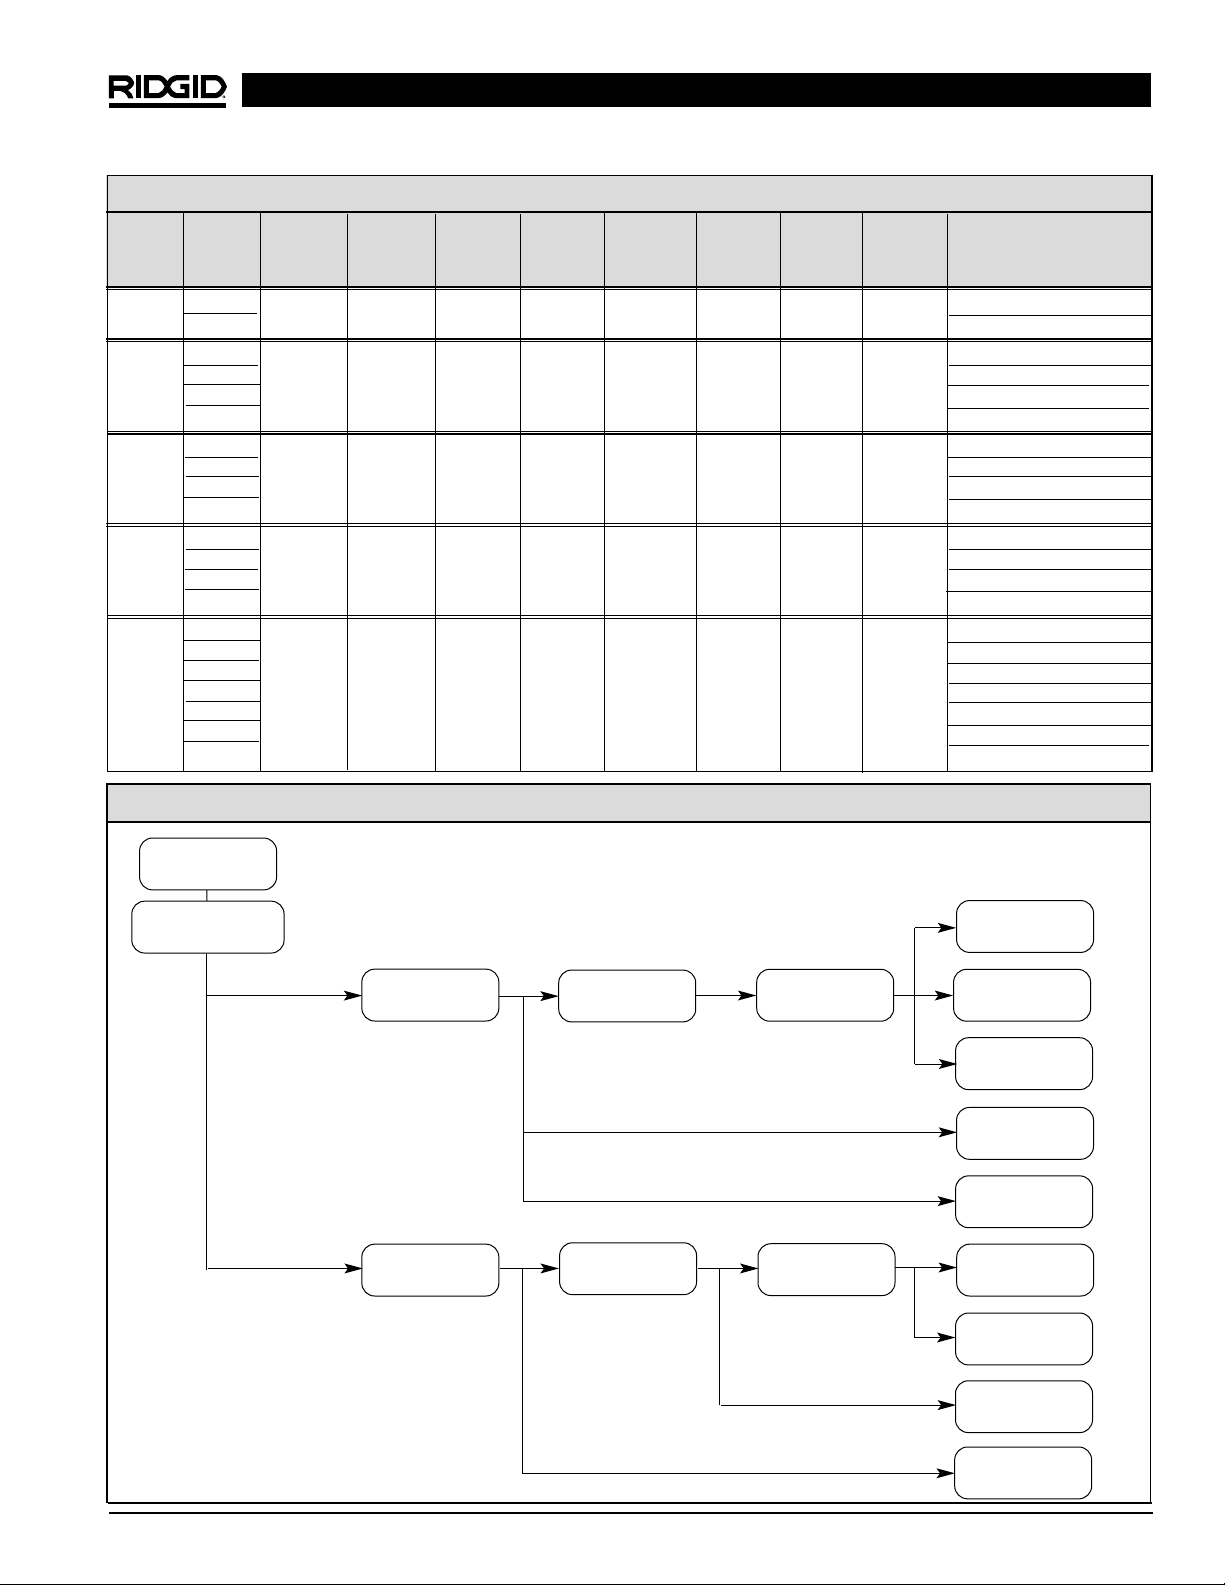
Modelo RT3422 Herramienta para taladrar tuberías a presión
Ridge Tool Company 37
Selección de adaptadores para válvulas
Dimen- Dimen- Adaptador Adaptador Adaptador Adaptador Adaptador Dimen- Adaptador
sión de la sión de la CTS hembra macho hembra macho sión de la Extensión para Comentarios
válvula barrena NPT NPT BSPT BSPT guía sierra
3/4″ 0,625 76057 76087 76132 76177 76222 0.250 76047 76037 Configuración preferente
0,688
1″ 0,750 76067 76092 76137 76182 76227 0.250 76047 76037
0,813
0,875 Configuración preferente
0,938
1-1/4″ 1,000 76072 76097 76142 76187 76232 0.250 76047 76037
1,063
1,125 Configuración preferente
1,188
1-1/2″ 1,250 76077 76102 76147 76192 76237 0.375 76052 — Adaptador especial para sierra
1,313 Adaptador especial para sierra
1,375 76042 Configuración preferente
1,438
2″ 1,500 76082 76107 76152 76197 76242 0.375 76052 76042
1,563
1,625
1,688
1,750 Configuración preferente
1,813
1,875
Herramienta
RT3422
Adaptador para válvula Sierras Comerciales
con la dimensión adecuada de orificio
NPT o CTS abocinados pequeño
76047 76027 76037 Cortadoras pequeñas
Extensión Pequeña Adaptador para sierra de con corteza
Perforaciones de 3/4 a 1″ pequeña barrena guía orificio pequeño de acero
76302
Cortadora para hierro
fundido/dúctil 1 a 1/8″
Barrenas pequeñas
para hierro
fundido/dúctil
Cortadoras
pequeñas para PVC
76052 76032 76042 Sierras comerciales
Estensión Barrena guía Adaptador para sierra de orificio
Perforaciones de 1-1/4″ – 2″ grande grande de orificio grande grande
Cortadoras
grande para
corteza de acero
Cortadoras
grande para
hierro fundido/dúctil
Cortadoras grandes
para PVC
Diagrama de Instalación de la Herramienta Taladradora
Find Quality Products Online at: [email protected]
www.GlobalTestSupply.com
Page 40
Modelo RT3422 Herramienta para taladrar tuberías a presión
Ridge Tool Company38
Figura 2 – Montaje del adaptador para válvula
c) Seleccione la cortadora que va a usar en la próxima
tarea con la ayuda de la tabla en la página siguiente.
Tome nota de que la barrena guía y el adaptador
para la sierra pueden no necesitarse. Ello dependerá del tamaño de cortadora que se elija. Si la
cortadora seleccionada requiere de un adaptador
para sierra de orificio, atorníllela al extremo de la
extensión. Las cortadoras de PVC y de hierro fundido
o hierro dúctil no necesitan un árbol para la sierra de
orificio. Como se dijo anteriormente, sólo apriete
manualmente. (Figuras 3 y 3a).
Figura 3 – Montaje de un adaptador de sierra para orifi-
cios pequeños
Figura 3a – Montaje de un adaptador de sierra para orifi-
cios grandes
d) Inspeccione la cortadora seleccionada para esta
tarea en particular. Asegure que se encuentra en
buenas condiciones y atorníllela al árbol para sierra de
orificio, si lo hay, o directamente a la extensión.
Como se dijo, sólo apriete a mano. (Figuras 4 y 4a).
Figura 4 – Montaje de la cortadora en el árbol para
sierra de orificio pequeño
Figura 4a – Montaje de la cortadora en el árbol para
sierra de orificio grande
e) Revise la barrena guía seleccionada para el trabajo
que se hará con el fin de asegurar que se encuentra
en buenas condiciones. Preste especial atención al
dispositivo de retención del cupón, porque es posible
que el cupón no pueda ser recuperado si el dispositivo llega a dañarse. (Cupón es el disco de metal o de
plástico que se desprende del tubo al cortarlo).
Introduzca esta barrena guía dentro del adaptador
para sierra de orificio, si lo hay, o directamente dentro de la cortadora. Asegure la barrena guía en su
lugar con el tornillo de retención ubicado en la parte
plana de la guía y apriételo firmemente. (Figura 5).
Figura 5 – Montaje de la barrena guía
Find Quality Products Online at: [email protected]
www.GlobalTestSupply.com
Page 41
Modelo RT3422 Herramienta para taladrar tuberías a presión
Ridge Tool Company 39
f) Mida la distancia desde un punto dado, las caras
planas (que sirven para que se encaje una llave)
del tornillo de retención, por ejemplo, hasta el extremo
de la camisa. En la Figura 6, abajo, la distancia es de
1 pulgada.
g) Atornille la camisa nuevamente sobre el tornillo de al-
imentación de bronce. (Mirando a lo largo del tubo
desde su extremo con casquete hacia el extremo
para la barrena, la camisa gira en el sentido contrario
al de las manecillas del reloj para extender la herramienta). Gire la camisa por completo hasta que se
detenga. Nuevamente mida la distancia desde un
punto como las caras planas del tornillo de alimentación, hasta el final de la camisa. En la Figura 7
es de15″ Reste la distancia obtenida en el paso previo (h) de esta última. El resultado es una carrera total
de 14 pulgadas. Note que la distancia de la carrera o
recorrido puede verse afectada por varias de las
combinaciones de adaptadores para válvula y cortadoras. Anote la distancia de la carrera en la Hoja de
apuntes en la página 45.
Figura 6 – Medición de la separación: 1 pulgada
Tabla de Selección de Cortadoras para la Herramienta Taladradora RIDGID
Dimensión Dimensión RIDGID RIDGID RIDGID RIDGID
de la fraccional Bi-Metal acero cortadoras de cortadoras
barrena hierro fundido/dúctil de PVC
(Funcionamiento (Funcionamiento (Funcionamiento (Funcionamiento
motorizado manual motorizado o manual manual
solamente) solamente) solamente) solamente)
0,625 5/8 R10 76267 76292 76317
0,688 11/16 R11
0,750 3/4 R12
0,813 13/16 R13
0,875 7/8 R14 76272 76297 76322
0,938 15/16 R15
1,000 1 R16
1,063 1-1/16 R17
1,125 1-1/8 R18 76277 76302 76327
1,188 1-3/16 R19
1,250 1-1/4 R20
1,313 1-5/16 R21
1,375 1-3/8 R22 76282 76307 76332
1,438 1-7/16 R23
1,500 1-1/2 R24
1,563 1-9/16 R25
1,625 1-5/8 R26
1,688 1-11/16 R27
1,750 1-3/4 R28 76287 76312 76337
1,813 1-13/16 R29
1,875 1-7/8 R30
Find Quality Products Online at: [email protected]
www.GlobalTestSupply.com
Page 42
Modelo RT3422 Herramienta para taladrar tuberías a presión
Ridge Tool Company40
a penetrar el lado opuesto del tubo. Esto es factible
que ocurra en el caso ilustrado. Por lo tanto, esta operación debe realizarse con mucho cuidado para
evitar problemas.
Figura 8 – Medición de la distancia de alejamiento de la
válvula
Figura 9 – Medición de la distancia de alejamiento de la
válvula
l) Calcule la distancia ideal de penetración con el fin de
llegar hasta el centromedio del tubo. Sume la dis-
Figura 7 – Medición del total de la carrera
h) Junte la silla de montaje seleccionada con la matriz
de acuerdo a las especificaciones del fabricante, o
solde la “thread-o-let” o “Weld-O-Let™” seleccionada
a la matriz cumpliendo todas las normas vigentes
para soldar.
i) Aplique sellador de tubo a las roscas del “corporation
stop” o de la válvula y enrosque firmemente dentro de
la silla de montaje o del “Thread-O-Let™” para ase-
gurar que la ensambladura quede a prueba de fuga.
Asegure que la válvula se encuentre en la posición de
CLOSED (cerrada).
j) Mida la distancia entre la superficie del tubo hasta el
extremo de salida de la válvula, como se muestra en
las Figuras 8 y 9. Este es el recorrido mínimo requerido antes de hacer contacto con el tubo que se
va a taladrar. (En la ilustración que sirve de ejemplo,
el recorrido es de 41/2″). Anote esta dimensión en la
Hoja de Apuntes al final de este manual. Si esta distancia está dentro de una pulgada de la distancia de
recorrido o carrera obtenida en el paso (g), es posible
que la herramienta no cuente con el espacio suficiente para taladrar sin peligro. Si es así, esta
operación no es factible y debe configurarse nuevamente con otra válvula y/o silla de montaje.
k) Mida la distancia desde la superficie más alejada
del tubo hasta el extremo de salida de la válvula
como se muestra en la Figura 10. Este es el recorrido
máximo permitido antes de perforar el otro lado,
más alejado, del tubo que se va a taladrar. (En la ilus-
tración de ejemplo el recorrido es de 101/2″). Anote
esta dimensión en la Hoja de Apuntes al final de
este manual. Si esta distancia es menor que la distancia de recorrido en el paso (g), entonces la
herramienta puede efectuar una carrera que la lleve
Find Quality Products Online at: [email protected]
www.GlobalTestSupply.com
Page 43
Modelo RT3422 Herramienta para taladrar tuberías a presión
Ridge Tool Company 41
tancia de alejamiento de la válvula en el paso (j) al
recorrido máximo en el paso (k) y divida el resultado
por dos. (En el ejemplo ilustrado, esto es 10
1
/2″ más
41/2″ igual 15″. Divida 15″por 2 y obtiene 71/2″, la distancia ideal de penetración.
m) Reste la distancia ideal de penetración, de la carrera
total obtenida en el paso (g). (En el ejemplo ilustrado,
esto es 14″ de carrera total menos 71/2″ de recorrido
permitido, lo que da 61/2″ como distancia restante
que no puede utilizarse).
¡ADVERTENCIA!
Las mediciones equivocadas pueden causar la
perforación del otro lado del tubo.
Figura 10 – Medición del recorrido máximo
Taladrado de una matriz
1. Si el conjunto de la válvula de purga no se va a
usar, asegure que la válvula de purga esté cerrada o
que un tapón de 3/8″haya sido instalado. Aplique sellador de tubo para sellar las roscas en la válvula de
purga y en el tapón.
2. Acople la herramienta de taladrado, completamente
ensamblada y extendida, a la rosca en la salida de la
válvula, atornillándola al adaptador de la válvula.
(Figura 11) Se debe aplicar sellador de tubo en los
adaptadores de válvula NPT y BSPT, dentro de la en-
sambladura provisoria entre la válvula y el adaptador
para la válvula. Luego apriete la unión firmemente
para evitar fugas. La conexión entre el adaptador
para válvula y la válvula cuando se usan adaptadores
CTS (dimensiones de tubo de cobre -abocinado o de
compresión-) no requiere sellador de tubo, pero
debe tener en su lugar la empaquetadura o arandela
adecuada y en buen estado.
3. Abra, cierre y vuelva a abrir la válvula o el “corporation stop” para asegurar que la barrena guía no
interfiere con el funcionamiento de la válvula. En el
caso de que la barrena interfiera en el cierre de la
válvula, cambie la válvula e inicie todo este proceso
nuevamente.
Figura 11 – Conexión de la herramienta a la válvula
4. Si se va a usar la válvula de purga, puede conectársele una manguera para dirigir la descarga.
Recuerde que debe sujetar el extremo libre de la
manguera para controlar el rumbo de la descarga.
Note que la descarga es la misma materia que se encuentra dentro del tubo.
¡
ADVERTENCIA!
Cerciórese de que nadie se encuentre en el
trayecto de la descarga que pueda salir por la
válvula de purga en el caso de que se abra accidentalmente. La presión puede ser altísima y
ocasionar serias lesiones.
5. Gire la camisa en el sentido de las manecillas del
reloj hasta que la cortadora se pose suavemente
sobre la matriz. Luego retroceda la camisa con una
vuelta. Con la llave de trinquete o una herramienta
motorizada, gire el eje de accionamiento en el hexá-
gono de 11/16″ mientras ejerce presión continua
Find Quality Products Online at: [email protected]
www.GlobalTestSupply.com
Page 44
Modelo RT3422 Herramienta para taladrar tuberías a presión
Ridge Tool Company42
girando la camisa. No ejerza demasiada presión
sobre la cortadora y el tornillo de alimentación.
Cuando se presiona suave y levemente con la alimentación, se logran cortes de superior calidad.
(Figura 12)
¡ADVERTENCIA!
La alimentación excesiva de la cortadora puede
ocasionar una retroacción de alto momento torsional hacia el operador y podría dislocar o
lesionar su brazo.
Continúe taladrando a través de la matriz hasta que
no sienta resistencia mientras avanza la alimentación.
Deténgase inmediatamente si sólo queda por recorrer
el trecho inutilizable de la carrera. Si se avanza más
allá de este punto podría horadarse el otro lado del
tubo.
¡
ADVERTENCIA!
No taladre por la parte inferior del tubo.
6. Se ha completado el taladrado del tubo. Ahora, la
válvula, la silla de montaje y la herramienta están
llenas de la materia que fluye por la tubería. Gire la
camisa en el sentido contrario al de las manecillas del
reloj hasta que todas las roscas del tornillo de alimentación de bronce estén expuestas y el tornillo no
pueda seguir girando. Esta acción ha retractado
completamente a la cortadora y al cupón. Cierre el
“corporation stop” o la válvula. Si se hace difícil
cerrar la válvula (porque hay virutas, producto del taladrado), acople una manguera al conjunto de la
válvula de purga para “arrastrar” la mayor cantidad de
virutas posible. Luego con un vaivén abra y cierre la
válvula hasta que pueda cerrarse completamente. Es
esencial que la válvula quede cerrada antes de proseguir. Si el conjunto de la válvula de purga está
en uso, se lo puede cerrar también y quitarse la
manguera. Note que la manguera contendrá restos
de la misma materia que está dentro del tubo.
7. Extraiga el trinquete o herramienta a motor del hexá-
gono en el eje de accionamiento. Coloque una llave
en la válvula para evitar que se desconecte mientras
se desatornilla con otra llave el adaptador para
válvula de la válvula misma. Esté preparado por si la
herramienta se desprende repentinamente y derrama cualquier materia que contenga. Si el tubo
taladrado estaba seco, sepa que la cortadora puede
estar caliente.
8. Ahora pueden acoplarse nuevas cañerías al extremo
de salida de la válvula. Después, lo único que se requiere es abrir la válvula para activar la nueva red.
9. Para extraer el cupón de la cortadora, gire la camisa
en el sentido de las manecillas del reloj hasta que la
cortadora quede expuesta. Las cortadoras de corteza
tienen un agujero o ranura para empujar el cupón
hacia afuera. Si es necesario, extraiga la cortadora
para poder sacar el cupón con mayor facilidad. Si
se ha usado una barrena guía para la retención del
cupón, comprima el resorte de retención para que el
cupón resbale hacia afuera. Después de efectuar
todos los taladrados de esta configuración, siga con el
paso 10. Si se necesita taladrar más veces, reponga
la cortadora en su lugar y comience nuevamente
desde el paso 1.
10. Extraiga el adaptador para válvula, taladro o cortadora, barrena guía (si se usó), adaptador para sierra
(si se usó) y la extensión, fuera de la herramienta.
Gire la camisa en el sentido de las manecillas del reloj
hasta que todas las roscas del tornillo de retención de
bronce queden ocultas y la herramienta esté completamente abatida. Limpie todos los componentes,
séquelos y guárdelos en la caja de herramientas.
Figura 12 – Giro de una mano en el trinquete y la otra en
la herramienta
Find Quality Products Online at: [email protected]
www.GlobalTestSupply.com
Page 45
Modo de limpiar las piezas
1. Lave las partes en un tanque desgrasador y limpie
cada pieza por separado. Séquelas.
2. Las selladuras no pueden lavarse y usarse nuevamente.
3. Tenga cuidado de no lavar las piezas con materiales
que, de alguna manera, las corroan o desgasten.
Procedimiento para ensamblar la herramienta
1. Revise el tornillo de retención de bronce y la camisa
para detectar cualquier daño. Recámbielos si es
necesario. Lubrique las roscas de 29 en el tornillo de
retención de bronce con grasa. Gire la camisa en el
sentido de las manecillas del reloj sobre el tornillo de
retención de bronce hasta que todas las roscas queden ocultas y la herramienta esté completamente
abatida. Ponga la herramienta horizontalmente sobre
una mesa para que sus partes no se caigan.
2. Revise el husillo para detectar cualquier daño y cám-
bielo si es necesario. Inserte el husillo, con su parte
hexagonal primero, en el extremo del tornillo de retención de bronce donde se encuentra el adaptador.
Deslícelo hacia adentro hasta que tope.
3. Use las selladuras originales si no están dañadas,
gastadas o contaminadas. Si lo están, recámbielas.
Inserte dos selladuras de grafito en el nicho ubicado
en el casquete del tornillo de retención de bronce
para que las selladuras rodeen al husillo del eje.
Colóquelas en el nicho con las juntas de tope
escalonadas en 180° para prevenir puntos débiles en
la selladura.
4. Revise el anillo de sellado por si está dañado y cámbielo si es necesario. Coloque el anillo de sellado
sobre las selladuras con la cara angulada en contacto
con las selladuras y el diámetro reducido del anillo enfrentando el extremo hexagonal del husillo.
5. Inspeccione el casquete de sellado por si está
dañado y cámbielo si es necesario. Atornille el casquete de sellado parcialmente en el tornillo de
retención de bronce. Atornille, sin apretar, los dos
tornillos de seguridad en el casquete de sellado.
6. Regule la presión de la selladura apretando el casquete progresivamente con una llave mientras trata
de girar el husillo con una segunda llave. Cuando
sienta resistencia para girar el husillo, afloje la tuerca
de sellado sólo lo suficiente como para eliminar gran
parte de la resistencia. Fije la tuerca de sellado en su
lugar con los dos tornillos de seguridad.
Modelo RT3422 Herramienta para taladrar tuberías a presión
Ridge Tool Company 43
Mantenimiento
Limpieza y mantenimiento de la
RT 3422
Esta tarea sólo debe realizarla un técnico de reparaciones calificado.
Forma de desmontar la herramienta
1. Gire la camisa en el sentido de las manecillas del reloj
hasta que todas las roscas del tornillo de retención de
bronce queden ocultas y la herramienta esté completamente abatida. Ponga la herramienta horizontalmente sobre una mesa para que sus partes no
se caigan.
2. Ubique y extraiga el tornillo de retención ubicado
en el costado del casquete rojo.
3. Ubique y extraiga el anillo de retención y la arandela
del extremo del casquete rojo.
4. Desatornille y extraiga el casquete terminal rojo.
Note que cualquier materia que haya eludido a la
selladura se almacenará bajo el casquete y podrá
derramarse en este momento. No extraiga el cojinete sellado (que no necesita mantenimiento) del
casquete salvo que se lo vaya a recambiar. Si debe
extraer el cojinete, emplee dos clavijas de 7/64″ de
diámetro e igual longitud para empujar suavemente
el cojinete hacia afuera. Si se emplea un martillo
para hacer esto, se dañará el nicho de precisión
donde se aloja el cojinete en el casquete.
5. Ubique el casquete de sellado y extraiga los dos
tornillos de seguridad y luego desatornille y extraiga
el casquete de sellado mismo. Extraiga el anillo de
sellado del interior del extremo del tornillo de alimentación de bronce que recién quedó expuesto.
Extraiga las dos selladuras de grafito desde el mismo
lugar. Si las selladuras de grafito están dañadas o
gastadas, elimínelas y repóngalas con dos nuevas.
Las selladuras deben cambiarse, generalmente,
cada 20 taladrados o cada seis meses, según cuál
acontezca primero.
6. Empuje el husillo desde el extremo hexagonal y
sáquelo por el otro extremo de la herramienta. Gire la
camisa en el sentido contrario al de las manecillas del
reloj hasta que todas las roscas del tornillo de retención de bronce queden expuestas y la camisa
se separe del tornillo de retención de bronce. Con ello
se termina el desmontaje de la herramienta.
Find Quality Products Online at: [email protected]
www.GlobalTestSupply.com
Page 46
Modelo RT3422 Herramienta para taladrar tuberías a presión
Ridge Tool Company44
7. Revise el conjunto del casquete/cojinete por si tiene
daños y cámbielo si es necesario. Coloque el conjunto del casquete/cojinete en el husillo del eje, que se
encuentra saliente; luego, la arandela y fíjela en su
lugar con el anillo de retención. Empuje el conjunto
del husillo/casquete hacia el interior de la camisa y
atorníllelo. Para evitar que el casquete se desatornille
accidentalmente, reténgalo en su lugar con el tornillo
de seguridad que entra por el costado del casquete.
8. Limpie la herramienta para quitarle el exceso de lubricante y retorne la herramienta a su caja para que
esté lista para usarla nuevamente.
Servicio y reparaciones
La sección “Limpieza y mantenimiento de la RT3422” incluye todas las recomendaciones necesarias para
efectuarle servicio a esta herramienta, con excepción del
recambio de su cojinete o rodamiento principal.
Cualquier problema que no esté incluido en la sección
“Limpieza y mantenimiento de la RT3422” de este manual y el recambio de dicho cojinete, debe ser resuelto
por un técnico en reparaciones autorizado de RIDGID.
Si se hace necesario efectuar cualquier servicio a la herramienta, ésta debe ser enviada a un Servicentro
Autorizado Independiente RIDGID o devuelta a la
fábrica. Todas las reparaciones hechas por los establecimientos de servicio Ridge están garantizadas de
estar libres de defectos de material y de mano de obra.
Si Ud. tiene cualquier pregunta relativa a la operación o
funcionamiento de esta herramienta, llame o escriba a:
Find Quality Products Online at: [email protected]
www.GlobalTestSupply.com
Page 47
Modelo RT3422 Herramienta para taladrar tuberías a presión
Ridge Tool Company 45
Hoja de Apuntes
Rótulo con el Código de Identificación de la tubería
Material dentro de la tubería
Presión
Tipo y Dimensiones de la tubería
Persona que anota los datos
Fabricante de la silla de montaje o del “Thread-O-Let™”
Número de la pieza
Tipo y dimensiones de la tubería de la silla de montaje (Debe
tener iguales características a la tubería anotada anteriormente)
Límite de presión de la silla de montaje o del “Thread-O-Let™”
Dimensión del orificio de salida
Fecha de la instalación/soldadura
Instalación/soldadura hecha por
Fecha de la inspección
Instalación de la silla de montaje o del “Thread-O-Let™” certificada por
Fabricante de la válvula
Número de la pieza
Tipo y dimensión de la válvula
Presión límite de la válvula (debe exceder la presión dentro de la
matriz)
Válvula certificada por
Datos sobre la separación (vea la Figura 6)
Datos sobre la carrera o recorrido total (vea la Figura 7)
Reste los datos de la “separación” de los datos de la “carrera o
recorrido total” para obtener la “distancia total de recorrido”
Distancia de alejamiento de la válvula (vea las Figuras 8 y 9) (Note
si la”distancia total de recorrido” menos una pulgada es igual a
la “distancia de alejamiento de la válvula” , entonces, ¡NO TALADRE! )
Carrera máxima (foto 10) (Se advierte que si la “carrera máxima”
es menor a la “distancia total de recorrido” es probable que se
penetre el otro lado del tubo. Calcule bien cual es la “distancia
restante que no puede utilizarse” (Figura 12) para taladrar sin peligro.
Sume la “distancia de alejamiento de la válvula” a la “carrera máxima”, divida este resultado por dos para obtener la “distancia
ideal de penetración”
Reste la “distancia ideal de penetración” de la “distancia total de
recorrido” para obtener la “distancia restante que no puede
utizarse” (Figura 12).
Find Quality Products Online at: [email protected]
www.GlobalTestSupply.com
Page 48
What is covered
RIDGID
®
tools are warranted to be free of defects in workmanship and material.
How long coverage lasts
This warranty lasts for the lifetime of the RIDGID
®
tool. Warranty coverage ends when the prod-
uct becomes unusable for reasons other than defects in workmanship or material.
How you can get service
To obtain the benefit of this warranty, deliver via prepaid transportation the complete product
to RIDGE TOOL COMPANY, Elyria, Ohio, or any authorized RIDGID
®
INDEPENDENT SERVICE
CENTER. Pipe wrenches and other hand tools should be returned to the place of purchase.
What we will do to correct problems
Warranted products will be repaired or replaced, at RIDGE TOOL’S option, and returned at no
charge; or, if after three attempts to repair or replace during the warranty period the product
is still defective, you can elect to receive a full refund of your purchase price.
What is not covered
Failures due to misuse, abuse or normal wear and tear are not covered by this warranty. RIDGE
TOOL shall not be responsible for any incidental or consequential damages.
How local law relates to the warranty
Some states do not allow the exclusion or limitation of incidental or consequential damages,
so the above limitation or exclusion may not apply to you. This warranty gives you specific
rights, and you may also have other rights, which vary, from state to state, province to
province, or country to country.
No other express warranty applies
This FULL LIFETIME WARRANTY is the sole and exclusive warranty for RIDGID
®
products. No
employee, agent, dealer, or other person is authorized to alter this warranty or make any other
warranty on behalf of the RIDGE TOOL COMPANY.
FULL LIFETIME
Qué cubre
Las herramientas RIDGID están garantizadas contra defectos de la mano de obra y de los
materiales empleados en su fabricación.
Duración de la cobertura
Esta garantía cubre a la herramienta RIDGID durante toda su vida útil. La cobertura de la
garantía caduca cuando el producto se torna inservible por razones distintas a las de defectos
en la mano de obra o en los materiales.
Cómo obtener servicio
Para obtener los beneficios de esta garantía, envíe mediante porte pagado, la totalidad del producto a RIDGE TOOL COMPANY, en Elyria, Ohio, o a cualquier Servicentro Independiente
RIDGID. Las llaves para tubos y demás herramientas de mano deben devolverse a la tienda donde
se adquirieron.
Lo que hacemos para corregir el problema
El producto bajo garantía será reparado o reemplazado por otro, a discreción de RIDGE TOOL,
y devuelto sin costo; o, si aún resulta defectuoso después de haber sido reparado o sustituido
tres veces durante el período de su garantía, Ud. puede optar por recibir un reembolso por el valor
total de su compra.
Lo que no está cubierto
Esta garantía no cubre fallas debido al mal uso, abuso o desgaste normal. RIDGE TOOL no se
hace responsable de daño incidental o consiguiente alguno.
Relación entre la garantía y las leyes locales
Algunos estados de los EE.UU. no permiten la exclusión o restricción referente a daños incidentales o consiguientes. Por lo tanto, puede que la limitación o restricción mencionada
anteriormente no rija para Ud. Esta garantía le otorga derechos específicos, y puede que,
además, Ud tenga otros derechos, los cuales varían de estado a estado, provincia a provincia o
país a país.
No rige ninguna otra garantía expresa
Esta GARANTIA VITALICIA es la única y exclusiva garantía para los productos RIDGID. Ningún
empleado, agente, distribuidor u otra persona está autorizado para modificar esta garantía u ofrecer cualquier otra garantía en nombre de RIDGE TOOL COMPANY.
Ce qui est couvert
Les outils RIDGE
®
sont garantis contre tous vices de matériaux et de main d’oeuvre.
Durée de couverture
Cette garantie est applicable durant la vie entière de l’outil RIDGE
®
. La couverture cesse dès lors que
le produit devient inutilisable pour raisons autres que des vices de matériaux ou de main d’oeuvre.
Pour invoquer la garantie
Pour toutes réparations au titre de la garantie, il convient d’expédier le produit complet en port payé
à la RIDGE TOOL COMPANY, Elyria, Ohio, ou bien le remettre à un réparateur RIDGID
®
agréé. Les
clés à pipe et autres outils à main doivent être ramenés au lieu d’achat.
Ce que nous ferons pour résoudre le problème
Les produits sous garantie seront à la discrétion de RIDGE TOOL, soit réparés ou remplacés, puis
réexpédiés gratuitement ; ou si, après trois tentatives de réparation ou de remplacement durant
la période de validité de la garantie le produit s’avère toujours défectueux, vous aurez l’option de
demander le remboursement intégral de son prix d’achat.
Ce qui n’est pas couvert
Les défaillances dues au mauvais emploi, à l’abus ou à l’usure normale ne sont pas couvertes par
cette garantie. RIDGE TOOL ne sera tenue responsable d’aucuns dommages directs ou indirects.
L’influence de la législation locale sur la garantie
Puisque certaines législations locales interdisent l’exclusion des dommages directs ou indirects,
il se peut que la limitation ou exclusion ci-dessus ne vous soit pas applicable. Cette garantie vous
donne des droits spécifiques qui peuvent être éventuellement complétés par d’autres droits
prévus par votre législation locale.
Il n’existe aucune autre garantie expresse
Cette GARANTIE PERPETUELLE INTEGRALE est la seule et unique garantie couvrant les produits
RIDGID
®
. Aucun employé, agent, distributeur ou tiers n’est autorisé à modifier cette garantie ou à
offrir une garantie supplémentaire au nom de la RIDGE TOOL COMPANY.
Printed in U.S.A. 6/99 059-500-101.10
WARRANTY
Against Material Defects
& Workmanship
FULL LIFETIME
WARRANTY
Against Material Defects
& Workmanship
FULL LIFETIME
WARRANTY
Against Material Defects
& Workmanship
Find Quality Products Online at: [email protected]
www.GlobalTestSupply.com
 Loading...