

Page 1
V1.1 8611303
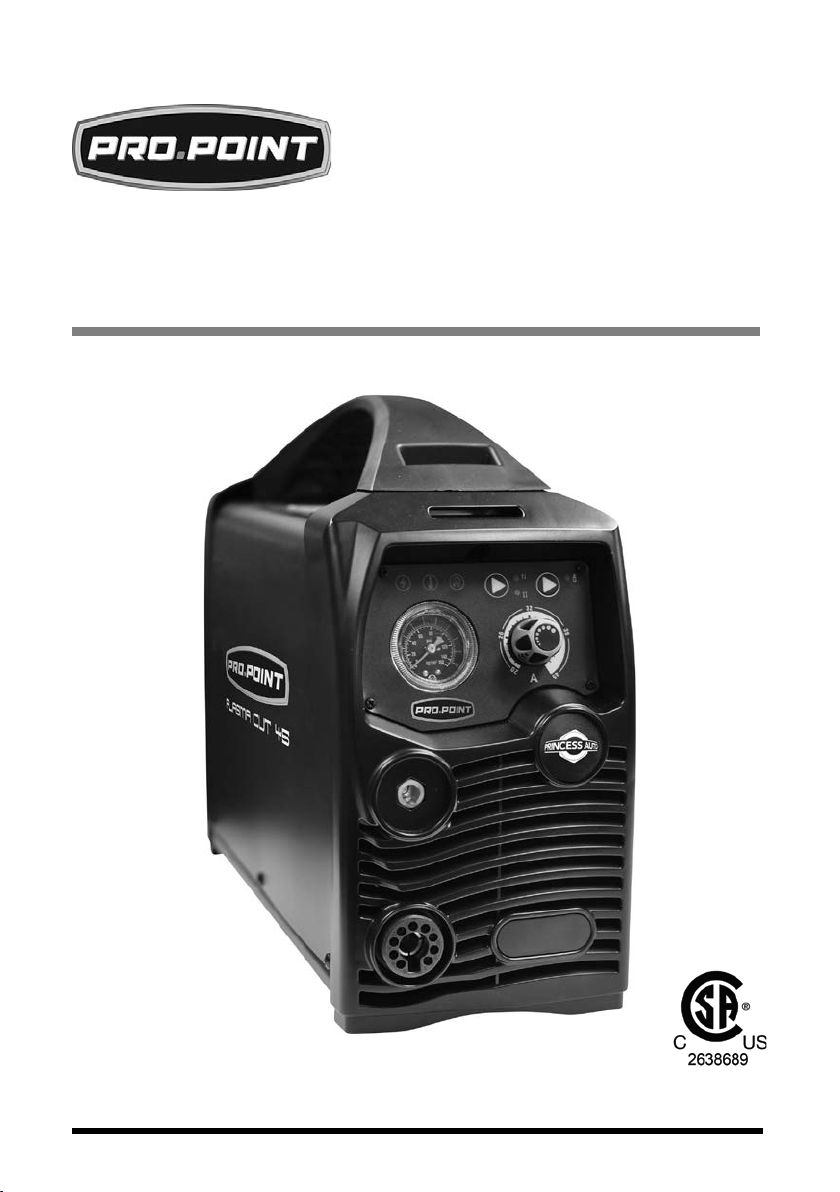
PROCUT45 PLASMA CUTTER
Please read and understand all instructions before use. Retain this
manual for future reference.
Page 2
8611303 PROCUT45 PLASMA CUTTER V1.1
Input Power
230V AC (28A)
Phase
Single
Output Current Range
96V (20 to 45A )
Efficiency
90%
Duty Cycle at 104 °F (40 °C)
30% @ 45A
Open Circuit Voltage
250V
Welding Capacity
Cut
1/2 in.
Sever
1 in.
Air Flow
Pressure
75 PSI
Rate
6.7 CFM
Insulation Class
H
Protection Class
IP21S
Plasma Torch Cable Length
19 ft
Ground Cable Length
13 ft
PROCUT45 PLASMA CUTTER
SPECIFICATIONS
INTRODUCTION
The Pro.Point PROCUT45 Plasma Cutter is an inverter-based
plasma cutting machine produced using the latest in IGBT
technology. This machine is reliable, robust and stacked with
features that you can expect from a quality plasma cutter.
The PROCUT45 produces a high temperature plasma stream
providing effortless cutting of all electrically conductive
materials including steel, cast Iron, stainless steel, copper,
aluminum, brass, etc. The PROCUT45 is suitable for a wide
2 For technical questions call 1-800-665-8685
Page 3
V1.1 PROCUT45 PLASMA CUTTER 8611303
range of applications including sheet metal fabrication, light
industrial use, site work, automotive, duct work, repair and
maintenance services.
The term welding in this manual includes both welding and
plasma cutting.
SAFETY
WARNING! Read and understand all instructions before using
this tool. The operator must follow basic precautions to reduce
the risk of personal injury and/or damage to the equipment.
Keep this manual for safety warnings, precautions, operating or
inspection and maintenance instructions.
HAZARD DEFINITIONS
Please familiarize yourself with the hazard notices found in this
manual. A notice is an alert that there is a possibility of property
damage, injury or death if certain instructions are not followed.
DANGER! This notice indicates an immediate and specific
hazard that will result in severe personal injury or
death if the proper precautions are not taken.
WARNING! This notice indicates a specific hazard or unsafe
practice that could result in severe personal injury
or death if the proper precautions are not taken.
CAUTION! This notice indicates a potentially hazardous
situation that may result in minor or moderate
injury if proper practices are not taken.
NOTICE! This notice indicates that a specific hazard or
unsafe practice will result in equipment or
property damage, but not personal injury.
Visit www.princessauto.com for more information 3
Page 4
8611303 PROCUT45 PLASMA CUTTER V1.1
WORK AREA
1. Operate in a safe work environment. Keep your work area
clean, well lit and free of distractions.
2. Remove all unnecessary people from the work area when
welding. Anyone remaining in the work area must wear the
appropriate welding safety equipment.
3. Do not install or use in the presence of flammable gases,
dust or liquids.
4. Welding sparks and ejected molten slag can start a fire.
Remove combustible materials within 39 ft (12 metres) of
the welding unit. See Fire and Explosion Precautions.
5. Have a fire extinguisher readily available (see Fire and
Explosion Precautions).
6. Use protective screens or barriers to protect others from flash
and glare; warn others in the area to look away from the arc.
7. Keep the welding unit at least one foot from any wall
or structure.
8. Check that the work area is free from fires, sparks or hot
debris before leaving.
9. Store tools properly in a safe and dry location. Keep tools
out of the reach of children.
PERSONAL SAFETY
WARNING! Wear personal protective equipment approved by
the Canadian Standards Association (CSA) or American
National Standards Institute (ANSI).
HEAD PROTECTION
DANGER! Never look directly at the welding arc without the
proper protection. The light can cause flash burn damage and
impair vision. Although treatment is possible, multiple
occurrences can result in permanent eye damage.
4 For technical questions call 1-800-665-8685
Page 5
V1.1 PROCUT45 PLASMA CUTTER 8611303
1. Protect your eyes from welding light by wearing a welder's
helmet fitted with a filter shade suitable for the type of
welding you are doing. The welding process produces
intense white light, infrared and ultraviolet light, these arc
rays can burn both eyes and skin.
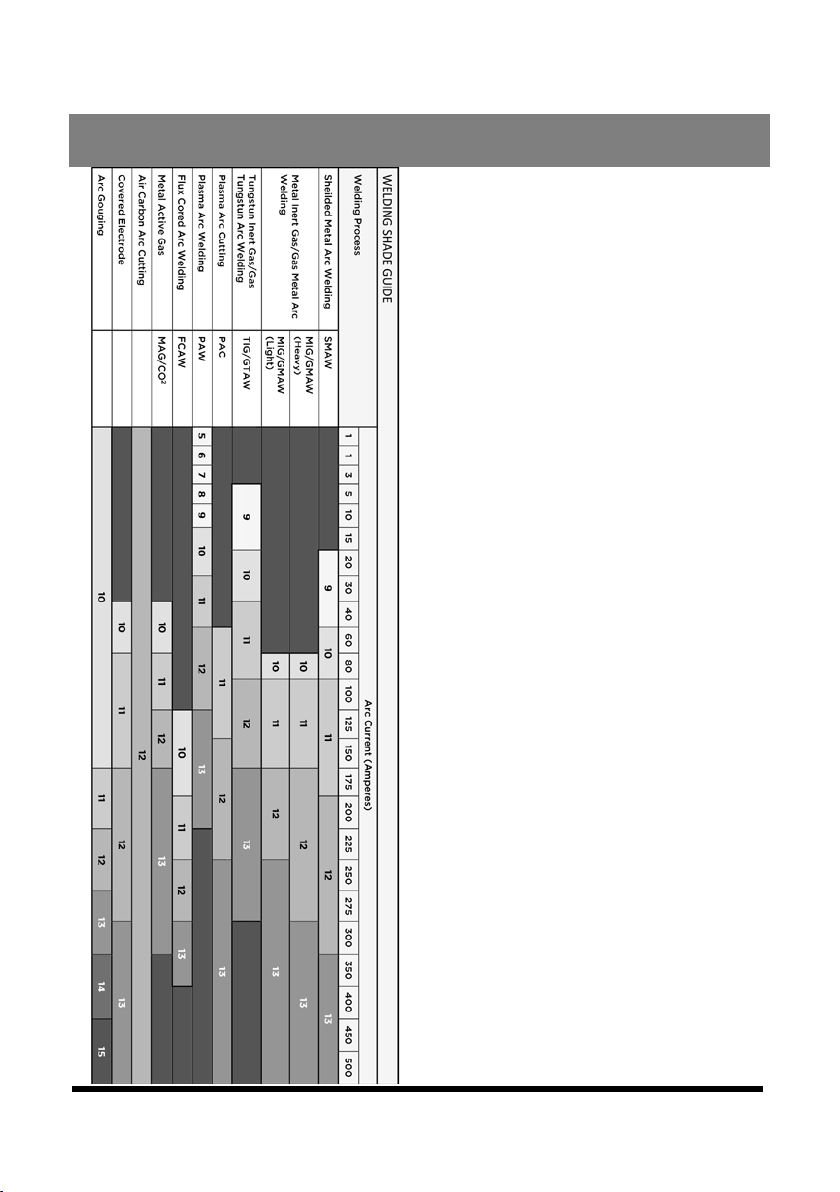
1.1. Consult the Welding Shade Guide in Appendix A for
the minimum shade to protect the eyes based on the
amperage and type of welding.
2. An opaque helmet will protect against the ultraviolet or
infrared light. A helmet will also protect against ejected hot
material and slag. The helmet should protect the face,
forehead, ears and neck.
3. Wear a fire-resistant head covering like a skull cap or
balaclava hood to protect your head when the faceplate is
down or when using a welding hand-held face shield.
4. Wear ventilated safety goggles beneath the welding helmet
or behind the hand-held face shield. The cooling weld bead
may fragment or eject slag that can damage the eyes,
when the helmet or hand-held face shield is not in place.
4.1 Eye protection equipment should comply with CSA
Z94.3-07 or ANSI Z87.1 standards based on the type of
work performed.
5. Wear fire resistant ear plugs when welding overhead to
prevent spatter or slag from falling into ear.
PROTECTIVE CLOTHING
1. Wear a leather apron or jacket, leather welding gloves and full
foot protection. Choose clothing fabrics that resist sparks,
heat, flames and splashes of molten material. Artificial fabrics
may burn and melt, resulting in a more severe injury.
1.1 Wear welding capes and sleeves when performing
overhead welding.
Visit www.princessauto.com for more information 5
Page 6
8611303 PROCUT45 PLASMA CUTTER V1.1
2. Do not wear clothes or protective gear that are frayed, oily
or greasy as they may ignite from the heat or ejected slag
and sparks.
3. Wear thick clothes that do not expose the skin. Ultraviolet
or infrared light can burn skin with sufficient exposure.
4. Do not wear clothing that can hold hot debris or sparks such
as pant cuffs, shirt pockets or boots. Choose clothing that has
flaps over pockets or wear clothing to cover the openings
such as pant legs over the boots or an apron over the shirt.
5. Gloves shall should contain an insulating lining to protect
against an electric shock.
6. Rubber soled footwear or electrically insulated work boots
are recommended while working with a welding unit. The
non- skid sole is will also help maintain footing and balance
during work.
6.1 Select boots with steel toe protection to prevent injury
from falling objects.
RESPIRATORS
1. Respiratory protection is needed when ventilation is not
sufficient to remove welding fumes or when there is risk of
oxygen deficiency.
1.1. Wear a NIOSH approved respirator when working on
materials that produce dust or particulate matter.
2. Work in a confined space only if it is well ventilated or while
wearing an air-supplied respirator. Welding fumes and
gases can displace air and lower the oxygen level causing
injury or death. Be sure the breathing air is safe (See Fumes
and Gases).
3. The user can take the additional precaution of informing
another person in the work area of the potential danger, so
that person can watch for indications that the user is
suffering from oxygen deprivation.
6 For technical questions call 1-800-665-8685
Page 7
V1.1 PROCUT45 PLASMA CUTTER 8611303
PERSONAL PRECAUTIONS
Control the tool, personal movement and the work
environment to avoid personal injury or damage to the tool.
1. Do not operate any tool when tired or under the influence
of drugs, alcohol or medications.
2. Avoid wearing clothes or jewelry that can become
entangled with the moving parts of a tool. Keep long hair
covered or bound.
3. Remove all jewelry or metal items from your person before
welding. Metal items may connect to the welding unit’s
electrical circuit, causing an injury or death.
4. Do not overreach when operating the tool. Proper footing
and balance enables better control in unexpected situations.
5. Support the workpiece or clamp it to a stable platform.
Holding the workpiece by hand or against your body may
lead to personal injury.
6. Do not wear any personal grooming products that are
flammable, such as hair preparations, perfume or cologne
with an alcohol base.
7. Remove any combustibles, such as butane lighters or
matches, from your person before doing any welding. Hot
welding sparks may light the matches or ignite leaking
lighter fuel.
SPECIFIC SAFETY PRECAUTIONS
WARNING! DO NOT let comfort or familiarity with product
(gained from repeated use) replace strict adherence to the
tool safety rules. If you use this tool unsafely or incorrectly,
you can suffer serious personal injury.
Welding produces sparks, molten slag, intense white light, plus
infrared and ultraviolet light. Any of these can cause direct
harm to the eyes and skin of the welder or bystanders.
Visit www.princessauto.com for more information 7
Page 8
8611303 PROCUT45 PLASMA CUTTER V1.1
1. Use the correct tool for the job. This tool was designed for
a specific function. Do not modify or alter this tool or use it
for an unintended purpose.
2. Protect against reflected arc rays. The rays can reflect off a
shiny surfaces behind the user, into the helmet and off the
filter lens into the eyes. Remove or cover any reflective
surface behind the user such as a glossy painted surface,
aluminum, stainless steel or glass.
3. Welding produces sparks and molten slag. A cooling bead
can eject chips or fragments of slag. Any of these can
cause direct harm to the eyes or skin of the user or
bystanders.
4. Erect protective screens or barriers to protect bystanders
from the flash and glare; warn others in the area not to
watch the arc. Do not strike a welding arc until all
bystanders and you (the user) have welding shields and/or
helmets in place.
5. Immediately replace a cracked or broken helmet or a
scratched or damaged lens filter to avoid damage to the
eyes or face from arc flash or ejected molten material.
6. Do not allow the plasma torch to accidentally touch the
ground clamp or grounded work. An arc flash will result from
contact and can injury the unprepared user and bystanders.
It can also damage the plasma cutting machine.
7. Do not handle hot metal or electrode stubs with bare
hands. Handling may result in a burn injury.
8. Do not use the plasma cutting machine if personal
movement is confined or if there is a danger of falling.
9. Keep all panels and covers securely in place when
operating the plasma cutting machine.
10. Insulate the ground clamp when not connected to a
workpiece to prevent contact with any metal object.
8 For technical questions call 1-800-665-8685
Page 9
V1.1 PROCUT45 PLASMA CUTTER 8611303
11. Do not operate the plasma cutting machine if the plasma
torch or welding cable is wet. Do not immerse them in
water. These components and the plasma cutting machine
must be completely dry before attempting to use them.
12. Do not point the plasma torch at any body part of yourself
or at anyone else.
13. Do not use a plasma cutting machine to thaw frozen pipes.
14. Insulate yourself from the work and the ground using dry
insulation. Make certain that the insulation is large enough
to cover your full area of physical contact.
15. Never dip the electrode in water for cooling.
16. When not welding, make certain that no part of the electrode
circuit is touching the workpiece or the ground. Accidental
contact can cause overheating and create a fire hazard.
17. Maintain good ventilation of the louvers on this equipment.
Good ventilation is of critical importance for the normal
performance and service life of this equipment.
FIRE AND EXPLOSION PRECAUTIONS
Arc welding can produce sparks, hot slag or spatter, molten
metal drops and hot metal parts that can start fires.
1. Clear the floor and walls of an area of all combustible and/or
flammable materials up to 39 ft (12 metres) away from the
plasma cutting machine. Hot debris ejected during welding
can land at a considerable distance away. Solid floors of
concrete or masonry is the preferred working surface.
1.1 Cover any combustible material with fire resistant
covers or shields, if it cannot be removed. The covering
must be tight and should not leave openings for sparks
or ejected slag to enter.
1.2 Check both sides of a panel or wall for combustible
material. Remove the combustible material before welding.
Visit www.princessauto.com for more information 9
Page 10
8611303 PROCUT45 PLASMA CUTTER V1.1
2. A combustible floor should be protected with a fire
resistant covering.
3. Seal cracks and openings to adjacent areas that a spark or
slag can enter. Seal any openings found with a fire-resistant
cover. Shut doors and windows that do not provide
ventilation or erect protective screens in front of them
when possible.
4. Avoid welding near hydraulic lines or containers containing
flammable contents.
5. Do not perform any welding work on containers that held
flammable or toxic substance until they are cleaned by a
person trained in removing toxic and flammable substances
and vapours per the American Welding Standard AWS F4.1.
6. Open a container before performing any welding work on
it. The heat generated by the welding process will cause
the air and gases to expand. The internal pressure may
cause a sealed or closed container to rupture, possibly
causing an injury or death.
7. Do not weld pipes or metal that are covered in combustible
material or in contact with combustible structure such as a
wall. Only weld if the covering can be safely removed.
7.1 Follow all safety precautions and legal requirements
before welding a workpiece that contains asbestos or
attempting to remove the asbestos covering. This
requires expert knowledge and equipment.
7.2 Molten slag can run down the inside and outside of a
pipe and start a fire. Be aware where the pipe
terminates and take precautions.
8. Do not weld a panel that is a sandwich construction of
combustible and metal materials.
9. Have a fire extinguisher available for immediate use. A dry
chemical fire extinguisher for Types A, B and C is suggested.
10 For technical questions call 1-800-665-8685
Page 11
V1.1 PROCUT45 PLASMA CUTTER 8611303
9.1 Welding a combustible metal like zinc, magnesium or
titanium requires a Type D fire extinguisher.
9.2 Do not use liquid based fire extinguishing methods
near the electric arc plasma cutting machine, as it may
cause a shock hazard.
10. Ventilation systems should be positioned so sparks or
molten slag isn’t carried to an adjacent area.
11. Have a Fire Watcher observing areas outside of the
welder’s view, such as the opposite side of a wall or behind
the welder. A fire may also start on the other side of a
structure that could not be removed. The Fire Watcher will
extinguish a fire or raise the alarm to evacuate if the fire
cannot be contained by the extinguishing equipment.
11.1 A fire watch extends at least 30 minutes after the
welding is complete to ensure there are no fires caused
by smoldering sparks or ejected material.
FUMES AND GASES
WARNING! Stop welding and move to a location with
ventilation if your eyes, nose or throat become irritated. This
indicates the ventilation is not adequate to remove the fumes.
Do not resume welding or cutting until the ventilation is
improved and the discomfort ceases. Seek medical attention
if the symptoms do not diminish or if the welder experiences
nausea, dizziness or malaise.
Welding or cutting may produce hazardous fumes and gas during
the welding process. A well ventilated work area can normally
remove the fumes and gases, but sometimes the welding
produces fumes and gases that are hazardous to your health.
1. Only work in a confined space if the area is well ventilated
or while wearing a respirator or an air-supplied respirator.
Welding fumes and gases can displace air and lower the
oxygen level causing injury or death. Be sure the breathing
air is safe. Always have a trained watchperson nearby.
Visit www.princessauto.com for more information 11
Page 12
8611303 PROCUT45 PLASMA CUTTER V1.1
1.1 If ventilation in the work area is poor, use an approved
air-supplied respirator. All the people in the work area
must also have air-supplied respirators.
1.2 Oxygen displacement can occur in confined areas when
the shielding gas fills the area and pushes out air.
1.2.1 Argon, Propane and Carbon Dioxide are heavier
than air and will fill a confined space from the
bottom up.
1.2.2 Helium and Natural Gas are lighter than air and
will fill a confined space from the top down.
2. Avoid positions that allow welding fumes to reach your
face. Always attempt to weld ‘upwind’ of the workpiece
with the airflow across the face of the welder. Airflow from
behind may create a low pressure area in front of the
welder and draw the fumes to the person.
3. Ventilate the work area to remove welding fumes and
gases. The fumes and gases should be drawn away from
the user.
3.1 Ventilation should be enough to disperse fumes,
but not enough to disturb the shielding gas or flame
during welding.
3.2 Ventilation exhaust shall be directed to a non-work area
to avoid exposing other people to potential toxic or
dangerous fumes.
3.3 Air removed from the work area by the ventilation system
must be replenished with fresh air to avoid oxygen
starvation or a build-up of fumes or gases. Only use air to
provide ventilation. Any other combination of gases may
be explosive or toxic to people in the work area.
3.4 Ventilation methods that remove gas and fumes from
the welding point before they reach the welder’s face
should be given preference.
12 For technical questions call 1-800-665-8685
Page 13
V1.1 PROCUT45 PLASMA CUTTER 8611303
4. Avoid welding in a work area that has vapours from cleaning,
degreasing or any spraying operations. The heat and light
from welding can react with the vapour and form irritating or
potentially toxic gases. Wait for the vapours to disperse.
5. Consult the manufacturer's Safety Data Sheets (SDS) for
instructions and precautions about metals, consumables,
coatings, cleaners and degreasers.
5.1 Do not weld on coated metals such as galvanized, lead
or cadmium plated steel, unless the coating is removed
from the weld area. The coatings and any metals
containing these elements can give off toxic fumes
during the welding process.
5.2 Do not weld, cut or heat lead, zinc, cadmium, mercury,
beryllium or similar metals without seeking professional
advice and inspection of the welding area’s ventilation.
These metals produce extreme toxic fumes, which can
cause discomfort, illness and death.
5.3 Do not weld or cut near chlorinated solvents or in areas
that chlorinates solvents can enter. The heat or
ultraviolet light of the arc can separate chlorinated
hydrocarbons into a toxic gas (phosgene) that can
poison or suffocate the user or bystanders.
COMPRESSED GAS CYLINDER PRECAUTIONS
WARNING! Improper handling or maintenance of compressed
gas cylinders and regulators can result in serious injury or
death. Do not use a cylinder or its contents for anything other
than its intended use.
1. Do not attempt to mix gases or refill a gas cylinder. Exchange
a cylinder or have it refilled by a professional service.
2. Do not deface or alter the name, number or other markings
on a cylinder. Do not rely on a cylinder’s colour to identify the
Visit www.princessauto.com for more information 13
Page 14
8611303 PROCUT45 PLASMA CUTTER V1.1
contents. Do not connect a regulator to a cylinder that
contains a gas that the regulator was not designed to handle.
3. Do not expose a cylinder to excessive heat, sparks, slag,
flame or any other heat source.
3.1 A cylinder exposed to temperatures above 130 °F will
require water spray cooling. This method may not be
compatible with the plasma cutting machine due to the
hazard of electrocution.
4. Do not expose a cylinder to electricity of any kind.
5. Do not attempt to lubricate a regulator. Always change a
cylinder carefully to prevent leaks and damage to the
cylinder’s walls, valve or safety devices.
6. Gases in the cylinder are under pressure. Protect the
cylinder from bumps, falls, falling objects and harsh
weather. A punctured cylinder under pressure can become
a lethal projectile. If a cylinder is punctured, do not
approach until all pressure is released.
6.1 Protect the valve and regulator. Damage to either can
result in regulator’s explosive ejection from the cylinder.
7. Always secure a gas cylinder in a vertical position to a
welding cart or other fixed support with a steel chain, so it
cannot be knocked over.
7.1 Away from areas where they may be struck or
subjected to physical damage.
7.2 A safe distance from the cutting operations and any
other source of heat, sparks or flame.
7.3 Do not use as an improvised support or roller.
8. Always place the cylinder cap securely on the cylinder
unless it is in use or being serviced.
9. Do not use a wrench or hammer to open a cylinder valve that
cannot be opened by hand. Notify your supplier for instructions.
14 For technical questions call 1-800-665-8685
Page 15
V1.1 PROCUT45 PLASMA CUTTER 8611303
10. Do not modify or exchange gas cylinder fittings.
11. Close the cylinder valve and immediately remove the faulty
regulator from service for repair, if any of the following
conditions exist:
11.1 Gas leaks externally.
11.2 Delivery pressure continues to rise with the
downstream valve closed.
11.3 The gauge pointer does not move off the stop pin
when pressurized or fails to return to the stop pin
after pressure is released.
12. Do not attempt to make regulator repairs. Send faulty
regulators to the manufacturer's designated repair center.
13. Do not weld on the gas cylinder.
14. Keep your head and face away from the cylinder valve
outlet when opening the cylinder valve.
15. Compressed gas cylinders must not be located in a
confined space with the person welding to prevent the
possibility of leaks displacing the oxygen.
AIR TOOL PRECAUTIONS
1. Extended exposure to air tool noise may cause hearing loss.
Ear protection gear can reduce or eliminate the noise level.
2. Inspect the tool's air hose for cracks, fraying or other faults
before each use. Discontinue use if the air hose is damaged or
hissing is heard from the air hose or connectors, while
operating the tool. Replace the defective component/air hose.
3. Do not allow people, mobile equipment or vehicles to pass
over the unprotected air hose. Position the air hose away
from high traffic areas, in a reinforced conduit or place planks
on both sides of the air hose to create a protective trench.
4. Prevent damage to the air hose by observing the following:
4.1 Never carry the tool by the air hose.
Visit www.princessauto.com for more information 15
Page 16
8611303 PROCUT45 PLASMA CUTTER V1.1
4.2 Keep the air hose behind the tool and out of the tool's
work path.
4.3 Keep the air hose away from heat, oil, sharp edges or
moving parts.
4.4 Do not wrap the air hose around the tool as sharp
edges may pierce or crack the air hose. Coil the air
hose when storing.
5. A damaged or disconnected air hose under pressure may
whip around and inflict personal injury or damage the work
area. Secure the compressor's air hose to a fixed or
permanent structure with clamps or cable ties.
6. Install an in-line shutoff valve or regulator to allow
immediate control over the air supply in an emergency,
even if a hose is ruptured
7. Check the manufacturer’s maximum pressure rating for air
tools and accessories. Compressor outlet pressure must be
regulated so as to never exceed the maximum pressure rating
of the tool.
ELECTRICAL SAFETY
WARNING! To reduce risk of electric shock, be certain that the
plug is connected to a properly grounded receptacle.
1. Do not come into physical contact with the welding current
circuit. The welding current circuit includes:
1.1 The workpiece or any conductive material in contact with it.
1.2 The ground clamp.
1.3 The electrode.
1.4 Any metal parts on the plasma torch.
1.5 The output terminals.
2. Insulate yourself from the electrical current and ground
using electrical insulating mats or covers big enough to
prevent physical contact with the workpiece or ground.
16 For technical questions call 1-800-665-8685
Page 17
V1.1 PROCUT45 PLASMA CUTTER 8611303
3. Connect the ground clamp as close to the welding area on
the workpiece as practical to prevent welding current from
traveling along an unexpected path and causing an electric
shock or fire hazard.
3.1 An option is to attach the ground clamp to a bare
metal spot on a metal workbench. The circuit will
complete as long as the workpiece is also in full contact
with the bare metal workbench.
4. Do not weld on damp surfaces that can transmit the electric
current without taking precautions for the welder and
bystanders. The electrode and nozzle are electrically ‘hot’.
5. Only use insulated connectors to join welding cables.
6. Ensure there are no contacts between the workpiece and
work area that would allow it to ground, other than through
the ground cable circuit
7. Do not exceed the duty cycle or amperage required
for the type of welding. Excessive amperage can cause
the deterioration of protective insulation and create a
shock hazard (see Specifications).
8. Unplug the plasma cutting machine when not in use as the
unit as current is still entering the unit, even when it is
turned off.
9. Frequently inspect input power cable for wear and tear,
replace the cable immediately if damaged. Bare wiring is
dangerous and can kill.
10. Do not use damaged, under sized or badly joined cables.
11. Do not disconnect the power cord in place of using the
ON/OFF switch on the tool. This will prevent an accidental
startup when the power cord is plugged into the power
supply.
11.1 In the event of a power failure, turn off the machine as
soon as the power is interrupted. The possibility of
Visit www.princessauto.com for more information 17
Page 18
8611303 PROCUT45 PLASMA CUTTER V1.1
accidental injury could occur, if the power returns and
the unit is not switched off.
12. Make certain the power source conforms to requirements
of your equipment (see Specifications).
POWER TOOL PRECAUTIONS
This equipment requires a dedicated 230 volt, 28 amp singlephase alternating current circuit equipped with a similarly rated
circuit breaker or slow blow fuse. Do not run other appliances,
lights, tools or equipment on the circuit while operating this
plasma cutting machine.
1. Do not drape or carry coiled welding cables on your body
when the cables are plugged into the plasma cutting
machine.
2. Do not start the tool when the electrode is touching the
workpiece.
3. Hold the tool by the insulated gripping surfaces when
performing an operation where it may contact hidden
wiring or its own cord and cables. Contact with a ‘live’ wire
will electrify exposed metal parts and shock the operator.
4. Take work breaks to prevent the tool's motor from
overheating and/or overloading. Refer to the plasma
cutting machine’s duty cycle in Specifications.
5. Keep hands away from the electrode and the area it is
being applied to when the tool is in operation.
6. Do not connect the plasma cutting machine ground clamp
to an electrical conduit. Do not weld on an electrical
conduit.
7. Do not touch the electrode or welded surface immediately
after use. The surface will be hot and may cause an injury.
8. Never use a tool with a cracked or worn electrode. Change
the electrode before using and discard the damaged one.
18 For technical questions call 1-800-665-8685
Page 19
V1.1 PROCUT45 PLASMA CUTTER 8611303
ELECTROMAGNETIC FIELDS
WARNING! Stop welding immediately and move away from
the plasma cutting machine if you feel faint, dizzy, nausea or
shocks. Seek medical attention.
Electromagnetic Fields (EMF) can interfere with electronic
devices such as pacemakers. Anyone with a pacemaker should
consult with their doctor before working with or near an arc
welding unit. The following steps can minimize the effects of
electromagnetic fields.
1. Twist or tape cables together and prevent coils.
2. Do not drape cables on your body.
3. Keep the welding power source and cables as far away
from the user as practical. A minimum of 24 in. is
recommended.
4. Connect the workpiece clamp as close to the weld as
possible, but lay the electrode and workpiece cables away
from the user.
5. Use the lowest current setting possible during welding.
6. Avoid long and regular bursts of energy while welding.
Apply the electrode in short strokes and intermittently. This
will prevent the pacemaker from interpreting the signal as a
rapid heartbeat.
7. Do not allow the electrode to touch the metal while welding.
8. Wrap the lead cable and ground cable together whenever
possible.
9. Keep the lead cable and ground cables on the same side of
your body.
Visit www.princessauto.com for more information 19
Page 20
8611303 PROCUT45 PLASMA CUTTER V1.1
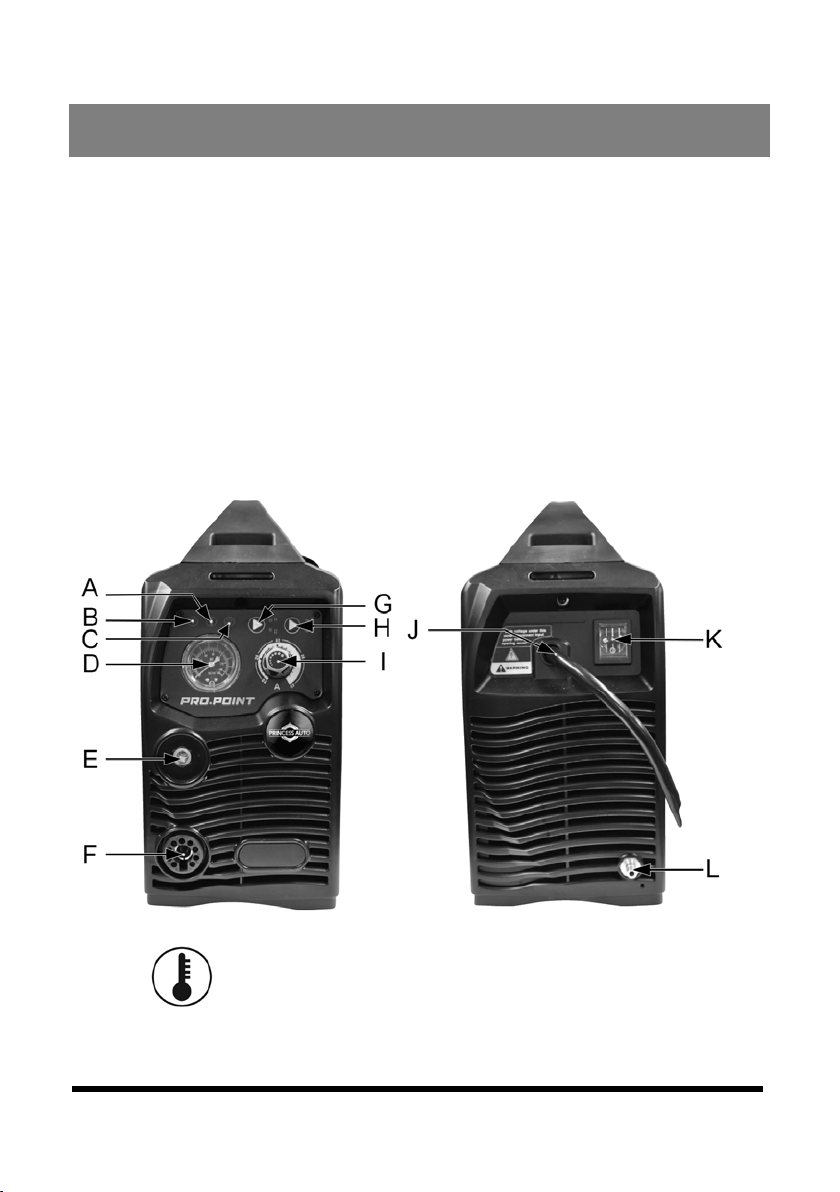
Fig. 1
UNPACKING
WARNING! Do not operate the tool if any part is missing.
Replace the missing part before operating. Failure to do so
could result in a malfunction and personal injury.
Remove the parts and accessories from the packaging and
inspect for damage. Make sure that all items in the parts list are
included.
Contents:
• Plasma Cutter Machine
• Plasma Cutting Torch (SKU 8612541)
IDENTIFICATION KEY
A Overheating Indicator - Light shows that the
machine has shut down due to a thermal
overload. The light will remain on until the
machine has cooled and is ready for use again.
20 For technical questions call 1-800-665-8685
Page 21
V1.1 PROCUT45 PLASMA CUTTER 8611303
B Power Indicator - It illuminates when the
machine is powered on and flickers after the
arc is successfully ignited.
C Torch Protection Indicator - It illuminates when
the consumable parts of the machine are not
well installed or the torch head is shorted. The
machine will not work until the problem is fixed.
D Air Pressure Gauge.
E Ground Connector – Connect the ground cable
to the port and connect the ground clamp to the
workpiece. The port is electrical positive (+).
F Connector for Torch – Connect the plasma torch
cable to the port. This connection is electrical
negative (-).
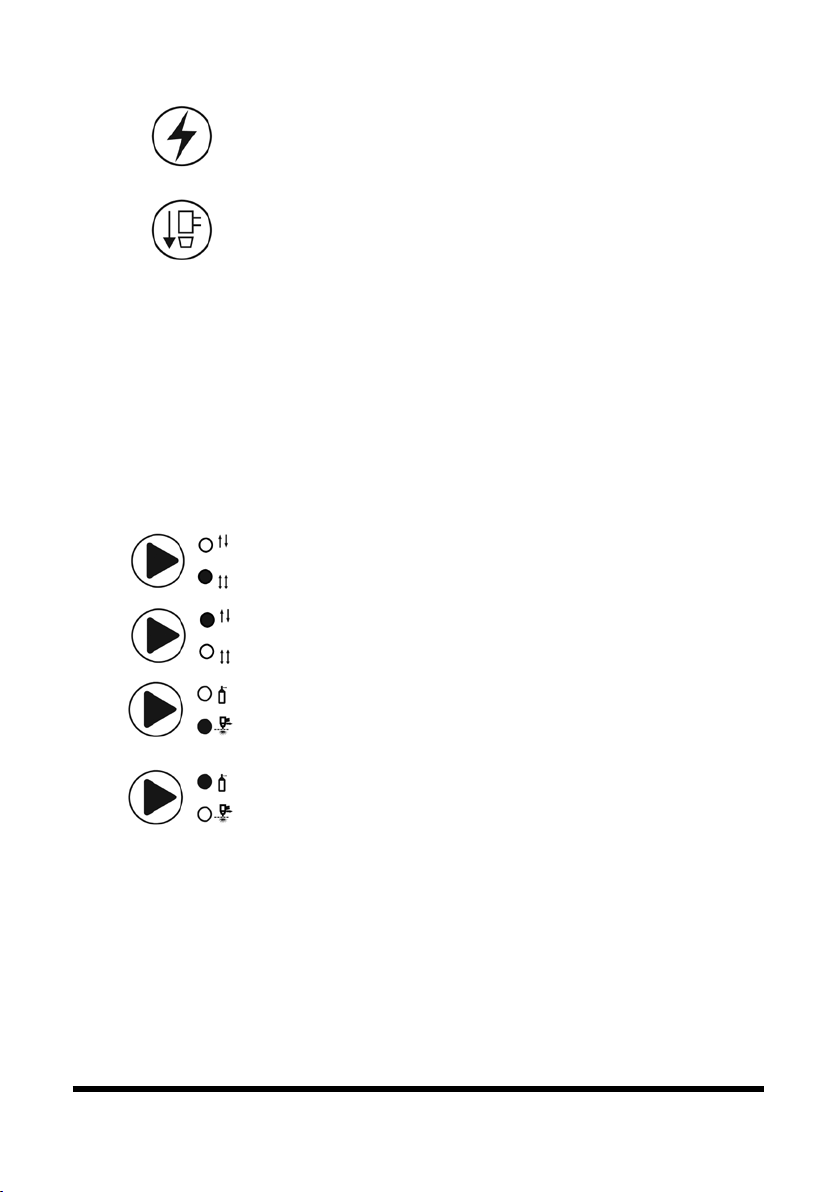
G 2T Indicator - It illuminates when 2T status
is active.
4T Indicator - It illuminates when 4T status
is active.
H Gas-Check Indicator - It illuminates when the
gas-check function is selected. The machine
cannot cut when this function is on.
Normal cutting mode, the machine can cut
when this indicator illuminates.
I Amperage control dial.
J Primary power input cable.
K ON/OFF switch
L Air Inlet – Connection for air hose from a
compressor or compressed gas cylinder. Install
a 1/4 in. NPT connector (not included) to make
the connection easier.
Visit www.princessauto.com for more information 21
Page 22
8611303 PROCUT45 PLASMA CUTTER V1.1
Fig. 2
ASSEMBLY & INSTALLATION
Letter references in parenthesis (A) refer to the included
Identification Key. Dashed numbers in parenthesis (Fig. 1-1)
refer to specific point of an illustration or image.
INSTALL THE AIR SOURCE
The plasma cutter uses compressed air with the plasma arc to
create an ionized cutting arc. A compressor is the best choice
to provide air, but a cylinder of compressed air may be an
option when a compressor is not available.
1. Follow operating and set up instructions in the compressor’s
manual before connecting to the plasma cutter.
2. Connect the air hose to the air inlet (L) on the back of the
plasma cutter. Use thread sealant to prevent air leaks.
3. Install an air dryer on the compressor air hose to prevent
moisture from reaching the plasma cutter. Remember to
compensate for the slight loss of air pressure the air dryer
will cause.
SET UP PROCEDURE FOR PLASMA CUTTING
Please install the machine strictly according to the
following steps.
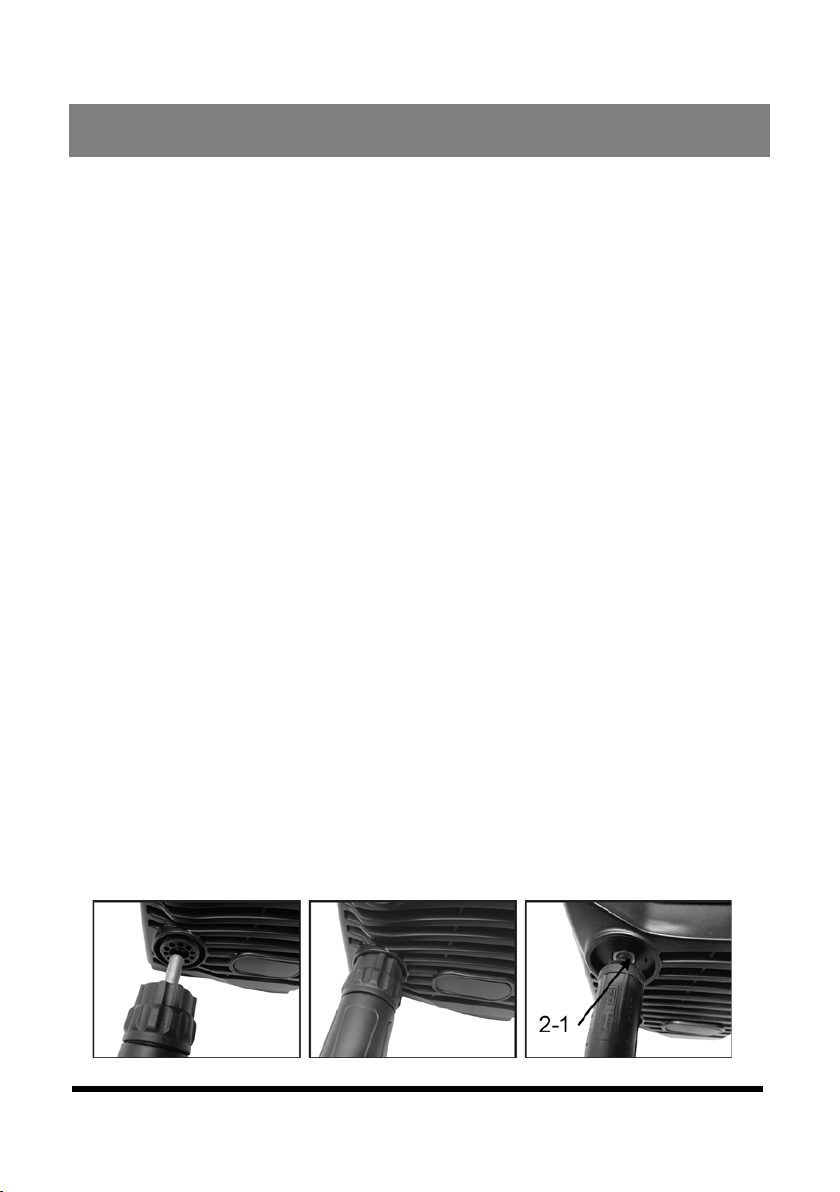
1. Connect the plasma torch to the plasma cutting machine.
Insert the plasma torch cable connector into the torch
connection (F) and screw hand tight. Do not bend the pins
inside the torch connector (Fig. 2).
22 For technical questions call 1-800-665-8685
Page 23
V1.1 PROCUT45 PLASMA CUTTER 8611303
Fig. 3
Fig. 4
2. Connect the earth lead to the output terminal (E) of the
machine and tighten.
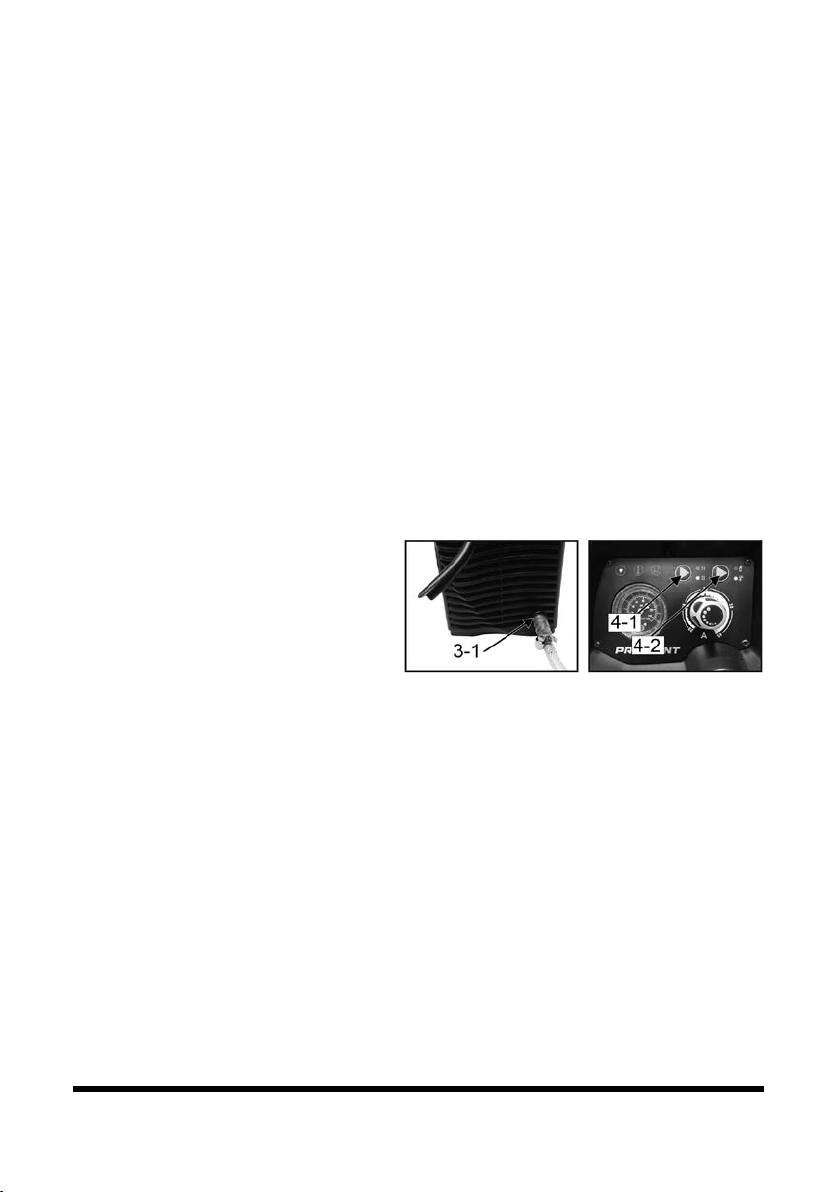
3. Connect the compressed air/gas supply to the air
connection (L) located at the rear of the machine. Turn on
the air/gas supply (Fig 3-1).
4. Connect the machine to the correct power supply and
switch on the machine using the ON/OFF switch (K)
located at the rear of the machine.
5. Select 2T / 4T operation (Fig. 4-1)
5.1 2T – The arc starts when the trigger is squeezed. The
arc stops when the trigger is released. The trigger must
remain depressed to maintain the electric arc.
5.2 4T – The arc starts when the trigger is squeezed and
released. Squeeze and release the trigger a second
time to stop the
electric arc. The
electric arc is
maintained without
having to hold the
trigger.
6. Select Gas Check/Cutting Mode (Fig. 4-2).
6.1 Gas Check – Determine if the gas or air is flowing. Press
the button to switch to Gas Check and the indicator will
light up. Pull the trigger and gas should flow out of the
nozzle. The machine does not supply an electric arc when
in this mode.
6.2 Cutting Mode - Press the button again and the cutting
mode LED will light up. The machine is now able to cut.
7. Set amperage control dial (I) to desired amperage.
Visit www.princessauto.com for more information 23
Page 24
8611303 PROCUT45 PLASMA CUTTER V1.1
Fig. 5
OPERATION
AIR PLASMA CUTTING TECHNOLOGY
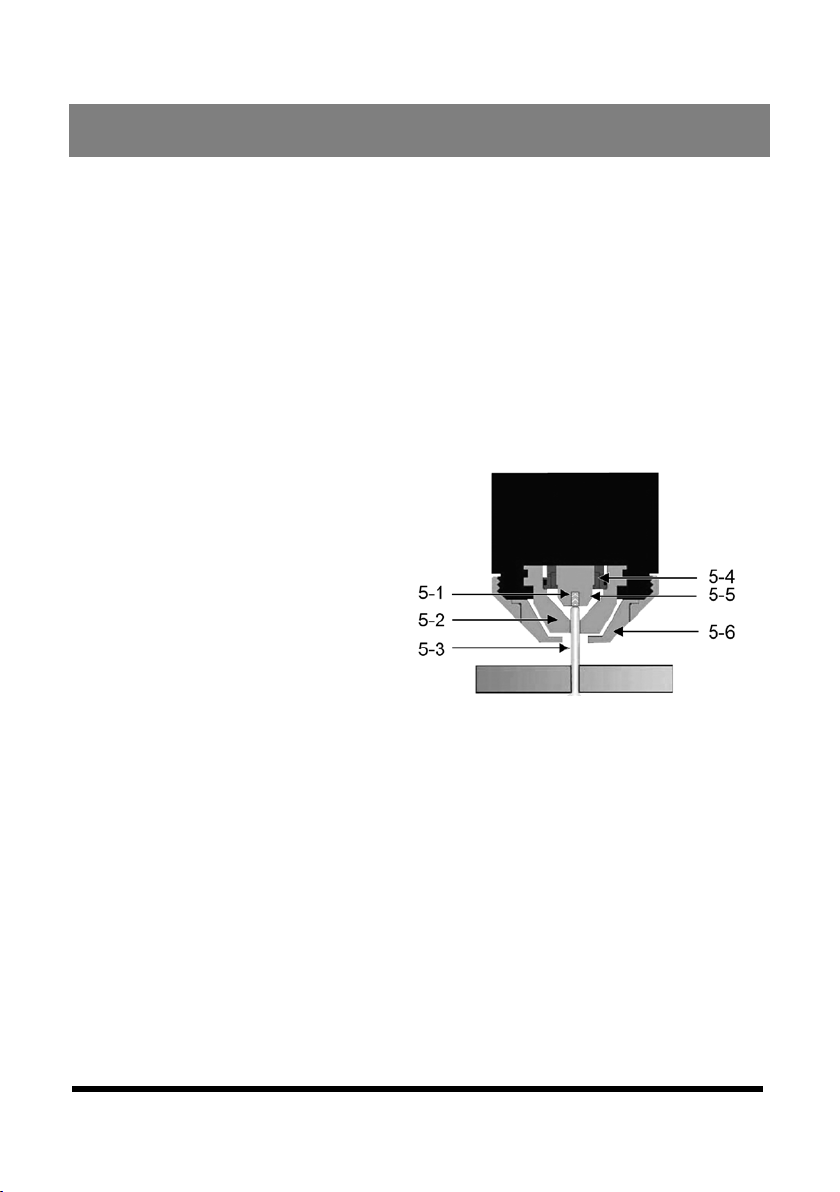
A plasma cutter operates by passing an electric arc from an
electrode (Fig. 5-5) through a gas such as nitrogen, air, argon
or oxygen that is forced through the air diffuser (Fig. 5-4) then
a constricted nozzle (Fig. 5-2). The shield cup contains and
directs the initial air/gas (Fig. 5-6). The gas temperature is
raised until it becomes superheated plasma (Fig. 5-3). The
plasma cuts through the metal while carrying the electrical
charge. The charge transfers to the metal and ground cable,
completing the electrical circuit.
The electrode has an insert of
tough high conductive
material such as hafnium and
cerium (Fig. 5-1). The nozzle
and electrode require
periodic replacement due to
erosion with use. Clean, dry
air improves the lifespan of
the electrodes and nozzle. A
plasma air filter is
recommended.
OVER-VOLTAGE
This equipment has an automatic voltage compensation
function, which enables the unit to maintain the voltage within
the given range. In case that the input voltage or amperage
exceeds the stipulated value, it is possible to damage the
equipment’s components. Please ensure your primary power
supply is correct (See Specifications).
DUTY CYCLE
The cutting unit’s duty cycle rating defines how long the operator
can cut before allowing the cutting unit to cool. The duty cycle is
24 For technical questions call 1-800-665-8685
Page 25
V1.1 PROCUT45 PLASMA CUTTER 8611303
a percentage of a 10 minute period. The cutting unit must cool for
the remainder of the cycle. This cutting unit has a duty cycle
rating of 30% at the rated output (see Specifications). This means
that the user can cut for 3 minutes and then rest the welding unit
for 7 minutes before using it again.
THERMAL PROTECTION
Constantly exceeding the duty cycle can damage the cutting unit.
An internal thermal protector will open when the duty cycle is
exceeded, shutting OFF all cutting unit functions except the
cooling fan. Leave the cutting unit turned ON with the fan
running. The thermal protector will automatically reset and the
cutting unit will function normally again once it has cooled.
Wait at least another 10 minutes after the thermal protector
opens before resuming cutting. Starting before this additional
time may result in a shortened duty cycle
PREPARATION
1. Check that all personal protective gear is in place and
properly fitted. (See Safety – Personal Safety).
2. Check that work area preparations are in place (See Safety –
Work Area).
3. Check that all cables and hoses are connected in the correct
manner.
4. Check that the plasma cutter unit is working.
4.1 Plug the plasma cutting unit power cord into an outlet
that meets the specified power requirements
(see Specifications).
4.2 Press the power switch to turn the plasma cutter unit ON.
The fan should start up and the power indicator will light up.
WARNING! The plasma cutting unit is ‘live’ once turned on
and can cause serious electrical and burn injuries if
mishandled. Take all precautions listed in this manual when
handling the plasma cutting unit.
Visit www.princessauto.com for more information 25
Page 26
8611303 PROCUT45 PLASMA CUTTER V1.1
ATTACH THE GROUND CLAMP
Fig. 6
Fig. 7
Fig. 8
5. Set the air pressure switch to allow air flow through the
torch with the gas check function. Confirm the air flow is
constant and does not sputter.
1. Clean off dirt, oil, rust, scale, oxidation and paint from the
workpiece where the ground clamp will be attached.
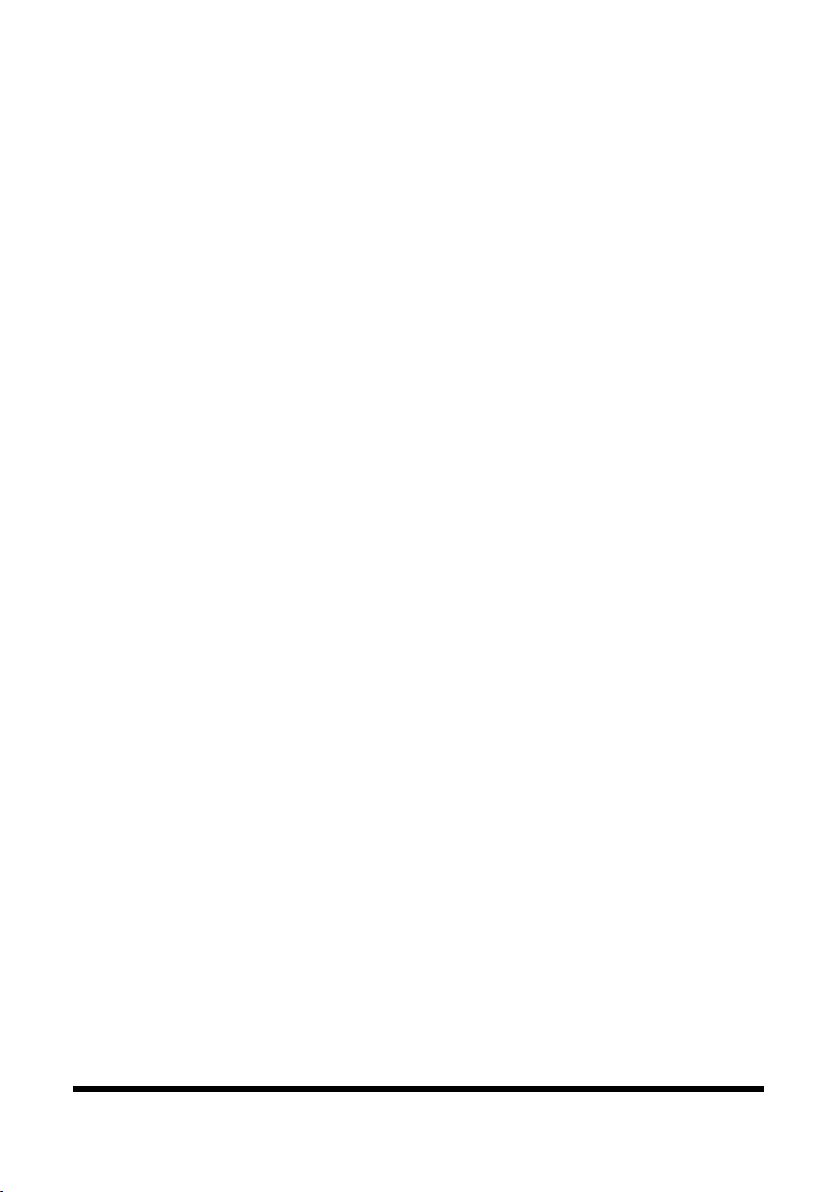
2. Attach the ground clamp to the workpiece (Fig. 6).
Connect the ground clamp directly to the workpiece and as
close to the cutting area as possible to prevent the current
from traveling along an unexpected path, creating an
electric shock or fire hazard.
3. If this is not possible,
connect the ground clamp
to metal attached to the
workpiece, but is not
electrically insulated from
it. The metal must be of
equal or greater thickness
than the workpiece when
using this alternate
attachment point.
PLASMA CUTTING
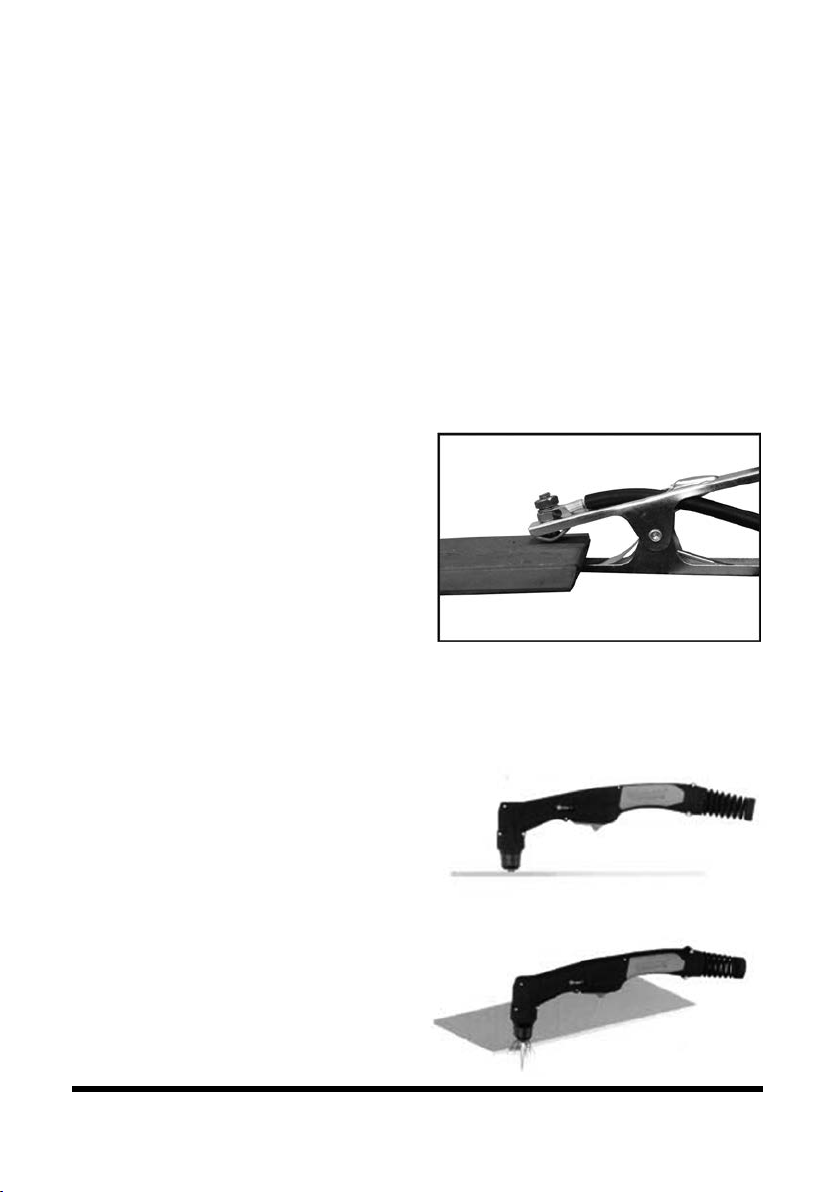
1. Place and hold the torch
vertical at the edge of the
workpiece. Ensure the
nozzle is parallel with the
surface and not at an angle
(Fig. 7).
2. Pull the trigger to energize
the pilot arc. The cutting arc
will start when the nozzle is
moved closer to the edge
of the workpiece (Fig. 8).
When the cutting arc has
26 For technical questions call 1-800-665-8685
Page 27
V1.1 PROCUT45 PLASMA CUTTER 8611303
THE PROCUT45 STAND-OFF GUIDE
Fig. 9
Fig. 10
cut through the edge of the plate start moving evenly in the
direction you wish to cut.
2.1 Sparks and debris will spray upwards from the cut until
the plasma arc burns through the metal. The sparks
and debris will then spray downwards from the cut.
2.2 Press and hold the trigger instead of a series of rapid
trigger presses. This can damage the pilot arc system
and workpiece.
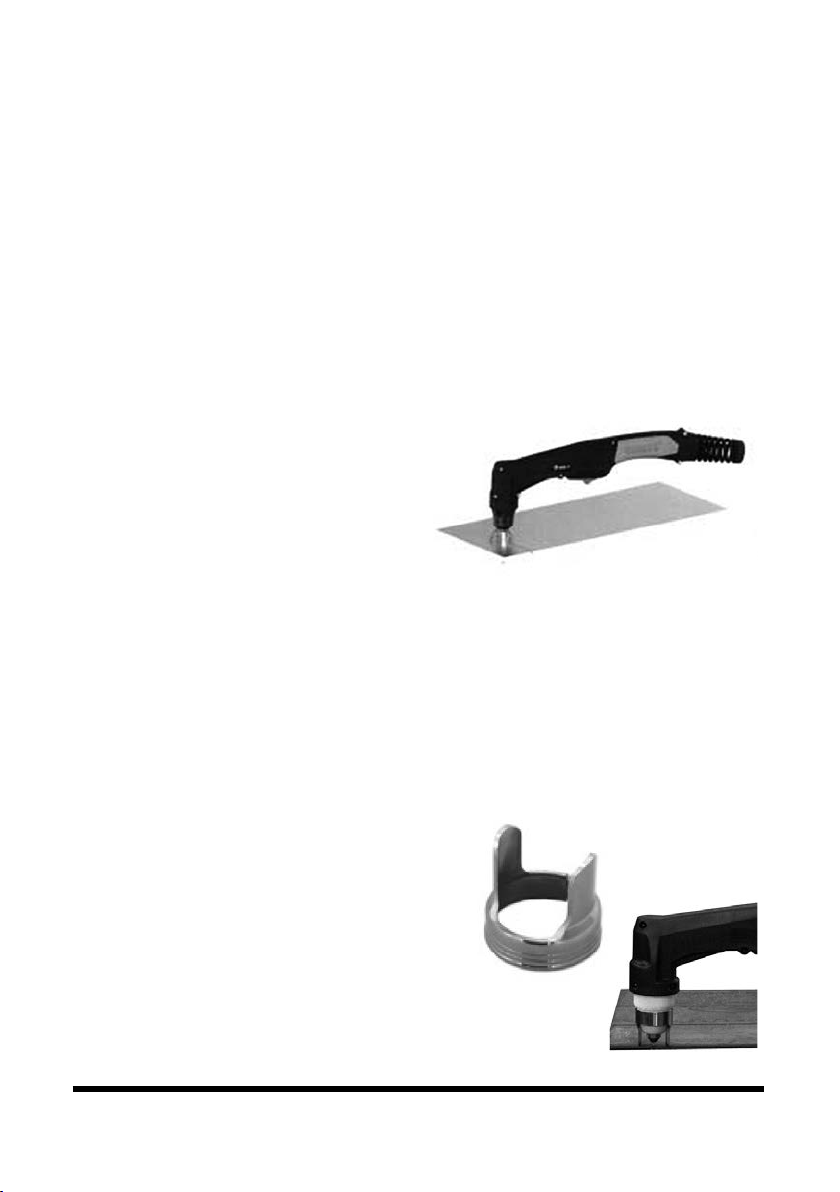
3. Move the torch along the metal at a constant speed to cut.
Keep the torch at a 90° angle (Fig. 9). Slow the cutting
speed to allow the torch to
cut through the metal, if
sparks start to spray
upward. Moving too slow
will affect the quality of the
cut or cause the arc to
break up.
4. Release the trigger after the cut is complete. The air
flow will continue for 30 seconds to cool the torch head.
(Fig. 10).
OPTIONAL CUTTING GUIDES
There are two cutting accessories (sold separately) to assist in
accurate welding cuts.
The feet of the plasma cutting
guide (SKU 8614836) are placed
on the cutting surface. This
maintains an optimal 5/64 in.
distance between the plasma
cutting tip and the workpiece. It
may also be used with a straight
edge guide or pattern guide. It will
help extend the nozzle tip life.
Visit www.princessauto.com for more information 27
Page 28
8611303 PROCUT45 PLASMA CUTTER V1.1
THE PROCUT45 PLASMA CUTTING GUIDE
AMPERAGE
SPEED
Fig. 12
Fig. 11
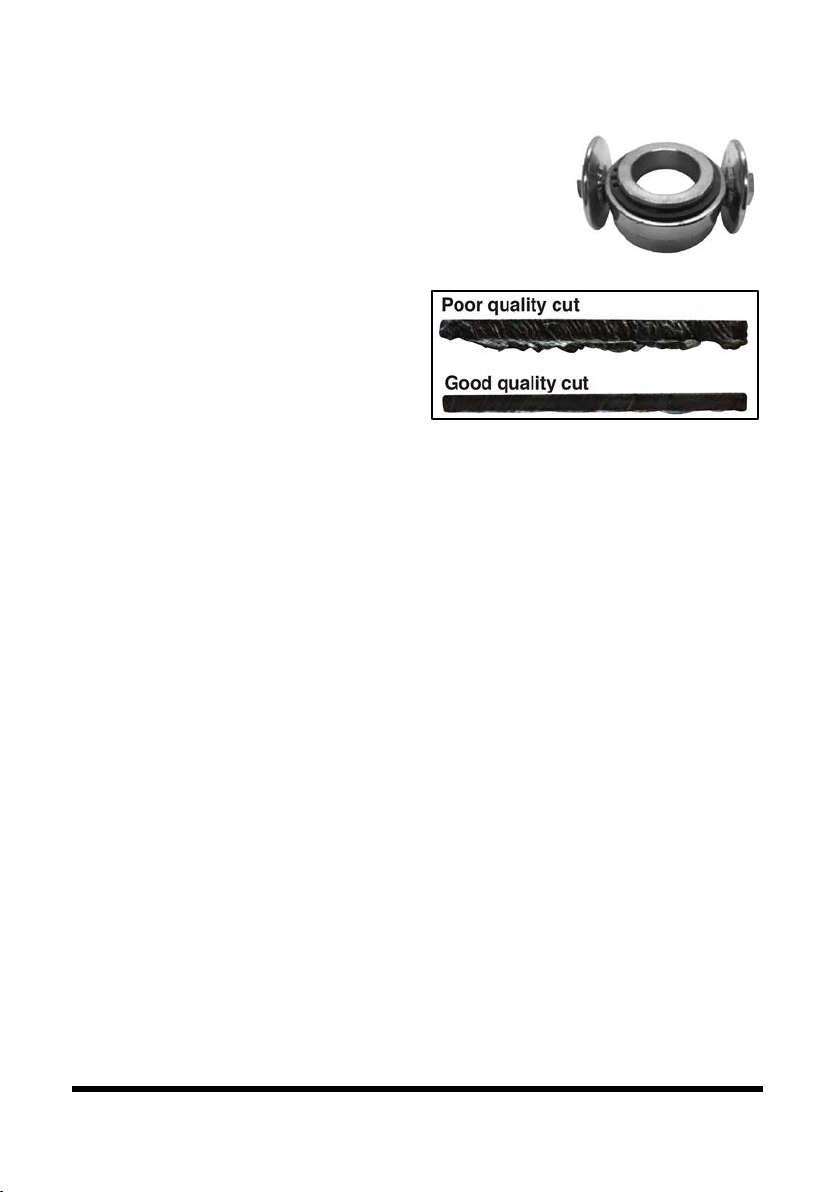
The PROCUT45 Plasma Cutting Guide
(SKU 8612590) has two wheels that allow
you to easily cut in straight lines, curves
and circles.
CUT QUALITY
A clean cut depends on
several factors. The best
quality cut will be produced
when all these variables are set
correctly for the material
thickness and type of material
being cut.
The standard rule of thumb is thicker materials require more
amperage.
Set the machine to full output and vary your travel speed with
thick material. Thin material requires lower amperage and a
lower-amperage tip to maintain a narrow kerf. The kerf is the
width of the cut material that is removed during cutting.
Amperage and speed are critical to producing a good quality
cut. Moving faster across the metal (especially on aluminum)
will result in a cleaner cut (Fig. 12).
Visually follow the arc coming out from the bottom of the cut
to determine if you're going too fast or too slow.
• The arc exits the material at a slight angle, away from the
direction of travel, when the speed is correct.
• An arc exiting straight down means you're going too slow.
You will have an unnecessary buildup of dross or slag.
• An arc that sprays across the material’s surface without
cutting all the way through means you’re going too fast.
28 For technical questions call 1-800-665-8685
Page 29
V1.1 PROCUT45 PLASMA CUTTER 8611303
DIRECTION
TORCH TIP HEIGHT & POSITION
CUTTING NOZZLE TIP SIZE AND CONDITION
Fig. 13
Fig. 14
Fig. 15
Fig. 16
• At the end of a cut slow your cutting speed and angle the
torch forward to cut through the last bit of metal.
Pull the torch towards you instead of attempting to push it
away while making a cut. The plasma stream swirls as it exits
the tip, biting one side and finishing off on the other leaving a
bevelled edge and a straight edge. The bevel cut effect is more
noticeable on thicker material and needs to be taken into
consideration before starting your cut, as you want the straight
side of the cut on the finished piece that you keep.
The distance and position of the plasma torch cutting tip has an
effect on the quality of the cut and the extent of the cut’s bevel.
The easiest way to reduce bevel is by cutting at the proper speed
and height for the material and amperage that is being cut.
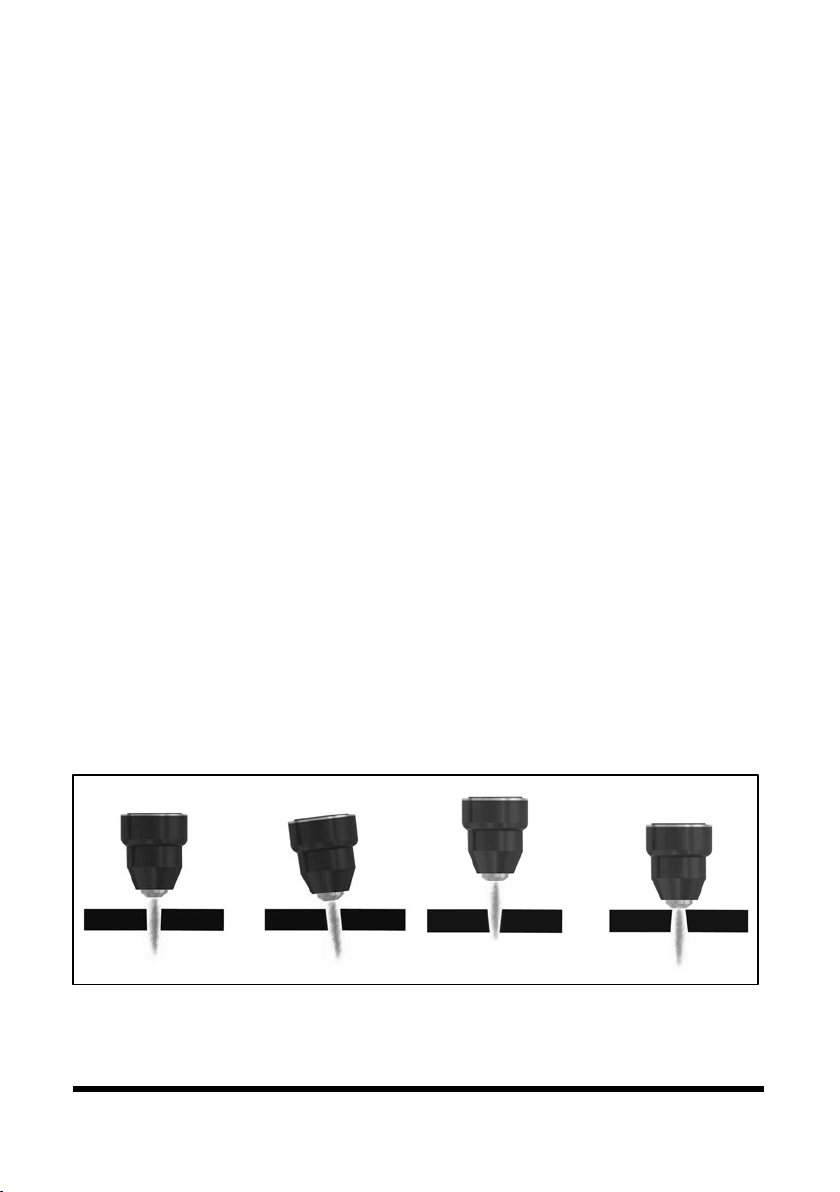
1. Correct torch height and square to the material. Minimum
bevel & equal bevel. Longest consumable life (Fig. 13).
2. To rch angled to the material. Unequal bevel, one side may
be excessively beveled (Fig. 14).
3. To rc h height too high. Excessive bevel, plasma stream may
not cut all the way through the material (Fig. 15).
4. To rch height too low. Reverse bevel. Tip may contact the
work and short out or damage the tip (Fig. 16).
The cutting nozzle’s orifice focuses the plasma stream. It is
important to use the correct size tip for the amperage being used.
Visit www.princessauto.com for more information 29
Page 30
8611303 PROCUT45 PLASMA CUTTER V1.1
ELECTRODE CONDITION
AIR PRESSURE AND VOLUME
Fig. 18
Fig. 17
17-1
18-1
The size of the orifice dictates the width of the plasma stream. The
low-amp nozzle has a smaller orifice which maintains a narrow
plasma stream at lower settings for use on thin-gauge material.
A low-amp nozzle used with a high amperage setting will distort
and damage the nozzle beyond use. A high amperage nozzle
used with lower amperage will prevent the plasma stream from
focusing correctly and create a wider cut than intended.
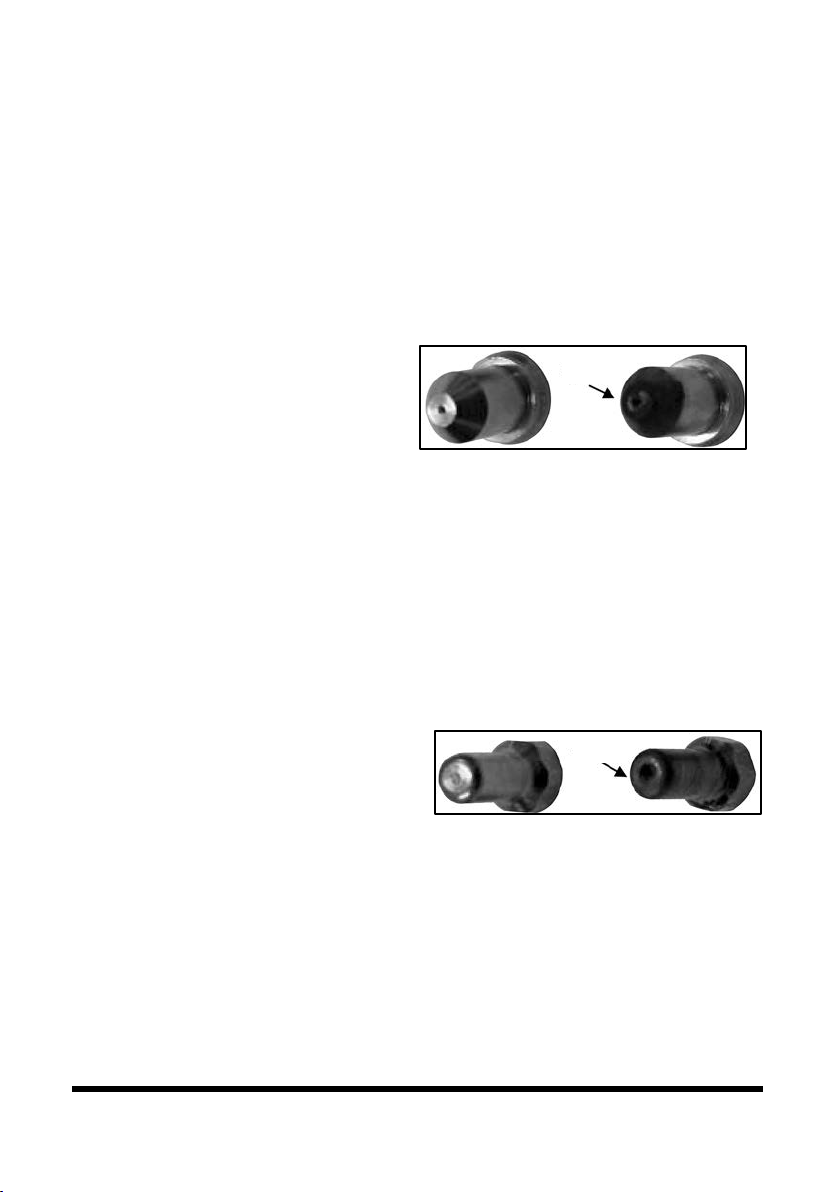
The nozzle condition is critical to the quality of the cut result. A
worn or damaged nozzle
orifice will produce a distorted
plasma stream, resulting in a
poor cut quality (Fig. 17-1).
It is recommended to use a
3/64 in. tip with a setting of 0 to 40 amps and a 1/16 in. tip with
a setting of 40 to 80 amps.
A fixed gap is established between the electrode and the inside
of the cutting tip. Electrons arc across the gap, ionizing and
super heating the air creating the plasma stream. The electrode
contains an insert in the end made of a highly conductive
material called hafnium. This insert erodes with use and
develops a pit in the end of the
electrode. As this pit grows
wider and deeper the quality
of the cut degrades (Fig. 18-1).
Replacement will be necessary.
Air pressure, flow rate and air quality are critical to quality
plasma cutting and consumable life span (see Specifications).
The PROCUT45 air pressure is pre-set at 4.5 PSI and requires a
flow rate of 6.0 CFM. The volume capacity of your compressor
is important, if you have a small compressor with exactly the
same l/min rating as the plasma, then the compressor will run
continuously when you are plasma cutting.
30 For technical questions call 1-800-665-8685
Page 31
V1.1 PROCUT45 PLASMA CUTTER 8611303
AIR QUALITY
Fig. 19
A compressor with a liter per minute (l/min) rating slightly higher
than the plasma cutter would be more appropriate. A compressor
with 1.5 to 2 times the plasma cutter’s requirement is better if you
are doing a lot of cutting or cutting thick plate. The same air
consumption, but slower cut speeds equals a longer cut time.
Good air quality is essential to quality plasma cutting and
consumable life span.
The air from a compressor or gas cylinder should be dry and
free of particulate matter. Minimizing the moisture in the air
supply is absolutely critical to quality plasma cuts and
longevity of consumable parts.
When moisture droplets enter the high temperatures in the
torch’s plenum, as much as 19,832 °F, they immediately break
down into oxygen and hydrogen, which alters the normal
chemical content of air in the torch. These elements change the
plasma arc, which alters the nozzle orifice’s shape and causing
the nozzle to wear away. This affects the cut quality in terms of
edge, dross formation, a square edge and edge smoothness.
As a minimum, be sure to drain the receiver (tank) on the air
compressor daily. Most air plasma systems have an on-board
particulate filter and/or a coalescing filter with an auto drain
that will remove some moisture from the air supply.
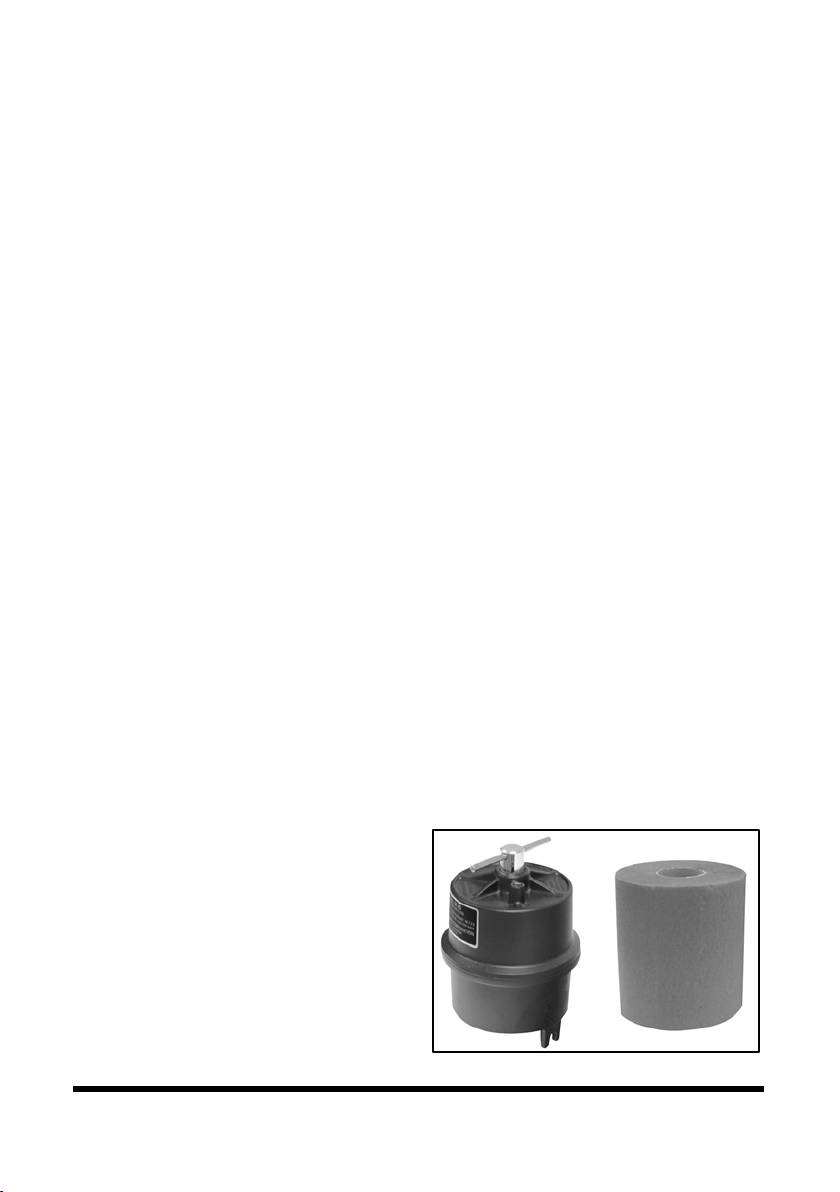
For home workshop and light industrial users the on-board air
filter is adequate. Most situations will require additional filtration
to prevent moisture from
affecting the quality of the
plasma cutter. In most cases it is
recommended to install a
submicronic particulate filter
that is designed to trap water
through absorption. This style
of filter has a replaceable filter
cartridge that absorbs water
Visit www.princessauto.com for more information 31
Page 32
8611303 PROCUT45 PLASMA CUTTER V1.1
and must be changed as it nears saturation. It should be installed
close as possible to the air intake of the plasma cutter.
TECHNIQUE TIPS
• To cut thin material reduce the amperage until you get the
best quality cut.
• Use the correct size tip orifice for the amperage being used.
• For straight cuts use a straight edge or cutting buggy as a
guide. For circles, use a template or circle cutting
attachment
• Check that the front end consumable parts of the plasma
cutting torch are in good condition.
PIERCING
Hold the torch at an angle to the workpiece, pull the trigger to
start the arc and slowly rotate it to an upright position.
When sparks are exiting from the bottom of the workpiece, the
arc has pierced through the material. When the pierce is
complete, proceed with cutting.
SAFETY TRIGGER OPERATION
The torch supplied with the machine has a new safety trigger
design. Just pull back on the trigger whilst increasing your grip
and you will feel the trigger move to the ON position. When
you release the pressure it will return to the OFF position.
CARE & MAINTENANCE
1. Maintain the tool with care. A tool in good condition is
efficient, easier to control and will have fewer problems.
2. Inspect the tool fittings, alignment, hoses and power supply
cord periodically. Have damaged or worn components
repaired or replaced by an authorized technician. Only use
identical replacement parts when servicing.
32 For technical questions call 1-800-665-8685
Page 33
V1.1 PROCUT45 PLASMA CUTTER 8611303
3. Exposure to extremely dusty, damp, or corrosive air is
damaging to the plasma cutting unit. In order to prevent
possible failure or fault of this equipment, clean the dust at
regular intervals with clean and dry compressed air.
4. Follow instructions for lubricating and changing accessories.
5. Only use accessories intended for use with this tool.
6. Keep the tool handles clean, dry and free from oil/grease at
all times.
7. Maintain the tool’s labels and name plates. These carry
important information. If unreadable or missing, contact
Princess Auto Ltd. for replacements.
WARNING! Only qualified service personnel should repair the
tool. An improperly repaired tool may present a hazard to the
user and/or others.
Visit www.princessauto.com for more information 33
Page 34
8611303 PROCUT45 PLASMA CUTTER V1.1
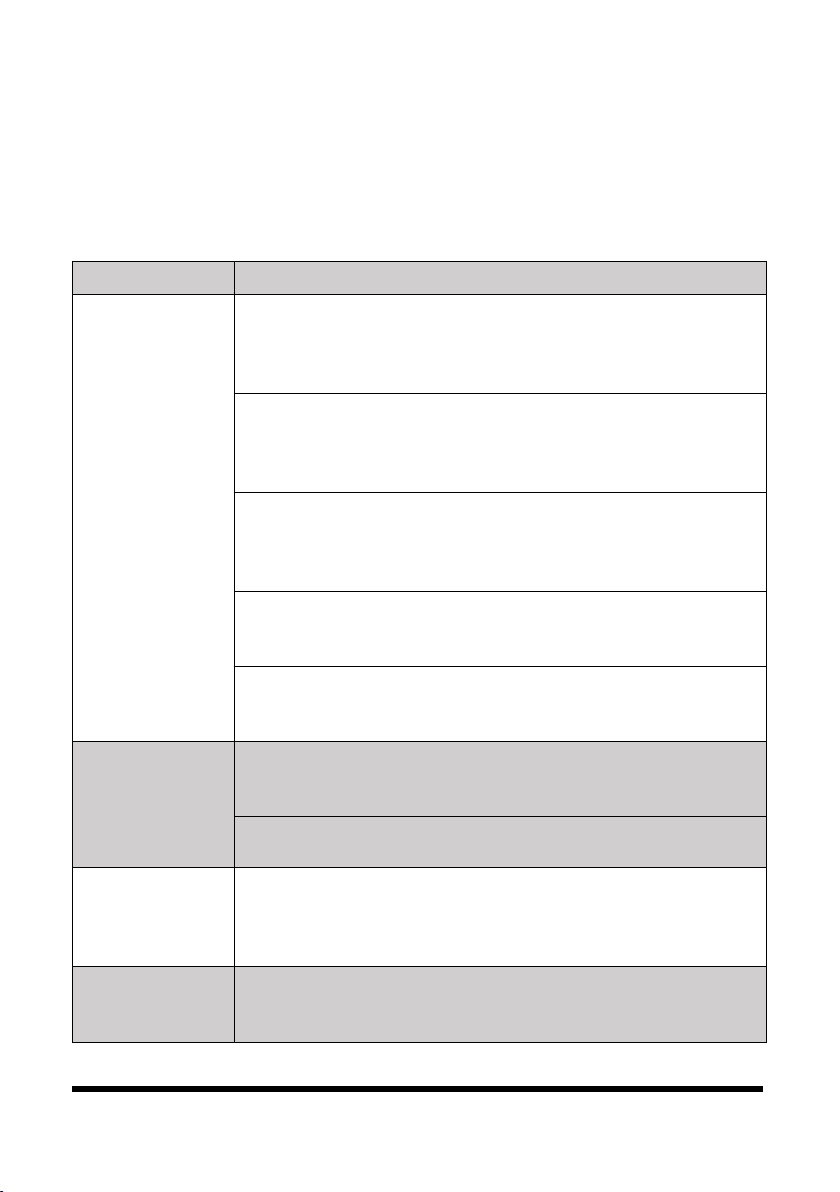
Daily
Check to make sure that the knob and switches on
Turn the cutting unit on and note if it is shaking,
Check that the fan rotates and is undamaged.
Check that all cable and hose connections are
Check to see if the current output cable is
Monthly
Use dry, compressed air to clear the inside of the
Make sure that all hardware is securely tightened
Quarterly
Check to make sure that the current matches the
Annual
Measure the insulating impedance among the main
MAINTENANCE SCHEDULE
Remember that this schedule is based on the assumption that
your machine will be used for its designed purpose. Sustained
high-load or high-temperature operation or use in unusually
wet or dusty conditions, will require more frequent service.
FREQUENCY MAINTENANCE
examination
examination
examination
the front and back panels of the plasma cutting unit
are working and correctly set. Replace a switch or
knob that is not working or cannot be set correctly.
making any strange sounds or emitting odours. If
there is one of the above problems, have a qualified
technician repair the cutting unit.
Check for and remove anything blocking the fan if
it doesn’t rotate. Have a qualified service technician
repair a damaged fan.
tight. Tighten if loose. If unable to tighten, replace
the connector.
damaged. If it is damaged, have the output cable
replaced by a qualified service technician.
cutting unit. Make sure to blow out dust from the
internal components.
on the cutting unit.
specifications. Measure with clamp multimeter.
Have the cutting unit serviced if the amperage or
voltage is not correct.
examination
34 For technical questions call 1-800-665-8685
circuit, PCB and case, if it is below 1MΩ, the
insulation may be damaged and must be replaced.
Page 35
V1.1 PROCUT45 PLASMA CUTTER 8611303
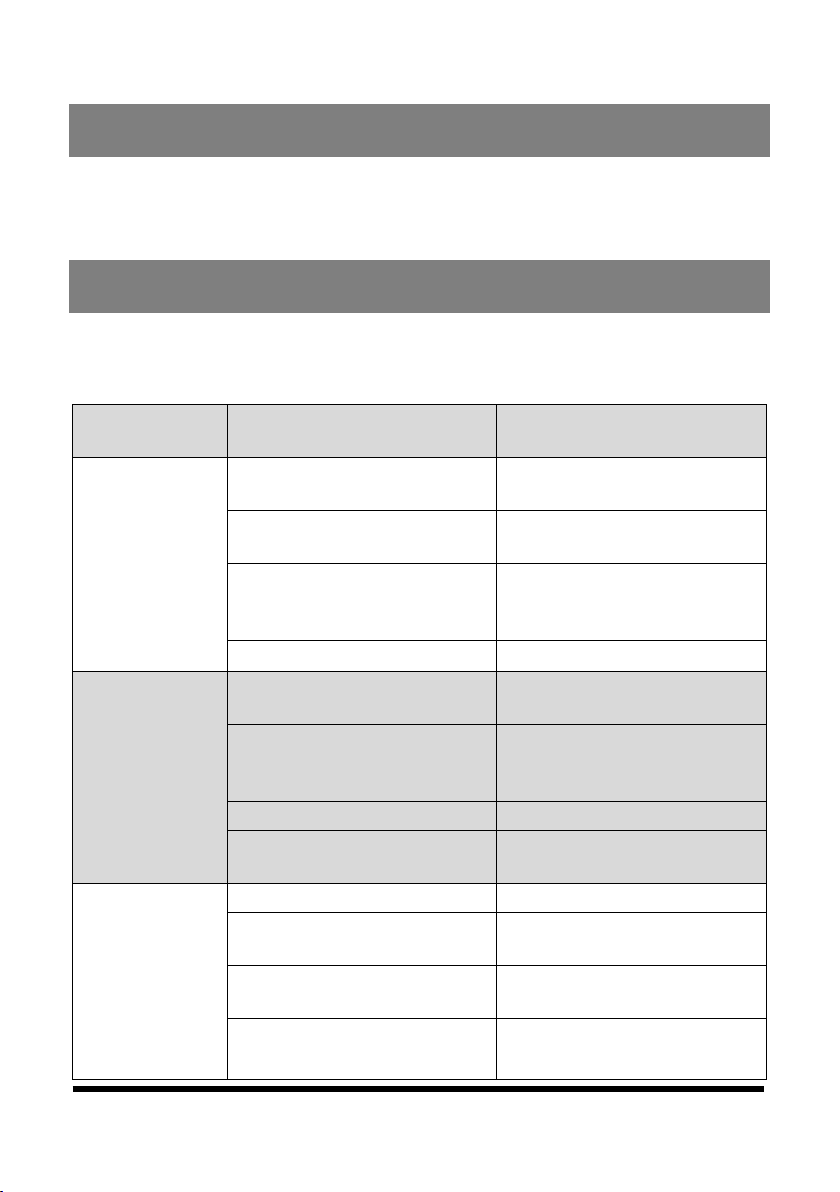
PROBLEM(S)
POSSIBLE CAUSE(S)
SUGGESTED
Electrode of cutting torch
Replace electrode or
Cutting speed is too slow.
Adjust speed.
The installation position
Correctly install both.
Nozzle axis is not plumb
Adjust the torch angle.
Torc h ’s electrode or
Replace electrode or
Wrong type of nozzle
Replace with a suitable
DISPOSAL
Recycle a tool damaged beyond repair at the appropriate facility.
Contact your local municipality for a list of disposal facilities or
by-laws for electronic devices, batteries, oil or other toxic liquids.
TROUBLESHOOTING
Visit a Princess Auto Ltd. location for a solution if the tool does
not function properly or parts are missing. If unable to do so,
have a qualified technician service the tool.
SOLUTION(S)
Pilot plasma
is not stable
during
operation.
Compressed air is too low
or too high.
or nozzle is burnt.
Connection between
ground cable and
workpiece is poor.
Adjust pressure.
nozzle.
Connect firmly.
Cut is at
wrong angle.
Cut is too
wide, cut
quality is
poor.
Visit www.princessauto.com for more information 35
Nozzle or electrode is
burnt.
of nozzle and electrode
do not match.
Cutting speed is too high. Slow down cutting speed.
with the plane.
Cutting speed is too slow. Accelerate cutting speed.
nozzle is burnt.
Cutting speed is too high. Slow cutting speed.
used.
Replace nozzle or
electrode.
nozzle.
Review
nozzle.
Page 36
8611303 PROCUT45 PLASMA CUTTER V1.1
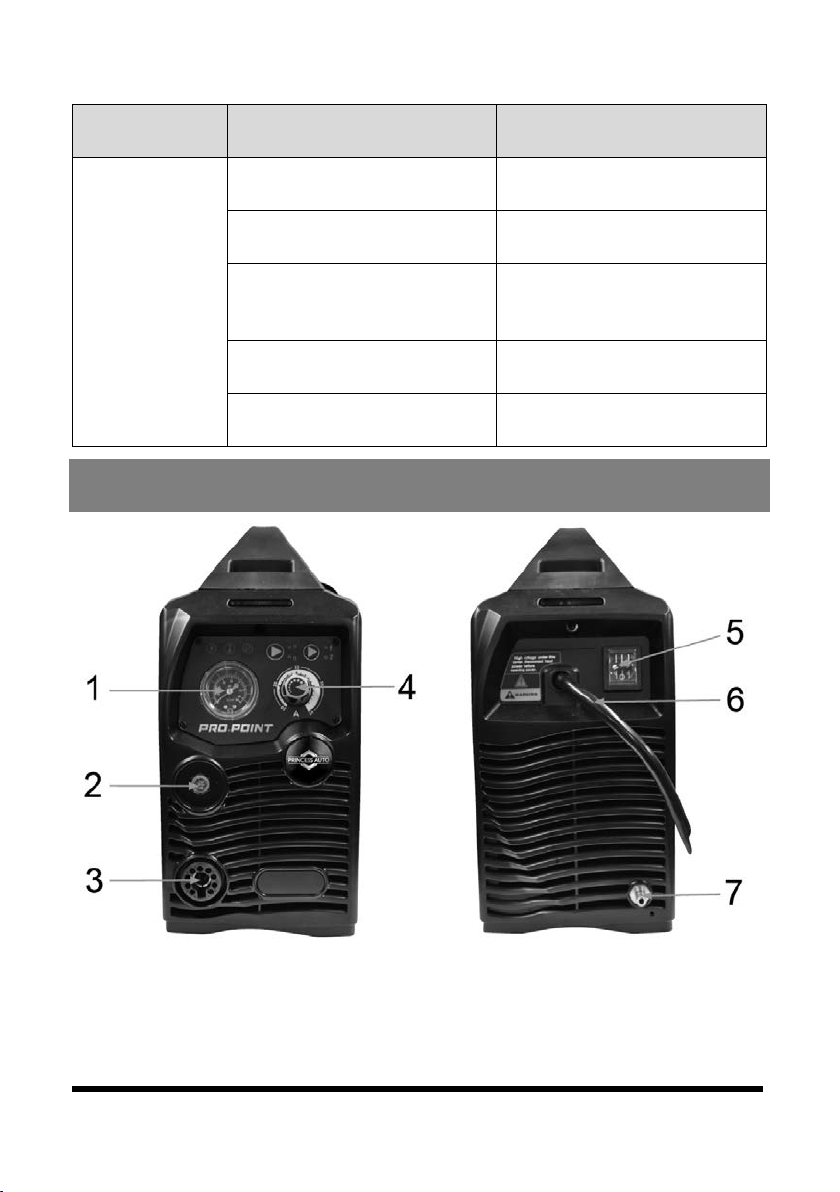
PROBLEM(S)
POSSIBLE CAUSE(S)
SUGGESTED
Torch electrode or nozzle
Replace electrode or
Cutting mouth is not
Adjust cutting mouth
SOLUTION(S)
Workpiece is
not cut
through.
The cutting speed is too
rapid.
is burnt out.
Cut thickness exceeds
the limit of the cutting
unit.
Slow down the cutting
speed.
nozzle.
Replace with high-power
plasma cutting unit.
vertical.
Leak from the gas circuit
reduces gas/air flow.
angle.
Examine and repair the
gas circuit.
PARTS BREAKDOWN
36 For technical questions call 1-800-665-8685
Page 37
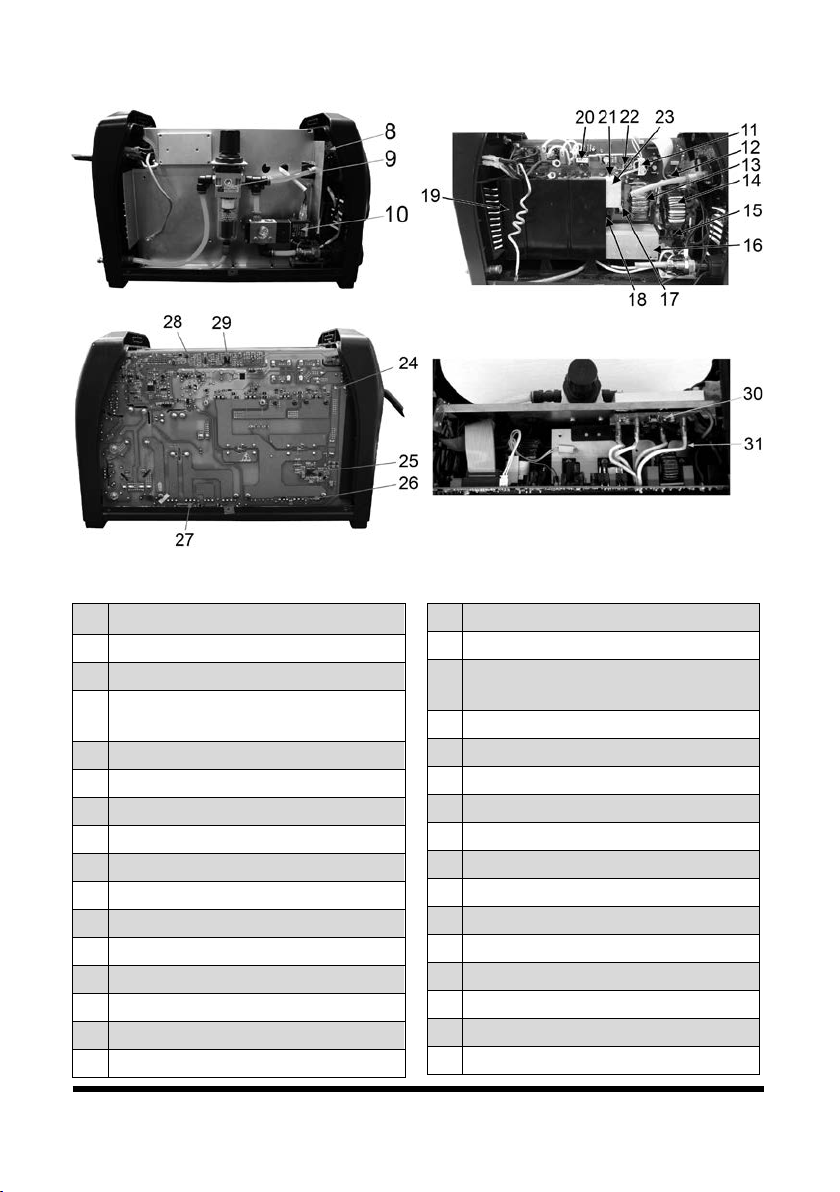
V1.1 PROCUT45 PLASMA CUTTER 8611303
1
Gas Pressure Meter
2
KDP Female Socket
3
Plasma Female Socket And
4
Knob, Amperage
5
Power Switch
6
Power Supply Cord
7
Gas Nipple
8
Control PCB
9
Reducing Valve
10
Solenoid Valve
11
Switching Power Transformer
12
Relay
13
Main Transformer
14
Electric Reactor
15
Hall Sensor
16
Cooler 3
17
Current Transformer
18
Aluminum Electrolytic
19
Fan
20
Driver Transformer
21
Thermal Switch
22
MOSFET Transistor
23
Cooler 2
24
IGBT
25
SMT Chip
26
Fast Recovery Diode
27
Rectifier Tube
28
SMT Chip
29
SMT Chip
30
Rectifier Bridge
31
Cooler 1
PARTS LIST
# DESCRIPTION
Wire
Visit www.princessauto.com for more information 37
Capacitor
Page 38
8611303 PROCUT45 PLASMA CUTTER V1.1
APPENDIX A
38 For technical questions call 1-800-665-8685
Page 39
V1,1 8611303
DÉCOUPEUSE AU
PLASMA PROCUT45
MANUEL D'UTILISATEUR
Vous devez lire et comprendre toutes les instructions avant d'utiliser
l'appareil. Conservez ce manuel afin de pouvoir le consulter plus tard.
Page 40
8611303 DÉCOUPEUSE AU PLASMA PROCUT45 V1,1
Phase
Monophasé
Efficacité
90 %
Tension de circuit ouvert
250 V
Tronçonner
1 po
Débit
6,7 pi cubes/min
Catégorie de protection
IP21S
DÉCOUPEUSE AU
PLASMA PROCUT45
SPÉCIFICATIONS
Courant d'entrée 230 V AC (28 A)
Plage de courant de sortie 96 V (20 à 45 A)
Cycle de service (at 104 °F (40 °C)) 30 % à 45 A
Capacité de soudage Coupe 1/2 po
Débit d'air Pression 75 lb/po carré
Catégorie d'isolant H
Longueur du câble de chalumeau
au plasma
Longueur du câble de mise à
la terre
19 pied
13 pied
INTRODUCTION
La coupeuse au plasma PROCUT 45 de Pro.Point est un
appareil de coupe au plasma muni d'un inverseur fabriqué en
faisant appel à la plus récente technologie à transistor bipolaire
à porte isolée. Cet appareil est à la fois fiable, robuste et doté
des caractéristiques auxquelles vous êtes en droit de vous
attendre d'une coupeuse au plasma de qualité.
2 En cas de questions techniques, appelez le 1-800-665-8685
Page 41
V1,1 DÉCOUPEUSE AU PLASMA PROCUT45 8611303
entraînera des blessures corporelles graves ou même la
mort
pourrait
blessures corporelles graves ou même la mort
Le PROCUT45 produit un jet de plasma à haute température
qui permet de couper sans effort tous les matériaux
conducteurs, dont l'acier, la fonte, l'acier inoxydable, le cuivre,
l'aluminium, le laiton, etc. Le PROCUT45 convient pour un vaste
éventail d'utilisations, par exemple, pour fabriquer des pièces
de tôle, pour un usage industriel léger, pour les travaux sur un
chantier, les automobiles, les travaux sur les conduits, et les
services de réparation et d'entretien.
Le terme « soudage » dans ce manuel comprend le soudage et
la coupe au plasma.
SÉCURITÉ
AVERTISSEMENT ! Veuillez lire et comprendre toutes les
instructions avant d'utiliser cet outil. L'utilisateur doit
respecter les précautions de base lorsqu'il utilise cet outil afin
de réduire le risque de blessure ou de dommage à
l'équipement.
Conservez ce manuel qui contient les avertissements de
sécurité, les précautions, les instructions de fonctionnement ou
d'inspection et d'entretien.
DÉFINITIONS DE DANGER
Veuillez-vous familiariser avec les avis de danger qui sont
présentés dans ce manuel. Un avis est une alerte indiquant qu'il
existe un risque de dommage à la propriété, de blessure ou de
décès si on ne respecte pas certaines instructions.
DANGER ! Cet avis indique un risque immédiat et particulier
qui
si on omet de prendre les précautions nécessaires.
AVERTISSEMENT ! Cet avis indique un risque particulier ou
une pratique non sécuritaire qui
prendre les précautions nécessaires.
Visitez www.princessauto.com pour plus d'informations 3
entraîner des
si on omet de
Page 42
8611303 DÉCOUPEUSE AU PLASMA PROCUT45 V1,1
ATTENTION ! Cet avis indique une situation possiblement
dangereuse qui peut entraîner des blessures mineures ou
modérées si on ne procède pas de la façon recommandée.
AVIS ! Cet avis indique un risque particulier ou une pratique
non sécuritaire qui entraînera des dommages au niveau de
l'équipement ou des biens, mais non des blessures corporelles.
AIRE DE TRAVAIL
1. Travaillez dans un environnement de travail sécuritaire.
Gardez votre aire de travail propre, bien éclairée et
exempte de toute distraction.
2. Toute personne non impliquée dans le soudage devrait se
tenir à l'écart de l'aire de travail. Toute personne demeurant
dans l'aire de travail doit porter l'équipement de protection
approprié pour le soudage.
3. N'installez pas et n'utilisez pas d'outils électriques en
présence de gaz, de poussière ou de liquides inflammables.
4. Les étincelles et le laitier résultant du soudage peuvent
provoquer un incendie. Enlevez la matière combustible à
une distance de 12 m (39 pi) de l'appareil de soudage.
5. Assurez-vous de disposer d'un extincteur à la portée de la
main (voir Précautions pour éviter les incendies et les
explosions).
6. Utilisez des écrans ou des barrières de sécurité pour protéger
les autres des arcs et des éblouissements; avertissez les autres
personnes dans le secteur de ne pas regarder l'arc.
7. Maintenez l'appareil de soudage à au moins 1 pi de tout
mur ou structure.
8. Assurez-vous que l'aire de travail ne présente pas de
flammes, d'étincelles ou de débris chauds avant de partir.
9. Rangez les outils correctement dans un lieu sécurisé et sec.
Gardez les outils hors de la portée des enfants.
4 En cas de questions techniques, appelez le 1-800-665-8685
Page 43
V1,1 DÉCOUPEUSE AU PLASMA PROCUT45 8611303
SÉCURITÉ PERSONNELLE
AVERTISSEMENT ! Portez de l'équipement de protection
personnelle homologué par l'Association canadienne de
normalisation (CSA) ou l'American National Standards
Institute (ANSI).
PROTECTION DE LA TÊTE
DANGER ! Ne regardez jamais l'arc de soudage sans protéger
vos yeux de manière adéquate. La lumière peut provoquer une
brûlure par flash électrique et compromettre votre vision. Même
si un traitement est possible, une répétition du phénomène peut
entraîner des dommages permanents aux yeux.
1. Protégez vos yeux contre la lumière provoquée lors du soudage
en portant un casque de soudeur muni d'un filtre dont la teinte
convient au type de soudage que vous effectuez. Le processus
de soudage produit une lumière blanche intense, ainsi qu'une
lumière infrarouge et ultraviolette dont les rayons peuvent
causer des brûlures à la peau et aux yeux.
1.1 Consultez le Guide des teintes pour le soudage à
l'annexe A afin de déterminer la teinte minimale
capable de protéger les yeux en fonction de l'intensité
et du type de soudage.
2. Un casque opaque vous protégera contre la lumière ultraviolette
ou infrarouge. Un casque vous protégera également contre les
projections de matières chaudes et de scories.
3. Portez un couvre-chef ignifuge, comme une calotte ou un
passe-montagne afin de protéger votre tête lorsque la
plaque avant est abaissée ou lorsque vous utilisez un écran
à main pour le soudage.
4. Portez des lunettes de sécurité ventilées sous le masque de
soudeur ou derrière l'écran facial à main. Le cordon de
soudure en cours de refroidissement peut se fragmenter ou
projeter des scories capables d'endommager les yeux
lorsque le masque ou l'écran à main n'est pas en place.
Visitez www.princessauto.com pour plus d'informations 5
Page 44
8611303 DÉCOUPEUSE AU PLASMA PROCUT45 V1,1
4.1 L'équipement de protection des yeux devrait être
conforme à la norme CSA Z94.3-07 ou ANSI Z87.1
fonction du type de travail effectué.
5. Portez des bouchons ignifuges dans les oreilles lors du
soudage en hauteur pour empêcher les projections ou le
laitier de tomber dans vos oreilles.
VÊTEMENTS DE PROTECTION
1. Portez un tablier ou une veste en cuir, des gants de
soudage en cuir et une protection complète pour les pieds.
Choisissez des vêtements fabriqués de tissus qui résistent
aux étincelles, à la chaleur, aux flammes et au matériau
fondu. Les tissus artificiels peuvent brûler et fondre,
augmentant ainsi la gravité des blessures.
1.1 Portez une cape et des manches de soudage afin de
procéder au soudage en hauteur.
2. Ne portez pas de vêtements ou d'équipement de
protection effiloché, huileux ou graisseux, puisqu'il peut
s'allumer sous la chaleur du laitier et des étincelles projetés.
3. Portez des vêtements épais qui ne laissent aucune surface
de peau exposée. La lumière ultraviolette ou infrarouge
peut brûler la peau lors d'une exposition suffisante.
4. Ne portez pas des vêtements pouvant retenir les débris
chauds ou les étincelles, comme un pantalon à revers, des
poches de chemise ou des bottes. Choisissez des
vêtements dont les poches présentent des rabats ou portez
des vêtements qui recouvrent les ouvertures, comme un
pantalon recouvrant les bottes ou un tablier au-dessus de
votre chemise.
5. Les gants devraient être dotés d'une doublure isolante afin
de protéger contre les chocs électriques.
6. Des chaussures à semelle de caoutchouc ou des bottes de
travail isolées électriquement sont recommandées
lorsqu'on utilise un appareil de soudage. Une semelle
6 En cas de questions techniques, appelez le 1-800-665-8685
Page 45
V1,1 DÉCOUPEUSE AU PLASMA PROCUT45 8611303
antidérapante contribuera également à ne pas perdre pied
et à maintenir son équilibre pendant le travail.
6.1 Pour éviter les blessures dues aux chutes d'objets,
portez des bottes à embout d'acier.
APPAREILS RESPIRATOIRES
1. Il est nécessaire de porter un appareil respiratoire lorsque la
ventilation ne suffit pas à éliminer les émanations de
soudage ou lorsqu'il existe un risque de manque d'oxygène.
1.1 Portez un appareil respiratoire approuvé par la NIOSH
pour travailler sur des matériaux qui produisent de la
poussière ou des particules.
2. Travaillez dans un espace clos seulement si cet espace est
bien aéré ou si vous portez un appareil respiratoire à
adduction d'air. Les vapeurs et les gaz de soudage peuvent
déplacer l'air et abaisser le niveau d'oxygène causant un
risque de blessure ou de mort. Assurez-vous que l'air
respirable est sain (voir Émanations et gaz).
3. L'utilisateur peut prendre cette précaution additionnelle qui
consiste à informer un autre individu dans l'aire de travail
du risque possible, de façon à ce que celui-ci puisse ainsi
surveiller les indices révélant que l'utilisateur souffre d'un
manque d'oxygène.
PRÉCAUTIONS PERSONNELLES
Gardez le contrôle de l'outil, de vos mouvements et de
l'environnement de travail pour éviter les blessures ou le bris
de l'outil.
1. N'utilisez pas l'outil si vous êtes fatigué ou sous l'effet de
drogues, d'alcool ou de médicaments.
2. Évitez de porter des vêtements ou des bijoux pouvant se
prendre dans les pièces mobiles d'un outil. Gardez les
cheveux longs recouverts ou attachés.
Visitez www.princessauto.com pour plus d'informations 7
Page 46
8611303 DÉCOUPEUSE AU PLASMA PROCUT45 V1,1
3. Retirez tous les bijoux et articles de métal que vous portez
avant de procéder au soudage. Les articles de métal peuvent
venir en contact avec le circuit électrique de l'appareil de
soudage, entraînant ainsi des blessures ou même la mort.
4. N'utilisez pas l'outil si vous devez étirer les bras pour vous en
servir. Une stabilité et un équilibre appropriés sont
nécessaires afin d'avoir un meilleur contrôle en cas de
situations inattendues.
5. Soutenez la pièce à travailler ou fixez-la sur une plate-forme
stable. Une pièce à travailler tenue dans les mains ou appuyée
contre votre corps sera instable et peut entraîner des
blessures corporelles.
6. Ne portez aucun produit de maquillage inflammable, comme
des produits préparés pour les cheveux, du parfum ou de
l'eau de Cologne à base d'alcool
7. Enlevez tout combustible comme des briquets au butane ou
des allumettes que vous pourriez transporter sur vous avant
de souder. Des étincelles de soudage chaudes pourraient
allumer des allumettes ou le combustible fuyant de l'allumeur.
CONSIGNES DE SÉCURITÉ SPÉCIFIQUES
DANGER ! Ne permettez PAS au confort ou à votre familiarisation
avec l'outil (obtenus après un emploi répété) de se substituer à
une adhésion stricte aux règles de sécurité de l'outil. Si vous
utilisez cet outil de façon dangereuse ou incorrecte, vous pouvez
subir des blessures corporelles graves.
Le soudage produit des étincelles, du laitier, une lumière
blanche intense en plus de rayons infrarouge et ultraviolet. Ces
phénomènes peuvent causer des torts directs aux yeux ou à la
peau des soudeurs ou des spectateurs.
1. Utilisez le bon outil pour la tâche à effectuer. Cet outil a été
conçu pour une utilisation spécifique. Évitez de modifier ou
d'altérer cet outil ou de l'utiliser à une fin autre que celle
pour laquelle il a été conçu.
8 En cas de questions techniques, appelez le 1-800-665-8685
Page 47
V1,1 DÉCOUPEUSE AU PLASMA PROCUT45 8611303
2. Protégez-vous contre le réfléchissement des rayons de l'arc
de soudage. Ces rayons peuvent se réfléchir sur les
surfaces lustrées qui se trouvent derrière l'utilisateur pour
pénétrer à l'intérieur du masque et dévier ensuite sur la
lentille filtrante afin d'atteindre les yeux. Enlevez ou
recouvrez toute surface réfléchissante derrière l'utilisateur,
comme une surface recouverte d'une peinture lustrée,
l'aluminium, l'acier inoxydable ou le verre.
3. Le soudage produit des étincelles et du laitier en fusion. Un
cordon en train de refroidir peut libérer des copeaux ou des
fragments de laitier. Ces phénomènes peuvent causer des
torts directs aux yeux ou à la peau des utilisateurs ou des
gens à proximité.
4. Utilisez des écrans ou barrières de sécurité pour protéger
les autres des arcs et des éblouissements; avertissez les
autres personnes dans le secteur de ne pas regarder l'arc.
Procédez au soudage à l'arc uniquement si tous les gens à
proximité et vous-même (l'utilisateur) portez un écran de
protection et/ou un masque.
5. Remplacez immédiatement tout masque fissuré ou brisé ou
toute lentille filtrante égratigné ou endommagés afin d'éviter
les dommages aux yeux ou au visage que provoquerait un arc
d'étincelles ou l'éjection de matière en fusion.
6. Évitez que le chalumeau au plasma ne touche
accidentellement la bride de mise à la masse ou la pièce
mis à la terre. Un arc d'étincelles résultera du contact et
pourrait blesser l'utilisateur et les gens à proximité qui n'y
sont pas préparés. Cela peut aussi endommager la
coupeuse au plasma.
7. Ne manipulez pas le métal chaud ou les tiges des
électrodes avec les mains nues. Une telle manipulation
pourrait entraîner des brûlures.
8. N'utilisez pas la coupeuse au plasma si vos mouvements
sont limités ou s'il existe un risque de chute.
Visitez www.princessauto.com pour plus d'informations 9
Page 48
8611303 DÉCOUPEUSE AU PLASMA PROCUT45 V1,1
9. Assurez-vous que tous les panneaux et les couvercles
sont solidement en place lorsque vous utilisez la coupeuse
au plasma.
10. Isolez la bride de serrage lorsqu'elle n'est pas reliée à la
pièce à travailler pour empêcher tout contact avec un objet
en métal.
11. N'utilisez pas la coupeuse au plasma si le chalumeau au
plasma ou le câble de soudage est humide. Ne plongez pas
ces objets dans l'eau. Ces composants et la coupeuse au
plasma doivent être complètement secs avant que vous ne
tentiez de les utiliser.
12. Ne pointez pas le chalumeau au plasma vers vous-même ou
vers quiconque.
13. N'utilisez jamais une coupeuse au plasma pour dégeler des
tuyaux gelés.
14. Isolez-vous de la pièce et du sol en utilisant un isolant sec.
Assurez-vous que l'isolant est suffisamment grand pour
recouvrir entièrement la zone de contact physique entre la
pièce et le sol.
15. Ne trempez jamais l'électrode dans l'eau pour la refroidir.
16. Après avoir procédé au soudage, assurez-vous qu'aucune
partie du circuit de l'électrode ne touche la pièce à
travailler ou le point de mise à la masse. Un contact
accidentel peut provoquer une surchauffe et créer un
risque d'incendie.
17. Assurez une ventilation adéquate des persiennes de cet
équipement. Une ventilation efficace est essentielle pour
assurer le rendement normal et une durée utile convenable
de cet équipement.
10 En cas de questions techniques, appelez le 1-800-665-8685
Page 49
V1,1 DÉCOUPEUSE AU PLASMA PROCUT45 8611303
PRÉCAUTIONS POUR ÉVITER LES
INCENDIES ET LES EXPLOSIONS
Le soudage à l'arc peut provoquer des étincelles, des scories, des
projections, des gouttes de métal en fusion et une surchauffe des
pièces de métal capables d'entraîner un incendie.
1. Éliminez toute matière combustible et/ou inflammable du
plancher et des murs à une distance de 12 m (39 pi) de la
coupeuse au plasma. Les débris chauds éjectés lors du
soudage peuvent atterrir à une distance considérable. Les
planchers en béton ou en maçonnerie constituent des
surfaces de travail préférées.
1.1 Recouvrez toute matière combustible au moyen de
couvercles ou de protecteurs ignifuges s'il est
impossible de l'enlever. Le couvercle doit être serré et
ne comporter aucune ouverture qui permettrait aux
étincelles ou au laitier projetés de s'infiltrer.
1.2. Vérifiez les deux côtés d'un panneau ou d'un mur afin de
détecter la présence de matières combustibles. Enlevez la
matière combustible avant de procéder au soudage.
2. Protégez tout plancher fabriqué d'un matériau combustible
au moyen d'un matériau ignifuge.
3. Scellez les fissures et ouvertures dans les endroits
adjacents où une étincelle ou du laitier peut pénétrer.
Scellez tout orifice au moyen d'une couverture ignifuge.
Fermez les portes et les fenêtres qui ne procurent aucune
ventilation ou érigez des écrans de protection devant elles
dans la mesure du possible.
4. Évitez de souder près des conduites hydrauliques ou des
contenants de matériel inflammable.
5. Ne procédez pas aux travaux de soudage sur des
contenants ayant renfermé un produit inflammable ou
toxique avant qu'ils n'aient été nettoyés par un individu
Visitez www.princessauto.com pour plus d'informations 11
Page 50
8611303 DÉCOUPEUSE AU PLASMA PROCUT45 V1,1
ayant suivi une formation sur l'élimination des substances
et des émanations toxiques et inflammables conformément
à la American Welding Standard AWS F4.1.
6. Ouvrez le contenant avant d'effectuer des travaux de soudage
sur celui-ci. La chaleur produite lors du soudage provoquera
une expansion de l'air et des gaz. La pression interne peut
provoquer la rupture d'un contenant scellé ou fermé, ce qui
pourrait entraîner des blessures ou même la mort.
7. Ne soudez pas les tuyaux ou les pièces de métal recouverts
d'une matière combustible ou qui viennent en contact avec
une structure combustible, comme un mur. Soudez
uniquement s'il est possible d'enlever le revêtement de
manière sécuritaire.
7.1 Respectez toutes les consignes de sécurité et les
exigences juridiques avant de souder une pièce à
travailler qui renferme de l'amiante ou de tenter
d'enlever le revêtement d'amiante. Cette opération
demande une certaine expertise et doit s'effectuer avec
un équipement particulier.
7.2 Le laitier peut s'écouler à l'intérieur et à l'extérieur d'un
tuyau et provoquer ainsi un incendie. Sachez où se
termine le tuyau et prenez les précautions qui s'imposent.
8. Ne soudez pas un panneau inséré entre un métal et un
matériau combustible.
9. Assurez-vous de disposer d'un extincteur à la portée de la
main. On recommande d'utiliser un extincteur à poudre
pour feux de type A, B et C.
9.1 Utilisez un extincteur de type D lors du soudage d'un
métal combustible, comme le zinc, le magnésium ou
le titane.
9.2 Ne faites pas appel aux méthodes d'extinction à base de
liquide près de la coupeuse au plasma à l'arc électrique,
puisqu'il peut en résulter un risque de choc électrique.
12 En cas de questions techniques, appelez le 1-800-665-8685
Page 51
V1,1 DÉCOUPEUSE AU PLASMA PROCUT45 8611303
10. Les systèmes de ventilation devraient être placés de
manière à ce que les étincelles et le laitier ne soient pas
entraînés dans une zone adjacente.
11. Demandez à un guetteur d'incendie de surveiller les zones
qui se trouvent hors du champ de vision du soudeur,
comme le côté opposé d'un mur ou la zone qui se trouve
derrière le soudeur. Un incendie pourrait également
débuter de l'autre côté d'une structure qu'on n'est pas
parvenu à enlever. Le guetteur d'incendie éteindra
l'incendie ou déclenchera l'alarme pour signifier
l'évacuation si l'équipement d'extinction ne permet pas de
contenir l'incendie.
11.1 Le rôle du guetteur d'incendie se poursuit au moins 30
minutes après qu'on ait terminé le soudage pour
s'assurer qu'aucun incendie n'est causé par des
étincelles couvantes ou par de la matière éjectée.
ÉMANATIONS ET GAZ
AVERTISSEMENT ! Arrêtez de souder si vous ressentez une
irritation dans les yeux, le nez ou la gorge et déplacez-vous
vers un endroit doté de ventilation. Cela indique que la
ventilation ne suffit pas pour éliminer les émanations. Ne
reprenez pas le soudage avant que la ventilation ne soit
améliorée et que votre inconfort ait disparu. Consultez un
médecin si les symptômes ne s'atténuent pas ou si le soudeur
souffre de nausées, d'étourdissements ou de malaise.
Le processus de soudage peut provoquer des émanations et
des gaz dangereux. Une aire de travail bien aérée permet
normalement d'éliminer les émanations et les gaz, mais il arrive
que le processus de soudage produise des émanations et des
gaz dangereux pour votre santé.
1. Travaillez dans un espace clos seulement si cet espace est
bien aéré ou si vous portez un appareil respiratoire à
adduction d'air. Assurez-vous qu'un surveillant formé se
trouve à proximité.
Visitez www.princessauto.com pour plus d'informations 13
Page 52
8611303 DÉCOUPEUSE AU PLASMA PROCUT45 V1,1
1.1 Si la ventilation dans l'aire de travail est insuffisante,
utilisez un appareil respiratoire à adduction d'air
approuvé. Tous les gens qui se trouvent dans l'aire de
travail doivent porter un appareil respiratoire à
adduction d'air.
1.2 Un déplacement d'oxygène peut se produire dans les
endroits confinés lorsque le gaz protecteur remplit la
pièce et expulse l'air.
1.2.1 L'argon, le propane et le dioxyde de carbone
sont plus lourds que l'air et remplissent un lieu
confiné de bas en haut.
1.2.2 L'hélium et le gaz naturel sont plus légers que l'air
et remplissent un lieu confiné de haut en bas.
2. Évitez les positions qui permettent aux émanations de
soudage d'atteindre votre visage. Essayez toujours de
souder la pièce à travailler « en amont » alors que le
courant d'air croise la face du soudeur. L'air provenant d'en
arrière peut créer une zone de basse pression devant le
soudeur et entraîner les émanations vers l'individu.
3. Aérez l'aire de travail afin d'éliminer les émanations et les
gaz de soudage. Les émanations et les gaz devraient être
entraînés loin de l'utilisateur.
3.1 La ventilation devrait suffire afin de disperser les
émanations, mais sans perturber le gaz protecteur ou la
flamme pendant le soudage.
3.2 Le conduit d'échappement du système de ventilation
devrait mener à l'extérieur de l'aire de travail pour ne
pas exposer les gens à des émanations possiblement
toxiques ou dangereuses.
3.3 Le conduit d'échappement du système de ventilation
devrait mener à l'extérieur de l'aire de travail pour ne
pas exposer les gens à des émanations possiblement
toxiques ou dangereuses.
14 En cas de questions techniques, appelez le 1-800-665-8685
Page 53
V1,1 DÉCOUPEUSE AU PLASMA PROCUT45 8611303
3.4 L'air extrait de l'aire de travail au moyen du système de
ventilation doit être remplacé par de l'air frais afin
d'éviter toute pénurie d'oxygène ou toute accumulation
d'émanations ou de gaz. Utilisez seulement de l'air aux
fins de ventilation. Toute autre combinaison de gaz
pourrait exploser ou être toxique pour les gens situés à
l'intérieur de l'aire de travail.
4. Évitez de souder dans une aire de travail qui présente des
émanations provoquées par des opérations de nettoyage,
de dégraissage ou de vaporisation. La chaleur et la lumière
produites lors du soudage peuvent réagir avec les
émanations et provoquer ainsi la formation de gaz irritants
ou possiblement toxiques. Attendez que les vapeurs se
soient dispersées.
5. Consultez les fiches de données de sécurité (FDS) pour
connaître les instructions et les précautions concernant les
métaux, les matières consommables, les revêtements, les
produits de nettoyage et les produits de dégraissage.
5.1 Ne soudez pas sur des métaux enrobés comme l'acier
galvanisé, plaqué de plomb ou de cadmium, à moins que
le revêtement soit retiré de la section à souder. Les
revêtements et tout métal qui renferment ces éléments
peuvent libérer des émanations toxiques lors du soudage.
5.2 Évitez de souder, couper ou chauffer le plomb, le zinc, le
cadmium, le mercure, le béryllium ou des métaux
semblables avant de demander l'avis d'un professionnel
et de faire inspecter le système de ventilation dans la
zone de soudage. Ces métaux produisent des émanations
extrêmement toxiques pouvant entraîner un inconfort,
des maladies ou même la mort.
5.3 N'effectuez pas d'opérations de soudage ou de coupage
près des solvants chlorés ou dans les endroits où l'on
peut trouver de tels solvants. La chaleur et la lumière
ultraviolette produites par l'arc peuvent séparer les
Visitez www.princessauto.com pour plus d'informations 15
Page 54
8611303 DÉCOUPEUSE AU PLASMA PROCUT45 V1,1
hydrocarbures chlorés pour former un gaz toxique
(phosgène) capable de provoquer l'empoisonnement ou
la suffocation de l'utilisateur ou des gens à proximité.
PRÉCAUTIONS ENTOURANT L'UTILISATION
DE BOUTEILLES DE GAZ COMPRIMÉ
AVERTISSEMENT ! Une manutention ou un entretien
inadéquat des bouteilles de gaz comprimé et des régulateurs
peut entraîner des blessures graves ou même la mort.
N'utilisez pas une bouteille ou son contenu autrement que
pour la raison pour laquelle ils ont été conçus.
1. Ne tentez pas de mélanger des gaz ou de remplir une
bouteille de gaz. Changez de bouteille ou faites-la remplir
par un atelier de service professionnel.
2. Ne trafiquez ou ne modifiez pas le nom, le numéro ou toute
autre marque qui apparaît sur une bouteille. Ne vous fiez pas
sur la couleur d'une bouteille pour identifier son contenu. Ne
reliez pas un régulateur à une bouteille qui contient un gaz
qui ne correspond pas au type de régulateur.
3. N'exposez pas une bouteille à une chaleur excessive, des
étincelles, des scories, des flammes ou toute autre source
de chaleur.
3.1 Vaporisez de l'eau pour refroidir la bouteille si elle est
exposée à des températures supérieures à 130 °F. Cette
méthode peut ne pas convenir à la coupeuse au plasma
en raison du risque d'électrocution.
4. N'exposez pas la bouteille à quelque source d'électricité
que ce soit.
5. Ne tentez pas de lubrifier un régulateur. Changez toujours
la bouteille avec prudence afin de prévenir les fuites et les
dommages au niveau des parois, de la soupape ou des
dispositifs de sécurité de la bouteille.
16 En cas de questions techniques, appelez le 1-800-665-8685
Page 55
V1,1 DÉCOUPEUSE AU PLASMA PROCUT45 8611303
6. Les gaz que renferme la bouteille sont sous pression.
Protégez la bouteille contre les coups, les chutes d'objets
et les conditions météorologiques difficiles. Une bouteille
sous pression percée peut devenir un projectile mortel. Si
une bouteille est perforée, ne l'approchez pas avant que
toute la pression ait été évacuée.
6.1 Protégez la soupape et le régulateur. Une soupape ou
un régulateur endommagé peut provoquer une
explosion ayant pour effet de projeter le régulateur
hors de la bouteille.
7. Retenez toujours une bouteille de gaz en position verticale
sur un chariot de soudage ou sur tout autre support fixe en
utilisant une chaîne d'acier pour éviter qu'elle ne se renverse.
7.1 Ne laissez pas la bouteille dans un passage ou dans une
aire de travail où l'on pourrait la frapper.
7.2 À une distance sécuritaire des activités de coupe et de
toute autre source de chaleur, d'étincelles et de flammes.
7.3 N'utilisez pas la bouteille comme un support ou un
rouleau improvisé.
8. Placez toujours le capuchon de la bouteille solidement sur
celle-ci avant de la transporter.
9. N'utilisez pas de clé ou un marteau pour ouvrir le robinet
de bouteille que vous ne parvenez pas à ouvrir à la main.
Avisez votre fournisseur et demandez-lui les instructions.
10. Ne modifiez et n'échangez pas les raccords d'une bouteille
de gaz.
11. Fermez le robinet de bouteille et retirez immédiatement le
régulateur défectueux du service pour le réparer dans les
cas suivants :
11.1 Fuites de gaz à l'extérieur
11.2 La pression de distribution continue d'augmenter
alors que la soupape en aval est fermée.
Visitez www.princessauto.com pour plus d'informations 17
Page 56
8611303 DÉCOUPEUSE AU PLASMA PROCUT45 V1,1
11.3 L'aiguille de la jauge ne quitte pas la goupille d'arrêt
lorsque la bouteille est sous pression ou ne retourne
pas vers la goupille après avoir libéré la pression.
12. N'essayez pas de réparer le régulateur. Confiez les
régulateurs défectueux au centre de réparation désigné par
le fabricant.
13. N'effectuez pas de travaux de soudage sur la bouteille de gaz.
14. Gardez la tête et le visage loin de la sortie du robinet de
bouteille lorsque vous ouvrez celui-ci.
15. Les bouteilles de gaz comprimé ne doivent pas se
trouver dans un lieu confiné en compagnie du soudeur
afin d'éviter le risque de fuites qui entraîneraient un
déplacement de l'oxygène.
PRÉCAUTIONS RELATIVES AUX
OUTILS PNEUMATIQUES
1. L'exposition prolongée au bruit de l'outil pneumatique peut
causer la perte auditive. Une protection d'oreille peut réduire
ou éliminer le bruit.
2. Inspectez la conduite d'air de l'outil pour déceler des fissures,
des effilochures et tout autre défaut avant chaque utilisation.
Arrêtez l'utilisation si la conduite d'air est endommagée ou si
un sifflement se fait entendre provenant du tuyau à air ou des
connecteurs pendant le fonctionnement de l'outil. Remplacez
la conduite d'air ou le composant défectueux.
3. Veillez à ce que personne, ni aucun matériel mobile ou des
véhicules n'écrasent la conduite d'air non protégée. Placez
la conduite d'air à l'écart des zones de circulation intense,
soit à l'intérieur d'un conduit renforcé ou placez des
planches des deux côtés de la conduite d'air afin de créer
un couloir protecteur.
4. Pour éviter tout dommage à la conduite d'air, observez les
précautions suivantes :
18 En cas de questions techniques, appelez le 1-800-665-8685
Page 57
V1,1 DÉCOUPEUSE AU PLASMA PROCUT45 8611303
4.1 Ne transportez jamais l'outil par la conduite d'air.
4.2 Gardez la conduite d'air derrière l'outil et hors du trajet
de l'outil.
4.3 Gardez la conduite d'air à l'écart des sources de chaleur,
de l'huile, des bords coupants ou des pièces mobiles.
4.4 N'enroulez pas la conduite d'air autour de l'outil, car les
arêtes vives risquent de percer ou de fissurer la conduite
d'air. Enroulez la conduite d'air pour l'entreposage.
5. Une conduite d'air endommagée ou débranchée sous
pression peut se comporter à la façon d'un fouet et infliger
des blessures corporelles ou endommager l'aire de travail.
Fixez la conduite d'air du compresseur à une structure fixe ou
permanente au moyen de serre-câbles ou d'attache-câbles.
6. Installez une soupape d'arrêt ou un régulateur sur la conduite
afin de permettre une commande immédiate de l'alimentation
en air, en cas d'urgence, même si un tuyau se fend.
7. Consultez la pression nominale maximale du fabricant en ce
qui concerne les outils pneumatiques et accessoires. La
pression de sortie du compresseur doit être réglée de façon à
ne jamais dépasser la pression nominale maximale de l'outil.
SÉCURITÉ EN ÉLECTRICITÉ
AVERTISSEMENT ! Pour réduire les risques de choc
électrique, assurez-vous que la fiche est branché dans une
prise de courant correctement mise à la masse.
1. Évitez tout contact physique avec le circuit du courant de
soudage. Ce circuit comprend :
1.1 La pièce à travailler ou tout matériau conducteur qui
vient en contact avec celle-ci;
1.2 La bride de mise à la masse;
1.3 L'électrode.
Visitez www.princessauto.com pour plus d'informations 19
Page 58
8611303 DÉCOUPEUSE AU PLASMA PROCUT45 V1,1
1.4 Toutes pièces en métal du chalumeau au plasma.
1.5 Les bornes de sortie.
2. Isolez-vous du courant électrique et placez-vous à la masse
en installant des tapis isolants secs ou des couvertures
suffisamment grandes pour empêcher tout contact physique
avec la pièce à travailler ou le sol.
3. Reliez la bride de mise à la masse le plus proche possible de
la pièce à travailler pour empêcher le courant de soudage
d'emprunter un trajet inattendu, créant ainsi un choc
électrique ou un risque d'incendie.
3.1 Une option consiste à fixer la bride de mise à la masse sur
une surface de métal nu de l'atelier. Le circuit sera
complet tant et aussi longtemps que la pièce à travailler
présente un contact intégral avec l'établi de métal nu.
4. Ne soudez pas sur des surfaces humides capables de
transmettre le courant électrique sans prendre les
précautions nécessaires afin de protéger le soudeur et
les gens à proximité. L'électrode et la buse sont sous
tension électrique.
5. Utilisez uniquement des connecteurs isolés pour réunir les
câbles de soudage.
6. Assurez-vous qu'il n'existe entre la pièce à travailler et la
surface de travail aucun contact entraînant une mise à la
masse, autre que par le circuit d'un câble de mise à la masse.
7. Ne dépassez pas le cycle de service ou l'ampérage
nécessaire en fonction du type de soudage. Un ampérage
excessif peut avoir pour effet de détériorer l'isolant de
protection, provoquant ainsi un risque de choc (voir
Spécifications).
8. Débranchez la coupeuse au plasma lorsqu'elle n'est pas
utilisée, puisque le courant continue de l'alimenter, et ce,
même lorsqu'elle est fermée.
20 En cas de questions techniques, appelez le 1-800-665-8685
Page 59
V1,1 DÉCOUPEUSE AU PLASMA PROCUT45 8611303
9. Vérifiez régulièrement si le câble d'alimentation d'entrée
est usé et remplacez-le immédiatement s'il est
endommagé. Un câblage nu est dangereux et peut même
provoquer la mort.
10. N'utilisez pas de câbles endommagés, sous-dimensionnés
ou mal raccordés.
11. Ne débranchez pas le cordon d'alimentation au lieu
d'utiliser le commutateur de MARCHE/ARRÊT sur l'outil.
Ceci permet d'éviter une mise en marche involontaire
lorsque vous branchez le cordon d'alimentation dans la
source d'énergie.
11.1 Advenant une panne de courant, fermez l'appareil dès
que le courant est interrompu. Il pourrait y avoir un
risque de blessure accidentelle advenant le retour du
courant alors qu'on n'a pas fermé l'appareil.
12. Assurez-vous que la source d'énergie est conforme aux
exigences de votre équipement (consulter les spécifications).
PRÉCAUTIONS RELATIVES AUX
OUTILS ÉLECTRIQUES
Cet équipement nécessite un circuit à courant alternatif
monophasé dédié de 230 V, 28 A équipé d'un disjoncteur d'une
puissance nominale similaire ou d'un fusible à fusion lente.
N'utilisez pas d'autres appareils, lampes, outils ou équipement
sur le circuit lorsque vous utilisez cette coupeuse au plasma.
1. Ne recouvrez pas votre corps de câbles de soudage et
ne transportez pas de câbles de soudage en bobine sur
votre corps lorsque les câbles sont branchés dans la
coupeuse au plasma.
2. Ne mettez pas l'outil en marche lorsque le fil de soudage
est en contact avec la pièce à travailler.
3. Tenez l’outil par les surfaces de prise isolées, lors d’une
opération dans laquelle il risque de toucher un câblage
Visitez www.princessauto.com pour plus d'informations 21
Page 60
8611303 DÉCOUPEUSE AU PLASMA PROCUT45 V1,1
dissimulé ou son propre cordon. Un contact avec un fil
électrique « sous tension » va électrifier les pièces
métalliques exposées et l’opérateur ressentira un choc.
4. Évitez la surcharge ou la surchauffe du moteur en prenant
des pauses. Reportez-vous au cycle de service de la
coupeuse au plasma dans la section Spécifications.
5. Lorsque l'outil est en marche, gardez les mains à l'écart de
l'électrode et de la surface sur laquelle il est appliqué.
6. Ne connectez pas la bride de mise à la masse de la
coupeuse au plasma à un conduit électrique. N'effectuez
jamais des travaux de soudage sur un conduit électrique.
7. Ne touchez pas l'électrode ou la surface soudée
immédiatement après utilisation. La surface sera chaude et
pourrait causer des blessures.
8. N'utilisez jamais un outil qui présente une électrode de
soudage fissurée ou usée. Remplacez l'électrode de
soudage avant de souder.
CHAMPS ÉLECTROMAGNÉTIQUES
AVERTISSEMENT ! Interrompez immédiatement le soudage et
éloignez-vous de la coupeuse au plasma si vous êtes sur le point
de vous évanouir, ou si vous ressentez des étourdissements, des
nausées ou des chocs électriques. Consultez un médecin.
Les champs électromagnétiques peuvent nuire aux appareils
électroniques, comme les stimulateurs cardiaques. Quiconque
porte un stimulateur cardiaque devrait consulter son médecin
avant d'utiliser ou de travailler à proximité d'un appareil de
soudage à l'arc. Les étapes suivantes permettent de minimiser
les effets des champs électromagnétiques.
1. Torsadez les câbles ou regroupez-les au moyen de ruban
pour les empêcher de s'enrouler.
2. N'enroulez pas de câbles autour de votre corps.
22 En cas de questions techniques, appelez le 1-800-665-8685
Page 61
V1,1 DÉCOUPEUSE AU PLASMA PROCUT45 8611303
3. Assurez-vous que la source d'alimentation et les câbles de
soudage sont aussi loin que possible de l'utilisateur. Une
distance d'au moins 24 po est recommandée.
4. Reliez la bride de la pièce à travailler aussi près que
possible de la soudure, mais placez l'électrode et les câbles
de la pièce loin de l'utilisateur.
5. Utilisez le courant de réglage le plus faible possible lors
du soudage.
6. Évitez les salves de courant longues et régulières pendant
le soudage. Appliquez l'électrode par petits coups et de
manière intermittente. Vous empêcherez ainsi le
stimulateur cardiaque d'interpréter le signal comme un
battement de coeur rapide.
7. Évitez que l'électrode ne touche le métal pendant
le soudage.
8. Enveloppez le câble de raccordement et le câble de mise à
la masse ensemble dans la mesure du possible.
9. Laissez le câble de raccordement et les câbles de mise à la
masse du même côté de votre corps.
DÉBALLAGE
AVERTISSEMENT ! Ne faites pas fonctionner l'outil si des
pièces sont manquantes. Remplacez les pièces manquantes
avant l'utilisation. Le non-respect de cet avertissement peut
entraîner une défectuosité et des blessures graves.
Retirez les pièces et les accessoires de l'emballage et vérifiez
s'il y a des dommages. Assurez-vous que tous les articles sur la
liste de pièces sont compris.
Contenu :
• Appareil de découpage au plasma
• Chalumeau de coupe au plasma (UGS 8612541)
Visitez www.princessauto.com pour plus d'informations 23
Page 62
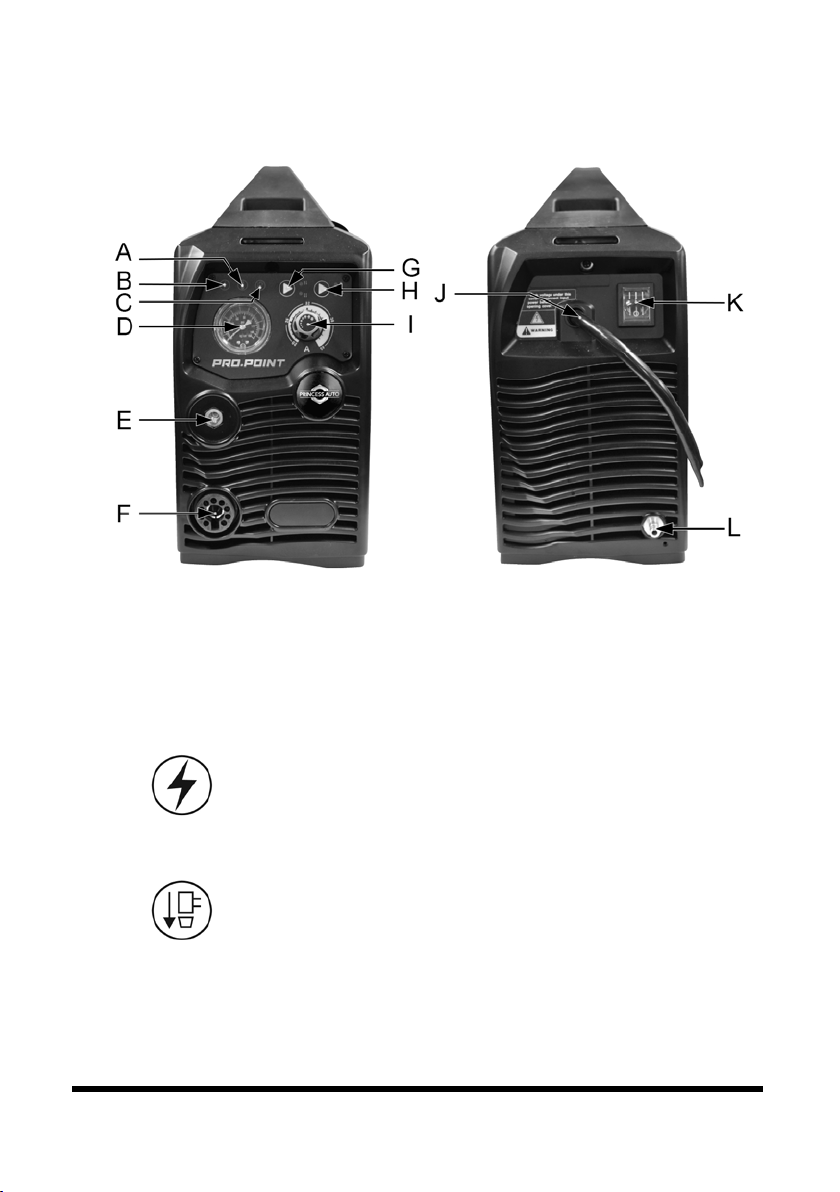
8611303 DÉCOUPEUSE AU PLASMA PROCUT45 V1,1
TOUCHE D'IDENTIFICATION
Fig. 1
A Témoin de protection - Le témoin indique que
l'appareil est arrêté en raison d'une surcharge
thermique. Le témoin restera allumé jusqu'à
ce que l'appareil se soit refroidi et qu'il soit de
nouveau prêt à utiliser.
B Indicateur de puissance - Cet indicateur
s'allume lors de la mise sous tension de
l'appareil et il clignote lorsque l'arc s'est allumé
convenablement.
C Indicateur de protection de chalumeau - Cet
indicateur s'allume lorsque les pièces
consommables de l'appareil ne sont pas
installées correctement ou si le chalumeau
coupeur présente un court-circuit. L'appareil ne
démarrera pas si le problème n'est pas réglé.
D Manomètre.
24 En cas de questions techniques, appelez le 1-800-665-8685
Page 63
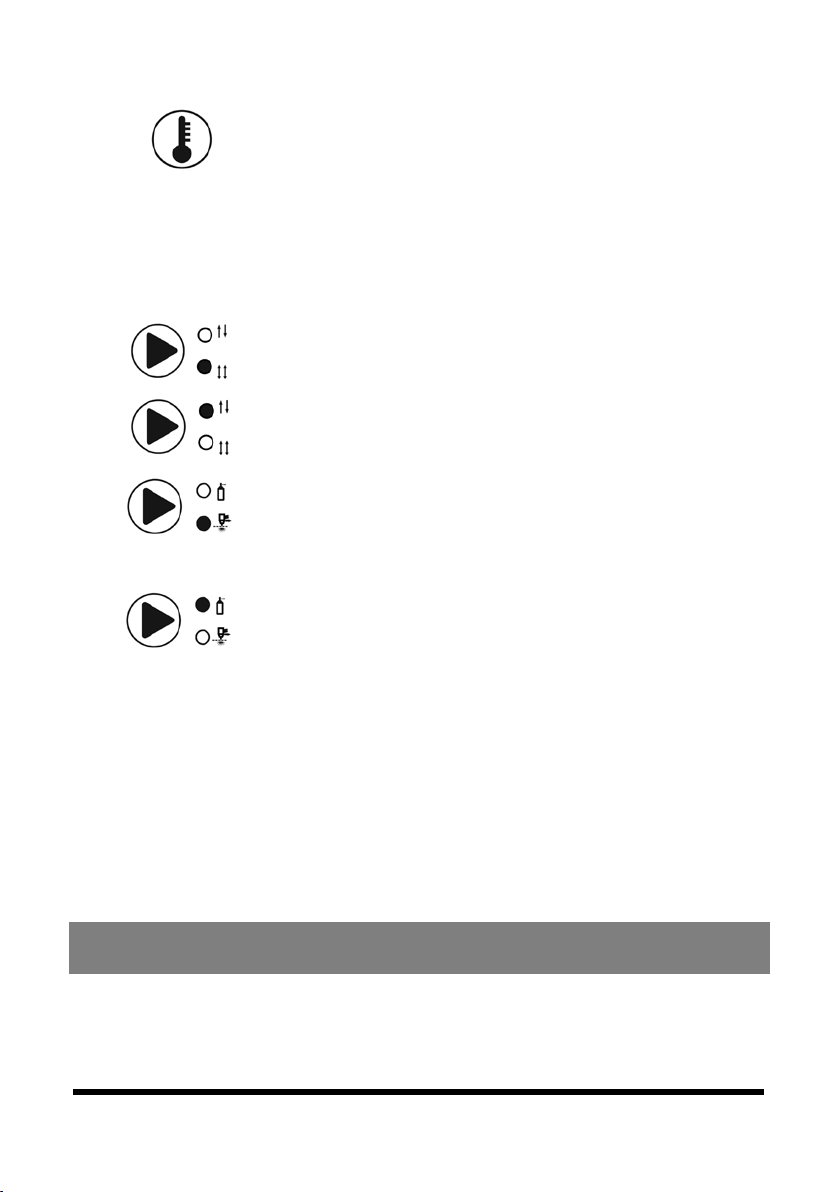
V1,1 DÉCOUPEUSE AU PLASMA PROCUT45 8611303
E Té moin de marche - Le témoin indique que
l'appareil est en mode de marche pendant
la coupe.
F Connecteur de chalumeau - Branchez le câble
du chalumeau au plasma à l'orifice. Cette
connexion présente un courant électrique
négatif (-).
G Indicateur 2T - Cet indicateur s'allume lorsque
l'appareil se trouve en mode 2T.
Indicateur 4T - Cet indicateur s'allume lorsque
l'appareil se trouve en mode 4T.
H Indicateur de vérification du gaz - Cet
indicateur s'allume lorsqu'on choisit la fonction
de vérification du gaz. L'appareil est incapable
de couper lorsque cette fonction est activée.
L'appareil peut couper lorsque l'indicateur du
mode de coupe normale s'allume.
I Molette de réglage de l'ampérage.
J Câble d'entrée de courant primaire.
K Interrupteur de MARCHE/ARRÊT
L Entrée d'air - Raccord d'un tuyau à air
provenant d'un compresseur ou d'un
cylindre de gaz comprimé. Installez un
connecteur de 1/4 po NPT (non compris)
pour faciliter le raccordement.
ASSEMBLAGE ET INSTALLATION
Les lettres de référence entre parenthèses (A) se rapportent à
la clé d'identification comprise. Les numéros entrecoupés entre
parenthèses (Fig. 1-1) se rapportent à un point précis d'une
illustration ou d'une image.
Visitez www.princessauto.com pour plus d'informations 25
Page 64
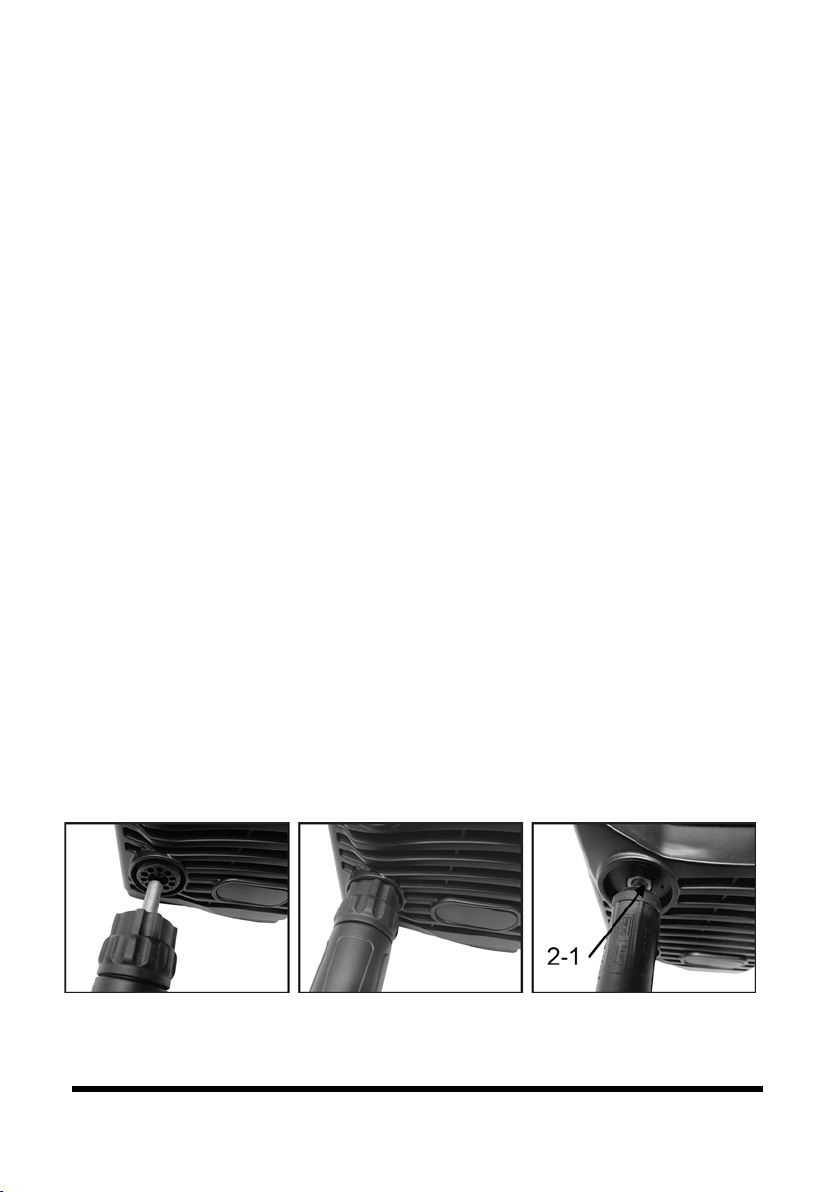
8611303 DÉCOUPEUSE AU PLASMA PROCUT45 V1,1
Fig.
INSTALLEZ LA SOURCE D'AIR
La découpeuse au plasma fait appel à l'air comprimé et à l'arc de
plasma afin de créer l'arc de coupe ionisé. Un compresseur
constitue la source d'air idéale, mais le cylindre d'air comprimé
peut représenter une option si aucun compresseur n'est disponible.
1. Suivez les instructions d'utilisation et de montage qui
apparaissent dans le manuel du compresseur avant de le
brancher à la découpeuse au plasma.
2. Connectez le tuyau à air à l'entrée d'air de l'outil (L) sur
l'arrière de la découpeuse au plasma. Utilisez un produit
d'étanchéité pour filets afin de prévenir les fuites d'air.
3. Installez un séchoir à air sur le tuyau à air du compresseur
afin d'empêcher l'humidité d'atteindre la découpeuse au
plasma. N'oubliez pas de compenser la légère perte de
pression d'air que le séchoir à air provoquera.
MÉTHODE DE PRÉPARATION EN VUE
D'UN DÉCOUPAGE AU PLASMA
Veuillez installer l'appareil strictement selon les étapes suivantes.
1. Connectez le chalumeau au plasma à la coupeuse au
plasma. Insérez le connecteur du câble du chalumeau au
plasma dans le raccord de chalumeau (F) et serrez-le à la
main. Ne pliez pas les broches dans le connecteur du
chalumeau (fig. 2).
2
2. Branchez le fil de terre à la borne de sortie (E) de l'appareil
et serrez-le.
26 En cas de questions techniques, appelez le 1-800-665-8685
Page 65
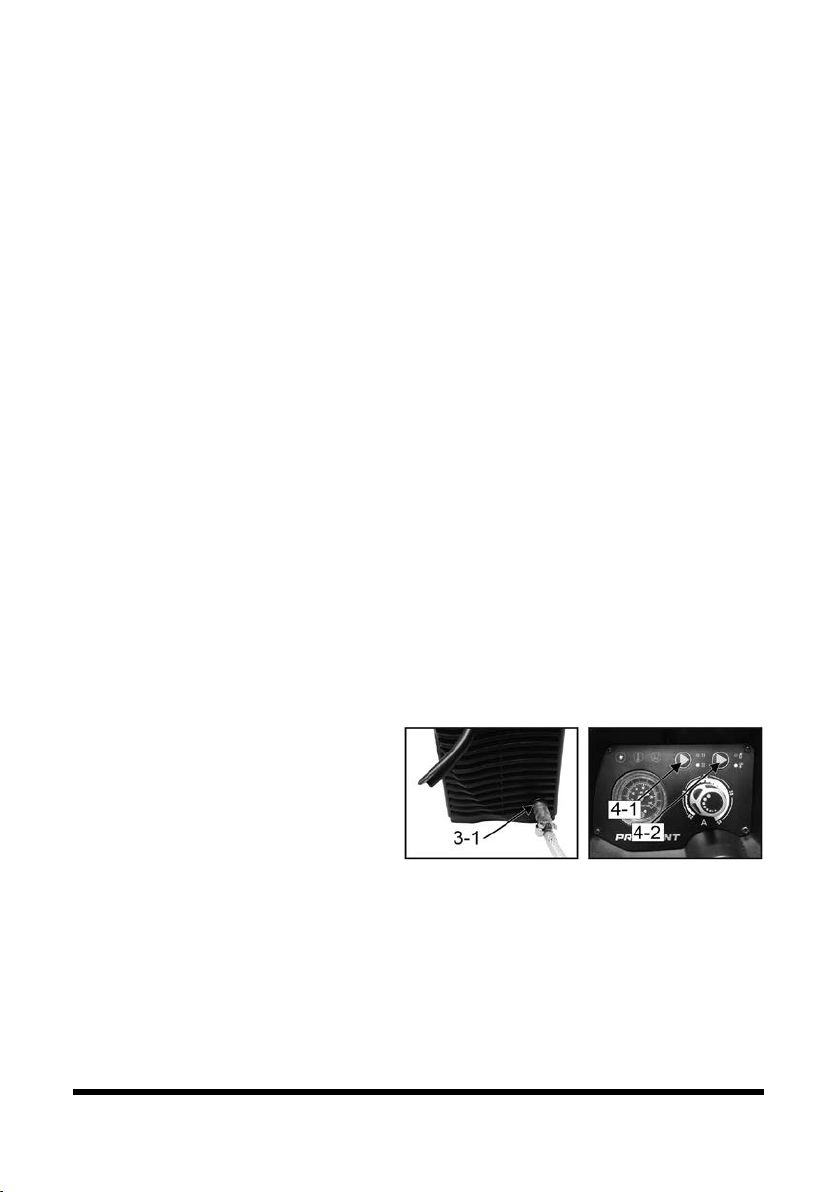
V1,1 DÉCOUPEUSE AU PLASMA PROCUT45 8611303
Fig. 3
Fig. 4
3. Branchez l'alimentation en air comprimé/gaz au raccord
d'air (L) qui se trouve sur l'arrière de l'appareil. Ouvrez
l'alimentation en air/gaz (fig. 3-1).
4. Branchez l'appareil à la source d'alimentation prescrite et
placez l'appareil sous tension au moyen de l'interrupteur de
MARCHE/ARRÊT (K) qui se trouve sur l'arrière de l'appareil.
5. Sélectionnez la fonction 2T/4T (fig. 4-1).
5.1 2T - L'arc débute dès qu'on appui sur la gâchette.
L'arc se termine dès qu'on relâche la gâchette. La
gâchette doit demeurer enfoncée afin de maintenir
l'arc électrique.
5.2 4T - L'arc débute dès qu'on appui sur la gâchette
et qu'on la relâche. Enfoncez et relâchez la gâchette
de nouveau pour interrompre l'arc électrique. L'arc
électrique est maintenu sans qu'on ne doive tenir
la gâchette.
6. Choisir le mode de vérification/coupure du gaz (fig. 4-2).
6.1 Vérification du gaz - Déterminez si le gaz ou l'air
circule. Appuyez sur le bouton pour passer au mode
de vérification du gaz et l'indicateur s'allumera. Tirez
sur la gâchette et
le gaz devrait
être éjecté de la
buse. L'appareil
ne produit aucun
arc électrique
dans ce mode.
6.2 Mode de coupe - Appuyez de nouveau sur le bouton
et la DÉL du mode de coupe s'allumera. Cet appareil
est maintenant capable de couper.
7. Placez la molette de réglage de l'ampérage (I) à
l'ampérage désiré.
Visitez www.princessauto.com pour plus d'informations 27
Page 66
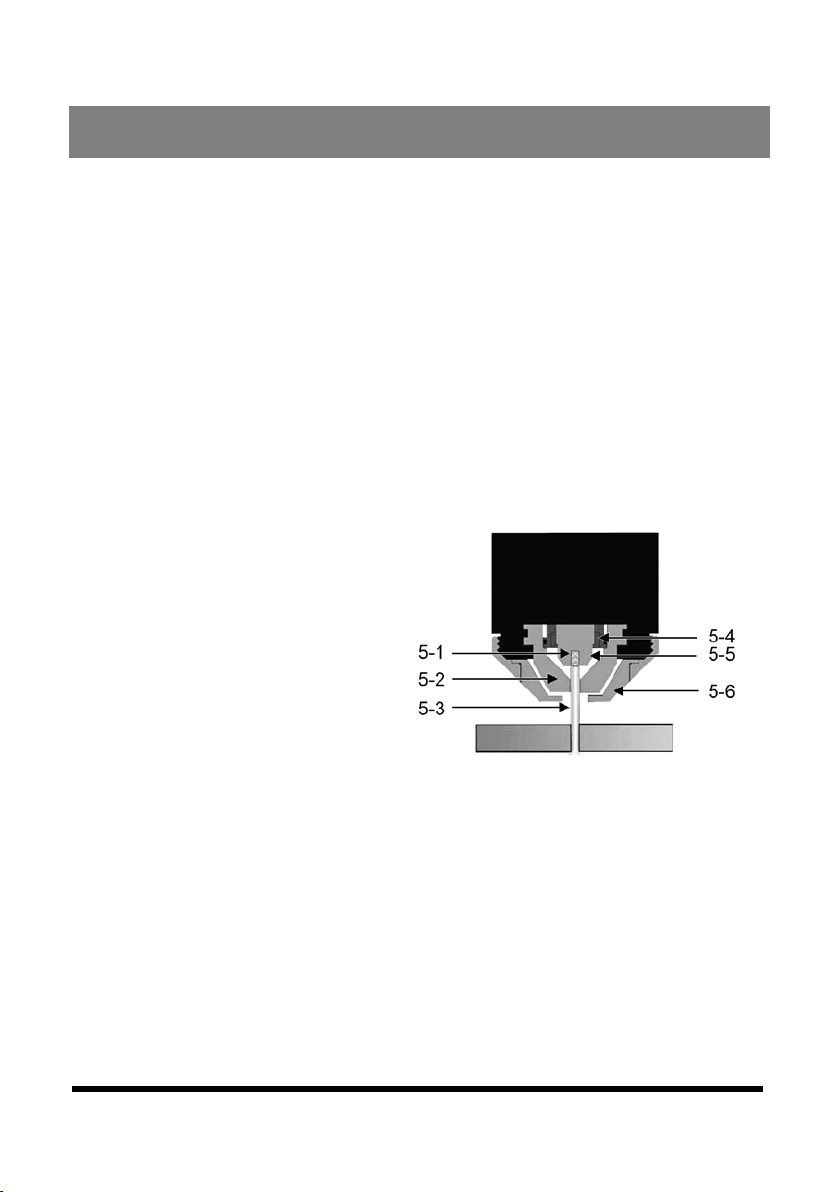
8611303 DÉCOUPEUSE AU PLASMA PROCUT45 V1,1
Fig. 5
UTILISATION
TECHNOLOGIE DE DÉCOUPAGE
PNEUMATIQUE AU PLASMA
Une coupeuse au plasma fonctionne en insérant un arc électrique
provenant d'une électrode (fig. 5-5) au travers d'un gaz comme
l'azote, l'air, l'argon ou l'oxygène qui est entraîné dans le diffuseur
d'air (fig. 5-4) et ensuite dans une buse (fig. 5-2) dont l'orifice est
réduit. La coupelle servant de bouclier renferme et entraîne le jet
initial d'air et de gaz (fig. 5-6). On augmente ensuite la température
du gaz jusqu'à ce qu'on obtienne un plasma surchauffé (fig. 5-3).
Le plasma traversera le métal tout en entraînant la charge
électrique. La charge se transporte dans le métal et le câble de
mise à la masse pour ainsi compléter le circuit électrique.
L'électrode est munie d'une
pièce rapportée fabriquée d'un
matériau très conducteur et
résistant, comme le hafnium ou
le cérium (fig. 5-1). La buse et
l'électrode doivent être
remplacées périodiquement en
raison de l'érosion causée par
l'usage. L'air propre et sec
augmente la durée utile des
électrodes et de la buse. Un
filtre à air au plasma est recommandé.
SURTENSION
Cet équipement est doté d'une fonction de compensation
automatique de la tension, qui permet à l'unité de maintenir la
tension à l'intérieur de la plage prescrite. Si la tension ou
l'ampérage d'entrée excède la valeur stipulée, il est possible
que les composants de l'équipement subissent des dommages.
Veuillez vous assurer que la source d'alimentation principale est
convenable (voir Spécifications).
28 En cas de questions techniques, appelez le 1-800-665-8685
Page 67
V1,1 DÉCOUPEUSE AU PLASMA PROCUT45 8611303
CYCLE DE SERVICE
Le cycle de service de l'appareil de coupage définit la durée
pendant laquelle un opérateur peut coupe en permettant à
l'appareil de coupage de se refroidir. Le cycle de service équivaut à
une proportion d'une période de 10 minutes. L'appareil de coupage
doit refroidir pendant le reste du cycle. Cet appareil de coupage
présente un cycle de service de 30 % à la sortie nominale (voir
Spécifications). Cela signifie que l'utilisateur peut coupe pendant 3
minute pour ensuite laisser l'appareil de coupage reposer pendant
7 minutes avant de l'utiliser de nouveau.
PROTECTION CONTRE LA SURCHAUFFE
Un dépassement constant du cycle de service peut endommager
l'appareil de coupage. Un protecteur thermique interne s'ouvrira
si on dépasse le cycle de service, interrompant ainsi toutes les
fonctions de l'appareil de coupage à l'exception du ventilateur de
refroidissement. Laissez l'appareil de coupage en fonction sans
que le ventilateur soit en marche. Le protecteur thermique se
réinitialisera automatiquement et l'appareil de coupage
fonctionnera de nouveau normalement lorsqu'il se sera refroidi.
Attendez au moins 10 minutes de plus après que le protecteur
thermique se soit ouvert avant de reprendre le coupage. Le cycle de
service peut être raccourci si on débute avant ce temps additionnel.
PRÉPARATION
1. Vérifiez si tout l'équipement de protection individuel est en
place et bien ajusté. (Voir Sécurité – Précautions personnelles.)
2. Vérifiez si tous les préparatifs de la zone de travail sont en
place. (Voir Sécurité - Aire de travail.)
3. Vérifiez tous les câbles et les tuyaux pour vous assurer
qu'ils sont branchés correctement.
4. Vérifiez si l'appareil de découpage au plasma fonctionne.
Placez l'appareil sous tension.
Visitez www.princessauto.com pour plus d'informations 29
Page 68
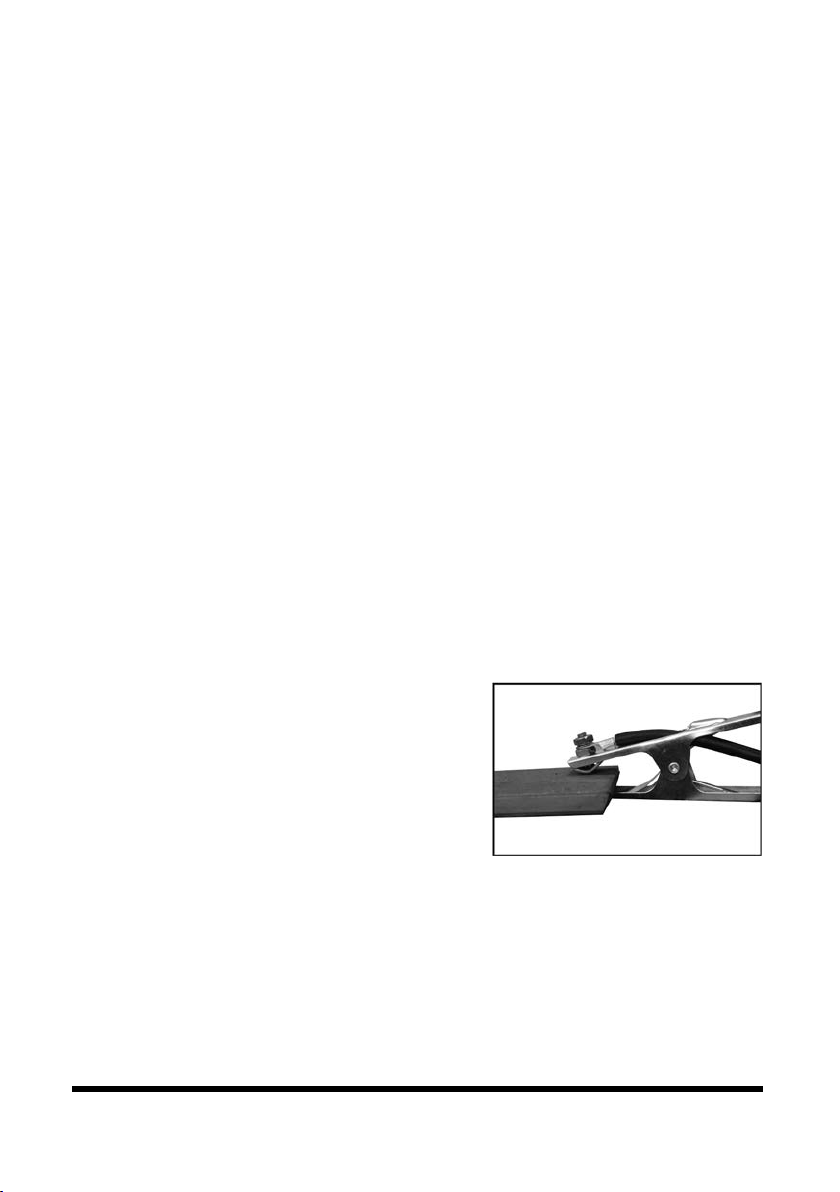
8611303 DÉCOUPEUSE AU PLASMA PROCUT45 V1,1
Fig. 6
4.1 Branchez le cordon d'alimentation de l'appareil de
coupage dans une prise présentant le courant prescrit
(voir Spécifications).
4.2 Appuyez sur l'interrupteur d'alimentation pour mettre
la coupeuse au plasma en marche. Le ventilateur
devrait se mettre en marche, alors que le témoin
lumineux de puissance s'allumera.
AVERTISSEMENT ! L'appareil de coupage est sous tension
après qu'on l'ait actionné, de sorte qu'il peut provoquer un
choc électrique et des brûlures graves advenant son
utilisation inadéquate. Prenez toutes les précautions décrites
dans ce manuel pour manipuler l'appareil de coupage.
5. Réglez l'interrupteur de pression d'air afin de permettre à
l'air de traverser le chalumeau. Confirmez que le débit d'air
est constant et qu'il ne provoque aucune éclaboussure.
INSTALLATION DE LA BRIDE DE MISE À LA MASSE
1. Éliminez la saleté, l'huile, la rouille, la calamine, l'oxydation
et la peinture sur la surface de la pièce à travailler où l'on
doit installer la bride de mise à la masse.
2. Fixez la bride de mise à la masse
sur la pièce à travailler (fig. 6).
Reliez la bride de mise à la masse
directement sur la pièce à
travailler et aussi près que possible
de la zone de coupe pour
empêcher le courant de soudage
d'emprunter un trajet inattendu,
créant ainsi un choc électrique ou
un risque d'incendie.
3. Si cela est impossible, reliez la bride de mise à la masse à une
surface de métal retenue à la pièce à travailler, mais qui n'est
pas isolée électriquement de la pièce. Le métal doit présenter
une épaisseur identique ou supérieure à celle de la pièce à
travailler lorsque vous utilisez un point de fixation alternatif.
30 En cas de questions techniques, appelez le 1-800-665-8685
Page 69
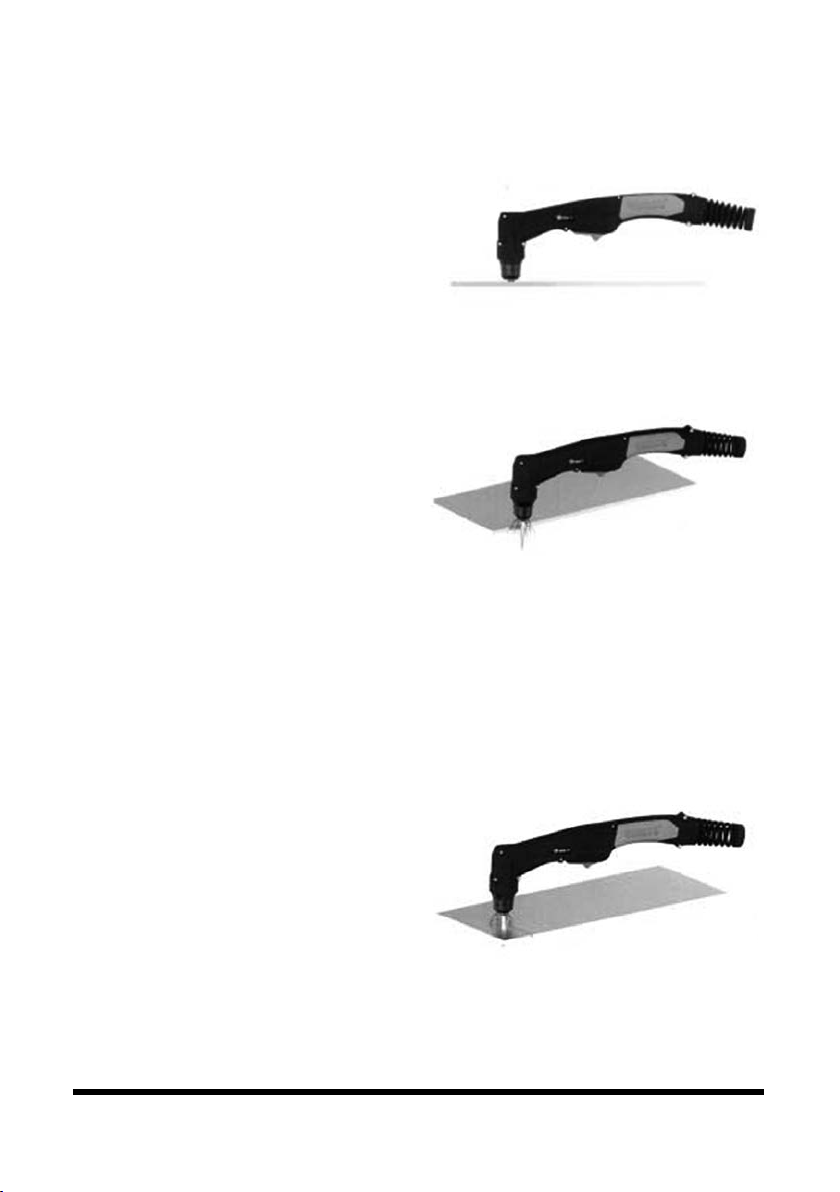
V1,1 DÉCOUPEUSE AU PLASMA PROCUT45 8611303
Fig. 7
Fig. 8
Fig. 9
COUPE AU PLASMA
1. Placez et maintenez le
chalumeau à la verticale au
niveau du rebord de la pièce
à travailler. Assurez-vous que
la buse est parallèle à la
surface et qu'elle n'est pas
inclinée (fig. 7).
2. Appuyez sur la gâchette afin d'exciter l'arc pilote. L'arc de
coupe apparaîtra au moment d'amener la buse plus près du
rebord de la pièce à travailler
(fig. 8). Lorsque l'arc de
coupe traverse le rebord de
la plaque, déplacez-vous
d'un mouvement uniforme
dans le sens de coupe désiré.
2.1 Des étincelles et des débris seront projetés vers le haut
au niveau de la ligne de coupe jusqu'à ce que l'arc de
plasma ait traversé le métal. Les étincelles et les débris
seront ensuite projetés vers le bas de la ligne de coupe.
2.2 Appuyez et maintenez enfoncée la gâchette plutôt que
de l'appuyer rapidement à plusieurs reprises. Vous
pourriez ainsi endommager le système d'arc pilote et la
pièce à travailler.
3. Déplacez le chalumeau le
long du métal à une vitesse
constante pour couper.
Maintenez le chalumeau
dans un angle de 90°
(fig. 9). Si des étincelles
sont projetées vers le haut, diminuez la vitesse de coupe afin
de permettre au chalumeau de couper le métal. Un
déplacement trop lent compromettra la qualité de la coupe
ou aura pour effet d'interrompre l'arc.
Visitez www.princessauto.com pour plus d'informations 31
Page 70
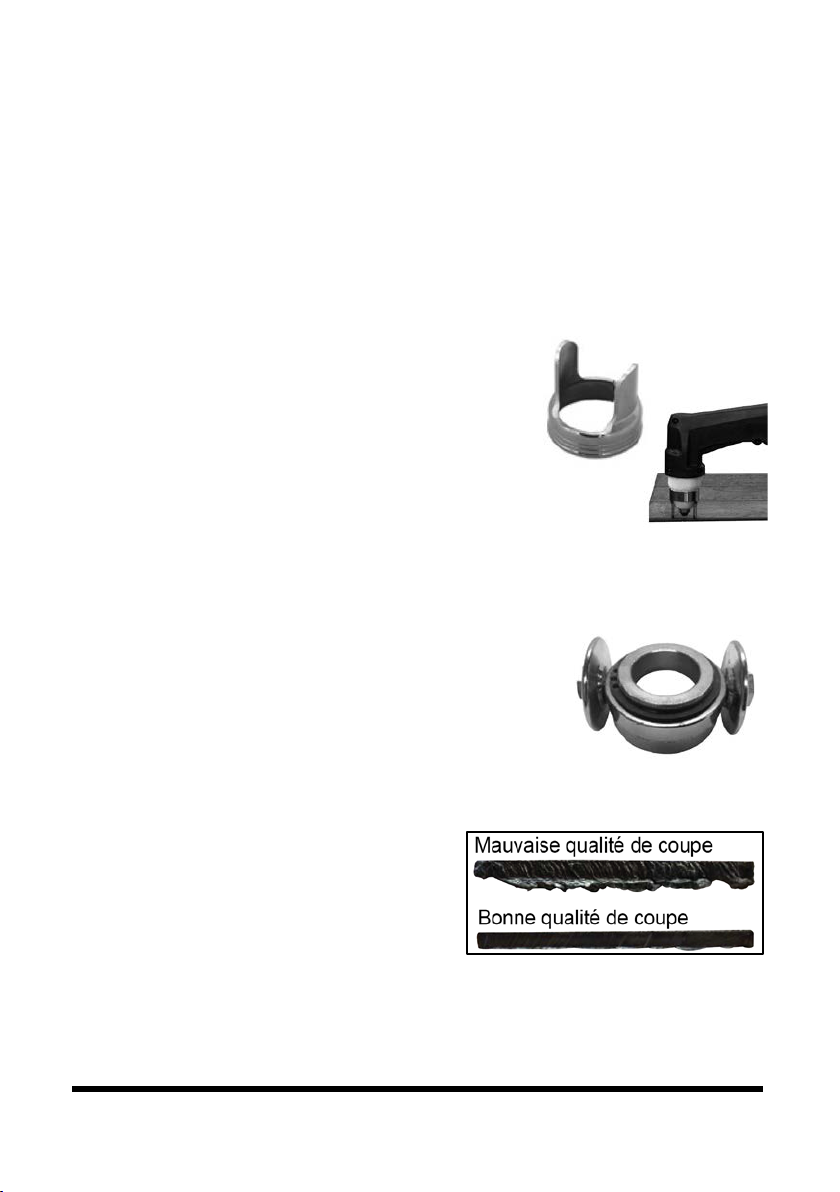
8611303 DÉCOUPEUSE AU PLASMA PROCUT45 V1,1
GUIDE D’ÉCARTEMENT PROCUT45
LE GUIDE DE COUPE AU PLASMA PROCUT45
AMPÉRAGE
Fig. 12
Fig. 10
Fig. 11
4. Relâchez la gâchette une fois la coupe complétée. L'air
continuera de circuler pendant 30 secondes afin de refroidir le
chalumeau coupeur. (fig. 10)
GUIDES DE COUPE OPTIONNELS
Deux accessoires de coupe (vendus séparément) vous aident à
réaliser des coupures de précision dans la soudure.
Les pattes du guide de coupe au plasma
(UGS 8614836) sont placées sur la
surface de coupe. Cela permet de
maintenir une distance optimale de 5/64
po entre la buse de coupe au plasma et
la pièce à travailler. Ce guide peut
également s'utiliser avec une règle de
guidage ou un dispositif de guidage du
motif. Il contribuera à prolonger la durée
utile de l'ajutage
Le guide de coupe au plasma PROCUT45
(UGS 8612590) présente deux roues qui vous
permettent de découper facilement des
lignes droites, des courbes et des cercles.
QUALITÉ DE COUPE
Une coupe propre dépend de plusieurs facteurs. La coupe de la
meilleure qualité qui soit s'obtient
lorsque toutes ces variables sont
réglées correctement en fonction
de l'épaisseur du matériau et du
type de matériau qu'on découpe.
En vertu de la règle pratique standard, les matériaux plus épais
demandent un ampérage plus élevé.
Réglez l'appareil à sa puissance maximale et variez votre
32 En cas de questions techniques, appelez le 1-800-665-8685
Page 71
V1,1 DÉCOUPEUSE AU PLASMA PROCUT45 8611303
VITESSE
DIRECTION
vitesse de déplacement avec tout matériau épais. Un matériau
mince demande un ampérage moins élevé et un embout pour
faible ampérage afin de maintenir un trait de scie étroit. Le trait
de scie représente la largeur du matériau coupé qu'on enlève
lors de la coupe.
L'ampérage et la vitesse sont essentiels afin de produire une
coupe de qualité supérieure. La coupe sera plus propre si on
avance plus rapidement dans le métal (en particulier
l'aluminium) (fig. 12).
Observez visuellement l'arc provenant du bas de la ligne de
coupe afin de déterminer si vous vous déplacez trop
rapidement ou trop lentement.
• Lorsque la vitesse est convenable, l'arc quitte le matériau
dans un angle léger, dans un sens contraire au sens de
déplacement.
• Un arc sortant droit par le bas signifie que vous vous
déplacez trop lentement. Dans un tel cas, vous aurez une
accumulation inutile d'écume ou de laitier.
• Un arc qui s'étend sur toute la surface du matériau sans
couper jusqu'au bout signifie que vous vous déplacez trop
rapidement.
• À la fin d'une coupe, réduisez votre vitesse de coupe et
inclinez le chalumeau vers l'avant afin de couper le peu de
métal qui reste
Tirez le chalumeau vers vous plutôt que de tenter de l'éloigner en
coupant. Le jet de plasma tourbillonne alors qu'il quitte la buse,
mordant ainsi d'un côté et finissant de l'autre pour ainsi produire
un rebord biseauté et un rebord droit. La coupe biseautée est
plus visible sur un matériau plus épais et vous devez en tenir
compte avant de débuter votre coupe, puisque vous désirez
conserver le côté droit de la coupe sur la pièce finie.
Visitez www.princessauto.com pour plus d'informations 33
Page 72
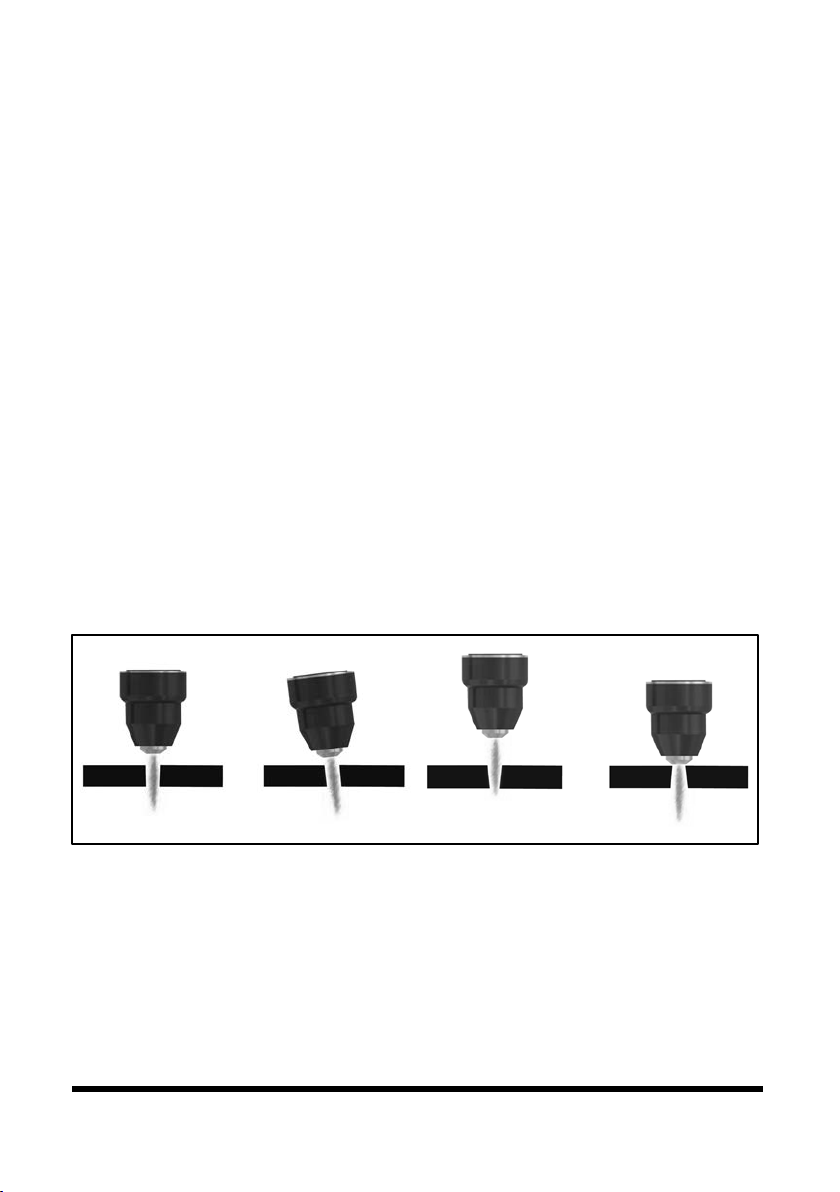
8611303 DÉCOUPEUSE AU PLASMA PROCUT45 V1,1
HAUTEUR ET POSITION DE LA POINTE DU CHALUMEAU
TAILLE ET ÉTAT DE L'EMBOUT DE LA BUSE DE DÉCOUPAGE
Fig. 13
Fig. 14
Fig. 15
Fig. 16
La distance et la position de la buse de coupe du chalumeau au
plasma déterminent la qualité de la coupe et l'angle d'inclinaison
de la coupe. La manière la plus facile de réduire l'inclinaison
consiste à couper à la vitesse et à la hauteur prescrites en
fonction de l'ampérage et du matériau qu'on découpe.
1. Corrigez la hauteur du chalumeau et coupez dans un sens
perpendiculaire au matériau. Inclinaison minimale et
inclinaison égale. Matière consommable dont la durée utile
est la plus longue (fig. 13).
2. Chalumeau incliné vers le matériau. Inclinaison inégale,
alors qu'un côté peut être trop incliné (fig. 14).
3. Chalumeau trop haut. Inclinaison excessive, alors que le jet
de plasma peut ne pas couper le matériau de part en part
(fig. 15).
4. Chalumeau trop bas. Inclinaison inverse. La buse peut venir
en contact avec la pièce et provoquer un court-circuit ou
subir des dommages (fig. 16).
L'orifice de la buse de découpage concentre le jet de plasma. Il est
important d'employer le format prescrit de buse en fonction de
l'ampérage utilisé.
La taille de la buse détermine la largeur du jet de plasma. La buse à
faible ampérage présente un orifice plus petit, ce qui permet de
maintenir un jet de plasma étroit à des réglages plus faibles pour les
matériaux minces.
34 En cas de questions techniques, appelez le 1-800-665-8685
Page 73
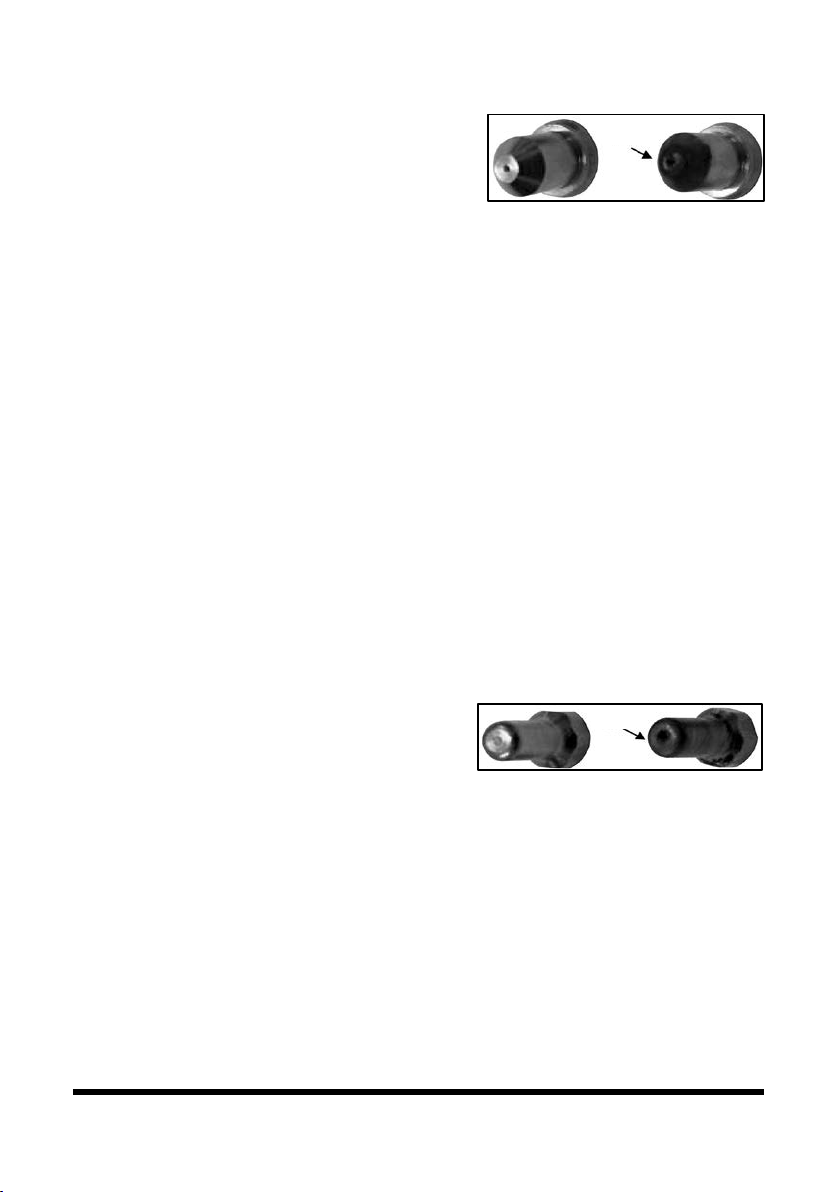
V1,1 DÉCOUPEUSE AU PLASMA PROCUT45 8611303
ÉTAT DE L'ÉLECTRODE
PRESSION D'AIR ET VOLUME
Fig. 17
17-1
Fig. 18
18-1
Une buse à faible ampérage utilisée
avec un ampérage élevé se déformera
et subira des dommages qui la
rendront inutilisable. Une buse à
ampérage élevé utilisée avec un
ampérage plus faible empêchera de concentrer correctement le jet
de plasma et produira une coupe plus large que celle souhaitée.
L'état de la buse joue un rôle important afin d'assurer la qualité
de la coupe. Un orifice usé ou endommagé sur la buse produira
un jet de plasma déformé, entraînant ainsi une coupe de
mauvaise qualité (fig. 17-1).
On recommande d'utiliser une buse de 3/64 po avec un réglage
de 0 à 40 A et une buse de 1/16 po avec un réglage de 40 à 80 A.
Un écart fixe est établi entre l'électrode et l'intérieur de la buse de
coupe. Un arc d'électrons au niveau de l'écart, l'ionisation et un
chauffage extrême de l'air produisent le jet de plasma. L'électrode
comporte à son extrémité une pièce rapportée fabriquée d'un
matériau très conducteur qu'on appelle « hafnium ». La pièce
rapportée s'érode lorsqu'on l'utilise, alors qu'une cavité apparaît à
l'extrémité de l'électrode. La qualité de la coupe diminue alors
que la cavité devient plus large et
plus profonde (fig. 18-1). Dans un tel
cas, on devra remplacer l'électrode.
La pression, le débit et la qualité d'air sont des facteurs
essentiels qui déterminent la qualité de la coupe au plasma et
la durée utile des matières consommables (voir Spécifications).
La pression d'air de l'appareil PROCUT45 est réglée à 4,5 lb/po
carré, alors que le débit doit être de 6,0 pi cubes/min. La capacité
de volume de votre compresseur est importante. Ainsi, si vous
possédez un compresseur qui présente exactement le même
débit en L/min. que le plasma, celui-ci fonctionnera
continuellement alors que vous effectuerez une coupe au plasma.
Visitez www.princessauto.com pour plus d'informations 35
Page 74
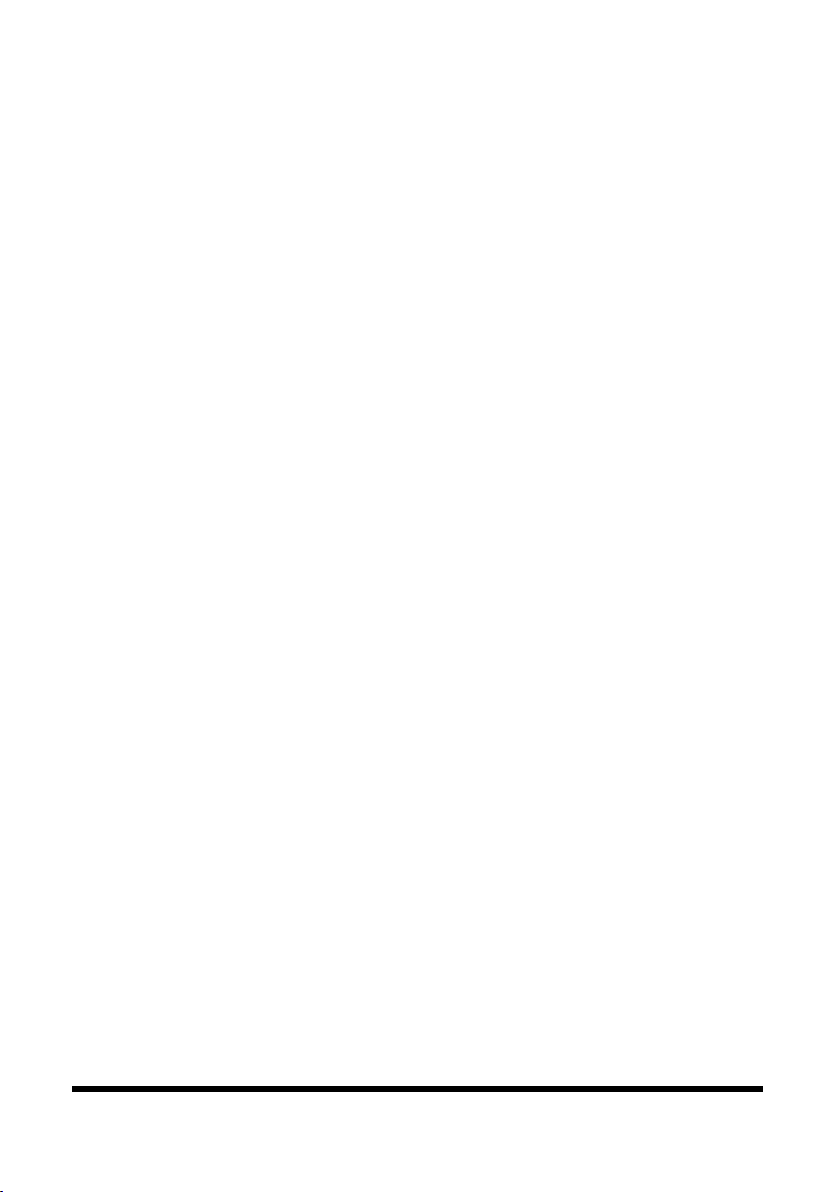
8611303 DÉCOUPEUSE AU PLASMA PROCUT45 V1,1
QUALITÉ DE L'AIR
Un compresseur présentant un débit en litres par minute
(L/min.) légèrement plus élevé que la coupeuse au plasma
conviendrait davantage. Un compresseur répondant de 1,5 à 2
fois aux besoins de la coupeuse au plasma est préférable si
vous procédez à de nombreuses opérations de découpage ou
si vous coupez une plaque épaisse. Une consommation d'air
égale, mais des vitesses de coupe moins élevées représentent
un temps de coupe plus long.
Un air de qualité est essentiel pour assurer une coupe au
plasma de qualité et pour prolonger la durée utile des matières
consommables.
L'air provenant d'un compresseur ou d'une bombonne de gaz
devrait être sec et exempt de particules. Il est absolument
essentiel de réduire le degré d'humidité dans l'air pour assurer
la qualité des coupes au plasma et prolonger la durée utile des
matières consommables.
Lorsque des gouttelettes d'humidité pénètrent dans le plénum
du chalumeau où les températures peuvent atteindre 19 832 °F,
elles se décomposent immédiatement pour former de
l'oxygène et de l'hydrogène, modifiant ainsi le contenu
chimique normal de l'air à l'intérieur du chalumeau. Ces
éléments modifient l'arc de plasma, ce qui a pour effet de
déformer et d'user l'orifice de la buse. Ce phénomène
compromet ainsi la qualité de la coupe en ce qui concerne la
rectitude et la douceur du rebord, en plus d'entraîner la
formation d'écume.
Assurez-vous à tout le moins de vider le récepteur (réservoir) du
compresseur d'air tous les jours. La plupart des systèmes
pneumatiques au plasma sont munis d'un filtre à particules intégré
et/ou d'un filtre coalescent doté d'un orifice de
vidange automatique qui élimine une partie de l'humidité de l'air
d'alimentation.
36 En cas de questions techniques, appelez le 1-800-665-8685
Page 75
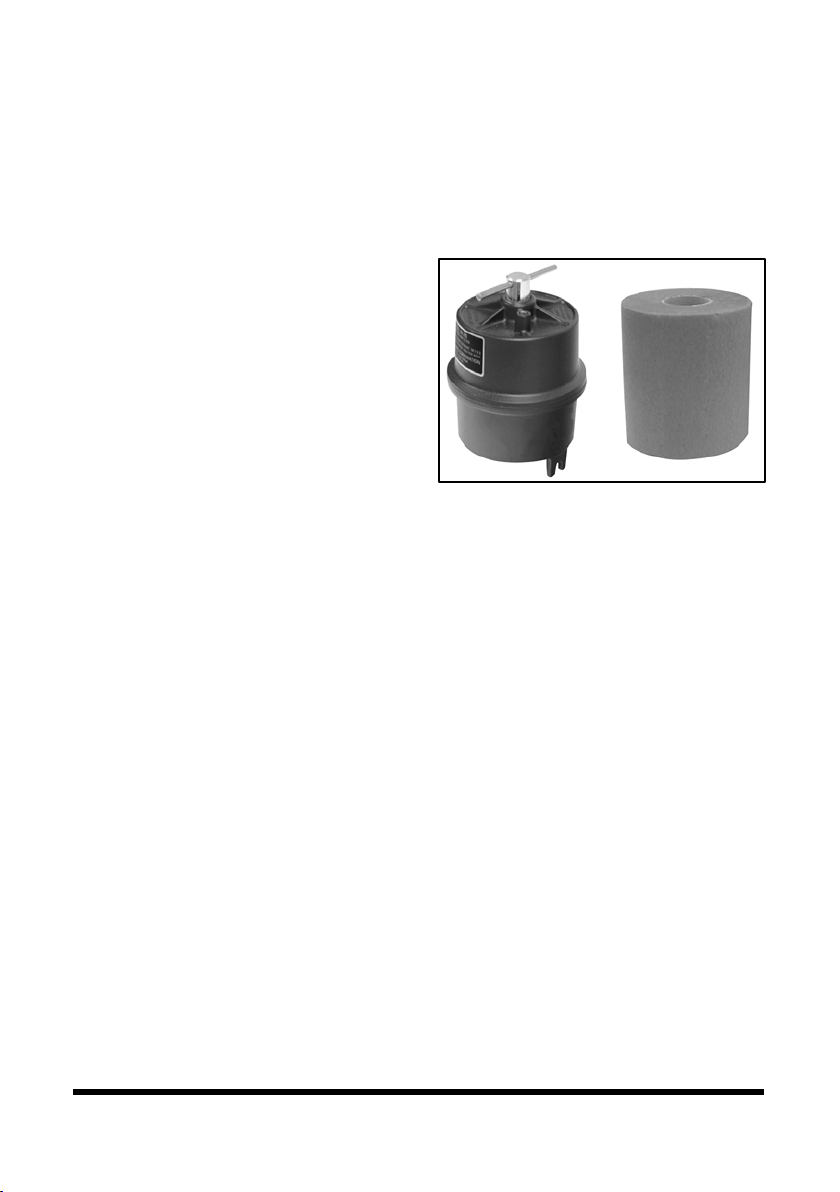
V1,1 DÉCOUPEUSE AU PLASMA PROCUT45 8611303
Fig. 19
Le filtre à air intégré suffit pour certains ateliers à domicile ou
utilisateurs industriels légers. Dans la plupart des cas, un système de
filtration additionnel sera nécessaire pour empêcher l'humidité de
compromettre la qualité de la coupeuse au plasma. On
recommande presque toujours d'installer un filtre à particules
submicroniques conçu pour
emprisonner l'eau par absorption.
Ce type de filtre est muni d'une
cartouche filtrante qui absorbe
l'eau et qu'on doit remplacer
lorsqu'approche le degré de
saturation. On recommande
d'installer ce filtre aussi près que
possible du point d'admission
d'air de la coupeuse au plasma.
CONSEILS SUR LA TECHNIQUE
• Pour couper des matériaux minces, réduisez l'ampérage jusqu'à
ce que vous obteniez la coupe de la meilleure qualité qui soit.
• Utilisez une buse présentant un orifice de la taille prescrite
en fonction de l'ampérage utilisé.
• Pour les coupes droites, utilisez une règle ou un chariot de
coupe pour vous guider. Pour découper un cercle, utilisez
un gabarit ou un accessoire de coupe de forme circulaire.
• Vérifiez si les pièces consommables sur l'extrémité avant du
chalumeau de coupe au plasma sont en bon état.
PERÇAGE
Tenez le chalumeau dans une position inclinée par rapport à la
pièce à travailler. Appuyez sur la gâchette pour que l'arc
apparaisse et tournez le chalumeau doucement à la verticale.
Lorsque les étincelles apparaissent par en-dessous de la pièce
à travailler, cela signifie que l'arc a traversé le matériau. Une fois
la pièce transpercée, procédez au découpage.
Visitez www.princessauto.com pour plus d'informations 37
Page 76
8611303 DÉCOUPEUSE AU PLASMA PROCUT45 V1,1
FONCTIONNEMENT DE LA GÂCHETTE DE SÉCURITÉ
Le chalumeau qui accompagne l'appareil est muni du nouveau
concept de gâchette sécuritaire. Tirez simplement vers l'arrière
sur la gâchette tout en tenant le chalumeau plus solidement et
vous sentirez la gâchette passer à la position ON (marche).
Lorsque vous libérez la pression, elle retournera à la position
OFF (arrêt).
SOIN ET ENTRETIEN
1. Entretenez l'outil avec soin. Un outil en bon état sera
efficace, plus facile à contrôler et préviendra les problèmes
de fonctionnement.
2. Inspectez les fixations de l'appareil, l'alignement, les tuyaux
et le cordon d'alimentation périodiquement. Demandez à
un technicien autorisé de réparer ou de remplacer les
composants endommagés ou usés. Employez seulement
des pièce autorisées.
3. L'exposition à un environnement extrêmement poussiéreux,
humide ou corrosif est dommageable pour la coupeuse au
plasma. Pour empêcher toute panne ou tout bris possible
de cet équipement, enlevez la poussière régulièrement au
moyen d'air comprimé sec et propre.
4. Suivez les instructions pour lubrifier et remplacer les
accessoires.
5. Utilisez seulement des accessoires conçus pour être utilisés
avec cet outil.
6. Gardez les poignées de l'outil propres, sèches et exemptes
d'huile ou de graisse en tout temps.
7. Veillez à ce que l'étiquette et la plaque signalétique
demeurent intactes sur l'outil. Elles comportent des
renseignements importants. Si elles sont illisibles ou
manquantes, communiquez avec Princess Auto Ltd. pour
les remplacer.
38 En cas de questions techniques, appelez le 1-800-665-8685
Page 77
V1,1 DÉCOUPEUSE AU PLASMA PROCUT45 8611303
FRÉQUENCE
ENTRETIEN
Examen
Assurez-vous que le bouton et les interrupteurs sur
Vérifiez si le ventilateur tourne et s'il ne présente
Vérifiez si le câble de sortie de courant est
AVERTISSEMENT ! Seul un personnel d'entretien qualifié doit
effectuer la réparation de l'outil/l'appareil. Un outil/appareil
mal réparé peut présenter un risque pour l'utilisateur et/ou
pour les autres.
PROGRAMME D'ENTRETIEN
Rappelez-vous que ce programme d'entretien repose sur
l'hypothèse selon laquelle vous utiliserez votre appareil aux fins
pour lesquelles il a été conçu. Un fonctionnement avec une
charge ou une température élevée soutenue ou l'utilisation
dans des conditions particulièrement humides ou
poussiéreuses demandera un entretien plus fréquent.
quotidien
Visitez www.princessauto.com pour plus d'informations 39
les panneaux avant et arrière de l'appareil de coupe
au plasma fonctionnent et qu'ils sont correctement
réglés. Remplacez tout interrupteur ou bouton qui
ne fonctionne pas ou que vous ne parvenez pas à
régler correctement.
Placez l'appareil de coupage sous tension et notez
s'il vibre, s'il produit des bruits étranges ou s'il libère
des odeurs. Si vous constatez un de ces problèmes,
faites réparer l'appareil de coupage par un
technicien qualifié.
aucun dommage. Vérifiez et éliminez tout débris
obstruant le ventilateur si celui-ci refuse de tourner.
Demandez à un technicien de service qualifié de
réparer tout ventilateur endommagé.
Vérifiez si tous les câbles et les tuyaux sont
branchés solidement. Serrez-les s'ils sont desserrés.
Si vous êtes incapable de les serrer, remplacez le
raccord.
endommagé. S'il est endommagé, faites-le
remplacer par un technicien de service qualifié.
Page 78
8611303 DÉCOUPEUSE AU PLASMA PROCUT45 V1,1
FRÉQUENCE
ENTRETIEN
Assurez-vous que toutes les pièces de quincaillerie
Examen
mensuel
Examen
trimestriel
Examen
annuel
Nettoyez l'intérieur de l'appareil de coupe au moyen
d'un jet d'air comprimé sec. Assurez-vous d'expulser
la poussière des composants internes.
sont serrées solidement sur l'appareil de coupage.
Assurez-vous que le courant véritable correspond
au courant prescrit. Mesurez au moyen d'un
multimètre à pince. Faites entretenir l'appareil de
coupe si l'ampérage ou la tension n'est pas correct.
Mesurez l'impédance d'isolation au niveau du circuit
principal, de la carte de circuit imprimé et du boîtier.
Si celle-ci est inférieure à 1 MΩ, il se peut que
l'isolant soit endommagé et on doit donc le
remplacer.
MISE AU REBUT
Recyclez votre outil endommagé dans une installation prévue à
cet effet s'il est impossible de le réparer.
Communiquez avec votre municipalité locale afin de connaître
la liste des sites de mise au rebut ou les règlements en ce qui
concerne les appareils électroniques, les batteries, l'huile et les
liquides toxiques.
DÉPANNAGE
Si l'outil ne fonctionne pas correctement ou si des pièces sont
manquantes, visitez un magasin Princess Auto Ltd. afin de
trouver une solution. Si ce n'est pas possible, demandez à un
technicien qualifié de réparer l'outil.
40 En cas de questions techniques, appelez le 1-800-665-8685
Page 79
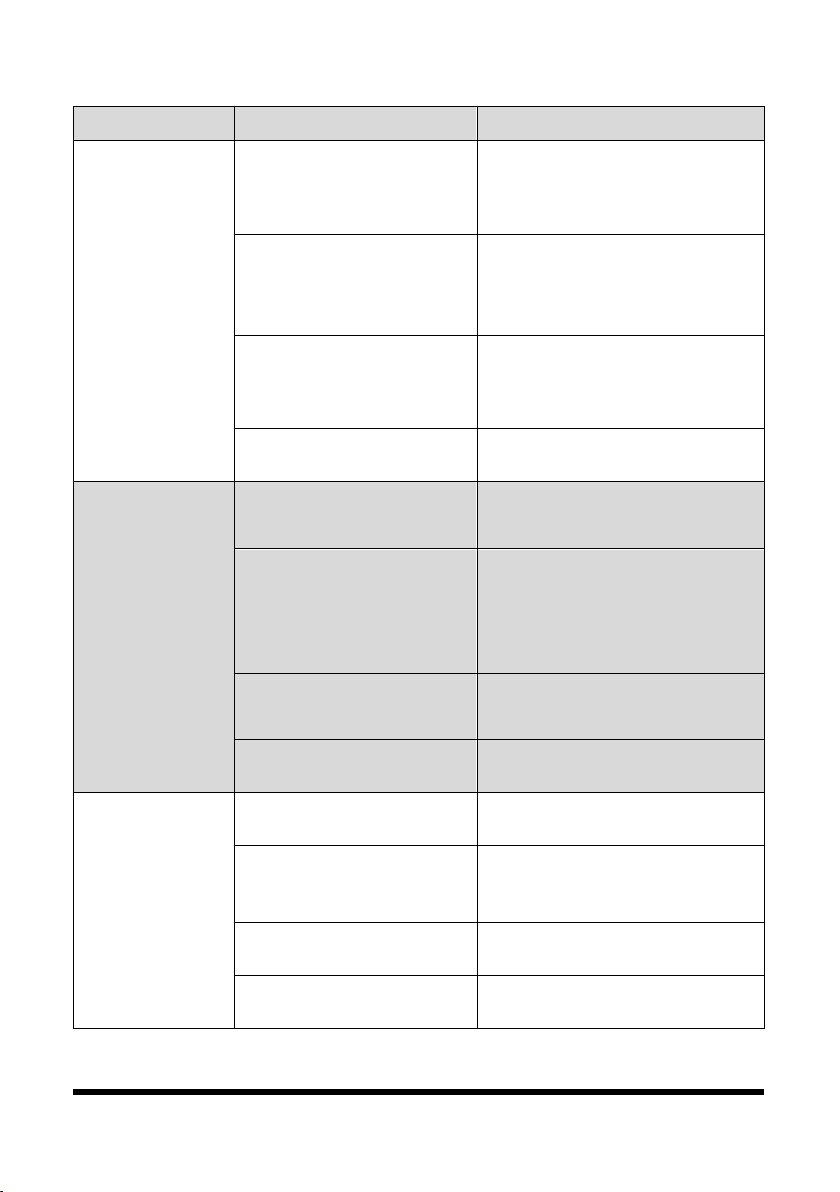
V1,1 DÉCOUPEUSE AU PLASMA PROCUT45 8611303
Le plasma du
Le débit d'air
Réglez la pression.
L'électrode du
Remplacez l'électrode ou la
La vitesse de coupe
Ajustez la vitesse.
La coupe est
La vitesse de coupe
Accélérez la vitesse de
La vitesse de coupe
Vitesse de coupe lente.
PROBLÈME(S) CAUSE(S) POSSIBLE(S) SOLUTION(S) PROPOSÉE(S)
pilote n'est
pas stable lors
de l'utilisation.
L'angle de
coupe est
inadéquat.
comprimé est trop
faible ou trop élevé.
chalumeau de coupe
ou de la buse est
grillée.
Le câble de mise à la
masse est mal branché
sur la pièce à travailler.
est trop lente.
La buse ou l'électrode
est grillée.
La position
d'installation de la
buse et celle de
l'électrode ne
concordent pas.
La vitesse de coupe
est trop élevée.
L'axe de la buse n'est
pas aligné avec le plan.
buse.
Branchez le câble
solidement.
Remplacez la buse ou
l'électrode.
Installez correctement les
deux pièces.
Diminuez la vitesse de
coupe.
Ajustez l'angle du
chalumeau.
trop large et la
coupe est de
piètre qualité.
est trop lente.
L'électrode ou la buse
du chalumeau est
grillée.
est trop élevée.
Le type de buse
utilisée est inadéquat.
Visitez www.princessauto.com pour plus d'informations 41
coupe.
Remplacez l'électrode ou la
buse.
Utilisez une buse
appropriée.
Page 80
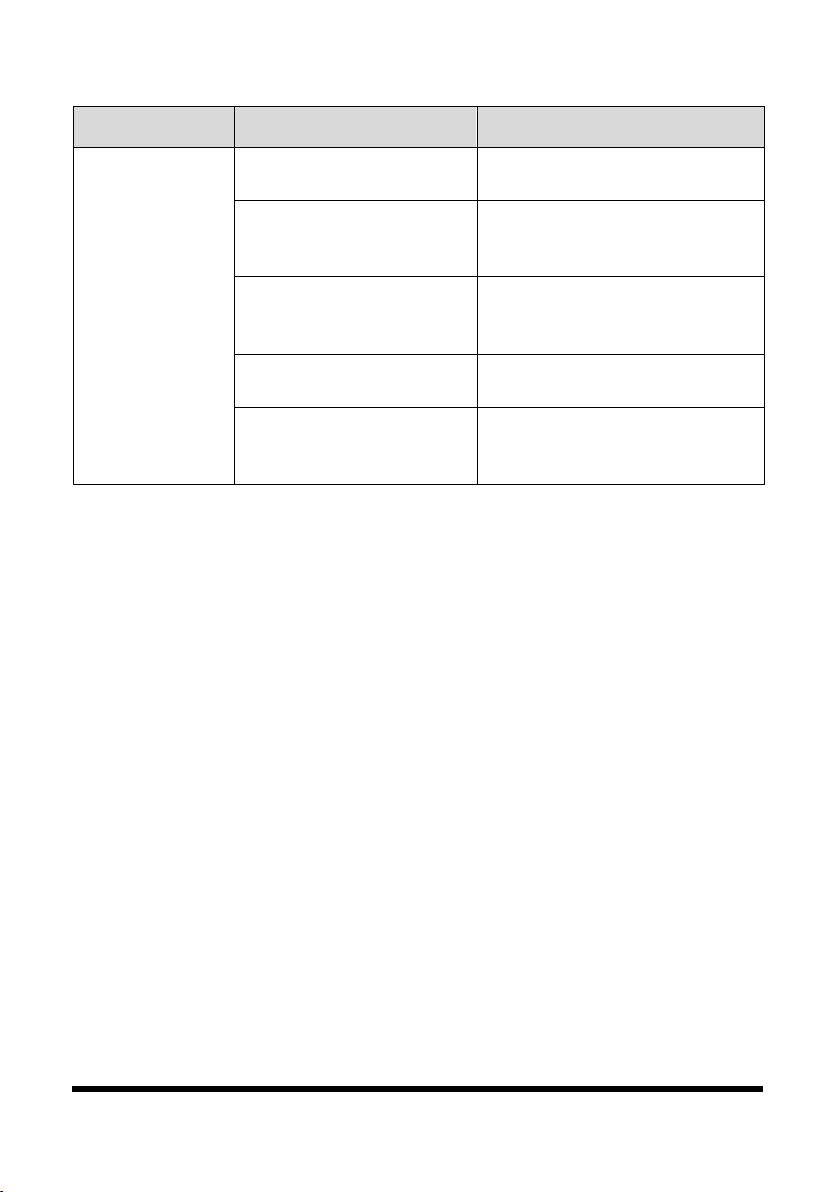
8611303 DÉCOUPEUSE AU PLASMA PROCUT45 V1,1
L'électrode ou la buse
Remplacez l'électrode ou la
pas placé à la verticale.
coupe.
PROBLÈME(S) CAUSE(S) POSSIBLE(S) SOLUTION(S) PROPOSÉE(S)
La pièce à
travailler n'est
pas coupée de
part en part.
La vitesse de coupe
est trop élevée.
du chalumeau est
grillée.
L'épaisseur de coupe
excède la limite de
l'appareil de coupe.
Le bec de coupe n'est
Une fuite au niveau du
circuit de gaz réduit le
débit d'air/gaz.
Diminuez la vitesse de
coupe.
buse.
Remplacez par un appareil
de coupe au plasma à
grande puissance.
Ajustez l'angle du bec de
Examinez et réparez le
circuit de gaz.
42 En cas de questions techniques, appelez le 1-800-665-8685
Page 81
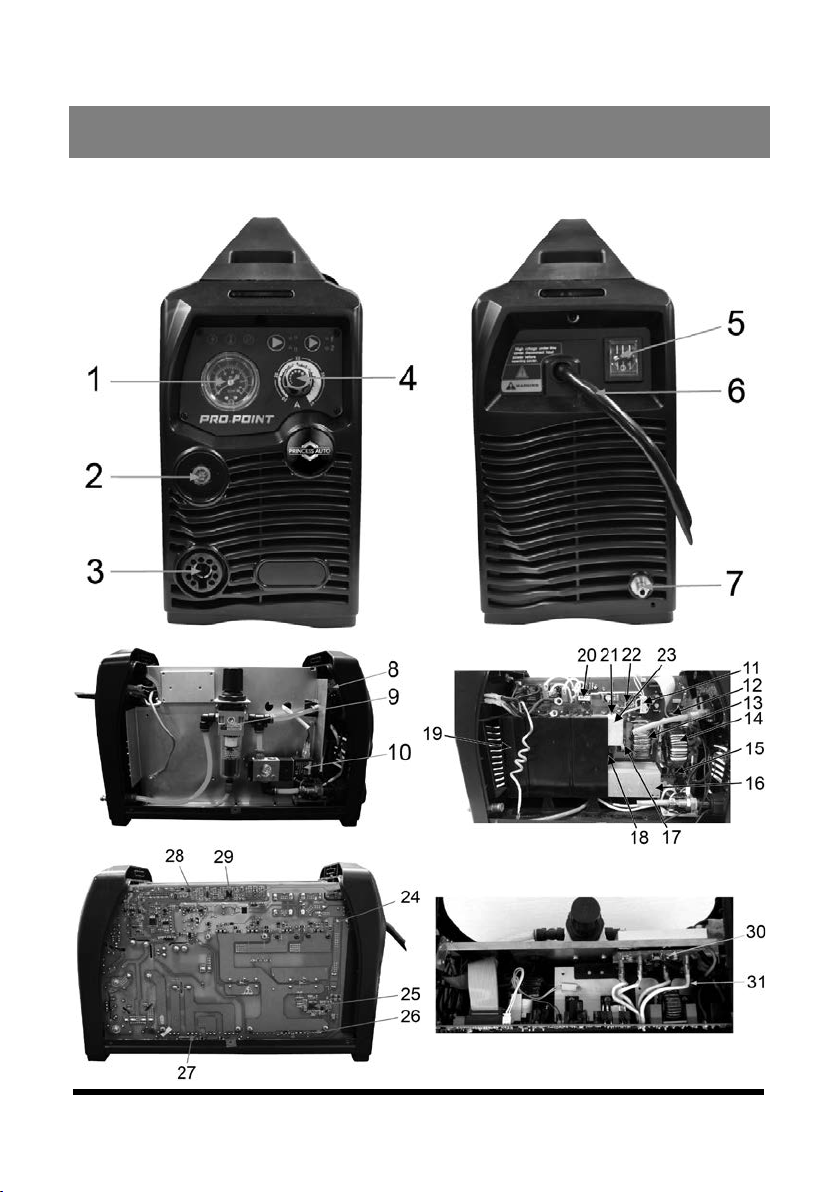
V1,1 DÉCOUPEUSE AU PLASMA PROCUT45 8611303
RÉPARTITION DES PIÈCES
Visitez www.princessauto.com pour plus d'informations 43
Page 82
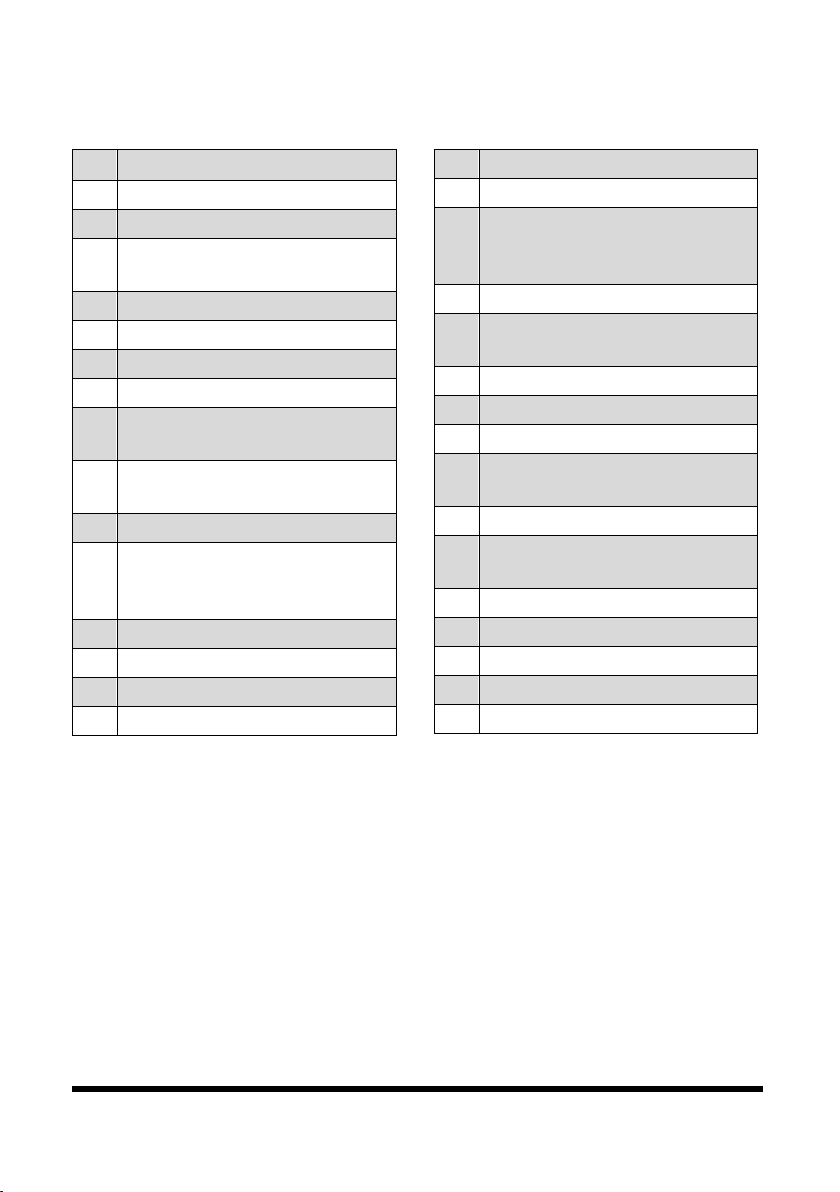
8611303 DÉCOUPEUSE AU PLASMA PROCUT45 V1,1
NO
DESCRIPTION
1
Pressiomètre à gaz
3
Prise femelle au plasma et
5
Interrupteur d'alimentation
7
Mamelon pour gaz
9
Soupape de réduction de
11
Mise sous tension du
13
Transformateur principal
15
Capteur à effet de Hall
17
Transformateur de courant
19
Ventilateur
21
Interrupteur thermique
23
Refroidisseur 2
Transistor bipolaire à porte
25
Puce SMT
27
Tube redresseur
29
Puce SMT
31
Refroidisseur 1
LISTE DES PIÈCES
16 Refroidisseur 3
2 Prise femelle KDP
fil
4 Molette, ampérage
6 Cordon d'alimentation
8 Carte de circuits imprimés
de commande
pression
10 Électrovanne
transformateur
d'alimentation
12 Relais
14 Réacteur électrique
18 Condensateur
électrolytique en
aluminium
20 Transformateur
d'entraînement
22 Transistor MOSFET
24
isolée
26 Diode à récupération
rapide
28 Puce SMT
30 Pont redresseur
44 En cas de questions techniques, appelez le 1-800-665-8685
Page 83
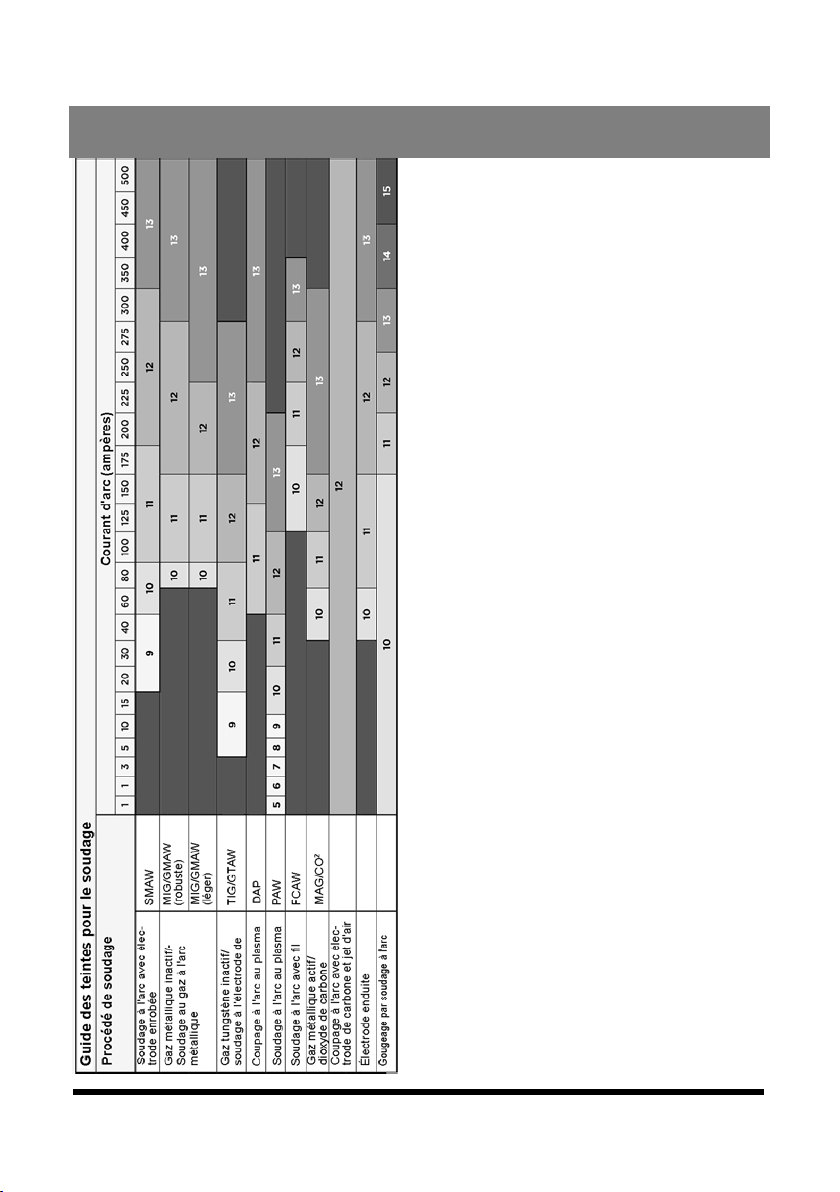
V1,1 DÉCOUPEUSE AU PLASMA PROCUT45 8611303
APPENDICE A
Visitez www.princessauto.com pour plus d'informations 45
Page 84
8611303 DÉCOUPEUSE AU PLASMA PROCUT45 V1,1
46 En cas de questions techniques, appelez le 1-800-665-8685
 Loading...