

Page 1
OPTIMUM
Artikel Nr. Part no. 333 8155
MASCHINEN - GERMANY
Betriebsanleitung - DE
Operating manual - GB
Version 1.0.1
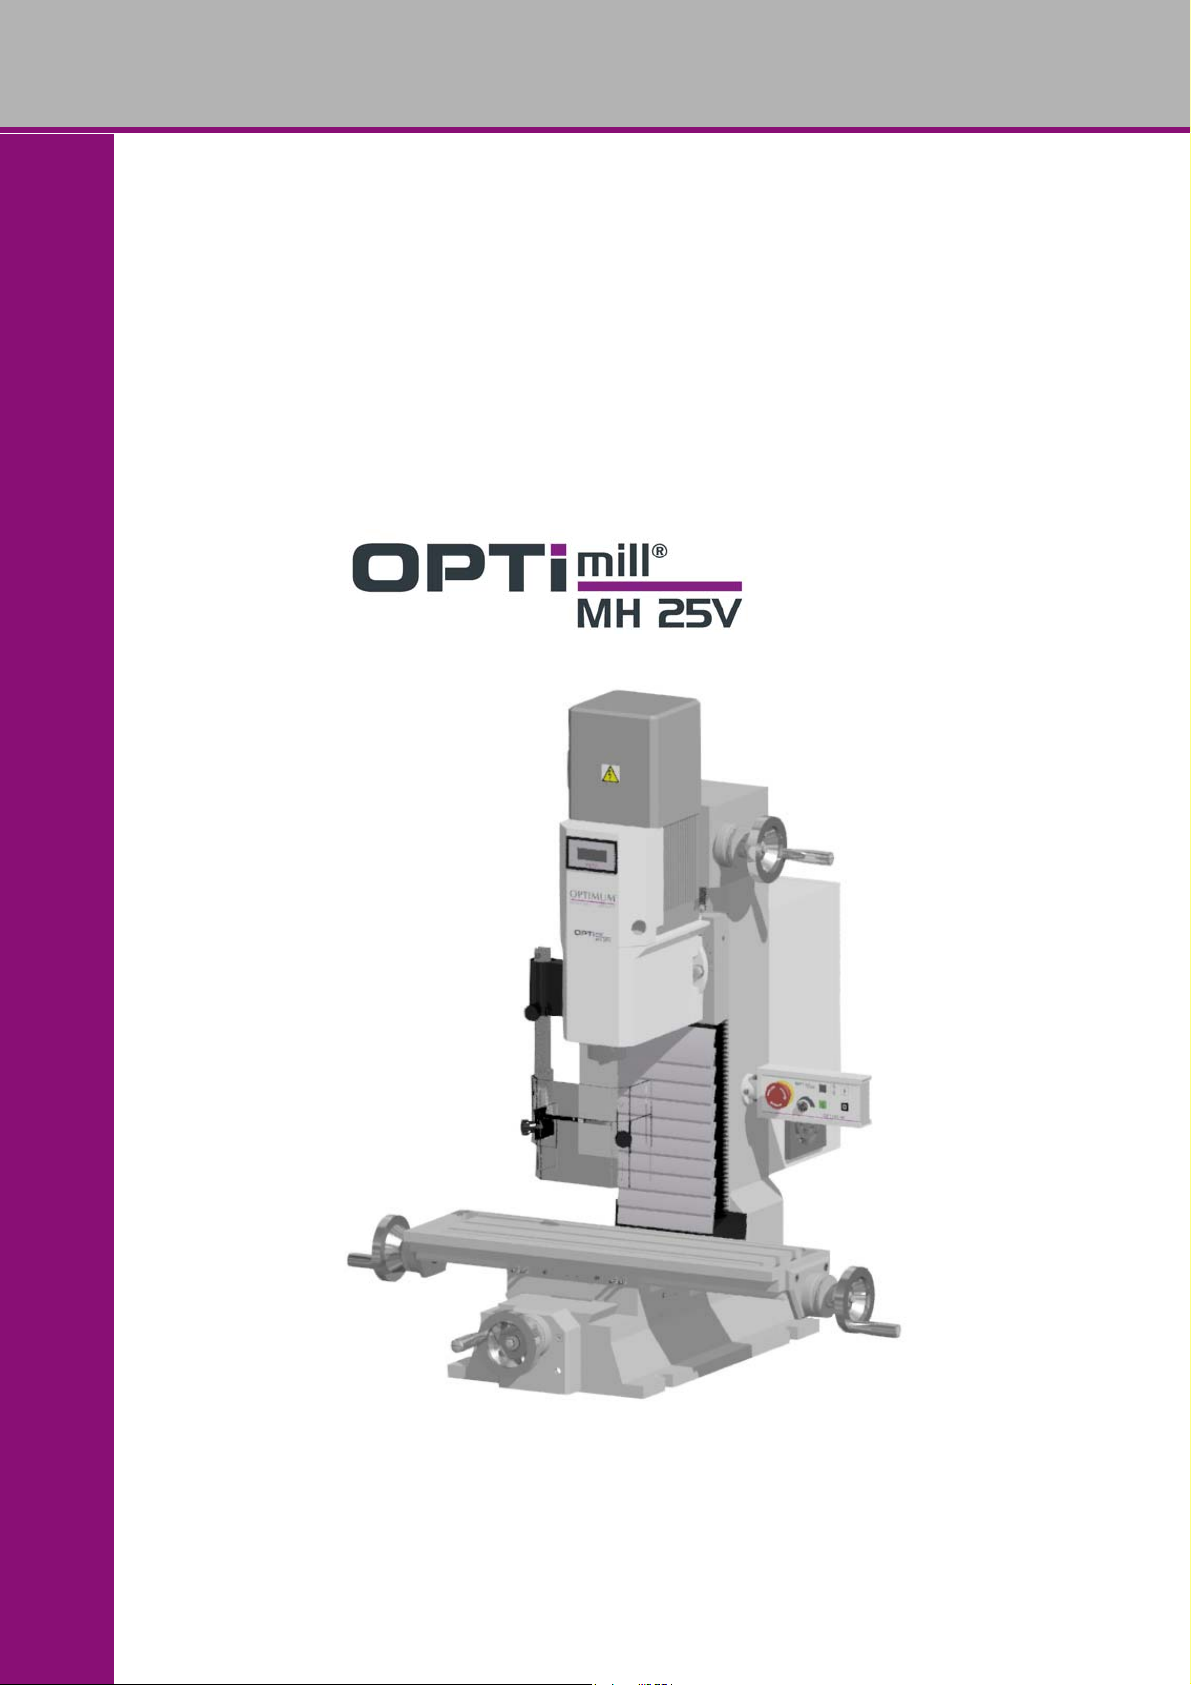
Fräsmaschine
Milling machine
Page 2
OPTIMUM
MASCHINEN - GERMANY
1Sicherheit
1.1 Typschild...................................................................................................................................................7
1.2 Sicherheitshinweise (Warnhinweise)........................................................................................................8
1.2.1 Gefahren-Klassifizierung...............................................................................................................8
1.2.2 Weitere Piktogramme....................................................................................................................8
1.3 Bestimmungsgemäße Verwendung..........................................................................................................9
1.4 Vernünftigerweise vorhersehbare Fehlanwendung ................................................................................10
1.4.1 Vermeidung von Fehlanwendungen............................................................................................10
1.5 Gefahren die von der Fräsmaschine ausgehen können.........................................................................11
1.6 Qualifikation des Personals............................................................ ... .....................................................12
1.6.1 Zielgruppe ...................................................................................................................................12
1.6.2 Autorisierte Personen..................................................................................................................13
1.6.3 Pflichten des Betreibers ..............................................................................................................13
1.6.4 Pflichten des Bedieners...............................................................................................................13
1.6.5 Zusätzliche Anforderungen an die Qualifikation..........................................................................13
1.7 Bedienerpositionen.................................................................................................................................14
1.8 Sicherheitsmaßnahmen während des Betriebs......................................................................................14
1.9 Sicherheitseinrichtungen ........................................................................................................................14
1.9.1 Not-Halt Pilzkopfschalter.............................................................................................................15
1.9.2 Hauptschalter abschließbar.........................................................................................................15
1.9.3 Gespeicherte Ladungen..............................................................................................................15
1.9.4 Trennende Schutzvorrichtung .....................................................................................................16
1.10 Sicherheitsüberprüfung...........................................................................................................................16
1.11 Körperschutzmittel..................................................................................................................................17
1.12 Zu Ihrer eigenen Sicherheit während des Betriebs.................................................................................17
1.13 Abschalten und Sichern der Fräsmaschine............................................................................................17
1.14 Verwenden von Hebezeugen .................................................................................................................18
1.15 Symbole an der Fräsmaschine...............................................................................................................18
1.16 Elektrik....................................................................................................................................................18
1.17 Prüffristen ...............................................................................................................................................18
2 Technische Daten
2.1 Elektrischer Anschluß.............................. .................................. .. .................................. .........................19
2.2 Fräsleistung............................................................................................................................................19
2.3 Spindelaufnahme....................................................................................................................................19
2.4 Bohr- Fräskopf................................... ... ... .................................. .. ...........................................................20
2.5 Kreuztisch...............................................................................................................................................20
2.6 Abmessungen.........................................................................................................................................20
2.7 Arbeitsraum ............................................................................................................................................20
2.8 Drehzahlen .............................................................................................................................................20
2.9 Umgebungsbedingungen........................................................................................................................20
2.10 Betriebsmittel..........................................................................................................................................20
2.11 Emissionen.............................................................................................................................................20
3 Auspacken und Anschließen
3.1 Lieferumfang...........................................................................................................................................22
3.2 Transport ................................................................................................................................................22
3.3 Aufstellen und Montieren........................................................................................................................22
3.3.1 Anforderungen an den Aufstellort................................................................................................22
3.3.2 Lastanschlagstelle.......................................................................................................................23
3.3.3 Montieren ....................................................................................................................................23
3.4 Abmessungen.........................................................................................................................................24
3.5 Erste Inbetriebnahme .............................................................................................................................25
3.6 Elektrischer Anschluss................................... ................................. ... ... ..................................................25
3.6.1 Strom im Schutzerdungsleiter.....................................................................................................25
3.7 Reinigen und Abschmieren.....................................................................................................................26
MH25VDE | GB
Version 1.0.1 2015-12-172
Page 3
OPTIMUM
MASCHINEN - GERMANY
4 Bedienung
4.1 Sicherheit ...............................................................................................................................................27
4.2 Bedien- und Anzeigeelemente...............................................................................................................27
4.2.1 Bedienpanel................................................................................................................................28
4.3 Fräsmaschine einschalten......................................................................................................................28
4.4 Fräsmaschine ausschalten.....................................................................................................................28
4.5 Zurücksetzen eines Not-Halt Zustands ..................................................................................................28
4.6 Energieausfall, Wiederherstellen der Betriebsbereitschaft.....................................................................28
4.7 Drehzahleinstellung................................................................................................................................28
4.8 Werkzeug einsetzen...............................................................................................................................29
4.8.1 Schnellwechsel Spannsystem.....................................................................................................29
4.8.2 Ausbau........................................................................................................................................29
4.8.3 Mit Anzugsstange - bis Version 1.0 ( Baujahr bis 10/2015) ........................................................30
4.8.4 Ausbau........................................................................................................................................30
4.8.5 Verwendung von Spannzangen..................................................................................................31
4.9 Spannen der Werkstücke.......................................................................................................................31
4.10 Fräskopf schwenken .................................. .................................. .. .................................. ......................31
4.11 Wahl der Drehzahl..................................................................................................................................32
4.11.1 Richtwerte für Schnittgeschwindigkeiten.....................................................................................32
4.11.2 Richtwerte für Drehzahlen mit HSS – Eco – Spiralbohrern.........................................................33
5 Instandhaltung
5.1 Sicherheit ...............................................................................................................................................34
5.1.1 Vorbereitung................................................................................................................................34
5.1.2 Wiederinbetriebnahme................................................................................................................34
5.2 Inspektion und Wartung ................................... .. .................................. ... ... ............................................35
5.3 Instandsetzung.......................................................................................................................................38
5.3.1 Kundendiensttechniker................................................................................................................38
6 Störungen
6.1 Störungen an der Fräsmaschine............................................................................................................39
7Anhang
7.1 Urheberrecht ..........................................................................................................................................40
7.2 Terminologie/Glossar.............................................................................................................................40
7.3 Änderungsinformationen Betriebsanleitung ...........................................................................................40
7.4 Mangelhaftungsansprüche / Garantie ....................................................................................................41
7.5 Entsorgungshinweis / Wiederverwertungsmöglichkeiten: ......................................................................41
7.6 Lagerung................................................................................................................................................42
7.7 Abbauen, Demontieren, Verpacken und Verladen.................................................................................42
7.7.1 Außerbetriebnehmen ..................................................................................................................43
7.7.2 Abbauen......................................................................................................................................43
7.7.3 Demontieren................................................................................................................................43
7.7.4 Verpacken und Verladen.............................................................................................................43
7.8 Entsorgung der Neugeräte-Verpackung.................................................................................................43
7.9 Entsorgung der Schmiermittel und Kühlschmierstoffe ...........................................................................43
7.10 Entsorgung über kommunale Sammelstellen.........................................................................................44
7.11 RoHS , 2002/95/EG................................................................................................................................44
7.12 Produktbeobachtung ..............................................................................................................................44
1Safety
1.1 Type plate........................................ ................................. .................................. ... .................................46
1.2 Safety instructions (warning notes)........................................................................................................47
1.2.1 Classification of hazards.............................................................................................................47
1.2.2 Other pictograms.........................................................................................................................47
1.3 Intended use.................................... ................................. .................................. ....................................48
1.4 Reasonably foreseeable misuse...................... ......................................................................................49
1.4.1 Avoiding misuse................................................................ .. .................................. ... ... ................49
MH25V DE | GB
Version 1.0.1 2015-12-17 3
Page 4
OPTIMUM
MASCHINEN - GERMANY
1.5 Possible dangers posed by the milling machine.....................................................................................50
1.6 Personnel qualification............................................................................................................................51
1.6.1 Target group.................................................. ... ................................. ... .......................................51
1.6.2 Authorized personnel .................................................. ................................................................52
1.6.3 Operator's obligations..................................................................................................................52
1.6.4 User's obligations........................................................... .. .................................. ... ......................52
1.6.5 Additional requirements regarding qualification ..........................................................................52
1.7 User positions....................................... .................................. ... ................................. ............................52
1.8 Safety measures during operation..........................................................................................................53
1.9 Safety devices ........................................................................................................................................53
1.9.1 Emergency stop button ...............................................................................................................54
1.9.2 Lockable master switch...............................................................................................................54
1.9.3 Stored charge..............................................................................................................................54
1.9.4 Separation guard.........................................................................................................................55
1.10 Safety check...........................................................................................................................................55
1.11 Personal protective equipment...............................................................................................................56
1.12 For your own safety during operation.....................................................................................................56
1.13 Switching-off and securing the milling machine......................................................................................56
1.14 Using lifting equipment ...........................................................................................................................57
1.15 Symbols on the milling machine.............................................................................................................57
1.16 Electrical system.....................................................................................................................................57
1.17 Inspection deadlines...............................................................................................................................57
2 Technical specification
2.1 Electrical connection...............................................................................................................................58
2.2 Milling capacity ..................................... .................................. ... .. ...........................................................58
2.3 Spindle seat............................................................................................................................................58
2.4 Drill-mill head.................................................................... ... .................................. .. ...............................59
2.5 Milling table............................................................... ... ................................. ... .......................................59
2.6 Dimensions.............................................................................................................................................59
2.7 Work area.............................................................. ... ................................. .............................................59
2.8 Speeds....................................................................................................................................................59
2.9 Environmental conditions................................................................... ... ..................................................59
2.10 Operating material..................................................................................................................................59
2.11 Emissions ...............................................................................................................................................59
3 Unpacking and connecting
3.1 Scope of delivery....................................................................................................................................61
3.2 Transport ................................................................................................................................................61
3.3 Set-up and assembly..................................... .. .................................. ... ..................................................61
3.3.1 Installation site requirements.......................................................................................................61
3.3.2 Load suspension point ................................................................................................................62
3.3.3 Assembly.....................................................................................................................................62
3.4 Dimensions.............................................................................................................................................63
3.5 First commissioning................................................................................................................................64
3.6 Electrical connection...............................................................................................................................64
3.6.1 Current in the protective earth conductor....................................................................................64
3.7 Cleaning and lubrication.........................................................................................................................65
4Operation
4.1 Safety......................................................................................................................................................66
4.2 Control and indicating elements .............................................................................................................66
4.2.1 Control panel...............................................................................................................................67
4.3 Switching the milling machine on............................................................................................................67
4.4 Switching the milling machine off............................................................................................................67
4.5 Resetting an emergency stop situation...................................................................................................67
4.6 Power failure, Restoring readiness for operation....................................................................................67
MH25VDE | GB
Version 1.0.1 2015-12-174
Page 5
OPTIMUM
MASCHINEN - GERMANY
4.7 Speed setting .........................................................................................................................................67
4.8 Inserting the tool.....................................................................................................................................68
4.8.1 Quick-change clamping system..................................................................................................68
4.8.2 Removal......................................................................................................................................68
4.8.3 With draw bar - until version 1.0 ( Building year to 10/2015) ......................................................69
4.8.4 Removal......................................................................................................................................69
4.8.5 Use of collets..................................................................... .. .................................. ......................70
4.9 Clamping the workpieces.......................................................................................................................70
4.10 Swivelling the milling head................................................................... ..................................................70
4.11 Selecting the speed................................................................................................................................71
4.11.1 Standard values for cutting speeds.............................................................................................71
4.11.2 Standard values for speeds with HSS – Eco – twist drills...........................................................72
5 Maintenance
5.1 Safety.....................................................................................................................................................73
5.1.1 Preparation..................................................................................................................................73
5.1.2 Restarting....................................................................................................................................73
5.2 Inspection and maintenance ..................................................................................................................74
5.3 Repair.....................................................................................................................................................77
5.3.1 Customer service technician.......................................................................................................77
6 Malfunctions
6.1 Milling machine malfunctions .................................................................................................................78
7 Appendix
7.1 Copyright................................................................................................................................................79
7.2 Terminology/Glossary ............................................................................................................................79
7.3 Change information operating manual ...................................................................................................79
7.4 Liability claims/warranty .........................................................................................................................80
7.5 Advice for disposal / Options of reuse....................................................................................................80
7.6 Storage ...................................................................................................................................................81
7.7 Dismantling, disassembling, packing and loading..................................................................................81
7.7.1 Decommissioning........................................................................................................................82
7.7.2 Dismantling .................................................................................................................................82
7.7.3 Disassembly................................................................................................................................82
7.7.4 Packing and loading....................................................................................................................82
7.8 Disposal of new device packaging.........................................................................................................82
7.9 Disposal of lubricants and cooling lubricants .........................................................................................82
7.10 Disposal through municipal collection facilities ......................................................................................82
7.11 RoHS, 2002/95/EC.................................................................................................................................83
7.12 Product follow-up....................................................................................................................................83
8 Ersatzteile - Spare parts - MH25V
8.1 Fräskopf - Milling head...........................................................................................................................84
8.2 Säule - Column 1-2 ................................................................................................................................86
8.3 Säule - Column 2-2 ................................................................................................................................87
8.4 Frästisch - Milling table 1-2 ... .................................................................................................................89
8.5 Frästisch - Milling table 2-2 ... .................................................................................................................90
8.6 Fräsfutterschutz - Milling chuck cover....................................................................................................92
8.7 Bedienpanel - Operating panel...............................................................................................................93
8.8 Schaltplan - Wiring diagram.................... ... ... .........................................................................................94
8.9 Zusätzliche Beschreibungen und Anleitungen - Additional descriptions and manuals ..........................95
8.9.1 Frequenzumrichter - Frequency converter..................................................................................95
MH25V DE | GB
Version 1.0.1 2015-12-17 5
Page 6
OPTIMUM
MASCHINEN - GERMANY
Vorwort
Sehr geehrter Kunde,
vielen Dank für den Kauf eines Produktes von OPTIMUM.
OPTIMUM Metallbearbeitungsmaschinen bieten ein Höchstmaß an Qualität, technisch optimale
Lösungen und überzeugen durch ein herausragendes Preis-Leistungs-Verhältnis. Ständige
Weiterentwicklungen und Produktinnovationen gewähren jederzeit einen aktuellen Stand an
Technik und Sicherheit.
Vor Inbetriebnahme lesen Sie bitte diese Bedienungsanleitung gründlich durch und machen Sie
sich mit der Maschine vertraut. Stellen Sie auch sicher, dass alle Personen, die die Maschine
bedienen, immer vorher die Bedienungsanleitung ge lesen und verstanden haben.
Bewahren Sie diese Bedienungsanleitung sorgfältig im Bereich der Maschine auf.
Informationen
Die Bedienungsanleitung enthält Angaben zur sicherheitsgerechten und sachgemäßen Installation, Bedienung und Wartung der Maschine. Die ständige Beachtung aller in diesem Handbuch
enthaltenen Hinweise gewährleistet die Sicherheit von Personen und der Maschine.
Das Handbuch legt den Bestimmungszweck der Maschine fest und enthält alle erforderlichen
Informationen zu deren wirtschaftlichen Betrieb sowie deren langer Lebensdauer.
Im Abschnitt Wartung sind alle Wartungsarbeiten und Funktionsprüfungen beschrieben, die
vom Benutzer regelmäßig durchgeführt werden müssen.
Die im vorliegenden Handbuch vorhandenen Abbildungen und Informationen können
gegebenenfalls vom aktuellen Bauzustand Ihrer Maschine abweichen. Als Hersteller sind wir
ständig um eine Verbesserung und Erneuerung der Produkte bemüht, deshalb können Veränderungen vorgenommen werden, ohne dass diese vorher angekündigt werden. Die
Abbildungen der Maschine können sich in einigen Details von den Abbildungen in dieser Anleitung unterscheiden, dies hat jedoch keinen Einfluss auf die Bedienbarkeit der Maschine.
Aus den Angaben und Beschreibungen können deshalb keine Ansprüche hergeleitet werden.
Änderungen und Irrtümer behalten wir uns vor!
Ihre Anregungen hinsichtlich dieser Betriebsanleitung sind ein wichtiger Beitrag zur
Optimierung unserer Arbeit, die wir unseren Kunden bieten. Wenden Sie sich bei Fragen oder
im Falle von Verbesserungsvor-schlägen an unseren Service.
Sollten Sie nach dem Lesen dieser Betriebsanleitung noch Fragen haben oder können
Sie ein Problem nicht mit Hilfe dieser Betriebsanleitung lösen, setzen Sie sich bitte mit
Ihrem Fachhändler oder direkt mit OPTIMUM in Verbindung.
Optimum Maschinen Germany GmbH
Dr.- Robert - Pfleger - Str. 26
D-96103 Hallstadt
Fax (+49)0951 / 96555 - 888
Mail: [email protected]
Internet: www.optimum-maschinen.de
MH25VDE
Version 1.0.1 2015-12-17Seite 6 Originalbetriebsanleitung
Page 7
1Sicherheit
Konventionen der Darstellung
OPTIMUM
MASCHINEN - GERMANY
Dieser Teil der Betriebsanleitung
erklärt Ih nen die Bedeutung und die Verwendung der in dieser Betriebsanleitung ver-
legt die bestimmungsgemäße Verwendung der Fräsmaschine fest,
weist Sie auf Gefahren hin, die bei Nichtbeachtung dieser Anleitung für Sie und andere Per-
informiert Sie darüber, wie Gefahren zu vermeiden sind.
Beachten Sie ergänzend zu dieser Betriebsanleitung
die zutreffenden Gesetze und Verordnungen,
die gesetzlichen Bestimmungen zur Unfallverhütung,
die Verbots-, Warn- und Gebotsschilder sowie die Warnhinweise an der Fräsmaschine.
Bei der Installation, Bedienung, Wartung und Reparatur der Fräsmaschine sind die entsprechenden Normen zu beachten.
Für die noch nicht in das jeweilige nationale Landesrecht umgesetzten Europäischen Normen
sind die noch gültigen landesspezifischen Vorschriften anzuwenden.
Falls erforderlich, müssen vor der Inbetriebnahme der Fräsmaschine entsprechende Maßnahmen zur Einhaltung der landesspezifischen Vorschriften ergriffen werden.
Bewahren Sie die Dokumentation stets in der Nähe der Fräsmaschine auf.
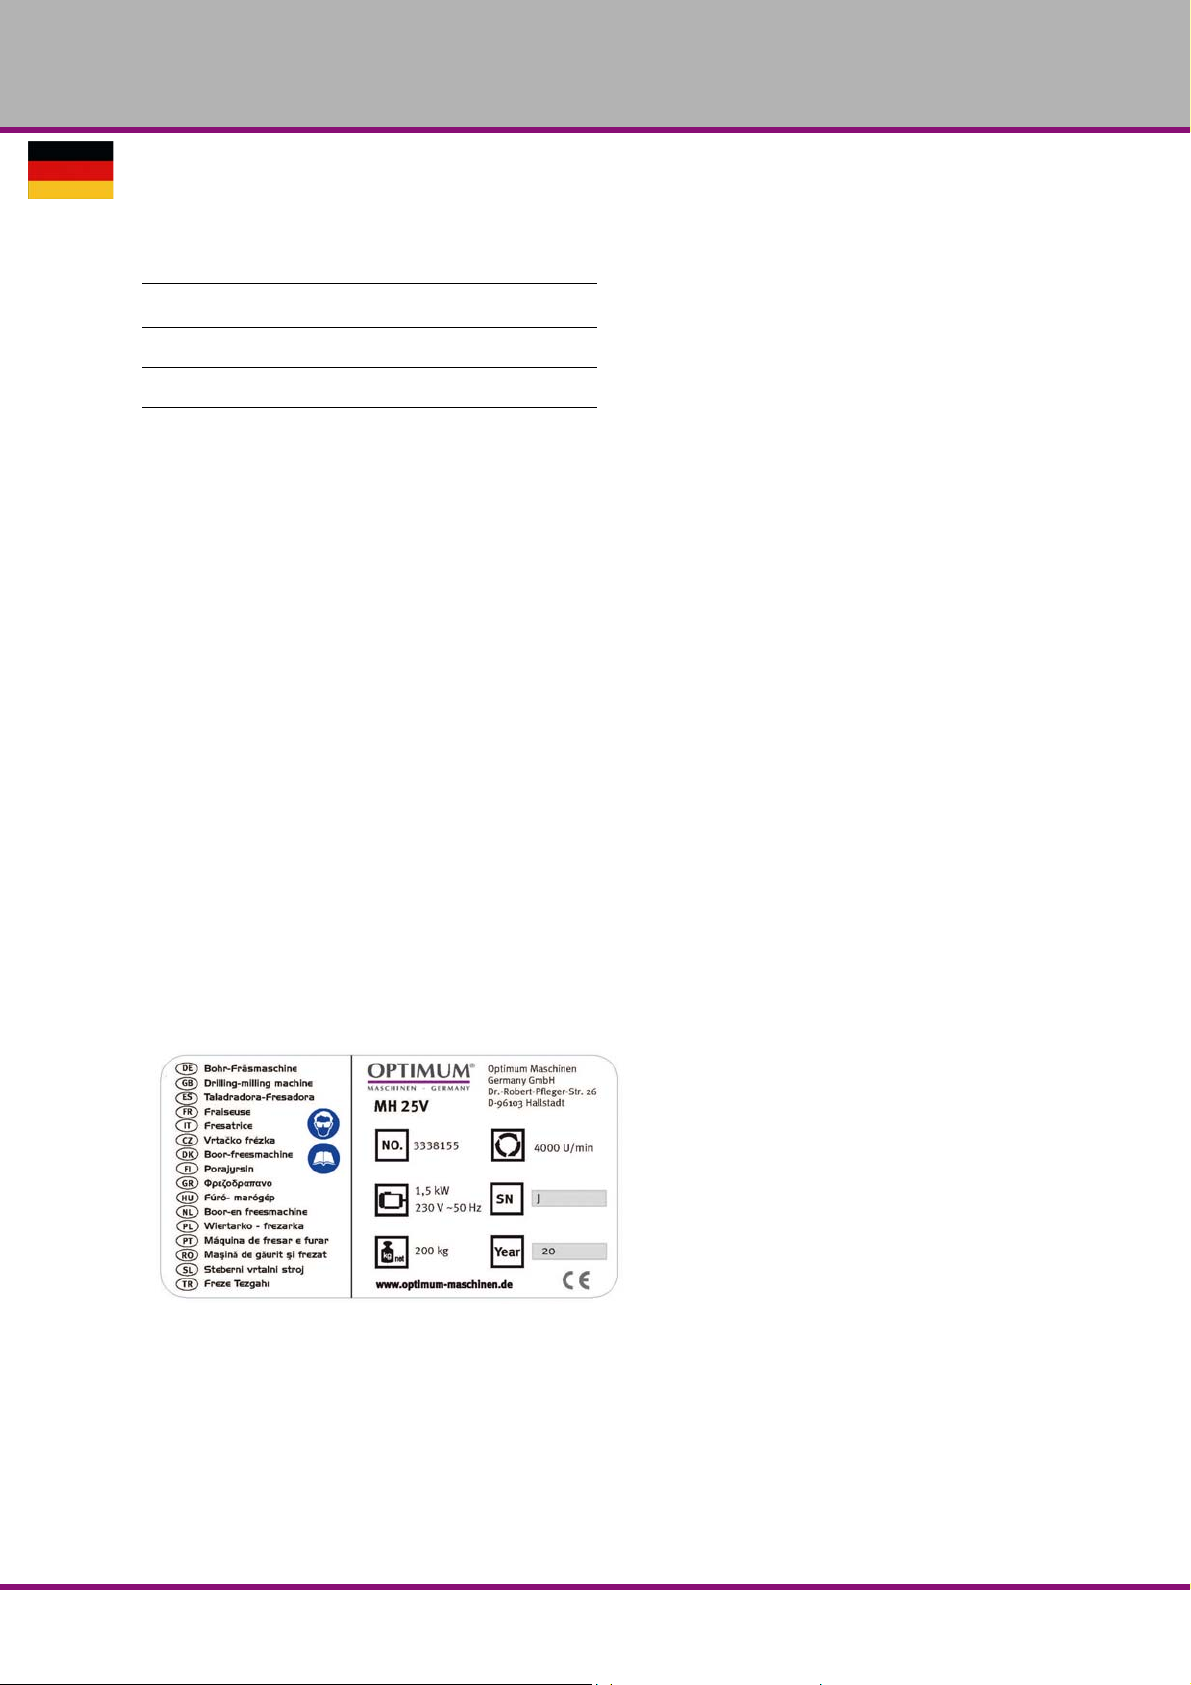
Falls Sie die Betriebsanleitung zu Ihrer Maschine nachbestellen wollen, nennen Sie uns bitte
dazu die Seriennummer Ihrer Maschine. Die Seriennummer befindet sich auf dem Typschild.
gibt zusätzliche Hinweise
fordert Sie zum Handeln auf
Aufzählungen
wendeten Warnhinweise,
sonen entstehen können,
1.1 Typschild
Version 1.0.1 vom 2015-12-17 Seite 7Originalbetriebsanleitung
MH25V DE
Page 8
OPTIMUM
MASCHINEN - GERMANY
INFORMATION
Können Sie Probleme nicht mit Hilfe dieser Betriebsanleitung lösen, fragen Sie an bei:
Optimum Maschinen Germany GmbH
Dr. Robert-Pfleger-Str. 26
D-96103 Hallstadt
E-Mail: [email protected]
1.2 Sicherheitshinweise (Warnhinweise)
1.2.1 Gefahren-Klassifizierung
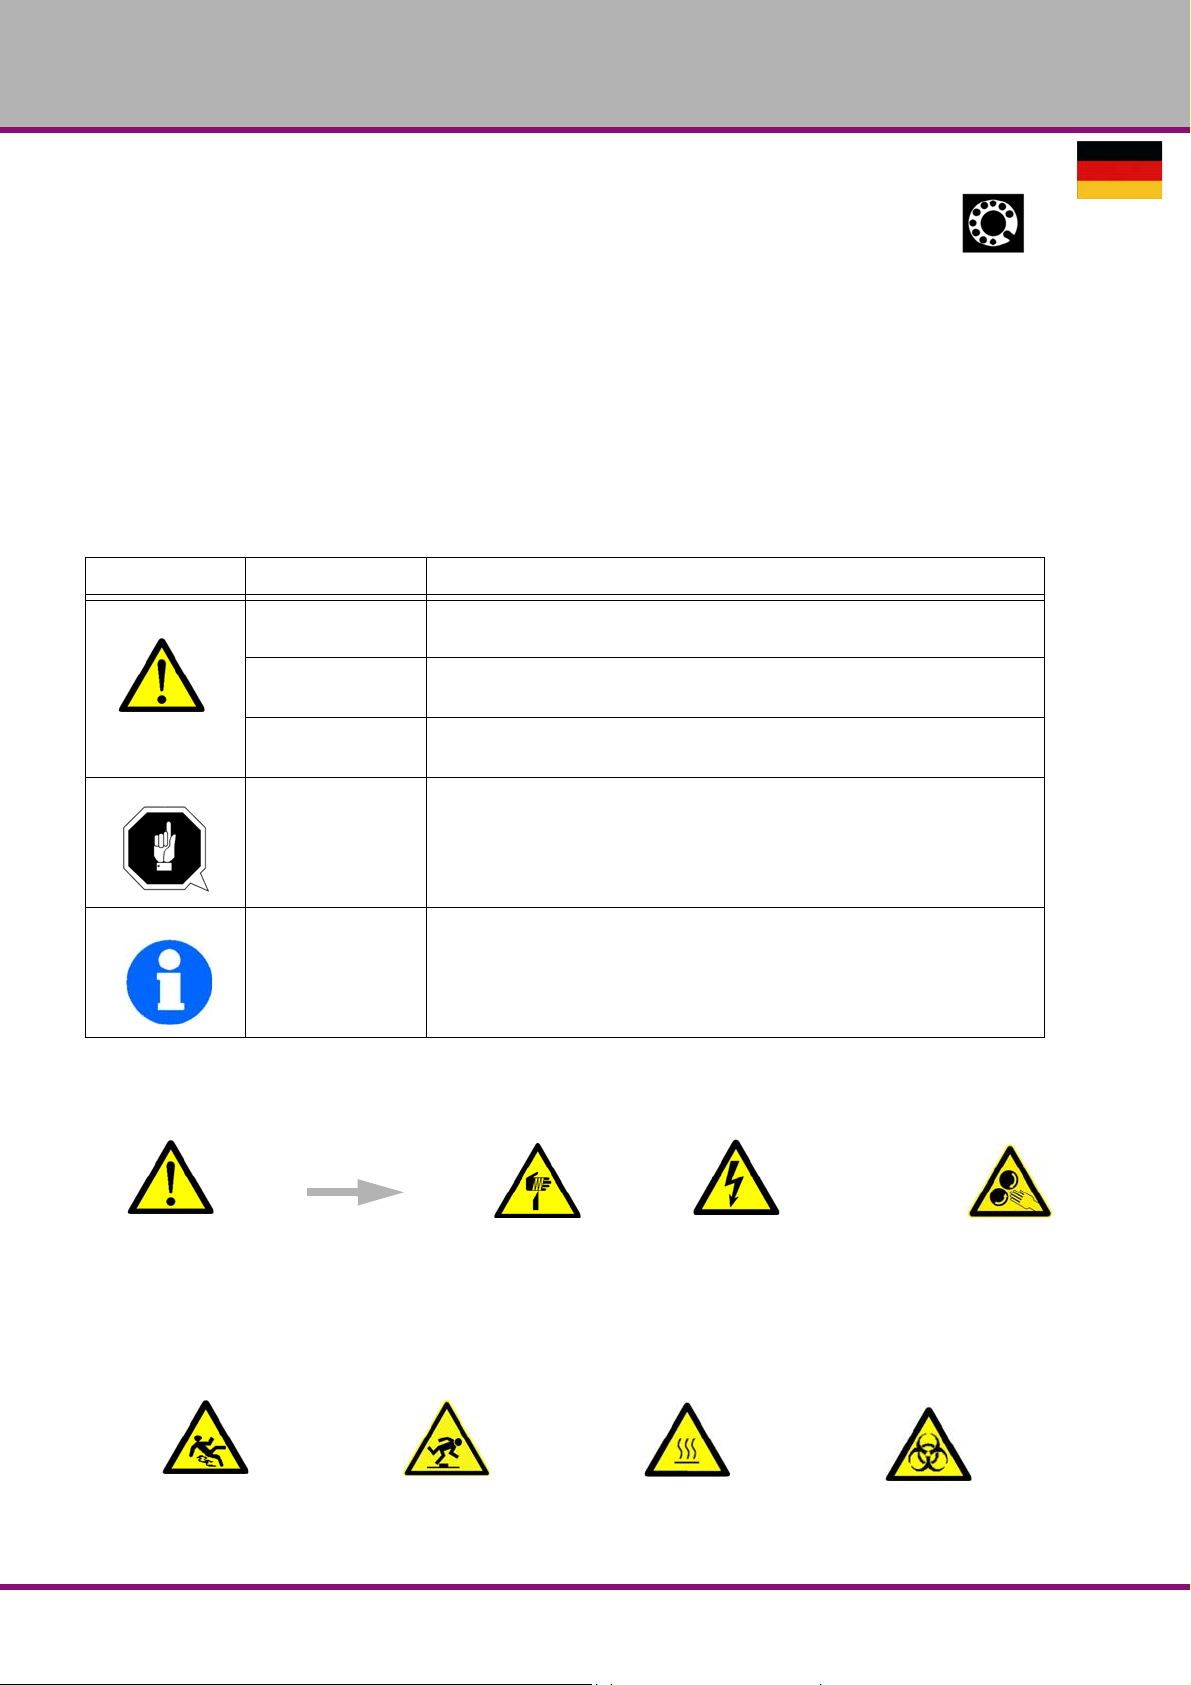
Wir teilen die Sicherheitshinweise in verschiedene Stufen ein. Die untenstehende Tabelle gibt
Ihnen eine Übersicht über die Zuordnung von Symbolen (Piktogrammen) und Signalwörtern zu
der konkreten Gefahr und den (möglichen) Folgen.
Piktogramm Signalwort Definition/Folgen
GEFAHR!
WARNUNG!
VORSICHT!
ACHTUNG!
INFORMATION
Wir ersetzen bei konkreten Gefahren das Piktogramm
Unmittelbare Gefährlichkeit, die zu einer ernsten Verletzung von Personen
oder zum Tode führen wird.
Risiko: eine Gefährlichkeit könnte zu einer ernsten Verletzung von
Personen oder zum Tode führen.
Gefährlichkeit oder unsichere Verfahrensweise, die zu einer Verletzung
von Personen oder einen Eigentumsschaden führen könnte.
Situation, die zu einer Beschädigung der Fräsmaschine und des Produkts
sowie zu sonstigen Schäden führen könnte.
Kein Verletzungsrisiko für Personen.
Anwendungstips und andere wichtige/nützliche Informationen und
Hinweise.
Keine gefährlichen oder schadenbringenden Folgen für Personen oder
Sachen.
oder
allgemeine Gefahr durch eine
Warnung vor
1.2.2 Weitere Piktogramme
Warnung Rutschgefahr!
MH25VDE
Warnung Stolpergefahr!
Handverletzungen, gefährlicher elektrischer
Spannung,
Warnung heiße Oberfläche!
rotierenden Teilen.
Warnung biologische
Gefährdung!
Version 1.0.1 vom 2015-12-17Seite 8 Originalbetriebsanleitung
Page 9
OPTIMUM
MASCHINEN - GERMANY
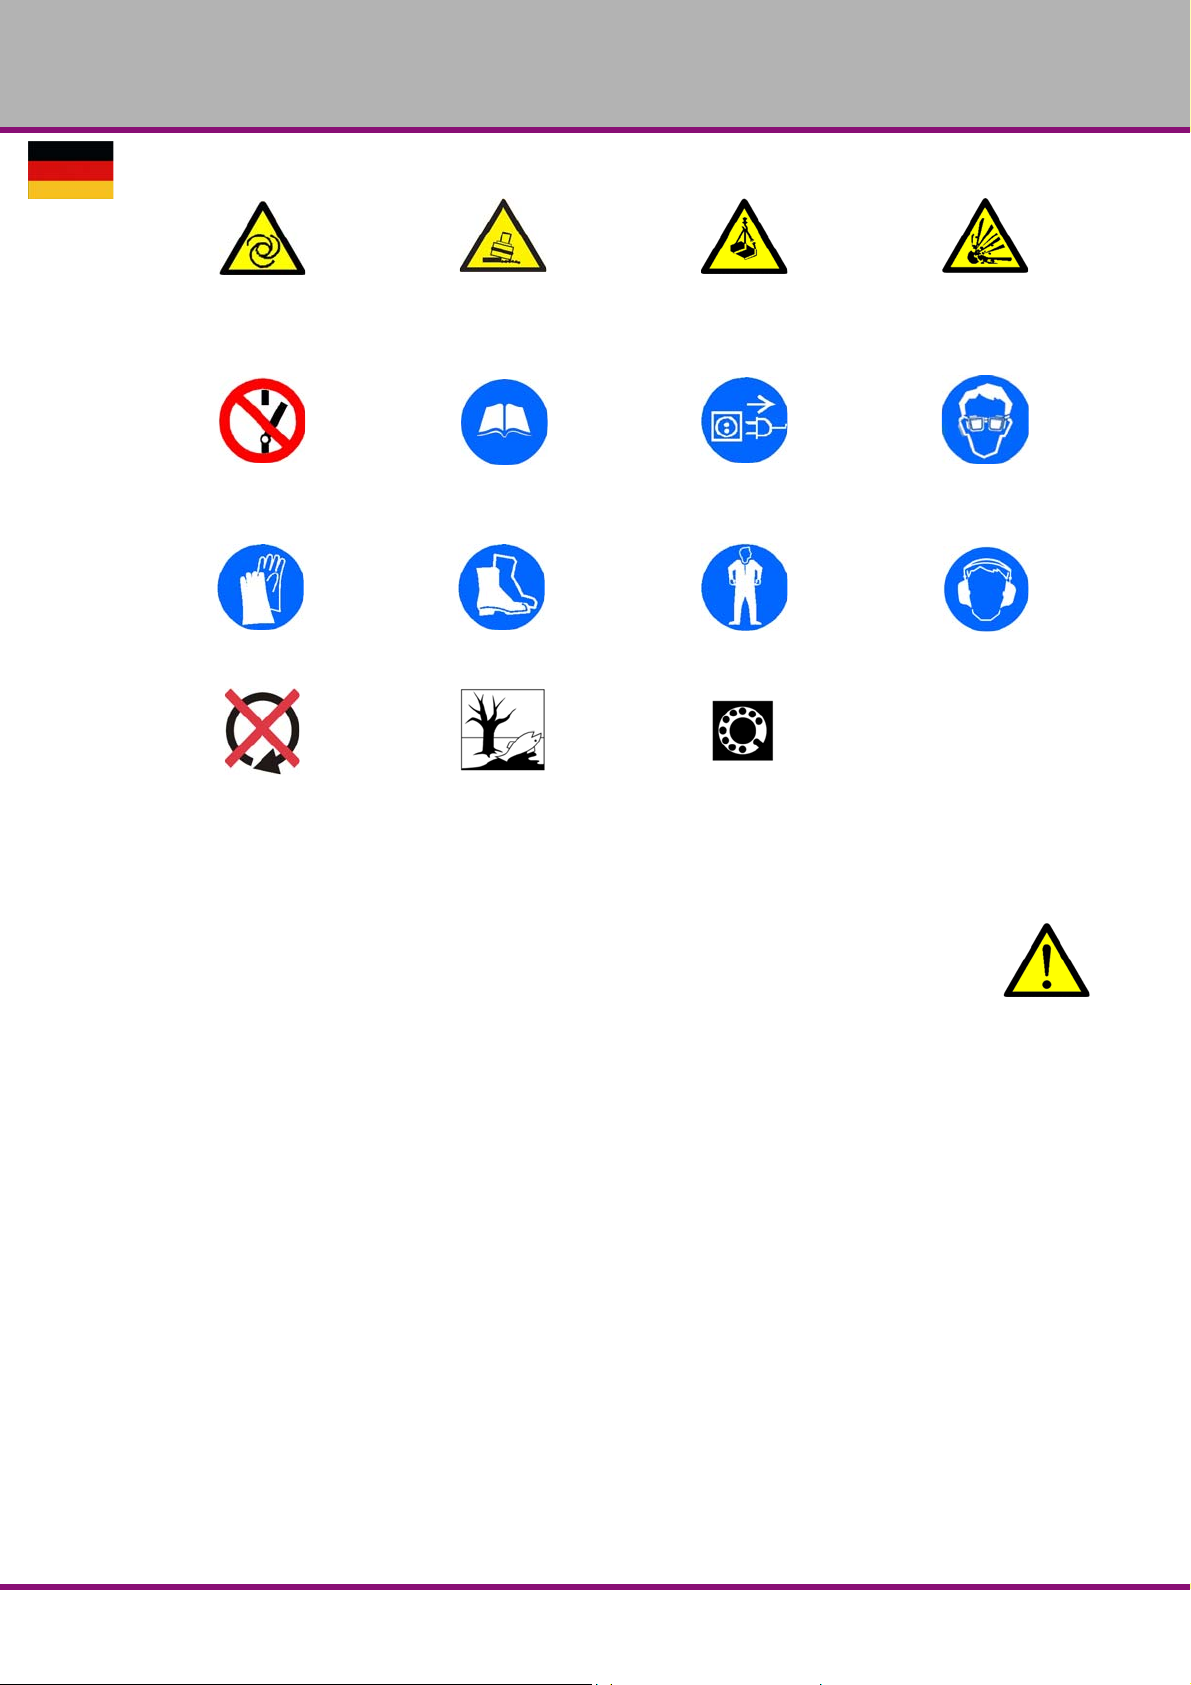
Warnung vor
automatischem Anlauf!
Einschalten verboten!
Schutzhandschuhe tragen! Sicherheitsschuhe tragen! Schutzanzug tragen! Gehörschutz tragen!
Nur im Stillstand schalten! Achten Sie auf den Schutz
Warnung Kippgefahr! Warnung schwebende
Lasten!
Vor Inbetriebnahme
Betriebsanleitung lesen!
der Umwelt!
Netzstecker ziehen! Schutzbrille tragen!
Adresse des
Ansprechpartners
Vorsicht, Gefahr durch
explosionsgefährliche
Stoffe!
1.3 Bestimmungsgemäße Verwendung
WARNUNG!
Bei nicht bestimmungsgemäßer Verwendung der Fräsmaschine
entstehen Gefahren für das Personal,
werden die Fräsmaschine und weitere Sachwerte des Betreibers gefährdet,
kann die Funktion der Fräsmaschine beeinträchtigt se in.
Die Fräsmaschine ist für Fräs- und Bohrarbeiten in kaltes Metall oder anderen nicht
gesundheitsgefährlichen, oder nicht brennbaren Werkstoffen durch Verwendung von handelsüblichen Fräs- und Bohrwerkzeugen konstruiert und gebaut.
Die Fräsmaschine darf nur in trockenen und belüfteten Räumen aufgestellt und betrieben werden.
Wird die Fräsmaschine anders als oben angeführt eingesetzt, ohne Genehmigung der Firma
Optimum Maschinen Germany GmbH verändert, wird die Fräsmaschine nicht mehr
bestimmungsgemäß eingesetzt.
Wir übernehmen keine Haftung für Schäden aufgrund einer nicht bestimmungsgemäßen Verwendung.
Wir weisen ausdrücklich darauf hin, daß durch nicht von der Firma Optimum Maschinen Germany GmbH genehmigte konstruktive, technische oder verfahrenstechnische Änderungen auch
die Garantie erlischt. Teil der bestimmungsgemäßen Verwendung ist, dass Sie
die Grenzen der Fräsmaschine einhalten,
die Betriebsanleitung beachten,
die Inspektions- un d Wartungsanweisungen einhalten.
„Technische Daten“ auf Seite 19
Version 1.0.1 vom 2015-12-17 Seite 9Originalbetriebsanleitung
MH25V DE
Page 10
OPTIMUM
MASCHINEN - GERMANY
WARNUNG!
Schwerste Verletzungen durch nicht bestimmungsgemäße Verwendung.
Umbauten und Veränderungen der Betriebswerte der Fräsmaschine sind verboten. Sie
gefährden Menschen und können zur Beschädigung der Fräsmaschine führen.
1.4 Vernünftigerweise vorhersehbare Fehlanwendung
Eine andere als die unter der „Bestimmungsgemäße Verwendung“ festgelegte oder über diese
hinausgehende Benutzung gilt als nicht bestimmungsgemäß und ist verboten.
Jede andere Verwendung Bedarf einer Rücksprache mit dem Hersteller.
Mit der Fräsmaschine darf ausschließlich nur mit metallischen, kalten und nicht brennbaren
Werkstoffen gearbeitet werden.
Um Fehlgebrauch zu vermeiden, muss die Betriebsanleitung vor Erstinbetriebnahme gelesen
und verstanden werden.
Das Bedienpersonal muss qualifiziert sein.
1.4.1 Vermeidung von Fehlanwe ndungen
Einsatz von geeigneten Bearbeitungswerkzeugen.
Anpassung von Drehzahleinstellung und Vor sch ub au f de n We rks to ff un d das W er kst üc k.
Werkstück fest und vibrationsfrei einspannen.
Gefahr von Bränden und Explosionen durch den Einsatz von entzündlichen Werkstoffen
oder Kühl-Schmiermitteln.Vor der Bearbeitung von en tzündlichen Werkstoffen (z.B.
Aluminium, Magnesium) oder dem Verwenden von brennbaren Hilfsstoffen (z.B. Spiritus)
müssen Sie zusätzliche Vorsichtsmaßnahmen treffen, um eine Gesundheitsgefährdung
sicher abzuwenden.
Bei der Verarbeitung von Kunsstoffen muss der Betreiber der Maschine siche r stellen, das
auftretende statische Aufladung während dem Bearbeitungsvorgang problemlos abgeleitet
werden kann.
Die Maschine wird bei der Verarbeitung von Kohlenstoffen, Graphit, kohlefaserverstärktem
Kohlenstoff nicht mehr bestimmungsgem äß ei nges etzt. Die Garantie ist erloschen. Bei der
Verarbeitung von Kohlenstoffen, Graphit, kohlefaserverstärktem Kohlenstoff, und ähnlichen
Werkstoffen kann die Maschine in kürzester Zeit beschädigt werden, auch dann, wenn die
entstehenden Stäube vollständig während dem Arbeitsvorgang abgesaugt werden.
ACHTUNG!
Das Werkstück muss immer in einem Maschinenschraubstock, Backenfutter oder mit
anderen geeigneten Spannwerkzeugen wie z.B. Spannpratzen befestigt werden.
WARNUNG!
Verletzung durch wegschleudernde Werkstücke.
Spannen Sie das Werkstück in den Maschinenschraubstock. Vergewissern Sie sich, dass
das Werkstück fest in dem Maschinenschraubstock bzw. der Maschinenschraubstock fest
auf den Maschinentisch gespannt ist.
Einsatz von Kühl- und Schmiermittel zur Steigerung der Standzeit am Werkzeug und Ver-
besserung der Oberflächenqualität.
Spannen der Bearbeitungswerkzeuge und Werkstücke auf sauberen Spannflächen.
Maschine ausreichend abschmieren.
Lagerspiel und Führungen richtig einstellen.
Es wird empfohlen:
Bohrer so einzusetzen, dass sich dieser genau zwischen den drei Spannbacken des Bohr-
futters befindet.
MH25VDE
Version 1.0.1 vom 2015-12-17Seite 10 Originalbetriebsanleitung
Page 11
OPTIMUM
MASCHINEN - GERMANY
Schaftfräser mittels Spannzangenfutters und den entsprechenden Spannzangen zu
spannen.
Walzenstirnfräser mittels Aufsteckfräserdorn zu spannen.
Beim Bohren ist darauf zu achten, dass
je nach Durchmesser des Bohrers, muss die passende Drehzahl eingestellt sein,
der Andruck nur so stark sein darf, dass der Bohrer unbelastet schneiden kann,
bei zu starkem Andruck sich ein frühzeitiger Bohrerverschleiß ggf. sogar ein Bohrerbruch
bzw. Einklemmen in der Bohrung einstellt. Sollte ein Einklemmen vorkommen, sofort den
Hauptantriebsmotor durch Betätigen des NOT-HALT Schalter stillsetzen,
bei harten Werkstoffen, z.B. Stahl, handelsübliches Kühl-/ Schmiermittel verwendet werden
muss,
grundsä tzlich immer den Bohrer bei sich drehender Spindel aus dem Werkstück herauszu-
fahren ist.
ACHTUNG!
Verwenden Sie Bohrfutter nicht als Fräswerkzeug. Spannen Sie auf keinen Fall einen Fräser in
ein Bohrfutter. Verwenden Sie für Schaftfräser ein Spannzangenfutter und den entsprechenden Spannzangen.
Beim Fräsen ist darauf zu achten, dass
die passende Schnittgeschwindigkeit gewählt wird,
für Werks toffe mit normalen Festigkeitswerten, z.B. Stahl 18-22 m/min,
für Werkstoffe mit höheren Festigkeitswerten 10-14 m/min,
der Andruck so gewählt wird, dass die Schnittgeschwindigkeit konstant bleibt,
bei harten We rkstoffen handelsübliches Kühl-/ Schmiermittel verwendet wird.
INFORMATION
Die Fräsmaschine MH25V ist gemäß der EMV Klasse C2 nach EN 61800-3 gebaut.
WARNUNG!
Die Klasse C (Werkzeugmaschinen) ist nicht für den Gebrauch in Wohneinrichtungen
vorgesehen, in denen die Stromversorgung über ein öffentliches
Niederspannungsversorgungssystem erfolgt. Es kann, sowohl du rch leitungsgebundene
als auch abgestrahlte Störungen, möglicherweise schwierig sein, in diesen Bereichen
elektromagnetische Verträglichkeit zu gewährleisten.
1.5 Gefahren die von der Fräsmaschine ausgehen können.
Die Fräsmaschine entspricht dem Stand der Technik.
Dennoch bleibt noch ein Restrisiko bestehen, denn die Fräsmaschine arbeitet mit
hohen Drehzahlen,
rotierenden Teilen und Werkzeugen,
elektrischen Spannungen und Strömen.
Das Risiko für die Gesundheit von Personen durch diese Gefährdungen haben wir konstruktiv
und durch Sicherheitstechnik minimiert.
Bei Bedienung und Instandhaltung der Fräsmaschine durch nicht ausreichend qualifiziertes
Personal können durch falsche Bedienung oder unsachgemäße Instandhaltung Gefahren von
der Fräsmaschine ausgehen.
INFORMATION
Alle Personen, die mit der Montage, Inbetriebnahme, Bedienung und Instandhaltung zu tun
haben, müssen
die erforderliche Qualifikation besitzen,
Version 1.0.1 vom 2015-12-17 Seite 11Originalbetriebsanleitung
MH25V DE
Page 12
OPTIMUM
MASCHINEN - GERMANY
diese Betriebsanleitung genau beachten.
Trennen Sie die Fräsmaschine immer von der elektrischen Spannungsversorgung wenn Sie
Reinigungs- oder Instandhaltungsarbeiten vornehmen.
WARNUNG!
Die Fräsmaschine darf nur mit funktionierenden Sicherheitseinrichtungen betrieben
werden.
Schalten Sie die Fräsmaschine sofort ab, wenn Sie feststellen, dass eine
Sicherheitseinrichtung fehlerhaft oder demontiert ist!
Alle betreiberseitigen Zusatzeinrichtungen müssen mit den vorgeschriebenen
Sicherheitseinrichtungen ausgerüstet sein.
Sie als Betreiber sind dafür verantwortlich!
„Sicherheitseinrichtungen“ auf Seite 14
1.6 Qualifikation des Personals
1.6.1 Zielgruppe
Dieses Handbuch wendet sich an
die Betreiber,
die Bediener,
das Personal für Instandhaltungsarbeiten.
Deshalb beziehen sich die Warnhinweise sowohl auf die Bedienung als auch auf die
Instandhaltung der Fräsmaschine.
WARNUNG!
Trennen Sie die Fräsmaschine stets von der elektrischen Spannungsversorgung. Dadurch verhindern Sie den Betrieb durch Unbefugte. In dieser Anleitung werden die im Folgenden
aufgeführten Qualifikationen der Personen für die verschiedenen Aufgaben benannt:
Bediener
Der Bediener wurde in einer Unterweisung durch den Betreiberüber die ihm übertragenen
Aufgaben und möglichen Gefahren bei unsachgemäßem Verhalten unterrichtet. Aufgaben, die
über die Bedienung im Normalbetrieb hinausgehen, darf der Bediener nur ausführen, wenn
dies in dieser Anleitung angegeben ist und der Betreiber ihn ausdrücklich damit betraut hat.
Elektrofachkraft
Die Elektrofachkraft ist aufgrund ihrer fachlichen Ausbildung, Kenntnisse und Erfahrungen
sowie Kenntnis der einschlägigen Normen und Bestimmungen in der Lage, Arbeiten an elektrischen Anlagen auszuführen und mögliche Gefahren selbstständig zu erkennen und zu vermeiden. Die Elektrofachkraft ist speziell für das Arbeitsumfeld, in dem sie tätig ist, ausgebildet
und kennt die relevanten Normen und Bestimmungen.
Fachpersonal
Fachpersonal ist aufgrund seiner fachlichen Ausbildung, Kenntnisse und Erfahrung sowie
Kenntnis der einschlägigen Bestimmungen in der Lage, die ihm übertragenen Arbeiten auszuführen und mögliche Gefahren selbstständig zu erkennen und zu vermeiden.
Unterwiesene Person
Die unterwiesene Person wurde in einer Unterweisung durch den Betreiber über die ihr übertragenen Aufgaben und möglichen Gefahren bei unsachgemäßem Verhalten unterrichtet.
MH25VDE
Version 1.0.1 vom 2015-12-17Seite 12 Originalbetriebsanleitung
Page 13
OPTIMUM
MASCHINEN - GERMANY
INFORMATION
Alle Personen, die mit der Montage, Inbetriebnahme, Bedienung und Instandhaltung zu tun
haben, müssen
die erforderliche Qualifikation besitzen,
diese Betriebsanleitung genau beachten.
Bei nicht bestimmungsgemäßer Verwendung
können Gefahren für das Personal entstehen,
können die Fräsmaschine und weitere Sachwerte gefährdet werden,
kann die Funktion der Fräsmaschine beeinträchtigt sein.
1.6.2 Autorisierte Personen
WARNUNG!
Bei unsachgemäßem Bedienen und Warten der Maschine entstehen Gefahren für
Menschen, Sachen und Umwelt.
Nur autorisierte Personen dürfen an der Maschine arbeiten!
Autorisierte Personen für die Bedienung und Instandhaltung sind die eingewiesenen und
geschulten Fachkräfte des Betreibers und des Herstellers.
1.6.3 Pflichten des Betreibers
Der Betreiber muss das Personal mindestens einmal jährlich unterweisen über
alle die Maschine betreffenden Sicherheitsvorschriften,
die Bedienung,
die anerkannten Regeln der Technik.
Der Betreiber muss außerdem
den Kenntnisstand des Personals prüfen,
die Schulungen/Unterweisungen dokumentieren,
die Teilnahme an den Schulungen/Unterweisungen durch Unterschrift bestätigen lassen,
kontrollieren, ob das Personal sicherheits- und gefahrenbewusst arbeitet und die
Betriebsanleitung beachtet.
die Prüffriste n der Maschine nach § 3 Betriebssicherheitsverordnung festlegen, Dokumen-
tieren, und eine betriebliche Gefahrenanalyse nach § 6 Arbeitsschutzgesetz du rchführen.
1.6.4 Pflichten des Bedieners
Der Bediener muss
die Betriebsanleitung gelesen und verstanden haben,
mit allen Sicherheitseinrichtungen und -vorschriften vertraut sein,
die Maschine bedienen können.
1.6.5 Zusätzliche Anforderungen an die Qualifikation
Für Arbeiten an elektrischen Bauteilen oder Betriebsmitteln gelten zusätzliche Anforderungen:
Nur eine Elektrofachkraft oder Leitung und Aufsicht durch eine Elektrofachkraft.
Vor der Durchführung von Arbeiten an elektrischen Bauteilen oder Betriebsmitteln sind
folgende Maßnahmen in der angegebenen Reihenfolge durchzuführen.
allpolig abschalten.
gegen Wiedereinschalten sichern,
Spannungsfreiheit prüfen.
Version 1.0.1 vom 2015-12-17 Seite 13Originalbetriebsanleitung
MH25V DE
Page 14
OPTIMUM
MASCHINEN - GERMANY
1.7 Bedienerpositionen
Die Bedienerposition befindet sich vor der Fräsmaschine.
1.8 Sicherheitsmaßnahmen während des Betriebs
VORSICHT!
Gefahr durch das Einatmen gesundheitsgefährdender Stäube und Nebel.
Abhängig von den zu bearbeitenden Werkstoffen und den dabei eingesetzten
Hilfsmitteln, können Stäube und Nebel entstehen, die ihre Gesundheit gefährden.
Sorgen Sie dafür, dass die entstehenden, gesundheitsgefährdenden Stäube und Nebel
sicher am Entstehungsort abgesaugt und aus dem Arbeitsbereich weggeleitet oder
gefiltert werden. Verwende n Sie dazu eine geeignete Absauganlage.
VORSICHT!
Gefahr von Bränden und Explosionen durch den Einsatz von entzündlichen Werkstoffen
oder Kühl-Schmiermitteln.
Vor der Bearbeitung von entzündlichen Werkstoffen (z.B. Aluminium, Magnesium) oder dem
Verwenden von brennbaren Hilfsstoffen (z.B. Spiritus) müssen Sie zusätzliche Vorsichtsmaßnahmen treffen, um eine Gesundheitsgefährdung sicher abzuwenden.
1.9 Sicherheitseinrichtungen
Betreiben Sie die Fräsmaschine nu r mit ordnungsgemäß funktionierenden Sicherheitseinrichtungen.
Setzen Sie die Fräsmaschine sofort still, wenn eine Sicherheitseinrichtung fehlerhaft ist oder
unwirksam wird.
Sie sind dafür verantwortlich!
Nach dem Ansprechen oder des Defektes einer Sicherheitseinrichtung dürfen Sie die Fräsma-
schine erst dann wieder benutzen, wenn Sie
die Ursache der Störung beseitigt haben,
sich überzeugt haben, daß dadurch keine Gefahr für Personen oder Sachen entsteht.
WARNUNG!
Wenn Sie eine Sicherheitseinrichtung überbrücken, entfernen oder auf andere Art außer
Funktion setzen, gefährden Sie sich und andere an der Fräsmaschine arbeitende
Menschen. Mögliche Folgen sind
Verletzungen durch umherfliegende Werkstücke oder Werkstückteile,
Berühren von rotierenden Teilen,
ein tödlicher Stromschlag.
WARNUNG!
Die zur Verfügung gestellten und mit der Maschine ausgelieferten, trennenden Schutzeinrichtungen sind dazu bestimmt, die Risiken des Herausschleuderns von Werkstücken bzw. den
Bruchstücken von Werkzeug oder Werkstück herabzusetzen, jedoch nicht, diese vollständig zu
beseitigen. Arbeiten Sie stets umsichtig und beachten Sie die Grenzwerte ihres Zerspanungsprozesses.
MH25VDE
Version 1.0.1 vom 2015-12-17Seite 14 Originalbetriebsanleitung
Page 15
OPTIMUM
NOT-Halt
Schlagschalter
MASCHINEN - GERMANY
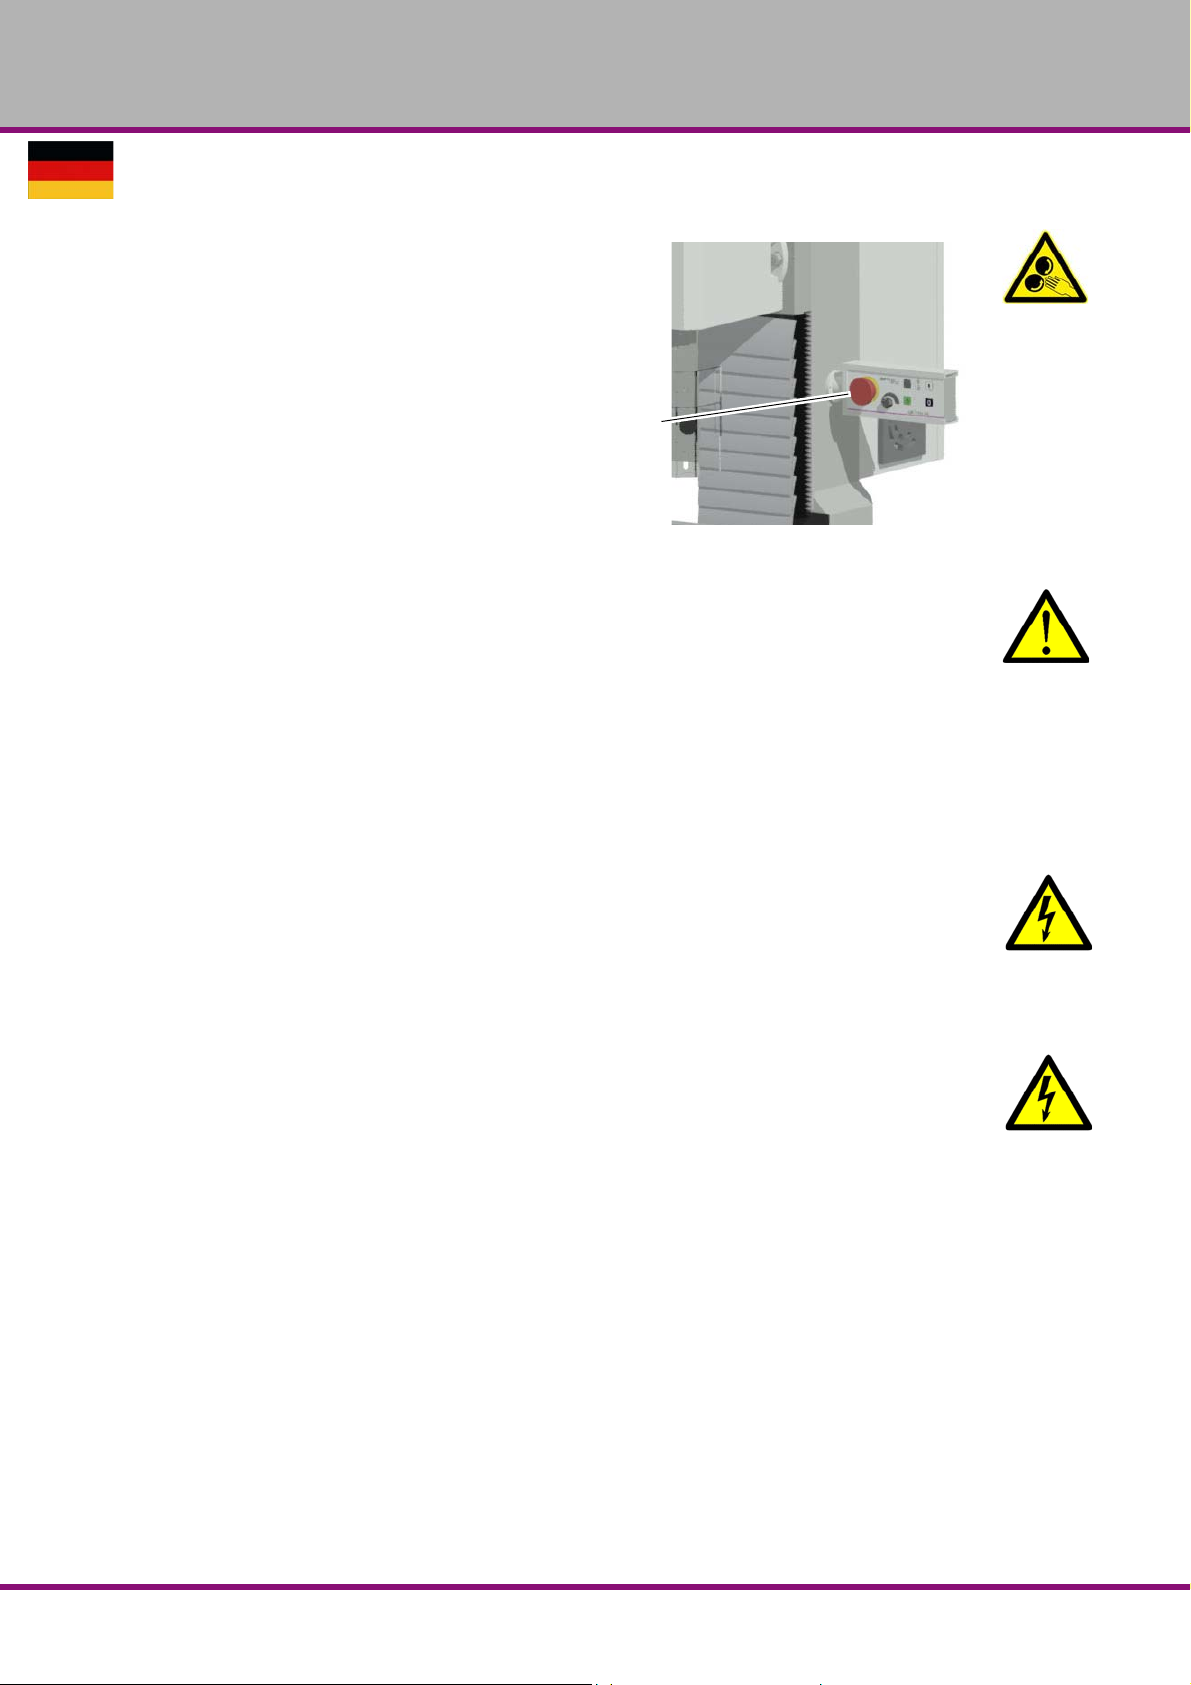
1.9.1 Not-Halt Pilzkopfschalter
VORSICHT!
Die Frässpindel läuft in Abhängigkeit
des Massenträgheitsmoments von
Spindel und verwendetem Werkzeug
noch kurze Zeit nach.
Der Not-Halt Pilzkopfschalter setzt die
Maschine still.
Drehen Sie den Knopf nach rechts um
den Not-Halt Pilzkopfschalter wieder zu
entriegeln.
Abb. 1-1: Not-Halt Pilzkopfschalter
VORSICHT!
Der Not-Halt Pilzkopfschalter darf nur im Notfall betätigt werden. Ein betriebsmäßiges
stillsetzen der Maschine darf nicht mit dem Not- Ha lt Pil zko pfschalter erfo lg en .
1.9.2 Hauptschalter abschließbar
Der abschließbare Hauptschalter kann in Stellung "0" durch ein Vorhängeschloß gegen versehentliches oder unbefugtes Einschalten gesichert werden.
Bei ausgeschaltetem Hauptschalter ist die Stromzufuhr unterbrochen.
Ausgenommen sind die Stellen, die mit nebenstehendem Piktogramm gekennzeichnet sind.
WARNUNG!
Gefährliche Spannung auch bei ausgeschaltetem Hauptschalter. An den mit dem
nebenstehenden Piktogramm gekennzeichneten Stellen kann auch bei ausgeschaltetem
Hauptschalter Spannung anliegen.
1.9.3 Gespeicherte Ladungen
WARNUNG!
Der Frequenzumrichter enthält Kondensatoren, die mit einer potenziell tödlichen Spannung
geladen bleiben, nachdem die Maschine vom Netz getrennt wurde. Wenn der Frequenzumrichter unter Spannung gesetzt war, so muss er für mindestens 10 Minuten von der Spannungsversorgung getrennt werden. Vor weiteren Arbeiten ist generell die Spannungsfreiheit zu prüfen.
Normalerweise werden die Kondensatoren durch einen internen Widerstand entladen. Bei
bestimmten ungewöhnlichen Fehlerzuständen ist es möglich, dass die Kondensatoren nicht
entladen werden oder dass die Entladung durch eine an den Motoranschlussklemmen
anliegende Spannung verhindert wird. Wenn der Frequenzumrichter einen technischen Defekt
hat, so dass auf dem Display nichts angezeigt wird, ist es möglich, dass die Kondensatoren
nicht entladen sind.
Version 1.0.1 vom 2015-12-17 Seite 15Originalbetriebsanleitung
MH25V DE
Page 16
OPTIMUM
MASCHINEN - GERMANY
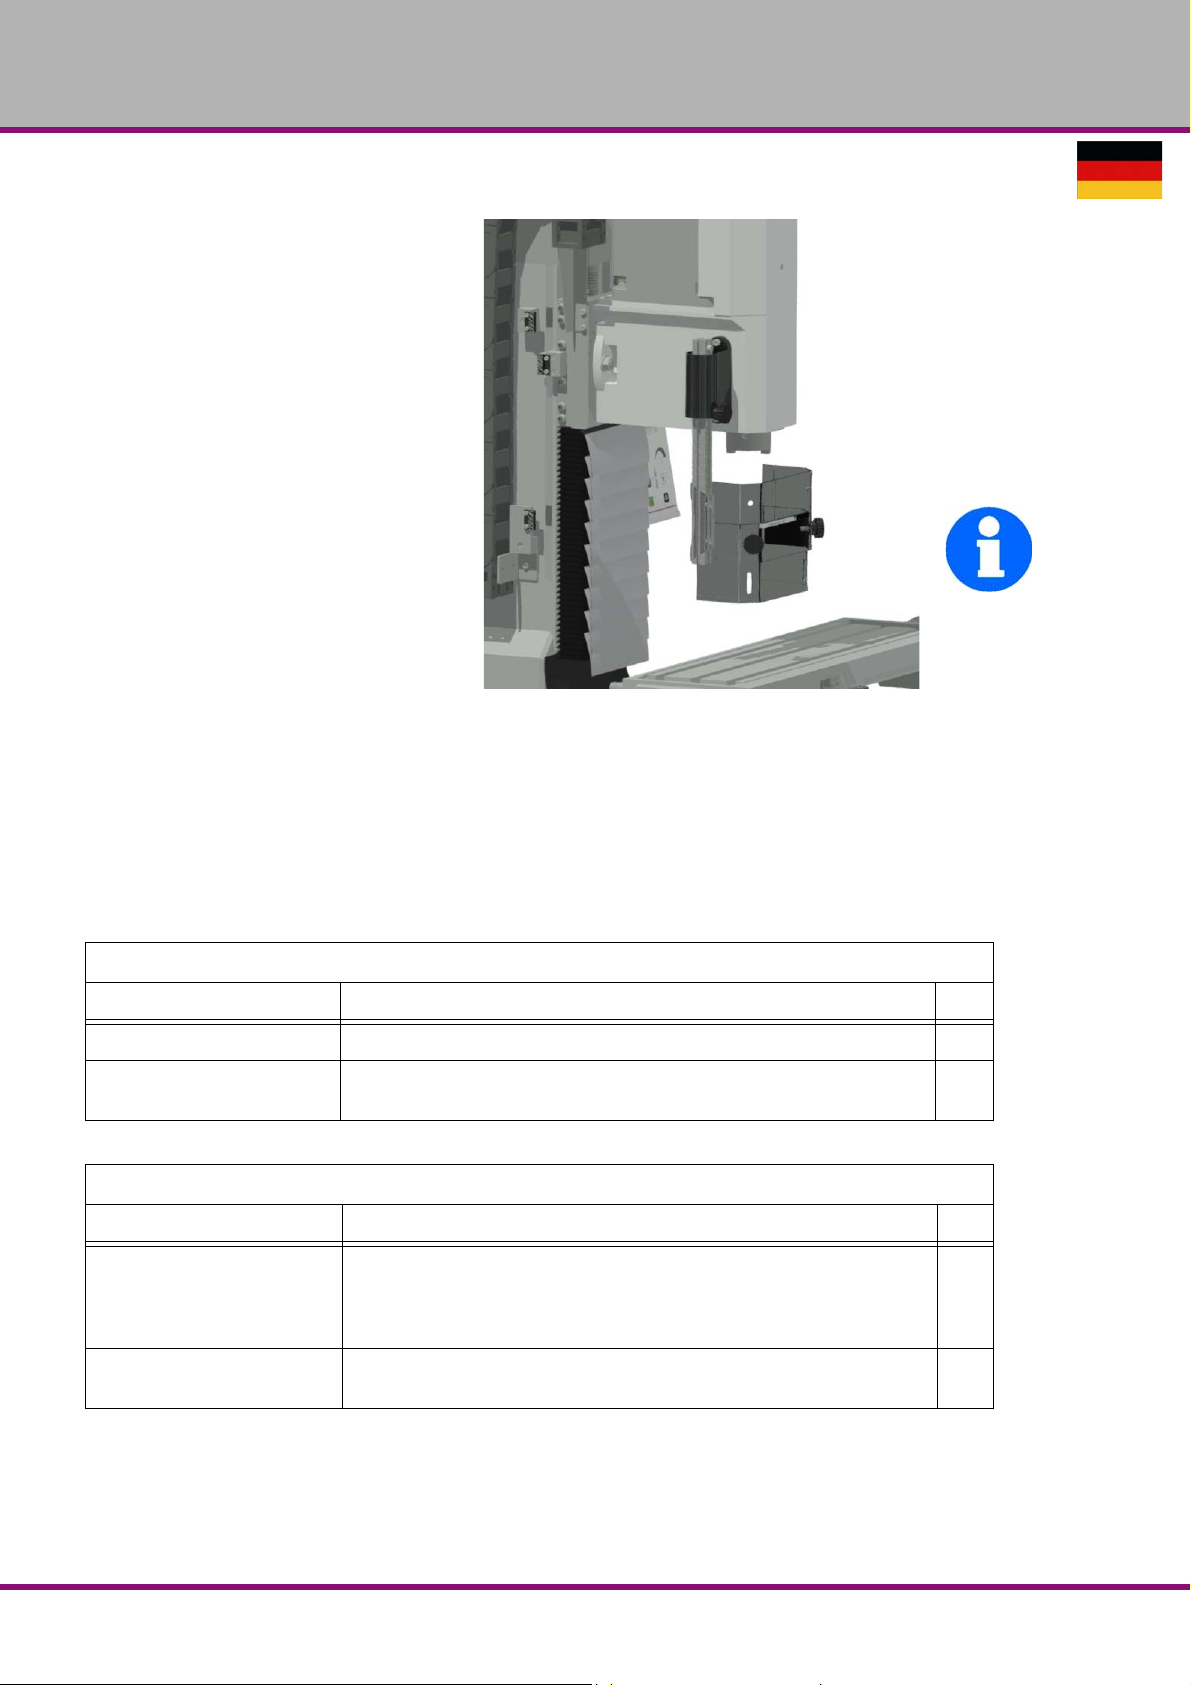
1.9.4 Trennende Schutzvorrichtung
Stellen Sie die richtige Höhe der Schutzeinrichtung vor Arbeitsbeginn ein.
Lösen Sie hierzu die Klemmschrauben,
stellen Sie die erforderliche Höhe ein und
drehen Sie die Klemmschrauben wieder
fest.
In der Halterung des Spindelschutzes ist
ein Schalter integriert, der die geschlossene Stellung überwacht.
INFORMATION
Solange der Spindelschutz nicht geschlossen ist, lässt sich die Maschine nicht
starten.
Abb.1-2: Trennende Schutzeinrichtung
1.10 Sicherheitsüberprüfung
Überprüfen Sie die Fräsmaschine regelmäßig.
Überprüfen Sie alle Sicherheitseinrichtungen
Vor Arbeitsbeginn,
einmal wöchentlich (bei durchgehendem Betrieb),
nach jeder Wartung und Instandsetzung.
Allgemeine Überprüfung
Einrichtung Prüfung OK
Schutzabdeckungen Montiert, fest verschraubt und nicht beschädigt
Schilder,
Markierungen
Funktionsprüfung
Einrichtung Prüfung OK
Not-Halt Pilzkopfschalter Nach dem Betätigen des Not-Halt Pilzkopfschalters muß die
Installiert und lesbar
Fräsmaschine abschalten. Ein Wiederanlauf darf erst möglich sein,
wenn der Not-Halt Pilzkopfschalter entriegelt und der EIN-Schalter
betätigt wurde.
Trennende Schutzeinrichtung
um die Bohr und Frässpindel
MH25VDE
Die Fräsmaschine darf erst einschalten, wenn die Schutzeinrichtung
geschlossen ist.
Version 1.0.1 vom 2015-12-17Seite 16 Originalbetriebsanleitung
Page 17
OPTIMUM
MASCHINEN - GERMANY
1.11 Körperschutzmittel
Bei einigen Arbeiten benötigen Sie Körperschutzmittel als Schutzausrüstung.
Schützen Sie Ihr Gesicht und Ihre Augen: Tragen Sie bei allen Arbeiten, bei denen Ihr Gesicht
und die Augen gefährdet sind, einen Helm mit Gesichtsschutz.
Verwenden Sie Schutzhandschuhe, wenn Sie scharfkantige Teile in die Hand nehmen.
Tragen Sie Sicherheitsschuhe, wenn Sie schwere Teile an-, abbauen oder transportieren.
Tragen Sie einen Gehörschutz, wenn der Lärmpegel (Immission) an Ihrem Arbeitsplatz größer
als 80 dB (A) ist.
Überzeugen Sie sich vor Arbeitsbeginn davon, dass die vorgeschriebenen Körperschutzmittel
am Arbeitsplatz verfügbar sind.
VORSICHT!
Verunreinigte, unter Umständen kontaminierte Körperschutzmittel können Erkrankungen
auslösen. Reinigen Sie sie nach jeder Verwendung und einmal wöchentlich.
1.12 Zu Ihrer eigenen Sicherheit während des Betriebs
WARNUNG!
Überzeugen Sie sich vor dem Einschalten der Fräsmaschine davon, dass dadurch keine
Personen gefährdet und keine Sachen beschädigt we rden.
Unterlassen Sie jede sicherheitsbedenkliche Arbeitsweise:
Stellen Sie sicher, dass durch Ihre Arbeit niemand gefährdet wird.
Halten Sie bei Montage, Bedienung, Wartung und Instandsetzung die Anweisungen dieser
Betriebsanleitung unbedingt ein.
Tragen Sie eine Schutzbrille.
Schalten Sie die Fräsmaschine aus, bevor Sie das Werkstück messen.
Arbeiten Sie nicht an der Fräsmaschine, wenn Ihre Konzentrationsfähigkeit aus irgend
einem Grunde – wie z.B. dem Einfluss von Medikamenten – gemindert ist.
Bleiben Sie an der Fräsmaschine bis ein vollständiger Stillstand von Bewegungen erfolgt
ist.
Benutzen Sie die vorgeschriebenen Körperschutzmittel. Tragen Sie enganliegende
Kleidung und gegebenenfalls ein Haarnetz.
Verwenden Sie beim Bohren oder Fräsen keine Schutzhandschuhe.
Ziehen Sie den Schutzkontaktstecker aus der Steckdose bevor Sie das Werkzeug wech-
seln.
Verwenden Sie geeignete Hilfsmittel zum Entfernen von Bohr- und Frässpänen.
Stellen Sie sicher, daß durch Ihre Arbeit niemand gefährdet wird.
Spannen Sie das Werkstück sicher und fest ein, bevor Sie die Fräsmaschine einschalten.
Auf konkrete Gefahren bei Arbeiten mit und an der Fräsmaschine weisen wir Sie bei der Beschreibung dieser Arbeiten hin.
1.13 Abschalten und Sichern der Fräsmaschine
Ziehen Sie vor Beginn der Wartungs- und Instandhaltungsarbeiten den Netzstecker.
Version 1.0.1 vom 2015-12-17 Seite 17Originalbetriebsanleitung
MH25V DE
Page 18
OPTIMUM
MASCHINEN - GERMANY
1.14 Verwenden von Hebezeugen
WARNUNG!
Schwerste bis tödliche Verletzungen durch beschädigte oder nicht ausreichend
tragfähige Hebezeuge und Lastanschlagmittel, die unter Last reißen.
Prüfen Sie, ob die Hebezeuge und Lastanschlagmittel für die Belastung ausreichen und
nicht beschädigt sind.
Beachten Sie die Unfallverhütungsvorschriften der für Ihre Firma zuständigen
Berufsgenossenschaft oder anderer Aufsichtsbehörden.
Befestigen Sie die Lasten sorgfältig.
Treten Sie nie unter schwebende Lasten!
1.15 Symbole an der Fräsmaschine
Achten Sie darauf, das die Gebots- und Warnsymbole lesbar sind.
1.16 Elektrik
Lassen Sie die elektrische Maschine/Ausrüstung regelmäßig überprüfen. Lassen Sie alle
Mängel wie lose Verbindungen, beschädigte Kabel usw. sofort beseitigen.
Eine zweite Person muß bei Arbeiten an spannungsführenden Teilen anwesend sein und im
Notfall die Spannung abschalten. Schalten Sie bei Störungen in der elektrischen Versorgung
die Fräsmaschine sofort ab!
Beachten Sie die erforderlichen Prüfintervalle nach Betriebssicherheitsverordnung, Betriebsmittelprüfung.
Der Betreiber der Maschine hat dafür zu sorgen, dass die elektrischen Anlagen und Betriebsmittel auf ihren ordnungsgemäßen Zustand geprüft werden und zwar,
vor der ersten Inbetriebnahme und nach einer Änderung oder Instandsetzung vor der
Wiederinbetriebnahme durch eine Elektrofachkraft oder unter Leitung und Aufsicht einer
Elektrofachkraft
und in bestimmten Zeitabständen.
Die Fristen sind so zu bemessen, dass entstehende Mängel, mit denen gerechnet werden
muss, rechtzeitig festgestellt werden.
Bei der Prüfung sind die sich hierauf beziehenden elektrotechnischen Regeln zu beachten.
Die Prüfung vor der ersten Inbetriebnahme ist nicht erforderlich, wenn dem Betreiber vom Her-
steller oder Errichter bestätigt wird, dass die elektrischen Anlagen und Betriebsmittel den
Bestimmungen der Unfallverhütungsvorschrift entsprechend beschaffen sind.
Ortsfeste elektrische Anlagen und Betriebsmittel gelten als ständig überwacht, wenn sie kontinuierlich von Elektrofachkräften instand gehalten und durch messtechnische Maßnahmen im
Rahmen des Betreibens (z. B. Überwachen des Isolationswiderstandes) geprüft werden.
1.17 Prüffristen
Legen Sie die Prüffristen der Maschine nach § 3 Betriebssicherheitsverordnung fest, Dokumentieren sie diese und führen Sie eine betriebliche Gefahrenanalyse nach § 6 Arbeitsschutzgesetz
durch. Verwenden Sie auch die unter Instandhaltung angegebenen Prüfintervalle als Anhaltswert.
MH25VDE
Version 1.0.1 vom 2015-12-17Seite 18 Originalbetriebsanleitung
Page 19
OPTIMUM
31,75
16,3
16,3
16,1
20
48,4 ± 0,2
17
46
13
M12
7
24
34
11
7
43
23
M12
45°
MASCHINEN - GERMANY
2 Technische Daten
Die folgenden Daten sind Maß- und Gewichtsangaben und die vom Hersteller genehmigten
Maschinendaten.
2.1 Elektrischer Anschluß
Gesamtanschlusswert 230V ~ 50Hz 2 KW
Motorleistung Frässpindel 1,5 KW ; 10 Nm
2.2 Fräsleistung
Schaftfräsergröße max. [mm] max. Ø 25
Messerkopfgröße max. [mm] max.
2.3 Spindelaufnahme
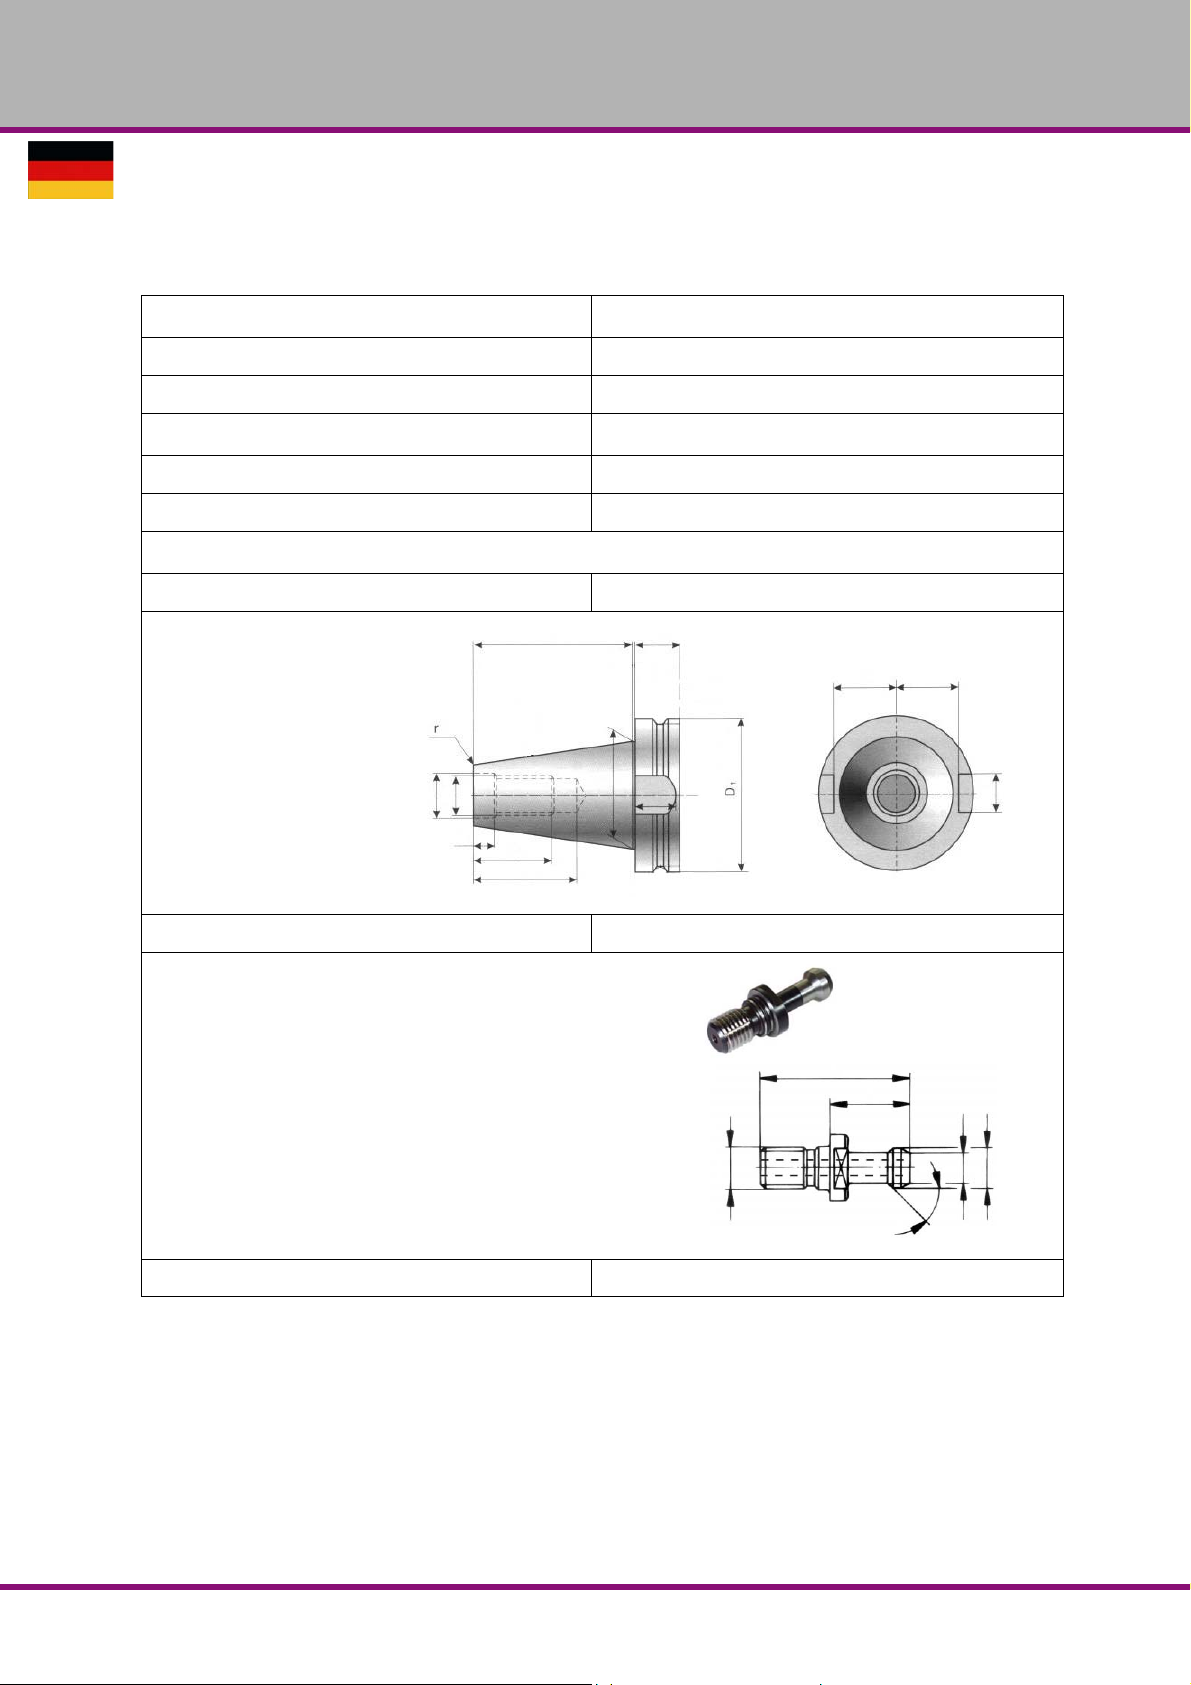
Spindelaufnahme Steilkegel JIS (MAS 403 BT30)
MH25V
Ø 50
Anzugsbolzen BT30x45°
max. Abstand Spindelnase - Kreuztisch [mm] 308
Version 1.0.1 vom 2015-12-17 Seite 19Originalbetriebsanleitung
MH25V DE
Page 20
OPTIMUM
+Z
+Y
+X
MASCHINEN - GERMANY
2.4 Bohr- Fräskopf
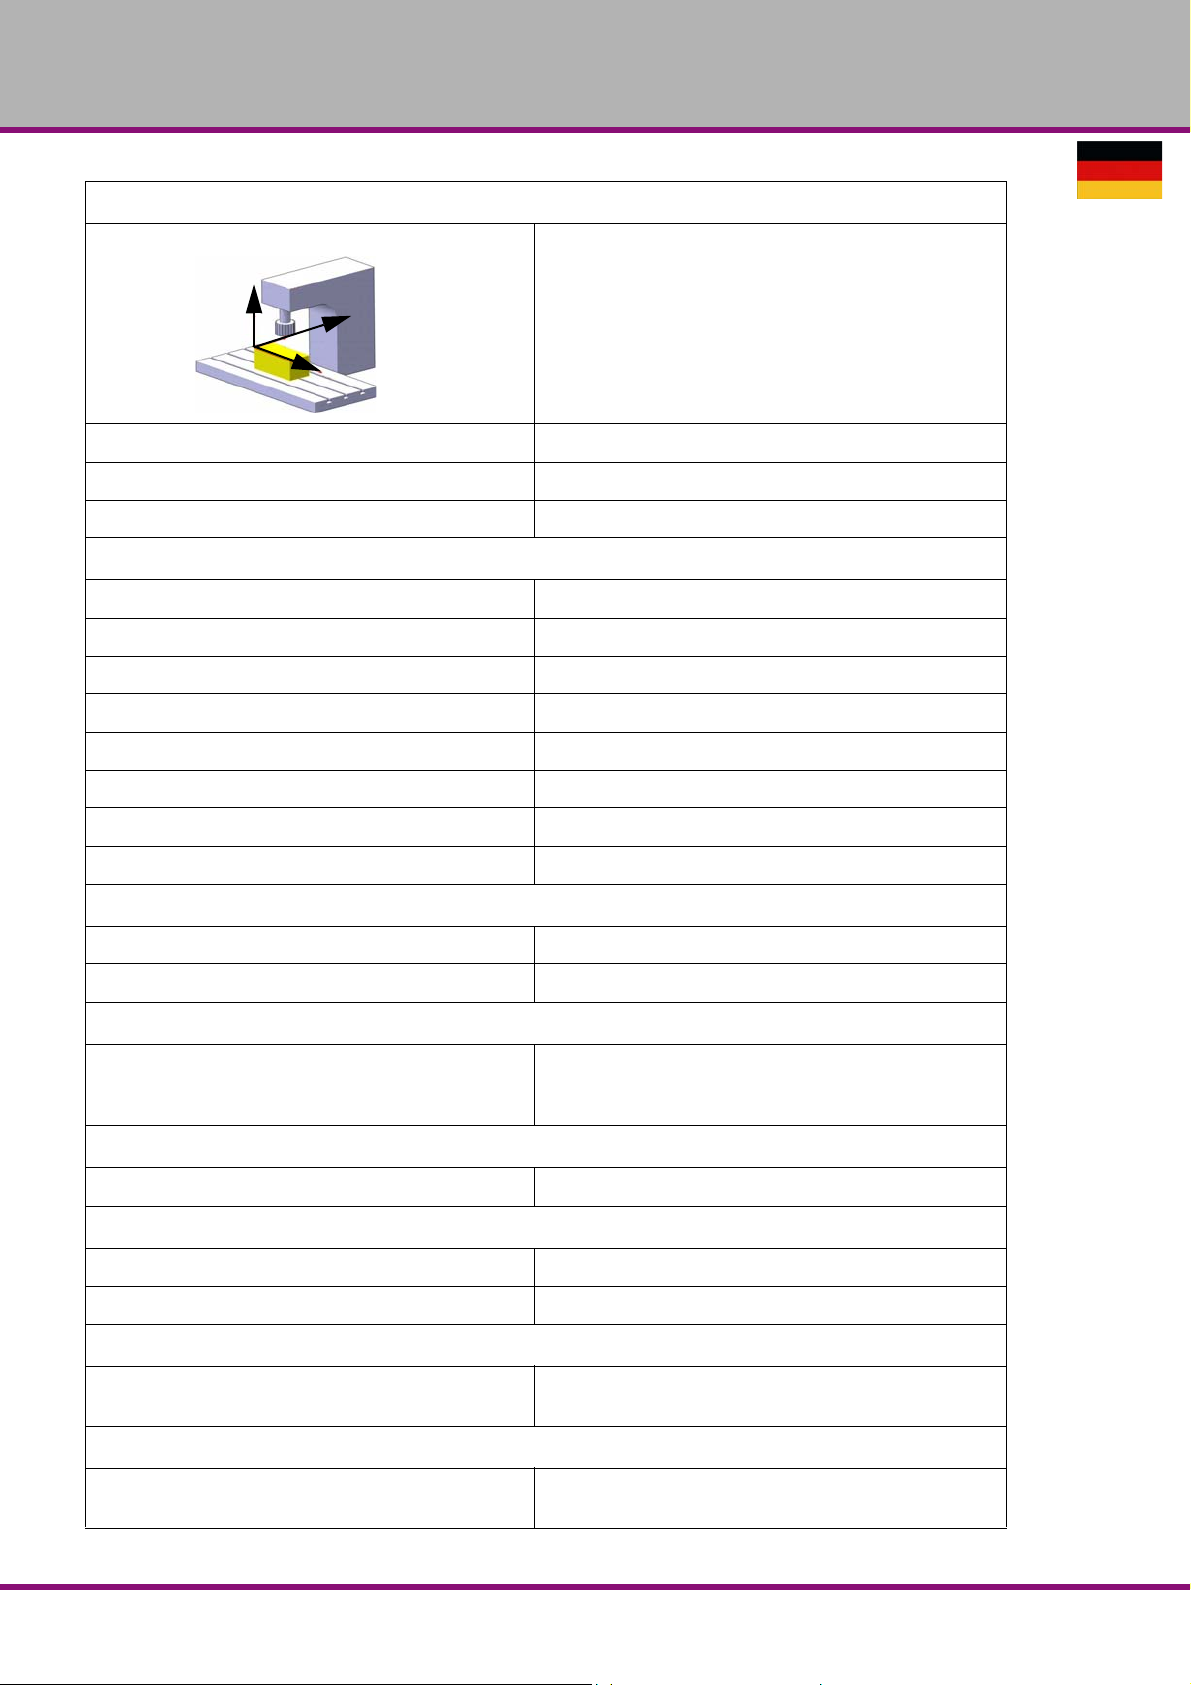
Verfahrweg Z-Achse [mm] 270
Ausladung [mm] 185
Skala am Handrad Z-Achse 4mm pro Umdrehung, Teilung 0,02mm
2.5 Kreuztisch
Tischlänge [mm] 620
Tischbreite [mm] 180
Traglast max. 30 kg
T - Nutengrösse / Abstand / Anzahl 12 mm / 50 mm / 3
Verfahrweg X-Achse [mm] 400
Skala am Handrad X-Achse 4mm pro Umdrehung, Teilun g 0,02mm
Verfahrweg Y-Achse [mm] 210
Skala am Handrad Y-Achse 4mm pro Umdrehung, Teilun g 0,02mm
2.6 Abmessungen
Gesamtgewicht [kg] 200
2.7 Arbeitsraum
2.8 Drehzahlen
Drehzahl elektronisch regelbar [ min-1 ] 200 - 4000
2.9 Umgebungsbedingungen
Temperatur 5-35 °C
„Abmessungen“ auf Seite 24
Halten Sie einen Arbeitsraum für Bedienung und
Instandhaltung von mindestens einem Meter um den
Bereich der Maschine frei.
Luftfeuchtigkeit 25 - 80%
2.10 Betriebsmittel
blanke Stahlteile Mobilgrease OGL 007 oder,
2.11 Emissionen
Maximaler Schalldruckpegel in 1 m Abstand von der
Maschine und 1,60 m über dem Boden.
MH25VDE
Mobilux EP 004, säurefreies Öl, z.B. Waffenöl, Motoröl
79 dB(A) im Leerlauf
Version 1.0.1 vom 2015-12-17Seite 20 Originalbetriebsanleitung
Page 21
OPTIMUM
MASCHINEN - GERMANY
VORSICHT!
Der Bediener an der Maschine sollte einen Schall- und Gehörschutz verwenden.
INFORMATION
Dieser Zahlenwert wurde an einer neuen Maschine unter bestimmungsgemäßen Betriebsbedingungen gemessen. Abhängig von dem Alter bzw. dem Verschleiß der Maschine kann sich
das Geräuschverhalten der Maschine ändern. Darüber hinaus hängt die Größe der Lärmemission auch vom fertigungstechnischen Einflussfaktoren, z.B. Drehzahl, Werkstoff und Aufspannbedingungen, ab.
Version 1.0.1 vom 2015-12-17 Seite 21Originalbetriebsanleitung
MH25V DE
Page 22
OPTIMUM
MASCHINEN - GERMANY
3 Auspacken und Anschließen
INFORMATION
Die Fräsmaschine ist vormontiert.
3.1 Lieferumfang
Überprüfen Sie die Fräsmaschine nach Anlieferung unverzüglich auf Transportschäden,
Fehlmengen und gelockerte Befestigu n gs sch ra ub e n.
Vergleichen Sie den Lieferumfang mit den Angaben der Packliste.
3.2 Transport
Schwerpunkte
Anschlagstellen
(Kennzeichnung der Postionen für die Lastanschlagmittel)
vorgeschriebene Transportlage
(Kennzeichnung der Deckenfläche)
einzusetzende Transportmittel
Gewichte
WARNUNG!
Schwerste bis tödliche Verletzungen durch Umfallen und Herunterfallen von
Maschinenteilen vom Gabelstapler oder Transportfahrzeug. Beachten Sie die
Anweisungen und Angaben auf der Transportkiste.
WARNUNG!
Schwerste bis tödliche Verletzungen durch beschädigte oder nicht ausreichend
tragfähige Hebezeuge und Lastanschlagmittel, die unter Last reißen. Prüfen Sie die
Hebezeuge und Lastanschlagmittel auf ausreichende Tragfähigkeit und einwandfreien
Zustand. Beachten Sie die Unfallverhütungsvorschriften der für Ihre Firma zuständigen
Berufsgenossenschaft oder anderer Aufsichtsbehörden. Befestigen Sie die Lasten
sorgfältig. Treten Sie nie unter schwebende Lasten!
3.3 Aufstellen und Montieren
3.3.1 Anforderungen an den Aufstellort
Der Arbeitsraum für die Bedienung, Wartung und Instandsetzung darf nicht eingeschränkt
werden.
Der Hauptschalter muss frei zugänglich sein.
Die Beleuchtung des Arbeitsplatzes ist so zu gestalten, dass an der Werkzeugspitze eine
Beleuchtungsstärke von 500 Lux er re ich t wird .
Falls dies mit der herkömmlichen Ausleuchtung des Aufstellungsorts nicht gewährleistet ist,
muss eine optional erhältliche Arbeitsplatzleucht e ein ge se tz t werde n.
MH25VDE
Version 1.0.1 vom 2015-12-17Seite 22 Originalbetriebsanleitung
Page 23
OPTIMUM
MASCHINEN - GERMANY
3.3.2 Lastanschlagstelle
WARNUNG!
Quetsch - und Kippgefahr. Gehen Sie äußerst umsichtig vor, wenn Sie die Maschine
anheben, aufstellen und montieren.
Befestigen Sie das Lastanschlagmittel um den Bohr-Fraskopf. Verwenden Sie dafür eine
Hebeschlinge.
Klemmen Sie alle Klemmhebel an der Bohr- Frasmaschine fest, bevor Sie die Fräsma-
schine anheben.
Achten Sie darauf, dass durch den Lastanschlag keine Anbauteile beschadigt werden ode r
Lackschaden entstehen.
3.3.3 Montieren
Prüfen Sie den Untergrund der Fräsmaschine mit einer Wasserwaage auf waa grechte Aus-
richtung.
Prüfen Sie den Untergrund auf ausreichende Tragfähigkeit und Steifigkeit.
ACHTUNG!
Eine ungenügende Steifigkeit des Untergrunds führt zur Überlagerung von
Schwingungen zwischen der Fräsmaschine und des Untergrunds (Eigenfrequenz von
Bauteilen). Kritische Drehzahlen mit unangenehmen Schwingungen werden bei
ungenügender Steifigkeit des Gesamtsystems sehr schnell erreicht und führen zu
schlechten Fräsergebnissen.
Setzen Sie die Fräsmaschine auf den vorgesehenen Untergrund.
Befestigen Sie die den Maschinenunterbau an den hierfür vorgesehenen Durchgangsboh-
rungen mit dem Untergrund.
WARNUNG!
Die Beschaffenheit des Untergrunds und die Befestigungsart des Maschinenfusses mit
dem Untergrund muss die Belastungen der Fräsmaschine aufnehmen können. Der
Untergrund muss ebenerdig sein. Kontrollieren Sie den Untergrund der Fräsmaschine
mit einer Wasserwaage auf waagrechte Ausrichtung.
Befestigen Sie die Fräsmaschine an den hierfür vorgesehenen Aussparungen am Maschinenunterbau mit dem Untergrund. Wir empfehlen Ihnen die Verwendung von Verbundankerpatronen bzw. Schwerlastanker.
Version 1.0.1 vom 2015-12-17 Seite 23Originalbetriebsanleitung
MH25V DE
Page 24
OPTIMUM
A-A ( 0,12 )
A
A
330
300
8
0
3
8
5
5
4
5
2
4
955
620
1
8
0
185
970
1
9
8
m
a
x
.
1
0
2
5
250
3
8
0
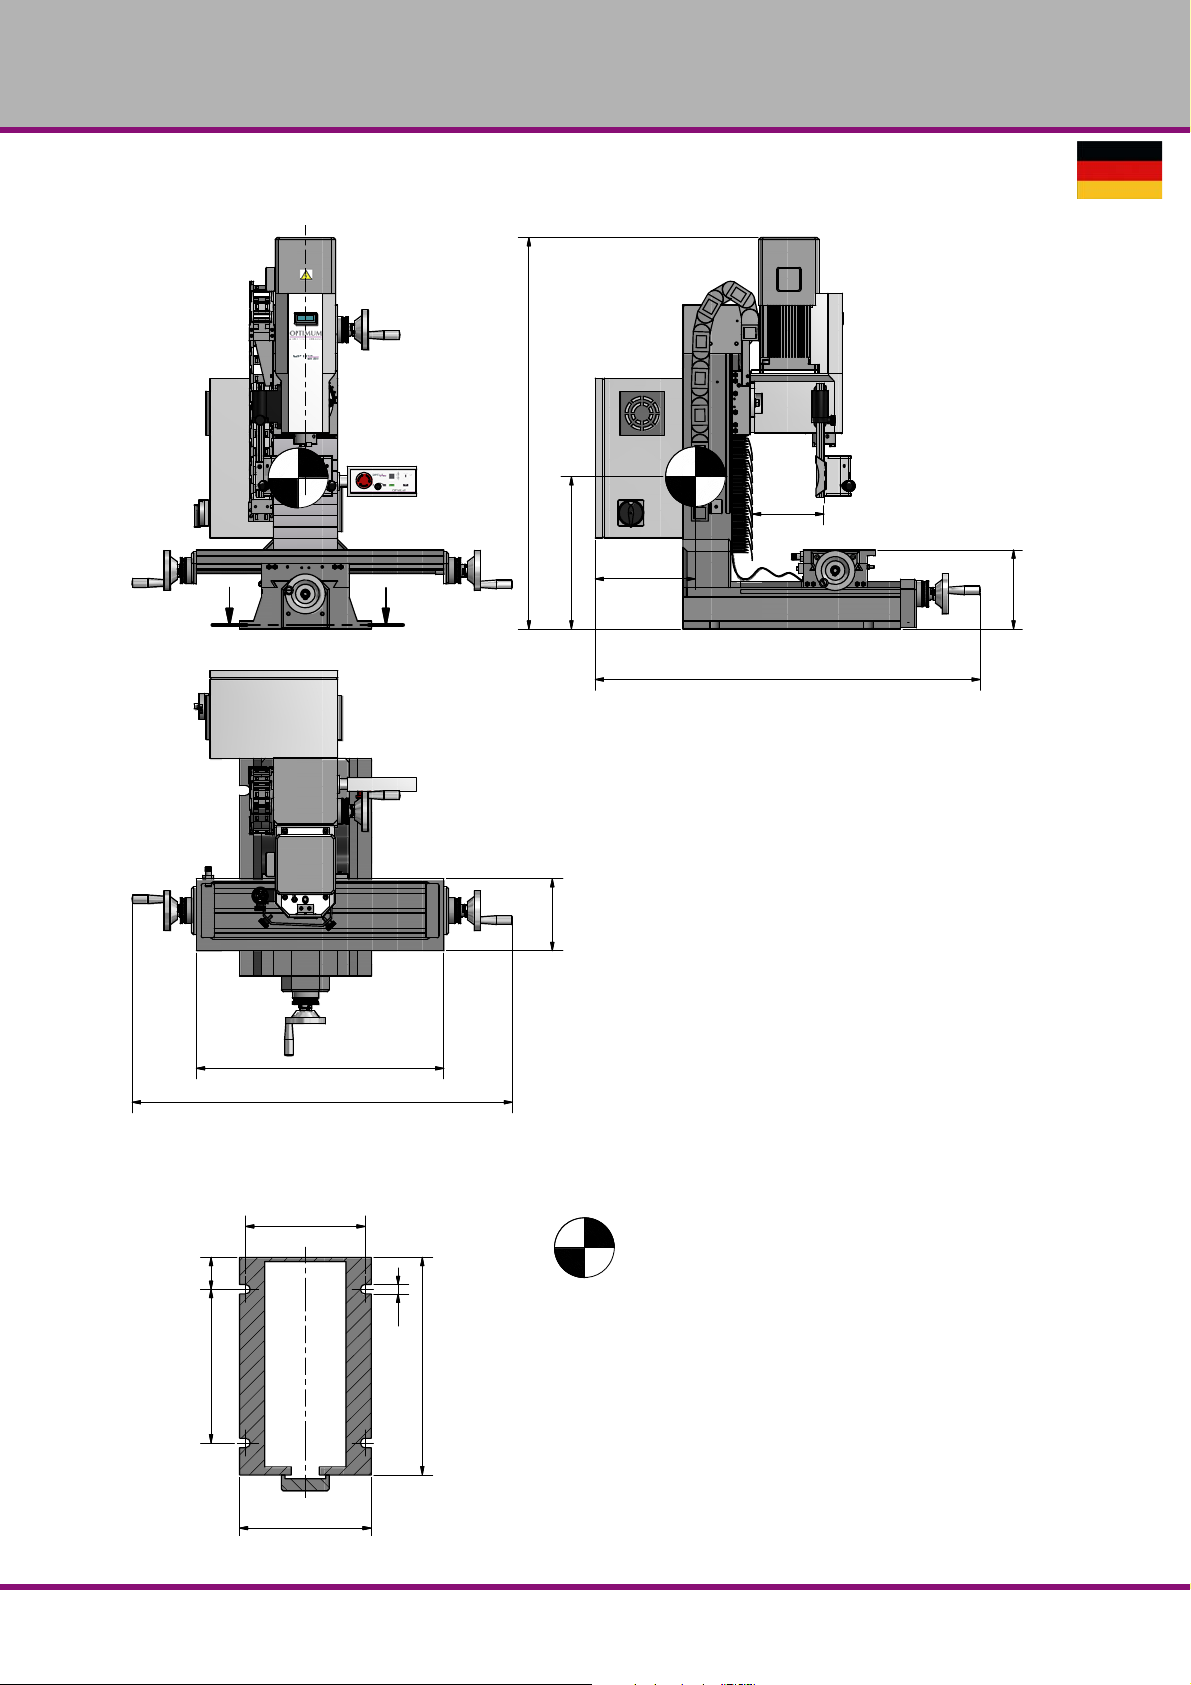
Schwerpunkt / Centre of gravity
MASCHINEN - GERMANY
3.4 Abmessungen
MH25VDE
Version 1.0.1 vom 2015-12-17Seite 24 Originalbetriebsanleitung
Page 25
OPTIMUM
MASCHINEN - GERMANY
3.5 Erste Inbetriebnahme
WARNUNG!
Die erste Inbetriebnahme darf nur nach sachgemäßer Installation erfolgen.
Bei der ersten Inbetriebnahme der Fräsmaschine durch unerfahrenes Personal
gefährden Sie Menschen und die Ausrüstung. Wir übernehmen keine Haftung für
Schäden aufgrund einer nicht korrekt durchgeführten Inbetriebnahme.
ACHTUNG!
Vor Inbetriebnahme der Maschine sind alle Schrauben, Befestigungen bzw.
Sicherungen zu prüfen und ggf. nachzuziehen!
WARNUNG!
Gefährdung durch den Einsatz von ungeeigneten Werkzeugaufnahmen oder deren
Betreiben bei unzulässigen Drehzahlen.
Verwenden Sie nur die Werkzeugaufnahmen die zusammen mit der Maschine
ausgeliefert wurden oder als optionale Ausrüstungen von OPTIMUM angeboten werden.
Verwenden Sie Werkzeugaufnahmen nur in dem dafür vorgesehenen, zulässigen
Drehzahlbereich.
Werkzeugaufnahmen dürfen nur in Übereinstimmung mit den Empfehlungen von
OPTIMUM oder des Spannzeugherstellers verändert werden.
„Qualifikation des Personals“ auf Seite 12
3.6 Elektrischer Anschluss
VORSICHT!
Verlegen Sie das Anschlusskabel der Maschine so, das ein Stolpern von Personen ver-
hindert wird.
Bitte prüfen Sie, ob Stromart, Stromspannung und Absicherung mit den vorgeschriebenen
Werten übereinstimmen. Ein Schutzleiteranschluss muss vorhanden sein. Netzabsicherung
16A. Mit internem EMV Filter ist der Ableitstrom größer 3,5 mA. Wir bitten um entsprechende
Beachtung bei der Durchführung von Maschinentests im Rahmen der Arbeitssicherheit.
3.6.1 Strom im Schutzerdungsleiter
Die größe des Ableitstroms im Schutzerdungsleiter hängt davon ab, ob der interne EMV-Filter
im Frequenzumrichter Emerson M200 zur Drehzahlregelung der Frässpindel Verwendung
findet oder nicht. Der Frequenzumrichter ist standardmäßig mit einem internen EMV-Filter ausgestattet. Anweisungen zum Ausbau des internen Filters finden Sie im Handbuch des Umrichters.
Mit EMV Filter beträgt der Ableitstrom 15,4 mA AC bei 230V 50Hz (1 Phasen-Versorgung,
Phase-Neutral-Versorgung, Sternpunkt geerdet).
Ohne EMV Filter beträgt der Ableitstrom <1,9 mA (Phase-Neutral-Versorgung, Sternpunkt
geerdet).
Es ist daher eine feste Erdverbindung erforderlich und der Mindestquerschnitt des Schutzerdungsleiters muss den vor Ort geltenden Sicherheitsbestimmungen für Geräte mit hohem
Ableitstrom entsprechen. Dies wird erreicht, in dem eine permanente feste Erdverbindung mit
zwei voneinander unabhängigen Leitern bereitgestellt wird, jeweils mit einem Querschnitt, der
dem des Netzkabels entspricht oder größer ist. Um dies zu erleichtern, ist der Umrichter mit
zwei Erdklemmen versehen. Beide Erdverbindungen sind notwendig, um die Norm EN 618005-1 zu erfüllen.
Da durch den Frequenzumrichter im Schutzerdungsleiter ein Gleichstrom hervorgerufen werden kann, müssen, wenn im Netzwerk eine vorgeschaltete Fehlerstrom-Schutzeinrichtung
(ELCB/RCD) erforderlich ist, die folgenden Hinweise beachtet werden:
Version 1.0.1 vom 2015-12-17 Seite 25Originalbetriebsanleitung
MH25V DE
Page 26
OPTIMUM
MASCHINEN - GERMANY
Es gibt drei gebräuchliche FI-Typen (ELCB/RCD):
AC - zur Erkennung von AC-Fehlerströmen
A - zur Erkennung von AC-Fehlerströmen und welligen DC-Fehlerströmen (vorausgesetzt,
die DC-Stromstärke erreicht mindestens einmal pro Halbzyklus den Wert Null).
B - zur Erkennung von AC-Fehlerströmen, welligen DC Fehlerströmen und glatten DC-
Fehlerströmen.
Typ AC darf niemals bei Umrichtern verwendet werden.
Typ A kann nur bei einphasigen Umrichtern verwendet werden.
Typ B muss bei dreiphasigen Umrichtern verwendet werden.
Bei Verwendung eines externen EMV-Filters muss zum Vermeiden falscher Fehlerabschal-
tungen eine Zeitverzögerung von mindestens 50 ms vorgesehen werden. Der Ableitstrom kann
den Auslöseschwellwert für eine Fehlerabschaltung überschreiten, wenn die Phasen nicht
gleichzeitig zugeschaltet werden.
3.7 Reinigen und Abschmieren
Entfernen Sie das für den Transport und die Lagerung angebrachte Korrosionsschutzmittel
an der Fräsmaschine. Wir empfehlen Ihnen hierfür Petroleum.
Verwenden Sie zum Reinigen keine Lösungsmittel, Nitroverdünnung oder andere
Reinigungsmittel, die den Lack der Fräsmaschine angreifen könnten. Beachten Sie die
Angaben und Hinweise des Reinigungsmittelherstellers.
Ölen Sie alle blanken Maschinenteile mit einem säurefreien Schmieröl ein.
Schmieren Sie die Fräsmaschine gemäß Schmierplan ab.
„Inspektion und Wartung“ auf Seite 35
Prüfen Sie alle Spindeln auf Leichtgängigkeit. Alle Spindelmuttern sind nachstellbar.
INFORMATION
Die Fräsmaschine wurde mit einem Ein-Komponentenlack lackiert. Beachten Sie dieses Kriterium bei der Auswahl Ihres Kühlschmiermittels.
Optimum Maschinen Germany GmbH übernimmt keine Garantie auf Folgeschäden durch
ungeeignete Kühlschmierstof fe.
Der Flammpunkt der Emulsion muss größer als 140°C sein.
Beim Einsatz von nicht wassermischbaren Kühlschmierstoffen (Ölanteil > 15%) mit Flamm-
punkt, kann das Auftreten zündfähiger Aerosol-Luft-Gemische nicht ausgeschlossen werden.
Es besteht Explosionsgefahr.
MH25VDE
Version 1.0.1 vom 2015-12-17Seite 26 Originalbetriebsanleitung
Page 27
OPTIMUM
1
4
3
5
6
2
7
MASCHINEN - GERMANY
4 Bedienung
4.1 Sicherheit
Nehmen Sie die Fräsmaschine nur unter folgenden Voraussetzungen in Betrieb:
Der technische Zustand der Fräsmaschine ist einwandfrei.
Die Fräsmaschine wird bestimmungsgemäß eingesetzt.
Die Betriebsanleitung wird beachtet.
Alle Sicherheitseinr ichtungen sind vorhanden und aktiv.
Beseitigen Sie oder lassen Sie Störungen umgehend beseitigen. Setzen Sie die Fräsmaschine
bei Funktionsstörungen sofort still und sichern Sie sie gegen unabsichtliche oder unbefugte
Inbetriebnahme.
„Zu Ihrer eigenen Sicherheit während des Betriebs“ auf Seite 17
4.2 Bedien- und Anzeigeelemente
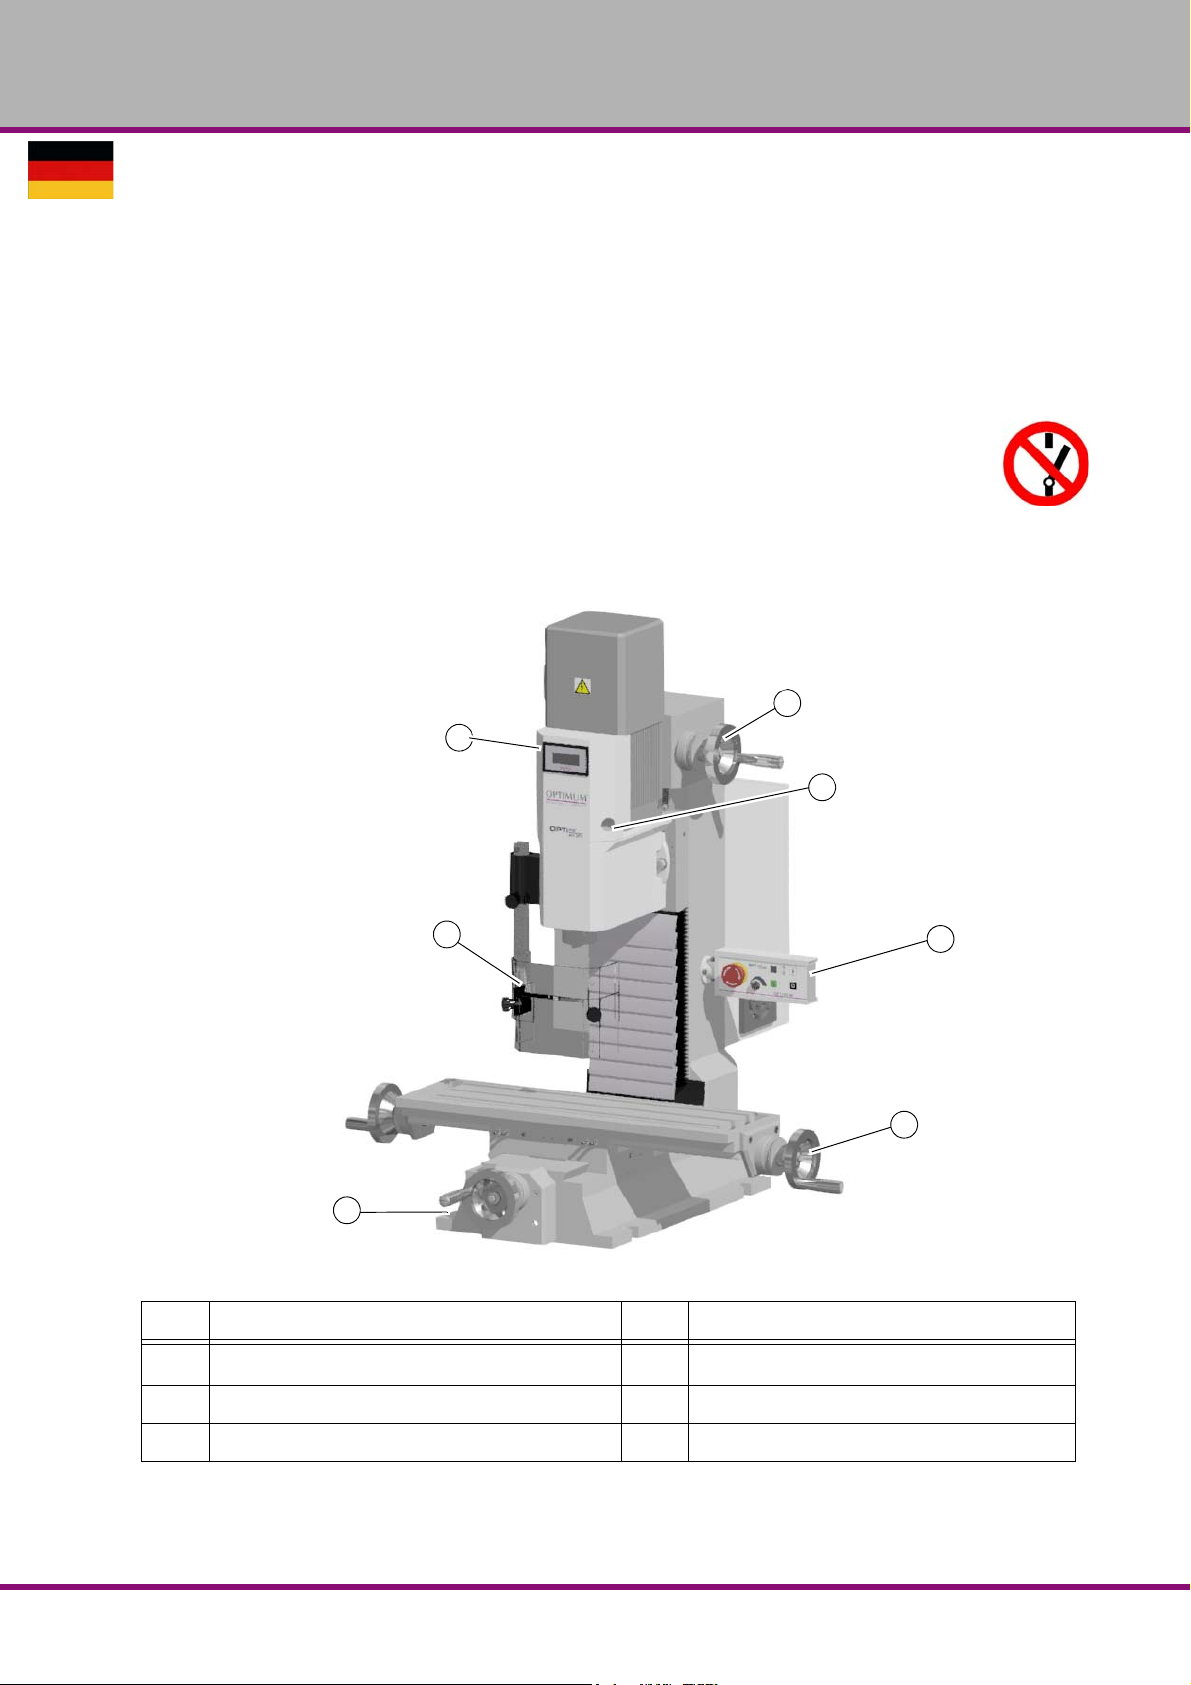
Pos. Bezeichnung Pos. Bezeichnung
1
3 Handkurbel Höhenverstellung Fräskopf 4 Spindelschutz
5 - 6 Handkurbel Kreuztisch 7 Öffnung Werkzeug- Schnellspannsystem
Version 1.0.1 vom 2015-12-17 Seite 27Originalbetriebsanleitung
Bedienpanel „Bedienpanel“ auf Seite 28
2 Drehzahlanzeige
MH25V DE
Page 28
OPTIMUM
13
17
15
16
18
19
MASCHINEN - GERMANY
4.2.1 Bedienpanel
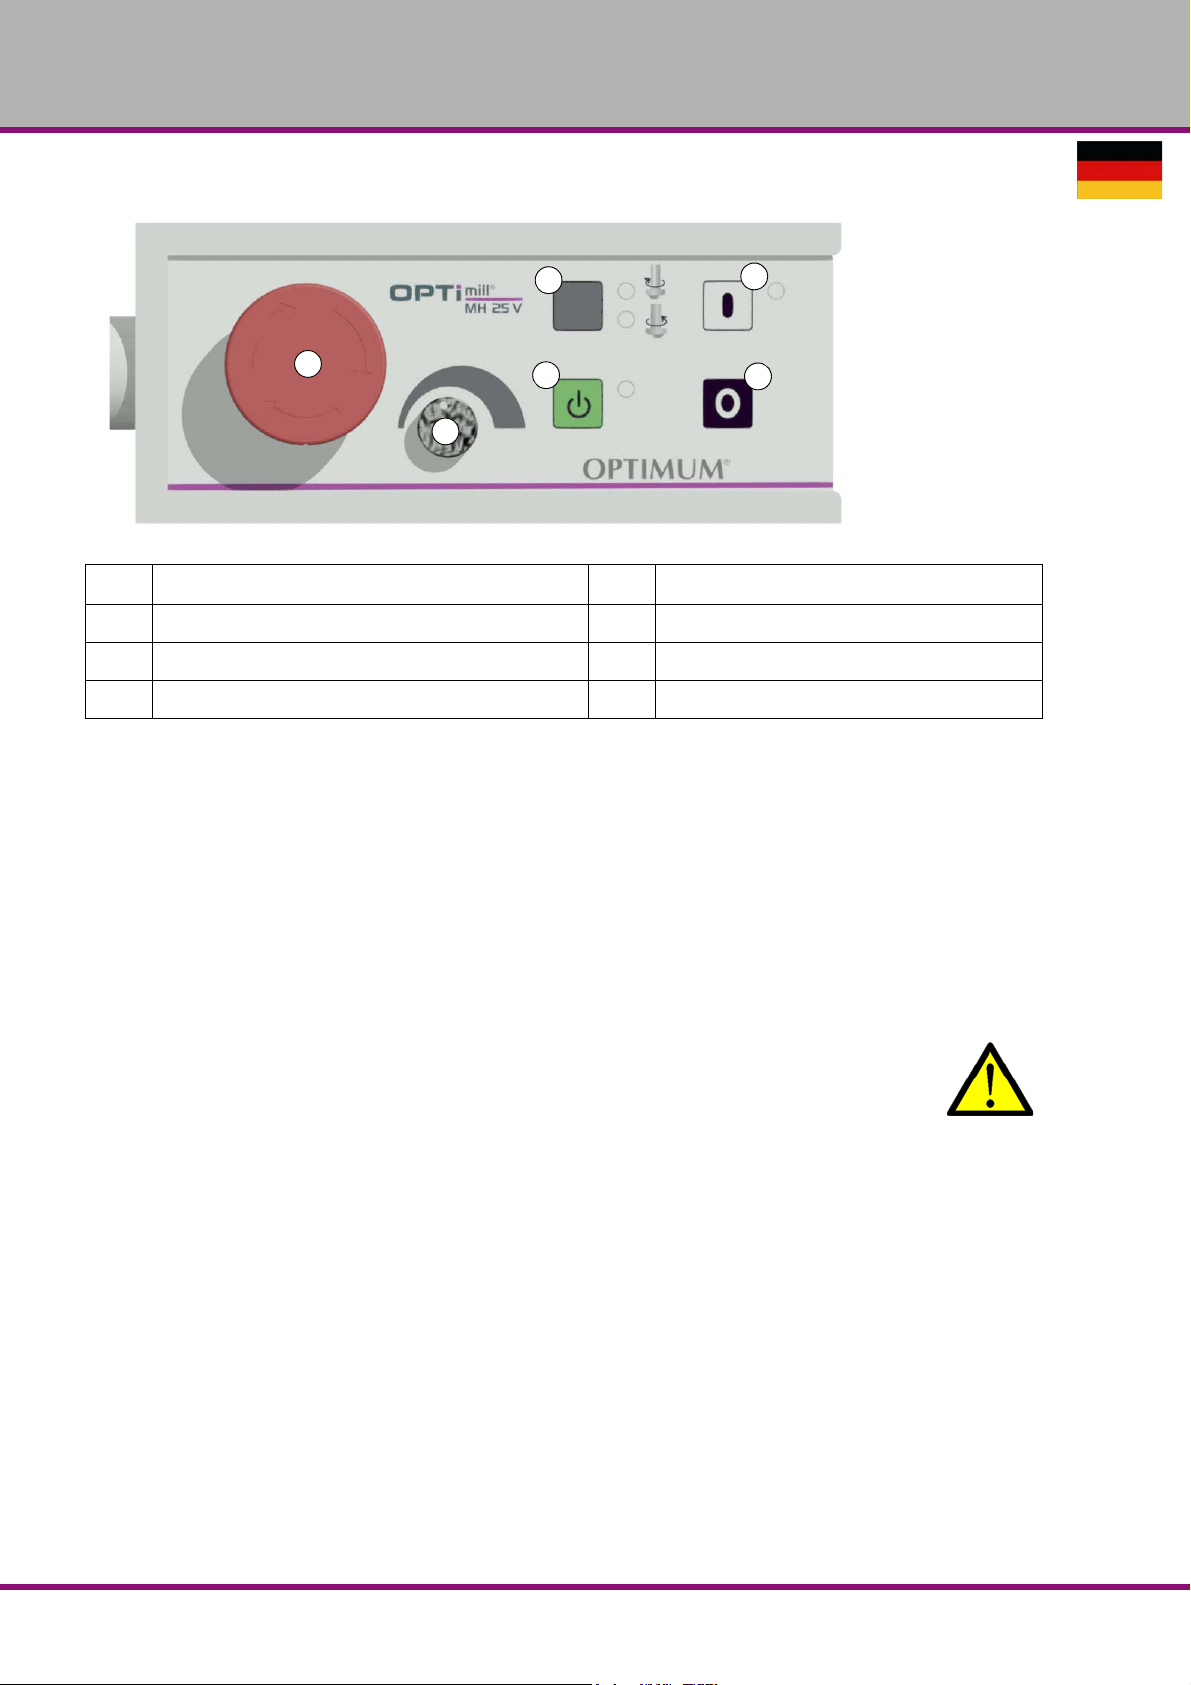
Pos. Bezeichnung Pos. Bezeichnung
13 Not-Halt Pilzkopfschalter 15 Spindeldrehung Ein
16 Spindeldrehung Aus 17 Einstellung Spindeldrehzahl
18 Auswahl Spindeldrehrichtung 19 Steuerung Ein
4.3 Fräsmaschine einschalten
Hauptschalter einschalten.
Not-Halt Pilzkopfschalter entriegeln.
Spindelschutz schließen.
Steuerung einschalten.
4.4 Fräsmaschine ausschalten
Hauptschalter ausschalten.
„Abschalten und Sichern der Fräsmaschine“ auf Seite 17
VORSICHT!
Der NOT-HALT Pilzkopfschalter darf nur im Notfall betätigt werden. Ein gewöhnliches
stillsetzen der Maschine darf nicht mit dem NOT-HALT Pilzkopfschalter erfolgen.
4.5 Zurücksetzen eines Not-Halt Zustands
Not-Halt Pilzkopfschalter wieder entriegeln.
Steuerung wieder einschalten.
Spindeldrehung wieder einschalten.
4.6 Energieausfall, Wiederherstellen der Betriebsbereitschaft
Steuerung wieder einschalten.
Spindeldrehung wieder einschalten.
4.7 Drehzahleinstellung
Eine Veränderung der Drehzahl im Bereich von 200 - 4000 min-1 erfolgt stufenlos mit dem
Drehknopf im Bedienpanel.
MH25VDE
Version 1.0.1 vom 2015-12-17Seite 28 Originalbetriebsanleitung
Page 29
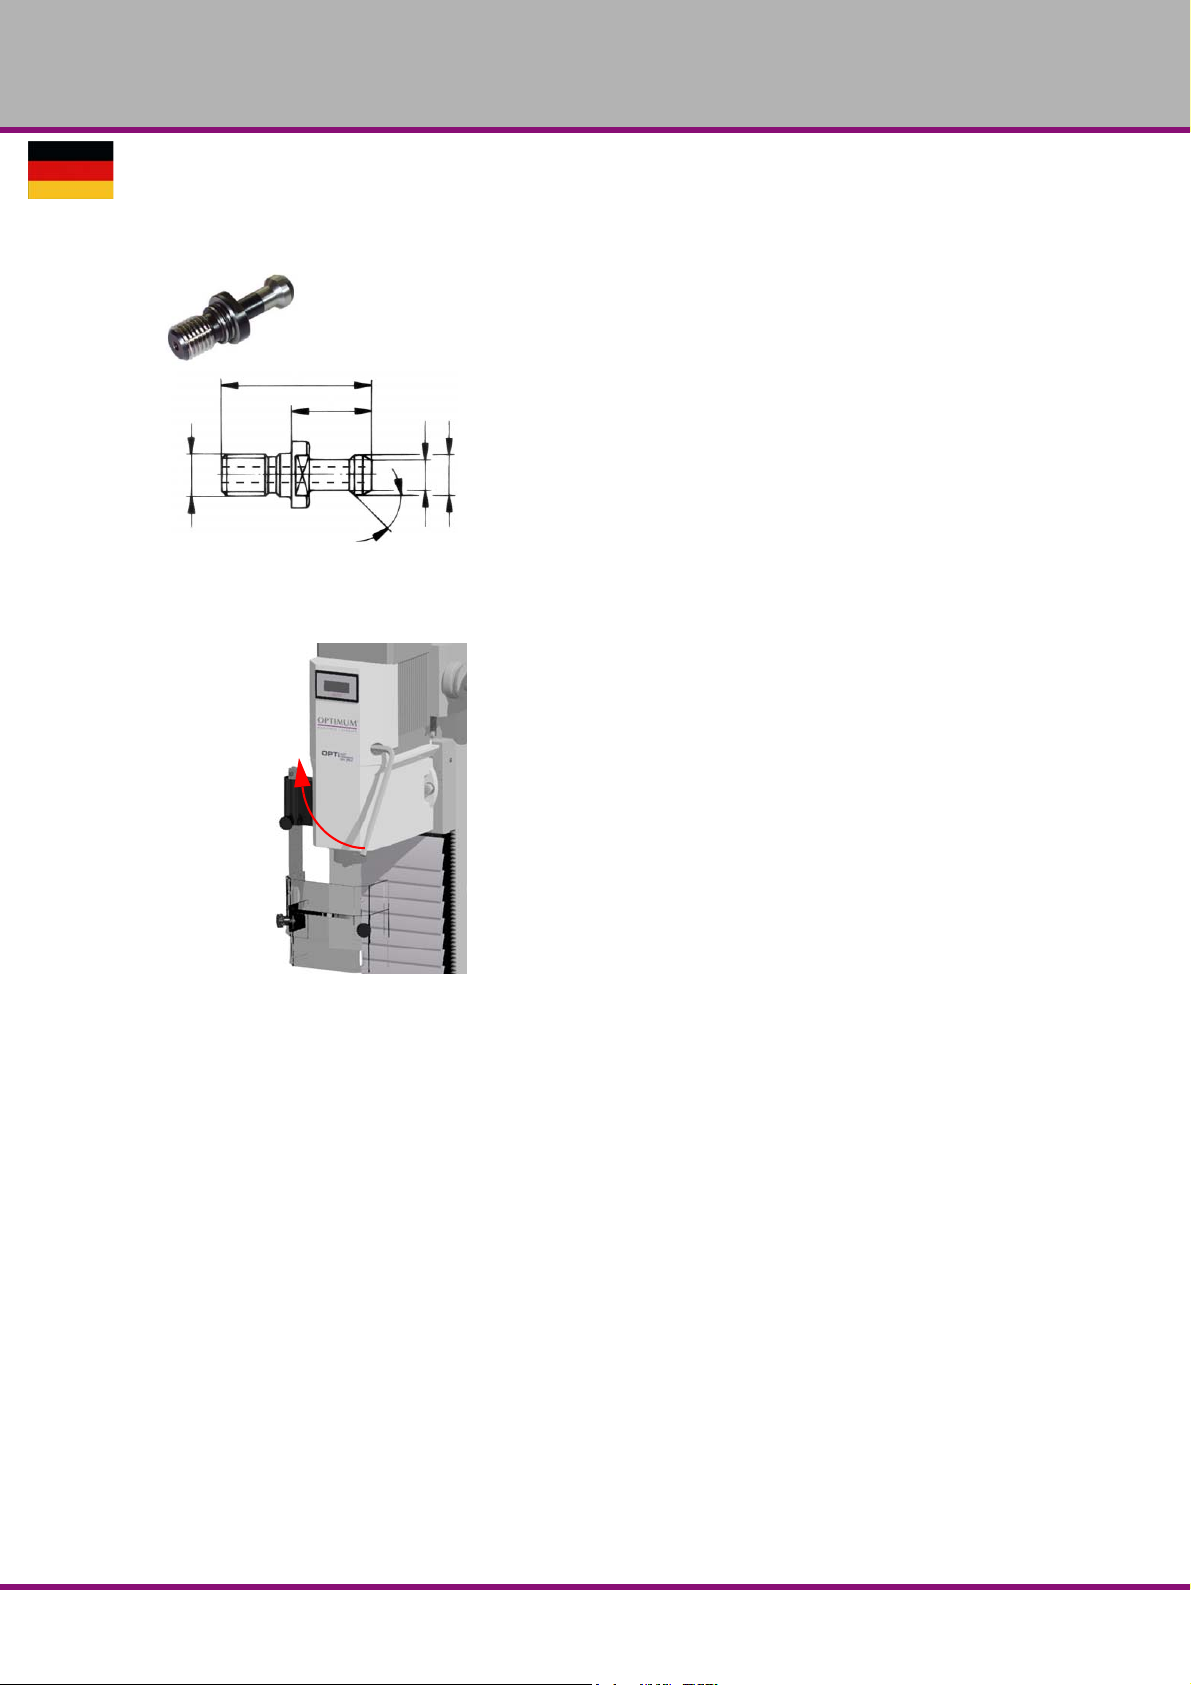
4.8 Werkzeug einsetzen
11
7
43
23
M12
45°
4.8.1 Schnellwechsel Spannsystem
Der Fräskopf ist mit einer Spannzange für Anzugsbolzen
BT30x45° ausgerüstet.
Anzugsbolzen in die Kegelaufnahme schrauben.
Aufnahme in der Frässpindel reinigen.
Konus des Werkzeugs reinigen.
Werkzeug in die Spindel stecken. Innensechskant-
schlüssel 10mm in die Aufnahmebohrung stecke n und im
Uhzeigersinn drehen um die Spannzange zu öffnen.
4.8.2 Ausbau
OPTIMUM
MASCHINEN - GERMANY
Abb.4-1: Anzugsbolzen
Das Werkzeug fest halten.
Den Innensechskantschlüssel 10mm in
die Aufnahmebohrung stecken und im
Uhzeigersinn drehen um die Spannzange
zu öffnen.
Abb.4-2: MAS BT30
Version 1.0.1 vom 2015-12-17 Seite 29Originalbetriebsanleitung
MH25V DE
Page 30
OPTIMUM
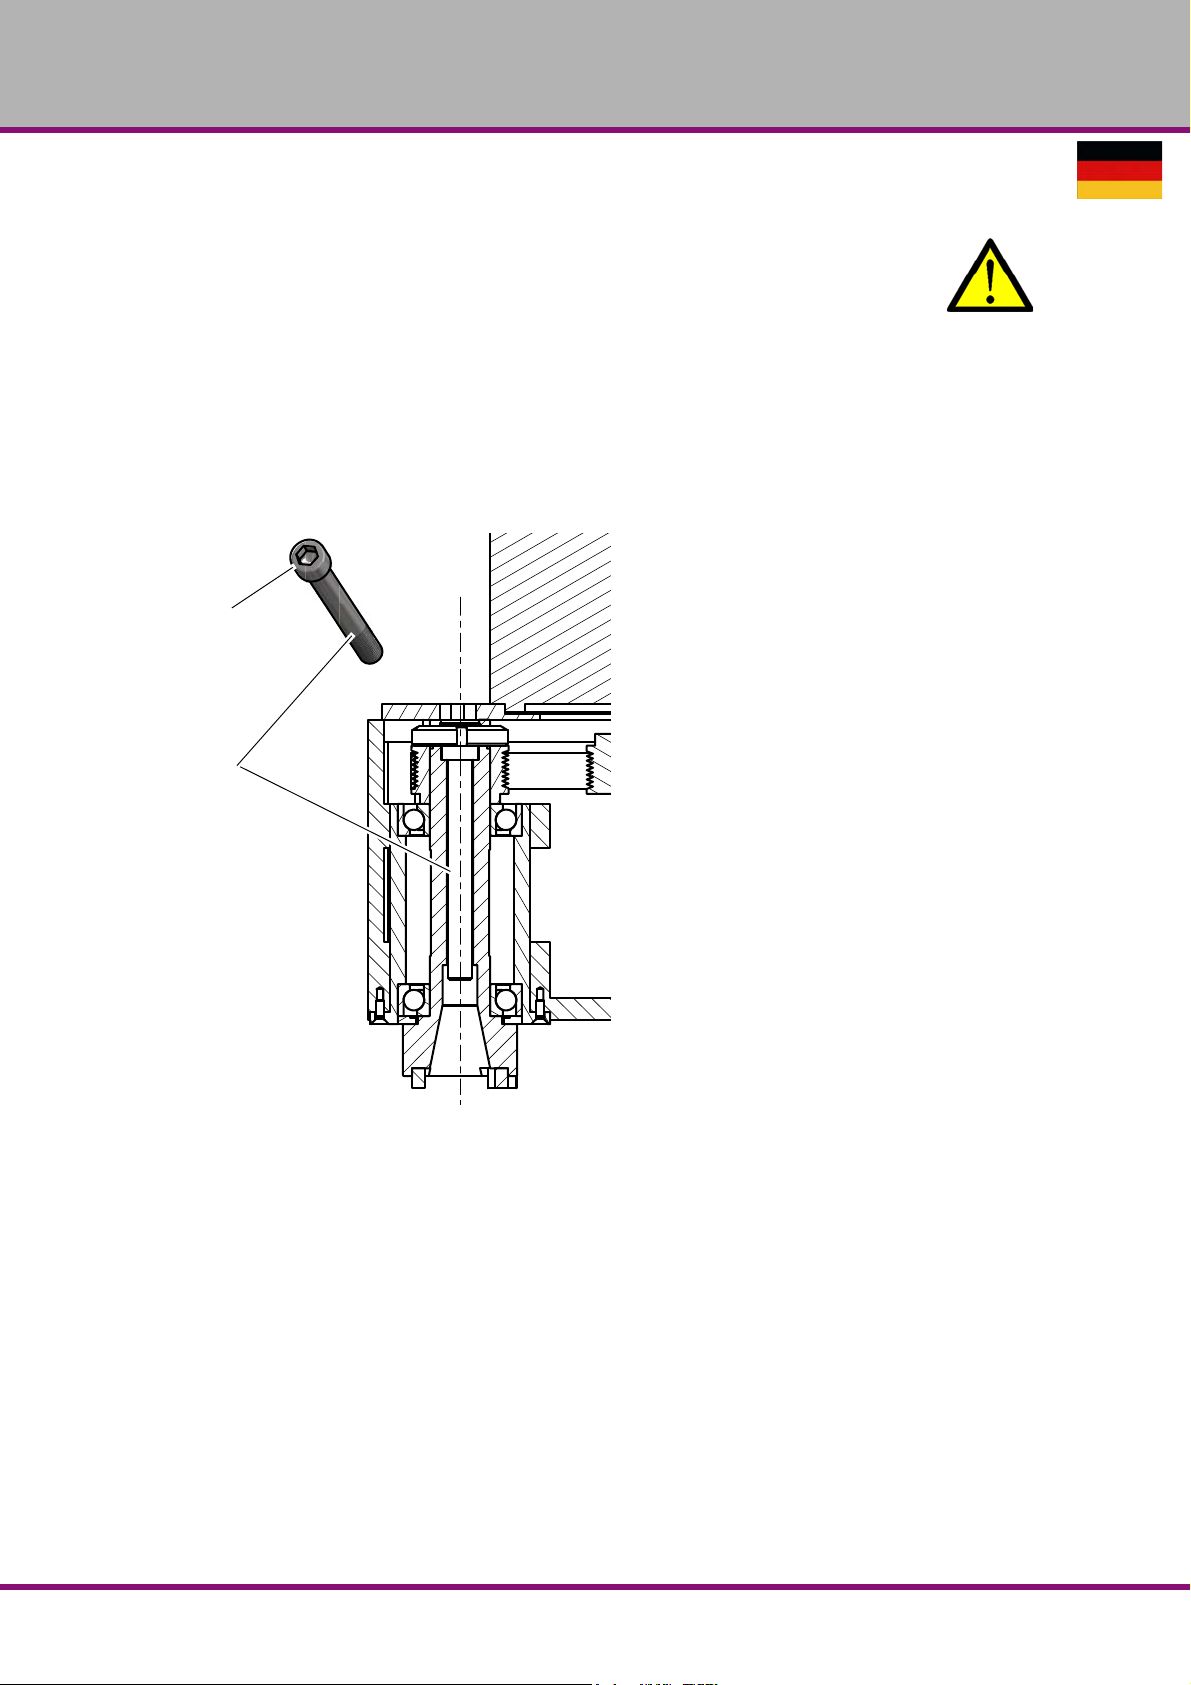
Innensechskant
10mm
Anzugsstange
MASCHINEN - GERMANY
4.8.3 Mit Anzugsstange - bis Version 1.0 ( Baujahr bis 10/2015)
VORSICHT!
Bei Fräsarbeiten muss der Aufnahmekonus immer mit der Anzugsstange befestigt sein.
Eine reine Kegelverbindung mit dem Innenkegel der Arbeitsspindel ohne Verwendung
der Anzugsstange ist bei Fräsarbeiten nicht zulässig. Durch den seitlichen Druck wird
die Kegelverbindung gelöst. Verletzungen durch weggeschleuderte Teile sind möglich.
Der Fräskopf ist mit einer Anzugsstange M12 mit Innensechskant 10mm ausgerüstet.
Reinigen Sie die Aufnahme in der Frässpindel.
Reinigen Sie den Konus Ihres Werkzeuges.
Setzen Sie das Werkzeug in die Frässpindel.
Schrauben Sie die Anzugsstange in das Werkzeug und ziehen Sie die Anzugsstange fest
an.
Abb.4-3: Anzugsstange
4.8.4 Ausbau
Lösen Sie die Anzugsstange und drehen Sie die Anzugsstange weiter, um die Kegelver-
bindung zu lösen.
MH25VDE
Version 1.0.1 vom 2015-12-17Seite 30 Originalbetriebsanleitung
Page 31
OPTIMUM
A-A
A
A
530
180
50 50
12
1
8
0
20
8
33
MASCHINEN - GERMANY
4.8.5 Verwendung von Spannzangen
Bei Verwendung von Spannzangen zur Aufnahme von Fräswerkzeugen ist eine höhere Bearbeitungstoleranz möglich. Der Wechsel der Spannzange für einen kleineren oder größeren
Schaftfräser ist einfach und schnell durchführbar, ein Ausbau des kompletten Werkzeug ist
nicht erforderlich. Die Spannzange wird in den Ring der Überwurfmutter gedrückt und muss
dann von alleine darin halten. Durch Anziehen der Überwurfmutter auf dem Werkzeug wird der
Fräser eingespannt. Achten Sie darauf, das für den jeweiligen Fräserdurchmesser die richtige
Spannzange verwendet wird, so das der Fräser sicher und fest befestigt werden kann.
4.9 Spannen der Werkstücke
VORSICHT!
Verletzung durch wegschleudernde Teile.
Das Werkstück muss immer in einem Maschinenschraubstock, Backenfutter oder mit
anderen geeigneten Spannwerkzeugen wie z.B. Spannpratzen auf dem Kreuztisch
befestigt werden.
Abb.4-4: Kreuztisch
4.10 Fräskopf schwenken
Der Fräskopf kann jeweils nach links und rechts geschwenkt werden.
Lösen Sie 2 Befestigungsschrauben am Fräskopf.
Drehen Sie den Bohr-Fräskopf in die gewünschte Position.
Ziehen Sie die Befestigungsschrauben wieder fest an.
Version 1.0.1 vom 2015-12-17 Seite 31Originalbetriebsanleitung
MH25V DE
Page 32
OPTIMUM
n
V
π d×
------------
=
MASCHINEN - GERMANY
4.11 Wahl der Drehzahl
Ein wichtiger Faktor beim Frä sen ist die Wahl der richtigen Drehzahl. Die Drehzahl bestimm t
die Schnittgeschwindigkeit mit der die Fräserschneiden in den Werkstoff schneiden. Durch die
Wahl der richtigen Schnittgeschwindigkeit wird die Standzeit des Werkzeugs erhöht und das
Arbeitsergebnis optimiert.
Die optimale Schnittgeschwindigkeit ist im wesentlichen vom Werkstoff und vom Material des
Werkzeugs abhängig. Mit Werkzeugen (Fräsern) aus Hartmetall oder Schneidkeramik kann mit
höheren Schnittgeschwindigkeiten gearbeitet werden als mit Werkzeugen aus hochlegiertem
Schnellarbeitsstahl (HSS). Die richtige Schnittgeschwindigkeit erhalten Sie durch die richtige
Wahl der Drehzahl.
Die richtige Schnittgeschwindigkeit für Ihr Werkzeug und dem zu bearbeitenden Werkstoff entnehmen Sie den nachfolgenden Richtwerten oder einem Tabellenbuch (z.B. Tabellenbuch
Metall, Europa Lehrmittel, ISBN 3808517220).
Die notwendige Drehzahl wird wie folgt berechnet:
n = Drehzahl in min
V = Schnittgeschwindigkeit in m/min (Meter pro Minute)
d = Werkzeugdurchmesser in m (Meter)
-1
(Umdrehungen pro Minute)
4.11.1 Richtwerte für Schnittgeschwindigkeiten
[ m/min ] mit Schnellarbeitsstahl und Hartmetall beim Gegenlauffräsen.
Werkzeug Stahl Grauguss
Walzen- und Walzenstirnfräser [ m/min ] 10 - 25 10 - 22 150 - 350
hinterdrehte Formfräser [ m/min ] 15 - 24 10 - 20 150 - 250
Messerkopf mit SS [ m/min ] 15 - 30 12 - 25 200 - 300 Messerkopf mit HM [ m/min ] 100 - 200 30 - 100 300 - 400
Daraus ergeben sich folgende Richtwerte für Drehzahlen in Abhängigkeit des
Fräserdurchmessers, Fräsertyps und Werkstoffs.
Werkzeugdurchmesser
[ mm ] Walzen- und
Walzenstirnfräser
Stahl
10 - 25 m/min
Grauguss
10 - 22 m/min
Drehzahl [ min-1 ]
Legierung
ausgehärtet
Al-Legierung
ausgehärtet
150 - 350
m/min
Al-
35 91 - 227 91 - 200 1365 - 3185 40 80 - 199 80 - 175 1195 - 2790 45 71 - 177 71 - 156 1062 - 2470 50 64 - 159 64 - 140 955 - 2230 55 58 - 145 58 - 127 870 - 2027 60 53 - 133 53 - 117 795 - 1860
MH25VDE
Version 1.0.1 vom 2015-12-17Seite 32 Originalbetriebsanleitung
Page 33
65 49 - 122 49 - 108 735 - 1715
Werkzeugdurchmesser
[ mm ]
Formfräser
4 1194 - 1911 79 6 - 1592 11900 - 19000 5 955 - 1529 637 - 1274 9550 - 15900 6 796 - 1274 531 - 1062 7900 - 13200
8 597 - 955 398 - 796 5900 - 9900 10 478 - 764 318 - 637 4 700 - 7900 12 398 - 637 265 - 531 3 900 - 6600 14 341 - 546 227 - 455 3 400 - 5600
Stahl
15 - 24 m/min
OPTIMUM
MASCHINEN - GERMANY
Grauguss
10 - 20 m/min
Drehzahl [ min-1 ]
Al-Legierung
ausgehärtet
150 - 250
m/min
16 299 - 478 199 - 398 2 900 - 4900
4.11.2 Richtwerte für Drehzahlen mit HSS – Eco – Spiralbohrern
Werkstoff
Stahl, unlegiert,
bis 600 N7mm
Baustahl, legiert, vergütet, bis
900N/mm
Baustahl legiert, vergütet, bis
1200 n/mm
Nichtrostende Stähle bis 900 N/
z.B. X5CrNi18 10
mm
2
2
2
2
2345678910
n 1)5600 3550 2800 2240 2000 1600 1400 1250 1120
f 2)0,04 0,063 0,08 0,10 0,125 0,125 0,16 0,16 0,20
n 3150 2000 1600 1250 1000 900 800 710 630
f 0,032 0,05 0,063 0,08 0,10 0,10 0,125 0,125 0,16
n 2500 1600 1250 1000 800 710 630 560 500
f" 0,032 0,04 0,05 0,063 0,08 0,10 0,10 0,125 0,125
n 2000 1250 1000 800 630 500 500 400 400
f 0,032 0,05 0,063 0,08 0,10 0,10 0,125 0,125 0,16
3): Kühlung: E = Emulsion; Öl = Schneidöl
Bohrerdurchmesser
1): Drehzahl [ n ] in U/min
2): Vorschub [ f ] in mm/U
Vorstehende Angaben sind Richtwerte. In manchen Fällen wird eine Erhöhung oder
Herabsetzung von Vorteil sein.
Beim Bohren soll man auf ein Kühl- oder Schmiermittel nicht verzichten.
Bei rostfreien Werkstoffen (z.B. VA - oder NIRO-Bleche) nicht ankörnen, da sich der Werk-
stoff verfestigt und die Bohrer schneller stumpf werden.
Die Werkstücke müssen immer unnachgiebig und stabil niedergespannt werden (Schraub-
stock, Schraubzwinge).
Kühlung
3)
E
E/Öl
Öl
Öl
INFORMATION
An der Werkzeugschneide entstehen hohe Temperaturen durch die auftretende Reibungswärme. Beim Fräsen sollte das Werkzeug gekühlt werden. Durch die Kühlung mit einem
geeigneten Kühl-/Schmiermittel erreichen Sie ein besseres Arbeitsergebnis und eine längere
Standzeit des Werkzeugs.
Version 1.0.1 vom 2015-12-17 Seite 33Originalbetriebsanleitung
MH25V DE
Page 34
OPTIMUM
MASCHINEN - GERMANY
5 Instandhaltung
Im diesem Kapitel finden Sie wichtige Informationen zur
Inspektion
Wartung
Instandsetzung
der Fräsmaschine.
ACHTUNG!
Die regelmäßige, sachgemäß ausgeführte Instandhaltung ist eine wesentliche
Voraussetzung für
die Betriebssicherheit,
einen störungsfreien Betrieb,
eine lange Lebensdauer der Fräsmaschine und
die Qualität der von Ihnen hergestellten Produkte.
Auch die Einrichtungen und Geräte anderer Hersteller müssen sich in einwandfreiem Zustand
befinden.
5.1 Sicherheit
WARNUNG!
Die Folgen von unsachgemäß ausgeführten Wartungs- und Instandsetzungsarbeiten
können sein:
Schwerste Verletzungen der an der Fräsmaschine Arbeitenden,
Schäden an der Fräsmaschine.
Nur qualifiziertes Personal darf die Fräsmaschine warten und instandsetzen.
5.1.1 Vorbereitung
WARNUNG!
Arbeiten Sie nur dann an der Fräsmaschine wenn Sie von der elektrischen Versorgung
getrennt ist.
„Abschalten und Sichern der Fräsmaschine“ auf Seite 17
Bringen Sie ein Warnschild an.
5.1.2 Wiederinbetriebnahme
Führen Sie vor der Wiederinbetriebnahme eine Sicherheitsüberprüfung durch.
„Sicherheitsüberprüfung“ auf Seite 16
WARNUNG!
Überzeugen Sie sich vor dem Starten der Fräsmaschine unbedingt davon, dass dadurch
keine Gefahr für Personen entsteht, und die Fräsmaschine nicht beschädigt wird.
MH25VDE
Version 1.0.1 vom 2015-12-17Seite 34 Originalbetriebsanleitung
Page 35
OPTIMUM
MASCHINEN - GERMANY
5.2 Inspektion und Wartung
Die Art und der Grad des Verschleißes hängt in hohem Maße von den individuellen Einsatzund Betriebsbedingungen ab. Alle angegebenen Intervalle gelten deshalb nur für die jeweils
genehmigten Bedingungen.
Intervall Wo? Was? Wie?
Arbeitsbeginn,
nach jeder
Wartung oder
Instandsetzung
Arbeitsbeginn,
nach jeder
Wartung oder
Instandsetzung
Wöchentlich
„Sicherheitsüberprüfung“ auf Seite 16
Fräsmaschine
Alle Führungsbahnen einölen.
Ölen
Schwalbenschwanzführungen
Alle blanken Stahlflächen einölen. Verwenden Sie säuref-
Ölen
Kreuztisch
reies Öl.
Kontrollieren Sie, ob die Klemmschrauben zum
Schwenken des Bohrkopfes fest angezogen sind.
Monatlich
Monatlich
fest
angezogen
Fräskopf
Klemmschrauben
Alle Öler mit Maschinenöl abschmieren, keine Fettpresse
oder ähnliches verwenden.
Ölen
Öler
Version 1.0.1 vom 2015-12-17 Seite 35Originalbetriebsanleitung
MH25V DE
Page 36
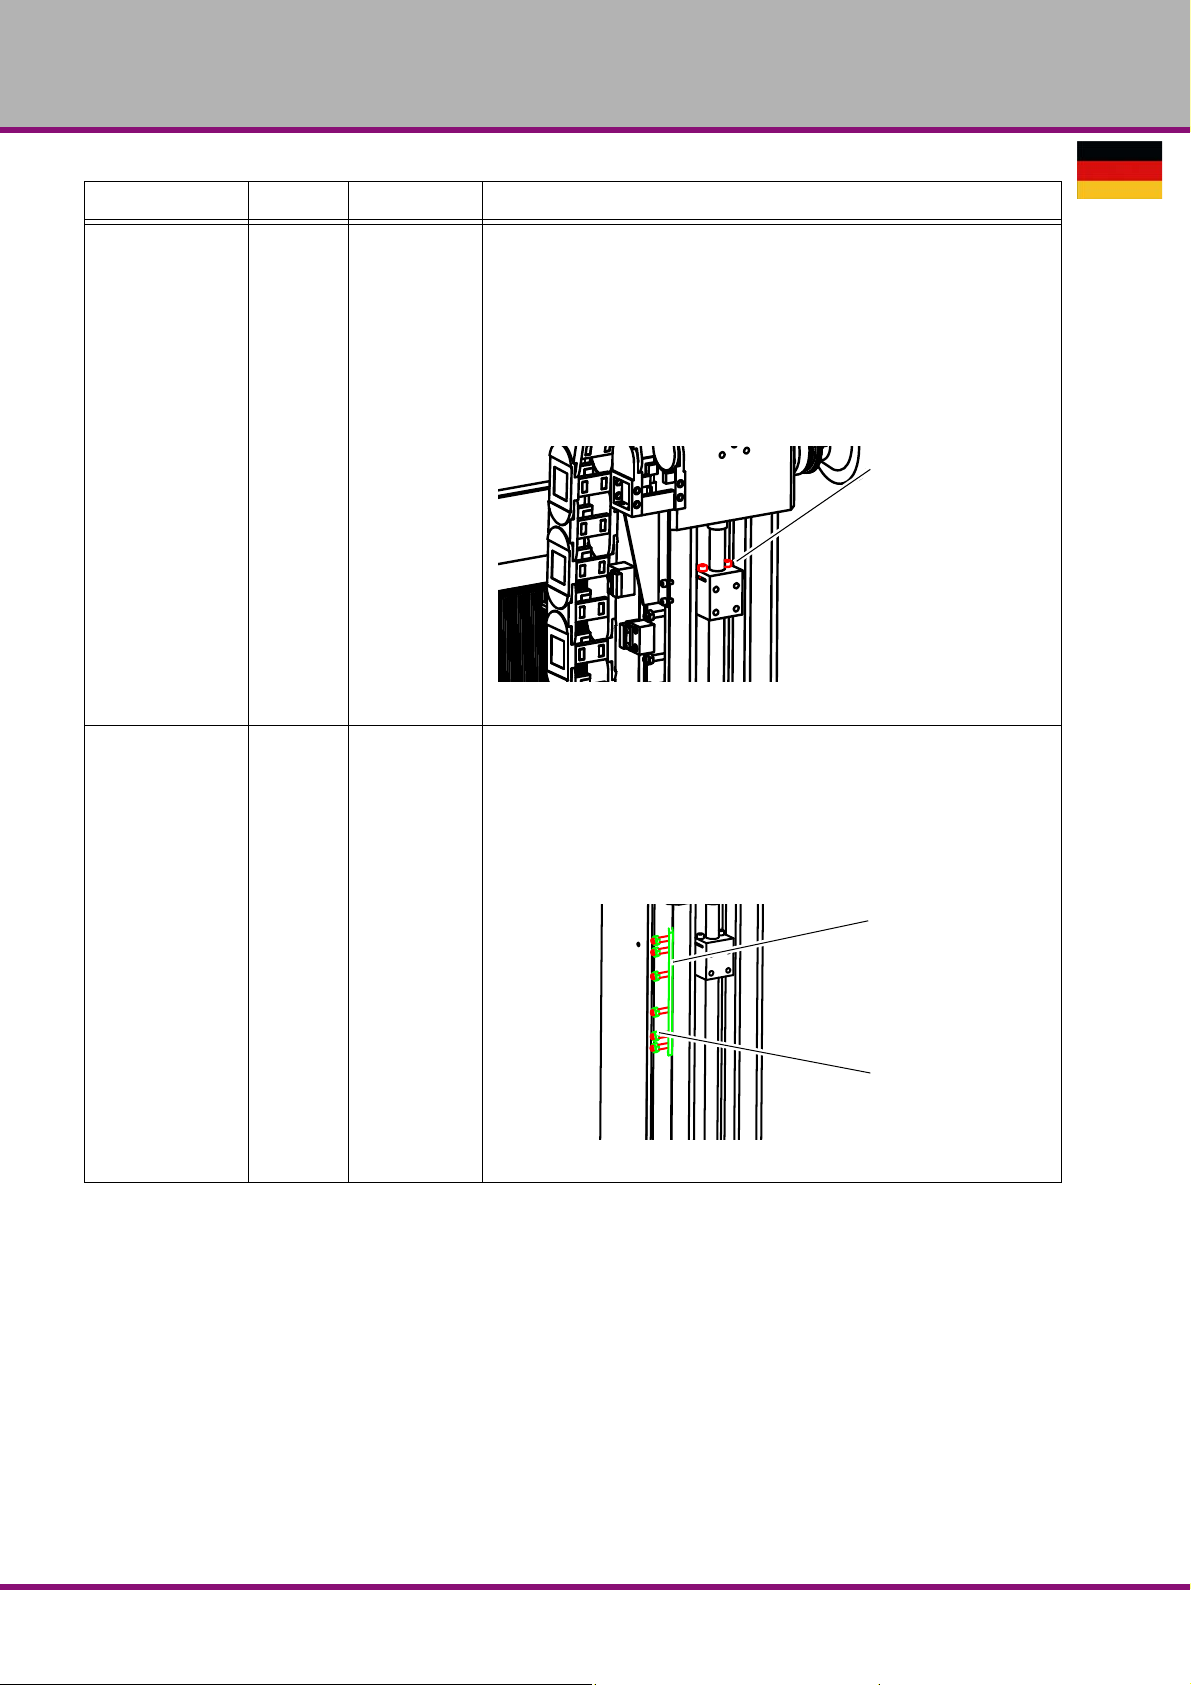
OPTIMUM
Nachstellschrauben
Leiste
Nachstellschrauben
MASCHINEN - GERMANY
Intervall Wo? Was? Wie?
Ein vergrößertes Spiel in der Spindel des Fräskopfes kann
durch Nachstellen der Spindelmutter verringert werden. Die
Spindelmutter wird nachgestellt, indem die Gewindeflanken
der Spindelmutter durch zwei Nachstellschrauben verringert
werden. Durch die Nachstellung muß eine leichtgängige
Bewegung über den gesamten Verfahrweg weiterhin gegeben
sein, andernfalls erhöht sich der Verschleiß durch Reibung
zwischen Spindelmutter / Spindel erheblich.
Bei Bedarf
Bei Bedarf
Nachstellen
Z-Achse
Fräskopf
Spindelmutter
Abb.5-1: Fräskopf
Drehen Sie die Nachstellschrauben der Leiste im Uhr-
zeigersinn. Die Leiste wird weiter eingeschoben und verringert dadurch das Spiel in der Führungsba h n.
Kontrollieren Sie Ihre Einstellung. Die jeweilige Führungs-
bahn muss durch die Nachstellung noch leicht beweglich
sein, jedoch eine stabile Führung ergeben.
Nachstellen
Z-Achse
Fräskopf
Nachstellleiste
Abb.5-2: Nachstellschrauben Z-Achse
MH25VDE
Version 1.0.1 vom 2015-12-17Seite 36 Originalbetriebsanleitung
Page 37
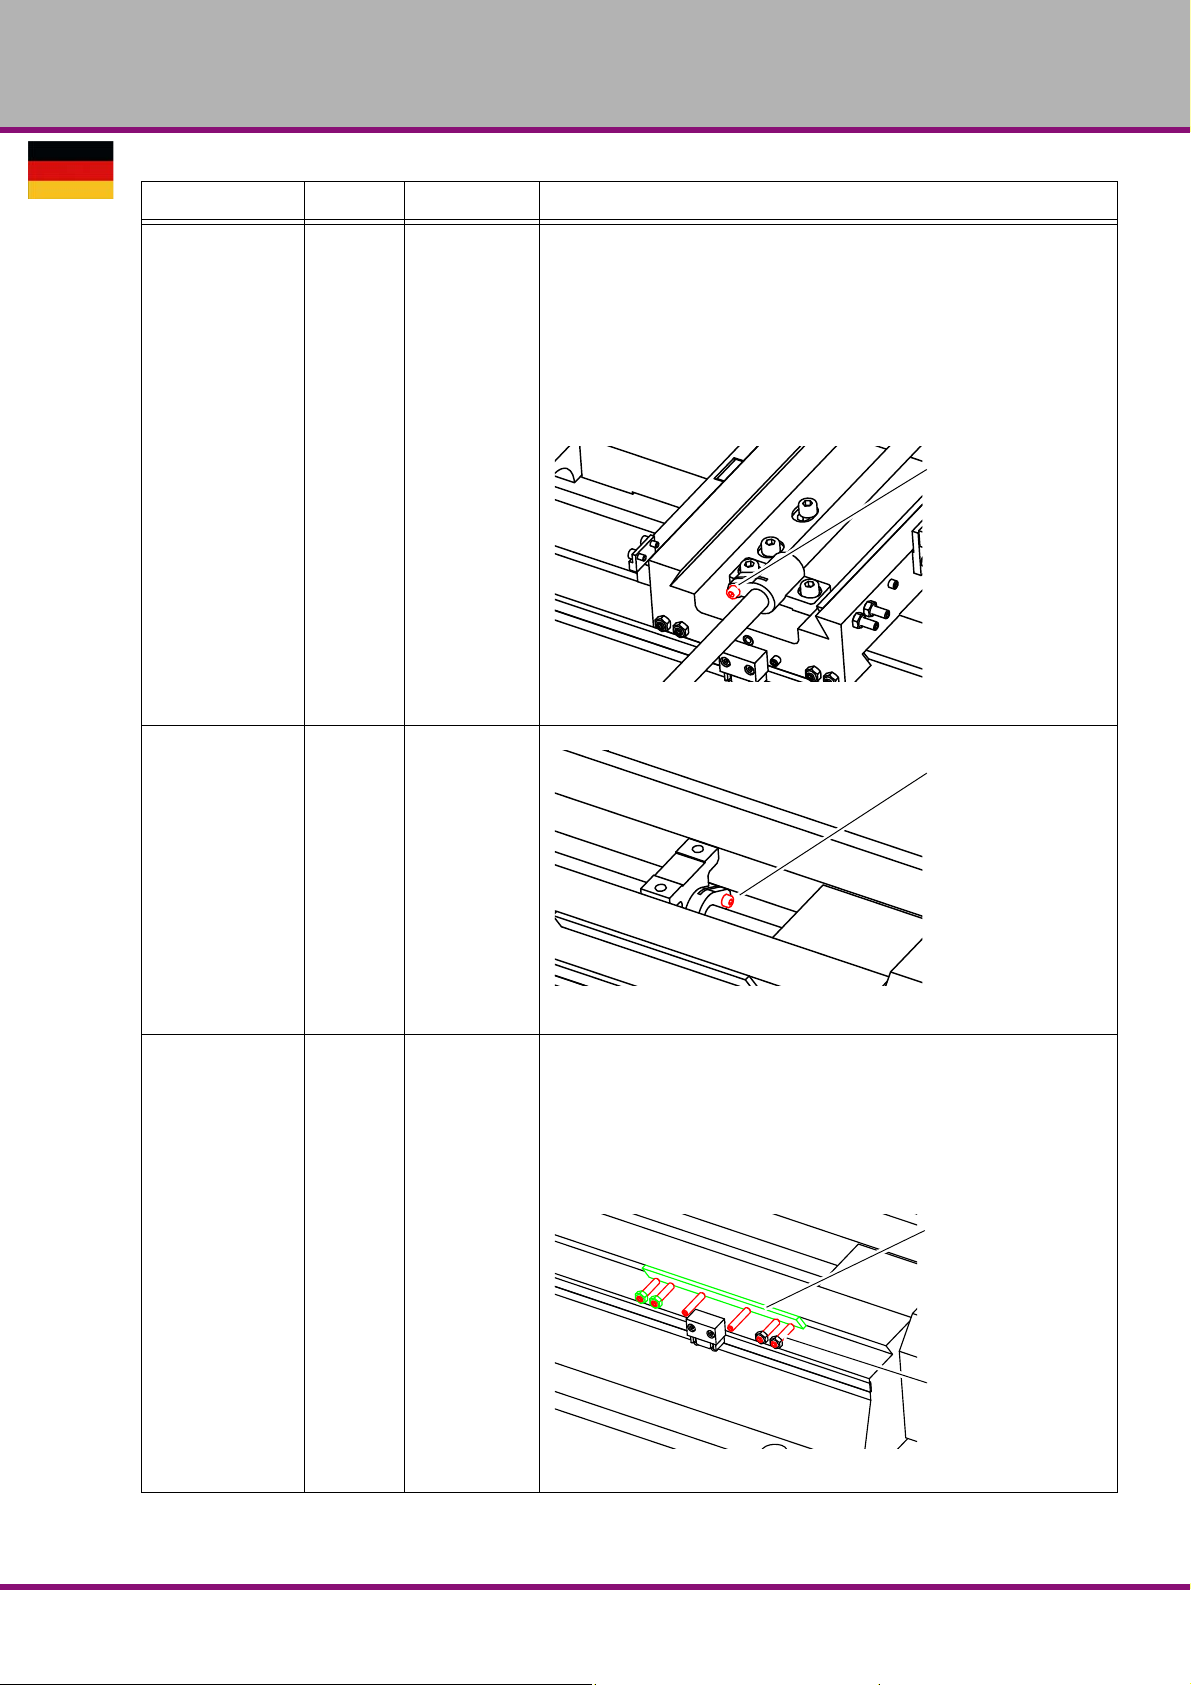
Intervall Wo? Was? Wie?
Nachstellschraube
Nachstellschraube
Leiste
Nachstellschrauben
Ein vergrößertes Spiel in den Spindeln des Kreuztisches kann
durch Nachstellen der Spindelmuttern verringert werden. Die
Spindelmuttern werden nachgestellt, indem die
Gewindeflanken der Spindelmutter durch eine Nachstellschraube verringert werden. Durch die Nachstellung muß eine
leichtgängige Bewegung über den gesamten Verfahrweg weiterhin gegeben sein, andernfalls erhöht sich der Verschleiß
durch Reibung zwischen Spindelmutter / Spindel erheblich.
Nachstellen
X-Achse
Kreuztisch
Spindelmutter
OPTIMUM
MASCHINEN - GERMANY
Bei Bedarf
Kreuztisch
Spindelmutter
Kreuztisch
Nachstellleiste
Abb.5-3: Kreuztisch
Nachstellen
Y-Achse
Drehen Sie die Nachstellschrauben der Leiste im Uhr-
zeigersinn. Die Leiste wird weiter eingeschoben und verringert dadurch das Spiel in der Führungsbahn.
Kontrollieren Sie Ihre Einstellung. Die jeweilige Führungs-
bahn muss durch die Nachstellung noch leicht beweglich
sein, jedoch eine stabile Führung ergeben.
Nachstellen
Y-Achse
Abb.5-4: Nachstellschrauben Y-Achse
Version 1.0.1 vom 2015-12-17 Seite 37Originalbetriebsanleitung
MH25V DE
Page 38
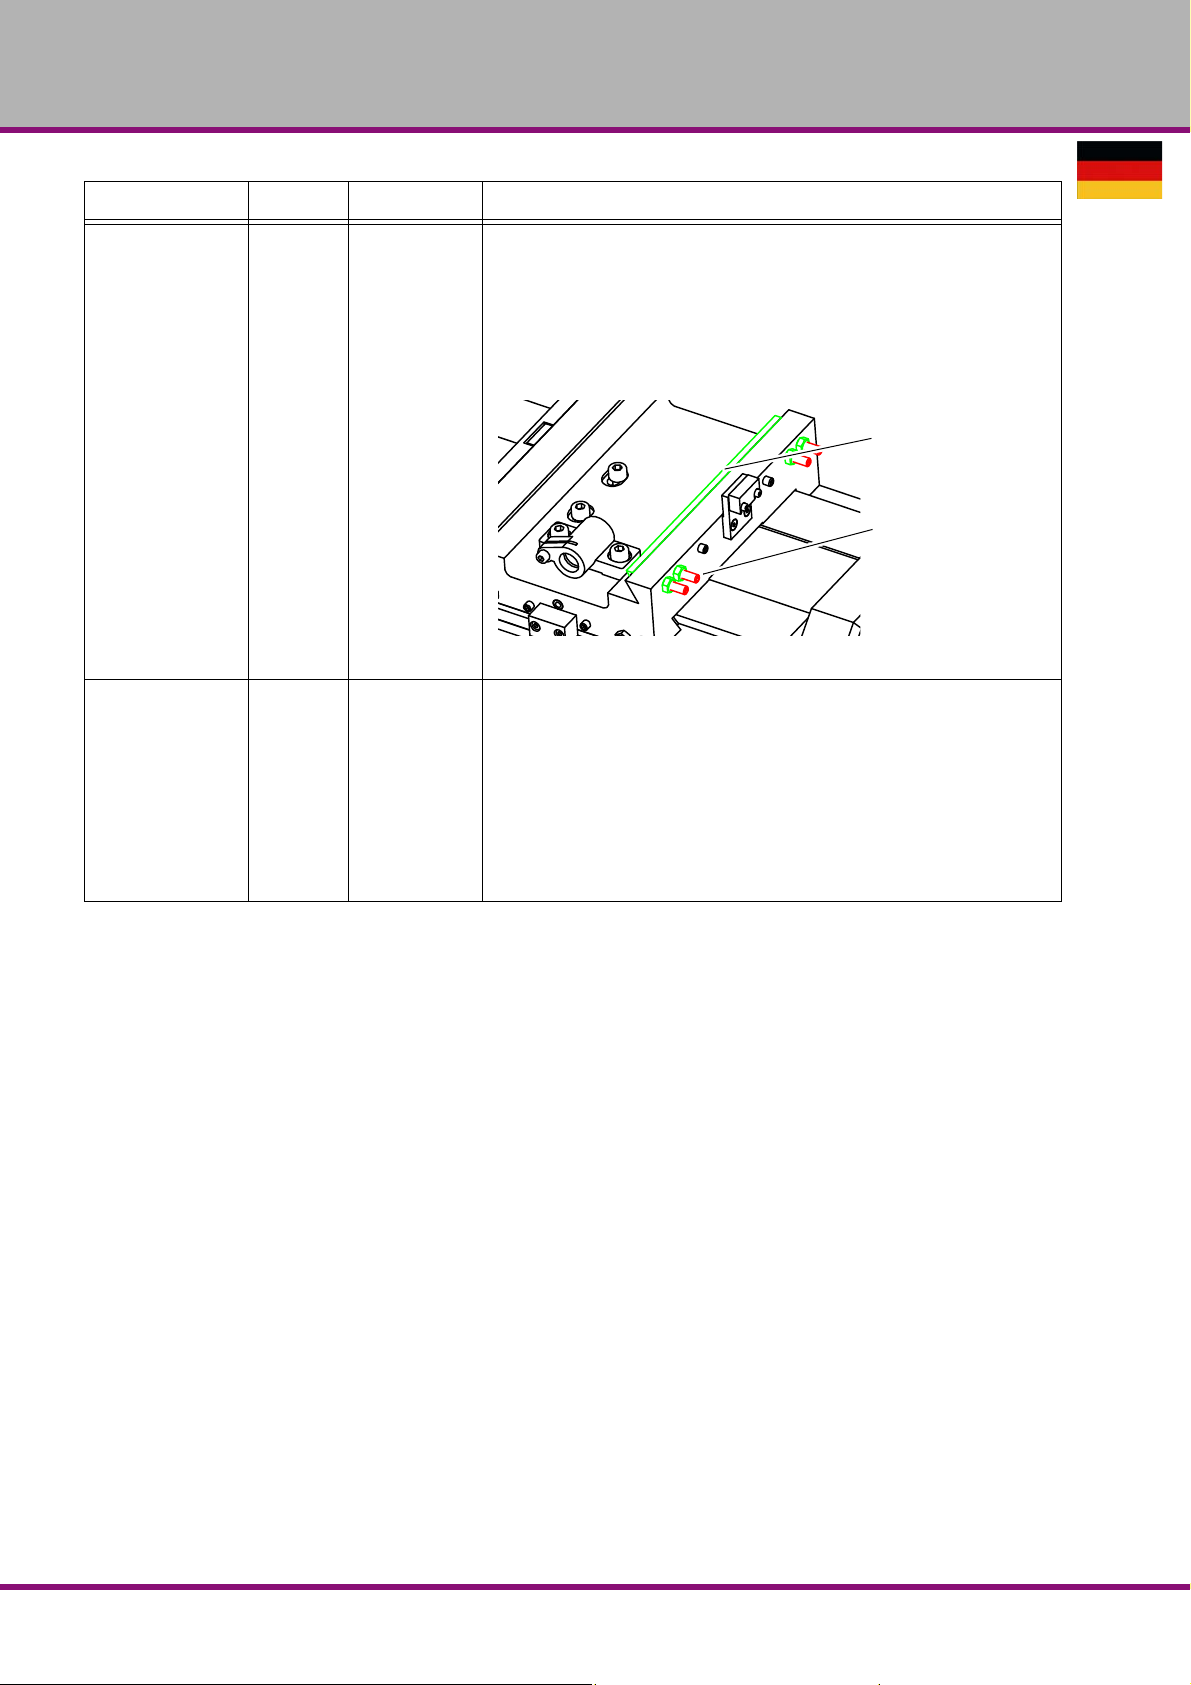
OPTIMUM
Leiste
Nachstellschrauben
MASCHINEN - GERMANY
Intervall Wo? Was? Wie?
Drehen Sie die Nachstellschrauben der Leiste im Uhr-
Kontrollieren Sie Ihre Einstellung. Die jeweilige Führungs-
zeigersinn. Die Leiste wird weiter eingeschoben und verringert dadurch das Spiel in der Führungsba h n.
bahn muss durch die Nachstellung noch leicht beweglich
sein, jedoch eine stabile Führung ergeben.
Bei Bedarf
nach betreiberseitigen
Nachstellleiste
Erfahrungswerten
nach DGUV (BGV A3)
Nachstellen
X-Achse
Kreuztisch
Elektrische
Prüfung
Elektrik
5.3 Instandsetzung
5.3.1 Kundendiensttechniker
Abb.5-5: Nachstellschrauben X-Achse
„Pflichten des Betreibers“ auf Seite 13
„Elektrik“ auf Seite 18
Fordern Sie für alle Reparaturen einen authorisierten Kundendiensttechniker an. Wenden Sie
sich an Ihren Fachhändler wenn Ihnen der Kundendienst nicht bekannt ist, oder wenden Sie
sich an die Fa. Stürmer Maschinen GmbH in Deutschland, die Ihnen einen Fachhändler
nennen können. Optional kann die
Fa. Stürmer Maschinen GmbH
Dr.-Robert-Pfleger-Str. 26
96103 Hallstadt
einen Kundendiensttechniker stellen, jedoch kann die Anforderung des Kundendiensttechnikers
nur über Ihren Fachhändler erfolgen.
Führt Ihr qualifiziertes Fachpersonal die Reparaturen durch, so muss es die Hinweise dieser
Betriebsanleitung beachten.
Die Firma Optimum Maschinen Germany GmbH übernimmt keine Haftung und Garantie für
Schäden und Betriebsstörungen als Folge der Nichtbeachtung dieser Betriebsanleitung.
Verwenden Sie für die Reparaturen
nur einwandfreies und geeignetes Werkzeug,
nur Originalersatzteile oder von der Firma Optimum Maschinen Germany GmbH aus-
drücklich freigegebene Serienteile.
MH25VDE
Version 1.0.1 vom 2015-12-17Seite 38 Originalbetriebsanleitung
Page 39
6Störungen
6.1 Störungen an der Fräsmaschine
OPTIMUM
MASCHINEN - GERMANY
Störung
Fräsmaschine schaltet nicht
ein
Werkzeug „verbrennt“. • Falsche Geschwindigkeit.
Aufnahmekegel läßt sich
nicht in Pinole einsetzen.
Aufnahmekegel läßt sich
nicht herausdrücken
Ursache/
mögliche Auswirkungen
• Reihenfolge des Einschaltens
nicht beachtet.
• Späne kommen nicht aus dem
Bohrloch.
• Stumpfes Werkzeug.
• Arbeiten ohne Kühlung.
• Schmutz, Fett oder Öl an der
kegelförmigen Innenseite der
Spindel oder am Aufnahmekegel
entfernen.
• Kegelaufnahme auf Konus aufgeschrumpft.
Abhilfe
• „Zurücksetzen eines Not-Halt
Zustands“ auf Seite 28.
„Energieausfall, Wiederher-
•
stellen der Betriebsbereitschaft“
auf Seite 28
„Fräsmaschine einschalten“
•
auf Seite 28
• Andere Drehzahl wählen, Vorschub zu groß.
• Werkzeug öfter zurückziehen
• Werkzeug schärfen oder neues
Werkzeug einsetzen.
• Verwenden Sie Kühlmittel.
• Reinigen Sie die Oberflächen sorgfältig.
Halten Sie die Oberflächen fettfrei.
• Maschine zwei Minuten auf höchster Drehzahlstufe warm laufen lassen, und dann erst den Ausbau
erneut versuchen.
„Ausbau“ auf Seite 30
•
Motor läuft nicht • Defekte Sicherung • Durch Fachpersonal überprüfen
lassen.
Rattern der Arbeitsspindel
bei rauher Werkstückoberfläche
• Bearbeitung im Gleichlauffräsen
bei den momentanen Betriebsbedingungen nicht möglich.
• Klemmhebel der Bewegungsachesen nicht angezogen
• Lockere Spannzange, lockeres
Bohrfutter, Anzugsstange lose
• Werkzeug ist stumpf.
• Werkstück ist nicht befestigt.
• Lagerluft zu groß.
• Arbeitsspindel bewegt sich auf und
nieder.
• Bearbeitung im Gegenlauffräsen
durchführen.
• Klemmhebel anziehen
• Kontrollieren, Nachziehen.
• Werkzeug schärfen oder erneuern
• Werkstück fest einspannen.
• Lagerluft nachstellen oder Lager
austauschen.
• Lagerluft nachstellen oder Lager
austauschen.
Version 1.0.1 vom 2015-12-17 Seite 39Originalbetriebsanleitung
MH25V DE
Page 40
OPTIMUM
MASCHINEN - GERMANY
7Anhang
7.1 Urheberrecht
Diese Dokumentation ist urheberrechtlich geschützt. Die dadurch begründeten Rechte, insbesondere die der Übersetzung, des Nachdrucks, der Entnahme von Abbildungen, der Funksendung, der Wiedergabe auf photomechanischem oder ähnlichem Wege und der Speicherung
in Datenverarbeitungsanlagen bleiben, auch bei nur auszugsweiser Verwendung, vorbehalten.
Technische Änderungen jederzeit vorbehalten.
7.2 Terminologie/Glossar
Begriff Erklärung
Kreuztisch Auflagefläche, Aufspannfläche für das Werkstück mit Verfahrweg in X
und Y - Richtung
Kegeldorn Konus der Werkzeugaufnahme, Konus des Bohrers, des Bohrfutters.
Werkstück zu fräsendes, bohrendes, zu bearbeitendes Teil.
Anzugsstange Gewindestange zur Befestigung des Kegeldorn in der Pinole.
Bohrfutter Bohreraufnahme
Spannzange Aufnahme für Schaftfräser
Bohr-Fräskopf Oberteil der Fräsmaschine
Pinole Hohlwelle in der die Frässpindel dreht.
Frässpindel Über den Motor angetriebene Welle
Bohrtisch Auflagefläche, Aufspannfläche
Kegeldorn Konus des Bohrers oder des Bohrfutters
Pinolenhebel Handbedienung für den Bohrvorschub
Schnellspann - Bohrfutter von Hand festspannbare Bohreraufnahme.
Werkstück zu bohrendes Teil, zu bearbeitendes Teil.
Werkzeug Fräser, Bohrer, Kegelsenker, etc.
NOT-Halt Setzt die Bewegung einer Maschine still.
NOT-Aus Unterbricht die Energieversorgung der Maschine.
7.3 Änderungsinformationen Betriebsanleitung
Kapitel Kurzinformation neue Versionsnummer
2, 4 , 6 Anzugstange ersetzt mit Schnellspannwerkzeugsystem
BT30
MH25VDE
1.0.1
Version 1.0.1 vom 2015-12-17Seite 40 Originalbetriebsanleitung
Page 41
OPTIMUM
MASCHINEN - GERMANY
7.4 Mangelhaftungsansprüche / Garantie
Neben den gesetzlichen Mangelhaftungsansprüchen des Käufers gegenüber dem Verkäufer,
gewährt Ihnen der Hersteller des Produktes, die Firma OPTIMUM GmbH, Robert-PflegerStraße 26, D-96103 Hallstadt, keine weiteren Garantien, sofern sie nicht hier aufgelistet oder im
Rahmen einer einzelnen, vertraglichen Regel zugesagt wurden.
Die Abwicklung der Haftungs- oder Garantieansprüche erfolgt nach Wahl der Firma OPTIMUM
GmbH entweder direkt mit der Firma OPTIMUM GmbH oder aber über einen ihrer Händler.
Defekte Produkte oder deren Bestandteile werden entweder repariert oder gegen fehlerfreie
ausgetauscht. Ausgetauschte Produkte oder Bestandteile gehen in unser Eigentum über.
Voraussetzung für Haftungs- oder Garantieansprüchen ist die Einreichung eines maschinell
erstellten Original-Kaufbeleges, aus dem sich das Kaufdatum, der Maschinentyp und
gegebenenfalls die Seriennummer ergeben müssen. Ohne Vorlage des Originalkaufbeleges
können keine Leistungen erbracht werden.
Von den Haftungs- oder Garantieansprüchen ausgeschlossen sind Mängel, die aufgrund
folgender Umstände entstanden sind:
Nutzung des Produkts außerhalb der technischen Möglichkeiten un d de r be st imm u ng s-
gemäßen Verwendung, insbesondere bei Überbeanspruchung des Gerätes.
Selbstverschulden durch Fehlbedienung bzw. Missachtung unserer Betriebsanleitung,
Nachlässige oder unrichtige Behandlung und Verwendung ungeeigneter Betriebsmittel.
Nicht autorisierte Modifikationen und Reparaturen.
Ungenügende Einrichtung und Absicherung der Maschine.
Nichtbeachtung der Installationserfordernisse und Nutzungsbedingungen.
Atmosphärische Entladungen, Überspannungen und Blitzschlag sowie chemische
Einflüsse.
Ebenfalls unterliegen nicht den Haftungs- oder Garantieansprüchen:
Verschleißteile und Teile, die einem normalen und bestimmungsgemäßen Verschleiß unter-
liegen, wie beispielsweise Keilriemen, Kugellager, Leuchtmittel, Filter, Dichtungen u.s.w.
Nicht reproduzierbare Softwarefehler.
Leistungen, die die Firma OPTIMUM GmbH oder einer ihrer Erfüllungsgehilfen zur Erfüllung im
Rahmen einer zusätzlichen Garantie erbringen, sind weder eine Anerkennung eines Mangels
noch eine Anerkennung der Eintrittspflicht. Diese Leistungen hemmen und/oder unterbrechen
die Garantiezeit nicht.
Gerichtsstand unter Kaufleuten ist Bamb er g.
Sollte eine der vorstehenden Vereinbarungen ganz oder teilweise unwirksam und/oder nichtig
sein, so gilt das als vereinbart, was dem Willen des Garantiegebers am nächsten kommt und
ihm Rahmen der durch diesen Vertrag vorgegeben Haftungs- und Garantiegrenzen bleibt.
7.5 Entsorgungshinweis / Wiederverwertungsmöglichkeiten:
Entsorgen Sie ihr Gerät bitte umweltfreundlich, indem Sie Abfälle nicht in die Umwelt sondern
fachgerecht entsorgen.
Bitte werfen Sie die Verpackung und später das ausgediente Gerät nicht einfach weg, sonder n
entsorgen Sie beides gemäß der von Ihrer Stadt-/Gemeindeverwaltung oder vom zuständigen
Entsorgungsunternehmen aufgestellten Richtlinien.
Version 1.0.1 vom 2015-12-17 Seite 41Originalbetriebsanleitung
MH25V DE
Page 42
OPTIMUM
MASCHINEN - GERMANY
7.6 Lagerung
ACHTUNG!
Bei falscher und unsachgemäßer Lagerung können elektrische und mechanische
Maschinenkomponenten beschädigt und zerstört werden.
Lagern Sie die verpackten oder bereits ausgepackten Teile nur unter den vorgesehenen
Umgebungsbedingungen.
Beachten Sie die Anweisungen und Angaben auf der Transportkiste:
zerbrechliche Waren
(Ware erfordert vorsichtiges Handhaben)
vor Nässe und feuchter Umgebung schützen
vorgeschriebene Lage der Packkiste
(Kennzeichnung der Deckenfläche - Pfeile nach
oben)
maximale Stapelhöhe
Beispiel: nicht stapelbar - über der ersten Packkiste darf
keine weitere gestapelt werden.
Fragen Sie bei der Optimum Maschinen Germany GmbH an, falls die Maschine und Zubehörteile länger als drei Monate und unter anderen als den vorgeschriebenen Umgebungsbedingungen gelagert werden müssen.
7.7 Abbauen, Demontieren, Verpacken und Verladen
INFORMATION
Tragen Sie bitte in Ihrem und im Interesse der Umwelt dafür Sorge, dass alle Bestandteile der
Maschine nur über die vorgesehenen un d zuge la sse ne n Wege en tso rg t wer d en .
Beachten Sie bitte, dass elektrische Geräte eine Vielzahl wiederverwertbarer Materialien sowie
umweltschädliche Komponenten enthalten. Tragen Sie dazu bei, dass diese Bestandteile
getrennt und fachgerecht entsorgt werden. Im Zweifelsfall wenden Sie sich bitte an ihre
kommunale Abfallentsorgung. Für die Aufbere itung ist gegebenenfalls auf die Hilfe eines spezialisierten Entsorgungsbetriebs zurückzugreifen.
Bitte sorgen Sie für eine fachgerechte, den gesetzlichen Vorschriften entsprechende Entsorgung der Elektrobauteile.
Die Maschine enthält elektrische und elektronische Komponenten und darf nicht als Haushaltsmüll entsorgt werden. Gemäß Europäischer Richtlinie 2002/96/EG über Elektro- und ElektronikAltgeräte und die Umsetzung in nationales Recht, müssen verbrauchte Elektrische Maschinen
getrennt gesammelt und einer umweltgerechten Wiederverwertung zugeführt werden.
Als Maschinenbetreiber sollten Sie Informationen über das autorisierte Sammel- bzw. Entsorgungssystem einholen, das für Sie gültig ist.
Bitte sorgen Sie für eine fachgerechte, den gesetzlichen Vorschriften entsprechende Entsorgung der Batterien und/oder der Akkus. Bitte werfen Sie nur entladene Akkus in die Sammelboxen beim Handel oder den kommunalen Entsorgungsbetrieben.
MH25VDE
Version 1.0.1 vom 2015-12-17Seite 42 Originalbetriebsanleitung
Page 43
OPTIMUM
MASCHINEN - GERMANY
7.7.1 Außerbetriebnehmen
VORSICHT!
Ausgediente Maschinen sind sofort fachgerecht außer Betrieb zu nehmen, um einen
spätern Missbrauch und die Gefährdung der Umwelt oder von Personen zu vermeiden
Demontieren Sie die Maschine gegebenenfalls in handhabbare und verwertbare Bau-
gruppen und Bestand teile.
führen Sie die Maschinenkomponenten und Betriebsstoffe dem dafür vorgesehenen
Entsorgungswegen zu.
7.7.2 Abbauen
Ziehen Sie den Netzstecker oder Demontieren Sie das Anschlusskabel und Durchtrennen
Sie das Anschlusskabel.
7.7.3 Demontieren
Demontieren Sie den Antriebsmotor.
7.7.4 Verpacken und Verladen
Stellen Sie die Maschine auf 1 Palette um den Abtransport zu ermöglichen.
„Transport“ auf Seite 22
7.8 Entsorgung der Neugeräte-Verpackung
Alle verwendeten Verpackungsmaterialien und Packhilfsmittel der Maschine sind recyclingfähig und müssen grundsätzlich der stofflichen Wiederverwertung zugeführt werden.
Das Verpackungsholz kann einer Entsorgung oder Wiederverwertung zugeführt werden.
Verpackungsbestandteile aus Karton können zerkleinert zur Altpapiersammlung gegeben wer-
den.
Die Folien sind aus Polyethylen (PE) oder die Polsterteile aus Polystyrol (PS). Diese Stoffe
können nach Aufarbeitung wiederverwendet werden, wenn Sie an eine Wertstoffsammelstelle
oder an das für Sie zuständige Entsorgungsunternehmen weitergegeben werden.
Geben Sie das Verpackungsmaterial nur sortenrein weiter, damit es direkt der Wiederverwendung zugeführt werden kann.
7.9 Entsorgung der Schmiermittel und Kühlschmierstoffe
ACHTUNG!
Achten Sie bitte unbedingt auf eine umweltgerechte Entsorgung der verwendeten Kühl-
und Schmiermittel. Beachten Sie die Entsorgungshinweise Ihrer kommunalen
Entsorgungsbetriebe.
INFORMATION
Verbrauchte Kühlschmierstoff-Emulsionen und Öle sollten nicht miteinander vermischt werden,
da nur nicht gemischte Altöle ohne Vorbehandlung verwertbar sind.
Die Entsorgungshinweise für die verwendeten Schmierstoffe stellt der Schmierstoffhersteller
zur Verfügung. Fragen Sie gegebenenfalls nach den produktspezifischen Datenblättern.
Version 1.0.1 vom 2015-12-17 Seite 43Originalbetriebsanleitung
MH25V DE
Page 44
OPTIMUM
MASCHINEN - GERMANY
7.10 Entsorgung über kommunale Sammelstellen
Entsorgung von gebrauchten, elektrischen und elektronischen Geräten
(Anzuwenden in den Ländern der Europäischen Union und anderen europäischen Ländern mit
einem separaten Sammelsystem für diese Geräte).
Das Symbol auf dem Produkt oder seiner Verpackung weist darauf hin, dass dieses Produkt
nicht als normaler Haushaltsabfall zu behandeln ist, sondern an einer Annahmestelle für das
Recycling von elektrischen und elektronischen Geräten abgegeben werden muss. Durch Ihren
Beitrag zum korrekten Entsorgen dieses Produkts schützen Sie die Umwelt und die Gesundheit
Ihrer Mitmenschen. Umwelt und Gesundheit werden durch falsche Entsorgung gefährdet. Materialrecycling hilft den Verbrauch von Rohstoffen zu verringern. Weitere Informationen über das
Recycling dieses Produkts erhalten Sie von Ihrer Gemeinde, den kommunalen Entsorgungsbetrieben oder dem Geschäft, in dem Sie das Produkt gekauft haben.
7.11 RoHS , 2002/95/EG
Das Symbol auf dem Produkt oder seiner Verpackung weist darauf hin, dass dieses Produkt
der europäischen Richtlinie 2002/95/EG entspricht.
7.12 Produktbeobachtung
Wir sind verpflichtet, unsere Produkte auch nach der Auslieferung zu beobachten.
Bitte teilen Sie uns alles mit, was für uns von Interesse ist:
Verän derte Einstelldaten
Erfahrungen mit der Drehmaschine, die für andere Benutzer wichtig sind
Wiederkehrende Störungen
Optimum Maschinen Germany GmbH
Dr.-Robert-Pfleger-Str. 26
D-96103 Hallstadt
Telefax +49 (0) 951 - 96 555 - 888
E-Mail: [email protected]
MH25VDE
Version 1.0.1 vom 2015-12-17Seite 44 Originalbetriebsanleitung
Page 45
OPTIMUM
MASCHINEN - GERMANY
Preface
Dear customer,
Thank you very much for purchasing a product made by OPTIMUM.
OPTIMUM metal working machines o ffer a maximum of quality, technically optimum solutions
and convince by an outstanding price performance ratio. Continuous enhancements and product innovations guarantee state-of-the-art products and safety at any time.
Before commissioning the machine please thoroughly read these operating instructions and get
familiar with the machine. Please also make sure that all persons operating the machine have
read and understood the operating instructions beforehand.
Keep these operating instructions in a safe place nearby the machine.
Information
The operating instructions include indications for safety-relevant and proper installation, operation and maintenance of the machine. The continuous observance of all notes included in this
manual guarantee the safety of persons and of the machine.
The manual determines the intended use of the machine and includes all necessary information
for its economic operation as well as its long service life.
In the paragraph "Maintenance" all maintenance works and functiona l tests are described which
the operator must perform in regular intervals.
The illustration and information included in the present manual can possibly deviate from the
current state of construction of your machine. Being the manufacturer we are continuously
seeking for improvements and renewal of the products. Therefore, changes might be performed
without prior notice. The illustrations of the machine may be different from the illustrations in
these instructions with regard to a few details. However, this does not have any influence on
the operability of the machine.
Therefore, no claims may be derived from the indications and descriptions. Changes and errors
are reserved!
Your suggestion with regard to these operating instructions are an important contribution to
optimising our work which we offer to our customers. For any questions or suggestions for
improvement, please do not hesitate to contact our service department.
If you have any further questions after reading these operating instructions and you are
not able to solve your problem with a help of these operating instructions, please contact your specialised dealer or directly the company OPTIMUM.
Optimum Maschinen Germany GmbH
Dr.- Robert - Pfleger - Str. 26
D-96103 Hallstadt
Mail: [email protected]
Internet: www.optimum-maschinen.com
Version 1.0.1 2015-12-17 Page 45Originalbetriebsanleitung
MH25V GB
Page 46
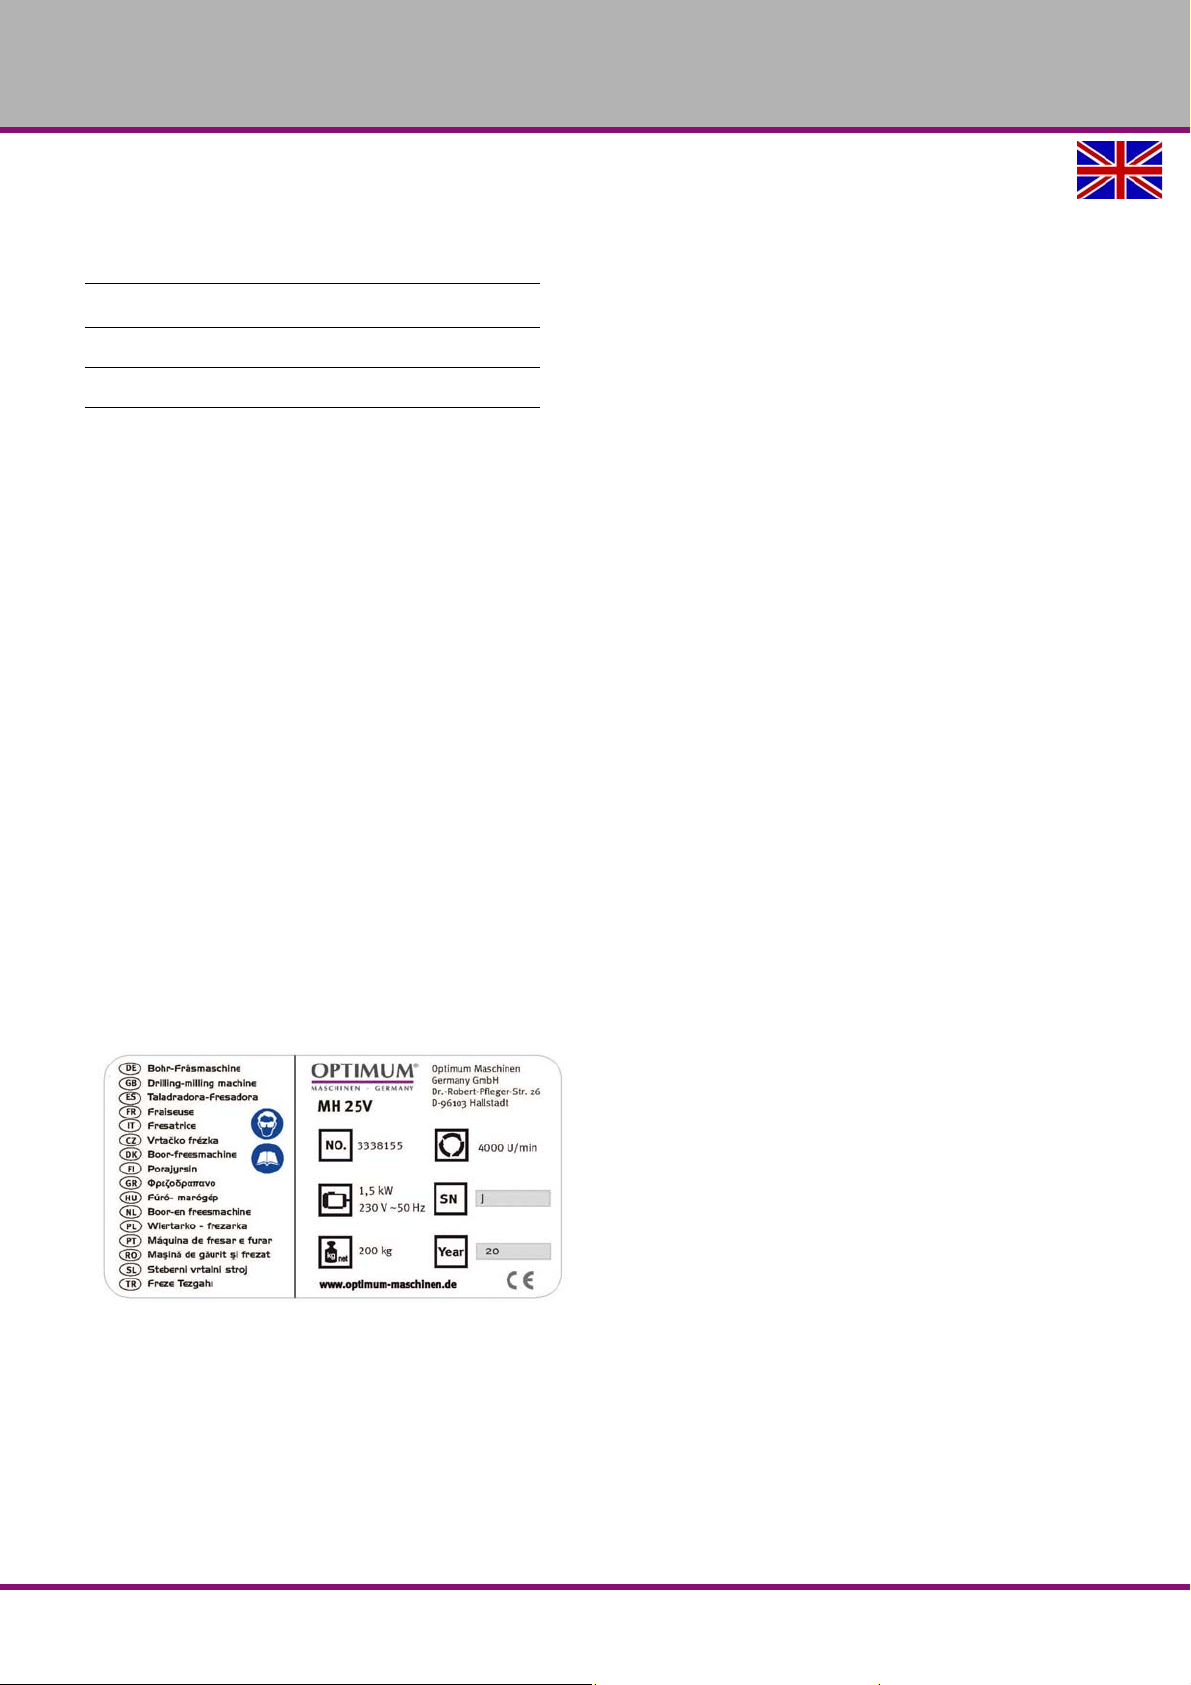
OPTIMUM
MASCHINEN - GERMANY
1 Safety
Glossary of symbols
This part of the operating instructions
expl ains the meaning and use of the warning notes included in these operating instructions,
defines the intended use of the milling machine,
points out the dangers that might arise for you or others if these instructions are not
informs you how to avoid dangers.
In addition to these operation instructions, please observe
the applicable laws and regulations,
the statutory provisions for accident prevention,
the prohibition, warning and mandatory signs as well as the warning notes on the milling
When installing, operating, maintaining and repairing the milling machine, the relevant standards must be observed.
If European standards have not yet been incorporated in the national legislation of the country
in question, the specific applicable regulations of each country must be observed.
If necessary, relevant measures must be taken to comply with national regulations before commissioning the milling machine.
Always keep this documentation close to the milling machine.
If you want to re-order the operating instructions for your machine, please quote the relevant
serial number. The serial number can be found on the type plate.
provides further instructions
calls on you to act
Listings
observed,
machine.
1.1 Type plate
MH25VGB
Version 1.0.1 dated 2015-12-17Page 46 Original operating instructions
Page 47
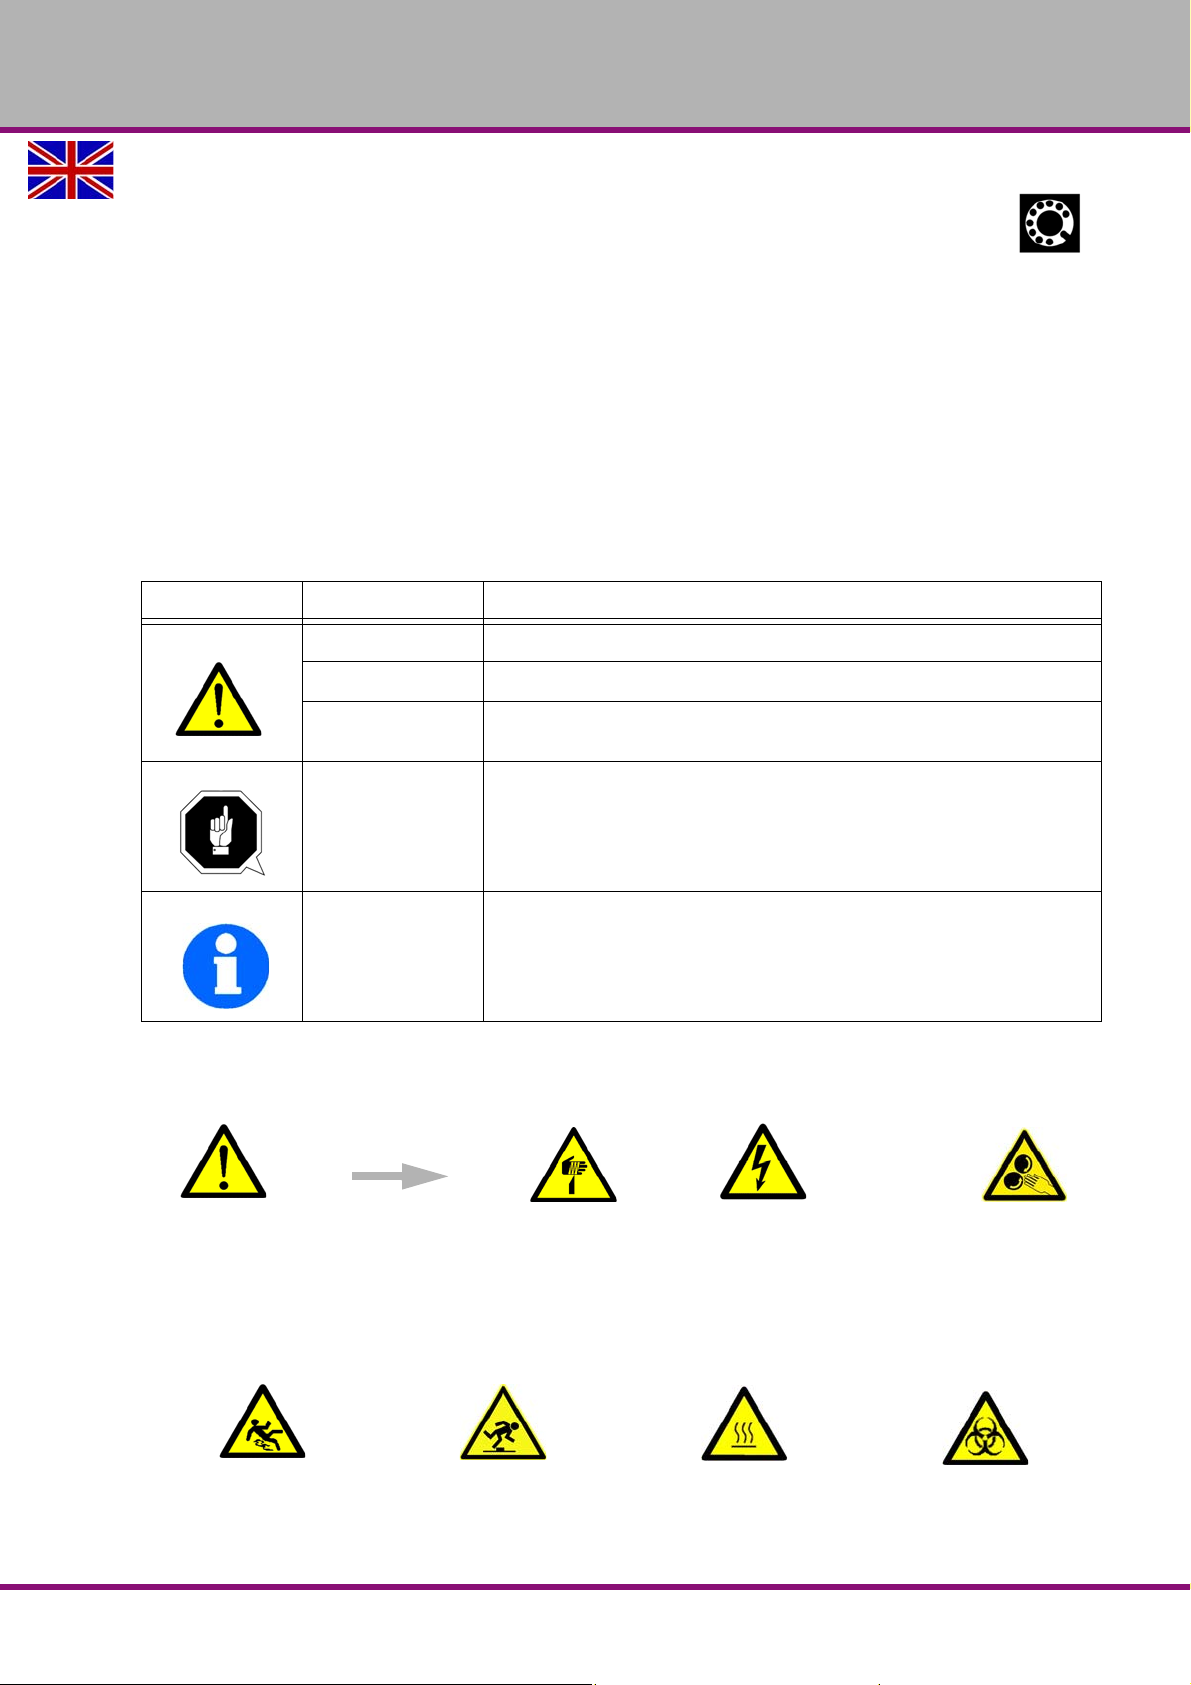
OPTIMUM
MASCHINEN - GERMANY
INFORMATION
If you are unable to rectify an issue using these operating instructions, please contact us for
advice:
Optimum Maschinen Germany GmbH
Dr. Robert-Pfleger-Str. 26
D-96103 Hallstadt, Germany
Email: [email protected]
1.2 Safety instructions (warning notes)
1.2.1 Classification of hazards
We classify safety instructions into differe nt categories. The table below gives an overview of
the classification of symbols (pictograms) and the signal words for each specific danger and its
(possible) consequences.
Symbol Signal word Definition/consequence
DANGER!
WARNING!
CAUTION!
ATTENTION!
INFORMATION
In case of specific dangers, we replace the pictogram with
Imminent danger that will cause serious injury or death.
A danger that can cause serious injury or death.
A danger or unsafe procedure that can cause personal injury or damage to
property.
Situation that could cause damage to the milling machine and product, as
well as other types of damage.
No risk of injury to persons.
Practical tips and other important or useful information and notes.
No dangerous or harmful consequences for persons or property.
or
general danger with a warning of injury to hands, hazardous electrical
voltage,
1.2.2 Other pictograms
Warning: danger of slip-
ping!
Version 1.0.1 dated 2015-12-17 Page 47Original operating instructions
Warning: risk of stumbling!
Warning: hot surface!
rotating parts.
Warning: biological hazard!
MH25V GB
Page 48
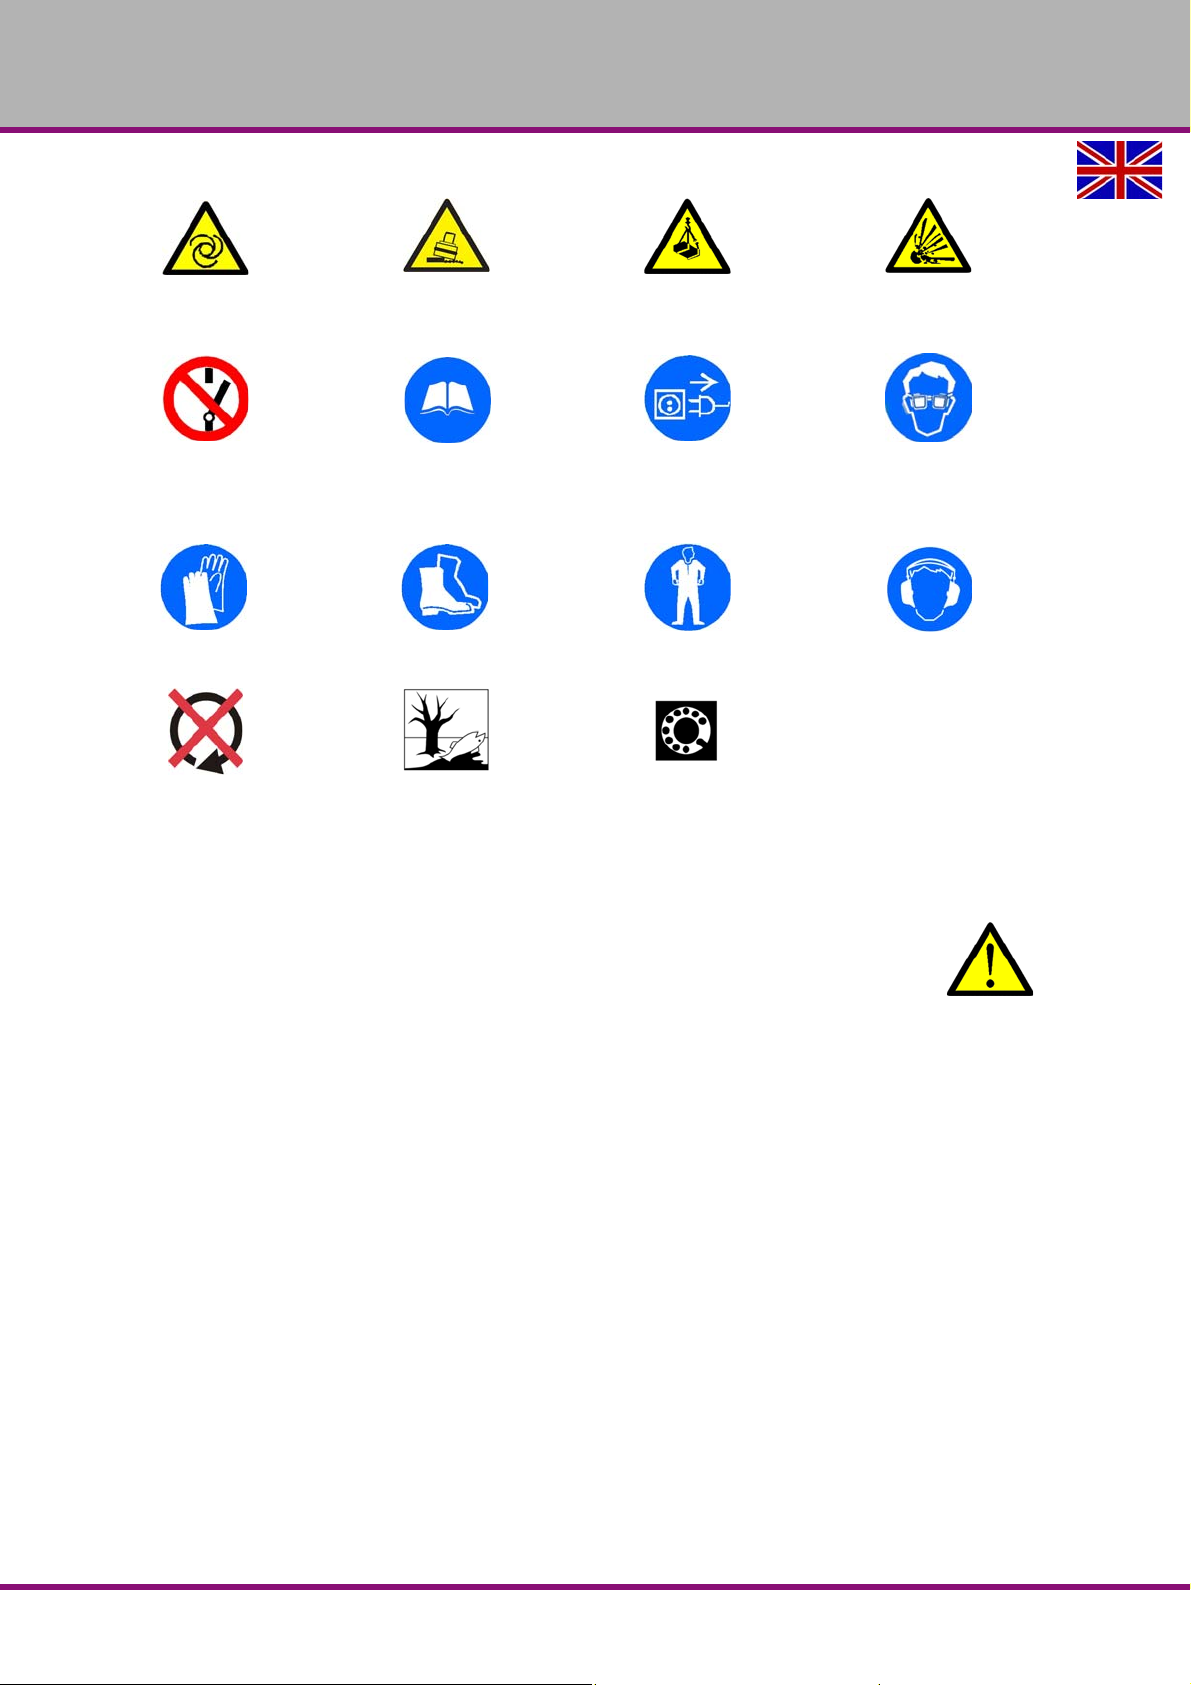
OPTIMUM
MASCHINEN - GERMANY
Warning: automatic start-
up!
Switching on forbidden!
Wear protective gloves! Wear safety shoes! Wear a protective suit! Use ear protection!
Only switch during stand-
still!
Warning: tilting danger! Warning: suspended loads! Caution, danger of explo-
sive substances!
Read the operating instruc-
tions before commission-
ing!
Protect the environment!
Pull out the mains plug! Wear protective glasses!
Contact address
1.3 Intended use
WARNING!
In the event of improper use, the milling machine
may be a hazard to personnel,
the machine and other property of the operating company and
the functionality of the milling machine may be compromised.
The milling machine is designed and manufactured to be used for milling and drilling cold metals or other non-flammable materials or materials that do not constitute a health hazard when
commercial milling and drilling tools are used.
The milling machine must only be installed and operated in a dry and well-ventilated areas.
If the milling machine is used in any way other than described above, or modified without the
approval of Maschinen Germany GmbH, then the milling machine is being used improperly.
We will not be held liable for any damages resulting from any operation which is not in accord-
ance with the intended use.
We explicitly point out that any construction, technical or process engineering changes that
have not been approved by Optimum Maschinen Germany GmbH will render the warranty null
and void It is also part of the intended use that you
observe the limits of the milling machine,
observe the operating instructions,
and comply with the inspection and maintenance instructions.
"Technical specification“ on page 58
MH25VGB
Version 1.0.1 dated 2015-12-17Page 48 Original operating instructions
Page 49
OPTIMUM
MASCHINEN - GERMANY
WARNING!
Extremely severe injuries due to non-intended use.
It is forbidden to make any modifications or alternations to the operating parameters
values of the milling machine. They could pose an accident hazard to persons and cause
damage to the milling machine.
1.4 Reasonably foreseeable misuse
Any use other than that specified under "Intended use" or any use beyond that described will be
deemed non-intended use and is not permissible.
Any other use must be discussed with the manufacturer.
Only metallic, cold and non-flammable materials may be machined with the milling machine.
In order to avoid misuse, the operating instructions must be read and understood before first
commissioning.
Operators must be duly qualified.
1.4.1 Avoiding misuse
Use of suitable cutting tools.
Adapting the speed setting and feed to the material and workpiece.
Clamp workpieces firmly and free of vibration.
Risk of fire and explosion due to the use of flamma b le ma te ria l s or coolin g lubr ican ts .
Before processing inflammable materials (e.g. aluminium, magnesium) or using inflammable auxiliary materials (e.g. spirit), you need to take additional preventive measures in order
to avoid health risks.
When processing plastics, the machine operator must ensure that static electricity gener-
ated during the machining process can be discharged easily.
When processing carbons, graphite and carbon-fibre-reinforced carbons, the machine is no
longer being used as intended. This causes the warranty to be null and void. When
processing carbons, graphite and carbon-fibre-r einforced carbons an d similar materials, the
machine can be damaged extremely quickly, even if the dusts generated are completely
sucked out during the work process.
ATTENTION!
The workpiece must always be fixed in a machine vice, chuck or by another appropriate
clamping tool such as clamping claws.
WARNING!
Risk of injury caused by flying workpieces.
Clamp the workpiece in the machine vice. Make sure that the workpiece is firmly clamped in
the machine vice and that the machine vice is firmly clamped on to the mac hin e ta ble .
Use cooling and lubricating agents to increase the durability of the tool and to improve the
surface quality.
Clamp the cutting tools and workpieces on clean clamping surfaces.
Sufficiently lubricate the machine.
Set the bearing clearance and guides correctly.
Recommendations:
Insert the drill in a way that it is positioned exactly between the three clamping jaws of the
drill chuck.
Clamp end mills (or shank cutters) in a collet chuck using the corresponding collets.
Clamp end face mills using shell end mill arbors.
When drilling, make sure that
MH25V GB
Version 1.0.1 dated 2015-12-17 Page 49Original operating instructions
Page 50
OPTIMUM
MASCHINEN - GERMANY
the suitable speed is set depending on the diameter of the drill,
the pressure must only be such that the drill can cut without load,
if there is too much pressure, the drill will wear quickly and may even break or jam in the
borehole. If the drill jams, immediately stop the main motor by pressing the emergency stop
button,
use commer cial cooling/lubricating agents for hard materials, e.g. steel and
generally always back the spindle out of the workpiece while it is still turning.
ATTENTION!
Do not use the drill chuck as a milling tool. Never clamp a milling cutter into a drill chuck. Use a
collet chuck and appropriate collets for end mills.
When milling, ensure that
the right cutting speed is selected;
for workpieces with normal strength values, e.g. steel, 18-22 m/min,
for workpieces with higher strength values 10-14 m/min,
the pressure is selected so that the cutting speed remains constant,
normal trade coolants/lubricants are used for hard materials.
INFORMATION
The MH25V milling machine is built to comply with EMC Class C2 to EN 61800-3.
WARNING!
Class C (machine tools) is not intended for use in residential buildings, in which the
power supply is provided via a public low voltage supply system. In these areas it may
possibly be difficult to guarantee electromagnetic compatibility due to lead bound as
well as emitted interferences.
1.5 Possible dangers posed by the milling machine
The milling machine was built using state-of-the-art technology.
Nevertheless, there is a residual risk, as the milling machine operates with
high speeds,
circulating parts and tools and
electrical voltage and currents.
We have used design and safety engineering to minimize the health risk to personnel resulting
from these hazards.
If the milling machine is used and maintained by personnel who are not duly qualified, there
may be a risk resulting from its incorrect or unsuitable maintenance.
INFORMATION
Everyone involved in the assembly, commiss ion ing , op e ra tio n an d main te na nc e mu st
be duly qualified
and strictly follow these operating instructions.
Always disconnect the milling machine from the electrical power supply before performing
cleaning or maintenance tasks.
MH25VGB
Version 1.0.1 dated 2015-12-17Page 50 Original operating instructions
Page 51
OPTIMUM
MASCHINEN - GERMANY
WARNING!
The milling machine may only be used with fully functional safety devices.
Disconnect the milling machine immediately, whenever you detect a failure in the safety
devices or when they are not fitted!
All additional devices installed by the operator must be equipped with the stipulated
safety devices. This is your responsibility as the operator!
"Safety devices“ on page 53
1.6 Personnel qualification
1.6.1 Target group
This manual is addressed to
operators,
users and
maintenance personnel.
Consequently, the warning notes refer both to the use of the milling machine and to its maintenance.
WARNING!
Always isolate the milling machine from the electrical power supply. This will prevent it from
being used by unauthorized persons. The qualifications of the personnel for the different tasks
are mentioned below:
User
The user must have been instructed by the operator about the assigned tasks and possible
risks in case of improper behaviour. The user may only carry out tasks that exceed normal
operation if this is stated in these instructions and the operator has explicitly entrusted him with
the task.
Qualified electrician
With professional training, knowledge and experience as well as knowledge of respective
standards and regulations, qualified electricians are able to perform work on the electrical system and recognise and avoid any possible dangers. Qualified electricians have been specially
trained for the working environment, in which they ar e working an d know th e relevan t stand ards
and regulations.
Qualified personnel
Because of their specialist training, knowledge and experience as well as their understanding of
the relevant regulations, qualified personnel is capable of carrying out tasks assigned to them
and recognise and avoid potential hazards without supe rvision.
Instructed person
An instructed persons has been instructed by the operator regarding the assigned tasks and
the possible risks of improper behaviour.
INFORMATION
Everyone involved in the assembly, commissioning, operation and maintenance must
be duly qualified
and strictly follow these operating instructions.
In the event of improper use
there may be a risk to personnel,
Version 1.0.1 dated 2015-12-17 Page 51Original operating instructions
MH25V GB
Page 52
OPTIMUM
MASCHINEN - GERMANY
the milling machine and other property and
the functionality of the milling machine may be compromised.
1.6.2 Authorized personnel
WARNING!
Inappropriate operation and maintenance of the machine constitutes a danger for
personnel, property and the environment.
Only authorized personnel may operate the machine!
Authorized operating and maintenance personnel are specialists instructed and trained by the
operator and the manufacturer.
1.6.3 Operator's obligations
The operator must instruct personnel at least once a year in
all safety regulations relevant to the machine,
its operation and
generally accepted engineering standards.
The operator must also
check the personnel‘s knowledge level,
document the training/instruction,
have attendance at the training/instruction confirmed by signature and
check whether personnel is working in a manner that shows awareness of safety and risks.
Define and document the machine inspection deadlines in accordance with section 3 of the
Factory Safety Order and perform an operational risk analysis in accordance with section 6
of the Safety at Work Act.
1.6.4 User's obligations
The user must
have read and understood the operating instructions,
be familiar with all safety devices and regulations and
be able to operate the machine.
1.6.5 Additional requirements regarding qualification
The following additional requirements apply for work on electrical components or equipment:
They must only be performed by a qualified electrician or person working under the instruc-
tions and supervision of a qualified electrician.
Before starting work on electrical parts or operating agents, the following actions must be taken
in the order given:
disconnect all poles,
secure against restarting,
check that there is no voltage.
1.7 User positions
The user position is in front of the milling machine.
MH25VGB
Version 1.0.1 dated 2015-12-17Page 52 Original operating instructions
Page 53
OPTIMUM
MASCHINEN - GERMANY
1.8 Safety measures during operation
CAUTION!
Danger due to inhaling dust and mist that are hazardous to health.
Depending on the materials to be machined and the agents used, dusts and mists can
arise that are detrimental to health.
Ensure that the harmful dust and mist generated are safely sucked off at the point of
origin and routed away from the working area or filtered. To do so, use a suitable
extraction unit.
CAUTION!
Risk of fire and explosion by using flammable materials or cooling lubricants.
Extra precautionary measures must be taken before machining flammable materials (e.g. aluminium, magnesium) or using combustible agents (e.g. spirit) to avert a health hazard.
1.9 Safety devices
The milling machine must only be operated with fully functional safety devices.
Stop the milling machine immediately if there is a failure on the safety device or becomes inef-
fective.
This is your responsibility!
If a safety device has been activated or has failed, the milling machine must only be used if you
have eliminated the cause of the fault and
have verified that there is no danger to personnel or objects.
WARNING!
If you bypass, remove or override a safety device in any other way, you are endangering
yourself and other persons working with the milling machine. The possible
consequences include:
injuries due to components or workpieces flying off at high speed,
contact with rotating parts and
fatal electrocution.
WARNING!
Although the isolating safety devices provided and delivered with the machine are designed to
reduce the risks of workpieces bein g ejected or parts of tools or workpiec es breaking off, they
cannot eliminate these risks completely. Always work carefully and observe the limits of the
machining process.
Version 1.0.1 dated 2015-12-17 Page 53Original operating instructions
MH25V GB
Page 54
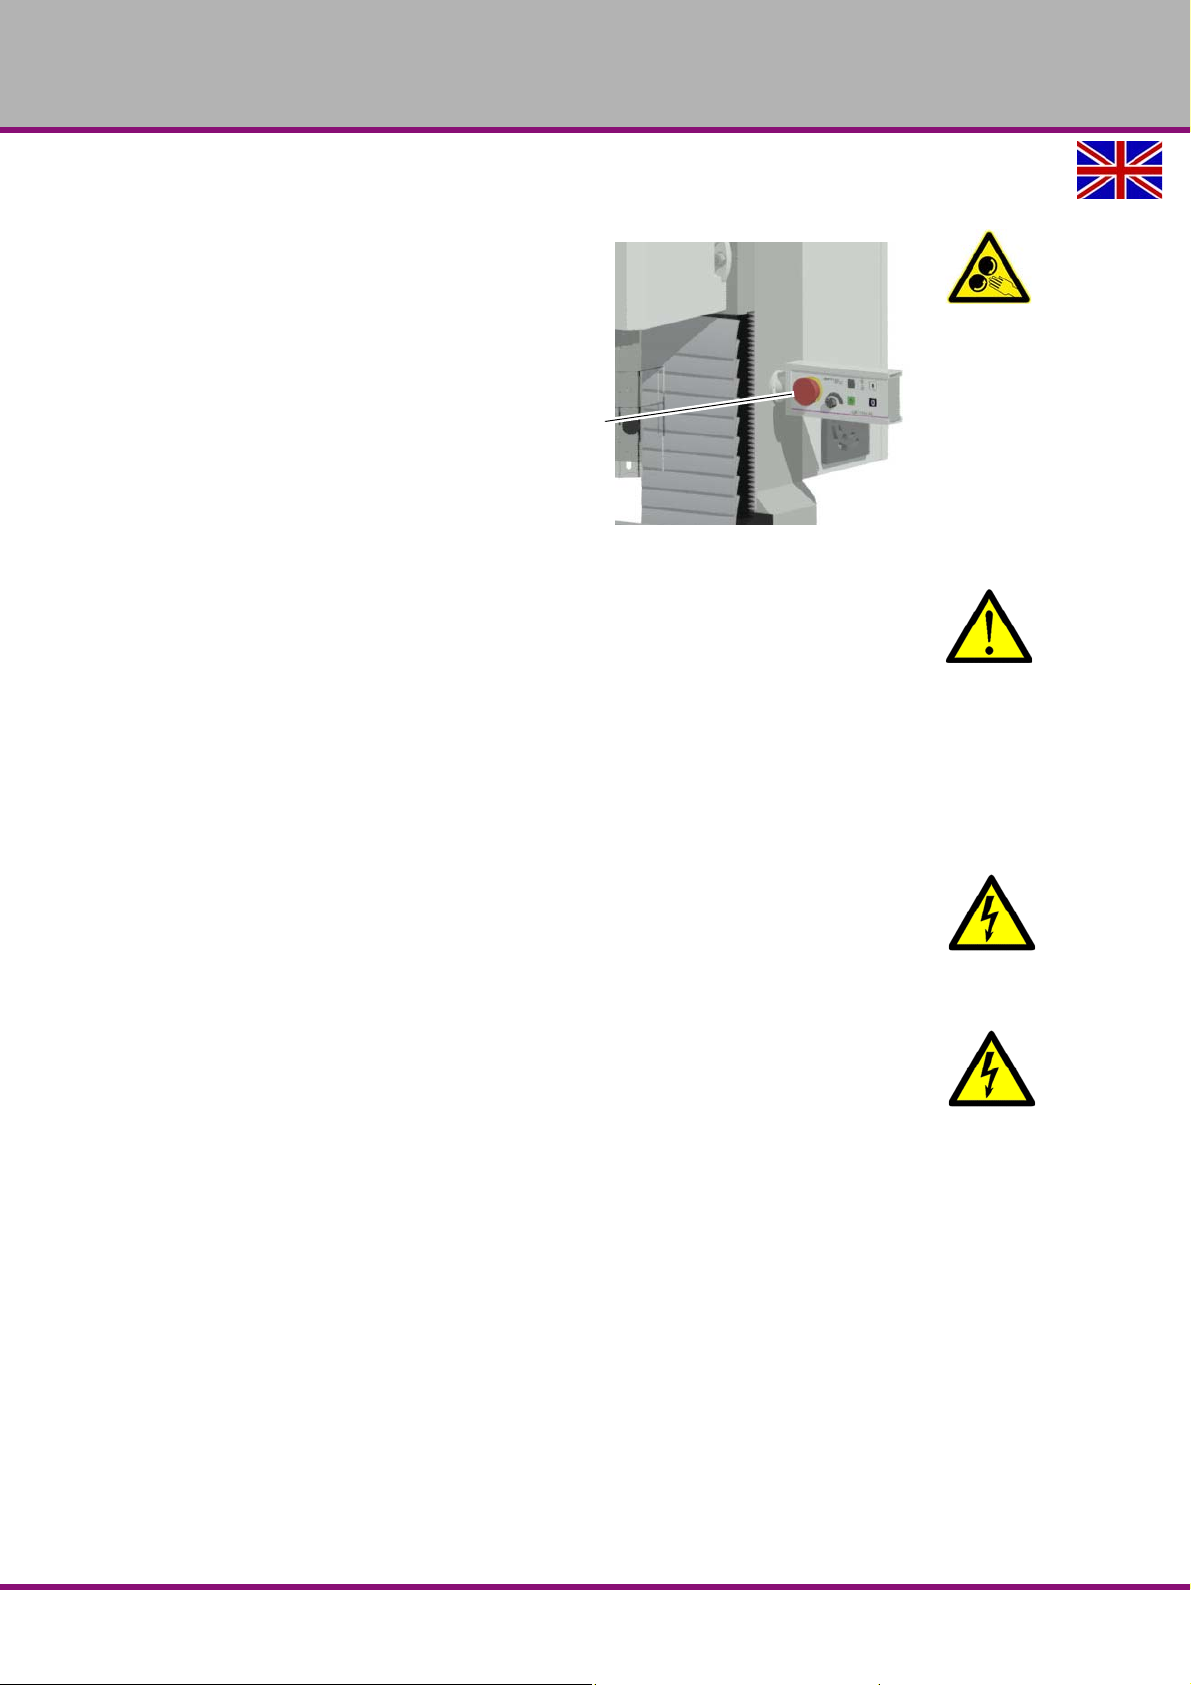
OPTIMUM
Emergency stop
hit switch
MASCHINEN - GERMANY
1.9.1 Emergency stop button
CAUTION!
The spindle continues to rotate for a
while, depending on the moment of
inertia of the spindle and the tool in
use.
The emergency stop button brings the
machine to a standstill.
Turn the knob to the right to unlock and
release the emergency stop button.
Img.1-1: Emergency stop button
CAUTION!
Only press the emergency stop button in a genuine emergency. Do not use the
emergency stop button to stop the machine during normal operation.
1.9.2 Lockable master switch
The lockable master switch can be secured in the "0" position by means of a padlock to guard
against the milling machine being switched on accidentally or by an unauthorised person.
The power supply is cut off when the master switch is in the off position.
This excludes the points marked in the pictogram.
WARNING!
Dangerous voltage even if the main switch is switched off. The areas marked by the
pictogram might contain live parts, ev en if th e mai n swit ch is sw it ch e d off .
1.9.3 Stored charge
WARNING!
The frequency converter contains capacitors that remain charged with a potentially lethal voltage after the machine has been isolated from the mains. If the frequency controller was under
power, it must be disconnected from the po wer supply for at least 10 minutes. Before continuing to work, ensure there is no voltage. Normally, the capacitors are discharged by an internal
resistor. In certain unusual error conditions, it is possible that the capacitors are not discharged
or that a discharge is prevented by voltage on the adjacent motor connection terminals. If the
frequency converter has a technical defect, so that nothing is shown on the display, the capacitors may not be discharged.
MH25VGB
Version 1.0.1 dated 2015-12-17Page 54 Original operating instructions
Page 55
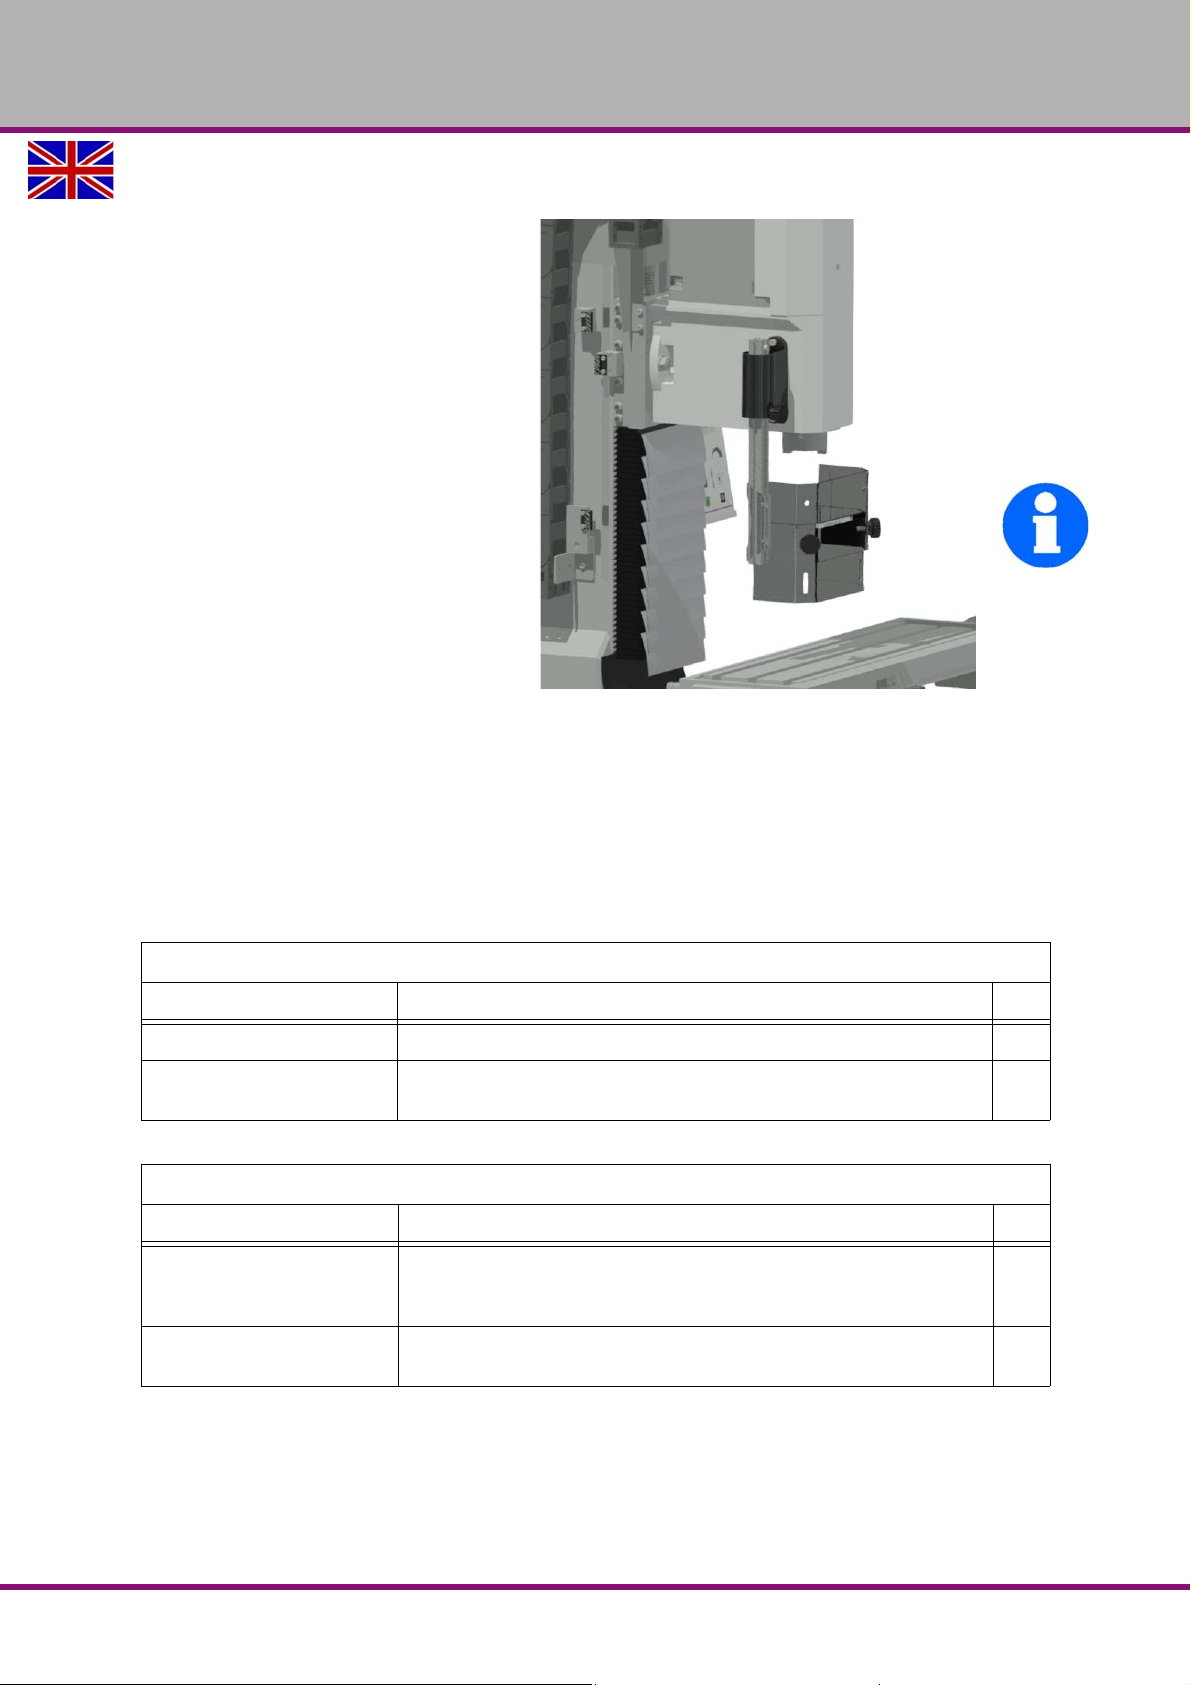
1.9.4 Separation guard
Adjust the guard to the correct height
before you start working.
To do so, slacken the clampi ng screw, set
the required height and re-tighten the
clamping screw.
There is a switch integrated in the spindle
protection mounting which monitors the
closed position.
INFORMATION
The machine cannot be started, if the spindle protection is not closed.
OPTIMUM
MASCHINEN - GERMANY
Img.1-2: Separation guard
1.10 Safety check
Check the milling machine regularly.
Check all safety devices
before starting work,
once a week (with the machine in operation) and
after all maintenance and repair work.
General check
Equipment Check OK
Guards Mounted, firmly bolted and not damaged
Signs,
Markers
Functional check
Equipment Check OK
Emergency stop button After the emergency stop button is pressed, the milling machine must
Installed and legible
switch off. It must only be possible to restart the machine, if the emergency stop button is unlocked and the ON switch has been pressed.
Separation guard around the
drill and milling spindle
Version 1.0.1 dated 2015-12-17 Page 55Original operating instructions
The milling machine may switch on only when the guard is closed.
MH25V GB
Page 56
OPTIMUM
MASCHINEN - GERMANY
1.11 Personal protective equipment
For certain work, personal protective equipment is required.
Protect your face and your eyes: Wear a safety helmet with facial protection when performing
work where your face and eyes are exposed to hazards.
Wear protective gloves when handling pieces with sharp edges.
Wear safety shoes when you assemble, disassemble or transport heavy components.
Use ear protection if the noise level (emission) in the workplace exceeds 80 dB (A).
Before starting work, make sure that the required personal protective equipment is available at
the workplace.
CAUTION!
Dirty or contaminated personal protective equipment can cause illness. It must be
cleaned after each use and at least once a week.
1.12 For your own safety during operation
WARNING!
Before switching the milling machine on, make sure that there is no risk of personal
injury or damage to property.
Avoid any unsafe work methods:
Make sure that your operation does not create a safety hazard.
The rules specified in these operating instructions must be observed during assembly,
operation, maintenance and repair.
Use protective glasses!
Switch off the milling machine before measuring the workpiece.
Do not work on the milling machine, if your concentration is reduced, for example, because
you are taking medication.
Stay at the milling machine until the movements have stopped completely.
Use the specified personal protective equipment. Ensure you wear close-fitting clothing
and, if necessary, a hairnet.
Do not use protective gloves when drilling or milling.
Disconnect the shock-proof plug from the outlet before replacing the tool.
Use appropriate agents to remove drilling and milling chips.
Ensure that your work does not create a safety risk.
Clamp the workpiece securely and firmly before switching on the milling machine.
We specifically point out the dangers in the description of work with and on the drilling machine.
1.13 Switching-off and securing the milling machine
Disconnect the mains plug before starting maintenance and repairs.
MH25VGB
Version 1.0.1 dated 2015-12-17Page 56 Original operating instructions
Page 57
OPTIMUM
MASCHINEN - GERMANY
1.14 Using lifting equipment
WARNING!
The use of unstable lifting and load suspension equipment that might break under load
can cause severe or fatal injuries.
Check that the lifting and load suspension equipment are of sufficient load-bearing
capability and are in perfect condition.
Observe the accident prevention regulations issued by your Employers Liability
Insurance Association or other supervisory authorities applicable to your company.
Fasten loads properly.
Never walk under suspended loads!
1.15 Symbols on the milling machine
Make sure that the mandatory and warning symbols are legible.
1.16 Electrical system
Have the electrical equipment on the machine checked regularly. Rectify all defects such as
loose connections, defective wires, etc. immediately.
A second person must be present during work on live components to disconnect the power in
the event of an emergency. If there is a fault in the power supply, switch off the milling machine
immediately!
Comply with the required inspection intervals in accordance with the factory safety directive,
operating equipment inspection.
The machine operator must ensure that the electrical systems and operating materials are
checked for serviceability
by a qualified electrician or under the supervision and direction of a qualified ele ctr icia n,
prior to initial commissioning and after modifications or repairs, prior to recommissioning
and at set intervals.
The intervals must be set so that foreseeable defects can be detected in a timely manner, when
they occur.
The relevant electro-technical rules must be followed during the inspection.
No check is required before first co mmissioning, if the manufacturer or installer has confirmed
to the operator that the electrical system and operating materials have been procured in
accordance with the stipulations of the accident prevention regulations.
Permanently installed electrical systems and operating materials are considered constantly
monitored if they are continually serviced by qualified electricians and inspected by means of
measurements during operation (e.g. monitoring the insulation resistance).
1.17 Inspection deadlines
Define and document the inspection intervals for the machine in accordance with section 3 of
the Factory Safety Order and perform an operational risk analysis in accordance with section 6
of the Safety at Work Act. The inspection intervals in the maintenance section should be used
as reference values.
Version 1.0.1 dated 2015-12-17 Page 57Original operating instructions
MH25V GB
Page 58
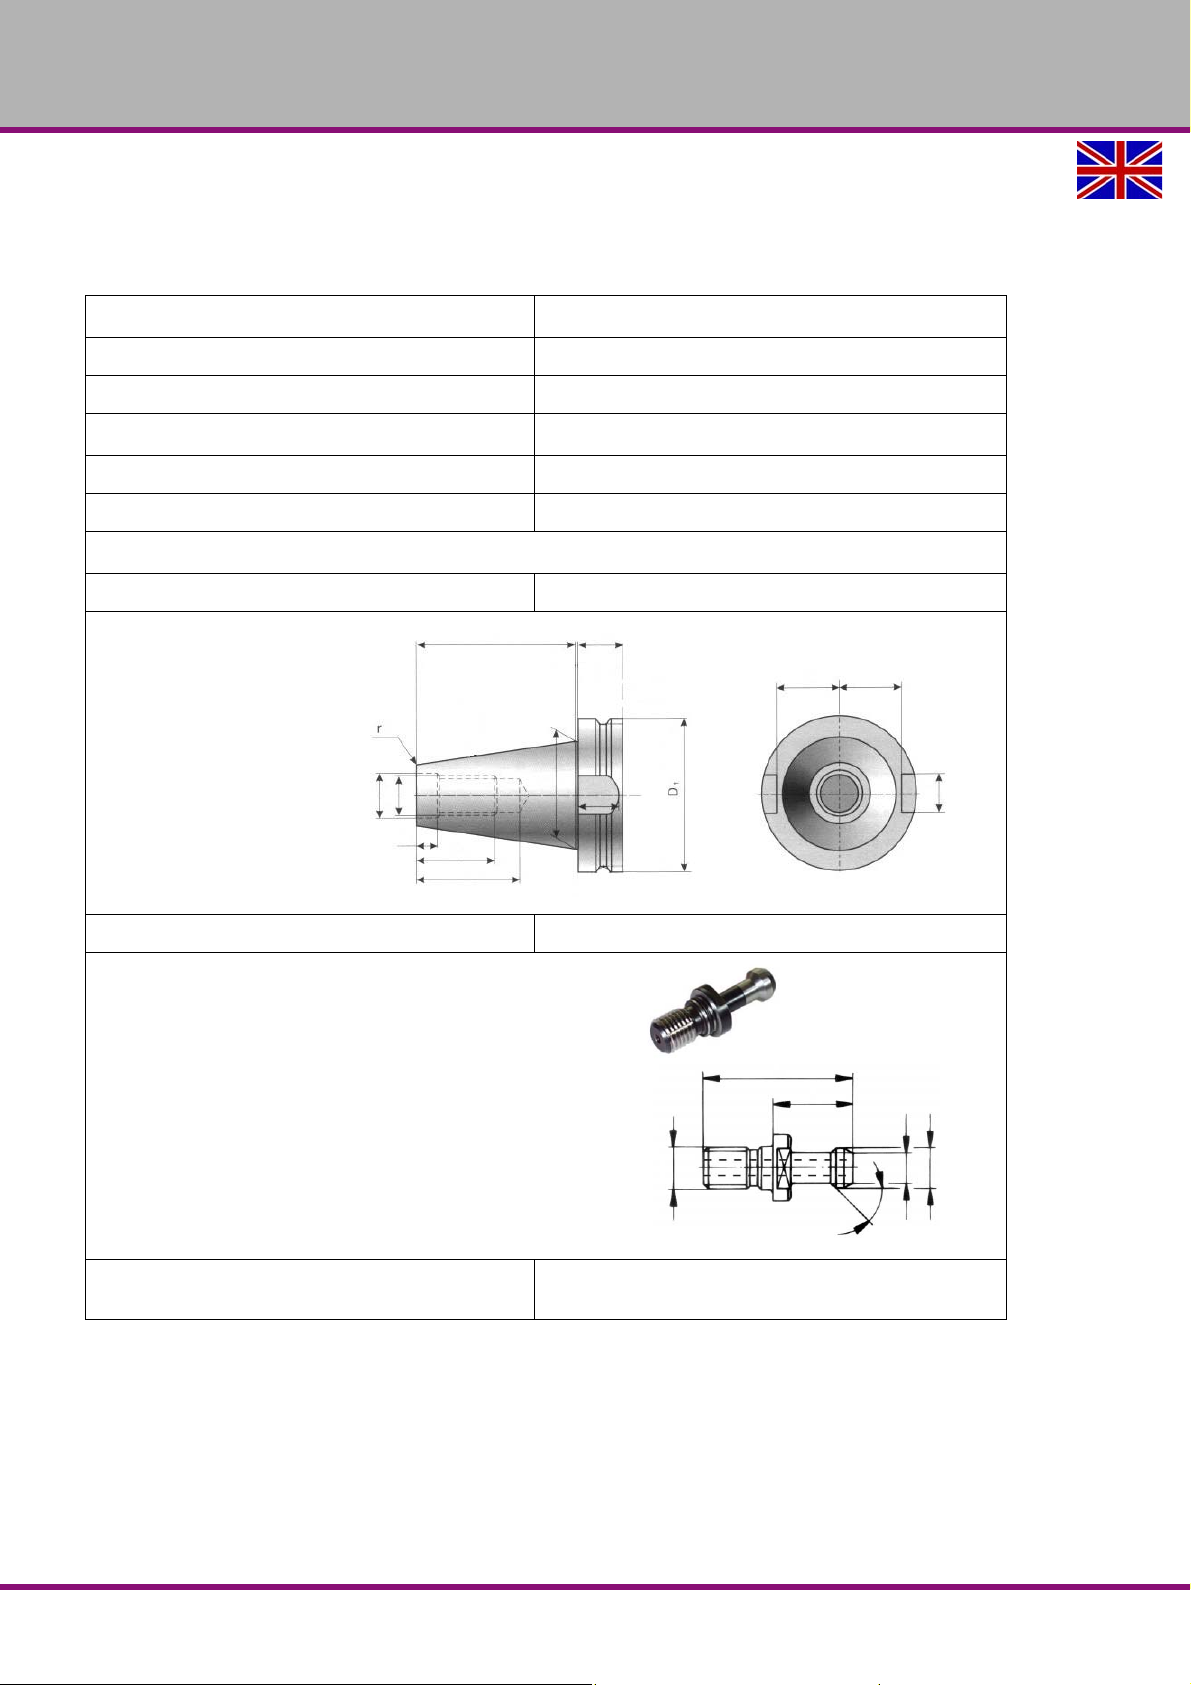
OPTIMUM
31,75
16,3
16,3
16,1
20
48,4 ± 0,2
17
46
13
M12
7
24
34
11
7
43
23
M12
45°
MASCHINEN - GERMANY
2 Technical specification
The following information represents the dimensions and indications of weight and the manufacturer‘s approved machine data.
2.1 Electrical connection
Total connected load 230V/50 Hz/2 kW
Milling spindle motor power 1.5 kW; 10 Nm
2.2 Milling capacity
Max. end mill cutter size [ mm] max. Ø 25
Max. milling head size [ mm] max.
2.3 Spindle seat
Spindle seat Taper JIS (MAS 403 BT30)
MH25V
Ø 50
Pull stud BT30x45°
Maximum distance between spindle nose - milling
table [mm]
308
MH25VGB
Version 1.0.1 dated 2015-12-17Page 58 Original operating instructions
Page 59
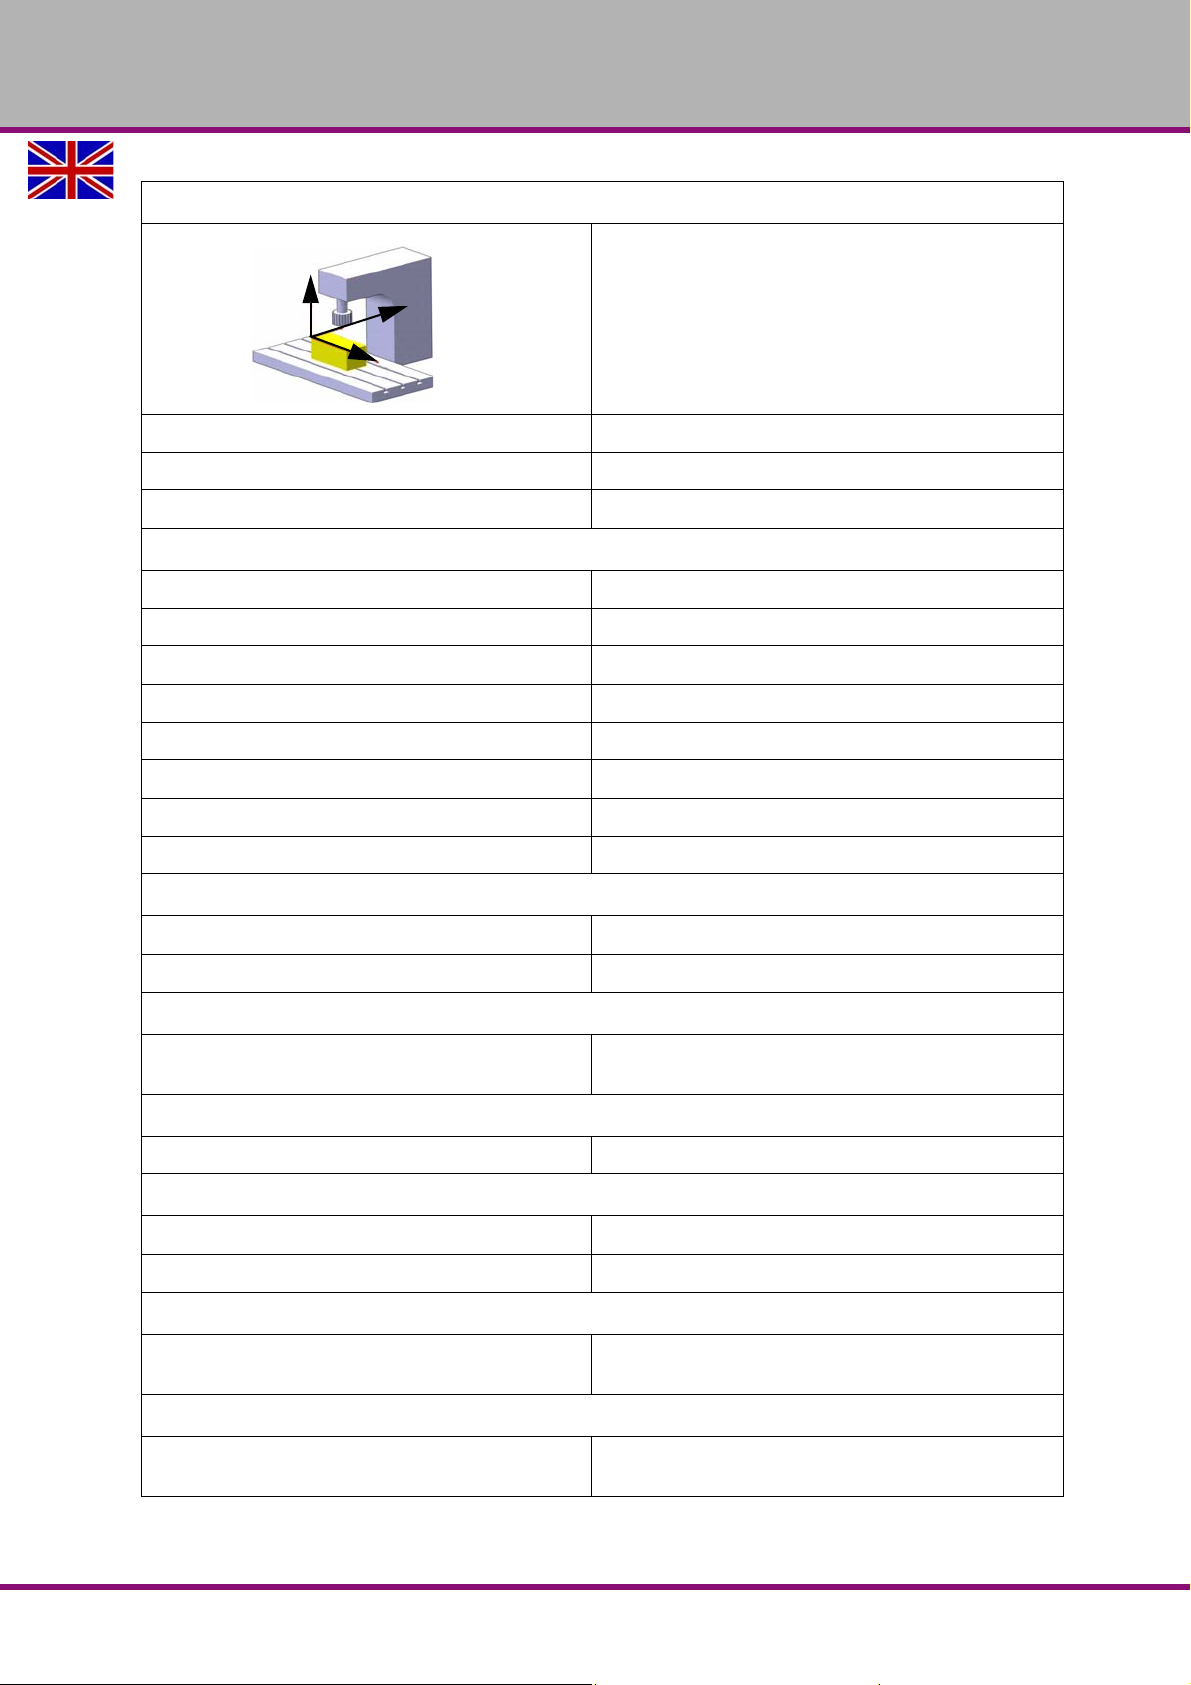
2.4 Drill-mill head
+Z
+Y
+X
Z axis travel [mm] 270
Throat [mm] 185
Z axis handwheel scale 4mm/rev - graduation 0.02mm
2.5 Milling table
Table length [mm] 620
Table width [mm] 180
Max. bearing load 30 kg
OPTIMUM
MASCHINEN - GERMANY
T-slot size/distance/number 1 2 mm/50 mm/3
X axis travel [mm] 400
X axis handwheel scale 4mm/rev - graduation 0.02mm
Y axis travel [mm] 210
Y axis handwheel scale 4mm/rev - graduation 0.02mm
2.6 Dimensions
Total weight [kg] 200
2.7 Work area
2.8 Speeds
Electronically variable speed [ rpm] 200 - 4000
2.9 Environmental conditions
Temperature 5-35°C
Humidity 25-80%
"Dimensions“ on page 63
Keep a work area of at least one metre around the
machine free for operation and maintenance.
2.10 Operating material
Bare steel parts Mobilgrease OGL 007 or,
Mobilux EP 004, acid-free oil, e.g. weapon oil, motor oil
2.11 Emissions
Maximum sound pressure level at 1 m distance from
the machine and 1.60 m above the ground.
Version 1.0.1 dated 2015-12-17 Page 59Original operating instructions
79 dB(A) on no load running
MH25V GB
Page 60
OPTIMUM
MASCHINEN - GERMANY
CAUTION!
The machine operator should use hearing protection.
INFORMATION
This numerical value was measured on a new machine under the operating conditions specified
by the manufacturer. The noise behaviour of the machine might change depending on its age
and wear. Furthermore, the noise emission also depends on production engineering factors,
e.g. speed, material and clamping conditions.
MH25VGB
Version 1.0.1 dated 2015-12-17Page 60 Original operating instructions
Page 61
OPTIMUM
MASCHINEN - GERMANY
3 Unpacking and connecting
INFORMATION
The milling machine is delivered pre-assembled.
3.1 Scope of delivery
Check the milling machine immediately after delivery for transport damage, missing parts and
loose locking bolts.
Compare the scope of delivery with the attached packing list.
3.2 Transport
Centres of gravity
Load suspension points
(Marking of the positions for the load suspension
gear)
Prescribed transport position
(Marking of the top surface)
Means of transport to be used
Weights
WARNING!
Severe or fatal injuries may occur if parts of the machine tumble or fall down from the
forklift truck or from the transport vehicle. Follow the instructions and information on
the transport box.
WARNING!
The use of unstable lifting and load suspension equipment that might break under load
can cause severe or fatal injuries. Check that the lifting and load suspension gear has
sufficient load-bearing capacity and that it is in perfect condition. Observe the accident
prevention regulations issued by your Employers Liability Insurance Association or
other supervisory authorities applicable to your company. Fasten the loads properly.
Never walk under suspended loads!
3.3 Set-up and assembly
3.3.1 Installation site requirements
The workplace for operating, maintenance and repair must not be
restricted.
The master switch must be freely accessible.
The illumination of the workplace must be designed in such a manner that an illumination of
500 Lux is attained at the tool tip.
If this is not guaranteed with the normal installation site lighting, workplace lights (available as
an option) must be used.
Version 1.0.1 dated 2015-12-17 Page 61Original operating instructions
MH25V GB
Page 62
OPTIMUM
MASCHINEN - GERMANY
3.3.2 Load suspension point
WARNING!
Danger of crushing and overturning. Proceed carefully when lifting, installing and
assembling the machine.
Fix the load lifting gear around the drilling-milling head. Use a lifting sling for this purpose.
Lock all clamping levers on the drilling-milling machine before you lift it.
Make sure that the attached load does not cause damage to components or paint.
3.3.3 Assembly
Check that the milling machine foundation is horizontal with a spirit level.
Check that the foundation has sufficient load-bearing capacity and rigidity.
ATTENTION!
Inadequate rigidity of the foundation will cause interaction of vibrations between the
milling machine and the foundation (resonant frequency of the components). If the
rigidity of the overall system is insufficient, critical speeds with annoying vibrations will
be reached very quickly and lead to bad milling results.
Place the milling machine on the provided foundation.
Fix the machine base to the substructure through the holes pre-drilled for this purpose.
WARNING!
The nature of the foundation and type of fixings used to secure the machine base to the
foundation must be capable of absorbing the loads caused by the milling machine. The
foundation must be level. Check that the milling machine foundation is horizontal by
using a spirit level.
Fix the milling machine to its foundation at the recesses provided on the machine base for this
purpose. We recommend that you use shear connector cartridges or heavy-duty anchors.
MH25VGB
Version 1.0.1 dated 2015-12-17Page 62 Original operating instructions
Page 63
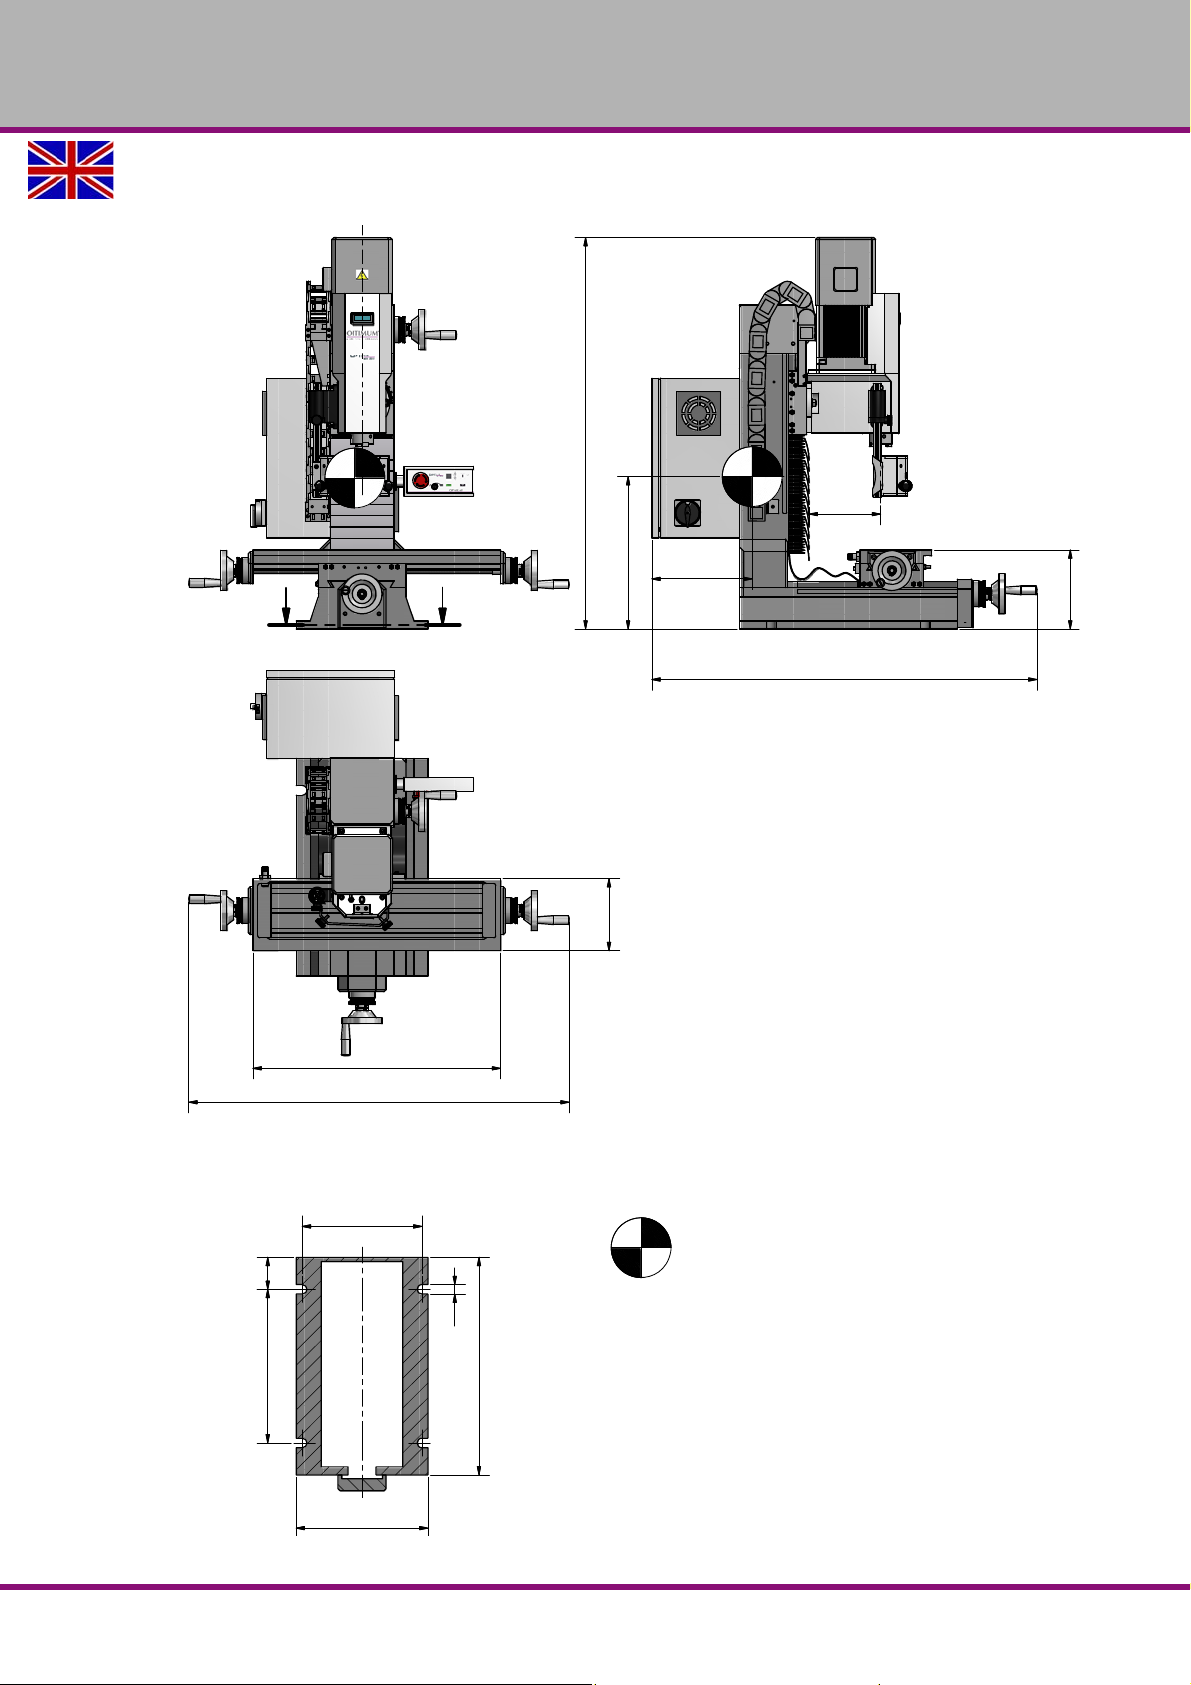
3.4 Dimensions
A-A ( 0,12 )
A
A
330
300
8
0
3
8
5
5
4
5
2
4
955
620
1
8
0
185
970
1
9
8
m
a
x
.
1
0
2
5
250
3
8
0
Schwerpunkt / Centre of gravity
OPTIMUM
MASCHINEN - GERMANY
Version 1.0.1 dated 2015-12-17 Page 63Original operating instructions
MH25V GB
Page 64
OPTIMUM
MASCHINEN - GERMANY
3.5 First commissioning
WARNING!
First commissioning may only take place after proper installation.
First commissioned of the milling machine by inexperienced personnel constitute a risk
to personnel and equipment. We do not accept any liability for damages caused by
incorrectly performed commissioning.
ATTENTION!
Before commissioning the machine, all bolts, fastenings and protections must be
checked and retightened as necessary!
WARNING!
The use of improper tool holders or their operation at inadmissible speeds constitutes a
hazard.
Only use the tool holders (e.g. drill chuck) which were delivered with the machine or
which are offered as optional equipment by OPTIMUM.
Only use tool holders in the intended admissible speed range.
Tool holders may only be modified in compliance with the recommendation of OPTIMUM
or the clamping device manufacturer.
"Personnel qualification“ on page 51
3.6 Electrical connection
CAUTION!
Position the power lead for the machine in such a manner that people cannot trip over it.
Please check whether the type of current, voltage and protection fuse correspond to the values
specified. A protective earth conductor connection must be available. Mains fuse 16A. With an
internal EMC filter, whether the leakage current is greater than 3.5 mA. We ask for due attention to industrial safety guidelines while carrying out machine tests.
3.6.1 Current in the protective earth conductor
The magnitude of the leakag e cu rr en t in th e pr otective earth conductor depends on whether the
internal EMC filter in the Emerson M200 frequency converter is used to control the speed of the
milling spindle or not. The standard frequency converter is fitted with an internal EMC filter.
Instructions on how to remove the internal filter can be found in the converter manual.
With the EMC filter, the leakage current is 15.4 mA AC at 230V 50Hz (single phase supply,
phase-neutral power supply, neutral point earthed).
Without an EMC filter, the leakage current is < 1.9 mA (phase-neutral power supply, neu-
tral point earthed).
Therefore, a fixed earth connection is required and the minimum cross section of the protective
earth conductor must comply with local safety regulations for devices with high leakage current. This is achieved by providing a permanent fixed earthing connection with two independent conductors, each having a cross section the same as or greater than that of the mains lead.
To simplify this, the converter is provided with two earth terminals. Both earthing connections
are required to comply with the EN 61800-5-1 standard.
Since the frequency converter can cause a direct current in the protective earthing conductor,
the following guidelines must be followed, if an upstream residual current detector (ELCB/RCD)
is required in the network:
There are three common FI types (ELCB/RCD):
AC - to detect AC fault currents
MH25VGB
Version 1.0.1 dated 2015-12-17Page 64 Original operating instructions
Page 65
OPTIMUM
MASCHINEN - GERMANY
A - to detect AC fault currents and pulsating DC fault currents (provided the DC current
reaches zero at least once every half cycle).
B - to detect AC fault currents, pulsating DC fault currents and smooth DC fault currents.
The AC type should never be used with converters.
Type A can only be used with single-phase converte rs.
Type B must be used with 3-phase converters.
When using an external EMC filter, a time delay of at least 50 ms is required to avoid false error
shutdowns. The leakage current can exceed the threshold trigger value for an error shutdown, if
the phases are not switched on at the same time.
3.7 Cleaning and lubrication
Remove the anti-corrosive agents which has been applied to the milling machine for trans-
port and storage. We recommend you use paraffin for this purpose.
To clean the milling machine, do not use any solvents, nitro-cellulose thinner or other clean-
ing agents that could damage the paintwork. Observe the cleaning agent manufacturer's
information and notes.
Grease all exposed machine parts using an acid-free lubricating oil.
Lubricate the milling machine in accordance with the lubrication schedule.
"Inspection and maintenance“ on page 74
Check that all spindles are running smoothly. All spindle nuts are re-adjustable.
INFORMATION
The milling machine has been painted with varnish. This fact must be taken into account when
selecting your cooling lubricant.
Optimum Maschinen Germany GmbH does not accept any liability for subsequent damages
due to unsuitable cooling lubricants.
The flashpoint of the emulsion must be higher than 140°C.
When using non-water-miscible cooling lubricants (oil content > 15%) with a flashpoint, the
occurrence of ignitable aerosol-air mixtures cannot be excluded. This leads to a risk of explosion.
Version 1.0.1 dated 2015-12-17 Page 65Original operating instructions
MH25V GB
Page 66
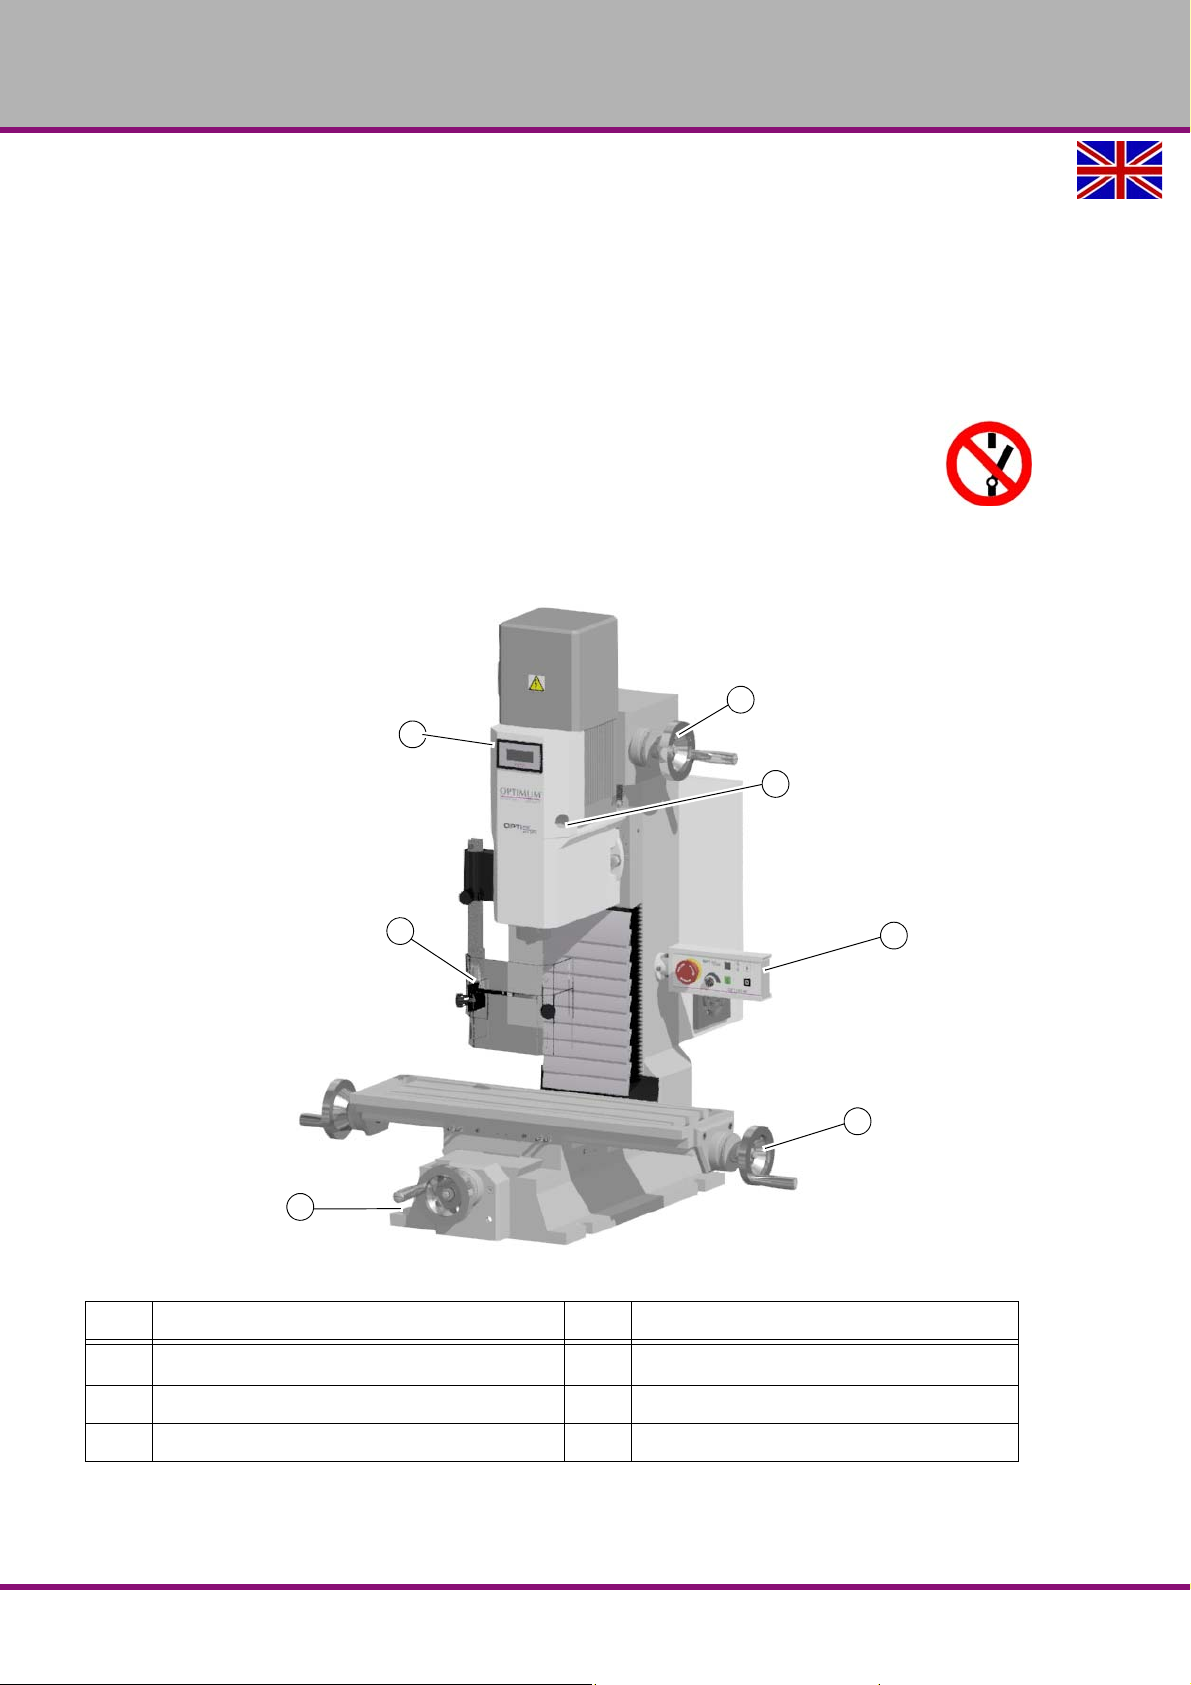
OPTIMUM
1
4
3
5
6
2
7
MASCHINEN - GERMANY
4 Operation
4.1 Safety
The milling machine must only be operated under the following conditions:
The milling machine is in proper working order.
The milling machine is used as intended.
The operating instructions are followed.
All safety devices are installed and activated.
Eliminate or have all malfunctions rectified promptly. Stop the milling machine immediately in
the event of any abnormality in operation and make sure it cannot be started up accidentally or
without authorisation.
"For your own safety during operation“ on page 56
4.2 Control and indicating elements
Item Designation Item Designation
1
3 Milling head height adjustment hand crank 4 Spindle protection
5 - 6 Hand crank for miling table 7 Opening Tool quick clamping system
Control panel "Control panel“ on page 67
MH25VGB
2 Rev counter
Version 1.0.1 dated 2015-12-17Page 66 Original operating instructions
Page 67
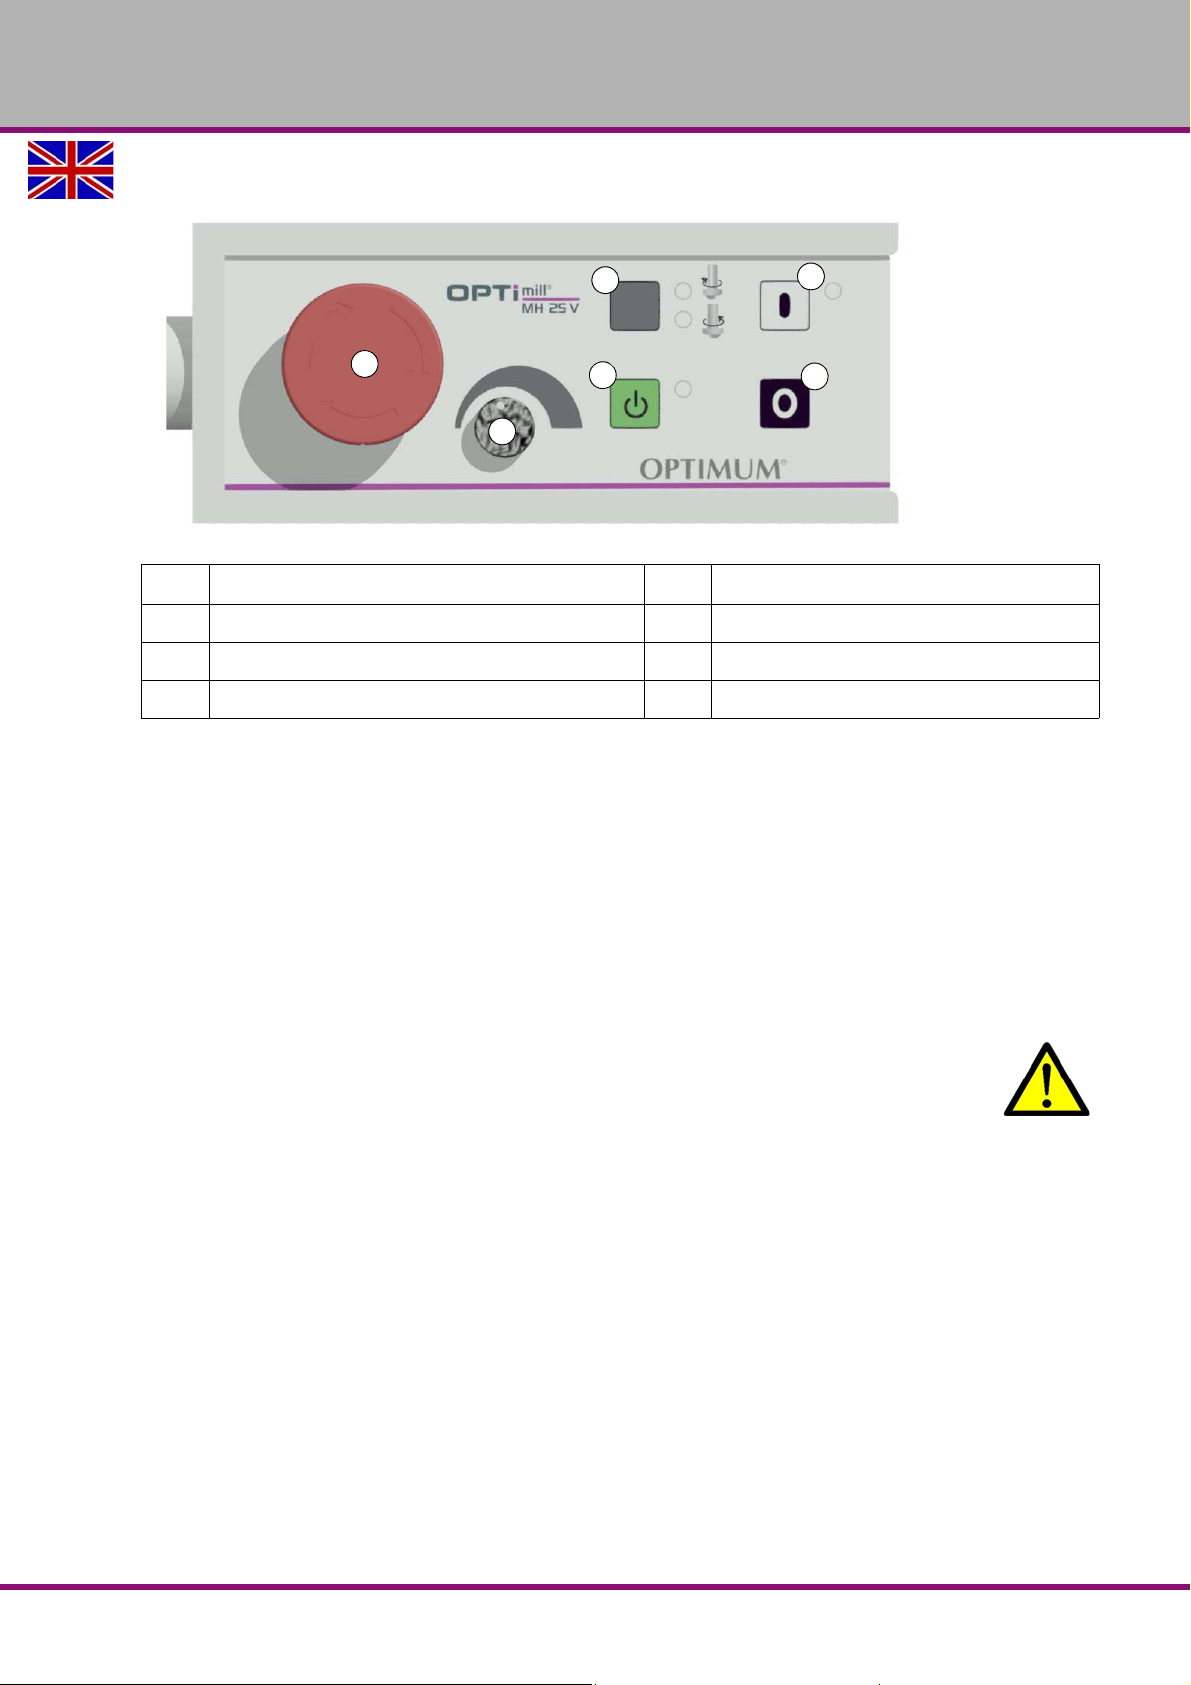
OPTIMUM
13
17
15
16
18
19
MASCHINEN - GERMANY
4.2.1 Control panel
Item Designation Item Designation
13 Emergency stop button 15 Spindle rotation ON
16 Spindle rotation OFF 17 Spindle speed setting
18 Spindle direction selection 19 Control ON
4.3 Switching the milling machine on
Switch on the master switch.
Unlock the emergency stop button.
Close the spindle protection system.
Switch the control on.
4.4 Switching the milling machine off
Switch off the master switch.
"Switching-off and securing the milling machine“ on page 56
CAUTION!
Only press the EMERGENCY STOP button in a genuine emergency. You should not use
the EMERGENCY STOP button to stop the machine during normal operation.
4.5 Resetting an emergency stop situation
Unlock the emergency stop button again.
Switch the control on again.
Switch on the spindle rotation again.
4.6 Power failure, Restoring readiness for operation
Switch the control on again.
Switch on the spindle rotation again.
4.7 Speed setting
The speed may be continuously adjusted in the range from 200 - 4000 rpm using the rotary
knob on the control panel.
Version 1.0.1 dated 2015-12-17 Page 67Original operating instructions
MH25V GB
Page 68
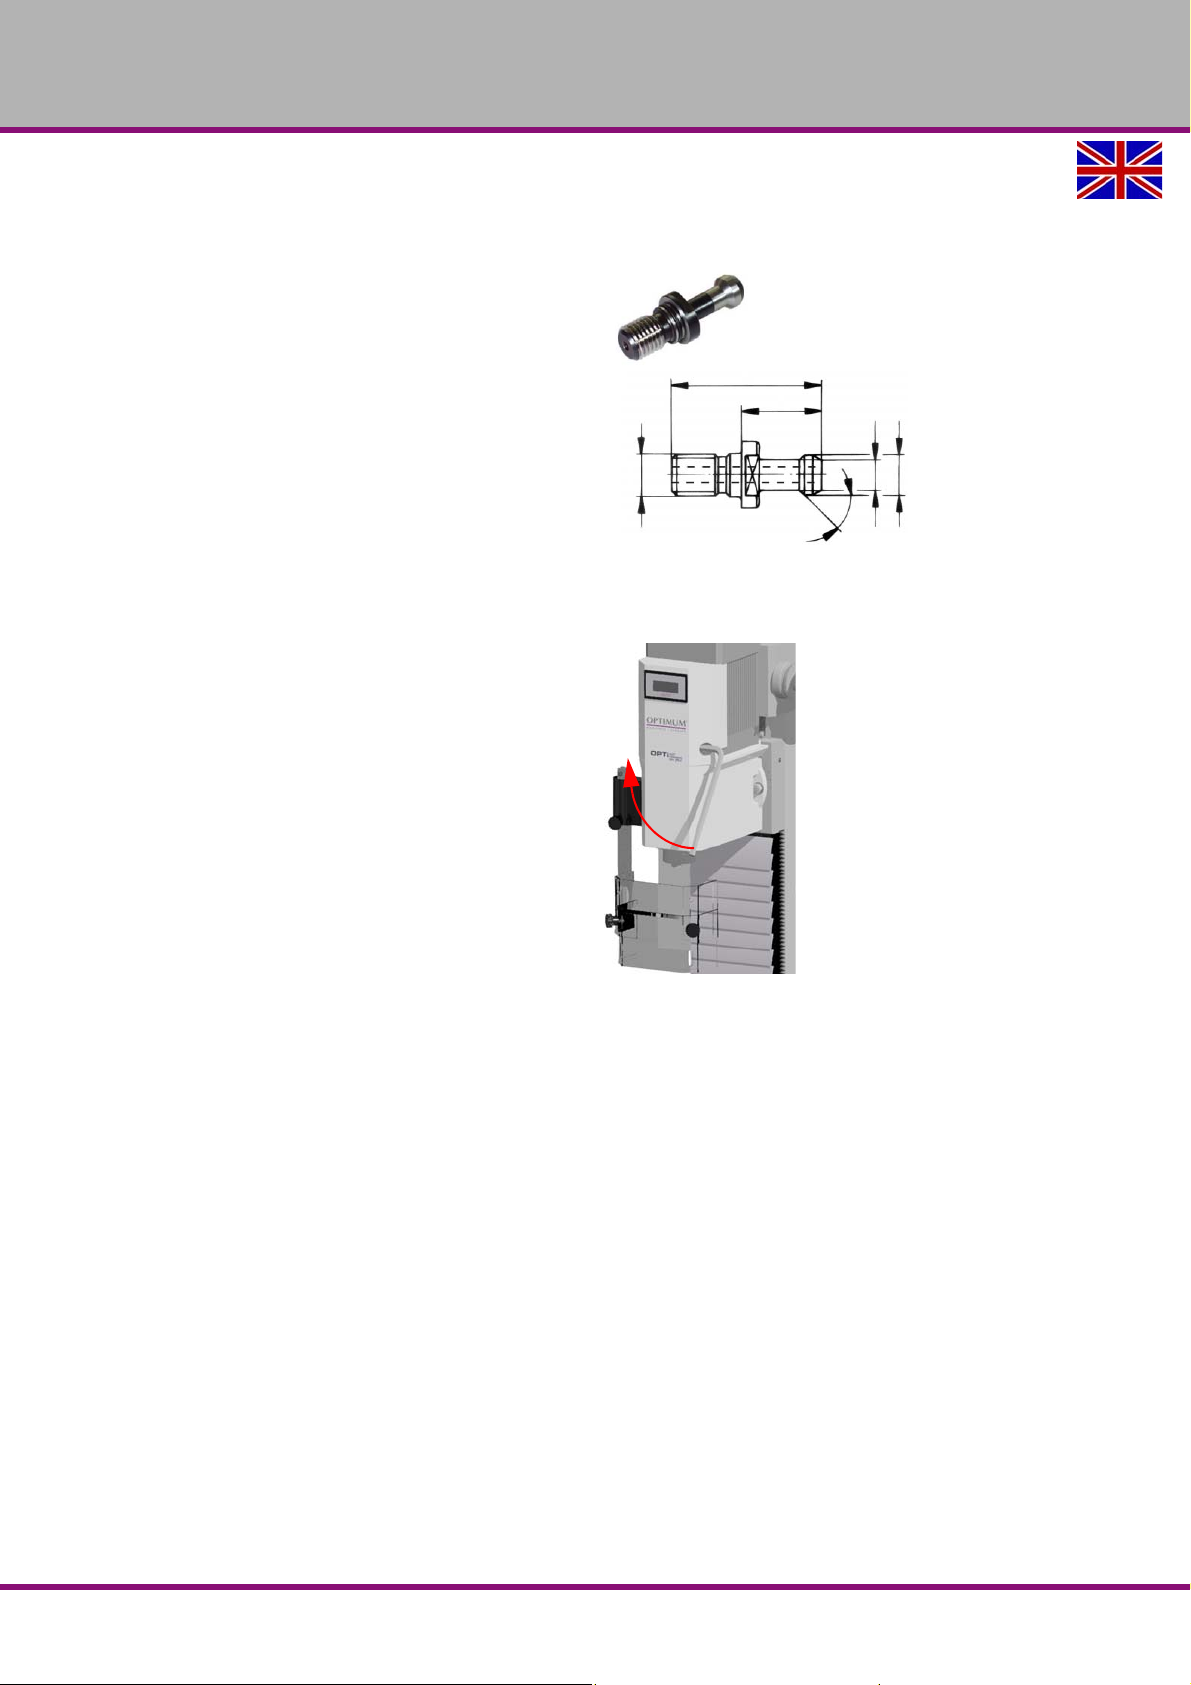
OPTIMUM
11
7
43
23
M12
45°
MASCHINEN - GERMANY
4.8 Inserting the tool
4.8.1 Quick-change clamping system
The milling head is equipped with a collet chuck for tightening with pull stud BT30x45 °.
Tightening pull stud into the taper.
Clean the seat in the milling spindle.
Clean the cone of your tool.
Place the tool into the milling spindle. Put a 10mm
Allen key in the mounting hole and turn it clockwise
to open the collet chuck.
4.8.2 Removal
Hold the tool.
Put a 10mm Allen key in the mounting hole and turn
it clockwise to open the collet chuck.
Img.4-1: pull stud
Img.4-2: MAS BT30
MH25VGB
Version 1.0.1 dated 2015-12-17Page 68 Original operating instructions
Page 69
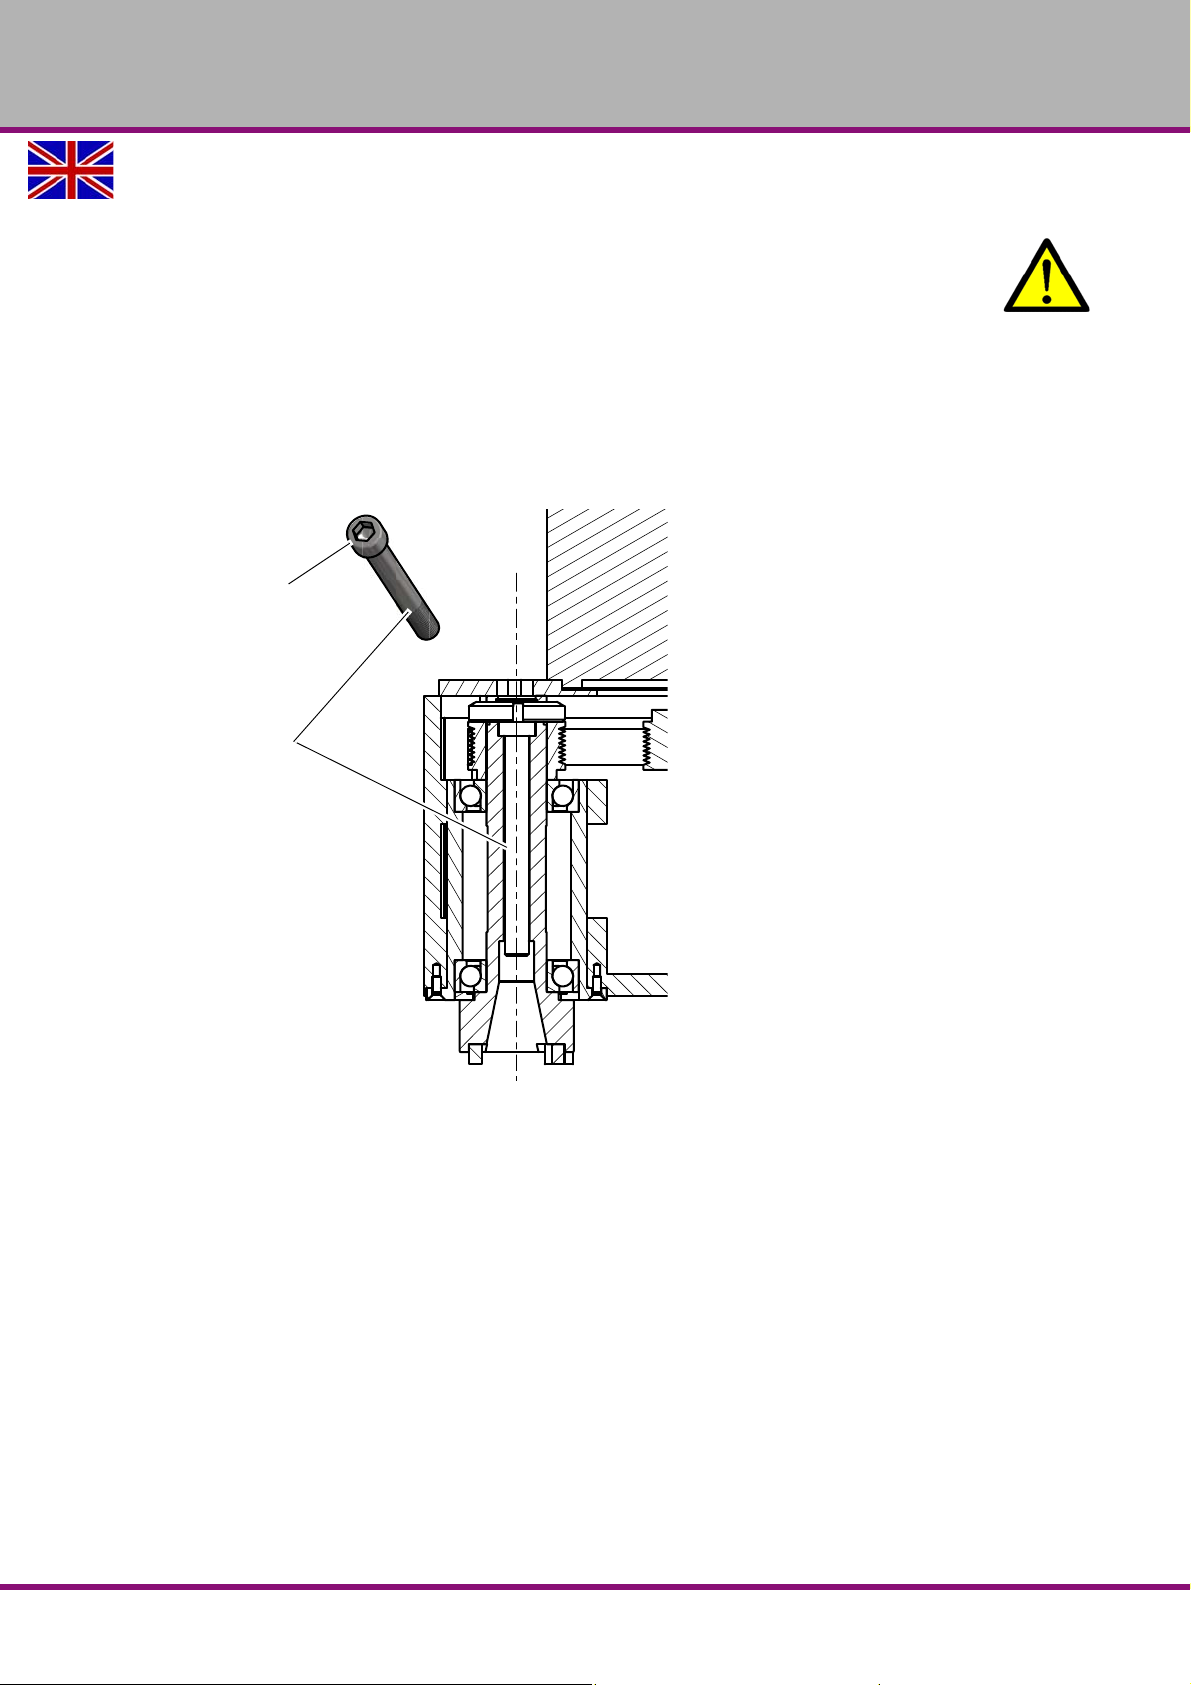
OPTIMUM
Hexagon socket
10 mm
Drawbar
MASCHINEN - GERMANY
4.8.3 With draw bar - until version 1.0 ( Building year to 10/2015)
CAUTION!
When milling, the seat cone must always be secured with the drawbar. A simple
connection with the taper bore of the work spindle without using the drawbar is not
permissible for milling. The cone connection is released by lateral pressure. Injuries may
be caused by parts flying off.
The milling head is fitted with an M12 drawbar with a 10 mm hexagon socket.
Clean the seat in the milling spindle.
Clean the cone of your tool.
Place the tool into the milling spindle.
Screw the drawbar into the tool and tighten the drawbar securely.
Version 1.0.1 dated 2015-12-17 Page 69Original operating instructions
Img.4-3: Drawbar
4.8.4 Removal
Loosen the drawbar and turn it further to release the conical joint.
MH25V GB
Page 70
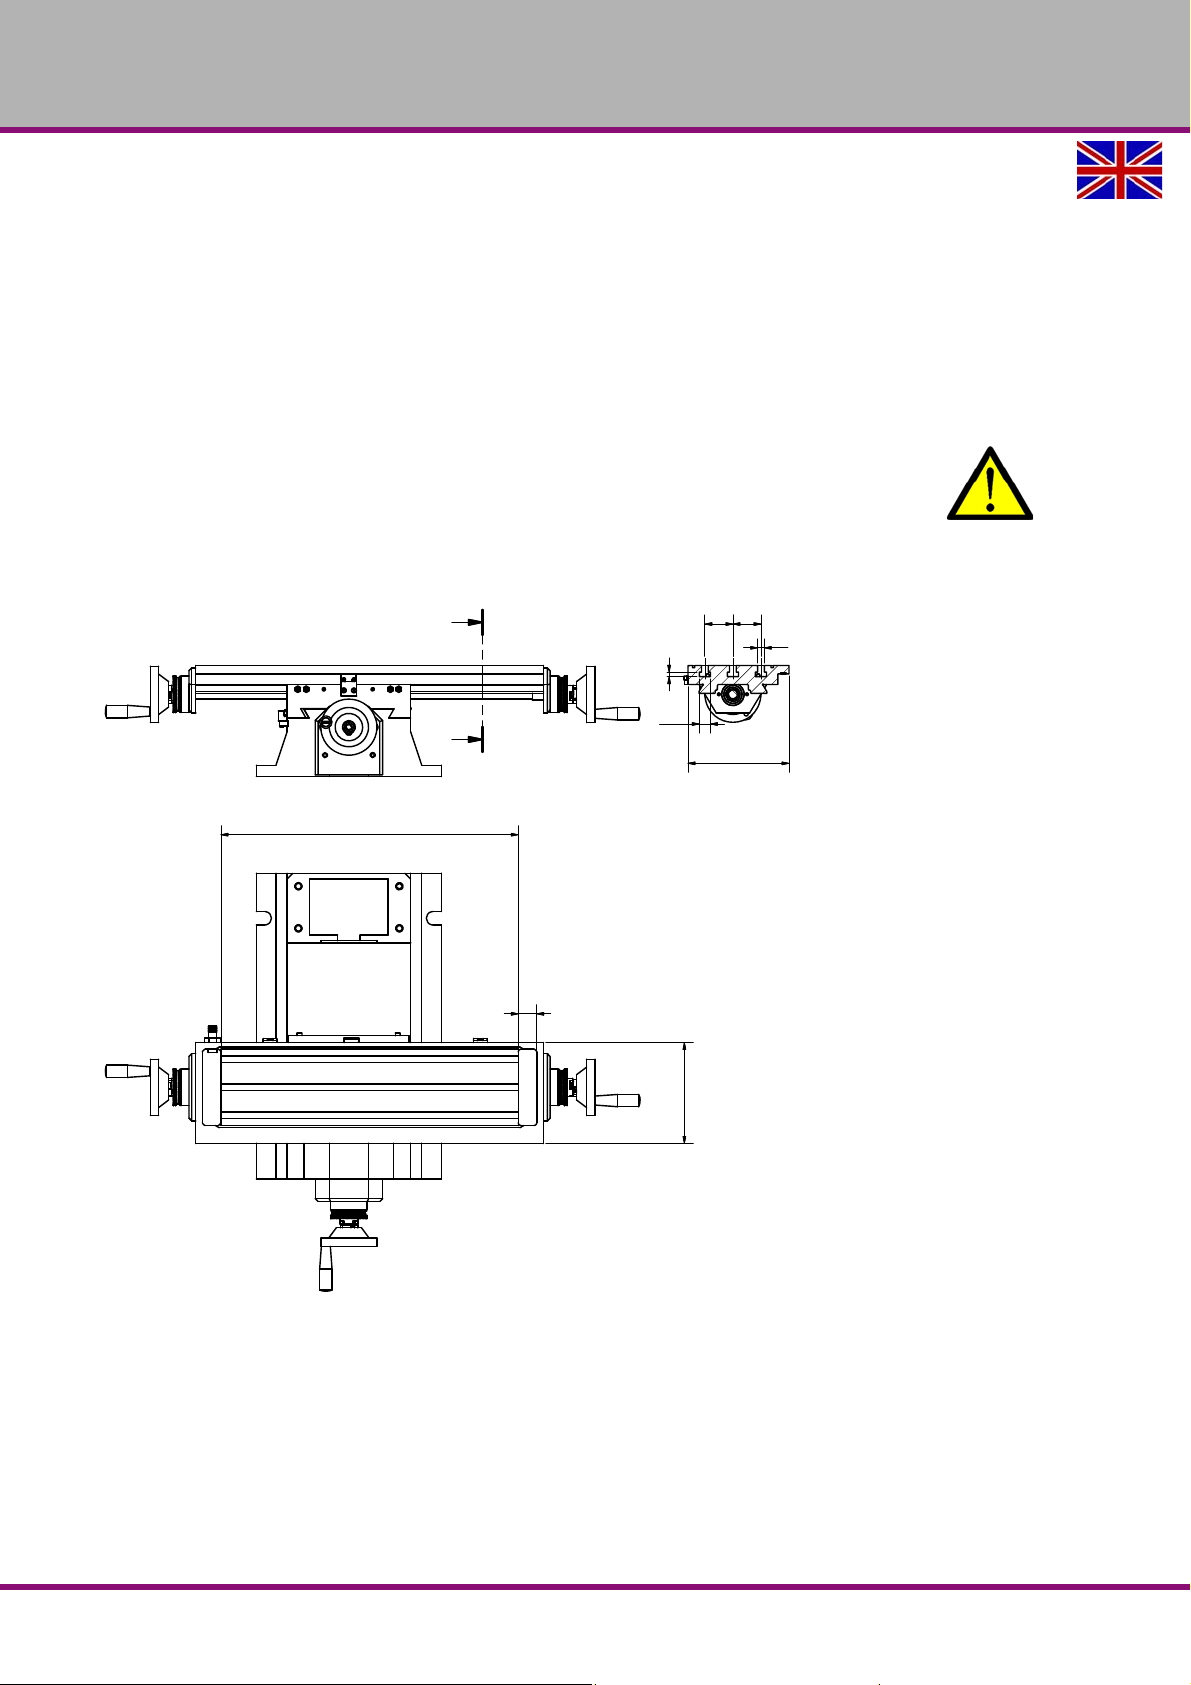
OPTIMUM
A-A
A
A
530
180
50 50
12
1
8
0
20
8
33
MASCHINEN - GERMANY
4.8.5 Use of collets
If collets are used to house milling tools, higher machining tolerance can be achieved. The collet may easily and quickly be changed for a smaller or larger end mill with no need to remove
the complete tool. The collet is pressed into the ring of the swivel nut and must rest there by
itself. The milling cutter is clamped by fastening the swivel nut on the tool. Make sure that the
correct collet is used for each milling cutter diameter, so that the milling cutter may be fastened
securely and firmly.
4.9 Clamping the workpieces
CAUTION!
Injuries can be caused by parts flying off.
The workpiece must always be secured to the milling table in a machine vice, chuck or
with another suitable clamping tool, such as clamping claws.
Img.4-4: Milling table
4.10 Swivelling the milling head
The milling head can be swivelled to the right and to the left.
Loosen 2 fixing screws on the milling head.
Turn the drill-mill head to the desired position.
Retighten the fastening screws.
MH25VGB
Version 1.0.1 dated 2015-12-17Page 70 Original operating instructions
Page 71
OPTIMUM
n
V
π d×
------------
=
MASCHINEN - GERMANY
4.11 Selecting the speed
The correct speed is an important factor for milling. The speed determines the cutting speed by
which the cutting edges cut the material. The service life of the tool can be increased and the
working result optimized by selecting the correct cutting speed.
The ideal cutting speed basically depends on the workpiece and the tool material. Higher
speeds are possible with tools (mills) made from hard metal or cutting ceramics than with tools
made from high-alloy high speed steel (HSS). You will achieve the ideal cutting speed by
selecting the correct rotation speed.
Please refer to the following standard values or a table reference book (e.g. Tabellenbuch Metall, Europa Lehrmittel, ISBN 3808517220) to determine the correct cutting speed for your tool
and the material to be cut.
The required speed is calculated as follows:
n = speed in rpm(revolutions per minute)
V = cutting speed in m/min (metres per minute)
d = tool diameter in m (metres)
4.11.1 Standard values for cutting speeds
[m/min] with high-speed steel and hard metal for upcut milling.
Tool Steel Grey cast iron
Plain milling cutters and shell end mills [m/
min]
Relieved milling cutters [m/min] 15 - 24 10 - 20 150 - 250
Cutter head with SS [m/min] 15 - 30 12 - 25 200 - 300
Cutter head with HM [m/min] 100 - 200 30 - 100 300 - 400
This results in the following standard speeds, dependent on
mill diameter, mill type and material.
Tool diameter
[mm] plain milling cutters and
shell end mills
10 - 25 10 - 22 150 - 350
Steel
10 - 25 m/min
Grey cast iron
10 - 22 m/min
Speed [rpm]
Al
alloy
case-hardened
Al alloy
case-hardened
150 - 350
m/min
35 91 - 227 91 - 200 1365 - 3185
40 80 - 199 80 - 175 1195 - 2790
45 71 - 177 71 - 156 1062 - 2470
50 64 - 159 64 - 140 955 - 2230
55 58 - 145 58 - 127 870 - 2027
60 53 - 133 53 - 117 795 - 1860
65 49 - 122 49 - 108 735 - 1715
Version 1.0.1 dated 2015-12-17 Page 71Original operating instructions
MH25V GB
Page 72
OPTIMUM
MASCHINEN - GERMANY
Tool diameter
[mm]
Form mills
4 1194 - 1911 796 - 1592 11900 - 19000
5 955 - 1529 637 - 1274 9550 - 15900
6 796 - 1274 531 - 1062 7900 - 13200
8 597 - 955 398 - 796 5900 - 9900
10 478 - 764 318 - 637 4700 - 7900
12 398 - 637 265 - 531 3900 - 6600
14 341 - 546 227 - 455 3400 - 5600
16 299 - 478 199 - 398 2900 - 4900
Steel
15 - 24 m/min
Grey cast iron
10 - 20 m/min
Speed [rpm]
Al alloy
case-hard-
ened 150 - 250
m/min
4.11.2 Standard values for speeds with HSS – Eco – twist drills
Material
Steel, unalloyed,
up to 600 N/mm
Mild steel, alloyed, tempered,
up to 900N/mm
Mild steel, alloyed, tempered,
up to 1200 N/mm
Stainless steels up to 900 N/
mm
e.g. X5CrNi18 10
2
2
2
2
2345678910
n 1)5600 3550 2800 2240 2000 1600 1400 1250 1120
2)
f
0.04 0.063 0.08 0.10 0.125 0.125 0.16 0.16 0.20
n 3150 2000 1600 1250 1000 900 800 710 630
f 0.032 0.05 0.063 0.08 0.10 0.10 0.125 0.125 0.16
n 2500 1600 1250 1000 800 710 630 560 500
f" 0.032 0.04 0.05 0.063 0.08 0.10 0.10 0.125 0.125
n 2000 1250 1000 800 630 500 500 400 400
f 0.032 0.05 0.063 0.08 0.10 0.10 0.125 0.125 0.16
2): Feed [f] in mm/rev
3): Cooling: E = Emulsion; oil = cutting oil
Drill diameter
1): Speed [n] in rpm
The above data are standard values. In some cases it may be advantageous to increase or
decrease these values.
A cooling or lubricating agent should be used when drilling.
For stainless materials (e.g. VA – or NIRO steel sheets) do not centre, as this will result in
the material compacting and the drill bit rapidly becoming blunt.
The workpieces need to be tensed inflexibly and stably (vice, screw clamp).
Cooling
3)
E
E/oil
Oil
Oil
INFORMATION
Friction during the cutting process causes high temperatures at the cutting edge of the tool. The
tool should be cooled during the milling process. Cooling the tool with a suitable cooling lubricant ensures better working results and a longer edge life of the cutting tool.
MH25VGB
Version 1.0.1 dated 2015-12-17Page 72 Original operating instructions
Page 73
OPTIMUM
MASCHINEN - GERMANY
5 Maintenance
In this chapter you will find important information about
Inspection
Maintenance
Repair
of the milling machine.
ATTENTION!
Properly performed regular maintenance is an essential prerequisite for
operational safety,
failure-free operation,
a long working life of the milling machine and
the quality of the products which you manufacture.
Installations and equipment from other manufacturers must also be in good order and condition.
5.1 Safety
WARNING!
The consequences of incorrectly executed maintenance and rep air work can be:
extremely serious injuries to those working on the milling machine and
damage to the milling machine.
Maintenance and repair work on the milling machine must be carried out by qualified
technical personnel only.
5.1.1 Preparation
WARNING!
Only work on the milling machine if it has been disconnected from the power supply.
"Switching-off and securing the milling machine“ on page 56
Attach a warning sign.
5.1.2 Restarting
Before restarting, run a safety check.
"Safety check“ on page 55
WARNING!
Before starting the milling machine, it is essential that you ensure that this does not
constitute a risk to personal safety or damage to the milling machine.
Version 1.0.1 dated 2015-12-17 Page 73Original operating instructions
MH25V GB
Page 74
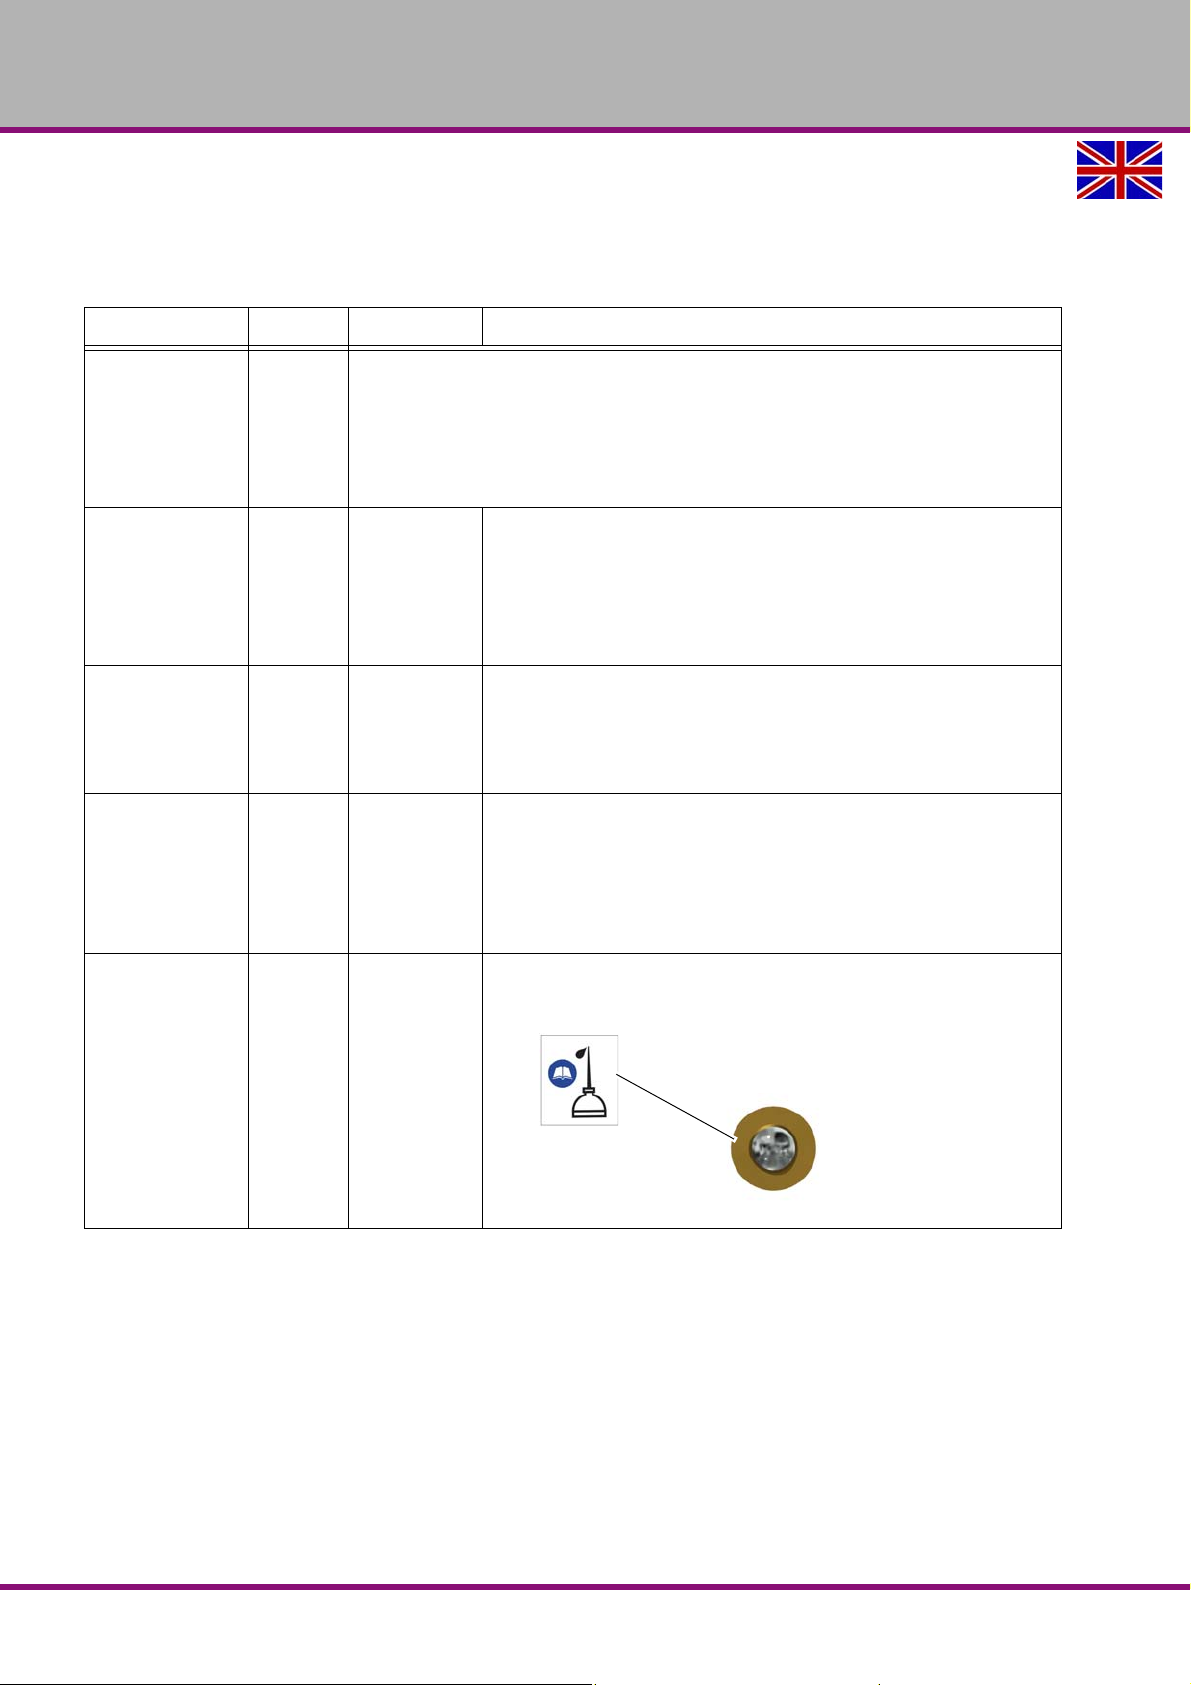
OPTIMUM
MASCHINEN - GERMANY
5.2 Inspection and maintenance
The type and level of wear depends to a large extent on the individual usage and operating
conditions. Any indicated intervals therefore are only valid for the corresponding approved conditions.
Interval Where? What? How?
"Safety check“ on page 55
Start of work,
after every maintenance or repair
work
Milling machine
Oil all guide rails.
Start of work,
after every maintenance or repair
work
Oiling
Dovetail guides
Oil all bare steel surfaces. Use acid-free oil.
Every week
Monthly
Monthly
Oiling
Milling table
Ensure that the clamping bolts for swivelling the drill head
are firmly tightened.
firmly tightened
Milling head
Clamping bolts
Lubricate all oiler cups with machine oil, do not use grease
guns or the like.
Oiling
Oiler cup
MH25VGB
Version 1.0.1 dated 2015-12-17Page 74 Original operating instructions
Page 75
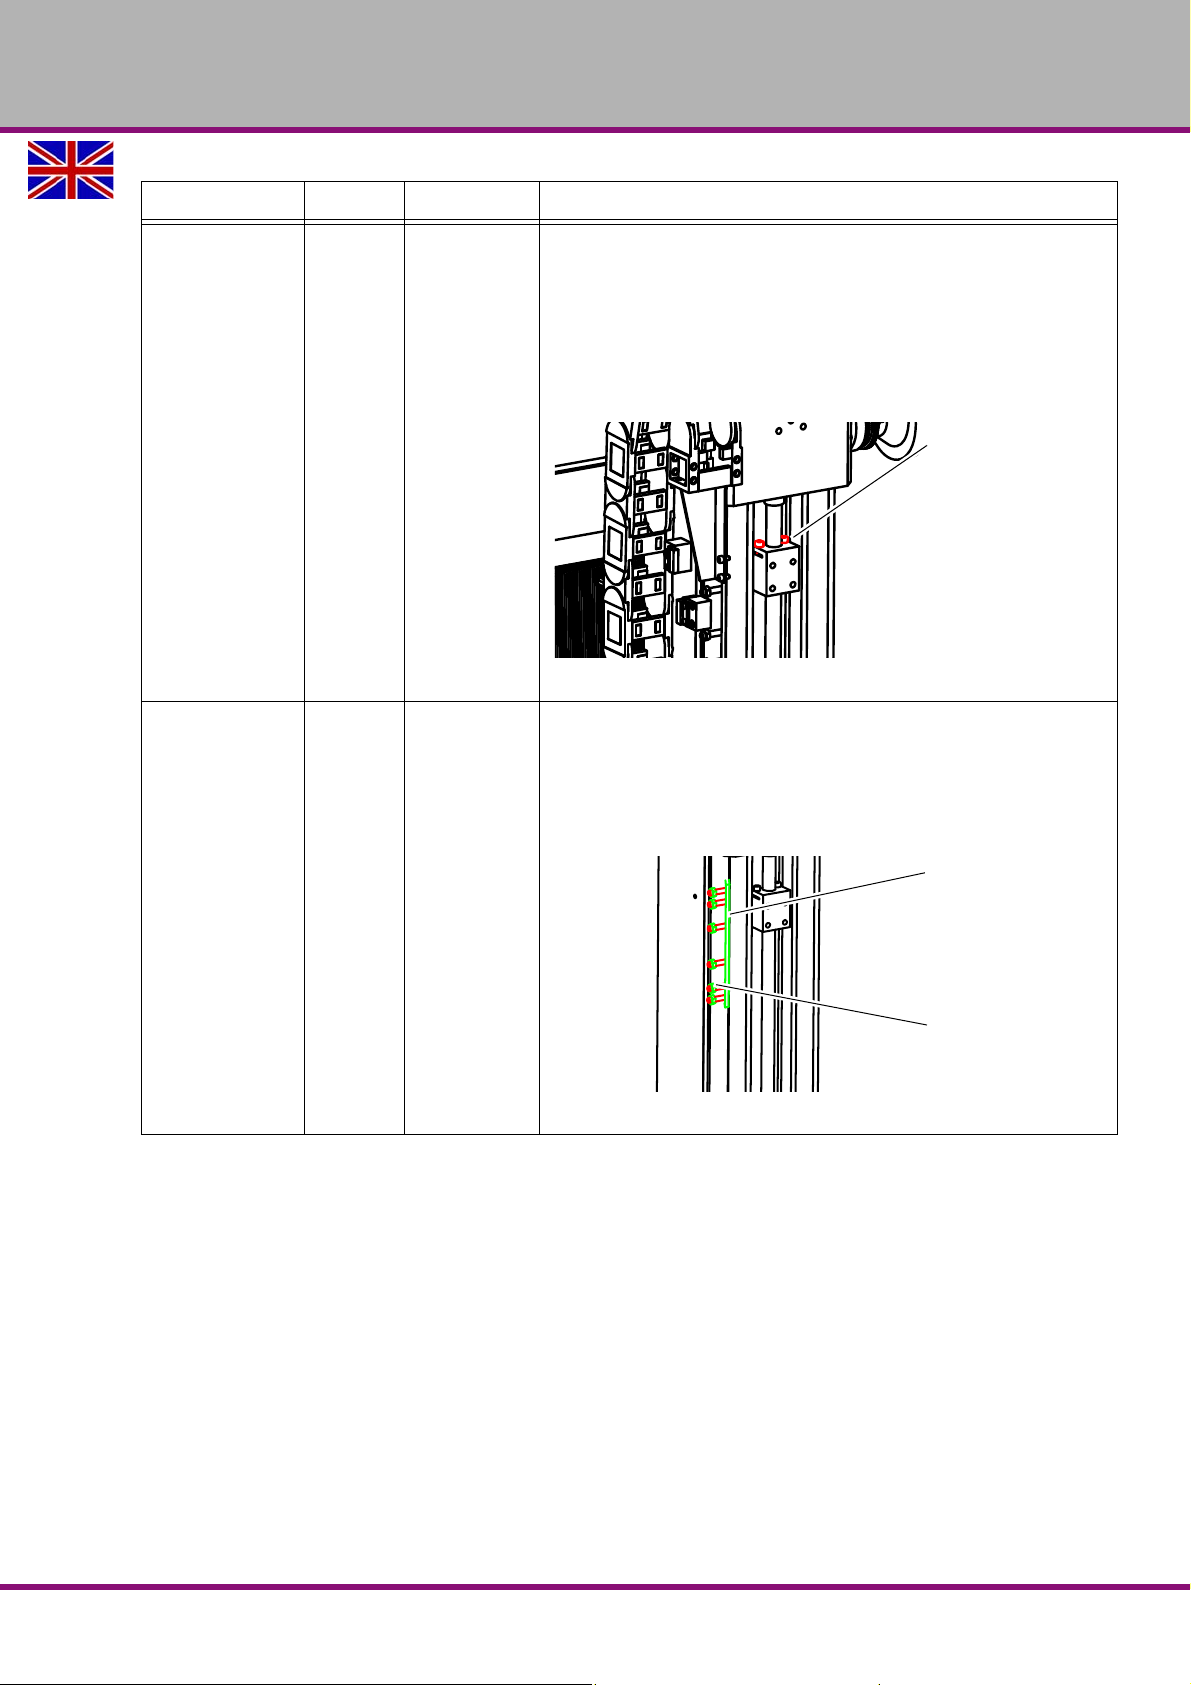
Interval Where? What? How?
Take-up screws
Gib
Take-up screws
Increased play in the milling head spindle can be reduced by
adjusting the spindle nut. The spindle nuts are reset by reducing the thread flanks of the spindle nut with two take-up
screws. After the reset, it is necessary to check if there is still
smooth movement over the entire path, otherwise wear is considerably increased due to friction between the spindle nut and
the spindle.
OPTIMUM
MASCHINEN - GERMANY
When necessary
When necessary
Reset
Z axis
Spindle nut
Milling head
Img.5-1: Milling head
Turn the take-up screws of the gib clo ckwise. The gib is
pushed further inward thus reducing the play in the guide
rail.
Check the settings. The corresponding guide rail must be
more easily movable but ensure stable guidance.
Reset
Z axis
Milling head
Adjustment gib
Img.5-2: Take-up screws Z axis
Version 1.0.1 dated 2015-12-17 Page 75Original operating instructions
MH25V GB
Page 76
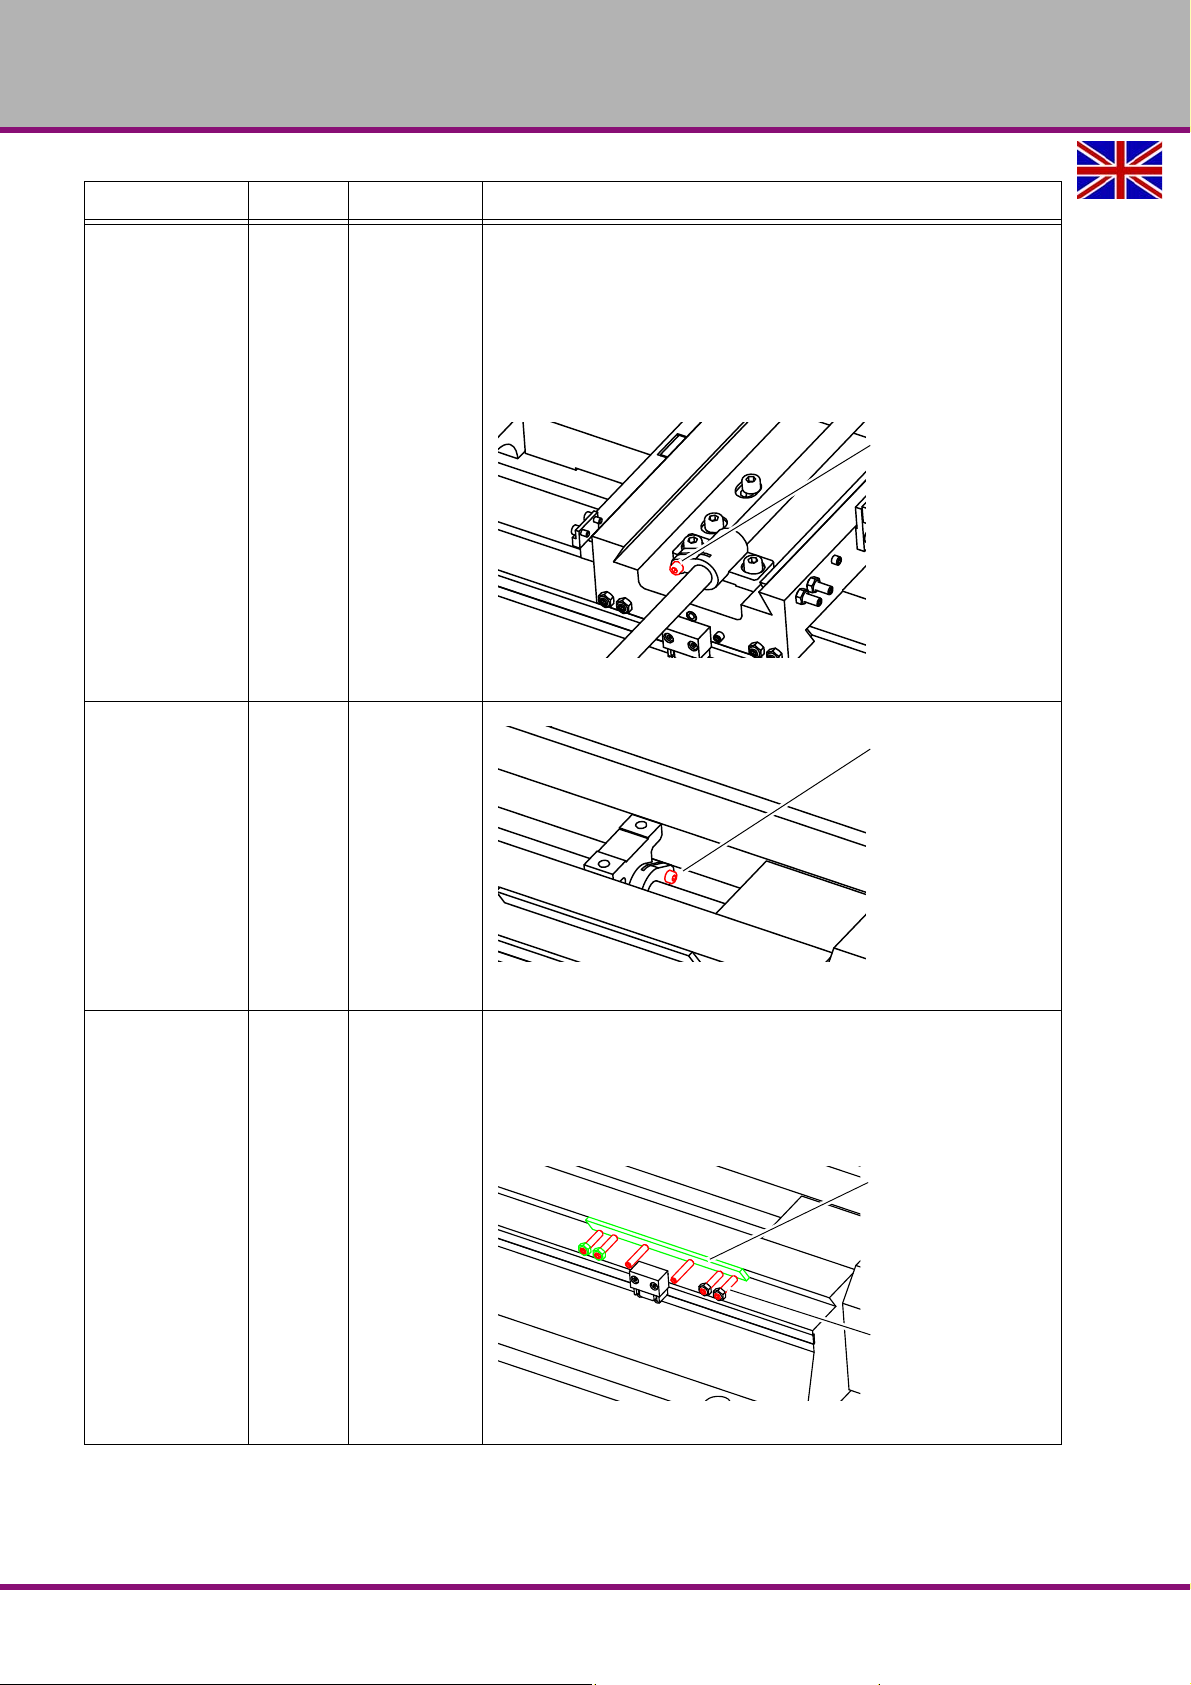
OPTIMUM
Take-up screw
Take-up screw
Gib
Take-up screws
MASCHINEN - GERMANY
Interval Where? What? How?
Increased play in the milling table spindles can be reduced by
resetting the spindle nuts. The spindle nuts are reset by reducing the thread flanks of the spindle nut by means of a take-up
screw. After the reset, it is necessary to check if there is still
smooth movement over the entire p ath, ot herwise w ear is con siderably increased due to friction between the spindle nut and
the spindle.
Reset
X axis
Spindle nut
Milling table
Img.5-3: Milling table
When necessary
Spindle nut
Milling table
Milling table
Adjustment gib
Reset
Y axis
Turn the take-up screws of the gib clockwise. The gib is
pushed further inward thus reducing the play in the guide
rail.
Check the settings. The corresponding guide rail must be
more easily movable but ensure stable guidance.
Reset
Y axis
Img.5-4: Take-up screws Y axis
MH25VGB
Version 1.0.1 dated 2015-12-17Page 76 Original operating instructions
Page 77
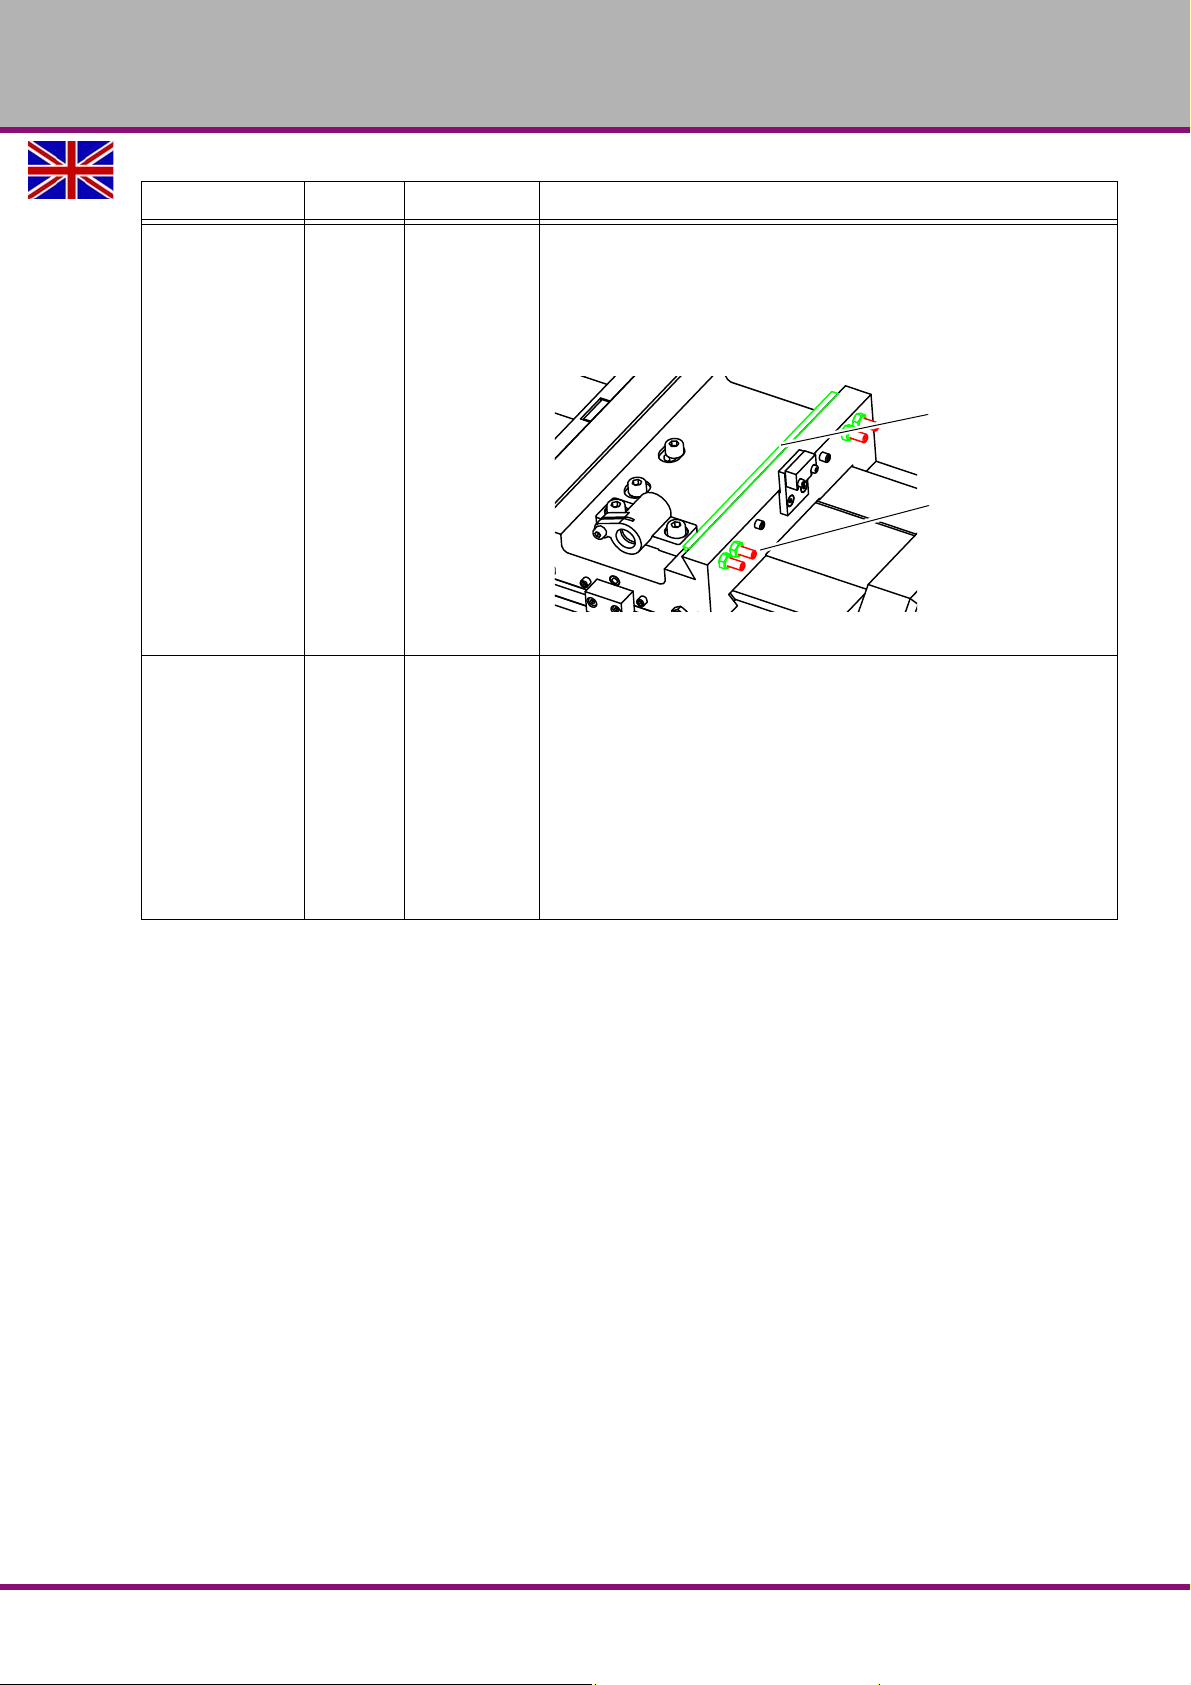
Interval Where? What? How?
Gib
Take-up screws
Turn the take-up screws of the gib clo ckwise. The gib is
pushed further inward thus reducing the play in the guide
rail.
Check the settings. The corresponding guide rail must be
more easily movable but ensure stable guidance.
OPTIMUM
MASCHINEN - GERMANY
When necessary
empirical values
according to operator's
in accordance with German
5.3 Repair
Reset
X axis
Milling table
Adjustment gib
Img.5-5: Take-up screws X axis
"Operator's obligations“ on page 52
Electrical
inspection
DGUV (BGV A3)
Electrical system
"Electrical system“ on page 57
5.3.1 Customer service technician
For any repair work, request the assistance of an authorised customer service technician. Contact your specialist dealer if you do not have the customer service contact details for or contact
Stürmer Maschinen GmbH in Germany who can provide you with the contact information of a
specialist dealer'. Optionally, the
Stürmer Maschinen GmbH
Dr.-Robert-Pfleger-Str. 26
D- 96103 Hallstadt, Germany
can provide a customer service technician, however, the request for a customer service techni-
cian can only be made via your specialist dealer.
If repairs are carried out by qualified technical pe rsonnel, they mu st follow the indication s given
in these operating instructions.
Optimum Maschinen Germany GmbH accepts no liability nor does it guarantee against damage
and operating malfunctions resulting from failure to observe these operating instructions.
For repairs, only use
serviceable and appropriate tools,
original parts or production parts expressly authorised by Optimum Maschinen Germany
GmbH.
Version 1.0.1 dated 2015-12-17 Page 77Original operating instructions
MH25V GB
Page 78
OPTIMUM
MASCHINEN - GERMANY
6 Malfunctions
6.1 Milling machine malfunctions
Malfunction
Milling machine cannot be
switched on
Tool "burnt". • Incorrect speed.
Taper cannot be inserted in
quill.
The taper cannot be pushed
out.
Cause/
possible effects
• Power-on sequence not observed. • "Resetting an emergency stop
• Chips are not coming out of the
drilled hole.
• Blunt tool.
• Operating without cooling agent.
• Remove any dirt, grease or oil
from the internal conical surface of
the spindle sleeve or the taper.
• Taper sleeve has shrunk onto the
cone.
Solution
situation“ on page 67.
"Power failure, Restoring
•
readiness for operation“ on page
67
"Switching the milling machine
•
on“ on page 67
• Choose a different speed, excessive feed.
• Withdraw the tool more frequently.
• Sharpen or replace tool.
• Use coolant.
• Clean surfaces well.
Keep surfaces free from grease.
• Let the machine run at highest
speed for two minutes to warm it
up and attempt to remove the
taper again.
"Removal“ on page 69
•
Motor does not start. • Defective fuse. • Have it checked by qualified per-
sonnel.
Rattle the spindle if the workpiece surface is rough.
• Upcut mill machining not possible
under the current operating conditions.
• Clamping lever of the movement
axes not tightened.
• Loose collet, loose drill chuck,
drawbar loose.
• Tool is blunt.
• The workpiece is not fastened.
• Excessive slack in bearing.
• Spindle moves up and down.
• Perform conventional milling.
• Tighten the clamping lever.
• Check, re-tighten.
• Sharpen or renew the tool.
• Clamp the workpiece firmly.
• Readjust the bearing slack or
replace the bearing.
• Readjust the bearing slack or
replace the bearing.
MH25VGB
Version 1.0.1 dated 2015-12-17Page 78 Original operating instructions
Page 79
OPTIMUM
MASCHINEN - GERMANY
7 Appendix
7.1 Copyright
This document is protected by copyright. All derived rights are reserved, especially those of
translation, re-printing, use of figures, broadcast, reproduction by photo-mechanical or similar
means and recording in data processing systems, either partial or total.
Subject to technical changes without notice.
7.2 Terminology/Glossary
Term Explanation
Milling table Supporting surface, clamping surface for the workpiece with traverse in
X and Y directions
Taper mandrel Tool housing taper, drill taper, drill chuck taper.
Workpiece piece to be milled, drilled or machined.
Drawbar Threaded rod to fix the taper mandrel in the quill.
Drill chuck Drill bit adapter
Collet Holder for end mill
Drill-mill head Upper part of the milling machine
Quill Hollow shaft in which the milling spindle turns.
Milling spindle Shaft activated by the motor
Drilling table Supporting surface, clamping surface
Taper mandrel Cone of the drill or of the drill chuck
Quill lever Manual operation for the drill feed
Quick action - drill chuck Drill bit adapter can be fixed by hand.
Workpiece Part to be drilled, part to be machined.
Tool Milling cutter, drill bit, etc.
Emergency stop Stops the operation of a machine.
Emergency switch-off Interrupts the power supply to the machine.
7.3 Change information operating manual
Chapter Short summary new version number
2 , 4 , 6 Drawbar replaced with quick tool system BT30 1.0.1
Version 1.0.1 dated 2015-12-17 Page 79Original operating instructions
MH25V GB
Page 80
OPTIMUM
MASCHINEN - GERMANY
7.4 Liability claims/warranty
Besides the legal liability claims for defects of the customer towards the seller, the manufacturer of the product, OPTIMU M GmbH, Robert-Pfleger -Straße 26, D-96103 Hallstad t, does not
grant any further warranties un less they are listed below or were promised as part of a single
contractual provision.
Liability or warranty claims are processed at OPTIMUM GmbH's discretion either directly or
through one of its dealers.
Any defective products or components of such products will either be repaired or replaced by
components which are free from defects. Title to replaced products or components is transferred to us.
The automatically generated original proof of purchase which shows the date of purchase, the
type of machine and the serial number, if applicable, must be present in order to assert liability
or warranty claims. If the original proof of purchase is not presented, we are not able to perform
any services.
Defects resulting from the following circumstances are excluded from liability and warranty
claims:
Use of the product beyond the technological capability and intended use, in particular due
to overloading of the machine.
Damage caused personally through incorrect use or failure to observe our operating
instructions,
negligent or incorrect handling and use of improper operating materials.
Unauthor ized modifications and repairs.
Insufficient installation and safeguarding of the machine.
Disregarding the installation requirements and conditions of use.
Atmospheric discharges, overvoltage and lightning strokes as well as chemical influences.
Neither are the following covered by liability and warranty claims:
Wearing parts and components which are subject to a standard wear as intended such as
e.g. V-belts, ball bearings, illuminants, filters, sealings, etc.
Non reproducible software errors
Any services, which OPTIMUM GmbH or one of its agents performs in order to fulfil any additional warranty are neither an acceptance of the defects nor an acceptance of its o bligation to
compensate. Such services neither delay no r inte r ru pt the warr an ty pe rio d .
The court of jurisdiction for businessmen is Bamb er g.
If one of the aforementioned agreements is totally or partially inoperative and/or invalid, a provi-
sion closest to the in tent of the war rantor is considered agreed upon, which remains within the
framework of the limits of liability and warranty which are specified by this contract.
7.5 Advice for disposal / Options of reuse
Please dispose of your equipment in an environmentally friendly manner, by not placing waste
in the environment but in a professional manner.
Please do not simply throw away the packaging and later the disused machine, but dispose of
both in accordance with the guidelines laid down by your city council/local authority or by an
authorised disposal company.
MH25VGB
Version 1.0.1 dated 2015-12-17Page 80 Original operating instructions
Page 81
OPTIMUM
MASCHINEN - GERMANY
7.6 Storage
ATTENTION!
Incorrect and improper storage might result in damage or destruction of electrical and
mechanical machine components.
Store packed and unpacked parts only under the intended environmental conditions.
Follow the instructions and information on the transport crate:
Fragile goods
(Goods require careful handling)
Protect against moisture and humid environ m en t
Prescribed position of the packing case
(Marking the top surface - arrows pointing up)
Maximum stacking height
Example: not stackable - do not stack further packing
case on top of the first one.
Consult Optimum Maschinen Germany GmbH if the machine and accessories are stored for
more than three months or are stored under different environmental conditions than those specified here.
7.7 Dismantling, disassembling, packing and loading
INFORMATION
It is in your interest and in the interest of the environment that all machine component parts are
only disposed of in the intended and approved manner.
Please note that electrical devices comprise a variety of reusable materials as well as envir onmentally hazardous components. Please ensure that these components are disposed of separately and professionally. If in doubt, consult your municipal waste disposal company. If
appropriate, call on the help of a specialist waste disposal company for reconditionin g of the
material.
Please make sure that electrical c omponents ar e disposed of professionally and in accordance
with the statutory provisions.
The machine contains electrical and electronic components and must not be disposed of as
household waste. According to the European directive 2002/96/EG regarding disused electrical
and electronic devices and the implementation in national law, disused electrical tools and electrical equipment must be stored separately and recycled in an environmentally friendly mann er.
As the equipment operator, you should obtain information regarding the authorized collection or
disposal system which applies for your company.
Please make sure that electrical c omponents ar e disposed of professionally and in accordance
with legal regulations. Please only dispose of used batteries via the collection boxes in shops or
at municipal waste management companies.
Version 1.0.1 dated 2015-12-17 Page 81Original operating instructions
MH25V GB
Page 82
OPTIMUM
MASCHINEN - GERMANY
7.7.1 Decommissioning
CAUTION!
Disused equipment must be decommissioned in a professional manner in order to avoid
later misuse and danger the environment or persons.
Disassemble the machine if required into easy-to-handle and reusable assemblies
and component parts.
Dispose of machine components and operating fluids using the intended disposal
methods.
7.7.2 Dismantling
Pull the power cord or unplug the connection cable and disconnect the connection cable.
7.7.3 Disassembly
Remove the drive motor.
7.7.4 Packing and loading
Place the machine on a pallet for removal.
"Transport“ on page 61
7.8 Disposal of new device packaging
All used machine packaging materials and packaging aids are recyclable and generally must be
recycled
The packaging wood can be disposed of or recycled.
Any packaging components made of cardboard can be chopped up and disposed off via the
waste paper collection.
The films are made of polyethylene (PE) or the cushion parts are made of polystyrene (PS).
These materials can be reused after reconditioning if they are recycled at a collection station or
an appropriate waste management company.
Only dispose of packaging materials correctly sorted so that they can be directly reused.
7.9 Disposal of lubricants and cooling lubricants
ATTENTION!
Please imperatively make sure to dispose of the used coolant and lubricants in an
environmentally friendly manner. Observe the disposal instructions of your municipal
waste management companies.
INFORMATION
Used coolant emulsions and oils should not be mixed, as only waste oils that have not been
mixed can be recycled without prior treatment.
Disposal instructions for used lubricants are provided by the manufacturer. If necessary,
request the product-specific data sheets.
7.10 Disposal through municipal collection facilities
Disposal of used electrical and electro nic com pone n ts
(To be used in European Union countries and other European countries with a separate collection system for these devices).
The sign on the product or on its packing indicates that the product must not be handled as
common household waste, but that must be disposed of via a central collection point for recycling. Your contribution to the correct disposal of this product will make an important contribu-
MH25VGB
Version 1.0.1 dated 2015-12-17Page 82 Original operating instructions
Page 83
OPTIMUM
MASCHINEN - GERMANY
tion to protection of the environment and public health. Incorrect disposal constitutes a risk to
the environment and public health. Material recycling will help reduce the consumption of raw
materials. For further information about the recycling of this product, please consult your District
Office, the municipal waste collection station or the shop where you have bought the product.
7.11 RoHS, 2002/95/EC
The symbol on the product or on its packing indicates that this product complies with the European directive 2002/95/EC.
7.12 Product follow-up
We are required to perform a follow-up service for our products which extends beyond shipment.
We would be grateful if you could send us the following information:
Modified settings
Any experiences with the lathe which might be important for other users
Recurring malfunctions
Optimum Maschinen Germany GmbH
Dr.-Robert-Pfleger-Str. 26
D-96103 Hallstadt, Germany
Fax +49 (0) 951 - 96 555 - 888
email: [email protected]
Version 1.0.1 dated 2015-12-17 Page 83Original operating instructions
MH25V GB
Page 84
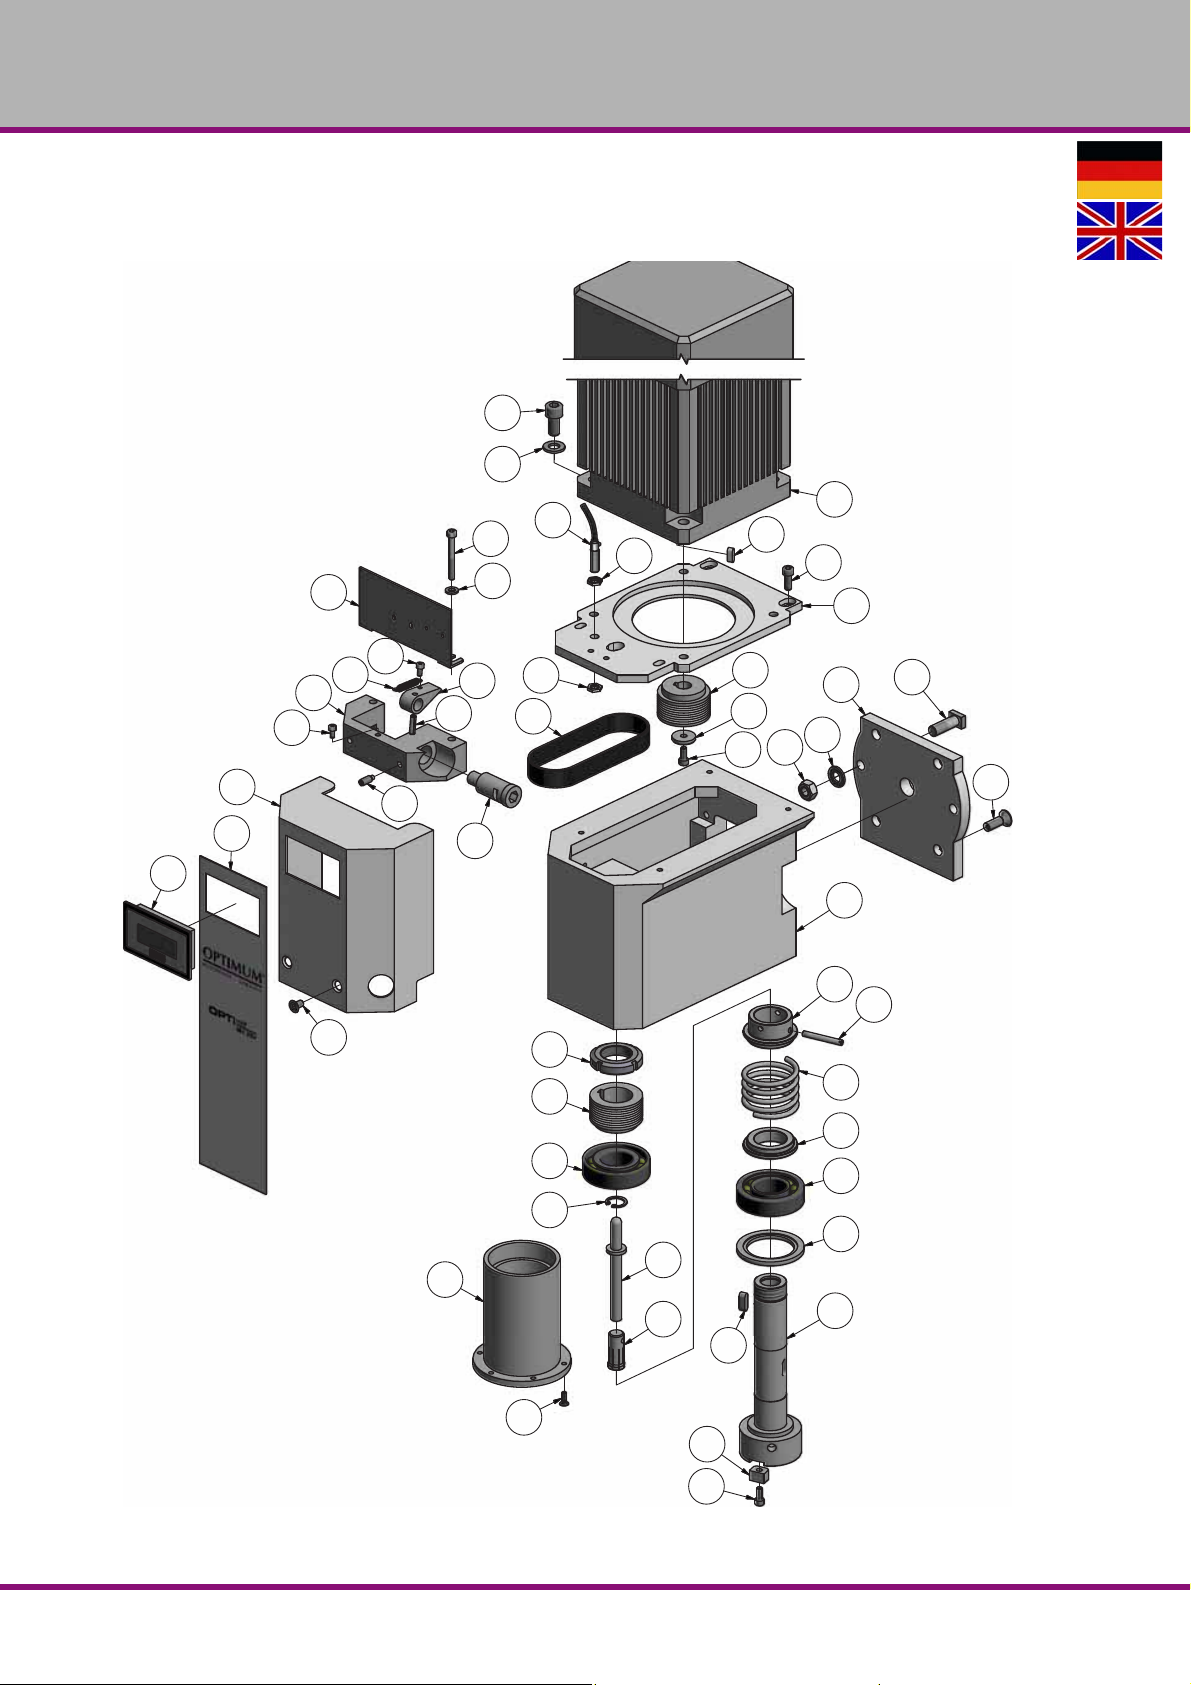
OPTIMUM
17
18
14
27
8
32
31
22
31
15
10
28
16
20
18
13
19
12
21
7
4
6
25
23
26
25
5
24
1
9
10
37
40
41
42
43
44
45
46
47
48
49
50
51
52
53
51
55
56
38
39
54
MASCHINEN - GERMANY
8 Ersatzteile - Spare parts - MH25V
8.1 Fräskopf - Milling head
Abb.8-1: Fräskopf - Milling head
MH25VDE | GB
Ersatzteile - Spare pa rts - MH25V
Version 1.0.1 2015-12-17 84 Originalbetriebsanleitung
Page 85
OPTIMUM
MASCHINEN - GERMANY
Teileliste Fräskopf - Parts list milling head
Pos.
Bezeichnung Description
1 Bohrspindel Drill spindle 1 03338160 1 01
4 Sicherungsring Retaining ring 1 19
5 Passfeder Fitting key 1 DIN 6885 - A 6 x 6 x 18 03338160 1 05
6 Riemenscheibe Pulley 1
7 Nutmutter Groove nut 1 M30 x 1,5
8 Innensechskantschraube Socket head screw 4 ISO 4762 - M6 x 16
9 Nutenstein Slot nut 2 03338160 1 09
10 Innensechskantschraube Socket head screw 3 ISO 4762 - M5 x 12
11 Sche i be Washer 2 DIN 125 - A 6,4
12 Schraube Screw 4 M8 x 25
13 Platte Plate 1 03338160 1 13
14 Motor Motor 1
15 Riemenscheibe Pulley 1 03338160 1 15
16 Flachriemen Flat belt 1 03338160 1 16
17 Innensechskantschraube Socket head screw 4 ISO 4762 - M10 x 20
18 Scheibe Washer 6 DIN 125 - A 10,5
19 T-Schraube T-Screw 2 03338160 1 19
20 Sechskantmutter Hexa gon nut 2 ISO 4032 - M10
21 Gehäuse Housing 1 03338160 1 21
22 Motorplatte Motor plate 1 03338160 1 22
23 Pinole Sleeve 1 03338160 1 23
24 Ring Ring 1 03338160 1 24
25 Kugellager Ball bearing 2 7206 0407206
26 Schraube Screw 6 ISO 7046/M4 x 12
27 Passfeder Fitting key 1 DIN 6885 - A 5 x 5 x 14
28 Scheibe Washer 1 03338160 1 28
31 Sechskantmutter Hexagon nut 2 03338160 1 31
32 Drehzahlsensor Rotation speed sensor 1 03338160 1 32
37 Drehzahlanzeige Rotation speed indicator 1 03338155 1 37
38 Abdeckung Cover 1 03338155 1 38
39 Frontabdeckung Front cover 1 03338155 1 39
Menge Grösse Artikelnummer
Qty. Size Item no.
SSM15 - A2 - 1.5-15/90
Senlima Electric Motor
1.5 KW ; 400/230V
3.5 / 6.1A ; 10.1 Nm
S1 ; IP54 ; Ins. class F
03338160 1 14
40 Stößel Plunger 1 03338155 1 40
41 Schnapper Catcher 1 03338155 1 41
42 Buchse Bushing 1 03338155 1 42
43 Gewindestift Grub screw 1 03338155 1 43
44 Feder Spring 1 03338155 1 44
45 Ring Ring 1 03338155 1 45
46 Platte Plate 1 03338155 1 46
47 Führung Guide 1 03338155 1 47
48 Feder Spring 1 03338155 1 48
49 Exzenter Eccentric 1 03338155 1 49
50 Bolzen Bolt 1 03338155 1 50
51 Innensechskantschraube Socket head screw 2 M4x8
52 Spannstift Spring pin 1 03338155 1 52
53 Gewindestift Grub screw 1 M6x14
54 Senkschraube Screw 2 M6x10
55 Scheibe Washer 2 5
56 Innensechskantschraube Socket head screw 2 M5x45
Ersatzteile - Spare p arts - MH25V
Version 1.0.1 2015-12-17 85Originalbetriebsanleitung
MH25V DE | GB
Page 86
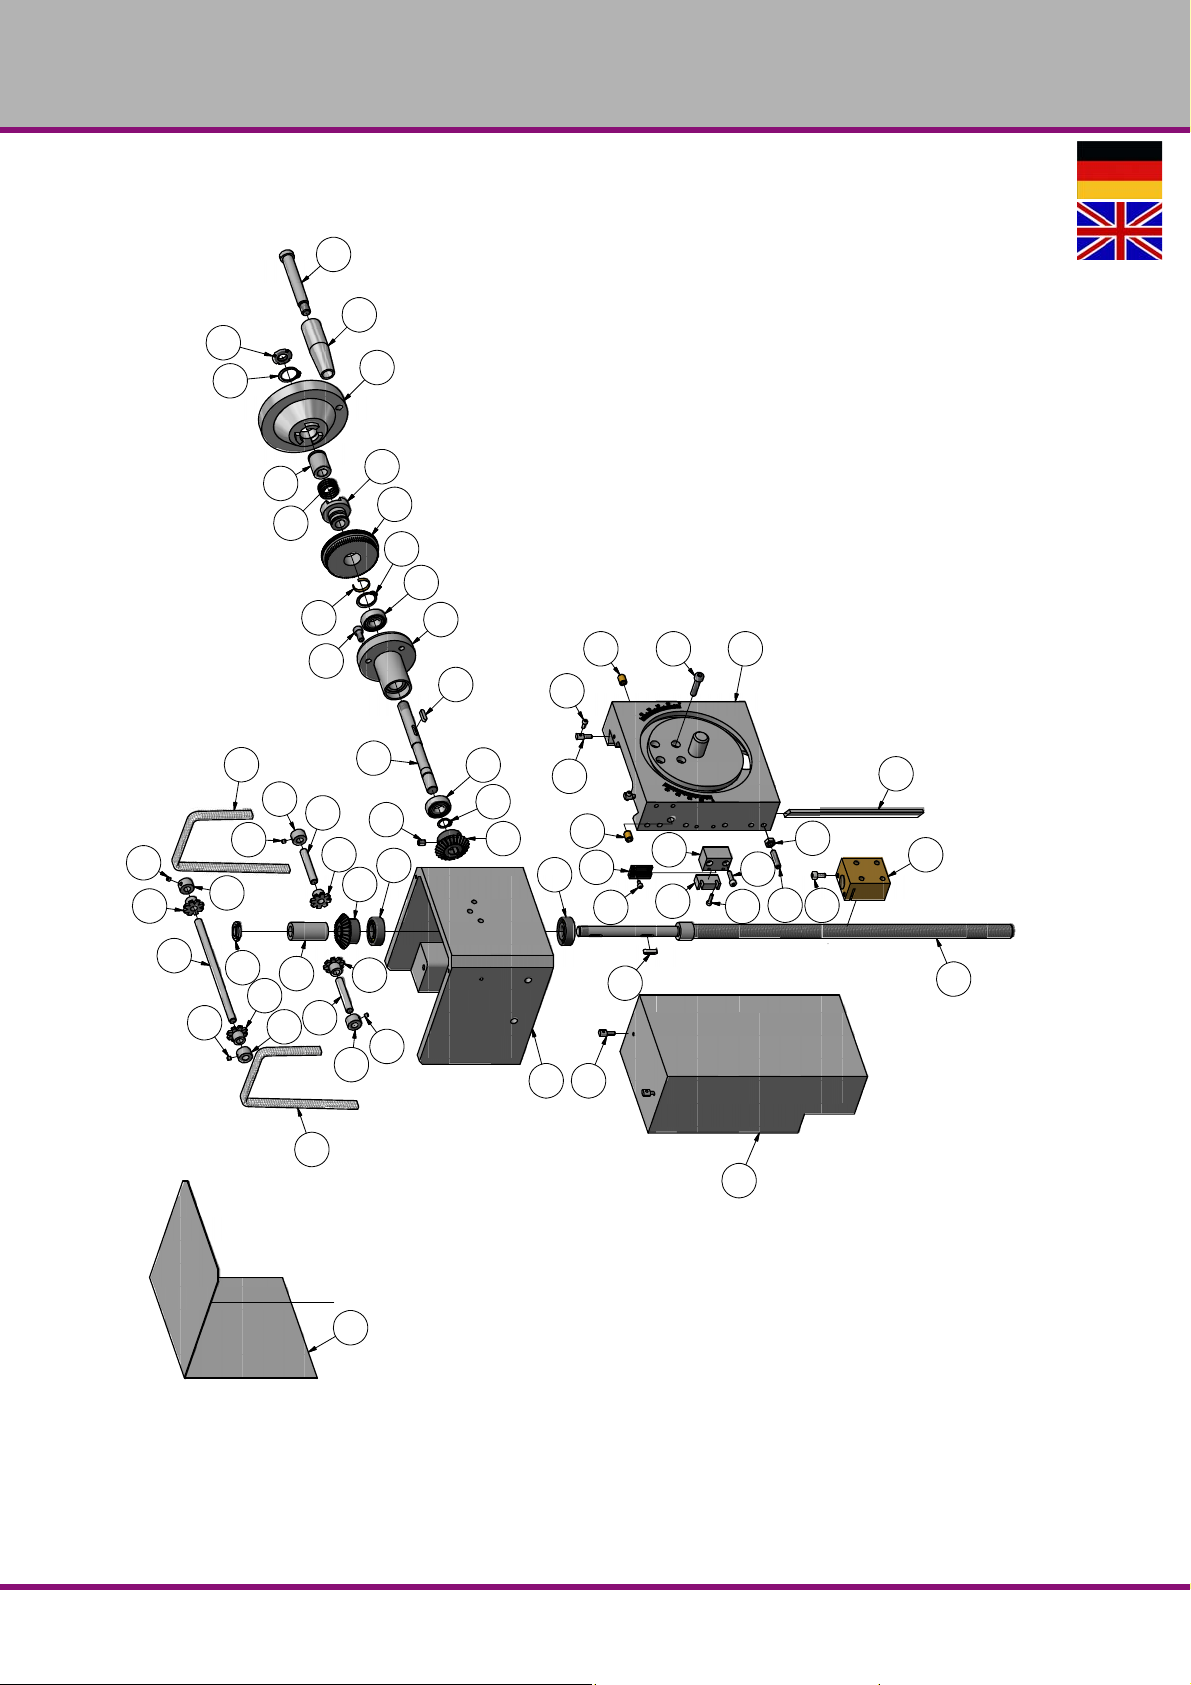
OPTIMUM
16
14
12
13
17
10
11
15
12
23
21
24
22
25
26
20
18
19
23
27
53
53
50
49
51
47
49
51
50
27
28
51
50
48
49
9
7
49
48
50
51
52
43
7
10
6
3
46
71
44
45
1
69
68
67
66
2
43
54
8
2
64
72
4
36
MASCHINEN - GERMANY
8.2 Säule - Column 1-2
Abb.8-2: Säule - Column 1-2
MH25VDE | GB
Ersatzteile - Spare pa rts - MH25V
Version 1.0.1 2015-12-17 86 Originalbetriebsanleitung
Page 87
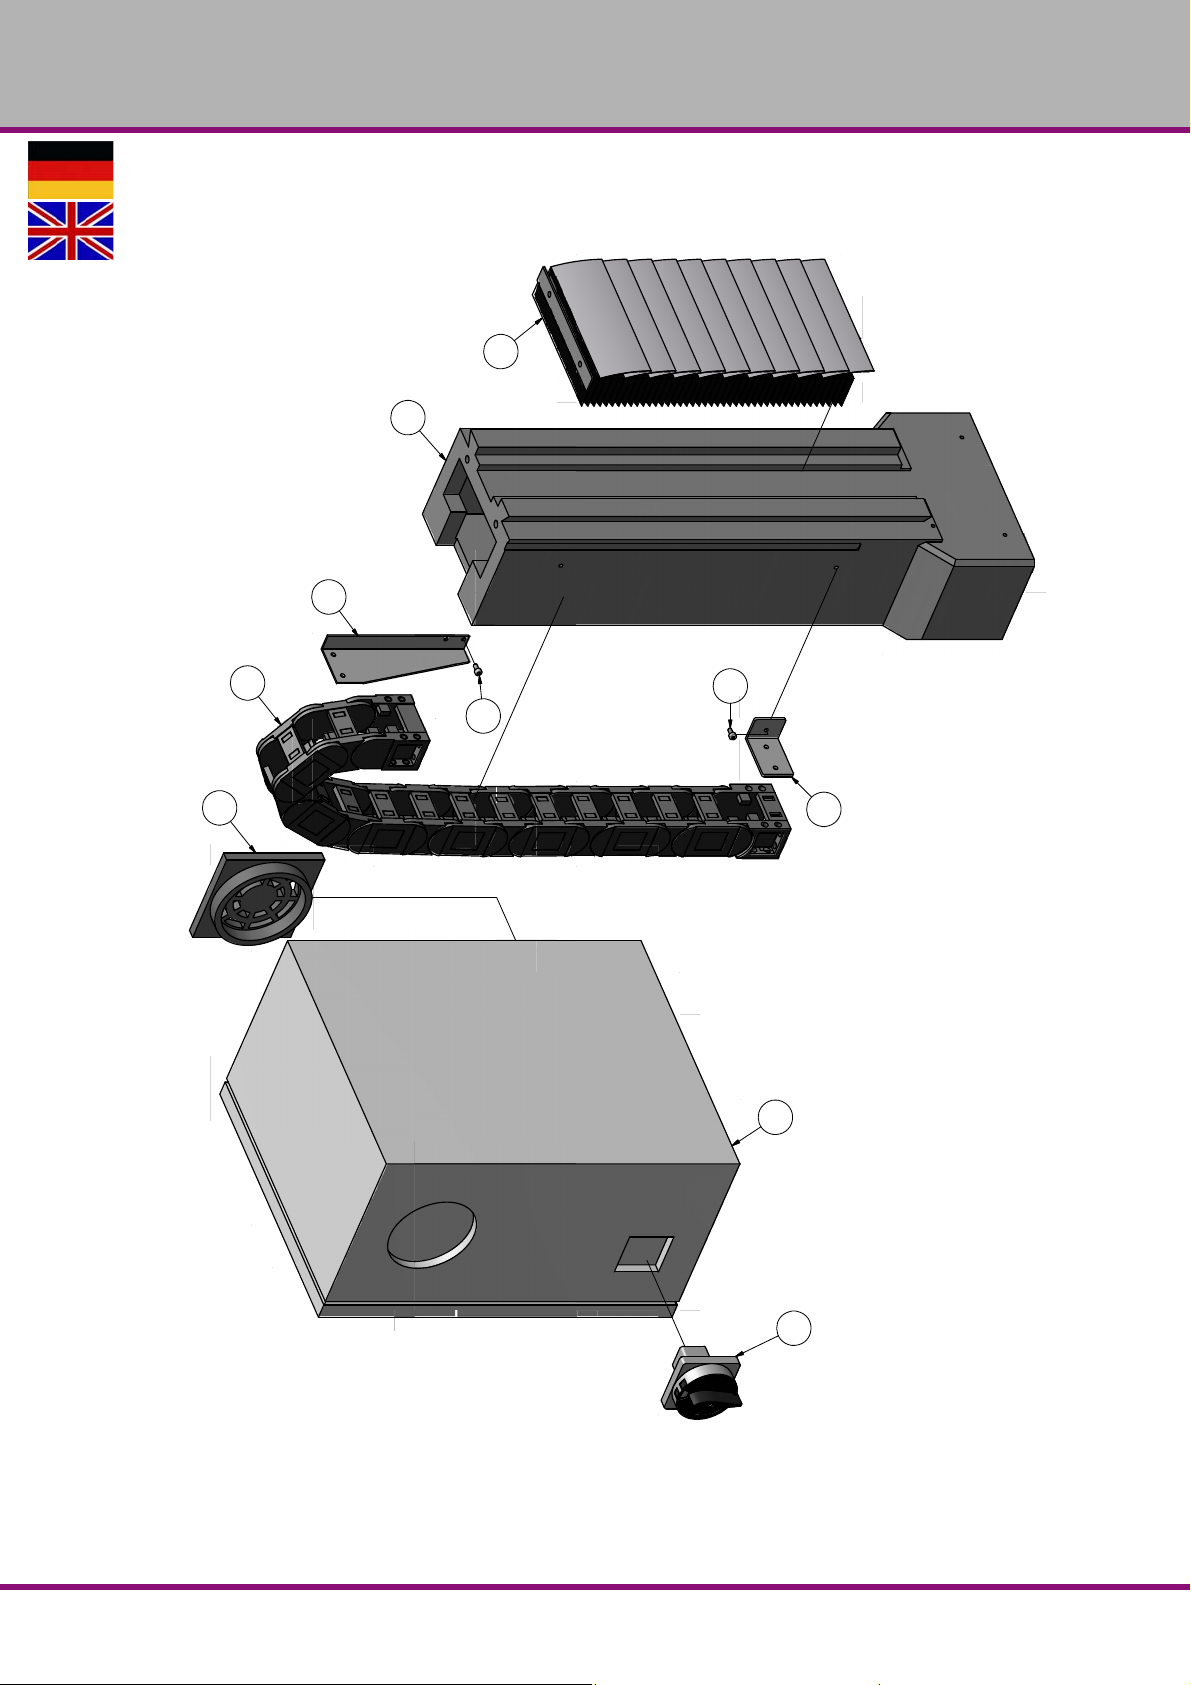
8.3 Säule - Column 2-2
39
42
41
60
57
58
70
59
58
55
OPTIMUM
MASCHINEN - GERMANY
Abb.8-3: Säule - Column 2-2
Ersatzteile - Spare p arts - MH25V
Version 1.0.1 2015-12-17 87Originalbetriebsanleitung
MH25V DE | GB
Page 88
OPTIMUM
MASCHINEN - GERMANY
Teileliste Säule - Parts list column
Pos.
Bezeichnung Description
1 Führung Guide 1 03338160 2 01
2 Schmiernippel Lubrication cup 2 8mm 03338160 2 02
3 Spindelmutter Spindle nut 1 03338160 2 03
4 Halt er Holder 1 03338160 2 04
5 Innensechskantschraube Socket head screw 2 ISO 4762 - M8 x 25
6 Spindel Spindle 1 03338160 2 06
7 Kugellager Ball bearing 2 7201 BEP 0407201
8 Innensechskantschraube Socket head screw 4 ISO 4762 - M6 x 25
9 Kegelrad Bevel gear 1 03338160 2 09
10 Passfeder Fitting key 3 DIN 6885 - A 4 x 4 x 16
11 Flansch Flange 1 03338160 2 11
12 Kugellager Ball bearing 2 6001-RZ 0406001.2R
13 W elle Shaft 1 03338160 2 13
14 Sicherungsring Retaining ring 1 DIN 471 - 12x1
15 Innensechskantschraube Socket head screw 5 ISO 4762 - M6 x 12
16 Kegelrad Bevel gear 1 03338160 2 16
17 Schraube Screw 1 DIN 913 - M6 x 8
18 Hülse Sleeve 1 03338160 2 18
19 Schraube Screw 1 03338160 2 19
20 Handrad Handle 1 03338160 2 20
21 Federblech Spring 1 03338160 2 21
22 Kupplung Clutch 1 03338160 2 22
23 Sicherungsring Retaining ring 2 DIN 471 - 20x1,2
24 Skalenring Scala ring 1 03338160 2 24
25 Feder Spring 1 03338160 2 25
26 Buchse Bushing 1 03338160 2 26
27 Nutmutter Groove nut 2 DIN 981 - KM 1
28 Buchse Bushing 1 03338160 2 28
29 Zahnrad Gear 1 03338160 2 29
30 Motorplatte Motor plate 1 03338160 2 30
31 Schrittmotor Steppmotor 1 4,2 Nm ; 6A 357 3307
32 Innensechskantschraube Socket head screw 4 ISO 4762 - M6 x 16
33 Gewindestift Grub screw 1 ISO 4028 - M4 x 8
34 Zahnriemenscheibe Gear wheel 1 03338160 2 34
35 Zahnrimen Gear belt 1 03338160 2 35
36 Abdeckung Cover 1 03338155 2 36
38 Scheibe Washer 2 DIN 125 - A 6,4
39 Schaltschrank Switch box 1 03338160 2 39
41 Lüfter Fan 2 03338160 2 41
42 Hauptschalter Main switch 1 03338160 2 42
43 Schraube Screw 4 03338160 2 43
44 Sechskantmutter Hexagon nut 6 ISO 4032 - M6
45 Gewindestift Grub screw 6 ISO 4026 - M6 x 25
46 Keilleiste Gib 1 03338160 2 46
47 W elle Shaft 1 03338160 2 47
48 W elle Shaft 2 03338160 2 48
49 Zahnrad Gear 4 03338160 2 49
50 Buchse Bushing 4 03338160 2 50
51 Gewindestift Grub screw 4 DIN 913 - M4 x 4
52 Gegengewicht Balance weith 1 03338160 2 52
53 Kette Chain 2 03338160 2 53
54 Innensechskantschraube Socket head screw 2 ISO 4762 - M3 x 8
55 Abdeckung Cover 1 03338160 2 55
57 Halter Holder 1 03338160 2 57
58 Innensechskantschraube Socket head screw 3 ISO 4762 - M4 x 8
59 Halter Holder 1 03338160 2 59
60 Energiekette Energie chain 1 03338160 2 60
61 Halter Holder 1 03338160 2 61
66 Halter Holder 1 03338160 2 66
67 Sensor Verfahrweg Sensor traveling distance 1 03338160 2 67
68 Innensechskantschraube Socket head screw 2 ISO 4762 - M3 x 12
69 Innensechskantschraube Socket head screw 2 ISO 4762 - M4 x 16
70 Säule Columb 1 03338160 2 70
71 Innensechskantschraube Socket head screw 2 ISO 4762 - M5 x 10
72 Signalgeber Transmitter 1 03338160 2 72
Menge Grösse Artikelnummer
Qty. Size Item no.
MH25VDE | GB
Ersatzteile - Spare pa rts - MH25V
Version 1.0.1 2015-12-17 88 Originalbetriebsanleitung
Page 89
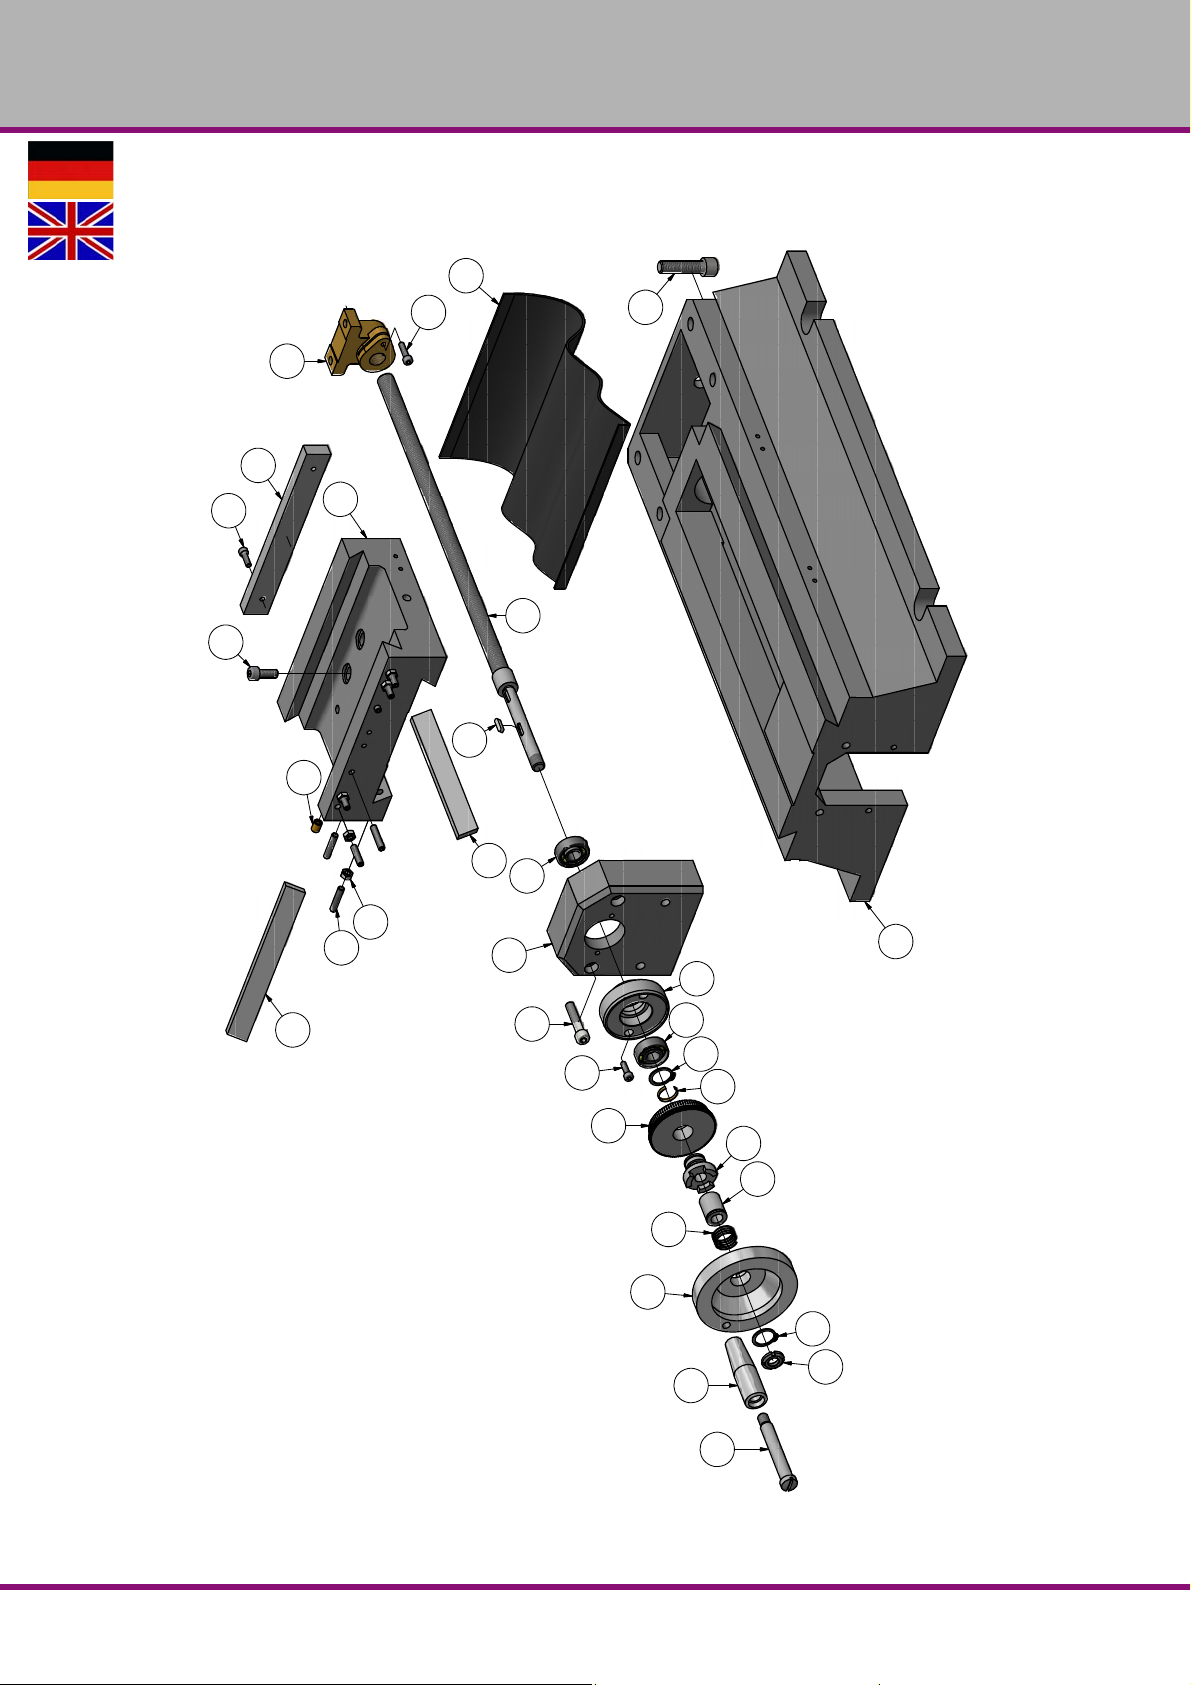
OPTIMUM
13
12
11
30
33
32
34
29
31
30
4
27
26
28
9
5
27
10
35
1
54
38
40
22
20
24
43
21
41
39
28
53
2
MASCHINEN - GERMANY
8.4 Frästisch - Milling table 1-2
Abb. 8-4: Frästisch - Milling table 1-2
Ersatzteile - Spare p arts - MH25V
Version 1.0.1 2015-12-17 89Originalbetriebsanleitung
MH25V DE | GB
Page 90
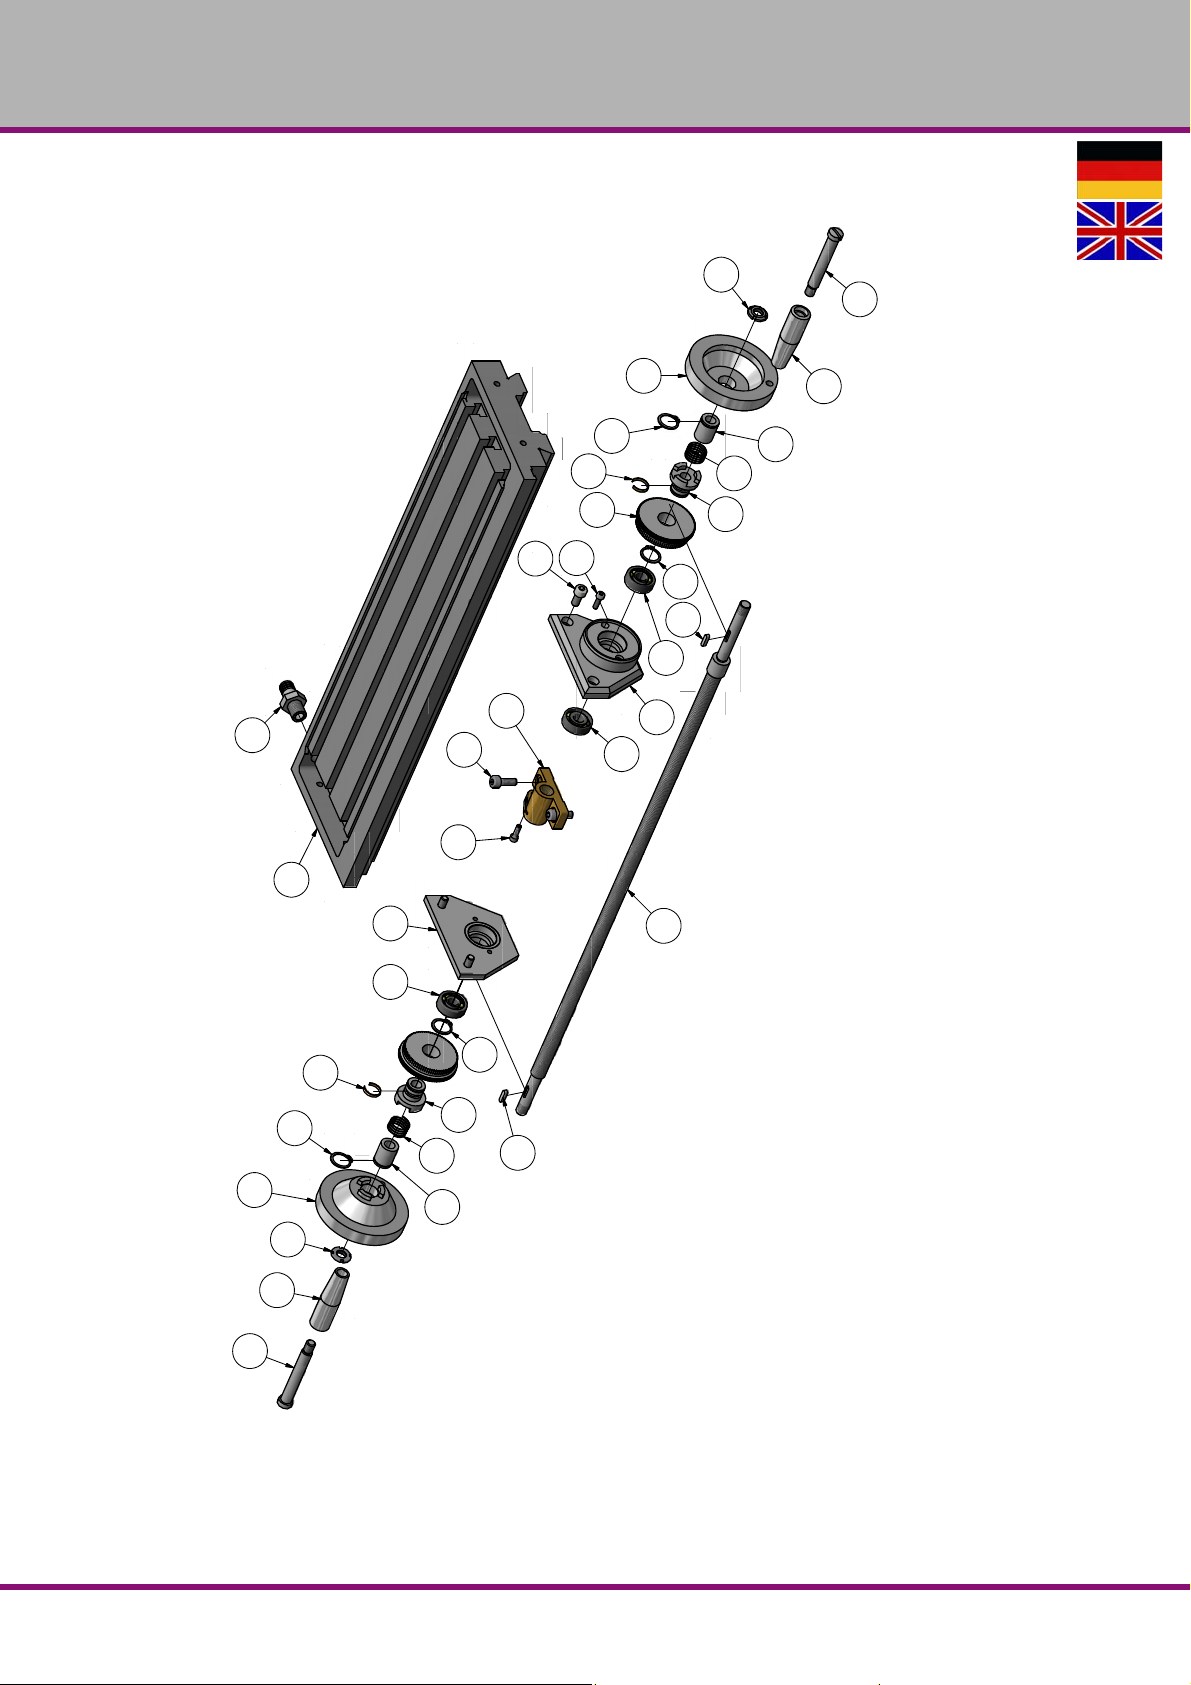
OPTIMUM
47
50
28
39
25
63
10
27
8
44
28
27
30
4
31
29
32
34
33
30
11
12
13
4427
31
32
30
30
29
34
33
11
12
13
10
MASCHINEN - GERMANY
8.5 Frästisch - Milling table 2-2
Ersatzteile - Spare pa rts - MH25V
Version 1.0.1 2015-12-17 90 Originalbetriebsanleitung
MH25VDE | GB
Abb.8-5: Frästisch - Milling table 2-2
Page 91
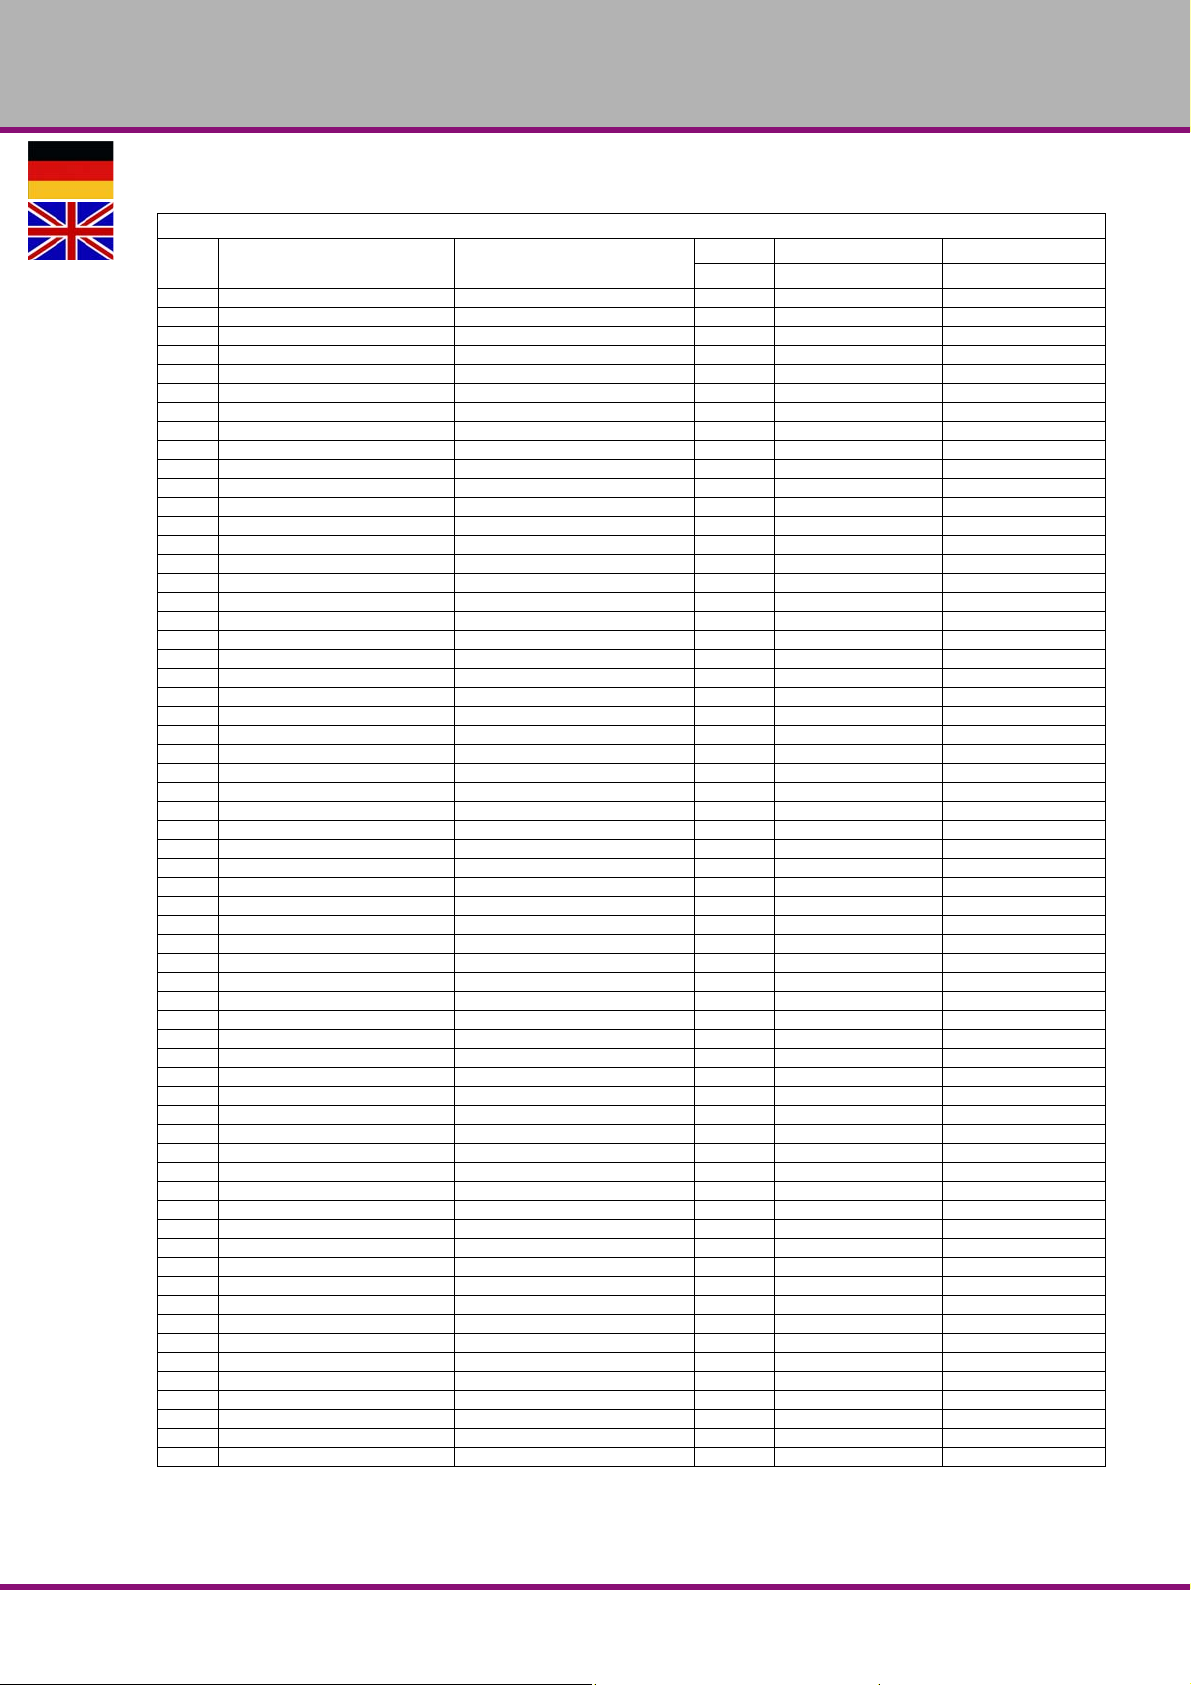
OPTIMUM
MASCHINEN - GERMANY
Teileliste Frästisch - Parts list milling table
Pos.
Bezeichnung Description
1 Führung Guide 1 03338160 3 01
2 Tischführung Table guide 1 03338160 3 02
3 Lagerbock Bearing block 1 03338160 3 03
4 Skalenring Scale ring 2 03338160 3 04
5 Lagerbock Bearing block 1 03338160 3 05
6 Schrittmotor Step motor 2 2,2Nm; 3A 357 3304
7 Platte Plate 1 03338160 3 07
8 Innensechskantschraube Socket head screw 4 ISO 4762 - M8 x 16
9 Innensechskantschraube Socket head screw 2 ISO 4762 - M8 x 40
10 Passfeder Fitting key 4 DIN 6885 - A 4 x 4 x 16
11 Nutmutter Groove nut 3 DIN 981 - KM 1
12 Hülse Sleeve 3 03338160 3 12
13 Schraube Screw 3 03338160 3 13
14 Innensechskantschraube Socket head screw 8 ISO 4762 - M5 x 10
15 Unterlegscheibe Washer 8 DIN 125 - A 5,3
16 Innensechskantschraube Socket head screw 2 ISO 4762 - M6 x 12
17 Zahnriemenscheibe Gear wheel 1 03338160 3 17
18 Gewindestift Grub screw 1 ISO 4026 - M4 x 8
19 Unterlegscheibe Washer 2 DIN 125 - A 6,4
20 Keilleiste Gib 1 03338160 3 20
21 Sechskantmutter Hexogen nut 8 ISO 4032 - M6
22 Innensechskantschraube Socket head screw 4 ISO 4762 - M12 x 45
23 Unterlegscheibe Washer 4 DIN 125 - A 13
24 Schmiernippel Lubrication cup 2 8 03338160 3 24
25 Frästisch Mill table 1 03338160 3 25
26 Flansch Flange 2 03338160 3 26
27 Kugellager Ball bearing 4 7201 0407201
28 Innensechskantschraube Socket head screw 7 ISO 4762 - M5 x 16
29 Kupplung Clutch 3 03338160 3 29
30 Sicherungsring Retaining ring 6 DIN 471 - 20x1,2
31 Federblech Spring 3 03338160 3 31
32 Feder Spring 3 03338160 3 32
33 Handrad Handle 3 03338160 3 33
34 Buchse Bushing 3 03338160 3 34
35 Spindel Spindle 1 03338160 3 35
36 Zahnriemenscheibe Gear wheel 1 03338160 3 36
37 Zahnriemen Gear belt 1 03338160 3 37
38 Spindelmutter Spindle nut 1 03338160 3 38
39 Innensechskantschraube Socket head screw 4 ISO 4762 - M8 x 20
40 Innensechskantschraube Socket head screw 1 ISO 4762 - M5 x 20
41 Keilleiste Gib 1 03338160 3 41
42 Gewindestift Grub screw 4 ISO 4026 - M6 x 25
43 Gewindestift Grub screw 8 ISO 4026 - M6 x 30
44 Lagerbock Bearing block 2 03338160 3 44
45 Kugellager Bearing 1 6201 0406201
46 Sicherungsring Retaining ring 1 DIN 472 - 32 x 1,2
47 Spindel Spindle 1 03338160 3 47
48 Kupplung Clutch 1 03338160 3 48
49 Kupplung Clutch 1 03338160 3 49
50 Spindelmutter Spindle nut 1 03338160 3 50
51 Signalgeber Transmitter 4 03338160 3 51
52 Innensechskantschraube Socket head screw 12 ISO 4762 - M4 x 8
53 Halter Holder 1 03338160 3 53
54 Gummiabdeckung Rubber cover 1 03338160 3 54
57 Halter Holder 1 03338160 3 57
58 Sensor Verfahrweg Sensor traveling distance 2 03338160 3 58
59 Innensechskantschraube Socket head screw 2 ISO 4762 - M4 x 16
60 Innensechskantschraube Socket head screw 4 ISO 4762 - M3 x 12
61 Halter Holder 1 03338160 3 61
62 Schraube Screw 2 DIN 7991 - M4x10
63 Anschluss Plug 1
64 Signalgeber Transmitter 2 03338160 3 64
Menge Grösse Artikelnummer
Qty. Size Item no.
Ersatzteile - Spare p arts - MH25V
Version 1.0.1 2015-12-17 91Originalbetriebsanleitung
MH25V DE | GB
Page 92
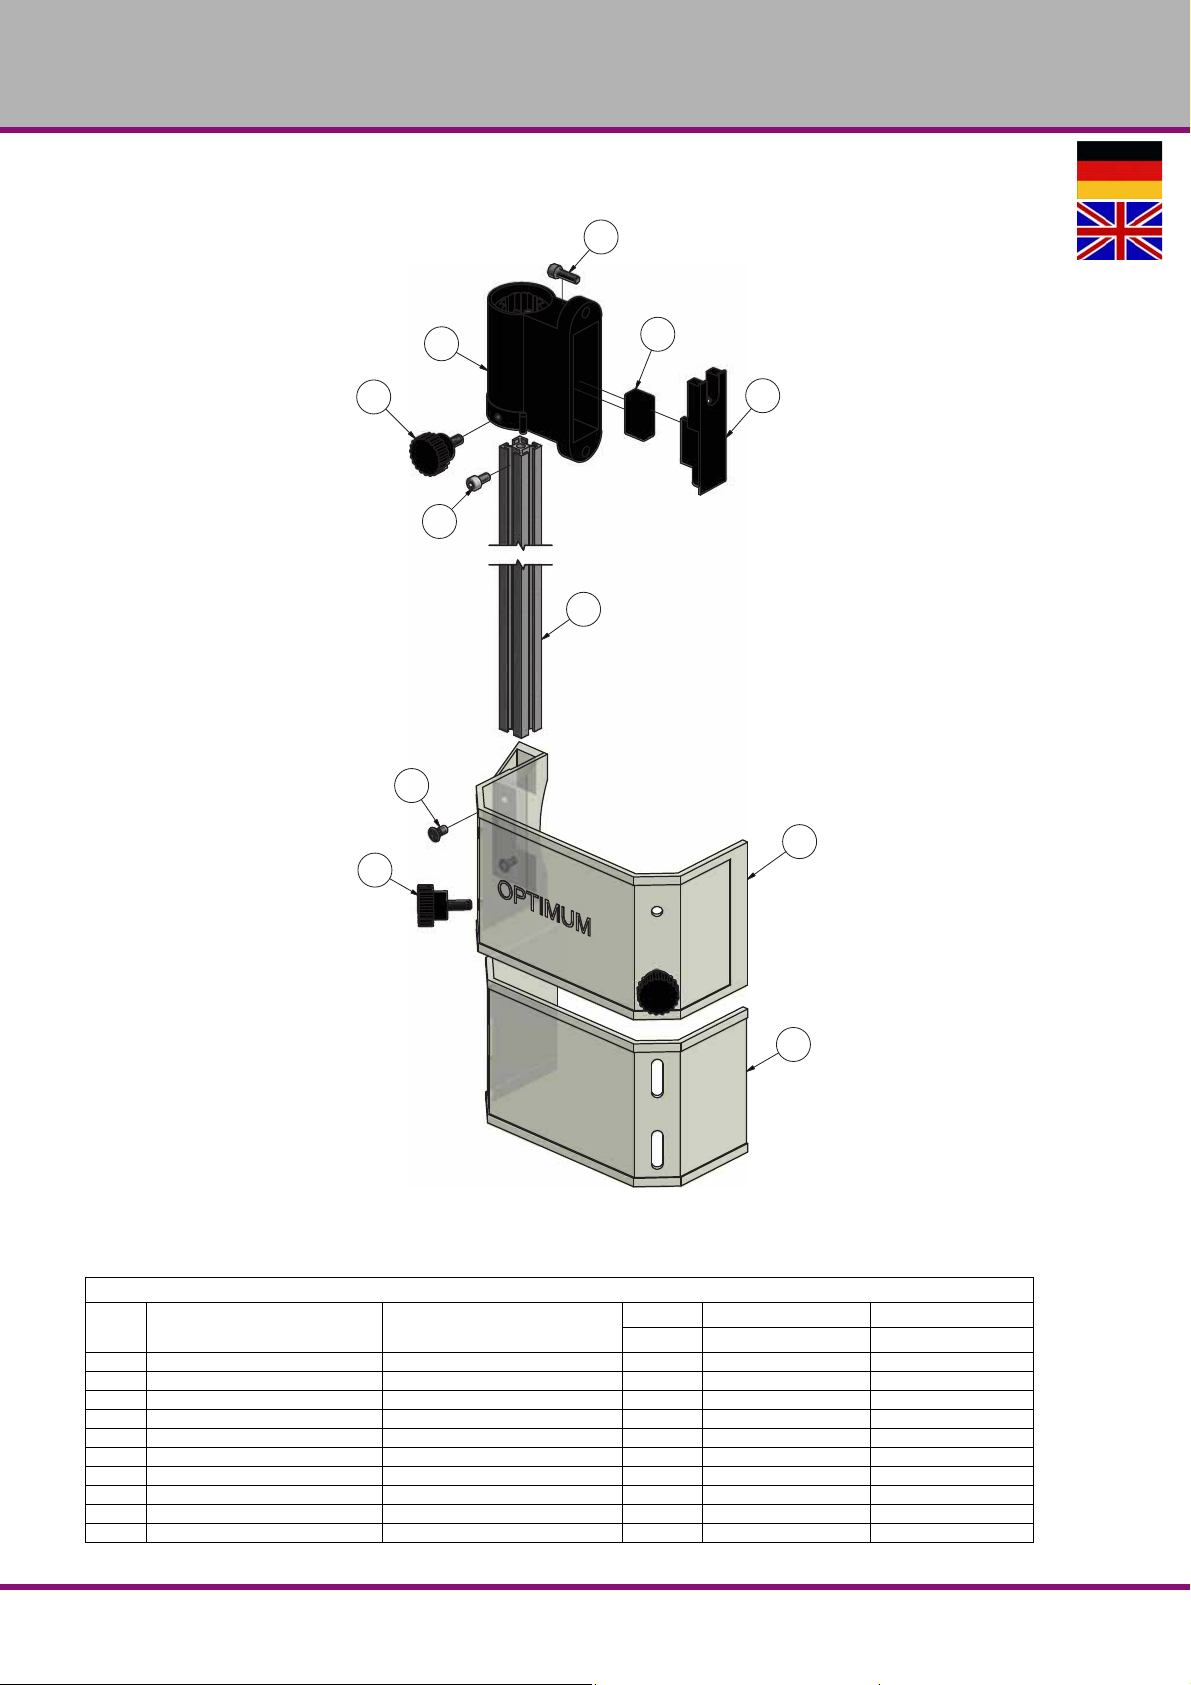
OPTIMUM
1
2
3
4
5
6
6
7
8
9
10
MASCHINEN - GERMANY
8.6 Fräsfutterschutz - Milling chuck cover
Abb.8-6: Fräsfutterschutz - Milling chuck cover
Teileliste Fräsfutterschutz - Parts list milling chuck cover
Menge Grösse Artikelnummer
Pos.
1 Rändelschraube Knurled screw 1 03338160 4 01
2 Halterung Fixture 1 03338160 4 02
3 Mikroschalter Microswitch 1 033381602B1
4 Platte Plate 1 03338160 4 04
5 Alu- Profil Aluminium profile 1 03338160 4 05
6 Schraube Screw 2 M5x10
7 Fräsfutterschutz A Mill chuck cover A 1 03338160 4 07
8 Fräsfutterschutz B Mill chuck cover B 1 03338160 4 08
9 Schraube Screw 2 M5x10
10 Rändelschraube Knurled screw 2 03338160 4 10
Bezeichnung Description
Qty. Size Item no.
MH25VDE | GB
Ersatzteile - Spare pa rts - MH25V
Version 1.0.1 2015-12-17 92 Originalbetriebsanleitung
Page 93
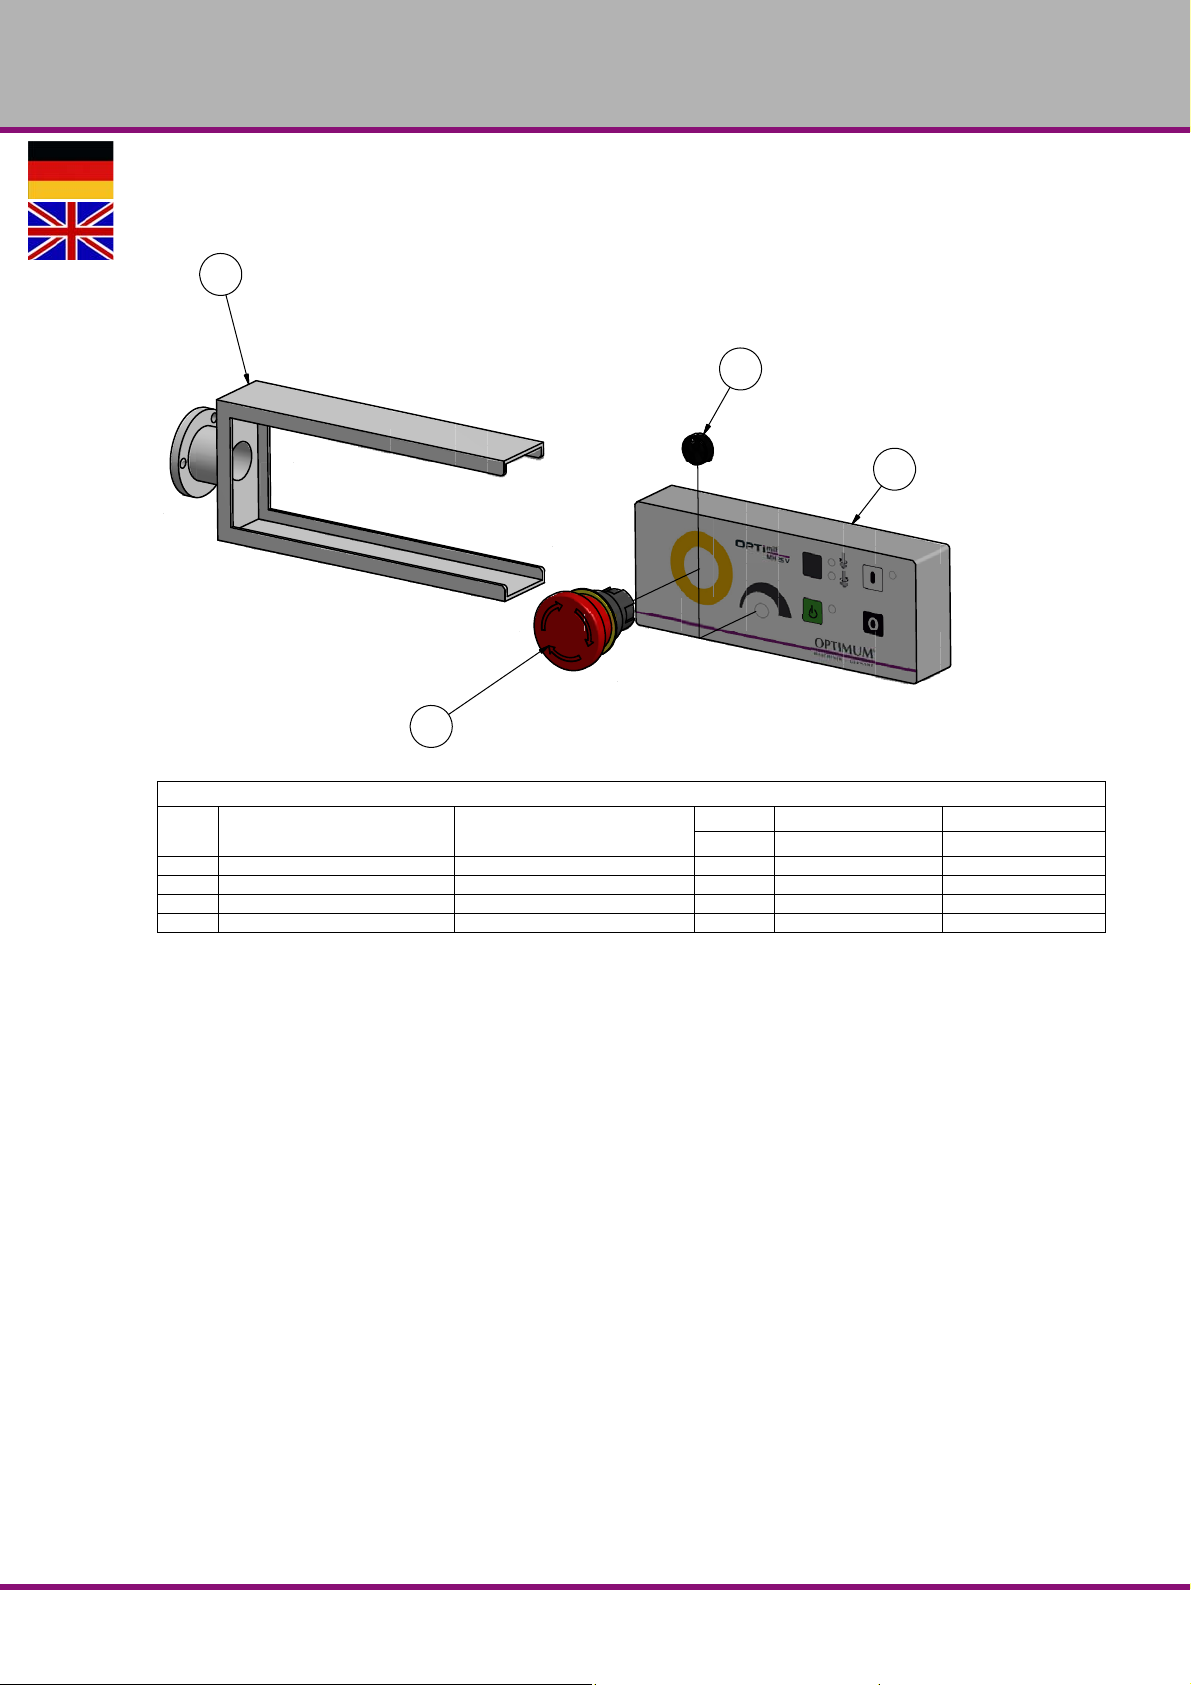
8.7 Bedienpanel - Operating panel
1
4
5
2
OPTIMUM
MASCHINEN - GERMANY
Teileliste Bedienpanel - Parts list operating panel
Pos.
Bezeichnung Description
1 Halterung Support 1 03338155 5 01
2 Bedienpanel komplett Operating panel complete 1 03338155 5 02
4 Not-Halt Pilzkopfschalter Emergency stop button 1 03338160 5 04
5 Potentiometer Potentiometer 1 03338160 5 05
Menge Grösse Artikelnummer
Qty. Size Item no.
Ersatzteile - Spare p arts - MH25V
Version 1.0.1 2015-12-17 93Originalbetriebsanleitung
MH25V DE | GB
Page 94
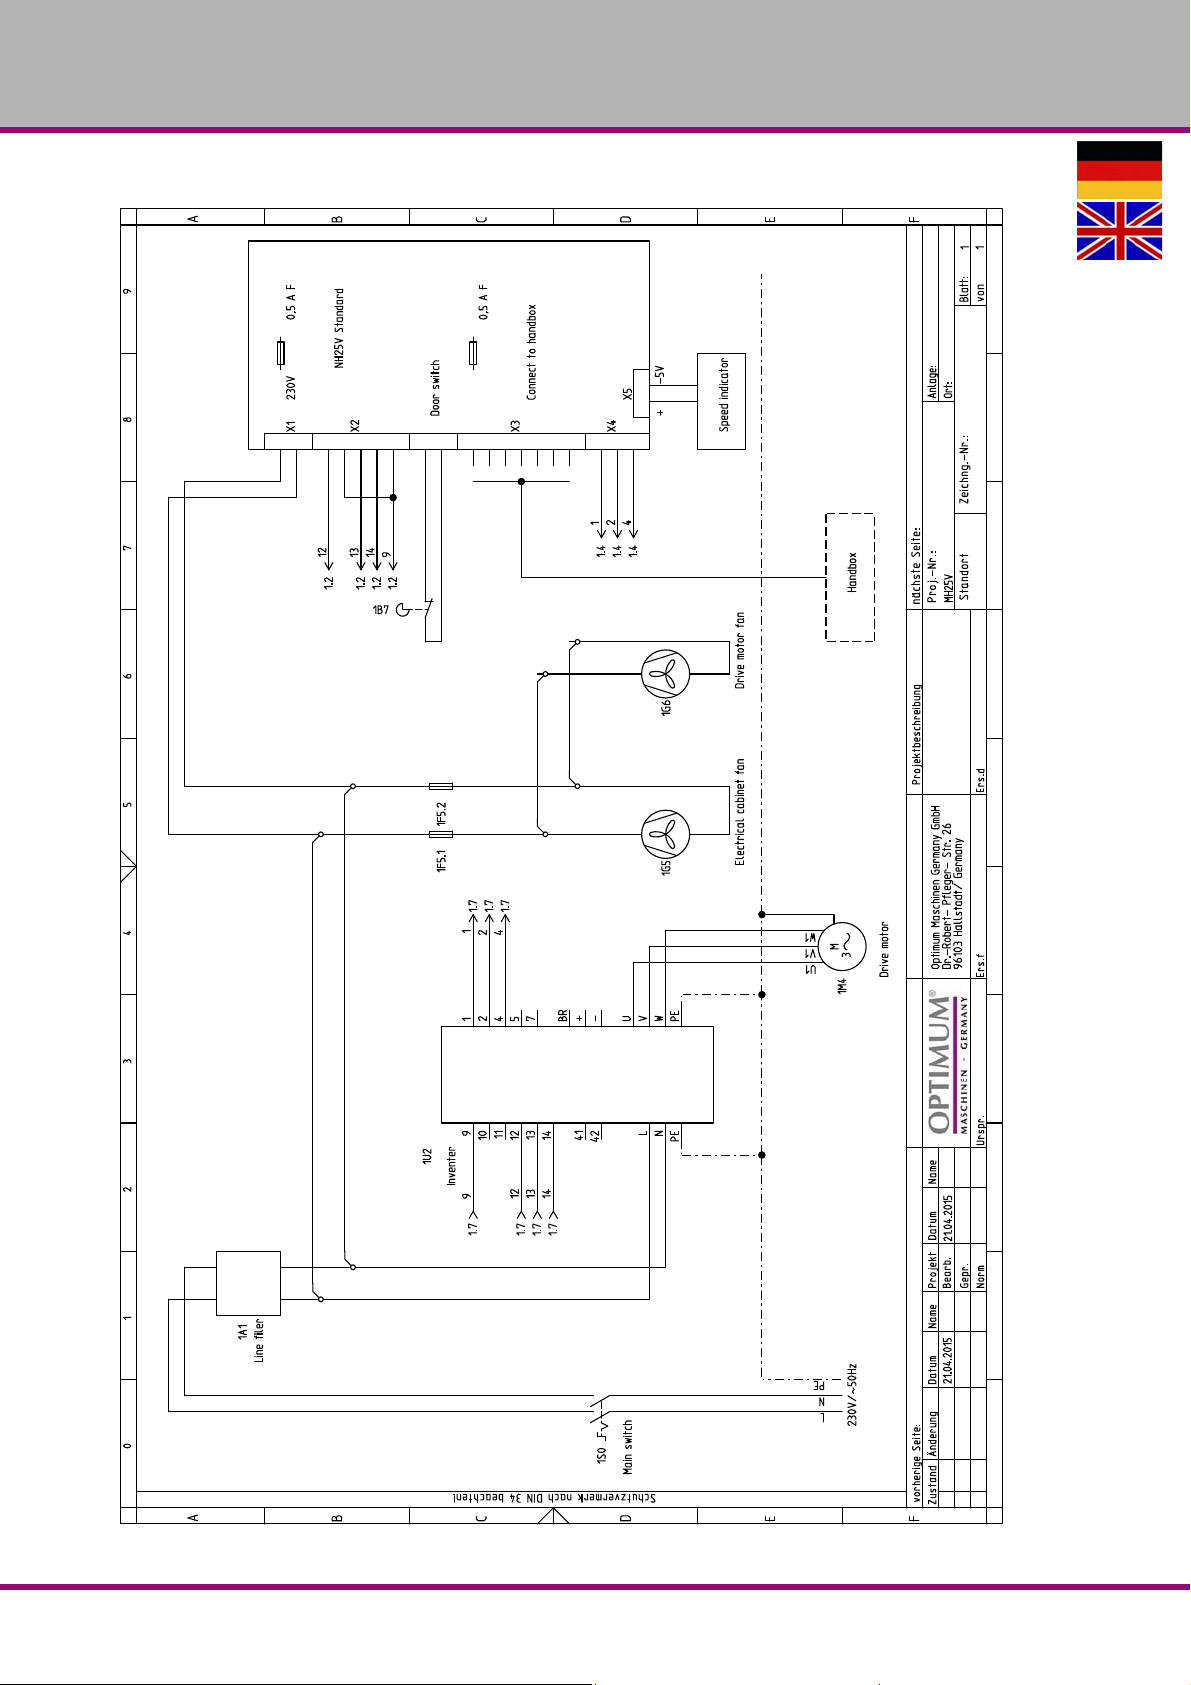
OPTIMUM
1F8.1
1F8.2
1A2
1B8
1G1
MASCHINEN - GERMANY
8.8 Schaltplan - Wiring diagram
Abb.8-7: Schaltplan - Wiring diagram
MH25VDE | GB
Ersatzteile - Spare pa rts - MH25V
Version 1.0.1 2015-12-17 94 Originalbetriebsanleitung
Page 95
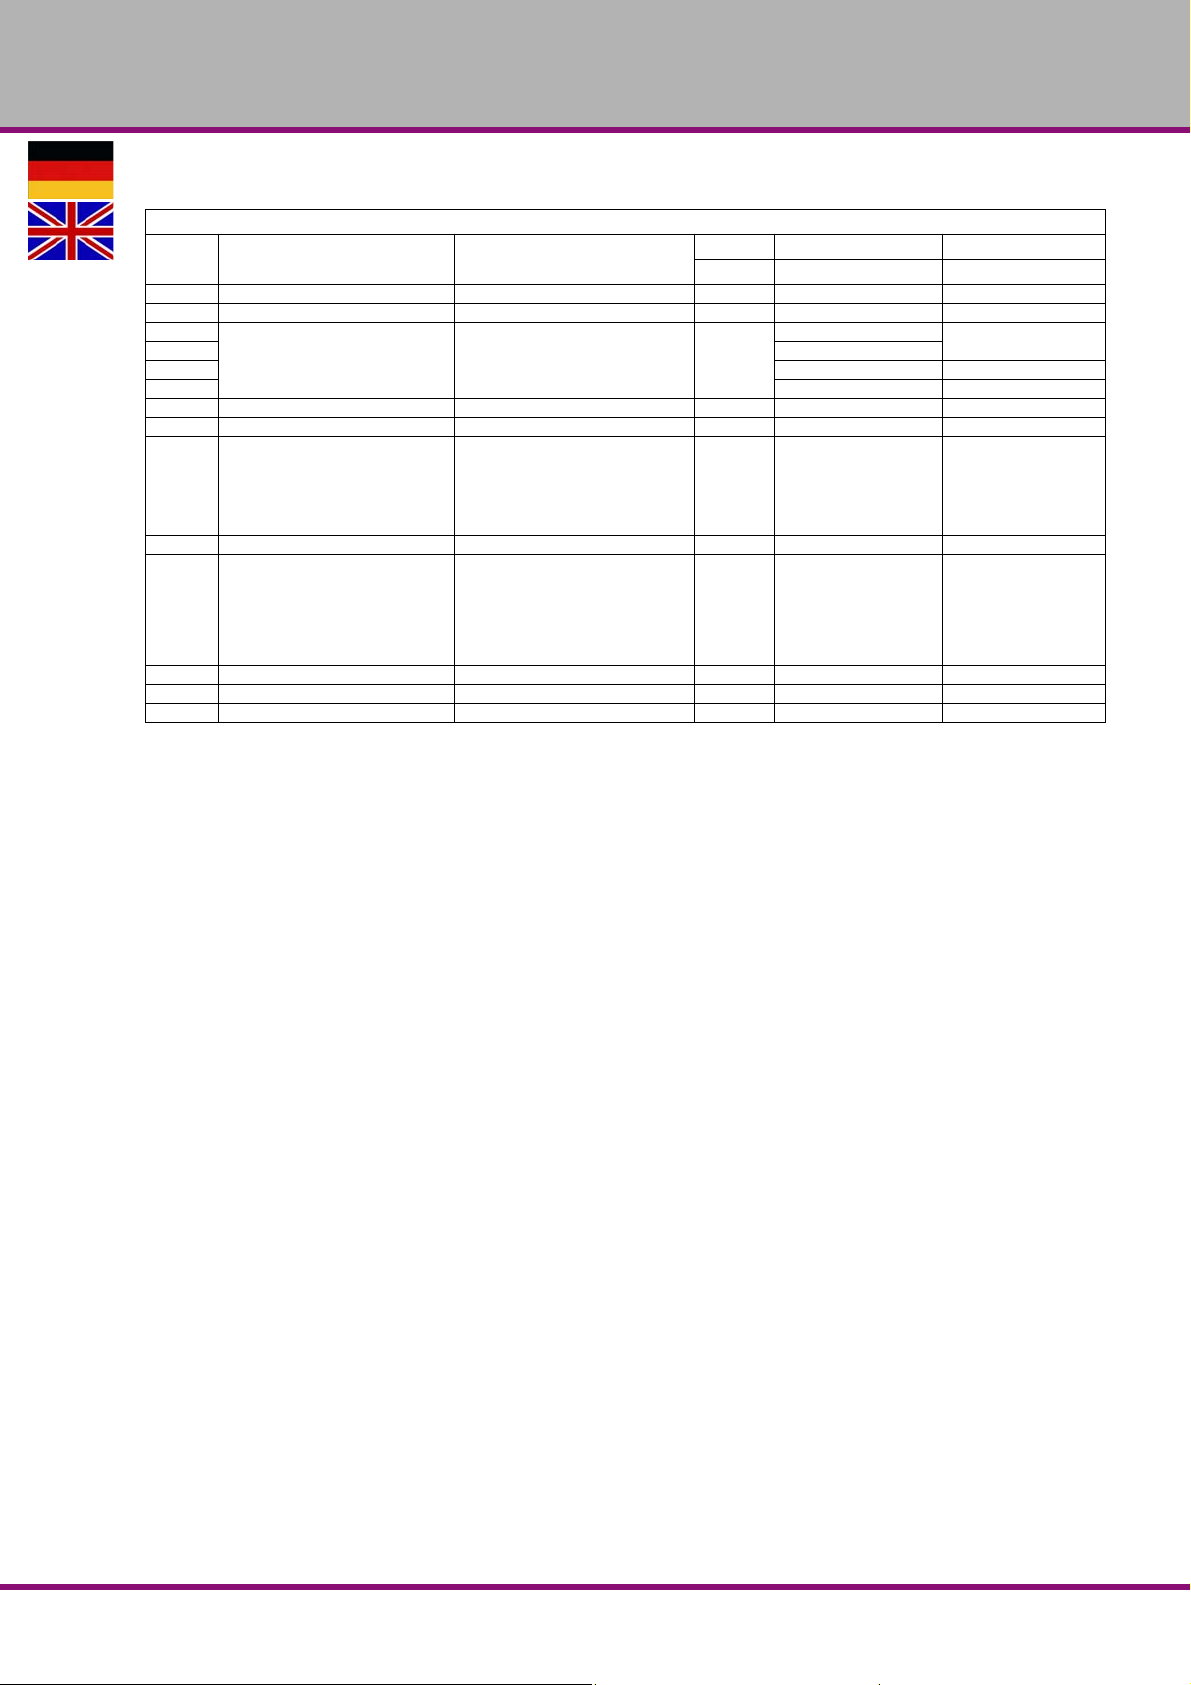
OPTIMUM
MASCHINEN - GERMANY
Teileliste elektrische Bauteile- Parts list electrical parts
Pos.
Bezeichnung Description
1A1 Netzfilter Line filter 1 033381601A1
1A2 Mainboard Mainboard 1 033381551A2
1F5.1
1F5.2
1F8.1 033381551F81
1F8.2 033381551F82
1G5 Ventilator Schaltkasten Fan switch box 1 03338160 2 41
1G6 Ventilator Antriebsmotor Fan drive motor 1 03338160 2 41
1M4 Antriebsmotor Drive motor 1
1S0 Hauptschalter Main switch 1 033381601S0
1U2 Frequenzumrichter Frequency converter 1
1B7 Schalter Fräsfutterschutz Mill chuck switch 1 033381602B1
1G1 Stecker Plug 1 03338160
1B8 Drehzahlsensor Rot ation speed sensor 1 033381602B2
Sicherung Fuse 1
Menge Grösse Artikelnummer
Qty. Size Item no.
033381601F5
SSM15 - A2 - 1.5-15/90
Senlima Electric Motor
1.5 KW ; 400/230V
3.5 / 6.1A ; 10.1 Nm
S1 ; IP54 ; Ins. class F
Emerson
M200-022 00075 A
1.5KW ; 50 - 60Hz
I/P 200 - 240V - 1/3ph
18.1 / 9.1 A
O/P 0 - 240V - 3ph - 7.5A
03338160 1 14
033381601U2
8.9 Zusätzliche Beschreibungen und Anleitungen - Additional descriptions and manuals
8.9.1 Frequenzumrichter - Frequency converter
Documentation available at:
http://www.emersonindustrial.com/en-EN/controltechniques/downloads/userguidesandsoftware/
Pages/unidrivem.aspx
Ersatzteile - Spare p arts - MH25V
Version 1.0.1 2015-12-17 95Originalbetriebsanleitung
MH25V DE | GB
Page 96
OPTIMUM
Hallstadt, 2015-07-14
Kilian Stürmer
(Geschäftsführer)
MASCHINEN - GERMANY
EG - Konformitätserklärung
nach Maschinenrichtlinie 2006/42/EG Anhang II 1.A
Der Hersteller /
Inverkehrbringer:
erklärt hiermit, dass folgendes Produkt
Produktbezeichnung: Fräsmaschine
Typenbezeichnung: MH25V
Seriennummer: _ __ __ __ __
Baujahr: 20__
Manuelle Fräsmaschine mit Frequenzumrichter zur Drehzahlsteuerung, für Handwerks- und Industriebetriebe, die allen einschlägigen Bestimmungen der oben genannten Richtlinie 2006/42/EG sowie den weiteren angewandten Richtlinien (nachfolgend) - einschließlich deren zum Zeitpunkt der Erklärung geltenden
Änderungen - entspricht. Folgende weitere EU-Richtlinien wurden angewandt: EMV-Richtlinie 2014/30/EU,
Niederspannungsrichtlinie 2014/35/EU. Die Schutzziele der EG-Richtlinie 2006/42/EG werden ein gehalten.
Folgende harmonisierte Normen wurden angewandt:
EN ISO 14119 Sicherheit von Maschinen - Verriegelungseinrichtungen in Verbindung mit trennenden
Schutzeinrichtungen - Leitsätze für Gestaltung und Auswahl
EN 13128:2001+A2:2009/AC:2010 Sicherheit von Werkzeugmaschinen - Fräsmaschinen (einschließlich
Bohr-Fräsmaschinen)
EN ISO 13849 - Sicherheit von Maschinen - Sicherheitsbezogene Teile von Steuerungen
EN 61800-3: Drehzahlveränderbare elektrische Antriebe – Teil 3: EMV-Produktnorm einschließlich spezi-
eller Prüfverfahren.
EN 61800-5-1 Elektrische Leistungsantriebssysteme mit einstellbarer Drehzahl 2008-04 + Berichtigung 2
EN 61800-3:2012-09 Drehzahlveränderbare elektrische Antriebe + Berichtigung 1
EN 50581:2012 Te chnische Dokumentation zur Beurteilung von Elektro- und Elektronikgeräten hinsichtlich
der Beschränkung gefährlicher Stoffe
EN 60204-1:2014 - Sicherheit von Maschinen - Elektrische Ausrüstung von Maschinen - Teil 1: Allgemeine
Anforderungen
EN ISO 12100:2010 Sicherheit von Maschinen - Allgemeine Gestaltungsleitsätze - Risikobeurteilung und
Risikominderung
Optimum Maschinen Germany GmbH
Dr.-Robert-Pfleger-Str. 26
D - 96103 Hallstadt
Dokumentationsverantwortlicher: Kilian Stürmer, Tel.: +49 (0) 951 96555 - 800
Anschrift: Dr.-Robert-Pfleger-Str. 26, D - 96103 Hallstadt
MH25VDE
Originalbetriebsanleitung
Page 97
EC Declaration of Conformity
Hallstadt, 14/07/2015
Kilian Stürmer
(CEO, General Manager)
in accordance with the Machinery Directive 2006/42/EC Annex II 1.A
OPTIMUM
MASCHINEN - GERMANY
The manufacturer/
distributor:
hereby declares that the following product
Product designation: Milling machine
Type designation: MH25V
Serial number: _ __ __ __ __
Year of manufacture: 20__
Manual milling machine with frequency converter for speed control, which meets all the relevant provisions
of the above mentioned Directive 2006/42/EC as well as the other directives applied (below) including their
amendments in force at the time of declaration. The following additional EU Directives have been applied:
EMC Directive 2014/30/EC, Low Voltage Directive 2014/35/EC The safety objective meet the requirement
of EC Directive 2006/42/EC.
The following harmonized standards were applied:
EN ISO 14119 Safety of Machinery - Locking systems in conjunction with isolating devices - Design and
selection guidelines
EN 13128:2001+A2:2009/AC:2010 Safety of machine tools - Milling machines (including boring machines)
EN ISO 13849 - Safety of machinery - Safety-related parts of control systems
EN 61800-3: Variable speed electrical drives – Part 3: EMC product standard including specific test meth-
ods.
EN 61800-5-1 Adjustable speed electrical power drive systems 2008-04 + correction 2
EN 61800-3:2012-09 Adjustable speed electrical power drive systems + correctio n 1
EN 50581:2012 Technical documentation for the assessment of electrical and electronic products with
respect to the restriction of hazardous substances
EN 60204-1:2014 - Safety of machinery - Electrical equipment of machines - Part 1: General requirements
EN ISO 12100:2010Safety of machinery - General principles for design - Risk assessment and risk reduc-
tion
Optimum Maschinen Germany GmbH
Dr.-Robert-Pfleger-Str. 26
D - 96103 Hallstadt, Germany
Documentation Manager: Kilian Stürmer, phone: +49 (0) 951 96555 - 800
Address: Dr.-Robert-Pfleger-Str. 26, D - 96103 Hallstadt, Germany
Page 98
OPTIMUM
MASCHINEN - GERMANY
Index
A
Abmessungen ..................................................... 20
Anforderungen an den Aufstellort
Arbeitsraum
Assembly
......................................................... 20
............................................................ 62
....................... 22
B
Bohr- Fräskopf schwenken ...........................31, 33
Bohr-Fräsleistung
................................................ 19
C
Cleaning and lubrication ..................................... 65
Commissioning
Cooling lubricants
Copyright
Customer service
Customer service technician
................................................... 64
............................................... 77
............................................................. 79
................................................ 77
............................... 77
D
Dimensions ......................................................... 59
Disposal
Drehzahlen
Drill-mill capacity
.............................................................. 82
.......................................................... 20
................................................. 58
E
EC Declaration of Conformity ............................. 97
EG - Konformitätserklärung
Electrical connection
Elektrischer Anschluß
Emergency stop condition
reset
............................................................... 67
Energieausfall
Entsorgung
Environmental conditions
Erste Inbetriebnahme
..................................................... 28
.......................................................... 44
................................ 96
........................................... 58
......................................... 19
.................................... 59
.......................................... 25
F
Fachhändler ........................................................ 38
First commissioning
............................................ 64
G
Guard .................................................................. 55
H
Hauptschalter ...................................................... 15
I
Inbetriebnahme ................................................... 25
Inserting the tool
Installation site requirements
................................................. 68
.............................. 61
K
Kühlschmierstoffe ............................................... 38
Kundendienst
Kundendiensttechniker
...................................................... 38
....................................... 38
L
Lagerung und Verpackung .................................. 22
Lastanschlagstelle
Lieferumfang
Load suspension point
.............................................. 23
....................................................... 22
........................................ 62
M
Malfunctions ........................................................ 78
Master switch
Montieren
.......................................................54
.............................................................23
N
Not-Halt Zustand
zurücksetzen
..................................................28
O
Obligations
Operator
User
.........................................................52
................................................................52
P
Personnel qualification
Safety
.............................................................51
Pflichten
Bediener
Betreiber
Power failure
Power supply
.........................................................13
.........................................................13
........................................................67
.......................................................64
Q
Qualifikation des Personals
Sicherheit
........................................................12
R
Reinigen und Abschmieren ..................................26
Restoring
readiness for operation
...................................67
S
Safety
instructions
Schutzvorrichtung
Scope of delivery
Sicherheits
-Hinweise
Specialist dealer
Speeds
Spindelaufnahme
Spindle seat
Storage and packaging
Störungen
Stromversorgung
Swivelling the drill-mill head
.................................................................59
.....................................................47
................................................16
.................................................61
..........................................................8
..................................................77
.................................................19
.........................................................58
........................................61
............................................................39
.................................................25
..........................70, 72
T
Technical data
Speeds
Technical specification
Dimensions
Drill-mill capacity
Electrical connection
Emissions
Environmental conditions
Spindle seat
Work area
Technische Daten
Abmessungen
Arbeitsraum
Bohr-Fräsleistung
...........................................................59
.....................................................59
.............................................58
.......................................58
.......................................................60
...............................59
....................................................58
.......................................................59
.................................................20
....................................................20
...........................................19
MH25VDE | GB
Version 1.0.1 2015-12-1798
Page 99
Drehzahlen .....................................................20
Elektrischer Anschluß
Emissionen
Spindelaufnahme
Umgebungsbedingungen
Tool
Installation BT30
Installation draw bar
removal BT30
removal draw bar
Type plates
Typschilder
.....................................................21
.................................................68
..........................................................46
............................................................7
.....................................19
............................................19
................................20
.............................................68
........................................69
............................................69
U
Umgebungsbedingungen .....................................20
Urheberrecht
Using lifting equipment
........................................................40
........................................57
V
Verwenden von Hebezeugen ..............................18
W
Werkzeug
Ausbau Anzugsstange
Ausbau BT30
Einbau Anzugsstange
Einbau BT30
Werkzeug einsetzen
Wiederherstellen
Betriebsbereitschaft
Work area
..................................................29
...................................................29
............................................................59
....................................30
.....................................30
............................................29
........................................28
OPTIMUM
MASCHINEN - GERMANY
Version 1.0.1 2015-12-17 99
MH25V DE | GB
Page 100
OPTIMUM
MASCHINEN - GERMANY
MH25VDE | GB
Version 1.0.1 2015-12-17100
 Loading...