

Page 1

Minipack-torre S.p.A.
Via Provinciale, 54 - 24044 Dalmine (BG) - Italy
Tel. (035) 563525 – Fax (035) 564945
E-mail: [email protected]
IT ISTRUZIONI PER L’INSTALLAZIONE, L’USO E LA MANUTENZIONE
EN INSTALLATION, OPERATION AND MAINTENANCE
DE INSTALLATIONS, GEBRAUCHS UND WARTUNGSANWEISUNGEN
FR INSTRUCTIONS POUR L’INSTALLATION, L’EMPLOI ET L’ENTRETIEN
ES INSTRUCCIONES PARA LA INSTALACION, USO Y MANTENIMENTO
PT INSTRUÇÕES PARA A INSTALAÇÃO, O USO E A MANUTENÇÃO
EL Ο∆ΗΓΙΕΣ ΓΙΑ ΤΗΝ ΕΓΚΑΤΑΣΤΑΣΗ, ΤΗΝ ΧΡΗΣΗ ΚΑΙ ΤΗΝ ΣΥΝΤΗΡΗΣΗ
http://www.minipack-torre.it
Modular 50 Digit
Modular 70 Digit
IT LEGGERE ATTENTAMENTE QUESTE ISTRUZIONI PRIMA DI USARE LA MACCHINA
EN BEFORE USING THE MACHINE PLEASE CAREFULLY READ THE INSTRUCTIONS
DE BEACHTEN SIE GUT DIE BEDINUNGSANLEITUNG BEVOR MAN DIE MASCHINE BENÜTZT
FR NOUS VOUS PRIONS DE BIEN LIRE LE MANUEL D’INSTRUCTIONS AVANT D’UTILISER LA MACHINE
ES LEER ATENTAMENTE ESTE MANUAL ANTES DE USAR LA MÁQUINA
PT ANTES DE USAR A MÁQUINA LER CUIDADOSAMENTE ESTE LIVRETE
EL ∆ΙΑΒΑΣΤΕ ΜΕ ΠΡΟΣΟΧΗ ΤΙΣ ΠΑΡΑΚΑΤΩ Ο∆ΗΓΙΕΣ ΧΡΗΣΕΩΣ ΠΡΙΝ ΧΡΗΣΙΜΟΠΟΙΗΣΕΤΕ ΤΗ ΣΥΣΚΕΥΗ
Italiano Pagina 01
IT
English Page 09
EN
Deutsch Seite 17
DE
Français Page 25
FR
Español Página 33
ES
Português Página 41
PT
Ελληνικά Σελίδα 49
EL
DOC. N. FM111009
REV. 02
ED. 11.2011
Page 2

ISTRUZIONI ORIGINALI
Indice IT
Capitolo 1. Introduzione
1.1. Prefazione pagina 02
1.2. Prestazioni della macchina confezionatrice pagina 02
1.3. Dati tecnici della macchina pagina 02
Capitolo 2. Installazione della macchina
2.1. Trasporto e posizionamento pagina 03
2.2. Condizioni ambientali pagina 03
2.3. Collegamento elettrico pagina 03
Capitolo 3. Regolazione ed approntamento macchina
3.1. Controllo senso di rotazione pagina 03
3.2. Regolazione pagina 04
3.3. Ciclo manuale ed automatico pagina 04
3.4. Inserimento bobina film pagina 05
3.5. Regolazione nastro trasportatore pagina 05
3.6. Regolazione supporto bobina e piatto di confezionamento pagina 05
3.7. Esecuzione 1^ saldatura film pagina 05
3.8. Aggancio film all’avvolgitore pagina 05
3.9. Introduzione dell’oggetto da confezionare pagina 05
3.10. Confezionamento pagina 05
Capitolo 4. Limitazioni e condizioni d’uso della macchina
4.1. Dimensioni e peso max. della confezione pagina 05
4.2. Ciò che non si deve confezionare pagina 05
Capitolo 5. Caratteristiche del film
5.1. Films da adoperare pagina 06
5.2. Calcolo della fascia A pagina 06
Capitolo 6. Norme di sicurezza
6.1. Avvertimenti pagina 06
Capitolo 7. Manutenzione ordinaria
7.1. Cautele per interventi di manutenzione ordinaria pagina 06
7.2. Pulizia lama saldante pagina 06
7.3. Rimozione di sfridi di film pagina 07
7.4. Pulizia della macchina pagina 07
7.5. Controllo liquido di raffreddamento pagina 07
7.6. Cambio teflon e gomma pagina 07
7.7. Regolazione delle cammes pagina 07
7.8. Cambio lama saldante pagina 07
7.9. Schema elettrico pagina 07
7.10. Particolari di ricambio pagina 08
7.11. Smontaggio, demolizione e smaltimento residui pagina 08
Capitolo 8. Garanzia
8.1. Certificato di garanzia pagina 08
8.2. Condizioni di garanzia pagina 08
Dichiarazione CE di conformità pagina 57
1
Page 3

Capitolo 1. Introduzione IT
1.1. Prefazione
Il presente manuale è redatto nel rispetto della norma UNI 10893 del Luglio 2000. È rivolto a tutti gli utilizzatori al fine di
consentire un corretto uso della macchina. Conservarlo in luogo facilmente accessibile vicino alla macchina e noto a tutti
gli utilizzatori. Il presente manuale è parte integrante della macchina ai fini della sicurezza. Per migliorare la
comprensione precisiamo di seguito i simboli utilizzati.
ATTENZIONE:
Norme antinfortunistiche per l’operatore. Tale avvertimento indica la presenza di pericoli che
possono causare lesioni a chi sta operando sulla macchina.
ATTENZIONE:
Organi caldi. Indica il pericolo di ustioni con rischio di infortunio, anche grave per la persona
esposta.
AVVERTENZA:
Indica la possibilità di arrecare danno alla macchina e/o ai suoi componenti.
Tutti i diritti di riproduzione del presente manuale sono riservati alla ditta costruttrice. La riproduzione, anche parziale, è vietata a termini
di legge. Le descrizioni e le illustrazioni presenti in questo manuale non sono impegnative, di conseguenza la ditta costruttrice si riserva
il diritto di apportare in qualsiasi momento tutte le modifiche che riterrà opportune. Il presente manuale non può essere ceduto in visione
a terzi senza autorizzazione scritta della ditta costruttrice. La macchina deve essere utilizzata solo per soddisfare le esigenze per cui è
stata concepita, ogni altro uso è da considerarsi “uso improprio”, quindi pericoloso.
Prima di compiere qualsiasi operazione sulla macchina è obbligatorio leggere attentamente tutte le istruzioni del presente manuale, al
fine di evitare possibili danneggiamenti alla macchina stessa, alle persone ed alle cose.
Non è consentito operare in caso di dubbi sulla corretta interpretazione delle istruzioni.
Interpellare il fabbricante per ottenere i necessari chiarimenti.
La macchina non è destinata a essere usata da persone (bambini compresi) le cui capacità fisiche, sensoriali o mentali siano ridotte,
oppure con mancanza di esperienza o di conoscenza, a meno che esse abbiano potuto beneficiare, attraverso l’intermediazione di una
persona responsabile della loro sicurezza, di una sorveglianza o di istruzioni riguardanti l’uso dell’apparecchio.
I bambini devono essere sorvegliati per sincerarsi che non giochino con la macchina.
Al momento della consegna verificare che la macchina sia completa in tutte le sue parti.
Eventuali anomalie dovranno essere presentate immediatamente al fornitore.
La ditta costruttrice declina ogni responsabilità per uso improprio della macchina e/o per danni causati in seguito ad operazioni non
contemplate in questo manuale.
1.2. Prestazioni della macchina confezionatrice
Avete acquistato una macchina dalle caratteristiche e prestazioni eccezionali e Vi ringraziamo per la preferenza accordataci. Il sistema
di confezionamento è unico nel suo genere e si è affermato nel mondo con la presenza di oltre 150000 macchine operanti nel campo
dell’imballaggio e del confezionamento.
La validità del concetto tecnologico oltre che la qualità dei componenti e materiali impiegati nel processo produttivo e di collaudo sono la
migliore garanzia di un buon funzionamento e affidabilità nel tempo.
È una macchina saldatrice per film plastici termoretraibili e non, compatta e di alte prestazioni.
Possono essere utilizzati films monopiega con spessori da 15 a 50 micron sia di tipo tecnico che alimentare.
1.3. Dati tecnici della macchina
Impianto elettrico
Tensione (V): vedere dati targhetta
Frequenza (Hz): vedere dati targhetta
Potenza massima assorbita (W): vedere dati targhetta
Corrente massima assorbita (A): vedere dati targhetta
N.B.: per qualsiasi comunicazione con il costruttore, citare sempre il modello della macchina e il
numero di matricola indicati sulla targhetta applicata nella parte posteriore della macchina.
Larghezza “a”
Lunghezza “b”
Altezza “c”
Peso 200 Kg 290 Kg
Larghezza “a”
Lunghezza “b”
Altezza “c”
Modular 50 Modular 70
1590 mm 2180 mm
960 mm 1040 mm
1370 mm 1430 mm
Modular 50 Modular 70
1480 mm 2070 mm
850 mm 960 mm
1400 mm 1510 mm
Peso 170 Kg 243 Kg
Produzione massima 900 confezioni/ora 900 confezioni/ora
2
Page 4

Capitolo 2. Installazione della macchina IT
2.1. Trasporto e posizionamento
Nel trasporto e nel posizionamento della macchina si raccomanda di manovrare con molta cautela!
Nella movimentazione della macchina utilizzare guanti di protezione.
Tagliare con la forbice la reggia avendo cura di proteggersi gli occhi con degli occhiali e sfilare il cartone. Togliere le
viti e le eventuali piastrine che fissano la macchina al pallet (figura 2.1.A pag.58).
Sollevare la macchina dal pallet utilizzando un carrello elevatore a forche (figura 2.1.B pag.58).
Posizionare la macchina sul pavimento.
Posizionare la rulliera (18) (optional) agganciandola al nastro trasportatore (19) (figura 2.1.C pag.58).
2.2. Condizioni ambientali
Posizionare la macchina accertandosi che sia livellata sul pavimento, in un ambiente adatto, privo di umidità,
materiali infiammabili, gas, esplosivi.
Lasciare uno spazio minimo di 0,5m attorno alla macchina, per non ostruire le prese d’aria.
Bloccare la macchina, una volta ottenuto il corretto posizionamento, agendo sul freno delle ruote.
Condizioni consentite negli ambienti in cui é collocata la macchina:
Temperatura da + 5°C a + 40°C
Umidità relativa da 30% a 90% senza condensazione.
L’illuminazione del locale di utilizzo deve essere conforme alle leggi vigenti nel paese in cui è installata la macchina e
deve comunque essere uniforme e garantire una buona visibilità, per salvaguardare la sicurezza e la salute
dell’operatore.
GRADO DI PROTEZIONE DELLA MACCHINA = IP20
IL RUMORE AEREO PRODOTTO DALLA MACCHINA È INFERIORE A 70 dB(A)
2.3. Collegamento elettrico
RISPETTARE LE NORME PER LA SICUREZZA SUL LAVORO!
Se la macchina non è dotata della spina di alimentazione utilizzare una spina adeguata ai valori di tensione
e amperaggio descritti nella targhetta dati e comunque conforme alle normative vigenti nel paese
d’installazione.
È OBBLIGATORIA LA MESSA A TERRA! (figura 2.3. pag.58).
Prima di effettuare il collegamento elettrico assicuratevi che la tensione di rete corrisponda al voltaggio indicato sulla
targhetta applicata nella parte posteriore della macchina e che il contatto di terra sia conforme alle norme di sicurezza
vigenti. In caso di dubbi sulla tensione di rete contattate l’ente locale distributore dell’energia elettrica.
Capitolo 3. Regolazione ed approntamento macchina IT
3.1. Controllo senso di rotazione
Prima di mettere in funzione la macchina verificarne l’esatto senso di rotazione seguendo queste
istruzioni:
Controllare che il pulsante di emergenza (8) sia nella posizione “Non Premuto” (figura 3.1.D pag.59).
Ruotare l’interruttore generale (1) nella posizione 1. Estrarre parzialmente (circa 20 cm) il cassetto elettrico dopo
aver rimosso le 4 viti di fissaggio. Sfilare il coperchio di protezione del contattore QM4 e premere il pulsante del
contattore stesso (figura 3.1.A pag.58/59).
Verificare che il nastro trasportatore ruoti nel senso indicato nella figura 3.1.B pag.59.
In caso contrario invertire due delle tre fasi della spina di alimentazione (figura 3.1.C pag.59).
Premere il pulsante di emergenza (8) per bloccarlo nella posizione “Emergenza Inserita”.
Richiudere il cassetto elettrico e sbloccare il pulsante di emergenza (8) ruotandolo verso destra.
N.B: Il controllo del senso di rotazione va eseguito ogni volta che si cambia presa di alimentazione!
3
Page 5

Capitolo 3. Regolazione ed approntamento macchina IT
3.2. Regolazione
Interruttore generale
1
Spia telaio giù
B
Spia saldatura
C
Spia tempo di pausa
D
Spia avanzamento nastro
E
Pulsante di selezione programmi
P
(figura 3.2. pag.59).
CARATTERISTICHE SCHEDA ELETTRONICA
La macchina ha 6 programmi selezionabili.
Ogni programma è composto da 5 variabili modificabili:
Variabile Campo Caratteristiche Campo
1. Saldatura
2. Tempo ritardo nastro dopo saldatura
3. Tempo telaio giù
4. Tempo nastro
5. Tempo pausa ciclo automatico
0 ÷ 3.2
0 ÷ 9
0.0 ÷ 9.9
0.0 ÷ 3.0
0.0 ÷ 9.9
La macchina è dotata di un contapezzi che visualizza il numero di saldature effettuate sul display (D2).
Questo valore è resettabile a 0 in qualsiasi momento tramite il pulsante di reset (4).
FASE 1 = ACCENSIONE DELLA MACCHINA
Ruotare l’interruttore generale (1) nella posizione 1.
Il display (D1) si accende e compare il n° di programma attivo.
FASE 2 = SELEZIONE PROGRAMMI
Per selezionare il n° di programma premere il pulsante (P).
FASE 3 = PROGRAMMAZIONE VARIABILI
Con il pulsante (S) si scorrono le variabili del programma scelto e con i pulsanti (2) e (3) si modificano i valori
memorizzati. Per convalidare le modifiche premere il pulsante (S) fino a far comparire sul display il n° di programma.
Il tempo ritardo nastro dopo la saldatura é una variabile modificabile che non ha un led associato e pertanto viene
indicato con una “ r ” sul display sinistro, mentre il display destro indica il tempo impostato.
Al termine di tutte le variabili programmabili il display mostrerà nuovamente il codice del programma appena editato
(esempio: P1).
N.B.: Se durante la programmazione viene premuto il finecorsa B l’apparecchio esce dalla programmazione e il
programma selezionato va immediatamente in esecuzione rimostrando sul display (D1) il numero del programma.
FASE 4 = ESECUZIONE
Eseguite tutte le regolazioni la macchina é pronta per procedere al confezionamento.
In caso di “ANOMALIA ” sul display (D1) compaiono le seguenti sigle:
La macchina è stata accesa con il telaio abbassato.
E 1
Alzare il telaio.
La macchina è stata accesa col pulsante (S) premuto.
E 2
Rilasciare il pulsante. Se permane la segnalazione di errore controllare il funzionamento del pulsante.
Segnalazione di rottura del finecorsa esclusione sicurezza (sempre chiuso). Occorre controllare il corretto
E 6
funzionamento del finecorsa esclusione sicurezza e quindi spegnere e riaccendere la macchina.
Telaio saldante non in posizione all’accensione. Premere il pulsante di emergenza per far risalire il telaio.
- -
A telaio risalito la segnalazione scompare.
3.3. Ciclo manuale ed automatico
La macchina può lavorare sia in ciclo automatico che manuale (figura 3.3. pag.59).
Per eseguire un solo ciclo di lavoro ruotare il selettore (6) in posizione “MAN.” e premere il pulsante di marcia (7).
Per lavorare in ciclo automatico ruotare il selettore (6) in posizione “AUT.” e premere il pulsante di marcia (7).
La macchina è dotata di un PULSANTE DI EMERGENZA (8) che premuto la blocca istantaneamente,
riportando il telaio di saldatura in posizione di partenza (figura 3.3. pag.59).
La macchina è inoltre dotata di un sistema di sicurezza automatico sul telaio di saldatura che
interviene nel caso la discesa del telaio stesso venga ostacolata, riportando il telaio in posizione di
partenza.
Display
D1
Pulsante di selezione variabili
S
Pulsante di regolazione
2
Pulsante di regolazione
3
Pulsante reset
4
Display conta pezzi
D2
valori espressi in secondi
valori espressi in decimi di secondo
valori espressi in secondi
valori espressi in secondi
valori espressi in secondi
4
Page 6

5
Capitolo 3. Regolazione ed approntamento macchina IT
3.4. Inserimento bobina film (figura 3.4. pag.60).
Inserire la bobina film sul rullo (11) bloccandola mediante i coni centratori (12)
Posizionare il rullo sul supporto bobina (13)
Passaggio sopra il rullo di rinvio film (16) (solo per Modular 70)
Passaggio attraverso i microforatori (14)
Passaggio sopra il rullo di rinvio film (17)
Passaggio del lembo inferiore del film sotto il piatto di confezionamento (15)
Passaggio del lembo superiore del film sopra il piatto di confezionamento (15)
3.5. Regolazione nastro trasportatore
Regolare l’altezza del nastro trasportatore (19) agendo sull’apposito volantino (20) (figura 3.5. pag.60).
N.B. Per una buona confezione il nastro trasportatore deve essere posizionato in modo che la saldatura del film si trovi a
metà dell’altezza della confezione.
3.6. Regolazione supporto bobina e piatto di confezionamento
Il supporto bobina (13) e il piatto di confezionamento (15) devono essere regolati in funzione della larghezza (a)
dell’oggetto da confezionare, lasciando circa 1-2 cm di spazio tra l’oggetto ed il bordo di saldatura (figura 3.6. pag.60).
3.7. Esecuzione 1^ saldatura film
Per eseguire la 1^ saldatura portare il film come indicato in figura (figura 3.7. pag.60).
Ruotare il selettore (6) in posizione “MAN.” e premere il pulsante di marcia (7).
Il telaio saldante si abbasserà automaticamente e realizzerete la 1^ saldatura sul lato sinistro del film.
Con la mano destra aiutate il distacco del film dalla lama saldante.
3.8. Aggancio film all’avvolgitore
Eseguire ora un numero di cicli sufficiente a formare una striscia di film di scarto.
Passarla intorno ai rullini di rinvio (20) e (21), al rullino di comando (22) ed agganciarla all’avvolgitore (23) (figura 3.8.
pag.60). Ora la machina è pronta per procedere al confezionamento.
3.9. Introduzione dell’oggetto da confezionare
Sollevare con la mano sinistra il bordo del film sul piatto di confezionamento (15) (figura 3.9. pag.61). Introdurre con la
mano destra il prodotto nel film e farlo scorrere verso sinistra fino a depositarlo sul nastro trasportatore (19).
3.10. Confezionamento
Premere il pulsante di marcia (7).
Il telaio di saldatura si abbasserà automaticamente per eseguire il taglio e la saldatura (figura 3.10. pag.61).
Alla riapertura del telaio, la confezione avanzerà verso la rulliera (18) liberando la zona di saldatura per un nuovo ciclo.
Se la macchina é in posizione di ciclo automatico, riprenderà il ritmo impostato dalla programmazione.
Capitolo 4. Limitazioni e condizioni d’uso della macchina IT
4.1. Dimensioni e peso max. della confezione
Modular 50 a = mm 500 b = mm 380 c = mm 100 Peso max. Kg.12 (figura 4.1. pag.61).
Modular 70 a = mm 750 b = mm 500 c = mm 140 Peso max. Kg.16 (figura 4.1. pag.61).
N.B.: Il peso da considerare é quello complessivo distribuito sul nastro e, non quello del singolo pacco
N.B.: le misure indicate nella tabella si riferiscono alla misura max. della singola dimensione.
Per la misura max della confezione (b x c) bisogna comunque fare riferimento al capitolo 5.2., dove si vede che, la
somma di (b + c) é comunque uguale alla larghezza della bobina del film meno 100 mm.
4.2. Ciò che non si deve confezionare
E’ assolutamente vietato confezionare i seguenti tipi di prodotti per evitare di danneggiare in modo permanente la
macchina, oltre che provocare rischi di infortuni all’operatore addetto:
Prodotti bagnati e instabili
Liquidi di qualsiasi tipo e densità in contenitori fragili
Materiali infiammabili ed esplosivi
Bombolette con gas a pressione o di qualsiasi tipo
Polveri sciolte e volatili
Eventuali materiali e prodotti non previsti che possano in qualche modo essere pericolosi per
l’utente e provocare danni alla macchina stessa
Page 7

6
Capitolo 5. Caratteristiche del film IT
5.1. Films da adoperare
La macchina può lavorare con tutti i films termoretraibili e non, con spessore da 15 a 50 micron sia di tipo tecnico che
alimentare. Per garantire i migliori risultati è consigliato l’utilizzo dei films da noi commercializzati.
Le speciali caratteristiche dei nostri films (anche con disegni e scritte personalizzate del cliente) danno garanzie di
affidabilità sia dal lato della corrispondenza alle normative di legge vigenti, che dal lato sicurezza di ottimo funzionamento
delle nostre macchine.
Si raccomanda di consultare le schede tecniche e di sicurezza dei films utilizzati e di attenersi alle
prescrizioni descritte!
Modular 50 A = mm600 MAX D = mm300 MAX d = mm77 (figura 5.1. pag.61).
Modular 70 A = mm800 MAX D = mm300 MAX d = mm77 (figura 5.1. pag.61).
5.2. Calcolo della fascia A
Fascia A = b + c + 100mm (figura 5.2. pag.61).
Capitolo 6. Norme di sicurezza IT
6.1. Avvertimenti
NON PERMETTERE L’USO DELLA MACCHINA A PERSONALE NON ADDESTRATO!
Prima di inserire il ciclo automatico assicurarsi di avere effettuato tutte le regolazioni.
Tutte le regolazioni della macchina vanno eseguite con il selettore (6) in posizione “MAN.” (figura 6.1.A pag.61).
Non toccare la lama saldante (27) subito dopo la saldatura, oltrepassando con la mano la barriera di protezione
Non procedere nella saldatura nel caso di rottura della lama saldante (27). Provvedere immediatamente alla sua
Non toccare il nastro trasportatore (19) quando è in movimento (figura 6.1.B pag.61).
Assicurarsi che la bobina di film sia alloggiata correttamente nella sua sede (31) (figura 6.1.C pag.61).
Durante le fasi di lavoro porre attenzione a tutte le parti calde della macchina che possono
raggiungere temperature tali da provocare ustioni.
Durante il funzionamento della macchina è vietato fumare!
In caso di blocco della macchina o per fermarla durante il ciclo automatico premere il PULSANTE DI
EMERGENZA (8) (figura 6.1.A pag.61).
antinfortunistica (28). Possibilità di scottature dovute al residuo calore sulla lama saldante (27)
(figura 6.1.B pag.61).
sostituzione (figura 6.1.B pag.61).
Capitolo 7. Manutenzione ordinaria IT
7.1. Cautele per interventi di manutenzione ordinaria
LA MANUTENZIONE ORDINARIA DEVE ESSERE EFFETTUATA DA PERSONALE QUALIFICATO
OPPORTUNAMENTE ISTRUITO.
7.2. Pulizia lama saldante
Rimuovere con un panno asciutto i residui di film che si possono depositare sulla lama saldante; effettuare questa
Lubrificare periodicamente la lama saldante con il grasso fornito in dotazione con la macchina (figura 7.2 pag.62).
Prima di effettuare le operazioni di manutenzione spegnere la macchina agendo sull’interruttore
generale, togliere la spina dalla presa di rete e attendere il raffreddamento della macchina!
Durante le operazioni di manutenzione si consiglia di utilizzare guanti di protezione!
operazione subito dopo una saldatura in modo che i residui, ancora caldi, possano essere asportati con facilità.
Page 8

Capitolo 7. Manutenzione ordinaria IT
7.3. Rimozione sfridi di film
Quando la bobina dell’avvolgitore automatico (23) è piena, rimuovere il film svitando la manopola (32) e togliendo il disco
(33) (figura 7.3 pag.62).
7.4. Pulizia della macchina
Per la pulizia della macchina utilizzare un panno inumidito con acqua (figura 7.4 pag.62).
7.5. Controllo liquido di raffreddamento
Controllare ogni 4 mesi il livello del liquido di raffreddamento togliendo il carter (34) e svitando il tappo (35) (figura 7.5
pag.62). Verificare che l’astina del tappo sia bagnata dal liquido per circa 2 cm., altrimenti aggiungere una miscela di
acqua e liquido anticongelante (10%).
7.6. Cambio teflon e gomma
Quando i riscontri in teflon (36) sono troppo usurati, sostituirli con quelli di ricambio facendo molta attenzione alla loro applicazione,
lineare e piana (figura 7.6. pag.62). Pulire con detergente la gomma (37) prima dell’applicazione del nastro di teflon autoadesivo. Se
anche la gomma (37) risulta deteriorata provvedere alla sua sostituzione nel modo seguente:
1. togliere la gomma vecchia
2. pulire la sede che la contiene
3. mettere alcune gocce di colla nella sede stessa
4. inserire la nuova gomma in modo lineare
5. pulire la gomma con detergente
6. applicare il nastro di teflon autoadesivo
7.7. Regolazione delle cammes
La regolazione delle cammes deve essere eseguita solo dal personale autorizzato!
Per accedere alle cammes è necessario smontare il pannello (38) posto sul retro della macchina (figura 7.7.A pag.62).
Le cammes sono 2 e regolano (figura 7.7.B pag.62):
1. La discesa del telaio di saldatura e di conseguenza la pressione dello stesso sulla lama saldante.
2. L’apertura massima del talaio di saldatura e la partenza del nastro trasportatore.
La regolazione si effettua allentando la vite (39) e ruotando la camme nella posizione idonea.
Attenzione: nella regolazione delle cammes procedere gradualmente con piccoli spostamenti.
7.8. Cambio lama saldante
Per sostituire la lama saldante (27) seguire questa procedura (figura 7.8. pag.62):
Togliere tensione alla macchina
Svitare le 3 viti (40)-(41)-(42)
Togliere la lama saldante vecchia
Pulire la sede e se necessario sostituire il teflon isolante (43) del morsetto centrale
Inserire la lama saldante nuova partendo dal morsetto centrale e stringere la vite (41)
Rifilare la lama saldante nuova a filo del foro dei pistoncini (44) e (45)
Completare l’inserimento della lama saldante in tutta la sede
Spingere a fondo il pistoncino posteriore (45) verso la lama saldante in modo che questa entri nel foro dello stesso e stringere la
Spingere a fondo il pistoncino anteriore (44) verso la lama saldante in modo che questa entri nel foro dello stesso e stringere la vite
Rifilare il teflon sporgente dal morsetto centrale
Assicurarsi che la lama saldante sia posizionata bene ed in tensione
7.9. Schema elettrico (figura 7.9. pag.63/64).
B1
B2
B3
B4
B5
E1/2
ER1
F1
F2
F3
F4
FU1
K1
M1
M2
M3
vite (42)
(40)
ATTENZIONE!
Se il cavo di alimentazione è danneggiato, esso deve essere sostituito dal costruttore o dal suo servizio
assistenza tecnica, o comunque da una persona con qualifica similare, in modo da prevenire ogni rischio.
Finecorsa discesa telaio
Finecorsa salita telaio
Finecorsa esclusione sicurezza
Finecorsa di sicurezza
Finecorsa avvolgitore
Ventilatore di raffreddamento
Resistenza lama saldante
Fusibili lama saldante 10.3X38
Fusibili motori 10.3X38
Fusibili trasformatore ausiliario 10.3X38
Fusibile motori ventilatore / pompa 5X20
Fusibile scheda 5X20
Modulo di potenza
Motore nastro
Motore automazione telaio
Motore pompa di raffreddamento
Motore avvolgitore
M4
Interruttore generale
Q1
Interruttore avvolgitore
Q2
Contattore lama saldante
QM1
Contattore salita telaio
QM2
Contattore discesa telaio
QM3
Contattore nastro
QM4
Contattore accessori
QM5
Pulsante di emergenza
S0
Pulsante di marcia
S1
Selettore manuale
S2
Scheda di comando
SK1
Trasformatore di taglio
T1
Trasformatore ausiliario
T2
Presa alimentazione avvolgitore
X1
Spina alimentazione avvolgitore
X2
7
Page 9

8
Capitolo 7. Manutenzione ordinaria IT
7.10. Particolari di ricambio
Codice (Modular 50) Codice (Modular 70) Denominazione particolare
01 S08A0404 S03A0404 Rivestimento teflon
02 FE385602 FE385603 Lama saldante
03 S02A0010 S0130010 Gomma silicone
04 S02A0310 S03A0310 Gruppo isolatori portalama (ant. + lat.)
05 S0K00302 S0K00304 Morsetto posteriore completo
06 S0K00306 S03A0306 Morsetto centrale completo
07 S0K00301 S0K00303 Morsetto anteriore completo
08 S03A0605 S03A0605 Rotellina con aghi completa
09 S03A0606 S03A0606 Rotellina con cava completa
10 S08A0602 S03A0602 Tubo porta bobina completo
7.11. Smontaggio, demolizione e smaltimento residui
ATTENZIONE!
Le operazioni di smontaggio e demolizione devono essere affidate a personale specializzato a tali attività
e dotato delle competenze meccaniche ed elettriche necessarie a lavorare in condizioni di sicurezza.
Procedere nel seguente modo:
1. scollegare la macchina dalla rete di alimentazione elettrica
2. smontare i componenti
Ciascun rifiuto deve essere trattato, smaltito o riciclato in base alla classificazione ed alle procedure previste
dalla legislazione vigente nel paese di installazione.
Il simbolo indica che questo prodotto non deve essere trattato come rifiuto domestico.
Assicurando che il prodotto venga correttamente eliminato, si faciliterà la prevenzione di potenziali
conseguenze negative per l’ambiente e la salute dell’uomo, che potrebbero altrimenti essere causate da
un inappropriato trattamento del rifiuto di questo prodotto.
Per informazioni più dettagliate riguardo il riciclaggio di questo prodotto, contattare il venditore del
prodotto, o in alternativa il servizio di post vendita o l’appropriato servizio di trattamento dei rifiuti.
Capitolo 8. Garanzia IT
8.1. Certificato di garanzia
La Garanzia ha validità 12 mesi dalla data di installazione alle condizioni riportate sul libretto d’istruzioni. Compilare il
retro della cartolina in ogni sua parte, strappare lungo la linea e spedire.
8.2. Condizioni di garanzia
La garanzia è valida 12 mesi e decorre dalla data di installazione della macchina. La garanzia consiste nella sostituzione
o riparazione gratuita di tutte quelle parti riscontrate da noi difettose per anomalie di materiali. Le riparazioni o sostituzioni
avvengono normalmente presso la casa costruttrice con l’addebito all’acquirente delle spese di trasporto o manodopera.
Qualora le riparazioni o sostituzioni vengano eseguite presso la sede dell’acquirente, quest’ultimo sarà tenuto a pagare le
spese di viaggio, trasferta e manodopera. Le prestazioni di garanzia vengono eseguite esclusivamente a cura della casa
costruttrice o dal rivenditore autorizzato. Per avere diritto a prestazioni di garanzia inviare alla casa costruttrice od al
rivenditore autorizzato il pezzo difettoso, perché sia effettuata la riparazione o sostituzione. La riconsegna di tale pezzo
riparato o sostituito, rientrerà nell’adempimento delle operazioni di garanzia. La garanzia viene annullata:
1. per il mancato immediato invio postale del CERTIFICATO DI GARANZIA al momento dell’acquisto, debitamente
compilato e firmato entro 20 giorni.
2. per la errata installazione, la inadeguata alimentazione, negligenza d’uso e manomissione da parte di persone non
autorizzate.
3. per modifiche effettuate sulla macchina senza il consenso scritto della casa.
4. qualora la macchina non sia più proprietà del primo acquirente.
La casa costruttrice declina a termine di legge ogni responsabilità per danni a persone o cose qualora venga
effettuata un’errata installazione o collegamento alla rete di alimentazione elettrica o esclusione della messa a
terra od in caso di manomissioni della macchina stessa. La casa costruttrice si riserva di approntare modifiche
e cambiamenti secondo esigenze tecniche e di funzionamento.
PER QUALUNQUE CONTROVERSIA LEGALE
IL FORO COMPETENTE È QUELLO DI BERGAMO (ITALIA).
Page 10

TRANSLATION OF THE
ORIGINAL INSTRUCTIONS
Index EN
Chapter 1. Foreword
1.1. Preface page 10
1.2. Performances of packaging machine page 10
1.3. Machine technical data page 10
Chapter 2. Machine installation
2.1. Transport and positioning page 11
2.2. Environmental conditions page 11
2.3. Electrical connections page 11
Chapter 3. Machine adjustment and setting up
3.1. Control of direction of rotation page 11
3.2. Adjustment page 12
3.3. Manual and automatic cycle page 12
3.4. Film reel insertion page 13
3.5. Conveyor belt adjustment page 13
3.6. Reel support and packaging plate adjustment page 13
3.7. Execution of 1^ film sealing page 13
3.8. Film coupler on wrapping machine page 13
3.9. Introducing the object to be wrapped page 13
3.10. Making up page 13
Chapter 4. Limits and conditions in the use of machine
4.1. Max. weight and dimensions of the package page 13
4.2. Items which must not be packed page 13
Chapter 5. Film features
5.1. Films to be used page 14
5.2. Band A calculation page 14
Chapter 6. Safety standards
6.1. Warnings page 14
Chapter 7. Ordinary maintenance
7.1. Precautions for ordinary maintenance interventions page 14
7.2. Sealing blade cleaning page 14
7.3. Plastic film and other scrap removal page 15
7.4. Machine cleaning page 15
7.5. Control of cooling liquid page 15
7.6. Rubber and teflon replacement page 15
7.7. Adjustment of the cams page 15
7.8. Changing the sealing blade page 15
7.9. Wiring diagram page 15
7.10. Spare parts page 16
7.11. Disassembling, demolition and elimination of residuals page 16
Chapter 8. Guarantee
8.1. Certificate of guarantee page 16
8.2. Guarantee conditions page 16
EC declaration of conformity page 57
9
Page 11

0
Chapter 1. Foreword EN
1.1. Preface
This manual has been drawn up in compliance with the UNI10893 standard dated July 2000. It is meant for all users in
order to enable them to use the machine correctly. Keep it in a place which can be easily accessed in the proximity of the
machine and which is known to all users. This manual is an integral part of the machine for safety reasons. We wish to
specify the symbols in use here below in order to improve their understanding.
ATTENTION:
Accident prevention rules for the operator. This warning indicates the presence of dangers which
can injure the person operating on the machine.
ATTENTION:
Hot members. It shows the danger of burning, thus involving the risk of a serious accident for the
exposed person.
WARNING:
It indicates the possibility of damaging the machine and/or its components.
All reproduction rights of this manual are reserved to the manufacturer. Partial or complete reproduction is forbidden as
provided by the law. Descriptions and pictures provided in this manual are not binding. Therefore the manufacturer,
reserves the right to make any change considered necessary. This manual cannot be transferred for viewing to third
parties without authorisation in writing from the manufacturing company. The machine must be used only for the purpose
it was built for. Any other use shall be considered “improper” and therefore dangerous. Before carrying out any operation
on the machine it is compulsory to read carefully all instructions provided in this manual, in order to avoid possible
damage to the machine, to people and property.
Do not operate if in doubt about the correct interpretation of the instructions.
Contact the manufacturer in order to obtain the necessary explanation.
This machine is not intended for use by persons (including children) with reduced physical, sensory or mental
capabilities, or lack experience and knowledge, unless they have been given supervision or instruction concerning use of
the machine by a person responsible for their safety.
Children should be supervised to ensure that they do not play with the machine.
Upon delivery check that the machine is complete in all parts.
Possible faults shall be immediately reported to the manufacturer.
The manufacturing company declines any liability in case of machine improper use and/or in case of damage resulting
from operations carried out on the machine that are not mentioned in this manual.
1.2. Performances of packaging machine
You have bought a machine with outstanding features and performance and we thank You very much for Your confidence in choosing it.
The system is the only one of its kind and has achieved worldwide success with more than 150000 units operating in the field of
packaging and wrapping. The technological concept underling its design, as well as the components and materials used in the
manufacturing and testing process are the best assurance of proper operation and long-lasting liability.
Is a sealing machine for plastic films, whether heat-shrinking or not, compact in size and featuring high-performance service.
One-fold films can be used, ranging from 15 to 50 microns in thickness, suitable for both technical and food-related applications.
1.3. Machine technical data
Electrical system
Voltage (V): see data on plate
Frequency (Hz): see data on plate
Maximum absorbed power (W): see data on plate
Maximum absorbed current (A): see data on plate
N.B.: when contacting the Manufacturer, always indicate the model and the serial number
specified on the plate on the rear part of the machine.
Width “a”
Length “b”
Height “c”
Weight 200Kg 290 Kg
Width “a”
Length “b”
Height “c”
Modular 50 Modular 70
1590 mm 2180 mm
960 mm 1040 mm
1370 mm 1430 mm
Modular 50 Modular 70
1480 mm 2070 mm
850 mm 960 mm
1400 mm 1510 mm
Weight 170 Kg 243 Kg
Maximum production 900 packs/hour 900 packs/hour
1
Page 12

Chapter 2. Machine installation EN
2.1. Transport and positioning
It is recommended to handle with great care during transport and positioning!
Use protection gloves while handling the machine.
Cut the strap with scissors make sure you protect your eyes by wearing glasses and withdraw the cardboard.
Remove the screws and any plate intended to fasten the machine to the pallet (figure 2.1.A page 58).
Lift the machine from the pallet by using a fork lift truck (figure 2.1.B page 58).
Arrange the machine on the floor.
Position the roller way (18) (optional) coupling it to the conveyor belt (19) (figure 2.1.C page 58).
2.2. Environmental conditions
Place the machine in a suitable environment free from humidity, gases, explosives, combustible materials.
Leave a minimal space of 0,5m around the machine so that not to obstruct air outlets.
Once the correct height is abtained, block the machine by means of the wheel brakes.
Working environmental conditions:
Temperature from + 5°C to + 40°C
Relative humidity from 30% to 90%, without condensation
The lighting of the operation room shall comply with the laws in force in the country where the machine is installed.
However, it shall be uniform and provide for good visibility in order to safeguard the operator’s safety and health.
MACHINE SAFETY FACTOR = IP20
THE AERIAL NOISE MADE BY THE MACHINE IS LOWER THAN 70 dB(A)
2.3. Electrical connections
OBSERVE HEALTH AND SAFETY REGULATIONS!
If the machine is not equipped with the power supply plug, use a plug that is suitable for the voltage and
amperage values described by the rating plate and that can comply with the rules in force in the installation
country.
GROUNDING OF THE UNIT IS OBLIGATORY! (figure 2.3. page 58).
Before executing electrical connections, make sure the mains voltage matches the one on the plate on machine rear and
that the ground contact complies with the safety rules in force.
In case of doubts about the mains voltage, contact the local public supply Company.
Chapter 3. Machine adjustment and setting up EN
3.1. Control of direction of rotation
Before starting machine operation check the correct direction of rotation by following these
instructions:
Please check that the emergency pushbutton (8) is on position “Not Pressed” (figure 3.1.D page 59).
Turn the main switch (1) to pos. 1. Partially extract (about 20 cm) the electrical unit after having removed the four
fastening screws. Slide guard cover of QM4 contactor and manually push the button of the contactor itself (figure
3.1.A page 58/59).
Check the conveyor belt for correct rotation, which shall match the direction that is shown in the figure 3.1.B page 59.
Otherwise invert two of the three phases of the electrical plug (figure 3.1.C page 59).
Push the emergency pushbutton (8) to lock it in the “Inserted Emergency” position.
Close the electrical unit again and release the emergency pushbutton (8) by turning it to the right.
N.B.: The direction of rotation check should be carried out every time you change the electrical plug!
11
Page 13

Chapter 3. Machine adjustment and setting up EN
3.2. Adjustment
Main switch
1
Warning light for lowered frame
B
Sealing warning light
C
Pause warning light
D
Belt advancing light
E
Programs selection button
P
(figure 3.2. page 59).
ELECTRONIC BOARD FEATURES
The machine is equipped with 6 selectionable programs.
Each program is composed by 5 variables which can be modified.
Variable Field Field features
1. Sealing
2. Belt delay time after sealing
3. Time for lowered sealing frame
4. Belt advancing time
5. Automatic cycle pause time
The machine is equipped with a piece counter to show on display (D2) the number of sealings.
Such a value can be put to zero at any time through reset button (4).
PHASE NR. 1 = SWITCHING THE MACHINE ON
Turn the main switch (1) into pos. 1.
The display (D1) turns on and the number of the currently selected program will appear.
PHASE NR. 2 = PROGRAMS SELECTION
Push button (P) to select the number of the program.
PHASE NR. 3 = VARIABLES PROGRAMMING
Through button (S) it is possible to look through the variables of the selected program, while through buttons (2) and (3)
the memorized values can be modified.
To validate modifications, press button (S) until the number of the program appears on the display.
The belt delay time after sealing can be modified; there is not a LED indicating this variable which is shown with an “r” on
the left display, while the right one shows the time which has been set. At the end of all variables to be adjusted, the
display will show the code of the program just chosen (for example P1).
N.B.: In case during programming the B limit switch is being pressed, the unit quits the scheduling, the selected program
is executed and the display (D1) shows the number of the program.
PHASE NR. 4 = PERFORMANCE
Once all adjustments have been made, the machine is ready to start working.
In case of “ANOMALY” the display (D1) will show as follows:
Machine has been switched on with lowered sealing frame.
E 1
Lift it up.
Machine has been switched on when the (S) button was pressed. Release the button. In case the error signalling
E 2
still persists, check the correct functioning of the button.
The limit switch to cut out security is broken (it is always closed ).Check the correct functioning of the limit switch
E 6
to cut out security, then switch the machine off and on again.
Sealing frame not in proper position when switching machine on. Press emergency button to lift sealing frame.
- -
When the frame is up, signalling will disappear.
3.3. Manual and automatic cycle
The machine can be operated with a manual as well as with an automatic cycles (figure 3.3. page 59).
To carry out only one operating cycle rotate the selector (6) to the “MAN.” position and press the start button (7).
To operate the automatic cycle rotate the selector (6) to the “AUT.” position and press the start button (7).
The machine is equipped with an EMERGENCY PUSHBUTTON (8) which blocks it immediately when
pressed, bringing the sealing frame into start position (figure 3.3. page 59).
The machine has also an automatic safety system on the welding frame which intervenes in case the
lowering of the frame is hindered, bringing the frame back in the start position.
Display
D1
Variables selection switch
S
Adjusting button
2
Adjusting button
3
Reset button
4
Piece counter display
D2
0 ÷ 3.2
0 ÷ 9
0.0 ÷ 9.9
0.0 ÷ 3.0
0.0 ÷ 9.9
values expressed in seconds
tenth-seconds values
values expressed in seconds
values expressed in seconds
values expressed in seconds
12
Page 14

Chapter 3. Machine adjustment and setting up EN
3.4. Film reel insertion (figure 3.4. page 60).
Insert the roll of film on the roller (11) and block it through the centering cones (12)
Position the roller on the film reel support (13)
Move the film over the film drive roller (16) (for Modular 70 only)
Run through the micropunches (14)
Move the film over the film drive roller (17)
Run the film lower layer under the packaging plate (15)
Run the film upper layer over the packaging plate (15)
3.5. Conveyor belt adjustment
Adjust the height of the conveyor belt (19) with the special handwheel (20) (figure 3.5. page 60).
N.B.: In order to get a good packaging the conveyor belt should be positioned in such a way, that the film sealing is made
at half the packaging height.
3.6. Reel support and packaging plate adjustment
The reel support (13) and the packaging plate (15) must be adjusted according to the width of the article to be packaged,
leaving a space of about 1-2 cm between the article and the welding edge (figure 3.6. page 60).
3.7. Execution of 1^ film sealing
To carry out the 1^ sealing move the film, as shown in the figure (figure 3.7. page 60).
Rotate the selector (6) to “MAN.” position and press the start button (7).
The machine will automatically start operating, and the first sealing will be performed on the film’s left side.
With the right hand detach the film from the sealing blade.
3.8. Film coupler on wrapping machine
Carry out a number of cycles sufficient to make a strip of scrap film.
Guide this film strip around the transmission rolls (20) and (21) and the driving roll (22) and couple it with the coiler (23)
(figure 3.8. page 60). The machine is now ready to start the packaging.
3.9. Introduction of the product to be packaged
Lift the film edge on the packaging plate (15) with your left hand (figure 3.9. page 61).
Introduce the product with your right hand in the film and move if to the left until it settles on the conveyor belt (19)
leaving about 1-2 cm space between the product and the outer edge of the sealing frame.
3.10. Packaging
Press the ON push-button (7). The sealing frame will automatically lower to cut and seal the film (figure 3.10. page 61).
When the frame opens again, the packed product will be fed towards the roller way (18). Thus, the sealing area will be
released and ready to start a new sealing cycle. If the machine is set to operate in automatic mode, it will restart work
according to the rhythm set by programming.
Chapter 4. Limits and conditions in the use of machine EN
4.1. Max. weight and dimensions of the package (Pic.4.1.)
Modular 50 a = mm 500 b = mm 380 c = mm 100 Max. weight. Kg.12 (figure 4.1. page 61).
Modular 70 a = mm 750 b = mm 500 c = mm 140 Max. weight Kg.16 (figure 4.1. page 61).
NOTE: The weight to be considered is the total weight distributed on the conveyor belt, and not the one of the single
package.
NOTE: max. dimensions shown on above scheme are referring to the max. dimension of the single package.
Refer to chapter 5.2. to get max. dimension of package (b x c); the addition of (b + c) is equal to film roll width 100
mm.
4.2. Items which must not be packed
The below listed products must absolutely not be wrapped to avoid damages to the machine and serious injuries to the
operator in charge:
Wet and unstable products
Liquids of any kind and density in fragile containers
Flammable and explosive materials
Pressurised gas cylinder of any kind
Bulk and volatile powders
Any materials and products not listed but which might harm operator and cause damages to the machine
13
Page 15

Chapter 5. Film features EN
5.1. Films to be used
The machine can work with all thermoshrinkable and non-thermoshrinkable films, from 15 to 50 microns in thickness, of a
technical and food type. To guarantee the best results, it is recommended to use the films marketed by us.
The special features of our films (which may be customised with drawings and text) assure their outstanding reliability,
with regard both to compliance with laws in force and to an excellent machine performance.
It is recommended to refer to the technical and safety sheets of the films in use and to observe the
corresponding instructions!
Modular 50 A = mm600 MAX D = mm300 MAX d = mm77 (figure 5.1. page 61).
Modular 70 A = mm800 MAX D = mm300 MAX d = mm77 (figure 5.1. page 61).
5.2. Calculation of band A
Band A = b + c + 100 mm (figure 5.2. page 61).
Chapter 6. Safety standards EN
6.1. Warnings
THE MACHINE CAN NOT BE USED BY UNTRAINED PERSONNEL!
Before starting the automatic cycle, make sure that all necessary adjustments have been made.
All adjustments of the machine will be made by the selector (6) in “MAN.” position (figure 6.1.A page 61).
Do not touch the sealing blade (27) soon after sealing by reaching beyond the safety guard (28). Danger of burns
Do not keep on sealing in case the sealing blade breaks (27) but replace it at once (figure 6.1.B page 61).
Do not touch the conveyor belt (19) when it is in motion (figure 6.1.B page 61).
Make sure that the roll of film is properly lodget (31) (figure 6.1.C page 61).
During the work phases pay attention to all hot parts of the machine. The temperature they can
reach is so high that it can cause burns.
It is forbidden to smoke when the machine is working!
In case of blocking of the machine or in order to stop it during the automatic cycle press the EMERGENCY
PUSHBUTTON (8) (figure 6.1.A page 61).
due to residual heat on the sealing blade(27) (figure 6.1.B page 61).
Chapter 7. Ordinary maintenance EN
7.1. Precautions for ordinary maintenance interventions
ORDINARY MAINTENANCE, MUST BE EXECUTED BY QUALIFIED STAFF APPROPRIATELY TRAINED.
7.2. Sealing blade cleaning
Using a dry cloth, wipe off the residues clinging to the sealing blade: do this at once after sealing since the residues
Periodically lubrificate the sealing blade with the grease supplied with the machine (figure 7.2 page 62).
Before proceeding to maintenance, switch the machine off and disconnect it by operating on the
master switch and wait for the machine to cool down!
It is recommended to use protection gloves during maintenance operations!
are easier to remove when still warm.
14
Page 16

5
Chapter 7. Ordinary maintenance EN
7.3. Plastic film and other scrap removal
When the bobbin of the automatic coiler (23) is full, remove the film by unscrewing the knob (32) and taking away the
disk (33) (figure 7.3 page 62).
7.4. Machine cleaning
Use a cloth moistened with water for the cleaning of the machine (figure 7.4 page 62).
7.5. Control of cooling liquid
Check the level of the cooling fluid once every 4 months. To do so, remove the guard (34) and unscrew the plug (35)
(figure 7.5 page 62). Check that the rod is wetted by the liquid at about 2 cm height, otherwise add a mixture of water and
antifreeze liquid (10%).
7.6. Rubber and teflon replacement
When the Teflon-strikers (36) are worn out, replace them with spare parts, paying attention that the application is linear and even (figure
7.6. page 62). Before applying the Teflon self-adhesive strip clean the rubber part (37) with a detergent. If also the rubber (37) is
damaged, replace it as follows:
1. remove the old rubber
2. clean its housing
3. apply some drops of glue in the housing
4. insert the new rubber in a linear way
5. clean the rubber with a detergent
6. apply the self-adhesive Teflon-strip.
7.7. Adjustment of the cams
The adjustment of the cams must only be carried out by authorised personnel!
It is necessary to disassemble the panel (38) at the back of the machine in order to get access to the cams (figure 7.7.A page 62). There
are 2 cams which control (figure 7.7.B page 62):
1. The lowering of the sealing frame and thus the pressure of same on the sealing blade.
2. The maximum opening of the sealing frame and the start of the conveyor belt.
The adjustment is made by loosening the screw (39) and rotating the cam in the right position.
Attention: for the adjustment of the cams, shift them gradually!
7.8. Replacement of sealding blade
To replace the sealing blade (27) follow this procedure (figure 7.8. page 62):
Disconnect power to the machine
Unscrew the three screws (40), (41), (42)
Remove the old sealing blade
Clean the housing and if necessary replace the insulating teflon (43) of the central clamp
Insert the new sealing blade starting from the central clamp and tighten the screw (41)
Trim the new sealing blade according to the holes of the pistons (44) and (45)
Complete the insertion if the sealing blade in the whole housing
Push the rear piston completely onwards (45) towards the sealing blade to make it enter the hole of the piston itself and then
Push the front piston (44) completely onwards towards the sealing blade to make it enter the hole of the piston itself and then
Trim the teflon projecting from the central clamp
Make sure that the sealing blade is well positioned and in tension
7.9. Wiring diagram (figure 7.9. page 63/64).
B1
B2
B3
B4
B5
E1/2
ER1
F1
F2
F3
F4
FU1
K1
M1
M2
M3
tighten screw (42)
tighten screw (40)
ATTENTION!
If the supply cord is damaged, it must be replaced by the manufacturer, its service agent or similarly
qualified persons in order to avoid a hazard.
Frame descent limit switch
Frame rise limit switch
Safety device cutting out limit switch
Safety limit switch
Rewinder limit switch
Cooling fans
Sealing blade heater
Sealing blade fuse 10.3X38
Motor fuse 10.3X38
Auxiliary transformer fuse 10.3X38
Ventilator / pump motor fuse 5X20
Board fuse 5X20
Electronic control board
Belt motor
Frame drive motor
Pump motor
Rewinder motor
M4
Main switch
Q1
Rewinder switch
Q2
Sealing blade contactor
QM1
Frame rise contactor
QM2
Frame descent contactor
QM3
Belt contactor
QM4
Accessories contactor
QM5
Emergency pushbutton
S0
Start button
S1
Manual selector
S2
Control board
SK1
Cutting transformer
T1
Auxiliary transformer
T2
Rewinder power supply socket
X1
Rewinder power supply plug
X2
1
Page 17

6
Chapter 7. Ordinary maintenance EN
7.10. Spare parts
Code (Modular 50) Code (Modular 70) Item description
01 S08A0404 S03A0404 Teflon liner
02 FE385602 FE385603 Sealing blade
03 S02A0010 S0130010 Silicone rubber
04 S02A0310 S03A0310 Blade holder
05 S0K00302 S0K00304 Complete rear terminal
06 S0K00306 S03A0306 Complete central terminal
07 S0K00301 S0K00303 Complete front terminal
08 S03A0605 S03A0605 Complete needles microperforator
09 S03A0606 S03A0606 Complete slotted microperforator
10 S08A0602 S03A0602 Roll holder complete tube
7.11. Disassembling, demolition and elimination of residuals
ATTENTION!
All operations about disassembling and demolition must be done by qualified personnel with mechanical
and electrical expertise required to work in security conditions.
Proceed as follows:
1. disconnect machine from power mains
2. disassemble components
All wastes must be treated, eliminated or recycled according to their classification and to the procedures in
force established by the laws in force in the country the equipment has been installed.
The symbol indicates that this product shall not be treated as household waste.
By assuring that the product will be properly disposed of, you will facilitate the prevention of potential
negative effects for the environment and the man’s health, which might be otherwise caused by the
improper waste treatment of this product.
For more detailed information about the recycling of this product, please contact the product seller or, as
an alternative, the after-sales service or the corresponding waste treatment service.
Chapter 8. Guarantee EN
8.1. Certificate of guarantee
The guarantee runs for 12 months after the installation date under the conditions set forth on the instruction manual. Fill
in the card with all data requested,tear out along the perforations and send in.
8.2. Guarantee conditions
The guarantee runs for 12 months and goes into force on the installation date of the machine. The guarantee covers free
replacement or repair of any parts due to defects arising from faulty material. The repairs or replacement are usually
carried out at the manufactures, with transport or workmanship at buyer’s charge. If the repair or replacement is carried
out at the buyer’s place, he shall bear the travelling, transfer and workmanship charges. Work under guarantee can be
carried out exclusively by the manufacturer or by the authorised dealer. In order to be entitled to repairs under the
guarantee, the faulty part must be sent for repair or replacement to the manufacturer or his authorised dealer. The return
of such repaired or replaced part will be considered to be the performance of the guarantee.
The guarantee is voided:
1. in case of failure to mail the CERTIFICATE OF GUARANTEE, duly filled in and signed, with in 20 days after the date
of purchase.
2. in case of inappropriate installation, power supply, misuse and mishandling by unauthorised persons.
3. in case of changes made to the machine without prior agreement in writing by the manufacturers.
4. if the machine is no longer the property of the first buyer.
The manufacturer decline any responsibility for damage to persons or things in case of inappropriate
installation or connection to the power mains or omission of connection to earth or in case of any mishandling
of the machine. The manufacturer undertake to carry out any variations and changes made necessary by
technical and operating requirements.
IN THE EVENT OF DISPUTES THE COURT OF BERGAMO (ITALY)
SHALL HAVE SOLE JURISDICTION.
1
Page 18

ÜBERSETZUNG DER ORIGINAL-
ANLEITUNG
Inhaltsverzeichnis DE
Kapitel 1. Einleitung
1.1. Vorwort Seite 18
1.2. Leistungen der Verpackungsmachine Seite 18
1.3. Technische Daten der Maschine Seite 18
Kapitel 2. Aufstellung der Maschine
2.1. Beförderung und Positionierung Seite 19
2.2. Umweltbedingungen Seite 19
2.3. Elektrischer Anschluß Seite 19
Kapitel 3. Regelung und Bereitstellung der Maschine
3.1. Die prüfung der drehrichtung Seite 19
3.2. Regulierung Seite 20
3.3. Der manuelle und automatische arbeitskreislauf Seite 20
3.4. Einlegung der Folienspule Seite 21
3.5. Die Regulierung des Förderbandes Seite 21
3.6. Die Regulierung des Spulenträgers und des Verpackungsflachstabes Seite 21
3.7. Die durchführung der ersten schweißung Seite 21
3.8. Wie der film an die Wickelwalze angehängt werden muß Seite 21
3.9. Die Einlegung des zu verpackenden Gegenstandes Seite 21
3.10. Die verpackung Seite 21
Kapitel 4. Gebrauchsbeschränkungen und Gebrauchsbedingungen der Maschine
4.1. Max. Gewicht und dimensionen der Packung Seite 21
4.2. Was nicht verpackt werden darf Seite 21
Kapitel 5. Folieneingeschaften
5.1. Die zu verwendenden Folie Seite 22
5.2. Wie der A-streifen berechnet werden muss Seite 22
Kapitel 6. Sicherheitsmassnahmen
6.1. Warnungen Seite 22
Kapitel 7. Wartung der Maschine
7.1. Maßnahmen, die getroffen werden müssen, bevor Wartungsarbeiten durchgefürt werden Seite 22
7.2. Reinigung der schweißenden Klinge Seite 22
7.3. Die entfernung von Abfällen des plastischen Films Seite 23
7.4. Reinigung der Maschine Seite 23
7.5. Die Prüfung der Höhe der Abkühlungsflüssigkeit Seite 23
7.6. Wie Teflon und Gummi ersetzt werden müssen Seite 23
7.7. Die Regulierung der Nocken Seite 23
7.8. Auswechseln der Schweißklinge Seite 23
7.9. Schaltbild Seite 23
7.10. Ersatzteile Seite 24
7.11. Demontage, abbau und entsorgung der rückstände Seite 24
Kapitel 8. Garantiezeit
8.1. Garantieschein Seite 24
8.2. Garantiebedingungen Seite 24
EG Konformitätserklärung Seite 57
17
Page 19

Kapitel 1. Einleitung DE
A
1.1. Vorwort
Das vorliegende Handbuch wurde gemäß den Norm UNI 10893 von Juli 2000 abgefasst. Es richtet sich an alle Benutzer
und dient zur korrekten Bedienung der Maschine. Bewahren Sie es an einem leicht zugänglichen Ort in der Nähe der
Maschine auf, der allen Benutzern bekannt ist. Das vorliegende Handbuch ist hinsichtlich der Sicherheit, ein wesentlicher
Teil der Maschine. Zur besseren Verständlichkeit werden die verwendeten Symbole erläutert.
ACHTUNG:
Normen bezüglich der Arbeitssicherheit für den Bediener. Diese Warnung wiest auf bestehende
Gefahren hin, welche die Verletzung des Maschinenbedieners verursachen können.
ACHTUNG:
Heiße Maschinenteile. Zeigt eine für die ausgesetzte Person auch schwerwiegende
Verbrennungsgefahr durch heiße Maschinenteile an.
VOSICHT:
Weist auf die Gefahr hin, die Maschine bzw. deren Komponenten zu beschädigen.
Alle Rechte des vorliegenden Handbuchs sind dem Hersteller vorbehalten. Die Vervielfältigung, auch auszugsweise, ist gesetzlich
verboten. Die in diesem Handbuch enthaltenen Beschreibungen und Abbildungen sind unverbindlich. Der Hersteller behält sich vor,
jederzeit Änderungen vorzunehmen, die er als notwendig erachtet. Dieses Handbuch darf ohne schriftliche Genehmigung des
Herstellers nicht zur Einsicht an Dritte ausgehändigt werden. Die Maschine darf nur für den vorgesehenen Anwendungszweck
eingesetzt werden; jede andere Anwendung ist als „unsachgemäß“ und somit als gefährlich anzusehen.
Vor Bedienung der Maschine müssen sorgfältig alle Hinweise in diesem Handbuch durchgelesen werden, um potentielle Schäden an
Maschine, Personen oder Gegenständen zu vermeiden.
Bei Zweifeln an der richtigen Auslegung der Hinweise darf die Maschine nicht betrieben werden.
Bitte wenden Sie sich für die notwendigen Erläuterungen an den Hersteller.
Die Maschine ist nicht dazu bestimmt, von Personen (einschließlich Kindern) angewandt zu werden, deren körperliche, mentale oder
Sinnesfähigkeiten eingeschränkt sind, oder die zu wenig Erfahrung oder Kenntnisse haben, außer wenn sie durch eine Person, die für
ihre Sicherheit verantwortlich ist, überwacht werden oder von dieser Anweisungen über den Gebrauch des Geräts erhalten.
Kinder müssen ständig überwacht werden, um sicherzustellen, dass sie nicht mit der Maschine spielen.
Prüfen Sie bei der Auslieferung der Maschine, ob sie in allen ihren Teilen vollständig ist.
Eventuelle Auffälligkeiten müssen sofort dem Lieferanten mitgeteilt werden.
Der Hersteller lehnt jede Haftung für unsachgemäße Anwendung der Maschine und/oder Schäden ab, die auf Tätigkeiten
zurückzuführen sind, die nicht in diesem Handbuch vorgesehen sind.
1.2. Leistungen der verpackungsmachine
Sie haben ein äußerst leistungsfähiges Gerät mit außergewöhnlichen Eigenschaften erworben, und wir danken Ihnen für die getroffene
Wahl. Das Verpackungssystem ist einzing in seiner Art, seine Stellung wird durch die Anzahl von über 150000 weltweit verkauften
Geräten bestätigt. Der Wert des technologischen Konzepts, die Qualität der Einzelteile und der in der Fertigung verwendeten Werkstoffe
sowie der Endkontrolle sind die beste Garantie für ein zuverläßiges Funktionieren über einen langen Zeitraum. Die Maschine ist eine
raumsparende und hochleistungsfähige Schweissmaschine für wärmeschrumpfbare und wärmeschrumpfechte plastische Filme. Das
Schweißen und das Schneiden erfolgen durch automatisch geregelte Impulse. Die verwendeten Filme, haben eine Stärke von 15 bis 50
Mikron, sind einfaltbar und finden eine Verwendung sowohl im Bereich der Technik als auch in der Lebensmittelindustrie.
1.3. Technische Daten der Maschine
Elektrische Anlage
Spannung (V): siehe Typenschild
Frequenz (Hz): siehe Typenschild
Maximale Leistungsaufnahme (W): siehe Typenschild
Maximale Stromaufnahme (A): siehe Typenschild
NM.: Nennen Sie bitte bei jeglicher Kommunikation mit dem Hersteller immer das Modell und die
Seriennummer der Maschine, die auf dem Schild angegeben sind, das sich auf der Rückseite der
Maschine befindet.
Breite “a”
Länge “b”
Höhe “c”
Gewicht 200 Kg 290 Kg
Breite “a”
Länge “b”
Höhe “c”
Modular 50 Modular 70
1590 mm 2180 mm
960 mm 1040 mm
1370 mm 1430 mm
Modular 50 Modular 70
1480 mm 2070 mm
850 mm 960 mm
1400 mm 1510 mm
Gewicht 170 Kg 243 Kg
Höchstproduktion
900 Verpackungen
pro Stunde
900 Verpackungen
pro Stunde
18
Page 20

Kapitel 2. Aufstellung der Maschine DE
2.1. Beförderung und Positionierung
Bei der Beförderung und Positionierung der Maschine lassen Sie die größte Vorsicht walten!
Beim Umstellen der Maschine Schutzhandschuhe tragen.
Schneiden Sie das Band mit Schere schützen Sie Ihre Augen mit Brillen und ziehen Sie den Karton ab. Entfernen
Sie die Schrauben und Platten, die die Maschine an der Palette befestigen (Abbildung 2.1.A Seite 58).
Heben Sie die Maschine von der Palette durch einen Hubwagen (Abbildung 2.1.B Seite 58).
Legen Sie die Maschine auf den Boden.
Die Walzen (18) (optional) positionieren und sie an das Förderband (19) anhängen (Abbildung 2.1.C Seite 58).
2.2. Umweltbedingungen
Das Gerät muß in einem geeigneten Raum aufgestellt werden, trocken, ohne brennbaren Gegenstände, Gäse oder
Sprengstoffe.
Einen mindeste platz von 0,5m herum der Maschine lassen, somit keine Luftzufuhr zu verstopfen.
Wann die Maschine in der richtige Stellung ist, sperren sie die Maschine durch die Rädersbremse.
Zulässige Umgebungsbedingungen am Aufstellungsort der Maschine:
Temperaturen zwischen + 5°C und + 40°C
Relative Luftfeuchtigkeit zwischen 30% und 90%, ohne Kondensierung
Die Beleuchtung im Benutzungsraum muss den in dem jeweiligen Land, in dem die Maschine installiert ist, geltenden
Normen entsprechen und muss jedenfalls gleichmäßig sein und eine gute Sichtbarkeit gewährleisten, um die Sicherheit
und die Gesundheit des Bedieners zu schonen.
SCHUTZGRAD DER MASCHINE = IP20
DAS VON DER MASCHINE GEMACHTE LUFTGERÄUSCH IST UNTER 70 dB(A)
2.3. Elektrischer Anschluß
BEACHTEN SIE DIE RICHTLINIEN ZUR SICHERHEIT AM ARBEITSPLATZ!
Falls die Maschine nicht mit einem Netzstecker ausgestattet wurde, einen Stecker verwenden, der den auf
dem Typenschild angegebenen Spannungs- und Amperewerten und den jeweiligen nationalen geltenden
Bestimmungen entspricht.
DAS GERÄT DARF NICHT OHNE ERDUNG BETRIEBEN WERDEN! (Abbildung 2.3. Seite 58).
Bevor das Gerät an das Stromnetz angeschlossen wird, muß sicher gestellt sein, daß die Netzspannung der auf dem
Typenschild auf der Rückseite des Geräts angebenen Spannung entspricht und daß der Erdungsanschluß den geltenden
Sicherheitsvorschriften entspricht.
Im Falle von Zweifeln an der Netzspannung kann das örtliche Elektrizitätswerk Auskunft geben.
Kapitel 3. Regelung und Bereitstellung der Maschine DE
3.1. Die prüfung der drehrichtung
Bevor Sie die Maschine in Betrieb nehmen, prüfen Sie mithilfe der folgenden Anweisungen, ob die
Drehrichtung richtig ist:
Bitte prüfen der Not-Aus-Taste (8) auf der Stellung "Nicht Gedrückt" ist (Abbildung 3.1.D Seite 59).
Drehen Sie den Hauptschalter (1) auf pos. 1. Ziehen Sie den elektrischen Kasten teilweise (ca. 20 cm) heraus,
nachdem Sie die vier Feststellschrauben abgenommen haben. Mit der Hand auf die Taste des QM4-Kontaktgebers
drücken (Abbildung 3.1.A Seite 58/59).
Überprüfen Sie bitte, ob sich das Förderband in dem in der Abbildung 3.1.B Seite 59 angegebenen Sinn dreht.
Anderenfalls kehren Sie zwei unter den drei Phasen des Zuführungssteckers um (Abbildung 3.1.C Seite 59).
Auf die Not-Aus-Taste (8) so drücken, daß die Schrift „Notstop-Eingeschaltet“ gelesen werden kann.
Schließen Sie den elektrischen Kasten wirder und entsperren Sie die Not-Aus-Taste (8), indem Sie sie nach rechts
drehen.
ANM.: Die Drehrichtung muss jedesmal geprüft werden, wenn die Versorgungssteckdose gewechselt wird!
19
Page 21

0
Kapitel 3. Regelung und Bereitstellung der Maschine DE
3.2. Regulierung
Hauptschalter
1
Kontrolllampe schweißender Rahmen unten
B
Schweissungskontrolllampe
C
Pause kontrolllampe
D
Kontrolllampe Vorlauf Förderband
E
Programm Auswahlknopf
P
(Abbildung 3.2. Seite 59).
TECHNISCHE DATEN DER ELEKTRONISCHEN KARTE
Die Maschine ist mit 6 auswählenden Programmen ausgestattet.
Jeder Programm besteht aus 5 auswählende Variable.
Variable Feld Feldkennzeichen
1. Schweissung
2. Bandverzögerung nach dem Schweißen
3. Zeit schweißender Rahmen unten
4. Zeit für Bandsvorschub
5. Pausezeit des automatischen Zyklus
Die Maschine is mit einem Zähler ausgerüstet um die auf auf dem Display (D2) ausgeführenden Schweißungen zu
zeigen. Man kann dieses Eert im jeden Moment auf Null durch Resetknopf (4) einstellen.
PHASE NR. 1 - MASCHINE AUSSCHALTEN
Der Hauptschalter (1) auf Pos. 1 stellen.
Der Datensichtgerät (D1) schaltet sich ein und zeigt den ausgewahlte Programm.
PHASE NR. 2 = PROGRAMMENAUSWAHL
Knopf (P) drücken um der Programmenummer zu wählen.
PHASE NR. 3 = VARIABLE PROGRAMMIERUNG
Mit Hilfe der Taste (S) werden die Variablen des gewählten Programms durchlaufen, während die gespeicherten Werte
mit Hilfe der Pfeiltasten (2) und (3) verändert werden. Zur Bestätigung der Änderugen die Taste (S) drücken, bis auf dem
Display die Nr. des Programms erscheint.
Die Bandverzögerung nach dem Schweißen nach dem Schweißvorgang ist eine veränderbare Variable, der kein LED
zugeordnet wurde. Sie erscheint daher in Form eines “r” auf dem linken Display, gefolgt von einer Nummer, die die
vorgegebene Zeit anzeigt.
Nachdem alle programmierbaren Variablen durchlaufen sind, zeigt das Display erneut den Programmcode des soeben
editierten Programms (z.B. P1).
Anm.: Wenn während des Programmiervorgangs der Endanschlag B gedrückt wird, verläßt das Gerät den Programmierungsvorgang und das angewählte Programm wird direkt ausgeführt. Auf dem Display erscheint die Nummer dieses
Programms.
PHASE NR. 4 = AUSFÜHRUNG
Die Maschine kann arbeiten wenn alle Regelungen gemachte sind.
Falls einige Unregelmäßigkeiten passen, zeigt der Datensichtgerät (D1) die folgende Siegel:
Die Maschine wurde mit abgesenktem Schweißrahmen eingeschaltet.
E 1
Den Rahmen anheben
Die Maschine wurde mit bedrückten Knopf (S) eingeschaltet. Knopf wieder lassen. Die richtige Einordnung des
E 2
Knopfs prüfen wenn die Fehlermeldung beständig ist.
Gebrochene Endschalter der Sichereitsvorrichtung (er ist immer geschlossen).
E 6
Die korrekte Arbeitsweise der Endschalter prüfen, dann die Maschine abschalten und wieder einschalten.
Schweißrahmen beim Einschalten falsch positioniert. Die Notstoptaste drücken, um den Rahmen aufzuheben. Ist
- -
der Rahmen in der oberen Position, dann wird das Signal verschwinden.
3.3. Der manuelle und automatische arbeitskreislauf
Die Maschine kann sowohl im manuellen als auch im automatischen Kreislauf arbeiten (Abbildung 3.3. Seite 59).
Um einen einzigen Arbeitskreislauf durchzuführen, drehen Sie den Wähler (6), wählen Sie die Stellung „MAN.“ und
drücken Sie auf den Anlassknopf (7).
Um im automatischen Kreislauf zu arbeiten, drehen Sie den Wähler (6), wählen Sie die Stellung „AUT.“ und drücken Sie
auf den Anlassknopf (7).
Die Maschine besitzt eine NOTTASTE (8), die sie sofort blockiert und den Schweißbügel in seine
Ausgangsstellung zurücksetzt (Abbildung 3.3. Seite 59).
Außerdem ist die Maschine mit einem automatischen Sicherheitssystem versehen, das sich auf dem
Schweißrahmen befindet. Falls die Absenkung des Schweißrahmens behindert wird, bringt das
automatische Sicherheitsystem den Schweißrahmen auf die Ausgangsstellung zurück.
Datensichtgerät für Bandbewegung
D1
Variable Auswahlknopf
S
Regelungsknopf
2
Regelungsknopf
3
Resetknopf
4
Stückzähler
D2
0 ÷ 3.2
0 ÷ 9
0.0 ÷ 9.9
0.0 ÷ 3.0
0.0 ÷ 9.9
Werte sind in Sekunden ausgedrückt
Zehntelwertsekunden
Werte sind in Sekunden ausgedrückt
Werte sind in Sekunden ausgedrückt
Werte sind in Sekunden ausgedrückt
2
Page 22
Kapitel 3. Regelung und Bereitstellung der Maschine DE
3.4. Einlegung der filmspule (Abbildung 3.4. Seite 60).
Anbringen der Filmrolle auf der Welle (11) und Befestigen durch die Zentrierkegel (12)
Die Walze auf den Spulenträger (13) positionieren
Durchgang durch die den Film ablenkende Rolle (16) (nur für Modular 70)
Film durch Lochvorrichtung führen (14)
Durchgang durch die den Film ablenkende Rolle (17)
Einführen der unteren Filmlage unter die Verpackungsfläche (15)
Einführen der oberen Filmlage über die Verpackungsfläche (15)
3.5. Die Regulierung des Förderbandes
Auf das Handrad (20) einwirken und die Höhe des Förderbandes (19) regulieren (Abbildung 3.5. Seite 60).
Anm.: Um einen Gegenstand am besten zu verpacken, das Förderband so positionieren, daß sich die Filmschweißung
auf der halben Höhe des zu verpackenden Gegenstandes befindet.
3.6. Die Regulierung des Spulenträgers und des Verpackungsflachstabes
Der Spulenträger (13) und der Verpackungsflachstab (15) müssen aufgrund der Breite (a) des zu verpackenden
Gegenstandes so reguliert werden, daß der Gegenstand selbst 1-2 cm von der Schweißkante entfernt ist (Abbildung 3.6.
Seite 60).
3.7. Die durchführung der ersten schweißung
Um die erste Schweißung durchzuführen, den Film so positionieren, wie das Bild zeigt (Abbildung 3.7. Seite 60).
Den Wähler (6) drehen, die Stellung „MAN.“ wählen und auf den Anlassknopf (7) drücken.
Die Maschine wird automatisch in Betrieb gesetzt und die erste Schweißung auf der linken Seite des Films vornehmen.
Durch leichten Zug mit der rechten Hand wird das Loslösen von der Schweißklinge erleichtert.
3.8. Wie der film an die Wickelwalze angehängt werden muß
So viele Arbeitszyklen durchführen, daß sich ein Ausschußfilmstreifen bildet. Den Ausschußfilmstreifen sowohl um die
kleinen Ablenkwalze (20) - (21) als auch um die kleine Steuerwalze (22) wickeln und ihn an die Wickelwalze (23)
anhängen (Abbildung 3.8. Seite 60). Jetzt ist die Maschine zum Verpacken der Gegenstände bereit.
3.9. Die Einlegung des zu verpackenden Gegenstandes
Mit der linken Hand den Folienrand vom Verpackungsflachstab (15) anheben (Abbildung 3.9. Seite 61). Mit der rechten
Hand das Produkt in die Folie einführen und nach links schieben, bis es auf dem Förderband (19) liegt.
3.10. Verpacken
Auf den Anlassknopf (7) drücken. Der Schweißrahmen sinkt automatisch ab, um das Schneiden und das Schweißen
vorzunehmen (Abbildung 3.10. Seite 61). Bei der Öffnung des Rahmens wird die Packung in Richtung auf die Walzen
(18) vorgeschoben. Die Schweisszone ist jetzt für ein neues Arbeitsspiel frei. Ist die Maschine auf das automatische
Arbeitsspiel eingestellt, dann wird das durch die Programmierung eingestellte Tempo wiederaufgenommen.
Kapitel 4. Gebrauchsbeschränkungen und Gebrauchsbedingungen der Maschine
4.1. Max. Gewicht und dimensionen der Packung (Abb.4.1.).
Modular 50 a = mm 500 b = mm 380 c = mm 100 Max. Gewicht Kg.12 (Abbildung 4.1. Seite 61)
Modular 70 a = mm 750 b = mm 500 c = mm 140 Max. Gewicht Kg.16 (Abbildung 4.1. Seite 61)
Anm.: Das zu beachtende Gewicht ist das Gesamtgewicht und nicht das von der einzelnen Verpackung.
Anm.: Die in der Tabelle gezeigte Maβe betreffen die max. dimension den einzelnen Packung.
Bitte sich auf Kapitel 5.2. beziehen um Auskünfte über die max. Maβe der Packung (b x c) zu haben.Die summe
von (b + c) ist gleich der Folienbreite – 100 mm.
4.2. Was nicht verpackt werden darf
Um die Maschine permanent nicht zu beschädigen und Unfallrisiken dem Bediener zu entgehen, ist es absolut verboten
die folgenden Produkte zu verpacken:
Nasse Produkte
Flüssigkeiten jeder Art und Dichte in zerbrechlichen Behältern
Entflammbare und Explodierbare Produkte
Spraydosen, mit oder ohne Treibgas
Losen Pulver oder staubförmige Produkte
Produkte oder Materialen, die auf irgend eine Weise das Gerät beschädigen oder den Bediener in Gefahr
bringen könnten.
DE
21
Page 23
Kapitel 5. Die zu verwendenden Folie DE
5.1. Die zu verwendenden Folie
Die Maschine kann mit allen wärmeschrumpfenden und nicht wärmeschrumpfenden Filmen mit einer Stärke von 15 bis
50 Mikron, im Bereich der Technik und der Lebensmittelindustrie arbeiten. Um die besten Ergebnisse zu garantieren, ist
es empfehlenswert, die von uns vermarkten Filme einzusetzen. Die besonderen Eigenschaften der von uns hergestellten
Folien (auch mit Abbildern und Schriftzügen unserer Kunden) garantieren die Übereinstimmung mit den bestehenden
Vorschriften und das bestmögliche Funktionieren unserer Geräte.
Es wird empfohlen, die technischen Blätter und Sicherheitshinweise der verwendeten Folien
durchzulesen und sich an die Angaben zu halten!
Modular 50 A = mm600 MAX D = mm300 MAX d = mm77 (Abbildung 5.1. Seite 61)
Modular 70 A = mm800 MAX D = mm300 MAX d = mm77 (Abbildung 5.1. Seite 61)
5.2. Wie der A-streifen berechnet werden muss
Fläche A = b + c + 100 mm (Abbildung 5.2. Seite 61)
Kapitel 6. Sicherheitsmassnahmen DE
6.1. Warnungen
DEM NICHT AUSGEBILDETEN PERSONAL DIE VERWENDUNG DER MASCHINE NICHT GESTATTEN!
Bevor Sie den automatischen Arbeitskreislauf wählen, vergewissern Sie sich, daß Sie alle Regulierungen
Alle Regulierungen der Maschine müssen vorgenommen werden, nachdem durch den Wähler (6) die Stellung
Sofort nach dem Schweißvorgang darf die Schweißklinge (27) nich über die Schutzbarriere (28) hinweg angefaßt
Nicht mit gebrochener Schweißklinge schweißen (27). In diesem Fall muß die Schweißklinge sofort ersetzt werden
Das Förderband (19) nicht berühren, nachdem es in Bewegung gesetzt worden ist (abbildung 6.1.B seite 61).
Sicherstellen, daß die Folierolle sich in ihrer Halterung (31) befindet (Abbildung 6.1.C Seite 61).
Während der Betriebsphasen auf die heißen Maschinenteile achten, da infolge der hohen
Temperaturen Verbrennungsgefahr besteht!
Während des Maschinenbetriebs ist es verboten zu rauchen!
vorgenommen haben.
„MAN.“ gewählt worden ist (Abbildung 6.1.A Seite 61).
Falls die Maschine stoppt, oder Sie selbst während des automatischen Arbeitskreislaufes die Maschine
stoppen wollen, drücken Sie auf die NOTTASTE (8) (Abbildung 6.1.A Seite 61).
Werden. Es besteht die Möglichkeit, sich zu verbrennen (Abbildung 6.1.B Seite 61).
(Abbildung 6.1.B Seite 61).
Kapitel 7. Wartung der Maschine DE
7.1. Maßnahmen, die getroffen werden müssen, bevor Wartungsarbeiten durchgefürt werden
DIE GEWÖHNLICHE WARTUNG Muß MAN VON FACHKRÄFTE ERLEDIGT WERDEN.
7.2. Reinigung der schweißenden Klinge
Entfernen aller Filmrückstände auf der Schweißklinge mit Hilfe eines Lappens; dies sollte sofort nach einem
Periodisch die schweißende Klinge mit dem mitgelieferten fett schmieren (Abbildung 7.2. Seite 62).
Vor der instandhaltung muß das gerät ausgeschaltet werden und durch betätigen des
hauptschalters vom netz getrennt und das Abkühlen der Maschine abwarten!
Während Wartungsarbeiten sollten Schutzhandschuhe getragen werden!
Schweißvorgang durchgeführt werden, damit die noch warmen Reste leicht entfernt werden können.
22
Page 24
Kapitel 7. Wartung der Maschine DE
7.3. Die entfernung von abfällen des plastischen Films
Wenn die Spule der automatischen Wickelwalze (23) voll ist, schrauben Sie den Knopf (32) heraus und entfernen Sie
zuerst die Scheibe (33) und dann den Film (Abbildung 7.3. Seite 62).
7.4. Reinigung der maschine
Für die Reinigung der Maschine verwenden Sie ein mit Wasser befeuchtetem Tuch (Abbildung 7.4. Seite 62).
7.5. Die prüfung der Höhe der Abkühlungsflüssigkeit
Alle 4 Monate das Gehäuse (34) entfernen und den Pfropfen (35) abschrauben, um die Kühlwasserstandhöhe zu
überprüfen (Abbildung 7.5. Seite 62). Prüfen Sie, ob ca. 2 cm des Meßstabes in die Abkühlungsflüssigkeit getaucht sind.
Anderenfalls fügen Sie ein Gemisch hinzu, das aus Wasser und flüssigem Frostschutzmittel (10%) besteht.
7.6. Wie Teflon und Gummi ersetzt werden müssen
Wenn die Anschläge aus Teflon (36) abgenutzt sind, ersetzen Sie sie durch Ersatzanschläge. Passen Sie auf deren lineare und
ebenflächige Anbringung (Abbildung 7.6. Seite 62). Bevor Sie das Selbstklebeband aus Teflon anbringen, reinigen Sie den Gummi (37)
mit einem Reinigungsmittel. Wenn sich der Gummi (37) auch als abgenutzt erweist ist, ersetzen Sie ihn auf folgende Weise:
1. den alten Gummi entfernen
2. das Gehäuse, das ihn enthält, reinigen
3. einige Klebetropfen in das Gehäuse selbst fallen lassen
4. den neuen Gummi linear einlegen
5. den Gummi mit einem Reinigungsmittel reinigen
6. das Selbstklebeband aus Teflon anbringen
7.7. Die Regulierung der Nocken
Die Regulierung der Nocken darf nur vom befugten Personal durchgeführt werden!
Um zu den Nocken Zugang zu haben, müssen Sie die Tafel (38) demontieren, die sich auf der hinteren Seite der Maschine befindet
(Abbildung 7.7.A Seite 62). Es gibt vier Nocken, die folgendes regulieren (Abbildung 7.7.B Seite 62):
1. Die Absenkung der Schweißrahmen und infolgedessen deren Druck auf die schweißende Klinge.
2. Die Maximalöffnung der Schweißrahmen und den Start des Förderbandes.
Um die Regulierung vorzunehmen, die Schraube (39) lockern und die Nocken in die zweckmäßige Stellung drehen.
Bei der Regulierung der Nocken schreiten Sie, bitte, stufenweise und mit größter Vorsicht fort.
7.8. Auswechseln der Schweißklinge
Anweisungen für den Ersatz der Schweissklinge (27) (Abbildung 7.8. Seite 62):
Das Gerät ausschalten
Schrauben (40), (41), (42) lösen
Die alte Schweissklinge herausziehen
Die Gehäuse reinigen und eventuell Teflon (43) der zentralen Klammer auswechseln
Die Schweissklinge von der zentralen Klammer stecken und die Schraube anziehen (41)
Bündiges Angelen der Schweissklinge an die Kolben (44) und (45)
Die Schweissklinge in den ganze Gehäuse stecken
Der rückseitige Kolben (45) nach der Schweissklinge andrücken so dass diese in den Spalt des Kolbens geht und Schraube
Der vordere Kolben (44) nach der Schweissklinge andrücken so dass diese in den Spalt des Kolbens geht und Schraube anziehen
Vorstehende Teflon von der zentralen Klammer anlegen
Kontrollieren dass die Schweissklinge gut und unter Spannung sitzt
7.9. Schaltbild (Abbildung 7.9. Seite 63/64).
B1
B2
B3
B4
B5
E1/2
ER1
F1
F2
F3
F4
FU1
K1
M1
M2
M3
anziehen (42)
(40)
ACHTUNG!
Wenn das Stromversorgungskabel beschädigt ist, muss es vom Hersteller oder von dessen Kundendienst
ausgewechselt werden, oder zumindest von einer Person mit gleichwertiger Qualifikation, um jegliche Gefahr zu meiden.
Endschalter für die Absenkung des Rahmens
Endschalter für den Aufstieg des Rahmens
Endschalter für die Ausschaltung des Sicherheitssystems
Endschalter für die Sicherheit
Endschalter Aufwickler
Kühlungsventilator
Heitzkörper der Schweißklinge
Schmelzsicherung für die Klinge 10.3X38
Schmelzsicherung des motors 10.3X38
Schmelzsicherung Zusatztransformator 10.3X38
Schmelzsicherung motor des Kühlungsventilator / pumpe 5X20
Schmelzsicherung der Karte 5X20
Versorgungsmodul
Motor des Förderbandes
Motor für die Automatisierung des Rahmens
Motor der Pumpe
Motor Aufwickler
M4
Hauptschalter
Q1
Schalter Aufwickler
Q2
Kontaktgeber für das Schneiden
QM1
Kontaktgeber für den Aufstieg des Rahmens
QM2
Kontaktgeber für die Absenkung des Rahmens
QM3
Kontaktgeber für das Förderband
QM4
Kontaktgeber für Zubehörteile
QM5
Nottaste
S0
Anlassknopf
S1
Manueller Wähler
S2
Schaltkarte
SK1
Schnitttransformator
T1
Hilfstransformator
T2
Speisesteckdose Aufwickler
X1
Speisestecker Aufwickler
X2
23
Page 25
Kapitel 7. Wartung der Maschine DE
7.10. Ersatzteile
Codenummer (Modular 50) Codenummer (Modular 70) Beschreibung der Teilen
01 S08A0404 S03A0404 Teflonstreifen
02 FE385602 FE385603 Schweissklinge
03 S02A0010 S0130010 Silikon-Kautschuk
04 S02A0310 S03A0310 Schweißband halter
05 S0K00302 S0K00304 Komplette hintere Klemme
06 S0K00306 S03A0306 Komplette mittlere Klemme
07 S0K00301 S0K00303 Kompletter vordere klemme
08 S03A0605 S03A0605 Rädchen mit Gummianschlag
09 S03A0606 S03A0606 Rädchen mit Nadeln
10 S08A0602 S03A0602 Komplett Rollenachse
7.11. Demontage, abbau und entsorgung der rückstände
ACHTUNG!
Die Demontage- und Abbauarbeiten dürfen nur vom dafür qualifizierten Personal durchgeführt werden,
das die zum sicheren Betrieb notwendigen mechanischen und elektrischen Fachkenntnisse besitzt.
Wie folgt vorgehen:
1. Die Maschine vom Stromnetz trennen
2. Die Bestandteile demontieren
Alle Rückstände müssen nach der Klassifizierung und nach den von den im Installationsort geltenden Gesetzen
vorgeschrieben Prozeduren behandelt, entsorgt oder wiederverwertet werden.
Das Symbol weist darauf hin, daß dieses Produkt als Hausmüll nicht behandelt werden darf.
Das Gewährleisten, daß die Produktentsorgung sachgemäß erfolgen wird, wird die Verhütung potentieller
negativer Folgen für die Umwelt und die Menschgesundheit erleichtern, die durch die unsachgemäße
Müllbehandlung von diesem Produkt sonst verursacht werden könnten.
Für nähere Informationen über das Recycling von diesem Produkt kontaktieren Sie bitte den
Produktverkäufer oder, als Alternative, die Kundendienststelle oder die entsprechende Dienststelle für die
Müllbehandlung.
Kapitel 8. Garantiezeit DE
8.1. Garantieschein
Die Garantie gilt für den Zeitraum von 12 Monaten nach Aufstellung, zu den in der Bedienungsanleitung abgedruckten
Bedingungen. Füllen Sie die Rückseite der Garantiekarte vollständig aus, reißen Sie sie entlang der perforierten Linie
aus und senden Sie sie per Post an uns.
8.2. Garantiebedingungen
Die Garantie gilt für den Zeitraum von 12 Monaten nach der Aufstellung der Geräts. Sie erstreckt sich auf den
kostenlosen Austausch oder die Reparatur der von uns aufgrund von Werkstoffanomalien als fehlerhaft festgestellten
Teile. Die Reparaturen oder der Austausch werden normalerweise im Herstellungswerk vorgenommen, wobei der Käufer
die Transportkosten und den Arbeitslohn trägt. Sollte die Reparatur oder der Austausch beim Käufer vorgenommen
werden, so trägt dieser die Reisekosten, das Tagegeld und den Arbeitslohn. Die Garantieleistungen werden
ausschließlich durch den Hersteller oder durch autorisierte Fachhändler durchgeführt.Um Anrecht auf Garantieleistungen
zu haben, muß das defekte Teil dem Hersteller oder dem autorisierten Fachhändler zugeschickt werden, damit die
Reparatur oder der Austausch vorgenommen werden können. Die Rücklieferung eines solchen reparierten oder
ausgetauschten Teils fällt unter die Erfüllung der Garantieleistungen. Die Garantie verfällt:
1. wenn die GARANTIEURKUNDE nich innerhalb von 20 Tagen nach Zustellung des Geräts vollständing ausgefüllt und
unterschrieben versandt wird.
2. wenn das Gerät falsch aufgestellt, angeschlossen oder durch nicht autorisierte Personen fahrlässig bedient oder
gehandhabt wird.
3. wenn am Gerät vom Hersteller nicht schriftlich genehmigte Konstruktive Veränderungen vorgenommenwerden.
4. wenn das Gerät sich nicht mehr im besitz des ersten Käufers befindet.
Der Hersteller weist aufgrund bestehenden Rechts jede Haftung für Schäden an Personen oder Gegenständen
zurück, sollte das Gerät falsch aufgestellt, falsch ans Stromnetz oder ohne Erdung angeschlossen werden oder
wenn Änderungen am Gerät vorgenommen werden sollten. Der Hersteller behält sich das recht vor, aus
technischen oder funktionellen Gründen Änderungen am Gerät vorzunehmen.
FÜR JEGLICHEN RECHTSSTREIT
IST DAS GERICHT BERGAMO (ITALIEN) ZUSTÄNDIG.
24
Page 26
TRADUCTION DES INSTRUCTIONS
ORIGINALES
Index FR
Chapitre 1. Avant-propos
1.1. Préface page 26
1.2. Performances de l’emballeuse page 26
1.3. Caractéristiques techniques page 26
Chapitre 2. Installation de la machine
2.1. Transport et positionnement page 27
2.2. Conditions extérieures page 27
2.3. Raccordement électrique page 27
Chapitre 3. Réglage et preparation de la machine
3.1. Controle du sens de la rotation page 27
3.2. Réglage page 28
3.3. Cycle manuel et automatique page 38
3.4. Insertion de la bobine du film page 29
3.5. Reglage du ruban transporteur page 29
3.6. Reglage du support de la bobine et du plateau de confectionnement page 29
3.7. Execution 1^ de la soudure du film page 29
3.8. Accrochage du film a l'enrouleur page 29
3.9. Introduction de l’objet à confectionner page 29
Confectionnement page 29
3.10.
Chapitre 4. Limites et conditions d’utilisation de la machine
4.1. Dimensions et poids max. de la confection page 29
4.2. Ce qui ne doit pas être conditionné page 29
Chapitre 5. Caracteristiques de la pellicule
5.1. Pellicules à utiliser page 30
5.2. Calcul de la bande A page 30
Chapitre 6. Normes de securité
6.1. Avertissements page 30
Chapitre 7. Manutention ordinaire
7.1. Precautions pour les interventions de manutention ordinaire page 30
7.2. Nettoyage de la lame de soudure page 30
7.3. Enlevement des dechets de plastique page 31
7.4. Nettoyage de la machine page 31
7.5. Controle liquide de refroidissement page 31
7.6. Changement du teflon et du caoutchouc page 31
7.7. Réglage des cames page 31
7.8. Remplacement de la lame de soudure page 31
7.9. Circuit électrique page 31
7.10. Pièces detachés page 32
7.11. Démontage, démolition et ècoulement des résidus page 32
Chapitre 8. Garantie
8.1. Certificat de garantie page 32
8.2. Conditions de garantie page 32
Declaration CE de conformite’ page 57
25
Page 27
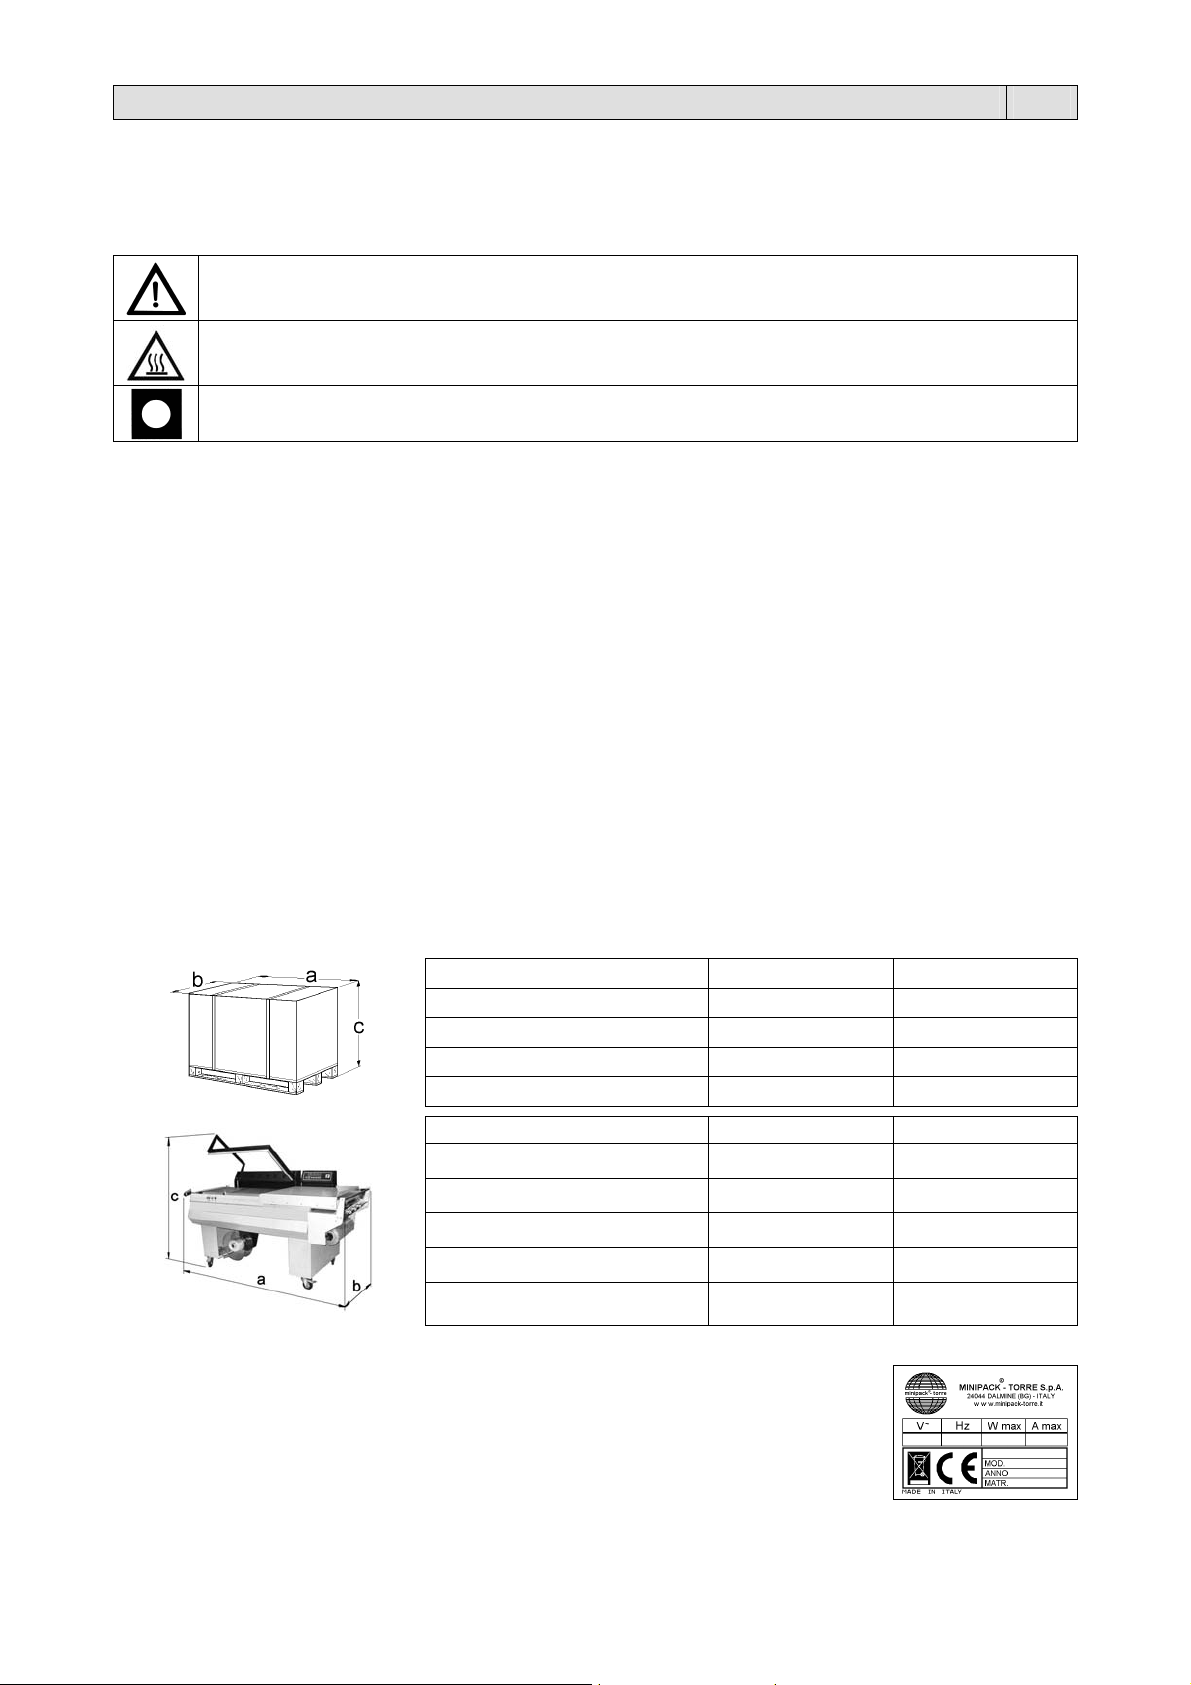
6
Chapitre 1. Avant-propos FR
p
1.1. Préface
Ce manuel a été rédigé dans le respect de la norme UNI 10893 du mois de juillet de l’an 2000. Il s’adresse à tous les
utilisateurs afin de permettre une bonne utilisation de la machine. Il faudra le conserver dans un lieu facilement
accessible, à proximité de la machine et connu de tous les utilisateurs. Ce manuel fait partie intégrante de la machine en
matière de sécurité. Pour améliorer sa compréhension nous précisons ci-après les symboles utilisés.
ATTENTION:
Normes contre les accidents du travail. Cet avertissement indique la présence de dangers pouvant
provoquer des liaisons à la personne qui travaille sur la machine.
ATTENTION:
Organes chauds. Indique un danger de brûllures avec risque d’accident, avec même grave, pour la
personne exposée.
AVERTISSEMENT:
Indique la possibilité de dommages pouvant être causés à la machine et/ou à ses composants.
Tous les droits de reproduction de ce manuel sont réservés à la société constructrice. La reproduction, même partielle, est interdite
conformément à la loi. Les descriptions et les illustrations présentes dans ce manuel ne sont pas contraignantes et par conséquent, la
société constructrice se réserve le droit d’apporter à n’importe quel moment toutes les modifications qu’elle retiendra opportunes. Ce
manuel ne peut être cédé à des tiers sans l’autorisation écrite de la société de construction de la machine. La machine ne doit être
utilisée que pour satisfaire les exigences pour lesquelles elle a été conçue, tout autre utilisation doit être considérée comme "usage
impropre ”, et donc dangereux. Avant d’entreprendre une quelconque opération sur la machine, il est obligatoire de lire attentivement
toutes les instructions de ce manuel afin d’éviter de possibles dommages à la machine, aux personnes et aux choses.
Il est interdit d’utiliser la machine en cas de doutes sur la correcte interprétation des instructions.
Faire appel au fabricant pour obtenir les éclaircissements nécessaires.
L’utilisation de la machine est interdite aux enfants et aux adultes ne jouissant pas de toutes leurs capacités physiques, sensorielles ou
mentales ; la machine ne peut non plus être utilisée par des personnes sans expérience, à moins qu’ils ne bénéficient, à travers
l’intermédiation d’une personne responsable de leur sécurité, d’une surveillance ou d’instructions relatives à son utilisation.
Les enfants doivent être surveillés pour s’assurer qu’ils ne jouent pas avec la machine.
Au moment de la livraison, vérifier si la machine est complète.
Les éventuelles anomalies devront être signalées immédiatement au fournisseur. La société constructrice décline toute responsabilité
en cas d’usage impropre de la machine et/ou en cas de dommages causés à la suite d’opérations non prévues dans ce manuel.
1.2. Performances de l’emballeuse
Les caractéristiques et les performances de la machine que vous venez d’acheter sont exceptionnelles. Merci de nous avoir accordé
votre préférence. Le système d’emballage est unique en son genre. Il s’est fait connaître dans le monde entier et plus de 150000
machines sont déjà en service dans le secteur de l’emballage ou de l’empaquetage.
La qualité du concept technologique, des éléments, des matériels qui entrent dans sa fabrication sont les meilleurs atouts de son
service et de sa durabilité.
Est une soudeuse de film en plastique se rétrécissant à la chaleur ou non, compacte et très performante.
On peut l’utiliser avec des film monoplis, d’épaisseur comprise entre 15 et 50 micron, aussi bien de type technique qu’alimentaire.
1.3. Caractéristiques techniques
Largeur “a”
Longueur “b”
Hauteur “c”
Poids 200 Kg 290 Kg
Largeur “a”
Modular 50 Modular 70
1590 mm 2180 mm
960 mm 1040 mm
1370 mm 1430 mm
Modular 50 Modular 70
1480 mm 2070 mm
Longueur “b”
Hauteur “c”
850 mm 960 mm
1400 mm 1510 mm
Poids 170 Kg 243 Kg
Production maximum
900 emballages par
heure
900 emballages par
heure
Installation électrique
Tension (V): voir plaquette
Fréquence (Hz): voir plaquette
Puissance maximum absorbée (W): voir plaquette
Intensité maximale (A): voir plaquette
N.B.: quand vous nous contactez, citez toujours le modèle et le numéro de série indiqués sur la
laquette apposée sur la partie arrière de la machine.
2
Page 28
Chapitre 2. Installation de la machine FR
2.1. Transport et positionnement
Pour le transport et le positionnement de la machine on recommande de manoeuvrer avec
beaucoup de précaution!
Utiliser des gants de protection pour le déplacement de la machine.
Couper avec une ciseaux le feuillard ayant soins de se proteger les yeux avec des lunettes de protection et enlever
Placer la machine au sol.
Positionner la voie à rouleaux (18) (en option) en l'accrochant au ruban transporteur (19) (figure 2.1.C page 58).
le carton d’emballage. Retirer les vis et toute plaquette éventuelle fixant la machine à la palette
Lever la machine de la palette en utilisant un chariot élévateur à fourches (figure 2.1.B page58).
(figure 2.1.A page 58).
2.2. Conditions extérieures
Installez la machine dans une pièce dépourvue d’humidité, de gaz,d’explosifs.
Lasser un minim d’espace de 0,5m autour de la machine ainsi de pas obstruer les prises d’air.
Bloquer la machine, une fois obtenu le correct positionnement, en agissant sur le frein des roues.
Conditions permises dans les locaux où la machine est placée:
Température de + 5°C à + 40°C.
Humidité relative de 30% à 90% sans condensation.
L’éclairage du local doit être conforme aux lois en vigueur dans le pays où est installée la machine; il doit être uniforme et
garantir une bonne visibilité pour sauvegarder la sécurité et la santé de l’opérateur.
DEGRÉ DE PROTECTION DE LA MACHINE = IP20
LE BRUIT AÉRIEN PRODUIT PAR LA MACHINE EST INFÉRIEUR À 70 dB(A)
2.3. Raccordement électrique
RESPECTER LES NORMES POUR LA SECURITE SUR LE LIEU DE TRAVAIL!
Si la machine n’est pas équipée d’une fiche d’alimentation utiliser une fiche appropriée aux valeurs de
tension et d’ampérage décrites dans la plaque de données et conforme aux normes en vigueur dans le pays
d’installation.
Avant de passer au raccordement électrique, assurez-vous que la tension de réseau corresponde au voltage indiqué sur
la plaque située derrière la machine et contact de terre soit conforme aux réglementations de sécurité en vigueur.
En cas de doutes, contactez l’organisme qui distribue l’énergie électrique.
LA MISE À TERRE DE LA MACHINE EST IMPERATIVE! (figure 2.3. page 58).
Chapitre 3. Réglage et preparation de la machine FR
3.1. Controle du sens de la rotation
Avant de mettre la machine en service, vérifiez le sens de rotation en respectant les instructions
suivantes:
Vérifier que le bouton d’arrêt d’urgence (8) soit dans la position "Pas Appuyé" (figure 3.1.D page 59).
Tournez l’interrupteur général (1) sur 1. Ouvrez en partie (environ 20 cm) le tiroir électrique après avoir enlevé les 4
vis de fixation. Appuyer manuellement le bouton du compteur QM4 (figure 3.1.A page 58/59).
Vérifier que la bande transporteuse tourne dans le sens correct, ainsi que montré par la figure 3.1.B page 59.
Dans le cas contraire inverser deux des trois phases de la prise d'alimentation (figure 3.1.C page 59).
Appuyer sur le bouton d’arrêt d’urgence (8) pour le bloquer dans la position «Emergence Inseree».
Refermez le tiroir électrique et débloquez le bouton d’arrêt d’urgence (8) en le tournant vers la droite.
NB.: Le contrôle du sens de rotation doit être effectué chaque fois que l’on change de prise d'alimentation!
27
Page 29
8
Chapitre 3. Réglage et preparation de la machine FR
3.2. Réglage
Interrupteur général
1
Voyant châssis de soudure baissé
B
Voyant soudure
C
Voyant pause
D
Voyant avancement ruban
E
Bouton de sélection programmes
P
(figure 3.2. page 59).
CARACTÉRISTIQUES DE LA CARTE ÉLECTRONIQUE
La machine est douée de 6 programmes à sélectionner.
Chaque programme est composé par 5 variables qu’on peut modifier.
Variable Secteur Caractéristiques du secteur
1. Soudure
2. Temp de retard ruban aprés soudure
3. Temps châssis baissé
4. Temps avancement ruban trasporteur
5. Temps de pause cycle automatique
La machine est douée d’un compteur des pièces pour visualiser sur le panneau (D2) le numéro des soudures effectuées.
Ce valeur peut être mis au zéro dans quelque moment en poussant le bouton (4).
PHASE NR.1 = ALLUMAGE DE LA MACHINE
Tourner l’interrupteur général (1) dans la position 1.
Le panneau (D1) s’allume et le numéro du programme validé à ce moment là s’affichera.
PHASE NR.2 = SÉLECTION DES PROGRAMMES
Pour sélectioner le numéro des programmes il faut appuyer sur le bouton (P).
PHASE NR.3 = PROGRAMMATION DES VARIABLES
Avec le bouton-poussoir (S), on peut faire défiler les variables du programme choisi, tandis qu’avec les boutonspoussoirs (2) et (3) on modifie les valeurs mémorisées. Pour valider les modifications, appuyer sur le bouton-poussoir (S)
jusqu’à ce que sur l’afficheur apparaisse le N° de programme.
Le temp de retard ruban aprés soudure est une variable modifiable à laquelle aucune led n’est associée; l’afficheur
gauche visualisera un “r” suivi d’un chiffre indiquant le temps programmé.
Après que toutes les variables programmables ont été affichées l’afficheur visualise de nouveau le code de programme
que l’on vient d’éditer (par ex.: P1).
N.B.: Si, au cours de la programmation, on appuie sur le fin de course B, l’appareil quitte la programmation et le
programme sélectionné est immédiatement exécuté, tandis que l’afficheur indique le numéro correspondant.
PHASE NR.4 = EXÉCUTION
La machine peut commencer à conditionner quand elle à été réglée correctement.
En cas d’ “ANOMALIE” le panneau (D1) affiche les sigles suivants:
La machine à été allumée avec le cadre de soudure baissé.
E 1
Soulevez-le.
La machine à été allumée avec le bouton (S) appuyé. Laissez de nouveau le bouton. Si le signal d’erreur persiste
E 2
encore, vérifiez le correct fonctionnement du bouton.
Fin de course pour exclusion securité est cassé (il est toujoursserré). Il faut vérifier le correct fonctionnement du
E 6
fin de course, ensuite éteindre la machine et l’allumer.
Le cadre de soudure n’est pas das la correcte position quand la machine est allumée. Il faut appuyer sur le bouton
- -
arrêt d'urgence pour soulever le châssis. La signalation va disparaître quand le cadre est soulevé.
3.3. Cycle manuel et automatique
La machine peut travailler soit en cycle manuel soit en automatique (figure 3.3. page 59).
Pour effectuer un seul cycle de travail tourner le sélecteur (6) en position “MAN.“ et appuyer sur le bouton de mise en
marche (7).
Pour travailler en cycle automatique tourner le sélecteur (6) en position “AUT.“ et appuyer sur le bouton de mise en
marche (7).
La machine est dotée d'un BOUTON ARRET D’URGENCE (8) qui la bloque instantanément quand il
est pressé, le châssis de soudure retourne en position de marche (figure 3.3. page 59).
La machine est en outre dotée d'un système de sécurité automatique sur le cadre de soudure qui
intervient dans le cas où la descente du cadre même soit empêchée, en reportant le cadre en position
de départ.
Panneau
D1
Bouton de sélection de variables
S
Bouton de réglage
2
Bouton de réglage
3
Bouton de mise au zéro
4
Panneau compteur des pièces
D2
0 ÷ 3.2
0 ÷ 9
0.0 ÷ 9.9
0.0 ÷ 3.0
0.0 ÷ 9.9
valeurs exprimés en secondes
valeurs exprimés en secondes décimales
valeurs exprimés en secondes
valeurs exprimés en secondes
valeurs exprimés en secondes
2
Page 30
Chapitre 3. Réglage et preparation de la machine FR
3.4. Insertion de la bobine du film (figure 3.4. page 60).
Glissez le rouleau sur le moyeu (11) et bloquez-le au moyen des centreurs (12)
Positionner le rouleau sur le support de la bobine (13)
Passer le film par-dessus le rouleau de renvoi du film (16) (exclusivement pour Modular 70)
Passage par la microperceuse (14)
Passer le film par-dessus le rouleau de renvoi du film (17)
Passage du bord inférieur de la pellicule sous le plateau d’empaquetage (15)
Passage du bord supérieur de la pellicule sur le plateau d’empaquetage (15)
3.5. Reglage du ruban transporteur
Régler la hauteur du ruban transporteur (19) en agissant sur le volant à main prévu (20) (figure 3.5. page 60).
NB.: Pour une bonne confection le ruban transporteur doit être positionné de façon à ce que la soudure du film se trouve
à la moitié de la hauteur de la confection.
3.6. Reglage du support de la bobine et du plateau de confectionnement
Le support de la bobine (13) et le plateau de confectionnement (15) doivent être réglés en fonction de la largeur (a) de
l'objet à confectionner, en laissant environ 1-2 cm d'espace entre l'objet et le bord de soudure (figure 3.6. page 60).
3.7. Execution 1^ de la soudure du film
Pour effectuer la 1^ soudure mettre le film comme indiqué sur la figure (figure 3.7. page 60).
Tourner le sélecteur (6) en position “MAN.“ et appuyer sur le bouton de mise en marche (7).
La machine se mettra automatiquement en marche, et vous réaliserez la première soudure sur le côté gauche du film. De
la main droite, détachez la pellicule de la lame de soudure.
3.8. Accrochage du film a l'enrouleur
Effectuer maintenant un nombre suffisant de cycles pour arriver au trait de film de déchet.
En passant autour des rouleaux de renvoi (20) et (21), au rouleau de commande (22) et l'accrocher à l'enrouleur (23)
(figure 3.8. page 60). A présent la machine est prête à procéder au confectionnement.
3.9. Introduction de l’objet à confectionner
Soulevez avec la main gauche le bord de la pellicule sur le plateau de confectionnement (15) (figure 3.9. page 61).
Introduire avec la main droite le produit sur le film et le faire couler vers la gauche jusqu'à ce qu'il se dépose sur le ruban
transporteur (19) en laissant environ 1-2 cm d'espace entre le produit et le bord interne du cadre de soudure.
3.10. Confectionnement
Appuyer sur le bouton de mise en de marche (7). Le cadre de soudure baissera automatiquement pour exécuter le
découpage et la soudure (figure 3.10. page 61). Lors de la réouverture du cadre, le produit confectionné avancera en
direction de la voie à rouleaux (18), de manière à dégager la zone de soudure pour un nouveau cycle. Si la machine est
en position de cycle automatique, elle se portera à nouveau au rythme de travail positionné sur la programmation.
Chapitre 4. Limites et conditions d’utilisation de la machine FR
4.1. Dimensions et poids maxime de la confection
Modular 50 a = mm 500 b = mm 380 c = mm 100 Poids maxime = Kg.12 (figure 4.1. page 61).
Modular 70 a = mm 750 b = mm 500 c = mm 140 Poids maxime = Kg.16 (figure 4.1. page 61).
N.B.: Le poids maxime à considerer c’est ce de la totalitè des produits sur le tapis, pas seulement ce d’un seul produit.
N.B.: les dimensions max. indiqués dans le dessin se réferrent à la mesure max. du chaque paquet.
Pour ce qui concerne la dimension max. du paquet (b x c); il faut faire réference au chapitre 5.2. ou on explique que la
somme de (b + c) est égale à la largeur de la bobine de film – 100 mm.
4.2. Ce qui ne doit pas être conditionné
Evitez absolument d’emballer les produits énumérés ci-après, étant donné qu’ils peuvent causer des dégâts définitifs et
mettre les personnes en danger:
produits mouillés
liquides de tous type et récipients fragiles
matières inflammables et explosives
sprays contenant du gaz sous pression ou autres
poudres libres et volatiles
matiéries et produits de tout genre susceptibles de mettre l’utilisateur en danger et d’abîmer la machine
29
Page 31
0
Chapitre 5. Caracteristiques de la pellicule FR
5.1. Pellicules à utiliser
La machine peut utiliser n'importe quel type de film thermorétractable ou non thermorétractable, dont l'épaisseur est
comprise entre 15 et 50 microns, aussi bien du type technique qu'alimentaire. Pour garantir des résultats optimaux, on
conseille d'utiliser les films commercialisés par notre entreprise.
Nos pellicules ont des caractéristiques spéciales (dessins et inscriptions personnalisés) qui garantissent totalement la
sécurité et le fonctionnement de nos machines.
Il est recommandé de consulter les fiches techniques et de sécurité des films utilisés et d’observer
les prescriptions reportées!
Modular 50 A = mm600 MAX D = mm300 MAX d = mm77 (figure 5.1. page 61).
Modular 70 A = mm800 MAX D = mm300 MAX d = mm77 (figure 5.1. page 61).
5.2. Calcul de la bande A
Bande A = b + c + 100mm (figure 5.2. page 61).
Chapitre 6. Normes de securité FR
6.1. Avertissements
L’USAGE DE LA MACHINE EST DEFENDU AU PERSONNEL NON PREPARE!
Avant d’insérer le cycle automatique il faut s’assurer d’avoir suivi tous les réglages.
Tous les réglages de la machine sont effectués avec le sélecteur (6) en position “MAN.“ (figure 6.1.A page 61).
Après le soudage, ne franchissez jamais la barrière de protection contre les accidents (28) pour toucher la lame de
Renoncez au soudage si la lame de soudure (27) est cassée. Remplacez-la immédiatement (figure 6.1.B page 61).
Ne pas toucher le ruban transporteur (19) quand il est en fonctionnement (figure 6.1.B page 61).
Assurez-vous que la pellicule soit bien placé dans son logement (31) (figure 6.1.C page 61).
Pendant les phases de travail, faire attention à toutes les parties chaudes de la machine qui peuvent
atteindre des températures en mesure de provoquer des brûlures.
Il est interdit de fumer pendant le fonctionnement de la machine!
En cas de blocage de la machine ou pour l’arrêter durant le cycle automatique appuyer BOUTON ARRET
D’URGENCE (8) (figure 6.1.A page 61).
soudure (27). La chaleur résiduelle de la lame peut provoquer des brûlures (figure 6.1.B page 61).
Chapitre 7. Manutention ordinaire FR
7.1. Precautions pour les interventions de manutention ordinaire
L’ENTRETIEN ORDINAIR DOIT ÊTRE EFFECTUÉ PAR PERSONNEL SPÉCIALISÉ.
7.2. Nettoyage de la lame de soudure
A l’aide d’un chiffon sec, nettoyez les résidus de pellicule qui se sont déposés sur la lame tout de suite après le
Lubrifier périodiquement la lame de soudure avec le graisse délivré avec la machine (figure 7.2. page 62).
Avant d’effectuer l’entretien de la machine, éteignez-la et éliminez la tension au moyen de
l’interrupteur général et attendre le refroidissement de la machine!
Utiliser des gants de protection pendant les opérations d’entretien!
soudage: les résidus sont encore chauds et s’enlèvent plus facilement.
3
Page 32
Chapitre 7. Manutention ordinaire FR
7.3. Enlevement des dechets de plastique
Lorsque la bobine de l’enrouleur automatique (23) est pleine, déplacer le film en dévissant la poignée (32) et en enlevant
le disque (33) (figure 7.3. page 62).
7.4. Nettoyage de la machine
Pour le nettoyage de la machine utiliser un chiffon humidifié avec de l’eau (figure 7.4. page 62).
7.5. Controle liquide de refroidissement
Contrôler le niveau du fluide de refroidissement tous les 4 mois, ce qui se fera en enlevant le carter (34) et en dévissant
le bouchon (35) (figure 7.5. page 62). Vérifier que la tige est mouillée par le liquide sur environ 2 cm., sinon ajouter un
mélange d’eau et de liquide antigel (10%).
7.6. Changement de teflon et de caoutchouc
Quand les éléments en Téflon (36) sont trop usés, substituez-les avec les pièces de réchange en faisant très attention à
leur application, linéaire et plane (figure 7.6. page 62). Nettoyez avec du détergent le caoutchouc (37) avant d’appliquer
le ruban de Téflon auto-adhésif.
1. enlever le vieux caoutchouc
2. nettoyer l’endroit qui le contient
3. mettre quelques gouttes de colle dans le logement du caoutchouc
4. insérer le nouveau caoutchouc de façon linéaire
5. nettoyer le caoutchouc avec du détergent
6. appliquer le ruban de Téflon auto-adhésif
7.7. Réglage des cames
Si le caoutchouc (37) résulte aussi détérioré pourvoir à la substitution de façon suivante:
La régulation des cames doit être effectuer par le personnel autorisé!
Pour accéder aux cames il est nécessaire de démonter le panneau (38) situé à l’arrière de la machine (figure 7.7.A page
62). Les cames sont au nombre de 2 et régulent (figure 7.7.B page 62):
1. La descente du cadre de soudure et par conséquent la pression de la dernière sur la lame de soudure.
2. L’ouverture maximum du cadre de soudure et le départ du ruban transporteur.
La régulation s’effectue en desserrant la vis (39) et en tournant la came dans la position idéale.
Attention: lors de la régulation des cames procéder graduellement avec de petits déplacements.
7.8. Remplacement de la lame de soudure
Pour remplacer la lame de soudure (27) il faut suivre ces instructions (figure 7.8. page 62):
Coupez tension à la machine
Dévissez les trois vis (40), (41), (42)
Envelez la vieille lame de soudure
Nettoyez le logement et eventuellement remplecer le téflon isolant (43) du borne central
Inserez le nouvelle lame de soudure en commenceant par le borne central et serrez la vis (41)
Ebarbez la nouvelle lame de soudure au trou des pistons (44) et (45)
Completez l’insertion de la lame de soudure dans le logement
Puissez le piston postérieur (45) vers la lame de soudure pour la faire entrer dans le trou du piston et serrez la vis (42)
Puissez le piston antérieur (44) vers la lame de soudure pour la faire entrer dans le trou du piston et serrez la vis (40)
Ebarbez le téflon qui avance du borne central
Assurez-vous que la lame de soudure est bien placée et en tension
ATTENTION !
Si le câble d’alimentation est abîmé, il doit être remplacé par le Constructeur ou par son service d’assistance technique,
ou du moins par une personne possédant le même niveau de qualification, de manière à prévenir le moindre risque
d’accident.
7.9. Circuit électrique (figure 7.9. page 63/64).
B1
B2
B3
B4
B5
E1/2
ER1
F1
F2
F3
F4
FU1
K1
M1
M2
M3
Fin-de-course de descente châssis
Fin-de-course de montée châssis
Fin de course exclusion de la sécurité
Fin de course de sécurité
Fin de course enrouleur
Ventilateur refroidissement
Résistance lame de soudure
Fusible lame de soudure 10.3X38
Fusible moteures 10.3X38
Fusible transformateur auxiliaire 10.3X38
Fusible rotor de ventilation / pompe 5X20
Fusible platine electronique 5X20
Platine électronique de contrôle
Moteur du ruban
Moteur d’automation du châssis
Moteur de la pompe
Moteur enrouleur
M4
Interrupteur général
Q1
Interrupteur enrouleur
Q2
Contacteur lame de soudure
QM1
Contacteur de montée châssis
QM2
Contacteur de descente châssis
QM3
Contacteur du ruban
QM4
Contacteur accessoires
QM5
Bouton arrêt d’urgence
S0
Bouton de mise en marche
S1
Sélecteur manuel
S2
Carte électronique
SK1
Transformateur de découpage
T1
Transformateur auxiliaire
T2
Prise alimentation enrouleur
X1
Fiche alimentation enrouleur
X2
31
Page 33
Chapitre 7. Manutention ordinaire FR
7.10. Pièces detachés
Code (Modular 50) Code (Modular 70) Dénomination des pièces
01 S08A0404 S03A0404 Revêtement teflon
02 FE385602 FE385603 Lame de soudure
03 S02A0010 S0130010 Caoutchouc silicone
04 S02A0310 S03A0310 Porte-lame
05 S0K00302 S0K00304 Borne postérieure complète
06 S0K00306 S03A0306 Borne centrale complète
07 S0K00301 S0K00303 Borne anterieur complèt
08 S03A0605 S03A0605 Ensemble perforateurs en eplingles
09 S03A0606 S03A0606 Molette perforateur à picots
10 S08A0602 S03A0602 Tube porte bobine complet
7.11. Démontage, démolition et ècoulement des résidus
ATTENTION!
Le dèmontage et la démolition doivent être confiées à personnel spécialisé ayant les competences
nècessaires à travailler ans conditions de sécurité.
Proceder de façon suivante:
1. disjoindre la machine de la tension de reseau
2. démonter les composants
Tous les résidus doivent être traités, écoulés et récyclés selon leur classification et selon les procédurs prévues
par les normatives en vigueur dans les pays où la machine est installée.
Le symbole indique que ce produit ne doit PAS être traité comme un déchet domestique.
S'assurer d'éliminer le produit de façon appropriée pour faciliter la prévention de conséquences négatives
potentielles pour l'environnement et la santé des personnes, ce qui pourrait se produire en cas de
traitement incorrect des déchets de ce produit.
Pour plus de détails à propos du recyclage de ce produit, s'adresser au vendeur du produit ou, le cas
échéant, au service après-vente ou au centre agréé de traitement des ordures.
Chapitre 8. Garantie FR
8.1. Certificat de garantie
La garantie est valable 12 mois à dater de l’installation, aux conditions du livret d’instructions. Veillez remplir la carte
postale, la détacher et nous l’envoyer.
8.2. Conditions de garantie
La garantie est valable 12 mois à dater de l’installation de la machine. Cette garantie nous engage à échanger ou
gratuitement toutes les pièces sur
lesquelles nous trouvons un vice de matériel. Les réparations ou les échanges s’effectuent habituellement chez le
fabricant; le transport ou la maind’oeuvre sont aux frais du client. Si la réparation ou l’échange a lieu chez le client, c’est
à ce dernier qu’incombent les frais de voyage, transfert et main-d’oeuvre. Les services afférants à la garantie doivent être
pris en charge exclusivement par le fabricant ou le revendeur autorisé. Pour avoir droit à ces services, retournez la pièce
défecteuse au fabricant ou au revendeur autorisé pour réparation ou échange. Le renvoi de la pièce réparée ou neuve
est couvert par la garantie. La garantie tombe:
1. en cas de non-envoi postal du CERTIFICAT DE GARANTIE dûment rempli et signé dans les vingt jours qui suivent
l’achat.
2. en cas d’installation incorrecte, d’alimentation inadéquate, de négligence et de manipulation par toute personne non
autorisée.
3. en cas de modifications apportées à la machine sans le consentement écrit de la maison.
4. au cas où le propriétaire de la machine ne serait plus le premeir acheteur.
Le fabricant décline toute responsabilité, aux termes de la loi, pour les dommages aux personnes ou aux biens
matériels qui dériveraient d’erreurs d’installation, de raccordement au réseau d’alimentation électrique ou de
l’asbsence d’une mise à la terre et en cas de manipulations de la machine. Le fabricant se réserve le droit
d’apporter toutes modifications répondant à des exigences techniques ou de fonctionnement.
EN CAS DE LITIGE, LA JURIDICTION COMPETENTE
EST LE TRIBUNAL DE BERGAME (ITALIE).
32
Page 34
TRADUCCIÓN DE LAS
INSTRUCCIONES ORIGINALES
Indice ES
Capítulo 1. Prefacio
1.1. Prólogo página 34
1.2. Prestaciones de la máquina para confeccionar página 34
1.3. Datos técnicos de la máquina página 34
Capítulo 2. Installación de la máquina
2.1. Transporte y postura página 35
2.2. Condiciones ambientales página 35
2.3. Conexión electrica página 35
Capítulo 3. Regulación y preparacion máquina
3.1. Control direccion de rotacion página 35
3.2. Regulación página 36
3.3. Ciclo manual y automático página 36
3.4. Inserción de la bobina de film página 37
3.5. Regulación cinta transportadora página 37
3.6. Regulación soporte bobina y plano de confección página 37
3.7. Ejecución primera soldadura film página 37
3.8. Engancho film al recogidor página 37
3.9. Introducción del objeto que se debe confeccionar página 37
3.10. Confección página 37
Capítulo 4. Limitaciones y condiciones de uso de la máquina
4.1. Dimensiones y peso máx. de la confección página 37
4.2. Lo que no se tiene que confeccionar página 37
Capítulo 5. Caracteristicas del film
5.1. Films para emplear página 38
5.2. Calculo faja A página 38
Capítulo 6. Normas de seguridad
6.1. Advertencias página 38
Capítulo 7. Manutenciòn ordinaria
7.1. Precauciones para intervenciones de manutención ordinaria página 38
7.2. Limpieza lamina soldadora página 38
7.3. Remoción de recortes de film plástico página 39
7.4. Limpieza de la máquina página 39
7.5. Control liquido de enfriamiento página 39
7.6. Cambio teflon y goma página 39
7.7. Regulación de las levas página 39
7.8. Cambio de la lamina soldadora página 39
7.9. Esquema eléctrico página 39
7.10. Particulares de recambio página 40
7.11. Desmontaje, demolición y desecho de los residuos página 40
Capítulo 8. Garantía
8.1. Certificación de garantia página 40
8.2. Condiciones de garantia página 40
Declaracion CE de conformidad página 57
33
Page 35
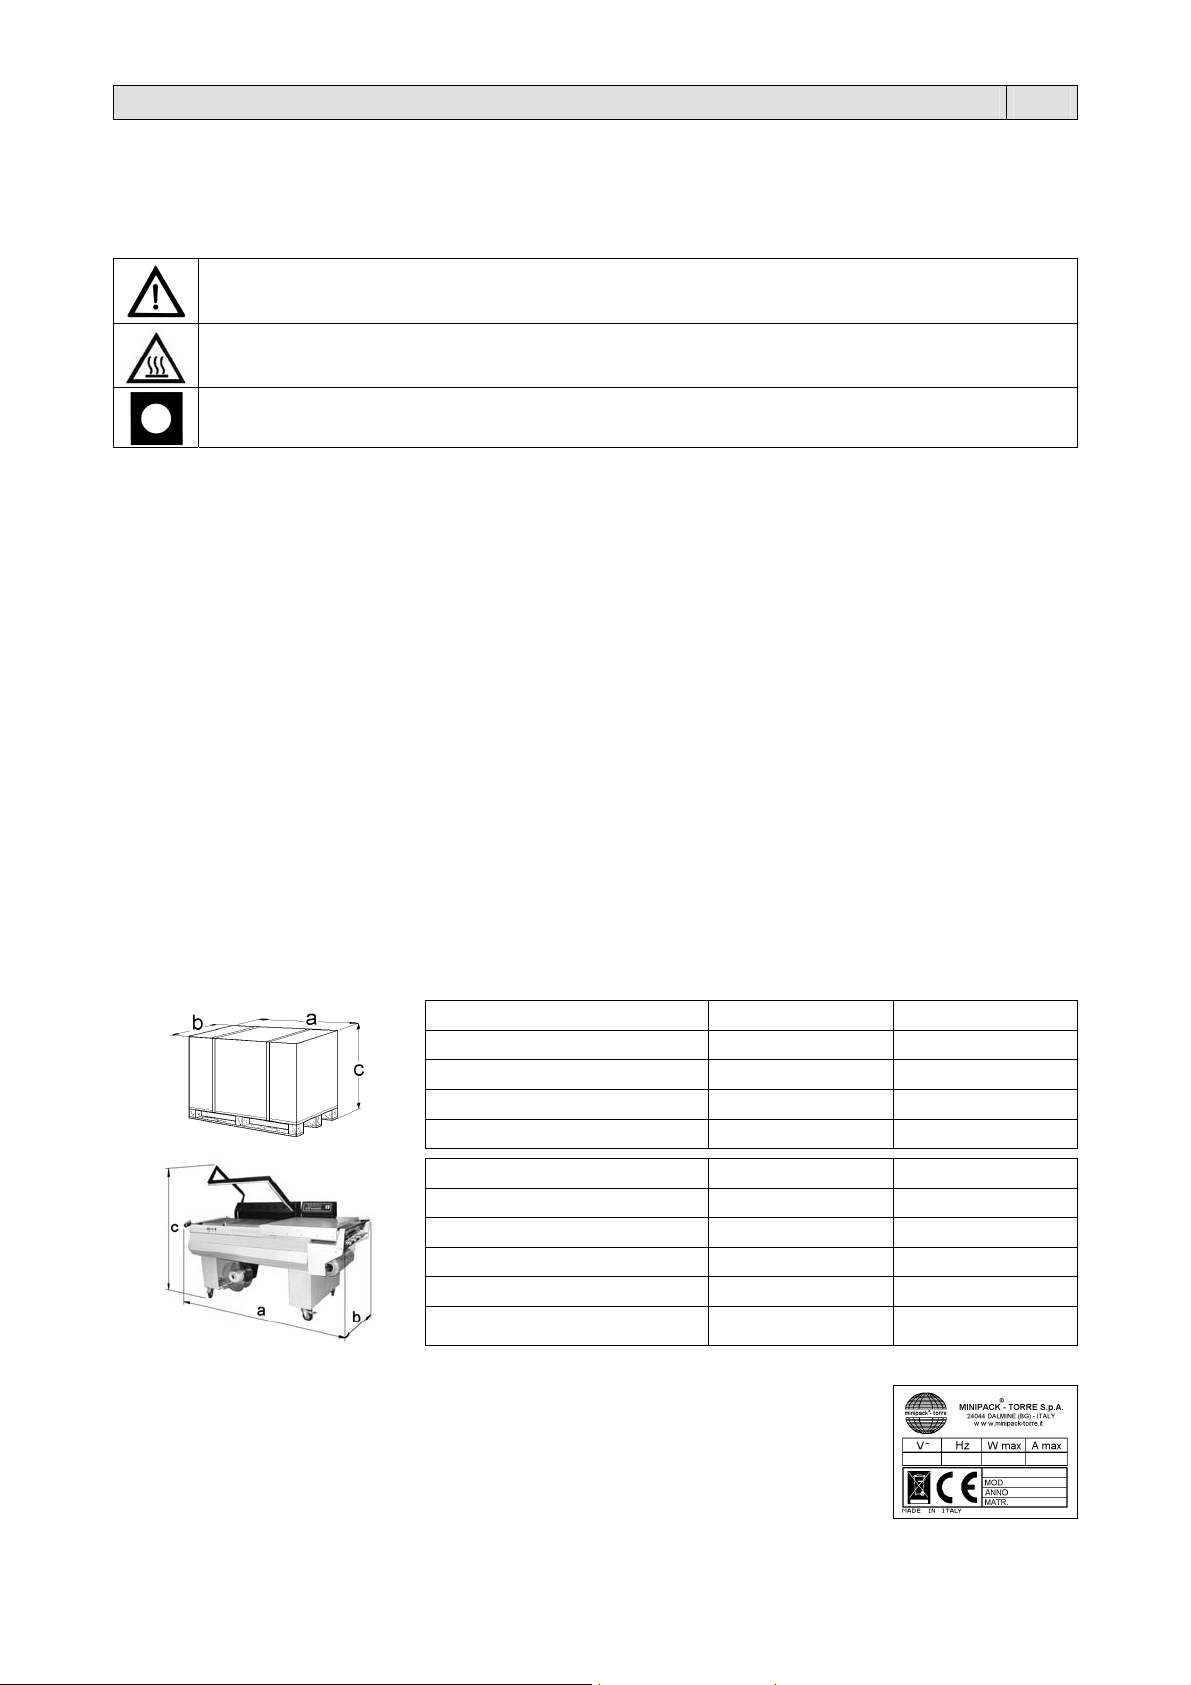
Capítulo 1. Prefacio ES
1.1. Prólogo
Este manual ha sido redactado respetando la norma UNI 10893, versión del mes de Julio del 2000. Está dirigido a todos
los usuarios con la finalidad de permitir un uso correcto de la máquina. Conservarlo en un lugar fácilmente accesible,
cerca de la máquina y conocido por todos los usuarios. Este manual forma parte de la máquina con respecto a los fines
de seguridad. Para mejorar la comprensión a continuación aclaramos la simbología utilizada.
ATENCIÓN:
Normas anti accidentes para el operador. Dicha advertencia indica la presencia de peligros que
pueden causar lesiones a quien está trabajando sobre la máquina.
ATENCIÓN:
Partes calientes:Indica el peligro de quemaduras con riesgo de accidente, también grave, para la
persona expuesta.
ADVERTENCIA:
Indica la posibilidad de provocar daño a la máquina y/o a sus componentes.
Todos los derechos de reproducción del presente manual quedan reservados a la empresa fabricante. La reproducción, aún parcial,
queda prohibida de acuerdo con las prescripciones legales. Las descripciones y las ilustraciones presentes en este manual no crean
obligación, por consecuencia la empresa fabricante se reserva el derecho de introducir en cualquier momento todas las modificaciones
que considere oportunas.
El presente manual no puede ser cedido en visión a terceros sin la autorización escrita de la empresa fabricante.
La máquina sólo debe ser utilizada para satisfacer las exigencias para las cuales ha sido concebida, todo otro uso se debe considerar
“uso impropio”, y por lo tanto peligroso. Antes de efectuar cualquier operación sobre la máquina es obligatorio leer atentamente todas
las instrucciones del presente manual, con la finalidad de evitar posibles daños a la máquina, a las personas y a las cosas. No esta
permitido trabajar con la máquina en caso de tener dudas sobre la correcta interpretación de las instrucciones.
Ponerse en contacto con el fabricante para obtener las aclaraciones que fueran necesarias.
La máquina no está destinada a ser usada por personas (incluido los niños) cuyas capacidades físicas, sensoriales o mentales estén
reducidas, o bien si no poseen la experiencia o los conocimientos adecuados, a menos que éstas reciban, a través de la intermediación
de una persona responsable de su seguridad, la vigilancia o instruciones necesarias para usar el aparato.
Los niños deben mantenerse controlados para asegurarse de que no jueguen con la máquina.
En el momento de la entrega, verificar que la máquina esté completa en todas sus partes.
Eventuales anomalías deberán ser presentadas inmediatamente al proveedor.
La empresa fabricante declina toda responsabilidad por usos impropios de la máquina y/o daños causados debido a operaciones no
contempladas en este manual.
1.2. Prestaciones de la máquina para confeccionar
Ustedes han comprado una máquina con características y prestaciones excepcionales y nosotros Ustedes lo agradecemos por la
preferencia concedida. El sistema de confeccionar único en sus genere y se ha afirmado en el mundo con la presencia de más de
150000 máquinas activas en el embalaje y confección.
La validez del concepto tecnológico además de la calidad de los componentes y materiales empleados en el decurso productivo y de
habilitación son la mejor garantía para una buena marcha y seguridad en el tiempo.
Es una máquina soldadora para películas plásticas termorrestringibles y no, compacta y de alto rendimiento. Se pueden utilizar
películas monopliegue con espesores de 15 a 50 micrones tanto de tipo técnico cuanto alimenticio.
1.3. Datos técnicos de la máquina
Ancho “a”
Longitud “b”
Altura “c”
Peso 200 Kg 290 Kg
Ancho “a”
Longitud “b”
Altura “c”
Modular 50 Modular 70
1590 mm 2180 mm
960 mm 1040 mm
1370 mm 1430 mm
Modular 50 Modular 70
1480 mm 2070 mm
850 mm 960 mm
1400 mm 1510 mm
Peso 170 Kg 243 Kg
Producción máxima 900 confecciones/hora 900 confecciones/hora
Instalación eléctrica
Tensión (V): véanse los datos en la tarjeta
Frecuencia (Hz): véanse los datos en la tarjeta
Potencia máxima absorbida (W): véanse los datos en la tarjeta
Corriente máxima absorbida (A) : véanse los datos en la tarjeta
NOTA: para cualquier comunicación con el constructor, citar siempre el modelo de la máquina y
el número de matricula indicados en la tarjeta situada en la parte posterior de la máquina.
34
Page 36
5
Capítulo 2. Installación de la máquina ES
2.1. Transporte y postura
En el transporte y en la postura de la máquina saben Ustedes manejar con mucha cautela!
Para el movimiento de la máquina utilizar guantes de protección.
Cortar la cinta con unas tijeras protegerse los ojos con gaffas protectoras y quitar la caja de carton. Quitar los
tornillos y las eventuales placas que fijan la máquina al pallet (figura 2.1.A página 58).
Levantar la máquina del pallet utilizando una carretilla elevadora de horquillas (figure 2.1.B page 58).
Colocar la máquina en el suelo.
Poner el rodillo (18) (accesorios) enganchándolo a la cinta transportadora (19) (figura 2.1.C página 58).
2.2. Condiciones ambientales
Posicionar la máquina en un ambiente adapto y sin humedad, materiales inflamables, gas, explosivos.
Dejar un espacio minimo de 0,5m alrededor de la máquina para no obstruir las tomas de aire.
Bloquear la máquina, una vez obtenida la posición correcta, accionando el freno de las ruedas.
Condiciones permitidas en los ambientes en los que está colocada la máquina:
Temperatura de + 5°C a + 40°C.
Humedad relativa de 30% a 90% sin condensación.
La iluminación del local donde se utiliza la máquina debe estar de acuerdo a las leyes vigentes en el país en el cual se
encuentra instalada la máquina y de todos modos debe ser uniforme y garantizar una buena visibilidad, para
salvaguardar la seguridad y la salud del operador.
GRADO DE PROTECCIÓN DE LA MÁQUINA = IP20
EL RUIDO AÉREO PRODUCIDO DE LA MÁQUINA ES INFERIOR À 70 dB(A)
2.3. Conexión electrica
RESPETAR LAS NORMAS DE SEGURIDAD EN EL TRABAJO!
Si la máquina no tiene el enchufe de alimentación, utilizar un enchufe adecuado para los valores de tensión
y amperaje descriptos en la tarjeta de datos y de cualquier modo que cumpla con las normas vigentes en el
país de instalación.
ES OBLIGATORIO LA CONEXIÓN A TIERRA! (figura 2.3. página 58).
Antes de efectuar la conexión eléctrica, asegurarse que la tensión de la red corresponda al voltaje indicado en la tarjeta
puesta en la parte posterior de la máquina y que la conexión a tierra sea conforme a las normas de seguridad vigentes.
En caso de dudas sobre la tensión de la red contactar la sociedad local distribuidora de la energía eléctrica.
Capitulo 3. Regulación y preparacion máquina ES
3.1. Control direccion de rotacion
Antes de poner en la máquina en marcha, verificar la exacta dirección de rotación siguiendo estas
instrucciones:
Controlar qhe el pulsador de emergencia (8) esté en la posición "No Apretar" (figura 3.1.D página 59).
Girar el interruptor general (1) en posición 1. Extraer parcialmente (aproximadamente 20 cm) la caja eléctrica
después de haber extraído los 4 tornillos de fijación. Apretar manualmente el pulsador del contador QM4 (figura
3.1.A página 58/59).
Controlar que la cinta transportadora gire en el sentido indicado en la figura 3.1.B página 59.
En caso contrario invertir dos de las tres fases del enchufe de alimenticio (figura 3.1.C página 59).
Apretar el pulsador de emergencia (8) para bloquearlo en la posición “Emergencia Insertada”.
Cerrar la caja eléctrica y desbloquear el pulsador de emergencia (8) girándolo hacia la derecha.
N.B: El control de la dirección de rotación tiene que ser efectuado cada vez que se cambia el enchufe de
alimentación!
3
Page 37
6
Capitulo 3. Regulación y preparacion máquina ES
3.2. Regulación
Interruptor general
1
Señal luminosa de chasis de soldadura bajado
B
Señal luminosa de soldadura
C
Señal luminosa del tiempo de pausa
D
Señal luminosa de avance de la cinta
E
Botón de selección de los programas
P
D1
S
2
3
4
D2
(figura 3.2. página 59).
CARACTERÍSTICAS DE LA PLAQUETA ELECTRÓNICA
La máquina tiene 6 programas seleccionables:
Cada programa está compuesto de 5 variables modificables.
Variable Campo Características del campo
1. Soldadura
2. Atraso de la cinta transportadora después de la soldadura
3. Tiempo del chasis de soldadura bajado
4. Tiempo de la cinta
5. Tiempo de pausa del ciclo automático
0 ÷ 3.2
0 ÷ 9
0.0 ÷ 9.9
0.0 ÷ 3.0
0.0 ÷ 9.9
La máquina está dotada de un cuenta piezas que visualiza en el display el número de soldaduras efectuadas (D2).
Este valor se puede resetear al valor 0 en cualquier momento a través del botón de reset (4).
FASE 1 = ENCENDIDO DE LA MÁQUINA
Girar el interruptor general (1) a la posición 1.
El display (D1) se enciende y aparece el n° de programa activo.
FASE 2 = SELECCIÓN DE LOS PROGRAMAS
Para seleccionar el n° de programa apretar el botón (P).
FASE 3 = PROGRAMACIÓN DE LAS VARIABLES
Con el botón (S) se recorren las variables del programa elegido y con los botónes (2) y (3) se modifican los valores
memorizados. Para convalidar las modificaciones apretar el botón (S) hasta hacer aparecer sobre el display el n° de
programa.
El tiempo de atraso de la cinta transportadora después de la soldadura es una variable modificable que no tiene un led
asociado y por lo tanto se indica con una “r” en el display izquierdo, seguida por un número que indica el tiempo
impostado.
Al final de todas las variables programables el display mostrará nuevamente el código del programa apenas editado (por
ejemplo P1).
N.B.: Si durante la programación se aprieta el sensor de final de carrera B el aparato sale de la programación y el
programa seleccionado pasa immediatamente en ejecución mostrando nuevamente en el display (D1) el número del
programa.
FASE 4 = EJECUCIÓN
Efectuadas todas las regulaciónes la máquina está lista para proceder con el empaquetado.
En caso de “ANOMALÍA” en el display (D1) aparecen las siguientes siglas:
La máquina ha sido encendida con el telar de soldadura bajado.
E 1
Levantar el telar.
La máquina fue encendida con el botón (S) apretado. Soltar el botón. Si permanece la señalización de error,
E 2
controlar el funcionamiento del botón.
Señalización de rotura del final de carrera de exclusión de la seguridad (siempre cerrado). Es necesario controlar
E 6
el funcionamiento correcto del final de carera de exclusión de la seguridad y luego apagar y encender
nuevamente la máquina.
El telar de soldadura de soldadura no estaba en posición cuando se encendió la máquina.
- -
Apretar el pulsador de emergencia para hacer subir el telar. Cuando el telar sube la señal desaparece.
3.3. Ciclo manual y automático
La máquina puede trabajar a la vez en ciclo manual y automático (figura 3.3. página 59).
Para efectuar un solo ciclo de trabajo rodar el selector (6) en posición “MAN.” y apretar el pulsador de marcha (7).
Para trabajar en ciclo automático rodar el selector (6) en posición “AUT.” y apretar el pulsador de marcha (7).
La máquina tiene un PULSADOR DE EMERGENCIA (8) que la bloquea instantáneamente en
cualquiera posición de trabajo (figura 3.3. página 59).
Además la máquina está provista de un sistema automático de seguridad sobre el telar de soldadura
que interviene en caso la bajada del telar mismo sea impedida y lleva de nuevo el telar en posición
inicial.
Display
Botón de selección de las variables
Botón de regulación
Botón de regulación
Botón de reset
Display cuenta piezas
valores expresados en segundos
valores expresados en decimos de segundos
valores expresados en segundos
valores expresados en segundos
valores expresados en segundos
3
Page 38
7
Capitulo 3. Regulación y preparacion máquina ES
3.4. Inserción de la bobina de film (figura 3.4. página 60).
Introducir la bobina de film en el eje (11) inmovilizandola por medio de los conos centradores (12)
Poner en posición el rodillo sobre el soporte bobina (13)
Pasaje encima del rodillo de reenvio película (16) (sólo para Modular 70)
Pasaje a través de los microperforadores (14)
Pasaje encima del rodillo de reenvio película (17)
Pasaje del lembo inferior del film debajo la plano de confección (15)
Pasaje del lembo superior del film sobre la plano de confección (15)
3.5. Regulación cinta transportadora
Regular la altura de la cinta transportadora (19) obrando sobre el volante (20) (figura 3.5. página 60).
Para una buena confección la cinta transportadora tiene que ser posicionada en manera que la soldadura del film sea a
mitad de la altura de la confección.
3.6. Regulación soporte bobina y plano de confección
El soporte bobina (13) y el plano de confección (15) tienen que ser reglados en función de la anchura (a) del objeto de
confeccionar, dejando aproximadamente 1-2 cm de espacio entre el objeto y la orilla de soldadura
(figura 3.6. página 60).
3.7. Ejecución primera soldadura film
Para efectuar la primera soldadura traer el film como indicado en la figura (figura 3.7. página 60).
Rodar el selector (6) en posición “MAN.” y apretar el pulsador de marcha (7).
La máquina entrará automáticamente en función y ustedes van a realizar la primera soldadura el la parte izquierda de la
película. Con la mano derecha ayudar al despegue del film de la lamina soldadora.
3.8. Engancho film al recogidor
Efectuar ahora un numero de ciclos bastante para crear una lista de film de descarto.
Hacerla transitar alrededor de los rollos de reexpedición (20) y (21), del rollo de mando (22) y engancharla al recogidor
(23) (figura 3.8. página 60). Ahora la máquina está lista para proceder a la confección.
3.9. Introducción del objeto que se debe confeccionar
Levantar con la mano izquierda la orilla del film sobre el plano de confección (15) (figura 3.9. página 61). Introducir con la
mano derecha el producto en el film y hacerlo correr hacia la izquierda hasta ponerlo sobre la cinta transportadora (19) y
dejar aproximadamente 1-2 cm de espacio entre el producto y la orilla interior del telar de soldadura.
3.10. Confección
Apretar el pulsador de marcha (7). El telar de soldadura bajará automáticamente para efectuar el corte y la soldadura
(figura 3.10. página 61). Cuando el telar vuelve a abrirse, la confección avanzará hacia el rodillo (18) dejando libre la
zona de soldadura para un nuevo ciclo.
Si la máquina está en la posición de ciclo automático, retomará el ritmo introducido en la programación.
Capítulo 4. Limitaciones y condiciones de uso de la máquina ES
4.1. Dimensiones y peso maximo de la confeccion
Modular 50 a = mm 500 b = mm 380 c = mm 100 Peso maximo = Kg.12 (figura 4.1. página 61).
Modular 70 a = mm 750 b = mm 500 c = mm 140 Peso maximo = Kg.16 (figura 4.1. página 61).
N.B.: El peso maximo es el total distribuido en la cinta, no solo lo de cada producto.
N.B.: las medidas indicadas en la tabla se refieren a la medida màx. de cada una de las dimensiones.
Para la medida màx. del paquete (b x c); hay que referirse al capítulo 5.2. donde se ve que, la suma de (b + c) es de
todos modos igual al ancho de la bobina del film menos 100 mm.
4.2. Lo que no se tiene que confeccionar
Para evitar dañar en manera permanente la máquina y evitar riesgos de accidentes al operador, esta prohibido embalar
os siguientes productos:
productos mojados
liquidos de cualquier tipo y densidad contenidos en contenedores fragiles
materiales inflamables y explosivos
contenedores con gas a presión de cualquier tipo
materiales en polvo sueltos o volatiles
eventuales materiales y productos no previstos que en cualquier manera puedan ser peligrosos
para el operador y la máquina misma
3
Page 39
8
Capítulo 5. Caracteristicas del film ES
5.1. Films para emplear
La máquina puede trabajar con todas las películas termorretráctiles y no, con espesores entre 15 y 50 micrones , tanto
de tipo técnico como de tipo alimentario. Para garantizar los mejores resultados, se aconseja utilizar las películas
comercializadas por nosotros. Las características especiales de nuestros film (también con dibujos y escrituras
personalisadas por el cliente) dan garantías de seguridad sea debido a que se encuentran dentro las normas impuestas
por las leyes vigentes, que por el lado de la seguridad de un optimo funcionamiento de nuestras máquinas.
Se aconseja consultar las fichas técnicas y de seguridad de las películas utilizadas y de atenerse a
las prescripciones descriptas!
Modular 50 A = mm600 MAX D = mm300 MAX d = mm77 (figura 5.1. página 61).
Modular 70 A = mm800 MAX D = mm300 MAX d = mm77 (figura 5.1. página 61).
5.2. Calculo faja A
Faja A = b + c + 100 mm (figura 5.2. página 61).
Capítulo 6. Normas de seguridad ES
6.1. Advertencias
NO PERMITAS EL UTILIZO DE LA MÁQUINA A EMPLEADOS NO INSTRUIDO!
Antes de insertar el ciclo automático Ustedes tienen que asegurarse haber efectuado todas las regulaciónes.
Todas las regulaciónes de la máquina tienen que ser efectuadas con el selector (6) en posición “MAN.” (figura 6.1.A
No toques la lamina soldadora (27) súbito después la soldadura, sobrepasando con la mano la barrera de
No procedas en la soldadura en el caso de ruptura de la lamina soldadora (27). Proveer inmediatamente a su
No toques la cinta transportadora (19) cuando está en movimiento (figura 6.1.B página 61).
Comprobar que la bobina de film estee colocada en su sede (31) (figura 6.1.C página 61).
Durante las fases de trabajo prestar atención a todas las partes calientes de la máquina que podrían
alcanzar temperaturas tales de provocar quemaduras.
Se prohibe fumar durante el funcionamiento de la máquina!
página 61).
En caso de bloqueo de la máquina o bien para pararla durante el ciclo automático, apretar el PULSADOR
DE EMERGENCIA (8) (figura 6.1.A página 61).
protección antinfortunio (28). Posibilidad de quemaduras por el calor residual sobre la lamina soldadora (27) (figura
6.1.B página 61).
substitución (figura 6.1.B página 61).
Capítulo 7. Manutención ordinaria ES
7.1. Precauciones para intervenciones de manutención ordinaria
EL MANTENIMIENTO ORDINARIO TIENE QUE SER EFFECTUADA POR PERSONAL ESPECIALIZADO.
7.2. Limpieza lamina soldadora
Remover con un paño seco los residuos de film que se pueden haber depositado sobre la lamina soldadora;
Lubrificar periódicamente la lamina soldadora con la grasa en provisión con la màquina (figura 7.2. página 62).
Antes de efectuar las operaciones de mantenimiento apagar la máquina y interrumpir la tensión
desconectando el interruptor general y esperar el enfriamiento de la máquina!
Durante las tareas de mantenimiento se aconseja utilizar guantes de protección!
efectuar esta operación enseguida al fin de una soldadura de manera tal que los residuos, aún calientes, puedan
sacarse facilmente.
3
Page 40
Capítulo 7. Manutención ordinaria ES
7.3. Remoción de recortes de film plástico
Cuando la bobina del recogidor automático (23) esta llena, remover el film destornillando la manopla (32) y llevando el
disco (33) (figura 7.3. página 62).
7.4. Limpieza de la máquina
Para la limpieza de la máquina utilizar un paño mojado con agua (figura 7.4. página 62).
7.5. Control liquido de enfriamiento
Controlar cada 4 meses el nivel del líquido de refrigeración quitando el cárter (34) y aflojando el tapón (35) (figura 7.5.
página 62). Verificar que la asta sea mojada por el liquido por aproximadamente 2 cm., en caso contrario añadir una
mezcla de agua y liquido anticongelamiento (10%).
7.6. Cambio teflon y goma
Cuando las piezas en Teflon (36) están más utilizados, substituirlos con los de reserva teniendo muy cuidado a sus aplicación, lineal y
llana (figura 7.6. página 62). Limpiar con detersivo la goma (37) antes de la aplicación de la cinta de Teflon autoadhesivo. Si también la
goma (37) aparece utilizada, proveer a su substitución en la manera siguiente:
1. Quitar la goma vieja
2. Limpiar la sede que la contiene
3. Poner algunas gotas de cola en la sede misma
4. Insertar la nueva goma en manera lineal
5. Limpiar la goma con detersivo
6. Aplicar la cinta de Teflon autoadhesivo
7.7. Regulación de las levas
La regulación de las levas tiene que ser efectuada solo por los empleados autorizados!
Para acceder a las levas es necesario descomponer el retablo (38) puesto atrás de la máquina (figura 7.7.A página 62). Las levas son 2
y reglan (figura 7.7.B página 62):
1. El descenso del telar de soldadura y, por consiguiente, la presión del mismo sobre la lamina soldadora.
2. La apertura máxima del telar de soldadura y el arranque de la cinta transportadora.
La regulación se efectúa aflojando el tornillo (39) y rodeando la campe en la posición idónea.
Cuidado: en la regulación de las levas tienen Ustedes que proceder por grados con pequeños alejamientos.
7.8. Cambio lamina soldadora
Para substituire la lamina soldadora (27) seguire este procedimiento (figura 7.8. página 62):
Desenchufar la máquina
Destornillar los 3 tornillos (40)-(41)-(42)
Quitar la lamina soldadora vieja
Limpiar la sede y si necesario substituir el Teflon aislante (43) del torno central
Insertar la lamina soldadora nueva desde el torno central y estrechar el tornillo (41)
Filetear la lamina soldadora nueva al hilo del agujero de los pistones (44) y (45)
Completar la inserción de la lamina soldadora en toda la sede
Empujar al final el pistón posterior (45) hacia la lamina soldadora en manera que esa entre en el agujero del mismo y estrechar el
Empujar al final el pistón anterior (44) hacia la lamina soldadora en manera que esa entre en el agujero del mismo y estrechar el
Filetear el Teflon saliente desde el torno central
Asegurarse que la lamina soldadora sea en buena posición y en tensión
7.9. Esquema eléctrico (figura 7.9. página 63/64).
B1
B2
B3
B4
B5
E1/2
ER1
F1
F2
F3
F4
FU1
K1
M1
M2
M3
tornillo (42)
tornillo (40)
¡ATENCIÓN!
Si el cable de alimentación está dañado, debe ser sustituido por el constructor o por su servicio de asistencia técnica, o
en cualquier caso por una persona con cualificación similar, con el fin de prevenir cualquier riesgo.
Fin de carrera bajada bastidor
Fin de carrera subida bastidor
Fin de carrera exclusión seguridad
Fin de carrera seguridad
Fin de carrera recogidor
Ventilador refrigeración
Resistencia lamina soldadora
Fusible lamina soldadora 10.3X38
Fusible motor 5X20
Fusible transformador auxiliar 10.3X38
Fusible motor ventilador / pompa 5X20
Fusible de la tarjeta 5X20
Módulo de potencia
Motor cinta
Motor automación bastidor
Motor pompa
Motor recogidor
M4
Interruptor general
Q1
Interruptor recogidor
Q2
Contador lamina soldadora
QM1
Contador subida bastidor
QM2
Contador bajada bastidor
QM3
Contador cinta
QM4
Contador accesorios
QM5
Pulsador de emergencia
S0
Pulsador de marcha
S1
Selector manual
S2
Tarjeta de comando
SK1
Transformador de corte
T1
Transformador auxiliar
T2
Toma alimentación recogidor
X1
Enchufe alimentación recogidor
X2
39
Page 41
0
Capítulo 7. Manutención ordinaria ES
7.10. Particulares de recambio
Codigo (Modular 50) Codigo (Modular 70) Denominación particular
01 S08A0404 S03A0404 Revestimiento teflon
02 FE385602 FE385603 Lamina soldadora
03 S02A0010 S0130010 Goma a la silicona
04 S02A0310 S03A0310 Soporte lamina
05 S0K00302 S0K00304 Borne trasero completo
06 S0K00306 S03A0306 Borne central completo
07 S0K00301 S0K00303 Borne anterior completo
08 S03A0605 S03A0605 Rueda con microperforador completo
09 S03A0606 S03A0606 Rueda con cava completa
10 S08A0602 S03A0602 Tubo porta bobina completa
7.11. Desmontaje, demolición y desecho de los residuos
ATENCIÓN!
Las tareas de desmontaje y demolición se deben encargar a personal especializado en dichas actividades
y dotado de los equipos mecánicos y eléctricos necesarios para trabajar en condiciones de seguridad.
Proceder de la siguiente manera:
1. desconectar la máquina de la red de alimentación eléctrica
2. desmontar los componentes
Cada uno de los residuos se debe tratar, desechar o reciclar en función de la clasificación y de los
procedimientos previstos por la legislación vigente en el país de la instalación.
El símbolo indica que este producto no se debe tratar como residuo doméstico.
Asegurando que el producto se elimine correctamente, se facilitará la prevención de potenciales
consecuencias negativas para el ambiente y para la salud de las personas, que de otra manera podrían
ser causadas por un inadecuado tratamiento de los residuos de este producto.
Para informaciones más detalladas con respecto al reciclado de este producto, contactar el vendedor del
producto, o como alternativa el servicio de post venta o el correspondiente servicio de tratamiento de
residuos.
Capítulo 8. Garantía ES
8.1. Certificación de garantia
El período de garantía es de 12 meses a partir de la fecha de installacion a las condiciones descriptas en el manual de
instrucciones. Completar la parte posterior de la tarjeta postal en todas sus partes, cortar a lo largo de la linea punteada
y enviar.
8.2. Condiciones de garantia
El período de garantía es de 12 meses a partir de la fecha de installacion de la máquina. La misma consiste en la
reparación o sustitución gratis de todas aquellas partes encontradas defectuosas. La reparación o sustitución se realizan
en la sede de nuestra sociedad adebitando al comprador los gastos de trasporte o mano de obra. Cuando la reparación
o sustitución sean efectuadas en el domocilio del comprador, este sera tenido a pagar los gastos de viaje,
trasferimientos y mano de obra. La asistencia en garantíia es ejecutada exclusivamente por la casa madre o el vendedor
autorizado. Para adquirir el derecho a la asistencia de garantía se ruega de enviar a la casa madre o al vendedor
autorizado la pieza defecteusa, para que sea ejecutada la reparación o sustitución de la misma. La entrega de dicha
pieza reparada o sustituida entra en las obligaciones de la garantía. La garantía viene anulada por:
1. no enviar a través del correo el CERTIFICADO DE GARANTIA, que acompaña la máquina al momento de la compra,
completo en todas sus partes y firmado, entro 20 dias de la compra misma.
2. por una instalación errada, tensión de alimentación equivocada, negligencia en el utilizo o mantenimiento realizado
por personas no autorizadas.
3. por modificaciones efectuadas en la máquina sin el permiso escrito de la casa madre.
4. cuando la máquina no es más de propriedad del primer comprador.
La casa constructora declina a norma de ley cualquier responsabilidad por daños a personas o cosas cuando
sea efectuada una instalación errada o una conexión a la red de alimentación errada, o la esclusión de la puesta
a tierra o en caso de manteniementos errados de la máquina. La casa constructora se reserva el derecho de
realizar modificaciones y cambios según las exijencias tecnicas y de funcionamento.
EN CASO DE CONTROVERSIA SE RECONOCE
COMO FORO COMPETENTE EL DE BERGAMO (ITALIA).
4
Page 42
TRADUÇÃO DAS
INSTRUÇÕES ORIGINAIS
Indice PT
Capítulo 1. Introdução
1.1. Prefácio página 42
1.2. Prestações da máquina confeccionadora página 42
1.3. Dados técnicos da máquina página 42
Capítulo 2. Instalação da máquina
2.1. Transporte e posicionamento página 43
2.2. Condições ambientais página 43
2.3. Conexão eléctrica página 43
Capítulo 3. Regulação e preparação da máquina
3.1. Controlo sentido de rotação página 43
3.2. Regulação página 44
3.3. Ciclo manual e automático página 44
3.4. Inserção bobina filme página 45
3.5. Regulação esteira transportadora página 45
3.6. Regulação suporte bobina e prato de confeccionamento página 45
3.7. Execução 1^ solda filme página 45
3.8. Engate filme ao enrolador página 45
3.9 Introdução do objecto a ser confeccionado página 45
3.10 Confeccionamento página 45
Capítulo 4. Limitações e condições de uso da máquina
4.1. Dimensões e peso máx. da confecção página 45
4.2. O que não deve ser confeccionados página 45
Capítulo 5. Características do filme
5.1. Filmes a ser usados página 46
5.2. Cálculo da faixa A página 46
Capítulo 6. Normas de segurança
6.1. Advertências página 46
Capítulo 7. Manutenção ordinária
7.1. Cautelas para intervenções de manutenção ordinária página 46
7.2. Limpeza lâmina soldadora página 46
7.3. Remoção de rebarbas de filme página 47
7.4. Limpeza da máquina página 47
7.5. Controlo líquido de resfriamento página 47
7.6. Troca teflon e borracha página 47
7.7. Regulação das cames página 47
7.8. Troca lâmina soldadora página 47
7.9. Diagrama eléctrico página 47
7.10 Peças de reposição página 48
7.11. Desmontagem, demolição e sucateamento resíduos página 48
Capítulo 8. Garantia
8.1. Certificado de garantia página 48
8.2. Condições de garantia página 48
Declaração CE de conformidade página 57
41
Page 43
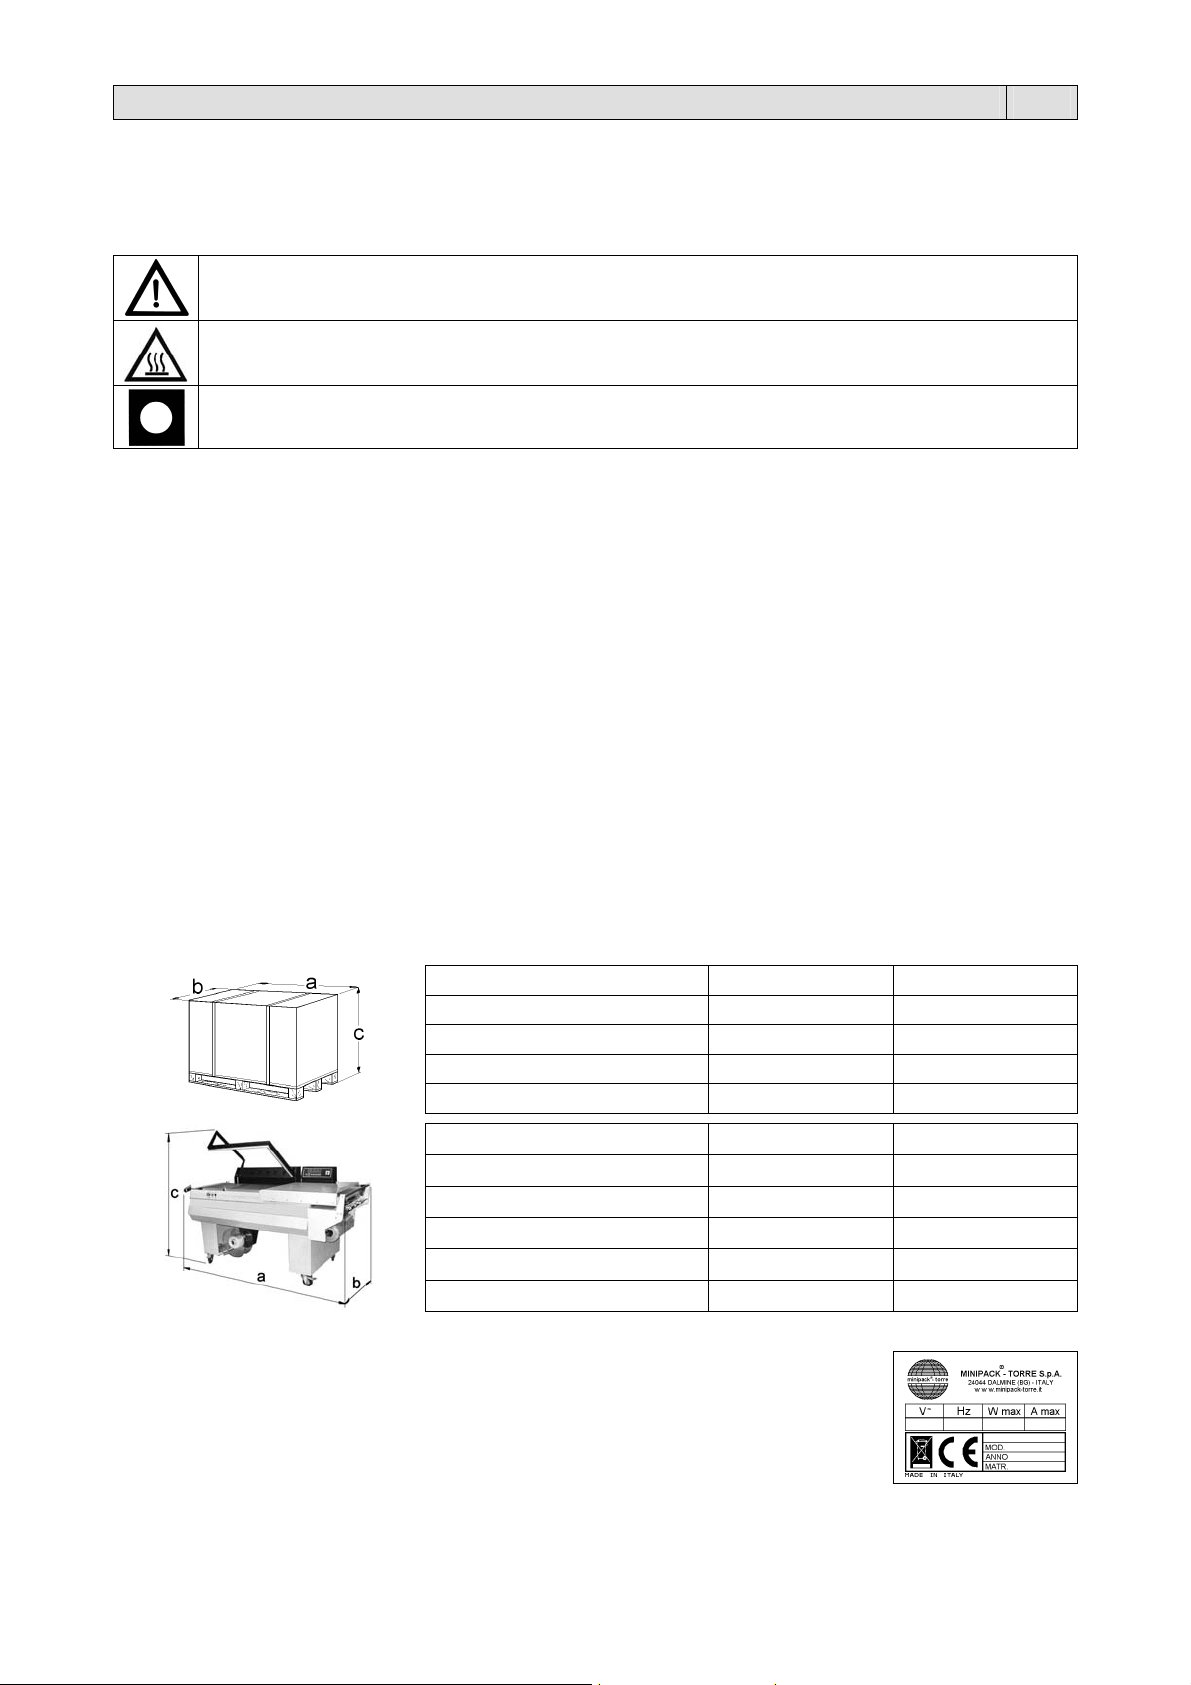
Capítulo 1. Introdução PT
1.1. Prefácio
O presente manual foi redigido respeitando-se a norma UNI 10893 de Julho 2000. Dirige-se a todos os usuários de
modo a consentir um correcto uso da máquina. Conservá-lo em local acessível próximo à máquina e conhecido por
todos os usuários. Para efeito da segurança o presente manual é parte integrante da máquina. Para melhorar a
compreensão esclarecemos, a seguir, os símbolos utilizados.
ATENÇÃO:
Normas de prevenção de acidentes para o operador. Tal advertência indica a presença de perigos
que podem causar lesões em quem está operando a máquina.
ATENÇÃO:
Órgãos quentes. Indica o perigo de queimaduras com risco de infortúnio, até mesmo grave, para a
pessoa exposta.
ADVERTÊNCIA:
Indica a possibilidade de trazer danos à máquina e/ou aos seus componentes.
Todos os direitos de reprodução do presente manual são reservados à empresa fabricante. A reprodução, mesmo que parcial, é
proibida nos termos da lei. As descrições e as ilustrações presentes neste manual não são definitivas, portanto, a empresa fabricante
se reserva o direito de efectuar todas as modificações que considerar oportunas, a qualquer momento. O presente manual não pode
ser cedido para análise de terceiros sem a autorização por escrito da empresa fabricante. A máquina somente deve ser utilizada para
satisfazer as necessidades para as quais foi concebida, qualquer outro uso deve ser considerado “uso impróprio”, portanto, perigoso.
Antes de efectuar qualquer operação na máquina, é obrigatório ler cuidadosamente todas as instruções do presente manual, de modo
a evitar possíveis danos à própria máquina, às pessoas e às coisas.
Não é permitido operar em caso de dúvidas sobre a correcta interpretação das instruções.
Interpelar o fabricante para obter os esclarecimentos necessários.
A máquina não deve ser utilizada por pessoas (inclusive crianças) cujas capacidades físicas, sensoriais ou mentais sejam reduzidas,
ou por pessoas não experientes ou sem conhecimento suficiente, a não ser que tais pessoas sejam supervisionadas por um
responsável ou que tenham recebido treinamento para o uso do aparelho, através da intermediação de uma pessoa responsável pela
sua segurança.
As crianças devem ser vigiadas para não brincarem com a máquina.
No momento da entrega verificar que a máquina esteja completa de todas as suas partes. Eventuais anomalias deverão ser
apresentadas imediatamente ao fornecedor. A empresa fabricante declina qualquer responsabilidade pelo uso impróprio da máquina
e/ou por danos causados em função de operações não contempladas neste manual.
1.2. Prestações da máquina confeccionadora
V.S. adquiriu uma máquina com características e prestações excepcionais e agradecemos pela preferência que nos foi conferida. O
sistema de confeccionamento é único em seu género e afirmou-se no mundo com a presença de mais de 150000 máquinas operantes
no campo da embalagem e do confeccionamento. A validade do conceito tecnológico, além da qualidade dos componentes e materiais
empregados no processo produtivo e de teste são a melhor garantia de um bom funcionamento e fiabilidade no tempo.
È uma máquina soldadora para filmes plásticos termoretrácteis ou não, compacta e com altos rendimentos.
Podem ser utilizados filmes mono dobra com espessuras de 15 a 50 micron tanto de tipo técnico quanto alimentar.
1.3. Dados técnicos da máquina
Instalação eléctrica
Tensão (V): ver os dados da etiqueta
Frequência (Hz): ver os dados da etiqueta
Potência máxima absorvida (W): ver os dados da etiqueta
Corrente máxima absorvida (A): ver os dados da etiqueta
Nota: para qualquer comunicação com o fabricante citar sempre o modelo da máquina e o
número de série indicados na placa aplicada na parte traseira da máquina.
Largura “a”
Comprimento “b”
Altura “c”
Peso 200 Kg 290 Kg
Largura “a”
Comprimento “b”
Altura “c”
Modular 50 Modular 70
1590 mm 2180 mm
960 mm 1040 mm
1370 mm 1430 mm
Modular 50 Modular 70
1480 mm 2070 mm
850 mm 960 mm
1400 mm 1510 mm
Peso 170 Kg 243 Kg
Produção máxima 900 confecções/hora 900 confecções/hora
42
Page 44
Capítulo 2. Instalação da máquina PT
2.1. Transporte e posicionamento
Para o transporte e o posicionamento da máquina recomenda-se manobrar com muita cautela!
Na movimentação da máquina utilizar luvas de protecção.
Cortar a fita com a tesoura tomando o cuidado de proteger os olhos com um par de óculos e tirar o papelão. Tirar os
parafusos e as eventuais peças que fixam a máquina à palete (desenho 2.1.A página 58).
Erguer a máquina da palete utilizando uma empilhadora com garfos (desenho 2.1.B página 58).
Posicionar a máquina no piso.
Posicionar o transportador de rolos (18) (opcional) engatando-o à esteira transportadora (19) (desenho 2.1.C página
58).
2.2. Condições ambientais
Posicionar a máquina certificando-se que esteja nivelada no piso, em um ambiente adequado, sem humidade,
materiais inflamáveis, gases explosivos.
Para não obstruir as tomadas de ar deixar um espaço mínimo de 0,5m ao redor da máquina.
Uma vez obtido o correcto posicionamento bloquear a máquina agindo no travão das rodas.
Condições permitidas nos ambientes nos quais a máquina é colocada:
Temperatura de + 5°C a + 40°C.
Humidade relativa de 30% a 90% sem condensação.
A iluminação do local de utilização deve estar em conformidade com as leis vigentes no país no qual a máquina está
instalada e, todavia, deve ser uniforme e garantir uma boa visibilidade para salvaguardar a segurança e a saúde do
operador.
GRAU DE PROTECÇÃO DA MÁQUINA = IP20
O RUÍDO AÉREO PRODUZIDO PELA MÁQUINA É INFERIOR A 70 dB(A)
2.3. Conexão eléctrica
RESPEITAR AS NORMAS PARA A SEGURANÇA NO TRABALHO!
Se a máquina não for dotada de tomada de alimentação utilizar uma tomada adequada aos valores de
tensão e amperagem descritos na placa de dados e, todavia, em conformidade com as normas vigentes no
país de instalação.
Antes de efectuar a conexão eléctrica certificar-se que a tensão de rede corresponda à voltagem indicada na placa
aplicada na parte traseira da máquina e que o contacto de terra esteja em conformidade com as normas vigentes de
segurança. Em caso de dúvidas sobre a tensão de rede contactar a empresa distribuidora de energia eléctrica local.
O ATERRAMENTO É OBRIGATÓRIO! (desenho 2.3. página 58).
Capítulo 3. Regulação e preparação da máquina PT
3.1. Controlo sentido de rotação
Antes de colocar a máquina em funcionamento verificar seu exacto sentido de rotação segundo
estas instruções:
Controlar que o botão de emergência (8) é na posição “Emergência Nâo Inserida” (desenho 3.1.D página 59).
Girar o interruptor geral (1) para a posição 1. Extrair a gaveta eléctrica parcialmente (aproximadamente 20 cm) após
ter removido os 4 parafusos de fixação. Puxar a tampa de protecção do contactor QM4 e pressionar o botão do
próprio contactor (desenho 3.1.A página 58/59).
Verificar que a esteira transportadora gire no sentido indicado pela figura (desenho 3.1.B página 59).
Caso contrário inverter duas das três fases da tomada de alimentação (desenho 3.1.C página 59).
Pressionar o botão de emergência (8) para bloqueá-lo na posição “Emergência Inserida”.
Fechar a gaveta eléctrica e desbloquear o botão de emergência (8) girando-o para a direita.
Nota: O controlo do sentido de rotação deve ser feito sempre que se troca a tomada de alimentação!
43
Page 45
Capítulo 3. Regulação e preparação da máquina PT
3.2. Regulação
Interruptor geral
1
Lâmpada piloto chassis para baixo
B
Lâmpada piloto solda
C
Lâmpada piloto tempo de pausa
D
Lâmpada piloto avanço esteira
E
Botão de selecção programas
P
(desenho 3.2. página 59).
CARACTERÍSTICAS PLACA ELECTRÓNICA
A máquina tem 6 programas seleccionáveis:
Cada programa é composto por 5 variáveis modificáveis:
Variável Campo Características Campo
1. Solda
2. Tempo retardo esteira após a solda
3. Tempo chassis para baixo
4. Tempo esteira
5. Tempo pausa ciclo automático
A máquina é dotada de um contador de peças que visualiza no display (D2) o número de soldas efectuadas.
Este valor pode ser zerado a qualquer momento por meio do botão reset (4).
FASE 1 = LIGAÇÃO DA MÁQUINA
Girar o interruptor geral (1) para a posição 1.
O display (D1) se acende e aparece o n° de programa activo.
FASE 2 = SELECÇÃO PROGRAMAS
Para seleccionar o n° de programa pressionar o botão (P).
FASE 3 = PROGRAMAÇÃO VARIÁVEIS
Com o botão (S) corre-se pelas variáveis do programa escolhido e com os botões (2) e (3) modificam-se os valores
memorizados. Para convalidar as modificações pressionar o botão (S) até o nº de programa aparecer no display.
O tempo de retardo esteira após a solda é uma variável que não tem um led associado e, portanto, é indicado com um
“r” no display esquerdo, enquanto o display direito indica o tempo programado.
No fim de todas as variáveis programáveis o display mostrará novamente o código do programa recém-editado (ex. P1).
Nota: Se durante a programação for pressionado o fim de curso B o aparelho sai da programação e o programa
seleccionado entra imediatamente em execução mostrando no display (D1) o número do programa.
FASE 4 = EXECUÇÃO
Executadas todas as regulações a máquina está pronta para proceder ao confeccionamento
Em caso de “ANOMALIA ” aparecem as seguintes siglas no display (D1):
A máquina foi ligada com o chassis soldador abaixada.
E 1
Erguer o chassis.
A máquina foi ligada com o botão (S) pressionado.
E 2
Soltar o botão. Se a sinalização de erro permanecer controlar o funcionamento do botão.
Sinalização quebra fim de curso exclusão segurança (sempre fechado). É necessário controlar o correcto
E 6
funcionamento do fim de curso exclusão segurança e, portanto, desligar e tornar a ligar a máquina.
Chassis soldador fora da posição quando da ligação. Pressionar o botão de emergência para fazer o chassis
- -
subir. Após a subida do chassis sinalização desaparece.
0 ÷ 3.2
0 ÷ 9
0.0 ÷ 9.9
0.0 ÷ 3.0
0.0 ÷ 9.9
3.3. Ciclo manual e automático
A máquina pode trabalhar tanto em ciclo manual quanto automático (desenho 3.3. página 59).
Para executar somente um ciclo de trabalho girar o selector (6) para a posição “MAN.”
Para trabalhar em ciclo automático girar o selector (6) para a posição “AUT.” e pressionar o botão de marcha (7).
A máquina é dotada de um BOTÃO DE EMERGÊNCIA (8) que, pressionado, a bloqueia
instantaneamente levando o chassis de solda para a posição de partida (desenho 3.3. página 59).
Além disso a máquina é dotada de um sistema automático de segurança no chassis de solda que
intervém caso a descida do próprio chassis seja impedida levando o chassis para a posição de
partida.
Display
D1
Botão de selecção variáveis
S
Botão de regulação
2
Botão de regulação
3
Botão reset
4
Display contador peças
D2
valores expressos em segundos
valores expressos em décimos de segundo
valores expressos em segundos
valores expressos em segundos
valores expressos em segundos
e pressionar o botão de marcha (7).
44
Page 46
5
Capítulo 3. Regulação e preparação da máquina PT
3.4. Inserção bobina filme (desenho 3.4. página 60).
Inserir a bobina de filme no rolo (11) bloqueando-a por meio dos cones de centragem (12)
Posicionar o rolo no suporte bobina (13)
Passagem sobre o rolo de transmissão filme (16) (somente para Modular 70)
Passagem através dos micro furadores (14)
Passagem sobre o rolo de transmissão filme (17)
Passagem da aba inferior do filme sob o prato de confeccionamento (15)
Passagem da aba superior do filme sobre o prato de confeccionamento (15)
3.5. Regulação esteira transportadora
Regular a altura da esteira transportadora (19) agindo no respectivo volante (20) (desenho 3.5. página 60).
Nota: Para uma boa confecção a esteira transportadora deve estar posicionada de modo que a solda do filme se
encontre na metade da altura da confecção.
3.6. Regulação suporte bobina e prato de confeccionamento
O suporte bobina (13) e o prato de confeccionamento (15) devem ser regulados em função da largura (a) do objecto a
ser confeccionado deixando aproximadamente 1-2 cm de espaço entre o objecto e a borda de solda (desenho 3.6.
página 60).
3.7. Execução 1^ solda filme
Para executar a 1^ solda posicionar o filme como indicado na figura (desenho 3.7. página 60).
Girar o selector (6) para a posição “MAN.” e pressionar o botão de marcha (7).
Chassis soldador abaixar-se-á automaticamente e realizar-se-á a 1^ solda no lado esquerdo do filme.
Con la mano derecha ayudar al despegue del film de la lamina soldadora.
3.8. Engate filme ao enrolador
Agora executar um número de ciclos suficientes para formar uma faixa de filme de refugo.
Passá-la ao redor dos rolos de transmissão (20) e (21), ao rolo de comando (22) e engatá-la ao enrolador (23) (desenho
3.8. página 60). Agora a máquina está pronta para proceder ao confeccionamento.
3.9. Introdução do objecto a ser confeccionado
Erguer a borda do filme no prato de confeccionamento (15) com a mão esquerda (desenho 3.9. página 61). Introduzir o
produto no filme com a mão direita e fazê-lo correr para a esquerda até depositá-lo na esteira transportadora (19).
3.10. Confeccionamento
Pressionar o botão de marcha (7). Chassis soldador abaixar-se-á automaticamente para executar o corte e a solda
(desenho 3.10. página 61). Quando da reabertura de chassis soldador, a confecção avançará na direcção do
transportador de rolos (18), liberando a zona de solda para um novo ciclo.
Se a máquina está na posição de ciclo automático, iniciará um novo ciclo de confeccionamento.
Capítulo 4. Limitações e condições de uso da máquina PT
4.1. Dimensões e peso máx. da confecção
Modular 50 a = mm500 b = mm380 c = mm100 Peso máx.= Kg12 (desenho 4.1. página 61).
Modular 70 a = mm750 b = mm500 c = mm140 Peso máx.= Kg16 (desenho 4.1. página 61).
Nota: O peso a ser considerado é aquele total distribuído na esteira e não aquele de cada pacote.
Nota: as medidas indicadas na tabela se referem à medida máx. de cada dimensão.
Todavia, para a medida máx da confecção (b x c) é necessário fazer referência ao capítulo 5.2., onde se vê que a soma
de (b + c) é igual à largura da bobina do filme menos 100 mm.
4.2. O que não deve ser confeccionado
É absolutamente proibido confeccionar os seguintes tipos de produto para evitar danos permanentes na máquina, além
de provocar riscos de acidentes ao operador encarregado:
Produtos molhados e instáveis
Líquidos de qualquer tipo e densidade em recipientes frágeis
Materiais inflamáveis e explosivos
Bujões de gás sob pressão ou de qualquer tipo
Pós soltos e voláteis
Eventuais materiais e produtos não previstos que possam ser, em qualquer modo, perigosos
para o usuário e provocar danos à própria máquina
4
Page 47
6
Capítulo 5. Características do filme PT
5.1. Filmes a ser usados
A máquina pode trabalhar com todos os filmes, termoretrácteis ou não, com espessuras de 15 a 50 mícron seja de tipo
técnico que alimentar. Para garantir os melhores resultados aconselha-se utilizar os filmes comercializados pela nossa
empresa. As características especiais de nossos filmes (também disponíveis com desenhos e escritas personalizadas
do cliente) dão garantias de fiabilidade tanto pelo lado do atendimento às normas legais quanto pelo lado da segurança
de um óptimo funcionamento de nossas máquinas.
Recomenda-se consultar as fichas técnicas e de segurança dos filmes utilizados e de ater-se às
prescrições descritas!
Modular 50 A = mm600 MAX D = mm300 MAX d = mm77 (desenho 5.1. página 61).
Modular 70 A = mm800 MAX D = mm300 MAX d = mm77 (desenho 5.1. página 61).
5.2. Cálculo da faixa A
Faixa A = b + c + 100 mm (desenho 5.2. página 61).
Capítulo 6. Normas de segurança PT
6.1. Advertências
NÃO PERMITIR QUE PESSOAL NÃO TREINADO USE A MÁQUINA
Antes de inserir o ciclo automático certificar-se de ter efectuado todas as regulações.
Todas as regulações da máquina devem ser efectuadas com o selector (6) na posição “MAN.” (desenho 6.1.A
Não tocar a lâmina soldadora (27) logo após a solda, ultrapassando a barreira de protecção contra acidentes (28)
Em caso de quebra da lâmina soldadora (27) não proceder com a solda. Providenciar imediatamente sua
Não tocar a esteira transportadora (19) quando esta estiver em movimento (desenho 6.1.B página 61).
Certificar-se que a bobina de filme esteja correctamente alojada em sua sede (31) (desenho 6.1.C página 61).
Durante as fases de trabalho prestar atenção em todas as partes quentes da máquina que podem
alcançar temperaturas tais a provocar queimaduras.
É proibido fumar durante o funcionamento da máquina!
página 61).
Em caso de bloqueio da máquina ou para pará-la durante o ciclo automático pressionar o BOTÃO DE
EMERGÊNCIA (8) (desenho 6.1.A página 61).
com a mão. Possibilidade de queimaduras devidas ao calor residual na lâmina soldadora (27) (desenho 6.1.B
página 61).
substituição (desenho 6.1.B página 61).
Capítulo 7. Manutenção ordinária PT
7.1. Cautelas para intervenções de manutenção ordinária
A MANUTENÇÃO ORDINÁRIA DEVE SER EFECTUADA POR PESSOAL QUALIFICADO OPORTUNAMENTE INSTRUÍDO.
7.2. Limpeza da lâmina soldadora
Remover os resíduos de filme que possam ter se depositado na lâmina soldadora utilizando um pano seco; efectuar
Lubrificar periodicamente a lâmina soldadora com a graxa fornecida em dotação com a máquina (desenho 7.2.
Antes de efectuar as operações de manutenção desligar a máquina agindo no interruptor geral, tirar
a tomada do ponto de corrente e aguardar o esfriamento da máquina!
Durante as operações de manutenção se aconselha utilizar luvas de protecção!
esta operação logo após uma solda de modo que os resíduos, ainda quentes, possam ser retirados com facilidade.
página 62).
4
Page 48
7
Capítulo 7. Manutenção ordinária PT
7.3. Remoção de rebarbas de filme
Quando a bobina do enrolador automático (23) está cheia remover o filme soltando a manopla (32) e tirando o disco (33)
(desenho 7.3. página 62).
7.4. Limpeza da máquina
Para a limpeza da máquina utilizar um pano humedecido em água (desenho 7.4. página 62).
7.5. Controlo líquido de resfriamento
Controlar o nível do líquido de resfriamento cada 4 meses tirando o cárter (34) e soltando a tampa (35) (desenho 7.5.
página 62). Verificar que aproximadamente 2 cm da haste seja molhada pelo líquido, caso contrário acrescentar uma
mistura de água e líquido anticongelante (10%).
7.6. Troca teflon e borracha
Quando os encostos em teflon (36) estiverem muito desgastados, substituí-los com aqueles de reposição prestando muita atenção em
sua aplicação, linear e plana (desenho 7.6. página 62). Limpar a borracha (37) com detergente antes da aplicação da fita auto adesiva
de teflon. Se também a borracha (37) resultar deteriorada providenciar sua substituição no seguinte modo:
1. tirar a borracha velha
2. limpar a sede que a contém
3. colocar algumas gotas de cola na própria sede
4. inserir a nova borracha em modo linear
5. limpar a borracha com detergente
6. aplicar a fita auto adesiva de teflon
7.7. Regulação das cames
A regulação das cames somente deve ser executada por pessoal autorizado!
Para ter acesso às cames é necessário desmontar o painel (38) posto na parte de trás da máquina (desenho 7.7.A página 62). As
cames são 2 e regulam (desenho 7.7.B página 62):
1. A descida de chassis soldador e, consequentemente, a pressão da mesma na lâmina soldadora.
2. A abertura máxima de chassis soldador e a partida da esteira transportadora.
A regulação é efectuada soltando-se o parafuso (39) e girando as cames para a posição adequada.
Atenção: na regulação das cames proceder gradualmente com pequenos deslocamentos.
7.8. Troca lâmina soldadora
Para substituir a lâmina soldadora (27) seguir o seguinte procedimento (desenho 7.8. página 62):
Tirar a tensão da máquina
Soltar os 3 parafusos (40)-(41)-(42)
Tirar a lâmina soldadora velha
Limpar a sede e se necessário substituir o teflon isolante (43) do grampo central
Inserir a lâmina soldadora nova partindo do grampo central e apertando o parafuso (41)
Refilar a lâmina soldadora nova alinhada com o orifício dos pistões (44) e (45)
Completar a inserção da lâmina soldadora em toda sua sede
Empurrar firmemente o pistão traseiro (45) na direcção da lâmina soldadora de modo que esta entre no orifício do mesmo e
Empurrar firmemente o pistão dianteiro (44) na direcção da lâmina soldadora de modo que esta entre no orifício do mesmo e
Refilar o teflon que sai do grampo central
Certificar-se que a lâmina soldadora esteja bem posicionada e tensionada
7.9. Diagrama eléctrico (desenho 7.9. página 63/64).
B1
B2
B3
B4
B5
E1/2
ER1
F1
F2
F3
F4
FU1
K1
M1
M2
M3
apertar o parafuso (42)
apertar o parafuso (40)
ATENÇÃO!
Se o cabo de alimentação for danificado, este deve ser substituído pelo fabricante ou pelo serviço de assistência
técnica, ou de qualquer forma por uma pessoa com qualificação similar, de modo a prevenir qualquer risco.
Fim de curso descida chassis
Fim de curso subida chassis
Fim de curso exclusão segurança
Fim de curso segurança
Fim de curso enrolador
Ventilador resfriamento
Resistência lâmina soldadora
Fusível lâmina soldadora 10.3x38
Fusível motor 10.3X38
Fusível transformador auxiliar 10.3X38
Fusível motor ventilador / bomba 5X20
Fusível placa 5X20
Módulo potência
Motor esteira
Motor automação chassis
Motor bomba
Motor enrolador
M4
Interruptor geral
Q1
Interruptor enrolador
Q2
Contactor lâmina soldadora
QM1
Contactor subida chassis
QM2
Contactor descida chassis
QM3
Contactor esteira
QM4
Contactor
QM5
Botão de emergência
S0
Botão de marcha
S1
Selector manual
S2
Placa comando
SK1
Transformador de corte
T1
Transformador auxiliar
T2
Tomada alimentação enrolador
X1
Ficha alimentação enrolador
X2
4
Page 49
8
Capítulo 7. Manutenção ordinária PT
7.10. Peças de reposição
Código (Modular 50) Código (Modular 70) Denominação peça
01 S08A0404 S03A0404 Revestimento teflon
02 FE385602 FE385603 Lâmina soldadora
03 S02A0010 S0130010 Borracha silicone
04 S02A0310 S03A0310 Conjunto isoladores porta lâmina (diant. + lat.)
05 S0K00302 S0K00304 Grampo traseiro completo
06 S0K00306 S03A0306 Grampo central completo
07 S0K00301 S0K00303 Grampo dianteiro completo
08 S03A0605 S03A0605 Roda de agulhas completa
09 S03A0606 S03A0606 Roda com cava completa
10 S08A0602 S03A0602 Tubo porta bobina completo
7.11. Desmontagem, demolição e sucateamento resíduos
ATENÇÃO!
As operações de desmontagem e demolição sempre devem ser confiadas a pessoal especializado em tais
actividades e dotado das competências mecânicas e eléctricas necessárias para trabalhar em condições
de segurança.
Proceder no seguinte modo:
1. desligar a máquina da rede de alimentação eléctrica
2. desmontar os componentes
Cada parte deve ser tratada, despejada ou reciclada com base na classificação e nos procedimentos previstos
pela legislação vigente no país de instalação.
O símbolo indica que este produto não deve ser tratado como lixo doméstico.
Certificando-se que o produto seja correctamente eliminado, facilitar-se-á a prevenção de potenciais
consequências negativas para o ambiente e a saúde do ser humano que, de outro modo, poderiam se
causadas por um tratamento inadequado do despejo deste produto.
Para maiores informações a respeito da reciclagem deste produto, contactar o vendedor do produto ou,
em alternativa, o serviço de pós-venda ou o serviço de tratamento de lixo local.
Capítulo 8. Garantia PT
8.1. Certificado de garantia
A Garantia tem validade de 12 meses a partir da data de instalação nas condições indicadas no livrete de instruções.
Preencher todos os espaços no verso do postal, cortar ao longo da linha e enviar pelo correio.
8.2. Condições de garantia
A garantia é válida por 12 meses e decorre da data de instalação da máquina. A garantia consiste na substituição ou
reparação gratuita de todas as partes por nós detectadas como defeituosas por anomalias de materiais. As reparações
ou substituições ocorrem normalmente junto à casa fabricante debitando-se ao comprador das despesas de transporte e
mão-de-obra. Caso as reparações ou substituições sejam executadas junto à sede do comparador este deverá pagar as
despesas de viagem, estadia e mão-de-obra. Os serviços de garantia são executados exclusivamente a cargo da casa
fabricante ou pelo revendedor autorizado. Para ter direito a serviços de garantia enviar a peça defeituosa para a casa
fabricante ou revendedor autorizado, para que seja efectuada a reparação ou substituição. A devolução de tal peça
reparada ou substituída está incluída no adimplemento das operações de garantia. A garantia é anulada:
1. quando o CERTIFICADO DE GARANTIA não for enviado devidamente preenchido e assinado até 20 dias da compra
por meio postal.
2. pela errada instalação, inadequada alimentação, negligência de uso e violação por parte de pessoas não
autorizadas.
3. por modificações efectuadas na máquina sem o consenso por escrito do fabricante.
4. caso a máquina não seja mais de propriedade do primeiro comprador
A casa fabricante declina, de acordo com a lei, qualquer responsabilidade por danos a pessoas ou coisas caso
seja efectuada uma errada instalação ou conexão à rede de alimentação eléctrica ou exclusão do aterramento
ou em caso de violações da própria máquina. A casa fabricante se reserva o direito de efectuar modificações de
acordo com necessidades técnicas e de funcionamento.
PARA QUALQUER CONTROVÉRSIA LEGAL
ELEGE-SE O FORO DE BERGAMO (ITÁLIA).
4
Page 50
ΜΕΤΑΦΡΑΣΗ ΤΩΝ
ΠΡΩΤΟΤΥΠΩΝ Ο∆ΗΓΙΩΝ
Περιεχομενα EL
Κεφάλαιο 1. Εισαγωγή
1.1. Πρόλογος Σελίδα 50
1.2. Επιδόσεις της συσκευαστικής μηχανής Σελίδα 50
1.3. Τεχνικά χαρακτηριστικά της μηχανής Σελίδα 50
Κεφάλαιο 2. Εγκατάσταση της μηχανής
2.1. Μεταφορά και τοποθέτηση Σελίδα 51
2.2. Συνθήκες περιβάλλοντος Σελίδα 51
2.3. Ηλεκτρική σύνδεση Σελίδα 51
Κεφάλαιο 3. Ρύθμιση και προετοιμασία της μηχανής
3.1. Έλεγχος φοράς περιστροφής Σελίδα 51
3.2. Ρύθμιση Σελίδα 52
3.3. Αυτόματος και χειροκίνητος κύκλος Σελίδα 52
3.4. Τοποθέτηση μπομπίνας φιλμ Σελίδα 53
3.5. Ρύθμιση ταινίας μεταφοράς Σελίδα 53
3.6. Ρύθμιση βάσης μπομπίνας και πιάτου συσκευασίας Σελίδα 53
3.7. Εκτέλεση 1
3.8. Γάντζωμα του φιλμ στην συσκευή περιέλιξης Σελίδα 53
3.9. Εισαγωγή του αντικειμένου προς συσκευασία Σελίδα 53
3.10. Συσκευασία Σελίδα 53
Κεφάλαιο 4. Περιορισμοί και συνθήκες χρήσεως της μηχανής
4.1. ∆ιαστάσεις και μέγιστο βάρος συσκευασίας Σελίδα 53
4.2. Τι δεν πρέπει να συσκευασθεί Σελίδα 53
Κεφάλαιο 5. Χαρακτηριστικά του φιλμ
5.1. Χρησιμοποιούμενα φιλμ Σελίδα 54
5.2. Υπολογισμός της ζώνης Α Σελίδα 54
Κεφάλαιο 6. Κανονισμοί ασφαλείας
6.1. Προειδοποιήσεις Σελίδα 54
Κεφάλαιο 7. Τακτική συντήρηση
7.1. Προφυλάξεις για επεμβάσεις περιοδικής συντήρησης Σελίδα 54
7.2. Καθαρισμός λεπίδας συγκόλλησης Σελίδα 54
7.3. Απομάκρυνση φύρας από ταινία πλαστικό και άλλα Σελίδα 55
7.4. Καθαρισμός της μηχανής Σελίδα 55
7.5. Έλεγχος ψυκτικού υγρού Σελίδα 55
7.6. Αλλαγή teflon και λάστιχου Σελίδα 55
7.7. Ρύθμιση των έκκεντρων μηχανισμών Σελίδα 55
7.8. Αλλαγή λεπίδας συγκόλλησης Σελίδα 55
7.9. Ηλεκτρικό σχεδιάγραμμα Σελίδα 55
7.10. Λεπτομέρειες ανταλλακτικών Σελίδα 56
7.11. Αποσυναρμολόγηση, διά
Κεφάλαιο 8. Εγγύηση
8.1. Πιστοποιητικό εγγύησης Σελίδα 56
8.2. Όροι εγγύησης Σελίδα 56
∆ήλωση καταλληλότητας CE Σελίδα 57
ης
συγκόλλησης ταινίας Σελίδα 53
λυση και απομάκρυνση υπολοίπων Σελίδα 56
49
Page 51
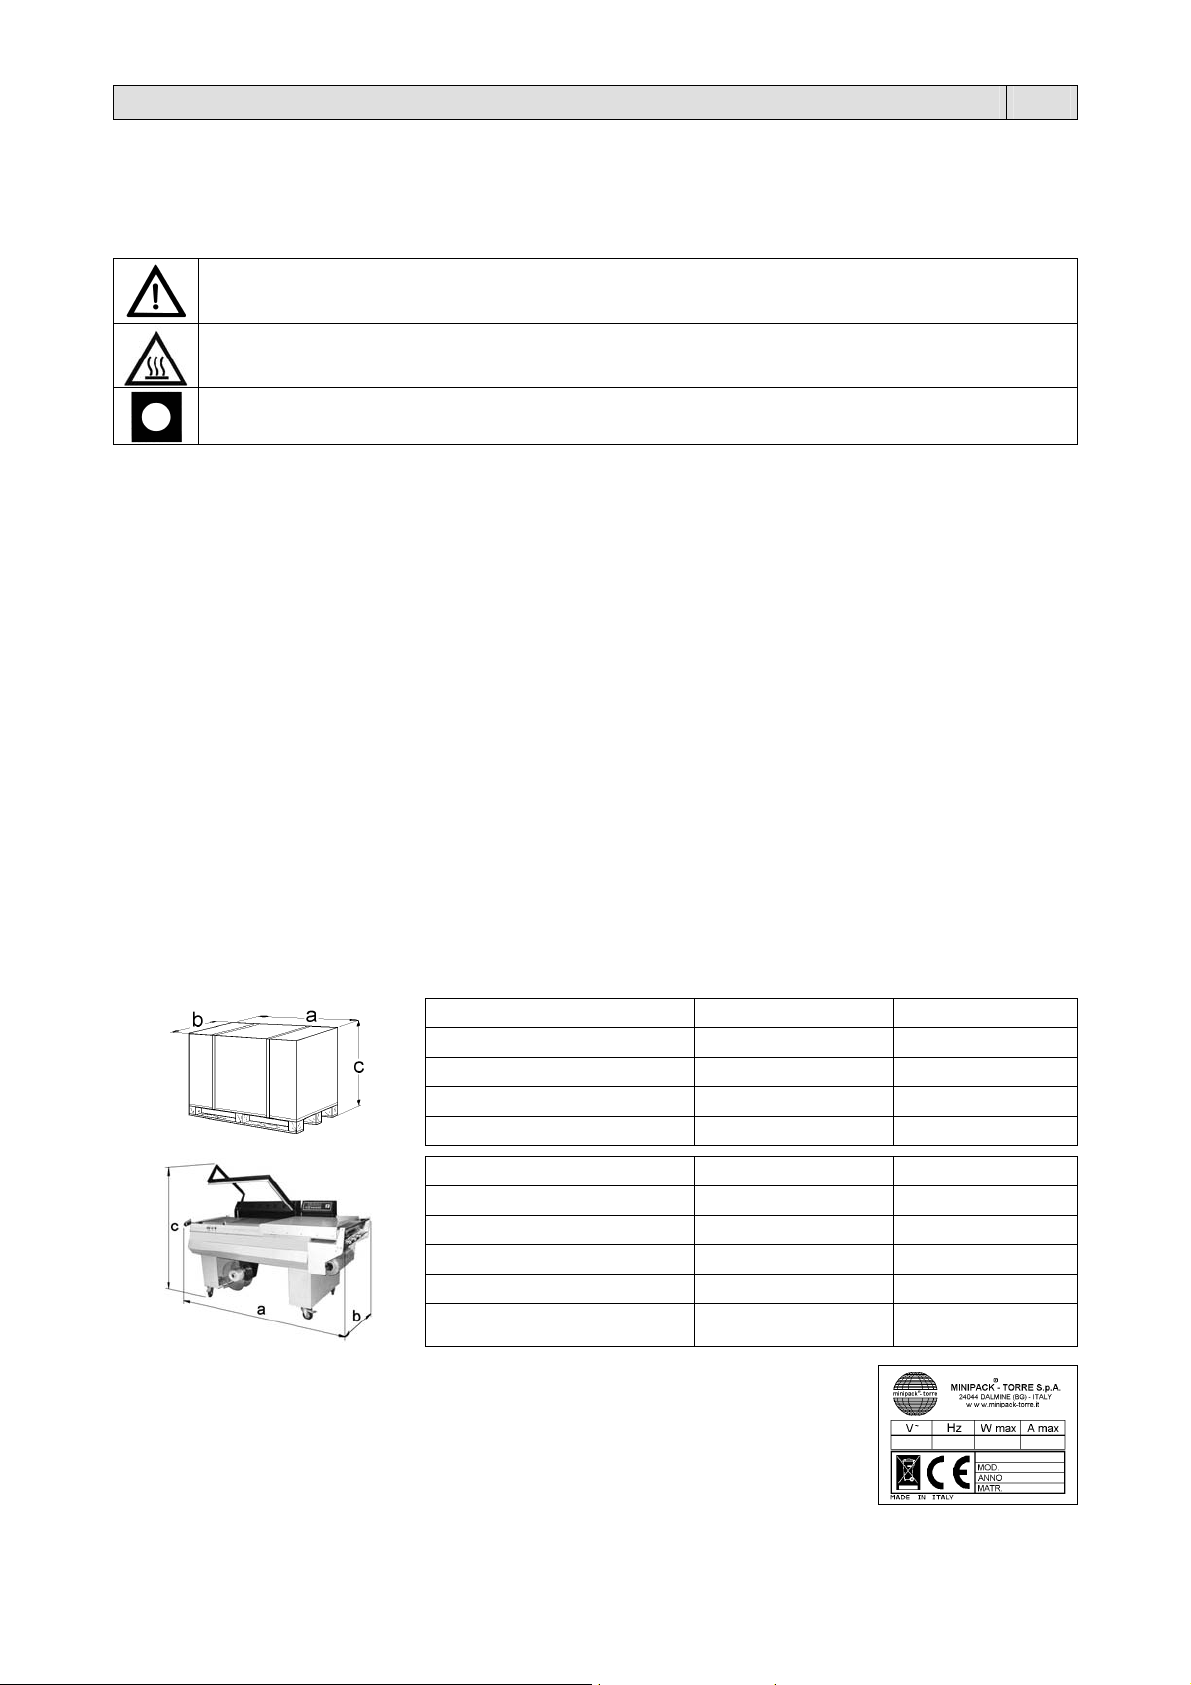
Κεφάλαιο 1. Εισαγωγή EL
μ
μ
1.1. Πρόλογος
Το παρόν εγχειρίδιο συντάχθηκε σύμφωνα με την οδηγία UNI 10893 Ιουλίου 2000. Απευθύνεται σε όλους τους χρήστες
με σκοπό να επιτρέψει μία σωστή λειτουργία του μηχανήματος. Να φυλαχτεί σε μέρος που να μπορεί να βρεθεί εύκολα,
κοντά στο μηχάνημα. Το παρόν εγχειρίδιο αποτελεί αναπόσπαστο μέρος του μηχανήματος για ότι αφορά την ασφάλεια.
Για μια καλύτερη κατανόηση διευκρινίζ
ΠΡΟΣΟΧΗ:
Κανονισμοί για την πρόβλεψη ατυχημάτων του χρήστη. Αυτή η προειδοποίηση δείχνει την παρουσία
κινδύνων που μπορούν να προκαλέσουν τραυματισμούς σε όποιον χρησιμοποιεί το μηχάνημα.
ΠΡΟΣΟΧΗ:
Ζεστά όργανα. Ενδεικνύει τον κίνδυνο εγκαυμάτων και τον κίνδυνο ατυχήματος και μάλιστα
σοβαρού, για τα άτομα που βρίσκονται εκτεθειμένα.
ΠΡΟΕΙ∆ΟΠΟΙΗΣΗ:
∆είχνει τη δυνατότητα να προκληθούν ζημιές στο μηχάνημα ή/και στα εξαρτήματά του.
Όλα τα δικαιώματα σχετικά με την αναπαραγωγή του παρόντος εγχειριδίου ανήκουν στην κατασκευαστική εταιρεία. Η αναπαραγωγή,
έστω και τμηματική, απαγορεύεται από τον νόμο. Οι περιγραφές και οι απεικονίσεις που παρουσιάζονται στο παρόν εγχειρίδιο δεν είναι
δεσμευτικές και επομένως η κατασκευαστική εταιρεία επιφυλάσσεται του δικαιώματος να επιφέρει οποιαδήποτε στιγμή όλες τις αλλαγές
τις οποίες θα θεωρήσει αναγκαίες. Το παρόν ε
κατασκευαστικής εταιρείας. Το μηχάνημα μπορεί να χρησιμοποιηθεί μόνον για να ικανοποιήσει τις ανάγκες για τις οποίες μελετήθηκε και
κατασκευάστηκε, οποιαδήποτε άλλη χρήση θεωρείται ως «ακατάλληλη χρήση» και άρα επικίνδυνη.
Πριν κάνετε οποιαδήποτε επέμβαση στο μηχάνημα θα πρέπει υποχρεωτικά να με
εγχειριδίου, ώστε να αποφύγετε πιθανές ζημιές στο ίδιο το μηχάνημα, σε άτομα ή σε πράγματα.
∆εν επιτρέπεται η χρήση του σε περίπτωση που έχετε αμφιβολίες σχετικά με την σωστή ερμηνεία των οδηγιών.
Ελάτε σε επαφή με το εργ
Η μηχανή δεν προορίζεται για χρήση από άτομα (συμπεριλαμβανομένων των παιδιών) των οποίων οι φυσικές, αισθητηριακές και
νοητικές ικανότητες είναι μειωμένες, ή χωρίς εμπειρία ή γνώση, εκτός κι αν αυτά εποπτεύονται από ένα άτομο υπεύθυνο για την ασφάλειά
τους, επιτηρούνται ή τους έχουν δοθεί οδηγίες σχ
Τα παιδιά θα πρέπει να επιτηρούνται ώστε να αποτραπεί το ενδεχόμενο να παίξουν με τη μηχανή.
Κατά την στιγμή της παράδοσης ελέγξτε αν το μηχάνημα είναι πλήρες σε όλα τα μέρη του.
Ενδεχόμενες ανωμαλίες θα πρέπει να επισημανθούν αμέσως στον προμηθευτή.
Η κατασκε
από επεμβάσεις που δεν αναφέρονται στο παρόν εγχειρίδιο.
οστάσιο για να ζητήσετε οποιαδήποτε διευκρίνηση.
υαστική εταιρεία αποποιείται κάθε ευθύνης σχετικής με ακατάλληλη χρήση του μηχανήματος ή/και με ζημιές που προξενήθηκαν
1.2. Επιδόσεις της συσκευαστικής μηχανής
Αποκτήσατε ένα μηχάνημα με εξαιρετικά χαρακτηριστικά και δυνατότητες και σας ευχαριστούμε για την εμπιστοσύνη που μας δείξατε. Το
σύστημα συσκευασίας είναι μοναδικό στο είδος του και επιβλήθηκε σε όλο τον κόσμο με πάνω από 150.000 μονάδες που λειτουργούν
στον τομέα της συσκευασίας και του πακεταρίσματος. Η τέλεια τεχνολογία καθώς και η ποιότητα των αν
χρησιμοποιηθέντων υλικών τόσο στην κατασκευή του όσο και στις δοκιμές, αποτελούν την καλύτερη εγγύηση για την καλή λειτουργία του
και την διάρκεια στο χρόνο. Είναι ένα μηχάνημα συγκόλλησης για πλαστικά φιλμ θερμοδιαστολής ή μη, σχετικά μικρών διαστάσεων και
υψηλών επιδόσεων. Μπορούν να χρησιμοποιηθούν φιλμ μιας μόνον δίπλας, πάχους από 15 ως 50 μικρά (mi
και για τρόφιμα, τα οποία παράγει και διανέμει η εταιρεία MINIPACK-TORRE S.p.A.
1.3. Τεχνικά χαρακτηριστικά της μηχανής
Τάση (V): βλέπε στοιχεία πινακίδας
Συχνότητα (Hz): βλέπε στοιχεία πινακίδας
Μέγιστη απορρόφηση ισχύος (W): βλέπε στοιχεία πινακίδας
Μέγιστη απορρόφηση ρεύματος (A): βλέπε στοιχεία πινακίδας
ΣΗΜΕΙΩΣΗ: Σε οποιαδήποτε επικοινωνία με τον κατασκευαστικό οίκο αναφέρετε πάντα το μοντέλο της
ηχανής και τον αριθμό πλαισίου που αναγράφονται στην πλακέτα που βρίσκεται στο πίσω μέρος του
ηχανήματος.
ουμε παρακάτω τους συμβολισμούς που έχουν χρησιμοποιηθεί.
γχειρίδιο δεν μπορεί να δοθεί σε τρίτα άτομα χωρίς την γραπτή συναίνεση της
λετήσετε προσεκτικά όλες τις οδηγίες του παρόντος
ετικές με τη χρήση της συσκευής.
Πλάτος “a”
Μήκος “b”
Ύψος “c”
Βάρος 200 Κιλά 290 Κιλά
Πλάτος “a”
Μήκος “b”
Ύψος “c”
Modular 50 Modular 70
1590 χιλ. 2180 χιλ.
960 χιλ. 1040 χιλ.
1370 χιλ. 1430 χιλ.
Modular 50 Modular 70
1480 χιλ. 2070 χιλ.
850 χιλ. 960 χιλ.
1400 χιλ. 1510 χιλ.
Βάρος 170 Κιλά 243 Κιλά
Μέγιστη παραγωγή
900 συσκευασίες την
ώρα
ταλλακτικών και των
cron) και τεχνικού τύπου
900 συσκευασίες την
ώρα
50
Page 52
Κεφάλαιο 2. Εγκατάσταση της μηχανής EL
2.1. Μεταφορά και τοποθέτηση
Στην μεταφορά και την τοποθέτηση της μηχανής συμβουλεύουμε να ενεργείτε με μεγάλη προσοχή!
Στην μετακίνηση της μηχανής να χρησιμοποιείτε προστατευτικά γάντια.
Κόψετε με ψαλίδι τη σφραγίδα προσέχοντας να προφυλάξετε τα μάτια σας με γυαλιά και τραβήξετε να βγει το
χαρτονένιο κιβώτιο. Αφαιρέστε τις βίδες και τις ενδεχόμενες πλάκες που στερεώνουν το μηχάνημα στην παλέτα
(εικόνα 2.1.A σελίδα 58).
Ανυψώστε το μηχάνημα από την παλέτα χρησιμοποιώντας ένα ανυψωτικό μηχάνημα με πιρούνια (κλαρκ) (εικόνα
2.1.B σελίδα 58).
Τοποθετήστε το μηχάνημα στο έδαφος.
Τοποθετήστε την κυλινδροταινία (18) (όπτιοναλ) γαντζώνοντάς την στην ταινία μεταφοράς (19) (εικόνα 2.1.C σελίδα 58).
2.2. Συνθήκες περιβάλλοντος
Τοποθετήστε τη μηχανή προσέχοντας να είναι τέλεια οριζόντια στο πάτωμα (λιβελαρισμένη), σε ένα κατάλληλο
περιβάλλον χωρίς υγρασία, εύφλεκτα υλικά, αέρια ή άλλες εκρηκτικές ύλες.
Αφήστε έναν ελεύθερο χώρο τουλάχιστον 0,5m γύρω από τη μηχανή, για να μην εμποδίζονται τα ανοίγματα του
εξαερισμού.
Μπλοκάρετε τη μηχανή, όταν θα έχει ολοκληρωθεί η σωστή τοποθέτηση της, ενεργώντας στο φρένο των τροχών.
Επιτρεπόμενες συνθήκες στους χώρους που είναι τοποθετημένη η μηχανή:
Θερμοκρασία από + 5°C ως + 40°C
Σχετική υγρασία από 30% ως 90% χωρίς ατμούς.
Ο φωτισμός του χώρου πρέπει να είναι σύμφωνος με την ισχύουσα νομοθεσία του κράτους και πρέπει οπωσδήποτε να
εξασφαλίζει μία καλή ορατότητα, για την ασφάλεια και την υγεία του εργαζόμενου.
ΒΑΘΜΟΣ ΑΣΦΑΛΕΙΑΣ ΤΗΣ ΜΗΧΑΝΗΣ = IP20
Ο ΠΑΡΑΓΟΜΕΝΟΣ ΘΟΡΥΒΟΣ ΤΟΥ ΜΗΧΑΝΗΜΑΤΟΣ ΕΙΝΑΙ ΚΑΤΩΤΕΡΟΣ ΑΠΟ 70 dB(A)
2.3. Ηλεκτρική σύνδεση
ΤΗΡΕΙΤΕ ΤΟΥΣ ΚΑΝΟΝΙΣΜΟΥΣ ΑΣΦΑΛΕΙΑΣ ΤΟΥ ΧΩΡΟΥ ΕΡΓΑΣΙΑΣ!
Αν η μηχανή δεν έχει δικό της καλώδιο με φις χρησιμοποιήστε ένα κατάλληλο για την ένταση και τα αμπέρ
που αναγράφονται στην πλακέτα με τα στοιχεία της μηχανής και οπωσδήποτε σύμφωνο με τους ισχύοντες
κανονισμούς της χώρας.
Η ΓΕΙΩΣΗ ΕΙΝΑΙ ΥΠΟΧΡΕΩΤΙΚΗ! (εικόνα 2.3. σελίδα 58).
Πριν κάνετε τη σύνδεση με το δίκτυο βεβαιωθείτε ότι η τάση του δικτύου αντιστοιχεί στα VOLT που αναγράφονται στην
πλακέτα που βρίσκεται στο πίσω μέρος της μηχανής και ότι η γείωση είναι σύμφωνη με τους ισχύοντες κανονισμούς
ασφάλειας. Σε περίπτωση αμφιβολίας σχετικά με την τάση του δικτύου επικοινωνήστε με την εταιρεία ηλεκτρισμού (∆ΕΗ)
της περιοχής σα
ς.
Κεφάλαιο 3. Ρύθμιση και προεταοιμασία της μηχανής EL
3.1. Έλεγχος φοράς περιστροφής
Πριν θέσετε σε λειτουργία την μηχανή ελέγξτε την ακριβή φορά περιστροφής ακολουθώντας τις πιο
κάτω οδηγίες:
Βεβαιωθείτε ότι το κουμπί έκτακτης ανάγκης (8) βρίσκεται στη θέση «όχι πατημένο» (εικόνα 3.1.D σελίδα 59).
Γυρίστε τον γενικό διακόπτη (1) στη θέση 1. Τραβήξτε μερικώς (περίπου 20 εκ) το ηλεκτρικό κιβώτιο αφού πρώτα
αφαιρέσετε τις τέσσερις βίδες στερέωσης. Αφαιρέστε το προστατευτικό σκέπαστρο του συστήματος επαφών QM4 και
πατήστε το πλήκτρο του ιδίου συστήματος επαφών (εικόνα 3.1.A σελίδα 58/59).
Ελέγξτε αν η ταινία μεταφοράς γυρίζει κατά την φορά που ενδείκνυται στην εικόνα 3.1.B σελίδα 59.
Στην αντίθετη περίπτωση, αντιστρέψτε δύο από τις τρεις φάσεις της πρίζας τροφοδότησης (εικόνα 3.1.C σελίδα 59).
Πιέστε το πλήκτρο εκτάκτου ανάγκης (8) για να φέρετε το μηχάνημα στην θέση «Εκτακτου Αναγκης».
Κλείστε το ηλεκτρικό κιβώτιο και ξεμπλοκάρετε το πλήκτρο εκτάκτου ανάγκης (8) ιστρέφοντάς το δεξιά.
ΠΡΟΣΟΧΗ: Ο έλεγχος της φοράς περιστροφής πρέπει να γίνεται κάθε φορά που αλλάζει η πρίζα τροφοδοσίας.
51
Page 53
Κεφάλαιο 3. Ρύθμιση και προεταοιμασία της μηχανής EL
3.2. Ρύθμιση
Γενικός διακόπτης
1
Φωτεινή σήμανση πλαισίου κάτω
B
Ένδειξη συγκόλλησης
C
Λυχνία χρόνου παύσης
D
Λυχνία βηματισμού της ταινίας
E
Πλήκτρο διαλογής προγράμματος
P
(εικόνα 3.2. σελίδα 59).
ΧΑΡΑΚΤΗΡΙΣΤΙΚΑ ΗΛΕΚΤΡΟΝΙΚΗΣ ΠΛΑΚΕΤΑΣ
Η μηχανή έχει 6 κατ εκλογή προγράμματα.
Κάθε πρόγραμμα αποτελείται απ
Μεταβλητή Πεδίο Χαρακτηριστικά Πεδίου
1. Συγκόλληση
2. Χρόνος Καθυστέρηση ταινίας μετά την κόλληση
3. Χρόνος πλαισίου κάτω
4. Χρόνος ταινίας
5. Χρόνος παύσης αυτόματου κύκλου
Το μηχάνημα είναι εφοδιασμένο με έναν μετρητή κομματιών ο οποίος δείχνει στην οθόνη (D2) τον αριθμό των κολλήσεων
που έγιναν. Αυτή η τιμή μπορεί να μηδενιστεί οποιαδήποτε στιγμή από το πλήκτρο reset (4).
ΦΑΣΗ 1 = ΘΕΣΗ ΣΕ ΚΙΝΗΣΗ ΤΗΣ ΜΗΧΑΝΗΣ
Γυρίστε τον γενικό διακόπτη (1) στη θέση 1.
Η οθόνη (D1) ανοίγει και εμφανίζεται ο αριθμός του προγράμματος.
Η 2 = ΕΠΙΛΟΓΗ ΠΡΟΓΡΑΜΜΑΤΟΣ
ΦΑΣ
Για να επιλέξετε τον αριθμό του προγράμματος πιέστε το πλήκτρο (P).
ΦΑΣΗ 3 = ΠΡΟΓΡΑΜΜΑΤΙΣΜΟΣ ΜΕΤΑΒΛΗΤΩΝ
Με το πλήκτρο (S) ανατρέξετε τις παραλλαγές του εκλεγμένου προγράμματος και με τα πλήκτρα (2) και (3) αλλάξετε τις
αξίες. Για να επιβεβαιώσετε τις αλλαγές πιέστε το πλήκτρο (S) μέχρι να εμφανισθεί στην οθόνη ο αριθμός του
προγράμματος.
Ο χρόνος Καθυστέρηση τα
συγκεκριμένο και γι αυτό σημειώνεται με ένα “r” στην αριστερή οθόνη, ενώ η δεξιά οθόνη δείχνει τον προγραμματισμένο
χρόνο.
Στο τέλος όλων των προγραμματισμένων παραλλαγών η οθόνη δείχνει και πάλι τον κωδικό του διαλεγμένου
προγράμματος (παράδ. Ρ1).
ΣΗΜΕΙΩΣΗ: Αν κατά τη διάρκεια του προγραμματισμού πιεστεί το πλήκτρο τέλος διαδρομής B, το μηχάνημα βγαίνει απ
τη φάση του προγραμματισμού και το εκλεγμένο πρόγραμμα πηγαίνει αμέσως στην εκτέλεση εμφανίζοντας στην οθόνη
τον αριθμό του προγράμματος.
ΦΑΣΗ 4 = ΕΚΤΕΛΕΣΗ
Με την ολοκλήρωση όλων των ρυθμίσεων η μηχανή είναι έτοιμη να προχωρήσει στη συσκευασία
Σε περίπτωση «ΑΝΩΜΑΛΙΑΣ» στην οθόνη (D1) εμφανίζονται οι παρακάτω ενδείξεις:
Η μηχανή άναψε με το πλα
E 1
Σηκώστε το πλαίσιο.
Η μηχανή ετέθη σε λειτουργία με το πλήκτρο (S) πατημένο.
E 2
Αφήστε το πλήκτρο. Αν παραμένει η προειδοποίηση λάθους ελέγξτε τη λειτουργία του πλήκτρου.
Ένδειξη διακοπής τέλους διαδρομής αποκλεισμού ασφάλειας (πάντα κλειστό). Θα πρέπει να ελέγξετε την σωστή
E 6
λειτουργία του τέλους διαδρομής αποκλεισμού ασφαλείας και επομένως να σβήσετε και να ξανανάψετε την
μηχανή.
Το πλαίσιο κόλλησης δεν βρίσκεται στην θέση εκκίνησης. Πατήστε το πλήκτρο εκτάκτου ανάγκης για να
- -
ανασηκώσετε το πλαίσιο. Όταν το πλαίσιο σηκωθεί, η ένδειξη εξαφανίζεται..
ό 5 μεταβλητές:
ινίας μετά την κόλληση είναι μια παραλλαγή που μπορεί να αλλάξει και που δεν έχει ένα led
ίσιο κάτω.
3.3. Αυτόματος και χειροκίνητος κύκλος
Η μηχανή μπορεί να δουλέψει και σε χειροκίνητο και σε αυτόματο κύκλο (εικόνα 3.3. σελίδα 59).
Για να ακολουθήσετε έναν μόνο κύκλο εργασίας περιστρέψτε τον επιλογέα (6) στην θέση «ΜAN.” και πατήστε το πλήκτρο
βηματισμού (7).
Για να εργαστείτε σε αυτόματο κύκλο, περιστρέψτε τον επιλογέα (6) στην θέση «ΑUT.” και πατήστε το πλήκτρο
βηματισμού (7).
Το μηχάνημα είναι εφοδιασμένο με ένα ΠΛΗΚΤΡΟ ΕΚΤΑΚΤΟΥ ΑΝΑΓΚΗΣ (8) το οποίο όταν πατηθεί
το ακινητοποιεί αμέσως, επαναφέροντας το πλαίσιο κόλλησης στην θέση εκκίνησης (εικόνα 3.3. σελίδα
59).
Επίσης το μηχάνημα είναι εφοδιασμένο με ένα αυτόματο σύστημα ασφαλείας πάνω στο πλαίσιο
κόλλησης το οποίο επεμβαίνει στην περίπτωση που η κάθοδος του πλαισίου αντιμετωπίσει πρόβλημα,
επαναφέροντας το πλαίσιο στην θέση εκκίνησης.
Οθόνη
D1
Πλήκτρο διαλογής παραμέτρων
S
Πλήκτρο ρύθμισης
2
Πλήκτρο ρύθμισης
3
Πλήκτρο reset
4
Οθόνη μέτρησης κομματιών
D2
0 ÷ 3.2
0 ÷ 9
0 ÷ 9.9
0 ÷ 3.0
0 ÷ 9.9
αξίες εκφρασμένες σε δευτερόλεπτα
αξίες εκφρασμένες σε δέκατα του δευτερόλεπτου
αξίες εκφρασμένες σε δευτερόλεπτα
αξίες εκφρασμένες σε δευτερόλεπτα
αξίες εκφρασμένες σε δευτερόλεπτα
ό
52
Page 54
Κεφάλαιο 3. Ρύθμιση και προεταοιμασία της μηχανής EL
3.4. Τοποθέτηση μπομπίνας φιλμ (εικόνα 3.4. σελίδα 60).
Τοποθετήστε την μπομπίνα της ταινίας στον κύλινδρο (11) μπλοκάροντας την με τα κωνικά στοιχεία (12)
Τοποθέτηση του κυλίνδρου στο στήριγμα μπομπίνας (13)
Πέρασμα πάνω από τον κύλινδρο επαναφοράς φιλμ (16) (μόνο για Modular 70)
Πέρασμα μέσω των «μικροτρυπητών» (14)
Πέρασμα πάνω από τον κύλινδρο επαναφοράς φιλμ (17)
Πέρασμα της κατώτερης άκρης του φιλμ κάτω από το επίπεδο της συσκευασίας (15)
Πέρασμα της ανώτερης άκρης του φιλμ πάνω από το επίπεδο συσκευασίας (15)
3.5. Ρύθμιση ταινίας μεταφοράς
Ρυθμίστε το ύψος της ταινίας μεταφοράς (19) επιδρώντας στην κατάλληλη ροδέλα. (20) (εικόνα 3.5. σελίδα 60).
ΠΡΟΣΟΧΗ: Για μια καλή συσκευασία η ταινία μεταφοράς θα πρέπει να τοποθετηθεί κατά τέτοιον τρόπο ώστε η κόλληση
του φιλμ να γίνεται στην μέση του ύψους της συσκευασίας.
3.6. Ρύθμιση βάσης μπομπίνας και πιάτου συσκευασίας
Η βάση της μπομπίνας (13) και το πάτο συσκευασίας (15) πρέπει να ρυθμιστούν ανάλογα με το φάρδος (a) του
αντικειμένου προς συσκευασία, αφήνοντας περίπου 1–2 εκ. χώρο μεταξύ του αντικειμένου και του περιθωρίου
συγκόλλησης (εικόνα 3.6. σελίδα 60).
3.7. Εκτέλεση 1ης συγκόλλησης ταινίας
Για να εκτελέσετε την 1η συγκόλληση φέρετε το φιλμ όπως δείχνει η εικόνα (εικόνα 3.7. σελίδα 60). Περιστρέψτε τον
επιλογέα (6) στην θέση “MAN.” και πατήστε το πλήκτρο βηματισμού (7). Tο πλαίσιο θα κατέβει αυτομάτως και θα
πραγματοποιήσετε την 1
η
κόλληση στην αριστερή πλευρά του φιλμ. Με το δεξί χέρι βοηθήστε το ξεκόλλημα του φιλμ από
την λεπίδα της συγκόλλησης. Τώρα το φιλμ είναι έτοιμο για να προχωρήσετε στη συσκευασία.
3.8. Γάντζωμα του φιλμ στην συσκευή περιέλιξης
Πραγματοποιείστε τώρα μία σειρά κύκλων αρκετή για να σχηματίσει μία λουρίδα σκάρτου φιλμ.
Περάστε την γύρω από τους κυλίνδρους επιστροφής (20) και (21) από τον κύλινδρο εντολών (22) και γαντζώστε την στην
συσκευή περιέλιξης (23) (εικόνα 3.8. σελίδα 60). Τώρα η μηχανή είναι έτοιμη για να προβεί στην συσκευασία.
3.9. Εισαγωγή του αντικειμένου προς συσκευασία
Ανασηκώστε με το αριστερό χέρι την άκρη του φιλμ πάνω στο πιάτο συσκευασίας (15) (εικόνα 3.9. σελίδα 61).
Εισάγετε με το δεξί χέρι το προϊόν μέσα στο φιλμ και ωθείστε το προς τα αριστερά μέχρι που να τοποθετηθεί στην ταινία
μεταφοράς (19) αφήνοντας περίπου 1-2 εκ. χώρου μεταξύ του προϊόντος και του εσωτερικού μέρους του πλαισίου
κόλλησης έτσι ώστε να επιτρέπεται το πέρα
σμα του αέρα για την θερμική συστολή.
3.10. Συσκευασία
Πιέστε το πλήκτρο βηματισμού (7). Το πλαίσιο κόλλησης θα κατέβει αυτόματα για να εκτελέσει την κοπή και την κόλληση
(εικόνα 3.10. σελίδα 61). Κατά το νέο άνοιγμα του πλαισίου, η συσκευασία θα προχωρήσει προς την κυλινδροταινία (18)
ελευθερώνοντας το πεδίο κόλλησης για έναν καινούργιο κύκλο. Αν η μηχανή βρίσκεται σε θέση αυτόματου κύκλου, στο
τέλος του επιλεγμένου ως χρόνου πα
ύσεως θα αρχίσει ένας καινούργιος κύκλος συσκευασίας.
Κεφάλαιο 4. Περιορισμοί και συνθήκες χρήσεως της μηχανής EL
4.1. ∆ιαστάσεις και μέγιστο βάρος συσκευασίας
Modular 50 a = χιλ. 500 b = χιλ. 380 c = χιλ. 100 Μέγιστο βάρος = Kg12 (εικόνα 4.1. σελίδα 61).
Modular 70 a = χιλ. 750 b = χιλ. 500 c = χιλ. 140 Μέγιστο βάρος = Kg16 (εικόνα 4.1. σελίδα 61).
ΣΗΜΕΙΩΣΗ: Το βάρος που θα πρέπει να λάβετε υπ’όψιν σας είναι το συνολικό που βρίσκεται διανεμημένο πάνω στην ταινία και όχι το
βάρος του κάθε πακέτου ξεχωριστά.
ΣΗΜΕΙΩΣΗ: Οι διαστάσεις που φαίνονται στην ταμπέ
Για την μέγιστη διάσταση της συσκευής (b x c) πρέπει να γίνει αναφορά στο κεφάλαιο 5.2., όπου φαίνεται ότι το άθροισμα (b x c) είναι
οπωσδήποτε ίσο με το φάρδος της μπομπίνας του φιλμ μείον 100 χιλ.
4.2. Τι δεν πρέπει να συσκευασθεί
Απαγορεύεται απολύτως να συσκευαστούν οι παρακάτω τύποι προϊόντων για να αποφευχθούν σοβαρές βλάβες της μηχανής, καθώς και
να δημιουργηθούν κίνδυνοι ατυχημάτων στον χειριστή:
Βρεμένα προϊόντα και ασταθή προϊόντα
Υγρά κάθε τύπου και πυκνότητας μέσα σε εύθραυστα δωχεία
Εύφλεκτα υλικά και εκρηκτικά υλικά
Φιάλες με αέριο υπό πίεση ή οποιουδήποτε τύπου.
Αεριώδεις σκόνες
Ενδεχόμενα υλικά και προϊόντα μη προβλεπόμενα που μπορούν να είναι επικίνδυνα για τον χρήστη ή να
προκαλέσουν βλάβες στην ίδια τη μηχανή.
λα αναφέρονται σε μία χωριστή μέγιστη διάσταση.
53
Page 55
Κεφάλαιο 5. Χαρακτηριστικά του φιλμ EL
5.1. Χρησιμοποιούμενα φιλμ
Το μηχάνημα μπορεί να δουλέψει με όλων των ειδών τα φιλμ, και αυτά που μαζεύονται εξαιτίας της θερμοκρασίας αλλά
και τα υπόλοιπα, πάχους από 15 ως 50 μικρά και τεχνικού τύπου και τύπου που χρησιμοποιείται για τα είδη διατροφής.
Για να επιτύχετε καλύτερα αποτελέσματα, σας συνιστούμε να χρησιμοποιείτε φιλμ δικής μας διαθεσιμότητας.
Τα ειδικά χαρακτηριστικά των δικών μας φιλμ (και με προσωπικά σχέδια και επιγραφές των πελα
τών) δίνουν εγγύηση
τόσο από πλευράς ανταπόκρισης στους ισχύοντες κανονισμούς, όσο και από πλευράς ασφάλειας για την άριστη
λειτουργία των μηχανών μας.
Συμβουλεύουμε να ακολουθούνται οι τεχνικές ταμπέλες και εκείνες της ασφάλειας των
χρησιμοποιημένων φιλμ και να εφαρμόζονται οι προδιαγραφές!
Modular 50 A = χιλ 600 MAX D = χιλ 300 MAX d = χιλ 77 (εικόνα 5.1. σελίδα 61).
Modular 70 A = χιλ 800 MAX D = χιλ 300 MAX d = χιλ 77 (εικόνα 5.1. σελίδα 61).
5.2. Υπολογισμός της ζώνης Α
Ζώνη Α = b + c + 100 χιλ. (εικόνα 5.2. σελίδα 61).
Κεφάλαιο 6. Κανονισμοί ασφαλείας EL
6.1. Προειδοποιήσεις
ΜΗΝ ΕΠΙΤΡΕΠΕΤΕ ΤΗΝ ΧΡΗΣΗ ΤΟΥ ΜΗΧΑΝΗΜΑΤΟΣ ΣΕ ΠΡΟΣΩΠΙΚΟ ΠΟΥ ∆ΕΝ ΕΙΝΑΙ ΕΚΠΑΙ∆ΕΥΜΕΝΟ!
Πριν τοποθετήσετε τον αυτόματο κύκλο βεβαιωθείτε ότι έχετε πραγματοποιήσει όλες τις ρυθμίσεις.
Όλες οι ρυθμίσεις του μηχανήματος πραγματοποιούνται με τον επιλογέα (6) στην χειροκίνητη θέση (εικόνα 6.1.A σελίδα 61).
Μην αγγίζετε τη λεπίδα συγκόλλησης (27) αμέσως μετά τη συγκόλληση, ξεπερνώντας με το χέρι το φράγμα προστασίας κατά τα
Μη συνεχίσετε τη συγκόλληση σε περίπτωση θραύσης της λεπίδας συγκόλλησης (27). Αντικαταστήσατε την αμέσως θέση (εικόνα
Μην ακουμπάτε την ταινία μεταφοράς (19) όταν αυτή βρίσκεται σε κίνησ
Βεβαιωθείτε ότι η ταινία είναι τοποθετημένη σωστά στη θέση της (31) (εικόνα 6.1.C σελίδα 61).
Κατά τη διάρκεια της εργασίας προσοχή σε όλα τα ζεστά μέρη της μηχανής τα οποία δύναται να
αναπτύξουν υψηλές θερμοκρασίες που μπορούν να προκαλέσουν εγκαύματα.
Κατά τη λειτουργία της μηχανής απαγορεύεται το κάπνισμα.
Σε περίπτωση που μπλοκάρει η μηχανή ή που θέλετε να την σταματήσετε κατά την διάρκεια του αυτόματου
κύκλου, πατήστε το ΠΛΗΚΤΡΟ ΕΚΤΑΚΤΟΥ ΑΝΑΓΚΗΣ (8) θέση (εικόνα 6.1.A σελίδα 61).
ατυχήματα (28). Περίπτωση εγκαύματος λόγω της απομείναντος θερμότητας στη λεπίδα συγκόλλησης (27) θέση (εικόνα 6.1.B
σελίδα 61).
6.1.B σελίδα 61).
η (εικόνα 6.1.B σελίδα 61).
Κεφάλαιο 7. Τακτική συντήρηση EL
7.1. Προφυλάξεις για επεμβάσεις τακτικής συντήρησης
Η ΤΑΚΤΙΚΗ ΣΥΝΤΗΡΗΣΗ ΠΡΕΠΕΙ ΝΑ ΠΡΑΓΜΑΤΟΠΟΙΕΙΤΑΙ ΑΠΟ ΕΞΕΙ∆ΙΚΕΥΜΕΝΟ ΠΡΟΣΩΠΙΚΟ ΚΑΤΑΛΛΗΛΑ ΕΚΠΑΙ∆ΕΥΜΕΝΟ.
Πριν πραγματοποιήσετε οποιαδήποτε επέμβαση συντήρησης σβήστε την μηχανή επιδρώντας στον
γενικό διακόπτη, αφαιρέστε την πρίζα από την παροχή ρεύματος και περιμένετε ώσπου να κρυώσει
η μηχανή!
Κατά τη διάρκεια της συντήρησης συμβουλεύεται η χρήση ειδικών προστατευτικών γαντιών.
7.2. Καθαρισμός λεπίδας συγκόλλησης
Αφαιρείτε με ένα στεγνό πανί τα υπολείμματα ταινίας που ενδέχεται να μένουν στην λεπίδα συγκόλλησης. Πραγματοποιείτε την
παραπάνω κίνηση αμέσως μετά από μια συγκόλληση έτσι ώστε τα ακόμα ζεστά υπολείμματα να αφαιρούνται με ευκολία.
Λιπαίνετε τακτικά τη λεπίδα συγκόλλησης με το λιπαντικό που παρέχεται μαζί με τη μηχανή (εικόνα 7.2. σελίδα 62).
54
Page 56
Κεφάλαιο 7. Τακτική συντήρηση EL
7.3. Απομάκρυνση φύρας από ταινία πλαστικό και άλλα
Όταν το καρούλι της αυτόματης συσκευής περιέλιξης (23) είναι γεμάτο, αφαιρέστε το φιλμ ξεβιδώνοντας την λαβή (32) και αφαιρώντας
τον δίσκο (33) (εικόνα 7.3. σελίδα 62).
7.4. Καθαρισμός της μηχανής
Για τον καθαρισμό της μηχανής χρησιμοποιείτε ένα υγρό πανί (εικόνα 7.4. σελίδα 62).
7.5. Έλεγχος ψυκτικού υγρού
Ελέγχετε κάθε 4 μήνες την στάθμη του ψυκτικού υγρού βγάζοντας το κάρτερ (34) και ξεβιδώνοντας την τάπα (35) (εικόνα 7.5. σελίδα 62).
Ελέγξτε αν η βέργα είναι βρεγμένη από το υγρό για περίπου 2 εκ., διαφορετικά προσθέστε ένα μείγμα νερού και αντιψυκτικού υγρού
(10%).
7.6. Αλλαγή teflon και λάστιχου
Όταν οι συνδέσεις από teflon (36) είναι πολύ φθαρμένες, τα αντικαθιστάτε με τα αντίστοιχα ανταλλακτικά προσέχοντας η τοποθέτηση να
είναι λεία και επίπεδη (εικόνα 7.6. σελίδα 62). Καθαρίζετε το λάστιχο (37) με απορρυπαντικό προτού τοποθετήσετε την αυτοκόλλητη
teflon ταινία. Εάν και το λάστιχο (37) είναι φθαρμένο το αντικαθιστάτε με τον ακόλουθο τρόπο:
1. Αφαιρείτε το παλιό λάστιχο
2. Καθαρίζετε την υποδοχή όπου εί
3. Βάζετε μερικές σταγόνες κόλλα στο δοχείο
4. Τοποθετείτε επίπεδα το νέο λάστιχο
5. Καθαρίζετε με απορρυπαντικό το λάστιχο
6. Τοποθετείτε την αυτοκόλλητη ταινία teflon
7.7. Ρύθμιση των έκκεντρων μηχανισμών
Η ρύθμιση των έκκεντρων μηχανισμών πρέπει να γίνεται μόνον από υπεύθυνο προσωπικό!
Για να πλησιάσετε στους έκκεντρους μηχανισμούς θα πρέπει πρώτα να αποσυνδέσετε το πάνελ (38) που βρίσκεται στο πίσω μέρος του
μηχανήματος (εικόνα 7.7.A σελίδα 62). Οι έκκεντροι μηχανισμοί είναι 2 και ρυθμίζουν (εικόνα 7.7.B σελίδα 62):
1. Την κάθοδο του πλαίσιου συγκόλλησης και κατά συνέπεια την πίεση που ασκεί ο ίδιος πάνω στην κολλητική λάμα.
2. Το μέγιστο άνοιγμα του πλαίσιου συγ
Η ρύθμιση πραγματοποιείται λασκάροντας την βίδα (39) και περιστρέφοντας και τοποθετώντας τον έκκεντρο μηχανισμό στην πιο
κατάλληλη θέση.
Προσοχή: κατά την ρύθμιση των έκκεντρων μηχανισμών προχωράτε σταδιακά πραγματοποιώντας μικρές μετακινήσεις.
7.8. Αλλαγή λεπίδας συγκόλλησης
Για να αντικαταστήσετε τη λεπίδα συγκόλλησης (27) ακολουθείτε την εξής διαδικασία (εικόνα 7.8. σελίδα 62):
Αφαιρείτε την τάση της μηχανής
Ξεβιδώνετε τις τρεις βίδες (40) – (41) – (42)
Αφαιρείτε την παλιά λεπίδα συγκόλλησης
Καθαρίζετε την υποδοχή και εάν είναι απαραίτητο αντικαθιστάτε το μονωτικό teflon (43) του κεντρικού μορσέτου
Εισάγετε τη νέα λεπίδα συγκόλλησης ξεκινώντας από το κε
Τοποθετείτε τη νέα λεπίδα συγκόλλησης ξυστά με την τρύπα των μικρών πιστονιών (44) και (45)
Ολοκληρώνετε την τοποθέτηση της νέας λεπίδας συγκόλλησης σε όλη την κατάλληλη θέση
Σπρώχνετε βαθιά το πίσω πιστόνι (45) προς την λεπίδα συγκόλλησης έτσι ώστε η λεπίδα να μπει στην τρύπα του πιστονιού και
φίγγετε τη βίδα (42)
σ
Σπρώχνετε βαθιά το μπροστινό πιστόνι (44) προς την λεπίδα συγκόλλησης έτσι ώστε η λεπίδα να μπει στην τρύπα του πιστονιού και
σφίγγετε τη βίδα (40)
Τοποθετείτε το teflon που εξέχει από το κεντρικό μορσέτο
Βεβαιωθείτε ότι η λεπίδα συγκόλλησης είναι σωστά τοποθετημένη και σε τάση
ΠΡΟΣΟΧΗ!
Αν το καλώδιο τροφοδοσίας είναι χαλασμένο, αυτό θα πρέπει να αντικατασταθεί από τον κατασκευαστή ή από την
υπηρεσία του τεχνικής υποστήριξης ή εν πάσει περιπτώσει από ένα άτομο με παρόμοια αρμοδιότητα, ώστε να προληφθεί
κάθε κίνδυνος.
7.9. Ηλεκτρικό σχεδιάγραμμα (εικόνα 7.9. σελίδα 63/64).
Τέλος διαδρομής καθόδου πλαισίου
B1
Τέλος διαδρομής ανόδου πλαισίου
B2
Τέλος διαδρομής αποκλεισμού ασφαλείας
B3
Τέλος διαδρομής ασφαλείας
B4
Τέλος διαδρομής συσκευής περιέλιξης
B5
Φτερωτή ψύξεως
E1/2
Αντίσταση λεπίδας συγκόλλησης
ER1
Ασφάλειες λάμας κόλλησης 10.3X38
F1
Ασφάλεια μοτέρ 10.3X38
F2
Ασφάλεια βοηθητικού μετασχηματιστή 10.3X38
F3
Ασφάλεια μοτέρ εξαερισμού / αντλίας 5X20
F4
Ασφάλεια πλακέτας 5Χ20
FU1
∆ελτίο ισχύος
K1
Μοτέρ ταινίας
M1
Μοτέρ αυτοματισμού πλαισίου
M2
Μοτέρ αντλίας
M3
ναι τοποθετημένο
κόλλησης και την εκκίνηση της ταινίας μεταφοράς.
ντρικό μορσέτο και σφίγγετε τη βίδα (41)
Μοτέρ συσκευής περιέλιξης
M4
Γενικός διακόπτης
Q1
∆ιακόπτης συσκευής περιέλιξης
Q2
Μετρητής λάμας κόλλησης
QM1
Σύστημα επαφών ανόδου πλαισίου
QM2
Σύστημα επαφών καθόδου πλαισίου
QM3
Σύστημα
QM4
Σύστημα
QM5
Πλήκτρο εκτάκτου ανάγκης
S0
Πλήκτρο βηματισμού
S1
Επιλογέας χειροκίνητης εργασίας
S2
Πίνακας εντολών
SK1
Μετασχηματιστής κοψίματος
T1
Βοηθητικός μετασχηματιστής
T2
Παροχή τροφοδότησης μηχανής περιέλιξης
X1
Πρίζα τροφοδότησης μηχανής περιέλιξης
X2
επαφ
ών ταινίας
55
Page 57
Κεφάλαιο 7. Τακτική συντήρηση EL
7.10. Λεπτομέρειες ανταλλακτικών
Κωδικός (Modular 50) Κωδικός (Modular 70) Ειδική ονομασία
01 S08A0404 S03A0404 Επένδυση teflon
02 FE385602 FE385603 Λεπίδα συγκόλλησης
03 S02A0010 S0130010 Λάστιχο σιλικόνη
04 S02A0310 S03A0310 Γκρουπ μονωτικών βάσεως λάμας (εμπρόσθιο + πλευρικό)
05 S0K00302 S0K00304 Πίσω κομπλέ ακροδέκτης
06 S0K00306 S03A0306 Κεντρικός κομπλέ ακροδέκτης
07 S0K00301 S0K00303 Εμπρόσθιος κομπλέ ακροδέκτης
08 S03A0605 S03A0605 Ροδίτσα με βελόνες κομπλέ
09 S03A0606 S03A0606 Ροδίτσα κομπλέ
10 S08A0602 S03A0602 Πλήρης σωλήνας για μπομπίνα
7.11. Αποσυναρμολόγηση, διάλυση και απομάκρυνση υπόλοιπων
ΠΡΟΣΟΧΗ!
Η επιχείρηση αποσυναρμολόγησης και διάλυσης πρέπει να αναλαμβάνονται από εξειδικευμένο προσωπικό που
να έχει τις μηχανικές και ηλεκτρικές γνώσεις απαραίτητες για να δουλέψει σε ασφαλείς συνθήκες.
Ακολουθείτε την εξής διαδικασία:
1. Αποσυνδέετε τη μηχανή από το δίκτυο ηλεκτρικής τροφοδοσίας
2. Αποσυναρμολογείτε τα κομμάτια
Όλα τα απορρίμματα πρέπει να αποχετεύονται η να ανακυκλώνονται ανάλογα με την νομοθεσία του κράτους
εγκαταστάσεις της μηχανής.
Το σύμβολο δείχνει ότι το προϊόν αυτό δεν πρέπει να πεταχτεί σαν κάποιο οικιακό σκουπίδι. Βεβαιωθείτε ότι
το προϊόν έχει εξαλειφθεί με τον σωστό τρόπο, αυτό θα βοηθήσει στην πρόβλεψη ενδεχόμενων αρνητικών
επακόλουθων ως προς την υγεία των ανθρώπων και το περιβάλλον, τα οποία θα μπορούσε να προκαλέσει
μία ακατάλληλη εξάλειψη του προϊόντος αυ
του προϊόντος αυτού, επικοινωνήστε με τον προμηθευτή του προϊόντος ή διαφορετικά με την τεχνική
υποστήριξη μετά την πώληση ή και το αρμόδιο σέρβις για την εξάλειψη των απορριμμάτων.
τού. Για πιο λεπτομερείς επεξηγήσεις σχετικά με την ανακύκλωση
Κεφάλαιο 8. Εγγύηση EL
8.1. Πιστοποιητικό εγγύησης
Η εγγύηση ισχύει για 12 μήνες από την ημερομηνία εγκατάστασης με τους όρους που αναγράφονται στο βιβλιάριο
οδηγιών. Συμπληρώστε το πίσω μέρος της κάρτας σε κάθε σημείο της και αποστείλατε την.
8.2. Όροι εγγύησης
Η εγγύηση ισχύει για 12 μήνες από την ημερομηνία τοποθέτησης της μηχανής. Η εγγύηση περιέχει την αντικατάσταση η
την δωρεάν επισκευή όλων των κομματιών εκείνων που εμείς κρίνουμε ελαττωματικά λόγω ατέλειας των υλικών. Οι
επισκευές και οι αντικαταστάσεις γίνονται συνήθως στην έδρα του οίκου παραγωγής και ο αγοραστής θα επιβαρύνεται με
τα έξοδα μεταφοράς και εργασίας. Εάν η επισκευή ή η αντικατάσταση γίνει στην έδρα του ο αγο
τα έξοδα εργασίας, ταξιδιού και αποζημίωσης εκτός έδρας. Η παροχές εγγύησης θα εκτελούνται μόνο υπό την ευθύνη
του οίκου παραγωγής η εξουσιοδοτημένου πωλητή. Για να έχετε δικαίωμα στις παροχές της εγγύησης αποστείλατε στον
οίκο παραγωγής η στον εξουσιοδοτημένο πωλητή το ελαττωματικό κομμάτι , έτσι ώστε να πρα
η αντικατάσταση. Η παράδοση του επισκευασμένου κομματιού η ενός καινούριου συμπεριλαμβάνεται στην παροχή
εγγύησης. Η εγγύηση δεν ισχύει:
1. στην περίπτωση που δεν έχει σταλεί άμεσα ταχυδρομικώς το ΠΙΣΤΟΠΟΙΗΤΙΚΟ ΕΓΓΥΗΣΗΣ την στιγμή της αγοράς,
κατάλληλα συμπληρωμένο και υπογεγραμμένο εντός 20 ημερών
2. σε περίπτωση ελαττωματικής εγκατάστασης, τροφοδοσία
εξουσιοδοτημένα άτομα
3. σε περίπτωση αλλαγών στην μηχανή που να προέκυψαν δίχως γραπτή έγκριση του οίκου παραγωγής
4. σε περίπτωση που η μηχανή δεν είναι πλέον ιδιοκτησία του πρώτου αγοραστή
Ο οίκος παραγωγή
που να οφείλονται σε ελαττωματική εγκατάσταση η σύνδεση με το δίκτυο ηλεκτρικής τροφοδοσίας η
ελαττωματικής γείωσης η σε περίπτωση αλλοίωσης της μηχανής. Ο οίκος παραγωγής διατηρεί το δικαίωμα να
πραγματοποιήσει αλλαγές η βελτιώσεις ανάλογα με ανάγκες τεχνικές η χρήσης.
ς δεν φέρει ευθύνη βάσει νόμου για ζημίες που να προκλήθηκαν σε άτομα η αντικείμενα και
ς, αμέλειας κατά τη χρήση η χειρισμού από μη
ΓΙΑ ΟΠΟΙΑ∆ΗΠΟΤΕ ΑΝΤΙ∆ΙΚΙΑ ΑΡΜΟ∆ΙΑ ∆ΙΚΑΣΤΙΚΗ ΑΡΧΗ ΕΙΝΑΙ ΕΚΕΙΝΗ ΤΟΥ
BERGAMO (ΙΤΑΛΙΑ).
ραστής θα επιβαρυνθεί με
γματοποιηθεί η επισκευή ή
56
Page 58
7
IT DICHIARAZIONE CE DI CONFORMITA’
EN CE DECLARATION OF CONFORMITY
DE KONFORMITÄTSERKLÄRUNG
FR DECLARATION CE DE CONFORMITE’
ES DECLARACIÓN CE DE CONFORMIDAD
SV ÖVERENSTÄMMELSEFÖRKLARING EC
PT DECLARAÇÃO CE DE CONFORMIDADE
EL ∆ΗΛΩΣΗ ΠΙΣΤΟΠΟΙΗΣΗΣ CE
IT Noi:
EN We:
DE Wir:
CS ES PROHLÁŠENÍ O SHODĚ
FR Nous:
ES Nosotros:
SV Vi:
PT Nós:
EL Εμείς:
CS My:
MINIPACK-TORRE S.p.A.
Via Provinciale, 54 - 24044 - DALMINE (BG)
IT dichiariamo sotto la nostra esclusiva responsabilità che il prodotto
EN declare under our responsibility that the product
DE erklären unter unserer ausschließlichen Verantwortung, dass das in dieser Erklärung genannte Produkt
FR déclarons sous notre exclusive responsabilité que le produit
ES declaramos bajo nuestra exclusiva responsabilidad que el producto
SV förklarar under eget ansvar, att produkten
PT declaramos sob a nossa exclusiva responsabilidade que o produto
EL δηλώνουμε υπεύθυνα ότι το προϊόν
CS prohlašujeme výhradně na vlastní zodpovědnost, že produkt
IT MACCHINA CONFEZIONATRICE TIPO:
EN PACKAGING MACHINE MODEL:
DE VERPACKUNGSMASCHINE TYP:
FR MACHINE D’EMBALLAGE MODELE:
ES MÁQUINA CONFECCIONADORA TIPO:
SV PACKNINGSMASKIN TYP:
PT MÁQUINA CONFECCIONADORA TIPO:
EL ΜΗΧΑΝΗ ΣΥΣΚΕΥΑΣΙΑΣ ΤΥΠΟΥ:
CS BALICI SROJ MODEL:
Modular 50 Digit n° /
Modular 70 Digit n° /
IT è conforme ai requisiti essenziali di sicurezza e a tutte le disposizioni pertinenti delle direttive applicabili
EN conforms to the essential safety requirements and all the provisions of the applicable directives
DE entspricht den grundlegenden Sicherheitsanforderungen und allen betreffenden Bestimmungen der einschlägigen Richtlinien
FR est conforme aux exigences essentielles de sécurité et à toutes les dispositions pertinentes des directives applicables
ES cumple los requisitos fundamentales de seguridad y todas las normas pertinentes de las directivas aplicables
SV uppfyller de väsentliga säkerhetskraven och relevanta bestämmelser i gällande direktiv
PT é conforme os requisitos essenciais de segurana e a todas as disposições pertinentes das directrizes aplicáveis
EL συμμορφώνεται με τις βασικές απαιτήσεις ασφαλείας και όλες τις συναφείς διατάξεις των εφαρμόσιμων οδηγιών
CS splňuje základní požadavky na bezpečnost a všechna příslušná ustanovení platných směrnic
IT E inoltre dichiariamo che sono state applicate le seguenti norme armonizzate:
EN And furthermore we declare that the following rules have been applied:
DE außerdem bestätigen wir, dass folgende harmonisierte Richtlinien angewendet wurden:
FR Nous déclarons également que les normes harmonisées suivantes ont été appliquées:
ES Además declaranos que han sido aplicadas las siguientes normas armonizadas:
SV Dessutom förklarar vi, att följande harmoniserade normer har använts:
PT E, além disso, declaramos que foram aplicadas as seguintes normas harmonizadas:
EL Επίσης δηλώνουμε ότι εφαρμόσθηκαν οι εξής εναρμονισμένες προδιαγραφές:
CS A kromě toho prohlašujeme, že byly aplikované následující harmonizované normy:
EN 12100-1, EN 12100-2, EN 61000-6-3:2007, EN 61000-6-1:2007, EN 60335-1
IT Persona autorizzata a costituire il Fascicolo Tecnico: Responsabile Ufficio Tecnico
EN Person authorised to compile the Technical File: Technical Office Manager
DE Zur Erstellung des Technischen Merkhefts befugte Person: Verantwortlicher der Technischen Abteilung
FR Personne autorisée à constituer le Fascicule Technique : Responsable Bureau Technique
ES Persona autorizada a elaborar el Fascículo Técnico: Responsable del Departamento Técnico
SV Person med behörighet att skapa den Tekniska Dokumentationen: Tekniskt ansvarig
PT Pessoa autorizada a compilar o Processo Técnico: Responsável pelo Gabinete Técnico
EL Άτομο εξουσιοδοτημένο να καταρτίσει το Τεχνικό Τεύχος: Υπεύθυνος Τεχνικού Γραφείου
CS Osoba autorizovaná k vystavení Technické dokumentace: Vedoucí technického oddělení
Dalmine,
2006/42/CE, 2004/108/CE, 2006/95/CE
5
IT Consigliere Delegato
EN Managing Director
DE Geschäftsführer
FR Directeur Général
ES Consejero Delegado
SV Verkställande Direktör
PT Conselheiro Delegado
EL Ο ∆ιευθύνων Σύμβουλος
CS Generální ředitel
Page 59
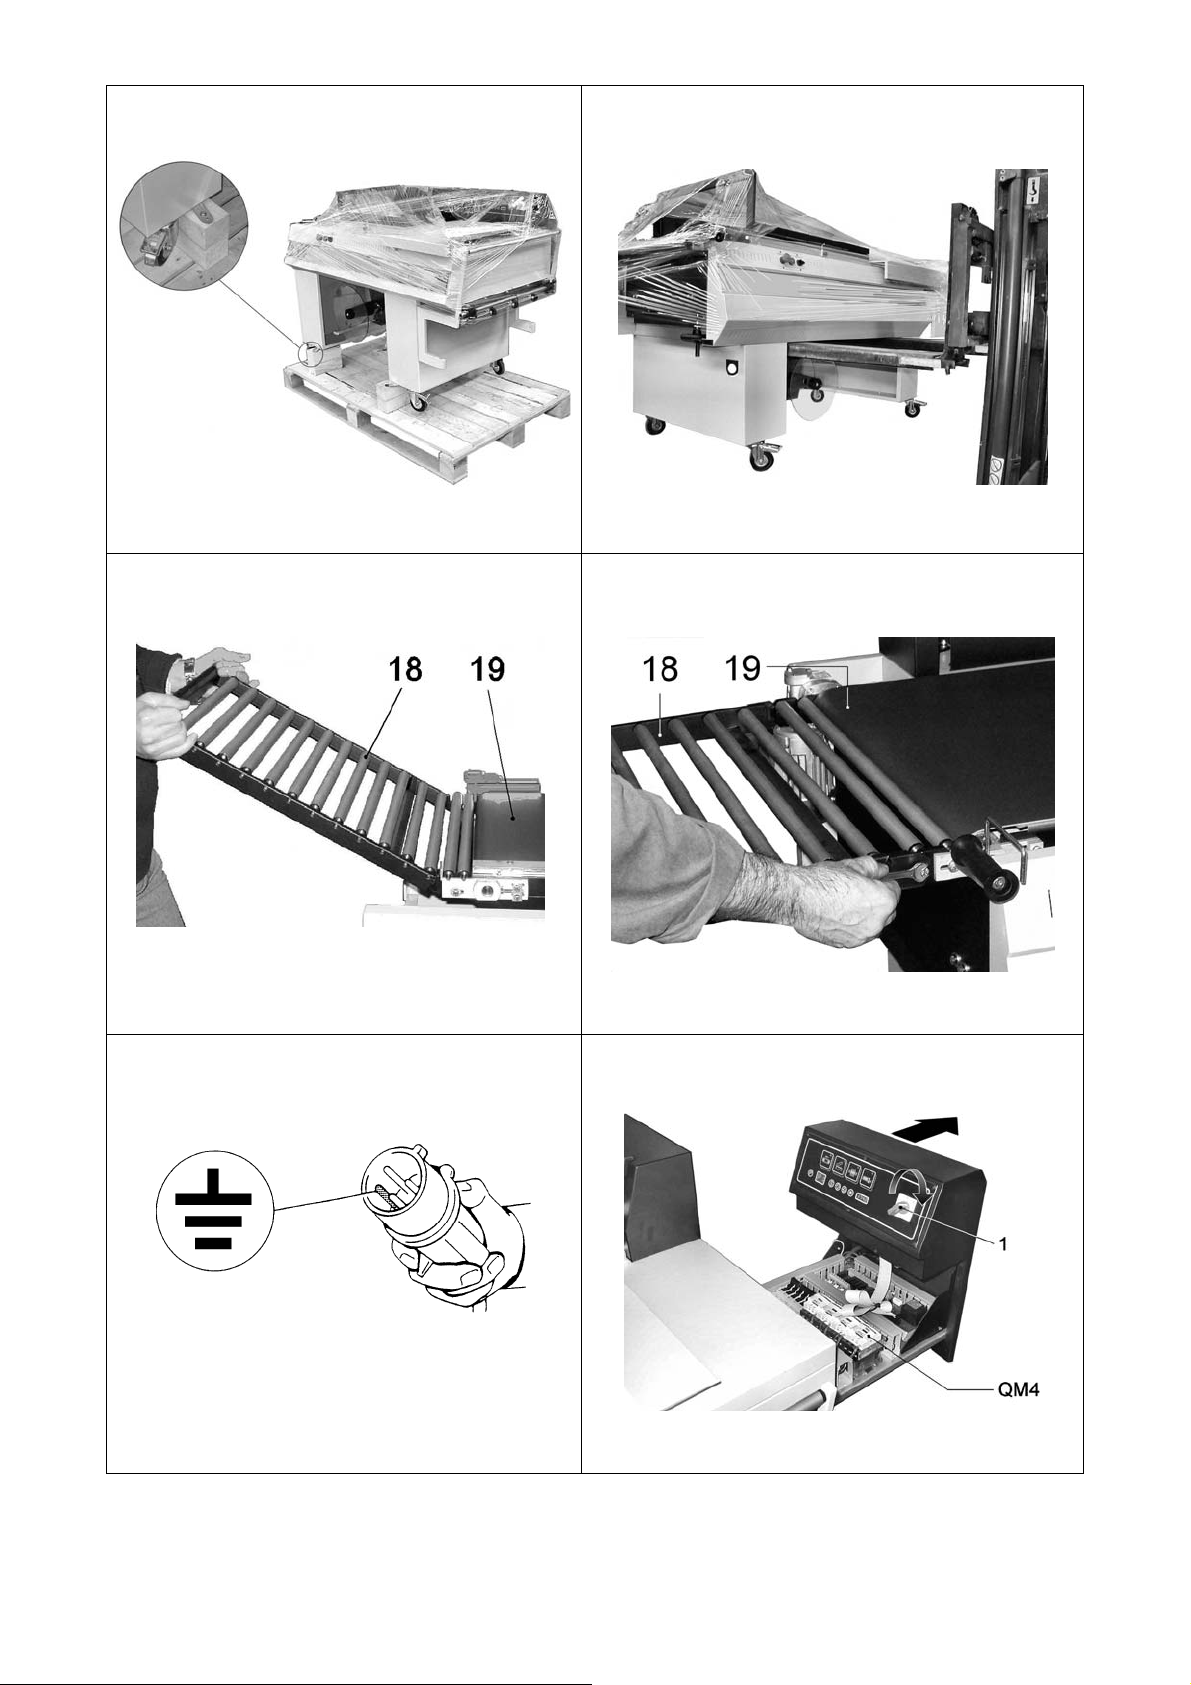
8
2.1.A
2.1.B
2.1.C (Modular 50)
2.3.
2.1.C (Modular 70)
3.1.A (Modular 50)
5
Page 60
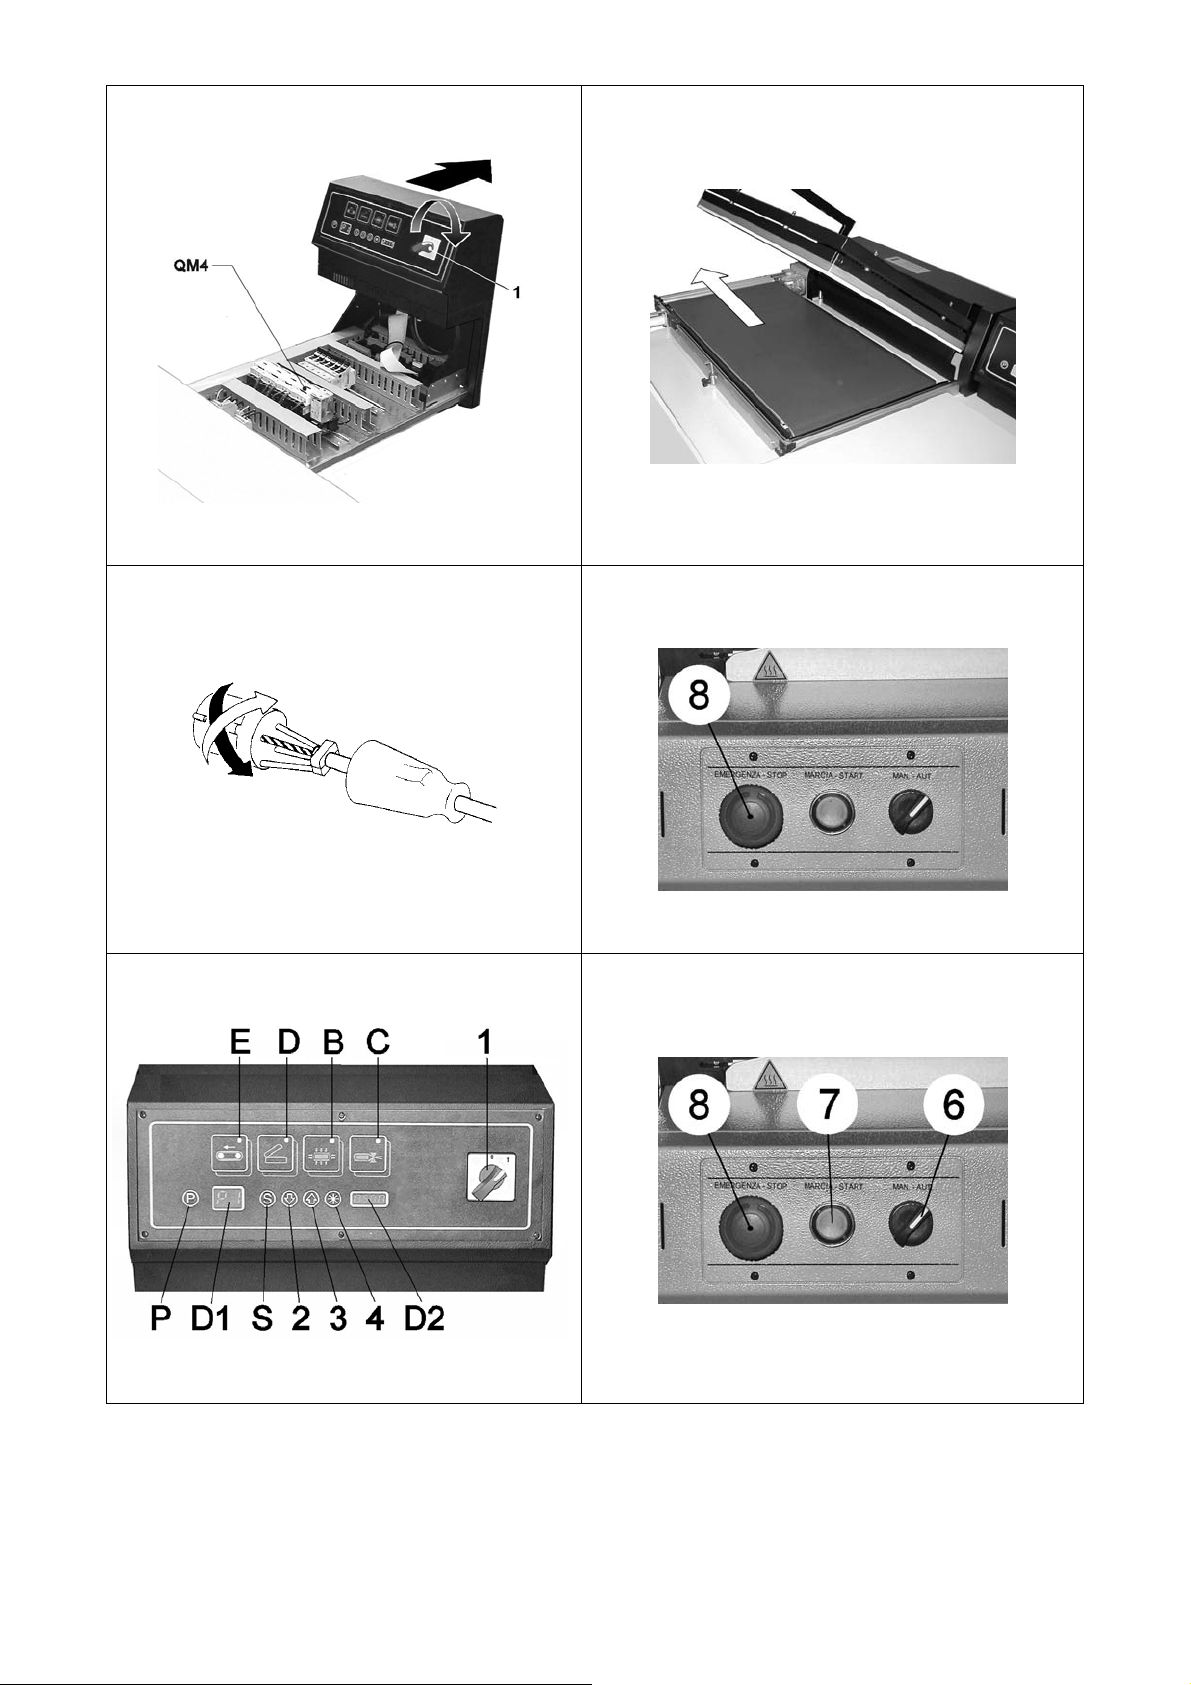
3.1.A (Modular 70)
3.1.B
3.1.C
3.2.
3.1.D
3.3.
59
Page 61
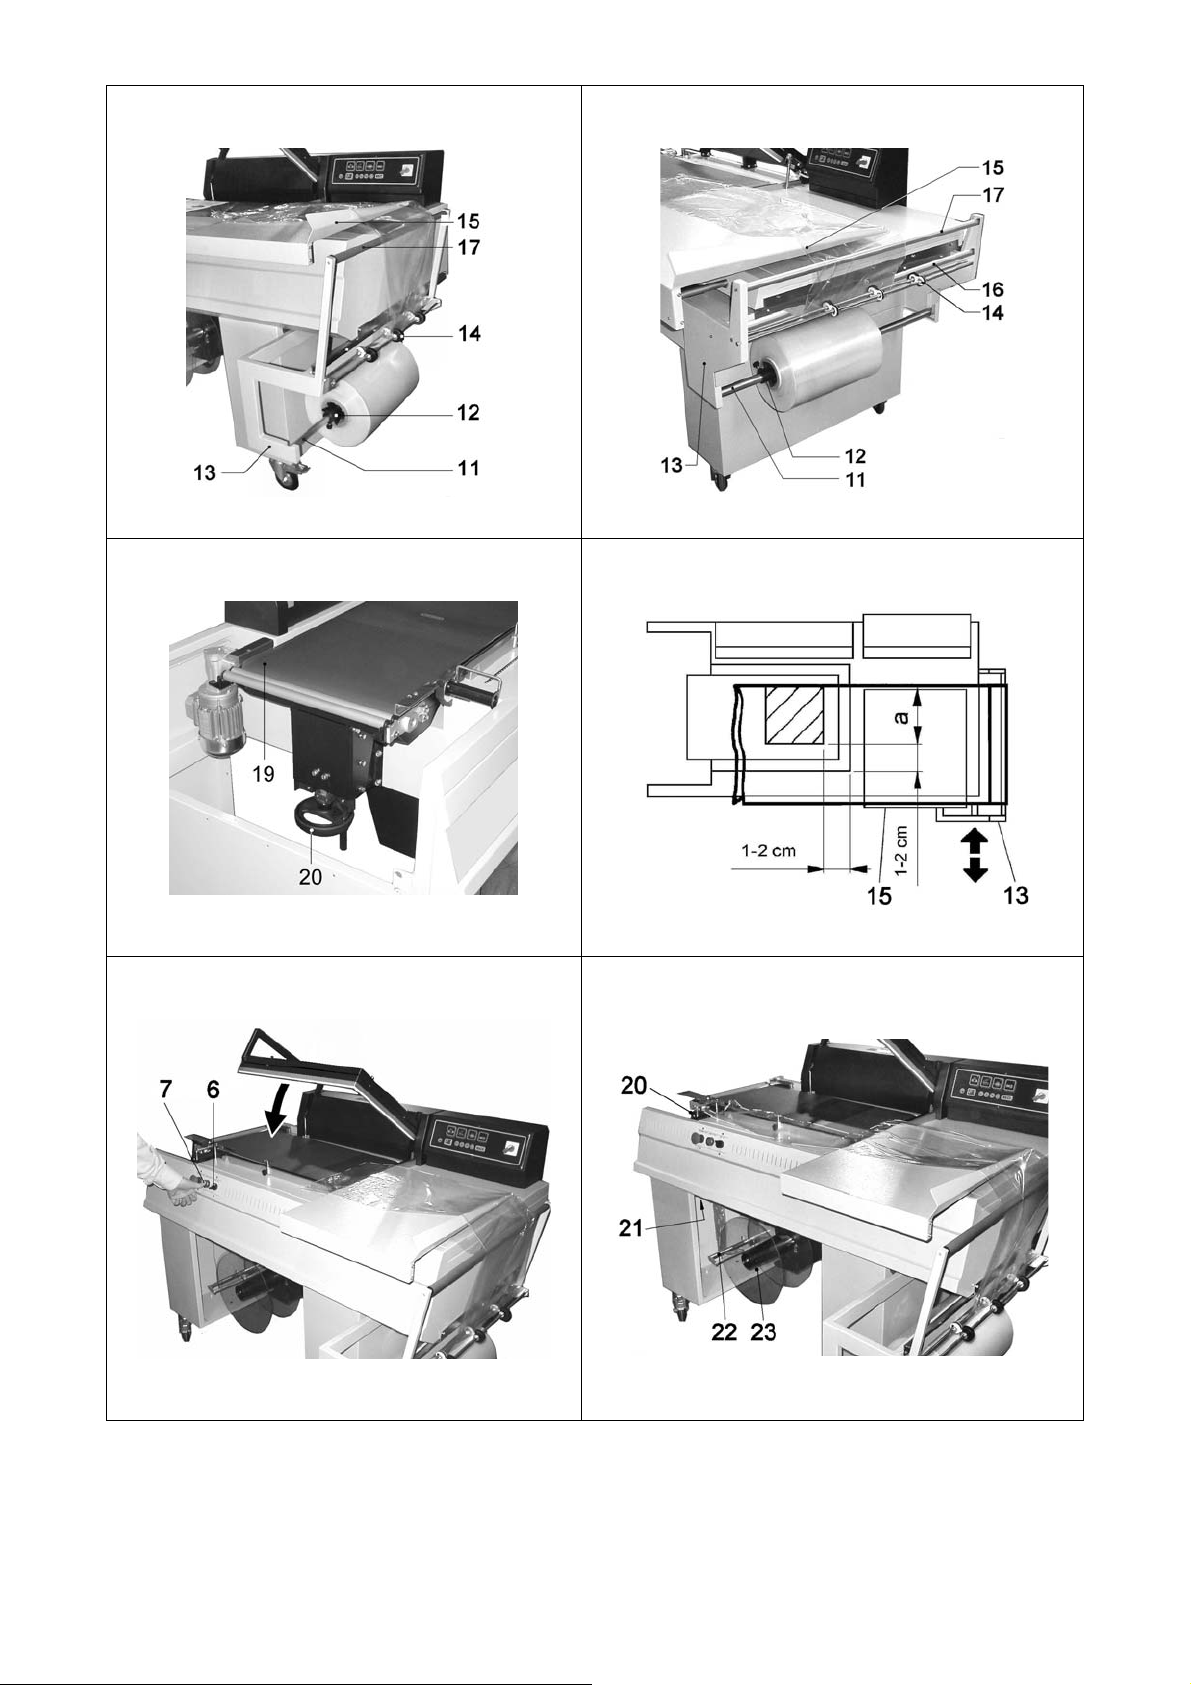
0
3.4. (Modular 50)
3.4. (Modular 70)
3.5.
3.7.
3.6.
3.8.
6
Page 62
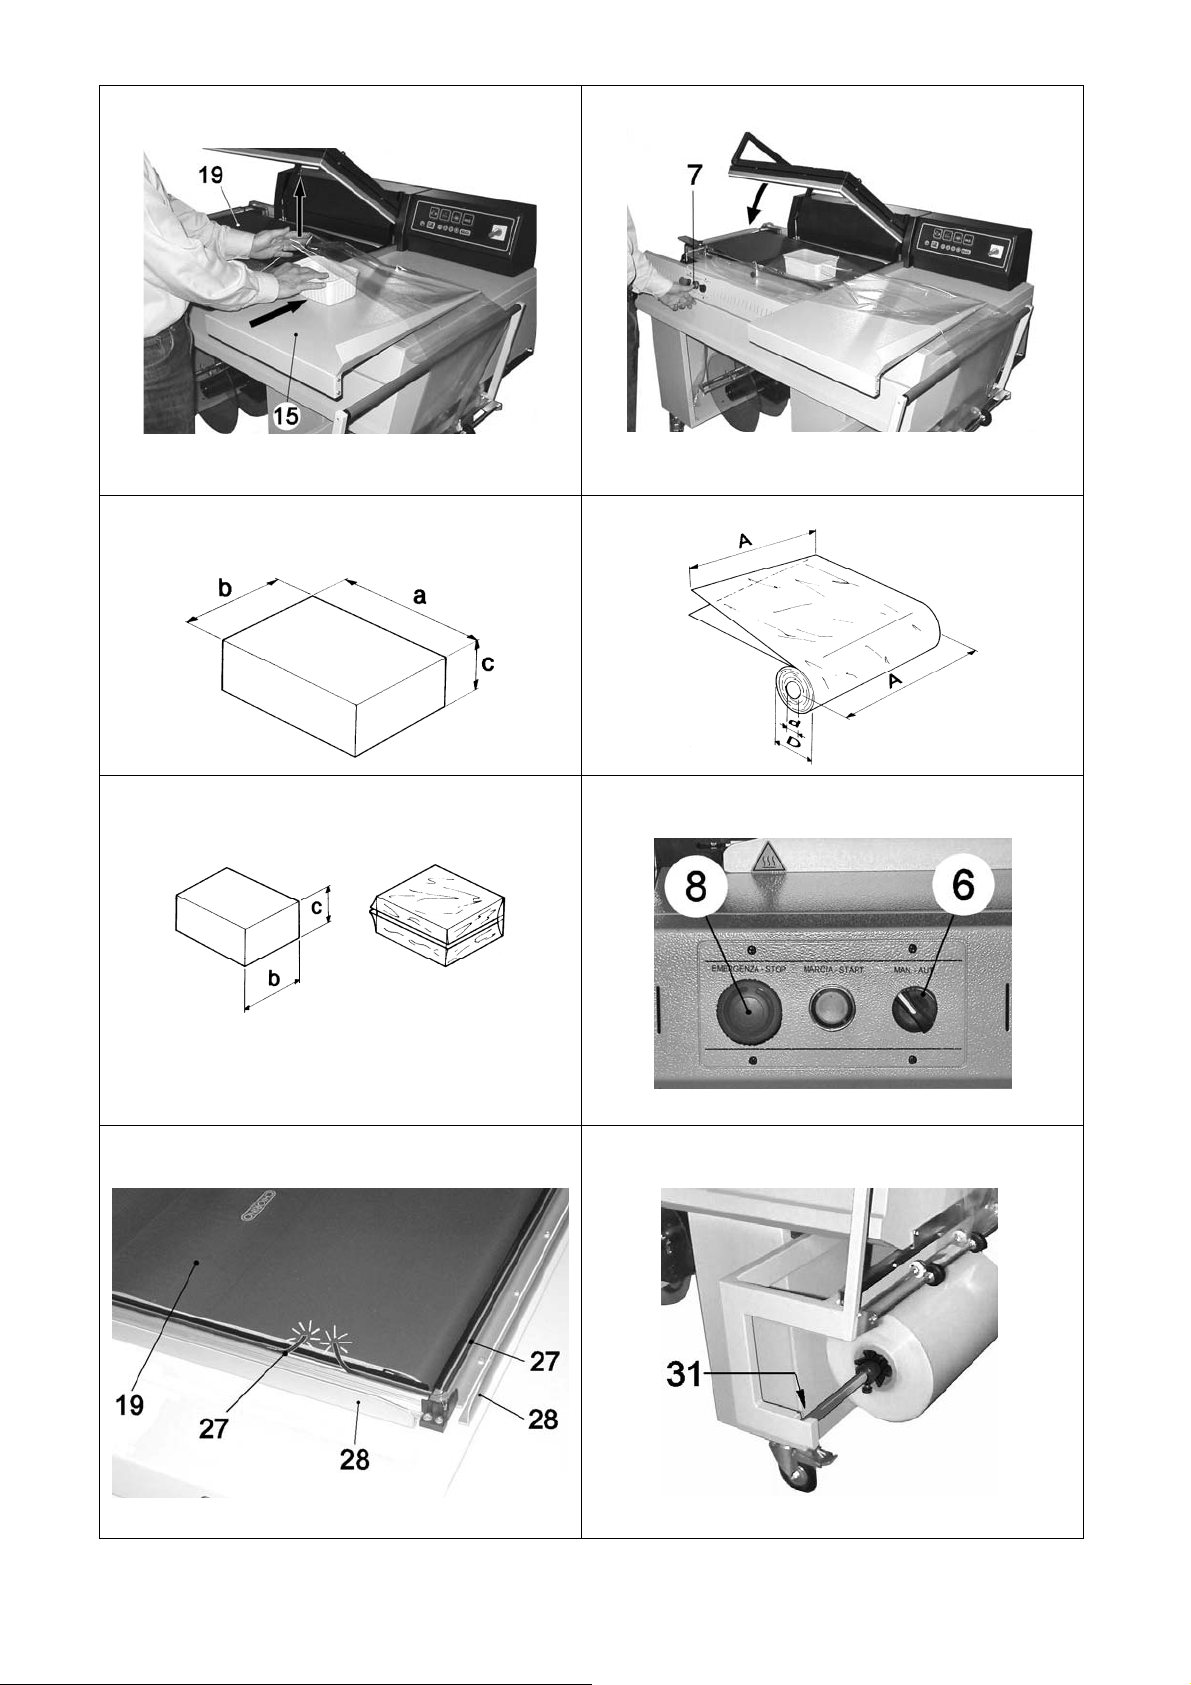
3.9.
3.10.
4.1.
5.2.
5.1.
6.1.A
6.1.B
6.1.C
61
Page 63
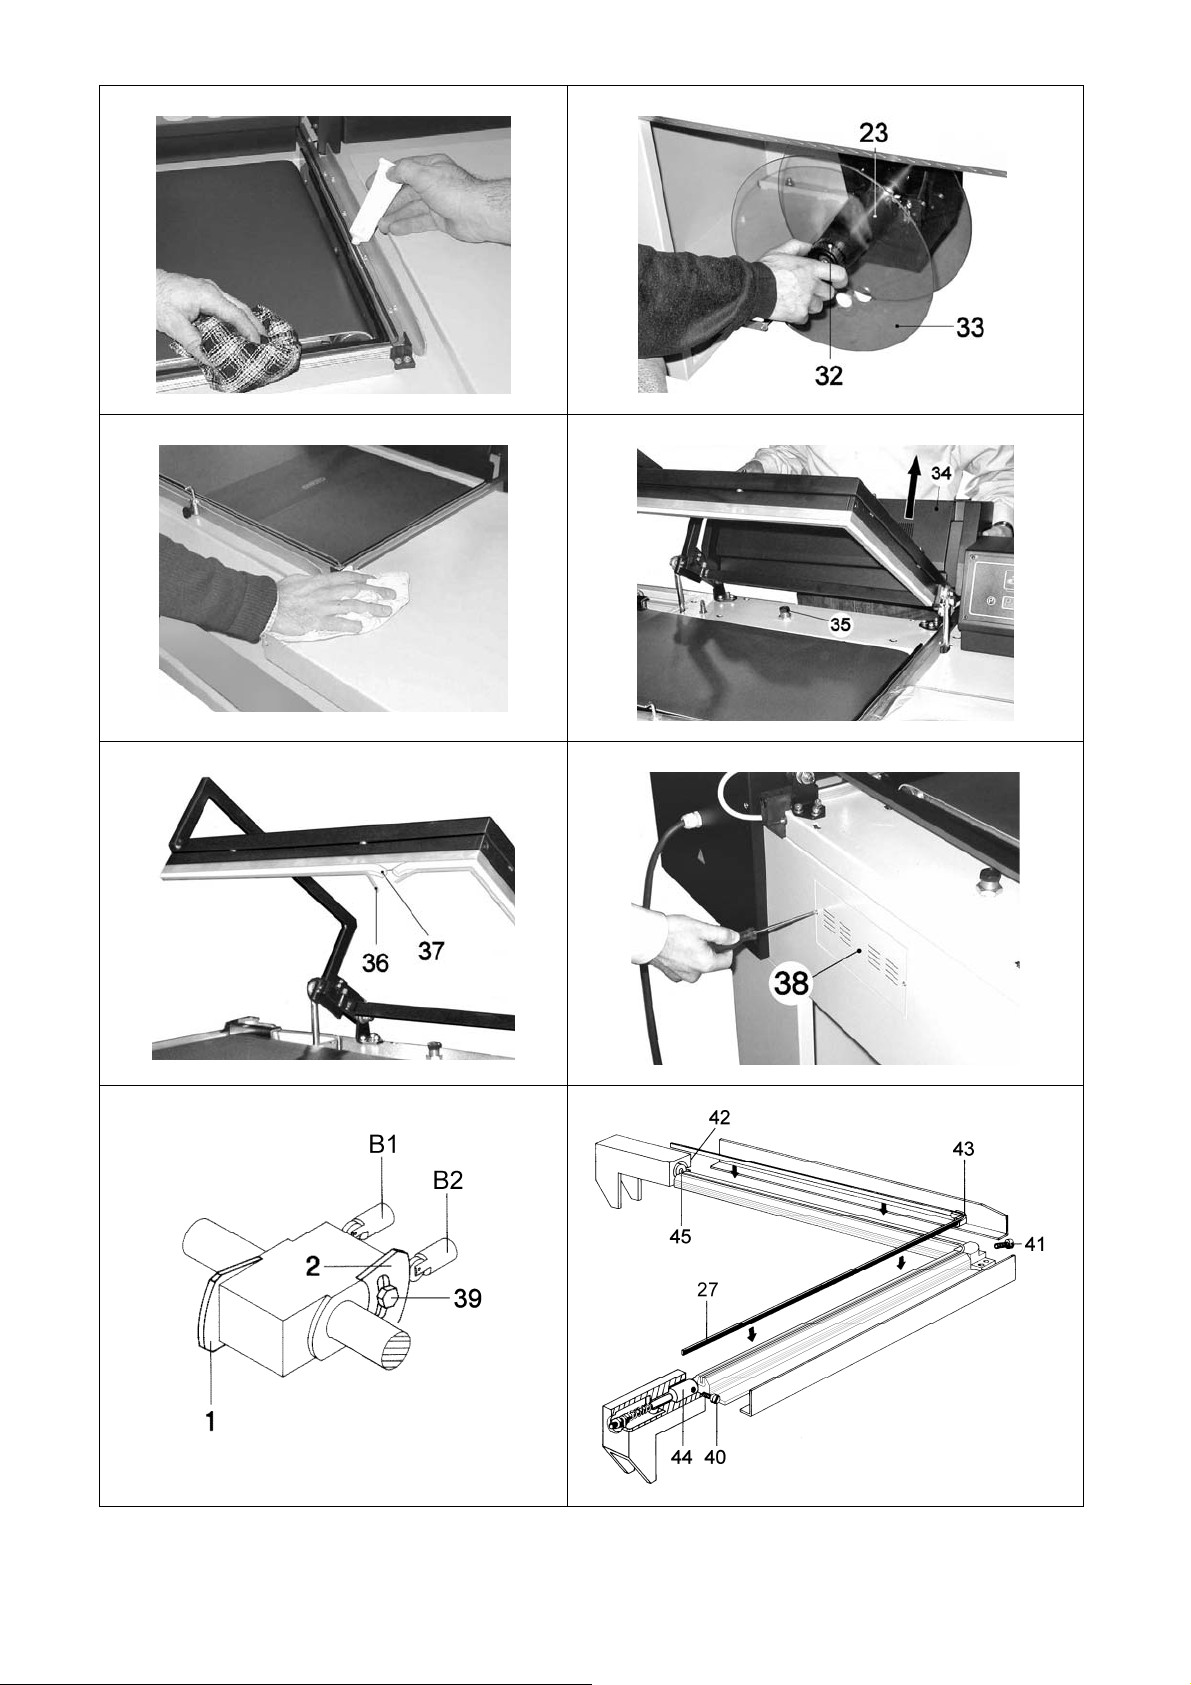
7.2.
7.3
7.4.
7.6.
7.5.
7.7.A
7.7.B
7.8.
62
Page 64
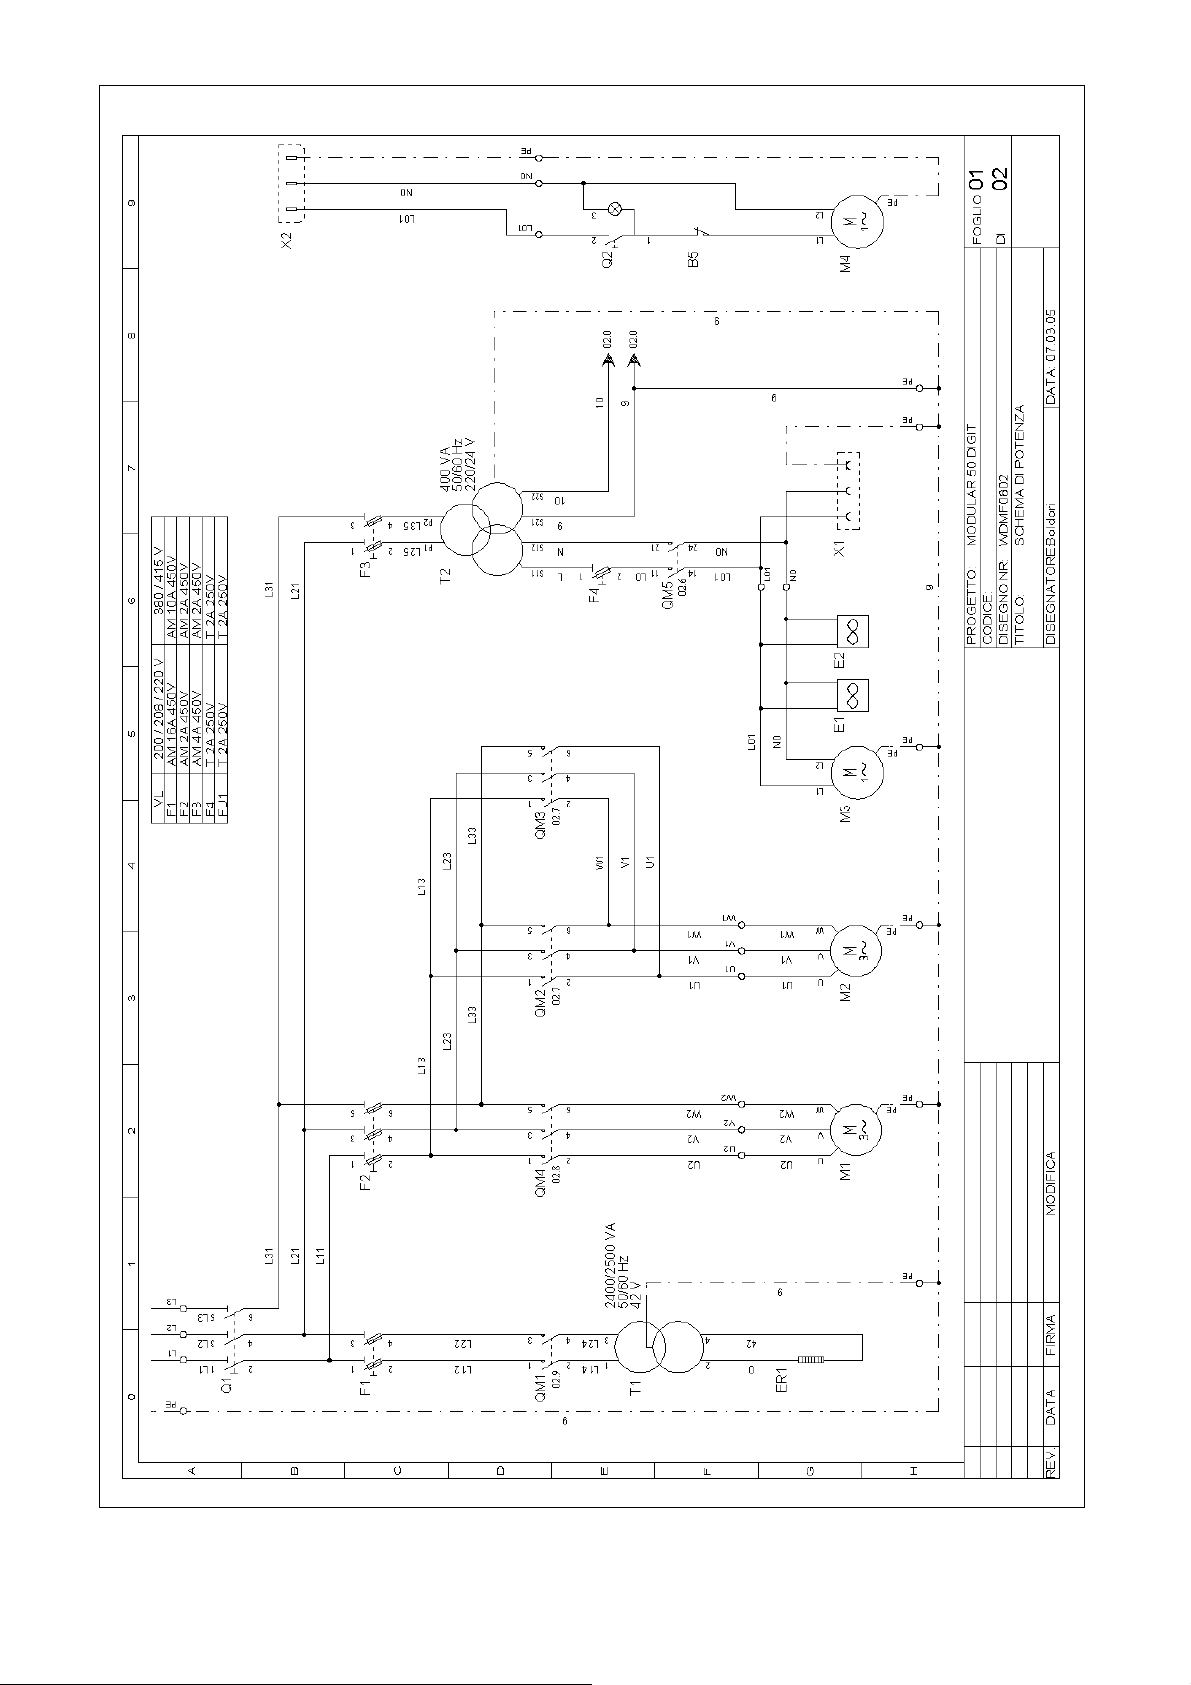
7.9.
63
Page 65
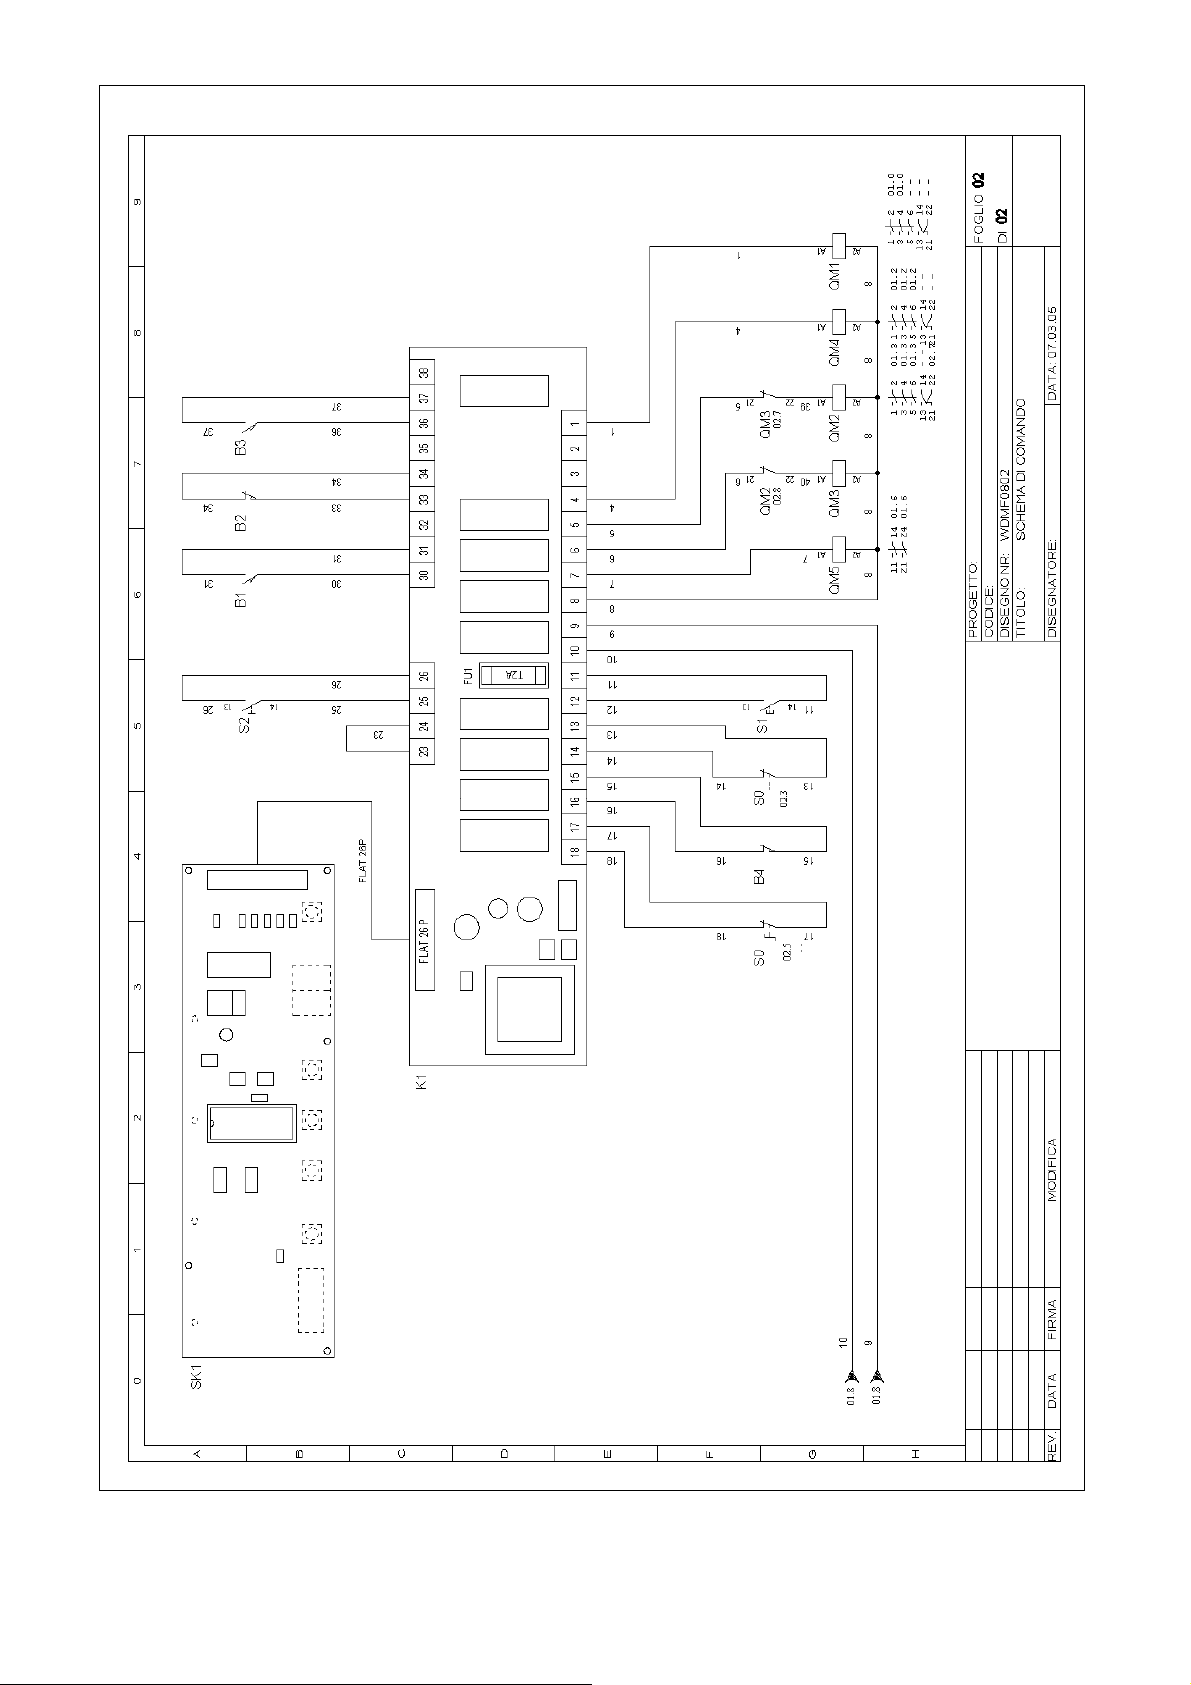
7.9.
64
Page 66

5
6
Page 67
(IT) Tipo CERTIFICATO DI GARANZIA
(EN) Type CERTIFICATE OF GUARANTEE
(DE) Typ GARANTIESCHEIN
(FR) Type BULLETIN DE GARANTIE
(ES) Tipo CERTIFICADO DE GARANTIA
(PT) Tipo CERTIFICADO DE GARANTIA
(EL) Τύπος ΠΙΣΤΟΠΟΙΗΤΙΚΟ ΕΓΓΥΗΣΗΣ
(CS) Typ CERTIFIKÁT ZÁRUKY
(IT) Matricola n° Data e timbro rivenditore
(EN) Serial n° Date and dealer’s stamp
(DE) Kennummer Datum und stempel des verkaufers
(FR) No. de série Date et timbre du revendeur
(ES) No. de matrícula Fecha y timbre del revendedor
(PT) Número de série Data e carimbo revendedor
(EL) Κωδικός Ημερομηνία και σφραγίδα εξουσιοδοτημένου πωλητή
(CS) Výrobní číslo Datum a razítko prodejce
(IT) Collaudo
(EN) Test n°
(DE) Abnahmeprüfung
(FR) Essai
(ES) Ensayo
(PT) Teste
(EL) ∆όκιμη
(CS) Kolaudace
(IT) Indirizzo acquirente
(EN) Customer address
(DE) Adresse des Abnehmers
(FR) Adresse de l’acheteur
(ES) Dirección del comprador
(PT) Endereço comprador
(EL) ∆ιεύθυνση αγοραστή
(CS) Adresa zákazníka
(IT) Data di acquisto
(EN) Purchase date
(DE) Einkaufdatum
(FR) Date d’achat
(ES) Fecha de compra
(PT) Data de compra
(EL) Ημερομηνία αγοράς
(CS) Datum zakoupení
Page 68
Minipack-torre S.p.A.
Via Provinciale, 54 - 24044 DALMINE (BG) - ITALY
Tel. (035) 563525 – Fax (035) 564945
E-mail: [email protected]
http://www.minipack-torre.it
Spett.le
minipack-torre S.p.A.
Via Provinciale, 54
24044 DALMINE (BG)
ITALY
MADE IN ITALY
 Loading...