

Metabo MIG MAG 165 SP, MIG MAG 150/20 XT, MIG MAG 170/30 XTC, MIG MAG 200/40 XT, MIG MAG 250/60 XT User guide
...Page 1
MIG MAG 165 SP
MIG MAG 150/20 XT
MIG MAG 170/30 XTC
MIG MAG 200/40 XT
MIG MAG 250/60 XT
MIG MAG 300/45 XT
Betriebsanleitung. . . . . . . . . . . . . . . . . . . . .3
Operating Instruction . . . . . . . . . . . . . . . . .11
Instructions d'utilisation . . . . . . . . . . . . . . .19
Handleiding . . . . . . . . . . . . . . . . . . . . . . . .28
115 171 4591 / 0506 - 2.3
Page 2
D DEUTSCH ENG ENGLISH
Ñ
Ê
ÖRSÄ
A
KONFORMITÄTSERKLÄRUNG DECLARATION OF CONFORMITY
Wir erklären in alleiniger Verantwortlichkeit, dass dieses Produkt mit
den folgenden Normen übereinstimmt* gemäß den Bestimmungen
der Richtlinien**
F FRANÇAIS NL NEDERLANDS
DECLARATION DE CONFORMITE CONFORMITEITSVERKLARING
Nous déclarons, sous notre seule responsabilité, que ce produit est en
conformité avec les normes ou documents normatifs suivants* en
vertu des dispositions des directives **
IT ITALIANO ES ESPA
DICHIARAZIONE DI CONFORMITÀ DECLARACION DE CONFORMIDAD
Noi dichiariamo sotto la nostra esclusiva responsabilità che il presente
prodotto è conforme alle seguenti norme* in conformità con le
disposizioni delle normative **
PT PORTUGU
DECLARAÇÃO DE CONFORMIDADE
Declaramos sob nossa responsabilidade que este produto está de
acordo com as seguintes normas* de acordo com as directrizes dos
regulamentos **
FIN SUOMI NO NORGE
VAATIMUKSENMUKAISUUSVAKUUTUS SAMSVARSERKLÆRING
Vakuutamme, että tämä tuote vastaa seuraavia normeja* on
direktiivien määräysten mukainen**
DA DANSK POL POLSKI
OVERENSSTEMMELSESATTEST OŚWIADCZENIE O ZGODNOŚCI
Hermed erklærer vi på eget ansvar, at dette produkt stemmer overens
ed følgende standarder* iht bestemmelserne i direktiverne**
EL ΕΛΛHNIK
∆ΗΛΩΣΗ ΑΝΤΙΣΤΟΙΧΕΙΑΣ MEGEGYEZŐSÉGI NYILATKOZAT
∆ηλώνουµε µε ιδία ευθύνη ότι το προϊόν αυτό αντιστοιχεί στις
ακόλουθες προδιαγραφές*
σύµφωνα µε τις διατάξεις των οδηγιών**
S SV SVENSKA
We herewith declare in our sole repsonsibility that this product
complies with the following standards* in accordance with the
regulations of the undermentioned Directives**
Wij verklaren als enige verantwoordelijke, dat dit product in
overeenstemming is met de volgende normen*
conform de bepalingen van de richtlijnen**
OL
Declaramos bajo nuestra exclusiva responsabilidad, que el presente
producto cumple con las siguientes normas* de acuerdo a lo
dispuesto en las directrices**
F
KRAN OM ÖVERENSSTÄMMELSE
Vi försäkrar på eget ansvar att denna produkt överensstämmer med
följande standarder* enligt bestämmelserna i direktiven**
Vi erklærer under eget ansvar at dette produkt samsvarer med
følgende normer* henhold til bestemmelsene i direktiv**
Oświadczamy z pełną odpowiedzialnością, że niniejszy produkt
odpowiada wymogom następujących norm* według ustaleń
wytycznych **
HU MAGYAR
Kizárólagos felelősségünk tudatában ezennel igazoljuk, hogy ez a
termék kielégíti az alábbi szabványokban lefektetett követelményeket*
megfelel az alábbi irányelvek előírásainak**
CZ CEšTINY RO Românã
Souhlasné prohlášení DECLARATIE DE CONFORMITATE
Tímto na vlastní zodpovednost prohlašujeme, že tento výrobek
splnuje níže uvedené normy* normativní narízení**
Declaram pe proprie raspundere ca acest produs corespunde
urmatoarelor norme* conform prevederilor liniilor directoare**
Schweißgerät MIG MAG
150/ 20 XT - 165 SP - 170/ 30 XTC - 200/ 40 XT - 250/ 60 XT - 300/ 45 XT
* EN 60974-1, EN 50199, EN 61000-3-2, EN 61000-3-3
** 73/23/EWG, 89/336/EWG, 93/68/EWG
Ing. grad. H. J. Schaller
Entwicklungsleiter
Metabowerke GmbH
Business Unit Elektra Beckum
Daimlerstr. 1
D - 49716 Meppen
Meppen, 10.01.2006 1001160
Page 3
XS0019D3.fm Betriebsanleitung DEUTSCH
DEUTSCH
Inhaltsverzeichnis
1. Zuerst lesen! ...............................3
2. Sicherheit ....................................3
2.1 Bestimmungsgemäße
Verwendung..................................3
2.2 Symbole auf dem Gerät................ 4
3. Bedienelemente ..........................4
3.1 Bedienteil......................................4
3.2 MIG/MAG 150/20 XT ....................4
3.3 MIG/MAG 165 SP.........................4
3.4 MIG/MAG 170/30 XTC..................5
3.5 MIG/MAG 200/40 XT,
MIG/MAG 250/60 XT und
MIG/MAG 300/45 XT ....................5
4. Transport.....................................5
4.1 Krantransport................................5
5. Betriebsvorbereitung .................6
5.1 Gasflasche anschließen ...............6
5.2 Netzanschluss ..............................6
5.3 Schweißdrahtrolle einlegen ..........6
5.4 Schweißdraht einführen................ 6
6. Bedienung ...................................7
6.1 LED Anzeigen...............................7
6.2 Einstellen der
Schweißparameter........................8
6.3 Freibrandzeit.................................8
6.4 Schutzgasschweißen....................8
6.5 Betrieb beenden ...........................8
7. Wartung .......................................8
8. Lieferbares Zubehör..............8/39
9. Reparatur.....................................9
10. Umweltschutz..............................9
11. Störungen....................................9
11.1 Allgemeine Störungen ..................9
12. Technische Daten.....................10
1. Zuerst lesen!
Diese Betriebsanleitung wurde so
erstellt, dass Sie schnell und sicher mit
Ihrem Gerät arbeiten können. Hier ein
kleiner Wegweiser, wie Sie diese
Betriebsanleitung lesen sollten:
− Lesen Sie diese Betriebsanleitung
vor der Inbetriebnahme ganz durch.
Beachten Sie insbesondere die
Sicherheitshinweise.
− Diese Betriebsanleitung richtet sich
an ausgebildete Lichtbogenschweißer oder Fachkräfte mit ähnlicher
Qualifikation.
− Bewahren Sie alle mit diesem Gerät
gelieferten Unterlagen auf, damit
Sie sich bei Bedarf informieren können. Bewahren Sie den Kaufbeleg
für eventuelle Garantiefälle auf.
− Wenn Sie das Gerät einmal verleihen oder verkaufen, geben Sie alle
mitgelieferten Geräteunterlagen mit.
− Für Schäden, die entstehen, weil
diese Betriebsanleitung nicht beachtet wurde, übernimmt der Hersteller
keine Haftung.
Die Informationen in dieser Betriebsanleitung sind wie folgt gekennzeichnet:
Gefahr!
Warnung vor Personenschäden oder Umweltschäden.
Stromschlaggefahr!
Warnung vor Personenschäden durch Elektrizität.
Achtung!
Warnung vor Sachschäden.
Hinweis:
Ergänzende Informationen.
− Zahlen in Abbildungen (1, 2, 3, ...)
− kennzeichnen Einzelteile;
− sind fortlaufend durchnumme-
riert;
− beziehen sich auf entspre-
chende Zahlen in Klammern (1),
(2), (3) ... im benachbarten Text.
− Handlungsanweisungen, bei denen
die Reihenfolge beachtet werden
muss, sind durchnummeriert.
− Handlungsanweisungen mit beliebiger Reihenfolge sind mit einem
Punkt gekennzeichnet.
− Auflistungen sind mit einem Strich
gekennzeichnet.
2. Sicherheit
Grundsätzlich sind die gesetzlichen Vorschriften für den Umgang mit Lichtbogenschweißgeräten zu beachten.
Für den sicheren und gefahrlosen
Umgang mit dem Schweißgerät beachten Sie auch die nachfolgenden Hinweise!
B
Gefahr! Elektrische Spannung.
Schließen Sie das Gerät nur an eine
Stromquelle an, deren Schutzeinrichtungen einwandfrei funktionieren.
Wenden Sie sich im Zweifelsfall an eine
Elektrofachkraft!
B
Gefahr! Elektrische Spannung.
Reparaturen und Eingriffe in die Geräte
dürfen nur von ausgebildeten Elektrofachkräften durchgeführt werden.
Vor Öffnen des Geräts müssen Sie die
Netzverbindung trennen.
A
Gefahr!
Tragen Sie bei Schweißarbeiten unbedingt ausreichende Schutzkleidung.
Verwenden Sie unbedingt Schutzschild
und Schutzhandschuhe.
Sie schützen sich dadurch vor Funkenflug und Lichtbogenstrahlung.
A
Gefahr!
Bei schweißtechnischen Arbeiten in
Bereichen mit besonderen Gefahren,
z.B. in engen Räumen, in Bereichen mit
Brand- und Explosionsgefahr, an Behältern mit gefährlichem Inhalt oder unter
erhöhter elektrischer Gefährdung, sind
zusätzliche Vorsichtsmaßnahmen zu
treffen.
A
Gefahr!
Alle Metalldämpfe sind schädlich!
Sorgen Sie bei Arbeiten in geschlossenen Räumen immer für eine ausreichende Belüftung und Absaugung, damit
die maximalen Schadstoffkonzentrationen am Arbeitsplatz nicht überschritten
werden.
Die Dämpfe von Blei, Cadmium, Kupfer,
Zink und Beryllium sind besonders
gefährlich!
A
Achtung!
Schweißen Sie niemals ein Schweißgut,
das geerdet ist.
Sie vermeiden so eine eventuelle
Beschädigung der Schutzleiter durch
vagabundierende Schweißströme
(Potentialverschleifungen).
A
Achtung!
Benutzen Sie das Schweißgerät niemals
zum Auftauen von Rohren.
Befestigen Sie die Klemme der
Schweißstromrückleitung immer direkt
am Schweißgut und so nah wie möglich
an der Schweißstelle.
A
Achtung!
Besondere Vorsicht ist geboten, wenn
Sie mit dem Gerät in der Nähe von Computern, elektronisch gesteuerten Anlagen oder in der Nähe von magnetischen
Datenträgern (Tonbänder, Disketten,
Datenbändern, Scheckkarten o.ä.)
arbeiten.
Bei der Lichtbogenzündung kann es zu
Fehlfunktionen der Anlagen oder Datenverlusten kommen.
2.1 Bestimmungsgemäße
Verwendung
Das Schweißgerät ist eine Gleichstromquelle mit integriertem Drahtvorschub
3
Page 4
DEUTSCH
und es arbeitet mit einer Konstantspannungs-Kennlinie.
Das Schweißgerät ist bestimmt für das
Verschweißen von Fe-Metallen, legierten Stählen, Buntmetallen und Aluminium.
Es entspricht bei Auslieferung den einschlägigen Bestimmungen.
Das Schweißgerät ist bestimmt für den
Gebrauch durch ausgebildete Lichtbogenschweißer oder Fachkräfte mit ähnlicher Qualifikation.
Zugelassene Schweißverfahren:
− MIG-Schweißen (Metall-Inert-Gas),
für Aluminium und Aluminiumlegierungen
− MAG-Schweißen (Metall-Aktiv-Gas)
für Stahl oder Edelstahl
Beim Schutzgasschweißverfahren ist
sicherzustellen, dass die Schutzglocke
des Schutzgases nicht durch Zugluft
weggeblasen wird.
Geräteleistungen siehe „Technische
Daten“.
Jede andere Verwendung gilt als
bestimmungswidrig und ist verboten.
Für Schäden, die durch bestimmungswidrige Verwendung entstehen, übernimmt der Hersteller keine Verantwortung.
2.2 Symbole auf dem Gerät
Gefahr!
Missachtung der folgenden Warnungen kann zu
schweren Verletzungen
oder Sachschäden führen.
Lesen Sie vor der Inbetriebnahme die Betriebsanleitung
Übertemperatur
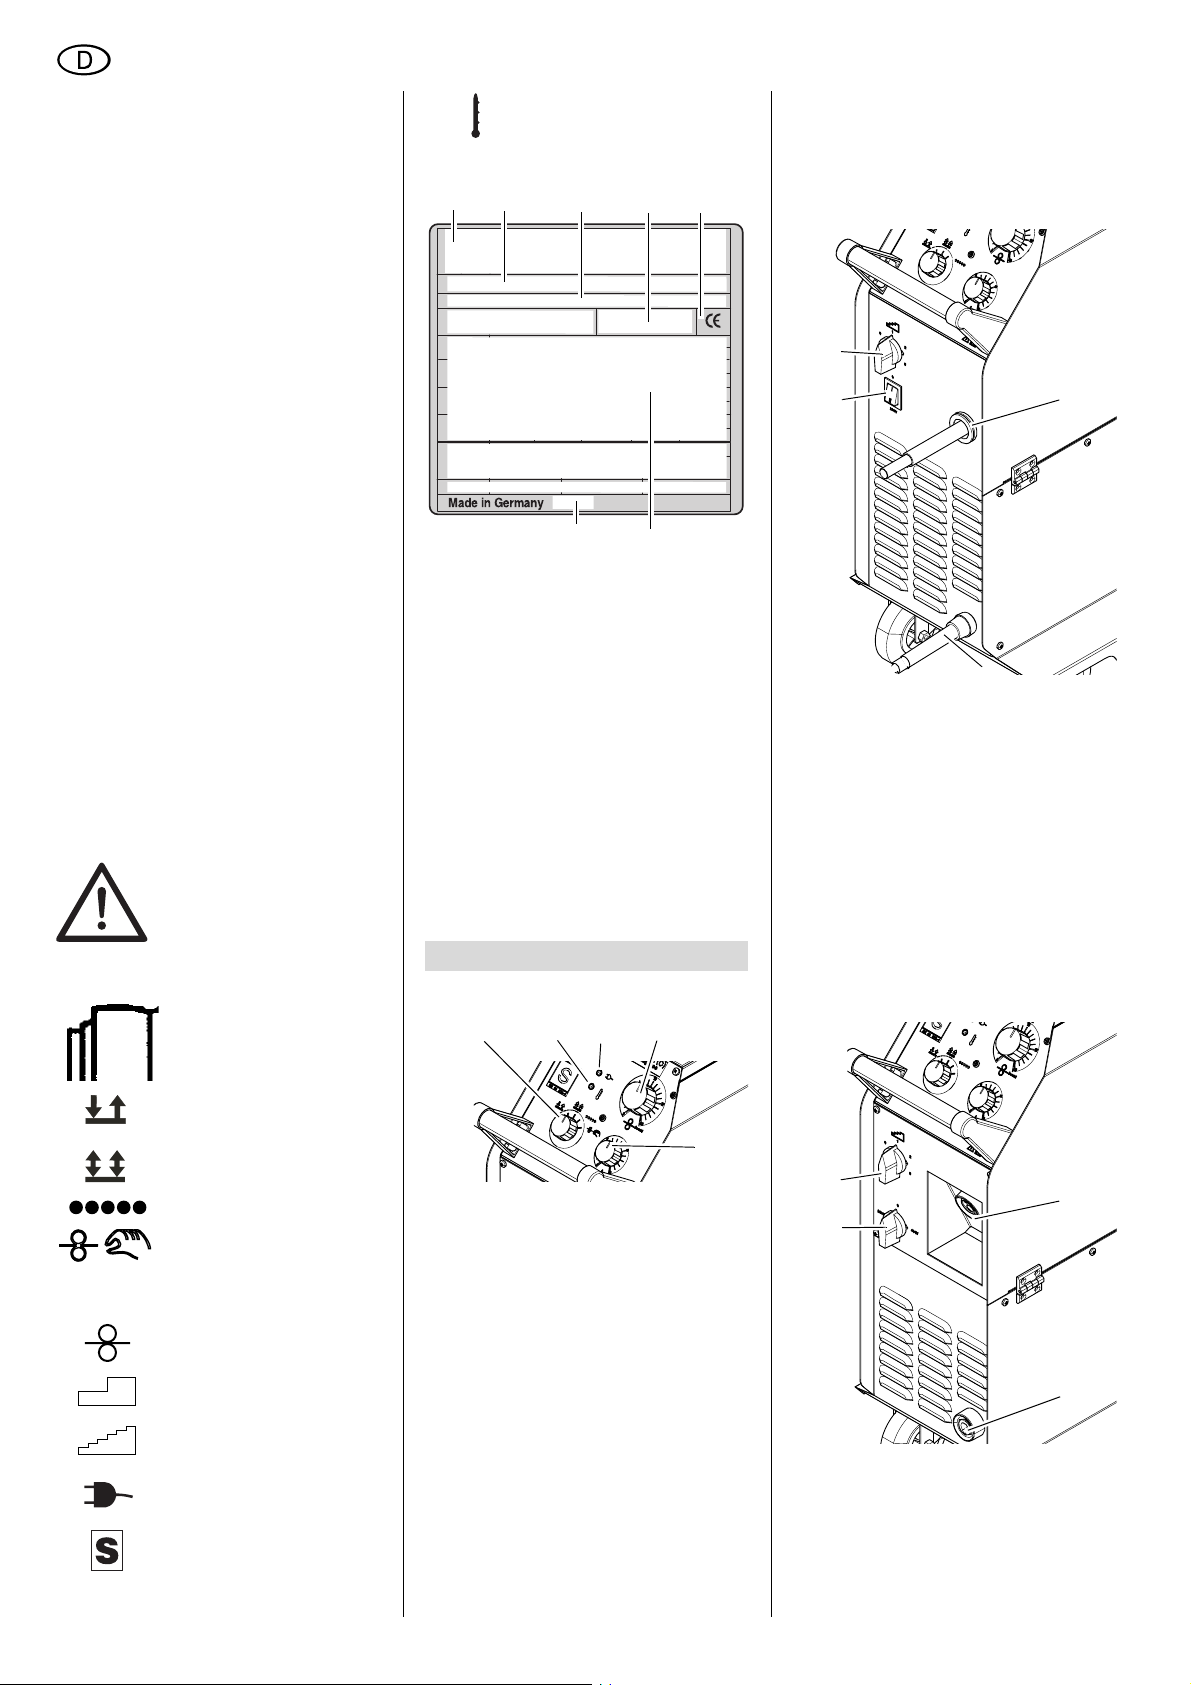
Angaben auf dem Leistungsschild:
1
2
1 Hersteller
2 Gerätebezeichnung
3 Seriennummer
4 Normenhinweis – Diese Gerät
erfüllt die Anforderungen der
genannten Norm
5 CE-Zeichen – Dieses Gerät
erfüllt die EU-Richtlinien gemäß
Konformitätserklärung
6 Entsorgungssymbol – Gerät kann
über Hersteller entsorgt werden
7 Elektrische Leistungsdaten
8 Baujahr
345
8
7
6
3. Bedienelemente
3.1 Bedienteil
9101112
13 Drehknopf Schweißzeit
zum Einstellen der Schweißzeit
in der Betriebsart Punkten.
Einstellbereich: ca. 0 bis 15 s
3.2 MIG/MAG 150/20 XT
17
16
15
14 Schweißbrenner
(Direktanschluss)
15 Massekabel
(Querschnitt = 16 mm
16 Hauptschalter
Stellung I: Gerät eingeschaltet
Stellung 0: Gerät ausgeschaltet
17 Wahlschalter Schweißstufen
schaltet den Schweißstrom
(Spannung) in sechs Schritten.
2
)
3.3 MIG/MAG 165 SP
14
2-Takt-Betrieb
4-Takt-Betrieb
Punkten
Gas- und stromloses Draht-
einfädeln. Gilt nicht für:
MIG MAG 165 SP, MIG
MAG 150/20 XT
Drahtvorschubgeschwindigkeit
Grobstufen Schweißstrom
(Spannung)
Feinstufen Schweißstrom
(Spannung)
Netzspannung
Schweißgerät ist zum
Schweißen in einer Umgebung mit erhöhter elektrischer Gefährdung geeignet.
4
9 Drehschalter Betriebsart
zum Einstellen der Betriebsart.
10 LED Überlast (gelb)
Kontrollleuchte zeigt Überlast
an.
11 LED Netz (grün)
zeigt die Betriebsbereitschaft
des Schweißgerätes an.
12 Drehknopf Drahtvorschub
zum Einstellen der Drahtvorschubgeschwindigkeit. Einstellbereich: ca. 0 bis 20 m/min
(Bei MIG/MAG 150/20 XT ist
die Drahtvorschubgeschwindigkeit auch von der eingestellten
Schweißstufe abhängig).
13
21
18
20
19
18 Zentralanschluss für
Schweißbrenner
zum Anschluss aller handelsüblichen Schweißbrenner
(Eurostecker KZ-2).
Page 5
DEUTSCH
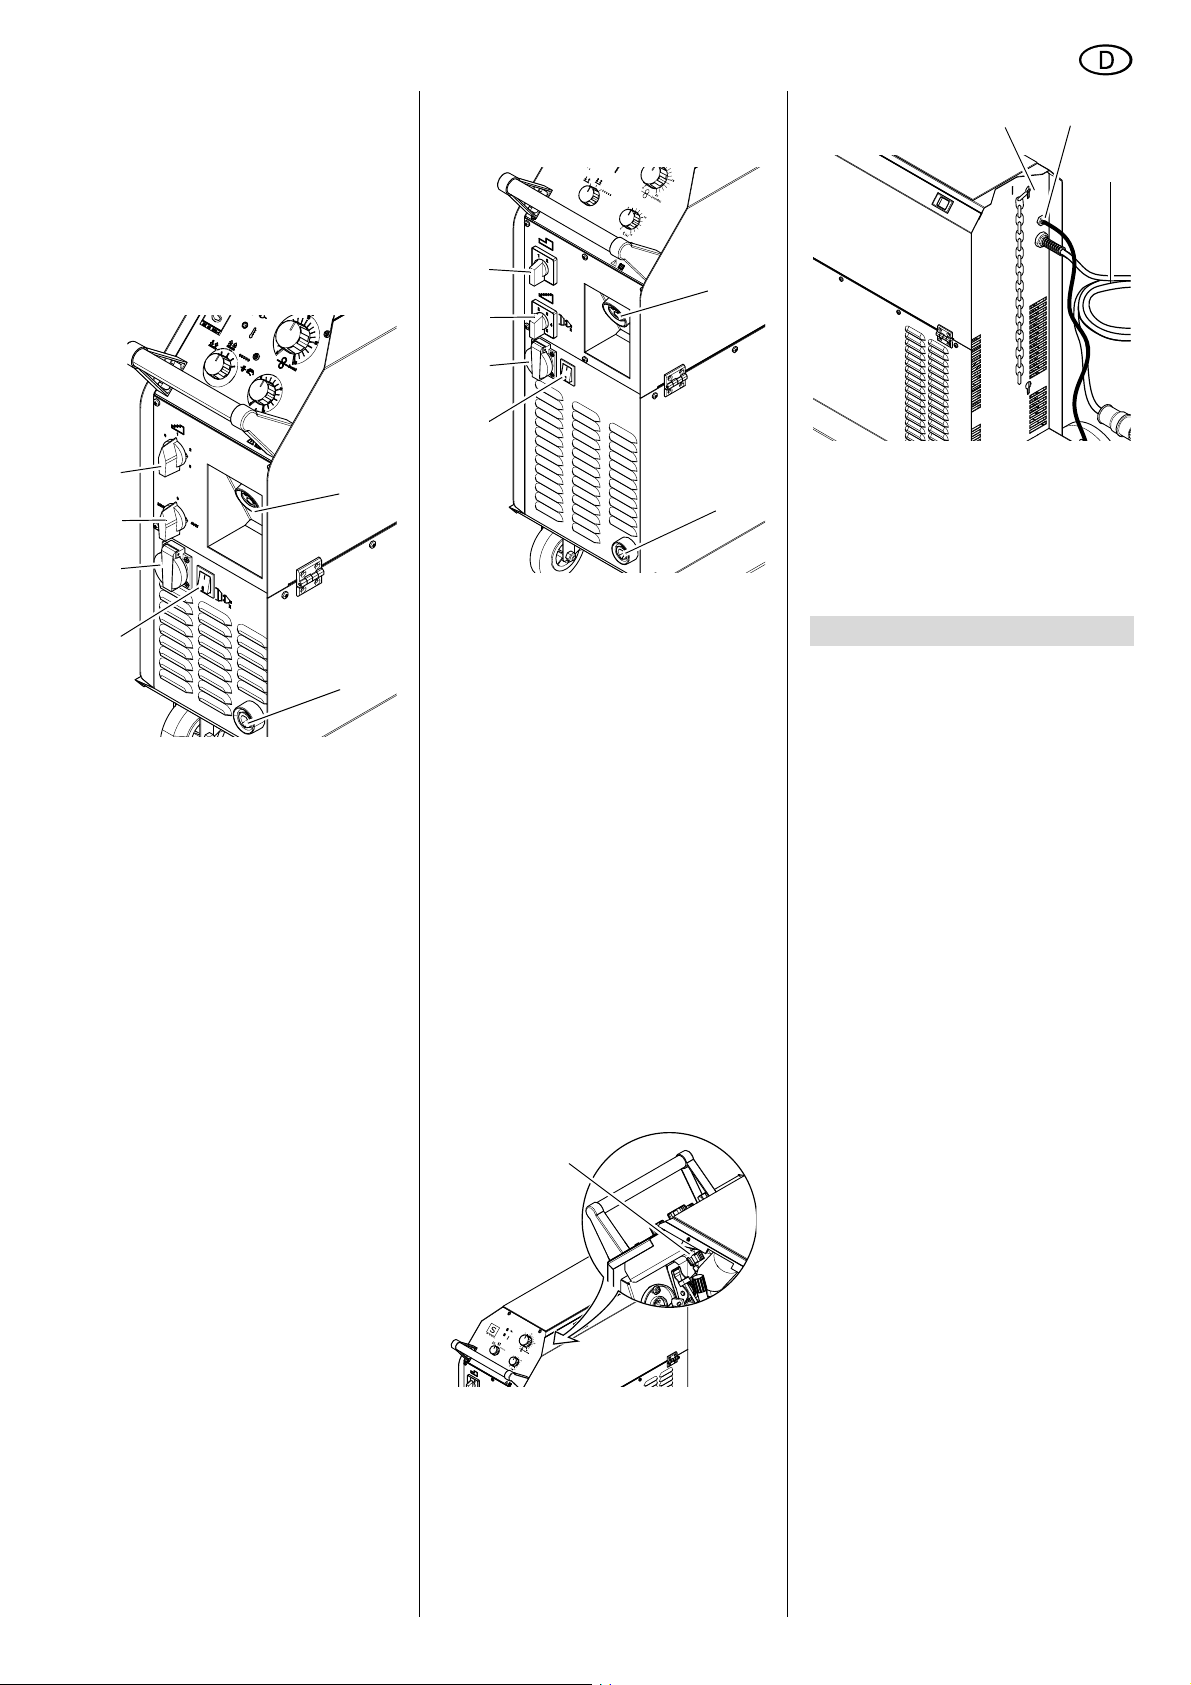
19 Anschluss Massekabel
(Kabelbuchse 25)
20 Wahlschalter Netzspannung
230V – 0 (Gerät aus) – 400V.
21 Wahlschalter Schweißstufen
schaltet den Schweißstrom
(Spannung) in sechs Schritten.
3.4 MIG/MAG 170/30 XTC
27
26
25
24
22 Zentralanschluss für
Schweißbrenner
zum Anschluss aller handelsüblichen Schweißbrenner
(Eurostecker KZ-2).
23 Anschluss Massekabel
(Kabelbuchse 50)
24 Hauptschalter
Stellung I: Gerät eingeschaltet,
wenn am Wahlschalter Netzspannung (26) die Netzspannung 230V oder 400V voreingestellt ist.
Stellung 0: Gerät ausgeschaltet und Schutzkontaktsteckdose betriebsbereit.
25 Schutzkontaktsteckdose
Voraussetzung für den Betrieb:
Null-Leiter vorhanden und
Gerät ist ausgeschaltet.
26 Wahlschalter Netzspannung
230V – 0 (Gerät aus) – 400V.
27 Wahlschalter Schweißstufen
schaltet den Schweißstrom
(Spannung) in sechs Schritten.
22
23
3.5 MIG/MAG 200/40 XT,
MIG/MAG 250/60 XT und
MIG/MAG 300/45 XT
33
32
31
30
28 Zentralanschluss für
Schweißbrenner
zum Anschluss aller handelsüblichen Schweißbrenner
(Eurostecker KZ-2).
29 Anschluss Massekabel
(Kabelbuchse 50)
30 Hauptschalter
Stellung I: Gerät eingeschaltet
Stellung 0: Gerät ausgeschaltet und Schutzkontaktsteckdose betriebsbereit
31 Schutzkontaktsteckdose
Voraussetzung für den Betrieb:
Null-Leiter vorhanden und
Gerät ist ausgeschaltet.
32 Wahlschalter Feinstufen
schaltet den Schweißstrom
(Spannung) in sechs Schritten.
33 Wahlschalter Grobstufen
schaltet den Schweißstrom
(Spannung) in zwei Schritten.
34
34 Drehachse Freibrandzeit
Drehachse ganz nach links
gedreht = minimale Freibrandzeit
28
29
35
35 Haltevorrichtung für Kette
sichert Gasflasche vor dem
Umkippen.
36 Schutzgasleitung
37 Netzanschlusskabel
36
37
4. Transport
Das Schweißgerät ist mit einem Fahrwerk ausgestattet. Damit können Sie
das Schweißgerät zusammen mit der
Schutzgasflasche bequem zum Einsatzort fahren.
A
Gefahr!
• Schließen Sie vor einem Transport das Flaschenventil.
• Beachten Sie das hohe Gewicht
des Schweißgerätes. Besonders
auf abschüssigem Gelände kann
es außer Kontrolle geraten!
Gehen Sie die geplante Wegstrecke ab, bevor Sie sich mit dem
Schweißgerät auf den Weg
machen.
Nehmen Sie ggf. eine zweite Person zu Hilfe!
• Sichern Sie das Gerät am Einsatzort gegen Wegrollen.
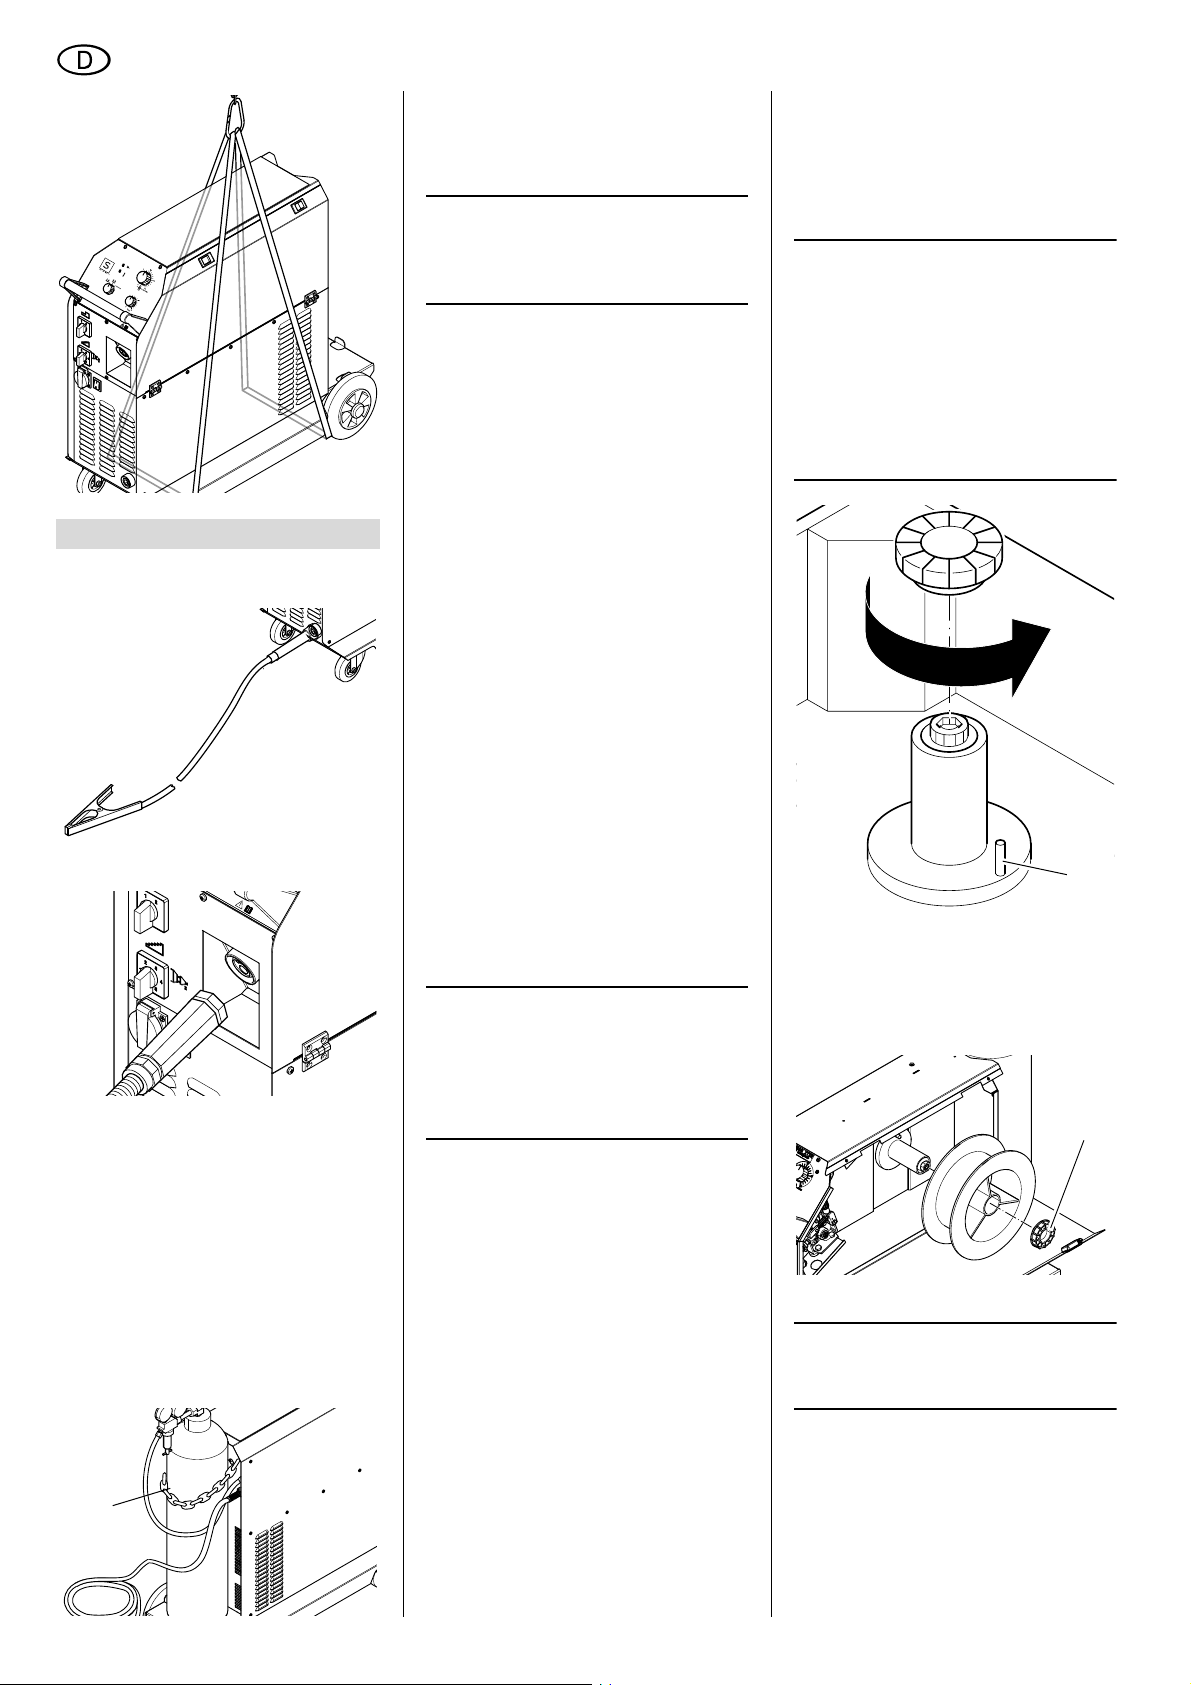
4.1 Krantransport
Sie können das Schweißgerät mit einem
Kran transportieren.
A
Gefahr!
• Vor dem Krantransport müssen
Sie die Gasflasche vom Schweißgerät abnehmen.
Ein Krantransport mit Gasflasche
ist verboten!
• Ein Krantransport am Handgriff
ist nicht zulässig.
• Legen Sie die Transportgurte entsprechend der Abbildung an.
5
Page 6
DEUTSCH
5. Betriebsvorbereitung
1. Massekabel an dem Anschluss für
die Schweißmasse anschließen.
2. Schweißbrenner am Zentralanschluss anschließen.
5.1 Gasflasche anschließen
2. Druckminderer an die Gasflasche
anschließen.
3. Gasschlauch an dem Druckminderer anschließen.
Hinweis:
3
Das Gerät ist mit einem Magnetventil ausgestattet. Gas tritt nur während
des Schweißprozesses aus.
5.2 Netzanschluss
A
Gefahr! Elektrische Spannung
Betreiben Sie das Gerät nur an einer
Stromquelle, die folgende Anforderungen erfüllt (siehe auch "Technische Daten"):
− Steckdosen vorschriftsmäßig
installiert, geerdet und geprüft.
− Steckdosen bei Dreiphasen-Drehstrom mit Neutralleiter. Der Neutralleiter ist notwendig zum
Betrieb der Gerätesteckdose.
− Netzspannung und -Frequenz
müssen mit den auf dem Typenschild der Maschine angegebenen Daten übereinstimmen.
− Absicherung gegen Stromschlag
durch einen FI-Schalter mit einem
Fehlerstrom von 30 mA.
− Absicherung gegen Kurzschluss
durch eine Netztabsicherung
(Kurzschlussschutzeinrichtung)
mit maximal 16 A (träge).
− Systemimpedanz Z
gabepunkt (Hausanschluss)
höchstens 0,35 Ohm.
Hinweis:
3
Wenden Sie sich an Ihr Energieversorgungsunternehmen oder Ihren
Elektroinstallateur, falls Sie Fragen
haben, ob Ihr Hausanschluss diese
Bedingungen erfüllt.
am Über-
max
2. Feststeller vom Spulendorn abdrehen und Schweißdrahtrolle auf den
Spulendorn aufsetzen.
Die Bohrung der Drahtrolle muss
beim Aufsetzen auf den Mitnehmer
greifen (39).
Hinweis:
3
Verwenden Sie beim Einsetzen
von Drahtkorbspulen einen geeigneten
Adapter.
Bei Verwendung von 5 kg-Schweißdrahtrollen muss ein Adapterring für
5 kg-Drahtrolle (siehe "Lieferbares
Zubehör") verwendet werden. Der fehlende Abstand zur Schweißdrahtrolle
wird damit ausgeglichen.
39
3. Feststeller wieder aufschrauben.
Einstellung der Bremse prüfen und
ggf. an der Schraube (40) korrigieren. Die Bremse verhindert ein
Nachlaufen der Drahtrolle beim
Schweißprozessende.
40
A
Achtung!
Zugelassen für 10l- und 20l-Flaschen!
Nicht richtig gesicherte Flaschen
können ein Kippen des Gerätes verursachen. Um dadurch auftretende
Schäden am Gerät bzw. an der Gasflasche zu vermeiden, dürfen nur 10lund 20l-Flaschen benutzt werden.
1. Gasflasche aufsetzen und mit Kette
(38) gegen Umfallen sichern.
38
6
Verlegen Sie das Netzkabel so, dass
es beim Arbeiten nicht stört und nicht
beschädigt werden kann.
Schützen Sie das Netzkabel vor Hitze,
aggressiven Flüssigkeiten und scharfen Kanten.
Verwenden Sie als Verlängerungskabel nur Gummikabel mit ausreichendem Querschnitt (Anschlussdaten
beachten).
Ziehen Sie den Netzstecker nicht am
Netzkabel aus der Steckdose.
5.3 Schweißdrahtrolle einlegen
1. Seitliche Geräteabdeckung an den
beiden Kunststoffverschlüssen öffnen.
5.4 Schweißdraht einführen
Hinweis:
3
Gilt nicht für MIG MAG 165 SP/
MIG MAG 150/20 XT.
Die Drahtführungsrolle besitzt eine Führungsnut für Drahtdurchmesser von 0,6/
0,8 mm oder 1,0/1,2 mm. Im Betrieb
wird der Draht in der hinteren Nut (auf
der Motorseite) geführt. Herstellerseitig
ist die Drahtvorschubeinheit für
Schweißdrähte mit 0,8 mm Durchmesser eingerichtet.
Page 7
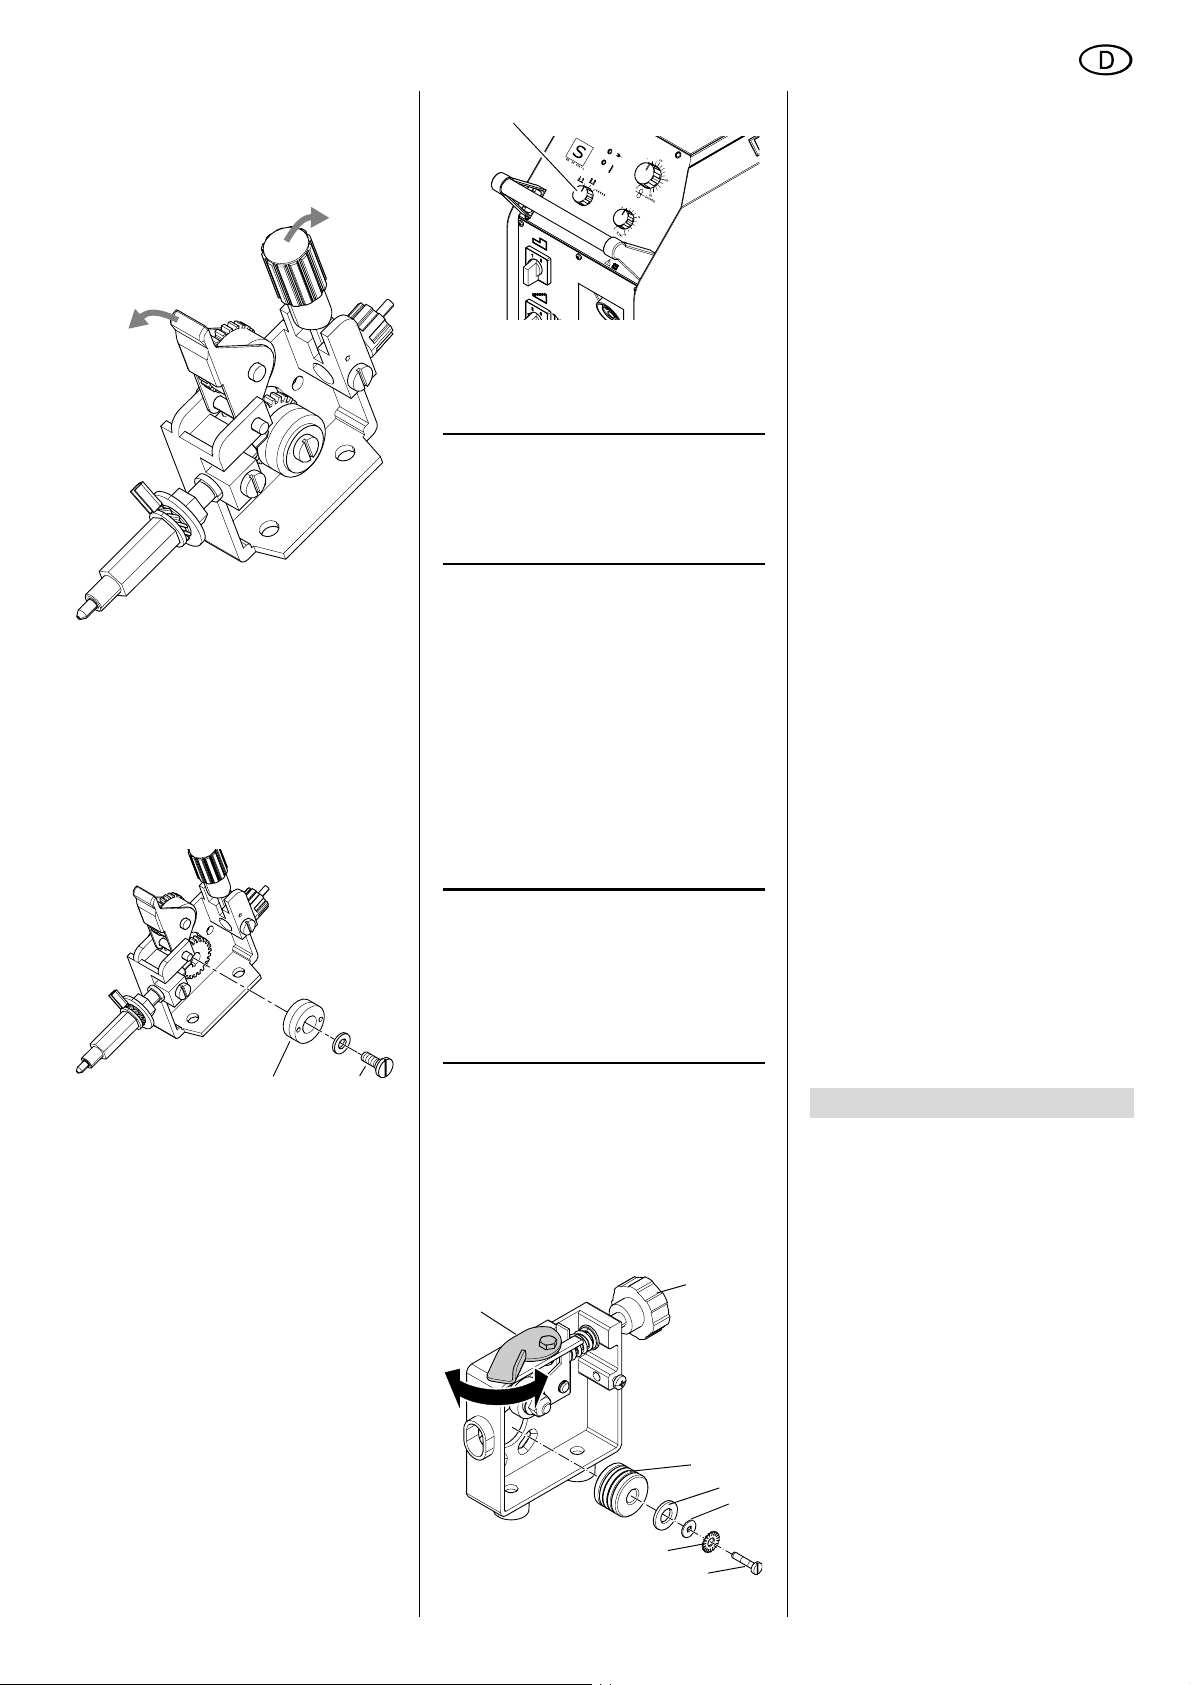
Soll ein Drahtdurchmesser von 0,6 mm
verarbeitet werden, müssen Sie die
Drahtführungsrolle umdrehen, oder bei
1,0/1,2 mm Drahtdurchmesser die
Drahtführungsrolle austauschen.
1. Seitliche Geräteabdeckung an den
beiden Kunststoffverschlüssen öffnen.
2. Stellschraube lösen und nach
außen klappen. Andruckhebel
klappt nach oben.
3. Lage der Drahtführungsrolle prüfen
und bei Bedarf Rolle umdrehen oder
wechseln:
43
7. Gerät einschalten.
8. Am Drehschalter (43) die Betriebs-
art "Gas- und stromloses Drahteinfädeln" einstellen.
Hinweis:
3
Die Betriebsart "Gas- und stromloses Drahteinfädeln" kann am Gerät
MIG/MAG 150/20 XT, MIG/MAG 165 SP
nicht eingestellt werden.
9. Brennertaster solange gedrückt hal-
ten, bis der Schweißdraht ca. 2 cm
am Brennerhals austritt.
10. Stromdüse aufschrauben und Gas-
düse wieder aufstecken.
11. Seitliche Geräteabdeckung wieder
verschließen.
Nur bei bei MIG/MAG 150/20 XT, MIG
MAG 165 SP
Die Drahtführungsrolle (46) besitzt 4
Nuten für Drahtdurchmesser von
0,6 mm, 0,8 mm, 1,0 mm und 1,2 mm.
Hinweis:
3
Die Nuten von 1,0 mm und
1,2 mm finden beim MIG/MAG 150/
20 XT und MIG/MAG 165 SP keine Verwendung, da die Schweißleistung nur für
Schweißdrahtdurchmesser von 0,6 mm
oder 0,8 mm ausgelegt ist.
DEUTSCH
1. Seitliche Geräteabdeckung an den
beiden Kunststoffverschlüssen öffnen.
2. Hebel (44) nach hinten (im Uhrzeigersinn) drücken, um die Andruckrolle von der Drahtführungsrolle zu
lösen.
3. Sicherungsschraube (50) lösen und
Fächerscheibe (49), U-Scheibe
(48), Distanzring (47) und Drahtführungsrolle (46) von der Motorwelle
abziehen.
4. Drahtführungsrolle (46) mit der
anderen Seite wieder aufstecken.
5. Distanzring (47), U-Scheibe (48)
und Fächerscheibe (49) aufstecken
und Sicherungsschraube (50) montieren.
6. Schweißdraht entgraten und
− durch die Führungsspirale,
− über die Drahtführungsrolle,
− ca. 40 - 50 mm in den Zentralan-
schluss einschieben.
− Evtl. den Brenneranschluß /
Führungsspirale in der Lage korrigieren, so dass beides auf die
Mitte der Nut zeigt.
7. Hebel (44) wieder zurückdrehen
(gegen den Uhrzeigersinn) und
Anpressdruck der Andruckrolle mit
der Stellschraube (45) einstellen.
8. Gasdüse abziehen und Stromdüse
am Brennerhals abschrauben.
9. Brennerschalter bei geringem
Drahtvorschub solange gedrückt
halten, bis der Schweißdraht
ca. 2 cm am Brennerhals austritt.
10. Stromdüse aufschrauben und Gasdüse wieder aufstecken.
11. Seitliche Geräteabdeckung wieder
verschließen.
42
− Sicherungsschraube (41) lösen.
− Drahtführungsrolle (42) mit Zahn-
rad von der Steckachse abziehen.
− Drahtführungsrolle vom Zahnrad
abheben und mit der anderen
Seite wieder aufstecken oder
auswechseln.
− Beide Teile wieder auf Steckachse aufsetzen und Sicherungsschraube montieren.
4. Schweißdraht entgraten und
− durch die Führungsspirale,
− über die Drahtführungsrolle,
− in den Zentralanschluss führen.
5. Andruckhebel schließen und Stellschraube nach oben klappen.
Anpressdruck der Vorschubrolle mit
der Stellschraube einstellen.
6. Gasdüse abziehen und Stromdüse
am Brennerhals abschrauben.
41
Herstellerseitig ist die Drahtvorschubeinheit für Schweißdrähte mit 0,8 mm
Durchmesser eingerichtet (Beschriftung
auf der Stirnfläche: 0,8/1,0). Soll ein
Drahtdurchmesser von 0,6 mm verarbeitet werden, müssen Sie die Drahtführungsrolle umdrehen (Beschriftung auf
der Stirnfläche zeigt dann: 0,6/1,2).
44
45
46
47
48
49
50
6. Bedienung
A
Achtung!
Überprüfen Sie vor dem Einschalten
der Geräte sämtliche Anschlüsse und
Zuleitungen.
A
Achtung!
Sichern Sie das Gerät am Einsatzort
gegen Wegrollen.
6.1 LED Anzeigen
− LED-Check:
Beim Einschalten wird ein LEDCheck durchgeführt.
Beide Kontrollleuchten leuchten für
1 Sekunde (LED-Check). Sobald die
gelbe LED "Überlast" erlischt, ist
das Gerät betriebsbereit.
− Grüne LED "Netz" leuchtet.
Gerät ist betriebsbereit.
7
Page 8
DEUTSCH
− Gelbe LED "Überlast" blinkt.
Überlastschutz ausgelöst. Sobald
die gelbe LED erlischt, kann wieder
geschweißt werden.
− Grüne LED "Netz" blinkt.
Der Brennertaster wurde während
einer Überlastphase gedrückt gehalten. Brennertaster loslassen: Das
Gerät ist wieder betriebsbereit.
Der Brennertaster wurde zwei Mal
zu schnell hintereinander betätigt.
Brennertaster erneut betätigen.
6.2 Einstellen der Schweißparameter
Das Einstellen der Betriebs-Parameter
erfolgt über das Bedienteil.
Drahtvorschub
Über den Drehknopf Drahtvorschub wird
die Geschwindigkeit des Drahtvorschubs eingestellt.
Einstellbereich für den Drahtvorschub:
− ca. 0... 20 m/min.
Bei MIG/MAG 150/20 XT und MIG/MAG
165 SP ist die Drahtvorschubgeschwindigkeit auch von der eingestellten
Schweißstufe abhängig.
Schweißstrom (Spannung)
Der Schweißstrom (Spannung) wird
über die Wahlschalter für die Schweißstufen eingestellt:
MIG/MAG 150/20 XT
− 6 Stufen
MIG/MAG 170/30 XTC (Combi),
MIG/MAG 165 SP
12 Stufen:
− 6 Stufen bei 230 V
− 6 Stufen bei 400 V
51
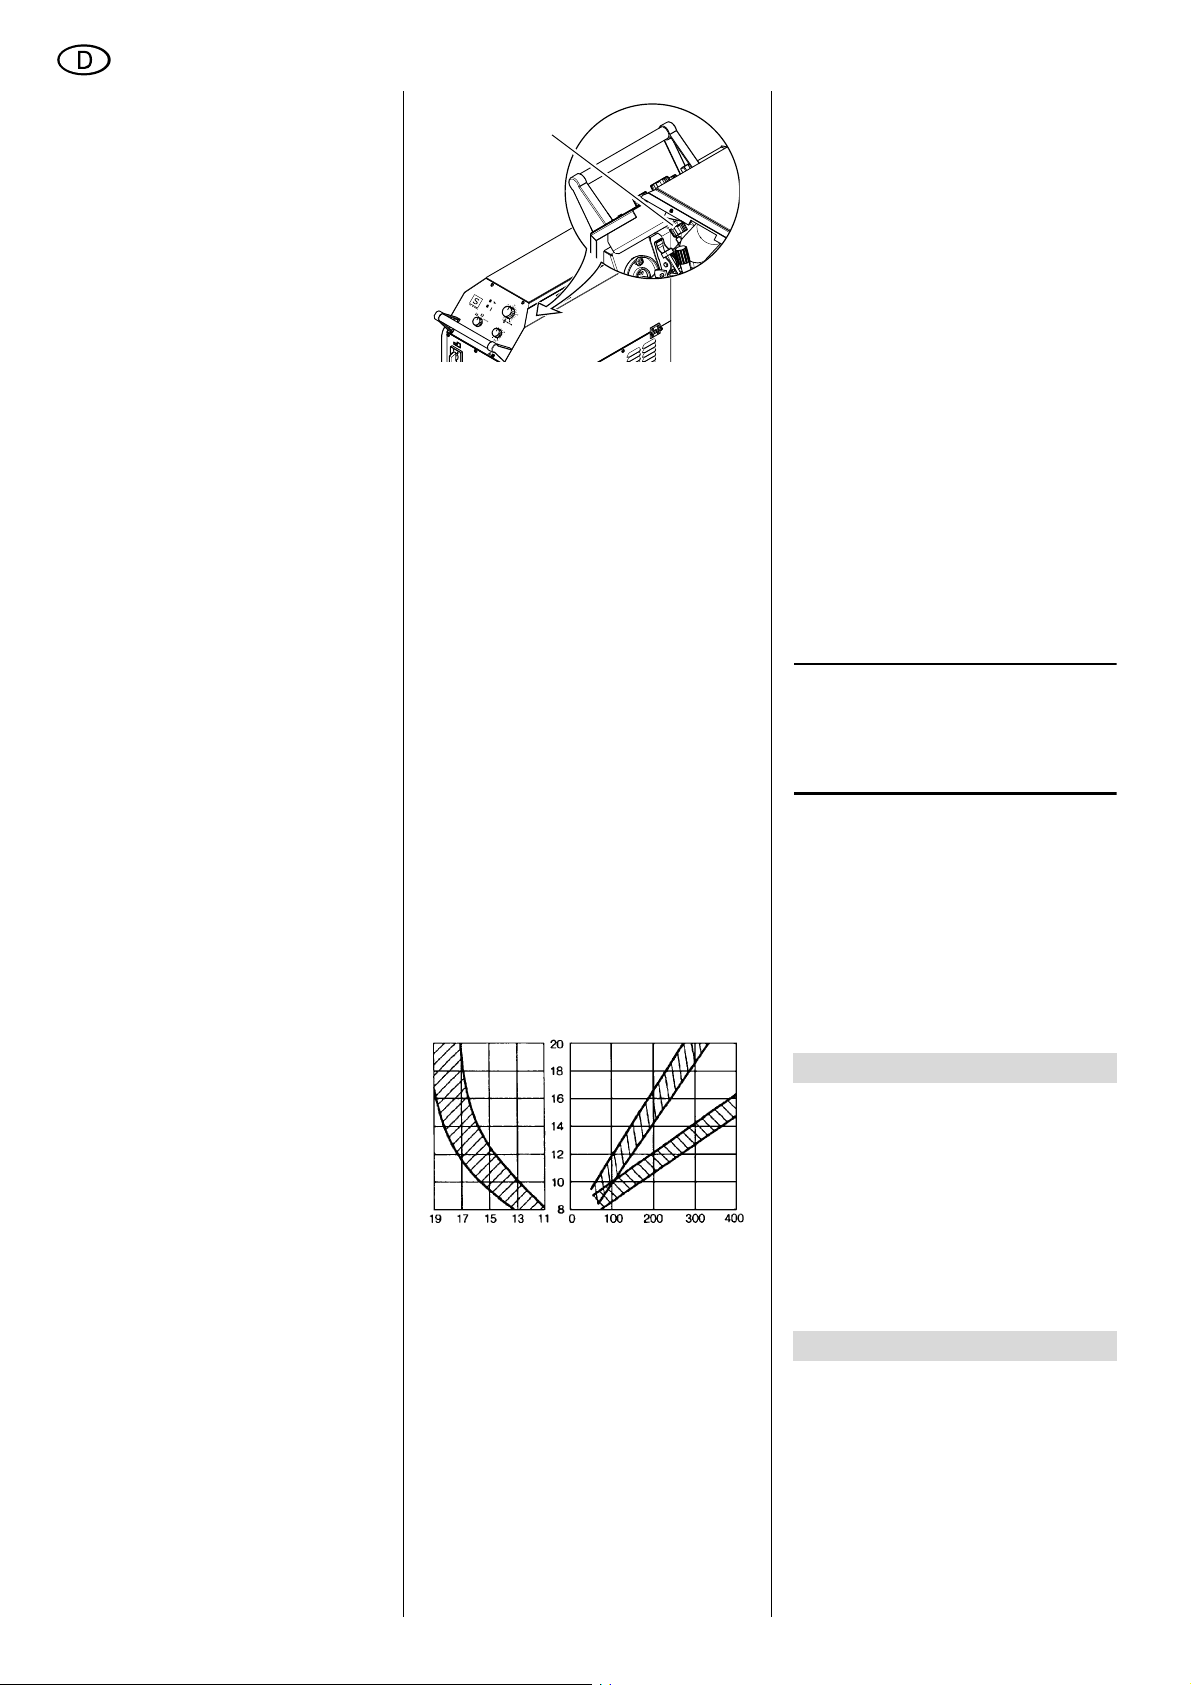
6.4 Schutzgasschweißen
A
Achtung!
Prüfen Sie vor Beginn der Arbeit:
− Richtiger Schweißdraht eingelegt?
− Richtiges Schutzgas angeschlossen?
− Brenner richtig bestückt (Seele,
Spirale, Düsen und Stützrohr)?
1. Massekabel an geeigneter Stelle am
Werkstück befestigen.
2. Hauptabsperrventil an Gasflasche
öffnen und gewünschte Gasmenge
einstellen.
Bei Bedarf Gasdüse wechseln.
Faustformel zur Bestimmung der
erforderlichen Schutzgasmenge
Schutzgasmenge [l/min] =
10 x Drahtelektrodendurchmesser [mm]
Beispiel:
Drahtelektrodendurchmesser 1 mm
erforderliche Schutzgasmenge 10 l/min
Diagramm für die genaue Ermittlung
der erforderlichen Schutzgasmenge
Schutzgasmenge in l/min
Aluminium
Stahl
6. Mit dem Hauptschalter das Gerät
einschalten. Das Schweißgerät ist
jetzt betriebsbereit.
2-Takt-Betrieb (Handschweißen)
1. Brennerschalter betätigen
Schweißprozess startet.
2. Brennerschalter loslassen
Schweißprozess endet.
4-Takt-Betrieb (Dauerschweißen)
1. Brennerschalter betätigen und loslassen
Schweißprozess startet.
2. Brennerschalter nochmals betätigen und loslassen
Schweißprozess endet.
Betriebsart Punktschweißen
1. Schweißzeit einstellen.
2. Brennerschalter betätigen.
Das Punktschweißen startet.
Der Schweißprozeß endet automatisch nach Ablauf der eingestellten
Schweißzeit.
Hinweis:
3
Wird der Brennerschalter vor
Ablauf der eingestellten Schweißzeit losgelassen, endet der Schweißprozess
ebenfalls.
6.5 Betrieb beenden
1. Hauptabsperrventil an Gasflasche
schließen.
2. Gerät am Hauptschalter ausschal-
ten.
3. Massekabel von dem Werkstück
trennen.
4. Netzstecker ziehen.
MIG/MAG 200/40 XT, 250/60 XT und
300/45 XT
12 Stufen:
− 2 Grobstufen
− 6 Feinstufen
6.3 Freibrandzeit
Die Freibrandzeit verhindert bei richtiger
Einstellung ein Festbrennen des
Schweißdrahts im Schmelzbad. Die Einstellung erfolgt über die Drehachse Freibrandzeit (51).
− Drehachse (51) ganz nach links
gedreht = minimale Freibrandzeit.
− Drehachse (51) ganz nach rechts
gedreht = maximale Freibrandzeit.
8
Gasdüsendurchmesser
in mm
3. Schweißstrom (Spannung) einstellen.
A
Achtung!
Betätigen Sie die Stufenschalter für
die Schweißstromeinstellung (Spannung) niemals während des laufenden Schweißprozesses.
Schalten unter Last überlastet und
beschädigt die Schalter.
4. Gewünschte Betriebsart wählen.
5. Drahtvorschubgeschwindigkeit ein-
stellen.
Stromstärke in A
7. Wartung
Das Schweißgerät ist weitgehend wartungsfrei.
Je nach Staubbelastung sollte es alle 4
bis 6 Monate mit wasserfreier Druck-
luft ausgeblasen werden.
Überprüfen Sie in regelmäßigen Abständen die Geräte auf sichtbare Mängel.
Benachrichtigen Sie bei Schäden an den
Kabeln eine Elektrofachkraft.
8. Lieferbares Zubehör
Für diese MIG/MAG-Geräte empfehlen
wir das nachfolgend genannte Zubehör.
Dieses Zubehör ist mit den Geräten
getestet worden und garantiert ein problemloses Arbeiten.
A Schweißbrenner für 150/20 XT,
SB 14 (fest)
1) mit 3 m Anschlusslänge
B Schweißbrenner für 165 SP,
SB 14 KZ-2
1) mit 3 m Anschlusslänge
Page 9
C Schweißbrenner für 170/30 XTC,
SB 15 KZ-2
1) mit 3 m Anschlusslänge
2) mit 4 m Anschlusslänge
3) mit 5 m Anschlusslänge
D Schweißbrenner für 200/40 XT und
250/60 XT, SB 25 KZ-2
1) mit 3 m Anschlusslänge
2) mit 4 m Anschlusslänge
3) mit 5 m Anschlusslänge
E Schweißbrenner für 300/45 XT,
SB 36 KZ-2
1) mit 3 m Anschlusslänge
2) mit 4 m Anschlusslänge
3) mit 5 m Anschlusslänge
F Massekabel für 150/20 XT
1) 3 m, 16 mm
G Massekabel für 165 SP,
1) 3 m, 16 mm
H Massekabel für 170/30 XTC,
200/40 XT und 250/60 XT
1) 3 m, 25 mm
I Massekabel für 300/45 XT
1) 5 m, 35 mm
J Druckminderer mit 2 Manometer.
1) ohne Absperrventil
2) mit Absperrventil
K Adapter für Schweißdrahtrollen
1) 5 kg Rollen Stahl/Edelstahl und
2 kg Rollen Aluminium
2) 15 kg Korbspulen Stahl/Edelstahl
und
7 kg Korbspulen Alu
L Schweißschild
1) Automatik-Schutzschirm,
DIN11 fest
2) Automatik-Schutzschirm,
DIN 9-13 einstellbar
3) mit Glas, DIN 11
4) mit Vorsatzglas und Freisicht, DIN
11
M Brennerspray
1) 150 ml
2) 400 ml
2
(fest)
2
2
2
9. Reparatur
A
Gefahr!
Reparaturen an Elektrowerkzeugen
dürfen nur durch eine Elektrofachkraft ausgeführt werden!
Reparaturbedürftige Schweißgeräte
können an die Service-Niederlassung
Ihres Landes eingesandt werden. Die
Adresse finden Sie bei der Ersatzteilliste.
Bitte beschreiben Sie bei der Einsendung zur Reparatur den festgestellten
Fehler.
10. Umweltschutz
Das Verpackungsmaterial der Maschine
ist zu 100 % recyclingfähig.
Ausgediente Elektrowerkzeuge und
Zubehör enthalten große Mengen wertvoller Roh- und Kunststoffe, die eben-
falls einem Recyclingprozess zugeführt
werden können.
Die Anleitung wurde auf chlorfrei
gebleichtem Papier gedruckt.
11. Störungen
Das Gerät ist mit mehreren unabhängig
von einander arbeitenden Schutzeinrichtungen gegen Überlast gesichert.
Zu diesen Schutzeinrichtungen gehören
auch Feinsicherungen, die auf den Platinen montiert sind. Sollte eine dieser
Sicherungen durchbrennen, ist das ein
Hinweis auf eine größere Störung des
Geräts.
B
Gefahr! Elektrische Spannung!
Ersetzen Sie niemals eigenmächtig
eine Feinsicherung im Inneren des
Gerätes.
Wenden Sie sich an eine Elektrofachkraft!
Vor dem Einsetzen einer neuen
Sicherung muss das Gerät vollständig geprüft und ein eventueller Schaden behoben werden!
11.1 Allgemeine Störungen
Unregelmäßiger Drahtvorschub
Anpressdruck am Rollenvorschub?
− Richtigen Druck einstellen.
Drahtführung am Vorschub-Motor nicht
in einer Linie?
− Vorschubrolle und Drahtführung in
Linie bringen.
Führungsspirale verstopft, oder für
Drahtstärke nicht passend?
− Überprüfen, evtl. wechseln.
Schlecht gespulter Draht oder DrahtKreuzungen?
− Drahtrolle tauschen.
Verrosteter Draht oder schlechte Qualität?
− Drahtrolle tauschen, Führungsspirale reinigen bzw. tauschen.
Zu stark angezogene Dornbremse?
− Dornbremse lösen.
Vorschubrolle verschmutzt oder abgenutzt bzw. nicht passend für Drahtstärke?
− Vorschubrolle reinigen bzw. wechseln.
Kein Drahtvorschub
Brennerschalter im Brennerpaket
defekt?
− Brennerschalter von Elektrofachkraft überprüfen lassen.
DEUTSCH
Kein Schweißstrom bei funktionierendem Drahtvorschub
Massekabel gibt keinen richtigen Kontakt?
− Massekabel auf richtigen Kontakt
prüfen.
Spröde oder poröse Schweißnaht
Gasschlauchanschlüsse undicht?
− Anschlüsse überprüfen.
Leere Gasflasche?
− Gasflasche tauschen.
Gashahn geschlossen?
− Gashahn öffnen.
Druckminderer defekt?
− Druckminderer überprüfen.
Magnetventil defekt?
− Magnetventil von Elektrofachkraft
überprüfen lassen.
Gasdüse am Brenner oder Schlauchpaket verstopft?
− Gasdüse reinigen.
Zugluft an der Schweißstelle?
− Schweißstelle abschirmen bzw.
Gasdurchfluss erhöhen.
Unsauberes Werkstück?
− Rost, Fett oder Lackschicht entfernen.
Schlechte Drahtqualität, oder ungeeignetes Schutzgas?
− Neuen Schweißdraht oder geeignetes Schutzgas verwenden.
Ständiger Gasaustritt
Magnetventil defekt?
− Magnetventil tauschen.
Fremdkörper im Magnetventil?
− Magnetventil reinigen.
Berührung des Werkstücks mit Gasdüse zündet Lichtbogen
Kurzschluss zwischen Strom- und Gasdüse?
− Gasdüse und Brennerhals reinigen
und mit Brennerspray einsprühen.
Brenner wird zu heiß
Stromdüse zu groß oder lose?
− Passende Stromdüse einsetzen,
Düse festschrauben.
Keine Funktion des Gerätes
Netzsicherung ausgelöst?
− Netzsicherung einschalten oder
wechseln.
9
Page 10
DEUTSCH
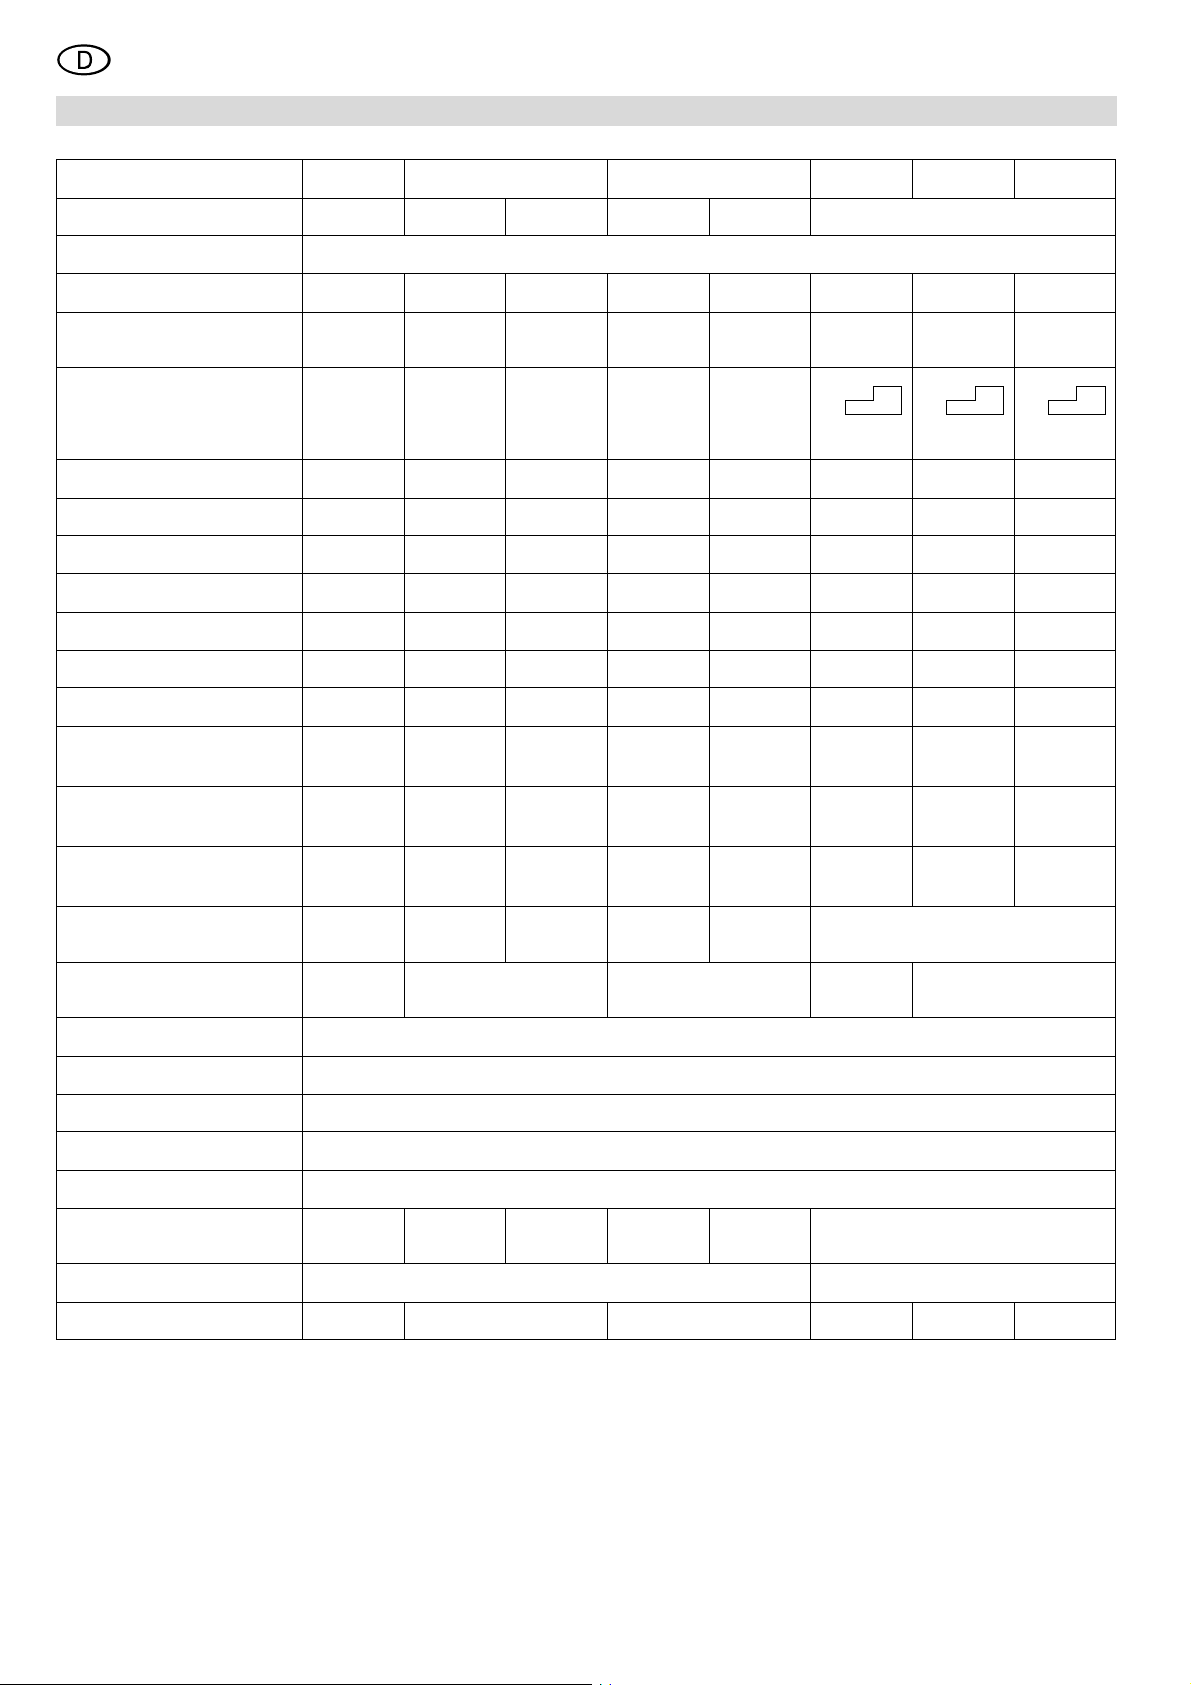
12. Technische Daten
Gerät
Netzanschlussspannung
Netzfrequenz
Leerlaufspannung
Arbeitsspannung
Stromeinstellbereich
Stufe 1
Stufe 2
Stufe 3
Stufe 4
Stufe 5
Stufe 6
Eingangsleistung max.
Eingangshöchststrom
Effektivstrom
150/20 XT 165 SP 170/30 XTC (Combi) 200/40 XT 250/60 XT 300/45 XT
1~230V 1~230V 2~400V 1~230V 2~400V 3~400V
50-60 Hz
36 V 36,5 V 38 V 34 V 35 V 34 V 35 V 39 V
15,5...
21,5V
30 A 25 A 65 A 30 A 60 A 30/100 A 30/100 A 30/125 A
50 A 45 A 85 A 45 A 90 A 50/120 A 40/120 A 50/150 A
75 A 70 A 110 A 80 A 120 A 65/140 A 60/160 A 75/190 A
100 A 95 A 125 A 110 A 140 A 75/160 A 75/190 A 95/230 A
130 A 120 A 150 A 140 A 160 A 95/185 A 90/225 A 115/280 A
150 A 145 A 165 A 155 A 170 A 110/200 A 110/250 A 140/300 A
5,8 KVA 5,6 KVA 6,8 KVA 5,8 KVA 6,7 KVA 7,0 KVA 8,9 KVA 12,1 KVA
25 A
11,2 A
15,25...
21,25V
24,5 A
12,3 A
17,25...
22,25 V
16,9 A
7,7 A
15,5...
21,75V
25 A
13,7 A
17...
22,5 V
16,6 A
9,1 A
15,5...
24 V
1/2 1/2 1/2
9,7 A
6,1 A
15,5...
26,5V
12,8 A
9,9 A
15,5...
29 V
17,5 A
11,7 A
Max. Einschaltdauer (25°C)
100% Einschaltdauer bei
Max. Einschaltdauer (40°C)
100% Einschaltdauer bei
Schweißstufen
Verschweißbarer Draht
Schutzklasse
Schutzart
Kühlart
Isolationsklasse
Netzsicherung
Netzstecker
Maße L x B x H (mm)
Gewicht (kg)
20%
50 A
15%
50 A
6 Stufen 6 Stufen
0,6…0,8
mm
Schuko
16 A
59,5 60,5 68,5 91 102 104
25%
70 A
17%
50 A
(230 V)
Schuko
16 A
25%
65 A
15%
45 A
6 Stufen
(400 V)
0,6…0,8
mm
CEE
16 A
854 x 338 x 782 954 x 384 x 882
30%
80 A
20%
45 A
6 Stufen
(230 V)
Schuko
16 A
0,6…0,8
mm
SK I
IP 23
F
F
T16A
30%
90 A
20%
60 A
6 Stufen
(400 V)
CEE
16 A
40%
120 A
30%
100 A
0,6…1,0
mm
60%
190 A
40%
160 A
2 x 6 Stufen
CEE
16 A
0,6…1,2
mm
45%
190 A
30%
150 A
10
Page 11
XS0019E3.fm Operating Instruction ENGLISH
ENGLISH
Table of Contents
1. Please Read First!..................... 11
2. Safety.........................................11
2.1 Specified Conditions of Use........11
2.2 Symbols Used.............................12
3. Operating Elements..................12
3.1 Control Panel..............................12
3.2 MIG/MAG 150/20 XT ..................12
3.3 MIG/MAG 165 SP.......................12
3.4 MIG/MAG 170/30 XTC................13
3.5 MIG/MAG 200/40 XT,
MIG/MAG 250/60 XT,
MIG/MAG 300/45 XT ..................13
4. Transport...................................13
4.1 Hoisting by Crane .......................13
5. Preparing for Operation ...........14
5.1 Connecting the Gas Cylinder......14
5.2 Mains Connection.......................14
5.3 Installing the Wire Spool.............14
5.4 Threading the Electrode Wire .....14
6. Operation...................................15
6.1 LED Indicators ............................16
6.2 Setting the Welding
Parameters .................................16
6.3 Backburn Time............................16
6.4 Gas-shielded Arc Welding ..........16
6.5 Shutting Down ............................16
7. Maintenance..............................16
8. Available Accessories.........16/39
9. Repairs.......................................17
10. Environmental Protection........17
11. Faults .........................................17
11.1 Trouble Shooting ........................17
12. Technical Specifications..........18
1. Please Read First!
These operating instructions have been
written to make it easier for you, the
user, to learn how to operate the
machine and to do so safely. These
instructions should be used as follows:
− Read these instructions completely
before use. Pay special attention to
the safety information.
− These instructions are intended for
skilled arc welders or other specialists of similar qualification.
− Keep all documents supplied with
this machine for future reference.
Retain proof of purchase in case of
a possible warranty claim.
− This machine must not be hired out
or sold without being accompanied
by these operating instructions and
all other documents supplied with
the machine.
− The manufacturer assumes no liability for any damage caused by non-
observance of these operating
instructions.
The information in these instructions is
marked as follows:
Danger!
Warning of personal
injury or environmental
damage.
Risk of electric shock!
Risk of personal injury
by electric shock.
Caution!
Risk of material damage
Note:
Additional information.
− At times numbers are used in illus-
trations (1, 2, 3, ...). These numbers:
− indicate component parts;
− are consecutively numbered;
− correspond with the number(s) in
brackets (1), (2), (3) ... in the
neighbouring text.
− Numbered steps must be carried out
in sequence.
− Instructions which can be carried
out in any order are indicated by a
bullet point (•).
− Listing are indicated by a dash (–).
2. Safety
All legal regulations pertaining to the
operation of electric arc welding
machines must be observed.
The following information should be
observed as well for a safe and risk-free
handling of the welding machine!
B
Danger! High voltage!!
Connect machine only to a properly
earthed outlet.
If in doubt check with a qualified electrician!
B
Danger! High voltage!!
Service and repairs to the machine must
only be made by qualified electricians.
Disconnect from mains supply before
opening the machine's housing.
A
Danger!
Wear sufficient protective clothing when
welding.
Always use a welding visor or helmet
and welder's gloves.
They provide protection against sparks
and arc radiation.
A
Danger!
Take extra precautions when welding in
special hazard areas such as confined
spaces, areas with a fire or explosion
hazard, containers with dangerous contents, or areas with an increased electrical hazard.
A
Danger!
All metal fumes are detrimental to
health!
When working indoors ensure sufficient
ventilation and extraction, in order to not
exceed the maximum permissible workplace pollutant concentration.
Fumes of lead, cadmium, copper, zinc
and beryllium are particularly harmful!
A
Caution!
Never weld earthed metal.
This will prevent possible damage to the
protective earth conductors by stray
welding currents.
A
Caution!
Never use the welding machine for thawing pipes.
Always attach the welding return cable
directly to the workpiece, and as close
as possible to the welding spot.
A
Caution!
Special care is required when working
near computers, electronically controlled
equipment or in the proximity of magnetic data media (sound recording
tapes, floppy disks, data recording
tapes, credit cards, etc.).
The arc start can cause misfunction of
this type of equipment or data loss.
2.1 Specified Conditions of
Use
The welding machine is a direct current
power source with integrated wire feed;
it works with a constant-voltage characteristic curve.
The welding machine is designed for
welding ferrous metals, alloy steels, nonferrous metals and aluminium.
It conforms to all relevant regulations
applicable at the time of delivery.
This welding machine is intended for
operation by professional arc welders or
specialists with similar qualifications.
Permissible welding processes:
− MIG (Metal Inert Gas) welding
for aluminium and aluminium alloys
− MAG (Metal Active Gas) welding
for steel or stainless steel
11
Page 12
ENGLISH
For shielded gas welding it must be
ensured that the shielding gas cover is
not blown away by air draft.
For machine performance see "Technical Specifications".
Any other use is not as specified and
prohibited.
The manufacturer does not assume any
liability for damage caused by unspecified use.
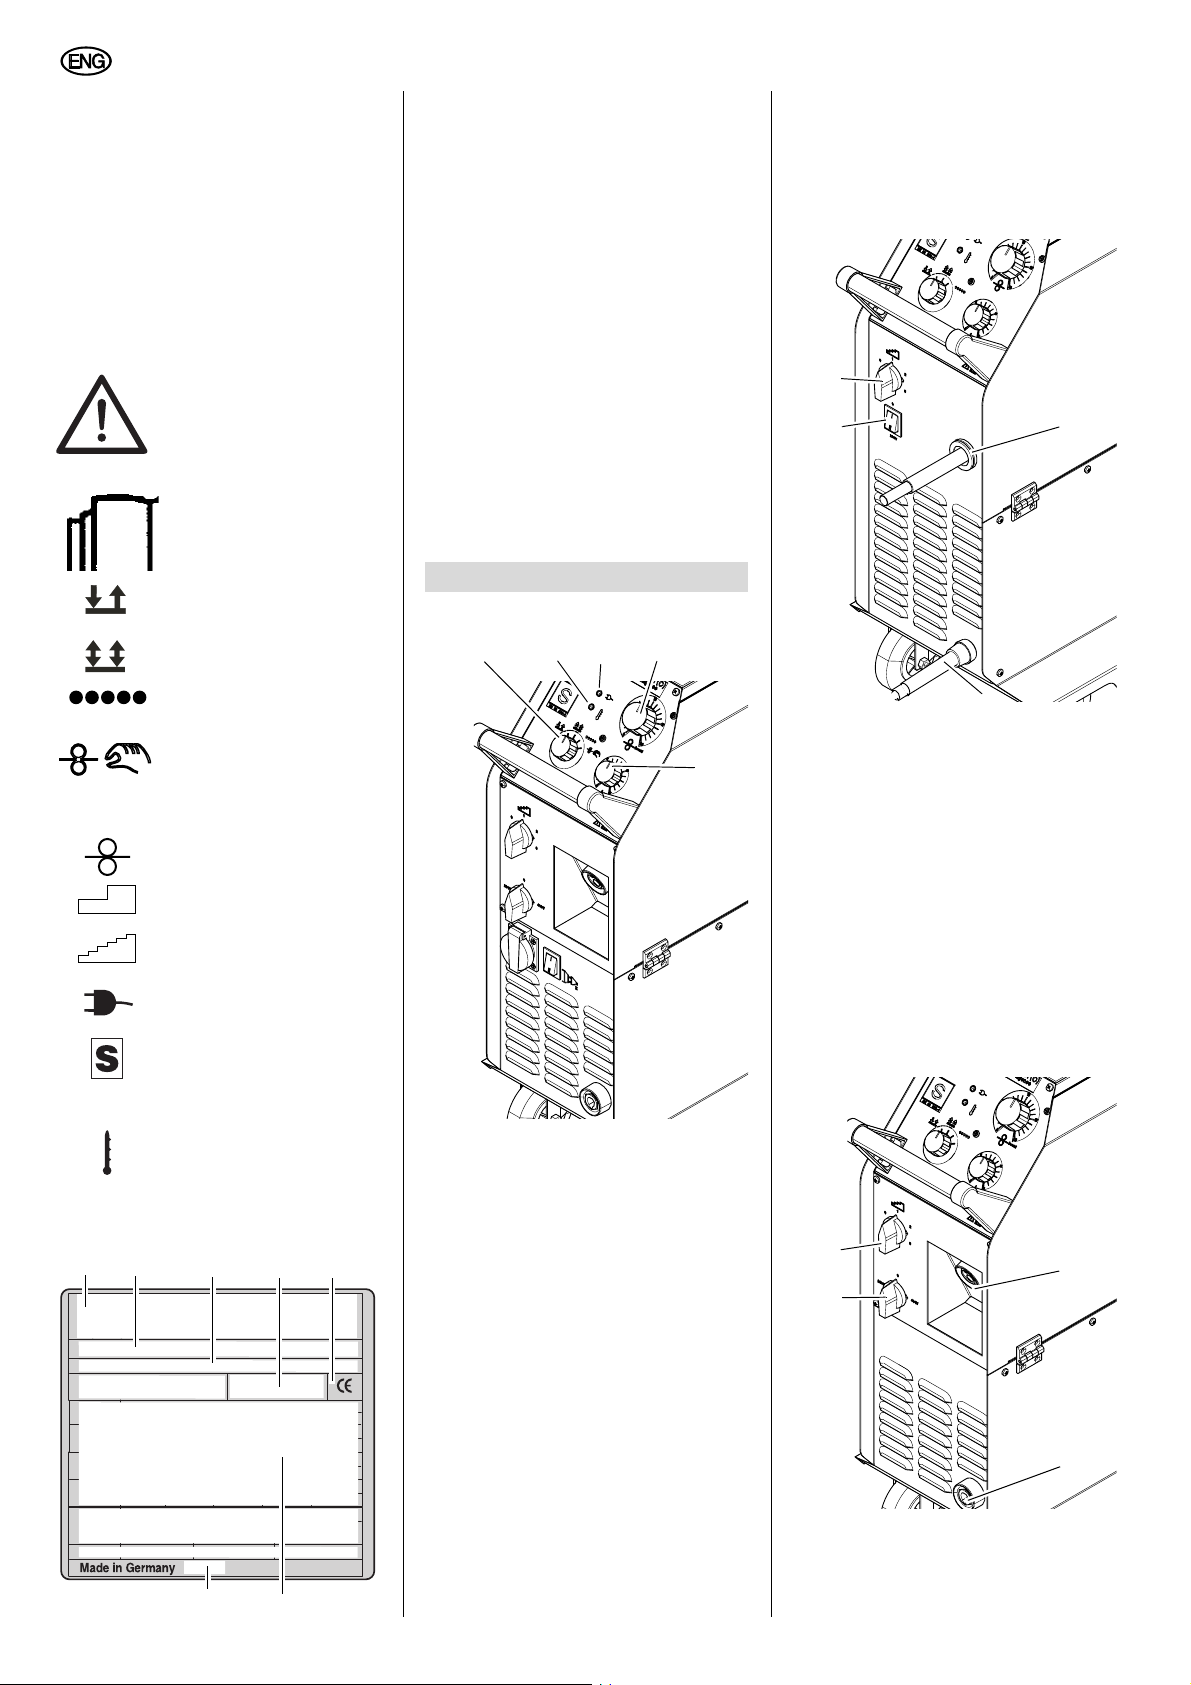
2.2 Symbols Used
Danger!
Disregard of the following
warnings could cause
serious personal injury or
material damage.
Read operating instructions before initial operation
2-step mode
4-step mode
1 Manufacturer
2 Machine designation
3 Serial number
4 Standard information – This
machine meets the requirements
of the standards mentioned
5 CE mark – This machine con-
forms to EC directives as per
declaration of conformity
6 Waste disposal symbol – the
machine can be disposed of
through the manufacturer
7 Electrical performance data
8 Date of manufacture
3. Operating Elements
3.1 Control Panel
9101112
13 Weld time setting knob
For setting the weld time in
spot weld mode.
Setting range: approx. 0 to 15 s
3.2 MIG/MAG 150/20 XT
17
16
14
Spot welding
Gasless and currentless
wire thread-up not applicable for: MIG MAG 165 SP
MIG MAG 150/20 XT
Wire feed speed
Welding current coarse setting (voltage)
Welding current fine setting
(voltage)
Supply voltage
Welding machine suitable
for welding in environments with an increased
electrical hazard.
Excess temperature
Information on the name plate:
1
2
345
8
7
12
15
13
14 Welding gun
(not detachable)
15 Earth cable (cross
section = 16 mm
16 Main switch
Position I: machine turned ON
Position 0: machine turned
OFF
17 Welding step selector switch
Switches the welding current
(voltage) in six steps.
2
)
3.3 MIG/MAG 165 SP
9 Operating mode selector
switch
To set the operating mode.
10 LED overload (yellow)
Indicates overloads.
11 LED power (green)
Indicates the welding
machine's readiness for operation.
12 Wire feed setting knob
For setting the wire feed speed.
Setting range: approx. 0 to 20
m/min
(On the MIG/MAG 150/20 XT
the wire feed speed depends
on the set welding step as
well).
6
21
18
20
19
18 Connector for welding gun
Accepts all commercially available welding guns (Euro connector KZ-2).
Page 13
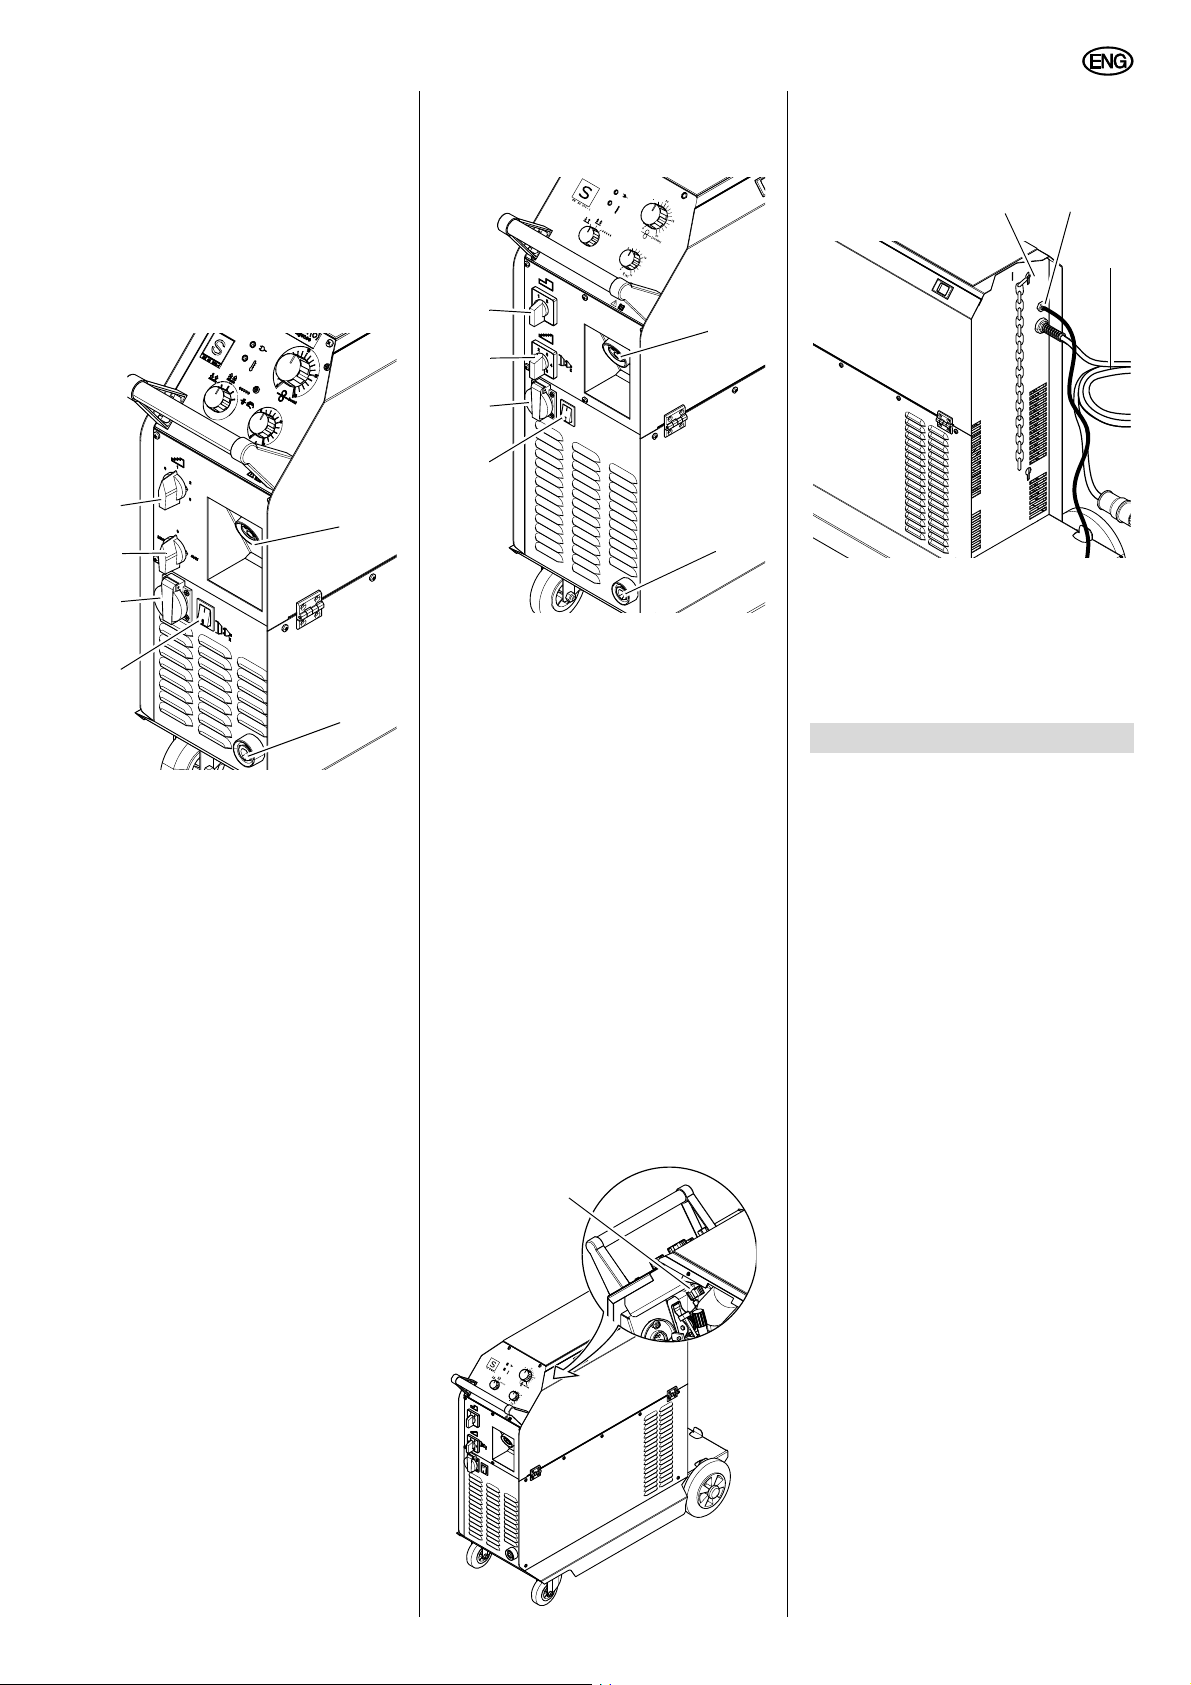
ENGLISH
19 Earth cable connector (cable
socket 25)
20 Supply voltage selector
switch
230V – 0 (machine OFF) – 400V.
21 Welding step selector switch
Switches the welding current
(voltage) in six steps.
3.4 MIG/MAG 170/30 XTC
27
26
25
24
22 Connector for welding gun
Accepts all commercially available welding guns (Euro connector KZ-2).
23 Earth cable connector (cable
socket 50)
24 Main switch
Position I: Machine turned ON,
if supply voltage of 230V or
400V is selected with the supply voltage selector switch (26).
Position 0: Machine turned
OFF, earthed outlet operational.
25 Earthed outlet
Works only with neutral wire in
mains supply line and machine
turned OFF.
26 Supply voltage selector
switch
230V – 0 (machine OFF) –
400V.
27 Welding step selector switch
Switches the welding current
(voltage) in six steps.
22
23
3.5 MIG/MAG 200/40 XT,
MIG/MAG 250/60 XT,
MIG/MAG 300/45 XT
33
32
31
30
28 Connector for welding gun
Accepts all commercially available welding guns (Euro connector KZ-2).
29 Earth cable connector (cable
socket 50)
30 Main switch
Position I: Machine turned ON
Position 0: machine turn OFF,
earthed outlet operational
31 Earthed outlet
Works only with neutral wire in
mains supply line and machine
turned OFF.
32 Welding current fine setting
selector switch
Switches the welding current
(voltage) in six steps.
33 Welding current coarse set-
ting selector switch
Switches the welding current
(voltage) in two steps.
34
28
29
34 Backburn time potentiometer
Knob turned fully to the
left = minimum backburn time
35
35 Chain holder
Chain secures gas cylinder on
machine
36 Shielding gas line
37 Power supply cable
36
37
4. Transport
The welding machine is equipped with a
wheel set. This provides for convenient
relocation of the welding machine complete with gas cylinder to the job site.
A
Danger!
• Close the cylinder's valve before
moving the machine.
• Bear in mind the welding
machine's heavy weight. Especially on sloping ground one can
quickly loose control over the
machine!
Walk along the intended way,
before setting out with the welding machine.
If necessary, let a second person
assist you!
• When on site, secure machine
against rolling away.
4.1 Hoisting by Crane
The welding machine may be hoisted by
crane.
A
Danger!
• Remove the gas cylinder from the
machine before hoisting.
Crane hoisting with a gas cylinder on the machine is prohibited!
• Hoisting at the handle is not permissible.
• Position hoisting slings as illustrated.
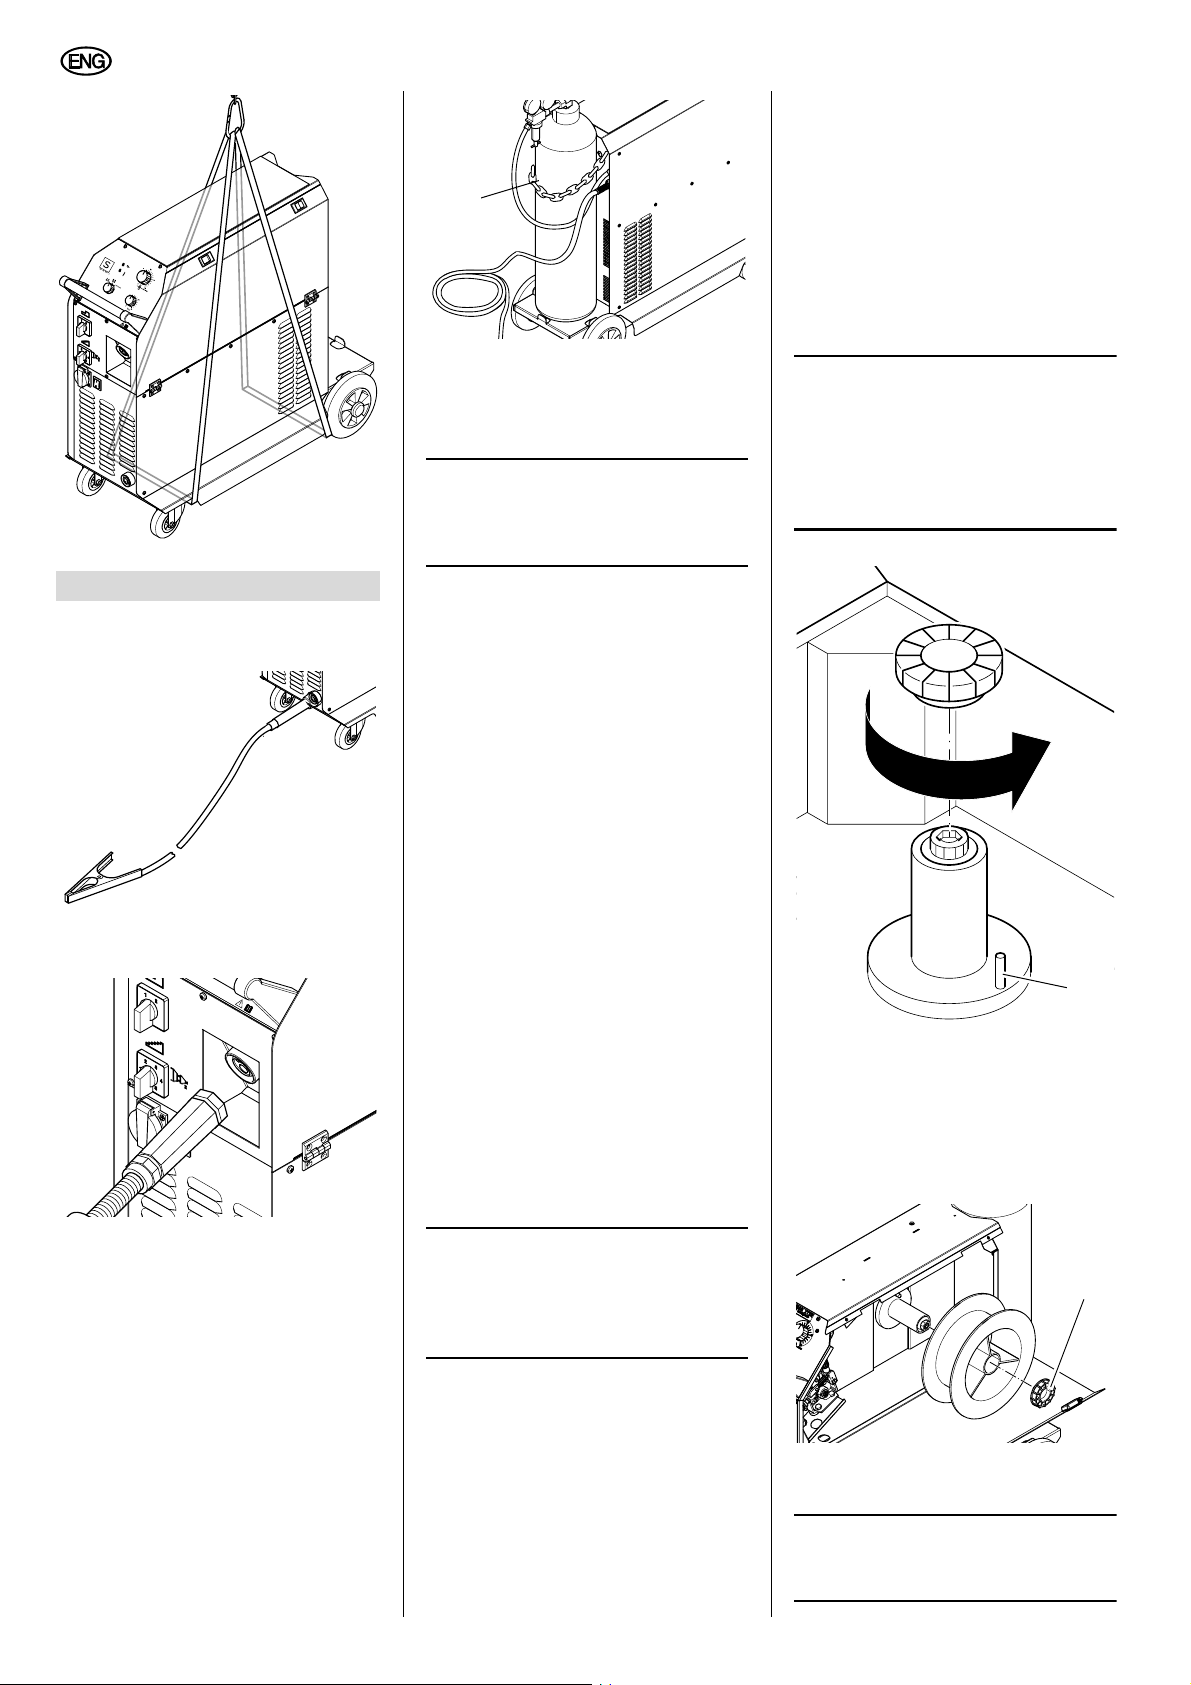
13
Page 14
ENGLISH
38
2. Connect pressure regulator to the
gas cylinder.
3. Connect gas hose to the pressure
regulator.
Note:
3
The welding machine is equipped
with a solenoid valve. Gas escapes only
during the welding process.
Never pull on the power supply cable
to unplug.
5.3 Installing the Wire Spool
1. Unlock the side cover at the two
plastic latches and open.
2. Twist off the wire brake from the
spool carrier, place wire spool on
the spool carrier.
The driving tenon (39) must fit into
the driving hole of the wire spool.
Note:
3
Use a suitable adaptor when
installing wire cage spools.
For 5 kg wire spools an adapter ring for
5 kg spools (see "Available Accessories") must be used. The adapter aligns
the wire spool with the feed rollers.
5. Preparing for Operation
1. Connect earth cable to the earth
cable connector.
2. Connect welding gun to the Euro
connector.
5.2 Mains Connection
A
Danger! High voltage
Operate the machine only on a power
source meeting the following requirements (see also "Technical Specifications"):
− Outlets installed, earthed, and
checked according to regulations.
− 3-phase outlets with neutral wire.
The neutral wire is required for
the coupler socket to work.
− Mains voltage and system frequency must correspond with the
data stated on the machine's
nameplate.
− Protection against electric shock
by a residual current device
(RCD) of 30 mA sensivity.
− Fuse protection in the supply circuit against short circuits by a
16 A (time-lag) maximum fuse.
− System impedance Z
house service connection
0.35 Ohm maximum.
max
at the
39
3. Turn the wire brake on the spool
carrier.
Check the brake setting, correct if
necessary with knob (40). The wire
brake prevents post-running of the
wire spool when the welding process stops.
5.1 Connecting the Gas Cylinder
A
Caution!
Approved for 10l and 20l cylinders
only!
Gas cylinders not properly secured
may cause the machine to tip over. To
avoid damage to machine or gas cylinder by tipping over, only 10l and 20l
cylinders may be used.
1. Set gas cylinder on the machine and
secure with chain (38).
14
Note:
3
When in doubt if your house service connection meets these requirements, contact your Electricity Board or
a qualified electrician.
Make sure the power supply cable is
out of the way, so that it does not
interfere with the work and cannot get
damaged.
Protect the power supply cable from
damage by heat, aggressive liquids
and sharp edges.
Use only rubber jacketed extension
cables of sufficient lead cross section
(observe power requirements).
40
5.4 Threading the Electrode
Wire
Note:
3
not applicable for MIG MAG 150/
20 XT, MIG MAG 165 SP.
Page 15
ENGLISH
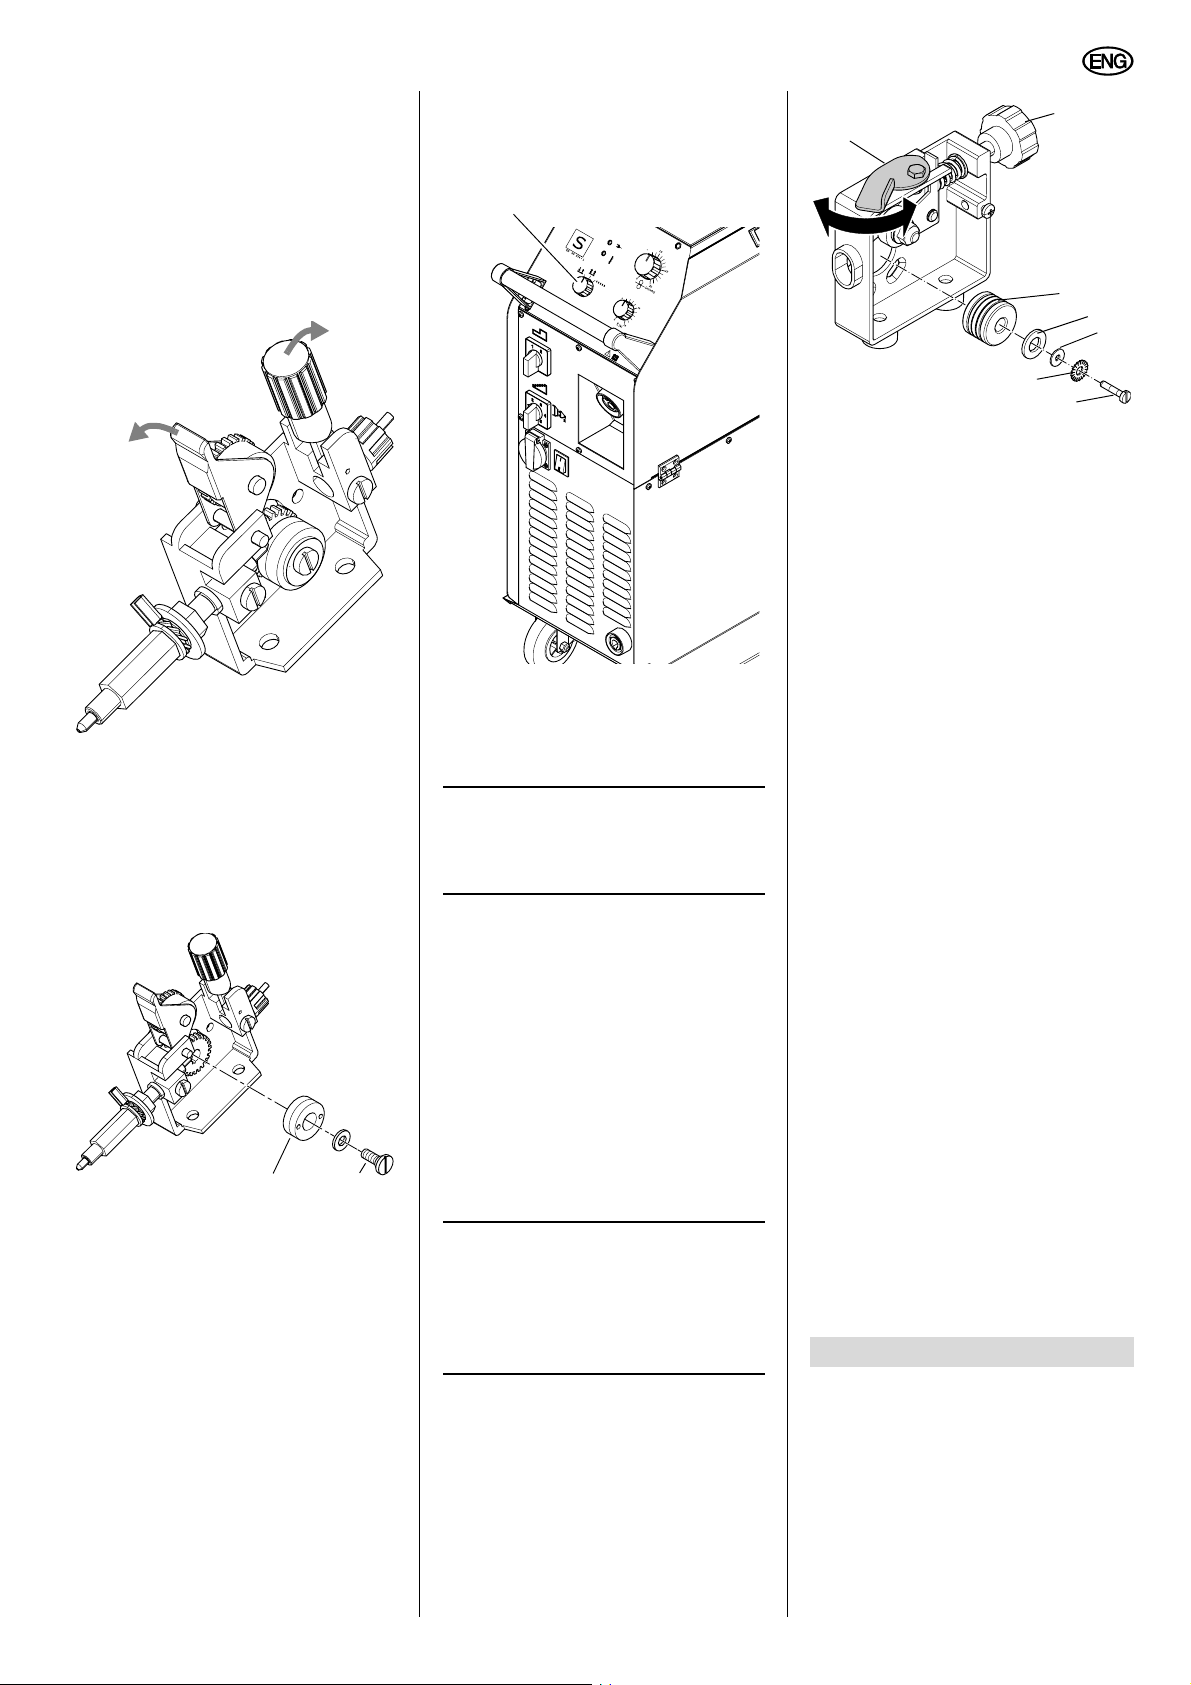
The wire feed roll is grooved for 0.6/
0.8 mm or 1.0/1.2 mm wire diameter. For
welding the wire is guided through the
rear groove (on the motor side). The
wire feed unit is factory set for electrode
wires of 0.8 mm diameter.
If 0.6 mm wire is to be used you need to
reverse the wire feed roll or, for 1.0/
1.2 mm wire, replace it with a suitable
wire feed roll.
1. Unlock the side cover at the two
plastic latches and open.
2. Loosen the regulating screw and
swing down. The pressure lever
swings up.
3. Check position of wire feed roll, if
necessary reverse or replace:
42
− Loosen securing screw (41).
− Pull wire feed roll (42) with gear-
wheel off the shaft.
− Separate wire feed roll from gear-
wheel, reverse and join with the
gearwheel, or or replace with one
of suitable groove size.
− Put both parts back on the shaft
and install securing screw.
4. Deburr the electrode wire and
thread it
− through the guide tube,
− across the wire feed roll
− into the Euro connector.
5. Close pressure lever and swing the
regulating screw up.
41
Set the feed roll's pressure with the
regulating screw.
6. Pull off the gas shroud and unscrew
the contact tip from the burner neck.
43
7. Turn machine ON.
8. Set rotary switch (43) to operating
mode "Gasless and currentless wire
thread-up ".
Note:
3
Operating mode "Gasless and
currentless wire thread-up" is not available on the MIG/MAG 150/20 XT, 165 SP.
9. Press and hold the gun's trigger
switch until the electrode wire protrudes approx. 2 cm at the burner
neck.
10. Screw contact tip on and put gas
shroud back on.
11. Close the wire spool compartment
cover.
MIG/MAG 150/20 XT , 165 SP only
The wire feed roll (46) has 4 grooves for
0.6 mm, 0.8 mm, 1.0mm, 1.2mm wire
diameter.
Note:
3
The 1.0 mm and 1.2 mm grooves
are not used on the MIG/MAG 150/
20 XT, MIG/MAG 165 SP since its welding power is designed for 0.6 mm or
0.8 mm wire diameter only.
The wire feed unit is factory set for electrode wire of 0.8 mm diameter (marking
on the face: 0.8/1.0). If 0.6 mm wire is to
be used, reverse the wire feed roll
(marking on the face then: 0.6/1.2).
44
1. Unlock the side cover at the two
plastic latches and open.
2. Press lever (44) to the rear (clockwise) to release the pressure roll
from the wire feed roll.
3. Loosen securing screw (50) and pull
serrated lock washer (49), washer
(48), spacer ring (47) and wire feed
roll (46) off the motorshaft.
4. Reverse wire feed roll (46) and put
back on the motor shaft.
5. Put on spacer ring (47), washer
(48), serrated lock washer (49), then
screw on securing screw (50).
6. Deburr the electrode wire and
thread it
− through the guide tube,
− across the wire feed roll
− and approx. 40 - 50 mm into the
torch lead connector.
− If necessary, correct position of
torch lead connector / guide tube
so that both point to the centre of
the groove.
7. Pull lever (44) back (anticlockwise)
and the pressure roll's pressure with
regulating screw (45).
8. Pull off the gas shroud and unscrew
the contact tip from the burner neck.
9. At a low wire feed rate, press and
hold the gun's trigger switch until the
electrode wire protrudes
approx. 2 cm at the burner neck.
10. Screw contact tip on and put gas
shroud back on.
11. Close the wire spool compartment
cover.
45
46
47
48
49
50
6. Operation
A
Caution!
Check all connections and supply
lines before switching ON.
A
Caution!
When on site, secure machine
against rolling away.
15
Page 16
ENGLISH
6.1 LED Indicators
− LED check:
When turning On a LED check is
carried out.
Both indicators are illuminated for
one second (LED check). As soon
as the yellow LED "Overload" extinguishes the machine is operational.
− Green LED "Mains" illuminated.
Machine is operational.
− Yellow LED "Overload" flashes.
Overload protection tripped. When
the yellow LED extinguishes, welding can resume.
− Green LED "Mains" flashes.
The gun's trigger switch was
pressed and held during an overload period. Release trigger switch:
The machine is operational again.
The trigger switch was pressed
twice too quickly.
Press trigger switch again.
6.2 Setting the Welding
Parameters
The operational parameters are set at
the control panel.
Wire feed
With the wire feed potentiometer the
speed of the wire feed is adjusted.
Wire feed setting range:
− approx. 0... 20 m/min.
On the MIG/MAG 150/20 XT, MIG/MAG
165 SP the wire feed speed depends
also on the set welding step.
Welding current (voltage)
The welding current (voltage) is set with
the welding step selector switch:
MIG/MAG 150/20 XT
− 6 steps
MIG/MAG 170/30 XTC (Combi),
MIG/MAG 165 SP
12 steps
− 6 steps at 230 V
− 6 steps at 400 V
MIG/MAG 200/40 XT, MIG/MAG 250/60
XT, MIG/MAG 300/45 XT
12 steps
− 2 coarse steps
− 6 fine steps
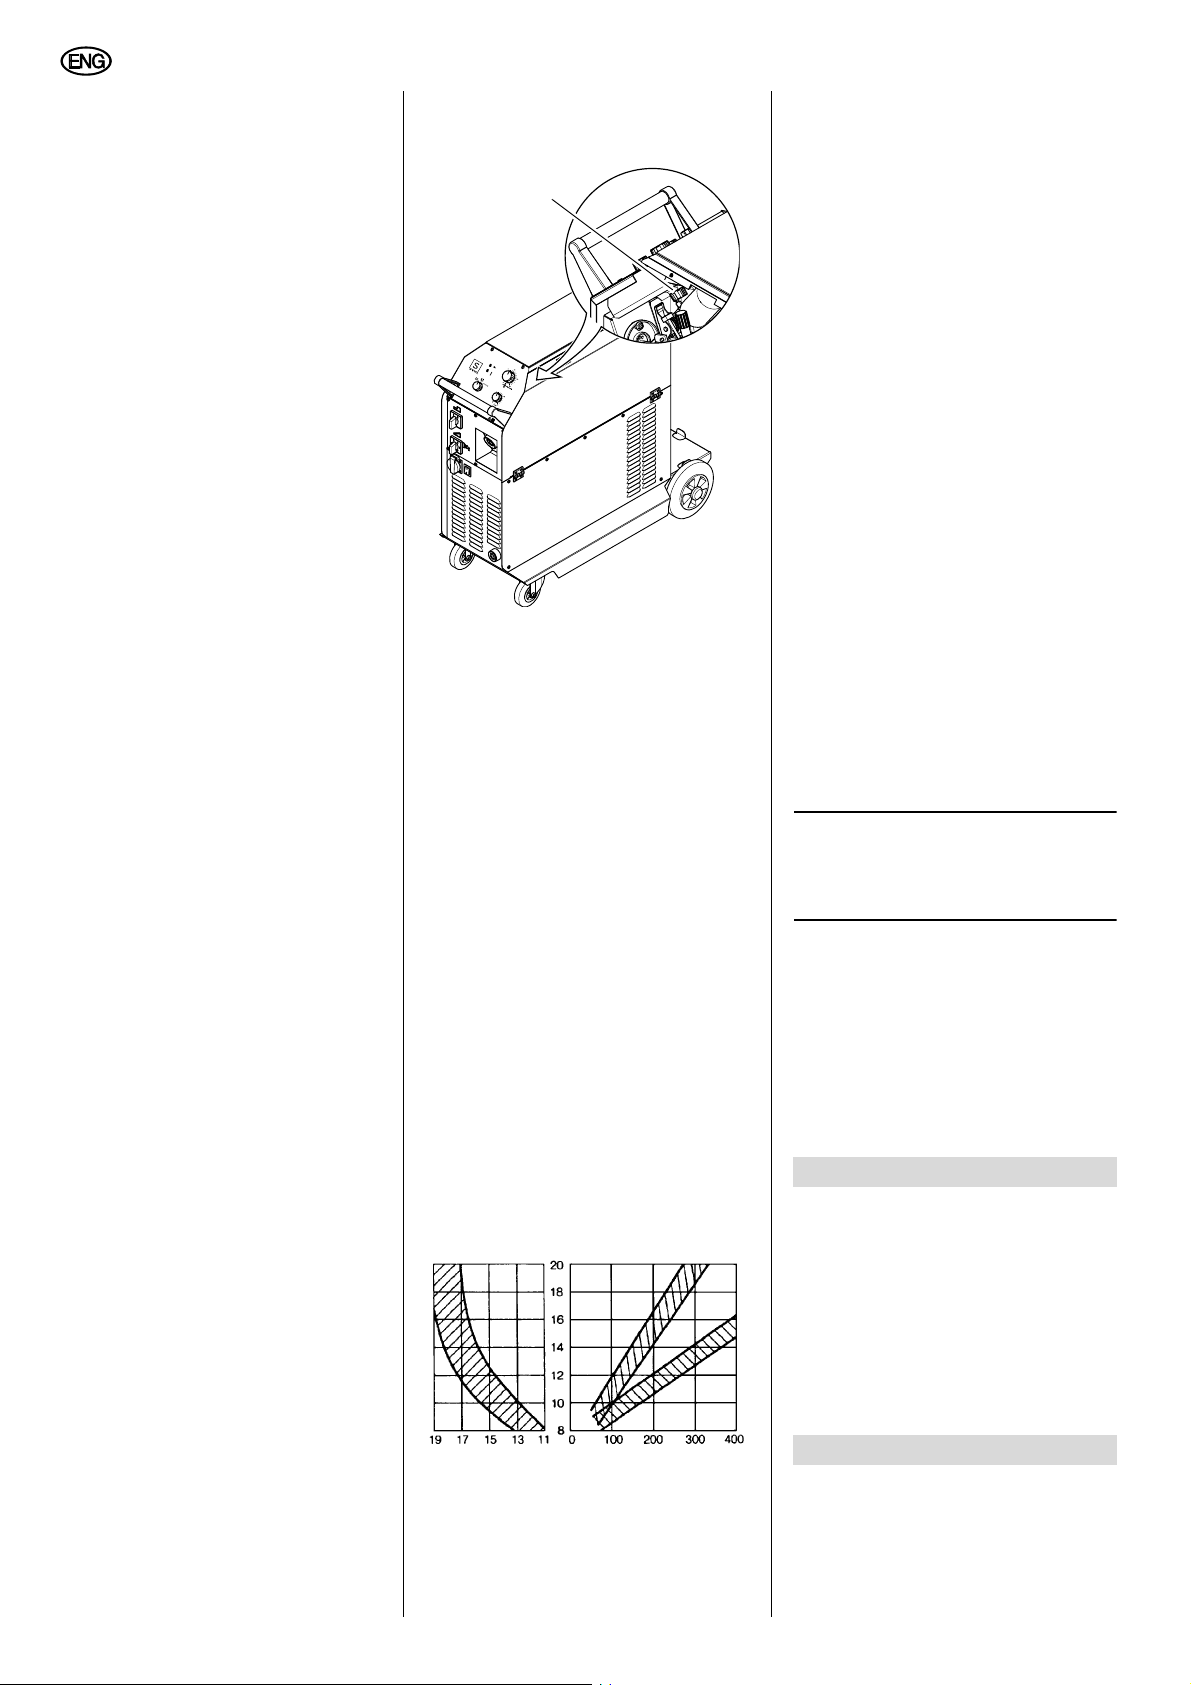
6.3 Backburn Time
When correctly set the backburn time
prevents the electrode wire from sticking
to the weld pool. Setting is adjusted by
the backburn time potentiometer (51).
− Backburn time potentiometer knob
(51) turned fully to the
left = minimum backburn time.
− Backburn time potentiometer knob
(51) turned fully to the
right = maximum backburn time.
51
6.4 Gas-shielded Arc Welding
A
Caution!
Always check before starting work:
− Correct electrode wire installed?
− Correct shielding gas connected?
− Gun correctly equipped (liner, spi-
ral, tip/shroud and guide tube)?
1. Attach earth cable at a suitable loca-
tion to the workpiece.
2. Open cylinder valve and set desired
gas flow rate.
Change gas shroud, if necessary.
Rule of thumb for calculating the
required amount of shielding gas
Amount of shielding gas [l/min] =
10 x wire diameter [mm]
Example:
Electrode wire diameter 1 mm
required amount of shielding gas 10 l/min
Diagram for the exact determination
of the shielding gas amount required
Amount of shielding gas in l/min
Gas shroud diameter
in mm
3. Set the welding current (voltage).
Aluminium Steel
Current in A
A
Caution!
Never actuate the welding current
(voltage) step switch during the running welding process.
Switching under load causes an overload and damages the switches.
4. Select desired operating mode.
5. Set the wire feed speed.
6. Turn machine on at the main switch.
The welding machine is now operational.
2-step mode (manual welding)
1. Press and hold trigger switch;
the welding process starts.
2. Release trigger switch;
the welding process ends.
4-step mode (continuous welding)
1. Press and release trigger switch;
the welding process starts.
2. Press and release trigger switch
again;the welding process ends.
Spot weld mode
1. Set the weld time.
2. Press trigger switch;
the spot welding starts.
The welding process ends automati-
cally after the set weld time.
Note:
3
Releasing the trigger switch
before the set weld time is over also
ends the welding process.
6.5 Shutting Down
1. Close gas cylinder valve.
2. Turn machine OFF at the main
switch.
3. Disconnect earth cable from work-
piece.
4. Unplug power cable.
7. Maintenance
This welding machine contains no userserviceable parts.
Depending on dust build-up it should be
blown out every 4 to 6 months with dry
compressed air.
Periodically check the machine for visible defects.
Contact a qualified electrician if any of
the cables are damaged.
8. Available Accessories
For these MIG/MAG welding machines
we recommend the following accessories. They have been tested with the
machines and ensure unproblematic
operation.
16
Page 17
ENGLISH
A Welding gun for 150/20 XT,
SB 14 (not detachable)
1) 3 m torch leads
B Welding gun for 165 SP,
SB 14 KZ-2
1) 3 m torch leads
C Welding gun for 170/30 XTC,
SB 15 KZ-2
1) 3 m torch leads
2) 4 m torch leads
3) 5 m torch leads
D Welding gun for 200/40 XT and
250/60 XT, SB 25 KZ-2
1) 3 m torch leads
2) 4 m torch leads
3) 5 m torch leads
E Welding gun for 300/45 XT,
SB 36 KZ-2
1) 3 m torch leads
2) 4 m torch leads
3) 5 m torch leads
F Earth cable for 150/20 XT
1) 3 m, 16 mm
G Earth cable for 165 SP,
3 m, 16 mm
H Earth cable for 170/30 XTC,
200/40 XT and 250/60 XT
1) 3 m, 25 mm
I Earth cable for 300/45 XT
1) 5 m, 35 mm
J Dual clock pressure regulator
1) without stop valve
2) with stop valve
K Adaptor for electrode wire spools
1) 5 kg spools steel/stainless steel
and 2 kg aluminium spools
2) 15 kg basket coils steel/stainless steel and 7 kg aluminium
basket coils
L Welding visor
1) Automatic visor,
shade DIN 11
2) Automatic visor,
shade DIN 9-13 variable
3) with lens shade DIN 11
4) with safety plate and window,
shade DIN 11
M Nozzle spray
1) 150 ml
2) 400 ml
2
(not detachable)
2
2
2
9. Repairs
A
Danger!
Repairs to power tools must be carried out by qualified electricians only!
Welding machines in need of repair can
be sent to the service centre of your
country. Refer to spare parts list for
address.
Please attach a description of the fault to
the machine.
10. Environmental Protection
All packaging material are 100 % recyclable.
Worn out power tools and accessories
contain considerable amounts of valuable raw and rubber materials, which can
be recycled.
These instructions are printed on paper
produced with elemental chlorine free
bleaching process.
11. Faults
The machine is safeguarded against
overloads by multiple protection devices,
working independent of each other.
Part of these protection devices are the
fine-wire fuses on the PCBs. If any of
these fuses blows this indicates a serious machine defect.
B
Danger! High voltage!
Never attempt to replace a fine-wire
fuse inside the machine yourself.
Contact a qualified electrician!
Before replacing a blown fuse the
machine needs a complete check and
any defects repaired!
11.1 Trouble Shooting
Irregular wire feed
Feed roll pressure?
− Adjust to correct pressure
Wire guiding at wire feed motor not in
line?
− Line up feed roll and wire guiding.
Liner blocked, not suitable for wire size?
− Check, replace if necessary.
Irregularly coiled wire or wire crossed?
− Replace wire spool.
Wire rusty or of poor quality?
− Replace wire spool, clean or replace
liner.
Spool brake tightened too much?
− Loosen spool brake.
Feed roll dirty, worn, or not correct size
for wire diameter?
− Clean or replace feed roll.
No wire feed
Trigger switch in gun faulty?
− Have trigger switch checked by a
qualified electrician.
No welding current with working wire
feed
Poor contact of earth cable?
− Check earth cable for proper contact.
− Check connections.
Gas cylinder empty?
− Replace.
Gas valve closed?
− Open gas valve.
Pressure regulator faulty?
− Check pressure regulator.
Solenoid valve faulty?
− Have solenoid valve checked by a
qualified electrician.
Gas shroud on torch or torch leads
blocked?
− Clean gas shroud.
Air draft at welding spot?
− Screen off welding spot or increase
gas flow rate.
Workpiece not clean?
− Remove rust, grease, or paint coating.
Poor wire quality, unsuitable shielding
gas?
− Use different electrode wire or a
suitable shielding gas.
Steady gas flow
Solenoid valve faulty?
− Replace solenoid valve.
Foreign matter in solenoid valve?
− Clean solenoid valve.
Arcing when gas shroud touches the
workpiece
Short-circuit between contact tip and gas
shroud?
− Clean gas shroud and burner neck,
spray with nozzle spray.
Gun getting too hot
Contact tip too large or loose?
− Install contact tip matching the wire
size, tighten contact tip.
No function of machine
Supply circuit fuse blown or cut-out?
− Replace or turn ON again.
Brittle or porous weld seam
Gas line connection not tight?
17
Page 18
ENGLISH
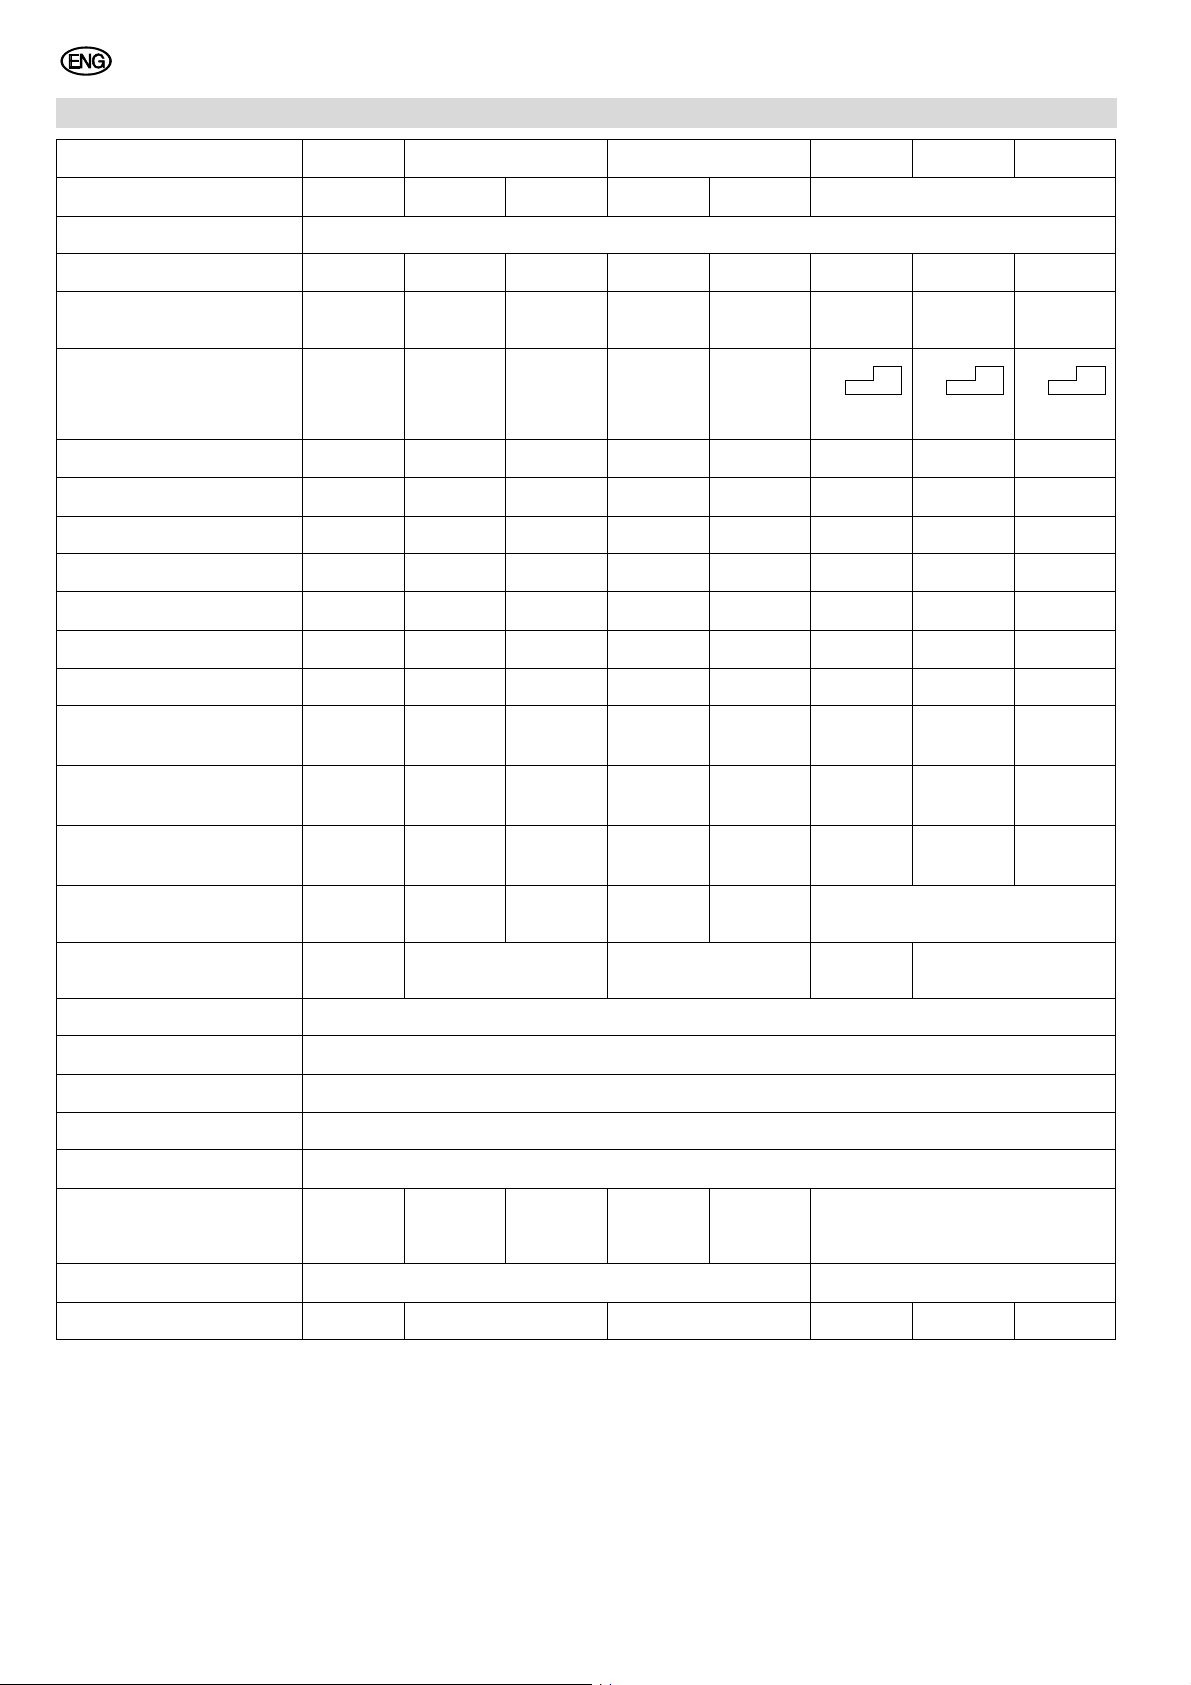
12. Technical Specifications
Model
Mains connection voltage
System frequency
Open-circuit voltage
Working voltage
Current setting range
Position 1
Position 2
Position 3
Position 4
Position 5
Position 6
Max. power input
Peak input current
Effective current
150/20 XT 165 SP 170/30 XTC (Combi) 200/40 XT 250/60 XT 300/45 XT
1~230V 1~230V 2~400V 1~230V 2~400V 3~400V
50-60 Hz
36 V 36.5V 38 V 34 V 35 V 34 V 35 V 39 V
15.5...21.5 V15.25...21.
25V
30 A 25 A 65 A 30 A 60 A 30/100 A 30/100 A 30/125 A
50 A 45 A 85 A 45 A 90 A 50/120 A 40/120 A 50/150 A
75 A 70 A 110 A 80 A 120 A 65/140 A 60/160 A 75/190 A
100 A 95 A 125 A 110 A 140 A 75/160 A 75/190 A 95/230 A
130 A 120 A 150 A 140 A 160 A 95/185 A 90/225 A 115/280 A
150 A 145 A 165 A 155 A 170 A 110/200 A 110/250 A 140/300 A
5.8 KVA 5.6 KVA 6.8 KVA 5.8 KVA 6.7 KVA 7.0 KVA 8.9 KVA 12.1 KVA
25 A
11.2 A
24.5 A
12.3 A
17,25...22.
25 V
16.9 A
7.7 A
15.5...21.7
5 V
25 A
13.7 A
17...22.5 V 15.5...24 V 15.5...26.5 V15.5...29 V
1/2 1/2 1/2
16.6 A
9.1 A
9.7 A
6.1 A
12.8 A
9.9 A
17.5 A
11.7 A
Max. duty cycle (25°C)
100% duty cycle at
Max. duty cycle (40°C)
100% duty cycle at
Welding steps
Weldable electrode wire
Protection class
Degree of protection
Type of cooling
Insulation class
Mains fuse
Power cable plug
Dimensions L x W x H
Weight
20%
50 A
15%
50 A
6 steps 6 Stufen
0.6…0.8
mm
Type
Schuko
16 A
59,5 60,5 68,5 91 102 104
25%
70 A
17%
50 A
(230 V)
0.6…0.8
Schuko
16 A
25%
65 A
15%
45 A
6 Stufen
(400 V)
mm
CEE
16 A
854 x 338 x 782 mm 954 x 384 x 882 mm
30%
80 A
20%
45 A
6
(230 V)
Type
Schuko
16 A
0.6…0.8
mm
SK I
IP 23
F
F
T16A
30%
90 A
20%
60 A
6
(400 V)
CEE
16 A
40%
120 A
30%
100 A
0.6…1.0
mm
60%
190 A
40%
160 A
2 x 6
0.6…1.2
mm
CEE
16 A
45%
190 A
30%
150 A
18
Page 19
XS0019F3.fm Instructions d'utilisation FRANÇAIS
FRANÇAIS
Table des matières
1. À lire impérativement !.............19
2. Sécurité......................................19
2.1 Utilisation conforme aux
prescriptions ...............................20
2.2 Symboles figurant sur
l'appareil......................................20
3. Éléments de commande...........20
3.1 Panneau de commande.............. 20
3.2 MIG/MAG 150/20 XT ..................21
3.3 MIG/MAG 165 SP.......................21
3.4 MIG/MAG 170/30 XTC................21
3.5 MIG/MAG 200/40 XT,
MIG/MAG 250/60 XT et
MIG/MAG 300/45 XT ..................21
4. Transport...................................22
4.1 Transport par grue......................22
5. Mise en ordre de marche .........22
5.1 Raccordement de la bouteille
de gaz .........................................22
5.2 Raccordement au secteur...........22
5.3 Insertion de la bobine de fil à
souder.........................................23
5.4 Insertion du fil d'apport................23
6. Manipulation..............................24
6.1 Voyants.......................................24
6.2 Réglage des paramètres de
soudage...................................... 24
6.3 Temps de latence .......................24
6.4 Soudage sous protection
gazeuse ......................................25
6.5 Arrêt de l'appareil........................25
7. Maintenance..............................25
8. Accessoires disponibles..... 25/39
9. Réparations...............................25
10. Protection de
l'environnement ........................25
11. Dérangements...........................26
11.1 Problèmes généraux...................26
12. Caractéristiques techniques.... 27
1. À lire impérativement !
Ces instructions d'utilisation ont été conçues de manière à vous permettre de
travailler rapidement avec l'appareil et
de manière sûre. Les remarques qui suivent vous aideront à utiliser ces instructions :
− Avant la mise en service, lire soigneusement les instructions d'utilisation dans leur intégralité. Observer en particulier les consignes de
sécurité.
− Ces instructions s'adressent à des
soudeurs à l'arc qualifiés ou du personnel de qualification équivalente.
− Conserver tous les documents fournis avec l'appareil afin de pouvoir en
prendre connaissance en cas de
besoin. Conserver le justificatif
d'achat au cas où vous auriez
besoin de faire valoir la garantie.
− Lorsque vous prêtez ou vendez
l'appareil, remettre au nouvel utilisateur l'ensemble de la documentation
fournie.
− Le constructeur décline toute responsabilité en cas de dommages
liés au non-respect de ces instructions d'utilisation.
Les informations qui figurent dans ces
instructions d'utilisation sont signalées
comme suit :
Danger !
Risque de dommages
corporels ou d'atteinte à
l'environnement.
Risque d'électrocution !
Risque de dommages
corporels causés par
l'électricité.
Attention !
Risque de dégâts matériels.
Remarque :
Informations complémentaires.
− Les numéros des illustrations (1, 2,
3, ...)
− désignent des pièces données ;
− sont attribués dans l'ordre ;
− se réfèrent aux chiffres entre
parenthèses (1), (2), (3) ... dans
le texte adjacent.
− Lorsqu'une manipulation doit être
effectuée dans un ordre précis, les
instructions sont numérotées.
− Les consignes pouvant être effectuées
dans n'importe quel ordre sont
identifiées par un point.
− Les énumérations sont signalées
par un tiret.
2. Sécurité
D'une façon générale, les dispositions
légales relatives à la manipulation
d'appareils de soudage à l'arc sont à
respecter.
Pour une utilisation en toute sécurité de
l'appareil de soudage, respecter également les indications qui suivent !
B
Danger ! Tension électrique.
Ne raccorder l'appareil qu'à une source
de courant dont les dispositifs de sécurité fonctionnent parfaitement.
S'adresser à un électricien en cas de
doute !
B
Danger ! Tension électrique.
Toute réparation ou modification de
l'appareil doit être effectuée par un électricien qualifié.
Débrancher l'appareil du secteur avant
de l'ouvrir.
A
Danger !
Porter impérativement des vêtements
protecteurs adaptés aux travaux de soudage.
Utiliser obligatoirement un bouclier et
des gants de protection.
Ils protègent des projections d'étincelles
et du rayonnement de l'arc électrique.
A
Danger !
En cas de travaux de soudage dans des
zones dangereuses, par exemple dans
des pièces étroites, dans des endroits à
risque d'incendie et d'explosion, sur des
récipients au contenu dangereux ou
dans des lieux présentant un risque
électrique accru, il est nécessaire de
prendre des précautions supplémentaires.
A
Danger !
Toutes les vapeurs métalliques sont
toxiques !
Veiller à un renouvellement d'air suffisant et constant pendant les travaux de
soudage en intérieur afin de ne pas
dépasser sur le lieu de travail les concentrations maximales tolérées de produits toxiques.
Les vapeurs de plomb, de cadmium, de
cuivre, de zinc et de béryllium sont particulièrement dangereuses !
A
Attention !
Ne jamais souder une pièce reliée à la
terre.
Vous préviendrez ainsi une éventuelle
dégradation du conducteur de protection
par des courants de fuite (couplage).
A
Attention !
Ne jamais utiliser l'appareil de soudage
pour dégeler des tuyaux.
Toujours fixer l'étrier du circuit retour du
courant de soudage directement sur la
pièce et le plus près possible de la soudure.
A
Attention !
Faire très attention lorsque les travaux
de soudage s'effectuent à proximité
d'ordinateurs, d'appareils à commande
électronique ou encore de supports de
19
Page 20
FRANÇAIS
données magnétiques (bandes de
magnétophones, disquettes, bandes
magnétiques, cartes bancaires, etc.).
Des dysfonctionnements ou des pertes
de données peuvent se produire pendant l'amorçage à l'arc.
2.1 Utilisation conforme aux
prescriptions
L'appareil de soudage est une source de
courant continu avec avance du fil intégrée et fonctionne avec une courbe
caractéristique de tension constante.
L'appareil de soudage est destiné au
soudage de métaux ferreux, d'alliages
d'acier, de métaux lourds non ferreux et
d'aluminium.
Il est conforme aux dispositions légales
en vigueur à la livraison.
Cet appareil de soudage est prévu pour
être utilisé par des soudeurs à l'arc qualifiés ou du personnel de qualification
équivalente.
Procédés de soudage autorisés :
− Soudage MIG (soudage à l'arc en
atmosphère inerte)
pour l'aluminium et les alliages
d'aluminium
− Soudage MAG (soudage à l'électrode métallique sous gaz actif)
pour l'acier ou l'inox
S'assurer, en cas de soudage à l'arc
sous protection, que le globe protecteur
du gaz n'est pas repoussé par le souffle
d'air.
Performances de l'appareil : voir "Caractéristiques techniques".
Toute autre utilisation de cet appareil
est contraire aux prescriptions et
interdite.
Le fabricant décline toute responsabilité
en cas de dommages causés par une
utilisation contraire aux prescriptions.
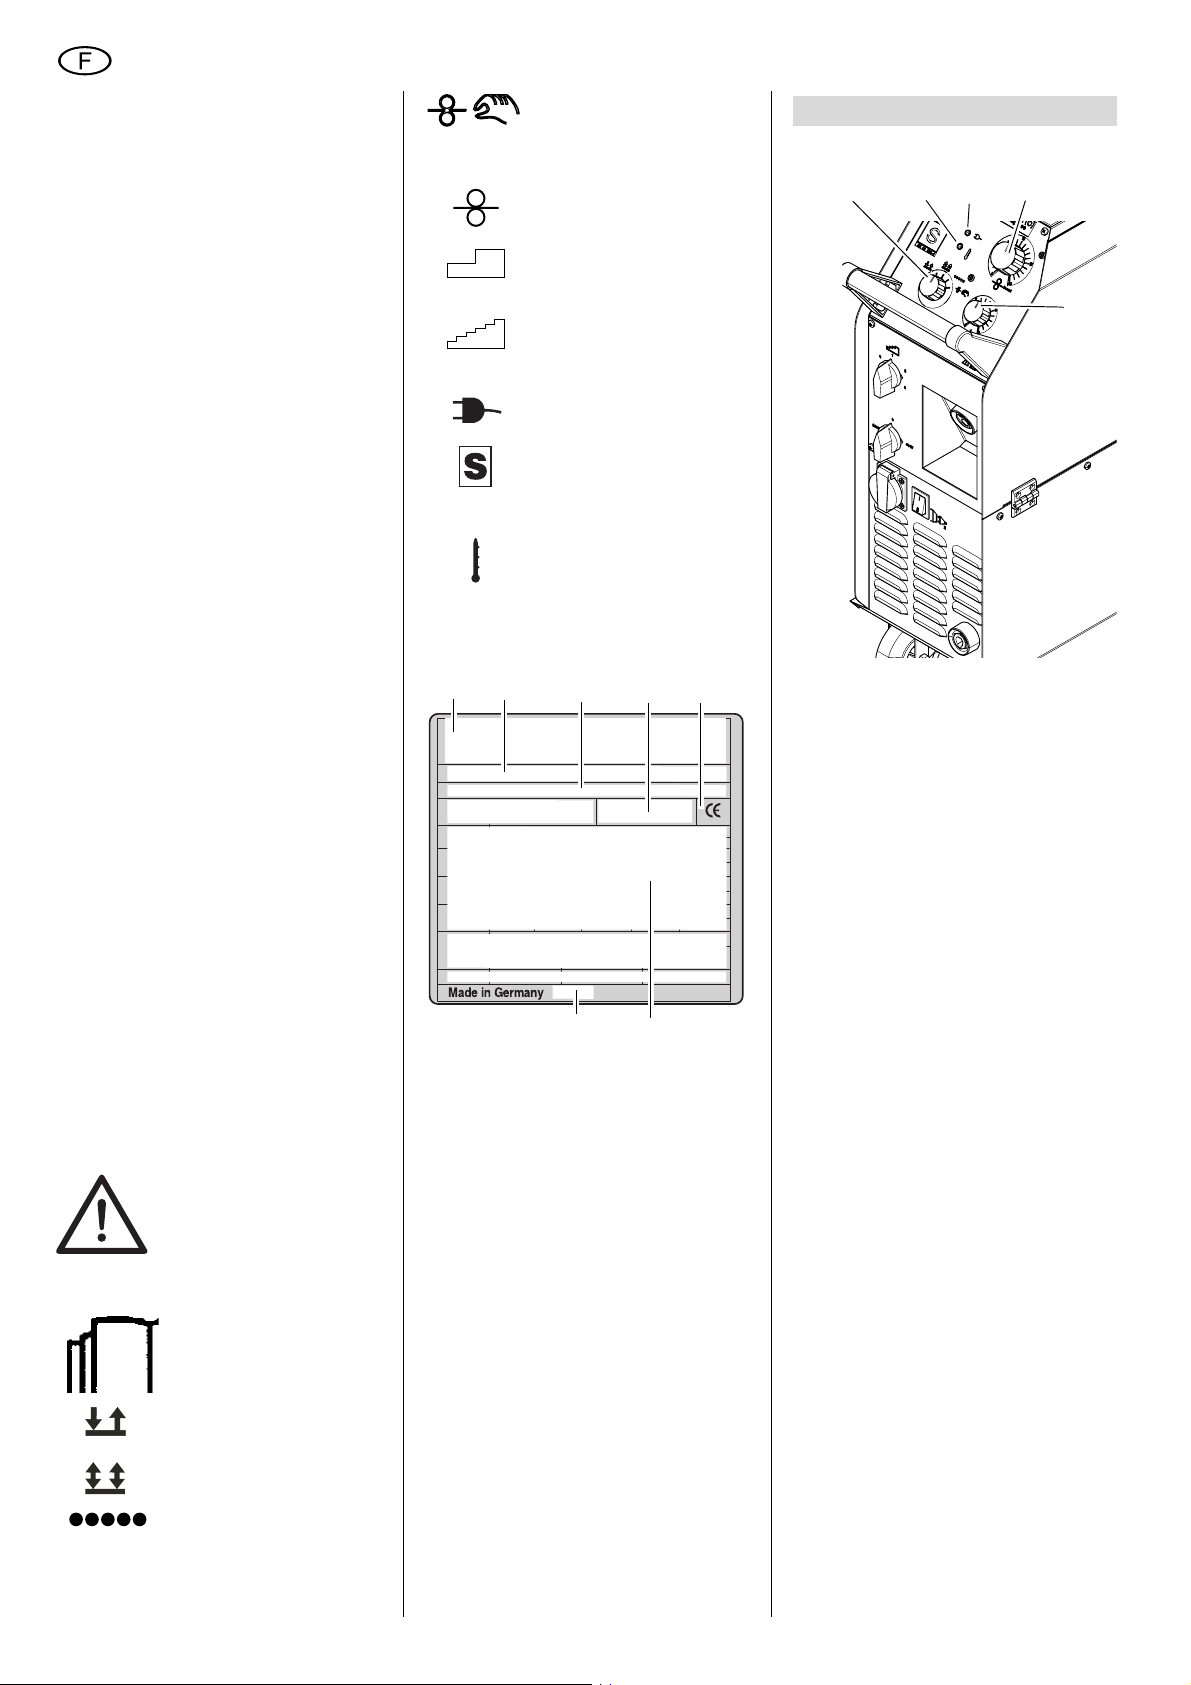
2.2 Symboles figurant sur
l'appareil
Danger !
Le non-respect des mises
en garde suivantes peut
entraîner des blessures
ou des dommages matériels graves.
Avant de mettre en marche l'appareil, lire les instructions d'utilisation.
Mode à 2 temps
Enfilage sans gaz ni courantne s'applique pas à :
MIG MAG 150/20 XT,
MIG MAG165 SP
Vitesse d'avance du fil
Degrés de réglage grossier
du courant de soudage
(tension)
Degrés de réglage fin du
courant de soudage (tension)
Tension d'alimentation
L'appareil peut être utilisé
pour souder dans un
endroit à risque électrique
accru.
Surchauffe
Indications figurant sur la plaque
signalétique :
1
2
1 Constructeur
2 Nom de l'appareil
3 Numéro de série
4 Norme de référence – cet appa-
reil est conforme aux exigences
de la norme indiquée.
5 Sigle CE – cet appareil est con-
forme aux directives européennes comme indiqué dans la
déclaration de conformité.
6 Symbole de mise au rebut –
l'appareil peut être remis au fabricant.
345
8
7
3. Éléments de commande
3.1 Panneau de commande
9101112
13
9 Commutateur rotatif de mode
pour régler le mode de fonctionnement.
10 Voyant de surcharge (jaune)
voyant de contrôle indiquant
les surcharges.
11 Voyant du courant (vert)
indique si l'appareil de soudage
est prêt à l'emploi.
12 Bouton rotatif d'avance du fil
pour régler la vitesse d'avance
du fil. Plage de réglage : 0 à
20 m/min environ
6
(Dans le cas du modèle MIG/
MAG 150/20 XT, la vitesse
d'avance du fil dépend aussi du
degré de soudage sélectionné).
13 Bouton rotatif de la durée de
soudage
pour régler la durée de soudage en mode de soudage par
points.
Plage de réglage : 0 à 15 s
environ
20
Mode à 4 temps
Soudage par points
7 Caractéristiques électriques
8 Année de construction
Page 21
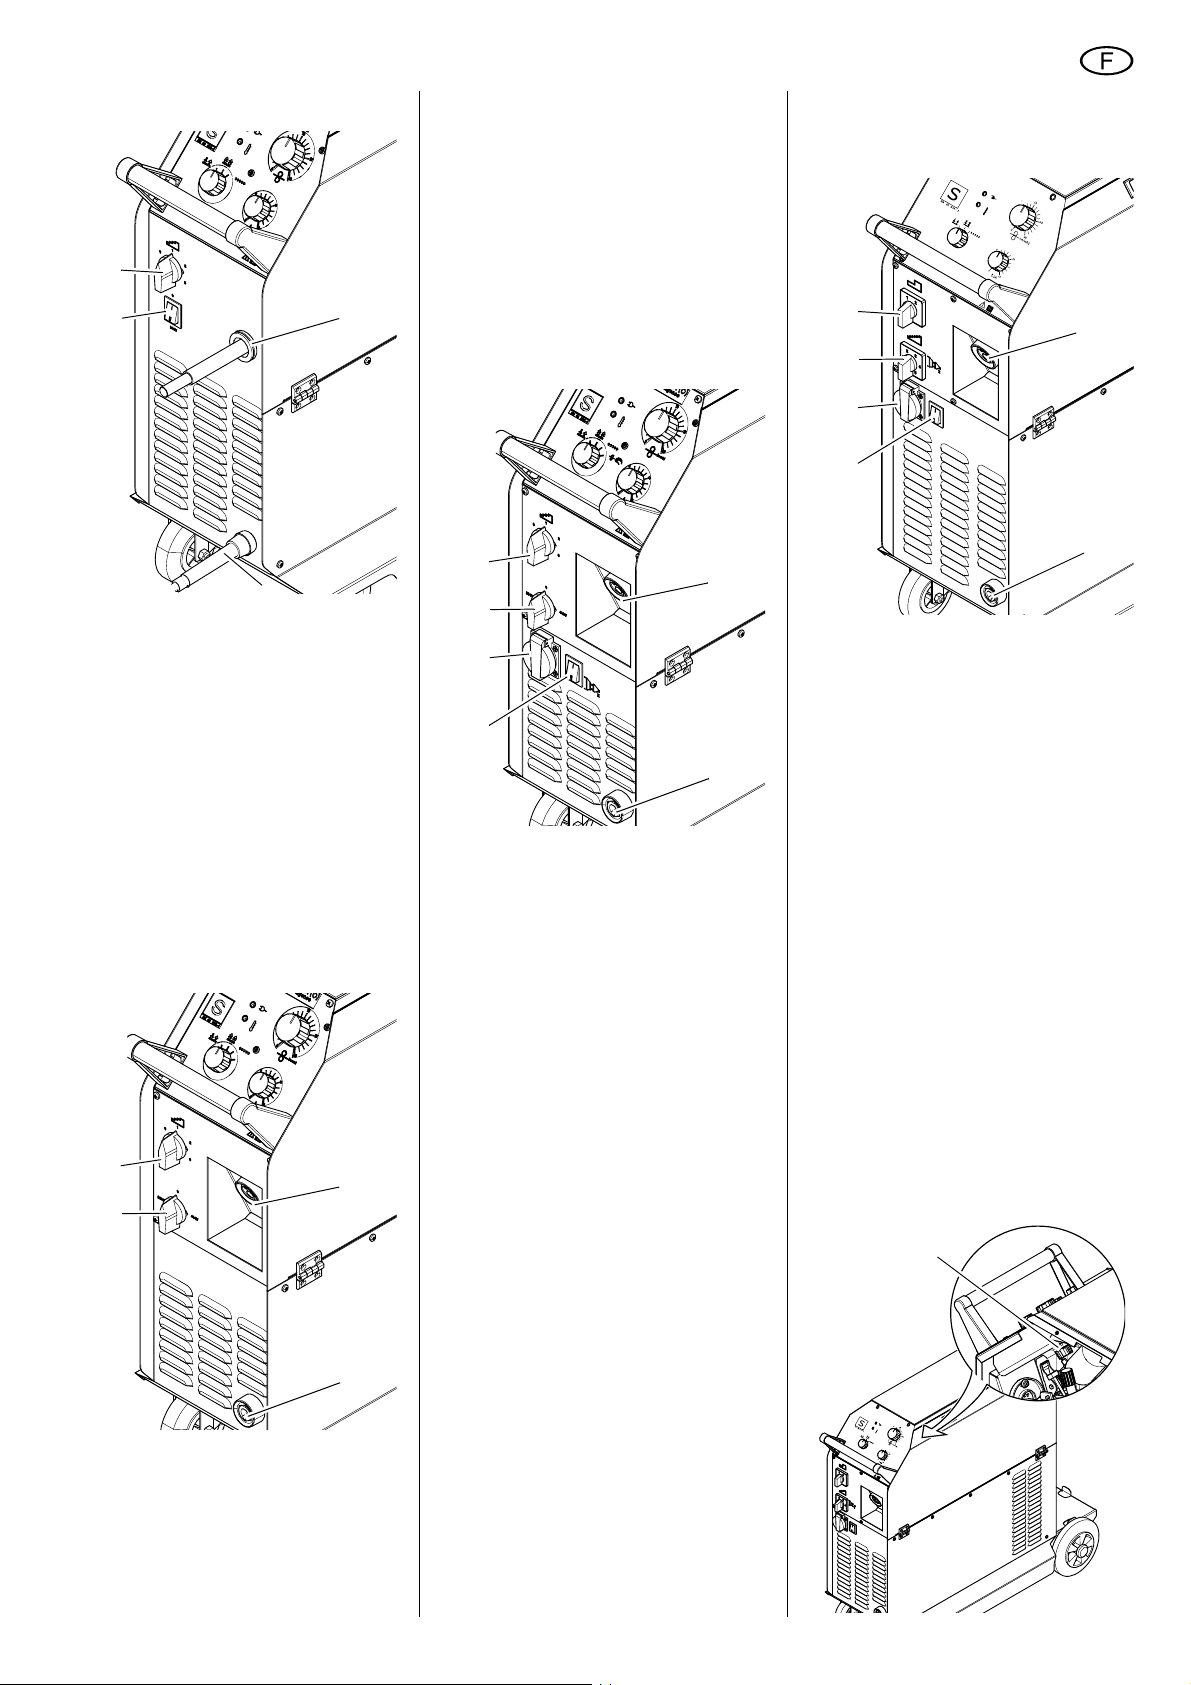
FRANÇAIS
3.2 MIG/MAG 150/20 XT
17
16
15
14 Chalumeau
(raccordement direct)
15 Câble de masse (section
=16mm
16 Commutateur principal
Position I : appareil allumé
Position 0 : appareil éteint
17 Sélecteur du degré de sou-
dage
varie le courant de soudage
(tension) selon six degrés.
2
)
3.3 MIG/MAG 165 SP
21
20
18 Raccordement principal pour
chalumeau
permet de raccorder n'importe
quel chalumeau en vente dans
le commerce (prise Euro KZ-2).
14
18
19
19 Raccordement du câble de
masse (prise pour câble 25)
20 Sélecteur de la tension d'ali-
mentation
230V – 0 (appareil éteint) –
400V.
21 Sélecteur du degré de sou-
dage
varie le courant de soudage
(tension) selon six degrés.
3.4 MIG/MAG 170/30 XTC
27
26
25
24
22 Raccordement principal pour
chalumeau
permet de raccorder n'importe
quel chalumeau en vente dans
le commerce (prise Euro KZ-2).
23 Raccordement du câble de
masse (prise pour câble 50)
24 Commutateur principal
Position I : appareil allumé lorsque la tension est préréglée sur
230 V ou 400 V sur le sélecteur
de la tension d'alimentation
(26).
Position 0 : appareil éteint et
prise de courant avec terre en
état de fonctionnement.
25 Prise de courant avec terre
Condition d'utilisation : conducteur neutre présent et l'appareil est éteint.
26 Sélecteur de la tension d'ali-
mentation
230V – 0 (appareil éteint) –
400V.
27 Sélecteur du degré de sou-
dage
varie le courant de soudage
(tension) selon six degrés.
22
23
3.5 MIG/MAG 200/40 XT,
MIG/MAG 250/60 XT et
MIG/MAG 300/45 XT
33
28
32
31
30
29
28 Raccordement principal pour
chalumeau
permet de raccorder n'importe
quel chalumeau en vente dans
le commerce (prise Euro KZ-2).
29 Raccordement du câble de
masse (prise pour câble 50)
30 Commutateur principal
Position I : appareil allumé
Position 0 : appareil éteint et
prise de courant avec terre en
état de fonctionnement
31 Prise de courant avec terre
Condition d'utilisation : conducteur neutre présent et l'appareil est éteint.
32 Sélecteur du degré de
réglage fin
varie le courant de soudage
(tension) selon six degrés.
33 Sélecteur du degré de
réglage grossier
varie le courant de soudage
(tension) selon deux degrés.
34
21
Page 22
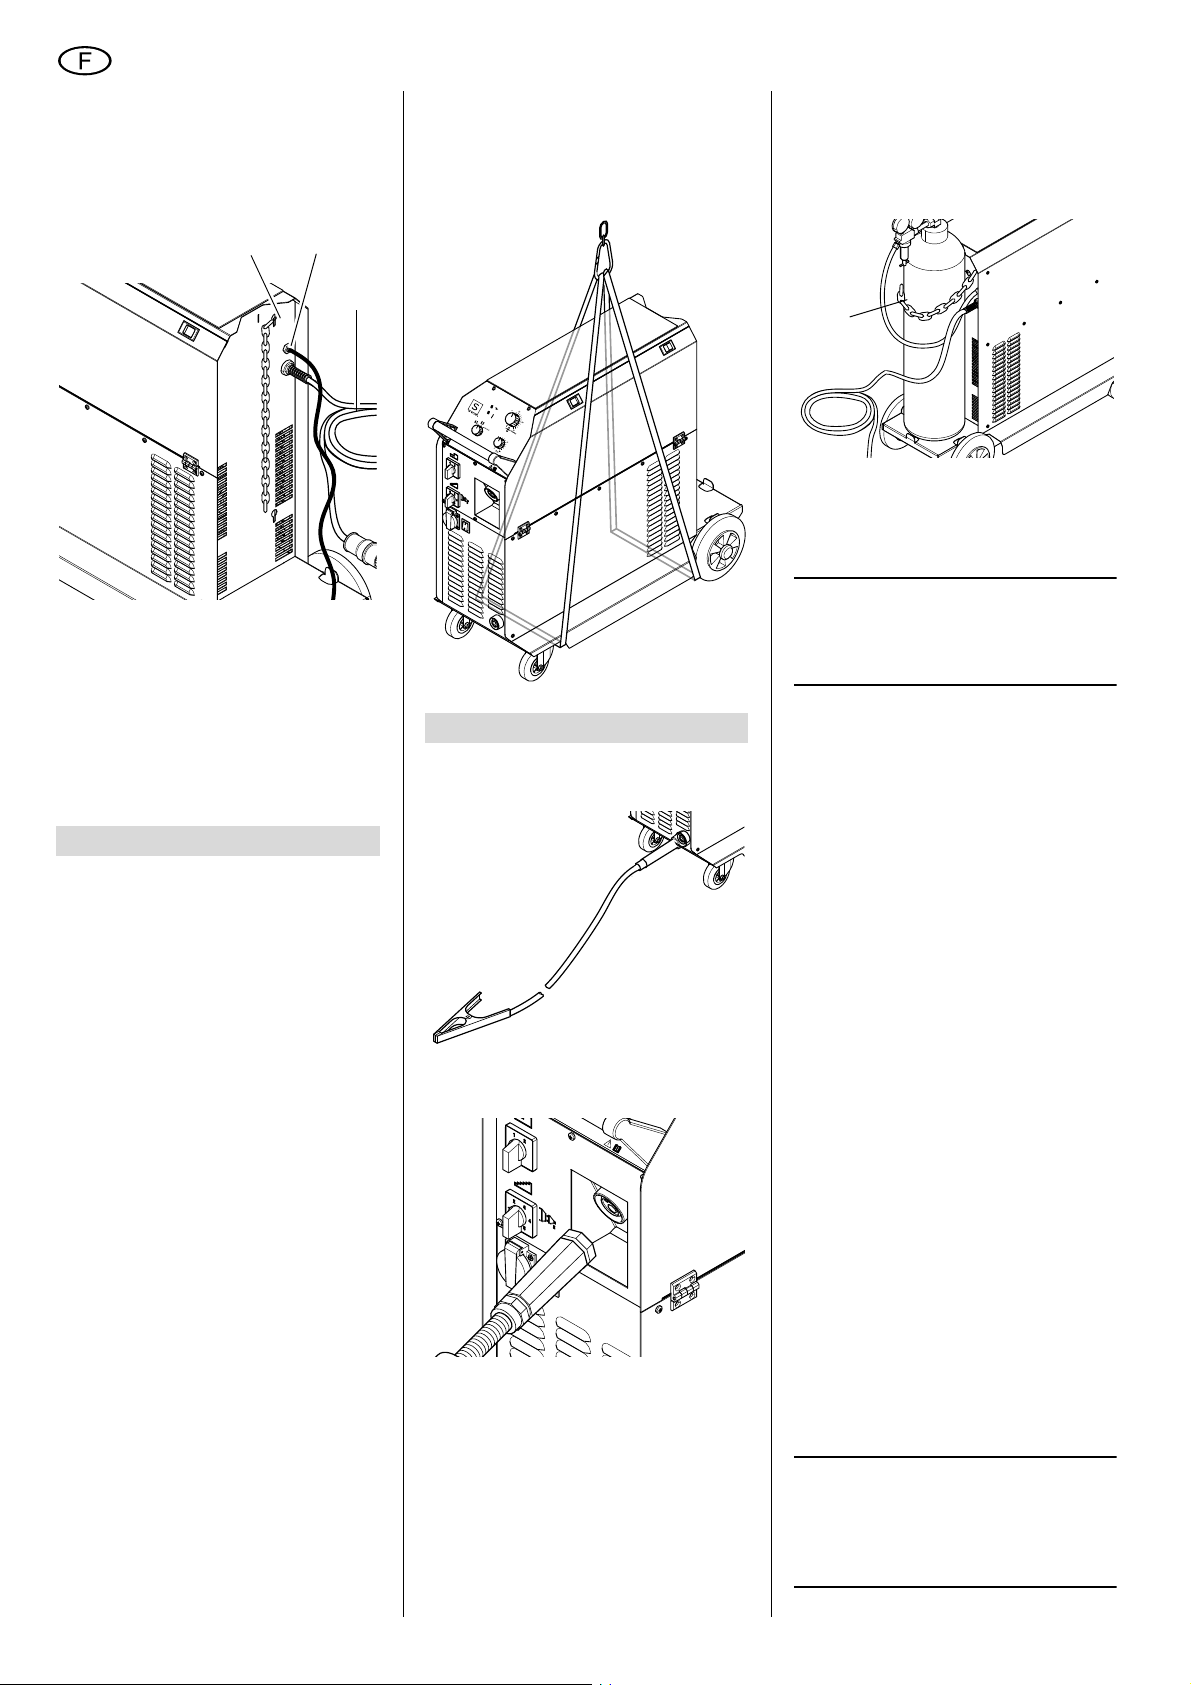
FRANÇAIS
34 Axe rotatif du temps de
latence
Axe complètement tourné vers
la gauche = temps de latence
minimal
35
35 Dispositif de fixation pour
chaîne
empêche la bouteille de gaz de
se renverser.
36 Conduite de gaz protecteur
37 Câble de raccordement au
secteur
36
37
4. Transport
L'appareil est équipé d'un chariot. Ainsi,
vous pouvez le déplacer aisément avec
la bouteille de gaz protecteur afin de
vous rendre sur le lieu de soudage.
A
Danger !
• Avant de transporter l'appareil,
refermer la valve de la bouteille
de gaz.
• Tenir compte du poids de l'appareil de soudage. Sur les terrains
en pente, il risque de vous
échapper !
Repérer le chemin à suivre avant
de le faire avec l'appareil.
Demander au besoin de l'aide à
une deuxième personne !
• Bloquer l'appareil sur le lieu de
soudage pour empêcher qu'il ne
roule.
4.1 Transport par grue
Vous pouvez utiliser une grue pour
transporter l'appareil de soudage.
A
Danger !
• Avant tout transport par grue, il
est nécessaire de retirer la bouteille de gaz de l'appareil.
Il est interdit de transporter
l'appareil par grue avec la bouteille de gaz !
• Il est interdit de transporter
l'appareil par grue en le tenant
par la poignée.
• Placer les sangles de transport
comme indiqué sur l'illustration.
5. Mise en ordre de marche
1. Raccorder le câble de masse à la
prise de masse.
2. Relier le chalumeau au raccordement principal.
5.1 Raccordement de la bou-
teille de gaz
A
Attention !
Autorisé pour les bouteilles de 10 l et
20 l !
Si la bouteille n'est pas correctement
fixée, cela peut faire basculer l'appareil. Pour éviter d'endommager
l'appareil et la bouteille de gaz, n'utiliser que des bouteilles de 10 l et 20 l.
1. Mettre en place la bouteille de gaz
et la bloquer avec la chaîne (38)
pour l'empêcher de tomber.
38
2. Raccorder le détendeur à la bouteille de gaz.
3. Raccorder le tuyau de gaz au détendeur.
Remarque :
3
L'appareil est muni d'une vanne
magnétique. Le gaz ne sort que durant
le soudage.
5.2 Raccordement au secteur
A
Danger ! Tension électrique
Ne raccorder l'appareil qu'à une
source électrique conforme aux exigences suivantes (voir aussi le chapitre "Caractéristiques techniques") :
− prises de courant installées de
manière réglementaire, mises à la
terre et contrôlées.
− prises à courant triphasé avec
conducteur neutre. Le conducteur neutre est nécessaire pour
pouvoir utiliser la prise de courant de l'appareil.
− tension et fréquence du secteur
conformes aux données figurant
sur la plaque signalétique de la
machine.
− protection contre les risques
d'électrocution grâce à un disjoncteur différentiel à courant de
défaut de 30 mA.
− protection contre les courts-circuits au moyen d'un fusible secteur (dispositif de protection contre les courts-circuits) de 16 A au
plus (à action retardée).
− Impédance du système Z
point de transfert (raccordement
maison) : 0,35 ohm au plus.
Remarque :
3
Adressez-vous à votre compagnie d'électricité ou à votre installateur si
vous n'êtes pas sûr que votre raccordement maison réponde à ces conditions.
max
au
22
Page 23
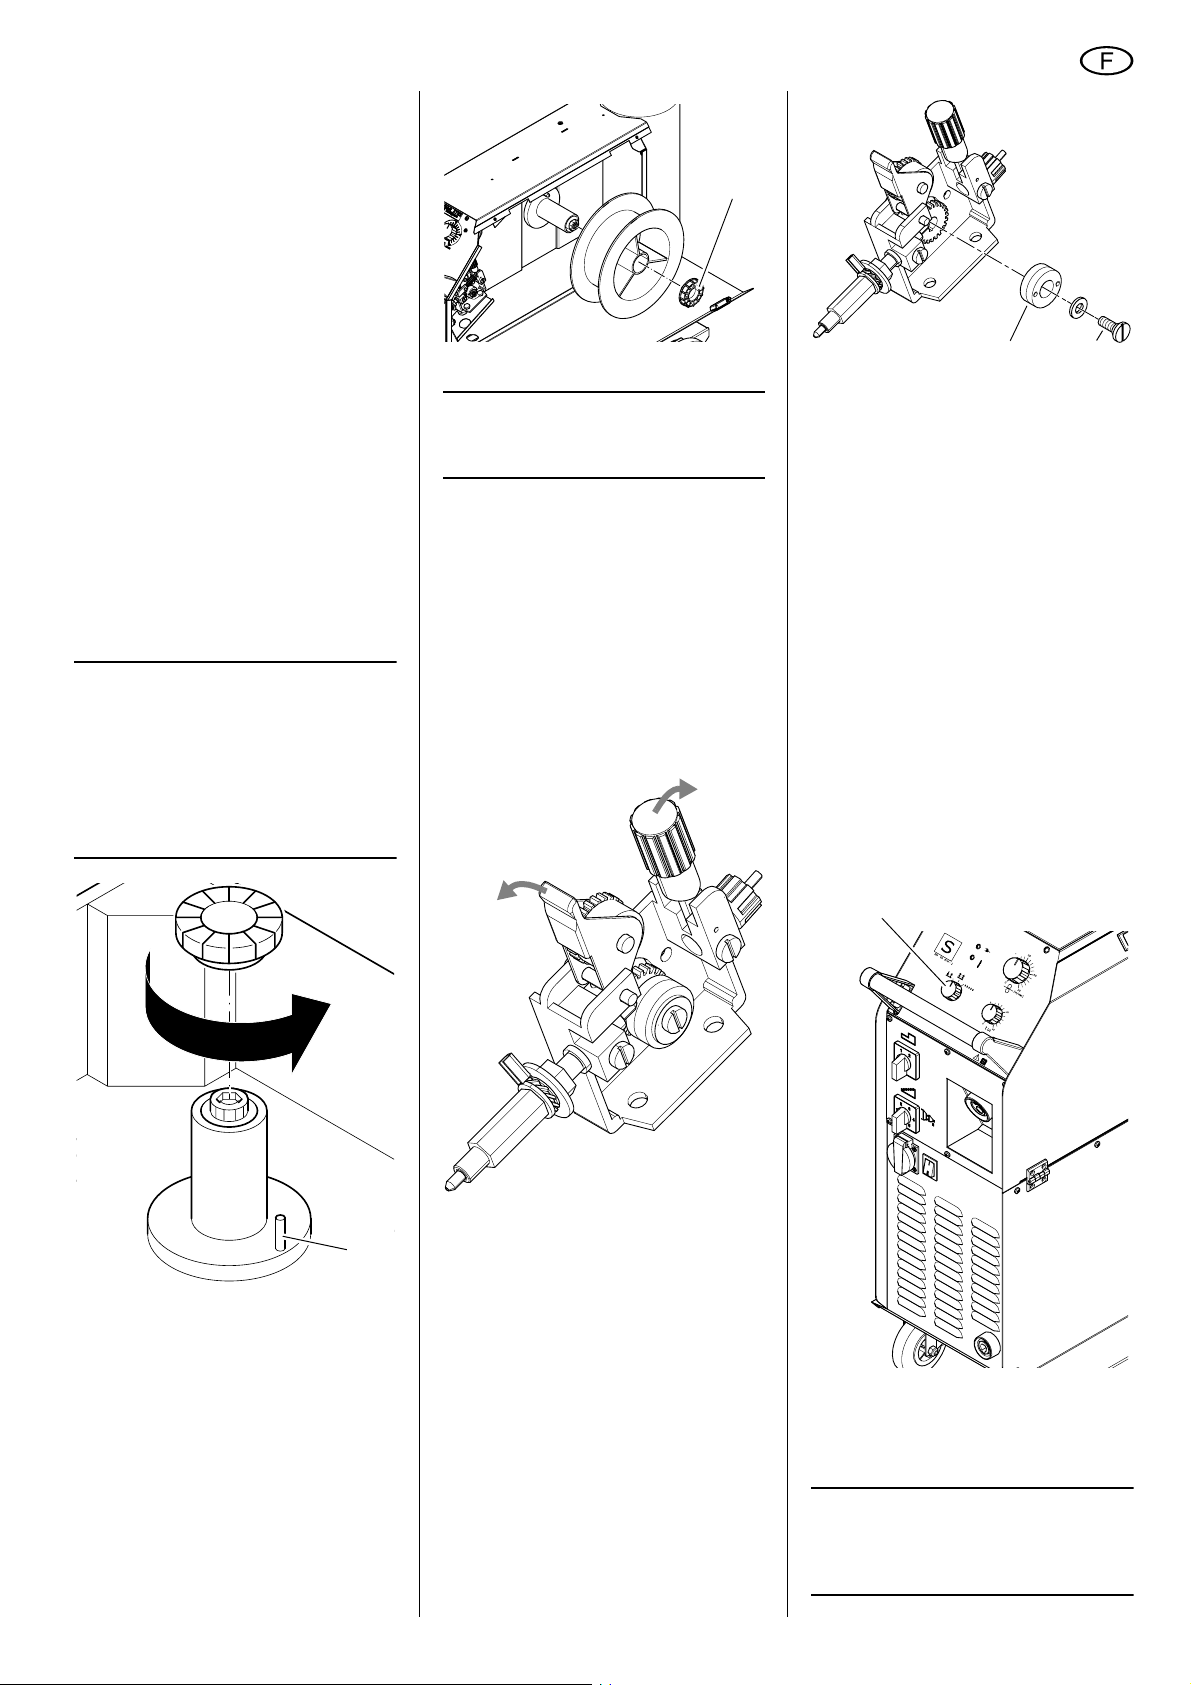
Poser le câble d'alimentation de
façon à ce qu'il ne gêne pas le travail
et ne puisse pas être endommagé.
Protéger le câble d'alimentation de la
chaleur, des liquides agressifs et des
arêtes coupantes.
N'utiliser comme rallonge que des
câbles en caoutchouc d'une section
suffisante (voir paramètres de raccordement).
Ne pas tirer sur le câble pour débrancher la fiche.
5.3 Insertion de la bobine de
fil à souder
1. Ouvrir le cache latéral de l'appareil
par les deux fermetures en plastique.
2. Dévisser l'arrêtoir de la broche
porte-bobine et placer la bobine de
fil à souder sur la broche.
L'alésage de la bobine de fil doit
s'enclencher dans le tenon d'entraînement (39).
Remarque :
3
Utiliser un adaptateur adéquat
lors du montage de bobines en panier.
Pour les bobines de fil à souder de 5 kg,
utiliser une bague adaptatrice conçue à
cet effet (voir "Accessoires disponibles").
Cela compense l'écart manquant avec la
bobine de fil à souder.
40
5.4 Insertion du fil d'apport
Remarque :
3
ne s'applique pas àMIG MAG
150/20 XT, MIG MAG 165 SP.
La roulette guide-fil possède une rainure
de guidage pour les fils de 0,6/0,8 mm
ou 1,0/1,2 mm de diamètre. Lorsque
l'appareil est en marche, le fil est guidé
dans la rainure arrière (côté moteur).
L'unité d'avance du fil a été conçue en
usine pour des fils d'apport de 0,8 mm
de diamètre.
La roulette guide-fil doit être retournée
pour les fils de 0,6 mm de diamètre ou
remplacée par un autre modèle pour les
fils de 1,0/1,2 mm de diamètre.
FRANÇAIS
42
− Défaire la vis de fixation (41).
− Retirer la roulette guide-fil (42)
avec la roue dentée de l'axe enfichable.
− Détacher la roulette guide-fil de la
roue dentée et la remettre dans
l'autre sens ou la remplacer.
− Replacer les deux pièces sur
l'axe enfichable et fixer avec la
vis de fixation.
4. Ébavurer le fil d'apport et le faire
passer
− par le serpentin,
− sur la roulette guide-fil,
− dans le raccordement principal.
5. Fermer le levier de serrage et rabattre la vis vers le haut.
Régler la pression de la roulette
d'avance à l'aide de la vis.
6. Dégager la buse à gaz et dévisser la
buse de courant sur le col du chalumeau.
43
41
3. Revisser l'arrêtoir.
Vérifier le réglage du frein et le corriger au besoin à l'aide de la vis (40).
Le frein empêche que la bobine ne
continue de tourner par inertie à la
fin du soudage.
39
1. Ouvrir le cache latéral de l'appareil
par les deux fermetures en plastique.
2. Défaire la vis de blocage et la rabattre vers l'extérieur. Le levier de serrage remonte.
3. Vérifier la position de la roulette
guide-fil, la retourner ou la remplacer au besoin :
7. Mettre en marche l'appareil.
8. Régler sur le commutateur rotatif
(43) le mode "Enfilage sans gaz ni
courant".
Remarque :
3
Le mode "Enfilage sans gaz ni
courant" n'est pas disponible sur le
modèle MIG/MAG 150/20 XT, 165 SP.
23
Page 24
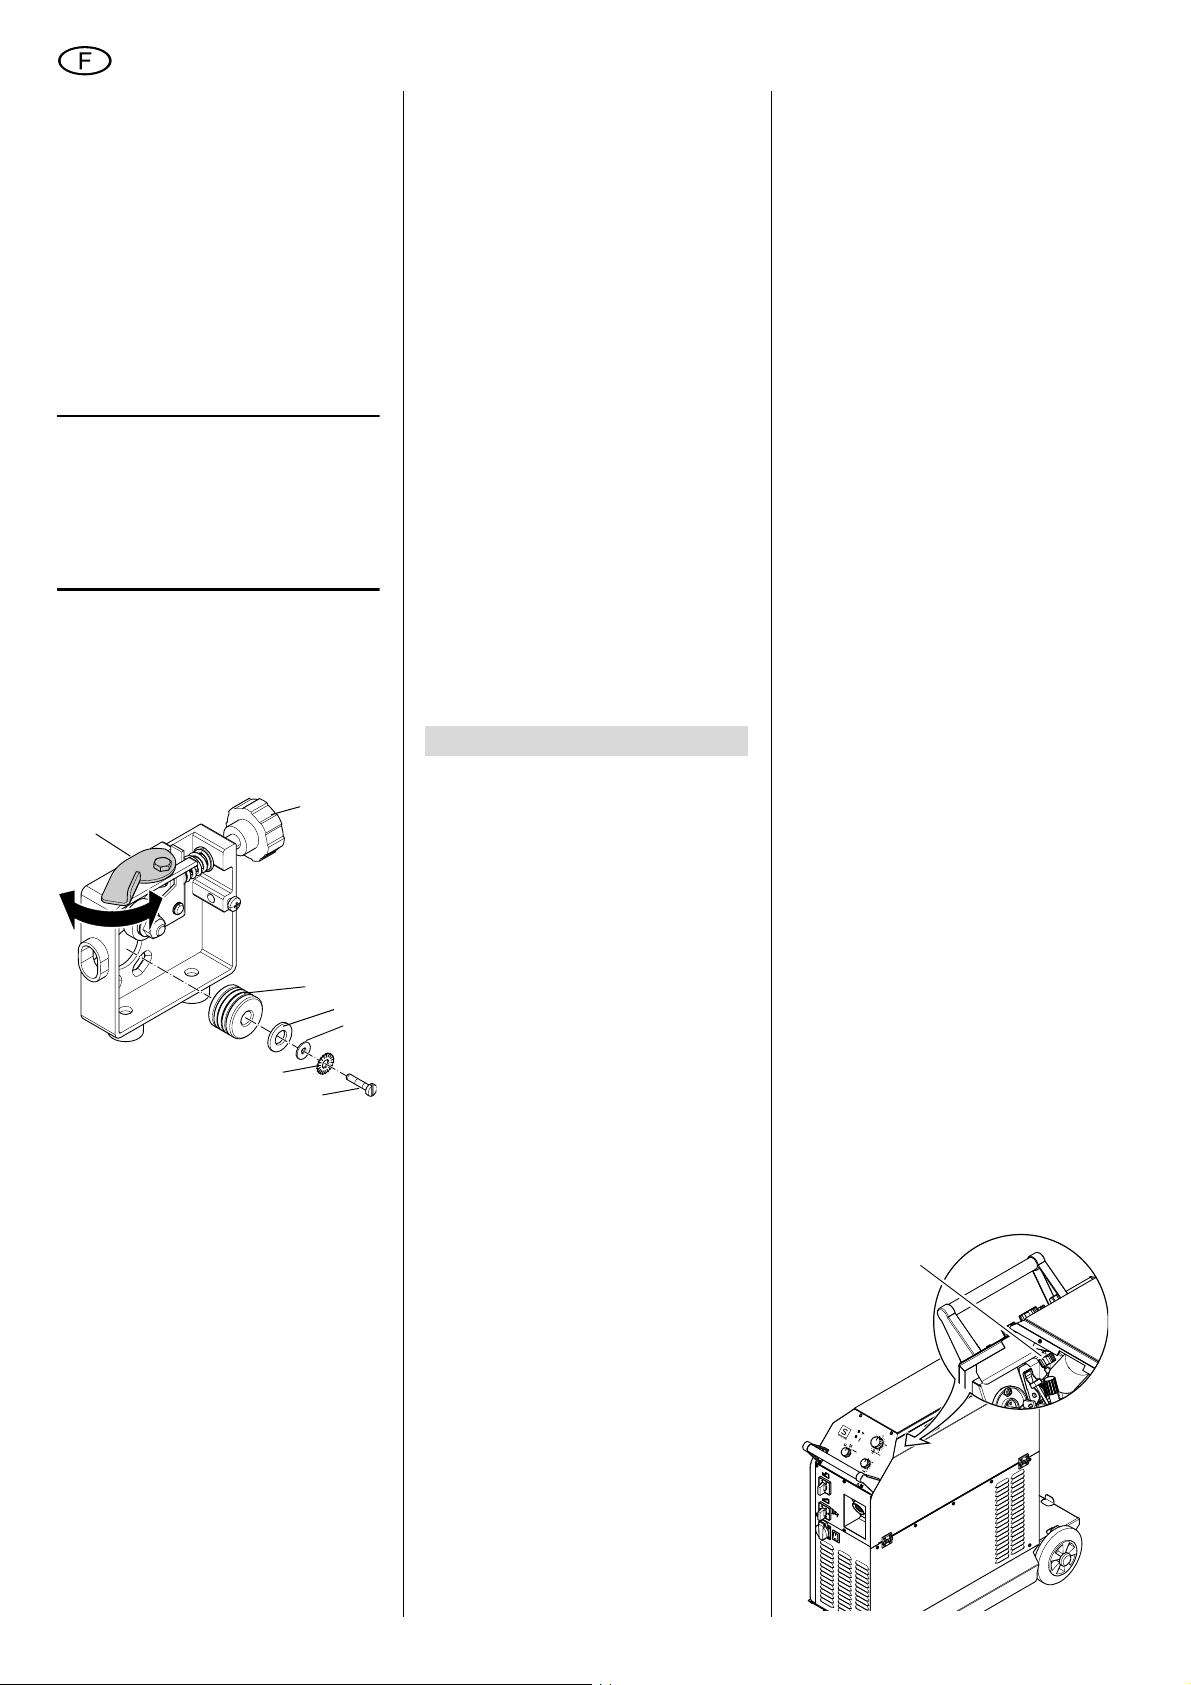
FRANÇAIS
9. Maintenir la touche du chalumeau
enfoncée jusqu'à ce que le fil
d'apport sorte de 2 cm environ au
niveau du col du chalumeau.
10. Visser la buse de courant et remettre en place la buse à gaz.
11. Refermer le cache latéral de l'appareil.
Uniquement sur le modèle MIG/MAG
150/20 XT, 165 SP
La roulette guide-fil (46) possède 4 rainures pour les fils de 0,6 mm, 0,8 mm,
1,0 mm et 1,2 mm de diamètre.
Remarque :
3
Les rainures de 1,0 mm et
1,2 mm ne sont pas utilisées sur le
modèle MIG/MAG 150/20 XT, MIG/
MAG 165 SP, car la capacité de soudage n'est conçue que pour les fils de
0,6 mm ou 0,8 mm de diamètre.
L'unité d'avance du fil est conçue en
usine pour les fils d'apport de 0,8 mm de
diamètre (inscription sur la face avant :
0,8/1,0). Si vous utilisez un fil d'apport
de 0,6 mm de diamètre, il est nécessaire
de retourner la roulette guide-fil (l'inscription sur la face avant indique alors :
0,6/1,2).
44
1. Ouvrir le cache latéral de l'appareil
par les deux fermetures en plastique.
2. Enfoncer le levier (44) vers l'arrière
(dans le sens des aiguilles d'une
montre) pour dégager le rouleau
presseur de la roulette guide-fil.
3. Défaire la vis de fixation (50) et
dégager de l'arbre du moteur la rondelle à dents chevauchantes (49), la
rondelle en U (48), la bague d'écartement (47) et la roulette guide-fil
(46).
4. Remettre en place la roulette guide-
fil (46) dans l'autre sens.
5. Monter la bague d'écartement (47),
la rondelle en U (48) et la rondelle à
dents chevauchantes (49) et bloquer avec la vis de fixation (50).
6. Ébavurer le fil d'apport et le faire
passer
45
46
47
48
49
50
− par le serpentin,
− sur la roulette guide-fil,
− puis l'insérer de 40 - 50 mm dans
le raccordement principal.
− Corriger au besoin la position du
raccordement du chalumeau / du
serpentin de manière à ce que
les deux soient tournés vers le
milieu de la rainure.
7. Tourner à nouveau le levier (44)
dans le sens contraire des aiguilles
d'une montre et régler la pression
du rouleau presseur à l'aide de la vis
(45).
8. Dégager la buse à gaz et dévisser la
buse de courant sur le col du chalumeau.
9. Maintenir la touche du chalumeau
enfoncée avec une avance de fil
réduite jusqu'à ce que le fil d'apport
sorte de 2 cm environ au niveau du
col du chalumeau.
10. Visser la buse de courant et remettre en place la buse à gaz.
11. Refermer le cache latéral de l'appareil.
6. Manipulation
A
Attention !
Avant de mettre en marche les appareils, vérifier tous les raccordements
et les câbles.
A
Attention !
Bloquer l'appareil sur le lieu de soudage pour empêcher qu'il ne roule.
6.1 Voyants
− Contrôle des voyants :
avant la mise en marche, l'appareil
procède à un contrôle des voyants.
Les deux voyants s'allument durant
1 seconde (contrôle des voyants).
Dès que le voyant jaune "Surcharge" s'éteint, cela signifie que
l'appareil est prêt à l'emploi.
− Le voyant vert "Secteur" est allumé.
L'appareil est prêt à l'emploi.
− Le voyant jaune "Surcharge" clignote.
La protection contre les surcharges
s'est déclenchée. Dès que le voyant
jaune s'éteint, vous pouvez recommencer à souder.
− Le voyant vert "Secteur" clignote.
La touche du chalumeau a été
actionnée durant une phase de surcharge. Relâcher la touche du
chalumeau : l'appareil est à nouveau prêt à l'emploi.
La touche du chalumeau a été
actionnée deux fois de suite de
manière trop rapprochée.
Appuyer à nouveau sur la touche du
chalumeau.
6.2 Réglage des paramètres
de soudage
Le réglage des paramètres se fait sur le
panneau de commande.
Avance du fil
Le bouton rotatif d'avance du fil permet
de régler la vitesse d'avance du fil.
Plage de réglage pour l'avance du fil :
− 0 à 20 m/min environ.
Dans le cas du modèle MIG/MAG 150/
20 XT, MIG/MAG 165 SP, la vitesse
d'avance du fil dépend aussi du degré
de soudage sélectionné.
Courant de soudage (tension)
Le courant de soudage (tension) est
réglé à l'aide des sélecteurs du degré de
soudage :
MIG/MAG 150/20 XT
− 6 degrés
MIG/MAG 170/30 XTC (Combi),
MIG/MAG 165 SP
12 degrés :
− 6 degrés à 230 V
− 6 degrés à 400 V
MIG/MAG 200/40 XT, 250/60 XT et 300/
45 XT
12 degrés :
− 2 degrés de réglage grossier
− 6 degrés de réglage fin
6.3 Temps de latence
Lorsqu'il est correctement réglé, le
temps de latence empêche que le fil
d'apport ne se prenne dans le bain de
fusion. Le réglage se fait au niveau de
l'axe rotatif du temps de latence (51).
− Axe rotatif (51) complètement
tourné vers la gauche = temps de
latence minimal.
− Axe rotatif (51) complètement
tourné vers la droite = temps de
latence maximal.
51
24
Page 25
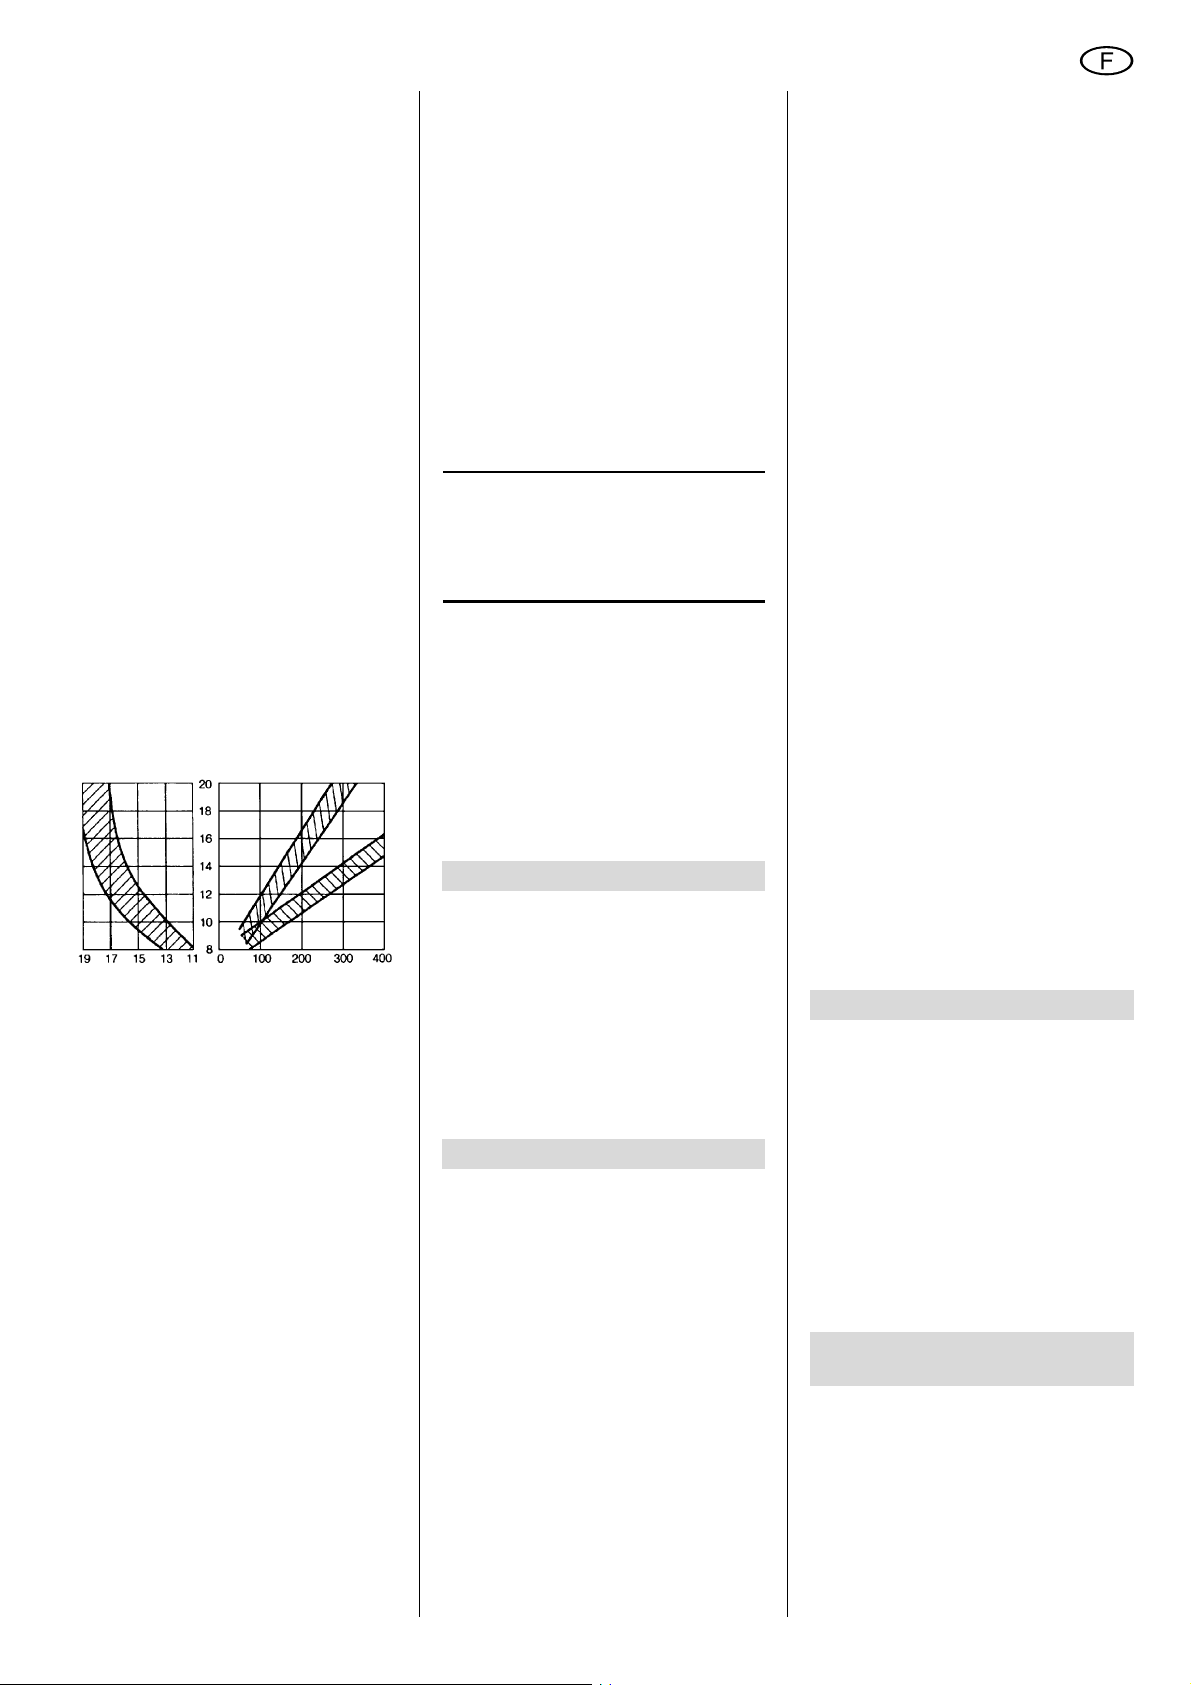
FRANÇAIS
6.4 Soudage sous protection
gazeuse
A
Attention !
À vérifier avant le soudage :
− Avez-vous monté le bon fil
d'apport ?
− Le gaz protecteur raccordé est-il
correct ?
− Torche bien équipée (âme, serpentin, buses et tube support) ?
1. Fixer le câble de masse à un endroit
adéquat sur la pièce à souder.
2. Ouvrir la vanne d'arrêt principale de
la bouteille de gaz et régler le débit
souhaité.
Changer la buse au besoin.
Formule pour estimer le débit de gaz
inerte nécessaire
Débit de gaz inerte [l/min] =
10 fois le diamètre de l'électrode [mm]
Exemple :
Diamètre de l'électrode 1 mm
Débit de gaz inerte nécessaire 10 l/min
Diagramme pour calculer précisément le débit de gaz inerte nécessaire
Débit de gaz inerte en l/min Aluminium
Diamètre de la buse à gaz
en mm
3. Régler le courant de soudage (tension).
A
Attention !
N'actionner jamais les commutateurs
de réglage du courant de soudage
(tension) en cours de soudage.
Une commutation en charge entraîne
une surcharge et abîme les commutateurs.
4. Régler le mode de fonctionnement
souhaité.
5. Régler la vitesse d'avance du fil.
6. Mettre en marche l'appareil en
actionnant le commutateur principal.
L'appareil de soudage est maintenant prêt à l'emploi.
Mode à 2 temps (soudage manuel)
1. Actionner l'interrupteur du chalu-
meau
Le soudage démarre.
2. Relâcher l'interrupteur du chalu-
meau
Le soudage s'arrête.
Intensité en A
Acier
Mode à 4 temps (soudage permanent)
1. Actionner l'interrupteur du chalumeau et le relâcher
Le soudage démarre.
2. Actionner de nouveau l'interrupteur
du chalumeau et le relâcher
Le soudage s'arrête.
Mode de soudage par points
1. Régler la durée de soudage.
2. Actionner l'interrupteur du chalumeau.
Le soudage par points démarre.
Le soudage s'arrête automatiquement à la fin de la durée de soudage
programmée.
Remarque :
3
Lorsque vous relâchez l'interrupteur du chalumeau avant la fin de la
durée de soudage programmée, le soudage s'arrête également.
6.5 Arrêt de l'appareil
1. Fermer la vanne d'arrêt principale
sur la bouteille de gaz.
2. Éteindre l'appareil en actionnant le
commutateur principal.
3. Débrancher le câble de masse de la
pièce à souder.
4. Débrancher la fiche.
7. Maintenance
L'appareil de soudage ne nécessite
aucune maintenance.
Selon la quantité de poussière, l'appareil
doit être nettoyé tous les 4 à 6 mois à
l'air comprimé sec.
Effectuer régulièrement un contrôle
visuel des appareils.
Contacter un électricien en cas de dommages au niveau des câbles.
8. Accessoires disponibles
Nous recommandons pour ces appareils
MIG/MAG les accessoires indiqués cidessous. Ces accessoires ont été testés
avec les appareils et garantissent un travail sans encombres.
A Chalumeau pour 150/20 XT,
SB 14 (fixe)
1) avec câble de 3 m
B Chalumeau pour 165 SP,
SB 14 KZ-2
1) avec câble de 3 m
C Chalumeau pour 170/30 XTC,
SB 15 KZ-2
1) avec câble de 3 m
2) avec câble de 4 m
3) avec câble de 5 m
D Chalumeau pour 200/40 XT et 250/
60 XT, SB 25 KZ-2
1) avec câble de 3 m
2) avec câble de 4 m
3) avec câble de 5 m
E Chalumeau pour 300/45 XT,
SB 36 KZ-2
1) avec câble de 3 m
2) avec câble de 4 m
3) avec câble de 5 m
F Câble de masse pour 150/20 XT
1) 3 m, 16 mm
G Câble de masse pour 165 SP
1) 3 m, 16 mm
H Câble de masse pour 170/30 XTC,
200/40 XT et 250/60 XT
1) 3 m, 25 mm
I Câble de masse pour 300/45 XT
1) 5 m, 35 mm
J Détendeur avec 2 manomètres.
1) sans vanne d'arrêt
2) avec vanne d'arrêt
K Adaptateur pour bobines de fil à
souder
1) Bobines de 5 kg acier/inox et
bobines de 2 kg aluminium
2) Bobines en panier de 15 kg
acier/inox et
bobines en panier de 7 kg aluminium
L Bouclier
1) Écran protecteur automatique,
DIN 11 fixe
2) Écran protecteur automatique,
DIN 9-13 réglable
3) avec verre, DIN 11
4) avec verre additionnel et vue
libre, DIN 11
M Spray pour chalumeau
1) 150 ml
2) 400 ml
2
(fixe)
2
2
2
9. Réparations
A
Danger !
Toujours s'adresser à un électricien
professionnel pour réparer des outils
électriques !
Les appareils à souder nécessitant une
réparation peuvent être envoyés au centre de service après-vente de votre pays.
L'adresse figure avec la liste des pièces
de rechange.
Prière de joindre à l'appareil expédié une
description du défaut constaté.
10. Protection de l'environnement
Le matériau d'emballage de la machine
est recyclable à 100 %.
Les outils et accessoires électriques qui
ne sont plus utilisés contiennent de
grandes quantités de matières premières et de matières plastiques de qualité
pouvant également être recyclées.
Les présentes instructions ont été imprimées sur papier blanchi sans chlore.
25
Page 26
FRANÇAIS
11. Dérangements
L'appareil est protégé contre les risques
de surcharge par différents dispositifs de
protection fonctionnant indépendamment les uns des autres.
Parmi ces dispositifs de protection figurent également des fusibles pour courant faible montés sur la platine. Si l'un
de ces fusibles fond, cela indique une
défaillance importante de l'appareil.
B
Danger ! Tension électrique !
Ne remplacez jamais vous-même un
fusible pour courant faible à l'intérieur de l'appareil.
Adressez-vous à un électricien !
Avant de monter un nouveau fusible,
il est nécessaire de contrôler l'ensemble de l'appareil et de remédier aux
éventuels dommages !
11.1 Problèmes généraux
Avance du fil irrégulière
Pression sur l'avance de la bobine ?
− Régler la pression.
Le guidage du fil sur le moteur d'avance
ne forme pas une seule ligne ?
− Mettre la roulette d'avance et le guidage du fil sur une même ligne.
Serpentin bouché ou non adapté à
l'épaisseur du fil ?
− Vérifier le serpentin, le remplacer au
besoin.
Fil mal embobiné ou qui se croise ?
− Remplacer la bobine de fil.
Fil rouillé ou de mauvaise qualité ?
− Remplacer la bobine de fil, nettoyer
le serpentin ou le remplacer.
Frein de broche trop serré ?
− Desserrer le frein de broche.
Roulette d'avance encrassée, usée ou
non adaptée à l'épaisseur du fil ?
− Nettoyer ou remplacer la roulette
d'avance.
Pas d'avance du fil
Interrupteur du chalumeau défectueux ?
− Faire contrôler l'interrupteur par un
électricien.
Bouteille de gaz vide ?
− Remplacer la bouteille de gaz.
Robinet à gaz fermé ?
− Ouvrir le robinet à gaz.
Détendeur défectueux ?
− Contrôler le détendeur.
Vanne magnétique défectueuse?
− Faire contrôler la vanne magnétique
par un électricien.
Buse du chalumeau bouchée ou flexible
obturé ?
− Nettoyer la buse.
Souffle d'air au niveau de la soudure ?
− Couvrir la soudure ou augmenter le
débit de gaz.
Pièce à souder sale ?
− Éliminer les traces de rouille,
graisse ou peinture.
Mauvaise qualité de fil ou gaz inerte non
adapté ?
− Utiliser un nouveau fil d'apport ou un
gaz inerte adapté.
Fuite de gaz
Vanne magnétique défectueuse?
− Remplacer la vanne magnétique.
Présence de corps étrangers dans la
vanne magnétique ?
− Nettoyer la vanne magnétique.
L'arc s'allume au contact de la pièce
et de la buse à gaz
Court-circuit entre la buse à courant et à
gaz ?
− Nettoyer la buse à gaz et le col du
chalumeau et vaporiser le spray à
chalumeau.
La torche est trop chaude
Buse de courant trop grande ou mal
serrée ?
− Insérer une buse de courant adaptée, la visser.
L'appareil ne fonctionne pas
Fusible de secteur déclenché ?
− Réenclencher ou remplacer le fusible de secteur.
Pas de courant de soudage lorsque
l'avance de fil fonctionne
Mauvais contact au niveau du câble de
masse ?
− Contrôler le contact du câble de
masse.
Soudure cassante ou poreuse
Raccords du tuyau de gaz non hermétiques ?
− Contrôler les raccords.
26
Page 27
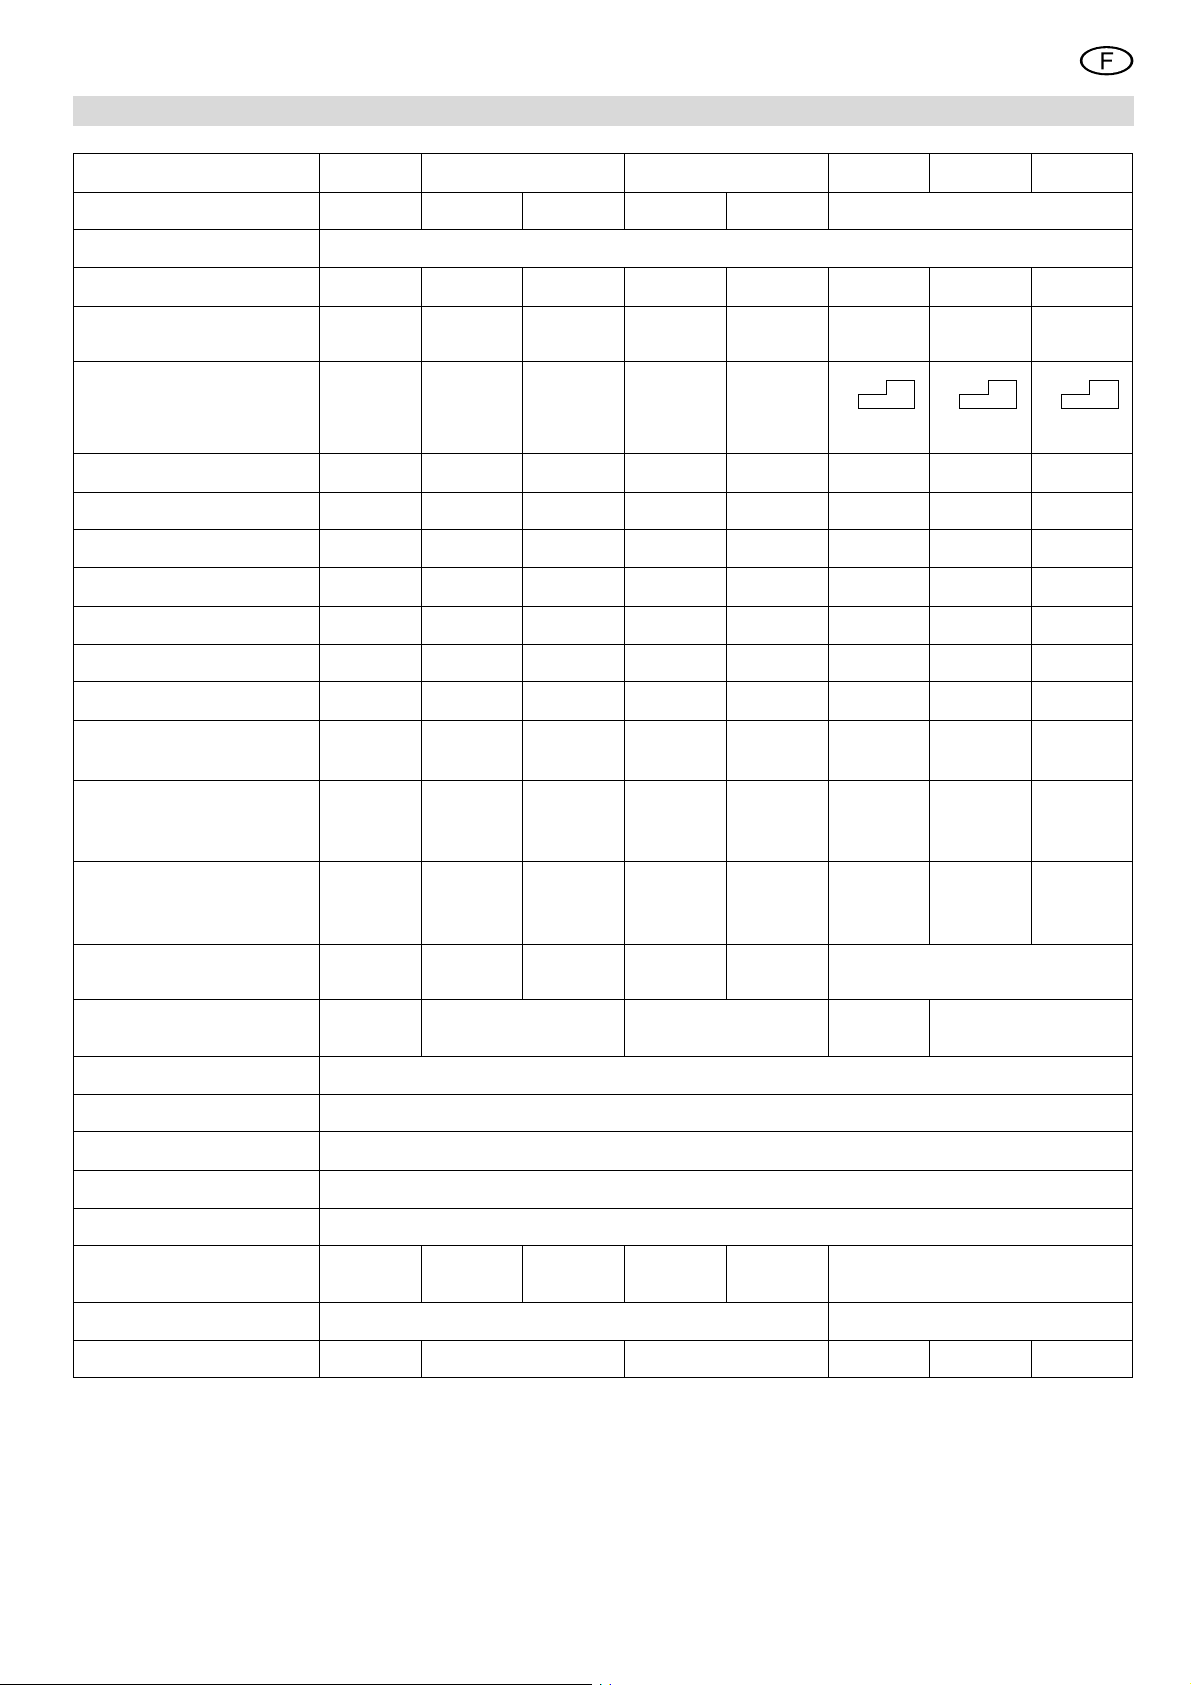
12. Caractéristiques techniques
FRANÇAIS
Appareil
Tension secteur
Fréquence du secteur
Tension à vide
Tension de service
Plage de réglage du courant
Position 1
Position 2
Position 3
Position 4
Position 5
Position 6
Puissance d'entrée max.
Courant d'entrée max.
Courant effectif
150/20 XT 165 SP 170/30 XTC (Combi) 200/40 XT 250/60 XT 300/45 XT
1 ~ 230 V 1 ~ 230 V 2 ~ 400 V 1 ~ 230 V 2 ~ 400 V 3 ~ 400 V
50-60 Hz
36 V 36,5V 38 V 34 V 35 V 34 V 35 V 39 V
15,5 -
21,5 V
30 A 25 A 65 A 30 A 60 A 30/100 A 30/100 A 30/125 A
50 A 45 A 85 A 45 A 90 A 50/120 A 40/120 A 50/150 A
75 A 70 A 110 A 80 A 120 A 65/140 A 60/160 A 75/190 A
100 A 95 A 125 A 110 A 140 A 75/160 A 75/190 A 95/230 A
130 A 120 A 150 A 140 A 160 A 95/185 A 90/225 A 115/280 A
150 A 145 A 165 A 155 A 170 A 110/200 A 110/250 A 140/300 A
5,8 KVA 5,6 KVA 6,8 KVA 5,8 KVA 6,7 KVA 7,0 KVA 8,9 KVA 12,1 KVA
25 A
11,2 A
15,25...21,25V17,25...22,25V15,5 - 21,75 V17 - 22,5 V 15,5 - 24 V 15,5 - 26,5 V15,5 - 29 V
1/2 1/2 1/2
24,5 A
12,3 A
16,9 A
7,7 A
25 A
13,7 A
16,6 A
9,1 A
9,7 A
6,1 A
12,8 A
9,9 A
17,5 A
11,7 A
Facteur de marche max.
(25 °C)
Régime permanent
Facteur de marche max.
(40 °C)
Régime permanent
Degrés de soudage
Fil soudable
Classe de protection
Type de protection
Type de refroidissement
Classe d'isolation
Fusible de secteur
Fiche de contact
Dimensions L x l x H (mm)
Poids (kg)
20 %
50 A
15 %
50 A
6 degrés 6 Stufen
0,6 - 0,8
mm
16 A avec
terre
59,5 60,5 68,5 91 102 104
25%
70 A
17%
50 A
(230 V)
Schuko
16 A
25%
65 A
15%
45 A
6 Stufen
(400 V)
0,6…0,8
mm
CEE
16 A
854 x 338 x 782 954 x 384 x 882
30 %
80 A
20 %
45 A
6 degrés
(230 V)
0,6 - 0,8
16 A avec
terre
mm
SK I
IP 23
F
F
T16A
30 %
90 A
20 %
60 A
6 degrés
(400 V)
CEE
16 A
40 %
120 A
30 %
100 A
0,6 - 1,0
mm
60 %
190 A
40 %
160 A
2 x 6 degrés
CEE
16 A
0,6 - 1,2
mm
45 %
190 A
30 %
150 A
27
Page 28
XS0019H3.fm Handleiding NEDERLANDS
NEDERLANDS
Inhoudstafel
1. Lees deze tekst voor u begint!.28
2. Veiligheid ...................................28
2.1 Voorgeschreven gebruik van
het systeem.................................28
2.2 Symbolen op het apparaat ..........29
3. Bedieningsfuncties...................29
3.1 Bedienelement ............................29
3.2 MIG/MAG 150/20 XT...................29
3.3 MIG/MAG 165 SP .......................30
3.4 MIG/MAG 170/30 XTC................30
3.5 MIG/MAG 200/40 XT,
MIG/MAG 250/60 XT en
MIG/MAG 300/45 XT...................30
4. Transport ...................................30
4.1 Kraantransport ............................31
5. Bedrijfsvoorbereiding...............31
5.1 Gasfles aansluiten.......................31
5.2 Netaansluiting .............................31
5.3 Lasdraadrol inleggen...................31
5.4 Lasdraad invoeren ......................32
6. Bediening...................................33
6.1 LED weergaven...........................33
6.2 Instellen van de lasparameters ...33
6.3 Vrijbrandtijd .................................33
6.4 Lassen met gasbescherming ......33
6.5 Het apparaat uitschakelen ..........34
7. Onderhoud.................................34
8. Beschikbare accessoires ....34/39
9. Reparatie....................................34
10. Milieubescherming....................34
11. Storingen ...................................34
11.1 Algemene storingen ....................34
12. Technische gegevens...............36
1. Lees deze tekst voor u
begint!
Deze gebruiksaanwijzing werd zo
gemaakt dat u snel en veilig met uw toestel kunt werken. Hier een kleine wegwijzer hoe u deze gebruiksaanwijzing dient
te lezen:
− Lees deze gebruiksaanwijzing vóór
de ingebruikneming geheel door.
Besteedt daarbij vooral aandacht
aan het hoofdstuk „veiligheidsvoorschriften”.
− Deze gebruiksaanwijzing richt zich
aan geschoolde lichtbooglassers of
vakmannen met soortgelijke kwalificatie.
− Bewaar alle met toestel geleverde
documenten op, opdat u zich bij
behoefte kunt informeren. Bewaar
het koopbewijs voor eventuele
garantiegevallen op.
− Wanneer u het toestel uitleent of
verkoopt, geef dan alle meegeleverde documenten mee.
− Voor beschadigingen die ontstaan
omdat deze gebruiksaanwijzing niet
werd opgevolgd, overneemt de
fabrikant geen aansprakelijkheid.
De informaties in deze gebruiksaanwijzing zijn als volgt gekenmerkt:
Gevaar!
Waarschuwing voor
lichamelijk letsel of
milieubeschadigingen.
Gevaar voor elektrische
schok!
Waarschuwing voor
lichamelijke letsels door
elektrische schok.
Oppassen!
Waarschuwing voor
materiële schade.
Opmerking:
Aanvullende informaties.
− Getallen in afbeeldingen (1, 2, 3, ...)
− kentekenen afzonderlijke delen;
− zijn doorlopend genummerd;
− refereren naar de passende
getallen in de haakjes (1), (2), (3)
... in de naburige tekst.
− Handelingen, waarbij op de volgorde moet worden gelet, zijn
genummerd.
− Handelingen met willekeurige volgorde zijn met een punt gekenmerkt.
− Lijsten zijn met een streep gekenmerkt.
2. Veiligheid
Principieel moet u zich houden aan de
wettelijke voorschriften voor het gebruik
van booglasapparatuur.
Houd u aan de onderstaande tips om
veilig te werken met het lasapparaat!
B
Gevaar! Elektrische spanning
Sluit het apparaat uitsluitend aan op een
stroombron, waarvan de beveiligingsinrichtingen correct functioneren.
In geval van twijfel neemt u contact op
met een elektromonteur!
B
Gevaar! Elektrische spanning
Reparaties en ingrepen in de apparatuur
mogen uitsluitend door elektromonteurs
uitgevoerd worden.
Vóór openen van het toestel moet u de
netverbinding scheiden.
A
Gevaar!
Draag tijdens het lassen in elk geval voldoende beschermende kledij.
Gebruik in elk geval een lasschild en veiligheidshandschoenen.
Zo beschermt u zich tegen rondvliegende vonken en de vlamboogstraling.
A
Gevaar!
Bij lastechnische werkzaamheden in
bereiken met bijzondere gevaren, bv in
nauwe ruimten, in bereiken met branden explosiegevaar, aan reservoirs met
gevaarlijke inhoud of onder verhoogde
elektrische bedreiging moeten aanvullende voorzichtsmaatregelen worden
genomen.
A
Gevaar!
Alle metaaldampen zijn schadelijk!
Zorg dat bij laswerkzaamheden in gesloten ruimten steeds voldoende ventilatie
en afzuiging is, zodat de maximaal toegelaten concentraties van schadelijke
stoffen op de werkplek niet overschreden worden.
De dampen van lood, cadmium, koper,
zink en beryllium zijn bijzonder gevaarlijk!
A
Oppassen!
Las nooit lasmateriaal dat geaard is.
Zo vermijdt u eventuele beschadiging
van de beschermingsleiding door
zwerflasstromen (potentiaallusvorming).
A
Oppassen!
Gebruik het lasapparaat nooit voor het
ontdooien van buizen.
Bevestig de klem van de lasstroomretourleiding steeds rechtstreeks op het
lasmateriaal en zo dicht mogelijk bij het
laspunt.
A
Oppassen!
Wees bijzonder voorzichtig, wanneer u
met het apparaat in de buurt van computers, elektronisch gestuurde installaties
of in de buurt van magnetische gegevensdragers zoals geluidscassettes, diskettes, gegevensbanden, betaalkaarten
etc. werkt.
De vlamboogontsteking kan aanleiding
geven tot defecten aan de installaties of
verlies van gegevens.
2.1 Voorgeschreven gebruik
van het systeem
Het lastoestel is een gelijkstroombron
met geïntegreerde draadaanvoer, en het
werkt met een constantspannings-instelling.
28
Page 29
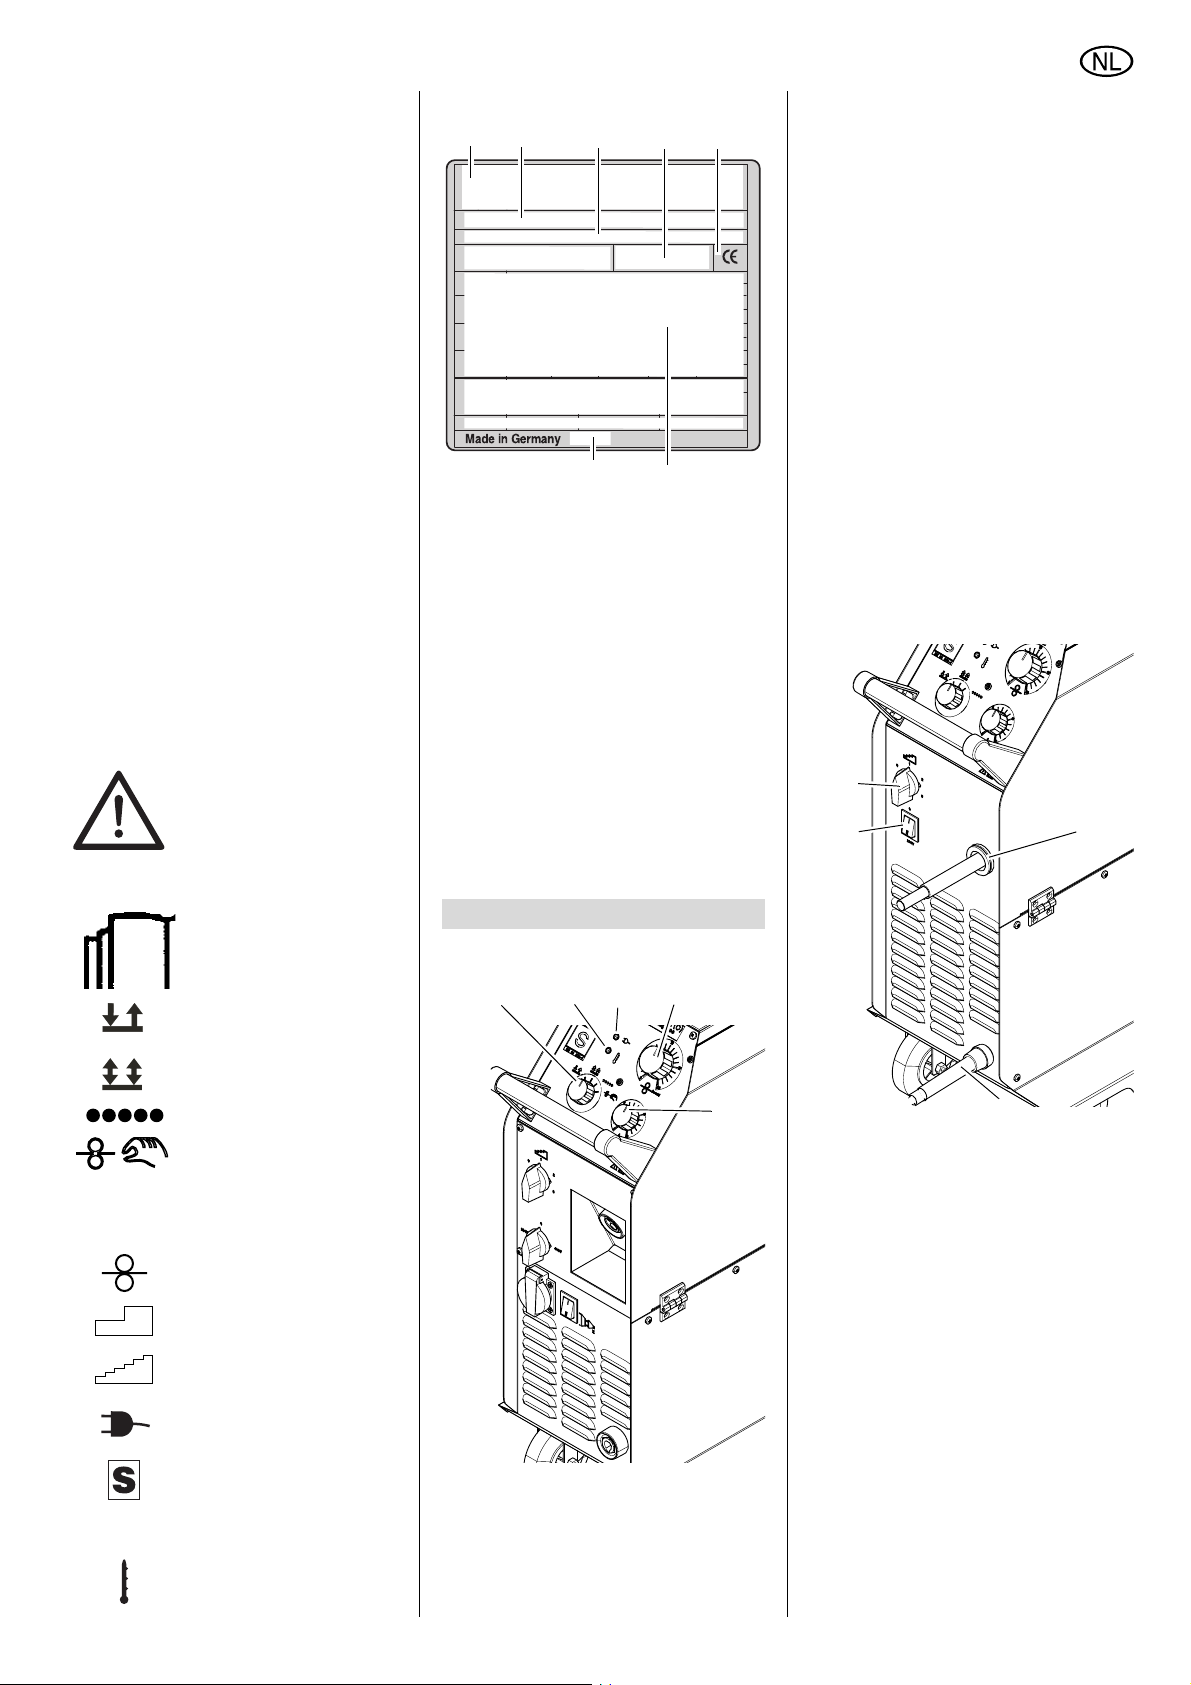
NEDERLANDS
Het lastoestel is voor het lassen van Fe
metalen, gelegerde stalen, non-ferrometalen en aluminium geconstrueerd.
Het voldoet bij levering aan de betreffende bepalingen.
Het lasapparaat is bedoeld voor gebruik
door opgeleide booglasser of vakmensen met een gelijkaardige kwalificatie.
Toegelaten lasmethoden:
− MIG-lassen (Metal-Inert-Gas),
voor aluminium en aluminiumlegeringen
− MAG-lassen (Metal-Active-Gas)
voor staal of roestvrij staal
Bij lassen met gasbescherming moet u
zorgen dat de beschermingsklok van het
beschermingsgas niet door tocht weggeblazen wordt.
Toestelgegevens zie „Technische gegevens“.
Elke andere toepassing geldt als
onreglementair en is verboden.
Voor beschadigingen die door onreglementair gebruik ontstaan, overneemt de
fabrikant geen aansprakelijkheid.
2.2 Symbolen op het apparaat
Gevaar!
Veronachtzaming van de
volgende waarschuwingen kan tot zware verwondingen of materiële
schade leiden.
Lees vóór de ingebruikname de gebruiksaanwijzing
2-takt-bedrijf
Gegevens op het vermogensplaatje:
1
2
1 Fabrikant
2 Benaming van het apparaat
3 Serienummer
4 Normopmerking - Dit apparaat
vervult de eisen van de
genoemde norm
5 CE-teken - Dit apparaat vervult
de EU-richtlijnen volgens conformiteitsverklaring
6 Afvalsymbool – Het toestel kan
via de fabrikant worden afgevoerd
7 Elektrische vermogensgegevens
8 Bouwjaar
345
8
7
6
3. Bedieningsfuncties
3.1 Bedienelement
9101112
10 LED overbelasting (geel)
Controlelampje geeft overbelasting weer.
11 LED net (groen)
geeft de bedrijfsgereedheid
van het lastoestel weer.
12 Draaiknop draadaanvoer
voor het instellen van de aanvoersnelheid voor de draad.
Instelbereik: ca. 0 tot 20 m/min
(Bij MIG/MAG 150/20 XT is de
aanvoersnelheid voor de draad
ook afhankelijk van het ingesteld lasniveau).
13 Draaiknop lastijd
voor het instellen van de lastijd
in het bedrijfssoort punten.
Instelbereik: ca. 0 tot 15 s
3.2 MIG/MAG 150/20 XT
17
16
14
4-takt-bedrijf
Punten
Gas- en stroomvrij inrijgen
van een draad is niet van
toepassing voor:
MIG MAG 165 SP,
150/20 XT
Aanvoersnelheid draad
Grove trappen lasstroom
(spanning)
Fijne trappen lasstroom
(spanning)
Netspanning
Het lasttoestel ist geschikt
voor het lassen in een
omgeving met verhoogde
elektrische bedreiging.
Overtemperatuur
9 Draaischakelaar bedrijfs-
soort
voor het instellen van het
bedrijfssoort.
13
15
14 Lasbrander
(directe aansluiting)
15 Massakabel
(doorsnede= 16 mm
16 Hoofdschakelaar
Positie I: toestel ingeschakeld
Positie 0: toestel uitgeschakeld
17 Keuzeschakelaar lasniveau´s
schakelt de lasstroom (spanning) in zes niveau´s.
2
)
29
Page 30
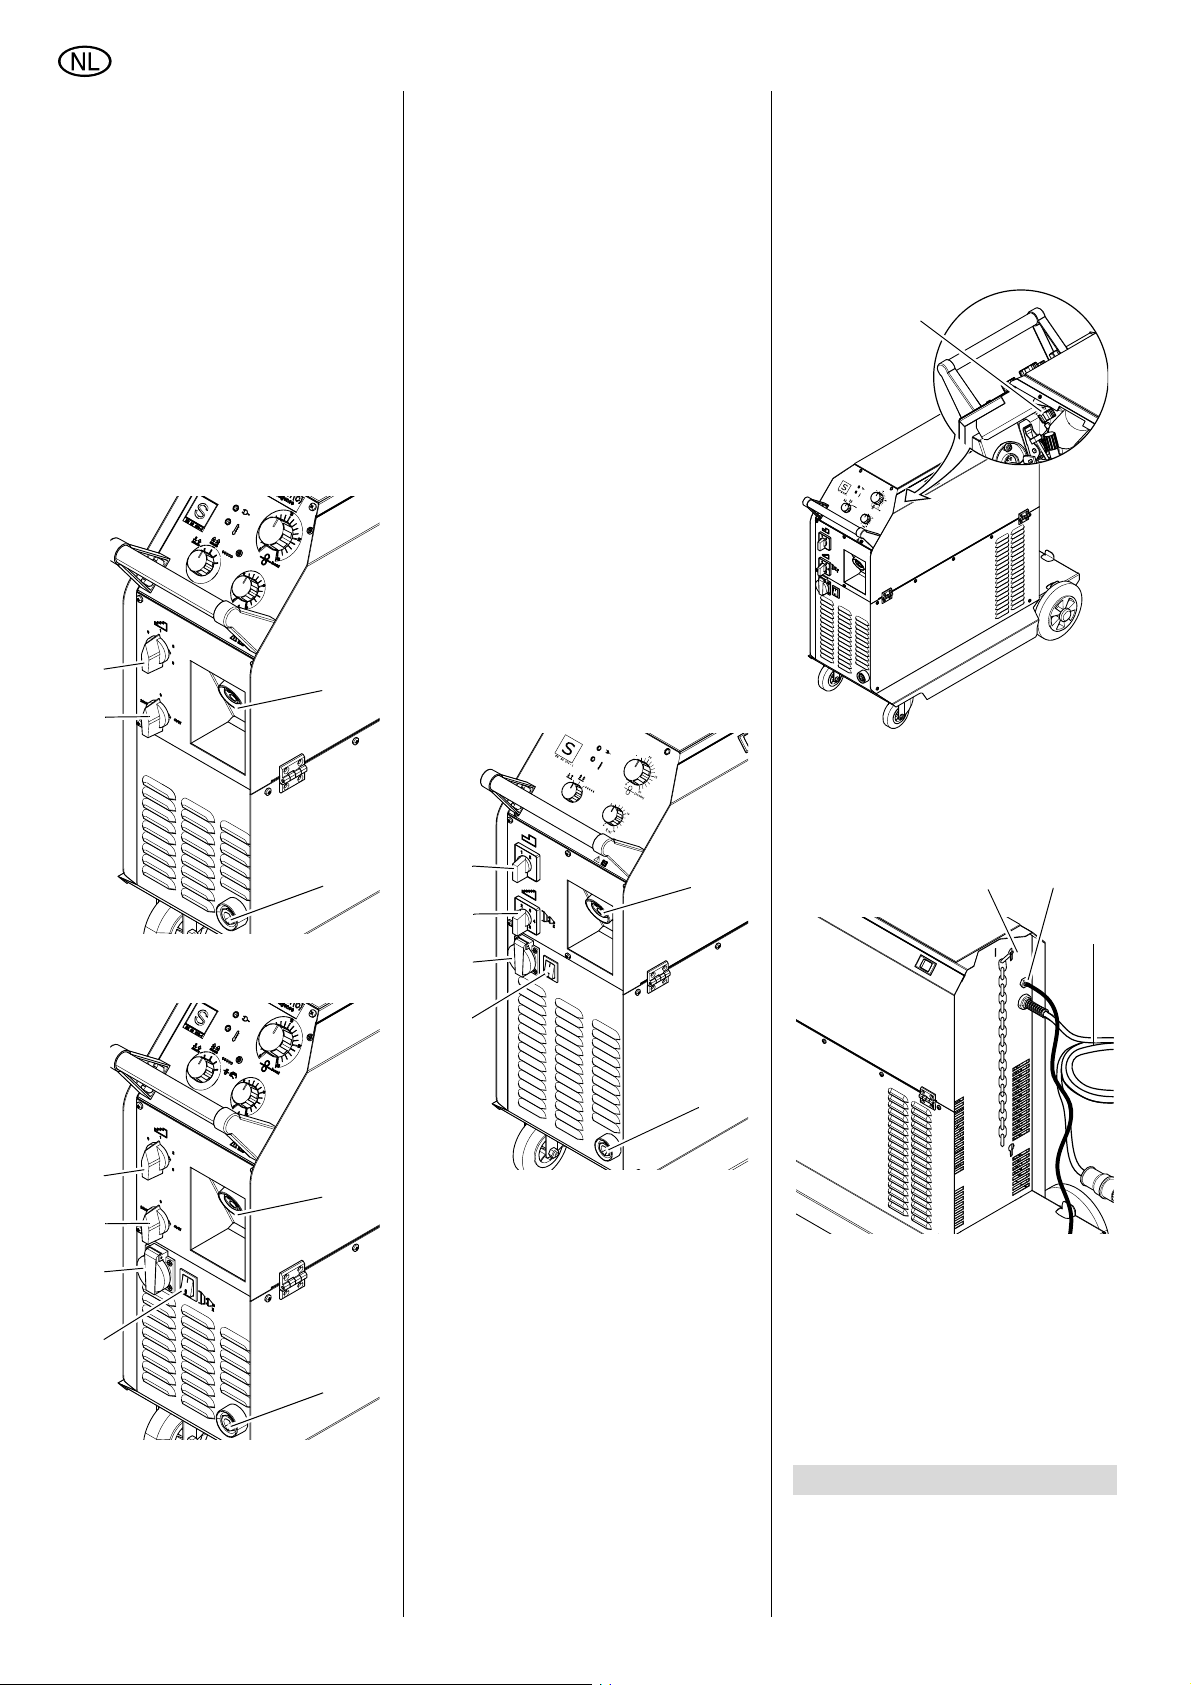
NEDERLANDS
3.3 MIG/MAG 165 SP
18 Centrale aansluiting voor las-
brander
voor de aansluiting van alle in
de handel gebruikelijke lasbranders (eurostekker KZ-2).
19 Aansluiting massakabel
(kabelbus 25)
20 Keuzeschakelaar netspan-
ning
230V – 0 (toestel uit) – 400V.
21 Keuzeschakelaar lasniveau´s
schakelt de lasstroom (spanning) in zes niveau´s.
21
20
18
23 Aansluiting massakabel
(kabelbus 50)
24 Hoofdschakelaar
Positie I: toestel ingeschakeld,
wanneer aan de keuzeschakelaar netspanning (26) de netspanning 230V of 400V vooraf
is ingesteld.
Positie 0: toestel uitgeschakeld en veiligheidsstopcontact
bedrijfsklaar.
25 Veiligheidsstopcontact
voorwaarde voor het bedrijf:
nulgeleider voorhanden en toestel is uitgeschakeld.
26 Keuzeschakelaar netspan-
ning
230V – 0 (toestel uit) – 400V.
27 Keuzeschakelaar lasniveau´s
schakelt de lasstroom (spanning) in zes niveau´s.
3.5 MIG/MAG 200/40 XT,
MIG/MAG 250/60 XT en
MIG/MAG 300/45 XT
32 Keuzeschakelaar fijnniveau´s
schakelt de lasstroom (spanning) in zes niveau´s.
33 Keuzeschakelaar grove
niveau´s
schakelt de lasstroom (spanning) in twee niveau´s.
34
3.4 MIG/MAG 170/30 XTC
27
26
25
24
22 Centrale aansluiting voor las-
brander
voor de aansluiting van alle in
de handel gebruikelijke lasbranders (eurostekker KZ-2).
19
22
23
33
28
32
31
30
29
28 Centrale aansluiting voor las-
brander
voor de aansluiting van alle in
de handel gebruikelijke lasbranders (eurostekker KZ-2).
29 Aansluiting massakabel
(kabelbus 50)
30 Hoofdschakelaar
Positie I: toestel ingeschakeld
Positie 0: toestel uitgeschakeld en veiligheidsstopcontact
bedrijfsklaar
31 Veiligheidsstopcontact
voorwaarde voor het bedrijf:
nulgeleider voorhanden en toestel is uitgeschakeld.
34 Draaias vrijbrandtijd
draaias geheel naar links
gedraaid = minimale vrijbrandtijd
35
35 Houdersvoorziening voor ket-
ting
zekert de gasfles tegen omkantelen.
36 Beschermgasleiding
37 Netaansluitkabel
36
37
4. Transport
Het lastoestel is voorzien van een onderstel. Daarmee kunt u het lastoestel
samen met de beschermgasfles gemakkelijk naar de inzetplaats rijden .
30
Page 31
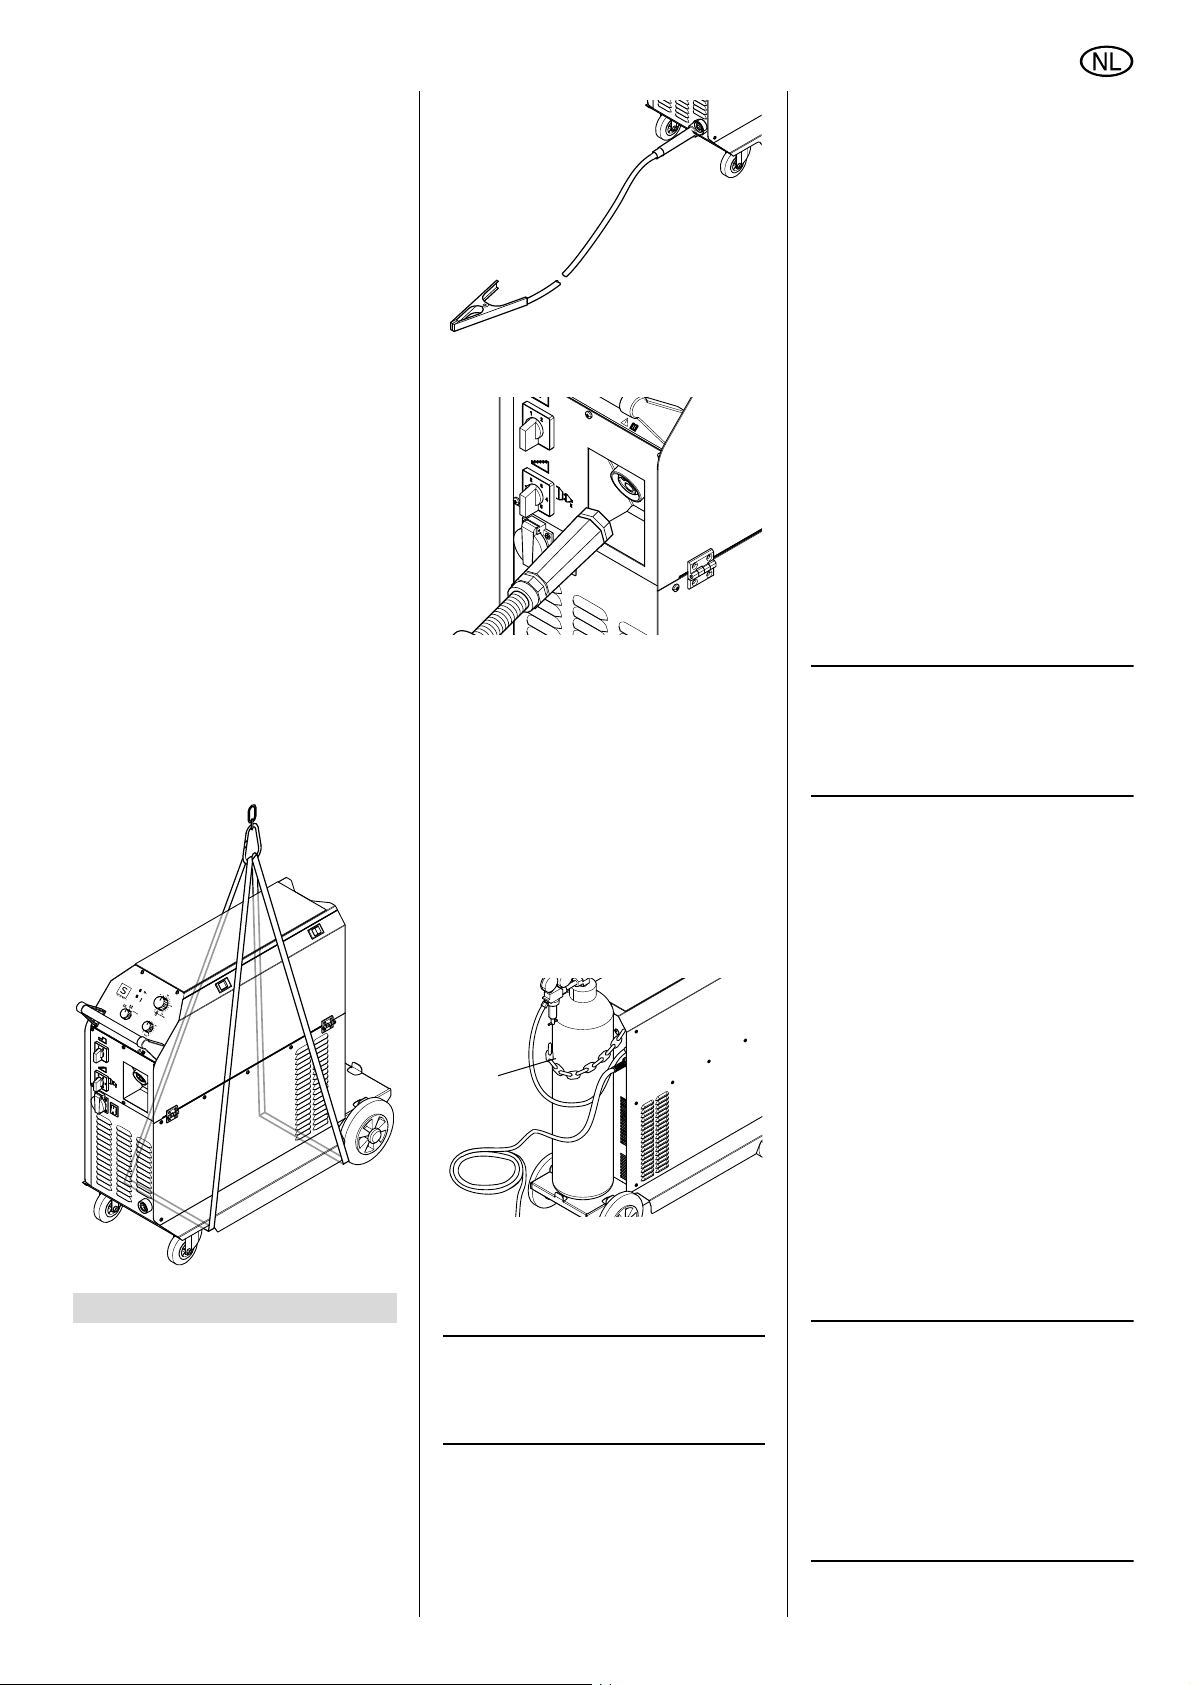
NEDERLANDS
A
Gevaar!
• Sluit vóór een transport het flesventiel.
• Let op het hoge gewicht van het
lastoestel. Vooral op sterk afhellend terrein kan het buiten controle geraken!
Loop het geplande traject af,
alvorens u zich met het lastoestel
op de weg maakt.
Neem evt. een tweede persoon
als hulp!
• Beveilig het toestel ter plekke van
de inzet tegen wegrollen.
4.1 Kraantransport
U kunt het lastoestel met een kraan
transporteren.
A
Gevaar!
• Vóór een transport met een hijskraan moet u de gasfles van het
lastoestel verwijderen.
Een kraantransport met gasfles is
verboden!
• Een kraantransport aan de handgreep is niet toegestaan.
• Leg de transportgordels in overeenstemming met de afbeelding aan.
5. Bedrijfsvoorbereiding
1. Massakabel aan de aansluiting voor
de lasmassa aansluiten.
2. Lasbrander aan centrale aansluiting
aansluiten.
5.1 Gasfles aansluiten
A
Oppassen!
Toegelaten voor 10l- en 20l-flessen!
Niet correct gezekerde flessen kun-
nen een omkantelen van het toestel
veroorzaken. Om daardoor optredende beschadigingen aan het toestel resp. aan de gasfles te vermijden,
mogen slechts 10l- en 20l-flessen
worden toegepast.
1. Gasfles opzetten en met ketting (38)
tegen omvallen zekeren.
38
2. Drukverlager aan de gasfles aan-
sluiten.
3. Gasslang aan de drukverlager aan-
sluiten.
Opmerking:
3
het toestel is met een magneetventiel uitgerust. Gas komt slechts gedurende het lasproces vrij .
5.2 Netaansluiting
A
Gevaar! Elektrische spanning
Exploiteer het toestel slechts aan een
stroombron die aan de volgende
eisen beantwoordt (zie ook "Technische gegevens"):
− stopcontacten volgens de voorschriften geïnstalleerd, geaard en
gekeurd.
− Stopcontacten bij driefasedraaistroom met neutrale geleider. De neutrale geleider is noodzakelijk voor het bedrijf van het
toestelstopcontact.
− Netspanning en -frequentie moeten met de op het typeplaatje van
de machine vermelde gegevens
overeenstemmen.
− Afzekering tegen stroomslag
door een FI-schakelaar met een
storingstroom van 30 mA.
− Afzekering tegen kortsluiting
door een netafzekering (veiligheidsvoorziening tegen kortsluiting) met maximaal 16 A (traag).
− Systeemimpedantie Z
overgavepunt (huisaansluiting)
maximaal 0,35 ohm.
Opmerking:
3
richt u zich aan uw energieverzorgingsbedrijf of uw elektro-installateur,
indien u vragen heeft, of uw huisaansluiting aan deze voorwaarden voldoet.
Verleg het netkabel zo, dat het bij de
werkzaamheden niet stoort en niet
kan worden beschadigd.
Bescherm de netkabel tegen hitte,
aggressieve vloeistoffen en scherpe
kanten.
Gebruik als verlengkabel slechts rubberkabels met voldoende doorsnede
(op aansluitgegevens letten).
Trek de netstekker niet aan de netkabel uit het stopcontact.
max
aan het
5.3 Lasdraadrol inleggen
1. Zijdelingse toestelafdekking aan de
beide kunststofsluitingen openen.
2. Vastzetter van de spoeldoorn los-
draaien en lasdraadrol op de
spoeldoorn plaatsen.
De boring van de draadrol moet bij
het opzetten op de meenemer grijpen (39).
Opmerking:
3
gebruik bij het inzetten van
draadmandspoelen een geschikte adapter.
Bij gebruik van 5 kg-lasdraadrollen moet
een adapterring voor 5 kg-draadrol (zie
"Leverbare toebehoren") worden toegepast. De ontbrekende afstand tot de lasdraadrol wordt hiermee gecompenseerd
.
31
Page 32
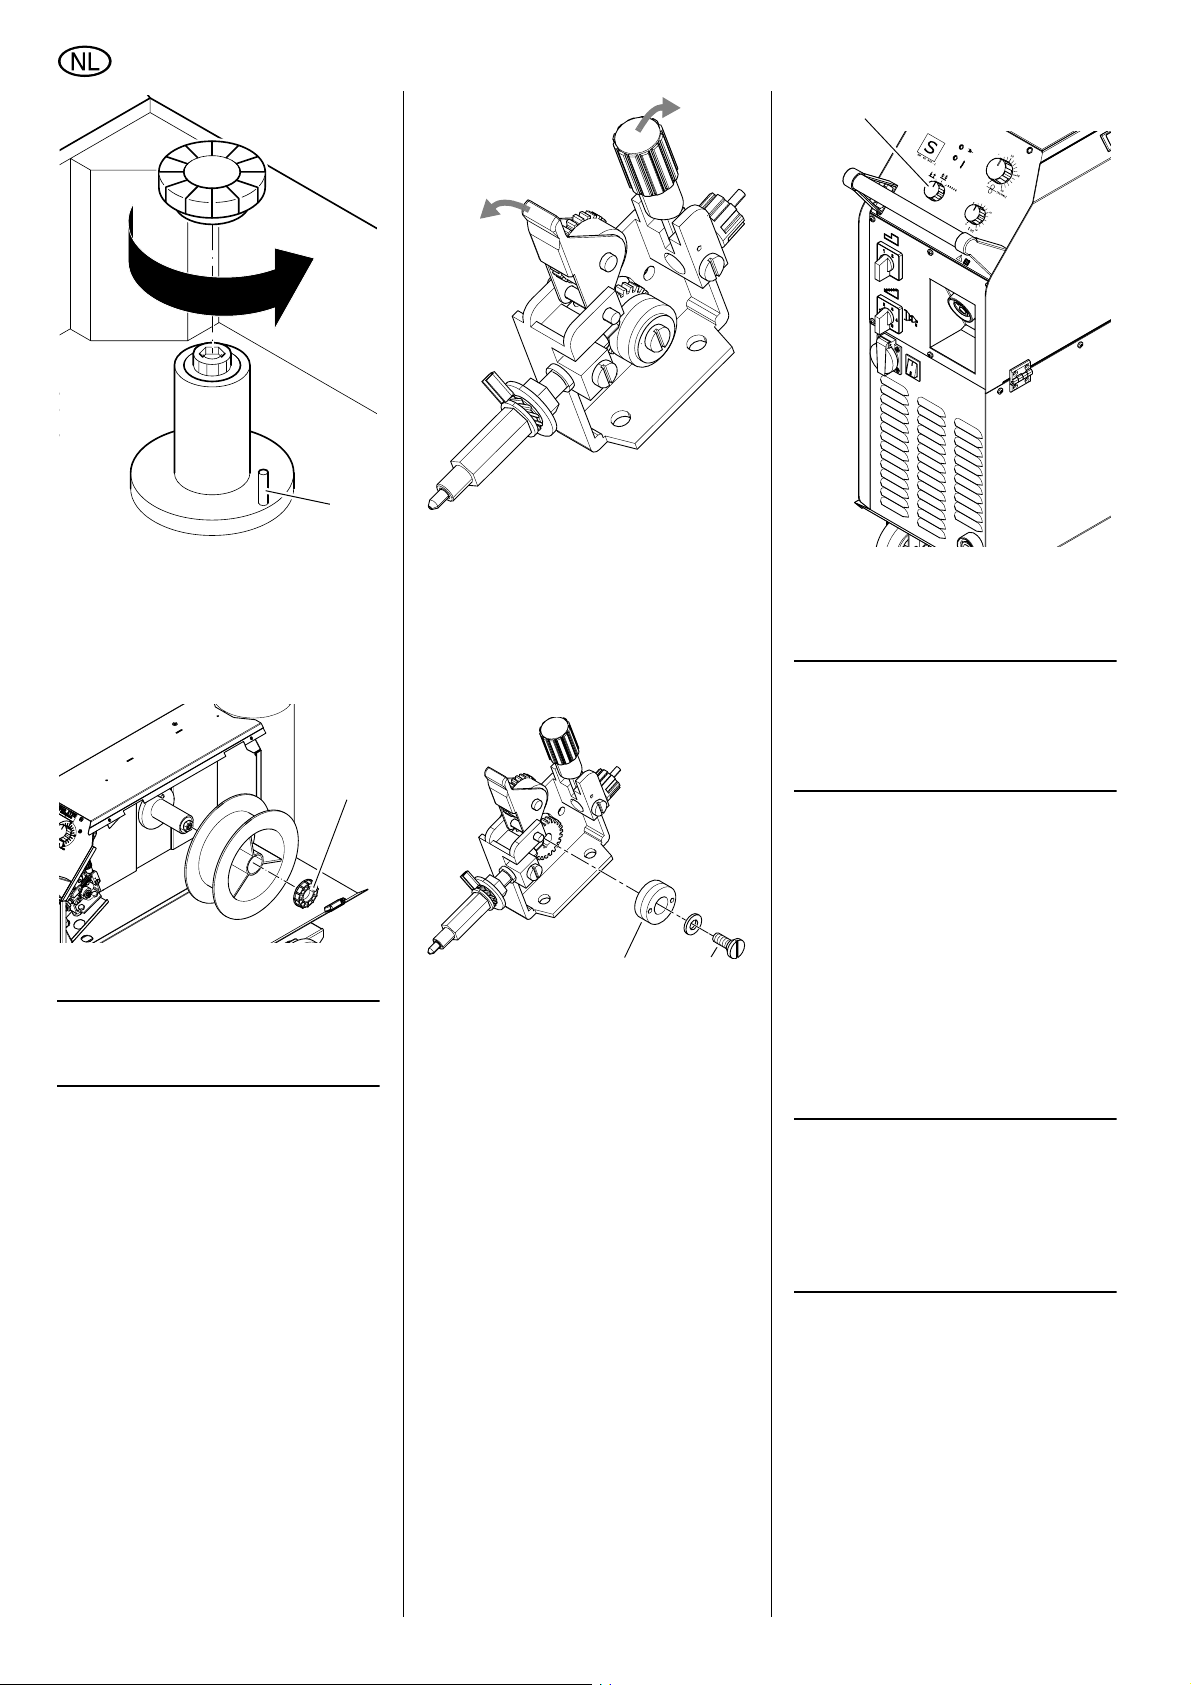
NEDERLANDS
3. Vastzetter weer vastschroeven.
Instelling van de rem controleren en
evt. aan de schroef (40) corrigeren.
De rem voorkomt een nalopen van
de draadrol bij het einde van het lasproces .
39
40
1. Zijdelingse toestelafdekking aan de
beide kunststofsluitingen openen.
2. Stelschroef losmaken en naar buiten klappen. Aandrukhendel klapt
naar boven .
3. Positie van de draadgeleidingsrol
controleren en bij behoefte de rol
omdraaien of vervangen:
43
7. Toestel inschakelen.
8. Aan de draaischakelaar (43) het
bedrijfssoort "gas- en stroomvrij inrijgen van de draad " instellen.
Opmerking:
3
het bedrijfssoort "Gas- en
stroomvrij inrijgen van de draad" kan aan
het toestel MIG/MAG 150/20 XT, 165 SP
niet worden ingesteld.
5.4 Lasdraad invoeren
Opmerking:
3
is niet van toepassing voor
MIG MAG 165 SP, 150/20 XT.
De draadgeleidingsrol bezit een geleidingsgroef voor een draaddoorsnede
van 0,6/0,8 mm of 1,0/1,2 mm. In het
bedrijf wordt de draad in de achterste
groef (op de motorzijde) gevoerd. Door
de fabrikant is de draadaanvoereenheid
voor lasdraden met 0,8 mm doorsnede
ingericht.
Dient een draaddoorsnede van 0,6 mm
te worden verwerkt, moet u de draadgeleidingsrol omdraaien of bij 1,0/1,2 mm
draaddoorsnede de draadgeleidingsrol
vervangen.
42
− Borgbout (41) losmaken.
− Draadgeleidingsrol (42) met tand-
wiel van de steekas lostrekken.
− Draadgeleidingsrol van het tandwiel optillen en met de andere
kant weer opsteken of vervangen.
− Beide delen weer op de steekas
opzetten en borgbout monteren.
4. Lasdraad ontbramen en
− door de geleidingsspiraal,
− via de geleidingsrol,
− in de centrale aansluiting voeren.
5. Aandrukhendel sluiten en stelschroef naar boven klappen.
Aanpersdruk aan de aanvoerrol met
de stelbout instellen.
6. Gassproeier lostrekken en stroomsproeier aan brandershals losschroeven.
41
9. branderstoets zo lang ingedrukt
houden tot de lasdraad ca. 2 cm
aan de brandershals te voorschijn
komt.
10. Stroomsproeier losschroeven en
gassproeier weer opsteken.
11. Zijdelingse toestelafdekking weer
afsluiten.
Slechts bij MIG/MAG 150/20 XT, 165 SP
De draadgeleidingsrol (46) bezit 4 groeven voor draaddoorsneden van 0,6 mm,
0,8 mm, 1,0 mm en 1,2 mm.
Opmerking:
3
de groeven van 1,0 mm en
1,2 mm vinden bij de MIG/MAG 150/
20 XT, MIG/MAG 165 SP geen toepassing, omdat het lasvermogen slechts
voor lasdraaddoorsneden van 0,6 mm of
0,8 mm is geconstrueerd.
Door de fabrikant is de draadaanvoereenheid voor lasdraden met 0,8 mm
doorsnede ingericht (opschrift op de
kopse kant: 0,8/1,0). Indien een draaddoorsnede van 0,6 mm dient te worden
verwerkt, moet u de draadgeleidingsrol
omdraaien (opschrift op de kopse kant
toont dan: 0,6/1,2).
32
Page 33
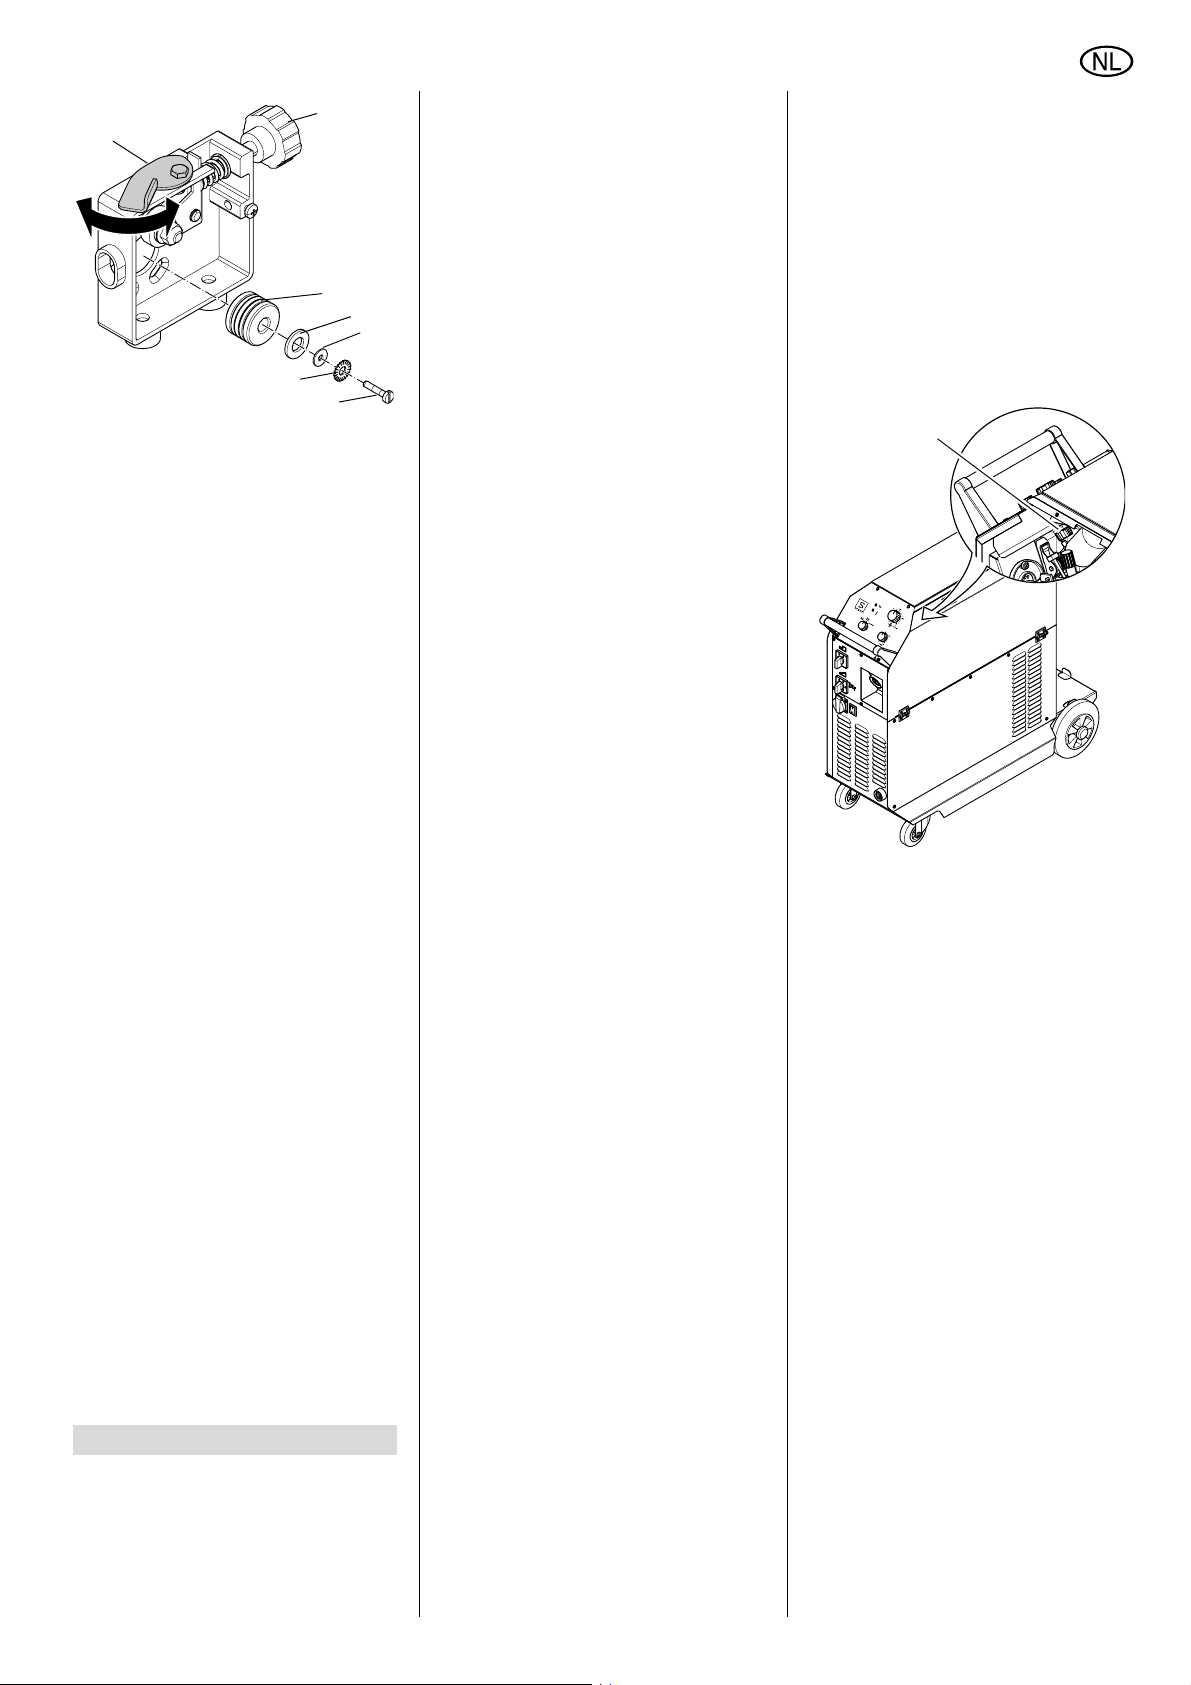
NEDERLANDS
44
1. Zijdelingse toestelafdekking aan de
beide kunststofsluitingen openen.
2. Hendel (44) naar achteren (in richting van de wijzers van de klok)
drukken, om de aandrukrol van de
draadgeleidingsrol los te maken.
3. Borgbout (50) losmaken en waaierschijf (49), U-schijf (48), afstandsring(47) en draadgeleidingsrol (46)
van de motoras lostrekken. De
afstandsring
4. Draadgeleidingsrol (46) met de
andere kant weer opsteken.
5. Afstandsring (47), U-schijf(48) en
waaierschijf (49) opsteken en borgbout (50) monteren.
6. Lasdraad ontbramen en
− door de geleidingsspiraal,
− via de geleidingsrol,
− ca. 40 - 50 mm in de centrale
aansluiting schuiven.
− Evtl. de brandersaansluiting /
geleidingsspiraal in de positie
corrigeren, zo dat beide op het
midden van de groef wijst.
7. Hendel (44) weer terugdraaien
(tegen de wijzers van de klok in) en
aanpersdruk van de aandrukrol met
de stelschroef (45) instellen.
8. Gassproeier lostrekken en stroomsproeier aan brandershals losschroeven.
9. Brandersschakelaar bij geringe
draadaanvoer zo lang ingedrukt
houden, tot de lasdraad ca. 2 cm
aan de brandershals te voorschijn
komt.
10. Stroomsproeier losschroeven en
gassproeier weer opsteken.
11. Zijdelingse toestelafdekking weer
afsluiten.
45
46
47
48
49
50
6. Bediening
A
Oppassen!
Controleer vóór het inschakelen van
de toestellen alle aansluitingen en
toevoeren.
A
Oppassen!
Beveilig het toestel ter plekke van de
inzet tegen wegrollen.
6.1 LED weergaven
− LED-check:
bij het inschakelen wordt een LEDcheck uitgevoerd.
Beide controlelampjes branden voor
1 seconde (LED-check). Zodra de
gele LED "Overbelasting" uitgaat, is
het toestel bedrijfsklaar.
− Groene LED "Net" brandt.
Toestel is bedrijfsklaar.
− Gele LED "Overbelasting" knippert.
Overbelastingsbescherming geactiveerd. Zodra de gele LED uitgaat,
kan weer worden gelast .
− Groene LED "Net" knippert.
De branderstoets werd gedurende
een overbelastingsfase ingedrukt
gehouden. Branderstoets loslaten :
het toestel is weer bedrijfsklaar.
De branderstoets werd twee keer
snel achtereen bediend.
Branderstoets opnieuw bedienen.
6.2 Instellen van de lasparameters
Het instellen van de bedrijfsparameters
geschiedt via het bedienelement.
Draadaanvoer
Via de draaiknop draadaanvoer wordt de
snelheid van de draadaanvoer ingesteld.
Instelbereik voor de draadaanvoer:
− ca. 0... 20 m/min.
Bij MIG/MAG 150/20 XT, MIG/MAG 165
SP is de draadaanvoersnelheid ook
afhankelijk van het ingesteld lasniveau.
Lasstroom (spanning)
De lasstroom (spanning) wordt via de
keuzeschakelaar voor de lasniveau´s
ingesteld:
MIG/MAG 150/20 XT
− 6 niveau´s
MIG/MAG 170/30 XTC (Combi),
MIG/MAG 165 SP
12 niveau´s:
− 6 niveau´s bij 230 V
− 6 niveau´s bij 400 V
MIG/MAG 200/40 XT, 250/60 XT en
300/45 XT
12 niveau´s:
− 2 grove niveau´s
− 6 fijnniveau´s
6.3 Vrijbrandtijd
De vrijbrandtijd voorkomt bij correcte
instelling een vastbranden van de lasdraad in het smeltbad. De instelling
geschiedt via de draaias vrijbrandtijd
(51).
− Draaias (51) geheel naar links
gedraaid = minimale vrijbrandtijd.
− Draaias (51) geheel naar rechts
gedraaid = maximale vrijbrandtijd.
51
6.4 Lassen met gasbescherming
A
Oppassen!
Controleer vóór begin van de werkzaamheden:
− Correcte lasdraad ingelegd?
− Is het juiste beschermingsgas
aangesloten?
− Brander correct uitgerust (kern,
spiraal, sproeiers en steunpijp)?
1. Massakabel aan geschikte plaats
aan het werkstuk bevestigen.
2. Open de hoofdafsluitkraan van de
gasfles en stel het gewenste gasdebiet in.
Vervang het gasmondstuk indien
nodig.
Vuistregel ter bepaling van de vereiste hoeveelheid beschermgas
Hoeveelheid beschermgas [l/min] =
10 x doorsnede van de
draadelektrode [mm]
Voorbeeld:
Doorsnede van de draadelektrode 1 mm
vereiste hoeveelheid beschermgas 10 l/
min
33
Page 34
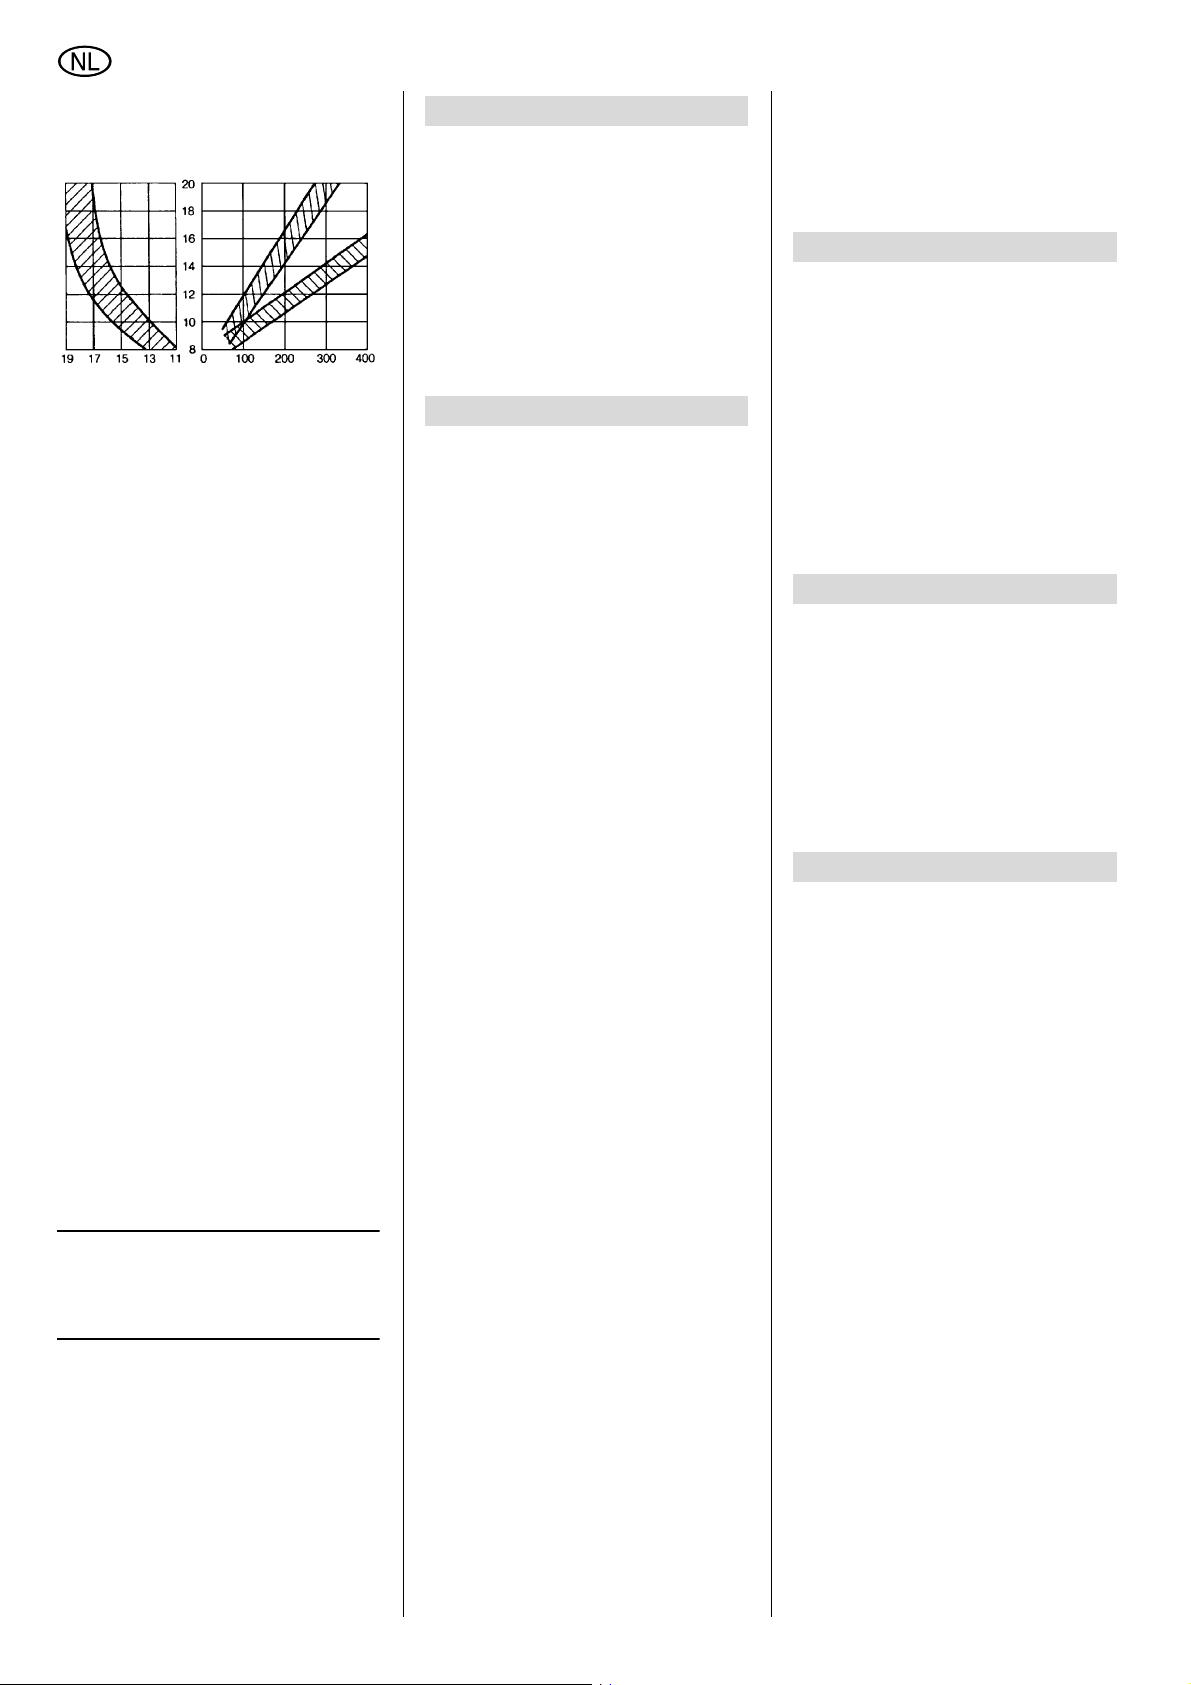
NEDERLANDS
Diagram voor de exacte berekening
van de vereiste hoeveelheid
beschermgas
Hoeveelheid beschermgas in l/min
Doorsnede van de gassproeiers
in mm
3. Lasstroom (spanning) instellen.
A
Oppassen!
Bedien de niveauschakelaars voor de
instelling van de lasstroom (spanning) nooit gedurende het lopende
lasproces.
Schakel onder last overbelast en
beschadigt de schakelaars.
4. Gewenst bedrijfssoort kiezen.
5. Draadaanvoersnelheid instellen.
6. Met de hoofdschakelaar het toestel
inschakelen. Het lasapparaat is nu
gebruiksklaar.
2-takt-bedrijf (handlassen)
1. Brandersschakelaar bedienen
lasproces start.
2. Brandersschakelaar loslaten
lasproces eindigt.
4-takt-bedrijf (continu lassen)
1. Brandersschakelaar bedienen en
loslassen
lasproces start.
2. Brandersschakelaar opnieuw bedie-
nen en loslassen
lasproces eindigt.
Bedrijfssoort puntlassen
1. Lastijd instellen.
2. Brandersschakelaar bedienen.
Het puntlassen start.
Het lasproces eindigt automatisch
na afloop van de ingestelde lastijd.
Opmerking:
3
wordt de brandersschakelaar
vóór afloop van de ingestelde lastijd losgelaten, eindigt het lasproces eveneens.
Aluminium
Stroomsterkte in A
Staal
6.5 Het apparaat uitschake-
len
1. Sluit de hoofdafsluitkraan op de
gasfles.
2. Toestel aan de hoofdschakelaar uit-
schakelen.
3. Massakabel van het werkstuk schei-
den.
4. De stekker uit het stopcontact trek-
ken.
34
7. Onderhoud
Het lasapparaat is in hoge mate onderhoudsvrij.
Al naar stofbelasting dient alle 4 tot 6
maanden met watervrije perslucht te
worden uitgeblazen.
Controleer in regelmatige afstanden de
toestellen op zichtbare gebrekken.
In geval van schade aan de snoeren
neemt u contact op met een elektromonteur.
8. Beschikbare accessoires
Voor deze MIG/MAG-toestellen adviseren wij de volgende genoemde toebehoren. Deze toebehoren zijn met de toestellen getest en garanderen een
probleemloos werken.
A Lasbrander voor 150/20 XT,
SB 14 (vast)
1) met 3 m aansluitlengte
B Lasbrander voor 165 SP,
SB 14 KZ-2
1) met 3 m aansluitlengte
C Lasbrander voor 170/30 XTC,
SB 15 KZ-2
1) met 3 m aansluitlengte
2) met 4 m aansluitlengte
3) met 5 m aansluitlengte
D Lasbrander voor 200/40 XT en
250/60 XT, SB 25 KZ-2
1) met 3 m aansluitlengte
2) met 4 m aansluitlengte
3) met 5 m aansluitlengte
E Lasbrander voor 300/45 XT,
SB 36 KZ-2
1) met 3 m aansluitlengte
2) met 4 m aansluitlengte
3) met 5 m aansluitlengte
F Massakabel voor 150/20 XT
1) 3 m, 16 mm
G Massakabel voor 165 SP
1) 3 m, 16 mm
H Massakabel voor 170/30 XTC,
200/40 XT en 250/60 XT
1) 3 m, 25 mm
I Massakabel voor 300/45 XT
1) 5 m, 35 mm
J Drukverlager met 2 manometers.
1) zonder blokkeerklep
2) met blokkeerklep
K Adapter voor lasdraadrollen
1) 5 kg rollen staal/roestvrij staal
en 2 kg rollen aluminium
2) 15 kg korfspoelen staal/roestvrij staal en
7 kg korfspoelen alu
L Lasplaatje
1) Automatiek-veiligheidsscherm,
DIN11 vast
2) Automatiek-veiligheidsscherm,
DIN 9-13 instelbaar
3) met glas, DIN 11
2
(vast)
2
2
2
4) met voorzetglas en vrijzicht,
DIN 11
M Brandersspray
1) 150 ml
2) 400 ml
9. Reparatie
A
Gevaar!
Reparaties van elektrische machines
mogen uitsluitend door een elektromonteur uitgevoerd worden!
De lasapparaten kunnen voor reparatie
verzonden worden naar de Service-vestiging in uw land. Het adres vindt u bij de
lijst met onderdelen.
Geef bij inzending voor reparatie een
omschrijving van het vastgestelde
defect.
10. Milieubescherming
Het verpakkingsmateriaal van de
machine is 100 % recycleerbaar.
Afgedankte elektronische machines en
accessoires bevatten grote hoeveelheden waardevolle grond- en kunststoffen
die eveneens gerecycleerd kunnen worden.
De gebruiksaanwijzing werd op chloorvrij gebleekt papier gedrukt.
11. Storingen
Het toestel is met meerdere onafhankelijk van elkaar werkende veiligheidsvoorzieningen tegen overbelasting gezekerd.
Tot deze veiligheidsvoorzieningen behoren ook fijnzekeringen die op de platines
zijn gemonteerd. Brandt een van deze
zekeringen door, is dat een indicatie
voor een grotere storing van het toestel.
B
Gevaar! Elektrische spanning!
Vervang nooit eigenmachtig een fijnzekering in het binnenste van het toestel.
Richt u zich aan een electricien!
Vóór het inzetten van een nieuwe
zekering moet het toestel geheel
gekeurd en een eventuele schade zijn
verholpen!
11.1 Algemene storingen
Onregelmatige draadaanvoer
Aanpersdruk aan rolaanvoer?
− Correcte druk instellen.
Draadgeleiding aan aanvoer-motor niet
in één lijn?
− Aanvoerrol en draadgeleiding in lijn
brengen.
Geleidingsspiraal verstopt of voor draadsterkte niet passend?
Page 35
NEDERLANDS
− Controleren, evt. vervangen.
Slecht gespoelde draad of draad-kruizingen?
− Draadrol vervangen.
Verroeste draad of slechte kwaliteit?
− Draadrol vervangen, geleidingsspiraal reinigen resp. vervangen.
Te sterk aangetrokken doornrem?
− Doornrem losmaken.
Aanvoerrol vervuild of versleten resp.
niet passend voor draadsterkte?
− Aanvoerrol reinigen resp. vervangen.
Geen draadaanvoer
Brandersschakelaar in branderspakket
defect?
− Brandersschakelaar door elektrische vakman laten controleren .
Geen lasstroom bij werkende draadaanvoer
Massakabel geeft geen correcte contact?
− Massakabel op correct contact controleren.
Contact van het werkstuk met gassproeier ontsteekt lichtboog
Kortsluiting tussen stroom- en gassproeier?
− Gassproeier en brandershals reinigen en met brandersspray
insproeien.
Brander wordt te heet
Stroomsproeier te groot of los?
− Passende stroomsproeier inzetten,
sproeier vastschroeven.
Het apparaat functioneert niet
Netzekering geactiveerd?
− Schakel de netzekering in of vervang ze.
Lasnaad bros of poreus
Zijn er lekkages in de gasslangen-aansluitingen?
− Controleer de aansluitingen.
Is de gasfles leeg?
− Vervang de gasfles.
Is de gaskraan gesloten?
− Draai de gaskraan open.
Is de drukregelaar defect?
− Controleer de drukregelaar.
Is de elektromagnetische klep defect?
− Laat de elektromagnetische klep
door een elektromonteur controleren.
Is het gasmondstuk van de brander of
de slangbundel verstopt?
− Maak het gasmondstuk schoon.
Tocht het op het laspunt?
− Scherm het laspunt af resp. verhoog
het gasdebiet.
Onzuiver werkstuk?
− Verwijder roest, vet of laklaag.
Slechte draadkwaliteit of ongeschikt
beschermgas?
− Nieuwe lasdraad of geschikt
beschermgas gebruiken.
Continue gasuitstroming
Is de elektromagnetische klep defect?
− Vervang de elektromagnetische
klep.
Bevat de elektromagnetische klep vuildeeltjes?
− Maak de elektromagnetische klep
schoon.
35
Page 36
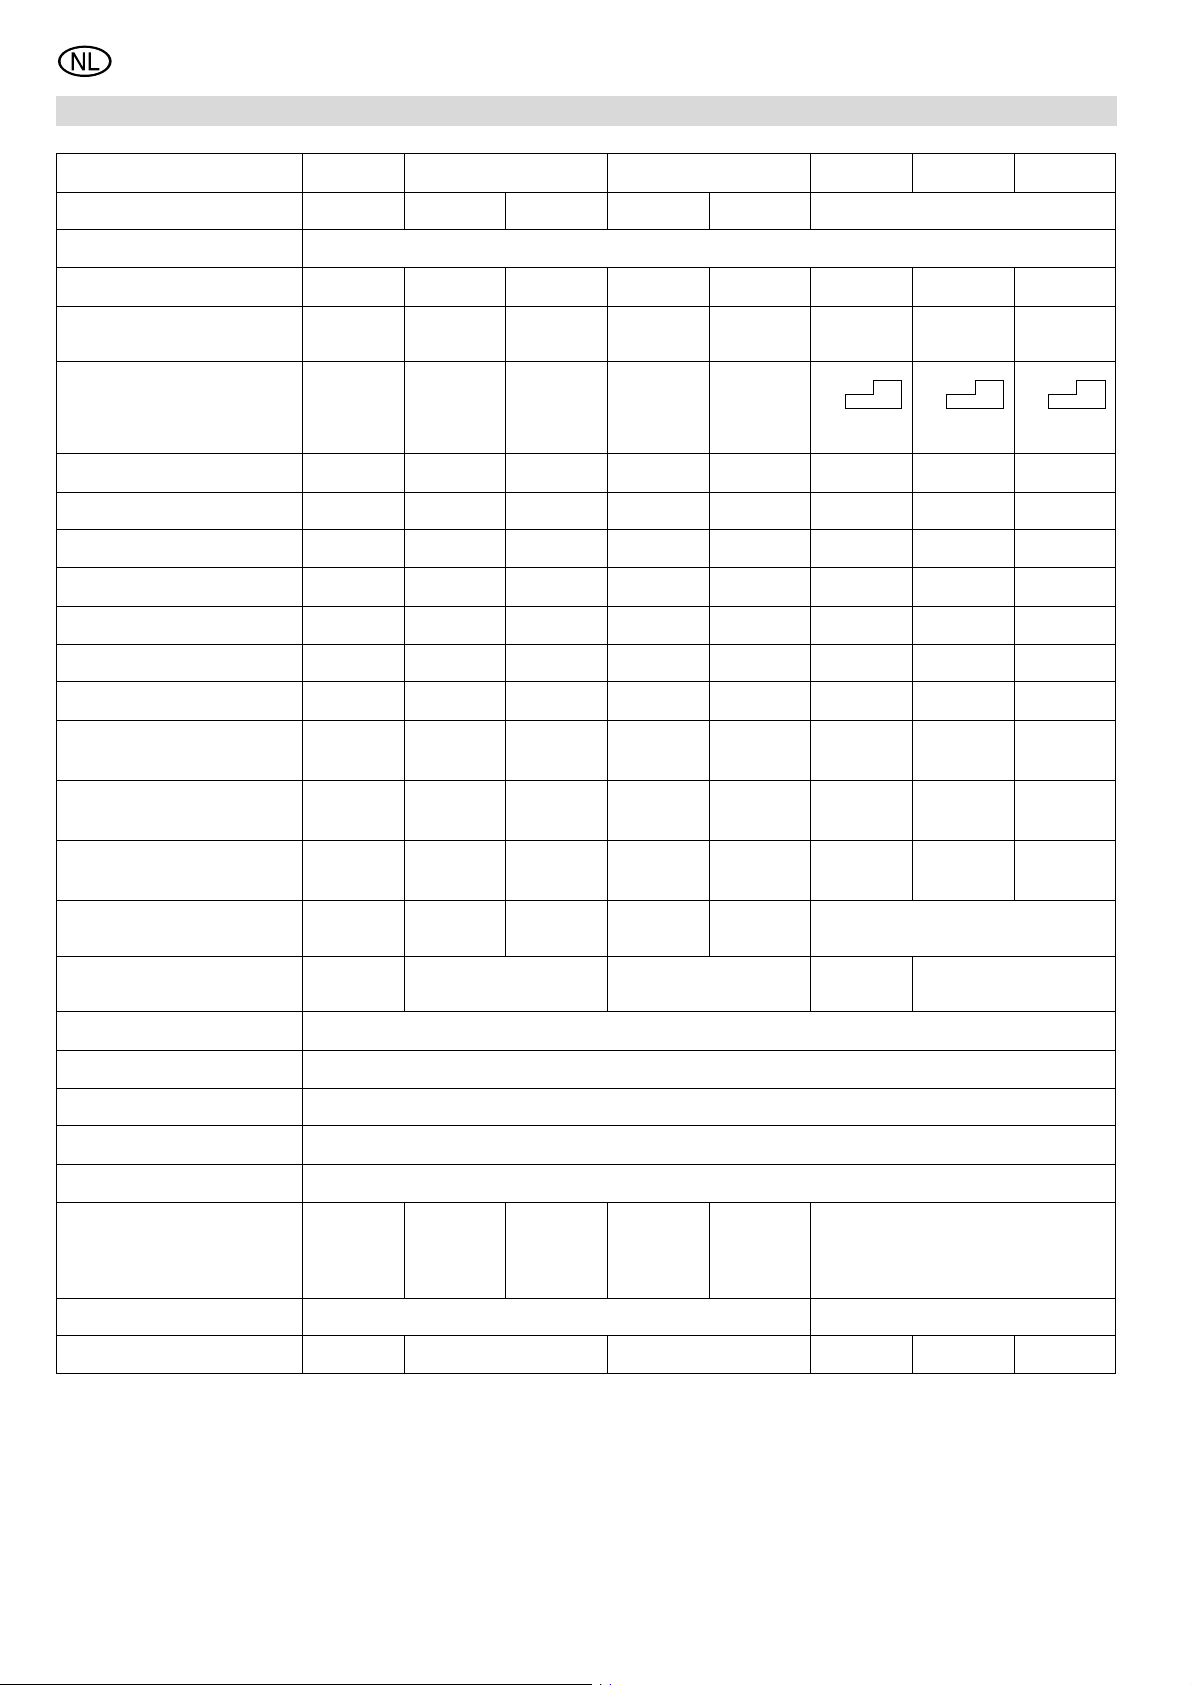
NEDERLANDS
12. Technische gegevens
Apparaat
Netaansluitspanning
Netfrequentie
Vrijloopspanning
Werkspanning
Stroominstelbereik
Positie 1
Positie 2
Positie 3
Positie 4
Positie 5
Positie 6
Ingangsvermogen max.
Maximale ingangsstroom
Effectieve stroom
150/20 XT 165 SP 170/30 XTC (combi) 200/40 XT 250/60 XT 300/45 XT
1~230V 1~230V 2~400V 1~230V 2~400V 3~400V
50-60 Hz
36 V 36,5V 38 V 34 V 35 V 34 V 35 V 39 V
15,5..
.21,5 V
30 A 25 A 65 A 30 A 60 A 30/100 A 30/100 A 30/125 A
50 A 45 A 85 A 45 A 90 A 50/120 A 40/120 A 50/150 A
75 A 70 A 110 A 80 A 120 A 65/140 A 60/160 A 75/190 A
100 A 95 A 125 A 110 A 140 A 75/160 A 75/190 A 95/230 A
130 A 120 A 150 A 140 A 160 A 95/185 A 90/225 A 115/280 A
150 A 145 A 165 A 155 A 170 A 110/200 A 110/250 A 140/300 A
5,8 KVA 5,6 KVA 6,8 KVA 5,8 KVA 6,7 KVA 7,0 KVA 8,9 KVA 12,1 KVA
25 A
11,2 A
15,25...
21,25V
24,5 A
12,3 A
17,25...
22,25 V
16,9 A
7,7 A
15,5...
21,75V
25 A
13,7 A
17...
22,5 V
16,6 A
9,1 A
15,5...
24 V
1/2 1/2 1/2
9,7 A
6,1 A
15,5...
26,5 V
12,8 A
9,9 A
15,5...
29 V
17,5 A
11,7 A
Max. inschakelduur (25°C)
100% inschakelduur bij
Max. inschakelduur (40°C)
100% inschakelduur bij
Lasniveau´s
Lasbare draad
Beschermklasse
Beschermsoort
Koelsoort
Isolatieklasse
Netzekering
Netstekker
Afmetingen L x B x H (mm)
Gewicht (kg)
20%
50 A
15%
50 A
6 niveau´s 6 Stufen
0,6…0,8
mm
Veilig-
heidsstop-
contact
16 A
59,5 60,5 68,5 91 102 104
25%
70 A
17%
50 A
(230 V)
Schuko
16 A
25%
65 A
15%
45 A
6 Stufen
(400 V)
0,6…0,8
mm
CEE
16 A
854 x 338 x 782 954 x 384 x 882
30%
80 A
20%
45 A
6 niveau´s
(230 V)
Veilig-
heidsstop-
contact
16 A
6 niveau´s
0,6…0,8
mm
SK I
IP 23
F
F
T16A
30%
90 A
20%
60 A
(400 V)
CEE
16 A
40%
120 A
30%
100 A
0,6…1,0
mm
60%
190 A
40%
160 A
2 x 6 niveau´s
CEE
16 A
0,6…1,2
mm
45%
190 A
30%
150 A
36
Page 37
Page 38
Page 39
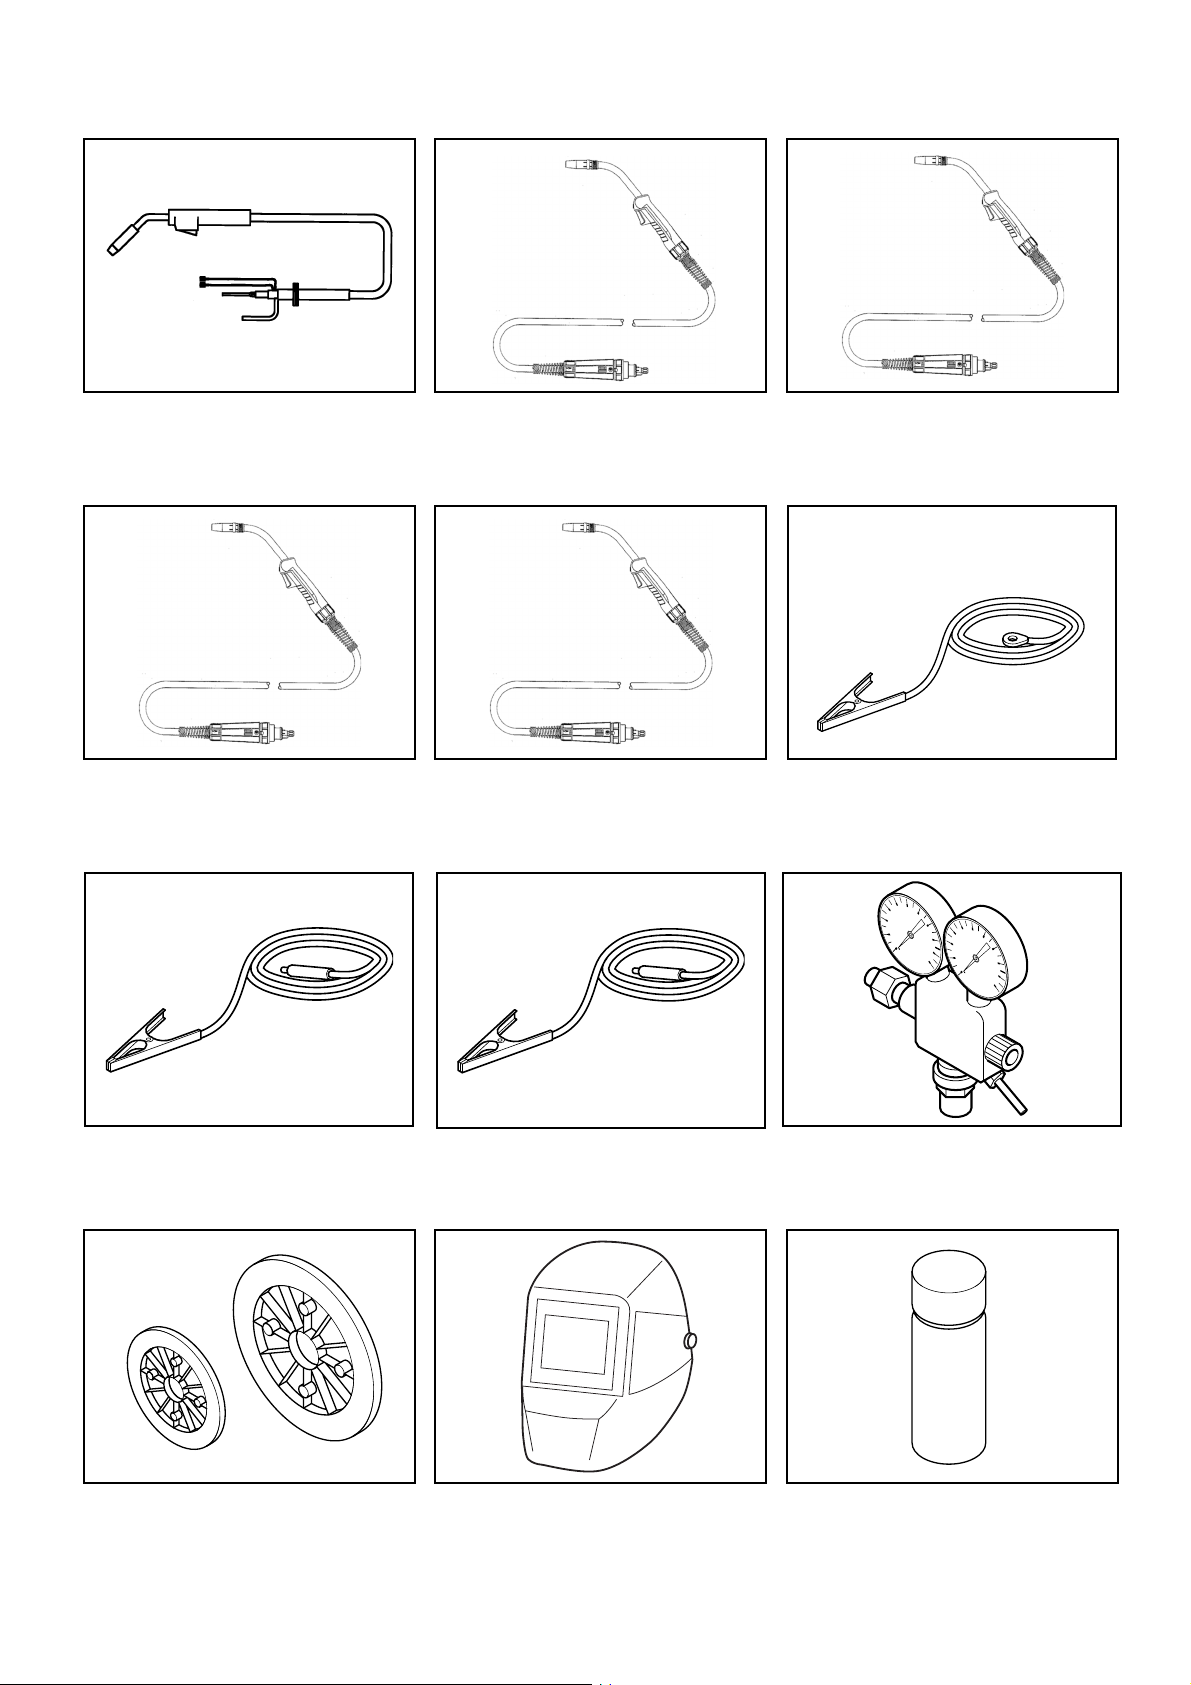
U3S0039.fm
A 1) 132 407 7398 B 1) 090 200 9914 C 1) 090 200 9949
2) 090 200 9957
3) 090 200 9965
D 1) 090 200 8330
2) 090 200 8344
3) 090 200 8357
G 1) 100 200 4999
H 1) 090 200 8365
E 1) 090 200 8411
2) 090 200 8420
3) 090 200 8438
I 1) 090 201 1293
F 1) 100 201 2118
J 1) 090 203 1472
2) 090 200 5293
K 1) 090 201 8158
2) 090 201 2630
L 1) 090 206 3161
2) 090 205 3166
3) 090 202 7840
4) 090 200 5528
M 1) 132 703 8296
2) 090 206 1150
39
 Loading...