

Page 1
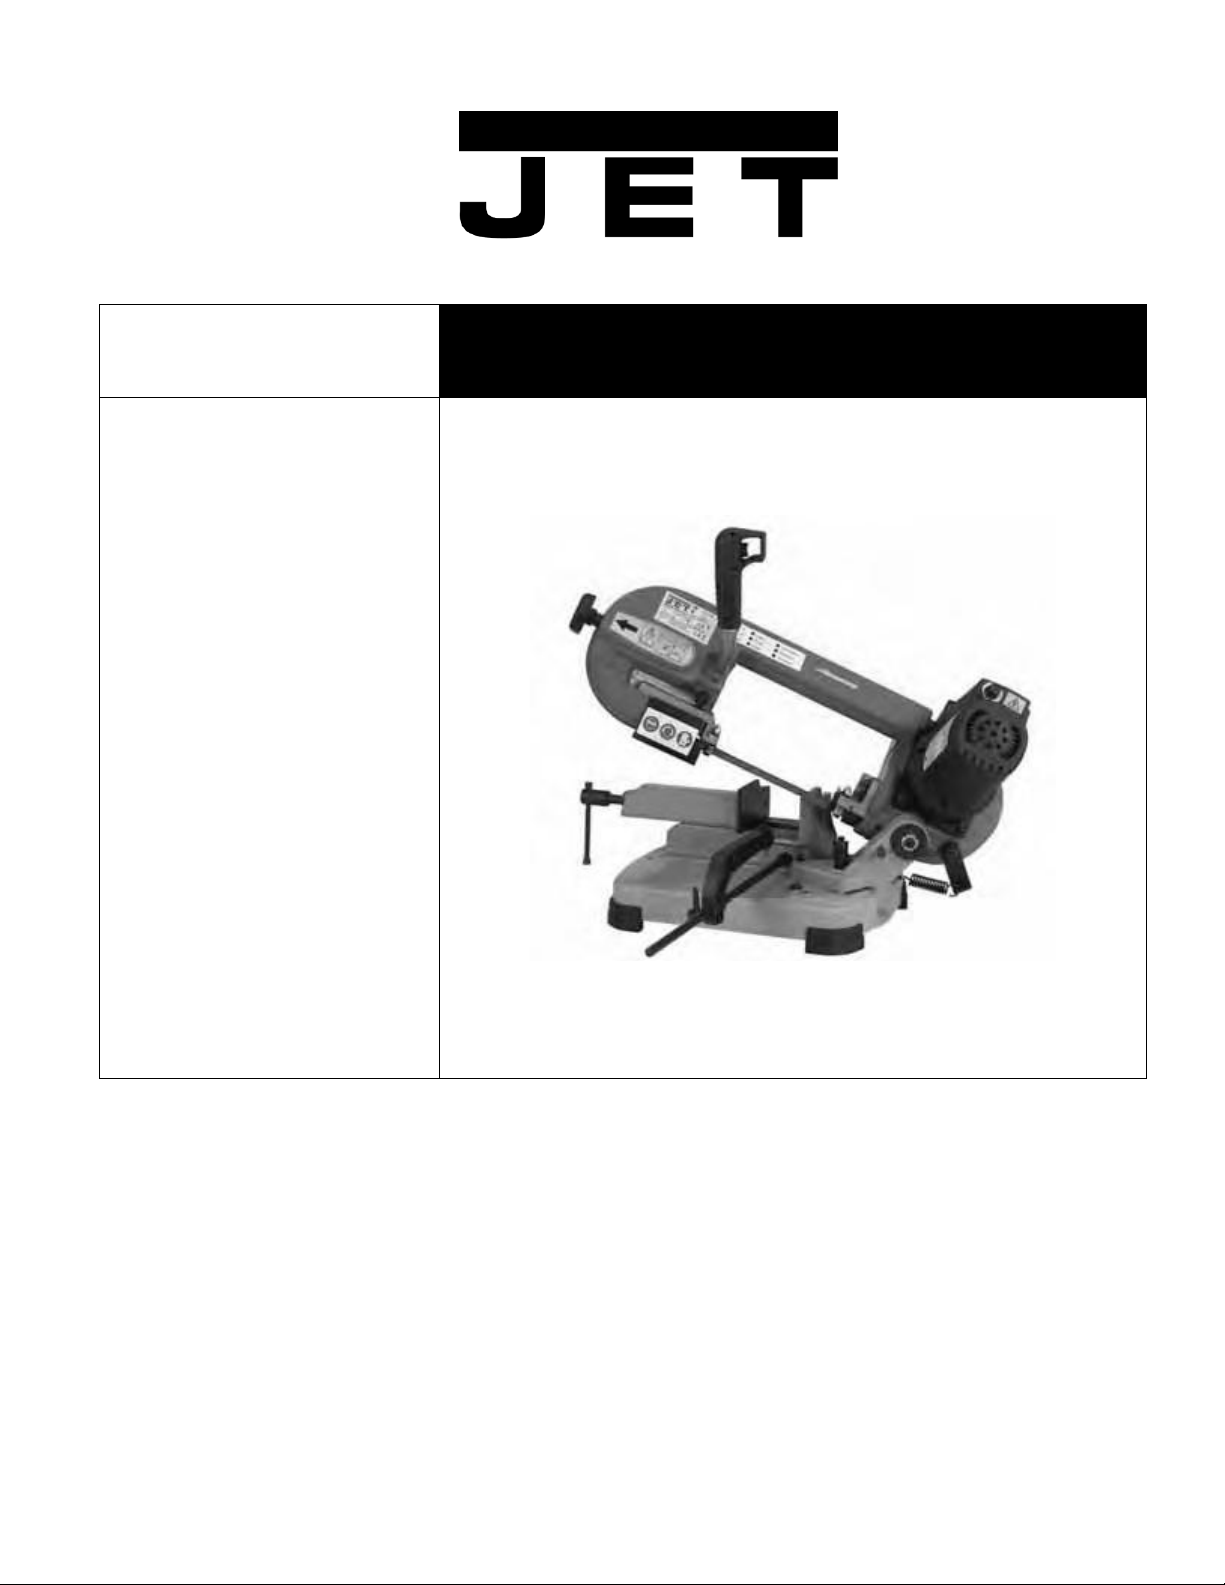
349V
ЛЕНТОЧНОПИЛЬНЫЙ СТАНОК
GB
Operating Instructions
D
Gebrauchsanleitung
F
Mode d´emploi
RUS
Инструкция по эксплуатации
Walter Meier AG
WMH Tool Group AG, Bahnstrasse 24, CH-8603 Schwerzenbach
Walter Meier (Fertigung) AG, Bahnstrasse 24, CH-8603 Schwerzenbach
Walter Meier (Tool) AG, CH-8117 Fälladen
www.jettools.com; [email protected]
Tel. +41 (0) 44 806 47 48
Fax +41 (0) 44 806 47 58
Фирма-импортер ООО «ИТА-СПб»
Санкт-Петербург, Складской проезд, д. 4а, тел.: +7 (812) 334-33-28
Московский офис ООО «ИТА-СПб»
Москва, Переведеновский переулок, д. 17, тел.: +7 (495) 626-71-00
www.jettools.ru; [email protected]
M- 349V…06/12
1
Page 2
инструкция по эксплуатации станка JET мод. 349V
2
Инструкция по эксплуатации ленточнопильного станка модели 349V
Уважаемый покупатель,
Большое спасибо за доверие, которое Вы оказали нам, купив наш новый станок JET. Эта инструкция
разработана для владельцев и обслуживающего персонала ленточнопильного станка по металлу
мод. 349V с целью обеспечения надежного пуска в работу и эксплуатации станка, а также его техни-
ческого обслуживания. Обратите, пожалуйста, внимание на информацию этой инструкции по эксплуатации и прилагаемых документов. Полностью прочитайте эту инструкцию, особенно указания по
технике безопасности, прежде чем Вы смонтируете станок, запустите его в эксплуатацию или будете
проводить работы по техническому обслуживанию. Для достижения максимального срока службы и
производительности Вашего станка тщательно следуйте, пожалуйста, нашим указаниям.
Данный станок является станком класса «хобби», и предназначен для индивидуального (бытового)
применения, т. е. по своим конструктивным особенностям и техническим характеристикам станок не
предназначен для использования на производстве. Если Вы планируете эксплуатировать станок в
более производительных условиях, рекомендуем проконсультироваться с представителем продавца
или сервисного центра JET о возможностях оборудования.
Содержание
1.Гарантийные обязательства ........................ 2
2.Требования техники безопасности .............. 3
3.Общие указания по эксплуатации ............... 4
4.Технические характеристики ........................ 5
5.Описание станка ........................................... 5
6.Защита двигателя ......................................... 6
7.Эксплуатация станка .................................... 7
8.Сервисное обслуживание ............................ 8
9.Устранение неисправностей ........................ 9
10.Дополнительные принадлежности ............ 9
11.Электрическая схема ............................... 10
12.Выбор и эксплуатация полотен .......... 11, 12
1. ГАРАНТИЙНЫЕ ОБЯЗАТЕЛЬСТВА JET
Компания JET стремится к тому, чтобы ее
продукты отвечали высоким требованиям
клиентов по качеству и стойкости.
JET гарантирует первому владельцу, что ка-
ждый продукт не имеет дефектов материалов
и дефектов обработки, а именно:
2 ГОДА ГАРАНТИИ JET В СООТВЕТСТВИИ С
НИЖЕПЕРЕЧИСЛЕННЫМИ
ГАРАНТИЙНЫМИ ОБЯЗАТЕЛЬСТВАМИ.
1.1 Гарантийный срок 2 (два) года со дня продажи. Днем продажи является дата оформле-
ния товарно-транспортных документов и/или
дата заполнения Гарантийного талона.
1.2 Гарантийный, а так же негарантийный и
послегарантийный ремонт производится только в сервисных центрах, указанных в гарантийном талоне, или авторизованных сервис-
ных центрах.
1.3 После полной выработки ресурса обору-
дования рекомендуется сдать его в сервисцентр для последующей утилизации.
1.4 Гарантия распространяется только на производственные дефекты, выявленные в процессе эксплуатации оборудования в период га-
рантийного срока.
1.5 В гарантийный ремонт принимается оборудование при обязательном наличии правильно
оформленных документов: гарантийного тало-
на, согласованного с сервис-центром образца с
указанием заводского номера, даты продажи,
штампом торговой организации и подписью покупателя, а так же при наличии кассового чека,
свидетельствующего о покупке.
1.6 Гарантия не распространяется на:
- сменные принадлежности (аксессуары), напри-
мер: сверла, буры; сверлильные и токарные патроны всех типов и кулачки и цанги к ним; подошвы шлифовальных машин и т.п. (см. список смен-
ных принадлежностей (аксессуаров) JET);
- быстроизнашиваемые детали, например:
угольные щетки, приводные ремни, защитные
кожухи, направляющие и подающие резиновые
ролики, подшипники, зубчатые ремни и колеса
и прочее (см. инструкцию по оценке гарантий-
ности и ремонта оборудования JET). Замена их
является платной услугой;
- оборудование JET со стертым полностью или
частично заводским номером;
- шнуры питания, в случае поврежденной изоляции замена шнура питания обязательна.
1.7 Гарантийный ремонт не осуществляется в
следующих случаях:
- при использовании оборудования не по на-
значению, указанному в инструкции по эксплуа-
тации;
- при механических повреждениях оборудования;
Page 3
- при возникновении недостатков из-за действий
третьих лиц, обстоятельств непреодолимой силы, а так же неблагоприятных атмосферных или
иных внешних воздействий на оборудование,
таких как дождь, снег повышенная влажность,
нагрев, агрессивные среды и др.;
- при естественном износе оборудования
(полная выработка ресурса, сильное внутрен-
нее или внешнее загрязнение, ржавчина);
- при возникновении повреждений из-за несо-
блюдения предусмотренных инструкцией условий эксплуатации (см. главу «Техника безо-
пасности»);
- при порче оборудования из-за скачков напряжения в электросети;
- при попадании в оборудование посторонних
предметов, например песка, камней, насекомых, материалов или веществ, не являющихся отходами, сопровождающими применение
по назначению;
- при повреждения оборудования вследствие
несоблюдения правил хранения, указанных в
инструкции;
- после попыток самостоятельного вскрытия,
ремонта, внесения конструктивных изменений,
несоблюдения правил смазки оборудования;
- при повреждении оборудования из-за не-
брежной транспортировки. Оборудование
должно перевозиться в собранном виде в упаковке, предотвращающей механические или
иные повреждения и защищающей от небла-
гоприятного воздействия окружающей среды.
1.8 Гарантийный ремонт частично или полно-
стью разобранного оборудования исключен.
1.9 Профилактическое обслуживание оборудования, например: чистка, промывка, смазка,
в период гарантийного срока является плат-
ной услугой.
1.10 Настройка, регулировка, наладка и
техническое обслуживание оборудования
осуществляются покупателем.
1.12 По окончании срока службы рекомендуется обратиться в сервисный центр для про-
филактического осмотра оборудования.
Эта гарантия не распространяется на те дефекты, которые вызваны прямыми или косвенными нарушениями, невнимательностью,
случайными повреждениями, неквалифицированным ремонтом, недостаточным техническим обслуживанием, а также естественным
износом.
Гарантия JET начинается с даты продажи
первому покупателю.
инструкция по эксплуатации станка JET мод. 349V
JET возвращает отремонтированный продукт
или производит его замену бесплатно. Если
будет установлено, что дефект отсутствует или
его причины не входят в объем гарантии JET,
то клиент сам несет расходы за хранение и об-
ратную пересылку продукта.
JЕТ оставляет за собой право на изменение
деталей и принадлежностей, если это будет
признано целесообразным.
2. Безопасность
2.1 Применение согласно предписанию
Станок предназначен для распиливания обрабатываемых резанием металлов и пластмасс.
Обработка других материалов является недо-
пустимой или в особых случаях может производиться после консультации с производите-
лем станка.
Запрещается обрабатывать магний высокая опасность возгорания!
Применение по назначению включает в себя
также соблюдение инструкций по эксплуатации
и техническому обслуживанию, предоставлен-
ных изготовителем.
Станок разрешается обслуживать лицам, которые ознакомлены с его работой и техническим
обслуживанием и предупреждены о возможных
опасностях.
Необходимо соблюдать также установленный
законом возраст.
Использовать станок только в технически ис-
правном состоянии.
При работе на станке должны быть смонтиро-
ваны все защитные приспособления и крышки.
Наряду с указаниями по технике безопасности ,
содержащимися в инструкции по эксплуатации,
и особыми предписаниями Вашей страны необходимо принимать во внимание общепринятые
технические правила работы на металлообра-
батывающих станках.
Каждое отклоняющееся от этих правил использование рассматривается как неправильное
применение и изготовитель не несет ответст-
венности за повреждения, происшедшие в результате этого. Ответственность несет только
пользователь.
2.2 Общие указания по технике безопасности
Примечание: несоблюдение данных правил по
безопасности может повлечь серьезные травмы.
Данный станок, как и все другие, имеет типичные
опасности при эксплуатации. Внимание и осторожность при эксплуатации станка значительно
сокращает возможные несчастные случаи. Если
меры безопасности не соблюдаются, несчастные
3
Page 4
случаи неизбежны для операторов, работающих
на станке.
Станок предназначен только для определенных видов работ. Настоятельно рекомендуем,
не вносить изменения в станок и не использо-
вать его не по назначению.
По всем вопросам относительно работы станка, Вы можете обратиться к официальным
дилерам.
3. Общие указания по эксплуатации станка
1. Прежде чем запустить станок в работу,
прочтите внимательно инструкцию по экс-
плуатации.
2. Всегда иметь защитные ограждения в рабочем состоянии и не демонтировать их.
3. Приводимый в движение от электрики
станок должен подключаться к сети с помощью розетки с защитным контактом ( зазем-
лением). Станок без защитного вывода (заземления) никогда не включать .
4. Перед включением станка убедитесь, что
со станка удалены все подвижные элементы.
5. Зона работы должна быть свободной от
посторонних предметов, которые могут по-
служить причиной несчастных случаев.
6. Не используйте станок в опасных услови-
ях. Не использовать станок в сырых помещениях или под дождём .Обеспечить рабочее
место хорошим освещением.
7. Держать детей и посетителей на безопасном расстоянии от станка.
8. Вход посторонним в мастерскую или в зону работы станка воспрещён. Предусмотреть
запорные замки на главные выключатели.
9. Не перегружать станок. Производитель-
ность станка улучшается, если станок исполь-
зуется в тех режимах работы, для которых он
предназначен.
10. Не применять навесное оборудование, не
предназначенное для станка.
11. Носить соответствующую рабочую одеж-
ду: исключается свободная одежда, перчатки,
платки, кольца или цепи, которые могут по-
пасть в подвижные части станка. Носить бо-
тинки с нескользящей подошвой. Носить головные уборы, которые полностью покрывают
длинные волосы.
12. Носить защитные очки. Данное условие
относится к общим правилам техники безо-
пасности. К ним же относится – ношение защитной маски от пыли.
13. Всегда закрепляйте заготовку при помощи
тисков или зажимного устройства. Это позво-
ляет держать руки на безопасном расстоянии.
инструкция по эксплуатации станка JET мод. 349V
14. Обратите внимание на устойчивость. По-
ложение ног и физическое равновесие должно
всегда соблюдаться.
15. Держите станок всегда в надлежащем со-
стоянии. Сохраняйте режущие поверхности
станка чистыми для оптимальной производительности станка. Соблюдайте предписания по
очистке, смазке и смене приспособлений станка.
16. Всегда отключайте станок от сети, прежде
чем производить работы по техническому обслуживанию или смене деталей станка, таких как
пильное полотно, режущий инструмент и т.д.
17. Используйте только рекомендуемые инст-
рументы (принадлежности), которые указаны в
инструкции по эксплуатации. Использование
ненадлежащих инструментов создает риски не-
счастных случаев.
18. Избегайте случайного включения станка.
Перед подключением сетевого кабеля, проверьте, стоит ли переключатель в положении
ВЫКЛ.
19. Никогда не вставайте на станок. Это может
привести к серьезным травмам, если станок
соприкасается с режущим инструментом.
20. Проверяйте поврежденные части станка.
Поврежденные защитные и другие части станка
должны быть отремонтированы или заменены
до следующего использования оборудования.
21. Никогда не оставляйте станок в рабочем
состоянии. Всегда выключайте станок из сети.
оставляйте станок только в том случае, когда
он полностью прекратит работать.
22. Никогда не работайте на станке под воздействием алкоголя, наркотиков или лекарств.
23. Убедитесь, что станок отключен от сети,
прежде чем производить работы с электрикой
или двигателем.
Указания по технике безопасности.
Транспортировка станка
1. Масса станка 19 кг.
2. Для транспортировки используйте соответ-
ствующие транспортные средства
Рабочее место.
1. Рабочее помещение должно быть достаточ-
но освещено.
2. Освещение для безопасной работы должно
быть 300 Люкс
Уровень (показатель) шума должен соответст-
вовать пункту 1.7.4 f 89/392 EG
На холостом ходу станка было проведено 4 за-
мера:
-Микрофон был закреплён на голове оператора
- Уровень шума составил ниже 60 dB (A).
4
Page 5
- Макс. уровень шума C составлял в среднем
130 dB.
Примечание: при эксплуатации станка уровень шума зависит от обрабатываемого материала. Ответственные лица должны обеспечить оператора соответствующими защитны-
ми средствами согласно DL.vo 277/1991.
Подключение станка
1. Станок модель 349 V поставляется с сете-
вым кабелем.
2. Предохранитель должен быть не менее
10А
3. Подробные данные Вы можете найти на
табличке станка или электросхеме, которые
поставляются вместе с руководством по экс-
плуатации.
4. Внимание: при любых сервисных работах
необходимо отключать станок .
4. Технические характеристики
Зона обработки:
при 90°, профиль ............... Ø125, □125х125 мм
сплошное сечение ................................. Ø50 мм
при 45°, профиль ..................... Ø76, □76х76 мм
при 60°, профиль ..................... Ø50, □50х50 мм
Скорость движения полотна .......... 20-80 м/мин
Размер ленточного полотна.. 13х0,65х1440 мм
Диапазон поворота консоли .................... 0-60
Сетевое питание .............. 230В ~1/N/PE 50Гц
Выходная мощность .............. 0,75 кВт/S1 100%
Потребляемая мощность .......... 1,1 кВт/S4 60%
Габаритные размеры ................ 724х37х446 мм
Масса станка ............................................... 19 кг
*Примечание: Спецификация данной
инструкции является общей информацией.
Данные технические характеристики были
актуальны на момент издания руководства по
эксплуатации. Производитель оставляет за
собой право на изменение конструкции и
комплектации оборудования без уведомления
потребителя.
Настройка, регулировка, наладка и
техническое обслуживание оборудования
осуществляются покупателем.
В технических характеристиках станка указаны
предельные значения зон обработки, для оптимального подбора оборудования и увеличения
сроков эксплуатации выбирайте станки с запа-
сом.
инструкция по эксплуатации станка JET мод. 349V
Станок предназначен для эксплуатации в закрытых помещениях с температурой от 10 до 35⁰С и
относительной влажностью не более 90%.
Во избежание преждевременного выхода электродвигателя станка из строя и увеличения ресурса его работы необходимо: регулярно очищать электродвигатель от стружки и пыли; контролировать надежность контактов присоединенных силовых кабелей; контролировать соответствие сечения силового или удлинительного
кабеля.
Стандартное исполнение
Станок
Биметаллическое ленточное полотно
Регулируемый концевой упор
Инструкция по эксплуатации на русском языке
Список запасных частей
Станки комплектуются одним ленточным полотном. Для правильного выбора шага зуба
ленточного полотна, подходящего для отрезки
Ваших заготовок пользуйтесь таблицей подбо-
ра полотен в каталоге JET или инструкции.
Помните: что в зависимости от профиля и сечения отрезаемой заготовки необходимо подбирать и устанавливать на станке ленточное
полотно с соответствующим шагом и формой
зуба. В инструкции представлены, носящие
информационный характер рекомендации по
выбору и эксплуатации ленточных полотен.
5. Описание станка
1. Ленточнопильный станок 349V имеет массу
19 кг и удобен при транспортировке
2. Основание станка выполнено из прочного
литого под давлением алюминия
3. Уровень шума ниже 60 dB
4. Ленточное полотно возможно затянуть или
ослабить при помощи вращающейся рукоятки.
Смена пильного полотна производится легко.
Пружина натяжного механизма позволяет со-
кратить вибрацию ленточного полотна, что
обеспечивает точный распил и увеличивает
срок службы ленточного полотна.
5. Пильный диск приводится в действие плавно
при помощи двигателя и привода, простого в
обслуживании .
6. Ленточнопильный станок выполняет прямой
и косой распил в горизонтальном или верти-
кальном положении. Регулировка станка не
представляет трудностей.
5
Page 6
Рекомендации по использованию станка
Длина кабеля
рекомендуемое попе-
речное сечение
до 15 м
1,5 мм
2
от 15 до 40 м
2,5 мм
2
ВКЛ
ВЫКЛ
красный
зеленый
1. Станок предназначен для распила метал-
лических заготовок различного профиля и
формы. Благодаря простоте и легкости в
транспортировке, станок широко используется
в монтажных работах.
2. Для работы на станке необходим один оператор.
3. Для обеспечения хорошей работы станка
рекомендуется получасовая обкатка без на-
грузки
4. Перед каждым распилом необходимо убе-
диться в том, что заготовка надёжно закреп-
лена в тисках.
5. Не используйте пильные полотна, размеры
которых не указаны в спецификации.
6. Перед проведением самостоятельного ремонта пилы обратитесь к Вашему дилеру
Если Вы при распаковке обнаружили повреждения вследствие транспортировки, немедленно сообщите об этом Вашему продавцу,
не запускайте станок в работу!
Утилизируйте, пожалуйста, упаковку в соответствии с требованиями охраны окружающей
среды.
Удаляйте защитную транспортную смазку с
помощью мягких растворителей.
При работе с длинными заготовками исполь-
зуйте роликовые упоры.
Используйте для работы только полотна пилы
с острыми и неповрежденными зубьями!
Производите контрольные работы только по-
сле того, как Вы выключите станок.
Не зажимайте заготовку в тисках слишком
сильно.
Запрещается обрабатывать магний высокая опасность возгорания!
Этот ленточнопильный станок сконструирован
только для сухой отрезки заготовок.
Проверяйте все средства защиты, крышки и
т.п. рабочее место, натяжение полотна и пра-
вильность регулировки направляющих опор.
Заготовки должны размещаться и зажиматься
в тисках. Заготовка должна выступать за губки
тисков на необходимую длину.
Никогда не удерживайте заготовку руками –
заготовка всегда должна быть зафиксирована
губками тисков.
6. Защита двигателя
Указание: для предотвращения поломки двигателя рекомендуется очистка двигателя при
помощи системы продувки или вытяжки.
инструкция по эксплуатации станка JET мод. 349V
1. Сетевое подключение должно быть 230В с
предохранителем 10А
2. Если двигатель не запускается, отпустите
ручку переключателя. Выключите станок из се-
ти. Проверьте ленточное полотно на холостой
ход . Если ленточное полотно установлено
правильно, включите двигатель еще раз. Если
двигатель снова не запускается, обратитесь в
сервис.
3. Если двигатель останавливается при пере-
грузке, отпустите сразу ручку переключателя и
удалите заготовку от пильного полотна. Проверьте правильно ли установлена пильная лен-
та, еще раз запустите двигатель.
4. Если сетевой предохранитель перегорел:
А) двигатель был перегружен из-за слишком
большого давления на пилу , из-за неправиль-
но подобранного или затупившегося пильного
полотна
В) Сетевой кабель не соответствует предписаниям. Обратите внимание на табличку (пункт 5)
снизу.
5. Если у Вас постоянно возникают проблемы с
двигателем, обратитесь в сервисный центр
для проверки станка.
6. Кабель -удлинитель должен соответствовать
указанной таблице. Если поперечное сечение
кабеля слишком маленькое, двигатель может
сломаться.
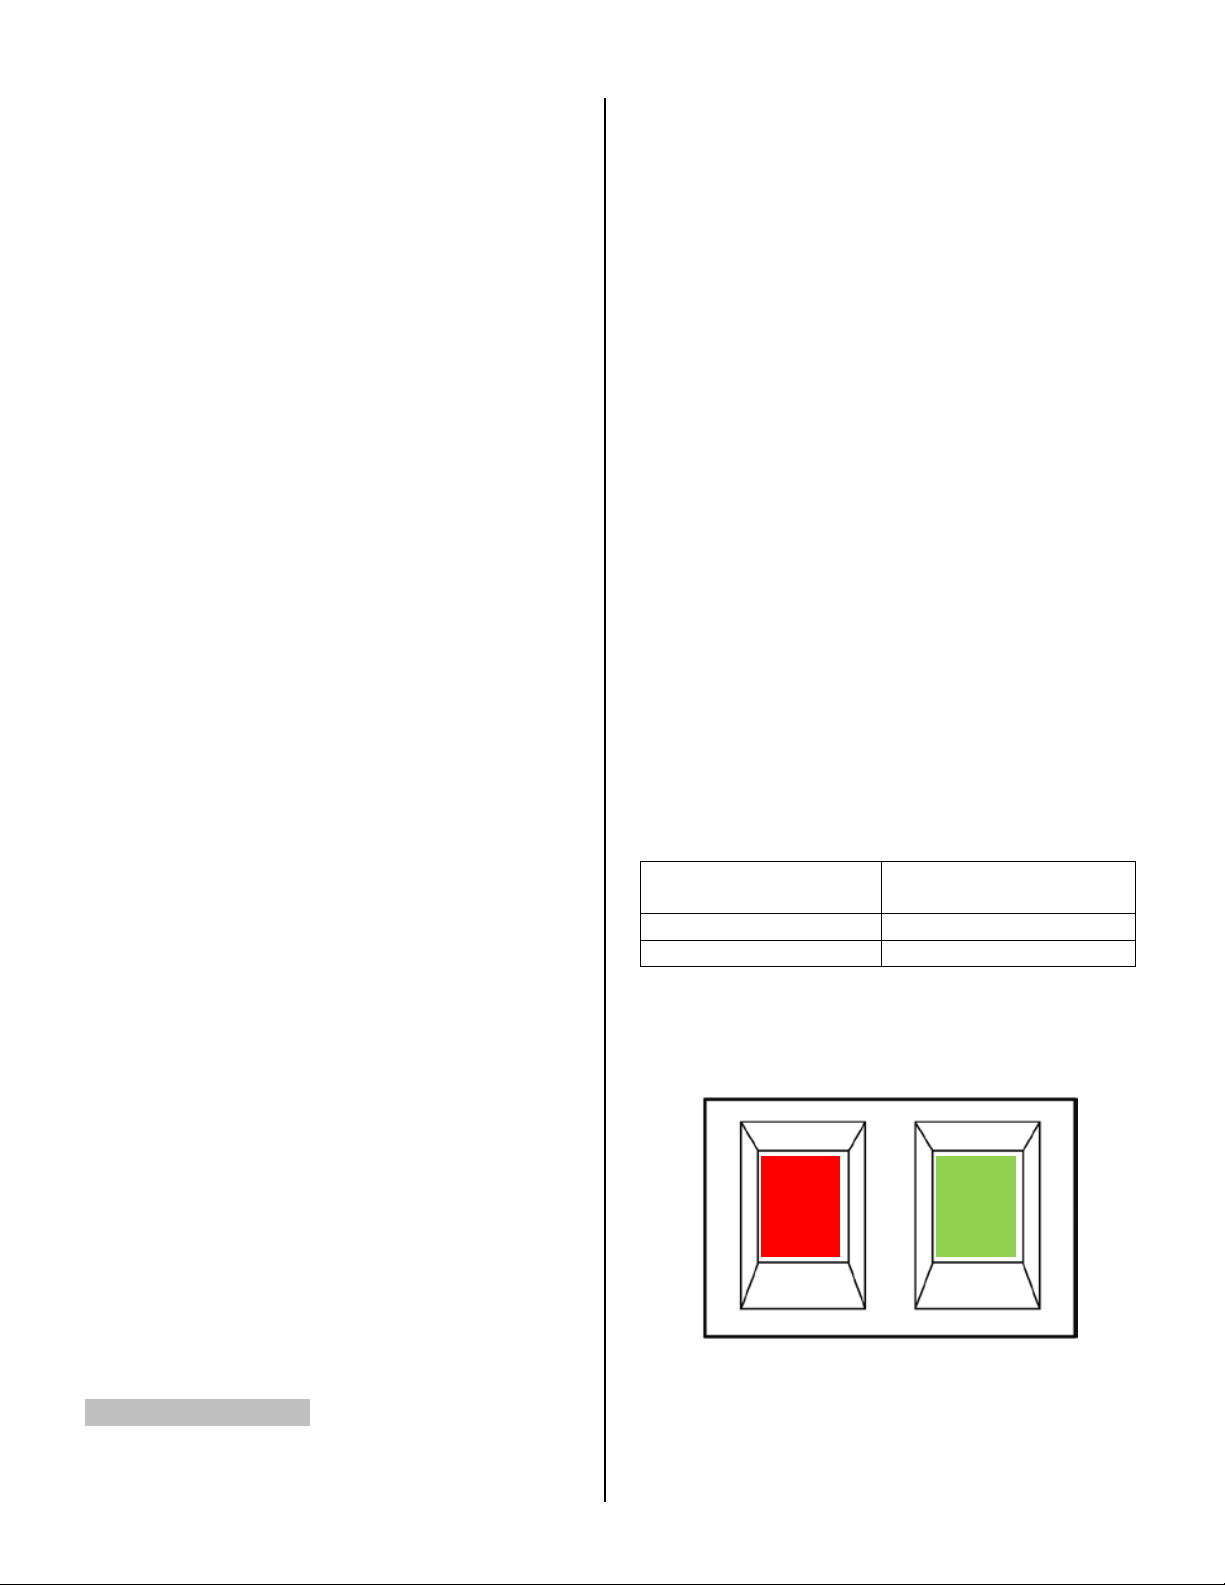
Выключатель
Ленточнопильный станок модель 349V оснащен
электромагнитным выключателем
Включение
А) нажать на зеленую кнопку выключателя (ВКЛ)
В) переключатель скорости устанавливается
согласно таблице
С) включите станок при помощи нажатия на пе-
реключатель
6
Page 7
А В В
С
Кнопка включения
Регулятор скорости
Выключение
А) нажмите на выключатель и станок остано-
вится.
В) для полного отключения станка нажмите на
красную кнопку
7. Эксплуатация станка
Примечание: необходимо ознакомиться с данным руководством по эксплуатации ленточно-
пильного станка перед его эксплуатацией.
1. Перед включением (запуском) станка убедитесь, что ленточное полотно свободно.
2. После запуска станка двигатель должен
набрать полное число оборотов, потом при-
ступать к распилу.
3. Не надо сильно давить на пилу. Ручку пилы
нажимать так, чтобы не перенапрягать ленту
пилы.
инструкция по эксплуатации станка JET мод. 349V
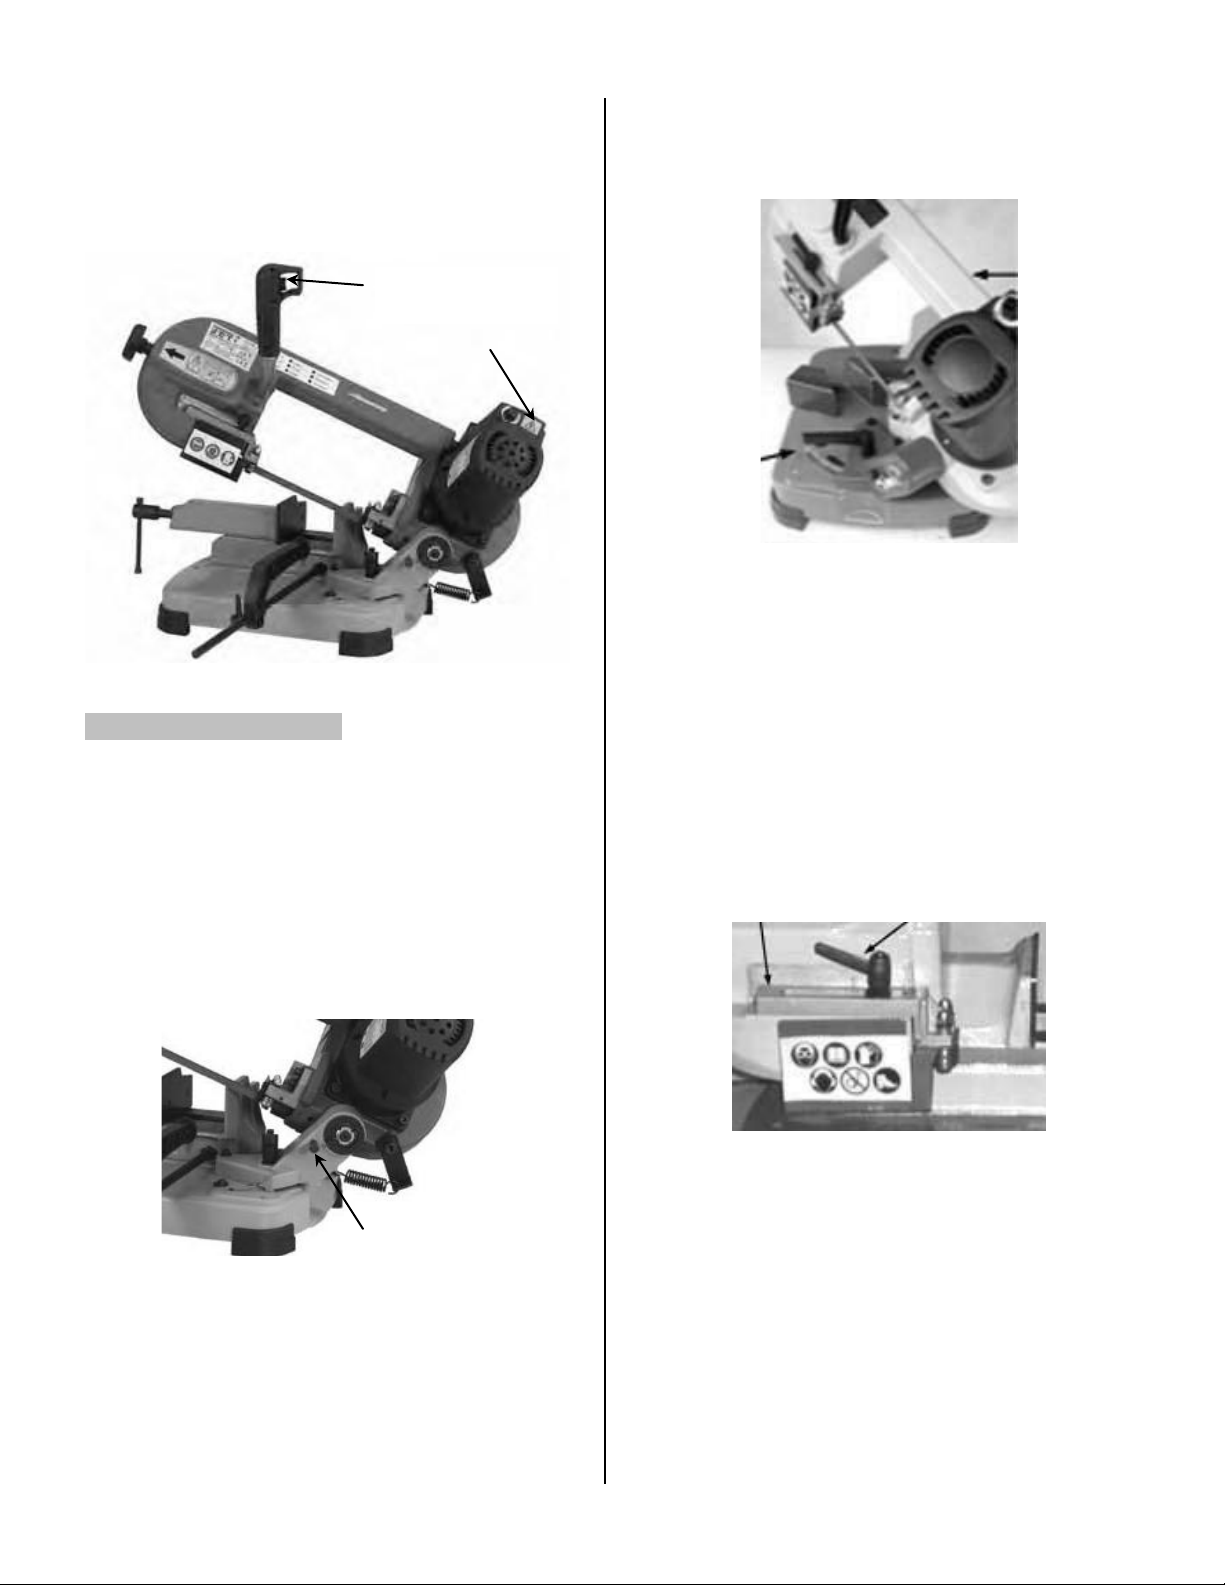
Угол распила может регулироваться от 0° до
60°. На заводе станок был установлен на угол
распила в 90°. Регулировка осуществляется
следующим образом (рис. 2):
Рис.2
1. Отключите станок от сети питания
2. Ослабьте рычаг (А)
3. Поверните пильную раму (В) в нужное поло-
жение по шкале.
4. Затяните рычаг (А).
Регулировка направляющей полотна
Положение правой направляющей полотна необходимо регулировать в зависимости от размера отрезаемой заготовки и должна быть ус-
тановлена как можно ближе к заготовке. Регулировка осуществляется следующим образом.
Указание перед пуском пилы в эксплуа-
тацию освободить транспортировоч-
ный стопор (T).
Перед следующей транспортировкой станка
стопор установить опять.
Регулировка угла распила
Рис.1
Рис.3
1. Отключите станок от сети питания
2. Ослабьте рычаг (В)
3. Установите направляющую (С) как можно
ближе к заготовке.
4. Затяните рычаг (В)
Выбор ленточного полотна
1. Опыт показал, что для пиления тонкостенных труб (сечением до 10 мм) или профильной
стали подходят пильные полотна с шагом 10/14
зубьев на дюйм (TPI).
7
Page 8
2. Для пиления трубы или профиля с толщи-
D
ной стенки более 10 мм можно использовать
пильное полотно с шагом зубьев 6/10 или
5/8TPI.
3. При необходимости пиления прямоугольно-
го материала (заготовок) заготовка должна
быть по возможности закреплена так, чтобы
самое тонкое сечение профиля попало под
зубья пилы. Количество зубьев на дюйм
должно обеспечивать контакт заготовки в зоне
резания не менее чем 3-мя зубьями. Если это
не возможно из-за того, что сечение заготов-
ки слишком тонкое, то заготовку надо зажать
более широкой стороной по направлению
расположения зубьев пилы, кроме того необходимо будет из предлагаемых полотен вы-
брать самое грубое полотно.
Таблицы выбора шага зубьев ленточных
полотен и рекомендации по правильной
эксплуатации представлены в конце этой
инструкции или в каталогах JET по металлообработке.
Замена ленточного полотна
инструкция по эксплуатации станка JET мод. 349V
5. Повернуть рукоятку зажимного устройства по
часовой стрелке и натянуть полотно.
ВНИМАНИЕ: при чрезмерном натяжении воз-
можен разрыв полотна, при недостаточном -
проскальзывание ведущего шкива, закусывание
полотна в заготовке или увод от перпендикулярного реза. Распределите по полотну пилы
несколько капель легкой смазки.
6. Поставить на место все кожухи. Кратко за-
пустить станок для проверки свободного хода
полотна.
Регулировка тисков
Для удобства работы ленточнопильный станок
оснащен быстрозажимными тисками и регулируемым концевым упором. Тиски предназначе-
ны для надежной фиксации заготовок, концевой упор для серийной отрезке заготовок необ-
ходимого размера (длины).
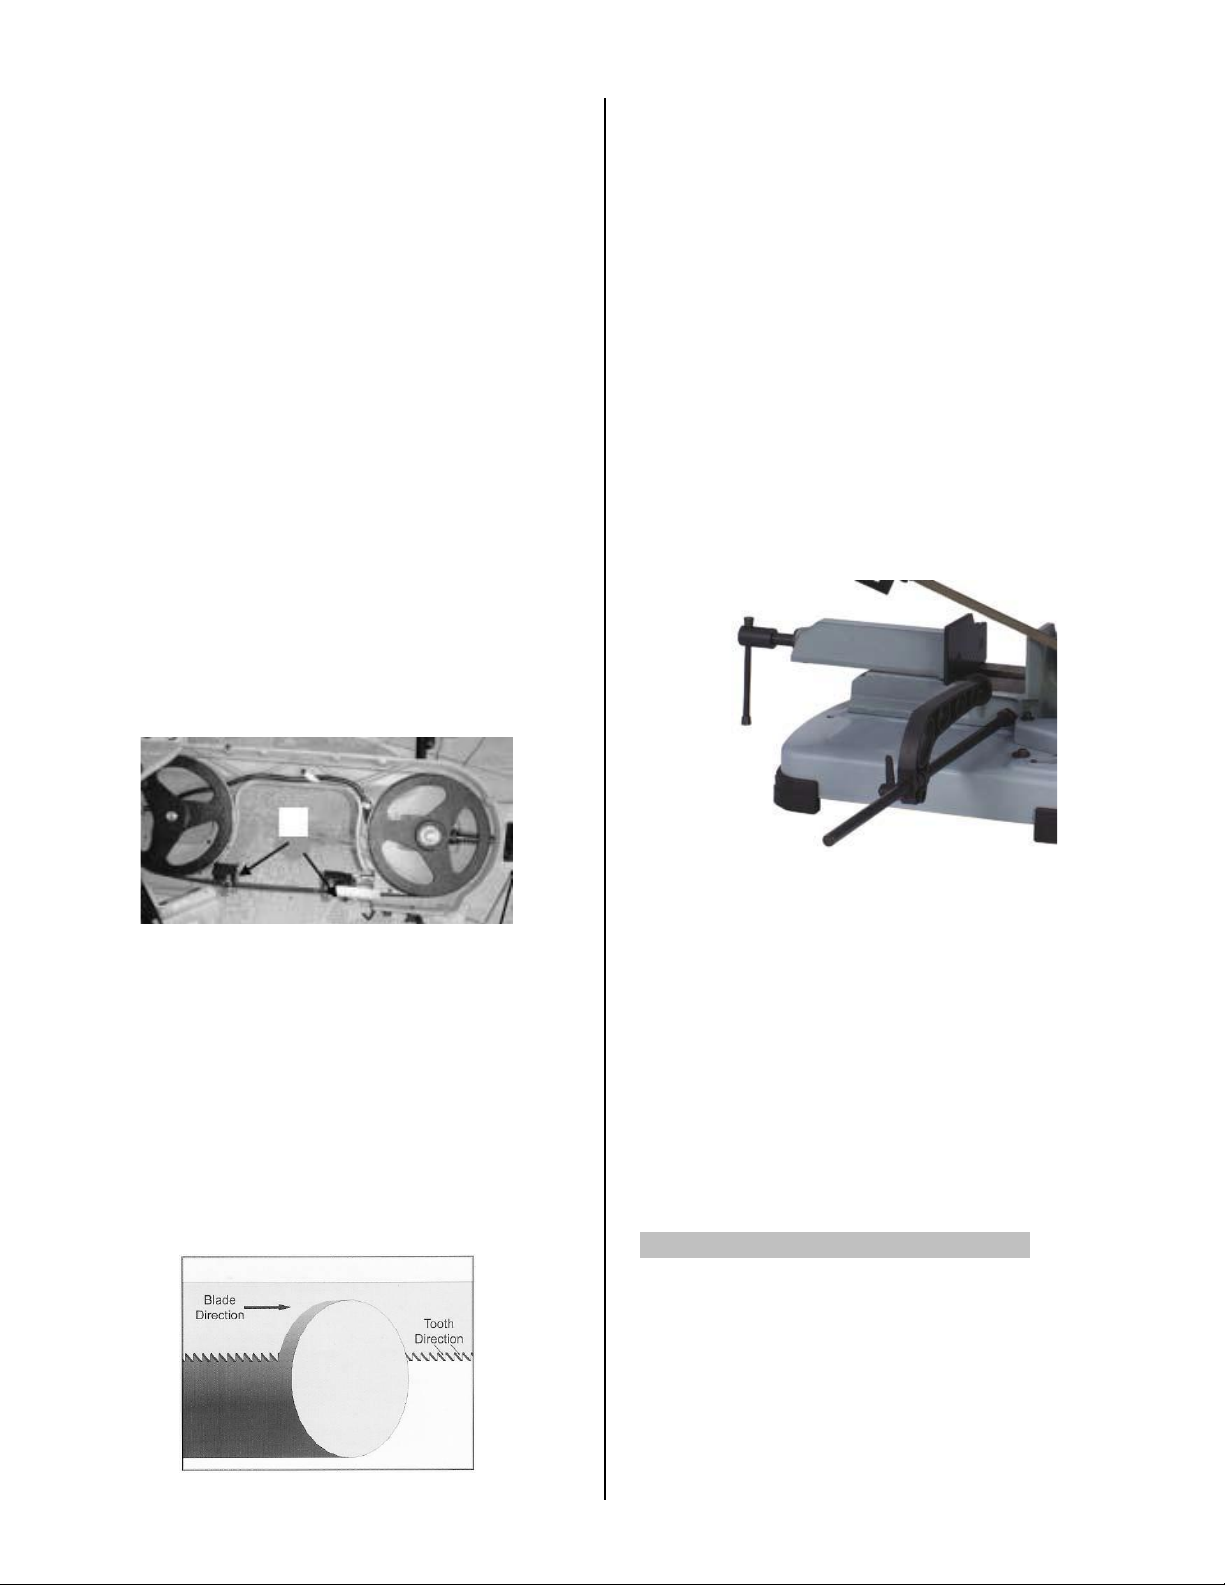
Рис.4
Предупреждение: отключите станок от сети,
прежде чем открыть кожух пильного полотна.
1. Установите рычаг пилы в положении 90°, ос-
лабьте ручку натяжения полона и зафиксируйте
пильную раму в вертикальном положении.
2. Снимите защитный кожух пильной рамы.
3. Ленточное полотно вытащить из направ-
ляющих и снять со шкивов.
4. Вставить новое полотно в направляющие и
на шкивы. Следить за тем, чтобы было вставле-
но зубьями в правильном направлении.
Рис.5
1. Для зажима заготовки поверните рукоятку
тисков по часовой стрелке.
2. Для удаления заготовки поверните ручку
тисков против часовой стрелки
Примечание: детали должны быть всегда закреплены, как положено, в противном случае
при пилении могут возникнуть неточности или
дефекты.
Для регулировки длины отрезаемой заготовке
необходимо передвинуть упор по стержню в
необходимое положение и зафиксировать его
винтом.
8. Сервисное обслуживание станка
Далее приводятся наиболее важные работы по
сервисному обслуживанию станка. Они делятся
на ежедневные, недельные, месячные и полу-
годовые работы по сервисному обслуживанию.
Несоблюдение графика проведения таких работ сильно влияют на преждевременный износ
и низкую эффективность работы станка.
8
Page 9
Подключение и ремонт электрического обору-
артикул
описание
PC13.1440.18
Полотно М42 13х0,65х1440 мм,
18TPI (349V)
PC13.1440.14
Полотно М42 13х0,65х1440 мм,
14TPI (349V)
PC13.1440.10.14
Полотно М42 13х0,65х1440 мм,
10/14TPI (349V)
PC13.1440.8.12
Полотно М42 13х0,65х1440 мм,
8/12TPI (349V)
PC13.1440.6.10
Полотно М42 13х0,65х1440 мм,
6/10TPI (349V)
дования разрешается проводить только ква-
лифицированным электрикам.
Производите очистку станка через равномерные отрезки времени.
Используйте только острые полотна пилы.
Немедленно заменяйте поврежденное полот-
но пилы.
Регулярно смазывайте резьбовой винт тисков.
Сразу устанавливайте все защитные приспо-
собления.
Немедленно заменяйте поврежденные за-
щитные устройства.
Общие указания
Перед работами по техническому обслуживанию и очистке станок должен быть
предохранен от непроизвольного включения.
Вытащите сетевой штекер!
Ежедневный уход за станком
- ежедневная чистка станка от стружки
- контроль над степенью износа ленточного
полотна
- поднятие пилы в вертикальное исходное по-
ложение для того, чтобы дольше сохранить
работоспособность разгрузочной пружины
- проверка функциональной работы защитных
кожухов и аварийных кнопок.
Еженедельный уход за станком
- общая чистка станка от стружки, очистка
бачка для смазки и охлаждения.
- контроль функциональной работы защитных
кожухов и аварийных кнопок
Ежемесячный уход за станком
- затягивание всех болтов
- контроль функциональной работы защитных
кожухов
-
Учитывайте, что приводные ремни (плоские,
клиновые, поликлиновые), используемые в
конструкции станка, относятся к деталям быстроизнашивающимся, требуют контроля износа и натяжения и периодической замены.
Гарантия на такие детали не распространяется. Защитные кожуха, отдельные детали из
пластика и алюминия, используемые в конструкции станка, выполняют предохранительные функции. Замене по гарантии такие
детали не подлежат.
инструкция по эксплуатации станка JET мод. 349V
9. Устранение неисправностей
Мотор не работает
*Нет тока-
Проверить соединительные провода и предо-
хранитель.
*Дефект мотора, выключателя или кабеля - вызвать электрика.
Сильные вибрации станка
*Станок стоит неровно - выровнять станок.
*Надорвано полотно пилы - немедленно заменить полотно пилы.
*Затруднена резкауменьшить давление и расстояние резки.
Угол резки не равен 90°
*Неправильно установлены тиски
*Направляющая полотна установлена неверно.
*Полотно пилы затупилось.
Неудовлетворительная поверхность резки
*Выбрано несоответствующее полотно пилы
*Полотно пилы затупилось
*Направляющая полотна установлена неверно
*Недостаточное натяжение полотна пилы
*Слишком высокое давление подачи
*Слишком большая величина резки
10. Дополнительные принадлежности
Смотрите ассортимент ленточных полотен для
отрезки различных материалов и размеров заготовок в прайс-листе компании JЕТ.
Артикул для заказа полотна : PC13.1440.x.x,
«х.х» шаг зуба (18, 14, 10/14, 8/12, 6/10 TPI)
9
Page 10
инструкция по эксплуатации станка JET мод. 349V
Обозначение
Описание
Тип
Техн. характ
Стандарт
Примечание
Сетевой штекер
LT-322
250VAC
8-10A
IEC 309-1
IEC 309-2
Сетевой кабель
N/10250
TA16R
1,00 mm2x3G
HO5W-F
IEC 53
Соde 227
SB1
Выключатель
ВКЛ./ВЫКЛ.
TR26-21C-
13D/L SM-8
IP54
250VAC
IEC 947-5-1
EN 60947-5-1
CE
SB1
Микровыключатель
ZIPPY
VMN-15, 15A
20.5A
125/250 VAC
EN 60947-1
EN 60947-4-1
EN 60947-5-1
CE
FR1
Реле защиты от
перегрузки
3.7A /
250VAC
CE
M1
Мотор
1010W / 230V
IP54
11. Электрическая схема
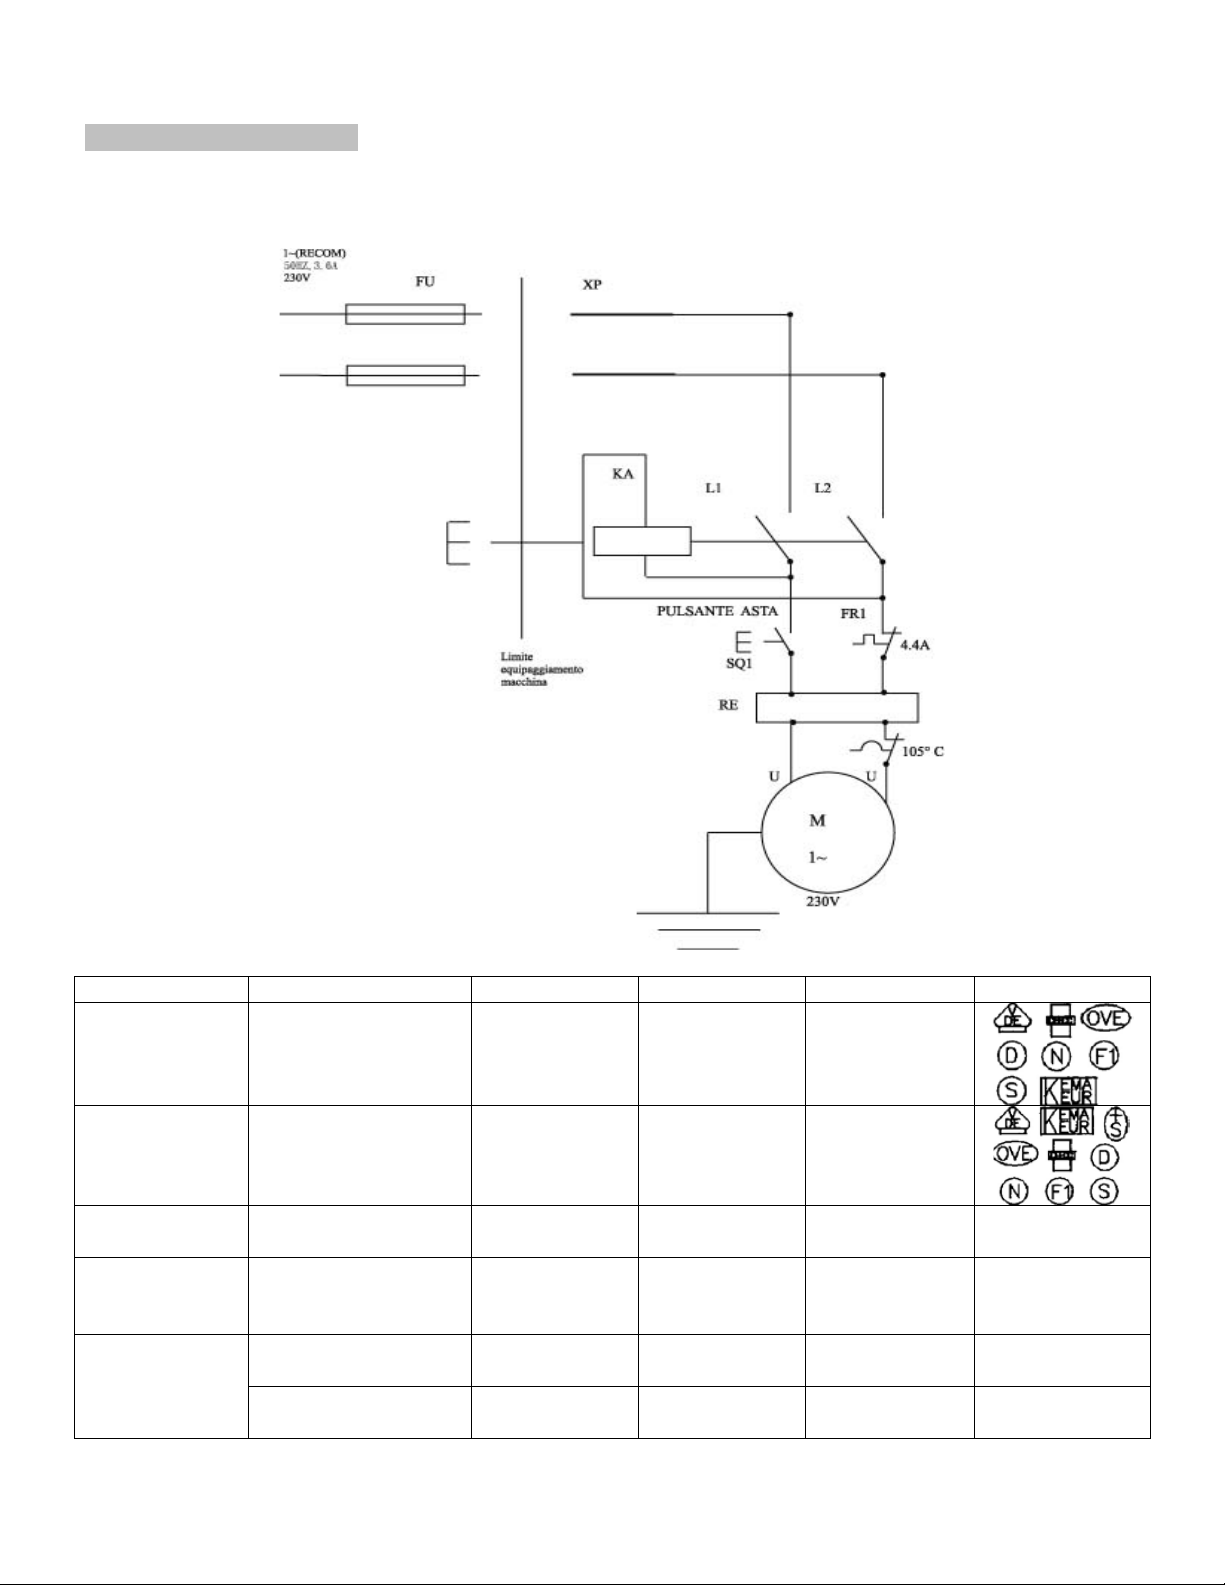
Электро-схема, содержит необходимые указания для правильного подключения Вашего станка к сети питания. Проверьте правильность вращения двигателя (против часовой стрелки). Если это не так,
то необходимо обратиться к вашему продавцу. Станок предназначен для эксплуатации в сети 220В.
Любые изменения должны производиться специалистом.
10
Page 11
инструкция по эксплуатации станка JET мод. 349V
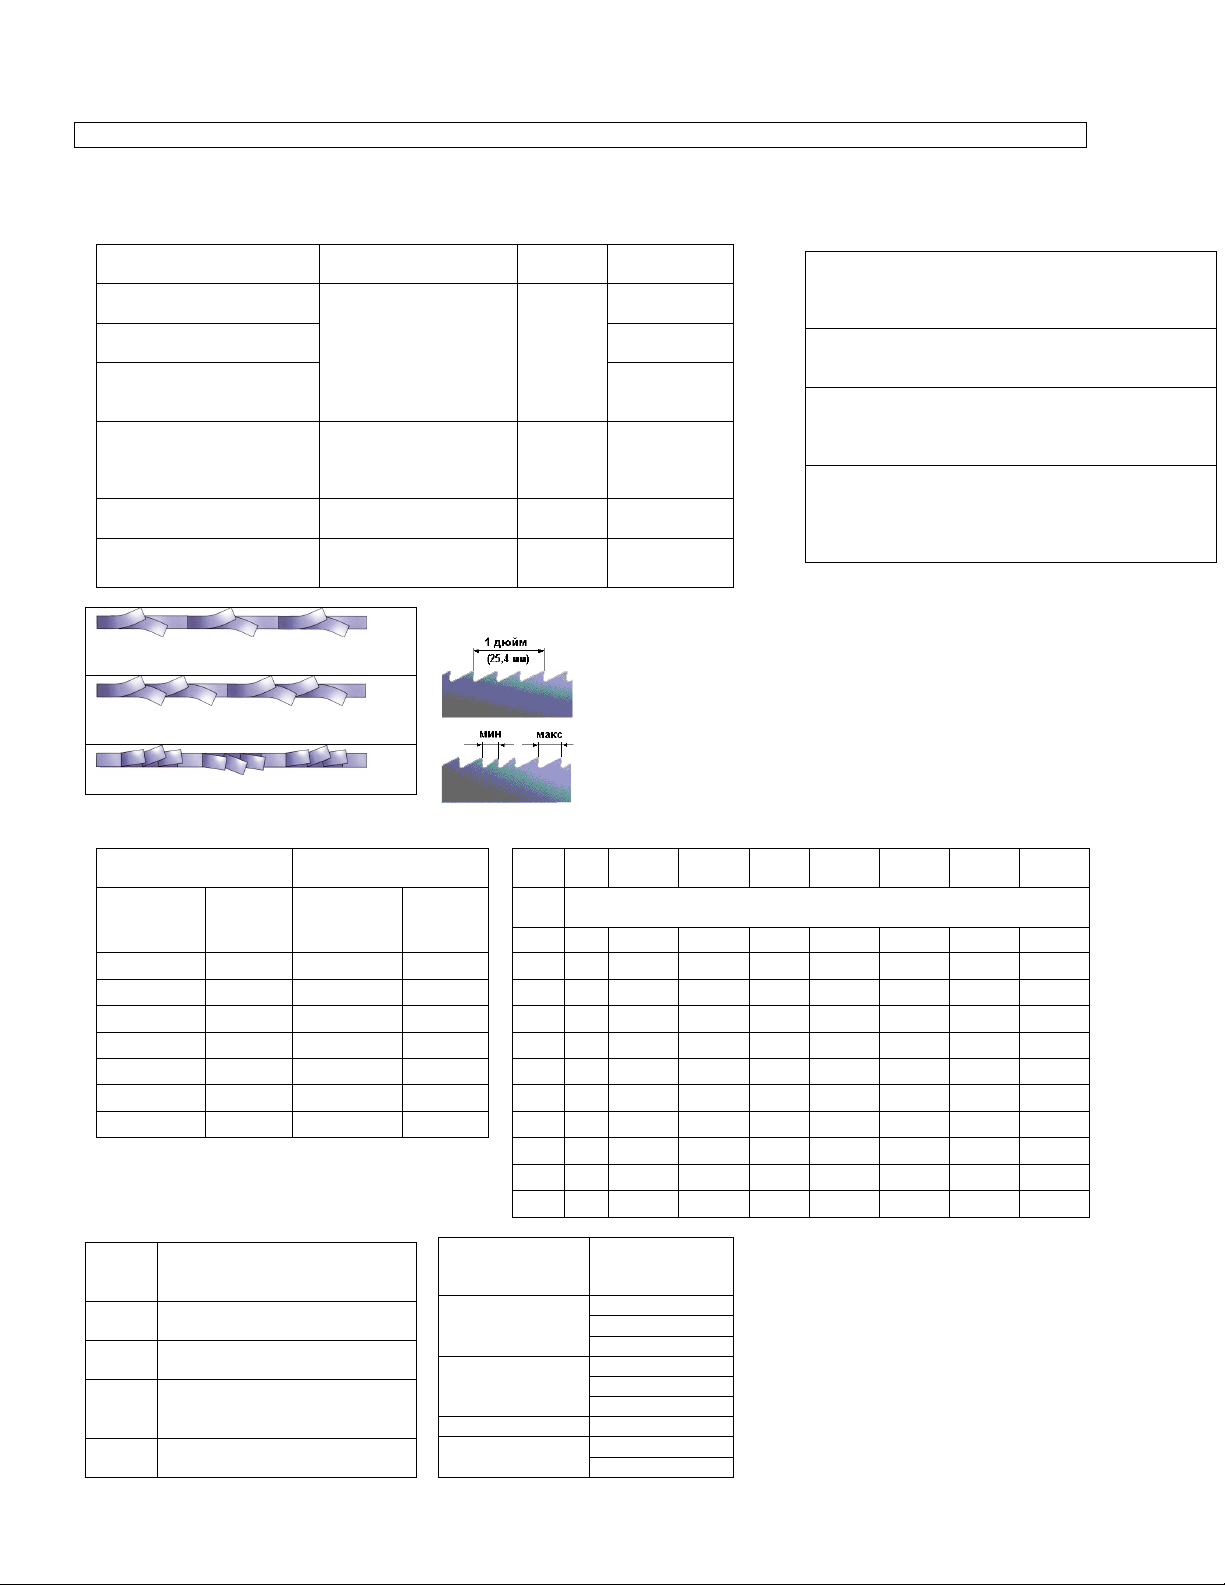
Выбор ленточного полотна JET
1 ШАГ Выбор материала
2 ШАГ Выбор шага зубьев
3 ШАГ Выбор скорости резания
4 ШАГ Выбор скорости подачи
Все таблицы носят рекомендательный характер, значения могут отличаться. Фирмы-
изготовители ленточных полотен, присваи-
вают собственные обозначения
материалам полотен, типам разводки и формам
зубьев, дают подробные инструкции по выбору и
их применению, ниже представлены только общие обозначения по ISO.
1 ШАГ Выбор материала полотна
Материал
Сечение, профиль
Тип
станка
Материал
полотна
Нелегированная сталь
Тонкостенные трубы
и профиль, прутки
малого диаметра
легкий
Углеродистая
сталь
Низколегированная
сталь до 22 HRC
Углеродистая
сталь
Нелегированная и
низколегированная
сталь
Биметалл
Matrix II
Основные марки сталей, нержавеющие,
жаропрочные, цветные металлы
смешанный
сортамент
все
Биметалл
М42
Высоколегированные
стали
сплошное,
толстостенные трубы
тяжелый
Биметалл
М51
Серый чугун, титановые
и никелевые сплавы,
сплошное
средний,
тяжелый
ТСТ
Профиль зуба полотна
Передний угол зуба 0°. Для резки сплавов с
высоким содержанием углерода, материалов с
небольшим поперечным сечением, тонкостенных профилей и труб.
Передний угол зуба 10°. Для резки сплошных
прутков, толстостенных труб из легированных
сталей.
Передний угол зуба 16°. Для резки сплошных
прутков из высоколегированных сталей, трудно обрабатываемых металлов и цветных сплавов.
Передний угол зуба с двумя подточками 10° и
16° и продольно шлифованной фаской, которая улучшает шероховатость обрабатываемой
поверхности. Для резки сплошных прутков из
высоколегированных сталей.
Разводка зубьев
Стандартная (лево, право, прямой),
для всех типов стали
Переменная (лево, право + зачистной), уменьшенный шум и вибрация
Волновая, для тонких материалов
Постоянный шаг зубьев
Промышленные объемы резки заготовок сплошного сечения
Переменный шаг зубьев
Минимальные вибрации, улучшенная чистота среза, универсальность
применения
2 ШАГ Выбор шага зубьев полотна
СПЛОШНОЕ СЕЧЕНИЕ
ПРОФИЛЬНОЕ СЕЧЕНИЕ
Постоянный шаг
Переменный шаг
D
мм
20
40
60
80
100
150
200
300
Диаметр,
мм
Зубье
в на
дюйм
Диаметр,
мм
Зубье
в на
дюйм
S
мм
Шаг зуба, Z
2
14
14
14
14
10/14
10/14
10/14
10/14
до 10
14
до 25
10/14
3
14
10/14
10/14
8/12
8/12
8/12
6/10
6/10
10 – 30
10
15 - 40
8/12
4
14
10/14
10/14
8/12
8/12
6/10
6/10
5/8
30 – 50
8
25 - 40
6/10
5
14
10/14
10/14
8/12
6/10
6/10
5/8
4/6
50 – 80
6
35 - 70
5/8 6 14
10/14
8/12
8/12
6/10
5/8
5/8
4/6
80 – 120
4
40 - 90
5/6 8 14
8/12
6/10
6/10
6/10
5/8
5/8
4/6
120 – 200
3
50 - 120
4/6
10 6/10
6/10
5/8
5/8
4/6
4/6
4/6
200 – 400
2
80 - 150
3/4
12 6/10
5/8
4/6
4/6
4/6
4/6
3/4
D - поперечное сечение
S – толщина стенки профиля
Z – шаг полотна, количество зубьев на дюйм
15 4/6
4/6
3/4
3/4
3/4
20 4/6
4/6
3/4
3/4
3/4
30 3/4
3/4
3/4
2/3
2/3
3 ШАГ Выбор скорости резания
V,
м/ми
н
Материал
25
Высоколегированные,
нержавеющие стали
40
Низколегированные стали,
чугунное литье
60
Конструкционные стали,
стальное литье, подшипниковые стали, мягкая латунь
80
Алюминий, медь,
пластмассы
4 ШАГ Выбор скорости подачи
Материал
Производительность,
см²/мин
Сталь 20-45
40
50
60
Сталь 40Х
35
45
50
20Х13, Р6М5
15
Сталь 12Х18Н9Т
20
25
Срок службы полотна
Для полотен большинства производителей (при условии соблюдения технологического процесса изготовления полотна – от заготовки до упаковки и условий
хранения готового полотна) срок службы полотна
находится в пределах 140 –160 часов работы оборудования. Снятие полотна при перерывах в работе
оборудования на релаксацию, несколько увеличивает срок службы полотна.
11
Page 12
JET Эксплуатация ленточного полотна
М42 20х0,9х2360 4/6 Н
М42
биметаллическое полотно М42, зубья из быстрорежущей стали
20х0,9х2360
ширина х толщина х длина полотна, мм
4/6
шаг зубьев полотна, 4 – 6 зубьев на дюйм, переменный шаг
Н форма зуба, передний угол 10º
Натяжение полотна
Величина натяжения ленточного полотна должна составлять приблизительно 300 Н/мм. При недостаточном
натяжении полотна возможен неперпендикулярный срез, при избыточном натяжении – разрыв.
В обоих случаях значительно сокращается ресурс работы ленточного
полотна. Усилие натяжения контролируется встроенными на некоторых
моделях станков или переносными
приборами – тензометрами.
Обкатка полотна
1) Установите необходимую
скорость
2) Начните пиление на 70% мощно-
сти от рекомендуемой для полотна и
50% скоростью подачи
3) При наличии вибрации осторож-
но уменьшайте скорость подачи
вплоть до полной остановки. Следите
за стружкообразованием и
получающейся формой стружки
4) После распила 400-600 см², или
не менее 15 минут времени реального пиления, постепенно увеличивайте до требуемой скорость полотна и
постепенно – скорость подачи.
Охлаждение и Смазывание
Охлаждение и смазывание обязательны в большинстве операций обработки металлов. В случае обработки алюминия или алюминиевых
сплавов СОЖ также помогает в удалении стружки и более высококачественной поверхностной обработки.
Нет необходимости смазки для чугуна и некоторых неметаллических
материалов (пластмассы, графита, и
т.д).
Ресурс ленточного полотна напрямую
зависит от правильного подбора
СОЖ, основная задача не допускать
перегрева полотна.
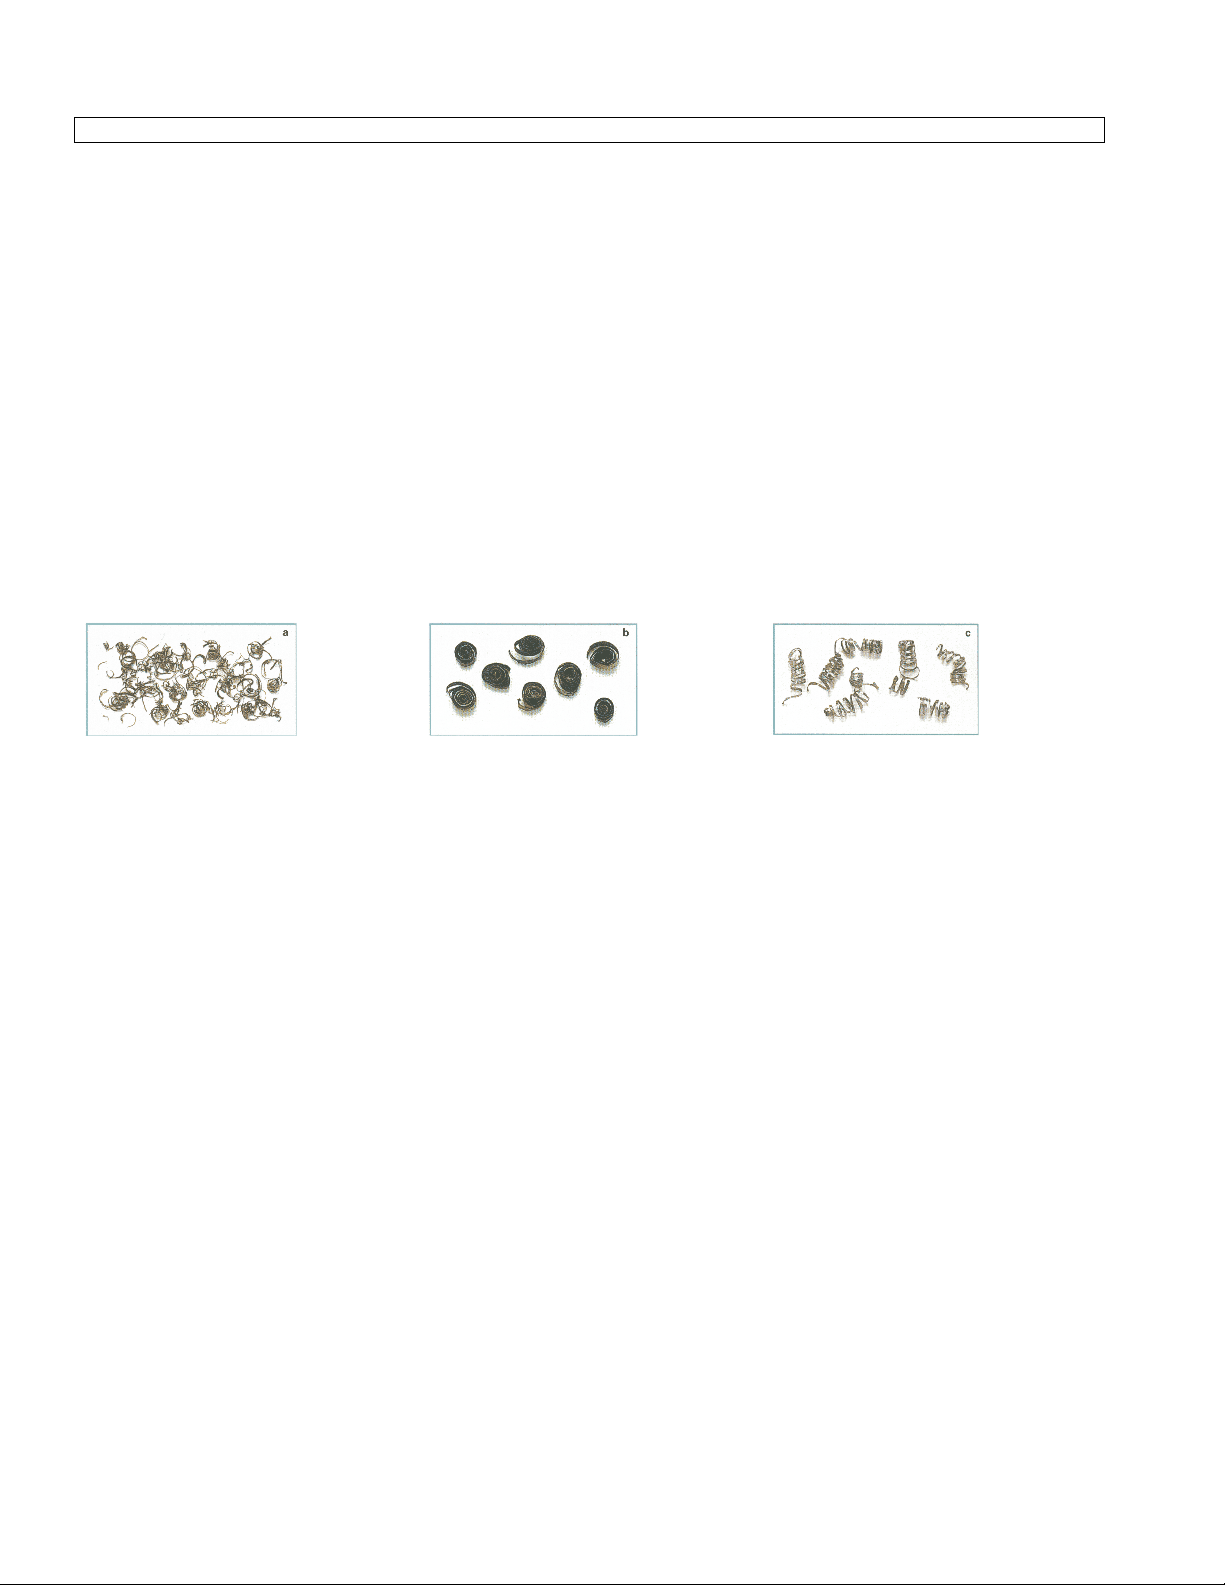
Виды стружки
Очень мелкая, пылевидная стружка подача должна быть увеличена
Толстая, тяжелая, с голубым отливом
стружка - полотно перегружено
Свободно намотанная (витая) стружка
- идеальные условия резания
Основные причины преждевременного выхода ленточного полотна из строя
Выкрашивание зубьев:
Трещины во впадинах зубьев:
Трещины со стороны спинки:
Слишком мелкий шаг полотна
Слишком крупный шаг полотна
Заготовки ненадёжно закреплены
Слишком низкая скорость полотна,
приводящая к излишнему врезанию
Некачественная сварка
Слишком большое давление пода-
чи, приводящее к излишнему врезанию полотна в материал
Слабое натяжение полотна приво-
дит к её проскальзыванию
Проскальзывание (остановка) пи-
лы под нагрузкой, приводящее к
излишнему врезанию полотна в материал
Отсутствует, не работает или из-
ношена щётка очистки полотна
Затруднённое движение пилы в
направляющих и шкивах из-за загрязнения шкивов или уменьшения
зазора в направляющих
Зазор между направляющими
слишком большой
Направляющие находятся слишком
далеко от заготовки
Боковые направляющие зажимают
пилу в области впадин зубьев
Слабо зажатые боковые направ-
ляющие приводят к наклону пилы
Неправильное натяжение пилы
Износ верхнего опорного подшип-
ника в направляющих
Высокое давление подачи
Износ боковых направляющих
Полотно прижимается к бурту
шкива
Биение (вибрация) пилы:
Кривой сварной шов
Слишком большой шаг полотна
Отсутствие зубьев (выломаны)
Слишком низкое или высокое дав-
ление подачи
Преждевременное затупление:
Неперпендикулярный рез:
Пережжённая стружка:
Слишком большая скорость пилы
для данного материала
Слишком мелкий или слишком
крупный шаг пилы
Полотно пилы не параллельно на-
правлению подачи
Дефекты на боковых
направляющих
Плохо закреплены или изношены
направляющие
Полотно пилы не параллельно на-
правлению подачи
Большой зазор в направляющих
Поверхность стола не
перпендикулярна полотну
Тиски не перпендикулярны пиле
Слабое натяжение полотна
Роликовый стол на подаче не пер-
пендикулярен полотну
Плохо закреплены боковые
направляющие
Большая подача
Не работает щётка очистки полотна
Тупое полотно
Нет охлаждения
Пример обозначения ленточного полотна
инструкция по эксплуатации станка JET мод. 349V
12
 Loading...