

Page 1
45
플라즈마 아크 절단 시스템
작업자 설명서
개정
1
- 80578F
Page 2
새 Hypertherm 시스템 등록
제품을 새로 구매하신 경우 더욱 원활한 기술 지원과 제품 보증 지원을
위해 www.hypertherm.com/registration에서 온라인으로 해당 제품을
등록해 주십시오. 제품을 등록해 주신 고객께는 Hypertherm사의 신제품에
대한 소식은 물론 감사의 표시로 작은 선물을 보내드립니다.
제품 관련 필수 정보
일련번호: _____________________________________________
제품 구매일: _____________________________________________
대리점: _____________________________________________
____________________________________________________________
____________________________________________________________
유지 관리 관련 사항:
____________________________________________________________
____________________________________________________________
____________________________________________________________
____________________________________________________________
____________________________________________________________
____________________________________________________________
Page 3
powermax
작업자 설명서
한국어 / Korean
개정 1 – 2010년 10월
45
Hypertherm, Inc.
Hanover, NH USA
www.hypertherm.com
이메일: [email protected]
© 2010 Hypertherm, Inc.
All Rights Reserved
Hypertherm과 Powermax는 Hypertherm, Inc.의 상표이며,
미국 또는 다른 국가에서 상표 등록이 되어 있을 수 있습니다.
Page 4
Hypertherm, Inc.
Etna Road, P.O. Box 5010
Hanover, NH 03755 USA
603-643-3441 Tel (Main Office)
603-643-5352 Fax (All Departments)
[email protected] (Main Office Email)
800-643-9878 Tel (Technical Service)
[email protected] (Technical Service Email)
800-737-2978 Tel (Customer Service)
[email protected] (Customer Service Email)
Hypertherm Automation
5 Technology Drive, Suite 300
West Lebanon, NH 03784 USA
603-298-7970 Tel
603-298-7977 Fax
Hypertherm Europe B.V.
Vaartveld 9
4704 SE
Roosendaal, Nederland
31 165 596907 Tel
31 165 596901 Fax
31 165 596908 Tel (Marketing)
31 165 596900 Tel (Technical Service)
00 800 4973 7843 Tel (Technical Service)
Hypertherm Japan Ltd.
Level 9, Edobori Center Building
2-1-1 Edobori, Nishi-ku
Osaka 550-0002 Japan
81 6 6225 1183 Tel
81 6 6225 1184 Fax
Hypertherm Plasmatechnik GmbH
Technologiepark Hanau
Rodenbacher Chaussee 6
D-63457 Hanau-Wolfgang, Deutschland
49 6181 58 2100 Tel
49 6181 58 2134 Fax
49 6181 58 2123 (Technical Service)
Hypertherm (S) Pte Ltd.
82 Genting Lane
Media Centre
Annexe Block #A01-01
Singapore 349567, Republic of Singapore
65 6841 2489 Tel
65 6841 2490 Fax
65 6841 2489 (Technical Service)
Hypertherm (Shanghai) Trading Co., Ltd.
Unit A, 5th Floor, Careri Building
432 West Huai Hai Road
Shanghai, 200052
PR China
86-21 5258 3330/1 Tel
86-21 5258 3332 Fax
Hypertherm Brasil Ltda.
Avenida Doutor Renato de
Andrade Maia 350
Parque Renato Maia
CEP 07114-000
Guarulhos, SP Brasil
55 11 2409 2636 Tel
55 11 2408 0462 Fax
Hypertherm México, S.A. de C.V.
Avenida Toluca No. 444, Anexo 1,
Colonia Olivar de los Padres
Delegación Álvaro Obregón
México, D.F. C.P. 01780
52 55 5681 8109 Tel
52 55 5683 2127 Fax
12/17/09
Page 5
전자 환경 적합성EMC
소개
CE 마크가 부착된 Hypertherm의 장비는
EN60974-10 표준에 따라 제작됩니다. 전자
환경 적합성을 이루기 위해 아래 정보를 따라
장비를 설치하고 사용해야 합니다.
해당 장비가 근접해 있거나 높은 민감도를
갖는 경우 EN60974-10에서 요구하는 제한
규정 값이 간섭을 완전히 없애는 데 충분하지
않을 수도 있습니다. 이러한 경우에는 간섭을
추가로 감소시키기 위해 다른 조치를 적용할
필요가 있을 수 있습니다.
본 절단 장비는 산업 환경에서만 사용하도록
설계되었습니다.
설치 및 사용
사용자는 제조업체의 지침에 따라 플라즈마
장비를 설치하고 사용할 책임이 있습니다.
전자기 방해가 감지되면 사용자는 제조업체의
기술 지원을 받아 문제를 해결해야 할
책임이 있습니다. 어떠한 경우에는 이 해결
조치가 절단 회로를 접지시키는 것과 같이
간단할 수도 있습니다. (가공물 접지)를
참조하십시오.또 어떤 경우에는 전원 및
관련 입력 필터로 완성된 가공물을 둘러
싸는 전자기 차단막을 설치하는 경우도 있을
것입니다. 그 어떤 경우라도 전자기 방해는
더 이상 문제를 일으키지 않는 수준으로
감소시켜야 합니다.
작업 영역 평가
장비 설치에 앞서 사용자는 주변 영역에
잠재적인 전자기 문제가 있는지 살펴
보아야 합니다. 평가 과정에서 다음 사항을
고려하십시오.
a. 절단 장비 위, 아래 및 주변에 있을 수 있는
다른 전원 공급 케이블, 컨트롤 케이블,
신호 발신 및 전화 케이블.
b. 라디오 및 TV 송신기 및 수신기.
c. 컴퓨터 및 기타 컨트롤 장비.
d. 안전에 중요한 장비(예: 산업 장비 보호).
e. 주변 사람들의 건강(예: 심장 박동 조절
장치 및 보청기의 사용).
f. 보정 또는 측정에 사용되는 장비
g. 환경에 사용되는 기타 장비의 면역성.
사용자는 환경에 사용되는 다른 장비가
호환되는지를 확인해야 합니다. 추가 보호
조치가 필요할 수도 있습니다.
h. 하루 중 절단 혹은 기타 작업을 수행하는
시간.
고려해야 할 주변 영역의 크기는 건물의
구조와 진행 중인 다른 작업에 따라
결정됩니다. 주변 영역은 부지의 경계를
넘어설 수도 있습니다.
전자파 방출을 줄이는 방법
주 전원 공급 장치
절단 장비는 제조업체의 권장 지침에 따라
주 전원 공급 장치에 연결되어야 합니다.
간섭이 발생하는 경우, 주 전원 공급 장치에
대한 필터링과 같이 추가 조치를 취해야
할 필요가 있을 수 있습니다. 금속 도관
또는 이와 유사한 부품 내에서 영구적으로
설치된 절단 장비의 전원 공급 케이블에 대한
차폐를 고려해야 합니다. 차폐는 케이블 길이
전체에서 전기적으로 연속적이어야 합니다.
차폐는 절단 주 전원 공급 장치에 연결되어
도관과 절단 전원 인클로저 사이에 양호한
전기적 접촉이 유지될 수 있도록 해야 합니다.
규정 준수 정보 EMC-1
2010년 9월
Page 6
전자 환경 적합성EMC
절단 장비의 유지 관리
절단 장비는 제조업체의 권장 지침에 따라
정기적으로 유지 관리를 수행해야 합니다.
절단 장비가 작동 중일 때는 모든 접근
및 정비용 도어와 덮개를 닫고 올바르게
고정해야 합니다. 절단 장비는 제조업체의
서면 지침에 따라 수행하는 경우를 제외하고
그 어떠한 방식으로도 수정되어서는 안
됩니다. 예를 들어, 아크 점화 및 안정화
도구의 스파크 간격은 제조업체의 권장
지침에 따라 조정 및 유지 관리되어야 합니다.
절단 케이블
절단 케이블은 최대한 짧게 유지하고 서로
가깝게 위치해 있어야 하며 바닥에 있거나
바닥에 가깝게 놓아야 합니다.
등전위 본딩(결합)
절단 장비 설치와 이에 가까운 곳의 모든
금속제 구성품의 본딩(결합)을 고려해야
합니다. 그러나 가공물에 결합된 금속제
구성품은 작업자가 이러한 금속제 구성품과
전극(레이저 헤드의 경우 노즐)을 동시에
만질 경우 전기 충격을 받을 수 있는 위험성이
높아집니다. 작업자는 이러한 모든 결합된
금속제 구성품으로부터 차단 보호되어야
합니다.
경우는 아니지만 일부 경우에 전자파 방출을
줄일 수 있습니다. 사용자의 부상이나
다른 전기 장비의 손상 위험성을 높여주는
가공물의 접지를 예방하기 위해 각별히
주의해야 합니다. 필요한 경우, 가공물의
직접 연결을 통해 가공물과 지표면을
연결해야 하지만, 직접 연결이 허용되지 않는
일부 국가에서는 해당 국가의 규정에 따라
선택된 적합한 콘덴서를 통해 이러한 결합을
실시해야 합니다.
참고: 절단 회로는 안전상의 이유로
접지되어야 할 수도 있도 그렇지 않을
수도 있습니다. 접지 상태 변경은 이러한
변경으로 인해 다른 장비의 접지 회로를
손상시킬 수 있는 평행 절단 전류 복귀 경로를
허용함으로써 부상 위험을 증가시킬 가능성이
있는지의 여부를 평가할 수 있는 사람에
의해서만 수행되어야 합니다. 추가 지침은
IEC 60974-9, Arc Welding Equipment(아크
용접 장치), Part 9: Installation and Use(설치
및 사용)에 제공되어 있습니다.
보호막 설치 및 차폐
주변 영역의 다른 케이블과 장비에 대한
선별적 보호막 설치 및 차폐로 간섭 문제를
줄일 수 있습니다. 전체 플라즈마 절단 장비
설치에 대한 보호막 설치는 특별한 작업
환경에서 고려해 볼 수 있습니다.
가공물 접지
전기적 안전을 위해 가공물이 지표면과
맞닿지 않은 경우나 선박의 선체 혹은 건물의
철강 구조물과 같이 가공물의 크기와 위치
때문에 접지되어 있지 않은 경우, 가공물과
지표면을 결합해 주는 연결을 통해 모든
EMC-2 규정 준수 정보
2010년 9월
Page 7
제품 보증
주의
Hypertherm 순정 부품은 귀하의 Hypertherm
시스템을 위해 제조 공장에서 권장되는 교환
부품입니다. Hypertherm 순정 부품이 아닌
다른 부품의 사용으로 인한 손상 또는 부상을
입을 경우 Hypertherm 제품 보증의 혜택을
받지 못하며, Hypertherm 제품의 오용으로
간주됩니다.
제품의 안전한 사용은 전적으로 사용자
여러분의 책임입니다. Hypertherm은 사용자의
작업 환경에서 제품을 안전하게 사용하는
것과 관련하여 그 어떠한 보장이나 보증을
하지 않으며 할 수도 없습니다.
일반 사항
Hypertherm, Inc.는 다음과 같이 여기에 언급한
특정 기간 동안 자사의 제품이 재료 및 제조
품질에 결함이 없음을 보증합니다. (i) 전원
공급 장치는 고객에게 납품된 날짜로부터 2
년 내(Powermax 브랜드의 전원 공급 장치의
경우에는 고객에게 납품된 날짜로부터 3
년 내), (ii) 토치 및 리드는 고객에게 납품된
날짜로부터 1년 내, 토치 리프터 어셈블리는
고객에게 납품된 날짜로부터 1년 내, 레이저
헤드는 고객에게 납품된 날짜로부터
1년 내, Automation 제품은 고객에게 납품된
날짜로부터 1년 내(EDGE Pro CNC 및
ArcGlide THC의 경우에는 고객에게 납품된
날짜로부터 2년 내) Hypertherm에게 결함
사실이 통보된 경우.
본 제품 보증은 위상 변환기와 함께 사용된
Powermax 브랜드의 전원 공급 장치에는
적용되지 않습니다. 또한, Hypertherm은 위상
변환기 혹은 유입 라인 전력을 통한 전력 품질
저하의 결과로 손상된 시스템은 보증하지
않습니다. 본 제품 보증은 잘못 설치, 수정
또는 그 외 다른 방식으로 손상된 그 어떤
제품에도 적용되지 않습니다.
Hypertherm은 여기에 기술된 제품 보증
내용에 해당되는 경우에 한해서만 자체 해결
방안으로 제품 수리, 교환 또는 조정 서비스를
제공합니다. Hypertherm은 자유 재량에 따라
고객이 Hypertherm으로부터 (불합리하게
철회되지 않을) 사전 승인을 받아 올바르게
포장한 후 모든 비용, 보험 및 운임을
사전 부담하여 뉴햄프셔주 하노버 소재의
Hypertherm 본사 혹은 인가된 Hypertherm
수리점으로 반송할 경우 본 제품 보증의
적용을 받는 모든 결함 제품을 무상으로 수리,
교환 또는 조정해 드립니다. Hypertherm은 본
단락과 Hypertherm의 사전 서면 동의에 따라
수행되는 경우를 제외하고 본 제품 보증의
적용을 받는 제품의 그 어떠한 수리, 교환
또는 조정에 대하여 책임을 지지 않습니다.
상기 기술된 제품 보증은 독점적이며 제품
혹은 제품 사용으로 인한 결과에 대한 명시적,
암시적, 법률적 또는 그 외 다른 방식으로
제공되는 기타 모든 보증 및 품질, 상품성,
특정 목적에의 적합성 또는 권리 침해에 대한
모든 암시적 보증을 대신합니다. 앞서 기술된
내용은 Hypertherm에 의한 제품 보증 위약에
대한 자체 해결 방안입니다.
규정 준수 정보 W-1
2010년 9월
Page 8
제품 보증
제품 보증
대리점/OEM에서는 다른 혹은 추가 보증을
제공할 수도 있지만, 대리점/OEM은 귀하에게
추가 보증을 통한 보호를 제공하거나
Hypertherm으로부터 구속을 받는다는 의미의
표현을 할 수 있도록 승인을 받지 않았습니다.
대리점/OEM에서는 다른 혹은 추가 보증을
제공할 수도 있지만, 대리점/OEM은 귀하에게
추가 보증을 통한 보호를 제공하거나
Hypertherm으로부터 구속을 받는다는 의미의
표현을 할 수 있도록 승인을 받지 않았습니다.
특허 보증
Hypertherm에서 제조하지 않은 제품 혹은
Hypertherm이 아닌 다른 주체가 제작한
제품이 Hypertherm의 사양을 엄격하게
준수하지 않은 경우와 Hypertherm이 개발하지
않았거나 Hypertherm이 개발한 것으로
해석되지 않는 설계, 프로세스, 공식 또는
조합의 경우만을 제외하고, Hypertherm은
Hypertherm에서 공급하지 않은 다른 제품과
결부되지 않고 오직 Hypertherm 제품만의
사용으로 인해 제 3자의 특허를 침해했다고
귀하를 대상으로 제기된 소송이나 기타 법적
절차를 자체 비용으로 변호하거나 합의할
권리를 지닙니다. 귀하는 이러한 특허 침해
사례와 관련된 법적 조치 혹은 협박을 받은
사실을 인지한 즉시(그리고 법적 조치 혹은
협박을 받은 사실을 인지한 후 반드시 14일
내에) Hypertherm에 이 사실을 통보해야 하며,
이에 대한 Hypertherm의 변호 책임은 소송의
변호에 대한 Hypertherm의 단독 관리와 면책
보증을 받은 주체의 협조 및 지원을 조건으로
합니다.
책임의 한계
이러한 손해 가능성에 대하여 통보 받을
경우라도, 우발적, 결과적, 직접, 간접, 징벌적
또는 징계적 손해(손실된 이익을 포함하나
이에 국한되지 않음)에 대하여 사람 또는
객체에 대한 책임을 지지 않습니다.
국가별 및 현지 규정
배관 및 전기 설비와 관련된 국가별 및 현지
규정은 본 설명서에 포함된 그 어떤 지침보다
우선시 되어야 합니다. Hypertherm은 그
어떠한 경우에도 규정 위반 혹은 잘못된 작업
관행으로 인한 신체 상해 혹은 물적 손해에
대하여 책임을 지지 않습니다.
배상 책임 한도
이러한 책임이 계약 위반, 불법 행위, 엄격
책임, 보증 위반, 필수 목적의 불이행 또는
기타 상황에 따른 경우, 제품 사용으로 인한
혹은 제품 사용과 관련하여 (법원, 조정
위원회, 규정 위반 소송 또는 그 외의 방식으로
진행된) 클레임, 조치, 소송 또는 법적 절차에
대한 Hypertherm의 책임은 그 어떠한
경우에도 배상 총액에 있어 이러한 클레임을
일으킨 제품에 지불된 금액을 초과하지
않습니다.
보험
귀하는 제품 수량 및 유형에 따라 항상 보험에
가입하고 유지해야 하며, 보험의 보상 범위는
제품의 사용으로 인해 발생한 소송 사유가
발생하는 경우 본인을 변호하고 Hypertherm
의 책임을 면제할 수 있는 정도로 충분하고
적합해야 합니다.
Hypertherm은 그 어떠한 경우에도 다음에
대한 책임이 계약 위반, 불법 행위, 엄격 책임,
보증 위반, 필수 목적의 불이행 또는 기타
상황에 따른 것인지에 상관 없이, 그리고
W-2 규정 준수 정보
2010년 9월
Page 9
권리 양도
귀하는 본 제품 보증의 모든 약관을 준수할
것에 동의하는 양수인에게 보유 자산 또는
자본주의 전부 혹은 상당 부분을 매각하는
경우에 한하여 보유하고 있을 수 있는 나머지
권리를 양도할 수 있습니다. 귀하는 이러한
양도가 이루어지기 전 30일 이내에 이에
대한 승인 권한을 갖는 Hypertherm에 이
사실을 서면으로 통보할 것에 동의합니다.
Hypertherm에 적시에 통보하지 않아 여기에
기술된 승인을 얻지 못한 경우, 상술된 제품
보증은 더 이상 효력이 없고 무효가 되며
제품 보증이나 기타 정황에 따라 Hypertherm
을 대상으로 상환 청구권을 더 이상 갖지
못합니다.
제품 보증
규정 준수 정보 W-3
2010년 9월
Page 10
안전 정보
Hypertherm 장비를 사용하기 전에 제품에 포함된 별도의 안전 및 규정 준수
설명서(80669C), 를 참조하여 중요 안전 정보를 확인하십시오.
Page 11
목차
전자기 제품 .................................................................................................................................................EMC-1
보증 .....................................................................................................................................................................W-1
제 1 절 사양
시스템 설명 ........................................................................................................................................................1-2
정보 참조처 ........................................................................................................................................................1-2
전원공급장치 치수 및 무게 ............................................................................................................................1-3
치수 ............................................................................................................................................................ 1-3
무게 ............................................................................................................................................................ 1-3
전원공급장치 정격 ........................................................................................................................................... 1-4
T45v 토치 치수 ................................................................................................................................................. 1-5
T45m 토치 치수 .................................................................................................................................................1-5
T45v 및 T45m 토치 사양 ................................................................................................................................. 1-6
기호 및 마크 ........................................................................................................................................................1-7
IEC 기호 .................................................................................................................................................... 1-8
제 2 절 전원공급장치 설치
Powermax45 포장 풀기 .................................................................................................................................2-2
클레임 ........................................................................................................................................................ 2-2
목차 ............................................................................................................................................................ 2-2
전원공급장치 배치 ........................................................................................................................................... 2-3
전원 준비 .............................................................................................................................................................2-3
전압 구성 .................................................................................................................................................. 2-3
라인 차단 스위치 설치 .......................................................................................................................... 2-4
접지 요건 .................................................................................................................................................. 2-4
전원 코드 고려사항 .......................................................................................................................................... 2-5
연장 코드 권장사항 ................................................................................................................................ 2-5
발전기 권장사항 ......................................................................................................................................2-7
가스 공급 준비 ....................................................................................................................................................2-7
가스 공급장치 연결 ................................................................................................................................ 2-8
추가적인 가스 여과 ................................................................................................................................ 2-8
제 3 절 토치 설치
소개 .......................................................................................................................................................................3-2
소모품 수명 ........................................................................................................................................................3-2
핸드 토치 설치 ...................................................................................................................................................3-3
소모품 선택 .............................................................................................................................................. 3-3
소모품 설치 .............................................................................................................................................. 3-5
powermax
45
작업자 설명서 i
Page 12
목차
머신 토치 설정 ...................................................................................................................................................3-6
토치 장착 .................................................................................................................................................. 3-6
소모품 선택(절단 차트) ......................................................................................................................... 3-8
토치 배열 ................................................................................................................................................3-26
리모트 시작 펜던트 연결 ....................................................................................................................3-26
기계 인터페이스 케이블 연결 ...........................................................................................................3-27
토치 리드 연결 .................................................................................................................................................3-30
제 4 절 작동
컨트롤 및 표시등 ............................................................................................................................................... 4-2
전면 컨트롤과 LED ................................................................................................................................4-2
후면 컨트롤 .............................................................................................................................................. 4-3
Powermax45 작동 .....................................................................................................................4-4
전원 및 가스 공급장치 연결 ................................................................................................................ 4-4
시스템 켜기 .............................................................................................................................................. 4-4
모드 스위치 설정 .................................................................................................................................... 4-5
가스 압력 조절 ........................................................................................................................................ 4-5
표시등 LED 확인 ..............................................................................................................4-6
작업 클램프 부착 .....................................................................................................................................4-7
사용효율 제한 이해 ...........................................................................................................................................4-7
핸드 토치 사용법 ............................................................................................................................................... 4-8
안전 트리거 작동 .................................................................................................................................... 4-8
핸드 토치 절단 힌트 ..............................................................................................................................4-9
가공물의 에지에서 절단 시작 ...........................................................................................................4-10
가공물 피어싱 ........................................................................................................................................4-11
가공물 가우징 ........................................................................................................................................4-12
공통적으로 발생하는 수동 절단 실수 .............................................................................................4-14
머신 토치 사용법 .............................................................................................................................................4-15
토치와 테이블의 올바른 설치 확인 .................................................................................................4-15
절단 품질 이해 및 최적화...................................................................................................................4-15
머신 토치를 사용하여 가공물을 피어싱 ........................................................................................ 4-17
공통적으로 발생하는 자동 절단 실수 .............................................................................................4-18
ii powermax45 작업자 설명서
Page 13
목차
제 5 절 유지 관리 및 수리
일상적인 유지 관리 수행 ................................................................................................................................ 5-2
소모품 점검 ........................................................................................................................................................5-3
기본 문제 해결 ...................................................................................................................................................5-4
수리 .......................................................................................................................................................................5-8
커버와 Mylar® 배리어 분리 후 재장착 ............................................................................................. 5-8
작업 리드 교환(CSA와 CE) ............................................................................................................... 5-10
가스 필터 요소 교환 ............................................................................................................................5-11
제 6 절 부품
전원공급장치 부품 ........................................................................................................................................... 6-2
T45v 핸드 토치 부품 ........................................................................................................................................ 6-5
T45v 핸드 토치 소모품.......................................................................................................................... 6-6
T30v(Powermax30) 30 A 소모품 ........................................................................................................ 6-6
T45m 머신 토치 부품 ........................................................................................................................................6-7
T45m 머신 토치 소모품 ........................................................................................................................ 6-8
액세서리 부품 .................................................................................................................................................... 6-8
Powermax45 레이블 ......................................................................................................................................... 6-8
powermax
45
작업자 설명서 iii
Page 14
목차
iv powermax45 작업자 설명서
Page 15
제 1 절
사양
이 절의 내용:
시스템 설명 ........................................................................................................................................................1-2
정보 참조처 ........................................................................................................................................................1-2
전원공급장치 치수 및 무게 ............................................................................................................................1-3
치수 ............................................................................................................................................................ 1-3
무게 ............................................................................................................................................................ 1-3
전원공급장치 정격 ........................................................................................................................................... 1-4
T45v 토치 치수 ................................................................................................................................................. 1-5
T45m 토치 치수 .................................................................................................................................................1-5
T45v 및 T45m 토치 사양 ................................................................................................................................. 1-6
기호 및 마크 ........................................................................................................................................................1-7
IEC 기호 .................................................................................................................................................... 1-8
powermax45 작업자 설명서 1-1
Page 16
사양
시스템 설명
Powermax45는 다양한 분야에 사용할 수 있는 휴대성이 높은 45 amp 수동/자동 플라즈마 절단
시스템입니다. Powermax45는 공기 또는 질소를 사용하여 연강, 스테인리스 스틸 또는 알루미늄
등의 전도성 금속을 절단합니다. 이 시스템을 사용하면 최대 25.4 mm 의 두께를 절단하고 최대
9.5 mm 의 두께를 피어싱할 수 있습니다.
표준 Powermax45 시스템에는 절단에 필요한 전체 소모품 세트(차폐, 리테이닝 캡, 스월 링,
노즐, 전극), 예비 전극 2개, 예비 노즐 2개, 가우징 소모품(수동 구성만 해당), 급차단 공기
고정장치(CSA 장치의 1/4 NPT 및 CE 장치의 1/4 NPT x G-1/4 BSPP), 소모품 상자, 어깨끈,
작업자 설명서, 빠른 설치 카드, 설치 DVD가 포함됩니다. 자동화 구성에는 리모트 시작 펜던트도
포함되어 있습니다.
Hypertherm 대리점에서 플라즈마 절단 가이드와 같은 추가적인 소모품과 액세서리를 주문할 수
있습니다. 예비품 및 옵션 부품 목록은 6절 부품을 참조하십시오.
CSA 전원공급장치의 전원 코드는 50 A, 250 V 플러그(NEMA 6-50P)와 함께 제공됩니다. CE
장치는 전원 코드의 플러그 없이 제공됩니다. 자세한 내용은 2절의 전원 준비를 참조하십시오.
정보 참조처
이 절에는 크기, 무게, 세부 전기 사양, 절단 속도와 같은 시스템 사양이 나와 있습니다. 참조
정보:
• 안전 정보 - 자세한 안전 정보는 안전 및 규정 준수 설명서를 참조하십시오.
• 전원 요건, 접지, 전원 코드 구성, 연장 코드 요건, 발전기 권장사항을 포함한 설치 요건 - 2
절 전원공급장치 설치를 참조하십시오.
• 수동 및 머신 토치 소모품, 절단 차트, 토치 설치 정보 - 3절 토치 설치를 참조하십시오.
• 컨트롤 및 LED에 대한 정보, 시스템 작동 단계, 절단 품질 향상을 위한 힌트 - 4절 작동을
참조하십시오.
• 일상적인 유지 관리 및 수리 - 5절 유지 관리 및 수리를 참조하십시오.
• 액세서리, 소모품, 교환 부품에 대한 부품 번호 및 주문
정보 - 6절 부품을 참조하십시오.
1-2 powermax45 작업자 설명서
Page 17
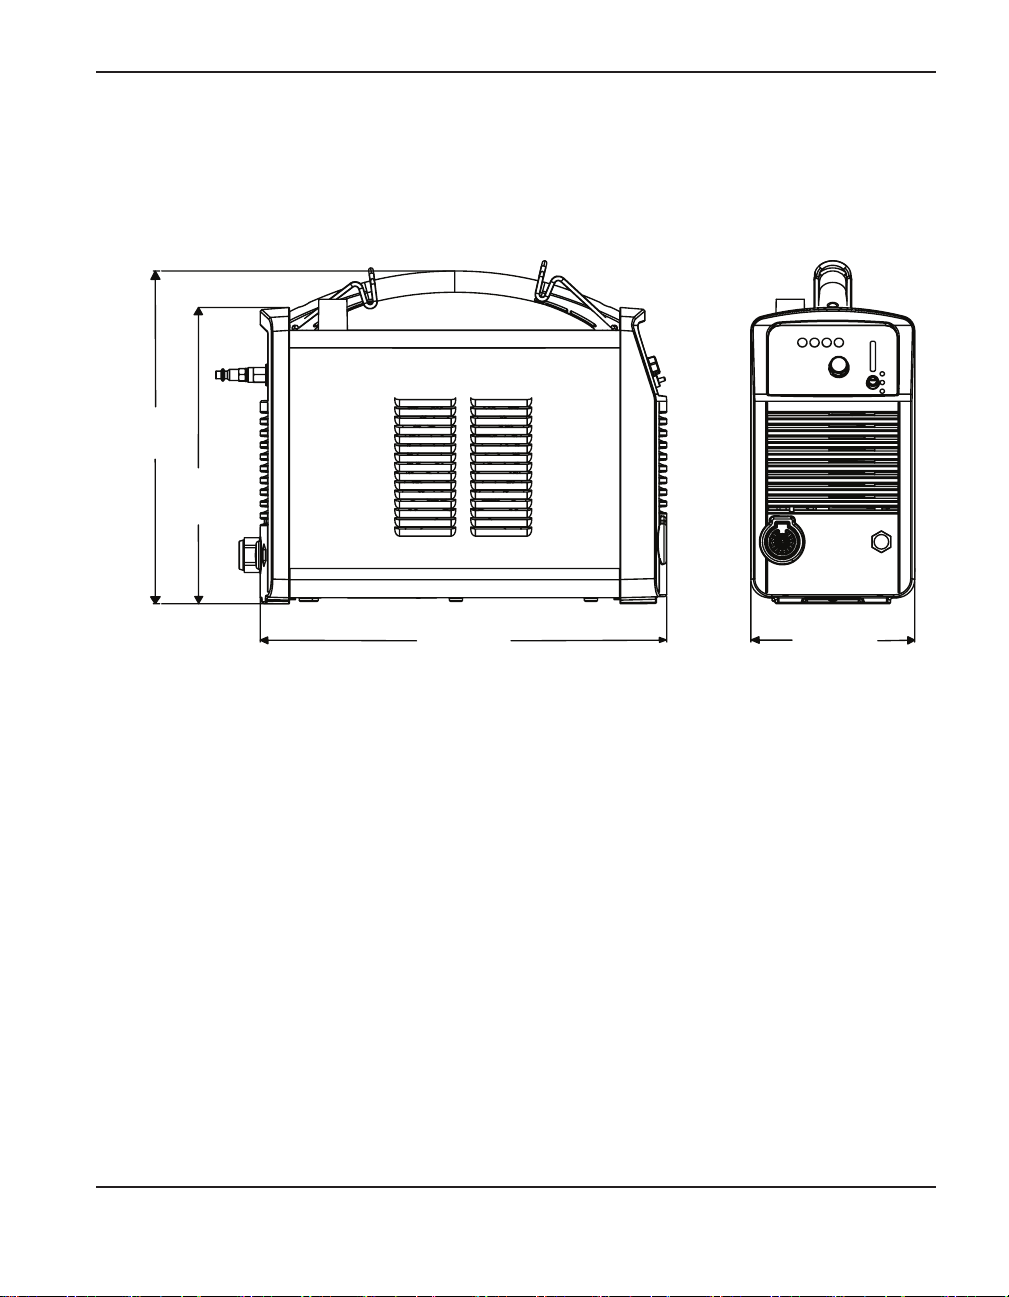
전원공급장치 치수 및 무게
치수
34.8 cm
31 cm
사양
42.6 cm
17.2 cm
무게
아래에 나와 있는 전원공급장치 무게에는 6.1 m 케이블, 6.1 m 작업케이블, 3 m 전원 코드가
있는 핸드 토치가 포함됩니다.
• CSA 전원공급장치: 16.8 kg
• CE 230 V 전원공급장치: 16.6 kg
• CE 400 V 전원공급장치: 15.9 kg
powermax45 작업자 설명서 1-3
Page 18
사양
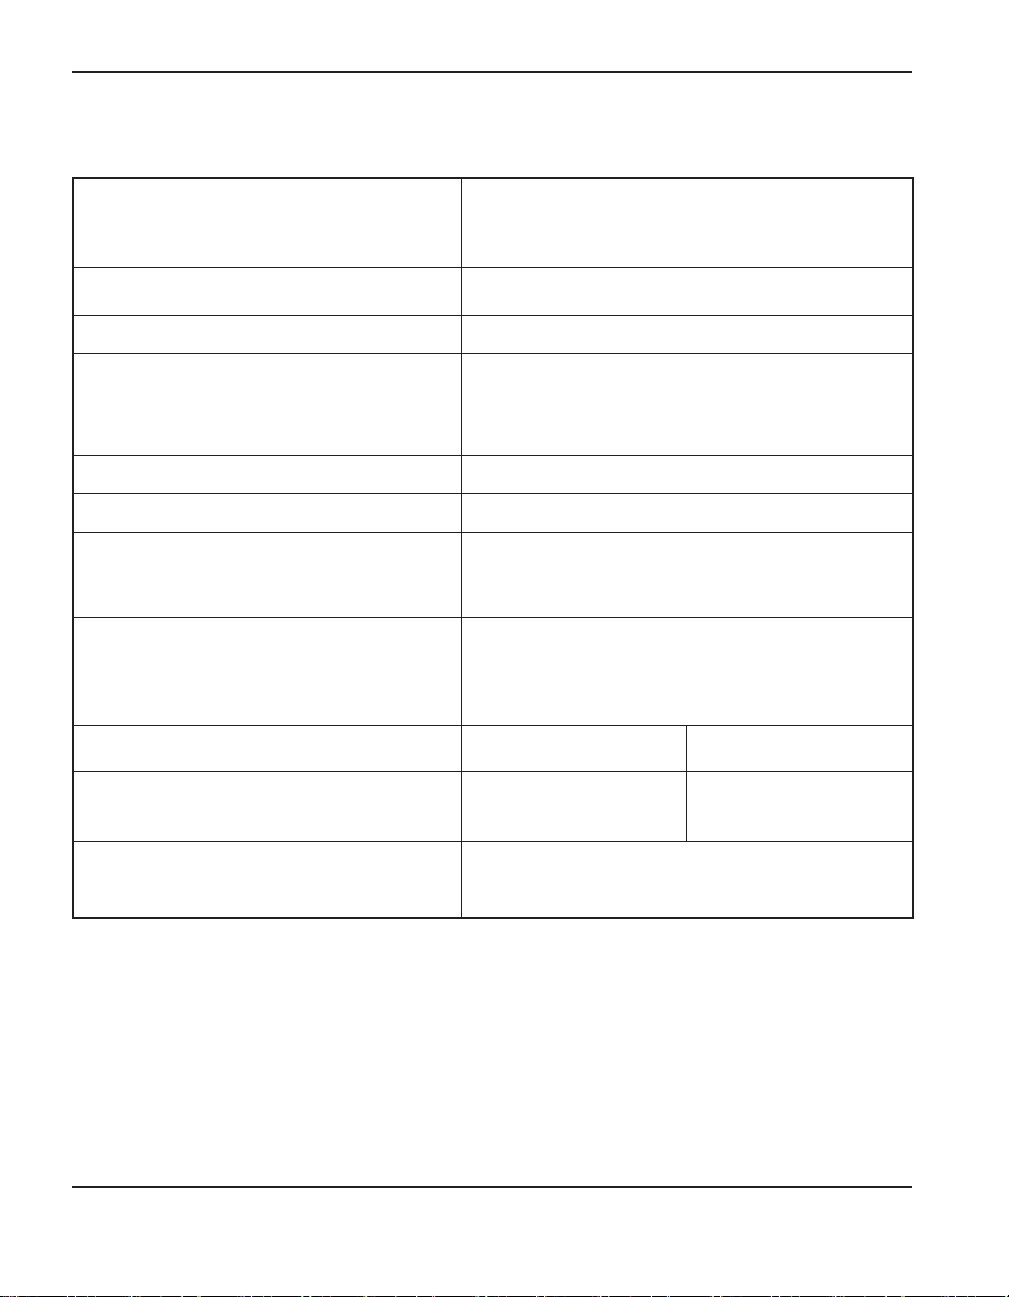
전원공급장치 정격
정격 개방 회로 전압(U0)
CSA/CE, 단상
CE, 3상
정격 출력 전류(I
정격 출력 전압(U
)
2
) 132 VDC
2
사용효율 @ 40°C
(사용효율에 대한 자세한 내용은
전원공급장치의 데이터 표지판을
참조하십시오.)
작동 온도
보관 온도
역률
200–240 V CSA, 230 V CE, 단상
400 V, 3상 CE
입력 전압(U
정격 출력(U
)/입력 전류(I1) @
1
, I
2 MAX
)
2 MAX
(자세한 내용은 3절의 전압 구성을
참조하십시오.)
50%(I
60%(I2=41 A, U2=132 V)
100%(I2=32 A, U2=132 V)
200–240 VAC / 34–28 A(CSA)
230 VAC / 30 A(230 V CE)*
400 VAC 10 A(400 V CE)**
275 VDC
20 A
~45 A
=45 A, U2=132 V)
2
-10° ~ 40°C
-25° ~ 55°C
0.99
0.94
가스 종류 공기 질소
ISO 8573-1 등급 1.2.2
가스 품질
기준 청결, 건조, 유분
99.995% 순도
없음
권장 가스 유입 흐름
및 압력
170 l/분 @ 6.2 bar
* 장비는 IEC 61000-3-12를 준수합니다.
** 단락 전원 S
가 사용자의 공급장치와 공공 시스템 간 인터페이스 지점의 692 KVA 또는 그
sc
이상으로, 장비는 IEC 61000-3-12를 준수합니다. 필요한 경우 유통망 담당자에게 문의하여
692 KVA 이상의 단락 전원 S
에만 장비가 연결되도록 하는 것은 장비 설치자 또는 사용자의
sc
책임입니다.
1-4 powermax45 작업자 설명서
Page 19
T45v 토치 치수
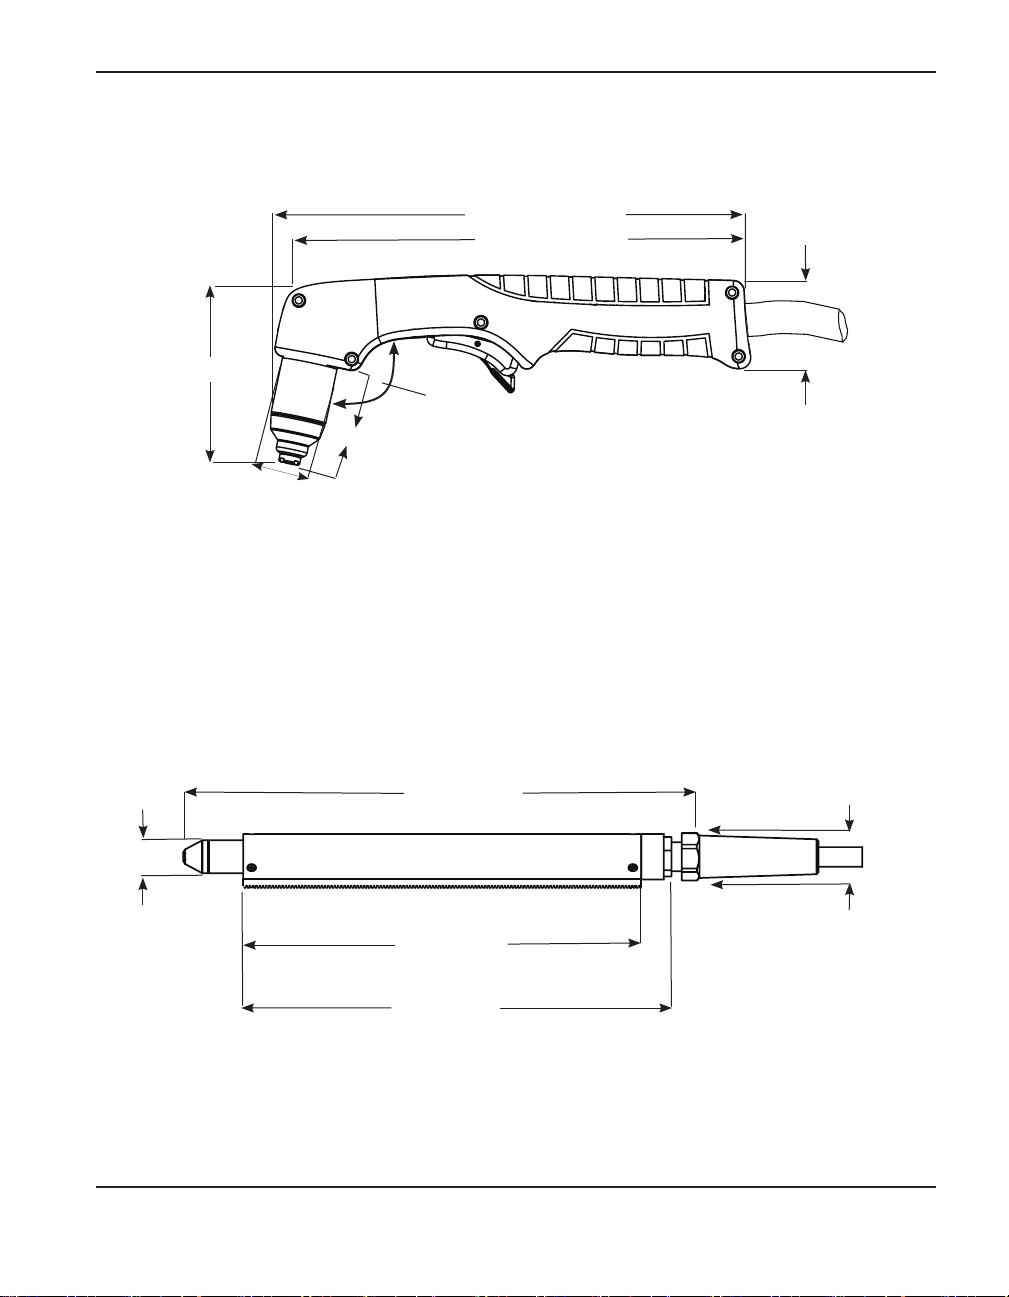
8.3 cm)
(2.5 cm)
4.9 cm
사양
22.1 cm
21.6 cm
75° 각도
4.0 cm
T45m 토치 치수
36.5 cm
2.5 cm
30.5 cm
33.0 cm
powermax45 작업자 설명서 1-5
외곽 치수 3.6 cm,
평면 3.3 cm
Page 20
사양
T45v 및 T45m 토치 사양
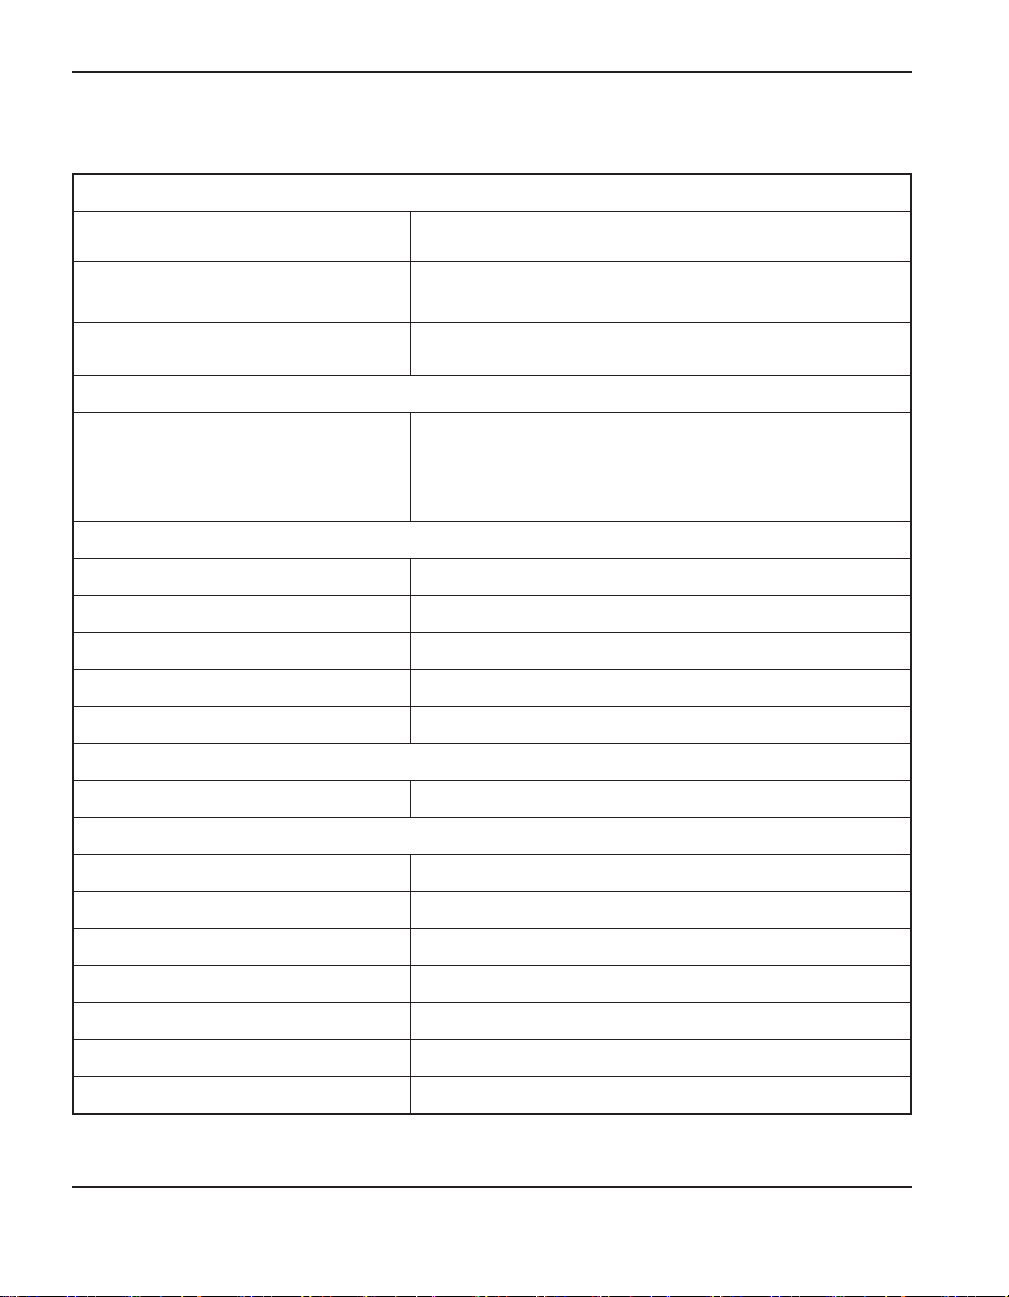
수동 절단 용량(소재 두께)
권장 절단 용량(수동 절단) 12.7 mm
최대 절단 용량(수동 절단 또는 자동
에지 시작)
한계 용량(수동 절단 또는 자동 에지
시작)
자동 절단 시 피어싱 용량(소재 두께)
피어싱 용량
(에지 시작의 경우 용량은 수동
용량과 동일합니다.)
권장 절단 속도(연강)
6.35 mm 1524 mm/분
9.53 mm 813 mm/분
12 mm 508 mm/분
18 mm 203 mm/분
24 mm 102 mm/분
가우징 용량
연강의 금속 제거량
무게
19.1 mm
25.4 mm
9.5 mm
2.8 kg/시간
T45v 토치만 해당 0.27 kg
6.1 m 케이블 T45v 1.55 kg
15.24 m 케이블 T45v
T45m 토치만 해당 0.45 kg
7.62 m 케이블 T45m 2.27 kg
10.7 m 케이블 T45m 2.9 kg
15.24 m 케이블 T45m 3.85 kg
3.54 kg
1-6 powermax45 작업자 설명서
Page 21
사양
기호 및 마크
Hypertherm 제품의 데이터 표지판이나 그 근처에 다음 마크 중 하나 이상이 있을 수 있습니다.
국가 규정 간 차이와 불일치로 인해 일부 마크는 제품 모든 버전에 적용되지 않을 수 있습니다.
S 마크 기호
S 마크 기호는 전원공급장치와 토치가 IEC 60974-1 규정에 명시된 감전의 위험이 높은 환경에서
수행되는 작업에 적합함을 나타냅니다.
CSA 마크
CSA 마크가 있는 Hypertherm 제품은 제품 안전에 관한 미국과 캐나다의 규정을 준수합니다.
제품은 CSA-International에 의해 평가 및 테스트를 거치고 인증되었습니다. 또는 UL(Underwriters
Laboratories, Incorporated) 또는 TÜV와 같은 미국과 캐나다 모두에서 공인된 다른 NRTL(Nationally
Recognized Testing Laboratories) 중 하나의 마크가 제품에 있을 수 있습니다.
CE 마크
CE 마크는 제조업체가 적용되는 유럽 규정과 표준을 준수한다는 사실을 확인하는 것입니다.
데이터 표지판 위 또는 그 근처에 있는 CE 마크가 포함된 Hypertherm 제품만 유럽 저전압 규정과
유럽 EMC(전자 환경 적합성) 규정을 준수하는 것으로 검증된 것입니다. 유럽 EMC 규정을
준수하는 데 필요한 EMC 필터는 CE 마크 제품에 통합되어 있습니다.
GOST-R 마크
GOST-R 준수 마크가 있는 Hypertherm 제품의 CE 버전은 러시아 연방으로 수출하기 위한 제품
안전 및 EMC 요건을 준수합니다.
c-Tick 마크
c-Tick 마크가 있는 Hypertherm 제품의 CE 버전은 호주와 뉴질랜드에서 판매하기 위해 필요한
EMC 규정을 준수합니다.
CCC 마크
CCC(China Compulsory Certification) 마크는 제품이 테스트를 거쳐 중국에서 판매하기 위해
필요한 제품 안전 및 규정을 준수하는 것으로 확인되었음을 나타냅니다.
powermax45 작업자 설명서 1-7
Page 22
사양
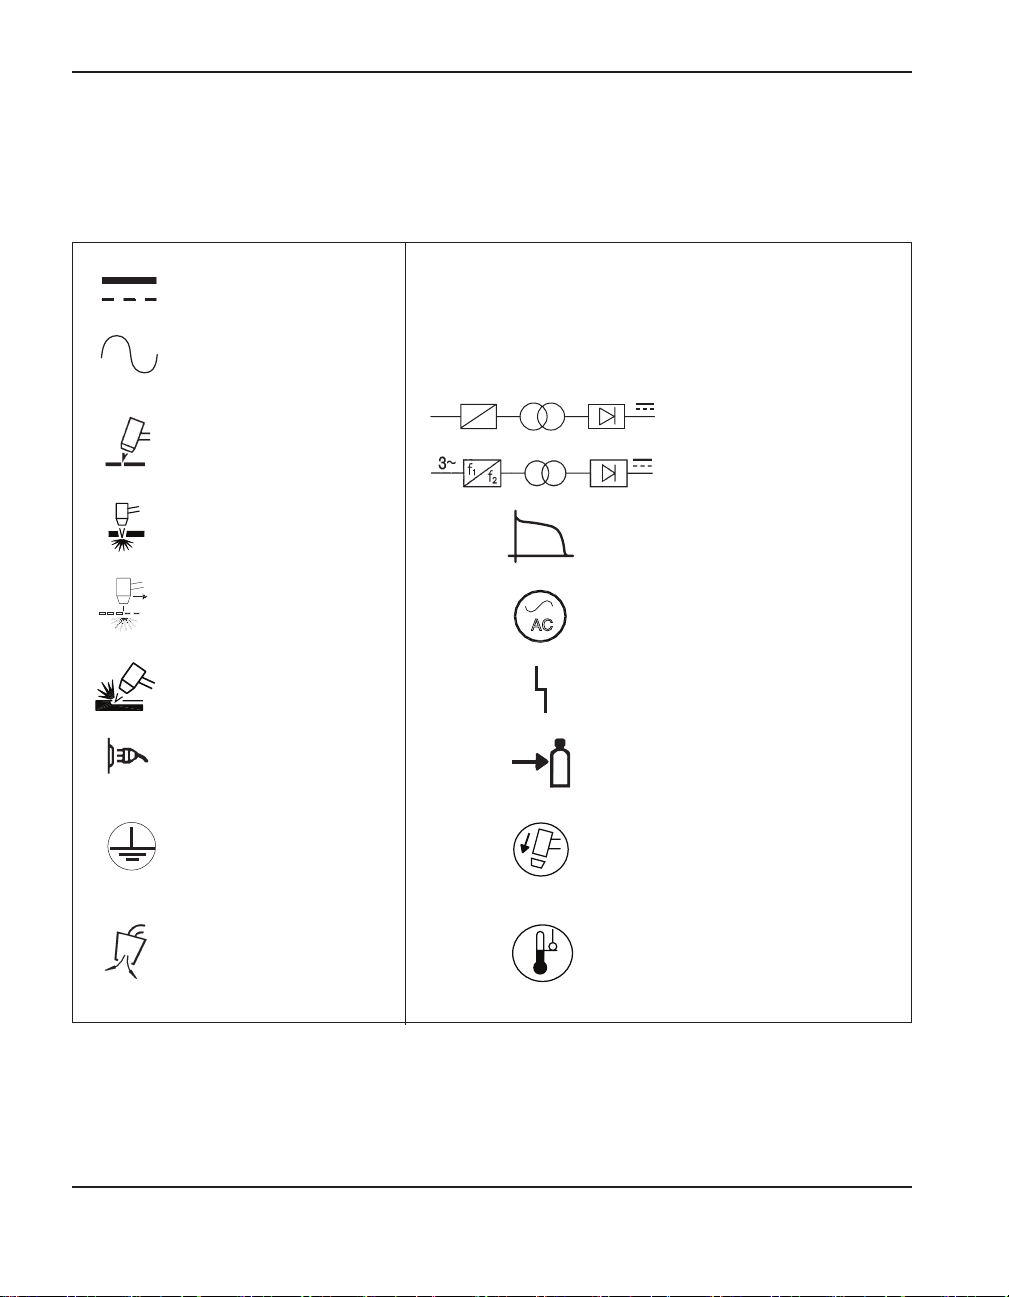
IEC 기호
전원공급장치 데이터 표지판, 제어 레이블, 스위치, LED에 다음 기호가 표시될 수 있습니다.
직류(DC)
교류(AC)
플라즈마 토치 절단
판금속 절단
확장 금속 절단
가우징
AC 입력 전원 연결
외부 보호(접지)
도체용 터미널
l
O
1~
f
1
f
2
전원이 켜져 있음 (ON)
전원이 꺼져 있음 (OFF)
인버터 기반 전원(단상
또는 3상)
전압/전류 곡선, '처짐 현상
(drooping)' 특성
AC
전원이 켜져 있음 (ON)
(LED)
시스템 결함(LED)
흡기구 가스 압력(LED)
소모품 없음 또는 느슨함
(LED)
가스 테스트 모드
전원공급장치가 온도
범위를 벗어남(LED)
1-8 powermax45 작업자 설명서
Page 23
제 2 절
전원공급장치 설치
이 절의 내용:
Powermax45 포장 풀기 .................................................................................................................................. 2-2
클레임 ........................................................................................................................................................ 2-2
목차 ............................................................................................................................................................ 2-2
전원공급장치 배치 ........................................................................................................................................... 2-3
전원 준비 .............................................................................................................................................................2-3
전압 구성 .................................................................................................................................................. 2-3
라인 차단 스위치 설치 .......................................................................................................................... 2-4
접지 요건 .................................................................................................................................................. 2-4
전원 코드 고려사항 .......................................................................................................................................... 2-5
연장 코드 권장사항 ................................................................................................................................ 2-5
발전기 권장사항 ......................................................................................................................................2-7
가스 공급 준비 ....................................................................................................................................................2-7
가스 공급장치 연결 ................................................................................................................................ 2-8
추가적인 가스 여과 ................................................................................................................................ 2-8
powermax
45
작업자 설명서 2-1
Page 24
전원공급장치 설치
Powermax45 포장 풀기
1. 수령한 결과 주문한 모든 품목이 양호한 상태인지 확인합니다. 손상되거나 빠진 부품이
있으면 해당 대리점에 문의하십시오.
2. 배송 중 발생했을 수 있는 전원공급장치의 손상을 살펴봅니다. 손상된 부분이 있는 경우
아래의 클레임을 참조하십시오. 이 장비에 대한 모든 통신 내용에는 전원공급장치의 밑면에
있는 모델 번호와 일련 번호를 포함시켜야 합니다.
3. 이 Hypertherm 시스템을 설치하고 사용하기 전에 안전 및 규정 준수 설명서를 읽으십시오.
클레임
• 배송 중에 발생한 손상에 대한 클레임 - 배송 중에 제품에 손상이 발생한 경우에는
운송업체에 배상을 청구해야 합니다. Hypertherm에서는 고객 요청 시 선하증권의 사본을
제공해 드립니다. 추가적인 도움이 필요하면 이 설명서의 앞쪽에 나와 있는 가까운
Hypertherm 영업소로 문의하십시오.
• 하자 또는 누락된 물품에 대한 클레임 – 부품이 누락되었거나 하자가 있는 경우 해당
Hypertherm 대리점에 문의하십시오. 추가적인 도움이 필요하면 이 설명서의 앞쪽에 나와
있는 가까운 Hypertherm 영업소로 문의하십시오.
목차
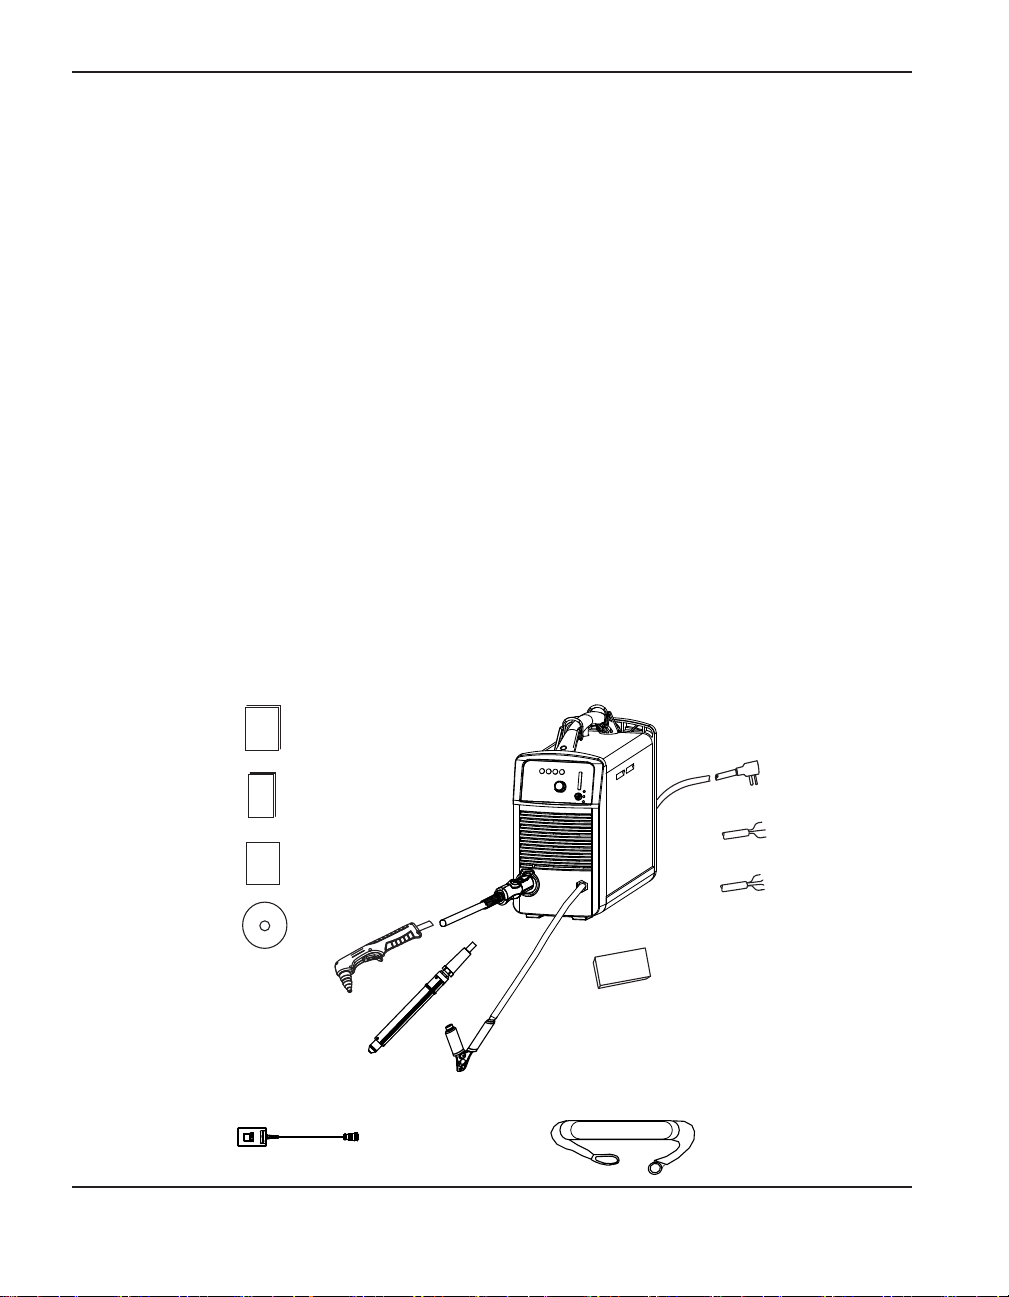
그림을 보고 상자의 품목을 확인하십시오.
작업자 설명서
(CSA)
빠른 설치 카드
230V(CE)
등록 카드
400V(CE)
설치 DVD
추가 소모품이 들어
리모트 시작 펜던트(옵션)
또는
어깨끈
있는 상자
2-2 powermax45 작업자 설명서
Page 25
전원공급장치 설치
전원공급장치 배치
CSA 또는 CE 단상 전원공급장치용으로 적합한 200–240V 전원 콘센트 또는 3상 CE
전원공급장치용 400V 콘센트 근처에 Powermax45를 배치합니다. Powermax45에는 3 m 전원
코드가 있습니다. 적절한 환기를 위해 전원공급장치 둘레에 적어도 0.25 m의 공간을 띄워
둡니다.
전원 준비
최대 출력 전압은 입력 전압과 회로의 전류에 따라 달라집니다. 시작 중 전류량은 달라지므로,
아래 차트에 나와 있는 지연형 퓨즈가 권장됩니다. 지연형 퓨즈는 짧은 기간에 정격 값의 10
배까지 전류를 견딜 수 있습니다.
전압 구성
다음 차트는 일반적인 입력 전압과 전류의 조합에 대한 최대 정격 출력을 보여줍니다. 입력
전압으로 아래에 지정된 값의 ±10%까지 허용됩니다.
주의: 적절한 크기의 지연형 퓨즈와 라인 차단 스위치로 회로를
보호하십시오.
모델 입력 전압
200 - 240 VAC 1 45 A, 132 V 34 - 28 A 55 - 45 A 50 A
CSA
208 VAC 1 45 A, 132 V 33 A 54.5 A 50 A
200 - 240 VAC 1 45 A, 132 V 34 - 28 A 55 - 45 A 35 또는 50* A
CE
400 VAC 3 45 A, 132 V 10 A 15.5 A 15 또는 20* A
220 VAC 1 45 A, 132 V 31 A 53 A 35 또는 50* A
CE/CCC
380 VAC 3 45 A, 132 V 11 A 14 A 15 A
* 긴 아크 길이가 필요한 응용 분야에는 더 높은 전류의 퓨즈를 사용하십시오.
powermax
45
작업자 설명서 2-3
위상
정격 출력
입력 전류 @
6 kW 출력
아크 길이
동안 입력
전류
권장 지연형
퓨즈 크기
Page 26
전원공급장치 설치
라인 차단 스위치 설치
작업자가 비상 시 빨리 수신 전원을 차단할 수 있도록 각 전원공급장치의 라인 차단 스위치를
사용하십시오. 작업자가 스위치에 접근하기 쉽도록 스위치를 배치합니다. 설치는 공인된 전기
기술자가 해당 국가 및 지역의 규정에 따라 실시해야 합니다. 스위치의 중단 수준은 퓨즈의 연속
정격 이상이어야 합니다. 또한 스위치는 다음 조건을 갖추어야 합니다.
• OFF에 있을 때 전기 장치를 절연하고, 수신 공급 전압에 연결된 모든 활성 도체를
차단해야 합니다.
• O(OFF)와 l(ON)로 명확히 표시된 ON/OFF 위치가 하나씩 있어야 합니다.
• OFF 위치에 잠금 기능을 가진 외부 작동 핸들이 있어야 합니다.
• 비상 시 전원 공급을 차단할 수 있는 전원 조작 메커니즘이 포함되어야 합니다.
• 앞 페이지의 표에 권장된 대로 지연형 퓨즈를 설치해야 합니다.
접지 요건
개인 안전과 적절한 작동을 보장하고 전자기 간섭(EMI)을 줄이기 위해서는 Powermax45를
적절하게 접지해야 합니다.
• 해당 국가 및 지역의 전기 규정에 따라 전원 코드를 통해 전원공급장치를 접지해야
합니다.
• 단상 서비스는 보호 접지를 위해 녹색 또는 녹색/노란색 와이어를 사용한 3 와이어
종류여야 하고, 해당 국가 및 지역의 요건을 준수해야 합니다. 2 와이어 서비스는 사용하지
마십시오.
• 3상 서비스(CE만)는 보호 접지를 위해 녹색 또는 녹색/노란색 와이어를 사용한 4 와이어
종류여야 하고, 해당 및 지역의 요건을 준수해야 합니다.
• 자세한 내용은 안전 및 규정 준수 설명서의 접지 안전을 참조하십시오.
2-4 powermax45 작업자 설명서
Page 27
전원공급장치 설치
전원 코드 고려사항
Powermax45 전원공급장치는 CSA 및 CE 전원 코드 구성으로 제공됩니다.
CSA 전원공급장치의 전원 코드는 50 A, 250 V 플러그(NEMA 6-50P)와 함께 제공됩니다.
CE 전원공급장치는 전원 코드의 플러그 없이 제공됩니다. 해당 장치에 올바른 플러그(230 V
또는 400 V)를 얻어서 공인된 전기 기술자가 설치하도록 하십시오.
연장 코드 권장사항
연장 코드의 와이어 크기는 코드 길이와 시스템 전압에 적합해야 합니다. 해당 국가 및 지역의
규정을 준수하는 코드를 사용하십시오.
다음 페이지의 표는 다양한 길이와 입력 전압에 권장되는 게이지 크기를 제공합니다. 표의 길이
수치는 연장 코드만의 길이이며, 전원공급장치의 전원 코드는 포함하지 않습니다.
powermax
45
작업자 설명서 2-5
Page 28
전원공급장치 설치
연장 코드 권장사항
영미식
입력 전압 위상 < 10 피트 10–25 피트 25–50 피트 50–100 피트 100–150 피트
208 VAC 1 8 AWG 8 AWG 8 AWG 6 AWG 4 AWG
220 VAC 1 8 AWG 8 AWG 8 AWG 6 AWG 4 AWG
200-240 VAC 1 8 AWG 8 AWG 8 AWG 6 AWG 4 AWG
380 VAC 3 12 AWG 12 AWG 12 AWG 10 AWG 10 AWG
400 VAC
12 AWG 12 AWG 12 AWG 10 AWG 10 AWG
3
미터식
입력 전압 위상 < 3 m 3-7.5 m 7.5-15 m 15-30 m 30-45 m
208 VAC 1 10mm
220 VAC 1 10mm
200-240 VAC 1 10mm
380 VAC 3 4mm
400 VAC
3
4mm
2
2
2
2
2
10mm
10mm
10mm
4mm
4mm
2
2
2
2
2
10mm
10mm
10mm
4mm
4mm
2
2
2
2
2
16mm
16mm
16mm
6mm
6mm
2
2
2
2
2
25mm
25mm
25mm
6mm
6mm
2
2
2
2
2
2-6 powermax45 작업자 설명서
Page 29
전원공급장치 설치
발전기 권장사항
Powermax45에 발전기를 사용하는 경우 발전기는 240 VAC 공칭 전류를 생산해야 합니다.
엔진
구동 정격
8 kW 33 A 45 A 절단 전류에 적당한 아크 길이
6 kW 25 A
참고: 발전기 정격, 노후 정도, 상태에 따라 필요한 대로 절단 전류를 조정하십시오.
발전기를 사용하는 중에 결함이 발생할 경우 전원 스위치를 빨리 껐다가 (OFF)
다시 켜도 (ON) (때때로 '빠른 재설정'이라고 함) 결함이 해결되지 않을 수
있습니다. 대신 전원공급장치를 끄고 (OFF) 30-45초 정도 기다렸다가 다시
켜십시오 (ON).
엔진 구동
출력 전류
성능
45 A 절단 전류에 제한된 아크 길이
30 A 절단 전류에 적당한 아크 길이
가스 공급 준비
Powermax45용 가스 공급은 숍 압축 또는 실린더 압축 방식일 수 있습니다. 이 중 한 유형의
공급에 고압 조절기를 사용해야 하며, 이 조절기는 170 l/분 @ 6.2 bar 로 전원공급장치의 필터로
가스를 공급할 수 있어야 합니다.
경고
가스 공급 압력이 9.3 bar 를 초과해선 안 됩니다. 이 압력이 초과되면 필터 보울이 폭발할 수
있습니다.
가스 공급 품질이 좋지 않으면 절단 속도가 떨어지고 절단 품질이 나빠지고, 절단 두께 성능이
떨어지고 소모품 수명이 짧아집니다. 최적의 성능을 위해서는 최도 농도 0.1mg/m3, 최대 이슬점
-40°C, 최대 오일 농도 0.1mg/m3에서 가스의 최대 입자 크기가 0.1 미크론이어야 합니다(ISO
8573-1 등급 1.2.2 기준).
powermax
45
작업자 설명서 2-7
Page 30
전원공급장치 설치
가스 공급장치 연결
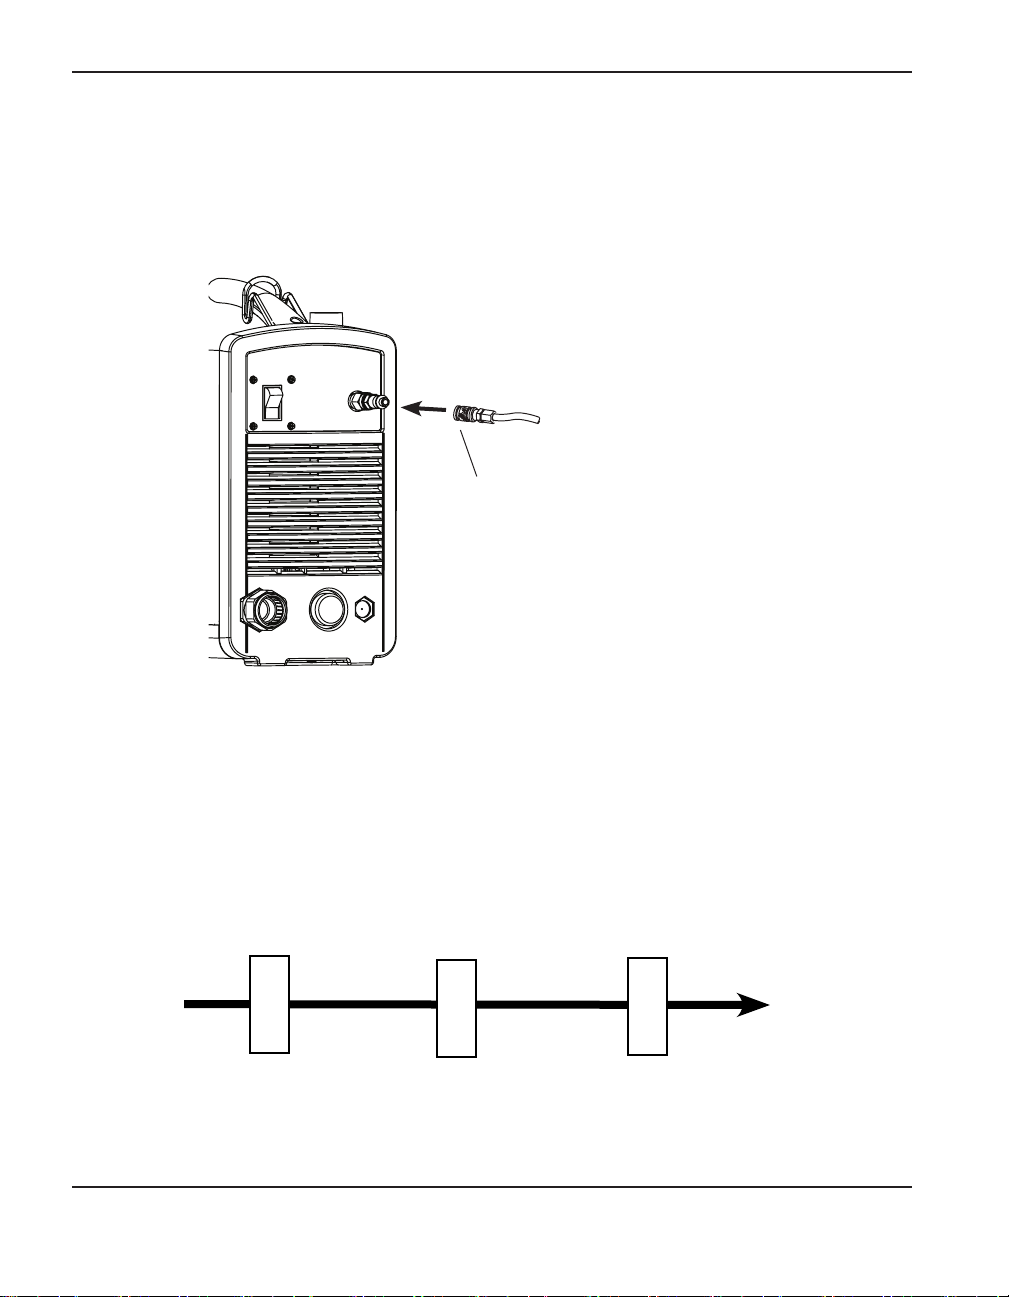
내부 지름이 3/8 인치(9.5mm)이고 1/4NPT 급차단 커플러 또는 1/4 NPT x G-1/4 BSPP(CE
장치) 급차단 커플러가 포함된 불활성 가스 호스를 사용하여 가스 공급장치를 전원공급장치에
연결합니다.
(5.5 – 6.9 bar) 가스 공급
(최대 9.3 bar) - 최저 흐름 속도 (165.2 l/분).
권장 흐름 속도와 압력은 (170 l/분 @ 6.2 bar)
입니다.
추가적인 가스 여과
현장 조건상 습기, 오일 또는 기타 오염 물질이 가스 라인에 침입되는 경우 Hypertherm
대리점에서 구매할 수 있는 Eliminizer 필터 킷(부품 번호 128647)과 같은 3단계 응집 여과
시스템을 사용하십시오. 3단계 여과 시스템은 아래와 같이 작동하여 가스 공급 시 오염 물질을
제거합니다.
수분 및 미립자 필터
가스 공급
급차단 커플러와 전원공급장치 사이에 여과 시스템을 설치해야 합니다.
2-8 powermax45 작업자 설명서
오일 필터 오일 증기 필터
Powermax45
Page 31
제 3 절
토치 설치
이 절의 내용:
소개 .......................................................................................................................................................................3-2
소모품 수명 ........................................................................................................................................................3-2
핸드 토치 설치 ...................................................................................................................................................3-3
소모품 선택 .............................................................................................................................................. 3-3
소모품 설치 .............................................................................................................................................. 3-5
머신 토치 설정 ...................................................................................................................................................3-6
토치 장착 .................................................................................................................................................. 3-6
소모품 선택(절단 차트) ......................................................................................................................... 3-8
토치 배열 ................................................................................................................................................3-26
리모트 시작 펜던트 연결 ....................................................................................................................3-26
기계 인터페이스 케이블 연결 ...........................................................................................................3-27
토치 케이블 연결 .............................................................................................................................................3-30
powermax
45
작업자 설명서 3-1
Page 32
토치 설치
소개
T45v 핸드 토치와 T45m 머신 토치 모두 Powermax45에 사용할 수 있습니다. 토치 급차단은
운송을 위해 토치를 분리하기 쉽게 하거나 사용 분야에서 두 토치를 모두 사용해야 할 경우 한
토치에서 다른 토치로 전환하기 쉽게 합니다.
이 절에서는 토치를 설치하고 작업에 적합한 소모품을 선택하는 방법을 설명합니다.
소모품 수명
Powermax45의 소모품을 교환하는 주기는 다양한 요인에 좌우됩니다.
• 절단 중인 금속의 두께
• 평균 절단 길이
• 자동 절단을 하는지 또는 수동 절단을 하는지 여부
• 공기 품질(오일, 습기, 기타 오염 물질의 존재)
• 금속을 피어싱하는지 또는 에지에서 절단을 시작하는지 여부
• 비차폐 소모품으로 가우징 또는 절단할 때 적당한 토치 작업 거리
• 적당한 피어싱 높이
• 사용 중인 소모품. T30v(Powermax30) 30 A 소모품은 T45v에 사용하면 수명이 짧아집니다.
그러나 특정 사용 분야에서는 최적의 절단 품질을 제공합니다.
정상적인 조건에서 전극은 기계 절단 시 처음으로 마모되고, 노즐은 수동 절단 시 처음
마모됩니다.
일반적으로 소모품은 이러한 요인에 따라 수동 절단의 경우 약 1~2시간 동안 실제 '아크 설정'이
지속됩니다. 기계 절단의 경우에는 소모품이 약 3-5시간 지속됩니다.
적당한 절단 방법은 제 4절 작동을 참조하십시오.
3-2 powermax45 작업자 설명서
Page 33
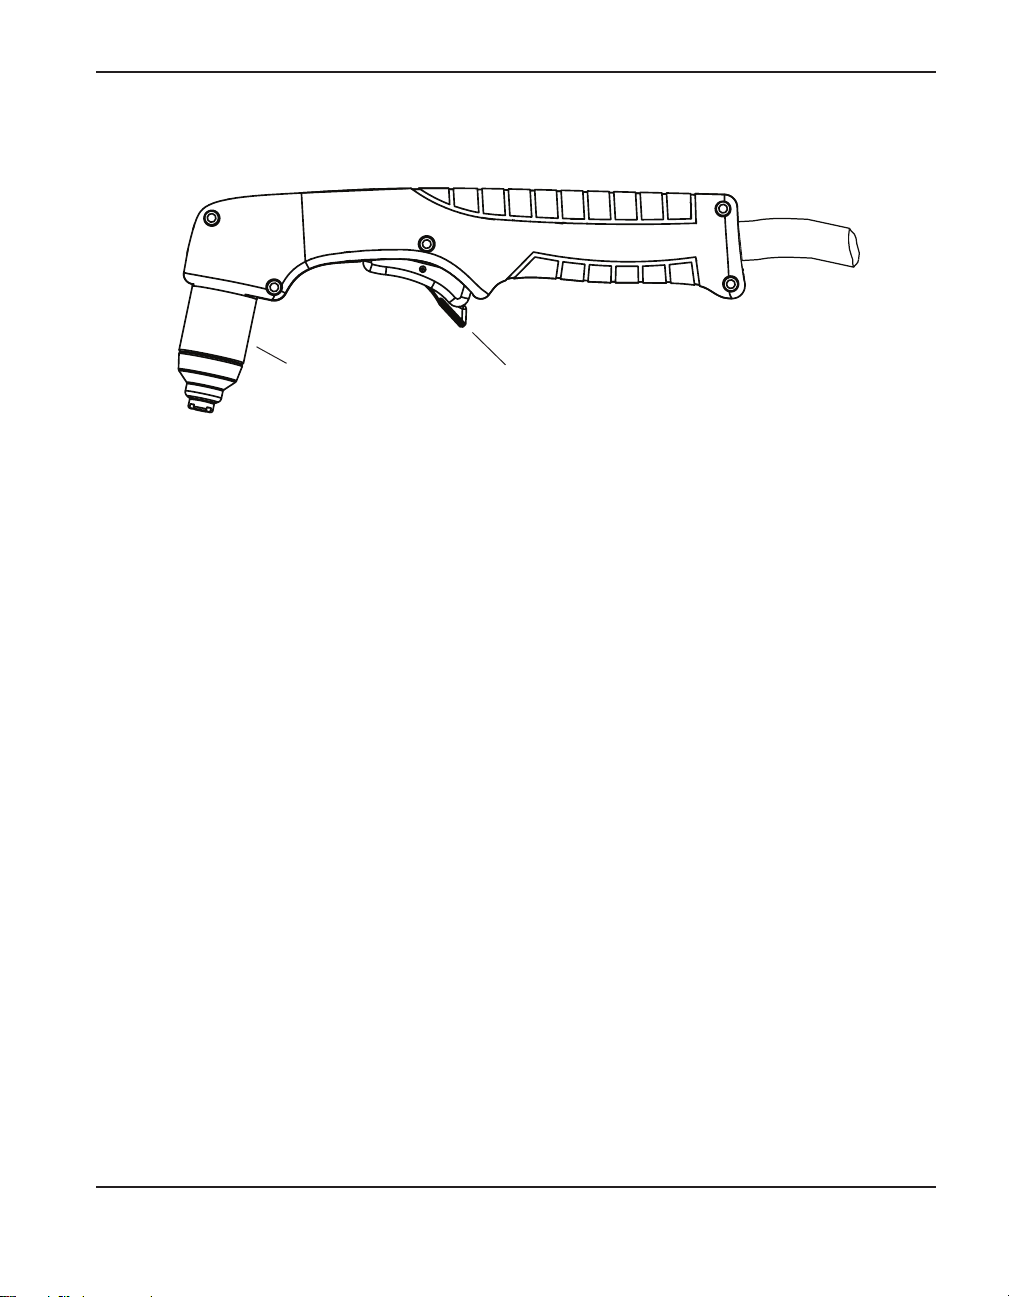
핸드 토치 설치
토치 설치
소모품
안전 트리거
소모품 선택
T45v 핸드 토치가 설치된 Powermax45는 소모품 상자의 토치, 예비 전극, 노즐에 설치된 전체
절단 소모품 세트와, 소모품 상자의 가우징을 위한 소모품과 함께 제공됩니다. 비 CE 규정
국가에서는 특정 사용 분야에 유용할 수 있는 비차폐 소모품도 구매할 수 있습니다.
비차폐 소모품을 사용할 경우 절단할 금속을 따라 토치 팁을 끌어줍니다. 비차폐 소모품을
사용할 경에는 토치를 금속과 2 mm 정도 거리를 두어야 합니다. 일반적으로 비차폐 소모품은
차폐 소모품보다 수명이 짧지만 일부 사용 분야에서는 가시성과 접근성이 더 좋을 수 있습니다.
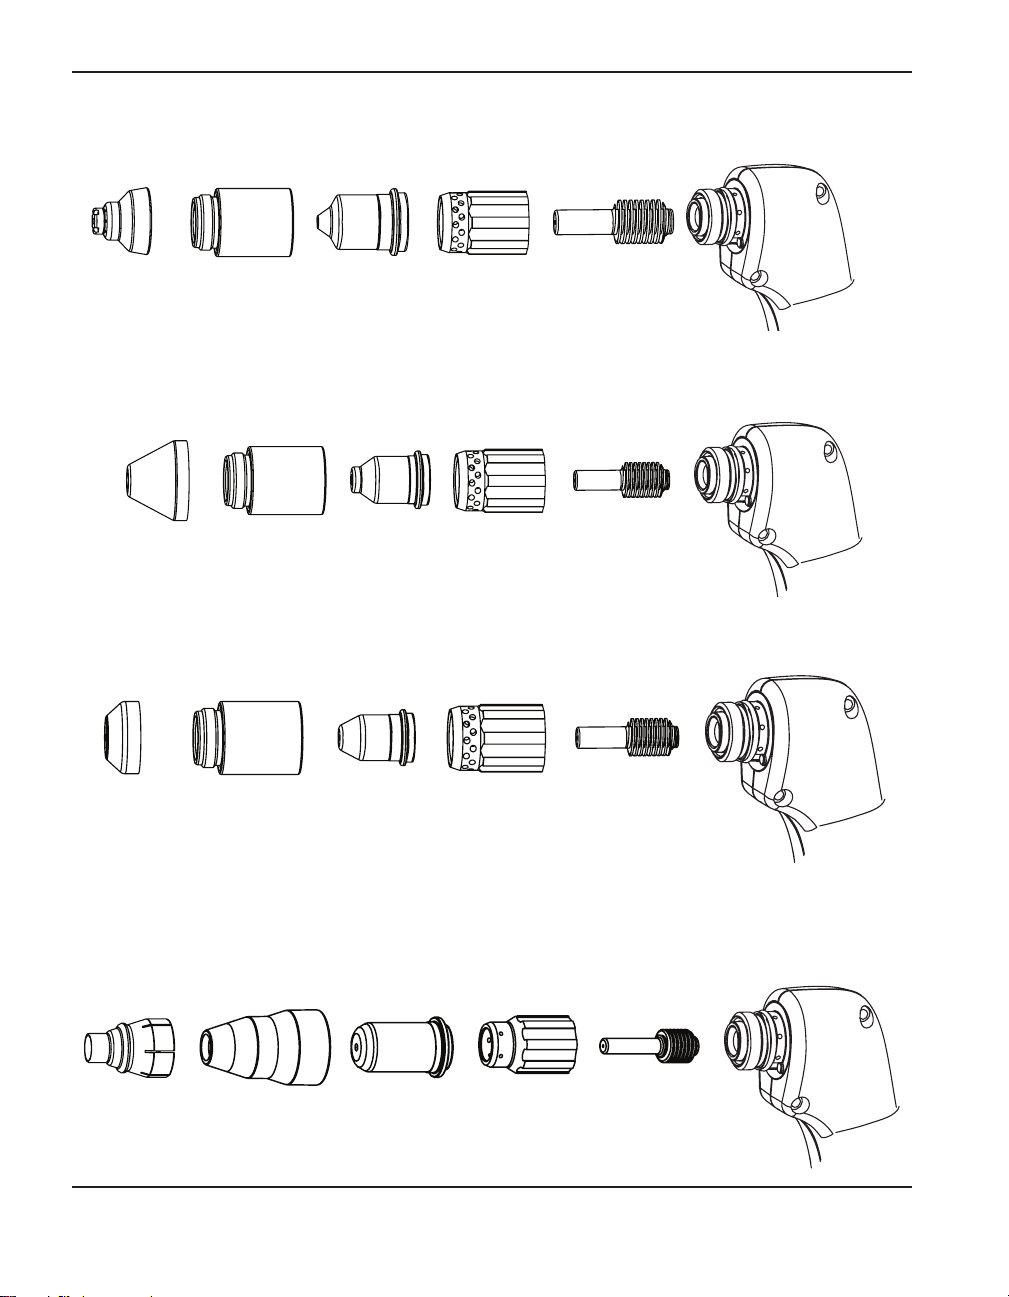
수동 절단용 소모품이 다음 페이지에 나와 있습니다. 리테이닝 캡, 스월 링, 전극은 차폐, 비차폐,
가우징 사용 분야에서는 같습니다. 차폐(비차폐 소모품용 디플렉터)와 노즐만 서로 다릅니다.
박막 스테인리스 스틸에서 최상의 절단 품질을 얻기 위해 절단 설정을 30 amp로 줄이고
Hypertherm에서 구매할 수 있는 T30v(Powermax30) 30 A 커넥터를 사용하는 것을 선호할 수
있습니다.
powermax
45
작업자 설명서 3-3
Page 34
토치 설치
T45v 차폐식 소모품
220674
차폐
220713
리테이닝 캡
T45v 가우징 소모품
220675
차폐
리테이닝 캡
T45v 비차폐 소모품*
220717
디플렉터
220713
리테이닝 캡
220713
220671
노즐
220672
노즐
220718
노즐
220670
스월 링
220670
스월 링
220670
스월 링
220669
전극
220669
전극
220669
전극
* 비차폐 소모품은 CE 규격 국가에서는 사용할 수 없습니다.
T30v(Powermax30) 30 A 소모품
220569
옵션
디플렉터
220483
리테이닝 캡
220480
노즐
220479
스월 링
220478
전극
3-4 powermax45 작업자 설명서
Page 35
소모품 설치
토치 설치
경고
인스턴트 온 토치
플라즈마 아크는 부상과 화상을 유발할 수 있습니다.
I
O
토치를 켜는 즉시 플라즈마 아크가 나옵니다. 소모품을 교환하기 전에
전원이 꺼져 있는지 확인하십시오.
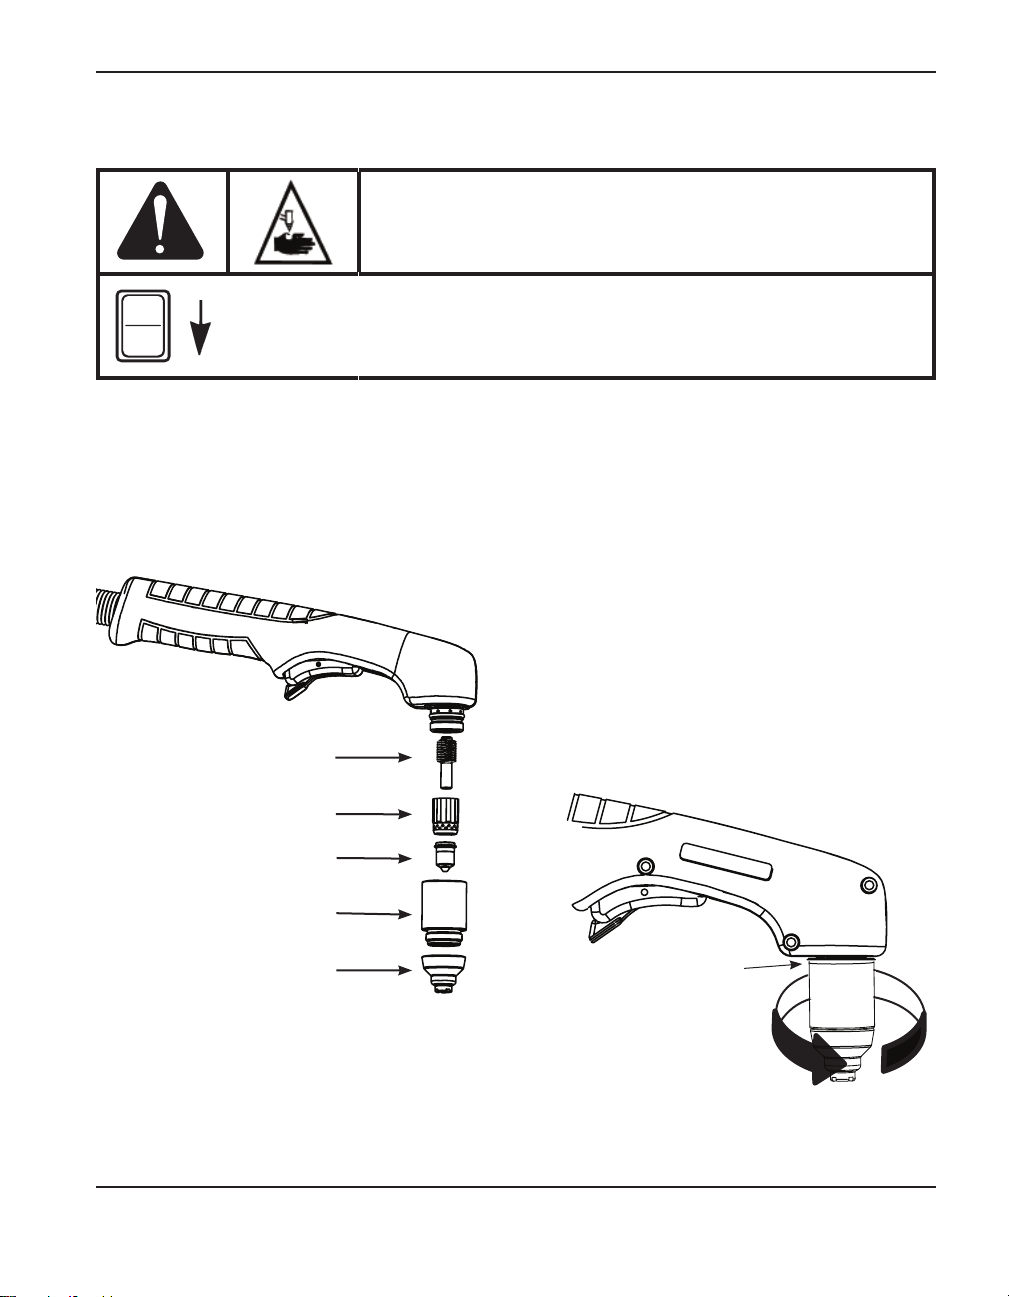
T45v 토치를 작동하려면 전체 소모품 부품 세트(차폐, 디플렉터, 리테이닝 캡, 노즐, 스월 링,
전극)가 설치되어 있어야 합니다.
전원 스위치가 OFF(O) 위치에 있는 상태에서 토치 소모품이 그림과 같이 설치되었는지
확인하십시오.
전극
스월 링
노즐
리테이닝 캡
차폐 또는 디플렉터
소모품과 토치 핸들 사이에
작은 틈이 있어야 합니다.
정상적인 작동 시 이 틈으로
공기가 빠져 나갑니다.
참고: 손으로만 조이십시오. 지나치게 조이면 토치가 불발됩니다.
powermax
45
작업자 설명서 3-5
Page 36
토치 설치
머신 토치 설정
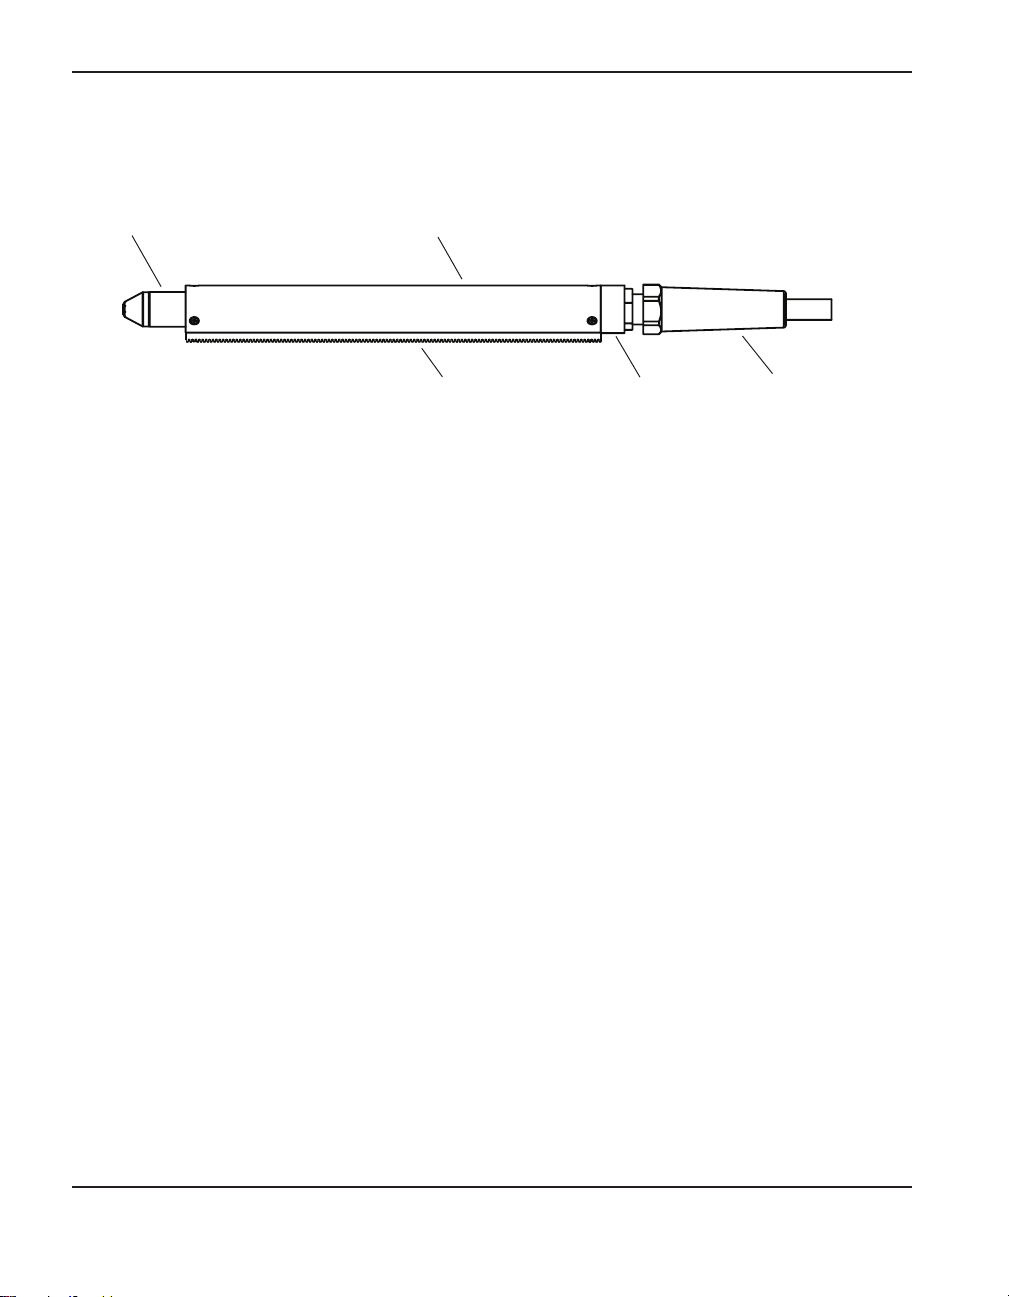
소모품
T45m을 사용하기 전에 다음 작업을 수행해야 합니다.
• 절단 테이블 또는 다른 장비에 토치를 장착합니다.
• 소모품을 선택하고 설치합니다.
• 토치를 배열합니다.
• 토치 케이블를 전원공급장치에 연결합니다.
• 리모트 시작 펜던트 또는 기계 인터페이스 케이블로 원격으로 시작하도록 전원공급장치를
설치합니다.
위치 지정 슬리프
기어 랙 스트레인 릴리프
놋쇠 스트레인
릴리프
토치 장착
가지고 있는 절단 테이블의 유형에 따라, 토치를 트랙을 따라서 장착하기 위해 토치를 분해해야
하거나 분해할 필요가 없을 수 있습니다. 케이블에서 토치 본체를 분리하지 않고 토치를 절단
테이블의 트랙으로 넣기에 절단 테이블의 트랙이 충분히 크다면 그렇게 한 후 제조업체의
지침에 따라 트랙을 리프터에 부착하십시오.
참고: T45m은 다양한 X-Y 테이블, 트랙 버너, 파이프 면취기, 기타 장비에 장착할 수
있습니다. 제조업체의 지침에 따라 토치를 설치하고 필요한 경우 분해하려면 아래
지침을 따르십시오.
토치를 분해해야 할 경우 다음 단계를 따르십시오.
1. 전원공급장치에서 토치 케이블를 분리하고 토치에서 소모품을 분리합니다.
2. 기어 랙을 위치 지정 슬리브에 고정시키는 검은색 나사 2개를 분리하여 위치 지정
슬리브에서 기어 랙을 분리합니다. 위치 지정 슬리브를 놋쇠 스트레인 릴리프 및 토치
본체에 고정시키는 6개 나사(각 끝에 3개씩)를 분리합니다. 위치 지정 슬리프를 토치에서
밀어냅니다.
3-6 powermax45 작업자 설명서
Page 37
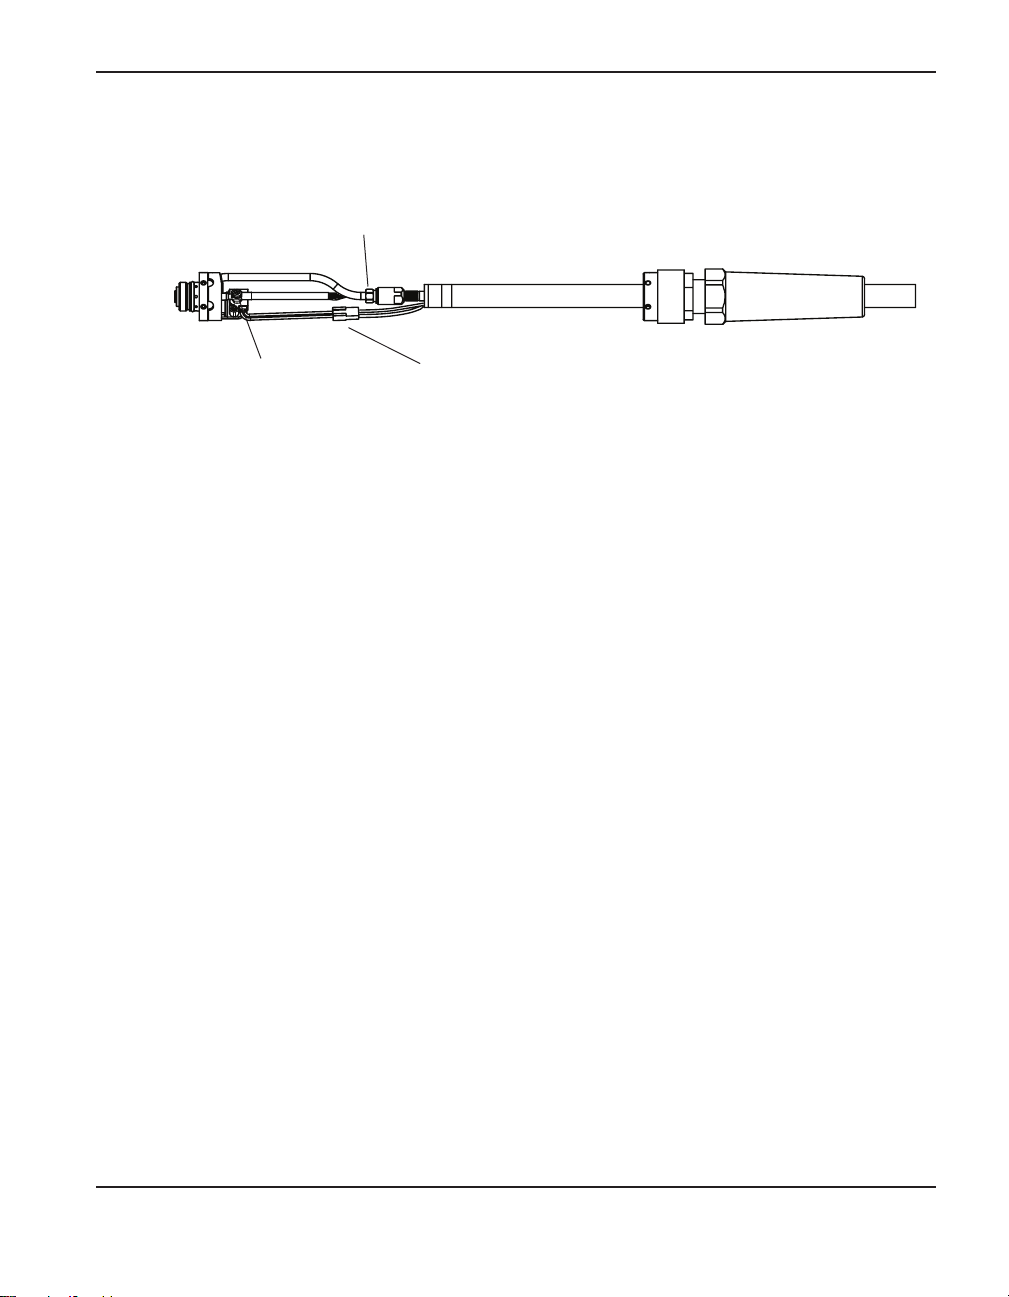
3. 가운데 커넥터에 있는 캡 센서 스위치용 와이어의 연결을 해제합니다.
가스 공급 라인 연결
토치 설치
전원 케이블을 플런저에
연결하는 나사
캡 센서 스위치용
와이어 커넥터
4. #2 십자 드라이버와 1/4인치 너트 드라이버(또는 조절식 렌치)를 사용하여 토치의 전원
케이블을 플런저에 고정시키는 나사와 너트를 분리합니다. (필요한 경우 플런저를 돌려
나사에 접근할 수 있도록 합니다.)
5. 8 mm와 조절식 렌치를 사용하여 가스 공급라인을 토치 헤드에 고정시키는 너트를 풉니다.
토치 본체를 치워둡니다.
참고: 토치 케이블의 가스 라인 끝을 테이프로 막아 트랙으로 케이블를 지나게 할 때 가스
라인에 먼지나 다른 오염 물질이 들어가지 않도록 하십시오.
6. 절단 테이블의 트랙으로 토치 케이블를 지나게 합니다.
7. 나사와 너트를 사용하여 토치의 전원 케이블을 다시 토치 플런저에 부착합니다. 나사가 캡
센서 스위치를 방해하지 않도록 플런저를 돌리십시오.
8. 가스 라인을 토치 케이블에 다시 연결합니다.
9. 캡 센서 스위치의 와이어 커넥터의 두 절반을 함께 누릅니다.
10. 토치 본체 위로 위치 지정 슬리브를 밀고 나사 구멍의 배열을 확인합니다. 각 끝에 세 개의
나사를 다시 끼웁니다.
11. 기어 랙을 사용할 경우 앞서 분리한 2개의 검은색 나사로 다시 장착합니다.
12. 제조업체의 지침에 따라 토치를 리프터에 부착합니다.
powermax
45
작업자 설명서 3-7
Page 38
토치 설치
소모품 선택(절단 차트)
경고
인스턴트 온 토치
플라즈마 아크는 부상과 화상을 유발할 수 있습니다.
I
O
토치를 켜는 즉시 플라즈마 아크가 나옵니다. 소모품을 교환하기 전에
전원이 꺼져 있는지 확인하십시오.
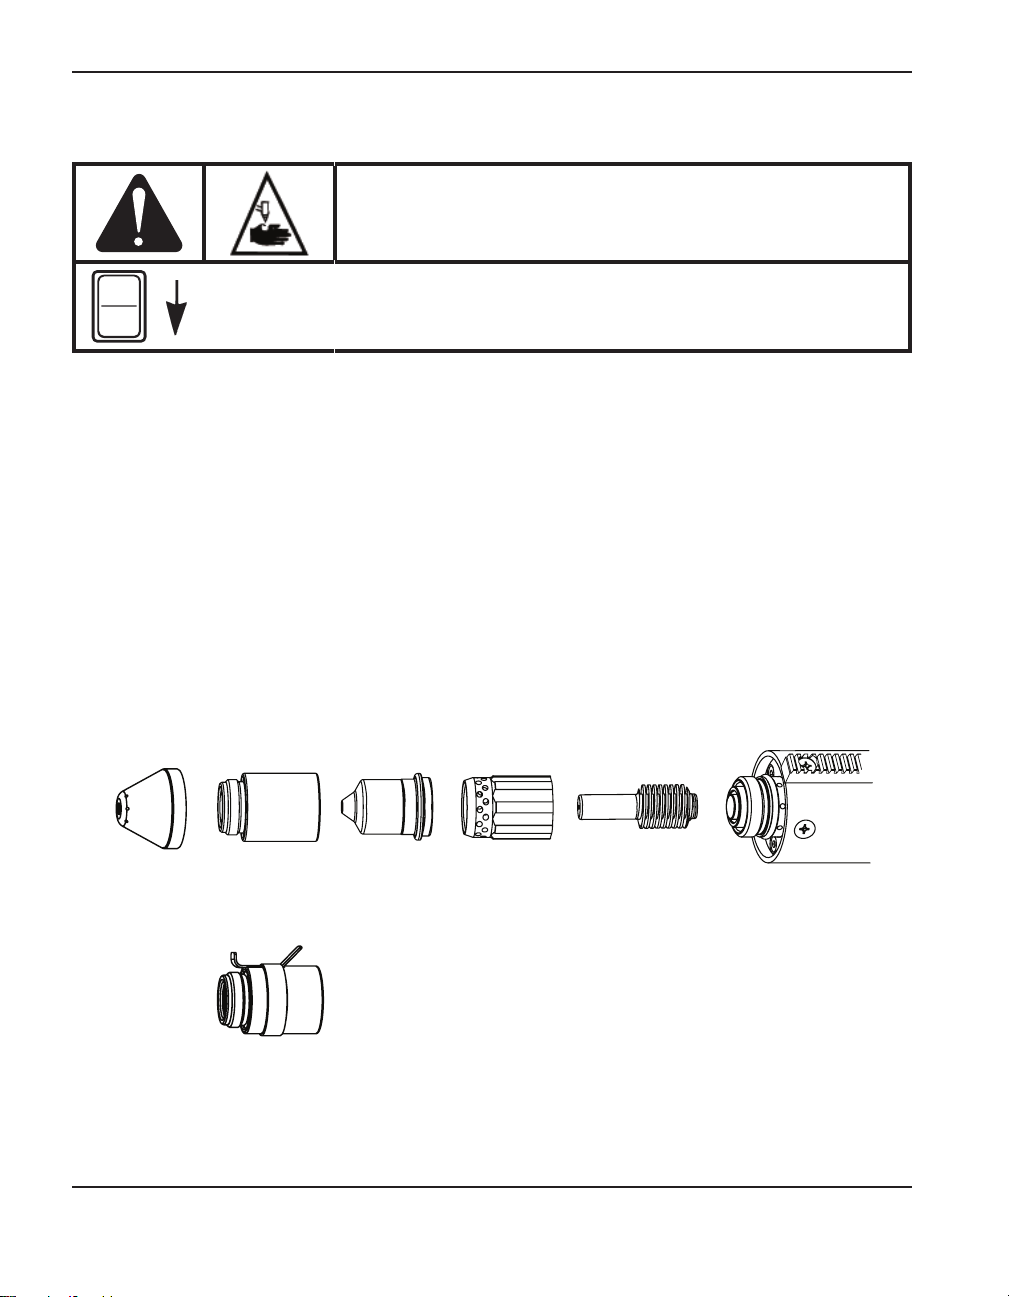
완전한 차폐 소모품 세트가 T45m 머신 토치와 함께 제공됩니다. 또한 옴 감지 리테이닝 캡을
T45m 차폐 소모품에 사용할 수 있습니다. 비차폐 소모품과 T30v(Powermax30) 30 A 소모품도
T45m에 사용할 수 있습니다.
절단 차트 사용법
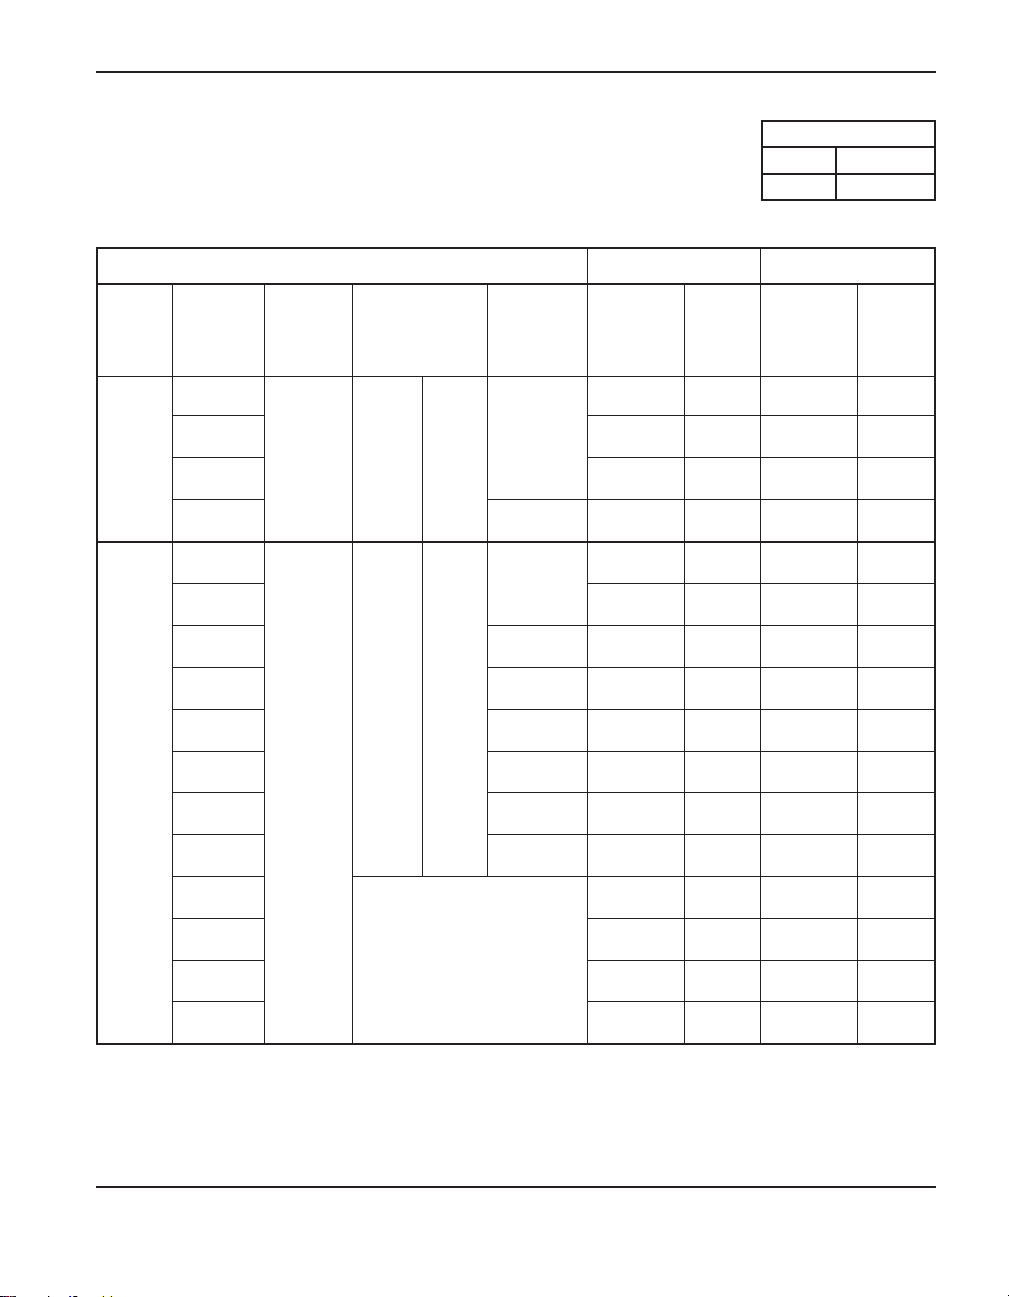
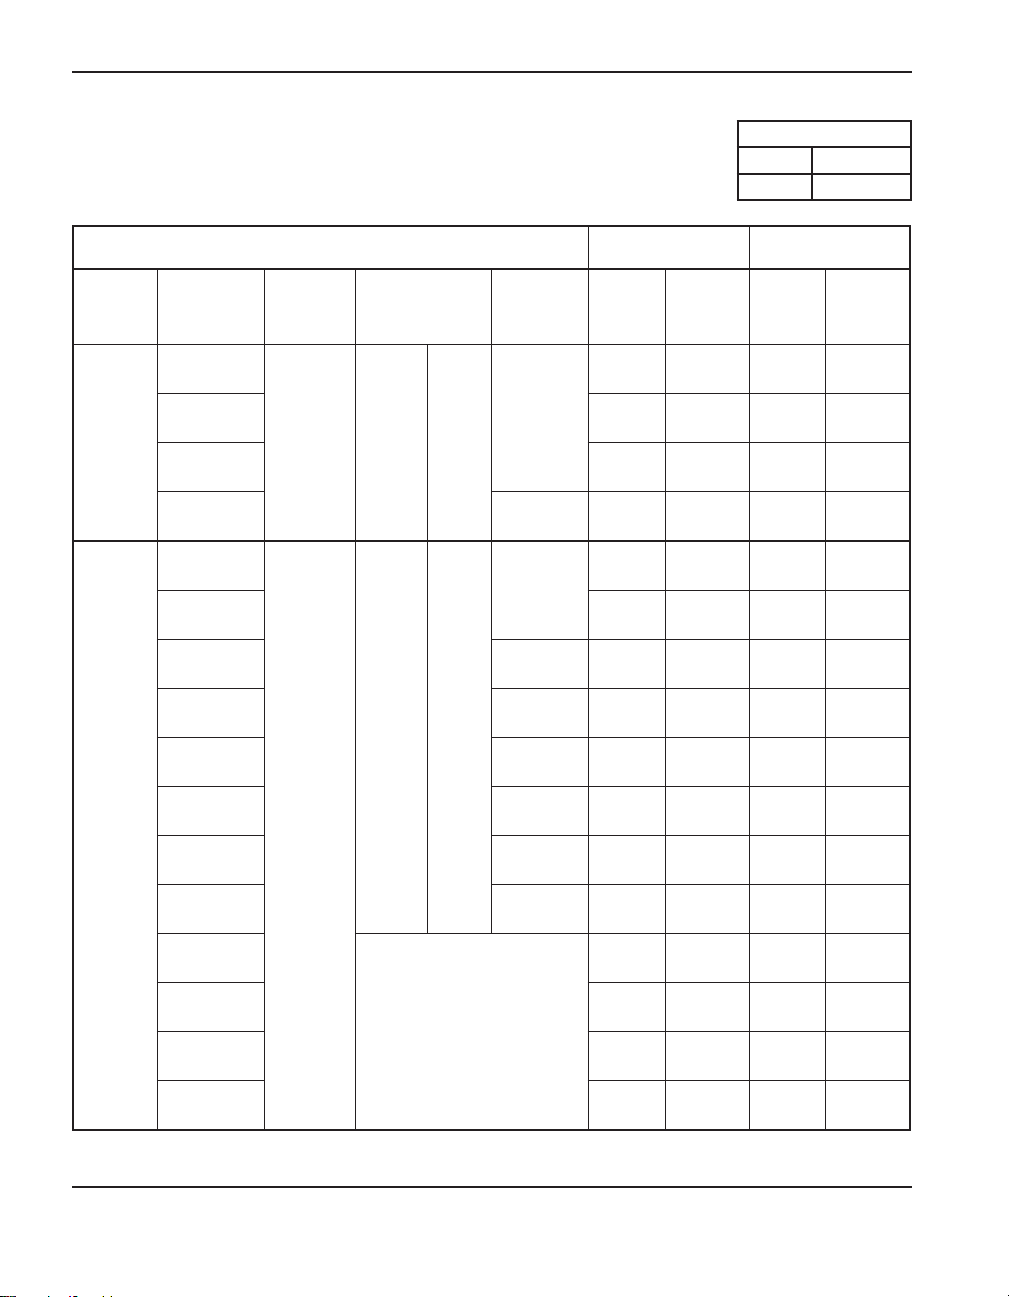
다음 절에서는 소모품 세트에 대한 그림과 각 세트에 대한 절단 차트를 제공합니다. 최대 절단
속도는 절단 품질과 상관 없이 절단 소재에 가능한 최고 속도입니다. 권장 절단 속도는 최상의
품질 절단을 찾기에 적절한 시작점입니다(최상의 각도, 최소 불순물, 최상의 절단 표면 마무리).
원하는 절단 품질을 얻으려면 사용 분야와 테이블에 맞게 속도를 조절해야 합니다.
T45m 차폐식 소모품
220673
차폐
220713
리테이닝 캡
또는
220719
옴 감지 리테이닝 캡
220671
노즐
220670
스월 링
220669
전극
이러한 소모품의 절단 차트는 다음 페이지에 나와 있습니다.
3-8 powermax45 작업자 설명서
Page 39
토치 설치
T45m 차폐식 소모품
연강
미터식
아크
전류
(암페어)
소재 두께
(mm)
0.5
0.8 8650 116 10160* 117
30
0.9 8100 115 10160* 117
1.5 0.2 5650 111 7100 115
0.9
1.5 8890 116 10160* 115
1.9 0.1 7100 117 9144 115
2.7 0.3 4800 117 6096 115
3.4 0.4 3550 117 4445 115
토치 작업
거리
(mm)
1.5 3.8mm 250%
초기 피어싱
높이
3.8mm 250%
피어싱
지연
(초)
0.0
0.0
공기 흐름 속도(l/분)
온
냉
권장 최대
절단 속도
(mm/분)전압(V)
9150 117 10160* 118
9652 115 10160* 112
절단 속도
(mm/분)
151
165.2
전압
(V)
4.8 0.5 2150 118 2794 115
45
6.4 0.6 1500 120 1905 116
9.5 0.9 810 122 1016 116
12.7
15.9 280 138 356 127
19.1 200 140 254 131
25.4 100 146 127 142
1.5
510 132 635 125
에지 시작 권장됨
*최대 절단 속도는 테스트 테이블의 최대 속도(10160mm/분)로 제한됩니다.
powermax
45
작업자 설명서 3-9
Page 40
토치 설치
T45m 차폐식 소모품
연강
영미식
아크 전류
(암페어)
30
45
소재 두께
0.018인치
(26Ga)
0.030인치
(22Ga)
0.036인치
(20Ga)
0.060인치
(16Ga)
0.036인치
(20Ga)
0.060인치
(16Ga)
0.075인치
(14Ga)
0.105인치
(12Ga)
0.135인치
(10Ga)
0.188인치
(3/16인치)
0.250인치
(1/4인치)
0.375인치
(3/8인치)
0.500인치
(1/2인치)
0.625인치
(5/8인치)
0.750인치
(3/4인치)
1.000인치
(1인치)
토치 작업 거리초기 피어싱
높이
0.06인치
0.06인치
0.15
인치
0.15
인치
250%
250%
에지 시작 권장됨
공기 흐름 속도(scfh)
온
냉
권장 최대
피어싱
지연
(초)
0.0
0.2 225 111 280 115
0.0
0.1 280 117 360 115
0.3 190 117 240 115
0.4 140 117 175 115
0.5 85 118 110 115
0.6 60 120 75 116
0.9 32 122 40 116
절단
속도
(ipm)
360 117 400* 118
340 116 400* 117
320 115 400* 117
380 115 400* 112
350 116 400* 115
20 132 25 125
11 138 14 127
8 140 10 131
4 146 5 142
전압
(V)
절단
속도
(ipm)
320
360
전압
(V)
*최대 절단 속도는 테스트 테이블의 최대 속도(400ipm)로 제한됩니다.
3-10 powermax45 작업자 설명서
Page 41
토치 설치
T45m 차폐식 소모품
스테인리스 스틸
미터식
아크
전류
(암페어)
소재 두께
(mm)
0.5
0.8 8650 117 10160* 121
30
0.9 8100 115 1016 0* 119
1.5 0.2 3750 113 4700 118
0.9
1.5 8100 112 1016 0* 125
1.9 0.1 7100 118 9144 115
2.7 0.3 4050 118 5080 116
3.4 0.4 3050 121 3810 118
45
4.8 0.5 1780 122 2159 118
토치 작업
거리
(mm)
1.5 3.8mm 250%
1.5
초기 피어싱
높이
3.8mm 250%
피어싱
지연
(초)
0.0
0.0
공기 흐름 속도(l/분)
온
냉
권장 최대
절단 속도
(mm/분)전압(V)
9150 119 10160* 123
7600 112 10160* 109
절단 속도
(mm/분)
151
165.2
전압
(V)
6.4 0.6 1100 124 1397 120
9.5 0.8 760 126 813 121
12.7
에지 시작 권장됨
19.1 175 136 229 131
350 132 457 128
*최대 절단 속도는 테스트 테이블의 최대 속도(10160mm/분)로 제한됩니다.
powermax
45
작업자 설명서 3-11
Page 42
토치 설치
T45m 차폐식 소모품
스테인리스 스틸
영미식
아크 전류
(암페어)
30
45
소재 두께
0.018인치
(26Ga)
0.030인치
(22Ga)
0.036인치
(20Ga)
0.060인치
(16Ga)
0.036인치
(20Ga)
0.060인치
(16Ga)
0.075인치
(14Ga)
0.105인치
(12Ga)
0.135인치
(10Ga)
0.188인치
(3/16인치)
0.250인치
(1/4인치)
0.375인치
(3/8인치)
0.500인치
(1/2인치)
0.750인치
(3/4인치)
토치 작업
거리
(인치)
0.06
0.06
초기 피어싱 높이피어싱 지연
(초)
0.15
인치
0.15
인치
250%
250%
에지 시작 권장됨
0.0
0.2 145 111 185 118
0.0
0.1 280 117 360 115
0.3 160 117 200 116
0.4 120 117 150 118
0.5 70 118 85 118
0.6 44 120 55 120
0.8 30 122 32 121
공기 흐름 속도(scfh)
온
냉
320
360
권장 최대
절단
속도
(ipm)
360 117 400* 123
340 116 400* 121
320 115 400* 119
300 115 400* 109
320 116 400* 125
14 132 18 128
7 140 9 131
전압
(V)
절단
속도
(ipm)
전압
(V)
*최대 절단 속도는 테스트 테이블의 최대 속도(400ipm)로 제한됩니다.
3-12 powermax45 작업자 설명서
Page 43
토치 설치
T45m 차폐식 소모품
알루미늄
미터식
아크
전류
(암페어)
30
45
소재 두께
(mm)
1.2
1.5
1.9 5450 118 6860 121
1.5
1.9 8650 117 10160 116
2.7 7100 120 9144 119
3.4 0.1 5600 122 7112 120
4.8 0.2 2550 123 3302 120
6.4 0.3 2050 123 2540 120
토치 작업
거리(mm)
1.5 3.8mm 250%
1.5
초기 피어싱
높이
3.8mm 250%
공기 흐름 속도(l/분)
온
냉
165.2
권장 최대
피어싱
지연
(초)
0.0 9150 117 10160* 120
0.2
0.0
절단 속도
(mm/분)전압(V)
8650 118 10160* 121
9150 116 10160* 114
절단 속도
(mm/분)전압(V)
151
9.5 0.5 840 130 1067 125
12.7
에지 시작 권장됨
19.1 200 143 254 138
510 134 635 130
*최대 절단 속도는 테스트 테이블의 최대 속도(10160mm/분)로 제한됩니다.
powermax
45
작업자 설명서 3-13
Page 44
토치 설치
T45m 차폐식 소모품
알루미늄
영미식
아크 전류
(암페어)
30
45
소재 두께
0.018인치
(26Ga)
0.060인치
(16Ga)
0.075인치
(14Ga)
0.060인치
(16Ga)
0.075인치
(14Ga)
0.105인치
(12Ga)
0.135인치
(10Ga)
0.188인치
(3/16인치)
0.250인치
(1/4인치)
0.375인치
(3/8인치)
0.500인치
(1/2인치)
0.750인치
(3/4인치)
토치 작업
거리
(인치)
0.06
0.06
초기 피어싱 높이피어싱 지연
(초)
0.0 360 117 400* 120
0.15
인치
0.15
인치
250%
250%
에지 시작 권장됨
0.2
0.0
0.1 220 122 280 120
0.2 100 123 130 120
0.3 80 123 100 120
0.5 33 130 42 125
공기 흐름 속도(scfh)
온
냉
320
360
권장 최대
절단
속도
(ipm)
340 118 400* 121
215 118 270 121
360 116 400* 114
340 117 400* 116
280 120 360 119
20 134 25 130
8 143 10 138
전압
(V)
절단
속도
(ipm)
전압
(V)
*최대 절단 속도는 테스트 테이블의 최대 속도(400ipm)로 제한됩니다.
3-14 powermax45 작업자 설명서
Page 45
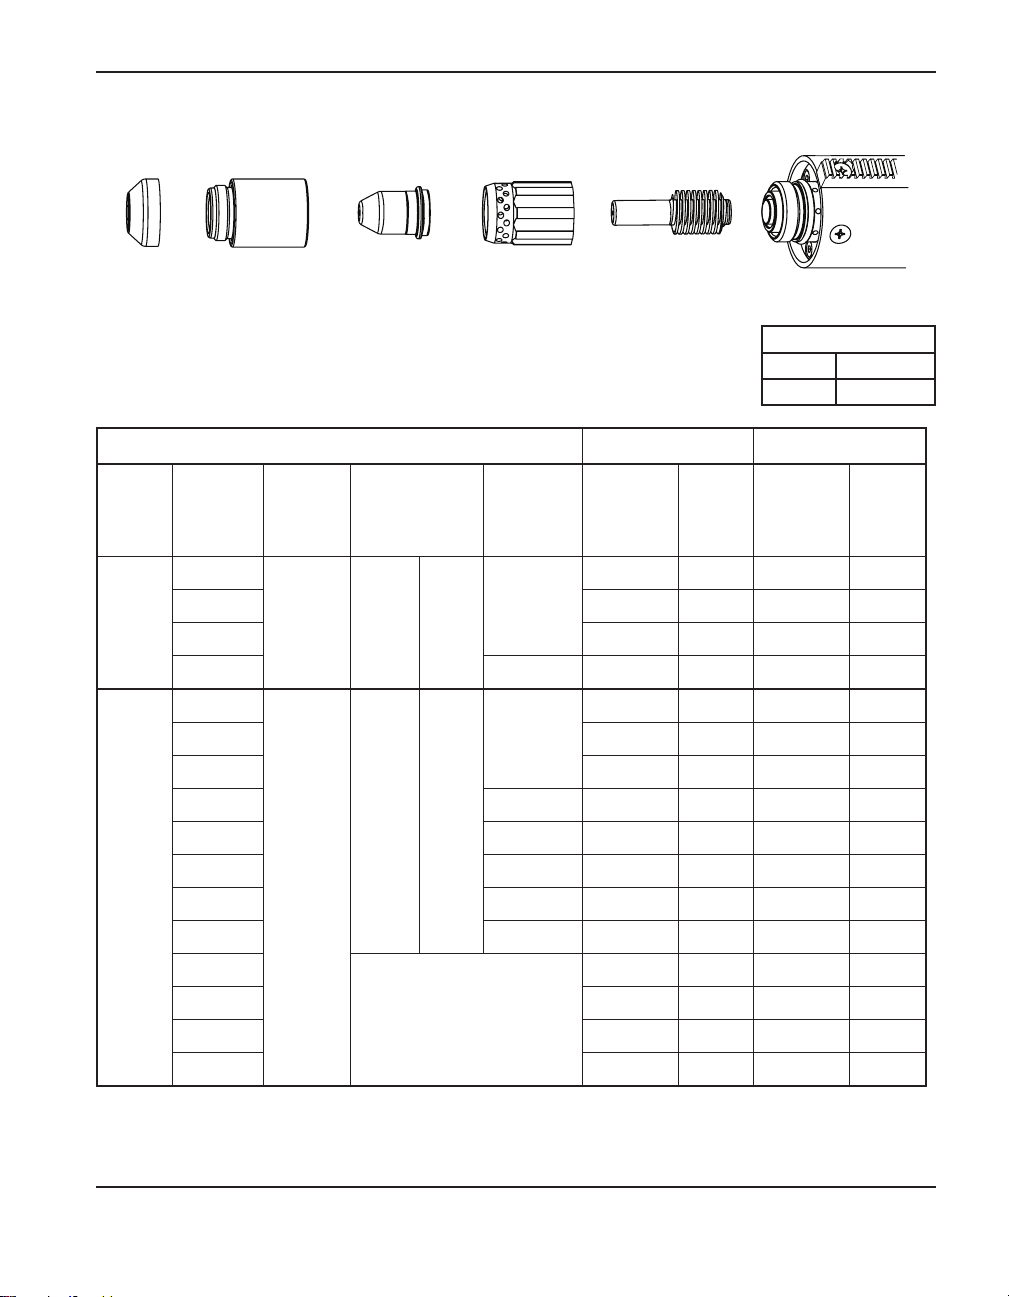
T45m 비차폐 소모품
토치 설치
220717
디플렉터
연강
미터식
아크
전류
(암페어)
30
45
220713
리테이닝 캡
220718
노즐
220670
스월 링
220669
전극
공기 흐름 속도(l/분)
온
냉
권장 최대
소재 두께
(mm)
0.5
0.8 8650 118 10160* 116
0.9 8100 117 10160* 120
1.5 0.2 5800 113 7250 119
0.9
1.5 8900 114 10160* 113
1.9 6100 114 7620 114
2.7 0.3 4450 116 5588 114
3.4 0.4 3400 118 4318 116
4.8 0.4 2150 118 2794 116
6.4 0.5 1500 118 1905 118
9.5 0.7 810 120 1016 118
12.7
15.9 280 132 356 126
19.1 200 138 254 132
25.4 100 145 127 140
토치 작업
거리
(mm)
2.0 5.0mm 250%
2.0
초기 피어싱
높이
5.0mm 250%
에지 시작 권장됨
피어싱
지연
(초)
0.0
0.0
절단 속도
(mm/분)전압(V)
9150 118 10160* 114
9650 118 10160* 110
510 130 635 124
절단 속도
(mm/분)전압(V)
151
165.2
*최대 절단 속도는 테스트 테이블의 최대 속도(10160mm/분)로 제한됩니다.
powermax
45
작업자 설명서 3-15
Page 46
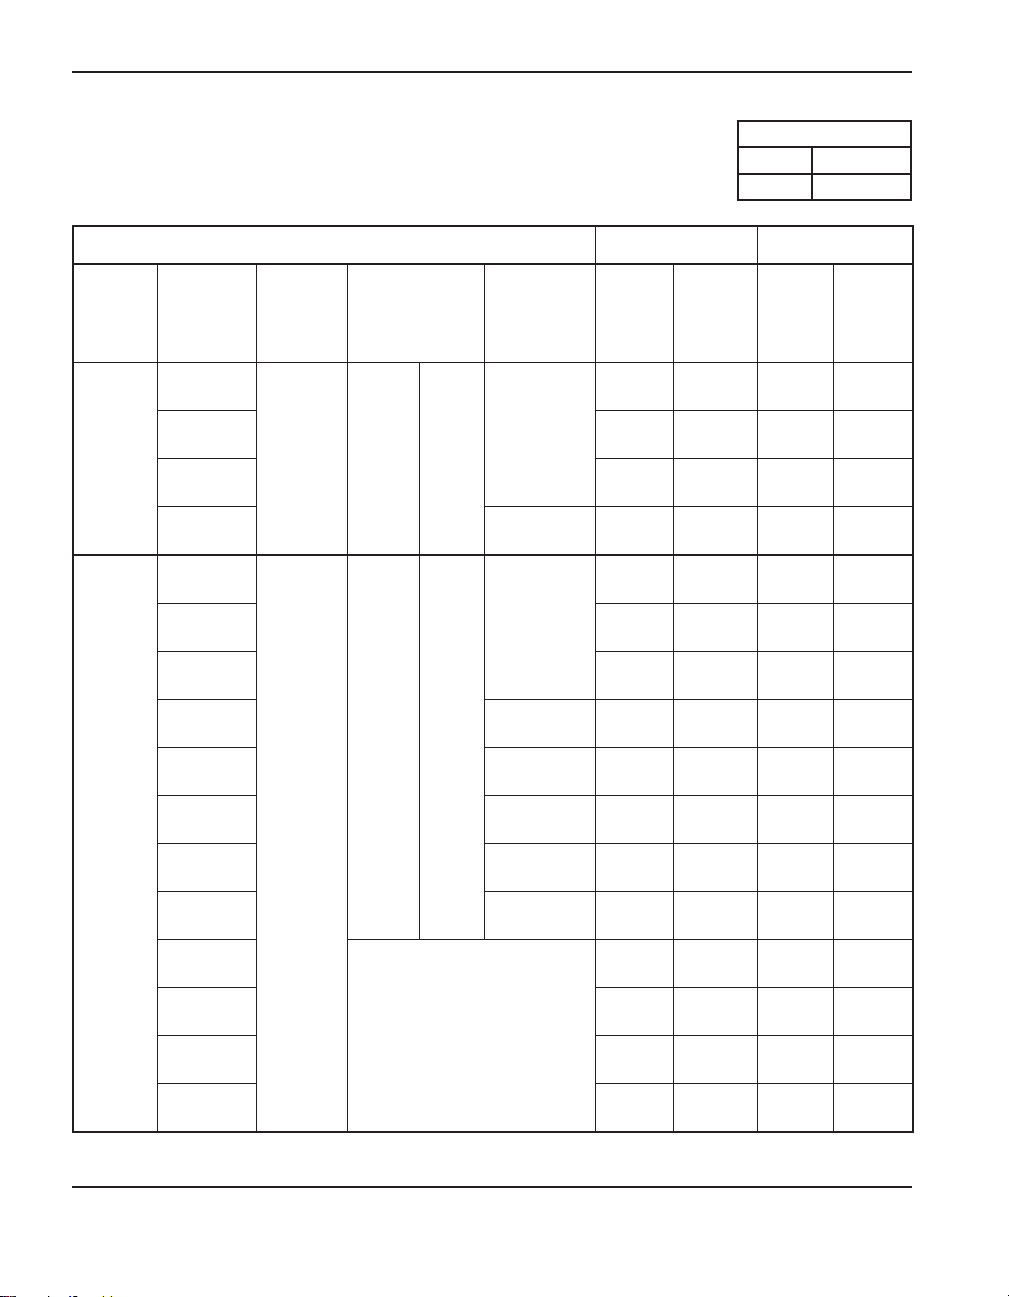
토치 설치
T45m 비차폐 소모품
연강
영미식
아크 전류
(암페어)
30
45
소재 두께
0.018인치
(26Ga)
0.030인치
(22Ga)
0.036인치
(20Ga)
0.060인치
(16Ga)
0.036인치
(20Ga)
0.060인치
(16Ga)
0.075인치
(14Ga)
0.105인치
(12Ga)
0.135인치
(10Ga)
0.188인치
(3/16인치)
0.250인치
(1/4인치)
0.375인치
(3/8인치)
0.500인치
(1/2인치)
0.625인치
(5/8인치)
0.750인치
(3/4인치)
1.000인치
(1인치)
토치 작업
거리
(인치)
0.08
0.08
초기 피어싱 높이피어싱 지연
(초)
0.2
인치
인치
250%
0.2
250%
에지 시작 권장됨
0.0
0.2 225 113 285 119
0.0
0.3 175 116 220 114
0.4 135 118 170 116
0.4 85 118 110 116
0.5 60 118 75 118
0.7 32 120 40 118
공기 흐름 속도(scfh)
온
냉
320
360
권장 최대
절단
속도
(ipm)
360 118 400* 114
340 118 400* 116
320 117 400* 120
380 118 400* 110
350 114 400* 113
240 114 300 114
20 130 25 124
11 132 14 126
8 138 10 132
4 145 5 140
전압
(V)
절단
속도
(ipm)
전압
(V)
*최대 절단 속도는 테스트 테이블의 최대 속도(400 ipm)로 제한됩니다.
3-16 powermax45 작업자 설명서
Page 47
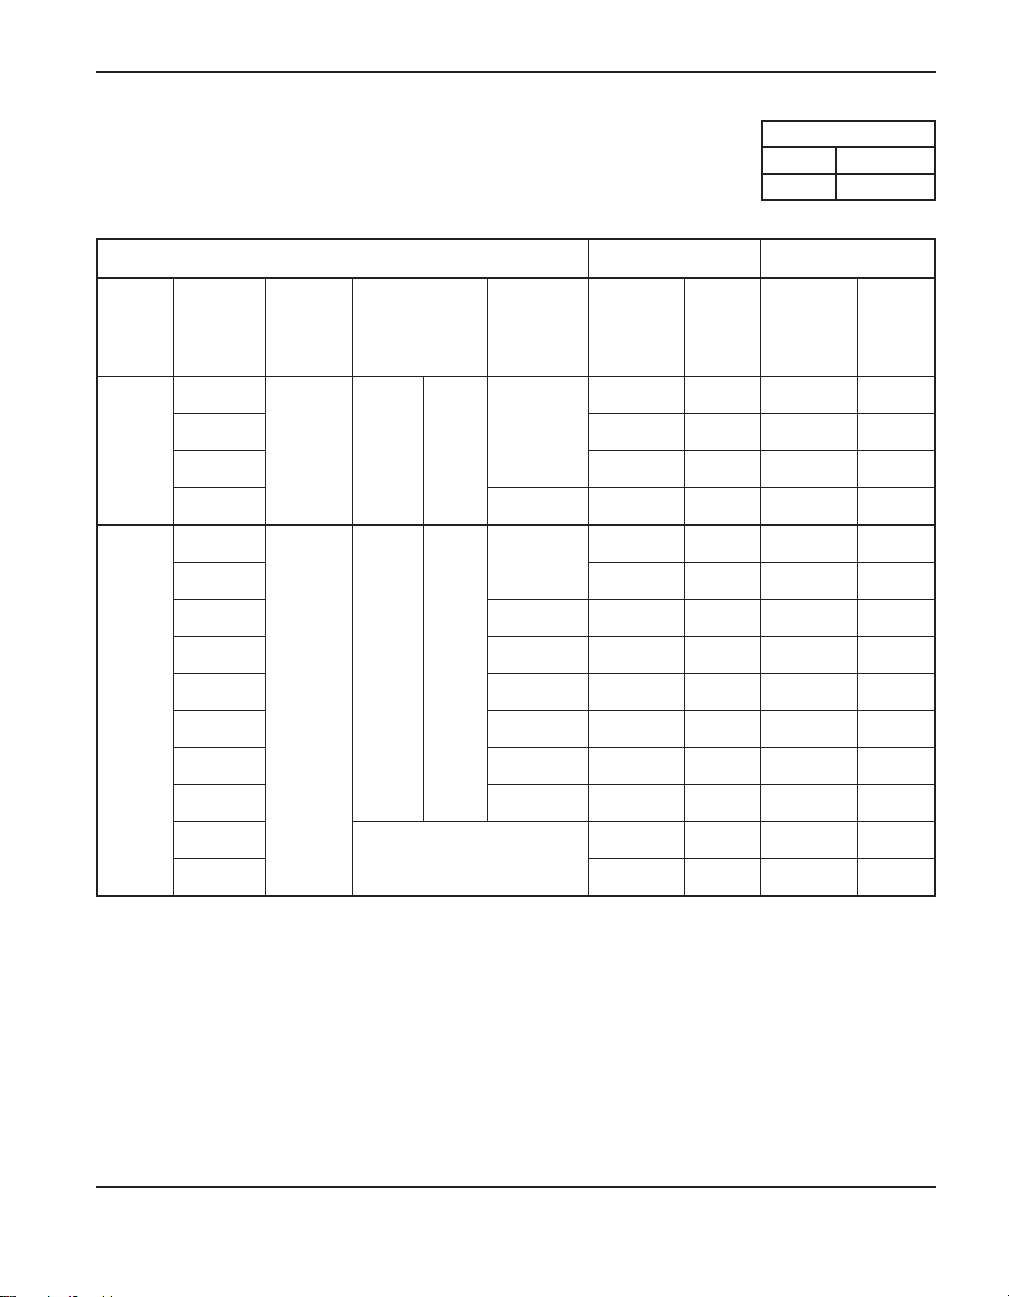
토치 설치
T45m 비차폐 소모품
스테인리스 스틸
미터식
아크
전류
(암페어)
소재 두께
(mm)
0.5
0.8 8128 115 1016 0* 128
30
0.9 7000 114 9000 125
1.5 0.2 3650 112 4800 118
0.9
1.5 8100 115 1016 0* 113
1.9 0.1 7112 116 9144 114
2.7 0.3 4100 118 5080 116
3.4 0.4 2800 120 3556 118
45
4.8 0.5 1650 120 2032 118
토치 작업
거리
(mm)
2.0 5.0mm 250%
2.0
초기 피어싱
높이
5.0mm 250%
피어싱
지연
(초)
0.0
0.0
공기 흐름 속도(l/분)
온
냉
165.2
권장 최대
절단 속도
(mm/분)전압(V)
9144 113 10160* 125
8900 112 10160* 110
절단 속도
(mm/분)
151
전압
(V)
6.4 0.6 1010 121 1270 118
9.5 0.8 610 125 762 120
12.7
에지 시작 권장됨
19.1 175 133 229 138
355 130 457 126
*최대 절단 속도는 테스트 테이블의 최대 속도(10160mm/분)로 제한됩니다.
powermax
45
작업자 설명서 3-17
Page 48
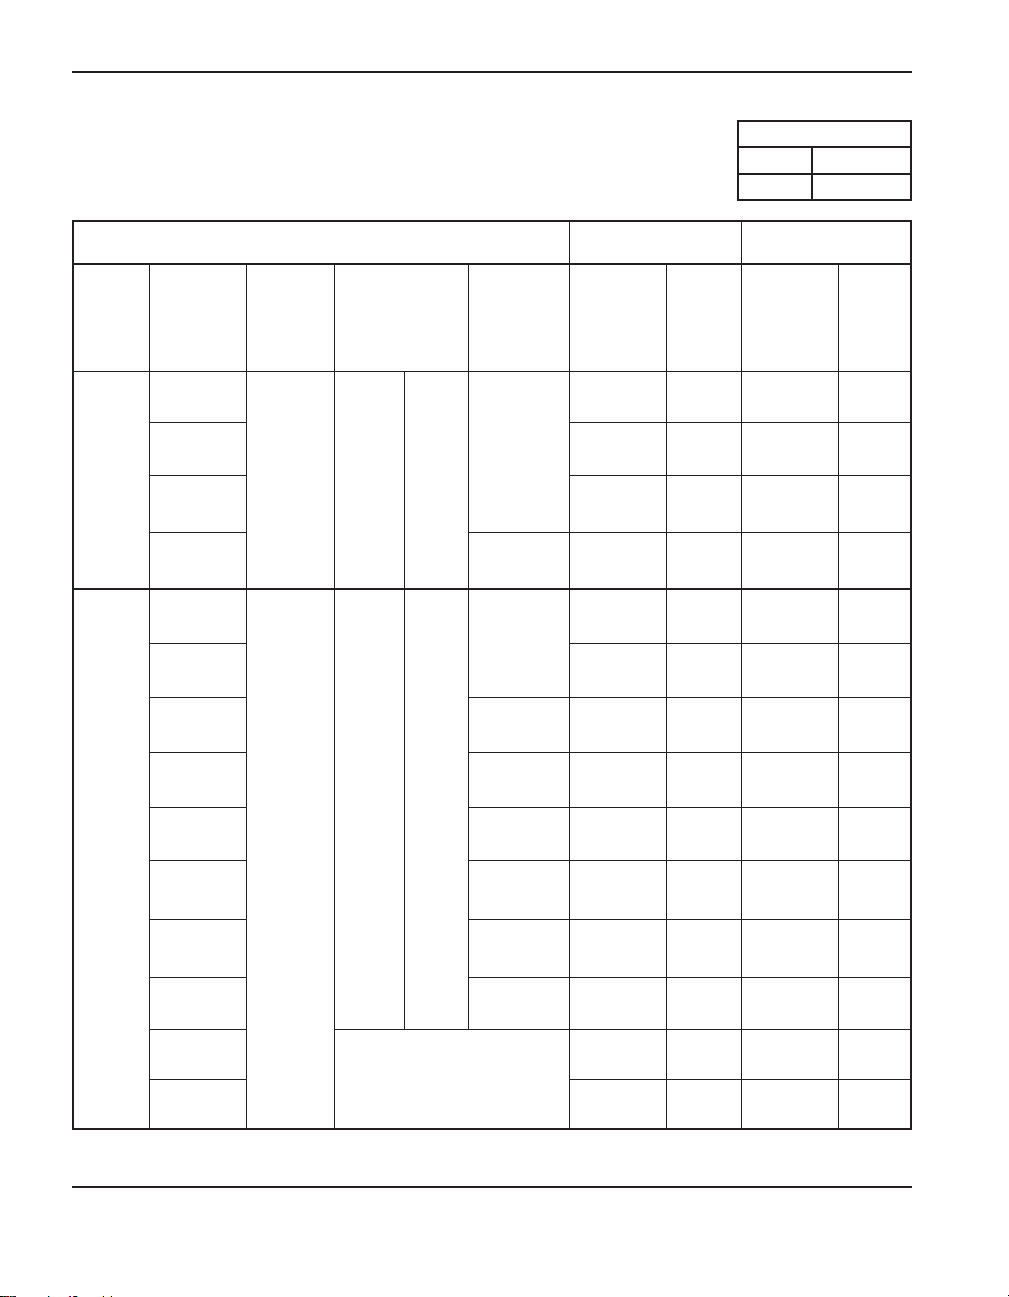
토치 설치
T45m 비차폐 소모품
스테인리스 스틸
영미식
아크
전류
(암페어)
30
45
소재 두께
0.018인치
(26Ga)
0.030인치
(22Ga)
0.036인치
(20Ga)
0.060인치
(16Ga)
0.036인치
(20Ga)
0.060인치
(16Ga)
0.075인치
(14Ga)
0.105인치
(12Ga)
0.135인치
(10Ga)
0.188인치
(3/16인치)
토치 작업
거리
(인치)
0.08
0.08
초기 피어싱
높이
0.2
0.2
250%
250%
인치
인치
공기 흐름 속도(scfh)
온
냉
320
350
권장 최대
피어싱
지연
(초)
0.0
0.2 145 112 180 118
0.0
0.1 280 116 360 114
0.3 160 118 200 116
0.4 110 120 140 118
0.5 64 120 80 118
절단 속도
(ipm)
360 113 400* 125
320 115 400* 128
275 114 345 125
350 112 400* 110
320 115 400* 113
전압
(V)
절단 속도
(ipm)
전압
(V)
0.250인치
(1/4인치)
0.375인치
(3/8인치)
0.500인치
(1/2인치)
0.750인치
(3/4인치)
에지 시작 권장됨
0.6 40 121 50 118
0.8 24 125 30 120
14 130 18 126
7 133 9 138
*최대 절단 속도는 테스트 테이블의 최대 속도(400ipm)로 제한됩니다.
3-18 powermax45 작업자 설명서
Page 49
토치 설치
T45m 비차폐 소모품
알루미늄
미터식
아크
전류
(암페어)
30
45
소재 두께
(mm)
1.2
1.5 0.1 8100 120 10160* 118
1.9 0.2 5700 121 7100 119
1.5
1.9 8100 120 1016 0* 116
2.7 7200 122 9144 118
3.4 0.1 5500 123 6858 118
4.8 0.3 2540 123 3175 118
6.4 0.3 1820 128 2286 124
토치 작업
거리
(mm)
2.0 5.0mm 250%
1.5
초기 피어싱
높이
5.0mm 250%
공기 흐름 속도(l/분)
온
냉
165.2
권장 최대
피어싱
지연
(초)
0.0 8900 122 10160* 121
0.0
절단 속도
(mm/분)전압(V)
8900 120 10160* 116
절단 속도
(mm/분)
151
전압
(V)
9.5 0.5 710 130 914 124
12.7
에지 시작 권장됨
19.1 200 148 254 143
510 131 635 125
*최대 절단 속도는 테스트 테이블의 최대 속도(10160mm/분)로 제한됩니다.
powermax
45
작업자 설명서 3-19
Page 50
토치 설치
T45m 비차폐 소모품
알루미늄
영미식
아크 전류
(암페어)
30
45
소재 두께
0.018인치
(26Ga)
0.060인치
(16Ga)
0.075인치
(14Ga)
0.060인치
(16Ga)
0.075인치
(14Ga)
0.105인치
(12Ga)
0.135인치
(10Ga)
0.188인치
(3/16인치)
0.250인치
(1/4인치)
0.375인치
(3/8인치)
0.500인치
(1/2인치)
0.750인치
(3/4인치)
토치 작업
거리
(인치)
0.08
0.08
초기 피어싱 높이피어싱 지연
(초)
0.0 350 122 400* 121
0.20
인치
0.20
인치
250%
250%
에지 시작 권장됨
0.1 320 120 400* 118
0.2 225 121 280 119
0.0
0.1 215 123 270 118
0.3 100 123 125 118
0.3 72 128 90 124
0.5 28 130 36 124
공기 흐름 속도(scfh)
온
냉
320
360
권장 최대
절단
속도
(ipm)
350 120 400* 116
320 120 400* 116
285 122 360 118
20 131 25 125
8 148 10 143
전압
(V)
절단
속도
(ipm)
전압
(V)
*최대 절단 속도는 테스트 테이블의 최대 속도(400ipm 또는 10160mm/분)로 제한됩니다.
3-20 powermax45 작업자 설명서
Page 51
T30v(Powermax30) 30 A 소모품
토치 설치
220569
옵션
디플렉터
연강
미터식
아크
전류
(암페어)
30
220483
리테이닝 캡
220480
노즐
220479
스월 링
220478
전극
공기 흐름 속도(l/분)
온
냉
권장 최대
소재 두께
(mm)
0.5
0.8 8100 102 10160* 103
0.9 7100 101 8900 100
1.5 0.2 4450 97 5600 100
1.9
2.7 2050 96 2550 96
토치 작업
거리
(mm)
0.5 2.5mm 500%
초기 피어싱
높이
피어싱
지연
(초)
0.0
0.4
절단 속도
(mm/분)전압(V)
8900 105 10160* 98
3050 98 3800 97
절단 속도
(mm/분)전압(V)
131.2
146.3
3.4 1270 100 1650 101
*최대 절단 속도는 테스트 테이블의 최대 속도(10160mm/분)로 제한됩니다.
powermax
45
작업자 설명서 3-21
Page 52
토치 설치
T30v(Powermax30) 30 A 소모품
연강
영미식
아크
전류
(암페어)
30
소재 두께
(인치)
0.018
(26Ga)
0.030
(22Ga)
0.036
(20Ga)
0.060
(16Ga)
0.075
(14Ga)
0.105
(12Ga)
0.135
(10Ga)
토치 작업
거리
(인치)
0.02
초기 피어싱
0.1
인치
높이
500%
공기 흐름 속도(scfh)
온
냉
권장 최대
피어싱
지연
(초)
0.0
0.2 175 97 220 100
0.4
절단 속도
(ipm)
350 105 400* 98
320 102 400* 103
280 101 350 100
120 98 150 97
80 96 100 96
50 100 65 101
전압
(V)
절단 속도
(ipm)
280
310
전압
(V)
*최대 절단 속도는 테스트 테이블의 최대 속도(400ipm)로 제한됩니다.
3-22 powermax45 작업자 설명서
Page 53
토치 설치
T30v(Powermax30) 30 A 소모품
스테인리스 스틸
미터식
권장 최대
아크
전류
(암페어)
30
소재 두께
(mm)
0.5
0.8 8100 98 10160* 100
0.9 7600 97 6850 98
1.5 0.2 3800 99 4800 98
1.9
2.7 1500 101 1900 98
3.4 1150 102 1400 97
토치 작업
거리
(mm)
0.5 2.5mm 500%
초기 피어싱
높이
피어싱
지연
(초)
0.0
0.4
절단 속도
(mm/분)전압(V)
8900 103 10160* 102
2800 101 3450 97
*최대 절단 속도는 테스트 테이블의 최대 속도(10160mm/분)로 제한됩니다.
공기 흐름 속도(l/분)
온
냉
절단 속도
(mm/분)
131.2
146.3
전압
(V)
powermax
45
작업자 설명서 3-23
Page 54
토치 설치
T30v(Powermax30) 30 A 소모품
스테인리스 스틸
영미식
아크
전류
(암페어)
30
소재 두께
(인치)
0.018
(26Ga)
0.030
(22Ga)
0.036
(20Ga)
0.060
(16Ga)
0.075
(14Ga)
0.105
(12Ga)
0.135
(10Ga)
토치 작업
거리
(인치)
0.02
초기 피어싱
인치
0.1
높이
500%
공기 흐름 속도(scfh)
온
냉
권장 최대
피어싱
지연
(초)
0.0
0.2 150 99 190 98
0.4
절단 속도
(ipm)
350 103 400* 102
320 98 400* 100
300 97 380 98
110 101 135 97
60 101 75 98
45 102 55 97
전압
(V)
절단 속도
(ipm)
280
310
전압
(V)
*최대 절단 속도는 테스트 테이블의 최대 속도(400ipm)로 제한됩니다.
3-24 powermax45 작업자 설명서
Page 55
토치 설치
T30v(Powermax30) 30 A 소모품
알루미늄
미터식
아크
전류
(암페어)
30
소재 두께
(mm)
0.5
0.8 6100 104 7650 103
0.9 4800 104 6100 103
1.5
1.9 2400 101 3050 101
토치 작업
거리
(mm)
0.5 2.5mm 500%
초기 피어싱
알루미늄
영미식
높이
피어싱
지연
(초)
0.0
0.2
공기 흐름 속도(l/분)
온
냉
권장 최대
절단 속도
(mm/분)전압(V)
8100 107 10160* 105
3700 103 4550 103
절단 속도
(mm/분)
공기 흐름 속도(scfh)
온
냉
131.2
146.3
전압
(V)
280
310
권장 최대
아크
전류
(암페어)
30
소재 두께
(인치)
0.036
(20Ga)
0.060
(16Ga)
0.075
(14Ga)
0.105
(12Ga)
0.135
(10Ga)
토치 작업
거리
(인치)
0.02
초기 피어싱
높이
0.10
인치
500%
피어싱
지연
(초)
0.0
0.2
절단 속도
(ipm)
320 107 400* 105
240 104 300 103
190 104 240 103
145 103 180 103
95 101 120 101
전압
(V)
절단 속도
(ipm)
*최대 절단 속도는 테스트 테이블의 최대 속도(400ipm 또는 10160mm/분)로 제한됩니다.
powermax
45
작업자 설명서 3-25
전압
(V)
Page 56
토치 설치
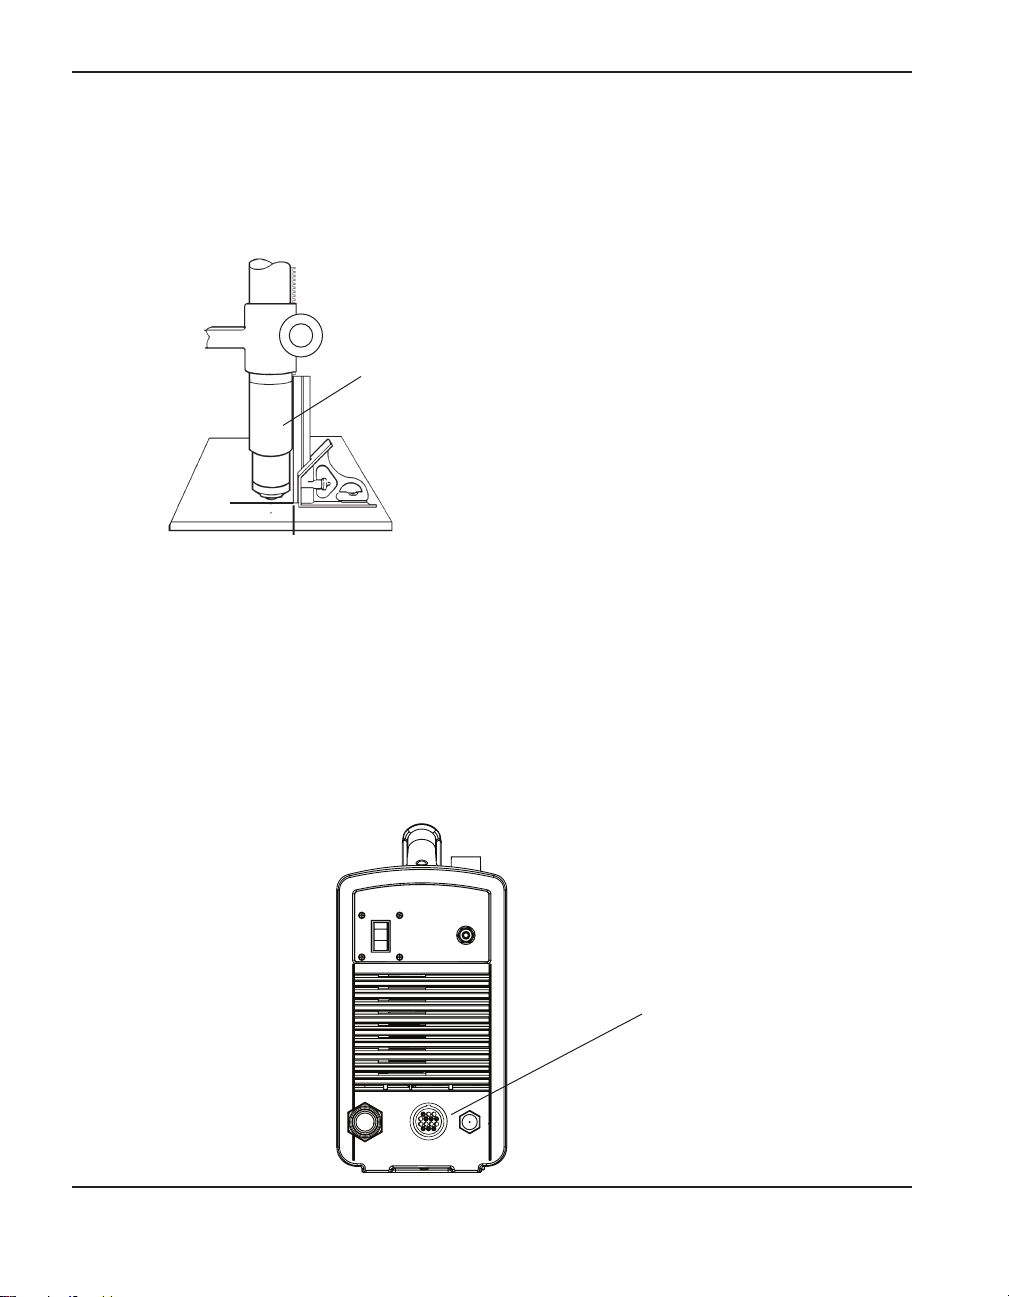
토치 배열
수직 절단을 위해서는 작업 소재에 직각으로 머신 토치를 장착합니다. 직각자를 사용하여
토치를 0°와 90°에 배열합니다.
토치
0°
90°
리모트 시작 펜던트 연결
T45m을 포함한 Powermax45 구성에는 7.62 m, 15.24 m 또는 22.86 m 리모트 시작 펜던트도
포함될 수 있습니다. Hypertherm 리모트 시작 펜던트를 사용하려면 전원공급장치의 뒷면에 있는
콘센트에 꽂습니다.
참고: 리모트 시작 펜던트는 머신 토치에서만 사용할 수 있습니다. 핸드 토치가 설치된
경우에는 작동하지 않습니다.
리모트 시작 펜던트
또는 기계 인터페이스
케이블용 콘센트
3-26 powermax45 작업자 설명서
Page 57
토치 설치
기계 인터페이스 케이블 연결
Powermax45에는 도구 없이 안전하게 연결되도록 설계된 제조 공장에서 설치된 전압 분배기가
장착되어 있습니다. 내장된 전압 분배기는 50:1 아크 전압을 제공합니다. 전원공급장치 뒷면에
있는 콘센트는 50:1 아크 전압에 대한 액세스와 아크 트랜스퍼 및 플라즈마 시작을 위한 신호를
제공합니다.
주의: 제조 공장에서 설치된 내부 전압 분배기는 개방 회로 조건에서 최대
7 V를 제공합니다. 이것은 기계 인터페이스 콘센트의 정상 조건에서 그리고,
기계 인터페이스 와이어링을 사용하는 단일 결함 조건에서 충격, 에너지,
화재를 방지하는 임피던스 보호 기능의 ELV(Extra Low Voltage) 출력입니다.
전압 분배기는 내결함성이 없으며, ELV 출력은 컴퓨터 제품에 직접 연결하기
위한 SELV(Safety Extra Low Voltage) 요건을 준수하지 않습니다.
Hypertherm은 Powermax45에 대한 여러 가지 기계 인터페이스 케이블 선택사항을 제공합니다.
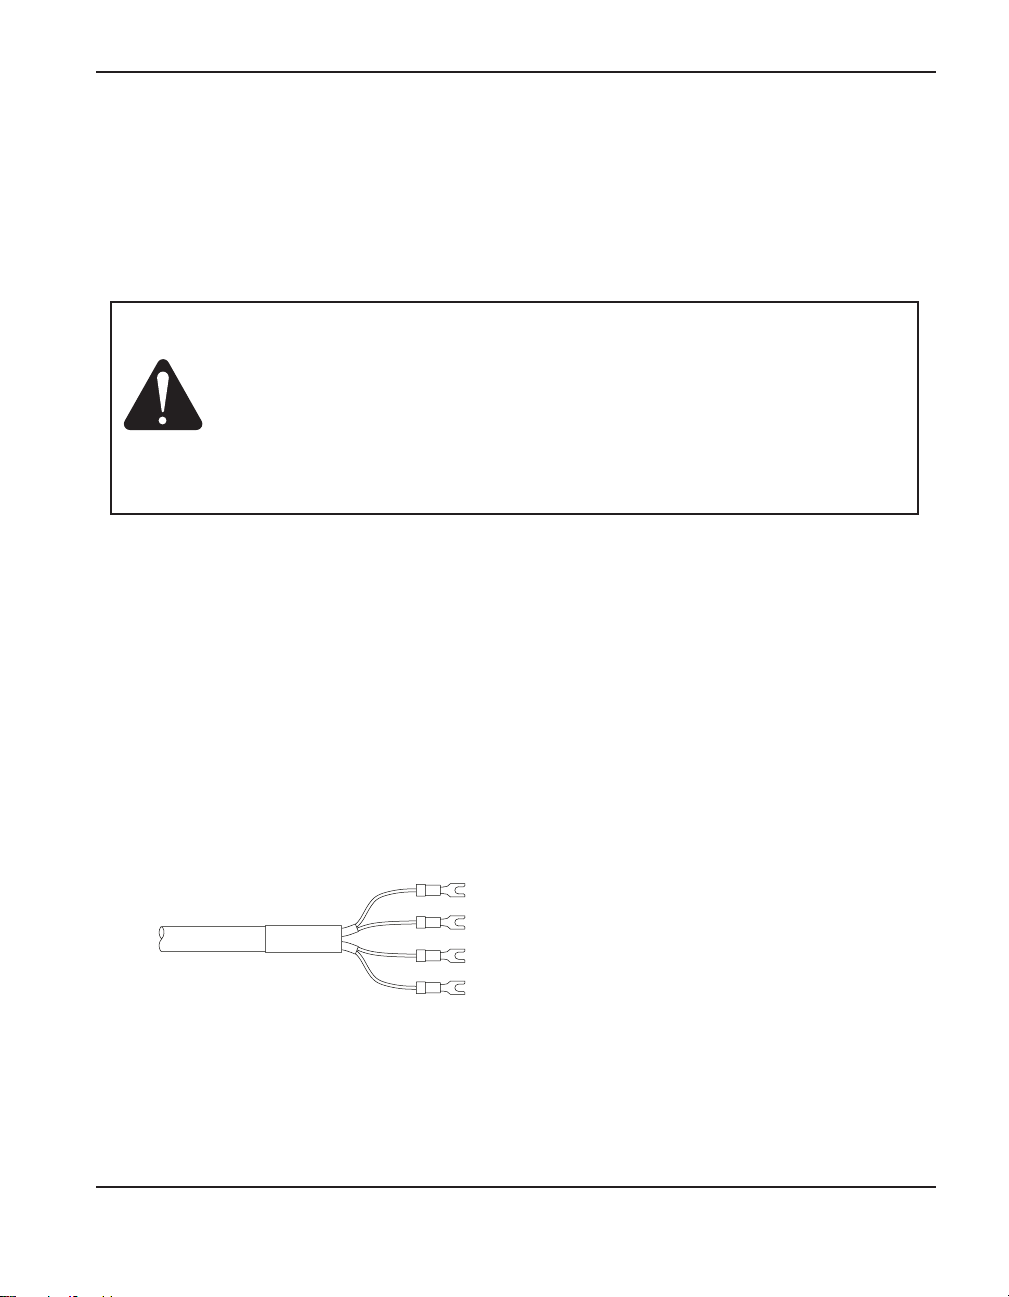
• 아크 트랜스퍼 및 시작 플라즈마를 위한 신호 외에 50:1 아크 전압을 제공하는 내장된
전압 분배기를 사용하려면:
— 스페이드 커넥터에서 끝나는 와이어에 부품 번호 228350 (7.62 m) 또는
228351(15.24 m)을 사용합니다(아래에 표시된 예).
– D 서브 커넥터에서 끝나는 케이블에 부품 번호 123896(15.24 m)을 사용합니다.
(Hypertherm의 에지 Ti 및 센서 PHC 제품과 호환됨)
• 아크 트랜스퍼 및 시작 플라즈마 전용 신호를 사용하려면 부품 번호 023206 (7.63 m)
또는 부품 번호 023279(15.24 m)를 사용합니다. 이러한 케이블에는 다음과 같은 스페이드
커넥터가 있습니다.
참고: 기계 인터페이스 콘센트의 커버는 콘센트를 사용하지 않을 때 먼지나 습기가
들어가 콘센트가 손상되지 않도록 합니다. 이 커버가 손상되거나 분실된 경우에는
교환하십시오(부품 번호 127204).
자세한 내용은 제 6절 부품을 참조하십시오.
powermax
45
작업자 설명서 3-27
Page 58
토치 설치
기계 인터페이스 케이블 설치는 공인된 서비스 기술자가 수행해야 합니다. 기계 인터페이스
케이블을 설치하려면:
1. 전원을 끄고 전원 코드를 뽑습니다.
2. 전원공급장치의 뒷면에서 기계 인터페이스 콘센트의 커버를 분리합니다.
3. Hypertherm 기계 인터페이스 케이블을 전원공급장치에 연결합니다.
4. 반대쪽 끝에 D 서브 커넥터가 있는 케이블을 사용하는 경우 토치 높이 제어기 또는 CNC의
해당 핀 커넥터에 꽂습니다. D 서브 커넥터에 나사로 고정시킵니다.
반대쪽 끝에 와이어 및 스페이드 커넥터가 있는 케이블을 사용하는 경우 목록에 있는 인증된
토치 높이 제어기 또는 CNC 제어기의 전기 인클로저 안에 있는 기계 인터페이스 케이블에
연결하여 설치 후 작업자가 연결에 액세스하지 못하도록 합니다. 장비를 작동하기 전에
연결이 올바르고 전기가 흐르고 있는 모든 부품이 봉해지고 보호되어 있는지 확인하십시오.
참고: 상호 연결 코드와 케이블을 포함하여, 목록에 없고 시스템으로 인증되지 않은
고객이 제공한 장비를 Hypertherm 장비와 통합할 때는 최종 설치 장소 해당 지역
당국의 검사를 받아야 합니다.
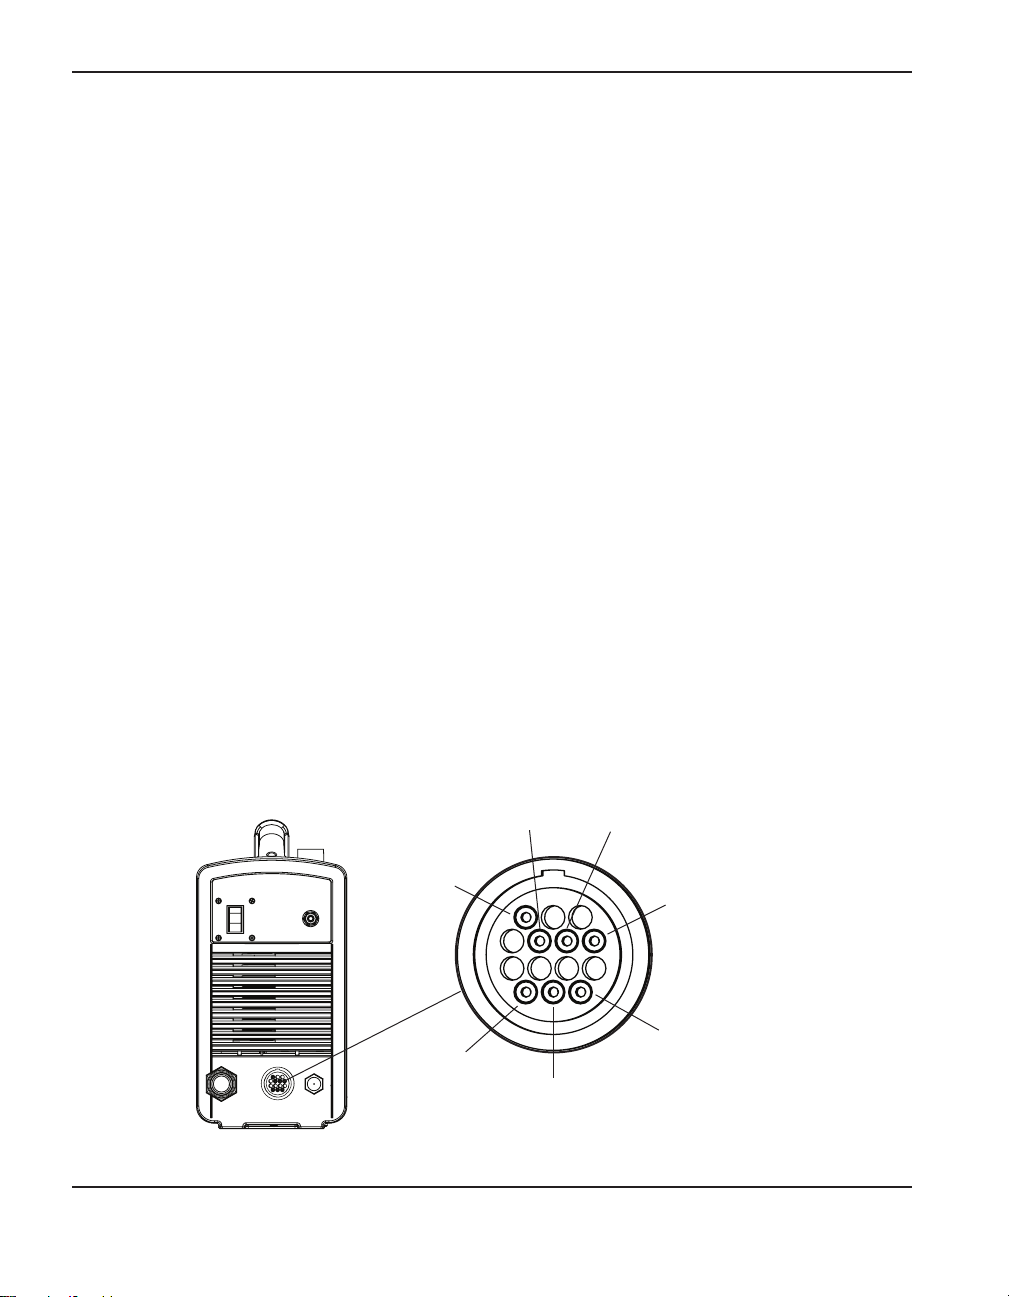
기계 인터페이스 케이블을 통해 사용할 수 있는 각 신호 유형의 커넥터 소켓이 아래에 나와
있습니다. 다음 페이지의 표는 각 신호 유형에 대한 세부 정보를 제공합니다.
6
3
14
13
5
4
12
3-28 powermax45 작업자 설명서
Page 59
토치 설치
기계 인터페이스 케이블로 Powermax45를 토치 높이 제어기 또는 CNC 제어기에 연결할 때
다음 표를 참조하십시오.
신호 유형 참고 커넥터 소켓 케이블 와이어
일반적으로 개방.
시작(시작
플라즈마)
입력
18 VDC 개방 회로 전압 @ START
터미널. 활성화하려면 건식 접점
폐쇄가 필요함
3, 4 녹색, 검은색
트랜스퍼
(기계
동작
시작)
접지 접지
전압
분배기
원시 아크 전압 액세스
원시 아크 전압에 액세스해야 하는 경우 Hypertherm 대리점 또는 인가된 Hypertherm 수리점에
도움을 요청하십시오.
출력
출력
일반적으로 개방. 아크트랜스퍼 시
건식 접점 폐쇄.
고객이 제공한 기계 인터페이스
릴레이 또는 전환 장치에서 최대
120 VAC/1 A 최대
20:1, 21.1:1, 30:1, 40:1, 50:1로
분배된 아크 신호(18 V 최대값을
제공함)
12, 14 빨간색, 검은색
13
5, 6 검은색, 흰색
경고
고압 및 전류
원시 아크 전압에 액세스하기 위해 플라즈마 회로에 직접 연결하면 한 번
고장으로 충격 위험, 에너지 위험, 화재 위험이 커집니다. 회로의 출력 전압과
출력 전류는 데이터 표지판에 나와 있습니다.
powermax
45
작업자 설명서 3-29
Page 60
토치 설치
토치 케이블 연결
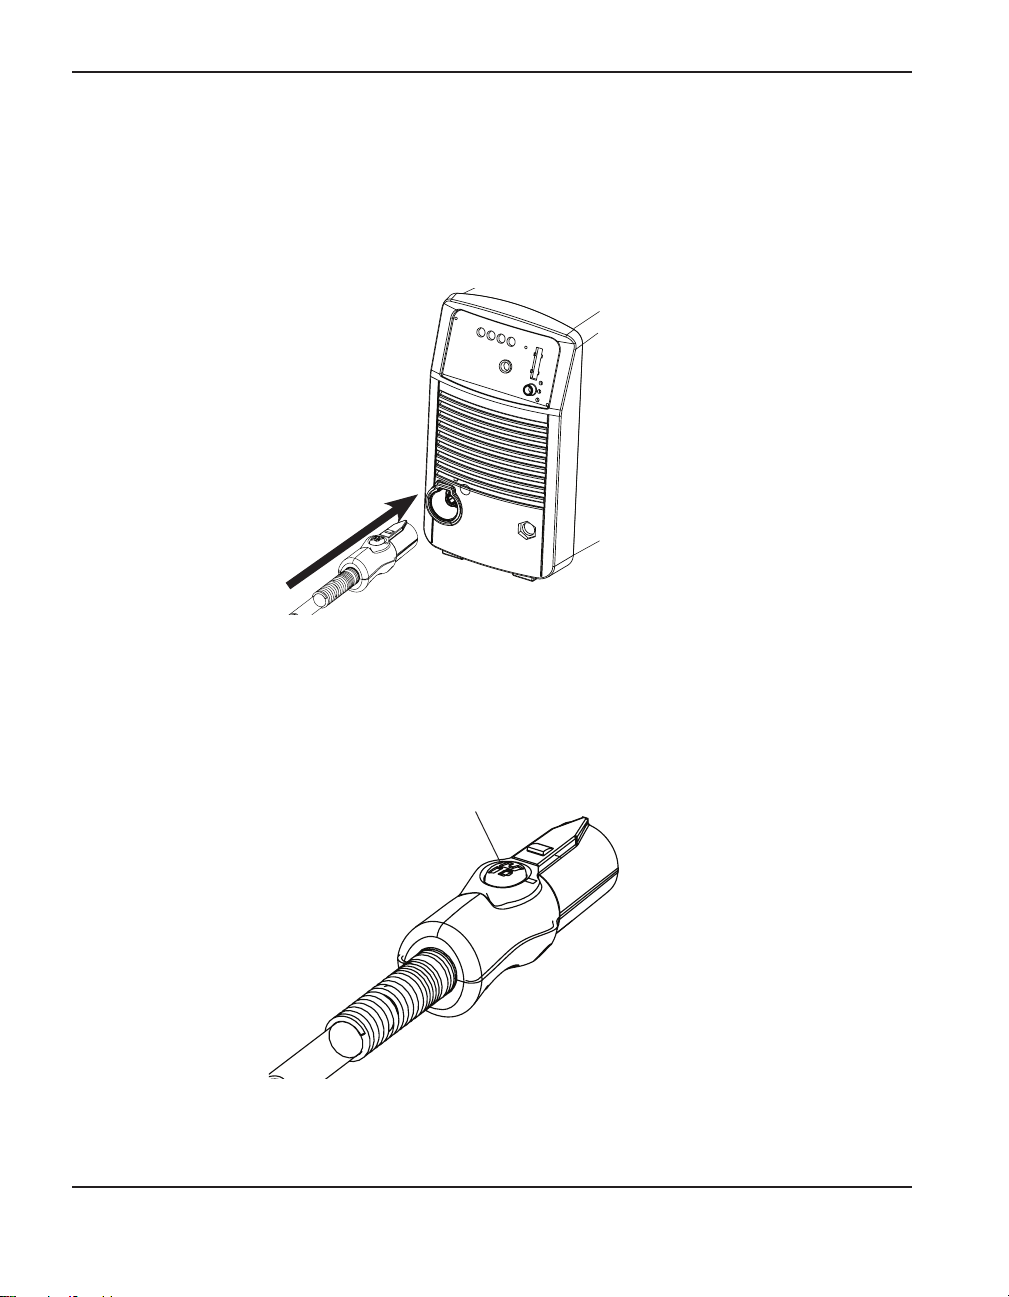
Powermax45에는 수동 및 머신 토치를 연결하고 분리하기 위한 급차단 시스템인 FastConnect
가 장착되어 있습니다. 토치를 연결하거나 분리할 때 먼저 시스템을 끄십시오. 토치를
연결하려면 커넥터를 전원공급장치의 앞에 있는 콘센트에 꽂습니다.
TM
토치를 분리하려면 커넥터의 빨간색 단추를 누르고 콘센트에서 커넥터를 뽑습니다.
빨간색 단추
3-30 powermax45 작업자 설명서
Page 61
제 4 절
작동
이 절의 내용:
컨트롤 및 표시등 ............................................................................................................................................... 4-2
전면 컨트롤과 LED ................................................................................................................................4-2
후면 컨트롤 .............................................................................................................................................. 4-3
Powermax45 작동 .....................................................................................................................4-4
전원 및 가스 공급장치 연결 ................................................................................................................ 4-4
시스템 켜기 .............................................................................................................................................. 4-4
모드 스위치 설정 .................................................................................................................................... 4-5
가스 압력 조절 ........................................................................................................................................ 4-5
표시등 LED 확인 ..............................................................................................................4-6
작업 클램프 부착 .....................................................................................................................................4-7
사용효율 제한 이해 ...........................................................................................................................................4-7
핸드 토치 사용법 ............................................................................................................................................... 4-8
안전 트리거 작동 .................................................................................................................................... 4-8
핸드 토치 절단 힌트 ..............................................................................................................................4-9
가공물의 에지에서 절단 시작 ...........................................................................................................4-10
가공물 피어싱 ........................................................................................................................................4-11
가공물 가우징 ........................................................................................................................................4-12
공통적으로 발생하는 수동 절단 실수 .............................................................................................4-14
머신 토치 사용법 .............................................................................................................................................4-15
토치와 테이블의 올바른 설치 확인 .................................................................................................4-15
절단 품질 이해 및 최적화...................................................................................................................4-15
머신 토치를 사용하여 가공물을 피어싱 ........................................................................................ 4-17
공통적으로 발생하는 자동 절단 실수 .............................................................................................4-18
powermax
45
작업자 설명서 4-1
Page 62
작동
컨트롤 및 표시등
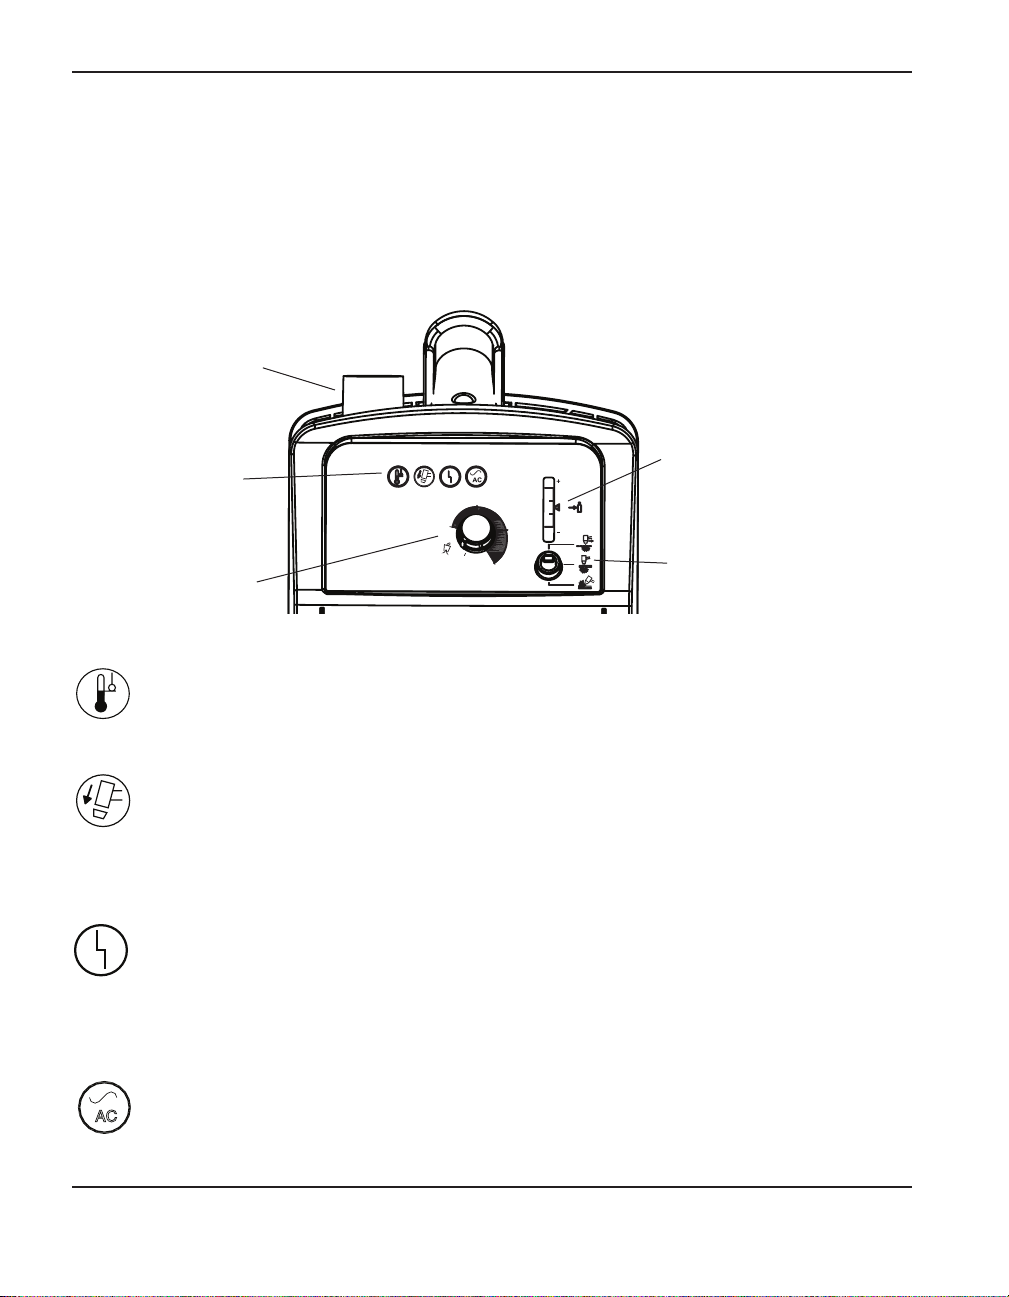
Powermax45에는 ON/OFF 스위치, 전류 조절 손잡이, 압력 조절기 손잡이, 모드 스위치, 표시등
LED 4개, 가스 압력 LED가 있으며, 이러한 항목은 아래에서 설명합니다.
전면 컨트롤과 LED
압력 조절기
손잡이
가스 압력 LED와
표시등 LED
손잡이
30
20
AMPS
40
45
압력 막대
모드 스위치전류 조정
온도 LED(노란색)
이 LED에 불이 켜지면 전원공급장치의 온도가 허용 범위를 벗어난 것입니다.
토치 캡 센서 LED(노란색)
이 LED가 켜지면 소모품이 느슨하거나 잘못 설치되었거나 누락된 것입니다. 가능한
결함 조건에 대한 내용은 제5절의 기본 문제 해결을 참조하십시오. 이 LED에 불이
켜지면 전원을 끄고 소모품을 적절하게 설치한 후 시스템을 다시 켜 LED를 재설정해야
합니다.
결함 LED(노란색)
이 LED에 불이 켜지면 전원공급장치에 결함이 있는 것입니다. 일부 결함 조건으로
인해 LED 중 하나 이상이 깜박입니다. 이러한 결함 조건이 무엇인지와 이러한 조건을
수정하는 방법에 대한 자세한 내용은 제5절의 기본 문제 해결을
참조하십시오.
전원 켜짐 LED(녹색)
AC
이 LED에 불이 켜지면 전원 스위치가 I(켜짐)로 설정되었고 안전 인터록이 충족된
것입니다.
4-2 powermax45 작업자 설명서
Page 63
작동
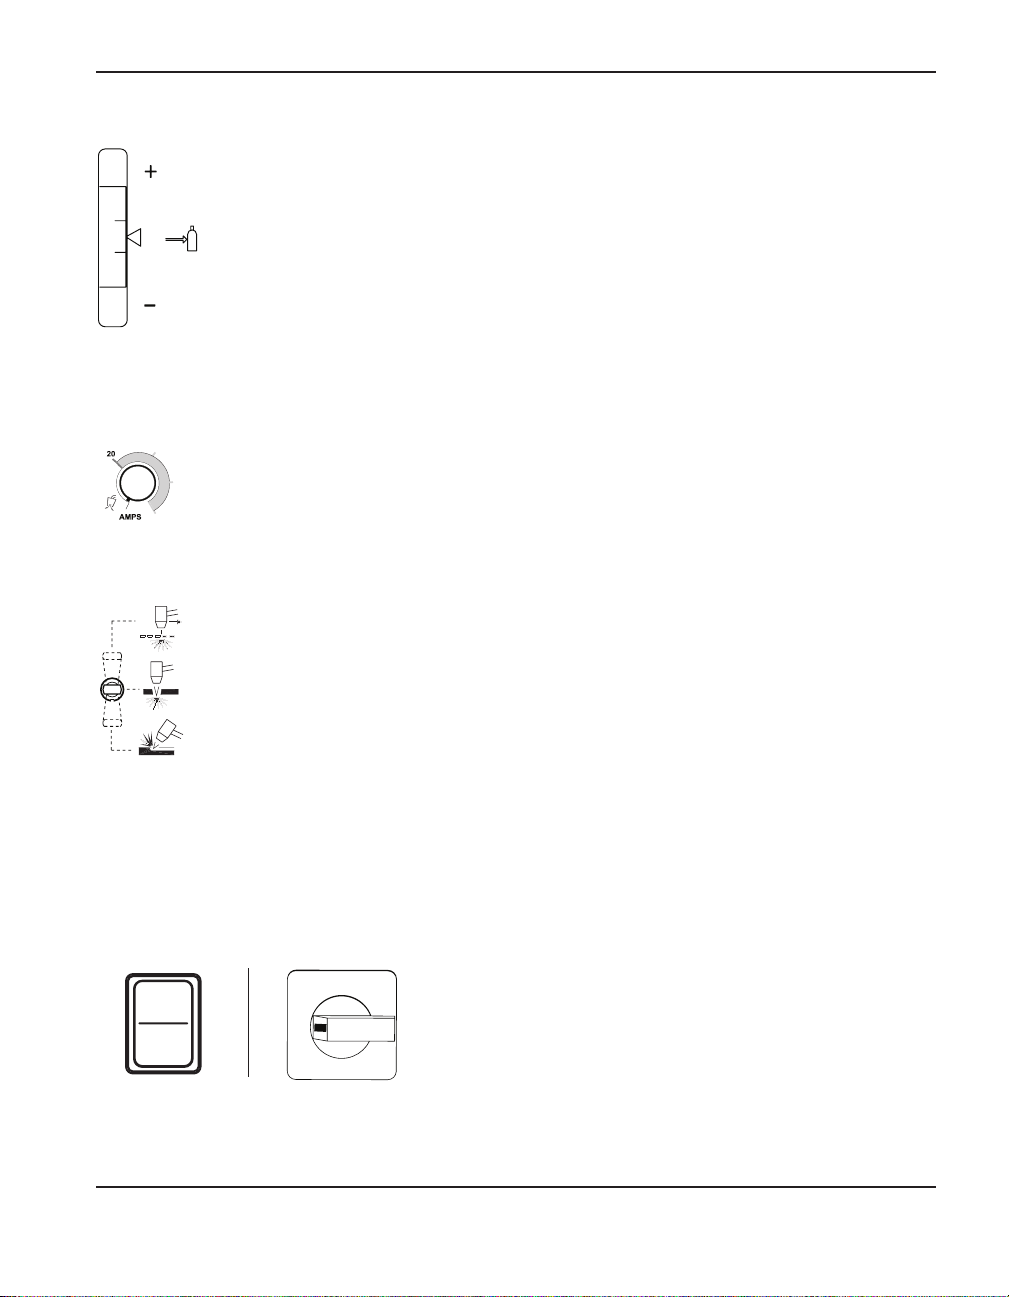
가스 압력 LED와 압력 막대(녹색 또는 노란색)
압력 막대의 LED 표시등이 녹색으로 켜지고 수직 막대 중앙에 있으면 가스
압력이 모드 스위치로 선택된 절단 모드에 대해 올바르게 설정된 것입니다.
선택한 모드에 대해 압력이 너무 높으면 압력 막대의 표시등은 막대의 중점보다
위에 있습니다. 반면 너무 낮으면 표시등은 중점 아래입니다. 막대의 최고점과
최저점에서는 표시등이 노란색으로 켜집니다.
표시등이 막대의 최저 부분에 있고 깜박이면 가스 압력이 최소 필수 압력보다
낮은 것입니다.
30
45
전류 조정 손잡이
전원공급장치 위에 있는 압력 조절기 손잡이로 가스 압력을 조절하기 전에 이
40
손잡이를 가스 테스트 위치(완전히 시계 반대 방향)로 설정합니다. 가스 압력이
설정되면 손잡이를 시계 방향으로 돌려 출력 전류를 설정합니다. 손잡이가 가스
테스트 위치에 있을 때는 토치가 발사하지 않습니다.
모드 스위치와 LED
모드 스위치는 세 가지 위치 중 하나로 설정될 수 있습니다.
• 확장 금속 또는 격자(위)를 절단하는 연속 파일럿 아크
• 금속판을 절단할 비연속 파일럿 아크(중간)
• 가우징(아래)
모드 스위치를 변경한 후에도 가스 압력이 올바르게 설정되었는지 확인하십시오.
절단 모드를 달리 하면 압력 설정을 다르게 해야 합니다.
후면 컨트롤
CSA/230 V CE 400 V CE
I
I
O
O
ON(I)/OFF(O) 전원 스위치
전원공급장치와 장치의 컨트롤 회로를 활성화합니다.
powermax
45
작업자 설명서 4-3
Page 64
작동
Powermax45 작동
아래 단계에 따라 Powermax45로 절단 또는 가우징을 시작하십시오.
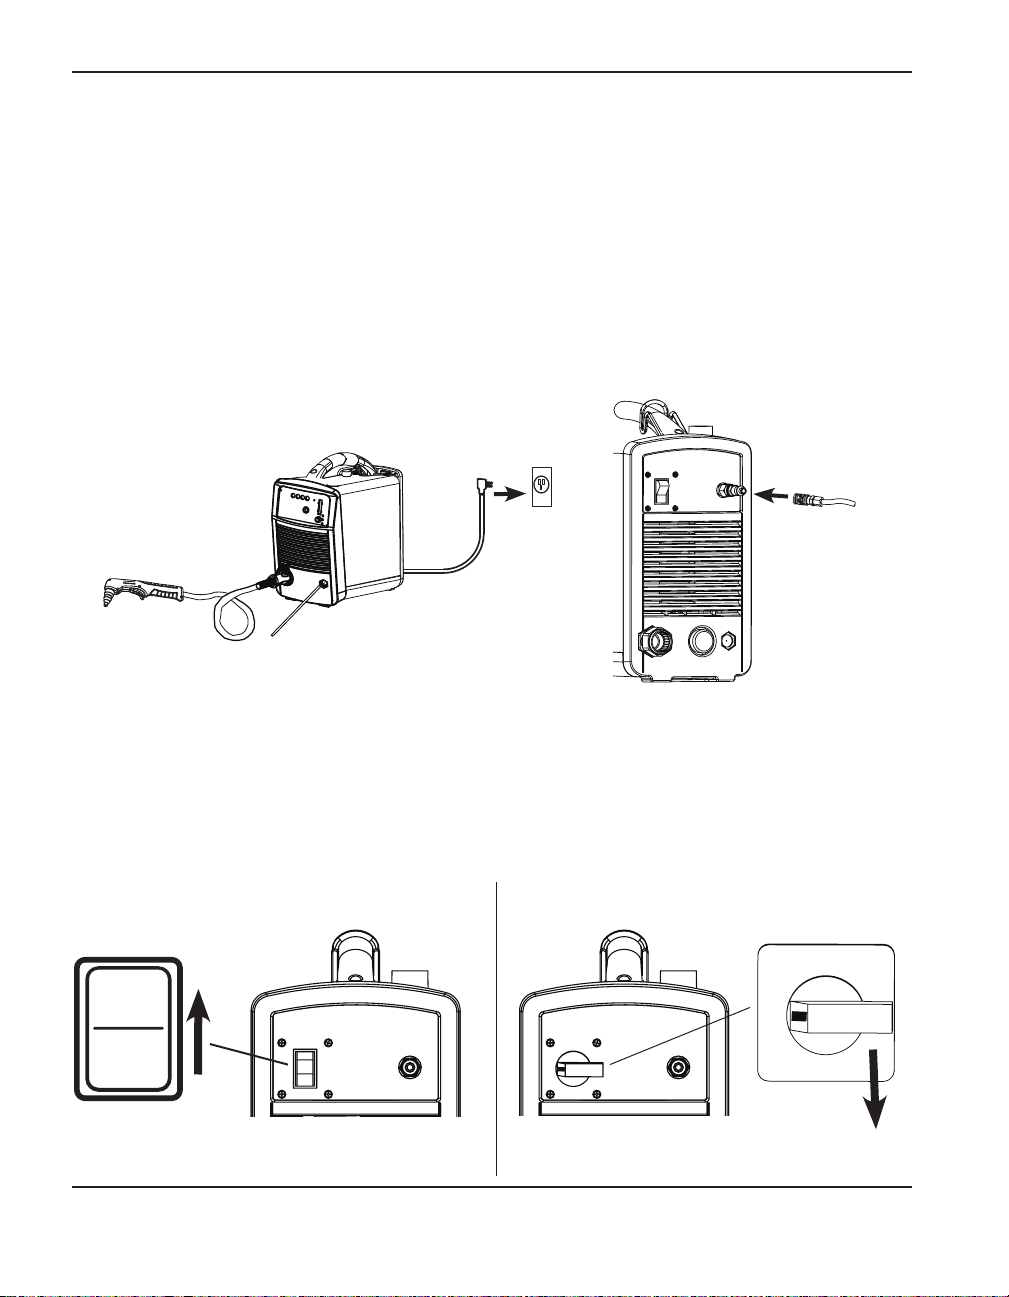
전원 및 가스 공급장치 연결
전원 코드를 꽂고 가스 공급 라인을 연결합니다. 전기 요건과 Powermax45의 가스 공급장치
요건에 대한 자세한 내용은 제2절 전원공급장치 설치를 참조하십시오.
시스템 켜기
ON/OFF 스위치를 ON(I) 위치로 설정합니다.
I
I
I
O
CSA/230 V CE
4-4 powermax45 작업자 설명서
O
400 V CE
O
Page 65
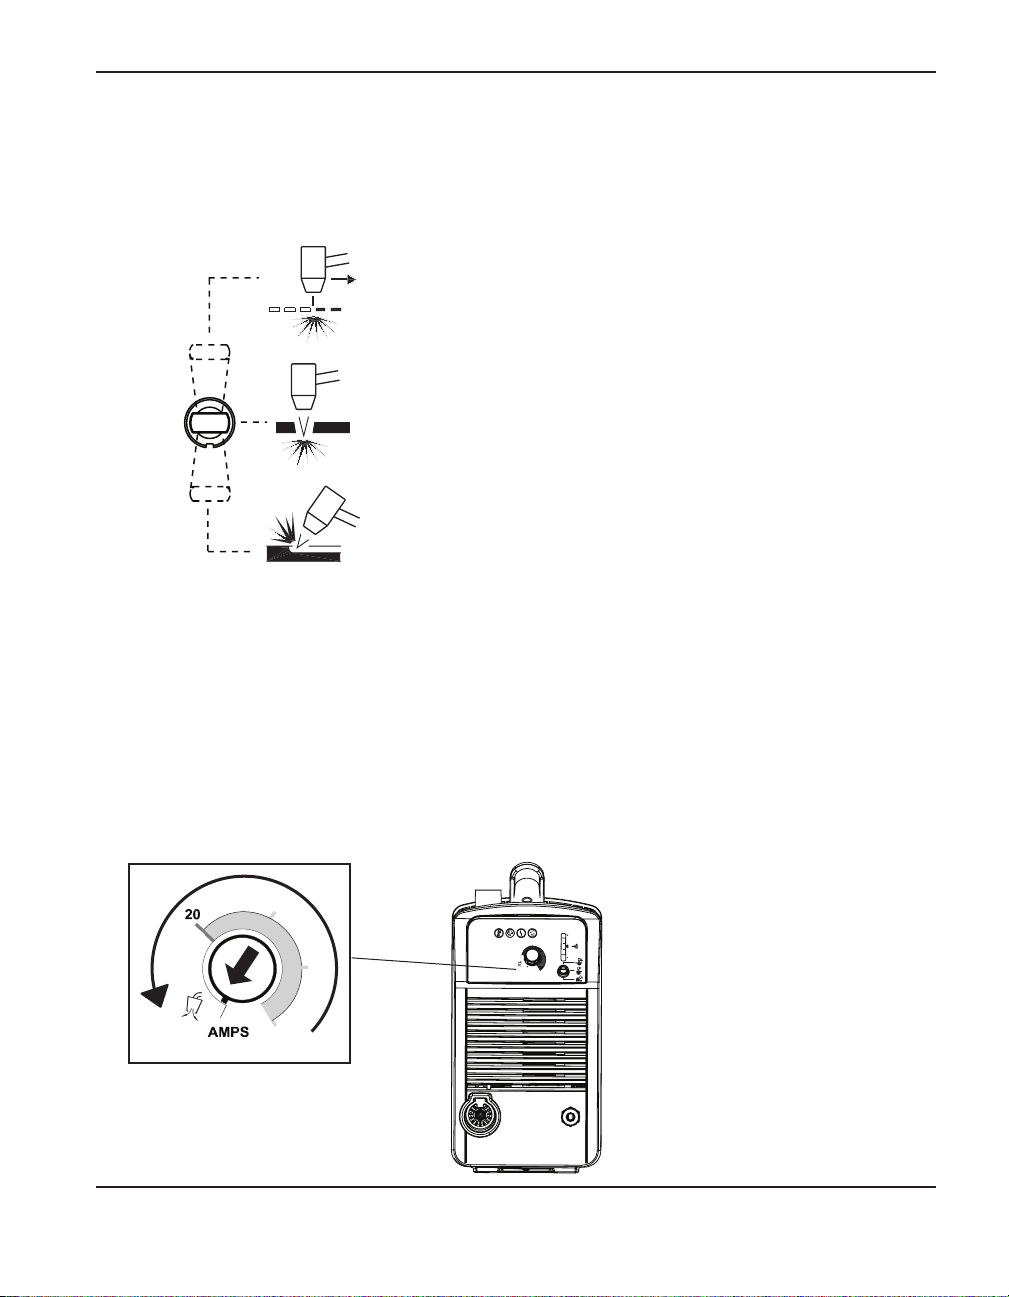
모드 스위치 설정
모드 스위치를 사용하여 수행할 작업 유형을 선택합니다.
확장 금속 또는 격자 절단을 수행합니다(상단 위치). 구멍이
있는 금속을 절단하거나 연속 파일럿 아크가 필요한 작업에
이 설정을 사용하십시오. 이 설정의 모드 스위치를 그대로
두고 표준 금속판을 절단하면 소모품 수명이 줄어듭니다.
금속판을 절단합니다(중간 위치). 최대 25.4 mm 두께의
금속을 절단하거나 최대 12.7 mm 두께의
금속을 피어싱하려면 이 설정을 사용하십시오.
가우징(아래 위치). 금속을 가우징하려면 이 설정을
사용하십시오. 절단 시 모스 스위치를 이 설정에 그대로
두면 절단 품질이 좋지 않습니다.
가스 압력 조절
작동
가스 압력 LED를 살펴봅니다. 압력 막대의 중심에서 녹색으로 켜져 있으면 선택한 모드에 대해
수신 가스 압력이 올바른 것입니다. LED가 노란색으로 켜지고 중심 위 또는 아래에 있으면 가스
압력을 조절해야 합니다.
압력을 조절하려면:
1. 아래와 같이 전류 손잡이를 시계 반대 방향으로 돌려 가스 테스트 위치로 돌립니다.
30
30
20
40
AMPS
45
powermax
40
45
45
작업자 설명서 4-5
Page 66
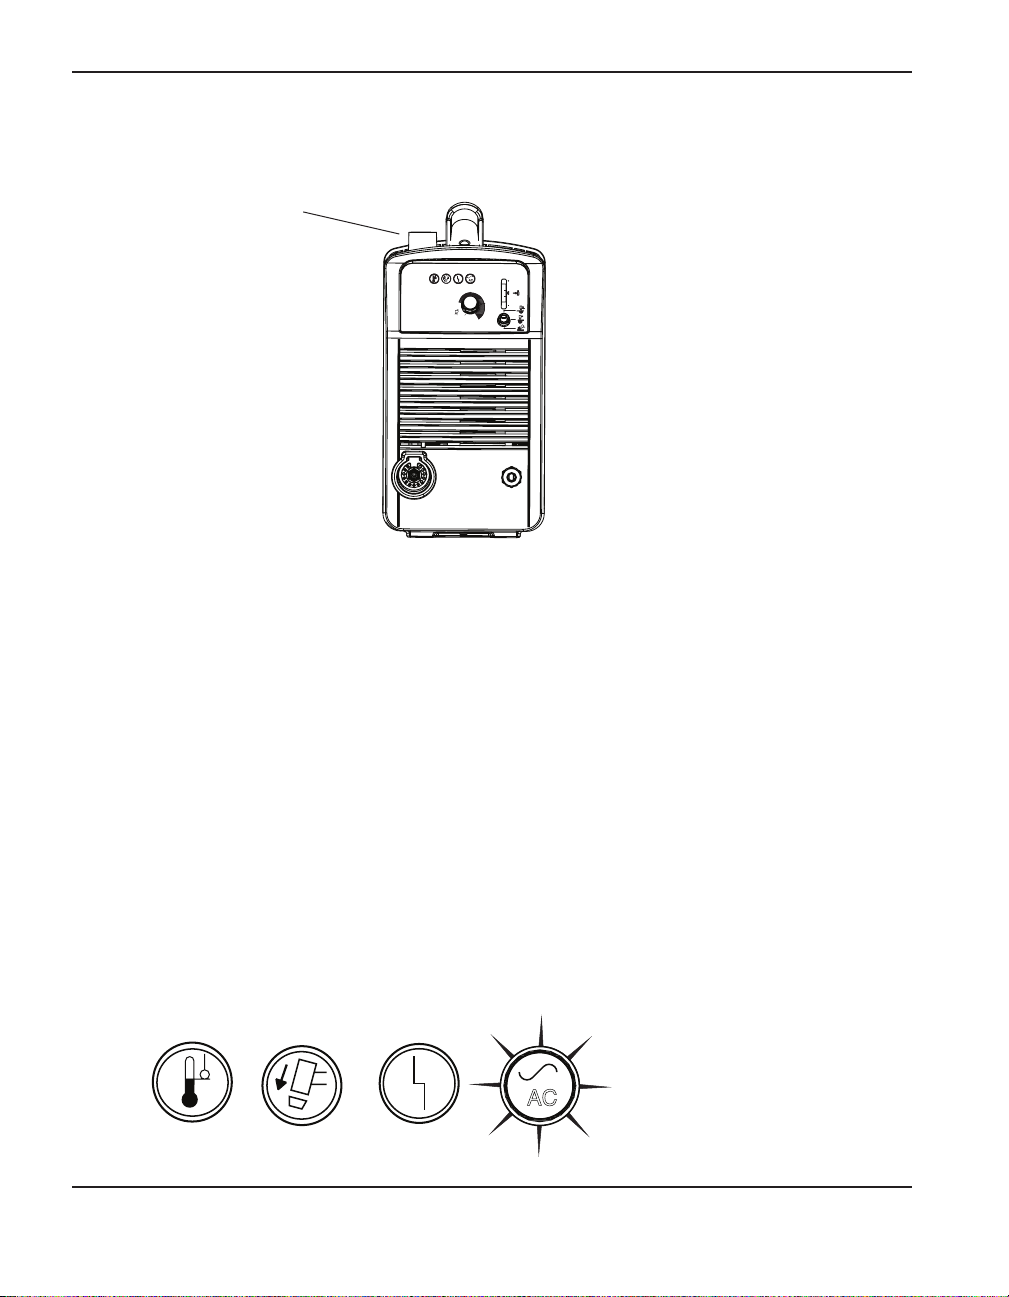
작동
2. 전류 손잡이가 가스 테스트 위치에 있을 때 시스템 위에 있는 압력 조절기 손잡이를 위로
당겨 잠금을 해제합니다.
압력 조절기
손잡이
30
20
40
AMPS
45
3. 가스 압력 LED가 압력 막대의 중심에서 녹색으로 켜질 때까지 압력 조절기 손잡이를
돌립니다.
4. 압력 조절기 손잡이를 눌러 적절하게 잠급니다.
5. 전류 손잡이를 사용 분야에 적합한 절단 전류로 돌립니다. T30v(Powermax30) 30 A 소모품을
사용하는 경우 30 A 이상으로 전류 손잡이를 설정하지 마십시오.
표시등 LED 확인
전원공급장치의 전원 켜짐 LED가 녹색으로 켜지고, 가스 압력 LED가 게이지 중심에 녹색
막대를 표시하고, 다른 LED는 켜지거나 깜박이지 않음을 확인하십시오. 온도, 토치 캡 센서 또는
결함 LED가 켜지거나 깜박이는 경우 또는 전원 켜짐 LED가 깜박이는 경우 계속하기 전에 결함
조건을 수정하십시오. 자세한 내용은 제5절 기본 문제 해결을 참조하십시오.
AC
4-6 powermax45 작업자 설명서
Page 67
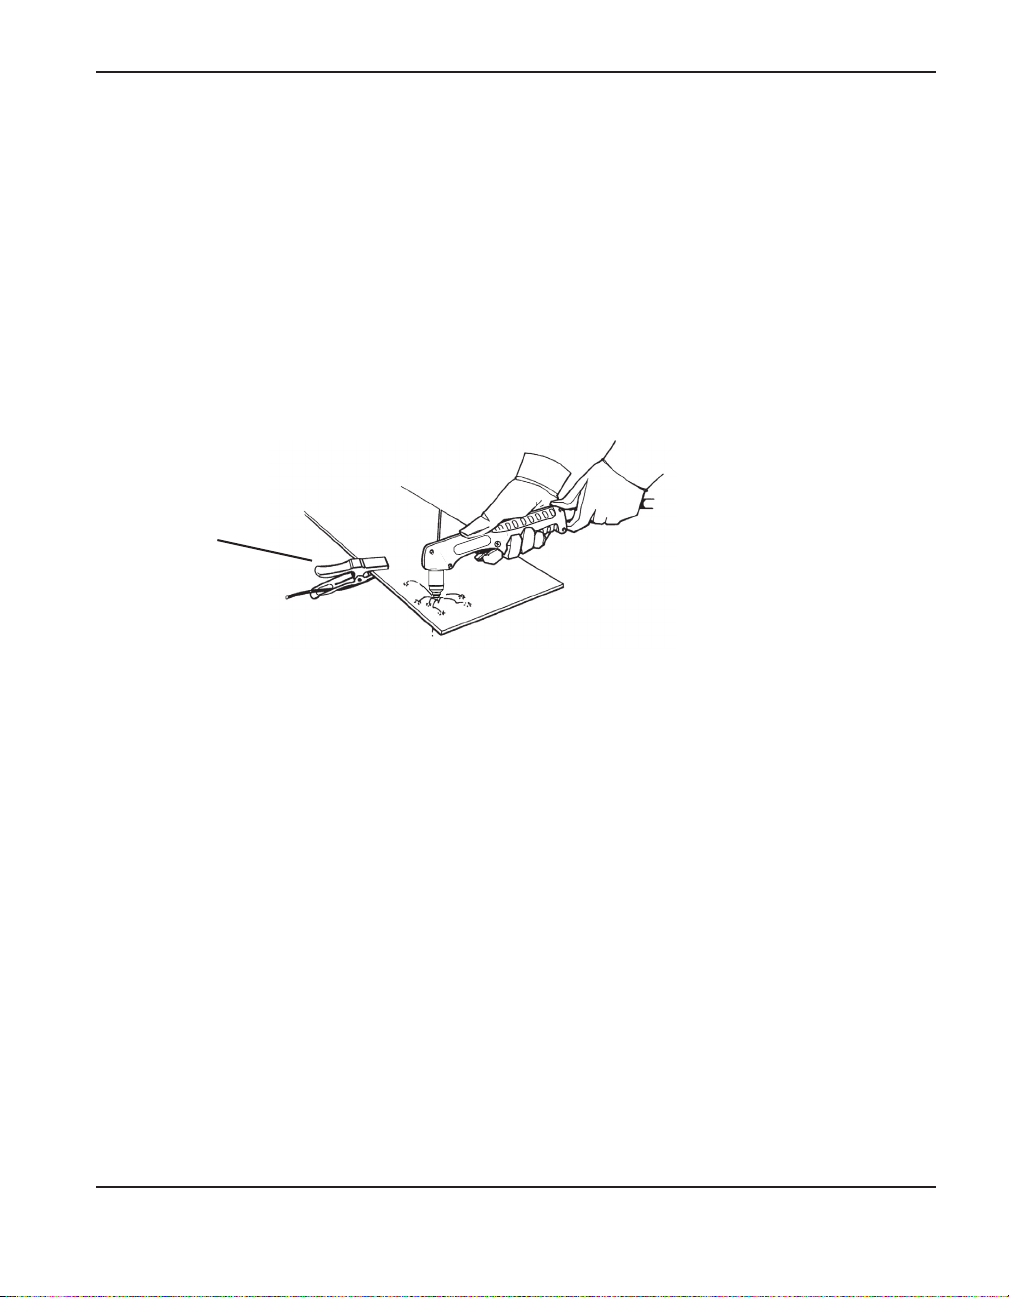
작업 클램프 부착
절단하는 중 가공물에 작업 클램프를 부착해야 합니다.
참고: 절단 테이블에서 Powermax45를 사용하는 경우 작업 클램프를 사용하는 대신
테이블을 통해 접지할 수 있습니다. 자세한 내용은 테이블 제조업체의 지침을
참조하십시오.
• 작업 클램프와 가공물이 금속 간 접촉을 적절하게 하는지 확인하십시오.
• 최상의 절단 품질을 위해 절단 중인 영역에 가능한 근접하게 작업 클램프를 부착하십시오.
• 절단해서 떨어져 나갈 가공물의 부분에 작업 클램프를 부착하지 마십시오.
작업 클램프
작동
전원 켜짐 LED에 불이 켜지고 다른 LED에는 불이 켜지거나 깜박이지 않고 가스 압력 LED가
압력이 올바른 범위에 있음을 나타내고 전류 손잡이가 설정되었고 작업 클램프가 부착되었으면
시스템이 사용할 준비가 된 것입니다.
사용효율 제한 이해
사용효율은 주변 온도 40°C 에서 작동할 때 10분-이내에 플라즈마 아크가 그대로 유지할 수
있는 기간(분)입니다. Powermax45 사용 시:
• 45 A에서 아크는 10분 중 5분 동안 장치를 과열시키지 않고 유지할 수 있습니다
(50% 사용효율).
• 41 A에서 아크는 10분 중 6분 동안 그대로 유지할 수 있습니다(60%).
• 32 A에서 아크는 10분 중 10분 동안 그대로 유지할 수 있습니다(100%).
사용효율을 초과하여 전원공급장치가 과열되는 경우 온도 LED가 켜지고 아크가 차단되고 냉각
팬이 계속 실행됩니다. 절단을 재개하기 전에 온도 LED의 불이 꺼질 때까지 기다리십시오.
다음 절에서는 핸드 토치를 작동시키는 방법을 설명합니다. 머신 토치를 작동시키려면 이 절의
뒷부분에 있는 머신 토치 사용을 참조하십시오.
powermax
45
작업자 설명서 4-7
Page 68
작동
2
핸드 토치 사용법
경고
인스턴트 온 토치
플라즈마 아크는 부상과 화상을 유발할 수 있습니다.
토치 트리거를 켜는 즉시 플라즈마 아크가 나옵니다.
플라즈마 아크는 장갑과 피부를 빨리 절단합니다.
• 토치 팁에서 떨어지십시오.
• 가공물을 잡고 절단 경로에서 손을 치웁니다.
• 본인 또는 다른 사람 쪽으로 토치를 향하게 하지 마십시오.
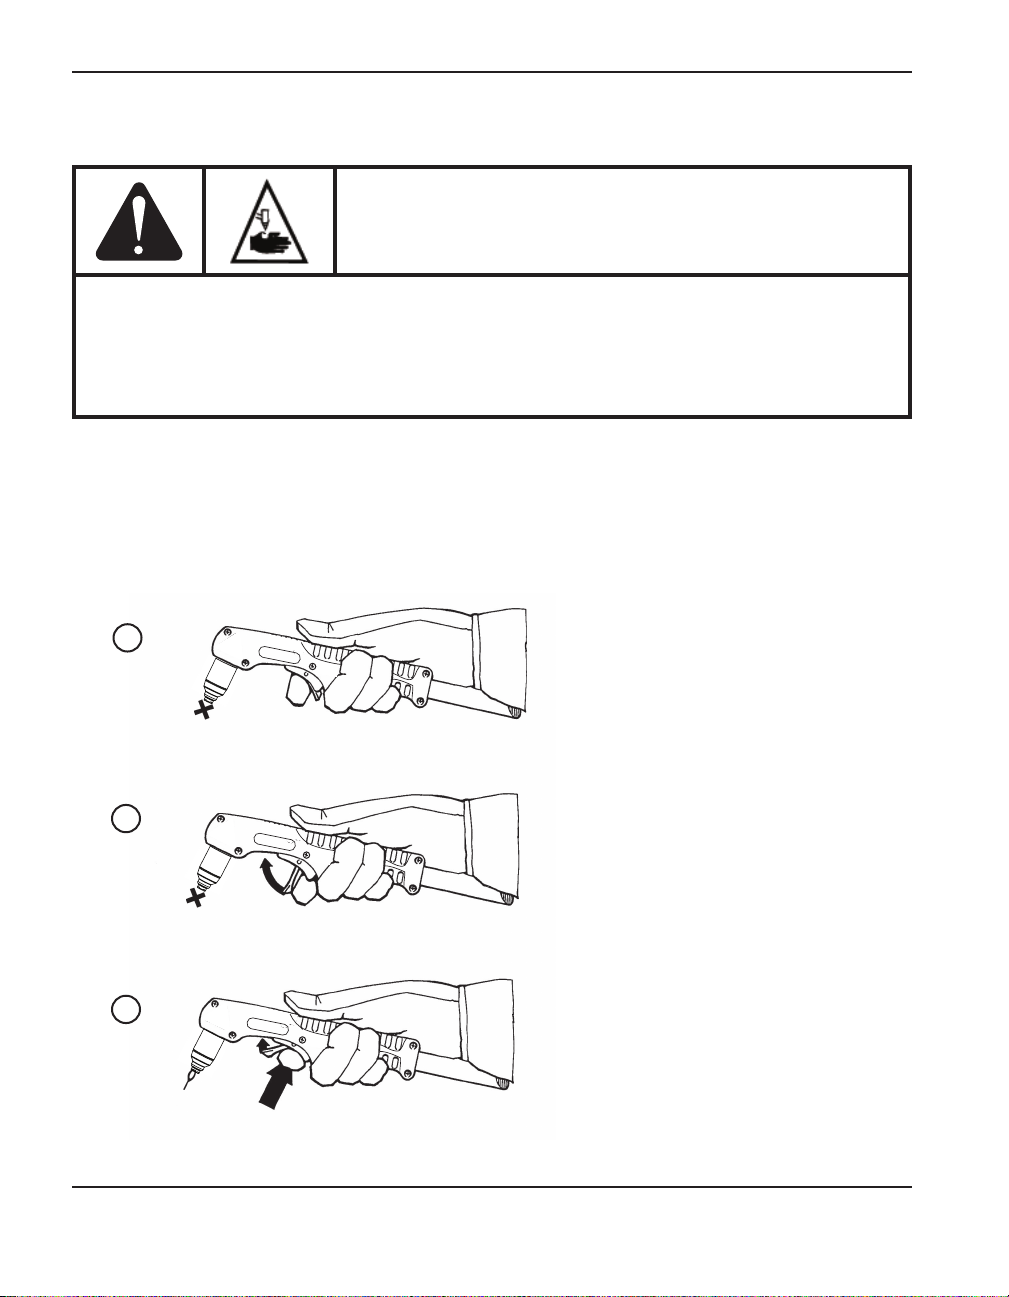
안전 트리거 작동
T45v에는 우발적인 화재를 방지하기 위한 안전 트리거가 장착되어 있습니다. 토치를 사용할
준비가 되었으면 노란색 안전 트리거를 앞으로(토치 헤드 쪽으로) 뒤집고 빨간색 토치 트리거를
아래 그림과 같이 누릅니다.
1
3
4-8 powermax45 작업자 설명서
Page 69
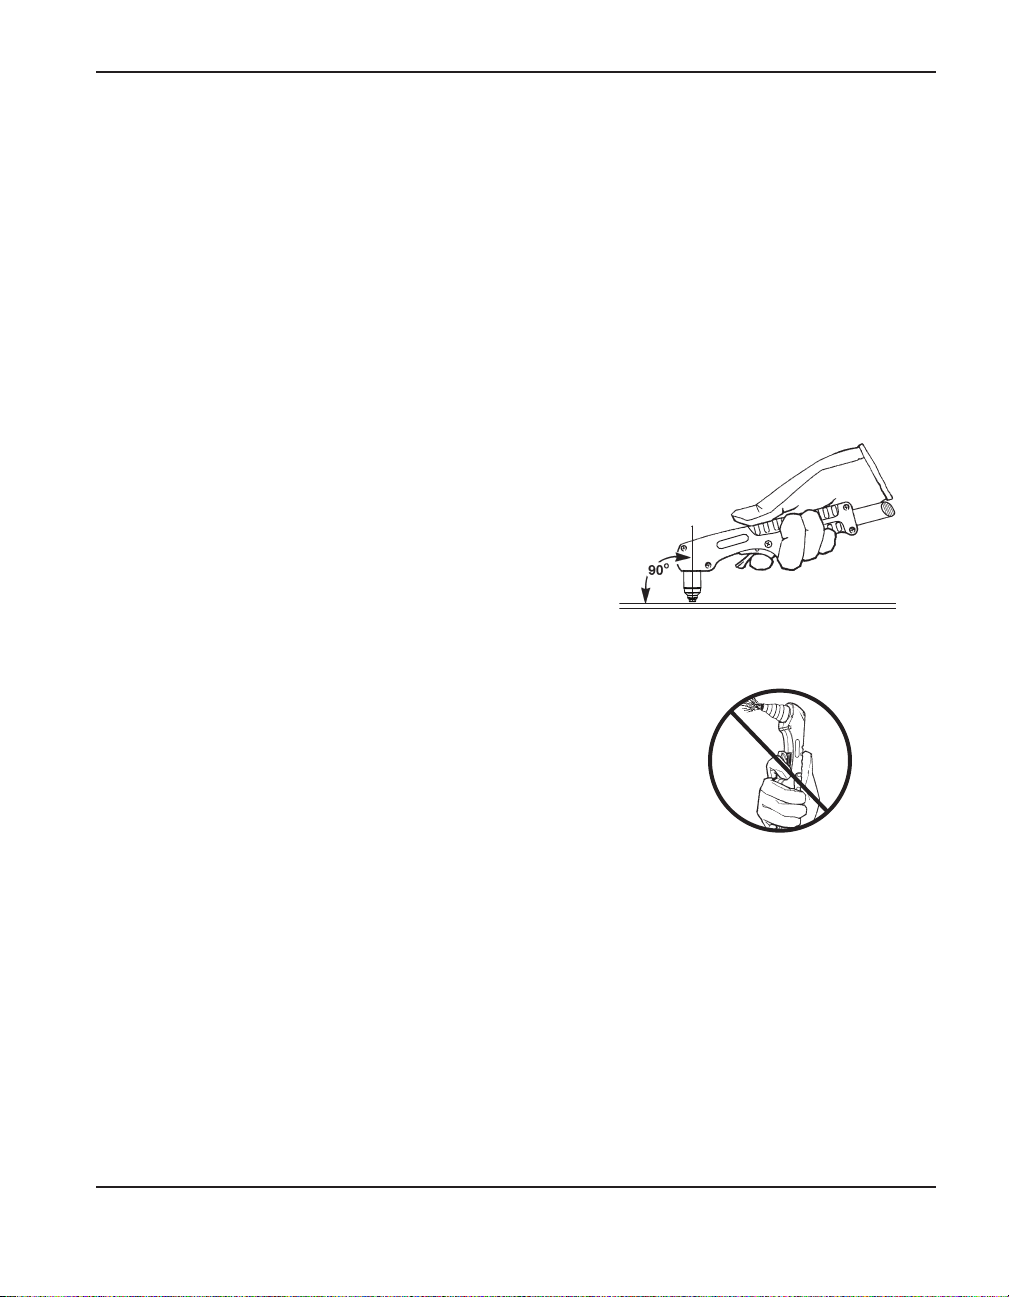
핸드 토치 절단 힌트
• 차폐 소모품을 사용하는 경우 가공물을 따라 가볍게 노즐을 끌어 안정적인 절단을
유지합니다. 비차폐 소모품을 사용하는 경우에는 토치 팁과 가공물 사이에 약 2 mm 의
거리를 유지하십시오. 이것은 1인치의 1/16~1/8 범위입니다.
• 절단하는 동안 가공물 바닥에서 불꽃이 튕겨 나가는지 확인하십시오. 절단 시 토치 뒤로
불꽃이 살짝 처져야 합니다
(수직에서 15° - 30°).
• 가공물에서 불꽃이 위로 퍼지면 토치를 더 천천히 이동하거나 출력 전류를 더 높게
설정합니다.
• 노즐이 절단 표면과 90°가 되도록 가공물과
수직으로 토치 노즐을 잡고 라인을 따라 절단할 때
아크를 관찰합니다.
작동
• 불필요하게 토치를 발사하면 노즐과 전극의
수명이 단축됩니다.
• 절단을 따라 토치를 당기거나 끄는 것이 누르는
것보다 더 쉽습니다.
• 직선 절단의 경우 직선 에지를 자로 사용합니다.
원형을 절단하려면 형판이나 반경 절단기 부착물
(원형 절단자)을 사용하십시오. 원형 절단 및 면취
절단 제작을 위한 Hypertherm 플라즈마 절단자에
대한 부품 번호는 제6절 부품을 참조하십시오.
powermax
45
작업자 설명서 4-9
Page 70
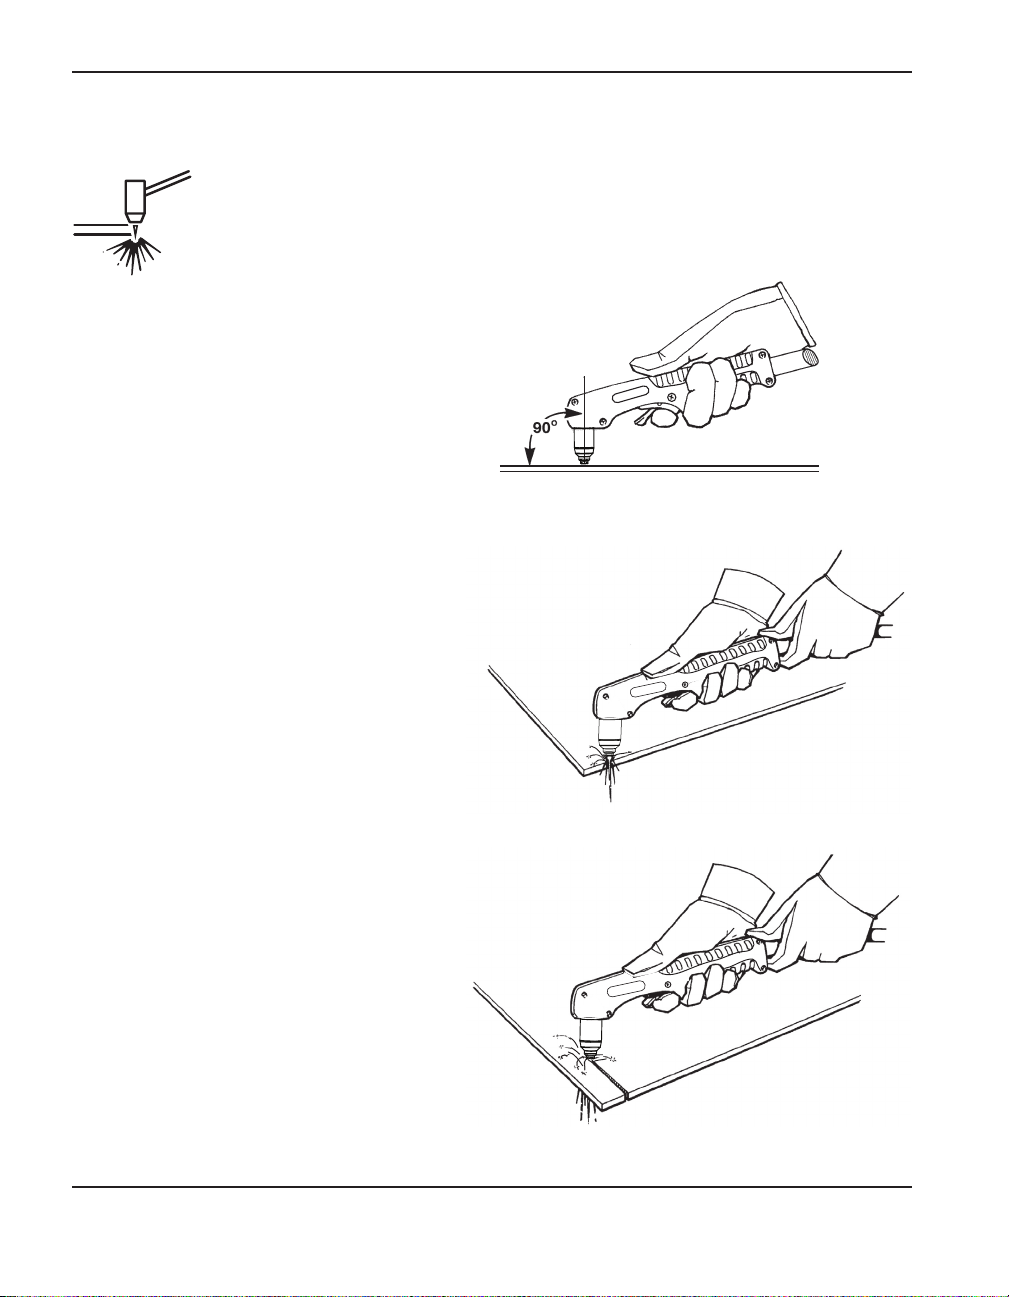
작동
가공물의 에지에서 절단 시작
1. 가공물에 작업 클램프를 부착한
경우 가공물의 에지와 수직(90°)을
이루도록 토치 노즐을 잡습니다. 차폐
소모품을 사용하는 경우 토치 가공물
스탠드오프가 필요 없습니다. 비차폐
소모품의 경우 약. 2 mm 스탠드오프를
유지하십시오.
2. 토치 트리거를 눌러 아크를
시작합니다. 아크가 가공물을 완전히
절단할 때까지 에지에서 잠시
중단합니다.
3. 가공물을 지나도록 노즐을 살짝 끌어
절단을 계속합니다. 안정되고 고른
속도를 유지하십시오.
4-10 powermax45 작업자 설명서
Page 71
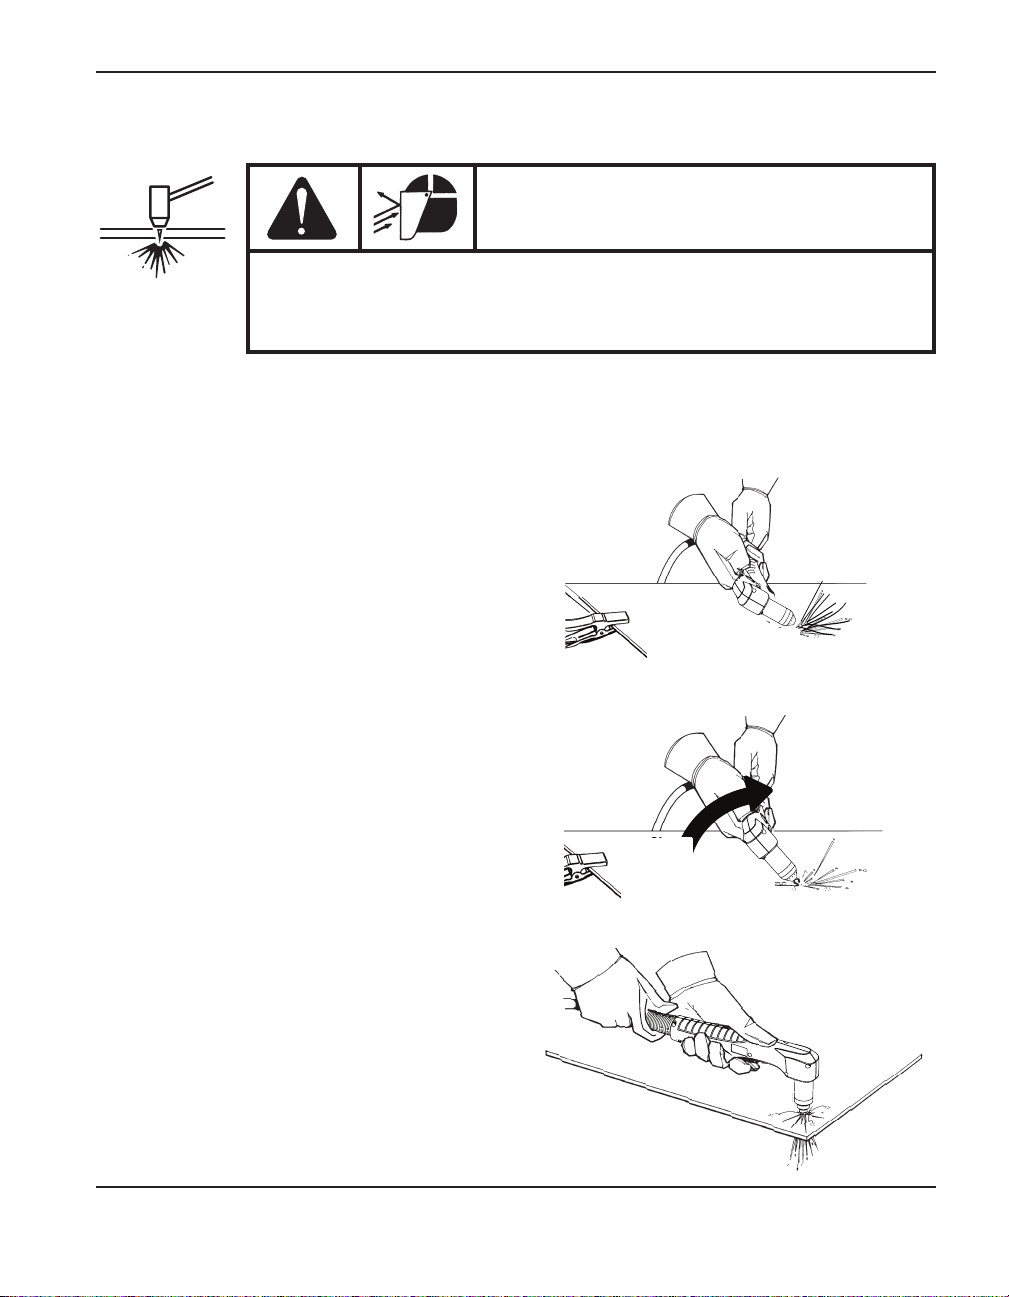
작동
가공물 피어싱
경고
불꽃과 고온 금속은 눈에 상처를 입히고 화상을 입힐 수 있습니다. 기울여서
토치를 발사할 때 불꽃과 고온 금속이 노즐에서 흩어집니다. 토치가 본인과
다른 사람 쪽으로 향하지 않도록 하십시오.
1. 가공물에 작업 클램프가 부착된 경우 토치를 발사하기 전에 노즐과 가공물의 거리가 1.5 mm
이내가 되고 토치를 가공물과 약 30°가 되도록 잡습니다.
2. 가공물과의 각도를 유지하면서
토치를 발사한 다음 천천히 토치를
수직(90°) 위치로 돌립니다.
3. 계속 트리거를 누르고 있는 동안
토치를 적절하게 고정합니다. 가공물
아래로 불꽃이 발사되면 아크가
소재를 피어싱한 것입니다.
4. 피어싱이 완료되면 가공물을
따라 노즐을 가볍게 끌어 절단을
계속합니다.
powermax
45
작업자 설명서 4-11
Page 72
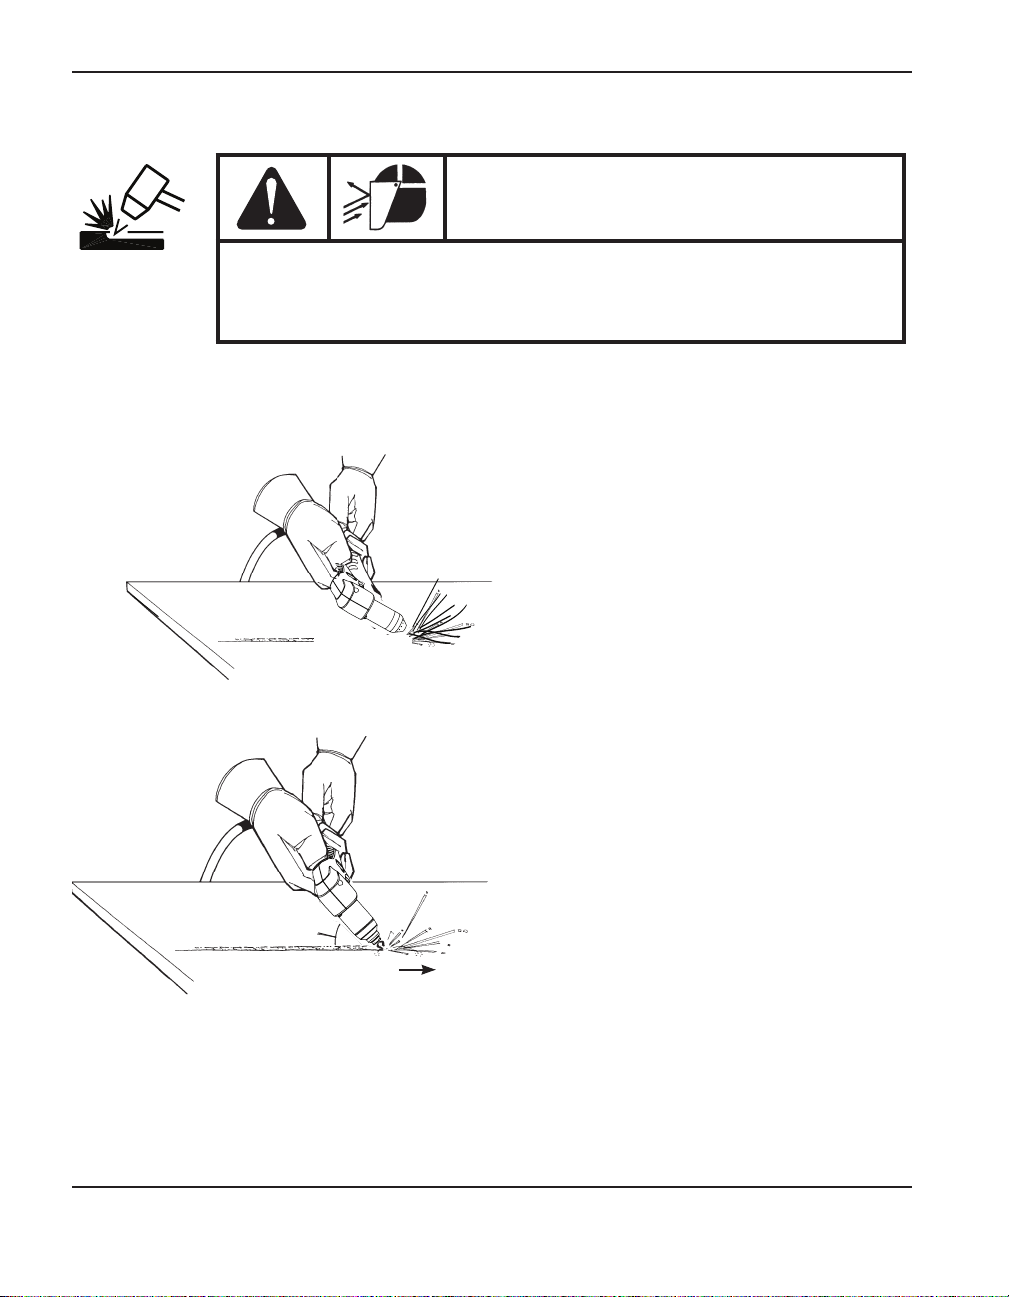
작동
가공물 가우징
경고
불꽃과 고온 금속은 눈에 상처를 입히고 화상을 입힐 수 있습니다. 기울여서
토치를 발사할 때 불꽃과 고온 금속이 노즐에서 흩어집니다. 토치가 본인과
다른 사람 쪽으로 향하지 않도록 하십시오.
1. 토치를 발사하기 전에 노즐이 가공물과 1.5 mm 거리 내에 있도록 토치를 잡습니다.
2. 토치 팁과 가공물에 약간 틈을
두고 가공물과 45°가 되도록
토치를 잡습니다. 트리거를 눌러
파일럿 아크를 얻으십시오. 아크를
가공물로 트랜스퍼합니다.
3. 가우징에 공급할 때 가공물과 약
45°를 유지합니다.
즉, 플라즈마 아크를 생성할
가우징의 방향으로 누릅니다. 토치
팁과 용해된 금속 간에 약간의
거리를 두어 소모품 수명 감소나
토치 손상을 피하십시오.
45°
이동 방향
참고: 손 및 토치 보호를 강화하기 위해 열 차폐를 사용할 수 있습니다(부품 번호 220049).
4-12 powermax45 작업자 설명서
토치 각도를 바꾸면 가우징의
크기가 바뀝니다.
Page 73
작동
가공물에 대한 토치의 각도를 달리하여 가우징의 깊이를 다양하게 할 수 있습니다. 다음 표는
연강과 스테인리스 스틸의 45° 및 60° 가우징 프로파일을 나타냅니다.
연강 가우징 프로파일
토치 각도 속도 너비 깊이
254mm/분 7.75mm 1.05mm
508mm/분 6.50mm 2.94mm
45°
60°
762mm/분 5.76mm 1.87mm
1,016mm/분 5.30mm 1.31mm
1,270mm/분 4.73mm 1.03mm
254mm/분 8.06mm 4.18mm
508mm/분 6.15mm 2.39mm
762mm/분 6.00mm 1.39mm
1,016mm/분 5.80mm 1.21mm
1,270mm/분 4.61mm 0.73mm
스테인리스 스틸 가우징 프로파일
토치 각도 속도 너비 깊이
254mm/분 6.37mm 3.05mm
508mm/분 5.74mm 1.96mm
45°
60°
powermax
45
작업자 설명서 4-13
762mm/분 5.28mm 1.09mm
1,016mm/분 4.83mm 1.73mm
1,270mm/분 4.42mm 1.47mm
254mm/분 6.55mm 5.92mm
508mm/분 6.42mm 2.01mm
762mm/분 5.92mm 1.45mm
1,016mm/분 5.36mm 1.10mm
1,270mm/분 5.09mm 0.82mm
Page 74
작동
공통적으로 발생하는 수동 절단 실수
토치가 "푸푸" 또는 "쉬쉬" 소리를 내지만 아크를 생성하지 않습니다. 원인은 다음과 같을 수
있습니다.
• 소모품이 너무 조였습니다. 소모품을 1/8 정도 돌려 풀고 다시 시도하십시오. 소모품은
손가락으로 조여야 합니다.
토치가 가공물을 통해 완전히 절단되지 않습니다. 원인은 다음과 같을 수 있습니다.
• 절단 속도가 너무 빠릅니다.
• 소모품이 마모되었습니다.
• 절단할 금속이 너무 두껍습니다.
• 절단 소모품 대신 가우징 소모품이 설치되었습니다.
• 작업 클램프가 가공물에 적절하게 부착되지 않았습니다.
• 가스 압력 또는 가스 흐름 속도가 너무 낮습니다.
절단 품질이 좋지 않습니다. 원인은 다음과 같을 수 있습니다.
• 절단할 금속이 너무 두껍습니다.
• 잘못된 소모품이 사용되고 있습니다(예: 절단 소모품 대신 가우징 소모품이 설치됨).
• 토치를 너무 빨리 또는 너무 천천히 이동하고 있습니다.
아크가 "푸푸" 소리를 내고 소모품 수명이 예상보다 짧습니다. 원인은 다음과 같을 수 있습니다.
• 가스 공급장치에 습기가 있습니다.
• 가스 압력이 너무 낮습니다.
4-14 powermax45 작업자 설명서
Page 75
작동
머신 토치 사용법
Powermax45와 T45m을 다양한 절단 테이블, 트랙 버너, 파이프 면취기 등에 사용할 수
있으므로, 사용자의 구성에서 머신 토치를 작동하기 위한 구체적인 내용은 제조업체의 지침을
참조해야 합니다. 그러나 다음 절의 정보가 절단 품질을 최적화하고 소모품 수명을 최대화하는
데 도움이 될 수 있습니다.
토치와 테이블의 올바른 설치 확인
• 직각자를 사용하여 가공물에 직각으로 토치를 정렬합니다.
• 절단 테이블의 레일 및 드라이브 시스템을 청소, 점검, '조정'하면 토치가 더 부드럽게
이동할 수 있습니다. 불안정한 기계 동작은 절단 표면에 일정한 물결 무늬를 만들 수
있습니다.
• 토치가 절단 도중 가공물에 닿지 않도록 합니다. 가공물과 닿으면 차폐와 노즐이 손상되고
절단 표면에 영향을 줄 수 있습니다.
절단 품질 이해 및 최적화
절단 품질에서 고려할 몇 가지 요인이 있습니다.
• 절단 각도 - 절단 에지의 각도
• 드로스 - 가공물의 위 또는 아래에 응고되는 용해 물질
• 절단 표면의 직진도 - 절단 표면이 볼록하거나 오목할 수 있습니다.
다음 절에서는 이러한 요인이 절단 품질에 영향을 줄 수 있는 방식을 설명합니다.
절단 또는 면취 각도
• 포지티브 절단 각도 또는 면취는 절단 하단보다 절단 상단에서 소재를 더 많이 제거할 때
결과입니다.
• 네거티브 절단 각도는 절단 하단에서 소재를 더 많이 제거할 때 결과입니다.
powermax
45
작업자 설명서 4-15
Page 76
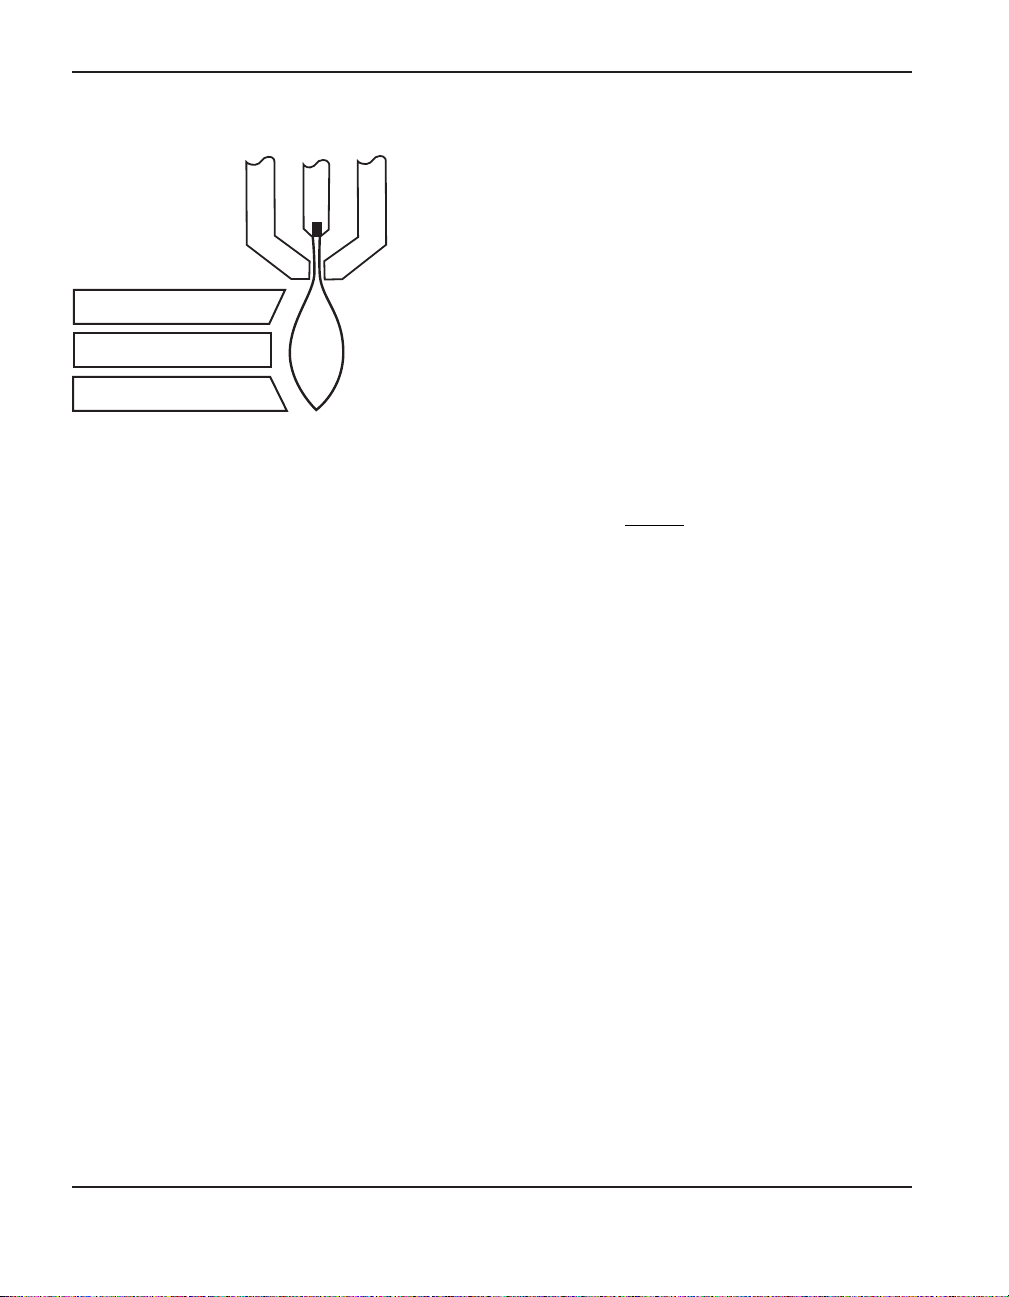
작동
문제
네거티브 절단 각도
사각 절단
포지티브 절단 각도
\
원인
토치가 너무 낮습니다.
토치가 너무 높습니다.
해결책
토치를 올립니다. 또는 토치 높이
컨트롤을 사용하는 경우 아크 전압을
증가시킵니다.
토치를 내립니다. 또는 토치 높이
컨트롤을 사용하는 경우 아크 전압을
줄입니다.
참고: 정확한 사각 절단 각도는 토치의 전진 동작에 대해 오른쪽에 있습니다. 왼쪽은
항상 어떤 면취 각도를 가집니다.
절단 각도 문제의 원인이 플라즈마 시스템인지 드라이브 시스템인지를 판별하려면 테스트
절단을 하고 각 측면의 각도를 측정하십시오. 다음으로 홀더에서 토치를 90° 회전하고
프로세스를 반복하십시오. 각도가 두 테스트 모두에서 동일하면 문제는 드라이브
시스템에 있습니다.
'기계적인 원인'을 제거한 후에도 절단 각도 문제가 계속 발생하면(이전 페이지 토치와 테이블의
올바른 설치 확인 참조) 특히 절단 각도가 모두 양수이거나 모두 음수인 경우 토치 작업 거리를
확인하십시오. 다음과 같은 경우 절단 중인 소재도 고려하십시오. 금속이 자기성을 띄거나 강화
처리된 경우 절단 각도 문제가 더 많이 생길 수 있습니다.
불순물
공기 플라즈마로 절단할 때는 항상 약간의 불순물이 생깁니다. 그러나 사용 분야에 올바르게
시스템을 조정하여 불순물의 양과 종류를 최소화할 수 있습니다.
토치가 너무 낮을 때(또는 토치 높이 컨트롤을 사용하는 경우 전압이 너무 높을 때) 플레이트 양
조각의 상위 에지에 불순물이 나타납니다. 불순물이 감소될 때까지 작은 증분 단위로(5V 미만)
전압이나 토치를 조정하십시오.
토치의 절단 속도가 너무 느리거나 아크가 미리 발사될 때 저속 불순물이 형성됩니다. 이것은
절단 바닥에 무거운 거품 퇴적물로 형성됩니다. 이러한 종류의 불순물을 줄이려면 속도를
높이십시오.
4-16 powermax45 작업자 설명서
Page 77
작동
절단 속도가 너무 빠르고 아크가 뒤쳐져 있을 때 고속 불순물이 형성됩니다. 절단과 매우 가까운
곳에 고체 금속의 얇은 선형 비드로 형성됩니다. 절단 바닥에 용접되어 제거하기 어렵습니다.
고속 불순물을 줄이려면:
• 절단 속도를 줄입니다.
• 토치 작업 거리를 줄입니다.
주: 불순물은는 찬 금속보다 따뜻하거나 뜨거운 금속에서 더 형성되지 쉽습니다.
예를 들어, 일반적으로 연속 절단에서 첫 절단이 가장 적은 불순물을
생성합니다. 가공물이 가열될 때 후속 절단에서 더 많은 불순물이 형성될 수
있습니다.
불순물은 스테인리스 스틸 또는 알루미늄보다 연강에서 더 쉽게 형성됩니다.
마모되거나 손상된 소모품은 간헐적으로 불순물을 생성할 수 있습니다.
절단 표면의 직진도
일반적인 플라즈마 절단 표면은 약간 오목합니다.
절단 표면은 더 오목하거나 볼록해질 수 있습니다. 직각 표면을 직각에 근접하게
유지할 수 있으려면 정확한 토치 높이가 필요합니다. 또한 마모된 소모품이 절단의
직진도에 영향을 미칩니다.
토치 작업 거리가 너무 낮으면 절단 표면이 심하게 오목해집니다. 토치 작업 거리를
증가하여 절단 표면을 곧게 하십시오.
토치 작업 거리가 너무 크거나 절단 전류가 너무 높을 때 절단 표면은 볼록해집니다.
먼저 토치를 낮춰본 후 절단 전류를 줄이십시오.
머신 토치를 사용하여 가공물을 피어싱
핸드 토치에서처럼, 가공물의 에지에서 머신 토치로 절단을 시작하거나 가공물을 피어싱하여
절단을 시작할 수 있습니다. 피어싱하면 에지 시작의 경우보다 소모품 수명이 짧아집니다.
절단 차트에는 피어싱을 시작할 때 권장 토치 높이에 대한 열이 포함됩니다. Powermax45
의 경우 일반적으로 피어싱 높이는 절단 높이의 2.5배입니다. 구체적인 내용은 절단 차트를
참조하십시오.
피어싱 지연은 토치가 이동하기 전에 아크가 소재를 피어싱할 수 있을 정도로 충분히 길어야
하지만, 큰 구멍의 에지를 찾으려고 할 때 아크가 '걱정할' 정도로는 길지 않아야 합니다.
최대 두께를 피어싱할 때 피어싱 도중 형성되는 불순물 링이 피어싱이 완료된 후 토치가
이동하기 시작할 때 토치와 접촉할 정도로 높아질 수 있습니다.
powermax
45
작업자 설명서 4-17
Page 78
작동
공통적으로 발생하는 자동 절단 실수
토치 파일럿 아크가 시작되지만, 트랜스퍼가 되지 않습니다. 원인은 다음과 같을 수 있습니다.
• 절단 테이블의 워크(+) 케이블 연결이 제대로 접촉되어 있지 않거나 테이블이 적절하게
접지되어 있지 않습니다.
• 토치 작업 거리가 너무 멉니다.
가공물이 완전히 관통되지 않으며, 가공물의 상단에서 과도한 스파크가 일어납니다. 원인은
다음과 같을 수 있습니다.
• 절단 테이블의 워크(+) 케이블 연결이 제대로 접촉되어 있지 않거나 테이블이 적절하게
접지되어 있지 않습니다.
• 전류가 너무 낮게 설정되었습니다. 자세한 내용은 3절의 절단 차트를 참조하십시오.
• 절단 속도가 너무 높습니다. 자세한 내용은 3절의 절단 차트를 참조하십시오.
• 소모품이 마모되어 교환해야 합니다.
• 절단 중인 금속이 최대 용량을 초과합니다. 1절의 T45v 및 T45m 사양을 참조하십시오.
절단의 하단에 불순물이 형성됩니다. 원인은 다음과 같을 수 있습니다.
• 절단 속도가 올바르지 않습니다. 자세한 내용은 3절의 절단 차트를 참조하십시오.
• 전류가 너무 낮게 설정되었습니다. 자세한 내용은 3절의 절단 차트를 참조하십시오.
• 소모품이 마모되어 교환해야 합니다.
절단 각도가 사각이 아닙니다. 원인은 다음과 같을 수 있습니다.
• 토치 이동 방향이 잘못되었습니다. 고품질 절단은 항상 토치 전진 방향의 오른쪽에
있습니다.
• 토치와 가공물 간 거리가 올바르지 않습니다.
• 절단 속도가 올바르지 않습니다. 자세한 내용은 3절의 절단 차트를 참조하십시오.
• 소모품이 마모되어 교환해야 합니다.
4-18 powermax45 작업자 설명서
Page 79
소모품의 수명이 단축됩니다. 원인은 다음과 같을 수 있습니다.
• 아크 전류, 아크 전압, 이동 속도, 기타 변수가 절단 차트에 지정된 대로 설정되지
않았습니다.
• 아크를 공기 중에 발사합니다(플레이트 표면을 벗어나서 절단을 시작하거나 끝냄). 시작
시 아크가 가공물과 접촉하는 경우에 한해서 에지에서 시작할 수 있습니다.
• 잘못된 토치 높이로 피어싱을 시작합니다. Powermax45의 경우 일반적으로 피어싱 높이는
절단 높이의 2.5배입니다. 구체적인 내용은 절단 차트를 참조하십시오.
작동
powermax
45
작업자 설명서 4-19
Page 80
작동
4-20 powermax45 작업자 설명서
Page 81
제 5 절
유지 관리 및 수리
이 절의 내용:
일상적인 유지 관리 수행 ................................................................................................................................ 5-2
소모품 점검 ........................................................................................................................................................5-3
기본 문제 해결 ...................................................................................................................................................5-4
수리 .......................................................................................................................................................................5-8
커버와 Mylar® 배리어 분리 후 재장착 ..............................................................................5-8
작업 케이블 교환(CSA와 CE)........................................................................................................... 5-10
가스 필터 요소 교환 ............................................................................................................................5-11
powermax
45
작업자 설명서 5-1
Page 82
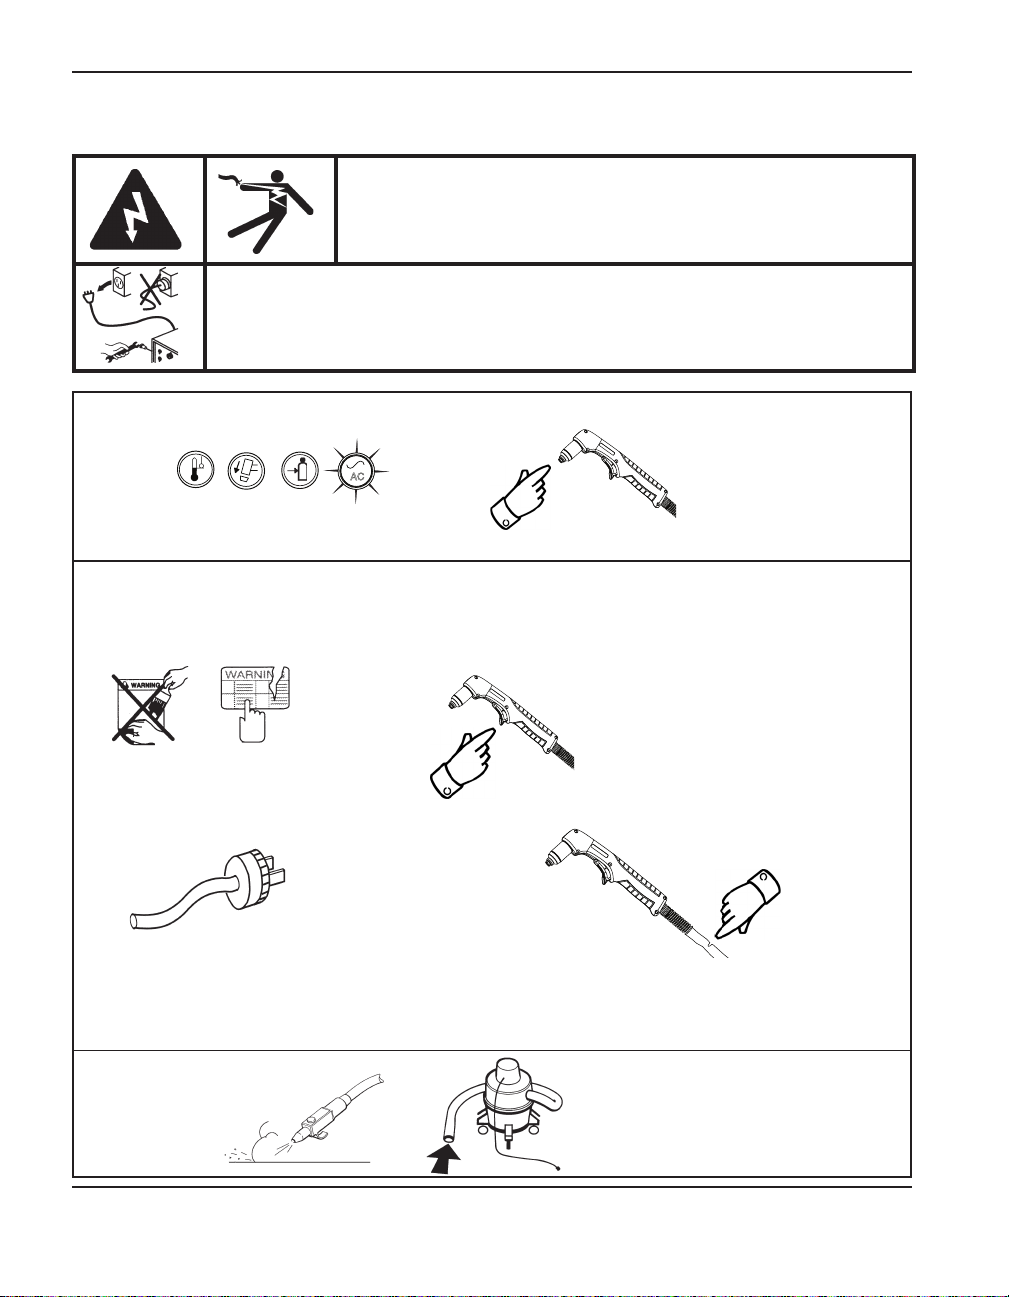
유지 관리 및 수리
일상적인 유지 관리 수행
유지 관리를 수행하기 전에 전원 연결을 해제하십시오. 전원공급장치 커버를
벗겨야 하는 모든 작업은 공인 기술자가 수행해야 합니다.
위험
감전으로 사망할 수 있습니다.
매 사용 시:
AC
표시등을 확인하고 결함
조건을 수정합니다.
3개월마다:
손상된 레이블을 교환합니다.
전원 코드와 플러그를 점검합니다.
손상되었으면 교환하십시오.
소모품의 적절한 설치 및
마모 상태를 점검합니다.
트리거의 손상을 점검합니다. 토치 본체에
균열이 있는지, 와이어가 노출되었는지
각각 점검합니다. 손상된 부품은
교환하십시오.
토치 케이블를 점검합니다.
손상되었으면 교환하십시오.
6개월마다:
또는
5-2 powermax45 작업자 설명서
압축 공기 또는 진공 청소기로
전원공급장치의 내부를
청소합니다.
Page 83
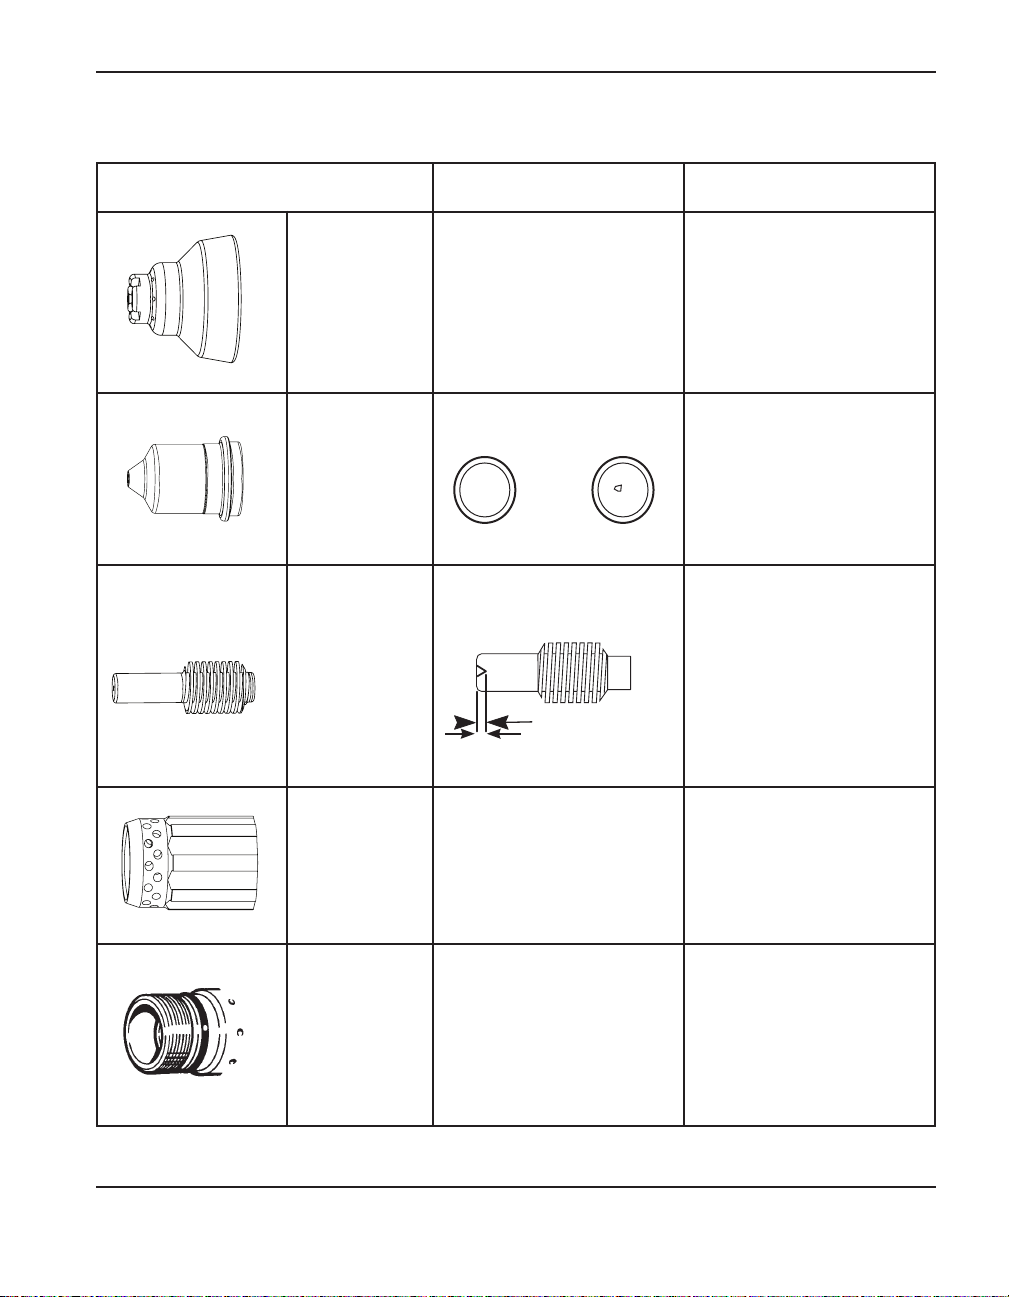
소모품 점검
유지 관리 및 수리
부품 검사 조치
구멍이 더 이상 원형이
아닐 경우 차폐를
교환하십시오.
차폐를 제거하고 모든
물체를 치우십시오.
차폐 또는
디플렉터
진원도의 중심 구멍
누적된 부스러기의 차폐와
노즐 간 간격
노즐
전극
스월 링
토치 O 링
진원도의 중심 구멍
o
양호 마모됨
중심 구멍의 마모와 피트
깊이 확인
최대 1.6 mm
내부 표면의 손상 또는
마모와 가스 구멍의 막힘
표면의 손상, 마모 또는
윤활 부족
o
중심 구멍이 원형이
아닌 경우 교환하십시오.
노즐과 전극을 함께
교환하십시오.
표면이 마모되었거나 피트
깊이가 1.6mm 깊이
이상인 경우
교환하십시오.
노즐과 전극을 함께
교환하십시오.
표면이 손상되거나 마모된
경우 또는 가스 구멍이
막힌 경우 교환하십시오.
O 링이 건조하면
얇은 실리콘 윤활제로
링과 스레드를 윤활
처리합니다. O 링이
갈라지거나 마모되었으면
교환하십시오.
powermax
45
작업자 설명서 5-3
Page 84
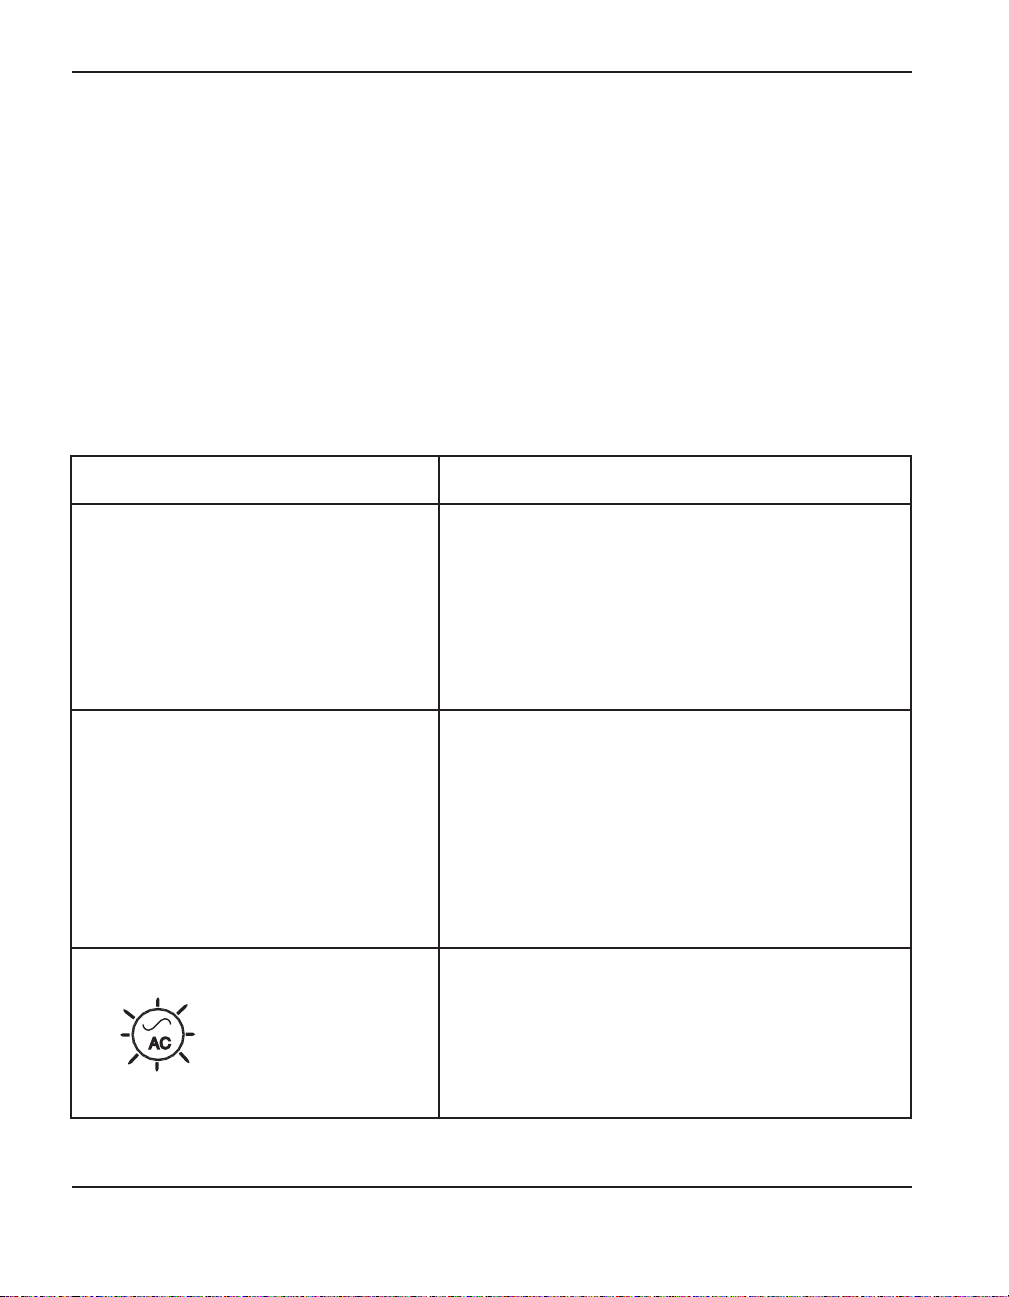
유지 관리 및 수리
기본 문제 해결
다음 표는 Powermax45를 사용할 때 발생할 수 있는 가장 공통적인 문제와 그 해결 방법을
설명합니다.
이 기본 문제 해결 안내에 따라 문제를 해결할 수 없거나 추가적인 도움이 필요한 경우:
1. Hypertherm 대리점 또는 인가된 Hypertherm 수리점에 문의하십시오.
2. 이 설명서의 앞 부분에 나와 있는 가까운 Hypertherm 영업소에 문의하십시오.
문제 해결책
ON/OFF 전원 스위치가 ON(I)으로
설정되었지만 전원 켜짐 LED가 켜지지
않습니다.
전원 켜짐 LED에 불이 켜지고 가스
압력 LED가 노란색으로 켜지고 압력
막대 중심 위 또는 아래에 있습니다.
전원 켜짐 LED가 깜박입니다. • 입력 라인 전압이 너무 높거나 너무 낮습니다
AC
• 전원 코드가 콘센트에 꽂혀 있는지 확인하십시오.
• 전원이 주 전원 패널 또는 라인 차단 스위치
상자에서 켜져 있는지 확인하십시오.
* 라인 전압이 너무 낮지 않음(정격 전압보다 15%
이하)을 확인하십시오.
• 전류 손잡이를 가스 테스트 위치로 돌린 다음
손잡이를 위로 당겨 압력 조절기의 잠금을
해제합니다. 이것을 돌려 압력을 조절한 후 눌러
잠급니다.
• 가스 공급 라인이 전원공급장치에 연결되어 있고
가스가 켜져 있음을 확인하십시오.
• 가스 공급 라인의 누출을 점검하고 수신 가스
압력을 확인하십시오.
(정격 전압과 편차 ±15%). 전기 기술자가 수신
전력을 확인하도록 하십시오. 자세한 내용은 제1
절 사양과 제2절의 전력 준비를 참조하십시오.
5-4 powermax45 작업자 설명서
Page 85
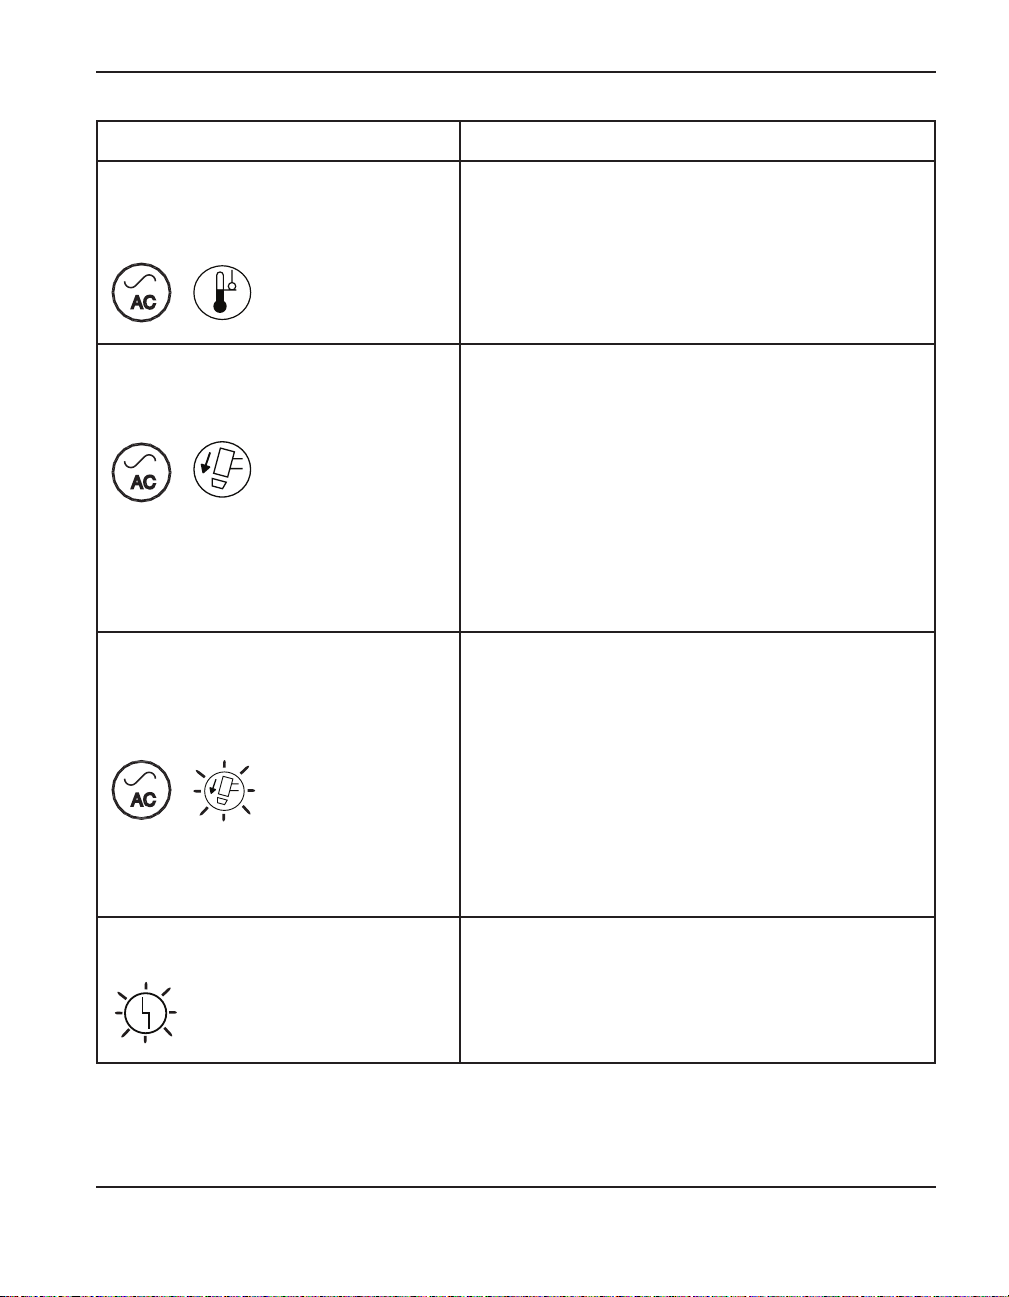
문제 해결책
유지 관리 및 수리
전원 켜짐 LED가 켜지고 노란색 온도
LED가 켜집니다.
AC
전원 켜짐 LED가 켜지고 토치 캡 LED
가 켜집니다.
AC
전원 켜짐 LED가 켜지고 토치 캡 LED
가 깜박입니다.
AC
• 전원공급장치를 그대로 켜두고 팬이
전원공급장치를 냉각시키도록 하십시오.
• 전원공급장치의 내부 온도가 -30°C 에 도달하면
온도 LED가 켜질 수 있습니다. 전원공급장치를 더
따뜻한 곳으로 이동하십시오.
• 전원공급장치를 끄십시오. 설치된 소모품이
있는지 확인합니다. 제3절의 소모품 설치를
참조하십시오.
• 소모품을 방금 설치했으면 소모품을 손으로만
조이십시오. 1/8 바퀴 푼 다음 전원공급장치를
다시 시작하십시오.
• 소모품이 올바르게 설치된 것 같으면 토치가
손상된 것일 수 있습니다. Hypertherm 대리점
또는 인가된 수리점에 문의하십시오.
이것은 '토치가 열려서 움직이지 않음' 또는 '토치가
닫혀서 움직이지 않음' 상황을 나타냅니다.
• 전원공급장치가 켜져 있을 때 소모품이
느슨해지거나 분리되었으면 전원공급장치를
켜고 문제를 수정한 후 전원공급장치를 켜면
이 문제가 해결됩니다. 제3절의 소모품 설치를
참조하십시오.
• 소모품이 올바르게 설치된 것 같으면 토치가
손상된 것일 수 있습니다. Hypertherm 대리점
또는 인가된 수리점에 문의하십시오.
결함 LED가 깜박입니다. • 결함 LED가 깜박이면 시스템에 큰 문제가 있는
것입니다. 공인된 서비스 기술자가 시스템을
수리해야 합니다. 해당 대리점 또는 인가된
수리점에 문의하십시오.
powermax
45
작업자 설명서 5-5
Page 86
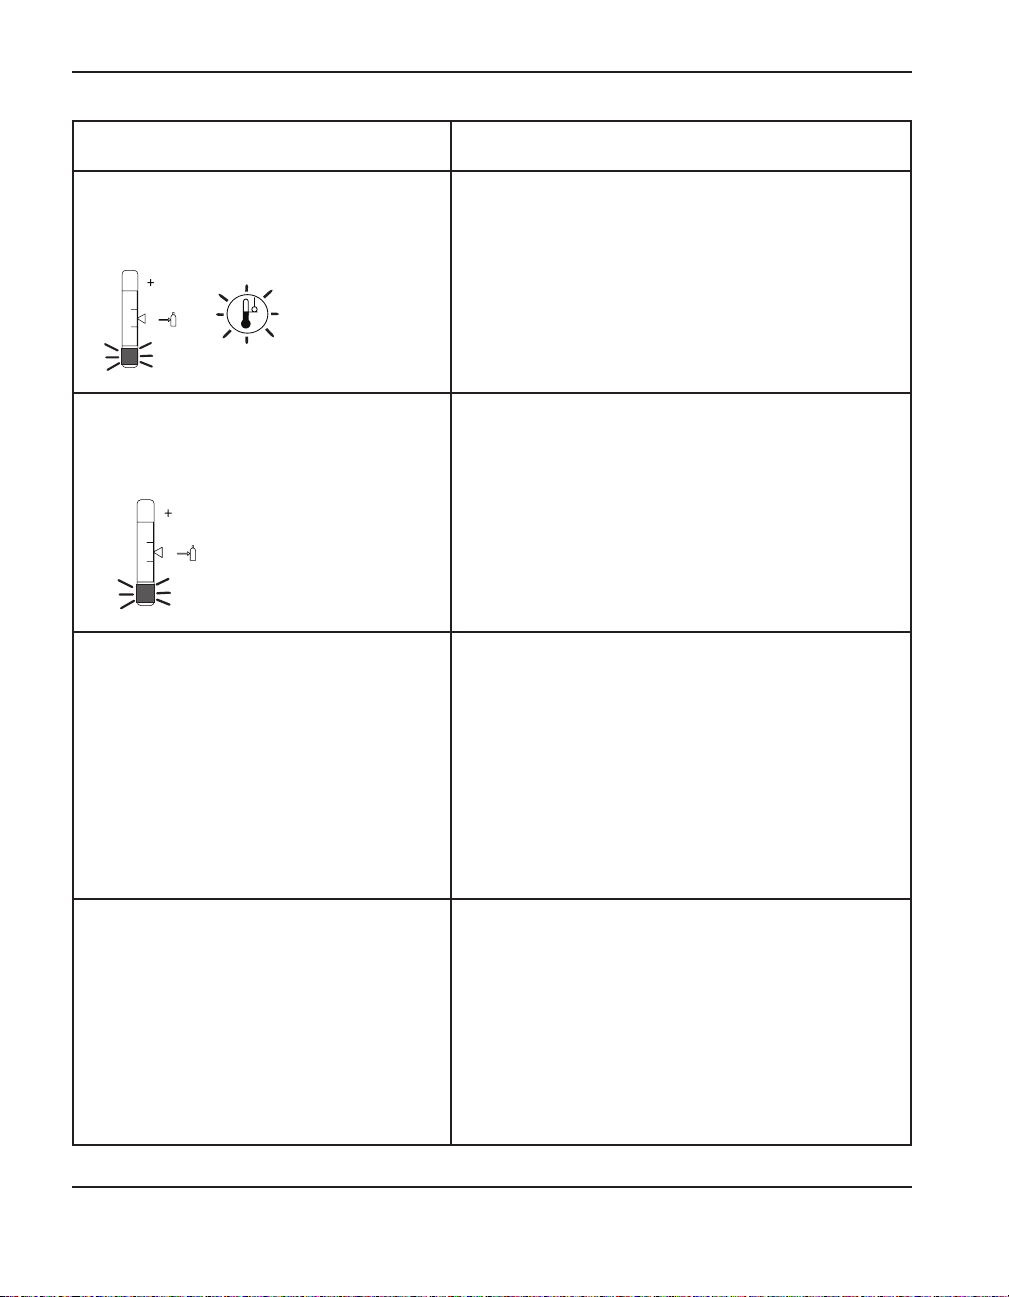
유지 관리 및 수리
문제 해결책
시스템이 켜져 있을 때 가스 압력 막대의
LED와 온도 LED가 교대로 깜박입니다.
게이지 하단의 가스 압력 막대 LED가
노란색으로 켜지고 깜박입니다.
아크가 가공물로 트랜스퍼하지
않습니다.
이 상황은 전원공급장치가 시작 신호를 수신하고
있음을 나타냅니다. 때때로 이것을 '고정 시작'
이라고 합니다.
• 토치 트리거를 누르고 있을 때 전원공급장치를
켜면 시스템이 비활성화됩니다. 트리거를
해제하고 전원공급장치를 다시 시작하십시오.
• 주입 가스 공급 압력이 최소 허용 수준보다
낮습니다. 가스 압력이 허용 범위로 복원된
후에도 LED는 10초 동안 계속 깜박입니다.
• 작업 클램프가 가공물과 접촉하는 영역을
청소하여 금속 간 연결이 적절하도록 하십시오.
• 작업 클램프의 손상을 점검하고 필요한 경우
복구하십시오.
• 토치 작업 거리가 너무 클 수 있습니다. 토치를
가공물에 더 가깝게 이동하고 토치를 다시
발사하십시오. 제4절 작동을 참조하십시오.
아크는 밖으로 빠져나가지만 토치
트리거를 다시 누르면 재점화됩니다.
5-6 powermax45 작업자 설명서
• 소모품 부품을 점검하고 마모되었거나
손상되었으면 교환하십시오. 이 절의 소모품
점검을 참조하십시오.
• 가스 필터 요소가 오염된 경우 교환하십시오. 이
절의 가스 필터 요소 교환을 참조하십시오.
Page 87
유지 관리 및 수리
문제 해결책
아크가 "푸푸" 및 "쉬쉬" 소리를 냅니다. • 가스 필터 요소가 오염되었습니다. 요소를
교환하십시오. 이 절의 가스 필터 요소 교환을
참조하십시오.
• 가스 라인에 습기가 있는지 점검합니다.
필요한 경우 가스 여과 장치를 전원공급장치에
설치하거나 수리하십시오. 제2절의 가스 공급
준비를 참조하십시오.
절단 품질이 좋지 않습니다. • 토치가 올바르게 사용 중임을 확인하십시오. 제
4절 작동을 참조하십시오.
• 소모품의 마모를 점검하고 필요한 경우
교환하십시오. 이 절의 소모품 점검을
참조하십시오.
powermax
45
작업자 설명서 5-7
Page 88
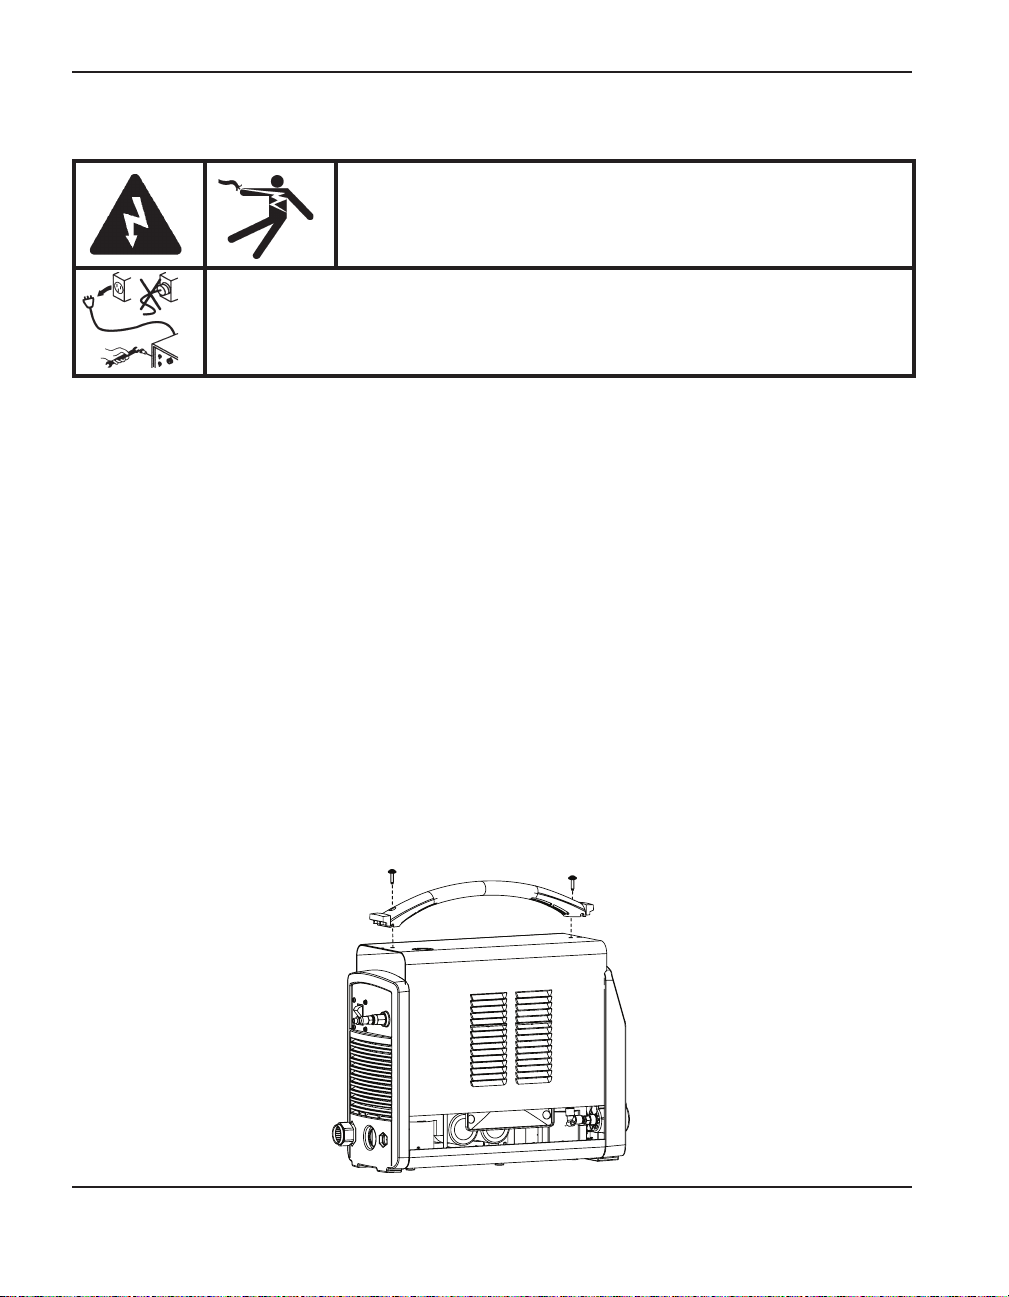
유지 관리 및 수리
수리
위험
감전으로 사망할 수 있습니다.
유지 관리를 수행하기 전에 전원 연결을 해제하십시오. 전원공급장치 커버를
벗겨야 하는 모든 작업은 공인 기술자가 수행해야 합니다.
커버와 Mylar® 배리어 분리 후 재장착
Powermax45의 대부분의 유지 관리 및 수리 절차에서 첫 번째 단계는 커버와 Mylar 배리어를
분리하는 것입니다. 전원공급장치를 보호하기 위해서는 유지 관리가 완료될 때 두 품목을
적절하게 재장착하는 것이 중요합니다.
분리
1. 전원을 끄고 전원 코드를 뽑고 가스 공급장치 연결을 해제합니다.
2. #2 십자 드라이버를 사용하여 전원공급장치 위 핸들에 있는 나사 2개를 분리합니다. 분리할
나사와 가장 가까운 끝 패널을 살짝 당겨 나사의 압력을 유지합니다. 나사가 거의 밖으로
나왔을 때 십자 드라이버를 살짝 기울여 나사를 구멍 밖으로 빼내십시오.
3. 끝 패널을 다시 살짝 기울이면 핸들의 에지가 패널 밑에서 빠져나올 수 있습니다. 핸들과
나사를 따로 보관해둡니다. 계속해서 끝 패널을 바깥쪽으로 기울여 커버의 팬 면을 트랙에서
해제합니다. 그런 후 커버를 전원공급장치에서 들어냅니다.
4. 전원공급장치의 전원 보드 쪽에서 Mylar 배리어를 분리합니다.
5-8 powermax45 작업자 설명서
Page 89
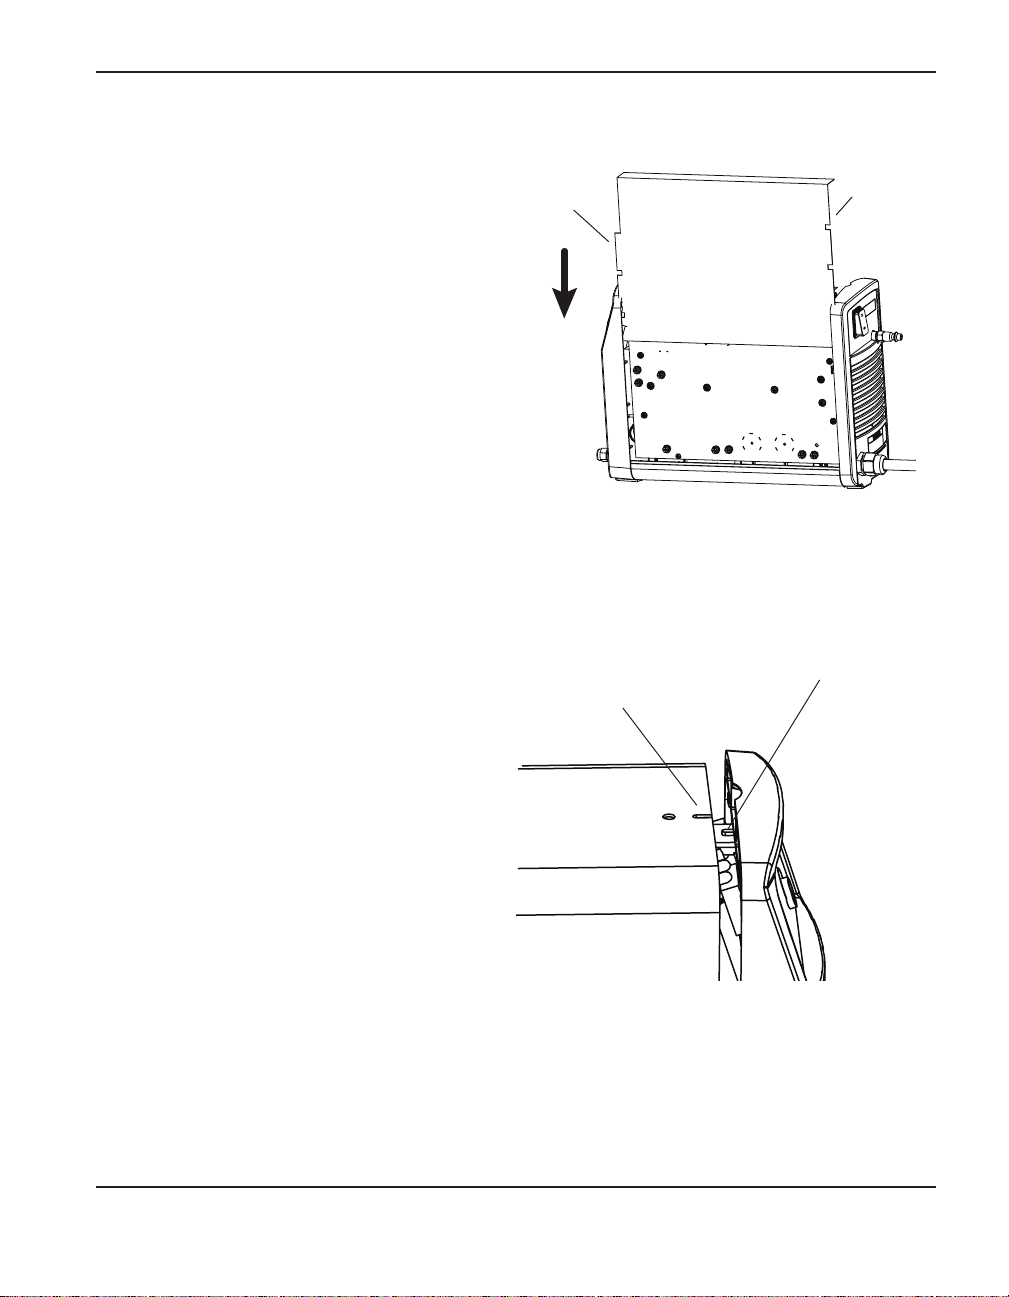
교환
1. 3개 노치가 있는 에지가 왼쪽, 4개
노치가 있는 에지가 오른쪽에 오도록
Mylar 배리어를 고정합니다.
2. 상부 에지에서 약 4.45 cm 아래에
상부를 지나는 구멍이 있습니다. Mylar
배리어를 새 것으로 교환할 경우 상부
에지가 사용자 반대쪽으로 휘도록 이
구멍으로 접어야 합니다.
3. 접힌 단면이 전원 보드 위를 덮도록
배리어를 놓습니다. 베이스의 립과 전원
보드 사이에 하부 에지가 놓이도록
배리어를 밉니다. 배리어의 각 측면에
있는 노치는 엔드캡 안쪽의 립과
맞춰져야 합니다.
4. 와이어가 끼이지 않도록 조심해서
커버를 다시 전원공급장치 위로 밉니다.
하부 에지가 트랙에 있고 커버의 루버가
팬 앞에 놓이도록 전면 엔드캡의 앞에
있는 탭과 커버의 위에 있는 슬롯과
맞춰졌는지 하십시오. 커버 위에 있는
구멍 위에 핸들을 놓은 다음 나사 2개로
커버를 고정하십시오.
3개 노치
유지 관리 및 수리
4개 노치
탭
커버 슬롯
powermax
45
작업자 설명서 5-9
Page 90
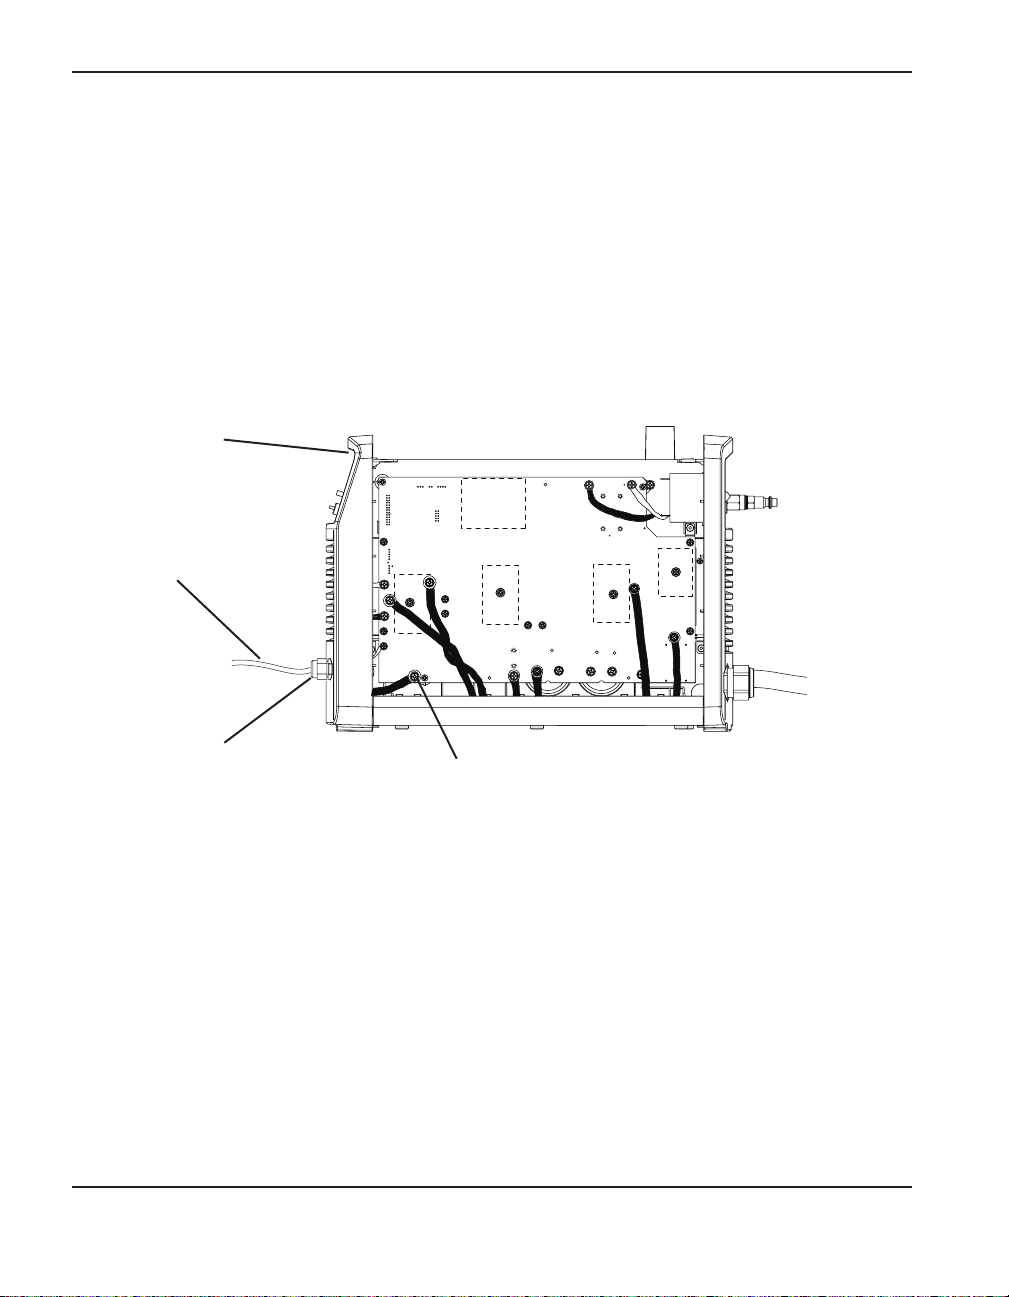
유지 관리 및 수리
작업 리드 교환(CSA와 CE)
1. 전원을 끄고 전원 코드를 뽑고 가스 공급장치 연결을 해제합니다.
2. 전원공급장치에서 커버를 분리하고 전원 보드 앞에서 Mylar 배리어를 분리합니다.
3. 리드를 보드에 부착시키는 전원 보드의 J21(또한 '작업 리드' 레이블이 있음)에서 나사를
분리합니다. 나사를 따로 보관해 둡니다.
전면판
작업 케이블
TP 19
TP 18
192 VDC
W
+
TP 17
R
B
192 VDC
-
+
-
스트레인 릴리프
전원 보드에 작업 케이블 연결(J21)
4. 전원공급장치에서 전면판을 살짝 밖으로 기울입니다. 패널 안쪽에서 스트레인 릴리프를
엔드캡에 고정시키는 너트를 풉니다.
5. 전면판을 통해 새 작업 케이블의 커넥터 끝을 넣고 스트레인 릴리프를 패널의 구멍에
고정시킵니다.
6. 작업 케이블의 커넥터 위로 너트를 밉니다. 전원공급장치에서 전면판을 살짝 밖으로
기울이고 너트를 스트레인 릴리프에 고정합니다.
7. 앞서 제거한 나사를 사용하여 작업 케이블을 J21의 전원 보드에 부착합니다. 이 연결을 위한
토치 설정은 23.4kg cm 입니다.
8. 전면판을 다시 정렬합니다.
5-10 powermax45 작업자 설명서
Page 91
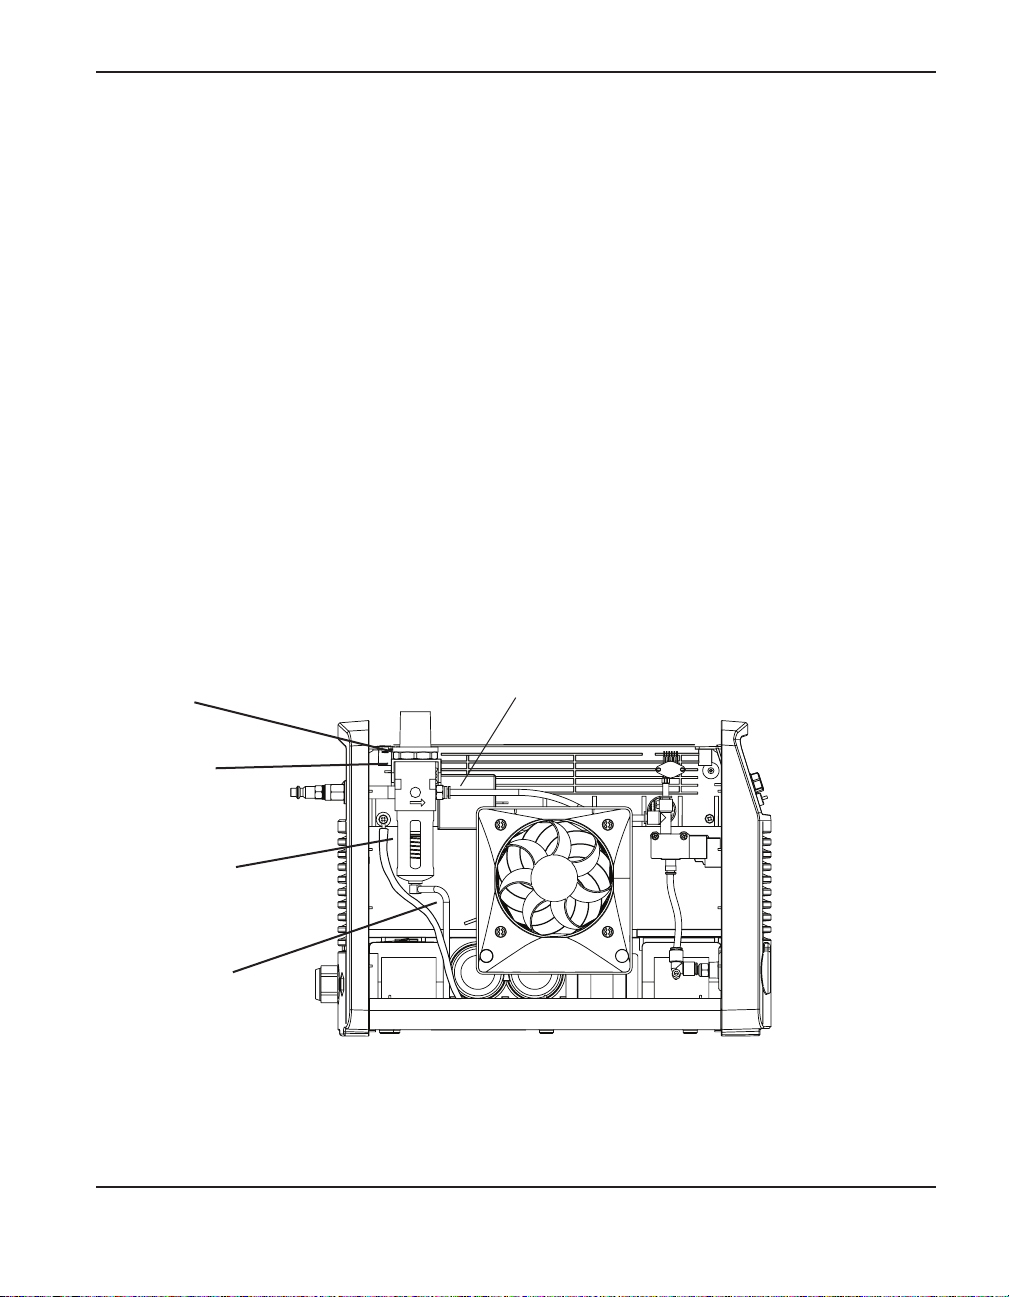
유지 관리 및 수리
9. Mylar 배리어를 재장착하고 커버를 다시 전원공급장치 위로 밉니다. 커버 위에 있는 구멍
위에 핸들을 놓은 다음 나사 2개로 커버를 고정하십시오.
10. 전원과 가스 공급장치를 다시 연결합니다.
가스 필터 요소 교환
1. 전원을 끄고 전원 코드를 뽑고 가스 공급장치 연결을 해제합니다.
2. 전원공급장치에서 커버를 분리합니다.
3. 전원공급장치의 베이스 바닥에 있는 배수구에서 배수 호스를 분리합니다.
4. 가스 공급 호스의 호스 고정장치 칼라를 누르고 고정장치에서 가스 호스를 당깁니다.
5. 필터를 브래킷에 고정시키는 너트를 풉니다. 전원공급장치 밖으로 필터의 하부를
기울입니다.
6. 본체에서 필터 보울 나사를 풀어 분리합니다.
너트
브래킷
필터 보울
배수 호스
7. 요소가 회전되지 않도록 조심하면서 필터 본체에서 요소의 나사를 풉니다.
8. 새 요소를 필터 본체에 나사로 고정합니다.
powermax
45
작업자 설명서 5-11
가스 공급 호스
Page 92
유지 관리 및 수리
9. 필터 보울을 다시 부착합니다.
10. 브래킷에 필터 조립체를 다시 놓고 리테이너 너트를 다시 장착합니다.
11. 가스 공급 호스를 다시 연결하고 배수 호스를 전원공급장치 바닥의 배수구에 눌러
넣습니다.
12. 가스 공급장치를 다시 연결하고 누출을 점검합니다.
13. 커버를 다시 전원공급장치 위로 밉니다. 커버 위에 있는 구멍 위에 핸들을 놓은 후 나사 2
개로 커버를 고정하십시오.
14. 전원과 가스 공급장치를 다시 연결합니다.
5-12 powermax45 작업자 설명서
Page 93
제 6 절
부품
이 절의 내용:
전원공급장치 부품 ........................................................................................................................................... 6-2
T45v 핸드 토치 부품 .................................................................................................................6-5
T45v 핸드 토치 소모품 .....................................................................................................6-6
T30v(Powermax30) 30 A 소모품 .....................................................................................6-6
T45m 머신 토치 부품 ................................................................................................................6-7
T45m 머신 토치 소모품....................................................................................................6-8
액세서리 부품 .................................................................................................................................................... 6-8
Powermax45 레이블 ..................................................................................................................6-8
powermax
45
작업자 설명서 6-1
Page 94
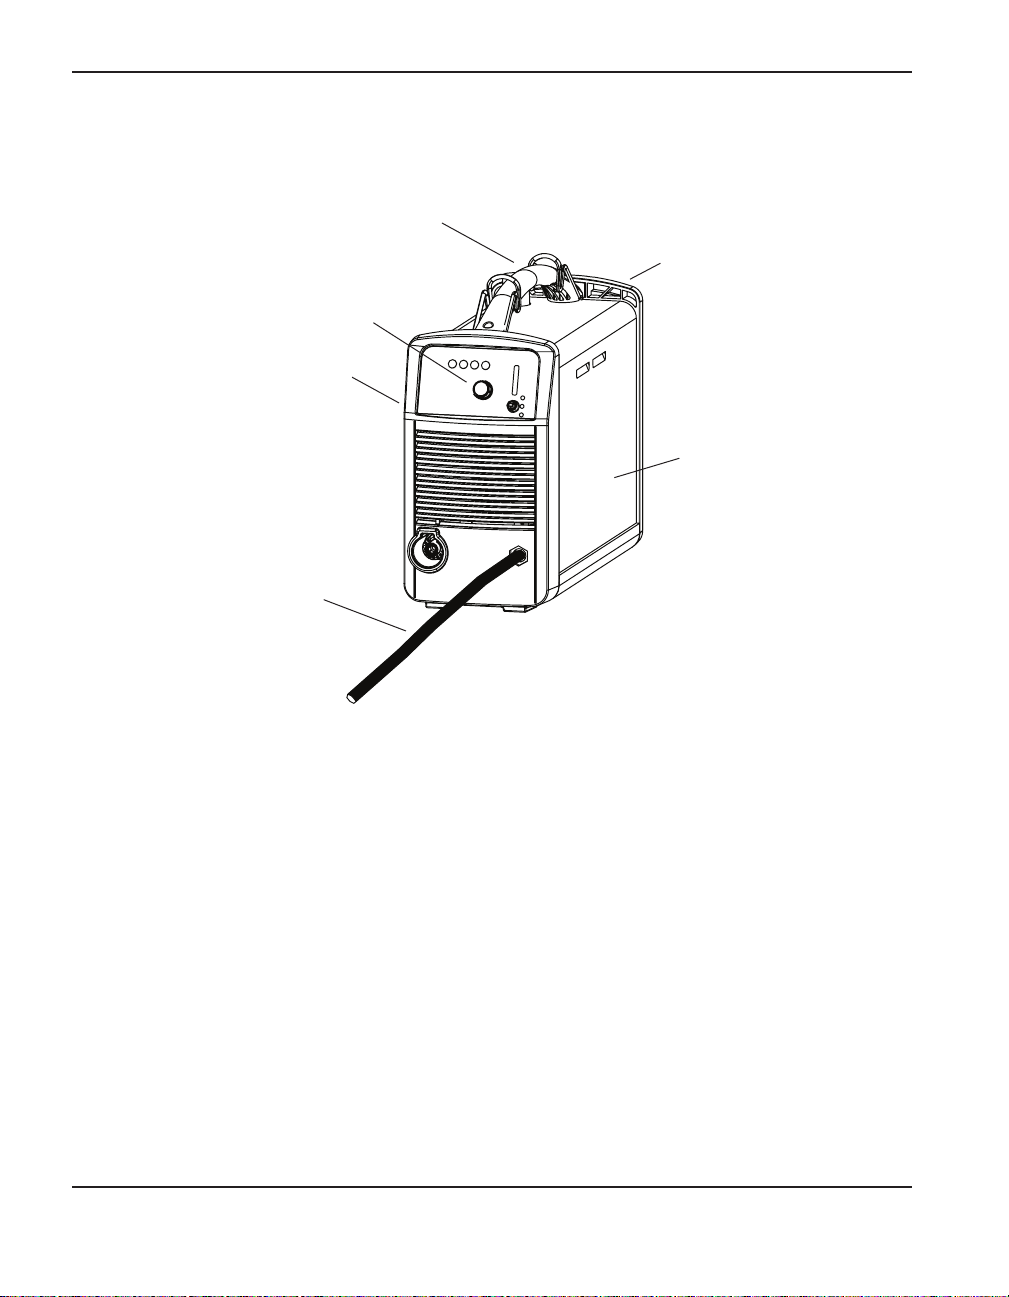
부품
전원공급장치 부품
전류 조정 손잡이
전면판
작업 케이블
핸들
후면판
전원공급장치 커버
부품 번호 설명
228269 킷: Powermax45 전면판
228268 킷: Powermax45 후면판
228270 킷: 커버 나사
228267 킷: 핸들과 나사
228281 킷: 전원공급장치 커버, CSA
228283 킷: 전원공급장치 커버, CE
228300 킷: 클램프가 있는 작업 케이블, 6.1 m
228307 킷: 클램프가 있는 작업 케이블, 15.24 m
228561 킷: 접지 클램프(그림에 없음)
108616 전류 조정 손잡이
6-2 powermax45 작업자 설명서
Page 95
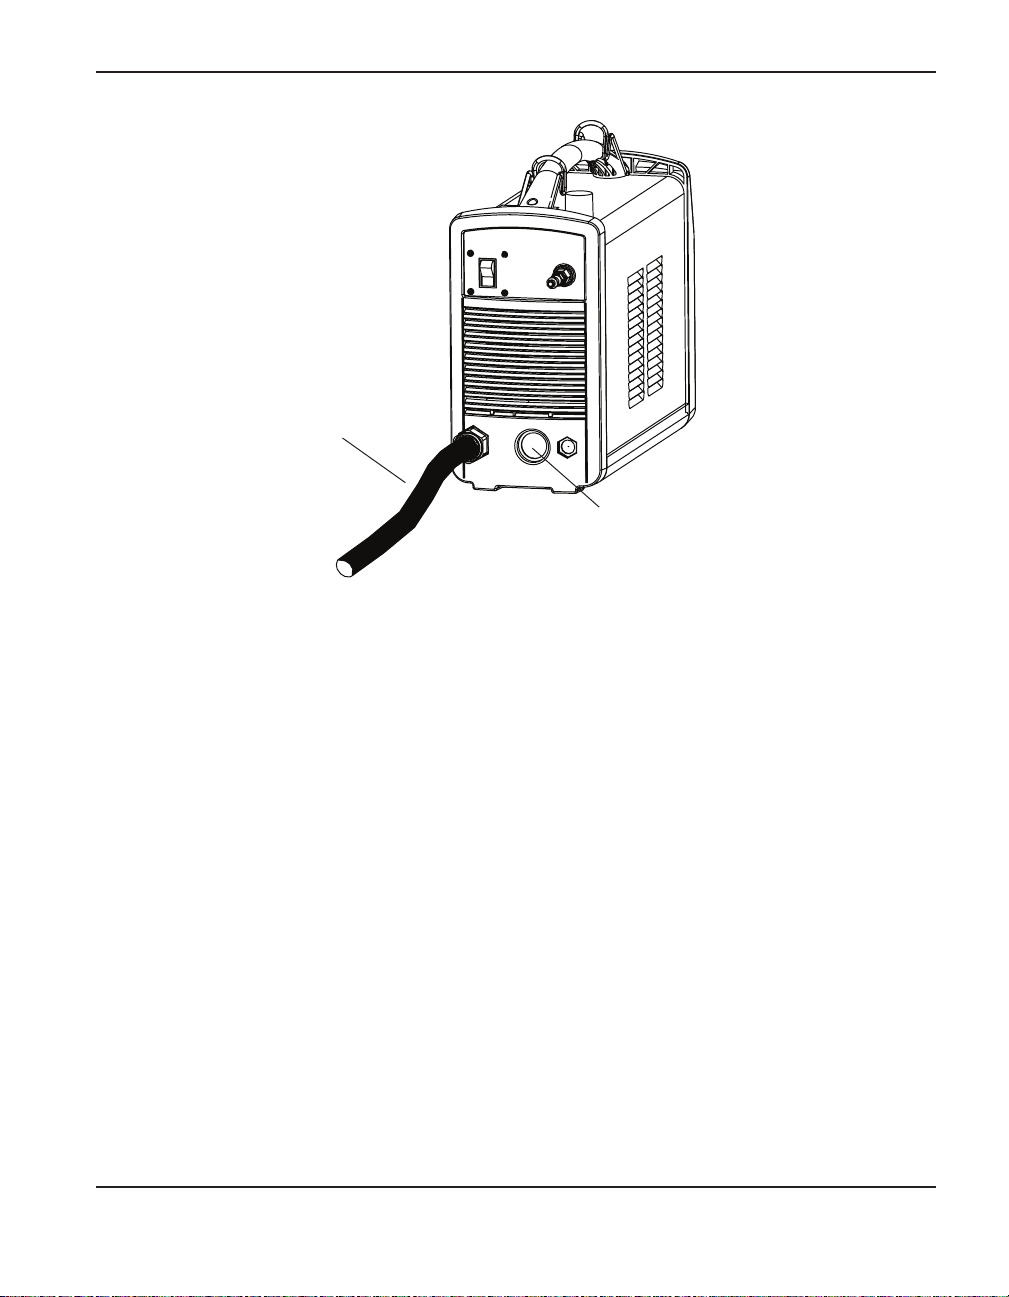
전원 코드
부품
기계 인터페이스 케이블 또는
리모트 시작 펜던트용 콘센트
부품 번호 설명
228278 킷: Powermax45 전원 코드, CSA 200-240 V
228277 킷: Powermax45 전원 코드, CE 230 V
228276 킷: Powermax45 전원 코드, CE 400 V
128650 머신 토치용 리모트 시작 펜던트, 7.63 m
128651 머신 토치용 리모트 시작 펜던트, 15.24 m
128652 머신 토치용 리모트 시작 펜던트, 22.86 m
023206 기계 인터페이스 케이블(시작 플라즈마, 아크 트랜스퍼, 접지), 7.63 m
023279 기계 인터페이스 케이블(시작 플라즈마, 아크 트랜스퍼, 접지), 15.24 m
123966 Powermax45 기계 인터페이스 케이블(시작 플라즈마, 아크 트랜스퍼,
50:1 전압 분배기, 접지), 7.62 m, 스페이드 커넥터
123967 Powermax45 기계 인터페이스 케이블(시작 플라즈마, 아크 트랜스퍼,
50:1 전압 분배기, 접지), 15.24 m, 스페이드 커넥터
123896 기계 인터페이스 케이블(시작 플라즈마, 아크 트랜스퍼, 5:1 전압
분배기, 접지), 15.24 m, 나사 포함 D 서브 커넥터
powermax
45
작업자 설명서 6-3
Page 96
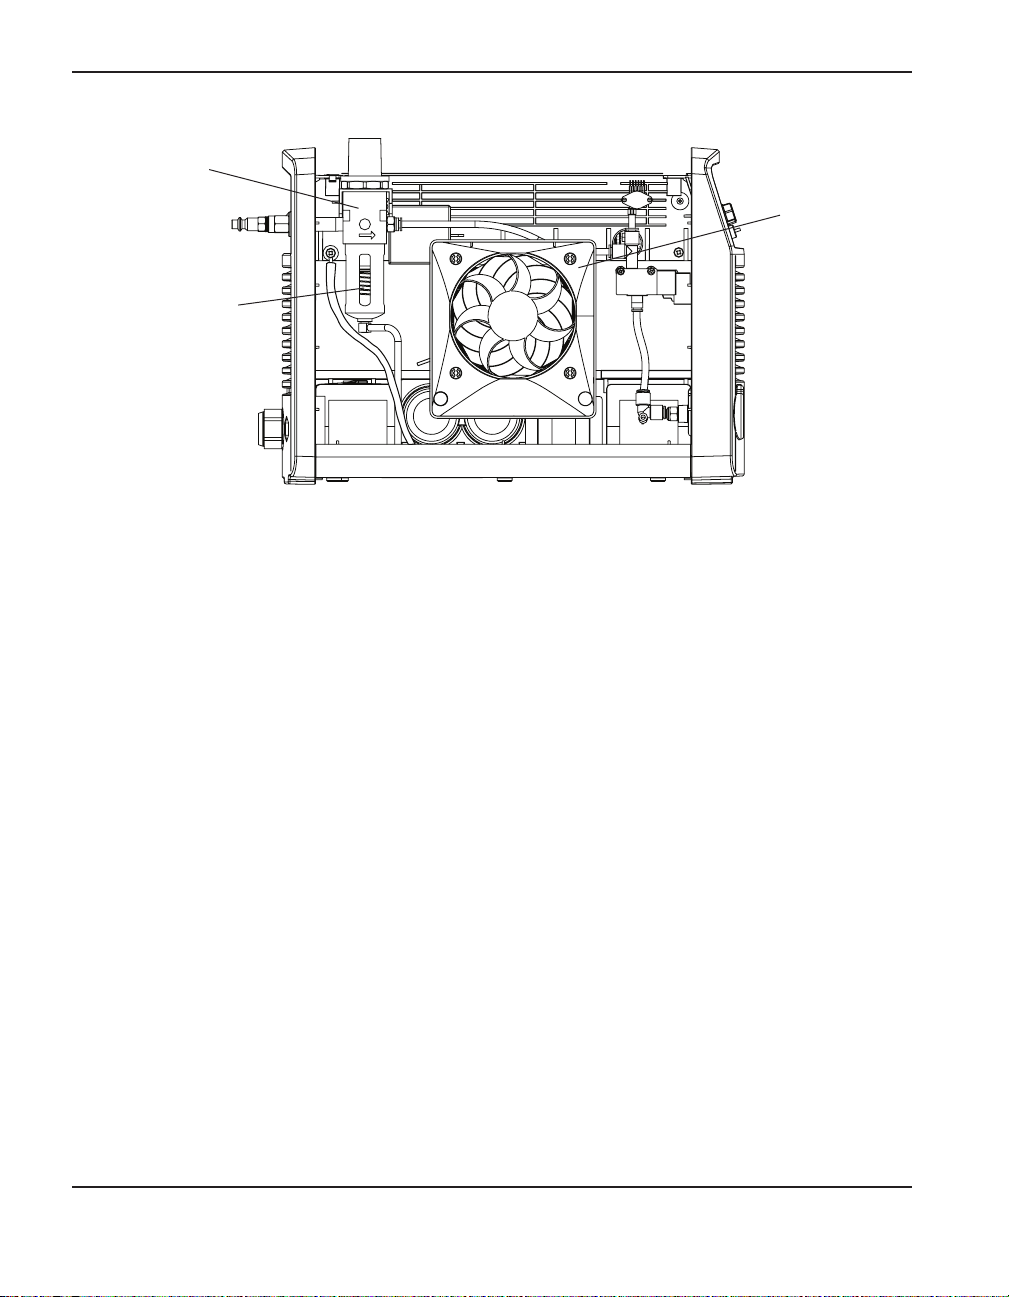
부품
필터 및
조절기
공기 필터 요소
(필터 보울 내부)
부품 번호 설명
228286 킷: 팬 하위 조립체
228287 킷: 필터 및 조절기
228302 킷: 공기 필터 요소
팬 하위
조립체
6-4 powermax45 작업자 설명서
Page 97
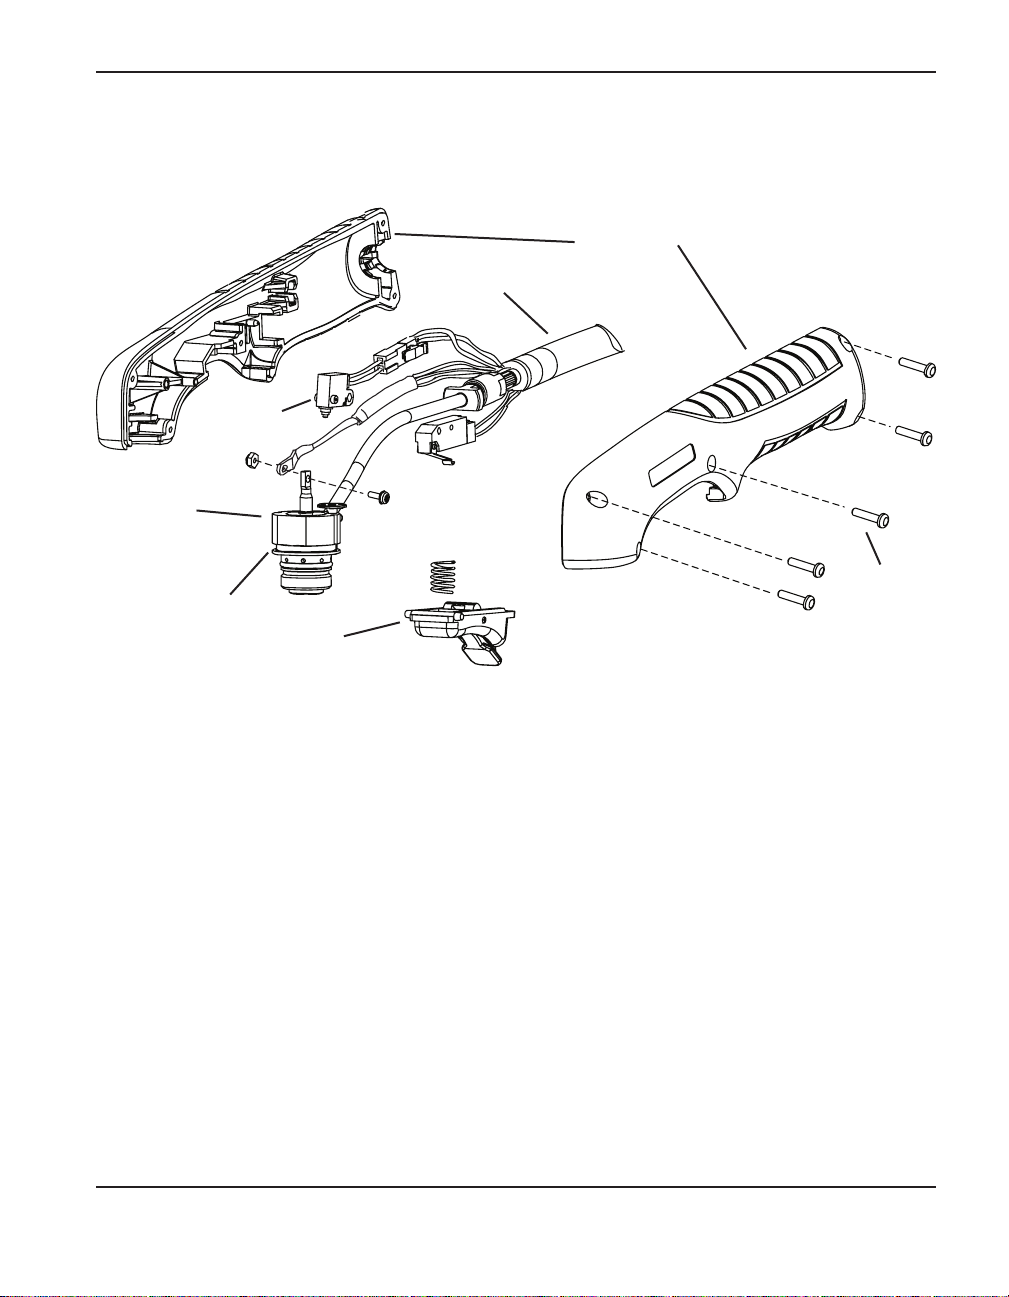
T45v 핸드 토치 부품
캡 센서 스위치
토치 헤드
O 링
부품
토치 핸들
토치 케이블
핸들 나사
안전 트리거 및 스프링
전체 핸드 토치와 케이블 조립체를 교환하거나 개별 구성 부품을 교환할 수 있습니다. 088로
시작하는 부품 번호는 완전한 토치와 케이블 조립체를 나타냅니다.
부품 번호 설명
088008* 6.1 m 케이블 T45v 핸드 토치 조립체
088009* 15.24 m 케이블 T45v 핸드 토치 조립체
228313 킷: 핸들
075714 나사, #4 x 1/2 SLTD Torx PAN, S/B
002294 안전 트리거 및 스프링 교환품
228346 킷: 토치 헤드 교환품
058503 O 링: Viton 0.626 x 0.070
228109 킷: 캡 센서 스위치 교환품
228315 킷: 토치 케이블 교환품, 6.1 m
228316 킷: 토치 케이블 교환품, 15.24 m
* 토치 조립체에는 다음 페이지에 나와 있는 소모품 세트도 하나 포함됩니다.
powermax
45
작업자 설명서 6-5
Page 98
부품
T45v 핸드 토치 소모품
부품 번호 설명
차폐
220669 전극
220670 스월 링
220713 리테이닝 캡
220671 노즐
220674 차폐
가우징*
220675 차폐
220672 노즐
비차폐*
220717 디플렉터
220718 노즐
* 이러한 사용 분야의 스윌 링, 리테이닝 캡, 전극은 차폐 사용 분야의 소모품과 동일합니다. 핸드
토치용 비차폐 소모품은 CE 규격 국가에서는 사용할 수 없습니다.
T30v(Powermax30) 30 A 소모품
부품 번호 설명
220569 디플렉터
220483 리테이닝 캡
220480 노즐
220479 스월 링
220478 전극
6-6 powermax45 작업자 설명서
Page 99
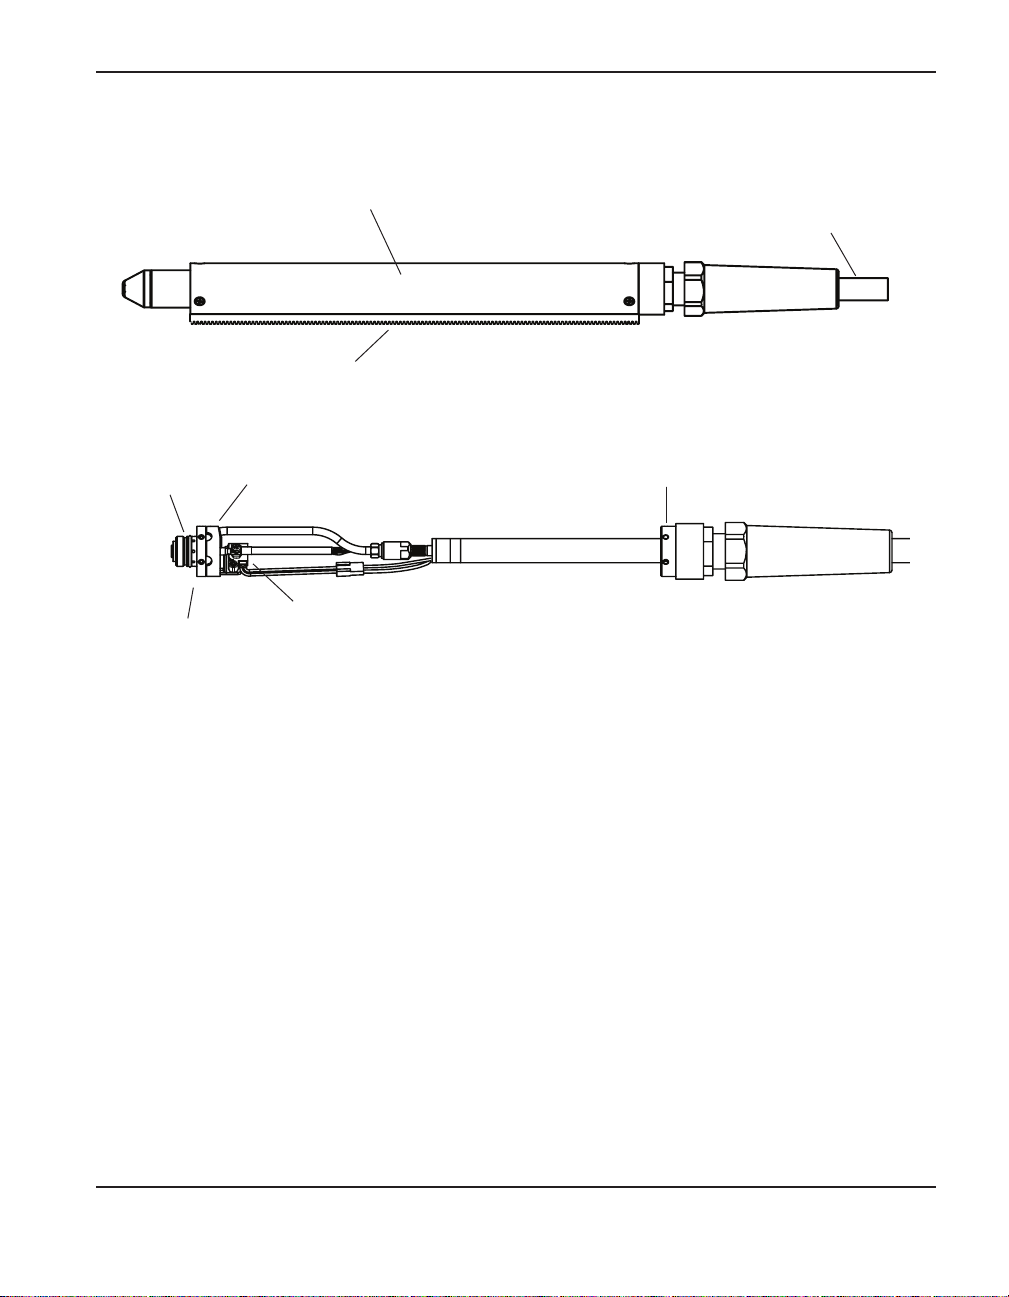
T45m 머신 토치 부품
위치 지정 슬리프
탈착식 기어 랙
부품
토치 케이블
O 링
토치 헤드
전면 장착 링
캡 센서 스위치
후면 장착 링
전체 머신 토치와 리드 조립체를 교환하거나 개별 구성 부품을 교환할 수 있습니다. 088로
시작하는 부품 번호는 완전한 토치와 케이블 조립체를 나타냅니다.
부품 번호 설명
088010* 7.6 m 케이블 T45m 머신 토치 조립체
088011* 10.67 m 케이블 T45m 머신 토치 조립체
088012* 15.24 m 케이블 T45m 머신 토치 조립체
228228* 킷: T45m 위치 지정 슬리브
228229 킷: T45m 탈착식 기어 랙
228322 킷: 전면 장착 링
228323 킷: 후면 장착 링
228320 킷: T45m 토치 헤드 교환품
228321 킷: T45m 캡 센서 스위치 교환품
058503 O 링
228317 T45m 토치 케이블 교환품, 7.6 m
228318 T45m 토치 케이블 교환품, 10.67 m
228319 T45m 토치 케이블 교환품, 15.24 m
* 토치 조립체에는 다음 페이지에 나와 있는 소모품 세트도 하나 포함됩니다.
powermax
45
작업자 설명서 6-7
Page 100
부품
T45m 머신 토치 소모품
부품 번호 설명
차폐
220669 전극
220670 스월 링
220713 리테이닝 캡
220719 옴 감지 리테이닝 캡
220671 노즐
220673 차폐
비차폐*
220717 디플렉터
220718 노즐
* 비차폐 사용 분야의 스윌 링, 리테이닝 캡, 전극은 차폐 사용 분야의 소모품과 동일합니다.
T30v(Powermax30) 30 A 소모품은 T45m에도 사용할 수 있습니다. 부품 번호는 6-6페이지에
나와 있습니다.
액세서리 부품
부품 번호 설명
024548 가죽 토치 덮개, 7.5 m
128658 가우징 열 차폐
127102 기본 플라즈마(원) 절단자
027668 딜럭스 플라즈마(원) 절단자
127219 Powermax45 먼지막이 커버
127217 Powermax45 어깨끈
128647 킷: Eliminizer 공기 여과 장치
Powermax45 레이블
부품 번호 설명
228272 킷: Powermax45 레이블, CE
228264 킷: Powermax45 레이블, CSA
레이블 킷에는 소모품 레이블과 해당 안전 레이블뿐만 아니라, 전면 및 측면 전사도 포함됩니다.
소모품 및 안전 레이블 그림이 다음 페이지에 있습니다.
6-8 powermax45 작업자 설명서
 Loading...