

Page 1
CZ
1-33
AUTOPULSE 220-M3
230 V
208/240 V
73502_V8_14/01/2020
www.gys.fr
Page 2
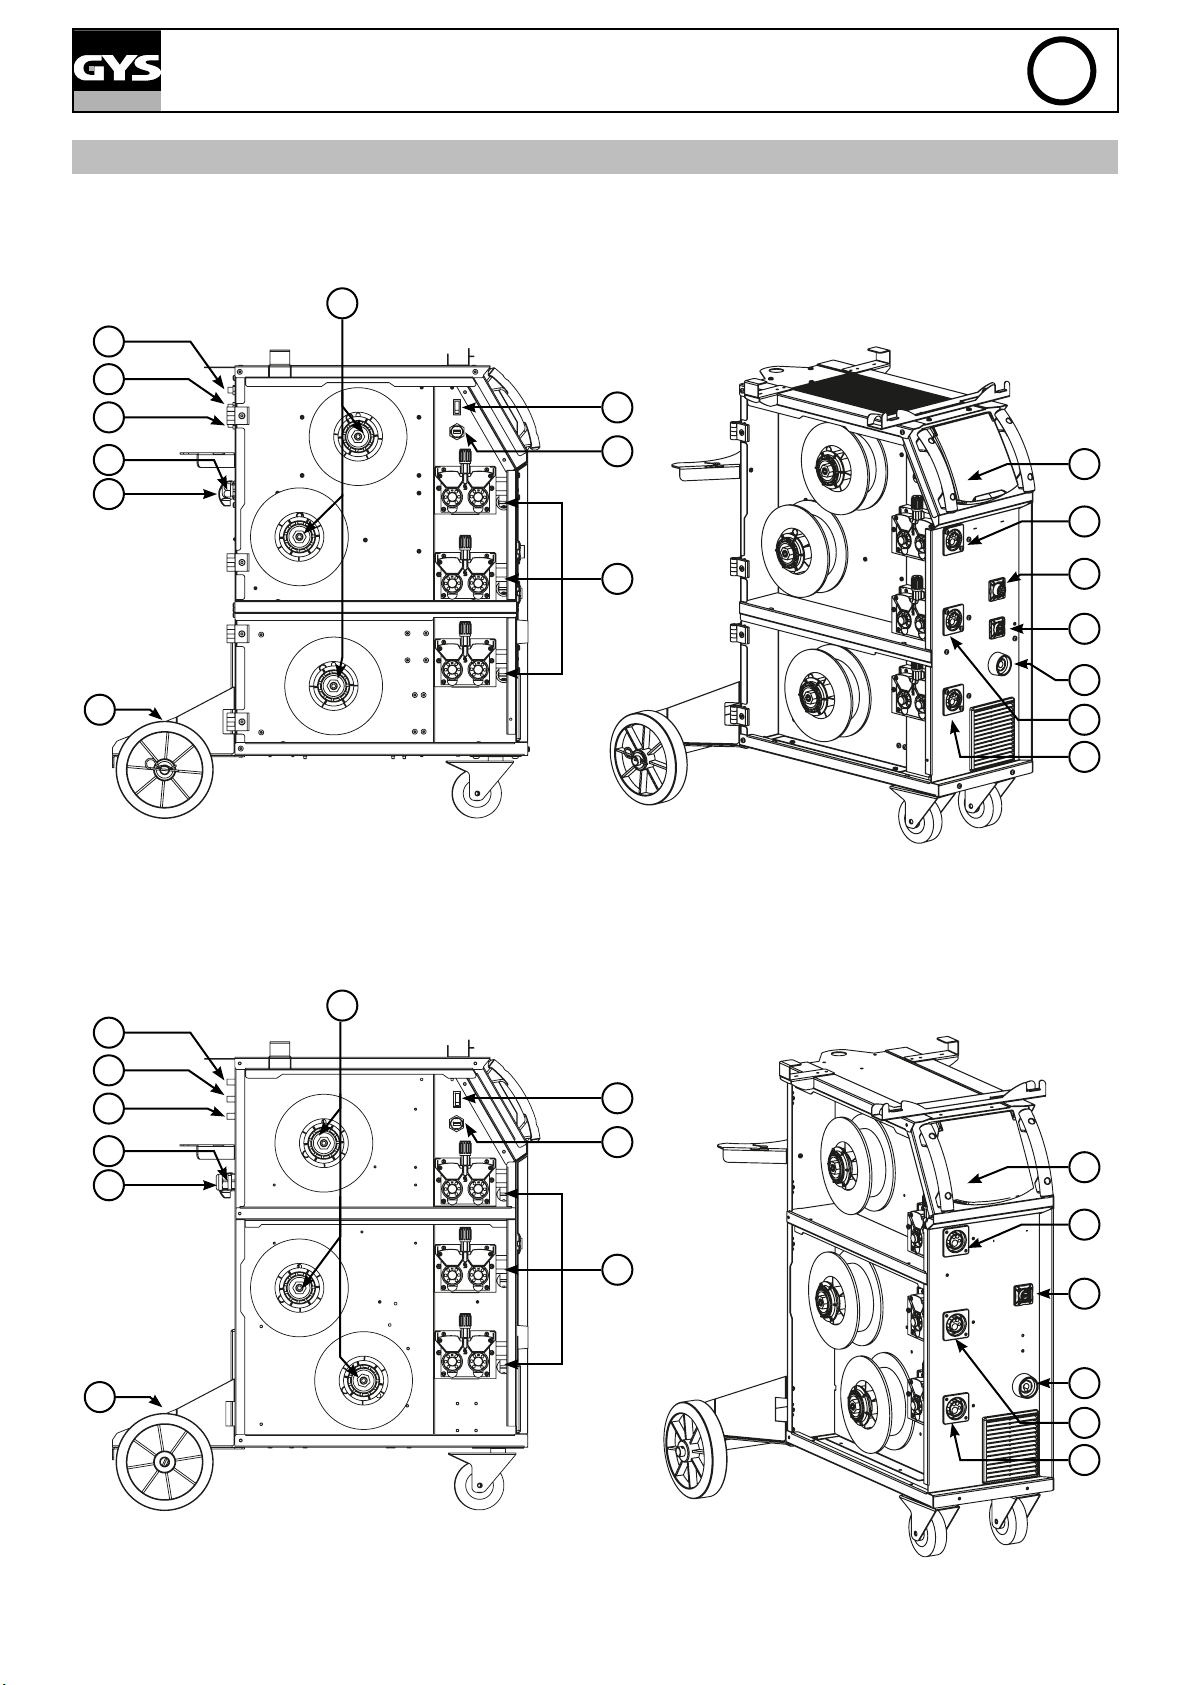
FIG-1
AUTOPULSE 220-M3 - 230 V
3a
4
5a
1
2
AUTOPULSE 220-M3
7
9
10
CZ
11
15a
6
AUTOPULSE 220-M3 - 208/240 V
7
3b
4
5b
1
2
10
8
9
12
13
14
16
17a
11
15b
8
13
6
14
16
17b
2
Page 3
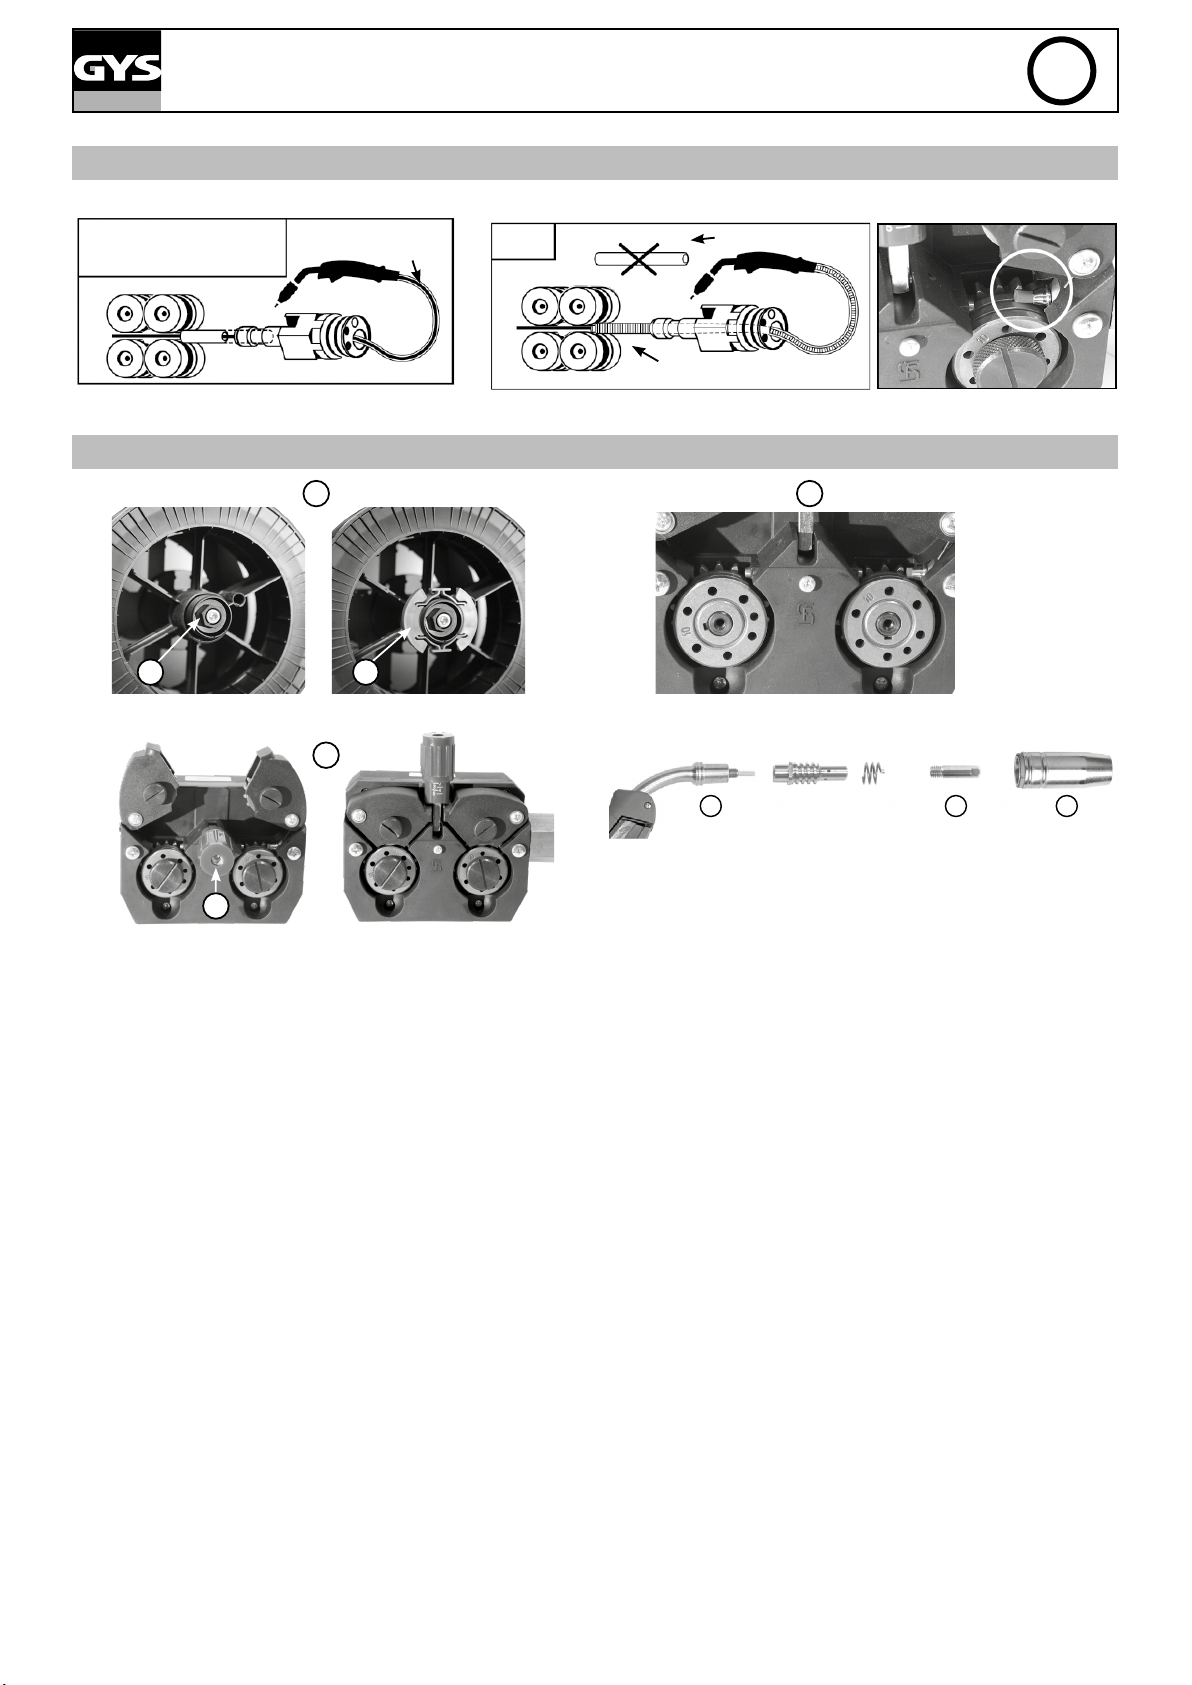
FIG-2
AUTOPULSE 220-M3
CZ
A/
Ocel
Nerez
FIG-3
Ocelová tryska
A B
2 3
C
B/
Hliník
NO USE
Kapilární špička
Teonová tryska
90950
D
4
E F
3
Page 4
AUTOPULSE 220-M3
CZ
1
2
CZ - Předšroubujte šrouby ručně, bez utahování.
3
M6x12 (x8)
036703
062481
4
Acier/Steel CuSi Alu.
150 A - 3 m 150 A - 3 m 250 A - 3 m
x 1 x 1 x 1 x 1 x 1
M8x12 (x8)
M6x12 (x3)
4 m
35 mm
2
M6x12 (x4)
4
Page 5
AUTOPULSE 220-M3
CZ
x2
M4x10 (x6)
5
CZ -
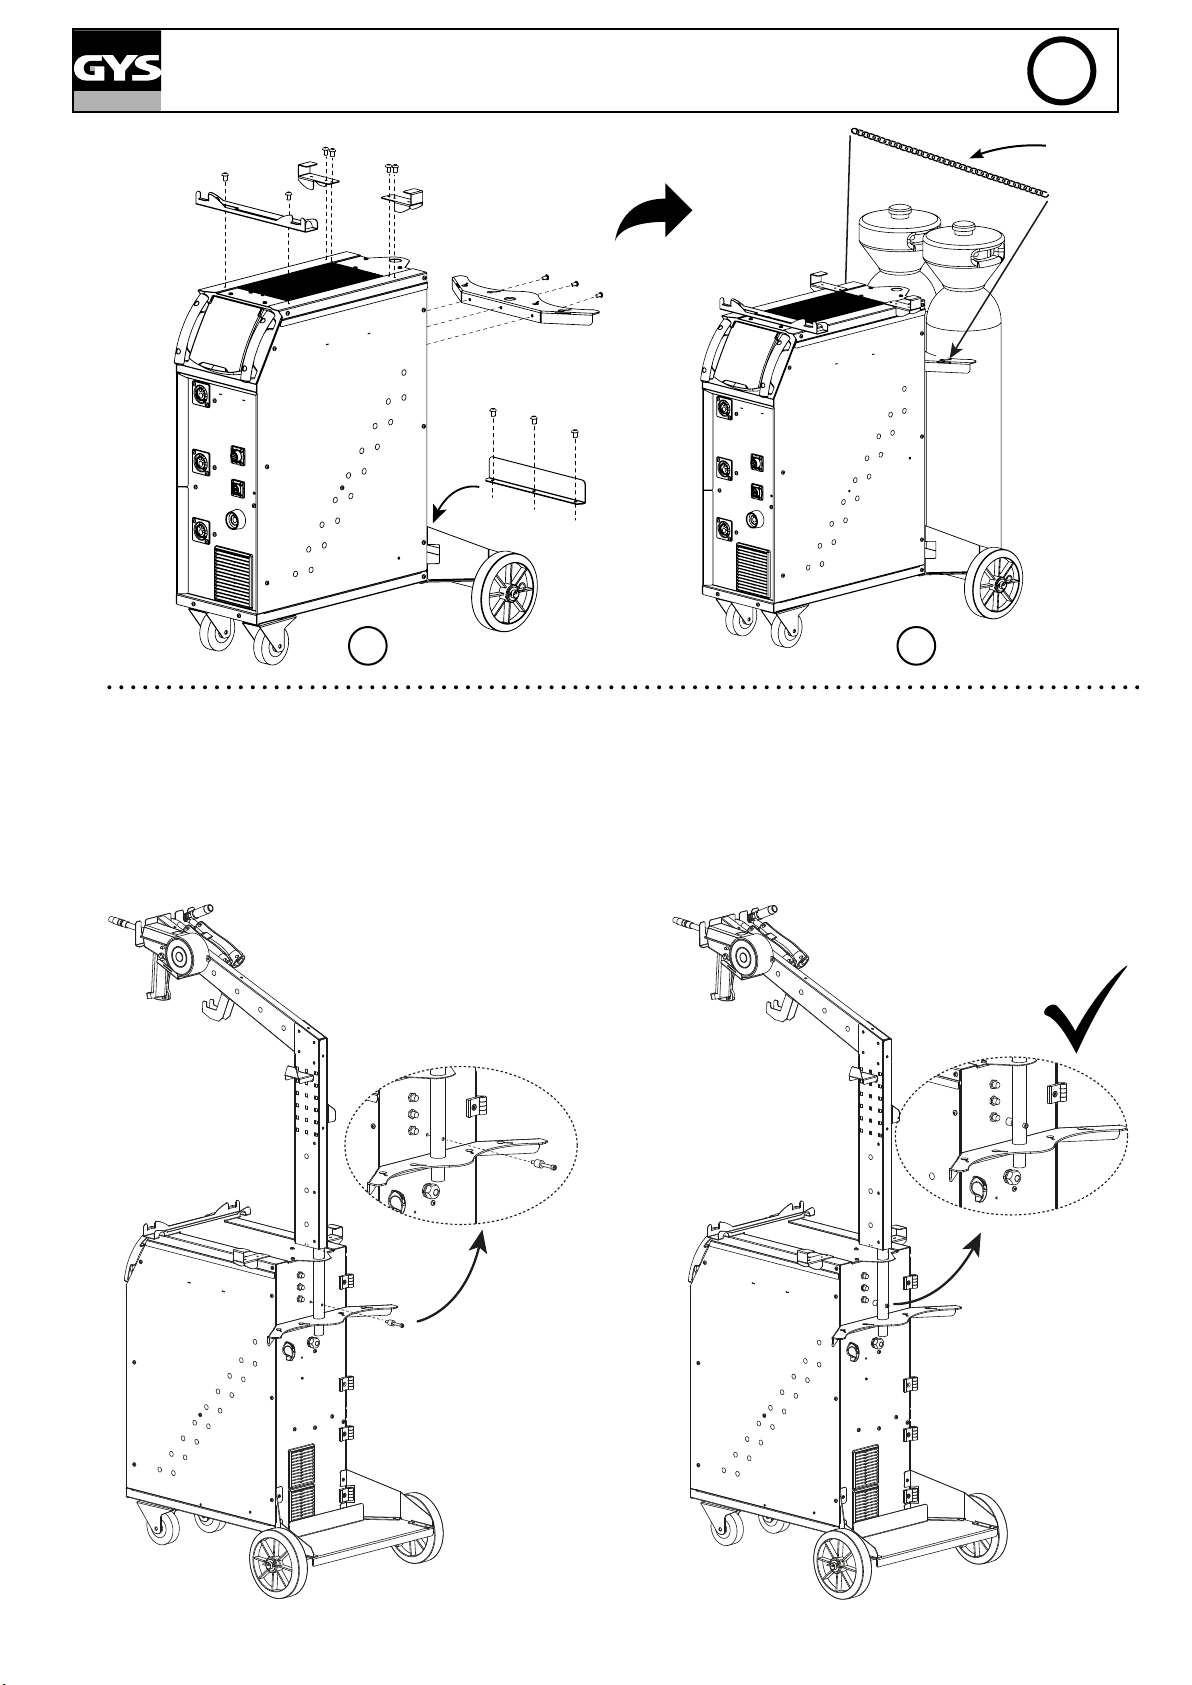
Pouze vyvažovací rameno (ref. 059276) / vyvažovací rameno + hořák Spool Gun (ref. 038554).
M6x12 (x3)
M6x12 (x3)
6
5
Page 6
AUTOPULSE 220-M3
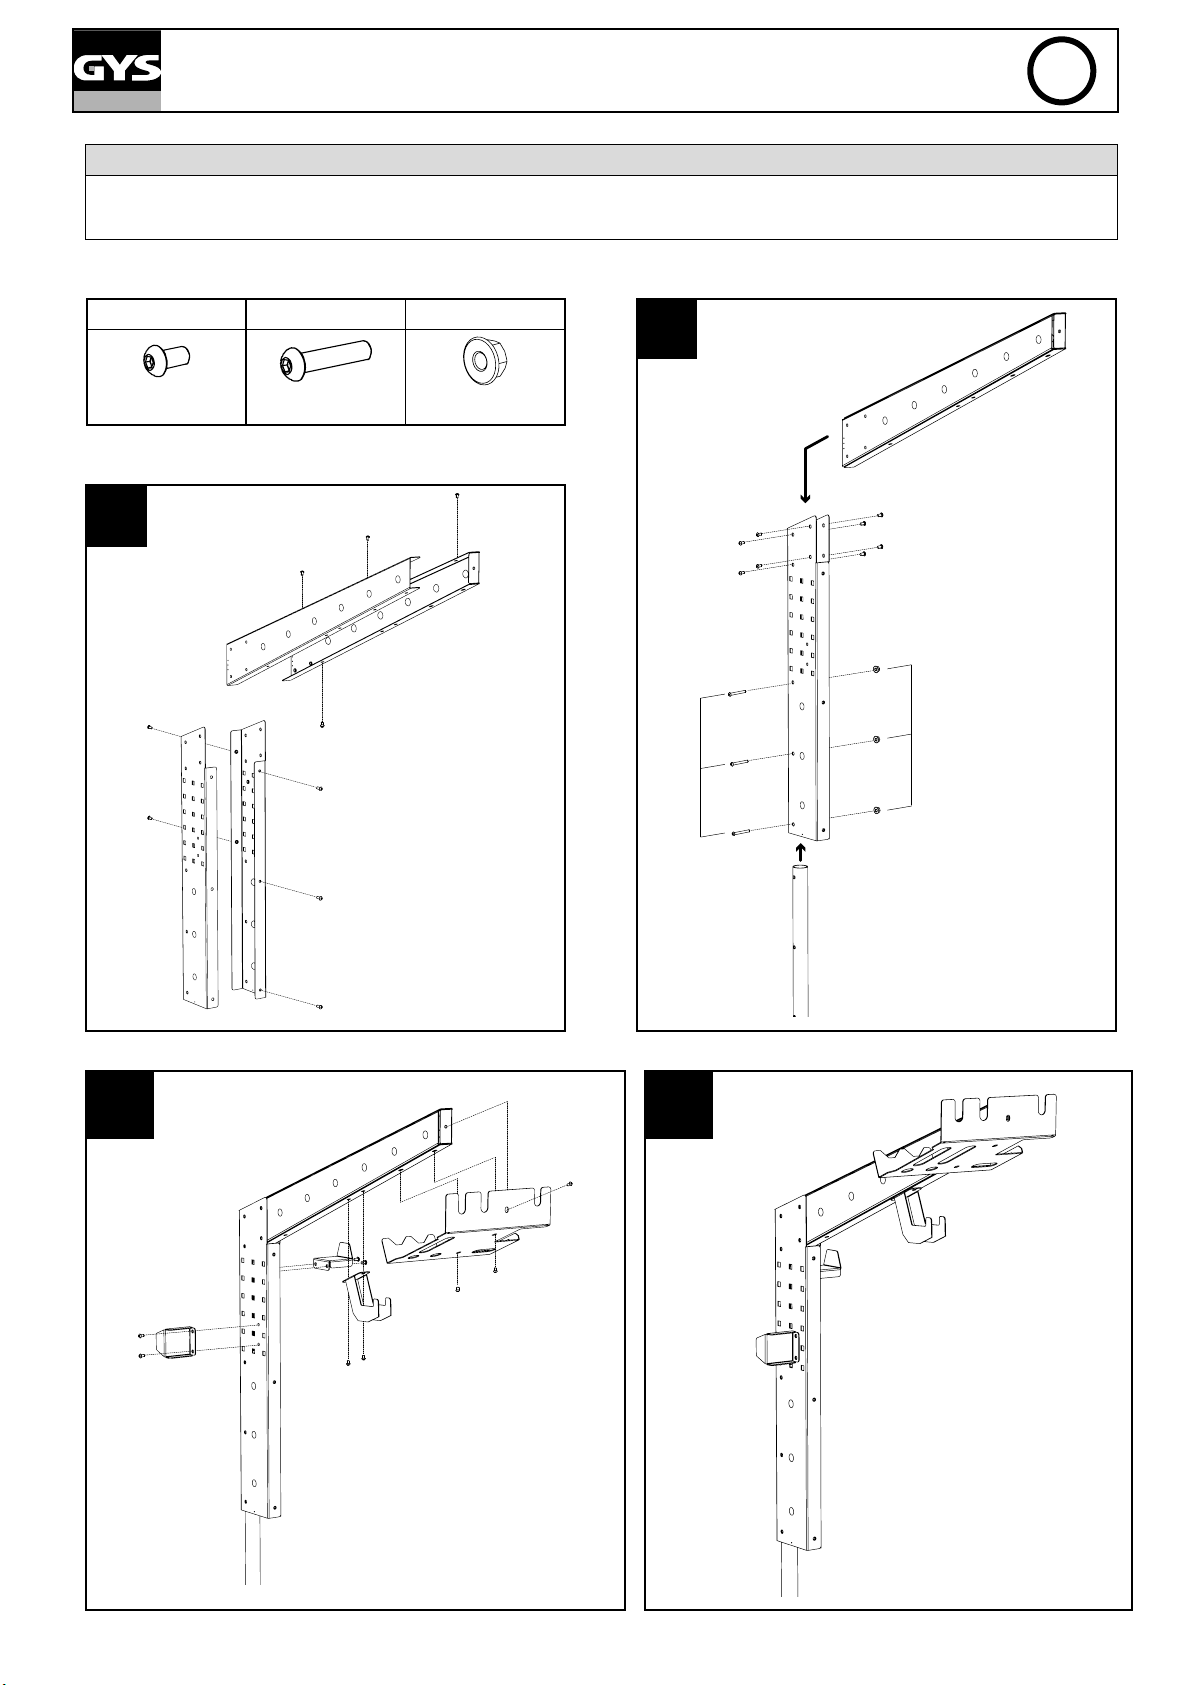
Volitelné příslušenství
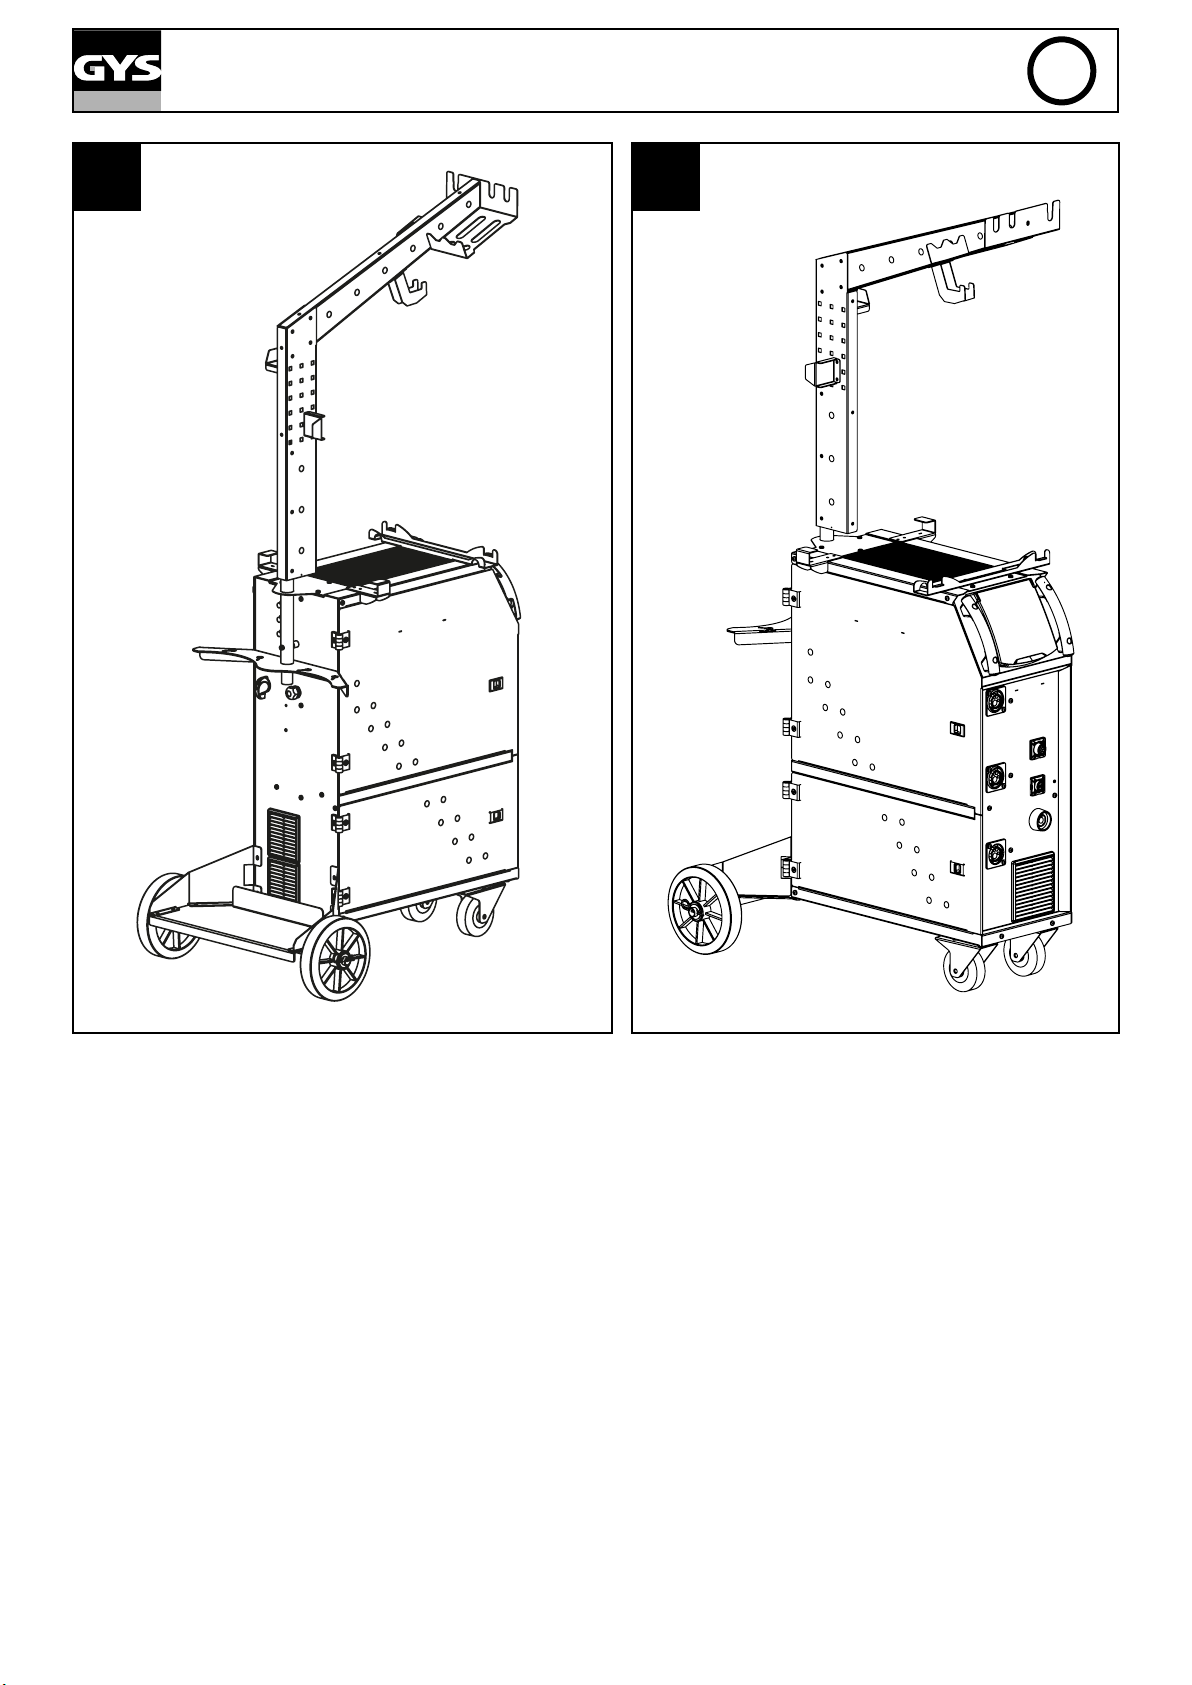
Samotné vyvažovací rameno (ref. 059276)
CZ
M6x12 M6x40 M6
x 26 x 3 x 3
1
2
M6
M6x40
3 4
6
Page 7
AUTOPULSE 220-M3
5 6
CZ
7
Page 8
AUTOPULSE 220-M3
3 m
PRVNÍ POUŽITÍ
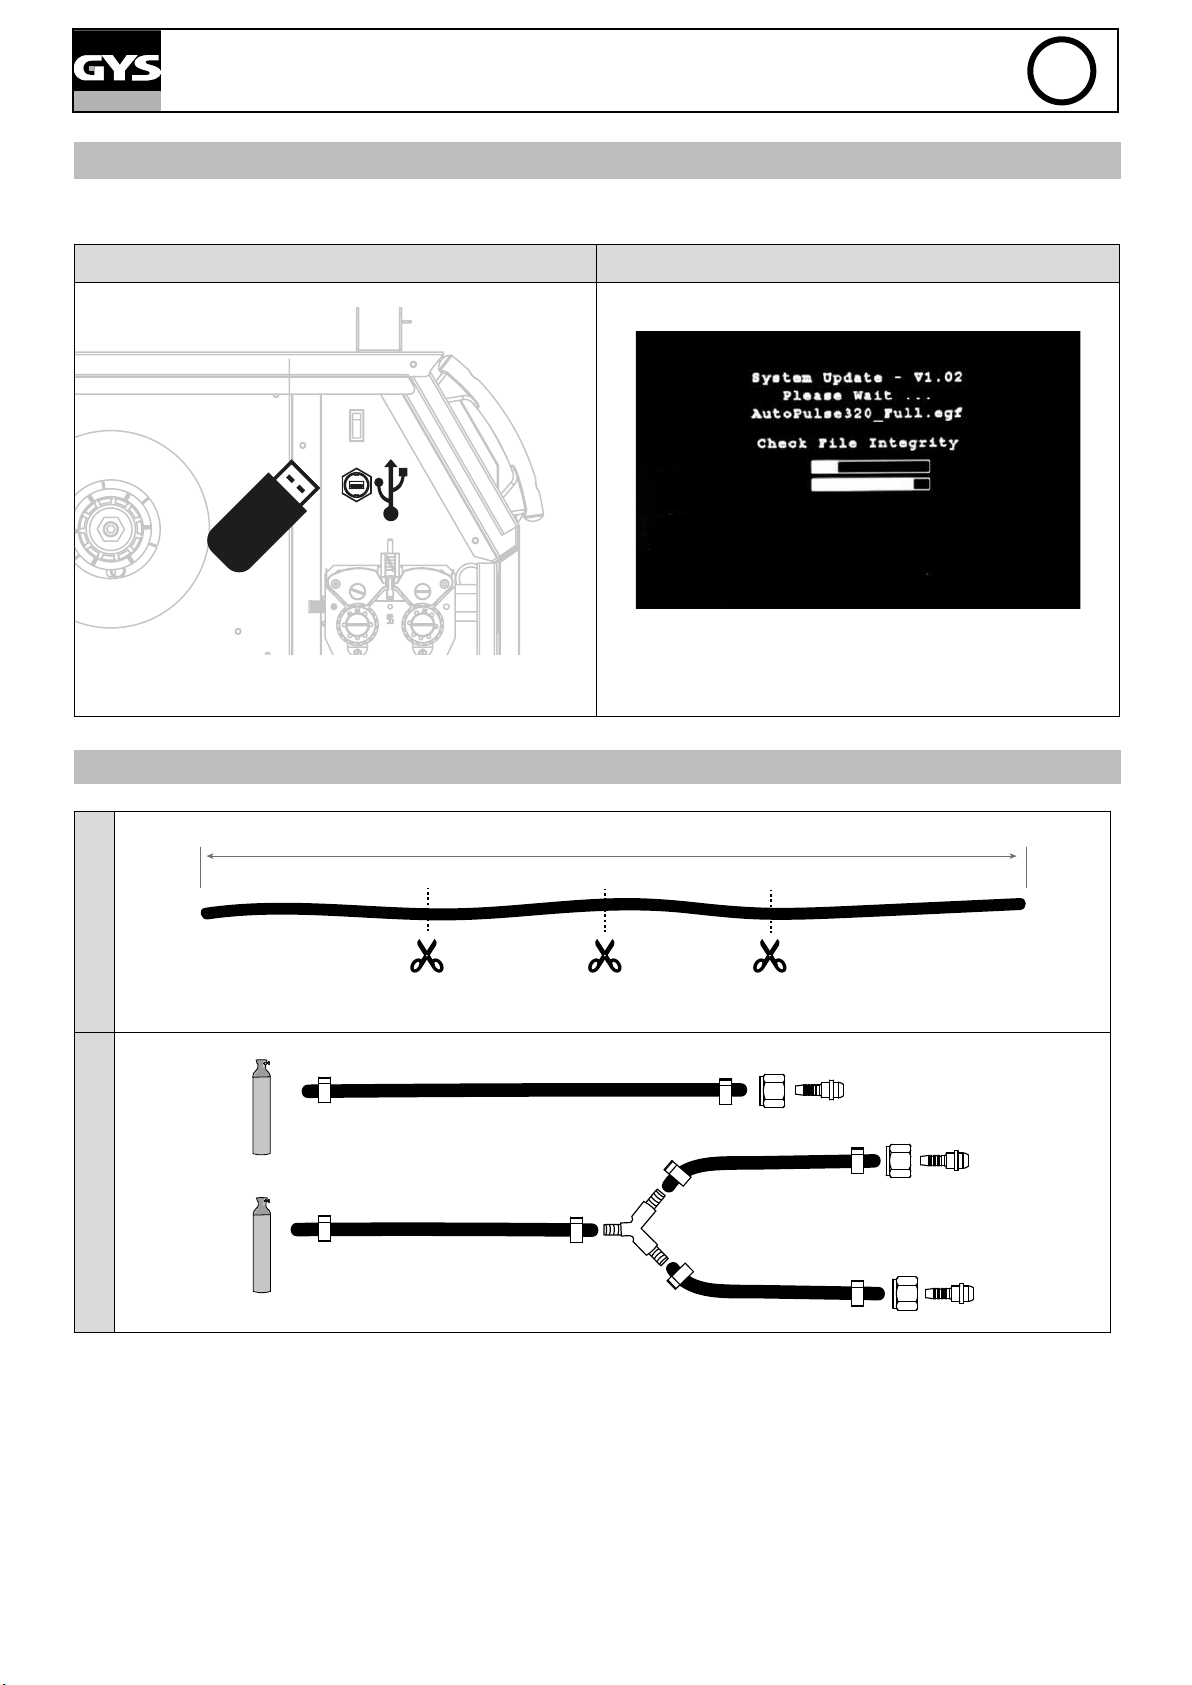
- Před prvním použitím zařízení se prosím přesvědčte, zda nejsou k dispozici nové aktualizace.
1 2
CZ
Vložte dodaný klíč USB do vyhrazeného portu a spusťte zařízení. Když bude k dispozici nová verze, objeví se obrazovka výše.
INSTALACE - PROVOZ PRODUKTU
1
Instalaci smí provádět pouze zkušený personál pověřený výrobcem. Během instalace se ujistěte, že je generátor odpojen od sítě.
2
8
Page 9
AUTOPULSE 220-M3
CZ
NORMA
VŠEOBECNÉ POKYNY
Před použítí tohoto zařízení si pozorně přečtěte návod k obsluze.
Neprovádějte na přístroji žádné údržbové práce, ani změny, pokud nejsou výslovně uvedeny v tomto
návodu.
Výrobce neručí za zranění nebo škody vzniklé neodbornou manipulací s tímto přístrojem.
V případě problémů nebo dotazů ohledně správného používání tohoto přístroje se obracejte na příslušným způsobem kvalikovaný a vyškolený
personál.
PRACOVNÍ PROSTŘEDÍ
Přístroj je určen výlučně pro svářecí postupy uvedené na výkonovém štítku nebo v tomto návodu. Bezpodmínečně dodržujte bezpečnostní pokyny.
Výrobce neručí za nedostatečné či nebezpečné použivání.
Při provozu, ale i při skladování dbejte na to, aby přístroj byl umístěn v prostředí, které neobsahuje kyseliny, plyny a další žíravé látky. Dbejte na
dobrou ventilaci při použítí.
Teplotní rozmězí okolního vzduchu:
Při svařování : -10 až +40°C (+14 až +104°F).
Při přepravě a skladování -25 až +55°C (-13 až 131°F).
Vlhkost vzduchu:
≥ 50% do teploty 40°C (104°F).
≥ 90% do teploty 20°C (68°F).
Nadmořská výška do 1000 m.
OSOBNÍ OCHRANNÉ VYBAVENÍ
Použivání svařovacího zařízení může být nebezpečné a může způsobit vážná zranění, za určitých okolností i smrtelná.
Při obloukovém svařování je uživatel vystaven řadě možných rizik, např.: záření vycházející z oblouku, elektromagnetické rušení (osoby s
kardiostimulátorem nebo se sluchátkem by se před začátkem prací v blízkosti svařovacího agregátu měly poradit s lékařem), úraz elektrickým
proudem, hluk a výpary generované při svařování.
Bezpodmínečně dodržujte následující bezpečnostní pokyny:
Osoby musí nosit ochranné oblečení, které zakrývá celé tělo, dobře izoluje, je suché, nehořlavé, v dobrém stavu a nemá záložky.
Ochrana rukou vhodnými rukavicemi (elektricky izolujícími a chránicimi před horkem).
Chraňte své očí speciální kuklou s dostatečnou ochranou (proměnná dle pouzítí). Chraňte své očí při operaci čištění. Při těchto
pracích nenoste kontaktní čočky.
Je případně nutno postavit kolem ochranné závěsy pro ochranu dalších osob proti oslnění oblouku a odletujícím jiskrám.
Upozorněte další osoby na to, aby se nedívaly do oblouku ani do obrobku, a nosily vhodně ochranné oblečení.
Použivejte vhodnou sluchu v případě hluk překračuje maximální hodnotu (platí i pro osoby na pracovišti).
Dbejte na to, aby se do blízkosti pohybujících se částí nedostaly vaše ruce, vlasy, části oděvu a nářadí.
V žádném případě nedemontujte skříň přístroje v době, kdy je přístroj připojen na elektrickou napájecí síť. Výrobce neručí za zranění
ani materiální škody vzniklé neodbornou manipulací s tímto přístrojem.
Svařenec je po skončení práce velmi horký, proto při manipulaci s ním buďte opatrní a zabraňte popálení. Hořák je třeba před
každou opravou nebo čištěním, příp. po každém použití nechat dostatečně zchládnout (po dobu min. 10 minut). Chladící jednotka
má být zapnuta při použítí vodochlazený hořák, aby kapalina nemohla způsobit popálení.
Je důležité zabezpečit pracovišti před opuštěním pro bezpečnosti osob a majetek .
VÝPARY A PLYNY
Kouř vznikající při svařování obsahuje škodlivé plyny a výpary. Zajistit dostatek čerstvého vzduchu, může být nutné používat
způsobilý dýchací přístroj. Pokud nedostačuje větrání, použijte ochrannou dýchací kuklu s přívodem vzduchu.
V případě nejasností, zda dostačuje výkon odsávacího zařízení, porovnejte naměřené emisní hodnoty škodlivin s povolenými
limity.
Pozor: při svarování v malých prostorách je nutno monitorovat práci v bezpečné vzdálenosti Svařování kovů obsahující olovo, kadmium, zinek, rtuť a
berylium může být škodlivé. Odstraňte mastnoty, které pokrývají části určené ke svařování.
Lahve lze uskladnit pouze v otevřených nebo dobře větraných prostorech. Mějte na paměti, že plynové láhve smí být pouze ve svislé poloze. Zajistěte
je proti převrhnutí řádným upevněním k
pojezdovému vozíku.
Neprovádejte svařecí práce v blízkosti oleje nebo barvy.
9
Page 10
AUTOPULSE 220-M3
CZ
NEBEZPEČÍ POŽÁRU A VÝBUCHU
Chraňte dostatečně celý prostor svařování. Bezpečnostní vzdálenost k hořlavým materiálům činí minimálně 11 m.
Mějte vždy v pohotovosti vhodný, přezkoušený hasicí přístroj.
Jiskry a horké částečky mohou proniknout do okolí i malými štěrbinami a otvory. Přijměte proto odpovídající opatření, aby
nevzniklo nebezpečí zranění nebo požáru.
Udržujte osoby, horlavé látky a zásobniky pod tlakem do dostatečné bezpečnostní vzdálenosti.
Neprovádějte svářečské práce na uzavřených zásobnících nebo potrubních rozvodech, ve kterých by mohly být zbytky hořlavého obsahu (olej,
palivo, plyn...). Tyto je nutno napřed vyprázdnit a důkladně vyčistit.
Při broušení pracujte vždy na odvrácené straně od tohoto přístroje a od hořlavých materiálů.
LAHVE S OCHRANNÝM PLYNEM
Plyn unikající z tlakové láhve může ve vysoké koncentraci způsobit smrt udušením (prostor řádně větrejte).
Bezpečnostní transport : uzavřte plynové lahve a vypněte svařovací zdroj. Plynové lahve musí stát vždy svisle a musí být zajištěny
proti převržení.
Pokud se nesvařuje, uzavřete ventil na lahvi. Dejte pozor na kolisání teploty a sluneční záření.
Chraňte tlakové lahve před vysokými teplotami, struskou, otevřeným plamenem, jiskrami a elektrickým obloukem.
Udržujte tlakové lahve v dostatečné vzdálenosti od svařovacích vedení či jiných elektrických obvodů, a nikdy nesvařujte na lahve pod tlakem.
Při otevírání ventilu na tlakové lahvi odvraťte obličej od vývodu plynu a zajistit, že použivaný plyn je vhodný pro svařovací proces.
ÚRAZ ELEKTRICKÝM PROUDEM
Svařovací agregát smí být připojen pouze k uzemněné elektrické napájecí síti. Jako jisticí prvky používejte pouze doporučený typ
pojistek.
Použivání svařovacího zařízení může být nebezpečné a může způsobit vážná zranění, za určitých okolností i smrtelná.
Nedotýkejte se žádných dílů v přístroji nebo na něm (hořáky, klešti, obvody, elektrody), které jsou pod napětím.
Před demontáží krytů odpojte zařízení od sítě. Po odpojení sítě vyčkejte asi 2 minuty, aby se mohly vybít kondenzátory.
Nikdy se nedotýkejte současně hořáku a zemnicí svorky.
Poškozené kabely a hořák smí vyměňovat pouze kvalikovaný a vyškolený personál. Dimenzovat průrez kabelů podle aplikace. Noste vždy suchý
ochranný oděv. Vždycky noste izolační boty.
INSTALACE CÍVKY A PODÁVÁNÍ DRÁTU
Izolace obsluhy od svařovacího oblouku pomocí svařovacího napětí!
Ne všechny aktivní části obvodu svařovacího proudu mohou být chráněny před přímým kontaktem. Svářeč se tedy musí chovat podle bezpečnostních
pravidel, aby tato rizika minimalizoval. I kontakt s nízkým napětím může překvapit a způsobit tak nehodu.
• Používejte suché a nepoškozené ochranné pomůcky (obuv s kaučukovými podrážkami/svářečské ochranné rukavice z kůže bez nýtů nebo sponek)!
• Vyvarujte se přímého kontaktu s neizolovanými připojovacími konektory nebo zástrčkami!
• Svařovací hořák nebo držák elektrody vždy umísťujte na izolovanou podložku!
Riziko popálení při připojení svařovacího proudu!
Pokud připojení svařovacího proudu není správně zajištěno, mohou se připojení a kabely zahřát a při kontaktu způsobit popálení.
• Každý den zkontrolujte připojení svařovacího proudu a v případě potřeby ho uzavřete otočením doprava.
KLASIFIKACE PŘÍSTROJE PODLE ELEKTROMAGNETICKÉ KOMPATIBILITY
10
Přístroje patří třídě A a nejsou určeny k použití v obytných oblastech, ve kterých je elektrická energie odebírána z veřejné
sítě, dodávající nízké napětí. Při zajišťování elektromagnetické kompatibility u přístrojů třídy A může v těchto oblastech dojít k
problémům, jak z důvodu spojených s vodiči, tak i k problémům z důvodu vzniku rušivých signálů.
Zařízení odpovídá směrnici CEI 61000-3-12.
Toto zařízení je v souladu s normou IEC 61000-3-11 pokud jeho sít’ová impedance je nížší jak maximální hodnota Zmax =0.349
Ohms.
Page 11
AUTOPULSE 220-M3
CZ
ELEKTROMAGNETICKÁ POLE
Průchod elektrického proudu v některých vodivých částech způsobuje vznik lokalizovaných elektromagnetických polí (EMF).
Svařovací proud způsobuje elektromagnetickou poli v okolí svařovacího obvodu.
Elektromagnetická pole mohou ovlivňovat činnost některých zdravotních zařízení (např. pacemakerů, respirátorů, kovových protéz apod.) Proto je
třeba přijmout náležitá ochranná opatření vůči nositelům těchto zařízení. Například zakázat jejich přístup do prostoru použití svařovacího přístroje.
Obsluha musí používat následující postupy, aby snížila expozici vůči elektromagnetickým polím:
• Připevnit oba svařovací kabely společně co nejblíže;
• Udržovat hlavu a trup co nejdále od svařovacího obvodu;
• Nikdy si neovíjet svařovací kabely kolem těla;
• Nesvařovat s tělem nacházejícím se uprostřed svařovacího obvodu. Udržovat oba kabely na stejné straně těla;
• Připojit zemnicí kabel svařovacího proudu k dílu určenému ke svařování, co nejblíže k realizovanému spoji;
• Nesvařovat v blízkosti svařovacího přístroje ani na něm nesedět a neopírat se o něj;
• Nesvařovat při transportu svařovacího přístroje.
Osoby s kardiostimulátorem by neměly pracovat se zařízením bez souhlasu lékaře.
Elektromagnetická pole mohou způsobit škody na zdraví, které nejsou dosud známé.
DOPORUČENÍ TÝKAJÍCÍ SE POSOUZENÍ SVAŘOVACÍHO PROSTORU A SVAŘOVACÍHO PRACOVIŠTĚ
Obecně
Uživatel odpovídá za správné používání svařovacího agregátu a správný výběr materiálu, v souladu s údaji výrobce. Pokud se objeví elektromagnetické
rušení, pak uživatel, s pomocí výrobce, odpovídá za nalezení správného řešení. V mnoha případech postačí svařovací pracoviště řádně uzemnit. V
některých případech bude nutné elektromagneticky odstínit svařovací zdroj. Každopádně je nutné snížit úroveň elektromagnetického rušení na co
nejnižší hodnotu.
Posouzení svařovacího prostoru
Před instalací svářečky musí uživatel zohlednit potenciální elektromagnetické problémy okolí musí vzít v úvahu následující body:
a) Síťové, řídicí, signální a telekomunikační vodiče;
b) Rádia a televizní přijímače;
c) Počítače a jiná řídicí zařízení;
d) Bezpečnostní zařízení;
e) Zdraví osob v okolí, především pak osob s kardiostimulátory nebo naslouchadly;
f) Kalibrační a měřicí zařízení;
g) Odolnost proti rušení jiných zařízení v okolí.
Uživatel musí zajistit, aby ostatní přístroje používané v místnosti byly kompatibilní. To si mùže vyžádat další ochranná opatření ;
h. Denní doba, ve které musejí být prováděny svářečské práce.
Velikost prostoru, který je v těchto případech zapotřebí brát v úvahu, závisí na konstrukci budovy a ostatních činnostech,
které zde budou provozovány. Hranice tohoto prostoru mohou zasahovat i mimo území podniku.
Kontrola svařovacího agregátu
Kromě kontroly svařovacího místa je možno kontrolou svařovacího agregátu vyřešit řadu dalších problémů. Kontrola by měla být prováděna podle čl.
10 normy IEC/CISPR 11:2009. Účinnost opatření na snížení rizika lze také potvrdit měřením na místě.
DOPORUČENÍ OHLEDNĚ METOD KE SNÍŽENÍ EMITOVANÝCH RUŠIVÝCH ELEKTROMAGNETICKÝCH POLÍ
a. Veřejná elektrická napájecí síť : svařovací agregát pro svařování elektrickým obloukem musí být připojen na veřejnou elektrickou napájecí
síť podle pokynů výrobce. V případě, že se vyskytne rušení rozhlasového příjmu, je nutné provést další odrušovací opatření, jakým může být ltrace
hlavního napájecího přívodu Přívodní kabel je zapotřebí kvůli odstínění uložit do kovového kanálu, nebo podobného zakrytování. Toto elektrické
odstínění se musí provést po celé délce kabelu. je třeba zapojit odstínění do zdroje svařovacího proudu pro zajištění dobrého elektrického kontaktu
mezi kovovou trubkou a krytem zdroje.
b. Údržba přístroje a příslušenství: agregát pro obloukové svařování by měl procházet pravidelnou údržbou podle pokynů výrobce. Pokud je
zařízení v provozu, musí být všechna přístupová dvířka uzavřena a krytky náležitě upevněny na svých místech. Na zařízení se nesmí provádět žádné
změny s výjimkou změn a seřízení uvedených v pokynech výrobce. Údržba a seřizování podle doporučení výrobce se týká zejména dráhy oblouku a
prvků pro jeho stabilizaci.
c. Svařovací kabely : Použit co nejkratší svařovací kabely a vést kabely pohromadě u podlahy.
d. Potenciálové vyrovnání : všechny kovové díly svařovacího pracoviště by měly být pospojovány a stát se součástí systému ekvipotenciálního
vyrovnání. Přesto i v takovém případě existuje nebezpečí úrazu elektrickým proudem, pokud se dotkneme současně elektrody a kovového dílce.
Uživatel musí být izolován od takových kovových předmětů.
e. Uzemnění obrobku : V případech, kdy není obrobek z důvodů elektrické bezpečnosti připojený na uzemnění, nebo kdy není uzemněný z důvodů
svých rozměrů či polohy, což je případ lodních trupů, anebo ocelových konstrukcí budov, může připojení obrobku na uzemnění v některých, avšak ne
ve všech případech, snížit hladinu vyzařovaného rušení. Zde je však zapotřebí postupovat opatrně, aby se uzemněním obrobku nezvýšilo riziko úrazu
obsluhy, anebo riziko poškození jiných elektrických zařízení. Pokud je uzemnění zapotřebí, lze uzemnit obrobek přímým připojením na zemnicí vodič.
Spojení se zemí lze ve státech, kde není přímé připojení na zemnicí vodič dovoleno, docílit pomocí vhodného kondenzátoru, jehož kapacita
odpovídá příslušným národním předpisům.
f. Ochrana a fyzické oddělení : úroveň rušení je možno snížit také odstíněním dalších zařízení v okolí, nebo celé svařovací soupravy. V případech
specických aplikací lze odstínit celé svařovací sestavy.
11
Page 12
AUTOPULSE 220-M3
CZ
TRANSPORT
Přístroj není určen k manipulaci pomocí jeřábu nebo k zavěšení.
Při přesunu nikdy nevlečte přístroj uchopením za hořák nebo kabely. Přístroj smí být transportován pouze ve svislé poloze.
Netransportujte zařízení nad osobami nebo věcmi.
Pokud jsou ke svařovacímu agregátu připojeny plynové láhve, nesmíte s ním za žádných okolností pohybovat. Bezpodmínečně dodržujte pokyny
příslušných platných směrnic pro přepravu svařovacích zařízení a plynových lahví.
Před přesunem přístroje je vhodné odmontovat svařovací drát.
INSTALACE PŘÍSTROJE
• Přístroj stavte na podklad s náklonem do maximálního úhlu 10°.
• Dbejte na dosatečný prostor kolem svařovacího zdroje pro dobré větrání a přístup k ovládacím prvkům.
• Nepouživejte zarízení v prostorách, ve kterých se nachází kovové prachové částečky, které by mohly být vodivé.
• Chraňte přístroj před deštěm a přímým slunečním zářením.
• Přístroj má krytí IP21, a to znamená, že:
- je chráněn před průnikem cizích těles průměru > 12,5mm
- je chráněn před účinky stříkající vody
• Vedení napájení, svařovacího proudu, svazky hadic svařovacích hořáků a svazky propojovacích hadic úplně odviňte.
Výrobce neručí za zranění nebo věcné škody způsobené neodbornou manipulací s tímto přístrojem.
Bludné svařovací proudy mohou poškodit ochranné vodiče, přístroje a elektrická zařízení, způsobit přehřívání součástí a následně
vyvolat požár.
• Vždy pamatujte na pevné upevnění všech vodičů svařovacího proudu a jejich pravidelnou kontrolu!
• Pamatujte na elektricky správné a pevné připojení obrobku!
• Všechny elektricky vodivé součásti proudového zdroje, jako jsou kryty, vozíky, jeřábové rámy apod. instalujte,
upevněte nebo zavěste tak, aby byly elektricky izolované!
• Nepokládejte na proudové zdroje, vozíky, jeřábové rámy apod. elektrické provozní prostředky, jako jsou
vrtačky, úhlové brusky apod., bez elektrické izolace!
• Odkládejte svařovací hořáky a držáky elektrod pokud je nepoužíváte vždy tak, aby byly elektricky izolované!
ÚDRŽBA / POKYNY
• Údržbu smí provádět pouze kvalikovaný personál. Doporučujeme provádět roční údržbu.
• Vypněte zařízení, odpojte je od napájecí sítě a vyčkejte 2 minuty před zahájením práce na zdroji. V zařízení je velmi vysoké
napětí, které je nebezpečné.
• Je nutné provádět pravidelnou udržbu vyčistějící uvnitř zařízení tlakovým vzduchem. Nechejte provádět kvalikovaným personálem pravidelné
kontroly elektrických spojení s izolovaným nástrojem.
• Pravidelně kontrolujte stav síťového připojovacího vedení. Je-li napájecí kabel poškozen, musí být vyměněn výrobcem, jeho servisem nebo
kvalikovanou osobou, aby se zamezilo vzniku ohrožení.
• Neuzavírejte ventilační otvory zařízení, musí být zajištěna cirkulace vzduchu.
• Nepoužívejte přístroj pro čištění trubek, nabíjení akumulátorů nebo rozběh motorů.
INSTALACE - PROVOZ PRODUKTU
Instalaci smí provádět pouze zkušený personál pověřený výrobcem. Během instalace se ujistěte, že je generátor odpojen od sítě.
Pro dosažení optimálního nastavení produktu se doporučuje používat svařovací kabely dodávané se zařízením.
POPIS
AUTOPULSE 220-M3 je poloautomatický „synergický“ ventilovaný svařovací přístroj pro svařování (MIG nebo MAG). Doporučuje se pro svařování oceli,
nerezu a hliníku a tvrdé pájení. Nastavení je snadné a rychlé díky integrovanému „synergickému“ režimu.
POPIS MATERIÁLU (OBR. 1)
1- Kabelová průchodka (síťový kabel) 9- Přepínač plyn-odvzdušnění, posuv drátu
2- Měnič Zapnutí/Vypnutí 10- USB konektor
3a-
Plynový konektor T1/SPG 11- IHM
3b4- Plynový konektor T2 12- Konektor Spool Gun
5a-
Plynový konektor T3/PP 13- Konektor Push Pull
5b6- Držák lahví 14- Konektor Texas (-)
7- Držák cívky 1, 2 a 3
8- Motorový naviják 16- Konektor Euro T2
12
15a-
Konektor Euro T1 nebo SPG
15b-
17a-
Konektor Euro T3 nebo PP
17b-
Konektor Euro T3
Page 13
AUTOPULSE 220-M3
CZ
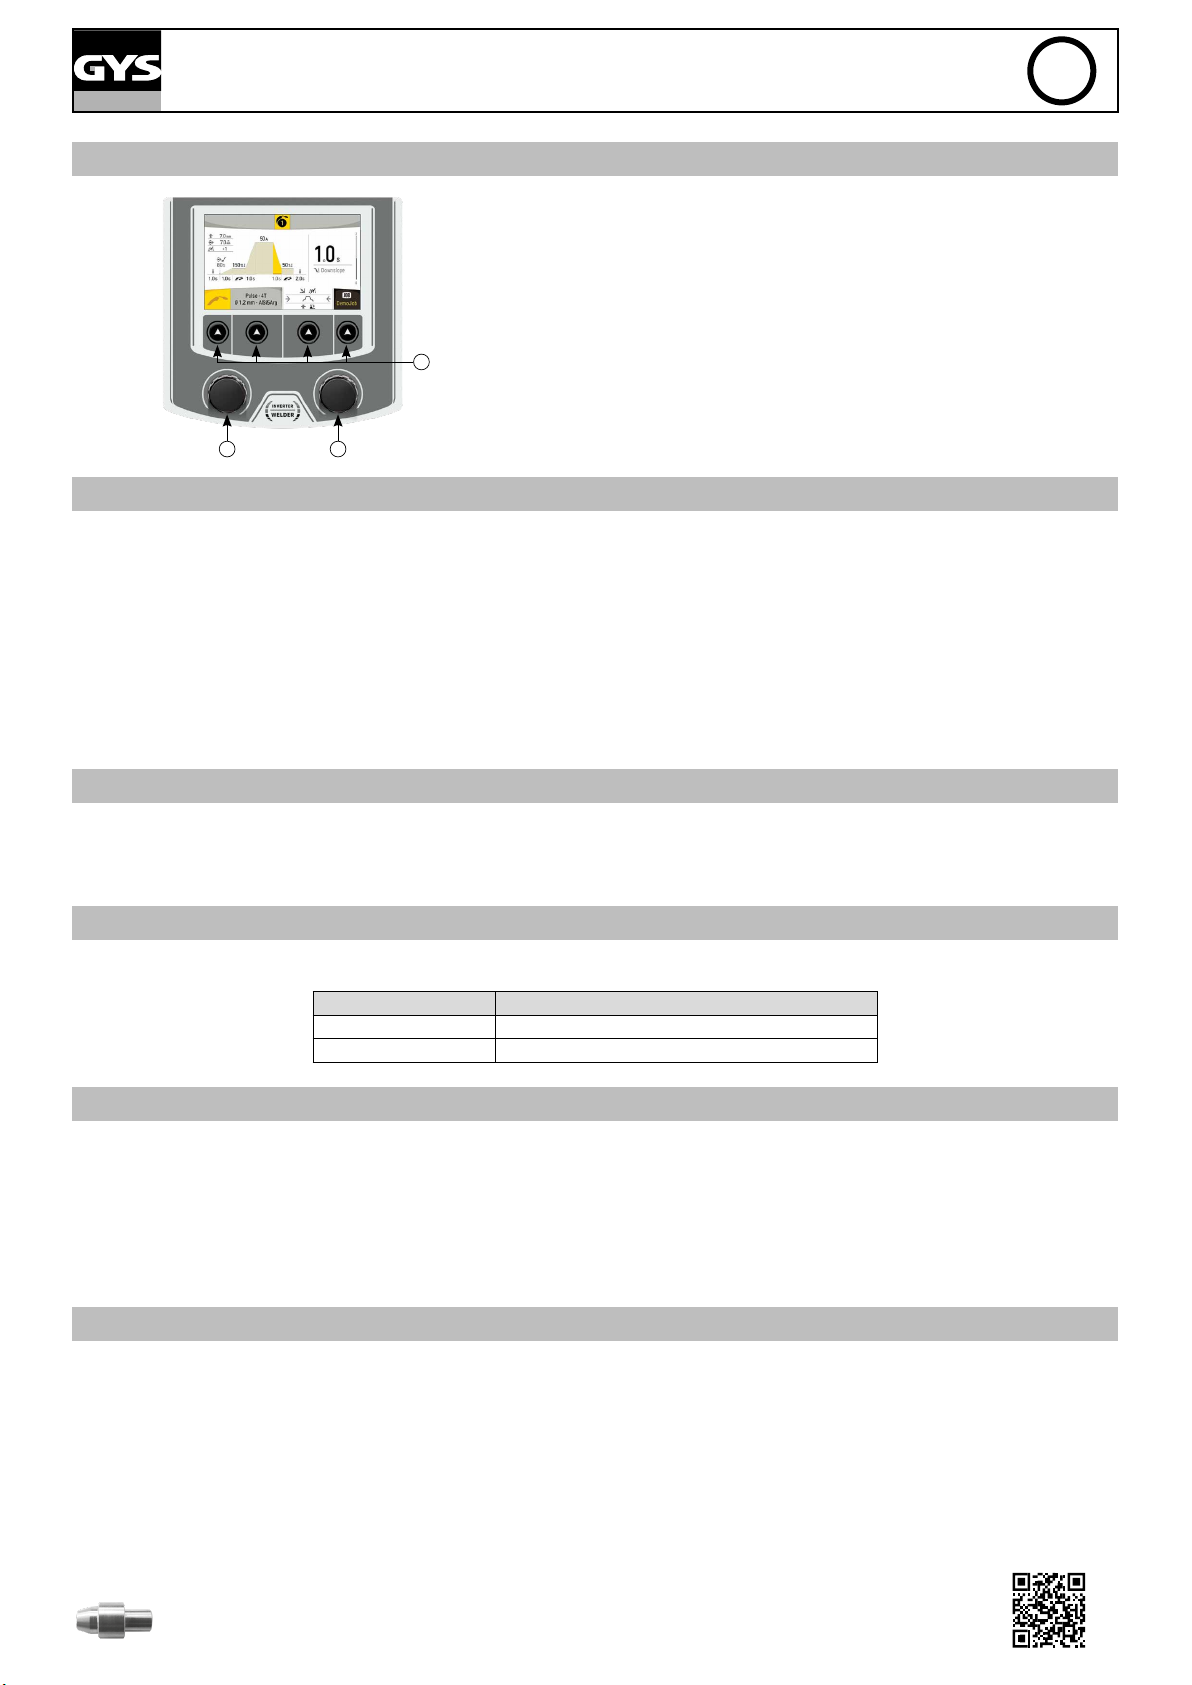
ROZHRANÍ ČLOVĚK-STROJ (HMI)
1- Přístupová tlačítka k různým nabídkám a nastavením
2- Ovládací kolečko levé obrazovky
1
2 3
3- Ovládací kolečko pravé obrazovky
NAPÁJENÍ - UVEDENÍ DO CHODU
• Model 230 V je dodáván se zástrčkou 16 A typu CEE7 / 7 a smí se používat pouze na jednofázové elektrické instalaci 230 V (50 - 60 Hz) s nulovým
uzemněným vodičem.
• Model 208/240 V je dodáván bez zástrčky a měl by být používán pouze na jednofázové elektrické instalaci 208-240V (50-60 Hz) s uzemněným
nulovým vodičem.
Absorbovaný efektivní proud (I1eff) je zobrazen na stroji pro maximální podmínky použití. Zkontrolujte, zda je napájení a jeho ochrana (pojistka a/
nebo
jistič) kompatibilní s proudem potřebným k použití. V některých zemích může být nutné vyměnit zástrčku, aby bylo možné použití za maximálních
podmínek.
• Zdroj energie je navržen pro provoz s elektrickým napětím 230 V -20% + 15%. Ochrana je zajištěna, pokud je napájecí napětí menší než 185 Veff
nebo vyšší než 265 Veff. (na displeji se objeví chybový kód).
• Zapnutí se provádí otočením vypínače (2 - OBR. 1) do polohy I, zastavení se naopak provádí otočením do polohy 0. Pozor! Nikdy nepřerušujte
napájení, když se stanice nabíjí.
PŘIPOJENÍ NA GENERÁTOR
AUTOPULSE může pracovat s generátory, pokud pomocný výkon odpovídá následujícím požadavkům:
- Napětí musí být střídavé, s efektivní hodnotou 230 V 20% +15%, špičkové napětí pod 400 V,
- Frekvence musí být mezi 50 a 60 Hz.
Tyto podmínky je nutné zkontrolovat, protože některé generátory generují vysokonapěťové špičky, které mohou tyto přístroje poškodit.
POUŽITÍ S PROLUŽOVACÍMI KABELY
Všechny prodlužovací kabely musí mít odpovídající velikost a průřez ve vztahu k napětí přístroje.
Používejte prodlužovací kabel, který odpovídá národním předpisům.
Vstupní napětí Sekce prodloužení (<45 m)
230 V 2.5 mm²
208/240 V 4 mm
2
(AWG 12)
POLOAUTOMATICKÉ SVAŘOVÁNÍ OCELI / NEREZI (REŽIM MAG)
AUTOPULSE může svařovat ocelové dráty od Ø 0,6 do 1,0 mm a nerezové dráty od Ø 0,8 do 1,0 mm (II-A).
Stroj je standardně dodáván s válečky Ø 0,6 / 0,8 a Ø 0,8 / 1,0 pro ocel nebo nerez. Pro toto použití je poskytnuta kontaktní špička, podávací
kladka a tryska hořáku.
Použití na ocel vyžaduje speciální plyn pro svařování (Ar + CO2). Podíl CO2 se může lišit v závislosti na druhu použitého plynu. U nerezové oceli
použijte 2% směs CO2. V případě svařování čistým CO2 je nutné k plynové láhvi připojit předehřívač plynu. Pro konkrétní požadavky na plyn
kontaktujte svého distributora plynu. Průtok plynu pro ocel se pohybuje mezi 8 a 15 litry/minuta v závislosti na prostředí. Synergie v pulzním režimu
jsou optimalizovány pro průtok plynu mezi 12 a 15 litry/minuta.
K měření průtoku plynu na výstupu hořáku se doporučuje použít volitelný průtokoměr (viz. 053939).
POLOAUTOMATICKÉ SVAŘOVÁNÍ HLINÍKU
AUTOPULSE může svařovat hliníkové dráty od Ø 0,8 do 1,2 mm (II-B).
Použití na hliník vyžaduje speciální čistý argonový plyn (Ar). Při výběru plynu požádejte o radu distributora plynu. Průtok plynu při použití na hliník
je mezi 15 a 20 l/min v závislosti na prostředí a zkušenostech svářeče. Synergie v pulzním režimu jsou optimalizovány pro průtok plynu mezi 12 a
15 litry/minuta.
Zde jsou rozdíly mezi použitím oceli a hliníku:
- Pro svařování hliníku používejte specické válce.
- Na přítlačné válečky navijáku vyvíjejte minimální tlak, aby nedošlo k rozdrcení drátu.
- Použít kapilární špičku (určenou k vedení drátu mezi válci navijáku a konektoru EURO) používejte pouze pro svařování oceli/nerezové oceli (II-B).
- Použijte speciální hliníkový hořák. Tento hliníkový hořák má teonovou trysku, která snižuje tření. NEŘEZEJTE trysku na okraji spoje! Tato tryska
se používá k vedení drátu z cívky.
- Kontaktní špička: použijte speciální hliníkovou kontaktní špičku odpovídající průměru drátu.
Při použití červené nebo modré trysky (svařování hliníku) se doporučuje použití příslušenství 90950 (II-C). Tato
tryska z nerezové oceli zlepšuje centrování pouzdra a usnadňuje průtok drátu.
Vidéo
13
Page 14
AUTOPULSE 220-M3
CZ
POLOAUTOMATICKÉ SVÁŘOVÁNÍ CUSI A CUAL (REŽIM PÁJENÍ)
AUTOPULSE může svařovat pomocí drátů CuSi a CuAl od Ø 0,8 do 1,0 mm. Stejně jako u oceli musí být nasazena kapilární špička a musí být použit
hořák s ocelovým pláštěm. V případě pájení musí být použit čistý argon (Ar). Je také možné použít uhlíkovou trysku bez kapilární špičky jako pro
hliník.
POSTUP MONTÁŽE CÍVEK A HOŘÁKŮ (OBR. 3)
• Vyjměte trysku (III-F) a kontaktní špičku (III-E) z hořáku.
• Otevřete poklop stanice.
III-A :
• Umístěte cívku na její podporu:
- Vezměte v úvahu hnací čep držáku cívky. Chcete-li namontovat cívku 200 mm, dotáhněte držák cívky na maximum.
• Upravte brzdu (III-2), abyste při zastavení zabránili zamotání drátu setrvačností cívky. Obecně řečeno, příliš je neutahujte, mohlo by to způsobit
přehřátí motoru a problém s odvíjením drátu.
III-B :
• Namontujte hnací válce vhodné pro vaše použití. Dodávané válce jsou ocelové dvojité s dvojitou podávací kladkou (0,8 / 1,0) a hliníkové (1,0 / 1,2).
Zkontrolujte nápis na válci a ověřte, zda jsou válce vhodné pro průměr a materiál drátu (u drátu Ø
1,2 použijte kladku Ø 1,2).
- Pro ocelové a jiné tvrdé dráty používejte válečky s drážkou do V.
- Pro hliníkové dráty a jiné slitinové dráty používejte pružné válečky s drážkou do U.
: nápis viditelný na válci (příklad: 1,2 VT)
: kladka, která má být použita
III-C :
Chcete-li změnit drát, postupujte takto:
• Uvolněte kolečka na maximum(III-4) a spusťte je, vložte drát, zavřete naviják drátu a kolečka utáhněte, jak je uvedeno.
• Aktivujte motor stisknutím spínače hořáku nebo přepínače (I-9) do polohy pro výměnu drátu.
• Vytáhněte drát z hořáku asi o 5 cm a na konec hořáku vložte kontaktní špičku vhodnou pro použitý drát (III-E) a trysku (III-F).
Poznámky:
• Příliš úzká tryska může způsobit problémy s odvíjením drátu a přehřátím motoru.
• Konektor hořáku musí být také dobře utažený, aby nedošlo k jeho přehřátí.
• Zkontrolujte, zda se ani drát ani cívka nedotýkají mechaniky zařízení, v opačném případě hrozí zkrat.
PŘIPOJENÍ PLYNU
• Na plynovou láhev nasaďte vhodný redukční ventil. Připojte ho ke svařovacímu stroji pomocí dodané hadice. Nasaďte 2 upevňovací svorky, aby
nedocházelo k únikům.
• Ujistěte se, že je plynová láhev bezpečně zajištěna, že je řetěz připojen k generátoru.
• Upravte průtok plynu pomocí nastavovacího kolečka umístěného na redukčním ventilu.
Pozn.: pro usnadnění nastavení průtoku plynu aktivujte válce stisknutím spouště hořáku (povolte kolečko na navijáku, abyste zabránili doplňování
drátu). Maximální tlak plynu: 0,5 MPa (5 barů).
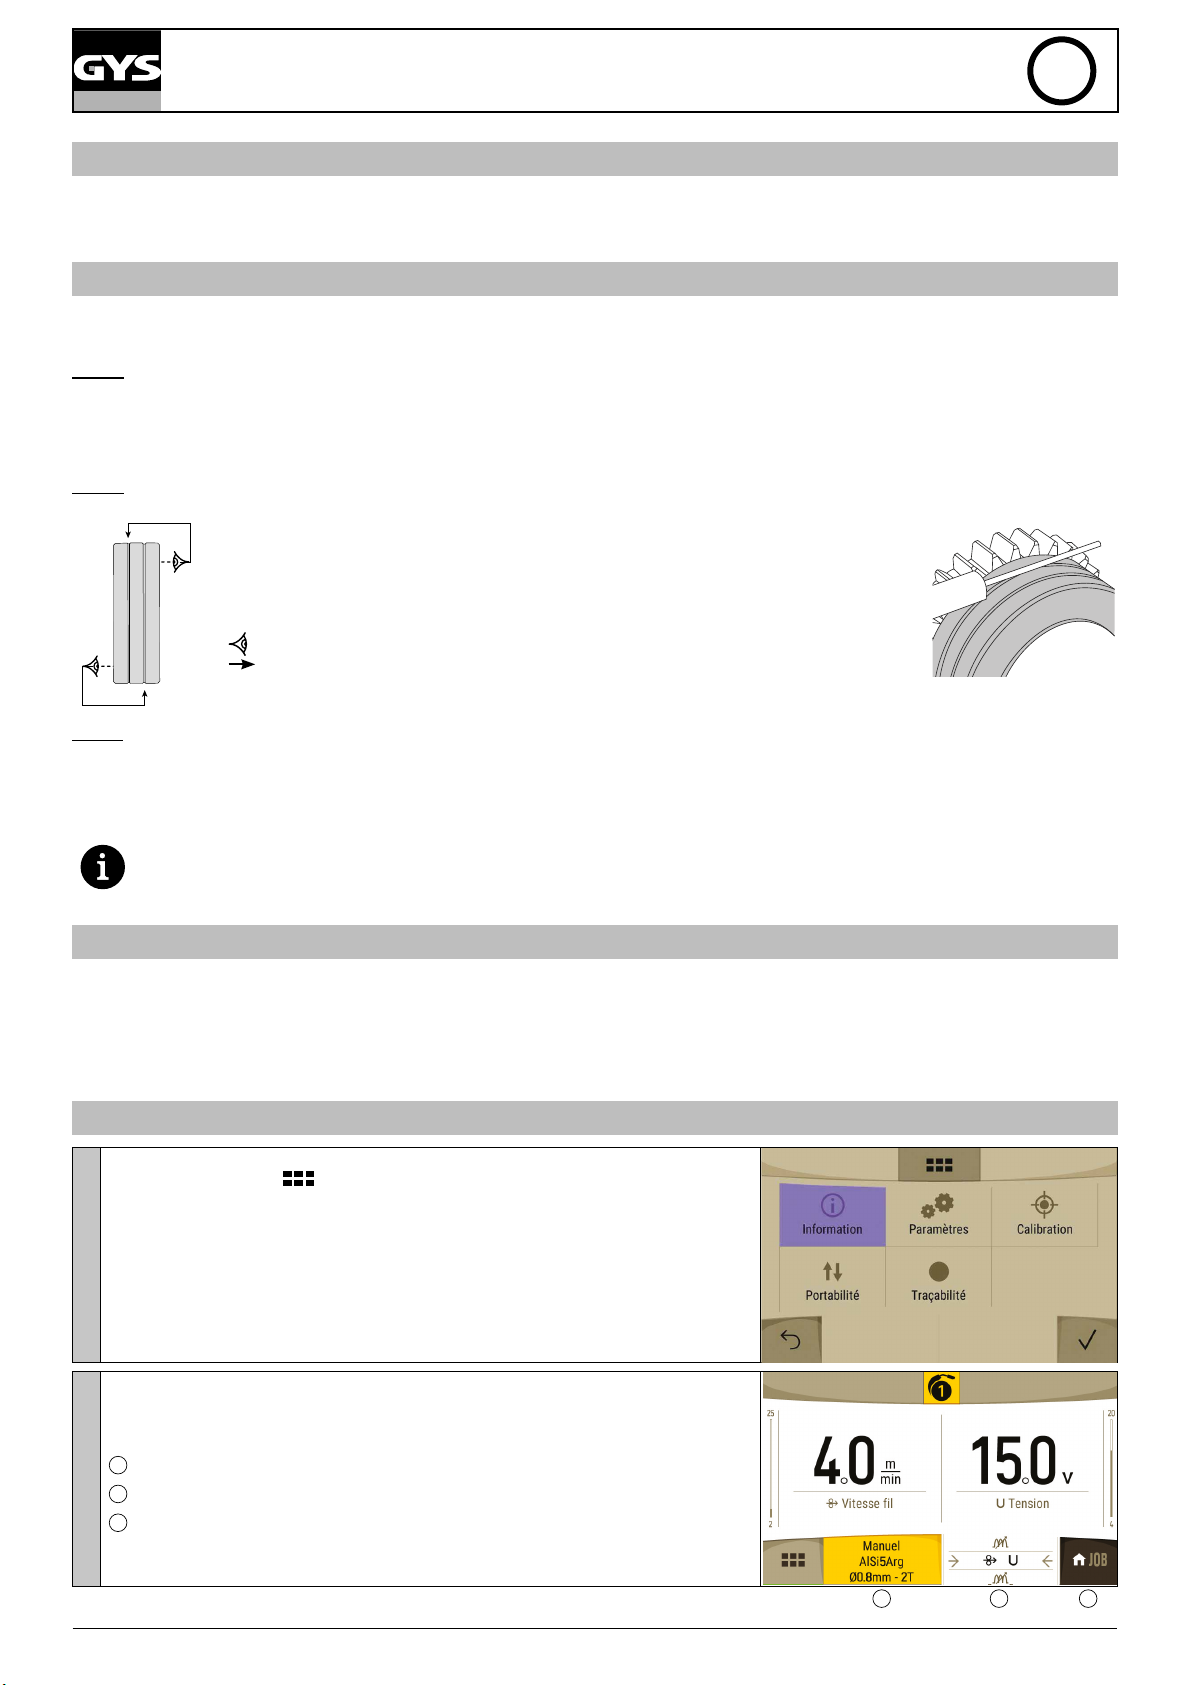
OBECNÁ ORGANIZACE ROZHRANÍ
Nastavení parametrů
• Informace: zde se shromažďují veškeré informace o produktu (Model, S / N….)
• Parametry: zde se shromažďují pokročilé parametry produktu (režim zobrazení, název
zařízení, jazyk ...).
1
• Kalibrace: umožňuje zahájit kalibraci rychlosti navijáků.
• Přenosnost: umožňuje načtení nebo stažení JOBS uživatelů a konguraci stroje z USB
klíče.
• Sledovatelnost: umožňuje začít ukládat všechny svary a exportovat je na USB klíč
(režim Expert/Pokročilý).
:
14
Proces: odpovídá rozhraní probíhajícího svařovacího procesu:
1
Procesní parametr: umožňuje nastavení procesu, do různých
2
2
Do různých oken nastavení,
3
JOB : umožňuje přístup k různým režimům vyvolání JOBu.
1 2 3
Page 15
AUTOPULSE 220-M3
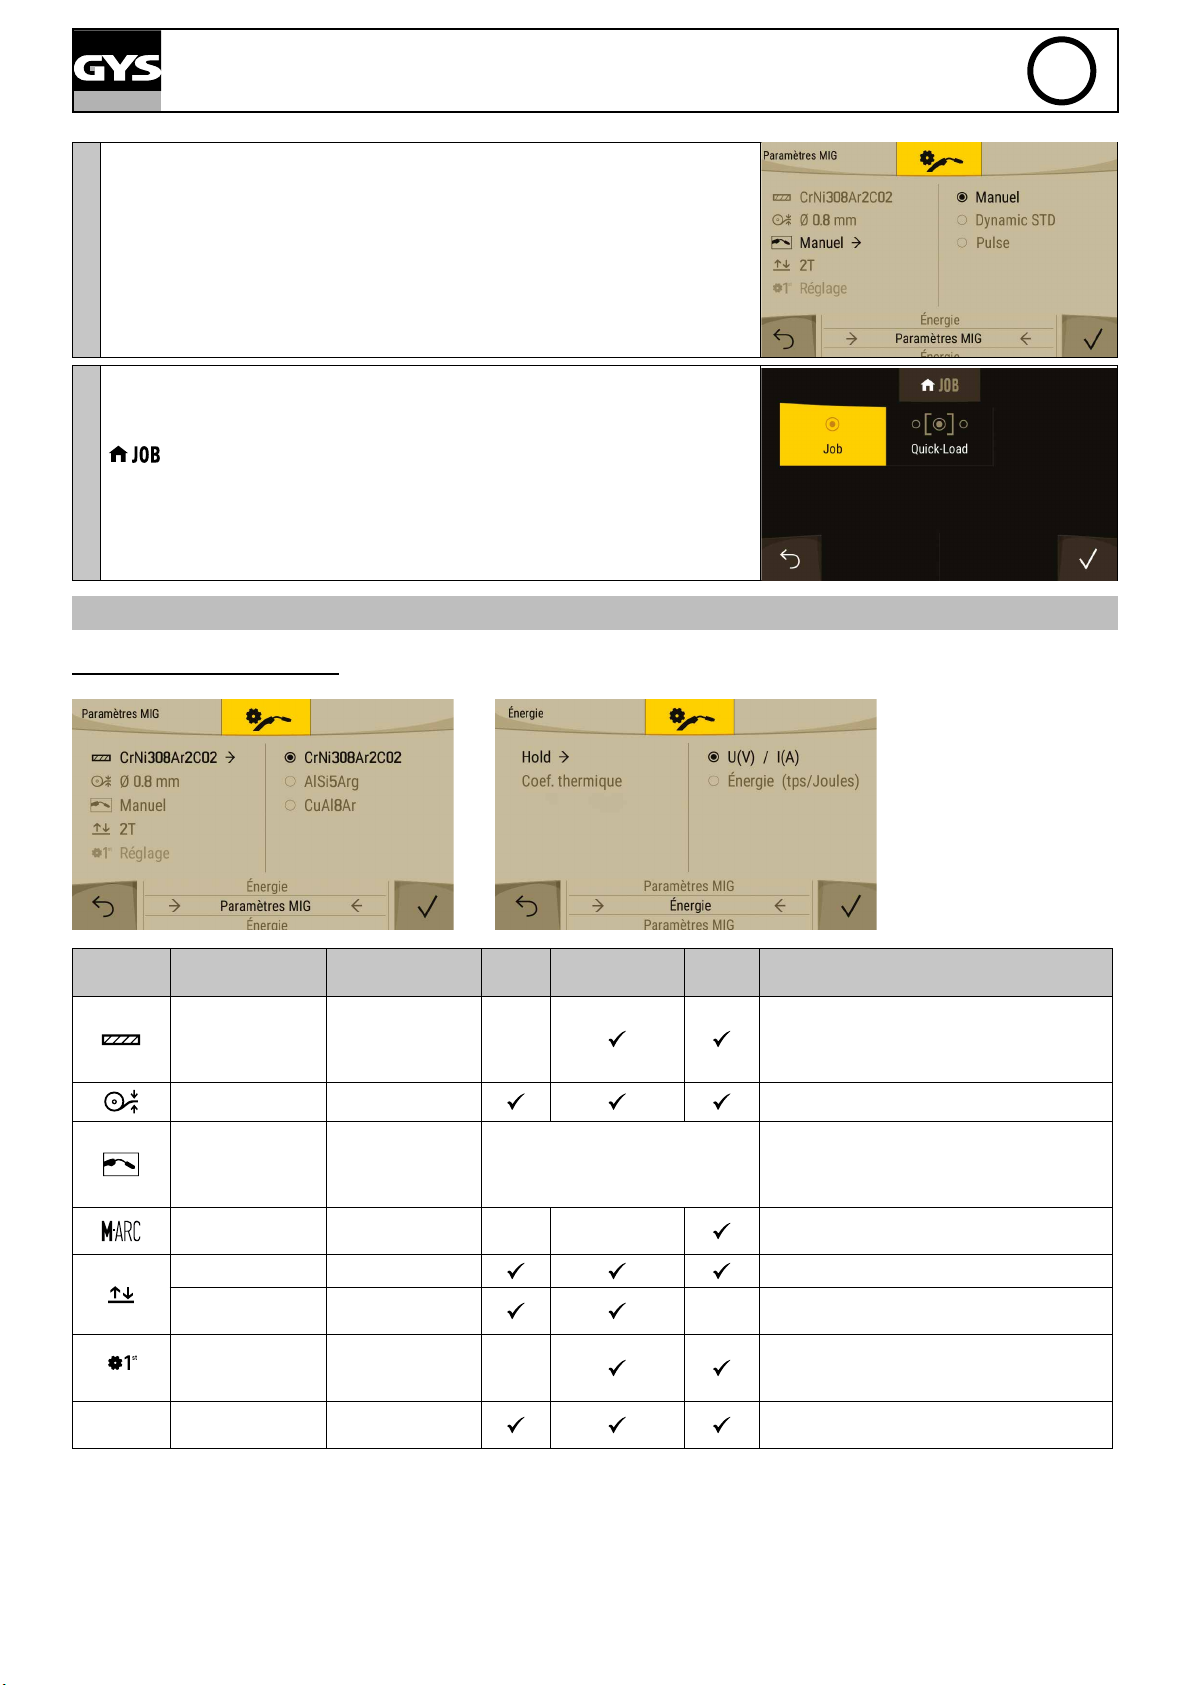
Procesní parametry: odpovídají oknu parametrů procesu:
• MIG-MAG: Spojení materiálu/plynu (Parametry synergického svařování), průměr drátu,
svařovací proces (Ruční, Dynamický STD atd.), režim spouště.
3
Energie: kongurace režimu energie, vyvinuté pro svařování s energetickou kontrolou
DMOS (viz kapitola „REŽIM ENERGIE“).
CZ
4
: odpovídá oknu vyvolaných režimů programu:
• JOB: vytvoření, uložení, odstranění a vyvolání JOB.
• QUICKLOAD: vyvolání JOB na spoušti při sváření.
POLO-AUTOMATICKÉ SVAŘOVÁNÍ (MIG/MAG REŽIM)
PARAMETRY MIG/MAG PROCESU
Parametry Označení Nastavení Manuál
Dvojice materiál/
plyn
Průměr drátu Ø 0.6 > Ø 1.2 mm
Svařovací proces
Modul Oblouk OFF - ON
Chování spouště 2T, 4T Volba režimu řízení svařování na spoušti.
Režim bodování
Nastavení
Energie
• Fe Ar CO2 18%
• Al Mg 5 Ar 100%
• HARDFACE Metal
• etc
• Ruční
• Dynamický STD
• Pulz
• Studený pulz
Spot, intervalové
sváření
Tloušťka
Rychlost
Proud
Hold
Koef. Tepelný
Dynamic STD
(Standard)
Pulzní Rady
Volba svařovaného materiálu.
Synergické parametry svařování
Volba průměru drátu
Aktivuje nebo neaktivuje modulaci svařovacího
proudu (vzhled svaru TIG)
Volba režimu bodování
Volba hlavního parametru k zobrazení (tloušťka
svařovaného dílu, rychlost drátu, průměrný
svařovací proud).
Viz kapitola „REŽIM ENERGIE“ na následujících
stránkách.
15
Page 16
AUTOPULSE 220-M3
MIG-MAG SVAŘOVÁNÍ
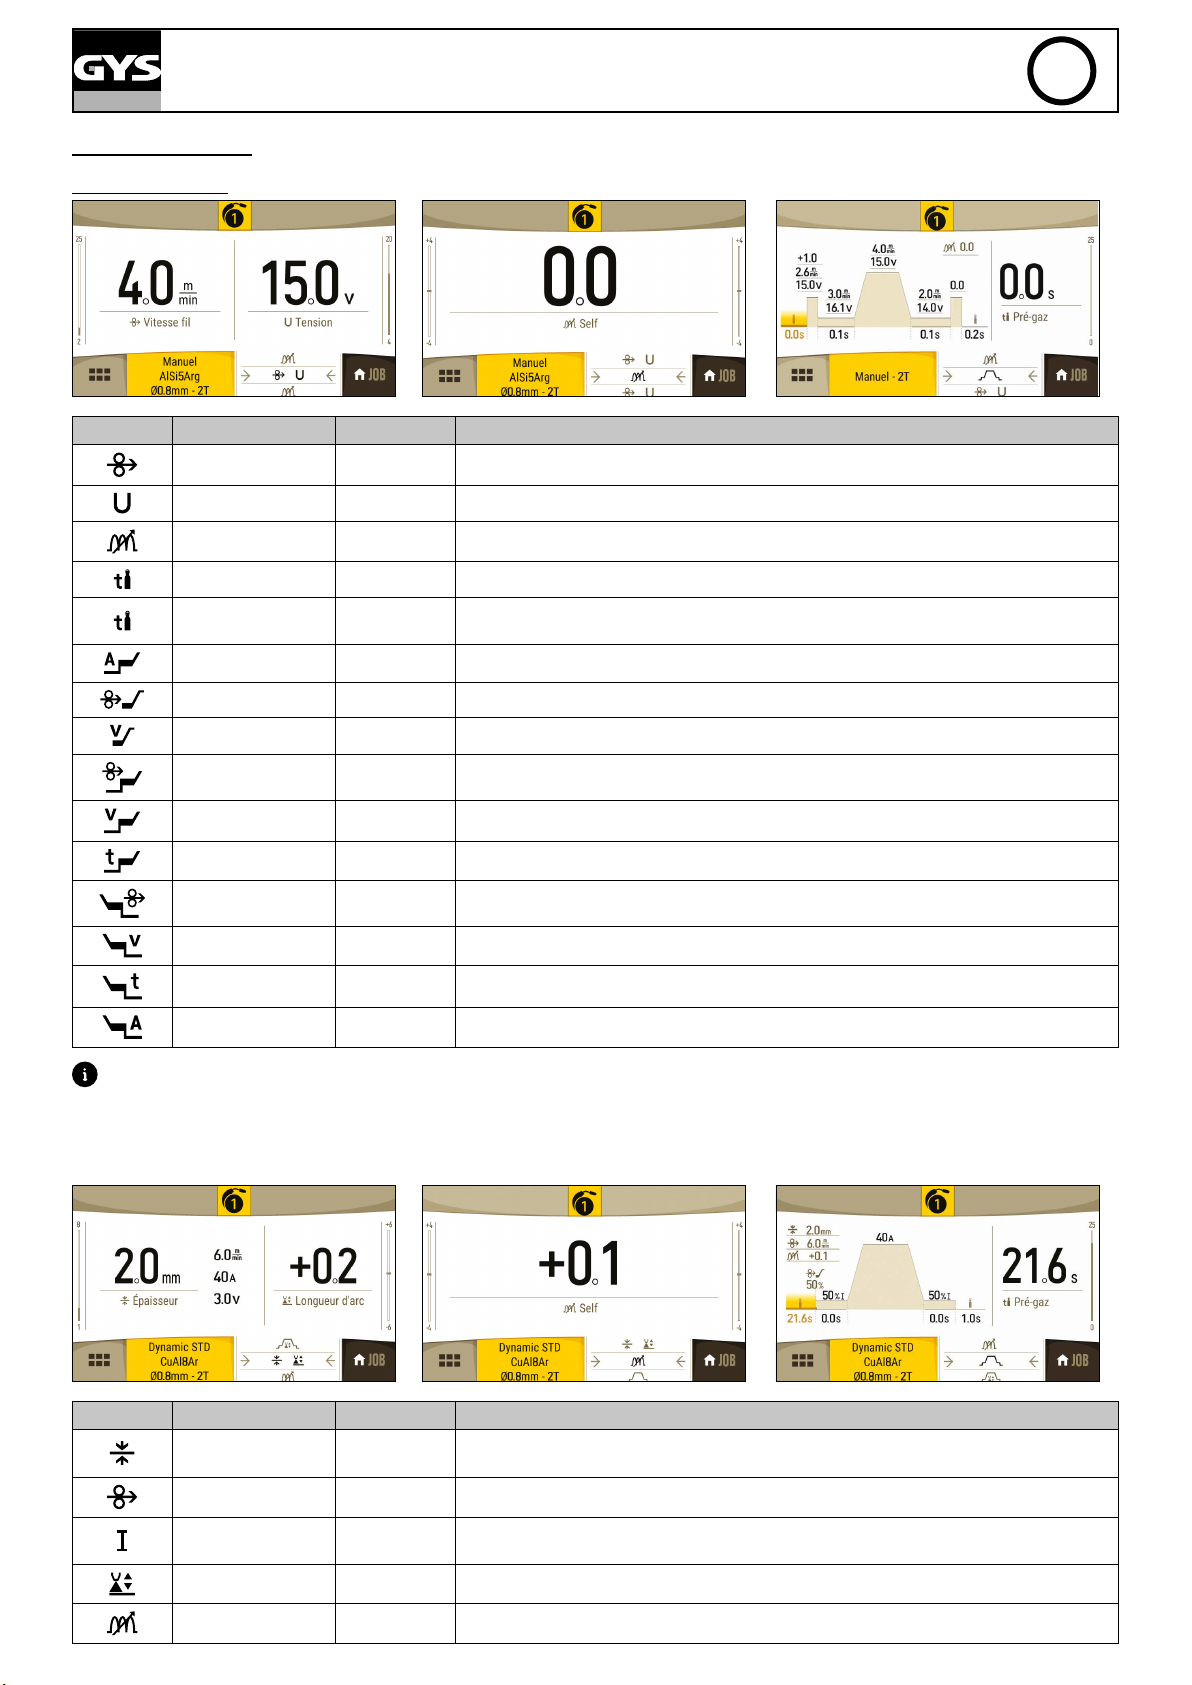
• Manuál MIG-MAG
Parametry Označení Nastavení Popis a rady
CZ
Rychlost drátu
Napětí 10 - Umax Reguluje svařovací výkon
Self -4 > +4 Více či méně vyhladí svařovací proud. Nastavuje se podle polohy svařování.
Předfuk 0 - 25 secs. Čas na propláchnutí hořáku a vytvoření plynové ochrany před vytvořením oblouku.
Dofuk 0 - 25 secs.
I Start -4 > +4 Umožňuje upravit počáteční proud
Rychlost podávání 50 - 200 % Rychlost drátu před vytvořením oblouku
Napětí podávání 10-100 % Počáteční napětí při vytvoření oblouku
Hot start 10-250 % Rychlost Hot Start
Hot start 10-250 % Napětí Hot start
Hot start 0-10 secs. Délka Hot start (lze ovládat pomocí spouště v režimu 4T)
Crater ller 10-100 % Ložisková rychlost na konci svařování
Crater ller 10-100% Ložiskové napětí na konci svařování
Crater ller 0-10 secs. Ložisková doba na konci svařování (lze ovládat pomocí spouště v režimu 4T)
Burn Back -4 > +4 Řezací proud drátu
0.5 - 20 m/min
Množství naneseného výplňového kovu a nepřímo intenzita svařování.
Doba trvání plynové ochrany po zhasnutí oblouku. Chrání součástky i elektrodu před oxidací.
Přístup k určitým svařovacím parametrům závisí na zvoleném režimu zobrazení: Nastavení/režim zobrazení: Easy, Expert, Pokročilý.
• MIG-MAG Standard (Dynamic STD)
Standardní režim umožňuje vysoce kvalitní svařování většiny železných materiálů, jako je ocel, nerezová ocel, ale také měď a její slitiny, titan...
Velké množství možností kontroly plynu a proudu vám umožní ideální zvládnutí vaší svařovací operace, od vytvoření oblouku po konečné ochlazení
svarového spoje.
Parametry Označení Nastavení Popis a rady
Tloušťka 0.1 - Epmax
Rychlost
Proud 10 - Imax
Délka oblouku -6 > +6 Umožňuje nastavit vzdálenost mezi koncem drátu a svarovou lázní (nastavení napětí).
Self -4 > +4 Více či méně vyhladí svařovací proud. Nastavuje se podle polohy svařování.
0.5 - 20 m/min
Synergie umožňuje plně automatickou konguraci. Podle tloušťky svařovaného materiálu se
automaticky nastavuje napětí a odpovídající rychlost drátu.
Množství naneseného výplňového kovu a nepřímo intenzita svařování.
Svařovací proud se nastavuje v závislosti na druhu použitého drátu a materiálu, který má
být svařován.
16
Page 17
AUTOPULSE 220-M3
Předfuk 0 - 25 secs. Čas na propláchnutí hořáku a vytvoření plynové ochrany před vytvořením oblouku.
Rychlost podávání 50 - 200 %
Hot start
Crater Filler 50 - 100 % Tento zbytkový proud je jednou z fází po dokončení fáze poklesu.
Dofuk 0 - 25 secs. Doba trvání plynové ochrany po zhasnutí oblouku. Chrání součástky i elektrodu před oxidací.
Přístup k určitým svařovacím parametrům závisí na zvoleném režimu zobrazení: Nastavení/režim zobrazení: Easy, Expert, Pokročilý.
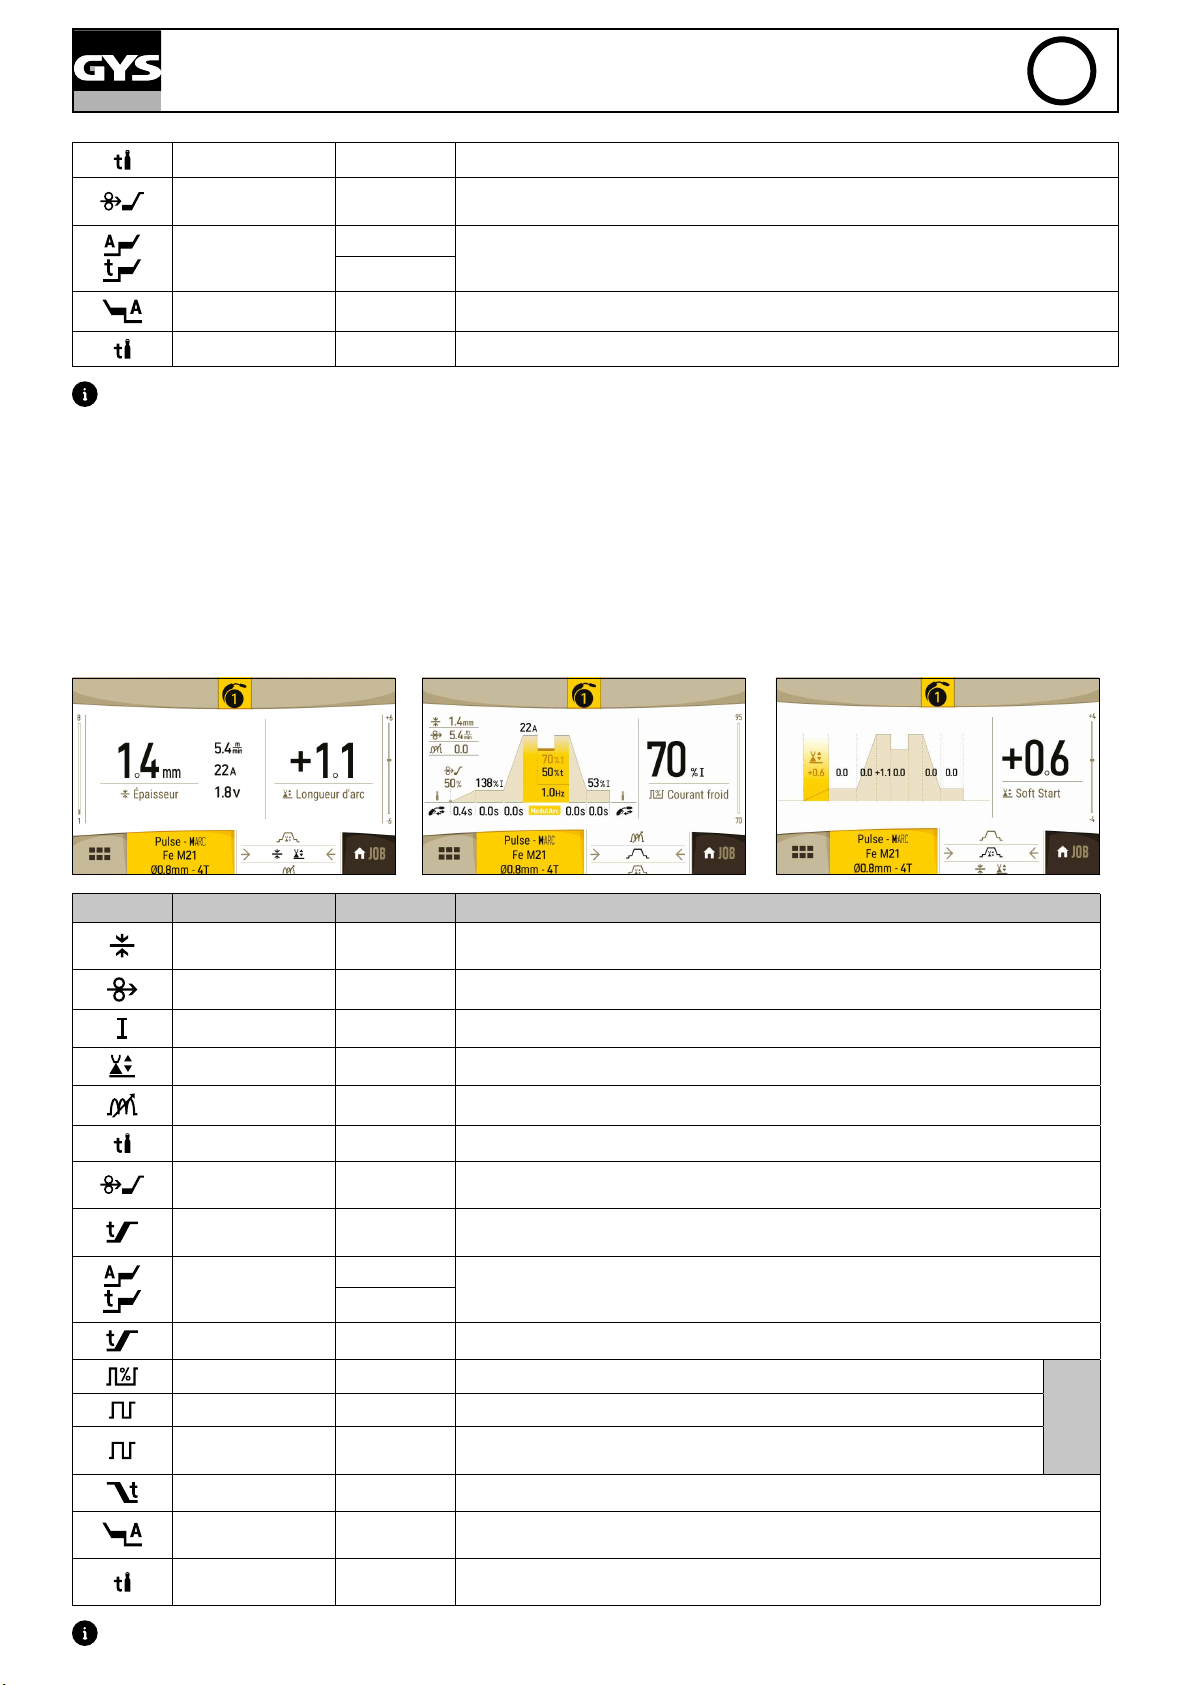
• Pulzní MIG-MAG
Princip spočívá v tom, že svařovací proud pulzuje s vysokou intenzitou, aby se drát změnil na jemné kapky dřív, než se dostane do kontaktu se kovovým dílem. Frekvence kapek a rozptýlená energie jsou dokonale kontrolovány. To pomáhá regulovat teplotu svarové lázně a vylepšovat
vzhled svarových spojů při současném vyloučení výčnělků a zlepšení penetrace.
Pulzní svařování je vhodné pro svařování lehkých slitin a nerezových ocelí. U uhlíkových ocelí je pulzace na místě pouze v případě dalších omezení
jako; silná penetrace nebo eliminace povrchové úpravy. Kromě toho pulz usnadňuje polohové svařování.
• Modul pulzního oblouku
Režim pulzního svařování je vhodný pro tvorbu svar svisle nahoru (PF). Režim pulzního svařování umožňuje udržovat svarovou lázeň chladnou a
současně podporuje přenos materiálu. Bez režimu pulzního svařování vyžaduje svar svisle nahoru obtížný trojúhelníkový pohyb. Díky režimu pulzního
svařování již není nutné tento pohyb provádět, v závislosti na tloušťce svařovaných dílů může postačovat přímý pohyb nahoru. Pokud však chcete
zvětšit šířku svaru, postačí jednoduchý pohyb do strany podobný klasickému svařování. V takovém případě můžete upravit frekvenci pulzního proudu
na obrazovce. Tento proces tak nabízí větší kontrolu nad vertikálním svařováním.
50 - 200 %
0 - 5 secs.
Progresivní rychlost posunu drátu. Před vytvořením oblouku dojde ke zpomalení posunu
drátu pro vytvoření prvního kontaktu, aby nedošlo k přichycení.
Při Hot Startu dojde k navýšení proudu generovaného při svařování, aby se zabránilo
přilepení drátu k svařované součásti. Nastavuje se podle intenzity (% svařovacího proudu)
a podle času (sekundy).
CZ
Parametry Označení Nastavení Popis a rady
Tloušťka 0.1 - Ep. max
Rychlost
Proud 10 - Imax Svařovací proud.
Délka oblouku -6 > +6 Umožňuje nastavit vzdálenost mezi koncem drátu a svarovou lázní (nastavení napětí).
Self -4 > +4 Více či méně vyhladí svařovací proud. Nastavuje se podle polohy svařování.
Předfuk 0 - 25 sek. Čas na propláchnutí hořáku a vytvoření plynové ochrany před vytvořením oblouku.
Rychlost podávání 50 - 200 %
Soft Start 0 - 2 sek.
Hot start
Upslope 0 - 2 sek. Fáze nárůstu proudu.
Studený proud 50 - 100 % Druhý svařovací proud zvaný „studený“
Pulzní frekvence 0.1 - 3 Hz Frekvence pulzů
Pracovní cyklus 20 - 80 %
Crater ller 0 - 2 sek. Fáze poklesu proudu.
Dofuk 50 - 100 %
Post gaz 0 - 25 sek.
0.5 - 20 m/min
50 - 200 %
0 - 5 sek
Synergie umožňuje plně automatické nastavení. Podle tloušťky se automaticky nastavuje
napětí a odpovídající rychlost drátu.
Množství naneseného výplňového kovu a nepřímo intenzita svařování.
Progresivní rychlost posunu drátu. Před vytvořením oblouku dojde ke zpomalení posunu
drátu pro vytvoření prvního kontaktu, aby nedošlo k přichycení.
Progresivní nárůst proudu. Aby se zabránilo náhlým vznikům oblouku, proud je mezi
prvním kontaktem a svařováním řízen.
Při Hot Startu dojde k navýšení proudu generovaného při svařování, aby se zabránilo
přilepení drátu k svařované součásti. Nastavuje se podle intenzity (% svařovacího
proudu) a podle času (sekundy).
V pulzním režimu se upravuje čas horkého proudu relativně k času studeného
proudu.
Tento zbytkový proud je jednou z fází po dokončení fáze poklesu.
Nastavuje se podle intenzity (% svařovacího proudu) a podle času (sekundy).
Doba trvání plynové ochrany po zhasnutí oblouku. Chrání součástky i elektrodu před
oxidací.
ModulArc ON
Přístup k určitým svařovacím parametrům závisí na zvoleném režimu zobrazení: Nastavení/režim zobrazení: Easy, Expert, Pokročilý.
17
Page 18
AUTOPULSE 220-M3
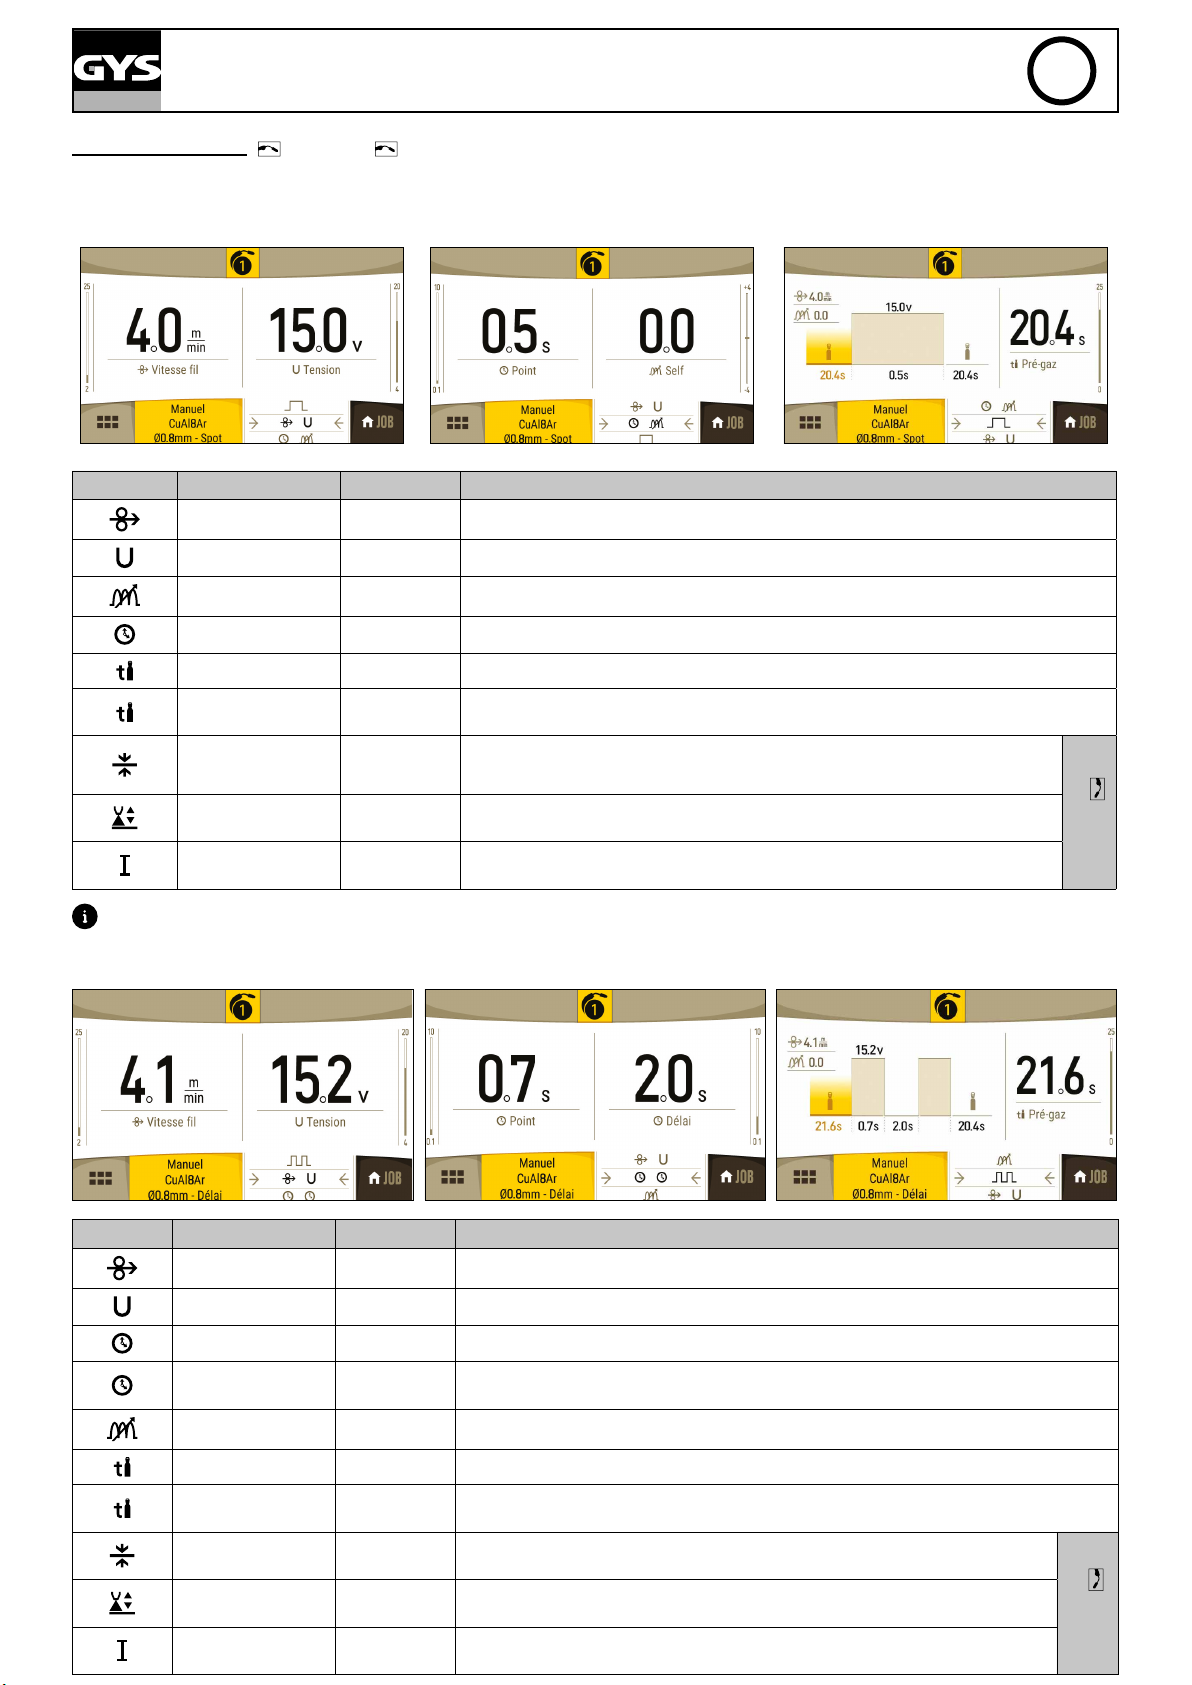
BODOVÉ SVAŘOVÁNÍ ( (Ruční nebo standardní (Dynamic STD))
• SPOT
Tento svařovací režim umožňuje předmontování dílů před svařováním. Bodování může být ruční pomocí spouště nebo načasované na předdenovanou
dobu. Toto nastavení umožňuje lepší opakovatelnost a dosažení neoxidovaného svarového bodu (přístupné v rozšířené nabídce).
Parametry Označení Nastavení Popis a rady
CZ
Rychlost drátu
Napětí 10 - Umax Reguluje svařovací výkon
Self -4 > +4 Více či méně vyhladí svařovací proud. Nastavuje se podle polohy svařování.
Bodování 0.1 - 10 secs. Denovaná doba trvání.
Předfuk 0 - 25 secs. Čas na propláchnutí hořáku a vytvoření plynové ochrany před vytvořením oblouku.
Dofuk 0 - 25 secs.
Tloušťka 0.1 - Ep. max
Délka oblouku -6 > +6
Proud 10 - Imax
Přístup k určitým svařovacím parametrům závisí na zvoleném režimu zobrazení: Nastavení/režim zobrazení: Easy, Expert, Pokročilý.
• INTERVALOVÉ SVAŘOVÁNÍ
Je to režim bodování podobný SPOTu, ale kombinuje čas svařování a přerušení denovaný stisknutím spouště.
0.5 - 20 m/min
Množství naneseného výplňového kovu a nepřímo intenzita svařování.
Doba trvání plynové ochrany po zhasnutí oblouku. Chrání součástky i elektrodu před
oxidací.
Synergie umožňuje plně automatické nastavení. Podle tloušťky svařovaného materiálu se automaticky nastavuje napětí a odpovídající rychlost drátu.
Umožňuje nastavit vzdálenost mezi koncem drátu a svarovou lázní (nastavení
napětí).
Svařovací proud se nastavuje v závislosti na druhu použitého drátu a materiálu,
který má být svařován.
standardní
Pouze
18
Parametry Označení Nastavení Popis a rady
Rychlost drátu
Napětí 10 - Umax Reguluje svařovací výkon
Bodování 0.1 - 10 secs. Denovaná doba trvání.
Doba mezi 2 body 0.1 - 10 secs.
Self -4 > +4 Více či méně vyhladí svařovací proud. Nastavuje se podle polohy svařování.
Předfuk 0 - 25 secs. Čas na propláchnutí hořáku a vytvoření plynové ochrany před vytvořením oblouku.
Dofuk 0 - 25 secs.
Tloušťka 0.1 - Ep. max
Délka oblouku -6 > +6
Proud 10 - Imax
0.5 - 20 m/min
Množství naneseného výplňového kovu a nepřímo intenzita svařování.
Doba mezi dokončením jednoho bodu (kromě Dofuku) a zahájením nového bodu (včetně
Předfuku).
Doba trvání plynové ochrany po zhasnutí oblouku. Chrání součástky i elektrodu před oxidací.
Synergie umožňuje plně automatické nastavení. Podle tloušťky svařovaného materiálu se automaticky nastavuje napětí a odpovídající rychlost drátu.
Umožňuje nastavit vzdálenost mezi koncem drátu a svarovou lázní (nastavení
napětí).
Svařovací proud se nastavuje v závislosti na druhu použitého drátu a materiálu,
který má být svařován.
standardní
Pouze
Page 19
AUTOPULSE 220-M3
Přístup k určitým svařovacím parametrům závisí na zvoleném režimu zobrazení: Nastavení/režim zobrazení: Easy, Expert, Pokročilý.
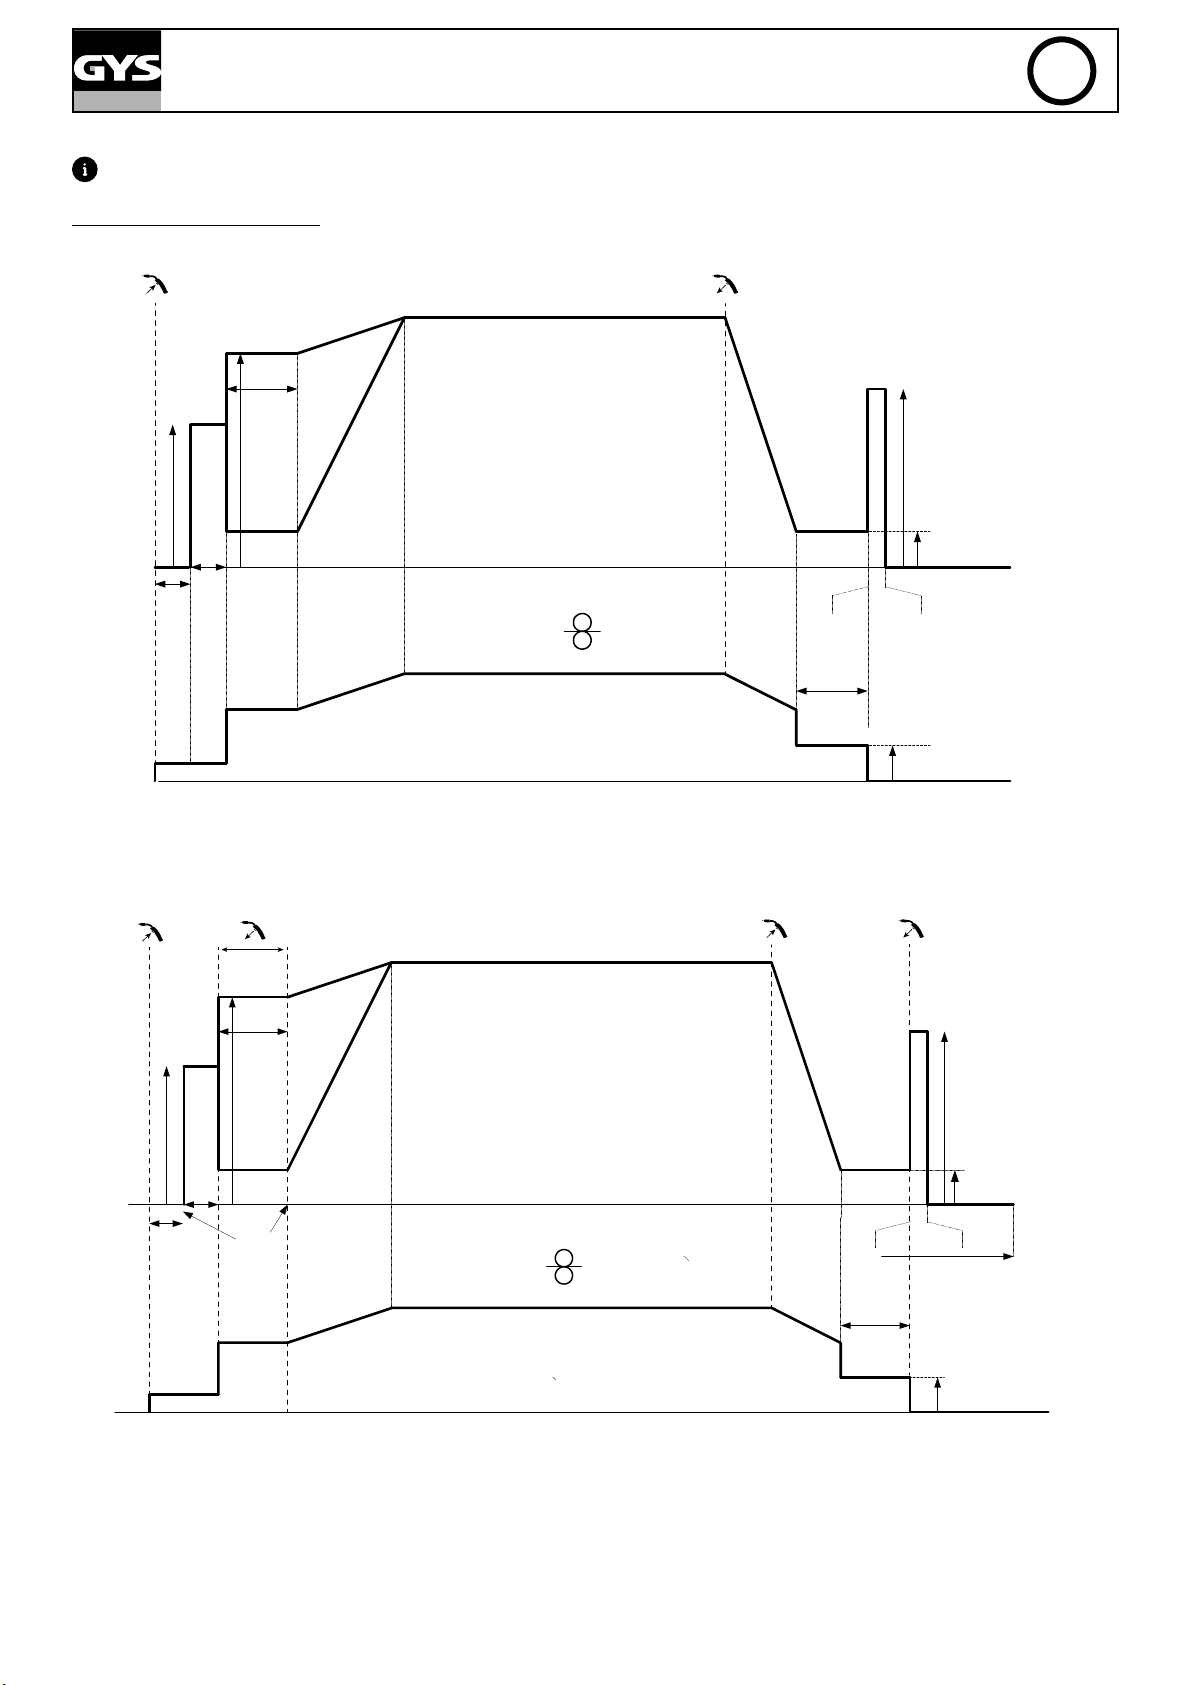
MIG / MAG SVAŘOVACÍ CYKLY
Standardní proces 2T:
I
T hotstart
CZ
Istart
Dstart
Creep Speed
Gas Pre-Flow
Soft-start
I hot start
T burn-back
T crater Filler
I burn-back
I blackout
Gas post-Flow
I crater Filler
Stisknutím spouště se spustí předfuk. Když se drát dotkne dílu, pulz zahájí oblouk, pak začne svařovací cyklus. Když je spoušť uvolněna, odvíjení se
zastaví a pulz proudu umožní přerušení drátu a následný dofuk. Dokud není dofuk dokončen, umožňuje stisknutí spouště rychlý restart svařování
(ruční řetízkové bodování), aniž by došlo k fázi HotStart. Do cyklu lze přidat HotStart a/nebo Crater ller.
Standardní proces 4T:
I
T hotstart
Istart
I hot start
Dstart
4T
Creep Speed
Gas Pre-Flow
Soft-start
Ve standardu 4T lze dobu předfuku, hotstart a dofuku nebo Crated ller řídit pomocí spouště.
4T
I burn-back
I Blackout
Gas post-Flow
T burn-back
T crater Filler
I crater Filler
19
Page 20
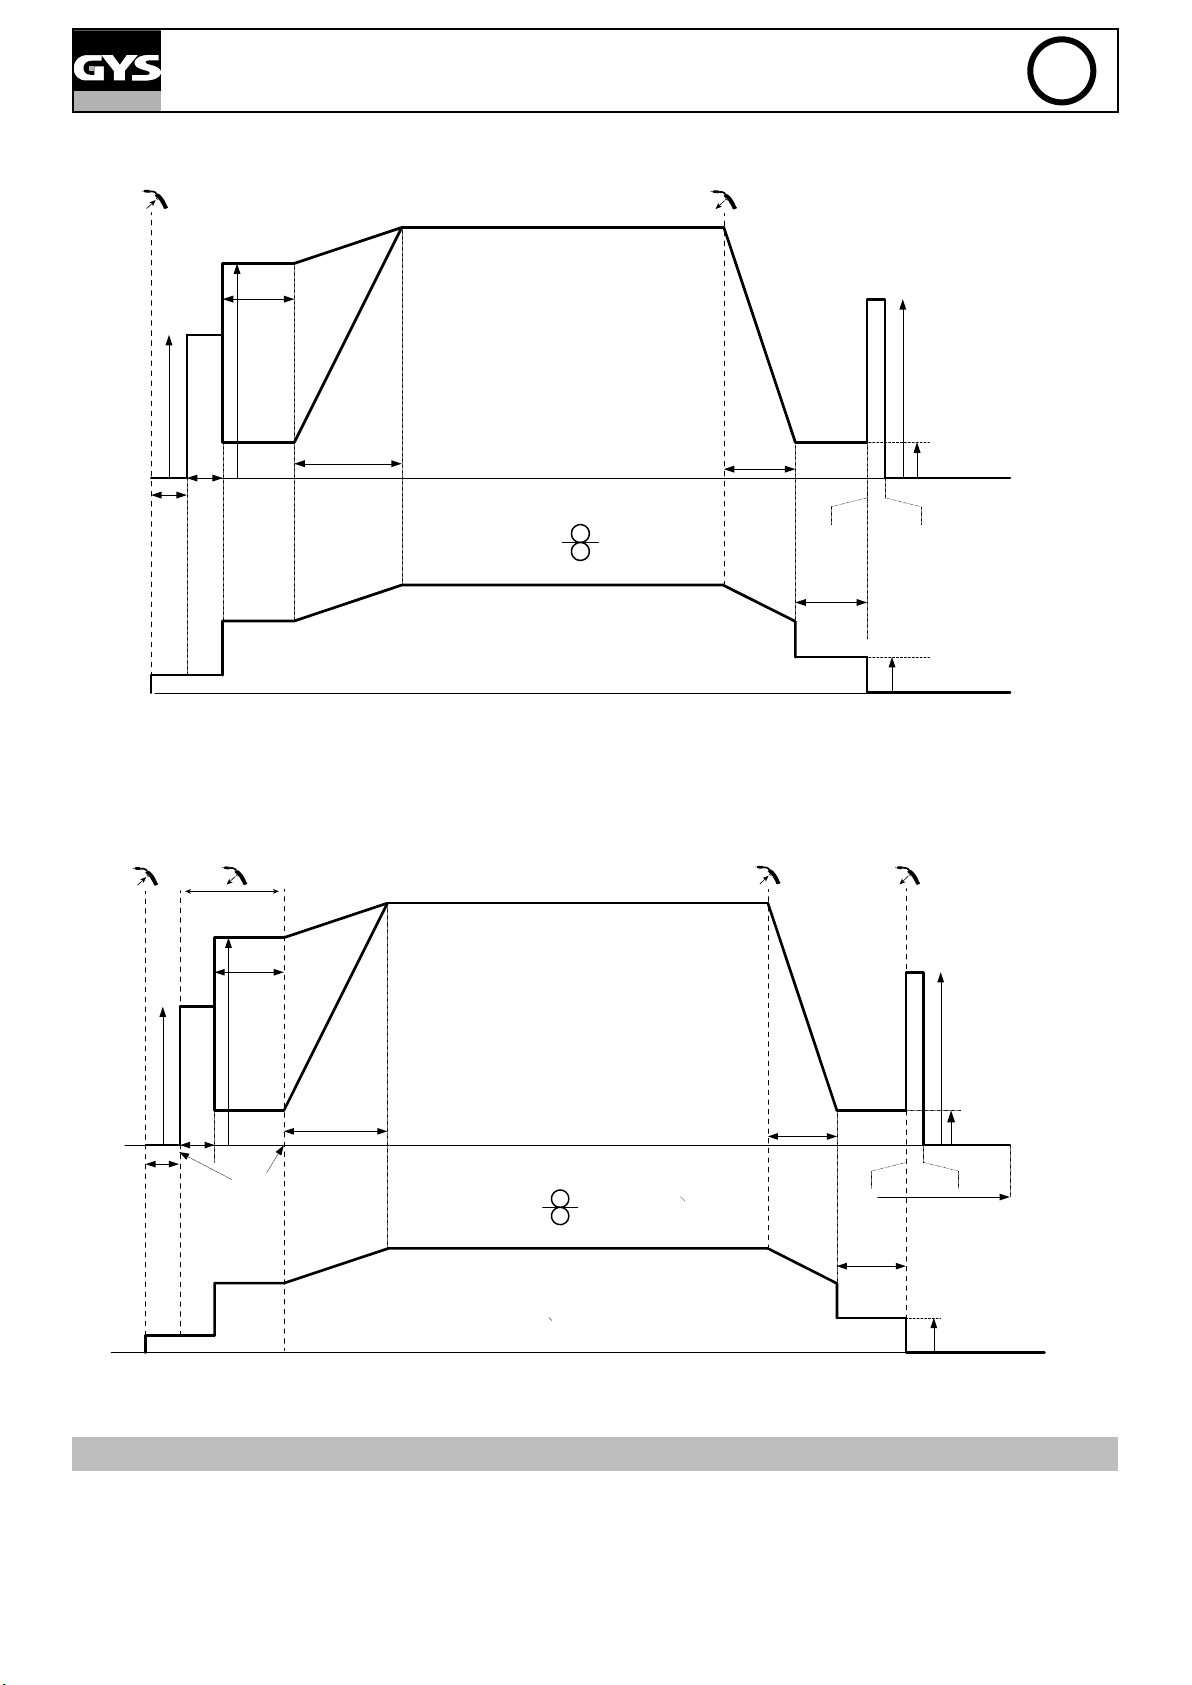
Pulzní proces 2T:
T hotstart
AUTOPULSE 220-M3
I
CZ
Istart
Dstart
Creep Speed
Gas Pre-Flow
Soft-start
I hot start
T upslope
T downslope
T burn-back
T crater Filler
I burn-back
I blackout
Gas post-Flow
I crater Filler
Stisknutím spouště se spustí předfuk. Když se drát dotkne dílu, pulz zahájí oblouk. Poté stroj začne s HotStart, Upslope a nakonec se spustí svařovací
cyklus. Po uvolnění spouště se spustí Downslope, dokud nedosáhne ICrater ller. Potom koncový vrchol přeruší drát a následuje dofuk. Stejně jako v
„Standardním režimu“ má uživatel možnost rychle znovu zahájit svařování během dofuku, aniž by prošel fází HotStart.
Pulzní proces 4T:
I
T hotstart
Istart
Dstart
I hot start
T upslope
4T
Creep Speed
Gas Pre-Flow
Soft-start
V impulzu 4T řídí spoušť dobu trvání HotStart. Při zastavení umožňuje řízení Crater ller.
PAMĚTI A JOBS
Použité parametry jsou automaticky uloženy a vyvolány při příštím zapnutí.
Kromě aktuálních parametrů je možné ukládat a vyvolávat kongurace tzv. „JOB“.
Existuje 100 JOBS na proces svařování, uložení zahrnuje:
- Hlavní parametr,
- Sekundární parametr,
- Dílčí procesy a režimy tlačítek.
20
T downslope
4T
I burn-back
I Blackout
Gas post-Flow
T burn-back
T crater Filler
I crater Filler
Page 21
AUTOPULSE 220-M3
1
+ supply (4)
logic gnd (5)
+supply (10)
analog gnd (3)
cursor (2)
(53068)
M
-
+
(1)
(8)
2
3
8
9
10
5
6
7 4
REŽIM JOB
Tento režim JOB se používá k vytváření, ukládání, vyvolávání a mazání JOB.
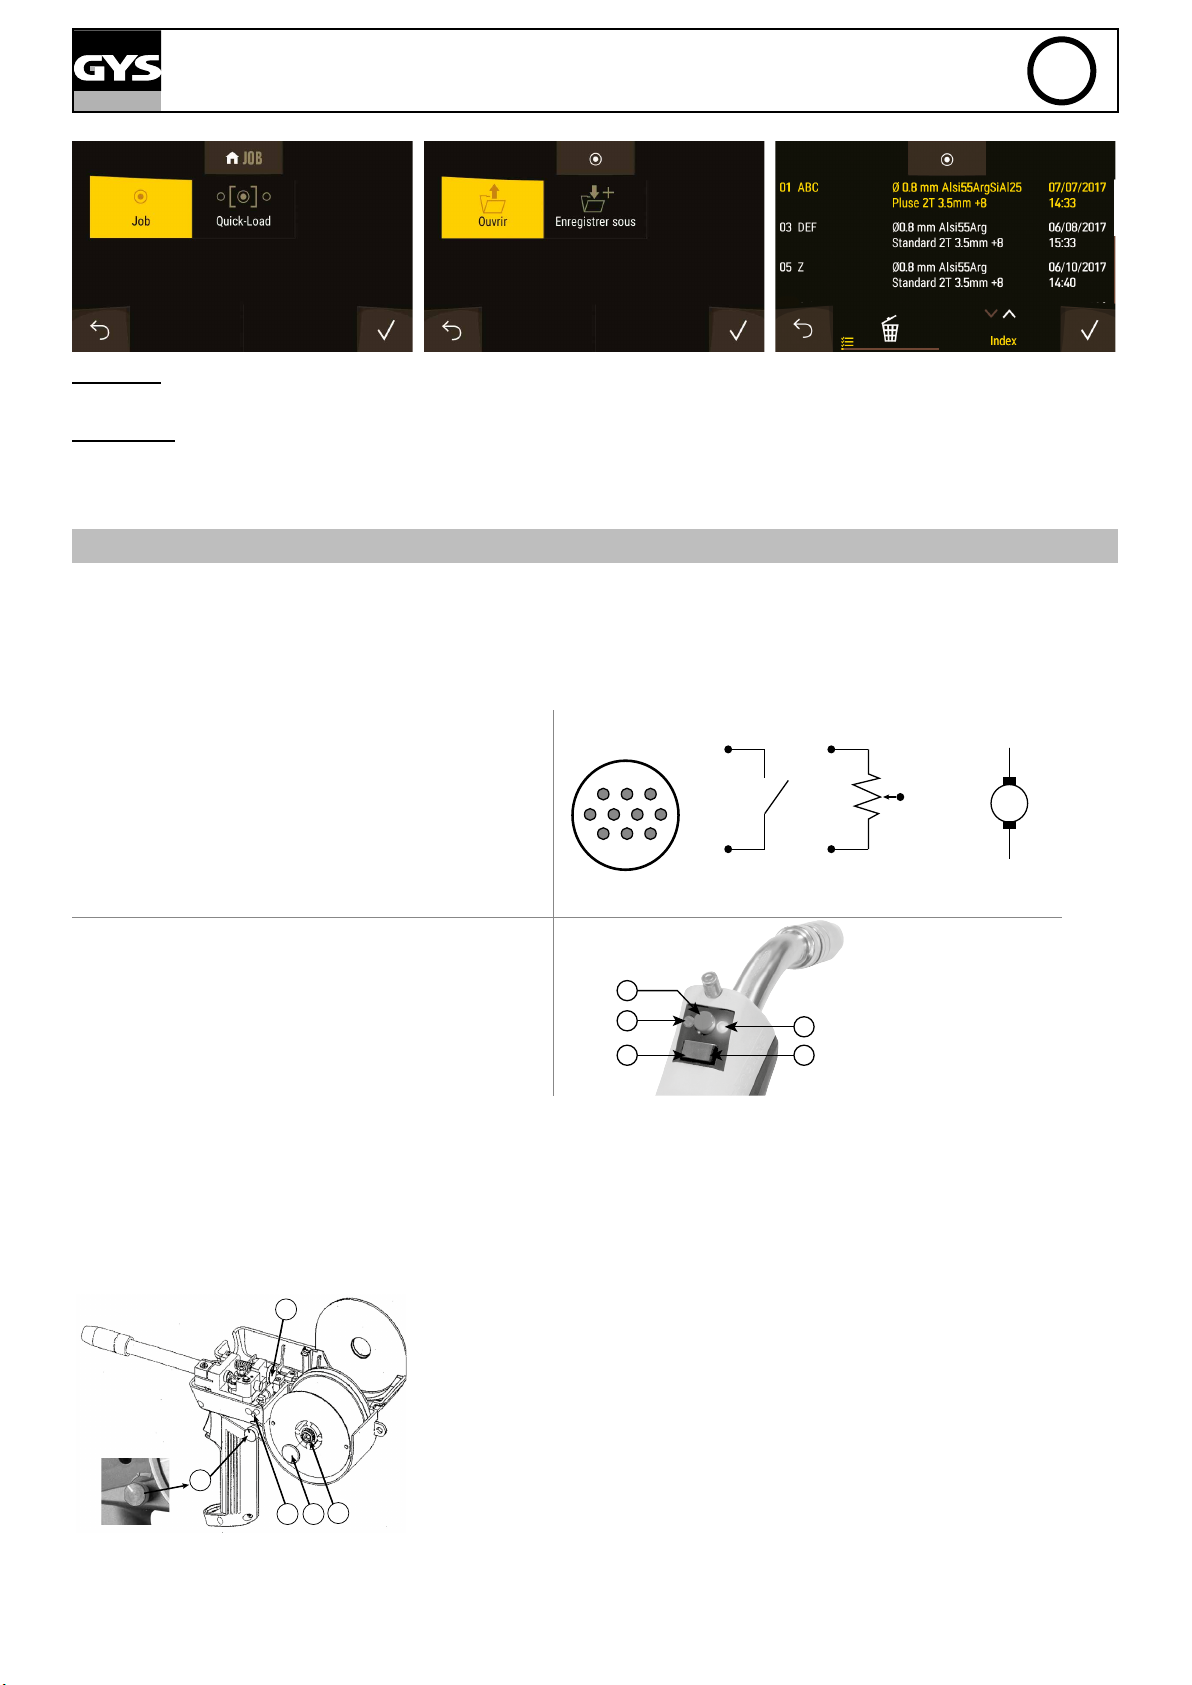
QUICK LOAD - vyvolání JOB na spoušť mimo svařování.
Quick Load je režim načtení JOB (20 max.) mimo svařování a možný pouze při procesu MIG-MAG.
Ze seznamu Quickload složeného z dříve vytvořených JOBs jsou zpětná vyvolání JOB prováděna krátkým stisknutím spouště. Podporovány jsou
všechny režimy spouště (2T / 4T) a svařovací režimy (SPOT/STD/PLS).
CZ
VOLITELNÉ HOŘÁKY
• Hořák Push-Pull (4m: ref. 046283 / 6m: ref. 048713) :
Hořák Push-Pull se upevňuje na konektor (obr. 1 - 13). Tento typ hořáku umožňuje použití drátu AlSi i v Ø 0,8 mm s délkou hořáku 4 nebo 6 m.
Tento hořák lze použít ve všech režimech.
Detekce hořáku Push-Pull se provádí jednoduchým stisknutím spouště.
Při použití hořáku Push-Pull s potenciometrem umožňuje nastavení na rozhraní určit maximální hodnotu rozsahu nastavení.
Potenciometr pak umožňuje kolísat mezi 50 % a 100 % této hodnoty.
Schéma zapojení hořáku Push Pull
s potenciometrem (10 KΩ)
1 - Výběr nastavení (rychlost nebo výška oblouku)
2 - Oranžová led (výška oblouku)
3 - Zelená led (rychlost)
4 - Nárůst (rychlost nebo oblouk podle tlačítka 2)
5 - Snížení (rychlost nebo oblouk podle tlačítka) 2)
• Hořák Spool Gun* (4m : ref. 041486) * není k dispozici pro model 208/240V.
Hořák Spool Gun se montuje na vyhrazený konektor (OBR. 1 - 12).
Lze jej použít pouze v synergickém, standardním a manuálním režimu.
- V ručním režimu je na hořáku pouze tlačítko pro nastavení rychlosti drátu (na rozhraní stroje není možné žádné nastavení).
- V synergickém režimu umožňuje tlačítko nastavení mezi 50 % a 100 % hodnoty nastavené na HMI.
Detekce hořáku Push-Pull se provádí jednoduchým stisknutím spouště.
Postup montáže cívky na hořák Spool Gun:
4
1 - Tlačítko otevírání/zavírání krytu
2 - Utahovací matice cívky
3 - Brzdová matice cívky (neutahovat příliš)
4 - Šrouby pro nastavení napnutí válečku
5 - Tlačítko pro nastavení rychlosti drátu
1
2
3
45
5
1 2
3
- Otevřete kryt (1) , odstraňte pojistnou matici (2).
- Povolte matici brzdy cívky (3)
- Vložte svou cívku.
- Pro vložení drátu na cívky zatlačte na „nastavovací šroub napnutí válce (4)“
- Vyjměte drát z hořáku navinutím cívky.
- Připojte ovládací a napájecí konektor Spool Gun.
21
Page 22
AUTOPULSE 220-M3
NASTAVENÍ VÝROBKU
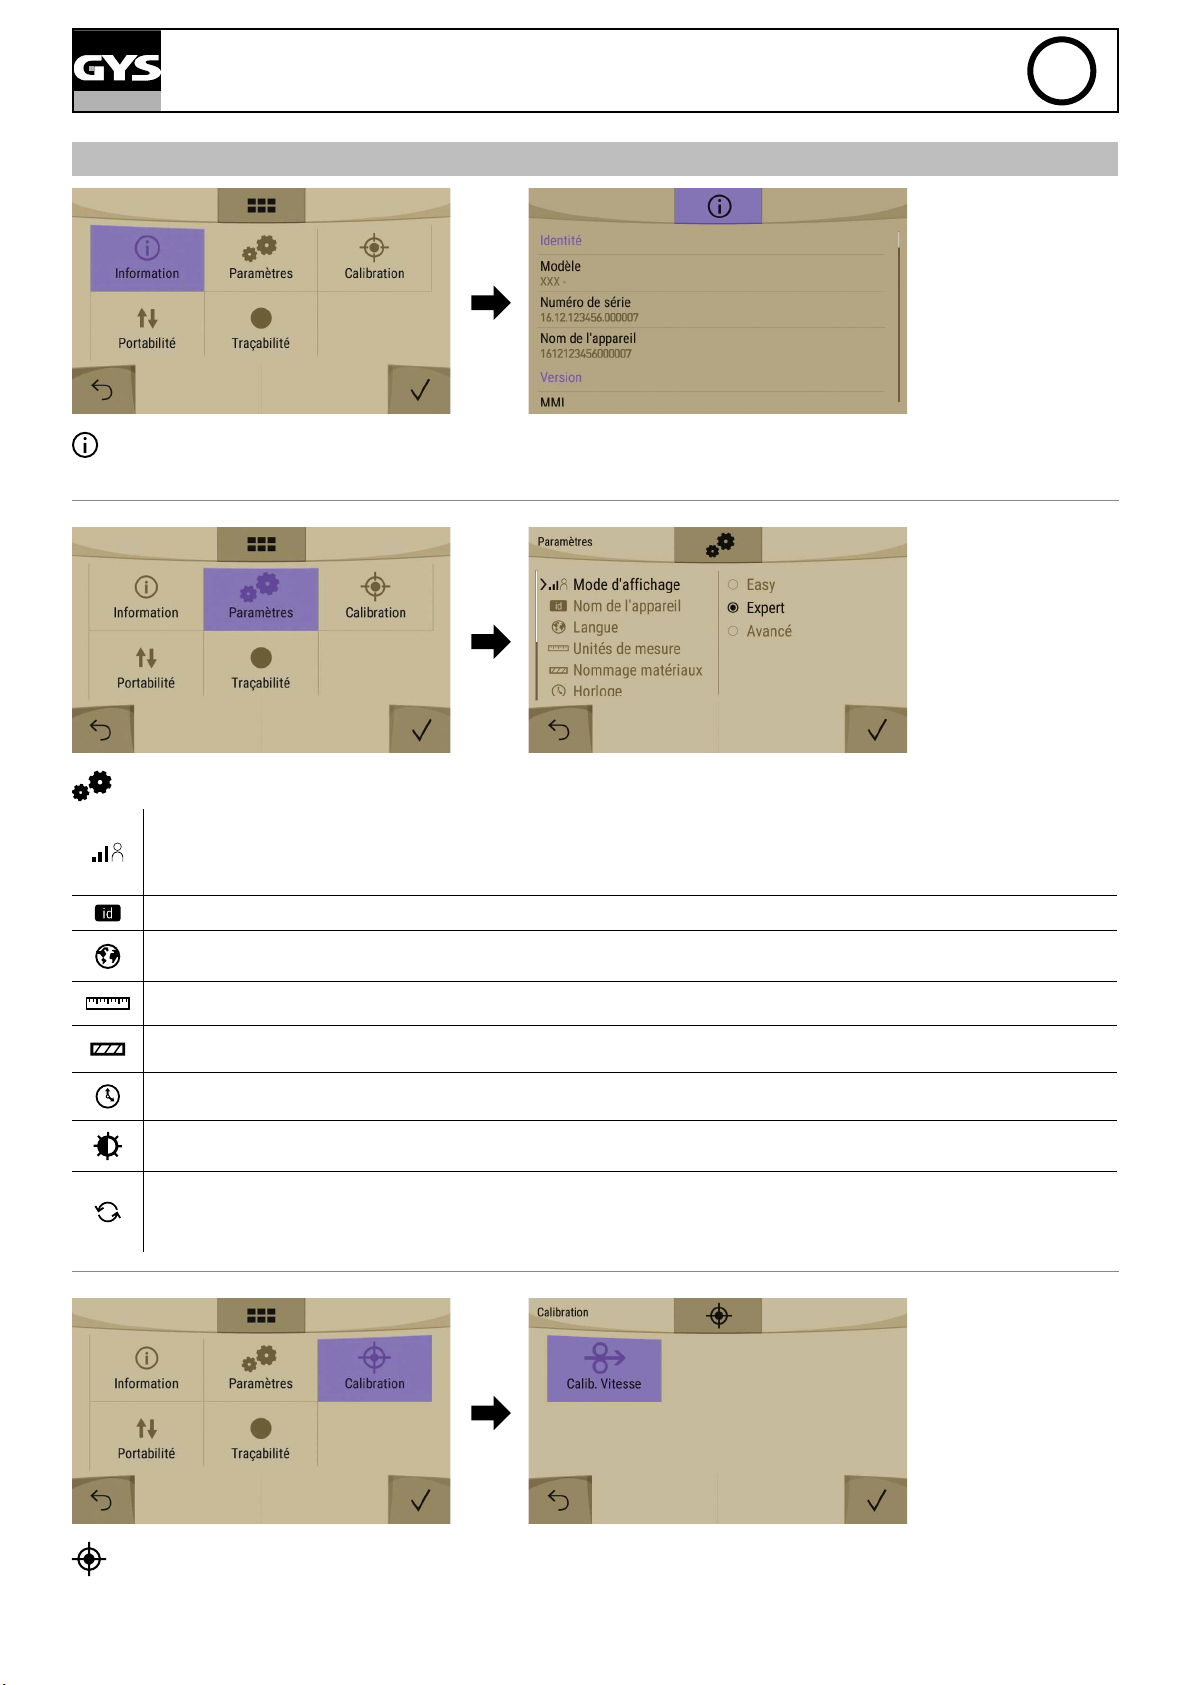
INFORMACE
Tato nabídka umožňuje přístup k číslům verzí karet a softwarů.
CZ
PARAMETRY
Režim zobrazení umožňuje přístup ke svařovacím parametrům a konguracím.
- Easy: snížené zobrazení a funkčnost: nemáte přístup ke svařovacímu cyklu.
- Expert: plné zobrazení, umožňuje nastavit trvání a časy různých fází svařovacího cyklu.
- Pokročilé: plné zobrazení, umožňuje nastavit různá napětí oblouku v každé fázi.
Název přístroje a možnost přizpůsobení.
Podporované jazyky: Francouzština, angličtina atd.
Jednotky měření: Mezinárodní (SI) nebo Imperiální (USA).
Pojmenování materiálů: EN (Evropské) nebo AWS (USA)
Příklad: Fe (EN) -> Ocel (AWS), CrNi 308 (EN) -> ER 308L (AWS)
Čas, datum a formát.
Jas obrazovky
Reset produktu (částečný / celkový):
- Částečný (výchozí hodnota svařovacího cyklu).
- Celkový (tovární nastavení).
KALIBRACE
Tento režim je určen ke kalibraci rychlosti navijáků. Účelem kalibrace je kompenzovat změny rychlosti podavače drátu, aby se přizpůsobilo zobrazené měření napětí a zpřesnil výpočet energie. Spuštěný proces je vysvětlen pomocí animace na obrazovce.
22
Page 23
AUTOPULSE 220-M3
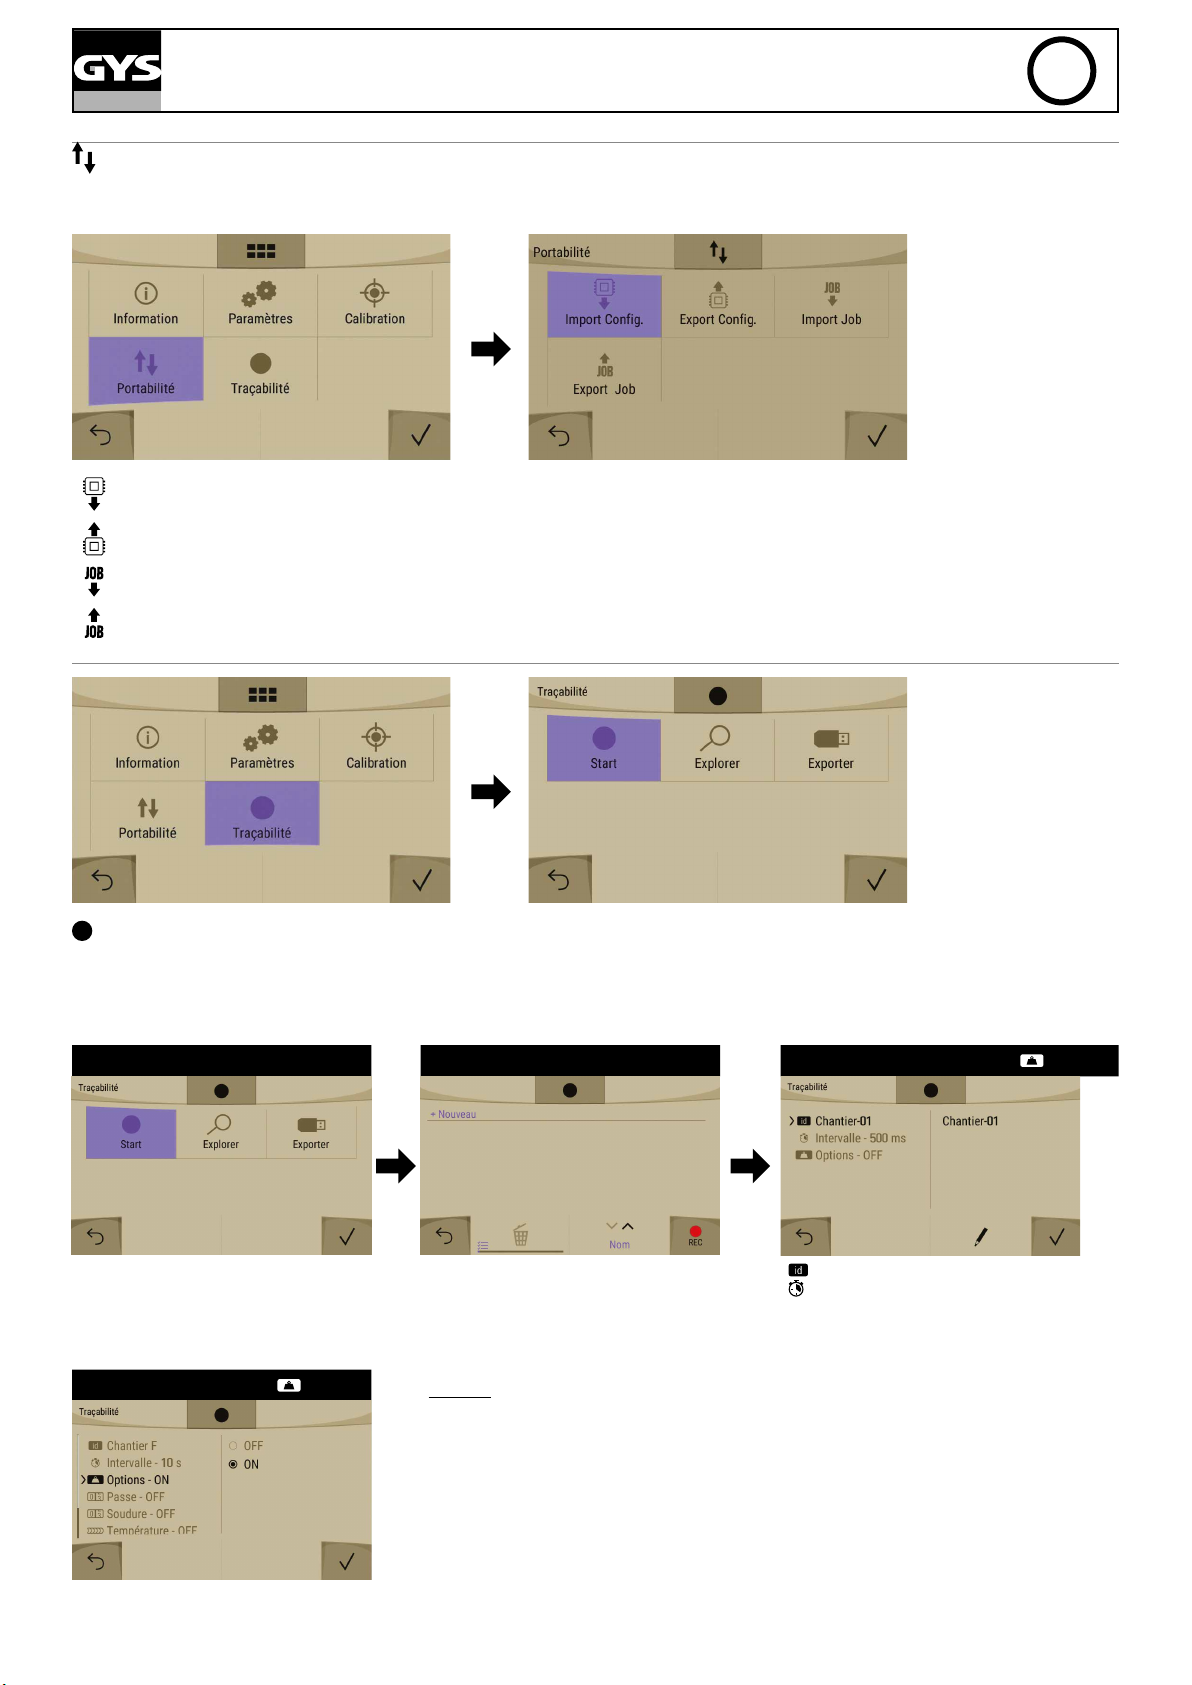
PŘENOSITELNOST
Tato funkce umožňuje uložení svařovací kongurace stroje.
Umožňuje také načtení kongurace načtené do jiného počítače a její vložení do jiného.
Importovat konguraci : import USB klíče nebo kongurace „USER“ a jeho JOBS.
Exportovat konguraci : export na USB klíč aktuální kongurace „USER“ a jeho JOBS v adresáři USB\PORTABILITY\CONFIG
Import JOB: import JOBS nalezený v adresáři USB\Portability klíče USB.
Export JOB: export do USB klíče JOBS podle postupů v adresáři USB\PORTABILITY\JOB.
CZ
SLEDOVATELNOST
Toto rozhraní pro správu svařování umožňuje sledovat/zaznamenávat všechny fáze svařovací operace, svar po svaru, během průmyslové výroby.
Tento kvalitativní přístup zajišťuje post-produkční kvalitu svařování umožňující analýzu, vyhodnocení, reporting a dokumentaci zaznamenaných
parametrů svařování. Tato funkce umožňuje přesné a rychlé shromažďování a ukládání požadovaných údajů v rámci normy EN ISO 3834. Obnovení
těchto dat je možné pomocí exportu na USB klíč.
1- Vytvoření sledovatelnosti 2- Vytvoření projektu 3-
Vyberte „START» Vyberte „REC»
4-
Plná sledovatelnost
- ON
Denice:
• HOUSENKA odpovídá svařovacímu cyklu.
• CHOD odpovídá svařování po celém obvodu svařované součásti.
• SVÁR je dokončený spoj dvou spojených dílů. Svar tedy sestává z jedné nebo více drah.
• PROJEKT je tvořen jedním nebo více hotovými svary.
Jednoduchá sledovatelnost
Název projektu
Interval vzorkování:
- Hold: Žádné záznamy proudu/napětí.
- 250 ms, 500 ms atd. : Zaznamenávání
hodnot proudu/napětí každých X.
- OFF
• Teplota* ON: Teplota svařovaného dílu na začátku svaru.
• Délka * ON: Délka svaru
*
měrné jednotky se zobrazují podle volby denované v PARAMETRECH/Jednotkách měření.
23
Page 24
AUTOPULSE 220-M3
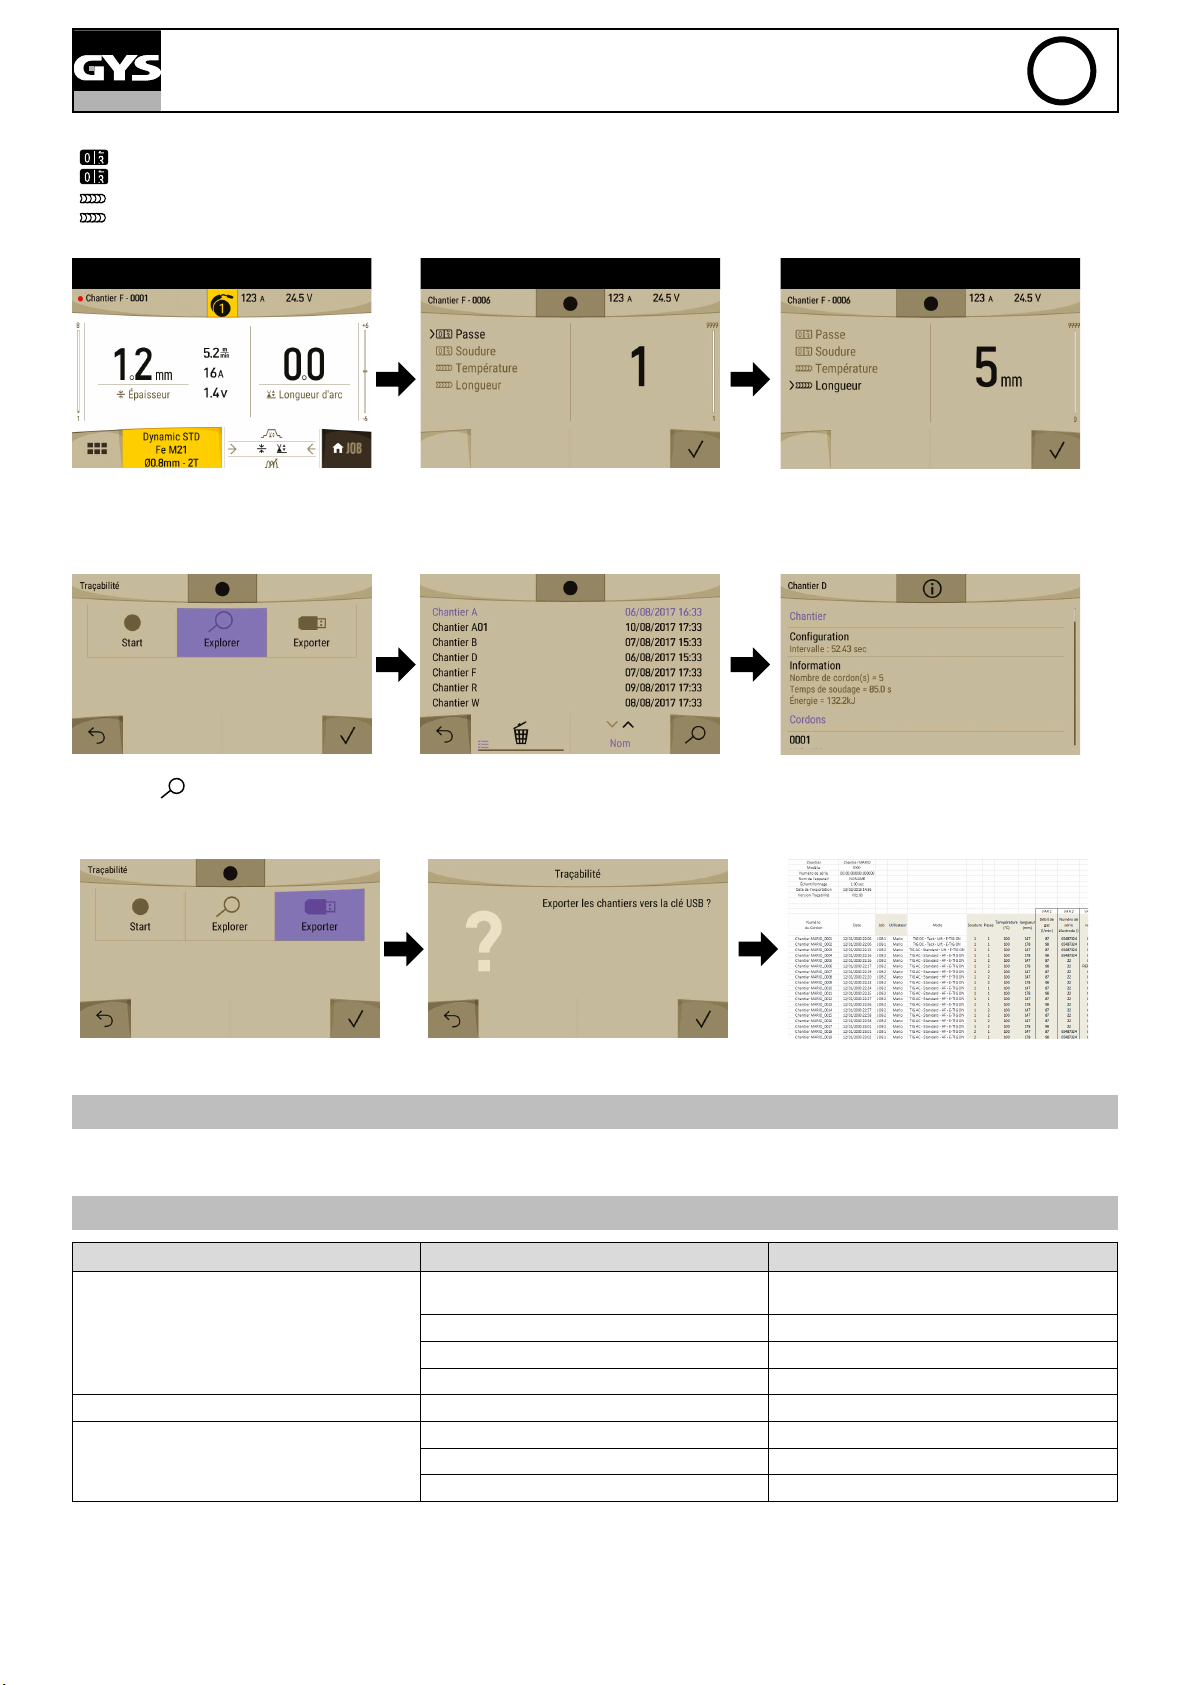
Chod (ZAP/VYP)
Svár (ZAP/VYP)
Teplota (ZAP/VYP)
Délka (ZAP/VYP)
5- Zobrazení projektu/svaru 6- Identikace 7- Validace
CZ
Vlevo nahoře se zobrazuje název projektu a čísla svarů.
(Číslo svaru se zvyšuje automaticky a
nelze jej upravit)
Funkce „Prozkoumat“ umožňuje přístup k seznamu vytvořených pracovních relací, jejich třídění a mazání.
Piktogram umožňuje zobrazit podrobnosti každé relace s následujícími informacemi: frekvence vzorkování, počet zaznamenaných svarů,
celková doba svařování, dodaná svařovací energie, kongurace každého svaru (proces, časová značka, čas svařování a uživatelské rozhraní
svařování).
Tyto informace získáte exportem dat na USB klíč.
Data .CSV lze otevřít pomocí tabulkového procesoru (Microsoft Excel®, Calc OpenOfce® atd.).
Na konci každého svaru se zobrazí
identikační okno: Číslo dráhy, číslo
sváru, teplota součástky a/nebo délka
svaru.
Ověření lze provést na HMI nebo stisknutím spouště.
REŽIM ENERGIE
Tento režim vyvinutý pro svařování s kontrolou energie pomocí DMOS umožňuje kromě zobrazení energie svaru po svařování také:
Tepelný koecient podle použité normy: 1 pro normy ASME nebo 0,8 pro evropské normy. Zobrazená energie se vypočítá pomocí tohoto koecientu.
ANOMALIE, PŘÍČINY, NÁPRAVY
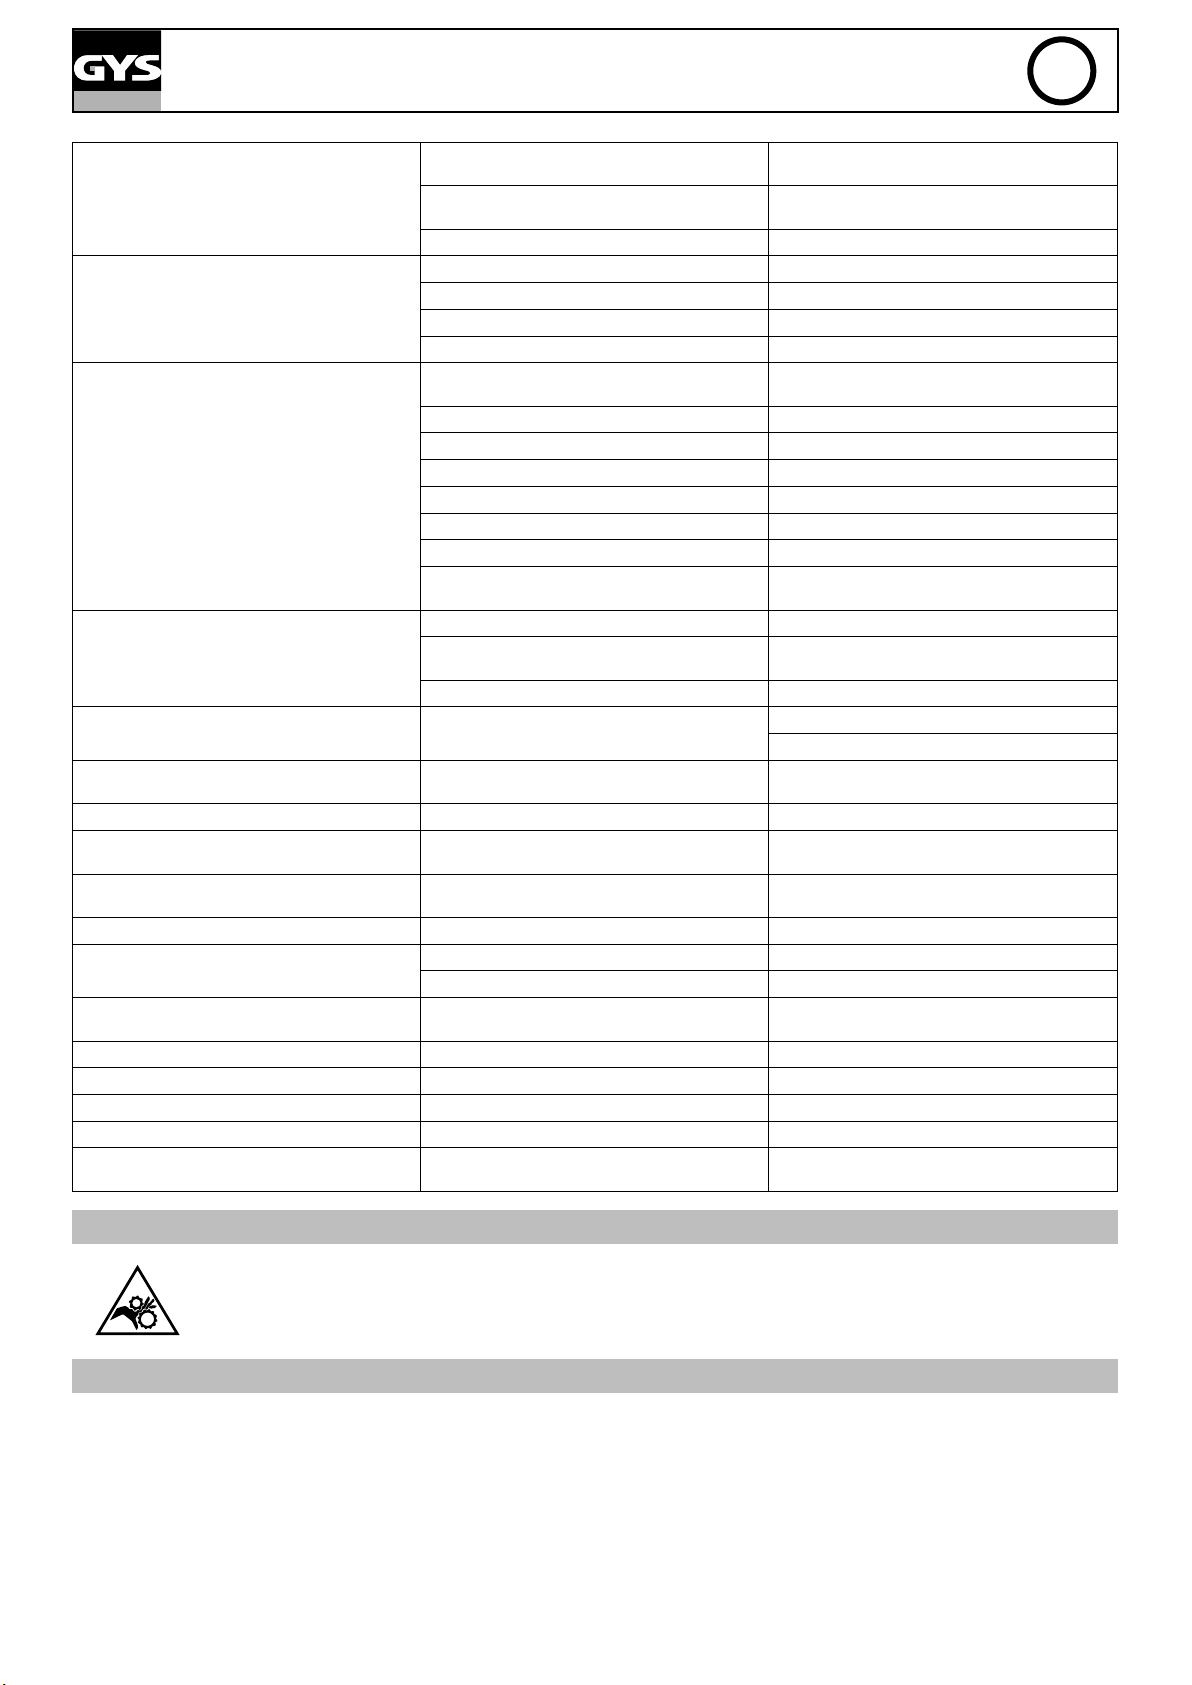
PŘÍZNAKY MOŽNÉ PŘÍČINY ŘEŠENÍ
Otřepy ucpávají otvor
Tok svařovacího drátu není konstantní.
Motor odvíjení drátu nefunguje. Brzda cívky nebo válec jsou příliš utažené. Uvolněte brzdu a válce
Špatné odvíjení drátu.
Drát klouže po cívce. Přidejte antiadhezivní produkt.
Jedna z cívek klouže. Zkontrolujte utažení šroubu cívky.
Kabel hořáku je zkroucený. Kabel hořáku by měl být co nejrovnější.
Špinavý nebo poškozený podavač drátu. Vyčistěte nebo vyměňte.
Chybí klíč osy válečků Znovu umístěte klíč do jeho pouzdra
Brzda cívky je příliš utažená. Uvolněte brzdu.
Vyčistěte kontaktní špičku nebo ji vyměňte a použijte
anti-adhezivní přípravek.
24
Page 25
AUTOPULSE 220-M3
CZ
Špatné připojení síťové zástrčky.
Žádný proud nebo špatný svařovací proud.
Drát se dře o válce
Svarová je porézní.
Příliš velké jiskry.
Na výstupu hořáku není žádný plyn Špatné připojení plynu
Chyba během kalibrace
Chyba při stahování Data na USB klíči jsou nesprávná nebo poškozená. Zkontrolujte svá data.
Problém se zálohováním Překročili jste maximální počet zálohování.
Automatické mazání JOB.
Chyba detekce hořáku Push Pull - Zkontrolujte připojení hořáku Push Pull
Problém s klíčem USB
Problém se souborem
Baterie Baterie se zdá být vybitá Vyměňte baterii na zadní straně HMI.
Porucha ventilátoru Ventilátor se netočí správnou rychlostí. Odpojte zařízení, zkontrolujte a restartujte
Chyba přepětí sítě - Zkontrolujte instalaci.
Chyba podpětí sítě - Zkontrolujte instalaci.
Problém při spuštění svařování -
Špatné uzemnění.
Žádné napětí. Zkontrolujte spoušť hořáku.
Podávací tryska drátu rozdrcená. Zkontrolujte trysku a tělo hořáku.
Drát zablokovaný v hořáku. Vyměňte nebo vyčistěte.
Žádná kapilární špička. Zkontrolujte přítomnost kapilární špičky.
Rychlost drátu je příliš vysoká. Snižte rychlost drátu
Tok plynu je nedostatečný.
Prázdná plynová láhev. Vyměňte ji.
Neuspokojivá kvalita plynu. Vyměňte ho.
Cirkulace vzduchu nebo vliv větru. Zabraňte průvanu, chraňte oblast svařování.
Plynová tryska je příliš zanesená. Vyčistěte nebo vyměňte plynovou trysku.
Špatná kvalita drátu. Použijte drát vhodný pro svařování MIG-MAG.
Špatná kvalita svařovaného povrchu (rez atd.) Před svařováním díl vyčistěte
Plyn není připojen
Příliš nízké nebo příliš vysoké napětí oblouku. Viz parametry svařování.
Špatné uzemnění.
Nedostatečná plynová ochrana. Upravte průtok plynu.
Během kalibrace došlo k chybě, je zrušena a může
být zopakována.
Některé z vašich jobs byly smazány, protože již
nebyly platné s novými synergiemi.
Na USB klíči nebyl detekován žádný JOB Více paměti v produktu Uvolněte místo na USB klíči.
Soubor „...“ neodpovídá synergiím staženým v
produktu
Podívejte se na připojení zástrčky a zkontrolujte, zda
je zástrčka správně napájena.
Zkontrolujte uzemňovací kabel (připojení a stav
svorky).
"Rozsah nastavení od 15 do 20 l / min.
Vyčistěte základní kov."
Zkontrolujte, zda je plyn připojen ke vstupu generátoru.
Zkontrolujte a umístěte uzemňovací svorku co
nejblíže svařované oblasti.
Zkontrolujte připojení přívodů plynu
Zkontrolujte, zda elektroventil funguje
Stiskněte Další pro Odchod
"Musíte smazat programy.
Počet záloh je omezen na 500."
-
Soubor byl vytvořen se synergiemi, které na stroji
nejsou.
Zkontrolujte správnost průtoku drátu a svou elektrickou instalaci.
TABULKA ÚRAZŮ SPOJENÝCH S POHYBLIVÝMI SOUČÁSTKAMI
Navijáky jsou vybaveny pohyblivými součástkami, které mohou zachytit ruce, vlasy, oblečení nebo nástroje a způsobit zranění!
• Nepokládejte ruku na rotující nebo pohybující se součástky nebo na hnací součástky!
• Ujistěte se, že kryty skříně nebo ochranné kryty jsou během provozu bezpečně zavřeny!
• Při navlékání drátu a při výměně cívky plnicího drátu nepoužívejte rukavice.
PODMÍNKY ZÁRUKY
Záruka se vztahuje na všechny výrobní vady nebo závady po dobu 2 let od data nákupu (díly a práce).
Záruka se nevztahuje na:
• Všechna další poškození způsobená přepravou.
• Normální opotřebení součástek (např. kabely, svorky atd.).
• Události způsobené nesprávným použitím (chyba napájení, pád, demontáž).
• Poruchy související s prostředím (znečištění, rez, prach).
V případě poruchy vraťte zařízení distributorovi a přiložte:
- datovaný doklad o nákupu (stvrzenka, faktura atd.)
- poznámka vysvětlující vadu.
25
Page 26
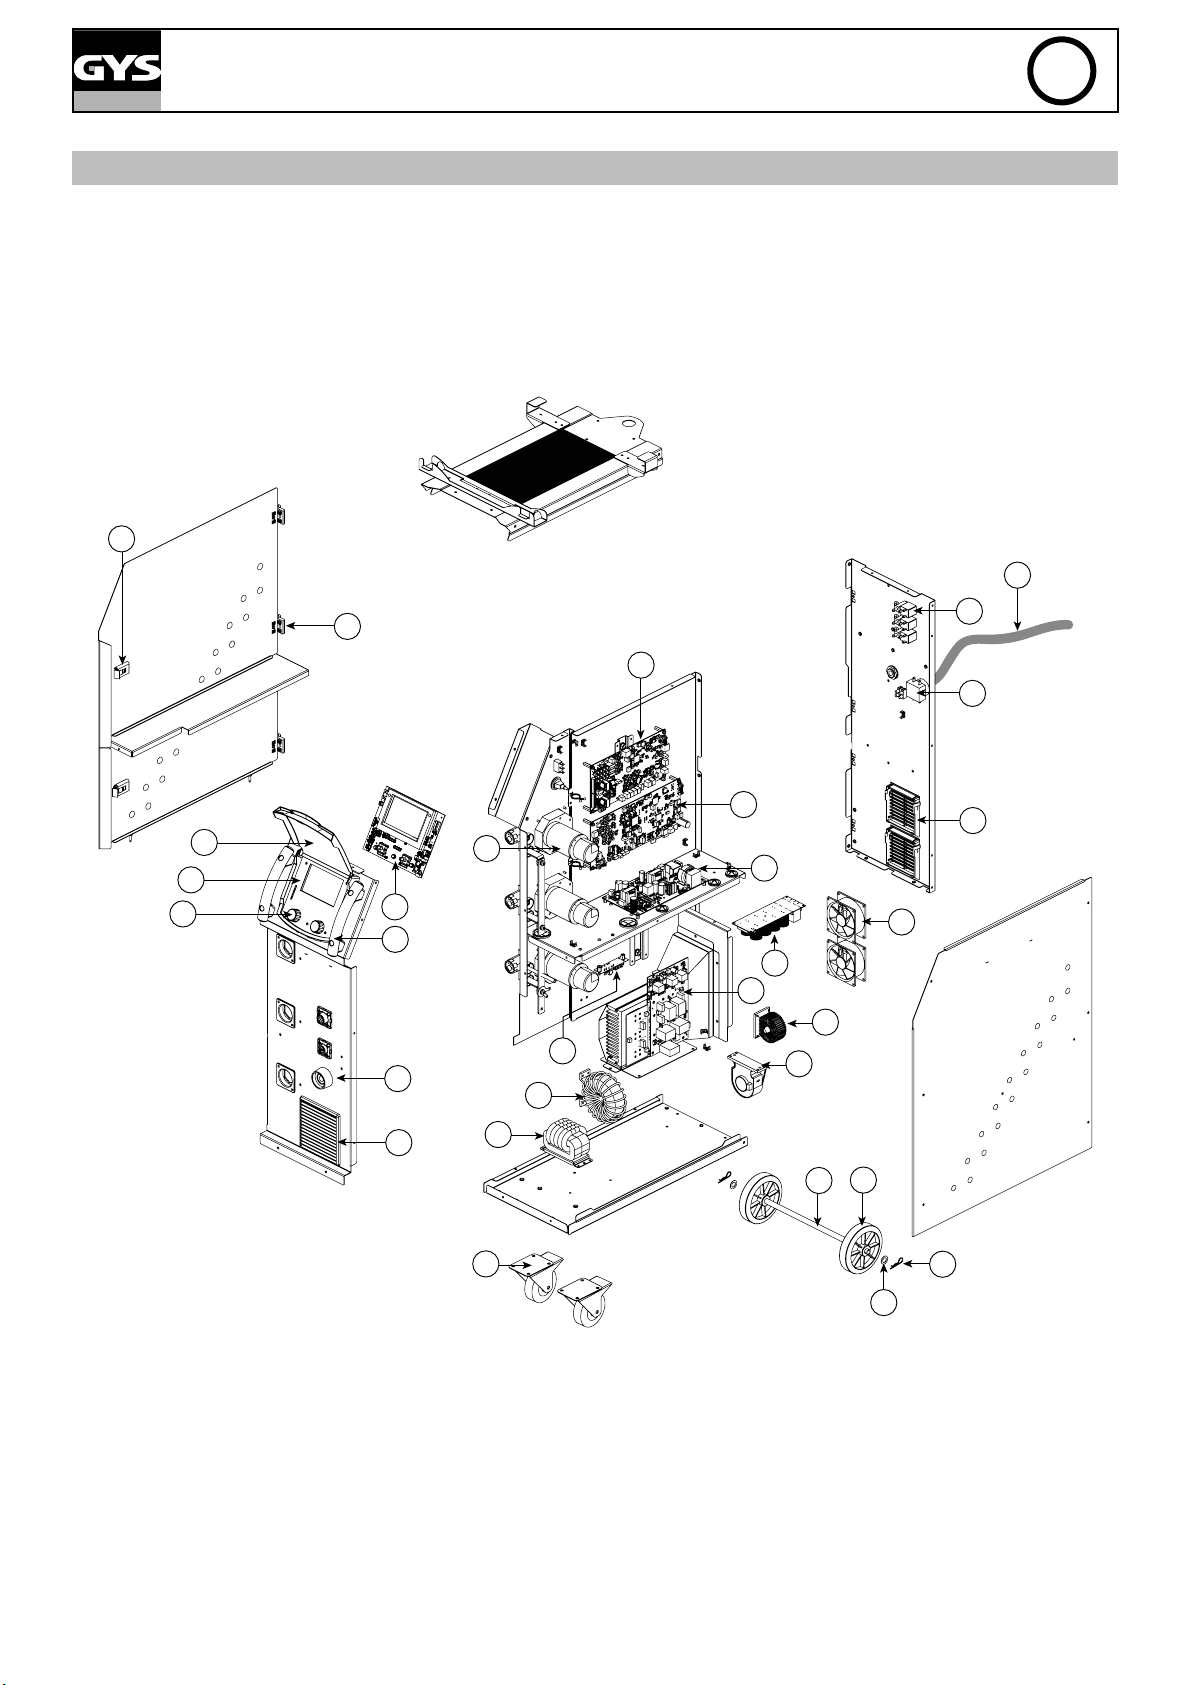
NÁHRADNÍ DÍLY
AUTOPULSE 220-M3 - 230 V
9
AUTOPULSE 220-M3
CZ
28
8
11
12
1
3
2
4
5
6
7
10
20
19
15
16
13
14
18
23
26
17
22
27
29
30
26
21
25
24
Page 27
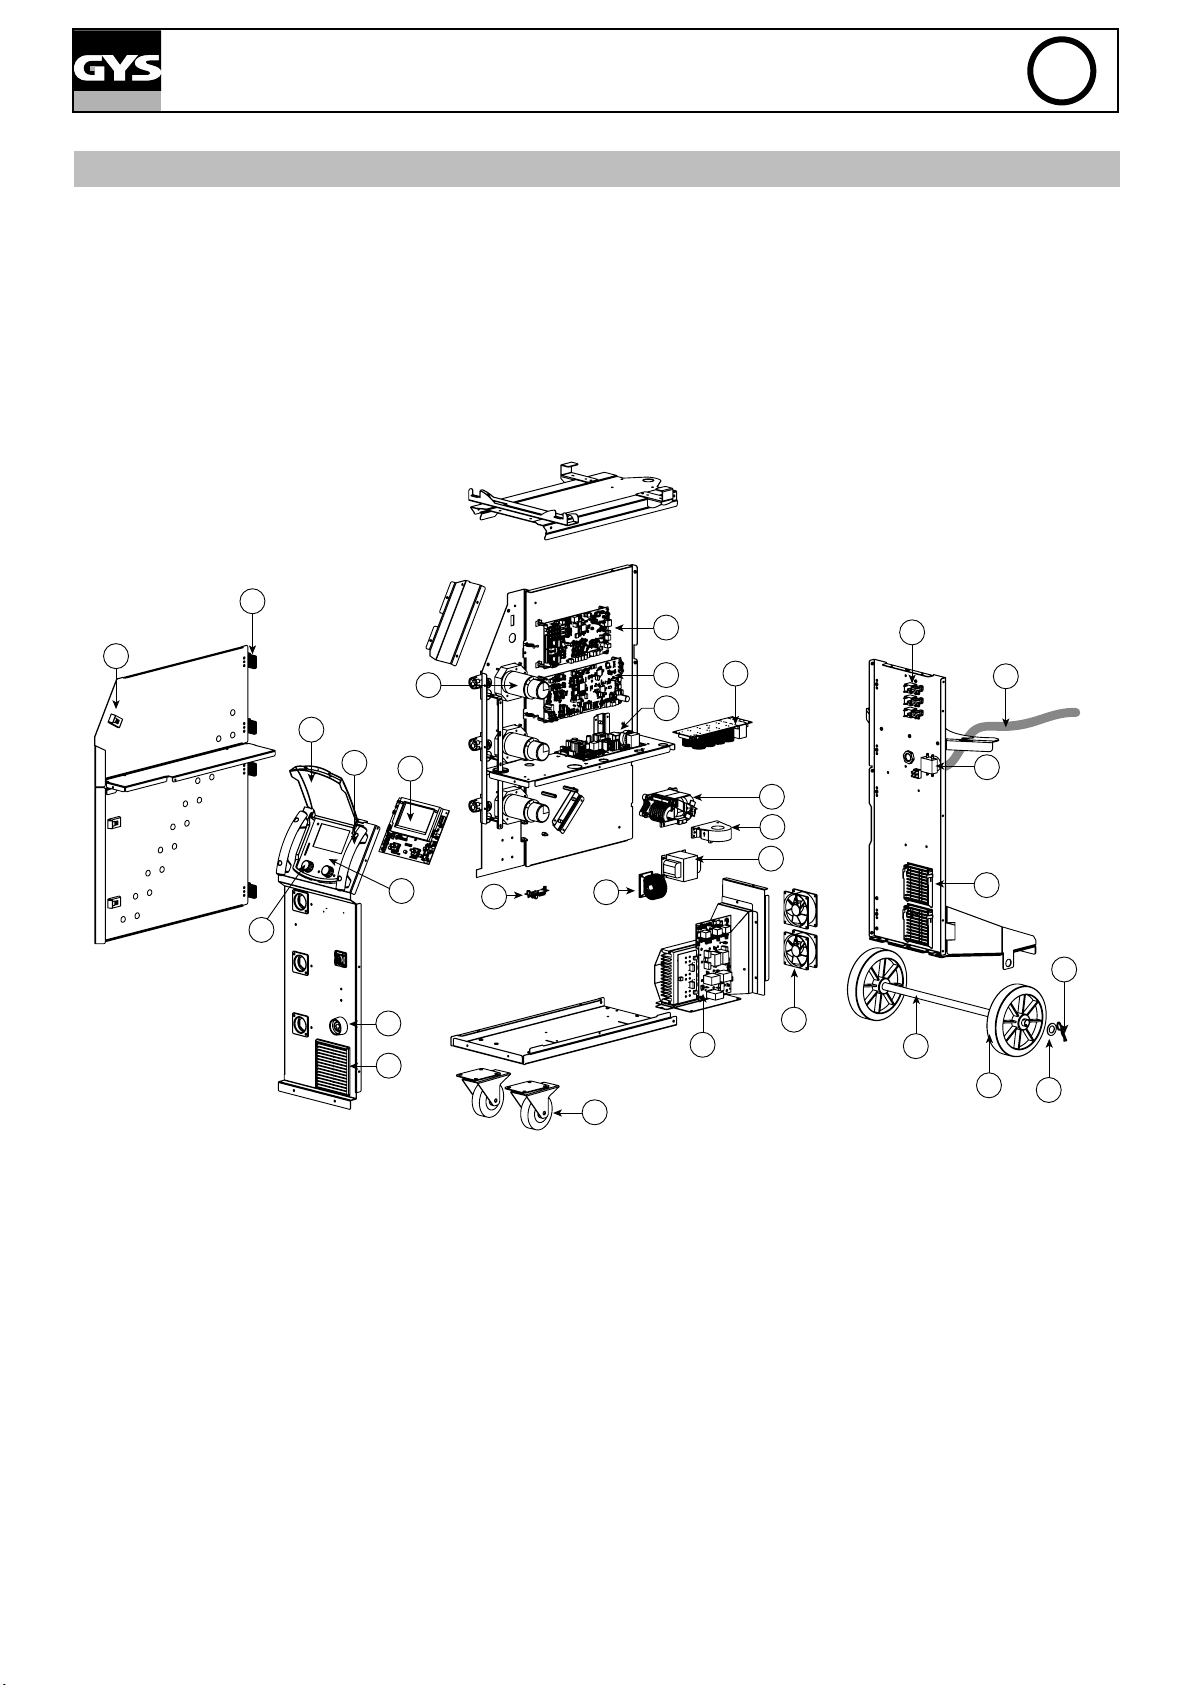
NÁHRADNÍ DÍLY
AUTOPULSE 220-M3 - 208/240 V
8
9
1
5
2
AUTOPULSE 220-M3
10
4
3
15
17
11
12
13
14
CZ
27
28
29
20
18
19
30
25
6
16
7
21
26
23
22
24
27
Page 28
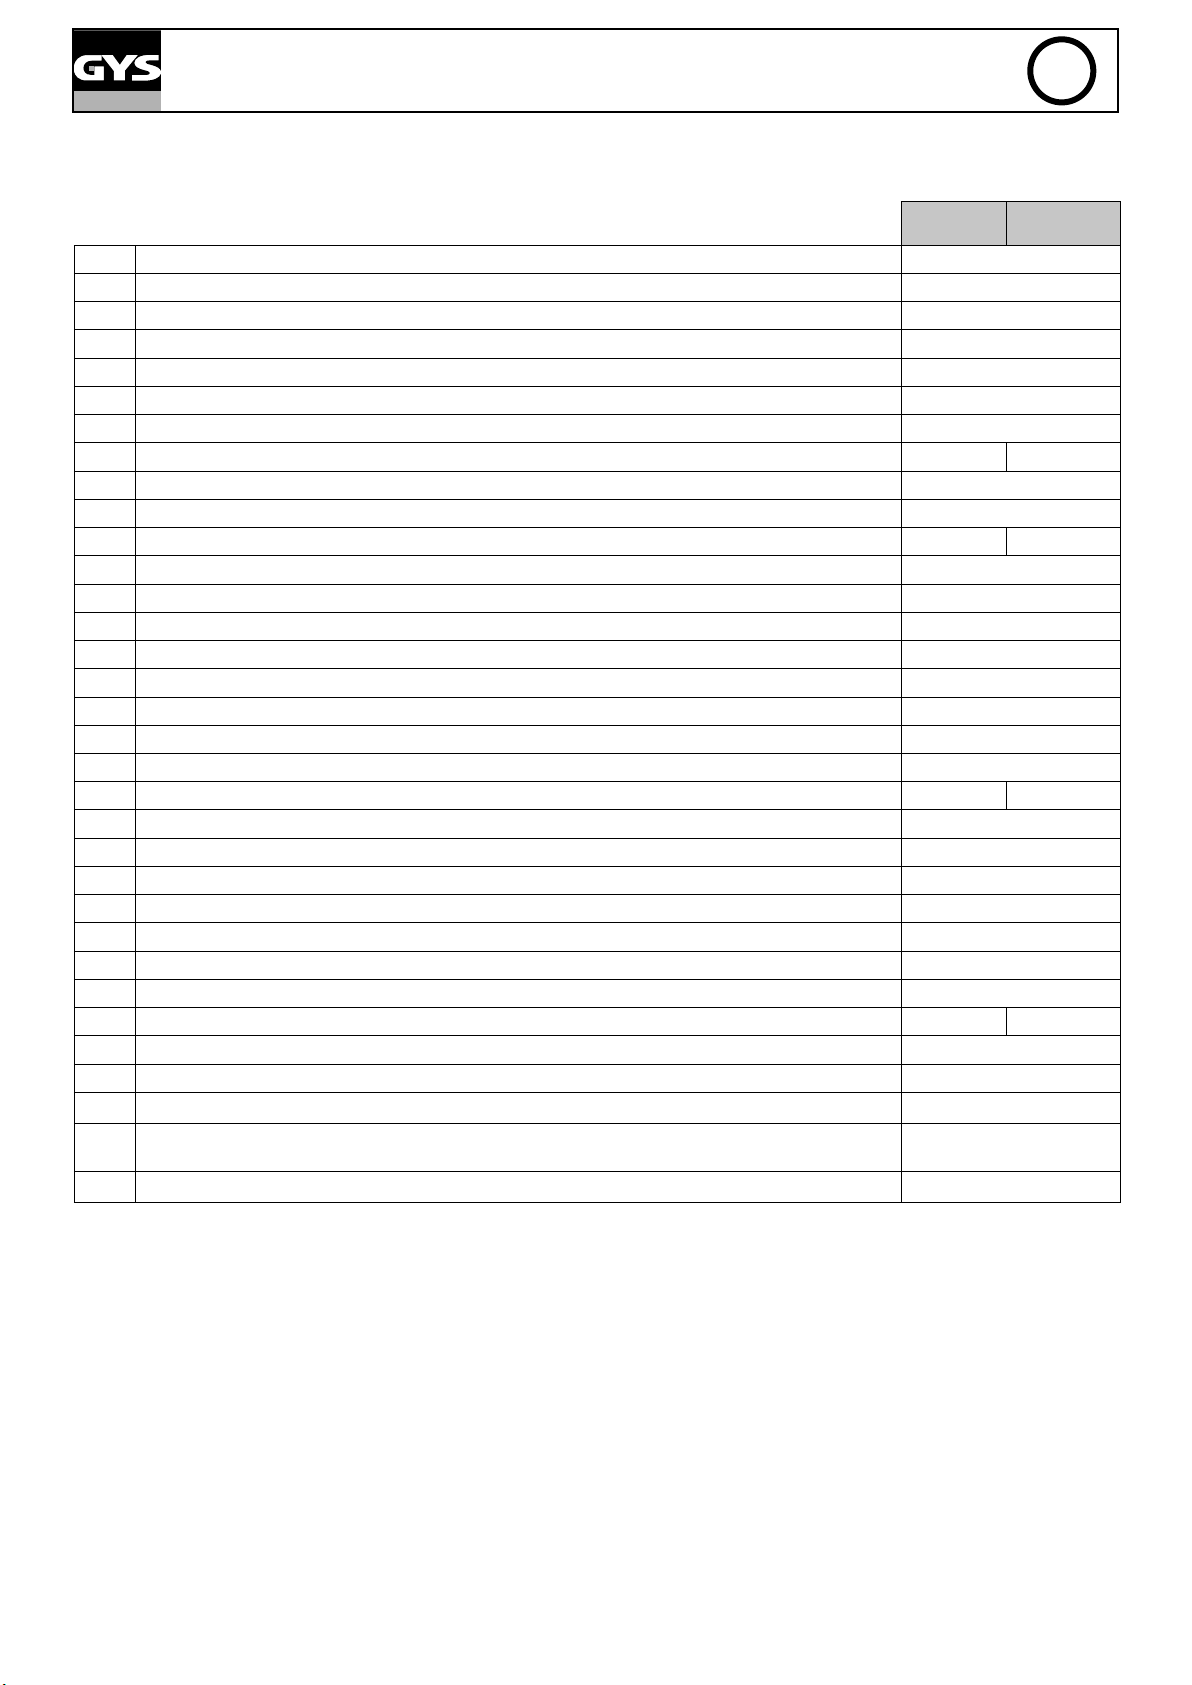
AUTOPULSE 220-M3
CZ
AUTOPULSE
230 V
1 Plastový karter 56199
2 28mm černé tlačítko 73016
3 Klávesnice 51973
4 Deska HMI 97466C
5 Plastová rukojeť 56047
6 Základna texas 51461
7 Plastová mřížka 120x120 51010
8 Závěs 72005 56239
9 Zámek 71003
10 Motonaviják 24V 50 W 51141
11 Deska motonavijáku 97497C 97808C
12 Deska řízení 97482C
13 Deska napájení 97781C
14 Deska kondenzátorů 97479C
15 Deska EMC 97369C
16 Kompletní napájecí modul 97555
17 Self PFC 64673
18 Snímač proudu 500A 64460
19 Výkonový transformátor 96138
20 Výstupní Self 96139 96143
21 Přední kolo 71360
22 Zadní kolo 71375
23 Osa kola 98908ST
24 Plochá podložka 41214
25 Závlačka 42032
26 Ventilátor 50999
27 Elektromagnetický ventil 71542
28 Sektorový svar 21493 F0000
29 Vypínač chod/zastavení 51075
30 Plastová mřížka 92x92 51011
Držák na láhev
-
Bok A držák na láhev
-
AUTOPULSE
208/240 V
99971GF
99969GF
28
Bok B držák na láhev
-
99970GF
Page 29
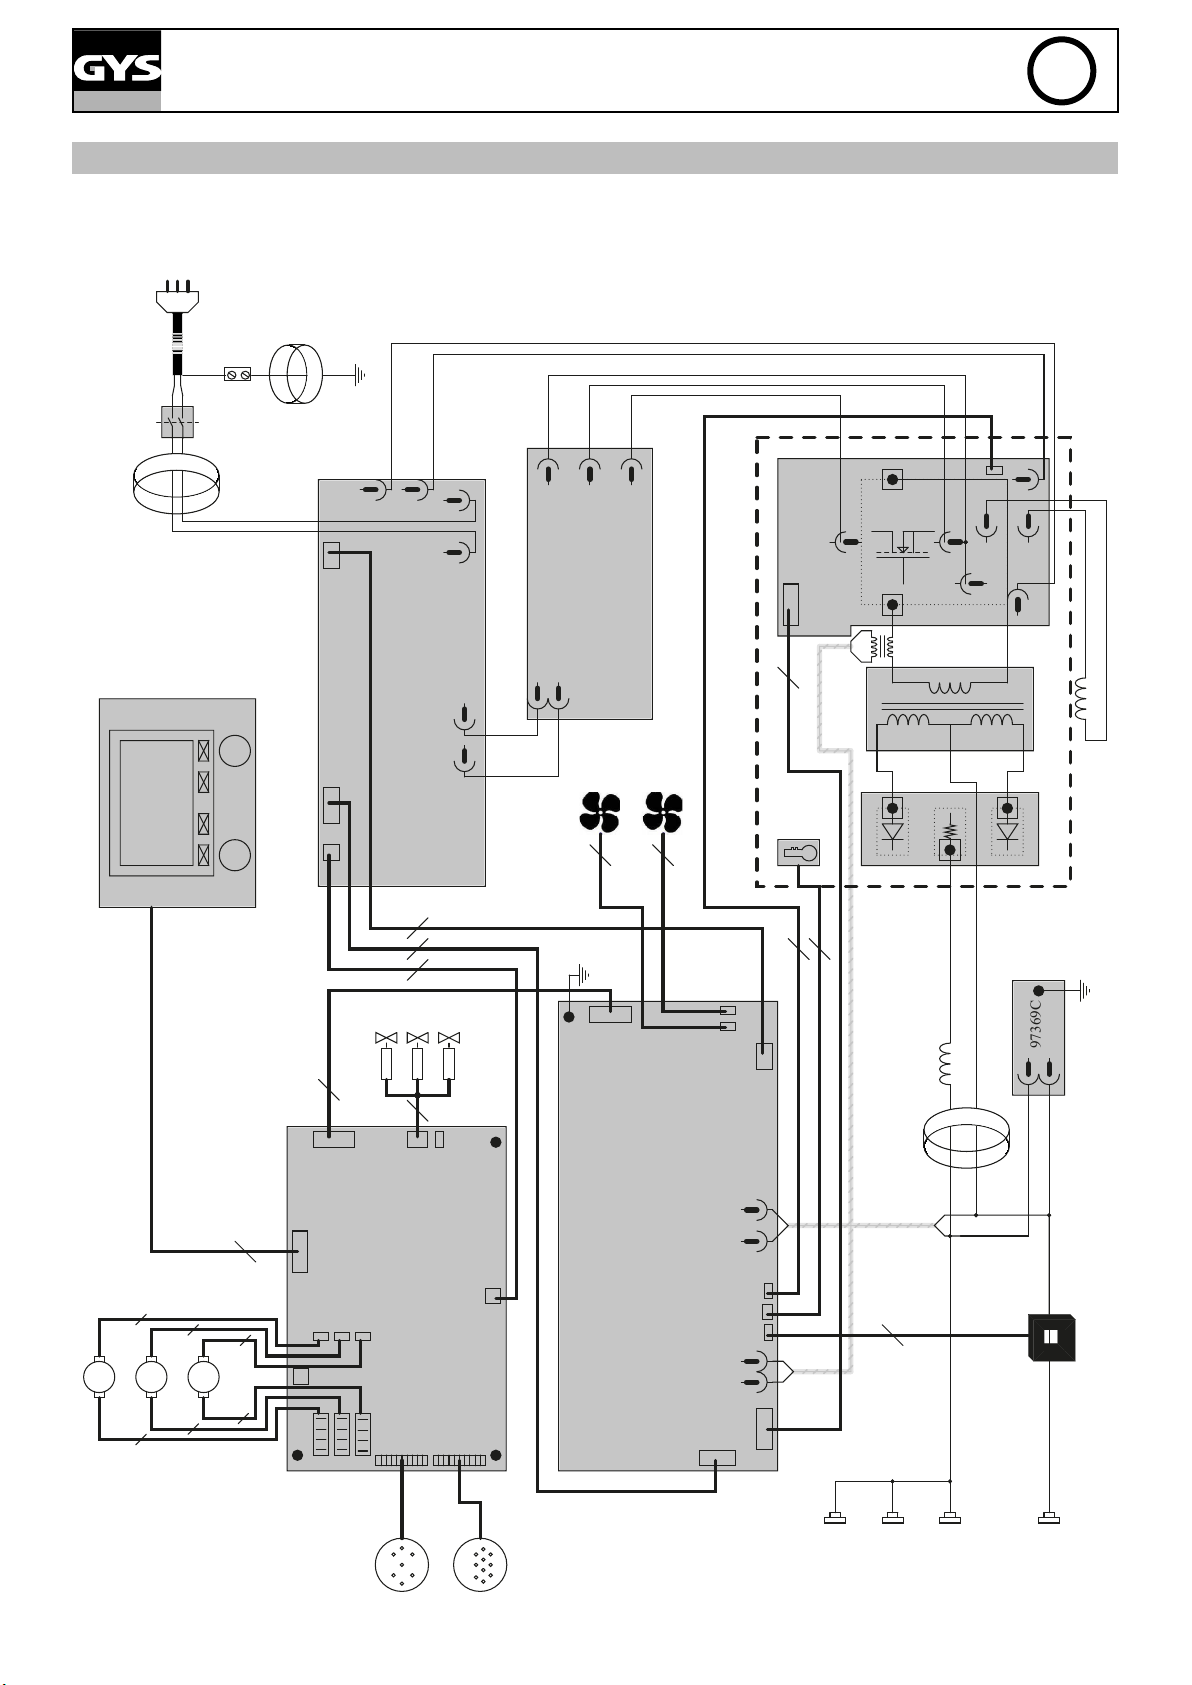
ELEKTRICKÉ SCHÉMA
AUTOPULSE 220-M3 - 230 V
21496IND3
AUTOPULSE 220-M3
CZ
51075
51973
75045
63615
63616
97477C
97479C
10
97481
97466
4 8 6
50999
4
50999
4
52104
4
97705
64674
63724
97478C
2
64673
97555
97369C
+
-
71542
10
10
4
4
4
M
M
M
51141 (1/2)
51141 (1/2)
51141 (1/2)
4
4
4
71542
S.P.G
71542
6
-
97482
97497
71483
94392ST
P.P
+
+
51141 (2/2)
96139
63616
3
64460
51461
+
+
51141 (2/2)
51141 (2/2)
-
29
29
Page 30
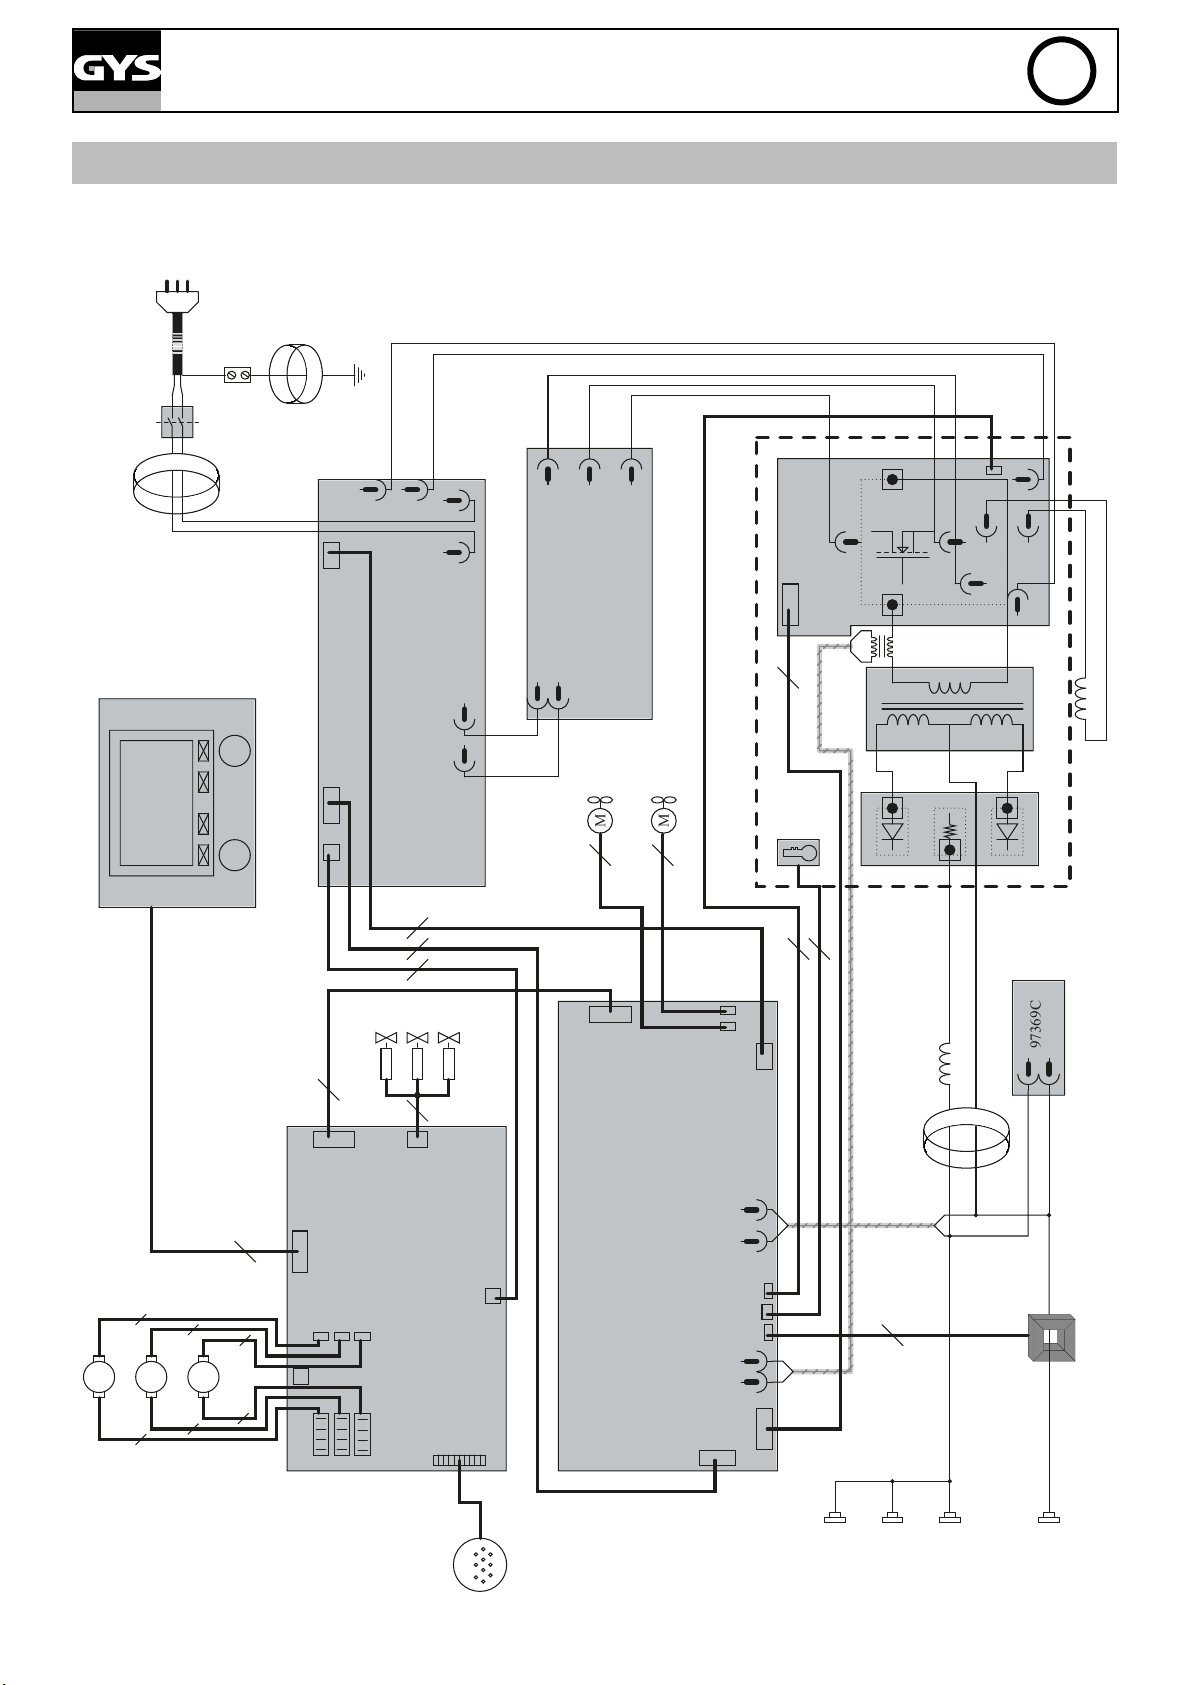
ELEKTRICKÉ SCHÉMA
AUTOPULSE 220-M3 - 208/240 V
F0000
AUTOPULSE 220-M3
CZ
51075
51973
75045
63615
63616
97477C
97479C
10
97481C
97466C
4 8 6
M
4
M
50999
50999
4
52104
4
97705
64674
63724
97478C
2
64673
97555
97369C
+
-
71542
10
10
4
4
4
M
M
51141 (1/2)
4
M
51141 (1/2)
51141 (1/2)
4
4
71542
71542
6
-
97482C
97808C
94392ST
P.P
+
+
51141 (2/2)
96143
63616
3
64460
51461
+
+
51141 (2/2)
51141 (2/2)
-
30
Page 31
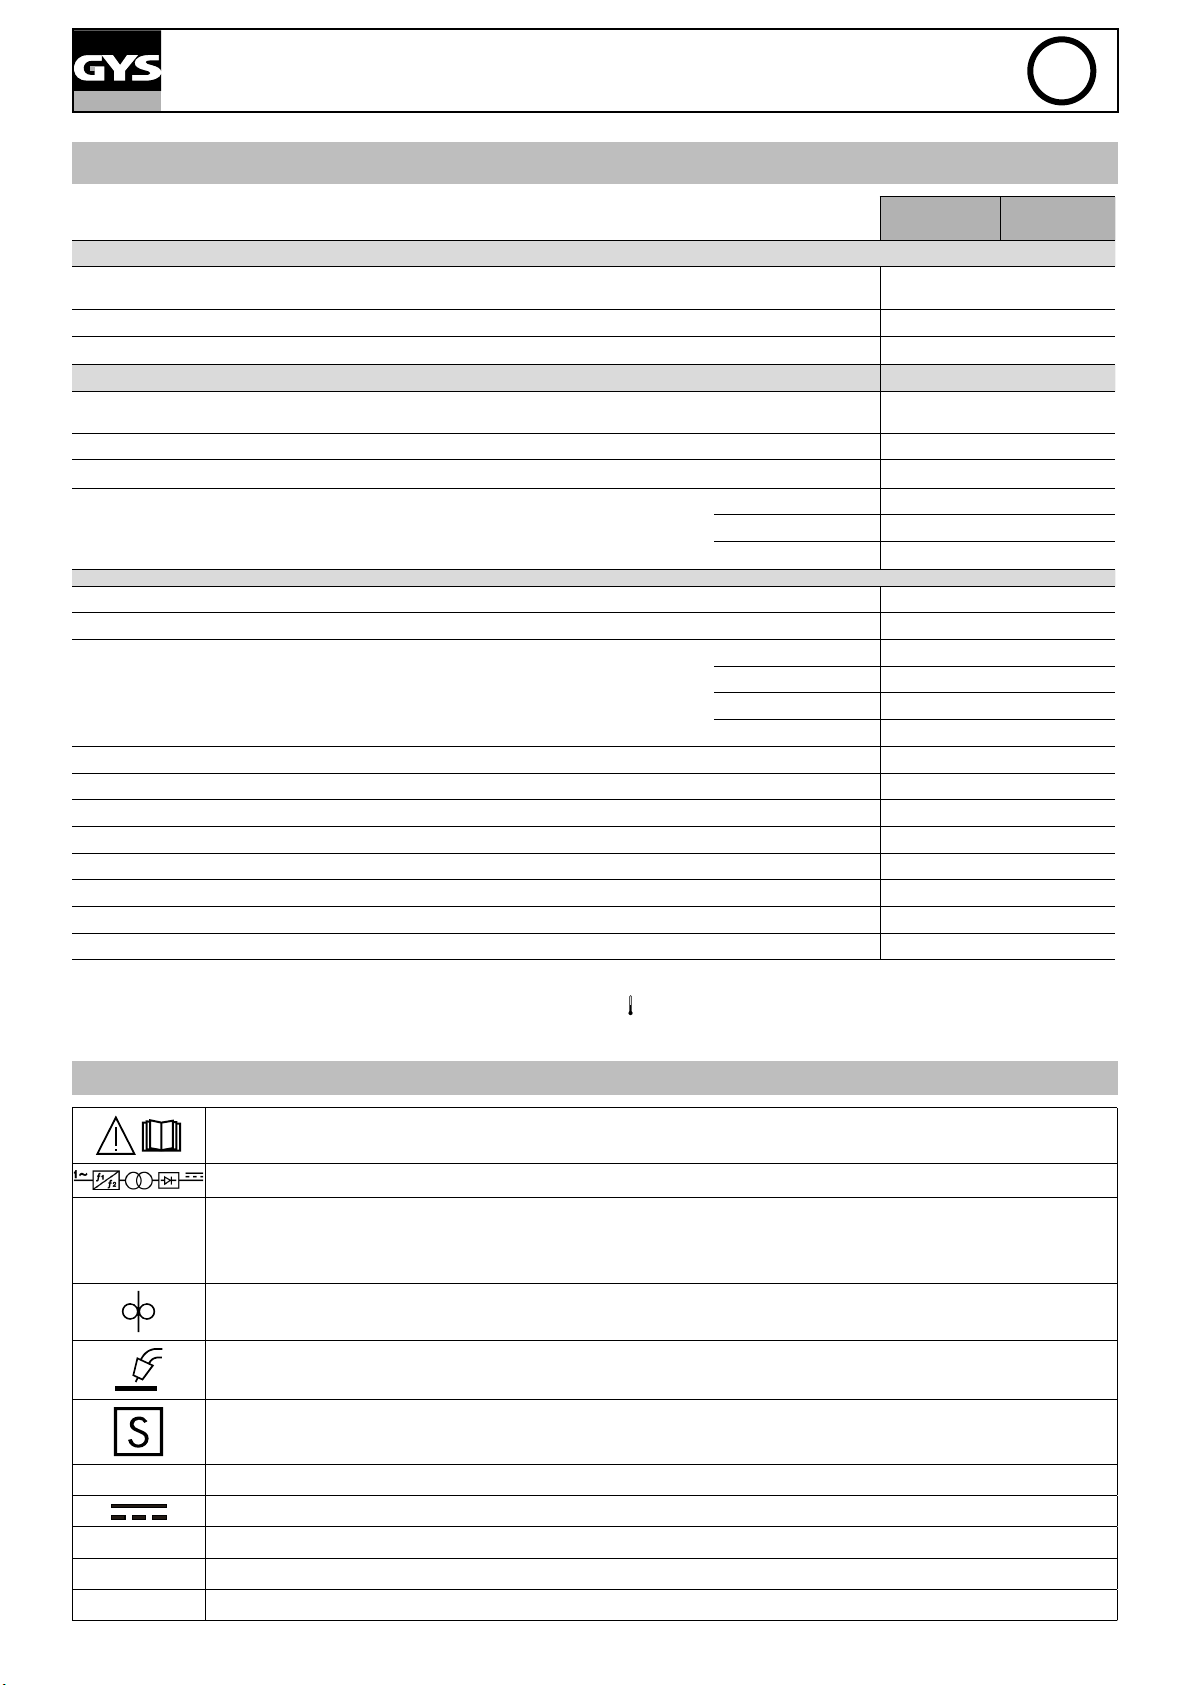
TECHNICKÉ SPECIFIKACE
AUTOPULSE 220-M3
CZ
Primární
Napájecí napětí
Frekvence sektoru
Pojistkový jistič
Sekundární
Napětí naprázdno (U0) *
Jmenovitý výstupní proud (I2)
Konvenční výstupní napětí (U2)
Pracovní cyklus při 40 ° C (10 minut) * Norma EN60974-1.
Rychlost motoru
Konektory hořáku
Podporované dráty
Podporované cívky
Maximální tlak plynu (Pmax)
Typ cívky
Provozní teplota
Teplota skladování
Stupeň ochrany
Rozměry (DxŠxV)
Váha
Fe
Nerez
Al
CuSi / CuAl
20%
60%
100%
AUTOPULSE
230 V
230 V - 1~
-20% +15%
50 / 60 Hz
10 220 A
14.5 25 V
0.5 20.0 m/min
ø 0.6 1.0
ø 0.8 1.0
ø 0.8 1.2
ø 0.8 1.0
ø 200 mm
0.5 MPa (5 bars)
-10°C +40°C
-20°C +55°C
90 x 63 x 92.5 cm
AUTOPULSE
208/240 V
16 A
80 V
220 A
150 A
130 A
EURO
B
IP21
69 kg
* Pracovní cykly jsou realizovány podle normy EN60974-1 při 40 ° C a v cyklu 10 min.
Při intenzivním používání (> v pracovním cyklu) se může aktivovat tepelná ochrana, v tomto případě zhasne oblouk a rozsvítí
Nechte zařízení připojené, aby mohlo vychladnout, dokud nebude zrušena ochrana.
Zdroj proudu popisuje výstupní charakteristiku plochého typu.
V některých zemích se U0 nazývá TCO.
IKONY
Varování! Před použitím si přečtěte návod k použití.
Zdroj proudu technologie dodávající stejnosměrný proud.
EN60974-1
EN60974-5
EN60974-10
Class A
IP21
U0
X(40°C)
I2
Zdroj svařovacího proudu odpovídá normám EN60974-1 / -5 / -10 a třídě A.
MIG / MAG svařování
Vhodné pro svařování v prostředí se zvýšeným rizikem úrazu elektrickým proudem. V takových místnostech však nesmí být umístěn samotný zdroj napětí.
Chráněno před přístupem prstů k nebezpečným částem součástkám a proti vertikálním kapkám vody.
Trvalý svařovací proud.
Jmenovité napětí naprázdno
Pracovní cyklus podle normy EN60974-1 (10 minut - 40 ° C).
I2: odpovídající konvenční svařovací proud.
Ampéry
se výstražné světlo.
31
Page 32
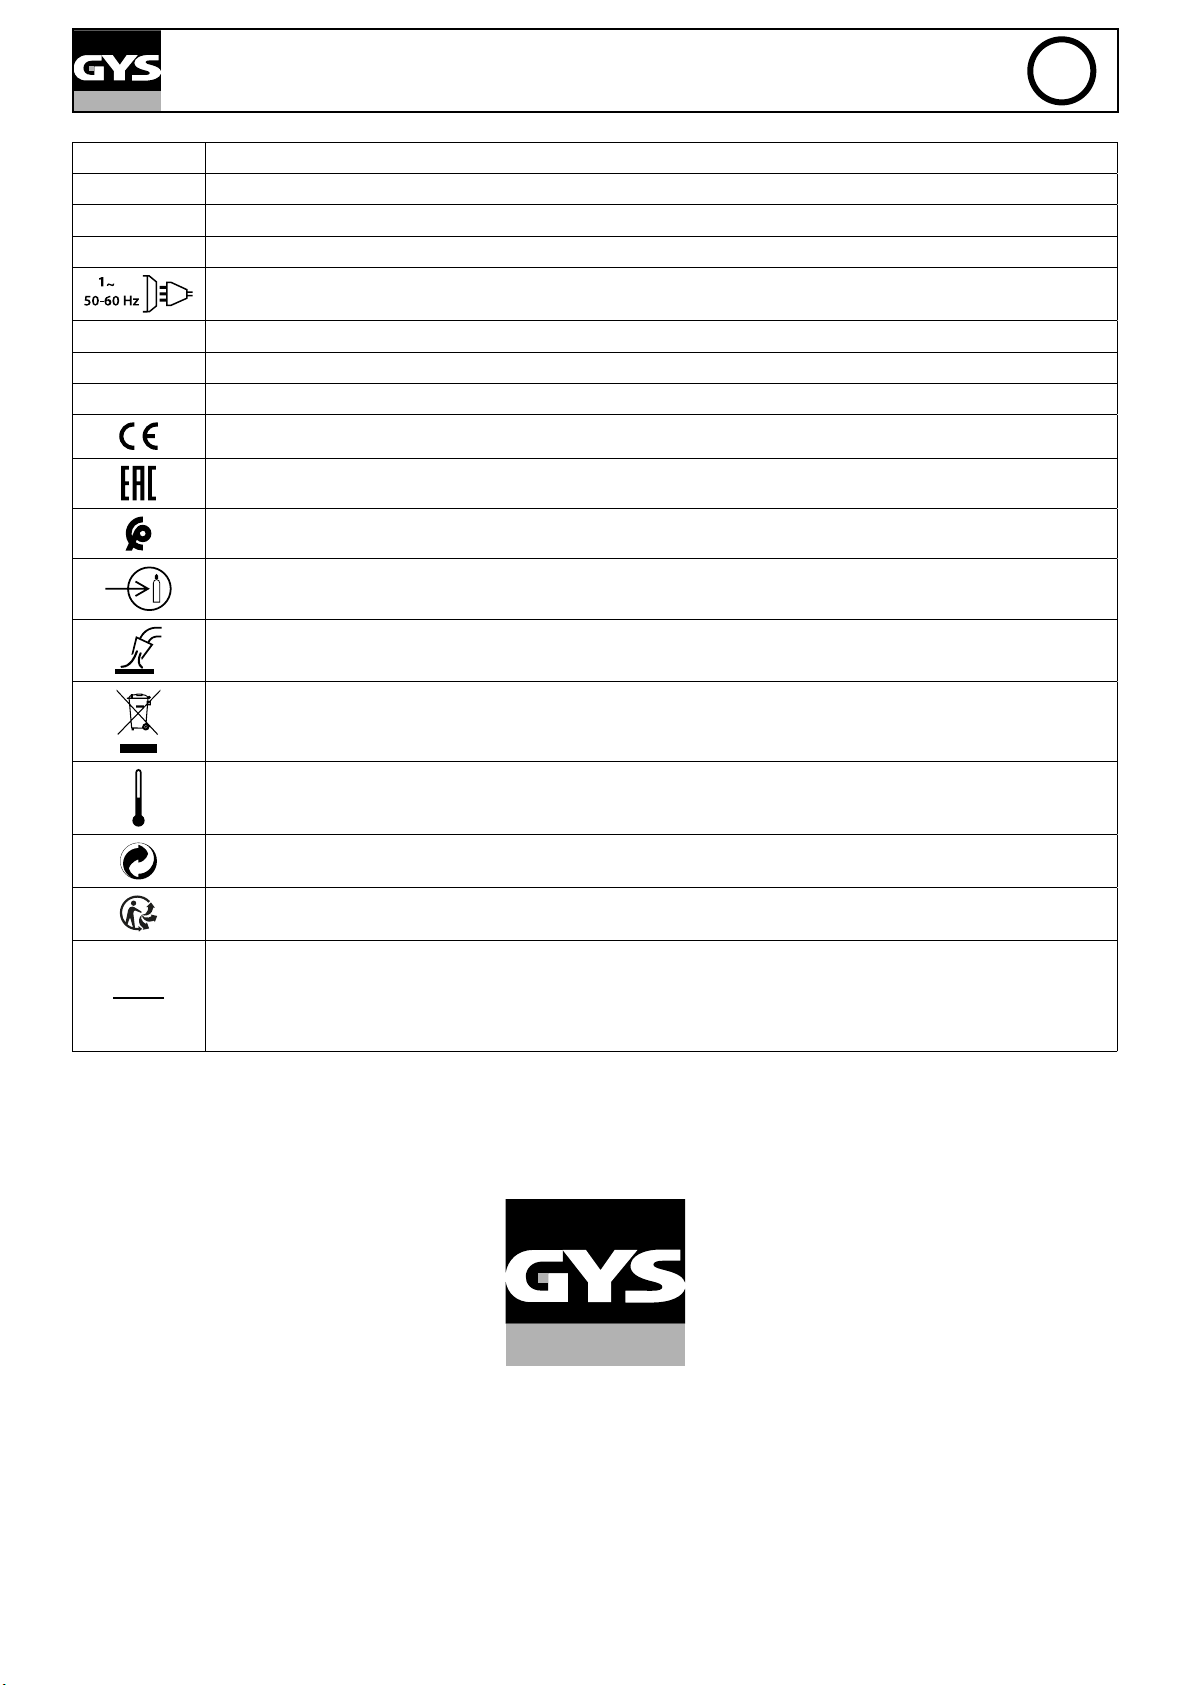
AUTOPULSE 220-M3
CZ
A
U2
V
Hz
U1
I1max
I1eff
U2 - Konvenční napětí při odpovídajícím zatížení.
Volt
Hertz
Rychlost drátu
Metr za minutu
Jednofázové napájení 50 nebo 60 Hz
Jmenovité napájecí napětí.
Maximální jmenovitý napájecí proud (efektivní hodnota).
Maximální efektivní napájecí proud.
Zařízení v souladu s evropskými směrnicemi. Prohlášení o shodě je k dispozici na našich webových stránkách.
Značka shody EAC (Euroasian Economic Community).
Vstup plynu
Výstup plynu
Tento materiál je předmětem selektivního sběru v souladu s evropskou směrnicí 2012/19/EU. Nevhazujte do domácího odpadu!
Informace o teplotě (tepelná ochrana).
Produkt, jehož výrobce se podílí na zhodnocení obalů tím, že přispívá k celosvětovému systému třídění, selektivního sběru a recyklace odpadu z domácích obalů.
Recyklovatelný produkt, na který je tříditelný.
Záporná polarita
32
32
GYS SAS
1, rue de la Croix des Landes
CS 54159
53941 SAINT-BERTHEVIN Cedex
France
 Loading...