

Page 1

Fronius prints on elemental chlorine free paper (ECF) sourced from certified sustainable forests (FSC).
/ Perfect Charging / Perfect Welding / Solar Energy
VR 1500
VR 1500 PSA
VR 1500 - 11
VR 1500 - 12
VR 1500 - 30
VR 1550
VR 1550 CMT-WS
Instrukcja obsługi
PL
Posuw drutu
42,0426,0006,PL 007-22092021
Page 2

Page 3

Spis treści
Przepisy dotyczące bezpieczeństwa 5
Objaśnienie do wskazówek bezpieczeństwa 5
Informacje ogólne 5
Użytkowanie zgodne z przeznaczeniem 6
Warunki otoczenia 6
Obowiązki użytkownika 6
Obowiązki personelu 7
Przyłącze sieciowe 7
Ochrona osób 7
Zagrożenie ze względu na kontakt ze szkodliwymi gazami i oparami 8
Niebezpieczeństwo wywołane iskrzeniem 8
Zagrożenia stwarzane przez prąd z sieci i prąd spawania 9
Błądzące prądy spawania 10
Klasyfikacja kompatybilności elektromagnetycznej urządzeń (EMC) 10
Środki zapewniające kompatybilność elektromagnetyczną 11
Środki zapobiegania zakłóceniom elektromagnetycznym 11
Miejsca szczególnych zagrożeń 11
Wymogi dotyczące gazu osłonowego 13
Niebezpieczeństwo stwarzane przez butle z gazem ochronnym 13
Niebezpieczeństwo stwarzane przez wypływający gaz ochronny 13
Środki bezpieczeństwa dotyczące miejsca ustawienia oraz transportu 14
Środki bezpieczeństwa w normalnym trybie pracy 14
Uruchamianie, konserwacja i naprawa 15
Kontrola zgodności z wymogami bezpieczeństwa technicznego 15
Utylizacja 16
Znak bezpieczeństwa 16
Bezpieczeństwo danych 16
Prawa autorskie 16
Informacje ogólne 17
Informacje ogólne 17
Zastosowanie 17
Ostrzeżenia na urządzeniu 18
Opcje 19
Informacje ogólne 19
Szpulowe podajniki drutu 19
Opcjonalne zestawy do montażu i modyfikacji 20
Rozszerzenia i warianty 21
Elementy obsługi, przyłącza i elementy mechaniczne 22
Informacje ogólne 22
Podajnik drutu, widok z przodu 22
Podajnik drutu, widok z tyłu 23
Wskazówki dotyczące eksploatacji podajników VR 1500 - 11 i VR 1500 - 12 25
Chłodzenie silnika podajnika drutu 25
Prądy spawania o wartości powyżej 500 A 25
Opcja Push-Pull PMR 4000 25
Zastosowania z wykorzystaniem szpulowych podajników drutu 25
TPS 7200 / 9000 — zastosowania z wykorzystaniem VR 1500 - 12 i szpulowych podajników drutu 25
Eksploatacja podajnika VR 1500 - 12 25
Eksploatacja podajnika VR 1500 - 12 ze szpulowym podajnikiem drutu 26
Łączenie podajnika drutu ze źródłem prądu spawalniczego 27
Informacje ogólne 27
Łączenie podajnika drutu ze źródłem prądu spawalniczego 27
Montaż palnika spawalniczego 29
Przyłącza palnika spawalniczego 29
Montaż palnika spawalniczego 29
Montaż palnika spawalniczego — przyłącze typu Tweco 30
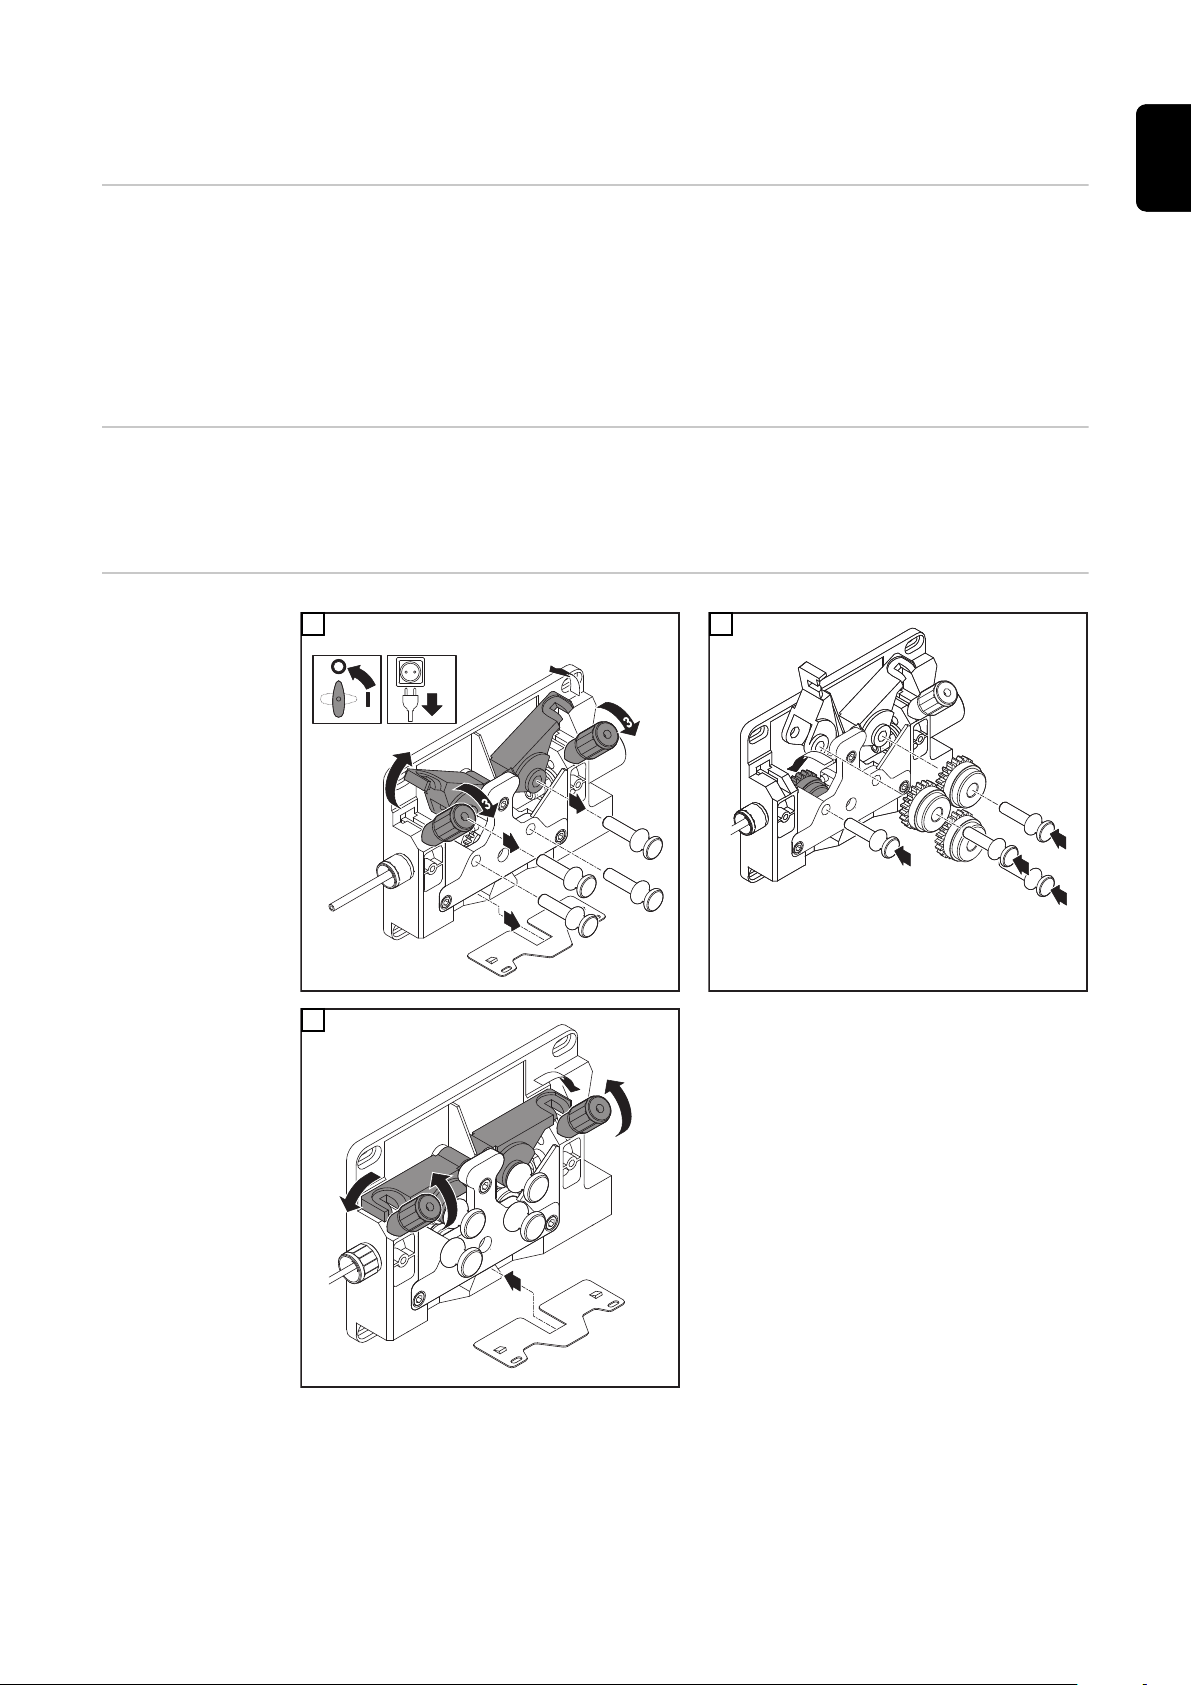
Wkładanie / wymiana rolek podających 31
Informacje ogólne 31
Podajniki drutu w wersji na rynek USA 31
Wkładanie/wymiana rolek podających 31
PL
3
Page 4

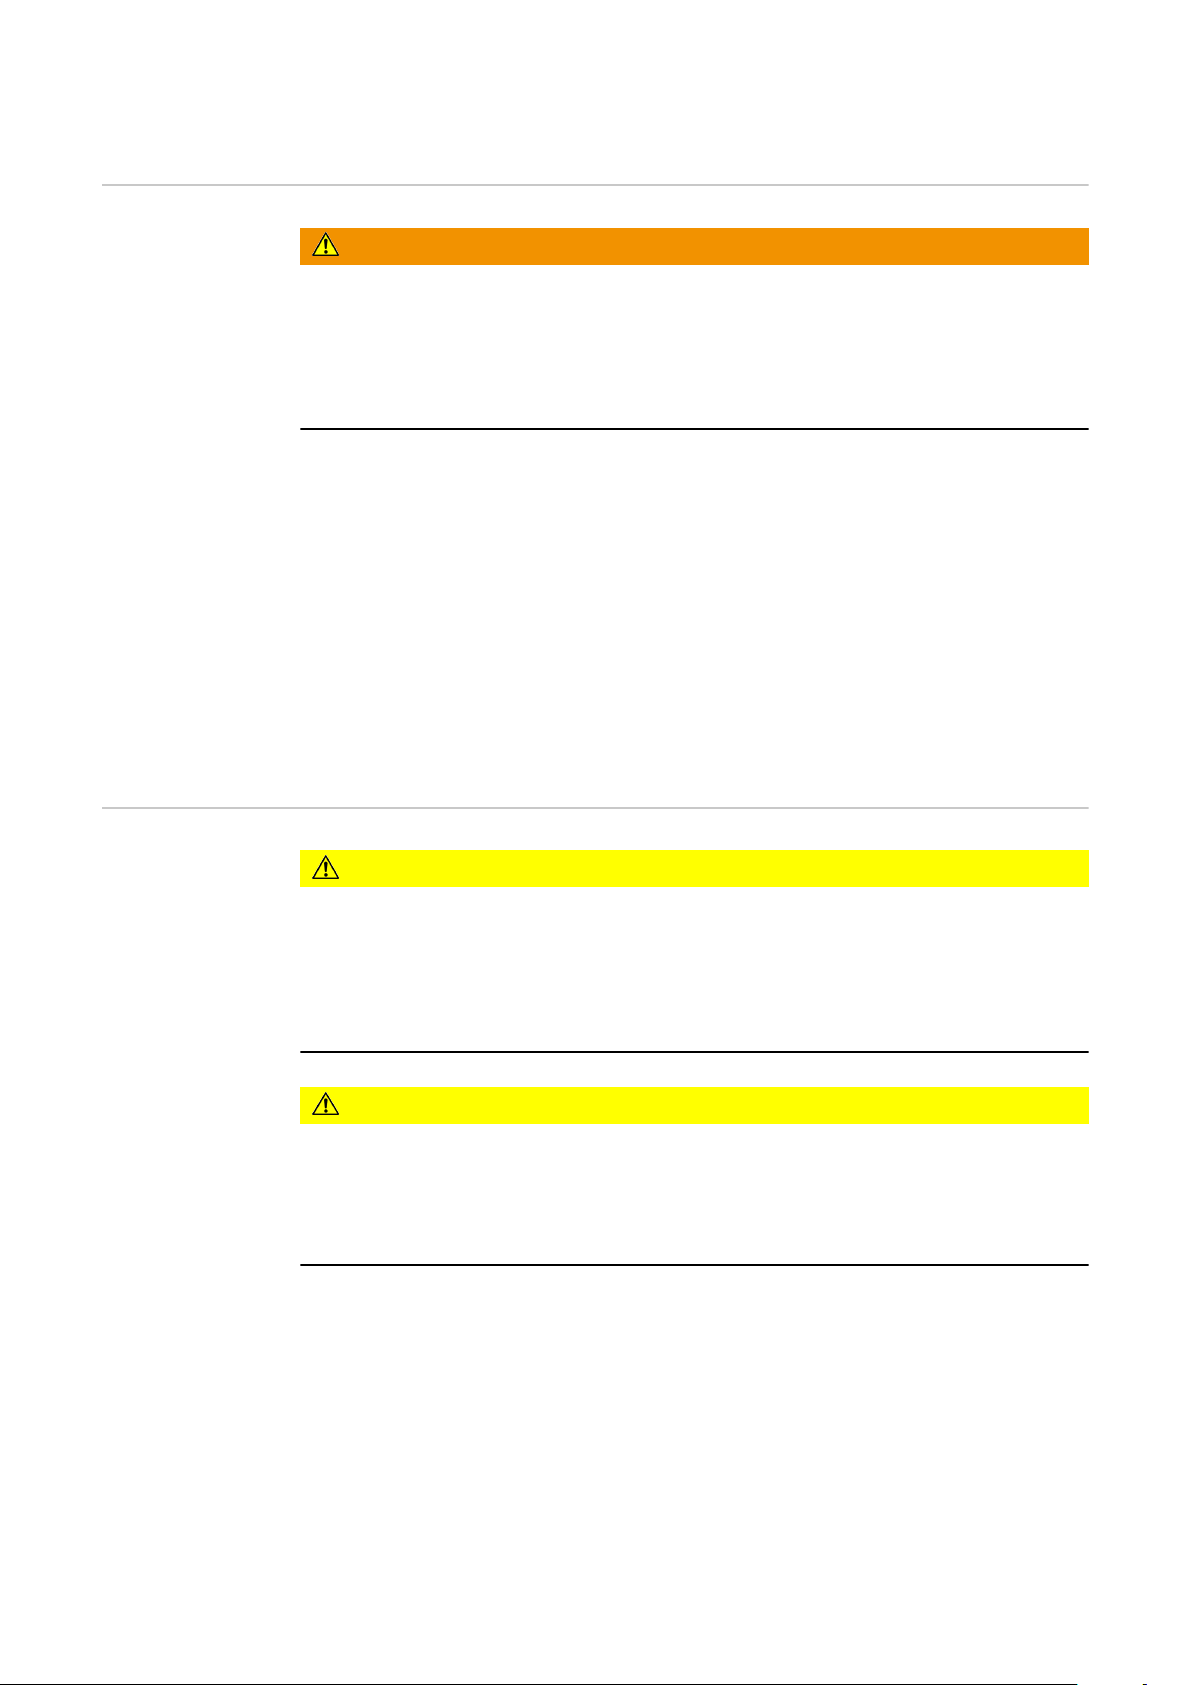
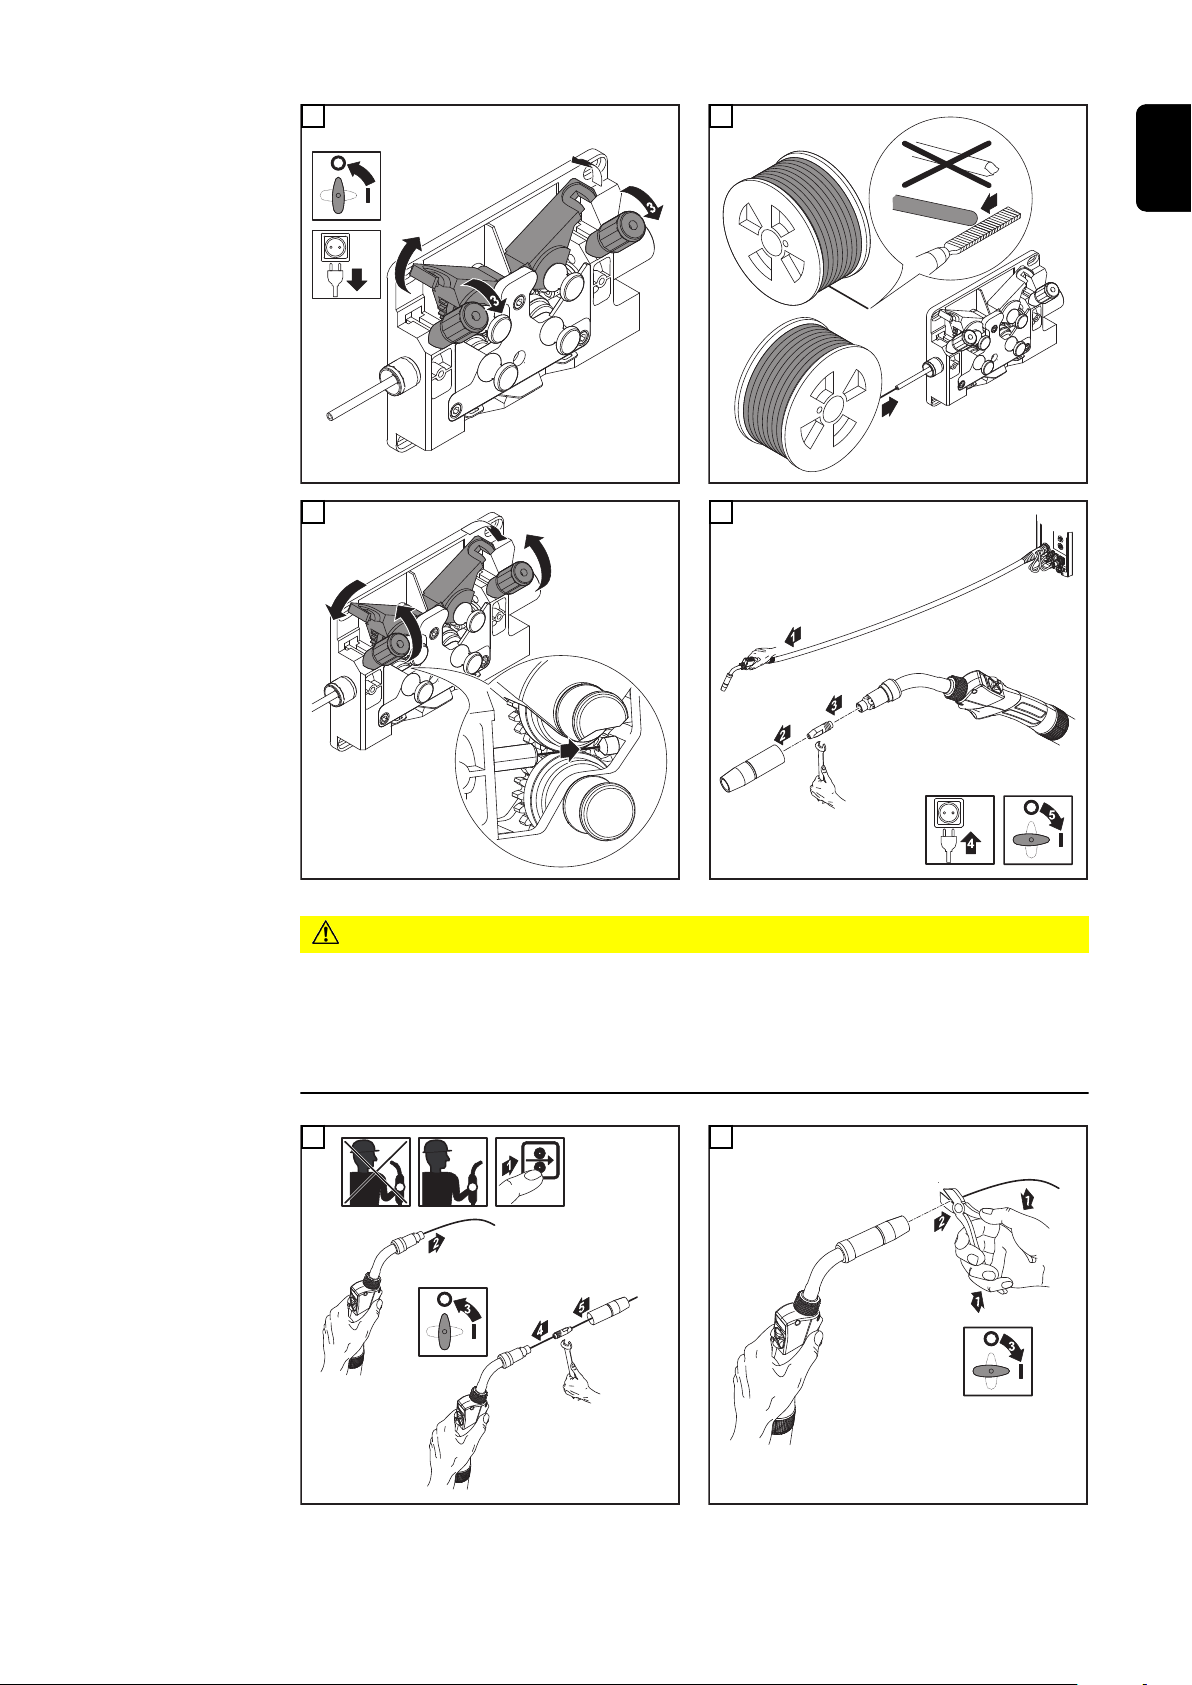
Wprowadzić drut elektrodowy 32
Izolowane prowadzenie drutu elektrodowego do podajnika drutu 32
Wprowadzanie drutu elektrodowego 32
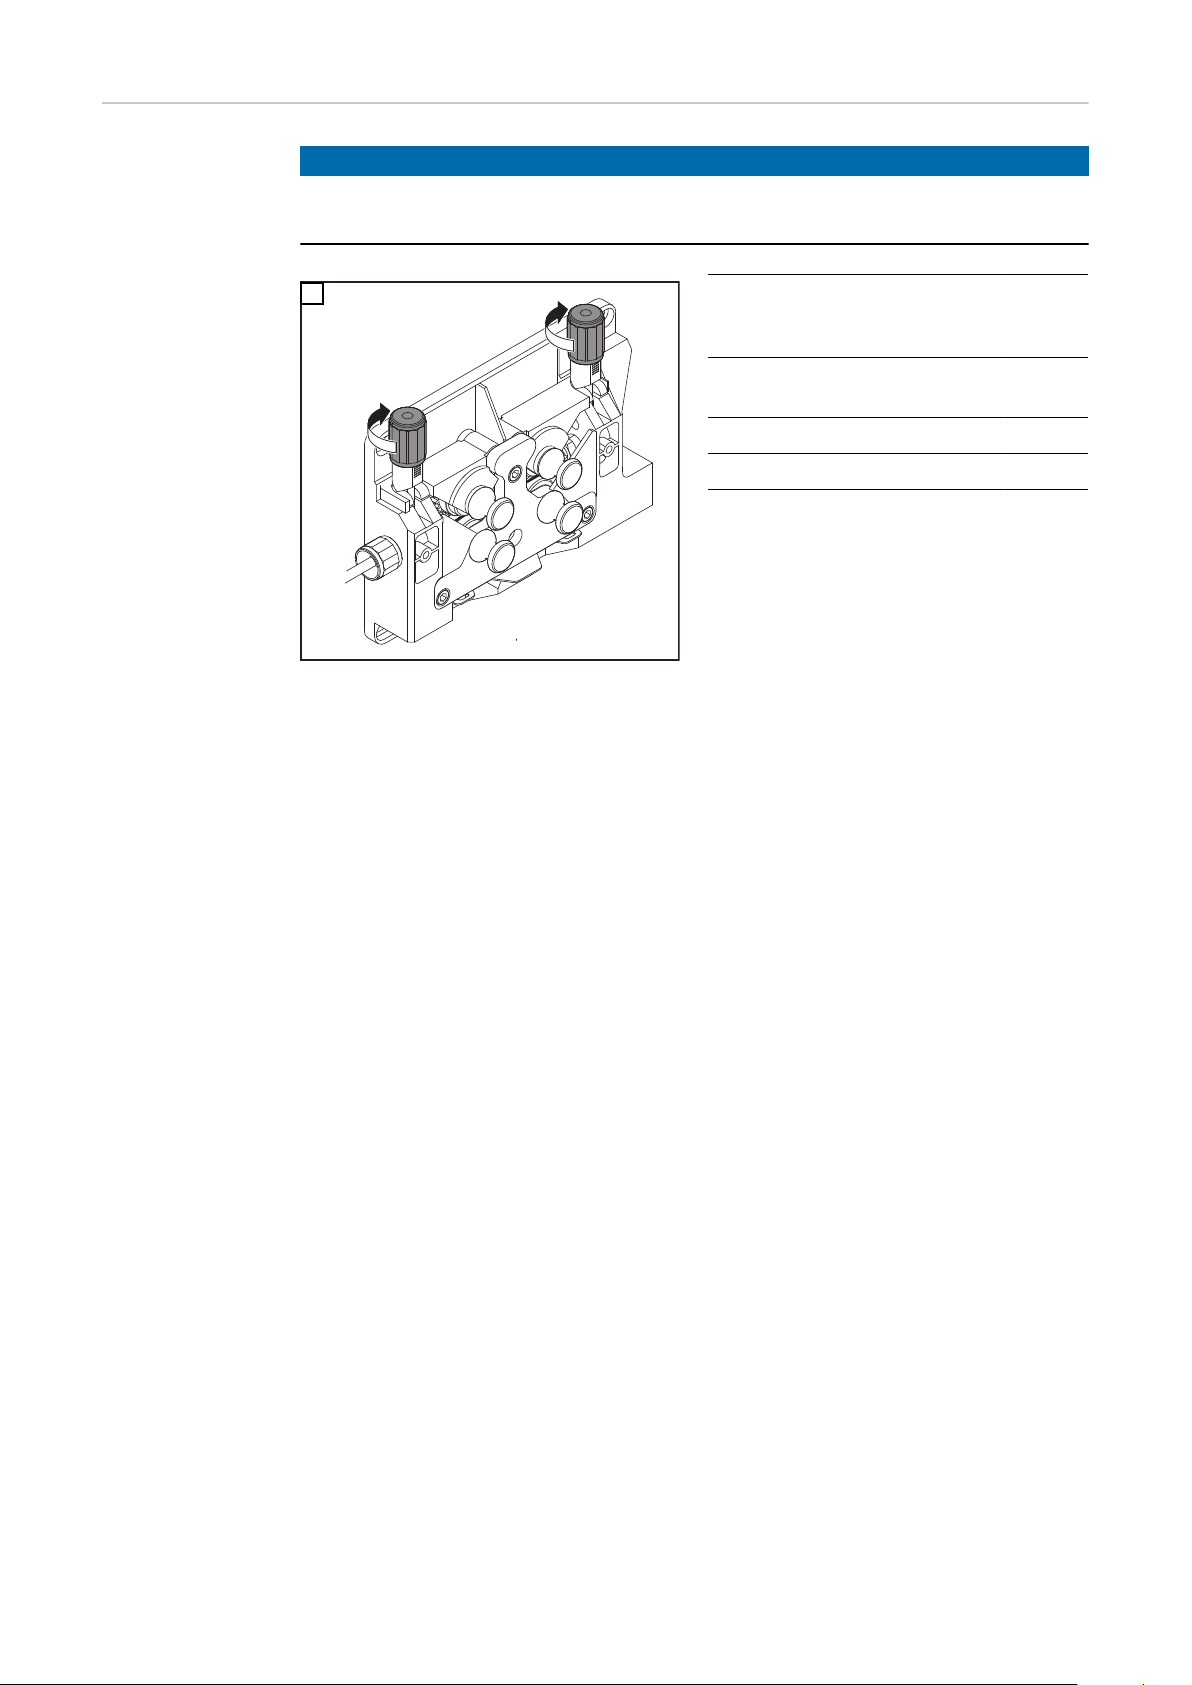
Ustawianie siły docisku 34
Lokalizacja i usuwanie usterek 35
Komunikat błędu „Koniec drutu“ 35
Funkcja specjalna „Koniec drutu“ 35
Lokalizacja i usuwanie usterek 35
Potwierdzanie błędu 35
Czyszczenie, konserwacja i utylizacja 36
Informacje ogólne 36
Podczas każdego uruchamiania 36
Co 6 miesięcy 36
Utylizacja 36
Dane techniczne 37
Informacje ogólne 37
VR 1500 37
VR 1500 - 11 37
VR 1500 - 12 38
VR 1500 - 30 38
VR 1550 (CMT-WS) 39
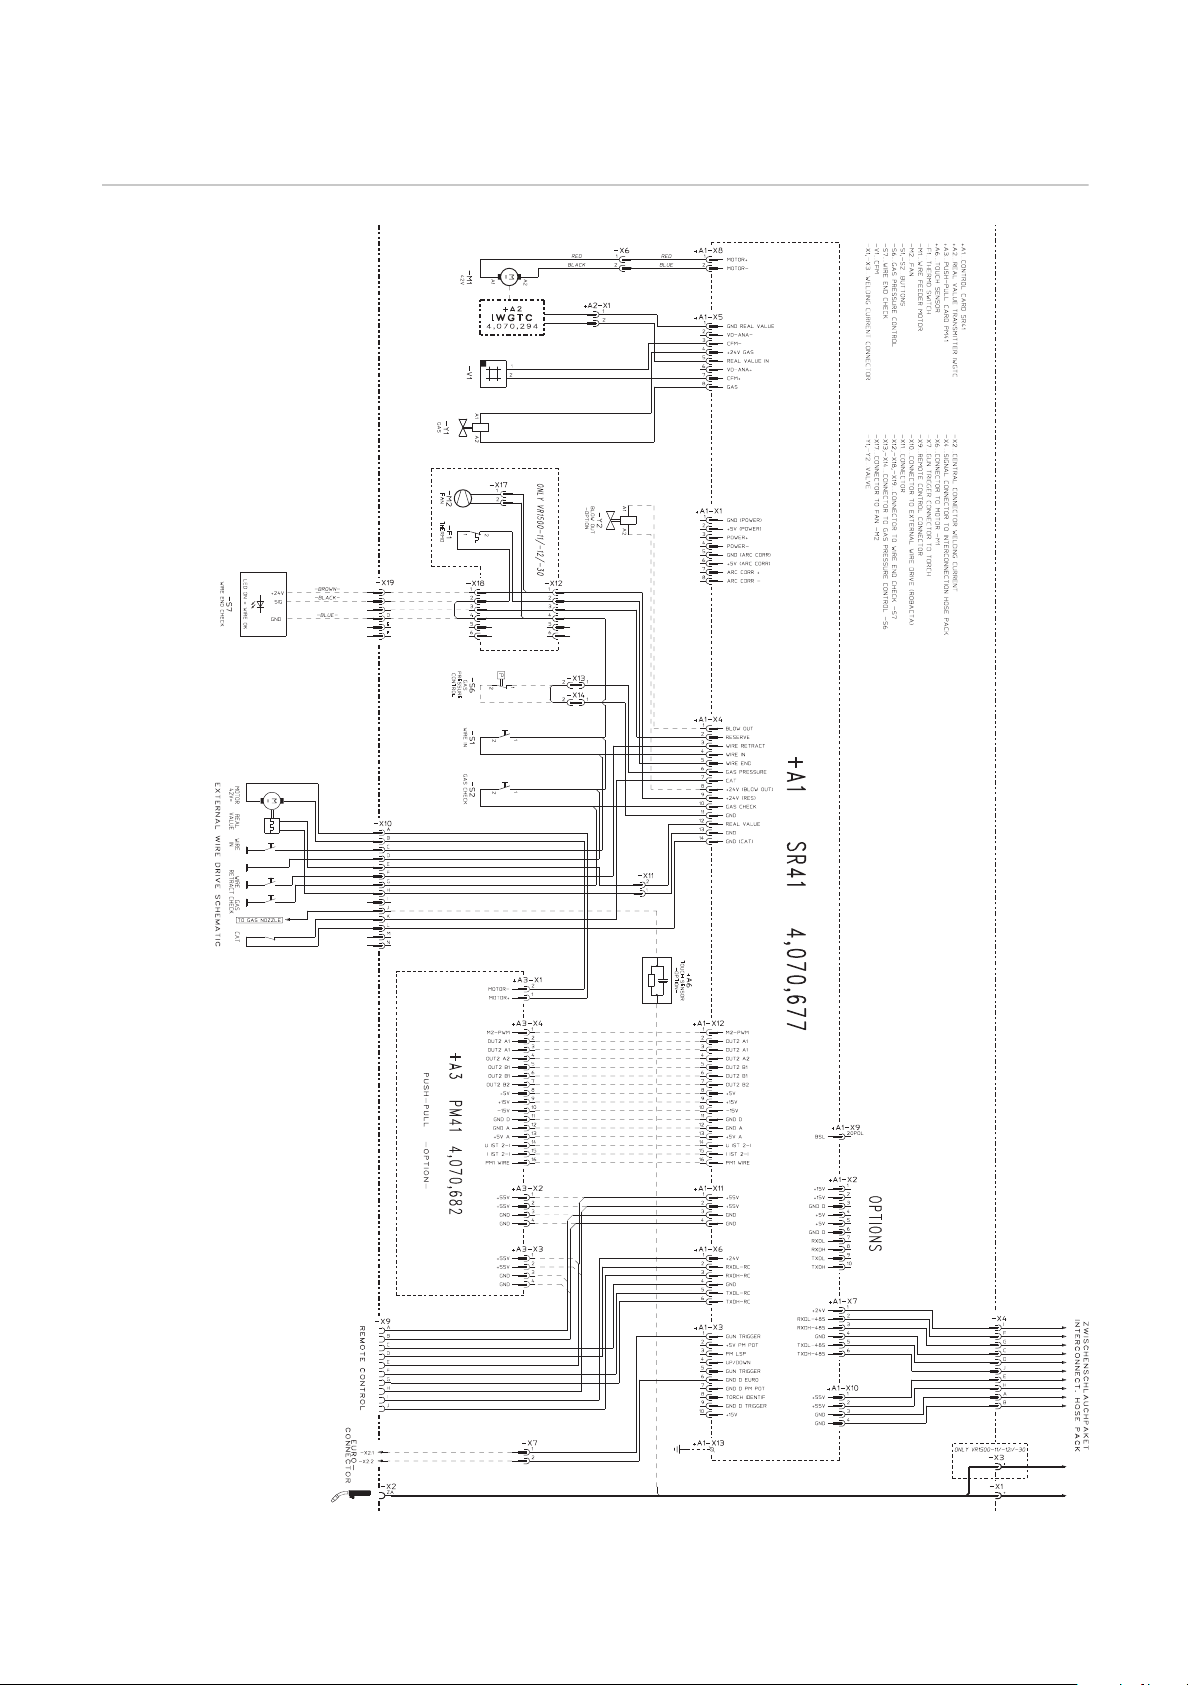
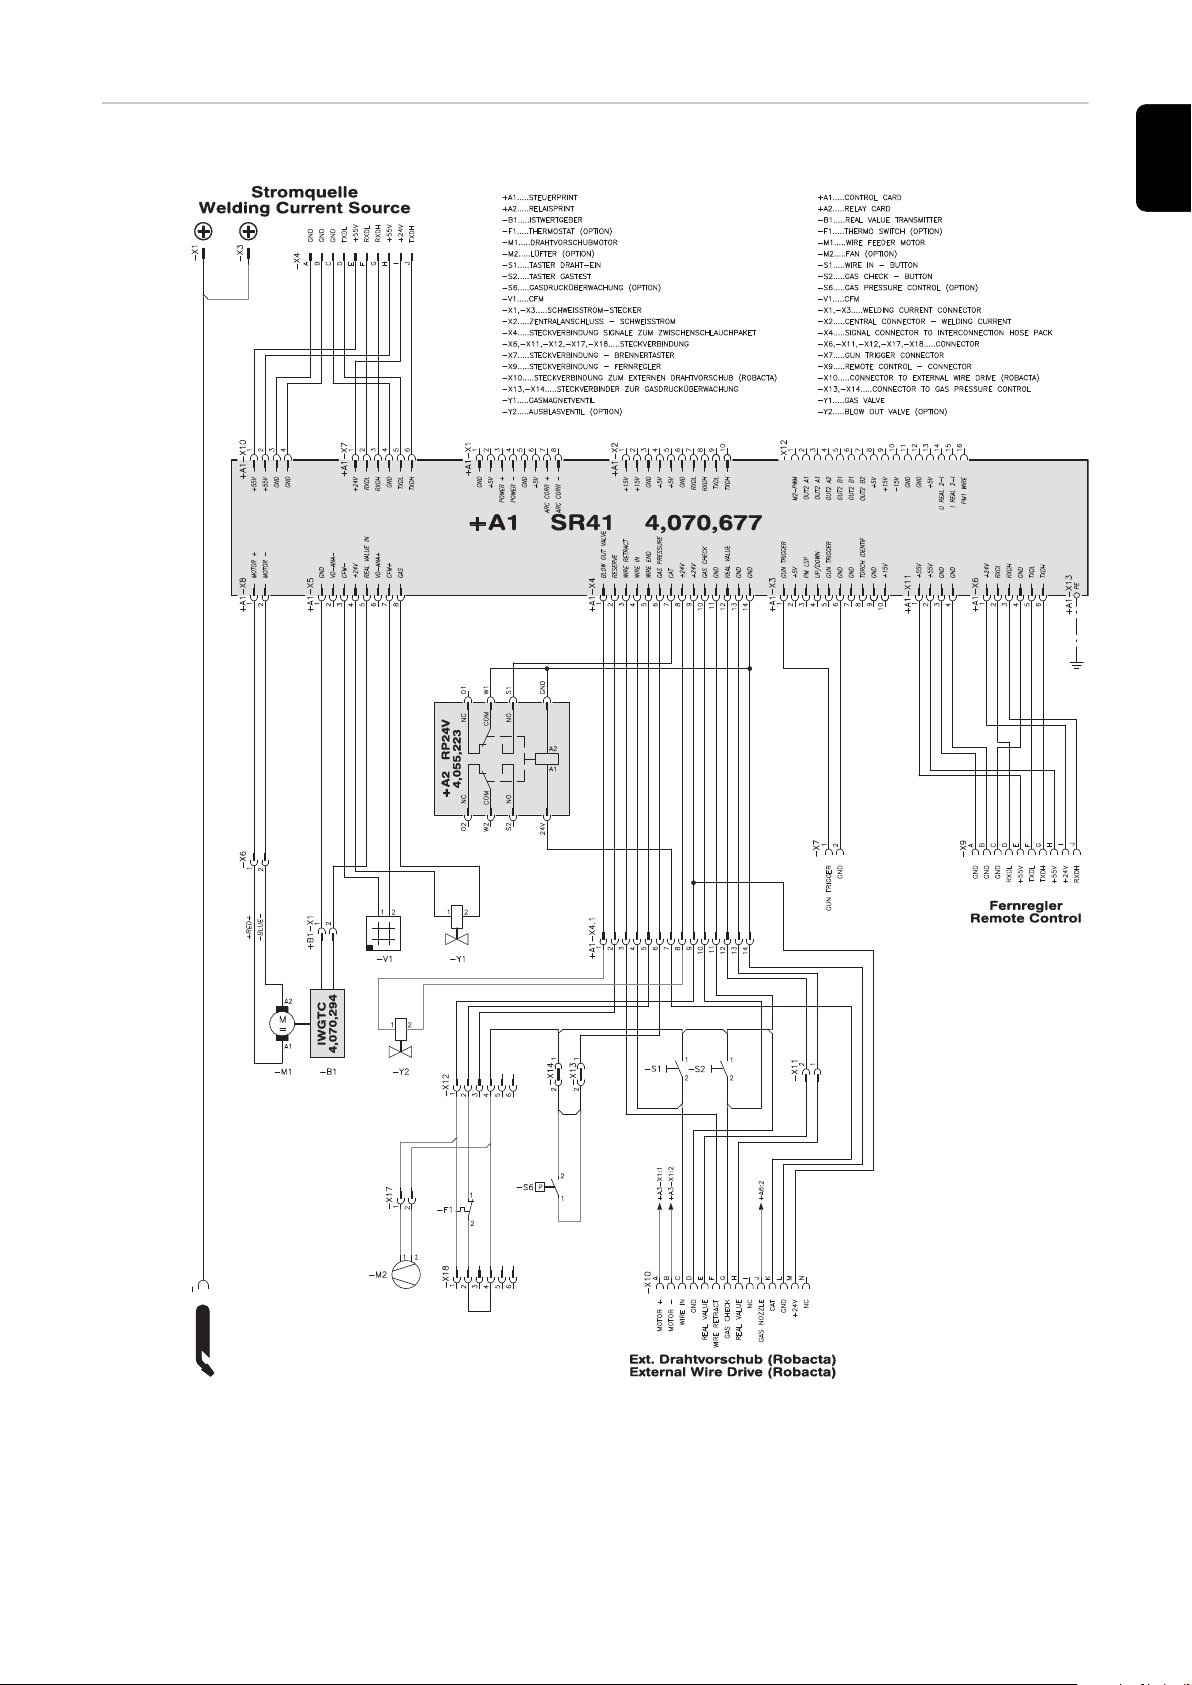
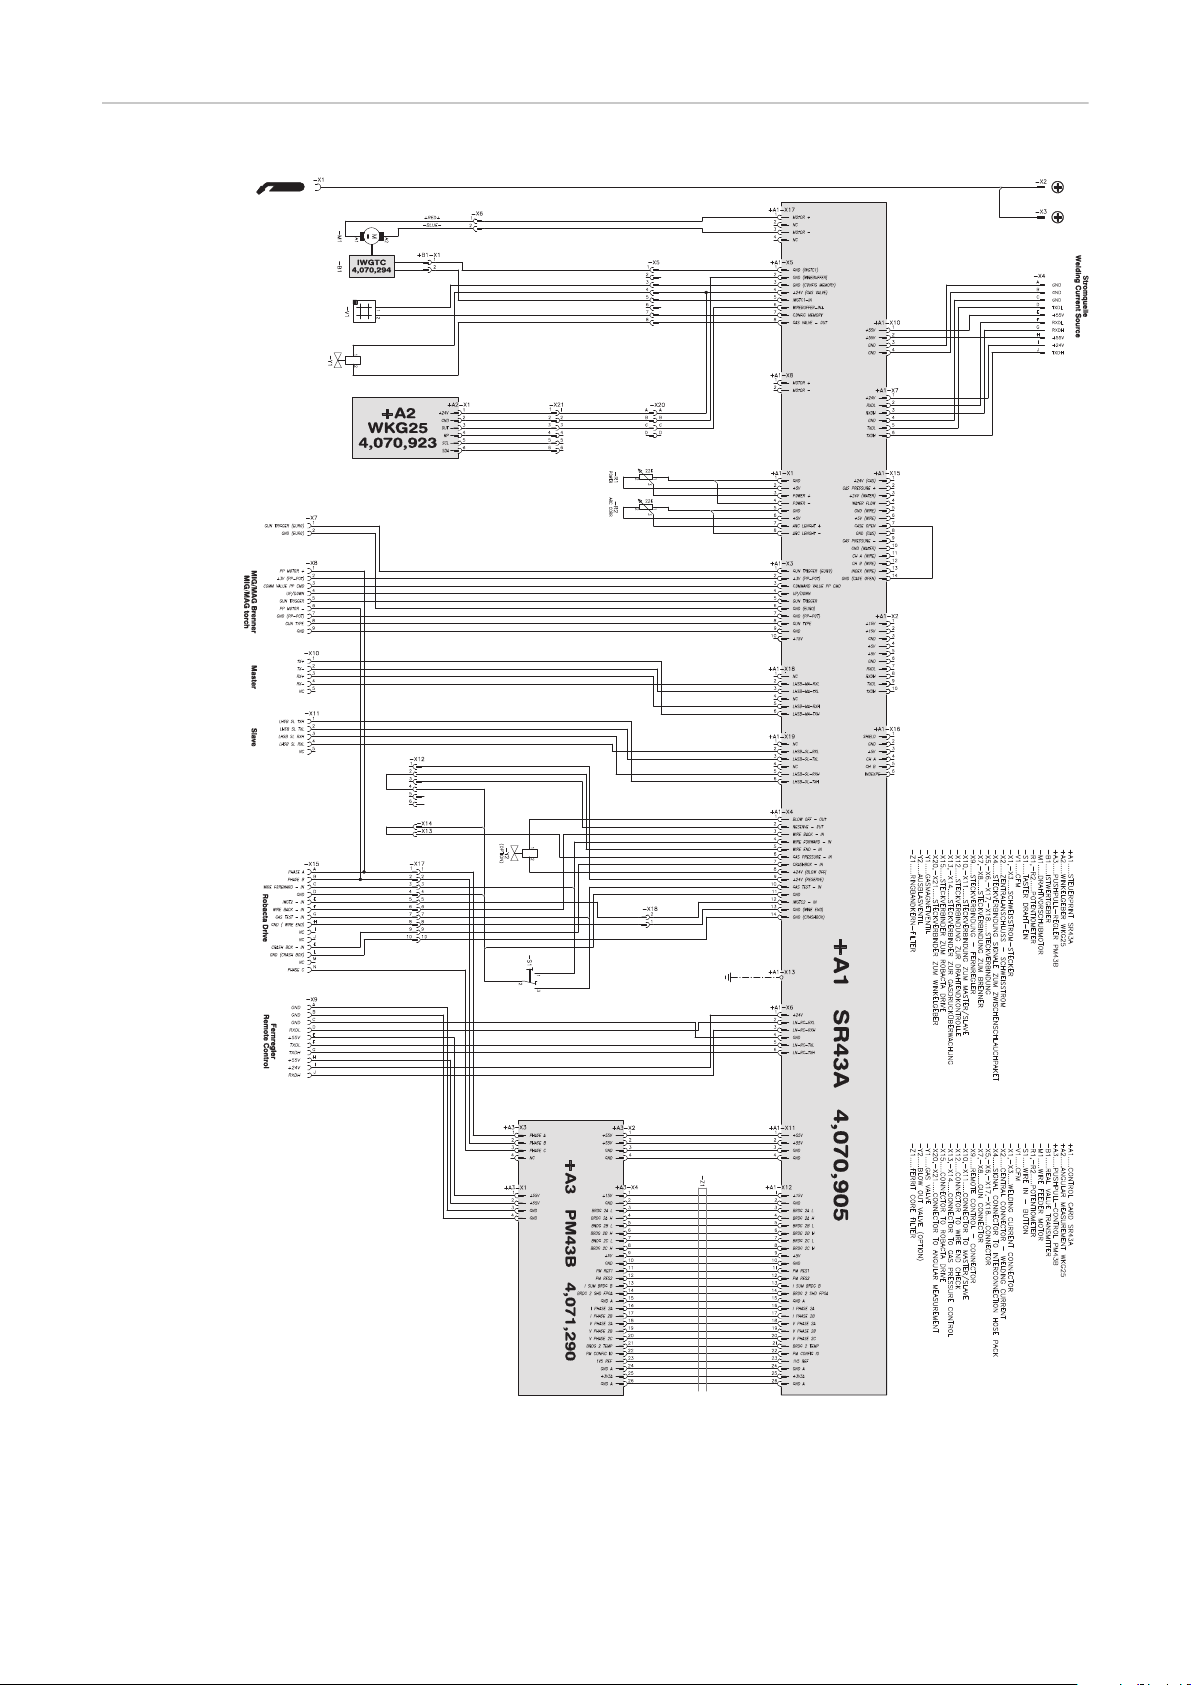
Schematy połączeń 40
VR 1500 40
VR 1500 PSA 41
VR 1550 / VR 1550 CMT-WS 42
4
Page 5

Przepisy dotyczące bezpieczeństwa
PL
Objaśnienie do
wskazówek bezpieczeństwa
OSTRZEŻENIE!
Oznacza bezpośrednie niebezpieczeństwo.
Jeśli nie zostaną podjęte odpowiednie środki ostrożności, skutkiem będzie kalectwo
▶
lub śmierć.
NIEBEZPIECZEŃSTWO!
Oznacza sytuację niebezpieczną.
Jeśli nie zostaną podjęte odpowiednie środki ostrożności, skutkiem mogą być
▶
najcięższe obrażenia ciała lub śmierć.
OSTROŻNIE!
Oznacza sytuację potencjalnie szkodliwą.
Jeśli nie zostaną podjęte odpowiednie środki ostrożności, skutkiem mogą być okale-
▶
czenia lub straty materialne.
WSKAZÓWKA!
Oznacza możliwość pogorszonych rezultatów pracy i uszkodzeń wyposażenia.
Informacje
ogólne
Urządzenie zostało zbudowane zgodnie z najnowszym stanem techniki oraz uznanymi
zasadami bezpieczeństwa technicznego. Mimo to w przypadku błędnej obsługi lub nieprawidłowego zastosowania istnieje niebezpieczeństwo:
- odniesienia obrażeń lub śmiertelnych wypadków przez użytkownika lub osoby trzecie,
- uszkodzenia urządzenia oraz innych dóbr materialnych użytkownika,
- zmniejszenia wydajności urządzenia.
Wszystkie osoby, zajmujące się uruchomieniem, obsługą, konserwacją i utrzymywaniem
sprawności technicznej urządzenia, muszą
- posiadać odpowiednie kwalifikacje,
- posiadać wiedzę na temat spawania oraz
- zapoznać się z niniejszą instrukcją obsługi i dokładnie jej przestrzegać.
Instrukcję obsługi należy przechowywać wraz z urządzeniem. Jako uzupełnienie do
instrukcji obsługi obowiązują ogólne oraz miejscowe przepisy BHP i przepisy dotyczące
ochrony środowiska.
Wszystkie wskazówki dotyczące bezpieczeństwa i ostrzeżenia umieszczone na urządzeniu należy
- utrzymywać w czytelnym stanie;
- chronić przed uszkodzeniami;
- nie usuwać ich;
- pilnować, aby nie były przykrywane, zaklejane ani zamalowywane.
Umiejscowienie poszczególnych wskazówek dotyczących bezpieczeństwa i ostrzeżeń
na urządzeniu przedstawiono w rozdziale instrukcji obsługi „Informacje ogólne”.
Usterki mogące wpłynąć na bezpieczeństwo użytkowania usuwać przed włączeniem
urządzenia.
5
Page 6

Liczy się przede wszystkim bezpieczeństwo użytkownika!
Użytkowanie
zgodne z przeznaczeniem
Urządzenie nadaje się do wykonywania prac wyłącznie zgodnie z opisem zawartym w
części o użytkowaniu zgodnym z przeznaczeniem.
Urządzenie jest przeznaczone wyłącznie do zastosowania z wykorzystaniem metod spawania podanych na tabliczce znamionowej.
Inne lub wykraczające poza takie użytkowanie jest traktowane jako niezgodne z przeznaczeniem. Producent nie ponosi odpowiedzialności za szkody powstałe w wyniku
użytkowania niezgodnego z powyższym zaleceniem.
Do zastosowania zgodnego z przeznaczeniem zalicza się również:
- zapoznanie się ze wszystkimi wskazówkami zawartymi w instrukcji obsługi i ich
przestrzeganie,
- zapoznanie się ze wszystkimi zasadami bezpieczeństwa i ostrzeżeniami oraz ich
przestrzeganie,
- przestrzeganie terminów przeglądów i czynności konserwacyjnych.
Nigdy nie używać urządzenia do czynności wymienionych poniżej:
- rozmrażania rur,
- ładowania akumulatorów/baterii,
- uruchamiania silników.
Urządzenie zostało zaprojektowane z myślą o eksploatacji przemysłowej. Producent nie
odpowiada za szkody, jakie mogą wyniknąć z użytkowania w obszarach mieszkalnych.
Producent nie ponosi również odpowiedzialności za niezadowalające lub niewłaściwe
wyniki pracy.
Warunki otoczenia
Obowiązki
użytkownika
Korzystanie z urządzenia lub jego przechowywanie poza przeznaczonym do tego obszarem jest uznawane za niezgodne z przeznaczeniem. Producent nie ponosi odpowiedzialności za szkody powstałe w wyniku użytkowania niezgodnego z powyższym zaleceniem.
Zakres temperatur powietrza otoczenia:
- podczas pracy: od -10°C do +40°C (od 14°F do 104°F)
- podczas transportu i przechowywania: od -20°C do +55°C (od -4°F do 131°F)
Wilgotność względna powietrza:
- do 50% przy 40°C (104°F)
- do 90% przy 20°C (68°F)
Powietrze otoczenia: wolne od pyłu, kwasów, gazów lub substancji korozyjnych.
Wysokość nad poziomem morza: maks. 2000 m (6561 ft. 8.16 in.)
Użytkownik zobowiązuje się zezwalać na pracę z użyciem urządzenia tylko osobom,
które:
- zapoznały się z podstawowymi przepisami BHP oraz zostały poinstruowane o sposobie obsługi urządzenia,
- przeczytały instrukcję obsługi, a zwłaszcza rozdział „Przepisy dotyczące bezpieczeństwa”, przyswoiły sobie ich treść i potwierdziły to swoim podpisem,
- posiadają wykształcenie odpowiednie do wymagań związanych z wynikami pracy.
Należy regularnie kontrolować personel pod względem wykonywania pracy zgodnie z
zasadami bezpieczeństwa.
6
Page 7

Obowiązki personelu
Wszystkie osoby, którym powierzono wykonywanie pracy przy użyciu urządzenia, przed
rozpoczęciem pracy zobowiązują się
- przestrzegać podstawowych przepisów BHP,
- przeczytać niniejszą instrukcję obsługi, a zwłaszcza rozdział „Przepisy dotyczące
bezpieczeństwa” i potwierdzić swoim podpisem, że je zrozumiały i będą ich przestrzegać.
Przed opuszczeniem stanowiska pracy upewnić się, że w trakcie nieobecności nie istnieje żadne zagrożenie dla ludzi ani ryzyko strat materialnych.
PL
Przyłącze sieciowe
Urządzenia o wysokiej mocy mogą mieć wpływ na jakość energii elektrycznej w sieci ze
względu na duży prąd wejściowy.
Może to dotyczyć niektórych typów urządzeń, przyjmując postać:
- ograniczeń w zakresie możliwości podłączenia,
-
wymagań dotyczących maks. dopuszczalnej impedancji sieci *),
-
wymagań dotyczących minimalnej wymaganej mocy zwarciowej *).
*)
zawsze na połączeniu z siecią publiczną
patrz Dane techniczne
W takim przypadku użytkownik lub osoba korzystająca z urządzenia muszą sprawdzić,
czy urządzenie może zostać podłączone, w razie potrzeby zasięgając opinii u dostawcy
energii elektrycznej.
WAŻNE! Zwracać uwagę na prawidłowe uziemienie przyłącza sieciowego!
Ochrona osób Prace związane z urządzeniem narażają operatora na liczne zagrożenia, np.:
- iskrzenie, rozrzucanie gorących metalowych cząstek;
- promieniowanie łuku spawalniczego szkodliwe dla oczu i dla skóry;
- emitowanie szkodliwych pól elektromagnetycznych, mogących stanowić zagrożenie
dla życia osób z wszczepionym rozrusznikiem serca;
- zagrożenie elektryczne stwarzane przez prąd z sieci i prąd spawania;
- zwiększone natężenie hałasu;
- emitowanie szkodliwych dymów spawalniczych i gazów.
Podczas wykonywania prac związanych z urządzeniem należy nosić odpowiednią odzież
ochronną. Odzież ochronna musi wykazywać następujące właściwości:
- trudnopalna;
- izolująca i sucha;
- zakrywająca całe ciało, nieuszkodzona i w dobrym stanie;
- kask ochronny;
- spodnie bez nogawek.
Odzież ochronna obejmuje między innymi:
- ochronę oczu i twarzy za pomocą przyłbicy z zalecanym przepisami wkładem filtrującym, chroniącym przed promieniami UV, wysoką temperaturą i iskrami;
- noszenie pod przyłbicą zalecanych przepisami okularów ochronnych z osłoną
boczną;
- noszenie sztywnego obuwia, izolującego również w przypadku wilgoci;
- ochronę dłoni za pomocą odpowiednich rękawic (izolujących elektrycznie, z ochroną
przed poparzeniem);
- stosowanie ochrony słuchu w celu zmniejszenia narażenia na hałas i ochrony przed
urazami.
7
Page 8

W trakcie pracy wszystkie osoby z zewnątrz, a w szczególności dzieci, powinny przebywać z dala od urządzenia i procesu spawania. Jeśli jednak w pobliżu przebywają
osoby postronne:
- Należy poinstruować je o istniejących zagrożeniach (oślepienia przez łuk spawalniczy, zranienia przez iskry, szkodliwe dla zdrowia gazy, hałas, możliwe zagrożenia
powodowane przez prąd z sieci i prąd spawania, itp.).
- Udostępnić odpowiednie środki ochrony lub
- ustawić odpowiednie ścianki ochronne i zasłony.
Zagrożenie ze
względu na kontakt ze szkodliwymi gazami i
oparami
Dym powstający podczas spawania zawiera szkodliwe dla zdrowia gazy i opary.
Dym spawalniczy zawiera substancje, które według monografii 118 wydanej przez International Agency for Research on Cancer wywołują raka.
Używać wyciągu punktowego i wyciągu w pomieszczeniu.
Jeśli to możliwe, używać palnika spawalniczego ze zintegrowanym wyciągiem.
Trzymać głowę z dala od powstającego dymu spawalniczego i gazów.
Powstającego dymu oraz szkodliwych gazów
- nie wdychać,
- odsysać je z obszaru roboczego za pomocą odpowiednich urządzeń.
Zadbać o doprowadzenie świeżego powietrza w wystarczającej ilości. Zadbać o to, aby
zawsze był zapewniony przepływ powietrza na poziomie co najmniej 20 m³ na godzinę.
W przypadku niedostatecznej wentylacji stosować przyłbicę spawalniczą z doprowadzeniem powietrza.
Jeśli istnieją wątpliwości co do tego, czy wydajność odciągu jest wystarczająca, należy
porównać zmierzone wartości emisji substancji szkodliwych z dozwolonymi wartościami
granicznymi.
Za stopień szkodliwości dymu spawalniczego odpowiedzialne są między innymi
następujące składniki:
- metale stosowane w elemencie spawanym;
- elektrody;
- powłoki;
- środki czyszczące, odtłuszczacze itp.;
- stosowany proces spawania.
Niebezpieczeństwo
wywołane iskrzeniem
8
Dlatego też należy uwzględnić odpowiednie karty charakterystyki materiałów i podane
przez producenta informacje na temat wymienionych składników.
Zalecenia dotyczące scenariuszy narażenia, środków zarządzania ryzykiem i identyfikowania warunków roboczych można znaleźć na stronie internetowej European Welding
Association w sekcji Health & Safety (https://european-welding.org).
Palne pary (na przykład pary z rozpuszczalników) nie mogą mieć kontaktu z obszarem
promieniowania łuku spawalniczego.
Jeśli nie są prowadzone prace spawalnicze, należy zamknąć zawór butli z gazem
ochronnym lub główny dopływ gazu.
Iskry mogą stać się przyczyną pożarów i eksplozji.
Nigdy nie spawać w pobliżu palnych materiałów.
Materiały palne muszą być oddalone co najmniej o 11 metrów (36 ft. 1.07 in.) od łuku
spawalniczego lub należy je przykryć odpowiednią osłoną.
Page 9

Przygotować odpowiednią, atestowaną gaśnicę.
Zagrożenia stwarzane przez prąd
z sieci i prąd spawania
Iskry oraz gorące elementy metalowe mogą przedostać się do otoczenia również przez
małe szczeliny i otwory. Należy zastosować odpowiednie środki, aby zapobiec niebezpieczeństwu zranienia lub pożaru.
Nie wykonywać spawania w obszarach zagrożonych pożarem lub eksplozją oraz przy
zamkniętych zbiornikach, beczkach lub rurach, jeśli nie są one przygotowane zgodnie z
odpowiednimi normami krajowymi i międzynarodowymi.
Nie wolno spawać w pobliżu zbiorników, w których przechowywane są lub były gazy,
paliwa, oleje mineralne itp. Ich pozostałości stwarzają niebezpieczeństwo eksplozji.
Porażenie prądem elektrycznym jest zasadniczo groźne dla życia i może spowodować
śmierć.
W obrębie urządzenia i poza nim nie dotykać żadnych części, które przewodzą prąd
elektryczny.
W przypadku spawania MIG/MAG i TIG napięcie jest przewodzone również przez drut
spawalniczy, szpulę drutu, rolki podające oraz wszystkie elementy metalowe, które są
połączone z drutem spawalniczym.
Podajnik drutu należy zawsze ustawiać na odpowiednio izolowanym podłożu lub też stosować odpowiedni, izolowany uchwyt podajnika drutu.
PL
Aby zapewnić odpowiednią ochronę sobie i innym osobom, zastosować suchą
podkładkę lub też osłonę izolującą odpowiednio od potencjału ziemi albo masy.
Podkładka lub pokrywa musi zakrywać cały obszar między ciałem a potencjałem ziemi
lub masy.
Wszystkie kable i przewody muszą być kompletne, nieuszkodzone, zaizolowane i o
odpowiednich parametrach. Luźne połączenia, przepalone, uszkodzone lub niedostosowane parametrami kable i przewody należy niezwłocznie wymienić.
Przed każdym użyciem ręcznie sprawdzić solidność połączeń elektrycznych.
W przypadku kabli zasilających z wtykiem bagnetowym należy obrócić kabel o co najmniej 180° wokół osi wzdłużnej i naprężyć.
Nie owijać kabli i przewodów wokół ciała ani wokół części ciała.
Elektrody (elektrody topliwej, elektrody wolframowej, drutu spawalniczego itp.)
- nie należy nigdy zanurzać w cieczach w celu ochłodzenia,
- nigdy nie dotykać przy włączonym źródle spawalniczym.
Między elektrodami dwóch źródeł spawalniczych może wystąpić np. zdublowane
napięcie trybu pracy jałowej źródła spawalniczego. W przypadku jednoczesnego
dotknięcia potencjałów obu elektrod, w pewnych warunkach może wystąpić zagrożenie
dla życia.
Należy regularnie zlecać wykwalifikowanym elektrykom sprawdzanie kabla zasilania pod
kątem prawidłowego działania przewodu ochronnego.
Urządzenia klasy ochrony I do prawidłowego działania potrzebują sieci z przewodem
ochronnym i systemu wtykowego ze stykiem przewodu ochronnego.
Użytkowanie urządzenia w sieci bez przewodu ochronnego i gniazda bez styku przewodu ochronnego jest dozwolone wyłącznie wtedy, gdy przestrzega się wszystkich krajowych przepisów dotyczących rozłączenia ochronnego.
W innym przypadku jest to traktowane jako rażące zaniedbanie. Producent nie ponosi
odpowiedzialności za powstałe w wyniku tego szkody.
W razie potrzeby zadbać o odpowiednie uziemienie elementu spawanego za pomocą
odpowiednich środków.
9
Page 10

Wyłączać nieużywane urządzenia.
Podczas prac na wysokości stosować uprząż zabezpieczającą przed upadkiem.
Przed przystąpieniem do prac przy urządzeniu wyłączyć urządzenie i wyjąć wtyczkę
zasilania.
Urządzenie należy zabezpieczyć przed włożeniem wtyczki zasilania i ponownym włączeniem za pomocą czytelnej i zrozumiałej tabliczki ostrzegawczej.
Po otwarciu urządzenia:
- Rozładować wszystkie elementy, gromadzące ładunki elektryczne.
- Upewnić się, że żadne podzespoły urządzenia nie są pod napięciem.
Jeśli konieczne jest przeprowadzenie prac dotyczących części przewodzących napięcie
elektryczne, należy poprosić o pomoc drugą osobę, która w odpowiednim czasie wyłączy
urządzenie wyłącznikiem głównym.
Błądzące prądy
spawania
W przypadku nieprzestrzegania przedstawionych poniżej zaleceń możliwe jest powstawanie błądzących prądów spawania, które mogą spowodować następujące zagrożenia:
- niebezpieczeństwo pożaru;
- przegrzanie elementów połączonych z elementem spawanym;
- zniszczenie przewodów ochronnych;
- uszkodzenie urządzenia oraz innych urządzeń elektrycznych.
Zadbać o odpowiednie połączenie zacisku elementu z elementem spawanym.
Zamocować zacisk przyłączeniowy elementu spawanego w miarę możliwości jak najbliżej spawanego miejsca.
Ustawić urządzenie na izolacji oddzielającej w wystarczającym stopniu od otoczenia
przewodzącego prąd elektryczny, np.: izolacji od podłoża przewodzącego prąd elektryczny lub izolacji od stojaków/łóż przewodzących prąd elektryczny.
W przypadku zastosowania rozdzielaczy prądowych, uchwytów z podwójną głowicą itp.
przestrzegać poniższych zaleceń: Również elektrody nieużywanego palnika spawalniczego / uchwytu elektrody przewodzą potencjał. Zadbać o odpowiednią izolację miejsca
składowania nieużywanego obecnie palnika spawalniczego / uchwytu elektrod.
W zautomatyzowanych zastosowaniach MIG/MAG drut elektrodowy prowadzić w pełnej
izolacji od zasobnika drutu spawalniczego, dużej szpuli lub szpuli do podajnika drutu.
Klasyfikacja kompatybilności elektromagnetycznej
urządzeń (EMC)
10
Urządzenia klasy emisji A:
- przewidziane do użytku wyłącznie na obszarach przemysłowych,
- na innych obszarach mogą powodować zakłócenia przenoszone po przewodach lub
na drodze promieniowania.
Urządzenia klasy emisji B:
- spełniają wymagania dotyczące emisji na obszarach mieszkalnych i przemysłowych.
Dotyczy to również obszarów mieszkalnych zaopatrywanych w energię z publicznej
sieci niskonapięciowej.
Klasyfikacja kompatybilności elektromagnetycznej urządzeń wg tabliczki znamionowej
lub danych technicznych
Page 11

Środki zapewniające kompatybilność elektromagnetyczną
W szczególnych przypadkach, mimo przestrzegania wartości granicznych emisji wymaganych przez normy, w przewidzianym obszarze zastosowania mogą wystąpić nieznaczne zakłócenia (np., gdy w pobliżu miejsca ustawienia znajdują się czułe urządzenia
lub miejsce ustawienia znajduje się w pobliżu odbiorników radiowych i telewizyjnych).
W takim przypadku użytkownik jest zobowiązany do podjęcia odpowiednich działań,
zapobiegających tym zakłóceniom.
Odporność na zakłócenia instalacji znajdujących się w otoczeniu urządzenia należy
sprawdzić i określić w oparciu o uregulowania krajowe i międzynarodowe. Przykłady
instalacji podatnych na zakłócenia, które mogą być spowodowane przez urządzenie:
- urządzenia zabezpieczające;
- przewody zasilające, transmitujące sygnały i dane;
- urządzenia do elektronicznego przetwarzania danych i urządzenia telekomunikacyjne;
- urządzenia do pomiarów i kalibracji.
Środki pomocnicze, umożliwiające uniknięcie problemów z kompatybilnością elektromagnetyczną:
1. Zasilanie sieciowe
- W przypadku wystąpienia zakłóceń elektromagnetycznych mimo prawidłowego
podłączenia do sieci, należy zastosować środki dodatkowe (np. użyć odpowiedniego filtra sieciowego).
2. Przewody spawalnicze
- powinny być jak najkrótsze;
- muszą przebiegać blisko siebie (również w celu uniknięcia problemów EMF);
- należy ułożyć z dala od innych przewodów.
3. Wyrównanie potencjałów
4. Uziemienie elementu spawanego
- W razie konieczności wykonać połączenie uziemiające za pośrednictwem odpo-
wiednich kondensatorów.
5. Ekranowanie, w razie potrzeby:
- ekranować inne urządzenia w otoczeniu,
- ekranować całą instalację spawalniczą.
PL
Środki zapobiegania
zakłóceniom
elektromagnetycznym
Miejsca
szczególnych
zagrożeń
Pola elektromagnetyczne mogą powodować nieznane jeszcze zagrożenia zdrowia:
- w następstwie oddziaływania na zdrowie osób znajdujących się w pobliżu, np.
używających rozruszników serca lub aparatów słuchowych,
- użytkownicy rozruszników serca powinni zasięgnąć porady lekarza, zanim będą
przebywać w bezpośrednim pobliżu urządzenia oraz procesu spawania,
- ze względów bezpieczeństwa odstępy pomiędzy kablami spawalniczymi oraz
głowicą/kadłubem spawarki powinny być jak największe,
- nie nosić kabla spawalniczego i wiązki do uchwytu na ramieniu i nie owijać ich wokół
ciała lub części ciała.
Trzymać ręce, włosy, części odzieży i narzędzia z dala od ruchomych elementów, np.:
- wentylatorów,
- kół zębatych,
- rolek,
- wałków,
- szpul drutu oraz drutu spawalniczego.
Nie sięgać dłonią w obszar pracy obracających się kół zębatych napędu drutu lub też w
obszar pracy obracających się części napędu.
Pokrywy i elementy boczne można otwierać i zdejmować tylko na czas wykonywania
czynności konserwacyjnych i napraw.
11
Page 12

Podczas eksploatacji:
- Upewnić się, czy wszystkie pokrywy są zamknięte i wszystkie elementy boczne prawidłowo zamontowane.
- Wszystkie pokrywy i elementy boczne muszą być zamknięte.
Wysuwanie drutu spawalniczego z palnika spawalniczego oznacza duże ryzyko zranienia (przebicia dłoni, zranienia twarzy i oczu, itp.).
Z tego względu palnik spawalniczy należy trzymać stale z dala od ciała (urządzenia
z podajnikiem drutu) i stosować odpowiednie okulary ochronne.
Nie dotykać elementu spawanego podczas spawania i bezpośrednio po jego zakończeniu — niebezpieczeństwo oparzenia.
Ze stygnących elementów spawanych może odpryskiwać żużel. Dlatego też również
podczas obróbki dodatkowej elementów spawanych należy stosować zalecane przepisami wyposażenie ochronne i zadbać o wystarczającą ochronę innych osób.
Przed przystąpieniem do wykonywania prac przy palniku spawalniczym i innych elementach wyposażenia należy pozostawić palnik spawalniczy oraz inne elementy
wyposażenia o wysokiej temperaturze roboczej do ostygnięcia.
W pomieszczeniach zagrożonych pożarem lub eksplozją obowiązują specjalne przepisy
— należy przestrzegać odpowiednich przepisów krajowych i międzynarodowych.
Źródła prądu spawania, przeznaczone do pracy w pomieszczeniach o podwyższonym
zagrożeniu elektrycznym (np. kotłach), muszą być oznaczone znakiem bezpieczeństwa
(Safety). Źródło prądu spawania nie może się jednak znajdować w takich pomieszczeniach.
Niebezpieczeństwo oparzenia przez wyciekający płyn chłodzący. Przed rozłączeniem
przyłączy dopływu i odpływu płynu chłodzącego wyłączyć chłodnicę.
Podczas stosowania płynu chłodzącego należy przestrzegać informacji zawartych w karcie charakterystyki bezpieczeństwa płynu chłodzącego. Kartę charakterystyki bezpieczeństwa płynu chłodzącego można otrzymać w punkcie serwisowym lub za pośrednictwem strony internetowej producenta.
Do transportu urządzeń przy użyciu żurawi stosować tylko odpowiednie zawiesia do podwieszania ładunków, dostarczone przez producenta.
- Zaczepiać łańcuchy lub liny odpowiednich zawiesi do podwieszania ładunków we
wszystkich przewidzianych do tego celu punktach zaczepienia.
- Łańcuchy i liny mogą być odchylone od pionu tylko o niewielki kąt.
- Usunąć butlę z gazem i podajnik drutu (urządzenia MIG/MAG oraz TIG).
W przypadku zawieszenia podajnika drutu do żurawia podczas spawania, należy zawsze
stosować odpowiednie, izolujące zawieszenie podajnika drutu (urządzenia MIG/MAG
i TIG).
Jeśli urządzenie jest wyposażone w pasek lub uchwyt do przenoszenia, służy on
wyłącznie do jego ręcznego transportu. Pasek do przenoszenia ręcznego nie nadaje się
do transportu przy użyciu żurawia, wózka widłowego i innych mechanicznych urządzeń
podnośnikowych.
Wszystkie elementy mocujące (pasy, łańcuchy), które będą używane razem z urządzeniem lub jego podzespołami, należy poddawać regularnej kontroli (np. pod kątem uszkodzeń mechanicznych, korozji lub zmian wywołanych innymi wpływami środowiskowymi).
Okresy kontroli oraz ich zakres muszą odpowiadać co najmniej obowiązującym normom
i dyrektywom krajowym.
12
Niebezpieczeństwo niezauważonego wycieku bezbarwnego i bezwonnego gazu ochronnego w przypadku zastosowania adaptera do przyłącza gazu ochronnego. Gwint adaptera do przyłącza gazu ochronnego po stronie urządzenia należy przed montażem
uszczelnić za pomocą taśmy teflonowej.
Page 13

Wymogi
dotyczące gazu
osłonowego
Zanieczyszczenie gazu osłonowego może spowodować uszkodzenia wyposażenia
i obniżenie jakości spawania, w szczególności w przypadku stosowania przewodów
pierścieniowych.
Konieczne jest spełnienie niżej wymienionych wymogów dotyczących jakości gazu
osłonowego:
- rozmiar cząstek stałych < 40 µm,
- ciśnieniowy punkt rosy < -20°C,
- maks. zawartość oleju < 25 mg/m³.
W razie potrzeby użyć filtrów!
PL
Niebezpieczeństwo stwarzane przez butle
z gazem ochronnym
Butle z gazem ochronnym zawierają znajdujący się pod ciśnieniem gaz i w przypadku
uszkodzenia mogą wybuchnąć. Ponieważ butle z gazem ochronnym stanowią element
wyposażenia spawalniczego, należy obchodzić się z nimi bardzo ostrożnie.
Butle ze sprężonym gazem ochronnym należy chronić przed zbyt wysoką temperaturą,
uderzeniami mechanicznymi, żużlem, otwartym ogniem, iskrami i łukiem spawalniczym.
Butle z gazem ochronnym należy montować w pozycji pionowej i mocować zgodnie z
instrukcją, aby nie mogły spaść.
Trzymać butle z gazem ochronnym z dala od obwodów spawalniczych lub też innych
obwodów elektrycznych.
Nigdy nie zawieszać palnika spawalniczego na butli z gazem ochronnym.
Nigdy nie dotykać butli z gazem ochronnym elektrodą.
Niebezpieczeństwo wybuchu — nigdy nie spawać w pobliżu butli z gazem ochronnym,
znajdującej się pod ciśnieniem.
Zawsze należy używać butli z gazem ochronnym odpowiedniej dla danego zastosowania
oraz dostosowanego, odpowiedniego wyposażenia (regulatora, przewodów, złączek itp.).
Używać butli z gazem ochronnym oraz wyposażenia tylko w dobrym stanie technicznym.
W przypadku otwarcia zaworu butli z gazem ochronnym należy odsunąć twarz od
wylotu.
Niebezpieczeństwo stwarzane przez
wypływający gaz
ochronny
Jeśli nie są prowadzone prace spawalnicze, zawór butli z gazem ochronnym należy
zamknąć.
Jeśli butla z gazem ochronnym nie jest podłączona, kapturek należy pozostawić na
zaworze butli.
Stosować się do zaleceń producenta oraz odpowiednich przepisów krajowych i międzynarodowych, dotyczących butli z gazem ochronnym oraz elementów wyposażenia.
Niebezpieczeństwo uduszenia przez niekontrolowany wypływ gazu ochronnego
Gaz ochronny jest bezbarwny i bezwonny, a w przypadku wypływu może wyprzeć tlen
z powietrza otoczenia.
13
Page 14

- Zapewnić wystarczający dopływ świeżego powietrza — przepływ na poziomie co
najmniej 20 m³ na godzinę.
- Przestrzegać instrukcji bezpieczeństwa i konserwacji butli z gazem ochronnym lub
głównego dopływu gazu.
- Jeśli nie są prowadzone prace spawalnicze, należy zamknąć zawór butli z gazem
ochronnym lub główny dopływ gazu.
- Przed każdym uruchomieniem skontrolować butlę z gazem ochronnym lub główny
dopływ gazu pod kątem niekontrolowanego wypływu gazu.
Środki bezpieczeństwa
dotyczące miejsca ustawienia
oraz transportu
Przewracające się urządzenie może stanowić zagrożenie dla życia! Ustawić urządzenie
stabilnie na równym, stałym podłożu.
- Maksymalny dozwolony kąt nachylenia wynosi 10°.
W pomieszczeniach zagrożonych pożarem i wybuchem obowiązują przepisy specjalne
- Przestrzegać odpowiednich przepisów krajowych i międzynarodowych.
Na podstawie wewnętrznych instrukcji zakładowych oraz kontroli zapewnić, aby otoczenie miejsca pracy było zawsze czyste i uporządkowane.
Urządzenie należy ustawiać i eksploatować wyłącznie zgodnie z informacjami o stopniu
ochrony IP, znajdującymi się na tabliczce znamionowej.
Podczas ustawiania urządzenia zapewnić odstęp 0,5 m (1 ft. 7.69 in.) dookoła, aby
umożliwić swobodny wlot i wylot powietrza chłodzącego.
Podczas transportu urządzenia należy zadbać o to, aby były przestrzegane
obowiązujące dyrektywy krajowe i lokalne oraz przepisy BHP. Dotyczy to zwłaszcza
dyrektyw dotyczących zagrożeń podczas transportu i przewożenia.
Nie podnosić ani nie transportować aktywnych urządzeń. Przed transportem lub podniesieniem wyłączyć urządzenia!
Przed każdorazowym transportem urządzenia całkowicie spuścić płyn chłodzący, jak
również zdemontować następujące elementy:
- podajnik drutu,
- szpulę drutu,
- butlę z gazem ochronnym.
Środki bezpieczeństwa w normalnym trybie
pracy
Przed uruchomieniem i po przetransportowaniu koniecznie przeprowadzić oględziny
urządzenia pod kątem uszkodzeń. Przed uruchomieniem zlecić naprawę wszelkich
uszkodzeń przeszkolonemu personelowi technicznemu.
Urządzenie może być eksploatowane tylko wtedy, gdy wszystkie urządzenia zabezpieczające są w pełni sprawne. Jeśli urządzenia zabezpieczające nie są w pełni sprawne,
występuje niebezpieczeństwo:
- odniesienia obrażeń lub śmiertelnych wypadków przez użytkownika lub osoby trzecie,
- uszkodzenia urządzenia oraz innych dóbr materialnych użytkownika,
- zmniejszenia wydajności urządzenia.
Urządzenia zabezpieczające, które nie są w pełni sprawne, należy naprawić przed
włączeniem urządzenia.
Nigdy nie demontować ani nie wyłączać urządzeń zabezpieczających.
Przed włączeniem urządzenia upewnić się, czy nie stanowi ono dla nikogo zagrożenia.
Co najmniej raz w tygodniu sprawdzać urządzenie pod kątem widocznych z zewnątrz
uszkodzeń i sprawności działania urządzeń zabezpieczających.
14
Page 15
Butlę z gazem ochronnym należy zawsze dobrze mocować i zdejmować podczas transportu z użyciem żurawia.
Ze względu na właściwości (przewodność elektryczna, ochrona przed zamarzaniem,
tolerancja materiałowa, palność itp.), do użytku w naszych urządzeniach nadają się tylko
oryginalne płyny chłodzące producenta.
Stosować tylko odpowiednie, oryginalne płyny chłodzące producenta.
Nie mieszać oryginalnego płynu chłodzącego producenta z innymi płynami chłodzącymi.
Do obiegu chłodnicy podłączać wyłącznie komponenty systemu producenta.
Jeśli w następstwie zastosowania innych komponentów systemu lub innego płynu
chłodzącego powstaną szkody, producent nie ponosi za nie odpowiedzialności, a
ponadto tracą ważność wszelkie roszczenia z tytułu gwarancji.
Płyn Cooling Liquid FCL 10/20 nie jest łatwopalny. Płyn chłodzący na bazie etanolu
może być palny w określonych warunkach. Płyn chłodzący należy transportować tylko w
zamkniętych, oryginalnych pojemnikach i trzymać z dala od źródeł ognia.
Zużyty płyn chłodzący należy zutylizować w fachowy sposób zgodnie z przepisami krajowymi i międzynarodowymi. Kartę charakterystyki bezpieczeństwa płynu chłodzącego
można otrzymać w punkcie serwisowym lub za pośrednictwem strony internetowej producenta.
W ostygniętym urządzeniu, przed każdorazowym rozpoczęciem spawania sprawdzić
poziom płynu chłodzącego.
PL
Uruchamianie,
konserwacja i
naprawa
Kontrola
zgodności z
wymogami bezpieczeństwa
technicznego
W przypadku części obcego pochodzenia nie ma gwarancji, że zostały wykonane i skonstruowane zgodnie z wymogami w zakresie ich wytrzymałości i bezpieczeństwa.
- Stosować wyłącznie oryginalne części zamienne i elementy ulegające zużyciu
(obowiązuje również dla części znormalizowanych).
- Dokonywanie wszelkich zmian w zakresie budowy urządzenia bez zgody producenta jest zabronione.
- Elementy wykazujące zużycie należy niezwłocznie wymieniać.
- Przy zamawianiu należy podać dokładną nazwę oraz numer artykułu wg listy części
zamiennych, jak również numer seryjny posiadanego urządzenia.
Śruby obudowy mają połączenie z przewodem ochronnym zapewniającym uziemienie
elementów obudowy.
Należy zawsze używać oryginalnych śrub obudowy w odpowiedniej liczbie, dokręcając je
podanym momentem.
Producent zaleca, aby przynajmniej co 12 miesięcy zlecać przeprowadzenie kontroli
zgodności z wymogami bezpieczeństwa technicznego.
W tym samym okresie 12 miesięcy producent zaleca również kalibrację źródeł prądu
spawalniczego.
Zalecana jest kontrola zgodności z wymogami bezpieczeństwa technicznego przez
uprawnionego elektryka:
- po dokonaniu modyfikacji;
- po rozbudowie lub przebudowie;
- po wykonaniu naprawy, czyszczenia lub konserwacji;
- przynajmniej co 12 miesięcy.
Podczas kontroli zgodności z wymogami bezpieczeństwa technicznego należy przestrzegać odpowiednich krajowych i międzynarodowych norm i dyrektyw.
15
Page 16
Dokładniejsze informacje na temat kontroli zgodności z wymogami bezpieczeństwa technicznego oraz kalibracji można uzyskać w najbliższym punkcie serwisowym. Udostępni
on na życzenie wszystkie niezbędne dokumenty.
Utylizacja Nie wyrzucać tego urządzenia razem ze zwykłymi odpadami! Zgodnie z Dyrektywą Euro-
pejską dotyczącą odpadów elektrycznych i elektronicznych oraz jej transpozycją do krajowego porządku prawnego, wyeksploatowane urządzenia elektryczne należy gromadzić
oddzielnie i oddawać do zakładu zajmującego się ich utylizacją, zgodnie z zasadami
ochrony środowiska. Właściciel sprzętu powinien zwrócić urządzenie do jego sprzedawcy lub uzyskać informacje na temat lokalnych, autoryzowanych systemów gromadzenia i utylizacji takich odpadów. Ignorowanie tej dyrektywy UE może mieć negatywny
wpływ na środowisko i ludzkie zdrowie!
Znak bezpieczeństwa
Bezpieczeństwo
danych
Prawa autorskie Wszelkie prawa autorskie w odniesieniu do niniejszej instrukcji obsługi należą do produ-
Urządzenia z oznaczeniem CE spełniają wymagania dyrektyw dotyczących urządzeń
niskonapięciowych i kompatybilności elektromagnetycznej (np. odpowiednie normy
dotyczące produktów, z serii norm EN 60 974).
Fronius International GmbH oświadcza, że urządzenie spełnia wymogi dyrektywy
2014/53/UE. Pełny tekst deklaracji zgodności UE jest dostępny pod następującym adresem internetowym: http://www.fronius.com
Urządzenia oznaczone znakiem atestu CSA spełniają wymagania najważniejszych norm
Kanady i USA.
Za zabezpieczenie danych o zmianach w zakresie ustawień fabrycznych odpowiada
użytkownik. W wypadku skasowania ustawień osobistych użytkownika producent nie
ponosi odpowiedzialności.
centa.
Tekst oraz ilustracje odpowiadają stanowi technicznemu w momencie oddania instrukcji
do druku. Zastrzega się możliwość wprowadzenia zmian. Treść instrukcji obsługi nie
może być podstawą do roszczenia jakichkolwiek praw ze strony nabywcy. Będziemy
wdzięczni za udzielanie wszelkich wskazówek i informacji o błędach znajdujących się w
instrukcji obsługi.
16
Page 17
Informacje ogólne
PL
Informacje
ogólne
WSKAZÓWKA!
Bezwzględnie należy przestrzegać przepisów bezpieczeństwa zawartych w instrukcji obsługi źródła prądu spawalniczego!
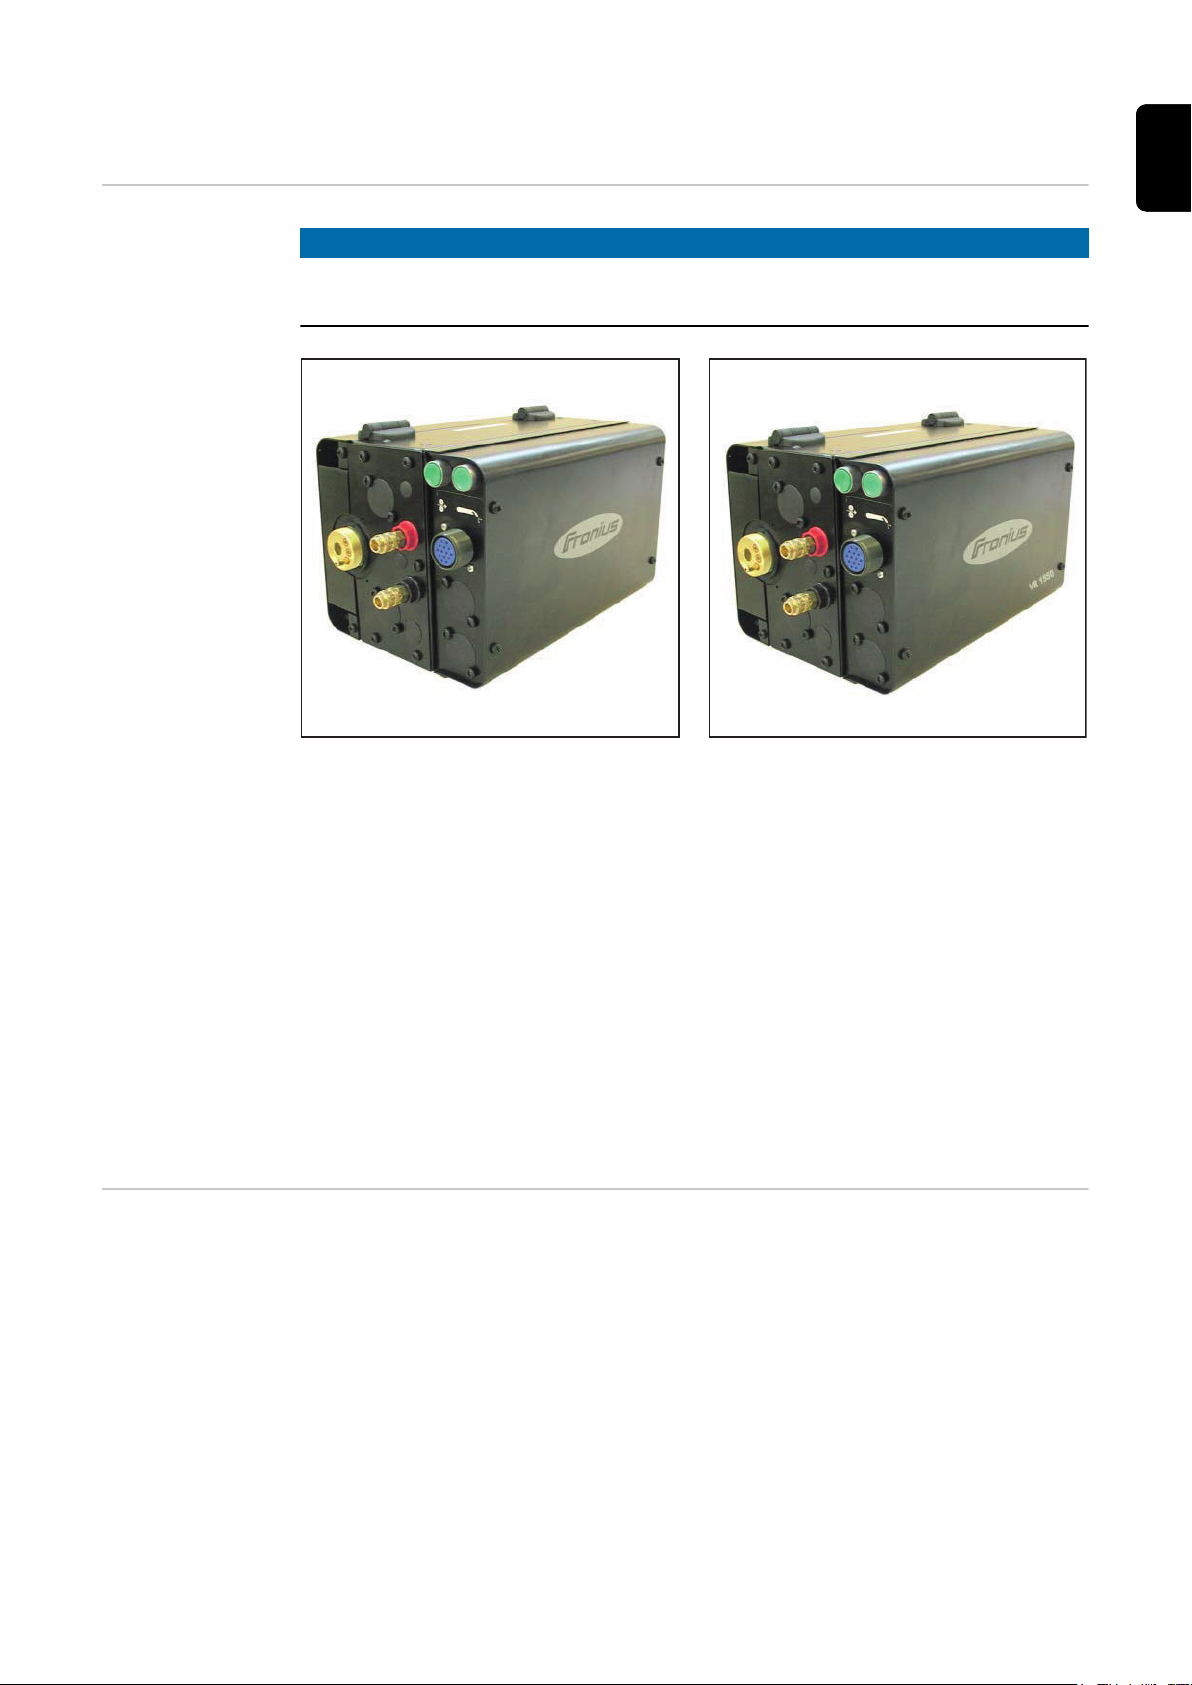
Podajnik drutu dla robota VR 1500 Podajnik drutu dla robota VR 1550
Ze względu na swoja modularną konstrukcję można dowolnie rozszerzać funkcje podajnika drutu dla robota (np. wyposażając go w przedmuch, wspornik palnika spawalniczego, Robacta Drive itp.)
Podajnik VR 1500 jest dostępny w wersjach o różnych prędkościach podawania drutu:
- 11 m/min (433.07 ipm.);
- 12 m/min (472.44 ipm.);
- 22 m/min (866.14 ipm.);
- 30 m/min (1181.10 ipm.).
Podajnik VR 1550 jest dostępny w wersji o prędkości podawania drutu wynoszącej 22 m/
min.
Płytę silnika i sterownik można montować i eksploatować niezależnie od siebie,
wówczas sterownik należy uziemić osobno.
Zastosowanie Podajnik drutu dla robota jest specjalnie zaprojektowany do zastosowania przy ramieniu
robota i można go używać razem ze źródłami prądu spawalniczego TS 4000 / 5000, TPS
3200 / 4000 / 5000. Podajnik drutu dla robota jest przystosowany do użytku ze wszystkimi dostępnymi na rynku gazami ochronnymi.
Podajniki VR 1500 - 11 i VR 1500 - 12 są wykorzystywane między innymi w zastosowaniach z użyciem drutu rdzeniowego.
Podajnik VR 1500 - 12 jest stosowany przede wszystkim wtedy, gdy istnieją skomplikowane warunki podawania drutu przy zapotrzebowaniu na wysoki moment obrotowy:
- w przypadku masywnych drutów rdzeniowych do 2,3 mm (.13 in.) na dużych szpulach;
- w przypadku zastosowania masywnych drutów rdzeniowych do 2,3 mm (.13 in.) w
zasobnikach drutu spawalniczego.
17
Page 18
Podajnik VR 1500 - 30 jest wykorzystywany również do zastosowań z użyciem drutu
płaskiego.
Podajniki VR 1500 - 11, VR 1500 - 12 i VR 1500 - 30 są przeznaczone do specjalnych
zastosowań, także w połączeniu z wysokowydajnymi źródłami prądu spawalniczego TS /
TPS 7200 i TPS 9000.
Ostrzeżenia na
urządzeniu
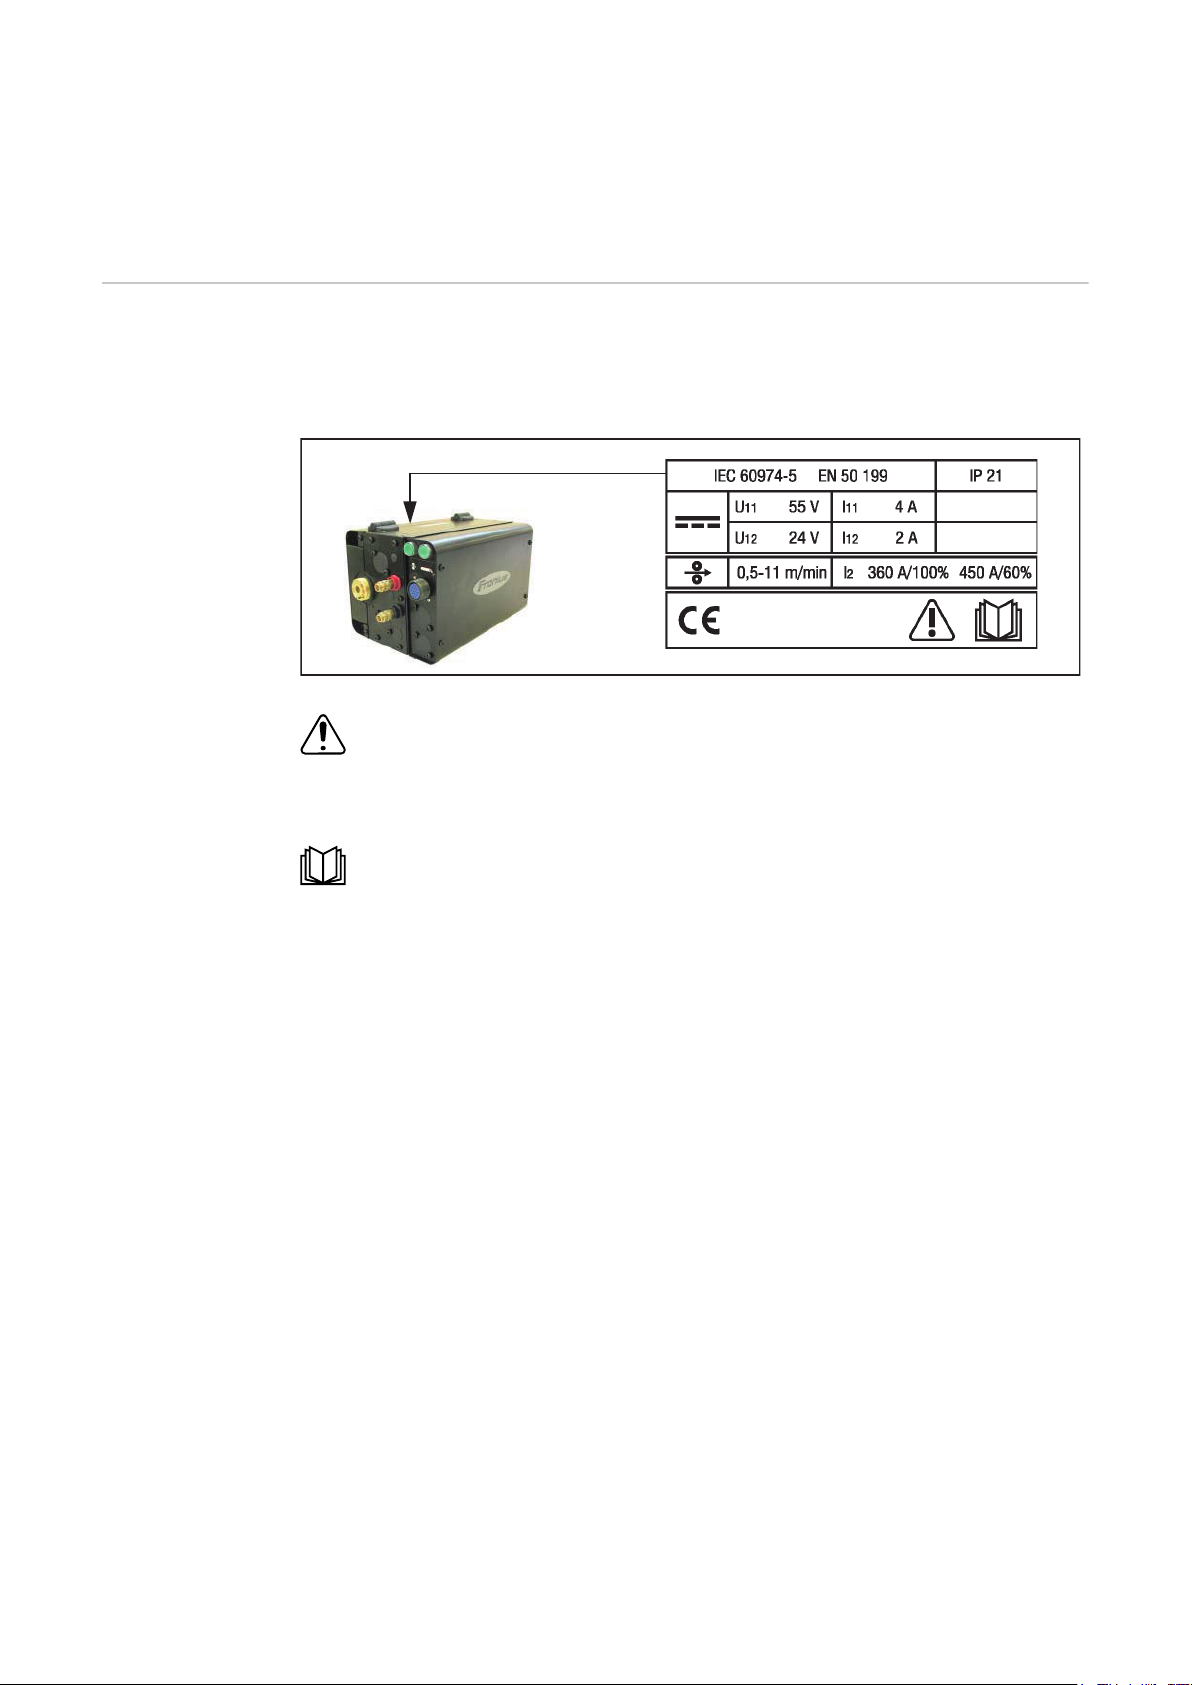
Podajnik drutu ma tabliczkę znamionową z przedstawionymi na niej symbolami bezpieczeństwa. Zabronione jest usuwanie lub zamalowywanie symboli bezpieczeństwa. Symbole te stanowią ostrzeżenie przed nieprawidłową obsługą, która może spowodować
poważne obrażenia i szkody materialne.
Z opisanych funkcji można korzystać dopiero po dokładnym zapoznaniu się
z treścią następujących dokumentów:
- niniejszą instrukcją obsługi;
- wszystkimi instrukcjami obsługi komponentów systemu, w szczególności
przepisami dotyczącymi bezpieczeństwa.
Spawanie jest niebezpieczne. Muszą zostać spełnione następujące warunki
podstawowe:
- posiadanie dostatecznych kwalifikacji do wykonywania prac spawalniczych,
- odpowiednie wyposażenie ochronne,
- zachowanie bezpiecznej odległości przez osoby postronne.
18
Page 19
Opcje
PL
Informacje
ogólne
Osłona VR 1500
do ochrony podzespołów napędowych podajnika drutu robota
OSTROŻNIE!
Niebezpieczeństwo zranienia przez obracające się koła zębate napędu podajnika
drutu.
Skutkiem mogą być poważne uszczerbki na zdrowiu i straty materialne.
Jeżeli podajnik drutu będzie eksploatowany bez „Osłony VR 1500“, należy podjąć
▶
odpowiednie działania ochronne.
Płyta adaptera VR 1500
do montażu podajnika drutu dla robota na ramieniu robota lub do montażu uchwytu
odciążającego wiązki uchwytu.
NIEBEZPIECZEŃSTWO!
Niebezpieczeństwo stwarzane przez prąd elektryczny.
Porażenie prądem elektrycznym może spowodować śmierć.
Jeżeli nie będzie zastosowana opcja płyty adaptera VR 1500, podajnik drutu musi
▶
być ustawiony w sposób odizolowany od ziemi.
Szpulowe podajniki drutu
Wspornik palnika spawalniczego VR 1500
stabilizuje i odciąża wiązkę uchwytu palnika spawalniczego (zapewnia dłuższą
żywotność wiązki uchwytu palnika spawalniczego).
Przewód doprowadzający drut
umożliwia podawanie drutu od szpuli drutu do podajnika drutu dla robota w sposób
zabezpieczony; dostępne różne długości dla drutów aluminiowych i stalowych.
Szpulowe podajniki drutu są wykorzystywane przede wszystkim w sytuacji zastosowania
dużych szpul i zasobników drutu spawalniczego, znajdujących się poza obrębem systemu spawania. Drut spawalniczy jest podawany ze szpulowego podajnika drutu do
podajnika drutu. Między podajnikiem drutu a szpulowym podajnikiem drutu wymagana
jest kompensacja Push-Pull.
Szpulowy podajnik drutu jest dostępny w następujących wersjach:
VR 1530 - 11 Maks. prędkość podawania drutu 11 m/min, chłodzony wodą silnik z
wirnikiem tarczowym
VR 1530 - 12 Maks. prędkość podawania drutu 12 m/min, wysoki moment obro-
towy, chłodzony wodą silnik z wirnikiem tarczowym
VR 1530 - 22 Maks. prędkość podawania drutu 22 m/min, silnik standardowy
19
Page 20
VR 1530 - 30 Maks. prędkość podawania drutu 30 m/min, chłodzony wodą silnik z
wirnikiem tarczowym
VR 1530 - PD Szpulowy podajnik drutu z napędem planetarnym
Opcjonalne
zestawy do
montażu i modyfikacji
Zestaw do montażu 900 A VR 1500 (tylko VR 1500 - 11, VR 1500 - 12 i VR 1500 30, zawsze ze złączem centralnym F++)
do późniejszego montażu, tak aby podajniki VR 1500 - 11, VR 1500 - 12 i VR 1500 30 były przystosowane do prądu spawania o wartości 900 A (łącznie z 2. gniazdem
prądowym)
Zestaw do montażu przedmuchu palnika spawalniczego VR 1500 basic (maks. 7
bar)
do późniejszego montażu opcjonalnego przedmuchu palnika spawalniczego basic (=
czyszczenia palnika spawalniczego sprężonym powietrzem, maks. 7 bar)
Zestaw do montażu przedmuchu palnika spawalniczego High End (maks. 15 bar)
do późniejszego montażu opcjonalnego przedmuchu palnika spawalniczego High End
(= czyszczenia palnika spawalniczego sprężonym powietrzem, maks. 15 bar)
Zestaw do montażu PMR 4000 PullMig, PM 43
do późniejszego wyposażenia w jednostkę PushPull
Zestaw do montażu szukania pozycji dyszy gazowej
do późniejszego wyposażenia w opcję szukania pozycji dyszy gazowej (rozpoznawanie zetknięcia z elementem spawanym za pomocą dyszy gazu)
Zestaw do montażu czujnika ciśnienia gazu VR 1500
do późniejszego montażu czujnika ciśnienia gazu
Cyfrowy regulator gazu
do późniejszego wyposażenia w cyfrowy regulator gazu
Zestaw do montażu zaworu regulacji gazu
do późniejszego montażu zaworu regulacji gazu
Zestaw do montażu blokowanej dźwigni mocującej płytę silnika z tworzywa
sztucznego
do późniejszego montażu blokowanej dźwigni mocującej, aby nie było możliwe niezamierzone przestawienie siły docisku
Zestaw do montażu wtyczki czujnika końca drutu
do późniejszego montażu opcjonalnej wtyczki czujnika końca drutu (wyłączanie źródła
prądu spawalniczego w przypadku końca drutu)
Zestaw do montażu szpulowego podajnika drutu VR, 17-stykowy wtyk typu
Amphenol
do późniejszego montażu 17-stykowego wtyku typu Amphenol (niezbędnego do eksploatacji podajnika drutu dla robota w połączeniu ze szpulowym podajnikiem drutu)
20
Page 21
Zestaw do montażu wzmocnionego zasilania silnika dla sterownika VR 1500 - 12
(2 x 8 A)
do późniejszego montażu wzmocnienia zasilania silnika, gdy wykorzystywany jest
podajnik VR 1500 - 12 ze szpulowym podajnikiem drutu
Zestaw do montażu CMT VR 1550
do późniejszego wyposażenia podajnika VR 1550 do pracy w trybie CMT
PL
Rozszerzenia i
warianty
Uchwyt VR 1500 MO/K
do montażu podajnika drutu dla robota na ramieniu robota
Uchwyt szpuli drutu dla robota
do montażu uchwytu szpuli drutu na robocie
Osłona uchwytu szpuli drutu robota
Sterownik VR 1500 - 22, VR 1500 - 11, VR 1500 - 12 i VR 1500 - 30
osobny sterownik w przypadku niezależnego od siebie zastosowania płyty silnika i sterownika
NIEBEZPIECZEŃSTWO!
Niebezpieczeństwo stwarzane przez prąd elektryczny.
Porażenie prądem elektrycznym może spowodować śmierć.
Jeżeli płyta silnika i sterownik są stosowane oddzielnie, należy przestrzegać
▶
następujących zaleceń: sterownik silnika musi być uziemiony;
płyta silnika musi być ustawiona tak, aby była odizolowana.
▶
3-rolkowy odcinek prostujący drut
wtyk typu Tuchel
czujnik końca drutu VR 1500 (łącznie z osłoną szpuli)
czujnik końca drutu VR 1500 (do zasobnika drutu spawalniczego bez przewodu
sterującego)
21
Page 22
Elementy obsługi, przyłącza i elementy mecha-
(4)(3)
(12)
(9)
(6)
(2)
(8)
(1)
(7)
(13) (10)
(2)
(8) (6)(9)
(12)
(1)
(4)(3)
(10)(11) (5)(13)
niczne
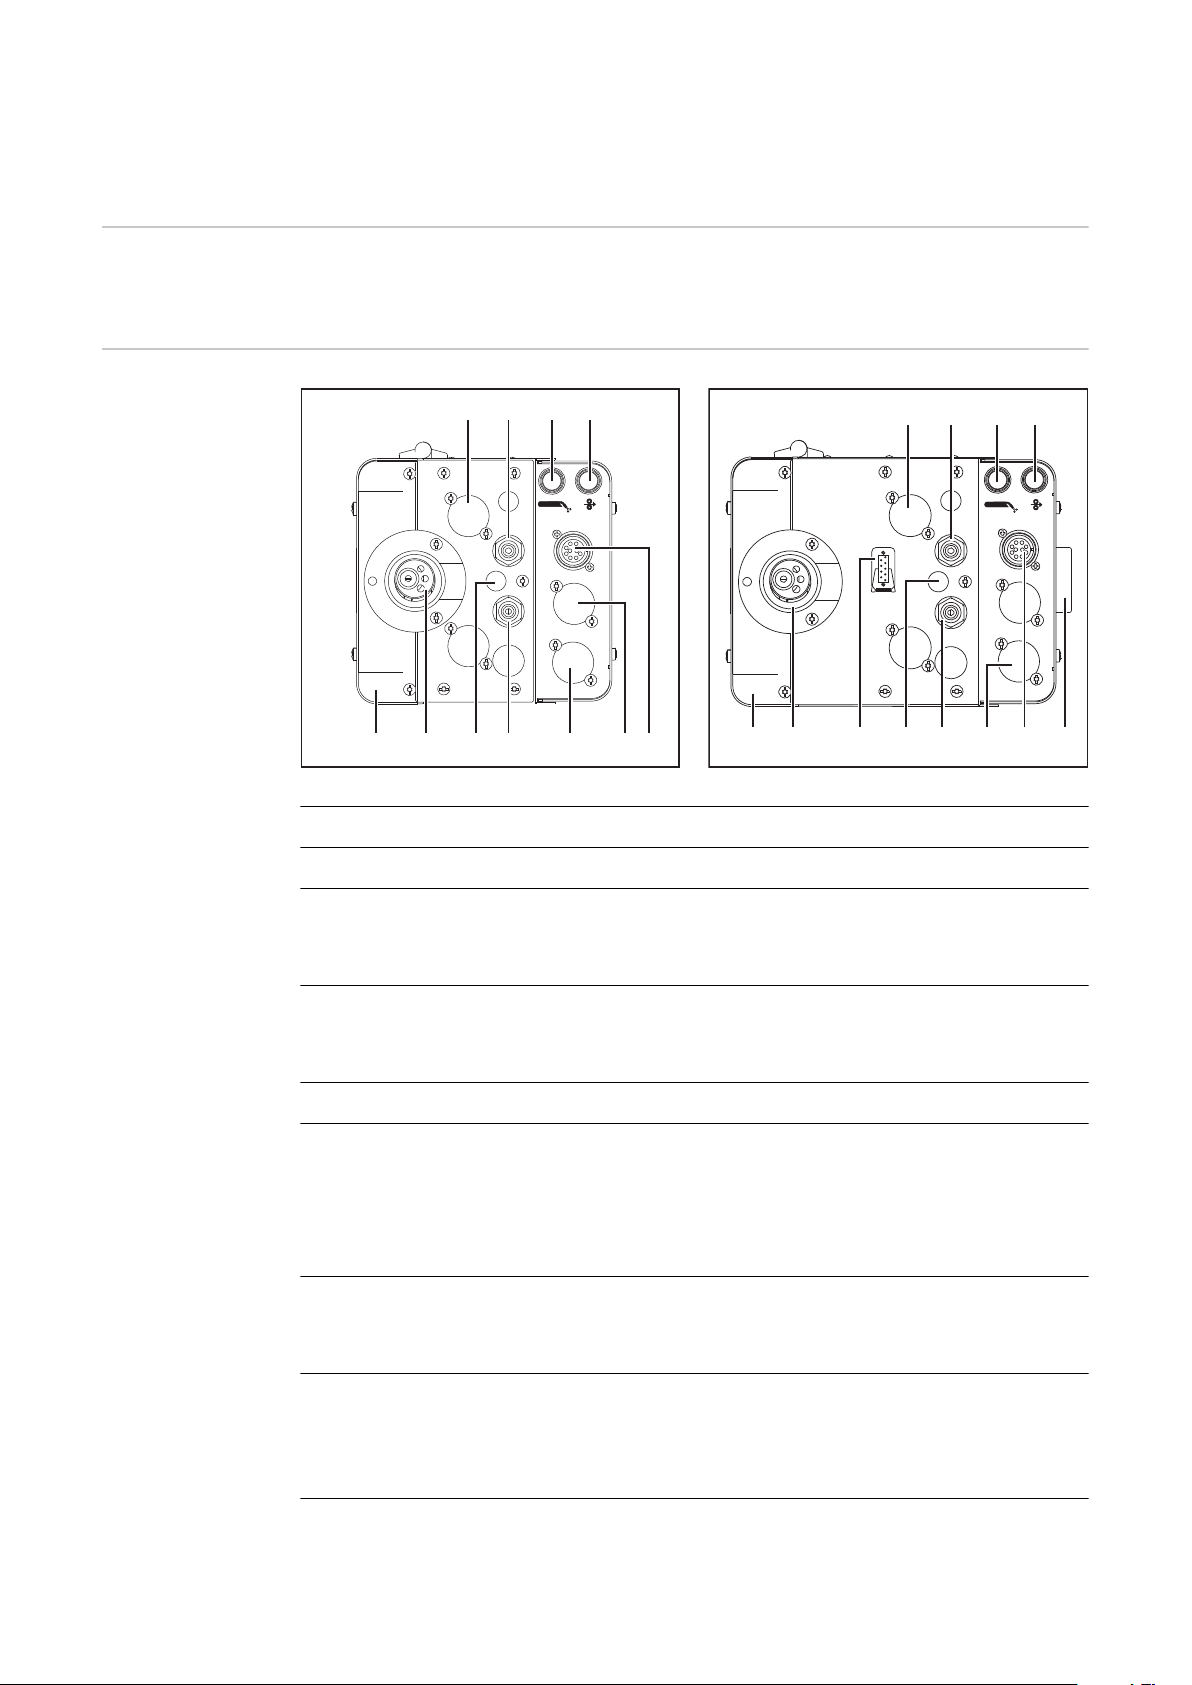
Informacje
ogólne
Podajnik drutu,
widok z przodu
Pozycje poniżej opisanych elementów obsługi, przyłącza i elementy mechaniczne można
dostosować do indywidualnych życzeń klienta.
Widok od przodu VR 1500 / VR 1550
(1) Zaślepka / przycisk nastawczy czujnika ciśnienia gazu (opcjonalnie)
Widok od przodu VR 1500 - 11 / 12 / 30
(2) Przyłącze powrotu wody (czerwone)
(3) Przycisk pomiaru przepływu gazu
do ustawiania wymaganej ilości gazu na reduktorze ciśnienia. Nacisnąć i przytrzymać przycisk — nastąpi wypływ gazu.
(4) Przycisk Nawlekanie drutu
do nawlekania drutu elektrodowego bez gazu i bez prądu do wiązki uchwytu palnika spawalniczego
(5) Dodatkowy wentylator
(6) Przyłącze palnika spawalniczego do aplikacji zrobotyzowanych Robacta w
VR 1500
(obłożenie przyłączy — patrz schemat połączeń X10) lub
Przyłącze bufora drutu w VR1550 (CMT-WS) oraz zestaw do montażu CMT VR
1550 (opcjonalnie)
(7) Przyłącze palnika spawalniczego do aplikacji zrobotyzowanych Robacta w
(8) Zaślepka / przyłącze „Przedmuch palnika spawalniczego” AIR IN
VR 1550 (CMT-WS)
(przyporządkowanie przyłączy - patrz schemat połączeń X10)
(opcja High End, maks. 15 bar) lub
Przyłącze LHSB w VR1550 (CMT-WS) oraz zestaw do montażu CMT VR 1550
(opcjonalnie)
22
(9) Przyłącze dopływu wody (niebieskie lub czarne)
Page 23
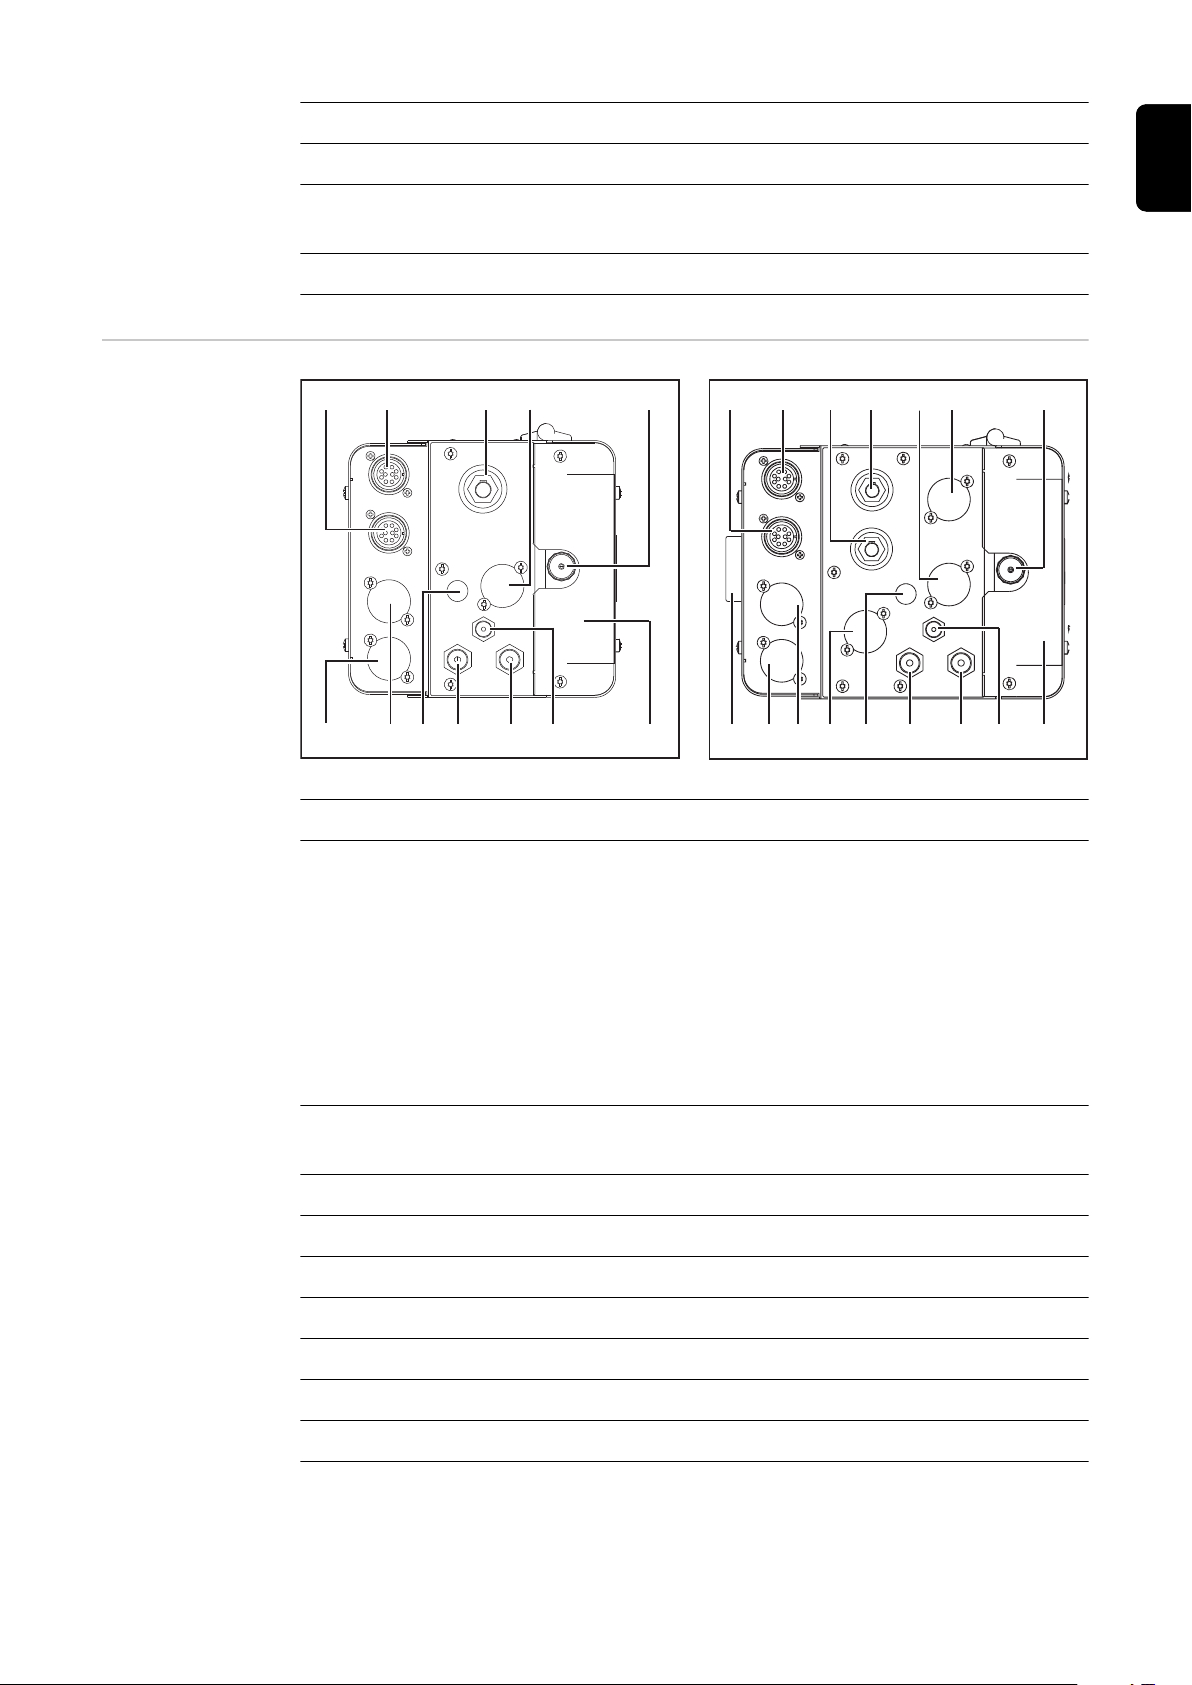
(10) Przyłącze „Przedmuch palnika spawalniczego” AIR OUT (opcjonalnie)
(2)(1) (7)(3) (5)
(14)(15) (12) (9)(10)(11) (8)
(7)(3)(2)(1) (4) (5) (6)
(16)(15)(14)(13) (12) (11) (10) (9) (8)
Podajnik drutu,
widok z tyłu
(11) Wtyk typu Tuchel (opcjonalnie)
(12) Przyłącze palnika spawalniczego
do mocowania palnika spawalniczego
(13) Osłona VR 1500 (opcjonalnie)
PL
Widok od tyłu podajnika drutu VR 1500 / VR 1550
Widok od tyłu VR 1500 - 11 / 12 / 30
(1) Przyłącze LocalNet — zestaw przewodów połączeniowych
(2) Przyłącze LocalNet
standaryzowane przyłącze do rozszerzeń systemu (np. zdalnego sterowania itp.)
Jeżeli zastosowana jest opcja zestawu do montażu szpulowego podajnika drutu
VR na podajniku drutu, 17-stykowe gniazdo typu Amphenol zestawu do montażu
szpulowego podajnika drutu VR występuje na pozycji (2), a przyłącze LocalNet
na pozycji (14).
Jeżeli zastosowana jest opcja zestawu do montażu CMT VR 1550 na VR 1550,
przyłącze LHSB zestawu do montażu CMT VR 1550 występuje na pozycji (2), a
przyłącze LocalNet na pozycji (14).
(3) Przyłącze prądowe (+) z zamkiem bagnetowym — zestaw przewodów
połączeniowych
(4) 2. gniazdo (+) z zamkiem bagnetowym (opcja zestawu do montażu 900 A)
(5) Zaślepka / wtyczka czujnika końca drutu (opcjonalnie)
(6) Zaślepka
(7) Rurka prowadząca drutu
(8) Osłona VR 1500 (opcjonalnie)
(9) Przyłącze gazu ochronnego
(10) Przyłącze odpływu wody (czerwone) — zestaw przewodów połączeniowych
(11) Przyłącze dopływu wody (niebieskie) — zestaw przewodów połączenio-
wych
23
Page 24
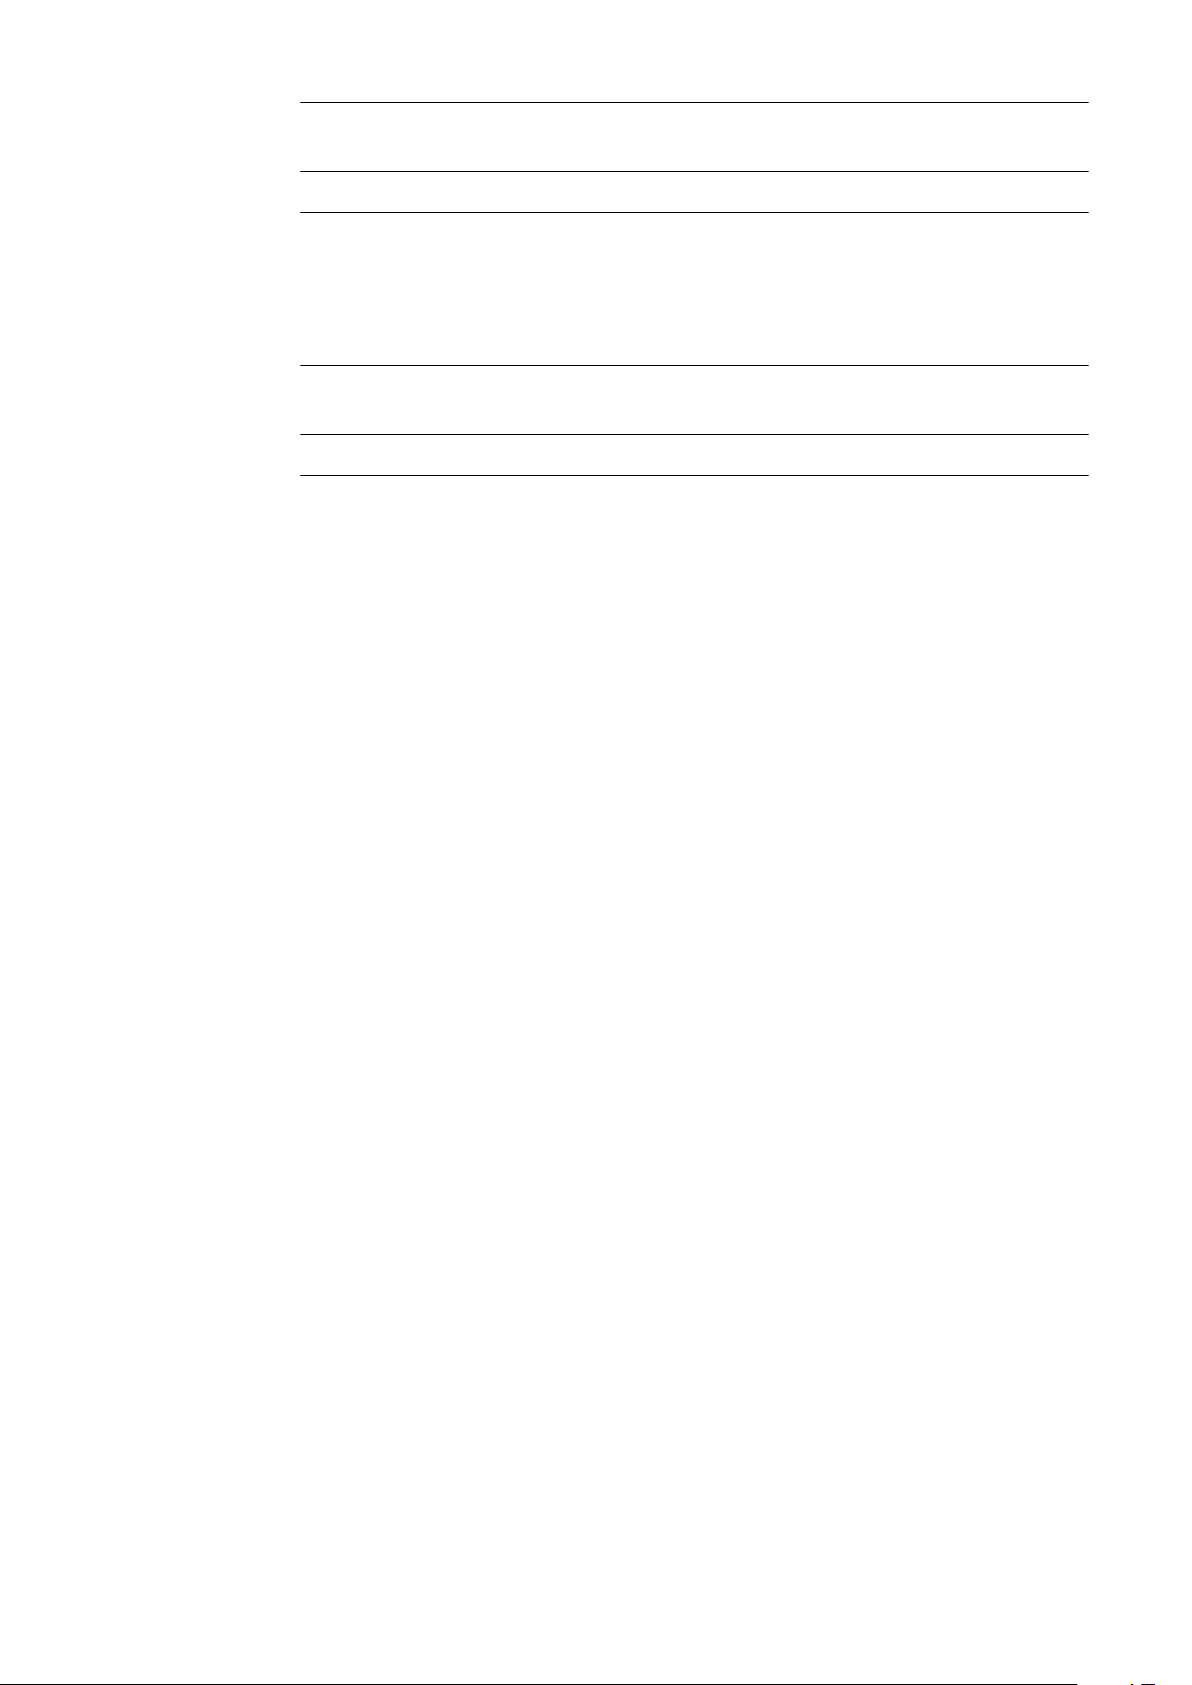
(12) Zaślepka / przyłącze „Przedmuch palnika spawalniczego” AIR IN
(opcja High End, maks. 7 bar)
(13) Zaślepka
(14) Zaślepka / przyłącze LocalNet
(jeżeli wykorzystywana jest opcja zestawu do montażu szpulowego podajnika
drutu VR na podajniku drutu lub
jeżeli wykorzystywana jest opcja zestawu do montażu CMT VR 1550 na podajniku drutu)
(15) Zaślepka / przyłącze „Przedmuch palnika spawalniczego” AIR IN
(opcja High End, maks. 15 bar)
(16) Dodatkowy filtr
24
Page 25
Wskazówki dotyczące eksploatacji podajników VR
1500 - 11 i VR 1500 - 12
Chłodzenie silnika podajnika
drutu
Prądy spawania o
wartości powyżej
500 A
WSKAZÓWKA!
Podajniki drutu VR 1500 - 11, VR 1500 - 12 i VR 1500 - 30 są wyposażone w
chłodzony wodą silnik z wirnikiem tarczowym i dlatego wolno je eksploatować
jedynie w połączeniu z chłodnicą FK 4000 R, FK 4000 R US lub FK 9000 R! Dla
ochrony silnika zalecane jest wyposażenie chłodnicy w opcjonalny czujnik
przepływu (w modelu FK 4000 R US jest to wyposażenie seryjne).
WSKAZÓWKA!
W przypadku prądu spawania o wartości powyżej 500 A podajniki drutu VR 1500 11, VR 1500 - 12 i VR 1500 - 30 można eksploatować wyłącznie z palnikami spawalniczymi Fronius przystosowanymi do podłączania do złącza palnika spawalniczego F++.
PL
Opcja Push-Pull
PMR 4000
Zastosowania z
wykorzystaniem
szpulowych
podajników drutu
TPS 7200 / 9000
— zastosowania
z wykorzystaniem
VR 1500 - 12 i
szpulowych
podajników drutu
WSKAZÓWKA!
Jeżeli opcja Push-Pull PMR 4000 jest zainstalowana w podajnikach drutu VR 1500 11 i VR 1500 - 30, źródło prądu spawalniczego należy wyposażyć w silniejszy zasilacz (55 V DC, 8 A).
WSKAZÓWKA!
W przypadku zastosowań ze szpulowymi podajnikami drutu źródło spawalnicze
należy wyposażyć w silniejszy zasilacz (55 V DC, 8 A).
WSKAZÓWKA!
W przypadku zastosowania TPS 7200 / 9000 z wykorzystaniem VR 1500 - 12 i szpulowych podajników drutu zarówno 1.
jak i 2. źródło prądu spawalniczego należy wyposażyć w silniejszy zasilacz (55 V DC, 8
A).
Eksploatacja
podajnika VR
1500 - 12
WSKAZÓWKA!
W przypadku eksploatacji podajnika VR 1500 - 12 źródło prądu spawalniczego
należy wyposażyć w silniejszy zasilacz (55 V DC, 8 A).
25
Page 26
Eksploatacja
podajnika VR
1500 - 12 ze szpulowym podajnikiem drutu
WSKAZÓWKA!
W celu eksploatacji podajnika VR 1500 - 12 ze szpulowym podajnikiem drutu VR
1500 - 12 należy go wyposażyć w zestaw do montażu wzmocnienia zasilania silnika.
26
Page 27
Łączenie podajnika drutu ze źródłem prądu spawalniczego
Informacje
ogólne
Łączenie podajnika drutu ze
źródłem prądu
spawalniczego
Podajnik drutu można połączyć ze źródłem prądu za pomocą zestawu przewodów
połączeniowych.
WSKAZÓWKA!
Niebezpieczeństwo uszkodzenia przewodu doprowadzającego drut podczas mocowania na wiązce uchwytu.
W żadnym przypadku nie mocować przewodu podającego drut do wiązki uchwytu.
NIEBEZPIECZEŃSTWO!
Niebezpieczeństwo wskutek błędów obsługi i nieprawidłowego wykonywania prac.
Skutkiem mogą być poważne uszczerbki na zdrowiu i straty materialne.
Opisane czynności robocze należy wykonać dopiero po dokładnym przeczytaniu i
▶
zrozumieniu instrukcji obsługi.
PL
Ustawić wyłącznik zasilania źródła prądu spawalniczego w pozycji „– O –”.
1
Zamocować uchwyt odciążający zestawu przewodów połączeniowych do uchwytu
2
wiązki uchwytu VR 1500
Podłączyć przewód gazowy giętki zestawu przewodów połączeniowych do przyłącza
3
gazu ochronnego (9)
Dokręcić nakrętkę złączkową przyłącza gazu
4
Podłączyć przewody dopływu i odpływu wody zestawu przewodów połączeniowych
5
zgodnie z kodami kolorów do przyłącza wtykowego dopływu wody (11) oraz
przyłącza odpływu wody (10)
Dokręcić nakrętkę złączkową przewodu dopływu wody i przewodu odpływu wody
6
Podłączyć wtyk LocalNet zestawu przewodów połączeniowych do przyłącza Local-
7
Net (1)
Dokręcić nakrętkę złączkową wtyku LocalNet
8
Podłączyć kabel potencjału spawania zestawu przewodów połączeniowych do
9
gniazda prądowego (+) (3).
Zablokować złącze bagnetowe potencjału spawania przez obrócenie
10
27
Page 28
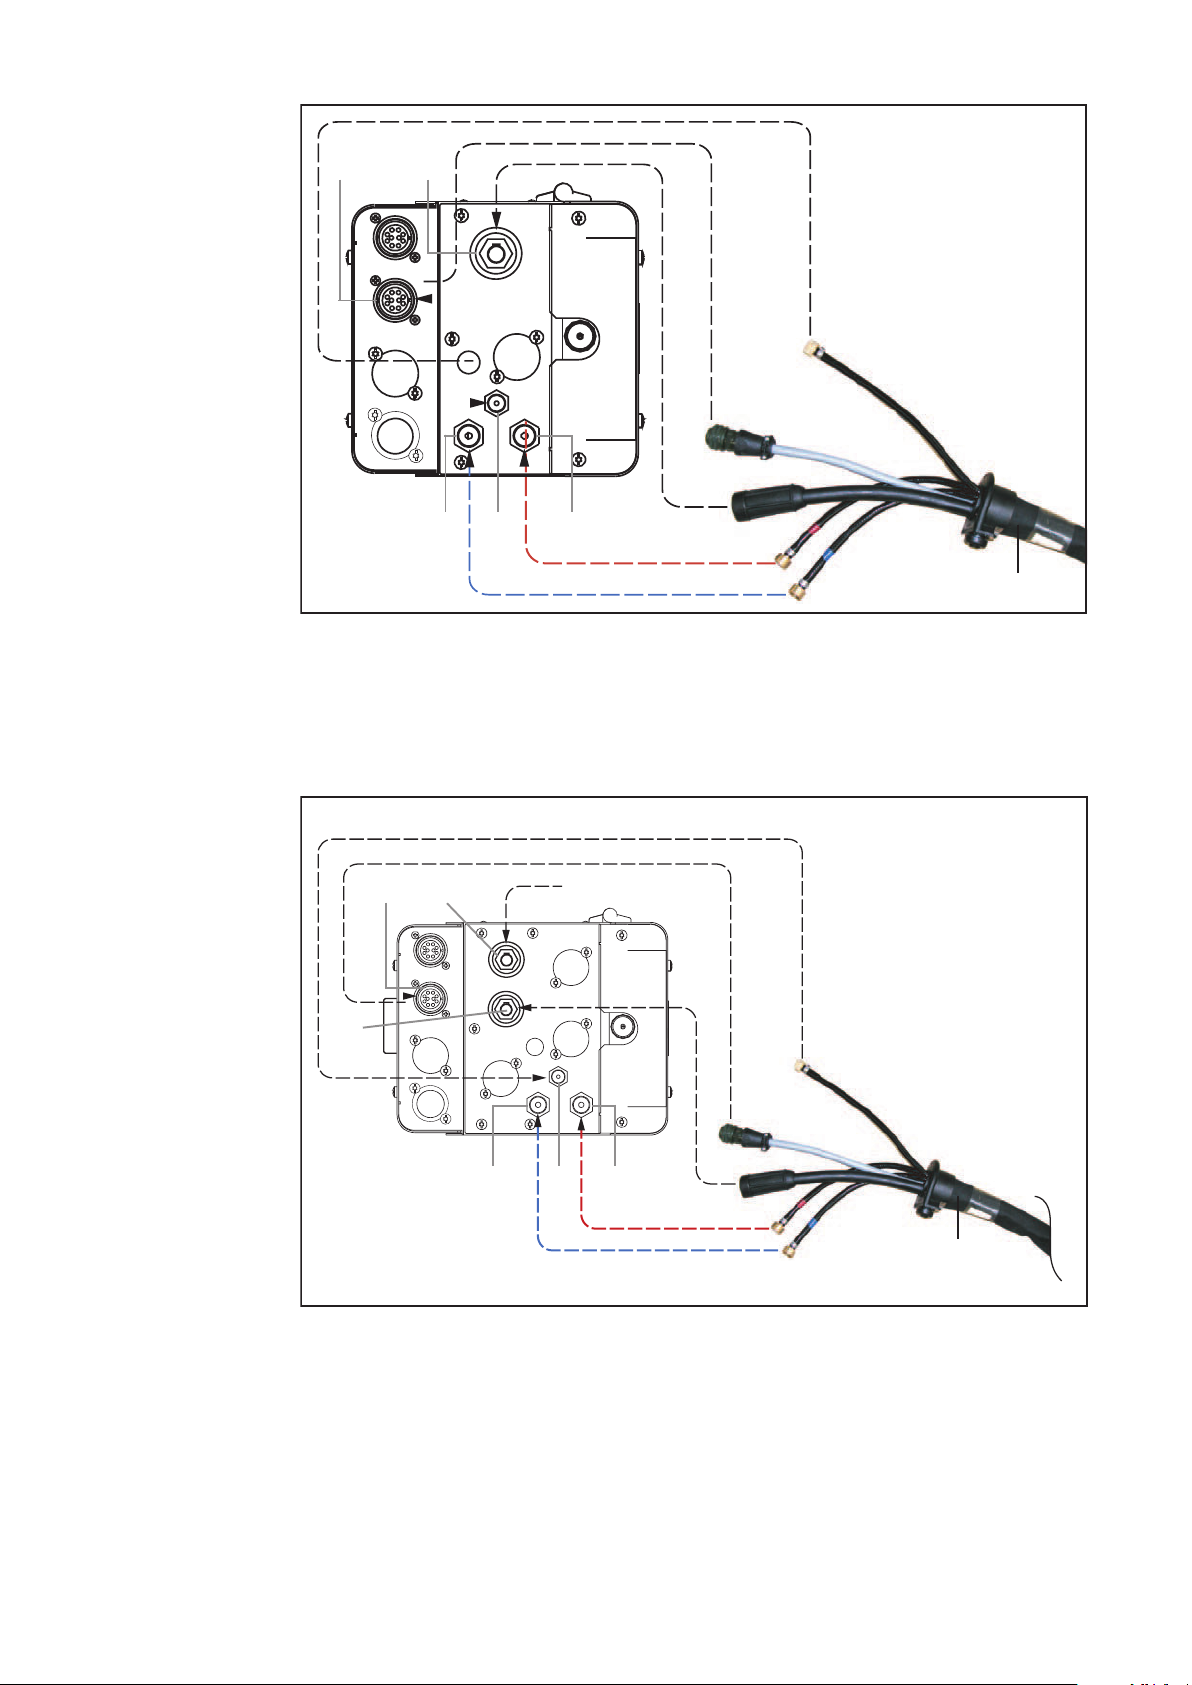
(10)(11) (9)
(1) (3)
B
R
A
VR 1500 / VR 1550: podłączanie zestawu przewodów połączeniowych do podajnika drutu
(10)(11) (9)
(4)
(3)
B
R
(1)
A
C
A Zestaw przewodów połączeniowych; od strony podajnika drutu
R czerwony
B niebieski
28
VR 1500 - 11 / 12 / 30: podłączyć zestaw przewodów połączeniowych do podajnika drutu
A Zestaw przewodów połączeniowych; od strony podajnika drutu
C 2. Przewód prądowy (opcjonalnie)
R czerwony
B niebieski
Page 29
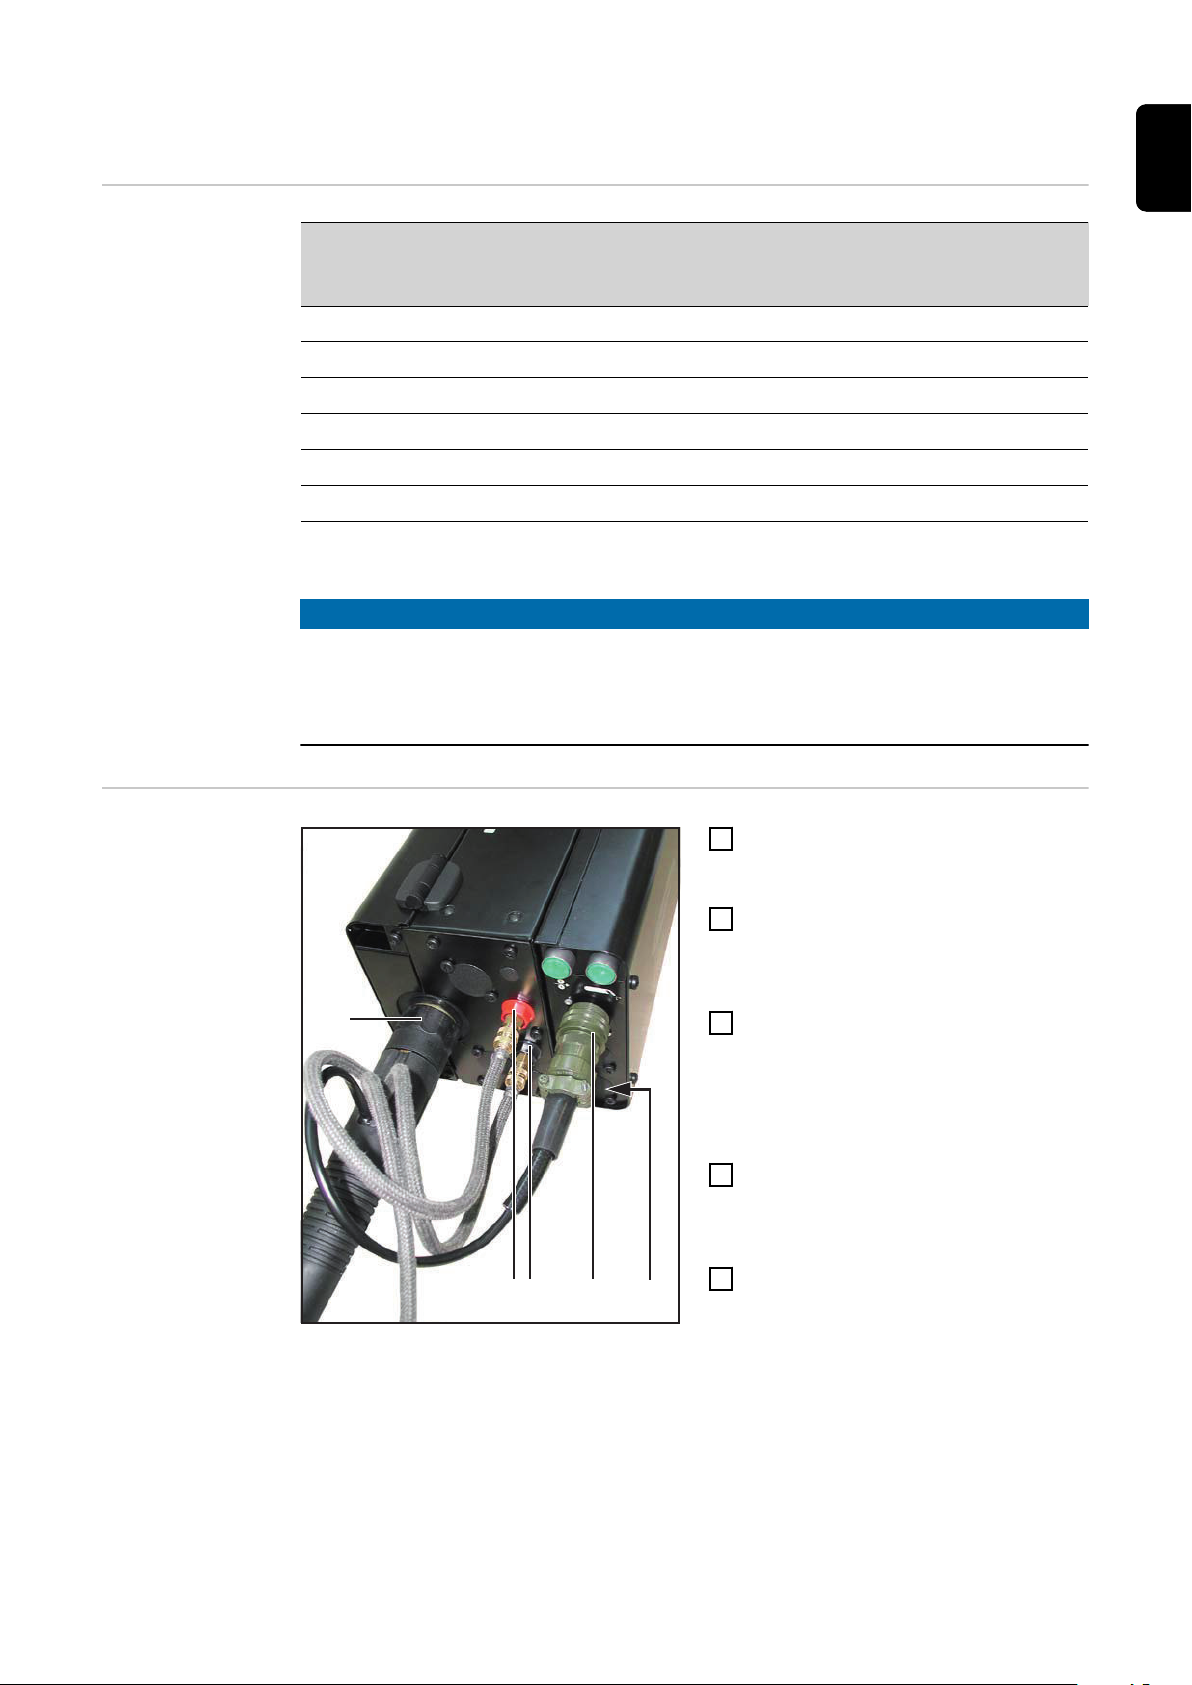
Montaż palnika spawalniczego
(1)
(5)(4) (2)(3)
PL
Przyłącza palnika
spawalniczego
Fronius F++ Euro do
przyłącza
typu Dinse
do
przyłącza
typu Tweco
VR 1500 X X X X
VR 1500 - 11 X (X) - VR 1500 - 12 X (X) - VR 1500 - 30 X (X) - VR 1550 X X - VR 1550 (CMT-WS) X - - -
(X) ... do maks. 500 A
WSKAZÓWKA!
W przypadku prądu spawania o wartości powyżej 500 A podajniki drutu VR 1500 11, VR 1500 - 12 i VR 1500 - 30 wolno eksploatować wyłącznie z palnikami spawalniczymi Fronius przystosowanymi do podłączania do złącza palnika spawalniczego F++.
Montaż palnika
spawalniczego
Montaż palnika spawalniczego, np. Robacta-Drive
Ustawić wyłącznik zasilania źródła
1
prądu spawalniczego w pozycji „– O
–”.
Odpowiednio wyposażony palnik spa-
2
walniczy wsunąć rurką prowadzącą w
przyłącze palnika spawalniczego (1) i
ręcznie dokręcić nakrętkę złączkową
Podłączyć wtyczkę sterującą palnika
3
spawalniczego do przyłącza palnika
spawalniczego do aplikacji zrobotyzowanych Robacta (3) i dokręcić
nakrętkę złączkową w celu zablokowania.
Jeżeli występuje: podłączyć
4
zewnętrzne przyłącze dopływu wody
(4) i odpływu wody (5) zgodnie z
kodem kolorów
Jeśli występuje: Podłączyć przewód
5
elementu przedmuchowego do
przyłącza palnika spawalniczego AIR
OUT (2)
29
Page 30
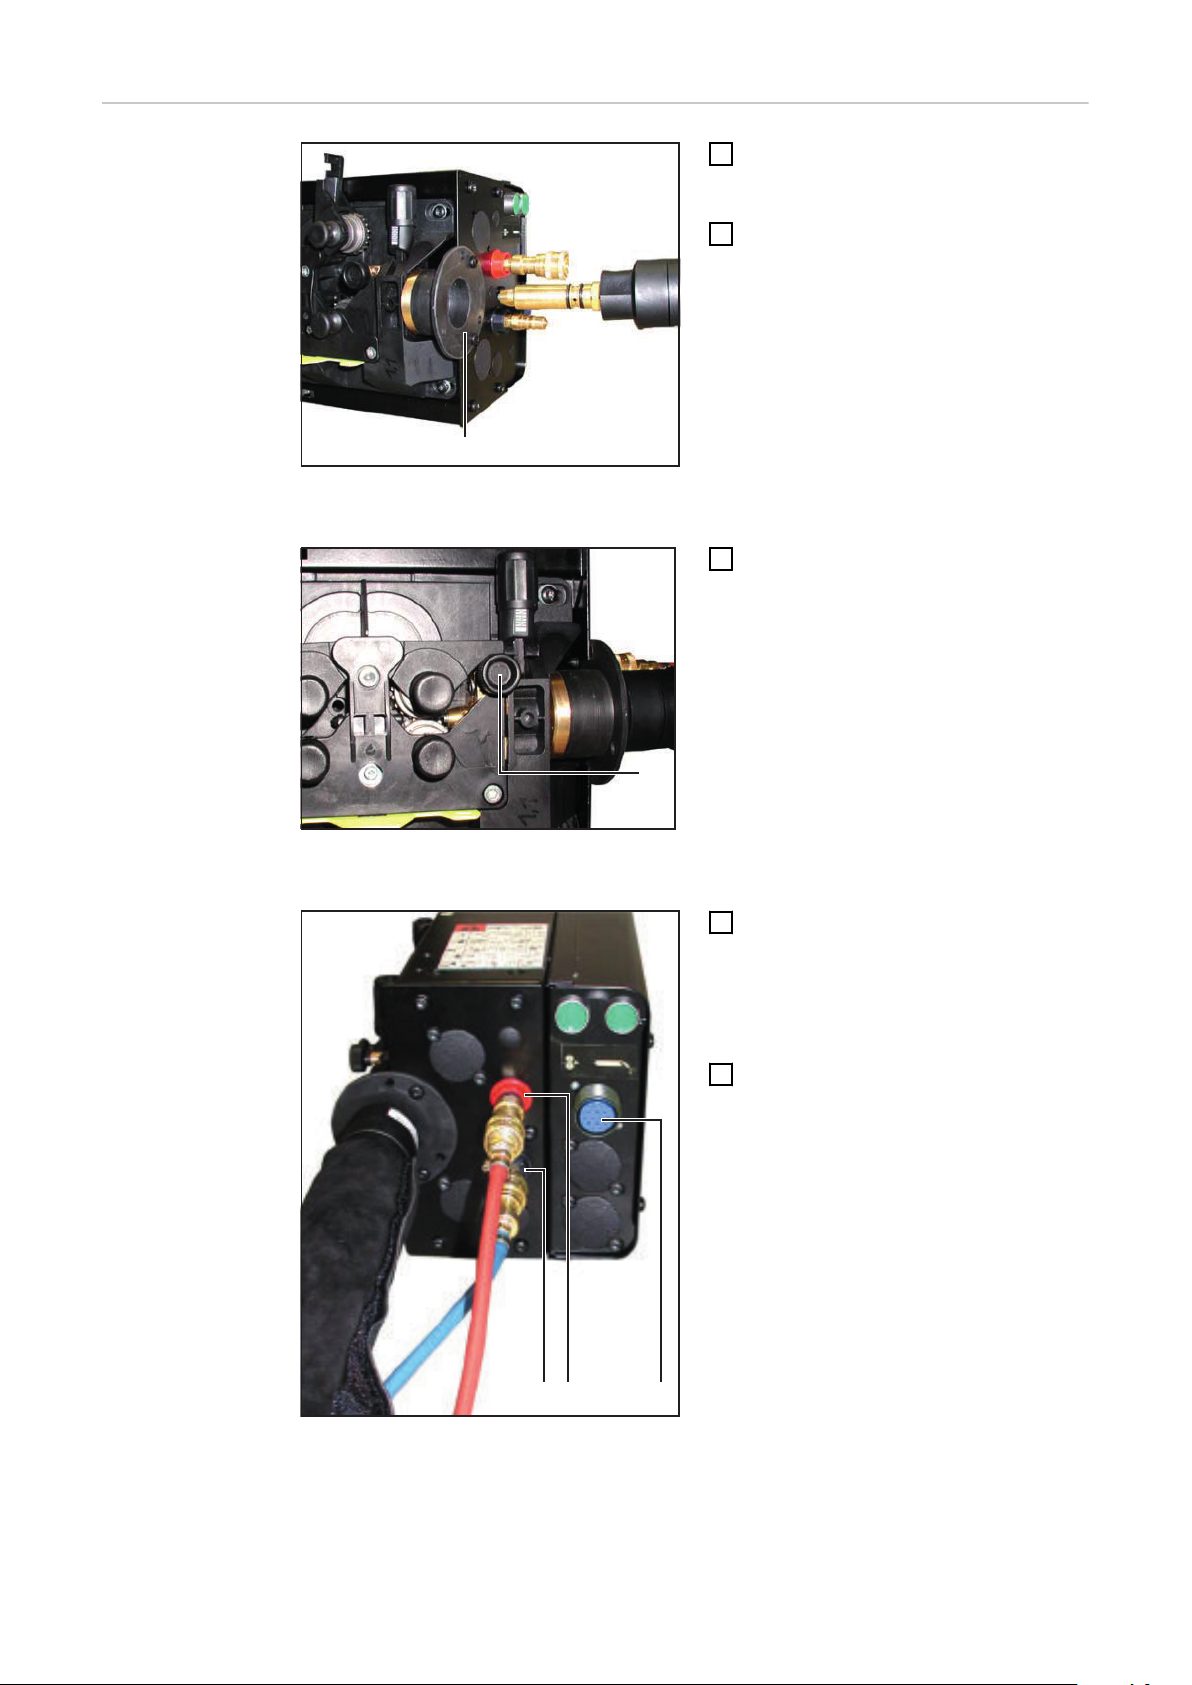
Montaż palnika
(1)
(2)
(4)
(3)
(5)
spawalniczego —
przyłącze typu
Tweco
Wsuwanie palnika spawalniczego w przyłącze do
Tweco
Ustawić wyłącznik zasilania źródła
1
prądu spawalniczego w pozycji „– O
–”.
Wsunąć odpowiednio wyposażony
2
palnik spawalniczy rurką prowadzącą
w przyłącze palnika spawalniczego (1)
Zamocować palnik spawalniczy śrubą
3
radełkowaną (2).
Mocowanie palnika spawalniczego za pomocą śruby
radełkowanej
Jeżeli występuje: podłączyć wtyczkę
4
sterującą palnika spawalniczego do
przyłącza palnika spawalniczego do
aplikacji zrobotyzowanych Robacta (3)
i dokręcić nakrętkę złączkową w celu
zamocowania.
Jeżeli występuje: podłączyć
5
zewnętrzne przyłącze dopływu wody
(4) i odpływu wody (5) zgodnie z
kodem kolorów
30
Podłączanie przyłączy dopływu i odpływu wody
Page 31
Wkładanie / wymiana rolek podających
4
4
5
2
1
6
6
4
5
3
2
1
1
2
3
1
2
PL
Informacje
ogólne
Podajniki drutu w
wersji na rynek
USA
Wkładanie/
wymiana rolek
podających
Aby zapewnić optymalne podawanie drutu elektrodowego, rolki podające muszą być
dostosowane do średnicy i materiału drutu.
WAŻNE! Używać tylko rolek podających, odpowiednich do danego drutu elektrodowego.
Przegląd dostępnych rolek podających oraz możliwości ich zastosowania można znaleźć
w listach części zamiennych.
Wszystkie podajniki drutu przeznaczone na rynek USA są dostarczane bez rolek
podających. Po założeniu szpuli drutu do podajnika drutu należy włożyć rolki podające.
1
2
3
31
Page 32
Wprowadzić drut elektrodowy
Izolowane prowadzenie drutu elektrodowego do
podajnika drutu
NIEBEZPIECZEŃSTWO!
Niebezpieczeństwo powstania strat materialnych i obrażeń osób/śmierci oraz
negatywnego wpływu na rezultaty spawania wywołanego przez zwarcie do masy
lub zwarcie doziemne niezaizolowanego drutu elektrodowego.
W zautomatyzowanych zastosowaniach drut elektrodowy należy prowadzić do podajnika
drutu wyłącznie w pełnej izolacji od zasobnika drutu spawalniczego, dużej szpuli lub
szpuli drutu (np. za pośrednictwem przewodu doprowadzającego drut).
Zwarcie do masy lub doziemne może być spowodowane przez:
- prowadzenie niezaizolowanego, odsłoniętego drutu elektrodowego, który podczas
procesu spawania zetknie się z przedmiotem przewodzącym prąd elektryczny;
- brak izolacji pomiędzy drutem elektrodowym a uziemionym ogranicznikiem obudowy
klatki robota
- przetarty przewód doprowadzający drut oraz nieosłonięty drut elektrodowy.
Zastosowanie przewodów doprowadzających drut gwarantuje izolowane doprowadzenie
drutu elektrodowego do podajnika drutu. Nie prowadzić przewodów doprowadzających
drut po ostrych krawędziach, aby uniknąć przetarcia się przewodów doprowadzających
drut. Ewentualnie stosować uchwyty przewodu lub ochronę przed przetarciem. Bezpieczne prowadzenie drutu elektrodowego zapewniają dodatkowo elementy łączące i
kołpaki zasobników drutu spawalniczego.
Wprowadzanie
drutu elektrodowego
OSTROŻNIE!
Niebezpieczeństwo zranienia w wyniku sprężynowania nawiniętego na szpulę
drutu elektrodowego.
Skutkiem mogą być poważne uszczerbki na zdrowiu i straty materialne.
Podczas wsuwania drutu elektrodowego w napęd 4-rolkowy należy mocno trzymać
▶
koniec drutu elektrodowego, aby uniknąć zranienia przez sprężynujący drut elektrodowy.
OSTROŻNIE!
Niebezpieczeństwo uszkodzenia palnika spawalniczego przez ostre krawędzie
końcówki drutu elektrodowego.
Skutkiem mogą być poważne straty materialne.
Przed wprowadzeniem drutu elektrodowego należy starannie usunąć zadziory z
▶
jego końcówki.
32
Page 33
4
4
1
2
1
1
2
2
2
3
3
1
3 4
2
PL
OSTROŻNIE!
Niebezpieczeństwo zranienia przez wychodzący drut elektrodowy.
Skutkiem mogą być poważne uszczerbki na zdrowiu i straty materialne.
Podczas naciskania przycisku Nawlekanie drutu lub przycisku palnika, trzymać pal-
▶
nik spawalniczy z dala od twarzy i innych części ciała oraz zastosować odpowiednie
okulary ochronne.
5 6
33
Page 34
Ustawianie siły
1
1
docisku
WSKAZÓWKA!
Ustawić siłę docisku w taki sposób, aby drut elektrodowy nie został zdeformowany, jednakże aby zapewniony był przy tym niezakłócony przesuw drutu.
1
Siła docisku,
HR TR KS
wartości orientacyjne
Aluminium 1,5 - 3,5–
4,5
Stal 3–4 1,5 CrNi 3–4 1,5 -
Rolki podające:
HR = półokrągłe
TR = rowek trapezowy
KS = z tworzywa sztucznego
34
Page 35
Lokalizacja i usuwanie usterek
PL
Komunikat błędu
„Koniec drutu“
Funkcja specjalna „Koniec
drutu“
Lokalizacja i usuwanie usterek
Komunikat o błędzie „Koniec drutu” w urządzeniach serii VR 1500 jest wyświetlany w
przypadku wystąpienia różnych błędów:
- w przypadku dotarcia do końca drutu,
- w przypadku przegrzania układów elektronicznych mocy,
- w przypadku zbyt wysokiej wartości prądu silnika.
Dla komunikatu błędu „Koniec drutu“ można w źródle prądu spawalniczego ustawić 2
opcje:
(1) Spawać do końca, np. w przypadku krótkich spoin spawalniczych.
(2) Natychmiast przerwać spawanie, np. w przypadku długich spoin spawalniczych,
zastosowań z wykorzystaniem drutu rdzeniowego, prac spawalniczych w zakresie wysokiej wydajności (jeżeli w takiej sytuacji spawanie nie będzie przerwane,
istnieje niebezpieczeństwo przeciążenia modułu mocy silnika).
Err | 056 (w źródle prądu spawalniczego)
Koniec drutu
Przyczyna:
Usuwanie:
Opcja kontroli końca drutu rozpoznała koniec drutu elektrodowego.
Założyć nową szpulę drutu i wprowadzić drut spawalniczy, potwierdzić błąd
w źródle prądu spawalniczego
Potwierdzanie
błędu
Przyczyna:
Usuwanie:
Przyczyna:
Usuwanie:
Przyczyna:
Usuwanie:
Filtr dodatkowego wentylatora jest zabrudzony — dopływ powietrza do
dodatkowego wentylatora nie wystarcza już do chłodzenia układów elektronicznych mocy — zadziałał termiczny wyłącznik bezpieczeństwa układów
elektronicznych mocy
Oczyścić lub wymienić filtr, potwierdzić błąd w źródle prądu spawalniczego
Za wysoka temperatura otoczenia.
Zadbać o obniżenie temperatury otoczenia, ewentualnie eksploatować sys-
tem spawania w chłodniejszym miejscu, potwierdzić błąd w źródle prądu
spawalniczego
Zbyt wysoka wartość prądu silnika, np. wskutek problemów z podawaniem
drutu lub też, gdy podajnik drutu jest za słaby w stosunku do danego zastosowania
Skontrolować warunki podawania drutu, usunąć problemy, potwierdzić błąd
w źródle prądu spawalniczego
W celu potwierdzenia komunikatu o błędzie, w źródle prądu spawalniczego nacisnąć przycisk „Setup/Store”.
Przycisk Setup/Store w źródle prądu spawalniczego
35
Page 36
Czyszczenie, konserwacja i utylizacja
Informacje
ogólne
Podczas każdego
uruchamiania
W normalnych warunkach pracy podajnik drutu wymaga minimalnego nakładu pracy,
potrzebnej na utrzymanie w dobrym stanie technicznym oraz konserwację. Przestrzeganie kilku ważnych punktów stanowi jednak niezbędny warunek długoletniej eksploatacji
systemu spawania.
NIEBEZPIECZEŃSTWO!
Niebezpieczeństwo stwarzane przez prąd elektryczny.
Porażenie prądem elektrycznym może spowodować śmierć.
Przed otwarciem urządzenia należy: Ustawić wyłącznik zasilania w pozycji – O –.
▶
Odłączyć urządzenie od sieci.
▶
Umieścić wyraźną tabliczkę ostrzegającą przed ponownym włączeniem.
▶
Za pomocą odpowiedniego przyrządu pomiarowego sprawdzić, czy wszystkie elek-
▶
trycznie naładowane elementy (np. kondensatory) są rozładowane.
- sprawdzić pod względem uszkodzeń palnik spawalniczy, zestaw przewodów
połączeniowych i połączenie z masą
- Kontrola wzrokowa rolek podających i prowadnicy drutu pod względem uszkodzeń
- Sprawdzić i w razie potrzeby wyregulować siłę docisku rolek podających
- Sprawdzić hamulec i w razie potrzeby wyregulować
Co 6 miesięcy - Zdemontować części boczne urządzenia i w celu oczyszczenia wnętrza urządzenia
przedmuchać je suchym, sprężonym powietrzem o obniżonym ciśnieniu.
OSTROŻNIE!
Niebezpieczeństwo uszkodzenia elementów elektronicznych.
Nie przedmuchiwać z bliska elementów elektronicznych.
▶
Utylizacja Utylizację przeprowadzać zgodnie z obowiązującymi krajowymi przepisami w tym zakre-
sie.
36
Page 37
Dane techniczne
PL
Informacje
ogólne
VR 1500
WSKAZÓWKA!
Podany stopień ochrony jest zagwarantowany jedynie w przypadku zamontowania
zestawu do montażu „Osłona” VR 1500.
Napięcie zasilające 55 V DC
Prąd znamionowy 4 A
Średnica drutu 0,8–1,6 mm
0.03–0.06 in.
prędkość podawania drutu, 0,5–22 m/min
19.69–866.14 ipm
Moment obrotowy 4 Nm
Stopień ochrony IP 21
Wymiary dł. × szer. × wys. 405 x 208 x 205 mm
15.94 x 8.19 x 8.07 in.
Masa 7 kg
15.43 Ib.
Napęd Napęd 4-rolkowy
VR 1500 - 11
Maks. ciśnienie gazu ochronnego 7 bar
101 psi
Płyn chłodzący Oryginalny płyn chłodzący Fronius
Maksymalne ciśnienie płynu chłodzącego 6 bar
87 psi
Napięcie zasilające 55 V DC
Prąd znamionowy 4 A
Średnica drutu 0,8–3,2 mm
0.03–0.13 in.
prędkość podawania drutu, 0,5–11 m/min
19.69–433.07 ipm.
Moment obrotowy 11 Nm
Stopień ochrony IP 21
Wymiary dł. × szer. × wys. 400 x 300 x 205 mm
15.75 x 11.81 x 8.07 in.
Masa 8 kg
17.64 Ib.
Napęd Napęd 4-rolkowy, chłodzony wodą silnik z wirnikiem
tarczowym
Wyposażenie specjalne Dodatkowy wentylator układów elektronicznych mocy
37
Page 38
Maks. ciśnienie gazu ochronnego
Płyn chłodzący Oryginalny płyn chłodzący Fronius
7 bar
101 psi
VR 1500 - 12
Maksymalne ciśnienie płynu
chłodzącego
Napięcie zasilające 55 V DC
Prąd znamionowy 6 A
Średnica drutu 0,8–3,2 mm
0.03–0.13 in.
prędkość podawania drutu, 0,5–12 m/min
19.69–472.44 ipm.
Moment obrotowy 21,6 Nm
Stopień ochrony IP 21
Wymiary dł. × szer. × wys. 400 x 300 x 205 mm
15.75 x 11.81 x 8.07 in.
Masa 10 kg
Napęd Napęd 4-rolkowy, chłodzony wodą silnik z wirnikiem
6 bar
87 psi
22.05 Ib.
tarczowym
VR 1500 - 30
Wyposażenie specjalne Dodatkowy wentylator układów elektronicznych mocy
Maks. ciśnienie gazu ochron-
nego
Płyn chłodzący Oryginalny płyn chłodzący Fronius
Maksymalne ciśnienie płynu
chłodzącego
Napięcie zasilające 55 V DC
Prąd znamionowy 4 A
Średnica drutu 0,8–1,6 mm
0.03–0.06 in.
prędkość podawania drutu, 0,5–30 m/min
19.69–1181.10 ipm.
Moment obrotowy 3,7 Nm
Stopień ochrony IP 21
Wymiary dł. × szer. × wys. 400 x 300 x 205 mm
15.75 x 11.81 x 8.07 in.
7 bar
101 psi
6 bar
87 psi
38
Masa 8 kg
17.64 Ib.
Napęd Napęd 4-rolkowy, chłodzony wodą silnik z wirnikiem
tarczowym
Wyposażenie specjalne Dodatkowy wentylator układów elektronicznych mocy
Page 39
Maks. ciśnienie gazu ochronnego
Płyn chłodzący Oryginalny płyn chłodzący Fronius
7 bar
101 psi
PL
VR 1550 (CMTWS)
Maksymalne ciśnienie płynu
chłodzącego
Napięcie zasilające 55 V DC
Prąd znamionowy 4 A
Średnica drutu 0,8–1,6 mm
0.03–0.06 in.
prędkość podawania drutu, 0,5–22 m/min
19.69–866.14 ipm
Moment obrotowy 4 Nm
Stopień ochrony IP 21
Wymiary dł. × szer. × wys. 405 x 208 x 205 mm
15.75 x 8.19 x 8.07 in.
Masa 7 kg
Napęd Napęd 4-rolkowy
Maks. ciśnienie gazu ochron-
nego
6 bar
87 psi
15.43 Ib.
7 bar
101 psi
Płyn chłodzący Oryginalny płyn chłodzący Fronius
Maksymalne ciśnienie płynu
chłodzącego
6 bar
87 psi
39
Page 40
VR 1500
Schematy połączeń
VR 1500
40
Page 41
VR 1500 PSA
VR 1500 PSA
PL
41
Page 42
VR 1550 / VR
VR 1550 / VR 1550 CMT-WS
1550 CMT-WS
42
Page 43
PL
43
Page 44
FRONIUS INTERNATIONAL GMBH
Froniusstraße 1
A-4643 Pettenbach
AUSTRIA
www.fronius.com
Under www.fronius.com/contact you will find the addresses
of all Fronius Sales & Service Partners and locations
 Loading...