

Page 1
/ Battery Charging Systems / Welding Technology / Solar Electronics
KO
DeltaSpot
사용 설명서
예비 부품 목록
저항 용접
42,0426,0050,KO 001-02042012
Page 2
0
Page 3
사용자 여러분께
개요 우리 회사에 보내주신 신뢰에 감사드리며 뛰어난 품질을 자랑하는 Fronius 제품을 구매하신
것을 축하드립니다 . 이 설명서는 제품을 익숙하게 사용할 수 있도록 도와드립니다 . 지침을
꼼꼼하게 읽어보면 제품이 제공하는 여러 다른 기능에 대해 알 수 있습니다 . 또한 제품이
지닌 모든 혜택을 충분히 이용할 수 있게 됩니다 .
안전 수칙에도 유의하여 제품 사용 시 안전성을 확보할 수 있도록 하십시오 . 제품을
주의하여 취급하면 오랜 기간 안전하고 안정성 있게 작동할 것입니다 . 이는 최상의 결과를
위한 핵심적인 필요 조건입니다 .
KO
1
Page 4
2
Page 5
목차
안전 수칙.................................................................................................................................................... 5
안전 수칙 설명 ...................................................................................................................................... 5
일반 사항............................................................................................................................................... 5
올바른 사용 ........................................................................................................................................... 6
환경 조건............................................................................................................................................... 6
작동자의 의무 ....................................................................................................................................... 6
개인의 의무 ........................................................................................................................................... 6
본인과 타인 보호하기............................................................................................................................ 7
유독 가스 및 증기의 위험성 .................................................................................................................. 7
비화의 위험성 ....................................................................................................................................... 8
전원 전류 및 용접 전류의 위험..............................................................................................................8
곡류하는 용접 유량 ............................................................................................................................... 9
EMC 조치.............................................................................................................................................. 9
특정 위험............................................................................................................................................... 10
설치 장소 및 수송 중 안전 조치.............................................................................................................11
정상 작동 시의 안전 조치 ...................................................................................................................... 12
유지보수 및 수리................................................................................................................................... 12
안전 검사............................................................................................................................................... 12
폐기....................................................................................................................................................... 12
안전 기호............................................................................................................................................... 13
백업....................................................................................................................................................... 13
저작권 ................................................................................................................................................... 13
KO
일반 정보 15
일반 사항.................................................................................................................................................... 17
원리....................................................................................................................................................... 17
장치 개념............................................................................................................................................... 17
응용 분야............................................................................................................................................... 17
공급 범위............................................................................................................................................... 17
용접 시스템 크기 정보........................................................................................................................... 18
시스템 구성 요소........................................................................................................................................ 19
일반 사항............................................................................................................................................... 19
시스템 구성 요소 개요........................................................................................................................... 19
제어 요소 및 연결부 21
DeltaControl ............................................................................................................................................... 23
일반 사항..........................................................
DeltaControl 제어 요소.......................................................................................................................... 23
DeltaControl 연결부 .............................................................................................................................. 23
비상 정지 연결 다이어그램 ................................................................................................................... 25
용접 변압기 및 스폿 용접 건 ...................................................................................................................... 27
용접 변압기 연결................................................................................................................................... 27
용접 건 냉각수 연결 .............................................................................................................................. 27
스폿 용접 건 전류 연결.......................................................................................................................... 27
기계 구성 요소 ........................................................................................................................................... 28
X- 건 기계 구성 요소 ............................................................................................................................. 28
C- 건 기계 구성 요소 ............................................................................................................................. 30
원격 제어기 ................................................................................................................................................ 32
DeltaRemote 원격 제어기 ..................................................................................................................... 32
DeltaRemote Plus 원격 제어기 ............................................................................................................. 32
..................................................................................... 23
시운전 35
시운전하기 전에......................................................................................................................................... 37
일반 사항............................................................................................................................................... 37
올바른 사용 ........................................................................................................................................... 37
설정 규정............................................................................................................................................... 37
전원 연결............................................................................................................................................... 37
3
Page 6
시스템 냉각 지침................................................................................................................................... 37
변압기 PE 컨덕터 연결 ......................................................................................................................... 38
시운전 ........................................................................................................................................................ 40
일반 사항............................................................................................................................................... 40
DeltaControl 연결.................................................................................................................................. 40
스폿 용접 건 연결.................................................................................................................................. 41
냉각수 공급장치 연결............................................................................................................................ 41
Bosch PSI 6xxx.000 전원 연결 ............................................................................................................. 41
X- 건 용 프로세스 테이프 로드..............................................................................................................43
C- 건을 위한 프로세스 테이프를 로드합니다 - 위쪽 홀더...................................................................... 44
C- 건을 위한 프로세스 테이프를 로드합니다 - 아래쪽 홀더.................................................................. 46
기준점으로 이동.................................................................................................................................... 47
판금 두께 정정 ...................................................................................................................................... 48
판금 두께 정정 조정 .............................................................................................................................. 48
스폿 용접 53
DeltaSpot 저항 스폿 용접........................................................................................................................... 55
일반 사항............................................................................................................................................... 55
프로세스 테이프 소비............................................................................................................................ 55
용접 건 조정 .......................................................................................................................................... 55
용접 프로세스에서 프로세스 테이프의 효과 ......................................................................................... 57
문제해결 및 유지보수 59
마모 부품 교체 ........................................................................................................................................... 61
일반 사항............................................................................................................................................... 61
프로세스 테이프의 저장 및 로드 지침 ................................................................................................... 61
새 프로세스 테이프 로드 ...................................................................................................................... 61
프로세스 테이프 C- 건 다시 로드 .......................................................................................................... 63
프로세스 테이프 제동장치 조정 ............................................................................................................ 65
전극 교체............................................................................................................................................... 66
홀더 암 교정 .......................................................................................................................................... 67
C- 건 암 교정하기.................................................................................................................................. 68
문제해결..................................................................................................................................................... 70
일반 사항............................................................................................................................................... 70
문제해결................................................................................................................................................ 70
관리 , 유지보수 및 폐기.............................................................................................................................. 71
일반 사항 .............................................................................................................................................. 71
유지보수 작업은 매일 또는 테이프 교환 시마다 합니다........................................................................ 71
매주 또는 매 5 만 스폿 이후 유지보수..........................................
매주 또는 매 20 만 스폿 이후 유지보수합니다 ...................................................................................... 71
25 만 번의 스폿 용접 후 ........................................................................................................................ 71
폐기....................................................................................................................................................... 72
기술 데이터 ................................................................................................................................................ 73
특수 전압............................................................................................................................................... 73
TR 단위 ................................................................................................................................................. 73
DeltaSpot 스폿 용접 건 ......................................................................................................................... 73
......................................................... 71
부록 75
예비 부품 목록 : DeltaSpot......................................................................................................................... 76
4
Page 7
안전 수칙
KO
안전 수칙 설명
일반 사항
위험 ! 방지하지 않을 경우 사망이나 심각한 상해로 이어질 수 있는 임박한 위험
상황을 나타냅니다 .
경고 ! 방지하지 않을 경우 사망이나 심각한 상해로 이어질 수 있는 잠재적 위험
상황을 나타냅니다 .
주의! 방지하지 않을 경우 경미한, 중간 정도의 상해 또는 재산 피해를 입을 수 있는
잠재적 유해 상황을 나타냅니다 .
참고 ! 결함이 있는 결과가 발생할 위험성 및 장비에 대한 손상 가능성을
나타냅니다 .
以묒슂 ! 올바른 작동에 대한 도움말 및 기타 특별히 유용한 정보를 나타냅니다. 잠재적으로
손상을 끼치거나 위험한 상황에 대해서는 나타내지 않습니다 .
" 안전 수칙 " 에서 설명한 중 어느 것이라도 보게 될 경우에는 특별한 주의가 필요합니다 .
장치는 최첨단 기술을 사용해 승인된 안전 기준에 따라 만들어집니다 . 그러나
부정확하게 사용되거나 잘못 사용될 경우에는 다음을 유발할 수 있습니다 .
- 작동자나 제 3 자에 대한 상해 또는 사망
- 장치 및 회사 소유의 기타 물질 자산에 대한 손상
- 장치의 비능률적 작동
장치의 시운전, 작동, 유지 및 점검에 관련된 모든 이들은 반드시 다음의 요건을
충족해야 합니다 .
- 적절한 자격
- 용접에 관한 충분한 지식
- 이 사용 설명서를 주의깊게 숙지하고 따름
사용 설명서는 반드시 장치를 사용하는 곳 가까이에 있어야 합니다 . 사용
설명서 이외에 사고 예방 및 환경 보호에 관해 일반적으로 해당되는 현지
규제에 대해서도 반드시 주의를 기울여야 합니다 .
장치에 부착되는 모든 안전 및 위험 고지는
- 반드시 판독 가능한 상태로 유지해야 합니다 .
- 손상되거나 표시해서는 안 됩니다 .
- 제거해서는 안 됩니다 .
- 다른 것으로 덮거나, 붙이거나, 또는 그 위에 무언가를 그려서는 안 됩니다.
장치에 부착되는 안전 및 위험 고지의 위치에 대해서는 장치 작동 설명서의
" 일반 사항 " 절을 참조하십시오 .
장치의 스위치를 켜기 전 안전을 저해할 수 있는 모든 결함을 제거하십시오 .
개인 안전이 위태롭습니다 !
5
Page 8
올바른 사용
장치는 정해진 용도로만 사용해야 합니다 .
이 장치는 명판에 표시된 용접 공정용입니다 .
이러한 목적을 벗어나면 부적절한 사용으로 간주합니다. 제조업자는 부적절한
사용으로 인한 어떠한 손상에 대해서도 책임지지 않습니다 .
이 설명서를 올바르게 활용하는 방법은 다음과 같습니다 .
- 사용 설명서의 모든 지침을 주의깊게 읽고 따름
- 모든 안전 및 위험 고지를 주의깊게 숙지하고 준수
- 규정된 모든 검사 및 점검 작업 수행
이 장치는 산업 및 작업장용으로 설계되었습니다 .
제조업체는 또한 예기치 못했거나 부정확한 결과에 대해 아무런 책임도 지지
않습니다 .
환경 조건
작동자의 의무
규정된 영역 이외의 곳에서 장치를 작동 또는 보관하는 것은 정해진 용도를
따르지 않은 것으로 간주됩니다 . 제조업자는 부적절한 사용으로 인한 어떠한
손상에 대해서도 책임지지 않습니다 .
주변 온도 범위 :
- 작동 시 : +5°C ~ +40°C(41°F ~ 104°F)
- 운송 및 저장 시 : -25°C ~ +55°C(-13°F ~ 131°F)
상대 습도 :
- 40°C(104°F) 에서 최대 50%
- 20°C(68°F) 에서 최대 90%
주변 공기 : 먼지 , 산성 물질 , 부식성 기체 및 물질 등으로부터 떨어짐 .
해발고도에서의 사용법 : 최대 1000m(3280 피트 )
작동자는 다음의 사람만 장치를 다루게 할 것을 약속합니다 .
- 안전 및 사고 방지에 관한 기본 지침을 잘 알고 있으며 장치 사용법에 대한
교육을 받음
- 특히 사용 설명서의 ' 안전 수칙 ' 부분을 읽고 이해하고 서명을 함
- 필요한 결과를 얻도록 훈련을 받음
개인의 의무
작동자가 안전 의식을 갖고 일하도록 반드시 정기적으로 점검해야 합니다 .
장치를 사용하기 전에 모든 사람은 다음의 교육을 받아야 합니다 .
- 안전 및 사고 방지에 관한 기본 지침을 준수해야 합니다 .
- 특히 사용 설명서의 ' 안전 수칙 ' 부분을 읽어야 하며 안전 수칙을 이해했고
지키겠다고 동의하는 서명해야 합니다 .
작업 구역을 떠나기 전에 사람이나 재산에 아무런 해를 끼치지 않도록 해
놓아야 합니다 .
6
Page 9
본인과 타인
보호하기
용접을 하는 개인은 다음과 같은 다양한 위험에 노출될 수 있습니다 .
- 비화 및 뜨거운 금속 조각
용접 작업이 있는 곳에서 작업물을 다루는 개인은 다음 기능을 가진 적합한
보호복을 반드시 입어야 합니다 .
-방염
- 절연 및 건조
- 몸 전체를 덮는 손상되지 않고 온전한 상태
-안전모
- 아랫단이 접히지 않은 바지
용접복은 여러가지 다양한 품목을 말합니다 . 작동자는 다음 사항을 지켜야
합니다 .
- 보호용 바이저와 조절 필터를 사용하여 자외선 , 열과 불꽃으로부터 눈과
얼굴을 보호해야 합니다 .
- 보호용 바이저 안에 규정 보호경을 착용합니다 .
- 젖은 상태에서도 절연이 되는 튼튼한 신발을 착용합니다 .
- 적합한 장갑으로 손을 보호합니다 ( 절연 처리가 되어 있으며 열 차단
효과가 있는 장갑 ).
- 소음의 해로운 영향을 줄이고 부상을 방지해 주는 귀 보호 장비를
착용합니다 .
장치 작동 중이나 용접 중에는 모든 사람 , 특히 아이들은 작업장 가까이 오지
못하게 하십시오 . 하지만 사람이 가까이 있을 경우에는 ,
- 모든 위험성을 인식하도록 합니다 ( 아크에 의한 눈부심, 튀는 불꽃에 의한
부상 , 유해한 용접 퓸 , 소음 , 전원 전류 및 용접 전류 등 ).
- 적합한 보호 장비를 제공하거나
- 적합한 안전 스크린이나 안전망을 설치합니다 .
KO
유독 가스 및
증기의 위험성
용접 중 발생하는 퓸은 유해 가스와 증기를 포함합니다 .
특정한 상황에서 용접 퓸은 선천적 기형 또는 암 유발 물질을 포함할 수
있습니다 .
용접 퓸이나 가스에서 얼굴을 멀리 하십시오 .
퓸이나 유해 가스를
- 절대 마시면 안 되며
- 작업장에서 적절한 방법을 사용하여 반드시 추출해야 합니다 .
신선한 공기를 충분히 공급해 줍니다 .
충분한 공기를 공급할 수 없는 경우에는 공기가 공급되는 보호 마스크를
반드시 착용해야 합니다 .
7
Page 10
추출 시스템이 충분히 강력한지 의심스러울 경우 측정된 독성 방출 값을 허용
한계 값과 비교해야 합니다 .
다음의 구성 요소는 용접 퓸의 독성 등급에 특히 책임이 있습니다 .
- 작업물에 사용되는 금속
- 프로세스 테이프의 코팅
- 재료의 코팅
- 세척제 , 세정제 등
따라서 관련 물질안전보건자료 및 나열된 구성 요소에 대한 제조업체의 규정을
주의깊게 숙지해야 합니다 .
가연성 퓸 ( 예 : 용제형 퓸 ) 은 직사 용접 공정에서 멀리 떨어뜨려야 합니다 .
비화의 위험성
전원 전류 및 용접
전류의 위험
비화는 화재나 폭발의 원인이 될 수 있습니다 .
가연성 물질 가까이에서는 절대로 용접하지 마십시오 .
가연성 물질은 용접 과정 시 반드시 최소 11m(35피트) 정도 떨어뜨리거나 억제
덮개로 덮어두어야 합니다 .
적합하고 시험을 거친 소화기를 반드시 갖춰 놓아야 합니다 .
불꽃 및 뜨거운 금속 조각이 작은 틈이나 구멍을 통해 인접 지역으로 들어올 수
있습니다 . 부상의 위험이나 화재를 막기 위해 적절한 예방 조치를 취하십시오 .
관련 국가 표준 및 국제 표준에 따라 준비되지 않은 이상 용접은 화재나 폭발
위험이 있는 장소 또는 밀폐된 탱크 , 용기 또는 파이프 근처에서 해서는 안
됩니다 .
가스 , 추진제 , 광유나 유사 제품을 보관하고 있거나 보관했던 컨테이너에서
용접 작업을 해서는 안 됩니다 . 잔여물이 폭발 위험을 일으킵니다 .
감전은 잠재적으로 생명을 위협하거나 치명적일 수 있습니다 .
장치의 내부나 외부의 작동 부품을 만지지 마십시오 .
적절한 절연 , 건조 임시 뒤붙임이나 대지 전위용 덮개로 보호되었는지
확인합니다 . 이 임시 뒤붙임이나 덮개는 반드시 보디와 대지 전위 사이의 전체
영역까지 연장되어 있어야 합니다 .
모든 케이블과 도선은 반드시 고정되고 , 손상되지 않으며 , 절연되어 있고
적절한 치수를 가져야 합니다 . 연결이 느슨하거나 , 그을리거나 , 손상되거나
또는 부적절한 치수의 케이블과 도선은 즉시 수리 / 교체해야 합니다 .
전원 및 공급 장치를 자격 있는 전기 기술자에게 정기적으로 점검받도록
조처하여 PE 컨덕터가 제대로 기능하도록 합니다 .
장치는 반드시 접지 접촉이 있는PE 컨덕터 및 소켓과 함께 전원 공급 장치에서
작동해야 합니다 .
8
Page 11
PE 컨덕터가 연결되지 않은 전원 장치 및 접지되지 않은 접촉 소켓에서 장치를
작동할 경우 , 중대한 과실로 간주될 것입니다 . 제조업자는 부적절한 사용으로
인한 어떠한 손상에 대해서도 책임지지 않습니다 .
필요한 경우 작업물에 적절한 접지를 연결합니다 .
사용하지 않는 장치의 전원은 끕니다 .
장치를 사용하기 전에 전원을 끄고 전원 플러그를 뽑습니다 .
분명히 판독할 수 있고 이해하기 쉬운 경고 기호를 장치에 부착하여 다른
사람이 전원 플러그를 재연결하거나 다시 스위치를 켜지 못하도록 방지합니다.
장치를 연 후 :
- 전류가 흐르는 모든 구성 요소는 방전시키고
- 장치의 모든 구성 요소가 비활성화 상태가 되도록 합니다 .
움직이는 부품에서 작업해야 할 경우에는 제때에 전원 스위치를 끌 사람을
지정합니다 .
KO
곡류하는 용접 유량
EMC 조치
다음의 지침을 무시할 경우 곡류하는 용접 유량은 다음의 결과로 발전될 수
있습니다 .
- 화재 위험
- 작업물과 연결된 부품의 과열
- PE 컨덕터의 복구 불가능한 손상
- 장치나 다른 전기 장비의 손상
경고 , 전자기장 전자기장은 건강에 아직 알려지지 않은 위험을 일으킬 수
있습니다 .
작동자는 전기나 전자 장치에서 어떤 전자기 방해도 일어나지 않도록 할
책임이 있습니다 .
전자기 방해가 감지되는 경우 작동자가 조치를 취해 문제를 해결해야 합니다 .
가능한 문제를 점검하고 국가 및 국제 요구 사항에 따라 방해에 대한 주변
장치의 저항을 점검하고 평가합니다 .
- 안전 기능
- 전력 , 신호 및 데이터 전송 라인
- IT 및 전자 통신 장치
- 측정 및 교정 장치
- 주위 사람의 건강
EMC 문제를 피하기 위한 지원 조치 :
a) 전원 공급
- 전원이 올바르게 연결됐음에도 전자기 방해가 일어난 경우 추가
조치가 필요합니다 ( 예 : 적합한 라인 필터 사용 ).
b) 용접 도선은
- 가능한 한 단락 상태를 유지해야 합니다
- 반드시 닫힌 상태로 결합되어야 합니다 (EMF 문제를 피하기 위함 )
- 반드시 다른 도선과 멀리 떨어뜨려 놓아야 합니다
9
Page 12
c) 등전위 본딩
d) 작업물 접지 기능
- 필요한 경우 적합한 콘덴서를 사용하여 잘 접지되도록 합니다 .
e) 필요한 경우 차폐합니다
- 다른 인근 장치를 보호합니다
- 전체 용접 설비를 보호합니다
f) 심박 조절기를 장착한 사람의 사용을 금지함 :
저항 용접에 의해 발생한 강한 자기장이 심박 조절기의 기능을 방해할
것입니다 . 해당되는 사람의 건강에 상당한 피해를 일으킬 수 있습니다 .
심박 조절기를 장착한 사람은 용접기가 작동하는 곳 가까이에 있지 말아야
합니다 .
g) 몸에 금속성 물질을 이식한 사람의 사용을 금지함 :
몸에 금속성 물질을 이식한 사람은 저항 용접 장치 사용을 반드시 피해야
하며 용접 작업이 이루어질 때 가까이에 있지 말아야 합니다 .
h) 자기 또는 전자 데이터 운반체를 지니면 안 됨 :
자기 전자 데이터 운반체는 저항 용접에 의해 발생한 자기장에 의해
손상될 수 있습니다 .
i) 시계나 금속 조각을 지녀서는 안 됩니다 . 저항 용접 장치가 작동할 때
시계가 고장날 수 있습니다 .
특정 위험
로봇 작업장 밖에 있어야 합니다
설비 위치가 설정이나 유지보수 작업을 수행할 때 접근해야 하는 안전한 구역
내에 있을 경우 작동 회사는 장치를 반드시 최고 수준의 안전 시스템에
통합해야 합니다 . 이런 경우 이 구역에서 작업하는 동안 전체 시스템이 꺼진
것을 확인하고 예를 들어 제어 결함으로 인해 우연히 다시 시작하는 것을
방지하기 위해 반드시 측정을 수행해야 합니다 .
사용 설명서 이외에 로봇 제조업체의 안전 수칙도 반드시 준수해야 합니다 .
손 , 머리카락 , 옷과 공구를 움직이는 부품에서 멀리합니다 . 예 :
-톱니
-롤러
-축
-조인트
회전 드라이브 구성 요소를 만지지 마십시오 .
파쇄 위험
손이나 몸의 다른 부분을 용접 전극 사이에 두지 마십시오 .
절단 위험 !
날카로운 물체를 다룰 때는 안전 장갑을 착용하십시오 .
덮개 및 측면 패널은 유지보수나 복구 작업 시에만 열거나 제거할 수 있습니다 .
작동하는 동안 :
- 모든 덮개가 닫혀 있고 모든 측면 패널이 잘 조립되어 있는지 확인합니다 .
- 모든 덮개와 측면 패널은 닫혀 있어야 합니다 .
10
Page 13
용접 작업 도중 또는 후에 작업물 , 전극 또는 프로세스 테이프를 만지지
마십시오 . 화상의 위험이 있습니다 .
용접 잔여물이 냉각 중인 작업물에 튈 수 있습니다 . 그러므로 작업물을
재작업할 때는 반드시 지정된 안전 장비를 착용해야 하며 다른 사람들도
적절히 보호되도록 조치해야 합니다 .
높은 작동 온도의 용접 전극 , 프로세스 테이프 및 기타 부품은 취급하기 전에
반드시 식혀야 합니다 .
특별 조항은 화재나 폭발의 위험이 있는 영역에 적용됩니다 . 관련
국가 및 국제 규정을 준수합니다 .
냉각수가 튀어 이로 인한 화상 위험이 있습니다 . 냉각수 유량이나 복귀 라인을
차단하기 전에 냉각 장치를 끕니다 .
크레인으로 장치를 수송할 때는 제조업체에서 공급한 적합한 적재하중 장비만
사용해야 합니다 .
- 체인 및 / 또는 밧줄을 적재하중 장비에 제공된 지지점에 겁니다 .
- 체인 / 밧줄은 반드시 수직에 가까운 각도로 설치해야 합니다 .
KO
설치 장소 및 수송
중 안전 조치
장치가 쓰러질 경우 사람이 쉽게 죽을 수 있습니다 . 장치를 단단하고 편평한
표면에 설치합니다 .
특별 규정은 화재나 폭발의 위험이 있는 공간에 적용됩니다
- 적절한 국가 및 국제 규정을 준수합니다 .
내부 지침을 사용하고 작업장 환경이 항상 깨끗하고 정돈되어 있도록 합니다 .
명판에 표시된 보호 등급에 따라서만 장치를 설정하고 작동하십시오 .
장치를 설정할 때 사방으로 0.5m(1.6 피트 ) 의 여유 간격을 두어서 냉각 공기가
자유롭게 들어가고 나올 수 있도록 합니다 .
장치를 운송할 때 관련 국가 및 지역 지침과 사고 예방 규정을 준수합니다. 이는
특히 운송 도중에 발생하는 위험에 관한 지침에 적용됩니다 .
장치 운송 전에 냉각수를 완전히 비우고 구성 요소를 분리합니다 .
장치 운송 후에 장치는 시운전하기 전에 반드시 눈으로 손상 여부를 검사해야
합니다 . 모든 손상은 장치 시운전 전에 교육을 받은 서비스 기술자가 수리해야
합니다 .
11
Page 14
정상 작동 시의
안전 조치
모든 보호 장치가 완전히 작동하고 있을 때만 장치를 작동하십시오 보호
장치가 완전히 작동하고 있지 않을 경우에는 다음의 위험성이 있습니다 .
- 작동자나 제 3 자에 대한 상해 또는 사망
- 장치 및 회사 소유의 기타 물질 자산에 대한 손상
- 장치의 비능률적 작동
제대로 기능하지 않는 안전 장치는 장치를 켜기 전에 반드시 수리받아야
합니다 .
보호 장치를 무시하거나 비활성화하지 마십시오 .
장치의 스위치를 켜기 전에 누구에게도 위험하지 않은지 확인합니다 .
- 분명한 손상이 있는지와 안전 장치가 제대로 작동하는지 장치를 최소한
일주일에 한 번은 점검하십시오 .
- 적절한 냉각수만 사용하십시오 . 냉각 장치 제조업체의 지침을
참조하십시오 .
- 다른 냉각수 사용으로 인한 손상일 경우 제조업체는 아무런 책임도 지지
않습니다 . 또한 모든 보증 청구권이 박탈됩니다 .
- 시스템이 차가운 상태에서 용접을 시작하기 전에 냉각수 수위를
점검하십시오 .
유지보수 및 수리
안전 검사
구매한 부품이 이를 위해 마련된 요구를 충족하도록 설계 , 제조되었다는 것 ,
또는 안전 요건을 충족한다는 것을 보장할 수 없습니다 . 정품 교체 및 소모
부품만 사용하십시오 ( 표준 부품에도 적용됩니다 ).
제조업체의 동의 없이는 장치를 변경하거나 개조하지 마십시오 .
완벽한 상태가 아닌 구성 요소는 즉시 바꿔야 합니다 .
주문 시 예비 부품 목록에 있는 정확한 명칭과 부품 번호 및 장치의 일련 번호를
알려주십시오 .
제조업체는 장치의 안전 지침을 최소 12 개월에 한 번씩 수행할 것을
권장합니다 .
안전 검사는 자격 있는 전기 기술자가 수행해야 합니다
- 변경 사항이 있은 후
- 추가 부품이 설치되거나 개조 후
- 수리 , 관리 및 유지보수 수행 후
- 최소 12 개월마다
안전 검사를 위해 국가 및 국제 표준과 지침을 따릅니다 .
안전 검사에 대한 자세한 내용은 서비스 센터에서 얻을 수 있습니다 . 요청한
모든 문서를 제공해 줄 것입니다 .
폐기
폐기 전기 전자 제품에 대한 유럽 지침 2002/96/EC 와 국내법으로서 이의
실행을 준수하려면 수명이 끝난 전기 제품은 반드시 별도로 수집해 승인된
재활용 시설로 보내야 합니다 . 더 필요하지 않은 장치는 대리점으로
반납하거나 가까운 지역에서 승인된 수집 및 재활용 시설을 찾아야 합니다 .
유럽 지침을 무시하면 환경 및 건강에 잠재적인 부작용을 가져올 수 있습니다 .
12
Page 15
안전 기호
CE 표시가 있는 장치는 저전압 및 전자기 적합성 지침의 필수 요건을
충족합니다 ( 예 : EN 60 974 시리즈의 관련된 제품 규범 ).
CSA 테스트 표시가 있는 장치는 캐나다와 미국의 관련 표준의 요구 사항을
충족합니다 .
KO
백업
저작권
사용자는 초기 설정에 가해진 변경 사항을 백업할 책임이 있습니다 .
제조업체는 삭제된 개인 설정에 대해 아무런 책임도 지지 않습니다 .
이 작동 설명서의 저작권은 제조업체에 있습니다 .
텍스트와 그림은 인쇄 당시에 기술적으로 정확했습니다 . 본 안내서의 내용은
변경될 수 있습니다 . 이 작동 설명서의 내용은 일부 구매자의 어떠한 손해 배상
청구를 위한 근거로도 적용되지 않습니다 . 개선을 위한 제안이 있거나 사용
설명서에서 발견한 오류를 지적해줄 수 있는 경우에는 언제라도 알려주십시오.
13
Page 16
14
Page 17
일반 정보
Page 18
Page 19
일반 사항
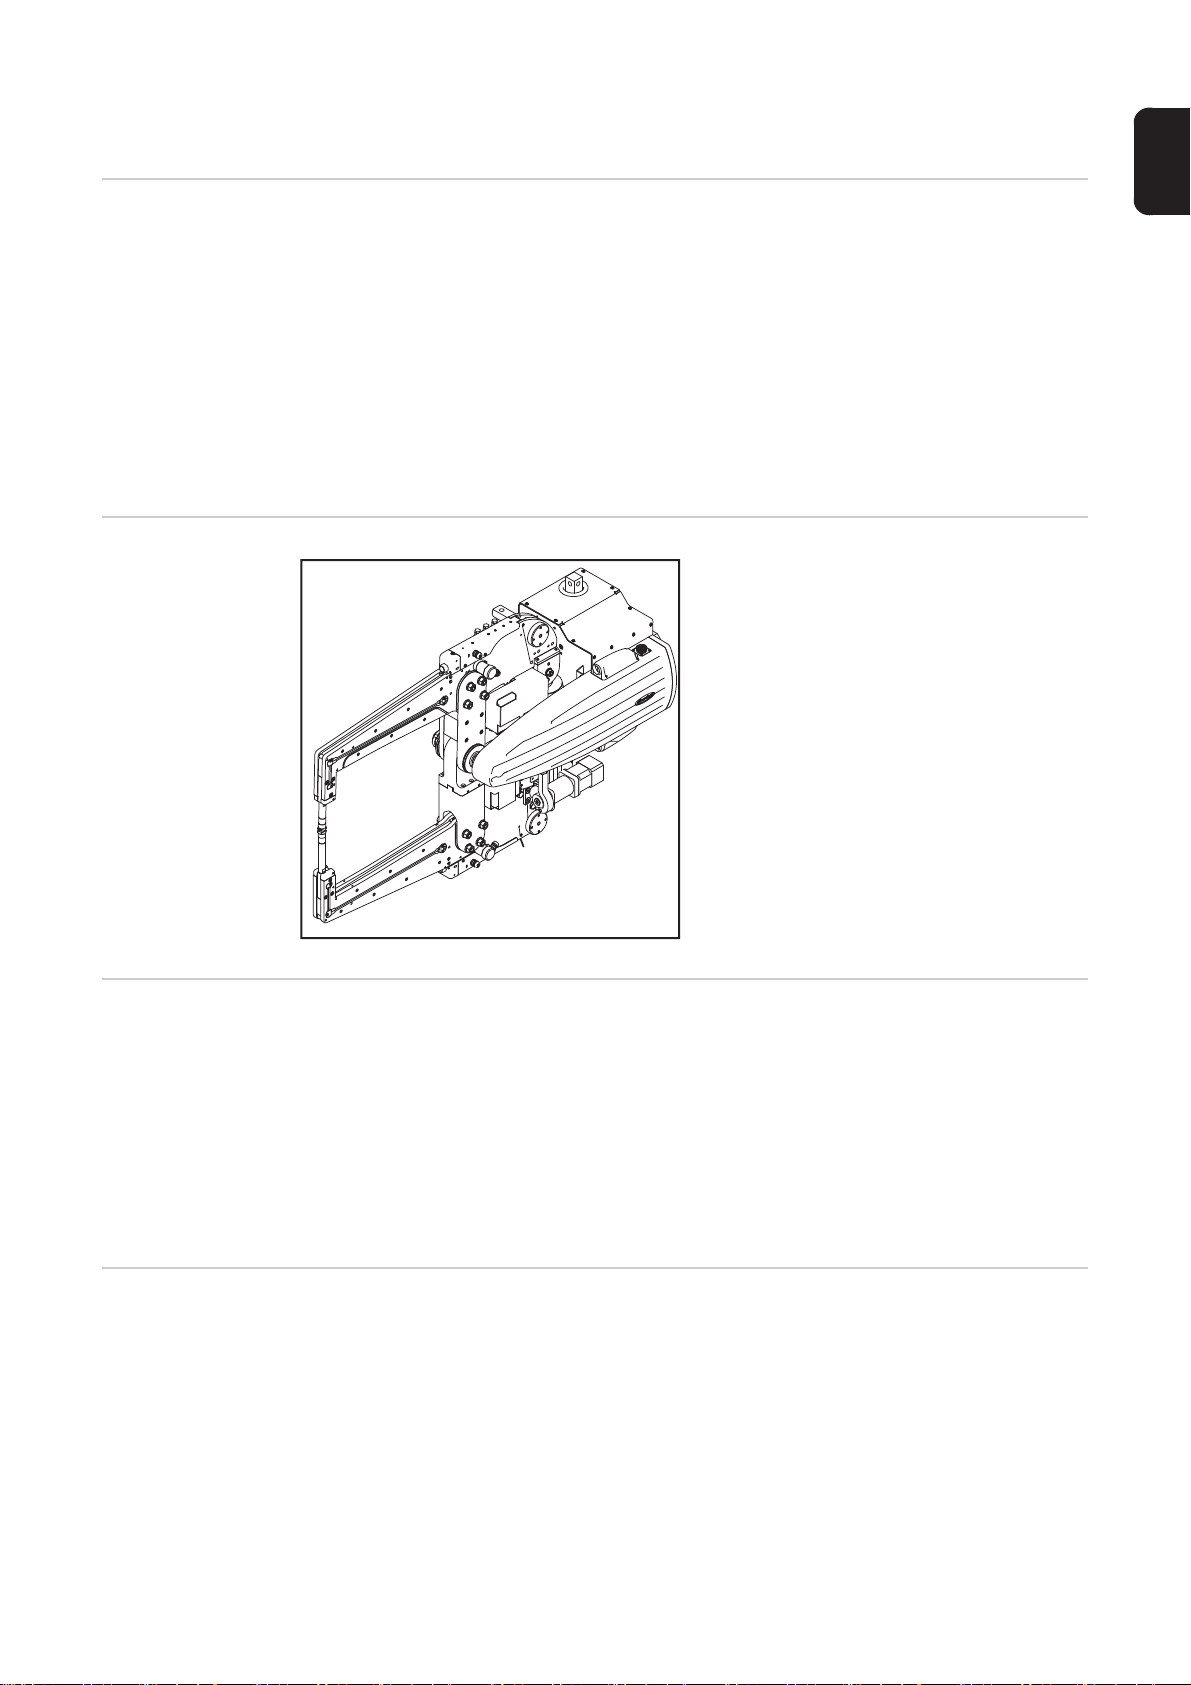
원리 DeltaSpot 저항 스폿 용접 시스템은 스폿 용접 기술의 혁명입니다 . 연속 프로세스 테이프가
있는 시스템으로 강철 , 아연 도금된 판금 및 알루미늄을 용접하고 강철판과 알루미늄 등
다른 재료끼리 접합할 수 있습니다 . 프로세스 테이프는 접합되는 전극과 재료를 보호하고
튀는 것을 방지합니다 . DeltaSpot 의 또 다른 장점은 추가된 프로세스 열이 프로세스
테이프의 전극 저항에서 만들어진다는 점입니다 . 필요한 전류량을 줄이고 에너지 소비를
상당히 낮출 수 있습니다 .
프로세스 테이프의 연속 전진으로 고품질의 스폿 용접을 생산할 수 있습니다 .
그 결과는 용접 과정의 비교할 수 없는 정밀도 , 정확한 품질 관리 및 전극을 위한 최대
수명입니다 .
KO
장치 개념
응용 분야 DeltaSpot 스폿 용접 프로세스는 2 개 이상의 표준 코팅된 판금이나 코팅되지 않은 강철 및
모든 표준 알루미늄 합급 접합용으로 설계되었습니다 . 다른 조합 및 다른 두께의 재료를
용접할 때도 이상적입니다 ( 붕소 강철 , CrNi 등 ).
주요 응용 분야 :
- 자동차 및 부품 공급 산업
- 가전 제품 산업
- 철도 산업
- 공장 , 기계 및 강철 공학
이 저항 용접 시스템은 뛰어난 유연성이
특징이며 힘든 작업을 처리할 수 있습니다 .
이는 면밀하게 계획된 스폿 용접 건의 설계
덕분이며 작동 절차를 쉽게 제어할 수
있습니다 .
공급 범위 시스템은 다음과 함께 공급됩니다 .
- 스폿 용접 건
- 중간 주파 변압기 (1000Hz) 수냉각
- 건 제어 장치
- Fronius Xplorer
- DeltaRemote 원격 제어기
- DeltaRemote Plus 원격 제어기 ( 선택 사양 )
- 프로세스 테이프
-전극, 수냉각
17
Page 20
용접 시스템 크기
100
4,5
10
1
30000
25000
20000
17,8 kA
15000
10000
5000
0
Transformer limiting
정보
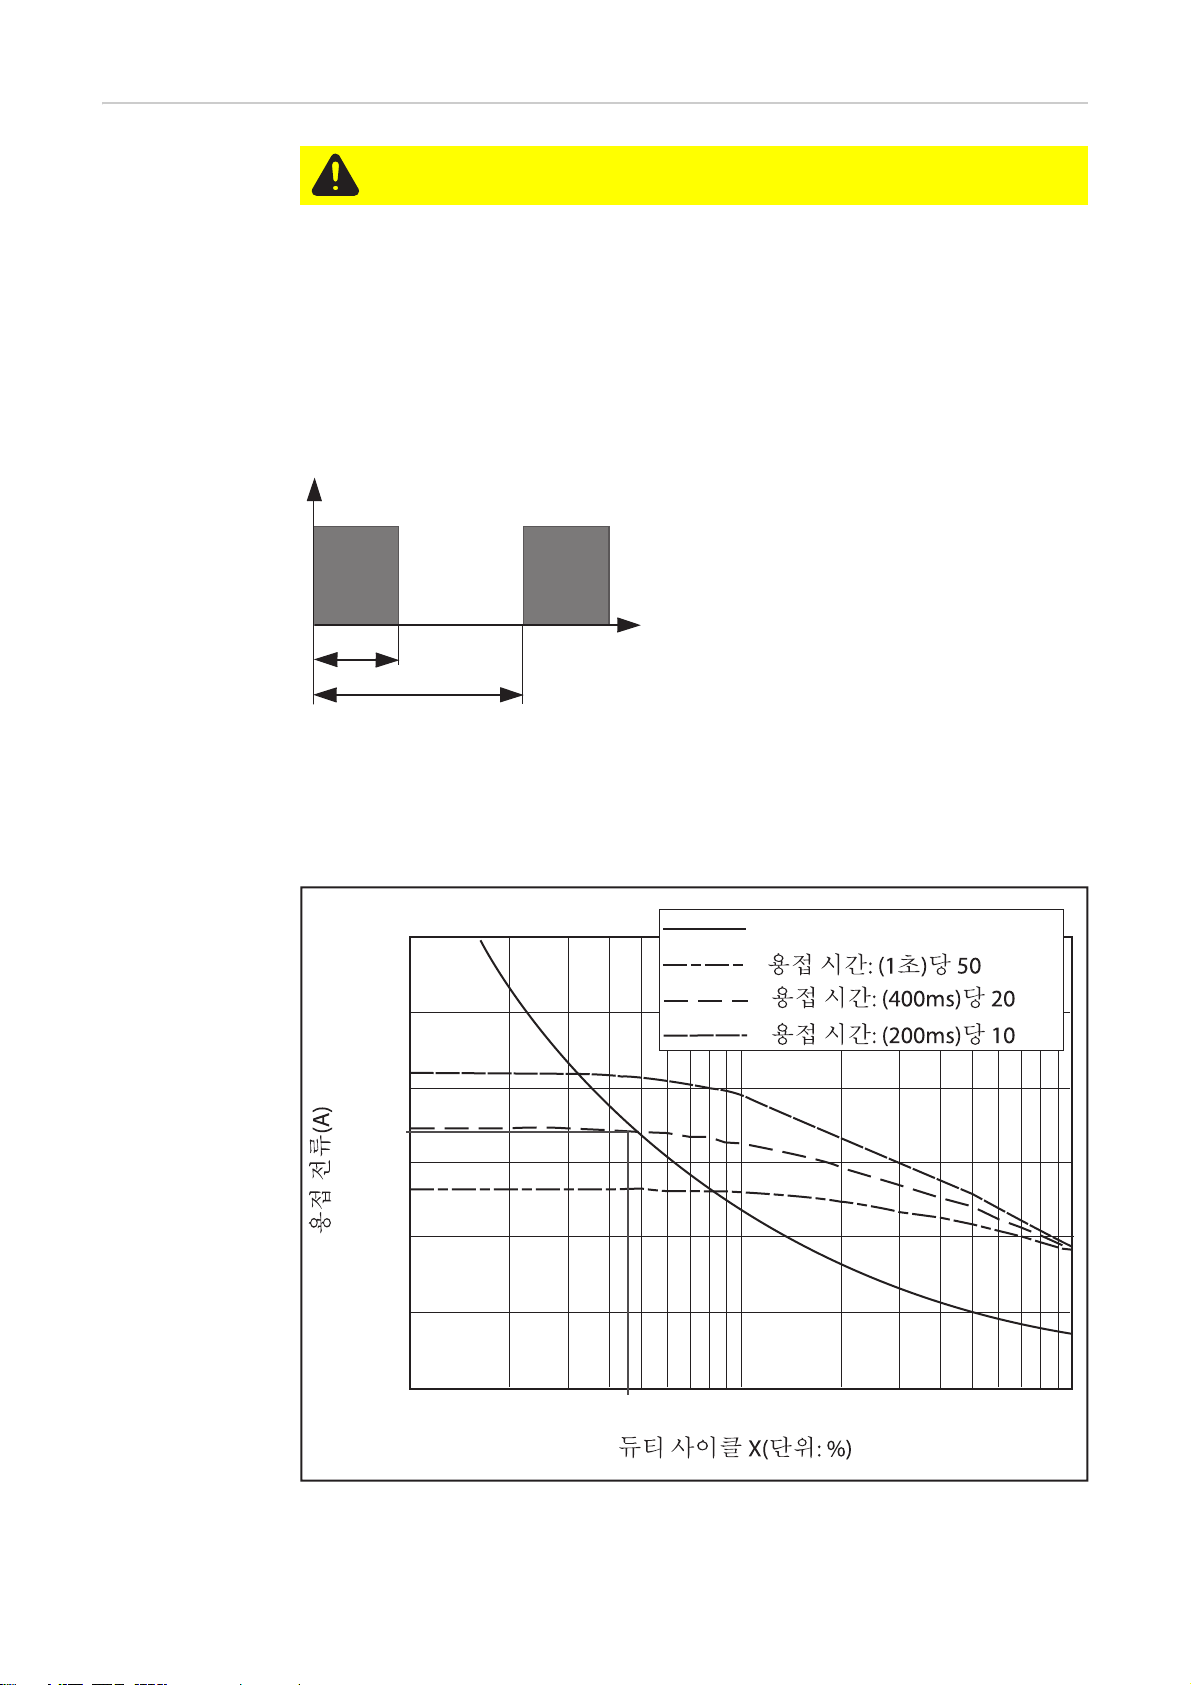
주의 ! 용접 시스템의 과부하는 자산의 피해를 가져올 수 있습니다 . 인버터와
변압기가 각 응용 분야에 대해 올바르게 구성되었는지 점검하십시오 .
구성 요소의 과부하를 막기 위해 각각의 작업과 관련된 변압기와 인버터의 부하 용량을
지정할 필요가 있습니다 .
부하 용량 다이어그램은 듀티 사이클과 관련한 최대 허용 용접 전류를 지정합니다 .
변압기와 인버에 모두 작동점을 지정해야 합니다 . 해당 응용 분야에 두 값 중 낮은 값을
사용해야 합니다 .
듀티 사이클 (D.C) 은 다음과 같이 계산합니다 .
D.C. = (t
t
듀티 타임 , 용접 시간
1
T 사이클 시간
D.C. 듀티 사이클
t
1
T
예:
용접 시간은 180ms 이고 사이클 시간은 4 초입니다
그러므로 듀티 사이클은 :
D.C. = (t
x 100) / T = (0.18 초 x 100%) / 4 초 = 4.5%
1
그리고 최대 용접 전류는 17.8kA 입니다 .
x 100) / T
1
스폿 용접 건 크기 다이어그램
18
Page 21
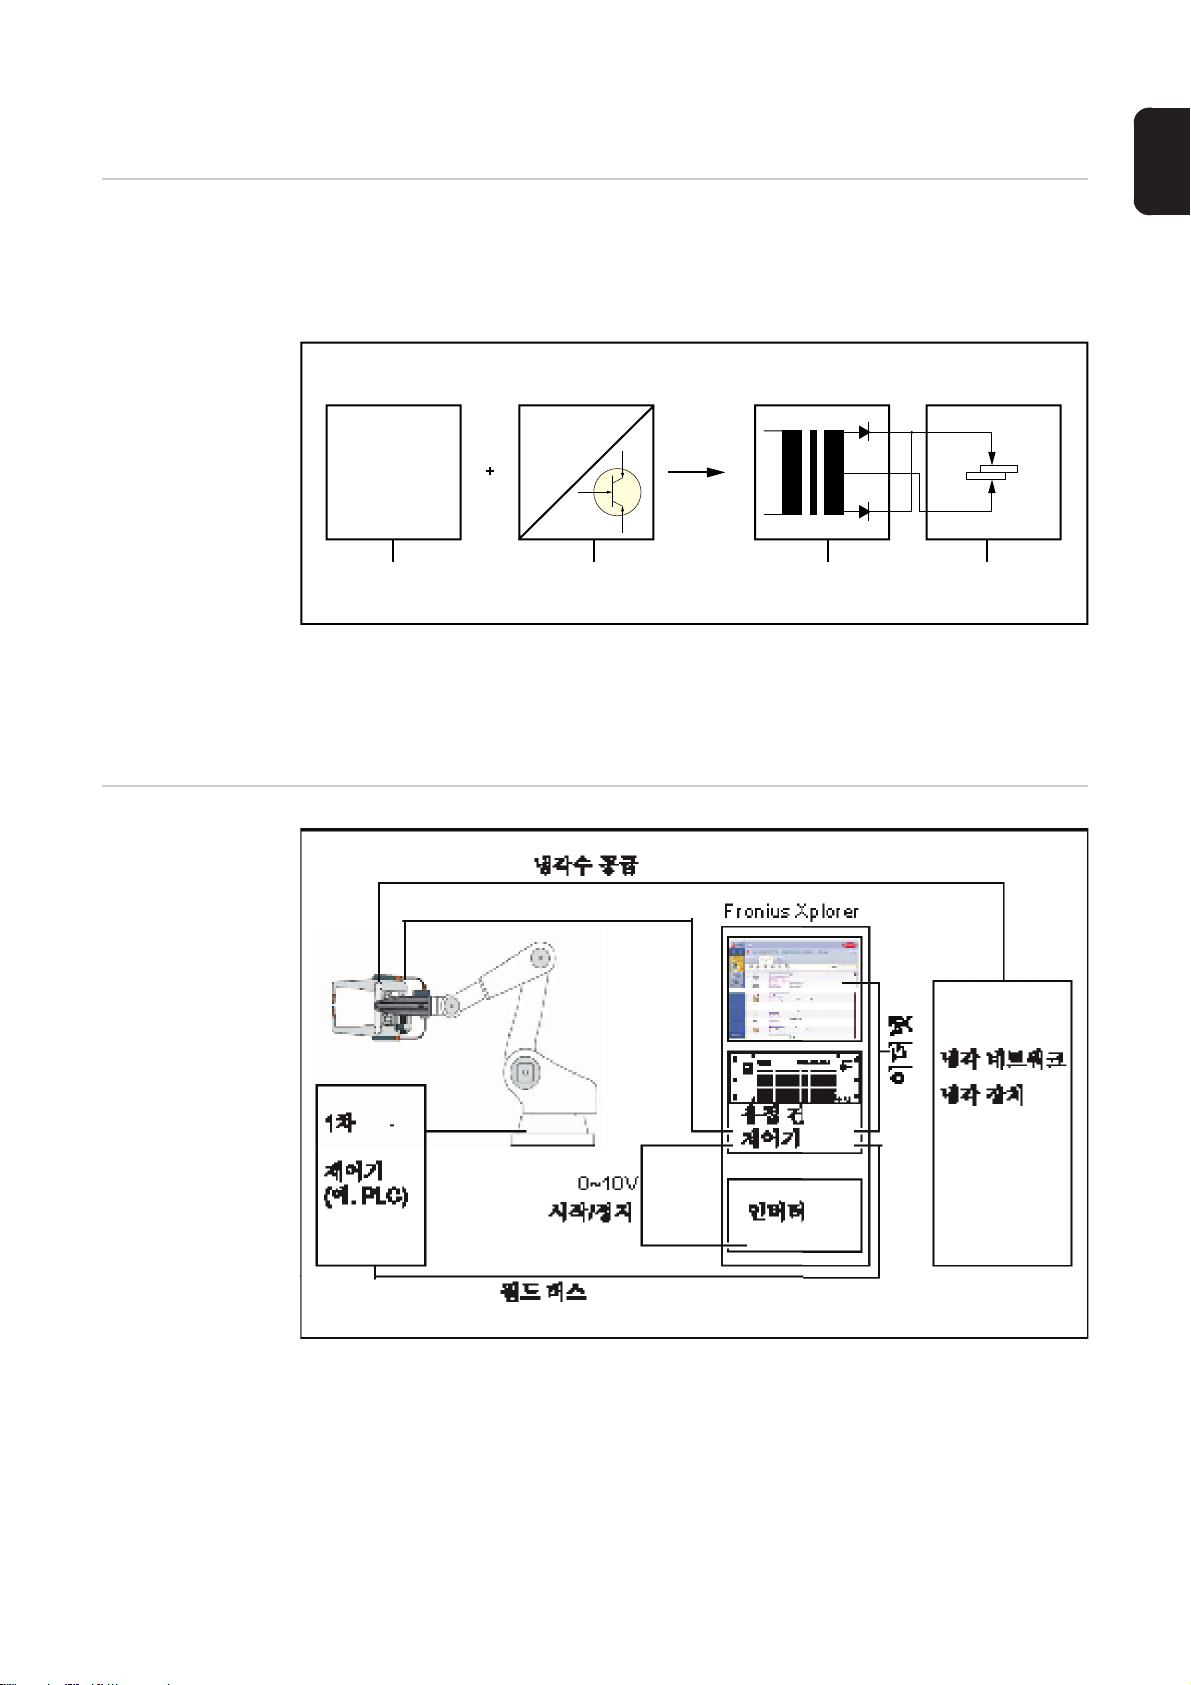
시스템 구성 요소
제어 장치 MF 인버터 용접 장치
3
50/60Hz
변압기 정류기
변압기 정류기
일반 사항 중간 주파수 기술을 사용하여 용접 변압기의 무게를 상당히 줄였습니다 .
중간 주파수 용접으로 더 큰 작업 주파수에 도달할 수 있어 용접 변압기의 무게와 양을
상당히 줄일 수 있습니다 .
1kHz 중간 주파수 직류 용접 시스템의 구성
50/60Hz AC 전원 전압은 측로 정류기를 통해 DC 전압으로 전환될 수 있습니다 .
트랜지스터가 사용된 H- 브릿지 회로는 주파수 1kHz 에서 용접 변압기에 DC 전압을
전송합니다 . 용접 전류는 용접 변압기에서 정류됩니다 .
KO
시스템 구성 요소
개요
시스템 구성 요소 개요
19
Page 22
20
Page 23
제어 요소 및 연결부
Page 24
Page 25
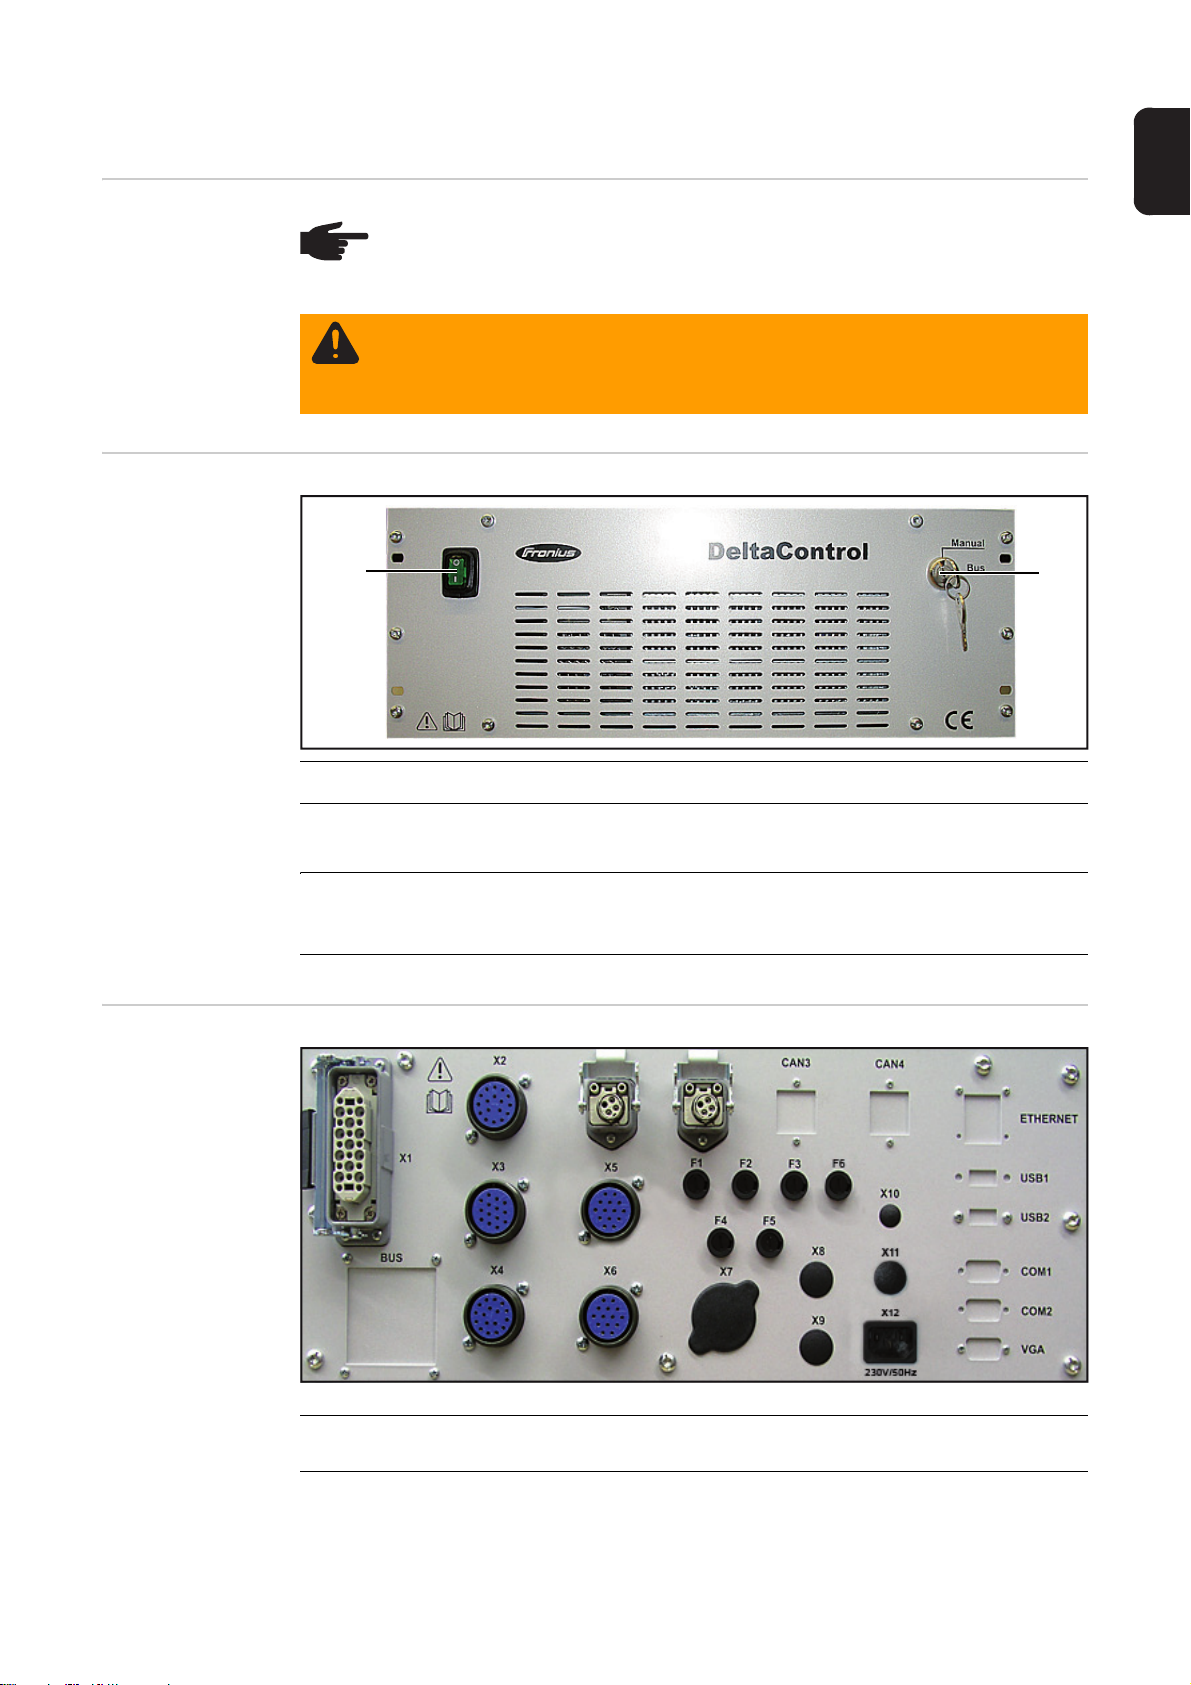
DeltaControl
(1)
(2)
KO
일반 사항
DeltaControl 제어
요소
참고! 펌웨어 업데이트로 인해 사용 설명서에 설명되어 있거나 설명되어 있지 않은
기능을 장치에서 찾을 수 있습니다 . 특정 그림은 장치의 실제 제어 요소와 조금
다를 수 있지만 이러한 제어 요소의 기능은 정확하게 같습니다 .
경고 ! 장비를 잘못 다루면 심각한 상해와 손상을 일으킬 수 있습니다 . 반드시 다음
문서를 철저히 읽고 이해한 후에 설명된 기능을 사용하십시오 .
- 사용 설명서
- 특히 안전 수칙을 포함한 모든 시스템 구성 요소와 관련된 사용 설명서
번호 기능
DeltaControl
연결부
(1) 메인 스위치
홀더 제어장치 작동
(2) 작동 모드 키 록 스위치
- 수동 : DeltaRemote (Plus) 원격 제어기로 수동 작동
- 버스 : 로봇 용접
X1 DeltaSpot 스폿 용접 건 메인 플러그 커넥터
제어 라인용
X2 외부 비상 정지 (' 비상 정지 ' 연결 다이어그램 참고 )
로봇 연결용
핀 구성 :
23
Page 26
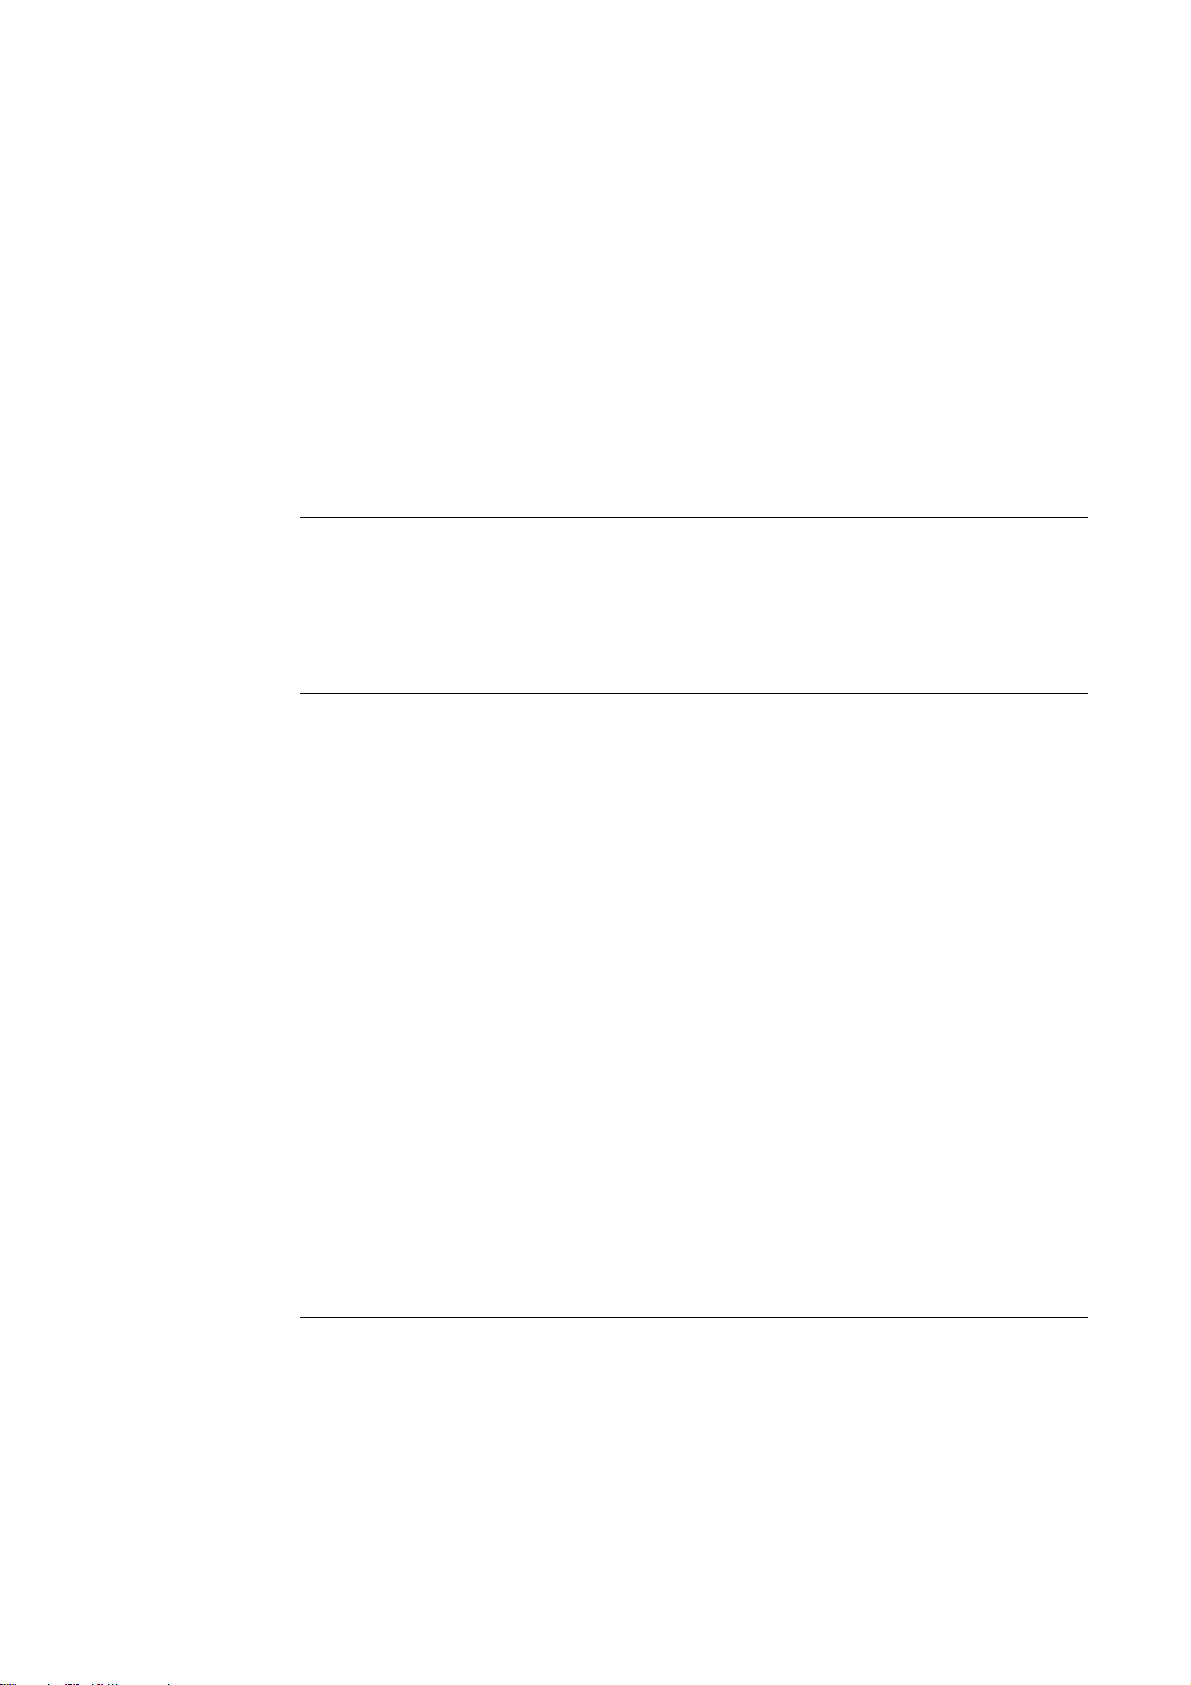
A + 24V 출력 - 비상 정지용
B + 24V 입력 비상 정지 릴레이 (X5 핀 A, B 를 통해 )
C 반환 신호 비상 정지 릴레이
DGND 비상 정지
E 릴레이 K2 의 NC 1
F 릴레이 K2 의 루트 1
G 릴레이 K2 의 NO 1
H 릴레이 K1 의 NC 2
J 릴레이 K1 의 루트 2
K 릴레이 K1 의 NO 2
L 릴레이 K2 의 NC 3
M 릴레이 K2 의 루트 3
N K2 의 NO 3
X3 로봇 설치 패널 유량 제어장치 커넥터
로봇 설치 패널용
핀 구성 :
A + 24V 출력 - 유량 제어 장치용
B 유량 제어 장치 피드백 신호
C 유량 제어 장치용 GND
X4 디지털 전원 신호 연결을 위한
디지털 전원 커넥터
핀 구성 :
1 GND DeltaControl
2 24V 용접 시작
3 용접 전류 작동 / 해제
4 + 24V 변압기 온도 측정 장치
5 변압기 온도 측정 장치에서 온 피드백 신호
6 릴레이 루트 비상 정지
7 비상 정지 릴레이 NO
8 전원 공급 준비됨
9초기화 오류
10 전원 공급 정상
11 전류 실제값 신호
12 GND 전류 실제값
13 상태 "1"
14 상태 "2"
15 상태 "4"
16 상태 "8"
17 상태 "16"
X5 용접 과정의 외부 시동
실행 기능 정지 없이
핀 구성 :
A + 24V 출력 - 비상 정지용
B 24V 비상 정지 피드백 신호
C + 24V 출력 - 용접 시동 시작용
D + 24V 피드백 신호 - 용접 시동 시작용
E진행 0~1번
24
Page 27
F진행 2~3번
G진행 4~7번
H진행 8~15번
I진행 16~31번
J진행 32~63번
K 진행 64~127 번
L 진행 128~255 번
경고 ! 부정확한 조작은 심각한 상해나 손상을 일으킬 수 있습니다 . 외부 조작
장비의 설계나 비상 정지 구동장치는 반드시 유효한 국가 및 국제 표준에
부합해야 합니다 .
X6 아날로그 전원 신호 연결을 위한
아날로그 전원 커넥터
할당 색상 케이블 연결
A 노란색 (+) 핀 보조 전압 , 용접 변압기
B 녹색 (-) 핀 보조 전압 , 용접 변압기
C 백색 (+) 핀 보조 전류 측정 장치 ( 로고스키 코일 )
D 갈색 (-) 핀 보조 전류 측정 장치 ( 로고스키 코일 )
E녹색/
노란색
F 분홍색 (+) 핀 용접 전류 설정값 (0~10V)
G 회색 (-) 핀 용접 전류 설정값 (0~10V)
X7 예비 할당 소켓
X8~X11 예비 할당
CAN1 PC 측 통신 인터페이스
CAN2 DeltaSpot 스폿 용접 건측 통신 인터페이스
F1 DeltaControl 24V 공급 퓨즈 3.15 A T
F2 DeltaSpot 스폿 용접 건 24V 공급 퓨즈 1 A T
F3 버스 커플러 24V 공급 퓨즈 1 A T
F4 용접 전압 측정 장치 퓨즈 1 A T
F5 전력 공급 퓨즈 10 A T
F6 48V 퓨즈 8 A F
전류 측정 보호 장치
KO
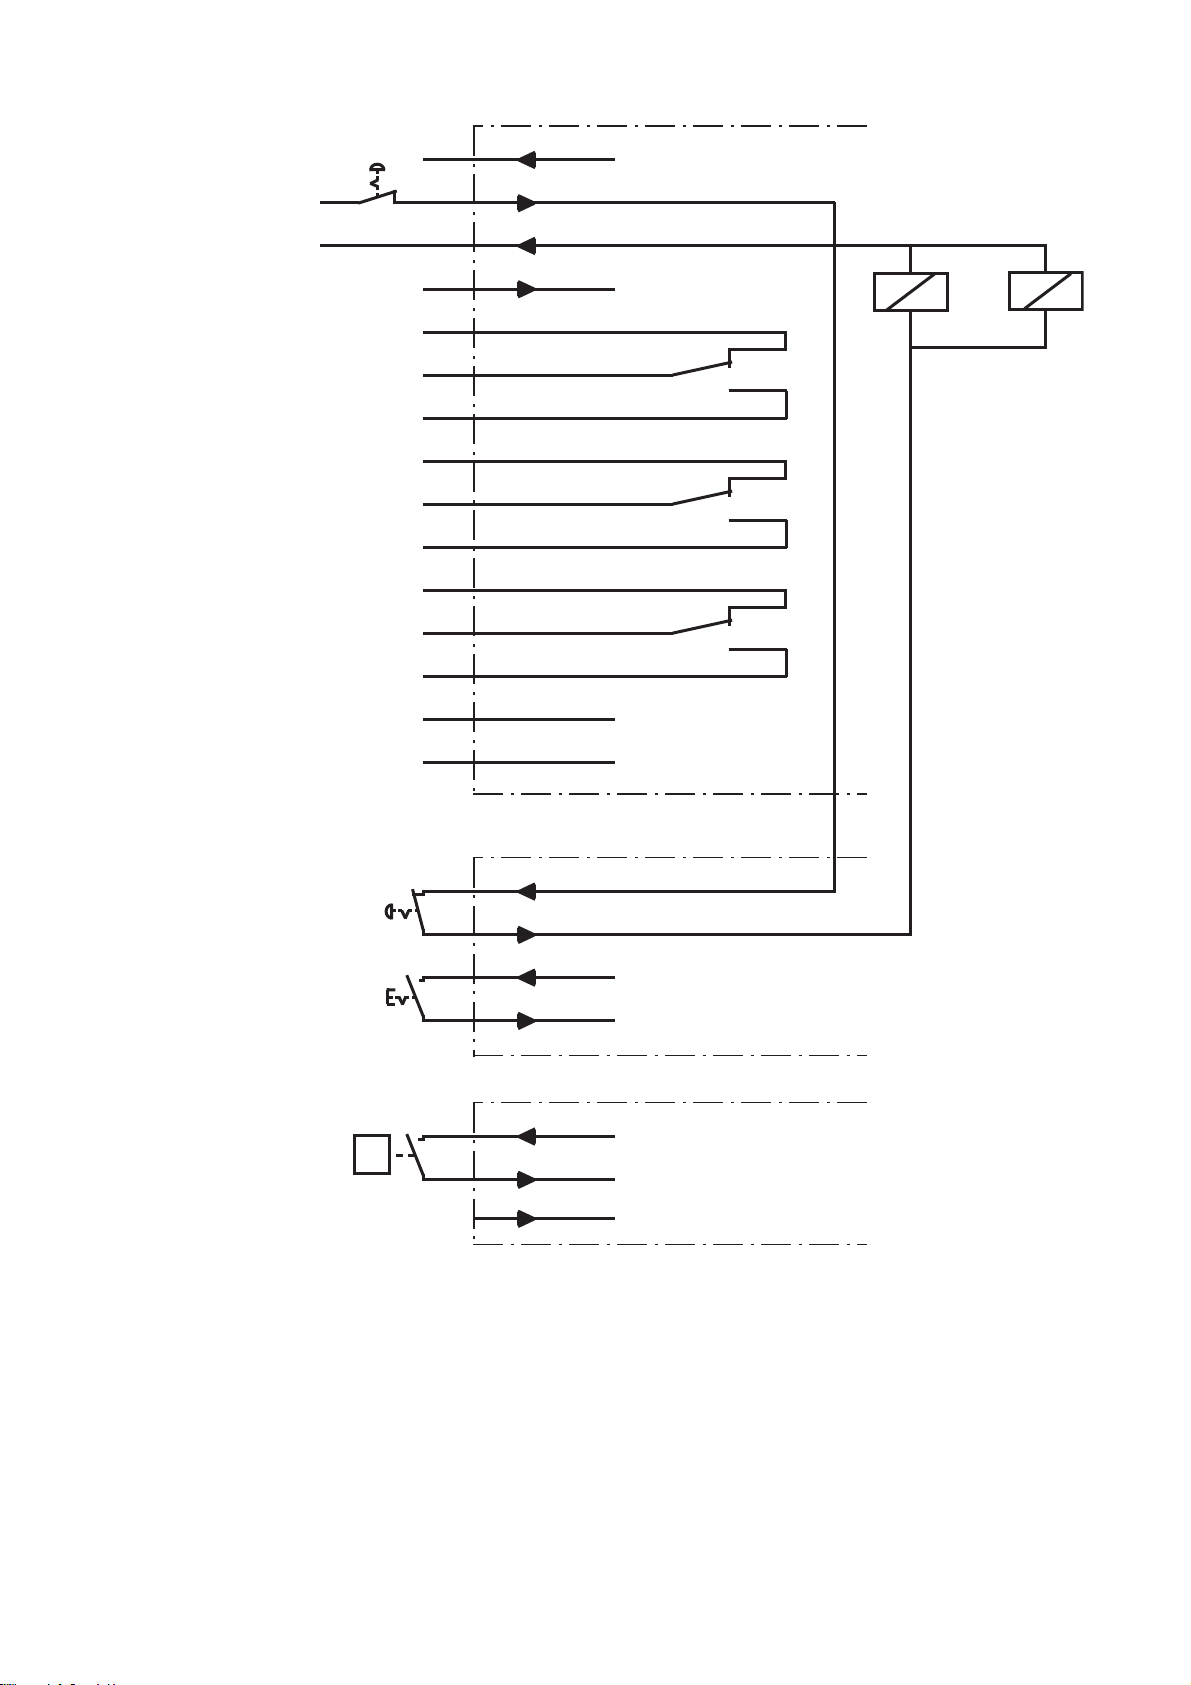
비상 정지 연결
다이어그램
비상 정지 기능이 외부 24V 신호에 의해 제어되는 경우(예를 들어 로봇 제어기로부터), 외부
비상 정지 스위치는 반드시 핀 X2:B 및 X2:C 에 연결되어야 합니다 ( 아래 그림 참조 ).
비상 정지 기능이 내부에서 제어되는 경우에는 내부 비상 정지 스위치는 반드시 핀 X2:A 및
X2:B 에 연결되어야 하며 핀 X2:C 및 X2:D 는 반드시 묶음으로 되어 있어야 합니다 .
25
Page 28
X2 / NOT-AUS Extern
+24 V
extern
GND
extern
A
B
C
D
E
E
F
G
H
J
K
L
M
N
+24 V
GND
NC
- K2
11
- K1
21
- K2
31
12
14
22
24
32
34
- K1
A1
A2
A2
- K2
A1
NC
x5 / START Extern
A
B
C
D
X3 / Anschluss Durchfluss-Überwachung
A
Q
B
+24 V
START SIGNAL
+24 V
FLOW Controller
GND
26
Page 29
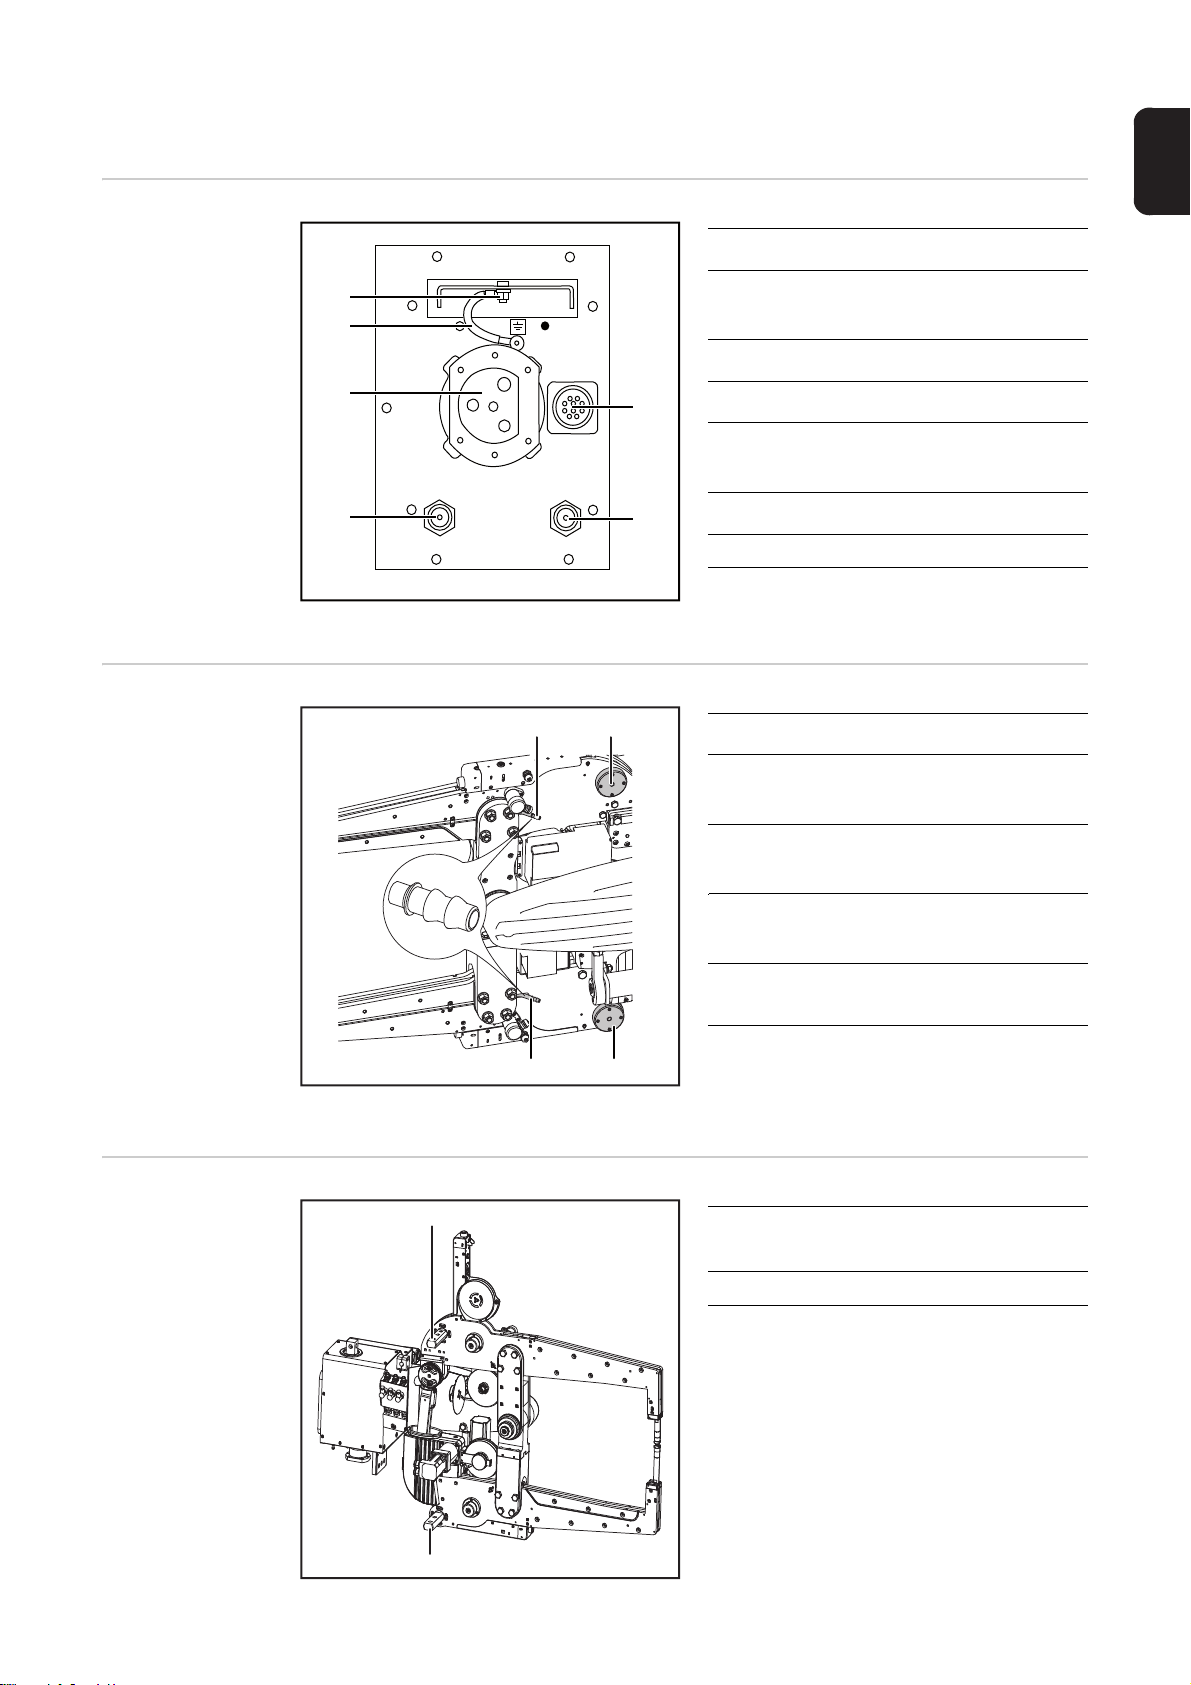
용접 변압기 및 스폿 용접 건
(1)
(2)
(3)
(4)
용접 변압기 연결
KO
번호 기능
용접 건 냉각수
연결
(6)
(5)
(4)
(3)
용접 변압기 연결
(1)
(2)
(1) 변압기 측정 신호 연결
용접 제어장치 연결용
(2) 냉각수 유량 연결
(3) 냉각수 복귀 연결
(4) 변압기 1 차 연결
변압기 전력 공급을 위한
(5) 접지 스트랩
(6) 연결 (-) 핀
번호 기능
(1) 냉각수 유량 연결
움직이는 건 암에서
(2) 냉각수 복귀 연결
움직이는 건 암에서
스폿 용접 건 전류
연결
냉각수용 연결
(1)
(3) 냉각수 유량 연결
고정된 건 암에서
(4) 냉각수 복귀 연결
고정된 건 암에서
(1) 움직이는 건 암에서 ( 양극 ) 전류
연결 (-)
(2) 고정된 건 암에서(음극) 전류 연결(-)
(2)
27
Page 30
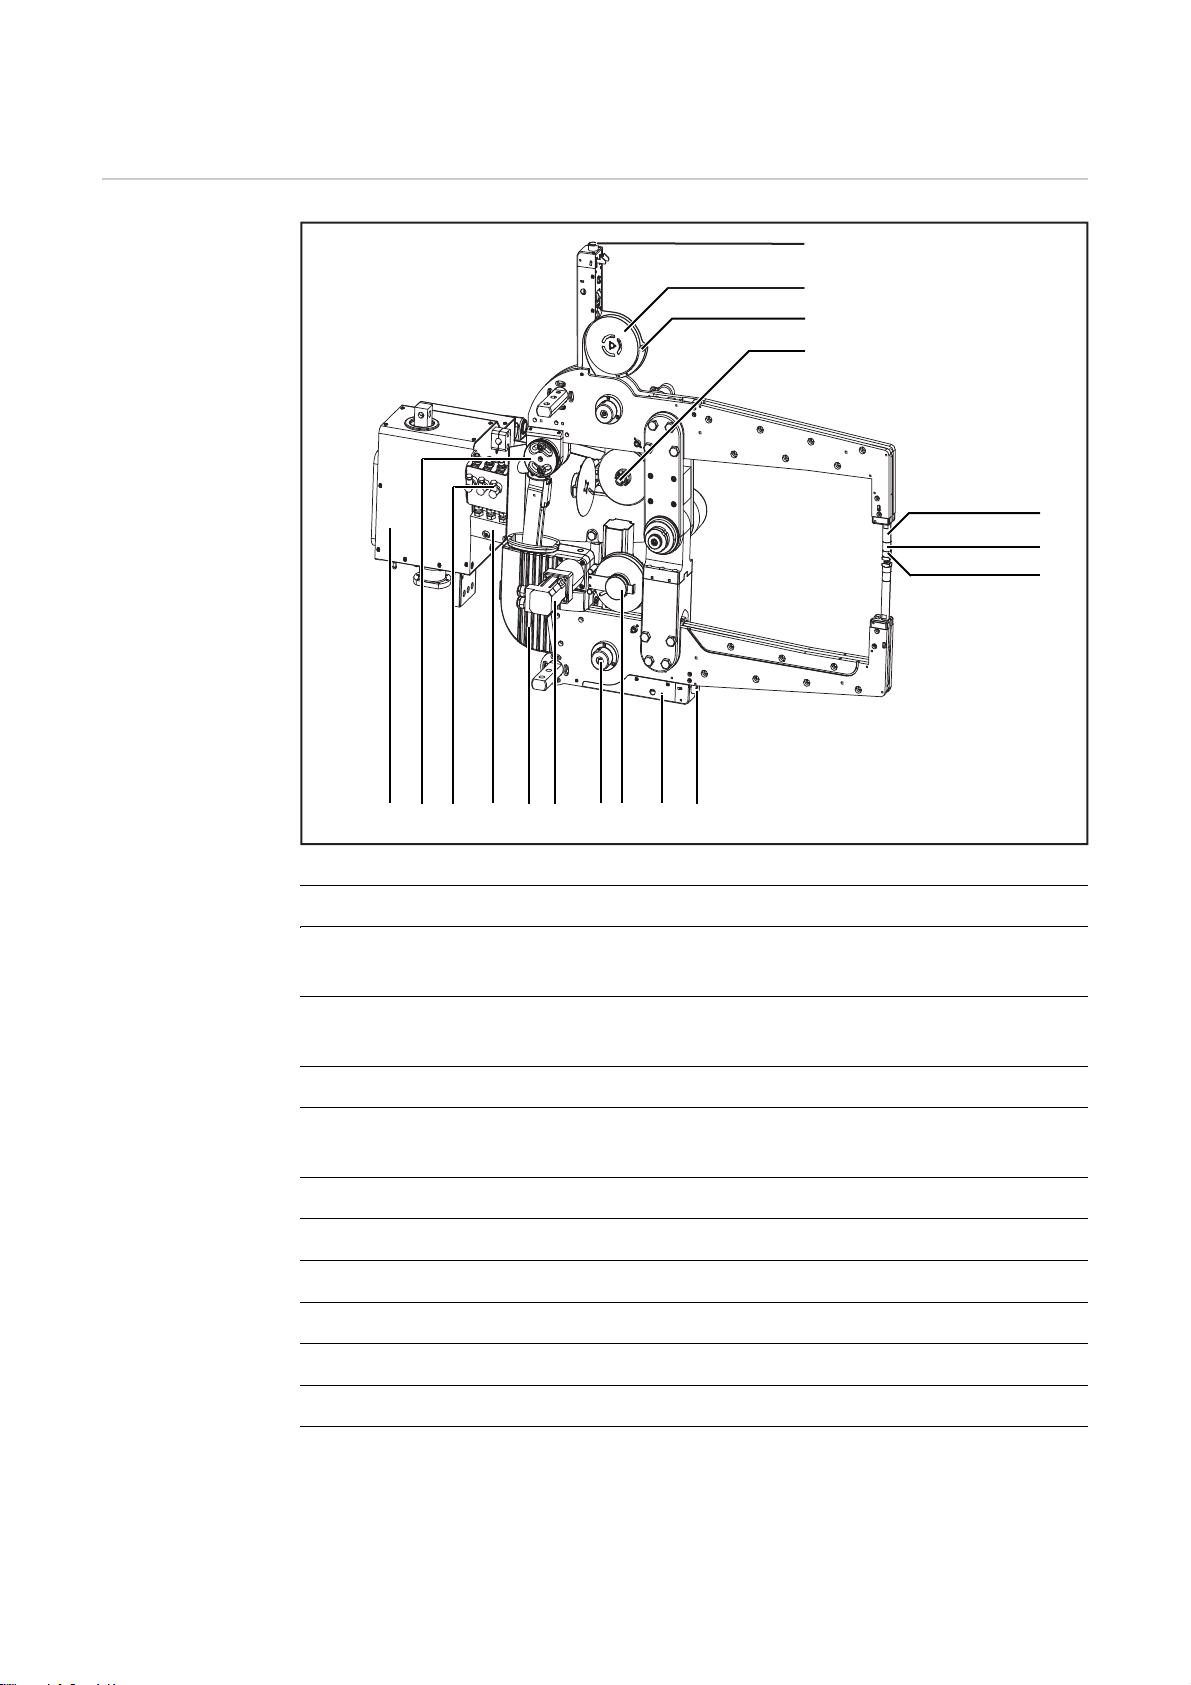
기계 구성 요소
(1)
(2)
(3)
(4)
(6)
(7)
(8)
(14)(13)
(12)
(11)(10)(9)
(4)
(5) (1)
(2)
X- 건 기계 구성
요소
기계 구성 요소
(1) 프로세스 테이프 홀더 잠금장치
(2) 프로세스 테이프 홀더
사용하지 않는 프로세스 테이프를 고정하기 위해
(3) 프로세스 테이프 안전 장치는
프로세스 테이프가 스스로 풀리는 것을 막아줍니다
(4) 프로세스 테이프 제동장치
(5) 드라이브가 있는 프로세스 테이프 감개
사용하는 프로세스 테이프를 고정하기 위해
(6) 전극 축
(7) 스프링
(8) 전극이 있는 프로세스 테이프 가이드 캡
(9) 메인 드라이브
(10) 용접 건 드라이브
(11) 물 분배 블록
(12) 유량 감시기
28
Page 31
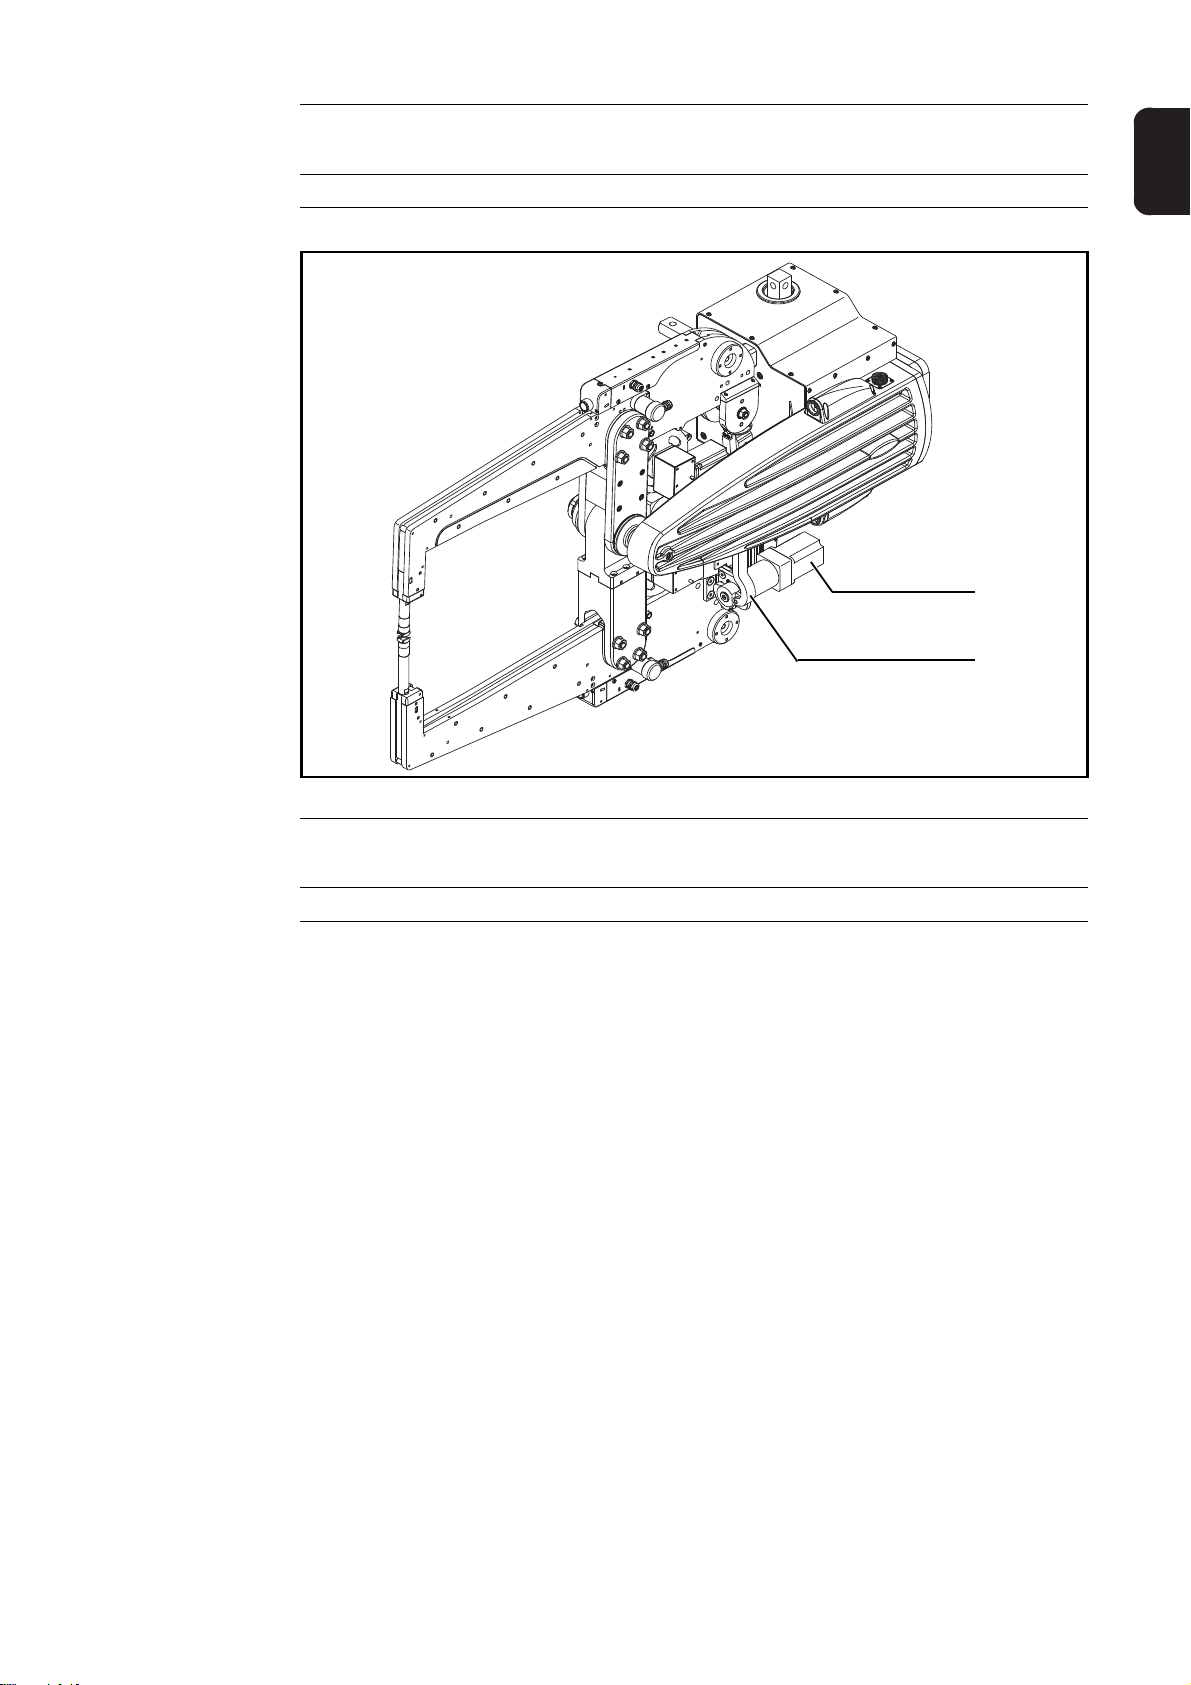
(13) 판금 두께 정정
다른 판금 두께에 맞게 조정하기 위해
(14) 변압기와 제어 상자가 달린 콘솔
KO
(16)
(15)
용접 건 조정
(15) 용접 건 조정
구성 요소의 허용오차나 위치 차이를 보상하기 위해
(16) 용접 건 조정 드라이브
29
Page 32
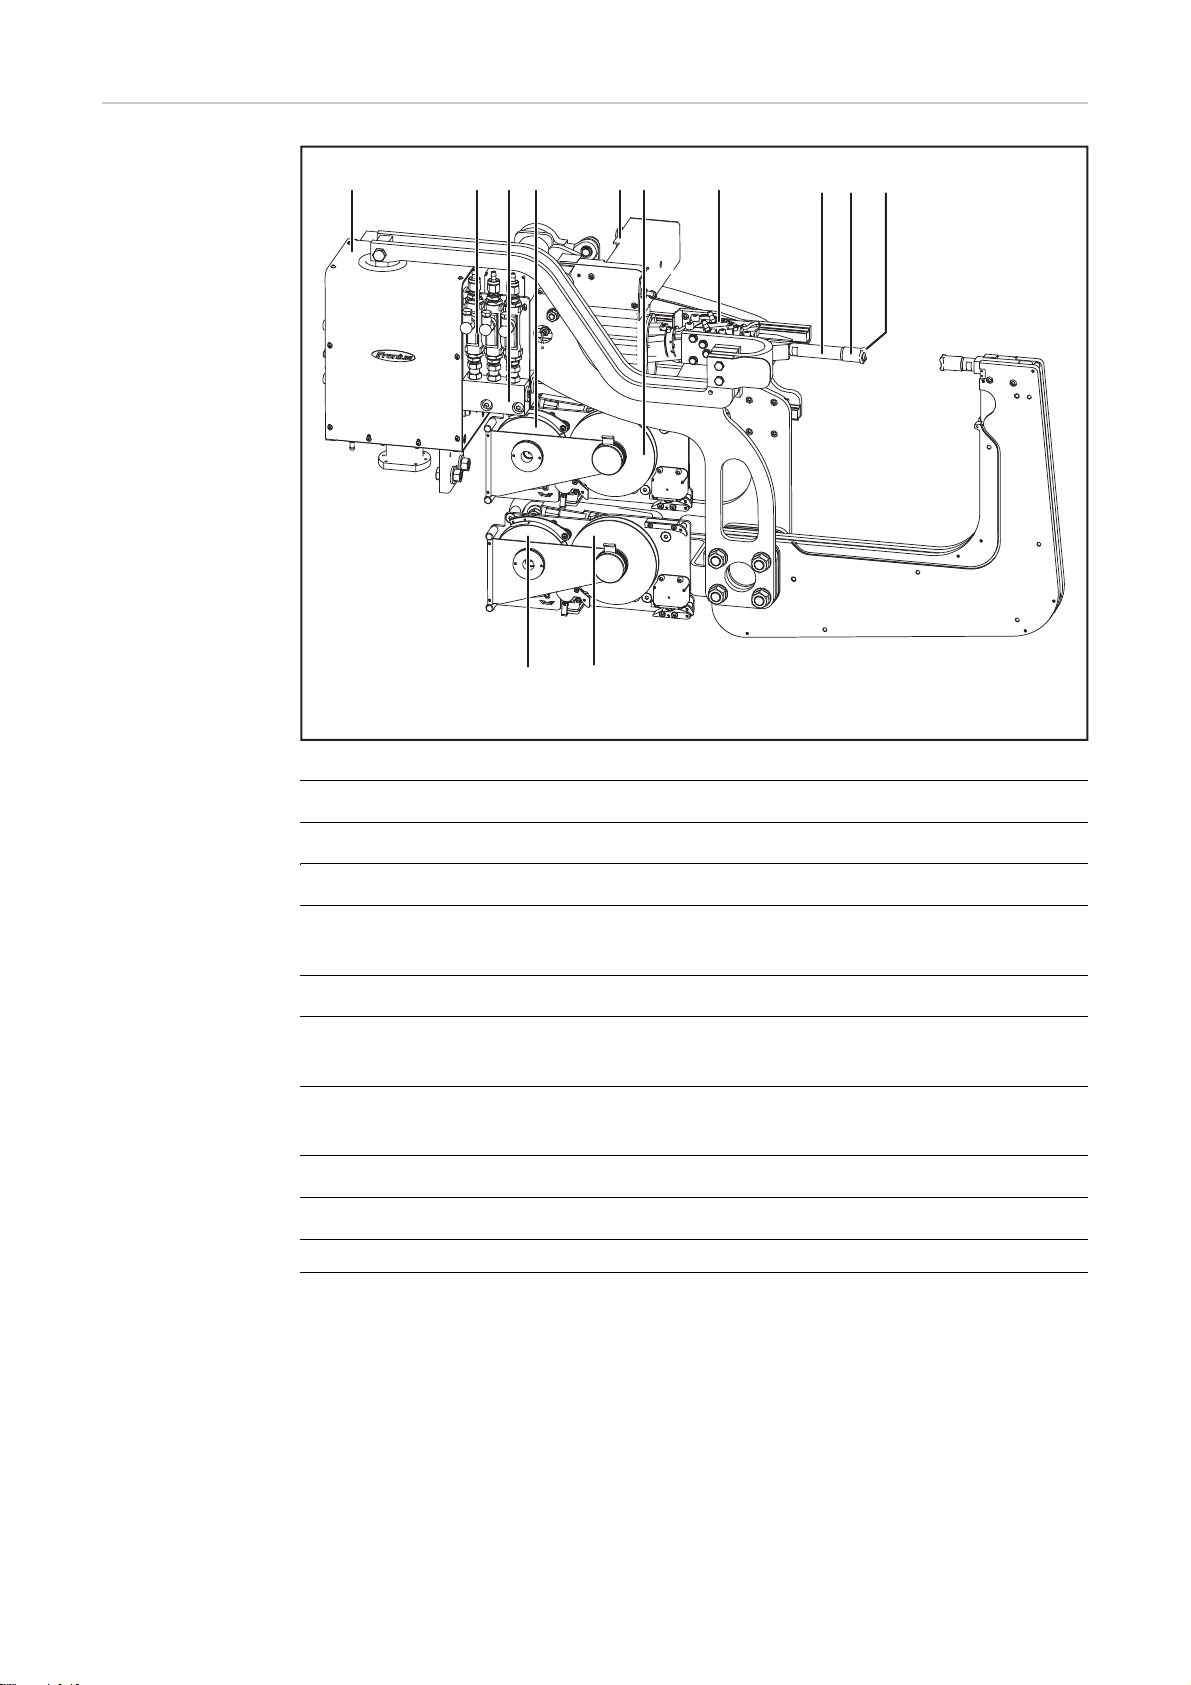
C- 건 기계 구성
(1)
(2)
(3)
(4) (5)
(6)
(7)
(8)
(9) (10)
(4)
(6)
요소
기계 구성 요소
(1) 변압기와 제어 상자가 달린 콘솔
(2) 유량 감시기
(3) 물 분배 블록
(4) 프로세스 테이프 홀더
프로세스 테이프 고정용
(5) 메인 드라이브
(6) 드라이브가 있는 프로세스 테이프 감개
사용하는 프로세스 테이프를 고정하기 위해
(7) 판금 두께 정정
다른 판금 두께에 맞게 조정하기 위해
(8) 전극 축
(9) 스프링
(10) 전극이 있는 프로세스 테이프 가이드 캡
30
Page 33
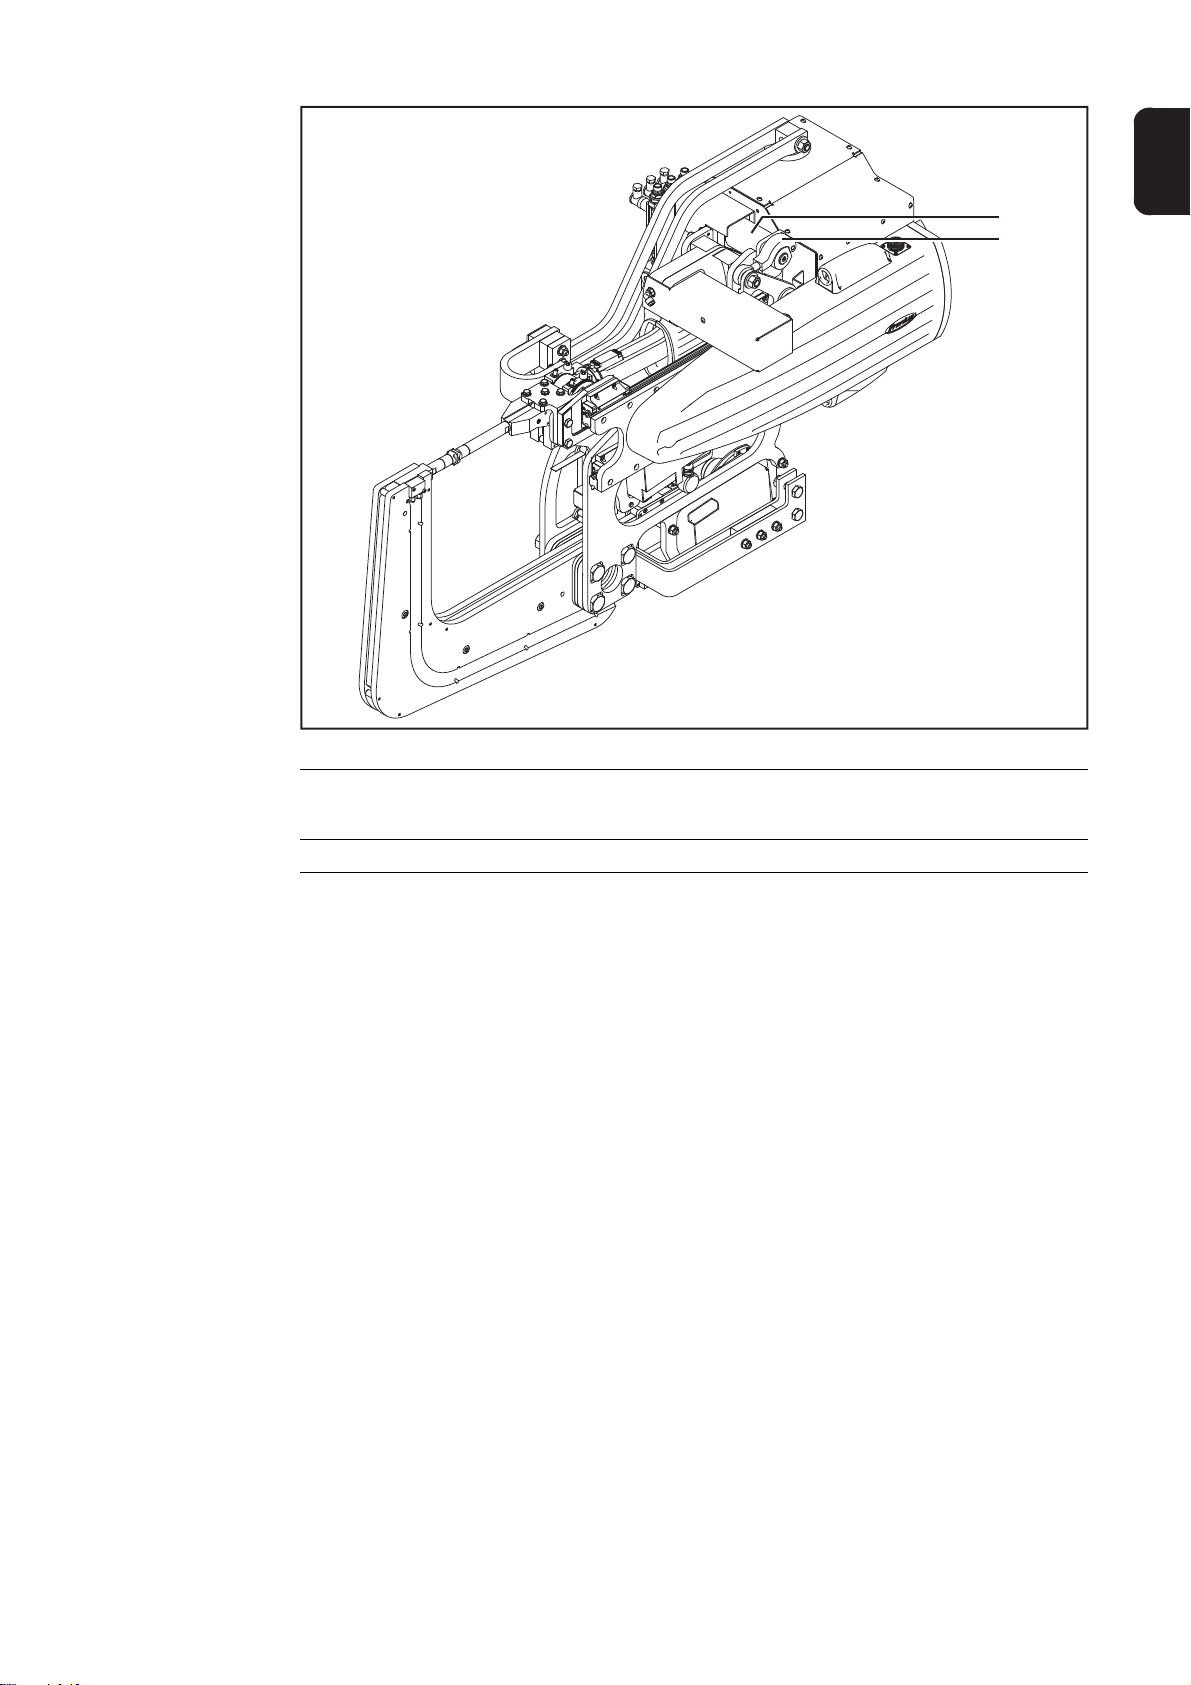
용접 건 조정
(11)
(12)
KO
(11) 용접 건 조정
구성 요소의 허용오차나 위치 차이를 보상하기 위해
(12) 용접 건 조정 드라이브
31
Page 34
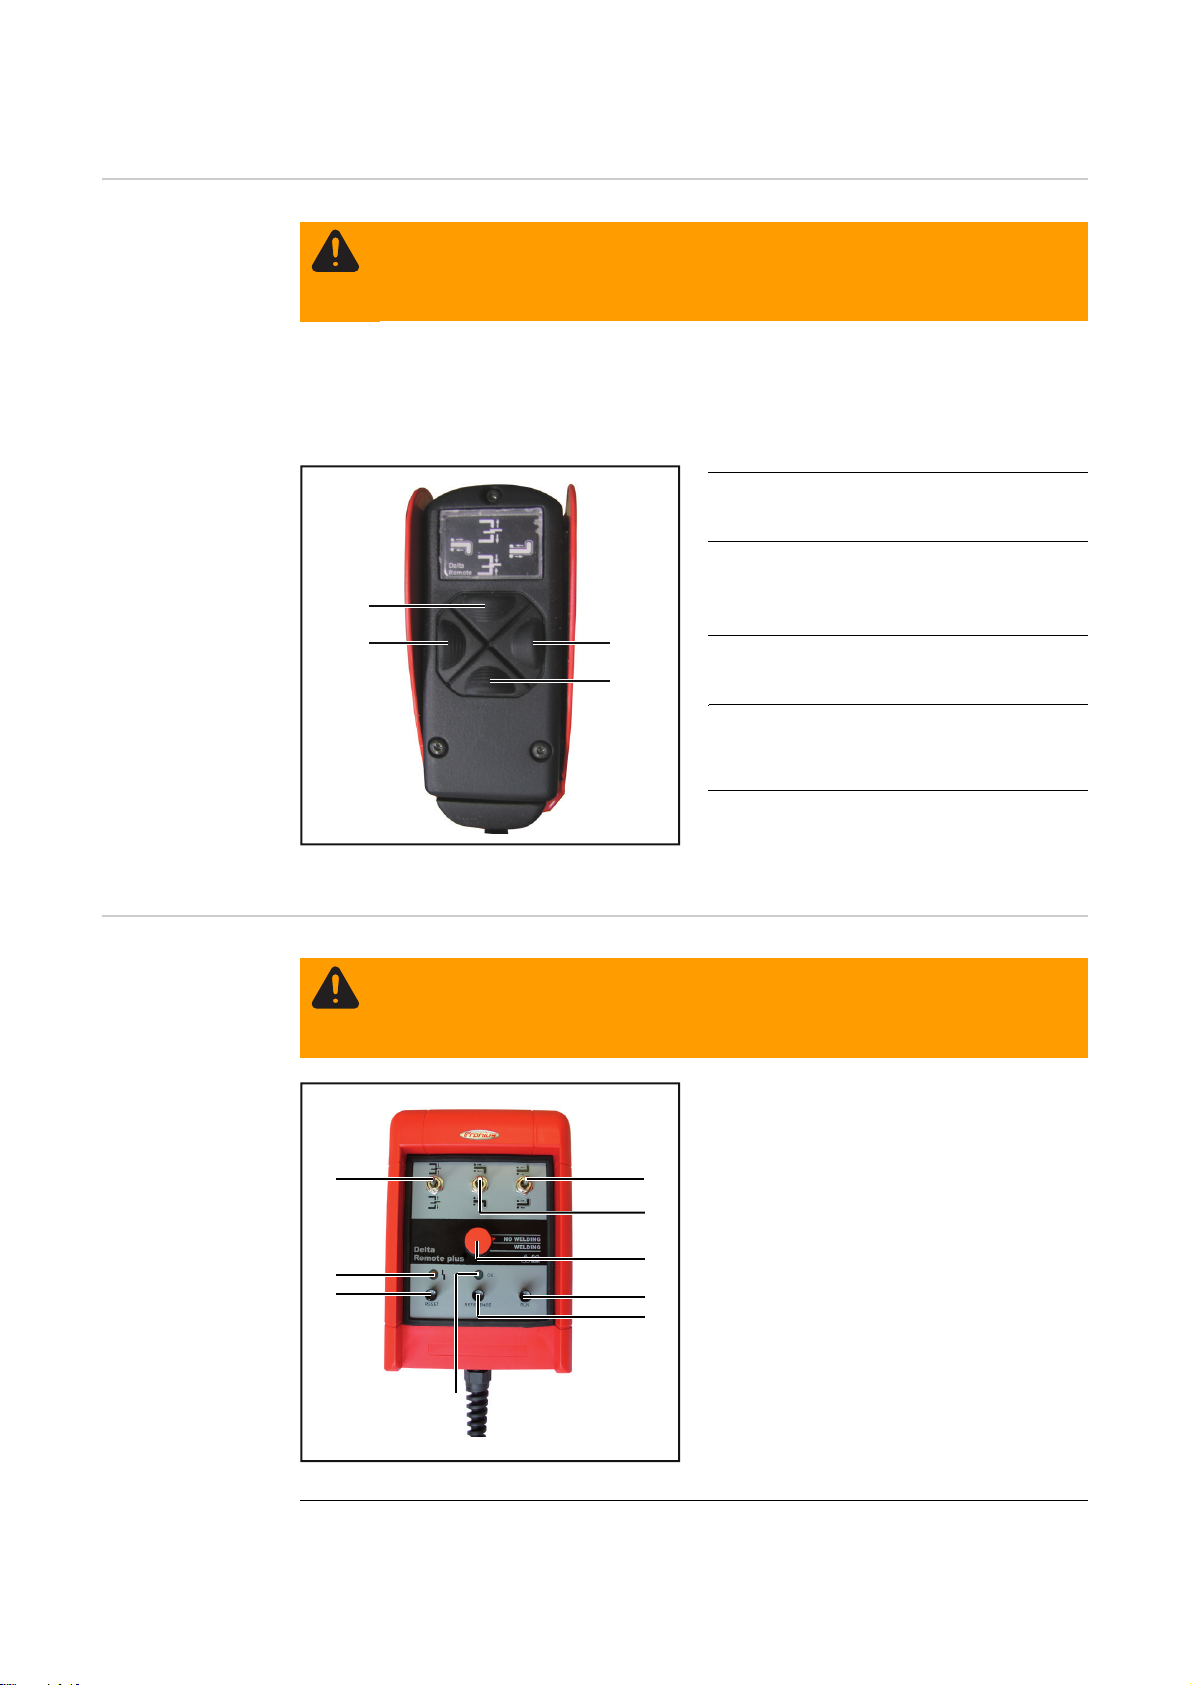
원격 제어기
(1)
(2)
(3)
(4)
DeltaRemote 원격
제어기
경고 ! 자동으로 시작되는 기계는 심각한 상해와 손상의 원인이 될 수 있습니다 .
사용 설명서 이외에 로봇 및 용접 시스템 제조업체에서 발행한 안전 수칙도 반드시
준수해야 합니다 . 개인 안전을 위해 모든 보호 수단을 갖추어야 하며 이는 로봇
작업 구역 안에 머무르는 동안 계속 갖추어야 합니다 .
DeltaRemote 원격 제어 장치는 스폿 용접 건의 수동 제어 장치용입니다 . 이 제어 장치는
다음에 사용됩니다 .
- 프로세스 테이프 다시 로드
- 전극 교체
(1) 개방 스폿 용접 건 단추
스폿 용접 건을 수동으로 열기 위해
(2) 프로세스 테이프 전진
스위치 ( 움직이는 건 암 )
프로세스 테이프의 수동 공급용
(3) 폐쇄 스폿 용접 건 단추
스폿 용접 건을 수동으로 닫기 위해
(4) 프로세스 테이프 전진
스위치 ( 고정된 건 암 )
프로세스 테이프의 수동 공급용
DeltaRemote Plus
원격 제어기
DeltaRemote 원격 제어기
경고 ! 자동으로 시작되는 기계는 심각한 상해와 손상의 원인이 될 수 있습니다 .
사용 설명서 이외에 로봇 및 용접 시스템 제조업체에서 발행한 안전 수칙도 반드시
준수해야 합니다 . 개인 안전을 위해 모든 보호 수단을 갖추어야 하며 이는 로봇
작업 구역 안에 머무르는 동안 계속 갖추어야 합니다 .
(9)
(8)
(7)
(6)
(1)
(2)
(3)
(4)
(5)
DeltaRemote Plus 원격 제어기는 스폿 용접
건의 수동 제어 장치용입니다 . 이 제어
장치는 다음에 사용됩니다 .
- 시스템 시운전 후에 기준점 지정
- 프로세스 테이프 다시 로드
- 미리 지정한 매개 변수 내의 수동 스폿
용접
- 발생한 오류 초기화
DeltaRemote Plus 원격 제어기
(1) 프로세스 테이프 전진 또는 후진 스위치 ( 고정된 건 암 )
프로세스 테이프의 수동 공급용
32
Page 35
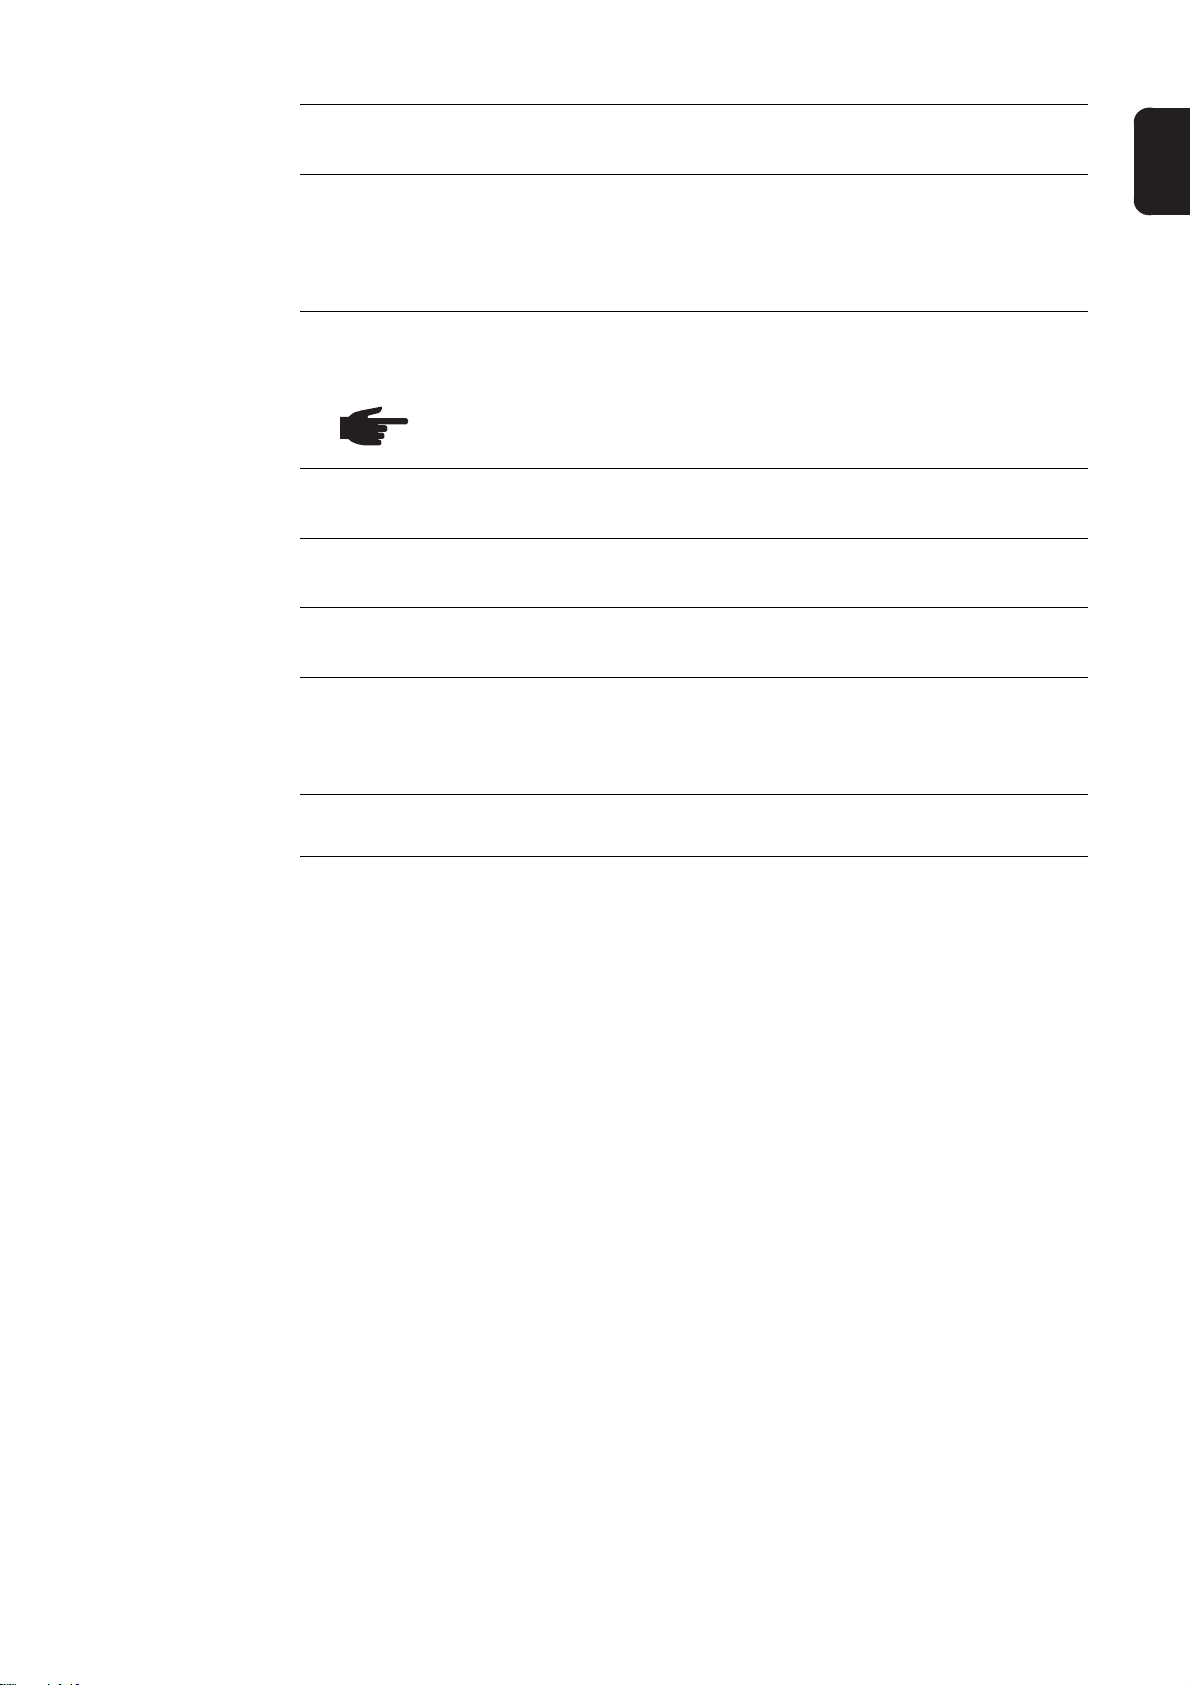
(2) 프로세스 테이프 전진 또는 후진 스위치 ( 움직이는 건 암 )
프로세스 테이프의 수동 공급용
(3) 용접 전류 단추
- 용접 없음 : 실행 (RUN) 키 (32) 를 눌러 전류 없이 미리 지정한 가압력 프로파일로
용접 프로그램을 모의 실험합니다
- 용접: 실행(RUN) 키(32) 를 눌러 미리 지정한 가압력 매개변수로 용접 프로그램을
실행합니다
(4) 실행 (RUN) 키
스폿 용접을 시험하기 위해 수동 모드에서 프로그램 0 은 자동으로 검사됩니다
참고! 용접 과정의 예상보다 이른 종료의 위험. 용접 과정이 끝날 때까지 RUN
버튼을 누르고 있습니다 .
(5) 기준점 키로 이동
용접 작동 시작 전에 기준점을 지정하기 위해
(6) 기준점 LED
기준점을 지정하자마자 켜집니다
(7) 초기화 키
발생한 오류 초기화를 위해
(8) 오류 LED
점등
- 시운전 동안 기준점이 아직 지정되지 않은 경우
- 작동 진행 중에 오류가 발생한 경우
KO
(9) 개방 및 폐쇄 스폿 용접 건 스위치
스폿 용접 건을 수동으로 열거나 닫기 위해
33
Page 36
34
Page 37
시운전
Page 38
Page 39
시운전하기 전에
KO
일반 사항
올바른 사용 설비 위치가 설정이나 유지보수 작업을 수행할 때 접근해야 하는 안전한 구역 내에 있을
경우 작동 회사는 장치를 반드시 최고 수준의 안전 시스템에 통합해야 합니다 . 이런 경우 이
구역에서 작업하는 동안 전체 시스템이 꺼진 것을 확인하고 예를 들어 제어 결함으로 인해
우연히 다시 시작하는 것을 방지하기 위해 반드시 측정을 수행해야 합니다 .
스폿 용접 건은 자동화된 저항 용접용으로 특별히 설계되었습니다. 이러한 목적을 벗어나면
부적절한 사용으로 간주합니다 . 제조업자는 그와 같은 사용으로 인해 발생하는 어떠한
손상에 대해서도 책임지지 않습니다 .
이 설명서를 올바르게 활용하는 방법은 다음과 같습니다 .
- 사용 설명서의 모든 지침 준수
- 규정된 모든 검사 및 점검 작업 수행 (" 관리 , 유지보수 및 폐기 " 참조 )
설정 규정
경고 ! 자동으로 시작되는 기계는 심각한 상해와 손상의 원인이 될 수 있습니다 .
사용 설명서 이외에 로봇 및 용접 시스템 제조업체에서 발행한 안전 수칙도 반드시
준수해야 합니다 . 개인 안전을 위해 모든 보호 수단을 갖추어야 하며 이는 로봇
작업 구역 안에 머무르는 동안 계속 갖추어야 합니다 .
경고 ! 관련 장치들 중 하나가 떨어지거나 쓰러지면 심각하거나 치명적인 상해를
입을 수 있습니다. 모든 구성품이 올바르게 고정되고 설치되었는지 확인하십시오 .
참고 ! 저항 용접 시스템 구성 요소의 설치는 시스템 설계자의 책임입니다 . 다음
사항을 확인하십시오 .
- 모든 연결부가 잘 연결되었는지
- 모든 나사가 단단하게 고정되었는지
제조업체는 잘못된 용접 건 조립으로 인해 발생한 손상에 대해 책임지지 않습니다.
전원 연결 이 장치는 명판에 지정된 전원 전압에서 작동하도록 설계되었습니다 . 전원 도선을 위해
필요한 퓨즈 보호는 " 기술 데이터 " 절에서 찾아볼 수 있습니다 . 장치에 전원 케이블이나
전원 플러그가 없는 경우 국가 표준에 맞게 장착하십시오 .
참고 ! 부적절한 치수의 전기 설치는 심각한 손상을 유발할 수 있습니다 . 들어오는
전원 도선과 퓨즈는 반드시 사용 중인 인버터에 맞는 치수여야 합니다 . 명판에
있는 기술 데이터가 적용됩니다 .
시스템 냉각 지침 냉각액 공급 , 냉각수의 순도 및 냉각수 시스템의 차압은 용접 시스템을 시작하기 전에
반드시 항상 확인해야 합니다 .
주의 ! 뜨거운 냉각수로 인한 화상 위험. 식을 때까지 냉각수를 점검하지 마십시오.
참고 ! 부적절한 냉각은 자산에 심각한 손상을 유발할 수 있습니다 . 적절한 냉각
없이 용접 플랜트를 절대로 작동하지 마십시오 . 제조업체는 부적절한 냉각으로
인한 어떠한 손상에 대해서도 책임지지 않습니다 .
37
Page 40
참고 ! 시스템 작동자는 냉각수가 5µ 거친 필터로 미리 걸러졌는지 반드시
확인해야 합니다 .
以묒슂! 유량 제어기와 수냉각 구성 요소 조립을 추천합니다. 건 암의 유량 제어기의 스위칭
점은 약 4.0 l/ 분 (1.0gal./ 분 ) 입니다 . 변압기의 유량 제어기의 스위칭 점은 변압기 데이터
시트에서 찾을 수 있습니다 .
以묒슂 ! 냉각수의 유량 온도는 20°C(68°F)가 되어야 합니다 ! 최소 유속은 3bar 의 차압에서
16 l/ 분이어야 합니다 .
권장 냉각수 품질 :
pH 값 7~8.5
경도 등급 D
max
독일 경도 10, 영국 경도 12.5
미국 경도 10.5, 프랑스 경도 18
염화물 최대 20mg/l
질산염 최대 10mg/l
황산염 최대 100mg/l
불용성 물질 최대 250mg/l
주의 ! 단락을 일으키는 응축물 위험 . 물을 운반하는 부품은 응축물이 새는 것을
방지하기 위해 격리해야 합니다 . 냉각 시스템 제조업체에서 제공하는 정보를
참조하십시오 .
변압기 PE 컨덕터
연결
Fronius 중간 주파수 변압기는 보호 등급 1 에 맞습니다 .
참고 ! 추가 안전 예방은 1 차 전원 회로와 2 차 전원 회로 사이의 격리 실패를 막기
위해 예방 등급 1 의 중간 주파수 변압기에 필요합니다 . 국내 및 국제 표준 및
지침을 준수해야 합니다 . 공장 작동자는 시스템의 작동 및 실행에 대한 책임이
있습니다 .
중간 주파수 변압기는 다음의 " 직접 PE 컨덕터 연결 " 의 추가 안전 특징과 함께 공급됩니다.
- 중간 주파수 변압기의 2 차 회로와 변압기의 PE 컨덕터 커넥터 사이의 분리할 수 있는
PE 컨덕터 브릿지 (MPE)
다른 승인된 안전 시스템이 실행된 경우 :
PE 컨덕터 브릿지 제거 (MPE)
1
변압기에서 영구적으로 PE 컨덕터 브릿지 (MPE) 제거를 나타냅니다 .
2
위험 ! 보상 전류로 인한 부적합 접촉 전압이 가능함 ! " 직접 PE 컨덕터 연결 " 의
경우에 보상 전류가 불가피할 경우 직류 중간 회로와 1000Hz 중간 주파수
시스템에서 작동하도록 설계된 결함 전압 또는 결함 전류 보호 회로를
사용하십시오 .
" 직접 PE 컨덕터 연결 " 안전 조치는 용접 품질에 부정적인 효과를 줄 수 있는 보상 전류의
원인이 될 수 있습니다. 이를 방지하기 위해 EN 62135-1에 따라 다른 안전 조치와 함께 유동
보조 회로가 필요합니다 .
보상 전류 점검 ( 분로 전류 )
보상 전류(EN 62135-1 에 따른 " 분로 전류 ")는 용접하는 동안 흐르는 표준 "전극 - 작업물 전극 " 전류에 병렬로 흐르는 전류입니다 . 작업물이 접지 연결 형태인 경우 발생할 수
있습니다 .
38
Page 41
위험 ! 보상 전류는 MPE 브릿지가 올바르게 설치되었더라도 " 직접 PE 컨덕터
연결 " 안전 조치가 효과 없도록 만들 수 있습니다 . 그러므로 절연 (1 차 /2 차 회로 )
실패는 생명을 위협할 수 있습니다 .
" 직접 PE 컨덕터 연결 " 안전 조치를 사용할 때 보상 전류를 피할 수 없을 경우 EN
62135-1 에 맞는 추가 안전 조치가 필요합니다 .
MPE 브릿지 점검
" 직류 PE 컨덕터 연결 " 안전 조치를 사용할 때 이 점검이 필요합니다 .
위험! 채택할 수 없는 높은 접촉 전압이 가능합니다. 기능을 못하는 MPE 브릿지는
" 직접 PE 컨덕터 연결 " 안전 조치가 효과가 없도록 만듭니다. 그러므로 절연 (1차 /
2 차 회로 ) 실패는 생명을 위협할 수 있습니다 .
점검을 통해 문제가 드러난 경우 " 직접 PE 컨덕터 연결 " 로 시스템을 시작하지
마십시오 .
KO
39
Page 42
시운전
(1)
(2)
(3)
(4)
(5)
(6)
(7)
(8)
(9)
(9)
(10)
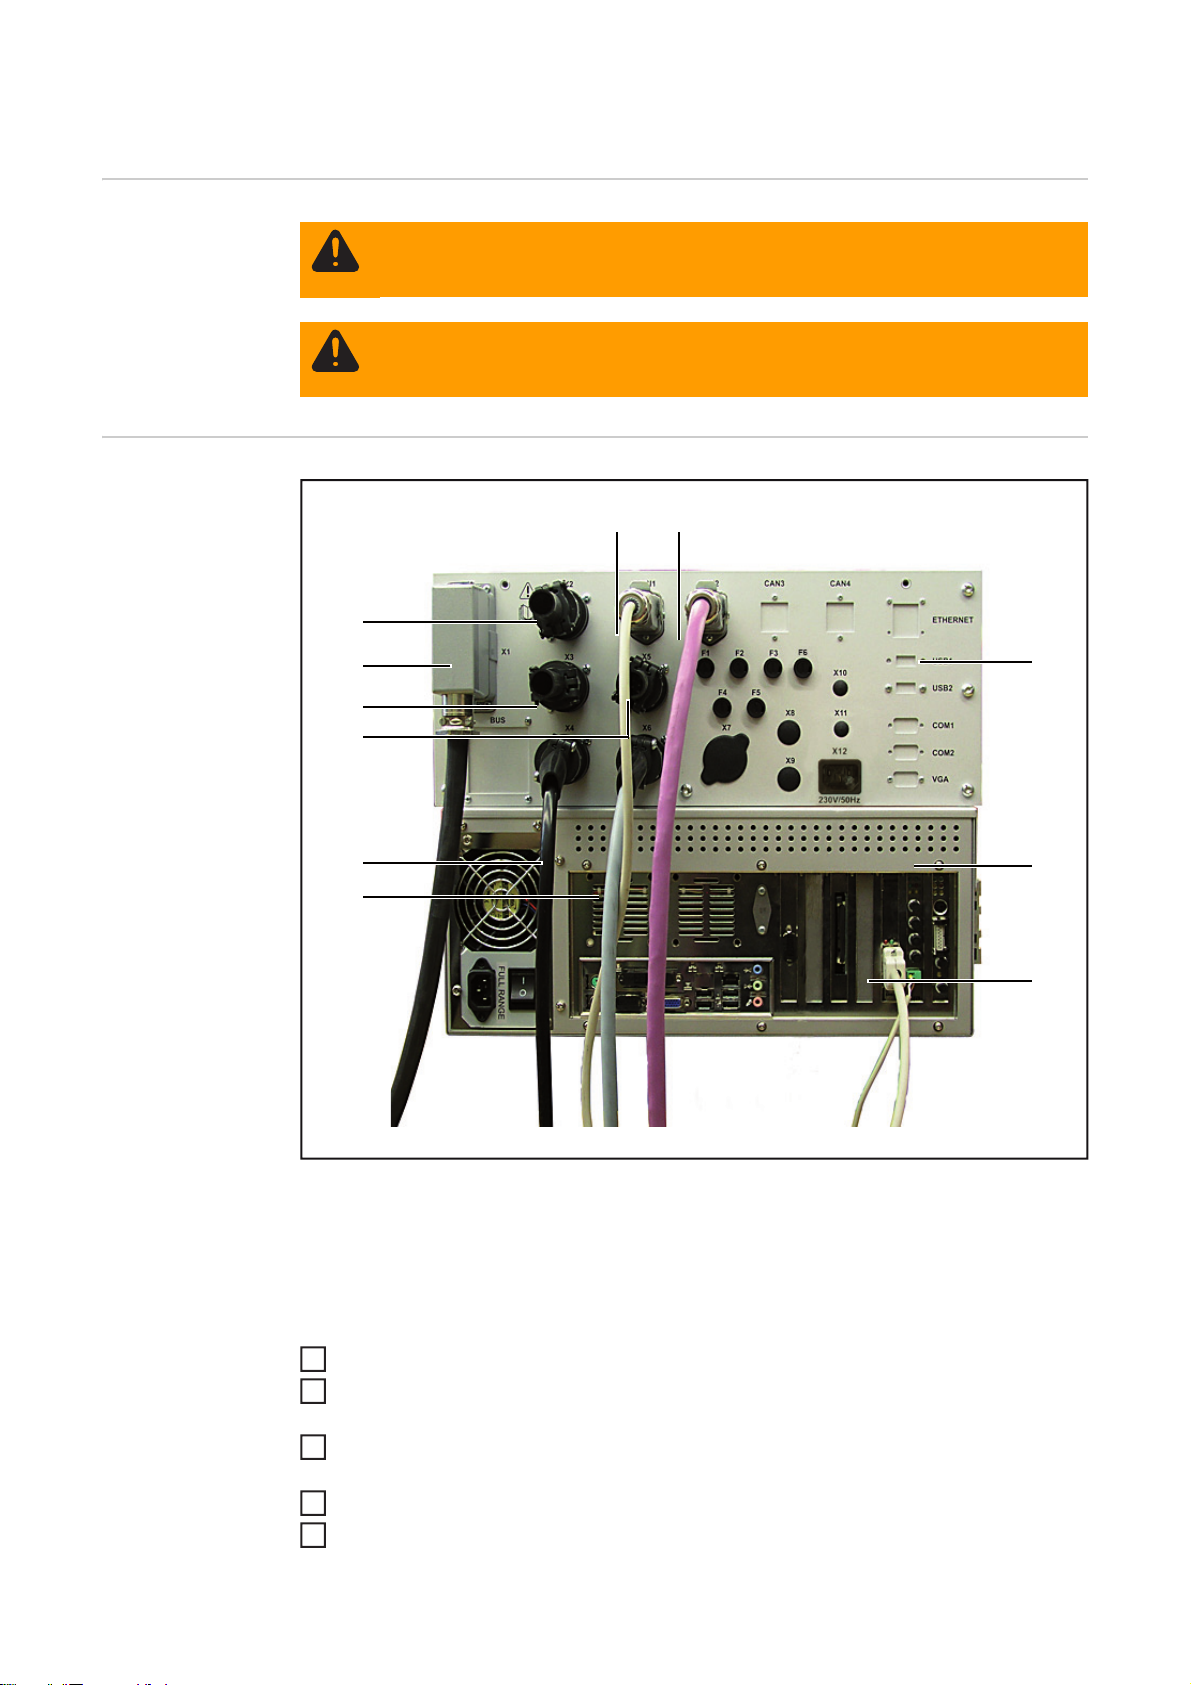
일반 사항
DeltaControl 연결
경고 ! 감전은 치명적일 수 있습니다 . 설치하는 도중 기계가 전원 전기 공급 장치에
연결되면 매우 심각한 상해나 손상의 위험이 있습니다 . 장치에서 어떤 작업을
수행하기 전에 전원 공급 장치를 분리하십시오 .
경고 ! 작업을 잘못 수행할 경우 심각한 상해와 손상을 가져올 수 있습니다 . 모든
연결은 반드시 관련 안전 규정을 준수하는 교육을 받고 자격 있는 사람이 수행해야
합니다 . 사용 설명서의 안전 수칙에 주의하십시오 .
DeltaControl 연결
(1) DeltaControl
(2) 산업용 PC
以묒슂 ! 그리드가 심각한 전압 변동을 보이는 경우 산업용 PC 를 위해 무정전 전원
장치 (UPS) 의 사용을 권장합니다 .
제어 라인 (7) 을 DeltaSpot 스폿 용접 건 (X1) 의 전원 플러그 커넥터에 연결합니다
1
아날로그 신호 케이블을 전원(3)에서 아날로그 전원 커넥터(X6)로 연결합니다(전원용
2
연결 : Bosch PSI 6xxx.000 전원 연결 " 참조 )
디지털 신호 케이블을 전원(4)에서 디지털 전원 커넥터(X4)로 연결합니다(전원용 연결:
3
Bosch PSI 6xxx.000 전원 연결 " 참조 )
신호 케이블을 홀 설치 패널 (6) 에서 냉각수 유량 제어기 커넥터 (X3) 로 연결합니다
4
외부 비상 정지 케이블을 로봇 (8) 에서 외부 비상 정지 커넥터 (X2) 로 연결합니다
5
40
Page 43
해당되는 경우 외부 용접 시작 연결 케이블 (5) 을 외부 용접 시작 커넥터 (X5) 에
6
연결합니다
경고 ! 부정확한 조작은 심각한 상해나 손상을 일으킬 수 있습니다 . 외부 조작
장비의 설계나 비상 정지 구동장치는 반드시 유효한 국가 및 국제 표준에 부합해야
합니다 .
CAN1 통신 인터페이스를 통해 산업용 PC(9) 를 연결합니다
7
CAN2 통신 인터페이스를 통해 스폿 용접 건 모터 제어기 (10) 를 연결합니다
8
KO
스폿 용접 건 연결
냉각수 공급장치
연결
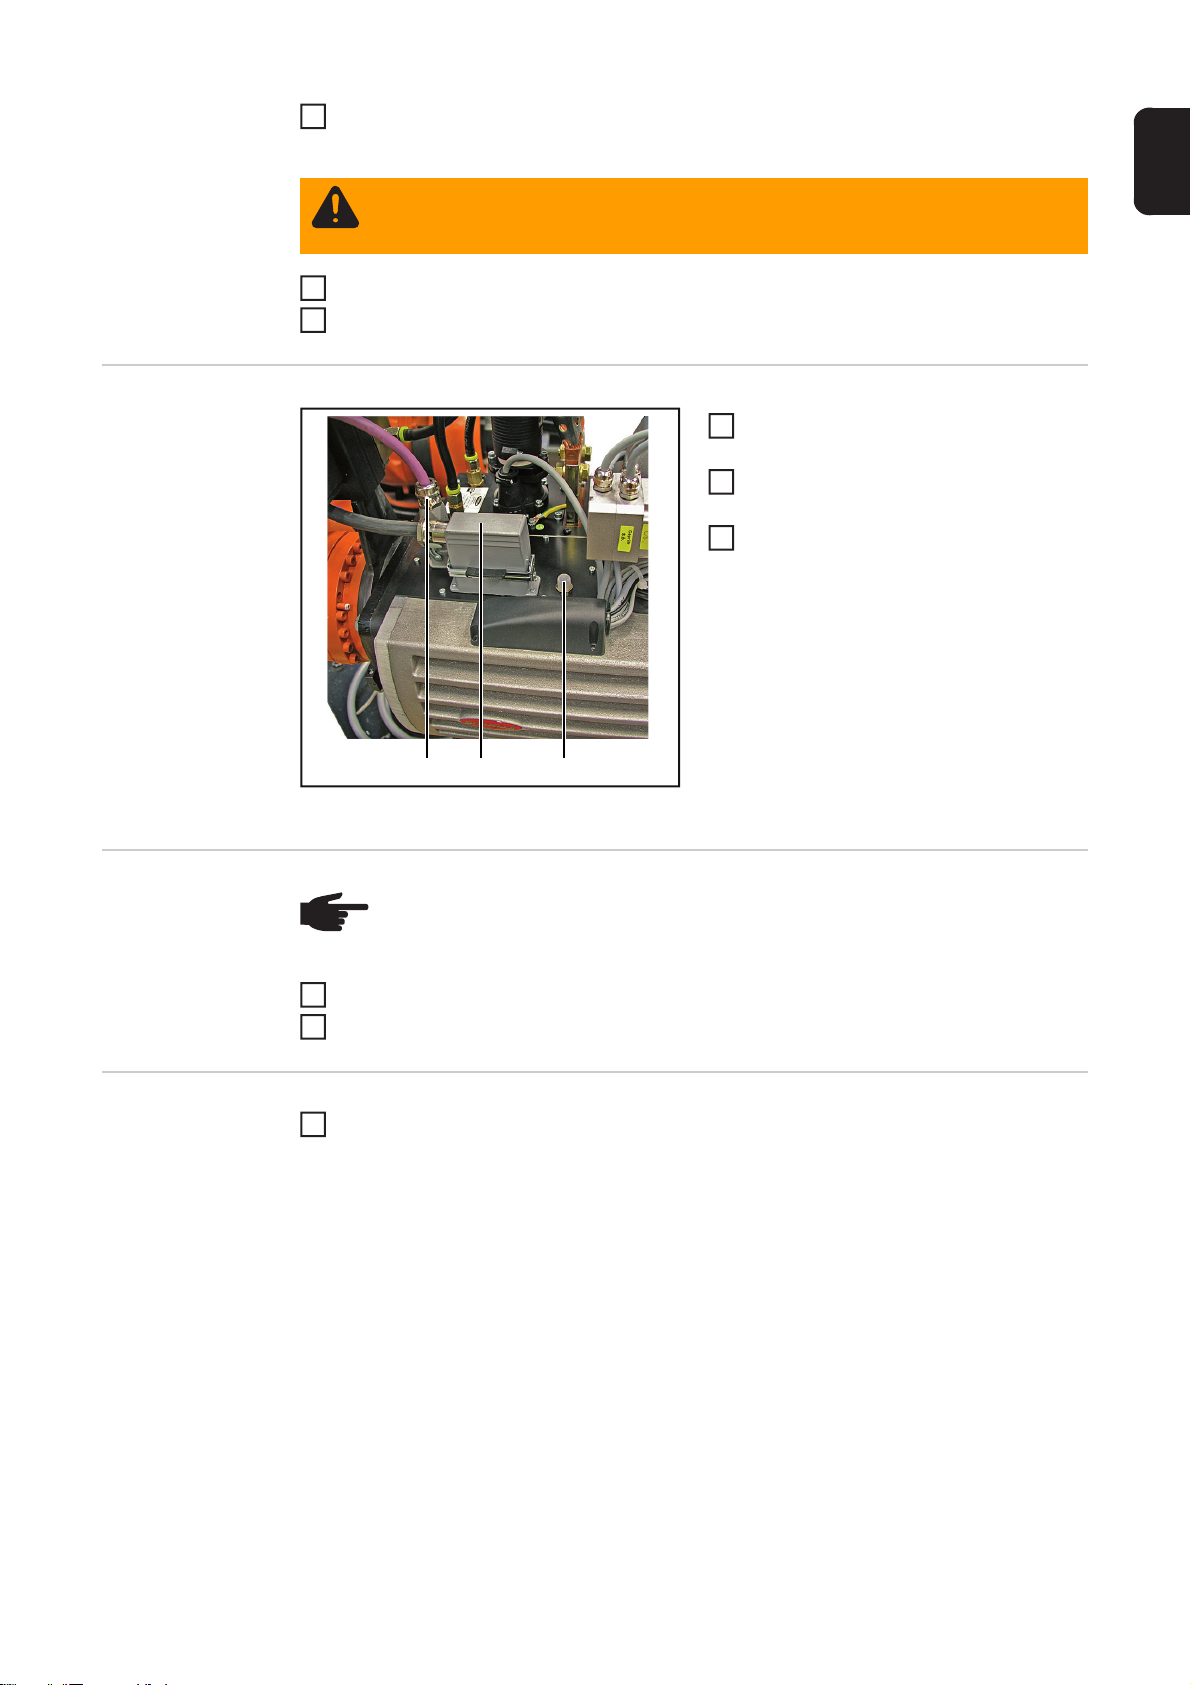
PC 와 CAN 커넥터 (1) 간의 CAN 연결
1
설정
DeltaSpot 용접 건 (2) 메인 커넥터를
2
연결부 X1.1 에 꽂습니다
유량 제어기 연결 , 위 , 아래 건 암 및
3
용접 변환기
스폿 용접 건 연결
(1)
(2)
(3)
참고 ! 부적절한 냉각은 자산에 심각한 손상을 유발할 수 있습니다 . 적절한 냉각
없이 용접 플랜트를 절대로 작동하지 마십시오 . 제조업체는 부적절한 냉각으로
인한 어떠한 손상에 대해서도 책임지지 않습니다 .
냉각수 유량을 연결하고 스폿 용접 건의 분배 블록으로 돌려보냅니다
1
냉각수 공급장치 연결
2
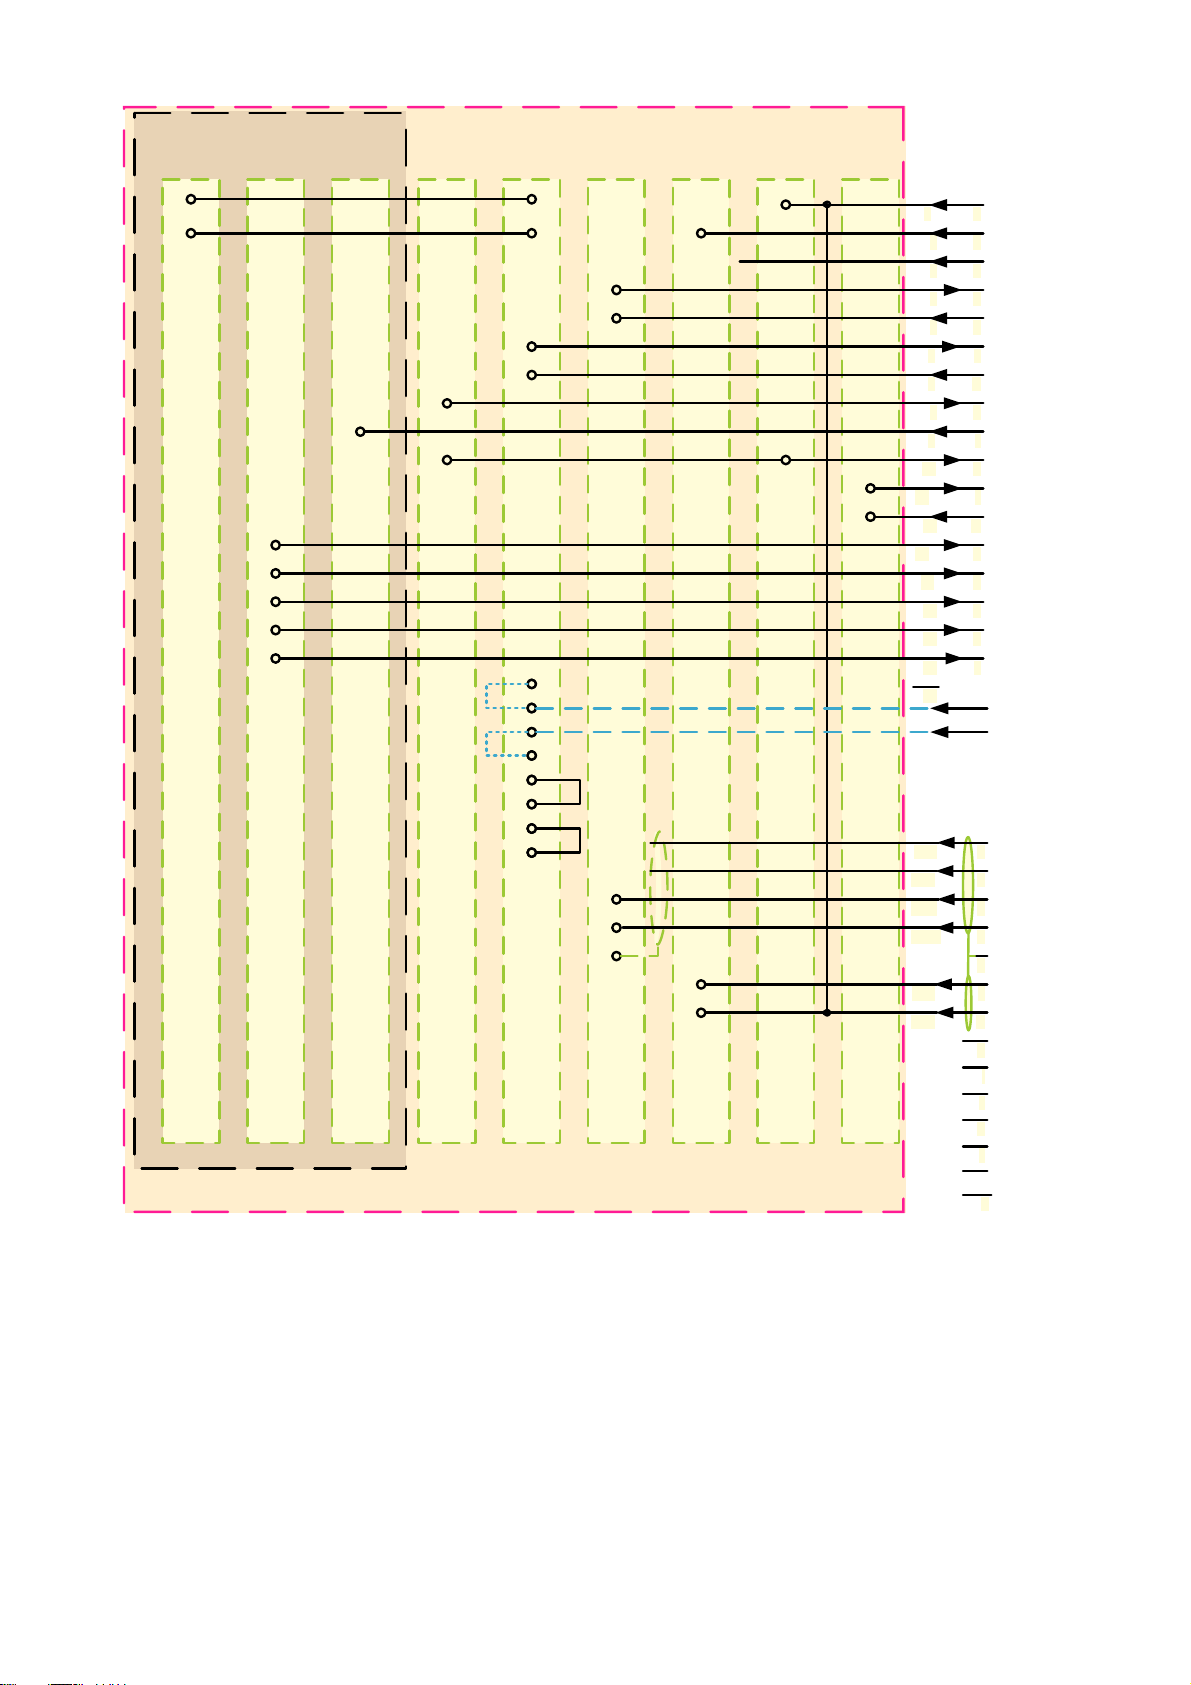
Bosch PSI
배선 다이어그램에 따라 케이블 X4 및 X6 를 DeltaControl 에서 전원에 연결
1
6xxx.000 전원 연결
41
Page 44
PS5 EA 디스크 1
압
9 9 9 9 9 999
&
"
"
"
"
"
7내부사용시에만스트랩
7내부사용시에만스트랩
노란색녹색
#PTDI14*YYY인버터아날로그제어기
9
제어라인인버터N
핀
가닥
9
전원용(/%
"
제어라인인버터N
용접시작
#
전류있음없음
$
7변압기온도
%
7변압기신호
&
회로루트정지
'
회로/0정지
(
전원공급준비됨/0
)
초기화오류
+
전원공급준비됨
,
전류실제값신호
-
(/%전류실제값
.
상태
/
상태
1
상태
3
상태
4
상태
5
핀
9
노란색
녹색
백색
갈색
분홍색
회색
"
#
$
%
&
'
(
)
*
+
,
-
.
/
7외부
(/%외부
보조전압변압기
보조전압변압기
,43
,43
보호장치,43초전
설정값용접전류
설정값용접전류
Bosch PSI 6xxx.000 전원용 배선 다이어그램 ( 인버터 )
1
내부 24V 와 함께 I/O 모듈 공급 : 전력 모듈의 전원 입력에 있는 전원 전압을 끄면 I/O
모듈도 꺼집니다 . 이런 경우 전원과 제어기 사이의 통신이 불가능합니다 .
이 상황이 응용 분야에 적합하지 않을 경우 제어기 및 / 또는 I/O 모듈에 24V DC 전력을
공급해 주기 위해 반드시 외부 전력 모듈을 사용해야 합니다 .
42
Page 45
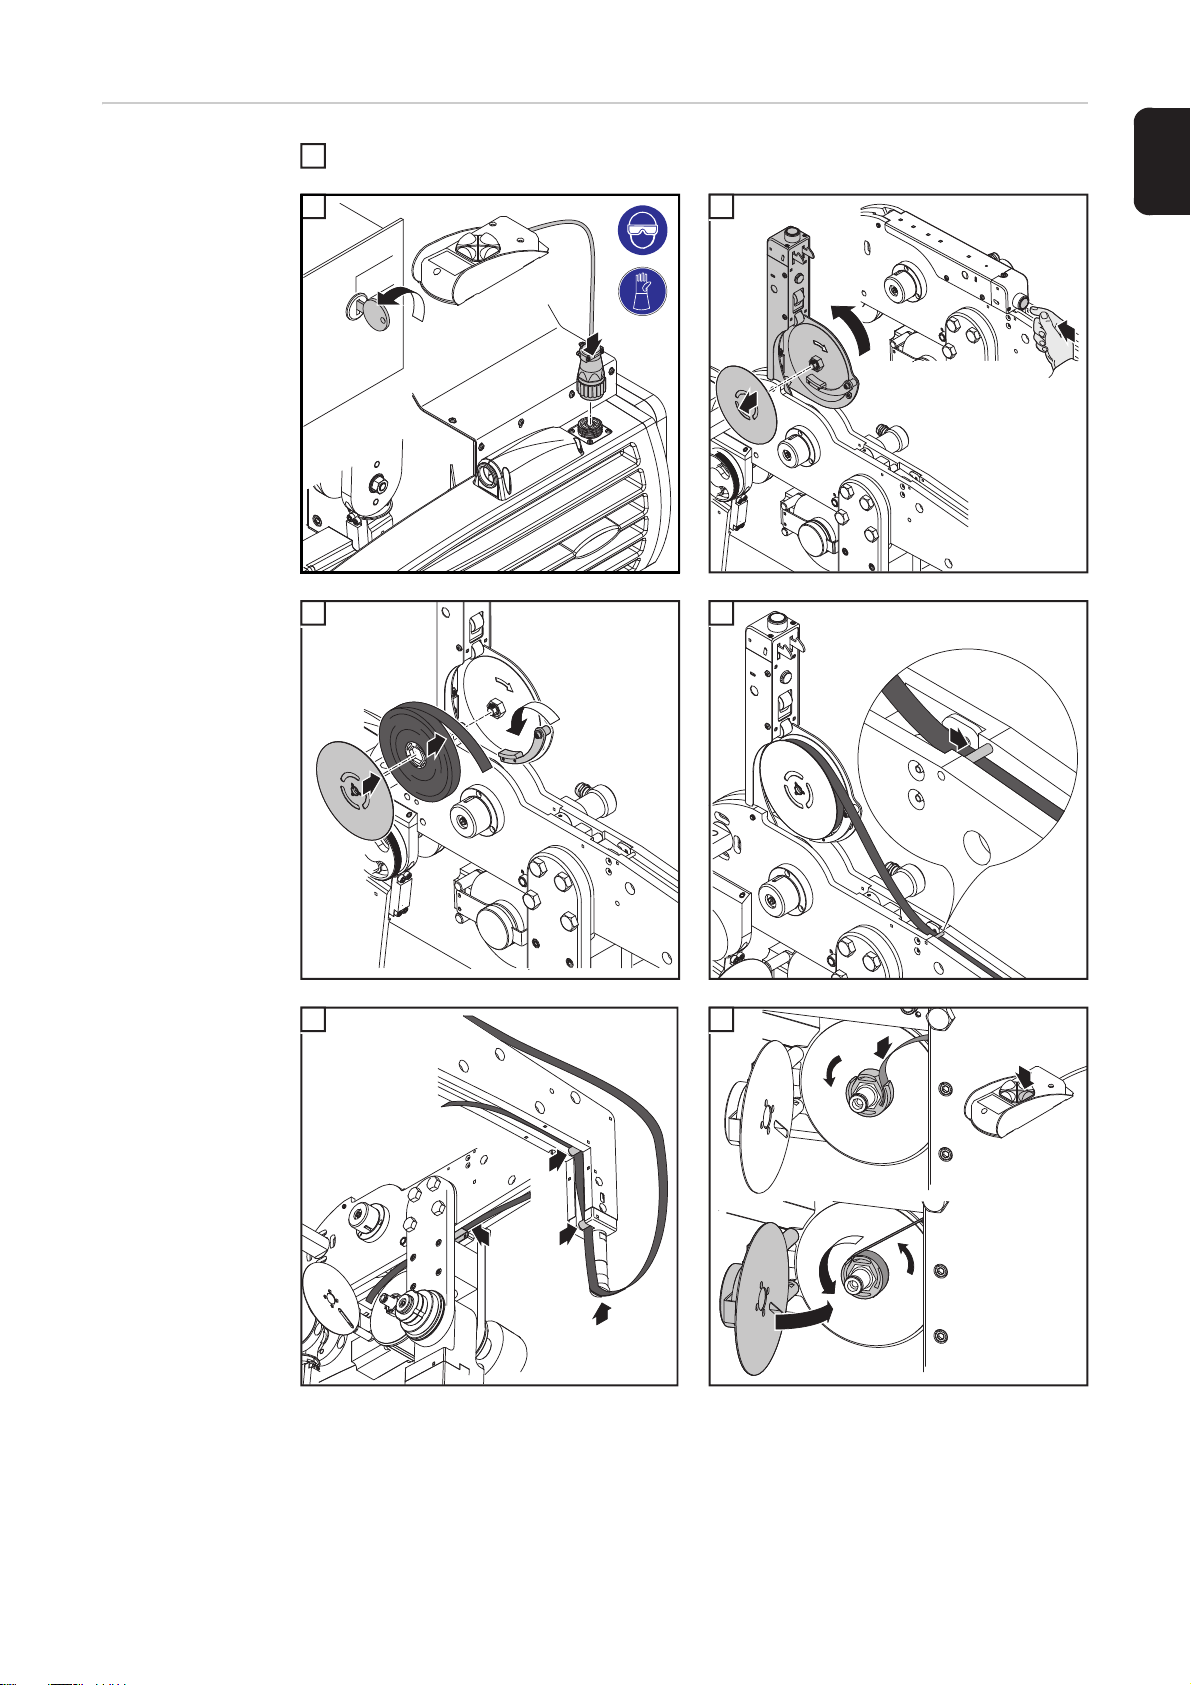
X- 건 용 프로세스
1
2
3
1
2
3
4
1
2
1
4
3
테이프 로드
변경 위치에 로봇을 둡니다 ( 측면을 기울여 프로세스 테이프가 작동 중에 떨어지지
1
않도록 함 )
2
Manuel
Bus
1
2
3
KO
4
1
2
3
6
5
7
43
Page 46
1
2
3
"click"
8
"click"
5
Bus
Manuel
1
2
1
1
2
3
3
1
2
9
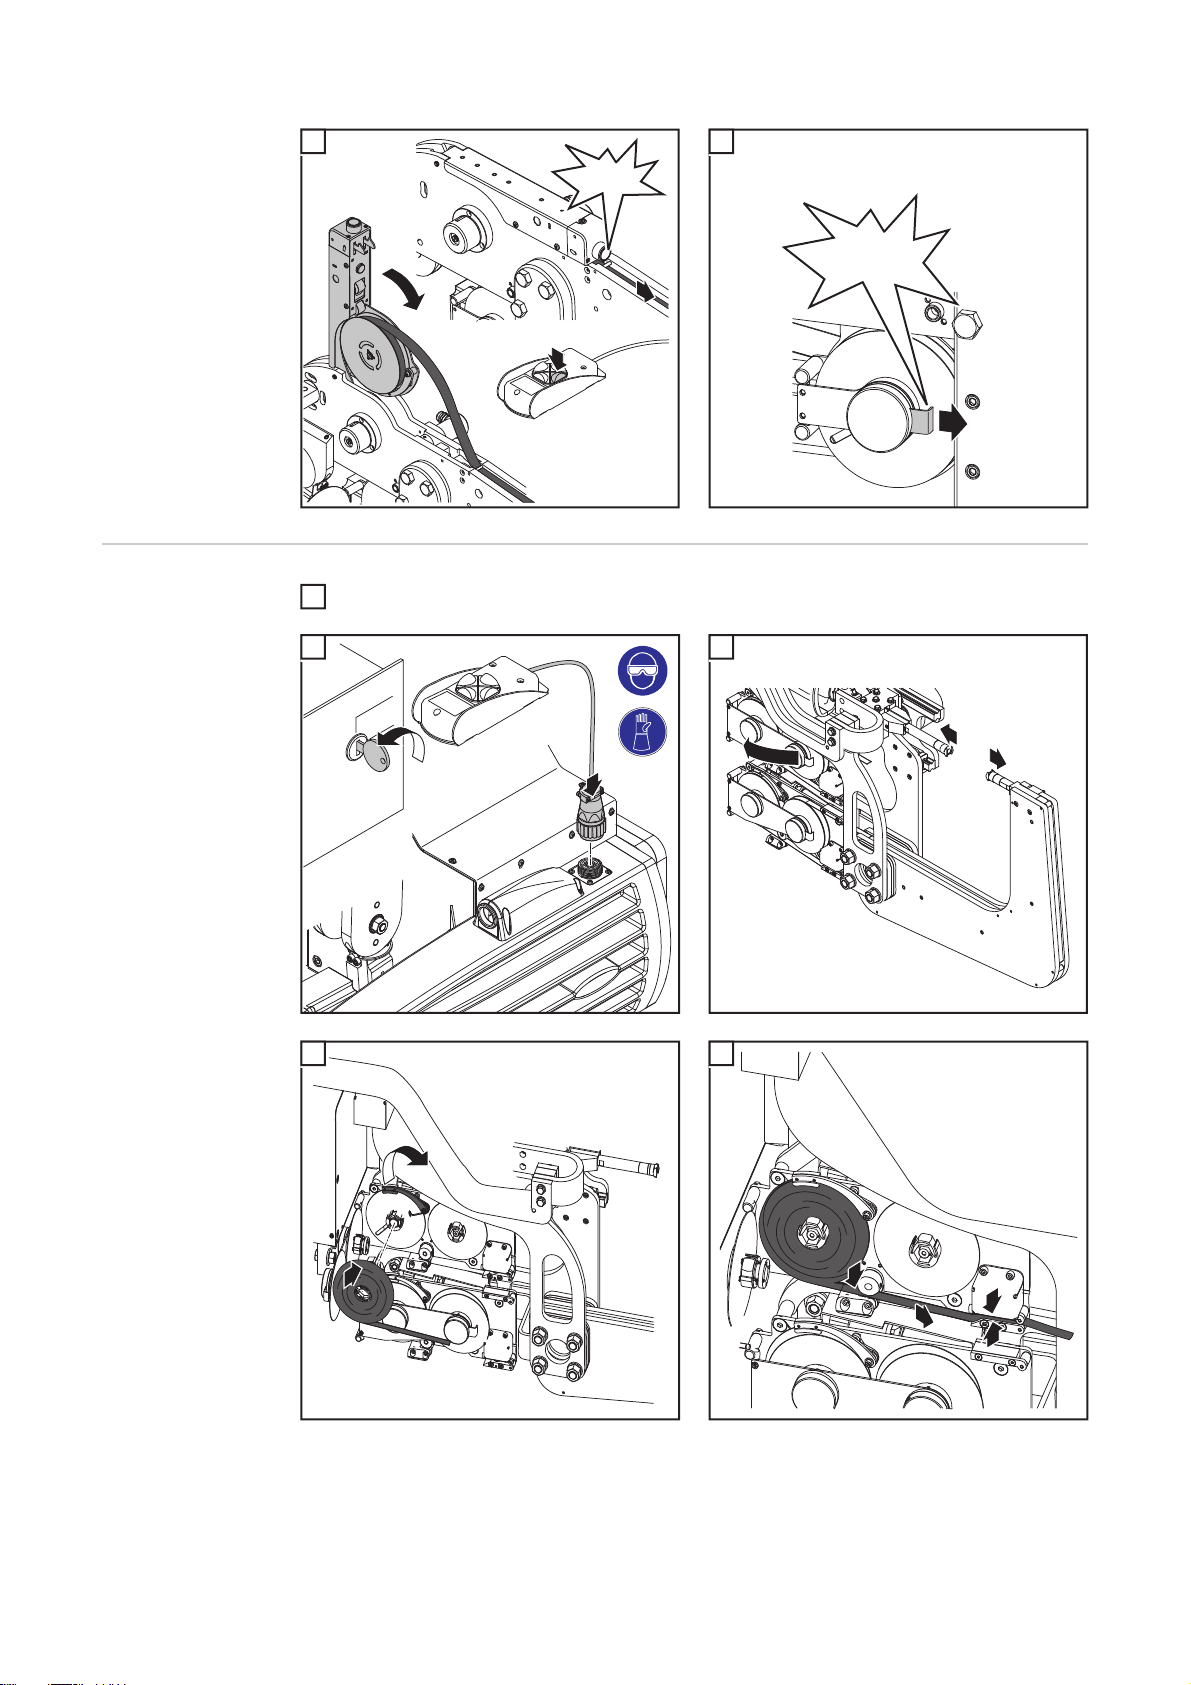
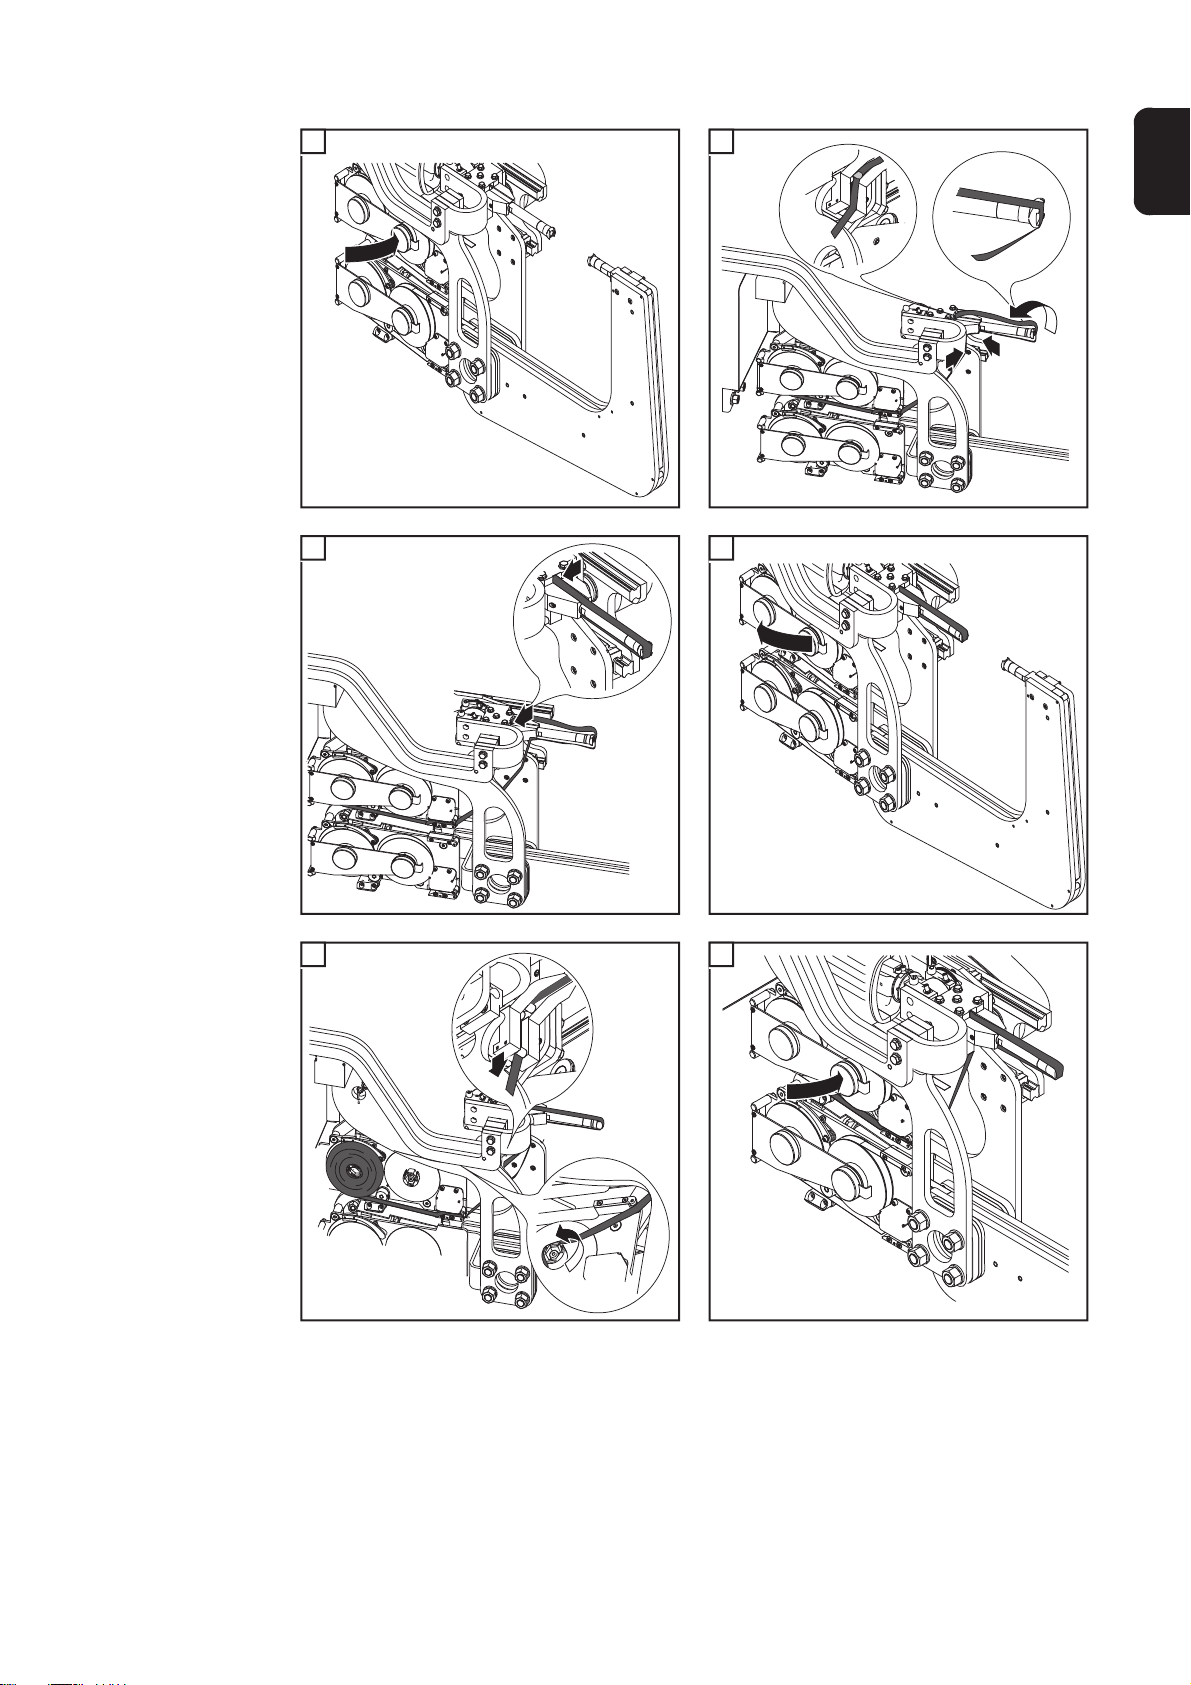
C- 건을 위한
프로세스 테이프를
로드합니다 - 위쪽
홀더
변경 위치에 로봇을 둡니다 ( 측면을 기울여 프로세스 테이프가 작동 중에 떨어지지
1
않도록 함 )
2
4
1
3
5
2
44
Page 47
6
1
2
3
1
1
1
1
7
KO
1
10
8
1
11
11
9
2
45
Page 48
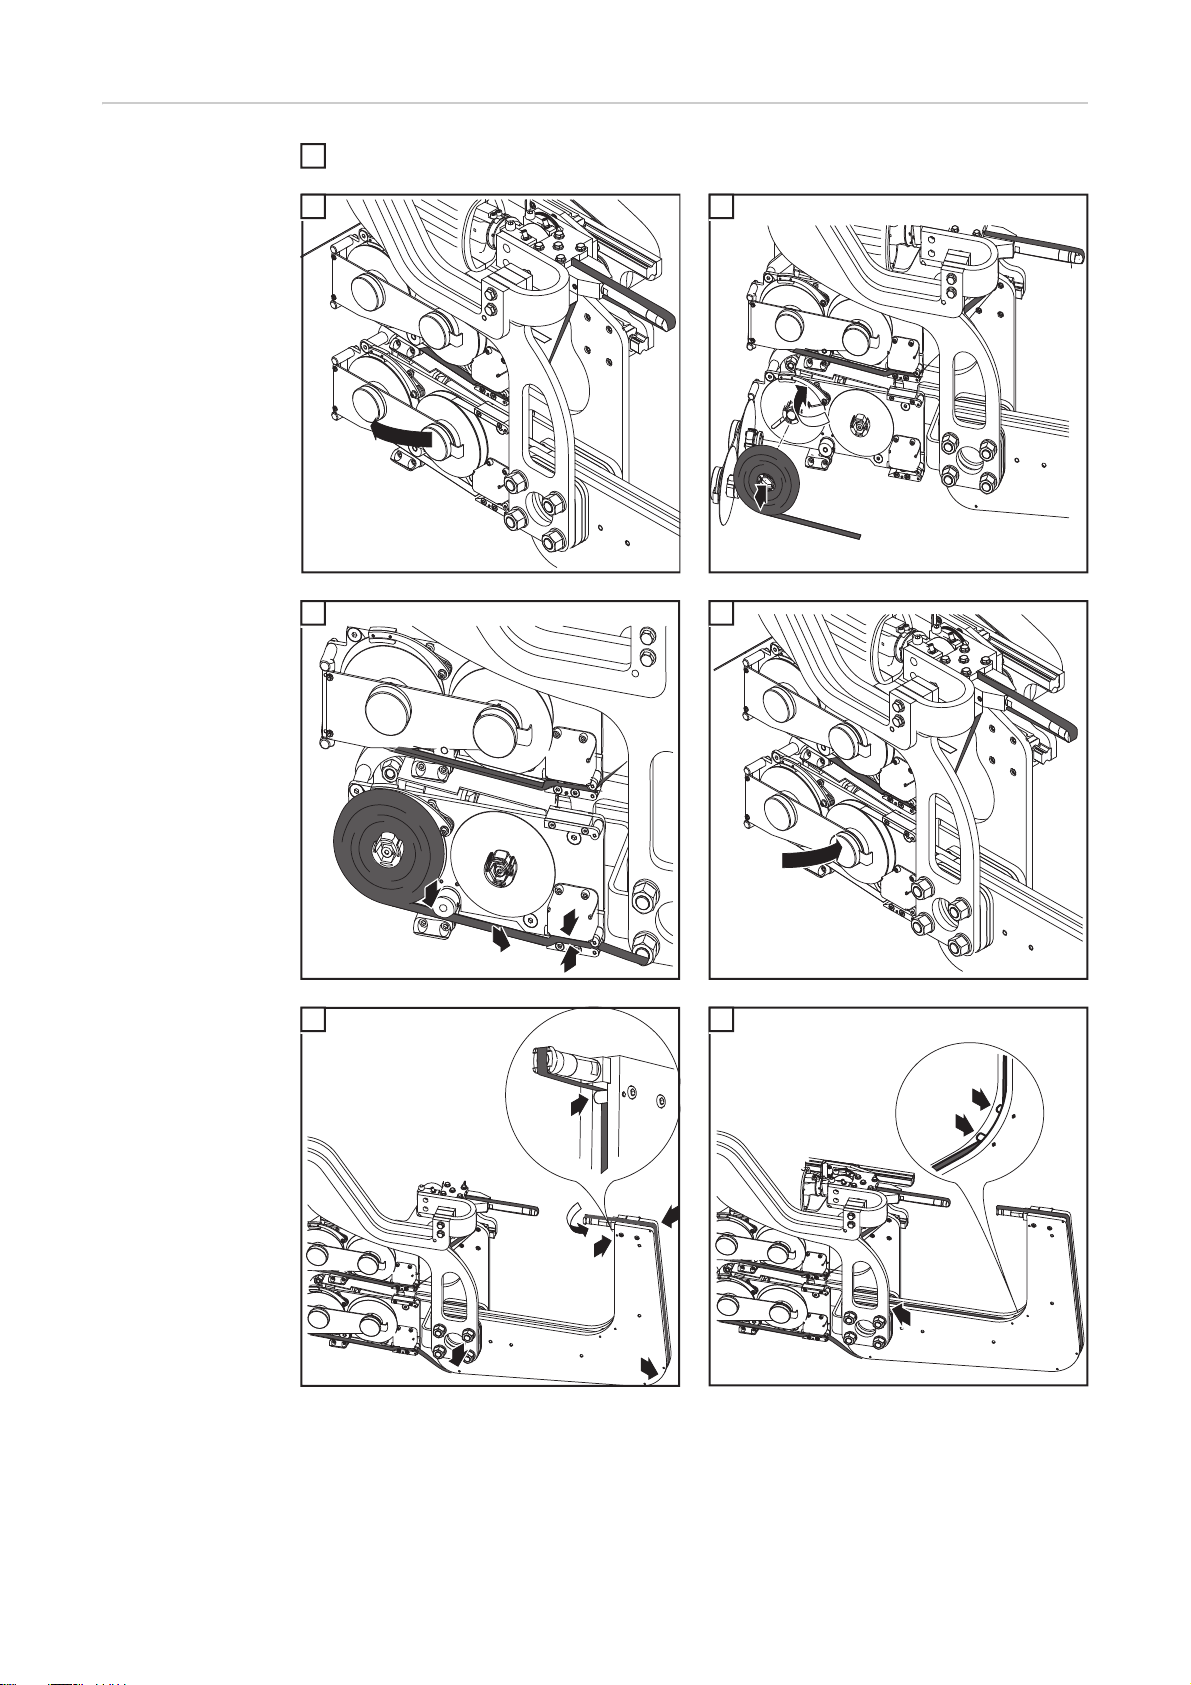
C- 건을 위한
1
1
2
1
5
3
4
2
1
4
프로세스 테이프를
로드합니다 아래쪽 홀더
변경 위치에 로봇을 둡니다 ( 측면을 기울여 프로세스 테이프가 작동 중에 떨어지지
1
않도록 함 )
2
3
4
1
2
3
3
6
5
7
46
Page 49
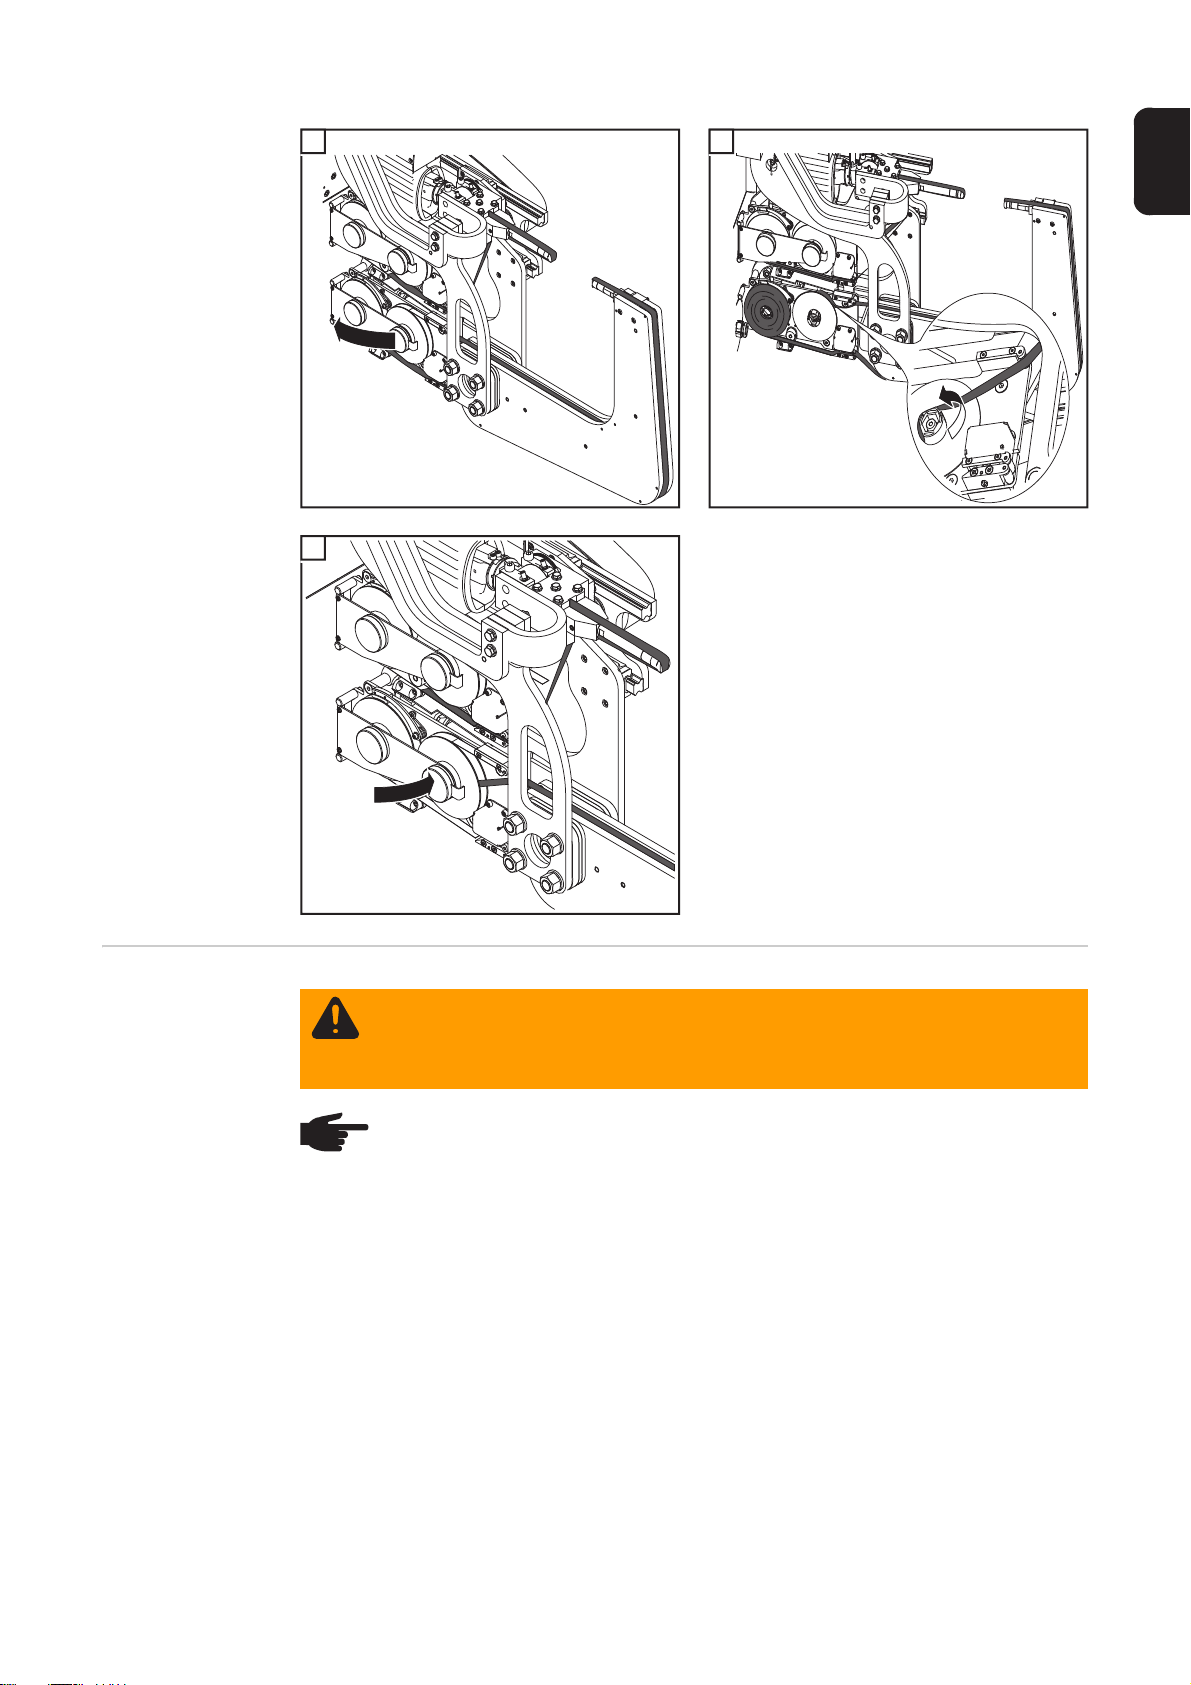
2
1
10
8
9
KO
1
기준점으로 이동
경고 ! 자동으로 시작되는 기계는 심각한 상해와 손상의 원인이 될 수 있습니다 .
사용 설명서 이외에 로봇 및 용접 시스템 제조업체에서 발행한 안전 수칙도 반드시
준수해야 합니다 . 개인 안전을 위해 모든 보호 수단을 갖추어야 하며 이는 로봇
작업 구역 안에 머무르는 동안 계속 갖추어야 합니다 .
참고 ! 로봇 제어기 안에 있는 통합된 비상 정지 기능은 DeltaRemote Plus 원격
제어기에 직접 영향을 미칩니다 .
以묒슂 ! 시스템을 끈 후에도 건 암의 위치를 결정할 수 없는 경우 용접 프로세스를
시작하려는 시도는 오류를 일으킬 수 있습니다(노란색 LED 켜짐). 스폿 용접 건의 수동 개방
및 폐쇄는 속도를 줄였을 때만 가능합니다 .
시스템의 스위치를 켠 후에 건 암의 위치를 결정하려면 건 암은 반드시 완전히 열려야
합니다 . 센서가 기준점을 감지하고 용접 프로세스를 위해 건을 내보냅니다 .
47
Page 50
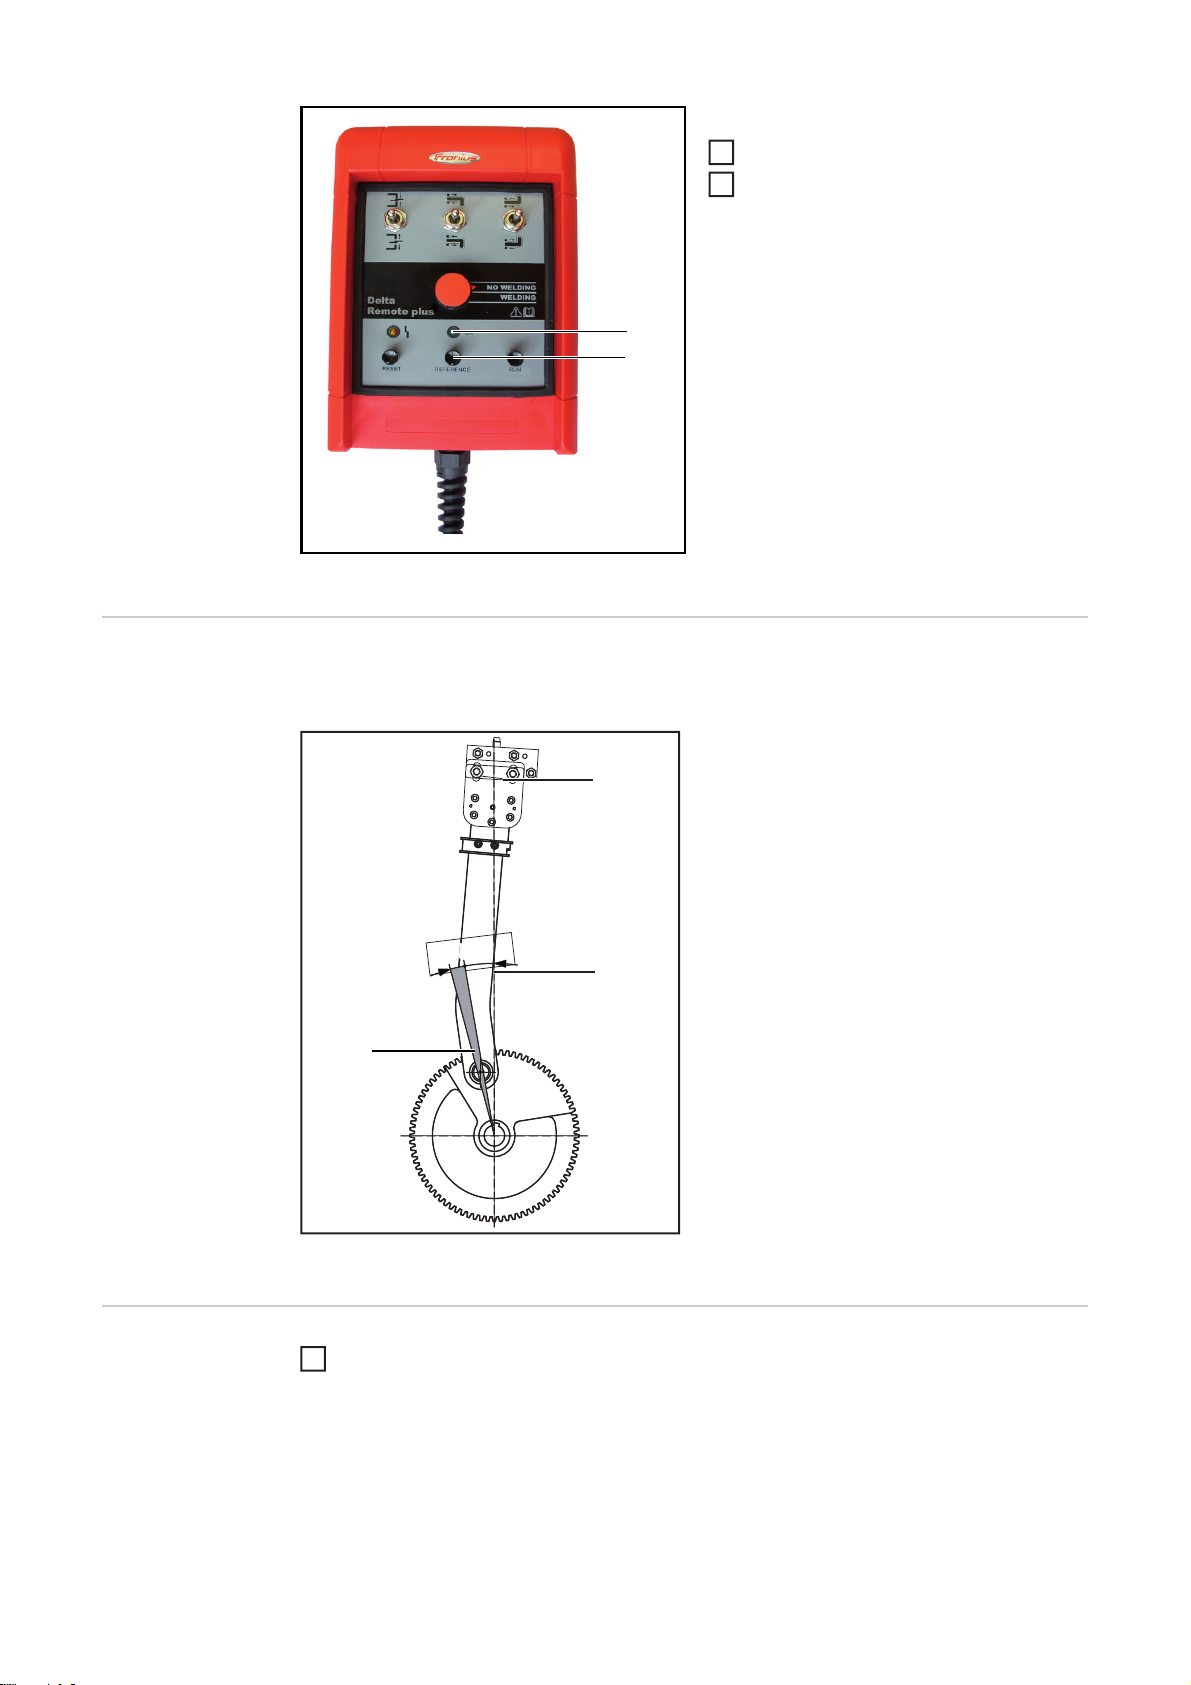
시스템을 끄고 난 후
(1)
(2)
기준점으로 이동하는 키(1)를 누릅니다
1
기준점 LED(2) 가 켜지면 스폿 용접
2
건이 준비되었음을 나타냅니다
DeltaRemote Plus 원격 제어기 기능
판금 두께 정정 건 암의 위치를 조정하기 위해 판금 두께 정정기를 돌려서 드라이브가 닫혔을 때 작동
범위 (1) 내에 위치하도록 합니다 . 닫힌 위치는 용접 중인 판금 두께에 따라 다릅니다 .
(3)
-10°
-15°
(2)
(1)
X-건 작동 범위에 있는 용접 건 드라이브의 자세한 사항
(1) 작동 범위: 상부 사점에서부터 10° ~
15°
(2) 0° ~ 10° = 상부 사점
(3) 판금 두께 정정
以묒슂 ! 닫힌 위치에서 작동점이 지정된
작동 범위 밖에 있는 경우 지정된 건
가압력을 적용할 수 없습니다 .
판금 두께 정정
조정
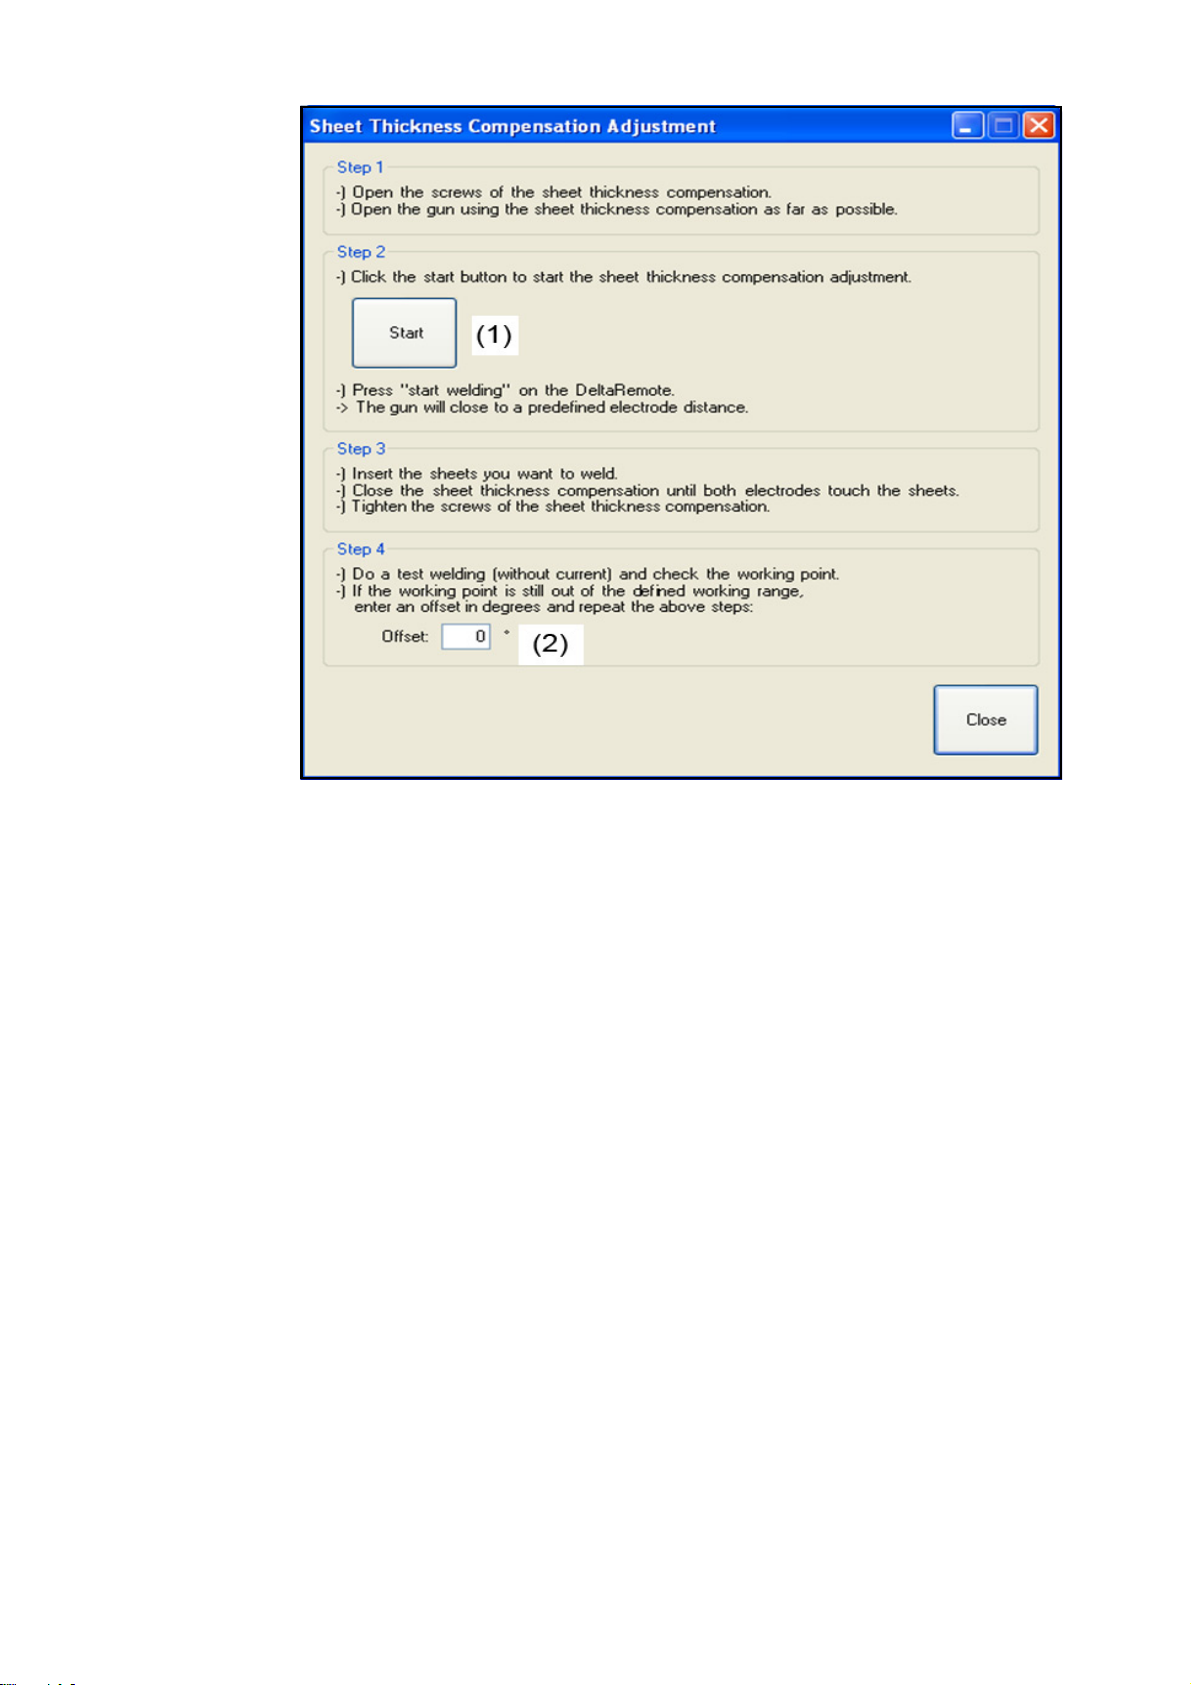
Fronius Xplorer 의 " 판금 두께 보상" 기능을 시작합니다 ( 워크시트: " 개요" - 옵션 메뉴
1
" 교정 - 판금 두께 보상 ")
48
Page 51
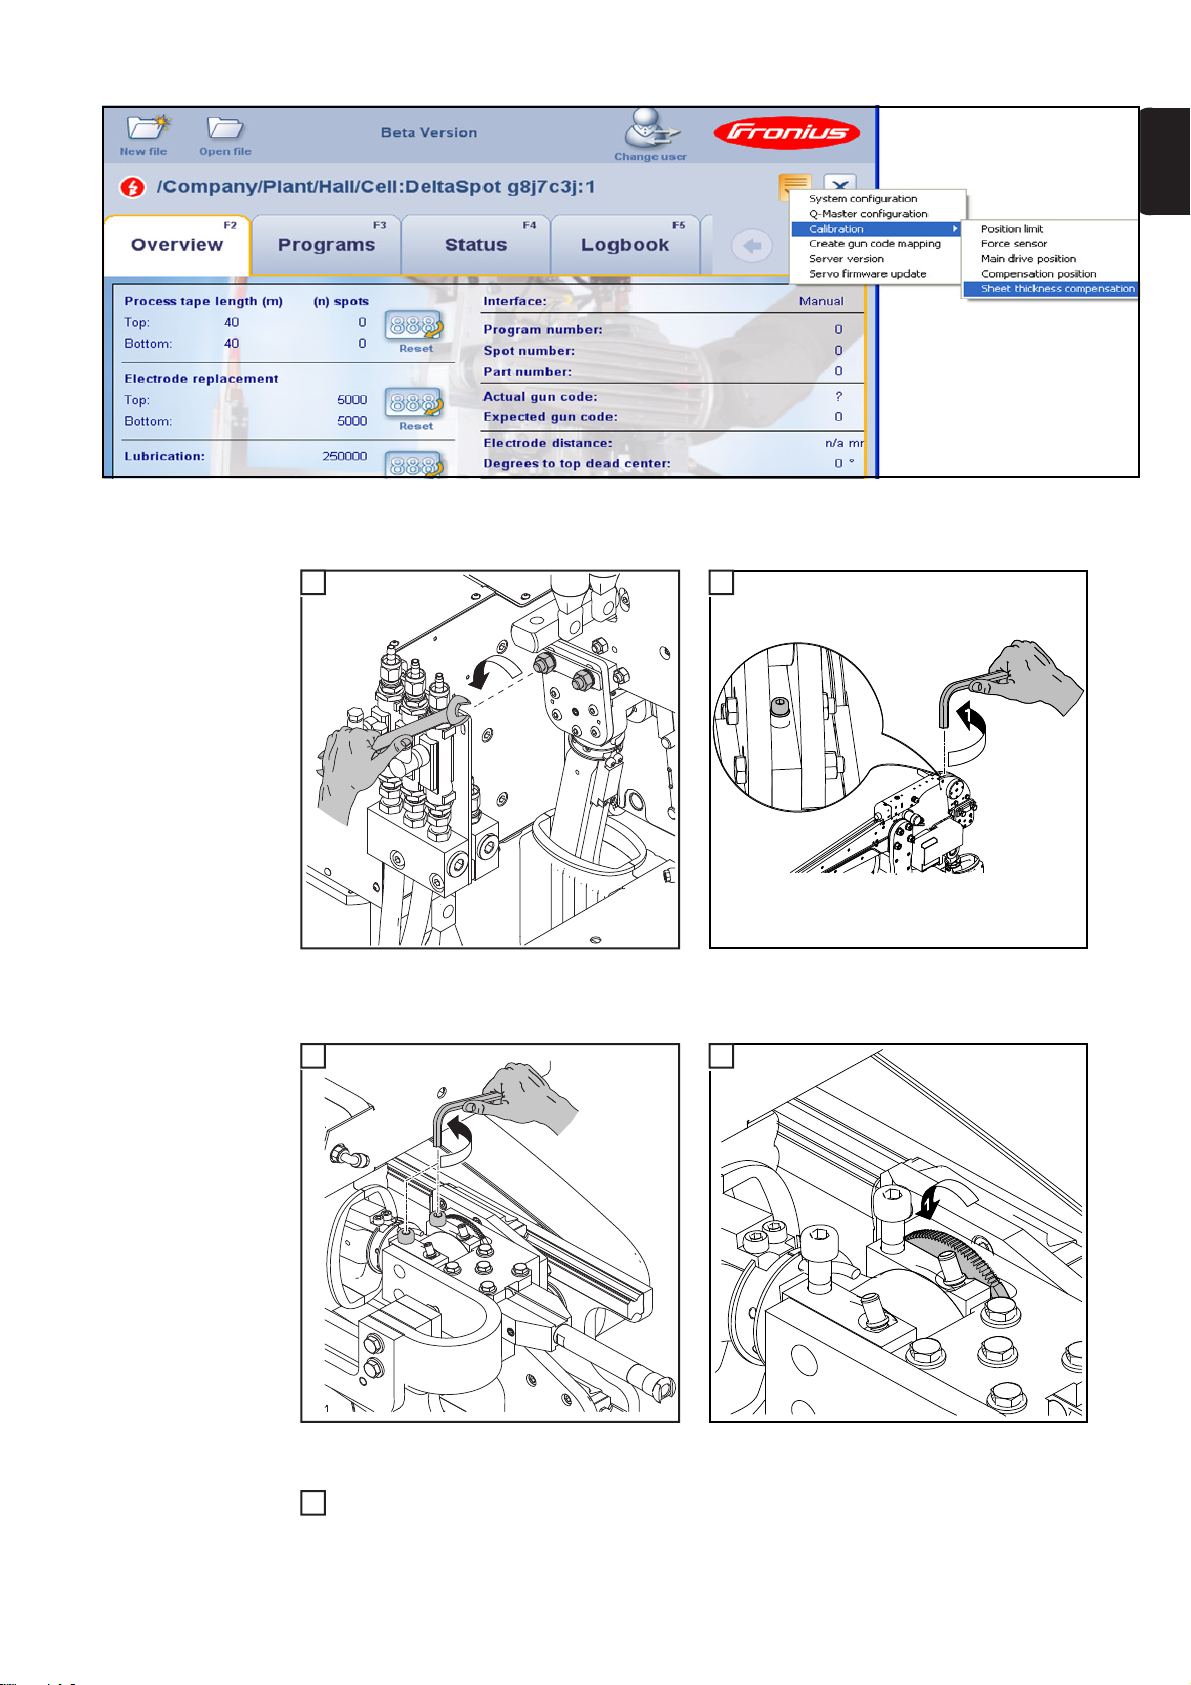
X- 건 :
2
4
2
KO
3
1
C- 건 :
" 시작 " 단추 (1) 를 클릭합니다
개방 판금 두께 완전히 정정
3
개방 판금 두께 완전히 정정
49
Page 52
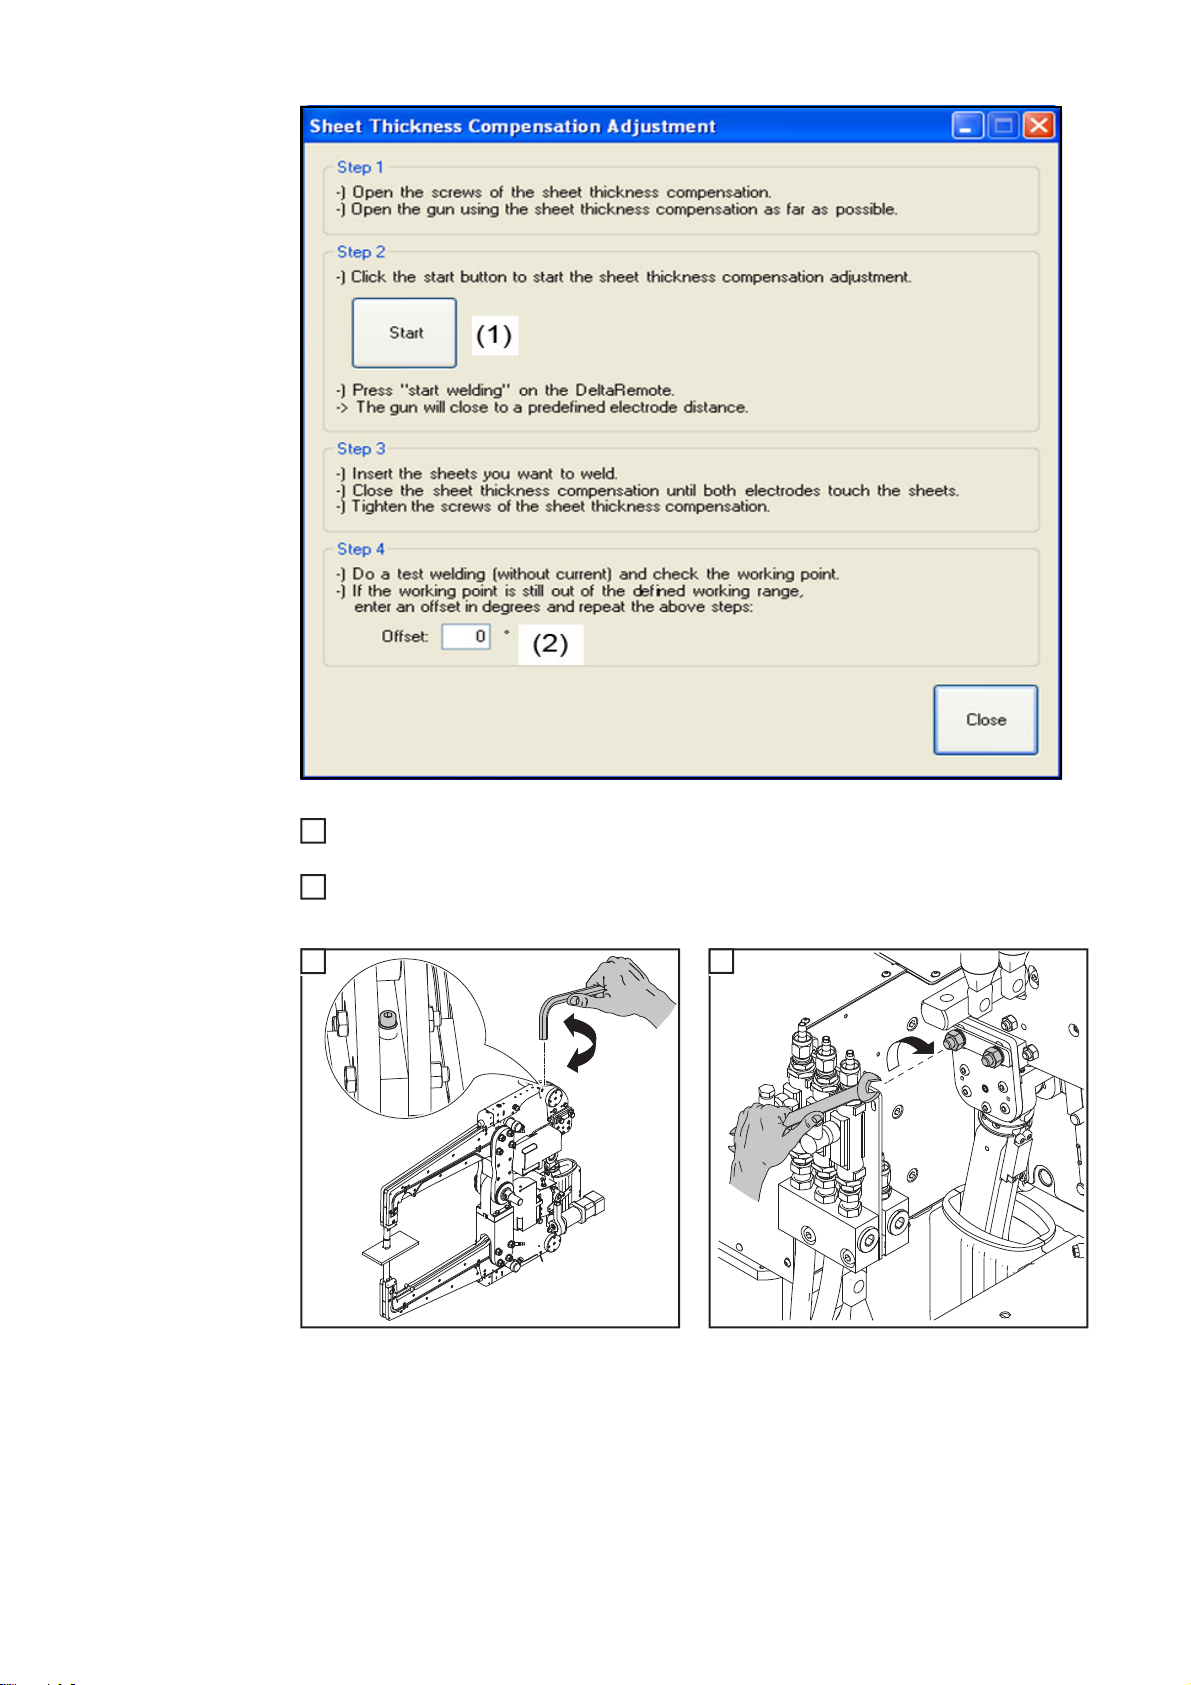
DeltaRemote 원격 제어기에 있는 " 용접 시작 " 을 누릅니다
7
1
5
- 전극이 미리 지정된 거리에 도달하면 스폿 용접 건이 닫힙니다
전극 사이에서 용접되도록 작업물을 고정하십시오
6
X- 건 :
8
두 전극이 작업물과 접촉할 때까지 판금 두께 정정을
조정합니다
50
Page 53
C- 건 :
10
11
11
7
두 전극이 작업물과 접촉할 때까지 판금 두께 정정을
조정합니다
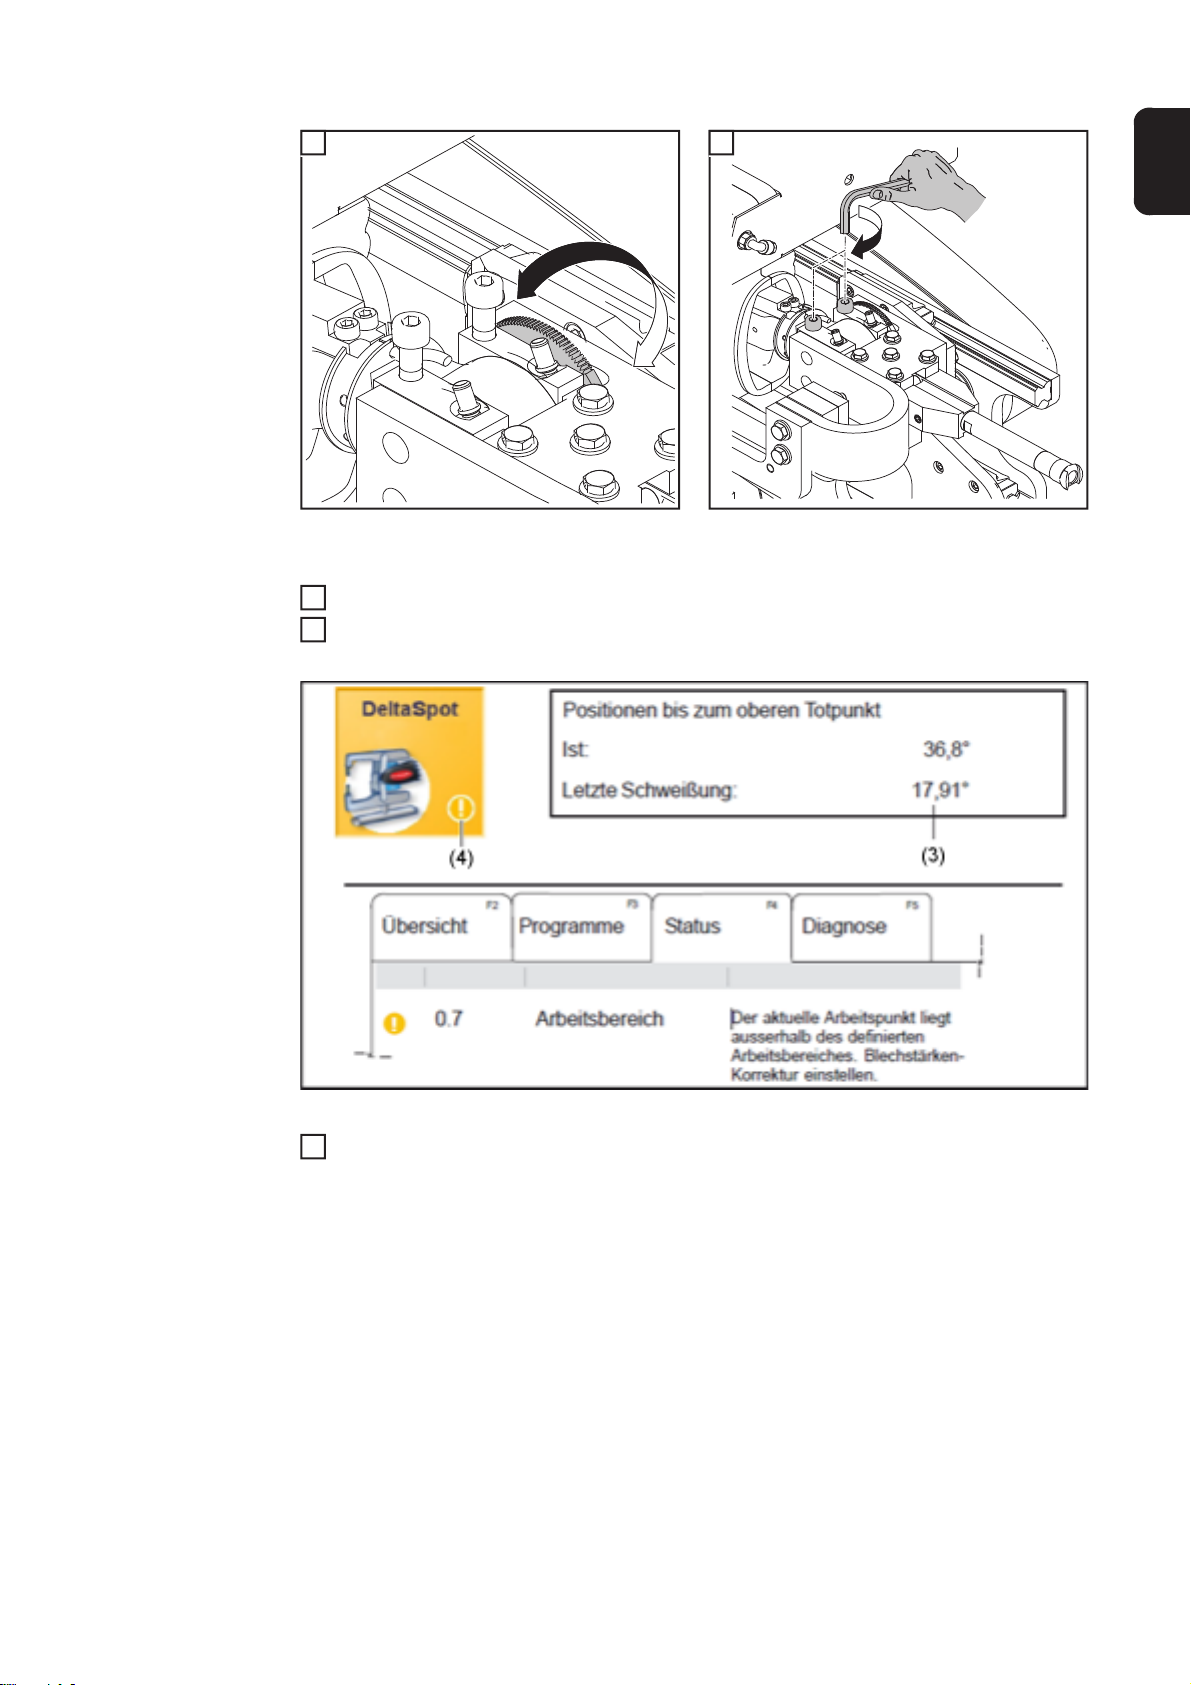
용접 테스트 ( 전류 없이 ) 를 수행하고 작동점을 확인하십시오
9
8
실제 작동점 (3)이 지정된 작동 범위 밖에 있는 경우 Fronius Xpolorer(4)는 경고 신호를
보낼 것입니다 . 상태 워크시트에 열거된 경고 :
KO
작동점이 지정된 작동 범위 밖에 있습니다
메뉴 (2) 에 오프셋 값을 입력하고 실제 작동점이 지정된 작동 범위 내에 들어올 때까지
2~10 단계를 반복합니다
( 예 : 전류 작동점은 17.5° -> 작동 범위 10 ~ 15° -> 오프셋 값 = -2.5°)
51
Page 54
52
Page 55
스폿 용접
Page 56
Page 57
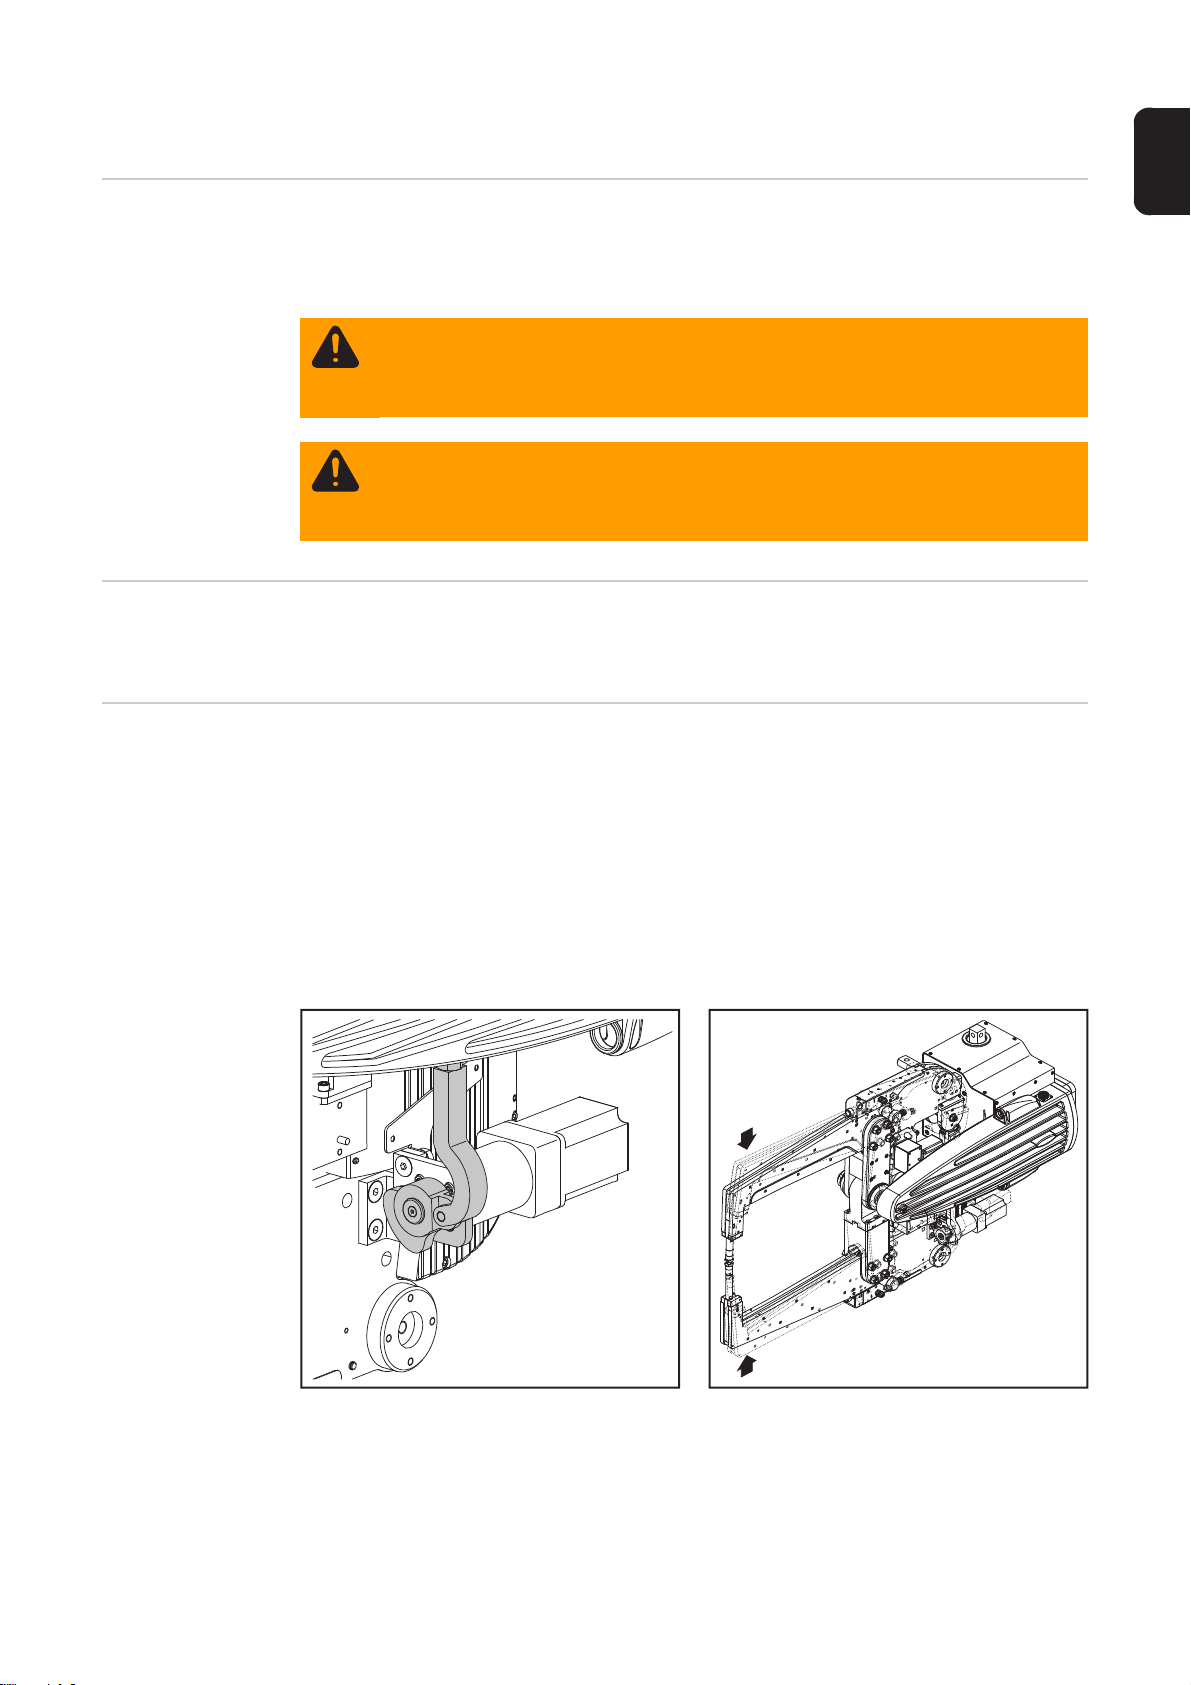
DeltaSpot 저항 스폿 용접
2
1
일반 사항 DeltaSpot 저항 용접에서 가장 중요한 특징은 프로세스 테이프입니다 . 전극을 보호해 줄 뿐
아니라 열 입력 제어 , 효율성 개선 및 아주 다른 재료 접합 능력 등 추가적인 장점을
제공합니다 .
경고 ! 장비를 잘못 다루면 심각한 상해와 손상을 일으킬 수 있습니다 . 반드시 다음
문서를 철저히 읽고 이해한 후에 설명된 기능을 사용하십시오 .
- 사용 설명서
- 특히 안전 수칙을 포함한 모든 시스템 구성 요소와 관련된 사용 설명서
경고 ! 자동으로 시작되는 기계는 심각한 상해와 손상의 원인이 될 수 있습니다 .
사용 설명서 이외에 로봇 및 용접 시스템 제조업체에서 발행한 안전 수칙도 반드시
준수해야 합니다 . 개인 안전을 위해 모든 보호 수단을 갖추어야 하며 이는 로봇
작업 구역 안에 머무르는 동안 계속 갖추어야 합니다 .
KO
프로세스 테이프
소비
용접 건 조정 용접 건 조정을 통해 스폿 용접 건을 작업물에 맞게 조정할 수 있으며 허용오차를 벗어난
프로세스 테이프가 각 스폿 용점 후에 10mm 를 전진하면 70m 테이프는 약 7000 개의 스폿
용접 시리즈를 생산할 수 있습니다 .
부품을 보상합니다 .
용접 건 조정이 활성화됨
용접 건 조정이 활성화된 경우 양쪽 건 암이 축 둘레로 자유롭게 이동할 수 있습니다 . 용접
중에 양쪽 건 암이 동시에 닫힙니다. 이런 경우 일반적으로 건 암 중 하나가 구성 요소와 먼저
접촉하고 폐쇄 과정을 멈춥니다 . 두 번째 건 암은 구성 요소와 접촉이 있을 때까지 계속해서
닫습니다 . 사전 설정 압력을 세우고 나서 용접 프로세스를 시작합니다 .
X- 건 :
용접 프로세스 중에만
55
Page 58
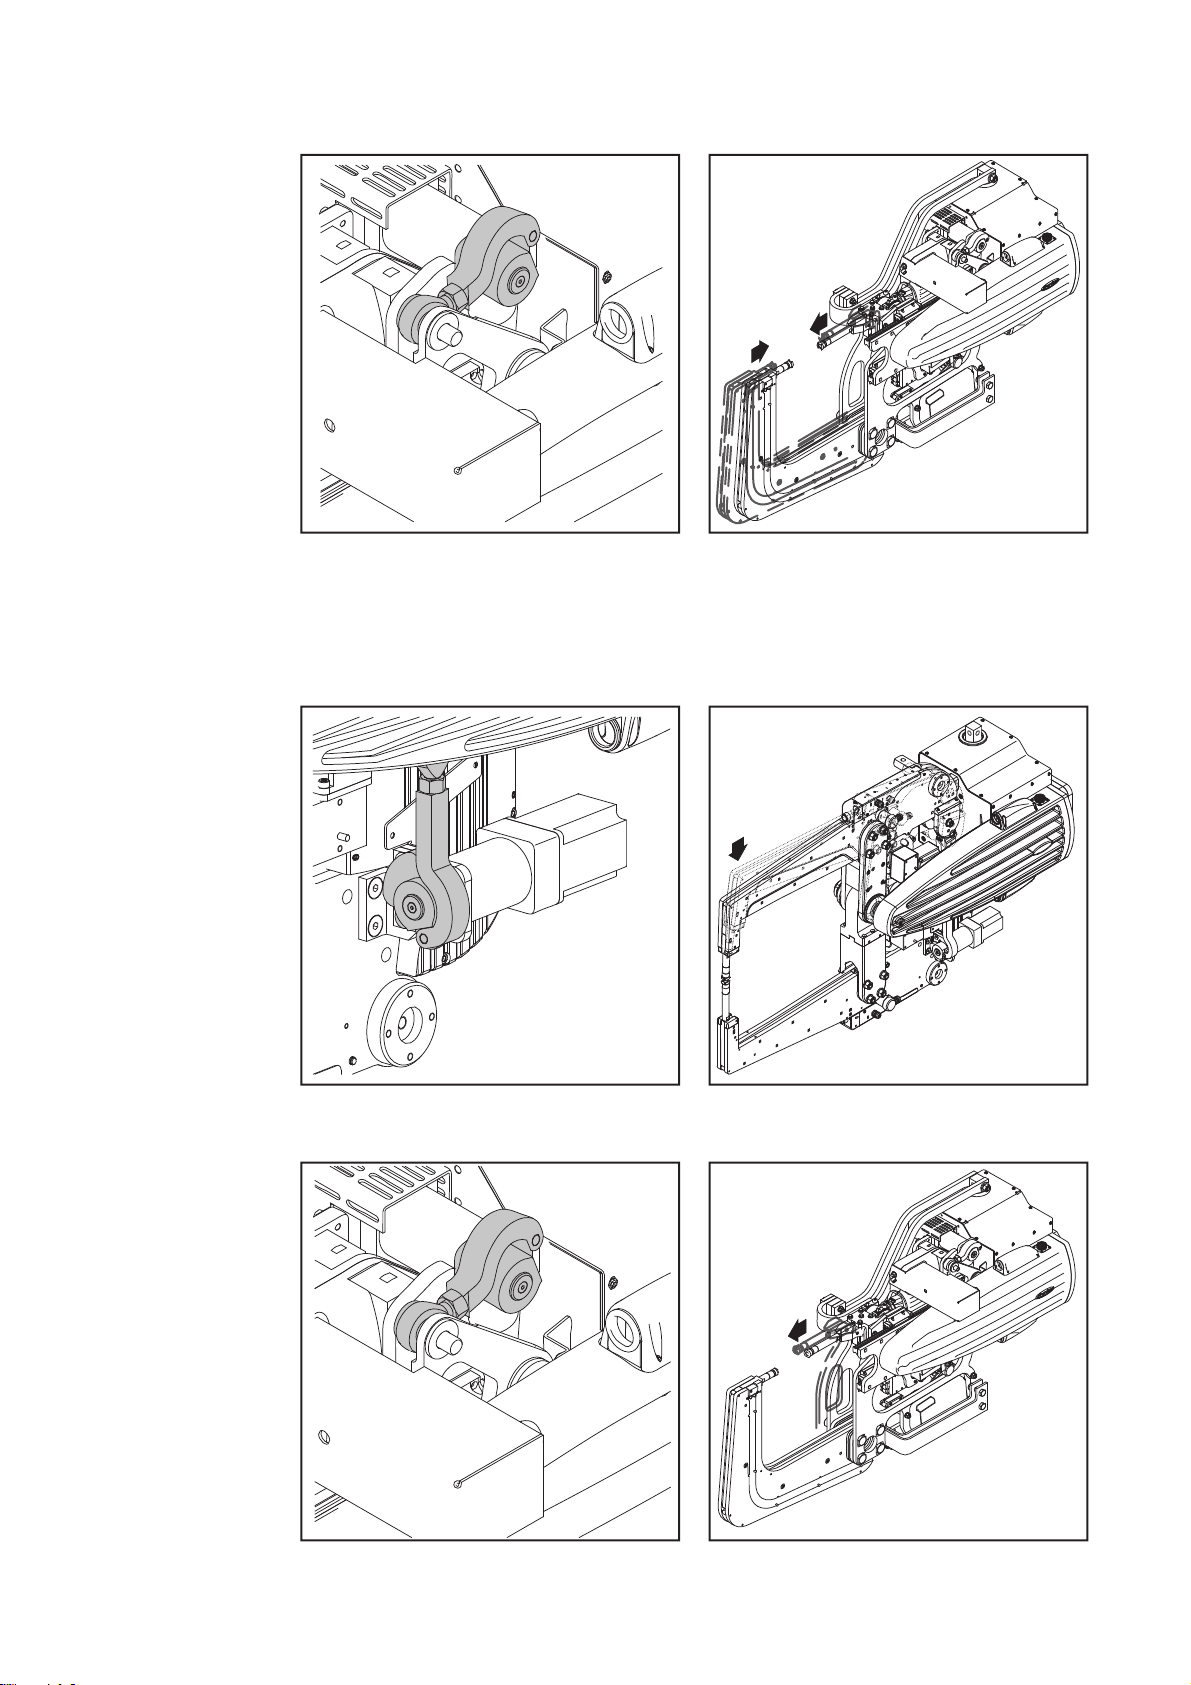
C- 건 :
1
2
1
1
용접 건 조정이 비활성화됨
용접 건 조정이 비활성화된 경우 건 암은 시스템을 켤 때 고정됩니다 . 용접 프로세스 동안
고정된 건 암이 지지 기능을 하는 동안 전극 가압력은 다른 건 암을 통해 적용됩니다 .
X- 건 :
C- 건 :
56
Page 59
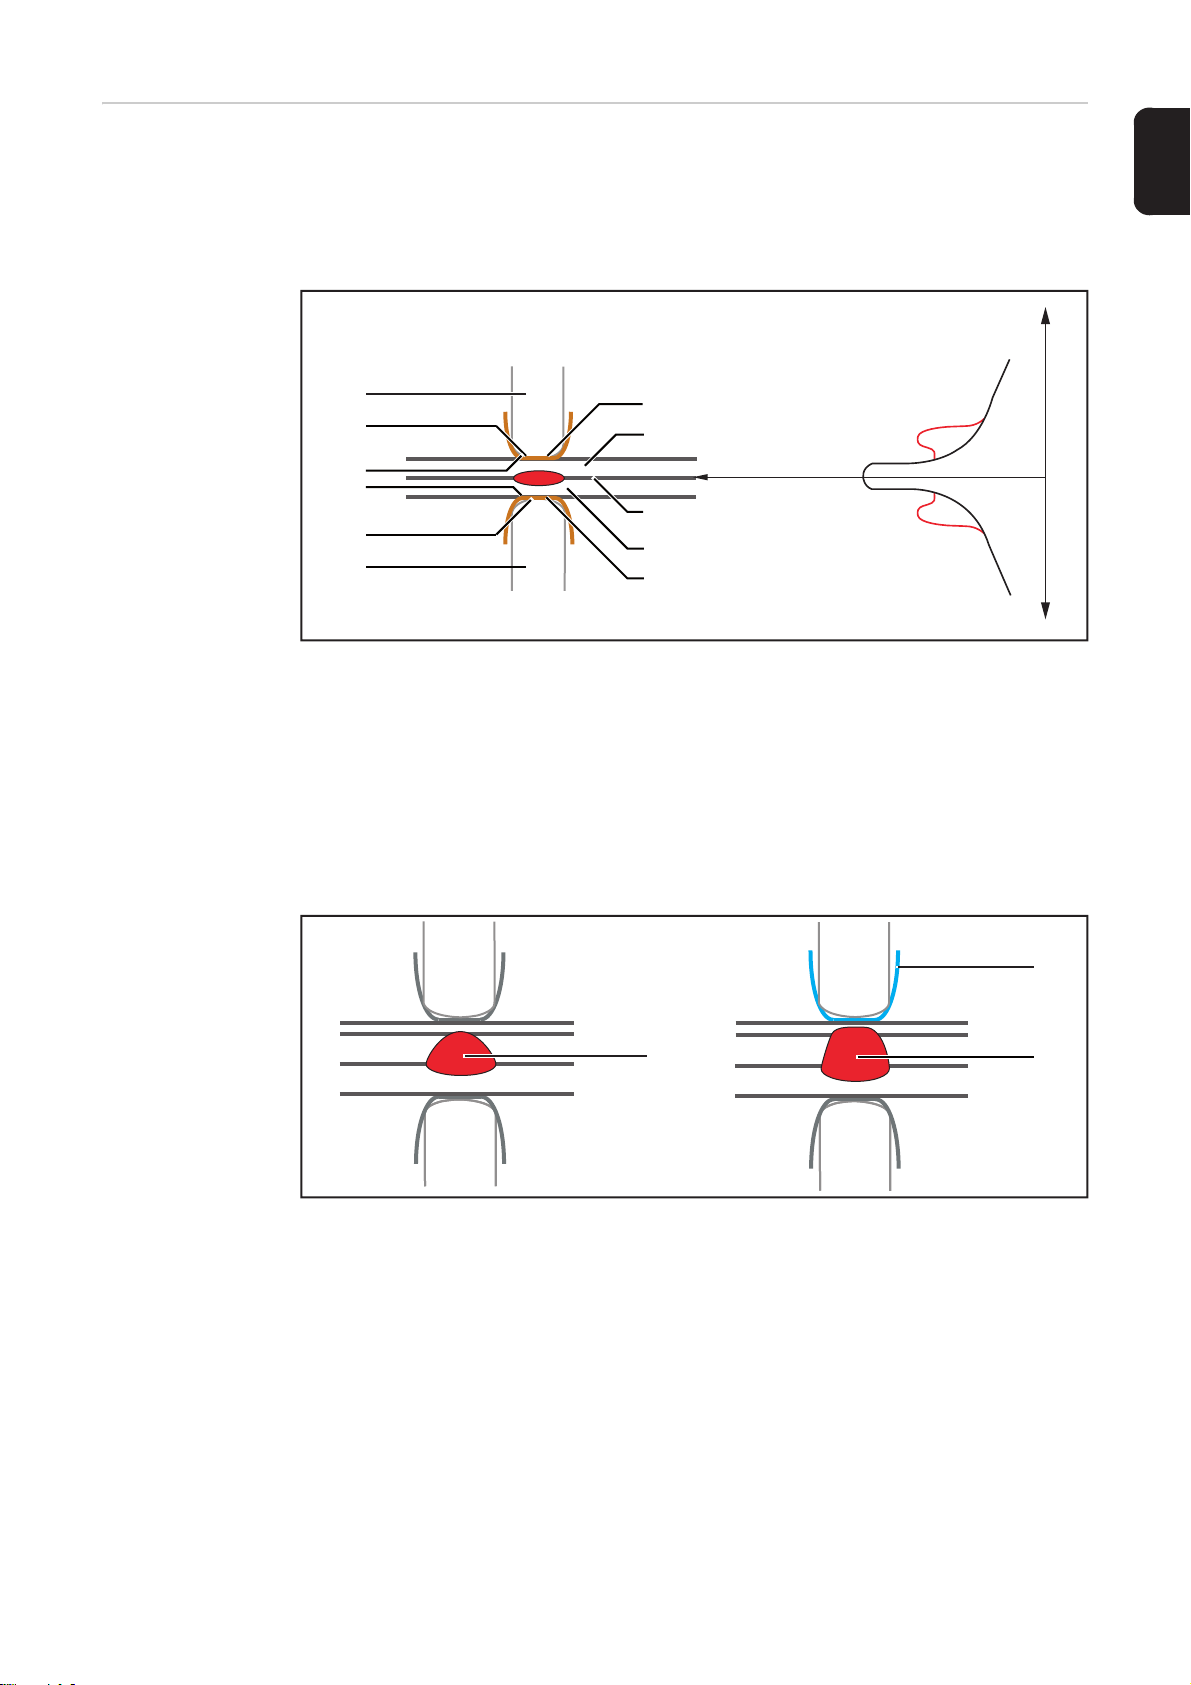
용접 프로세스에서
R1
R3
R4
R2
R5
R6
R7
R8
R9
R10
R11
° C (°F)
(1)
(a)
(2)
프로세스 테이프의
효과
프로세스 테이프를 사용하면 전극과 테이프 사이에서 추가 저항이 생성됩니다 . 효율성
증가로 기존의 스폿 용접보다 훨씬 낮은 용접 전류가 필요합니다 .
낮은 용접 전류 및 프로세스 테이프에 사용된 합금 유형은 제어된 열 입력을 제공하고 용접
너깃의 모양과 위치를 제어합니다
DeltaSpot 스폿 용접 동안 저항
R
, R
1
2
R
, R
3
4
R
, R
5
6
R
, R
7
8
R
, R
9
10
R
11
전극의 물질 저항
전극과 프로세스 테이프 사이의 접촉 저항
프로세스 테이프의 물질 저항
프로세스 테이프와 작업물 사이의 접촉 저항
작업물의 물질 저항
작업물에서 작업물까지 접촉 저항
KO
여러 판금 조인트와 용접 너깃 형성
(1) 다른 재료 , 재료 두께 및 동일한 프로세스 테이프 합금을 사용할 때 용접 너깃 형성
(2) 다른 재료 , 재료 두께 및 다른 프로세스 테이프 합금을 사용할 때 용접 너깃 형성 , 예
(a): 더 높은 저항의 프로세스 테이프
57
Page 60
58
Page 61
문제해결 및 유지보수
Page 62
Page 63
마모 부품 교체
KO
일반 사항
프로세스 테이프의
저장 및 로드 지침
경고! 작업을 잘못 수행할 경우 심각한 상해 또는 손상을 가져올 수 있습니다. 모든
작업은 반드시 관련 안전 규정을 준수하는 교육을 받고 자격 있는 직원이 수행해야
합니다 . 사용 설명서의 안전 수칙에 주의하십시오 .
以묒슂 ! 새 프로세스 테이프가 로드될 때마다 전극 마모 여부를 점검하고 필요한 경우
교체합니다 .
프로세스 테이프가 최고 품질 상태를 유지하도록 보장하기 위해 저장을 위한 다음의 권장
환경 조건을 참조하십시오 .
- 프로세스 테이프는 정품 포장 재료에만 보관합니다 ( 진공 포장 )
- 저장 위치의 온도는 35°C(95°F) 를 넘지 말아야 합니다
새 프로세스 테이프를 로드할 때 다음을 참조하십시오 .
- 필요할 때까지 프로세스 테이프를 포장지에서 꺼내지 말 것
- 기름이 묻지 않는 장갑 착용
- 먼지 및 이물질이 없는 환경
- 부착점을 만지지 말 것
재료 프로세스
테이프
아연 도금되지 않은 딥
드로운 ( 차가울 때 인발한 )
강철
아연 도금된 딥 드로운 강철
CrNi
고강도 및 초강력 강철 ,
드릴강
AI 99
AIMg3
AIMg5
AIMgSi PT 1200 강철 중간 70m(230 피
강철 / 알루미늄 PT 3000* CrNi 높음 52m(174 피
PT 2000 구리 낮음 52m(174 피
PT 1205
PT 2000
PT 2110
PT 1407 강철 중간 70m(230 피
테이프
재료
강철
구리
구리
외부
환경에서부터 열
입력
중간
낮음
낮음
프로세스
테이프 길이
트)
70m(230 피
트)
52m(174 피
트)
52m(174 피
트)
트)
트)
트)
새 프로세스 테이프
로드
* 알루미늄 옆면
주의 ! 감겨 있는 프로세스 테이프의 탄력성으로 상해 위험 . 프로세스 테이프 뒷면
스프링으로 인한 상해를 피하기 위해 조립할 때 테이프 끝을 단단하게 고정합니다 .
주의 ! 모서리가 날카로운 프로세스 테이프로 인한 상해 위험 . 프로세스 테이프를
만질 때는 안전 장갑을 착용합니다 .
61
Page 64
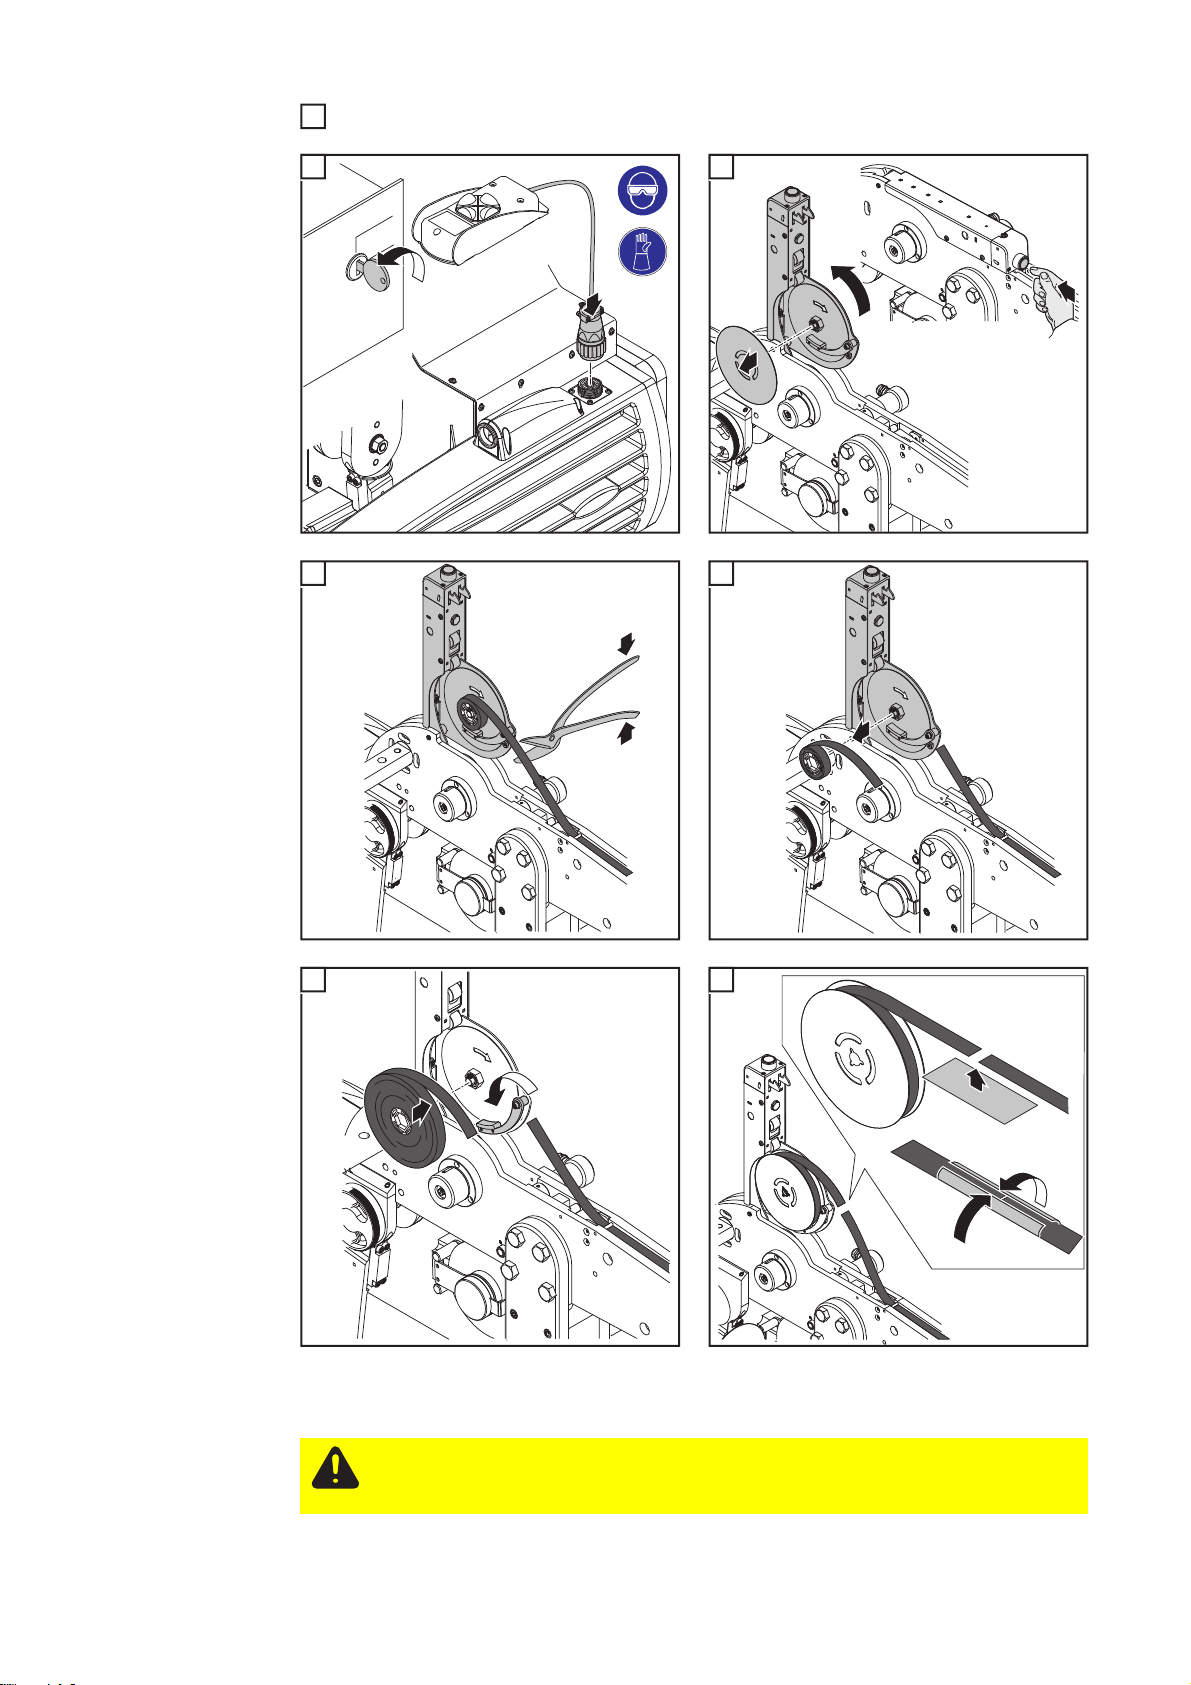
변경 위치에 로봇을 둡니다 ( 측면을 기울여 프로세스 테이프가 작동 중에 떨어지지
1
2
3
1
6
1
2
2
1
않도록 함 )
2
Manuel
Bus
1
2
3
4
1
1
5
7
2
1
붙인 후에 부착점이 테이프 감개에 감길 때까지
테이프를 공급합니다 .
주의 ! 잘못 닫힌 홀더 및 프로세스 테이프 감개로 인해 프로세스 테이프의 방출에
의한 심각한 재료 손상의 위험 . 시운전 전에 모든 부품이 올바르게 닫혔으며
온전한지 확인하십시오 . 폐쇄 결함 있는 스폿 용접 건은 절대 사용하지 마십시오 .
62
Page 65
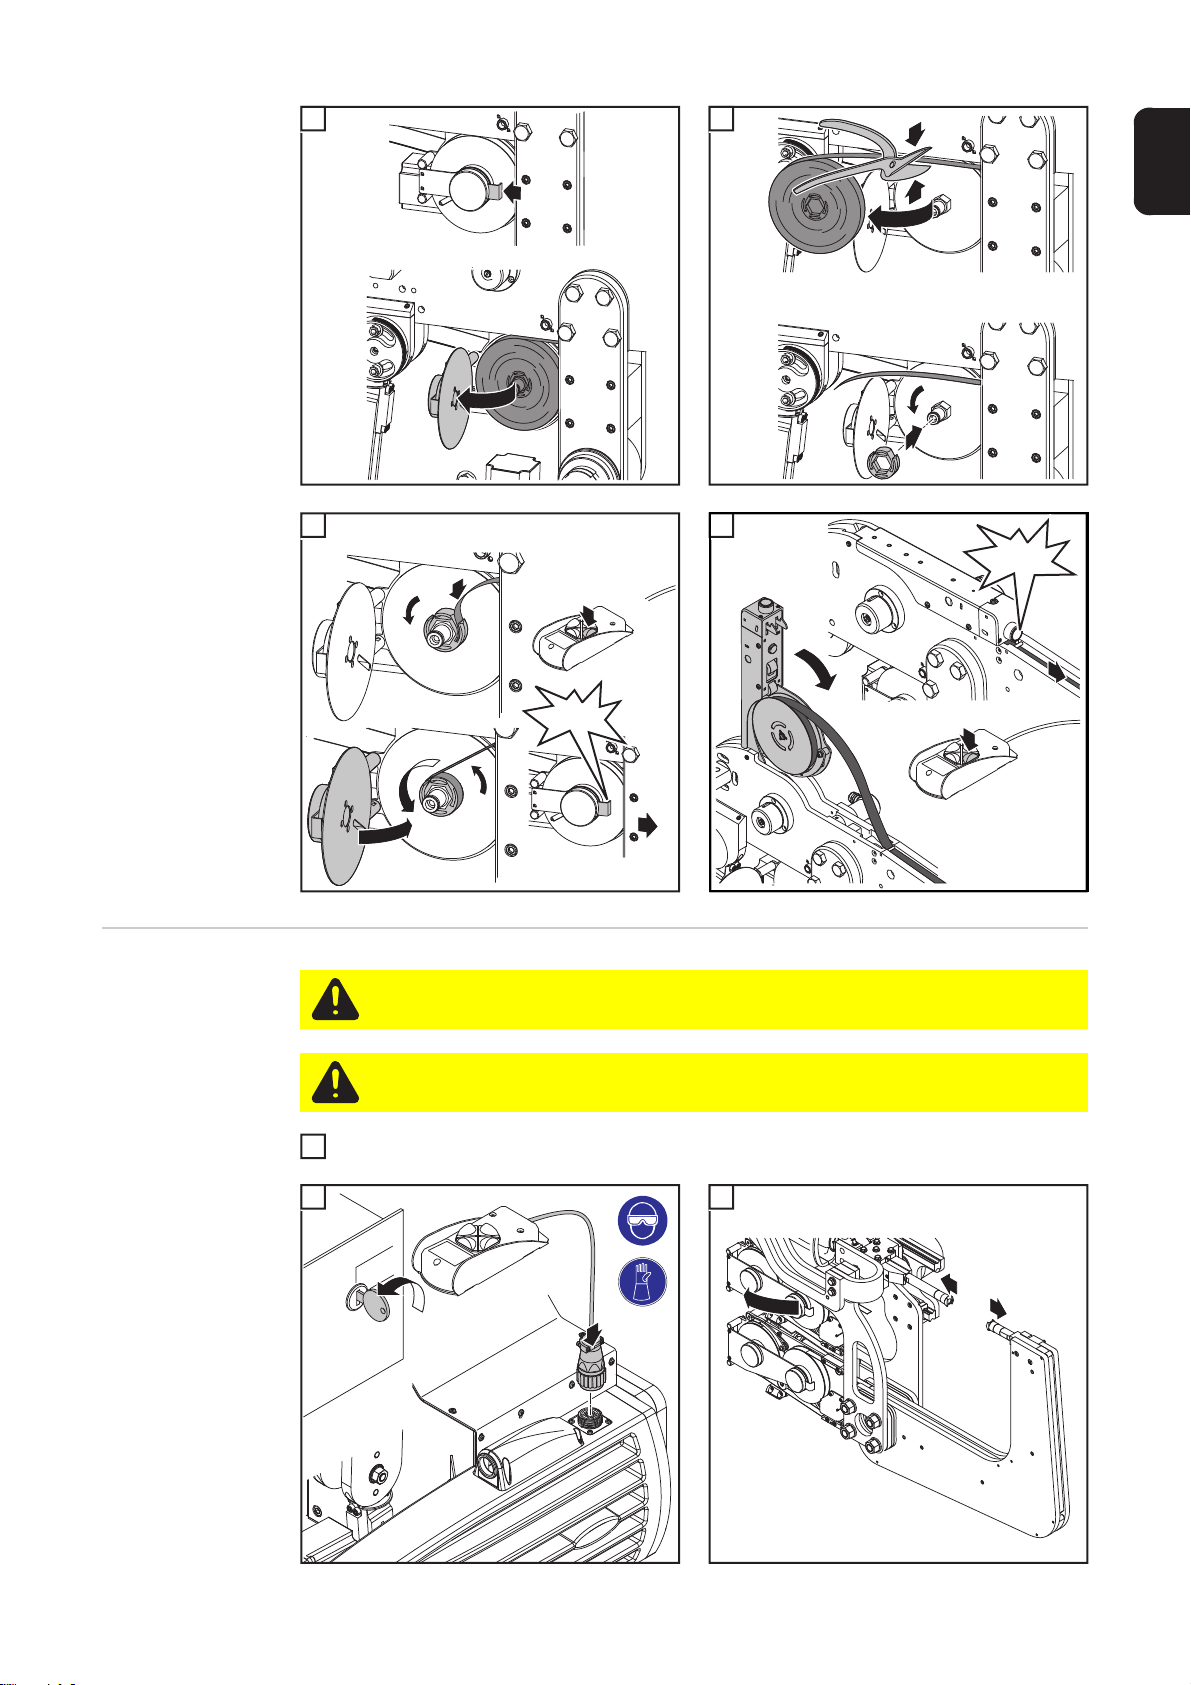
8
1
1
2
3
2
1
4
"click"
3
5
1
2
3
"click"
2
1
1
2
3
9
KO
1
2
프로세스 테이프 C건 다시 로드
10
11
11
주의 ! 감겨 있는 프로세스 테이프의 탄력성으로 상해 위험 . 프로세스 테이프 뒷면
스프링으로 인한 상해를 피하기 위해 조립할 때 테이프 끝을 단단하게 고정합니다 .
주의 ! 모서리가 날카로운 프로세스 테이프로 인한 상해 위험 . 프로세스 테이프를
만질 때는 안전 장갑을 착용합니다 .
변경 위치에 로봇을 둡니다 ( 측면을 기울여 프로세스 테이프가 작동 중에 떨어지지
1
않도록 함 )
Manuel
Bus
1
2
63
Page 66
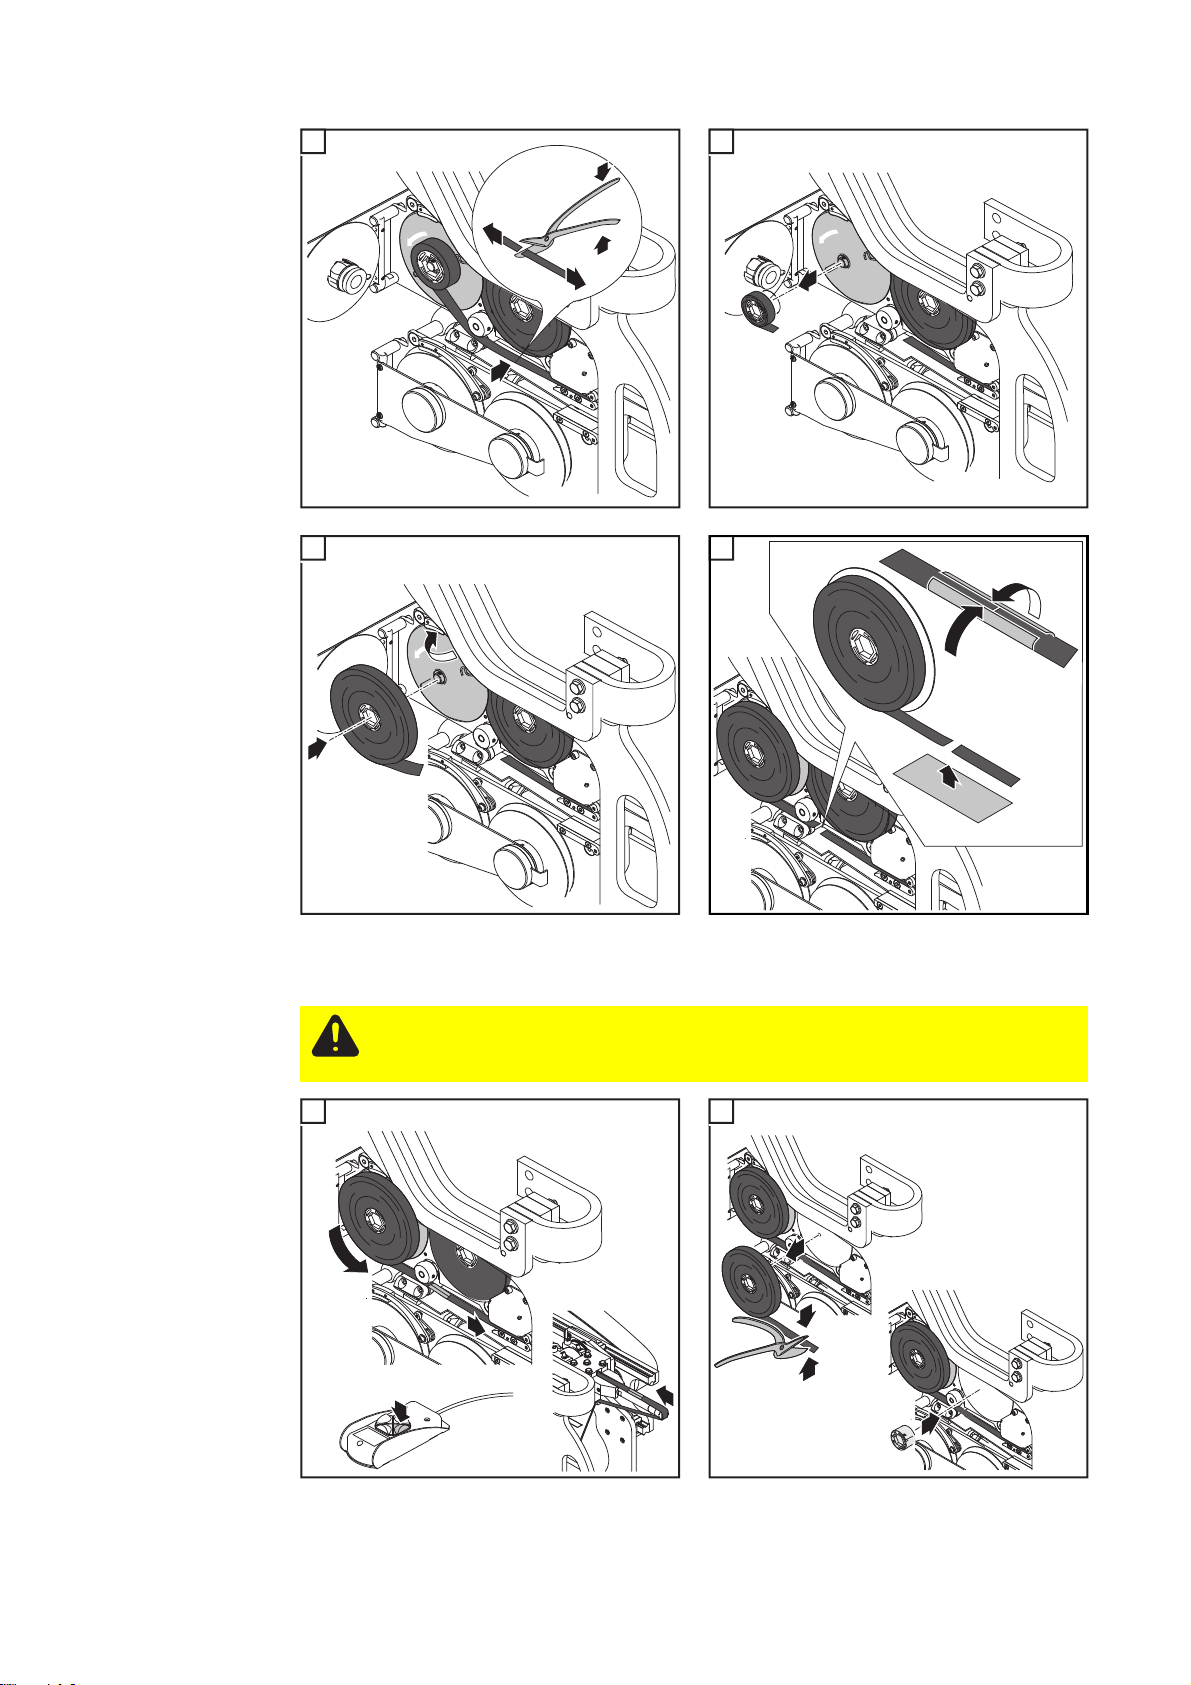
4
1
2
1
2
2
1
7
1
1
3
2
1
1
1
5
2
1
1
2
6
붙인 후에 부착점이 테이프 감개에 감길 때까지
테이프를 공급합니다 .
주의 ! 잘못 닫힌 홀더 및 프로세스 테이프 감개로 인해 프로세스 테이프의 방출에
의한 심각한 재료 손상의 위험 . 시운전 전에 모든 부품이 올바르게 닫혔으며
온전한지 확인하십시오 . 폐쇄 결함 있는 스폿 용접 건은 절대 사용하지 마십시오 .
8
1
3
2
9
3
64
Page 67
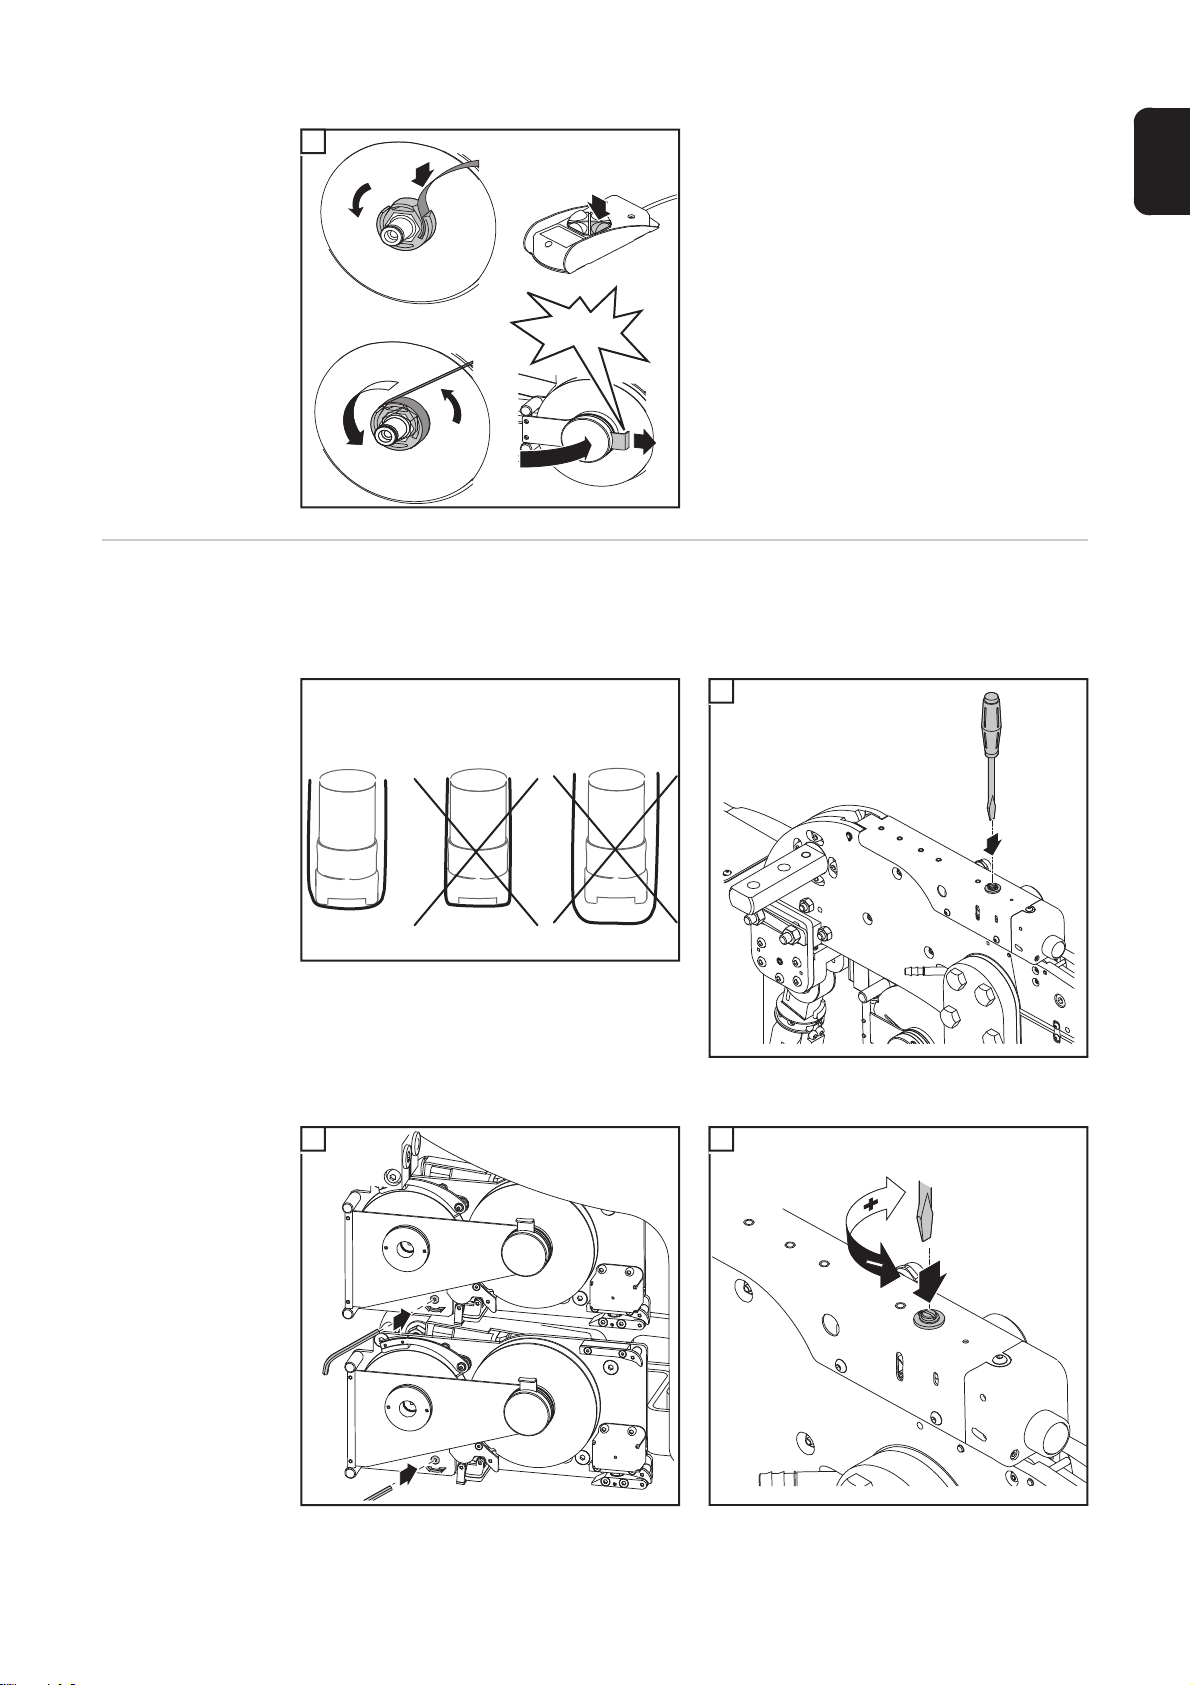
10
3
3
3
1
2
KO
"click"
프로세스 테이프
제동장치 조정
3
5
4
以묒슂 ! 프로세스 테이프는 딱 맞게 조립되어야 하지만 장력을 받아서는 안 됩니다 . 장력을
받는 프로세스 테이프는 드라이브 모터에 문제를 일으킬 수 있습니다 . 프로세스 테이프가
너무 느슨한 경우 가이드에서 빠져 나오거나 구성 요소에 끼어 있을 수 있습니다 .
1
(1) (2) (3)
(1) 올바르게 설정한 프로세스 테이프 제동장치
(2) 너무 많은 장력의 프로세스 테이프 제동장치
(3) 너무 느슨한 프로세스 테이프 제동장치
X- 건
2
1
C- 건 느슨한 프로세스 테이프 제동장치 - (+) 방향으로 돌림
1
너무 단단하게 조인 프로세스 테이프 제동장치 - (-)
방향으로 돌림
65
Page 68
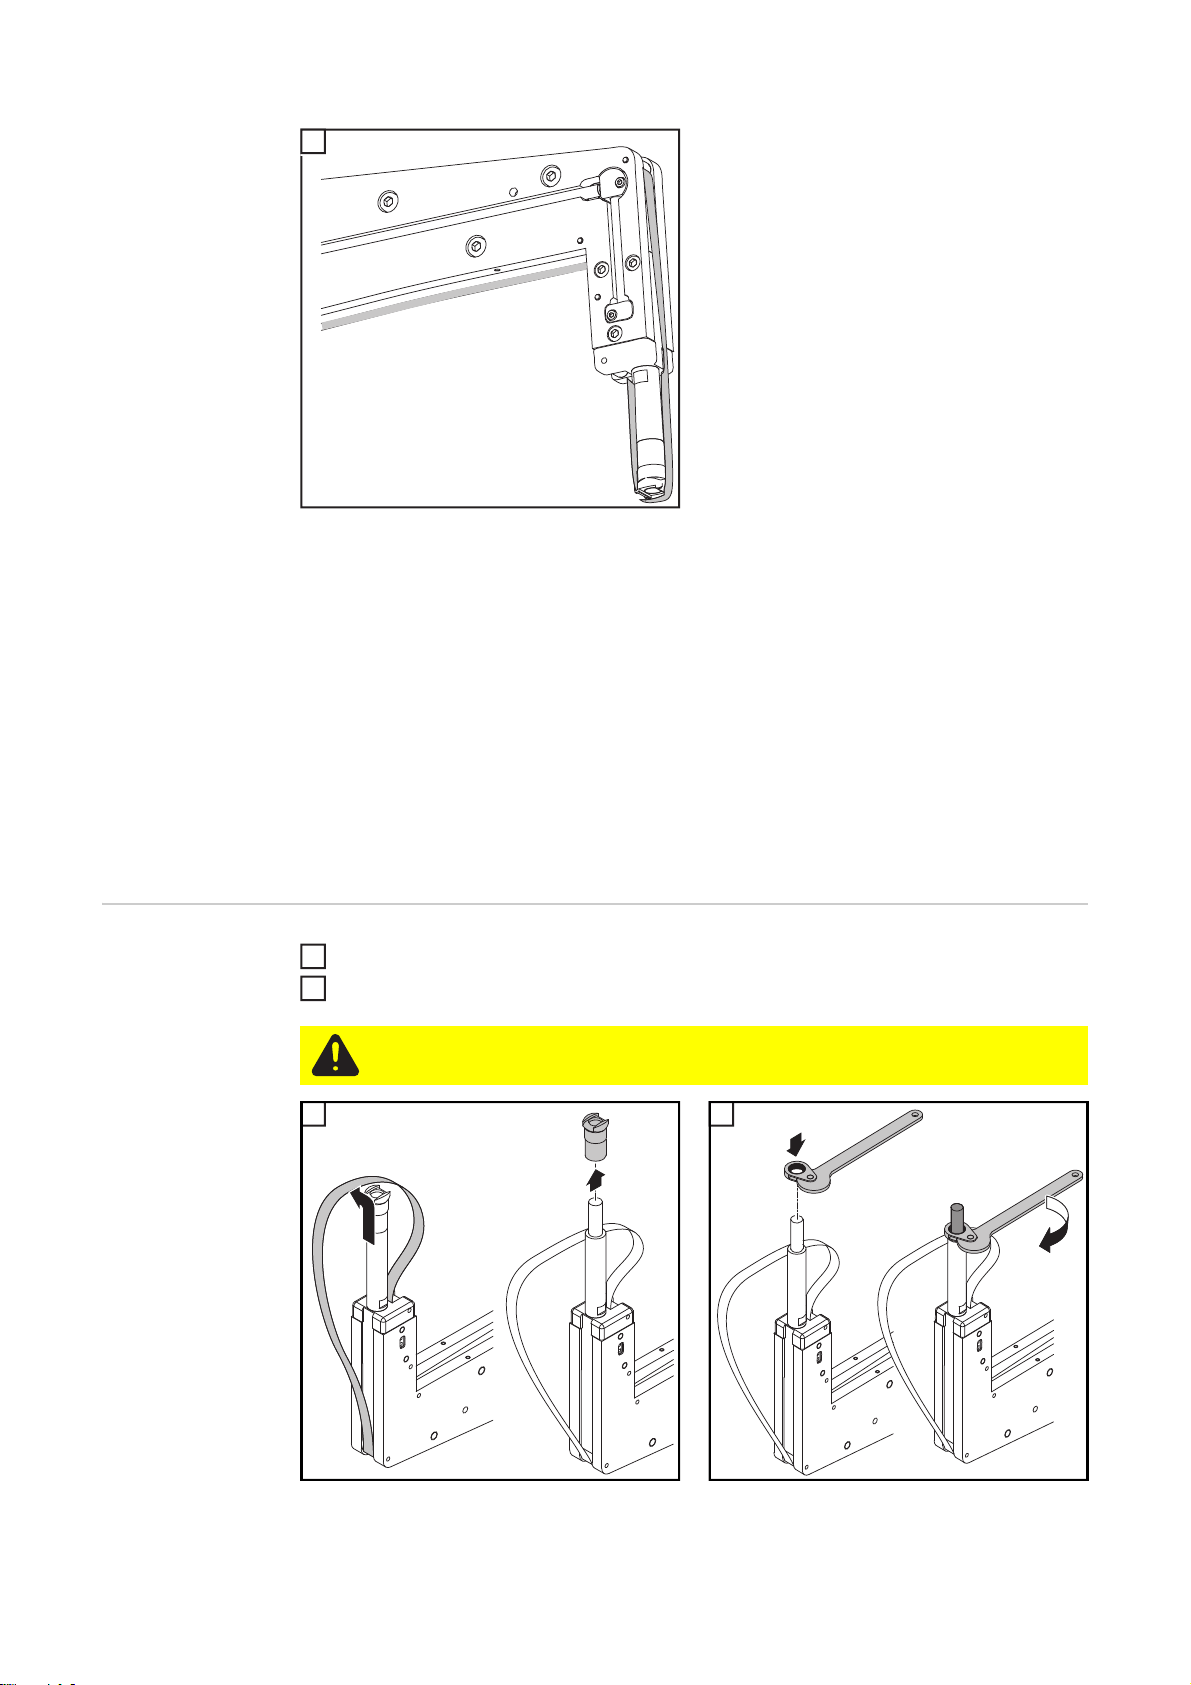
4
1
2
4
以묒슂 ! 프로세스 테이프를 공급할 때 스프링이 눈에 띄게 압축된 경우 프로세스 테이프
제동장치가 너무 단단하게 조여진 것입니다 .
프로세스 테이프 제동장치가 너무 느슨한 경우를 위한 절차 :
1. 나사를 시계 반대 방향으로 반만 돌립니다 (+ 방향 )
2. 프로세스 테이프의 짧은 부분에 수동으로 공급
3. 프로세스 테이프 제동장치가 올바르게 설정되었는지 확인합니다 . 올바르게 설정되지
않은 경우 1, 2 단계를 반복합니다 .
프로세스 테이프 제동장치가 너무 단단히 조여진 경우를 위한 절차 :
1. 나사를 시계 방향으로 반만 돌립니다 (- 방향 )
2. 프로세스 테이프의 짧은 부분에 수동으로 공급
3. 프로세스 테이프 제동장치가 올바르게 설정되었는지 확인합니다 . 올바르게 설정되지
않은 경우 1, 2 단계를 반복합니다 .
전극 교체 로봇을 변경 위치로 이동합니다 ( 측면 기울이기 )
1
냉각수 공급 끄기
2
주의 ! 뜨거운 냉각수로 인한 화상 위험 . 전극 변경 전에 냉각수 공급을 끕니다 .
3
2
1
66
Page 69
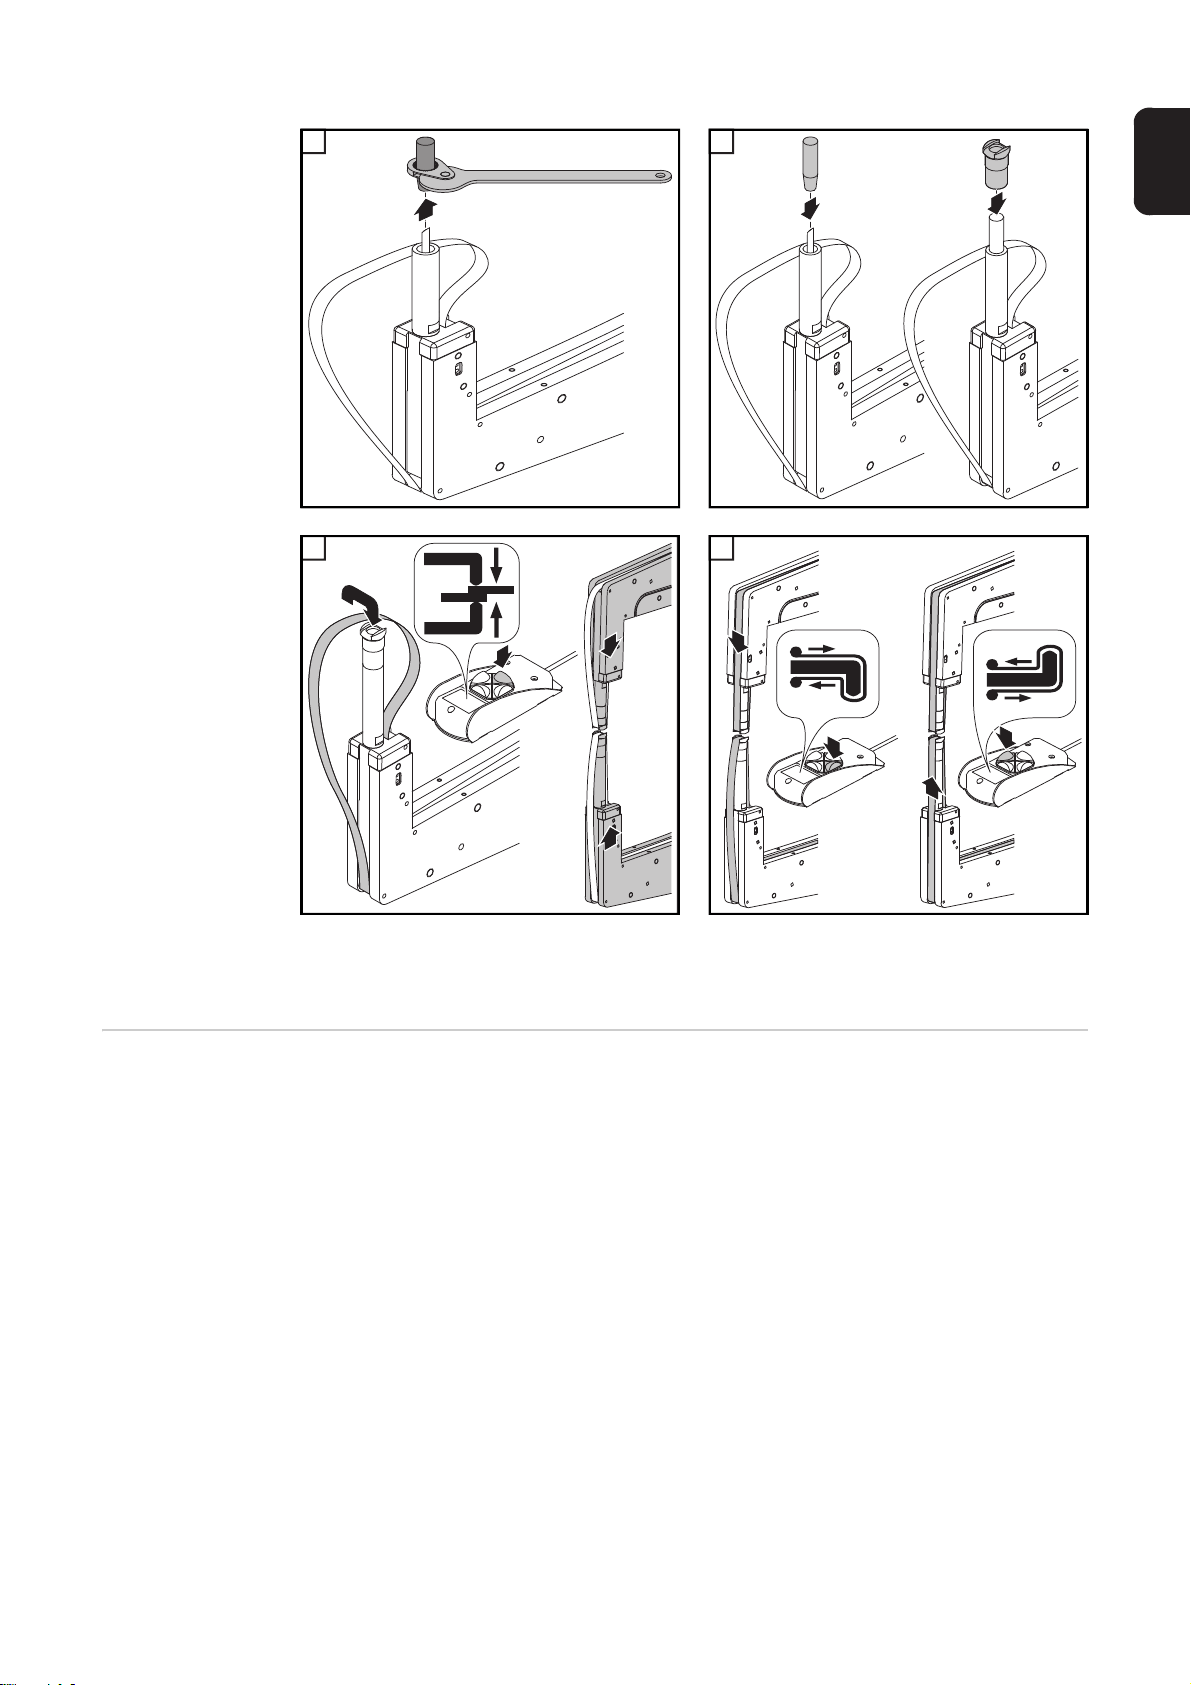
5
1
2
2
1
3
3
7
1
2
4
3
6
KO
1
8
以묒슂 ! 큰 판금 두께를 설정한 경우 전극이 안전하게 고정되도록 새 전극으로 밀어 넣을 때
판금을 삽입합니다 .
홀더 암 교정
以묒슂 ! 전극을 변경한 후 전극이 서로 나란히 있는지 확인합니다 . 필요한 경우 건 암을
교정합니다 .
以묒슂! 육각 볼트를 느슨하게만 하고(1단계 ) 제거하지는 마십시오. 볼트를 제거하지 않은
경우 암을 조정할 수 없습니다 .
67
Page 70
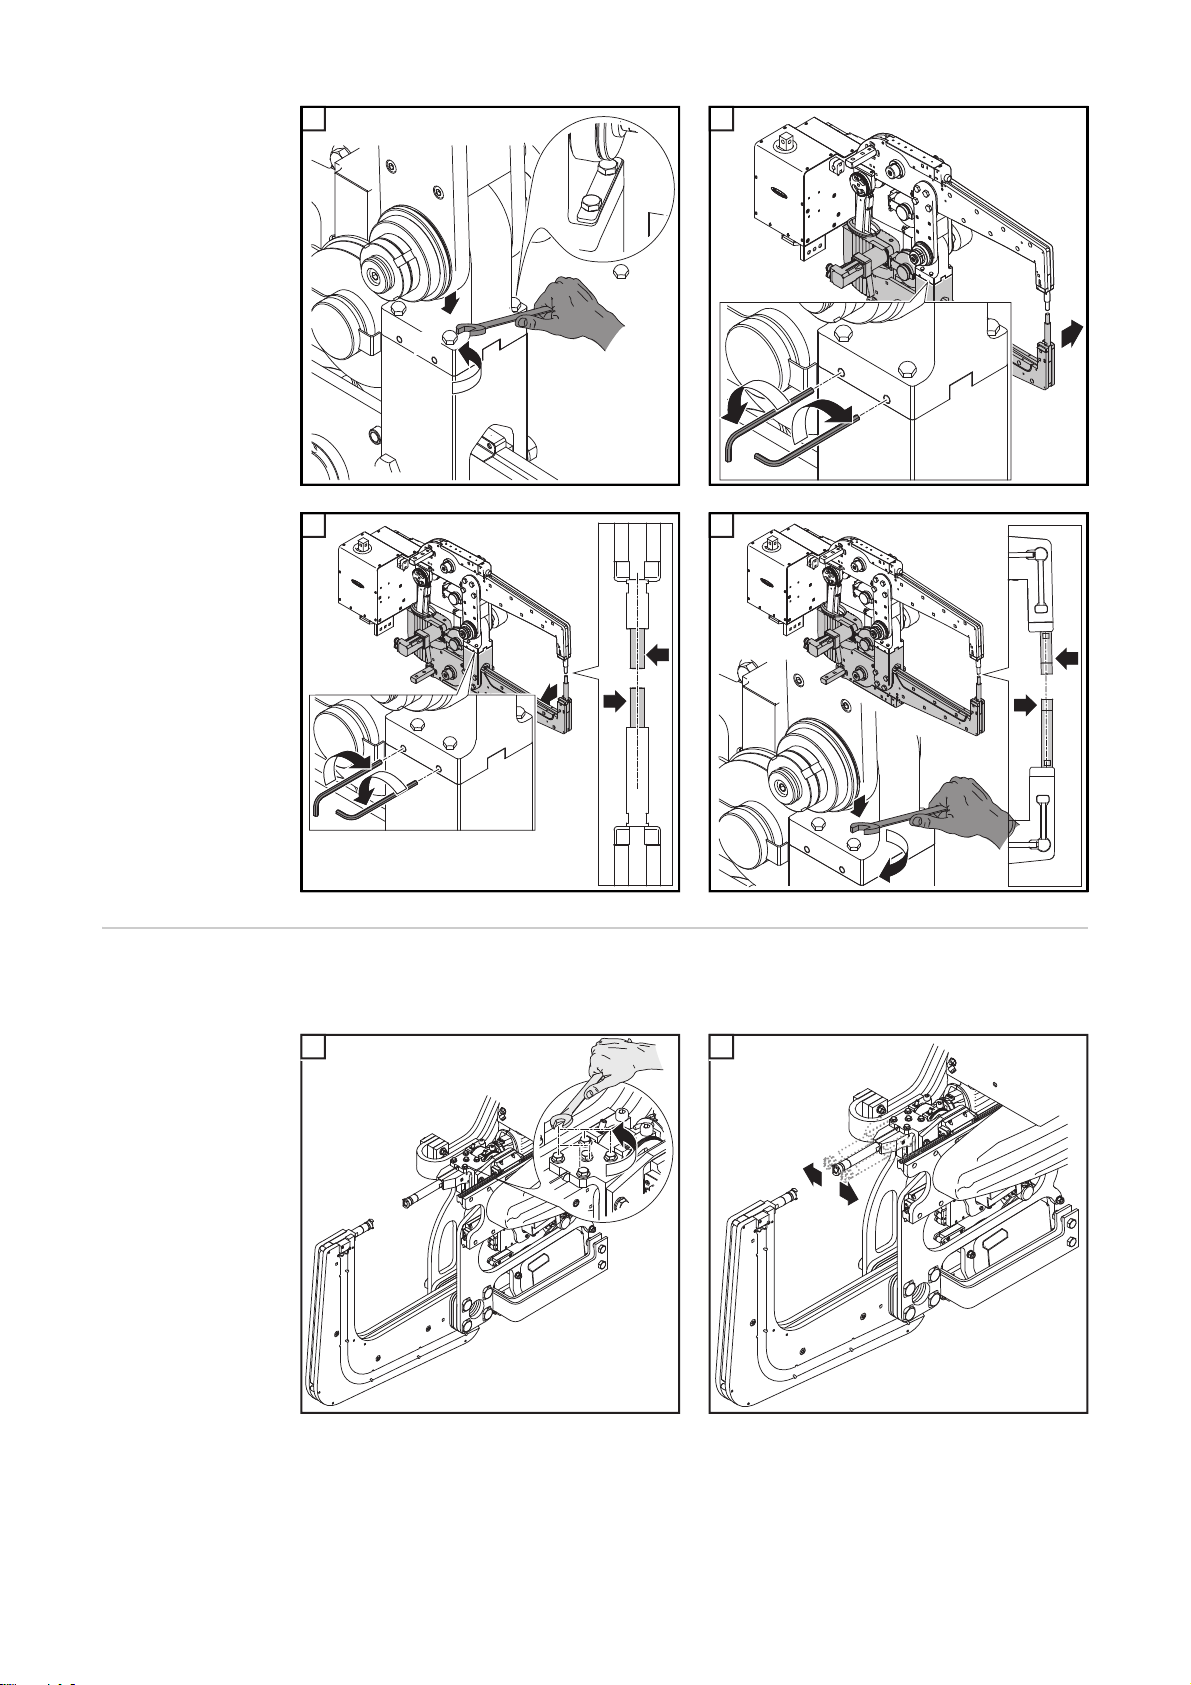
1
+
-
1
1
-
+
4x
2
3
1
1
4
2
2
1
4x
2
2
3
C- 건 암 교정하기
以묒슂 ! 전극을 변경한 후 전극이 서로 나란히 있는지 확인합니다 . 필요한 경우 건 암을
교정합니다 .
1
1
以묒슂! 육각 볼트를 느슨하게만 하고(1단계 ) 제거하지는 마십시오. 볼트를 제거하지 않은
경우 암을 조정할 수 없습니다 .
2
68
Page 71
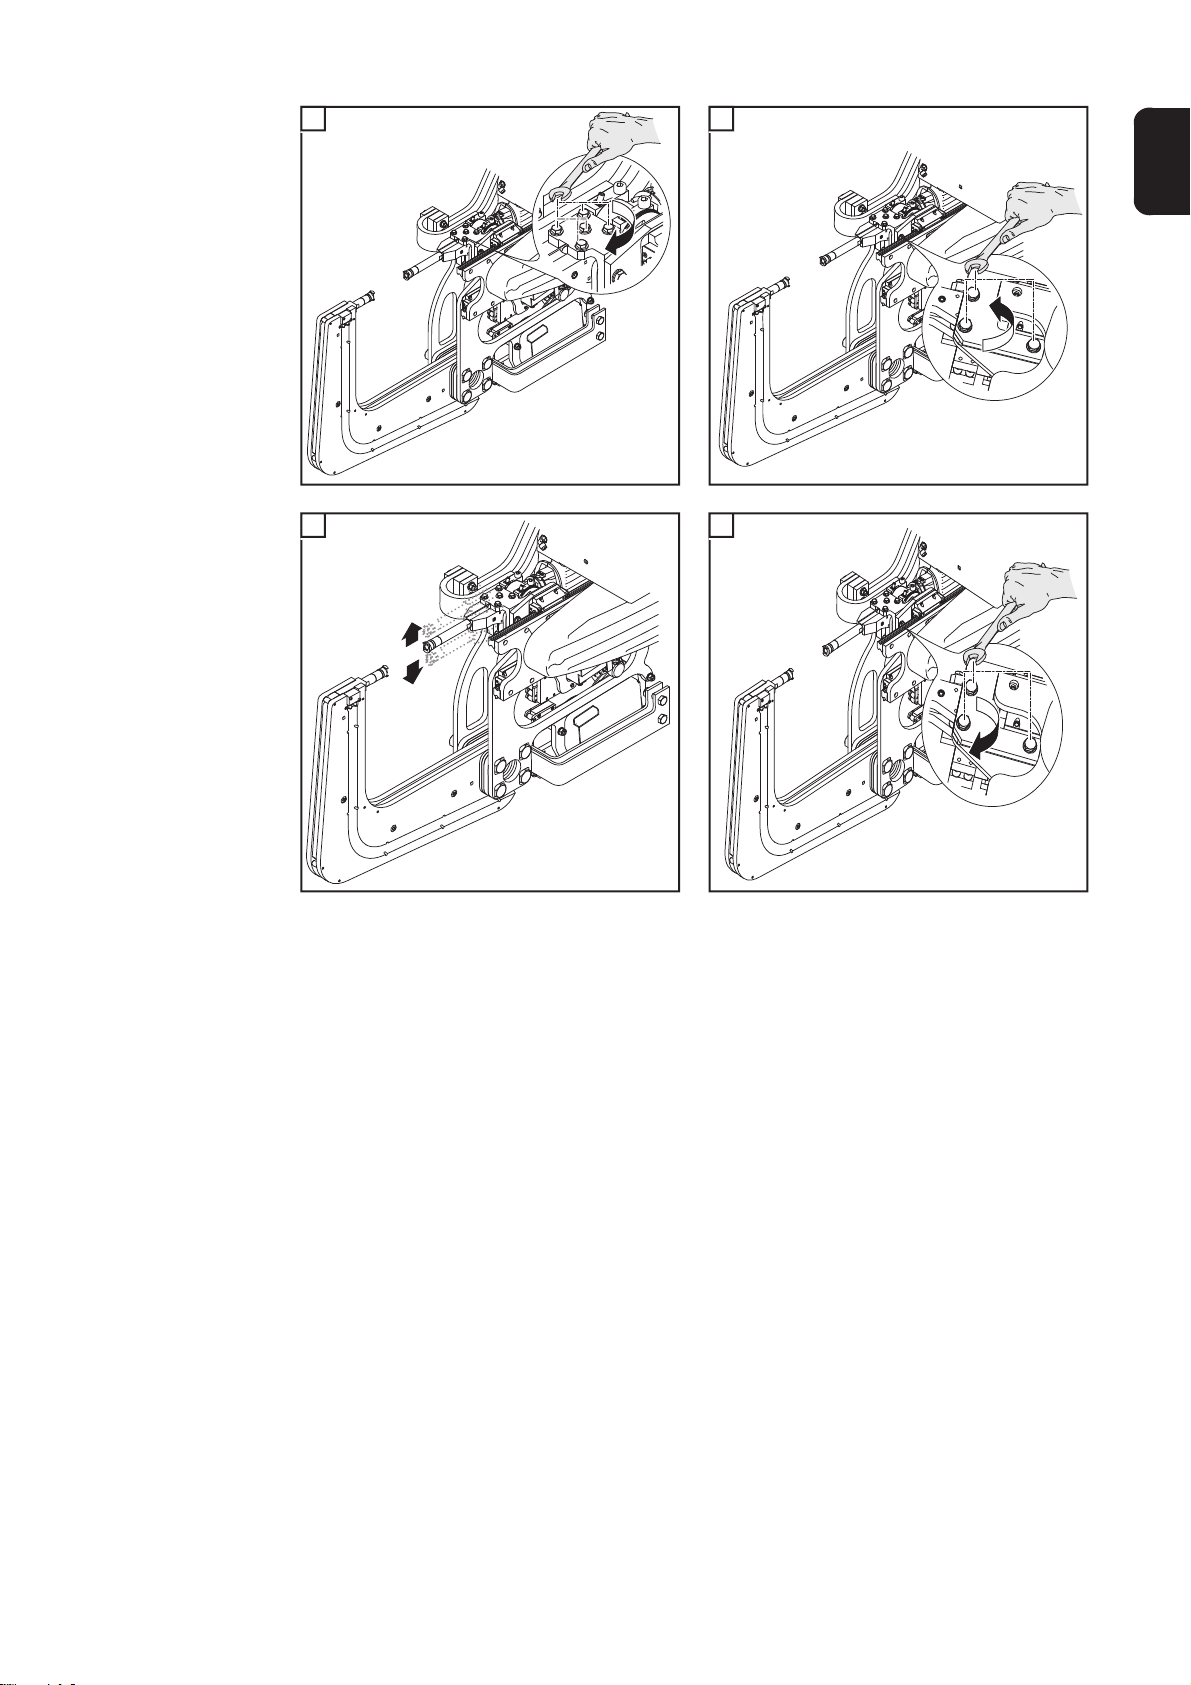
3
4
5
5
6
24 Nm!
11 Nm!
4
KO
3
5
6
69
Page 72
문제해결
일반 사항
문제해결
경고 ! 감전은 치명적일 수 있습니다 . 장치를 열기 전에 다음을 수행하십시오 .
- 전원 스위치를 "O" 위치로 전환합니다 .
- 기계에서 전원 플러그를 뽑습니다 .
- 전원 스위치가 다시 켜지지 않도록 합니다 .
- 적절한 측정 기기를 사용하여 충전된 구성 요소(예 : 콘덴서 )가 방전되었는지
확인합니다 .
주의 ! PE 접지선을 잘못 연결할 경우 심각한 상해와 손상을 가져올 수 있습니다 .
외함 나사는 외함 접지를 위한 적절한 PE 접지선 연결을 제공하며 신뢰할 수 있는
접지선 연결을 제공하지 않는 다른 나사로 대체할 수 없습니다 .
용접 전류 없음
인버터 정상 , 제어기 정상
원인 : 용접 도선 고장
해결 방법 : 도선 및 접촉부 점검
불충분한 용접 전원
원인 : 결함이 있는 접촉부
해결 방법 : 접촉부 점검
원인 : 불량 다이오드
해결 방법 : 용접 변압기 교체
원인 : 변압기 공급이 너무 약함
해결 방법 : 기술 데이터를 준수한 변압기 공급
온도 모니터 작동됨
원인 : 크기 오류
해결 방법 : 응용 분야에 맞는 올바른 변압기 크기
원인 : 부적절한 냉각수 유량
해결 방법 : 기술 데이터에 따른 최소 유량 확인
전극에 붙었거나 찢어진 프로세스 테이프
원인 : 부정확한 매개변수 설정 ( 전류가 너무 높음 ) 이나 잘못된 테이프 유형
해결 방법 : 매개변수 설정 수정 , 전극 청소 및 프로세스 테이프 재로드 , 필요한 경우
테이프 유형 확인 및 교체
원인 : 냉각수 유량 없음
해결 방법 : 냉각수 유량을 확인한 후 전극을 청소하고 프로세스 테이프를 다시 로딩
70
Page 73
관리 , 유지보수 및 폐기
일반 사항 정상 작동 조건에서 스폿 용접 건은 최소한의 관리 및 유지보수만 필요합니다 . 하지만 용접
시스템을 여러 해 동안 사용 가능한 상태로 유지하기 위해서는 몇몇 중요한 점을 관찰하는
것이 중요합니다 .
유지보수 기간 면에서는 항상 이른 시간을 선택합니다 .
경고 ! 자동으로 시작되는 기계는 심각한 상해와 손상의 원인이 될 수 있습니다 .
사용 설명서 이외에 로봇 및 용접 시스템 제조업체에서 발행한 안전 수칙도 반드시
준수해야 합니다 . 개인 안전을 위해 모든 보호 수단을 갖추어야 하며 이는 로봇
작업 구역 안에 머무르는 동안 계속 갖추어야 합니다 .
KO
유지보수 작업은
매일 또는 테이프
교환 시마다 합니다
매주 또는 매 5 만
스폿 이후 유지보수
- 전극이 정렬되어 있는지 점검합니다 ( 테이프 가이드 캡을 제거하고 판금 사이가
용접되도록 전극을 조정하고 전극 정렬을 눈으로 검사합니다 . 중앙 축에서의 허용
오차는 0.5mm 이며 필요한 경우 전극 정렬을 조정합니다 (" 용접 암 교정 " 참조 )).
- 마모가 있는지 전극을 점검합니다
- 필요한 응용 분야에 대해 판금 두께 보정을 점검합니다 ( 상부 사점에서부터 작동 범위
10° ~ 15°)
- 테이프 운송을 점검합니다 ( 제동장치 설정 )
- 테이프 가이드 캡의 마모를 점검합니다 ( 테이프는 테이프 공급 중에 전극과 접촉을
피해야 함 )
- 테이프 감개 록이 단단하게 고정됐는지 점검합니다
- " 접착제 " 로 용접할 때 접착제 제조업체에서 권장하는 세제로 테이프 공급 기계장치를
청소합니다
- DeltaSpot 용접 건의 손상 및 누설 여부에 대한 일반적인 육안 검사
- 냉각 파이프 설정을 점검합니다
- 이동 용이성 , 위치 및 테이프 가이드 롤러의 오염 정도를 점검합니다
- 나사가 단단히 고정됐는지 점검합니다
- 플러그 연결이 단단히 고정됐는지 점검합니다
- 케이블의 손상 여부를 점검합니다
- 냉각수 품질을 점검합니다 (" 시스템 냉각 지침 " 참조 )
- 젖은 천으로 DeltaSpot 용접 건을 청소합니다
매주 또는 매 20 만
스폿 이후
유지보수합니다
25 만 번의 스폿
용접 후
- 용접 전류 및 측정 장치와 전극 가압력을 점검합니다
- 압축 공기로 냉각 시스템을 청소합니다
- 유량 제어기 :
- 유량 센서, 건 암의 유량 제어기, 변압기 및 전원공급장치로 개별 회로 쿼리가 없는
경우 외부 유량 센서로
- 유량 센서로 개별 회로 쿼리가 없는 경우 유량 센서의 LED 표시기를 점검합니다
- 전류 테이프의 마모 여부를 점검합니다 ( 최대 15% 가닥 자르기 )
- 플러그 연결의 부식 여부를 점검합니다
1.5cm³ 의 KPF2N-30(DIN 51502) 윤활제 (EP 첨가제 및 MoS2 와 리듐 기반 광유 / 비누 ) 와
그리스 니플을 이용하여 메인 드라이브에 윤활유를 바릅니다 . 윤활제 품목 번호 :
40,0009,0132
71
Page 74
폐기 해당 국가 및 지역 규정에 따라 폐기합니다 .
72
Page 75
기술 데이터
특수 전압 특수 전압용으로 고안된 장치에 대해서는 명판에 있는 기술 데이터가 적용됩니다 .
KO
TR 단위
변압기 250kVA MF 변압기 130kVA MF 변압기
표준 출력 250kVA 130kVA
전원 전압 500V 500V
주파수 1,000Hz 1,000Hz
변압비 38 55
개로 DC 전압 U
연속형 직류 I
주 연속형 전류 I
냉각수 소비량 > 8.0 I/ 분 > 8.0 l/ 분
냉각수 온도 최대 30°C 최대 30°C
8.0 l/ 분에서 차압 (2.11gal/ 분 ) < 1.6bar < 1bar
전류 측정 코일 150mV/kA 150mV/kA
온도 모니터 NC( 변압기 ) 1 x 140°C 1 x 150°C
온도 모니터 NC( 정류기 ) 1 x 80°C 1 x 80°C
절연 등급 F F
중량 29kg 20kg
d0
d
1P
12.48V 9V
9.5kA 6.5kA
250A 118A
DeltaSpot 스폿
용접 건
스폿 용접 건 C70 C300 X350 X500 X750
건 가압력 6kN 8kN 7kN 5kN 3kN
냉각수 양 / 헤드 암 > 4.0 l/ 분
> 1.06gal/
분
냉각수 온도 최대 30°C
최대 86°F
스로트 깊이 70mm
2.8 인치
건 중량 총 중량은 스폿 용접 건에 있는 명판에 표시됩니다
구성 요소 중량
본체 (4,300,001) 22.1kg / 48.7lb.
용접 건 보디 X350(44,3000,0050) 61.2kg / 134.9lb.
용접 건 보디 X500(44,3000,0001) 65.7kg / 144.8lb.
용접 건 보디 X750(44,3000,0032) 75.9kg / 167.3lb.
용접 건 보디 C70(44,3000,0059) 63.6kg / 140.2lb.
용접 건 보디 C300(44,3000,0046) 69.7kg / 153.7lb.
설치 키트 250kVA X- 건 (4,100,693) 27.2kg / 60.0lb.
설치 키트 250kVA C- 건 (4,100,694) 26.8kg / 59.1lb.
설치 키트 130kVA X- 건 (4,100,555) 22.4kg / 49.4lb.
설치 키트 130kVA C- 건 (4,100,593) 25.3kg / 55.8lb.
> 4.0 l/ 분
> 1.06gal/
분
최대 30°C
최대 86°F
300mm
11.81 인치
> 4.0 l/ 분
> 1.06gal/
분
최대 30°C
최대 86°F
350mm
13.78 인치
> 4.0 l/ 분
> 1.06gal/
분
최대 30°C
최대 86°F
500mm
19.7 인치
> 4.0 l/ 분
> 1.06gal/
분
최대 30°C
최대 86°F
750mm
29.53 인치
73
Page 76
구성 요소 중량
130kVA MF 변압기 (42,0411,0032) 20.0kg / 44.1lb.
250kVA MF 변압기 (42,0411,0059) 29.0kg / 64.0lb.
74
Page 77
부록
Page 78
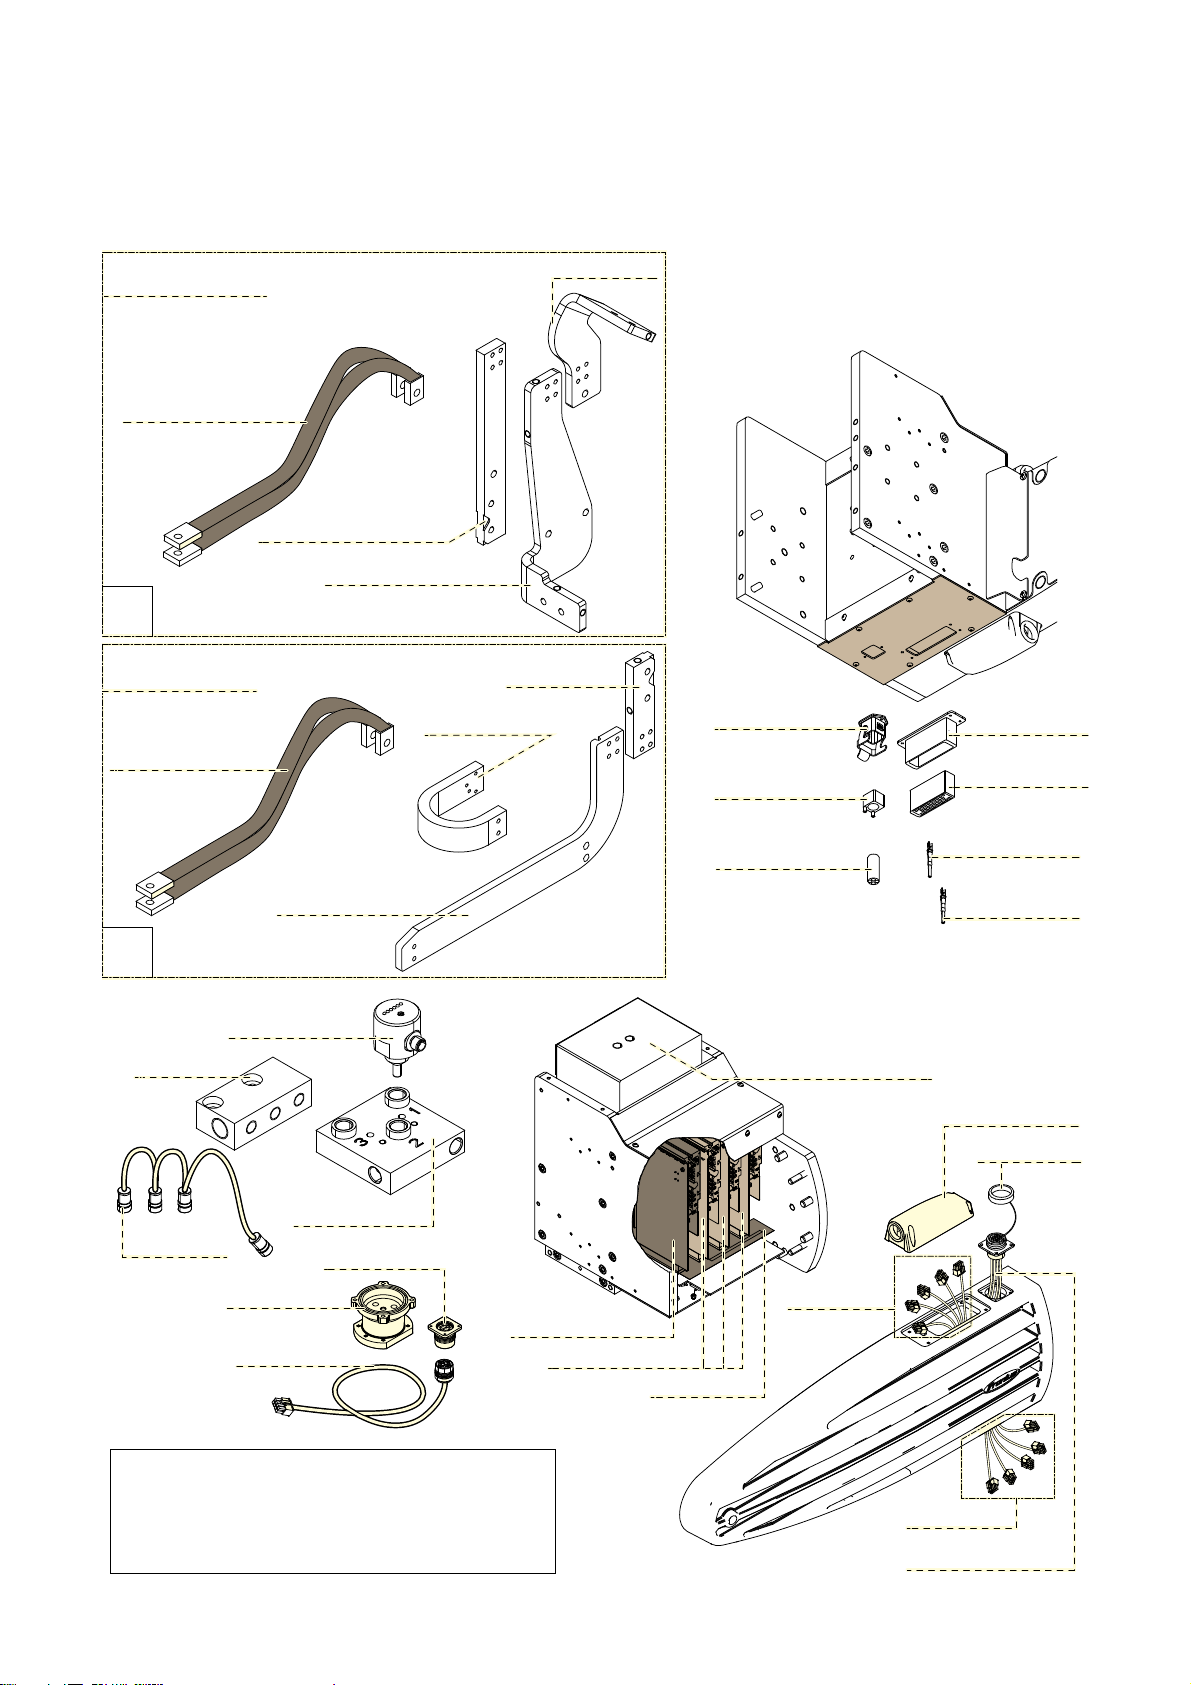
예비 부품 목록 : DeltaSpot
43,0004,2919
32,0405,0159
43,0001,3307
43,0003,0620
41,0018,0051
41,0018,0050
DeltaSpot Grundkörper
S006_
S025_
4,300,001
DE: Bei Sonderausführungen siehe Beiblatt
EN: In the case of special versions see insert
FR: En cas des constructions spéciales voir notice
IT: In caso di versioni speciali vedere allegato
ES: En caso de modelos especiales ver la hoja adjunta
PB: Em caso de versões especiais vide a folha anexa
-130kVA42,0411,0032
42,0411,0059 -250kVA
42,0201,2500
43,0009,0059
42,0201,3454
C
43,0004,2815
42,0201,3457
42,0201,3462
42,0201,2737
- 250kVA
4,100,694
4,100,593
- 130kVA
43,0003,0900
43,0004,2925
42,0405,0568
43,0004,2920
43,0003,0014
43,0003,0939
43,0003,0942
43,0003,0383
43,0003,0556
43,0003,0380
Ø0,14 - 0,37
Ø0,75 - 1,0
X
- 250kVA
43,0004,2815
- 480mm
43,0004,4288
- 550mm
42,0201,3456
42,0201,2736
42,0201,3455
4,100,693
4,100,555
- 130kVA
- 130kVA
- 250kVA
43,0004,5273
43,0004,2902
43,0003,0379
76
Page 79
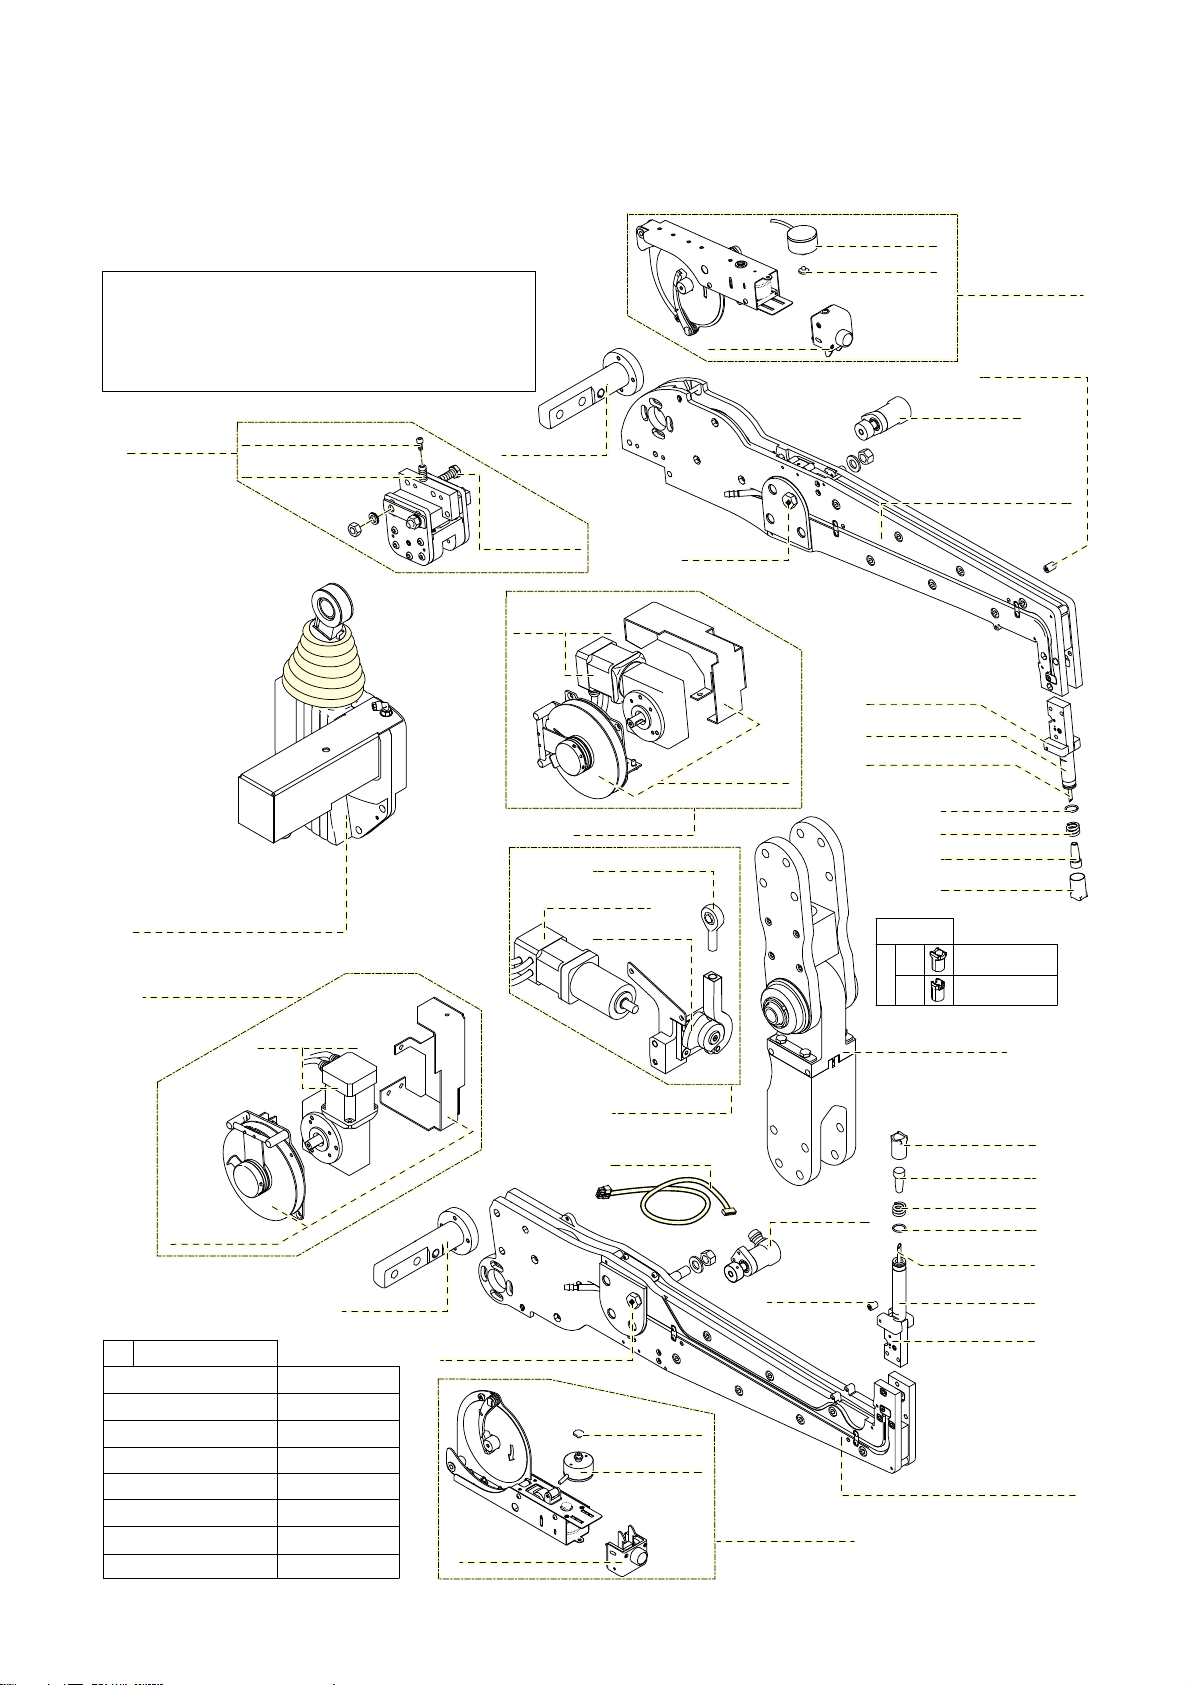
42,0401,1014
43,0001,1267
DeltaSpot Zangenkörper X350
DeltaSpot Zangenkörper X500
DeltaSpot Zangenkörper X750
44,3000,0032
44,3000,0050
44,3000,0001
DE: Bei Sonderausführungen siehe Beiblatt
EN: In the case of special versions see insert
FR: En cas des constructions spéciales voir notice
IT: In caso di versioni speciali vedere allegato
ES: En caso de modelos especiales ver la hoja adjunta
PB: Em caso de versões especiais vide a folha anexa
43,0001,1267
44,3000,0019
42,0001,6179
42,0001,6188
42,0001,6052
42,0001,6053
42,0001,6054
42,0001,6055
42,0001,6056
42,0001,6057
Elektrode R+100
Elektrode Expo R-150
Elektrode R+150
Elektrode Expo R-70
Elektrode R+40
Elektrode R+70
Elektrode Expo R-100
ø 16mm
Elektrode R+20
A
43,0004,2926
ø 16mm
B
42,0001,6051
44,3000,0068
MS
42,0404,0383
A
B
42,0402,0252
42,0001,3678
X500 -
X750 -
44,3000,0114
44,3000,0116
44,3000,0118
42,0001,6160
44,3000,0030
44,3000,0028
42,0001,3604
X350 -
X500 -
X750 -
44,3000,0113
44,3000,0115
44,3000,0117
42,0001,6161
A
B
44,3000,0031
44,3000,0027
42,0402,0252
44,3000,0048
M10x100
M5x12
42,0401,0727
42,0401,0373
42,0001,3632
42,0404,0383
44,3000,0015,Z
43,0006,0264
44,3000,0122
44,3000,0014,Z
44,3000,0138,Z
SB50
PKS1
X350 -
42,0402,0233
43,0001,1250
42,0001,3617
44,3000,0022,Z
42,0401,1014
42,0201,2036
44,3000,0023,Z
42,0402,0233
43,0001,1250
42,0001,3617
44,3000,0016,Z
43,0006,0264
44,3000,0121
42,0201,2036
M12x100
M12x100
44,3000,0120
44,3000,0018,Z
42,0408,0086
43,0006,0263
77
Page 80
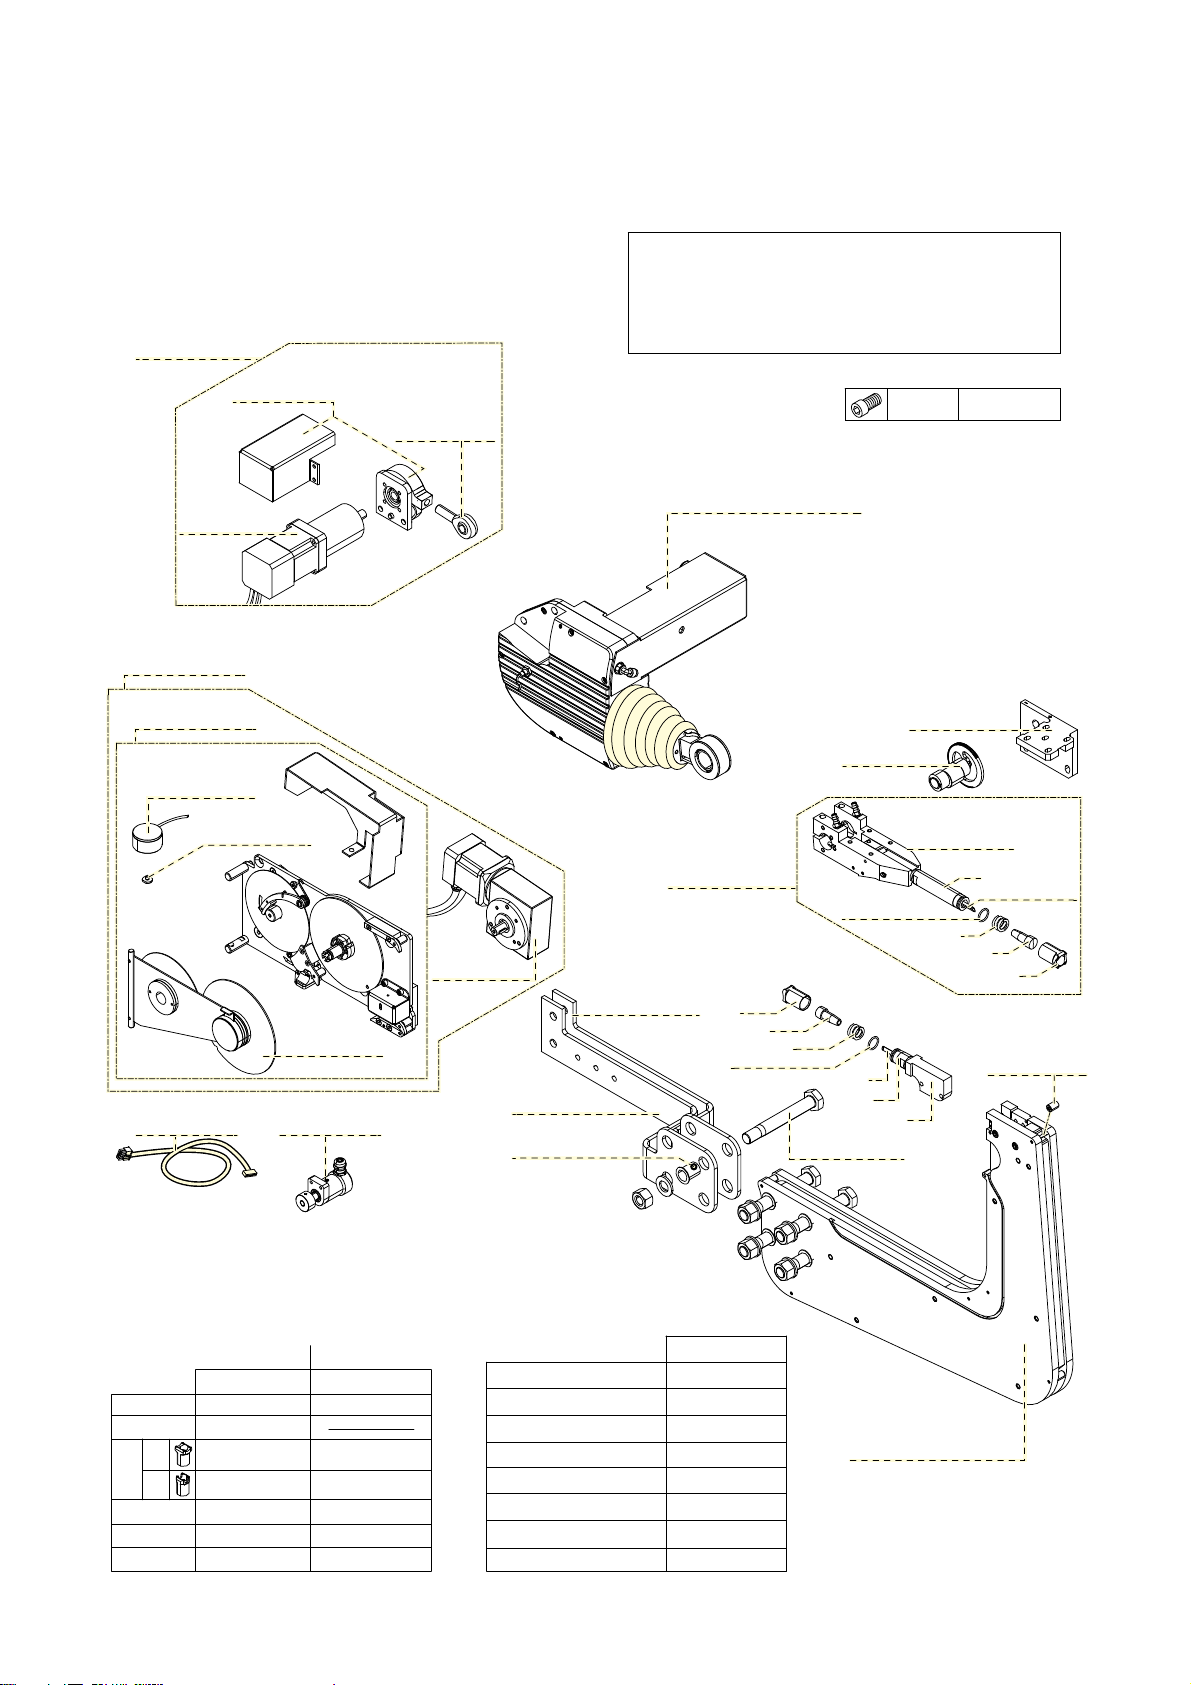
42,0402,0252
DeltaSpot Zangenkörper C300
DeltaSpot Zangekörper C70
44,3000,0046
44,3000,0059
42,0001,6179
42,0001,6188
42,0001,6052
42,0001,6053
42,0001,6054
42,0001,6055
42,0001,6056
42,0001,6057
ø 16mm
E Elektrode R+100
E Elektrode Expo R-150
E Elektrode R+150
E Elektrode Expo R-70
E Elektrode R+40
E Elektrode R+70
E Elektrode Expo R-100
E Elektrode R+20
42,0404,0383
44,3000,0061
42,0001,6169
42,0001,6237
44,3000,0064
42,0001,6237
42,0201,2793
44,3000,0053
42,0404,0383
G
ø 16mm ø 16mm
B
A
D
F
C300 C70
42,0001,6051
44,3000,0068
C
MS
42,0001,6051
44,3000,0068
DE: Bei Sonderausführungen siehe Beiblatt
EN: In the case of special versions see insert
FR: En cas des constructions spéciales voir notice
IT: In caso di versioni speciali vedere allegato
ES: En caso de modelos especiales ver la hoja adjunta
PB: Em caso de versões especiais vide a folha anexa
44,3000,0127
42,0200,5006
44,3000,0060
42,0402,0252
A
D
C
E
44,0350,5010
44,3000,0131
42,0201,3404
42,0201,3405
C70 -
C300 -
44,3000,0126
44,3000,0125
M8x50 42,0401,0399
43,0004,2926
43,0001,1267
G
B
F
C
E
D
42,0402,0252
44,3000,0043,Z
44,3000,0123
44,3000,0128
43,0006,0264
43,0001,1250
42,0001,3617
44,3000,0014,Z
44,3000,0138,Z
SB50
PKS1
42,0401,1063
M16x125
42,0001,6560
42,0408,0101
44,3000,0129
43,0006,0263
44,3000,0041,Z
78
Page 81
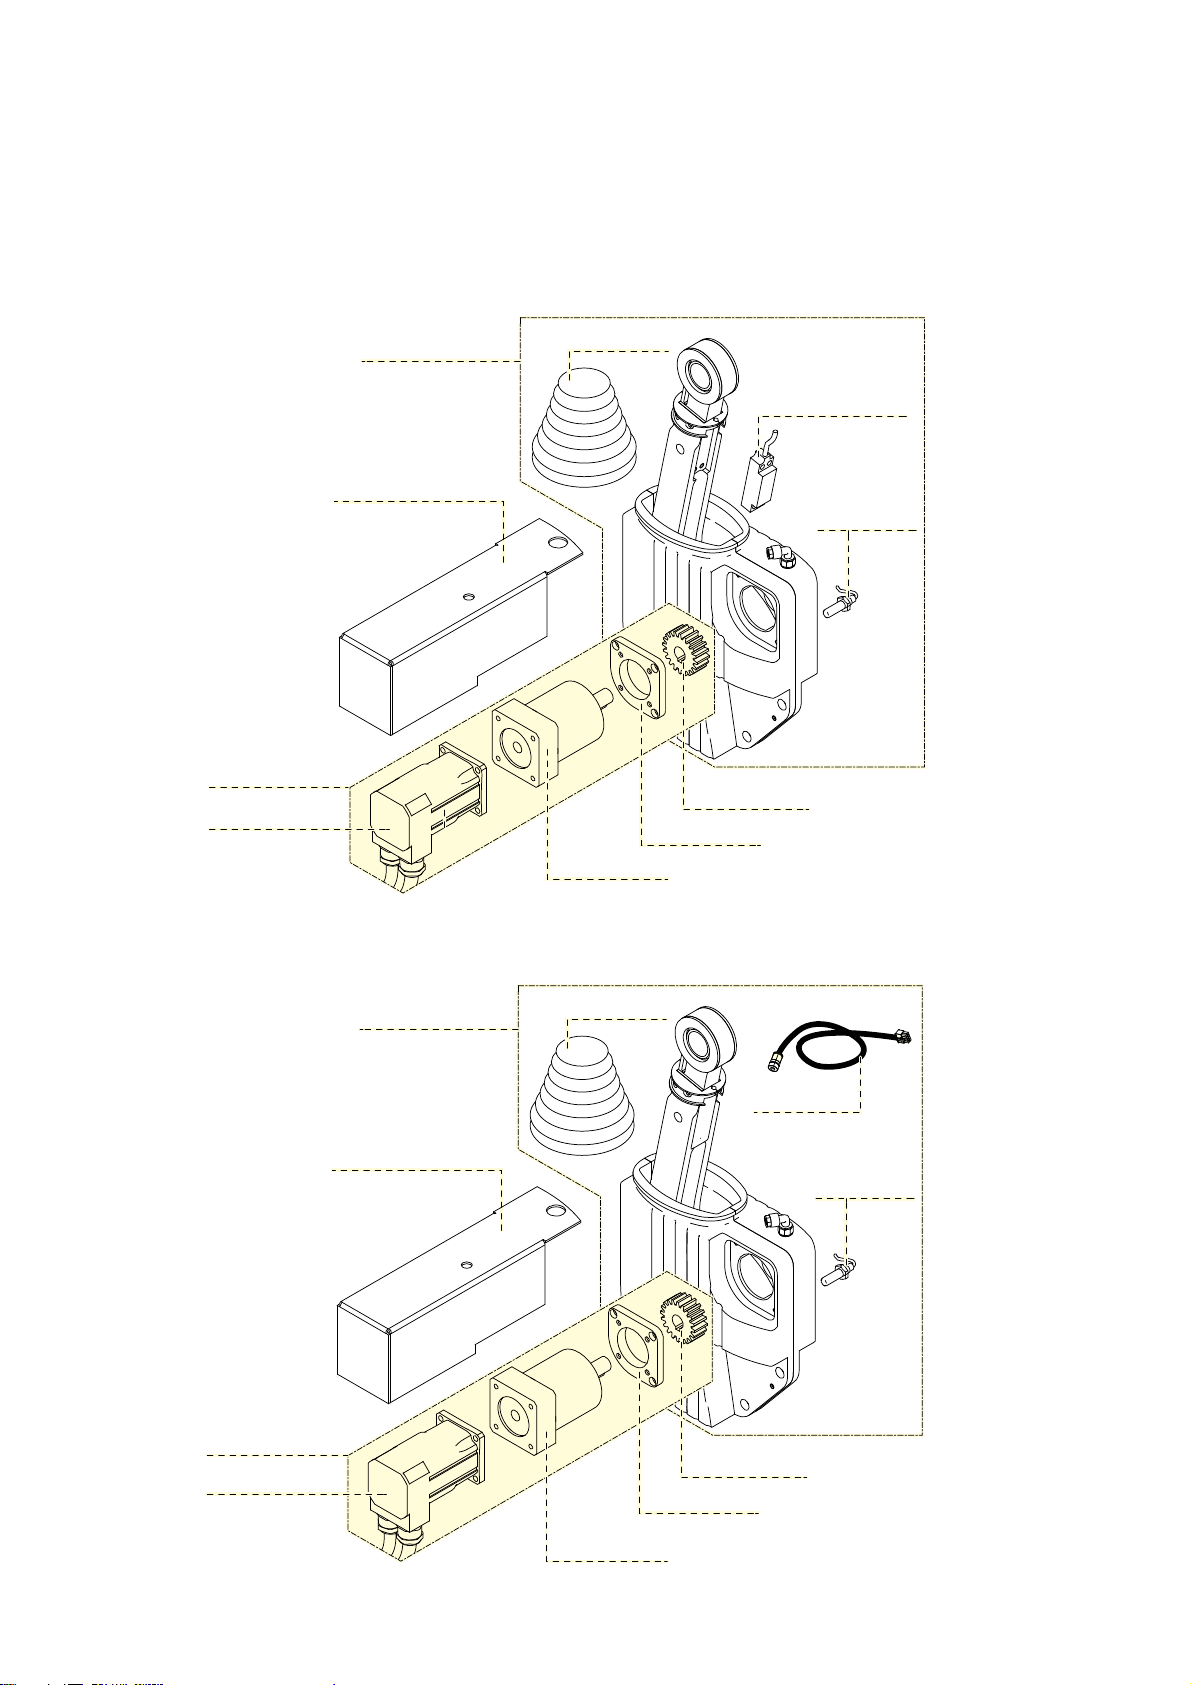
DeltaSpot Hauptantrieb SB50
DeltaSpot Hauptantrieb PKS1
44,3000,0014,Z
44,3000,0138,Z
SB50
PKS1
43,0001,1251
44,3000,0124
BE2,0201,2556
43,0001,1233
43,0001,1253
42,0402,0233
44,3000,0056,Z
43,0011,0054
42,0403,0139
42,0201,2026
43,0001,1251
44,3000,0139
BE2,0201,2556
43,0001,1253
42,0402,0233
44,3000,0056,Z
43,0011,0054
42,0403,0139
42,0201,2026
43,0004,4483
79
Page 82
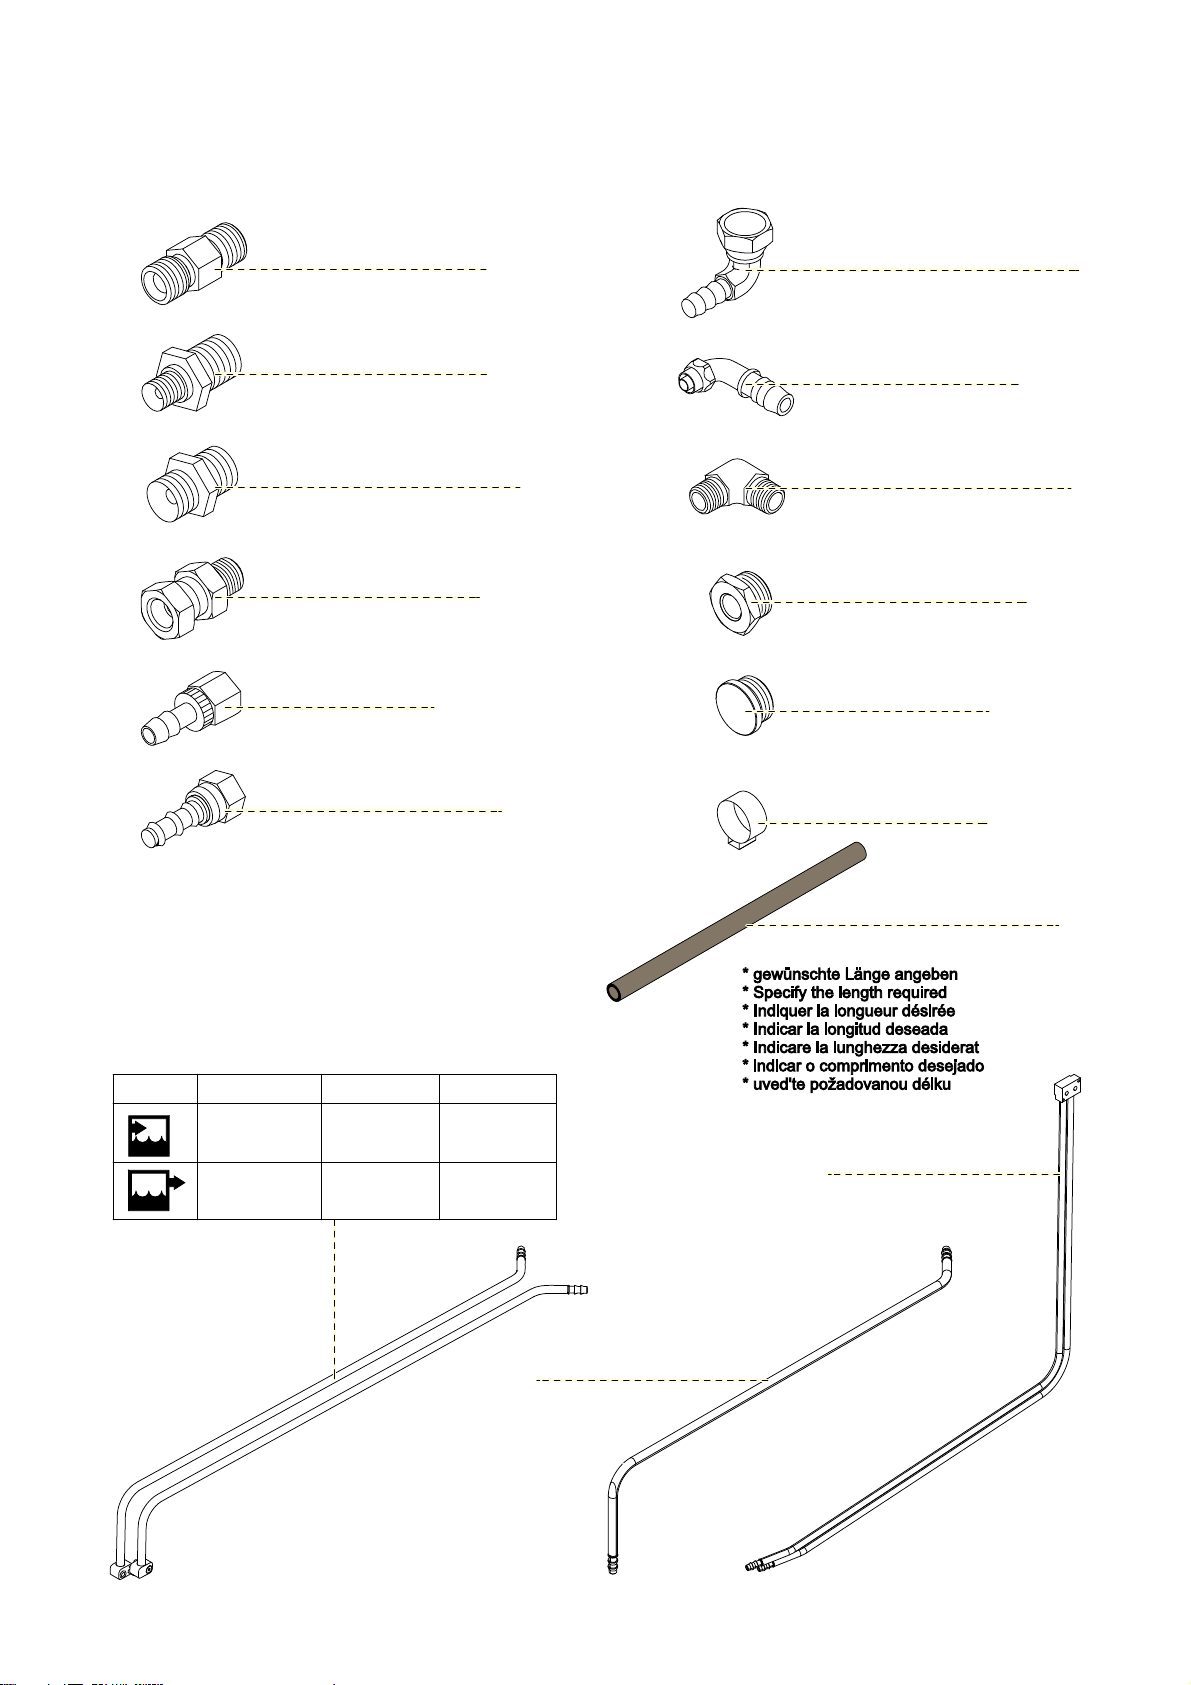
6.3x3.2
1/4"A-1/8"A
1/4"l - 90°
* øl=6,3;tw=2,2
-10,0
1/4"l-1/4"A
1/4"A-1/4"A
1/2"A
1/4"l-1/2"A
1/2"A-M22x1,5A
1/4"A-1/4"A - 90°
1/4"l
1/2"-M22x1,5I
1/2"-M22x1,5I-90°
42,0001,3676
42,0001,3658
40,0001,0479
42,0407,0273
42,0401,1080
42,0401,0874
42,0300,2787
42,0401,1036
42,0001,3713
42,0201,2879
42,0001,3652
42,0001,3712
42,0001,3739
X350 X500 X750
44,3000,0026
44,3000,0025
44,0300,0062 44,3000,0066
44,3000,0065
44,3000,0021
- C70
44,3000,0067
- C300
44,3000,0054
80
Page 83
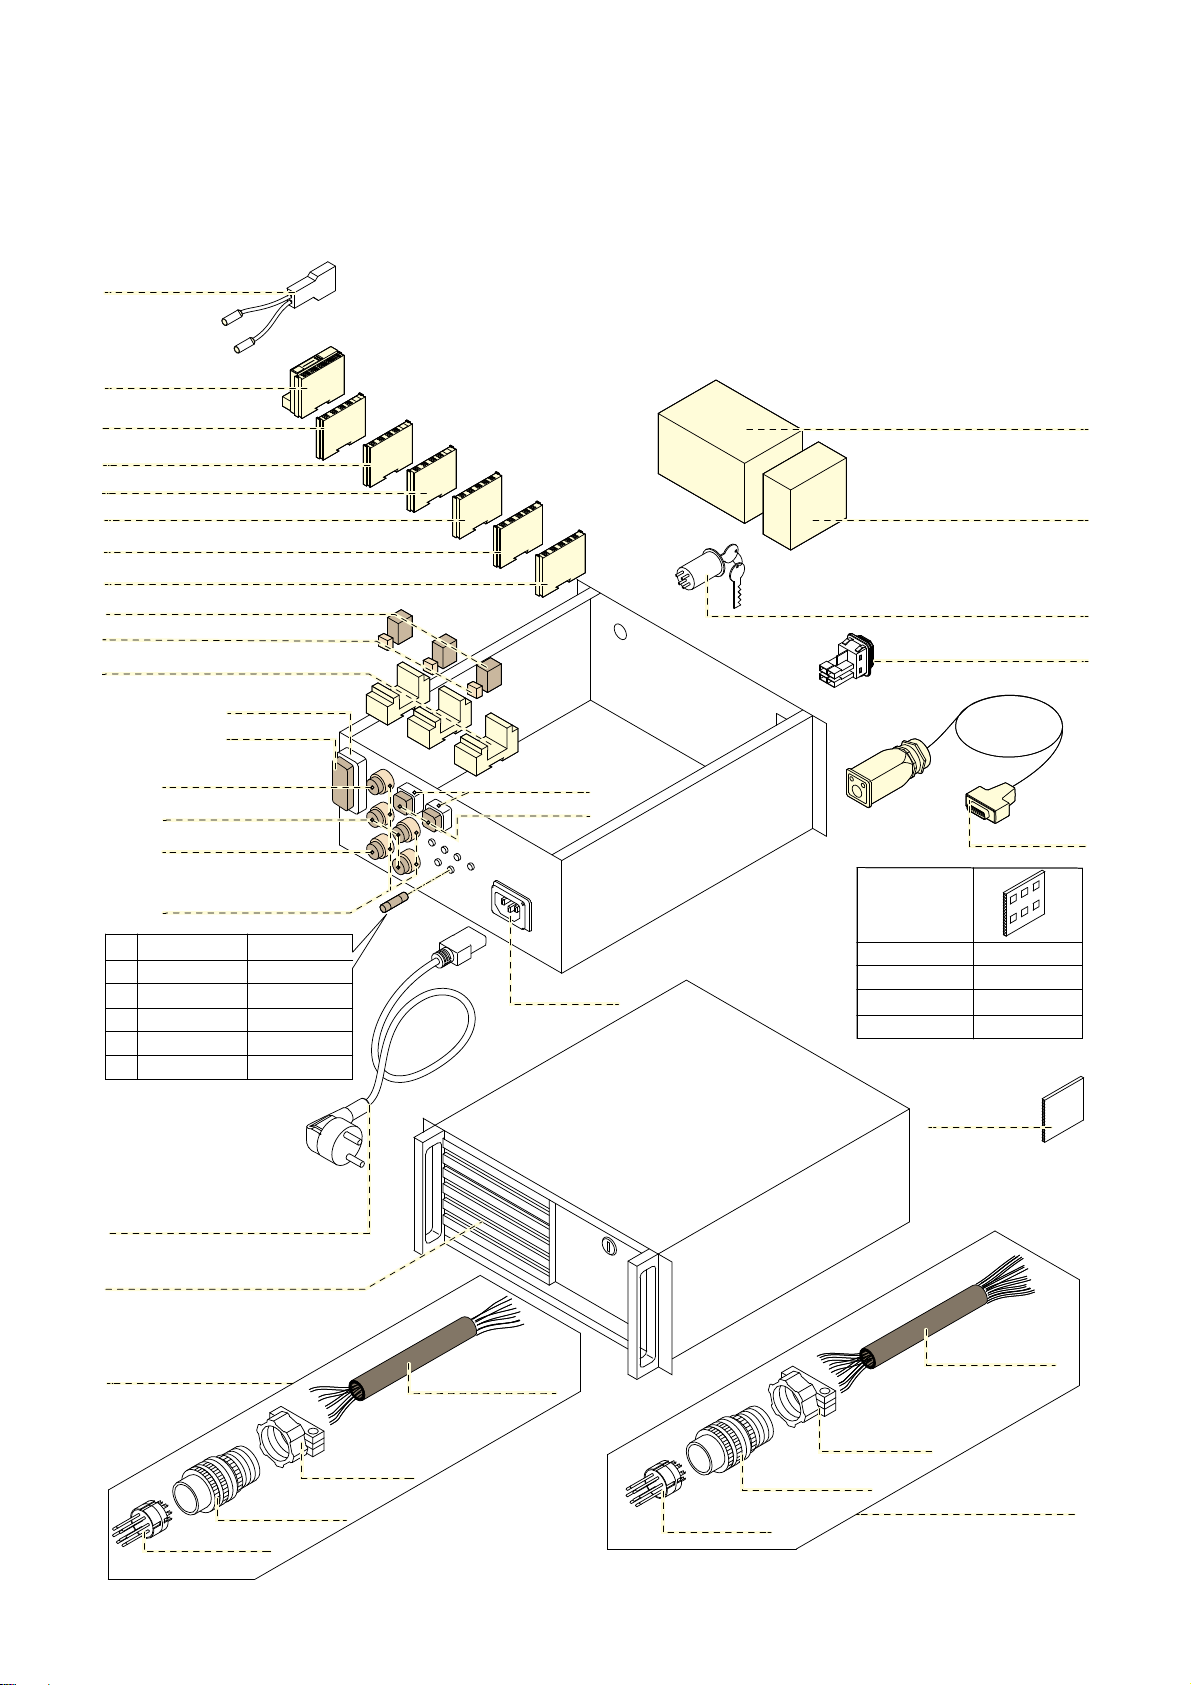
F1
F2
F3
F4
F5
F6
41,0018,0020
Fieldbus
CANopen
DeviceNet
Profibus
Interbus
DeltaControl
DeltaControl 110V
㻮㻱㻯㻷㻴㻻㻲㻲
㻮㻷㻡㻝㻝㻜
DeltaControl
DeltaControl 110V
8GB
- IPC C5102-1007- IPC C5102-1007
43,0004,2927
41,0018,0009
41,0018,0020
41,0018,0019
41,0018,0022
41,0018,0010
43,0008,0156
43,0008,0157
41,0018,0062
43,0002,0305
43,0002,0320
43,0001,1264
43,0001,1277
43,0004,2923
41,0018,0057
41,0018,0061
41,0018,0060
41,0018,0036
4,060,152
43,0004,2951
43,0004,2866
41,0018,0049
4,300,002
4,300,004
- KL 1408
- KL 1408
- KL 2408
- KL 4001
- KL 3061
- KL 9010
- CAN
48V/15A
24V/5A
41,0007,0176
41,0007,0160
41,0007,0160
41,0007,0160
41,0007,0166
41,0007,0219
F1
F2
F3
F4
F5
F6
T1A / 500V
T1A / 500V
T1A / 500V
T3,15A / 500V
T10A / 500V
T8A / 500V
- 6polig
43,0004,2798
40,0003,0421
43,0003,0250
43,0003,0254
42,0407,0091
-17polig
43,0003,0584
43,0003,0254
42,0407,0091
40,0003,0284
43,0004,2797
43,0003,0748
43,0003,0383
43,0003,0379
43,0003,0014
43,0003,0939
43,0003,0945
43,0003,0256
43,0003,0400
43,0003,0248
43,0003,0400
81
Page 84
FRONIUS INTERNATIONAL GMBH
Froniusplatz 1, A-4600 Wels, Austria
Tel: +43 (0)7242 241-0, Fax: +43 (0)7242 241-3940
E-Mail: [email protected]
www.fronius.com
Under http://www.fronius.com/addresses you will find all addresses
of our Sales & service partners and Locations
www.fronius.com/addresses
 Loading...