

Page 1
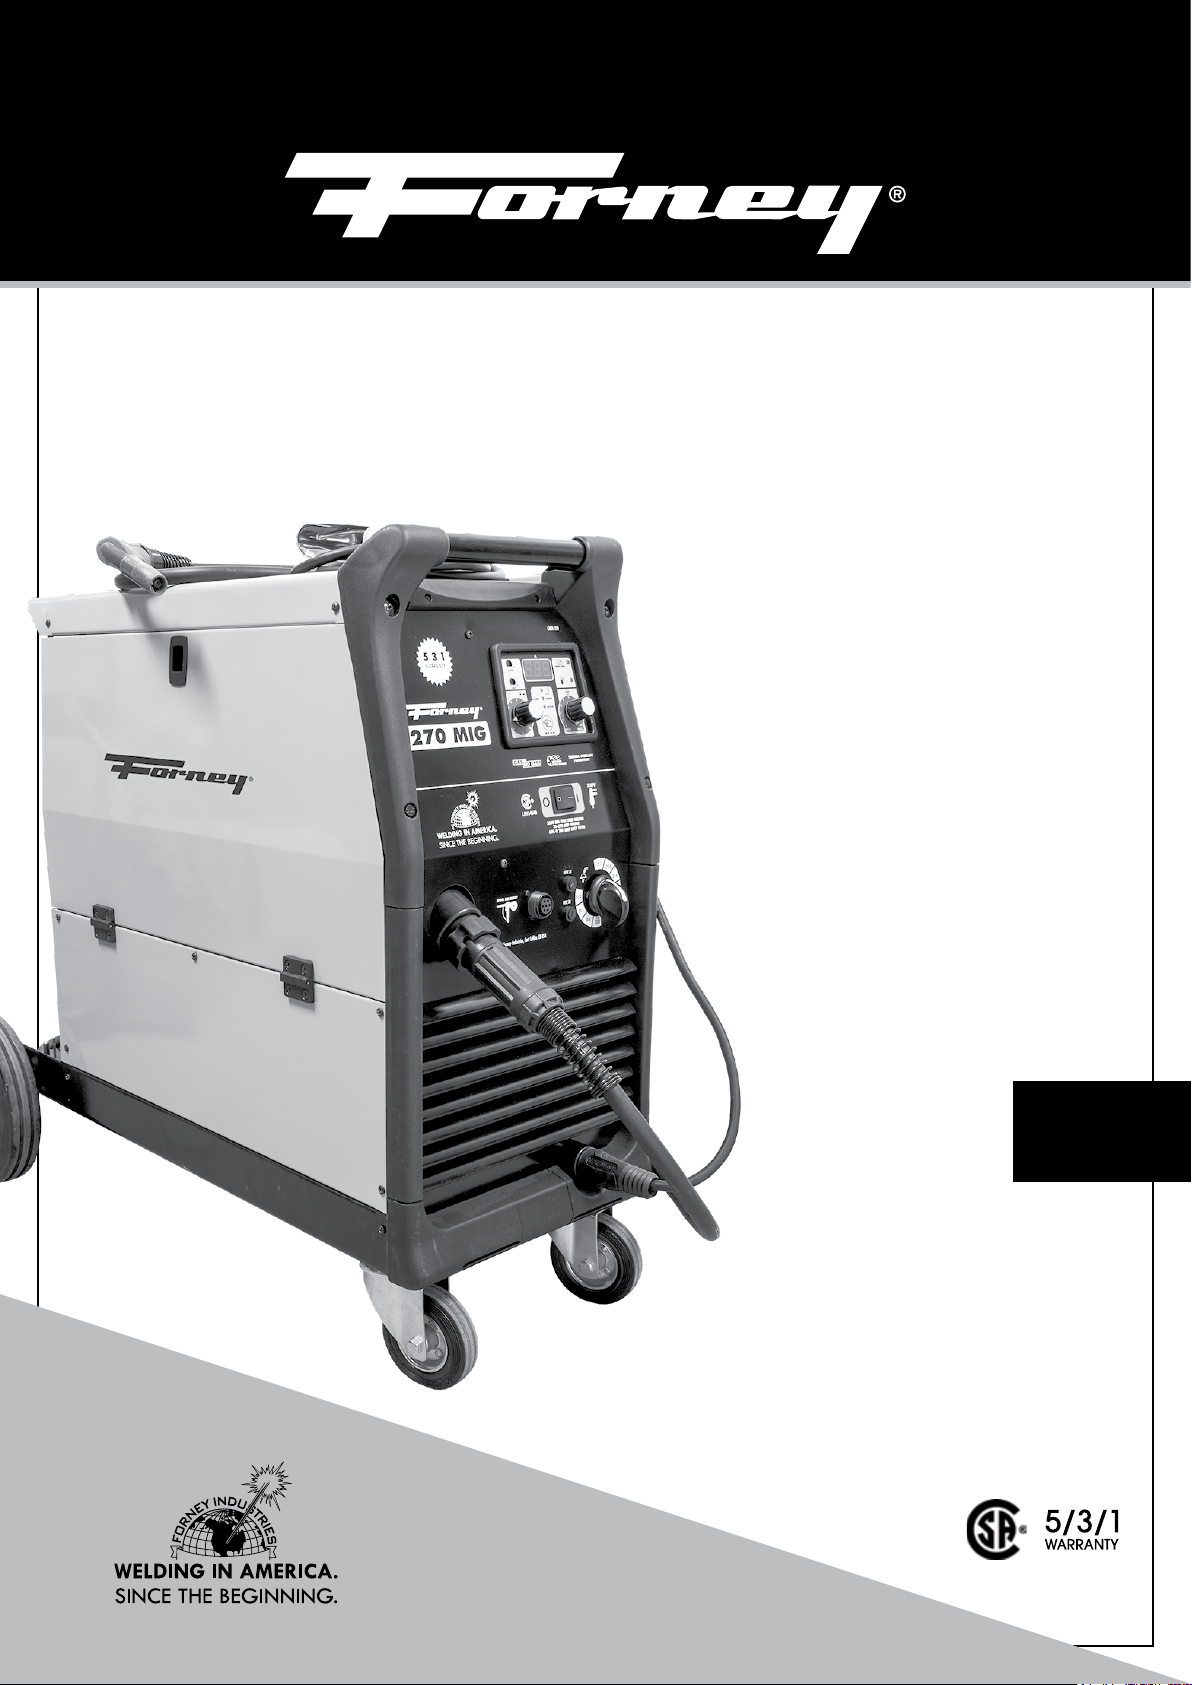
270 MIG WELDER
OPERATING MANUAL
FEATURES:
• 270 Amp Output / 230V Input
• For Steel, Stainless Steel, and Aluminum
welding
• Heavy duty torch
• Aluminum drive system
• Easy to use, forgiving, increases
productivity
• Digital readout for true amps
• Three trigger modes with spot weld timer
• Optional spool gun increases flexibility
• Burn back and slope control
ENGLISH
IDEAL FOR:
General Fabrication, Auto Body, Farm &
Ranch, Sheet Metal, Contractor, and More...
INCLUDES:
Torch, Ground Cable and Clamp, Input Power
Cable, Gas Hose and Regulator
CAT# 319
REV 04.14.2017
1
WWW.FORNEYIND.COM
Page 2
Page 3

FIVE WAYS TO ORDER
Forney Promise
Web: www.forneyind.com
Phone: 800-521-6038
Fax: 970-498-9505
Mail: Forney Industries
2057 Vermont Drive
Fort Collins, CO 80525
Email: [email protected]
U.S. Warehouses:
- Fort Collins, CO
- Tipp City, OH
We are committed to your success regardless of location, size or
needs. We understand it is your goal to get the job done right,
and we are ready to help you do just that.
President's Message
We market the highest quality tools, equipment and accessories
for the do-it-yourselfer and professional. Our passion and
dedication in bringing new products to the industrial and retail
market, combined with our personal service, is unmatched in our
industry. Our ability to listen to our customers’ needs enables us to
create solutions to their problems.
Our dedication to the highest quality customer service within our
corporate headquarters and the service provided in the field is
unequaled. We are committed to creating the best solutions to our
customer’s needs. Above all, our employees will provide the same
respect and caring attitude within the organization as they are
expected to share with every Forney customer. Our goal will be to
exceed our customers’ expectations through empowered people,
guided by shared values and commitments.
Copyright© 2014 Forney Industries,
Inc. All rights reserved. Unauthorized
reproduction and/or distribution is
subject to US copyright laws.
We work hard so our customers trust us because of our integrity,
teamwork and innovation of Forney products, and Forney’s
80 years of unmatched product quality and an unwavering
commitment to our customers.
When our customers succeed we succeed.
STEVEN G. ANDERSON, President & CEO
WWW.FORNEYIND.COM
3
Page 4
STOP!
PLEASE DO NOT
RETURN TO THE STORE
If you have questions or problems with your new plasma cutter,
please call customer service at 1-800-521-6038
Monday through Friday from 7 a.m. - 5 p.m. (MST) or at
www.forneyind.com/about-us/contact-us.
Please take time to register your product at
www.forneyind.com/support/product-registration.
Thank you and enjoy your new welder.
For the most up-to-date
warranty information,
visit www.forneyind.com
4
WWW.FORNEYIND.COM
Page 5
CAUTION!
BEFORE INSTALLING, OPERATING OR CARRYING OUT MAINTENANCE ON THE MACHINE, READ THE CONTENTS OF THIS MANUAL
CAREFULLY, PAYING PARTICULAR ATTENTION TO THE SAFETY RULES AND HAZARDS.
In the event of these instructions not being clear, please contact your
Forney Authorized Dealer or Forney Customer Service 1-800-521-6038
Safety Information
Principal Safety Standards
• Safety in Welding and Cutting, ANSI Standard Z49.1, from American Welding Society, 8669 Doral
Boulevard, Suite 130, Doral, FL 33166 Safety and Health Standards, OSHA 29 CFR 1910, from
Superintendent of Documents, U.S. Government Printing Office, Washington, D.C. 20402.
• Recommended Safe Practices for the Preparation for Welding and Cutting of Containers That Have
Held Hazardous Substances, American Welding Society Standard AWS F4.1, from American
Welding Society, 8669 Doral Boulevard, Suite 130, Doral, FL 33166
• National Electrical Code, NFPA Standard 70, from National Fire Protection Association,
Batterymarch Park, Quincy, MA 02269.
• Safe Handling of Compressed Gases in Cylinders, CGA Pamphlet P-1, from Compressed Gas
Association, 1235 Jefferson Davis Highway, Suite 501, Arlington, VA 22202.
• Code for Safety in Welding and Cutting, CSA Standard W117.2, from Canadian Standards
Association, Standards Sales, 178 Rexdale Boulevard, Rexdale, Ontario, Canada M9W 1R3.
• Safe Practices For Occupation And Educational Eye And Face Protection, ANSI Standard Z87.1,
from American National Standards Institute, 1430 Broadway, New York, NY 10018.
• Cutting And Welding Processes, NFPA Standard 51B, from National Fire Protection Association,
Batterymarch Park, Quincy, MA 02269
California Proposition 65 Warning
WARNING: This product can expose you to chemicals including lead, which are known to the State
of California to cause cancer and birth defects or other reproductive harm. For more information go to
www.P65Warnings.ca.gov. P65 details at forneyind.com. Wash hands after use.
EMF Information
Welding or cutting current, as it flows through the welding or cutting cables, will cause electromagnetic
fields. There has been and still is some concern about such fields. However, after examination the
committee of the National Research Council concluded that: “The body of evidence, in the committee’s
judgment, has not demonstrated that exposure to power-frequency electric and a magnetic field is a
human health hazard.” However, studies are still going forth and evidence continues to be examined.
Until the final conclusions of the research are reached, you may wish to minimize your exposure to
electromagnetic fields when welding or cutting.
To reduce magnetic fields in the workplace, use the following procedures:
1. Keep cables close together by twisting or taping them.
2. Arrange cables to one side and away from the operator.
3. Do not coil or drape cables around your body.
4. Keep welding or cutting power source and cables as far away from operator as practical.
5. Connect work clamp to work piece as close to the cut or weld as possible.
ABOUT PACEMAKERS & HEARING AIDS:
Pacemaker & Hearing Aid wearers consult your doctor first. If cleared by your doctor, then following
the above procedures is recommended.
WWW.FORNEYIND.COM
5
Page 6
Personal Protection
Welding processes of any kind can be dangerous not only to the operator but to any person situated
near the equipment, if safety and operating rules are not strictly observed.
THE WELDING ARC PRODUCES VERY BRIGHT ULTRAVIOLET AND INFRARED
LIGHT. THESE ARC RAYS WILL DAMAGE YOUR EYES AND BURN YOUR SKIN IF
YOU ARE NOT PROPERLY PROTECTED. To reduce the risk of injury from arc rays, read,
understand, and follow the safety instructions. In addition, make certain that anyone else that
uses this welding equipment, or is a bystander in the welding area understands and follows
these safety instructions as well. Helmets and filter should conform to ANSI Z87.1 stan dards.
• Do not look at an electric arc without proper protection. A welding arc is extremely bright
and intense and, with inadequate or no eye protection, the retina can be burned, leav ing
a permanent dark spot in the field of vision. A shield or helmet with a #10 shade filter lens
(minimum) must be used.
• Do not strike a welding arc until all bystanders and you (the welder) have welding shields
and/or helmets in place.
• Do not wear a cracked or broken helmet and replace any cracked or bro ken filter lenses
immediately.
• Do not allow the uninsulated portion of the wire feed gun to touch the ground clamp or
grounded work to prevent an arc flash from being created on contact.
• Provide bystanders with shields or hel mets fitted with an appropriate shade filter lens.
• Wear protective clothing. The intense light of the welding arc can burn the skin in much
the same way as the sun, even through light-weight clothing. Wear dark clothing of heavy
material. The shirt worn should be long sleeved and the collar kept buttoned to protect chest
and neck.
• Protect against reflected arc rays. Arc rays can be reflected off shiny sur faces such as a glossy
painted surface, aluminum, stainless steel, and glass. It is possible for your eyes to be injured
by reflected arc rays even when wearing a protective helmet or shield. If welding with a
reflective surface behind you, arc rays can bounce off the surface and off the fil ter lens. It can
get inside your helmet or shield and into your eyes. If a reflective background exists in your
welding area, either remove it or cover it with something non-flammable and non-reflective.
Reflective arc rays can also cause skin burn in addition to eye injury.
• Flying sparks can injure. Wear proper safety equipment to protect eyes and face. Shape
tungsten electrode on grinder wearing proper protection and in a safe location. Keep
flammables away and prevent fire from flying sparks.
FUMES, GASSES, AND VAPORS CAN CAUSE DISCOMFORT, ILLNESS, AND
DEATH! To reduce the risk, read, understand, and follow the safety instructions. In addition,
make certain that anyone else that uses this welding equipment or is a bystander in the welding
area, understands and follows these safety instructions as well.
• Read and understand manufacturers SDS and MSDS.
• Do not weld in an area until it is checked for adequate ventilation as described in ANSI
standard Z49.1. If ventilation is not adequate to exchange all fumes and gasses generated
during the welding process with fresh air, do not weld unless you (the welder) and all
bystanders are wearing air-supplied respirators.
• Do not heat metals coated with, or that contain, materials that produce toxic fumes (such as
galvanized steel), unless the coating is removed. Make certain the area is well ventilated, and
the operator and all bystanders are wearing air-sup plied respirators.
6
WWW.FORNEYIND.COM
Page 7
• Do not weld, cut or heat lead, zinc, cad mium, mercury, beryllium, antimony, cobalt,
manganese, selenium, arsenic, copper, silver, barium, chromium, vanadium, nickel, or
similar met als without seeking professional advice and inspection of the ventilation of the
welding area. These metals produce extremely toxic fumes which can cause discomfort,
illness and death.
• Do not weld or cut in areas that are near chlorinated solvents. Vapors from chlori nated
hydrocarbons, such as trichloroeth ylene and perchloroethylene, can be decomposed by the
heat of an electric arc or its ultraviolet radiation. These actions can cause phosgene, a high ly
toxic gas, to form, along with other lung and eye-irritating gasses. Do not weld or cut where
these solvent vapors can be drawn into the work area or where the ultraviolet radiation can
pene trate to areas containing even very small amounts of these vapors.
• Do not weld in a confined area unless it is being ventilated or the operator (and anyone else
in the area) is wearing an air-supplied respirator.
• Stop welding if you develop momentary eye, nose, or throat irritation as this indi cates
inadequate ventilation. Stop work and take necessary steps to improve ventilation in the
welding area. Do not resume welding if physical discomfort persists.
Fire Prevention
FIRE OR EXPLOSION CAN CAUSE DEATH, INJURY, AND PROPERTY DAMAGE!
To reduce these risks, read, understand and follow the safety instructions. In addition, make
certain that anyone else that uses this welding equip ment, or is a bystander in the welding
area, understands and follows these safety instruc tions as well. Remember: arc welding by
nature produces sparks, hot spatter, molten metal drops, hot slag and hot metal parts that can
start fires, burn skin and damage eyes.
• Do not wear gloves or other clothing that contains oil, grease, or other flammable
substances.
• Do not wear flammable hair preparations.
• Do not touch the hot weld bead or weld puddle until fully cooled.
• Do not weld in an area until it is checked and cleared of combustible and/or flam mable
materials. Be aware that sparks and slag can fly 35 feet and can pass through small cracks
and openings. If work and combustibles cannot be sepa rated by a minimum of 35 feet,
protect against ignition with suitable, snug-fitting, fire resistant, covers or shields.
• Do not weld on walls until checking for and removing combustibles touching the other side of
the walls.
• Do not weld, cut, or perform other such work on used barrels, drums, tanks, or other
containers that had a flammable or toxic substance. The tech niques for removing flammable
sub stance and vapors, to make a used con tainer safe for welding or cutting, are quite
complex and require special educa tion and training.
• Do not strike an arc on a compressed gas or air cylinder. Doing so will create a brittle
area that can result in a violent rupture immediately or at a later time as a result of rough
handling.
• Do not weld or cut in an area where the air may contain flammable dust (such as grain
dust), gas, or liquid vapors (such as gasoline).
• Do not handle hot metal, such as the work piece or electrode stubs, with bare hands.
• Wear leather gloves, heavy long sleeve shirt, cuffless pants, high-topped shoes, helmet, and
cap. As necessary, use additional protective clothing such as leather jacket or sleeves, fire
resistant leggings, or apron. Hot sparks or metal can lodge in rolled up sleeves, pant cuffs,
or pockets. Sleeves and collars should be kept buttoned and pockets eliminated from the shirt
front.
• Have fire extinguisher equipment handy for immediate use. A portable chemical fire
extinguisher, type ABC, is recom mended.
WWW.FORNEYIND.COM
7
Page 8
• Wear ear plugs when welding overhead to prevent spatter or slag from falling into ear.
• Make sure welding area has a good, solid, safe floor, preferably concrete or masonry, not
tiled, carpeted, or made of any other flammable material.
• Protect flammable walls, ceilings, and floors with heat resistant covers or shields.
• Check welding area to make sure it is free of sparks, glowing metal or slag, and flames
before leaving the welding area.
• Wear garments free of oil or other flammable substances such as leather gloves, thick cotton
shirts with no synthetic materials, cuffless trousers, closed toed shoes. Keep long hair pulled
back.
• Remove any combustibles such as lighters and matches before doing any welding.
• Follow requirements in OSHA and NFPA for hot work and have an extinguisher nearby.
High Frequency Radiation
• High Frequency (H.F) can interfere with radio navigation, safety services, computers and
communication equipment.
• It is the user’s responsibility to have a qualified electrician promptly correct any interference
problem resulting from the installation. Electrician should regularly check and maintain
installation.
• Stop using the equipment if notified by the FCC about interference.
• Keep H.F. source doors and panels tightly shut and keep spark gaps at correct setting.
Arc Welding
• Computers and computer driven equipment can be harmed with electromagnetic energy.
• Be sure all equipment is compatible with electromagnetic energy.
• Keep welding cables short to reduce interference.
• Follow manual to install and ground machine.
• If interference continues, shield the work area or move the welding machine.
Electric Shock
WARNING: ELECTRIC SHOCK CAN KILL! To reduce the risk of death or serious injury
from shock, read, understand, and follow the safety instructions. In addition, make certain
that anyone else who uses this welding equipment, or who is a bystander in the welding area
understands and follows these safety instructions as well.
IMPORTANT! TO REDUCE THE RISK OF DEATH, INJURY, OR PROPERTY
DAMAGE, DO NOT ATTEMPT OPERA TION of this welding equipment until you have read
and understand the following safety summary.
• Do not, in any manner, come into physi cal contact with any part of the welding current
circuit. The welding current circuit includes:
a. the work piece or any conductive material in contact with it,
b. the ground clamp,
c. the electrode or welding wire,
d. any metal parts on the electrode holder, or wire feed gun.
• Do not weld in a damp area or come in contact with a moist or wet surface.
• Do not attempt to weld if any part of clothing or body is wet.
• Do not allow the welding equipment to come in contact with water or moisture.
• Do not drag welding cables, wire feed gun, or welder power cord through or allow them to
come into contact with water or moisture.
8
WWW.FORNEYIND.COM
Page 9
• Do not touch welder, attempt to turn welder on or off if any part of the body or clothing is
moist or if you are in physical contact with water or moisture.
• Do not attempt to plug the welder into the power source if any part of body or cloth ing is
moist, or if you are in physical con tact with water or moisture.
• Do not connect welder work piece clamp to or weld on electrical conduit.
• Do not alter power cord or power cord plug in any way.
• Do not attempt to plug the welder into the power source if the ground prong on power cord
plug is bent over, broken off, or missing.
• Do not allow the welder to be connected to the power source or attempt to weld if the welder,
welding cables, welding site, or welder power cord are exposed to any form of atmospheric
precipitation, or salt water spray.
• Do not carry coiled welding cables around shoulders, or any other part of the body, when
they are plugged into the welder.
• Do not modify any wiring, ground connections, switches, or fuses in this welding equipment.
• Wear welding gloves to help insulate hands from welding circuit.
• Keep all liquid containers far enough away from the welder and work area so that if spilled,
the liquid cannot possibly come in contact with any part of the welder or electrical welding
circuit.
• Replace any cracked or damaged parts that are insulated or act as insulators such as
welding cables, power cord, or electrode holder immediately.
• When not welding, cut wire back to contact tip or remove electrode from electrode holder.
Noise
Noise can cause permanent hearing loss. Welding processes can cause noise levels that exceed
safe limits. You must protect your ears from loud noise to prevent permanent loss of hearing.
• To protect your hearing from loud noise, wear protective ear plugs and/or ear muffs.
• Noise levels should be measured to be sure the decibels (sound) do not exceed safe levels.
Additional Safety Information
For additional information concerning weld ing safety, refer to the following standards and comply with
them as applicable.
• ANSI Standard Z49.1 - SAFETY IN WELDING AND CUTTING - obtainable from the
American Welding Society, 550 NW Le Jeune Road, Miami, FL 33126 Telephone (800)
443-9353, Fax (305) 443-7559 - www.amweld.org or www.aws.org
• ANSI Standard Z87.1 - SAFE PRAC TICE FOR OCCUPATION AND EDUCA TIONAL EYE
AND FACE PROTECTION - obtainable from the American National Standards Institute, 11
West 42nd St., New York, NY 10036 Telephone (212) 642A900, Fax (212) 398-0023 www.ansi.org
• NFPA Standard 518 - CUTTING AND WELDING PROCESS - obtainable from the National
Fire Protection Association, 1 Batterymarch Park, P.O. Box 9101, Quincy, MA 02269-9101
Telephone (617) 770-3000 Fax (617) 770-0700 - www.nfpa.org
• OSHA Standard 29 CFR, Part 1910, Subpart Q., WELDING, CUTTING AND BRAZING
- obtainable from your state OSHA office or U.S. Dept. of Labor OSHA, Office of Public
Affairs, Room N3647, 200 Constitution Ave., Washington, DC 20210 - www.osha.gov
• CSA Standard W117.2 - Code for SAFE TY IN WELDING AND CUTTING. - obtainable
from Canadian Standards Association, 178 Rexdale Blvd., Etobicoke, Ontario M9W 1R3 www.csa.ca
• American Welding Society Standard A6.0. WELDING AND CUTTING CON TAINERS
WHICH HAVE HELD COM BUSTIBLES. - obtainable from the American Welding Society, 550
NW Le Jeune Road, Miami, FL 33126 Telephone (800) 443-9353, Fax (305) 443-7559 www.amweld.org or www.aws.org
WWW.FORNEYIND.COM
9
Page 10
Table of Contents
WARRANTY ................................................................................................................................................ 4
SAFETY INFORMATION ...............................................................................................................................5
PRINCIPAL SAFETY STANDARDS ............................................................................................................ 5
CALIFORNIA PROPOSITION 65 WARNING ............................................................................................5
EMF INFORMATION..............................................................................................................................5
PERSONAL PROTECTION ......................................................................................................................6
FIRE PREVENTION .................................................................................................................................7
HIGH FREQUENCY RADIATION .............................................................................................................8
ARC WELDING .....................................................................................................................................8
ELECTRIC SHOCK ..................................................................................................................................8
NOISE ..................................................................................................................................................9
ADDITIONAL SAFETY INFORMATION ....................................................................................................9
TABLE OF CONTENTS ................................................................................................................................10
INSTALLATION .......................................................................................................................................... 11
WELDER SPECIFICATIONS ..................................................................................................................11
SITE SELECTION .................................................................................................................................11
POWER SOURCE CONNECTION ........................................................................................................11
VENTILATION .....................................................................................................................................12
ADDITIONAL WARNINGS ................................................................................................................... 12
ASSEMBLY ................................................................................................................................................12
HANDLE AND WHEELS ASSEMBLY ......................................................................................................12
TORCH LEAD AND SPOOL GUN ASSEMBLY ........................................................................................13
GAS CYLINDER AND REGULATOR CONNECTION ...............................................................................13
SHIELDING GAS GUIDE ......................................................................................................................13
WIRE LOADING ..................................................................................................................................14
REPLACING THE WIRE LINER ...............................................................................................................15
HOW TO CHOOSE THE WIRE LINER FOR DIRECT AND EURO CONNECT TORCHES .............................15
ARRANGEMENT FOR WELDING WITH A SPOOL GUN ........................................................................15
SETTING THE WIRE DRIVE SYSTEM ......................................................................................................17
ADJUSTING THE SPOOL POSITION .....................................................................................................17
OPERATION ..............................................................................................................................................17
DESCRIPTION .....................................................................................................................................17
WELDER CONTROLS ...........................................................................................................................18
THERMAL OVERLOAD PROTECTION ....................................................................................................18
TECHNICAL DATA INFORMATION GUIDE ............................................................................................19
WELDING PREPARATION ....................................................................................................................19
FACTORS TO CONSIDER FOR BEST WELDING RESULTS .......................................................................19
ALUMINUM WELDING ........................................................................................................................20
MAINTENANCE & SERVICING ...................................................................................................................21
GENERAL MAINTENANCE ..................................................................................................................21
TROUBLSHOOTING ...................................................................................................................................21
WIRING DIAGRAM ...................................................................................................................................24
TOOLS AND SPARE PARTS LIST .................................................................................................................. 25
PARTS DIAGRAM ......................................................................................................................................26
MIG GUN TORCH SPARE PARTS LIST .......................................................................................................... 28
USER NOTES ............................................................................................................................................29
10
WWW.FORNEYIND.COM
Page 11
Installation
Welder Specifications
Table 1. Welder Specifications
Primary (input) volts 230 VAC
Welding Output 270A maximum
Phase Single
Frequency
Rated Duty Cycle
60Hz
60%
Wire Diameter Range Up to 0.045”
Site Selection
BE SURE TO LOCATE THE WELDER ACCORDING TO THE FOLLOWING GUIDELINES:
• In areas free from moisture and dust;
• In areas with ambient temperature between 30° to 90°F;
• In areas free from oil, steam and corrosive gases;
• In areas not subjected to abnormal vibration or shock;
• In areas not exposed to direct sunlight or rain;
• Place at a distance of 12” or more from walls or similar obstructions that could restrict
natural air flow for cooling.
Power Source Connection
This welder is designed to operate on a properly grounded 230V, 60HZ, single-phase alternating
current (AC) power source fused with a 50A time-delayed fuse or circuit breaker. It is recommended
that a qualified electrician verify the actual voltage at the receptacle into which the welder will be
plugged and confirm that the receptacle is properly fused and grounded. The use of the proper circuit
size can eliminate nuisance circuit breaker tripping when welding.
Do not operate this welder if the actual power source is less than 105 VAC. Contact a qualified
electrician if this problem exists. Improper performance and/or damage to the welder will result if
operated on inadequate or excessive power.
Before you make any electrical connection, make sure that supply voltage and frequency available at
site are those stated in the ratings label of your welder.
The main supply voltage should be within ±10% of the rated main supply voltage. Too low a voltage
may cause poor welding performance. Too high a supply voltage will cause components to overheat
and possibly fail. The welder outlet must be:
• Correctly installed, if necessary, by a qualified electrician;
• Correctly grounded (electrically) in accordance with local regulations;
• Connected to the correct size electric circuit.
NOTE:
• Periodically inspect supply cable for any cracks or exposed wires. If it is not in good
condition, have it repaired by a Service Center.
• Do not violently pull the input power cable to disconnect it from supply outlet.
WWW.FORNEYIND.COM
11
Page 12
• Do not lay material or tools on the power supply cable. The cable may be damaged and
result in electrical shock.
• Keep the supply cable away from heat sources, oils, solvents or sharp edges.
• If you use an extension cord, keep it as straight as possible. For lengths up to 50 ft. use 12
AWG. For lengths up to 100 ft. use 10 AWG.
Ventilation
Since the inhalation of welding fumes can be harmful, ensure that the welding area is
effectively ventilated.
Additional Warnings
FOR YOUR SAFETY, BEFORE CONNECTING THE POWER SOURCE TO THE LINE
CLOSELY FOLLOW THESE INSTRUCTIONS:
• An adequate two-pole switch must be inserted before the main outlet. This switch must be
equipped with time-delay fuses.
• The ground connection must be made with a two-pole plug compatible with the above
mentioned socket.
• When working in a confined space, the welder must be kept outside the welding area and
the ground cable should be fixed to the workpiece. Never work in a damp or wet confined
space.
• Do not use damaged input or welding cables.
• The welding torch should never be pointed at the operator or other people.
• The welder must never be operated without its panels attached. This could cause serious
injury to the operator and could damage the equipment.
Assembly
• Unpack the welder.
• Assemble the plastic top handle using the screws provided.
• Attach the welding torch cable to the threaded connection on the front of the welder.
• Attach the gas hose and the electrical connector.
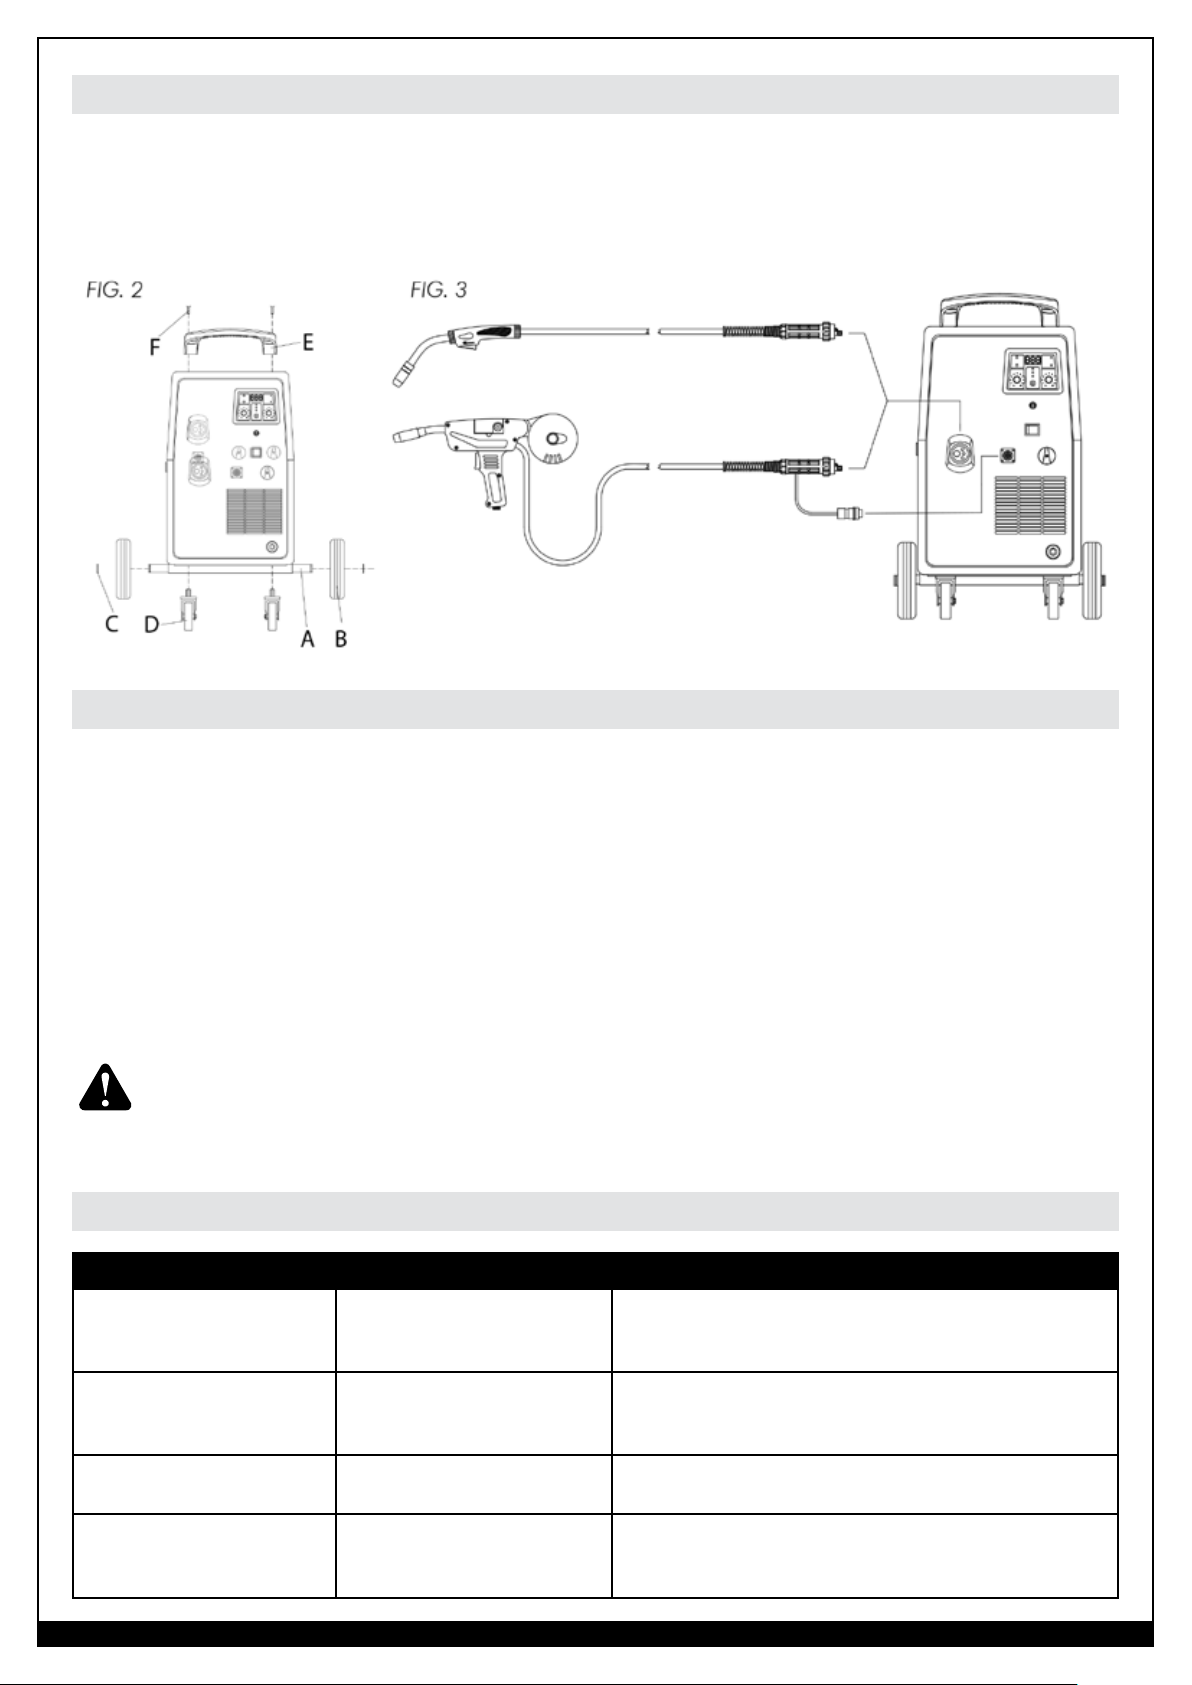
Handle and Wheels Assembly
• Screw the two casters (Fig. 2)(D) to the machine.
• Insert the axle (A) through the holes at the rear of the welder and slide a wheel (B) on to
each end followed by the retaining washers (C).
• Assemble the plastic handle (E) using the screws provided (F).
12
WWW.FORNEYIND.COM
Page 13
Torch Lead and Spool Gun Assembly
• Plug the torch hose into the socket on the front of the welder, be careful not to damage the
contacts. Secure by hand screwing in the threaded connection (Fig. 3).
• To connect Spool Gun it is necessary to install also the terminals to the 7 pole connector on
the front of the welder.
Gas Cylinder and Regulator Connection
The gas cylinder (not supplied) should be located at the rear of the welder, in a well-ventilated area
and securely fixed to the work bench or to the wall to ensure that it will not fall.
For safety and economy, ensure that the regulator is fully closed (turned counter-clockwise)
when not welding and when fitting or removing the gas cylinder.
• Turn the regulator adjustment knob counter-clockwise to ensure the valve is fully closed.
• Screw the gas regulator down on the gas bottle valve and tighten.
• Connect the gas hose to the regulator, securing with the clip/nut provided.
• Open the cylinder valve, then set the gas flow to approximately 20 - 35 CFH (cubic ft. per
hour) on the regulator.
• Operate the torch trigger to ensure that the gas is flowing through the torch.
WARNING: Cylinders are highly pressurized. Handle with care. Serious accidents can result
from improper handling or misuse of compresses gas cylinders. Do not drop the cylinder, knock
it over, expose it to excessive heat, flames or sparks. Do not strike it against other cylinders.
Shielding Gas Guide
METAL GAS NOTE
Mild Steel CO2
Argon + CO2
Argon + CO2 + Oxygen
Aluminum Argon
Argon + Helium
Stainless Steel Argon + CO2 + Oxygen
Argon + Oxygen
Copper, Nickel & Alloys Argon
Argon + Helium
WWW.FORNEYIND.COM
Argon controls spatter
Oxygen improves arc stability
Arc stability, good fusion and minimum splatter.
Higher heat input suitable for heavy sections.
Minimum porosity.
Arc stability.
Minimum splatter.
Suitable for light gauges because of low flowability
of the weld pool.
Higher heat input suitable for heavy sections.
13
Page 14

Wire Loading
Your MIG welder is designed to accept either 8” or 12” wire spools of mild steel, stainless steel or
aluminum according to the type of metal you wish to weld. Wire spools aren’t supplied with the unit
and must be purchased separately.
ENSURE GAS AND ELECTRICAL SUPPLIES ARE DISCONNECTED. Before proceeding,
remove the nozzle and the contact tip from the torch.
• Open the side panel. Loosen the nut (Fig.4) (A) of the spool holder (Position 1) (brake drum).
Remove the spacer (E). In the case you are replacing the wire spool, extract it by pushing the
snap tongue (D).
• Remove the plastic protection from the spool. Place spool on the spool holder. Mount the
spacer again (only for 8” spools) and tighten the lock nut.
Your MIG welder can also accept 4” wire spools. To mount 4” spools:
• Remove the wire spool from the spool holder.
• Loosen the nut, remove the spring and the washer; remove the spool holder from the pivot.
• Insert on the pivot the 4” wire spool; Mount the washer, the spacer and the spring.
• Tighten the lock nut.
TIGHTEN NUT. EXCESSIVE PRESSURE STRAINS THE WIRE FEEDING MOTOR. TOO
LITTLE PRESSURE DOES NOT ALLOW THE WIRE SPOOL TO STOP IMMEDIATELY.
• Loosen and lower the plastic knob (Fig. 5) (A). Release the upper
roll (B) of the feeder. Extract the wire from the torch liner.
• When the wire is disconnected, grasp it with pliers so
that it cannot exit from the spool. If necessary, straighten
it before inserting it in the wire input guide (C). Insert the
wire on the lower roll (D) and in the torch liner (E).
WARNING: Keep the torch straight when feeding a new
wire through the liner. Make sure the wire is cut cleanly
(no burrs or angles) and that at least 1/2” from the end
is straight (no curves). Failure to follow these instructions
could cause damage to the liner.
• Lower the upper roll (B) and place the knob (A). Tighten
slightly. If tightened too much, the wire gets locked and
could cause motor damage. If not tightened enough, the
rolls will not feed the wire. NOTE: When changing the
wire diameter being used, or replacing the wire feed
roll, be sure that the correct groove for the wire diameter
selected is inside, closest to the machine. The wire is
14
WWW.FORNEYIND.COM
Page 15
driven by the inside groove. Feed rolls are marked on the side identifying the groove nearest
that side.
Close the side panel of the machine. Connect the power supply cable to the outlet. Turn on the
•
switch. Press the torch switch. The wire fed by the wire feeding motor at variable speed must
slide through the liner. When it exits from the torch neck, release the torch switch. Turn off
the machine. Mount the contact tip and the nozzle.
NOTE: When checking the correct exit of
the wire from the torch do not bring your face near the torch. You may run the risk of being
wounded by the outgoing wire. Do not bring your fingers close
when working! The rolls, when moving,
Replace them
when they are worn and compromise the regular feeding of the wire.
may crush fingers. Periodically check the rolls.
to the feeding mechanism
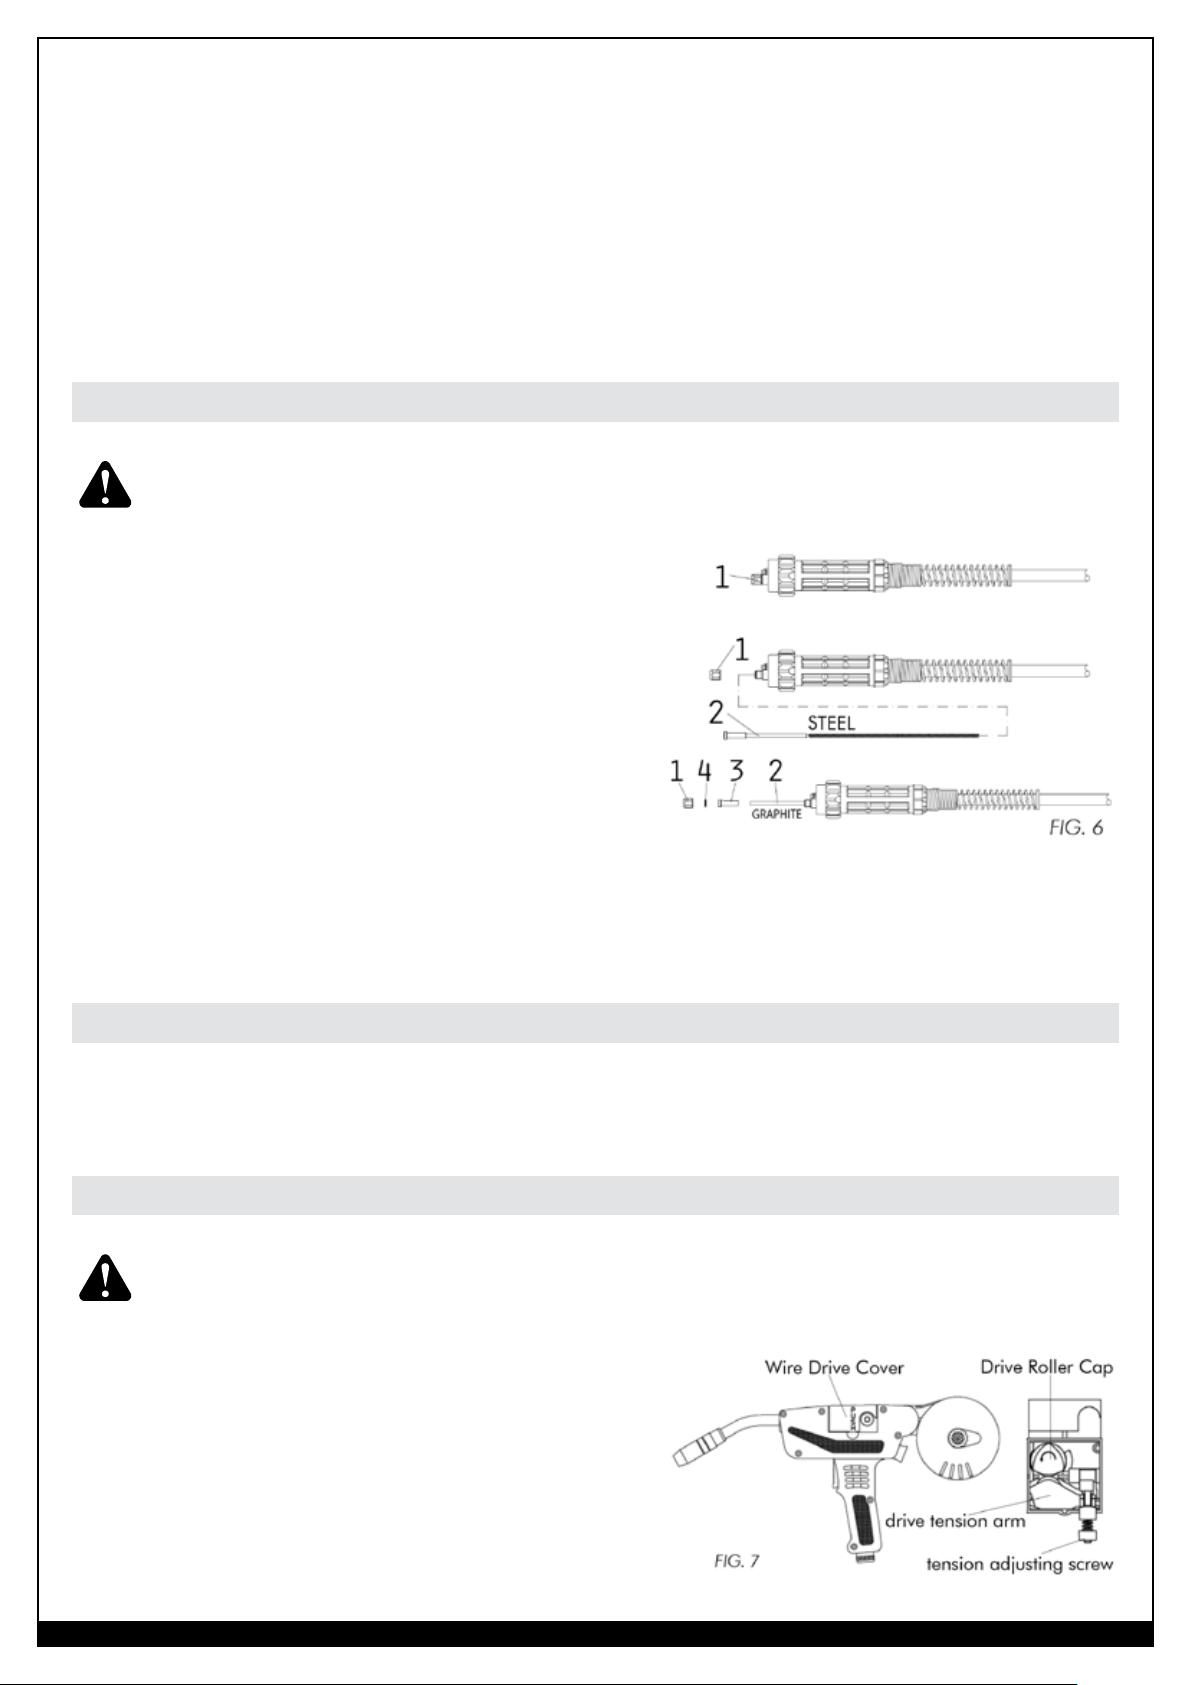
Replacing the Wire Liner
BEFORE PERFORMING THIS PROCEDURE, BE SURE THE GAS SUPPLY LINE AND
INPUT POWER CABLE ARE DISCONNECTED.
• Disconnect the torch from the machine.
• Place it on a flat surface and carefully remove
the brass nut (1).
• Pull the liner out of the hose.
• I
nstall the new liner and mount the brass nut (1)
again.
In case you are replacing a Teflon or graphite wire liner,
follow these instructions:
• Install the new liner and insert the wire liner
collet (3) and the O ring (4).
• Mount the brass nut (1).
• Cut the wire liner close to the brass nut.
NOTE: the length of the new wire liner must be the same as the liner you have just pulled out
of the hose.
• Connect the torch to the machine and install the wire into the feeding system.
How to Choose the Wire Liner for Direct and Euro Connect Torches
There are basically two types of wire liners: Steel and Teflon. Steel wire liners can be coated or noncoated. Coated wire liners are used for air-cooled torches. Teflon wire liners are recommended for
aluminum welding as they allow smooth feeding of the wire.
Arrangement For Welding With a Spool Gun
WARNING: Electric shock can kill! Always turn the POWER switch OFF and unplug the power
cord from the AC power source before installing wire.
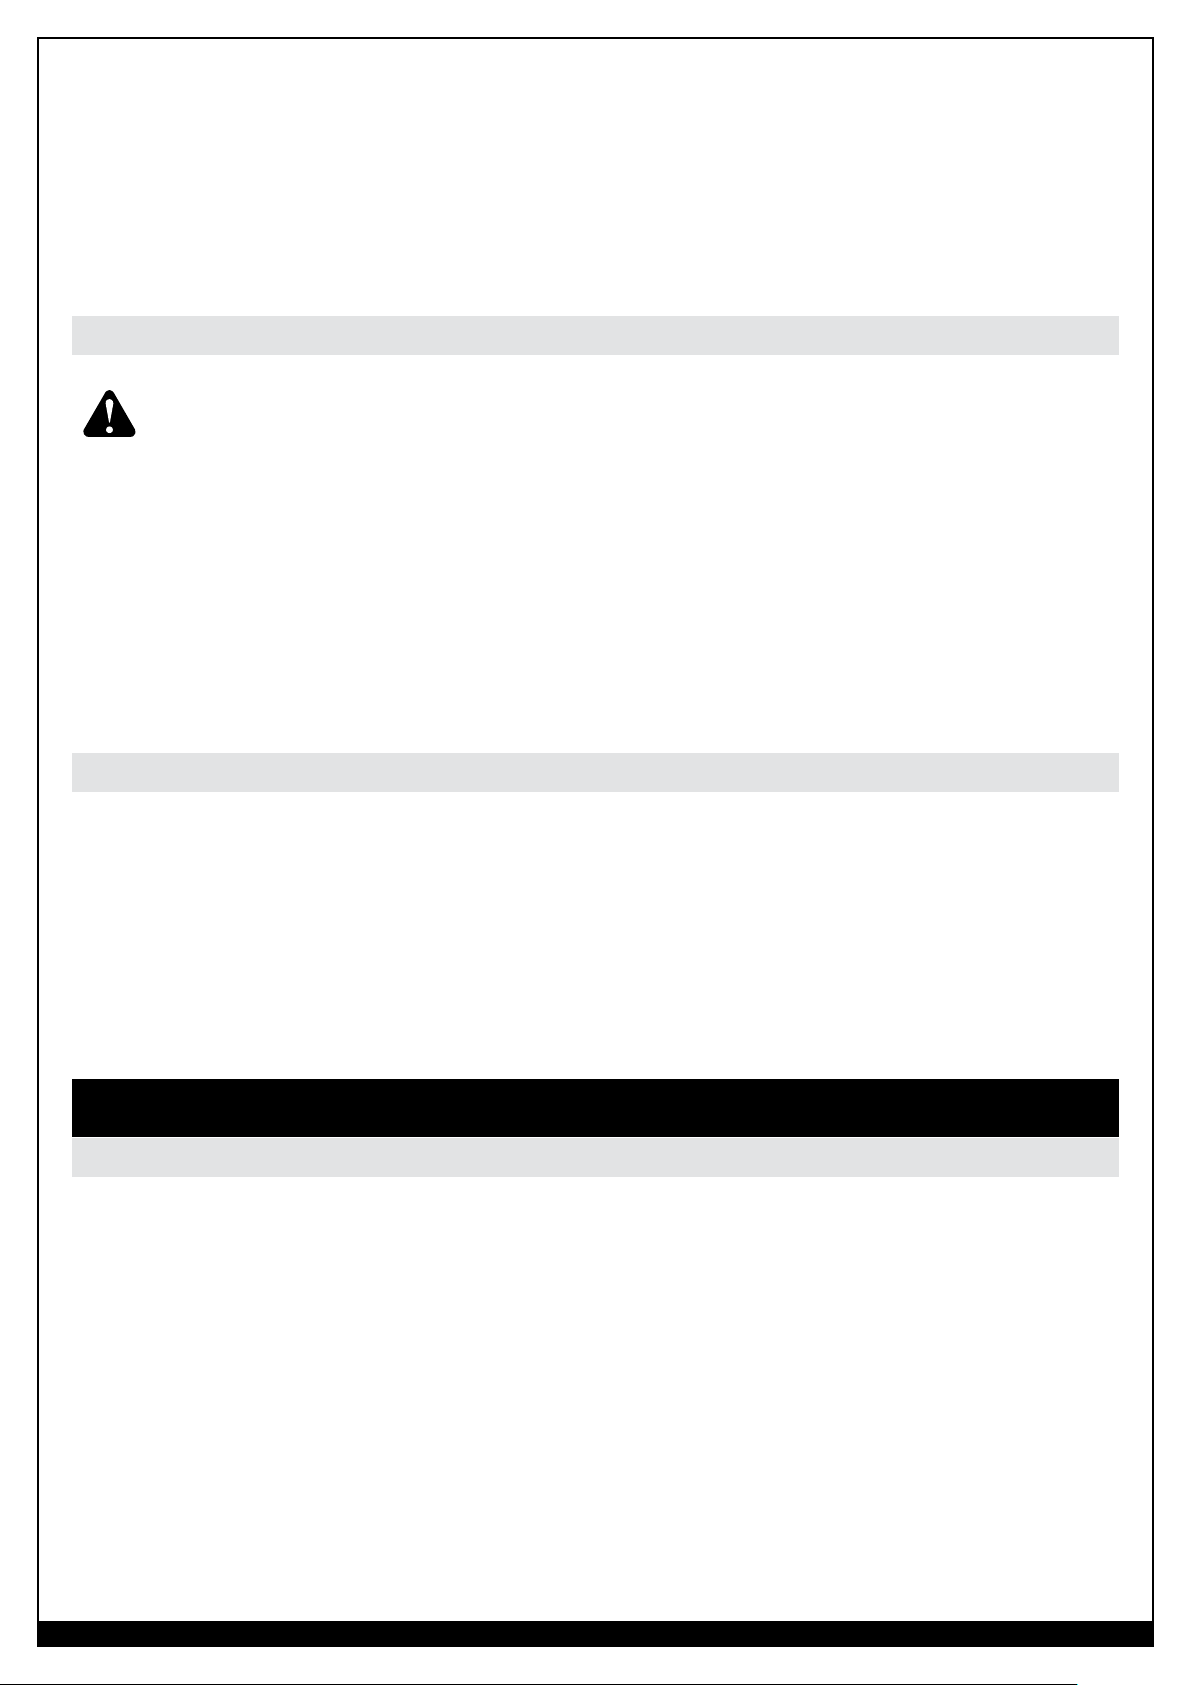
Before installing any welding wire into the unit,
the appropriate drive roll must be placed into position
on the wire drive mechanism. Ensure the groove is the
proper shape and size for the wire being used. Adjust
the drive roll according to the following steps:
1. Open the wire drive cover on the spool gun.
2. Remove the drive tension by loosening the
tension adjusting screw and lifting the drive
tension adjustor up, away from the drive
WWW.FORNEYIND.COM
15
Page 16

tension arm. Pull the drive tension arm away from the drive roller.
3. If needed, loosen the tension adjusting screw on the drive tension arm. Pull the drive tension
arm up to allow access to the drive roll within the wire drive system. Rotate the black drive
roll cap counterclockwise and remove it to reveal the metallic drive roll. Pull the drive roll
off its shaft. NOTE: The drive roll has two wire size (.030” and .035”) grooves built into it.
Ensure the corresponding groove and wire size are used. Replace the drive roll onto its shaft
and drive roll cap onto the drive roll.
4. Find the side of the drive roller that is stamped with the same wire diameter as that of the
wire being installed. Push the drive roller onto the drive roller shaft, with the side stamped
with the desired wire diameter facing you.
5. Reinstall the drive roller cap and lock in place by turning it clockwise.
6. Remove the nozzle and contact tip from the end of the gun assembly.
7. Open the wire spool casing, located at the rear of the spool gun, by turning the retaining
knob counterclockwise.
8. Unwrap the spool of wire and find the end of the wire.
9. After checking to make sure that your welder is disconnected from the AC power source, free
the leading end of the wire from the spool, but do not let go of it until told to do so, or the
wire will unspool itself.
10. Using a wire cutter, cut off the bent portion at the end of the wire so that you are left with a
straight section of wire.
11. Unroll about 6” of welding wire from the wire spool.
12. Insert the leading end of the wire into the inlet guide tube (located in the Wire Spool
Casing). Then push it across the drive roller and into the gun assembly about 6”.
13. Line the wire up in the appropriate top groove of the drive roller, then push the drive tension
arm against the drive roller.
16
14. Flip the quick release drive tensioner back into position on the drive tensioner arm.
15. Tighten (turn clockwise) the drive tension adjusting knob until the tension roller is applying
enough force on the wire to prevent it from slipping out of the drive assembly.
16. Let go of the wire.
17. The welding wire should always come off the top of the spool into the drive mechanism.
NOTE: The purpose of the drive brake is to cause the spool of wire to stop turning at nearly
the same moment that wire feeding stops.
18. Set the Drive Brake tension. NOTE: It is necessary to release the Drive Tensioner Arm while
you are setting the Drive Brake Tension. Make sure you return the Drive Tension Arm to its
locked position after adjusting the Drive Brake Tension.
a) With one hand, turn the wire spool counterclockwise. This will cause the wire to feed
through the gun assembly continue turning it while adjusting the tension on the spool.
b) With your free hand, tighten (turn clockwise) the drive brake adjustment knob.
c) Stop tightening when drag is felt on the wire spool that you are turning. Then stop hand-
turning the wire spool. NOTE: If too much tension is applied to the wire spool, the wire
will slip on the drive roller or will not be able to feed at all. If too little tension is applied,
the spool of wire will want to unspool itself. Readjust the drive brake tension as necessary
to correct for either problem.
19. Trim the wire which is sticking out the end of the spool gun to about 1/2” in length.
WWW.FORNEYIND.COM
Page 17
20. Select a contact tip stamped with the same diameter as the wire being used.
21. Slide the contact tip over the wire protruding from the end of the gun.Thread the contact tip
into the end of the gun and hand-tighten securely.
22. Install the nozzle on the gun assembly. For best results, coat the inside of the nozzle with
anti-stick spray or gel.
23. Cut off the excess wire that extends past the end of the nozzle.
24. Replace the wire spool casing cover and tighten adjustment knob by turning it clockwise.
Connect the welder power cord to the AC power source. Turn the welder ON. Set the VOLTAGE switch.
25.
Setting the Wire Drive System
WARNING: Arc flash can injure eyes! To reduce the risk of arc flash, make certain that the
wire coming out of the end of the gun does not come in contact with the work piece, ground
clamp or any grounded material during the drive tension setting process or arcing will occur.
1. Open the wire drive cover on the spool gun
2. Pull the trigger on the gun.
3. Turn the drive tension adjustment knob clockwise, increasing the drive tension until the wire
seems to feed smoothly without slipping.
4. Close the wire drive cover on the spool gun.
5. When set correctly, there should be no slippage between the wire and the drive roller under
normal conditions.
Adjusting the Spool Position
Before you begin welding, you may want to adjust the position of the spool so it is most
comfortable for
you. There are three positions to choose from. To change the position of the spool:
1. With a flat tipped screwdriver, loosen the screw which connects the spool casing to the gun.
2. Pull the casing far enough away from the gun to allow the casing to rotate.
3. Rotate the casing to one of the three available positions, making sure that the grooves on the
gun are aligned with the grooves on the casing.
4. Push the casing and the gun back together.
5. With a flat tipped screwdriver, tighten the screw which connects the spool casing to the gun.
Operation
Description
The Forney 270 MIG welder is designed for use on jobs involving maintenance and fabrication. It is
ideal for applications such as farming, automotive, and repairs. This transformer-based machine is
powered from 230 V current and produces 270 A output. The acceptable wire diameters for use on
this machine include .024”, .030”, .035”, and .045”. The spool sizes compatible with this machine
are 4”, 8”, or 12” and should be loading clockwise, so the wire feeds from the top into the wire feeing
system. This machine can weld materials up to 1/2” in thickness.
With welders in the digital series, thanks to a special electronic card it is possible to adjust externally
the main welding parameters. The main purpose of these units is to make adjustment of these
parameters very easy.
The microprocessor control handles the functions of the PC board that are viewed by means of LED’s
while a digital display shows the parameters set and welding current. Units may be used either with the
standard torch (supplied with them) or with the Spool Gun.
WWW.FORNEYIND.COM
17
Page 18
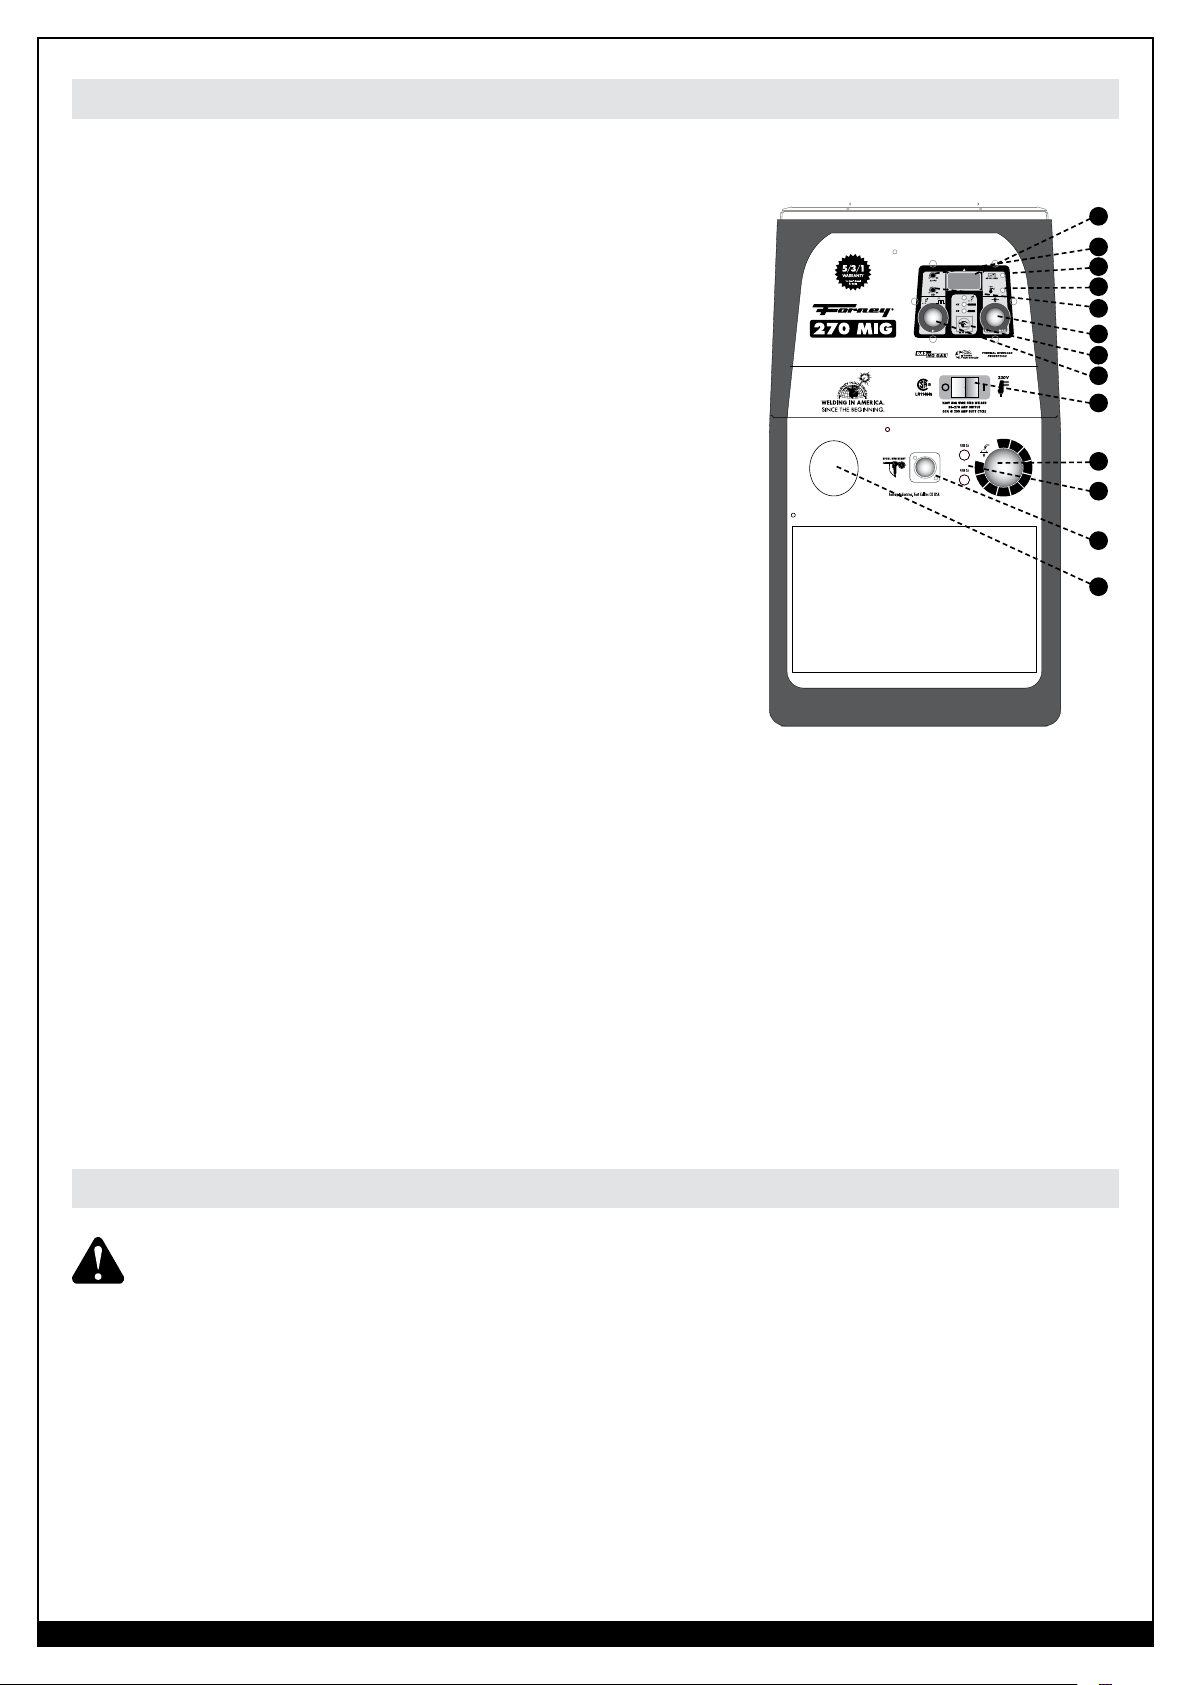
Welder Controls
1. Main ON/OFF switch (green):
Lights up when you switch ON the welder on.
2. Welding voltage adjustment knob
3. Auxiliary circuit protection fuse 1 Amp fuse: Do not
replace it with differentcurrent fuses.
4. Wire feed adjustment knob: To increase the wire
speed, turn the potentiometer clockwise; to decrease
the wire speed, turn it counter-clockwise. The same
procedure decreases the values on the welding
parameters. Turn knob slowly.
CAT# 319
456
3
2
1
0
370
295
450
7
215
525
8
140
600
9
680
60
10
0
750
11
8
10
9
7
4
6
5
1
5. Spot welding time regulation knob:
19.1
MIN. 0.4 seconds - MAX. 10 seconds
6. Welding “MODE” selector key: Use these keys to
select the following types of welding:
- 2T: 2 time welding = manual
20.4
21.9
23.6
45.0
25.7
39.1
28.1
34.6
31.0
2
3
13
- 4T: 4 time welding = automatic
- Automatic spot welding with timer
12
7. B.B.T. ( burn back time): When releasing the torch
trigger the machine will work for a very short time.
This function avoids burning of wire and consequent
wire sticking to the contact tip. By turning the B.B.T.
potentiometer clockwise/counterclockwise with a
screw driver, the wire which is exiting from the torch
at the end of the welding will become shorter or longer.
8. SLOPE: Turning trimmer with a screwdriver to adjust the time necessary for the wire feed
motor to reach the speed that you set through the potentiometer. MIN. slope 0.25 seconds -
MAX. slope 1.6 seconds
9. Overheating indicator (yellow): This LED blinks when unit is overheating. It will light up when
thermostatic protection shut down the machine and will cease blinking only after the machine
has cooled sufficiently to continue welding.
10. Spool gun torch green LED: lights up when the spool gun torch is connected.
11. Display: Allows operator to view the real time weld current. After welding the display will
show the final welding current value for a maximum of 3 seconds.
12. Torch connection
13. 7 poles connection for Spool Gun (optional)
Thermal Overload Protection
WARNING: If the duty cycle of the welder is exceeded, a thermostat will automatically cut
the power to prevent the machine from overheating. If this should happen do not unplug the
machine while it cools down. The thermostat will automatically reset itself and you can continue
welding. The thermostat is a protective safety device and no harm will normally be done to the
welder unless it is frequently over-loaded, in which case it may eventually become damaged.
18
WWW.FORNEYIND.COM
Page 19
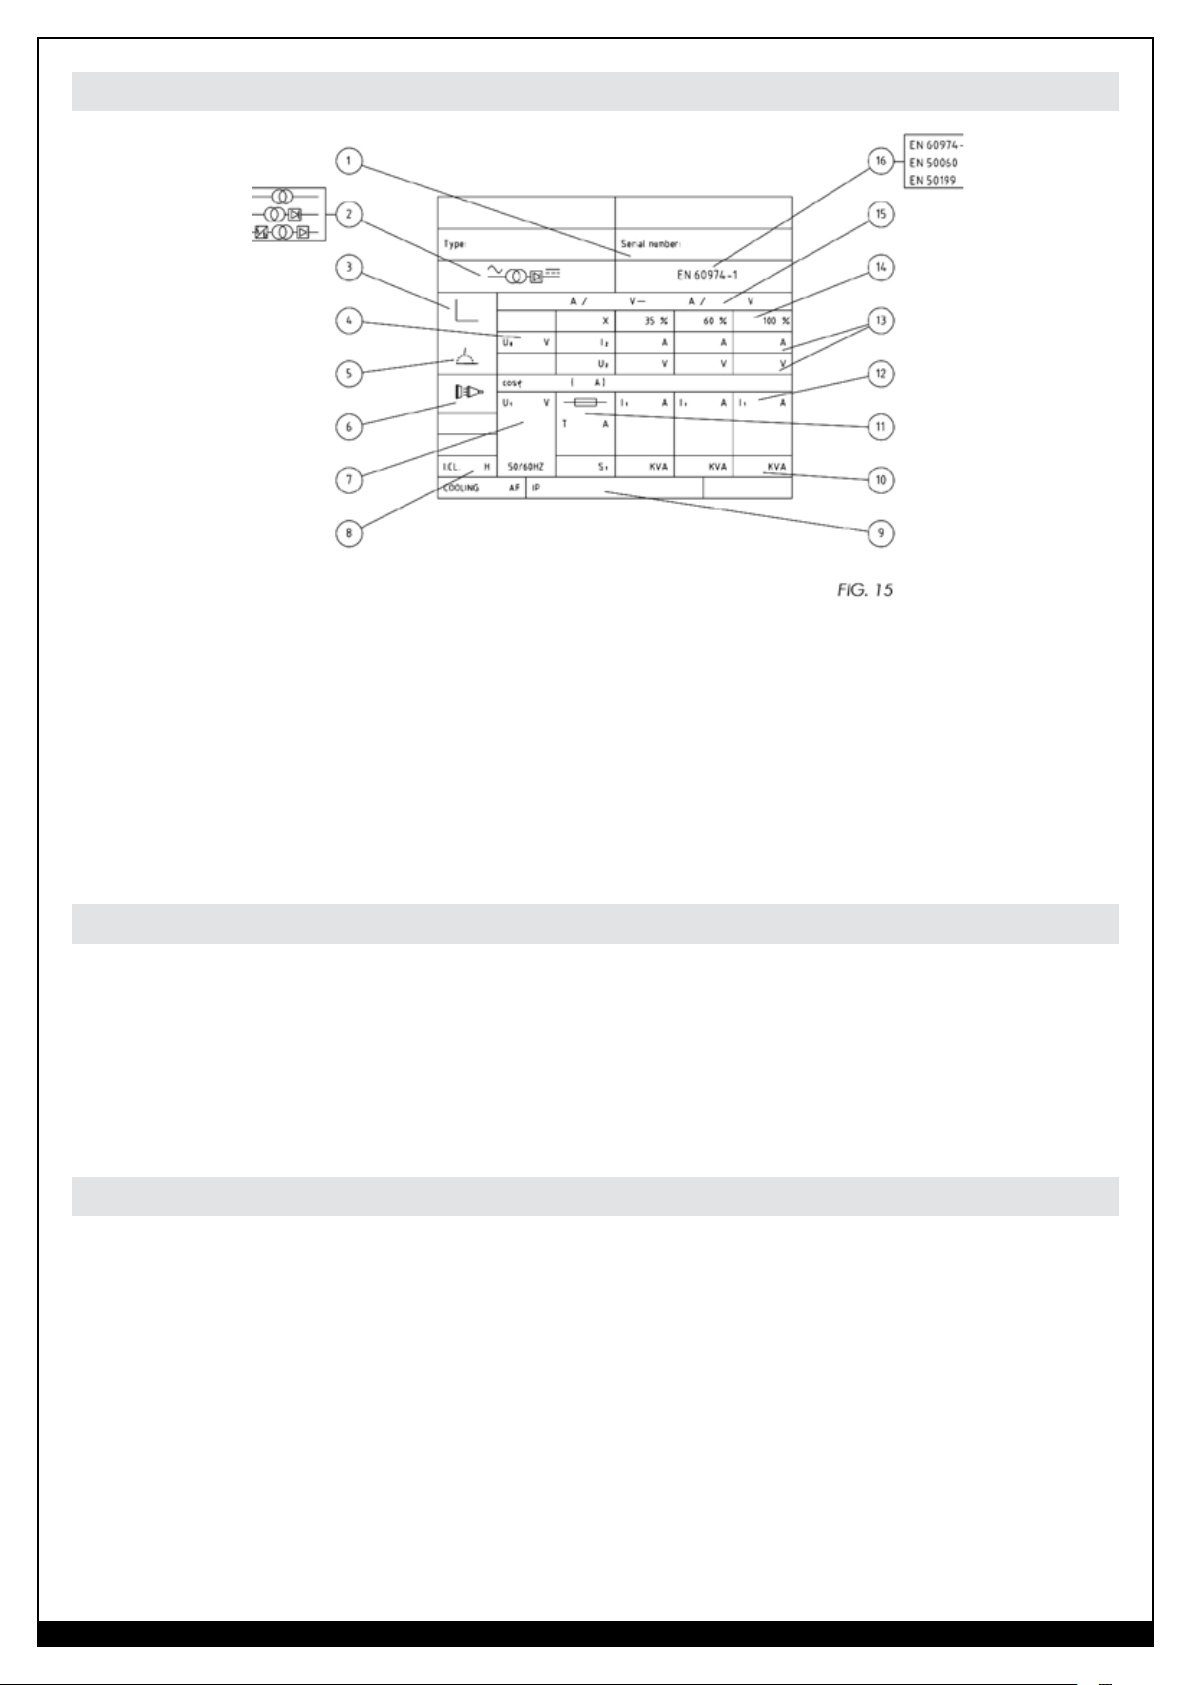
Technical Data Information Guide
1. Serial number of the unit
2. Welder model
3. Type of characteristic
4. Min. - Max rated No Load Voltage
5. Type of welding
6. Symbol for the main supply and no. of phases
7. Rated value of the supply voltage
8. Code letter for degree of insulation
9. Protection degree
10. Power
11. Size of the necessary main fuse
12. Supply current
13. Welding supply and voltage
14. Power Factor
15. Control range (current / voltage)
16. Reference standard
Welding Preparation
• Attach the ground clamp to the bare metal to be welded, making sure of good contact;
• Make sure that the wire-roller groove in the roller corresponds to the diameter of the wire
being used.
• Plug the machine into a suitable outlet.
Completely open the gas cylinder valve. Adjust the gas pressure regulator to the correct
•
flow rate.
Factors to Consider for Best Welding Results
Some experience is required to adjust and use a MIG welder. In MIG welding two parameters are
fundamental: the welding voltage and the wire speed. The resulting welding current is a result of these
two settings.
• Set the voltage and wire feed controls to positions suitable for the thickness of the material
to be welded. Welding current varies in relationship to wire feed speed. For low welding
current output, the wire feed speed potentiometer should be set at the low end of the wire
feed speed scale. Turning the wire feed speed control potentiometer clockwise will result
in increased wire feed speed and welding current. Welding voltage is adjusted to match
the wire feed speed (welding current). Progressively select higher voltage positions while
increasing wire speed.
WWW.FORNEYIND.COM
19
Page 20

Increasing welding voltage leads to a longer arc (without substantially affecting the current).
Conversely, a decreased welding voltage results in a shorter arc (the current again is not substancially
changed). A change in wire diameter results in changed parameters. A smaller diameter wire
requires an increase in wire feed speed to reach the same current. If certain limits are exceeded, a
satisfactory weld cannot be obtained. These are:
A) Feeding wire too fast (too high with regard to the welding voltage) results in pulsing within
the torch. This is because the wire electrode dips into the puddle and cannot be melted off fast
enough.
B) Setting welding voltage to high (too high with regard to the wire feed speed), will result in
excessive and unstable arc. Increase the voltage even higher and the contact tip will burn.
C) Excessive wire speed can be corrected through the arc voltage increase. The limit of this
adjustment depends on the thickness of the material to be welded (a certain limit exceeded
will result in burn through).
Place the torch on the joint you want to weld: the angle between the torch and the nozzle should be
around 45°. The distance between the torch and the work piece should be 5-1/2”. Lower the face
shield and press the torch trigger to start the arc. When the arc has struck, move the nozzle slowly
from left to right along the joint. Adjust the wire feed speed until the arc makes a “crisp” sound
(experience will help you to recognize the right sound).
A) Adjust using the trigger “MODE” key for the desired trigger mode. Press the “MODE” key
until the red LED lights up.
- 2T: two time welding (manual). The welding process starts when the torch trigger is pressed
and stops when this is released.
- 4T: four time welding (automatic). The welding process starts when the torch trigger is
pressed (after a pre-gas time), it continues even if torch trigger is released and stops when this
is pressed and released once again after the post-gas time.
- Spot welding with timer: Automatic spot welder with timer. This process allows execution of
repeated welding beads. The duration is set through the adjustment knob #66.
B) Adjust the wire speed knob #5.
The display can show numbers from 1 to 99 (1 being the minimum value and 99 the maximum value).
The display shows the real welding current and the value of the parameter you selected and adjusted
during the regulation phase. After welding, the display will show the welding current value for a
maximum of 5 seconds.
Aluminum Welding
The machine should be set up for mild steel except for the following changes:
• 100% ARGON as welding protective gas.
• Ensure that your torch is set up for aluminum welding:
• The length of the torch cable should not exceed 10’ (it is advisable not to use longer torches).
Install a Teflon wire liner. Follow the instructions for changing the renewing of the wire liner.
•
• Ensure that drive rolls are suitable for aluminum wire.
• Use contact tips that are suitable for aluminum wire and make sure that the diameter of the
contact tip hole corresponds to the wire diameter that is going to be used.
For aluminium welding or for welding those materials such as CUSI and for applications where the
power source needs to be placed far from the working area the spool gun is particularly suitable. This
torch incorporates a wire feeding motor and the welding wire spool. The potentiometer integrated
on the handle allows constant regulation of wire speed while an internal device in the welder
recognizes and shows the spool gun connection when the green LED on the front of the welder
lights up.
20
WWW.FORNEYIND.COM
Page 21
Maintenance & Servicing
General Maintenance
• Always weld clean, dry and well-prepared material.
• Hold gun at a 45° angle to the workpiece with nozzle about 1/2” from the surface.
• Move the gun smoothly and steadily as you weld.
• Avoid welding in very drafty areas. A weak, pitted and porous weld will result due to air
blowing away the protective welding gas.
• Keep wire and wire liner clean. Do not use rusty wire.
• Sharp bends or kinks in the welding cable should be avoided.
• Always try to avoid getting particles of metal inside the machine since they could cause short
circuits or other damage.
• If available, use compressed air to periodically clean the hose liner, especially when
changing wire spools. NOTE: Disconnect from power source when carrying out this
operation.
• Using low pressure air (3/5 Bar=20-30 PSI), occasionally blow the dust from the inside of
the welder. This keeps the machine running cooler. NOTE: Do not blow air over the printed
circuit board and electronic components.
• The wire feed roller will eventually wear during normal use. With the correct tension the
pressure roller must feed the wire without slipping. If the pressure roller and the wire feed
roller make contact when the wire is in place between them, the wire feed roller must be
replaced.
• Check all cables periodically. They must be in good condition and not cracked.
Troubleshooting
This chart will assist you in resolving common problems you may encounter. These are not all the
possible solutions.
PROBLEM POSSIBLE CAUSE POSSIBLE SOLUTION
No “power” from welder. Input cable or plug malfunction.
Wrong size fuse.
Fan operates normally, but
Faulty trigger gun.
when gun trigger pulled,
there is no wire feed, weld
Thermostat intervention.
output or gas flow.
Feed motor operates but
Faulty wire feeding motor (rare).
wire will not feed.
Insufficient feed roller pressure.
Check for proper input cable
connection.
Check fuse and replace as
necessary.
Replace torch trigger.
Allow welder to cool. When the
pilot lamp/switch on the front panel
goes dark indicates the thermostat
has closed.
Replace wire feeding motor.
Increase roller pressure.
Burr on end of wire.
Liner blocked or damaged.
WWW.FORNEYIND.COM
Re-cut wire square with no burr.
Clear with compressed air or
replace liner.
21
Page 22
PROBLEM POSSIBLE CAUSE POSSIBLE SOLUTION
Lack of penetration. Voltage or wire feed speed too low.
Loose connection inside the
machine (rare).
Worn or wrong size contact tip.
Loose gun connection or faulty gun
assembly.
Wrong size wire.
Torch moved too fast.
Wire is birdnesting at the
Eccessive pressure on drive roller.
drive roller.
Gun liner worn or damaged.
Contact tip clogged or damaged.
Re-adjust the welding parameters.
Clear with compressed air and
tighten all connections.
Replace the contact tip.
Tighten or replace torch.
Use correct size welding wire.
Move the gun smoothly and not too
fast.
Adjust pressure on drive roller.
Replace wire liner.
Replace contact tip.
Wire burns back to
contact tip.
Workpiece clamp and/or
cable gets hot.
Gun nozzle arcs to work
surface.
Wire pushes torch back
from the workpiece.
Liner stretched or too long.
Contact tip clogged or damaged.
Wire feed speed too slow.
Wrong size contact tip.
Bad connection from cable to
clamp.
Slag buildup inside nozzle or
Cut wire liner at the right length.
Replace the contact tip.
Increase wire speed.
Use correct size contact tip.
Tighten clamp connection or
replace cable.
Clean or replace nozzle.
nozzle is shorted.
Wire feed speed too fast. Decrease wire feed speed.
Nozzle clogged. Clean or replace nozzle
Torch held too far from the
Hold the torch at the right distance.
workpiece.
22
WWW.FORNEYIND.COM
Page 23
PROBLEM POSSIBLE CAUSE POSSIBLE SOLUTION
Poor quality welds. Insufficient gas at weld area.
Rusty, painted, oil or greasy
workpiece.
Rusty or dirty wire.
Poor gound contact.
Incorrect gas/wire combination
Weld deposit “stringy” and
incomplete.
Torch moved over workpiece too
quickly.
Gas mixture incorrect.
Weld deposit too thick. Torch moved over workpiece too
slowly.
Check that the gas is not being
blown away by drafts and, if so,
move to more sheltered weld area.
If not check gas cylinder contents
gauge, regulator setting and
operation of gas valve.
Ensure workpiece is clean and dry.
Ensure wire is clean and dry.
Check gound clamp/workpiece
connection.
Check the manual for the correct
combination.
Move the torch slower.
See shielding gas table.
Move the torch faster.
Welding voltage too low.
Increase welding voltage.
WWW.FORNEYIND.COM
23
Page 24
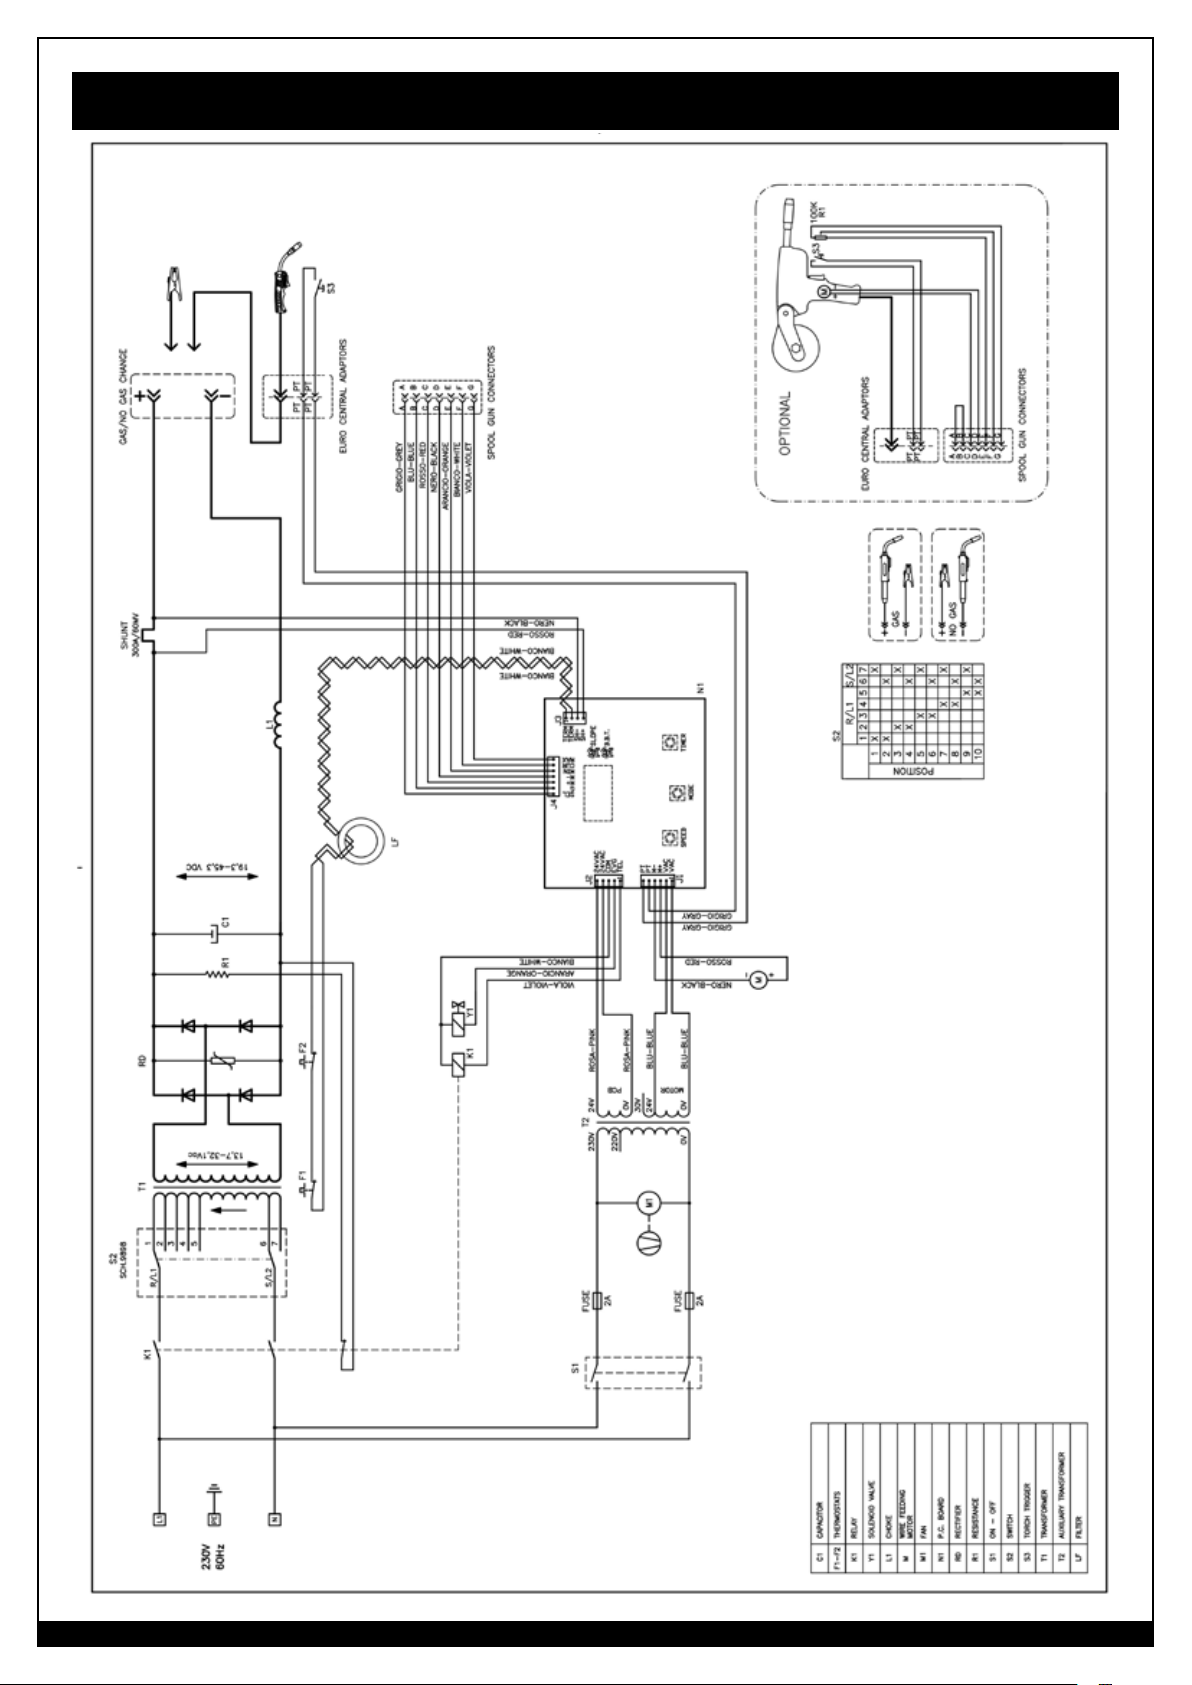
Wiring Diagram
24
WWW.FORNEYIND.COM
Page 25
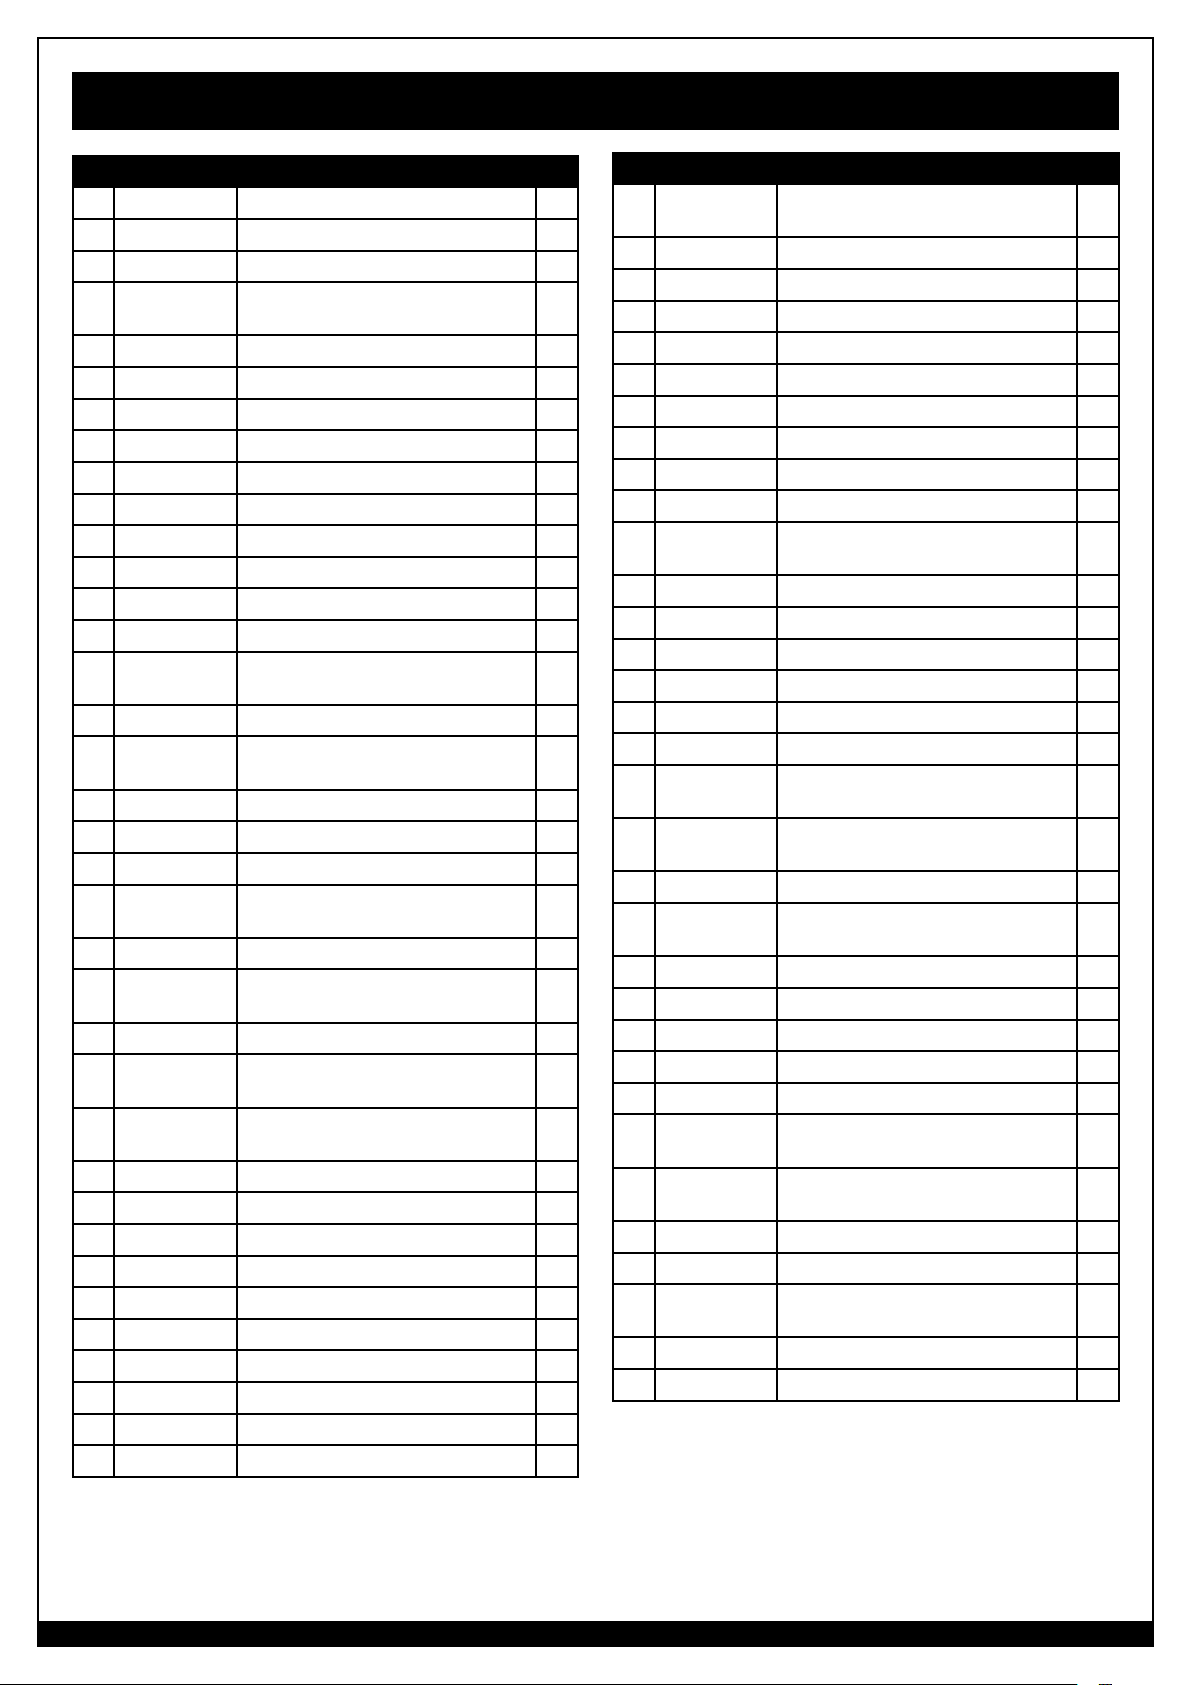
Tools and Spare Parts List
NO. PART NUMBER ITEM DESCRIPTION QTY.
1 85528 CONTROL PC BOARD HE-IND30V 1
02 85563 MP48 MOTOR + PINION 1
03 85081 CAPACITOR 63V 5
04 44140102
05 22305004 RESISTANCE 3 OHM D.16 L=90 1
06 85042 AUXILIARY CONTACTS 1
07 85023 24V 16A CN-16 4NA CONTACTOR 1
08 21605040 CABLE CLAMP 1
09 85578 LEFT HANDLE 1
85570
10
11 85579 TOP FRAME 1
12 77650133 PLATE FOR PC BOARD 1
13 84028 PC BOARD FRAME 1
14 85577 RIGHT HANDLE 1
15 84066
16 04600205
33705735
17
376C
18 30905054 MAT FOR TOOLS 3X203X581 1
19 85695 GAS-NO GAS CONVERSION BOARD 1
20 85551 KNURLED HANDWHEEL 2
33720268
21
9005
22 85559 2 ROLL WIRE FEEDER 1
23 85052
24 22910110 1/8" GAS MALE NIPPLE 1
25 40210424
26 85693
27 85564 TORCH ADAPTOR L=52 1
28 84032 LEFT FRAME 1
29 85555 HANDLE WITH GRAY CAP 2
30 05000258 RIGHT SIDE PANEL 1
31 85527 DOUBLE POLE SWITCH 1
32 85574 BLACK KNOB FOR SWITCH 1
33 85130 FUSE HOLDER PTF/70 6.3A 250V 2
34 85129 FUSE 5X20 T 2A 250V 2
35 85530 SWITCH 25 A 10 POS.1PH 1
36 84077 RECTIFIER PMS 24/4/2 1
AUX TRANSFORMER MIG MA 220240V 50/60HZ
HANDLE 1
INP.POWER CABLE3X12AWG 4.5M +
6-50P PLUG
ZINC CHAIN NR 17 NM 3.1
GREEN COVER PANEL 1
INTERNAL PANEL 1
GAS SOLENOID VALVE 4W 24V
50HZ 1/8" FF
SPOOL GUN TORCH CONNECTION
- 7 PINS
EURO CONN. PLASTIC PROTECTION
M8(676)
1
1
1
1
1
1
NO. PART NUMBER ITEM DESCRIPTION QTY.
37 85203
38 84038 SHUNT FOR AMMETER 300A 60MV 1
39 84084 CHOKE ø8 40X85AL 1
40 84046 TRANSFORMER 60HZ 230V 60X130AL 1
41 85560 FAN 220-240V 50/60HZ 1
42 33640463 AIR CONVEYOR 1
43 05000264 BACK PANEL 1
44 84030 LOWER FRAME 1
45 85546 RUBBER PIVOTING WHEEL D.100 2
46 05000257 FRONT PANEL W/LABELS 1
47 84071
48 55200036 WHEELS AXLE ø 20 L=492 1
49 84031 RIGHT FRAME 1
50 85545 WHEEL D.230 RUBBER HUB D.20 2
51 05000259 LEFT SIDE ACCESS PANEL 1
52 84990 COMPLETE SPOOL HOLDER D.50 1
53 85005 DOOR LATCH 1
33700399
54
9005
33705738
55
376C
56 85513 PLASTIC HINGE FOR DOOR 40X40 2
57 85509
57 85511 WIRE FEED ROLL D.30 0.6-0.9MM 1
58 85510 WIRE BLOCK ROLL D.17X30 H=9 1
59 22110026 GROUND CLAMP 500A 1
60 43210155 GROUND CABLE 25mm² m3 1
61 84070 DINSE PLUG 50SQMM CX22 1
62 85507
63 85662
64 30900034 BLACK HOSE 1
65 22910099 5/8"UNF MALE CONNECTOR 2
66 22910117
67 85503 SECURE KEY FOR ROLL 1
68 85515 FEED ROLL SECURE KNOB 1
COMPLETE THERMOSTAT 100° +
SUPPORT
50mm² DINSE SOCKET TBE35-50
CX58
BOTTOM PANEL 1
LEFT SIDE PANEL 1
WIRE FEED ROLL 1.0-1.2MM
AL.MOTOR 2R
TW200 3M TORCH W/TW2 NECK &
EURO CONNECTOR
2 GAUGE ARGON REGULATOR
CGA580-5/8"UNF-2B
GAS SLING MALE CONNECTOR 5/8"
UN
1
1
1
1
1
1
WWW.FORNEYIND.COM
25
Page 26
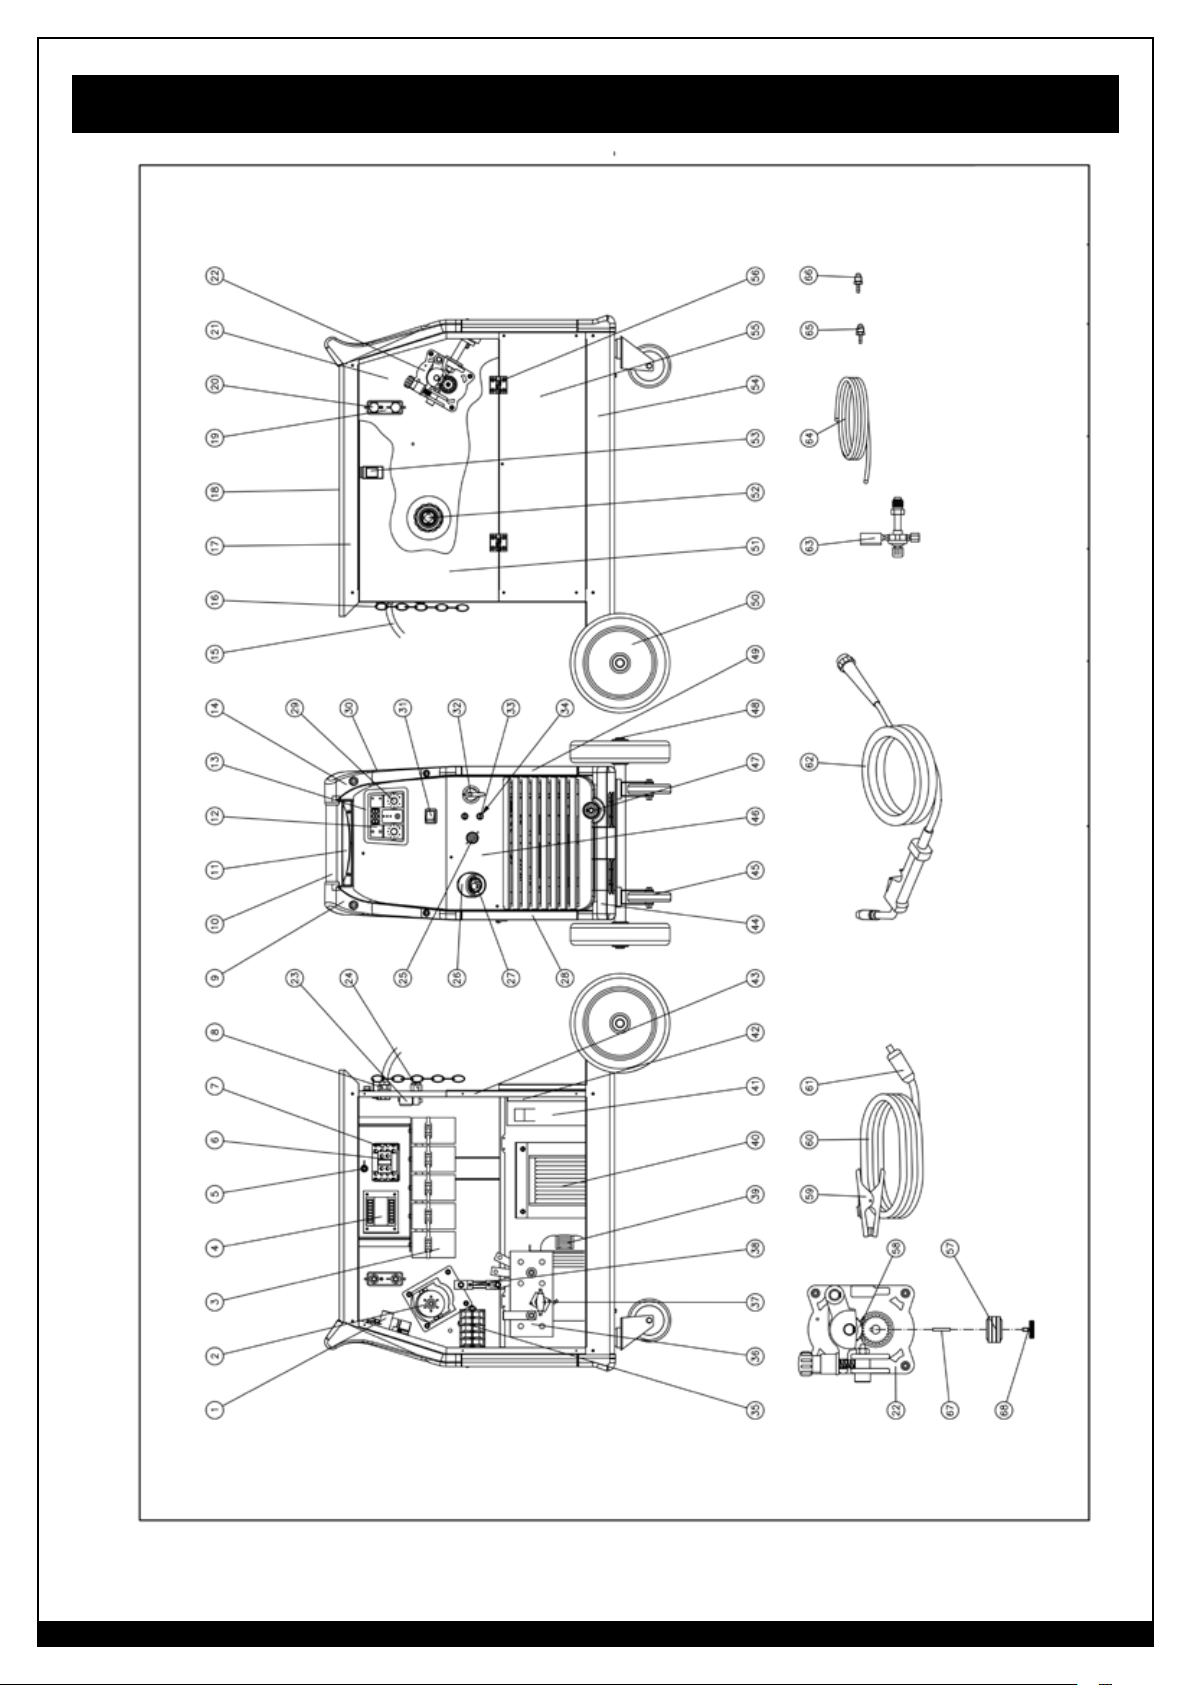
Parts Diagram
26
WWW.FORNEYIND.COM
Page 27
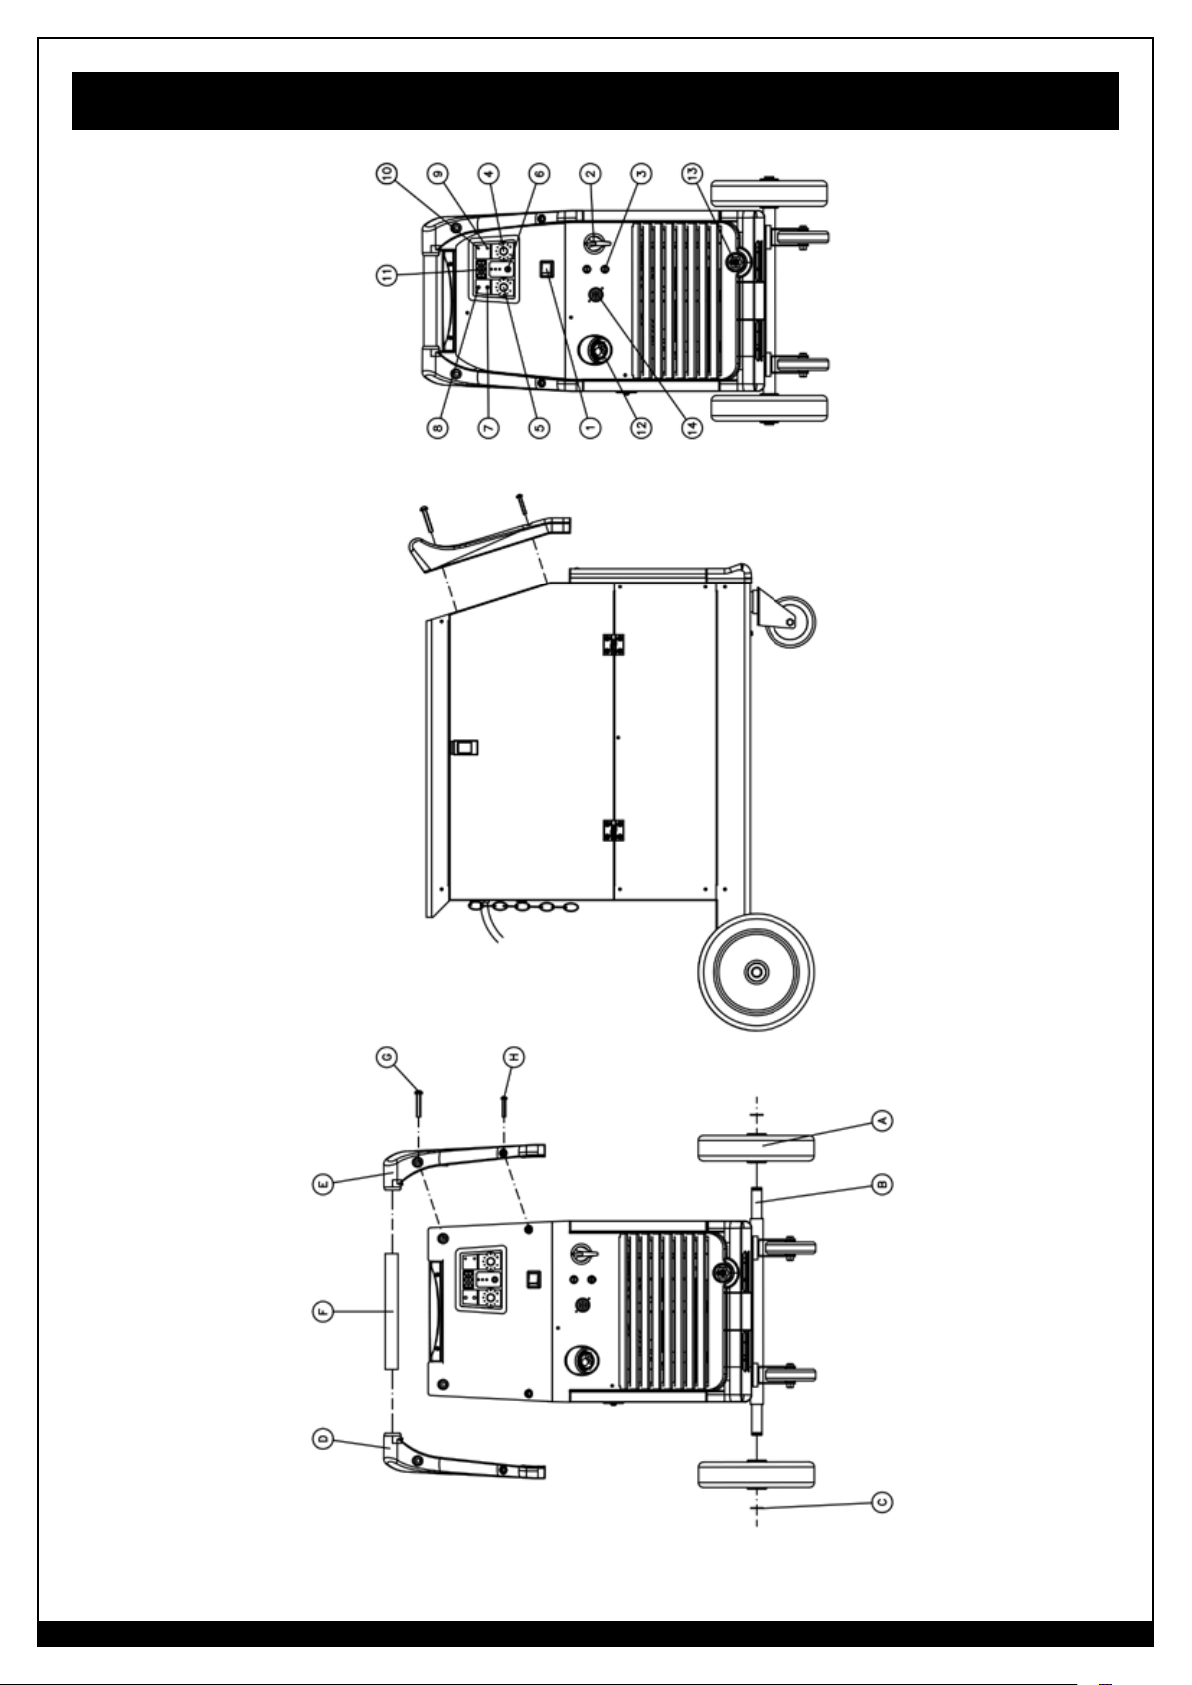
Parts Diagram
WWW.FORNEYIND.COM
27
Page 28
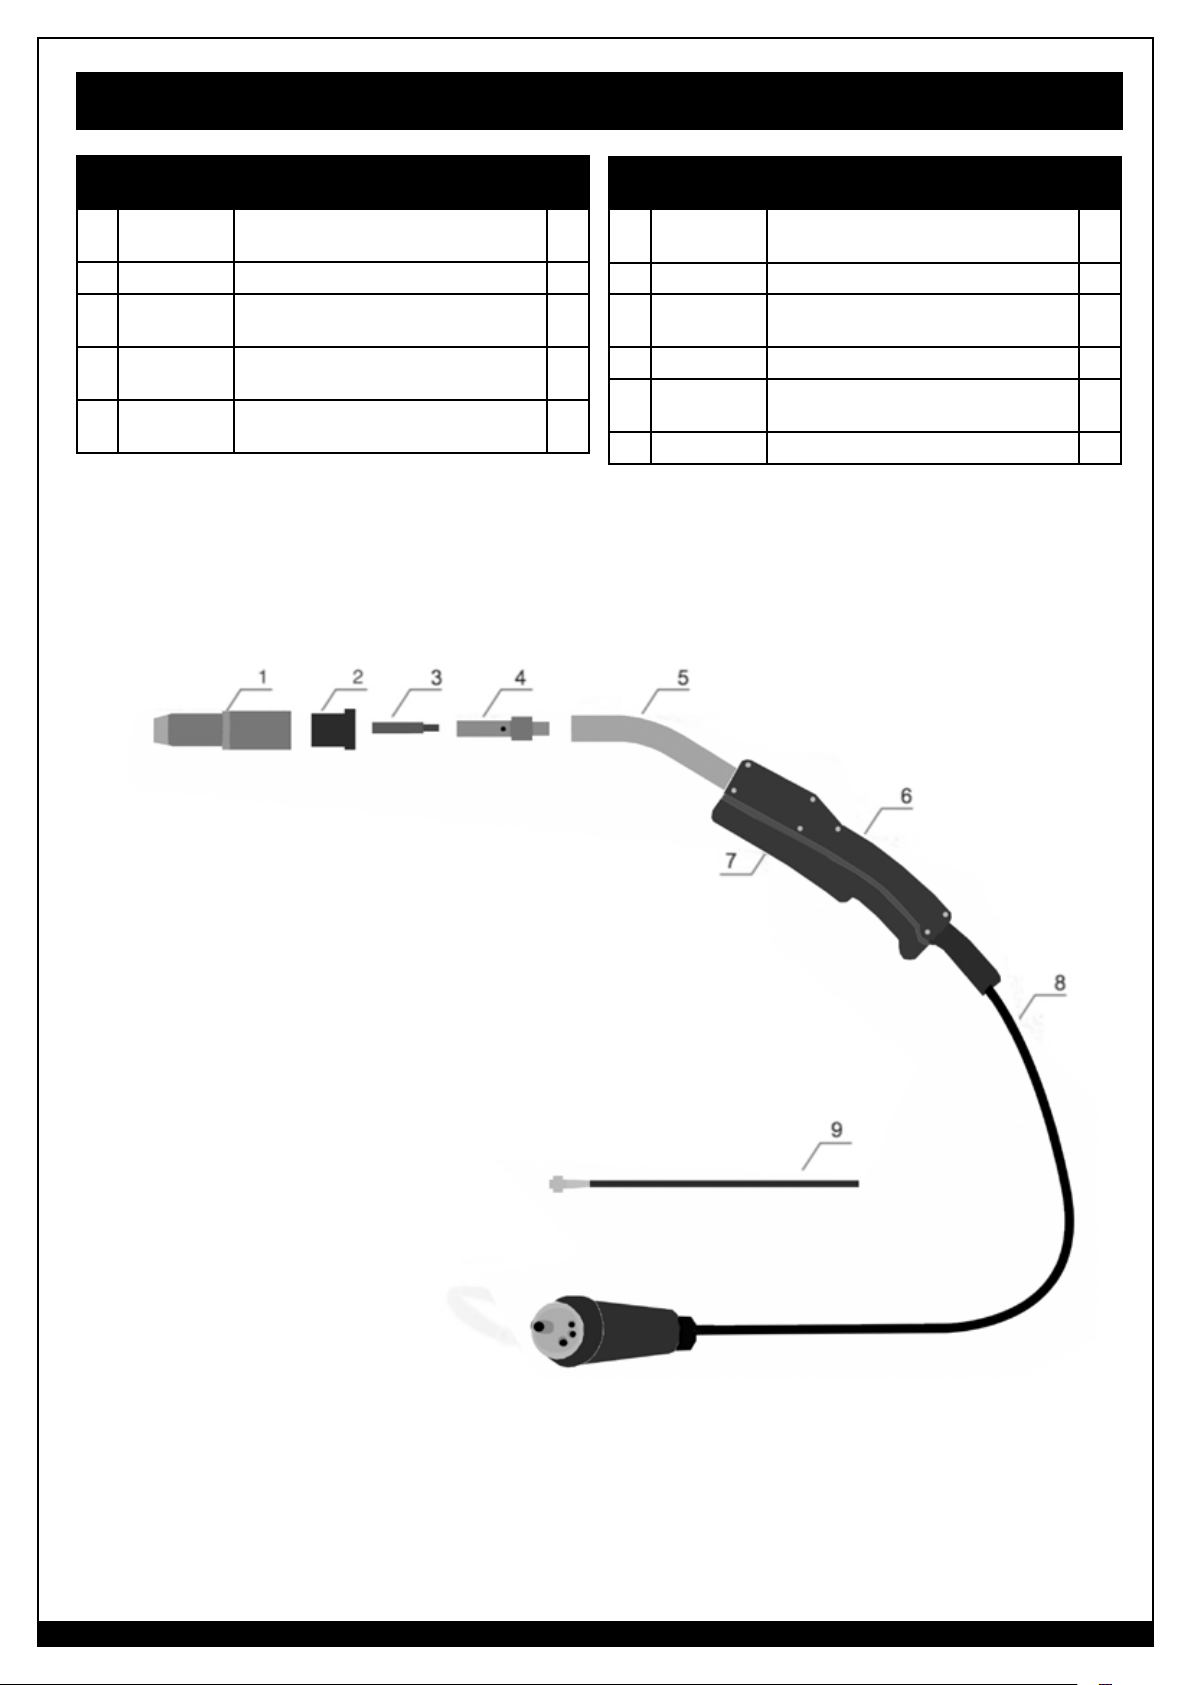
MIG Gun Torch Spare Parts List
NO.
1 23005524K
02 23005525K INSULATOR 1PC PACK 1
03 23005526K
03 23005521K
03 23005522K
PART
NUMBER
ITEM DESCRIPTION QTY.
TWECO TORCH NOZZLE 22-50 1 PC
PACK
0,9MM CONTACT TIP FOR TW2
14-3510PCSPACK
0,8MM CONTACT TIP FOR TW2 14-30
10PCSPACK
1,2MM CONTACT TIP FOR TW2 14-45
10PCSPACK
10
10
10
NO.
1
04 23005527K
05 23005528K TW2 62A-45 TORCH NECK 1 PC PACK 1
06 23005529K
07 23005530K TORCH TRIGGER 1 PC PACK 1
08 23005531K
09 23005532K STEEL WIRE LINER .030-.035 1 PC PACK 1
PART
NUMBER
ITEM DESCRIPTION QTY.
TWECO GAS DIFFUSER TW2 1 PC
PACK
BLACK HANDLE FOR TW200 TORCH
1 PC PACK
COAX CABLE 25MM2 3M FOR TW200
1 PC PACK
1
1
1
28
WWW.FORNEYIND.COM
Page 29
User Notes
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
WWW.FORNEYIND.COM
29
Page 30
30
WWW.FORNEYIND.COM
Page 31
SOUDEUSE MIG 270
MANUEL D’UTILISATION
CARACTÉRISTIQUES :
• Sortie 270 A/Entrée 230 V
• Pour la soudure de l’acier, de l’acier
inoxydable et de l’aluminium
• Chalumeau robuste
• Système d’entraînement en aluminium
• Facile à utiliser, tolérant, augmente la
productivité
• Lecture numérique de l’intensité réelle
• Trois modes de gâchette avec minuteur pour
soudure par points
• Pistolet-bobine offert en option augmentant
la flexibilité
• Commande des retours de flammes et des
pentes
31
WWW.FORNEYIND.COM
PARFAITE POUR :
fabrication générale, carrosserie, fermes et
ranches, tôle, entrepreneur, et autres.
COMPREND :
Chalumeau, câble de mise à la terre et prise
de masse, câble d’alimentation, tuyau de gaz
et détendeur
FRANÇAIS
CAT# 319
REV 04.14.2017
Page 32
CINQ FAÇONS DE
COMMANDER
La promesse Forney
Page Web : www.forneyind.com
Téléphone : +1 800 521-6038
Télécopieur : +1 970 498-9505
Courrier :
Forney Industries
2057 Vermont Drive
Fort Collins, CO 80525
Courriel : [email protected]
Entrepôts des États-Unis :
- Fort Collins, CO
- Tipp City, OH
Votre réussite nous tient à cœur, peu importe l’endroit, la taille
ou les besoins. Nous comprenons que votre objectif est de bien
accomplir votre travail et nous sommes là pour vous aider.
Message du président
Nous commercialisons des outils, de l’équipement et des
accessoires de la plus grande qualité pour les bricoleurs et les
professionnels. Notre passion et notre dévouement à introduire
de nouveaux produits sur les marchés industriel et de la vente au
détail, ainsi que notre service personnalisé, sont sans précédent
dans l’industrie. Notre capacité d’écoute des besoins de nos
clients nous permet de créer des solutions afin de régler leurs
problèmes.
Notre dévouement à offrir un service après-vente de la plus
grande qualité au sein de notre siège social ainsi que le service
que nous offrons dans notre domaine sont inégalés. Il nous
tient à cœur de trouver les meilleures solutions pour répondre
aux besoins de nos clients. Surtout, nos employés feront preuve
du même respect et de la même attitude attentive au sein de
l’organisation et avec chaque client Forney. Notre objectif consiste
à dépasser les attentes de nos clients grâce à des personnes
capables, guidées par les mêmes valeurs et dévouement.
Copyright© 2014 Forney Industries,
inc. Tous droits réservés. Toute reproduction ou distribution non autorisée
est sujette aux lois américaines sur le
droit d’auteur.
32
Nous travaillons sans relâche pour que nos clients nous fassent
confiance grâce à notre engagement indéfectible auprès d’eux,
notre intégrité, notre travail d’équipe, l’innovation des produits
Forney ainsi que nos 80 années de qualité inégalée.
Nous réussissons lorsque nos clients réussissent.
STEVEN G. ANDERSON, président et directeur général
WWW.FORNEYIND.COM
Page 33
ARRÊTEZ!
NE RETOURNEZ PAS AU
MAGASIN
Si vous avez des questions ou des problèmes avec votre nouveau
découpeur au plasma, veuillez appeler le service à la clientèle au
+1 800 521-6038, du lundi au vendredi de 7 h à 17 h (HNR) ou
rendez-vous au www.forneyind.com/about-us/contact-us.
Veuillez prendre le temps d’enregistrer votre produit sur
www.forneyind.com/support/product-registration.
Merci et profitez pleinement de votre nouvelle soudeuse.
Pour les renseignements
les plus récents relatifs à la
garantie, rendez-vous au
www.forneyind.com
WWW.FORNEYIND.COM
33
Page 34
ATTENTION!
AVANT D’INSTALLER OU D’UTILISER L’APPAREIL OU D’EFFECTUER LA MAINTENANCE DE CELUI-CI, LIRE ATTENTIVEMENT LE CONTENU
DU PRÉSENT MANUEL, EN ACCORDANT UNE ATTENTION PARTICULIÈRE AUX RÈGLES DE SÉCURITÉ ET AUX RISQUES.
Dans le cas où les instructions ne seraient pas claires, merci de contacter votre
revendeur Forney autorisé ou le service à la clientèle Forney au +1 800 521-6038
Informations concernant la sécurité
Normes de sécurité principales
• Sécurité en soudage et coupage, norme ANSI Z49.1, de la Société américaine de soudage
(American Welding Society), 8669 Doral Boulevard, Suite 130, Doral, FL 33166 Normes de santé et
sécurité, OSHA 29 CFR 1910, du Surintendant des Documents, bureau des publications américain,
Washington, D.C. 20402.
• Pratiques sûres recommandées de préparation pour le soudage et le coupage de conteneurs ayant
renfermé des substances nocives, norme AWS F4.1 de la Société américaine de soudage (American
Welding Society), 8669 Doral Boulevard, Suite 130, Doral, FL 33166
• Règles de sécurité électrique nationales, norme NFPA 70, de l’Association nationale de protection
contre le feu (National Fire Protection Association), Batterymarch Park, Quincy, MA 02269.
• Manutention sécuritaire des cylindres de gaz comprimé, CGA brochure P-1, de l’Association des
gaz comprimés (Compressed Gas Association), 1235 Jefferson Davis Highway, Suite 501, Arlington,
VA 22202.
• Règles de sécurité en soudage et coupage, norme CSA W117.2, de l’Association canadienne de
normalisation (Canadian Standards Association), Standards Sales, 178 Rexdale Boulevard, Rexdale,
Ontario, Canada M9W 1R3.
• Pratiques sures pour la protection des yeux et du visage au travail et dans les écoles, norme ANSI
Z87.1, de l’Institut de normalisation américaine (American National Standards Institute), 1430
Broadway, New York, NY 10018.
• Procédés de coupage et de soudage, NFPA Standard 51B, de l’Association nationale de protection
contre le feu (National Fire Protection Association), Batterymarch Park, Quincy, MA 02269.
Proposition 65 de l’État de la Californie
AVERTISSEMENT : Ce produit peut vous exposer à des substances chimiques, notamment le plomb,
reconnues par l’État de Californie pour provoquer le cancer et des malformations congénitales ou d’autres
anomalies de reproduction. Pour plus de renseignements, consulter www.P65Warnings.ca.gov. P65 détails
sur forneyind.com. Se laver les mains après utilisation.
Information EMF
Le courant de soudage ou de coupage, lorsqu’il circule dans les câbles de soudage ou de
coupage, cause des champs électromagnétiques. Ceux-ci ont soulevé et soulèvent encore certains
questionnements. Toutefois, après examen, le comité du Conseil national de recherches (National
Research Council) a conclu que : « Selon le jugement du comité, l’ensemble des preuves n’a pas
démontré que l’exposition à des champs électriques et magnétiques de fréquence-puissance représente
un danger pour la santé. » Toutefois, des études sont toujours en cours et les preuves continuent d’être
examinées. Jusqu’à ce que les conclusions finales de la recherche aient été obtenues, vous pouvez
vouloir minimiser votre exposition aux champs électromagnétiques lorsque vous soudez ou coupez.
Afin de réduire les champs magnétiques sur le lieu de travail, suivez les procédures suivantes :
1. conservez les câbles rapprochés en les torsadant ou en utilisant du ruban adhésif;
2. placez les câbles d’un seul côté et tenez-les éloignés de l’utilisateur;
34
WWW.FORNEYIND.COM
Page 35
3. n’enroulez pas les câbles autour de votre corps;
4. conservez la source d’alimentation et les câbles de soudage ou de coupage le plus éloignés
possible de l’utilisateur;
5. posez le pinceur sur la pièce à travailler le plus près possible de la coupure ou de la soudure.
À PROPOS DES STIMULATEURS CARDIAQUES ET DES PROTHÈSES AUDITIVES :
Les personnes portant un stimulateur cardiaque ou des prothèses auditives doivent consulter leur
médecin. Si vous obtenez l’accord de votre médecin, nous vous recommandons de suivre les
procédures ci-dessus.
Protection personnelle
Les processus de soudage de toutes sortes peuvent être dangereux pour l’utilisateur, ainsi que pour toute
personne à proximité de l’équipement, si les règles de sécurité et d’utilisation ne sont pas strictement
respectées.
L’ARC DE SOUDAGE PRODUIT UN RAYONNEMENT ULTRAVIOLET ET
INFRAROUGE TRÈS LUMINEUX. CES RAYONS DE L’ARC PEUVENT VOUS
ENDOMMAGER LES YEUX ET VOUS BRÛLER LA PEAU SI VOUS N’ÊTES PAS
ADÉQUATEMENT PROTÉGÉ. Afin de réduire le risque de blessures causées par les rayons
de l’arc, veuillez lire, comprendre et suivre les consignes de sécurité. Assurez-vous que toute
autre personne utilisant l’équipement de soudage, ou se trouvant dans la zone de soudage,
comprenne et suive également ces consignes de sécurité. Les casques et les filtres doivent
respecter les normes ANSI Z87.1.
• Ne regardez pas un arc électrique sans protection oculaire adéquate. Un arc de soudage
est extrêmement lumineux et intense. Sans protection oculaire adéquate, la rétine peut être
brûlée, ce qui laissera une tache noire permanente dans le champ de vision. Vous devez
utiliser une visière ou un casque avec une lentille filtrante à teinte n° 10 (minimum).
• Ne créez pas d’arc de soudage avant que toutes les personnes à proximité et le soudeur
(vous) aient mis en place une visière ou un casque de soudage.
• Ne portez pas de casque fissuré ou brisé et remplacez immédiatement les lentilles de filtre
fissurées ou brisées.
• Ne laissez pas la partie isolée du pistolet à fil entrer en contact avec la prise de masse ou le
travail mis à la terre pour empêcher qu’un coup d’arc se crée au contact.
• Fournissez des visières ou des casques bien ajustés dotés d’une lentille de teinte appropriée
aux personnes à proximité.
• Portez des vêtements de protection. La lumière intense de l’arc de soudage peut brûler la
peau de la même manière que le soleil, même à travers des vêtements légers. Portez des
vêtements foncés faits d’un tissu épais. Vous devez porter un chandail à manches longues et
le col doit être boutonné de manière à protéger la poitrine et le cou.
• Protégez-vous contre les rayons d’arc réfléchis. Les rayons d’arc peuvent être réfléchis sur les
surfaces brillantes comme une surface peinte glacée, de l’aluminium, de l’acier inoxydable
et du verre. Les rayons d’arc réfléchis peuvent blesser vos yeux même lorsque vous portez un
casque ou une visière de protection. Si vous soudez et qu’une surface réfléchissante se trouve
derrière vous, les rayons d’arc peuvent rebondir sur la surface et à l’extérieur de la lentille du
filtre. Ils peuvent pénétrer dans votre casque ou votre visière et dans vos yeux. Si un arrièreplan réfléchissant se trouve dans votre zone de soudure, enlevez-le ou recouvrez-le avec un
matériau non inflammable et non réfléchissant. Les rayons d’arc réfléchissants peuvent aussi
brûler la peau.
• Les étincelles peuvent causer des blessures. Portez de l’équipement de sécurité adéquat pour
vous protéger les yeux et le visage. Formez l’électrode de tungstène sur la meule dans un
endroit sécuritaire et en portant une protection adéquate. Gardez les objets inflammables
éloignés et évitez les incendies pouvant être causés par des étincelles.
WWW.FORNEYIND.COM
35
Page 36
LES ÉMANATIONS, LES GAZ ET LES VAPEURS PEUVENT CAUSER DE
L’INCONFORT, DES MALADIES ET LA MORT! Afin de réduire les risques, veuillez lire,
comprendre et suivre les consignes de sécurité. De plus, assurez-vous que toute autre personne
utilisant l’équipement de soudage ou se trouvant dans la zone de soudage comprenne et suive
aussi ces consignes de sécurité.
• Lisez et comprenez les données de sécurité et la fiche de données de sécurité.
• Ne soudez pas avant de vous être assuré que la ventilation est adéquate selon la description
de la norme ANSI Z49.1. Si la ventilation n’est pas adéquate pour échanger les émanations
et les gaz générés contre de l’air frais pendant le processus de soudage, ne soudez pas
avant que le soudeur (vous) et les personnes à proximité portent des respirateurs à adduction
d’air.
• Ne chauffez pas les métaux qui contiennent ou qui sont revêtus de matériaux produisant des
vapeurs toxiques (comme l’acier galvanisé), sauf si le revêtement a été enlevé. Assurez-vous
que la zone est bien ventilée et que l’utilisateur et toutes les personnes à proximité portent
des respirateurs à adduction d’air.
• Évitez de souder, de couper ou de chauffer le plomb, le zinc, le cadmium, le mercure, le
béryllium, l’antimoine, le cobalt, le manganèse, le sélénium, l’arsenic, le cuivre, l’argent,
le baryum, le chrome, le vanadium, le nickel ou des métaux similaires sans consulter un
professionnel et sans inspecter la ventilation de la zone de soudage. Ces métaux produisent
des vapeurs extrêmement toxiques qui peuvent causer de l’inconfort, des maladies et la mort.
• Ne soudez ou ne coupez pas dans des endroits à proximité de solvants à base de chlorure.
Les vapeurs d’hydrocarbure chloré, comme le trichloréthylène et le perchloroéthylène,
peuvent être décomposées par la chaleur d’un arc électrique ou par le rayonnement
ultraviolet. Ces actions peuvent entraîner la formation de phosgène, un gaz hautement
toxique, ainsi que d’autres gaz irritants pour les poumons et les yeux. Ne soudez pas ou ne
coupez pas à des endroits où des vapeurs de solvants peuvent être attirées dans la zone de
travail ou à des endroits où le rayonnement ultraviolet peut pénétrer dans des zones où se
trouvent ces vapeurs, même en très petites quantités.
• Ne soudez pas dans un endroit confiné, sauf s’il est bien ventilé ou si l’utilisateur (ainsi que
toute autre personne se trouvant dans la zone) porte un respirateur à adduction d’air.
• Arrêtez de souder si vous sentez une irritation momentanée des yeux, du nez ou de la
gorge : cela indique que la ventilation est inadéquate. Arrêtez de travailler et prenez
les mesures nécessaires pour améliorer la ventilation dans la zone de soudage. Ne
recommencez pas à souder si l’inconfort physique persiste.
Prévention des incendies
LES INCENDIES OU LES EXPLOSIONS PEUVENT CAUSER LA MORT, DES
BLESSURES ET DES DOMMAGES MATÉRIELS! Afin de réduire ces risques, veuillez lire,
comprendre et suivre les consignes de sécurité. De plus, assurez-vous que toute autre personne
utilisant cet équipement de soudage ou que les personnes se trouvant dans la zone de soudage
comprennent et suivent aussi ces consignes de sécurité. N’oubliez pas : par sa nature, l’arc de
soudage produit des étincelles, des projections chaudes, des gouttes de métal fondu, du laitier
chaud et des pièces de métal chaudes qui peuvent provoquer des incendies, brûler la peau et
endommager les yeux.
• Ne portez pas de gants ou autres vêtements contenant de l’huile, de la graisse ou toute autre
substance inflammable.
• Ne mettez pas de produits pour cheveux inflammables.
• Ne touchez pas au cordon de soudure ou au bain de fusion avant qu’il soit complètement
refroidi.
• Ne soudez pas dans un endroit avant de l’avoir vérifié et d’avoir éliminé tous les matériaux
36
WWW.FORNEYIND.COM
Page 37
combustibles ou inflammables. Les étincelles et le laitier peuvent être projetés jusqu’à 35
pieds (10,7 mètres) et peuvent passer à travers les petites fissures et ouvertures. Si votre
travail et les éléments combustibles ne peuvent pas être séparés par un minimum de 35
pieds (10,7 mètres), protégez-vous contre l’inflammation à l’aide de recouvrements et de
protecteurs ajustés et résistants au feu adéquats.
• Ne soudez pas sur les murs avant d’avoir vérifié et retiré les éléments combustibles qui
touchent à l’autre côté des murs.
• Évitez de souder, de couper ou d’effectuer tout autre travail semblable sur des barils,
des tambours, des réservoirs ou d’autres récipients usagés ayant contenu des substances
inflammables ou toxiques. Les techniques pour retirer les substances et les vapeurs
inflammables, pour rendre un récipient usagé sécuritaire pour le soudage ou pour couper,
sont assez complexes et nécessitent une formation spéciale.
• Ne formez pas d’arc sur du gaz comprimé ou sur un cylindre à air comprimé. Si vous le
faites, cela créera une zone fragile qui peut entraîner une rupture violente immédiatement ou
plus tard lors d’une manipulation robuste.
• Évitez de souder ou de couper dans un endroit où l’air peut contenir de la poussière
inflammable (comme de la poussière de grain), des gaz ou des vapeurs liquides (comme
l’essence).
• Ne manipulez pas le métal chaud comme la pièce à travailler ou les bouts de l’électrode à
mains nues.
• Portez des gants de cuir, un chandail à manches longues épais, des pantalons sans
rebords, des chaussures hautes, un masque et un casque. Au besoin, utilisez des vêtements
de protection supplémentaires comme une veste ou des manches en cuir, des jambières
résistantes au feu ou un tablier. Des étincelles ou du métal chaud peuvent se loger dans les
manches roulées, les rebords de pantalons ou les poches. Vous devez garder les manches et
les cols boutonnés et vous devez porter des vêtements qui n’ont pas de poches à l’avant.
• Vous devez avoir de l’équipement extincteur d’incendie à portée de la main prêt à être utilisé
immédiatement. Nous recommandons un extincteur d’incendie chimique portatif de type
ABC.
• Portez des bouchons d’oreille lorsque vous soudez par-dessus votre tête afin d’éviter que les
projections et le laitier tombent dans vos oreilles.
• Assurez-vous que le plancher de la zone de soudage est en bon état, qu’il est solide et
sécuritaire. Il doit préférablement être en béton ou en maçonnerie, ne doit pas être fait de
tuiles, de moquette ou de tout autre matériau inflammable.
• Protégez les murs, les plafonds et les planchers inflammables avec des protecteurs résistants à
la chaleur.
• Vérifiez la zone de soudage pour vous assurer qu’il n’y a pas d’étincelles, de métal
rougeoyant, de laitier ou de flammes avant de quitter la zone de soudage.
• Portez des vêtements exempts d’huile ou de toute autre substance inflammable, par exemple
des gants en cuir, des chandails en coton épais sans matières synthétiques, des pantalons
sans rebord et des souliers fermés. Gardez les cheveux longs attachés.
• Enlevez tout combustible, comme des briquets et des allumettes avant de souder.
• Respectez les exigences de l’OSHA et de la NFPA pour le travail à chaud et gardez un
extincteur à proximité.
Rayonnement à haute fréquence
• Les hautes fréquences peuvent interférer avec la radionavigation, les services de sécurité, les
ordinateurs et l’équipement de communication.
• Il revient à l’utilisateur d’embaucher un électricien qualifié rapidement pour corriger tout
problème d’interférence causé par l’installation. L’électricien doit régulièrement vérifier et
entretenir l’installation.
• Arrêtez d’utiliser l’équipement si vous recevez une notification de la FCC à propos de
l’interférence.
• Gardez les portes et les panneaux de la source de hautes fréquences bien fermés et gardez
les éclateurs au réglage approprié.
WWW.FORNEYIND.COM
37
Page 38
Soudage à l’arc
• Les ordinateurs et l’équipement informatisé peuvent être endommagés par l’énergie
électromagnétique.
• Assurez-vous que tout l’équipement est compatible avec l’énergie électromagnétique.
• Gardez les câbles de soudage courts pour réduire l’interférence.
• Suivez les instructions du manuel pour installer la machine et la mettre à la terre.
• Si l’interférence continue, protégez la zone de travail ou déplacez la soudeuse.
Décharge électrique
AVERTISSEMENT : LES DÉCHARGES ÉLECTRIQUES PEUVENT ÊTRE MORTELLES!
Afin de réduire le risque de mort ou de blessures graves causées par les décharges électriques,
veuillez lire, comprendre et suivre les consignes de sécurité. De plus, assurez-vous que toute
autre personne utilisant l’équipement de soudage ou se trouvant dans la zone de soudage
comprenne et suive aussi ces consignes de sécurité.
IMPORTANT! AFIN DE RÉDUIRE LE RISQUE DE MORT, DE BLESSURE OU DE
DOMMAGES MATÉRIELS, NE TENTEZ PAS D’UTILISER cet équipement de soudage
avant d’avoir lu et compris le résumé de sécurité suivant.
• N’entrez pas, de quelque manière que ce soit, en contact physique avec toute pièce du
circuit de courant de soudage. Le circuit de courant de soudage comprend :
a. la pièce à travailler ou tout autre matériau conducteur qui est en contact avec cette
dernière;
b. la prise de masse;
c. l’électrode ou le câble de soudage;
d. toute pièce de métal sur le porte-électrode ou le pistolet à fil.
• Ne soudez pas dans un endroit humide ou n’entrez pas en contact avec une surface humide
ou mouillée.
• Ne tentez pas de souder si des parties de vos vêtements ou votre corps sont mouillés.
• Ne laissez pas l’équipement de soudage entrer en contact avec de l’eau ou de l’humidité.
• Ne tirez pas les câbles de soudage, le pistolet à fil ou le cordon d’alimentation de la
soudeuse dans de l’eau ou de l’humidité et ne les laissez pas entrer en contact avec celles-ci.
• Ne touchez pas à la soudeuse et ne tentez pas de mettre en marche ou d’éteindre la
soudeuse si une partie de votre corps ou de vos vêtements est humide ou si vous êtes en
contact physique avec de l’eau ou de l’humidité.
• Ne tentez pas de brancher la soudeuse dans la source d’alimentation si une partie de votre
corps ou de vos vêtements est humide ou si vous êtes en contact physique avec de l’eau ou
de l’humidité.
• Ne posez pas le pinceur de la pièce à travailler de la soudeuse ou ne soudez pas sur un
conduit électrique.
• Ne modifiez pas le cordon d’alimentation ou la prise du cordon d’alimentation de quelque
manière que ce soit.
• Ne tentez pas de brancher la soudeuse dans une source d’alimentation si le contact de mise
à la terre du cordon d’alimentation est plié, brisé ou manquant.
• Ne laissez pas la soudeuse branchée à une source d’alimentation ou ne tentez pas de souder
si la soudeuse, les câbles de soudage, le site de soudage ou le cordon d’alimentation de la
soudeuse sont exposés à toute forme de précipitation atmosphérique ou d’embruns d’eau
salée.
• Ne transportez pas les câbles de soudage enroulés autour de vos épaules ou de toute autre
partie de votre corps lorsqu’ils sont branchés dans la soudeuse.
38
WWW.FORNEYIND.COM
Page 39
• Ne modifiez pas le câblage, les connexions à la terre, les interrupteurs ou les fusibles de
l’équipement de soudage.
• Portez des gants de soudage pour isoler vos mains du circuit de soudage.
• Gardez tous les récipients contenant des liquides suffisamment éloignés de la soudeuse et de
la zone de travail de manière à ce que, si du liquide est renversé, il ne puisse pas entrer en
contact avec toute pièce de la soudeuse ou du circuit de soudage électrique.
• Remplacez immédiatement toute pièce fissurée ou endommagée qui est isolée ou qui joue
le rôle d’isolateur comme des câbles de soudage, le cordon d’alimentation ou le porteélectrode.
• Lorsque vous n’êtes pas en train de souder, coupez le câble au point de contact ou retirez
l’électrode du porte-électrode.
Bruit
Le bruit peut causer une perte auditive permanente. Les processus de soudage peuvent causer
des niveaux sonores qui dépassent les limites sécuritaires. Vous devez protéger vos oreilles
contre les bruits forts pour prévenir la perte auditive.
• Afin de protéger votre ouïe contre les bruits forts, portez des bouchons d’oreille ou des
coquilles antibruit.
• Les niveaux sonores doivent être mesurés pour vous assurer que les décibels (son) ne
dépassent pas les niveaux sécuritaires.
Informations supplémentaires concernant la sécurité
Pour obtenir des informations supplémentaires à propos de la sécurité pour le soudage, consultez les
normes suivantes et respectez-les le cas échéant.
• Norme ANSI Z49.1 - SÉCURITÉ EN SOUDAGE ET COUPAGE : disponible chez la Société
américaine de soudage (American Welding Society), 550 NW Le Jeune Road, Miami, FL
33126 Téléphone +1 800 443-9353, Télécopieur +1 305 443-7559 - www.amweld.org ou
www.aws.org
• Norme ANSI Z87.1 - PRATIQUES SÛRES POUR LA PROTECTION DES YEUX ET DU VISAGE
AU TRAVAIL ET DANS LES ÉCOLES : disponible chez l’Institut de normalisation américaine
(American National Standards Institute), 11 West 42nd St., New York, NY 10036 Téléphone
+1 212 642-900, Télécopieur +1 212 398-0023 - www.ansi.org
• Norme NFPA 518 - PROCÉDÉS DE COUPAGE ET DE SOUDAGE : disponible chez
l’Association nationale de protection contre le feu (National Fire Protection Association), 1
Batterymarch Park, P.O. Box 9101, Quincy, MA 02269-9101 Téléphone +1 617 770-3000
Télécopieur +1 617 770-0700 - www.nfpa.org
• Norme OSHA 29 CFR, Partie 1910, Sous-partie Q., SOUDAGE, COUPAGE ET BRASAGE
: disponible au bureau OSHA de votre état ou au Département du Travail des États-Unis
OSHA, bureau des affaires publiques, Salle N3647, 200 Constitution Ave., Washington, DC
20210 - www.osha.gov
• Norme CSA W117.2 - Règles de SÉCURITÉ EN SOUDAGE ET COUPAGE : disponible chez
l’Association canadienne de normalisation (Canadian Standards Association) 178 Rexdale
Blvd., Etobicoke, Ontario M9W 1R3 - www.csa.ca
• Norme A6.0. de la Société américaine de soudage (American Welding Society) SOUDAGE
ET COUPAGE DE CONTENEURS AYANT RENFERMÉ DES COMBUSTIBLES : disponible chez
la Société américaine de soudage (American Welding Society), 550 NW Le Jeune Road,
Miami, FL 33126 Téléphone +1 800 443-9353, Télécopieur +1 305 443-7559 - www.
amweld.org ou www.aws.org
WWW.FORNEYIND.COM
39
Page 40
Table des matières
GARANTIE ................................................................................................................................................33
INFORMATIONS CONCERNANT LA SÉCURITÉ ............................................................................................34
NORMES DE SÉCURITÉ PRINCIPALES ...................................................................................................34
PROPOSITION 65 DE L’ÉTAT DE LA CALIFORNIE ...................................................................................34
INFORMATION EMF............................................................................................................................34
PROTECTION PERSONNELLE ...............................................................................................................35
PRÉVENTION DES INCENDIES .............................................................................................................36
RAYONNEMENT À HAUTE FRÉQUENCE .............................................................................................. 37
SOUDAGE À L’ARC .............................................................................................................................38
DÉCHARGE ÉLECTRIQUE .....................................................................................................................38
BRUIT .................................................................................................................................................39
INFORMATIONS SUPPLÉMENTAIRES CONCERNANT LA SÉCURITÉ .......................................................39
TABLE DES MATIÈRES .................................................................................................................................40
INSTALLATION .......................................................................................................................................... 41
CARACTÉRISTIQUES DE LA SOUDEUSE ...............................................................................................41
SÉLECTION DU SITE ............................................................................................................................41
BRANCHEMENT DE LA SOURCE D’ÉNERGIE ........................................................................................41
VENTILATION .....................................................................................................................................42
AVERTISSEMENTS ADDITIONNELS ....................................................................................................... 42
MONTAGE ...............................................................................................................................................42
MONTAGE DE LA POIGNÉE ET DES ROUES .........................................................................................42
MONTAGE DU CHALUMEAU ET DU PISTOLET-BOBINE .........................................................................43
CONNEXION DU CYLINDRE À GAZ ET DU DÉTENDEUR ......................................................................43
GUIDE DU GAZ DE PROTECTION ........................................................................................................ 44
CHARGEMENT DU FIL .........................................................................................................................44
REMPLACEMENT DU GUIDE-FIL ...........................................................................................................46
COMMENT CHOISIR LE GUIDE-FIL POUR LES CONNEXIONS DIRECTES ET EURO DES CHALUMEAUX ....46
PRÉPARATIFS POUR LE SOUDAGE À L’AIDE DU PISTOLET-BOBINE .........................................................46
RÉGLAGE DE L’ALIMENTATION DU FIL .................................................................................................48
AJUSTEMENT DE LA POSITION DE LA BOBINE .....................................................................................48
FONCTIONNEMENT ..................................................................................................................................49
DESCRIPTION .....................................................................................................................................49
COMMANDES DE LA SOUDEUSE ........................................................................................................49
PROTECTION CONTRE LES SURCHARGES THERMIQUES ......................................................................50
GUIDE D’INFORMATION TECHNIQUE .................................................................................................50
PRÉPARATION POUR LE SOUDAGE .....................................................................................................51
FACTEURS À PRENDRE EN CONSIDÉRATION POUR DE MEILLEURS RÉSULTATS DE SOUDURE ................51
SOUDAGE À L’ALUMINIUM .................................................................................................................52
ENTRETIEN ET RÉPARATION ....................................................................................................................... 52
ENTRETIEN GÉNÉRAL..........................................................................................................................52
DÉPANNAGE ............................................................................................................................................53
SCHÉMA DE CÂBLAGE ..............................................................................................................................55
LISTE DES OUTILS ET DES PIÈCES DE RECHANGE .........................................................................................56
SCHÉMA DES PIÈCES .................................................................................................................................57
LISTE DES PIÈCES DE RECHANGE DU CHALUMEAU DU PISTOLET MIG ..........................................................59
REMARQUES POUR L’UTILISATEUR ............................................................................................................. 60
40
WWW.FORNEYIND.COM
Page 41
Installation
Caractéristiques de la soudeuse
Tableau 1. Caractéristiques de la soudeuse
Tension primaire (entrée) 230 V en c.a.
Sortie de soudage 270A maximum
Phase Mono
Fréquence
Facteur d’utilisation nominal
60 Hz
60 %
Plage de diamètre du fil Jusqu’à 0,045” (1,1 mm)
Sélection du site
ASSUREZ-VOUS D’INSTALLER LA SOUDEUSE EN RESPECTANT LES LIGNES
DIRECTRICES SUIVANTES :
• Dans un endroit sans humidité ni poussière;
• Dans un endroit dont la température ambiante se situe entre 30 °F et 90 °F (1 °C et 32 °C);
• Dans un endroit sans huile, vapeur, ni gaz corrosifs;
• Dans un endroit sans risque de vibrations ou chocs anormaux;
• Dans un endroit à l’abri de la lumière directe du soleil et de la pluie;
• Installez-la à une distance d’au moins 12” (30,48 cm) des murs ou de tout autre obstacle qui
pourrait empêcher les courants d’air naturels de refroidir la soudeuse.
Branchement de la source d’énergie
Cette soudeuse est conçue pour fonctionner avec une source d’alimentation en courant alternatif (c.a.)
monophasé adéquatement mise à la terre de 230 V, 60 Hz combinée à un fusible temporisé ou à un
disjoncteur de 50 A. Il est recommandé qu’un électricien certifié vérifie la tension du réceptacle auquel
la soudeuse sera branchée et confirme que le réceptacle est mis à la terre adéquatement. L’utilisation
d’un circuit d’une capacité adéquate peut éliminer la nuisance causée par le déclenchement d’un
disjoncteur lors de la soudure.
N’utilisez pas la soudeuse si la source d’alimentation est en dessous de 105 V en c.a. Communiquez
avec un électricien qualifié si ce problème survient. Si elle est utilisée de manière inadéquate ou si elle
est forcée, la soudeuse peut offrir un mauvais rendement ou être endommagée.
Avant d’effectuer tout branchement électrique, assurez-vous que la tension de l’alimentation et la
fréquence disponibles sur place correspondent aux besoins énoncés sur l’étiquette de votre soudeuse.
La tension de l’alimentation principale devrait se situer à ± 10 % de la tension de l’alimentation
principale nominale. Une tension trop basse peut entraîner une mauvaise soudure. Une tension
d’alimentation trop élevée entraînera la surchauffe et possiblement la défaillance des composants. La
prise de sortie de la soudeuse doit être :
• Installée correctement, au besoin par un électricien qualifié;
• Mise à la terre correctement et conformément aux réglementations locales;
• Connectée à un circuit électrique dont la capacité est adéquate.
WWW.FORNEYIND.COM
41
Page 42
REMARQUE :
• Inspectez régulièrement le câble d’alimentation pour détecter les fissures et les fils à
découvert. S’ils ne sont pas en bon état, faites-les réparer dans un centre de service.
• Ne tirez pas violemment sur le câble d’alimentation pour le débrancher de la prise.
• Ne laissez pas du matériel ou des outils sur le câble d’alimentation. Le câble pourrait être
endommagé et entraîner des décharges électriques.
• Gardez le câble d’alimentation loin des sources de chaleur, de l’huile, des solvants et des
objets tranchants.
• Si vous utilisez un cordon prolongateur, maintenez-le le plus droit possible. Pour les cordons
jusqu’à 50 pi (15,2 m), utilisez un calibre de 12 AWG. Pour les cordons jusqu’à 100 pi
(30,5 m), utilisez un calibre de 10 AWG.
Ventilation
Puisque l’inhalation des fumées de soudage est potentiellement dangereuse, assurez-vous que l’espace
de soudage est efficacement ventilé.
Avertissements additionnels
POUR VOTRE SÉCURITÉ, AVANT DE BRANCHER LE CÂBLE D’ALIMENTATION,
SUIVEZ CES INSTRUCTIONS :
• Un interrupteur bipolaire doit être inséré avant la sortie principale. Cet interrupteur doit être
muni de fusibles temporisés.
• La connexion du câble de mise à la terre doit être faite avec une prise bipolaire compatible
avec les douilles mentionnées ci-dessus.
• Lors de travaux de soudage dans un endroit confiné, la soudeuse doit rester à l’extérieur
de la zone de travail et le câble de mise à la terre doit être fixé à la pièce à souder. Ne
travaillez jamais dans des endroits humides et confinés.
• N’utilisez pas de câbles d’alimentation ou de soudage endommagés.
• Ne pointez jamais le chalumeau soudeur vers l’utilisateur ou quiconque.
• La soudeuse ne doit jamais être utilisée sans que ses panneaux y soient fixés. Cela pourrait
blesser gravement l’utilisateur et endommager l’équipement.
Montage
• Déballez la soudeuse.
• Assemblez le support de plastique du dessus à l’aide des vis fournies.
• Fixez le câble du chalumeau de soudage au raccord fileté à l’avant de la soudeuse.
• Fixe le tuyau de gaz et le connecteur électrique.
Montage de la poignée et des roues
• Vissez les deux roulettes (Fig. 2) (D) à la machine.
• Insérez l’essieu (A) dans les trous à l’arrière de la soudeuse et glissez une roue (B) dans
chaque extrémité puis une rondelle de retenue (C).
• Assemblez la poignée (E) l’aide des vis fournies (F).
42
WWW.FORNEYIND.COM
Page 43
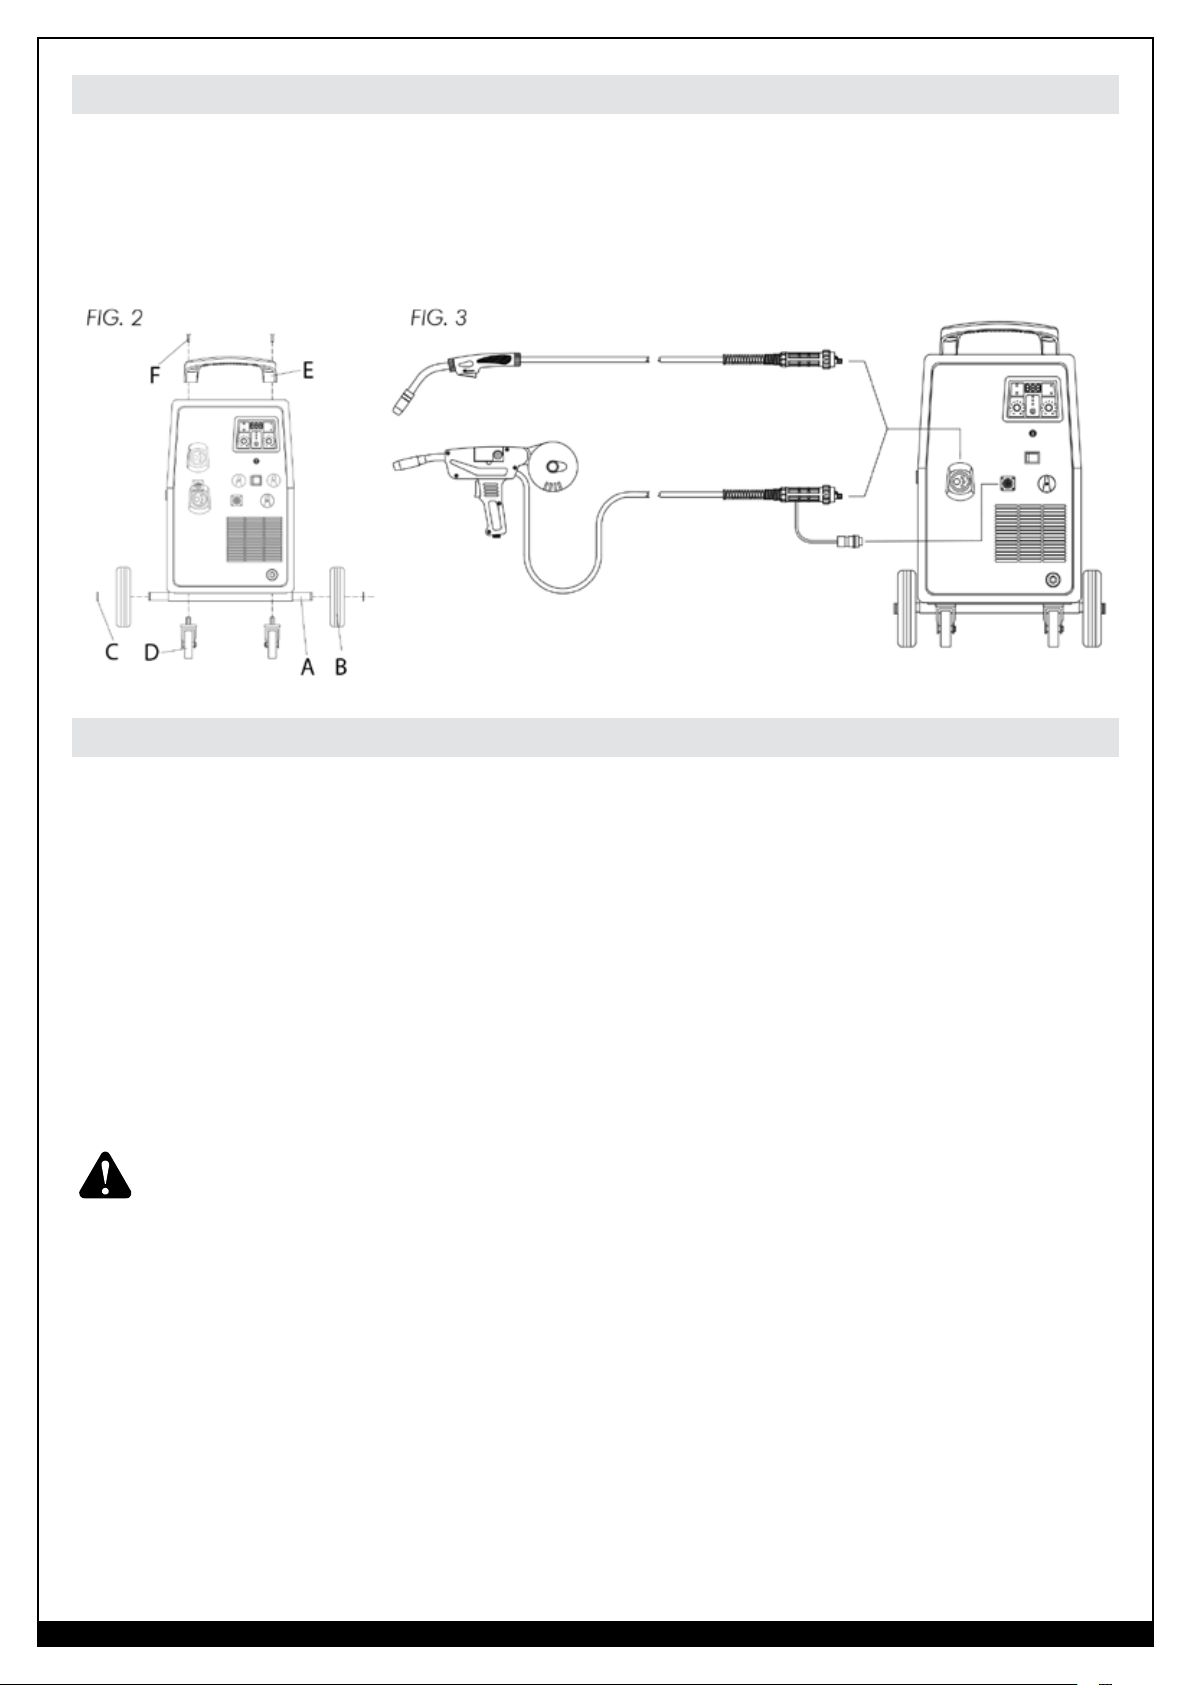
Montage du chalumeau et du pistolet-bobine
• Branchez le tuyau du chalumeau dans la douille du devant de la soudeuse en prenant soin
de ne pas endommager les contacts. Vissez bien à la main dans la connexion filetée (Fig. 3).
• Pour connecter le pistolet-bobine, il est nécessaire d’installer également les bornes au
raccord à 7 broches sur le devant de la soudeuse.
Connexion du cylindre à gaz et du détendeur
La bouteille de gaz (non fournie) devrait être située à l’arrière de la soudeuse, dans un endroit bien
ventilé et solidement fixée à l’établi ou au mur pour s’assurer qu’elle ne tombera pas. Par souci de
sécurité et d’économie, assurez-vous que le détendeur est complètement fermé (tourné au fond en sens
antihoraire) lorsque vous ne soudez pas et lorsque vous raccordez ou déplacez la bouteille de gaz.
• Tournez le bouton d’ajustement du détendeur dans le sens antihoraire pour vous assurer que
la valve est bien fermée.
• Vissez le détendeur jusqu’au fond sur la valve de la bouteille de gaz.
• Raccordez le tuyau pour le gaz au détendeur et fixez-le avec l’agrafe ou l’écrou fourni.
• Ouvrez la valve du cylindre, puis réglez le débit de gaz du détendeur de 20 à 35 pieds
cubes par heure (0,57 à 0,85 mètre cube par heure).
• Actionnez la gâchette du chalumeau pour vous assurer que le gaz passe dans le chalumeau.
AVERTISSEMENT : Les cylindres sont sous haute pression. Manipulez avec soin. Des
accidents graves peuvent résulter d’une manipulation inappropriée ou de la mauvaise utilisation
des cylindres à gaz comprimé. Ne laissez pas tomber le cylindre, ne le renversez pas, et ne
l’exposez pas à une chaleur excessive, aux flammes ou aux étincelles. Ne l’entrechoquez pas
avec les autres cylindres.
WWW.FORNEYIND.COM
43
Page 44
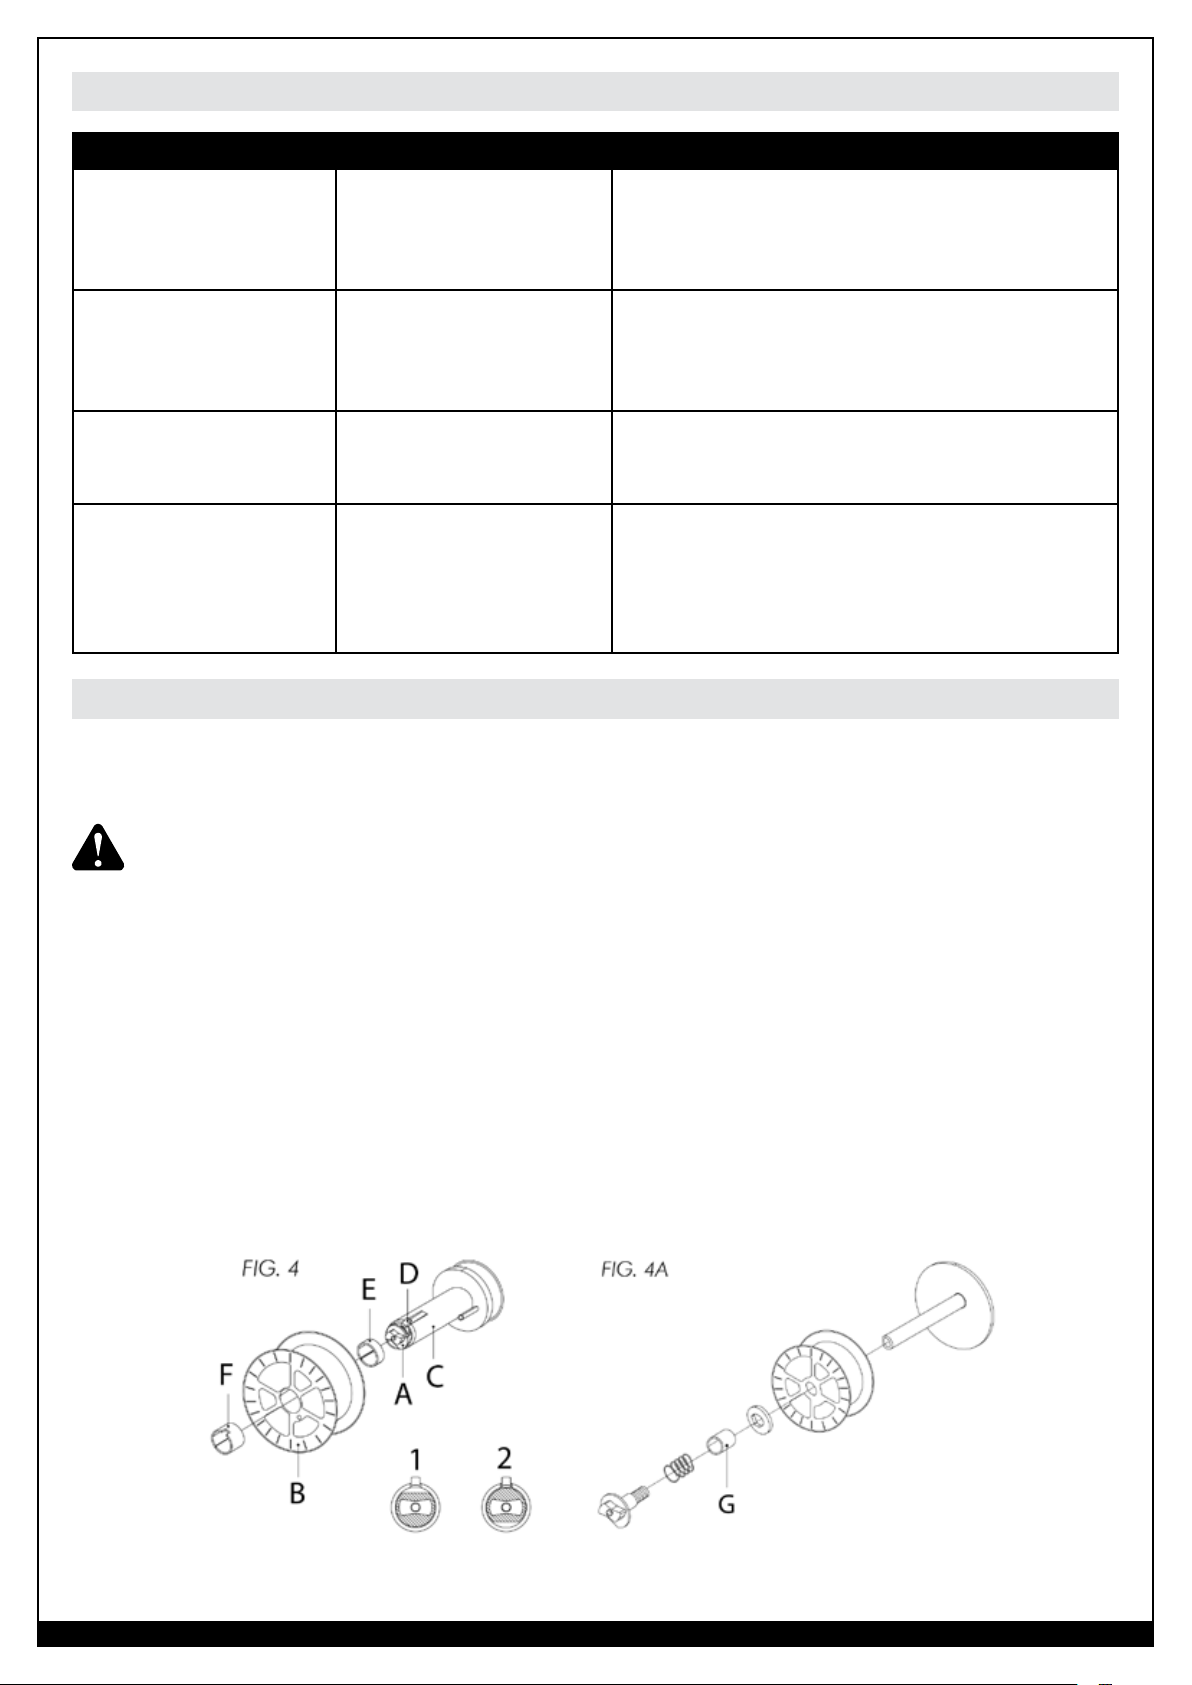
Guide du gaz de protection
MÉTAL GAZ REMARQUE
Acier doux CO2
L’argon contrôle les éclaboussures.
Argon + CO2
Argon + CO2 +
L’oxygène améliore la stabilité de l’arc.
Oxygène
Aluminium Argon
Stabilité de l’arc, bonne fusion et éclaboussure
minimale.
Argon + Hélium
Une entrée de chaleur plus grande convient aux
éléments lourds. Porosité minimale.
Acier inoxydable Argon + CO2 +
Stabilité de l’arc.
Oxygène
Argon + Oxygène
Cuivre, nickel et alliages Argon
Éclaboussure minimale.
Convient aux fines épaisseurs en raison de la
faible aptitude à l’écoulement de la mare de
soudure.
Argon + Hélium
Une entrée de chaleur plus grande convient aux
éléments lourds.
Chargement du fil
Votre soudeuse MIG est conçue pour des bobines de fil de 8” (20 cm) ou 12” (30,5 cm) en acier doux,
en acier inoxydable ou en aluminium, selon le type de métal que vous désirez souder. Les bobines de fil
ne sont pas fournies avec l’unité et doivent être achetées séparément.
ASSUREZ-VOUS QUE LES ENTRÉES DE GAZ ET D’ÉLECTRICITÉ SONT
DÉCONNECTÉES. Avant l’utilisation, retirez la buse et le point de contact du chalumeau.
• Ouvrez le panneau de côté. Desserrez l’écrou (Fig. 4) (A) du support de dévidoir (position 1)
(tambour de frein). Retirez l’entretoise (E). Si vous remplacez la bobine de fil, faites-la sortir
en poussant la languette de fixation (D).
• Retirez la protection en plastique de la bobine. Placez la bobine sur le support de dévidoir.
Fixez l’entretoise à nouveau (seulement pour les bobines de 8” [20 cm]) et serrez l’écrou de
blocage.
Les bobines de 4” (10 cm) conviennent également à votre soudeuse MIG. Pour fixer une bobine de 4” (10 cm) :
• Retirez la bobine de fil du support de dévidoir.
• Desserrez l’écrou, retirez le ressort et la rondelle, retirez le support de dévidoir du pivot.
• Insérez la bobine de fil de 4” (10 cm) sur le pivot, fixez la rondelle, l’entretoise et le ressort.
• Serrez l’écrou de blocage.
44
WWW.FORNEYIND.COM
Page 45
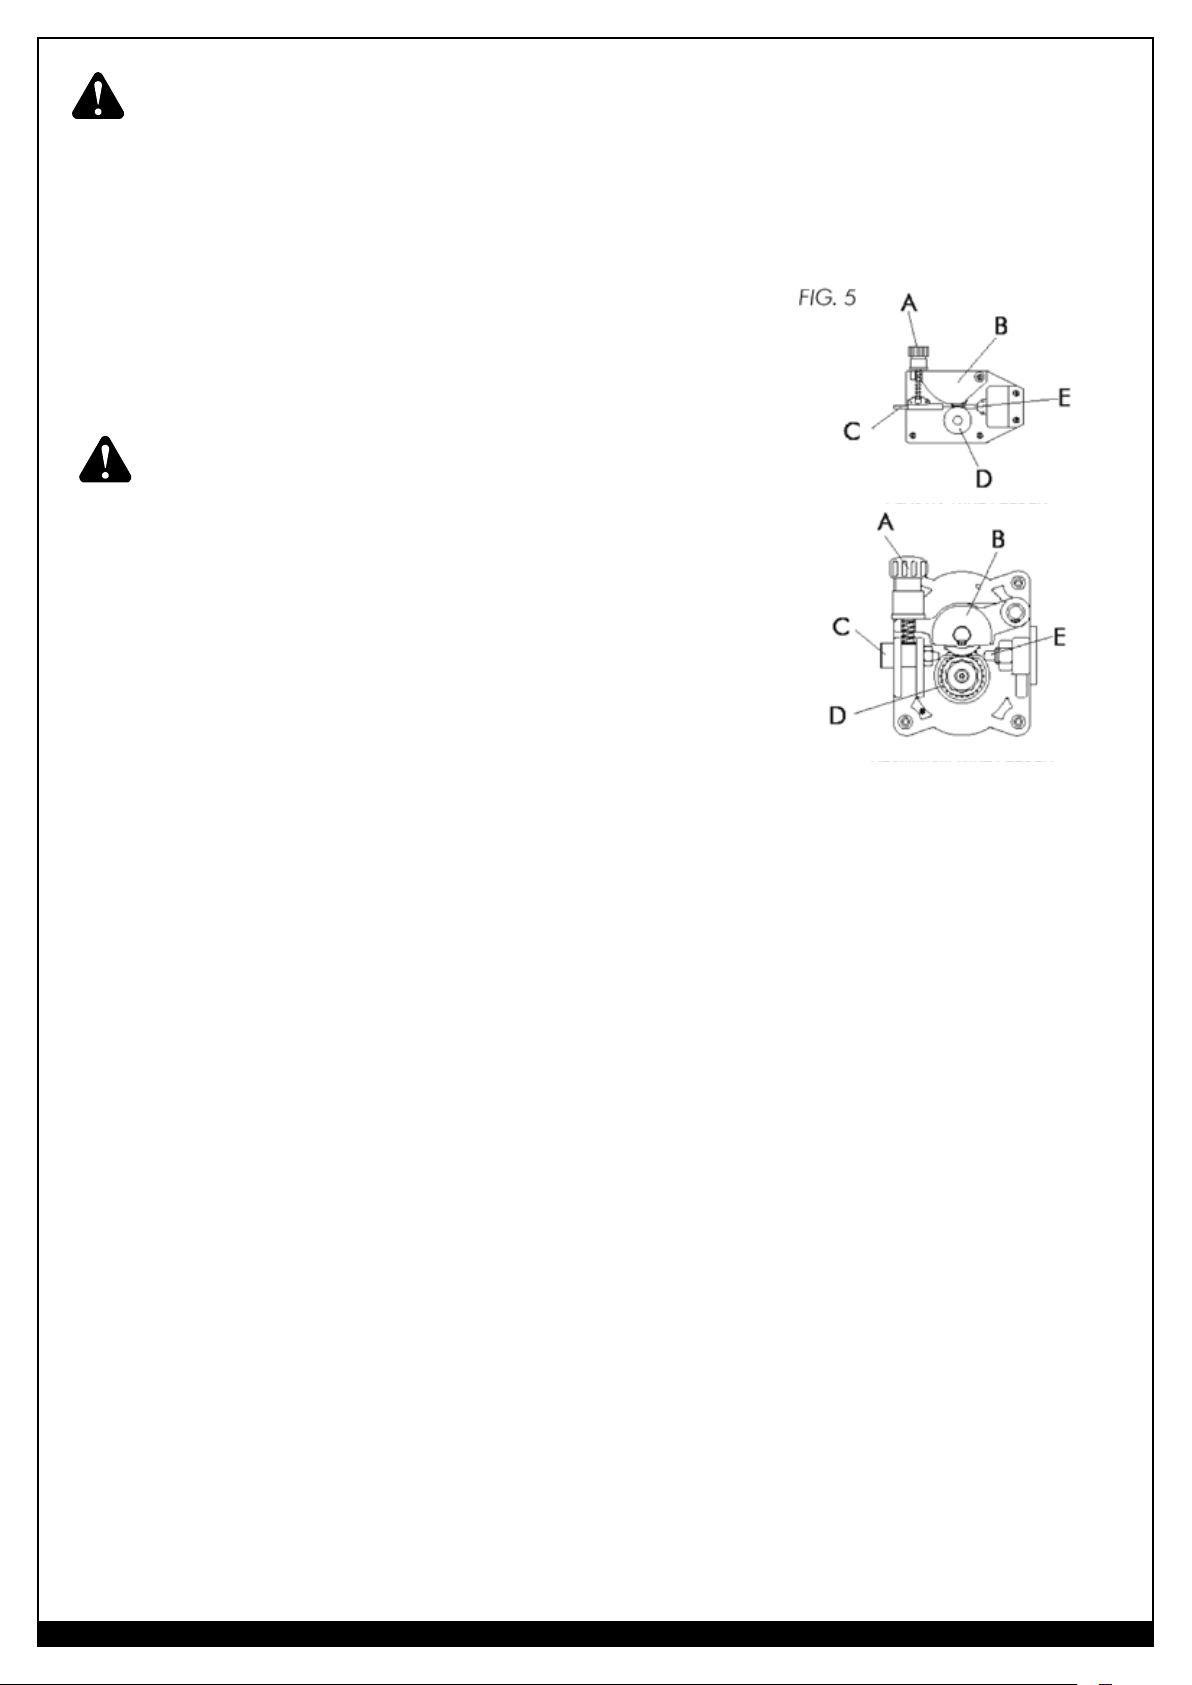
SERREZ L’ÉCROU. UNE TENSION EXCESSIVE FATIGUERA LE MOTEUR
D’ALIMENTATION DU FIL. UNE TENSION TROP FAIBLE NE PERMETTRA PAS À LA
BOBINE DE FIL DE S’ARRÊTER IMMÉDIATEMENT.
• Desserrez et abaissez le bouton de plastique (Fig. 5) (A). Relâchez la poulie supérieure (B)
de l’alimentation. Retirez le fil du guide du chalumeau.
• Lorsque le fil sera déconnecté, saisissez-le avec des
pinces afin qu’il ne sorte pas de la bobine. Au besoin,
redressez-le avant de l’insérer dans le guide-fil d’entrée
(C). Insérez le fil sur la poulie inférieure (D) et dans le
guide du chalumeau (E).
AVERTISSEMENT : Gardez le chalumeau droit lorsque
vous faites sortir un nouveau fil par le guide-fil. Assurezvous que le fil est coupé droit (sans bavure ni angle) et
DÉVIDOIR EN PLASTIQUE
qu’au moins 1/2” (1,2 cm) à partir du bout est droit
(sans courbe). Le non-respect de ces instructions peut
endommager le guide-fil.
• Abaissez la poulie supérieure (B) et placez le bouton
(A). Serrez un peu. S’il est trop serré, le fil restera
bloqué et endommagera le moteur. Si elles ne sont
pas assez serrées, les poulies ne feront pas sortir le
fil. REMARQUE : Lorsque vous changez le diamètre
DÉVIDOIR EN ALUMINIUM
de fil utilisé ou remplacez la poulie d’alimentation
du fil, assurez-vous que la cannelure adéquate pour
le diamètre du fil choisi est à l’intérieur, le plus près
possible de la machine. Le fil est propulsé par la
cannelure intérieure. Les poulies d’alimentation sont marquées sur le côté pour identifier la
cannelure la plus près de ce côté.
Fermez le panneau de côté de la machine. Branchez le câble d’alimentation à une prise
•
de courant. Actionnez l’interrupteur. Appuyez sur l’interrupteur du chalumeau. Le fil poussé
par le moteur d’alimentation du fil à vitesse variable doit glisser par le guide-fil. Lorsqu’il
sort par le col de cygne du chalumeau, relâchez l’interrupteur du chalumeau. Éteignez la
machine. Montez le point de contact et la buse.
REMARQUE : N’approchez pas votre visage
du chalumeau lorsque vous vérifiez si le fil sort au bon endroit. Vous pourriez être blessé par
le fil qui sort. Gardez vos doigts loin du
Lorsqu’elles sont en mouvement, les poulies
régulièrement. Remplacez-les
lorsqu’elles sont usées et compromettent l’alimentation constante
mécanisme d’alimentation lorsqu’il est en marche!
peuvent écraser les doigts. Inspectez les poulies
du fil.
WWW.FORNEYIND.COM
45
Page 46
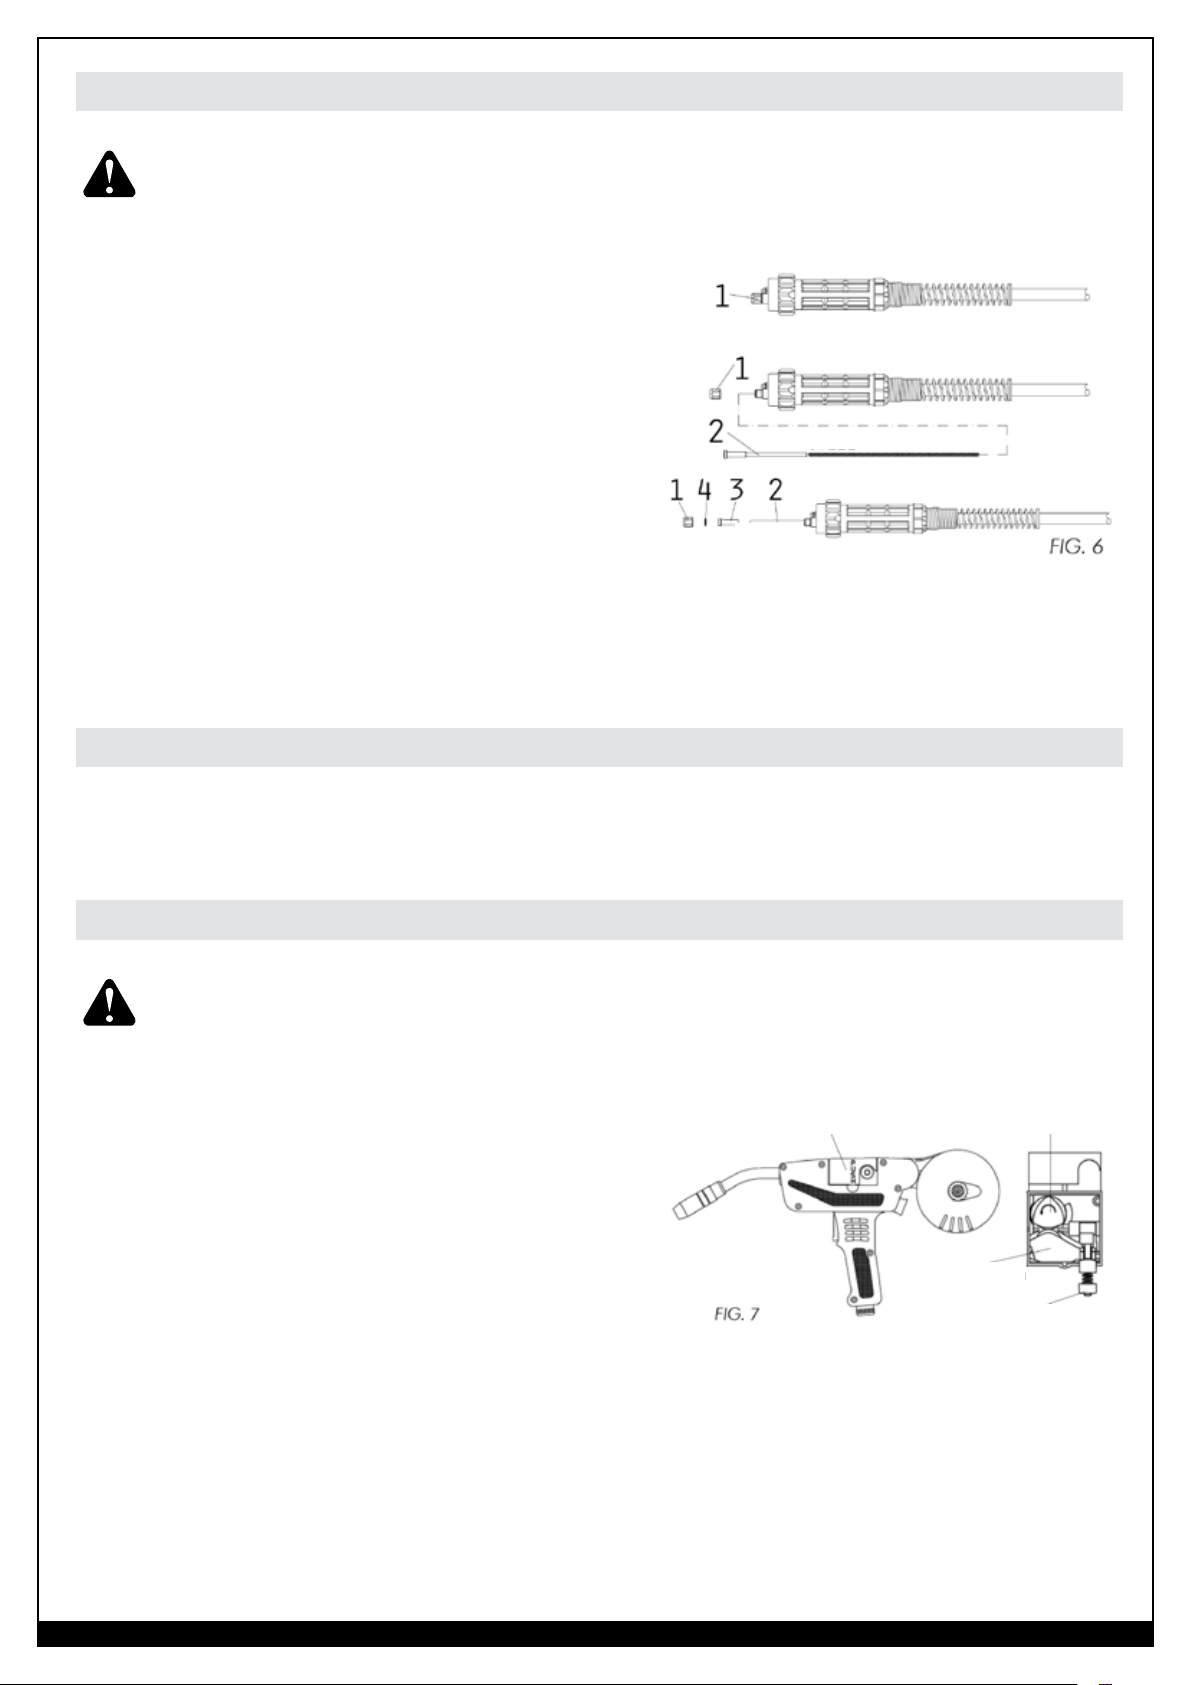
Remplacement du guide-fil
AVANT DE SUIVRE CETTE PROCÉDURE, ASSUREZ-VOUS QUE LA CONDUITE
D’ALIMENTATION EN GAZ ET LE CÂBLE D’ALIMENTATION SONT
DÉBRANCHÉSD.
• Débranchez le chalumeau de la machine.
• Placez-le sur une surface plane et retirez
soigneusement l’écrou en laiton (1).
• Tirez le guide-fil hors du tuyau.
• I
nstallez le nouveau guide-fil et fixez l’écrou en
laiton (1) à nouveau.
Si vous remplacez un guide-fil en Teflon ou en graphite,
suivez ces instructions :
• Installez le nouveau guide-fil et insérez le
collet de guide-fil (3) et la bague (4).
• Fixez l’écrou en laiton (1).
• Coupez le guide-fil près de l’écrou en laiton.
REMARQUE : la longueur du nouveau guide-fil doit être la même que celle de l’ancien
guide-fil.
ACIER
GRAPHITE
• Branchez le chalumeau à la machine et installez le fil dans le système d’alimentation.
Comment choisir le guide-fil pour les connexions directes et Euro des chalumeaux
Il y a deux types de guide-fil : En acier et en Teflon. Les guide-fil en acier peuvent être recouverts ou
non. Les guide-fil recouverts sont utilisés pour les chalumeaux refroidis à l’air. Les guide-fil en Teflon
sont recommandés pour le soudage de l’aluminium puisqu’ils permettent une douce alimentation en fil.
Préparatifs pour le soudage à l’aide du pistolet-bobine
AVERTISSEMENT : Les décharges électriques peuvent être mortelles! Mettez toujours
l’interrupteur POWER en position OFF (ARRÊT) et débranchez le cordon de la prise
d’alimentation à courant alternatif (c.a.) avant d’installer un fil.
Avant d’installer un fil dans l’unité,
Couvercle de l’alimentation du fil Couvercle du dévidoir
le bon galet d’entraînement doit être mis en position sur
le mécanisme d’entraînement du fil. Assurez-vous que la
forme et la taille de la cannelure conviennent au fil qui
sera utilisé. Ajustez le dévidoir en suivant ces étapes :
1. Ouvrez le couvercle de l’alimentation du fil
sur le pistolet-bobine.
2. Enlevez la tension d’entraînement en
Bras de tension
d’entraînement
Vis d’ajustement de la tension
desserrant la vis d’ajustement et en élevant
l’ajusteur de tension d’entraînement à l’écart du bras de tension d’entraînement. Tirez le
bras de tension d’entraînement hors du dévidoir.
3. Au besoin, desserrez la vis d’ajustement de la tension sur le bras de tension d’entraînement.
Tirez le bras de tension d’entraînement vers le haut pour avoir accès au dévidoir dans
le système d’entraînement du fil. Faites tourner le couvercle noir du dévidoir en sens
antihoraire et retirez-le pour dégager le dévidoir métallique. Enlevez le dévidoir de son
arbre en le tirant. REMARQUE : Le dévidoir possède deux diamètres de cannelures de fil
intégrées (0,030” [0,76 mm] et 0,035” [0,76 mm]). Assurez-vous d’utiliser la cannelure et
46
WWW.FORNEYIND.COM
Page 47
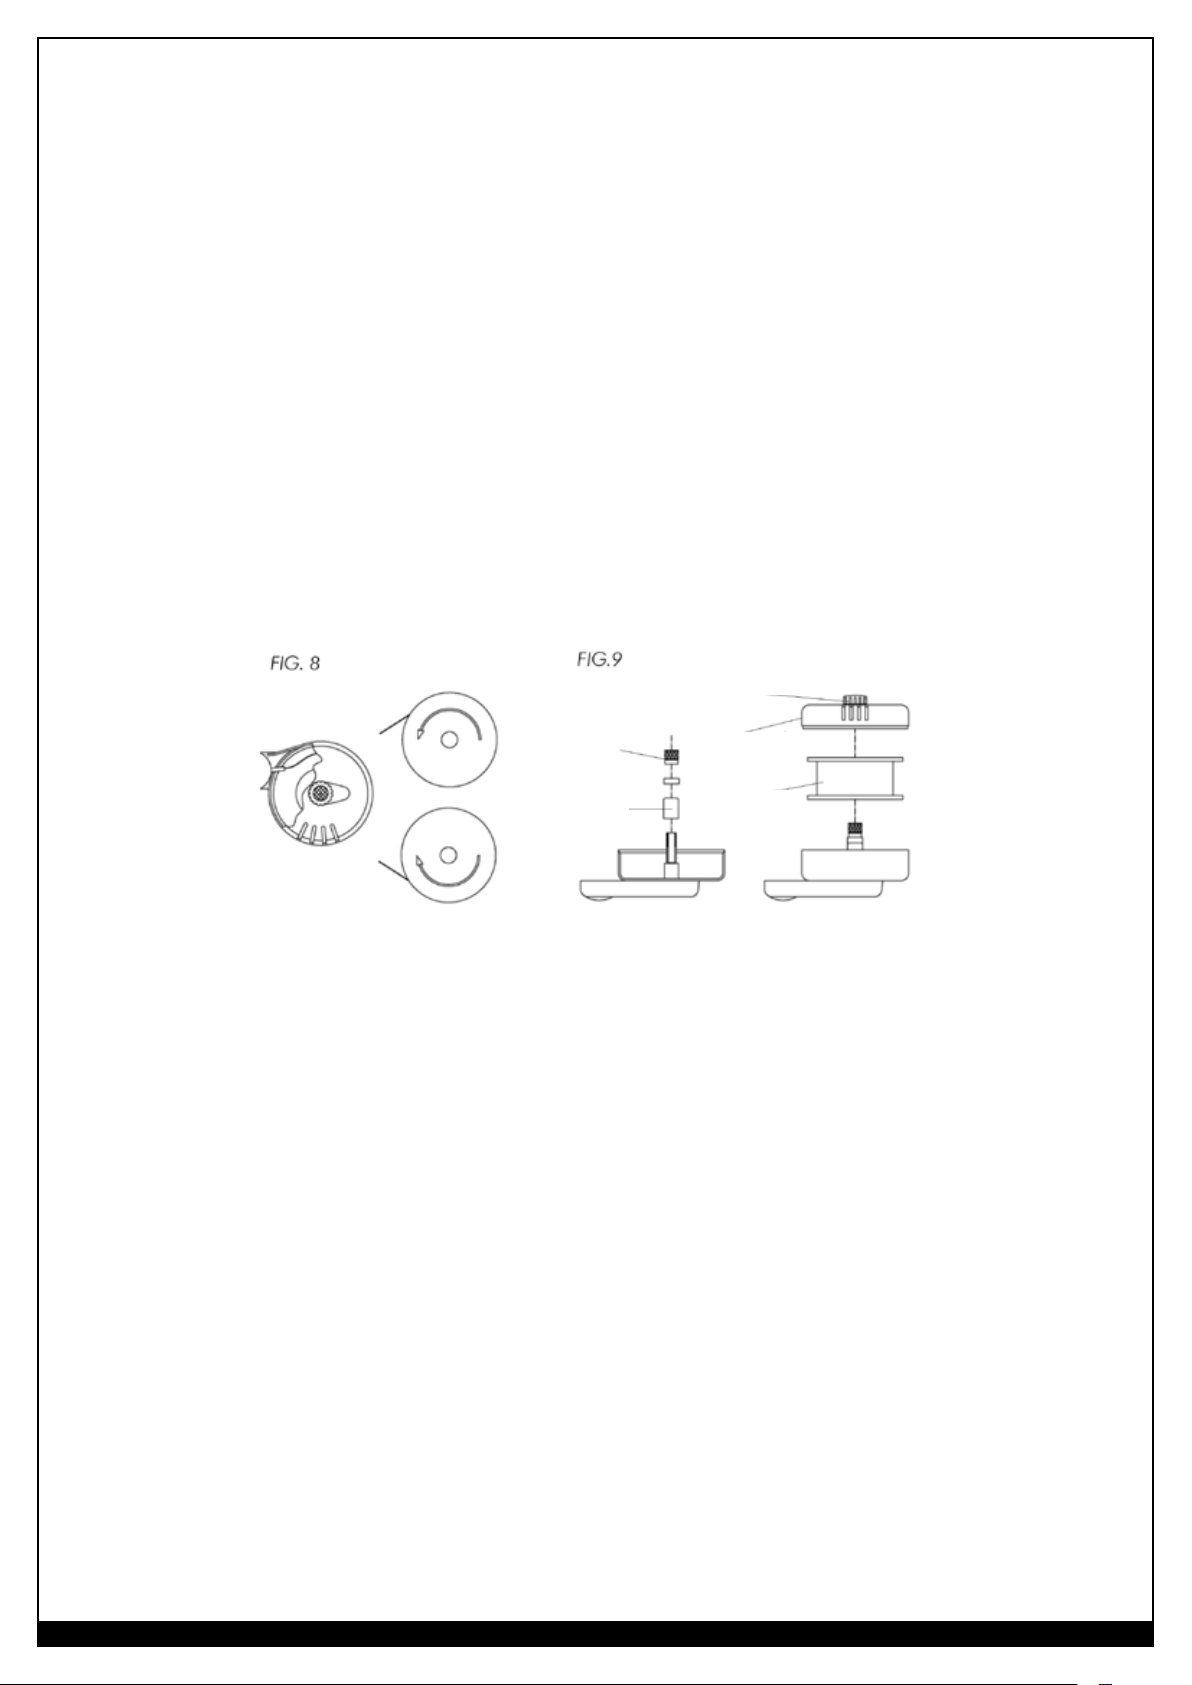
le diamètre de fil qui correspondent. Replacez le dévidoir sur son arbre et le couvercle du
dévidoir par-dessus.
4. Trouvez le côté du dévidoir estampé du même diamètre de fil que le fil que vous installez.
Poussez le dévidoir sur son arbre en gardant vers vous le côté estampé du diamètre de fil
que vous désirez.
5. Réinstallez le couvercle du dévidoir et verrouillez-le en le tournant dans le sens horaire.
6. Retirez la buse et le point de contact de l’embout du pistolet.
7. Ouvrez le boîtier de la bobine de fil, située à l’arrière du pistolet-bobine, en tournant le
bouton de retenue dans le sens antihoraire.
8. Déroulez la bobine de fil et trouvez le bout du fil.
9. Après avoir vérifié que votre soudeuse est débranchée de l’alimentation en courant alternatif
(c.a.), libérez le bout du fil de la bobine, mais sans le relâcher sinon le fil se déroulera tout
seul.
10. À l’aide d’un coupe-fil, coupez la partie pliée à l’extrémité du fil afin d’avoir une section de
fil droite.
11. Déroulez le fil à souder d’environ 6” (15 cm) de la bobine de fil.
12. Insérez l’extrémité du fil dans le tube de guidage (situé dans le boîtier de la bobine de fil).
Ensuite, poussez-le dans le dévidoir et dans le pistolet d’environ 6” (15 cm).
13. Alignez le fil avec la cannelure du haut appropriée dans le dévidoir, puis poussez le bras de
tension d’entraînement contre le dévidoir.
Bonne direction
Mauvaise direction
Bouton de réglage du
frein d’entraînement
Frein d’entraînement
Bouton de retenue
Boîtier de la
bobine de fil
Bobine de fil
14. Retournez le tendeur d’entraînement à blocage rapide en place sur le bras de tension
d’entraînement.
15. Serrez (dans le sens horaire) le bouton d’ajustement de la tension d’entraînement jusqu’à ce
que le rouleau de tension applique une force suffisante sur le fil pour éviter qu’il glisse hors
du mécanisme d’entraînement.
16. Relâchez le fil.
17. Le fil à souder devrait toujours sortir du dessus de la bobine pour s’insérer dans le
mécanisme d’entraînement. REMARQUE : L’utilité du frein d’entraînement est d’arrêter la
bobine de fil de tourner environ au même moment que l’alimentation du fil cesse.
18. Réglez la tension du frein d’entraînement. REMARQUE : Il est nécessaire de relâcher le
bras de tension d’entraînement pendant que vous réglez la tension du frein d’entraînement.
Assurez-vous que le bras de tension d’entraînement est en position verrouillée après avoir
ajusté la tension du frein d’entraînement.
a) Avec une main, tournez la bobine de fil dans le sens antihoraire. Ainsi, le fil continuera
de glisser dans le pistolet; continuez à le tourner tandis que vous ajustez la tension de la
bobine.
b) Avec votre main libre, serrez (dans le sens horaire) le bouton d’ajustement du frein
d’entraînement.
c) Arrêtez de serrer lorsque vous sentez une résistance dans la bobine de fil que vous
tournez. Arrêtez de tourner la bobine de fil à la main. REMARQUE : Si une trop grande
tension est appliquée à la bobine de fil, le fil glissera du dévidoir ou ne pourra pas sortir
du tout. Si une trop faible tension est appliquée, la bobine de fil tendra à se dérouler
WWW.FORNEYIND.COM
47
Page 48
toute seule. Réajustez la tension du frein d’entraînement au besoin pour corriger l’un de
ces problèmes.
19. Coupez le fil qui dépasse de l’embout du pistolet-bobine à une longueur d’environ 1/2”
(1,2 cm).
20. Choisissez un point de contact estampé avec le même diamètre que le fil utilisé.
21. Glissez le point de contact sur le fil en saillie à partir de l’embout du pistolet. Enfilez le point
de contact sur l’embout du pistolet et serrez bien à la main.
22. Installez la buse sur le pistolet. Pour de meilleurs résultats, enduisez l’intérieur de la buse
avec un vaporisateur ou gel anti-adhérent.
23. Coupez le fil excédentaire qui dépasse de l’embout de la buse.
24. Replacez le boîtier de la bobine de fil et serrez le bouton d’ajustement en le tournant dans
le sens horaire.
Branchez le cordon de la soudeuse à une source d’alimentation à courant alternatif (c.a.). Mettez
25.
la soudeuse en marche. Réglez l’interrupteur VOLTAGE (TENSION).
Réglage du système d’alimentation du fil
AVERTISSEMENT : Les coups d’arc peuvent blesser les yeux! Pour réduire les risques de
coups d’arc, assurez-vous que le fil sortant de l’embout du pistolet n’entre pas en contact avec
la mauvaise pièce à souder, la prise de masse ou tout matériel mis à la terre durant le réglage
de la tension d’entraînement ou un arc se formera.
1. Ouvrez le couvercle de l’entraînement du fil sur le pistolet-bobine.
2. Appuyez sur la gâchette du pistolet.
3. Tournez le bouton d’ajustement de la tension d’entraînement dans le sens horaire pour
augmenter la tension d’entraînement jusqu’à ce que le fil semble se dévider doucement sans
glisser.
4. Fermez le couvercle de l’entraînement du fil sur le pistolet-bobine.
5. Lorsqu’il est réglé correctement, il ne devrait pas y avoir de glissement entre le fil et le
dévidoir dans des conditions normales.
Ajustement de la position de la bobine
Avant de commencer à souder, vous voudrez peut-être ajuster la position de la bobine afin que vous
vous sentiez
plus à l’aise. Trois positions sont possibles. Pour changer la position de la bobine :
1. À l’aide d’un tournevis à tête plate, desserrez la vis qui relie le boîtier de la bobine au
pistolet.
2. Tirez sur le boîtier pour l’éloigner suffisamment du pistolet afin de pouvoir le faire pivoter.
3. Faites pivoter le boîtier à l’une des trois positions possibles en vous assurant que les
cannelures du pistolet sont alignées avec celles du boîtier.
4. Remettez le boîtier en place sur le pistolet en le poussant.
5. À l’aide d’un tournevis à tête plate, serrez la vis qui relie le boîtier de la bobine au pistolet.
48
WWW.FORNEYIND.COM
Page 49
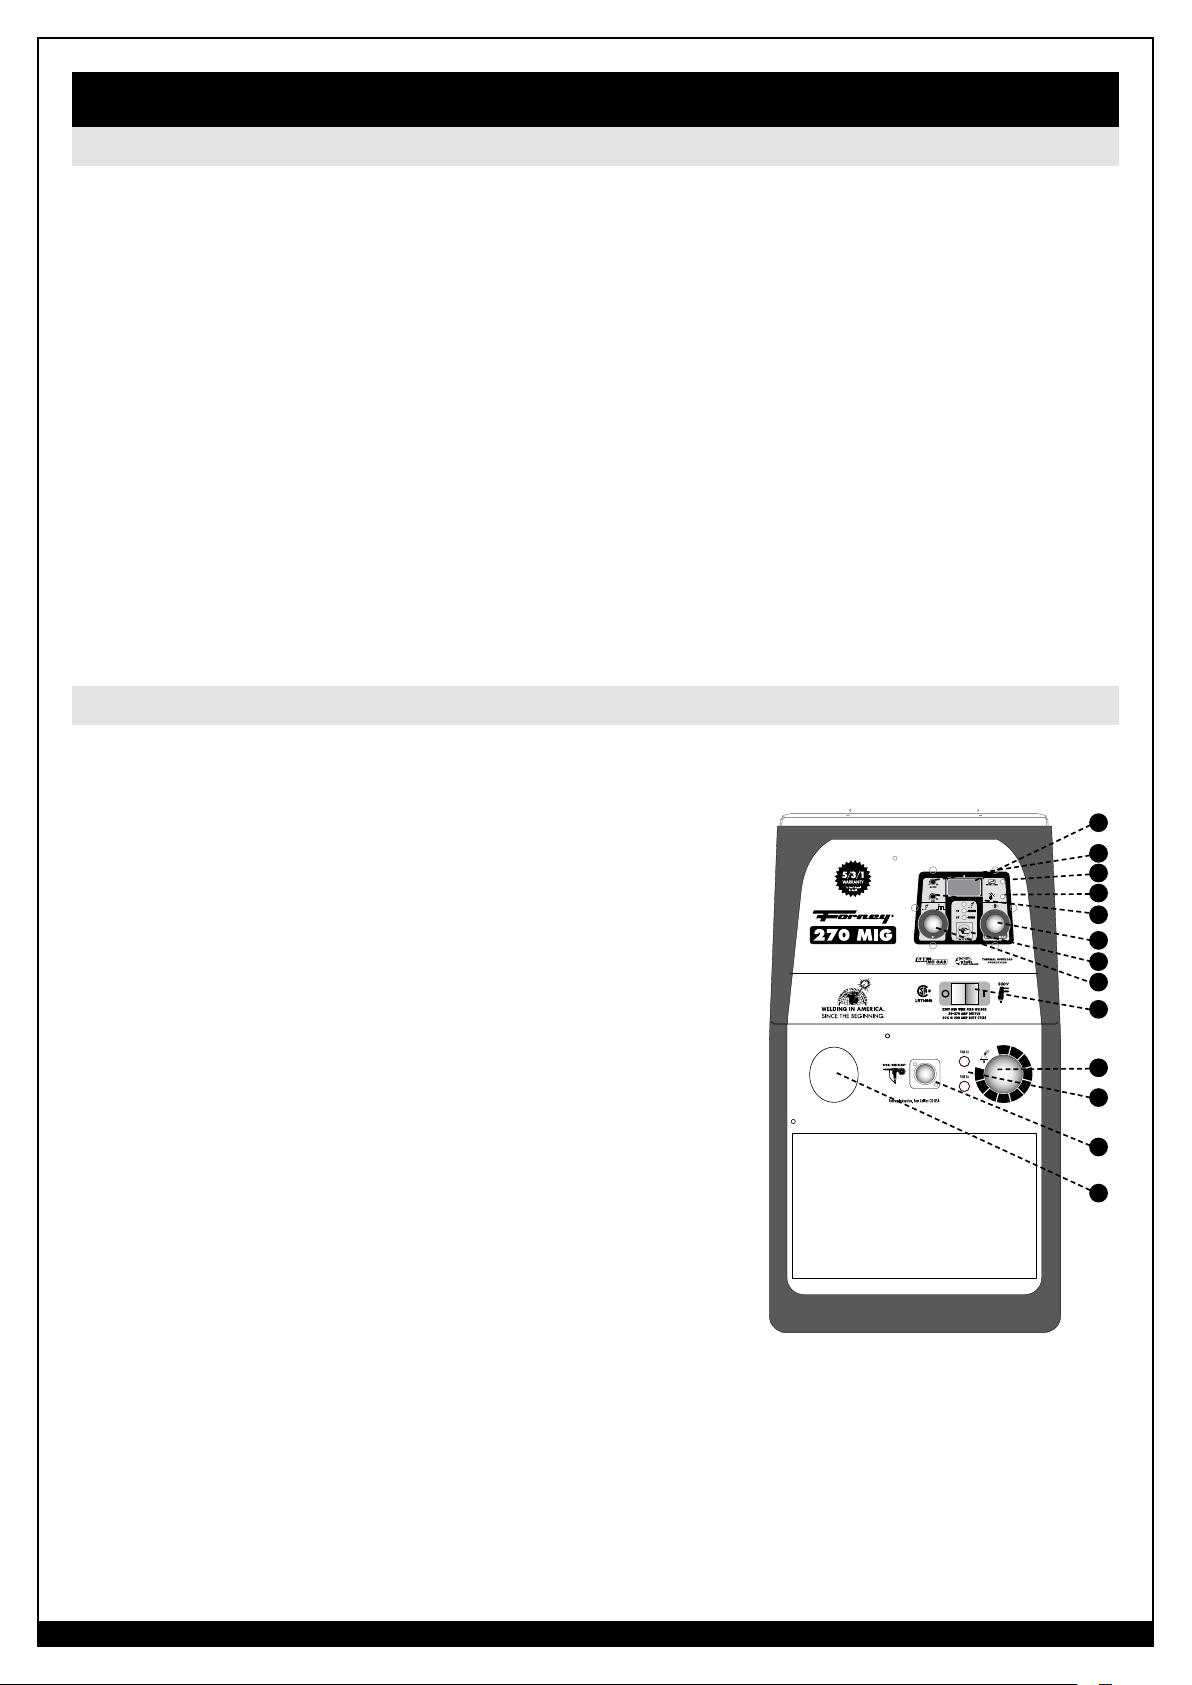
Fonctionnement
Description
La soudeuse 270 MIG Forney est conçue pour les travaux d’entretien et de fabrication. Elle est idéale
pour l’utilisation agricole, automobile et les réparations. Cette machine fonctionnant comme un
transformateur est alimentée par un courant de 230 V et produit 270 A de sortie. Les diamètres de
fil qui conviennent à cette machine sont de 0,024’’ (0,6 mm), 0,030’’ (0,72 mm), 0,035’’ (0,88 mm)
et 0,045’’ (1,14 mm). Les grandeurs de bobine compatibles avec cette machine sont de 4’’ (10,2 cm),
8’’ (20,3 cm) et 12’’ (30,5 cm); ces bobines doivent être chargées en sens horaire, de sorte que le fil
soit alimenté par le haut dans le système d’alimentation du fil. Cette machine peut souder des métaux
jusqu’à 1/2’’ (1,2 cm) d’épaisseur.
Grâce à une carte électronique spéciale sur les soudeuses de série numérique, il est possible d’ajuster
les paramètres de soudage principaux de l’extérieur. L’utilité principale de ces unités est d’ajuster ces
paramètres très facilement.
La commande de microprocesseur contrôle les fonctions de la carte de circuits imprimés que l’on peut
voir grâce à l’écran DEL tandis qu’un affichage numérique montre les paramètres réglés et le courant
de soudage. Les unités peuvent être utilisées soit avecle chalumeau standard (fourni) ou avec le pistoletbobine.
Commandes de la soudeuse
1. Interrupteur principal ON/OFF (MARCHE/ARRÊT) (vert):
S’illumine lorsque vous mettez
l’interrupteur de la soudeuse en position ON
(MARCHE).
2. Bouton d’ajustement de la tension de soudage
3. Fusible de 1 A de protection du circuit secondaire :
456
Ne le remplacez pas par un fusible d’une intensité
différente.
3
2
1
10
0
4. Bouton d’ajustement de l’alimentation du fil : Pour
augmenter la vitesse du fil, tournez le potentiomètre
en sens horaire; pour la diminuer, tournez le
potentiomètre en sens antihoraire. La même
procédure diminue les valeurs des paramètres de
soudage. Tournez le bouton lentement.
5. Bouton de régulation du temps de soudure par
points :
MIN. 0,4 seconde - MAX. 10 secondes
6. Touche de sélection « MODE » pour la soudure :
Utilisez ces touches pour sélectionner les types de
soudure suivants :
- 2T : Soudure 2 temps = manuelle
- 4T : Soudure 4 temps = automatique
- Soudure automatique par point avec minuterie
7. B.B.T. (temps de retour de flammes) : Lorsque vous relâchez la gâchette, la machine
continuera à fonctionner pendant un très court moment. Cette fonction permet d’éviter que le
fil brûle et qu’il colle au point de contact. Le fil qui sort du chalumeau à la fin de la soudure
sera plus ou moins long selon que vous tournez le potentiomètre B.B.T. en sens horaire ou
antihoraire à l’aide d’un tournevis.
8. PENTE : En tournant le condensateur ajustable à l’aide d’un tournevis, vous ajusterez le
temps nécessaire au moteur d’alimentation du fil pour atteindre la vitesse que vous avez
réglée à l’aide du potentiomètre. Pente MIN 0,25 seconde - pente MAX 1,6 seconde
11
CAT# 319
370
295
450
7
215
525
8
140
600
9
680
60
0
750
19.1
20.4
21.9
23.6
45.0
25.7
39.1
28.1
34.6
31.0
8
10
9
7
4
6
5
1
2
3
13
12
WWW.FORNEYIND.COM
49
Page 50
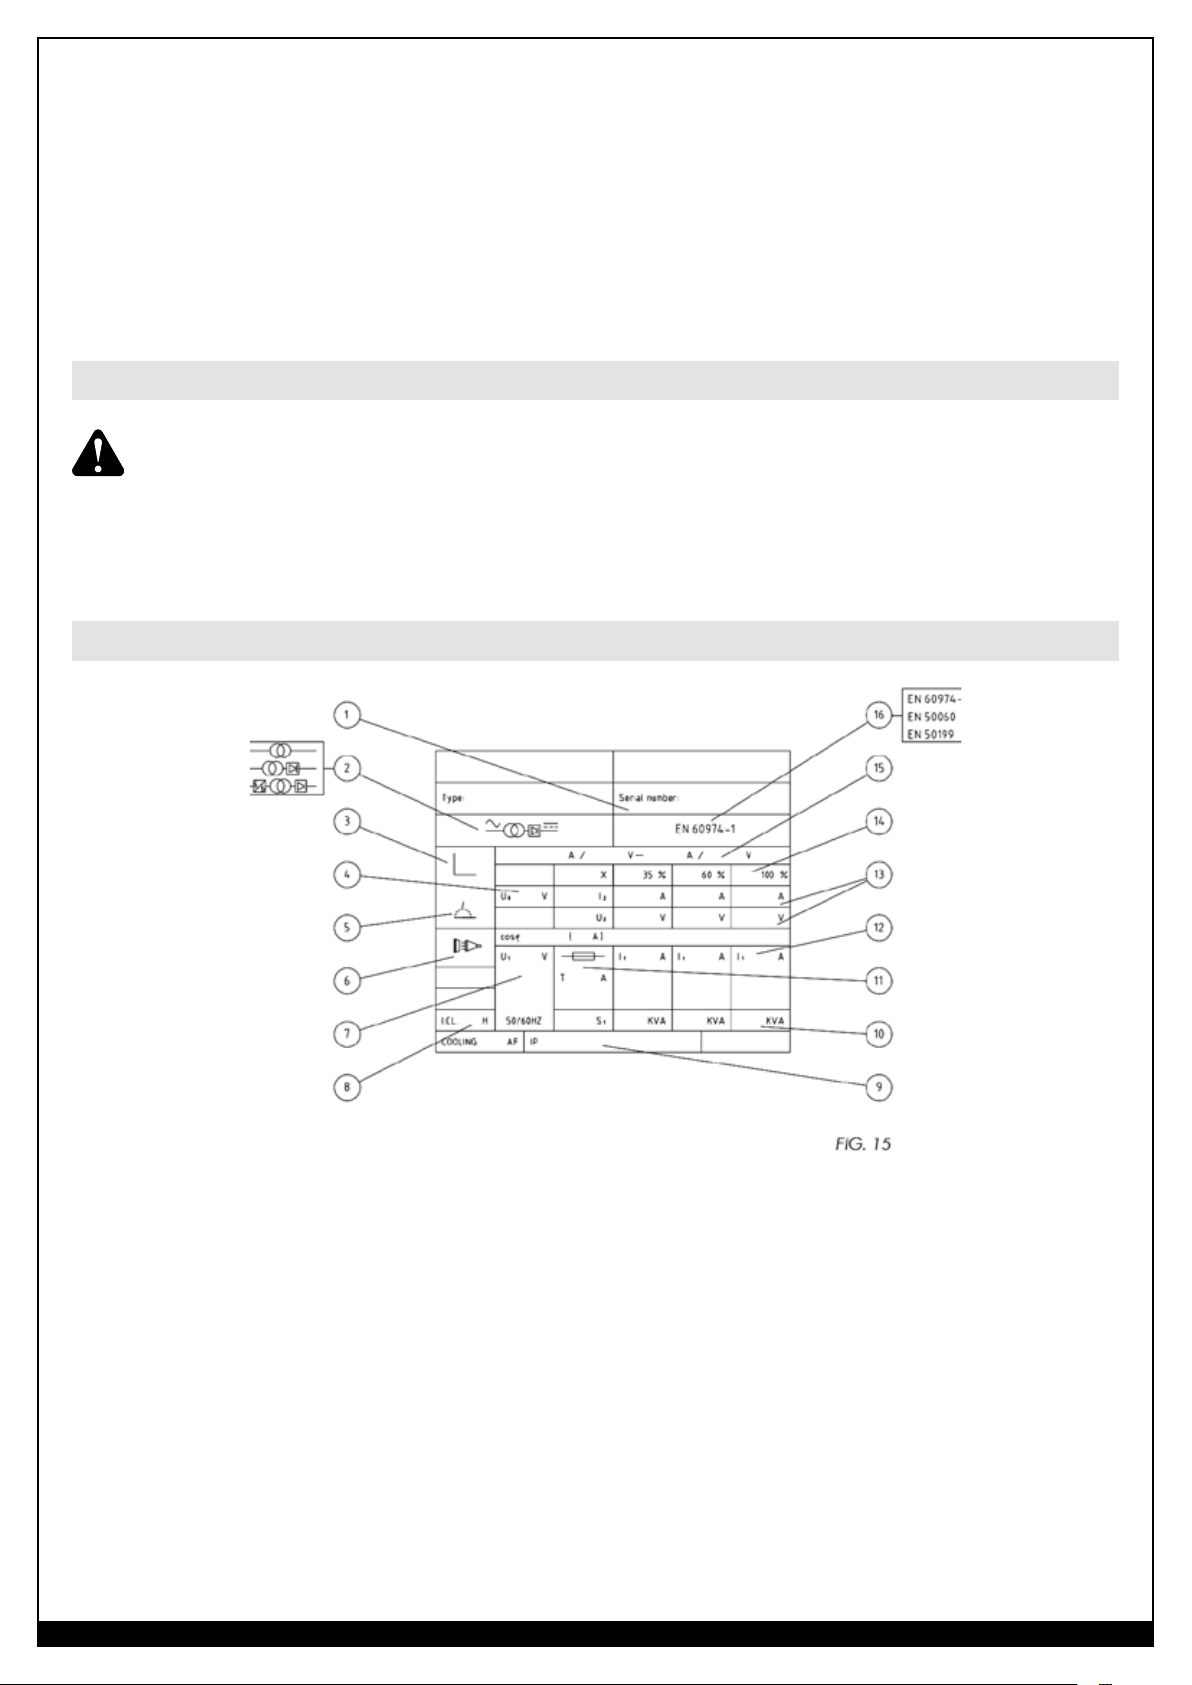
9. Indicateur de surchauffe (jaune) : Ce voyant DEL clignote lorsque l’unité surchauffe. Il
s’allumera lorsque la protection thermostatique éteindra la machine et cessera de clignoter
seulement après que la machine ait refroidi suffisamment pour continuer à souder.
10. Voyant DEL vert du chalumeau du pistolet-bobine : il s’allume lorsque le chalumeau du
pistolet-bobine est connecté.
11. Affichage : Il permet à l’utilisateur de voir le courant de soudage en temps réel. Après le
soudage, l’affichage montrera la valeur du courant de soudage final pendant 3 secondes.
12. Connexion du chalumeau
13. Connexion à 7 broches pour le pistolet-bobine (en option)
Protection contre les surcharges thermiques
AVERTISSEMENT : Si le facteur d’utilisation de la soudeuse est excédé, un thermostat coupera
automatiquement l’alimentation pour empêcher la machine de surchauffer. Si cela se produit,
ne débranchez pas la machine pendant qu’elle refroidit. Le thermostat se réinitialisera tout seul
automatiquement et vous pourrez continuer à souder. Le thermostat est un dispositif de sécurité
et de protection, et la soudeuse ne sera normalement pas endommagée à moins qu’elle soit
fréquemment en surcharge, auquel cas elle pourrait être endommagée.
Guide d’information technique
50
1. Numéro de série de l’unité
2. Modèle de soudeuse
3. Type de caractéristique
4. Tension nominale Min. - Max. sans charge
5. Type de soudure
6. Symbole d’alimentation principale et nombre de
phases
7. Valeur nominale de la tension de l’alimentation
8. Lettre du code pour le degré d’isolation
WWW.FORNEYIND.COM
9. Degré de protection
10. Puissance
11. Capacité du fusible principal nécessaire
12. Courant d’alimentation
13. Alimentation et tension de soudage
14. Facteur de puissance
15. Plage de commande (courant/tension)
16. Standard de référence
Page 51
Préparation pour le soudage
• Fixez la prise de masse au métal nu à souder et assurez-vous d’un bon contact;
• Assurez-vous que la cannelure de l’alimentation du fil dans le dévidoir corresponde au
diamètre du fil utilisé.
• Branchez l’appareil dans une prise adéquate.
Ouvrez complètement la valve de la bouteille de gaz. Ajustez la pression du gaz grâce au
•
détendeur au bon débit.
Facteurs à prendre en considération pour de meilleurs résultats de soudure
Vous devez avoir de l’expérience pour ajuster et utiliser la soudeuse MIG. Pour le soudage MIG, deux
paramètres sont fondamentaux : la tension de soudage et la vitesse du fil. Le courant de soudage est le
résultat de ces deux paramètres.
• Réglez les commandes de la tension et de l’alimentation du fil de manière convenable pour
l’épaisseur des pièces à souder. Le courant de soudage varie selon la vitesse d’alimentation
du fil. Pour une sortie de courant de soudage faible, le potentiomètre de la vitesse
d’alimentation du fil doit être réglé au plus bas. Tourner la commande du potentiomètre
de la vitesse d’alimentation du fil en sens horaire augmentera la vitesse d’alimentation du
fil et le courant de soudage. La tension de soudage est ajustée conformément à la vitesse
d’alimentation (courant de soudage). Choisissez des positions de tension plus élevées
progressivement tout en augmentant la vitesse du fil.
Augmenter la tension de soudage amène un arc long (sans avoir d’influence substantielle sur le
courant). À l’inverse, réduire la tension de soudage entraînera un arc plus court (encore une fois, le
courant ne subit aucun changement). Un changement dans le diamètre du fil entraîne un changement
de paramètres. Un diamètre de fil plus petit nécessite une vitesse d’alimentation du fil augmentée pour
atteindre le même courant. Si certaines limites sont dépassées, une soudure satisfaisante ne peut être
obtenue. Ces limites sont :
A) Une alimentation du fil trop rapide (trop élevée par rapport à la tension de soudage) entraîne
une pulsation dans le chalumeau. C’est parce que le fil de l’électrode plonge dans la mare de
soudure et ne peut pas fondre assez vite.
B) Régler la tension de soudage trop haut (trop élevée par rapport à la vitesse du fil) entraînera
un arc excessif et instable. Augmenter encore davantage la tension fera brûler le point de
contact.
C) Une vitesse du fil excessive peut être corrigée grâce à l’augmentation de la tension de l’arc.
La limite de cet ajustement dépend de l’épaisseur des métaux à souder (le dépassement d’une
certaine limite fera en sorte que l’arc passera à travers le métal).
Positionnez le chalumeau sur le joint que vous voulez souder : l’angle entre le chalumeau et la buse doit
être d’environ 45°. La distance entre le chalumeau et la pièce à souder doit être de 5 1/2’’ (14 cm).
Abaissez votre protection faciale et appuyez sur la gâchette du chalumeau pour amorcer l’arc. Lorsque
l’arc se sera formé, déplacez la buse lentement de gauche à droite le long du joint. Ajustez la vitesse
d’alimentation du fil jusqu’à ce que l’arc produise le son d’un craquement (l’expérience vous aidera à
reconnaître le bon son).
A) À l’aide de la touche « MODE » de la gâchette, ajustez le mode de gâchette désiré. Appuyez
sur la touche « MODE » jusqu’à ce que le voyant DEL rouge s’allume.
- 2T : soudure en deux temps (manuelle). Le processus de soudage commence lorsque la
gâchette du chalumeau est enfoncée et arrête lorsqu’elle est relâchée.
WWW.FORNEYIND.COM
51
Page 52
- 4T : soudure en quatre temps (automatique). Le processus de soudage commence lorsque
la gâchette est enfoncée (après un temps de préallumage), il continue même si la gâchette du
chalumeau est relâchée et s’arrête lorsqu’elle est enfoncée puis relâchée à nouveau après le
temps de préallumage.
- Soudure par point avec minuterie : Soudure automatique par point avec minuterie. Ce
processus permet l’exécution de cordons de soudure répétés. La durée peut être réglée à
l’aide du bouton d’ajustement #66.
B) Ajustez le bouton de la vitesse du fil #5.
L’affichage peut montrer des nombres de 1 à 99 (1 étant la valeur minimum et 99 la valeur maximum).
L’affichage montre le courant de soudage réel et la valeur du paramètre que vous avez sélectionné et
ajusté pendant la phase de régulation. Après le soudage, l’affichage montrera la valeur du courant de
soudage pendant 5 secondes.
Soudage à l’aluminium
La soudeuse devrait être réglée pour le soudage de l’acier sauf dans les cas suivants :
• Gaz de soudage protecteur 100 % ARGON.
• Assurez-vous que votre chalumeau est réglé pour le soudage à l’aluminium :
• La longueur du câble du chalumeau ne doit pas excéder 10’ (3 m) (il est recommandé de ne
pas utiliser de chalumeau plus long).
Installez un guide-fil pour le fil en Teflon. Suivez ces instructions pour changer le guide-fil.
•
• Assurez-vous que les galets d’entraînement conviennent au fil d’aluminium.
• Utilisez des points de contact qui conviennent au fil d’aluminium et assurez-vous que le
diamètre du trou du point de contact correspond au diamètre du fil qui sera utilisé.
Pour le soudage à l’aluminium ou pour souder les métaux CUSI, par exemple, et des utilisations où la
source d’énergie doit être placée loin de la zone de soudage, le pistolet-bobine convient parfaitement.
Ce chalumeau est composé d’un moteur d’alimentation du fil et d’une bobine de fil à souder. Le
potentiomètre intégré au manche permet une régulation constante de la vitesse du fil tandis qu’un
dispositif interne dans la soudeuse reconnaît et montre la connexion du pistolet-bobine lorsque le
voyant DEL vert sur le devant de la soudeuse s’allume.
Entretien et réparation
Entretien général
• Soudez toujours des métaux propres, secs et bien préparés.
• Tenez le chalumeau à un angle de 45° par rapport à la pièce à souder avec la buse à
environ 1/2’’ (1,2 cm) de la surface.
• Déplacez le chalumeau lentement et de manière stable quand vous soudez.
• Évitez de souder dans des endroits avec des courants d’air. Si de l’air souffle le gaz de
protection ailleurs, cela entraînera une soudure faible, picotée et poreuse.
• Gardez le fil et le guide-fil propres. N’utilisez pas de fil rouillé.
• Évitez les plis ou les torsions sévères dans le métal.
• Évitez autant que possible que les particules de métal entrent dans la machine, car elles
pourraient provoquer des courts-circuits ou l’endommager.
• Si possible, utilisez de l’air comprimé pour nettoyer régulièrement le guide-fil, surtout lorsque
vous changez les bobines de fil. REMARQUE : Débranchez l’alimentation de courant
lorsque vous effectuez cette opération.
52
WWW.FORNEYIND.COM
Page 53
• À l’aide d’air comprimé à basse pression (3/5 Bar = 20-30 psi), soufflez régulièrement la
poussière à l’intérieur de la soudeuse. Cela réduit le risque de surchauffe de la machine.
REMARQUE : Ne soufflez pas d’air sur la carte des circuits imprimés et les composants
électroniques.
• Le dévidoir s’usera lors de l’utilisation normale. Avec la tension adéquate, le dévidoir doit
alimenter le fil sans glisser. Si la poulie de pression et le dévidoir entrent en contact lorsque le
fil est en place entre les deux, le dévidoir doit être remplacé.
• Vérifiez tous les câbles régulièrement. Ils doivent être en bon état et ne présenter aucune
fissure.
Dépannage
Le tableau suivant vous aidera à résoudre des problèmes fréquents que vous pourriez rencontrer. Ce ne
sont pas là toutes les solutions possibles.
PROBLÈME CAUSE POSSIBLE SOLUTION POSSIBLE
La soudeuse ne reçoit pas de
courant.
Le ventilateur fonctionne
normalement, mais lorsque la
gâchette est enfoncée, il n’y
a pas d’alimentation du fil,
de sortie de soudure ou de
circulation de gaz.
Le moteur de l’alimentation
fonctionne, mais le fil ne sort
pas.
Pénétration faible. Tension ou alimentation du fil trop
Mauvais fonctionnement du câble
d’entrée ou de la prise.
Fusible de mauvaise taille.
Chalumeau à gâchette défectueux.
Intervention du thermostat.
Moteur d’alimentation du fil défectueux
(rare).
Pression du dévidoir insuffisante.
Bavure sur le bout du fil.
Guide-fil bloqué ou endommagé.
basse.
Connexion lâche à l’intérieur de la
machine (rare).
Vérifiez la connexion du câble.
Vérifiez le fusible et remplacez-le au
besoin.
Remplacez la gâchette du chalumeau.
Laissez la soudeuse refroidir. Lorsque
la lampe témoin/l’interrupteur sur le
panneau avant s’éteint, il est indiqué
que le thermostat s’est fermé.
Remplacez le moteur d’alimentation
du fil.
Augmentez la pression du dévidoir.
Coupez à nouveau le fil bien nettement
sans bavure.
Nettoyez à l’aide d’air comprimé ou
remplacez le guide-fil.
Rajustez les paramètres de soudage.
Nettoyez à l’aide d’air comprimé et
resserrez toutes les connexions.
Point de contact usé ou de mauvaise
capacité.
Connexion du pistolet lâche ou pistolet
défectueux.
Mauvais diamètre de fil.
Le chalumeau s’est déplacé trop
rapidement.
WWW.FORNEYIND.COM
Remplacez le point de contact.
Resserrez ou remplacez le chalumeau.
Utilisez un fil à souder de diamètre
adéquat.
Déplacez le pistolet doucement et
lentement.
53
Page 54
PROBLÈME CAUSE POSSIBLE SOLUTION POSSIBLE
Le fil produit une
agglutination de leurres dans
le dévidoir.
Le fil retourne vers le
point de contact.
La prise de masse ou le câble
de la pièce à souder devient
chaud.
Pression excessive sur le dévidoir.
Guide de pistolet usé ou endommagé.
Point de contact bouché ou
endommagé.
Guide étiré ou trop long.
Point de contact bouché ou
endommagé.
Vitesse d’alimentation trop lente.
Point de contact de mauvaise capacité.
Mauvaise connexion entre le câble et
la prise de masse.
Accumulation de laitier à l’intérieur de
la buse ou buse raccourcie.
Vitesse d’alimentation du fil trop
rapide.
Ajustez la pression du dévidoir.
Remplacez le guide-fil.
Remplacez le point de contact.
Coupez le guide-fil à la bonne
longueur.
Remplacez le point de contact.
Augmentez la vitesse d’alimentation
du fil.
Utilisez un point de contact de
capacité adéquate.
Resserrez la connexion de la prise de
masse ou remplacez le câble.
Nettoyez ou remplacez la buse.
Réduisez la vitesse d’alimentation du
fil.
La buse du pistolet forme un
arc sur la surface de travail.
Le fil repousse le chalumeau
de la pièce à souder.
Soudures de mauvaise
qualité.
Buse bouchée. Nettoyez ou remplacez la buse
Le chalumeau est maintenu trop loin de
la pièce à souder.
Gaz insuffisant à la zone de soudage.
Tenez le chalumeau à la bonne
distance.
Vérifiez que le gaz n’est pas soufflé
ailleurs par un courant d’air et, si c’est
le cas, déplacez-vous vers un endroit
mieux protégé pour souder. Si ce n’est
pas le cas, vérifiez le contenu de la
bouteille de gaz, le manomètre, les
réglages du détendeur et la valve de
gaz.
Pièce à souder rouillée, peinte,
huileuse ou graisseuse.
Fil rouillé ou sale.
Assurez-vous que la pièce à souder est
propre et sèche.
Assurez-vous que le fil à souder est
propre et sec.
Mauvais contact de mise à la terre.
Vérifiez la connexion de la prise de
masse à la pièce à souder.
Mauvaise combinaison gaz/fil
Consultez le manuel pour la
combinaison adéquate.
Dépôt de soudure filandreux
et incomplet.
Le chalumeau s’est déplacé trop
rapidement sur la pièce à souder.
Mauvais mélange de gaz.
Dépôt de soudure trop épais. Le chalumeau s’est déplacé trop
lentement sur la pièce à souder.
La tension de soudage est trop basse.
54
WWW.FORNEYIND.COM
Déplacez le chalumeau plus lentement.
Consultez le tableau des gaz
protecteurs.
Déplacez le chalumeau plus
rapidement.
Augmentez la tension de soudage.
Page 55
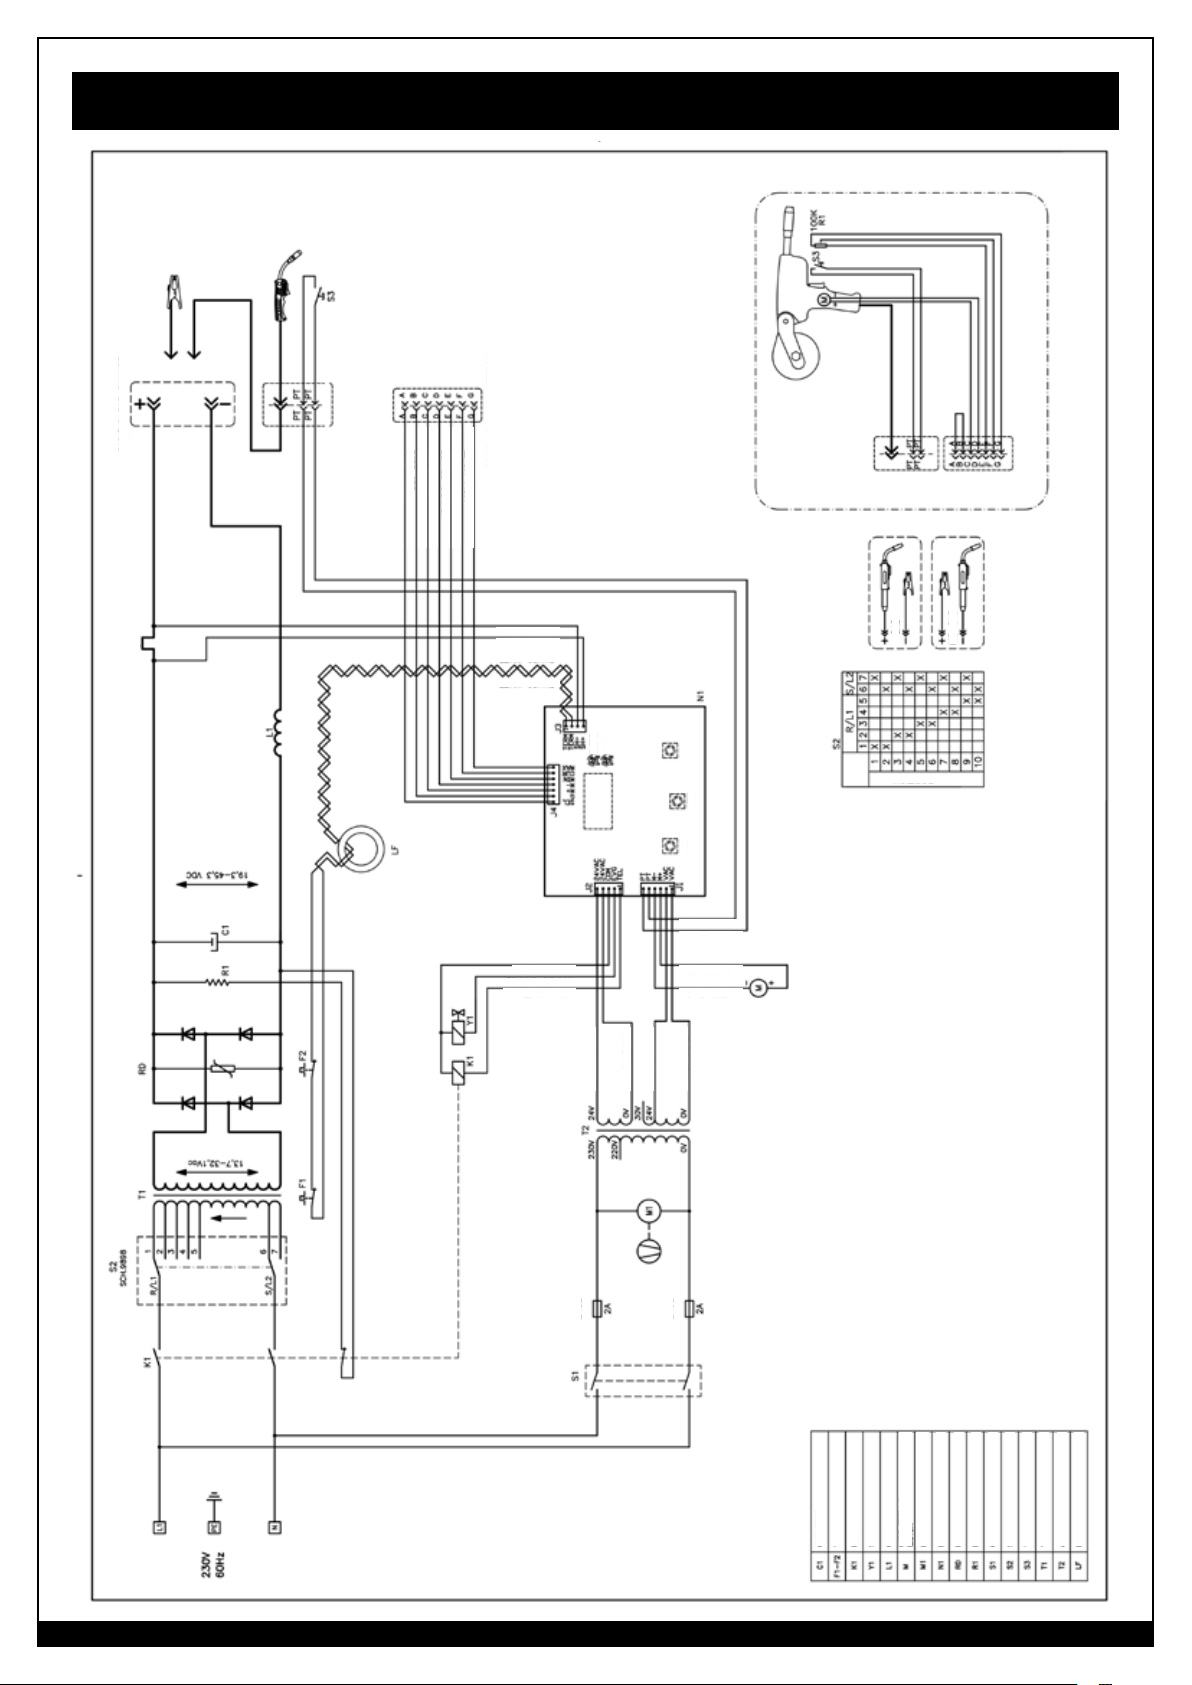
Schéma de câblage
INTERRUPTEUR GAZ/SANS GAZ
SHUNT 300 A/60 MV
ADAPTATEURS CENTRAUX EURO
RACCORDS DU PISTOLET-BOBINE
GRIS
BLEU
NOIR
VIOLET
BLANC
ROUGE
ORANGE
NOIR
ROUGE
BLANC
BLANC
B.B.T.
BLANC
ORANGE
VIOLET
PENTE
MINUTERIE
MODE
VITESSE
GRIS
GRIS
NOIR
ROUGE
OPTIONNEL
ADAPTATEURS CENTRAUX EURO
GAZ
RACCORDS DU PISTOLET-BOBINE
SANS GAZ
POSITION
BLEU
ROSE
ROSE
IMPRIMÉS
CIRCUITS
CARTE DE
FUSIBLE
WWW.FORNEYIND.COM
MOTEUR
FUSIBLE
BLEU
CONDENSATEUR
THERMOSTATS
RELAIS
VALVE DU SOLÉNOÏDE
ÉTRANGLEUR
CARTE DE CIRCUITS IMPRIMÉS
REDRESSEUR
RÉSISTANCE
ON - OFF (MARCHE - ARRÊT)
INTERRUPTEUR
GÂCHETTE DU CHALUMEAU
TRANSFORMATEUR
TRANSFORMATEUR AUXILIAIRE
MOTEUR D’ENTRAÎNEMENT DU FIL
VENTILATEUR
FILTRE
55
Page 56
Liste des outils et des pièces de rechange
NO RÉFÉRENCE DESCRIPTION DE L’ARTICLE QTÉ
1 85528
CARDE DE CIRCUITS IMPRIMÉS DE
COMMANDE HE-IND30V
1
02 85563 MOTEUR MP48 + PIGNON 1
03 85081 CONDENSATEUR 63V 5
04 44140102
TRANSFORMATEUR SECONDAIRE MIG
MA 220-240 V 50/60 HZ
1
05 22305004 RÉSISTANCE 3 OHM D.16 L=90 1
06 85042 CONTACTS AUXILIAIRES 1
07 85023 CONTACTEUR 24 V 16 A CN-16 4NA 1
08 21605040 PRISE DE MASSE 1
09 85578 POIGNÉE GAUCHE 1
10
85570
MANCHE 1
11 85579 CADRE SUPÉRIEUR 1
12 77650133
13 84028
PLAQUE POUR CARTE DE CIRCUITS
IMPRIMÉS
CADRE DE LA CARTE DE CIRCUIT
IMPRIMÉ
1
1
14 85577 POIGNÉE DROITE 1
15 84066
16 04600205
33705735
17
376C
CÂBLE D’ALIMENTATION 3X12 AWG
4,5M + PRISE 6-50P
CHAÎNE EN ZINC NR 17 NM 3,1
COUVERCLE DE PANNEAU VERT 1
1
1
18 30905054 TAPIS POUR OUTILS 3X203X581 1
19 85695
TABLEAU DE CONVERSION GAZSANS GAZ
1
20 85551 VOLANT MOLETÉ 2
33720268
21
9005
PANNEAU INTERNE 1
22 85559 DÉVIDOIR À 2 POULIES 1
23 85052
VALVE DU SOLÉNOÏDE DE GAZ 4 W
24 V 50 HZ 1/8’’FF
1
24 22910110 MAMELON MÂLE POUR LE GAZ 1/8’’ 1
25 40210424
26 85693
CONNEXION DU CHALUMEAU DU
PISTOLET-BOBINE - 7 BROCHES
T
BRANCHEM
EURO PROTECTION EN
PLASTIQUE M8(676)
1
1
27 85564 ADAPTATEUR DE CHALUMEAU L=52 1
28 84032 CADRE DE GAUCHE 1
29 85555 MANCHE AVEC COUVERCLE GRIS 2
30 05000258 PANNEAU DE DROITE 1
31 85527 INTERRUPTEUR BIPOLAIRE 1
32 85574 BOUTON NOIR POUR INTERRUPTEUR 1
33 85130 PORTE-FUSIBLE PTF/70 6,3A 250 V 2
34 85129 FUSIBLE 5X20 T 2 A 250 V 2
35 85530 INTERRUPTEUR 25 A 10 POS.1PH 1
36 84077 REDRESSEUR PMS 24/4/2 1
NO RÉFÉRENCE DESCRIPTION DE L’ARTICLE QTÉ
37 85203
38 84038
THERMOSTAT COMPLET 100° +
SUPPORT
SHUNT POUR AMPÈREMÈTRE 300 A
60 MV
1
1
39 84084 ÉTRANGLEMENT ø 8 40X85AL 1
40 84046
TRANSFORMATEUR 60 HZ 230
V 60X130 AL
1
41 85560 VENTILATEUR 220-240 V 50/60 HZ 1
42 33640463 CONVOYEUR PNEUMATIQUE 1
43 05000264 PANNEAU ARRIÈRE 1
44 84030 CADRE INFÉRIEUR 1
45 85546
ROUE PIVOTANTE EN
CAOUTCHOUC D.100
2
46 05000257 PANNEAU AVANT AVEC ÉTIQUETTES 1
47 84071
DOUILLE DINSE 50 mm² TBE3550CX58
1
48 55200036 FUSÉE DE ROUES ø 20 L=492 1
49 84031 CADRE DE DROITE 1
50 85545
ROUE D230 MOYEU EN
CAOUTCHOUC D.20
2
51 05000259 PANNEAU D’ACCÈS DE GAUCHE 1
52 84990 PORTE-BOBINE COMPLET D.50 1
53 85005 LOQUET 1
33700399
54
9005
33705738
55
376C
56 85513
57 85509
57 85511
58 85510
PANNEAU DU BAS 1
PANNEAU DE GAUCHE 1
CHARNIÈRE EN PLASTIQUE POUR LA
PORTE 40X40
POULIE D’ALIMENTATION DU FIL 1,01,2 MM AL. MOTEUR 2R
POULIE D’ALIMENTATION DU FIL D.30
0,6-0,9MM
POULIE BLOQUANTE DU FIL D.17X30
H=9
2
1
1
1
59 22110026 PRISE DE MASSE 500 A 1
60 43210155
CÂBLE DE MISE À LA TERRE 25 mm²
m3
1
61 84070 PRISE DINSE 50SQMM CX22 1
CHALUMEAU TW200 3M AVEC COL
62 85507
DE CYGNE TW2 ET CONNECTEUR
1
EURO
63 85662
DÉTENDEUR D’ARGON
CALIBRE 2 CGA580-5/8”UNF-2B
1
64 30900034 TUYAU NOIR 1
65 22910099 CONNECTEUR MÂLE 5/8”UNF 2
66 22910117
CONNECTEUR SLING MÂLE POUR LE
GAZ 5/8’’ UN
1
67 85503 CLÉ SÉCURISÉE POUR POULIE 1
68 85515 BOUTON SÉCURISÉ DU DÉVIDOIR 1
56
WWW.FORNEYIND.COM
Page 57
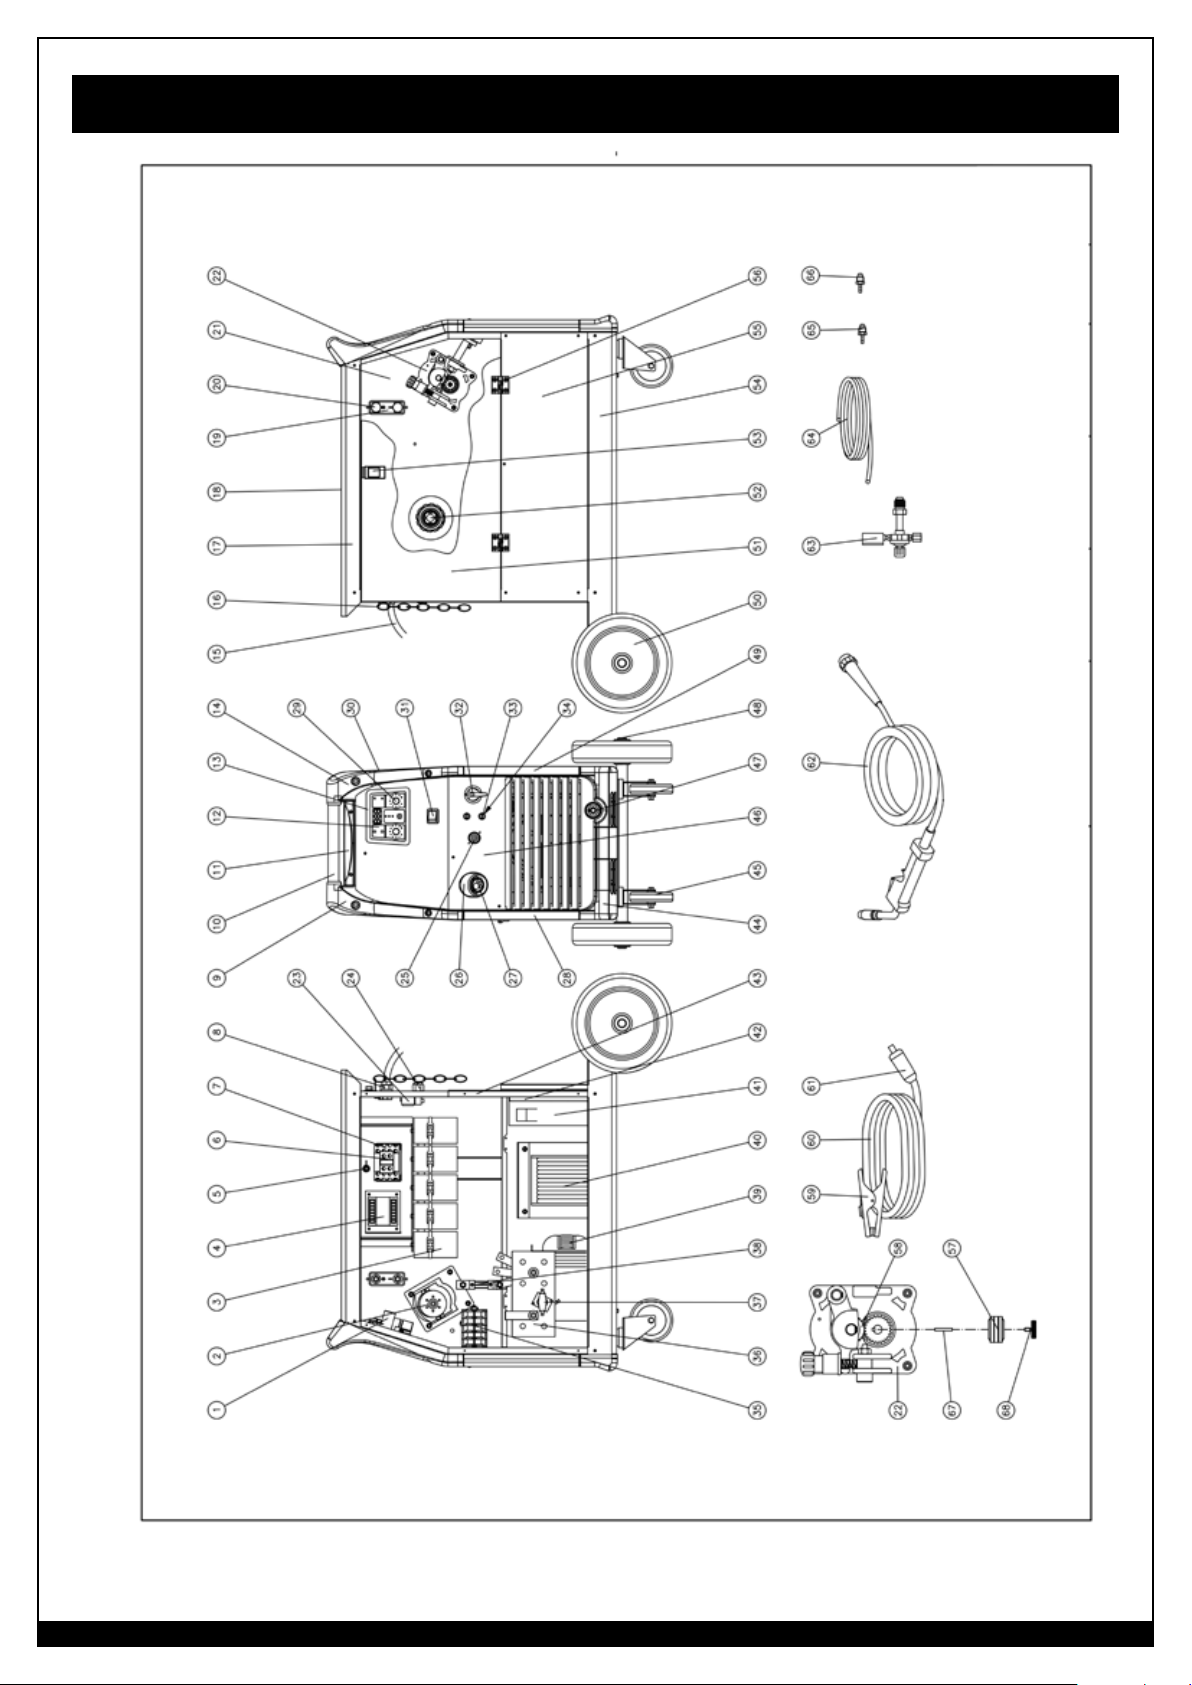
Schéma des pièces
WWW.FORNEYIND.COM
57
Page 58
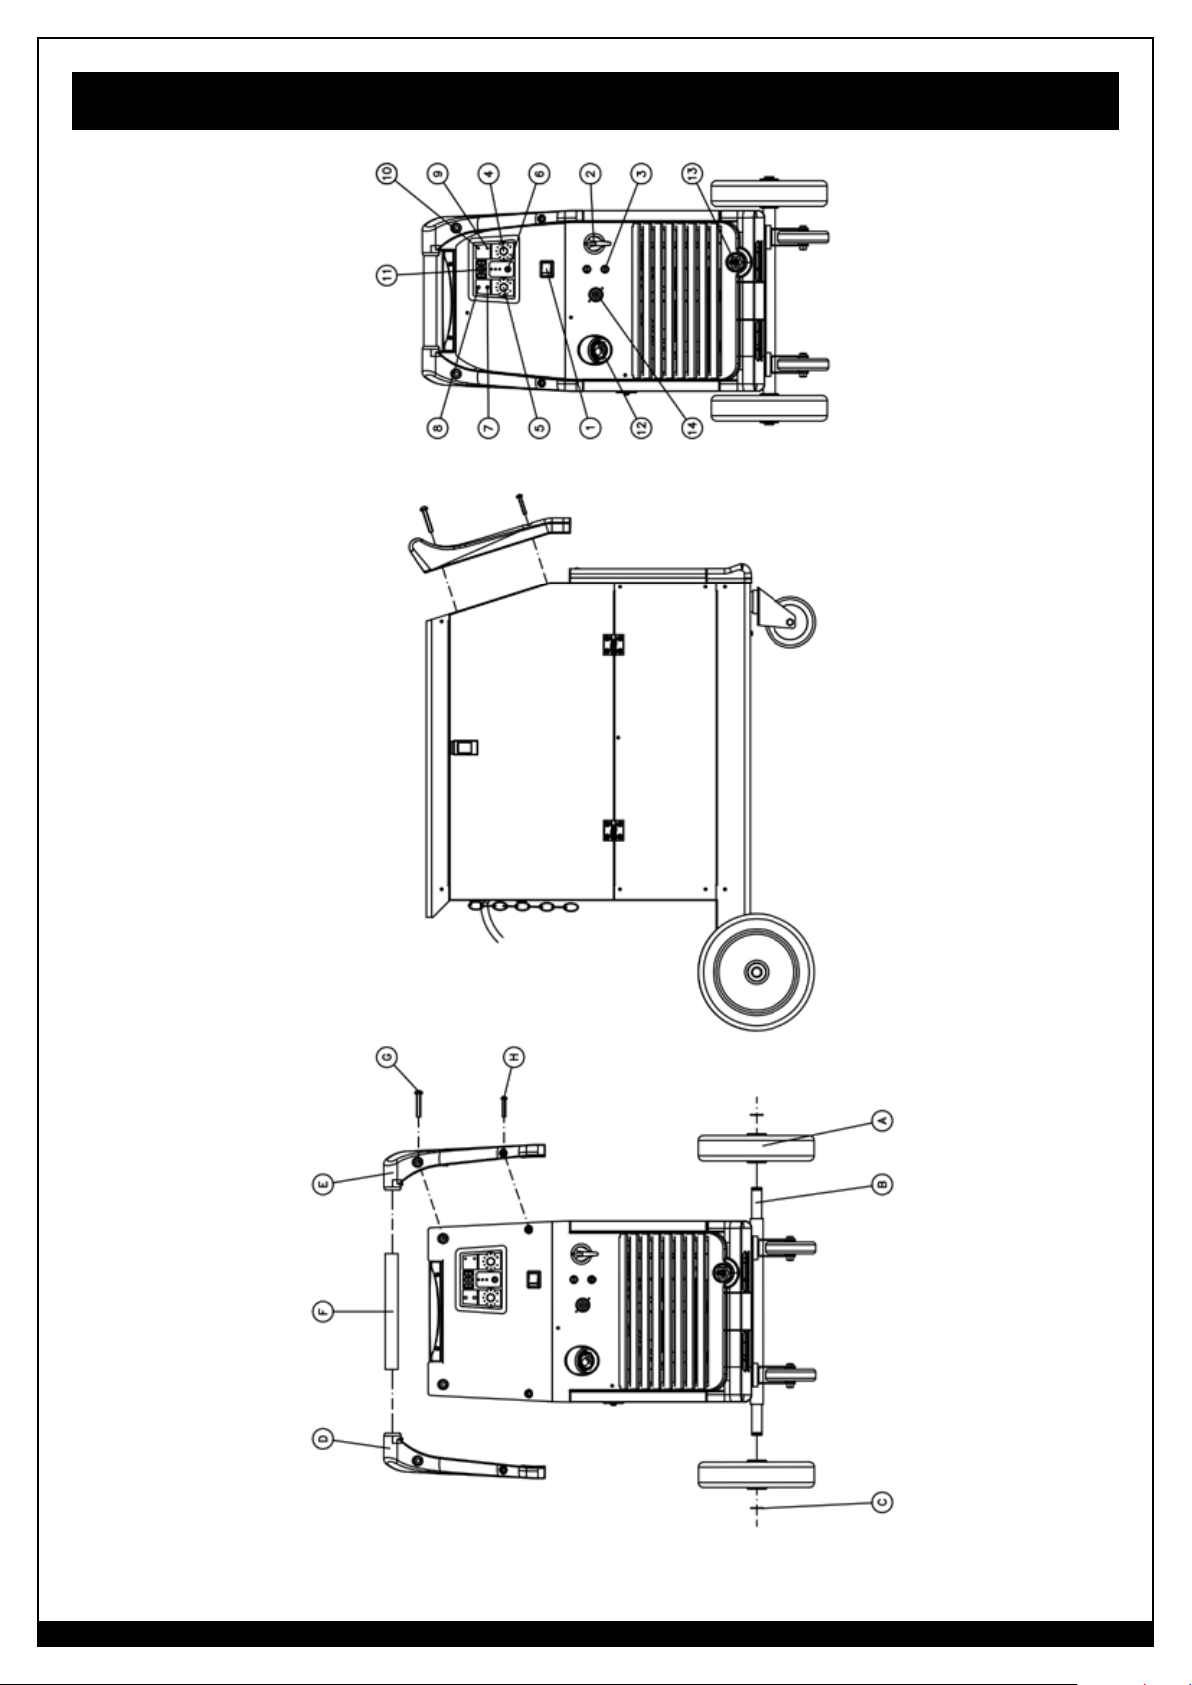
Schéma des pièces
58
WWW.FORNEYIND.COM
Page 59
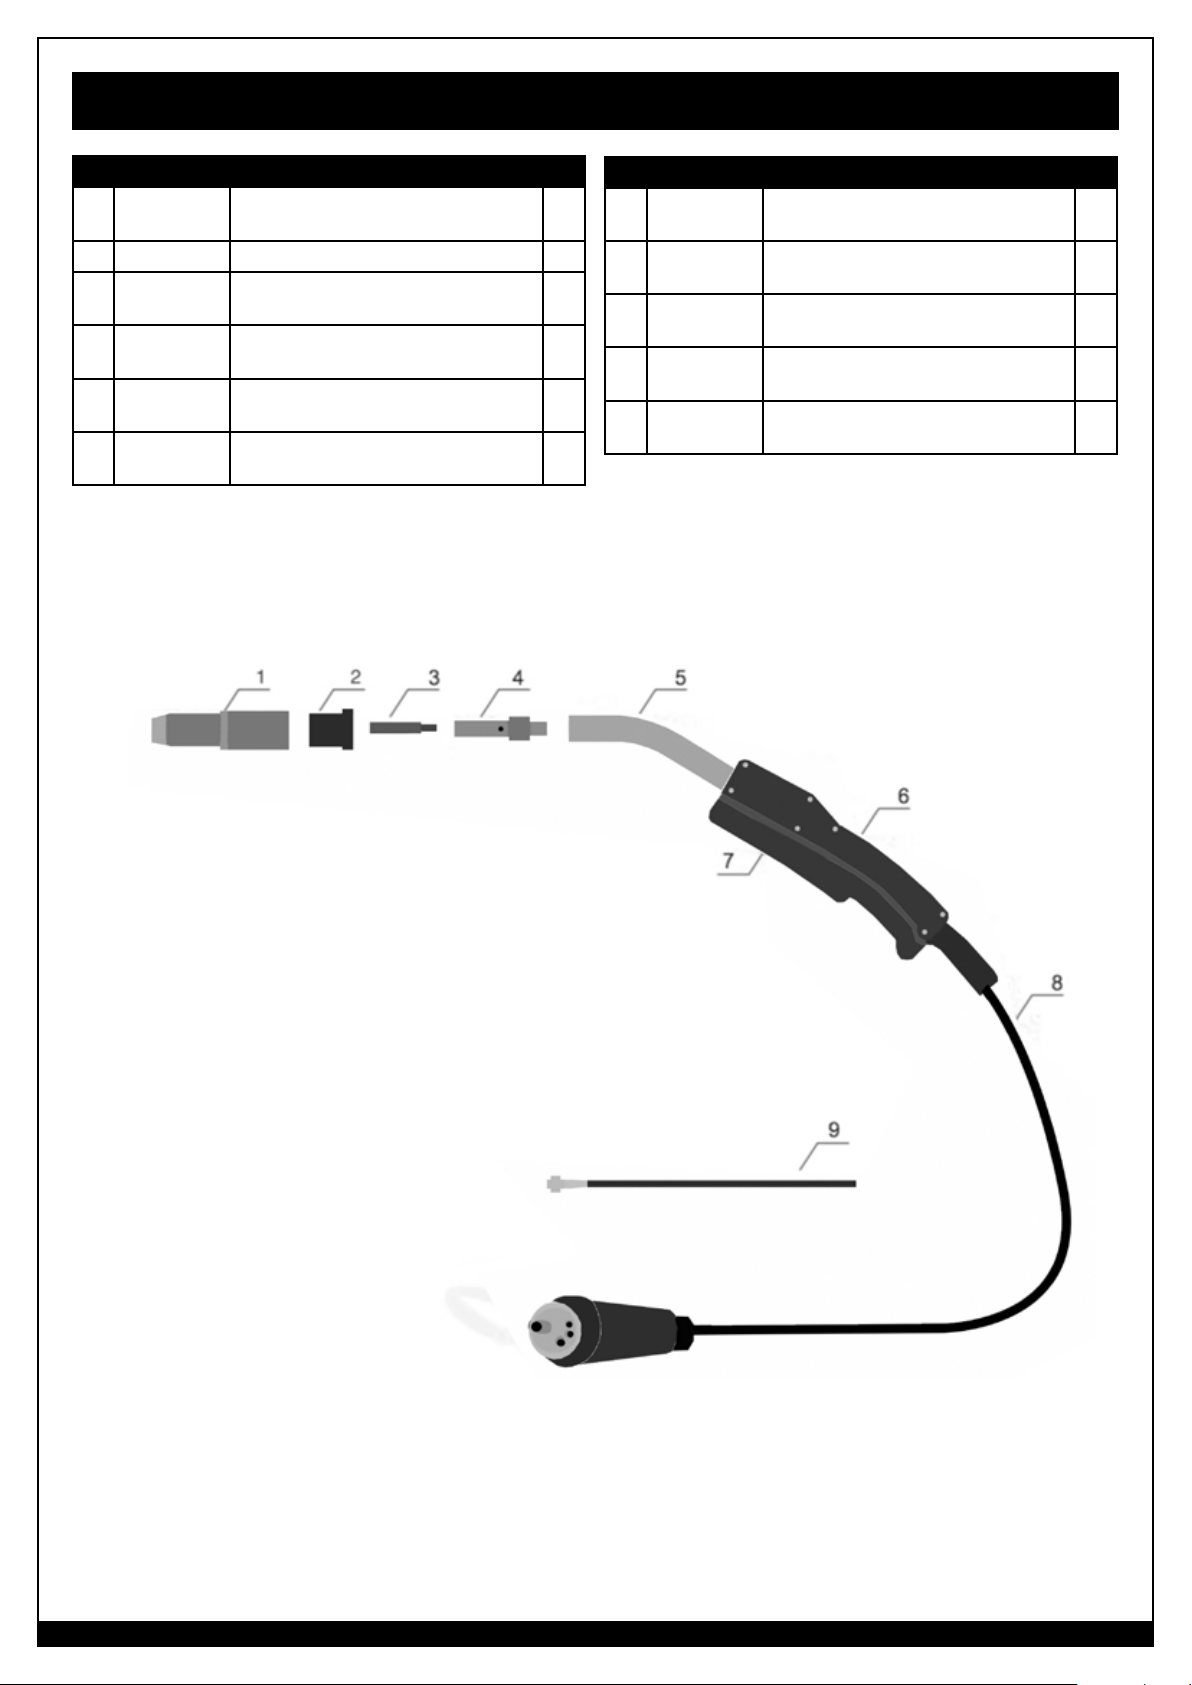
Liste des pièces de rechange du chalumeau du pistolet MIG
NO RÉFÉRENCE DESCRIPTION DE L’ARTICLE QTÉ
1 23005524K
02 23005525K ISOLATEUR PAQUET DE 1 1
03 23005526K
03 23005521K
03 23005522K
04 23005527K
BUSE DE CHALUMEAU TWECO 22-50
PAQUET DE 1
POINT DE CONTACT DE 0,9 MM POUR
TW2 14-35 PAQUET DE 10 PIÈCES
POINT DE CONTACT DE 0,8 MM POUR
TW2 14-30 PAQUET DE 10 PIÈCES
POINT DE CONTACT DE 1,2 MM POUR
TW2 14-45 PAQUET DE 10 PIÈCES
DIFFUSEUR DE GAZ TWECO TW2
PAQUET DE 1
1
10
10
10
1
NO RÉFÉRENCE DESCRIPTION DE L’ARTICLE QTÉ
05 23005528k
06 23005529K
07 23005530K
08 23005531K
09 23005532K
COL DE CYGNE TW2 62A-45 PAQUET
DE 1
POIGNÉE NOIRE POUR CHALUMEAU
TW200 PAQUET DE 1
GÂCHETTE DE CHALUMEAU PAQUET
DE 1
CÂBLE COAXIAL DE 25 MM2 3M POUR
TW200 PAQUET DE 1
GUIDE-FIL EN ACIER 0,030-0,035
PAQUET DE 1
1
1
1
1
1
WWW.FORNEYIND.COM
59
Page 60
Remarques pour l’utilisateur
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
60
WWW.FORNEYIND.COM
Page 61
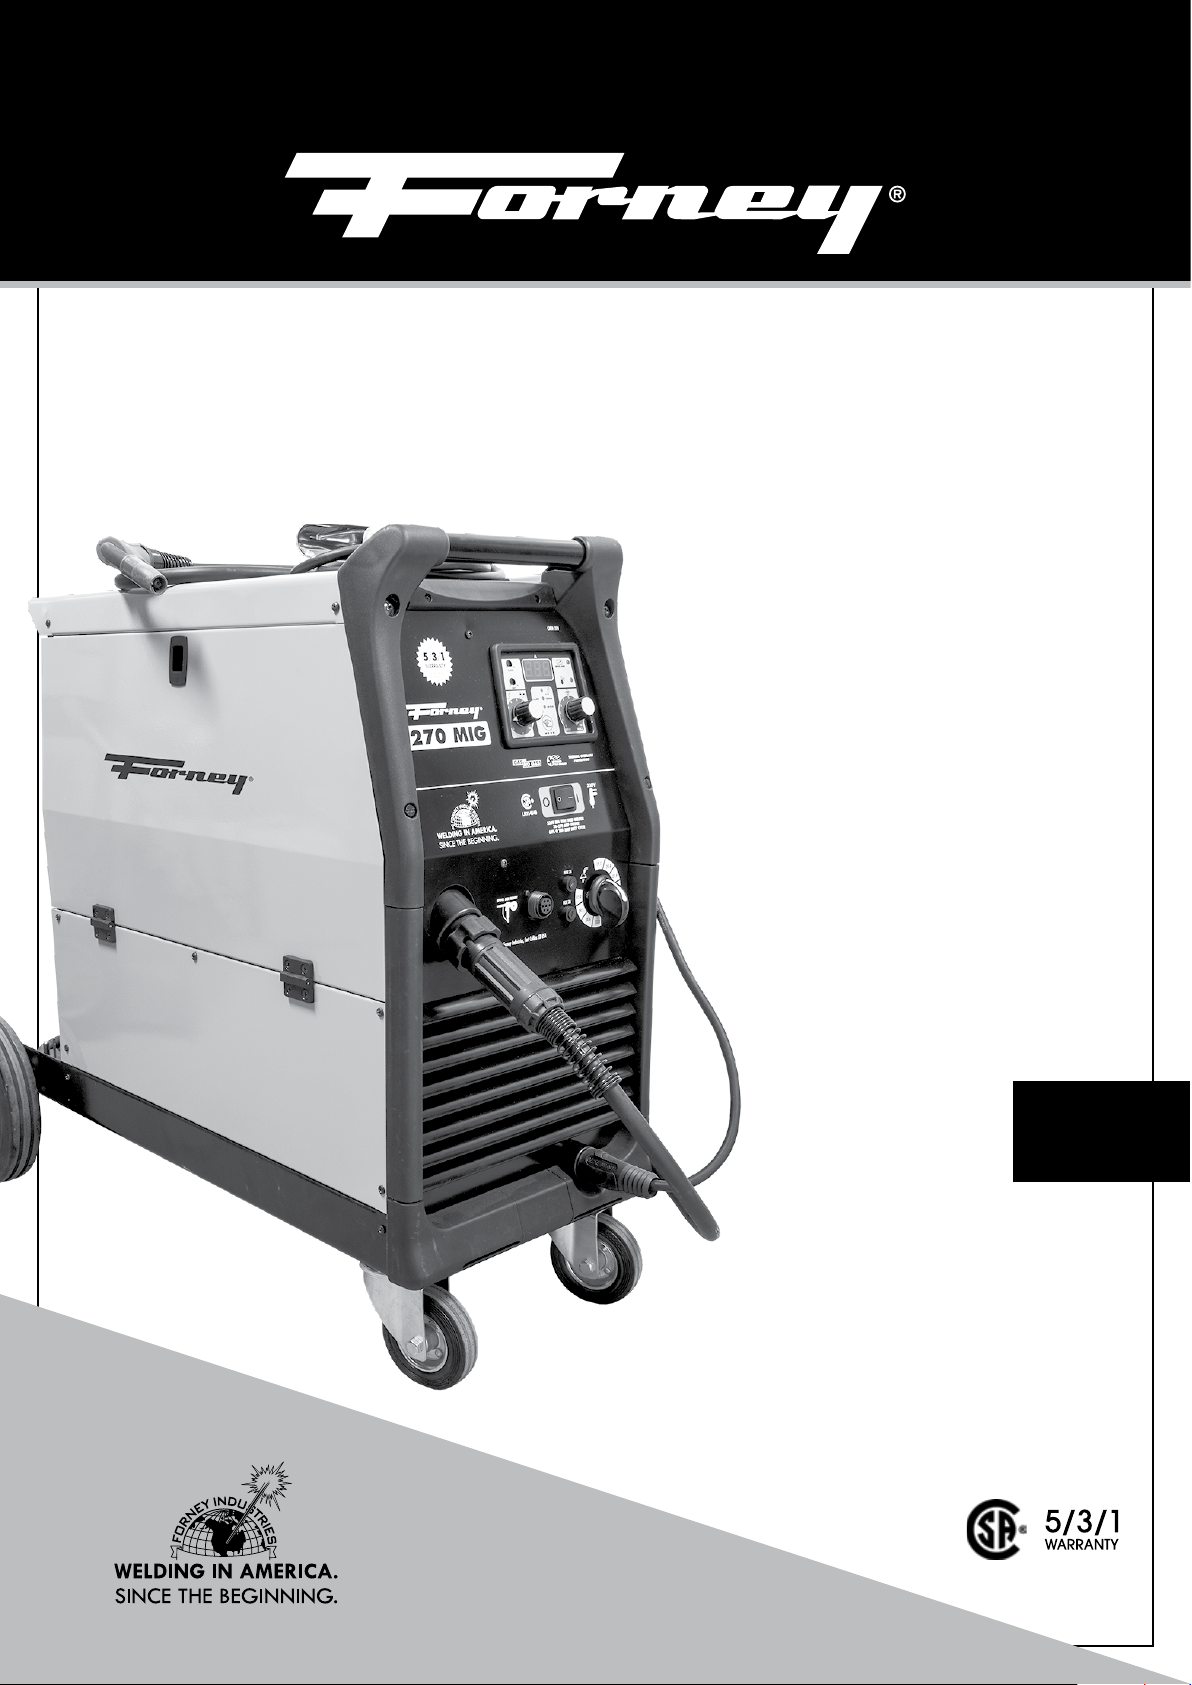
MANUAL DE INSTRUCCIONES
DE LA SOLDADORA MIG 270
CARACTERÍSTICAS:
• Salida 270 A/Entrada 230 V
• Para soldar acero, acero inoxidable y
aluminio
• Antorcha de alto rendimiento
• Sistema impulsor de aluminio
• Fácil de usar, maleable, aumenta la
productividad
• Lectura digital de amperes reales
• Tres modos de gatillo con temporizador de
soldadura por puntos
• La pistola de bobina opcional aumenta la
flexibilidad
• Control de inclinación y retroceso de
alambre
61
ESPAÑOL
IDEAL PARA:
Fabricaciones generales, carrocerías de
automóviles, granjas y ranchos, chapas de
metal, contratistas y mucho más...
INCLUYE:
Antorcha, cable y abrazadera de descarga a
tierra, cable de entrada de energía, regulador
y manguera de gas
CAT# 319
REV 04.14.2017
WWW.FORNEYIND.COM
Page 62
CINCO MANERAS DE HACER
SU PEDIDO
Página web:
www.forneyind.com
Teléfono: +1-800-521-6038
Fax: +1-970-498-9505
Correo postal:
Forney Industries
2057 Vermont Drive
Fort Collins, CO 80525
Compromiso de Forney
Estamos comprometidos con su éxito sin importar la ubicación,
el tamaño o las necesidades. Sabemos que su meta es hacer un
buen trabajo y estamos listos para ayudarlo a que lo logre.
Mensaje del presidente
Correo electrónico:
Depósitos en los EE. UU.:
- Fort Collins, CO
- Tipp City, OH
Nuestra empresa comercializa herramientas, equipos
y accesorios de la más alta calidad para aficionados y
profesionales. Nuestra pasión y dedicación para ofrecer nuevos
productos al mercado industrial y minorista, combinadas con
nuestro servicio personal, son inigualables en nuestra industria.
Nuestra capacidad de escuchar las necesidades de nuestros
clientes nos permite crear soluciones a sus problemas.
Nuestra dedicación a la atención al cliente de la más alta
calidad dentro de nuestras oficinas corporativas y el servicio que
prestamos en este campo es incomparable. Nos comprometemos
a crear las mejores soluciones para las necesidades de nuestros
clientes. Sobre todo, nuestros empleados brindarán la misma
actitud respetuosa y atenta dentro de la organización y se espera
que la compartan con cada cliente de Forney. Nuestra meta es
superar las expectativas de nuestros clientes a través de personas
capacitadas, guiadas por valores y compromisos compartidos.
Trabajamos duro para que nuestros clientes confíen en nosotros
por nuestra integridad, trabajo en equipo e innovación de los
productos Forney, y la calidad inigualable de los productos de
Forney a lo largo de 80 años y un compromiso irrenunciable con
nuestros clientes.
Copyright© 2014 Forney Industries,
Inc. Todos los derechos reservados.
La reproducción y/o distribución no
autorizada está sujeta a las leyes de
propiedad intelectual de los EE. UU.
62
Cuando a nuestros clientes les va bien, a nosotros nos va bien.
STEVEN G. ANDERSON, Presidente y Director Ejecutivo
WWW.FORNEYIND.COM
Page 63
¡DETÉNGASE!
NO LA DEVUELVA A LA
TIENDA
Si tiene preguntas o problemas con su nueva cortadora de plasma,
llame a Atención al Cliente al +1-800-521-6038,
de lunes a viernes de 7.00 a 17.00, hora estándar de la montaña
(MST) o ingrese a www.forneyind.com/about-us/contact-us.
Tómese un momento para registrar su producto en
www.forneyind.com/support/product-registration.
Gracias y disfrute de su nueva soldadora.
Para conocer la versión
más reciente de la garantía,
visite www.forneyind.com
WWW.FORNEYIND.COM
63
Page 64
¡PRECAUCIÓN!
ANTES DE INSTALAR, UTILIZAR O REALIZAR EL MANTENIMIENTO EN LA MÁQUINA, LEA EL CONTENIDO DE ESTE MANUAL
DETENIDAMENTE, PRESTANDO ESPECIAL ATENCIÓN A LAS REGLAS DE SEGURIDAD Y PELIGROS.
En el caso de que estas instrucciones no le resulten claras, comuníquese con su
vendedor de Forney autorizado o con Atención al cliente de Forney al +1-800-521-6038
Información de seguridad
Normas de seguridad principales
• Seguridad en soldaduras y cortes, Norma ANSI Z49.1, de la Asociación Americana de Soldadura
(American Welding Society), 8669 Doral Boulevard, Suite 130, Doral, FL 33166, Normas de
Seguridad y Salud, OSHA 29, CFR 1910, del Superintendente de Documentos, Oficina de Imprenta
del Gobierno de los EE. UU., Washington, D.C. 20402.
• Prácticas de seguridad recomendadas para la preparación para el soldado y corte de recipientes
que contienen sustancias peligrosas, Asociación Americana de Soldadura (American Welding
Society) AWS F4.1, de American Welding Society, 8669 Doral Boulevard, Suite 130, Doral, FL
33166.
• Código de Electricidad Nacional, Norma NFPA 70, de la Asociación Nacional de Protección contra
Incendios (National Fire Protection Association), Batterymarch Park, Quincy, MA 02269.
• Manejo seguro de Gases comprimidos en cilindros, CGA, Panfleto P-1, de la Asociación de Gases
Comprimidos (Compressed Gas Association), 1235 Jefferson Davis Highway, Suite 501, Arlington,
VA 22202.
• Código de seguridad en soldaduras y cortes, Norma CSA W117.2, de la Asociación Canadiense
de Estándares (Canadian Standards Association), Estándares de venta, 178 Rexdale Boulevard,
Rexdale, Ontario, Canada M9W 1R3.
• Prácticas seguras para la protección ocupacional y educativa de ojos y rostro, Norma ANSI Z87.1,
del Instituto Nacional Estadounidense de Estándares (American National Standards Institute), 1430
Broadway, New York, NY 10018.
• Procesos de corte y soldadura, Norma NFPA 51B, de la Asociación Nacional de Protección contra
Incendios (National Fire Protection Association), Batterymarch Park, Quincy, MA 02269.
Advertencia de la Proposición 65 de California
ADVERTENCIA: Este producto puede exponerlo a sustancias químicas, incluido el plomo, identificadas
por el estado de California como causantes de cáncer, defectos congénitos u otro tipo de daños en la
función reproductora. Para obtener más información, visite ww.P65Warnings.ca.gov. P65 detalles en
forneyind.com. Lávese las manos después de su uso.
Información sobre EMF (Campos electromagnéticos)
La corriente de soldado o corte, a medida que fluye a través de los cables de soldado o corte,
generará campos electromagnéticos. Ha habido, y aún existe, cierto grado de preocupación acerca
de dichos campos. Sin embargo, luego de un análisis, el comité del Consejo Nacional de Investigación
(National Research Council) concluyó que: “El cuerpo de la evidencia, a juicio del comité, no ha
demostrado que la exposición a un campo de frecuencia eléctrica y magnética constituya una
amenaza para la salud humana”. No obstante, los estudios aún se están realizando y se continúa
estudiando la evidencia. Hasta arribar a las conclusiones finales de la investigación, sería conveniente
que minimice su exposición a campos electromagnéticos al soldar o cortar.
64
WWW.FORNEYIND.COM
Page 65
Para reducir los campos magnéticos en el lugar de trabajo, ponga en práctica los siguientes procedimientos:
1. Mantenga los cables juntos trenzándolos o encintándolos.
2. Coloque los cables hacia un lado y lejos del operador.
3. No enrolle los cables ni cubra su cuerpo con ellos.
4. Mantenga la fuente de energía y los cables de soldado o corte tan lejos del operador como
resulte práctico.
5. Conecte la abrazadera de trabajo a la pieza tan cerca del corte o la soldadura como sea
posible.
ACERCA DE LOS MARCAPASOS Y AUDÍFONOS:
Las personas con marcapasos y audífonos deben consultar primero al médico. Si el médico lo autoriza,
se recomienda seguir los procedimientos detallados anteriormente.
Protección personal
Los procesos de soldadura de cualquier tipo pueden ser peligrosos no solo para el operador sino
también para las personas situadas cerca del equipo si no se cumplen con las reglas de operación y
seguridad de manera estricta.
EL ARCO DE SOLDADURA PRODUCE LUZ ULTRAVIOLETA E INFRARROJA MUY
BRILLANTE. ESTOS RAYOS DEL ARCO DAÑAN LOS OJOS Y QUEMAN LA PIEL
SI USTED NO ESTÁ DEBIDAMENTE PROTEGIDO. Para reducir el riesgo de lesiones
causadas por los rayos del arco, lea, comprenda y siga las instrucciones de seguridad.
Además, asegúrese de que cualquier persona que utiliza este equipo para soldar, o la persona
que está presente en el área de soldado, también comprenda y siga estas instrucciones de
seguridad. Los cascos y el filtro deben cumplir con las normas ANSI Z87.1.
• No mire un arco eléctrico sin la protección adecuada. Un arco de soldadura es
extremadamente brillante e intenso y, con protección ocular inadecuada o sin ella, la retina
puede quemarse, dejando un punto oscuro permanente en el campo visual. Debe usarse un
o
protector o casco y lentes con filtro de sombra n.
10 (como mínimo).
• No encienda un arco de soldadura hasta que todas las personas presentes y usted (el
soldador) tengan puestos los protectores de soldadura y/o cascos.
• No use un casco roto o quebrado y reemplace de inmediato las lentes con filtro quebradas o
rotas.
• No permita que la parte sin aislante de la pistola de alimentación de alambre toque la
abrazadera de descarga a tierra o el trabajo conectado a tierra para evitar que se cree un
destello de arco al entrar en contacto.
• Proporcione a las personas presentes protectores o cascos que tengan lentes con filtro de
sombra adecuados.
• Use ropa de protección. La luz intensa del arco de soldadura puede quemar la piel del
mismo modo que el sol, incluso a través de ropa liviana. Utilice ropa oscura de material
grueso. La camisa que use debe ser de manga larga, con el cuello abotonado para proteger
el pecho y el cuello.
• Protéjase del reflejo de los rayos del arco. Los rayos del arco pueden reflejarse en superficies
brillantes, como una superficie con pintura brillosa, aluminio, acero inoxidable y vidrio. El
reflejo de los rayos del arco pueden causar lesiones oculares, incluso cuando se usa un casco
protector u otro tipo de protección. Si realiza una soldadura con una superficie reflectante
detrás de usted, los rayos del arco pueden rebotar en la superficie y en las lentes con filtro.
Pueden ingresar a su casco o protector y a los ojos. Si existe un fondo reflectante en el
área de soldado, quítelo o cúbralo con algo que no sea inflamable ni reflectante. Los rayos
reflectantes del arco también pueden causar quemaduras en la piel, además de lesiones
oculares.
WWW.FORNEYIND.COM
65
Page 66
• Las chispas despedidas pueden causar lesiones. Use el equipo de seguridad adecuado
para protegerse los ojos y el rostro. Dé forma al electrodo de tungsteno con la amoladora
en un lugar seguro y usando la protección adecuada. Mantenga alejado de los materiales
inflamables y evite incendios causados por chispas despedidas.
¡LOS HUMOS, GASES Y VAPORES PUEDEN CAUSAR MALESTAR, ENFERMEDAD
Y LA MUERTE! Para reducir los riesgos, lea, comprenda y siga las instrucciones de
seguridad. Además, asegúrese de que cualquier persona que utiliza este equipo para soldar,
o la persona que está presente en el área de soldado, también comprenda y siga estas
instrucciones de seguridad.
• Lea y comprenda la hoja de datos de seguridad (SDS) y la hoja de datos de seguridad del
material (MSDS) del fabricante.
• No suelde en un área hasta que se verifique si existe una ventilación adecuada, como se
describe en la norma ANSI Z49.1. Si la ventilación no es adecuada para el intercambio
de todos los humos y gases generados durante el proceso de soldadura con aire fresco, no
suelde, salvo que usted (el soldador) y todas personas presentes estén usando respiradores
con suministro de aire.
• No caliente metales que contengan o estén recubiertos con materiales que produzcan humos
tóxicos (como acero galvanizado), salvo que se retire el revestimiento. Asegúrese de que
el área esté bien ventilada, y que el operador y todas las personas presentes estén usando
respiradores con suministro de aire.
• No suelde, corte ni caliente plomo, zinc, cadmio, mercurio, berilio, antimonio, cobalto,
manganeso, selenio, arsénico, cobre, plata, bario, cromo, vanadio, níquel o metales
similares sin asesoramiento profesional y una inspección de la ventilación del área de
soldado. Estos metales producen humos extremadamente tóxicos que pueden causar
malestar, enfermedad o la muerte.
• No suelde ni corte en áreas cercanas a solventes clorados. Los vapores de hidrocarburos
clorados, como el tricloroetileno y percloroetileno, se pueden descomponer por acción del
calor de un arco eléctrico o su radiación ultravioleta. Estas acciones pueden causar fosgeno,
un gas altamente tóxico, además de otros gases que irritan los pulmones y los ojos. No
suelde ni corte en lugares donde los vapores solventes puedan llegar al área de trabajo, o
en donde la radiación ultravioleta pueda penetrar áreas que contengan incluso pequeñas
cantidades de esos vapores.
• No suelde en un espacio cerrado, salvo que esté ventilado o el operador (y cualquier otra
persona en el área) esté usando un respirador con suministro de aire.
• Deje de soldar si presenta irritación momentánea en los ojos, nariz o garganta, ya que
es una señal de ventilación inadecuada. Detenga la tarea y tome las medidas necesarias
para mejorar la ventilación en el área de soldado. No continúe con las tareas de soldado si
persiste el malestar físico.
Prevención de incendios
¡LOS INCENDIOS O EXPLOSIONES PUEDEN CAUSAR LA MUERTE, LESIONES Y
DAÑOS MATERIALES! Para reducir estos riesgos, lea, comprenda y siga las instrucciones
de seguridad. Además, asegúrese de que cualquier persona que utiliza este equipo para
soldar, o la persona que está presente en el área de soldado, también comprenda y siga estas
instrucciones de seguridad. Recuerde: por naturaleza, la soldadura por arco produce chispas,
salpicaduras calientes, gotas de metal fundido, escorias calientes y partes metálicas calientes
que pueden iniciar incendios, quemar la piel y dañar los ojos.
• No use guantes ni prendas que contengan aceite, grasa u otras sustancias inflamables.
• No use productos inflamables en el cabello.
• No toque el cordón de soldadura o charco de fusión de soldadura caliente hasta que esté
completamente frío.
66
WWW.FORNEYIND.COM
Page 67
• No suelde en un área hasta que se verifique y se quiten los materiales combustibles y/o
inflamables. Tenga en cuenta que las chispas y la escoria pueden volar 35 pies (10,7 m)
y pueden pasar a través de pequeñas grietas y aberturas. Si el trabajo de soldado y los
materiales combustibles no pueden estar a una distancia de separación de un mínimo de
35 pies (10,7 m), protéjase de la ignición con cubiertas o protectores adecuados de ajuste
ceñido y resistentes al fuego.
• No suelde en paredes hasta verificar y eliminar los materiales combustibles apoyados sobre
el otro lado de las paredes.
• No suelde, corte ni realice otro tipo de trabajo en barriles, tambores, tanques u otros
recipientes usados que hayan tenido una sustancia inflamable o tóxica. Las técnicas para
la eliminación de sustancias y vapores inflamables, a fin de hacer que un recipiente usado
sea seguro para soldadura o corte, son muy complejas y requieren de capacitación y
entrenamiento especial.
• No encienda un arco sobre un cilindro de gas o de aire comprimido. Si lo hace, creará
un área frágil que puede dar lugar a una ruptura violenta de inmediato o en un momento
posterior, como consecuencia de un mal manejo.
• No suelde ni corte en un área donde el aire puede contener polvo inflamable (como polvo
de granos), gas o vapores de líquidos (como gasolina).No manipule el metal caliente, como
la pieza de trabajo o las colillas de electrodos, con las manos sin protección.
• Use guantes de cuero, camisa gruesa de manga larga, pantalones sin dobladillo, calzado de
caña alta, casco y gorra. Si es necesario, use ropa de protección adicional, como chalecos
o mangas de cuero, polainas o delantales resistentes al fuego. Las chispas y las salpicaduras
de metal caliente se pueden alojar en las mangas arremangadas, los pantalones con
dobladillo o los bolsillos. Las mangas y el cuello deben mantenerse abotonados y se deben
quitar los bolsillos del frente de la camisa.
• Tenga a mano el equipo extintor de incendios para que pueda utilizarlo de inmediato. Se
recomienda un extintor de incendios de polvo químico portátil de tipo ABC.
• Use tapones para los oídos al realizar soldaduras en elevación a fin de evitar que las
salpicaduras o escorias le caigan en los oídos.
• Asegúrese de que el área de soldado tenga un piso bueno, firme y seguro, de preferencia de
concreto o mampostería, sin mosaicos, alfombras o materiales inflamables.
• Proteja las paredes, los techos y los pisos inflamables con cubiertas o protectores resistentes
al calor.
• Verifique el área de soldado, antes de abandonarla, para asegurarse de que no hayan
quedado chispas, metal ardiente o escoria ni llamas.
• Use prendas sin derivados del petróleo u otras sustancias inflamables, como guantes de
cuero, camisas gruesas de algodón sin materiales sintéticos, pantalones sin dobladillo,
calzado cerrado. Mantenga el cabello largo recogido hacia atrás.
• Quite los materiales combustibles como encendedores y fósforos antes de soldar.
• Siga los requisitos de la OSHA y NFPA para trabajos en caliente y tenga un extintor cerca.
Radiación de alta frecuencia
• La alta frecuencia (HF) puede interferir con la radionavegación, servicios de seguridad,
computadoras y equipos de comunicación.
• Es responsabilidad del usuario hacer que un electricista calificado resuelva rápidamente
cualquier problema de interferencia que pueda derivar de la instalación. El electricista debe
verificar regularmente y realizar tareas de mantenimiento en la instalación.
• Deje de usar el equipo si la Comisión Federal de Comunicaciones (FCC) le notifica sobre
interferencias.
• Mantenga las puertas y paneles de las fuentes de HF completamente cerrados y mantenga la
distancia entre electrodos en el ajuste correcto.
WWW.FORNEYIND.COM
67
Page 68
Soldadura por arco
• Las computadoras y los equipos controlados por computadora pueden dañarse con la
energía electromagnética.
• Asegúrese de que todo el equipo sea compatible con la energía electromagnética.
• Mantenga los cables de soldar cortos para reducir la interferencia.
• Siga el manual para instalar y conectar a tierra la máquina.
• Si la interferencia continúa, proteja el área de trabajo o traslade la máquina soldadora.
Descarga eléctrica
ADVERTENCIA: ¡LAS DESCARGAS ELÉCTRICAS PUEDEN CAUSAR LA MUERTE!
Para reducir el riesgo de muerte o lesiones graves causadas por descarga eléctrica, lea,
comprenda y siga las instrucciones de seguridad. Además, asegúrese de que cualquier persona
que utiliza este equipo para soldar, o la persona que está presente en el área de soldado,
también comprenda y siga estas instrucciones de seguridad.
¡IMPORTANTE! PARA REDUCIR EL RIESGO DE MUERTE, LESIONES O DAÑOS
MATERIALES, NO INTENTE UTILIZAR este equipo para soldar hasta que haya leído y
comprendido el siguiente resumen de seguridad.
• De ninguna manera, entre en contacto físico con alguna pieza del circuito de corriente de
soldado. El circuito de corriente de soldado incluye lo siguiente:
a. la pieza de trabajo o cualquier material conductor que hace contacto con este,
b. la abrazadera de descarga a tierra,
c. el electrodo o alambre para soldar,
d. cualquier pieza de metal en el portaelectrodo, o una pistola de alimentación
de alambre.
• No suelde en un lugar húmedo ni entre en contacto con una superficie húmeda o mojada.
• No intente soldar si alguna parte de la ropa o el cuerpo está mojado.
• No permita que el equipo para soldar entre en contacto con agua o humedad.
• No arrastre los cables de soldar, la pistola de alimentación de alambre o el cable eléctrico
de la soldadora por agua o humedad ni permita que entren en contacto con tales elementos.
• No toque la soldadora ni intente encenderla o apagarla si alguna parte del cuerpo o la ropa
está húmeda o si usted está en contacto físico con agua o humedad.
• No intente enchufar la soldadora en la fuente de energía si alguna parte del cuerpo o la
ropa está húmeda o si usted está en contacto físico con agua o humedad.
• No conecte la abrazadera de la pieza de trabajo de la soldadora a conductos eléctricos ni
suelde en estos.
• No modifique el cable eléctrico ni el enchufe de este de ninguna manera.
• No intente conectar la soldadora en la fuente de energía si el terminal de conexión a tierra
en el enchufe del cable eléctrico se dobló, está roto o falta.
• No permita que la soldadora esté conectada a la fuente de energía ni intente soldar si la
soldadora, los cables de soldar, el sitio para soldar o el cable eléctrico de la soldadora están
expuestos a cualquier forma de precipitación atmosférica, o si están rociados con agua
salada.
• No transporte los cables de soldar enrollados alrededor de los hombros ni en ninguna otra
parte del cuerpo, cuando están conectados a la soldadora.
• No modifique el cableado, las conexiones a tierra, los interruptores ni los fusibles en este
equipo para soldar.
• Use guantes de soldadura para ayudar a proteger las manos del circuito de soldadura.
68
WWW.FORNEYIND.COM
Page 69
• Mantenga todos los recipientes con líquido lo suficientemente lejos de la soldadora y del
área de trabajo para que en caso de derrame, el líquido no entre en contacto con alguna
pieza de la soldadora o el circuito de soldadura eléctrica.
• Reemplace de inmediato las piezas agrietadas o rotas que tienen aislamiento o actúan como
aislantes, como los cables de soldar, el cable eléctrico o el portaelectrodo.
• Cuando no esté soldando, corte el alambre a la altura de la pieza de contacto o quite el
electrodo del portaelectrodo.
Ruido
El ruido puede causar la pérdida permanente de audición. Los procesos de soldadura pueden
causar niveles de ruido que exceden los límites de seguridad. Debe proteger sus oídos del ruido
alto a fin de evitar la pérdida permanente de audición.
• Para proteger su audición del ruido alto, use tapones de protección para los oídos y/u
orejeras.
• Los niveles de ruido se deben medir para asegurarse de que los decibeles (ruido) no excedan
los niveles de seguridad.
Información de seguridad adicional
Para obtener más información sobre las medidas de seguridad para soldar, consulte las siguientes
normas y cumpla con ellas, según corresponda.
• Norma ANSI Z49.1 - SEGURIDAD EN SOLDADURAS Y CORTES: se puede obtener en la
Asociación Americana de Soldadura (American Welding Society), 550 NW Le Jeune Road,
Miami, FL 33126 Teléfono +1(800) 443-9353, Fax +1(305) 443-7559 - www.amweld.org
o www.aws.org
• Norma ANSI Z87.1 - PRÁCTICAS SEGURAS PARA LA PROTECCIÓN OCUPACIONAL Y
EDUCATIVA DE OJOS Y ROSTRO: se puede obtener en el Instituto Nacional Estadounidense
de Estándares (American National Standards Institute), 11 West 42nd St., New York, NY
10036 Teléfono +1(212) 642-4900, Fax +1(212) 398-0023 - www.ansi.org
• Norma NFPA 518 - PROCESO DE CORTE Y SOLDADURA: se puede obtener en la
Asociación Nacional de Protección contra Incendios (National Fire Protection Association), 1
Batterymarch Park, P.O. Box 9101, Quincy, MA 02269-9101 Teléfono +1(617) 770-3000
Fax +1(617) 770-0700 - www.nfpa.org
• Norma de la OSHA 29 CFR, Parte 1910, Subparte Q., SOLDADURA, CORTE Y
SOLDADURA FUERTE: se puede obtener en la oficina estatal de la OSHA o en el
Departamento de trabajo de EE. UU. OSHA, Oficina de Asuntos Públicos, Sala N3647, 200
Constitution Ave., Washington, DC 20210 - www.osha.gov
• Norma CSA W117.2 - Código de SEGURIDAD EN SOLDADURAS Y CORTES: se puede
obtener en la Asociación Canadiense de Estándares (Canadian Standards Association), 178
Rexdale Blvd., Etobicoke, Ontario M9W 1R3 - www.csa.ca
• Norma A6.0 de la Asociación Americana de Soldadura (American Welding Society).
RECIPIENTES PARA SOLDAR Y CORTAR QUE HAYAN CONTENIDO MATERIALES
COMBUSTIBLES: se puede obtener en la Asociación Americana de Soldadura (American
Welding Society), 550 NW Le Jeune Road, Miami, FL 33126 Teléfono +1(800) 443-9353,
Fax +1(305) 443-7559 - www.amweld.org o www.aws.org
WWW.FORNEYIND.COM
69
Page 70
Índice
GARANTÍA ...............................................................................................................................................63
INFORMACIÓN DE SEGURIDAD ................................................................................................................64
NORMAS DE SEGURIDAD PRINCIPALES ...............................................................................................64
ADVERTENCIA DE LA PROPOSICIÓN 65 DE CALIFORNIA ....................................................................64
INFORMACIÓN SOBRE EMF (CAMPOS ELECTROMAGNÉTICOS) ..........................................................64
PROTECCIÓN PERSONAL ...................................................................................................................65
PREVENCIÓN DE INCENDIOS .............................................................................................................66
RADIACIÓN DE ALTA FRECUENCIA ..................................................................................................... 67
SOLDADURA POR ARCO ....................................................................................................................68
DESCARGA ELÉCTRICA .......................................................................................................................68
RUIDO ................................................................................................................................................69
INFORMACIÓN DE SEGURIDAD ADICIONAL ......................................................................................69
ÍNDICE .....................................................................................................................................................70
INSTALACIÓN ...........................................................................................................................................71
ESPECIFICACIONES DE LA SOLDADORA .............................................................................................71
SELECCIÓN DEL LUGAR ......................................................................................................................71
CONEXIÓN A LA FUENTE DE ENERGÍA ...............................................................................................71
VENTILACIÓN ....................................................................................................................................72
ADVERTENCIAS ADICIONALES ...........................................................................................................72
ENSAMBLAJE ...........................................................................................................................................72
ENSAMBLAJE DEL CABLE DE LA ANTORCHA Y LA PISTOLA DE BOBINA ...............................................72
CONEXIÓN DEL CILINDRO DE GAS Y DEL REGULADOR ......................................................................73
GUÍA DE GASES DE PROTECCIÓN ...................................................................................................... 74
CARGA DE ALAMBRE .........................................................................................................................74
REEMPLAZO DEL REVESTIMIENTO DE ALAMBRE ..................................................................................75
CÓMO ELEGIR EL REVESTIMIENTO DE ALAMBRE PARA ANTORCHAS CON CONEXIÓN DIRECTA Y EUROPEA ..76
DISPOSICIONES PARA SOLDAR CON PISTOLA DE BOBINA .................................................................76
AJUSTE DEL SISTEMA IMPULSOR DEL ALAMBRE ...................................................................................77
AJUSTE DE LA POSICIÓN DE LA BOBINA ............................................................................................77
FUNCIONAMIENTO ..................................................................................................................................78
DESCRIPCIÓN .....................................................................................................................................78
CONTROLES DE LA SOLDADORA ........................................................................................................79
PROTECCIÓN CONTRA SOBRECARGA TÉRMICA .................................................................................79
GUÍA INFORMATIVA DE LA HOJA DE DATOS ......................................................................................80
PREPARACIÓN DE LA SOLDADURA .....................................................................................................80
FACTORES A CONSIDERAR PARA OBTENER LOS MEJORES RESULTADOS DE LA SOLDADURA .............. 80
SOLDADURA DE ALUMINIO ................................................................................................................81
MANTENIMIENTO Y SERVICIO TÉCNICO ....................................................................................................82
MANTENIMIENTO GENERAL...............................................................................................................82
SOLUCIÓN DE PROBLEMAS .......................................................................................................................83
DIAGRAMA DE CABLEADO .......................................................................................................................85
LISTA DE HERRAMIENTAS Y PIEZAS DE REPUESTO ...................................................................................... 86
DIAGRAMA DE PIEZAS ..............................................................................................................................87
LISTA DE REPUESTOS DE ANTORCHA CON PISTOLA MIG ...........................................................................89
NOTAS DEL USUARIO ...............................................................................................................................90
70
WWW.FORNEYIND.COM
Page 71
Instalación
Especificaciones de la soldadora
Tabla 1. Especificaciones de la soldadora
Voltios primarios (de entrada) 230 V CA
Salida de corriente de soldadura 270 A como máximo
Fase Monofásica
Frecuencia
Ciclo de tarea nominal
60 Hz
60 %
Rango de diámetro del alambre Hasta 0,045” (1,1 mm)
Selección del lugar
ASEGÚRESE DE UBICAR LA SOLDADORA DE ACUERDO CON LAS SIGUIENTES
PAUTAS:
• En áreas libres de humedad y polvo.
• En áreas con temperatura ambiente entre 30 y 90 °F (-1 a 32 °C).
• En áreas libres de aceite, vapor y gases corrosivos.
• En áreas no expuestas a vibraciones o descargas anormales.
• En áreas no expuestas a la luz directa del sol o la lluvia.
• Colóquela a una distancia de 12” (30,5 cm) o más de las paredes u obstrucciones similares
que podrían limitar el flujo de aire natural para el enfriamiento.
Conexión a la fuente de energía
Esta soldadora está diseñada para funcionar con una fuente de energía de corriente alterna (CA)
monofásica de 230 V, 60 Hz, debidamente conectada a tierra con fusible de retardo o disyuntor
de 50 A. Se recomienda que un electricista calificado verifique el voltaje real en el receptáculo en
el que se enchufa la soldadora y confirme que el receptáculo cuenta con fusibles adecuados y está
debidamente conectado a tierra. El uso del tamaño de circuito correcto puede eliminar molestas
activaciones del disyuntor durante las soldaduras.
No use esta soldadora si la fuente de energía real es inferior a 105 V CA. En caso de existir este
problema, póngase en contacto con un electricista calificado. Si emplea energía inadecuada o
excesiva con esta soldadora, la consecuencia será un funcionamiento incorrecto y/o daño de la
máquina.
Antes de hacer cualquier conexión eléctrica, asegúrese de que el voltaje de entrada y la frecuencia
disponible en el lugar sean los estipulados en la etiqueta de clasificación de su soldadora.
El voltaje de entrada principal debe encontrarse dentro de ±10 % del voltaje nominal de entrada
principal. Un voltaje demasiado bajo puede causar un rendimiento de soldadura deficiente. Un voltaje
de entrada demasiado alto puede hacer que los componentes se sobrecalienten y posiblemente fallen.
El tomacorriente de la soldadora debe:
• estar instalado correctamente, de ser necesario, por un electricista calificado;
• tener la conexión a tierra (eléctrica) correcta de acuerdo con las reglamentaciones locales;
• estar conectado al circuito eléctrico del tamaño correcto.
WWW.FORNEYIND.COM
71
Page 72
NOTA:
• Revise el cable de suministro de forma periódica para ver si presenta grietas o alambres
expuestos. Si no se encuentra en buenas condiciones, hágalo reparar en un centro de
servicio técnico.
• No jale del cable de entrada de energía de forma violenta para desconectarlo del
tomacorriente.
• No coloque materiales o herramientas sobre el cable de suministro de energía. Este puede
estar dañado y producir una descarga eléctrica.
• Mantenga el cable de suministro alejado de fuentes de calor, aceites, solventes o bordes
filosos.
• Si usa un cable de extensión, manténgalo lo más recto posible. Para longitudes de hasta 50
pies (15,2 m), use 12 AWG. Para longitudes de hasta 100 pies (30,5 m), use 10 AWG.
Ventilación
Dado que la inhalación de vapores de soldadura puede resultar nociva, asegúrese de que el área de
soldadura esté correctamente ventilada.
Advertencias adicionales
PARA SU SEGURIDAD, ANTES DE CONECTAR LA FUENTE DE ENERGÍA A LA
LÍNEA, SIGA ESTAS INSTRUCCIONES CUIDADOSAMENTE:
• Se debe insertar un interruptor de dos polos adecuado antes del tomacorriente principal. El
interruptor debe contar con fusibles de retardo.
• La conexión a tierra debe hacerse con un enchufe de dos polos compatible con el toma
mencionado anteriormente.
• Cuando se trabaja en un espacio cerrado, la soldadora debe mantenerse fuera del área de
soldadura y el cable con conexión a tierra debe estar sujeto a la pieza de trabajo. Nunca
trabaje en espacios confinados húmedos o mojados.
• No use cables de entrada o de soldar dañados.
• La antorcha para soldar nunca debe apuntar hacia el operador u otras personas.
• La soldadora nunca debe operarse sin sus paneles adosados. Esto podría causar lesiones
graves al operador y podría dañar el equipo.
Ensamblaje
• Desempaque la soldadora.
• Ensamble el asa superior de plástico usando los tornillos provistos.
• Conecte el cable de la antorcha para soldar a la conexión roscada del frente de la
soldadora.
• Conecte la manguera de gas y el conector eléctrico.
Ensamblaje del asa y las ruedas
• Atornille las dos ruedecillas (Fig. 2)(D) a la máquina.
• Inserte el eje (A) a través de los orificios que se encuentran en la parte trasera de la
soldadora y deslice una rueda (B) en cada extremo seguida por las arandelas de sujeción
(C).
• Coloque el asa de plástico (E) usando los tornillos provistos (F).
72
WWW.FORNEYIND.COM
Page 73
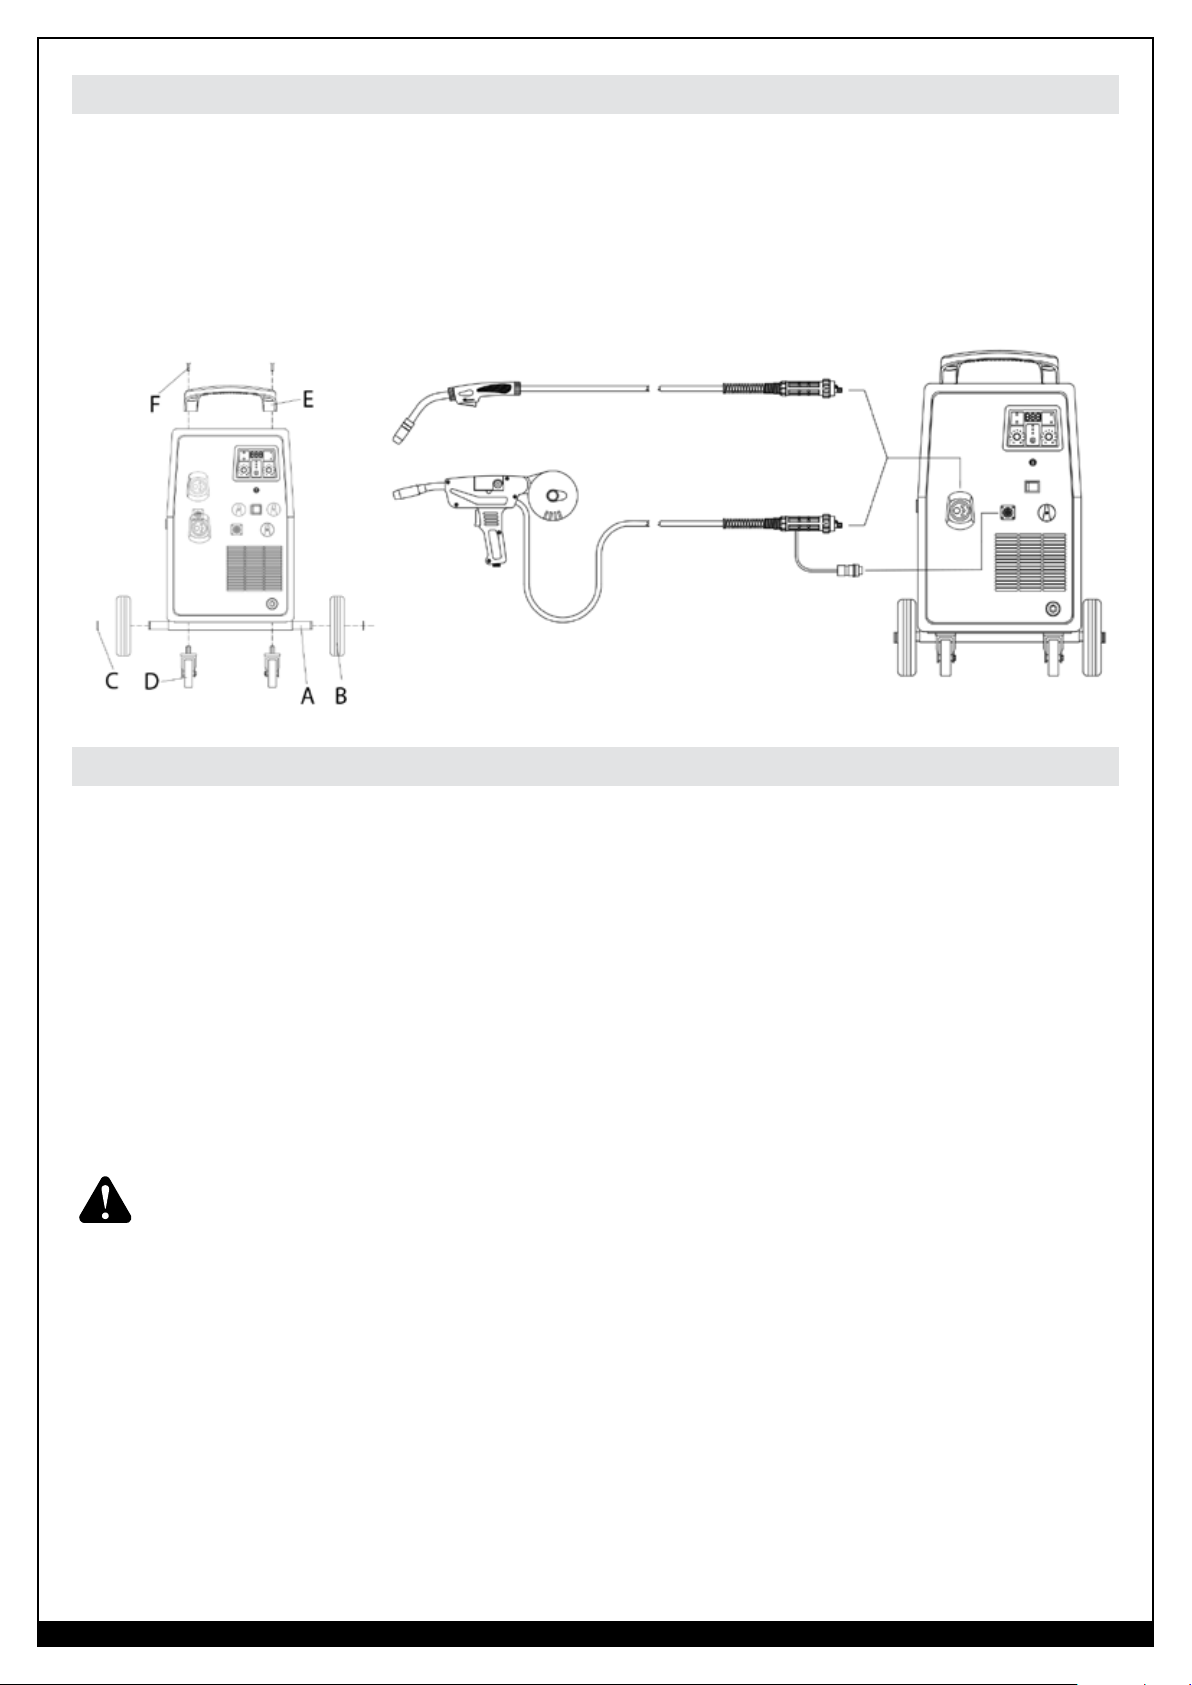
Ensamblaje del cable de la antorcha y la pistola de bobina
• Inserte la manguera de la antorcha en el toma que se encuentra en la parte frontal de la
soldadora; tenga cuidado de no dañar los contactos. Ajuste a mano girando la conexión
roscada (Fig. 3).
• Para conectar la pistola de bobina, es necesario también instalar las terminales al conector
de 7 polos en el frente de la soldadora.
FIGURA 2 FIGURA 3
Conexión del cilindro de gas y del regulador
El cilindro de gas (no provisto) debe estar ubicado en la parte trasera de la soldadora, en un área bien
ventilada y sujeto con firmeza al banco de trabajo o la pared para asegurarse de que no se caiga. Por
razones de seguridad y economía, asegúrese de que el regulador esté completamente cerrado (girado
en sentido antihorario) cuando no esté soldando y cuando coloque o quite el cilindro de gas.
• Gire la perilla de ajuste del regulador en sentido antihorario para asegurarse de que la
válvula esté completamente cerrada.
• Atornille el regulador de gas hacia abajo en la válvula de la botella de gas y ajústelo.
• Conecte la manguera de gas al regulador asegurándola con la abrazadera/tuerca provista.
• Abra la válvula del cilindro y luego fije el flujo de gas en aproximadamente 20 a 35 pies
cúbicos por hora (0,6 a 1 metro cúbico por hora) en el regulador.
• Ponga en funcionamiento el gatillo de la antorcha para asegurarse de que el gas fluya por ella.
ADVERTENCIA: Los cilindros están altamente presurizados. Manipúlelos con cuidado. La
manipulación inapropiada o el uso indebido de los cilindros de gas comprimido puede causar
accidentes graves. No deje caer, tire ni exponga el cilindro al calor excesivo, llamas o chispas.
No lo golpee contra otros cilindros.
WWW.FORNEYIND.COM
73
Page 74
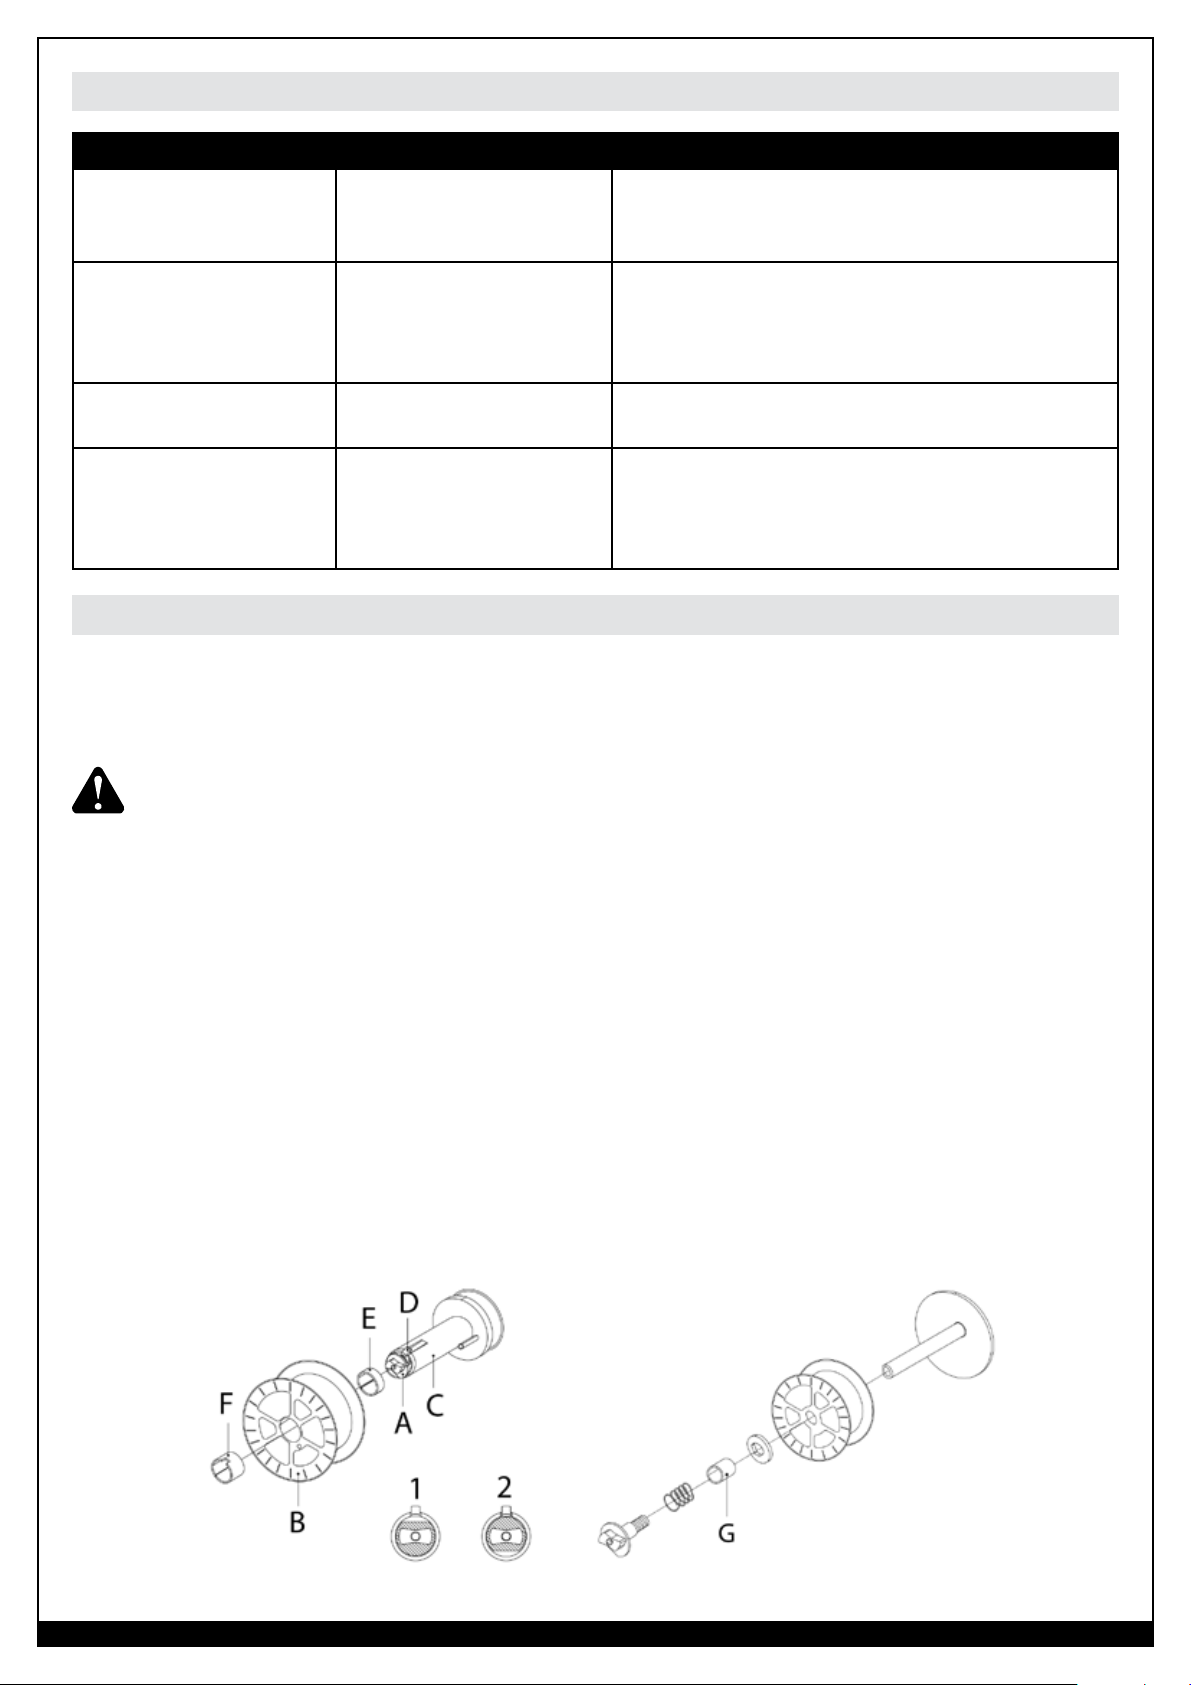
Guía de gases de protección
METAL CON GAS NOTA
Acero suave CO2
El argón controla las salpicaduras.
Argón + CO2
Argón + CO2 + Oxígeno
Aluminio Argón
El oxígeno mejora la estabilidad del arco.
Estabilidad del arco, buena fusión y
salpicaduras mínimas.
Argón + Helio
Entrada de mayor calor apropiada para
secciones gruesas. Mínima porosidad.
Acero inoxidable Argón + CO2 + Oxígeno
Argón + Oxígeno
Cobre, níquel y
Argón
aleaciones
Argón + Helio
Estabilidad del arco.
Salpicaduras mínimas.
Apropiado para calibres bajos debido a la baja
fluidez del baño de fusión de soldadura.
Entrada de mayor calor apropiada para
secciones gruesas.
Carga de alambre
Su soldadora MIG está diseñada para aceptar bobinas de alambre de 8” u 12” (20,3 o 30,5 cm) de
acero suave, acero inoxidable o aluminio, según el tipo de metal que desee soldar. Las bobinas de
alambre no se suministran con la unidad y deben adquirirse por separado.
CERCIÓRESE DE QUE EL SUMINISTRO ELÉCTRICO Y EL SUMINISTRO DE GAS
ESTÉN DESCONECTADOS. Antes de proceder, quite la boquilla y la pieza de contacto de la
antorcha.
• Abra el panel lateral. Afloje la tuerca (Fig. 4) (A) del soporte de bobina (posición 1) (tambor
de freno). Quite el espaciador (E). Si desea reemplazar la bobina de alambre, extráigala
empujando la lengüeta de inserción (D).
• Quite la protección de plástico de la bobina. Coloque la bobina en el soporte de bobina.
Monte el espaciador nuevamente (solo para bobinas de 8” [20,3 cm]) y ajuste la tuerca de
bloqueo.
Su soldadora MIG también admite bobinas de alambre de 4” (10,2 cm). Para montar bobinas de 4” (10,2 cm):
• Quite la bobina de alambre del soporte de bobina.
• Afloje la tuerca, quite el resorte y la arandela; quite el soporte de bobina del pivote.
• Inserte la bobina de alambre de 4” (10,2 cm) en el pivote; monte la arandela, el espaciador
y el resorte.
• Ajuste la tuerca de bloqueo.
FIGURA 4 FIGURA 4A
74
WWW.FORNEYIND.COM
Page 75
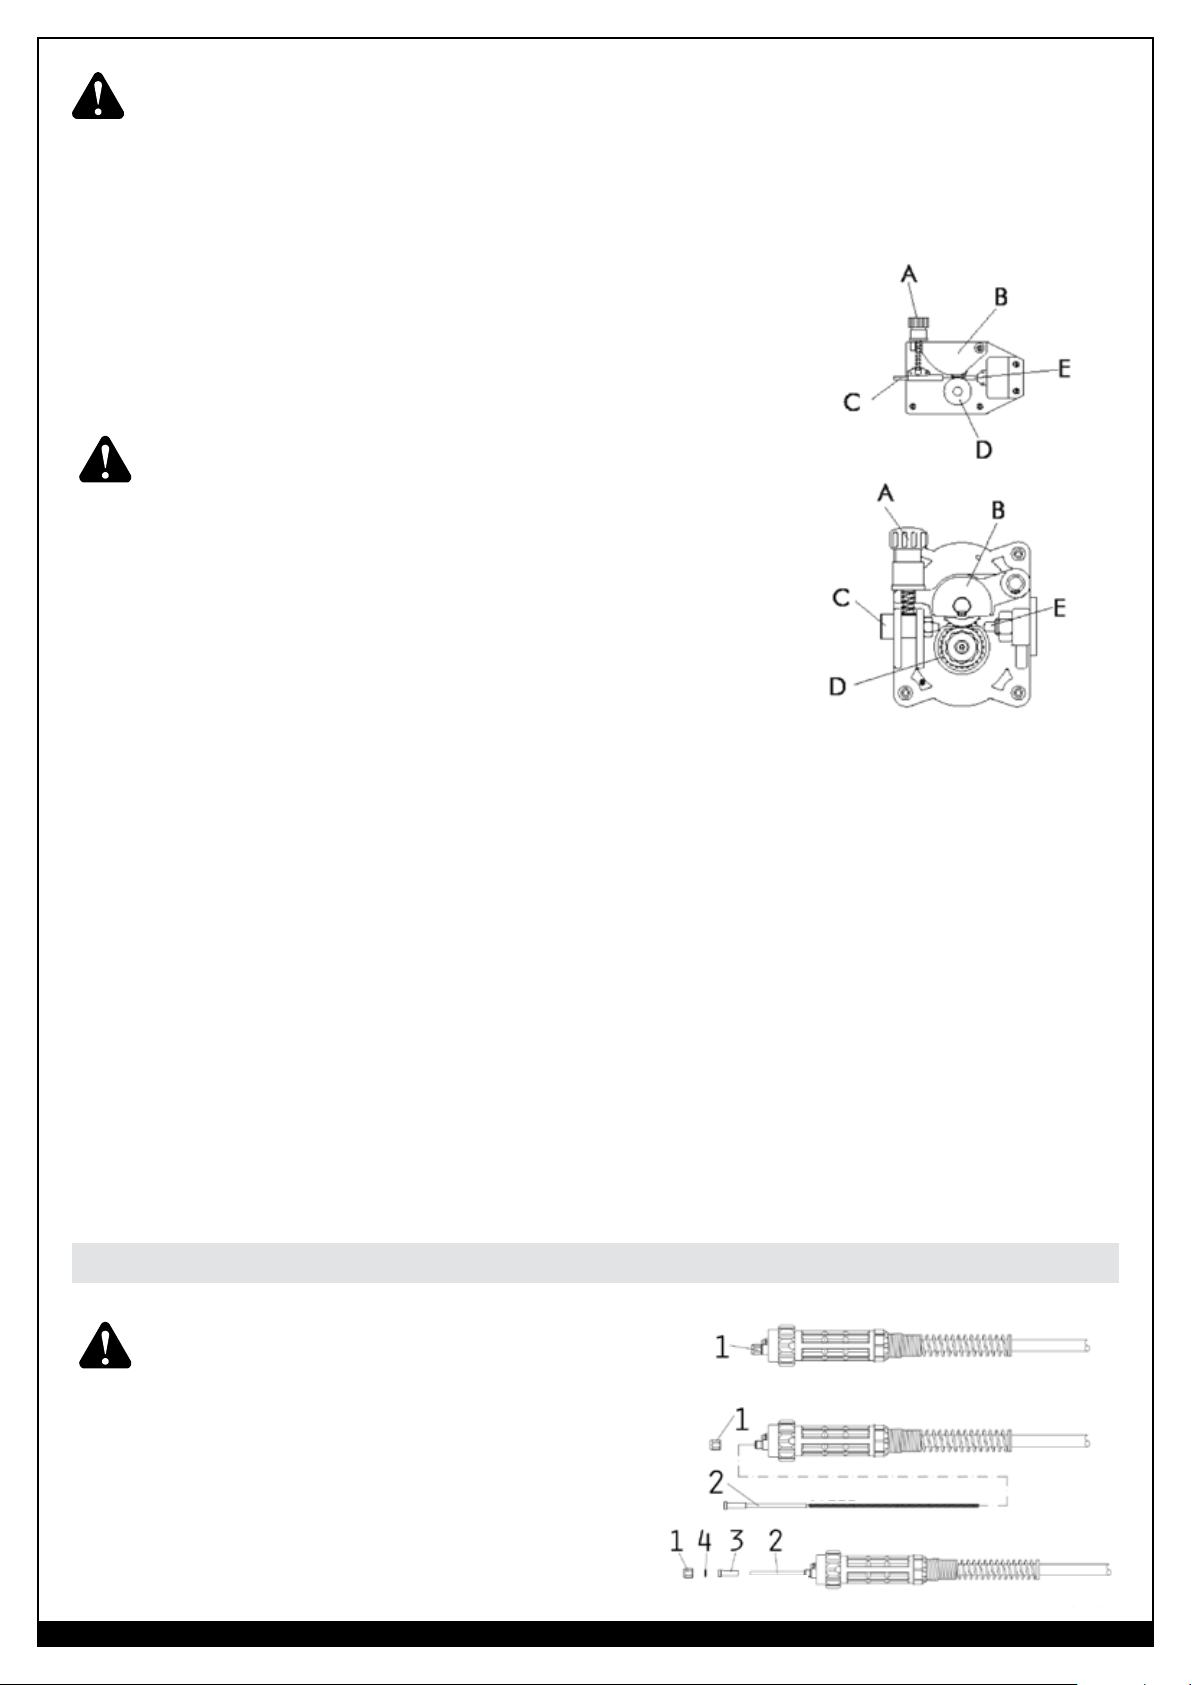
AJUSTE LA TUERCA. LA PRESIÓN EXCESIVA FUERZA AL MOTOR DE
ALIMENTACIÓN DE ALAMBRE. CUANDO LA PRESIÓN ES MUY POCA, NO
PERMITE QUE LA BOBINA DE ALAMBRE SE DETENGA INMEDIATAMENTE.
• Afloje y baje la perilla de plástico (Fig. 5) (A). Suelte el rodillo superior (B) del alimentador.
Extraiga el alambre del revestimiento de la antorcha.
• Cuando el alambre esté desconectado, tómelo con
FIGURA 5
alicates de modo que no pueda salirse de la bobina.
De ser necesario, enderécelo antes de insertarlo en la
guía de entrada del alambre (C). Inserte el alambre en
el rodillo inferior (D) y en el revestimiento de la antorcha
(E).
ADVERTENCIA: Mantenga la antorcha derecha mientras
inserta un nuevo alambre a través del revestimiento.
ALIMENTADOR DE ALAMBRE DE PLÁSTICO
Asegúrese de que el alambre tenga un corte limpio
(sin rebabas ni ángulos) y que al menos 1/2” (12,7
mm) del extremo esté recto (sin curvas). No seguir estas
instrucciones puede causar daños en el revestimiento.
• Baje el rodillo superior (B) y coloque la perilla (A).
Ajuste levemente. Si ajusta demasiado, el alambre se
traba y podría causar daños al motor. Si no se ajusta lo
suficiente, los rodillos no alimentarán el alambre.
ALIMENTADOR DE ALAMBRE DE ALUMINIO
NOTA: Al cambiar el diámetro de alambre usado, o
reemplazar el rodillo de alimentación de alambre,
asegúrese de que en el interior, en la parte más cercana
a la máquina, esté la ranura correcta para el diámetro
de alambre seleccionado. El alambre es impulsado por la ranura interior. Los rodillos de
alimentación están marcados en el costado con la identificación de la ranura más próxima
de ese lado.
Cierre el panel lateral de la máquina. Conecte el cable de suministro de energía al
•
tomacorriente. Encienda el interruptor. Presione el interruptor de la antorcha. El alambre
alimentado por el motor de alimentación de alambre a velocidad variable debe deslizarse
por el revestimiento. Cuando este salga del cuello de la antorcha, suelte el interruptor de la
antorcha. Apague la máquina. Coloque la pieza de contacto y la boquilla.
NOTA: Mientras
verifica que el alambre salga correctamente de la antorcha, no acerque la cara a esta.
Puede correr el riesgo de sufrir lesiones debido al alambre saliente. ¡No acerque los dedos
al mecanismo de alimentación mientras trabaja! Los rodillos en movimiento
los dedos. Revise los rodillos de forma periódica. Reemplácelos
cuando estén gastados y
pueden aplastar
comprometan la alimentación normal del alambre.
Reemplazo del revestimiento de alambre
ANTES DE LLEVAR A CABO ESTE
PROCEDIMIENTO, ASEGÚRESE DE
QUE LA LÍNEA DE SUMINISTRO DE
GAS Y EL CABLE DE ENTRADA DE |
ENERGÍA ESTÉN DESCONECTADOS
• Desconecte la antorcha de la máquina.
• Colóquela sobre una superficie plana y quite
la tuerca de bronce cuidadosamente (1).
WWW.FORNEYIND.COM
GRAFITO
ACERO
FIGURA 6
75
Page 76
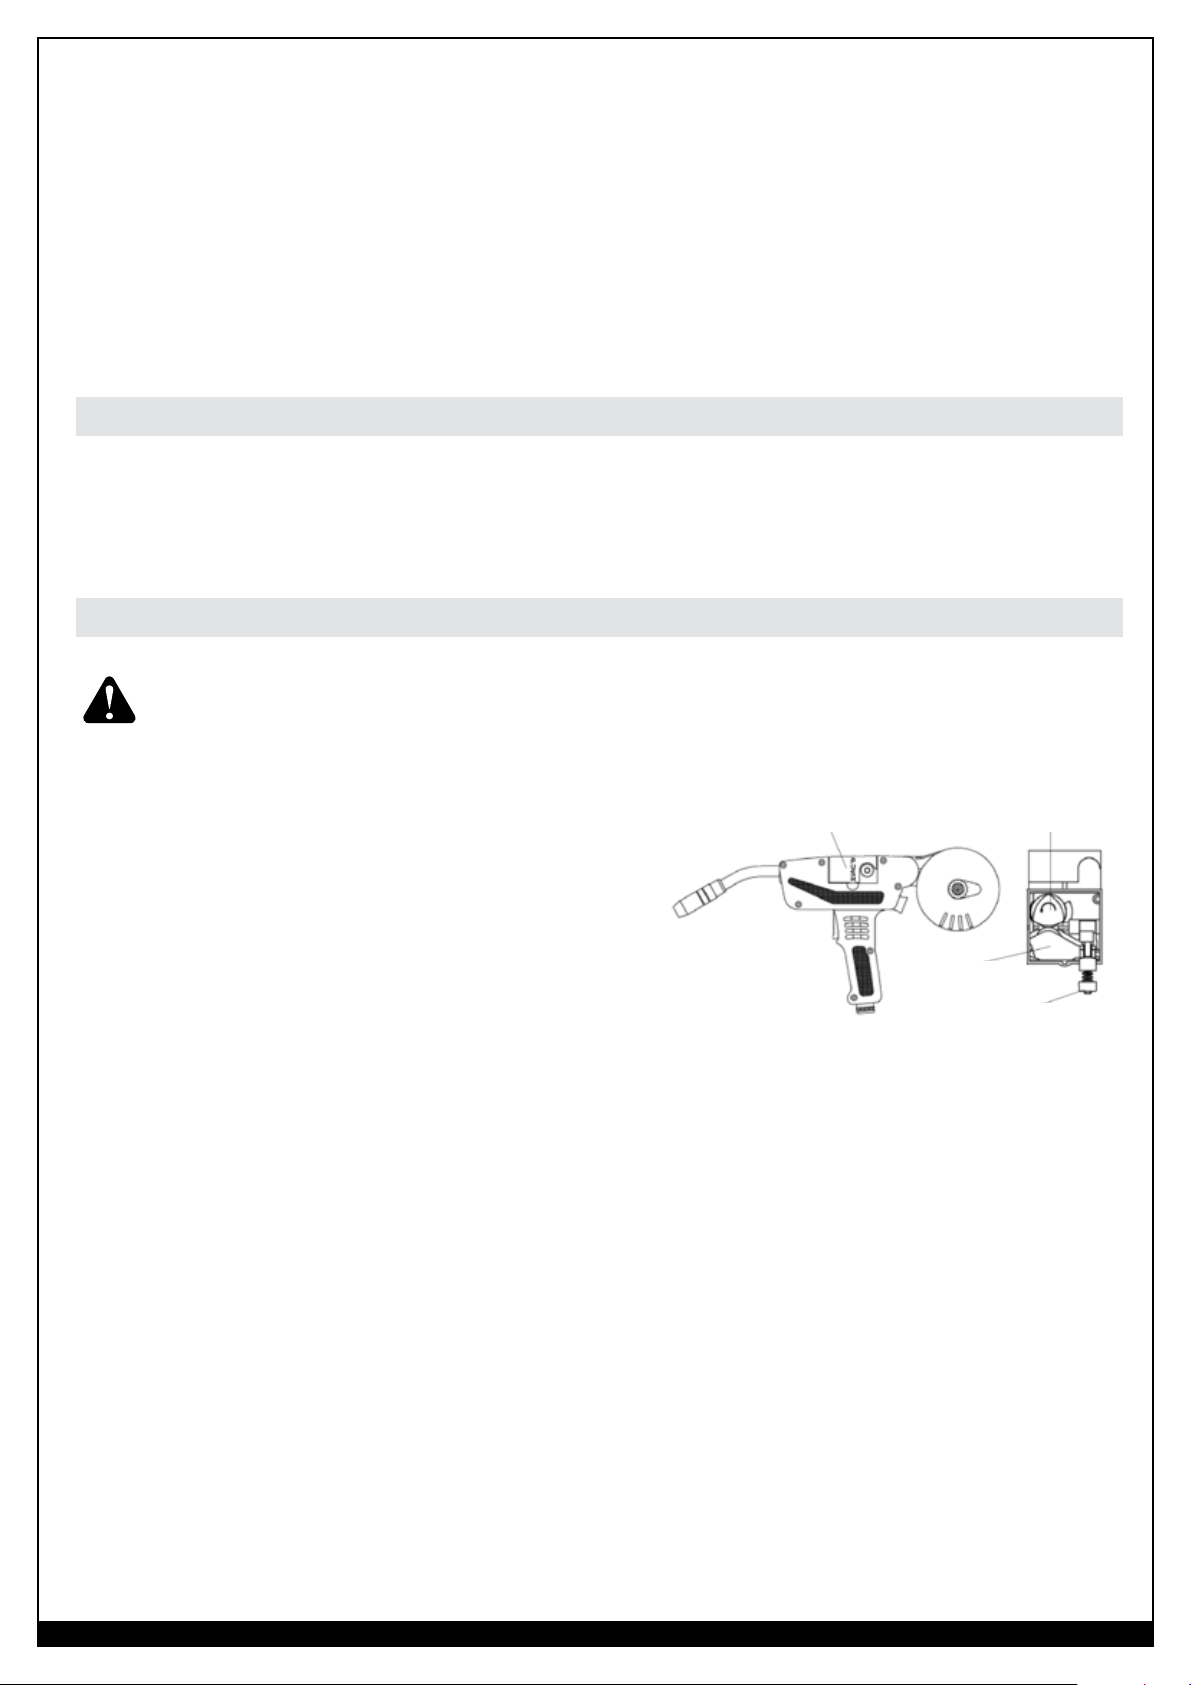
• Jale del revestimiento para quitarlo de la manguera.
• I
nstale el nuevo revestimiento y coloque nuevamente la tuerca de bronce (1).
En caso de reemplazar un revestimiento de alambre de teflón o grafito, siga estas instrucciones:
• Instale el nuevo revestimiento e inserte el anillo metálico del revestimiento de alambre (3) y
la junta tórica (4).
• Coloque la tuerca de bronce (1).
• Corte el revestimiento de alambre cerca de la tuerca de bronce. NOTA: La longitud del
nuevo revestimiento de alambre debe ser la misma que la del revestimiento que acaba de
quitar de la manguera.
• Conecte la antorcha a la máquina e instale el alambre en el sistema de alimentación.
Cómo elegir el revestimiento de alambre para antorchas con conexión directa y europea
Básicamente, existen dos tipos de revestimientos de alambre: Acero y teflón. Los revestimientos
de alambre de acero pueden estar recubiertos o no recubiertos. Los revestimientos de alambre
recubiertos se utilizan para antorchas refrigeradas por aire. Los revestimientos de alambre de teflón se
recomiendan para soldaduras de aluminio dado que permiten la alimentación continua de alambre.
Disposiciones para soldar con pistola de bobina
ADVERTENCIA: ¡Las descargas eléctricas pueden causar la muerte! Siempre APAGUE el
interruptor de ENERGÍA y desenchufe el cable eléctrico de la fuente de energía de CA antes de
colocar el alambre.
Antes de instalar cualquier alambre para soldar en la
unidad, se debe colocar el rodillo impulsor adecuado
en su posición en el mecanismo impulsor del alambre.
Asegúrese de que la ranura tenga la forma y el tamaño
apropiados para el alambre que se usa. Ajuste el rodillo
impulsor de acuerdo con los siguientes pasos:
1. Abra la cubierta del impulsor de alambre en
la pistola de bobina.
2. Quite la tensión impulsora aflojando el
tornillo de ajuste de tensión y levantando el ajustador de tensión impulsora, alejándolo del
brazo de tensión impulsora. Jale del brazo de tensión impulsora hacia afuera del rodillo
impulsor.
3. Si es necesario, afloje el tornillo de ajuste de tensión en el brazo de tensión impulsora. Jale
del brazo de tensión impulsora hacia arriba para permitir el acceso al rodillo impulsor
dentro del sistema impulsor de alambre. Gire la tapa negra del rodillo impulsor en sentido
antihorario y quítela, de modo que quede a la vista el rodillo impulsor metálico. Quite el
rodillo impulsor de su eje. NOTA: El rodillo impulsor tiene ranuras integradas para dos
tamaños de alambres (0,030” y 0,035” [0,8 y 0,9 mm]). Asegúrese de que se usen los
tamaños de ranura y alambre correspondientes. Coloque nuevamente el rodillo impulsor en
su eje y la tapa de dicho rodillo sobre este.
4. Busque el lado del rodillo impulsor que está estampado con el mismo diámetro de alambre
que el alambre que está instalando. Presione el rodillo impulsor en el vástago de este, con el
lado estampado con el diámetro de alambre deseado mirando hacia usted.
5. Vuelva a instalar la tapa del rodillo impulsor y trábela en su lugar girándola en sentido
horario.
6. Quite la boquilla y la pieza de contacto del extremo del ensamblaje de la pistola.
7. Abra la cubierta de la bobina de alambre, ubicada en la parte trasera de la pistola de
bobina girando la perilla de sujeción en sentido antihorario.
Cubierta del impulsor de alambre Tapa del rodillo impulsor
Brazo de tensión
impulsora
FIGURA 7
Tornillo de ajuste de tensión
76
WWW.FORNEYIND.COM
Page 77
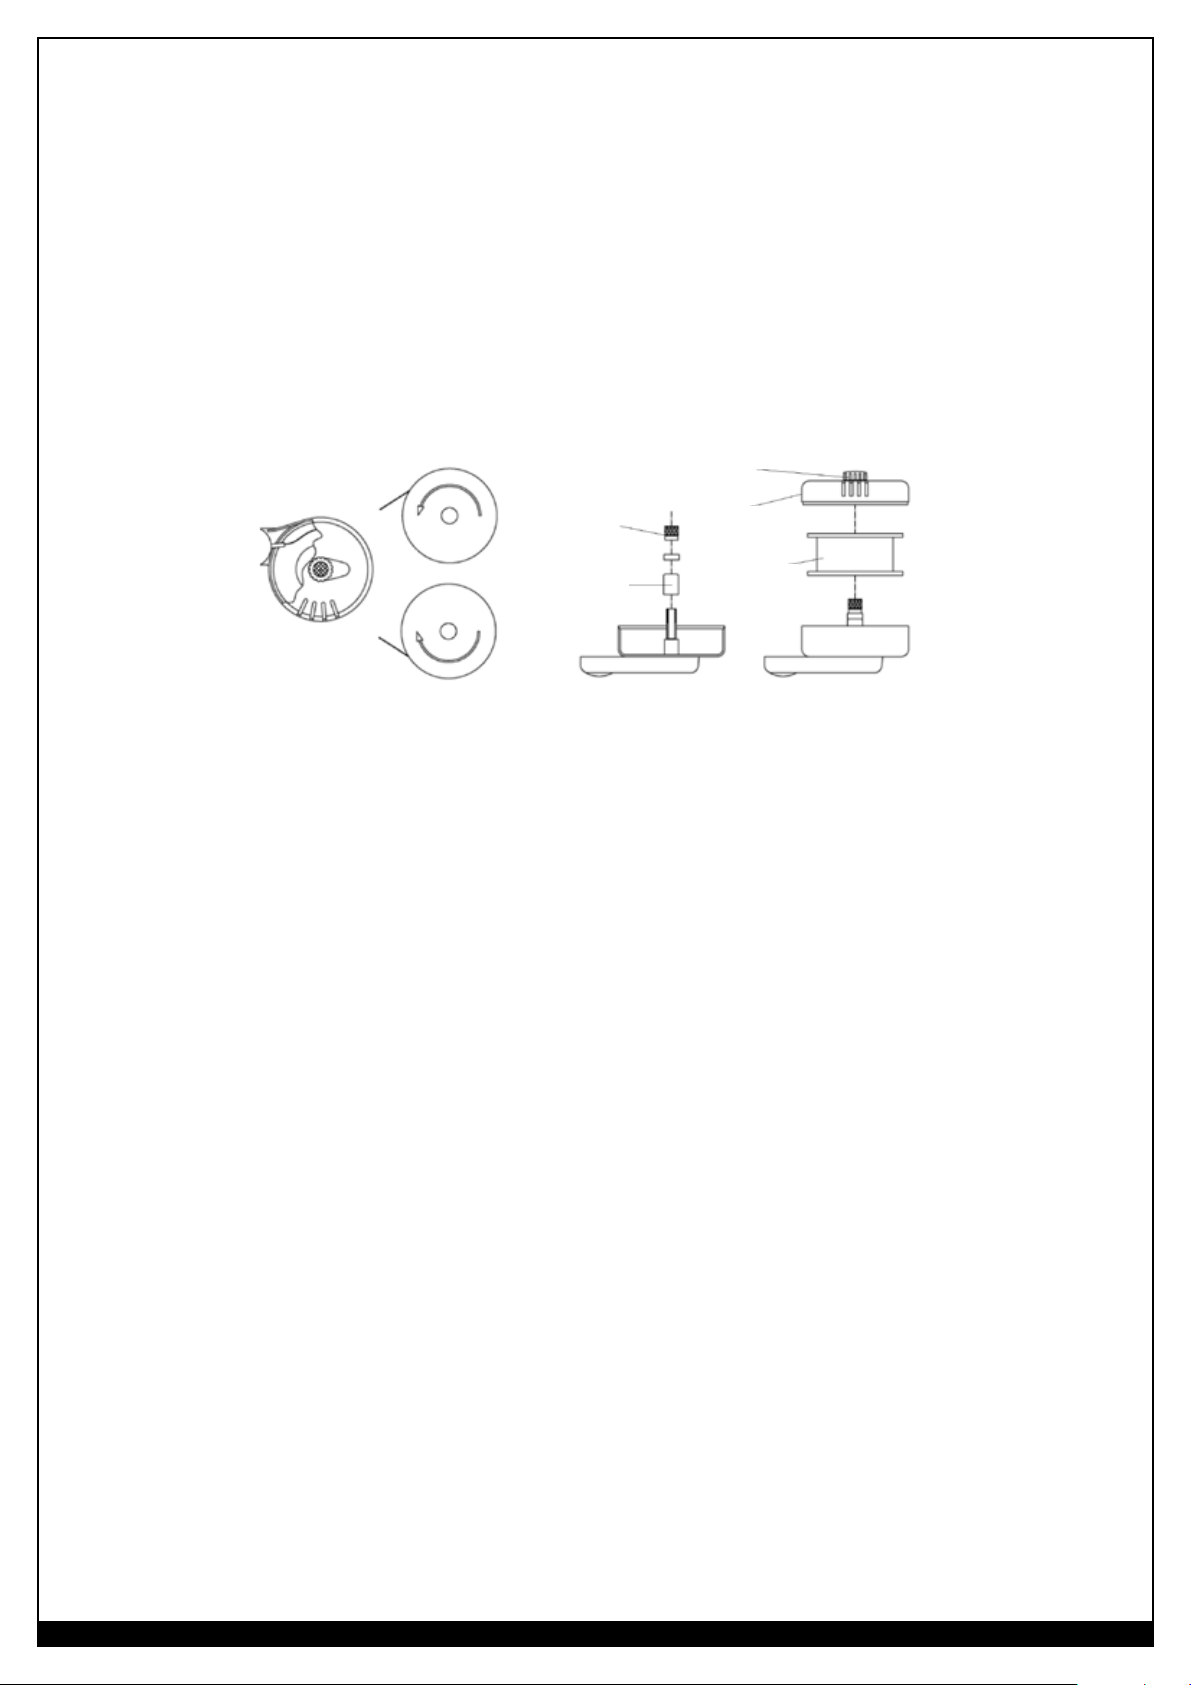
8. Desenvuelva la bobina de alambre y busque el extremo del alambre.
9. Luego de asegurarse de que su soldadora esté desconectada de la fuente de energía de
CA, libere el extremo del alambre de la bobina, pero no lo suelte hasta que se le indique
hacerlo; de lo contrario el alambre se desenrollará solo.
10. Con un cortador de alambre, corte la porción doblada en el extremo del alambre de modo
de dejar una sección recta de alambre.
11. Desenrolle alrededor de 6” (15,2 cm) de alambre para soldar de la bobina de alambre.
12. Inserte el extremo del alambre en el tubo de la guía de entrada (ubicado en la cubierta
de la bobina de alambre). Luego empújelo por el rodillo impulsor, insertándolo en el
ensamblaje de la pistola alrededor de 6” (15,2 cm).
13. Alinee el alambre en la ranura superior correspondiente del rodillo impulsor, luego empuje
el brazo de tensión impulsora contra el rodillo impulsor.
FIGURA 9FIGURA 8
Dirección correcta
Dirección incorrecta
Perilla de ajuste del
freno impulsor
Freno impulsor
Perilla de sujeción
Cubierta de
la bobina de
alambre
Bobina de
alambre
14. Voltee el tensor impulsor de liberación rápida a su posición en el brazo tensor impulsor.
15. Ajuste (gire en sentido horario) la tensión impulsora ajustando la perilla hasta que el rodillo
de tensión aplique suficiente fuerza en el alambre para evitar que se salga del ensamblaje
impulsor.
16. Suelte el alambre.
17. El alambre para soldar siempre debe salir de la parte superior de la bobina hacia el
mecanismo impulsor. NOTA: La función del freno impulsor es hacer que la bobina de
alambre deje de girar casi al mismo momento que se detiene la alimentación del alambre.
18. Fije la tensión del freno impulsor. NOTA: Es necesario soltar el brazo tensor impulsor
mientras fija la tensión del freno impulsor. Asegúrese de volver a poner el brazo de tensión
impulsora en la posición de bloqueo luego de ajustar la tensión del freno impulsor.
a) Con una mano, gire la bobina de alambre en sentido antihorario. Esto hará que el
alambre que se alimenta a través del ensamblaje de la pistola siga girando mientras
ajusta la tensión de la bobina.
b) Con su mano libre, ajuste (gire en sentido horario) la perilla de ajuste del freno impulsor.
c) Deje de ajustar cuando sienta resistencia en la bobina de alambre que está girando.
Luego deje de girar a mano la bobina de alambre. NOTA: Si se aplica demasiada
tensión a la bobina de alambre, el alambre se saldrá del rodillo impulsor o no podrá
alimentarse de ningún modo. Si se aplica muy poca tensión, la bobina de alambre
tenderá a desenrollarse. Vuelva a ajustar la tensión del freno impulsor de ser necesario
para corregir cualquiera de estos problemas.
19. Corte el alambre que sobresale del extremo de la pistola de bobina a una distancia de
aproximadamente 1/2” (12,7 mm).
20. Seleccione una pieza de contacto estampada con el mismo diámetro que el alambre que
está usando.
21. Deslice la pieza de contacto sobre el alambre sobresaliente desde el extremo de la pistola.
Coloque la pieza de contacto en el extremo de la pistola y ajústela a mano con firmeza.
22. Instale la boquilla en el ensamblaje de la pistola. Para obtener resultados ideales, recubra el
interior de la boquilla con aerosol o gel antiadherente.
23. Corte el exceso de alambre que sobresale del extremo de la boquilla.
WWW.FORNEYIND.COM
77
Page 78
24. Vuelva a colocar la cubierta de la bobina de alambre y apriete la perilla de ajuste
girándola en sentido horario.
Conecte el cable eléctrico de la soldadora a una fuente de energía de CA. ENCIENDA la
25.
soldadora. Fije el interruptor de VOLTAJE.
Ajuste del sistema impulsor del alambre
ADVERTENCIA: ¡Los destellos del arco pueden dañar los ojos! Para reducir el riesgo de
destellos de arco, asegúrese de que el alambre que sale del extremo de la pistola no entre en
contacto con la pieza de trabajo, la abrazadera de descarga a tierra o cualquier material con
conexión a tierra durante el proceso de fijación de la tensión impulsora o se producirán arcos
eléctricos.
1. Abra la cubierta del impulsor de alambre en la pistola de bobina.
2. Jale el gatillo de la pistola.
3. Gire la perilla de ajuste de tensión impulsora en sentido horario, aumentando la tensión
impulsora hasta que el alambre parezca entrar suavemente sin salirse de lugar.
4. Cierre la cubierta del impulsor de alambre en la pistola de bobina.
5. Cuando se fija de manera correcta, no debe haber deslizamientos entre el alambre y el
rodillo impulsor en condiciones normales.
Ajuste de la posición de la bobina
Antes de comenzar a soldar, es preferible ajustar la posición de la bobina de modo que quede en una
posición cómoda para usted. Hay tres posiciones para elegir. Para cambiar la posición de la bobina:
1. Con un destornillador de punta plana, afloje el tornillo que conecta la cubierta de la bobina
con la pistola.
2. Separe la cubierta de la pistola tanto como sea necesario para permitir que la cubierta
gire.
3. Gire la cubierta a una de las tres posiciones disponibles, asegurándose de que las ranuras
de la pistola estén alineadas con las ranuras de la cubierta.
4. Empuje la cubierta y la pistola juntas para regresarlas a su posición.
5. Con un destornillador de punta plana, ajuste el tornillo que conecta la cubierta de la bobina
con la pistola.
Funcionamiento
Descripción
La soldadora MIG 270 de Forney está diseñada para usarse en trabajos que incluyan mantenimiento y
fabricación. Es ideal para aplicaciones tales como las agrícolas, automotrices y de reparaciones. Esta
máquina con transformador se alimenta con corriente de 230 V y produce una salida de 270 A. Entre
los diámetros de alambre aceptables para usarse en esta máquina, se incluyen los de 0,024” (0,6
mm), 0,030” (0,8 mm), 0,035” (0,9 mm) y 0,045” (11,4 mm). Los tamaños de bobinas compatibles
con esta máquina son 4” (10,2 cm), 8” (20,3 cm) o 12” (30,5 cm) y deben cargarse en sentido
horario, para que se alimente el alambre desde la parte superior hacia el interior del sistema de
alimentación del alambre. Esta máquina puede soldar materiales de hasta 1/2” (12,7 mm) de espesor.
En las soldadoras de la serie digital, gracias a una tarjeta digital especial, es posible ajustar los
parámetros de soldado principales en forma externa. La principal función de estas unidades es
ajustar estos parámetros de manera fácil. El control del microprocesador maneja las funciones de la
78
WWW.FORNEYIND.COM
Page 79
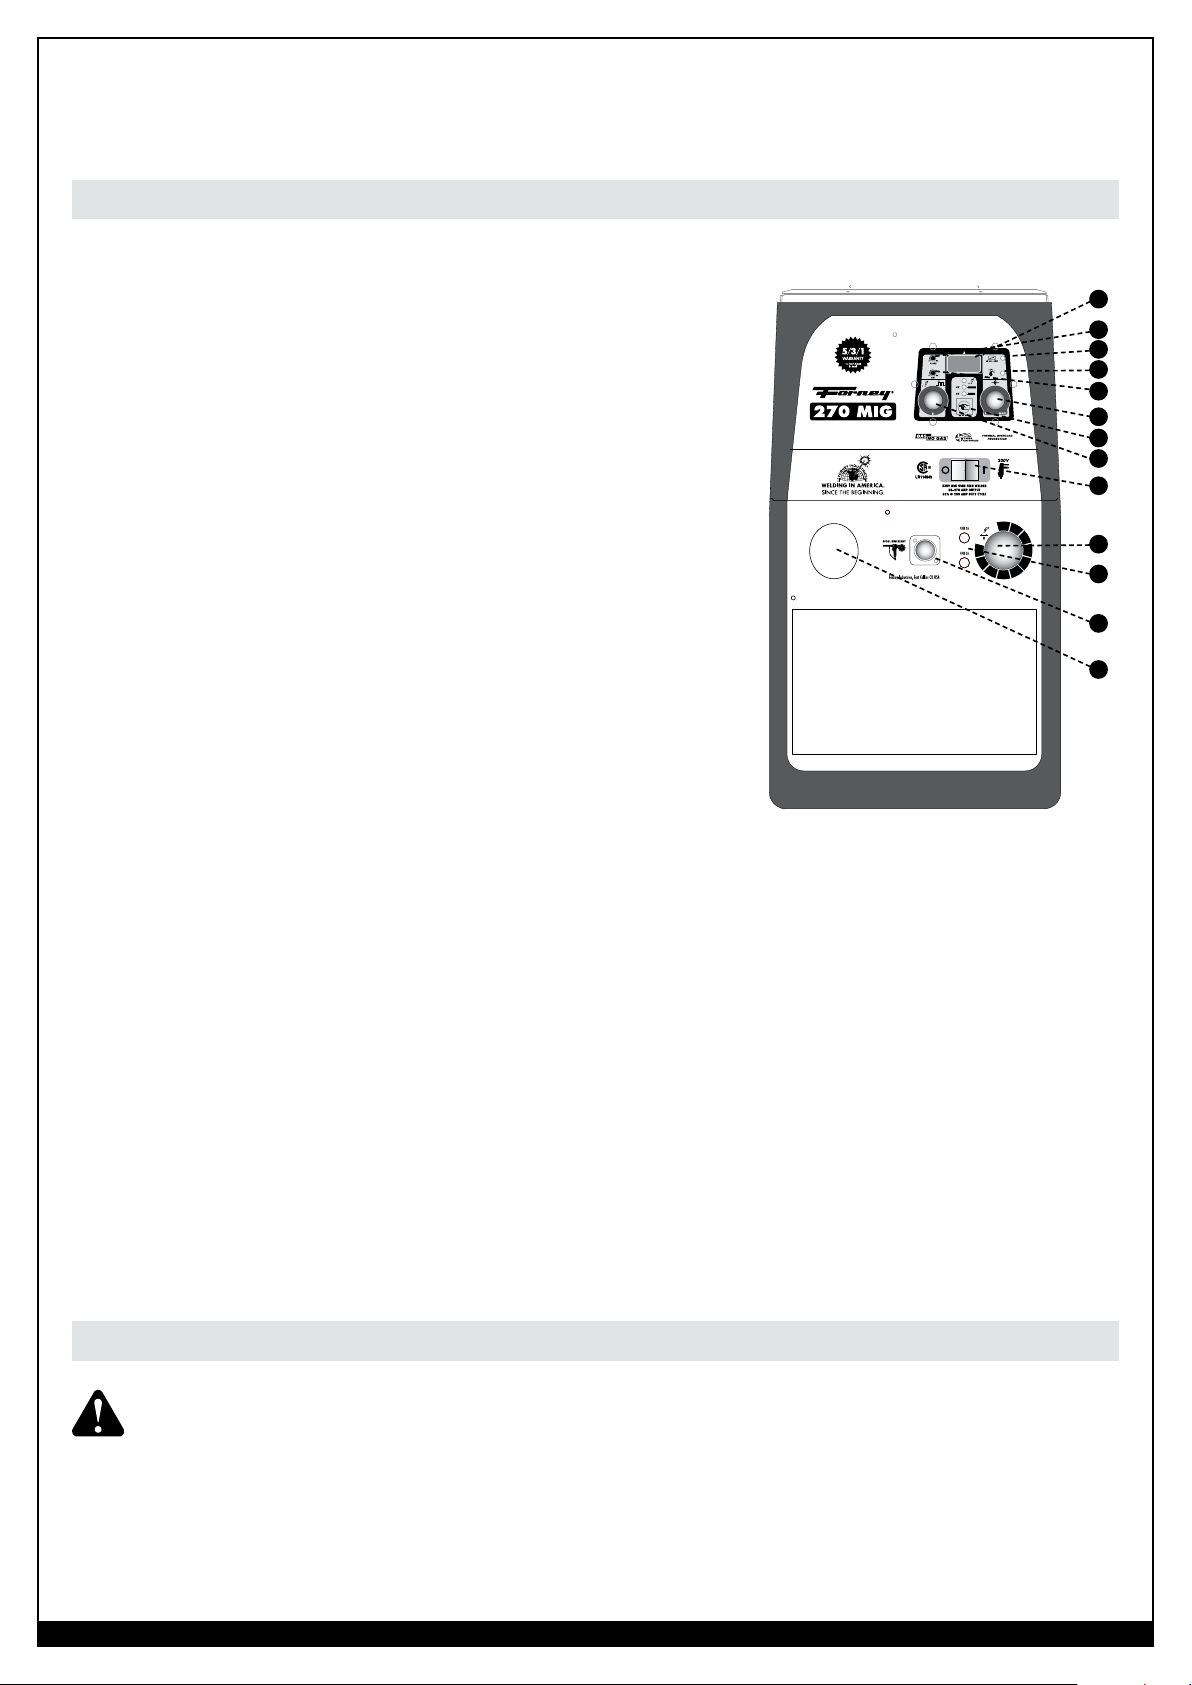
tarjeta de circuito impreso que se visualizan por medio del indicador de led a la vez que una pantalla
digital muestra los parámetros fijados y la corriente de soldadura. Las unidades pueden usarse con la
antorcha estándar (provista con ellas) o con una pistola de bobina.
Controles de la soldadora
1. Interruptor principal ON/OFF (ENCENDIDO/APAGADO) (verde):
Se ilumina cuando se
pone la soldadora en ON (ENCENDIDO).
2. Perilla de ajuste del voltaje de soldado
3. Fusible de 1 A de protección del circuito auxiliar: No
lo reemplace con fusibles de corrientes diferentes.
4. Perilla de ajuste de alimentación de alambre:
Para aumentar la velocidad del alambre, gire
el potenciómetro en sentido horario; para
reducirla, gírelo en sentido antihorario. El mismo
procedimiento disminuye los valores de los
parámetros de soldadura. Gire la perilla lentamente.
5. Perilla de regulación del tiempo de soldadura por
puntos:
MÍN. 0,4 segundos - MÁX. 10 segundos
6. Tecla de selección “MODE” (MODO) de soldadura:
CAT# 319
456
3
2
1
0
370
295
450
7
215
525
8
140
600
9
680
60
10
0
750
19.1
20.4
21.9
23.6
45.0
25.7
39.1
28.1
34.6
31.0
11
8
10
9
7
4
6
5
1
2
3
13
Use estas teclas para seleccionar los siguientes tipos
de soldadura:
12
- 2T: Soldadura de 2 tiempos = manual
- 4T: Soldadura de 4 tiempos = automático
- Soldadura por puntos automática con
temporizador
7. B.B.T. (tiempo de retroceso de alambre): Al liberar
el gatillo de la antorcha, la máquina funcionará
por muy poco tiempo. Esta función evita que el
alambre se queme y que, en consecuencia, se pegue a la pieza de contacto. Al girar el
potenciómetro de B.B.T. (Tiempo de retroceso de alambre) en sentido horario/antihorario
con un destornillador, el alambre saliente de la antorcha en el extremo de la soldadura se
acortará o alargará.
8. INCLINACIÓN: Girar el compensador con un destornillador para ajustar el tiempo
necesario para que el motor de alimentación de alambre alcance la velocidad ajustada a
través del potenciómetro. Inclinación MÍN. 0,25 segundos - Inclinación MÁX. 1,6 segundos
9. Indicador de sobrecalentamiento (amarillo): Este indicador de LED parpadea cuando la
unidad se está sobrecalentando. Se encenderá cuando la protección termostática apague la
máquina y dejará de parpadear una vez que la máquina se haya enfriado lo suficiente para
continuar soldando.
10. Indicador de LED verde de la antorcha de la pistola de bobina: se ilumina cuando la
antorcha de la pistola de bobina está conectada.
11. Pantalla: Permite al operador ver la corriente de soldado en tiempo real. Luego de soldar, la
pantalla mostrará el valor final de la corriente de soldadura por un máximo de 3 segundos.
12. Conexión de la antorcha
13. Conexión de 7 polos para pistola de bobina (opcional)
Protección contra sobrecarga térmica
ADVERTENCIA: Si se excede el ciclo de tarea de la soldadora, un termostato corta la energía
de forma automática para evitar el sobrecalentamiento de la máquina. Si sucede esto, no
desenchufe la máquina mientras se esté enfriando. El termostato se restablecerá de forma
automática y usted podrá continuar soldando. El termostato es un dispositivo de seguridad para
protección y normalmente la soldadora no sufre ningún daño, salvo que se sobrecargue con
frecuencia; en ese caso se producirán daños con el tiempo.
WWW.FORNEYIND.COM
79
Page 80
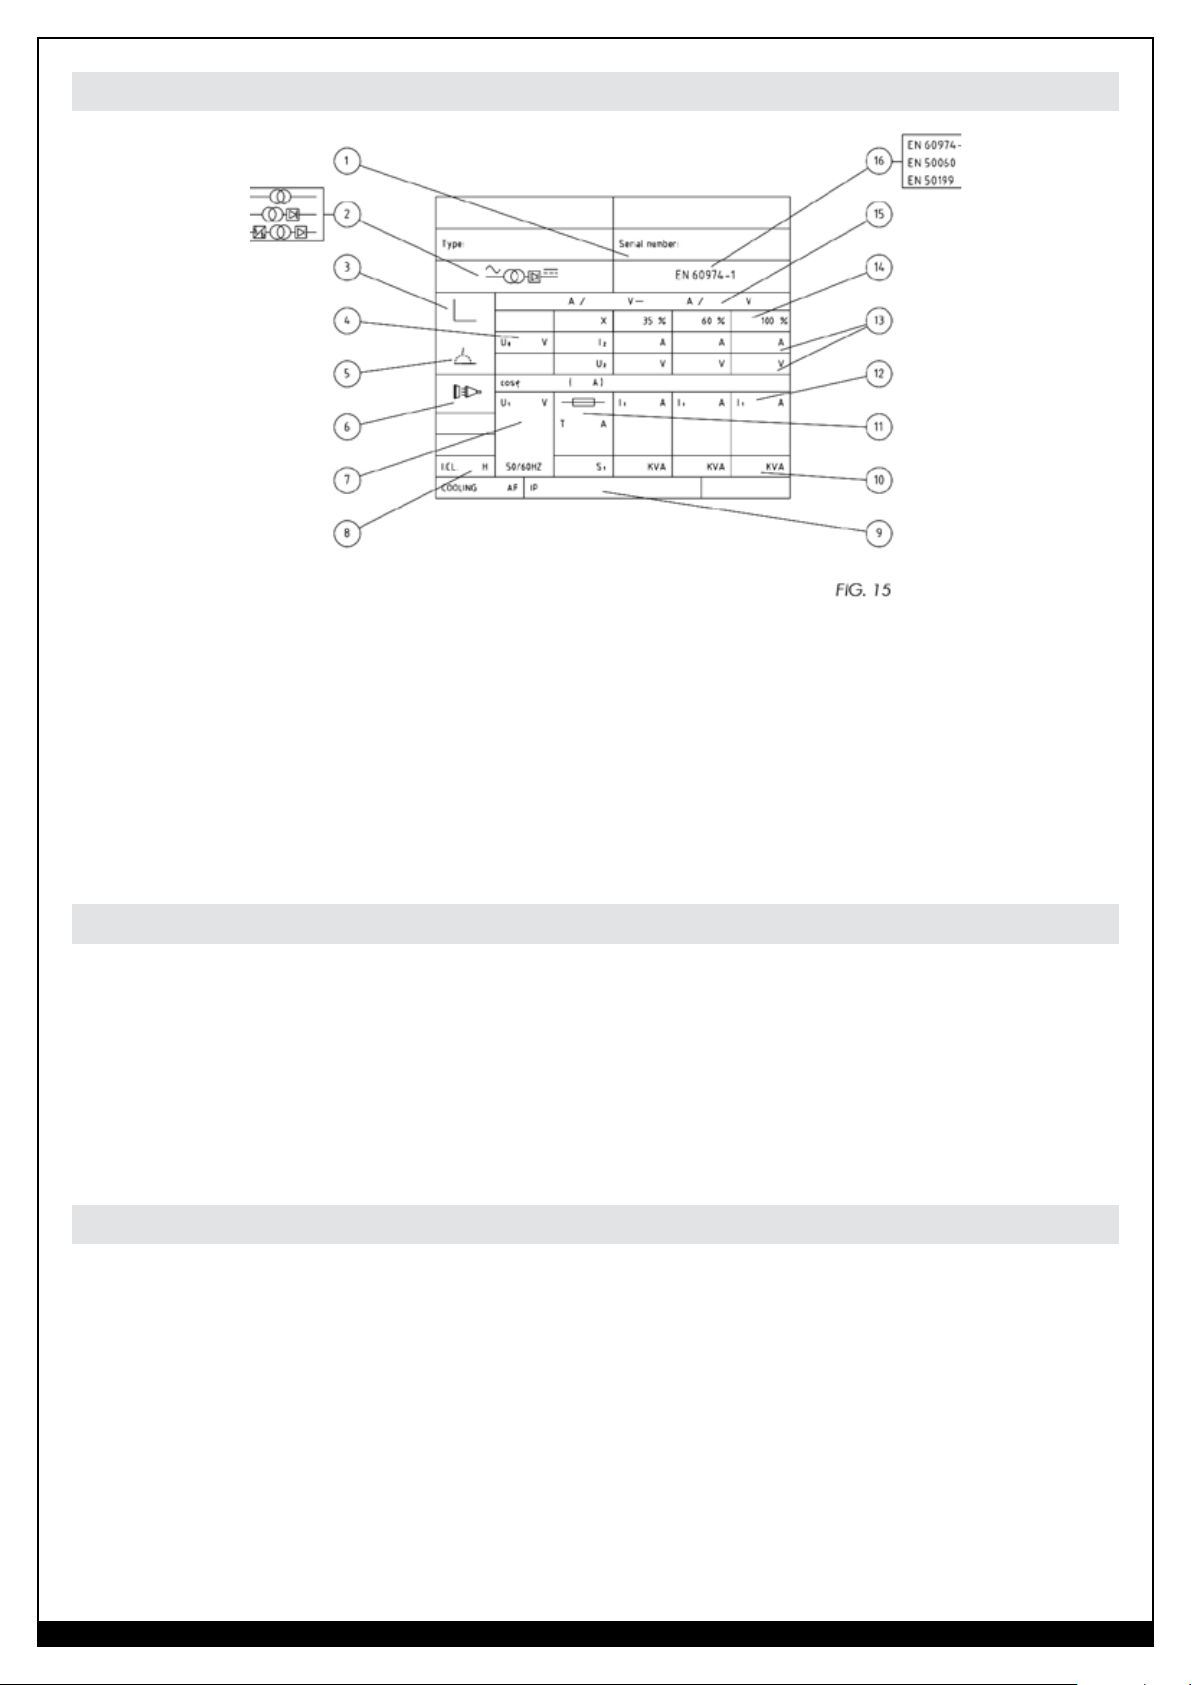
Guía informativa de la hoja de datos
1. Número de serie de la unidad
2. Modelo de soldadora
3. Tipo de característica
4. Voltaje sin carga clasificado Mín. - Máx.
5. Tipo de soldadura
6. Símbolo del suministro principal y nro. de fases
7. Valor clasificado del voltaje de entrada
8. Letra del código para el grado de aislamiento
9. Grado de protección
10. Potencia
11. Tamaño del fusible principal necesario
12. Corriente de suministro eléctrico
13. Suministro y voltaje de soldado
14. Factor de potencia
15. Rango de control (corriente/voltaje)
16. Norma de referencia
Preparación de la soldadura
• Coloque la abrazadera de descarga a tierra en el metal desnudo a soldar, asegurándose de
que haga buen contacto;
• Cerciórese de que la ranura del rodillo de alambre en el rodillo se corresponda con el
diámetro del alambre que va a usar.
• Enchufe la máquina a un tomacorriente adecuado.
Abra por completo la válvula del cilindro de gas. Ajuste el regulador de presión de gas a la
•
velocidad de flujo correcta.
Factores a considerar para obtener los mejores resultados de la soldadura
Se debe contar con algo de experiencia para ajustar y usar una soldadora MIG. Para soldar con
una MIG, hay dos parámetros fundamentales: el voltaje de soldadura y la velocidad del alambre. La
corriente de soldadura es el resultado de estos dos ajustes.
• Fije los controles de voltaje y alimentación de alambre en posiciones apropiadas para el
espesor del material a soldar. La corriente de soldadura varía en función de la velocidad de
alimentación del alambre. Para una salida de corriente de soldadura baja, el potenciómetro
de la velocidad de alimentación del alambre debe fijarse en el extremo inferior de la
escala de velocidad de alimentación del alambre. Si se gira el potenciómetro del control de
velocidad de alimentación del alambre en sentido horario, esto aumentará la velocidad de
alimentación del alambre y la corriente de soldadura. El voltaje de soldado se ajusta
80
WWW.FORNEYIND.COM
Page 81
para que coincida con la velocidad de alimentación del alambre (corriente de soldadura).
Progresivamente seleccione posiciones de voltaje más alto a medida que incrementa la
velocidad del alambre.
El aumento del voltaje de soldado conduce a un arco más largo (sin afectar la corriente
significativamente). Por el contrario, un voltaje de soldado menor produce un arco más corto
(nuevamente, la corriente no cambia significativamente). Un cambio en el diámetro del alambre deriva
en parámetros distintos. Un alambre de un diámetro menor requiere un aumento en la velocidad de
alimentación del alambre para alcanzar la misma corriente. Si se exceden determinados límites, no se
podrá obtener una soldadura satisfactoria. Estos son:
A) Alimentar el cable demasiado rápido (demasiado alto con respecto al voltaje de soldado)
ocasiona vibraciones en la antorcha. Esto se debe a que el electrodo de alambre se sumerge
en el charco de fusión y no puede derretirse los suficientemente rápido.
B) Fijar el voltaje demasiado alto (demasiado alto con respecto a la velocidad de alimentación
del alambre) provocará un arco excesivo e inestable. Si aumenta el voltaje aún más, la pieza
de contacto se quemará.
C) La velocidad excesiva del alambre puede corregirse por medio del aumento del voltaje del
arco. El límite de este ajuste depende del espesor del material que se va a soldar (sobrepasar
determinado límite hará que se queme).
Coloque la antorcha en la junta que desea soldar: el ángulo entre la antorcha y la boquilla debe ser de
aproximadamente 45°. La distancia entre la antorcha y la pieza de trabajo debe ser de 5 1/2” (14
cm). Baje la máscara protectora y presione el gatillo de la antorcha para iniciar el arco. Una vez
logrado el arco, mueva la boquilla lentamente de izquierda a derecha a lo largo de la junta. Ajuste la
velocidad de alimentación del alambre hasta que el arco emita un sonido “crujiente” (la experiencia le
ayudará a reconocer el sonido correcto).
A) Ajuste usando la tecla “MODE” (MODO) de gatillo para fijar el modo de gatillo deseado.
Presione la tecla “MODE” (MODO) hasta que el indicador de LED rojo se ilumine.
- 2T: soldadura de dos tiempos (manual). El proceso de soldadura comienza cuando se
presiona el gatillo de la antorcha y se detiene cuando se suelta.
- 4T: soldadura de cuatro tiempos (automático). El proceso de soldado comienza cuando
se presiona el gatillo de la antorcha (luego de un tiempo de pregás), continúa incluso si el
gatillo de la antorcha se libera y se detiene cuando se presiona y suelta una vez más luego
del tiempo de posgás.
- Soldadura por puntos con temporizador: soldadora por puntos automática con
temporizador. Este proceso permite realizar cordones de soldadura en forma repetida. La
duración se fija por medio de la perilla de ajuste nro. 66.
B) Ajuste la perilla de velocidad del alambre nro. 5.
En la pantalla, se pueden ver los números del 1 al 99 (siendo 1 el valor mínimo y 99, el valor máximo).
La pantalla muestra la corriente de soldadura real y el valor del parámetro seleccionado y ajustado
durante la fase de regulación. Luego de soldar, la pantalla mostrará el valor de la corriente de
soldadura por un máximo de 5 segundos.
Soldadura de aluminio
La máquina debe estar fijada para acero suave, excepto para los siguientes cambios:
• 100 % ARGÓN como gas protector de soldadura.
• Asegúrese de que la antorcha esté fijada para soldaduras de aluminio:
• La longitud del cable de la antorcha no debe exceder 10’ (3,1 m) (se recomienda no usar
antorchas más largas).
Instale un revestimiento de alambre de teflón. Siga las instrucciones a continuación para
•
cambiar la renovación del revestimiento de alambre.
WWW.FORNEYIND.COM
81
Page 82
• Cerciórese de que los rodillos impulsores sean los adecuados para alambre de aluminio.
• Use piezas de contacto apropiadas para alambre de aluminio y asegúrese de que el
diámetro del orificio de la pieza de contacto coincida con el diámetro del alambre que va a
utilizar.
Para soldaduras de aluminio o para soldar materiales tales como CuSi y para aplicaciones donde la
fuente de energía debe colocarse lejos del área de trabajo, la pistola de bobina es particularmente
adecuada. Esta antorcha contiene un motor de alimentación de alambre y la bobina de alambre para
soldar. El potenciómetro integrado en el mango permite regular de manera constante la velocidad del
alambre mientras un dispositivo interno en la soldadora reconoce y muestra la conexión de la pistola
de bobina cuando el indicador de LED verde en el frente de la soldadora se enciende.
Mantenimiento y servicio técnico
Mantenimiento general
• Siempre suelde material limpio, seco y bien preparado.
• Sostenga la pistola en un ángulo de 45° con respecto a la pieza de trabajo con la boquilla
a aproximadamente 1/2” (12,7 mm) de la superficie.
• Mueva la pistola en forma pareja y constante a medida que suelda.
• Evite soldar en áreas muy expuestas a corrientes de aire. Si el aire sopla el gas protector
para soldar, se obtendrá una soldadura débil, picada y porosa.
• Mantenga el alambre y el revestimiento de alambre limpios. No use alambre oxidado.
• Se debe evitar que el cable de soldar se doble o tuerza mientras suelda.
• Siempre intente evitar que ingresen partículas de metal a la máquina dado que ello podría
ocasionar cortocircuitos u otros tipos de daño.
• De ser posible, utilice aire comprimido para limpiar el revestimiento de la manguera en
forma periódica, en especial al cambiar las bobinas de alambre. NOTA: Desconecte la
fuente de energía cuando lleva a cabo esta operación.
• Usando aire de baja presión (3/5 Bar=20 a 30 PSI), sople de vez en cuando el polvo que
se encuentra dentro de la soldadora. Esto hace que la máquina funcione a una temperatura
más fría. NOTA: No sople aire sobre la tarjeta de circuito impreso y los componentes
electrónicos.
• El rodillo de alimentación de alambre eventualmente se desgastará durante el uso
normal. Con la tensión correcta, el rodillo de presión debe alimentar el cable sin salirse
de lugar. Si el rodillo de presión y el rodillo de alimentación de alambre hacen contacto
cuando el alambre se encuentra entre ellos, el rodillo de alimentación de alambre deberá
reemplazarse.
• Revise todos los cables en forma periódica. Estos deben estar en buenas condiciones y sin
quebraduras.
82
WWW.FORNEYIND.COM
Page 83
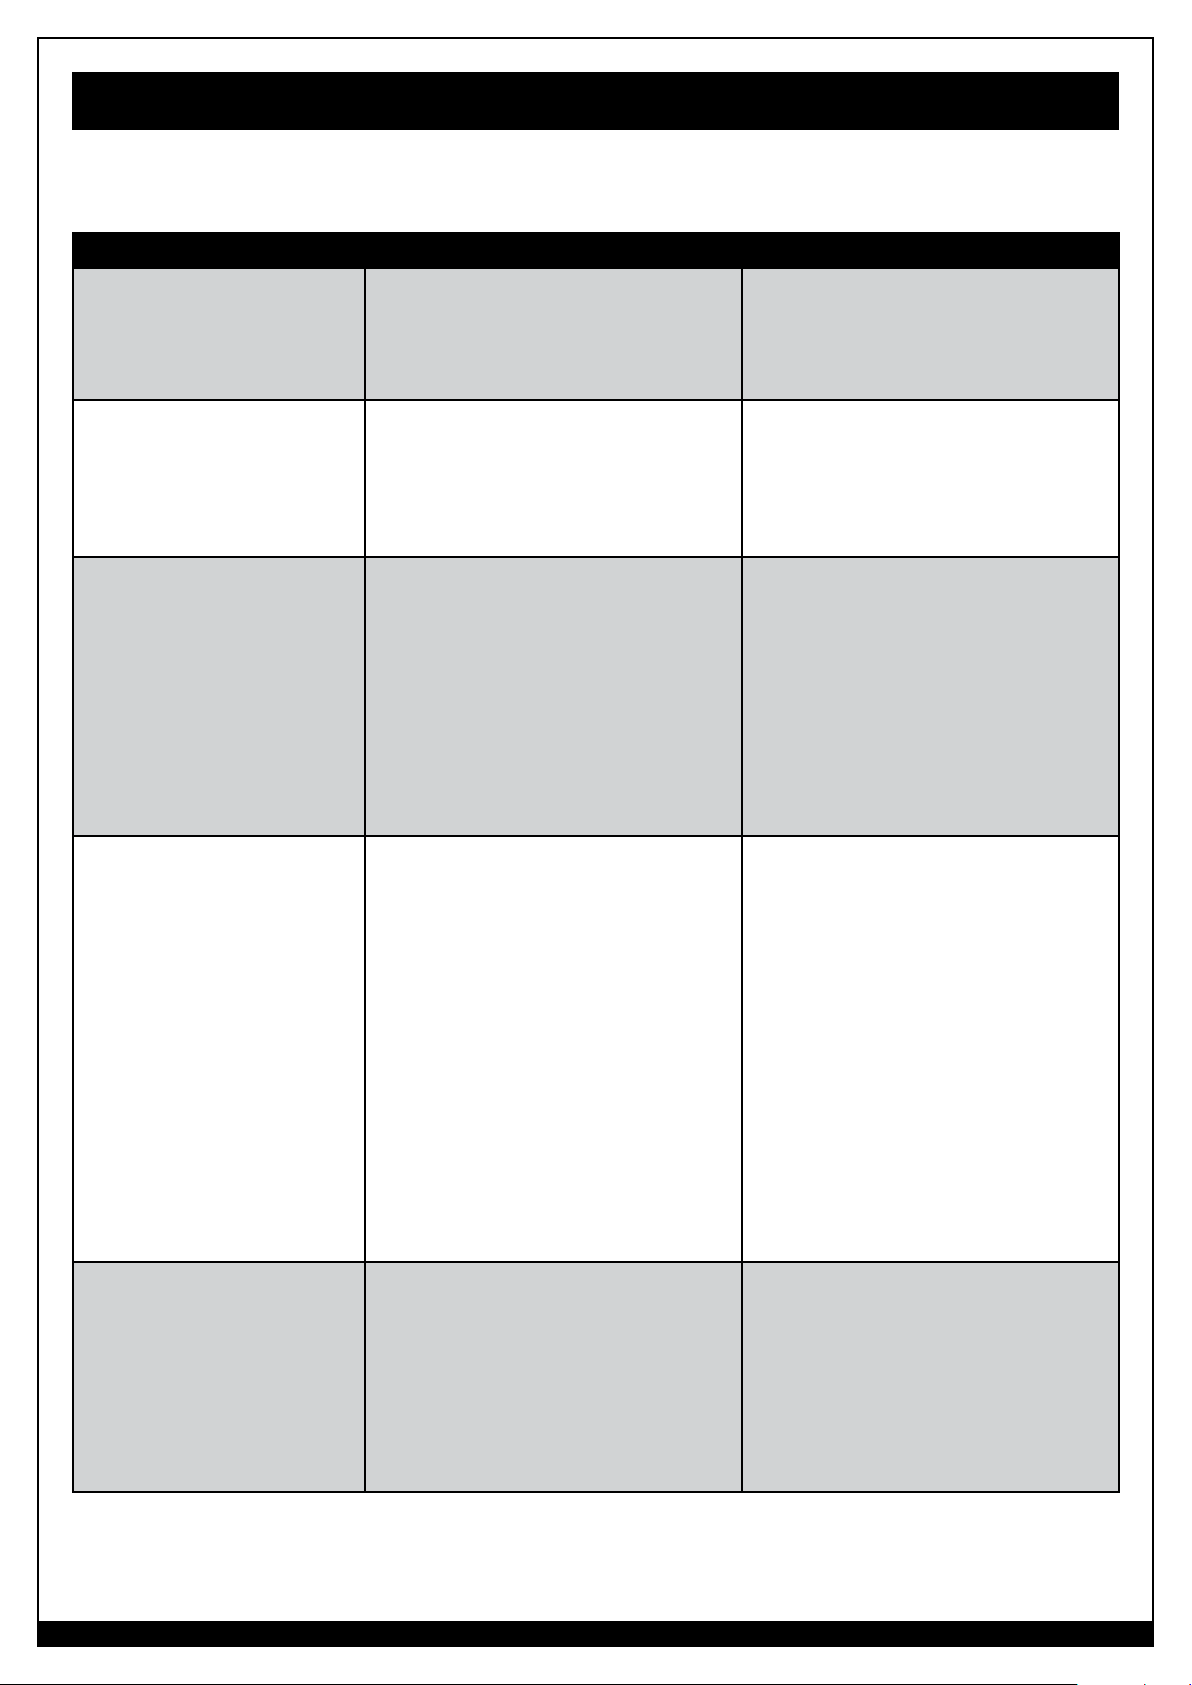
Solución de problemas
Este cuadro le ayudará a resolver problemas comunes que podría encontrar. Estas no son todas las
soluciones posibles.
PROBLEMA CAUSA POSIBLE SOLUCIÓN POSIBLE
No hay “energía” en la
soldadora.
Mal funcionamiento del cable de
entrada o enchufe.
Fusible del tamaño incorrecto.
El ventilador funciona
Gatillo de la pistola defectuoso.
normalmente, pero cuando se
jala del gatillo de la pistola,
Intervención del termostato.
no hay alimentación de
alambre, salida de soldadura
o flujo de gas.
El motor de alimentación
funciona, pero no hay
Motor de alimentación de alambre
defectuoso (poco común).
alimentación de alambre.
Presión insuficiente en el rodillo de
alimentación.
Rebaba en el extremo del alambre.
Revestimiento bloqueado o dañado.
Falta de penetración. Voltaje o velocidad de alimentación
del alambre demasiado baja.
Verifique que la conexión del cable de
entrada sea correcta.
Verifique el fusible y reemplácelo si es
necesario.
Reemplace el gatillo de la antorcha.
Deje enfriar la soldadora. Cuando la
lámpara/el interruptor del piloto en el
panel frontal se oscurece, indica que
el termostato se ha cerrado.
Reemplace el motor de alimentación
de alambre.
Aumente la presión del rodillo.
Vuelva a cortar el alambre en ángulo
recto sin dejar rebabas.
Limpie con aire comprimido o
reemplace el revestimiento.
Reajuste los parámetros de soldadura.
El alambre se anida en el
rodillo impulsor.
Conexión suelta dentro de la máquina
(poco común).
Pieza de contacto desgastada o de
tamaño incorrecto.
Conexión de la pistola suelta o
ensamblaje defectuoso de la pistola.
Alambre de tamaño incorrecto.
La antorcha se mueve demasiado
rápido.
Presión excesiva en el rodillo impulsor.
Revestimiento de la pistola desgastado
o dañado.
Pieza de contacto obstruida o dañada.
Revestimiento estirado o demasiado
largo.
Limpie con aire comprimido y
ajuste todas las conexiones.
Reemplace la pieza de contacto.
Ajuste o reemplace la antorcha.
Use el alambre para soldar del
tamaño correcto.
Mueva la pistola en forma pareja y no
demasiado rápido.
Ajuste la presión en el rodillo impulsor.
Reemplace el revestimiento de
alambre.
Reemplace la pieza de contacto.
Corte el revestimiento de alambre en
la longitud correcta.
WWW.FORNEYIND.COM
83
Page 84
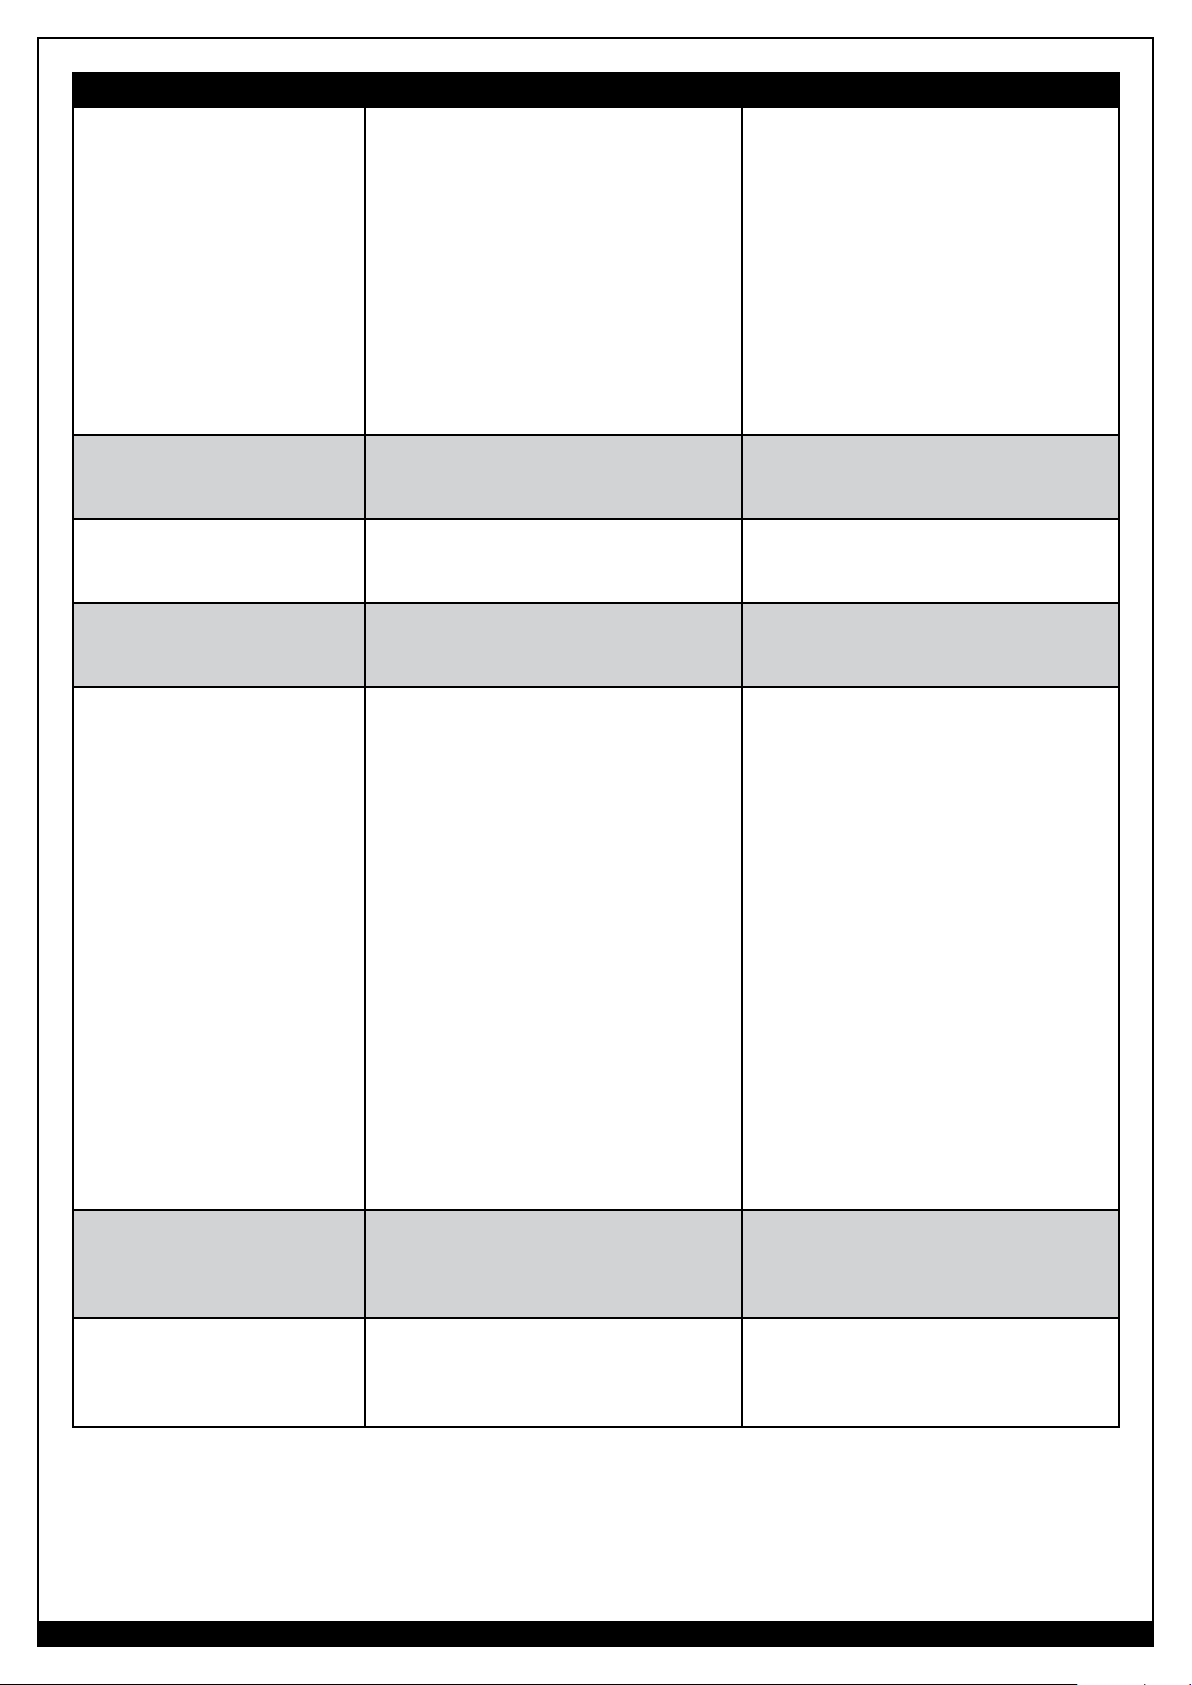
PROBLEMA CAUSA POSIBLE SOLUCIÓN POSIBLE
Retroceso del alambre hacia
Pieza de contacto obstruida o dañada.
la pieza de contacto.
Velocidad de alimentación del
alambre demasiado baja.
Pieza de contacto de tamaño
incorrecto.
Conexión defectuosa entre el cable y
la abrazadera.
Acumulación de escoria dentro de la
boquilla o la boquilla está acortada.
La abrazadera de la pieza
de trabajo y/o el cable se
Velocidad de alimentación del
alambre demasiado alta.
calientan.
La boquilla de la pistola se
Boquilla obstruida. Limpie o reemplace la boquilla.
arquea en la superficie de
trabajo.
El alambre hace que la
antorcha se retraiga de la
pieza de trabajo.
Está sosteniendo la antorcha
demasiado lejos de la pieza de
trabajo.
Soldaduras de baja calidad. Gas insuficiente en el área de soldado.
Reemplace la pieza de contacto.
Aumente la velocidad del alambre.
Use la pieza de contacto del tamaño
correcto.
Ajuste la conexión de la abrazadera o
reemplace el cable.
Limpie o reemplace la boquilla.
Disminuya la velocidad de
alimentación del alambre.
Sostenga la antorcha a la distancia
correcta.
Verifique que no haya corrientes
de aire que estén soplando el gas
y, de ser el caso, trasládese a un
área de soldado más resguardada.
De otro modo, verifique el medidor
de contenidos del cilindro de gas,
la configuración del regulador y el
funcionamiento de la válvula de gas.
Depósito de soldadura
“delgado” e incompleto.
Depósito de soldadura
demasiado espeso.
Pieza de trabajo oxidada, pintada,
con aceite o grasa.
Alambre oxidado o sucio.
Contacto a tierra deficiente.
Combinación gas/alambre incorrecta.
Se movió la antorcha sobre la pieza
de trabajo demasiado rápido.
Mezcla de gases incorrecta.
Se movió la antorcha sobre la pieza
de trabajo demasiado despacio.
Voltaje de soldado demasiado bajo.
Cerciórese de que la pieza de trabajo
esté limpia y seca.
Cerciórese de que el alambre esté
limpio y seco.
Verifique la conexión abrazadera con
descarga a tierra/pieza de trabajo.
Revise el manual para ver la
combinación correcta.
Mueva la antorcha más despacio.
Vea la tabla de gases de protección.
Mueva la antorcha más rápido.
Aumente el voltaje de soldado.
84
WWW.FORNEYIND.COM
Page 85
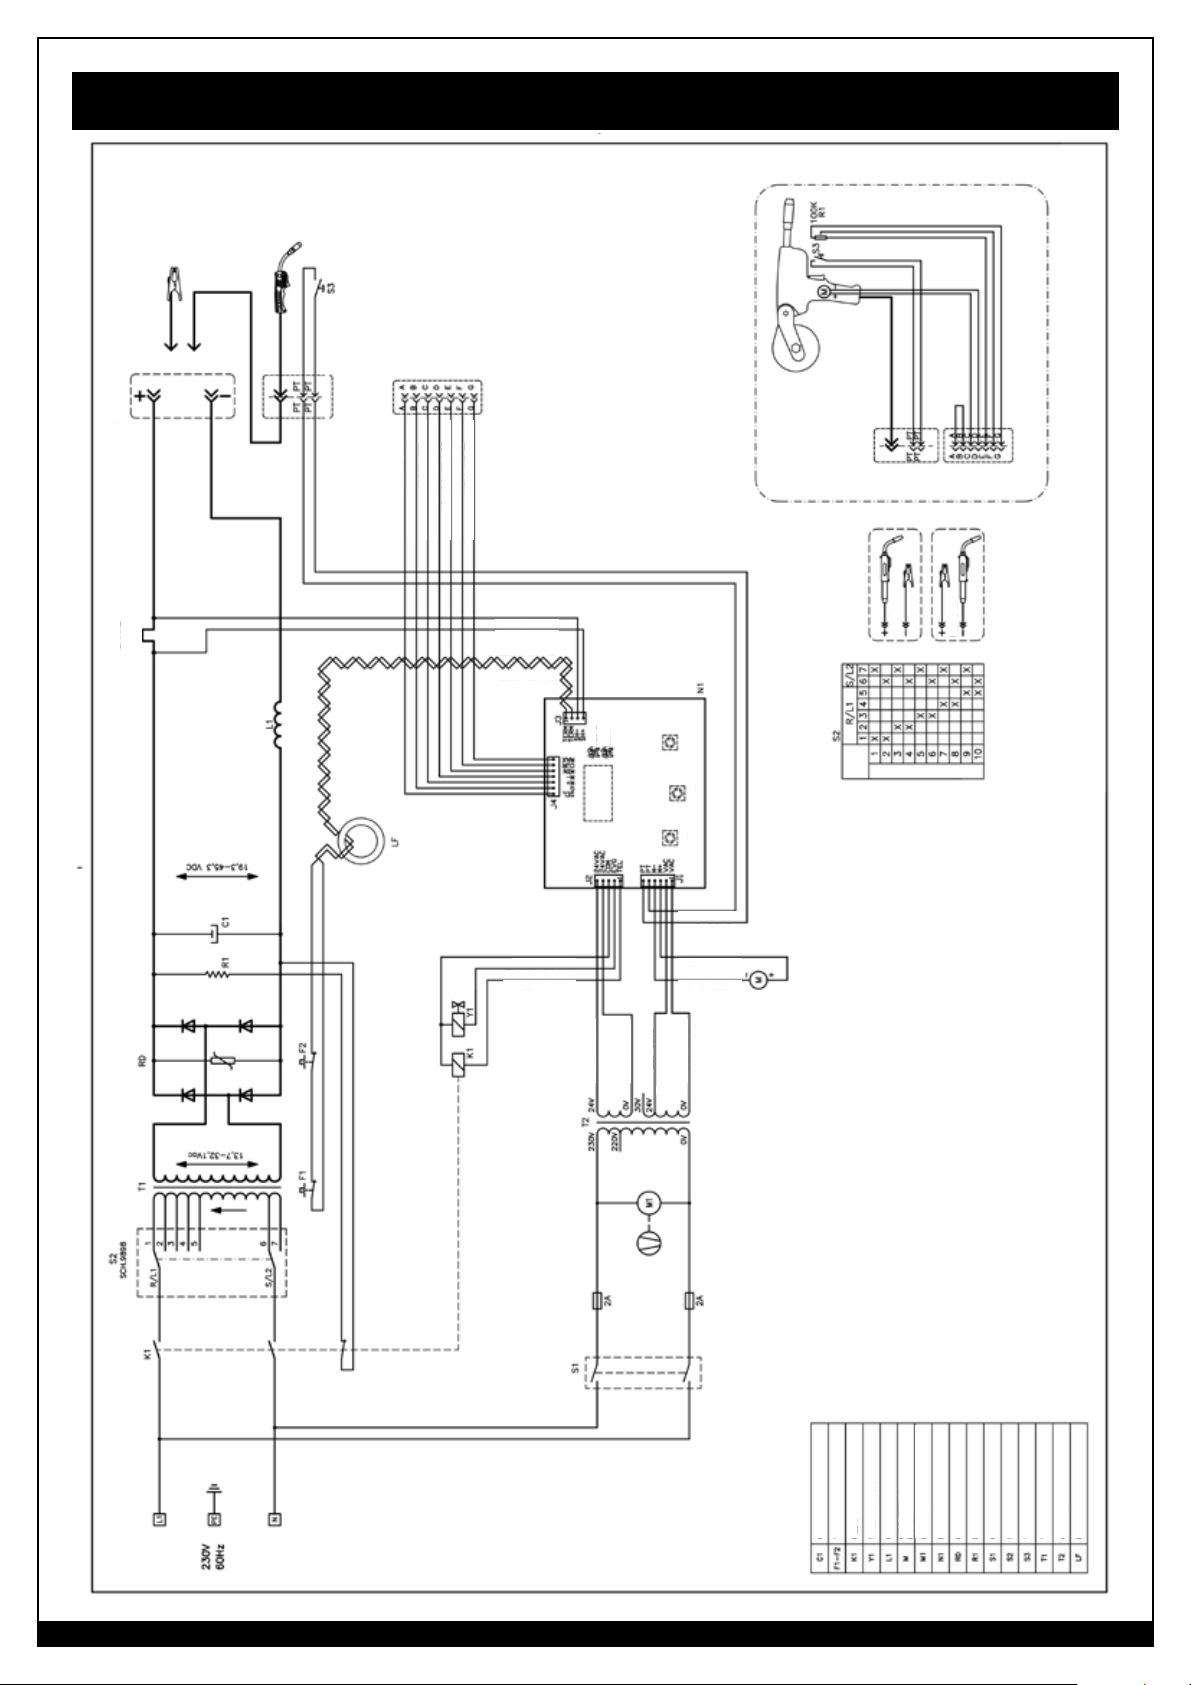
Diagrama de cableado
INTERRUPTEUR GAZ/SANS GAZ
SHUNT 300 A/60 MV
ADAPTATEURS CENTRAUX EURO
RACCORDS DU PISTOLET-BOBINE
GRIS
BLEU
NOIR
VIOLET
BLANC
ROUGE
ORANGE
NOIR
ROUGE
BLANC
BLANC
B.B.T.
VIOLET
BLANC
ORANGE
PENTE
MINUTERIE
MODE
VITESSE
GRIS
GRIS
NOIR
ROUGE
OPTIONNEL
ADAPTATEURS CENTRAUX EURO
GAZ
RACCORDS DU PISTOLET-BOBINE
SANS GAZ
POSITION
FUSIBLE
BLEU
BLEU
ROSE
ROSE
IMPRIMÉS
CIRCUITS
CARTE DE
MOTEUR
FUSIBLE
CONDENSATEUR
THERMOSTATS
RELAIS
VALVE DU SOLÉNOÏDE
ÉTRANGLEUR
CARTE DE CIRCUITS IMPRIMÉS
REDRESSEUR
RÉSISTANCE
ON - OFF (MARCHE - ARRÊT)
INTERRUPTEUR
GÂCHETTE DU CHALUMEAU
TRANSFORMATEUR
TRANSFORMATEUR AUXILIAIRE
MOTEUR D’ENTRAÎNEMENT DU FIL
VENTILATEUR
FILTRE
WWW.FORNEYIND.COM
85
Page 86
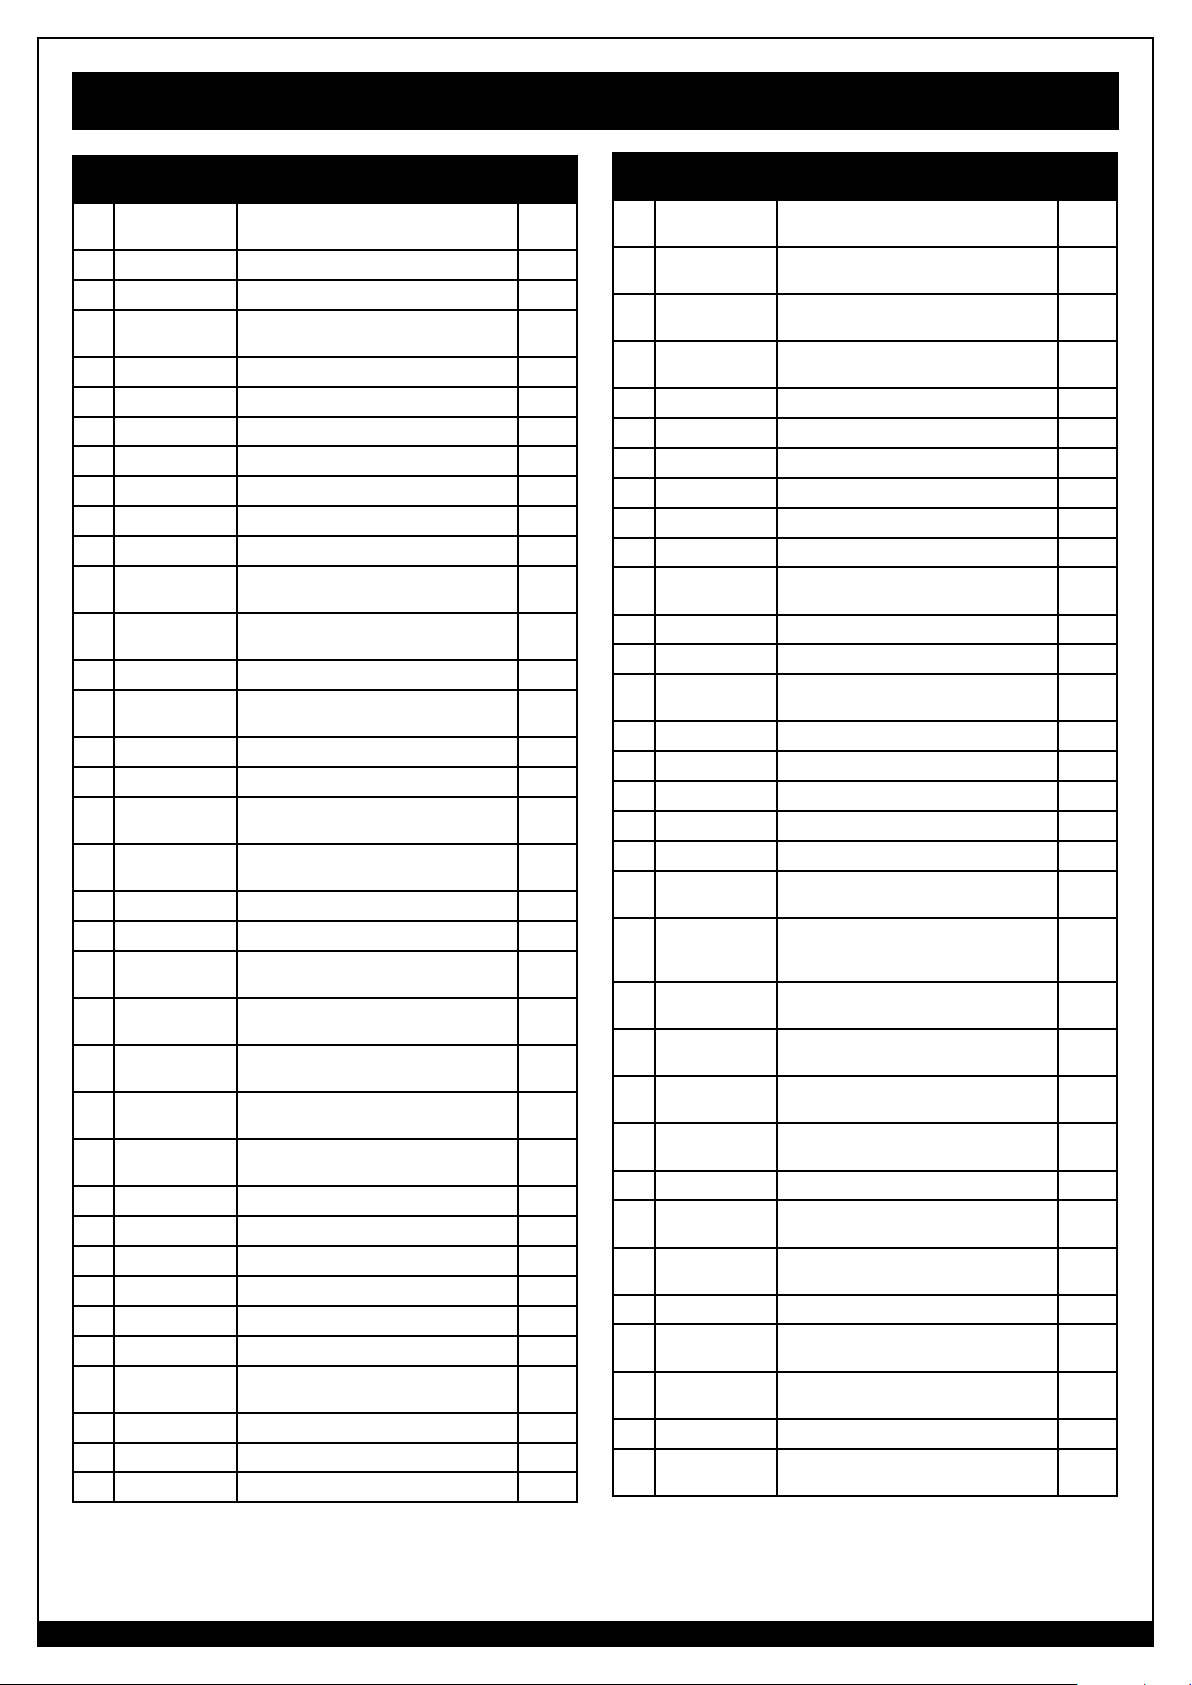
Lista de herramientas y piezas de repuesto
NÚMERO DE
Nro.
1 85528
PIEZA
DESCRIPCIÓN DEL ARTÍCULO CANT.
TARJETA DE CIRCUITO IMPRESO DE
CONTROL HE-IND30V
02 85563 MOTOR MP48 + PIÑÓN 1
03 85081 CAPACITOR 63V 5
04 44140102
TRANSFORMADOR AUX. MIG MA 220-
240 V 50/60 HZ
05 22305004 RESISTENCIA 3 OHM D.16 L=90 1
06 85042 CONTACTOS AUXILIARES 1
07 85023 CONTACTOR CN-16 4NA DE 24 V 16 A 1
08 21605040 ABRAZADERA DE CABLE 1
09 85578 ASA IZQUIERDA 1
10
85570
ASA 1
11 85579 MARCO SUPERIOR 1
12 77650133
13 84028
PLACA PARA TARJETA DE CIRCUITO
IMPRESO
MARCO DE LA TARJETA DE CIRCUITO
IMPRESO
14 85577 ASA DERECHA 1
15 84066
16 04600205
17
33705735 376C
18 30905054
19 85695
CABLE DE ENTRADA DE ENERGÍA AWG
3X12 4,5 M + ENCHUFE 6-50P
CADENA DE ZINC NR 17 NM 3.1
PANEL DE LA CUBIERTA VERDE 1
TAPETE PARA HERRAMIENTAS
3X203X581
PANEL DE CONVERSIÓN CON GAS-SIN
GAS
20 85551 VOLANTE MOLETEADO 2
33720268 9005
21
22 85559
23 85052
24 22910110
25 40210424
26 85693
PANEL INTERNO 1
ALIMENTADOR DE ALAMBRE DE 2
RODILLOS
VÁLVULA SOLENOIDE PARA GAS 4 W
24 V 50HZ 1/8” (3,18 MM) FF
EMPALME DE GAS MACHO DE 1/8”
(3,18 MM)
CONEXIÓN DE LA ANTORCHA DE LA
PISTOLA DE BOBINA - 7 CLAVIJAS
PROTECCIÓN PLÁSTICA DE CONEXIÓN
EUROPEA M8(676)
27 85564 ADAPTADOR DE ANTORCHA L=52 1
28 84032 MARCO IZQUIERDO 1
29 85555 ASA CON TAPA GRIS 2
30 05000258 PANEL LATERAL DERECHO 1
31 85527 INTERRUPTOR DE DOS POLOS 1
32 85574 PERILLA NEGRA PARA INTERRUPTOR 1
33 85130
SOPORTE DE FUSIBLE PTF/70 6,3 A
250 V
34 85129 FUSIBLE 5X20 T 2 A 250 V 2
35 85530 INTERRUPTOR 25 A 10 POS.1PH 1
36 84077 RECTIFICADOR PMS 24/4/2 1
NÚMERO DE
Nro.
1
37 85203
PIEZA
38 84038
1
39 84084
40 84046
DESCRIPCIÓN DEL ARTÍCULO CANT.
TERMOSTATO COMPLETO 100° +
SOPORTE
DERIVADOR AMPERIMÉTRICO 300 A
60 MV
TRANSFORMADOR REDUCTOR ø8
40X85 AL
TRANSFORMADOR 60 HZ 230 V
60X130 AL
1
1
1
1
41 85560 VENTILADOR 220-240 V 50/60 HZ 1
42 33640463 TRANSPORTADOR DE AIRE 1
43 05000264 PANEL POSTERIOR 1
44 84030 MARCO INFERIOR 1
45 85546 RUEDA PIVOTANTE DE CAUCHO D.100 2
46 05000257 PANEL FRONTAL C/ ETIQUETAS 1
1
1
47 84071
48 55200036 EJE DE RUEDAS ø 20 L=492 1
TOMA TIPO DINSE TBE35-50 CX58 DE
2
50 mm
1
49 84031 MARCO DERECHO 1
1
1
50 85545
51 05000259 PANEL DE ACCESO LATERAL IZQUIERDO 1
52 84990 SOPORTE DE BOBINA COMPLETO D.50 1
CUBO DE CAUCHO D.20 PARA RUEDA
D.230
2
53 85005 PESTILLO DE LA PUERTA 1
1
1
33700399 9005
54
55
33705738 376C
56 85513
PANEL INFERIOR 1
PANEL LATERAL IZQUIERDO 1
BISAGRA DE PLÁSTICO PARA PUERTA
40X40
2
MOTOR DE 2R PARA RODILLO DE
57 85509
1
1
1
1
1
57 85511
58 85510
59 22110026
60 43210155
61 84070 ENCHUFE DINSE 50 MM
62 85507
63 85662
ALIMENTACIÓN DE ALAMBRE 1,0-1,2
MM AL.
RODILLO DE ALIMENTACIÓN DE
ALAMBRE D.30 0,6-0,9 MM
RODILLO DE BLOQUEO DE ALAMBRE
D.17X30 H=9
ABRAZADERA DE DESCARGA A TIERRA
500 A
CABLE CON CONEXIÓN A TIERRA DE
25 mm² m3
2
CX22 1
CUELLO W/TW2 DE ANTORCHA
TW200 3M Y CONECTOR EUROPEO
REGULADOR DE ARGÓN CON 2
MEDIDORES CGA580-5/8”UNF-2B
1
1
1
1
1
1
1
64 30900034 MANGUERA NEGRA 1
65 22910099
2
66 22910117
CONECTOR MACHO UNF DE 5/8”
(15,9 MM)
CONECTOR MACHO DE ESLINGA DE
GAS 5/8” (15,9 MM) UN
2
1
67 85503 LLAVE DE SEGURIDAD DE RODILLO 1
68 85515
PERILLA DE SEGURIDAD DEL RODILLO DE
ALIMENTACIÓN
1
86
WWW.FORNEYIND.COM
Page 87
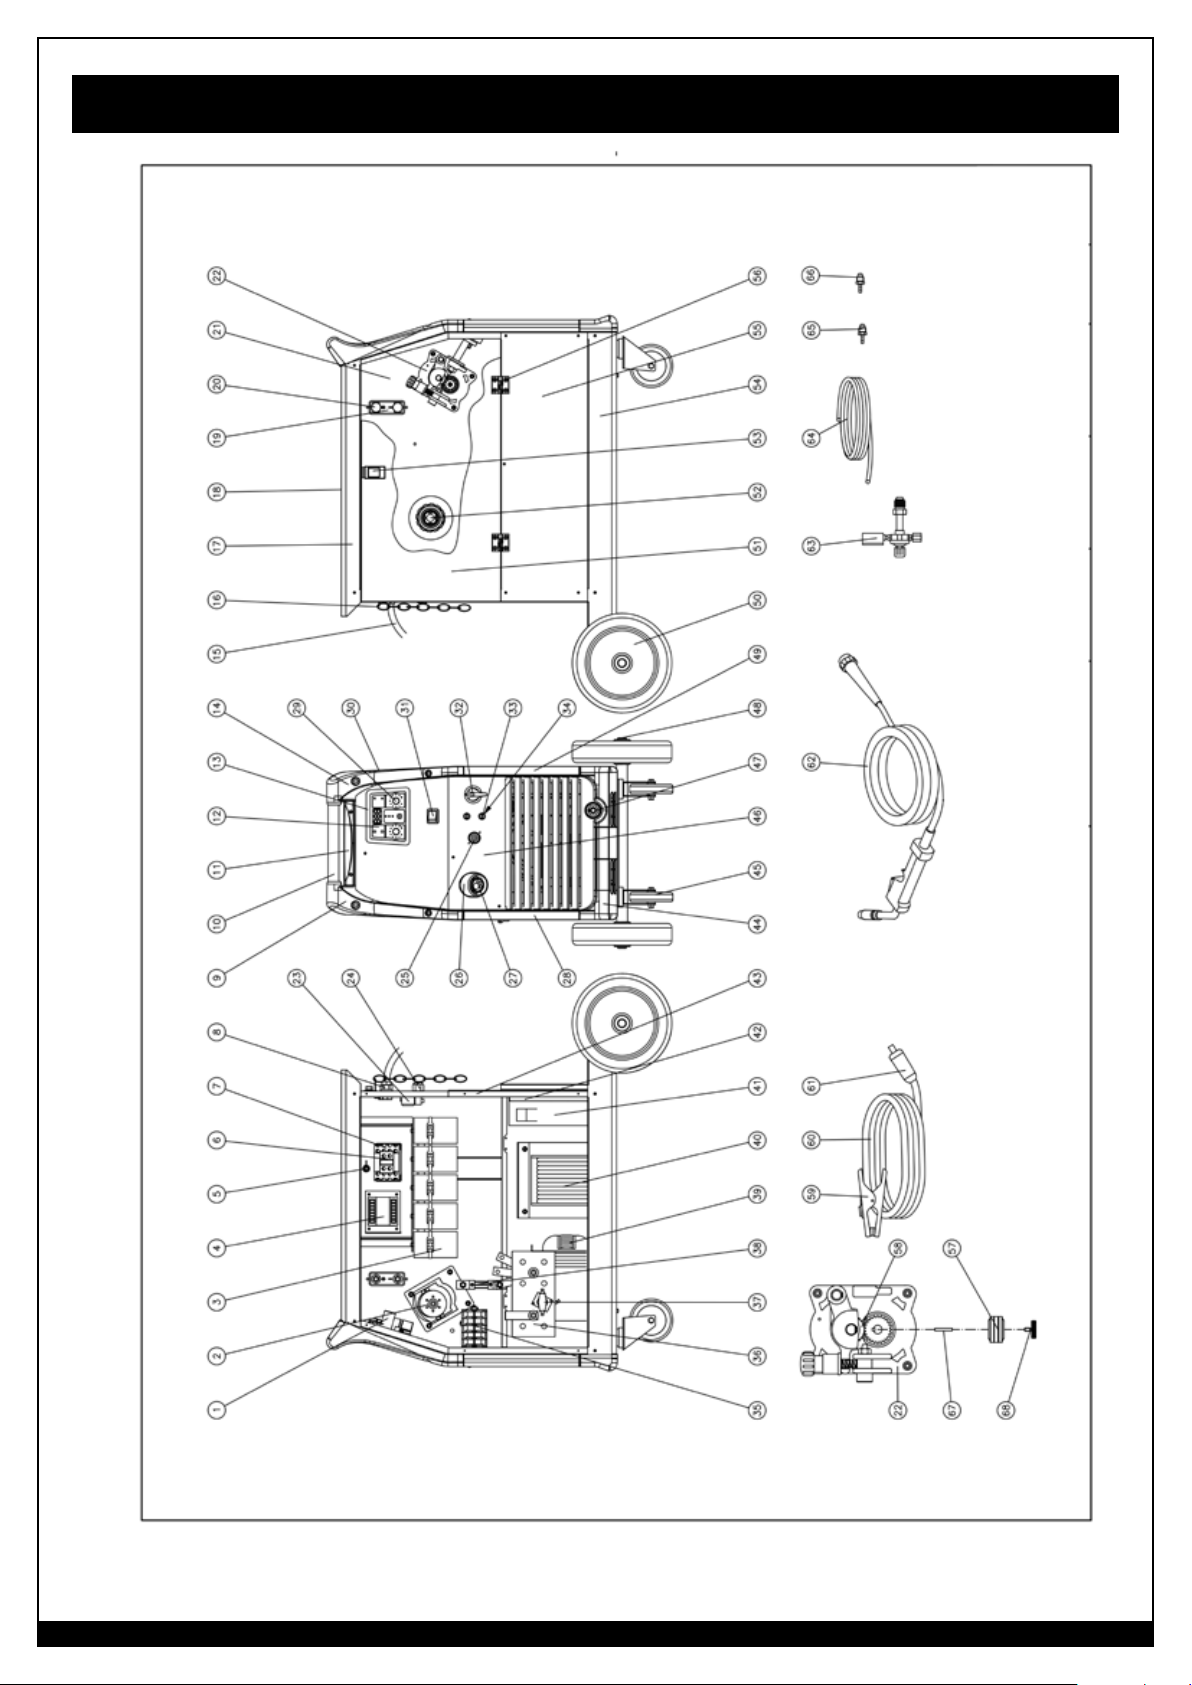
Diagrama de piezas
WWW.FORNEYIND.COM
87
Page 88
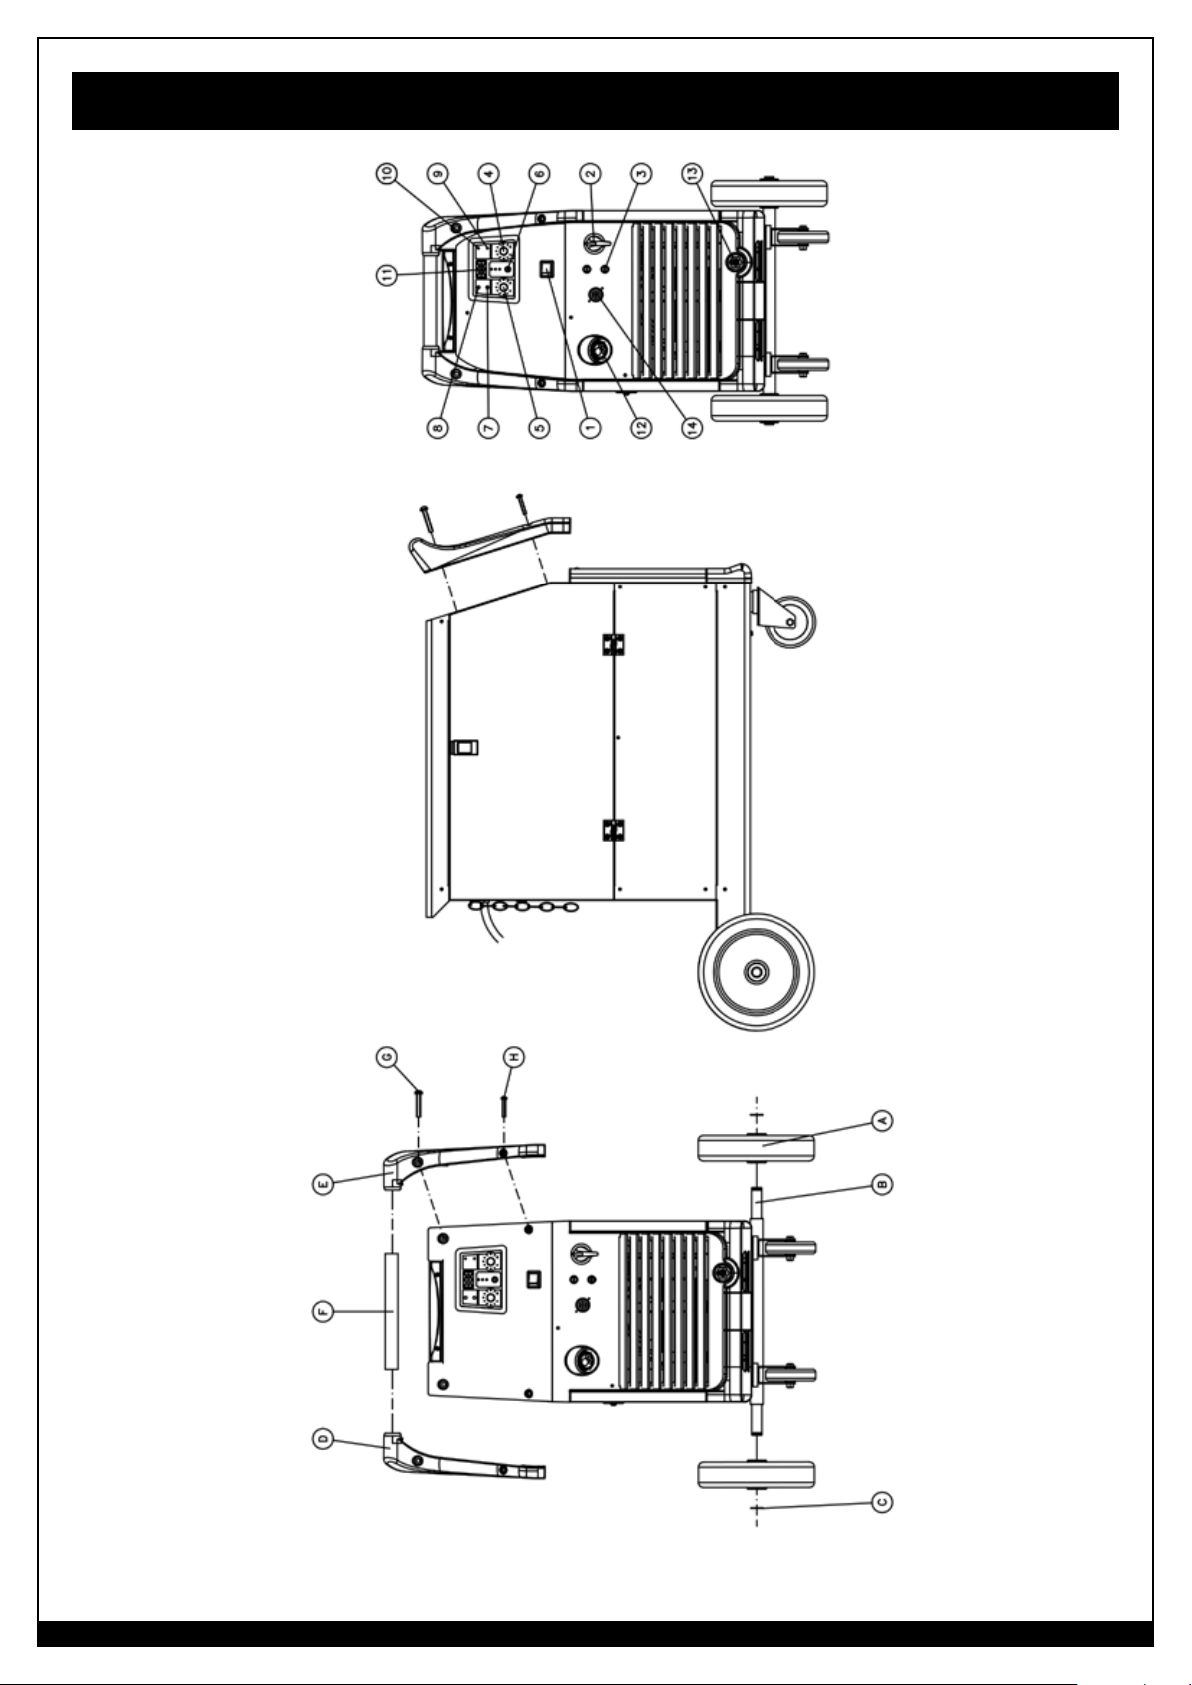
Diagrama de piezas
88
WWW.FORNEYIND.COM
Page 89
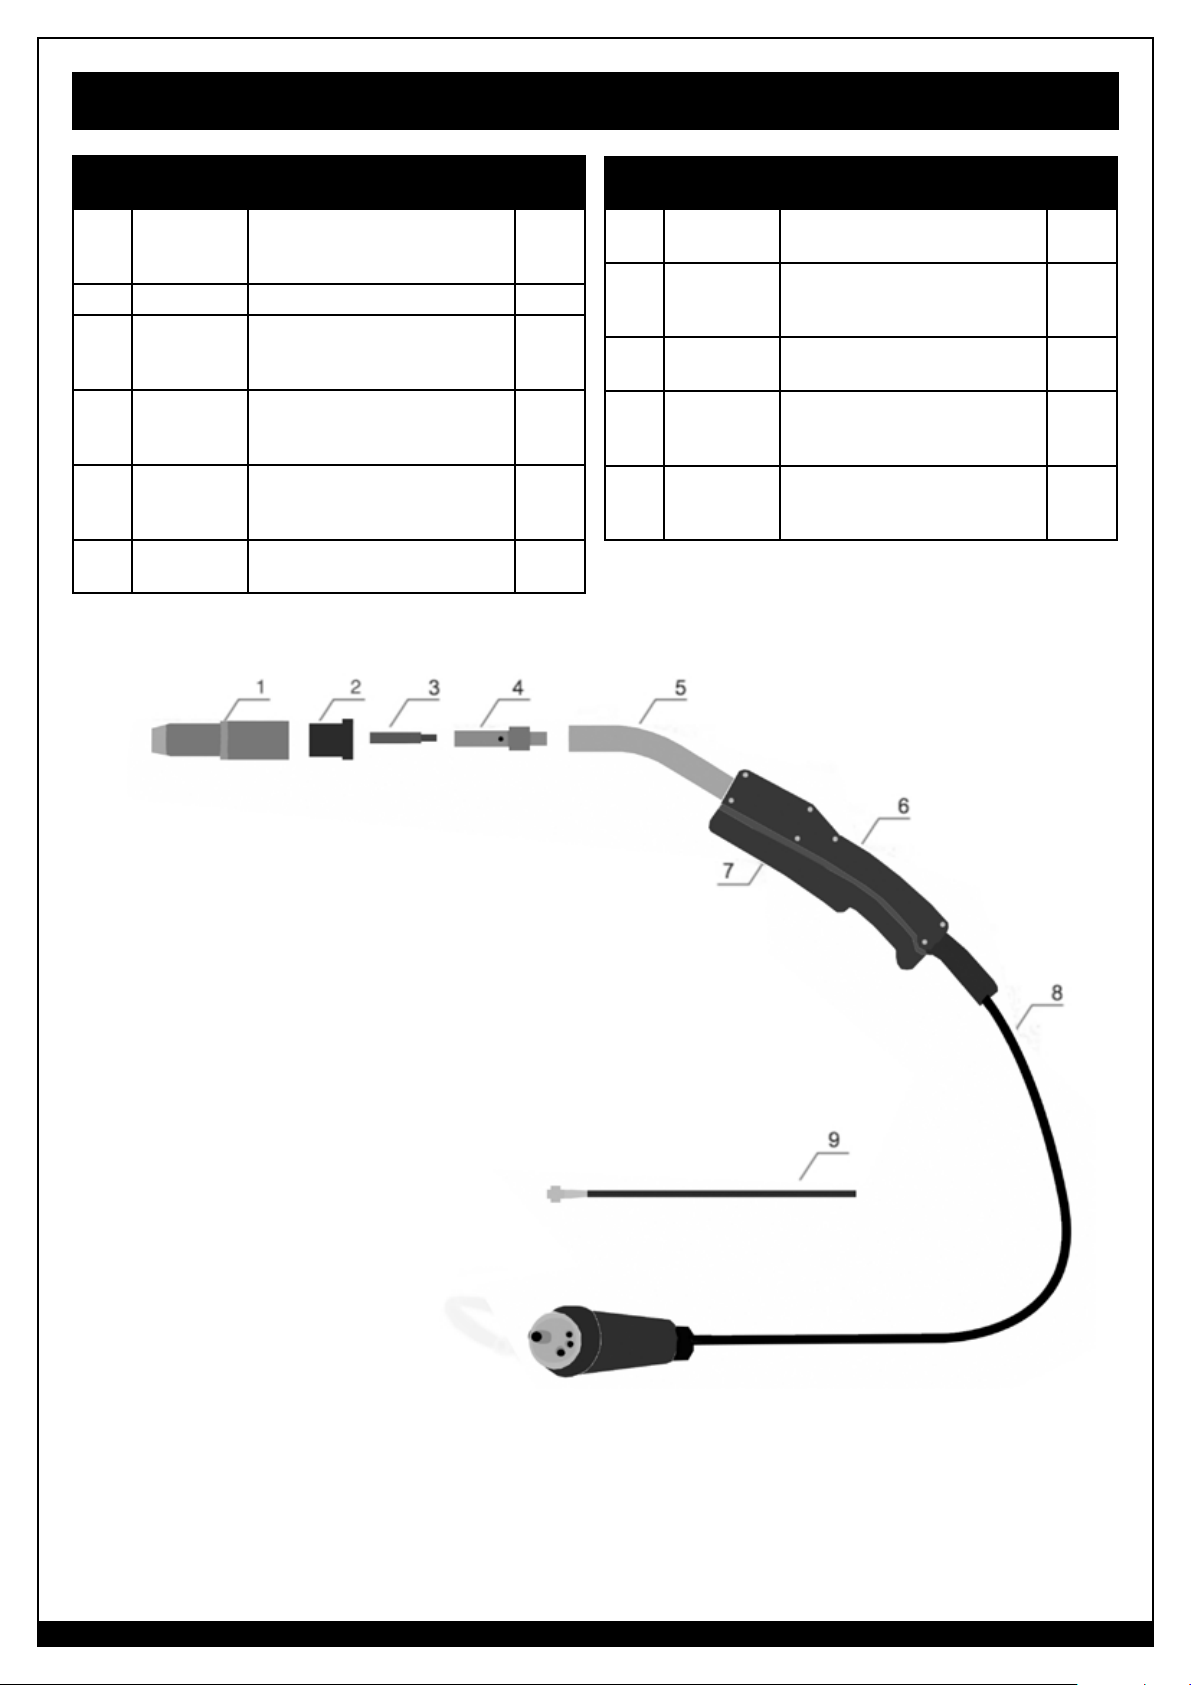
Lista de repuestos de antorcha con pistola MIG
NÚMERO DE
Nro.
1 23005524K
02 23005525K AISLANTE PAQUETE DE 1 PIEZA 1
03 23005526K
03 23005521K
03 23005522K
04 23005527K
PIEZA
DESCRIPCIÓN DEL ARTÍCULO CANT.
BOQUILLA DE ANTORCHA
TWECO 22-50 PAQUETE DE 1
PIEZA
PIEZA DE CONTACTO DE 0,9 MM
PARA TW2 14-35 PAQUETE DE 10
PIEZAS
PIEZA DE CONTACTO DE 0,8 MM
PARA TW2 14-30 PAQUETE DE 10
PIEZAS
PIEZA DE CONTACTO DE 1,2 MM
PARA TW2 14-45 PAQUETE DE 10
PIEZAS
DIFUSOR DE GAS TWECO TW2
PAQUETE DE 1 PIEZA
10
10
10
NÚMERO DE
Nro.
1
1
05 23005528k
06 23005529K
07 23005530K
08 23005531K
09 23005532K
PIEZA
DESCRIPCIÓN DEL ARTÍCULO CANT.
CUELLO DE ANTORCHA TW2
62A-45 PAQUETE DE 1 PIEZA
MANGO NEGRO PARA
ANTORCHA TW200 PAQUETE DE
1 PIEZA
GATILLO DE ANTORCHA
PAQUETE DE 1 PIEZA
CABLE COAXIAL 25 MM2 3M
PARA TW200 PAQUETE DE 1
PIEZA
REVESTIMIENTO DE ALAMBRE DE
ACERO 0,030-0,035 PAQUETE DE
1 PIEZA
1
1
1
1
1
WWW.FORNEYIND.COM
89
Page 90
Notas del usuario
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
_______________________________________________________________________________________
90
WWW.FORNEYIND.COM
Page 91
Page 92
Forney Industries, Inc.
2057 Vermont Drive
Fort Collins, CO 80525
800-521-6038
www.forneyind.com
 Loading...