

Page 1
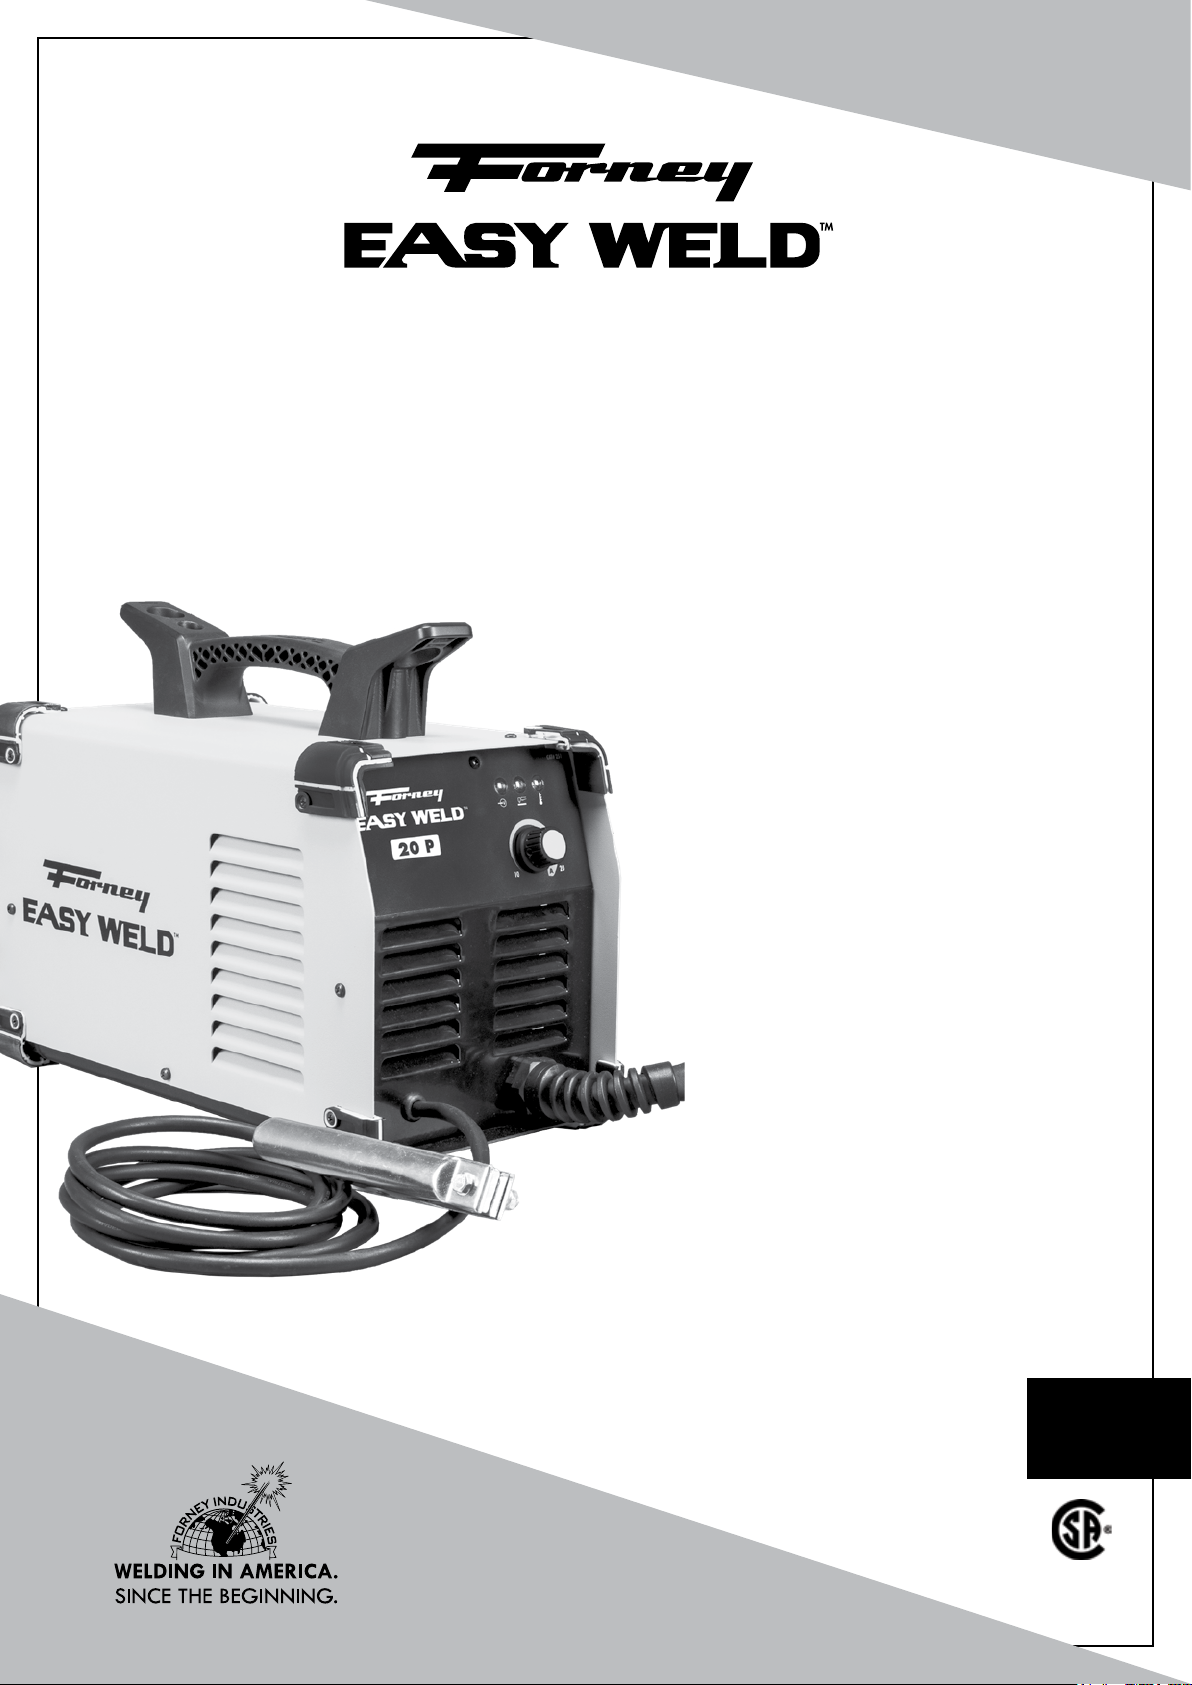
20 P PLASMA CUTTER
OPERATING MANUAL
FEATURES:
• Uses electrical arc drag torch technology
that allows you to move (drag) the torch
directly across the metal surface for more
precise cuts
• Cutting thickness recommended up to 1/4”
(clean) and up to 3/8” (sever)
• Input 120 volts; 20 amp to 15 amp circuit
(adapter included)
• Max output 20 amps
• Easy to use and operate
• Internal air pressure regulator and dryer
• Thermal overload protection
• Post-flow air cooling for longer consumable
life
• Internal cooling fan
• CSA certified
IDEAL FOR:
Sheet Metal to Plate Cutting, Auto Body, Farm and
Ranch, HVAC, Plumbing, Do-It-Yourself
INCLUDES:
Plasma Cutting Machine, 20 Amp –15 Amp
Plug Adapter, Plasma Torch, an Additional Set of
Consumables, and Ground Cable and Clamp
ENGLISH
CAT# 251
REV 10.11.2017
1
WWW.FORNEYIND.COM
Page 2
FIVE WAYS TO ORDER
Forney Promise
Web: www.forneyind.com
Phone: 800-521-6038
Fax: 970-498-9505
Mail: Forney Industries
2057 Vermont Drive
Fort Collins, CO 80525
Email: [email protected]
U.S. Facilities:
- Fort Collins, CO
- Tipp City, OH
We are committed to your success regardless of location, size or
needs. We understand it is your goal to get the job done right,
and we are ready to help you do just that.
President's Message
We market the highest quality tools, equipment and accessories
for the do-it-yourselfer and professional. Our passion and
dedication in bringing new products to the industrial and retail
market, combined with our personal service, is unmatched in our
industry. Our ability to listen to our customers’ needs enables us to
create solutions to their problems.
Our dedication to the highest quality customer service within our
corporate headquarters and the service provided in the field is
unequaled. We are committed to creating the best solutions to our
customer’s needs. Above all, our employees will provide the same
respect and caring attitude within the organization as they are
expected to share with every Forney customer. Our goal will be to
exceed our customers’ expectations through empowered people,
guided by shared values and commitments.
Copyright© 2017 Forney Industries,
Inc. All rights reserved. Unauthorized
reproduction and/or distribution is
subject to US copyright laws.
2
We work hard so our customers trust us because of our integrity,
teamwork and innovation of Forney products, and Forney’s
80 years of unmatched product quality and an unwavering
commitment to our customers.
When our customers succeed we succeed.
STEVEN G. ANDERSON, President & CEO
WWW.FORNEYIND.COM
Page 3
STOP!
PLEASE DO NOT
RETURN TO THE
STORE
If you have questions or problems with your new plasma cutting
machine, please contact customer service at 1-800-521-6038
Monday through Friday from 7 a.m. - 5 p.m. (MST) or at
www.forneyind.com/about-us/contact-us.
Please take time to register your product at
www.forneyind.com/support/product-registration.
Thank you and enjoy your new plasma cutting machine.
For the most up-to-date
warranty information,
visit www.forneyind.com
WWW.FORNEYIND.COM
3
Page 4
Table of Contents
WARRANTY ................................................................................................................................................................3
TABLE OF CONTENTS .................................................................................................................................................. 4
SYMBOLS LEGEND ...................................................................................................................................................... 5
SAFETY SUMMARY .....................................................................................................................................................5
PRINCIPAL SAFETY STANDARDS............................................................................................................................ 5
CALIFORNIA PROPOSITION 65 WARNING ........................................................................................................... 5
EMF INFORMATION ............................................................................................................................................. 6
PLASMA ARC CUTTING HAZARDS ........................................................................................................................ 6
ADDITIONAL SAFETY INFORMATION ................................................................................................................... 9
BOX CONTENTS ....................................................................................................................................................... 10
INSTALLATION .......................................................................................................................................................... 11
PLASMA CUTTING MACHINE SPECIFICATIONS .................................................................................................. 11
SITE SELECTION ................................................................................................................................................ 11
CONNECT INPUT POWER CABLE ....................................................................................................................... 11
USING THE 20 AMP – 15 AMP PLUG ADAPTER ................................................................................................... 12
GENERATORS .................................................................................................................................................... 12
EXTENSION CORDS ........................................................................................................................................... 12
VENTILATION ..................................................................................................................................................... 12
ADDITIONAL WARNINGS ..................................................................................................................................12
GETTING TO KNOW YOUR PLASMA CUTTING MACHINE ........................................................................................... 13
DESCRIPTION ..................................................................................................................................................... 13
PLASMA CUTTING MACHINE SET-UP .................................................................................................................. 13
PLASMA CUTTING MACHINE LAYOUT & CONTROL ............................................................................................ 13
GROUNDING REQUIREMENTS ........................................................................................................................... 14
AIR SUPPLY ........................................................................................................................................................14
TORCH CONSUMABLE PARTS (REPLACEMENT OR INSPECTION OF CONSUMABLES) ........................................... 14
OPERATION .............................................................................................................................................................. 16
GROUND CLAMP & CABLE ................................................................................................................................. 16
POWER ON THE SYSTEM ................................................................................................................................... 16
CHECKING AIR SUPPLY QUALITY ........................................................................................................................ 16
PERFORMANCE DATA PLATE & DUTY CYCLE ....................................................................................................... 16
INTERNAL THERMAL PROTECTION ...................................................................................................................... 16
CUTTING CAPACITY ........................................................................................................................................... 17
CUTTING ........................................................................................................................................................... 17
MAINTENANCE & SERVICING ................................................................................................................................... 19
GENERAL MAINTENANCE ................................................................................................................................. 19
CONSUMABLE MAINTENANCE .......................................................................................................................... 20
TROUBLESHOOTING ................................................................................................................................................. 21
MACHINE PARTS DIAGRAM & CONSUMABLES LIST ....................................................................................................24
USER NOTES ............................................................................................................................................................ 25
4
WWW.FORNEYIND.COM
Page 5
CAUTION!
BEFORE INSTALLING, OPERATING OR CARRYING OUT MAINTENANCE ON THE MACHINE, READ THE CONTENTS
OF THIS MANUAL CAREFULLY, PAYING PARTICULAR ATTENTION TO THE SAFETY RULES AND HAZARDS.
In the event of these instructions not being clear, please contact your
Forney Authorized Dealer or Forney Customer Service 1-800-521-6038
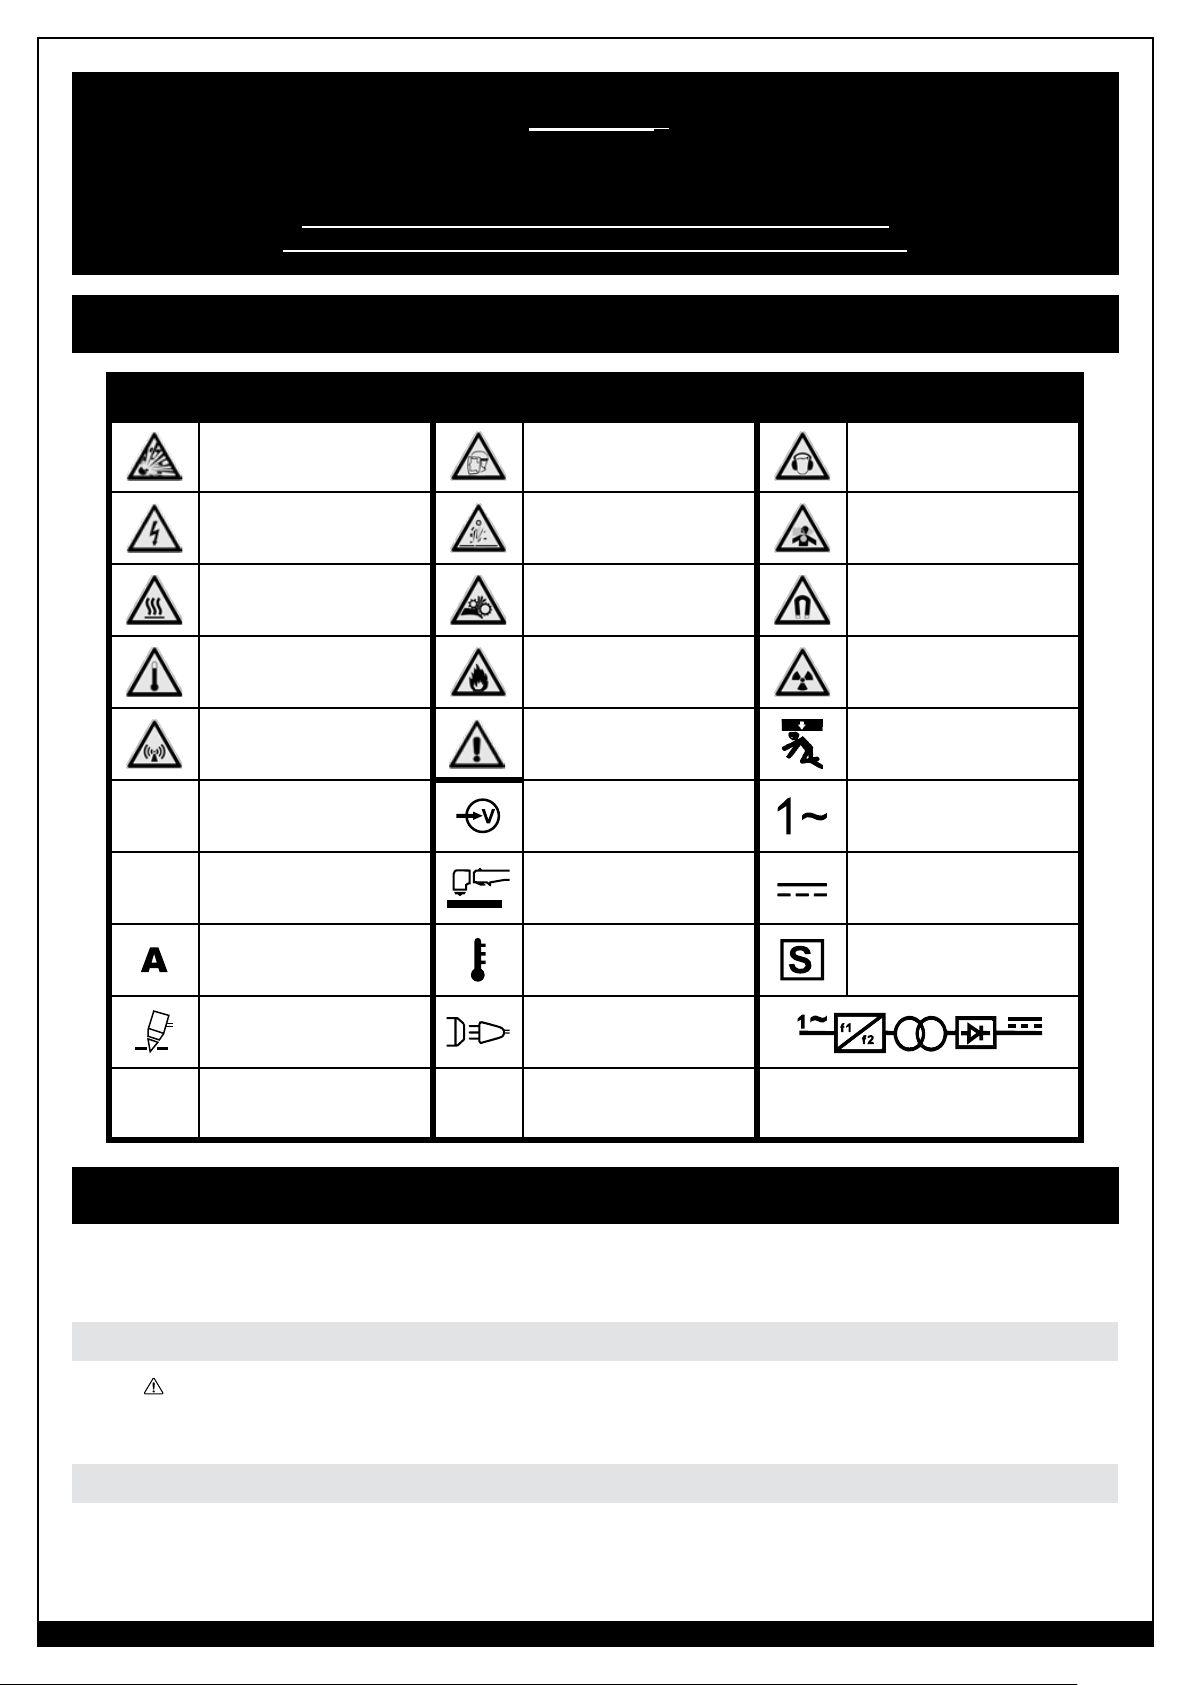
Symbols Legend
SYMBOL
I
O
MEANING
EXPLOSION HAZARD
ELECTRICAL
HAZARD
BURN HAZARD
OVERHEATING HAZARD
ELECTROMAGNETIC
INTERFERENCE
SYMBOL MEANING SYMBOL MEANING
PERSONAL PROTECTIVE
EQUIPMENT NEEDED
ARC RAYS HAZARD
MOVING PARTS
HAZARD
FIRE HAZARD
WARNING/CAUTION
ON INPUT VOLTAGE
OFF
PLASMA CUTTING
TORCH TRIGGERED
AMPERAGE TEMPERATURE
NOISE HAZARD
FUMES, VAPORS,
GASSES HAZARD
MAGNETIC FIELD
HAZARD
HF RADIATION
INTERFERENCE
FALLING EQUIPMENT
HAZARD
SINGLE PHASE ALTERNATING
CURRENT (AC)
DIRECT CURRENT (DC)
SUITABLE FOR CUTTING IN AN
ENVIRONMENT WITH INCREASED
RISK OF ELECTRIC SHOCK
PLASMA ARC CUTTING
-
-
-
LINE CONNECTION
-
SINGLE PHASE STATIC FREQUENCY
CONVERTER TRANSFORMER RECTIFIER
Safety Summary
The data within this safety summary are highlights of various safety standards. It is recommended that
you familiarize yourself with the standards listed below before beginning plasma cutting.
California Proposition 65 Warning
WARNING: This product can expose you to chemicals including lead, which are known to the State of
California to cause cancer and birth defects or other reproductive harm. For more information go to www.
P65Warnings.ca.gov. P65 details at forneyind.com. Wash hands after use.
Principal Safety Standards
• ANSI Z49.1: SAFETY IN WELDING AND CUTTING - obtainable from the American Welding Society, 550 NW Le
Jeune Road, Miami, FL 33126 Telephone (800) 443-9353, Fax (305) 443-7559 - www.amweld.org or www.aws.
org.
WWW.FORNEYIND.COM
5
Page 6
• OSHA 29 CFR, Part 1910, Subpart Q.: WELDING, CUTTING AND BRAZING - obtainable from your state OSHA
office or U.S. Dept. of Labor OSHA, Office of Public Affairs, Room N3647, 200 Constitution Ave., Washington, DC
20210 - www.osha.gov
• AWS F4.1: SAFE PRACTICES FOR THE PREPARATION FOR WELDING AND CUTTING OF CONTAINERS AND
PIPING FOR WELDING AND CUTTING. - obtainable from the American Welding Society, 550 NW Le Jeune Road,
Miami, FL 33126 Telephone (800) 443-9353, Fax (305) 443-7559 - www.amweld.org or www.aws.org.
• AWS A6.0. WELDING AND CUTTING CONTAINERS WHICH HAVE HELD COMBUSTIBLES - obtainable from the
American Welding Society, 550 NW Le Jeune Road, Miami, FL 33126 Telephone (800) 443-9353, Fax (305) 4437559 - www.amweld.org or www.aws.org.
• NFPA 70: NATIONAL ELECTRICAL CODE - obtainable from the National Fire Protection Association, 1
Batterymarch Park, P.O. Box 9101, Quincy, MA 02269-9101 Telephone (617) 770-3000 Fax (617) 770-0700 www.nfpa.org
• CGA Publication P-1: SAFE HANDLING OF COMPRESSED GASES IN CONTAINERS - obtainable from
Compressed Gas Association, 14501 George Carter Way, Suite 103, Chantilly, VA 20151 Telephone (703) 7882700 Fax (703) 961-1831 - www.cganet.com
• CSA W117.2 - Code for SAFETY IN WELDING AND CUTTING. - obtainable from Canadian Standards
Association, 178 Rexdale Blvd., Etobicoke, Ontario M9W 1R3 - www.csa.ca
• ANSI Z87.1 - SAFE PRACTICE FOR OCCUPATION AND EDUCATIONAL EYE AND FACE PROTECTION -
obtainable from the American National Standards Institute, 11 West 42nd St., New York, NY 10036 Telephone
(212) 642A900, Fax (212) 398-0023 - www.ansi.org
• NFPA 51B: STANDARD FOR FIRE PREVENTION DURING WELDING, CUTTING, AND OTHER HOT WORK-
obtainable from the National Fire Protection Association, 1 Batterymarch Park, P.O. Box 9101, Quincy, MA 022699101 Telephone (617) 770-3000 Fax (617) 770-0700 - www.nfpa.org
• AWS C5.2 - RECOMMENDED PRACTICES FOR PLASMA ARC CUTTING AND GOUGING - obtainable from the
American Welding Society, 550 NW Le Jeune Road, Miami, FL 33126 Telephone (800) 443-9353, Fax (305) 4437559 - www.amweld.org or www.aws.org
EMF Information
Welding or cutting current, as it flows through the cables will cause electromagnetic fields. There has been and still
is some concern about such fields. However, after examination, the committee of the National Research Council
concluded that: “The body of evidence, in the committee’s judgment, has not demonstrated that exposure to
power-frequency electric and a magnetic field is a human health hazard.” However, studies are still going forth
and evidence continues to be examined. Until the final conclusions of the research are reached, you may wish to
minimize your exposure to electromagnetic fields when welding.
To reduce magnetic fields in the workplace, use the following procedures:
1. Keep cables close together by twisting or taping them when possible.
2. Arrange cables to one side and away from the operator.
3. Do not coil or drape cables around your body.
4. Keep plasma cutting machine and cables as far away from operator as practical.
5. Connect GROUND CLAMP (4) to workpiece as close to the cut or weld as possible.
ABOUT PACEMAKERS & HEARING AIDS: Pacemaker and hearing aid wearers consult your doctor first.
If cleared by your doctor, then following the above procedures is recommended.
Plasma Arc Cutting Hazards
CUTTING CAN CAUSE FIRE OR EXPLOSION. Hot metal and sparks blow out from the cutting arc.
The flying sparks and hot metal, hot workpiece, and hot equipment can cause fires and burns. Check and be sure
the area is safe before doing any cutting.
• Do not cut in an area until it is checked and cleared of combustible and/or flammable materials. Be aware
that sparks and slag can fly 35 feet and can pass through small cracks and openings. If workpiece and
combustibles cannot be separated by a minimum of 35 feet, protect against ignition with suitable, snug-fitting,
fire resistant, covers or shields.
• Connect the GROUND CABLE (4) to the workpiece as close as possible to the welding or cutting area. Do not
connect GROUND CABLES to building framing or other locations away from the welding or cutting area. This
increases the possibility of welding/cutting current passing through alternate circuits, creating fire hazards and
other safety hazards.
6
WWW.FORNEYIND.COM
Page 7
• Do not weld, cut, or perform other such work on used barrels, drums, tanks, or other containers that had a
flammable or toxic substance. The techniques for removing flammable substance and vapors, to make a used
container safe for welding or cutting, are quite complex and require special education and training.
• Do not cut in atmospheres containing flammable dust or vapors.
• Do not cut pressurized cylinders, pipes, or vessels.
• Do not cut containers that have held combustibles.
• Do not wear gloves or other clothing that contains oil, grease, or other flammable substances.
• Do not wear flammable hair preparations
• Have fire extinguisher equipment handy for immediate use. A portable chemical fire extinguisher, type ABC, is
recommended.
• Make sure the work area has a good, solid, safe floor, preferably concrete or masonry, not tiled, carpeted, or
made of any other flammable material.
• Protect flammable walls, ceilings, and floors with heat resistant covers or shields.
• Check work area to make sure it is free of sparks, glowing metal or slag, and flames before leaving the work
area.
• Wear garments free of oil or other flammable substances such as leather gloves, thick cotton shirts with no
synthetic materials, cuff-less trousers, closed toed shoes. Keep long hair pulled back.
• Remove any combustibles such as lighters and matches before doing any welding or cutting.
• Follow requirements in OSHA and NFPA for hot work and have an extinguisher nearby.
ELECTRIC SHOCK CAN KILL. Touching live electrical parts can cause fatal shocks or severe burns. The
PLASMA TORCH (9) and work circuit are electrically live whenever the output is on. The input power circuit and
machine internal circuits are also live when POWER SWITCH (2) is ON. Plasma arc cutting requires higher voltages
than welding to start and maintain the arc (200 to 400 volts DC are common). It also uses torches designed with
safety interlock systems which turn off the machine when the SHIELD CUP (E) is loosened or if the CUTTING TIP (D)
touches the ELECTRODE (B) during operation. Incorrectly installed or improperly grounded equipment is a hazard.
• Do not, in any manner, come into physical contact with any part of the cutting current circuit. The cutting current
circuit includes:
a. the workpiece or any conductive material in contact with it,
b. the GROUND CLAMP,
c. the ELECTRODE or CUTTING TIP.
• Do not cut in a damp area or come in contact with a moist or wet surface.
• Do not attempt to cut if any part of clothing or body is wet.
• Do not allow the cutting equipment to come in contact with water or moisture.
• Do not drag cables or PLASMA TORCH through or allow them to come into contact with water or moisture.
• Do not touch the machine or attempt to turn the machine ON or OFF if any part of the body or clothing is moist
or if you are in physical contact with water or moisture.
• Do not attempt to plug the machine into input power if any part of body or clothing is moist, or if you are in
physical contact with water or moisture.
• Do not connect GROUND CLAMP to or cut on electrical conduit.
• Do not alter INPUT POWER CABLE (3) or plug in any way.
• Do not attempt to plug the machine into input power if the ground prong on power cable plug is bent over,
broken off, or missing.
• Do not allow the machine to be connected to input power or attempt to cut if the machine, cables, or cutting site
are exposed to any form of atmospheric precipitation, or salt water spray.
• Do not carry coiled cables around shoulders, or any other part of the body, when they are plugged into the
machine.
• Do not modify any wiring, ground connections, switches, or fuses in this cutting equipment.
• Wear welding gloves to help insulate hands from cutting circuit.
• Keep all liquid containers far enough away from the plasma cutting machine and work area so that if spilled,
the liquid cannot possibly come in contact with any part of the machine or electrical cutting circuit.
• Replace any cracked or damaged parts that are insulated or act as insulators such as cables or PLASMA
TORCH immediately.
WWW.FORNEYIND.COM
7
Page 8
SIGNIFICANT DC VOLTAGE EXISTS ON INTERNAL PARTS OF INVERTER-BASED
MACHINES AFTER THE REMOVAL OF INPUT POWER.
Before touching anything inside the cabinet or performing maintenance activities, turn unit OFF, disconnect INPUT
POWER CABLE, and allow sufficient time for the capacitors to discharge (check with a volt meter that there are zero
volts (0V) across the capacitor terminals).
EXPLODING PARTS CAN INJURE.
On inverter-based machines, faulty parts can explode or cause other parts to explode when power is applied.
Always wear a face shield and long sleeves when servicing inverters.
FLYING SPARKS CAN CAUSE INJURY.
• Wear approved face shield or safety goggles with side shields.
• Wear proper body protection to protect skin. Wear flame-resistant ear plugs or ear muffs to prevent sparks
from entering ears.
ARC RAYS CAN BURN EYES AND SKIN.
Arc rays from the cutting process produce intense visible and invisible (ultraviolet and infrared) rays that can burn
eyes and skin.
• Wear face protection (helmet or shield) with correct filter shade to protect your face and eyes when cutting or
watching.
• Wear approved safety glasses with side shields under your helmet or shield.
• Use protective screens or barriers to protect others from flash and glare; warn others not to watch the arc.
• Refer to ANSI Z49.1 for OSHA 29CFR for shade recommendations.
NOISE CAN DAMAGE HEARING.
Noise can cause permanent hearing loss. The plasma cutting processes can cause noise levels that exceed safe
limits. You must protect your ears from loud noise to prevent permanent loss of hearing.
• To protect your hearing from loud noise, wear protective ear plugs and/or ear muffs.
• Noise levels should be measured to be sure the decibels (sound) do not exceed safe levels.
FUMES, GASSES, AND VAPORS CAN CAUSE DISCOMFORT, ILLNESS, AND
DEATH! To reduce the risk, read, understand, and follow the safety instructions. In addition, make certain that
anyone else that uses this welding equipment or is a bystander in the work area, understands and follows these
safety instructions as well.
• Read and understand manufacturers SDS and MSDS.
• Do not weld or cut in an area until it is checked for adequate ventilation as described in ANSI standard
Z49.1. If ventilation is not adequate to exchange all fumes and gasses generated during the welding or cutting
process with fresh air, do not weld or cut unless you (the operator) and all bystanders are wearing air-supplied
respirators.
• Do not heat metals coated with, or that contain, materials that produce toxic fumes (such as galvanized steel),
unless the coating is removed. Make certain the area is well ventilated, and the operator and all bystanders are
wearing air-supplied respirators.
• Do not weld, cut or heat lead, zinc, cadmium, mercury, beryllium, antimony, cobalt, manganese, selenium,
arsenic, copper, silver, barium, chromium, vanadium, nickel, or similar metals without seeking professional
advice and inspection of the ventilation of the work area. These metals produce extremely toxic fumes which
can cause discomfort, illness and death.
• Do not weld or cut in areas that are near chlorinated solvents. Vapors from chlorinated hydrocarbons, such
as trichloroethylene and perchloroethylene, can be decomposed by the heat of an electric arc or its ultraviolet
radiation. These actions can cause phosgene, a highly toxic gas, to form, along with other lung and eye-
irritating gasses. Do not weld or cut where these solvent vapors can be drawn into the work area or where the
ultraviolet radiation can penetrate to areas containing even very small amounts of these vapors.
• Do not weld or cut in a confined area unless it is being ventilated or the operator (and anyone else in the area)
is wearing an air-supplied respirator.
• Stop welding or cutting if you develop momentary eye, nose, or throat irritation as this indicates inadequate
ventilation. Stop work and take necessary steps to improve ventilation in the work area. Do not resume work if
physical discomfort persists.
8
WWW.FORNEYIND.COM
Page 9
PLASMA ARC CAN CAUSE INJURY.
The heat from the plasma arc can cause serious burns. The force of the arc adds greatly to the burn hazard. The
intensely hot and powerful arc can quickly cut through gloves and tissue.
• Keep away from the torch CUTTING TIP (D).
• Do not grip material near the cutting path.
• The pilot arc can cause burns - keep away from torch CUTTING TIP when trigger is pressed.
• Wear proper flame-resistant clothing covering all exposed body areas.
• Point PLASMA TORCH away from your body and toward workpiece when pressing the torch trigger – pilot arc
comes on immediately.
• Turn OFF machine and disconnect INPUT POWER CABLE before removing SHIELD CUP (E), changing torch
consumables or disassembling PLASMA TORCH.
• Use only the PLASMA TORCH that came connected to your plasma cutting machine or a certified replacement.
Additional Symbols for Installation, Operation, and Maintenance
HOT PARTS CAN CAUSE SEVERE BURNS.
• Do not touch hot parts bare handed.
• Allow cooling period before working on PLASMA TORCH (9).
MOVING PARTS CAN CAUSE INJURY.
• Keep away from moving parts such as fans.
• Keep all doors, panels, covers, and guards closed and securely in place.
FLYING METAL CAN INJURE EYES.
• Wear safety glasses with side shields or face shield.
MAGNETIC FIELDS CAN AFFECT PACEMAKERS.
• Pacemaker wearers keep away.
• Wearers should consult their doctor before going near plasma arc cutting operations.
OVERUSE CAN CAUSE OVERHEATING.
• Allow cooling period; follow rated duty cycle.
• Reduce amperage or reduce length of continuous cutting to reduce duty cycle protection events.
EXPLODING HYDROGEN HAZARD.
• When cutting aluminum underwater or with the water touching the underside of the aluminum, free hydrogen
gas may collect under the workpiece and pose an explosion.
FALLING UNIT CAN CAUSE INJURY.
• Use lifting handle to lift unit only, NOT running gear, gas cylinders, or any other accessories.
FIRE OR EXPLOSION HAZARD.
• Do not locate unit on, over, or near combustible surfaces.
• Do not install unit near flammables.
• Do not overload building wiring – be sure building power supply system is properly sized, rated, and protected
to handle this unit.
H.F. RADIATION CAN CAUSE INTERFERENCE.
• High frequency (H.F.) can interfere with radio navigation, safety services, computers, and communications
equipment. Have only qualified persons familiar with electronic equipment perform this installation. The user
is responsible for having a qualified electrician promptly correct any interference problem resulting from the
installation. If notified by the FCC about interference, stop using the equipment at once. Have the installation
regularly checked and maintained. Keep machine doors and panels tightly shut, keep spark gaps at correct
setting, and use grounding and shielding to minimize the possibility of interference.
ARC CUTTING CAN CAUSE INTERFERENCE.
• Electromagnetic energy can interfere with sensitive electronic equipment such as computers and computer-
driven equipment such as robots. To reduce possible interference, keep cables as short as possible, close
together, and down low, such as on the floor. Locate cutting operation 100 meters from any sensitive electronic
equipment. Be sure this plasma cutting machine is installed and grounded according to this manual. If
interference still occurs, the user must take extra measures such as moving the machine, using shielded cables,
using power line filters, or shielding the work area.
WWW.FORNEYIND.COM
9
Page 10
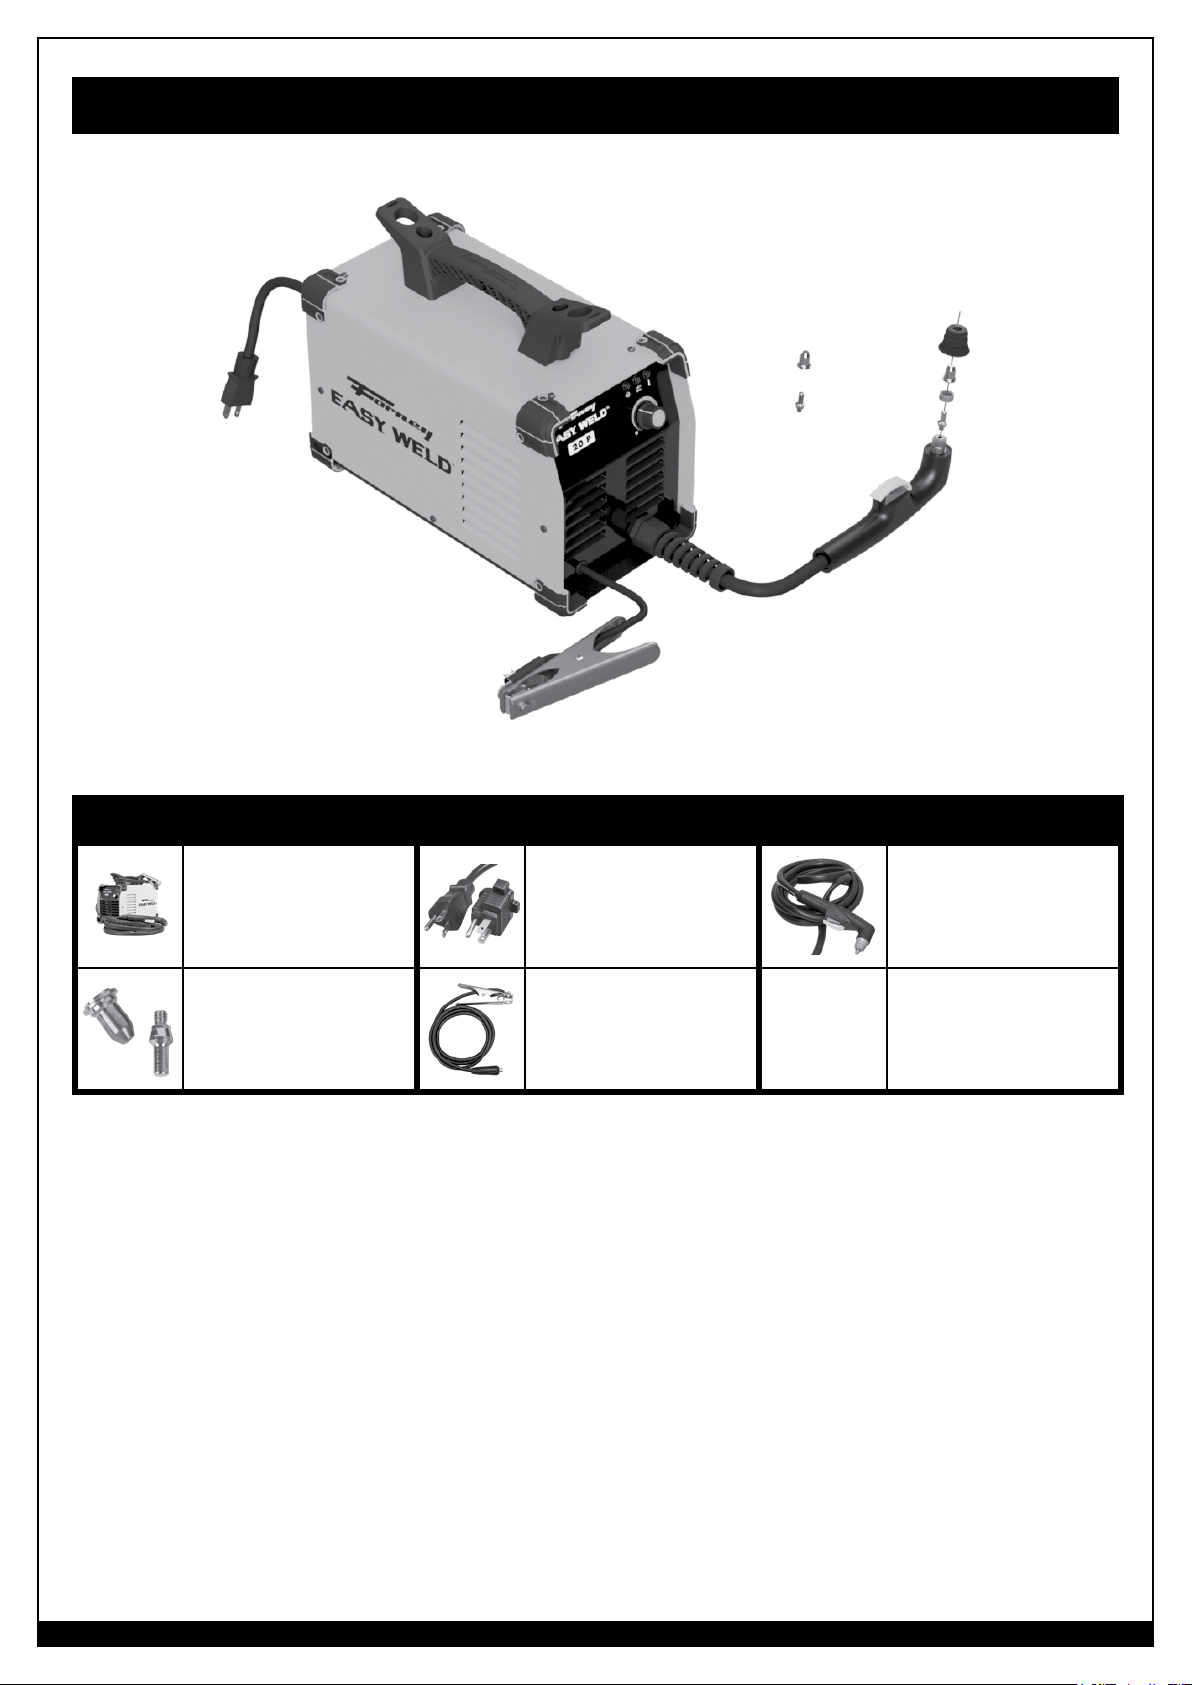
Box Contents
ITEM
DESCRIPTION
20 P Forney Easy Weld™
Plasma Cutter
Additional Set of
Consumables
20 P PLASMA CUTTING MACHINE
ITEM DESCRIPTION ITEM DESCRIPTION
20 Amp – 15 Amp
Plug Adapter
Plasma Torch
Ground Cable
and Clamp
(See page 24 for more information)
10
WWW.FORNEYIND.COM
Page 11
Installation
Plasma Cutting Machine Specifications
Primary (input) volts 120VAC
Maximum Output 20A maximum
Phase Single
Frequency
Recommended Circuit Breaker
Extension Cord Recommendations
Generator Requirements
CSA Rated Output and Duty Cycle
Dimensions
Weight
Cutting Capacity Cleanly cut thin sheet metal to 1/4” plate
Site Selection
50/60Hz
30A time-delay (slow-blow) breaker
(20A minimum – at reduced capability)
3 conductor #12AWG or larger up to 25 ft.
Minimum 4,000 W continuous output with no low-idle
function (or low-idle off)
Refer to the data plate of your machine and the DUTY
CYCLE section of this manual (page 16).
15.125” (384.18mm) X 8.125” (206.38mm) X 12”
(304.8mm)
21.5 lbs. (9.75 kg)
(sever cut up to 3/8”)
• Position your Forney Easy Weld™ 20 P plasma cutting machine near a 120V electrical outlet.
• Choose a location with good air flow and ensure no dust, smoke or gas is present.
• Place the unit on a flat and stable surface.
• Make sure obstacles do not obstruct air flow by allowing 12 inches clearance around all openings of the
machine.
• Arrange an open space workspace of at least 15 feet (5m) near the machine.
• If the machine must be moved, always disconnect the INPUT POWER CABLE (3) from the electrical outlet and
gather the cables so as not to damage them.
Connect Input Power Cable
Before you make any electrical connection, make sure that the POWER SWITCH (2) is OFF and the electrical circuit
ratings meet those stated in the ratings label of your plasma cutting machine.
The main supply voltage should be within ±10% of the rated main supply voltage. Too low a supply voltage may
cause poor cutting performance. Too high a supply voltage will cause components to overheat and possibly fail. The
electrical outlet must be:
• Correctly installed, if necessary, by a qualified electrician;
• Correctly grounded (electrically) in accordance with national and local regulations;
• Connected to an electric circuit that is rated for sufficient amperage per the ratings label of your plasma cutting
machine.
• Check the electrical outlet for proper output voltage.
• Plug in the INPUT POWER CABLE (3) to a 120V 20A electrical outlet (with a 30A time-delay breaker).
• A 120V 15A electrical outlet (with a 20A time-delay breaker) can be used with supplied adapter at lower
output amperage settings.
CHECK LOCAL AND NATIONAL ELECTRICAL CODES TO BE SURE THE USE OF A 30A
BREAKER WITH A 20A ELECTRICAL OUTLET IS ALLOWABLE IN YOUR AREA.
If you are unsure of any of the above, have your outlet inspected by a qualified electrician before using the plasma
cutting machine.
NOTE:
• Periodically inspect INPUT POWER CABLE for any cracks or exposed wires. If it is not in good condition, have it
repaired by a Service Center.
• Do not cut off the grounding prong or alter the plug in any way. Only use the included adapter between the
welder’s INPUT POWER CABLE and the power source receptacle.
WWW.FORNEYIND.COM
11
Page 12
• Do not violently pull the INPUT POWER CABLE to disconnect it from electrical outlet.
• Do not lay material or tools on the INPUT POWER CABLE. The cable may be damaged and result in electrical
shock.
• Keep the INPUT POWER CABLE away from heat sources, oils, solvents or sharp edges.
• Do not use this plasma cutting machine on a circuit with a Ground Fault Circuit Interrupter (GFCI) on it. GFCIs
are tripped by plasma arcs and your cutting operations will be interrupted regularly.
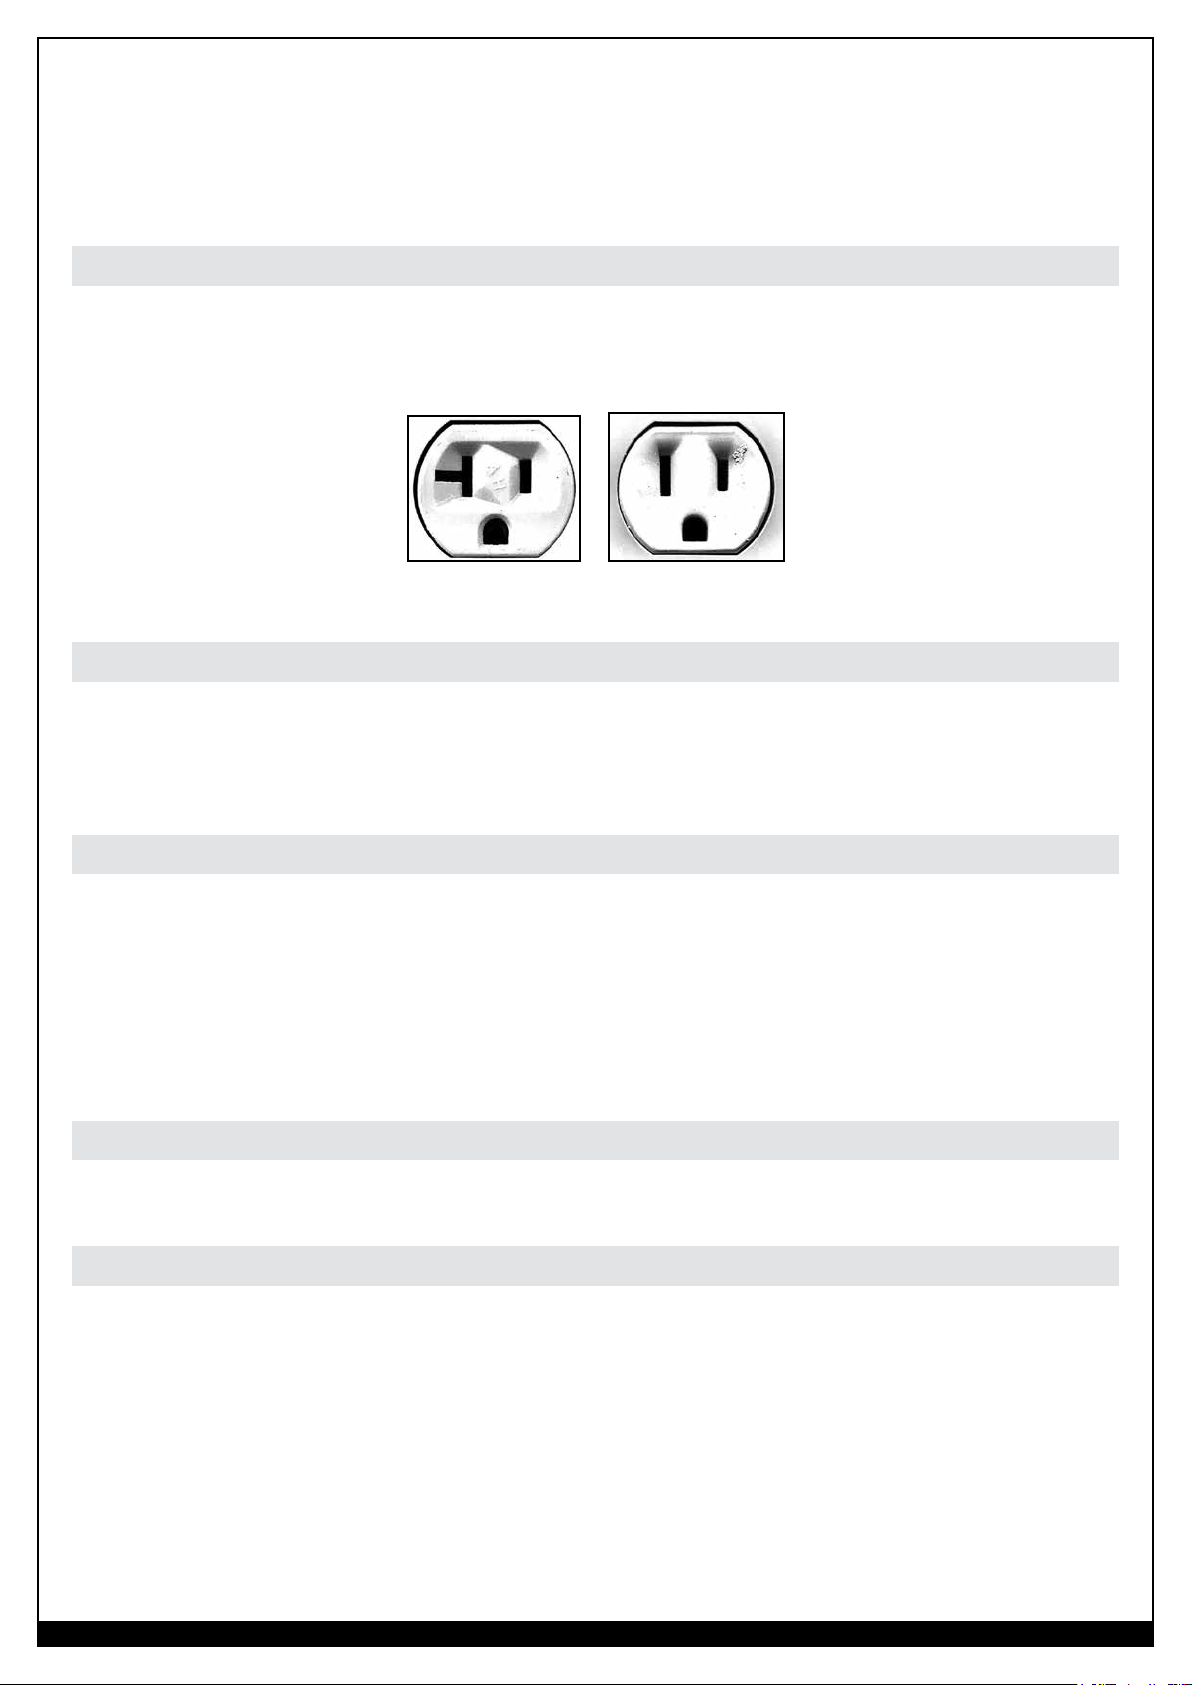
Using the 20 Amp – 15 Amp Plug Adapter
If a 20A outlet (with 30A circuit breaker) is not available, you can connect your 20 P Forney Easy Weld™ plasma
cutting machine to 15A outlet (with a 20A circuit breaker) using the plug adapter. When using the plug adapter, use
lower power settings on the machine to avoid frequent circuit breaker trips. At maximum settings, the machine will
draw more than 20 amps regularly.
20A Outlet
(30A Circuit Breaker)
15A Outlet
(20A Circuit Breaker)
Generators
This plasma cutting machine can be operated from an AC generator. Ensure that the generator can supply a
minimum of 4,000 Watts of continuous output. The generator must not have an auto-idle fuel saving feature or must
have the option to turn auto-idle off. The generator must run at full speed at all times while your plasma cutting
machine is plugged into it or you risk damaging your welder. Any other power draws on the generator or anything
that reduces the generator RPM may damage your welder
Extension Cords
For optimum welder performance, an extension cord should not be used unless absolutely necessary. If necessary,
care must be taken in selecting an extension cord appropriate for use with your specific welder.
Select a properly grounded extension cord that will mate directly with the AC power source receptacle and the
welder INPUT POWER CABLE (3). Only use the included adapter between the welder’s INPUT POWER CABLE
and the extension cord. Make certain that the extension cord is properly wired and in good electrical condition.
Extension cords must fit the following wire size guidelines:
• #12 AWG or larger wire
• Do not use an extension cord over 25 ft. in length.
Ventilation
Since the inhalation of toxic fumes can be harmful, ensure that the work area is effectively ventilated. See SAFETY
SUMMARY for more details (pages 5-9).
Additional Warnings
FOR YOUR SAFETY, BEFORE CONNECTING THE PLASMA CUTTING MACHINE TO THE
ELECTRICAL OUTLET, CLOSELY FOLLOW THESE INSTRUCTIONS:
• An adequate two-pole breaker must be inserted before the main outlet. This breaker must be equipped with
time-delay fuses.
• When working in a confined space, the plasma cutting machine must be kept outside the work area and the
GROUND CABLE (4) should be fixed to the workpiece. Never work in a damp or wet confined space.
• Do not use damaged INPUT POWER CABLE (3) or GROUND CABLE.
• The PLASMA TORCH (9) should never be pointed at the operator or other people.
• The plasma cutting machine must never be operated without its panels attached. This could cause serious injury
to the operator and could damage the equipment.
12
WWW.FORNEYIND.COM
Page 13
Getting to Know Your Plasma Cutting Machine
Description
The Forney Easy Weld™ 20 P Plasma Cutter is a highly portable, generator-friendly plasma cutting machine
appropriate for a wide-range of cutting applications.
™
The box includes: Forney Easy Weld
(consumables included) (9), one complete set of replacement consumables, and GROUND CABLE WITH GROUND
CLAMP (4).
Additional consumables and accessories can be ordered from any Forney Authorized Dealer or at www.forneyind.
com. See MAINTENANCE and PARTS sections of this manual for additional information (pages 19-20, 24).
Plasma Cutting Machine Set-Up
UNPACK YOUR FORNEY EASY WELD™ 20 P PLASMA CUTTER
• Verify all items purchased have been received in good condition.
• Inspect your plasma cutting machine for any damage that may have occurred during shipping.
COMPONENTS
• Verify the items in the box against the illustrations inlcuded in this operating manual.
• NOTE: One set of spare consumables are included in the parts bag for replacement. Keep in a safe place for
future use.
20 P plasma cutting machine, 20A – 15A plug adapter, PLASMA TORCH
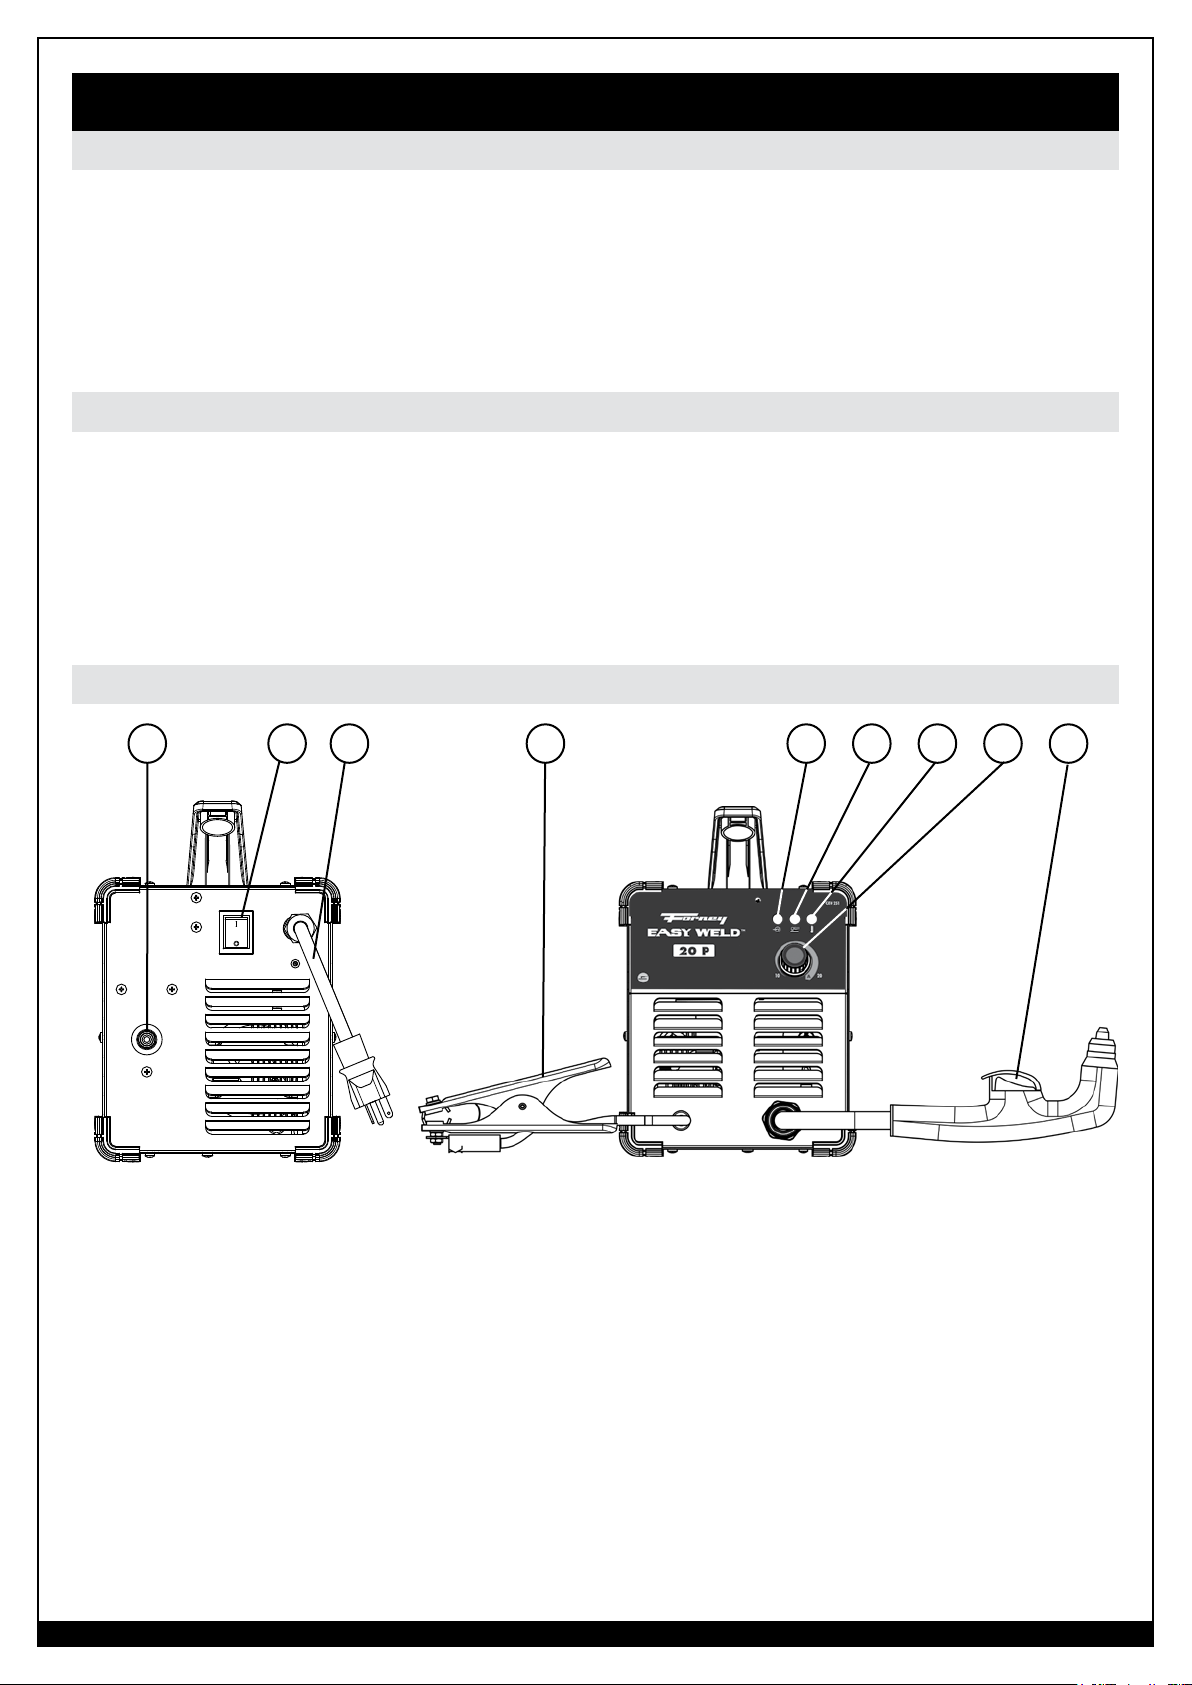
Plasma Cutting Machine Layout & Control
1 32
REAR VIEW OF 20 P PLASMA CUTTING MACHINE
1. COMPRESSED AIR INPUT
2. POWER SWITCH
before performing any maintenance on the machine).
3. INPUT POWER CABLE
4. GROUND CABLE WITH CLAMP
5. GREEN LED
if the voltage is above or below the acceptable range:
turns on when input voltage is within normal range and the POWER SWITCH (2) is ON. Blinks
6. RED LED turns on when PLASMA TORCH (9) is triggered. Blinks if there is a fault with the torch consumables
(the consumable in place pins are not contacting the SHIELD CUP (E)).
7. YELLOW LED turns on when the thermal protection is activated. Blinks when the low air pressure protection
is working (the input pressure falls below 55 PSI).
8. OUTPUT CURRENT KNOB adjusts the cutting current supplied by the machine according to the thickness
of material and travel speed of the PLASMA TORCH.
9. PLASMA TORCH
turns the machine ON and OFF. (Make sure the POWER SWITCH is in the OFF position
FRONT VIEW OF 20 P PLASMA CUTTING MACHINE
WWW.FORNEYIND.COM
7654 8 9
13
Page 14
Grounding Requirements
• To ensure personal safety, proper operation, and to reduce electromagnetic interference (EMI), the plasma
cutting machine must be properly grounded.
• The plasma cutting machine must be grounded through the INPUT POWER CABLE (3) according to national
and local electrical standards.
• Single-phase service must be of the 3-wire type with a green or green/yellow wire for the protective earth
ground. Do not use 2-wire service.
Air Supply
• The plasma cutting machine does not include a built-in air compressor; therefore, a source of clean, dry air or
nitrogen must be supplied to your plasma cutting unit.
• The air supply pressure must be between 60 and 100 PSI. NOTE: The flow rate is approximately 1.5 cu.ft./min.
• The unit will not operate if the input air pressure is below 55 PSI.
• Do not connect an input air supply over 100 PSI. Damage to the machine could occur.
• In-line particulate filtration is recommended upstream of the PLASMA CUTTING MACHINE to avoid damage to
the PLASMA TORCH.
• Failure to observe these parameters could result in excessive operating temperatures and/or damage to
PLASMA TORCH (9) or machine
MOISTURE SEPARATOR AND AUTOMATIC PURGE
• Oil and moisture in the air may damage the machine.
• The unit is equipped with an air filter, which captures the water and oil vapor in the supplied air.
• Water captured by the filter is automatically purged through the bottom of the machine.
• The equipped moisture separator is designed to remove small amounts of moisture and oil from the air supply.
If you are operating in a humid environment, it may be necessary to put additional filtering in the air supply
line before its input to the machine. Use additional filtering if a spray of moisture can be seen coming out of the
torch head during pilot arc, there are signs of moisture on the CUTTING TIP (D) or workpiece after cutting, or
cut quality is poor.
• Be sure and select a filter that is rated for the pressure and air flow requirements listed above.
Torch Consumable Parts (Replacement or Inspection of Consumables)
USE ONLY THE PLASMA TORCH (9) THAT CAME CONNECTED TO YOUR MACHINE OR A
CERTIFIED REPLACEMENT.
CAUTION! DISCONNECT INPUT POWER CABLE (3) FROM THE ELECTRICAL OUTLET AND
WAIT FOR THE PLASMA TORCH TO COOL BEFORE REMOVING THE SHIELD CUP (E). IT
IS EXTREMELY IMPORTANT THAT YOU CAREFULLY READ THESE INSTRUCTIONS BEFORE
CHOOSING THE CONSUMABLES FOR YOUR PLASMA TORCH. THIS WILL PREVENT
DAMAGE TO YOUR PLASMA TORCH AND PLASMA CUTTING MACHINE.
BEFORE BEGINNING CUTTING OPERATIONS, VERIFY THAT THE PARTS ARE PROPERLY ASSEMBLED BY
INSPECTING THE BODY OF THE PLASMA TORCH AS SHOWN BELOW
THE PLASMA ARC FROM INSTANT-ON TORCHES CAN CAUSE INJURY AND BURNS.
CAUTION! The plasma arc comes on immediately when the torch trigger is activated. Make sure the POWER
SWITCH (2) is OFF and the machine disconnected before changing consumables.
14
WWW.FORNEYIND.COM
Page 15
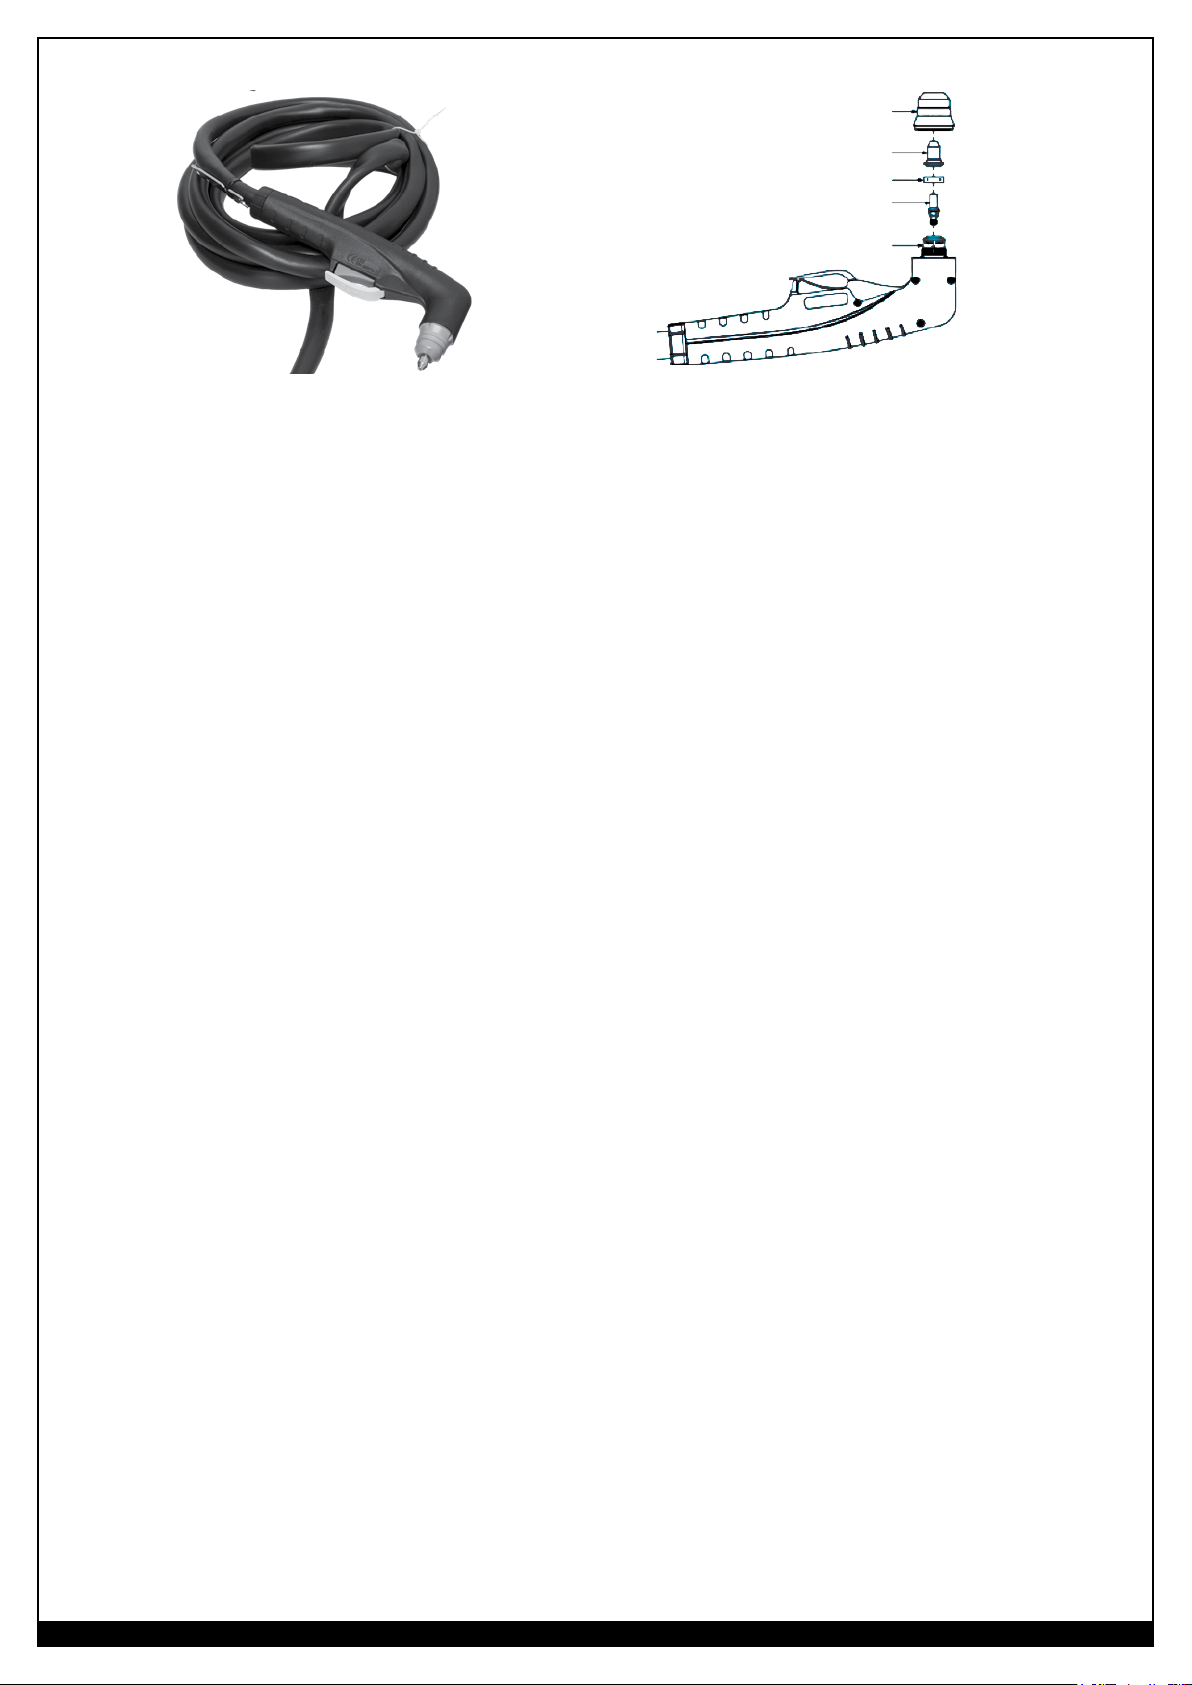
(E) SHIELD CUP (WITH TWO HOLES)
(D) CUTTING TIP (ø0.65mm HOLE)
(C) AIR DIFFUSER RING
(B) ELECTRODE
(A) TORCH BODY
PROPERLY ASSEMBLED PLASMA TORCH
PROPER CONSUMABLE ASSEMBLY FOR PLASMA TORCH HEAD
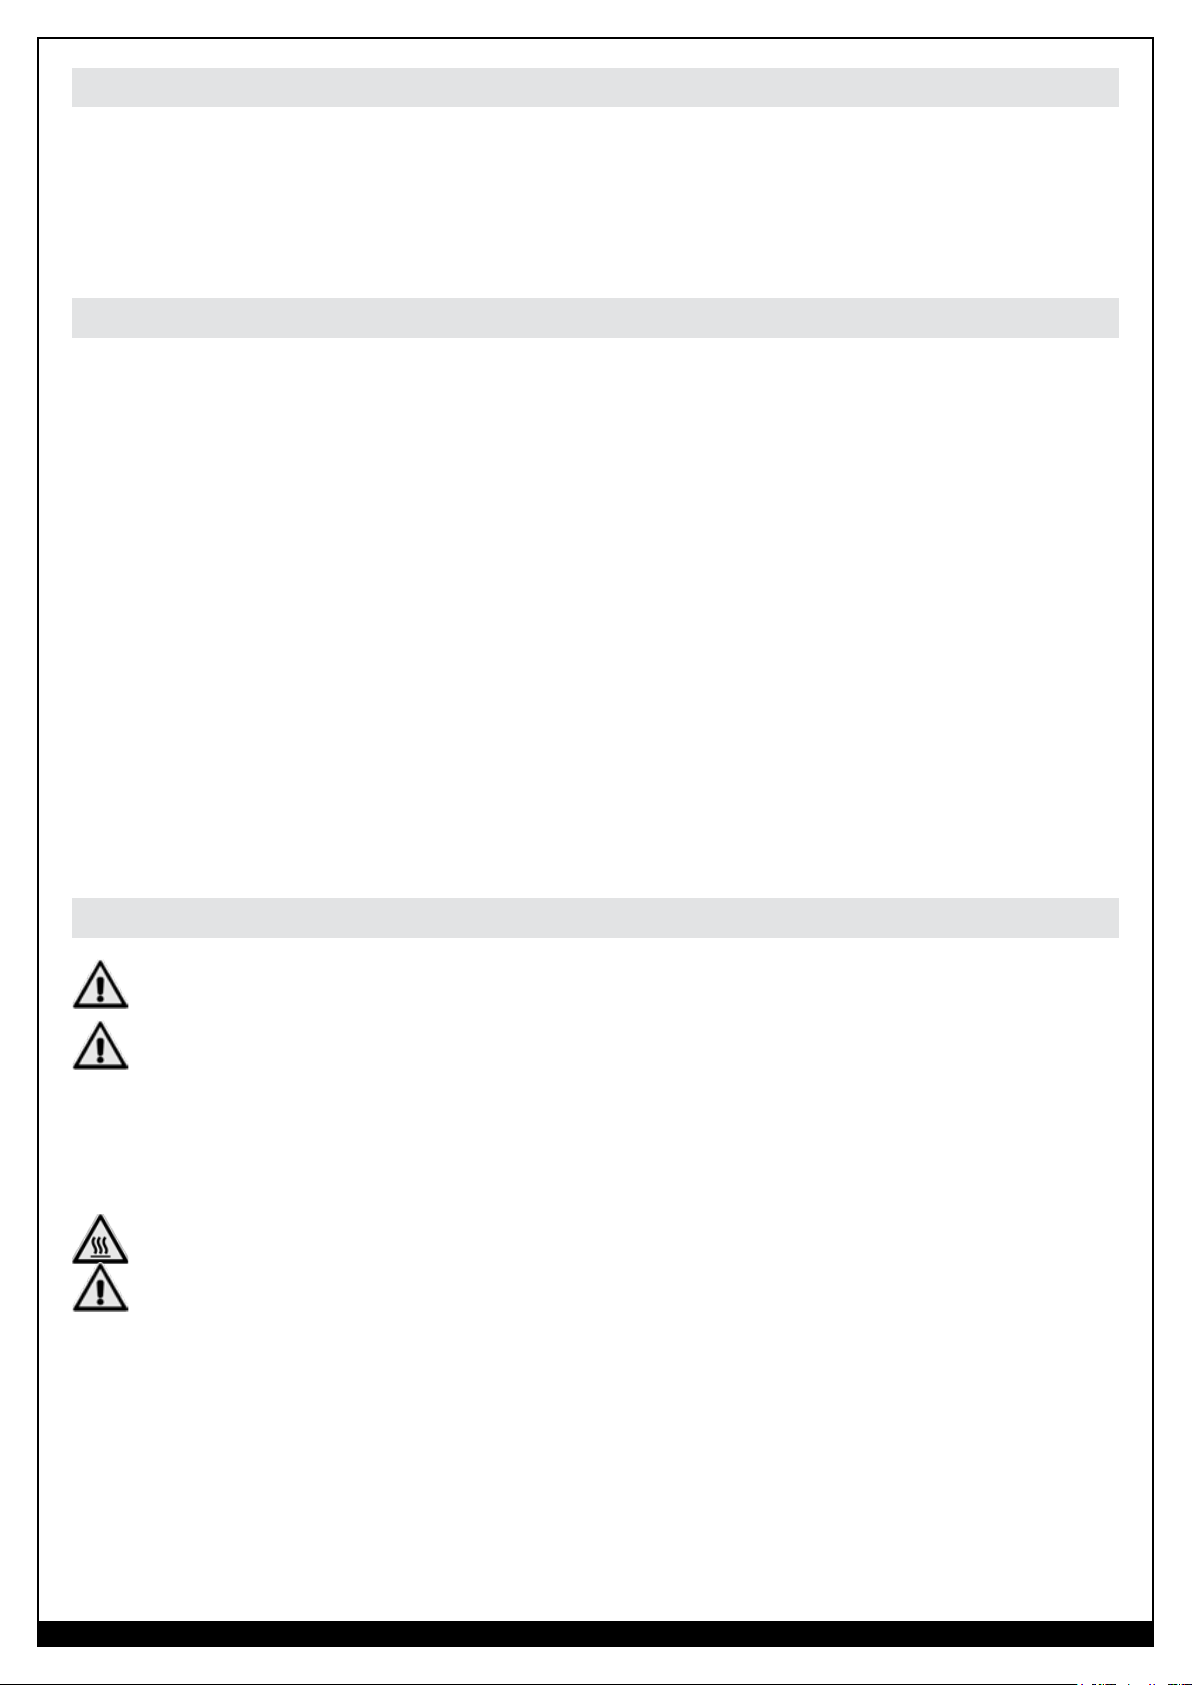
Your plasma torch consumable parts will come already assembled. Plasma torch consumables will wear through
the course of normal use and need to be replaced periodically. Before each use of the plasma cutting machine, you
should check your parts for wear and replace if necessary. NOTICE: Failure to replace worn cutting tip or electrode
may damage the PLASMA TORCH. Before inspecting or replacing the consumables, make sure to read and follow
the below notes:
1. Turn the machine OFF and disconnect it from the electrical outlet. Wait for the PLASMA TORCH to cool before
disassembly.
2. Position the PLASMA TORCH with the SHIELD CUP (E) facing upward to prevent these parts from falling out.
3. Unscrew and remove the SHIELD CUP from the TORCH BODY (A).
4. Remove the CUTTING TIP (D), AIR DIFFUSER RING (C), and ELECTRODE (B).
5. Install the ELECTRODE, AIR DIFFUSER RING, and CUTTING TIP.
• Make sure all components are installed as shown above.
• Use the included wrench to tighten the ELECTRODE. A loose ELECTRODE can further loosen during
operation and damage the PLASMA TORCH.
6. Ensure the SHIELD CUP is properly seated on the TORCH BODY, not cross-threaded. Failure to do so will cause
the machine to not operate properly. Only hand-tighten the SHIELD CUP. Over-tightening can damage the
PLASMA TORCH.
If resistance is felt when installing the ELECTRODE or SHIELD CUP, check the threads before proceeding
NOTE: THE PLASMA CUTTING MACHINE WILL NOT OPERATE UNLESS THE PLASMA TORCH SHIELD
CUP IS FULLY SEATED AGAINST THE PINS THAT ENSURE THE CONSUMABLES ARE PROPERLY
ASSEMBLED TO THE TORCH BODY. INSPECT THESE PINS FOR DAMAGE ANYTIME THE SHIELD CUP IS
REMOVED.
USE ONLY COMPATIBLE CONSUMABLES IN YOUR PLASMA TORCH. USING INCOMPATIBLE PARTS MAY
DAMAGE YOUR PLASMA CUTTING MACHINE OR INTRODUCE A SAFETY HAZARD. SEE PAGE 24 FOR
PART NUMBERS.
WWW.FORNEYIND.COM
15
Page 16
Operation
Ground Clamp Attachment
Connect the GROUND CABLE CLAMP (4) to the workpiece to be cut or to the metallic workbench. Take following
precautions:
• Ensure that the GROUND CLAMP is attached with a good connection to an area of the workpiece that is clean
and free from any coatings such as paint, rust, oil/grease, or scale.
• Make ground connections as close as possible to the cutting area to reduce EMI.
• Do not make a ground connection on the piece which is to be removed.
• The GROUND CLAMP must be attached to the workpiece while cutting.
Power ON the System
Set the POWER SWITCH (2) on the rear of the machine to the ON position. If the input voltage is suitable, the
GREEN LED (5) will turn on.
Checking Air Supply Quality
• To check supplied air quality, activate and deactivate the PLASMA TORCH (9) so there is no active arc but air
flow continues (post-flow). Place a welding filter lens in front of the PLASMA TORCH. Any oil or moisture in the
air will be visible on the lens.
• DO NOT initiate pilot arc while checking air quality.
Performance Data Plate & Duty Cycle
On the machine, there is a plate that includes all the operating specifications for your new unit. The serial number
of the product is also found on this plate.
The duty cycle rating of a plasma cutting machine defines how long the operator can cut and how long the plasma
cutting machine must rest and be cooled. Duty cycle is expressed as a percentage of 10 minutes and represents the
maximum cutting time allowed. The balance of the 10-minute cycle is required for cooling.
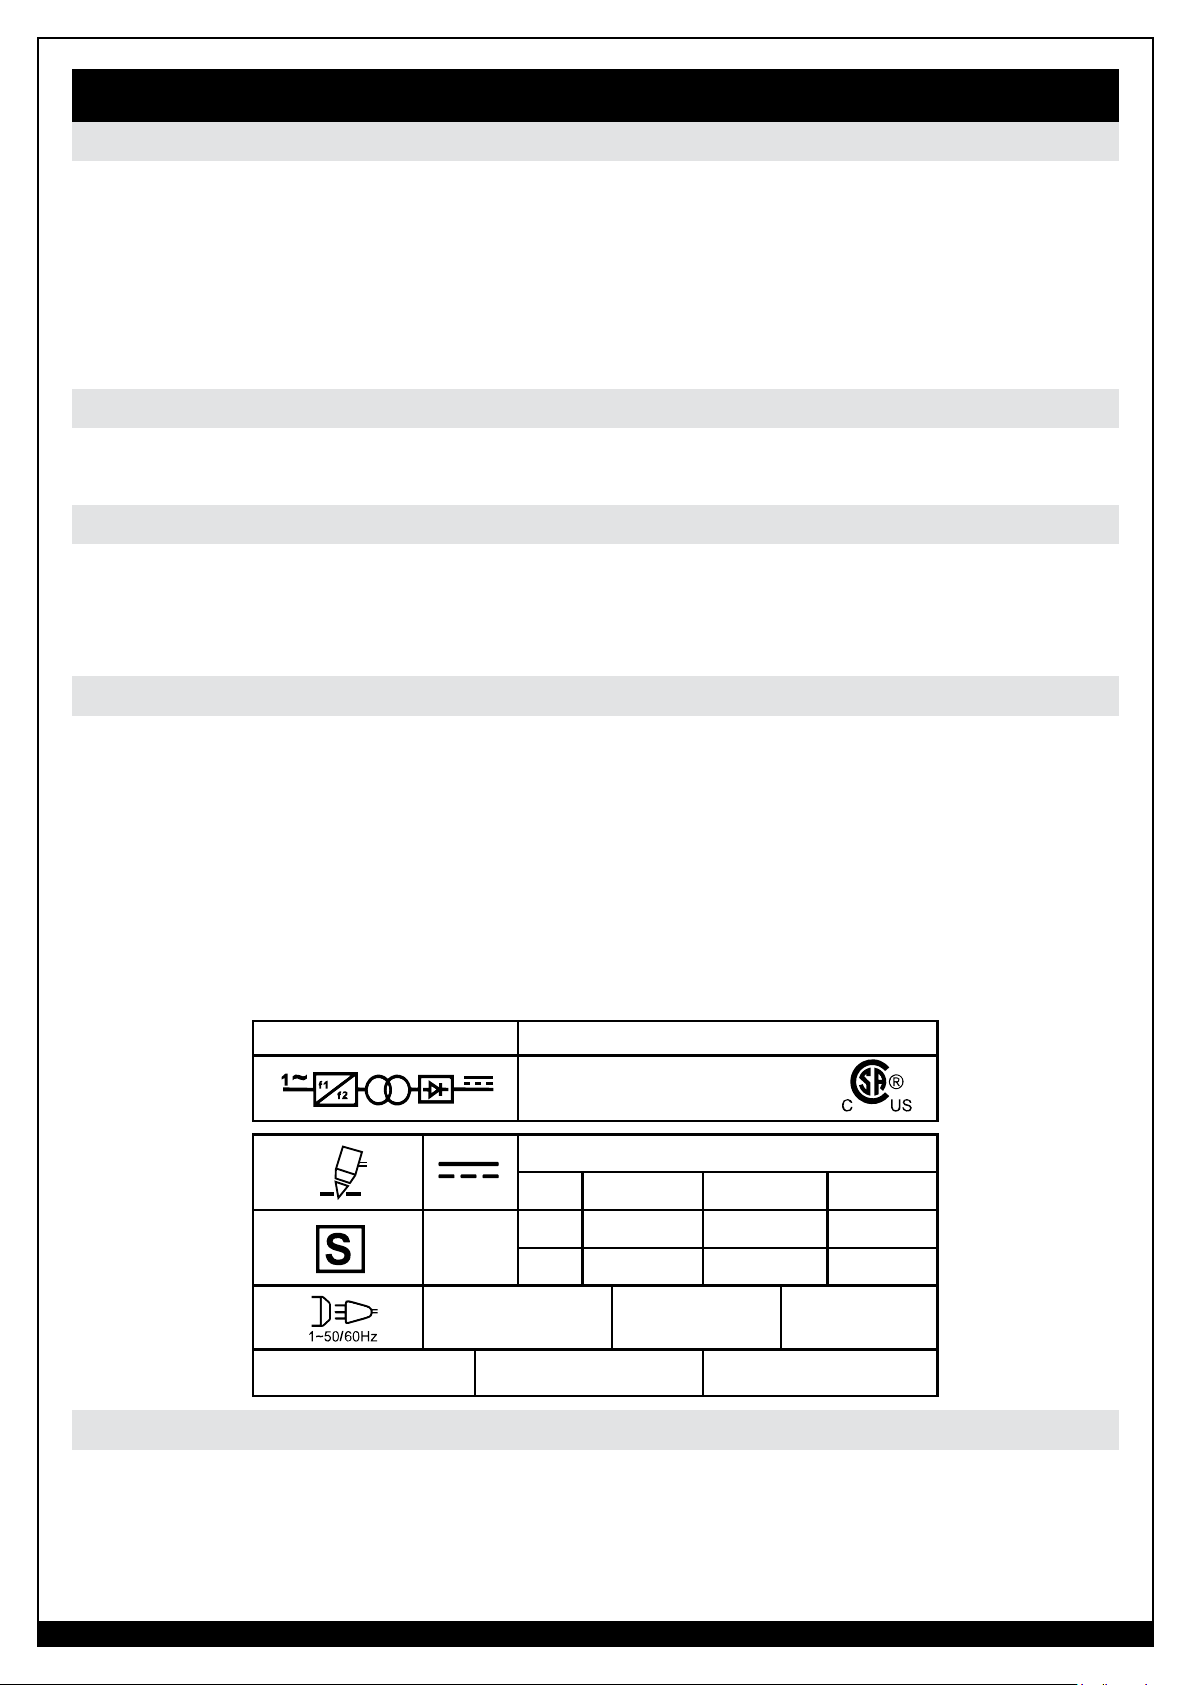
For example, a plasma cutting machine has a duty cycle rating of 30% at the rated output of 90A. This means
with that machine, you can cut at 90 A output for three (3) minutes out of 10 with the remaining seven (7) minutes
required for cooling. The duty cycle of your new plasma cutting machine can be found on the data plate affixed to
the machine. It looks like the diagram below. Referring to the sample below, the “X” row lists duty cycle percentages
while the “I2” row lists the amp draw corresponding to the duty cycle. Various duty cycles at other amperages are
listed on your data plate.
20 P SER #:
CAN/CSA-E60974-1:12
ANSI/IEC 60974-1 : 2008
min #A/min #V – max #A/max #V
Y% Z%
##A ##A
##V ##V
##A
##V
U
o=420V
X 100%
I
2
U
2
Internal Thermal Protection
If you exceed the duty cycle of the plasma cutting machine, the thermal protection system will engage, shutting OFF
all plasma cutting output. After cooling, the thermal protector will automatically reset and the welding functions can
resume. This is normal and automatic behavior of the machine, and does not require any user action. However, you
should wait at least ten minutes after the thermal protector engages before resuming cutting. You must do this even
if the thermal protector resets itself before the ten minutes is up or you may experience less than specified duty cycle
performance.
16
IP21S
U
1=120V I
WWW.FORNEYIND.COM
=##A I
1max
1eff
=##A
Page 17
CAUTION: DO NOT REGULARLY EXCEED THE DUTY CYCLE OR DAMAGE TO THE
PLASMA CUTTING MACHINE CAN RESULT.
Cutting Capacity
STAIN-
STEEL
LESS
STEEL
1/4” 1/4” 3/16” 1/4” 1/4” 1/4”
ALUMI-
NUM
GALVA-
NIZED
BRASS COPPER
3/8”
RECOMMENDED CAPACITY SEVERANCE CAPACITY
• Top end of machine
capabilities
• Optimal system performance
• Ideal operating range for excellent cut quality
• Rated with new consumables.
• Intended for occasional
severance requirements;
where a lower degree of cut
quality is acceptable
• Slower cut speeds
Cutting
IMPORTANT!
Frequently review the Important Safety Precautions at the front of this manual.
CAUTION! Be sure the operator is equipped with proper gloves, clothing, and eye & ear protection. Make sure
no part of the operator’s body comes into contact with the workpiece while the PLASMA TORCH (9) is activated.
CAUTION! Sparks from the cutting process can cause damage to coated, painted, and other surfaces such as
glass, plastic and metal.
Fig. CFig. BFig. A
CUTTING WITH A HAND TORCH
• The PLASMA TORCH can be comfortably held in one hand or steadied with two hands. Choose the technique
that feels most comfortable and allows good control and movement. Position the index finger or thumb to press
the control switch on the PLASMA TORCH handle.
• With the PLASMA TORCH in starting position, press the trigger. The pilot arc will come on and remain on for 3
seconds during which the CUTTING TIP (D) must come into contact with the workpiece.
• In the event the CUTTING TIP does not come into contact with the workpiece within 3 seconds of pilot arc start,
the arc automatically stops (the post flow air continues to run, cooling the PLASMA TORCH).
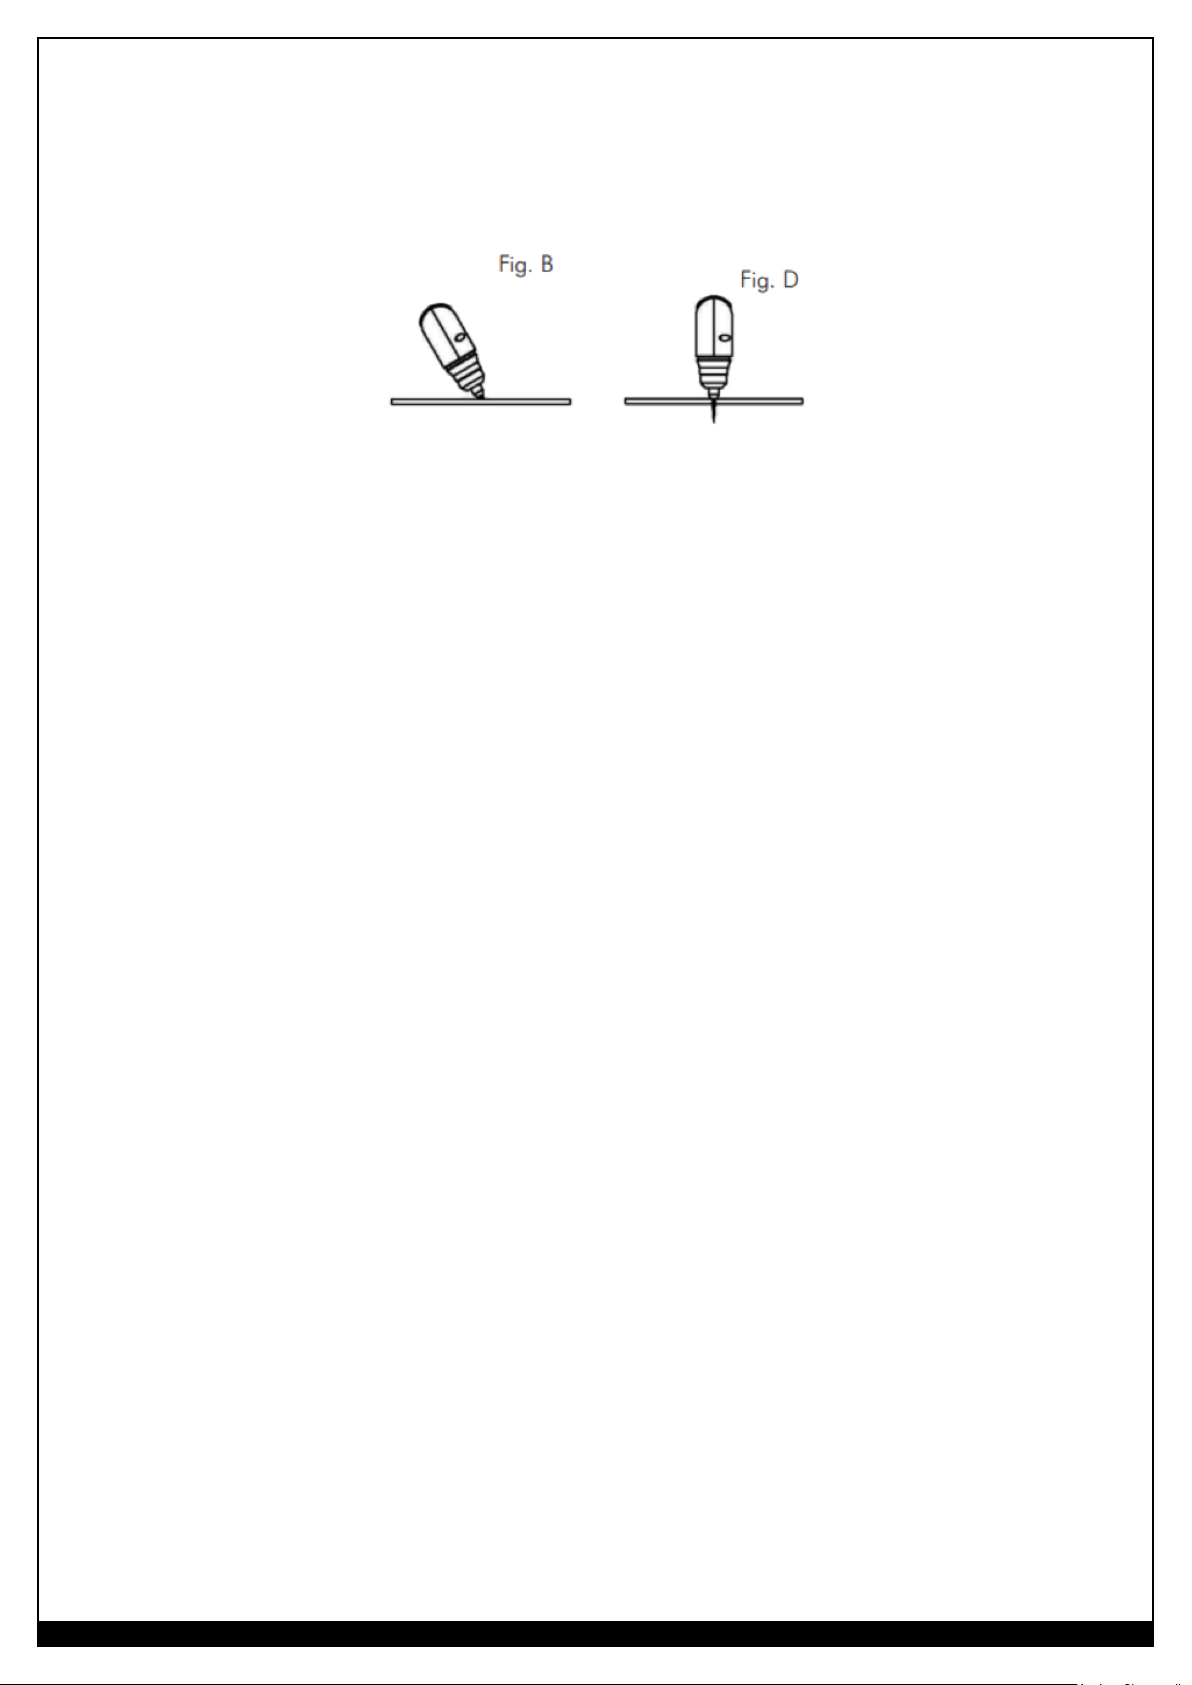
• For edge starts, hold the PLASMA TORCH perpendicular to the workpiece with the front of the CUTTING TIP on
the edge of the workpiece at the point where the cut is to start (Fig. A). For piercing, angle the PLASMA TORCH
slightly to direct the sparks away from the PLASMA TORCH until the pierce is complete (Fig. B).
• During cutting, the CUTTING TIP must be kept in contact with the workpiece. If contact is lost, the arc will
automatically stop (the post flow air continues to run, cooling the PLASMA TORCH).
• Once started, the cutting arc remains on as long as the trigger is pressed, unless the PLASMA TORCH is
withdrawn from the workpiece or torch motion is too slow. Keep moving while cutting. Cut at a steady speed
without pausing. Maintain the cutting speed so that the arc lag is about 30° behind the travel direction (Fig. C).
• Adjust the torch speed so sparks go thru the metal and out the bottom of the cut at that angle.
• If sparks are being blown upward and back at the PLASMA TORCH CUTTING TIP (D), your torch travel speed
is too fast, decrease your travel speed.
• Pause at the edge (end of your cut) until the arc has cut completely through the workpiece.
• To shut off the PLASMA TORCH, simply release the control switch. When the switch is released a post-flow will
occur. If the torch trigger is pressed during the post-flow, the pilot arc will restart.
WWW.FORNEYIND.COM
17
Page 18
• Refer to the TROUBLESHOOTING section of this operating manual should the PLASMA TORCH or plasma
cutting machine not operate as expected (pages 21-23).
NOTE: If sparks are being blown upward and back at the PLASMA TORCH CUTTING TIP, your torch travel
speed is too fast, decrease your travel speed.
NOTE: To cut grates (interrupted cut), set cutting current at 20A.
PIERCING WITH A HAND TORCH
NOTE:
an edge start) make a 1/4” hole using an electric drill to start cutting.
• When piercing with a hand torch, CUTTING TIP the PLASMA TORCH slightly so that blowback particles blow
• Complete the pierce off the cutting line and then continue the cut onto the line. Hold the PLASMA TORCH
• Clean spatter and scale from the SHIELD CUP (E) and the CUTTING TIP as soon as possible. Spraying or
• Refer to the TROUBLESHOOTING section of this operating manual should the PLASMA TORCH or plasma
If necessary to make a cut on a metal sheet which is thicker than the maximum piercing capacity (without
away from the PLASMA TORCH CUTTING TIP (and operator) rather than directly back into it (Fig. B).
perpendicular to the workpiece after the pierce is complete (Fig. D).
dipping the SHIELD CUP in anti-spatter compound will minimize the amount of scale which adheres to it.
cutting machine not operate as expected (pages 21-23).
18
WWW.FORNEYIND.COM
Page 19
Maintenance & Servicing
General Maintenance
DISCONNECT INPUT POWER CABLE (3) FROM THE ELECTRICAL OUTLET AND
WAIT FOR THE PLASMA TORCH (9) TO COOL BEFORE REMOVING THE SHIELD
CUP (E) OR PERFORMING MAINTENANCE.
CAUTION! Maintenance can only be carried out on the unit if the person in charge of this operation has the
necessary technical knowledge and the correct tools. If this is not the case, contact your nearest service center.
CAUTION! Never access inside the machine (panel removal) or touch the torch head (disassembly) without
having disconnected INPUT POWER CABLE.
ANY INSPECTION PERFORMED UNDER VOLTAGE INSIDE THE MACHINE OR
INSIDE THE PLASMA TORCH MAY CAUSE SEVERE ELECTRIC SHOCKS CAUSED BY
DIRECT CONTACT WITH PARTS UNDER VOLTAGE.
CAUTION! Use only dry compressed air for cleaning. Do not point the jet of air at the electronic circuits
contained within this plasma cutting machine.
Your plasma cutting machine must routinely receive maintenance to keep the system in optimal working condition
and to provide long-term value for your investment. It is recommended to inspect the unit every 3-4 months
(depending on the frequency of use).
• Use compressed air to remove any dust deposits.
• The torch SHIELD CUP (E) and CUTTING TIP (D) should be periodically inspected for wear or damage.
• Replace the CUTTING TIP if the orifice becomes damaged or enlarged.
• If consumable surfaces are particularly oxidized, clean them with an extra fine abrasive.
• Replace the AIR DIFFUSER RING (C) if it is burned or cracked.
• Replace the ELECTRODE (B) when the crater on the end surface is approximately 1/16”.
FAILURE TO MAINTAIN THE PLASMA CUTTING MACHINE, CONSUMABLES AND THE
WORKING ENVIRONMENT WILL DECREASE THE SYSTEM’S PERFORMANCE AND PRODUCE
RESULTS BELOW OPTIMAL PERFORMANCE LEVELS.
FREQUENCY PERIODIC MAINTENANCE TO BE PERFORMED
Each Use • Check the indicator lights/LEDs and correct any fault
conditions.
• Check & clean SHIELD CUP, CUTTING TIP, AIR
DIFFUSER RING and ELECTRODE for proper installation,
wear, damage (burns, distortions or cracks), dirt, debris
and restricted holes.
Weekly • Verify the operation of the SHIELD CUP shut-down
system. (Remove SHIELD CUP and pull trigger. Pilot arc
should not start.)
3 Months • Check for and replace any cracked or damaged parts.
• Check the torch trigger guard for damage.
• Check TORCH BODY (A) and trigger for wear, exposed
wires or damage, replace as required.
• Check outer covering of all cables for wear, repair or
replace as required.
6 Months • Blow out or vacuum inside.
WWW.FORNEYIND.COM
19
Page 20
Consumable Maintenance
CAUTION! Always tighten the ELECTRODE with the provided wrench. A loose ELECTRODE can further loosen
and damage the PLASMA TORCH. SHIELD CUP should be hand-tightened. Over-tightening could damage PLASMA
TORCH.
CAUTION! Inspect SHIELD CUP (E), CUTTING TIP (D), AIR DIFFUSER
RING (C) and ELECTRODE for wear and debris before cutting or whenever
cutting speed has been significantly reduced.
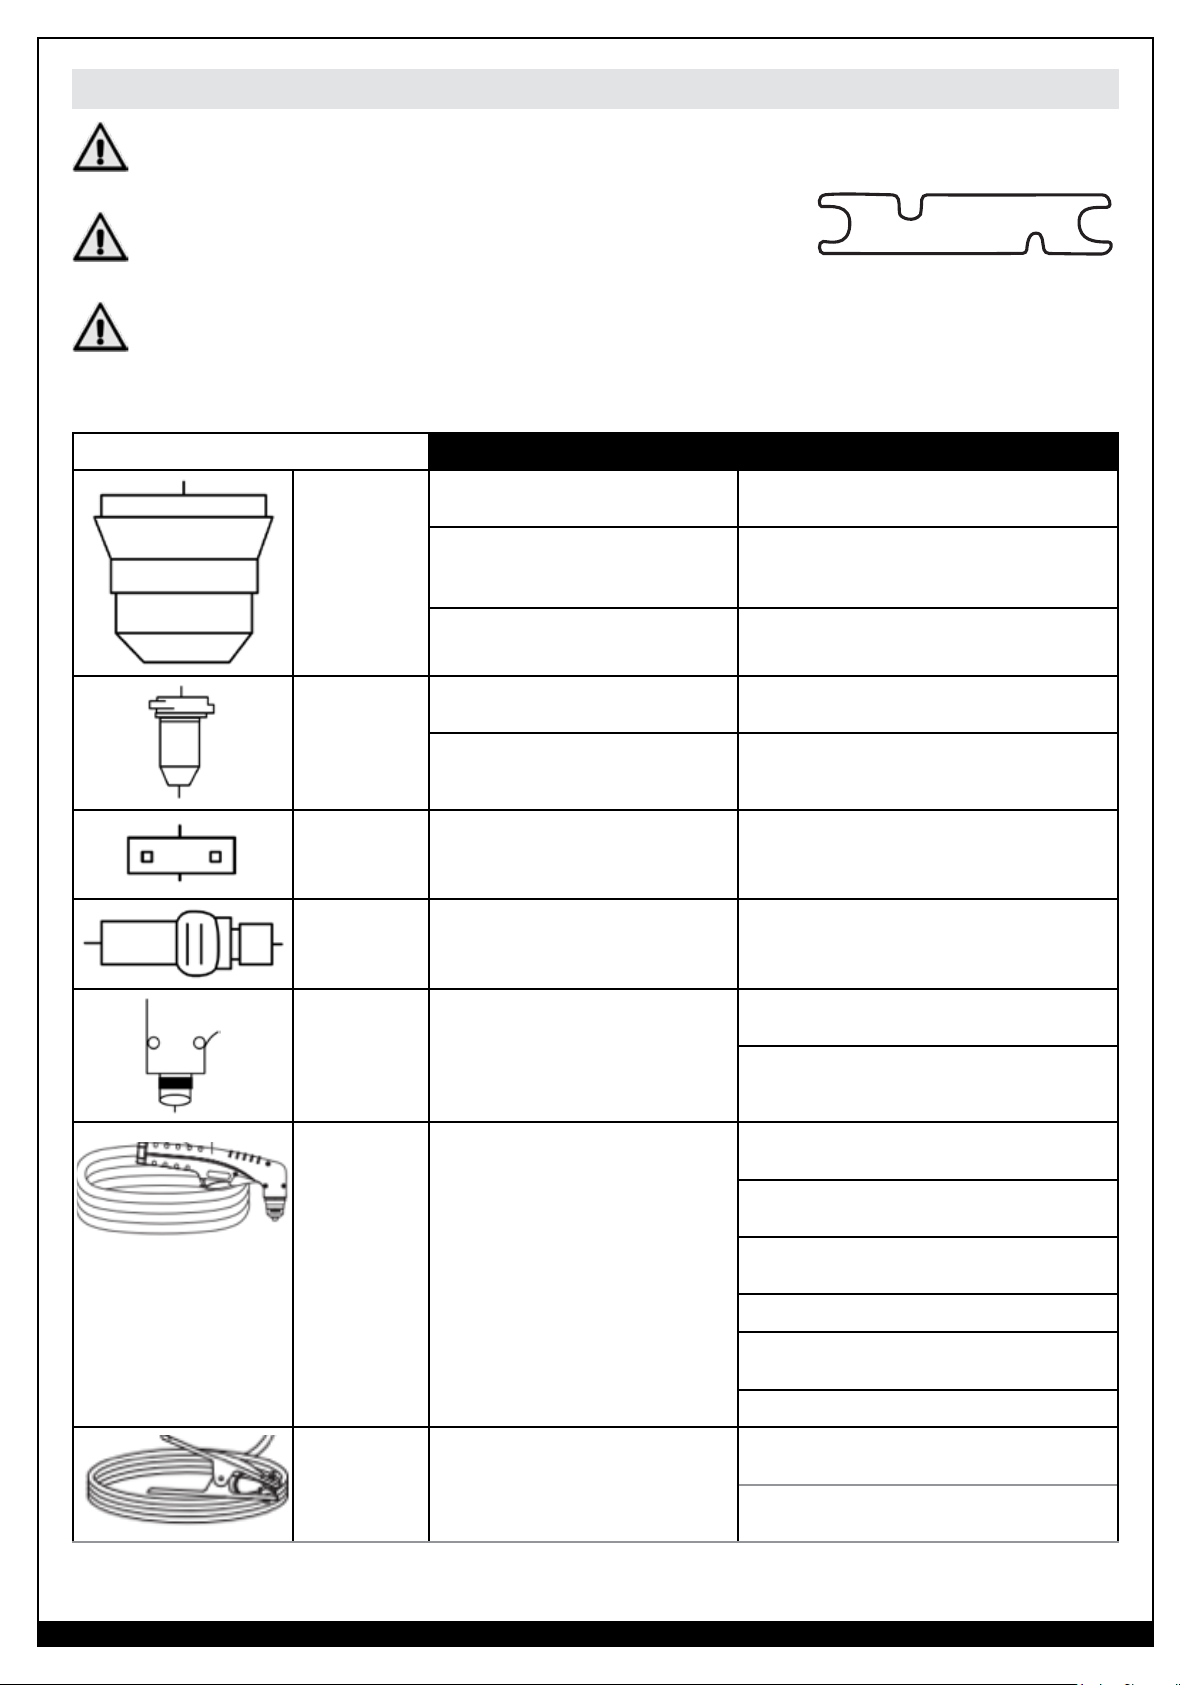
WRENCH FOR ELECTRODES (B)
CAUTION! Do not operate PLASMA TORCH (9) without a CUTTING TIP or ELECTRODE in place. Be sure to use
genuine Forney parts.
NOTE: It is recommended that the ELECTRODE and CUTTING TIP should be replaced at the same time to ensure
even wear and optimal performance.
PART INSPECT ACTION
Shield Cup
The center hole for round- ness. Replace the SHIELD CUP if the hole is no
longer round.
The gap between the SHIELD CUP
and CUTTING TIP for accumulated
debris.
Examine for cracks, burn- through
or chips.
Remove the SHIELD CUP and clean any
debris away, replace if damaged or uncleanable.
Replace SHIELD CUP if cracked, burnedthrough or chipped.
Cutting Tip
Air Diffuser
Ring
Electrode
Torch Body
Torch
Handle &
Cable
The center hole for roundness,
enlargement.
Oxidized exterior. Can be cleaned with an extra-fine abrasive
Verify there are no burns or cracks
or that airflow holes are not obstructed.
The center surface for wear and
verify pit depth.
Check surface for damage, wear,
debris.
These parts usually need no
maintenance except for a periodic
inspection and cleaning.
Replace the SHIELD CUP if the hole is no
longer round or enlarged.
cloth, use no solvents.
If damaged, replace.
Replace ELECTRODE when crater on emitting surface is about 1/16” (2mm) deep.
Clean without use of solvents if debris is
present.
Replace PLASMA TORCH if TORCH BODY
(A) is damaged, cracked, or worn.
Clean without use of solvents if debris is
present
Replace PLASMA TORCH if any part of the
handle or cable is cracked or worn.
DO NOT touch PLASMA TORCH and
cable with warm or hot parts.
DO NOT strain the cable.
20
Ground
Clamp &
Cable
These parts usually need no
particular maintenance with the
exception of a periodic inspection
and cleaning.
WWW.FORNEYIND.COM
DO NOT move the cable on sharp edges
or abrasive surfaces.
DO NOT step on the cable.
Follow same actions as Torch Handle and
Cable
Additionally, ensure there is no corrosion
on the GROUND CLAMP contact surfaces.
Page 21
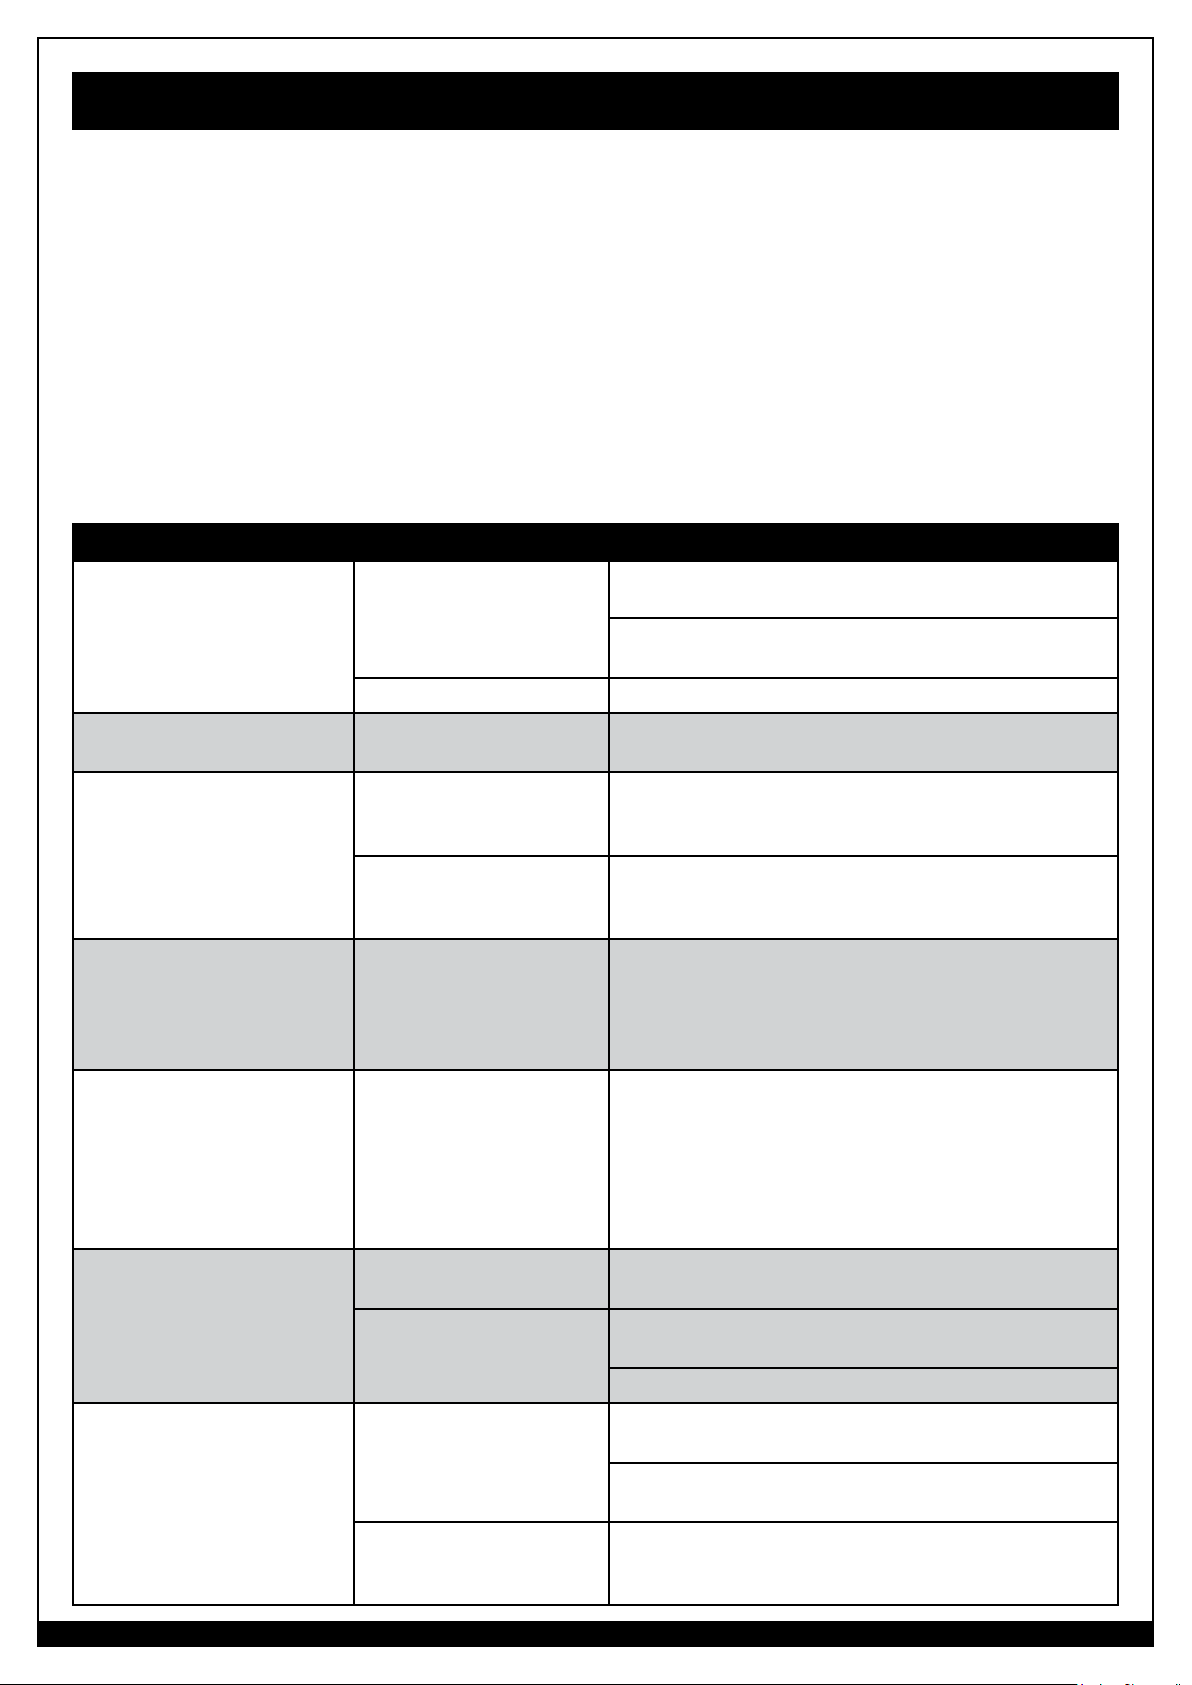
Troubleshooting
During cutting operations, performance faults may arise which are not caused by equipment malfunctioning but
by other operational faults such as:
1. The cut speed is too fast.
2. The consumables are worn.
3. The metal being cut is too thick.
4. The GROUND CLAMP (4) is not properly attached to the workpiece.
5. The supplied air pressure and flow rate is inadequate.
6. Input power is insufficient (use of extension cords can cause this).
7. PLASMA TORCH (9) is not being dragged in contact with the workpiece.
The following table represents the most common problems associated with using the plasma cutting machine and an
explanation on how to resolve them.
If you are unable to fix the problem by following the basic troubleshooting guide or if you need further assistance
call Forney Customer Service at 1-800-521-6038 or email at [email protected].
TROUBLE EXPERIENCED POSSIBLE REASONS RECOMMENDED SOLUTION
All LEDs OFF,
No output power,
Fan not operating.
No input power. Connect machine to proper input power source.
Verify that circuit breaker has not been tripped in your
main power panel. Reset if needed.
GREEN LED (5) FLASHING.
GREEN LED ON,
YELLOW LED (7) ON,
RED LED (6) OFF,
No output power,
Fan operating properly.
GREEN LED ON,
YELLOW LED FLASHING,
RED LED OFF,
No output power,
Fan operating properly.
GREEN LED ON,
YELLOW LED OFF,
RED LED FLASHING,
No air flow or pilot arc when
torch trigger pressed.
PLASMA TORCH (9) has pilot
arc but does not cut.
POWER SWITCH (2) is OFF. Ensure POWER SWITCH (rear) is in the ON position.
Input voltage outside of
proper range.
Unit has reached its duty
cycle limit.
Insufficient air flow causing
machine to overheat before
reaching duty cycle.
Insufficient air supply
pressure or flow.
SHIELD CUP (E) not
properly installed or
consumables missing or
installed improperly.
Excessively worn
consumables.
GROUND CLAMP (4) not
connected.
Ensure that your input power supply is within 10% of
120VAC.
Allow unit to cool with internal fan running, once cool
reduce arc cutting time to below duty cycle rating of the
plasma cutting machine.
Check for obstructions blocking air flow and ensure that
there are 12 inches of clearance between any obstacles
and the vents on all sides of the machine.
Connect a proper air supply with 60-100 PSI and 1.5
CFM minimum. Ensure that any inline moisture filters are
rated to handle these requirements.
Check PLASMA TORCH (9) consumables are properly
installed, electrode is tightened with wrench, and that
SHIELD CUP properly contacts the pins in the TORCH
BODY (A).
Replace electrode and cutting tip.
Properly connect the GROUND CLAMP to the workpiece.
Ensure it is on clean, bare metal (not rusty or painted).
The arc does not transfer to
the workpiece.
AC input power too low. Ensure plasma cutting machine has proper input power
source.
If used, eliminate or reduce length of extension cord.
Insufficient GROUND
CLAMP (4) contact with the
workpiece.
PLASMA TORCH may
not be in contact with the
workpiece.
WWW.FORNEYIND.COM
Clean the area where the GROUND CLAMP attaches to
the workpiece to ensure a good metal to metal connection.
Inspect the GROUND CLAMP and its lead for damage,
repair or replace as necessary.
Be sure to physically drag the CUTTING TIP (D) on the
workpiece as you cut.
21
Page 22
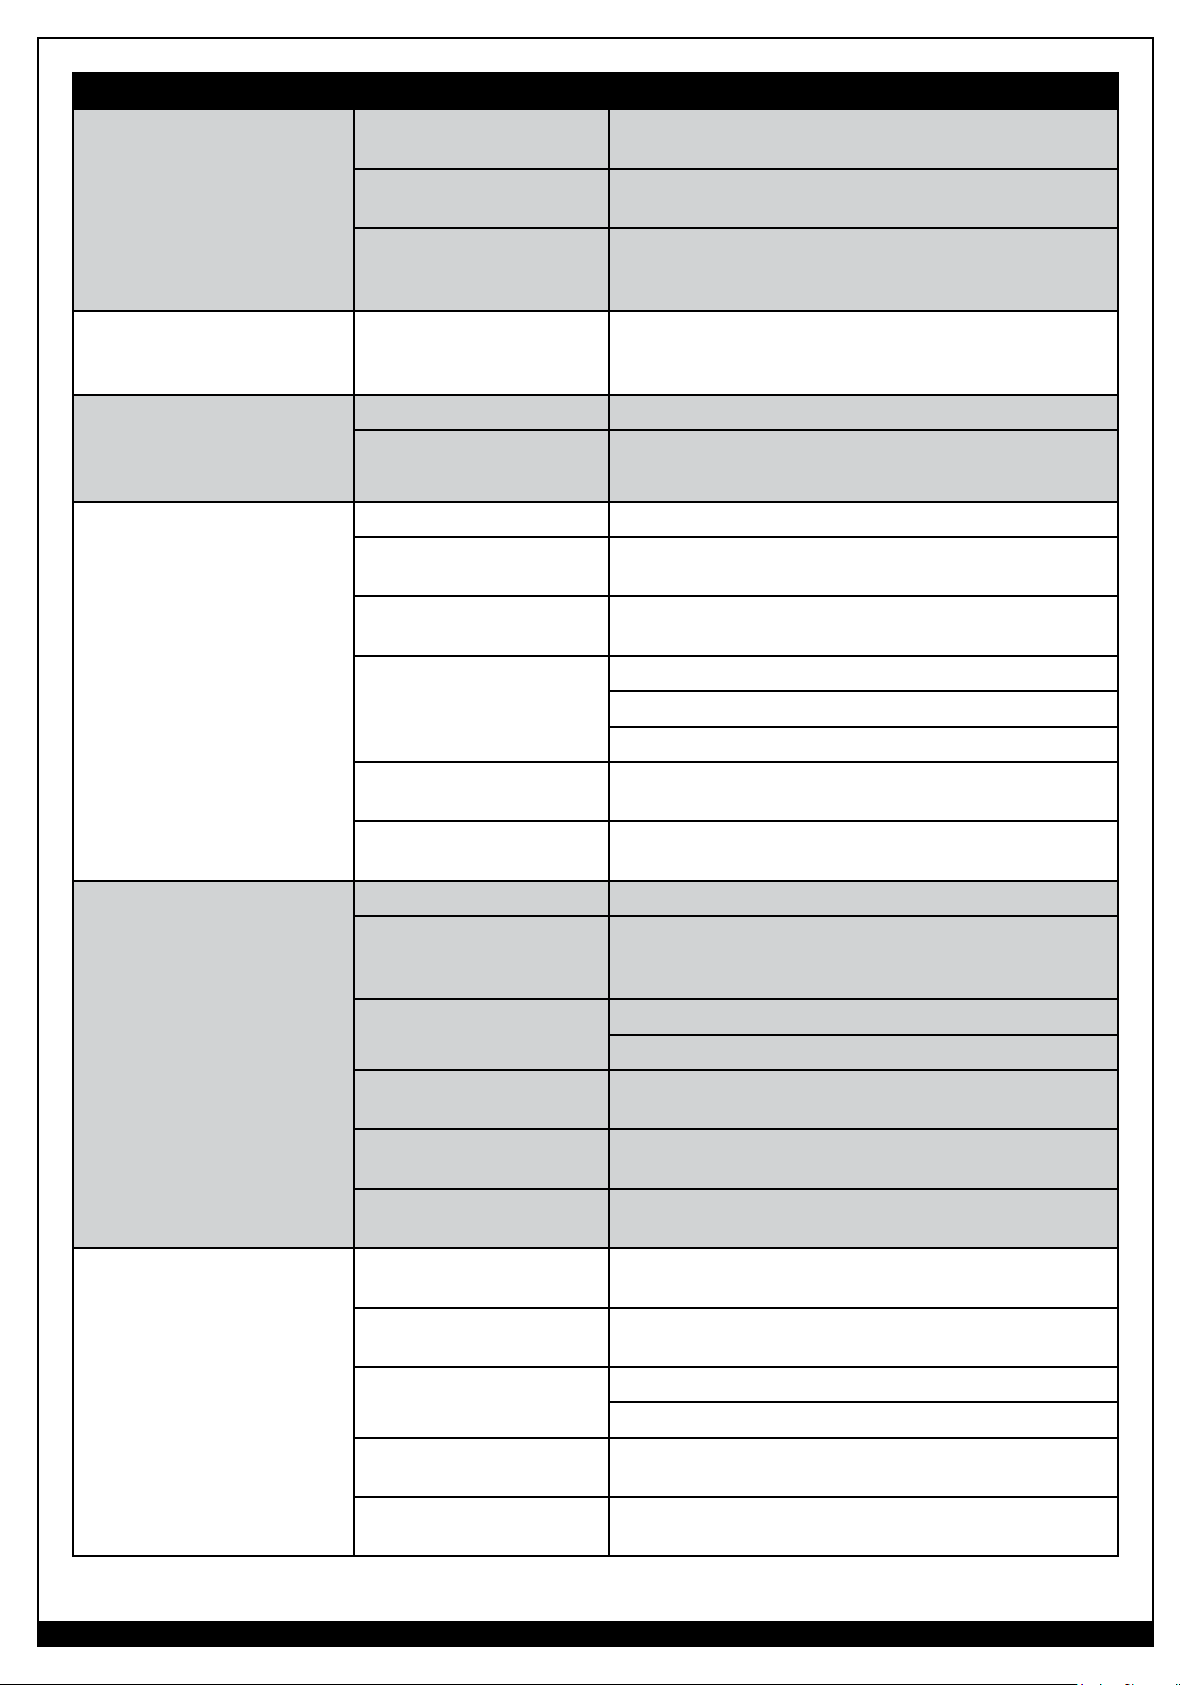
TROUBLE EXPERIENCED POSSIBLE REASONS RECOMMENDED SOLUTION
Poor cut quality.
Improper use of PLASMA
TORCH.
Review operating instructions.
Moisture coming out of the
PLASMA TORCH.
Sparks are being blown
upward and back at the
PLASMA TORCH CUTTING TIP
(D).
Insufficient cut penetration.
PLASMA TORCH parts are
worn out.
Examine the consumables for wear and replace worn
parts with new Forney consumable parts.
Moisture or oil in air supply. Excessive humidity or oil from the compressor may be
contaminating the air supply. Install a moisture filter in the
air supply line prior to machine.
Moisture or oil in air supply. Excessive humidity or oil from the compressor may be
contaminating the air supply. Install a moisture filter in the
air supply line prior to machine.
Cutting speed too fast. Decrease your torch travel speed.
Workpiece is too thick. Choose thinner workpiece material within the operational
limits of the plasma cutting machine.
Cutting speed too fast. Decrease your torch travel speed.
PLASMA TORCH is too
tilted.
Ensure that PLASMA TORCH is perpendicular to the
workpiece.
Workpiece is too thick. Choose thinner workpiece material within the operational
limits of the plasma cutting machine.
Cutting current too low. Turn current setting up.
Ensure plasma cutting machine has proper input power.
If used, eliminate or reduce length of extension cord.
Interruption of the cutting arc,
but re-ignites when triggered
again.
Excessive dross.
PLASMA TORCH parts are
worn out.
Non-genuine
manufacturer’s parts.
Examine the consumables for wear and replace worn
parts with new Forney consumable parts.
Use only genuine Forney consumables for optimum
performance.
Cutting speed too slow. Increase your torch travel speed.
PLASMA TORCH may
not be in contact with the
Be sure to physically drag the CUTTING TIP (D) on the
workpiece as you cut.
workpiece.
AC input power too low. Ensure plasma cutting machine has proper input power.
If used, eliminate or reduce length of extension cord.
PLASMA TORCH parts are
worn out.
Non-genuine
manufacturer’s parts.
GROUND CABLE (4) is
disconnected.
Cutting speed too slow
Examine the consumables for wear and replace worn
parts with new Forney consumable parts.
Use only genuine Forney consumables for optimum
performance.
Securely CLAMP the GROUND CABLE to the material
being cut, as close to the work area as possible.
Increase your torch travel speed.
(bottom dross).
Cutting speed too fast (top
Decrease your torch travel speed.
dross).
22
Cutting current too low. Ensure plasma cutting machine has proper input power.
If used, eliminate or reduce length of extension cord.
PLASMA TORCH parts are
worn out.
Non-genuine
manufacturer’s parts.
WWW.FORNEYIND.COM
Examine the consumables for wear and replace worn
parts with new Forney consumable parts.
Use only genuine Forney consumables for optimum
performance.
Page 23
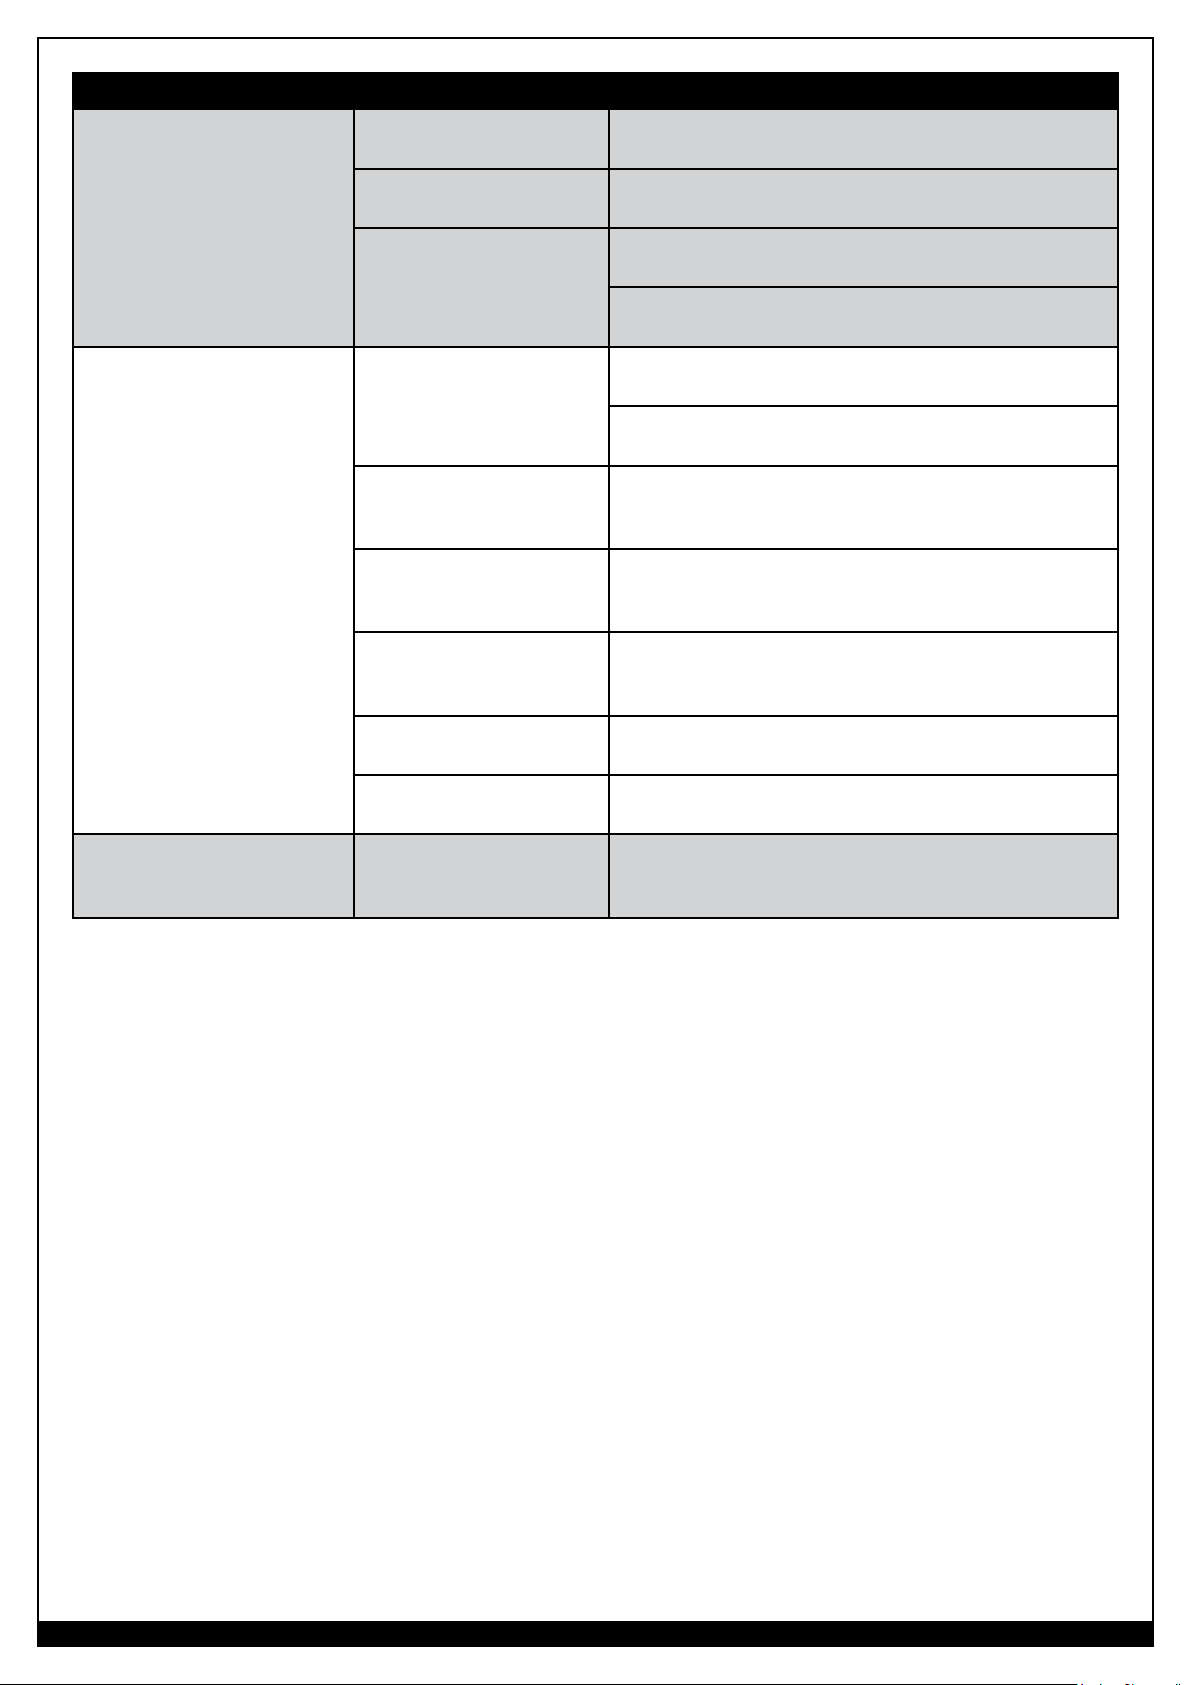
TROUBLE EXPERIENCED POSSIBLE REASONS RECOMMENDED SOLUTION
Tilted cut edge angle (not
perpendicular).
PLASMA TORCH position
not correct.
Ensure that PLASMA TORCH is perpendicular to the
workpiece.
Excessive wear of the
CUTTING TIP (D) or
ELECTRODE (B).
Workpiece thickness is near
the capacity of the machine.
Asymmetric wear of
CUTTING TIP hole and/or
wrong assemblage of the
PLASMA TORCH parts.
Cut thinner material. 3/8” thick material cuts will not
have a clean cut edge.
Check PLASMA TORCH consumables for wear and
proper installation.
Examine the consumables for wear and replace worn
parts with new Forney consumable parts.
Air pressure too low. Inspect air compressor, air lines, and filters for proper
operation.
Inspect consumables for obstructions and proper
installation.
Exceeding plasma cutting
machine capability
Choose thinner workpiece material within the operational
limits of the plasma cutting machine.
(material too thick).
Moisture or oil in air supply. Excessive humidity or oil from the compressor may be
contaminating the air supply. Install a moisture filter in the
air supply line prior to machine.
Improperly assembled or
loose PLASMA TORCH
Check PLASMA TORCH consumables for proper
installation.
consumables
Damaged PLASMA TORCH
consumable.
Check PLASMA TORCH consumables for damage and
replace if damaged.
Overheating.
Non-genuine
manufacturer’s parts.
Exceeding duty cycle of the
plasma cutting machine.
Use only genuine Forney consumables for optimum
performance.
Allow unit to cool with internal fan running, once cool
reduce arc cutting time to below duty cycle rating of the
plasma cutting machine.
WWW.FORNEYIND.COM
23
Page 24
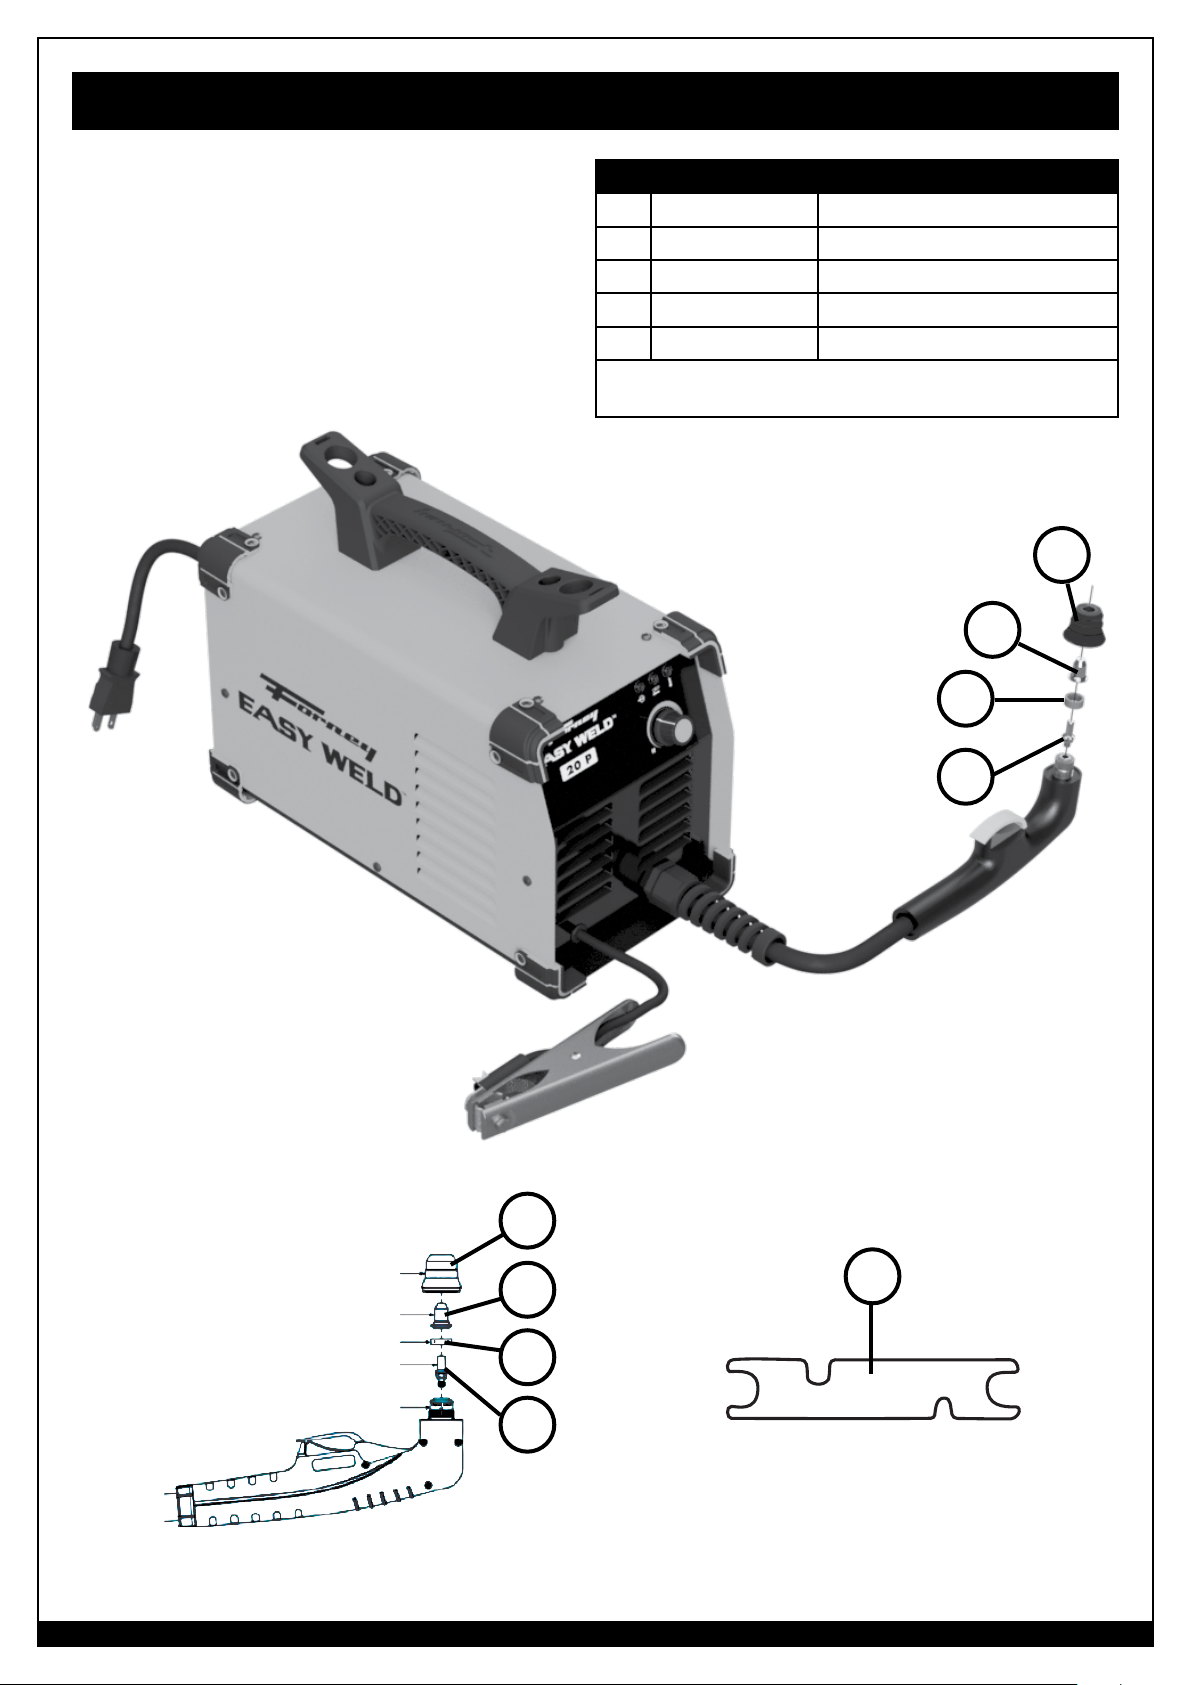
Machine Parts Diagram & Consumables List
NO. PART NUMBER ITEM DESCRIPTION
1
85755 / 85392* Electrode
2 85393 Air Diffuser Ring (Swirl Ring)
3 85392* Cutting Tip
4 85394 Shield Cup
5 85396 Wrench for Electrode
*85392 is a 4-pack of consumables containing 2 electrodes
and 2 cutting tips. 85755 is a 2-pack of electrodes.
4
3
2
1
4
SHIELD CUP WITH TWO HOLES
CUTTING TIP WITH
HOLE ø0.65mm
AIR DIFFUSER RING
ELECTRODE
3
2
5
TORCH BODY
PROPER CONSUMABLE ASSEMBLY
FOR PLASMA TORCH HEAD
24
1
WWW.FORNEYIND.COM
WRENCH FOR ELECTRODE (1)
Page 25
User Notes
_______________________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
WWW.FORNEYIND.COM
25
Page 26
COUPEUSE AU PLASMA 20 P
MANUEL D’UTILISATION
CARACTÉRISTIQUES :
• Utilise la technologie de chalumeau à traînée
d’arc électrique qui vous permet de déplacer
(traîner) le chalumeau directement sur la surface
du métal pour des coupes plus précises
• Épaisseur de coupe recommandée jusqu'à
1/4” (7,94 mm) (coupe nette) et jusqu’à 3/8”
(9,53 mm) (sectionnement)
• Tension d'entrée 120 volts; circuit de 20 à
15 ampères (adaptateur inclus)
• Sortie maximale 20 ampères
• Facile à utiliser
• Sécheur et régulateur de pression d'air internes
• Protection contre les surcharges thermiques
• Refroidissement à l’air après arrêt pour une
durée de vie accrue des consommables
• Ventilateur interne
• Certification CSA
PARFAITE POUR :
Découpe de tôle, carrosserie, équipement agricole,
CVCA, plomberie, bricolage
COMPREND :
Coupeuse au plasma, fiche d'adaptation de 20
–15 ampères, chalumeau au plasma, ensemble
supplémentaire de consommables, câble de mise à
la terre et prise de masse
FRANÇAIS
26
26
WWW.FORNEYIND.COM
WWW.FORNEYIND.COM
CAT# 251
RÉV 10.11.2017
Page 27
CINQ FAÇONS DE
COMMANDER
La promesse Forney
Page Web : www.forneyind.com
Téléphone : +1 800 521-6038
Télécopieur : +1 970 498-9505
Courrier : Forney Industries
2057 Vermont Drive
Fort Collins, CO 80525
Courriel : [email protected]
Établissements aux ÉtatsUnis :
- Fort Collins, CO
- Tipp City, OH
Votre réussite nous tient à cœur, peu importe l’endroit, la taille
ou les besoins. Nous comprenons que votre objectif est de bien
accomplir votre travail et nous sommes là pour vous aider.
Message du président
Nous commercialisons des outils, de l’équipement et des
accessoires de la plus grande qualité pour les bricoleurs et les
professionnels. Notre passion et notre dévouement à introduire
de nouveaux produits sur les marchés industriel et de la vente au
détail, ainsi que notre service personnalisé, sont sans précédent
dans l’industrie. Notre capacité d’écoute des besoins de nos
clients nous permet de créer des solutions afin de régler leurs
problèmes.
Notre dévouement à offrir un service après-vente de la plus
grande qualité au sein de notre siège social ainsi que le service
que nous offrons dans notre domaine sont inégalés. Il nous
tient à cœur de trouver les meilleures solutions pour répondre
aux besoins de nos clients. Surtout, nos employés feront preuve
du même respect et de la même attitude attentive au sein de
l’organisation et avec chaque client Forney. Notre objectif consiste
à dépasser les attentes de nos clients grâce à des personnes
capables, guidées par les mêmes valeurs et dévouement.
Copyright© 2017 Forney Industries,
inc. Tous droits réservés. Toute reproduction ou distribution non autorisée
est sujette aux lois américaines sur le
droit d’auteur.
Nous travaillons sans relâche pour que nos clients nous fassent
confiance grâce à notre engagement indéfectible auprès d’eux,
notre intégrité, notre travail d’équipe, l’innovation des produits
Forney ainsi que nos 80 années de qualité inégalée.
Nous réussissons lorsque nos clients réussissent.
STEVEN G. ANDERSON, président et directeur général
WWW.FORNEYIND.COM
27
Page 28
ARRÊTEZ!
NE RETOURNEZ PAS
AU MAGASIN
Si vous avez des questions ou des problèmes avec votre nouvelle
coupeuse au plasma, veuillez appeler le service à la clientèle au
+1 800 521-6038,
du lundi au vendredi de 7h à 17h (HNR) ou rendez-vous sur
www.forneyind.com/about-us/contact-us.
Veuillez prendre le temps d’enregistrer votre produit à
l'adresse
www.forneyind.com/support/product-registration.
Merci et profitez pleinement de votre nouvelle coupeuse
au plasma.
Pour obtenir les
informations les plus
récentes concernant la
garantie,
rendez-vous sur www.
28
forneyind.com
WWW.FORNEYIND.COM
Page 29
Table des matières
GARANTIE ................................................................................................................................................................ 28
TABLE DES MATIÈRES .................................................................................................................................................29
LÉGENDE DES SYMBOLES .......................................................................................................................................... 30
RÉSUMÉ DE SÉCURITÉ ............................................................................................................................................... 30
PROPOSITION 65 DE L’ÉTAT DE LA CALIFORNIE .................................................................................................. 30
NORMES DE SÉCURITÉ PRINCIPALES ................................................................................................................... 30
INFORMATION EMF ........................................................................................................................................... 31
RISQUES DU COUPAGE PLASMA ........................................................................................................................ 31
SYMBOLES ADDITIONNELS POUR L’INSTALLATION, L’UTILISATION ET L’ENTRETIEN ............................................... 34
CONTENU DE LA BOÎTE ............................................................................................................................................. 35
INSTALLATION .......................................................................................................................................................... 36
SPÉCIFICATIONS DE LA COUPEUSE AU PLASMA ................................................................................................ 36
SÉLECTION DU SITE ............................................................................................................................................ 36
BRANCHEMENT DU CÂBLE D’ALIMENTATION D’ENTRÉE ..................................................................................... 36
UTILISATION DE LA FICHE D’ADAPTATION DE 20 – 15 AMPÈRES ........................................................................ 37
GÉNÉRATEURS ................................................................................................................................................... 37
RALLONGES ...................................................................................................................................................... 37
VENTILATION ..................................................................................................................................................... 37
AVERTISSEMENTS ADDITIONNELS ...................................................................................................................... 37
PRÉSENTATION DE VOTRE COUPEUSE AU PLASMA .................................................................................................... 38
DESCRIPTION ..................................................................................................................................................... 38
RÉGLAGE DE LA COUPEUSE AU PLASMA ........................................................................................................... 38
CONFIGURATION ET COMMANDES DE LA COUPEUSE AU PLASMA ................................................................... 39
EXIGENCES DE MISE À LA TERRE ........................................................................................................................ 39
ALIMENTATION EN AIR ...................................................................................................................................... 39
PIÈCES CONSOMMABLES DU CHALUMEAU (REMPLACEMENT OU INSPECTION DES CONSOMMABLES) ............. 40
UTILISATION ............................................................................................................................................................. 41
PRISE DE MASSE ET CÂBLE DE MISE À LA TERRE.................................................................................................. 41
MISE EN MARCHE DU SYSTÈME ......................................................................................................................... 41
VÉRIFICATION DE LA QUALITÉ DE L’ALIMENTATION EN AIR .................................................................................41
PLAQUE SIGNALÉTIQUE DU RENDEMENT ET FACTEUR D’UTILISATION................................................................. 41
PROTECTION THERMIQUE INTERNE .................................................................................................................... 42
CAPACITÉ DE COUPE ......................................................................................................................................... 42
COUPAGE ......................................................................................................................................................... 42
ENTRETIEN ET RÉPARATION .......................................................................................................................................44
ENTRETIEN GÉNÉRAL ......................................................................................................................................... 44
ENTRETIEN DES CONSOMMABLES ..................................................................................................................... 45
DÉPANNAGE ............................................................................................................................................................ 46
SCHÉMA DES PIÈCES ET LISTE DE CONSOMMABLES ................................................................................................... 50
REMARQUES POUR L’UTILISATEUR ............................................................................................................................. 51
WWW.FORNEYIND.COM
29
Page 30
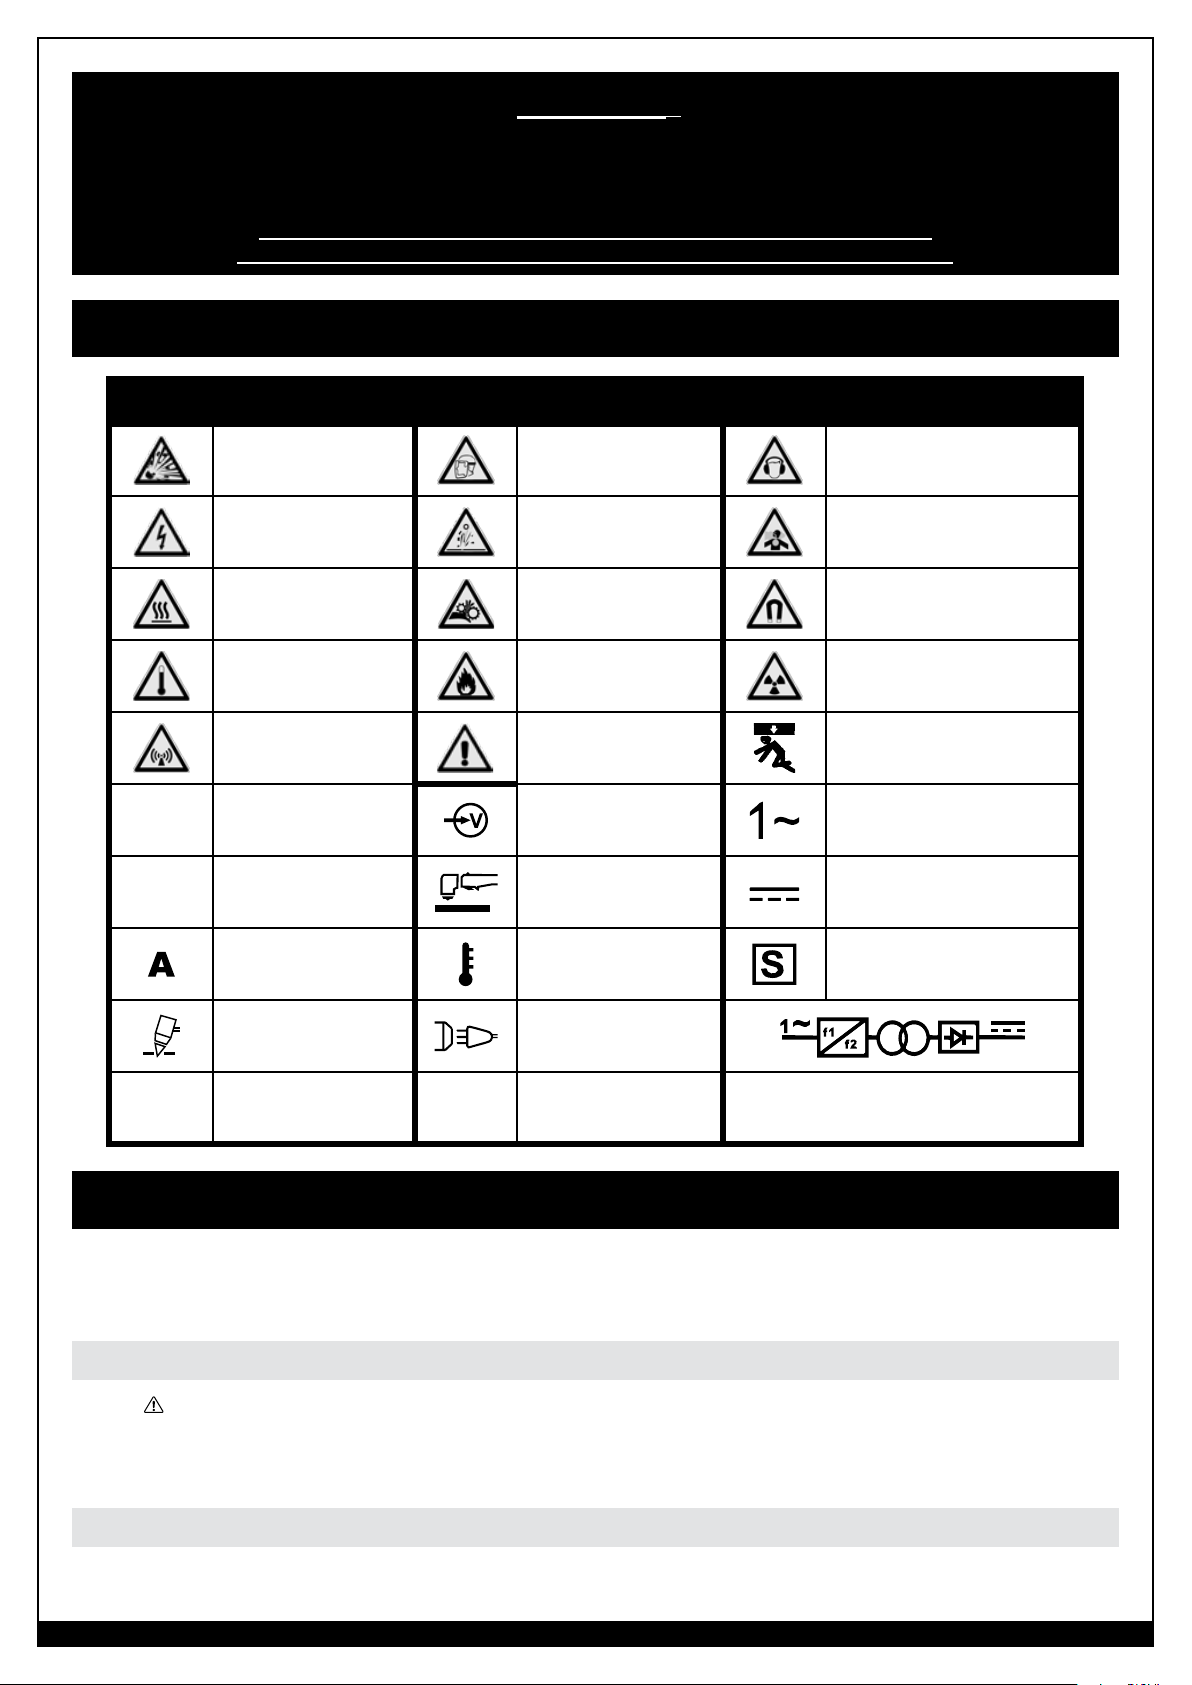
ATTENTION!
AVANT D’INSTALLER OU D’UTILISER L’APPAREIL OU D’EFFECTUER LA MAINTENANCE DE CELUI-CI, LIRE ATTENTIVEMENT
LE CONTENU DU PRÉSENT MANUEL, EN ACCORDANT UNE ATTENTION PARTICULIÈRE AUX RÈGLES DE SÉCURITÉ ET
AUX RISQUES.
Dans le cas où les instructions ne seraient pas claires, merci de contacter votre
revendeur Forney autorisé ou le service à la clientèle Forney au +1 800 521-6038
Légende des symboles
SYMBOLE
I
O
SIGNIFICATION
RISQUE
D’EXPLOSION
DANGER
ÉLECTRIQUE
RISQUE DE BRÛLURE
RISQUE DE
SURCHAUFFE
INTERFÉRENCE
ÉLECTROMAGNÉTIQUE
SYMBOLE SIGNIFICATION SYMBOLE SIGNIFICATION
ÉQUIPEMENT
DE PROTECTION
INDIVIDUELLE NÉCESSAIRE
RISQUE DE RAYON
D'ARC
RISQUE DE PIÈCE
MOBILE
RISQUE D’INCENDIE
AVERTISSEMENT/
MISE EN GARDE
MARCHE TENSION D’ENTRÉE
ARRÊT
INTENSITÉ DU
COURANT
CHALUMEAU COUPEUR
AU PLASMA AMORCÉ
TEMPÉRATURE
DANGER SONORE
RISQUE D'ÉMANATIONS, DE
GAZ ET DE VAPEURS
RISQUE DE CHAMP
MAGNÉTIQUE
INTERFÉRENCE AU
RAYONNEMENT HF
RISQUE DE CHUTE
D’ÉQUIPEMENT
COURANT ALTERNATIF (CA)
MONOPHASÉ
COURANT CONTINU (CC)
CONVIENT AUX OPÉRATIONS DE COUPAGE
DANS UN ENVIRONNEMENT PRÉSENTANT UN
RISQUE ACCRU DE DÉCHARGE ÉLECTRIQUE
COUPAGE À L’ARC
PLASMA
-
-
-
RACCORDEMENT DE
LIGNE
-
CONVERTISSEUR TRANSFORMATEUR
REDRESSEUR DE FRÉQUENCE STATIQUE
MONOPHASÉ
Résumé de sécurité
Les données contenues dans ce résumé de sécurité mettent en évidence certaines normes de sécurité.
Il est recommandé que vous vous familiarisiez avec les normes mentionnées ci-dessous avant de
commencer à utiliser votre coupeuse au plasma.
Proposition 65 de l’État de la Californie
AVERTISSEMENT : Ce produit peut vous exposer à des substances chimiques, notamment le plomb, reconnues par
l’État de Californie pour provoquer le cancer et des malformations congénitales ou d’autres anomalies de reproduction.
Pour plus de renseignements, consulter www.P65Warnings.ca.gov. P65 détails sur forneyind.com. Se laver les mains
après utilisation.
Normes de sécurité principales
• ANSI Z49.1 : SÉCURITÉ EN SOUDAGE ET COUPAGE - Disponible auprès de la Société américaine de soudage
(American Welding Society), 550 NW Le Jeune Road, Miami, FL 33126 Téléphone +1 800 443-9353, Télécopieur
30
WWW.FORNEYIND.COM
Page 31
+1 305 443-7559 - www.amweld.org ou www.aws.org.
• OSHA 29 CFR, Partie 1910, Sous-partie Q. : SOUDAGE, COUPAGE ET BRASAGE - Disponible auprès du bureau
OSHA de votre état ou du Département du Travail des États-Unis OSHA, bureau des affaires publiques, Salle
N3647, 200 Constitution Ave., Washington, DC 20210 - www.osha.gov
• AWS F4.1 : PRATIQUES SÉCURITAIRES DE PRÉPARATION AU SOUDAGE ET AU COUPAGE DE CONTENANTS ET
TUYAUTERIES - Disponible auprès de la Société américaine de soudage (American Welding Society), 550 NW Le
Jeune Road, Miami, FL 33126 Téléphone +1 800 443-9353, Télécopieur +1 305 443-7559 - www.amweld.org ou
www.aws.org.
• AWS A6.0 : SOUDAGE ET COUPAGE DE CONTENEURS AYANT RENFERMÉ DES COMBUSTIBLES - Disponible
auprès de la Société américaine de soudage (American Welding Society), 550 NW Le Jeune Road, Miami, FL
33126 Téléphone +1 800 443-9353, Télécopieur +1 305 443-7559 - www.amweld.org ou www.aws.org.
• NFPA 70 : CODE NATIONAL DE L’ÉLECTRICITÉ (ÉTATS-UNIS) - Disponible auprès de l’Association nationale de
protection contre le feu (National Fire Protection Association), 1 Batterymarch Park, P.O. Box 9101, Quincy, MA
02269-9101 Téléphone +1 617 770-3000 Télécopieur +1 617 770-0700 - www.nfpa.org
• CGA Publication P-1 : MANUTENTION SÉCURITAIRE DES CONTENANTS DE GAZ COMPRIMÉ - Disponible
auprès de l’Association des gaz comprimés (Compressed Gas Association), 14501 George Carter Way, Suite 103,
Chantilly, VA 20151 Téléphone +1 703 788-2700 Télécopieur +1 703 961-1831 - www.cganet.com
• CAN/CSA W117.2 - Règles de SÉCURITÉ EN SOUDAGE ET COUPAGE. disponible chez l’Association canadienne
de normalisation (Canadian Standards Association) 178 Rexdale Blvd., Etobicoke, Ontario M9W 1R3 - www.csa.ca
• ANSI Z87.1 - PRATIQUES SÉCURITAIRES POUR LA PROTECTION DES YEUX ET DU VISAGE AU TRAVAIL ET DANS
LES ÉCOLES - Disponible auprès de l’Institut de normalisation américaine (American National Standards Institute), 11
West 42nd St., New York, NY 10036 Téléphone +1 212 642-900, Télécopieur +1 212 398-0023 - www.ansi.org
• NFPA 51B : NORME POUR LA PRÉVENTION DES INCENDIES LORS DU SOUDAGE, DU COUPAGE ET D’AUTRES
TECHNIQUES DE TRAVAIL À CHAUD - Disponible auprès de l’Association nationale de protection contre le feu
(National Fire Protection Association), 1 Batterymarch Park, P.O. Box 9101, Quincy, MA 02269-9101 Téléphone
+1 617 770-3000 Télécopieur +1 617 770-0700 - www.nfpa.org
• AWS C5.2 - PRATIQUES RECOMMANDÉES POUR LE COUPAGE À L’ARC PLASMA ET LE GOUGEAGE - Disponible
auprès de la Société américaine de soudage (American Welding Society), 550 NW Le Jeune Road, Miami, FL 33126
Téléphone +1 800 443-9353, Télécopieur +1 305 443-7559 - www.amweld.org ou www.aws.org
Information EMF
Le courant de soudage ou de coupage qui circule dans les câbles produit des champs électromagnétiques. Ceux-ci
ont soulevé et soulèvent encore certains questionnements. Toutefois, après examen, le comité du Conseil national
de recherches (National Research Council) a conclu que : « Selon le jugement du comité, l’ensemble des preuves
n’a pas démontré que l’exposition à des champs électriques et magnétiques de fréquence-puissance représente
un danger pour la santé. » Toutefois, des études sont toujours en cours et les preuves continuent d’être examinées.
Jusqu’à ce que les conclusions finales des recherches aient été obtenues, il serait peut-être souhaitable de réduire
votre exposition aux champs électromagnétiques pendant le soudage.
Afin de réduire les champs magnétiques sur le lieu de travail, suivez les procédures suivantes :
1. conservez les câbles rapprochés en les torsadant ou en utilisant du ruban adhésif si possible;
2. placez les câbles d’un seul côté et tenez-les éloignés de l’utilisateur;
3. n’enroulez pas les câbles autour de votre corps;
4. maintenez la coupeuse au plasma et les câbles le plus loin possible de l’opérateur;
5. connectez la PRISE DE MASSE (4) sur la pièce à souder le plus près possible de la coupure ou de la soudure.
À PROPOS DES STIMULATEURS CARDIAQUES ET DES PROTHÈSES AUDITIVES : Les
personnes portant un stimulateur cardiaque ou des prothèses auditives doivent consulter leur médecin. Si vous
obtenez l’accord de votre médecin, nous vous recommandons de suivre les procédures ci-dessus.
Risques du coupage à l’arc plasma
LE COUPAGE PEUT PROVOQUER UN INCENDIE OU UNE EXPLOSION. Le coupage à
l’arc produit des jaillissements de métal chaud et d’étincelles. Les étincelles et le métal chaud, ainsi que la pièce à
couper et l’équipement chauds peuvent causer des incendies et des brûlures. Vérifiez et assurez-vous que l’endroit
est sécuritaire avant d’effectuer tout travail de coupage.
• Ne coupez pas dans un endroit avant de l’avoir vérifié et d’avoir éliminé tous les matériaux combustibles et/ou
inflammables. Les étincelles et le laitier peuvent être projetés jusqu’à 35 pieds (10,7 mètres) et peuvent passer
à travers les petites fissures et ouvertures. Si la pièce à couper et les éléments combustibles ne peuvent pas être
WWW.FORNEYIND.COM
31
Page 32
32
séparés par un minimum de 35 pieds (10,7 mètres), protégez-vous contre l’inflammation à l’aide de dispositifs
de protection adaptés, parfaitement ajustés et résistants au feu.
• Connectez le CÂBLE DE MISE À LA TERRE (4) à la pièce à couper le plus près possible de la zone de soudage
ou de coupage. Ne connectez pas de CÂBLE DE MISE À LA TERRE à la charpente du bâtiment ou autres
emplacements éloignés de la zone de soudage ou de coupage. Cela accroît la possibilité que le courant de
soudage/coupage ne traverse les circuits de courant alternatif, ce qui engendre des risques d’incendie et
d’autres risques pour la sécurité.
• Évitez de souder, de couper ou d’effectuer tout autre travail semblable sur des barils, des tambours, des
réservoirs ou d’autres récipients usagés ayant contenu des substances inflammables ou toxiques. Les techniques
pour retirer les substances et les vapeurs inflammables, pour rendre un récipient usagé sécuritaire pour le
soudage ou pour couper, sont assez complexes et nécessitent une formation spéciale.
• Ne coupez pas dans une atmosphère contenant des poussières ou vapeurs inflammables.
• Ne coupez pas de bouteilles, tuyaux ou récipients sous pression.
• Ne coupez pas de conteneurs ayant renfermé des combustibles.
• Ne portez pas de gants ou autres vêtements contenant de l’huile, de la graisse ou toute autre substance
inflammable.
• Ne portez pas de produits capillaires inflammables.
• Vous devez avoir de l’équipement extincteur d’incendie à portée de la main prêt à être utilisé immédiatement.
Nous recommandons un extincteur d’incendie chimique portatif de type ABC.
• Assurez-vous que le sol de la zone de travail est en bon état, solide et sécuritaire, de préférence en béton ou en
maçonnerie, non carrelé ou recouvert de moquette ou de tout autre matériau inflammable.
• Protégez les murs, les plafonds et les planchers inflammables avec des protecteurs résistants à la chaleur.
• Avant de quitter la zone de travail, assurez-vous de l’absence d’étincelles, de métal rougeoyant, de laitier ou
de flammes.
• Portez des vêtements exempts d’huile ou de toute autre substance inflammable, tels que des gants en cuir, une
chemise ou un chandail en coton épais sans matières synthétiques, un pantalon sans revers et des chaussures
fermées. Gardez les cheveux longs attachés.
• Enlevez tout combustible, comme des briquets et des allumettes avant toute opération de soudage ou de
coupage.
• Respectez les exigences de l’OSHA et de la NFPA pour le travail à chaud et gardez un extincteur à proximité.
LES DÉCHARGES ÉLECTRIQUES PEUVENT ÊTRE MORTELLES. Toucher des pièces électriques
branchées peut causer des décharges électriques mortelles ou de graves brûlures. Le CHALUMEAU AU PLASMA (9) et
le circuit de travail sont sous tension lorsque la sortie est activée. Le circuit de puissance d’entrée et les circuits internes
de la machine sont aussi sous tension lorsque l’INTERRUPTEUR MARCHE/ARRÊT (2) est sur MARCHE. Le coupage à
l’arc plasma exige des tensions plus élevées que le soudage pour amorcer et maintenir l’arc (une tension de 200 à 400
volts en c.c. est fréquente). Ce procédé fait également intervenir des chalumeaux munis de systèmes de verrouillage
qui éteignent la machine lorsque le BOUCLIER (E) est desserré ou si la BUSE DE COUPAGE (D) entre en contact avec
l’ÉLECTRODE (B) pendant l’utilisation de la machine. L’équipement mal installé ou mal mis à la terre représente un risque.
• N’entrez pas, de quelque manière que ce soit, en contact physique avec toute pièce du circuit de courant de
coupage. Le circuit de courant de coupage comprend :
a. la pièce à couper ou tout autre matériau conducteur en contact avec celle-ci;
b. la PRISE DE MASSE;
c. l’ÉLECTRODE ou la BUSE DE COUPAGE.
• Ne coupez pas dans un endroit humide ou n’entrez pas en contact avec une surface humide ou mouillée.
• Ne tentez pas de couper si une partie de vos vêtements ou de votre corps est mouillée.
• Ne laissez pas l’équipement de coupage entrer en contact avec de l’eau ou de l’humidité.
• Ne traînez pas les câbles ou le CHALUMEAU AU PLASMA dans de l’eau ou de l’humidité ou ne les laissez pas
entrer en contact avec de l’eau ou de l’humidité.
• Ne touchez pas la machine ou ne tentez pas d’allumer ou d’éteindre la machine si une partie de votre corps ou
de vos vêtements est humide ou si vous êtes en contact physique avec de l’eau ou de l’humidité.
• Ne tentez pas de brancher la machine dans la source d’alimentation si une partie de votre corps ou de vos
vêtements est humide ou si vous êtes en contact physique avec de l’eau ou de l’humidité.
• Ne connectez pas la PRISE DE MASSE sur un conduit électrique ou ne coupez pas sur un conduit électrique.
• Ne modifiez pas le CÂBLE D’ALIMENTATION D’ENTRÉE (3) ou la prise de quelque manière que ce soit.
• Ne tentez pas de brancher la machine dans une source d’alimentation si le contact de mise à la terre du câble
d’alimentation est plié, brisé ou manquant.
WWW.FORNEYIND.COM
Page 33
• Ne laissez pas la machine branchée à une source d’alimentation ou ne tentez pas de couper si la machine, les
câbles ou le site de découpe sont exposés à toute forme de précipitation atmosphérique ou d’embruns d’eau salée.
• Ne transportez pas les câbles enroulés autour des épaules ou de toute autre partie de votre corps lorsqu’ils sont
branchés dans la machine.
• Ne modifiez pas le câblage, les connexions à la terre, les interrupteurs ou les fusibles de cet appareil de
coupage.
• Portez des gants de soudage pour isoler vos mains du circuit de découpe.
• Gardez tous les récipients contenant des liquides suffisamment éloignés de la coupeuse au plasma et de la
zone de travail de sorte que, si du liquide est renversé, celui-ci ne puisse pas entrer en contact avec une pièce
de la machine ou du circuit de découpe électrique.
• Remplacez immédiatement toute pièce fissurée ou endommagée qui est isolée ou qui joue le rôle d’isolant
comme les câbles ou le CHALUMEAU AU PLASMA.
IL RESTE UNE FORTE TENSION CONTINUE SUR LES PIÈCES INTERNES DES
MACHINES À CONVERTISSEUR APRÈS LA COUPURE DE LA PUISSANCE D’ENTRÉE.
Avant de toucher l’intérieur du boîtier ou d’effectuer toute opération de maintenance, mettez l’appareil hors
tension, débranchez le CÂBLE D’ALIMENTATION D’ENTRÉE et laissez suffisamment de temps pour permettre aux
condensateurs de se décharger (à l’aide d’un voltmètre, vérifiez toute absence de tension [0 V] entre les bornes du
condensateur).
LES PIÈCES QUI EXPLOSENT PEUVENT BLESSER.
Sur les machines à convertisseur sous tension, les pièces défectueuses peuvent exploser ou faire exploser d’autres
pièces. Portez toujours une visière et des manches longues lorsque vous faites l’entretien des convertisseurs.
LES ÉTINCELLES PEUVENT BLESSER.
• Portez une visière approuvée ou des lunettes de sécurité munies de protecteurs latéraux.
• Portez une protection adéquate pour vous protéger la peau. Portez des bouchons ou des protecteurs d’oreilles
ignifuges pour empêcher les étincelles d’y entrer.
LES RAYONS D’ARC PEUVENT BRÛLER LES YEUX ET LA PEAU.
Les rayons d’arc produits par l’opération de coupage produisent d’intenses rayons visibles et invisibles (ultraviolets
et infrarouges) qui peuvent brûler les yeux et la peau.
• Portez une protection faciale (casque ou visière) munie de l’écran filtre approprié pour vous protéger le visage
et les yeux lorsque vous coupez ou regardez.
• Portez des lunettes de sécurité approuvées avec des protecteurs latéraux sous votre casque ou visière.
• Utilisez des écrans protecteurs ou des barrières de protection pour protéger les autres des coups d’arc et des
éclats aveuglants; avertissez les autres de ne pas regarder l’arc.
• Consultez la norme ANSI Z49.1 concernant les recommandations sur les écrans de l’OSHA 29CFR.
LE BRUIT PEUT ENDOMMAGER L’AUDITION.
Le bruit peut causer une perte auditive permanente. Les procédés de coupage au plasma peuvent causer des
niveaux sonores qui dépassent les limites sécuritaires. Vous devez protéger vos oreilles contre les bruits forts pour
prévenir la perte auditive.
• Afin de protéger votre ouïe contre les bruits forts, portez des bouchons ou des protecteurs d’oreilles.
• Les niveaux sonores doivent être mesurés pour vous assurer que les décibels (son) ne dépassent pas les niveaux
sécuritaires.
LES ÉMANATIONS, GAZ ET VAPEURS PEUVENT CAUSER DE L’INCONFORT, DES
MALADIES ET LA MORT! Afin de réduire les risques, veuillez lire, comprendre et suivre les consignes de
sécurité. De plus, assurez-vous que toute autre personne utilisant cet équipement ou se trouvant dans la zone de
soudage comprend et respecte également ces consignes de sécurité.
• Lisez et comprenez les données de sécurité et la fiche de données de sécurité.
• Ne soudez pas ou ne coupez pas avant de vous être assuré que la ventilation est adéquate selon la description
de la norme ANSI Z49.1. Si la ventilation n’est pas adéquate pour échanger toutes les émanations et tous les gaz
générés contre de l’air frais pendant le processus de soudage ou de coupage, ne soudez pas ou ne coupez pas
tant que l’opérateur (vous) et toutes les personnes à proximité ne portent pas de respirateurs à adduction d’air.
• Ne chauffez pas les métaux qui contiennent ou qui sont revêtus de matériaux produisant des vapeurs toxiques
(comme l’acier galvanisé), sauf si le revêtement a été enlevé. Assurez-vous que la zone est bien ventilée et que
l’opérateur et toutes les personnes à proximité portent des respirateurs à adduction d’air.
• Évitez de souder, de couper ou de chauffer le plomb, le zinc, le cadmium, le mercure, le béryllium, l’antimoine,
le cobalt, le manganèse, le sélénium, l’arsenic, le cuivre, l’argent, le baryum, le chrome, le vanadium, le nickel
WWW.FORNEYIND.COM
33
Page 34
ou des métaux similaires sans consulter un professionnel et sans inspecter la ventilation de la zone de travail. Ces
métaux produisent des vapeurs extrêmement toxiques qui peuvent causer de l’inconfort, des maladies et la mort.
• Ne soudez ou ne coupez pas dans des endroits à proximité de solvants à base de chlorure. Les vapeurs
d’hydrocarbure chloré, comme le trichloréthylène et le perchloroéthylène, peuvent être décomposées par la
chaleur d’un arc électrique ou par le rayonnement ultraviolet. Ces actions peuvent entraîner la formation de
phosgène, un gaz hautement toxique, ainsi que d’autres gaz irritants pour les poumons et les yeux. Ne soudez
pas ou ne coupez pas à des endroits où des vapeurs de solvants peuvent être attirées dans la zone de travail
ou à des endroits où le rayonnement ultraviolet peut pénétrer dans des zones où se trouvent ces vapeurs, même
en très petites quantités.
• Ne soudez pas ou ne coupez pas dans un endroit confiné, à moins que celui-ci soit bien ventilé ou que
l’opérateur (ainsi que toute autre personne se trouvant dans la zone) porte un respirateur à adduction d’air.
• Arrêtez de souder ou de couper si vous ressentez une irritation momentanée des yeux, du nez ou de la gorge,
laquelle indiquerait une ventilation inadéquate. Arrêtez de travailler et prenez les mesures nécessaires pour
améliorer la ventilation dans la zone de travail. Ne reprenez pas le travail si l’inconfort physique persiste.
L’ARC PLASMA PEUT CAUSER DES BLESSURES.
La chaleur dégagée par l’arc plasma peut causer de graves brûlures. La puissance de l’arc accroît grandement le
risque de brûlure. La chaleur intense et l’arc puissant peuvent rapidement couper les gants et les tissus.
• Restez loin de la BUSE DE COUPAGE du chalumeau (D).
• Ne saisissez pas de matériel près de la trajectoire de coupe.
• L’arc pilote peut causer des brûlures; tenez-vous à l’écart de la BUSE DE COUPAGE du chalumeau dès que
vous appuyez sur la gâchette.
• Portez des vêtements ignifuges adéquats recouvrant toutes les parties exposées du corps.
• Pointez le CHALUMEAU AU PLASMA en direction de la zone de travail et non pas de votre corps lorsque vous
appuyez sur la gâchette; l’arc pilote s’amorce immédiatement.
• Mettez la machine hors tension et débranchez le CÂBLE D’ALIMENTATION D’ENTRÉE avant de retirer le
BOUCLIER (E), de remplacer les consommables du chalumeau ou de désassembler le CHALUMEAU AU PLASMA.
• Utilisez uniquement le CHALUMEAU AU PLASMA livré connecté à votre coupeuse au plasma ou une pièce de
rechange certifiée.
Symboles additionnels pour l’installation, l’utilisation et l’entretien
LES PIÈCES CHAUDES PEUVENT CAUSER DE GRAVES BRÛLURES.
• Ne touchez pas les pièces chaudes à mains nues.
• Laissez les pièces refroidir avant d’intervenir sur le CHALUMEAU AU PLASMA (9).
LES PIÈCES MOBILES PEUVENT CAUSER DES BLESSURES.
• Éloignez-vous des pièces mobiles telles que les ventilateurs.
• Gardez tous les panneaux, portes, couvercles et protecteurs fermés et bien en place.
LES RÉSIDUS DE MÉTAL PEUVENT CAUSER DES BLESSURES AUX YEUX.
• Portez des lunettes de sécurité munies de protecteurs latéraux ou d’une visière.
LES CHAMPS MAGNÉTIQUES PEUVENT AVOIR DES CONSÉQUENCES SUR LES
STIMULATEURS CARDIAQUES.
• Les gens portant un stimulateur cardiaque doivent rester à l’écart.
• Les gens portant un stimulateur cardiaque doivent consulter leur médecin avant de s’approcher d’une zone de
travail de coupage plasma.
UNE SURUTILISATION PEUT ENTRAÎNER UNE SURCHAUFFE.
• Prévoyez des périodes de refroidissement; suivez le facteur nominal d’utilisation.
• Réduisez l’intensité du courant ou la durée de découpe continue afin de réduire les événements de protection
du facteur d’utilisation.
RISQUE D’EXPLOSION DE L’HYDROGÈNE.
• Lorsque vous coupez de l’aluminium sous l’eau ou avec de l’eau en contact avec le dessous de la feuille
d’aluminium, de l’hydrogène libre peut s’accumuler sous la pièce à couper et causer une explosion.
LA CHUTE DE L’APPAREIL PEUT CAUSER DES BLESSURES.
• Utilisez seulement les poignées de levage pour lever l’unité et NON le train roulant, les cylindres de gaz ou tout
autre accessoire.
34
WWW.FORNEYIND.COM
Page 35
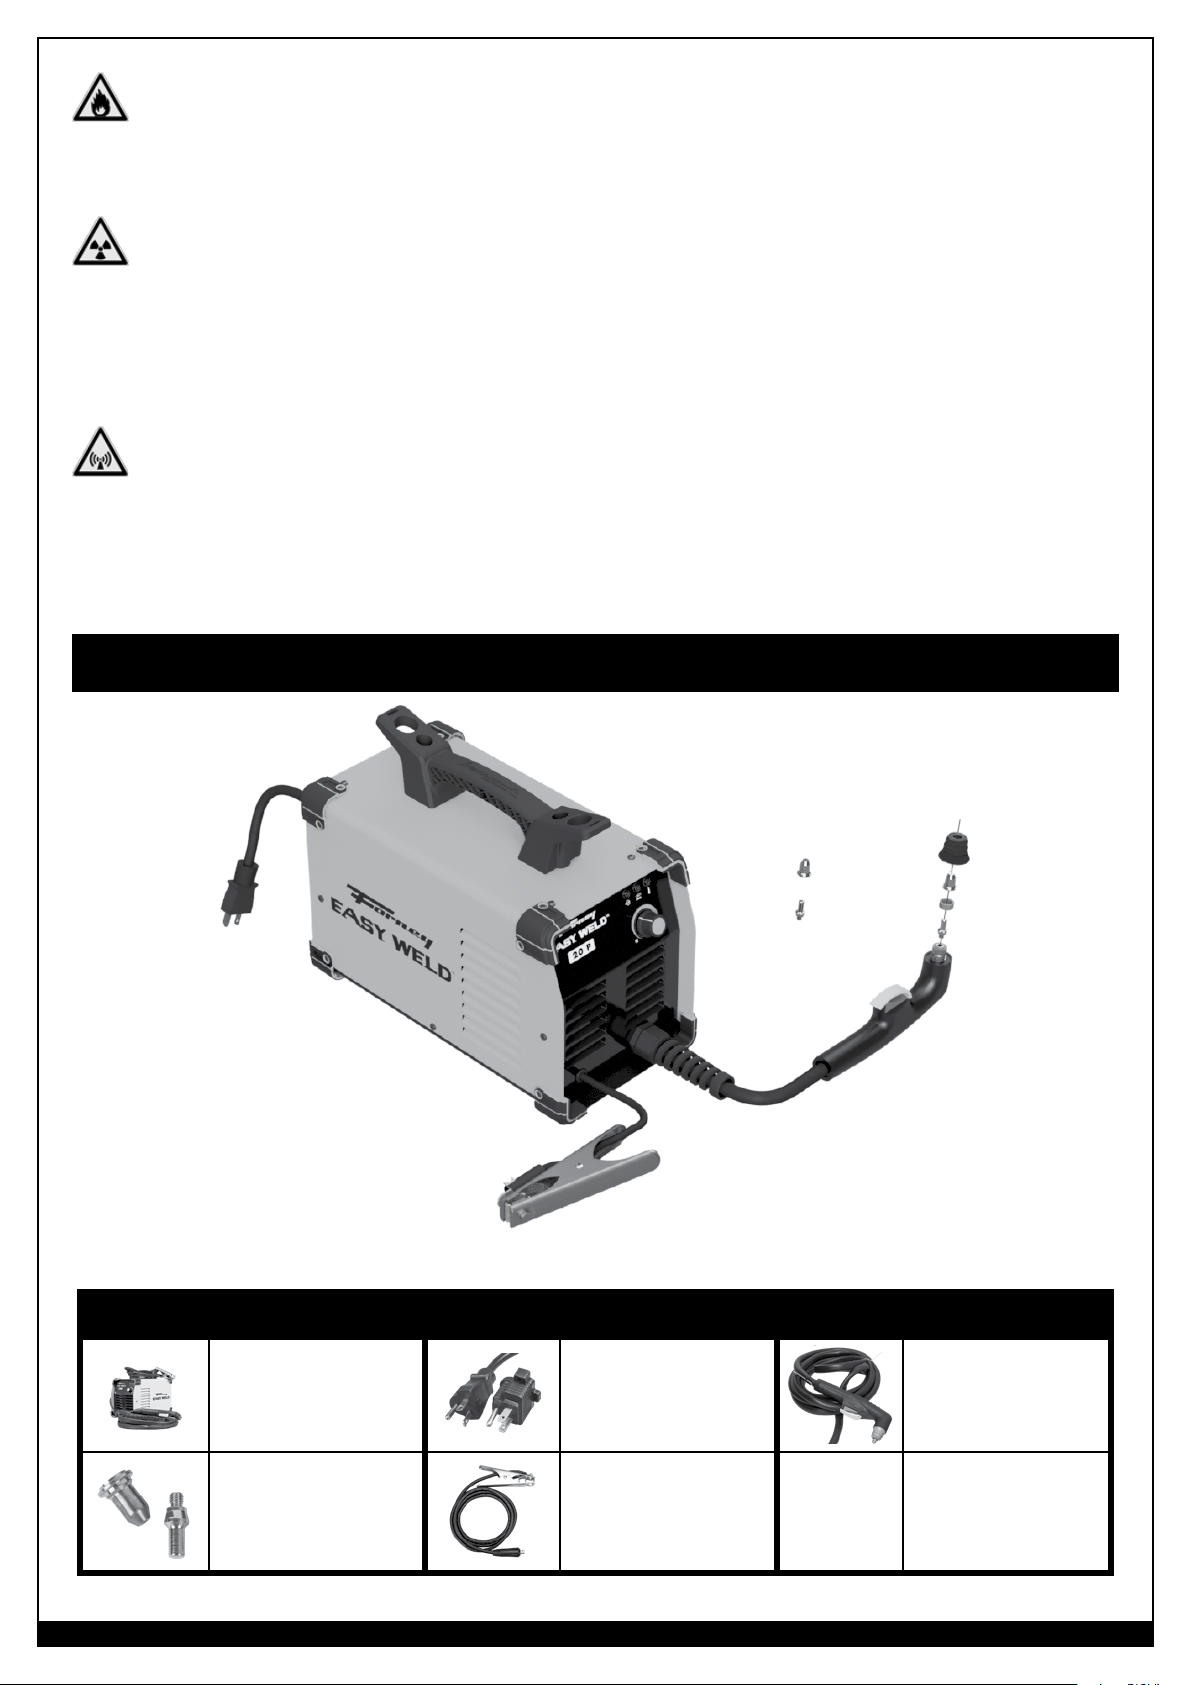
RISQUE D’INCENDIE OU D’EXPLOSION.
• Ne placez pas l’unité sur, au-dessus ou près de surfaces combustibles.
• Ne placez pas l’unité près de produits inflammables.
• Ne surchargez pas le câblage du bâtiment. Assurez-vous que le système d’alimentation électrique du bâtiment
possède les dimensions, valeurs nominales et protections adéquates pour l’utilisation de cet appareil.
LE RAYONNEMENT À HAUTE FRÉQUENCE PEUT CAUSER DE L’INTERFÉRENCE.
• Les hautes fréquences peuvent interférer avec la radionavigation, les services de sécurité, les ordinateurs et
l’équipement de communication. Seules les personnes qui connaissent les équipements électroniques devraient
s’occuper de l’installation. Il revient à l’utilisateur d’embaucher un électricien qualifié rapidement pour corriger tout
problème d’interférence causé par l’installation. Arrêtez d’utiliser l’équipement immédiatement si vous recevez une
notification de la FCC à propos de l’interférence. Faites vérifier et entretenir l’installation régulièrement. Gardez
les portes et panneaux de l’appareil bien fermés, maintenez les éclateurs au réglage approprié et utilisez des
dispositifs de mise à la terre et de blindage pour réduire au maximum les possibilités d’interférence.
LE COUPAGE À L’ARC PEUT CAUSER DE L’INTERFÉRENCE.
• L’énergie électromagnétique peut interférer avec de l’équipement électronique sensible tel que des ordinateurs
et de l’équipement fonctionnant grâce à un ordinateur comme les robots. Pour réduire les risques d’interférence,
gardez les câbles aussi courts que possible, près les uns des autres et au niveau du sol. Situez vos opérations
de coupage à 100 mètres de tout équipement électronique sensible. Assurez-vous que cette coupeuse au
plasma est installée et mise à la terre selon les directives du présent manuel. En cas d’interférences persistantes,
l’utilisateur doit prendre des mesures additionnelles telles que déplacer la machine, utiliser des câbles blindés,
utiliser des filtres antiparasites ou blinder la zone de travail.
Contenu de la boîte
•
DESCRIPTION
DE L'ARTICLE
Coupeuse au plasma
20 P Forney Easy Weld
Ensemble supplémentaire
de consommables
™
COUPEUSE AU PLASMA 20 P
DESCRIPTION DE L'ARTICLE DESCRIPTION DE L'ARTICLE
Fiche d'adaptation
de 20 – 15 ampères
Câble de mise à la terre
et prise de masse
Chalumeau au plasma
(Voir page 50 pour plus d’informations)
WWW.FORNEYIND.COM
35
Page 36
Installation
Spécifications de la coupeuse au plasma
Tension primaire (entrée) 120 V en c.a.
Sortie maximum 20A maximum
Phase Mono
Fréquence
Disjoncteur recommandé
Recommandations relatives aux rallonges
Exigences relatives au générateur
Puissance nominale et facteur d’utilisation CSA
Dimensions
Poids
Capacité de coupe Coupe nette de tôle mince en plaques de 1/4 po
50/60 Hz
Disjoncteur temporisé (action retardée) de 30 A
(20 A minimum, à capacité réduite)
3 fils conducteurs de calibre 12AWG ou supérieur,
jusqu'à 25 pi (7,6 m).
Puissance continue de 4 000 W minimum sans
fonction bas régime (ou fonction désactivée)
Veuillez consulter la plaque de données de votre
machine et la section FACTEUR D'UTILISATION de ce
manuel (page 41).
15,125” (384,18mm) X 8,125” (206,38mm) X 12”
(304,8mm)
21,5 lb (9,75 kg)
(6,35 mm)
(sectionnement jusqu'à 3/8" [9,53 mm])
Sélection du site
• Positionnez votre coupeuse au plasma Forney Easy Weld™ 20 P près d’une prise électrique de 120 V.
• Choisissez un emplacement avec une bonne circulation d’air et assurez-vous qu’il n’y a aucun gaz, poussière
ou fumée présent.
• Placez l’unité sur une surface plane et stable.
• Assurez-vous qu’aucun obstacle n’empêche la circulation d’air en laissant un espace de dégagement de
12 pouces (30 cm) autour des orifices d’aération.
• Créez un espace de travail ouvert d’au moins 15 pieds (5 m) autour de la machine.
• Si vous devez déplacer la machine, débranchez toujours le CÂBLE D’ALIMENTATION D’ENTRÉE (3) de la prise
électrique et rassemblez les câbles afin de ne pas les endommager.
Branchement du câble d’alimentation d'entrée
Avant d’effectuer tout branchement électrique, assurez-vous que L’INTERRUPTEUR MARCHE/ARRÊT (2) est sur
ARRÊT et que les valeurs nominales du circuit électrique correspondent aux valeurs nominales indiquées sur
l’étiquette de votre coupeuse au plasma.
La tension de l’alimentation principale devrait se situer à ± 10 % de la tension de l’alimentation principale
nominale. Une tension trop basse peut nuire aux performances de découpe. Une tension d’alimentation trop élevée
entraînera la surchauffe et possiblement la défaillance des composants. La prise électrique doit être :
• Installée correctement, au besoin, par un électricien qualifié;
• Correctement mise à la terre (électriquement), conformément aux réglementations locales et nationales;
• Branchée sur un circuit électrique prévu pour une intensité de courant suffisante correspondant aux valeurs
nominales indiquées sur l’étiquette de votre coupeuse au plasma.
• Vérifiez que la prise électrique possède la tension de sortie appropriée.
• Branchez le CÂBLE D’ALIMENTATION D’ENTRÉE (3) dans une prise électrique de 120 V 20 A (munie d’un
disjoncteur temporisé de 30 A).
• Une prise électrique de 120 V 15 A (munie d’un disjoncteur temporisé de 20 A) peut être utilisée avec
l’adaptateur fourni à des réglages d’intensité de sortie inférieurs.
CONSULTEZ LES CODES DE L’ÉLECTRICITÉ LOCAL ET NATIONAL POUR VÉRIFIER QUE
L’UTILISATION D’UN DISJONCTEUR DE 30 A AVEC UNE PRISE ÉLECTRIQUE DE 20 A EST
AUTORISÉE DANS VOTRE RÉGION.
En cas de doute sur l’un de ces points, demandez à un électricien qualifié d’inspecter votre prise de courant avant
d’utiliser la coupeuse au plasma.
36
WWW.FORNEYIND.COM
Page 37
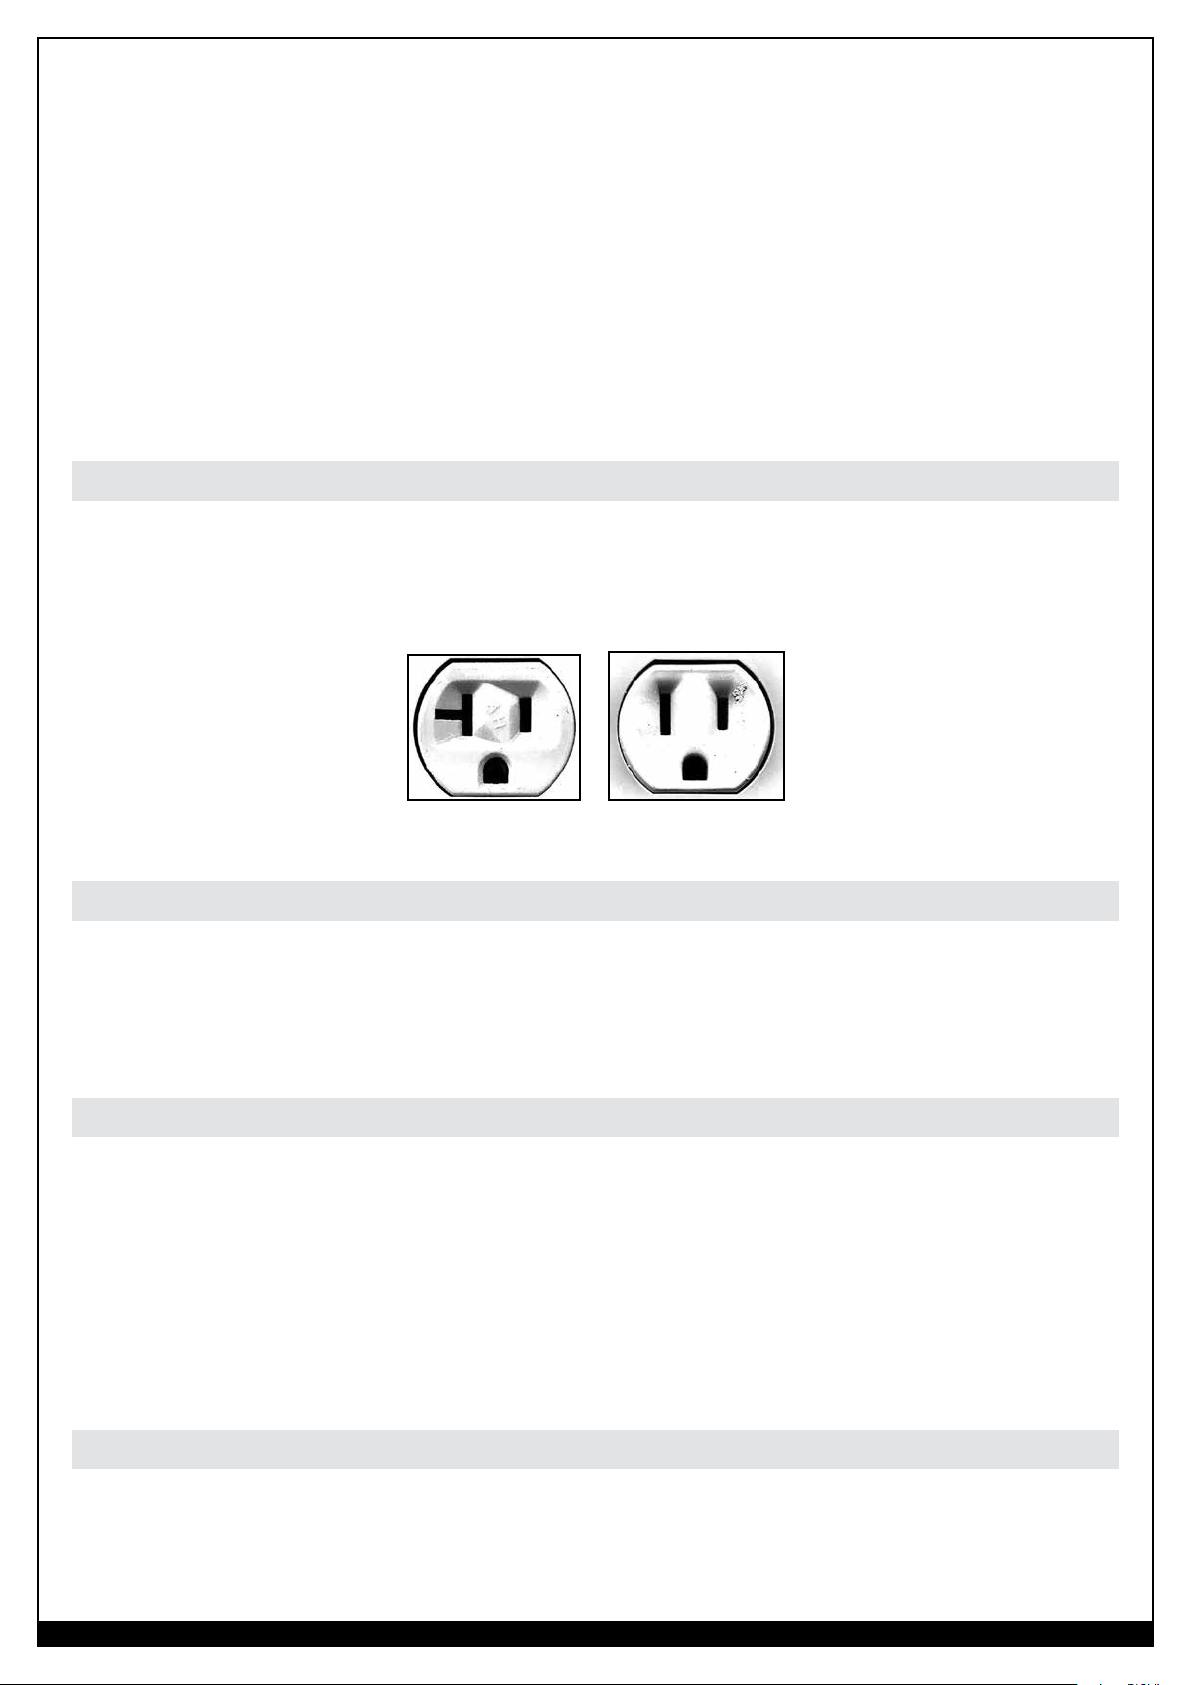
REMARQUE :
• Inspectez régulièrement le CÂBLE D’ALIMENTATION D’ENTRÉE pour détecter d’éventuels fissures ou fils
dénudés. S’ils ne sont pas en bon état, faites-les réparer dans un centre de service.
• Ne coupez pas le contact de mise à la terre et n’altérez pas la prise de quelque manière que ce soit. Utilisez
uniquement l’adaptateur inclus entre le CORDON D’ENTRÉE D’ALIMENTATION de la soudeuse et la prise de la
source d’alimentation.
• Ne tirez pas violemment sur le CÂBLE D’ALIMENTATION D’ENTRÉE pour le débrancher de la prise de courant.
• Ne posez aucun matériel ou outil sur le CÂBLE D’ALIMENTATION D’ENTRÉE. Le câble pourrait être
endommagé et entraîner des décharges électriques.
• Gardez le CÂBLE D’ALIMENTATION D’ENTRÉE éloigné de sources de chaleur, d’huiles, de solvants ou d’arêtes
vives.
• N’utilisez pas cette coupeuse au plasma sur un circuit équipé d’un disjoncteur différentiel de fuite à la terre
(DDFT). Ce type d’équipement est déclenché par les arcs de soudage, ce qui entraîne des interruptions
fréquentes de vos opérations de coupage.
Utilisation de la fiche d'adaptation de 20 – 15 ampères
Si aucune prise de courant de 20 A (avec un disjoncteur de 30 A) n’est disponible, vous pouvez brancher votre
coupeuse au plasma 20 P Forney Easy Weld™ sur une prise de 15 A (avec un disjoncteur de 20 A) à l’aide de la
fiche d’adaptation. Lors de l’utilisation de la fiche d’adaptation, utilisez des réglages de puissance plus faibles sur la
machine pour éviter les déclenchements fréquents du disjoncteur. Aux réglages maximum, la machine consommera
régulièrement plus de 20 ampères.
Prise de 20 A
(disjoncteur de 30 A)
Prise de 15 A
(disjoncteur de 20 A)
Générateurs
Cette coupeuse au plasma peut être utilisée avec un générateur c.a. Assurez-vous que le générateur peut délivrer
une puissance continue minimale de 4 000 W. Le générateur ne doit pas être équipé d’une fonction bas régime
d’économie de carburant ou doit permettre de désactiver cette fonction. Le générateur doit tourner en tout temps
à plein régime lorsque votre coupeuse au plasma est branchée sur celui-ci, ou vous risquez d’endommager votre
machine. Tout autre prélèvement de courant sur le générateur ou tout facteur de réduction du régime du générateur
peut endommager votre coupeuse.
Rallonges
Pour le rendement optimal de votre coupeuse, évitez d’utiliser une rallonge, sauf nécessité absolue. Si une telle
utilisation est nécessaire, cette rallonge doit être soigneusement sélectionnée et être spécifiquement adaptée à votre
coupeuse.
Sélectionnez une rallonge correctement mise à la terre qui peut être directement branchée dans la prise de courant
c.a. et dans le CORDON D’ENTRÉE D’ALIMENTATION de la soudeuse (3). Utilisez uniquement l’adaptateur inclus
entre le CORDON D’ENTRÉE D’ALIMENTATION de la soudeuse et la rallonge. Assurez-vous que la rallonge est
correctement câblée et en bon état électrique. Les rallonges doivent répondre aux directives suivantes concernant le
diamètre du fil :
• calibre 12 AWG ou plus large
• N’utilisez pas de rallonge de plus de 25 pi (7,6 m).
Ventilation
L’inhalation des vapeurs toxiques pouvant être nuisibles, assurez-vous que la zone de travail est bien ventilée. Pour
plus de détails, consultez le RÉSUMÉ DE SÉCURITÉ (pages 30 à 35).
WWW.FORNEYIND.COM
37
Page 38
Avertissements additionnels
POUR VOTRE SÉCURITÉ, SUIVEZ ATTENTIVEMENT CES INSTRUCTIONS AVANT DE
BRANCHER LA COUPEUSE AU PLASMA DANS LA PRISE ÉLECTRIQUE :
• Un interrupteur bipolaire adéquat doit être inséré avant la sortie principale. Cet interrupteur doit être muni de
fusibles temporisés.
• Lors d’opérations de coupage dans un endroit confiné, la coupeuse au plasma doit rester à l’extérieur de la
zone de travail et le CÂBLE DE MISE À LA TERRE (4) doit être fixé à la pièce à couper. Ne travaillez jamais
dans des endroits humides et confinés.
• N’utilisez pas de CÂBLE D’ALIMENTATION D’ENTRÉE (3) ou de CÂBLE DE MISE À LA TERRE endommagés.
• Ne pointez jamais le CHALUMEAU AU PLASMA (9) en direction de l’opérateur ou d’autres personnes.
• La coupeuse au plasma ne doit jamais être utilisée sans ses panneaux fixés. Cela pourrait blesser gravement
l’utilisateur et endommager l’équipement.
Présentation de votre coupeuse au plasma
Description
La coupeuse au plasma Forney Easy Weld™ 20 P est très facile à transporter, compatible avec les générateurs et
convient à un large éventail de travaux de coupage.
Contenu de la boîte : Coupeuse au plasma Forney Easy Weld™ 20 P, fiche d’adaptation de 20 A – 15 A,
CHALUMEAU AU PLASMA (consommables inclus) (9), ensemble complet de consommables de rechange et CÂBLE
DE MISE À LA TERRE AVEC PRISE DE MASSE (4).
Des consommables et accessoires supplémentaires peuvent être commandés auprès d’un revendeur Forney autorisé
ou sur www.forneyind.com. Pour plus d’informations, consultez les sections ENTRETIEN et PIÈCES du présent
manuel (pages 44-46, 50).
Réglage de la coupeuse au plasma
DÉBALLEZ VOTRE COUPEUSE AU PLASMA FORNEY EASY WELD™ 20 P
• Vérifiez que vous avez reçu tous les articles que vous avez achetés et qu’ils sont en bon état.
• Vérifiez que votre coupeuse au plasma n’a pas été endommagée pendant la livraison.
COMPOSANTS
• Comparez les articles dans la boîte aux illustrations fournies dans le présent manuel d’utilisation.
• REMARQUE : Un ensemble de consommables de rechange est inclus dans le sac de pièces de rechange.
Gardez-les dans un endroit sécuritaire en prévision d’une utilisation ultérieure.
38
WWW.FORNEYIND.COM
Page 39
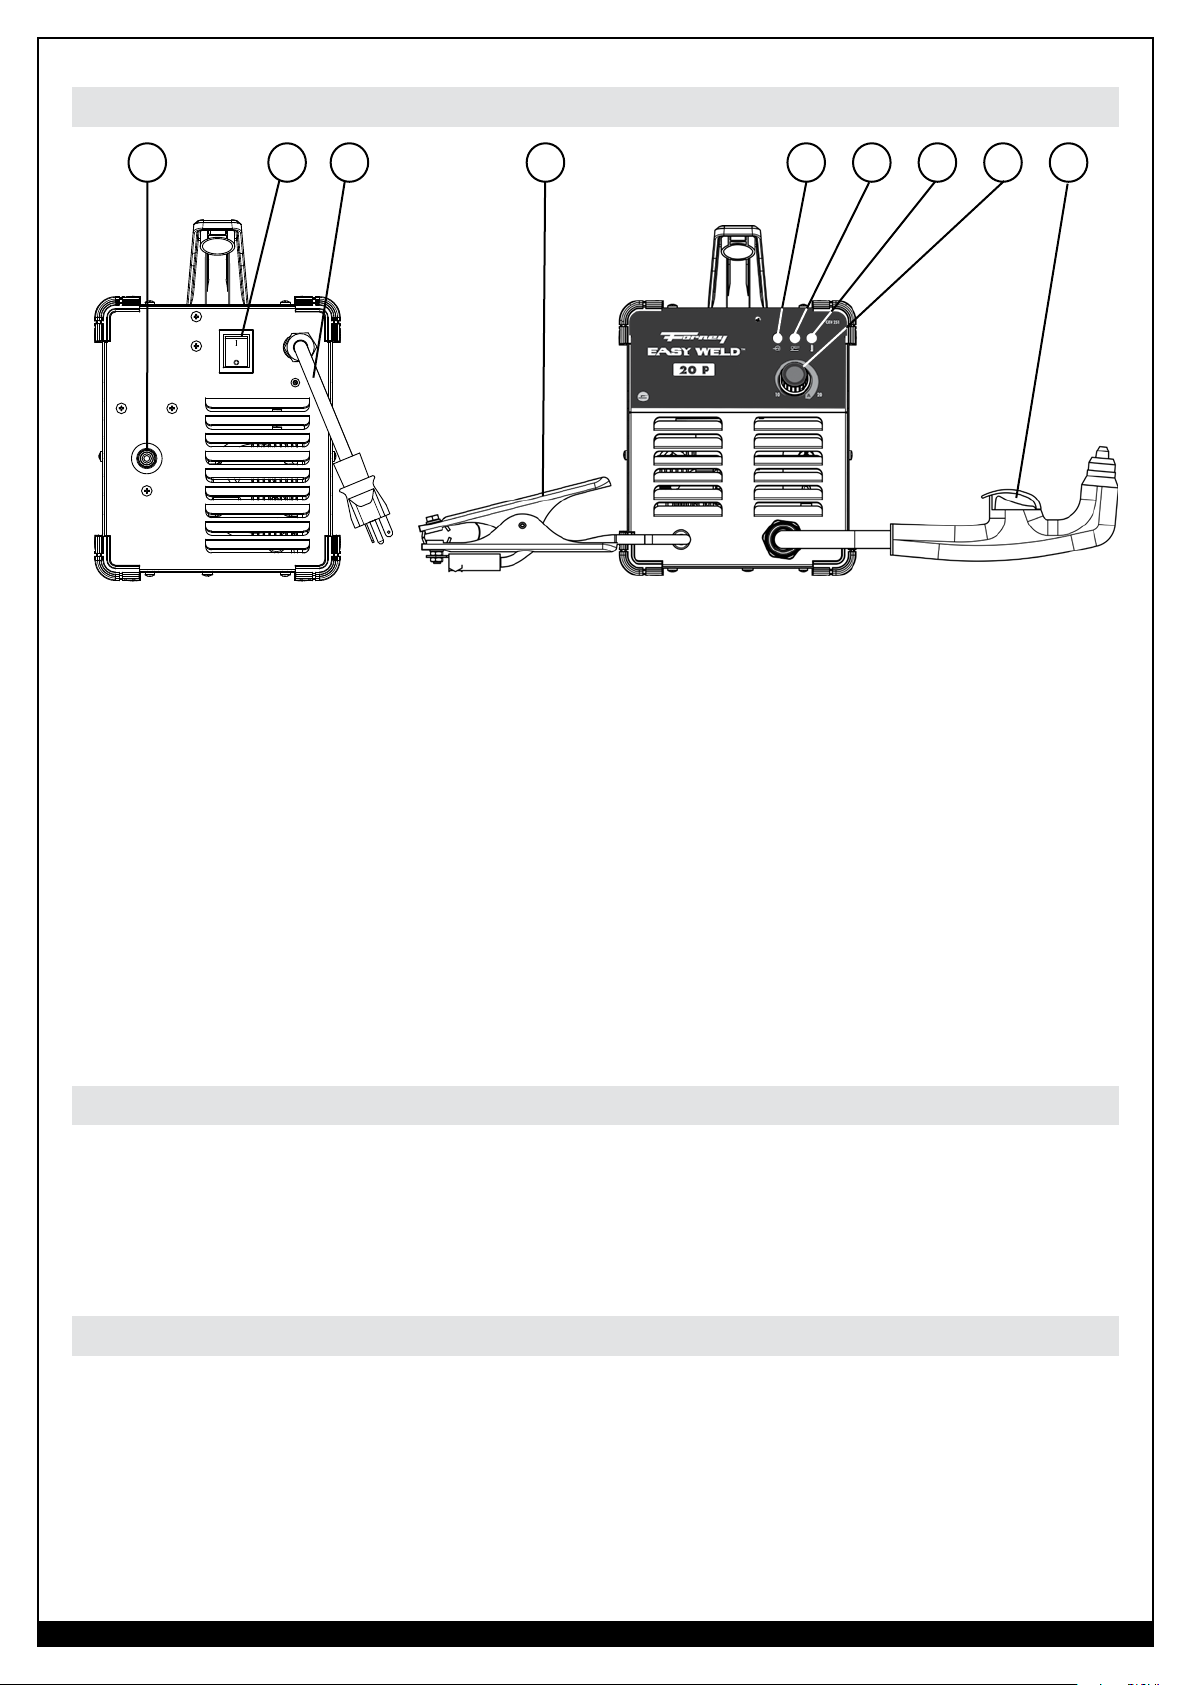
Configuration et commandes de la coupeuse au plasma
1 32
VUE ARRIÈRE DE LA COUPEUSE AU PLASMA 20 P
1. ENTRÉE DE L’AIR COMPRIMÉ
2. L’INTERRUPTEUR MARCHE/ARRÊT
L’INTERRUPTEUR MARCHE/ARRÊT est en position ARRÊT avant d’effectuer toute opération de maintenance sur
la machine.)
3. CÂBLE D’ALIMENTATION
4. CÂBLE DE MISE À LA TERRE AVEC PRISE DE MASSE
5. Le VOYANT DEL VERT
l’INTERRUPTEUR MARCHE/ARRÊT (2) est sur MARCHE. Clignote si la tension est au-dessus ou en dessous de la
plage acceptable :
6. Le VOYANT DEL ROUGE s’allume lorsque la gâchette du CHALUMEAU AU PLASMA (9) est enfoncée.
Clignote en cas de défaillance des consommables du chalumeau (aucun contact entre les broches des
consommables en place et le BOUCLIER (E)).
7. Le VOYANT DEL JAUNE s’allume lorsque la protection thermique est activée. Clignote lorsque la
protection d’air à basse pression est activée (la pression d’entrée chute en dessous de 55 psi [3,9 kg/cm2]).
8. Le BOUTON DE COURANT DE SORTIE permet d’ajuster le courant de coupage fourni par la machine
selon l’épaisseur du matériau et la vitesse de course du CHALUMEAU AU PLASMA.
9. CHALUMEAU AU PLASMA
7654 8 9
VUE DE FACE DE LA COUPEUSE AU PLASMA 20 P
permet d’allumer ou d’éteindre la machine. (Assurez-vous que
s’allume lorsque la tension d’entrée est dans les limites normales et que
Exigences de mise à la terre
• Pour votre sécurité, une bonne utilisation et une interférence électromagnétique (EMI) minimale, la coupeuse au
plasma doit être correctement mise à la terre.
• La coupeuse au plasma doit être mise à la terre au moyen du CÂBLE D’ALIMENTATION D’ENTRÉE (3) en
respectant les normes électriques nationales et locales.
• Le service monophasé doit être de type à 3 fils avec un fil vert ou vert et jaune pour la protection par la mise à
la terre. N’utilisez pas de service à 2 fils.
Alimentation en air
• Comme la coupeuse au plasma n’est pas munie d’un compresseur d’air intégré, celle-ci doit être alimentée par
une source d’air ou d’azote propre et sec.
• La pression d’alimentation en air doit se situer entre 60 et 100 psi (4,2 et 5,6 kg/cm²). REMARQUE : Le débit
doit être approximativement de 1,5 pi3/min (0,1 m3/min).
• L’unité ne fonctionnera pas si la pression d’air d’entrée est en dessous de 55 psi (3,9 kg/cm²).
• Ne connectez pas de source d’alimentation en air de pression supérieure à 100 psi (5,6 kg/cm²), au risque
d’endommager la machine.
• Une filtration en ligne des particules est recommandée en amont de la COUPEUSE AU PLASMA pour éviter
d’endommager le CHALUMEAU AU PLASMA.
WWW.FORNEYIND.COM
39
Page 40
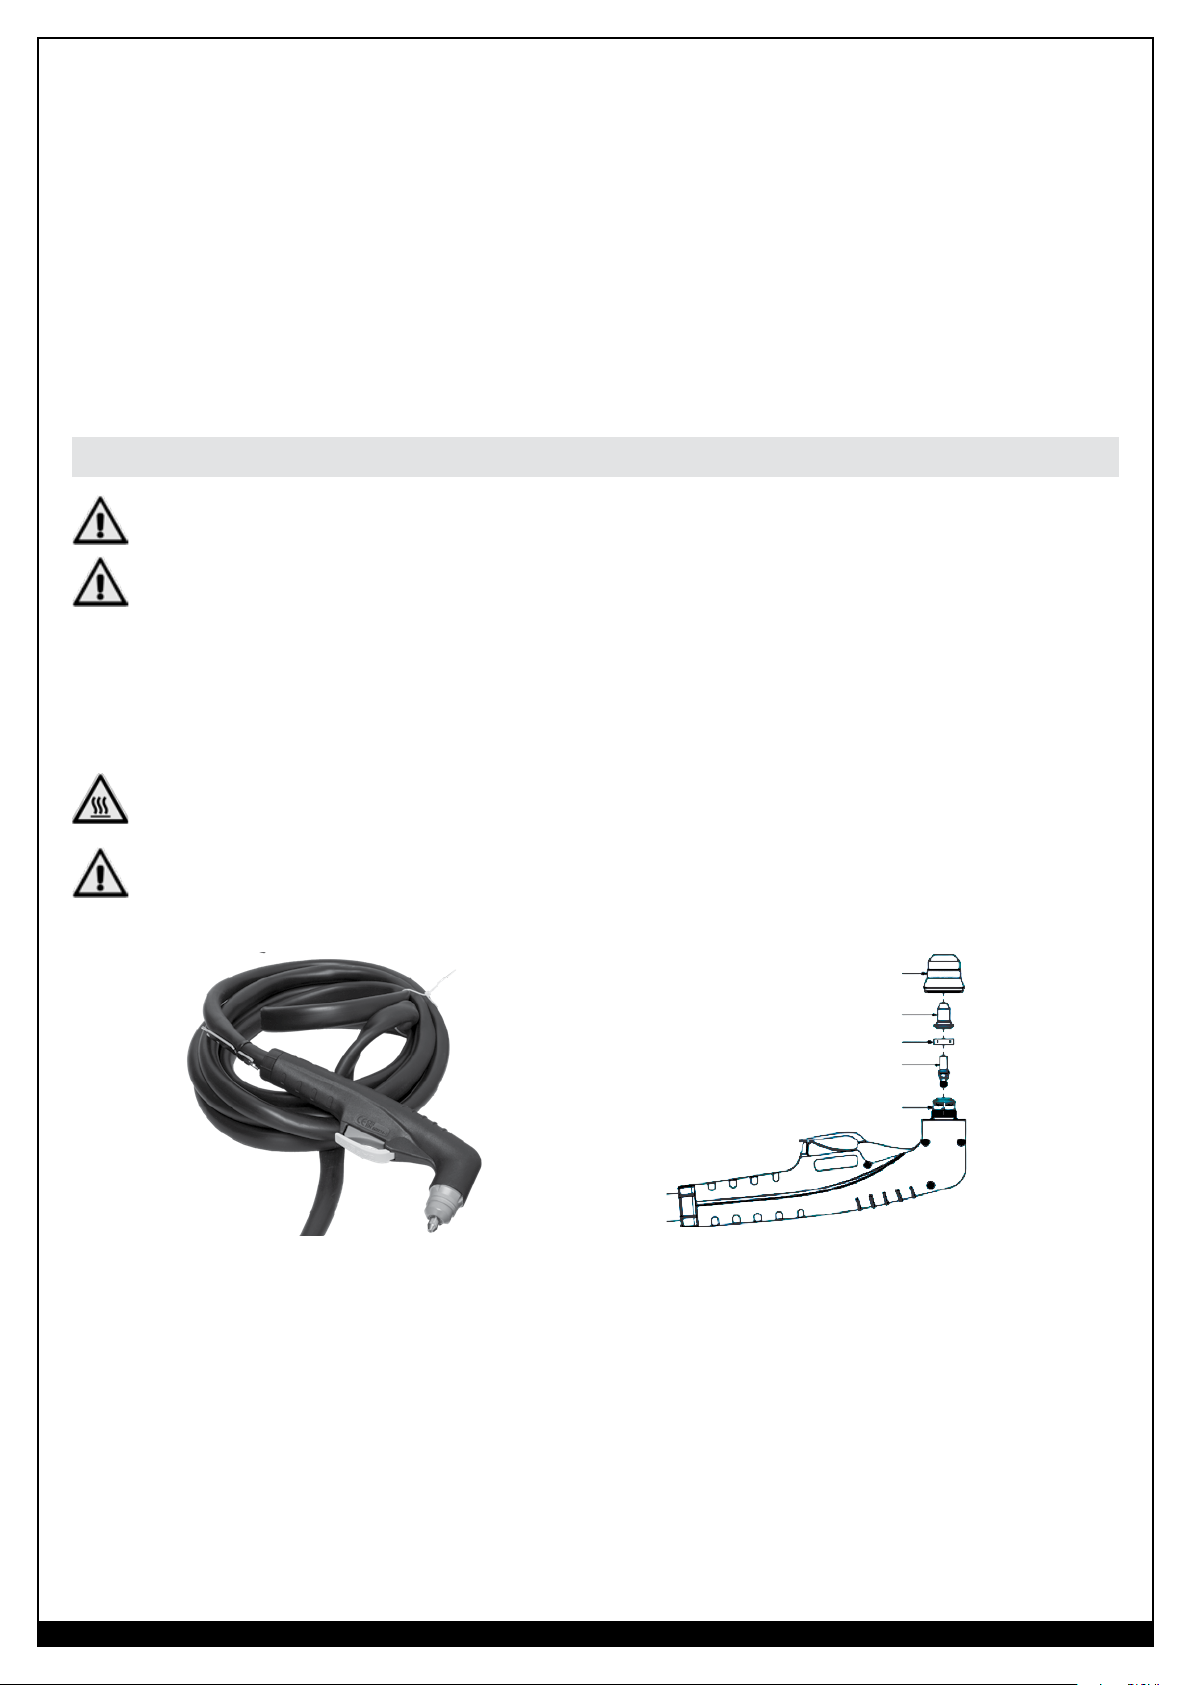
• Le non-respect de ces paramètres pourrait entraîner des températures excessives d’utilisation et/ou
endommager le CHALUMEAU AU PLASMA (9) ou la machine
SÉPARATEUR D’HUMIDITÉ ET PURGE AUTOMATIQUE
• L’huile et l’humidité dans l’air peuvent endommager la machine.
• L’appareil est équipé d’un filtre à air qui capture les vapeurs d’eau et d’huile présentes dans l’air fourni.
• L’eau capturée par le filtre est automatiquement purgée par le fond de la machine.
• Le séparateur d’humidité fourni est conçu pour éliminer les petites quantités d’huile et d’humidité de la ligne
d’alimentation en air. Si vous travaillez dans un environnement humide, un filtre supplémentaire devra peut-
être être installé dans la ligne d’alimentation en air avant que celle-ci n’alimente la machine. Utilisez un filtre
supplémentaire si un jet d’humidité visible sort de la tête du chalumeau pendant l’arc pilote, que des traces
d’humidité apparaissent sur la BUSE DE COUPAGE (D) ou sur la pièce après le coupage, ou que la qualité de
coupe est mauvaise.
• Veillez à choisir un filtre correspondant aux exigences de pression et de circulation d’air indiquées ci-dessus.
Consommables du chalumeau (remplacement ou inspection des consommables)
UTILISEZ UNIQUEMENT LE CHALUMEAU AU PLASMA (9) LIVRÉ CONNECTÉ À VOTRE
MACHINE OU UNE PIÈCE DE RECHANGE CERTIFIÉE.
ATTENTION! DÉBRANCHEZ LE CÂBLE D’ALIMENTATION D’ENTRÉE (3) DE LA PRISE
ÉLECTRIQUE ET ATTENDEZ QUE LE CHALUMEAU AU PLASMA REFROIDISSE AVANT
DE RETIRER LE BOUCLIER (E). IL EST TRÈS IMPORTANT DE LIRE ATTENTIVEMENT LES
PRÉSENTES INSTRUCTIONS AVANT DE CHOISIR LES CONSOMMABLES POUR VOTRE
CHALUMEAU AU PLASMA. CECI EMPÊCHERA D’ENDOMMAGER LE CHALUMEAU ET
VOTRE COUPEUSE AU PLASMA.
AVANT DE COMMENCER TOUTE OPÉRATION DE COUPAGE, VÉRIFIEZ QUE LES PIÈCES SONT CORRECTEMENT
ASSEMBLÉES EN INSPECTANT LE CORPS DU CHALUMEAU AU PLASMA COMME ILLUSTRÉ CI-DESSOUS
L’ARC PLASMA PRODUIT PAR LE CHALUMEAU INSTANTANÉ PEUT CAUSER DES
BLESSURES ET DES BRÛLURES.
ATTENTION! L’arc plasma se crée immédiatement lorsque la gâchette du chalumeau est enfoncée. Assurez-
vous que l’INTERRUPTEUR MARCHE/ARRÊT (2) est en position ARRÊT et que la machine est débranchée avant de
changer les consommables.
(E) BOUCLIER (DEUX TROUS)
(D)
BUSE DE COUPAGE (TROU DE 0,65 mm de ø)
(C)
ANNEAU DIFFUSEUR D'AIR
ÉLECTRODE
(B)
(A) CORPS DUCHALUMEAU
CHALUMEAU AU PLASMA CORRECTEMENT ASSEMBLÉ
Les pièces consommables de votre chalumeau au plasma sont fournies préalablement assemblées. Les
consommables du chalumeau au plasma s’usent dans des conditions normales d’utilisation et doivent donc être
remplacées régulièrement. Avant chaque utilisation de la coupeuse au plasma, vous devriez vérifier si les pièces ne
sont pas usées et les remplacer au besoin. NOTE : le non-remplacement d’une électrode ou d’une buse de coupage
usée peut endommager le CHALUMEAU AU PLASMA. Avant d’inspecter ou de remplacer les consommables, veillez
à lire et respecter les consignes suivantes :
1. Éteignez votre machine et débranchez-la de la prise électrique. Attendez que le CHALUMEAU AU PLASMA
refroidisse avant tout désassemblage.
2. Placez le CHALUMEAU AU PLASMA de telle sorte que le BOUCLIER (E) soit face vers le haut pour empêcher la
chute de ces pièces.
ASSEMBLAGE CORRECT DES CONSOMMABLES DE LA TÊTE DU
CHALUMEAU AU PLASMA
40
WWW.FORNEYIND.COM
Page 41
3. Dévissez et retirez le BOUCLIER du CORPS DU CHALUMEAU (A).
4. Retirez la BUSE DE COUPAGE (D), l’ANNEAU DIFFUSEUR D’AIR (C) et l’ÉLECTRODE (B).
5. Installez l’ÉLECTRODE, l’ANNEAU DIFFUSEUR D’AIR ET LA BUSE DE COUPAGE.
• Assurez-vous que tous les composants sont installés comme illustré ci-dessus.
• Utilisez la clé incluse pour serrer l’ÉLECTRODE. Une ÉLECTRODE desserrée peut se desserrer encore
davantage pendant l’utilisation et endommager le CHALUMEAU AU PLASMA.
6. Assurez-vous que le BOUCLIER est correctement positionné sur le CORPS DU CHALUMEAU, et qu’il n’est pas
faussé. Le non-respect de cette consigne entraînerait le dysfonctionnement de la machine. Serrez uniquement à
la main le BOUCLIER. Un serrage excessif peut endommager le CHALUMEAU AU PLASMA.
Si vous ressentez une résistance lors de l’installation de L’ÉLECTRODE ou du BOUCLIER, vérifiez le filetage avant de
continuer
REMARQUE : LA COUPEUSE AU PLASMA NE FONCTIONNERA PAS TANT QUE LE BOUCLIER DU
CHALUMEAU AU PLASMA N’EST PAS COMPLÈTEMENT POSITIONNÉ CONTRE LES BROCHES
ASSURANT QUE LES CONSOMMABLES SONT CORRECTEMENT ASSEMBLÉES SUR LE CORPS DU
CHALUMEAU. INSPECTEZ CES BROCHES POUR VÉRIFIER QU’ELLES NE SONT PAS ENDOMMAGÉES À
CHAQUE FOIS QUE VOUS RETIREZ LE BOUCLIER.
N’UTILISEZ QUE DES CONSOMMABLES COMPATIBLES DANS VOTRE CHALUMEAU AU PLASMA.
L’UTILISATION DE PIÈCES INCOMPATIBLES POURRAIT ENDOMMAGER VOTRE COUPEUSE AU PLASMA OU
PRÉSENTER UN RISQUE POUR LA SÉCURITÉ. VOIR LA PAGE 50 POUR OBTENIR LES NUMÉROS DE PIÈCE.
Fonctionnement
Connexion de la prise de masse
Connectez la PRISE DE MASSE DU CÂBLE DE MISE À LA TERRE (4) à la pièce à couper ou à l’établi métallique.
Prenez les précautions suivantes :
• Assurez-vous que la PRISE DE MASSE est correctement fixée à une partie de la pièce à couper propre et
exempte de dépôts de peinture, de rouille, d’huile, de graisse, d’incrustants ou autre.
• Effectuez les branchements de mise à la terre aussi près que possible de la zone de coupage pour réduire
l’EMI.
• Ne mettez pas à la terre la pièce qui doit être retirée.
• La PRISE DE MASSE doit être fixée à la pièce à couper lors du coupage.
Mise en marche du système
Réglez L’INTERRUPTEUR MARCHE/ARRÊT (2) à l’arrière de la machine en position MARCHE. Si la tension d’entrée
est acceptable, le VOYANT VERT DEL (5)s’allume.
Vérification de la qualité de l'alimentation en air
• Pour vérifier la qualité de l’air fourni, activez et désactivez le CHALUMEAU AU PLASMA (9) de sorte qu’aucun
arc actif ne se forme, mais que l’air continue de circuler (circulation d’air suivant l’arrêt). Placez une lentille
filtrante de soudage devant le CHALUMEAU AU PLASMA. Toute trace d’huile ou d’humidité dans l’air sera
visible dans la lentille.
• N’amorcez PAS l’arc pilote pendant que vous vérifiez la qualité de l’air.
Plaque signalétique du rendement et facteur d’utilisation
La machine comporte une plaque comprenant toutes les spécifications de fonctionnement de votre nouvelle unité.
On trouve également le numéro du produit sur cette plaque.
Le facteur d’utilisation nominal d’une coupeuse au plasma définit pendant combien de temps l’opérateur peut
couper et pendant combien de temps la machine doit être laissée au repos pour refroidir. Le facteur d’utilisation est
exprimé en pourcentage de 10 minutes et représente la durée de coupage maximale autorisée. L’équilibre du cycle
de 10 minutes est requis pour le refroidissement.
Par exemple, une coupeuse au plasma possède un facteur d’utilisation nominal de 30 % à la puissance nominale
de 90 A. Cela signifie que cette machine permet de couper à une puissance de 90 A pendant trois (3) minutes sur
10, les sept (7) minutes restantes étant requises pour le refroidissement. Le facteur d’utilisation de votre nouvelle
coupeuse au plasma est indiqué sur la plaque signalétique fixée sur celui-ci, comme dans le schéma ci-dessous.
Dans l’exemple ci-dessous, la ligne « X » indique les pourcentages de facteur d’utilisation, tandis que la ligne « I2 »
WWW.FORNEYIND.COM
41
Page 42
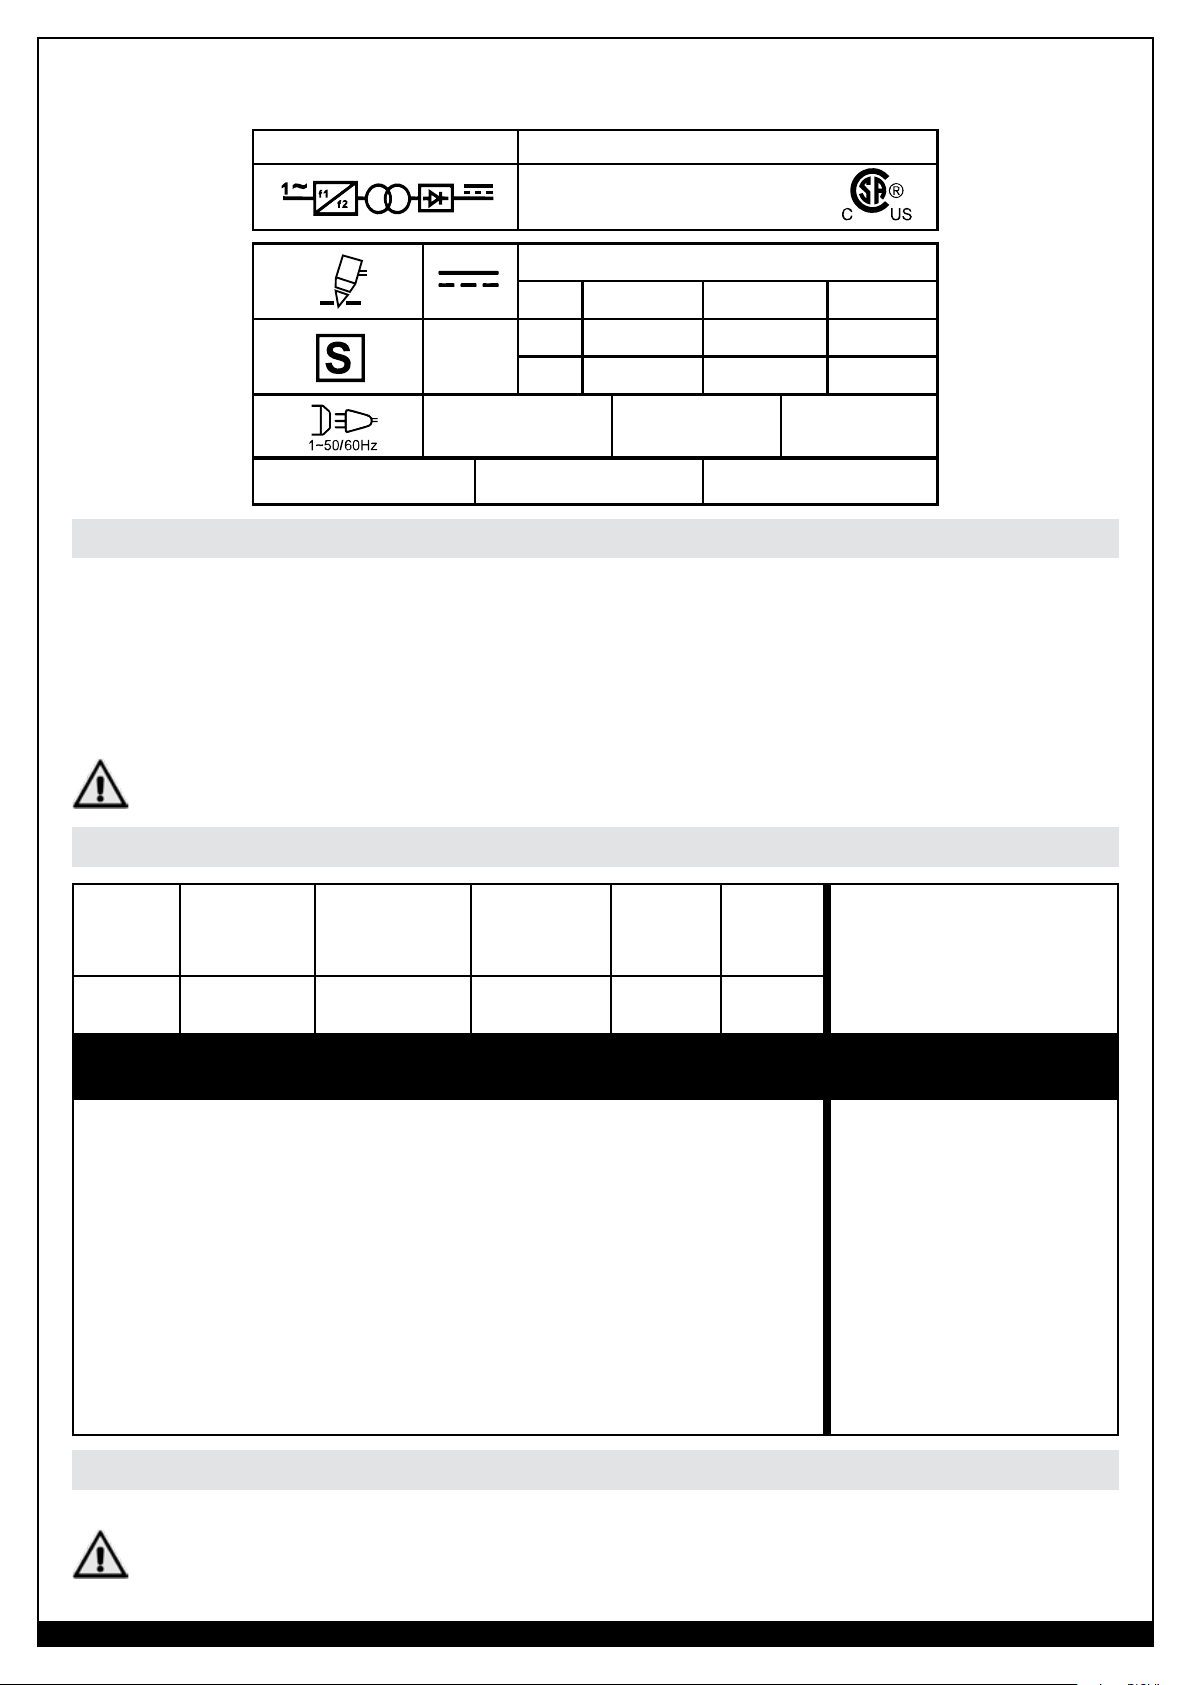
indique le prélèvement de courant correspondant au facteur d’utilisation. Votre plaque signalétique indiquera
différents facteurs d’utilisation à d’autres intensités de courant.
20 P SER #:
CAN/CSA-E60974-1:12
ANSI/IEC 60974-1 : 2008
min #A/min #V – max #A/max #V
Y% Z%
##A ##A
##V ##V
=##A I
1max
1eff
##A
##V
=##A
IP21S
U
o=420V
X 100%
I
2
U
2
U
1=120V I
Protection thermique interne
Si vous dépassez le facteur d’utilisation de la coupeuse au plasma, le système de protection thermique
s’enclenchera, désactivant toute alimentation de la machine. Après le refroidissement de la machine, le système
de protection thermique se réinitialise automatiquement et les fonctions de coupage peuvent reprendre. Il s’agit
d’un comportement normal et automatique de la machine, qui ne nécessite aucune intervention de l’utilisateur.
Vous devriez toutefois attendre au moins dix minutes après l’enclenchement du système de protection thermique
avant de reprendre toute opération de coupage. Vous devez le faire même si le système de protection thermique se
réinitialise avant le délai de dix minutes, ou vous risquez d’avoir un facteur d’utilisation inférieur à celui spécifié.
ATTENTION : NE DÉPASSEZ PAS RÉGULIÈREMENT LE FACTEUR D’UTILISATION,
AU RISQUE D’ENDOMMAGER LA COUPEUSE AU PLASMA.
Capacité de coupe
ACIER
1/4”
(6,35 mm)
• Rendement optimal du système
• Plage d’utilisation idéale pour une excellente qualité de coupe
• Établie avec de nouveaux consommables.
Coupage
ACIER
INOXY-
DABLE
1/4”
(6,35 mm)
ALUMINIUM GALVANISÉ LAITON CUIVRE
3/16”
(4,76 mm)
1/4”
(6,35 mm)
1/4”
(6,35 mm)
1/4”
(6,35 mm)
CAPACITÉ RECOMMANDÉE
3/8” (9,53 mm)
CAPACITÉ DE
DISJONCTION
• Capacités haut
de gamme de la
machine
• Conçue pour
les disjonctions
occasionnellement
nécessaires; quand
un degré moins
élevé de qualité
de coupe est
acceptable
• Réduire les vitesses
de coupe
42
IMPORTANT!
Revoyez fréquemment les mesures de sécurité importantes figurant au début du présent manuel.
ATTENTION! Assurez-vous que l’opérateur porte des gants, des vêtements et des protections oculaires et
auditives adéquats. Assurez-vous qu’aucune partie du corps de l’opérateur n’entre en contact avec la pièce à
couper pendant que le CHALUMEAU AU PLASMA (9) est activé.
WWW.FORNEYIND.COM
Page 43
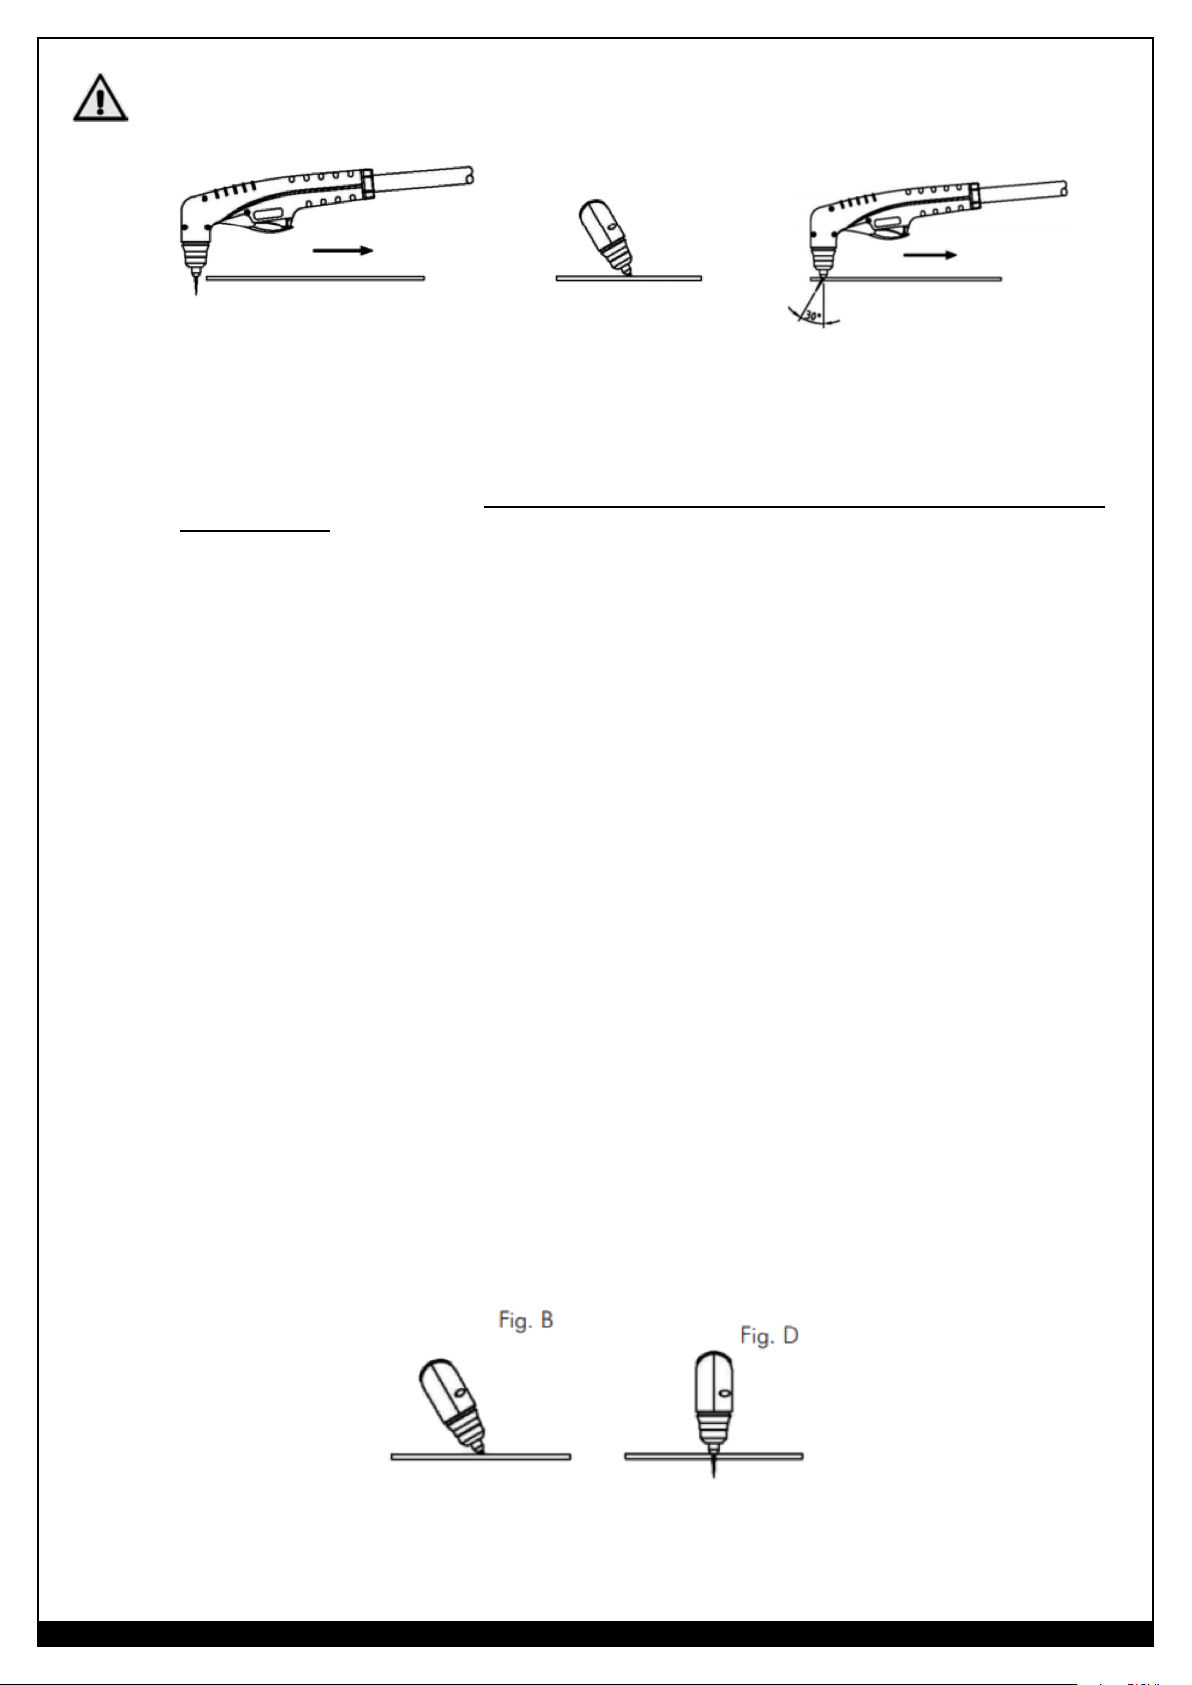
ATTENTION! Les étincelles causées par le processus de coupe peuvent endommager les surfaces enduites ou
peintes ou les autres surfaces comme le verre, le plastique et le métal.
Fig. CFig. BFig. A
COUPAGE À L’AIDE D’UN CHALUMEAU À MAIN
• Le CHALUMEAU AU PLASMA peut être tenu confortablement d’une seule main ou fermement avec les deux
mains. Choisissez la technique avec laquelle vous vous sentez le plus à l’aise et qui vous permet une bonne
maîtrise et un bon mouvement. À l’aide de l’index ou du pouce, appuyez sur l’interrupteur de commande sur le
manche du CHALUMEAU AU PLASMA.
• Avec le CHALUMEAU AU PLASMA en position de départ, appuyez sur la gâchette. L’arc pilote s’allumera et
restera allumé pendant 3 secondes, délai durant lequel la BUSE DE COUPAGE (D) doit entrer en contact avec
la pièce à couper.
• Au cas où la BUSE DE COUPAGE n’entre pas en contact avec la pièce à couper dans les 3 secondes suivant
l’amorçage de l’arc pilote, l’arc s’arrête automatiquement (la circulation d’air suivant l’arrêt continue,
refroidissant le CHALUMEAU AU PLASMA).
• Pour les amorces de coupe, tenez le CHALUMEAU AU PLASMA perpendiculaire à la pièce à couper, en
plaçant le devant de la BUSE DE COUPAGE sur le rebord de la pièce, à l’endroit où la coupe doit commencer
(Fig. A). Pour le perçage, inclinez légèrement le CHALUMEAU AU PLASMA de façon à diriger les étincelles
dans la direction opposée au chalumeau jusqu’à ce que le perçage soit terminé (Fig. B).
• Pendant le coupage, ;la BUSE DE COUPAGE doit rester en contact avec la pièce à couper. En cas de perte
de contact, l’arc s’arrêtera automatiquement (la circulation d’air suivant l’arrêt continue, refroidissant le
CHALUMEAU AU PLASMA).
• Une fois amorcé, l’arc de coupage reste allumé tant qu’une pression est exercée sur la gâchette, à moins que le
CHALUMEAU AU PLASMA ne soit retiré de la pièce à couper ou que le mouvement du chalumeau ne soit trop
lent. Restez en mouvement lorsque vous coupez. Coupez à vitesse constante sans prendre de pause. Maintenez
la vitesse de coupe afin que le décalage de coupe soit d’environ 30° derrière la direction de la course (Fig. C).
• Ajustez la vitesse du chalumeau afin que les étincelles traversent le métal et ressortent à cet angle.
• Si les étincelles sont projetées vers le haut et redirigées vers la BUSE DE COUPAGE du CHALUMEAU AU
PLASMA (D), la vitesse de course de votre chalumeau est trop élevée; réduisez-la.
• Marquez une pause au niveau de l’arête (fin de votre coupe) jusqu’à ce que l’arc ait entièrement coupé la
pièce.
• Pour éteindre le CHALUMEAU AU PLASMA, relâchez simplement l’interrupteur de commande. Lorsque
l’interrupteur est relâché, une circulation d’air se produira. Si la gâchette est enfoncée pendant cette circulation
d’air, l’arc pilote se remettra en marche.
• Consultez la section DÉPANNAGE du présent manuel si le CHALUMEAU AU PLASMA ou la coupeuse au
plasma ne fonctionne pas comme prévu (pages 46-49).
REMARQUE : Si les étincelles sont projetées vers le haut et redirigées vers la BUSE DE COUPAGE du
CHALUMEAU AU PLASMA, la vitesse de course de votre chalumeau est trop élevée; réduisez-la.
REMARQUE : Pour couper des grilles (coupe interrompue), réglez le courant de coupage sur 20 A.
PERÇAGE À L’AIDE D’UN CHALUMEAU À MAIN
REMARQUE :
de perçage maximale (sans amorce de coupe), pratiquez un trou de 1/4” (6,35 mm) à l’aide d’une perceuse
Si cela est nécessaire pour réaliser une coupe sur une feuille de métal plus épaisse que la capacité
WWW.FORNEYIND.COM
43
Page 44
électrique pour commencer le coupage.
• Si vous percez avec un chalumeau à main, inclinez légèrement la BUSE DE COUPAGE du CHALUMEAU AU
PLASMA de façon à rediriger le rejet de particules dans la direction opposée à la BUSE DE COUPAGE du
CHALUMEAU AU PLASMA (et à l’opérateur) plutôt que dans sa direction (Fig. B).
• Terminez le perçage à l’extérieur de la ligne de coupe puis effectuez la coupe en suivant la ligne. Tenez le
CHALUMEAU AU PLASMA perpendiculaire à la pièce à couper une fois le perçage terminé (Fig. D).
• Nettoyez dès que possible les éclaboussures et les incrustants du BOUCLIER (E) et de la BUSE DE COUPAGE. La
vaporisation ou le trempage du BOUCLIER dans un composé anti-adhérant réduira la quantité d’incrustants qui
y adhère.
• Consultez la section DÉPANNAGE du présent manuel si le CHALUMEAU AU PLASMA ou la coupeuse au
plasma ne fonctionne pas comme prévu (pages 46-49).
Entretien et réparation
•
Entretien général
DÉBRANCHEZ LE CÂBLE D’ALIMENTATION D’ENTRÉE (3) DE LA PRISE
ÉLECTRIQUE ET ATTENDEZ QUE LE CHALUMEAU AU PLASMA REFROIDISSE
AVANT DE RETIRER LE BOUCLIER (E) OU D’EFFECTUER TOUTE OPÉRATION DE
MAINTENANCE.
ATTENTION! L’entretien ne peut être effectué hors de l’unité que si la personne responsable de cette opération
a les connaissances techniques nécessaires et les outils appropriés. Dans le cas contraire, contactez le centre de
service le plus près.
ATTENTION! N’accédez jamais à l’intérieur de la machine (retrait des panneaux) et ne touchez pas la tête du
chalumeau (désassemblage) sans avoir préalablement débranché le CÂBLE D’ALIMENTATION D’ENTRÉE.
TOUTE INSPECTION EFFECTUÉE SOUS TENSION À L’INTÉRIEUR DE LA MACHINE
OU DU CHALUMEAU AU PLASMA POURRAIT CAUSER DE GRAVES DÉCHARGES
ÉLECTRIQUES EN CAS DE CONTACT DIRECT AVEC DES PIÈCES SOUS TENSION.
ATTENTION! N’utilisez que de l’air comprimé sec pour le nettoyage. N’orientez pas le jet d’air vers les circuits
électroniques contenus dans la coupeuse au plasma.
Votre coupeuse au plasma doit être régulièrement entretenue afin de conserver le système dans un état de
fonctionnement optimal et vous permettre ainsi de profiter pendant longtemps de votre investissement. Il est
recommandé d’inspecter l’unité tous les 3 ou 4 mois (selon la fréquence d’utilisation).
• Utilisez de l’air comprimé pour retirer les dépôts de poussière.
• Le BOUCLIER (E) et la BUSE DE COUPAGE (D) du chalumeau doivent être inspectés régulièrement pour détecter
toute trace d’usure ou de dommage.
• Remplacez la BUSE DE COUPAGE si le trou paraît endommagé ou élargi.
• Si la surface des consommables apparaît très oxydée, nettoyez-la avec un papier abrasif très fin.
• Remplacez l’ANNEAU DIFFUSEUR D’AIR (C) s’il est brûlé ou fissuré.
• Remplacez l’ÉLECTRODE (B) lorsque le cratère formé sur la surface d’extrémité mesure environ 1/16”
(1,6 mm).
LE NON-RESPECT DES CONSIGNES D’ENTRETIEN DE LA COUPEUSE AU PLASMA, DE SES
CONSOMMABLES ET DE L’ENVIRONNEMENT DE TRAVAIL NUIRA AU RENDEMENT DU
SYSTÈME, CE QUI DONNERA DES RÉSULTATS INFÉRIEURS AUX NIVEAUX DE RENDEMENT
OPTIMAUX.
44
WWW.FORNEYIND.COM
Page 45
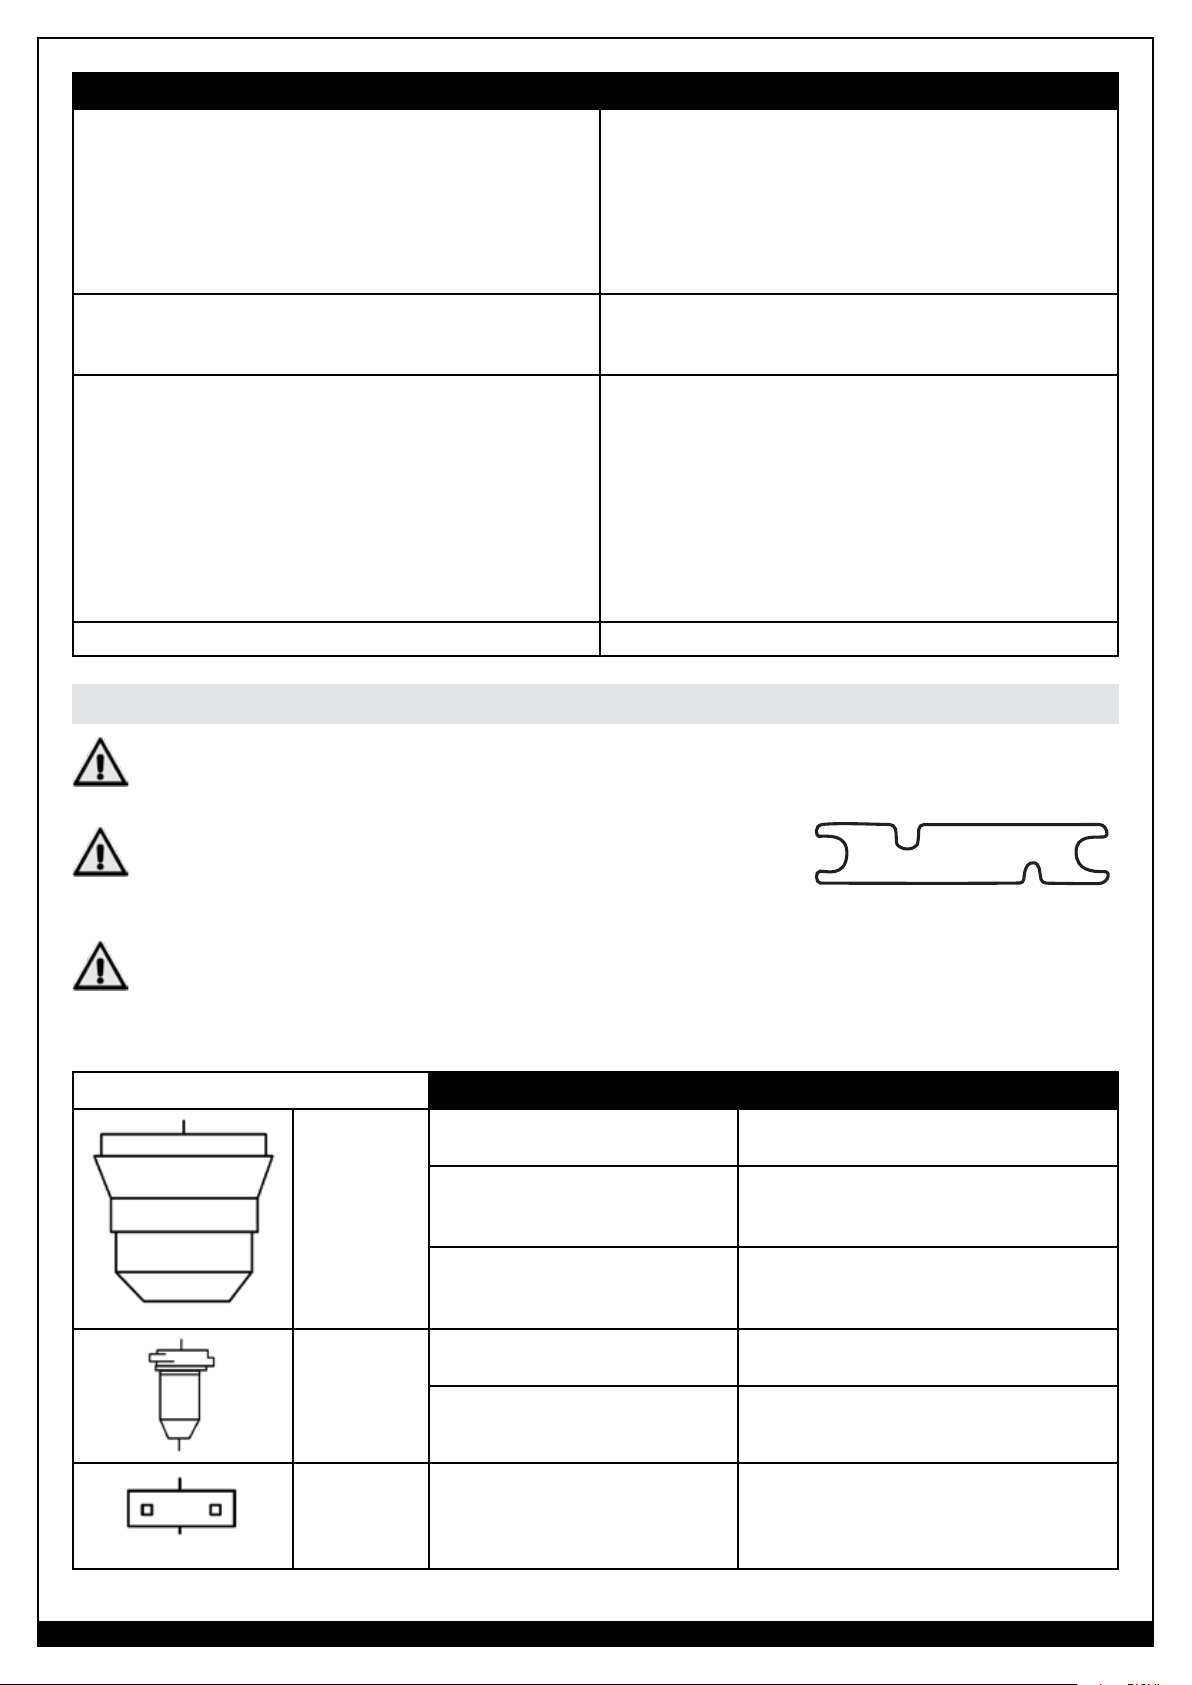
FRÉQUENCE ENTRETIEN RÉGULIER À EFFECTUER
À chaque utilisation • Vérifiez les voyants lumineux/DEL et corrigez les
problèmes éventuels.
• Nettoyez le BOUCLIER, la BUSE DE COUPAGE,
l’ANNEAU DIFFUSEUR D’AIR et L’ÉLECTRODE et
vérifiez qu’ils sont bien installés, qu’ils ne sont pas usés,
endommagés (brûlures, déformations ou fissures), sales,
encombrés ou obstrués.
Chaque semaine • Vérifiez le fonctionnement du système de fermeture
du BOUCLIER. (Retirez le BOUCLIER et appuyez sur la
gâchette. L'arc pilote ne devrait pas s'amorcer.)
3 mois • Remplacez les pièces fissurées ou endommagées.
• Vérifiez que le pontet de la gâchette du chalumeau n’est
pas endommagé.
• Vérifiez que le CORPS DU CHALUMEAU (A) et la
gâchette ne sont pas usés, ne possèdent pas de fils
dénudés ou ne sont pas endommagés; remplacez-les au
besoin.
• Vérifiez que la gaine extérieure des câbles n’est pas
usée; réparez-la ou remplacez-la au besoin.
6 mois • Soufflez ou passez l’aspirateur à l’intérieur.
Entretien des consommables
ATTENTION! Serrez toujours l’ÉLECTRODE avec la clé fournie. Une ÉLECTRODE desserrée peut se desserrer
encore davantage et endommager le CHALUMEAU AU PLASMA. Le BOUCLIER doit être serré à la main. Un
serrage excessif peut endommager le CHALUMEAU AU PLASMA.
ATTENTION! Vérifiez que le BOUCLIER (E), la BUSE DE COUPAGE
(D), l’ANNEAU DIFFUSEUR D’AIR (C) et L’ÉLECTRODE ne sont pas usés
et recouverts de débris avant de couper ou dès que la vitesse de coupage
diminue considérablement.
CLÉ POUR ÉLECTRODES (B)
ATTENTION! N’utilisez pas le CHALUMEAU AU PLASMA (9) sans BUSE DE COUPAGE ou ÉLECTRODE en
place. Assurez-vous d’utiliser des pièces d’origine Forney.
REMARQUE : Il est recommandé de remplacer L’ÉLECTRODE et la BUSE DE COUPAGE en même temps pour
assurer une usure égale et un rendement optimal.
PIÈCE INSPECTION ACTION
Bouclier
Buse de
coupage
La rondeur du trou central. Remplacez le BOUCLIER si le trou n’est
plus rond.
L’accumulation de débris dans
l’espace entre le BOUCLIER et la
BUSE DE COUPAGE.
Examinez-le pour voir s’il présente
des fissures, des trous causés par
des brûlures ou des éclats.
La rondeur, l'agrandissement du
trou central.
Extérieur oxydé. Peut être nettoyé à l’aide d’un chiffon
Retirez le BOUCLIER et nettoyez-le pour
enlever les débris; remplacez-le s’il est
endommagé ou impossible à nettoyer.
Si tel est le cas, remplacez le BOUCLIER.
Remplacez le BOUCLIER si le trou n’est
plus rond ou s'il est agrandi.
abrasif très fin; n’utilisez pas de solvant.
Anneau
diffuseur
d’air
Vérifiez qu’il n’y a pas de brûlure
ni de fissure ou que les trous
de circulation d’air ne sont pas
obstrués.
WWW.FORNEYIND.COM
S’il est endommagé, remplacez-le.
45
Page 46
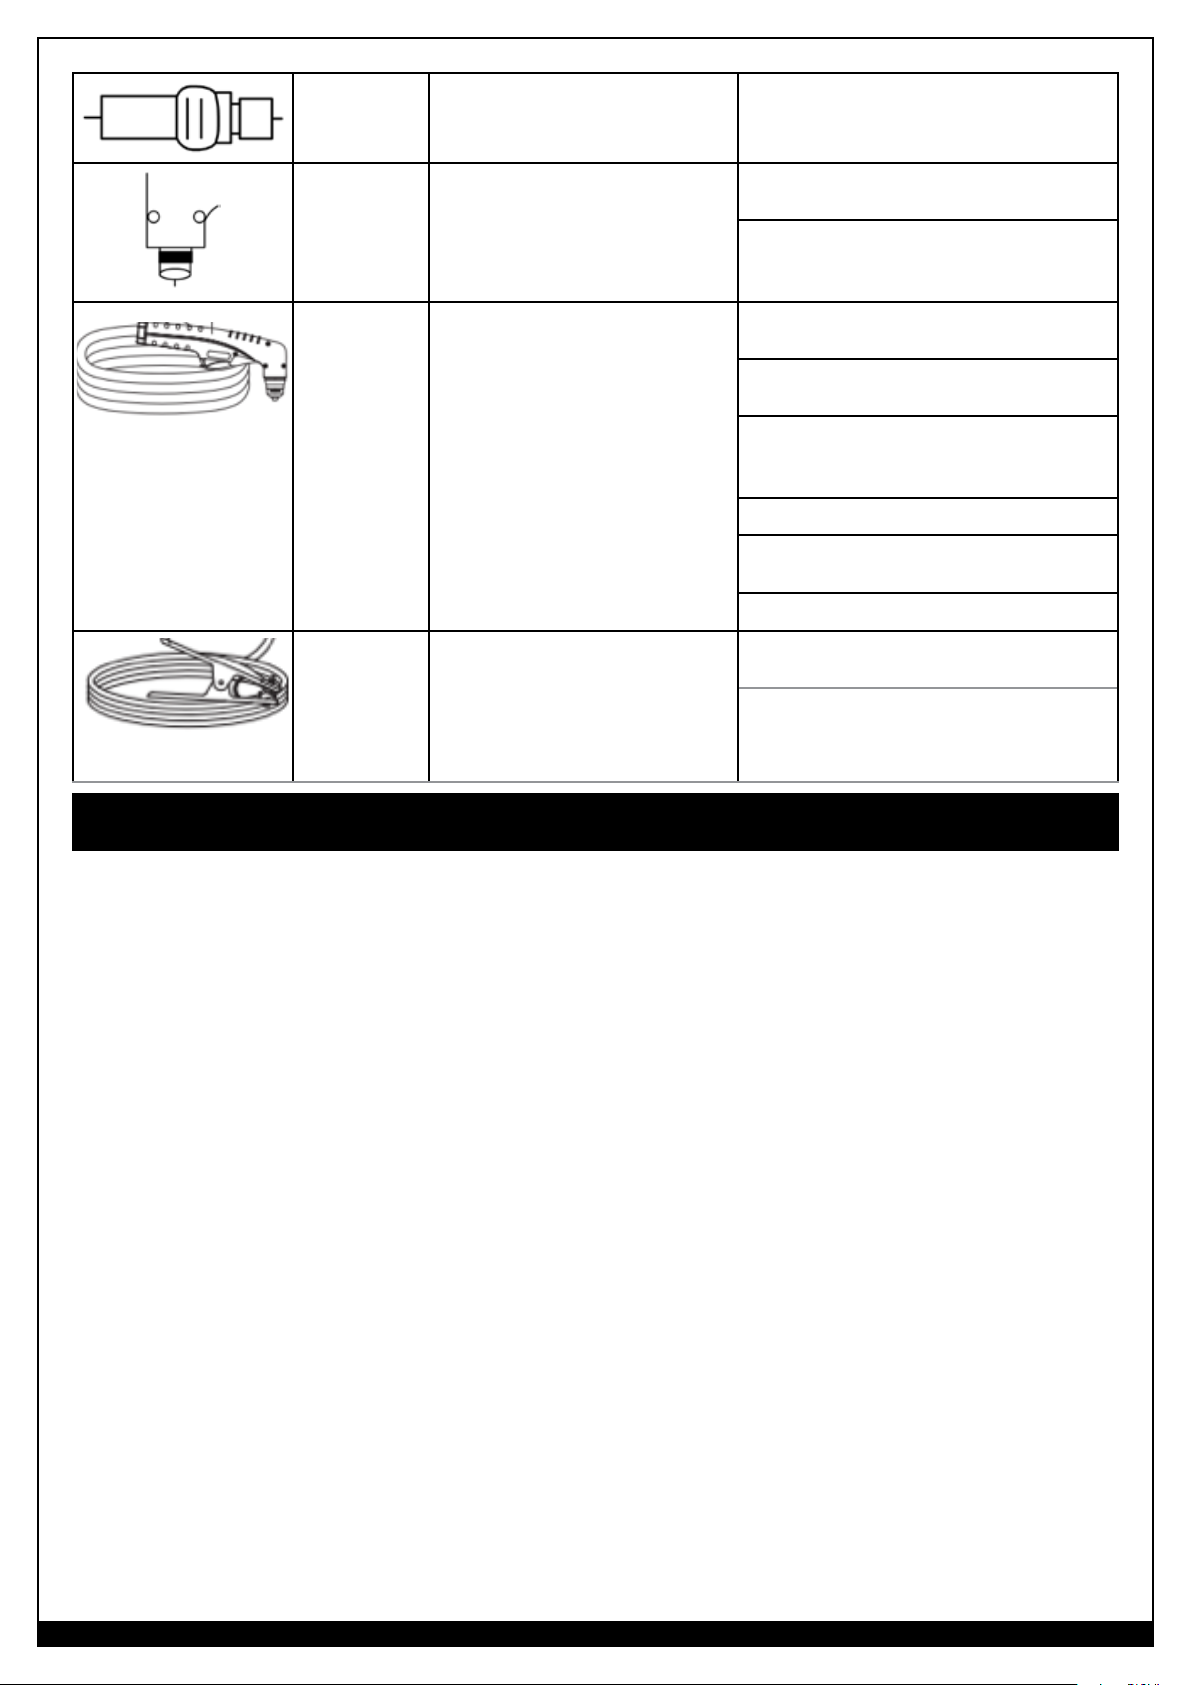
Électrode
Vérifiez que la surface centrale
n’est pas usée et vérifiez la profondeur du trou.
Remplacez L’ÉLECTRODE lorsque le cratère
formé sur la surface émettrice a une profondeur d’environ 1/16” (2 mm).
Corps du
chalumeau
Manche et
câble du
chalumeau
Prise de
masse et
câble de
mise à la
terre
Vérifiez que sa surface n’est pas
endommagée, usée ou pleine de
débris.
Ces pièces ne nécessitent généralement aucun entretien particulier, hormis une inspection et un
nettoyage réguliers.
Ces pièces ne nécessitent normalement pas d’entretien particulier
sauf une inspection et un nettoyage réguliers.
Nettoyez s’il y a présence de débris; n’utilisez pas de solvant.
Remplacez le CHALUMEAU AU PLASMA
si le CORPS DU CHALUMEAU (A) est
endommagé, fissuré ou usé.
Nettoyez s’il y a présence de débris; n’utilisez pas de solvant.
Remplacez le CHALUMEAU AU PLASMA
si le manche ou le câble est fissuré ou usé.
NE touchez PAS le CHALUMEAU AU
PLASMA ni le câble en présence de pièces
tièdes ou chaudes.
NE tendez PAS le câble.
NE déplacez PAS le câble sur des rebords
tranchants ou des surfaces abrasives.
NE marchez PAS sur le câble.
Suivez les mêmes instructions que pour le
manche et le câble du chalumeau
Vérifiez également l'absence de corrosion
sur les surfaces de contact de la PRISE de
masse.
Dépannage
Pendant l’exécution de travaux de coupage, des défaillances non causées par un dysfonctionnement de
l’appareil, mais par d’autres erreurs de fonctionnement, peuvent survenir :
1. La vitesse de coupe est trop rapide.
2. Les consommables sont usés.
3. Le métal à couper est trop épais.
4. La PRISE DE MASSE (4)n’est pas correctement fixée à la pièce à couper.
5. La pression et la circulation d’air sont insuffisantes.
6. La puissance d’entrée est insuffisante (peut-être à cause de l’utilisation d’une rallonge).
7. LE CHALUMEAU AU PLASMA (9) n’est pas en contact avec la pièce à couper.
Le tableau suivant présente les problèmes les plus courants associés à l’utilisation de la coupeuse au plasma et
explique comment les résoudre.
Si vous n’êtes pas en mesure de régler le problème en suivant ce guide de dépannage élémentaire ou si vous avez
besoin d’assistance supplémentaire, communiquez avec le service à la clientèle de Forney par téléphone au 1-800521-6038 ou par courriel à l’adresse [email protected].
46
WWW.FORNEYIND.COM
Page 47
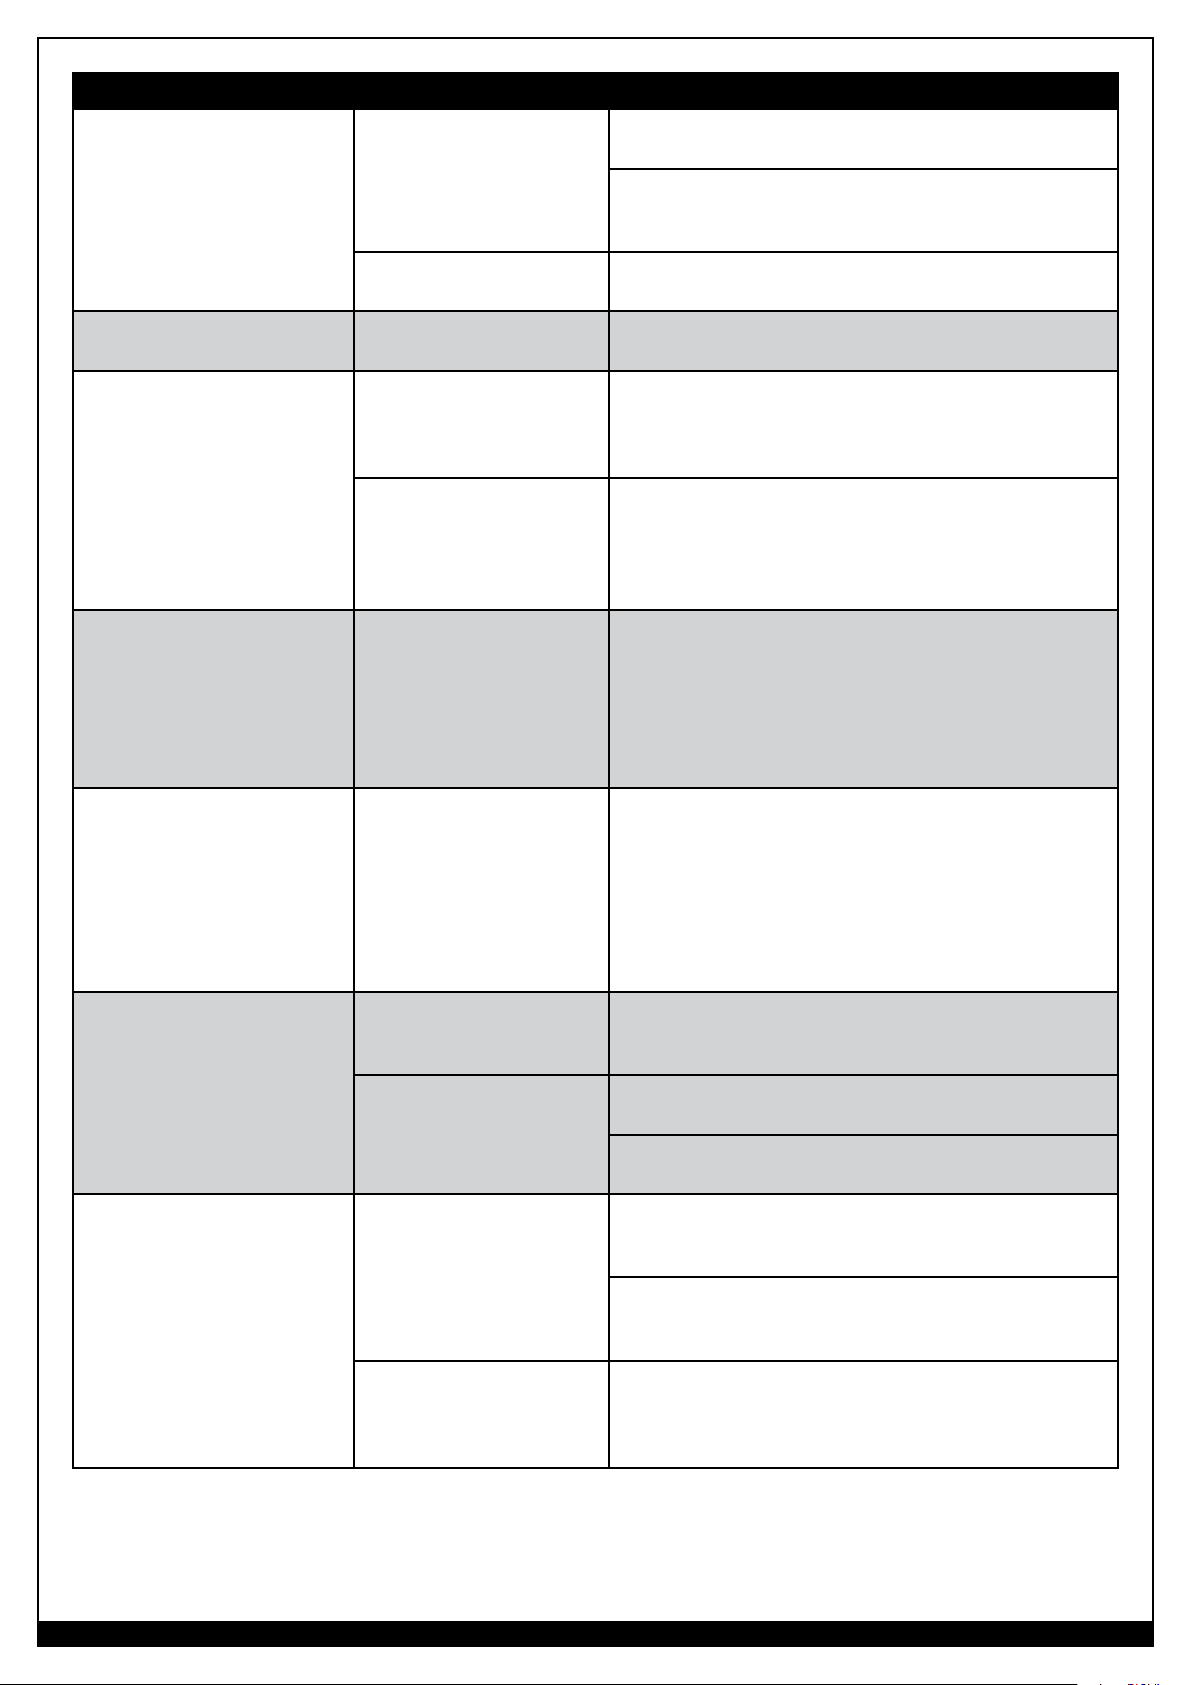
PROBLÈME RENCONTRÉ RAISONS POSSIBLES SOLUTION RECOMMANDÉE
Tous les voyants DEL éteints,
Aucune puissance de sortie,
Le ventilateur ne fonctionne
pas.
Aucune puissance d’entrée. Branchez la machine à une source d’alimentation d’entrée
adéquate.
Vérifiez que le disjoncteur ne s'est pas déclenché dans
votre panneau d'alimentation principale. Réinitialiser si
nécessaire.
VOYANT DEL VERT (5)
CLIGNOTANT.
VOYANT DEL VERT ALLUMÉ,
VOYANT DEL JAUNE (7)
ALLUMÉ,
VOYANT DEL ROUGE (6)
ÉTEINT,
Aucune puissance de sortie,
Le ventilateur fonctionne
correctement.
VOYANT DEL VERT ALLUMÉ,
VOYANT DEL JAUNE
CLIGNOTANT,
VOYANT DEL ROUGE ÉTEINT,
Aucune puissance de sortie,
Le ventilateur fonctionne
correctement.
VOYANT DEL VERT ALLUMÉ,
VOYANT JAUNE ÉTEINT,
VOYANT DEL ROUGE
CLIGNOTANT.
Aucune circulation d’air ou
aucun arc pilote sur pression
de la gâchette du chalumeau.
L'INTERRUPTEUR MARCHE/
ARRÊT (2) est sur ARRÊT.
Tension d'entrée en dehors
de la plage acceptable.
L'appareil a atteint sa limite
de facteur d'utilisation.
Circulation d’air insuffisante
causant la surchauffe de la
machine avant que celleci n'atteigne le facteur
d'utilisation.
Pression ou circulation d'air
insuffisante.
BOUCLIER (E)
incorrectement installé ou
consommables manquants
ou incorrectement installés.
Consommables
excessivement usés.
Assurez-vous que L’INTERRUPTEUR MARCHE/ARRÊT (à
l’arrière) est sur MARCHE.
Vérifiez que la puissance d'entrée est dans une plage de
± 10 % de 120 V en c.a.
Laissez l’appareil refroidir avec le ventilateur interne.
Réduisez ensuite le temps de coupage à l’arc en dessous
du facteur d’utilisation nominal de la coupeuse au
plasma.
Vérifiez la présence d'obstructions susceptibles de bloquer
la circulation d'air et veillez à laisser un espace de
dégagement de 12 pouces (30 cm) entre tout obstacle et
les orifices d'aération de la machine.
Connectez une ligne d'alimentation d'air appropriée
d'une pression de 60 à 100 psi (4,2 à 5,6 kg/cm²) et
3
de 1,5 pi
/min (707 cm3/s) minimum. Assurez-vous
que les filtres anti-humidité éventuellement installés sont
conformes à ces exigences.
Vérifiez que les consommables du CHALUMEAU AU
PLASMA (9) sont correctement installés, l’électrode
est serrée avec une clé et que le BOUCLIER se met
correctement en contact avec les broches dans le CORPS
DU CHALUMEAU (A).
Remplacez l’électrode et la buse de coupage.
Le CHALUMEAU AU PLASMA
(9) produit un arc pilote mais
ne coupe pas.
L’arc ne se transfère pas à la
pièce à couper.
PRISE DE MASSE (4) non
connectée.
La puissance d’entrée du
c.a. est trop faible.
Contact insuffisant de la
PRISE DE MASSE (4) avec
la pièce à couper.
Le CHALUMEAU AU
PLASMA n'est peut-être pas
en contact avec la pièce à
couper.
Connectez correctement la PRISE DE MASSE à la pièce à
couper. Assurez-vous que la connexion est effectuée sur
du métal nu et propre (non peint ou rouillé).
Assurez-vous que la coupeuse au plasma reçoit une
puissance d’entrée adéquate.
S’il est usé, réduisez la longueur du cordon prolongateur
ou retirez-le.
Nettoyez l’endroit où la PRISE DE MASSE est fixée à la
pièce à couper pour assurer une bonne connexion métal
sur métal.
Inspectez la PRISE DE MASSE et son câble pour vérifier
s'ils sont endommagés; réparez ou remplacez-le(s) au
besoin.
Veillez à bien faire glisser la BUSE DE COUPAGE (D) sur
la pièce au fur et à mesure que vous coupez.
WWW.FORNEYIND.COM
47
Page 48
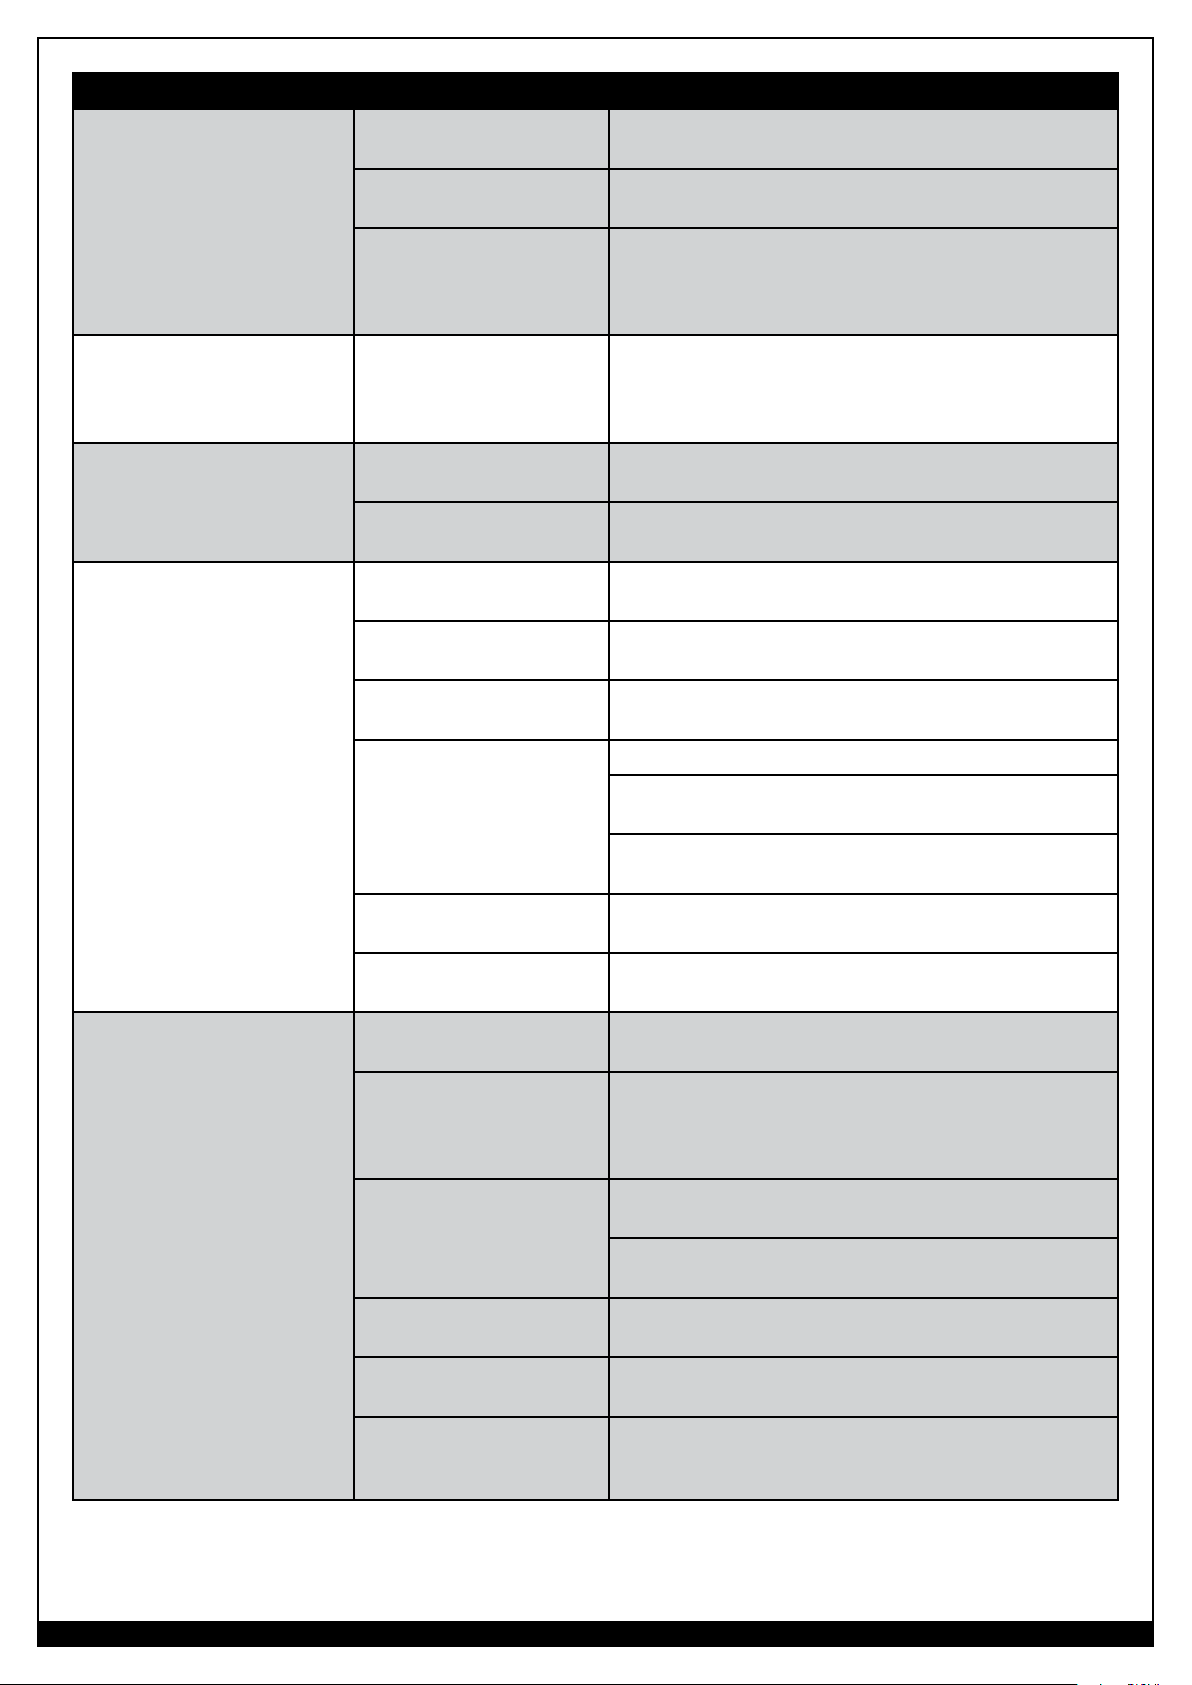
PROBLÈME RENCONTRÉ RAISONS POSSIBLES SOLUTION RECOMMANDÉE
Piètre qualité de coupe.
Utilisation incorrecte du
CHALUMEAU AU PLASMA.
Revoyez les instructions d’utilisation.
Humidité en provenance du
CHALUMEAU AU PLASMA.
Les étincelles sont projetées
vers le haut et redirigées vers
la BUSE DE COUPAGE DU
CHALUMEAU AU PLASMA (D).
Pénétration de coupe
insuffisante.
Les pièces du CHALUMEAU
AU PLASMA sont usées.
Présence d'humidité ou
d'huile dans la ligne
d'alimentation en air.
Présence d'humidité ou
d'huile dans la ligne
d'alimentation en air.
La vitesse de coupe est trop
élevée.
La pièce à couper est trop
épaisse.
La vitesse de coupe est trop
élevée.
Le CHALUMEAU AU
PLASMA est trop incliné.
La pièce à couper est trop
épaisse.
Le courant de coupe est trop
faible.
Vérifiez si les consommables sont usés et remplacez les
pièces usées par de nouveaux consommables Forney.
La ligne d'alimentation en air est peut-être contaminée
par l'humidité ou l'huile excessive provenant du
compresseur. Installez un filtre anti-humidité dans la ligne
d'alimentation en air avant d'utiliser la machine.
La ligne d'alimentation en air est peut-être contaminée
par l'humidité ou l'huile excessive provenant du
compresseur. Installez un filtre anti-humidité dans la ligne
d'alimentation en air avant d'utiliser la machine.
Réduisez la vitesse de course de votre chalumeau.
Choisissez une pièce à couper plus mince conforme aux
limites de fonctionnement de la coupeuse au plasma.
Réduisez la vitesse de course de votre chalumeau.
Assurez-vous que le CHALUMEAU AU PLASMA est
perpendiculaire à la pièce à couper.
Choisissez une pièce à couper plus mince conforme aux
limites de fonctionnement de la coupeuse au plasma.
Augmentez le réglage du courant.
Assurez-vous que la coupeuse au plasma reçoit une
puissance d’entrée adéquate.
Interruption de l'arc de
coupage, mais se réamorce
sur nouvelle pression de la
gâchette.
Les pièces du CHALUMEAU
AU PLASMA sont usées.
Les pièces ne sont pas
d’origine.
La vitesse de coupe est trop
faible.
Le CHALUMEAU AU
PLASMA n'est peut-être pas
en contact avec la pièce à
couper.
La puissance d’entrée du
c.a. est trop faible.
Les pièces du CHALUMEAU
AU PLASMA sont usées.
Les pièces ne sont pas
d’origine.
S’il est usé, réduisez la longueur du cordon prolongateur
ou retirez-le.
Vérifiez si les consommables sont usés et remplacez les
pièces usées par de nouveaux consommables Forney.
N’utilisez que des consommables d’origine Forney pour
un rendement optimal.
Augmentez la vitesse de course de votre chalumeau.
Veillez à bien faire glisser la BUSE DE COUPAGE (D) sur
la pièce au fur et à mesure que vous coupez.
Assurez-vous que la coupeuse au plasma reçoit une
puissance d’entrée adéquate.
S’il est usé, réduisez la longueur du cordon prolongateur
ou retirez-le.
Vérifiez si les consommables sont usés et remplacez les
pièces usées par de nouveaux consommables Forney.
N’utilisez que des consommables d’origine Forney pour
un rendement optimal.
48
Le CÂBLE DE MISE À LA
TERRE (4) est débranché.
WWW.FORNEYIND.COM
Fixez solidement LE CÂBLE DE MISE À LA TERRE avec la
PRISE DE MASSE au matériau à couper, aussi près que
possible de la zone de travail.
Page 49
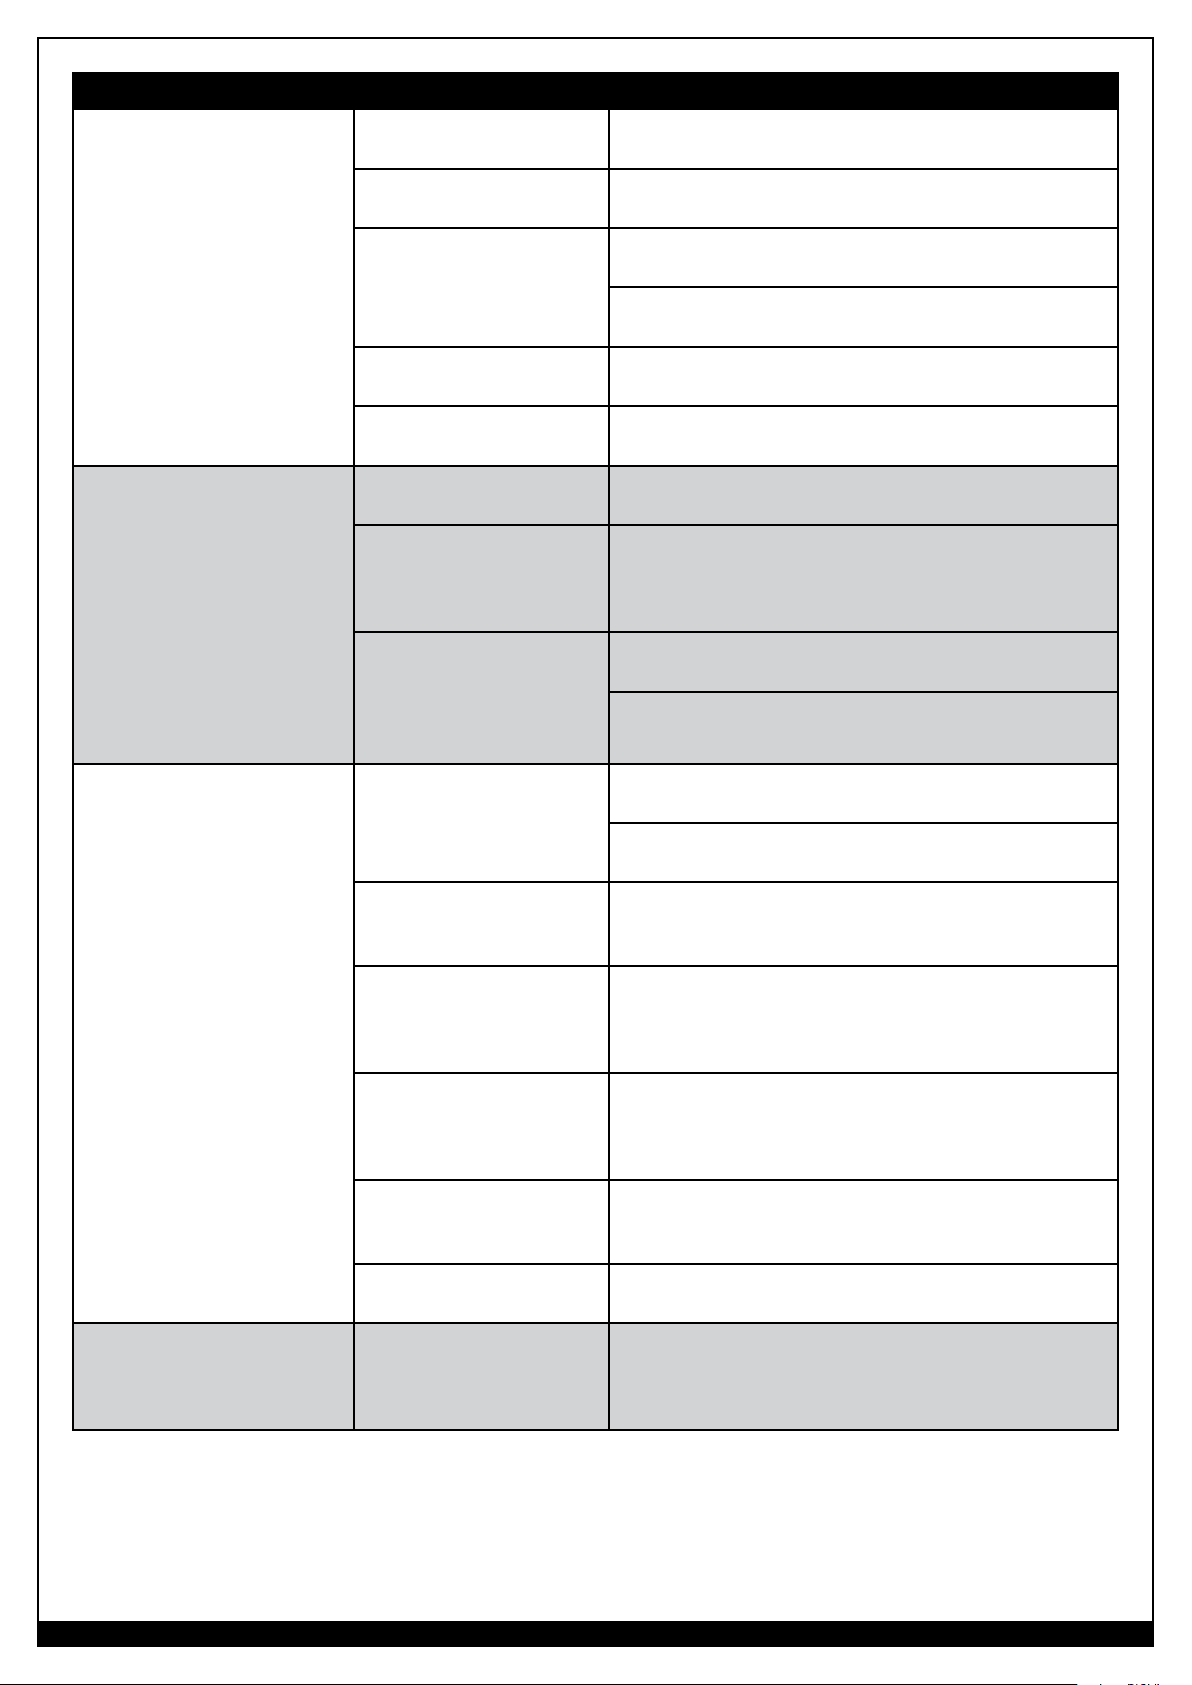
PROBLÈME RENCONTRÉ RAISONS POSSIBLES SOLUTION RECOMMANDÉE
Écume excessive.
Vitesse de coupe trop faible
(écume au fond).
Augmentez la vitesse de course de votre chalumeau.
Angle de coupe incliné (non
perpendiculaire).
Vitesse de coupe trop élevée
(écume sur le dessus).
Le courant de coupe est trop
faible.
Les pièces du CHALUMEAU
AU PLASMA sont usées.
Les pièces ne sont pas
d’origine.
Position du CHALUMEAU
AU PLASMA incorrecte.
L'épaisseur de la pièce à
couper est proche de la
capacité maximale de la
machine.
Usure asymétrique du trou
de la BUSE DE COUPAGE
et/ou assemblage incorrect
des pièces du CHALUMEAU
AU PLASMA.
Réduisez la vitesse de course de votre chalumeau.
Assurez-vous que la coupeuse au plasma reçoit une
puissance d’entrée adéquate.
S’il est usé, réduisez la longueur du cordon prolongateur
ou retirez-le.
Vérifiez si les consommables sont usés et remplacez les
pièces usées par de nouveaux consommables Forney.
N’utilisez que des consommables d’origine Forney pour
un rendement optimal.
Assurez-vous que le CHALUMEAU AU PLASMA est
perpendiculaire à la pièce à couper.
Coupez un matériau plus mince. Les coupes sur des
matériaux de 3/8” (9,53 mm) d'épaisseur ne produiront
pas une taille nette.
Vérifiez si les consommables du CHALUMEAU AU
PLASMA sont usés et correctement installés.
Vérifiez si les consommables sont usés et remplacez les
pièces usées par de nouveaux consommables Forney.
Usure excessive de la BUSE
DE COUPAGE (D) ou de
l'ÉLECTRODE (B).
Surchauffe.
Pression d’air trop basse. Vérifiez le bon fonctionnement du compresseur d'air, des
lignes d'air et des filtres.
Vérifiez la présence d'obstructions et la bonne installation
des consommables.
Dépassement de la capacité
de la coupeuse au plasma
Choisissez une pièce à couper plus mince conforme aux
limites de fonctionnement de la coupeuse au plasma.
(matériau trop épais).
Présence d'humidité ou
d'huile dans la ligne
d'alimentation en air.
La ligne d'alimentation en air est peut-être contaminée
par l'humidité ou l'huile excessive provenant du
compresseur. Installez un filtre anti-humidité dans la ligne
d'alimentation en air avant d'utiliser la machine.
Consommables du
CHALUMEAU AU PLASMA
Vérifiez que les consommables du CHALUMEAU AU
PLASMA sont correctement installés.
incorrectement installés ou
desserrés
Consommable du
CHALUMEAU AU PLASMA
Vérifiez les consommables du CHALUMEAU AU PLASMA
et remplacez-les s'ils sont endommagés.
endommagé.
Les pièces ne sont pas
d’origine.
Dépassement du facteur
d’utilisation de la coupeuse
au plasma.
N’utilisez que des consommables d’origine Forney pour
un rendement optimal.
Laissez l’appareil refroidir avec le ventilateur interne.
Réduisez ensuite le temps de coupage à l’arc en dessous
du facteur d’utilisation nominal de la coupeuse au
plasma.
WWW.FORNEYIND.COM
49
Page 50
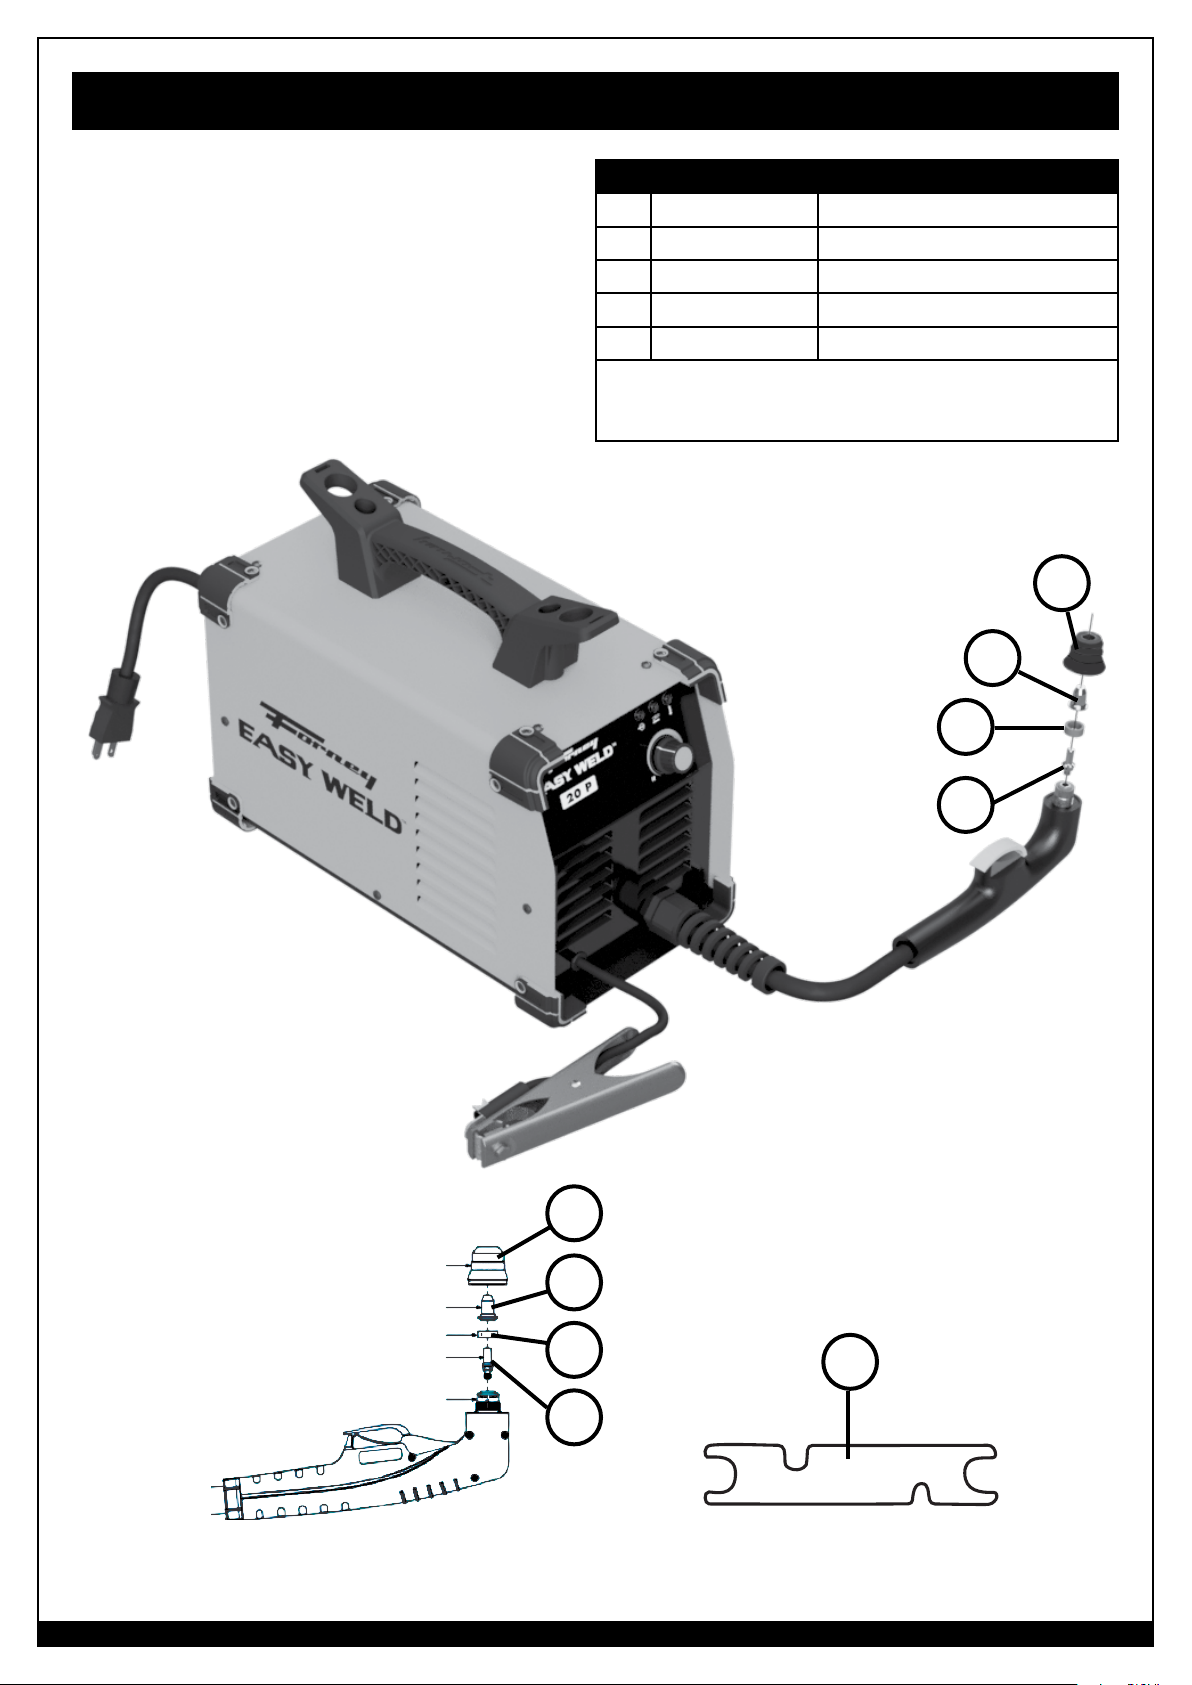
Schéma des pièces et liste de consommables
N° NUMÉRO DE PIÈCE DESCRIPTION DE L’ARTICLE
1
85755 / 85392* Électrode
2 85393 Anneau diffuseur d’air (jet rotatif)
3 85392* Buse de coupage
4 85394 Bouclier
5 85396 Clé pour électrode
*85392 est un paquet de 4 consommables contenant 2
électrodes et 2 buses de coupage. 85755 est un paquet de
2 électrodes.
4
3
2
1
4
BOUCLIER À DEUX TROUS
BUSE DE COUPAGE AVEC
TROU DE 0,65 mm DE ø
ANNEAU DIFFUSEUR D'AIR
ÉLECTRODE
CORPS DU CHALUMEAU
3
2
5
1
50
CLÉ POUR ÉLECTRODE (1)
ASSEMBLAGE CORRECT DES CONSOMMABLES
POUR LA TÊTE DU CHALUMEAU AU PLASMA
WWW.FORNEYIND.COM
Page 51
Remarques pour l’utilisateur
_______________________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
WWW.FORNEYIND.COM
51
Page 52
MÁQUINA DE CORTE POR
PLASMA 20 P
MANUAL DE INSTRUCCIONES
CARACTERÍSTICAS:
• Funciona con tecnología de antorcha de
arrastre de arco eléctrico que le permite mover
(arrastrar) la antorcha directamente por la
superficie de metal y efectuar cortes más
precisos
• Espesor de corte recomendado de hasta 1/4”
(6,35 mm) (limpio) hasta 3/8” (9,53 mm)
(seccionado)
• 120 voltios de entrada; circuito de 20 a 15
amperios (adaptador incluido)
• 20 amperios de salida máx.
• Fácil de usar y operar
• Regulador de presión de aire integrado y
secador
• Protección contra sobrecarga térmica
• Enfriamiento por aire de posflujo que prolonga
la vida útil de las piezas consumibles
• Ventilador de enfriamiento interno
• Certificado de CSA
IDEAL PARA:
Corte de chapas de metal hasta láminas, carrocerías
de automóviles, granjas y ranchos, sistemas de HVAC
(calefacción, ventilación y aire acondicionado), plomería,
tareas de bricolaje
INCLUYE:
Máquina de corte por plasma, adaptador de enchufe
de 20 a 15 amperios, antorcha de plasma, un juego
adicional de piezas consumibles y cable y abrazadera de
descarga a tierra
52
52
WWW.FORNEYIND.COM
WWW.FORNEYIND.COM
ESPAÑOL
CAT. NRO. 251
REV. 10.11.2017
Page 53
CINCO MANERAS DE HACER
SU PEDIDO
Compromiso de Forney
Página web: www.forneyind.com
Teléfono: +1-800-521-6038
Fax: +1-970-498-9505
Correo postal:
Forney Industries
2057 Vermont Drive
Fort Collins, CO 80525
Correo electrónico:
Instalaciones en EE. UU.:
- Fort Collins, CO
- Tipp City, OH
Estamos comprometidos con su éxito sin importar la ubicación,
el tamaño o las necesidades. Sabemos que su meta es hacer un
buen trabajo y estamos listos para ayudarlo a que lo logre.
Mensaje del presidente
Nuestra empresa comercializa herramientas, equipos
y accesorios de la más alta calidad para aficionados y
profesionales. Nuestra pasión y dedicación para ofrecer nuevos
productos al mercado industrial y minorista, combinadas con
nuestro servicio personal, son inigualables en nuestra industria.
Nuestra capacidad de escuchar las necesidades de nuestros
clientes nos permite crear soluciones a sus problemas.
Nuestra dedicación a la atención al cliente de la más alta
calidad dentro de nuestras oficinas corporativas y el servicio que
prestamos en este campo es incomparable. Nos comprometemos
a crear las mejores soluciones para las necesidades de nuestros
clientes. Sobre todo, nuestros empleados brindarán la misma
actitud respetuosa y atenta dentro de la organización y se espera
que la compartan con cada cliente de Forney. Nuestra meta es
superar las expectativas de nuestros clientes a través de personas
capacitadas, guiadas por valores y compromisos compartidos.
Copyright© 2017 Forney Industries,
Inc. Todos los derechos reservados.
La reproducción y/o distribución no
autorizada está sujeta a las leyes de
propiedad intelectual de los EE. UU.
Trabajamos duro para que nuestros clientes confíen en nosotros
por nuestra integridad, trabajo en equipo e innovación de los
productos Forney, y la calidad inigualable de los productos de
Forney a lo largo de 80 años y un compromiso irrenunciable con
nuestros clientes.
Cuando a nuestros clientes les va bien, a nosotros nos va bien.
STEVEN G. ANDERSON, presidente y director ejecutivo
WWW.FORNEYIND.COM
53
Page 54
¡DETÉNGASE!
NO LA DEVUELVA A
LA TIENDA
Si tiene preguntas o problemas con su nueva máquina de corte
por plasma, llame a Atención al Cliente al +1-800-521-6038,
de lunes a viernes de 7.00 a 17.00,
hora estándar de la montaña (MST) o ingrese a
www.forneyind.com/about-us/contact-us.
Tómese un momento para registrar su producto en
www.forneyind.com/support/product-registration.
Gracias y disfrute de su nueva máquina de corte por plasma.
Para obtener la información
más actualizada acerca
de la garantía, visite
www.forneyind.com.
54
WWW.FORNEYIND.COM
Page 55
Índice
GARANTÍA ............................................................................................................................................................... 54
ÍNDICE ..................................................................................................................................................................... 55
LEYENDA DE SÍMBOLOS ........................................................................................................................................... 56
RESUMEN DE SEGURIDAD ......................................................................................................................................... 56
NORMAS DE SEGURIDAD PRINCIPALES .............................................................................................................. 56
ADVERTENCIA DE LA PROPOSICIÓN 65 DE CALIFORNIA .................................................................................... 56
INFORMACIÓN SOBRE EMF (CAMPOS ELECTROMAGNÉTICOS) ......................................................................... 57
RIESGOS DEL CORTE POR ARCO DE PLASMA ..................................................................................................... 57
INFORMACIÓN DE SEGURIDAD ADICIONAL ...................................................................................................... 60
CONTENIDO DE LA CAJA .......................................................................................................................................... 61
INSTALACIÓN ........................................................................................................................................................... 62
ESPECIFICACIONES DE LA MÁQUINA DE CORTE POR PLASMA ........................................................................... 62
SELECCIÓN DEL LUGAR ..................................................................................................................................... 62
CONEXIÓN DEL CABLE DE ENTRADA DE ENERGÍA ............................................................................................. 62
CÓMO USAR EL ADAPTADOR DE ENCHUFE DE 20 AMPERIOS Y 15 AMPERIOS .................................................. 63
GENERADORES ................................................................................................................................................. 63
CABLES DE EXTENSIÓN...................................................................................................................................... 63
VENTILACIÓN .................................................................................................................................................... 63
ADVERTENCIAS ADICIONALES ...........................................................................................................................63
CONOZCA SU MÁQUINA DE CORTE POR PLASMA .................................................................................................... 64
DESCRIPCIÓN .................................................................................................................................................... 64
CONFIGURACIÓN DE LA MÁQUINA DE CORTE POR PLASMA ............................................................................ 64
CONTROLES Y DISEÑO DE LA MÁQUINA DE CORTE POR PLASMA ..................................................................... 64
REQUISITOS DE CONEXIÓN A TIERRA ................................................................................................................ 65
SUMINISTRO DE AIRE ......................................................................................................................................... 65
PIEZAS CONSUMIBLES DE LA ANTORCHA (REEMPLAZO O INSPECCIÓN DE LAS PIEZAS CONSUMIBLES) ............ 65
FUNCIONAMIENTO .................................................................................................................................................. 67
CABLE Y ABRAZADERA DE DESCARGA A TIERRA ................................................................................................ 67
ENCENDIDO DEL SISTEMA ................................................................................................................................. 67
VERIFICACIÓN DE LA CALIDAD DEL SUMINISTRO DE AIRE .................................................................................. 67
CICLO DE TAREA Y PLACA DE DATOS DE RENDIMIENTO .................................................................................... 67
PROTECCIÓN TÉRMICA INTERNA ....................................................................................................................... 67
CAPACIDAD DE CORTE ...................................................................................................................................... 68
CORTE ............................................................................................................................................................... 68
MANTENIMIENTO Y SERVICIO TÉCNICO .................................................................................................................... 69
MANTENIMIENTO GENERAL .............................................................................................................................. 69
MANTENIMIENTO DE LAS PIEZAS CONSUMIBLES ............................................................................................... 70
SOLUCIÓN DE PROBLEMAS ....................................................................................................................................... 72
DIAGRAMA DE LAS PIEZAS DE LA MÁQUINA Y LISTADO DE LAS PIEZAS CONSUMIBLES ............................................. 76
NOTAS DEL USUARIO ............................................................................................................................................... 77
WWW.FORNEYIND.COM
55
Page 56
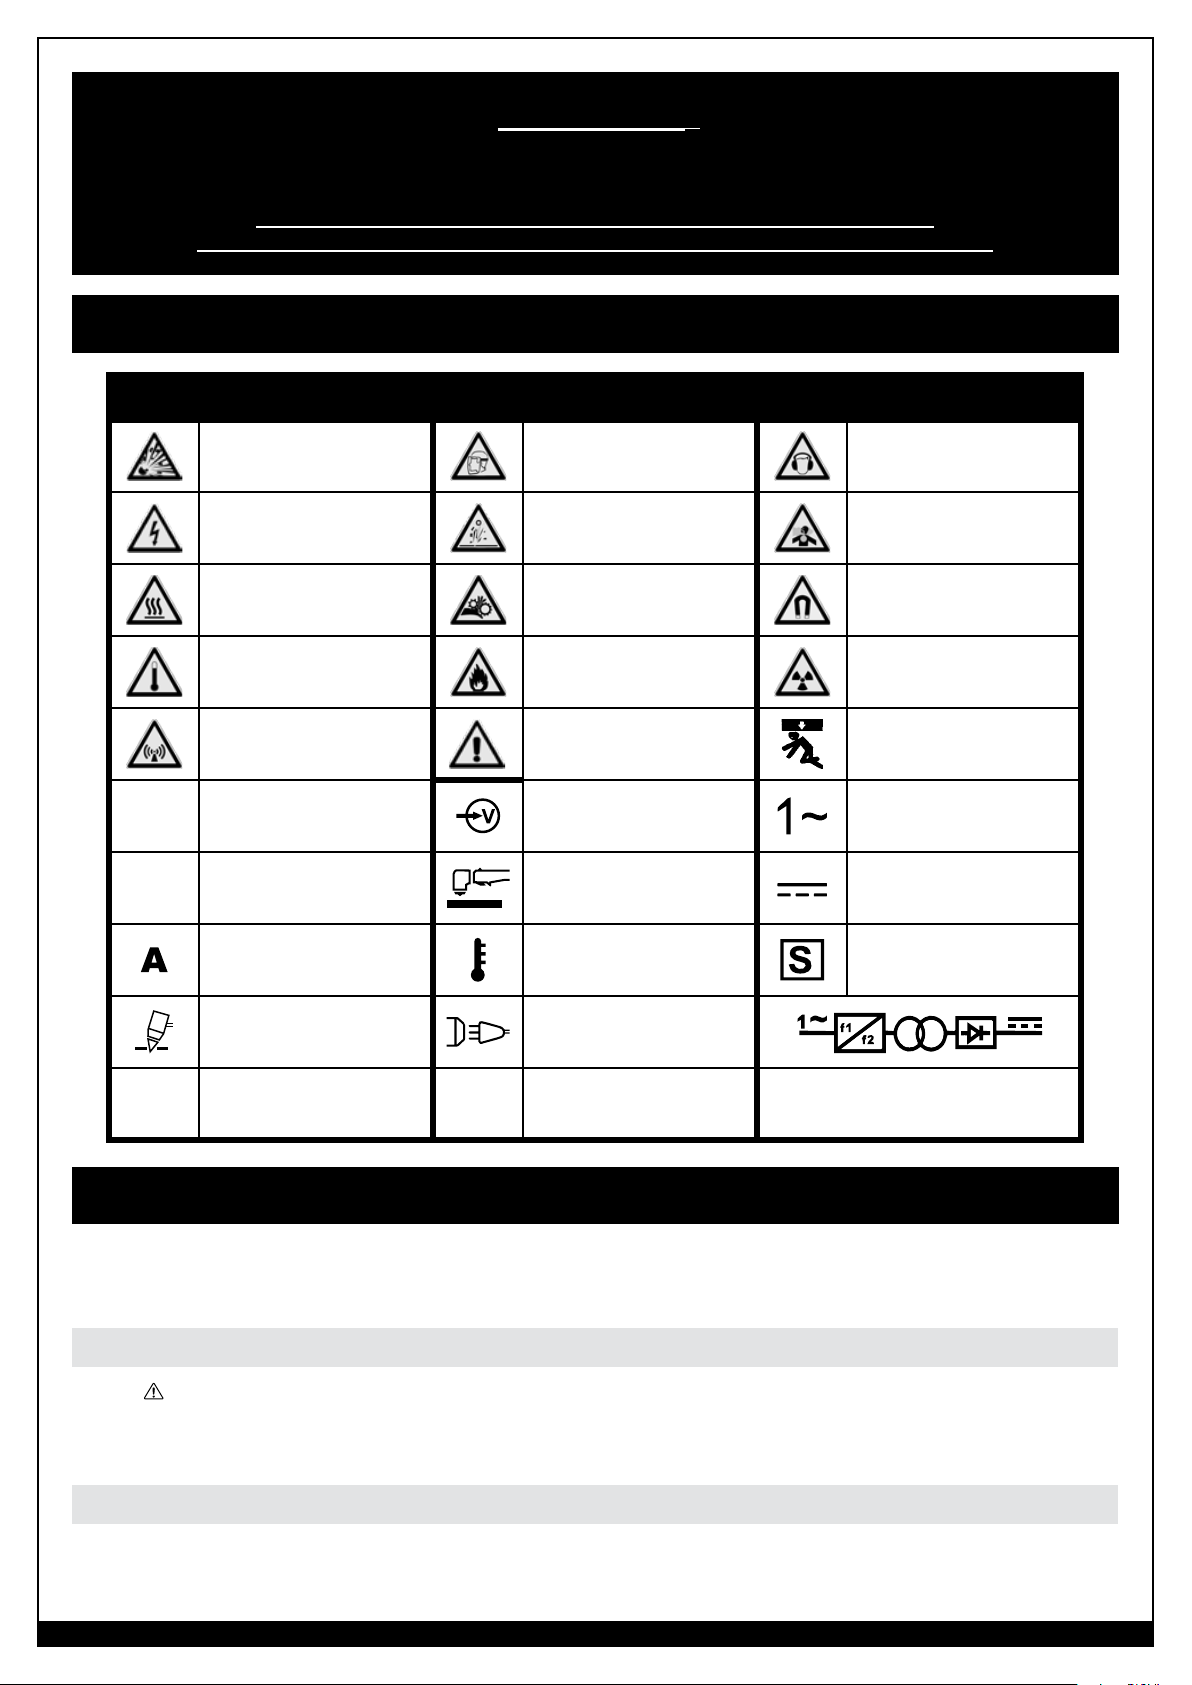
¡PRECAUCIÓN!
ANTES DE INSTALAR, UTILIZAR O REALIZAR EL MANTENIMIENTO EN LA MÁQUINA, LEA EL CONTENIDO DE ESTE
MANUAL DETENIDAMENTE, PRESTANDO ESPECIAL ATENCIÓN A LAS REGLAS DE SEGURIDAD Y PELIGROS.
En el caso de que estas instrucciones no le resulten claras, comuníquese con su
distribuidor autorizado de Forney o con Atención al cliente de Forney al +1-800-521-6038.
Leyenda de símbolos
SÍMBOLO
I
O
SIGNIFICADO
RIESGO DE EXPLOSIÓN
RIESGO
ELÉCTRICO
RIESGO DE
QUEMADURAS
RIESGO DE
SOBRECALENTAMIENTO
INTERFERENCIA
ELECTROMAGNÉTICA
SÍMBOLO SIGNIFICADO SÍMBOLO SIGNIFICADO
EQUIPO DE PROTECCIÓN
PERSONAL NECESARIO
RIESGO DE RAYOS DE
ARCO
RIESGO DE PIEZAS
MÓVILES
RIESGO DE INCENDIO
ADVERTENCIA/
PRECAUCIÓN
ON (ENCENDIDO) VOLTAJE DE ENTRADA
OFF (APAGADO)
ANTORCHA PARA CORTE POR
PLASMA ACCIONADA
AMPERAJE TEMPERATURA
RIESGO DE RUIDO
RIESGO DE HUMOS,
VAPORES, GASES
RIESGO DE CAMPO
MAGNÉTICO
INTERFERENCIA POR
RADIACIÓN DE ALTA
FRECUENCIA
RIESGO DE CAÍDA DEL
EQUIPO
CORRIENTE ALTERNA (CA)
MONOFÁSICA
CORRIENTE CONTINUA
(CC)
IDEAL PARA CORTAR EN UN
ENTORNO CON MAYOR RIESGO
DE DESCARGA ELÉCTRICA
CORTE POR ARCO DE
PLASMA
-
-
-
CONEXIÓN DE LÍNEA
-
RECTIFICADOR DEL TRANSFORMADOR DEL
CONVERSOR DE FRECUENCIA ESTÁTICA
MONOFÁSICA
Resumen de seguridad
Los datos dentro de este resumen de seguridad son los puntos destacados de diversas normas de
seguridad. Se recomienda que se familiarice con las normas mencionadas a continuación antes de
comenzar el corte por plasma.
Advertencia de la Proposición 65 de California
ADVERTENCIA: Este producto puede exponerlo a sustancias químicas, incluido el plomo, identificadas por el
estado de California como causantes de cáncer, defectos congénitos u otro tipo de daños en la función reproductora.
Para obtener más información, visite ww.P65Warnings.ca.gov. P65 detalles en forneyind.com. Lávese las manos después
de su uso.
Normas de seguridad principales
• ANSI Z49.1: SEGURIDAD EN SOLDADURAS Y CORTES: se puede obtener en la American Welding Society
(Asociación Americana de Soldadura), 550 NW Le Jeune Road, Miami, FL 33126 Teléfono +1 (800) 443-9353,
Fax +1 (305) 443-7559 - www.amweld.org o www.aws.org.
56
WWW.FORNEYIND.COM
Page 57
• OSHA 29 CFR, Parte 1910, Subparte Q.: SOLDADURA, CORTE Y SOLDADURA FUERTE: se puede obtener en la
oficina estatal de la OSHA o en el Departamento de trabajo de EE. UU. OSHA, Oficina de Asuntos Públicos, Sala
N3647, 200 Constitution Ave., Washington, DC 20210 - www.osha.gov.
• AWS F4.1: PRÁCTICAS DE SEGURIDAD RECOMENDADAS PARA LA PREPARACIÓN PARA EL SOLDADO Y
CORTE DE RECIPIENTES Y TUBERÍAS: se puede obtener en la American Welding Society (Asociación Americana
de Soldadura), 550 NW Le Jeune Road, Miami, FL 33126 Teléfono +1 (800) 443-9353, Fax +1 (305) 443-7559 www.amweld.org o www.aws.org.
• AWS A6.0. RECIPIENTES PARA SOLDAR Y CORTAR QUE HAYAN CONTENIDO MATERIALES COMBUSTIBLES: se
puede obtener en la American Welding Society (Asociación Americana de Soldadura), 550 NW Le Jeune Road,
Miami, FL 33126 Teléfono +1 (800) 443-9353, Fax +1 (305) 443-7559 - www.amweld.org o www.aws.org.
• NFPA 70: CÓDIGO DE ELECTRICIDAD NACIONAL: se puede obtener en la National Fire Protection Association
(Asociación Nacional de Protección contra Incendios), 1 Batterymarch Park, P.O. Box 9101, Quincy, MA 022699101 Teléfono +1 (617) 770-3000 Fax +1 (617) 770-0700 - www.nfpa.org.
• Publicación CGA P-1: MANEJO SEGURO DE GASES COMPRIMIDOS EN RECIPIENTES: se puede obtener en
la Compressed Gas Association (Asociación de Gases Comprimidos), 14501 George Carter Way, Suite 103,
Chantilly, VA 20151 Teléfono +1 (703) 788-2700 Fax +1 (703) 961-1831 - www.cganet.com.
• CSA W117.2: Código de SEGURIDAD EN SOLDADURAS Y CORTES: se puede obtener en la Canadian Standards
Association (Asociación Canadiense de Estándares), 178 Rexdale Blvd., Etobicoke, Ontario M9W 1R3 - www.csa.
ca.
• ANSI Z87.1: PRÁCTICAS SEGURAS PARA LA PROTECCIÓN OCUPACIONAL Y EDUCATIVA DE OJOS Y ROSTRO:
se puede obtener en el American National Standards Institute (Instituto Nacional Estadounidense de Estándares),
11 West 42nd St., New York, NY 10036 Teléfono +1 (212) 642-4900, Fax +1 (212) 398-0023 - www.ansi.org.
• NFPA 51B: NORMA PARA LA PREVENCIÓN DE INCENDIOS DURANTE LA SOLDADURA, EL CORTE Y OTROS
TRABAJOS EN CALIENTE: se puede obtener en la National Fire Protection Association (Asociación Nacional de
Protección contra Incendios), 1 Batterymarch Park, P.O. Box 9101, Quincy, MA 02269-9101 Teléfono +1 (617)
770-3000 Fax +1 (617) 770-0700 - www.nfpa.org.
• AWS C5.2: PRÁCTICAS RECOMENDADAS PARA EL RANURADO Y CORTE POR ARCO DE PLASMA: se puede
obtener en la American Welding Society (Asociación Americana de Soldadura), 550 NW Le Jeune Road, Miami,
FL 33126 Teléfono +1 (800) 443-9353, Fax +1 (305) 443-7559 - www.amweld.org o www.aws.org.
Información sobre EMF (Campos electromagnéticos)
La corriente de soldado o corte, a medida que fluye a través de los cables, generará campos electromagnéticos.
Ha habido, y aún existe, cierto grado de preocupación acerca de dichos campos. Sin embargo, luego de un
análisis, el comité del National Research Council (Consejo Nacional de Investigación) concluyó que: “El cuerpo
de la evidencia, a juicio del comité, no ha demostrado que la exposición a un campo de frecuencia eléctrica y
magnética constituya una amenaza para la salud humana”. No obstante, los estudios aún se están realizando y
se continúa estudiando la evidencia. Hasta arribar a las conclusiones finales de la investigación, sería conveniente
que minimice su exposición a campos electromagnéticos al realizar tareas de soldado.
Para reducir los campos magnéticos en el lugar de trabajo, ponga en práctica los siguientes procedimientos:
1. Mantenga los cables juntos trenzándolos o encintándolos, siempre que sea posible.
2. Coloque los cables hacia un lado y lejos del operador.
3. No enrolle los cables ni cubra su cuerpo con ellos.
4. Mantenga la máquina de corte por plasma y los cables tan lejos del operador como resulte práctico.
5. Conecte la ABRAZADERA DE DESCARGA A TIERRA (4) a la pieza de trabajo tan cerca del corte o la
soldadura como sea posible.
ACERCA DE LOS MARCAPASOS Y AUDÍFONOS: Las personas con marcapasos y audífonos deben
consultar primero al médico. Si el médico lo autoriza, se recomienda seguir los procedimientos detallados
anteriormente.
Riesgos del corte por arco de plasma
EL CORTE PUEDE PROVOCAR INCENDIOS O EXPLOSIONES. El arco de corte despide
chispas y metal caliente. Las chispas y el metal caliente despedidos, y la pieza de trabajo y el equipo calientes
pueden causar incendios y quemaduras. Verifique y asegúrese de que el área sea segura antes de realizar
cualquier corte.
• No corte en un área hasta que se verifique y se quiten los materiales combustibles y/o inflamables. Tenga en
cuenta que las chispas y la escoria pueden volar 35 pies (10,67 m) y pueden pasar a través de pequeñas
WWW.FORNEYIND.COM
57
Page 58
grietas y aberturas. Si la pieza de trabajo y los materiales combustibles no pueden estar a una distancia de
separación de un mínimo de 35 pies (10,67 m), protéjase de la ignición con cubiertas o protectores adecuados
de ajuste ceñido y resistentes al fuego.
• Conecte el CABLE DE DESCARGA A TIERRA (4) a la pieza de trabajo tan cerca del área de soldado o corte,
como sea posible. No conecte los CABLES DE DESCARGA A TIERRA a una estructura del edificio ni otro lugar
lejos del área de soldado o corte. Esto incrementa la posibilidad de que la corriente de soldadura/corte pase a
través de circuitos alternativos, provocando riesgo de incendio y otros riesgos de seguridad.
• No suelde, corte ni realice otro tipo de trabajo en barriles, tambores, tanques u otros recipientes usados que
hayan tenido una sustancia inflamable o tóxica. Las técnicas para la eliminación de sustancias y vapores
inflamables, a fin de hacer que un recipiente usado sea seguro para soldadura o corte, son muy complejas y
requieren de capacitación y entrenamiento especial.
• No realice cortes en atmósferas que contengan polvo o vapores inflamables.
• No corte cilindros, tuberías ni recipientes presurizados.
• No corte recipientes que hayan contenido sustancias combustibles.
• No use guantes ni prendas que contengan aceite, grasa u otras sustancias inflamables.
• No use productos inflamables en el cabello.
• Tenga a mano el equipo extintor de incendios para que pueda utilizarlo de inmediato. Se recomienda un
extintor de incendios de polvo químico portátil de tipo ABC.
• Asegúrese de que el área de trabajo tenga un piso bueno, firme y seguro, de preferencia de concreto o
mampostería, sin mosaicos, alfombras o materiales inflamables.
• Proteja las paredes, los techos y los pisos inflamables con cubiertas o protectores resistentes al calor.
• Verifique el área de trabajo, antes de abandonarla, para asegurarse de que no hayan quedado chispas, metal
ardiente o escoria ni llamas.
• Use prendas sin derivados del petróleo u otras sustancias inflamables, como guantes de cuero, camisas
gruesas de algodón sin materiales sintéticos, pantalones sin dobladillo, calzado cerrado. Mantenga el cabello
largo recogido hacia atrás.
• Quite los materiales combustibles como encendedores y fósforos antes de soldar o cortar.
• Siga los requisitos de la OSHA y NFPA para trabajos en caliente y tenga un extintor cerca.
LAS DESCARGAS ELÉCTRICAS PUEDEN CAUSAR LA MUERTE. El contacto con piezas
eléctricas energizadas puede causar descargas fatales o quemaduras graves. La ANTORCHA DE PLASMA (9) y
el circuito de trabajo tienen energía eléctrica siempre que la salida está encendida. El circuito eléctrico de entrada
y los circuitos internos de la máquina también tienen energía eléctrica cuando el INTERRUPTOR DE ENERGÍA (2)
está ENCENDIDO. El corte por arco de plasma requiere de voltajes más altos que la soldadura para comenzar
y sostener el arco (200 a 400 voltios CC son lo común). También funciona con antorchas diseñadas con sistemas
de bloqueo de seguridad que apagan la máquina cuando se afloja la TAPA PROTECTORA (E) o si la PUNTA DE
CORTE (D) toca el ELECTRODO (B) durante el funcionamiento. El equipo instalado de forma incorrecta o con una
conexión a tierra inapropiada representa un riesgo.
• De ninguna manera, entre en contacto físico con alguna pieza del circuito de corriente de corte. El circuito de
corriente de corte incluye lo siguiente:
a. la pieza de trabajo o cualquier material conductor que hace contacto con este,
b. la ABRAZADERA DE DESCARGA A TIERRA,
c. el ELECTRODODO o la PUNTA DE CORTE.
• No corte en un lugar húmedo ni entre en contacto con una superficie húmeda o mojada.
• No intente cortar si alguna parte de la ropa o el cuerpo está mojado.
• No permita que el equipo para cortar entre en contacto con agua o humedad.
• No arrastre los cables ni LA ANTORCHA DE PLASMA por agua o humedad ni permita que entren en contacto
con tales elementos.
• No toque la máquina ni intente encenderla o apagarla si alguna parte del cuerpo o la ropa está húmeda o si
usted está en contacto físico con agua o humedad.
• No intente enchufar la máquina a la corriente de entrada si alguna parte del cuerpo o la ropa está húmeda o
si usted está en contacto físico con agua o humedad.
• No conecte la ABRAZADERA DE DESCARGA A TIERRA a conductos eléctricos ni suelde en estos.
• No altere el CABLE DE ENTRADA DE ENERGÍA (3) ni el enchufe de ninguna manera.
• No intente conectar la máquina en la corriente de entrada si el terminal de conexión a tierra en el enchufe del
cable eléctrico se dobló, está roto o falta.
58
WWW.FORNEYIND.COM
Page 59
• No permita que la máquina esté conectada a la corriente de entrada ni intente cortar si la máquina, los cables
o el sitio para cortar están expuestos a cualquier forma de precipitación atmosférica, o si están rociados con
agua salada.
• No transporte los cables enrollados alrededor de los hombros ni en ninguna otra parte del cuerpo, cuando
están conectados a la máquina.
• No modifique el cableado, las conexiones a tierra, los interruptores ni los fusibles en este equipo para cortar.
• Use guantes de soldadura para ayudar a proteger las manos del circuito de corte.
• Mantenga todos los recipientes con líquido lo suficientemente lejos de la máquina de corte por plasma y del
área de trabajo para que en caso de derrame, el líquido no pueda entrar en contacto con alguna pieza de la
máquina ni con el circuito de corte eléctrico.
• Reemplace de inmediato las piezas agrietadas o dañadas que tienen aislamiento o actúan como aislantes,
como los cables o la ANTORCHA DE PLASMA.
DESPUÉS DE LA DESCONEXIÓN DE LA ENTRADA DE ENERGÍA, QUEDA UN
VOLTAJE DE CC SIGNIFICATIVO EN LAS PIEZAS INTERNAS DE LAS MÁQUINAS
CON INVERSOR.
Antes de tocar cualquier cosa dentro del gabinete o de realizar tareas de mantenimiento, apague la unidad,
desconecte el CABLE DE ENTRADA DE ENERGÍA y dele el tiempo suficiente para que los capacitores se descarguen
(verifique con un voltímetro que haya cero voltios [0 V] en todos los terminales del capacitor).
LAS PIEZAS QUE EXPLOTAN PUEDEN CAUSAR LESIONES.
En las máquinas con inversor, las piezas defectuosas pueden explotar o hacer que exploten otras cuando se aplica
la energía. Durante el servicio técnico de inversores, use siempre una máscara protectora y mangas largas.
LAS CHISPAS DESPEDIDAS PUEDEN CAUSAR LESIONES.
• Use una máscara protectora aprobada o gafas de seguridad con protecciones laterales.
• Use protección corporal adecuada para proteger la piel. Use tapones auditivos u orejeras resistentes al fuego
para que no entren chispas en los oídos.
LOS RAYOS DEL ARCO PUEDEN QUEMAR LOS OJOS Y LA PIEL.
Los rayos del arco del proceso de corte producen rayos visibles e invisibles (ultravioleta e infrarrojos) intensos que
pueden quemar los ojos y la piel.
• Use protección facial (casco o máscara) con el tono de filtro correcto para protegerse la cara y los ojos al
cortar o mirar.
• Use gafas de seguridad aprobadas con protecciones laterales bajo el casco o la máscara.
• Use pantallas o barreras protectoras para proteger a otras personas del destello y el resplandor; adviértales
que no miren el arco.
• Consulte ANSI Z49.1 de OSHA 29CFR para conocer las recomendaciones de tonos.
EL RUIDO PUEDE DAÑAR LA AUDICIÓN.
El ruido puede causar la pérdida permanente de audición. Los procesos de corte por plasma pueden causar niveles
de ruido que exceden los límites de seguridad. Debe proteger sus oídos del ruido alto a fin de evitar la pérdida
permanente de audición.
• Para proteger su audición del ruido alto, use tapones de protección para los oídos y/u orejeras.
• Los niveles de ruido se deben medir para asegurarse de que los decibeles (ruido) no excedan los niveles de
seguridad.
¡LOS HUMOS, GASES Y VAPORES PUEDEN CAUSAR MALESTAR, ENFERMEDAD
Y LA MUERTE! Para reducir los riesgos, lea, comprenda y siga las instrucciones de seguridad. Además,
asegúrese de que cualquier persona que utiliza este equipo para soldar, o la persona que está presente en el área
de trabajo, también comprenda y siga estas instrucciones de seguridad.
• Lea y comprenda la hoja de datos de seguridad (SDS) y la hoja de datos de seguridad del material (MSDS) del
fabricante.
• No suelde ni corte en un área hasta que se verifique si existe una ventilación adecuada, como se describe
en la norma ANSI Z49.1. Si la ventilación no es adecuada para el intercambio de todos los humos y gases
generados durante el proceso de soldadura o corte con aire fresco, no suelde ni corte, salvo que usted (el
soldador) y todas personas presentes estén usando respiradores con suministro de aire.
• No caliente metales que contengan o estén recubiertos con materiales que produzcan humos tóxicos (como
acero galvanizado), salvo que se retire el revestimiento. Asegúrese de que el área esté bien ventilada y que el
operador y todas las personas presentes estén usando respiradores con suministro de aire.
WWW.FORNEYIND.COM
59
Page 60
• No suelde, corte ni caliente plomo, zinc, cadmio, mercurio, berilio, antimonio, cobalto, manganeso, selenio,
arsénico, cobre, plata, bario, cromo, vanadio, níquel o metales similares sin asesoramiento profesional y una
inspección de la ventilación del área de trabajo. Estos metales producen humos extremadamente tóxicos que
pueden causar malestar, enfermedad o la muerte.
• No suelde ni corte en áreas cercanas a solventes clorados. Los vapores de hidrocarburos clorados, como
el tricloroetileno y percloroetileno, se pueden descomponer por acción del calor de un arco eléctrico o su
radiación ultravioleta. Estas acciones pueden causar fosgeno, un gas altamente tóxico, además de otros gases
que irritan los pulmones y los ojos. No suelde ni corte en lugares donde los vapores solventes puedan llegar al
área de trabajo, o en donde la radiación ultravioleta pueda penetrar áreas que contengan incluso pequeñas
cantidades de esos vapores.
• No suelde ni corte en un espacio cerrado, salvo que esté ventilado o el operador (y cualquier otra persona en
el área) esté usando un respirador con suministro de aire.
• Deje de soldar o cortar si presenta irritación momentánea en los ojos, nariz o garganta, ya que es una señal
de ventilación inadecuada. Detenga la tarea y tome las medidas necesarias para mejorar la ventilación en el
área de trabajo. No continúe con el trabajo si persiste el malestar físico.
EL ARCO DE PLASMA PUEDE CAUSAR LESIONES.
El calor del arco de plasma puede causar quemaduras graves. La fuerza del arco aumenta en gran medida el
riesgo de quemaduras. El arco intensamente caliente y potente puede cortar guantes y tejidos con rapidez.
• Manténgase alejado de la PUNTA DE CORTE (D) de la antorcha.
• No agarre el material cerca de la trayectoria del corte.
• El arco piloto puede causar quemaduras; manténgase alejado de la PUNTA DE CORTE de la antorcha al
presionar el gatillo.
• Use ropa resistente al fuego adecuada que cubra todas las áreas expuestas del cuerpo.
• Apunte la ANTORCHA DE PLASMA alejándola del cuerpo y hacia la pieza de trabajo al presionar el gatillo
de la antorcha: el arco piloto se enciende de inmediato.
• APAGUE la máquina y desconecte el CABLE DE ENTRADA DE ENERGÍA antes de retirar la TAPA
PROTECTORA (E), de cambiar las piezas consumibles de la antorcha o de desarmar la ANTORCHA DE
PLASMA.
• Solo utilice la ANTORCHA DE PLASMA que viene conectada a su máquina de corte por plasma o una pieza
de recambio certificada.
Símbolos adicionales de instalación, funcionamiento y mantenimiento
LAS PIEZAS CALIENTES PUEDEN CAUSAR QUEMADURAS GRAVES.
• No toque piezas calientes con las manos sin protección.
• Espere el tiempo de enfriamiento necesario antes de trabajar en la ANTORCHA DE PLASMA (9).
LAS PIEZAS MÓVILES PUEDEN CAUSAR LESIONES.
• Manténgase alejado de las piezas móviles, tales como ventiladores.
• Mantenga todas las puertas, cubiertas, protecciones y paneles cerrados y firmes en su lugar.
EL METAL DESPEDIDO PUEDE LESIONAR LOS OJOS.
• Use gafas de seguridad con protecciones laterales o una máscara protectora.
LOS CAMPOS MAGNÉTICOS PUEDEN AFECTAR LOS MARCAPASOS.
• Los usuarios de marcapasos deben mantenerse alejados.
• Estos usuarios deben consultar al médico antes de acercarse a las operaciones de corte por arco de plasma.
EL USO EXCESIVO PUEDE CAUSAR SOBRECALENTAMIENTO.
• Espere el tiempo de enfriamiento necesario; siga el ciclo de tarea nominal.
• Reduzca el amperaje o reduzca la longitud de corte continuo para reducir los eventos de protección del ciclo
de tarea.
RIESGO DE EXPLOSIÓN DE HIDRÓGENO.
• Al cortar aluminio bajo agua o con el agua en contacto con la parte inferior del aluminio, se puede acumular
gas de hidrógeno libre bajo la pieza de trabajo y representar un riesgo de explosión.
60
LA CAÍDA DE LA UNIDAD PUEDE CAUSAR LESIONES.
• Use el asa de transporte únicamente para levantar la unidad, y NO el carro de desplazamiento, cilindros de
gas o cualquier otro accesorio.
WWW.FORNEYIND.COM
Page 61
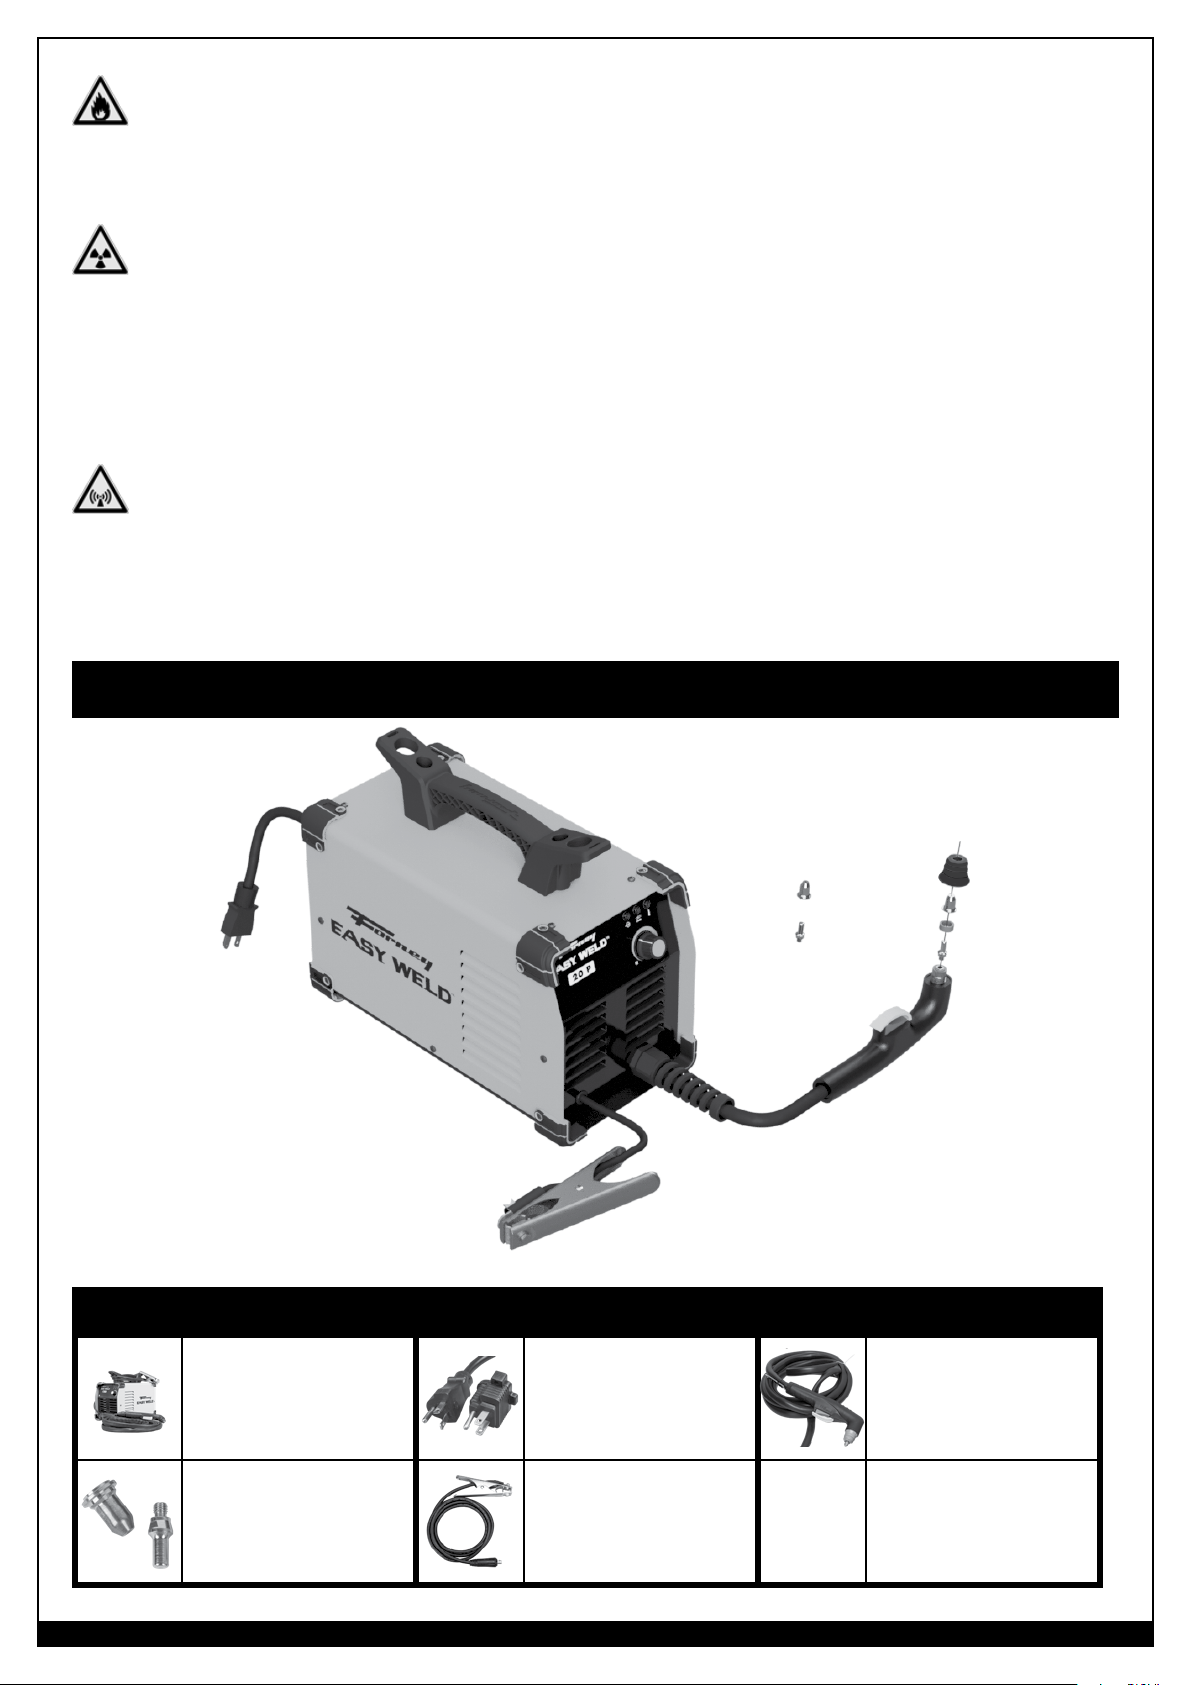
RIESGO DE INCENDIO O EXPLOSIÓN.
• No coloque la unidad sobre, arriba o cerca de superficies combustibles.
• No coloque la unidad cerca de materiales inflamables.
• No sobrecargue el cableado del edificio; asegúrese de que el sistema de suministro eléctrico del edificio tenga
la calificación y protección y tamaño correctos para manipular esta unidad.
LA RADIACIÓN DE ALTA FRECUENCIA (HF) PUEDE CAUSAR INTERFERENCIA.
• La alta frecuencia (HF) puede interferir con la radionavegación, servicios de seguridad, computadoras
y equipos de comunicación. Permita que únicamente personas calificadas y familiarizadas con equipos
electrónicos realicen esta instalación. El usuario es responsable de hacer que un electricista calificado resuelva
rápidamente cualquier problema de interferencia que pueda derivar de la instalación. Si la Comisión Federal
de Comunicaciones (FCC) le notifica sobre interferencias, deje de usar el equipo de inmediato. Haga revisar
y mantener la instalación con regularidad. Mantenga las puertas y paneles de la máquina completamente
cerrados, mantenga la distancia entre chispas con la configuración correcta y use un cable con conexión tierra
y protección para minimizar la posibilidad de interferencia.
EL CORTE DE ARCO PUEDE CAUSAR INTERFERENCIA.
• La energía electromagnética puede interferir con equipos electrónicos sensibles, tales como computadoras
y equipos computarizados tales como robots. Para reducir la posible interferencia, mantenga los cables tan
cortos como pueda, juntos y bien bajos, como, por ejemplo, en el piso. Ubique la operación de corte a 100
metros de cualquier equipo electrónico sensible. Asegúrese de que esta máquina de corte por plasma esté
instalada y conectada a tierra de acuerdo con este manual. Si de todos modos se produce interferencia, el
usuario debe tomar medidas adicionales, como trasladar la máquina, usar cables blindados, usar filtros de
línea eléctrica o blindar el área de trabajo.
Contenido de la caja
•
ARTÍCULO
DESCRIPCIÓN
Máquina de corte por
plasma 20 MP
Forney Easy Weld
Juego adicional de piezas
consumibles
™
MÁQUINA DE CORTE POR PLASMA 20 P
ARTÍCULO DESCRIPCIÓN ARTÍCULO DESCRIPCIÓN
Adaptador de enchufes
de 20 amperios y
15 amperios
Cable y abrazadera
de descarga a tierra
(Consulte la página 76 para obtener más información)
WWW.FORNEYIND.COM
Antorcha de plasma
61
Page 62
Instalación
Especificaciones de la máquina de corte por plasma
Voltios primarios (de entrada) 120 V CA
Salida máxima 20 A máximo
Fase Monofásica
Frecuencia
Disyuntor recomendado
Recomendaciones sobre los cables de extensión
Requisitos del generador
Voltaje nominal y ciclo de tarea según la norma CSA
Dimensiones
Peso
Capacidad de corte Corte limpio de chapas de metal finas a placas de
50/60 Hz
Disyuntor de retardo (retardador) de 30 A (20 A
mínimo, a capacidad reducida)
3 conductores AWG Nro. 12 o superiores hasta 25 ft
(7,62 m).
Salida continua mínima de 4000 W sin función de
ralentí bajo (o apagado de ralentí bajo)
Consulte la placa de datos de su máquina y la sección
CICLO DE TAREA de este manual (pág. 67).
15,125” (384,18mm) X 8,125” (206,38mm) X 12”
(304,8mm)
21,5 lb (9,75 kg)
1/4” (6,35 mm)
(corta hasta 3/8” [9,53 mm])
Selección del lugar
• Ubique la máquina de corte por plasma Forney Easy Weld™ 20 P cerca de un tomacorriente de 120 V.
• Elija una ubicación con un buen flujo de aire y asegúrese de que no haya polvo, humo ni gas.
• Coloque la unidad sobre una superficie plana y estable.
• Asegúrese de que no haya obstáculos que obstruyan el flujo de aire dejando 12 pulgadas (30,48 cm) de
espacio libre alrededor de todas las aberturas de la máquina.
• Deje un espacio libre de al menos 15 pies (5 m) cerca de la máquina para trabajar.
• Si se debe mover la máquina, desconecte siempre el CABLE DE ENTRADA DE ENERGÍA (3) del tomacorriente
y junte los cables de modo que no se dañen.
Conexión del cable de entrada de energía
Antes de hacer cualquier conexión eléctrica, asegúrese de que el INTERRUPTOR DE ENERGÍA (2) esté en OFF
(Apagado) y la clasificación del circuito eléctrico disponible en el lugar sea la estipulada en la etiqueta de
clasificación de su máquina de corte por plasma.
El voltaje de entrada principal debe encontrarse dentro de ±10 % del voltaje nominal de entrada principal. Un
voltaje de entrada demasiado bajo puede causar un rendimiento de corte deficiente. Un voltaje de entrada
demasiado alto puede hacer que los componentes se sobrecalienten y posiblemente fallen. El tomacorriente debe:
• estar instalado correctamente, de ser necesario, por un electricista calificado;
• tener la conexión a tierra (eléctrica) correcta de acuerdo con las reglamentaciones locales y nacionales;
• estar conectado a un circuito eléctrico que esté aprobado para el amperaje necesario según la etiqueta de
clasificación de su máquina de corte por plasma.
• Verifique que el tomacorriente tenga un voltaje de salida adecuado.
• Enchufe el CABLE DE ENTRADA DE ENERGÍA (3) a un tomacorriente de 120 V 20 A (con un disyuntor de
retardo de 30 A).
• Se puede utilizar un tomacorriente de 120 V 15 A (con un disyuntor de retardo de 20 A) con un adaptador
provisto con parámetros de amperaje de salida más bajos.
VERIFIQUE LOS CÓDIGOS ELÉCTRICOS LOCALES Y NACIONALES PARA ASEGURARSE
DE QUE ESTÉ PERMITIDO EL USO DE UN DISYUNTOR DE 30 A CON UN
TOMACORRIENTE DE 20 A EN SU ZONA.
Si no está seguro de alguno de los puntos arriba mencionados, haga que un electricista calificado inspeccione el
tomacorriente antes de usar la máquina de corte por plasma.
62
WWW.FORNEYIND.COM
Page 63
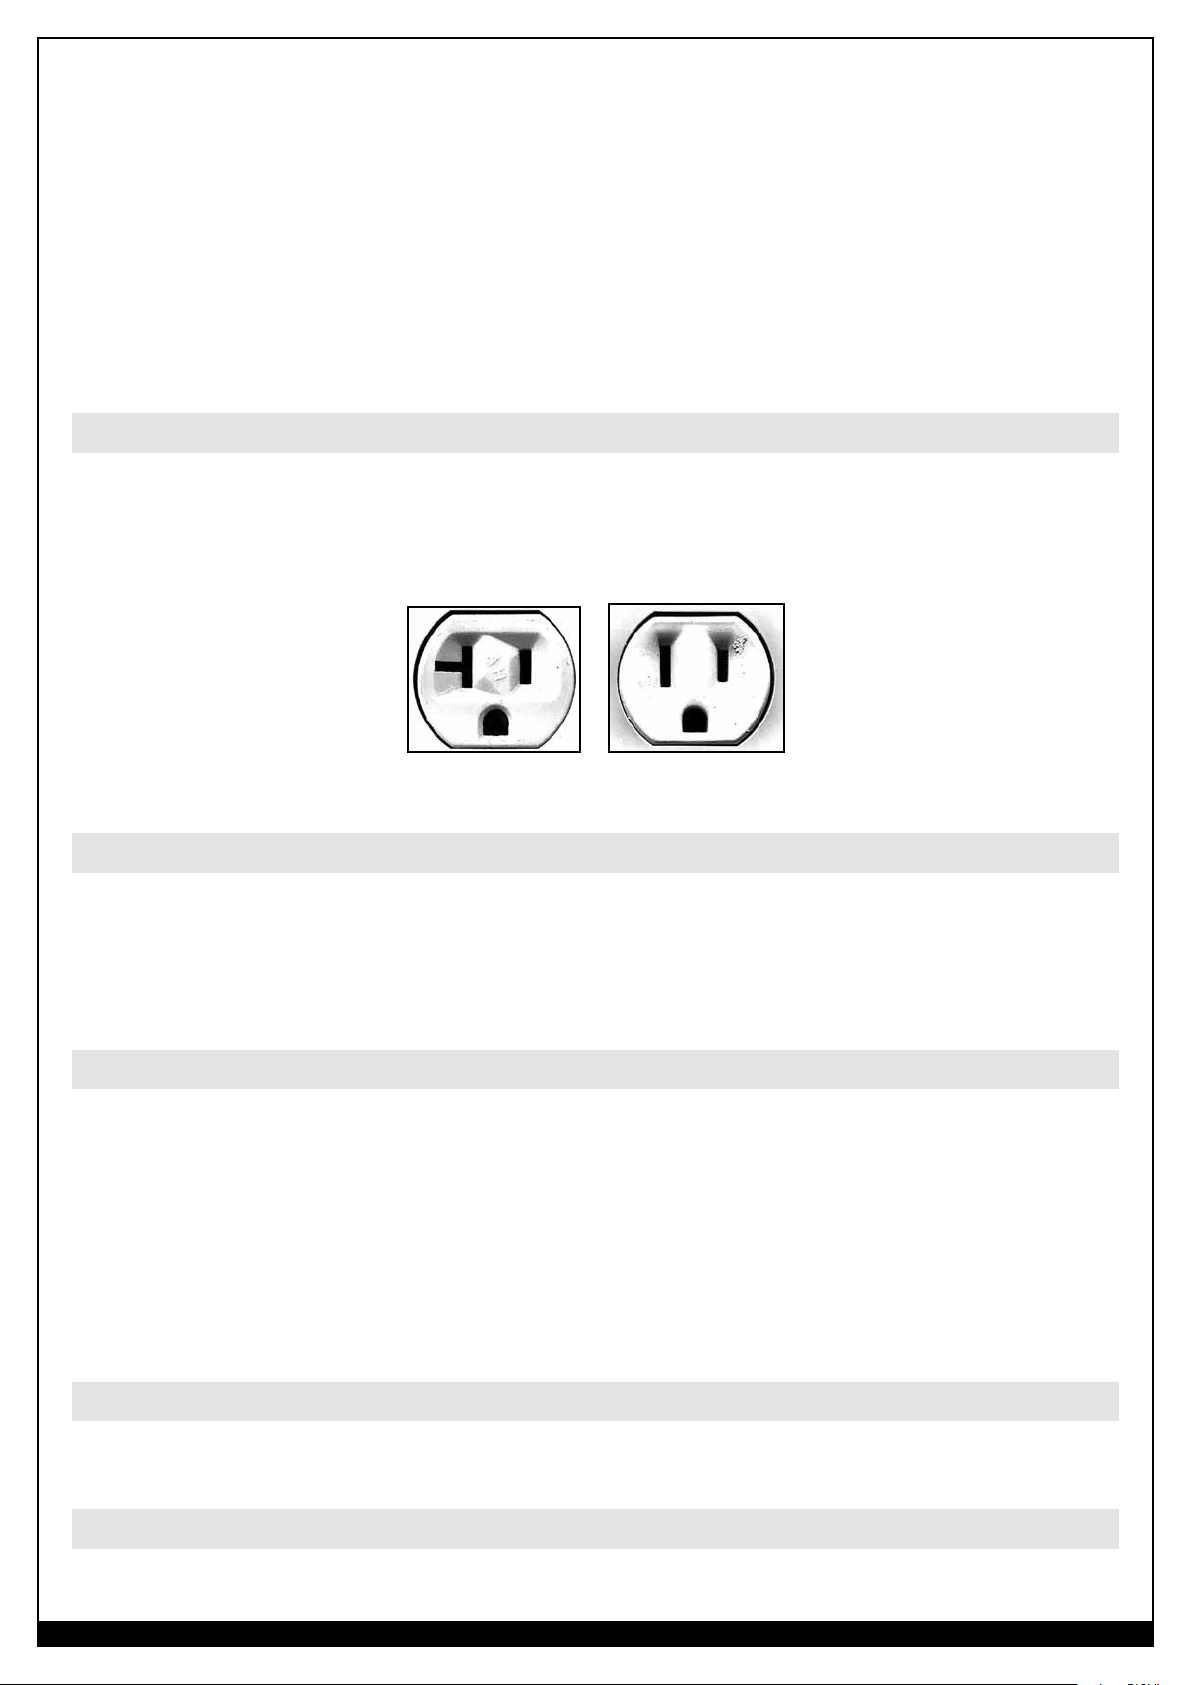
NOTA:
• Revise el CABLE DE ENTRADA DE ENERGÍA de forma periódica para ver si presenta grietas o alambres
expuestos. Si no se encuentra en buenas condiciones, hágalo reparar en un centro de servicio técnico.
• No corte el terminal de conexión a tierra ni altere el enchufe de ningún modo. Solo use el adaptador incluido
entre el CABLE DE ENTRADA DE ENERGÍA del soldador y el receptáculo de la fuente de energía.
• No jale del CABLE DE ENTRADA DE ENERGÍA de forma violenta para desconectarlo del tomacorriente.
• No coloque materiales ni herramientas sobre el CABLE DE ENTRADA DE ENERGÍA. Este puede estar dañado y
producir una descarga eléctrica.
• Mantenga el CABLE DE ENTRADA DE ENERGÍA alejado de fuentes de calor, aceites, solventes o bordes filosos.
• No utilice esta máquina de corte por plasma en un circuito con interruptor de circuito diferencial conectado a
tierra (GFCI). Los GFCI se disparan mediante arcos de plasma y se interrumpirán las funciones de corte con
regularidad.
Cómo usar el adaptador de enchufe de 20 amperios y 15 amperios
Si no hay disponible un tomacorriente de 20 A (con un disyuntor de 30 A), puede conectar su máquina de
corte por plasma 20 P Forney Easy Weld™ a un tomacorriente de 15 A (con un disyuntor de 20 A) utilizando un
adaptador de enchufe. Si utiliza un adaptador de enchufe, utilice parámetros de potencia más bajos en la máquina
para evitar los disparos frecuentes del disyuntor. En los parámetros máximos, la máquina consumirá más de 20
amperios regularmente.
Tomacorriente de 20 A
(Disyuntor de 30 A)
Tomacorriente de 15 A
(Disyuntor de 20 A)
Generadores
Esta máquina de corte por plasma se puede hacer funcionar desde un generador de CA. Asegúrese de que el
generador pueda suministrar un mínimo de 4000 vatios de salida continua. El generador no debe tener una
función de ralentí automático que ahorra combustible o debe tener la opción de apagar el ralentí automático. El
generador debe funcionar a máxima velocidad en todo momento mientras su máquina de corte por plasma está
enchufada en él; de lo contrario, corre riesgo de dañar su máquina. Cualquier otro consumo de corriente en el
generador o cualquier cosa que reduzca las rpm del generador pueden dañar su máquina.
Cables de extensión
Para obtener un óptimo rendimiento de la máquina, no se debe utilizar un cable de extensión, salvo que sea
absolutamente necesario. Si fuera necesario, se debe tener cuidado en la selección de un cable de extensión
adecuado para su uso con la soldadora específica.
Seleccione un cable de extensión debidamente conectado a tierra que se acople directamente al receptáculo de
fuente de energía de CA y al CABLE DE ENTRADA DE ENERGÍA del soldador (3). Solo use el adaptador incluido
entre el CABLE DE ENTRADA DE ENERGÍA del soldador y el cable de extensión. Asegúrese de que el cable de
extensión se encuentre debidamente conectado y en buenas condiciones eléctricas. Los cables de extensión deben
ajustarse a las siguientes pautas de tamaño del alambre:
• Cable AWG nro.12 o superior.
• No use un cable de extensión de más de 25 pies (7,62 m) de largo.
Ventilación
Dado que la inhalación de humos tóxicos puede resultar nociva, asegúrese de que el área de trabajo esté
correctamente ventilada. Consulte el RESUMEN DE SEGURIDAD para obtener más información (páginas 56 a 61).
Advertencias adicionales
PARA SU SEGURIDAD, ANTES DE CONECTAR LA MÁQUINA DE CORTE POR PLASMA AL
TOMACORRIENTE, SIGA ESTAS INSTRUCCIONES CUIDADOSAMENTE:
WWW.FORNEYIND.COM
63
Page 64
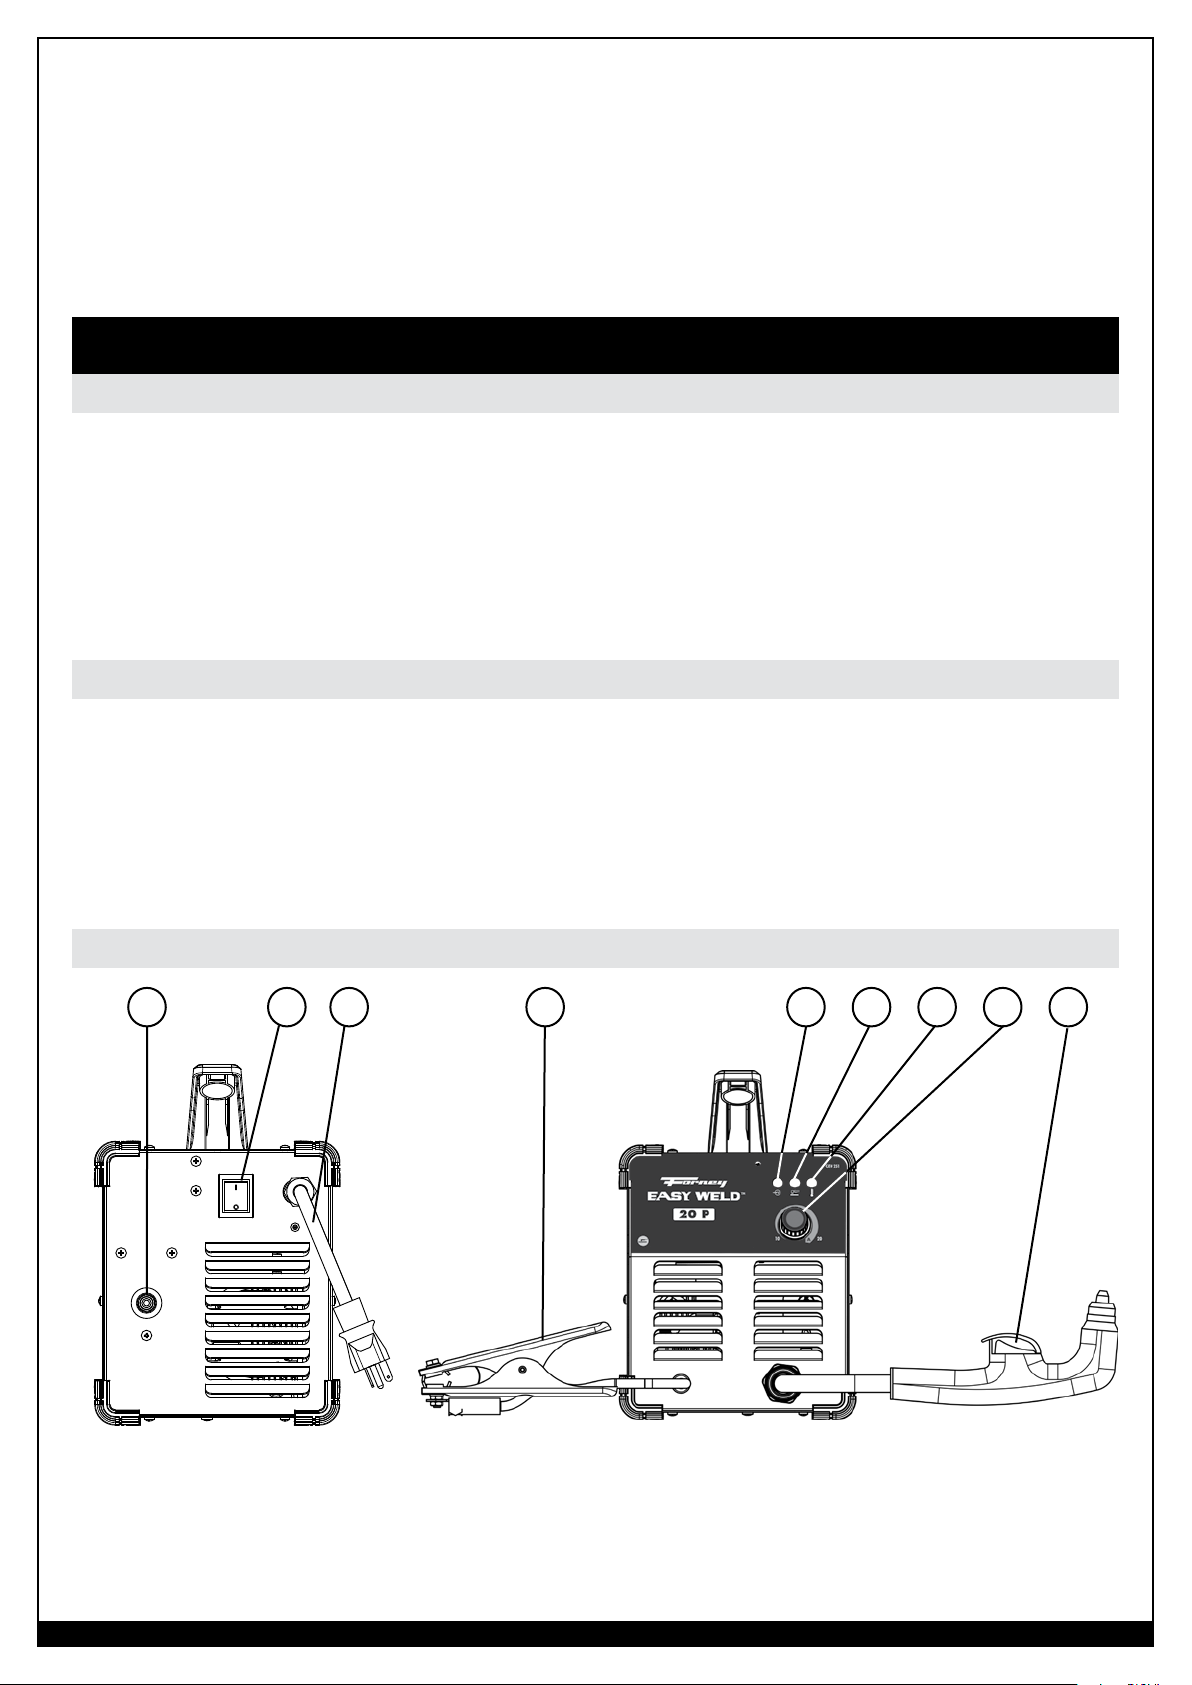
• Se debe insertar un disyuntor de dos polos adecuado antes del tomacorriente principal. Este interruptor debe
contar con fusibles de retardo.
• Cuando se trabaja en un espacio cerrado, la máquina de corte por plasma debe mantenerse fuera del área
de trabajo y el CABLE DE DESCARGA A TIERRA (4) debe estar sujeto a la pieza de trabajo. Nunca trabaje en
espacios confinados húmedos o mojados.
• No use un CABLE DE ENTRADA DE ENERGÍA (3) ni un CABLE DE DESCARGA A TIERRA dañados.
• La ANTORCHA DE PLASMA (9) nunca debe apuntar hacia el operador u otras personas.
• La máquina de corte por plasma nunca debe operarse sin sus paneles adosados. Esto podría causar lesiones
graves al operador y podría dañar el equipo.
Conozca su máquina de corte por plasma
Descripción
La máquina de corte por plasma Forney Easy Weld™ 20 P es una máquina de corte por plasma altamente portátil,
apto para generadores y apropiada para una amplia gama de aplicaciones de corte.
La caja incluye: Máquina de corte por plasma Forney Easy Weld, ™ 20 P, adaptador de enchufe de 20 A y 15 A,
ANTORCHA DE PLASMA (piezas consumibles incluidas) (9), un juego completo de piezas consumibles y CABLE DE
DESCARGA A TIERRA CON ABRAZADERA DE DESCARGA A TIERRA (4).
Puede comprarle más piezas consumibles y accesorios a cualquier distribuidor autorizado de Forney o en www.
forneyind.com. Consulte las secciones MANTENIMIENTO y PIEZAS” de este manual para obtener más información
(páginas 69 a 71, 76).
Configuración de la máquina de corte por plasma
SAQUE DEL EMBALAJE SU MÁQUINA DE CORTE POR PLASMA FORNEY EASY WELD™ 20 P
• Verifique si recibió todos los artículos comprados en buenas condiciones.
• Verifique que la máquina de corte por plasma no se haya dañado durante el envío.
COMPONENTES
• Compare los artículos de la caja con las ilustraciones que se incluyen en este manual de instrucciones.
• NOTA: Se incluye un juego de piezas consumibles de repuesto en la bolsa de piezas para recambio.
Manténgalas en un lugar seguro para usarlas en el futuro.
Controles y diseño de la máquina de corte por plasma
1 32
7654 8 9
VISTA TRASERA DE LA MÁQUINA DE CORTE
POR PLASMA 20 P
1. ENTRADA DE AIRE COMPRIMIDO
2. El INTERRUPTOR DE ENERGÍA
DE ENERGÍA esté en la posición OFF (Apagado) antes de realizar cualquier tarea de mantenimiento en la
máquina).
64
VISTA FRONTAL DE LA MÁQUINA DE CORTE POR PLASMA 20 P
ENCIENDE o APAGA la máquina. (Asegúrese de que el INTERRUPTOR
WWW.FORNEYIND.COM
Page 65
3. CABLE DE ENTRADA DE ENERGÍA
4. CABLE DE DESCARGA A TIERRA CON ABRAZADERA
5. EL LED DE COLOR VERDE
INTERRUPTOR DE ENERGÍA (2) está en la posición ON (Encendido). Parpadea si el voltaje está por encima o
por debajo del rango admisible:
se enciende cuando el voltaje de entrada está en el rango normal y el
6. EL LED DE COLOR ROJO se enciende cuando se dispara la ANTORCHA DE PLASMA (9). Parpadea si
hay una falla con las piezas consumibles de la antorcha (las clavijas de las piezas consumibles correctamente
colocadas no hacen contacto con la TAPA PROTECTORA [E]).
7. EL LED DE COLOR AMARILLO se enciende cuando se activa la protección térmica. Parpadea cuando
está funcionando la protección de presión de aire baja (la presión de entrada baja a menos de 55 lb/in2 [3,87
kg/cm2]).
8. LA PERILLA DE CORRIENTE DE SALIDA regula la corriente de corte suministrada por la máquina de
acuerdo con el espesor del material y la velocidad de avance de la ANTORCHA DE PLASMA.
9. ANTORCHA DE PLASMA
Requisitos de conexión a tierra
• Para garantizar la seguridad personal y el funcionamiento correcto, y reducir la interferencia electromagnética
(EMI), la máquina de corte por plasma debe conectarse a tierra correctamente.
• La máquina de corte por plasma debe tener una conexión a tierra a través del CABLE DE ENTRADA DE
ENERGÍA (3) de acuerdo con las normas eléctricas nacionales y locales.
• El servicio monofásico debe ser del tipo de 3 alambres con uno verde o verde/amarillo para la conexión a
tierra protectora. No use servicio de 2 alambres.
Suministro de aire
• La máquina de corte por plasma no incluye compresor de aire incorporado y, por lo tanto, se le debe
suministrar una fuente de aire o nitrógeno limpio y seco a la unidad de corte por plasma.
• La presión del suministro de aire debe ser de 60 (4,22 kg/cm2) a 100 lb/in2 (7,03 kg/cm2). NOTA: La
velocidad del flujo es de aproximadamente 1,5 pies cúbicos/min (0,04 m³/min).
• La unidad no funcionará si la presión del aire de entrada es inferior a 55 lb/in2 (3,87 kg/cm2).
• No conecte un suministro de aire de entrada de más de 100 lb/in2 (7,03 kg/cm2). Se puede dañar la
máquina.
• Se recomienda una filtración de partículas integrada, con un flujo ascendente, de la MÁQUINA DE CORTE
POR PLASMA para evitar daños en la ANTORCHA DE PLASMA.
• Si no se respetan estos parámetros, se pueden producir temperaturas de funcionamiento excesivas o daños a la
ANTORCHA DE PLASMA (9) o a la máquina.
SEPARADOR DE HUMEDAD Y PURGA AUTOMÁTICA
• El aceite y la humedad del aire pueden dañar la máquina.
• La unidad está equipada con un filtro de aire, que captura el vapor de agua y aceite en el aire suministrado.
• El agua capturada por el filtro se purga automáticamente por la parte inferior de la máquina.
• El separador de humedad equipado está diseñado para eliminar las pequeñas cantidades de humedad y de
aceite del suministro de aire. Si está haciendo funcionar la máquina en un entorno húmedo, es posible que
sea necesario colocar un filtrado adicional en la línea de suministro de aire antes de que el aire ingrese en la
máquina. Si se puede ver un rocío de humedad que sale del cabezal de la antorcha durante el arco piloto, si
hay signos de humedad en la PUNTA DE CORTE (D) o en la pieza de trabajo después del corte o la calidad de
corte es mala, utilice un filtrado adicional.
• Asegúrese de seleccionar un filtro que esté clasificado para los requisitos de presión y de flujo de aire
enumerados más arriba.
Piezas consumibles de la antorcha (Reemplazo o inspección de los consumibles)
SOLO UTILICE LA ANTORCHA DE PLASMA (9) QUE VIENE CONECTADA A SU MÁQUINA
O UNA PIEZA DE RECAMBIO CERTIFICADA.
¡PRECAUCIÓN! DESCONECTE EL CABLE DE ENTRADA DE ENERGÍA (3) DEL
TOMACORRIENTE Y ESPERE A QUE LA ANTORCHA DE PLASMA SE ENFRÍE ANTES DE
RETIRAR LA TAPA PROTECTORA (E). ES MUY IMPORTANTE QUE LEA CON ATENCIÓN
ESTAS INSTRUCCIONES ANTES DE ELEGIR LAS PIEZAS CONSUMIBLES PARA LA
WWW.FORNEYIND.COM
65
Page 66
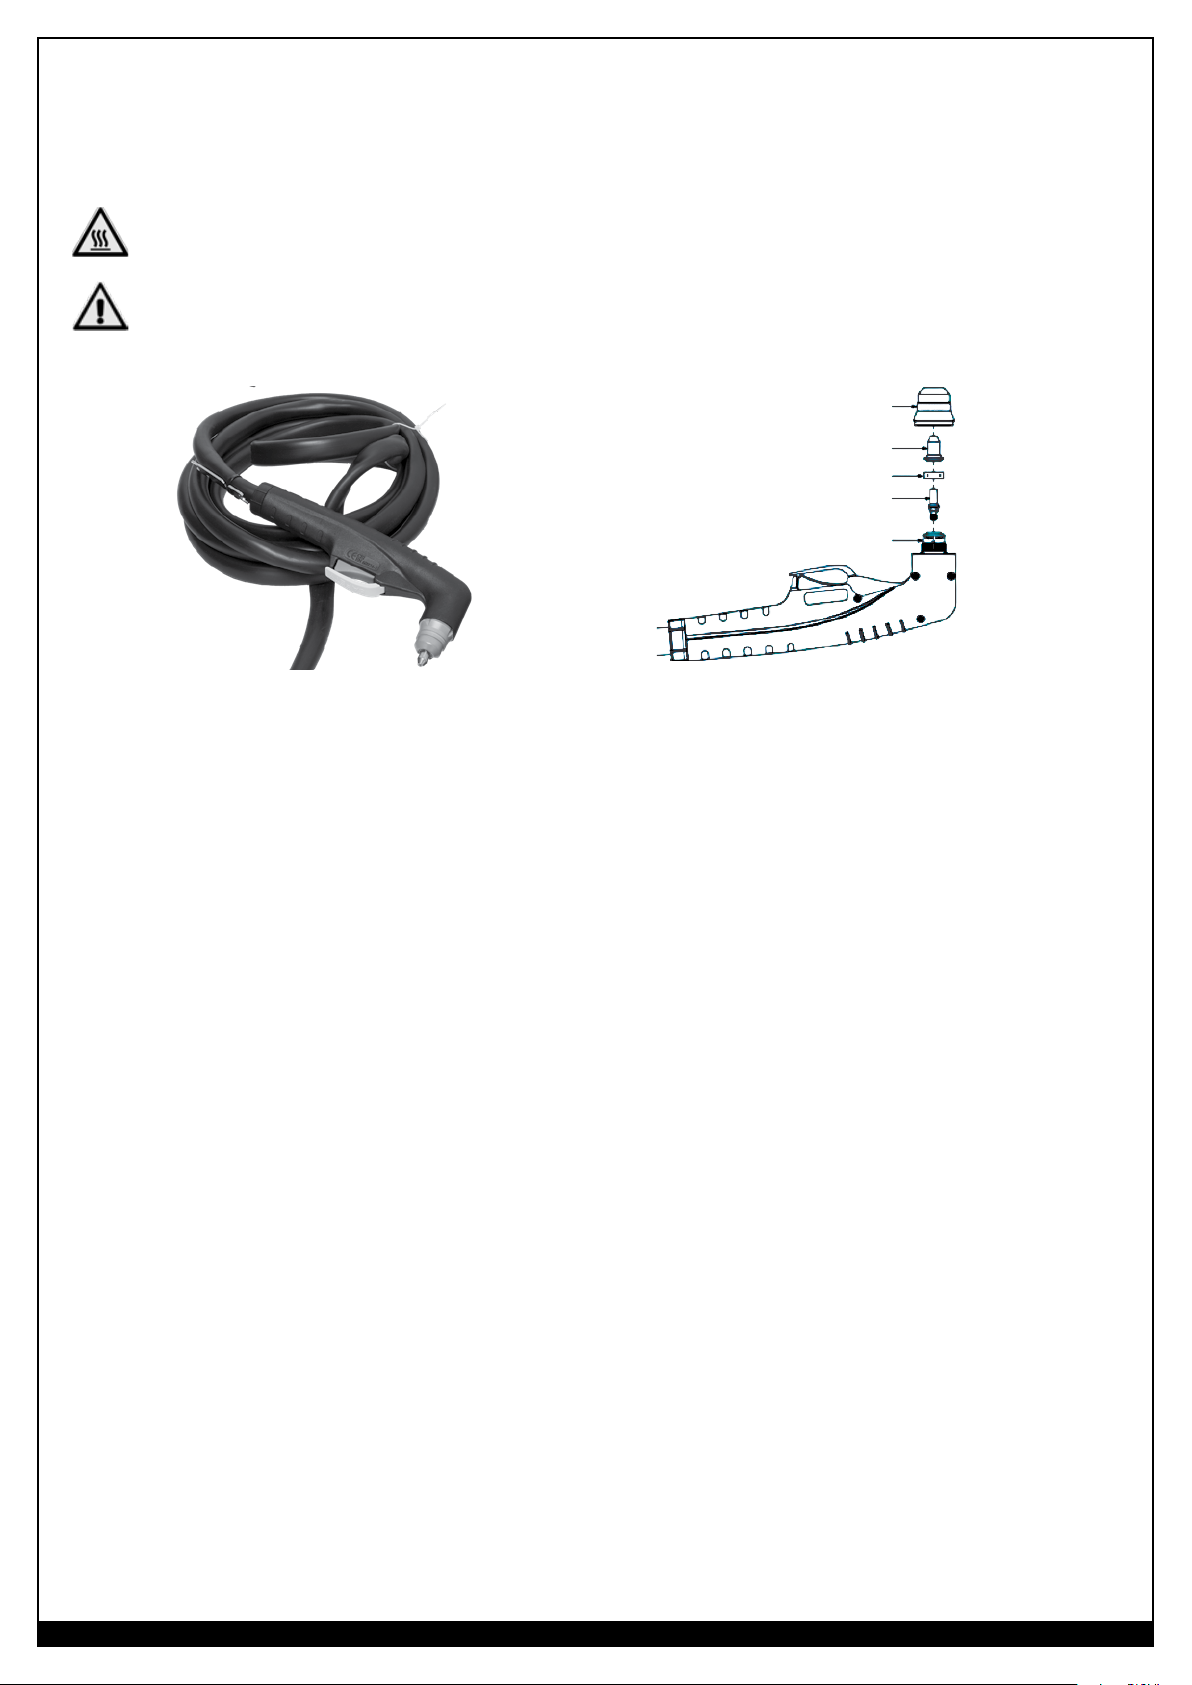
ANTORCHA DE PLASMA. ESTO EVITARÁ QUE SE DAÑE LA ANTORCHA DE PLASMA Y
LA MÁQUINA DE CORTE POR PLASMA.
ANTES DE EMPEZAR LAS OPERACIONES DE CORTE, VERIFIQUE QUE LAS PIEZAS ESTÉN ENSAMBLADAS
CORRECTAMENTE REVISANDO EL CUERPO DE LA ANTORCHA DE PLASMA COMO SE MUESTRA A
CONTINUACIÓN.
EL ARCO DE PLASMA DE LAS ANTORCHAS DE ENCENDIDO INSTANTÁNEO PUEDE
CAUSAR LESIONES Y QUEMADURAS.
¡PRECAUCIÓN! El arco de plasma se enciende de inmediato cuando se activa el gatillo de la antorcha.
Asegúrese de que el INTERRUPTOR DE ENERGÍA (2) esté en posición OFF (Apagado) y la máquina desconectada
antes de cambiar piezas consumibles.
(E) TAPA PROTECTORA (CON DOS ORIFICIOS)
(D)
PUNTA DE CORTE (CON ORIFICIO DE ø0,65 mm)
(C)
ANILLO DIFUSOR DE AIRE
ELECTRODO
(B)
(A) Cuerpo de la ANTORCHA
ANTORCHA DE PLASMA CORRECTAMENTE
ENSAMBLADA
ENSAMBLAJE CORRECTO DE LAS PIEZAS CONSUMIBLES PARA
EL CABEZAL DE LA ANTORCHA DE PLASMA
Las piezas consumibles de la antorcha de plasma ya vienen ensambladas. Durante el transcurso del uso normal,
las piezas consumibles de la antorcha de plasma se desgastarán y deberán reemplazarse de forma periódica.
Antes de cada uso de la máquina de corte por plasma, debe revisar si las piezas están gastadas y, si es necesario,
reemplazarlas. AVISO: Si no logran reempla-zarse la punta de corte gastada ni el electrodo, puede dañarse la
ANTORCHA DE PLASMA. Antes de inspeccionar o reemplazar las piezas consumibles, asegúrese de leer y de
seguir las notas a continuación:
1. Apague la máquina y desconéctela del tomacorriente. Espere a que la antorcha de plasma se enfríe antes de
desarmarla.
2. Coloque la ANTORCHA DE PLASMA con la TAPA PROTECTORA (E) hacia arriba para evitar que estas piezas
se caigan.
3. Desenrosque y saque la TAPA PROTECTORA del CUERPO DE LA ANTORCHA (A).
4. Retire la PUNTA DE CORTE (D), el ANILLO DIFUSOR DE AIRE (C) y el ELECTRODO (B).
5. Instale el ELECTRODO, el ANILLO DIFUSOR DE AIRE y la PUNTA DE CORTE.
• Asegúrese de que todos los componentes estén instalados como se muestra más arriba.
• Use la llave incluida para ajustar el ELECTRODO. Un ELECTRODO flojo puede aflojarse aún más durante
el funcionamiento y dañar la ANTORCHA DE PLASMA.
6. Asegúrese de que la TAPA PROTECTORA esté bien asentada en el CUERPO DE LA ANTORCHA, que no se
haya enroscado en falso. De lo contrario, la máquina podría no funcionar correctamente. Solo ajuste a mano
la TAPA PROTECTORA. Un ajuste en ex-ceso puede dañar la ANTOR-CHA DE PLASMA.
66
Si siente resistencia al colocar el ELECTRODO o la TAPA PROTECTORA, revise la rosca antes de continuar.
NOTA: LA MÁQUINA DE CORTE POR PLASMA NO FUNCIONARÁ, SALVO QUE LA TAPA PROTECTORA
DE LA ANTORCHA DE PLASMA ESTÉ ASENTADA POR COMPLETO CONTRA LAS CLAVIJAS QUE
ASEGURAN QUE LAS PIEZAS CONSUMIBLES ESTÁN BIEN ENSAMBLADAS EN EL CUERPO DE LA
ANTORCHA. VERIFIQUE QUE ESTAS CLAVIJAS NO ESTÉN DAÑADAS SIEMPRE QUE SE RETIRE LA TAPA
PROTECTORA.
UTILICE SOLO PIEZAS CONSUMIBLES COMPATIBLES EN SU ANTORCHA DE PLASMA. SI UTILIZA
PIEZAS NO COMPATIBLES, ES POSIBLE QUE SE DAÑE SU MÁQUINA DE CORTE POR PLASMA O QUE
REPRESENTE UN RIESGO DE SEGURIDAD. CONSULTE LA PÁGINA 76 PARA CONOCER LOS NÚMEROS
DE LAS PIEZAS.
WWW.FORNEYIND.COM
Page 67
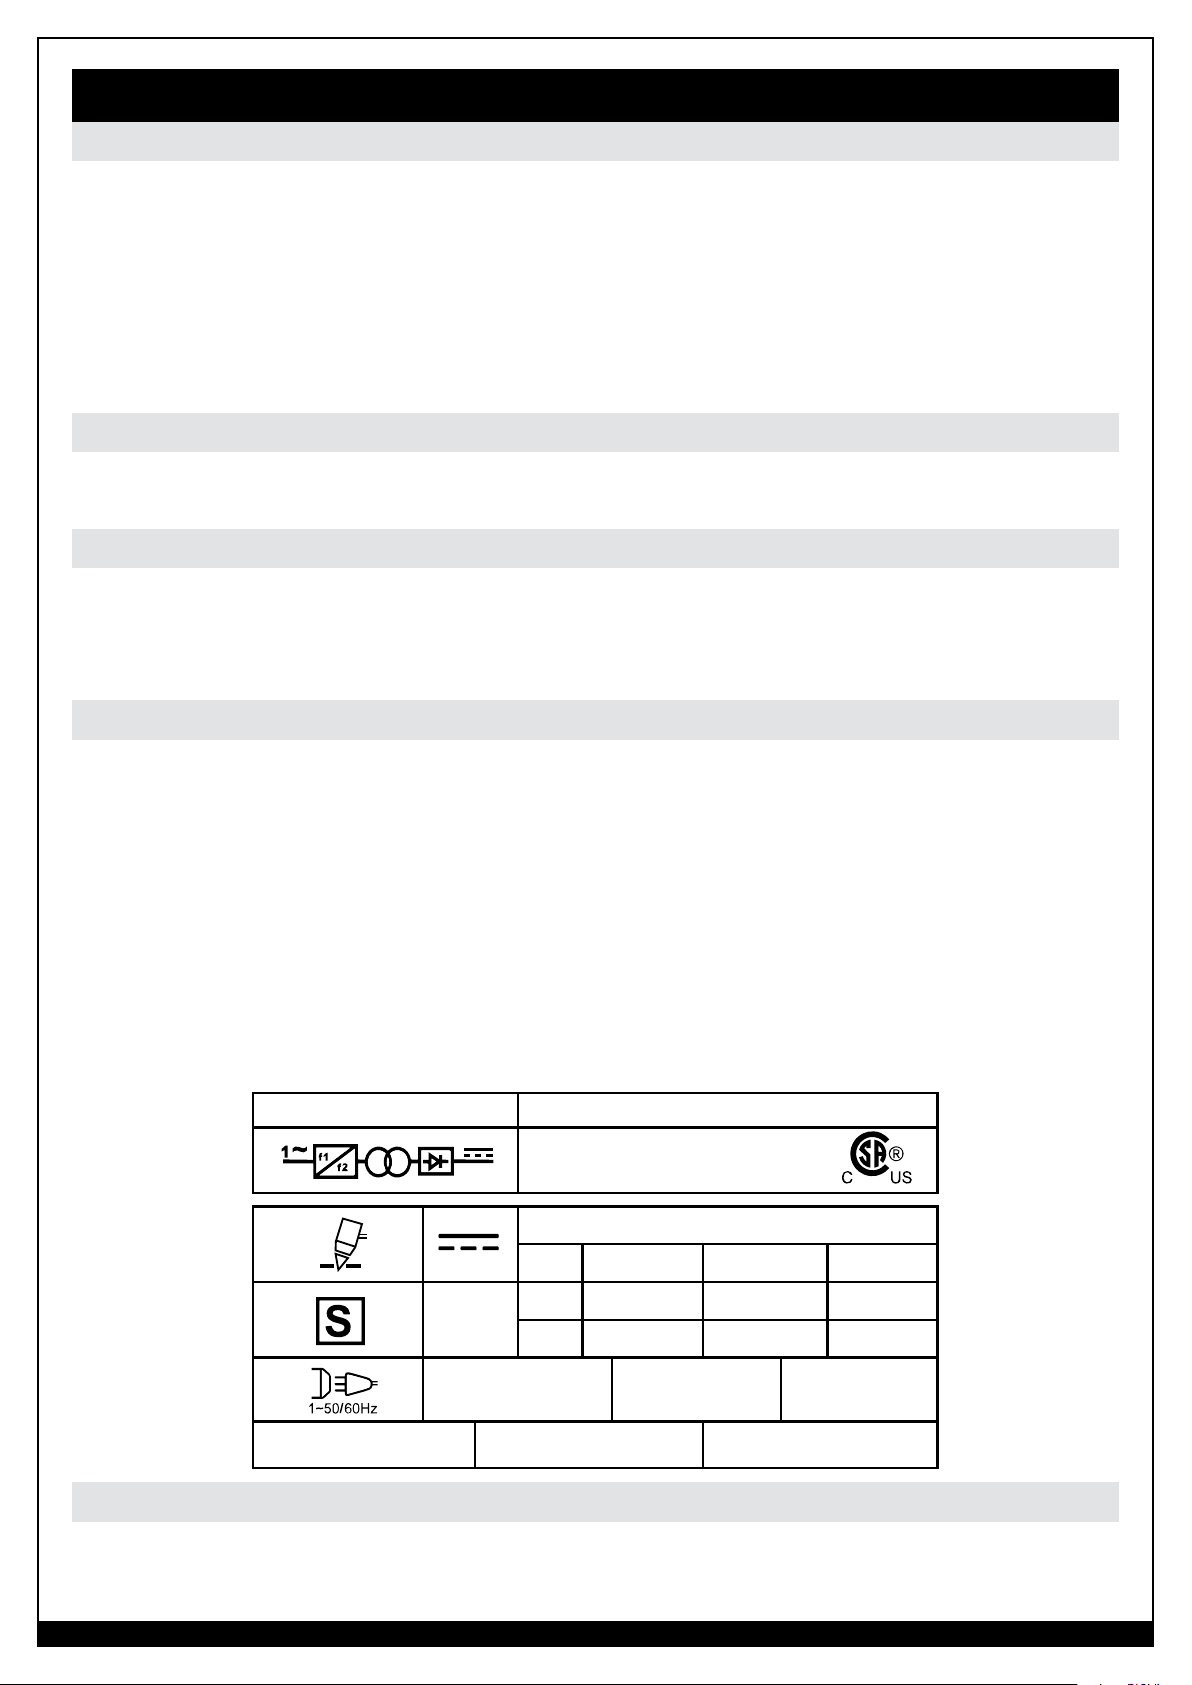
Funcionamiento
Conexión de abrazadera de descarga a tierra
Conecte la ABRAZADERA PARA CABLE DE DESCARGA A TIERRA (4) a la pieza de trabajo que se cortará o al
banco de trabajo metálico. Tome las siguientes precauciones:
• Asegúrese de que la ABRAZADERA DE DESCARGA A TIERRA esté fijada con una buena conexión al área de
la pieza de trabajo y que esté limpia y libre de recubrimientos como pintura, óxido, aceite/grasa o escamas.
• Realice las conexiones a tierra lo más cerca posible del área de corte para reducir la interferencia
electromagnética.
• No haga una conexión a tierra en la pieza que se sacará.
• La ABRAZADERA DE DESCARGA A TIERRA debe estar sujeta a la pieza de trabajo durante el corte.
Encendido del sistema
Coloque el INTERRUPTOR DE ENERGÍA (2) ubicado en la parte posterior de la máquina en la posición ON
(Encendido). Si el voltaje de entrada es adecuado, se encenderá el LED (5) DE COLOR VERDE.
Verificación de la calidad del suministro de aire
• Para controlar la calidad del aire suministrado, active y desactive la ANTORCHA DE PLASMA (9) para que no
haya un arco activo, pero el flujo de aire continúe (posflujo). Coloque una lente de filtro de soldadura frente a
la ANTORCHA DE PLASMA. Si el aire tiene aceite o humedad, podrá verlo en el lente.
• NO inicie el arco piloto mientras verifica la calidad del aire.
Ciclo de tarea y placa de datos de rendimiento
En la máquina, hay una placa que tiene todas las especificaciones operativas de su nueva unidad. En esa placa,
también se indica el número de serie del producto.
El ciclo de tarea nominal de una máquina de corte por plasma define cuánto tiempo el operador puede cortar
y cuánto tiempo la máquina de corte por plasma debe reposar y enfriarse. El ciclo de tarea se expresa como un
porcentaje de 10 minutos y representa el tiempo máximo permitido de corte. El equilibrio del ciclo de 10 minutos
se requiere para el enfriamiento.
Por ejemplo, una máquina de corte por plasma tiene un ciclo de tarea nominal del 30 % en el voltaje nominal
de 90 A. Esto significa que con esa máquina, se puede cortar a un voltaje de 90 A durante tres (3) minutos de
los 10 con los siete (7) minutos restantes requeridos para el enfriamiento. El ciclo de tarea de su nueva máquina
de corte por plasma se puede encontrar en la placa de datos fijada a la máquina. Se ve como en el diagrama
a continuación. En referencia a la muestra a continuación, la fila “X” enumera los porcentajes del ciclo de tarea
mientras que la fila “I2” enumera el amperaje consumido correspondiente al ciclo de tarea. Varios ciclos de tareas
en otros amperajes se enumeran en la placa de datos.
20 P SER #:
CAN/CSA-E60974-1:12
ANSI/IEC 60974-1 : 2008
min #A/min #V – max #A/max #V
Y% Z%
##A ##A
##V ##V
##A
##V
U
o=420V
X 100%
I
2
U
2
U
1=120V I
IP21S
=##A I
1max
1eff
=##A
Protección térmica interna
Si se excede el ciclo de tarea de la máquina de corte por plasma, se activará el sistema de protección térmica y
se apagarán todas las funciones de la máquina de corte por plasma. Después de enfriarse, el protector térmico se
reiniciará automáticamente y se pueden reanudar las funciones de la máquina. Este es un comportamiento normal
WWW.FORNEYIND.COM
67
Page 68
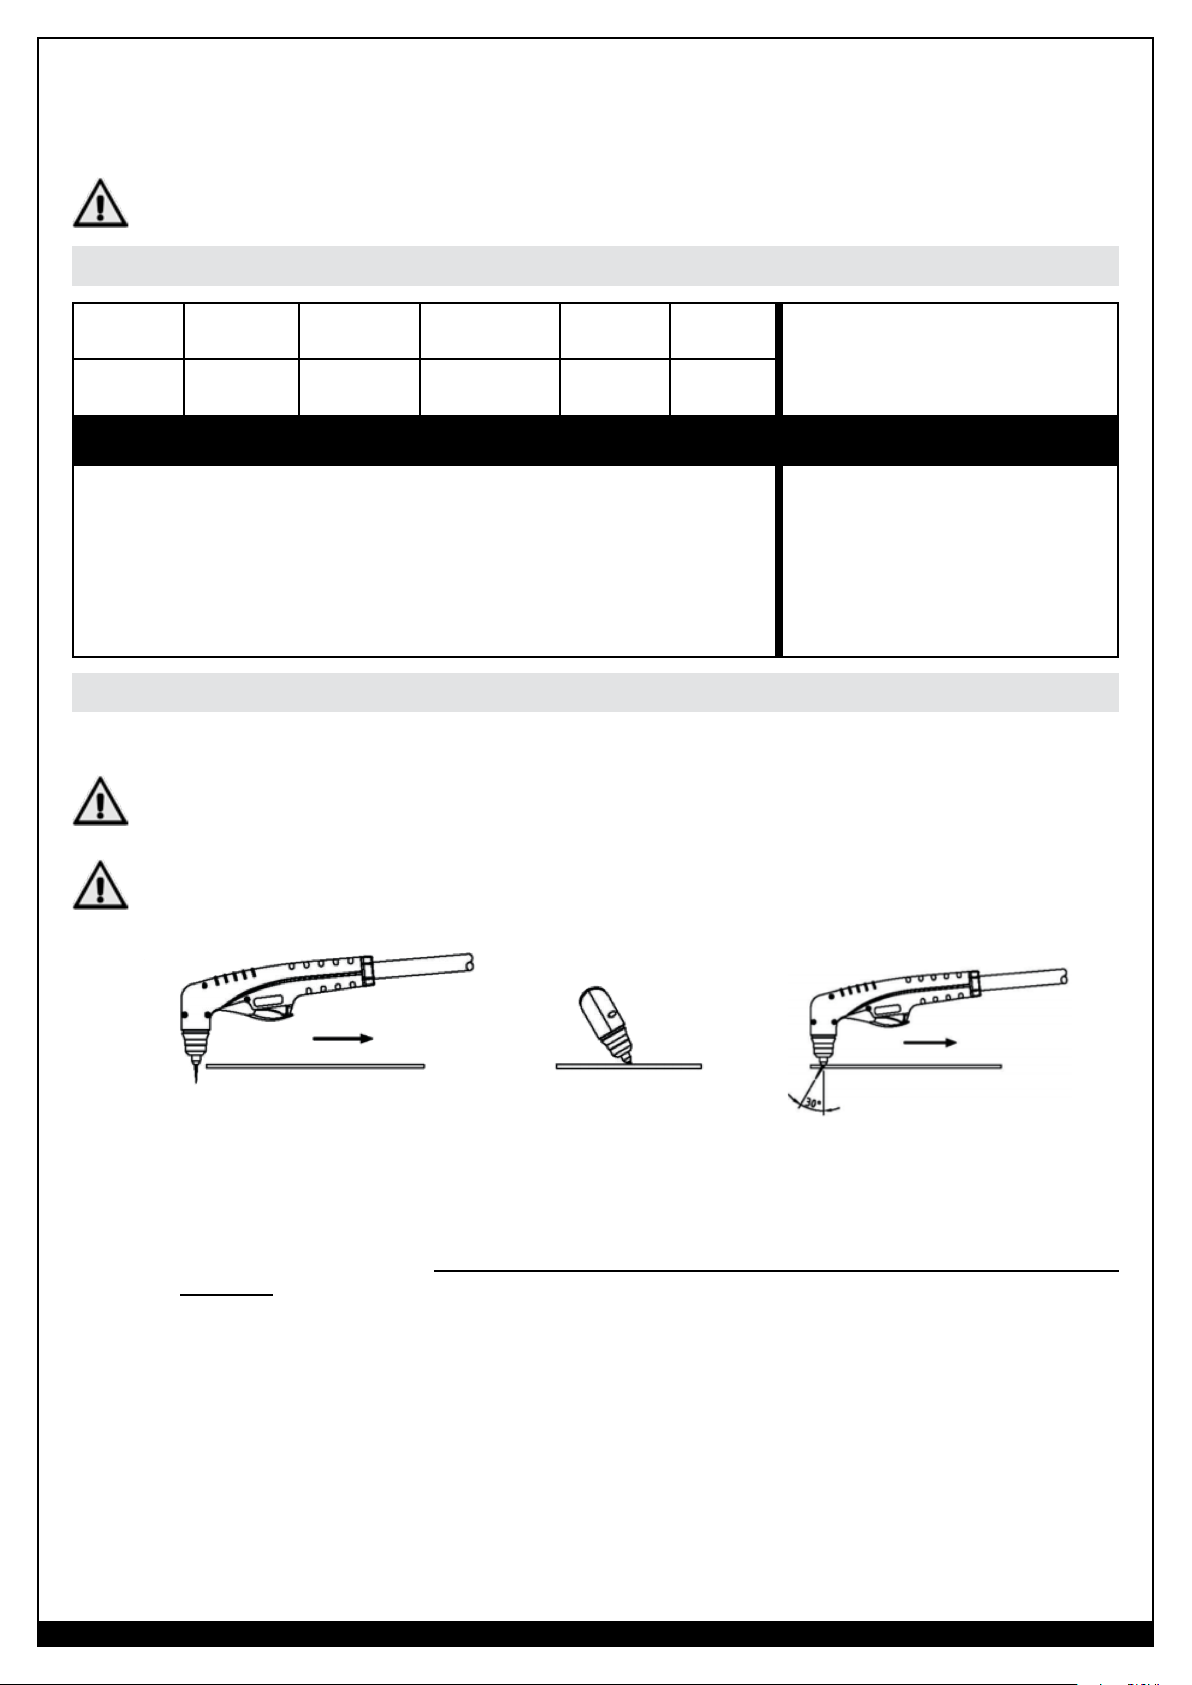
y automático de la máquina y no requiere de ninguna acción del usuario. Sin embargo, debe esperar por lo menos
diez minutos después de que se active el protector térmico antes de continuar con el corte. Debe hacer esto incluso
si el protector térmico se reinicia solo antes de que pasen los diez minutos o puede experimentar un rendimiento
inferior al ciclo de tarea especificado.
PRECAUCIÓN: NO EXCEDA REGULARMENTE EL CICLO DE TAREA; DE LO
CONTRARIO, CAUSARÁ DAÑOS A LA MÁQUINA DE CORTE POR PLASMA.
Capacidad de corte
ACERO
1/4”
(6,35 mm)
ACERO
INOXIDABLE
1/4”
(6,35 mm)
ALUMINIO
3/16”
(4,76 mm)
GALVANIZADO
1/4”
(6,35 mm)
BRONCE COBRE
1/4”
(6,35 mm)
1/4”
(6,35 mm)
3/8” (9,53 mm)
CAPACIDAD RECOMENDADA CAPACIDAD DE CORTE SEVERO
• Extremo superior de las
capacidades de la máquina
• Rendimiento óptimo del sistema
• Rango operativo ideal que provee una excelente calidad de corte
• Calificado con piezas consumibles nuevas
• Destinada a requerimientos de
corte severo ocasionales en los
que es aceptable un grado menor
de calidad de corte
• Velocidades de corte menores
Corte
¡IMPORTANTE!
manual.
Repase a menudo las precauciones de seguridad importantes incluidas al principio de este
¡PRECAUCIÓN! Asegúrese de que el operador tenga los guantes, la ropa y la protección visual y auditiva
correspondientes. Asegúrese de que ninguna parte del cuerpo del operador toque la pieza de trabajo mientras la
ANTORCHA DE PLASMA (9) esté activada.
¡PRECAUCIÓN! Las chispas del proceso de corte pueden dañar superficies revestidas, pintadas y de otro
tipo, tales como las de vidrio, plástico o metal.
68
Fig. CFig. BFig. A
CORTE CON ANTORCHA MANUAL
• La ANTORCHA DE PLASMA se puede sujetar con comodidad con una mano o estabilizarse con las dos
manos. Elija la técnica que le resulte más cómoda y le permita un buen control y movimiento. Coloque el dedo
índice o el pulgar en el mango de la ANTORCHA DE PLASMA para presionar el interruptor de control.
• Con la ANTORCHA DE PLASMA en la posición de inicio, presione el gatillo. El arco piloto se enciende y
queda encendido 3 segundos durante los cuales la PUNTA DE CORTE (D) debe entrar en contacto con la pieza
de trabajo.
• En el caso de que la PUNTA DE CORTE no entre en contacto con la pieza de trabajo dentro de los 3 segundos
del encendido del arco piloto, el arco se detiene automáticamente (el aire posflujo sigue fluyendo y enfriando
la ANTORCHA DE PLASMA).
• Para comenzar en un borde, mantenga la ANTORCHA DE PLASMA perpendicular a la pieza de trabajo
con la parte delantera de la PUNTA DE CORTE en el borde de la pieza de trabajo, en el punto donde se
comenzará el corte (Fig. A). Para perforar, incline la ANTORCHA DE PLASMA ligeramente para dirigir las
chispas lejos de esta hasta finalizar la perforación (Fig. B).
• Durante el corte, la PUNTA DE CORTE se debe mantener en contacto con la pieza de trabajo. Si se pierde el
contacto, el arco se detendrá automáticamente (el aire posflujo sigue fluyendo y enfriando la ANTORCHA DE
PLASMA).
• Una vez iniciado, el arco de corte sigue encendido mientras se mantiene presionado el gatillo, salvo que
se retire la ANTORCHA DE PLASMA de la pieza de trabajo o que esta se mueva con demasiada lentitud.
WWW.FORNEYIND.COM
Page 69
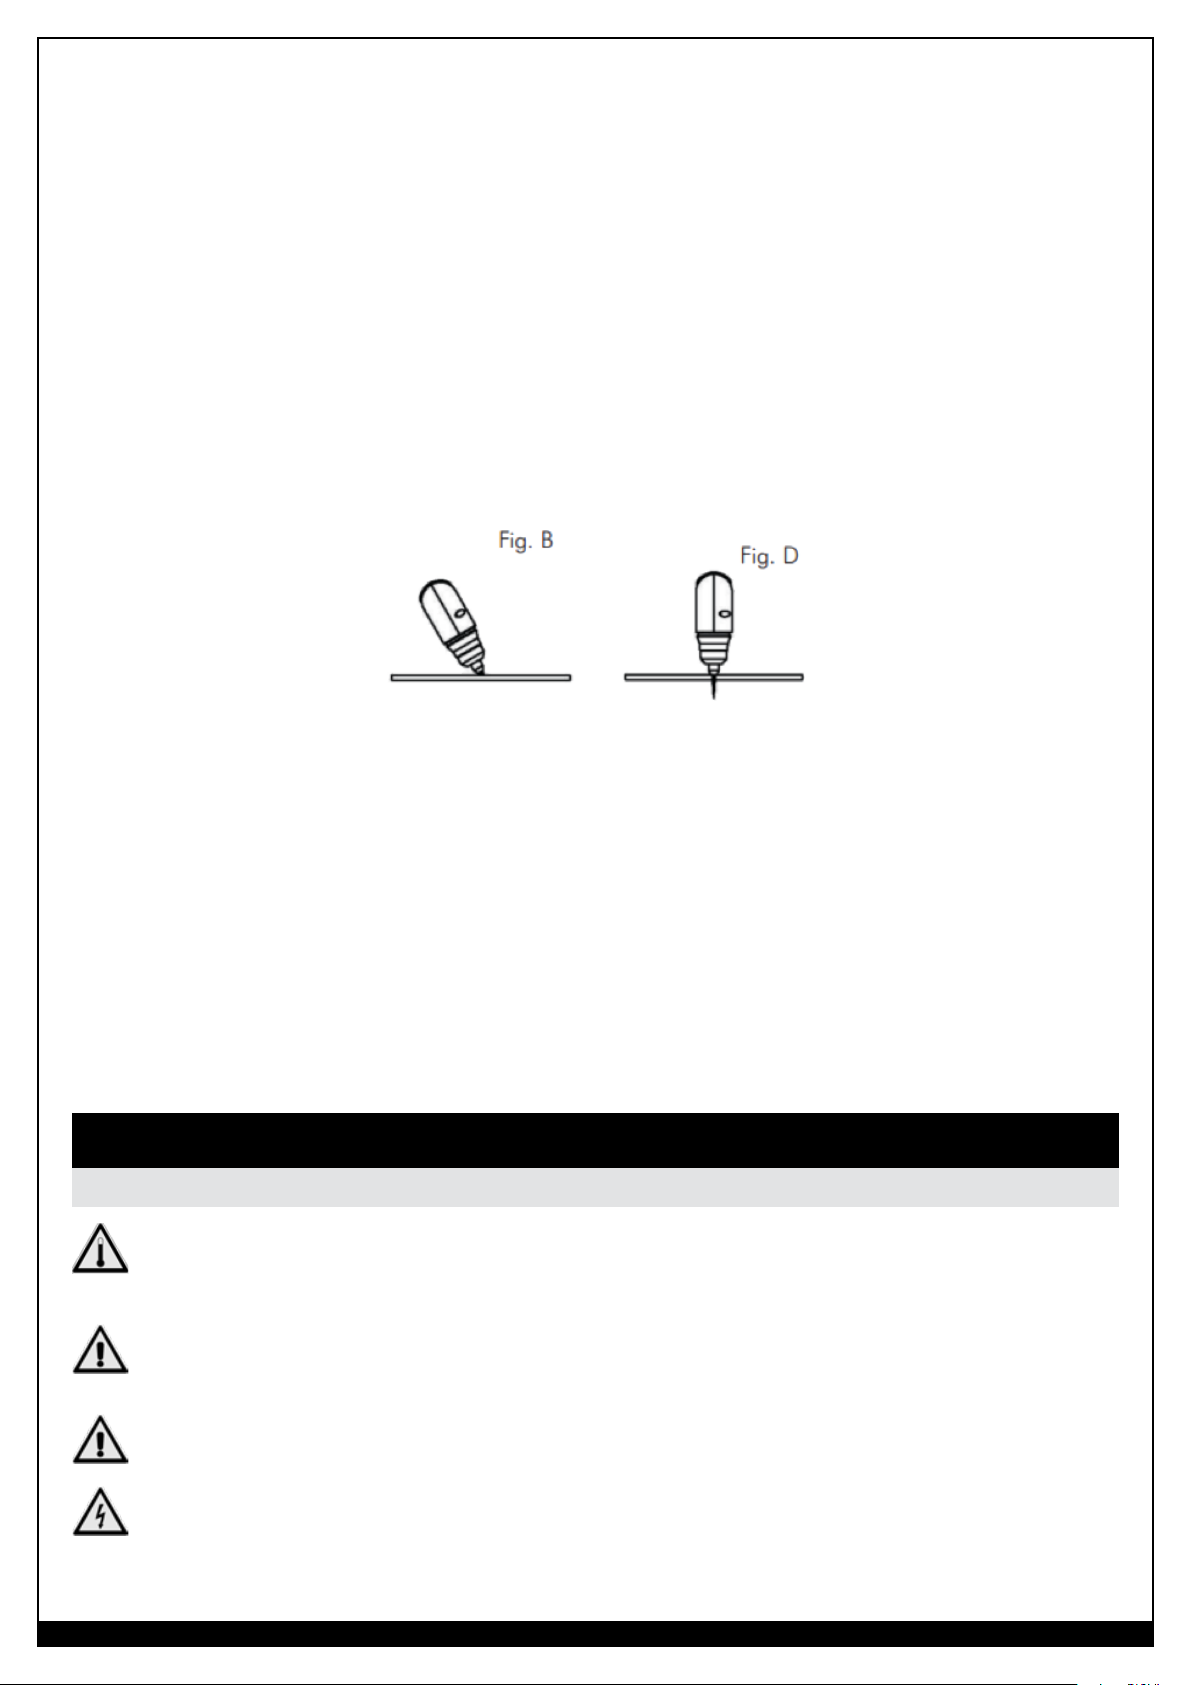
Mantenga el movimiento durante el corte. Corte a una velocidad constante y sin pausas. Mantenga la
velocidad de corte para que el desfasaje del arco sea de unos 30° detrás de la dirección de avance (Fig. C).
• Ajuste la velocidad de la antorcha para que las chispas atraviesen el metal y salgan de la parte inferior del
corte a ese ángulo.
• Si las chispas salen despedidas hacia arriba y atrás en la PUNTA DE CORTE DE LA ANTORCHA DE PLASMA
(D), la velocidad de avance de esta es excesiva. Redúzcala.
• Deténgase en el borde (final del corte) hasta que el arco haya cortado por completo a través de la pieza de
trabajo.
• Para apagar la ANTORCHA DE PLASMA, suelte el interruptor de control. Cuando se suelte el interruptor, se
producirá un posflujo. Si el gatillo de la antorcha se presiona durante el posflujo, se reinicia el arco piloto.
• Si la ANTORCHA DE PLASMA o la máquina de corte por plasma no funcionan según lo previsto, consulte la
sección SOLUCIÓN DE PROBLEMAS de este manual de instrucciones. (páginas 72 a 75).
NOTA: Si las chispas salen despedidas hacia arriba y atrás en la PUNTA DE CORTE DE LA ANTORCHA DE
PLASMA, la velocidad de avance de esta es excesiva. Redúzcala.
NOTA: Para cortar rejillas (corte interrumpido), ajuste la corriente de corte a 20 A.
PERFORACIÓN CON ANTORCHA MANUAL
NOTA:
perforación (sin comienzo en borde), haga un orificio de 1/4” (6,35 mm) con un taladro eléctrico para empezar a
cortar.
• Al perforar con una antorcha manual, incline la PUNTA DE CORTE de la ANTORCHA DE PLASMA ligeramente
• Complete la perforación fuera de la línea de corte y luego siga el corte en la línea. Finalizada la perforación,
• Limpie las salpicaduras e incrustaciones de la TAPA PROTECTORA (E) y la PUNTA DE CORTE, lo antes posible.
• Si la ANTORCHA DE PLASMA o la máquina de corte por plasma no funcionan según lo previsto, consulte la
Mantenimiento y servicio técnico
•
Si es necesario hacer un corte en una lámina de metal de un espesor que excede la capacidad máxima de
para que las partículas que salen despedidas hacia atrás se alejen de la PUNTA DE CORTE de la ANTORCHA
DE PLASMA (y el operador) y no reingresen en ella (Fig. B).
sostenga la ANTORCHA DE PLASMA perpendicular a la pieza de trabajo (Fig. D).
Para minimizar la cantidad de incrustaciones que se adhieren a la TAPA PROTECTORA, esta puede rociarse
con compuesto antisalpicaduras o sumergirse en este.
sección SOLUCIÓN DE PROBLEMAS de este manual de instrucciones. (páginas 72 a 75).
Mantenimiento general
DESCONECTE EL CABLE DE ENTRADA DE ENERGÍA (3) DEL TOMACORRIENTE Y
ESPERE A QUE LA ANTORCHA DE PLASMA (9) SE ENFRÍE ANTES DE RETIRAR LA
TAPA PROTECTORA (E) O DE REALIZAR EL MANTENIMIENTO.
¡PRECAUCIÓN! El mantenimiento solamente puede llevarse a cabo en la unidad si la persona a cargo de esa
operación tiene los conocimientos técnicos necesarios y las herramientas correctas. De no ser así, comuníquese con
el centro de servicio técnico más cercano a usted.
¡PRECAUCIÓN! Nunca acceda al interior de la máquina (extracción del panel) ni toque el cabezal de la
antorcha (desmontaje) sin haber desenchufado el CABLE DE ENTRADA DE ENERGÍA.
LAS INSPECCIONES REALIZADAS CON VOLTAJE DENTRO DE LA MÁQUINA
O DE LA ANTORCHA DE PLASMA PUEDEN CAUSAR DESCARGAS ELÉCTRICAS
GRAVES POR EL CONTACTO DIRECTO CON PIEZAS CON VOLTAJE.
WWW.FORNEYIND.COM
69
Page 70
¡PRECAUCIÓN! Para la limpieza, use solo aire comprimido seco. No apunte el chorro de aire hacia los
circuitos electrónicos que contiene esta máquina de corte por plasma.
A la máquina de corte por plasma, se le debe realizar un mantenimiento de rutina para mantener el sistema
en condiciones de funcionamiento óptimas y darle un valor de largo plazo a la inversión del propietario. Se
recomienda revisar la unidad cada 3 a 4 meses (según la frecuencia de uso).
• Use aire comprimido para eliminar los depósitos de polvo.
• Debe verificarse periódicamente si la TAPA PROTECTORA (E) y la PUNTA DE CORTE (D) están gastadas o
dañadas.
• Si la PUNTA DE CORTE se daña o se agranda, reemplácela.
• Si las superficies se oxidan mucho, límpielas con un abrasivo extrafino.
• Si el ANILLO DIFUSOR DE AIRE (C) se quema o agrieta, reemplácelo.
• Reemplace el ELECTRODO (B) cuando el cráter de la superficie receptora sea de aproximadamente 1/16” (2
mm).
LA FALTA DE MANTENIMIENTO DE LA MÁQUINA DE CORTE POR PLASMA, SUS PIEZAS
CONSUMIBLES Y EL ENTORNO DE TRABAJO REDUCEN EL RENDIMIENTO DEL SISTEMA Y
PRODUCEN RESULTADOS POR DEBAJO DE LOS NIVELES ÓPTIMOS DE RENDIMIENTO.
FRECUENCIA MANTENIMIENTO PERIÓDICO QUE SE DEBE
REALIZAR
Después de cada uso • Revise los indicadores luminosos/ledes y corrija las
fallas.
• Revise y limpie la TAPA PROTECTORA, la PUNTA DE
CORTE, el ANILLO DIFUSOR DE AIRE y el ELECTRODO
y verifique que estén bien instalados y no presenten
desgaste, daños (quemaduras, deformidades o grietas),
suciedad, residuos ni orificios obstruidos.
Semanal • Verifique el funcionamiento del sistema de desconexión
de la TAPA PROTECTORA. (Saque la TAPA
PROTECTORA y jale del gatillo. El arco piloto no
debería encenderse).
Cada 3 meses • Verifique y reemplace las piezas agrietadas o dañadas.
• Revise el protector de seguridad del gatillo de la
antorcha para ver si está dañado.
• Verifique que el CUERPO DE LA ANTORCHA (A) y el
gatillo no presenten desgaste, alambres expuestos o
daños; reemplácelos, en caso de ser necesario.
• Verifique que la cubierta exterior de los cables
no presente desgaste; repare o reemplácela si es
necesario.
Cada 6 meses • Limpie el interior mediante sopleteo o aspiración.
Mantenimiento de las piezas consumibles
¡PRECAUCIÓN! Siempre ajuste el ELECTRODO con la llave provista. Un ELECTRODO suelto puede también
aflojar y dañar la ANTORCHA DE PLASMA. La TAPA PROTECTORA debe ajustarse a mano. Un ajuste en exceso
puede dañar la ANTORCHA DE PLASMA.
¡PRECAUCIÓN! Revise si la TAPA PROTECTORA (E), la PUNTA DE
CORTE (D), el ANILLO DIFUSOR DE AIRE (C) y el ELECTRODO presentan
desgaste y residuos antes de cortar o si la velocidad de corte se redujo
significativamente.
¡PRECAUCIÓN! No opere la ANTORCHA DE PLASMA (9) sin una PUNTA DE CORTE o ELECTRODO en su
lugar. Asegúrese de usar piezas Forney originales.
NOTA: Se recomienda reemplazar el ELECTRODO y la PUNTA DE CORTE al mismo tiempo para asegurar un
desgaste uniforme y un rendimiento óptimo.
70
LLAVE PARA ELECTRODOS (B)
WWW.FORNEYIND.COM
Page 71
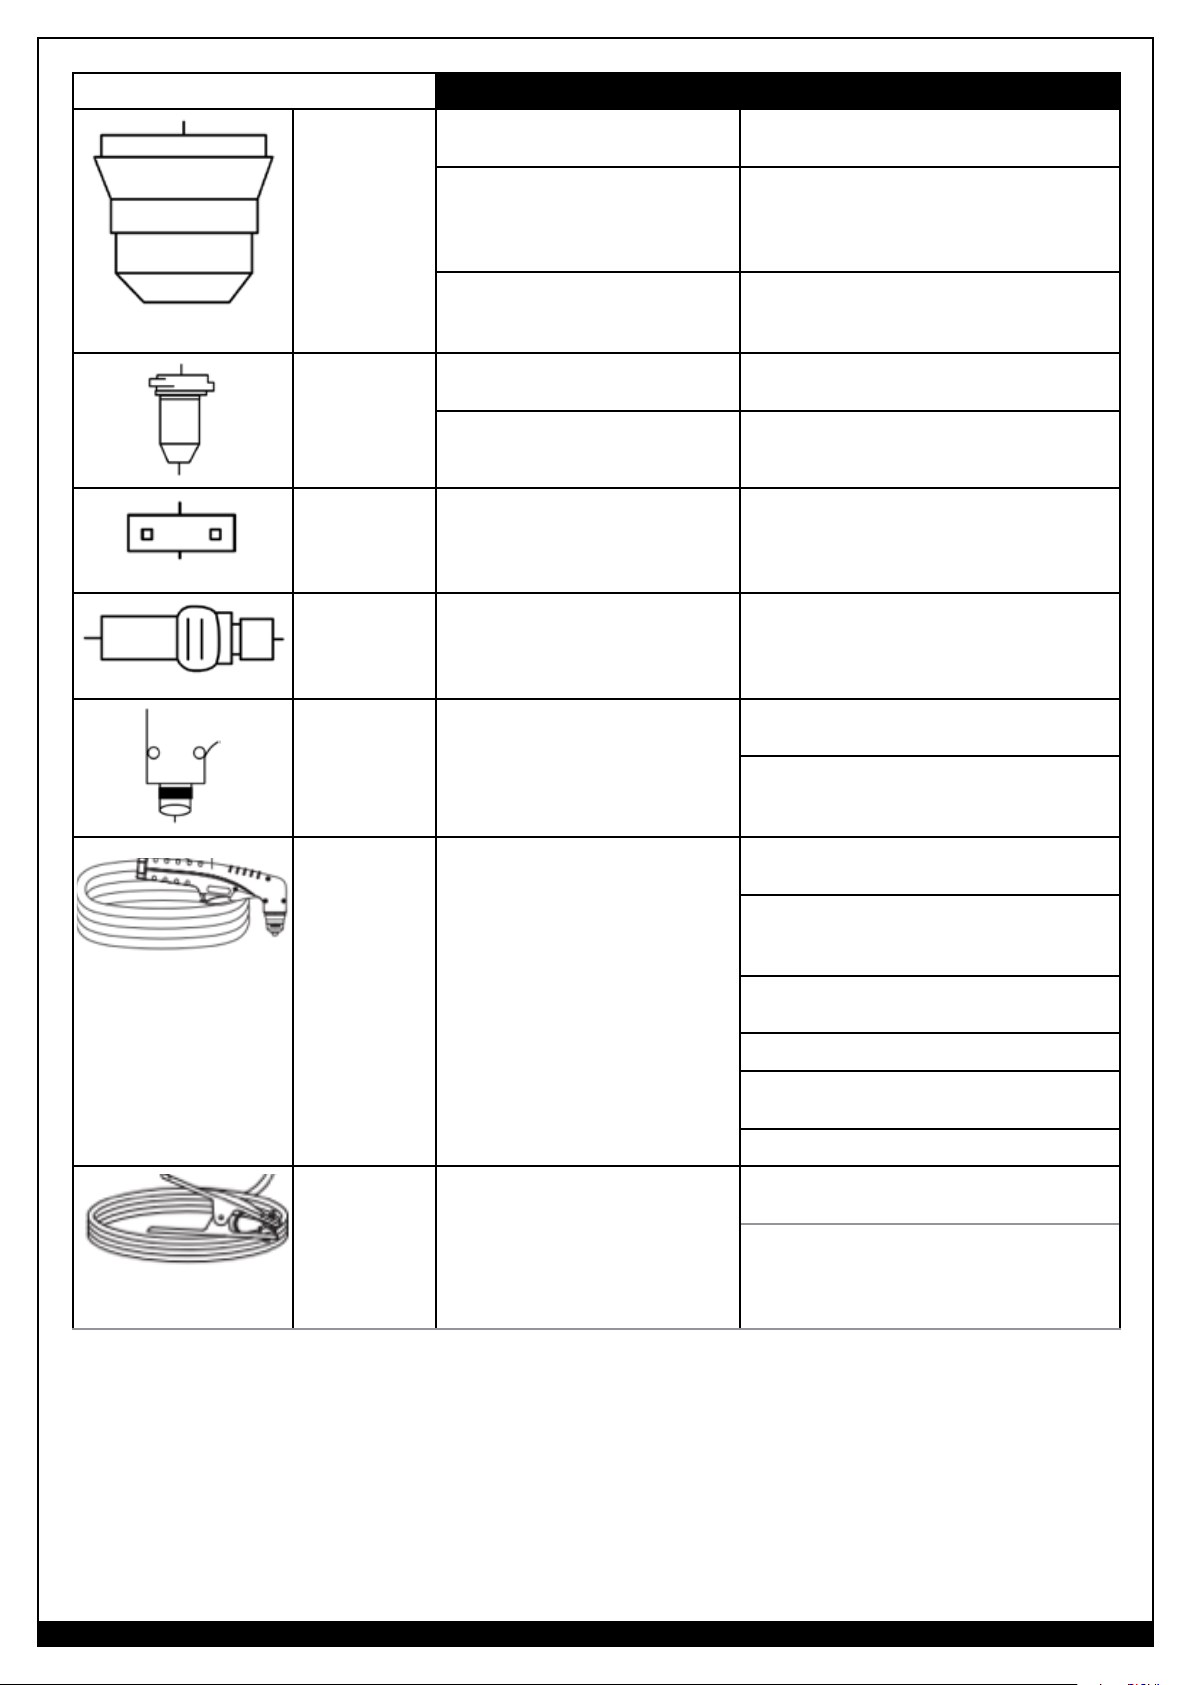
PIEZA REVISAR ACCIÓN
Tapa
protectora
Punta de
corte
Forma circular del orificio central. Si el orificio ya no es circular, reemplace la
TAPA PROTECTORA.
Si hay residuos acumulados
en el espacio entre la TAPA
PROTECTORA y la PUNTA DE
CORTE.
Verifique si hay grietas,
desportilladuras o perforaciones
por quemaduras.
Forma circular del orificio central,
dilatación.
Exterior oxidado. Se puede limpiar con una tela abrasiva
Saque la TAPA PROTECTORA y elimine
los residuos; si está dañada o no puede
limpiarse, reemplácela.
Reemplace la TAPA PROTECTORA si
está agrietada, desportillada o presenta
perforaciones por quemaduras.
Si el orificio ya no es circular o se dilató,
reemplace la TAPA PROTECTORA.
extrafina; no use solventes.
Anillo
difusor de
aire
Electrodo
Cuerpo de
la antorcha
Mango y
cable de la
antorcha
Verifique que no haya
quemaduras o grietas y que los
orificios de flujo de aire no estén
obstruidos.
Verifique la profundidad del
hoyo y si la superficie central está
gastada.
Verifique que no haya daño,
desgaste o residuos en la
superficie.
Estas piezas no suelen necesitar
ningún mantenimiento, salvo
inspección y limpieza periódicas.
Si está dañado, reemplácelo.
Reemplace el ELECTRODO cuando el
cráter en la superficie emisora sea de
aproximadamente 1/16” (2 mm) de
profundidad.
Si hay residuos, límpielos sin usar
solventes.
Reemplace la ANTORCHA DE PLASMA si
EL CUERPO DE LA ANTORCHA (A) está
dañado, agrietado o desgastado.
Si hay residuos, límpielos sin usar
solventes.
Reemplace la ANTORCHA DE PLASMA
si alguna parte del mango o el cable está
agrietada o desgastada.
NO toque la ANTORCHA DE PLASMA y el
cable con piezas calientes o tibias.
NO tense el cable.
Cable y
abrazadera
de descarga
a tierra
Estas piezas no suelen necesitar
ningún mantenimiento en
particular, salvo inspección y
limpieza periódicas.
WWW.FORNEYIND.COM
NO mueva el cable sobre bordes filosos o
superficies abrasivas.
NO pise el cable.
Realice las mismas acciones que con el
mango y el cable de la antorcha.
Además, asegúrese de que no haya
corrosión en las superficies de contacto
de la ABRAZADERA DE DESCARGA A
TIERRA.
71
Page 72
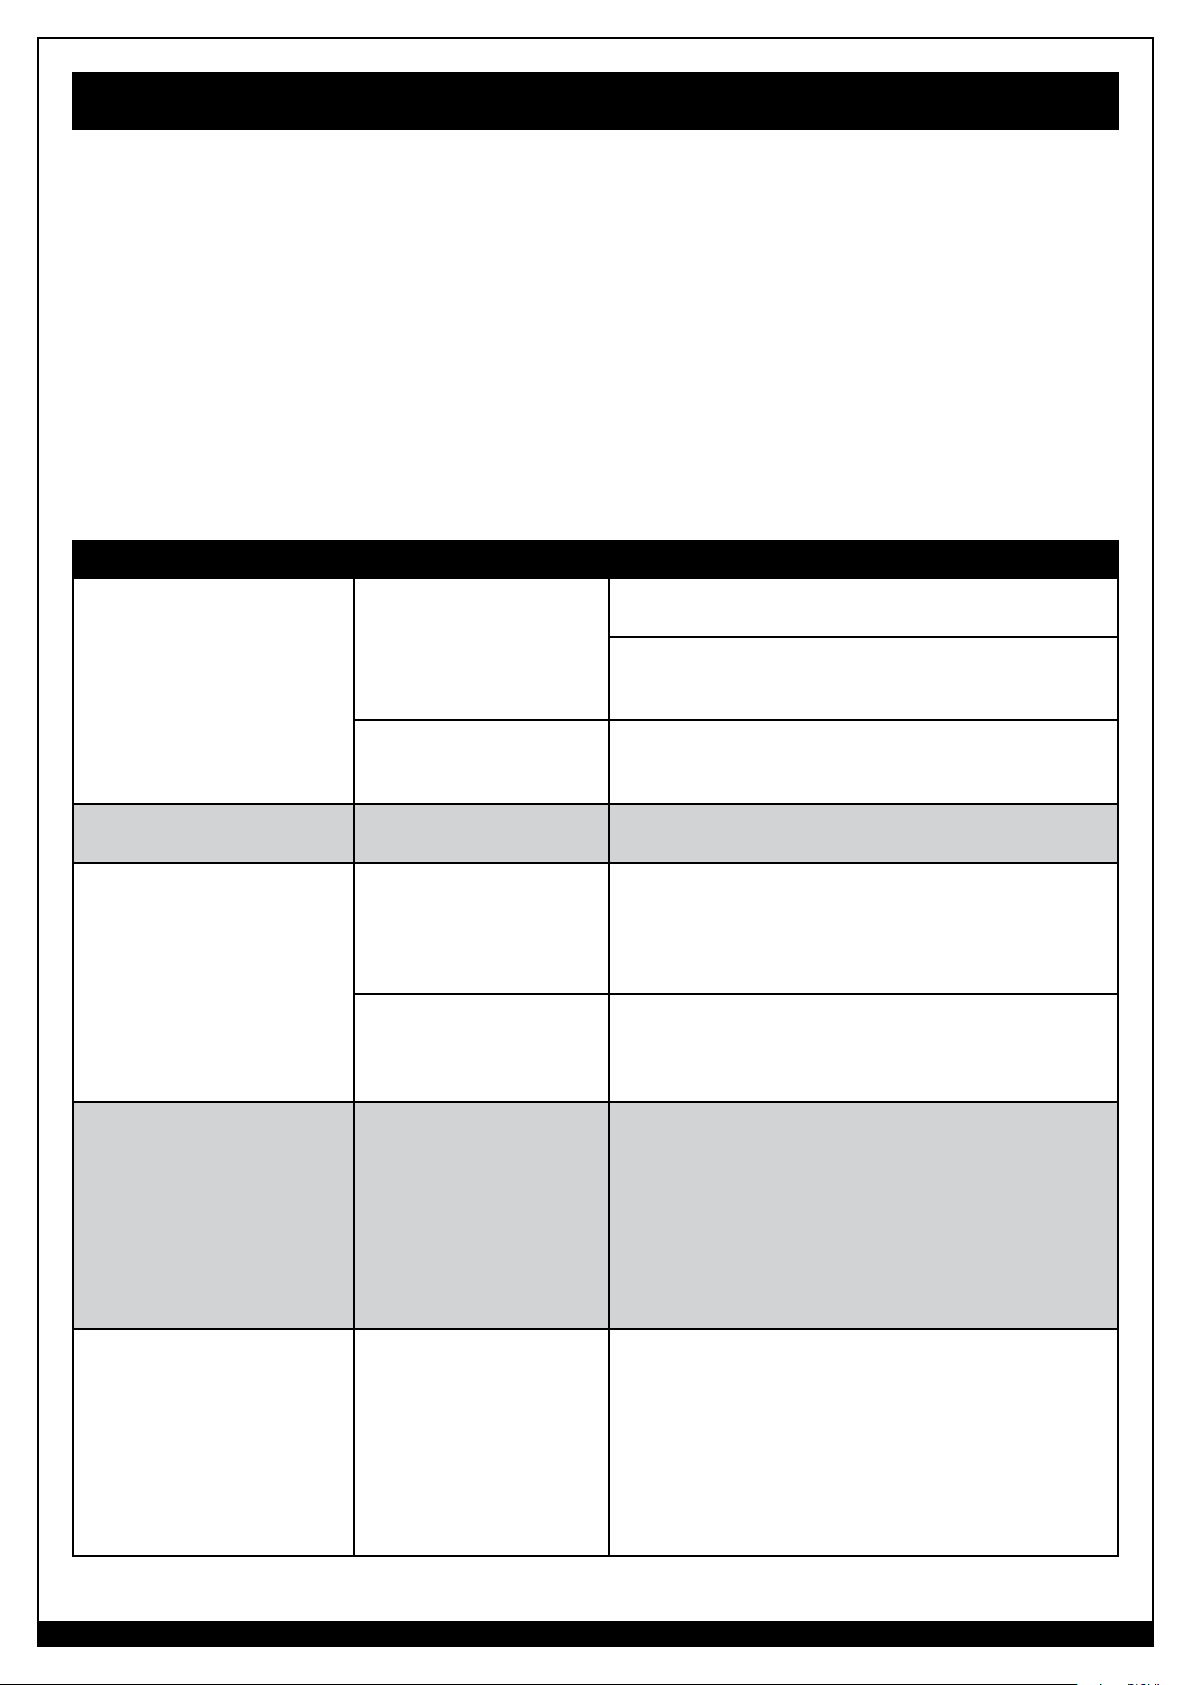
Solución de problemas
En las operaciones de corte, pueden surgir fallas de rendimiento no causadas por el mal funcionamiento del
equipo, sino por otros motivos, tales como:
1. La velocidad de corte es excesiva.
2. Las piezas consumibles están gastadas.
3. El metal que se está cortando es demasiado grueso.
4. La ABRAZADERA DE DESCARGA A TIERRA (4) no está bien sujeta a la pieza de trabajo.
5. La presión de aire suministrada y la velocidad de flujo no son adecuadas.
6. La corriente de entrada no es suficiente (el uso de cables de extensión puede ocasionar esto).
7. La ANTORCHA DE PLASMA (9) no se arrastra haciendo contacto con la pieza de trabajo.
La siguiente tabla muestra los problemas más comunes relacionados con el uso de la máquina de corte por plasma
y una explicación de cómo resolverlos.
Si no puede corregir el problema con la guía básica de solución de problemas o si necesita más ayuda, comuníquese con
atención al cliente de Forney llamando al +1-800-521-6038 o envíe un correo electrónico a customerservice@forneyind.
com
PROBLEMA RAZONES POSIBLES SOLUCIÓN RECOMENDADA
Todos los LEDES APAGADOS,
sin potencia de salida,
el ventilador no funciona.
No hay entrada de energía. Conecte la máquina a una fuente de entrada de energía
correcta.
Verifique que no se haya disparado el disyuntor en el
panel de alimentación principal. Reinicie la máquina, de
ser necesario.
LED DE COLOR VERDE (5)
INTERMITENTE.
LED DE COLOR VERDE
ENCENDIDO,
LED DE COLOR AMARILLO (7)
ENCENDIDO,
LED DE COLOR ROJO (6)
APAGADO,
sin potencia de salida,
el ventilador funciona
correctamente.
LED DE COLOR VERDE
ENCENDIDO,
LED DE COLOR AMARILLO
INTERMITENTE,
LED DE COLOR ROJO
APAGADO,
sin potencia de salida,
el ventilador funciona
correctamente.
El INTERRUPTOR DE
ENERGÍA (2) está en
posición OFF (APAGADO).
Voltaje de entrada fuera del
rango admisible.
La unidad ha alcanzado su
límite de ciclo de tarea.
Flujo de aire insuficiente
que hace que la máquina
se sobrecaliente antes de
alcanzar el ciclo de tarea.
Flujo o presión de
suministro de aire
insuficientes.
Asegúrese de que el INTERRUPTOR DE ENERGÍA
(posterior) esté en la posición ON (Encendido).
Asegúrese de que el suministro de energía de entrada
esté dentro del 10 % de 120 V CA.
Deje enfriar la unidad con el ventilador interno
funcionando. Cuando se haya enfriado, reduzca el
tiempo de corte por arco a menos del correspondiente
al ciclo de tarea nominal de la máquina de corte por
plasma.
Verifique que no haya obstrucciones que bloqueen el
flujo de aire y asegúrese de que haya 12 pulgadas
(30,48 cm) de espacio libre entre cualquier obstáculo y
las ventilaciones en todos los lados de la máquina.
Conecte un suministro de aire adecuado con 60 (4,22
2
kg/cm
) a 100 lb/in2 (7,03 kg/cm2) y 1,5 pies cúbicos
por minuto (0,04 m³/min). Asegúrese de que todos
los filtros de humedad en línea estén clasificados para
manejar estos requisitos.
LED DE COLOR VERDE
ENCENDIDO,
LED DE COLOR AMARILLO
APAGADO,
LED DE COLOR ROJO
INTERMITENTE,
no hay flujo de aire ni arco
piloto cuando se presiona el
gatillo de la antorcha.
72
La TAPA PROTECTORA (E)
no está bien instalada o
faltan piezas consumibles o
no están bien instaladas.
Piezas consumibles
excesivamente gastadas.
WWW.FORNEYIND.COM
Verifique que las piezas consumibles de la ANTORCHA
DE PLASMA (9) estén bien instaladas, el electrodo
se ajusta con la llave y que la TAPA PROTECTORA
haga contacto con las clavijas en el CUERPO DE LA
ANTORCHA (A).
Reemplace el electrodo y la punta de corte.
Page 73
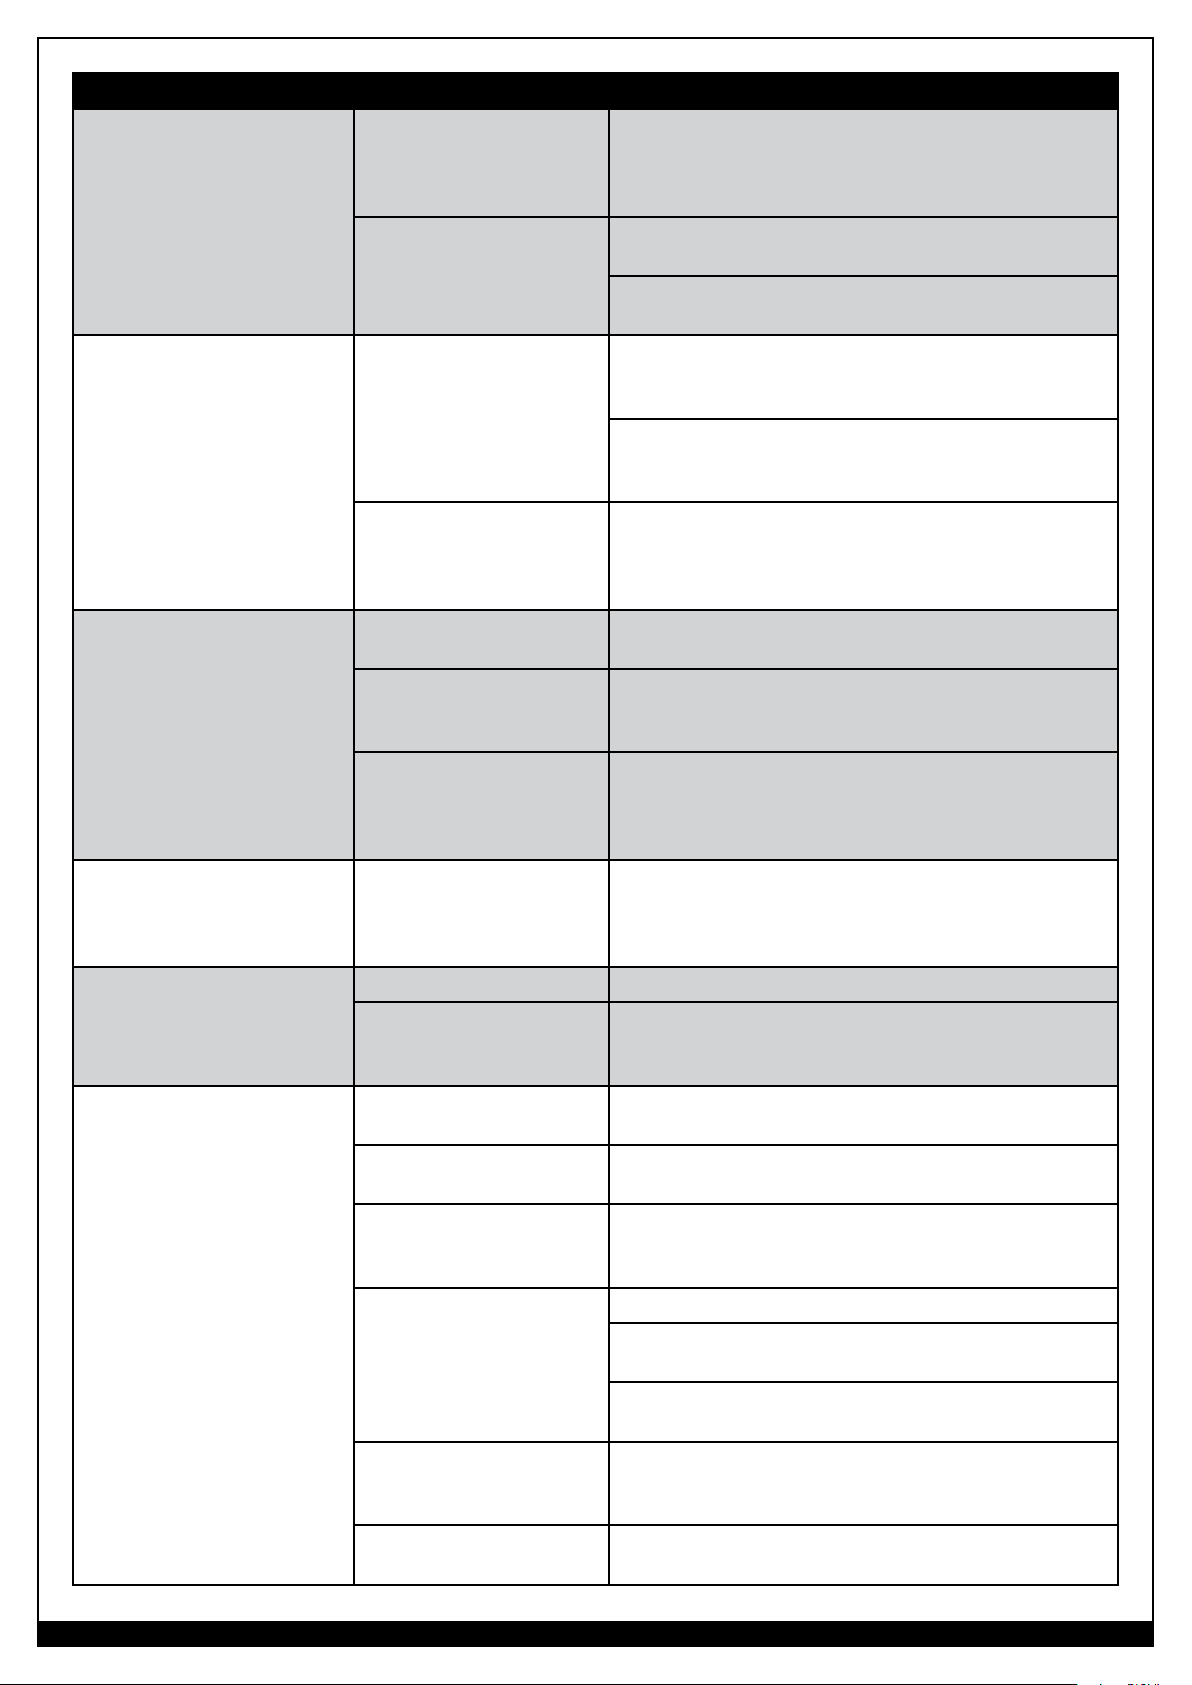
PROBLEMA RAZONES POSIBLES SOLUCIÓN RECOMENDADA
La ANTORCHA DE PLASMA
(9) tiene el arco piloto, pero
no corta.
La ABRAZADERA DE
DESCARGA A TIERRA (4)
no está conectada.
Conecte correctamente la ABRAZADERA DE DESCARGA
A TIERRA a la pieza de trabajo. Asegúrese de que esté
conectada a un metal limpio y sin recubrimiento (ni
oxidado ni pintado).
El arco no se transfiere a la
pieza de trabajo.
Corte de baja calidad.
Entrada de energía de CA
demasiado baja.
El contacto de la
ABRAZADERA DE
DESCARGA A TIERRA (4)
con la pieza de trabajo no
es suficiente.
Es posible que la
ANTORCHA DE PLASMA
no esté haciendo contacto
con la pieza de trabajo.
Uso incorrecto de la
ANTORCHA DE PLASMA.
Las piezas de la
ANTORCHA DE PLASMA
están gastadas.
Humedad o aceite en el
suministro de aire.
Asegúrese de que la máquina de corte por plasma tenga
una fuente de entrada de energía apropiada.
Si usa un cable de extensión, elimínelo o redúzcale la
longitud.
Limpie el área donde se sujeta la ABRAZADERA DE
DESCARGA a tierra a la pieza de trabajo para asegurar
una buena conexión de metal con metal.
Revise si la ABRAZADERA DE DESCARGA A TIERRA
y su cable presentan daños; repare o reemplace si es
necesario.
Asegúrese de arrastrar físicamente la PUNTA DE CORTE
(D) en la pieza de trabajo a medida que corta.
Repase las instrucciones de funcionamiento.
Revise si las piezas consumibles están gastadas y, de
ser así, reemplácelas por nuevas piezas consumibles de
Forney.
La humedad o el aceite en exceso del compresor pueden
estar contaminando el suministro de aire. Instale un filtro
de humedad en la línea de suministro de aire anterior a
la máquina.
Humedad que sale de la
ANTORCHA DE PLASMA.
Las chispas se despiden hacia
arriba y atrás en la PUNTA DE
CORTE DE LA ANTORCHA DE
PLASMA (D).
Penetración de corte
insuficiente.
Humedad o aceite en el
suministro de aire.
La humedad o el aceite en exceso del compresor pueden
estar contaminando el suministro de aire. Instale un filtro
de humedad en la línea de suministro de aire anterior a
la máquina.
Velocidad de corte excesiva. Reduzca la velocidad de avance de la antorcha.
La pieza de trabajo es muy
gruesa.
Elija una pieza de trabajo de material más delgado,
dentro de los límites operativos de la máquina de corte
por plasma.
Velocidad de corte
Reduzca la velocidad de avance de la antorcha.
excesiva.
La ANTORCHA DE PLASMA
está demasiado inclinada.
La pieza de trabajo es muy
gruesa.
Asegúrese de que la ANTORCHA DE PLASMA esté en
posición perpendicular a la pieza de trabajo.
Elija una pieza de trabajo de material más delgado,
dentro de los límites operativos de la máquina de corte
por plasma.
Corriente de corte
demasiado baja.
Incremente la configuración de la corriente.
Asegúrese de que la máquina de corte por plasma tenga
una entrada de energía apropiada.
Si usa un cable de extensión, elimínelo o redúzcale la
longitud.
Las piezas de la
ANTORCHA DE PLASMA
están gastadas.
Piezas de fabricantes no
originales.
WWW.FORNEYIND.COM
Revise si las piezas consumibles están gastadas y, de
ser así, reemplácelas por nuevas piezas consumibles de
Forney.
Use solo piezas consumibles originales de Forney para
optimizar el rendimiento.
73
Page 74
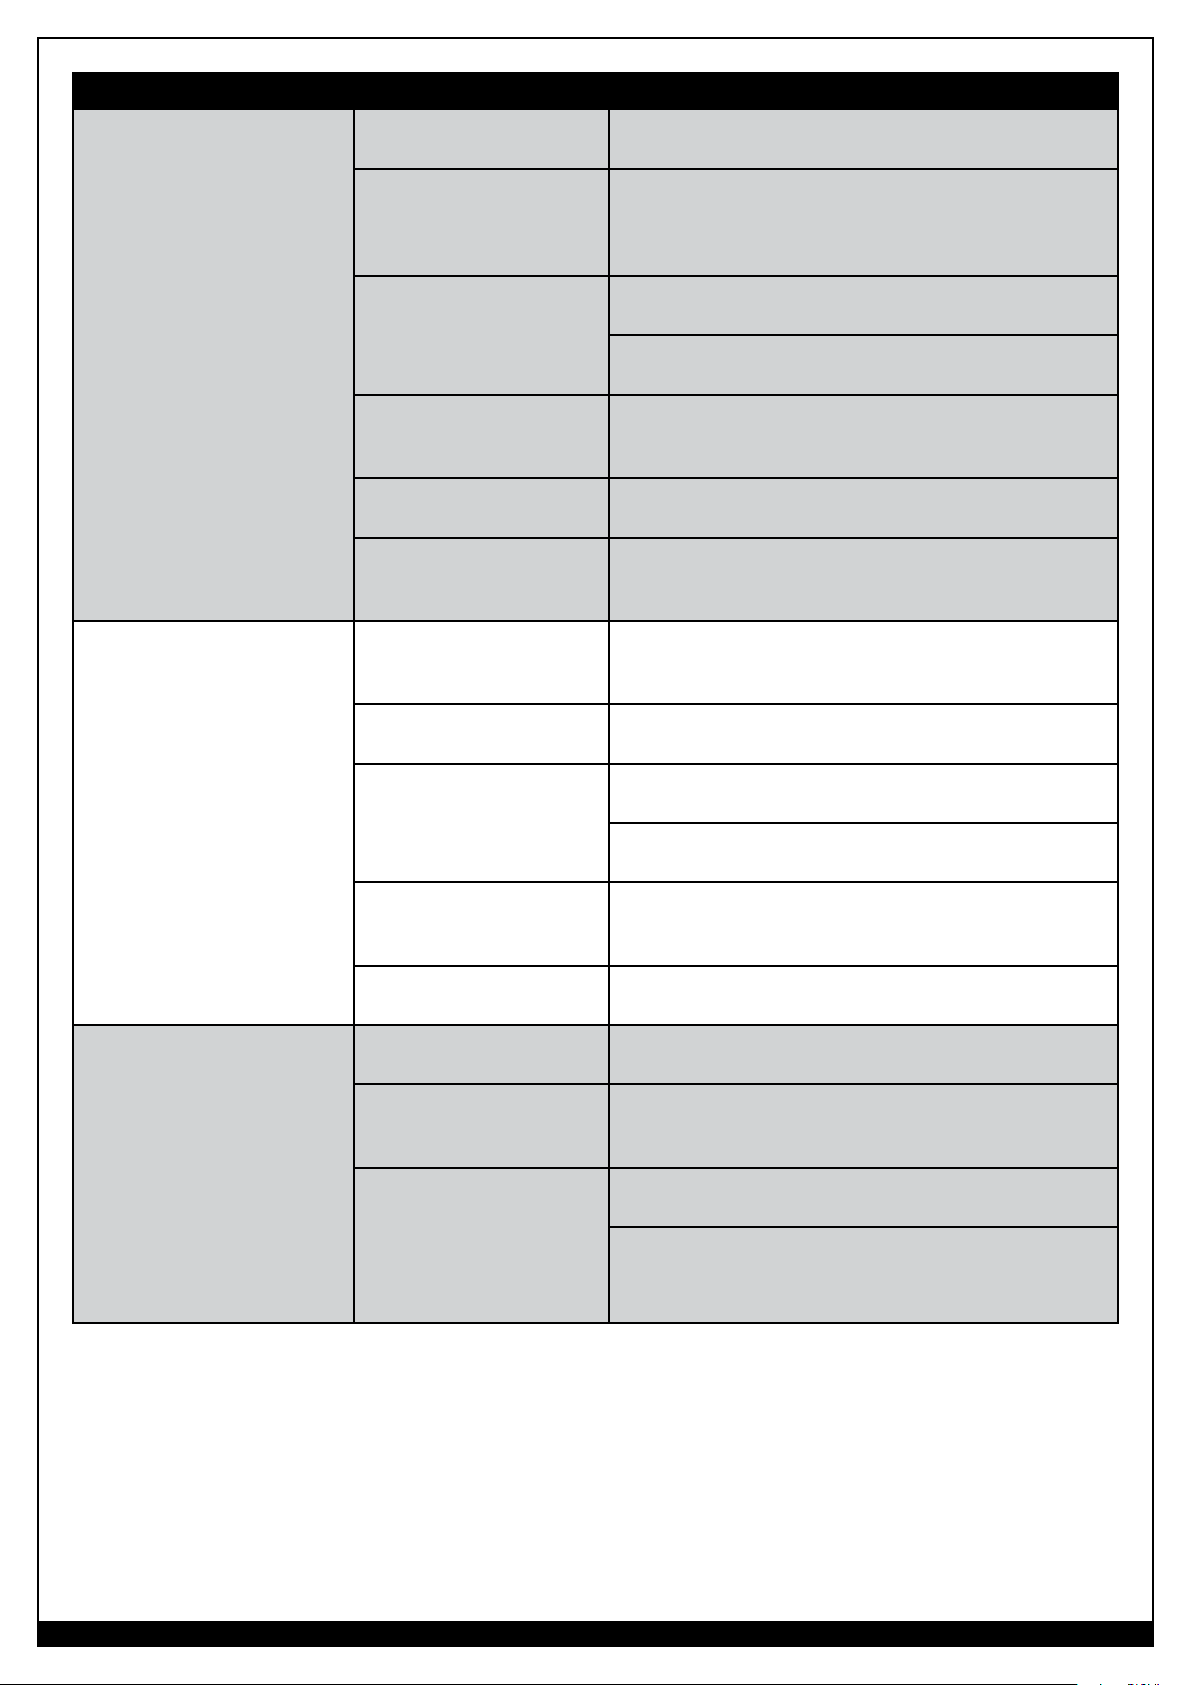
PROBLEMA RAZONES POSIBLES SOLUCIÓN RECOMENDADA
El arco de corte se
interrumpe, pero se vuelve a
encender cuando se presiona
el gatillo nuevamente.
Velocidad de corte
demasiado lenta.
Es posible que la
ANTORCHA DE PLASMA
no esté haciendo contacto
con la pieza de trabajo.
Aumente la velocidad de avance de la antorcha.
Asegúrese de arrastrar físicamente la PUNTA DE CORTE
(D) en la pieza de trabajo a medida que corta.
Demasiados desechos
metálicos.
Entrada de energía de CA
demasiado baja.
Las piezas de la
ANTORCHA DE PLASMA
están gastadas.
Piezas de fabricantes no
originales.
El CABLE DE DESCARGA
A TIERRA (4) está
desconectado.
Velocidad de corte
demasiado lenta (desecho
metálico inferior).
Velocidad de corte excesiva
(desecho metálico superior).
Corriente de corte
demasiado baja.
Asegúrese de que la máquina de corte por plasma tenga
una entrada de energía apropiada.
Si usa un cable de extensión, elimínelo o redúzcale la
longitud.
Revise si las piezas consumibles están gastadas y, de
ser así, reemplácelas por nuevas piezas consumibles de
Forney.
Use solo piezas consumibles originales de Forney para
optimizar el rendimiento.
SUJETE con firmeza el CABLE DE DESCARGA A TIERRA
al material que está cortando, lo más cerca posible del
área de trabajo.
Aumente la velocidad de avance de la antorcha.
Reduzca la velocidad de avance de la antorcha.
Asegúrese de que la máquina de corte por plasma tenga
una entrada de energía apropiada.
Si usa un cable de extensión, elimínelo o redúzcale la
longitud.
Ángulo del borde de corte
inclinado (no perpendicular).
Las piezas de la
ANTORCHA DE PLASMA
están gastadas.
Piezas de fabricantes no
originales.
Posición incorrecta de la
ANTORCHA DE PLASMA.
El espesor de la pieza de
trabajo está cerca de la
capacidad de la máquina.
Desgaste asimétrico del
orificio de la PUNTA DE
CORTE o ensamblaje
incorrecto de las piezas
de la ANTORCHA DE
PLASMA.
Revise si las piezas consumibles están gastadas y, de
ser así, reemplácelas por nuevas piezas consumibles de
Forney.
Use solo piezas consumibles originales de Forney para
optimizar el rendimiento.
Asegúrese de que la ANTORCHA DE PLASMA esté en
posición perpendicular a la pieza de trabajo.
Corte material más delgado. Los cortes de material de un
espesor de 3/8” (9,53 mm) no tendrán un borde de corte
limpio.
Verifique el desgaste y la instalación correcta de las
piezas consumibles de la ANTORCHA DE PLASMA.
Revise si las piezas consumibles están gastadas y, de
ser así, reemplácelas por nuevas piezas consumibles de
Forney.
74
WWW.FORNEYIND.COM
Page 75
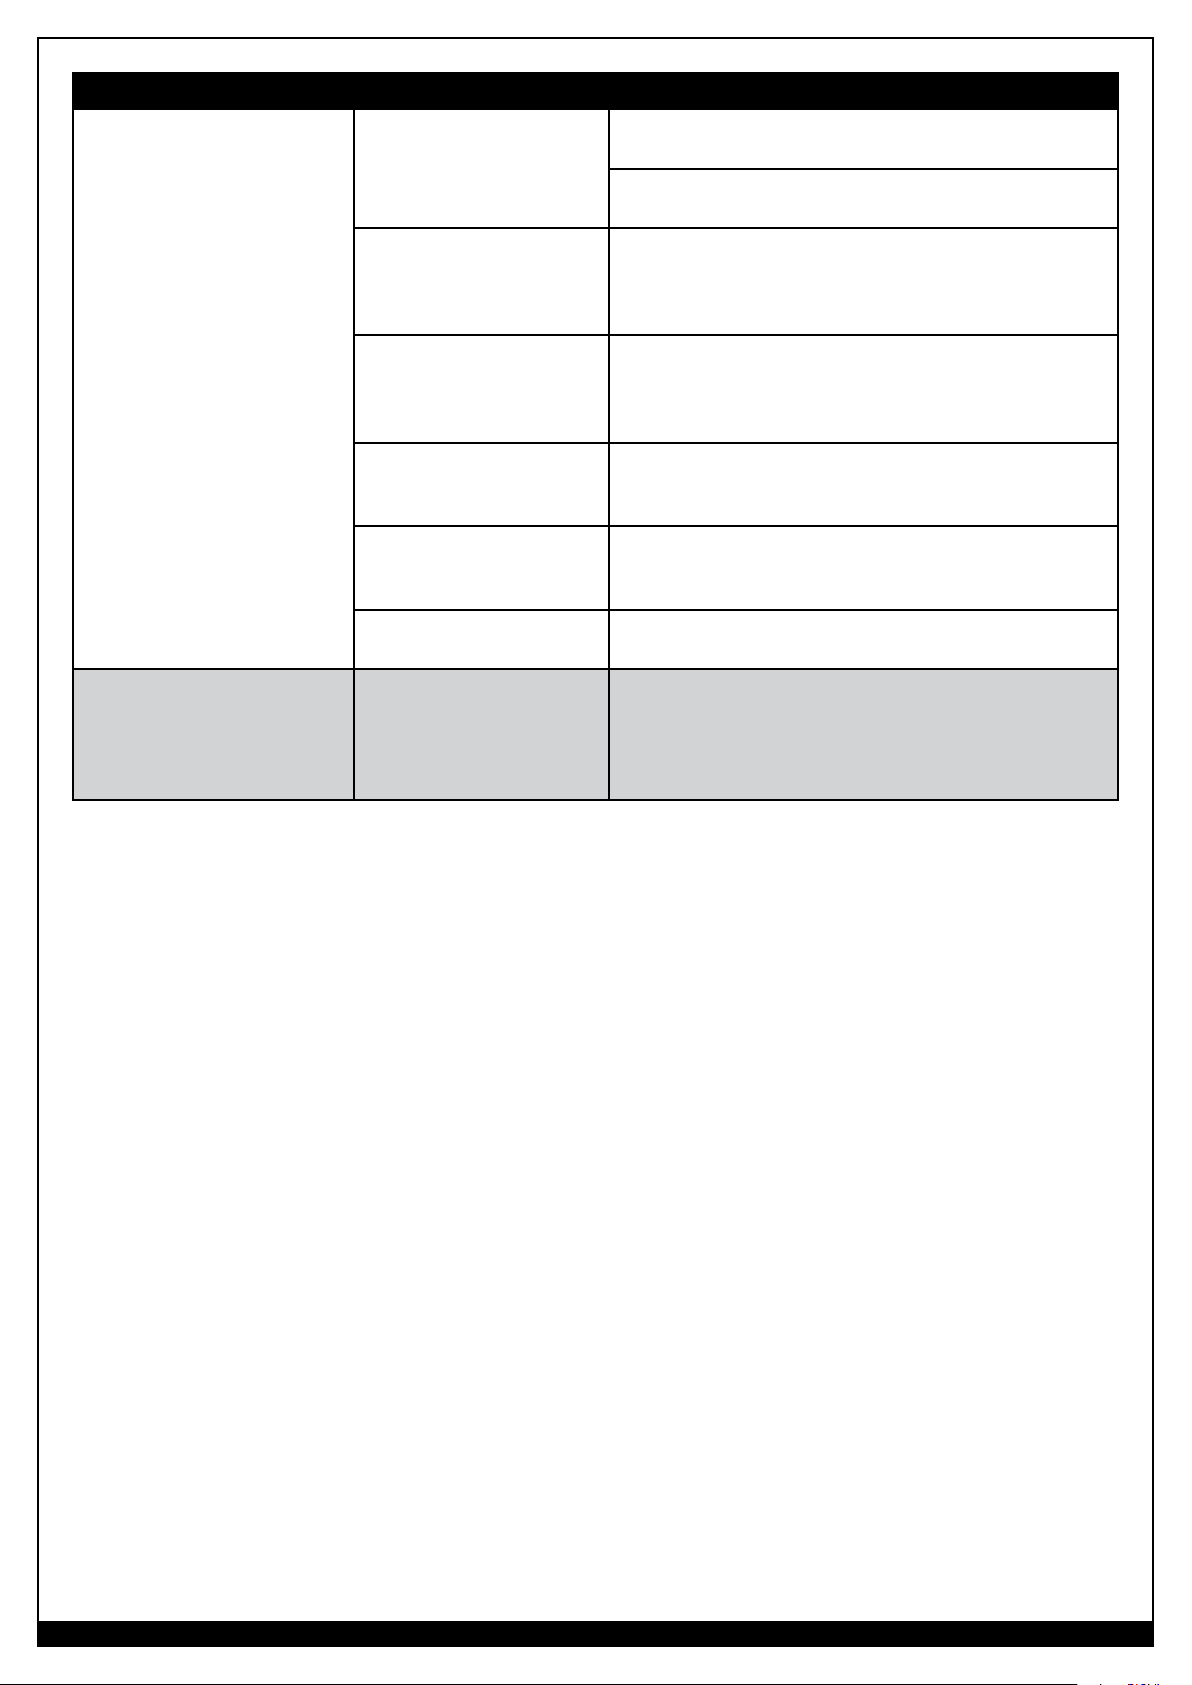
PROBLEMA RAZONES POSIBLES SOLUCIÓN RECOMENDADA
Desgaste excesivo de la
PUNTA DE CORTE (D) o del
ELECTRODO (B).
Presión de aire demasiado
baja.
Revise si el compresor de aire, las líneas de aire y los
filtros funcionan bien.
Revise si las piezas consumibles presentan obstrucciones y
si están bien instaladas.
Sobrecalentamiento.
Se excede la capacidad
de la máquina de corte
por plasma (material
demasiado grueso).
Humedad o aceite en el
suministro de aire.
Piezas consumibles de la
ANTORCHA DE PLASMA
mal ensambladas o flojas.
Pieza consumible de la
ANTORCHA DE PLASMA
dañada.
Piezas de fabricantes no
originales.
Se excede el ciclo de tarea
de la máquina de corte por
plasma.
Elija una pieza de trabajo de material más delgado,
dentro de los límites operativos de la máquina de corte
por plasma.
La humedad o el aceite en exceso del compresor pueden
estar contaminando el suministro de aire. Instale un filtro
de humedad en la línea de suministro de aire anterior a
la máquina.
Verifique la instalación correcta de las piezas consumibles
de la ANTORCHA DE PLASMA.
Verifique que las piezas consumibles de la ANTORCHA
DE PLASMA no estén dañadas; de lo contrario,
reemplácelas.
Use solo piezas consumibles originales de Forney para
optimizar el rendimiento.
Deje enfriar la unidad con el ventilador interno
funcionando. Cuando se haya enfriado, reduzca el
tiempo de corte por arco a menos del correspondiente
al ciclo de tarea nominal de la máquina de corte por
plasma.
WWW.FORNEYIND.COM
75
Page 76
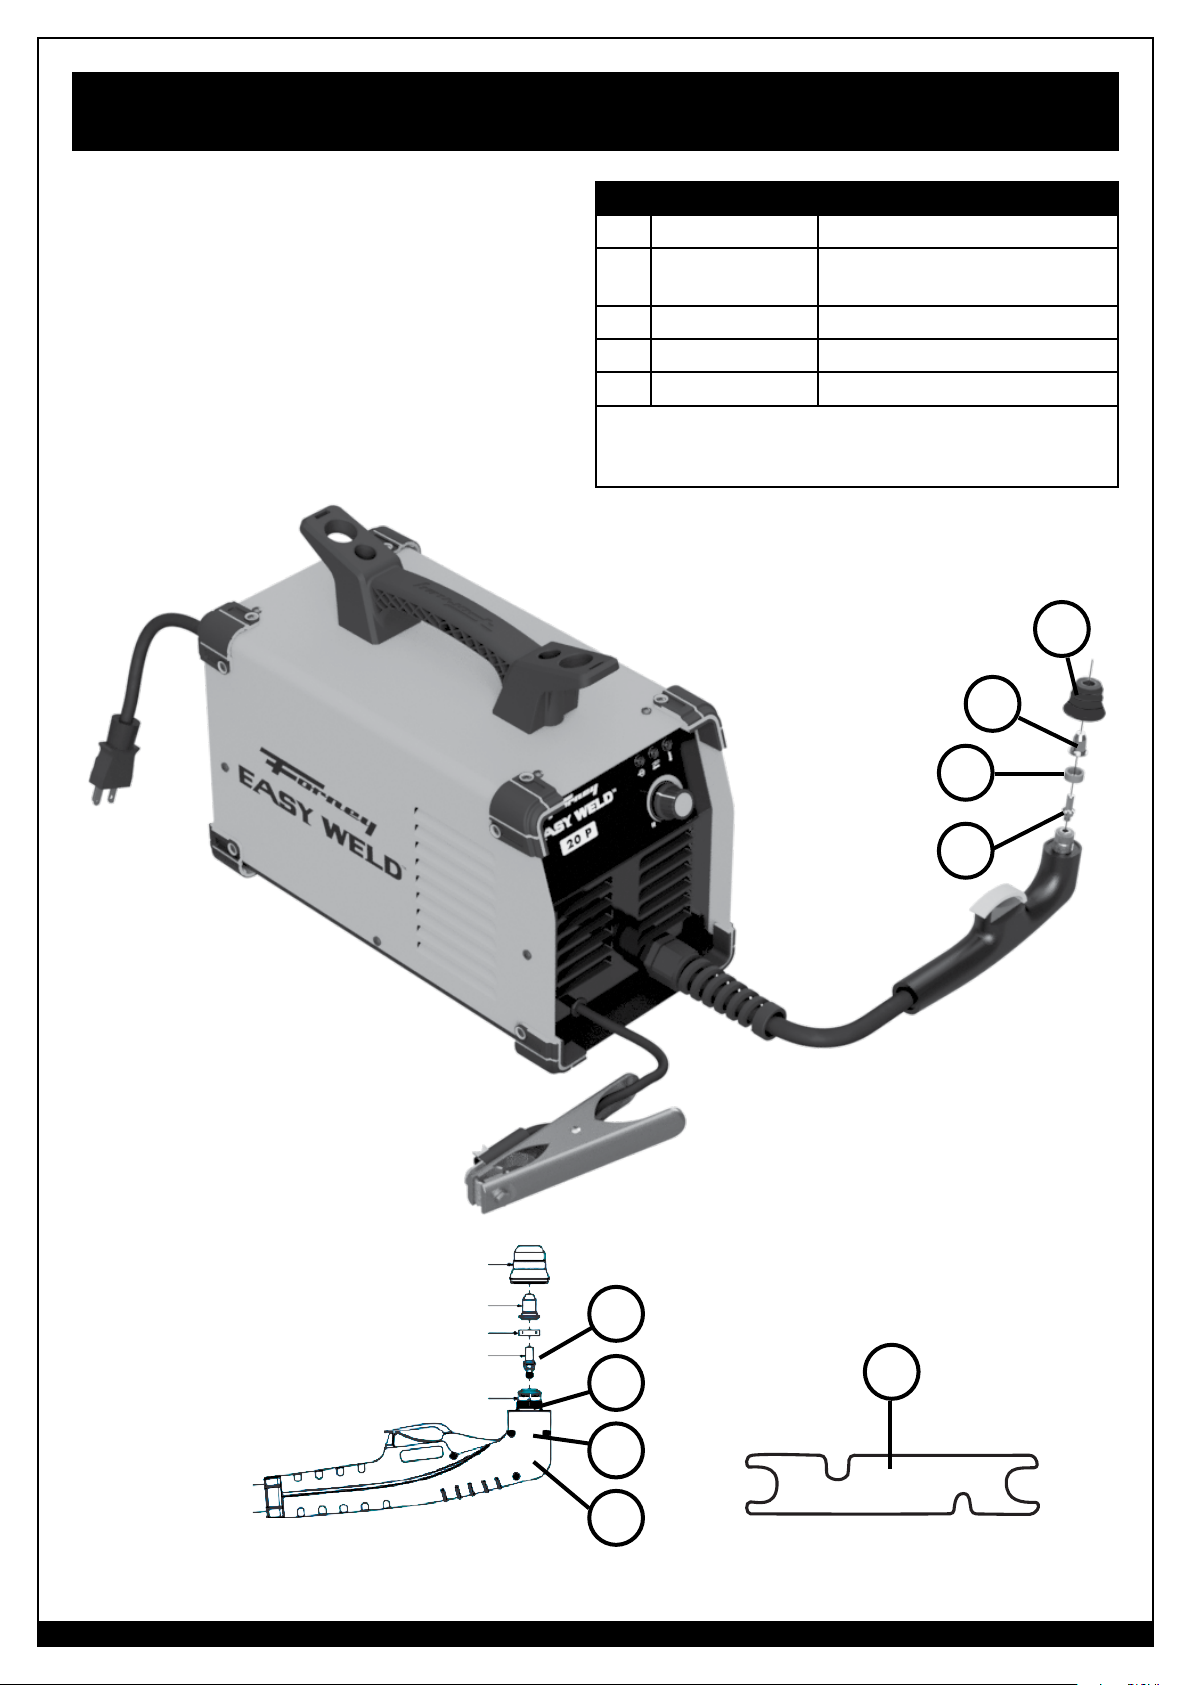
Diagrama de las piezas de la máquina y listado de las piezas
consumibles
NRO. NÚMERO DE PIEZA DESCRIPCIÓN DEL ARTÍCULO
1
85755 / 85392* Electrodo
2 85393
3 85392* Punta de corte
4 85394 Tapa protectora
5 85396 Llave para electrodo
*85392 es un paquete de 4 piezas consumibles que
contiene 2 electrodos y 2 puntas de corte. 85755 es un
paquete de 2 electrodos.
Anillo difusor de aire (anillo
espiral)
4
3
2
1
TAPA PROTECTORA CON DOS ORIFICIOS
PUNTA DE CORTE CON
ORIFICIO DE ø0,65 mm
ANILLO DIFUSOR DE AIRE
4
76
ELECTRODO
CUERPO DE LA ANTORCHA
ENSAMBLAJE CORRECTO DE LAS PIEZAS
CONSUMIBLES PARA EL CABEZAL DE LA
ANTORCHA DE PLASMA
WWW.FORNEYIND.COM
3
2
1
5
LLAVE PARA ELECTRODO (1)
Page 77
Notas del usuario
_______________________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
________________________________________________________________________________
WWW.FORNEYIND.COM
77
Page 78
Page 79
Page 80
Forney Industries, Inc.
2057 Vermont Drive
Fort Collins, CO 80525
+1-800-521-6038
www.forneyind.com
 Loading...