

Page 1
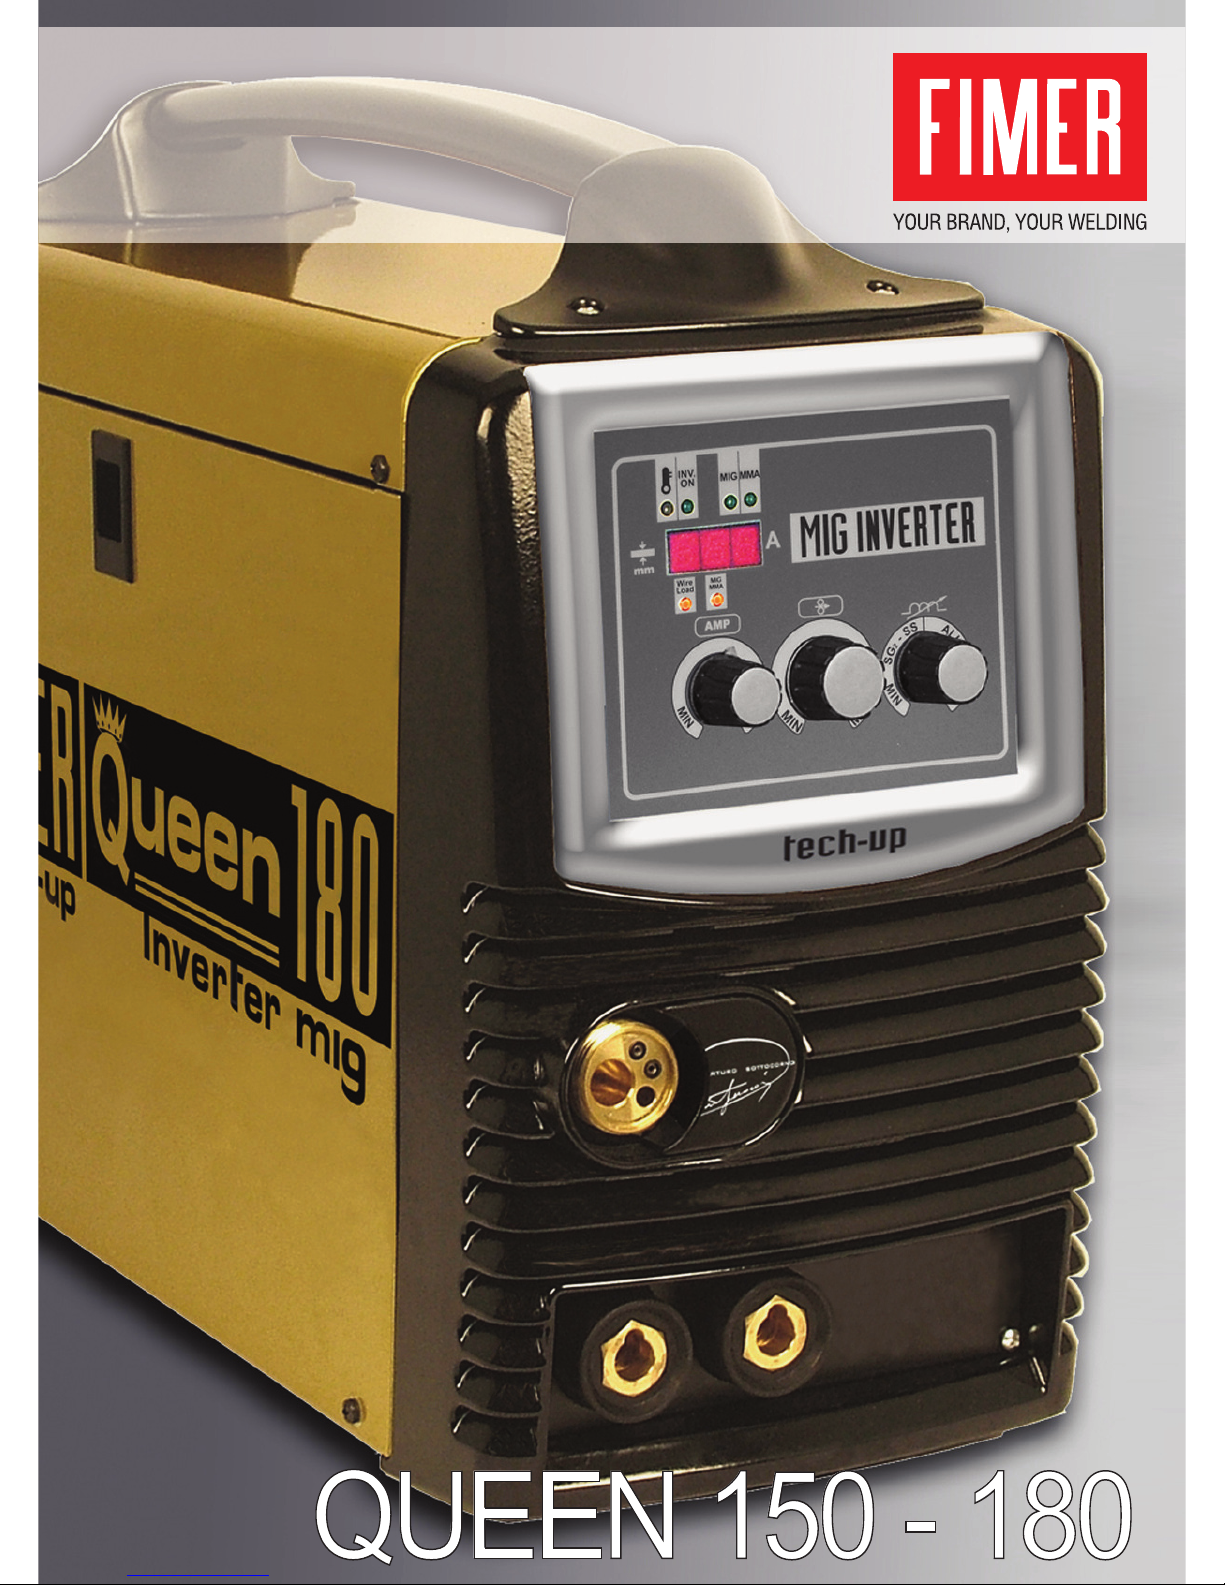
Manuale d’Istruzione · Instructions manual
Ge
brauchshandbuch · Manuel d’emploi · Manual de instrucciones
QUEEN 150 - 180
Page 2
Istruzioni Originali
Original instructions
Übersetzung der Originalbetriebsanleitung
Notice originale
Manual original
Page 3
20050 RONCO BRIANTINO (MI) Italy
Via Brigatti, 59
Tel. +39 039 6079326 - Fax. +39 039 6079334
www.fimer.com - [email protected]
Page 4
Page 5
QUEEN 150-180
Page 6
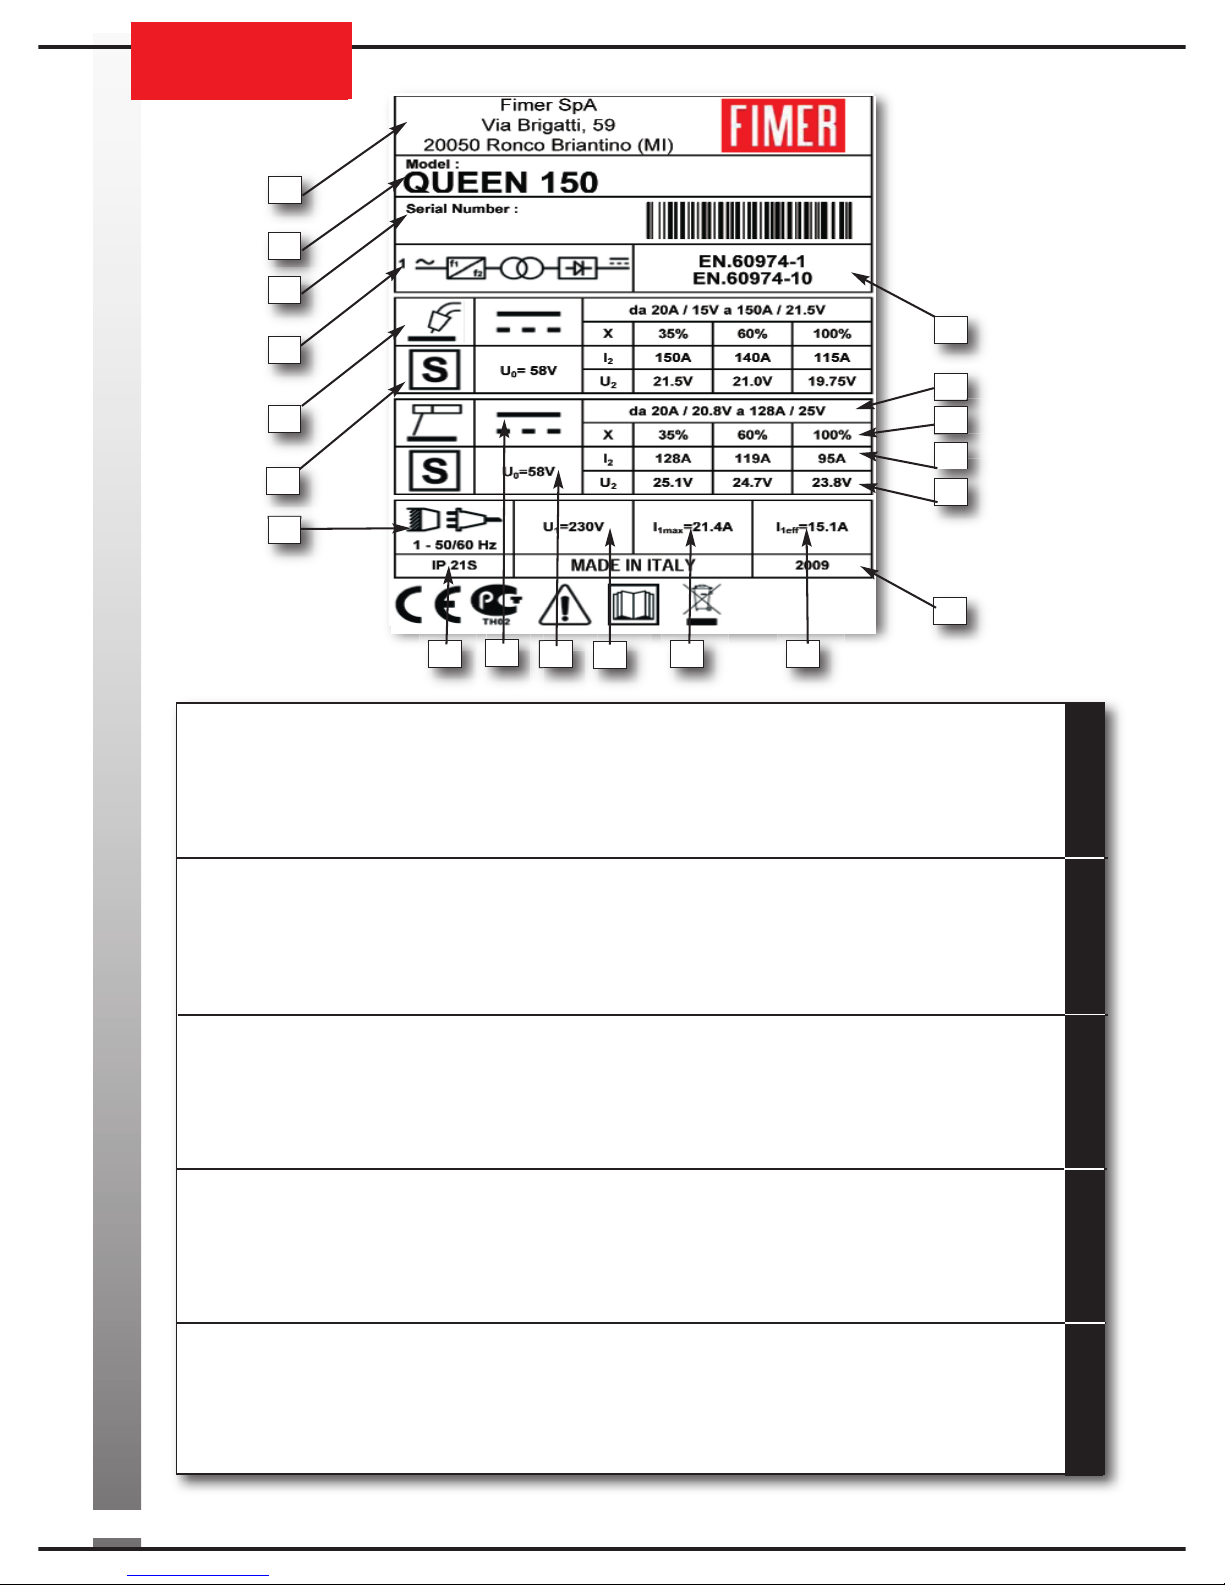
1
2
3
4
14
7
5
15
6
16
17
18
19
10
8
12 13
9
11
ITALIANO
ENGLISH
DEUTSCH
FRANÇAIS
ESPAÑOL
1. NOME, INDIRIZZO E LOGO COSTRUTTORE
2. MODELLO
3. NUMERO DI SERIE
4. SCHEMA BLOCCHI
5. USCITA DI SALDATURA
6. UTILIZZABILE IN AMBIENTE
A MAGGIOR RISCHIO DI SCOSSA ELETTRICA
7. ALIMENTAZIONE
8. GRADO DI PROTEZIONE
9. TIPO DI CORRENTE DI SALDATURA
10. TENSIONE NOMINALE A VUOTO
11. TENSIONE NOMINALE DI ALIMENTAZIONE
12. MASSIMA CORRENTE NOMINALE DI ALIMENTAZIONE
13. MASSIMA CORRENTE EFFETTIVA DI ALIMENTAZIONE
14. NORME DI PRODOTTO
15. RANGE CORRENTE TENSIONE DI SALDATURA
16. CICLO DI INTERMITTENZA
17. CORRENTE NOMINALE DI SALDATURA
18. TENSIONE CONVENZIONALE DI CARICO
19. ANNO DI FABBRICAZIONE
1. MANUFACTURER’S NAME,
ADRESS AND COMPANY LOGO
2. MODEL
3. SERIAL NUMBER
4. BLOCK DIAGRAM
5. WELDING OUTPUT
6. SUITABLE FOR USE IN HIGH-VOLTAGE AREAS
7. POWER SUPPLY
8. DEGREE OF PROTECTION
9. TYPE OF WELDING OUTPUT CURRENT
10. INPUT VOLTAGE
11. RATED INPUT VOLTAGE
12. MAXIMUM RATED INPUT CURRENT
13. MAXIMUM EFFECTIVE INPUT CURRENT
14. APPLICABLE STANDARDS
15. RANGE OF WELDING VOLTAGE-CURRENT
16. DUTY CYCLE
17. RATED WELDING CURRENT
18. CONVENTIONAL LOAD VOLTAGE
19. YEAR OF CONSTRUCTION
1. NOM, ADRESSE ET LOGO CONSTRUCTEUR
2. MODELE
3. NUMERO DE SERIE
4. SCHEMA FONCTIONNEL
5. SORTIE DE SOUDURE
6. UTILISABLE EN MILIEU À RISQUE D’ELECTRIFICATION
ÉLEVÉE
7. ALIMENTATION
8. DEGRE DE PROTECTION
9. TYPE DE COURANT DE SOUDAGE
10. TENSION NOMINALE A VIDE
11. TENSION NOMINALE D’ALIMENTATION
12. COURANT NOMINAL D’ALIMENTATION MAXIMUM
13. COURANT EFFECTIF D’ALIMENTATION MAXIMUM
14. NORMES DE PRODUIT
15. PLAGE DE COURANT/TENSION DE SOUDAGE
16. CYCLE INTERMITTENT
17. COURANT NOMINAL DE SOUDAGE
18. TENSION CONVENTIONNELLE DE CHARGE
19. ANNÉE DE PRODUCTION
1. NOMBRE, DIRECCIÓN Y LOGOTIPO DEL FABRICANTE
2. MODELO
3. NÚMERO DE SERIE
4. ESQUEMA BLOQUES
5. SALIDA DE SOLDADURA
6. SE PUEDE UTILIZAR EN AMBIENTES CON MAYOR
RIESGO DE DESCARGAS ELÉCTRICAS
7. ALIMENTACIÓN
8. GRADO DE PROTECCIÓN
9. TIPO DE CORRIENTE DE SOLDADURA
10. TENSIÓN NOMINAL EN VACÍO
11. TENSIÓN NOMINAL DE ALIMENTACIÓN
12. MÁXIMA CORRIENTE NOMINAL DE ALIMENTACIÓN
13. MÁXIMA CORRIENTE EFECTIVA DE ALIMENTACIÓN
14. NORMAS DE PRODUCTO
15. ÁMBITO DE LA CORRIENTE DE TENSIÓN DE SOLDADURA
16. CICLO DE INTERMITENCIA
17. CORRIENTE NOMINAL DE SOLDADURA
18. TENSIÓN CONVENCIONAL DE CARGA
19. AÑO DE FABRICACIÓN
1. NAME, ADRESSE UND LOGO DES HERSTELLERS
2. MODELL
3. SERIENNUMMER
4. BLOCKSCHALTBILD
5. SCHWEISSAUSGANG
6. IN UMGEBUNG MIT HÖHERER
STROMSCHLAGGEFAHR VERWENDBAR
7. SPEISUNG
8. SCHUTZART
9. SCHWEISSSTROMTYP
10. LEERLAUFNENNSPANNUNG
11. NENNSPEISESPANNUNG
12. HÖCHSTER NENNSPEISESTROM
13. HÖCHSTER EFFEKTIVER SPEISESTROM
14. PRODUKTNORMEN
15. SCHWEISSSPANNUNGSSTROMBEREICH
16. AUSSETZBETRIEB
17. SCHWEISSNENNSTROM
18. KONVENTIONELLE LASTSPANNUNG
19. BAUJAHR
TARGA DATI, NOMINAL DATA, LEISTUNGSCHILDER PLAQUE DON
TARGA DATI, NOMINAL DATA, LEISTUNGSCHILDER PLAQUE DON
É
É
ES, PLACA DE CARACTER
ES, PLACA DE CARACTER
Ì
Ì
STICAS
STICAS
VI
QUEEN 150
Page 7
PESO:
DIMENSIONI:
CARATTERISTICA STATICA:
DISPOSITIVO DI PROTEZIONE DI RETE:
TENSIONE DI INGRESSO:
PROTEZIONE TERMICA:
TEMP. INTERVENTO:
Le prove di riscaldamento sono state effettuate alla temperatura di 40°
FUNZIONE ARC FORCE E ANTI-STICKING:
DIAMETRI DEGLI ELETTRODI UTILIZZABILI:
WEIGHT:
DIMENSIONS:
STATIC CHARACTERISTIC:
POWER SUPPLY PROTECTION:
INPUT LOAD:
THERMAL PROTECTION:
INTERVENTION TEMPERATURE:
Overheating tests run at 40° C
ARC FORCE AND ANTI-STICKING FUNCTIONS:
MAX ELECTRODE DIAMETERS:
GEWICHT:
ABMESSUNGEN:
STATISCHE EIGENSCHAFTEN:
NETZSCHUTZVORRICHTUNG:
EINGANGSSPANNUNG :
WÄRMESCHUTZ:
EINSATZTEMPERATUR:
Die Erhitzungsprüfungen wurden bei einer Temperatur in Höhe von 40° durchgeführt
ARC FORCE UND ANTISTICKING FUNKTION:
VERWENDBARE ELEKTRODENDURCHMESSER:
POIDS:
DIMENSIONS:
CARACTÉRISTIQUE STATIQUE :
DISPOSITIF DE PROTECTION DE RÉSEAU :
TENSION D’ENTREE :
PROTECTION THERMIQUE :
TEMP. INTERVENTION :
Les essais de chauffe ont été effectués à la température de 40°
FONCTION ARC FORCE ET ANTICOLLANT :
DIAMETRES DES ELECTRODES UTILISABLES :
PESO:
DIMENSIONES:
CARACTERÍSTICA ESTÁTICA :
DISPOSITIVO DE PROTECCIÓN DE RED :
TENSIÓN DE ENTRADA:
PROTECCIÓN TÉRMICA :
TEMP. INTERVENCIÓN :
Las pruebas de calentamiento se han realizado con una temperatura de 40 ºC.
FUNCIÓN FUERZA ARC Y ANTISTICKING :
DIÁMETROS DE LOS ELECTRODOS UTILIZABLES :
ITALIANO
ENGLISH
DEUTSCH
FRANÇAIS
ESPAÑOL
ALTRI DATI TECNICI
ALTRI DATI TECNICI
ADDITIONAL TECHNICAL INFORMATION
ADDITIONAL TECHNICAL INFORMATION
WEITERE TECHNISCHE DATEN
WEITERE TECHNISCHE DATEN
AUTRES DONNEES TECHNIQUES
AUTRES DONNEES TECHNIQUES
OTROS DATOS TÉCNICOS
OTROS DATOS TÉCNICOS
13
200x4 50x480
caden te
230V +/ - 10%
termo stato tipo “thermic SO1”
prese nte
Ø 0,6; Ø 0,8; Ø 1 ,0 mm
Fusib ili 25A Ritardati
Int. Bi polari: 2 5A Curva K o C
13
200x4 50x480
droop ing
230V +/ - 10%
Therm ostat : “ Thermic S O1”
Prese nt
Ø 0,6; Ø 0,8; Ø 1 ,0 mm
25A De lay-Fuses
Two-Po le 25A K- or C-Stan dard Switch
13
200x4 50x480
falle nd
230V +/ - 10%
Therm ostat Typ „ther mic SO1”
vorha nden
Ø 0,6; Ø 0,8; Ø 1 ,0 mm
verzö gerte 25A Si cherungen
Int. zw eipolig: 25A K- oder C- Kurve
13
200x4 50x480
caden te
230V +/ - 10%
Therm ostat type “thermic SO 1”
prese nt
Ø 0,6; Ø 0,8; Ø 1 ,0 mm
Fusée s Retar dées 25A
Int. Bi polaires 25A Courbe K o C
13
200x4 50x480
caden te
230V +/ - 10%
termo stato tipo “thermic SO1”
prese nte
Ø 0,6; Ø 0,8; Ø 1 ,0 mm
Fusib les 25A Retardados
Int. Bipolares: 25 A Curva K o C
VII
TECHNICAL SPECIFICATION
TECHNICAL SPECIFICATION
TECHNISCHE SPEZIFIKATIONEN
TECHNISCHE SPEZIFIKATIONEN
SPÉCIFICATIONS TECHNIQUES
SPÉCIFICATIONS TECHNIQUES
ESPECIFICACIONES TÉCNICAS
ESPECIFICACIONES TÉCNICAS
SPECIFICHE TECNICHE
SPECIFICHE TECNICHE
Page 8
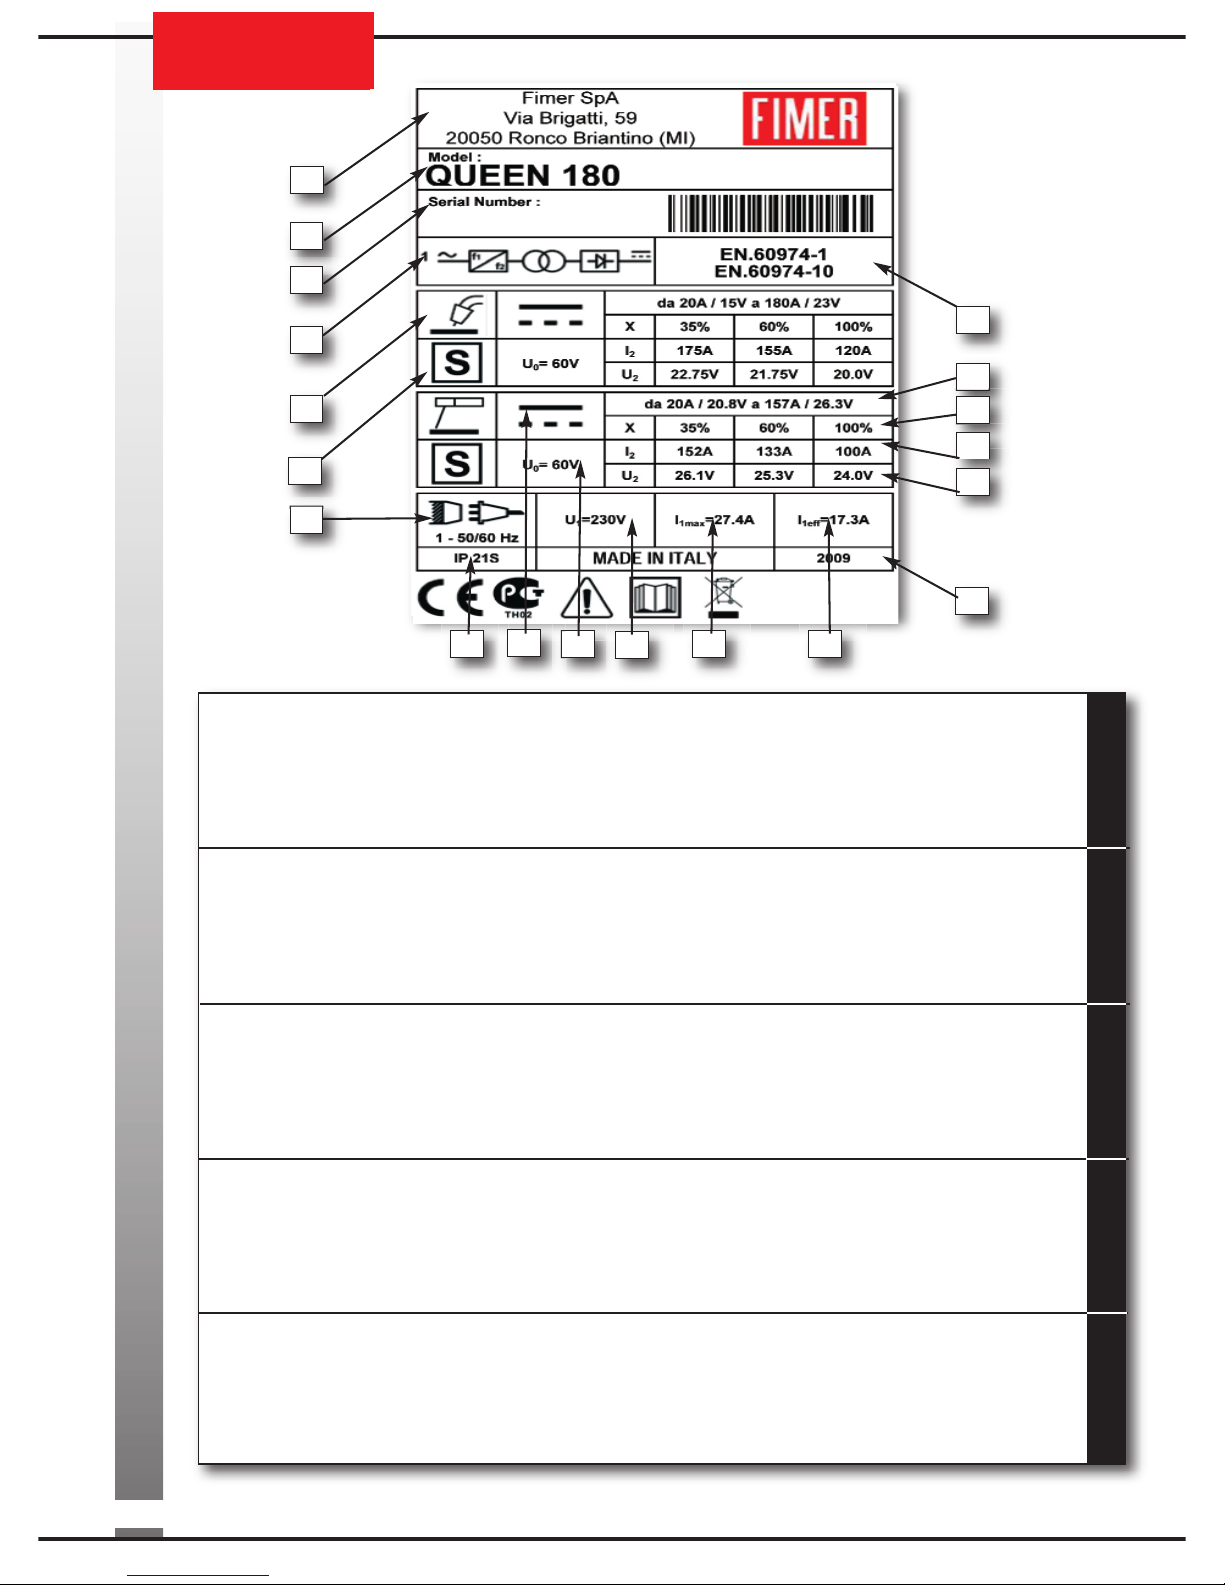
1
2
3
4
14
7
5
15
6
16
17
18
19
10
8
12 13
9
11
ITALIANO
ENGLISH
DEUTSCH
FRANÇAIS
ESPAÑOL
1. NOME, INDIRIZZO E LOGO COSTRUTTORE
2. MODELLO
3. NUMERO DI SERIE
4. SCHEMA BLOCCHI
5. USCITA DI SALDATURA
6. UTILIZZABILE IN AMBIENTE
A MAGGIOR RISCHIO DI SCOSSA ELETTRICA
7. ALIMENTAZIONE
8. GRADO DI PROTEZIONE
9. TIPO DI CORRENTE DI SALDATURA
10. TENSIONE NOMINALE A VUOTO
11. TENSIONE NOMINALE DI ALIMENTAZIONE
12. MASSIMA CORRENTE NOMINALE DI ALIMENTAZIONE
13. MASSIMA CORRENTE EFFETTIVA DI ALIMENTAZIONE
14. NORME DI PRODOTTO
15. RANGE CORRENTE TENSIONE DI SALDATURA
16. CICLO DI INTERMITTENZA
17. CORRENTE NOMINALE DI SALDATURA
18. TENSIONE CONVENZIONALE DI CARICO
19. ANNO DI FABBRICAZIONE
1. MANUFACTURER’S NAME,
ADRESS AND COMPANY LOGO
2. MODEL
3. SERIAL NUMBER
4. BLOCK DIAGRAM
5. WELDING OUTPUT
6. SUITABLE FOR USE IN HIGH-VOLTAGE AREAS
7. POWER SUPPLY
8. DEGREE OF PROTECTION
9. TYPE OF WELDING OUTPUT CURRENT
10. INPUT VOLTAGE
11. RATED INPUT VOLTAGE
12. MAXIMUM RATED INPUT CURRENT
13. MAXIMUM EFFECTIVE INPUT CURRENT
14. APPLICABLE STANDARDS
15. RANGE OF WELDING VOLTAGE-CURRENT
16. DUTY CYCLE
17. RATED WELDING CURRENT
18. CONVENTIONAL LOAD VOLTAGE
19. YEAR OF CONSTRUCTION
1. NOM, ADRESSE ET LOGO CONSTRUCTEUR
2. MODELE
3. NUMERO DE SERIE
4. SCHEMA FONCTIONNEL
5. SORTIE DE SOUDURE
6. UTILISABLE EN MILIEU À RISQUE D’ELECTRIFICATION
ÉLEVÉE
7. ALIMENTATION
8. DEGRE DE PROTECTION
9. TYPE DE COURANT DE SOUDAGE
10. TENSION NOMINALE A VIDE
11. TENSION NOMINALE D’ALIMENTATION
12. COURANT NOMINAL D’ALIMENTATION MAXIMUM
13. COURANT EFFECTIF D’ALIMENTATION MAXIMUM
14. NORMES DE PRODUIT
15. PLAGE DE COURANT/TENSION DE SOUDAGE
16. CYCLE INTERMITTENT
17. COURANT NOMINAL DE SOUDAGE
18. TENSION CONVENTIONNELLE DE CHARGE
19. ANNÉE DE PRODUCTION
1. NOMBRE, DIRECCIÓN Y LOGOTIPO DEL FABRICANTE
2. MODELO
3. NÚMERO DE SERIE
4. ESQUEMA BLOQUES
5. SALIDA DE SOLDADURA
6. SE PUEDE UTILIZAR EN AMBIENTES CON MAYOR
RIESGO DE DESCARGAS ELÉCTRICAS
7. ALIMENTACIÓN
8. GRADO DE PROTECCIÓN
9. TIPO DE CORRIENTE DE SOLDADURA
10. TENSIÓN NOMINAL EN VACÍO
11. TENSIÓN NOMINAL DE ALIMENTACIÓN
12. MÁXIMA CORRIENTE NOMINAL DE ALIMENTACIÓN
13. MÁXIMA CORRIENTE EFECTIVA DE ALIMENTACIÓN
14. NORMAS DE PRODUCTO
15. ÁMBITO DE LA CORRIENTE DE TENSIÓN DE SOLDADURA
16. CICLO DE INTERMITENCIA
17. CORRIENTE NOMINAL DE SOLDADURA
18. TENSIÓN CONVENCIONAL DE CARGA
19. AÑO DE FABRICACIÓN
1. NAME, ADRESSE UND LOGO DES HERSTELLERS
2. MODELL
3. SERIENNUMMER
4. BLOCKSCHALTBILD
5. SCHWEISSAUSGANG
6. IN UMGEBUNG MIT HÖHERER
STROMSCHLAGGEFAHR VERWENDBAR
7. SPEISUNG
8. SCHUTZART
9. SCHWEISSSTROMTYP
10. LEERLAUFNENNSPANNUNG
11. NENNSPEISESPANNUNG
12. HÖCHSTER NENNSPEISESTROM
13. HÖCHSTER EFFEKTIVER SPEISESTROM
14. PRODUKTNORMEN
15. SCHWEISSSPANNUNGSSTROMBEREICH
16. AUSSETZBETRIEB
17. SCHWEISSNENNSTROM
18. KONVENTIONELLE LASTSPANNUNG
19. BAUJAHR
TARGA DATI, NOMINAL DATA, LEISTUNGSCHILDER PLAQUE DON
TARGA DATI, NOMINAL DATA, LEISTUNGSCHILDER PLAQUE DON
É
É
ES, PLACA DE CARACTER
ES, PLACA DE CARACTER
Ì
Ì
STICAS
STICAS
VIII
QUEEN 180
Page 9
PESO:
DIMENSIONI:
CARATTERISTICA STATICA:
DISPOSITIVO DI PROTEZIONE DI RETE:
TENSIONE DI INGRESSO:
PROTEZIONE TERMICA:
TEMP. INTERVENTO:
Le prove di riscaldamento sono state effettuate alla temperatura di 40°
FUNZIONE ARC FORCE E ANTI-STICKING:
DIAMETRI DEGLI ELETTRODI UTILIZZABILI:
WEIGHT:
DIMENSIONS:
STATIC CHARACTERISTIC:
POWER SUPPLY PROTECTION:
INPUT LOAD:
THERMAL PROTECTION:
INTERVENTION TEMPERATURE:
Overheating tests run at 40° C
ARC FORCE AND ANTI-STICKING FUNCTIONS:
MAX ELECTRODE DIAMETERS:
GEWICHT:
ABMESSUNGEN:
STATISCHE EIGENSCHAFTEN:
NETZSCHUTZVORRICHTUNG:
EINGANGSSPANNUNG :
WÄRMESCHUTZ:
EINSATZTEMPERATUR:
Die Erhitzungsprüfungen wurden bei einer Temperatur in Höhe von 40° durchgeführt
ARC FORCE UND ANTISTICKING FUNKTION:
VERWENDBARE ELEKTRODENDURCHMESSER:
POIDS:
DIMENSIONS:
CARACTÉRISTIQUE STATIQUE :
DISPOSITIF DE PROTECTION DE RÉSEAU :
TENSION D’ENTREE :
PROTECTION THERMIQUE :
TEMP. INTERVENTION :
Les essais de chauffe ont été effectués à la température de 40°
FONCTION ARC FORCE ET ANTICOLLANT :
DIAMETRES DES ELECTRODES UTILISABLES :
PESO:
DIMENSIONES:
CARACTERÍSTICA ESTÁTICA :
DISPOSITIVO DE PROTECCIÓN DE RED :
TENSIÓN DE ENTRADA:
PROTECCIÓN TÉRMICA :
TEMP. INTERVENCIÓN :
Las pruebas de calentamiento se han realizado con una temperatura de 40 ºC.
FUNCIÓN FUERZA ARC Y ANTISTICKING :
DIÁMETROS DE LOS ELECTRODOS UTILIZABLES :
ITALIANO
ENGLISH
DEUTSCH
FRANÇAIS
ESPAÑOL
ALTRI DATI TECNICI
ALTRI DATI TECNICI
ADDITIONAL TECHNICAL INFORMATION
ADDITIONAL TECHNICAL INFORMATION
WEITERE TECHNISCHE DATEN
WEITERE TECHNISCHE DATEN
AUTRES DONNEES TECHNIQUES
AUTRES DONNEES TECHNIQUES
OTROS DATOS TÉCNICOS
OTROS DATOS TÉCNICOS
15
200x4 50x480
caden te
230V +/ - 10%
termo stato tipo “thermic SO1”
prese nte
Ø 0,6; Ø 0,8; Ø 1 ,0 mm
Fusib ili 25A Ritardati
Int. Bi polari: 2 5A Curva K o C
15
200x4 50x480
droop ing
230V +/ - 10%
Therm ostat : “ Thermic S O1”
Prese nt
Ø 0,6; Ø 0,8; Ø 1 ,0 mm
25A De lay-Fuses
Two-Po le 25A K- or C-Stan dard Switch
15
200x4 50x480
falle nd
230V +/ - 10%
Therm ostat Typ „ther mic SO1”
vorha nden
Ø 0,6; Ø 0,8; Ø 1 ,0 mm
verzö gerte 25A Si cherungen
Int. zw eipolig: 25A K- oder C- Kurve
15
200x4 50x480
caden te
230V +/ - 10%
Therm ostat type “thermic SO 1”
prese nt
Ø 0,6; Ø 0,8; Ø 1 ,0 mm
Fusée s Retar dées 25A
Int. Bi polaires 25A Courbe K o C
15
200x4 50x480
caden te
230V +/ - 10%
termo stato tipo “thermic SO1”
prese nte
Ø 0,6; Ø 0,8; Ø 1 ,0 mm
Fusib les 25A Retardados
Int. Bipolares: 25 A Curva K o C
IX
TECHNICAL SPECIFICATION
TECHNICAL SPECIFICATION
TECHNISCHE SPEZIFIKATIONEN
TECHNISCHE SPEZIFIKATIONEN
SPÉCIFICATIONS TECHNIQUES
SPÉCIFICATIONS TECHNIQUES
ESPECIFICACIONES TÉCNICAS
ESPECIFICACIONES TÉCNICAS
SPECIFICHE TECNICHE
SPECIFICHE TECNICHE
Page 10
Page 11
1
ESPAÑOL
FRANÇAIS
DEUTSCH
ENGLISH
ITALIANO
MANUEL POUR L’UTILISATION ET LA MAINTENANCE
MANUEL POUR L’UTILISATION ET LA MAINTENANCE
Fimer S.p.a. vous remercie pour avoir choisi, ce poste, il est en mesure d’assurer de
nombreuses années de service sans problèmes, s’ il est utilisé selon les indications du
manuel d’utilisation et d’entretien.
Ce manuel fait partie intégrante de la machine et doit l’accompagner lors de chacun de
ses déplacements ou en cas de revente.
L’utilisateur a l’obligation de le maintener complet en bon état.
Fimer S.p.a. se réserve le droit d’apporter des modifications à tout moment et sans préavis.
Les droits de traduction, de reproduction et d’adaptation, total ou partiel et par
n’importe quel moyen (y compris numérisations, photocopies, films et microfilms) sont
réservés et interdits sans l’autorisation écrite de Fimer S.p.a.
IND EX G ENERAL
IND EX G ENERAL
• AVERTISSEMENTS .................................................................................................
...................................................................................................... pag. 3, 4, 5
1. CARACTÉRISTIQUES GÉNÉRALES ET REMARQUES SUR LA CONSULTATION
DU MANUEL ..................................................................................... pag. 6
2. DESCRIPTION DE L’APPAREIL .................................................... pag. 6
3. DESCRIPTION DES DIFFÉRENTS TYPES DE SOUDAGE ................. pag. 8
3.1 SOUDAGE MIG/MAG ................................................................... pag. 8
3.2 SOUDAGE MMA ........................................................................ pag. 9
4. BRANCHEMENT AU RÉSEAU ÉLECTRIQUE ................................ pag. 9
5. BRANCHEMENTS DES SORTIES ................................................ pag. 10
5.1 BRANCHEMENT POUR SOUDAGE MIG avec gaz .................. pag. 10
5.2 BRANCHEMENT POUR SOUDAGE MIG SANS GAZ .......................... pag. 10
5.3 BRANCHEMENTS POUR SOUDAGE MMA ......................................... pag. 10
6. INSTALLATION DU FIL À SOUDER .............................................. pag. 11
7. RACCORDEMENT DE LA BOUTEILLE ET DU RÉGULATEUR DU GAZ
................................................................................................................. pag. 12
8. INSTRUCTIONS POUR LE SOUDAGE ......................................... pag. 13
8.1 SOUDAGE MIG ........................................................................... pag. 13
8.2 SOUDAGE MMA ........................................................................ pag. 14
9. REMPLACEMENT DE LA GAINE INTERNE DE LA TORCHE .............. pag. 14
10. RECHERCHE DES PANNES ...................................................... pag. 15
11. DIAGRAMME FONCTIONNEL ...................................................... pag. 15
Page 12
Page 13
3
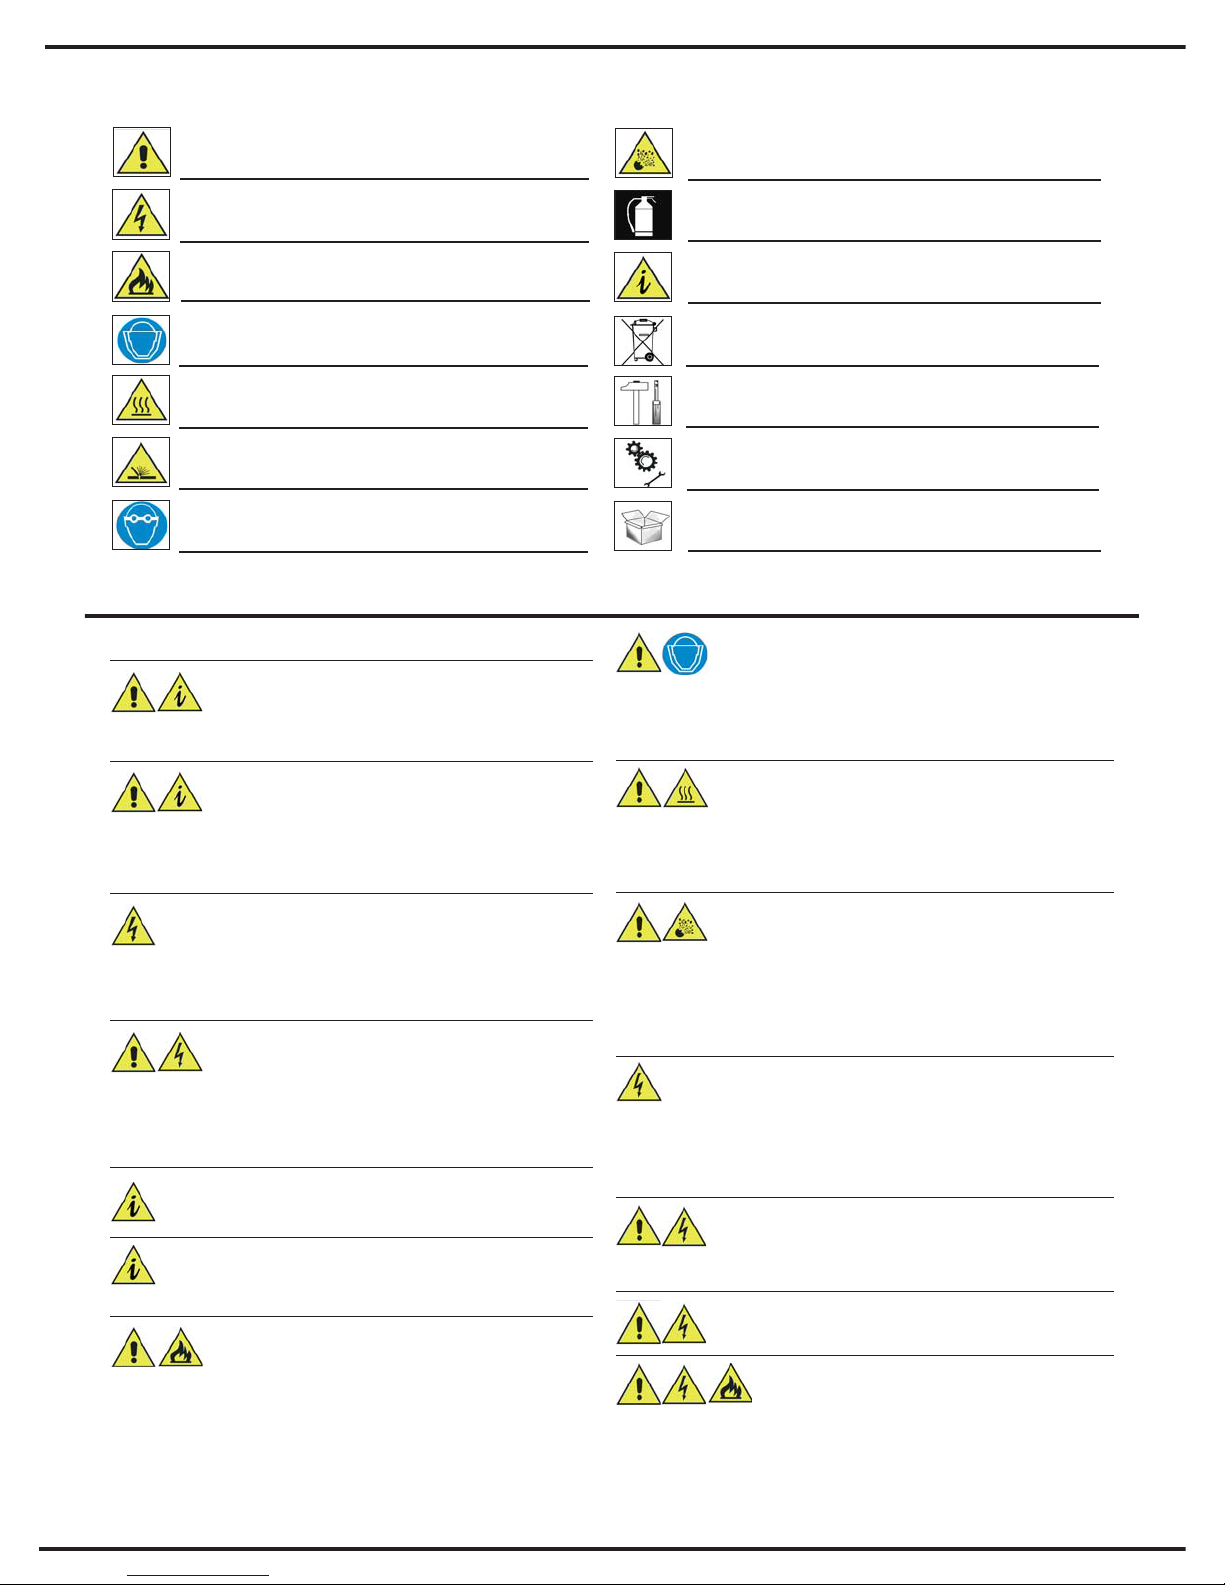
SYMBOLES UTILISÉS
SYMBOLES UTILISÉS
AVERTISSEMENTS
AVERTISSEMENTS
Situation susceptible de causer de graves dommages
aux personnes et/ou à l’appareil
DANGER DE DÉVELOPPEMENT
DE FLAMME OU D’EXPLOSION
Indique qu’il faut porter la visière de protection pour éviter
toute brûlure ou blessure aux yeux
GAZ TOXIQUES
Indique le danger, en conditions anormales, de dégagement
de gaz toxiques
SCORIES INCANDESCENTES
Indique la possibilité d’être brûler par des scories incandescentes
Indique la nécessité de porter des lunettes de protection
pour éviter toute blessure due à la projection de scories
DANGER D’ÉLECTROCUTION
Grave danger d’électrocution pour les personnes
Indique le danger de blessure ou de mort dû à une négligence lors de l’utilisation ou de la maintenance de bouteilles ou de soupapes de gaz comprimé
Information importante dont il faut dûment tenir compte.
Indique les mesures de précaution à adopter pour une
meilleure installation et utilisation.
INFORMATIONS
CONCERNANT L’ÉLIMINATION
INSTRUCTIONS
CONCERNANT L’INSTALLATION
INSTRUCTIONS
CONCERNANT L’EMPLOI
INSTRUCTIONS
CONCERNANT LE DÉBALLAGE
MESURES DE PRÉCAUTION À
SUIVRE POUR L’EXTINCTION DE L’INCENDIE
SUR LA SÉCURITÉ D’EMPLOI DE L’APPAREIL
SUR LA SÉCURITÉ D’EMPLOI DE L’APPAREIL
Cet appareil a été conçu pour un usage exclusivement
industriel et professionnel. Il ne doit donc être utilisé que
par du personnel spécialisé ou qualifié.
Il incombe à l’utilisateur et/ou au propriétaire de faire en sorte que le
personnel non technique ne puisse accéder à l’appareil
Fimer SpA décline toute responsabilité en cas de dommages aux biens ou aux personnes dérivant de l’utilisation maladroite, inappropriée ou inadaptée de ses produits.
L’utilisateur doit prendre soin du sont outil de travail! Nous
vous rappelons expressément que tout outil ou appareil en
mauvais état peut devenir dangereux.
Même les appareils et les accessoires détériorés ou en panne peuvent
être dangereux : en cas de fonctionnement anormal ou de surchauffe,
débrancher immédiatement l’ensemble de l’appareil du réseau électrique
et le remettre au fournisseur pour effectuer la réparation appropriée.
Lire le présent manuel avant d’utiliser l’appareil de soudage,
car il vous aidera à effectuer un bon travail en meilleures con-
ditions de sécurité. La lecture du manuel permet de connaître
à fond les possibilités, les limitations et les dangers potentiels liés aux
opérations de soudage. Conserver le présent manuel pendant toute
la durée de vie de l’appareil et le ranger dans un endroit facilement
accessible par le personnel chargé de l’utilisation de la machine.
Les informations en matière de sécurité reportées ci-après doivent
être considérées comme un guide pour votre sécurité personnelle ; toutefois, elles ne pourront jamais se substituer entièrement à
la compétence et au comportement correct de l’utilisateur.
Tous les appareils branchés au réseau électrique peuvent
résulter dangereux si les instructions relatives à la sécurité
d’emploi de l’appareil sont ignorées ou non respectées. Par
conséquent, pour réduire le risque de mort ou de blessures graves dûs aux
secousses électriques, il faut lire, comprendre et respecter les avertissements
concernant la sécurité. Prêter la plus grande attention au fait que toute personne éventuellement présente pendant des opérations de soudage doit être
opportunément informée sur les dangers inhérents aux travaux en cours.
Le feu et les explosions peuvent provoquer de sérieux dom-
mages aux biens et aux personnes ! Pour réduire le risque
de mort ou de graves dommages dûs au feu ou à toute explosion, il faut lire, comprendre et respecter les avertissements concernant la
sécurité. Prêter la plus grande attention au fait que toute personne éventuellement présente pendant des opérations de soudage doit être opportunément informée sur les dangers inhérents aux travaux en cours. Toujours
se rappeler que de par leur nature, les opérations de soudage produisent
des étincelles, des projections de matériel brûlant, des gouttes de métal
fondu, des scories et des éclats incandescents susceptibles de provoquer
un incendie, brûler la peau et causer de graves blessures aux yeux.
Les rayons émis par l’arc électrique peuvent causer de graves blessures aux yeux ou de graves brûlures à la peau !
Pour réduire le risque de blessures dû aux rayons émis par
l’arc, il faut lire, comprendre et respecter les avertissements concernant
la sécurité. Prêter la plus grande attention au fait que toute personne éventuellement présente pendant des opérations de soudage doit être opportunément informée sur les dangers inhérents aux travaux en cours. Il faut
porter et faire porter un masque de protection aux personnes présentes.
LES FUMÉES, LES GAZ ET LES VAPEURS PEUVENT
ENTRAÎNER DES DOMMAGES !
Pour réduire le risque de dommages dû aux fumées de soudage, il faut lire, comprendre et respecter les avertissements concernant
la sécurité. Prêter la plus grande attention au fait que toute personne éventuellement présente pendant des opérations de soudage doit être opportunément informée sur les dangers inhérents aux travaux en cours.
Toute éventuelle négligence pendant l’utilisation ou la
maintenance de bouteilles ou de soupapes de gaz com-
primé peut entraîner des blessures ou la mort de l’utilisateur ou des personnes présentes ! Pour réduire le risque de dommages dû aux gaz comprimés, il faut lire, comprendre et respecter
les avertissements concernant la sécurité. Prêter la plus grande attention au fait que toute personne éventuellement présente pendant des
opérations de soudage doit être opportunément informée sur les dangers inhérents aux travaux en cours.
TENSIONS DANGEREUSES
L’appareil renferme des pièces dont la tension est potentiellement
mortelle. Toutes les tensions dangereuses placées à l’intérieur de
l’appareil sont confinées dans des zones particulières et accessibles uniquement en utilisant des outils non fournis en dotation à la soudeuse.Toutes les opérations de maintenance ou de réparation nécessitant l’accès
auxdites pièces de l’appareil ne doivent être effectuées que par du personnel technique expressément instruit par Fimer S.p.A.
INTRODUCTION D’OBJETS
N’introduire aucun objet dans les fissures d’aération et évi-
ter le contact avec des substances liquides ; nettoyer en utilisant uniquement un chiffon sec. Ces mesures doivent être observées
même lorsque l’appareil est éteint.
SECTION DES CÂBLES
Contrôler que les câbles de l’installation aient une
section appropriée au courant d’entrée de la soudeuse. Contrôler également les éventuelles rallonges. Nous vous
recommandons de toujours dérouler entièrement le câble de rallonge : un câble enroulé peut surchauffer et devenir dangereux, en outre
un câble enroulé en couronne ou sur sa propre bobine, peut entraîner de graves dysfonctionnements à la soudeuse.
PORTÉE
La partie supérieure des soudeuses n’est pas conçue pour supporter des poids consistants. Ne jamais monter sur l’appareil.
SYMBOLES UTILISÉS
SYMBOLES UTILISÉS
Page 14
4
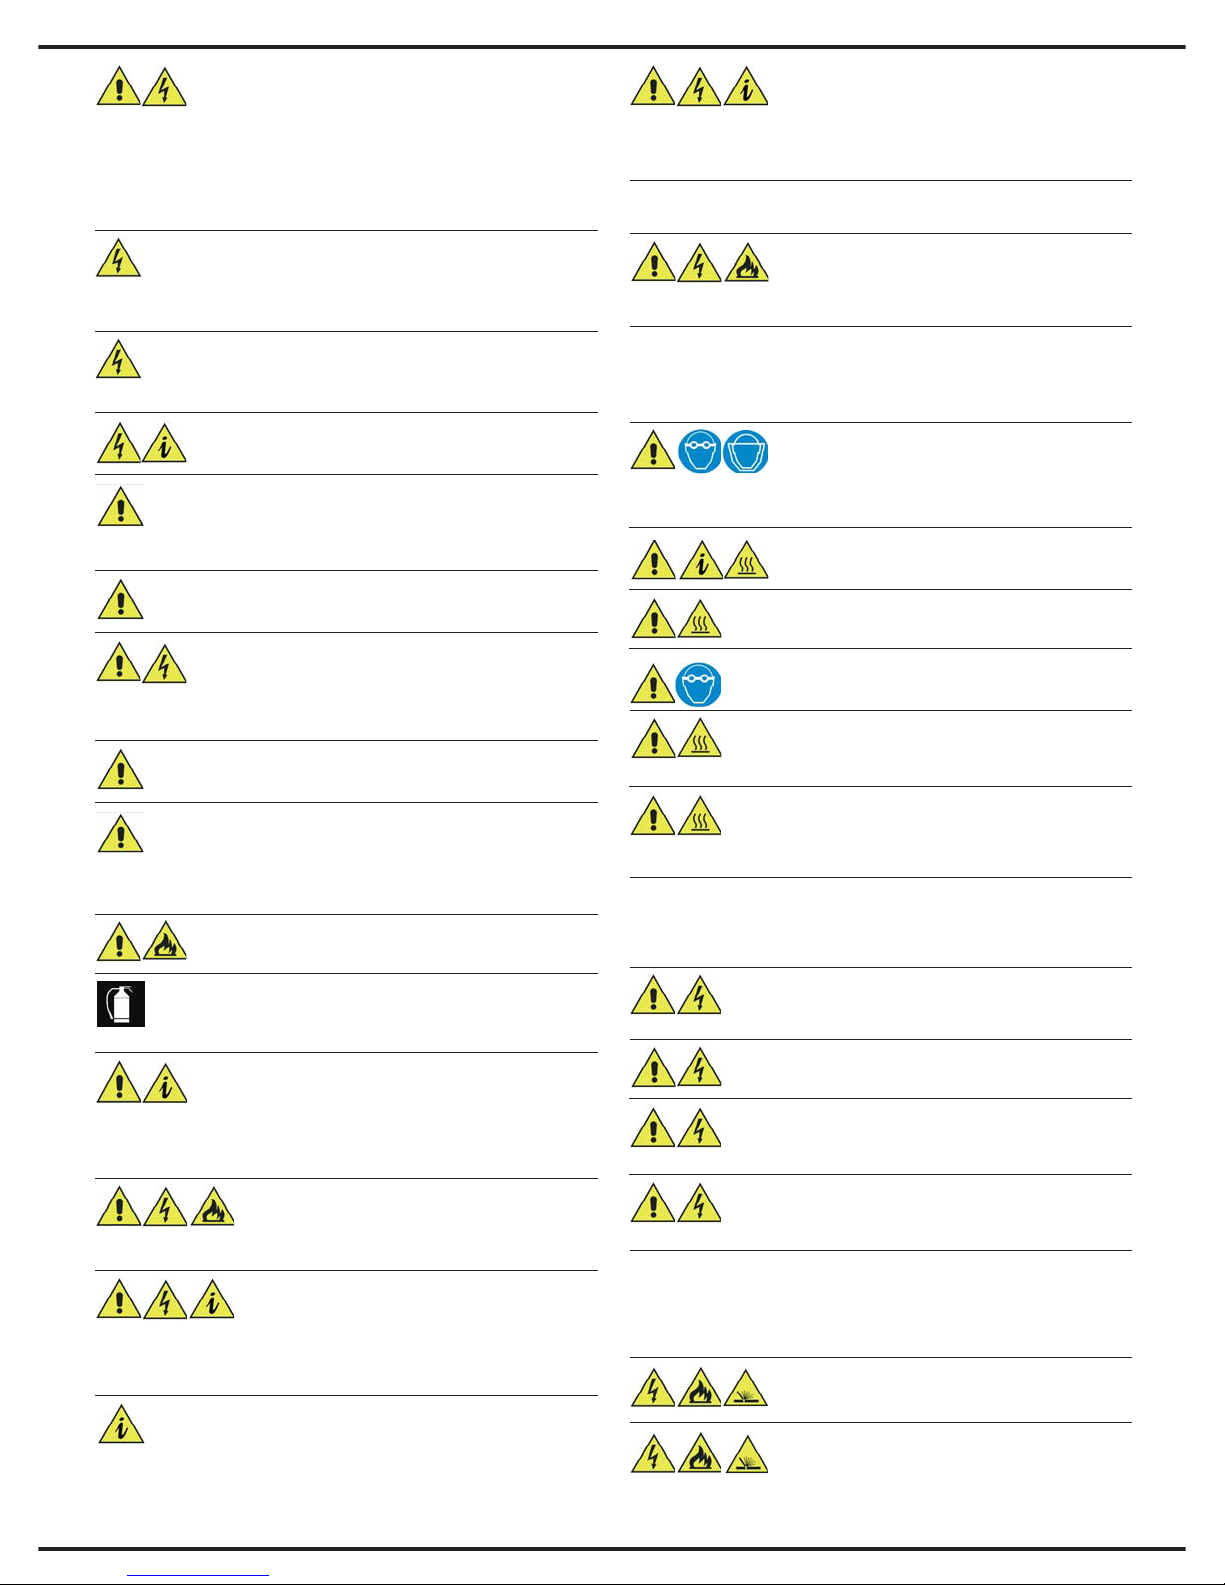
AVERTISSEMENTS SUR LA SÉCURITÉ DU
AVERTISSEMENTS SUR LA SÉCURITÉ DU
PROCESSUS DE SOUDAGE
PROCESSUS DE SOUDAGE
PROTECTION DU PERSONNEL
PROTECTION DU PERSONNEL
MISE EN PLACE
Placer la soudeuse loin de toute source de chaleur. Placer la sou-
deuse dans des locaux ayant une aération suffisante. Placer la soudeuse dans des locaux bien abrités : ne pas l’installer en plein air. Ne pas placer
la soudeuse dans des locaux très poussiéreux : la poussière peut pénétrer à l’intérieur de l’appareil en en empêchant le bon refroidissement. La soudeuse doit être
placée sur une surface plane et stable plus large que la base du produit.
NETTOYAGE DU LIEU D’UTILISATION
Le lieu d’utilisation de la soudeuse doit être maintenu pro-
pre et sec pour éviter que d’éventuels objets ou liquides
ne puissent être aspirés à l’intérieur de l’appareil. En effet, ceci pourrait entraîner, outre le dysfonctionnement de l’appareil, un danger concret d’incendie.
ACCESSOIRES
Utiliser uniquement les accessoires prévus par le fabri-
cant. L’utilisation d’accessoires de type différent peut
entraîner de graves dysfonctionnements à l’appareil. L’utilisation d’accessoires non originaux fait immédiatement déchoir la garantie et entraîne la
déchéance immédiate de la garantie et l’exclusion de toute responsabilité
relative à tout éventuel dysfonctionnement et autres conséquences.
ATTENTION !
En cas du non-respect des instructions en matière
de sécurité et d’emploi, le processus de soudage
peut être dangereux non seulement pour l’opérateur, mais aussi pour
les personnes placées à proximité du lieu de soudage.
SOL DU LIEU DE TRAVAIL
Le sol du lieu de travail doit être réalisé en
matériau ininflammable.
PLAN DU LIEU DE TRAVAIL
Le plan du banc de travail sur lequel sont effec-
tuées les soudures doit être réalisé en matériau ininflammable.
MASQUE DE PROTECTION
Porter un masque de protection pour soudeur non
inflammable pour se protéger le cou, le visage et
les côtés de la tête. Maintenir bien propre le verre de protection et
le remplacer en cas de bris ou de fêlure. Placer un verre de protection transparent entre l’écran du masque et la zone de soudage.
HABILLEMENT
Porter un habillement de protection non excessi-
vement large, fermé, ininflammable et sans poches.
EXTINCTEUR
Placer toujours un extincteur de type homologué à proximité du lieu de travail. Effectuer toujours les contrôles
périodiques sur l’extincteur.
DANGER POUR LES YEUX
Ne JAMAIS regarder l’arc de soudage sans porter les
équipements de protection appropriés
FUMÉES ET GAZ 1
Nettoyer soigneusement la partie à souder en retirant toute trace de peinture, de rouille ou autre impureté, ceci pour
éviter le dégagement de fumées dangereuses de teneur incertaine.
FUMÉES ET GAZ 2
Ne JAMAIS souder des métaux contenant du zinc, du mer-
cure, du chrome, du graphite, des métaux lourds, du cadmium ou du béryllium sans que l’opérateur et les personnes présentes
soient dûment équipés de respirateurs appropriés pendant le soudage.
ESPACES RESTREINTS
En cas de travail dans des espaces restreints, il faut lais-
ser la source d’énergie hors de la zone où le soudage est
effectué et fixer le câble de mise à la terre à la pièce à travailler.
ZONES HUMIDES
Ne jamais effectuer aucune opération de soudage dans
des lieux humides ou mouillés.
CÂBLES ENDOMMAGÉS
Ne jamais utiliser de câbles endommagés (cette pré-
caution doit être respectée soit pour les câbles du
secteur que pour ceux de soudage)
CÂBLES ENDOMMAGÉS 2
Ne jamais retirer les panneaux de la soudeuse. Si la
soudeuse est équipée de panneaux ouvrants, avant
toute utilisation toujours contrôler qu’ils soient bien refermés.
PROTECTION CONTRE
PROTECTION CONTRE
LES SECOUSSES ÉLECTRIQUES
LES SECOUSSES ÉLECTRIQUES
Outre les avertissements généraux reportés plus haut, il faut également
observer scrupuleusement les mesures de précaution suivantes.
PRÉVENTION DE L’INCENDIE
PRÉVENTION DE L’INCENDIE
Outre les avertissements généraux reportés plus haut, il faut également respecter scrupuleusement les mesures de précaution suivantes. Le processus de soudage nécessite d’atteindre de hautes températures ; il existe donc un risque concret d’incendie.
ASSISTANCE
La soudeuse doit être remise au centre d’assistance si l’appareil a été
endommagé, comme par exemple en cas de pénétration de liquide, chute d’objets sur ou à l’intérieur de l’appareil, en cas d’exposition à la pluie ou à l’humidité (hors des valeurs spécifiées), en cas de fonctionnement anormal, en cas
de changements évidents des prestations ou suite à toute éventuelle chute.
INTERRUPTEUR DE PROTECTION
Contrôler que l’installation qui alimente la soudeuse soit
équipée de dispositifs de sectionnement et de protection
appropriés. L’interrupteur doit ouvrir tous les câbles d’alimentation (En cas
de ligne monophasée : Phase et neutre ; en cas de ligne triphasée : toutes les trois phases ; en cas de ligne à quatre câbles : toutes les phases et le conducteur de neutre). Nous vous conseillons d’utiliser des
fusibles lents ou des interrupteurs magnétothermiques de courbe K.
COULEURS DES CÂBLES
Le câble de branchement jaune/vert sert au branchement
à la terre de protection (ne pas l’utiliser à d’autres fins !)
LIEU D’UTILISATION 1
L’appareil n’est pas adapté à l’utilisation dans des locaux
tels que salles de bains, douches, piscines ou zones
similaires. S’il s’avérait nécessaire de travailler en de tels lieux, contrôler préalablement le bon serrage de tous les robinets d’arrivée
d’eau et contrôler que personne ne soit présent ou n’utilise les locaux.
LIEU D’UTILISATION ET/OU D’INSTALLATION 4
Ne pas utiliser la soudeuse dans des lieux à atmosphère
explosible, corrosive, abrasive ou saline.
VENTILATION DU LOCAL
Souder dans un local bien ventilé sans accès direct à d’autres lieux de travail
CONNEXION DE TERRE
Si la soudeuse ne dispose pas de fiche d’alimentation, connecter
toujours d’abord le câble de mise à la terre. En cas de débranchement de
l’appareil, le câble de mise à la terre devra être débranché en dernier.
FICHE ET PRISE DE BRANCHEMENT
Si la soudeuse dispose de fiche de branchement au secteur, contrôler toujours attentivement qu’elle soit conforme au type de pri-
se montée au mur. Ne jamais modifier le câble de branchement.
MANUTENTION 1
Certaines typologies de soudeuses sont des équipements lourds ;
prêter attention aux opérations de manutention. Si la soudeuse est
utilisée, même momentanément, dans des lieux résidentiels, toujours contrôler préalablement la capacité de portée des sols et planchers “surélevés”.
LIEU D’UTILISATION ET/OU D’INSTALLATION 2
Ne pas stocker ni utiliser la soudeuse dans des lieux soumis
aux intempéries (pluie, neige, etc)
LIEU D’UTILISATION ET/OU D’INSTALLATION 3
La soudeuse n’est pas prévue pour être installée ou utilisée
dans des lieux soumis à chocs ou à vibrations ; par exemple
: moyens de transport sur route, sur rails, sur câble, transport aérien
ou maritime ou analogue (grues, ponts roulants, pièces de machines-outils sujettes à mouvement ou vibration…)
MANUTENTION 2
Ne pas stocker ni transporter la soudeuse de manière inclinée
ou posée de côté.
Outre les avertissements généraux reportés plus haut, il
faut également observer scrupuleusement les mesures de
précaution suivantes.
RÉPARATION
Ne jamais tenter de réparer personnellement le produit,
mais s’adresser toujours au fabricant ou à un centre d’assistance agréé. Toute tentative de réparation non préalablement autorisée par
écrit et non gérée directement par Fimer, outre à être objectivement dangereuse, entraîne la déchéance immédiate de la garantie et l’exclusion de toute responsabilité relative à tout éventuel dysfonctionnement et autres conséquences.
Page 15
5
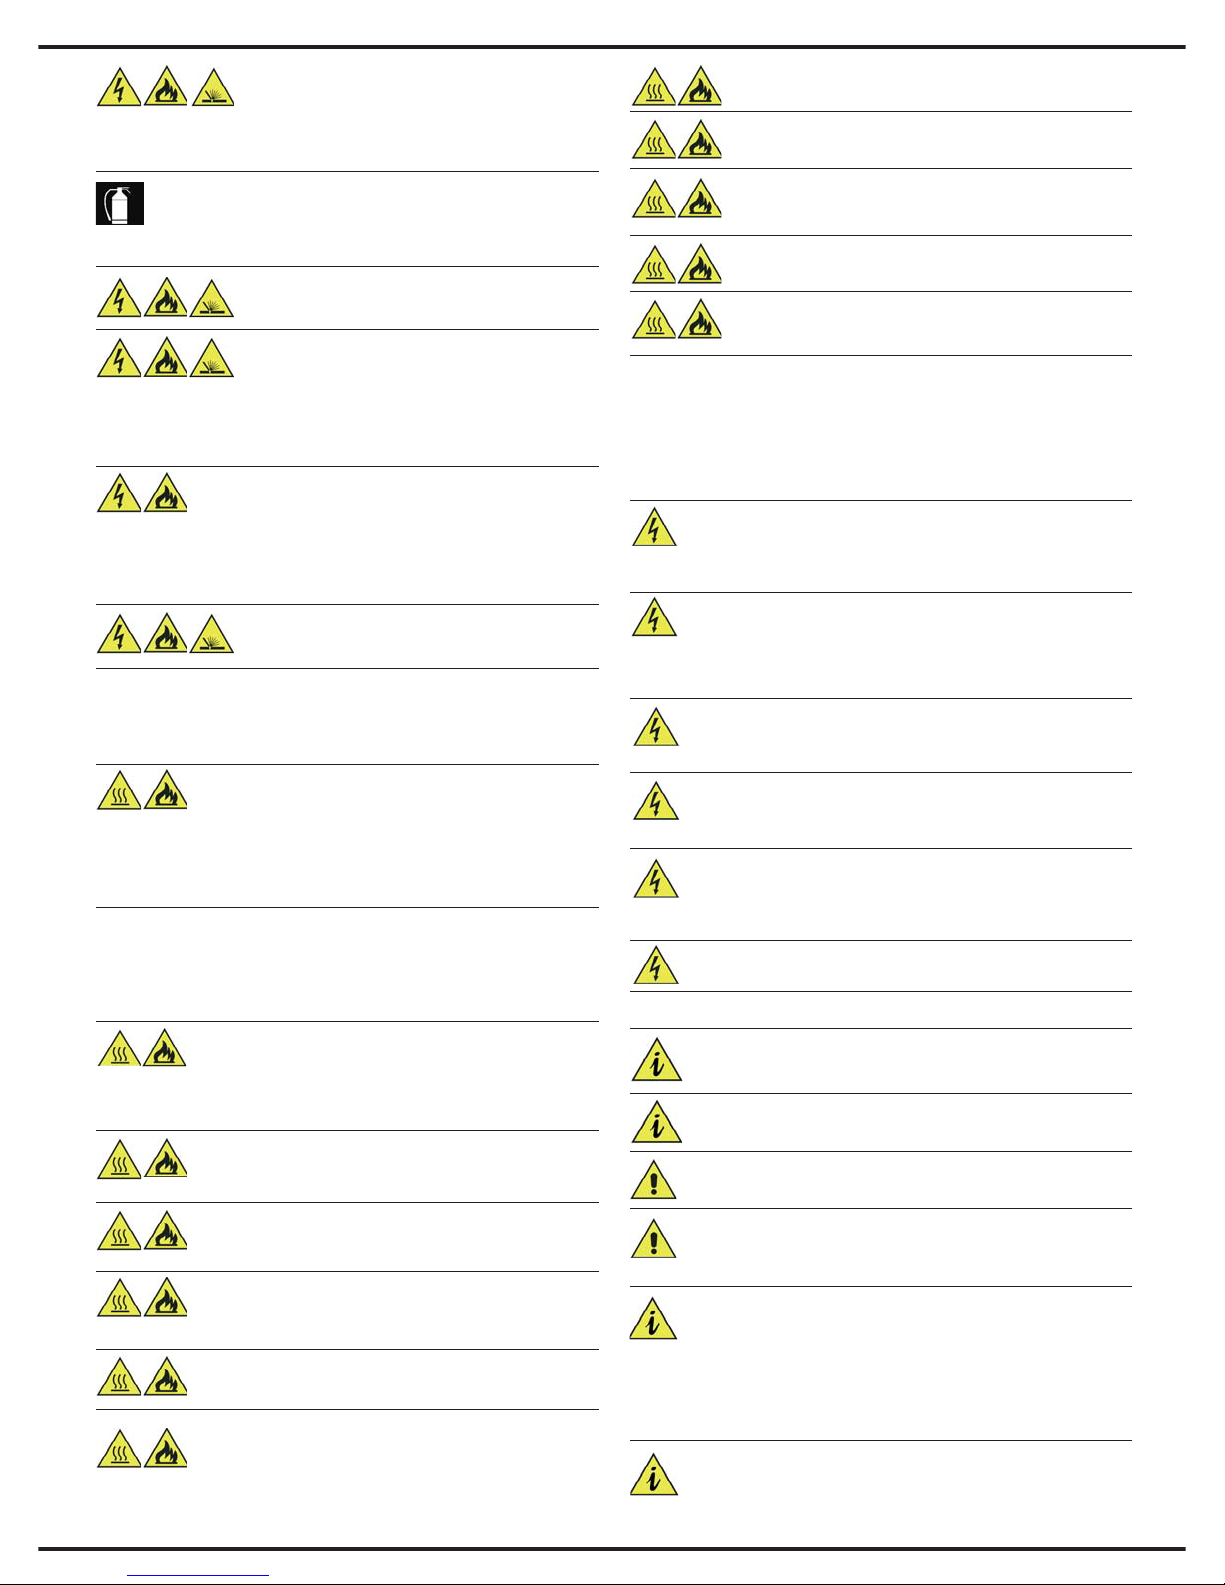
NETTOYAGE DE LA ZONE DE TRAVAIL
Nettoyer soigneusement la zone de travail en
retirant tout éventuel matériau combustible.
DANGER TRÈS GRAVE !
Il est absolument INTERDIT d’effectuer des opéra-
tions de soudage dans des espaces restreints (par
exemple, un container, une citerne, un débarras….) ayant contenu ou
contenant des matières ou des liquides toxiques, inflammables ou explosibles. Prêter la plus grande attention au fait que l’intérieur des citernes, en particulier, peut conserver des gaz et des vapeurs toxiques,
inflammables ou explosibles même des années après leur vidange.
DANGER TRÈS GRAVE ! 3
Attention, ne jamais utiliser les appareils de sou-
dage our faire dégeler des conduites d’eau
DANGER TRÈS GRAVE ! 2
Il est absolument INTERDIT d’effectuer des opérations de sou-
dage sur un réservoir ayant contenu ou contenant des matières ou des liquides toxiques, inflammables ou explosibles. Prêter la plus grande attention au fait que l’intérieur des réservoirs peut conserver des vapeurs
inflammables et explosibles même des années après leur vidange. S’il s’avérait nécessaire d’effectuer des soudures sur un réservoir, il faut TOUJOURS
le passiver en le remplissant de sable ou d’un matériel inerte équivalent.
VENTILATION DU LOCAL OÙ EST EFFECTUÉ LE SOUDAGE
Ventiler adéquatement le local où est effectué le sou-
dage. Maintenir un flux d’air suffisant pour éviter l’accumulation de gaz toxiques ou explosibles. L’opération de soudage
effectuée sur certains types ou combinaisons de matériaux peut générer des fumées toxiques. Dans ce cas, utiliser des appareils de respiration appropriés. Avant de commencer à souder, lire et comprendre
les prescriptions de sécurité relatives aux alliages de soudage.
TYPES DE GAZ À UTILISER
Ces soudeuses ne doivent être utilisées qu’avec des
gaz inertes (non inflammables) pour la protection de l’arc de soudage. Bien entendu, il est extrêmement important de choisir le type
de gaz approprié pour la soudure à effectuer.
BOUTEILLES DÉPOURVUES DE MARQUAGE
Ne JAMAIS utiliser de gaz issu de bouteilles dépourvues d’étiquette.
RÉDUCTEUR DE PRESSION 1
Ne JAMAIS raccorder directement la bouteille à la soudeuse. Utiliser toujours un réducteur de pression.
RÉDUCTEUR DE PRESSION 2
Contrôler le bon fonctionnement du régulateur de pression. Lire attentivement les instructions du régulateur
de pression.
RÉDUCTEUR DE PRESSION 3
Ne jamais graisser les pièces du réducteur de pression
RÉDUCTEUR DE PRESSION 4
Chaque régulateur est conçu pour être utilisé avec un
type de gaz spécifique. S’assurer que le réducteur soit
du type indiqué pour le gaz de protection utilisé.
VENTILATION
VENTILATION
Outre les avertissements généraux reportés plus haut, il
faut également observer scrupuleusement les mesures de
précaution suivantes.
SOUDAGE SOUS PROTECTION DE GAZ
SOUDAGE SOUS PROTECTION DE GAZ
En cas de processus de soudage utilisant des gaz de protection,
outre les avertissements généraux reportés plus haut, il faut également
observer scrupuleusement les mesures de précaution suivantes
PROTECTION DES MURS ET DES SOLS
Les murs et les sols de la zone de soudage doivent
être protégés par des écrans réalisés en matériau ininflammable ; ceci non seulement pour réduire le risque d’incendie, mais aussi pour fournir une protection adéquate afin d’éviter que les murs et/ou le sol
ne puissent s’endommager pendant les opérations de soudage.
EXTINCTEUR
Placer un extincteur homologué de type et de dimension
appropriés dans la zone de travail. En contrôler l’état périodiquement (effectuer la maintenance programmée) et veiller à ce
que le personnel soit opportunément informé sur son utilisation
BOUTEILLES ENDOMMAGÉES
Ne JAMAIS utiliser de bouteilles endommagées ou détériorées.
MANUTENTION DES BOUTEILLES
Ne JAMAIS déplacer la bouteille en la prenant par la soupape
BOUTEILLES
Ne JAMAIS exposer les bouteilles à une chaleur excessive, aux étincelles, au laitier ou à la flamme.
TUYAU DU GAZ 1
S’assurer que le tuyau du gaz est en bon état
TUYAU DU GAZ 2
Maintenir toujours le tuyau du gaz éloigné du point de
soudage
DÉCHARGES ÉLECTRIQUES
DÉCHARGES ÉLECTRIQUES
Pour réduire le risque de graves dommages dû aux déchar-
ges électriques, outre les avertissements généraux reportés
plus haut, il faut également observer scrupuleusement les
mesures de précaution suivantes.
ACCIDENT DÛ À UNE DÉCHARGE ÉLECTRIQUE
Si une personne a été touchée par une décharge électrique, NE
PAS lui prêter secours tant qu’elle est encore au contact des câbles.
Couper immédiatement la tension, PUIS lui prêter secours.
CONTACT AVEC LES CÂBLES
Ne pas faire d’opérations sur les câbles d’entrée si l’alimentation
n’a pas été préalablement coupée.
Ne pas toucher le circuit de soudage : même si normalement la tension du
circuit de soudage n’est pas très élevée, il est toujours de bonne règle et
plus prudent de ne jamais toucher les électrodes de soudage.
ÉTAT DE CONSERVATION DES CÂBLES ET DE LA PRISE
Contrôler fréquemment le bon état du câble d’alimentation et
de la fiche et prise correspondantes. Ceci est particulièrement
nécessaire pour les appareils soumis à des déplacements répétés.
RÉPARATIONS
Ne jamais tenter d’effectuer personnellement des réparations sur
la soudeuse ; ceci entraîne non seulement la déchéance immédiate de la garantie, mais peut aussi être la source de graves dangers.
OUVERTURE DES ZONES ACCESSIBLES À L’OPÉRATEUR
Contrôler toujours que la soudeuse soit débranchée du secteur
avant d’effectuer toute opération de maintenance ordinaire reportée
dans ce manuel (par exemple, remplacement d’une électrode usagée
ou du fil à souder, changement du dispositif d’entraînement du fil, etc…)
Ne jamais pointer contre soi ou autrui le pistolet de soudage ou
l’électrode
Vérifier qu’aucun câble de contrôle, de téléphone ou bus de signal
(tels que réseaux d’ordinateurs, bus de champ, etc…) ne passe
à proximité de la soudeuse.
Vérifier qu’il n’y ait aucun téléphone, téléviseur, ordinateur
ou autre appareil de contrôle à proximité de la soudeuse.
COMPATIBILITÉ ÉLECTROMAGNÉTIQUE
COMPATIBILITÉ ÉLECTROMAGNÉTIQUE
Contrôler qu’aucune personne portant un pacemacker ne soit
placée à proximité de la soudeuse.
Ne pas utiliser la soudeuse en milieu hospitalier ou sanitaire
(soit médical que vétérinaire). Contrôler plus particulièrement
qu’aucun appareil électro-médical ne soit en fonction à proxi-
mité de la zone de soudage.
Si la soudeuse provoque des perturbations à d’autres appareils,
essayer d’en diminuer l’effet en prenant les mesures de précaution
suivantes
1- Contrôler que tous les volets éventuellement placés sur la
soudeuse soient bien fermés
2- Raccourcir les câbles d’alimentation
3- Interposer des filtres EMC entre la soudeuse et la ligne
d’alimentation (contacter le bureau technique Fimer)
Classification pour compatibilité électromagnétique : CISPR
11, groupe 1, classe A.
2
Page 16
6
1. CARACTÉRISTIQUES GÉNÉRALES ET REMARQUES SUR LA CONSULTATION DU MANUEL
Les postes à souder du type QUEEN 150-180 sont des appareils à technologie INVERTER.
Ces appareils sont extrêmement compacts et adaptables et peuvent être avantageusement
utilisés dans les situations exigeant des performances élevées, alliées à un encombrement
minimum.
Ces postes à souder permettent d’effectuer des soudages avec les procédés MIG et MMA.
La bobine de fil nécessaire pour le soudage MIG est logée à l’intérieur du poste (diamètres 200).
Les techniques de contrôle permettent d’obtenir des résultats de haute qualité avec une
excellente fiabilité, jusqu’à ce jour réservés aux appareils de dimensions et de coûts supérieurs.
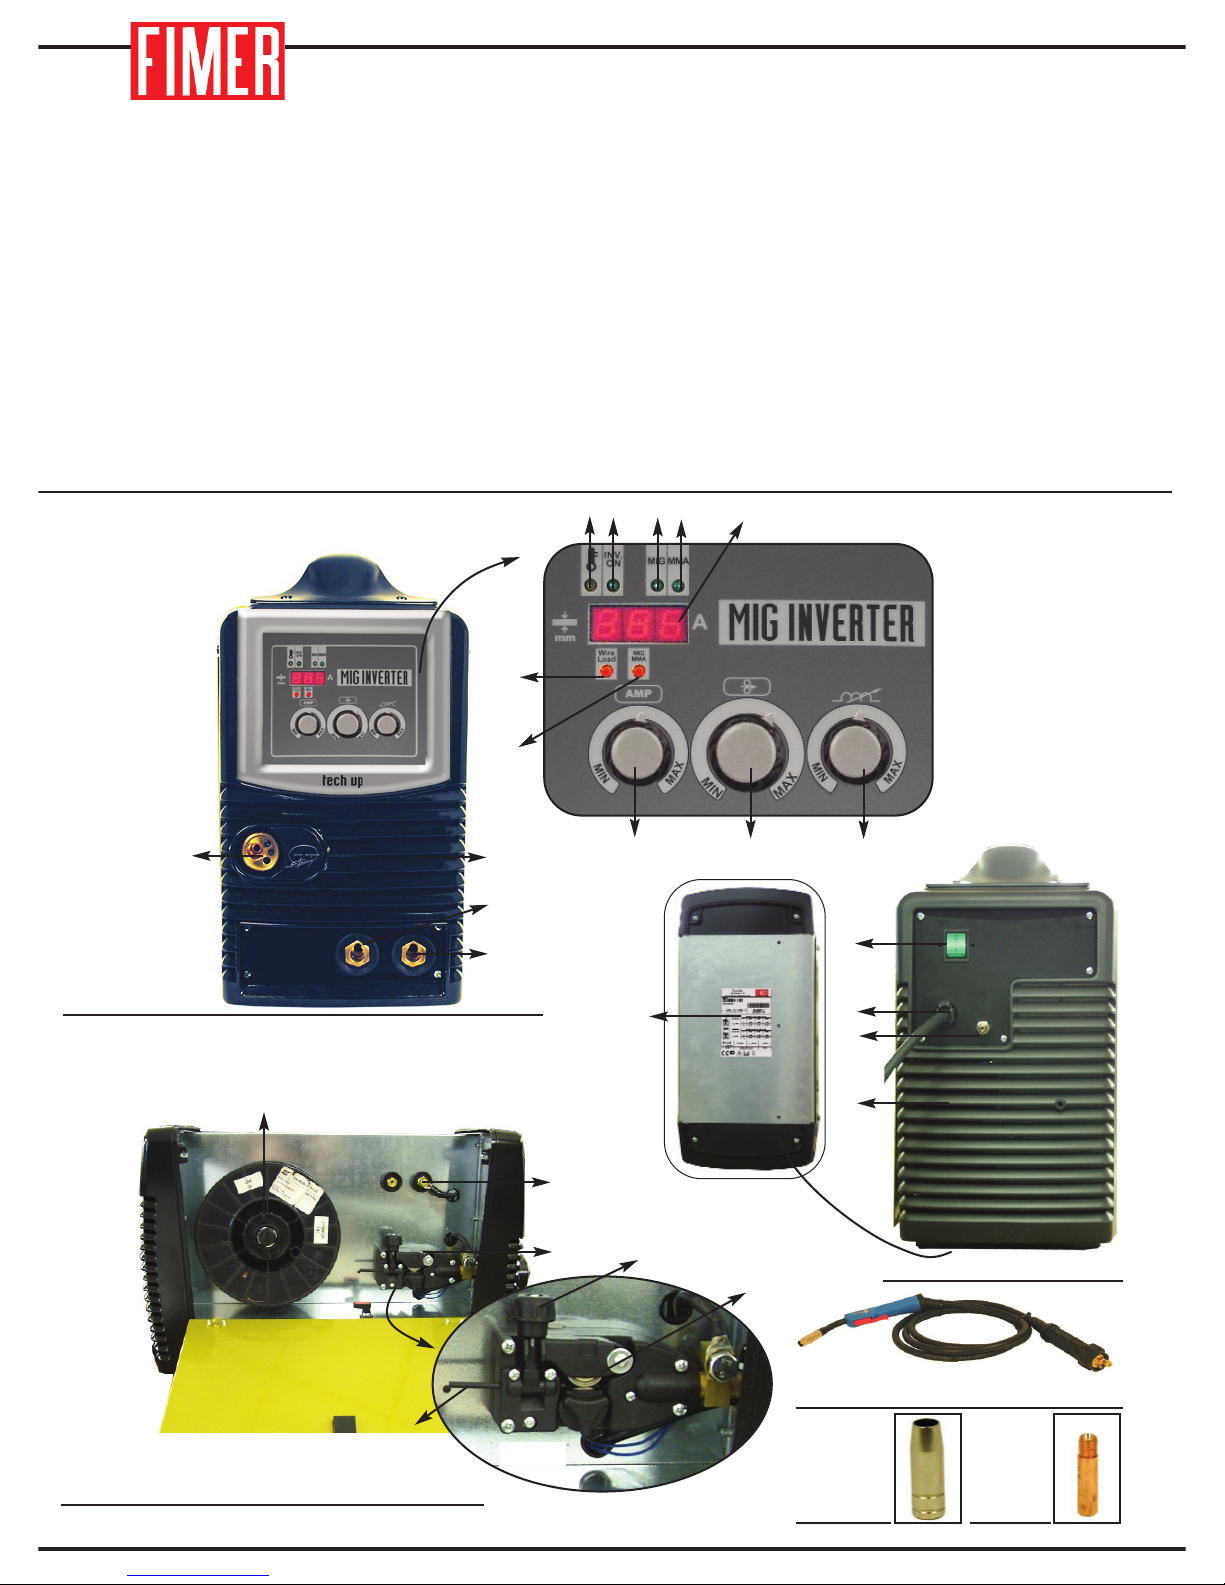
Remarques sur la consultation du manuel : Les photos du poste (figures de 1 à 4) sont
regroupées page 6
Attention: l’appareil ne peut être utilisé que pour les emplois décrits dans ce manuel et il ne
doit pas être utilisé pour dégeler des tuyaux.
2. DESCRIPTION DE L’APPAREIL
1
2
3
4
5
10
11
9
8
14
15
21
20
16
17
7 6
13
12
19
Fig.1
Fig.3
Fig.2
12
18
22
23
Fig.3A
+
-
24
Fig.4
Fig.4A
Fig.4B
Page 17
7
ESPAÑOL
FRANÇAIS
DEUTSCH
ENGLISH
ITALIANO
FIGURE 1
(pag.14)
:
1. Signalisation de l’intervention de la
protection thermique ou de la mauvaise
tension de réseau : elle s’allume lorsque
l’appareil est en état de blocage suite à une
surchauffe. Cela se produit normalement
quand on dépasse le facteur d’utilisation de
l’appareil. Contrôler que les grilles d’aération
(12) situées à l’arrière et à l’avant de
l’appareil ne sont pas obstruées et laisser
l’appareil en marche pour faire refroidir les
composants internes. Quand le témoin
s’éteint, on peut reprendre les opérations de
soudage.
Quand le témoin (1) est allumé et que
l’afficheur (5) visualise la mention E.Ln, cela
signifie que la tension de réseau a baissé
sous les limites nécessaires pour un
fonctionnement correct.
2. Signalisation Inverter de puissance en
fonction : Ce témoin s’allume quand le
poste à souder fournit la puissance désirée.
3. Signalisation de fonctionnement en
mode MIG : Voir par. 3.1 (page 8) et par. 8.1
(page 13)
4. Signalisation de fonctionnement en
mode MMA : Voir par. 3.2 (page 9) et par.
8.2 (page 14)
5. Afficheur :
Mode MMA : il affiche le courant de
soudage programmé.
Mode MIG : il affiche le courant de soudage
programmé.
Quand on agit sur le potentiomètre 7,
l’afficheur visualise la vitesse du fil en m/s
pendant environ 3 secondes.
Quand on agit sur le potentiomètre 6,
l’afficheur visualise la valeur d’inductance
électronique programmée pendant environ
3 secondes.
L’afficheur visualise également :
- À la mise sous tension, il affiche le type de
la soudure choisie.
- Quand on éteint l’appareil, l’afficheur
visualise la mention OFF.
- Pendant le fonctionnement du poste à
souder, la mention E.Ln apparaît et le
témoin 1 s’allume quand la tension du
réseau électrique descend sous la limite
nécessaire pour un fonctionnement correct.
6. Potentiomètre de réglage de
l’inductance électronique :
Mode MMA : inactif
Mode MIG : réglage de l’inductance
électronique (Paragr. 8.1page 13)
7. Potentiomètre de réglage de la vitesse
du fil :
Mode MMA : inactif
Mode MIG : réglage de la vitesse du fil
(paragr. 8.1 page 13)
8. Potentiomètre de réglage du courant
de soudage. (MMA et MIG) Voir par. 8.1
(page 13) et par. 8.2 (page 14)
9. Bouton de sélection du type de
soudage :
Chaque pression sur le bouton change la
sélection entre soudage MIG (témoin 3
allumé) et soudage MMA (témoin 4 allumé).
10. Bouton d’avancement du fil : il permet
de faire avancer le fil à souder sans appuyer
sur la gâchette de la torche (uniquement en
mode soudage MIG).
La vitesse du fil augmente graduellement de
zéro à la valeur maximale, de façon à
pouvoir contrôler efficacement l’avancement
du fil.
Attention : il faut éloigner la torche des
yeux quand on appuie sur le bouton
d’avancement du fil, la sortie du fil peut
provoquer des lésions graves !
Attention: afin d’éviter tout risque
d’écrasement des doigts, faire attention lors
du mouvement du galet d’entraînement du fil.
11. Connecteur EURO : raccord rapide
pour la torche de soudage. Ce raccord
permet de fournir à la torche le gaz de
soudage, les contacts électriques et le
courant de soudage.
12. Grilles d’aération
13. Connecteur frontal « + » :
Mode MMA : Pince porte-électrode
Mode MIG avec gaz : Non utilisé
Mode MIG no gaz : Pince de masse
14 Connecteur frontal « - »
Mode MMA : Pince de masse
Mode MIG avec gaz : Pince de masse
Mode MIG sans gaz : Non utilisé
Page 18
8
FIGURE 2 (page 6):
12. Grilles d’aération
15. Interrupteur Marche-Arrêt : met en
marche et arrête l’appareil.
16. Câble d’entrée : câble muni d’une fiche
pour le branchement au secteur.
17. Entrée du gaz de soudage
18. Données d’identification
FIGURE 3 (page 6):
19. Groupe d’entraînement du fil :
représenté en détail sur la figure 3A
20. Branchement pour l’inversion de polarité :
utilisé dans le soudage MIG sans gaz.
21. Bobine du fil
22. Entrée du fil sur le moteur
d’entraînement du fil
23. Régulateur de la traction du fil : il
permet de régler la traction sur le fil à souder.
24. Galets inférieurs d’entraînement du fil
3. DESCRIPTION DES DIFFÉRENTS TYPES
DE SOUDAGE
Ce chapitre fait une description des
différentes modalités de soudage et des
principaux réglages à configurer en fonction
du procédé utilisé ; cette lecture ne suffit pas
pour une utilisation correcte de l’appareil : il
faut donc lire également les paragraphes
suivants (en particulier en ce qui concerne
les modalités de connexion des torches et
des câbles de masse)
3.1 Soudage MIG/MAG (témoin 3 Fig. 1 allumé)
Pour activer ce mode de fonctionnement,
appuyer sur le bouton 9 (fig. 1) jusqu’à ce
que le témoin 3 s’allume.
Pendant le soudage MIG/MAG (Metal Inert
Gas et Metal Active Gas), un fil métallique est
fondue dans un bain de soudure. L’électrode
est constituée d’un fil entraîné par dévidage
continu à vitesse constante, contrôlée par la
torche de soudage. Quand le fil commence à
glisser et entre en contact avec la pièce à
souder, un arc électrique est généré, il
permet de faire fondre le fil qui se dépose
alors sur la pièce à souder. Le soudage à fil
continu permet d’utiliser des intensités de
courant plus élevées qu’avec le soudage à
électrode enrobée, ce qui permet d’obtenir
de plus grandes pénétrations et de remplir le
joint avec un nombre inférieur de passes.
Il existe trois types de fil :
1. fil massif : il doit toujours être utilisé sous
protection gazeuse - branchement à exécuter
comme sur la fig. 5, ligne 2 (page 8)
2. fil fourré pour soudage sous protection
gazeuse :sa partie centrale contient un produit
minéral qui sert à améliorer les caractéristiques
de soudage et il doit toujours être utilisé avec
du gaz - branchement à exécuter comme sur la
fig. 5, ligne 2 (page 8)
3. fil fourré pour soudage sans gaz : sa
partie centrale contient un produit chimique
qui, après chauffage, génère le gaz de
protection contre l’arc et il doit toujours être
utilisé sans gaz - branchement à exécuter
comme sur la fig. 5, ligne 3 (page 8).
L’appareil est fourni déjà configuré pour le
soudage sous protection gazeuse :
INVERSER LA POLARITÉ !
Avantages du soudage sans gaz :
1. l’utilisation de bouteilles n’est pas
nécessaire ;
2. le soudage en plein air est simplifié car il
y a moins de risques que le vent disperse le
gaz de protection ;
3. le temps de soudage est d’environ 50%
inférieur par rapport au temps de soudage
normal à électrodes (MMA) ;
4. le temps d’apprentissage est très rapide.
N.
Procédé de
soudage
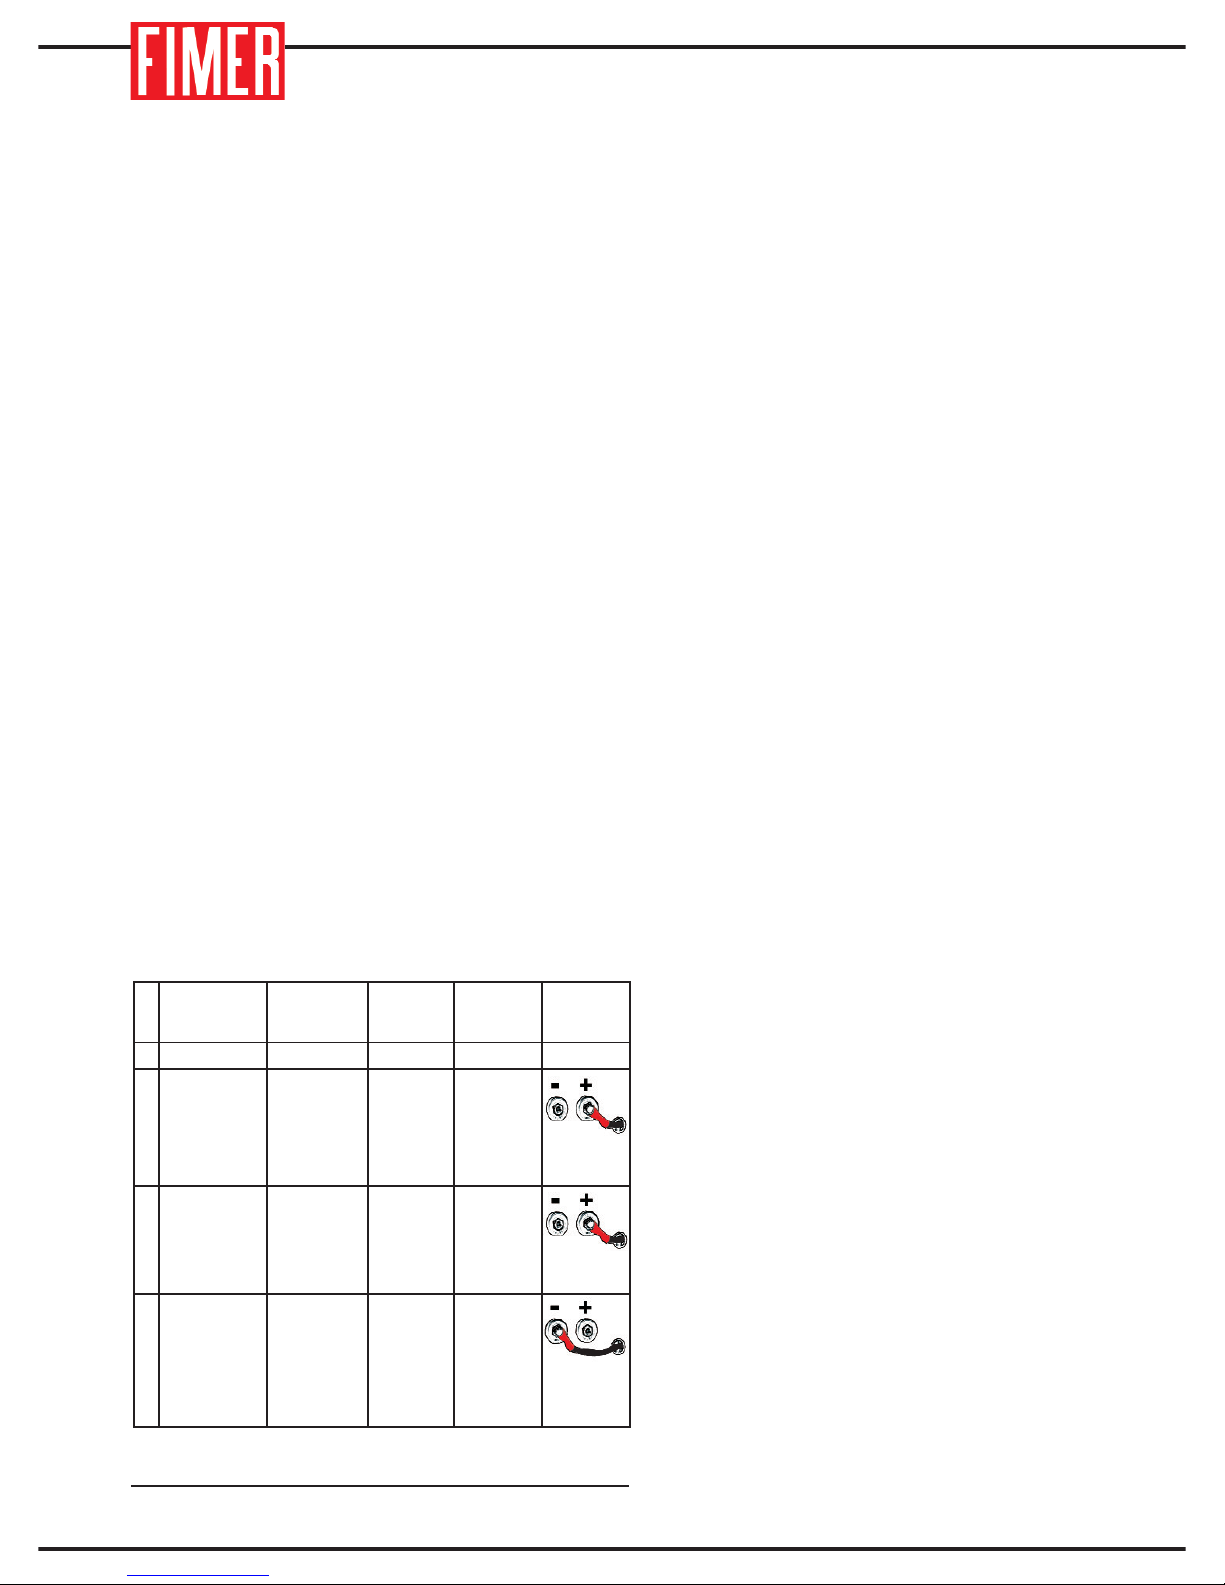
Connecteur
EURO
Connecteur
frontal :
+
Connecteur
frontal :
-
Inversion
de polarité
1
2
3
11 fig.1
13 fig.1 14 fig.1
20 fig.3
MMA
NON UTILISÉ
PINCE
PORTE-
ÉLECTRODE
CÂBLE
DE
MASSE
MIG GAZ
CÂ BLE
TO RCHE
NON
UTILISÉ
CÂBLE
DE
MASSE
MIG
SANS GAZ
CÂ BLE
TO RCHE
CÂBLE
DE
MASSE
NON
UTILISÉ
Polarité
inversée
Polarité
normale
Polarité
normale
Figure 5: Tableau récapitulatif des branchements
Page 19
9
ESPAÑOL
FRANÇAIS
DEUTSCH
ENGLISH
ITALIANO
Pour obtenir un rendement de soudure
optimal, nous conseillons d’utiliser un antiadhérent aérosol, qui permet d’améliorer les
caractéristiques de tenue et d’éviter
l’adhérence des projections.
Pendant le soudage le potentiomètre 8 (fig.
1) règle le courant de soudage, tandis que le
potentiomètre 7 (fig. 1) règle la vitesse
d’avance du fil.
Le courant de soudage et la vitesse du fil
doivent être réglés en tenant compte de
l’épaisseur de la pièce à souder. Les pièces
de grosses épaisseurs exigent une intensité
du courant de soudage et une vitesse
d’avance du fil plus élevés. La vitesse du fil
doit être ajustée pendant le soudage pour
obtenir de meilleurs résultats.
La qualité du soudage peut être encore
améliorée en réglant le potentiomètre 6 (fig.
1) (« Inductance électronique ») selon les
indications reportées dans la phase 4 (fig. 7),
page 13 du paragraphe 8.1.
3.2 Soudage MMA (témoin 2 (fig. 4) allumé)
Pour activer ce mode de fonctionnement,
appuyer sur le bouton 9 (fig. 1) jusqu’à ce
que le témoin 4 s’allume.
Le soudage à l’arc électrique à électrode
enrobée MMA (Metal Manual Arc) ou SMAW
(Shilded Metal Arc Welding) est un procédé
de soudage manuel qui utilise la chaleur
générée par un arc électrique qui se crée
entre une électrode enrobée et les pièces à
souder. Ce procédé de soudage est utilisé
très couramment en raison de sa grande
adaptabilité ; en effet, il permet de réaliser
des joints dans toutes les positions, en
atelier, en plein air, dans des espaces
restreints ou difficilement accessibles. Une
vaste gamme d’électrodes est disponible
dans le commerce pour satisfaire les
exigences les plus variées.
L’amorçage de l’arc s’effectue en approchant
l’électrode de la pièce à souder.
Le potentiomètre 8 (fig.1) permet de régler le
courant de soudage (les pièces à souder
d’épaisseur plus élevée nécessitent des
courants de plus forte intensité).
Pendant le soudage, les fonctions suivantes
sont disponibles :
Arc Force: il s’agit d’une augmentation
temporaire du courant initial de soudage
destiné à faciliter un amorçage de l’arc fiable
et rapide.
Antisticking: il s’agit d’une fonction qui
annule le courant en sortie si l’opérateur colle
l’électrode à la pièce suite à un faux
mouvement. Cette fonction permet de retirer
l’électrode de la pince sans causer de
brûlures et sans l’endommager.
La connexion correcte du porte-électrode et
du câble de masse est indiquée sur la ligne
1 (fig. 5) page 8: le porte-électrode est relié
au pôle positif et la masse au pôle négatif.
Toujours contrôler l’indication de la
connexion sur l’emballage des électrodes ;
si nécessaire, inverser le branchement.
4. BRANCHEMENT AU RÉSEAU
ÉLECTRIQUE
Avant de brancher l’appareil, contrôler la
tension, le nombre de phases et la fréquence
d’alimentation. La tension d’alimentation
admissible est indiquée dans la section «
Spécifications techniques » de ce manuel et
sur la plaque de l’appareil. Contrôler le bon
raccordement à la terre du poste à souder.
Contrôler également que la fiche fournie avec
l’appareil est du type compatible avec la prise
du réseau électrique. Vérifier que
l’alimentation fournit une puissance suffisante
pour le fonctionnement de l’appareil. La
section « Spécifications techniques » de ce
manuel indique les types de dispositif de
protection de réseau à utiliser. L’appareil est
doté d’un câble d’alimentation spécifique (16
- Figure 2) auquel il ne faudrait pas ajouter de
rallonge ; si cela est inévitable, utiliser une
rallonge ayant une section égale ou
supérieure à celle de l’appareil, en fonction de
la longueur du câble.
Pour cet appareil, il faut utiliser un câble
bipolaire + terre de section égale ou
supérieure à 1,5 mm².
Page 20
10
5. BRANCHEMENTS DES SORTIES
Le branchement des câbles de soudage
s’effectue avec un système de raccord
rapide avec des connecteurs prévus à
cet effet.
5.1 BRANCHEMENT POUR SOUDAGE
MIG avec gaz
1) Brancher le câble de masse au
connecteur « - » prévu à cet effet sur le
panneau frontal (14 - fig.1). Insérer le
connecteur en alignant le teton au niveau de
la rainure et tourner jusqu’à ce que le
connecteur se bloque en le tournant dans le
sens des aiguilles d’une montre. Serrer sans
forcer.
2) Raccorder la torche au connecteur prévu à
cet effet sur le panneau frontal (11 - fig. 1) ;
pour ce faire, visser dans le sens des aiguilles
d’une montre jusqu’à l’arrêt. Serrer sans
forcer.
L’appareil est livré avec la polarité déjà
configurée pour le soudage MIG avec gaz :
dans tous les cas, avant de procéder aux
branchements de sortie, contrôler que le
système d’inversion de la polarité (20 - fig. 3)
est sur la position correcte, comme indiqué
sur la ligne 2 (fig. 5), page 8
Attention : l’appareil est livré de série avec
sa torche de soudage MIG (fig. 4).
En effectuant des contrôles périodiques de
la buse du gaz (fig. 4A) et du tube contact
(fig. 4B), cette torche aura une durée de vie
prolongée. Ces pièces doivent être bien
propres et intactes. Remplacer le tube
contact si le fil ne glisse plus régulièrement.
5.2 Branchement pour soudage MIG sans gaz
Attention : L’appareil est livré avec la
polarité déjà configurée pour le soudage MIG
avec gaz : avant de procéder aux
branchements de sortie, inverser la polarité à
l’aide du commutateur de la polarité de
soudage (20 - fig. 3).
Pour ce faire, exécuter le branchement
comme indiqué sur la ligne 3 (fig. 5), page 8
1) Brancher le câble de masse au
connecteur « + » prévu à cet effet sur le
panneau frontal (13 - fig. 1). Insérer le
connecteur en alignant le teton au niveau de
la rainure et tourner jusqu’à ce que le
connecteur se bloque en le tournant dans le
sens des aiguilles d’une montre. Serrer sans
forcer !
2) Raccorder la torche au connecteur prévu
à cet effet sur le panneau frontal (11 - fig. 1)
; pour ce faire, visser dans le sens des
aiguilles d’une montre jusqu’à l’arrêt, sans
forcer.
Avant de procéder au soudage, contrôler que
la connexion interne de l’appareil correspond
à celle indiquée sur la ligne 3 (fig. 5), page 8
Attention : l’appareil est livré de série avec
sa torche de soudage MIG (fig. 4). En
effectuant des contrôles périodiques de la
buse du gaz (fig. 4A) et du tube contact (fig.
4B), cet accessoire aura une durée de vie
prolongée. Ces pièces doivent être bien
propres et intactes. Remplacer le tube
contact si le fil ne glisse plus régulièrement.
5.3BRANCHEMENTS POUR SOUDAGE MMA
1) Brancher le câble de la pince porte-
électrode au connecteur « + » prévu à cet
effet sur le panneau frontal (13 – fig. 1).
Insérer le connecteur en alignant le teton
au niveau de la rainure et serrer jusqu’à
ce que le connecteur se bloque en le
tournant dans le sens des aiguilles d’une
montre, sans forcer !
2) Brancher le câble de masse au
connecteur « - » prévu à cet effet sur le
panneau frontal (14 - fig.1). Insérer le
connecteur en alignant le teton au niveau de
la rainure et serrer jusqu’à ce que le
connecteur se bloque en le tournant dans le
sens des aiguilles d’une montre. Serrer sans
forcer !
L’appareil est livré avec la polarité déjà
configurée pour le soudage MMA. dans tous
les cas, avant de procéder aux
branchements de sortie, contrôler que le
système d’inversion de la polarité (20 - fig. 3)
est sur la position correcte, comme indiqué
sur la ligne 1 (fig. 5), page 8
Attention : Certains types d’électrodes
nécessitent la polarité négative sur la pince
porte-électrode et la polarité positive sur le
câble de masse : dans ce cas, inverser la
connexion des connecteurs.
Contrôler l’indication de la polarité à utiliser
sur l’emballage des électrodes !
Page 21
11
ESPAÑOL
FRANÇAIS
DEUTSCH
ENGLISH
ITALIANO
6. INSTALLATION DU FIL À SOUDER
Uniquement pour le soudage MIG : Si l’on
prévoit d’exécuter les soudages avec le
procédé MMA, il n’est pas nécessaire de lire
ce paragraphe.
Attention : avant de procéder à l’installation
du fil, toujours retirer la buse du gaz et le
tube contact de la torche de soudage.
1. Débrancher le câble d’alimentation du
réseau électrique.
2. Dévisser le bouton moleté situé au centre
du support (21 - fig. 3) page 6.
3. Retirer la protection en plastique de la
bobine neuve et placer celle-ci sur son
support (21 - fig. 3). Remonter le bouton
moleté. Prêter attention au fait que la vis six
pans creux (M8) placée sous le bouton
moleté constitue le système de freinage du
fil. Visser la vis six pans creux de façon à
obtenir un freinage optimal : ne pas trop la
serrer pour éviter un freinage excessif qui
risquerait de bloquer le moteur du groupe
d’entraînement du fil. Au contraire, un
freinage insuffisant causerait un arrêt non
immédiat du fil à la fin du soudage.
4. Dévisser le bouton du groupe
d’entraînement du fil (23 - fig. 3A) et
tourner celui-ci vers l’extérieur, de façon à
soulever le galet supérieur d’entraînement
du fil (28 - fig. 3A).
Éventuellement, enlever le fil restant de la
bobine de soudage précédente.
5. Insérer le fil dans le guide-fil d’entrée (22
- fig. 3A) du moteur d’entraînement et le faire
glisser jusque sous les galets d’entraînement
du fil.
6. Abaisser le galet supérieur (28 - fig. 3A),
puis serrer le bouton en plastique (23 - fig.
3A) du régulateur de traction du fil.
Serrer le bouton du régulateur sans forcer :
s’il est trop serré, le fil tend à se bloquer et
peut endommager le moteur ; s’il est trop
desserré, le fil n’avance pas.
7. Connecter le câble d’alimentation, allumer
l’interrupteur (15 - Fig. 2) puis appuyer sur le
bouton d’avancement du fil (10 - Fig. 1).
À ce point, le fil à souder glisse dans le câble
de la torche. Relâcher le bouton dès que le
fil sort de la torche. Éteindre l’appareil et
monter le tube contact (fig. 4B) et la buse du
gaz (fig. 4A) sur la torche.
Attention : tenir la torche éloignée du visage
afin d’éviter de se blesser avec le fil.
Attention : afin d’éviter tout risque
d’écrasement des doigts, faire attention lors
du mouvement du galet d’entraînement du
fil.
N.B. Contrôler périodiquement l’état des
galets d’entraînement et les remplacer s’ils
sont usés ; en cas contraire, l’avancement
du fil peut s’effectuer incorrectement.
N.B. Lors du changement de diamètre du fil,
contrôler que la gorge correcte du galet
d’entraînement est orientée vers l’extérieur
de l’appareil. Nous rappelons que les galets
avec gorge en « V » sont adaptés pour
l’entraînement de fils en acier. Les galets
avec gorge en « U » sont adaptés pour les
fils en aluminium.
Page 22
12
7. RACCORDEMENT DE LA BOUTEILLE
ET DU RÉGULATEUR DU GAZ
Uniquement pour soudage MIG avec gaz :
Si l’on prévoit d’exécuter les soudages avec
les procédés MMA ou MIG no gaz, il n’est
pas nécessaire de lire ce paragraphe.
Avant d’effectuer le raccordement de la
bouteille, il faut choisir le gaz qui convient au
soudage à effectuer ; nous reportons cidessous quelques indications utiles.
SOUDAGE DES ACIERS AU CARBONE :
Pour le soudage de ces métaux, il faut
utiliser un mélange de gaz de soudage
constitué normalement d’ARGON (80%) et
CO2 (20%). Ce mélange de gaz permet
d’obtenir des cordons de soudure bien
raccordés et esthétiques.
SOUDAGE DES ACIERS INOX ET
SOUDOBRASAGE AVEC DES FILS CU-SI3 :
Pour le soudage de ces métaux, il faut
utiliser un mélange de gaz de soudage
constitué normalement d’ARGON (min. 98%)
et CO2 (2%).
SOUDAGE D’ALUMINIUM : Pour le
soudage de ces métaux, il faut utiliser de
l’ARGON pur comme gaz de protection.
SE RÉFÉRER À LA FIGURE 6 ET SUIVRE
AVEC ATTENTION LA PROCÉDURE
SUIVANTE :
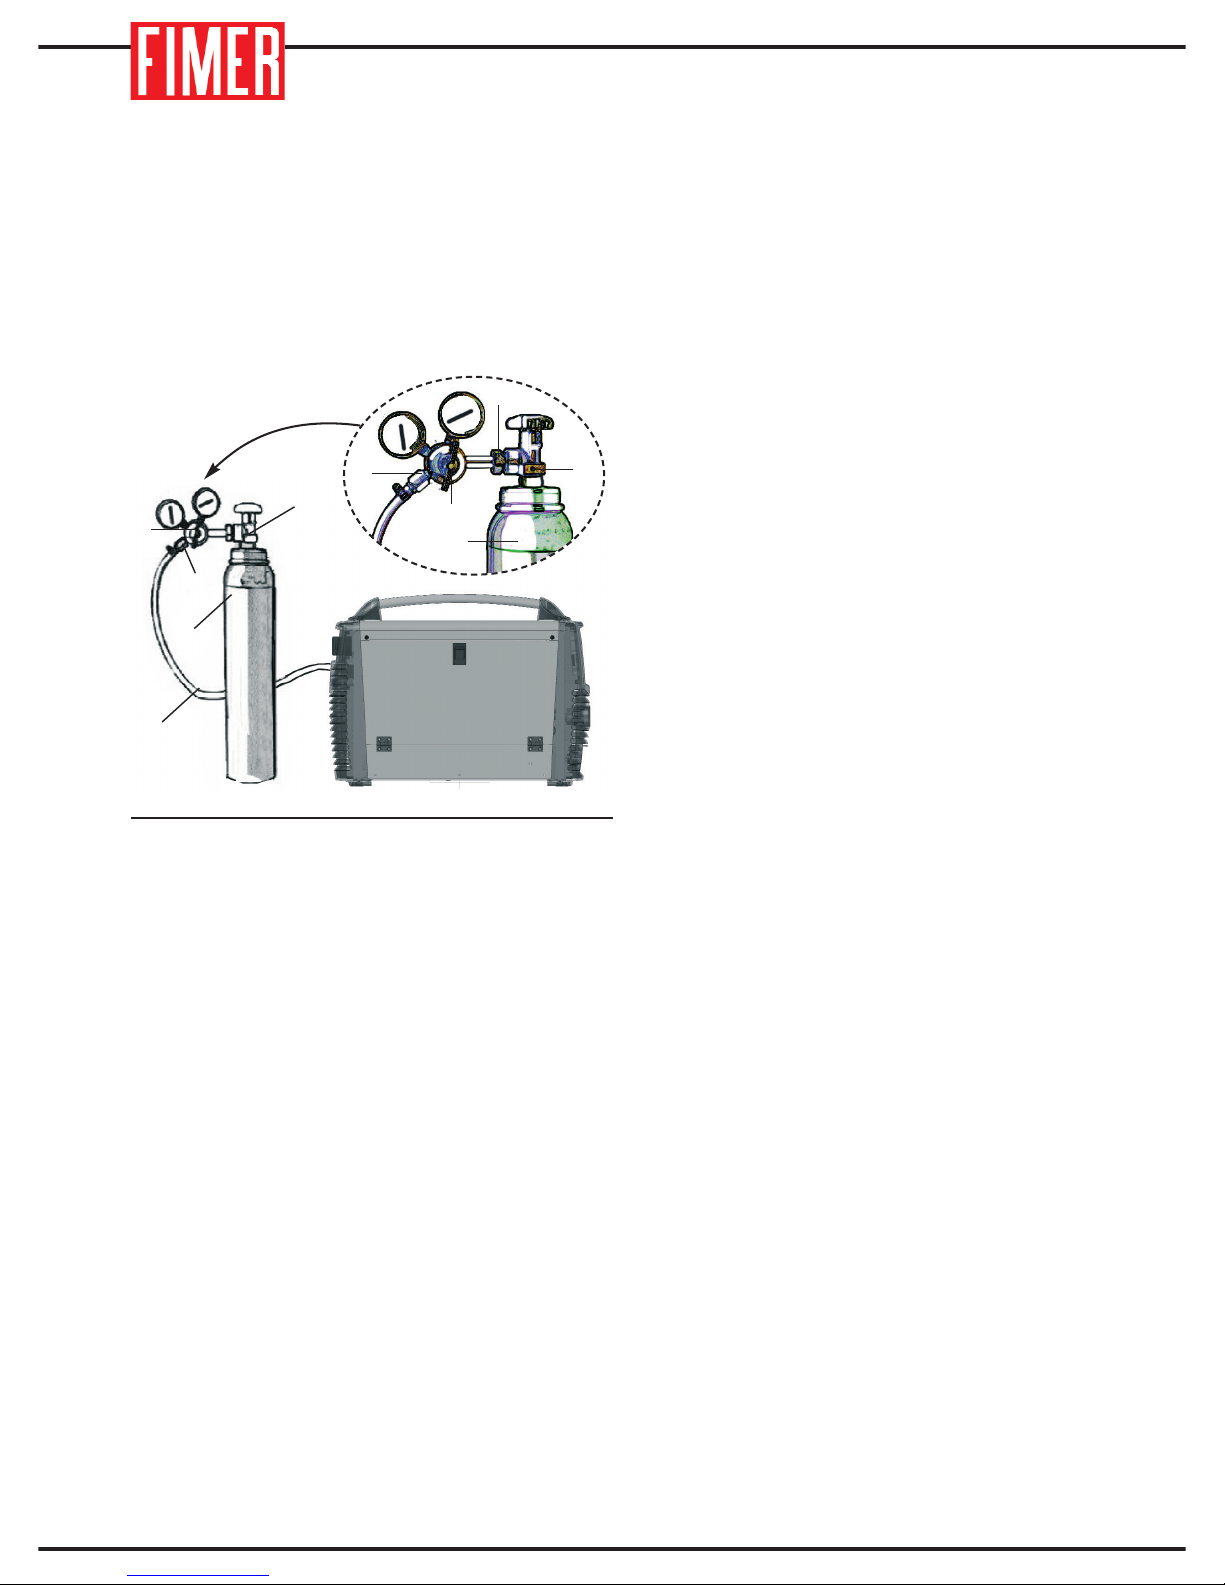
1. Raccorder le régulateur de pression (2) à
la bouteille (3). Serrer l’écrou (6) de
raccordement du régulateur (2) à la bouteille
(3). Veiller à ne pas serrer excessivement
afin de ne pas risquer d’endommager la
vanne (1) de la bouteille.
2. Raccorder le tuyau du gaz (4) au régulateur
(2) en le bloquant avec un collier (5).
3. Connecter l’autre extrémité du tuyau du
gaz (4) au raccord prévu à cet effet à l’arrière
de l’appareil et le bloquer avec un collier.
4. Ouvrir la vanne (1) de la bouteille (3).
Appuyer sur la gâchette de la torche,
contrôler que le gaz sorte correctement.
Attention : Les bouteilles contiennent du
gaz sous haute pression ; les manipuler avec
précaution. Une manipulation inappropriée
peut provoquer de graves accidents. Ne pas
superposer les bouteilles et ne pas les
exposer à une chaleur excessive, aux
flammes ou à des étincelles. Ne pas
entrechoquer les bouteilles. Contacter le
fournisseur pour plus d’informations sur
l’emploi et la maintenance des bouteilles.
Attention : Ne pas utiliser la bouteille si l’on
voit des fuites ou si des pièces sont
endommagées : dans ce cas, informer
immédiatement le fournisseur.
4
3
2
1
6
2
5
1
3
5
Fig.6
Page 23
13
ESPAÑOL
FRANÇAIS
DEUTSCH
ENGLISH
ITALIANO
8. INSTRUCTIONS POUR LE SOUDAGE
8.1 Soudage MIG
N.B. : Ces indications sont fournies à titre
purement indicatif et s’appliquent à des
métaux à souder d’épaisseur allant jusqu’à
environ 4 mm.
Les métaux, l’épaisseur du fil, la connexion,
la position et le gaz de soudage déterminent
le réglage.
Pour effectuer le soudage en mode MIG
manuel, procéder de la façon suivante :
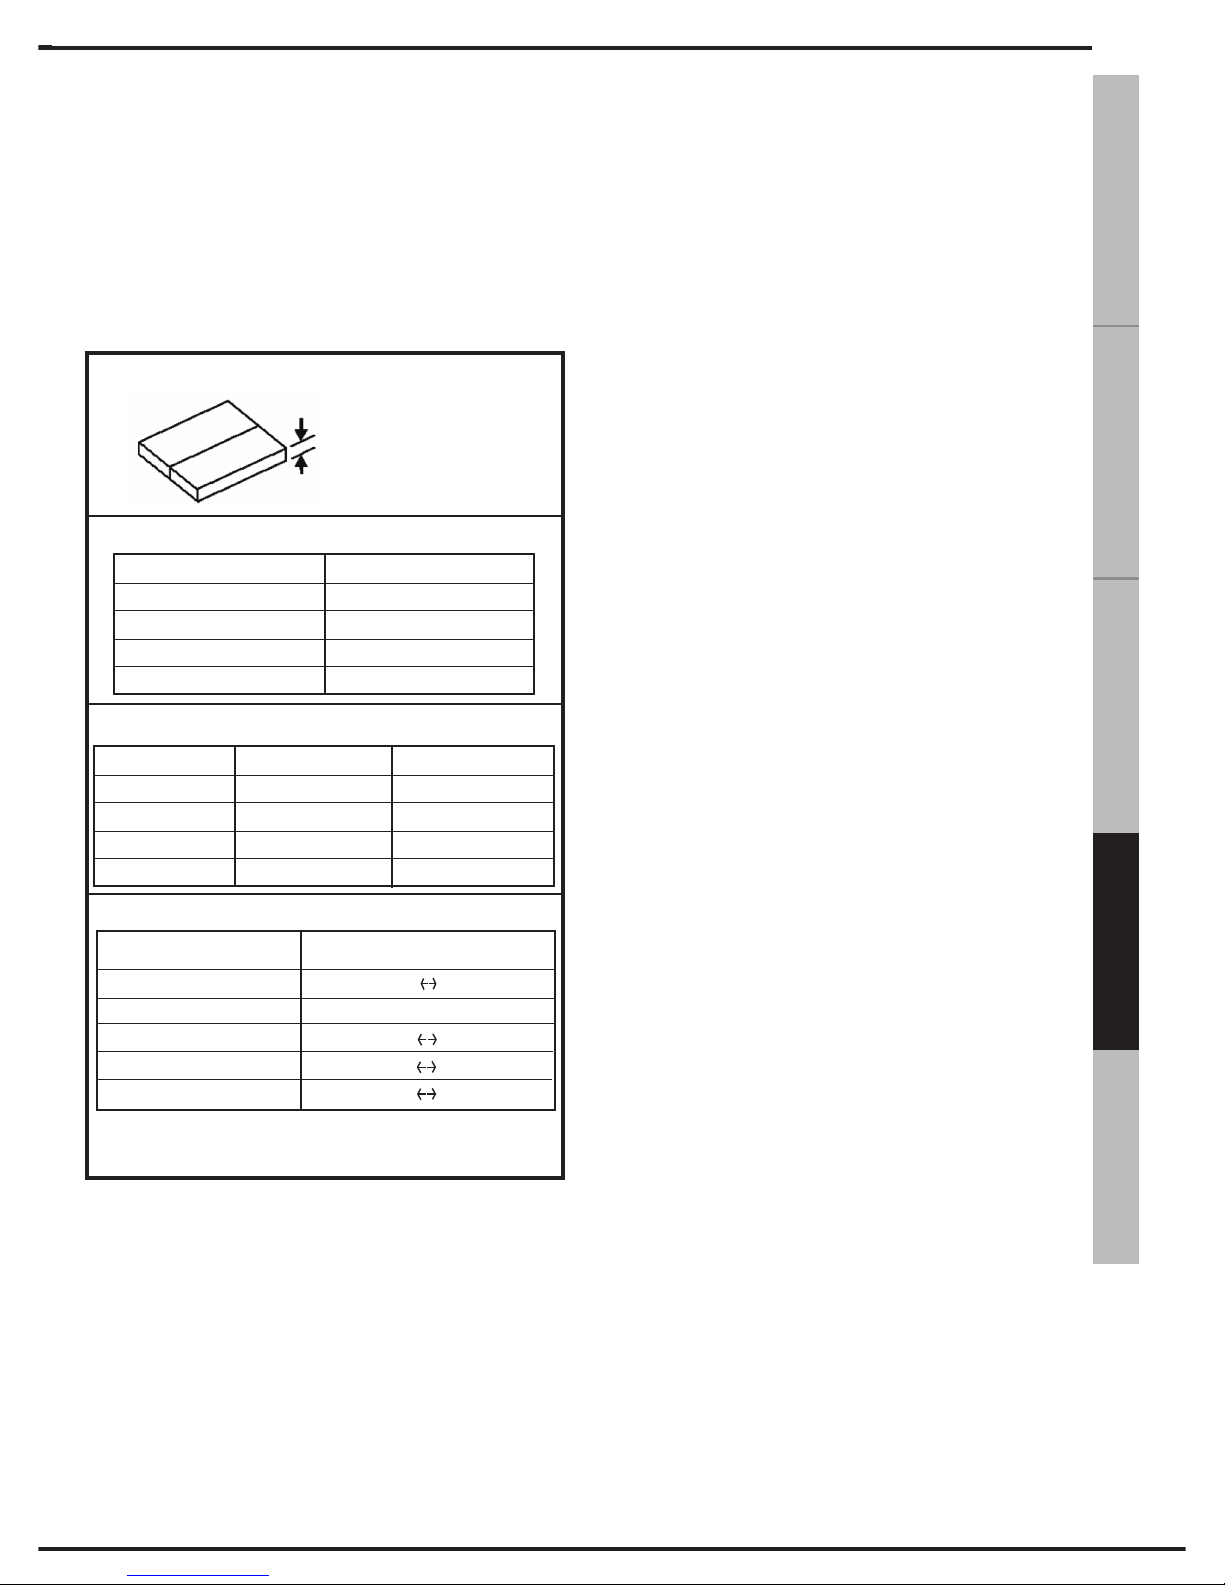
1. Régler le courant de soudage à l’aide du
potentiomètre 8 (fig. 1) en fonction de
l’épaisseur de la pièce à souder et du
diamètre du fil utilisé (phase 1, fig. 7, page
13). L’afficheur 5 (fig. 1) indique la valeur de
courant réglée.
2. Choisir le diamètre du fil en fonction du
courant (phase 2, fig. 7, page 13)
3. Régler la vitesse d’avance en fonction du
diamètre du fil à l’aide du potentiomètre 7
(fig. 1) : quand on tourne le potentiomètre,
l’afficheur 5 visualise la vitesse réglée
pendant environ 2 secondes (phase 3, fig. 7,
page 13).
4. Régler l’inductance électronique en
fonction du métal utilisé : potentiomètre 6
(fig. 1) (phase 4, fig. 7, page 13).
5. Relier la prise de masse à la pièce à
souder.
6. Procéder au soudage en maintenant une
longueur d’arc électrique comprise entre 5 et
10 mm.
7. Éventuellement, corriger la vitesse du fil
(potentiomètre 7, fig. 1). Pour obtenir un
résultat de soudage optimal: régler le
potentiomètre 7 jusqu’à entendre un
bourdonnement fort et régulier (semblable à
de l’huile qui frit).
Nous vous recommandons de faire un essai
de soudage sur une feuille métallique propre,
sans traces de patine, rouille ou peinture.
Pour obtenir de meilleurs résultats, nous
vous recommandons de suivre
également les conseils suivants :
1. Incliner la torche d’environ 45° par rapport
à la pièce à souder. Maintenir la buse du gaz
(fig. 4A) à environ 6 mm de la pièce à
souder.
2. Déplacer la torche avec continuité.
3. Effectuer le soudage avec un petit
mouvement en zigzag, de façon à obtenir un
cordon de soudure de la dimension voulue.
4. Éviter de souder en cas de vent fort. Un
vent trop fort peut disperser le gaz du bain
de soudure et créer une soudure poreuse.
5. Maintenir le fil bien propre : ne jamais
utiliser du fil rouillé.
6. Veiller à ce que le câble de la torche ne se
plie pas et ne s’entortille pas.
7. Lors du changement de la bobine du fil,
nettoyer la gaine guide-fil avec de l’air
comprimé.
8. Éliminer périodiquement la poussière des
bouches d’aspiration de l’air en utilisant de
l’air comprimé à basse pression. Toujours
diriger le jet d’air de l’intérieur de l’appareil
vers l’extérieur, de façon à éviter de
repousser des salissures à l’intérieur du
poste à souder.
Phase 1 : Sélection du courant
Convertir l’épaisseur du métal
à souder en Ampère (A) selon
la proportion suivante
0.025mm = 1A
par ex. 3mm = 125A
Phase 2 : Sélection du diamètre du fil
AMPÈRE (Min-Max)
DIAMÈTRE FIL
40-90 A
0,6mm
60-140A
0,8mm
80-160A
1mm
100-200A
1,2mm
MÉTAL
Réglage inductance électronique
Matériaux ferreux (SG2 SG3)
min med
Acier inox (NI-Cr)
med
Aluminium (Al)
Cuivre-Silicium (Cu-SI3)
Cuivre-Aluminium (CU-Al8)
Phase 3 : Sélection de la vitesse du fil
DIAMÈTRE FIL
Valeur recommandée
0,6mm
1 amp ( 90mm/min)
0,8mm
1 amp ( 50mm/min)
1mm
1 amp ( 40mm/min)
1,2mm
1 amp ( 30mm/min)
VITESSE FIL
90x120=11m/min
50x120=6m/min
40x120=5m/min
30x120=3,5m/min
Phase 4 : Sélection de l’inductance électronique
med max
med max
med max
Figure 7: valeurs de référence de courant, diamètre du fil,
vitesse du fil et inductance électronique
Page 24
14
8.2 SOUDAGE MMA
Fig.8 Courants de soudage en fonction du
diamètre de l’électrode
Pour le soudage MMA, procéder de la
façon suivante :
1. À l'aide du potentiomètre 8 (fig. 1), régler
le courant de soudage en fonction du type
d'électrode et de l'épaisseur de la pièce à
souder (la valeur de courant est visualisée
sur l'afficheur 5). À titre indicatif, la figure 8
reporte les valeurs de courant adaptées aux
différents diamètres d'électrodes : dans tous
les cas, toujours contrôler que l’emballage
des électrodes ne reporte pas des valeurs
différentes.
2. Relier la prise de masse à la pièce à
souder.
3. Positionner l’électrode dans la pince
porte-électrode.
4. Procéder au soudage en maintenant une
distance de 3-4 mm entre l’électrode et la
pièce à souder. Le soudage doit être effectué
avec un petit mouvement en zigzag de façon
à régler l'épaisseur du cordon de soudure à
la dimension voulue.
5. Pour terminer le soudage, interrompre
l’arc en éloignant l’électrode de la pièce.
ATTENTION: en cas d’utilisation
d’électrodes de type "basique", avant de
reprendre un soudage interrompu, il faut
retirer la couverture de protection en excès
en tapotant l’électrode sur une surface
métallique (en cas contraire, il sera
impossible de réamorcer l’arc de soudage).
9. REMPLACEMENT DE LA GAINE
INTERNE DE LA TORCHE
En cas de remplacement de la gaine guidefil, suivre avec attention les instructions
suivantes.
Diamètre (mm)
Courant (A)
1.6
35-50
2.0
40-70
2.5
60-100
3.25
80-140
4.0
120-170
5.0
180-250
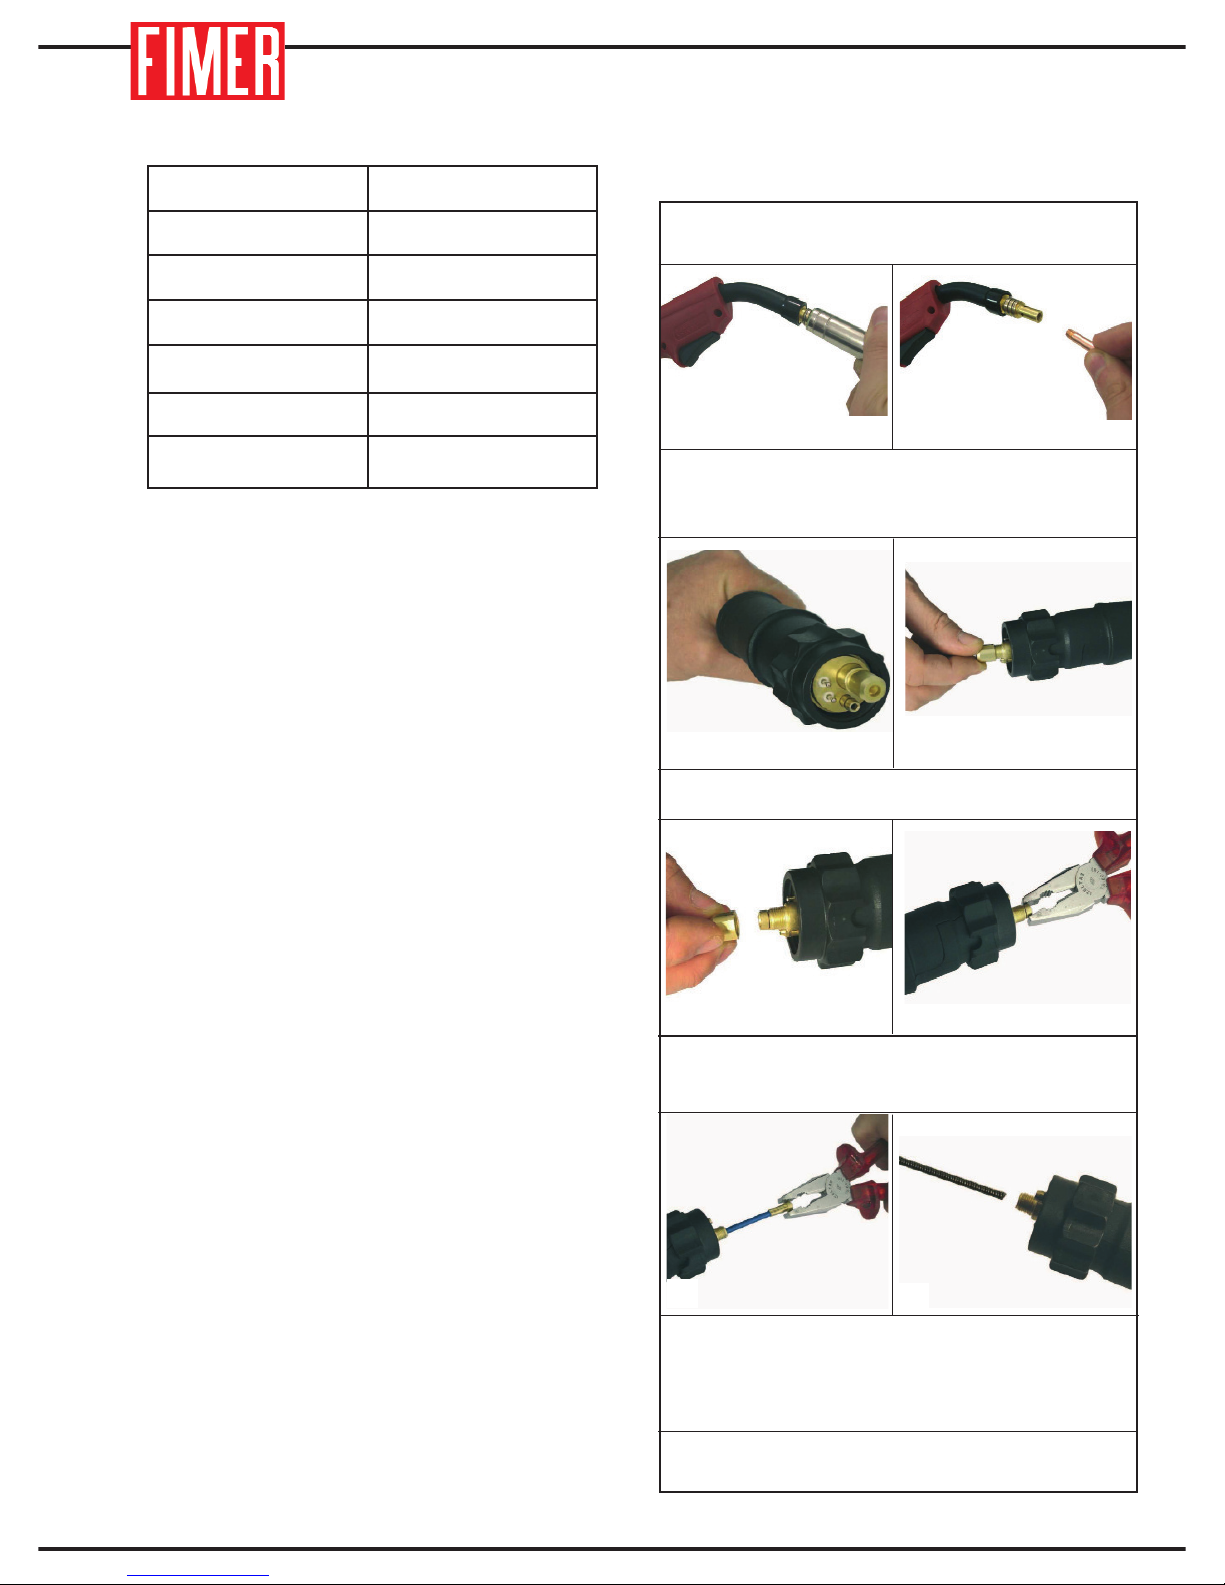
• Côté torche : enlever la buse du gaz (A) ;
• Dévisser le tube contact (B).
• Côté connecteur (C) : dévisser l’écrou
terminal (D, E), puis saisir le bout de la gaine
avec une pince et commencer à l’extraire (F) ;
• Revisser le tube contact (B) sur la torche.
• Compléter le remplacement de la gaine en
revissant la buse du gaz (A).
Figure 9: remplacement de la gaine guide-fil
• Compléter l’extraction de la gaine (G).
• Introduire la nouvelle gaine et la pousser
jusqu’au fond (H).
A
B
C
D
E
F
G
H
Page 25
15
ESPAÑOL
FRANÇAIS
DEUTSCH
ENGLISH
ITALIANO
10. RECHERCHE DES PANNES
Nous énumérons ci-après les problèmes les plus courants que l’on peut rencontrer et les
solutions correspondantes.
INCONVÉNIENT
CAUSE
SOLUTION
Le fil n’avance pas malgré la
rotation du galet d’entraînement.
Alimentation du fil par à coups
ou par intermittence.
Arc éteint.
Cordon de soudure poreux.
Tube contact encrassée.
Souffler avec de l’air, remplacer
le tube contact.
Le serrage de la bobine est
excessif.
Desserrer.
Torche défectueuse.
Contrôler la gaine guide-fil.
Buse du gaz défectueuse.
Remplacer.
Grattons dans la buse du gaz.
Remplacer ou nettoyer.
Gorge du galet d’entraînement
encrassée.
Nettoyer.
Gorge du galet d’entraînement usée.
Remplacer.
Mauvais contact entre la pince
de masse et la pièce à souder.
Serrer la pince.
Court-circuit entre tube contact
et buse du gaz.
Absence de protection gazeuse
à cause d’incrustations dans la
buse du gaz.
Distance ou inclinaison erronée
de la torche.
Débit du gaz insuffisant.
Pièces humides.
Éliminer les incrustations.
La distance entre la torche et la pièce à souder doit être de 5-10mm ;
l’inclinaison doit être au moins de
60° par rapport à la pièce.
Augmenter le débit.
Sécher au pistolet avec un jet d’air
chaud ou avec un autre dispositif
L’appareil est en surchauffe à cause
d’une utilisation excessive et la protection thermique s’est déclenchée.
L’appareil s’arrête brusquement après une utilisation prolongée.
Laisser l’appareil refroidir pen-
dant au moins 20-30 minutes.
Tension du réseau électrique
inférieure à la valeur minimum
admissible.
L’appareil s’arrête et la mention E.Ln apparaît sur l’afficheur.
Contrôler que la rallonge n’est
pas trop longue et/ou de sec-
tion inappropriée.
Nettoyer ou remplacer le tube
contact et la buse du gaz.
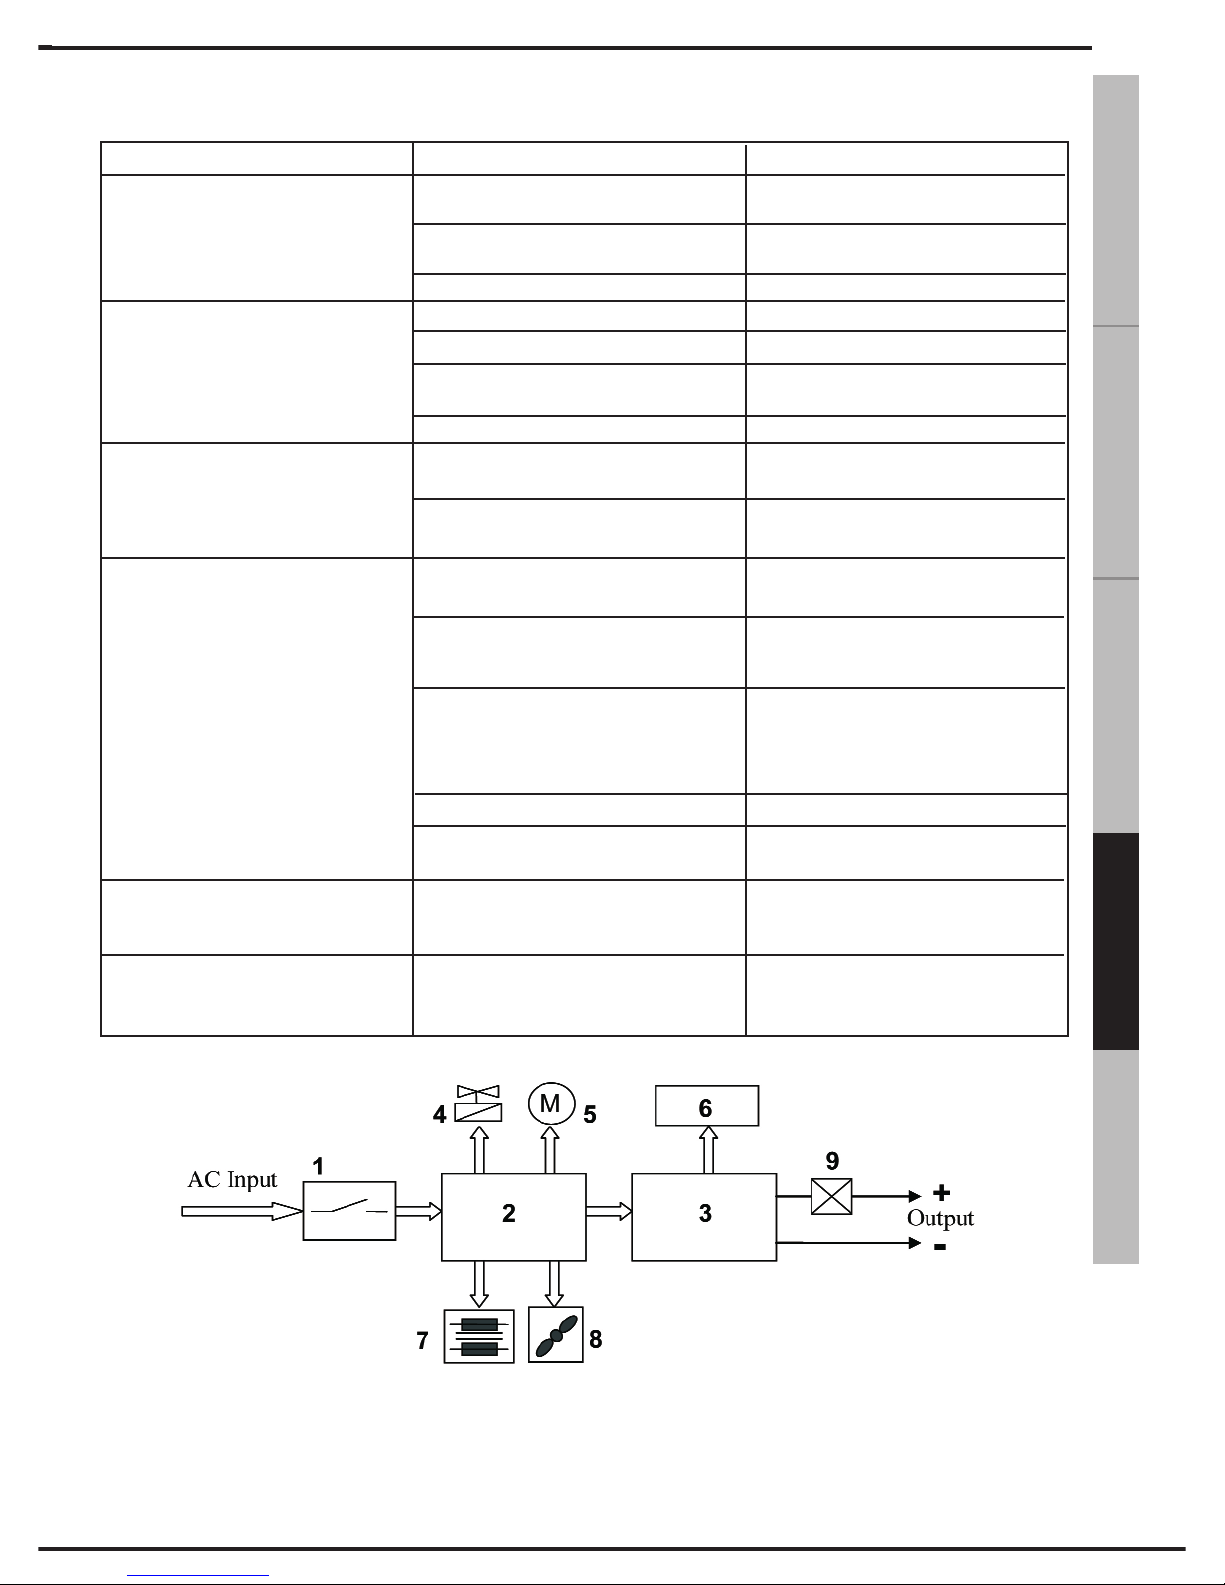
1. Interrupteur d’entrée
2. Carte de puissance d’entrée et contrôle
3. Module de puissance
4. Électrovanne
5. Moteur d’entraînement du fil
6. Afficheur
7. Transformateur auxiliaire
8. Ventilateurs
9. Capteur de courant (monté sur le module 2)
11. DIAGRAMME FONCTIONNEL
Bien verifier que le gaz enployé est
compatible avec le metal soudé
Page 26
16
NOTE:
......................................................................................
......................................................................................
......................................................................................
......................................................................................
......................................................................................
......................................................................................
......................................................................................
......................................................................................
......................................................................................
......................................................................................
Page 27
17
ESPAÑOL FRANÇAIS ENGLISH
ITALIANO
DEUTSCH
Per RAEE s’intendono i rifiuti di Apparecchiature Elettriche ed Elettroniche (AEE) incluse di tutti i componenti,i sottoinsiemi
ed i materiali di consumo che sono parte integrante del prodotto nel momento in cui si assume la decisione di disfarsene.
La Legislazione prevede la suddivisione in 2 categorie principali chiamate RAEE PROFESSIONALI o RAEE DOMESTICI.
Per RAEE PROFESSIONALI s’intendono tutti i rifiuti di apparecchiature elettriche ed elettroniche destinate ad uso prettamente industriale.
Per RAEE DOMESTICO s’intendono tutti i generatori ad alimentazione monofase con corrente di uscita MAX <= 200A
con i loro accessori.
Per lo smaltimento di un RAEE DOMESTICO si avranno 2 possibilita’:
a)Nel caso si decidesse di comprare una nuova apparecchiatura equivalente l’utilizzatore potrà consegnarlo al distribu-
tore il quale dovrà ritirarlo gratuitamente.
b)Dovrà depositarlo nella piazzola Comunale, nel contenitore o apposita area identificata come “RAGGRUPPAMENTO 4”.
Per lo smaltimento di un RAEE PROFESSIONALE alla data di redazione del Manuale di istruzioni non essendo ancora
definitiva l’applicazione della Normativa si prega di contattare il distributore e/o Il costruttore per informazioni in merito allo
smaltimento.
ALLA DATA DELLA REDAZIONE DEL PRESENTE MANUALE D’ISTRUZIONI QUESTE INFORMAZIONI SONO DA
RITENERSI NON DEFINITIVE IN QUANTO SUSCETTIBILI DI POSSIBILI MODIFICHE SECONDO GLI OBBLIGHI
LEGATI AL DECRETO LEGISLATIVO N° 151/2005 CHE OTTEMPERA LA DIRETTIVA 2002/96/CE.
This product contains electrical or electronic materials.
The presence of these materials may, if not disposed of properly, have potential adverse affects
on the environment. Presence of this label on the product means it must not be disposed of in
normal household waste and must be disposed of separately.
As a consumer you are responsible for ensuring that this product is disposed of properly. If your
supplier offers a disposal facility please use it or alternatively contact your local authority/council to find out how to properly dispose of this product.
Nur für EU-Länder
Werfen Sie Elektrogeräte nicht in den Hausmüll
Gemäß Europäischer Richtlinie 2002/96/EG über Elektro- und Elektronik-Altgeräte und Umsetzung in nationales Recht müssen verbrauchte Elektrowerkzeuge getrennt gesammelt und einer
umweltgerechten Wiederverwertung zugeführt werden.
No tirar nuncalos aparatos eléctricos junto con los residuos en general!
De conformidad a la Directiva Europea 2002/96/EC relativa a los Residuos de Equipos Eléc-
tricos o Electrònicos (RAEE) y al acuerdo de la legislaciòn nacional, los equipos eléctricos
deberàn ser recogidos y reciclados respetando el medioambiente.
Como propietario del equipo, deberà informar de los sistemas y lugares apropiados para la reco-
gida de los mismos.
Aplicar esta Directiva Europea protegerà el medioambiente y su salud!
Ne pas jeter les appareils électriques avec les déchets ordinaires!
Conformément à la Directive Européenne 2002/96/EC relative aux Déchets d’Équipements
Électriques ou Électroniques (DEEE), et à sa transposition dans la législation nationale,
les appareils électriques doivent être collectés à part et être soumis à un recyclage
respectuex de l’environnement.
En tant que propriétaire de l’équipement, vous devriez vous informer sur les systèmes
de collecte approuvés auprès nos représentants locaux.
Appliquer cette Directive Européenne améliorera l’environnement et la santé!
No tirar nuncalos aparatos eléctricos junto con los residuos en general!
De conformidad a la Directiva Europea 2002/96/EC relativa a los Residuos de Equipos Eléctricos o Electrònicos (RAEE) y al acuerdo de la legislaciòn nacional, los equipos eléctricos
deberàn ser recogidos y reciclados respetando el medioambiente.
Como propietario del equipo, deberà informar de los sistemas y lugares apropiados para la recogida de los mismos.
Aplicar esta Directiva Europea protegerà el medioambiente y su salud!
Ne pas jeter les appareils électriques avec les déchets ordinaires!
Conformément à la Directive Européenne 2002/96/EC relative aux Déchets d’Équipements
Électriques ou Électroniques (DEEE), et à sa transposition dans la législation nationale,
les appareils électriques doivent être collectés à part et être soumis à un recyclage
respectuex de l’environnement.
En tant que propriétaire de l’équipement, vous devriez vous informer sur les systèmes
de collecte approuvés auprès nos représentants locaux.
Appliquer cette Directive Européenne améliorera l’environnement et la santé!
Page 28
Cod. 910.100.308 REV00
 Loading...