

Page 1
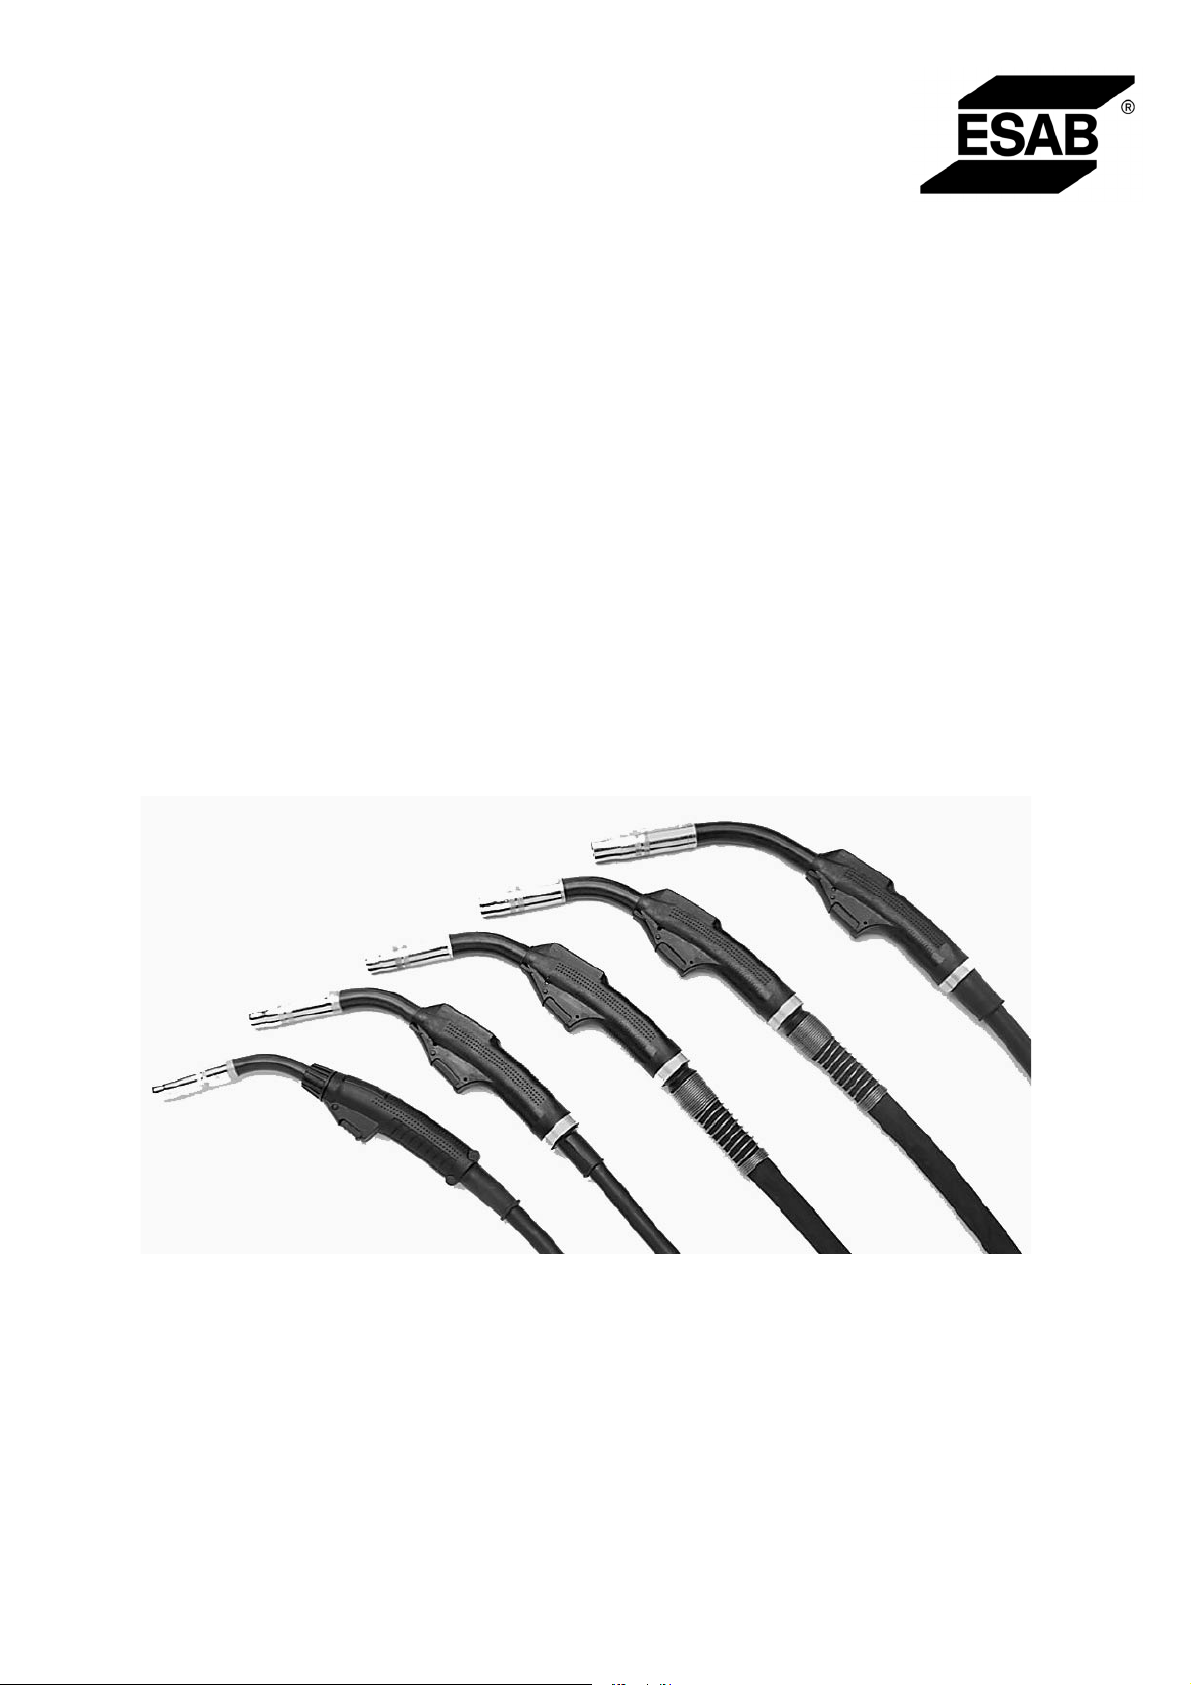
PSF 305, 405, 505,
PSF 405 RS3
PSF 410W- 510W
PSF 410W RS3- 510W RS3
Bruksanvisning
Brugsanvisning
Bruksanvisning
Käyttöohjeet
Instruction manual
Betriebsanweisung
Manuel d’instructions
Gebruiksaanwijzing
Instrucciones de uso
Istruzioni per l’uso
Manual de instruções
Valid from manufacturing week 1050458 870 001 010912
Page 2
SVENSKA 3..............................................
DANSK 9................................................
NORSK 15................................................
SUOMI 21................................................
ENGLISH 27..............................................
DEUTSCH 33.............................................
FRANÇAIS 39.............................................
NEDERLANDS 45.........................................
ESPAÑOL 51..............................................
ITALIANO 57..............................................
PORTUGUÊS 63..........................................
Rätt till ändring av specifikationer utan avisering förbehålles.
Ret til ændring af specifikationer uden varsel forbeholdes.
Rett til å endre spesifikasjoner uten varsel forbeholdes.
Oikeudet muutoksiin pidätetään.
Rights reserved to alter specifications without notice.
Änderungen vorbehalten.
Sous réserve de modifications sans avis préalable.
Recht op wijzigingen zonder voorafgaande mededeling voorbehouden.
Reservado el derecho de cambiar las especificaciones sin previo aviso.
Ci riserviamo il diritto di variare le specifiche senza preavviso.
Reservamo--nos o direito de alterar as especificações sem aviso prévio.
-- 2 --
Page 3
SVENSKA
1DIREKTIV 4.........................................................
2 SÄKERHET 4........................................................
3 INTRODUKTION 5...................................................
4 TEKNISKA DATA 5...................................................
5 SLITDELAR 6.......................................................
5.2 Elektrodledare 6............................................................
5.3 Byte av elektrodledare 6.....................................................
5.4 Gasmunstycke 7............................................................
5.5 Gasskydd 7................................................................
5.6 Gasflödesmätare 7..........................................................
6 DRIFT 8.............................................................
7 UNDERHÅLL 8......................................................
8 RESERVDELAR OCH TILLBEHÖR 8...................................
RESERVDELSFÖRTECKNING 69.........................................
TILLBEHÖR 78.........................................................
TOCs
-- 3 --
Page 4
SE
1DIREKTIV
ESAB Welding Equipment AB, 695 81 Laxå, Sverige, försäkrar under eget ansvar att brännare PSF
305, 405, 505, PSF 410W, 510W, PSF 410W RS3, 510W RS3 från nummer 105 är i överensstämmelse med standard EN 60974--7 enligt villkoren i direktiv (73/23/EEG).
FÖRSÄKRAN OM ÖVERENSSTÄMMELSE
-- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- -- --------
Laxå 2001--01--26
Joakim Cahlin
Vice President
ESAB Welding Equipment AB
695 81 LAXÅ
SWEDEN Tel: + 46 584 81000 Fax: + 46 584 411924
2SÄKERHET
VARNING
BÅGSVETS OCH SKÄRNING KAN VARA SKADLIG FÖR ER SJÄLV OCH ANDRA.VAR DÄRFÖR
FÖRSIKTIG NÄR NI SVETSAR. FÖLJ ER ARBETSGIVARES SÄKERHETSFÖRESKRIFTER SOM
SKALL VARA BASERADE PÅ TILLVERKARENS VARNINGSTEXT.
ELEKTRISK CHOCK -- Kan döda
S Installera och jorda svetsutrustningen enligt tillämplig standard.
S Rör ej strömförande delar eller elektroder med bara händer eller med våt skyddsutrustning.
S Isolera Er själv från jord och arbetsstycke.
S Ombesörj att Er arbetsställning är säker.
RÖK OCH GAS -- Kan vara farlig för Er hälsa
S Håll ansiktet borta från svetsröken.
S Ventilera och sug ut svetsrök och gas från Ert och andras arbetsområde.
LJUSBÅGEN -- Kan skada ögonen och bränna huden
S Skydda ögonen och kroppen. Använd lämplig svetshjälm med filterinsats och bär skyddskläder.
S Skydda kringstående med lämpliga skyddsskärmar eller förhängen.
BRANDFARA
S Gnistor (”svetsloppor”) kan orsaka brand. Se därför till att brännbara föremål inte finns i svetsplat-
sens närhet.
BULLER -- Starka ljud kan skada hörseln
S Skydda öronen. Använd öronproppar eller andra hörselskydd.
S Varna personer i närheten för riskerna
VID FEL -- Kontakta fackman
LÄS OCH FÖRSTÅ BRUKSANVISNINGEN FÖRE INSTALLATION OCH ANVÄNDNING
SKYDDA ER SJÄLV OCH ANDRA!
bg10d1sa
-- 4 --
Page 5
SE
3 INTRODUKTION
PSF 305, 405 och 505 utgör en serie egenkylda svetspistoler av svanhalstyp.
PSF 410W och 510W utgör en serie vattenkylda svetspistoler av svanhalstyp. Pistolerna PSF 405
RS3, 410W RS3 och 510W RS3 är försedda med programväljare för växling av förinställda
svetsprogram. (Förinställningen görs från svetsströmkällan.)
Pistolernas uppbyggnad och vad som är reservdelar framgår av illustrationer och listor på
reservdelsförteckningen.
Svetspistolen finns i olika varianter, se vidare reservdelsförteckningen på sidan 69.
Ett sortiment av olika gasmunstycken, svanhalsar och kontaktmunstycken finns som tillbehör.
ESAB’s tillbehör för pistoler hittar du på sidan 78.
4 TEKNISKA DATA
Svetspistol PSF 305 PSF 405,
405 RS3
Tillåten belastning vid
50% intermittens
Kolsyra CO
Blandgas, Argon
(Al--elektrod)
Tillåten belastning vid
60% intermittens
Kolsyra CO
Blandgas, Argon
(Al--elektrod)
Tillåten belastning vid
100% intermittens
Kolsyra CO
Blandgas, Argon
(Al--elektrod)
Rekommenderat gas-flöde
Elektroddiameter 0.6--1.6 mm 0.6--1.6 mm 0.6--1.6 mm 0.6--1.6 mm 0.6--1.6 mm
2
2
2
330 A 400 A 500 A 500 A 550 A
300 A 350 A 440 A 450 A 500 A
315 A 380 A 475 A -- -285 A 325 A 410 A -- --
-- -- -- 425 A 500 A
-- -- -- 400 A 440 A
10--15 l/min 11- -16 l/min 12--18 l/min 11--16 l/min 12--18 l/min
PSF 505 PSF 410W,
410W RS3
PSF 510W,
510W RS3
Vikt 3.0 m slangpaket 2.5 kg 3.1 kg 3.9 kg 3.0 kg 3.3 kg
Vikt 4.5 m slangpaket 3.3 kg 4.2 kg 5.3 kg 3.9 kg 4.0 kg
intermittensfaktor
Intermittensfaktorn anger den tid i procent av en tiominutersperiod, som man kan svetsa med en viss
belastning utan att svetspistolen överbelastas.
bg10d1sa
-- 5 --
Page 6
SE
5 SLITDELAR
5.1 Kontaktmunstycken
Kontaktmunstyckets håldimension väljs efter elektroddiameter, typ av skyddsgas samt hur hög
strömstyrka som ska användas. Se tillbehör på sidan 78, tabell 1--3.
I första hand väljes kontaktmunstycke med ledning av kortbågetabellen (CO
vid höga svetsdata med Argon eller blandgas, välj efter spraybågetabellen.
). Om kärvningar inträffar
2
5.2 Elektrodledare
Stålspiraltrådledaren som medföljer pistolen som standard kan användas till alla typer av elektroder i
avsedd dimension utom rostfria och de av aluminium.
Teflonbaserade trådledare är lämpliga för svetsning med alla typer av elektroder (Al, Ss, och Fe). För
svetsning med elektroder av Fe och CW grövre än 1,2 mm rekommenderas ej teflonbaserade
trådledare pga av det ökade slitaget. Den teflonbaserad trådedaren har lägre friktion men något
kortare livslängd än en stålspiral.
För att få en tillfredställande trådmatning, välj trådledare enligt tabell 4 på sidan 80.
5.3 Byte av elektrodledare
1. Montera rätt nippel
ESAB Connection EURO Connection
OBS! 2 nipplar medlevereras varje trådledare, 1 för ESAB--anslutning och 1 för
EURO--anslutning.
2. Ta bort gaskåpa och mellanmunstycke.
3. Montera trådledare i slan g p aketet.
a) Vrid anslutningsdelen medurs vid motstånd
b) Trådledaren går in
bg10d1sa
-- 6 --
Page 7
SE
4. Klipp trådledare i rätt längd.
Vid klippning skall svetspistolen vara utsträckt med trådledaren helt inskjuten i den bakre
anslutningen. Klipp trådledaren med ett utstick “X” enligt nedanstående tabell.
Svetspistol Längd Adapter Mått X
PSF 305 3.0 m 0366 394 001 21 mm
PSF 305 4.5 m 0366 394 001 25 mm
PSF 405, PSF 405 RS3 3.0 m 0366 394 002 15 mm
PSF 405, PSF 405 RS3 4.5 m 0366 394 002 21 mm
PSF 505 3.0 m 0366 395 001 21 mm
PSF 505 4.5 m 0366 395 001 21 mm
PSF 410W, PSF 410W RS3 3,0 m 0366 394 002 21 mm
PSF 410W, PSF 410W RS3 4,5 m 0366 394 002 25 mm
PSF 510W, PSF 510W RS3 3.0 m 0366 394 002 20 mm
PSF 510W, PSF 510W RS3 4.5 m 0366 394 002 25 mm
Skarpa kanter är ej tillåtet på insidan av trådledaren efter klippning.
5. Återmontera mellanmunstycke och gaskåpa
6. Montera svetspistolen på maskinen.
5.4 Gasmunstycke
I gasmunstycket finns ett sprutskydd. Det måste sitta på plats vid svetsning för att hindra att
svetssprut fastnar och orsakar kortslutning i svanhalsen.
Ett gasmunstycke med mindre och ett med större öppningsdiameter finns som tillbehör till varje pistol.
Se reservdelslistan.
5.5 Gasskydd
Flera faktorer samverkar till ett bra gasskydd. De viktigaste är:
1. Val av skyddsgas -- Blandgas och Argon kräver större flöde än kolsyra
2. Inställd flödesmängd -- Se Tekniska data (skall mätas vid gasmunstycket).
3. Inställd svetsström -- Hög strömstyrka kräver större gasflöde.
4. Svetsfogens läge -- Vertikalt läge kräver större gasflöde
5. Svetsfogens typ -- Ytterhörnfog kräver större gasflöde än stumfog. Kälfog kräver
motsvarande mindre gasflöde.
6. Rökutsug på pistolen -- Använing av rökutsug ökar behovet av skyddsgas 10--12%
7. Svetspistolens lutning mot
arbetsstycket.
-- Under 45˚ innebär risk för dåligt gasskydd.
5.6 Gasflödesmätare
För mätning av gasflöde finns gasflödesmätare som tillbehör med artikel nummer 0155 716 880.
bg10d1sa
-- 7 --
Page 8
SE
6 DRIFT
Allmänna säkerhetsföreskrifter för handhavande av denna utrustning finns på
sidan 4. Läs dessa innan du använder utrustningen.
7 UNDERHÅLL
En regelbunden vård minskar onödiga och dyrbara driftstopp.
1. Svetssprut i gasmunstycket försämrar gasskyddet och ökar risken för överslag.
--Rensa regelbundet och använd måttlig mängd svetspasta eller svetsspray.
2. Sprutskyddet i gasmunstycket ska bytas när det blivit tunt i sin främre ände.
3. Vid varje byte av elektrodbobin bör svetsslangen lossas från matarenheten och blåsas ren med
tryckluft.
4. Elektrodänden får inte ha skarpa kanter när den förs in i trådledaren. Speciellt viktigt vid
teflonbaserad trådledare.
8 RESERVDELAR OCH TILLBEHÖR
PSF 305/405/505/405 RS3, PSF 410W/510W/410W RS3/510W RS3 är konstruerade och
provade i enlighet med internationell och europeisk standard IEC/EN 60974--7 och EN
60974--7.
Efter utförd service eller reparation åligger det utförande serviceinstans att förvissa
sig om att produkten inte avviker från den ovan nämnda standarden.
Reservdelar och tillbehör beställs genom närmaste ESAB--respresentant, sista sidan på denna
publikation. Vid beställning var god ange produktyp, serienummer samt benämningar och
reservdelsnummer enligt reservdelsförteckning på sidan 69. Detta underlättar expedieringen och
säkerställer korrekt leverans.
bg10d1sa
-- 8 --
 Loading...