

Page 1
Betriebsanleitung
Schweißgeräte mit stufenloser Regelung
Operating Instructions
Welding Transformers and Rectifiers
with Stepless Current Control
Instructions d'utilisation
Appareil de soudure avec réglage en continu
Handleiding
Lasapparaten met traploze instelling
SB 160 C / SB 200 CT
Achtung! Lesen Sie diese Anleitung vor der Installation und Inbetriebnahme aufmerksam durch.
Attention! Carefully read through these instructions prior to installation and commissioning.
Attention ! Prière de lire attentivement la présente notice avant l'installation et la mise en service.
Oppassen! Lees deze instructies voor de installatie en ingebruikname aandachtig door.
115 117 9491 / 2402 - 3.2 / de, en, fr, nl
Page 2
D DEUTSCH ENG ENGLISH
T
KONFORMITÄTSERKLÄRUNG DECLARATION OF CONFORMITY
Wir erklären in alleiniger Verantwortlichkeit, daß dieses Produkt mit
den folgenden Normen übereinstimmt* gemäß den Bestimmungen
der Richtlinien**.
F FRANÇAIS NL NEDERLANDS
DECLARATION DE CONFORMITE CONFORMITEITSVERKLARING
Nous déclarons, sous notre seule responsabilité, que ce produit est en
conformité avec les normes ou documents normatifs suivants* en
vertu des dispositions des directives **
IT ITALIANO ES ESPAÑOL
DICHIARAZIONE DI CONFORMITÀ DECLARACION DE CONFORMIDAD
Noi dichiariamo sotto la nostra esclusiva responsabilità che il presente
prodotto è conforme alle seguenti norme*. in conformità con le
disposizioni delle normative **
PT PORTUGUÊS SV SVENSKA
DECLARAÇÃO DE CONFORMIDADE
Declaramos sob nossa responsabilidade que este produto está de
acordo com as seguintes normas*.de acordo com as directrizes dos
regulamentos **
FIN SUOMI NO NORGE
VAATIMUKSENMUKAISUUSVAKUUTUS SAMSVARSERKLÆRING
Vakuutamme, että tämä tuote vastaa seuraavia normeja*.on
direktiivien määräysten mukainen**
We herewith declare in our sole responsibility that this product
complies with the following standards*
in accordance with the regulations of the undermentioned Directives**
Wij verklaren als enige verantwoordelijke, dat dit product in
overeenstemming is met de volgende normen*
conform de bepalingen van de richtlijnen**
Declaramos bajo nuestra exclusiva responsabilidad, que el presente
producto cumple con las siguientes normas*.de acuerdo a lo
dispuesto en las directrices**
FÖRSÄKRAN OM ÖVERENSSTÄMMELSE
Vi försäkrar på eget ansvar att denna produkt överensstämmer med
följande standarder*. Enligt bestämmelserna i direktiven**
Vi erklærer under eget ansvar at dette produkt samsvarer med
følgende normer*. henhold til bestemmelsene i direktiv**
DA DANSK POL POLSKI
OVERENSSTEMMELSESATTEST OŚWIADCZENIE O ZGODNOŚCI
Hermed erklærer vi på eget ansvar, at dette produkt stemmer overens
ed følgende standarder*. iht. bestemmelserne i direktiverne**
EL ΕΛΛHNIKA HU MAGYAR
∆ΗΛΩΣΗ ΑΝΤΙΣΤΟΙΧΕΙΑΣ MEGEGYEZŐSÉGI NYILATKOZAT
∆ηλώνουµε µε ιδία ευθύνη ότι το προϊόν αυτό αντιστοιχεί στις
ακόλουθες προδιαγραφές*
σύµφωνα µε τις διατάξεις των οδηγιών**
Oświadczamy z pełną odpowiedzialnością, że niniejszy produkt
odpowiada wymogom następujących norm*.według ustaleń
wytycznych **
Kizárólagos felelősségünk tudatában ezennel igazoljuk, hogy ez a
termék kielégíti az alábbi szabványokban lefektetett
követelményeket*.megfelel az alábbi irányelvek előírásainak**
SB 160 C - SB 200 C
* EN 50060; EN 55014 (1993); DIN EN 61000-4-1 (1993), EN 60974-1
** 89/336/EWG, 73/23/EWG
Dipl. Ing. Jürgen Kusserow
Vorstand
ELEKTRA BECKUM AG – Daimlerstraße 1 – 49716 Meppen
Tel.: +49 59 33 80 20
1000965/ 00
Page 3
Sommaire
1 Caractéristiques techniques
2 Mise en service d'un appareil à courant d'éclairage
2.1 Mise en service d'un appareil Elektra Beckum-Kombi pour 230/400 V
(courant pour éclairage, courant alternatif)
3 Ce qu'un utilisateur d'un appareil de soudure a besoin de savoir
3.1 Rapide tour d’horizon sur les électrodes et leur correcte utilisation
3.1.1 Désignation des électrodes selon la norme DIN 1913
3.1.2 Fonctions des gaines de bâton d'électrodes
3.1.3 Classification des électrodes
3.1.4 Applications liées à certaines électrodes
3.1.5 Amorçage et allumage de l’arc
3.1.6 Positions de soudure selon DIN 1921
4 Conseils concernant la soudure en soi
4.1 Types de soudure
4.2 Cordons défectueux et causes possibles - Exemple des cordons d’angle
5 Caractéristiques exigées pour les accessoires et leur entretien
6 Schémas électriques
Vous avez un appareil de soudure de grande qualité. Avec lui, vous bénéficiez d'un appareil de soudure puissant
développé par des spécialistes et bénéficiant de nos expériences accumulées au cours des ans. Si vous avez
choisi un appareil pour les buts d'utilisation correspondant, vous pourrez en profiter pendant longtemps.
Les transformateurs ont un centre conducteur de grandes dimensions dont le noyau est fait en métal avec une
isolation de grande qualité pour réduire autant que possible les courants de Foucault et les pertes d'inversion
d'aimantation.
F
Lors de l'utilisation de cette appareil, il faut observer les recommandations suivantes.
Indication : Procédés de soudures et de coupe et procédés associés UVV 260 (VB 915)
Garantie produit/Garantie
L'utilisation de l'appareil de soudure n'est pas autorisé dans un environnement d'installations de traitement
de données (ordinateurs) !
Tous les travaux et utilisations non mentionnés ici sont soumis à l’autorisation écrite de la société
Elektra Beckum AG, B.P. 1352, D-49703 Meppen.
Pour tout problème lié à la garantie, veuillez vous adresser à votre revendeur spécialisé.
Les travaux sous garantie sont effectués en principe par nous ou par des ateliers techniques recommandés par
nous. En dehors de la période de garantie, vous pouvez faire effectuer des réparations par des entreprises
spécialisées.
Veuillez conserver les factures des réparations effectuées !
Sous réserve de modifications techniques !
Nous conseillons en tout cas le suivi d'une formation de soudeur auprès une école technique reconnue.
22
Page 4
1 Caractéristiques techniques
Type SB 160 C SB 200 CT SB 200 CT
Tension secteur 230/400 V 240 V 230/400 V
Fréquence secteur 50/60 Hz 50 Hz 50/60 Hz
Réglage par degré en continu en continu en continu
Tension à vide max. 230/240 V 32 - 38 V 47 - 55 V 31 - 39 V
Tension à vide max. 400 V 38 - 46 V 41 - 50 V
Protection par fusibles 230/240 V T 16 A T 32 A T 16 A
Protection par fusibles 400 V T 16 A T 20 A
Classe d'isolant H H H
Type protecteur IP 21 IP 21 IP 21
Zone de réglage en continu à 230/240 V 30 - 110 A 70 - 180 A 20 - 110 A
Zone de réglage en continu à 400 V 65 - 155 A 60 - 180 A
Type de refroidissement S F F
Electrodes pouvant souder à 230/240 V 1,6 - 2,5 mm 2,0 - 4,0 mm 1,6 - 2,5 mm
Electrodes pouvant souder à 400 V 2 - 3,25 mm 2 - 4,0 mm
2 Mise en service d'un appareil à flux électrique lumineux
Cette appareil doit être utilisé avec un interrupteur à dispositif de protection à courant de défaut avec une
interruption pour courant de défaut à 30 mA.
Des conducteurs de raccordement endommagés doivent être remplacés sans délai par un service technique
spécialisé en électricité.
Le fonctionnement avec des câbles de raccordement endommagés présente un risque de mort et est donc
interdit.
Les enfants ne doivent pas utiliser cet appareil.
Il se branche sur le réseau électrique alternatif classique 230/240 V. Cet appareil peut se brancher sur n’importe
quelle prise électrique classique. Le circuit électrique alimentant la prise de branchement doit être protégé par
un protecteur à action retardée de 16 A (T 16 A). La mise en service d’autres appareils électriques sur le même
circuit électrique est possible mais limitée pendant les travaux de soudage.
Les câbles de soudure et de mise à la masse sont solidement raccordés à l'appareil. La polarité ne joue aucun
rôle pour les transformateurs pour soudure car la soudure est effectuée avec du courant alternatif.
Fixer la pince de masse sur une partie nue de la pièce à souder, si possible pas trop loin de l'endroit à souder.
Le support d'électrode sert de prise pour l'électrode de soudage.
Vous pouvez maintenant régler en continu avec la roue à main le courant de soudage.
S'il n'y a pas une prise à proximité immédiate et que vous avez besoin d'une rallonge, faites attention à ce que
la section du conducteur soit d'au moins de 2,5 mm2. Le câble doit être aussi complètement déroulé car sinon
il s'échaufferait et le courant de soudure serait sensiblement réduit à cause de l'augmentation de la résistance.
Il est aussi possible de rallonger le câble de soudage. Dans ce cas, la section doit être supérieure à celle du câble
de soudage fourni. Chaque appareil est protégé contre une surcharge par un interrupteur thermique. Si l'appareil
est en surcharge, l'interrupteur thermique coupe le courant du transformateur de soudage. Après une petite
période de refroidissement, l'appareil se remettra automatiquement sous tension et sera de nouveau prêt à
fonctionner. Avec les transformateurs comprenant un SOUFFLEUR-TURBO, le souffleur se mettra
automatiquement en marche pour augmenter la durée de fonctionnement.
3 Ce qu'un utilisateur d'un appareil de soudage a besoin de savoir
Tout poste de soudure est sensible à la poussière, à la saleté ou aux copeaux métalliques. Veiller particulièrement
à ce que la grille d’admission d’air du ventilateur ne soit jamais obstruée. Une soudure doit relier deux pièces de
façon à ce qu'elles ne forment plus qu'une pièce. Avant tout travail de soudure, éliminer la saleté, la rouille, la
graisse et les restes de peinture des endroits à souder. Enlever également systématiquement le laitier issu des
soudures précédentes. Fixer la pince de masse sur une partie nue de la pièce à souder. Pour garantir le meilleur
courant qui soit, vérifier le bon branchement et le bon état de tous les câbles.
Serrer l’extrémité nue de l’électrode dans la rainure prévue sur son support. Vous trouverez avec l'appareil un
équipement de soudage comprenant un masque et un marteau. Le hublot sert à filtrer les rayons nocifs (UV et
IR). La vitre transparente sert à protéger le hublot contre les projections de soudure et contre toute détérioration.
Pour enlever le laitier, utiliser impérativement des lunettes de protection (contre les projections de soudure,
coupantes et chaudes). Selon le type d’électrode utilisée et la sensibilité des yeux, les verres de protection
existent en plusieurs teintes.
23
Page 5
Normalement, on utilise pour des électrodes de Ø de 1,5 à 4 mm des hublots de la classe DIN 9, pour des électrodes
de plus de Ø 4 mm, la classe DIN 10.
Le tableau ci-dessous vous indique le courant approprié selon l’électrode utilisée :
Tableau (1): Ampère(A) Ø Electrode Epaisseur de matériau
en mm en mm
25 - 50 1,0 - 2,0 1,0 - 2,0
50 - 100 2,0 - 2,5 2,0 - 4,0
100 - 140 2,5 - 3,25 4,0 - 8,0
140 - 220 3,25 - 5,0 8,0 - 12,0
220 - 300 5,0 - 6,0 12,0 - 20,0
Impératif : ne jamais utiliser une électrode trop grosse.
A titre indicatif, il faut compter environ 40 A par mm du Ø de l’âme de l’électrode. Selon les électrodes, l’épaisseur du
matériau et la situation du cordon de soudure, la valeur obtenue peut être réduite ou augmentée.
Les appareils fonctionnent aussi sans problème dans le domaine des tôles fines à partir de 1,0 mm d'épaisseur. Ce que
l’utilisateur appréciera. La maniabilité associée à une exécution robuste est également un des grands avantages de
ces appareils.
3.1 Rapide tour d’horizon sur les électrodes et leur correcte utilisation
Pour obtenir une soudure de qualité, les électrodes doivent toujours être stockées dans un endroit sec. Les
électrodes mouillées doivent être séchées au four entre 200°C et 300°C pendant 0,5 heures.
Les électrodes Kb doivent être systématiquement séchées au four entre 200 et 300 °C durant jusqu'à 3 heures
avant utilisation (des atomes d'hydrogène causent des défauts de soudage).
L’identification des électrodes obéit à la norme DIN 1913.
La désignation des électrodes par le fabricant obéit à cette norme et est contrôlée par un bureau de contrôle. Cette
désignation figure sur l’emballage des électrodes.
3.1.1Désignation des électrodes selon la norme DIN 1913
Exemple de désignation :
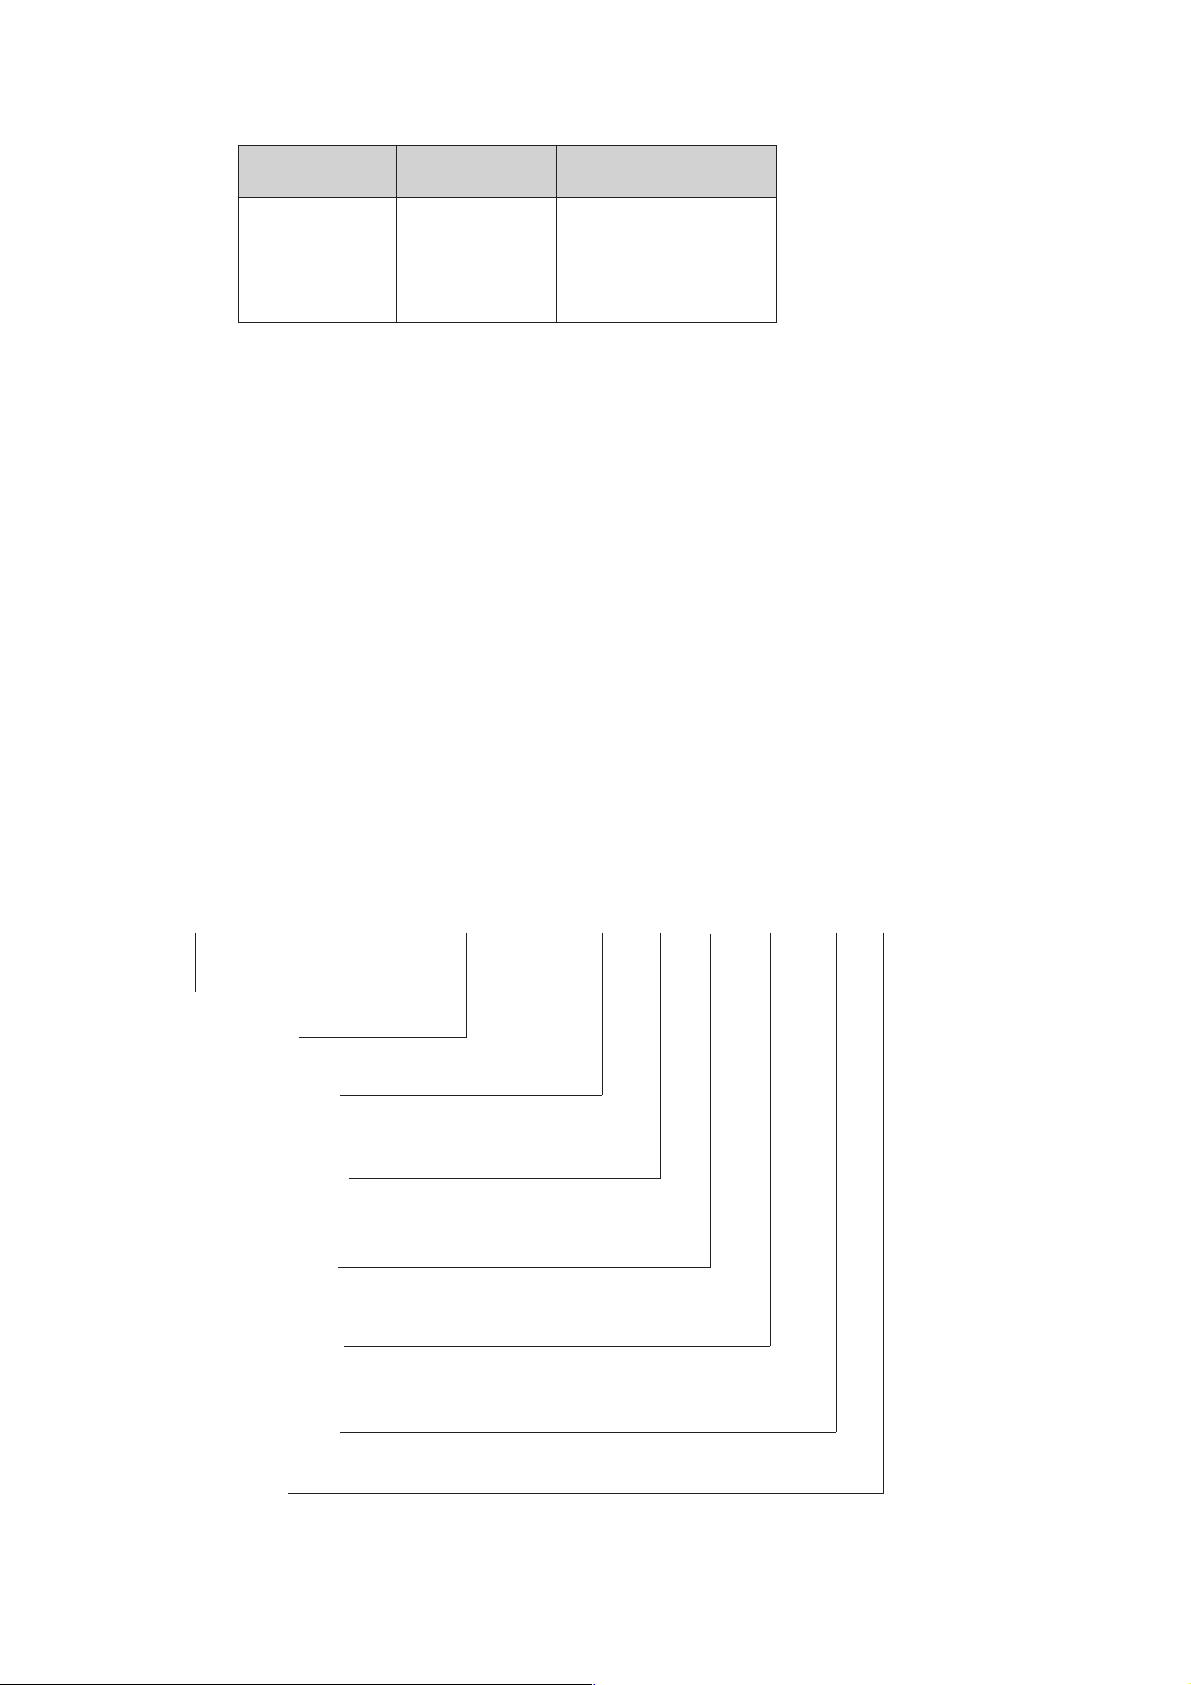
Electrode type baguette DIN 1913 - E 43 3 2 AR 7
Norme livraison
N°norme DIN
Code pour soudure
manuelle à l’arc
Code pour résistance
à la traction, limite
d'élasticité et dilatation
Code pour énergie de
choc 28 J minimum
Code pour haute
énergie de choc 47 J
minimum
Désignation du type
de l’enrobage
Code de classe
24
Page 6
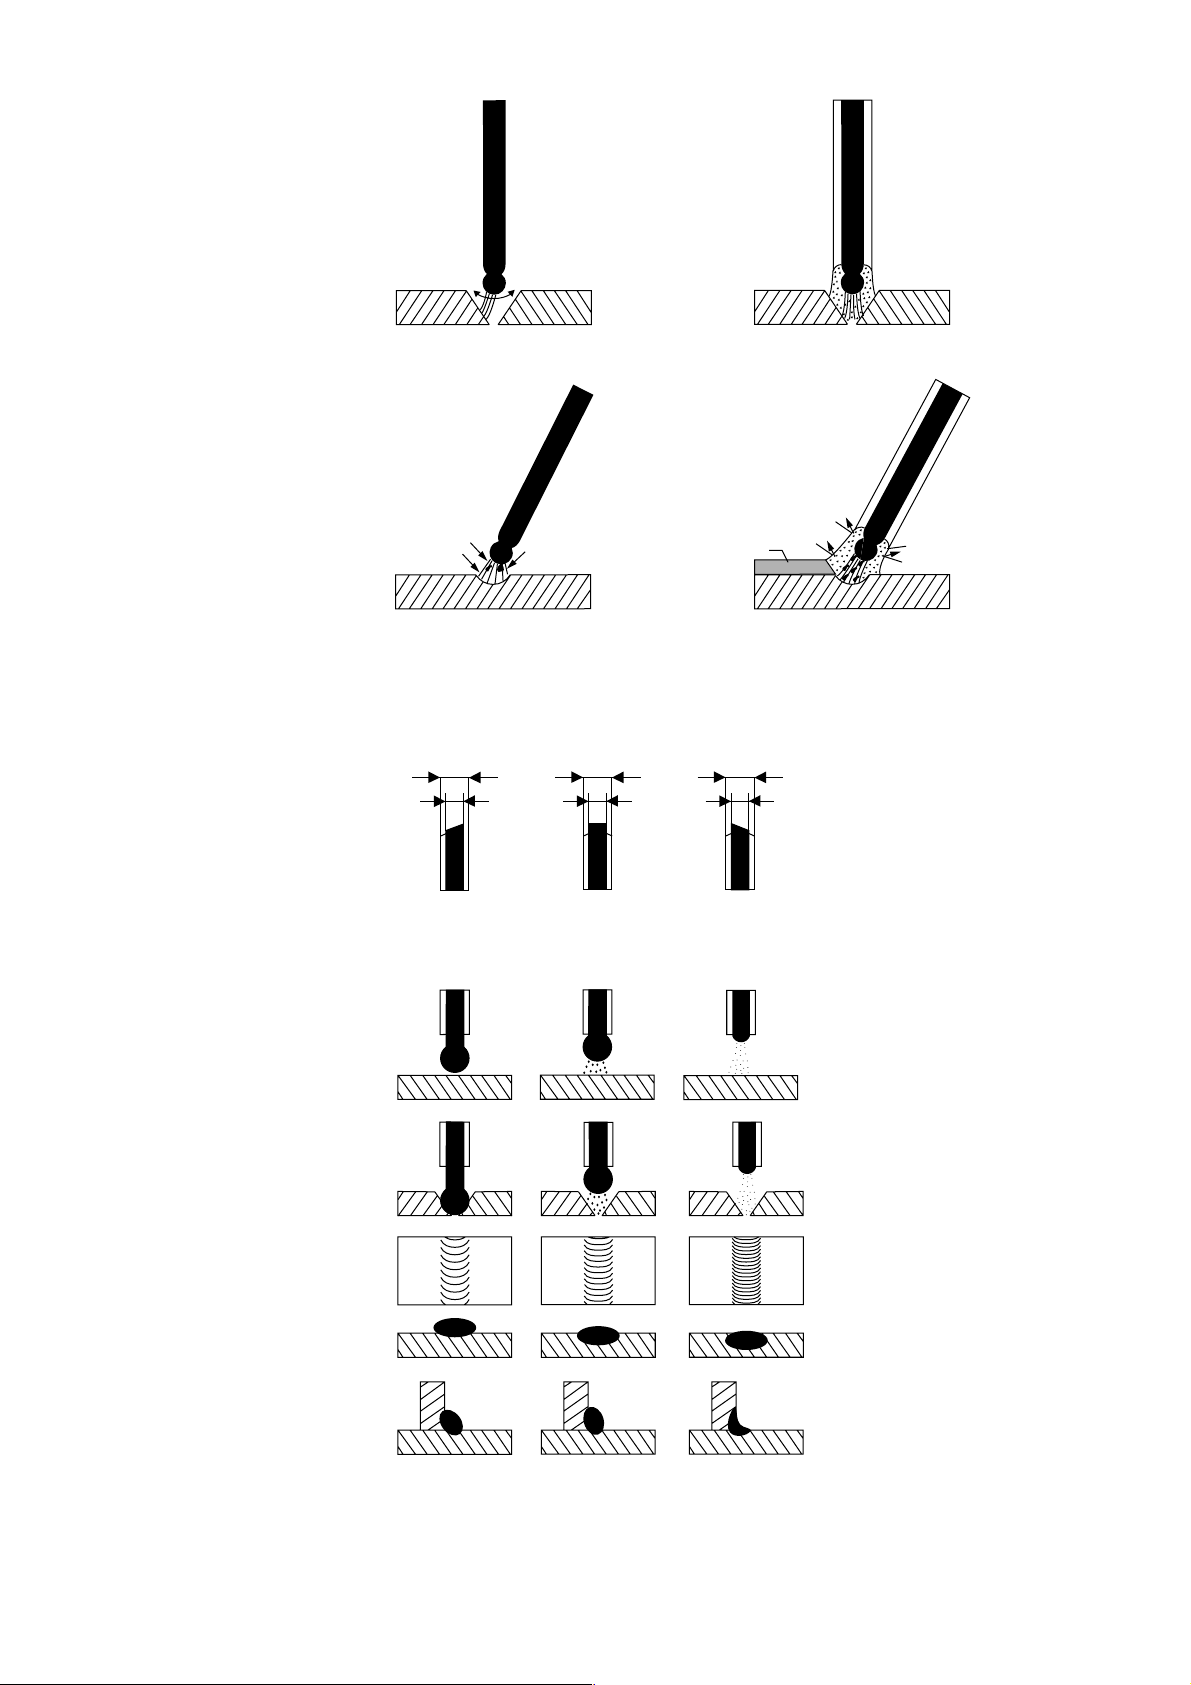
3.1.2Rôles de l’enrobage de l’électrode
Stabiliser l’arc et ioniser
le champ de l’arc
électrode non enrobée
électrode enrobée
Protéger la soudure
contre l’oxygène et
l’azote contenus dans
l’atmosphère
Cette protection est donnée par la formation de gaz inertes et de laitier lors de la fonte de
l’électrode.
Compenser la combustion des éléments d’alliages
Électrodes selon DIN 1913
Epaisseur de l’enrobage
arc instable
électrode non
enrobée
D
d
électrode
enrobée
laitier
DD
dd
arc stable
doche de gaz
protecteur
fin
D = 1,2 · d
Dépôt de matière
Capacité à combler des fentes
Aspect du cordon de soudure
Pénétration
Types d’enrobage
A enrobage acide
R enrobage rutile (fin et moyen)
RR enrobage rutile (gros)
AR enrobage acide rutilique (type mélangé)
C enrobage cellulose
moyen
D > 1,2 · d
mais < 1,55 · d
=
R(C) enrobage rutile-cellulose (moyen)
RR(C) enrobage rutile-cellulose (gros)
B enrobage basique
B(R) enrobage basique avec éléments non basiques
RR(B) enrobage rutile-basique (gros)
gros
D > 1,55 · d
25
Page 7
3.1.3Répartion par classes des électrodes
suivant le tableau 3 DIN 1913
Code pour la position de soudage suivant le
tableau 4 DIN 1913
Classe
2
3
4
5
6
7
8
9
10
11
12
Électrode
A 2
R 2
R 3
R(C) 3
C 4
RR 5
RR(C) 5
RR 6
RR(C) 6
A7
AR 7
RR(B) 7
RR 8
RR(B) 8
B 9
B(R) 9
B 10
R(R) 10
RR 11
AR 11
B 12
B(R) 12
Epaisseur
enrobage
fin
moyen
gros
(électrodes
hautes
performances)
Position
soudure
1
2 (1)
1
2
1
2
1
2
1
2
4 (3)
Code Position soudure Lettre repère
position de soudure
1 toutes w, h, hü, s, f, q, ü
2 toutes sauf descendante w, h, hü, s, q, ü
3 en berceau, w
cordon d'angle
en berceau w
horizontale h
4 en berceau w
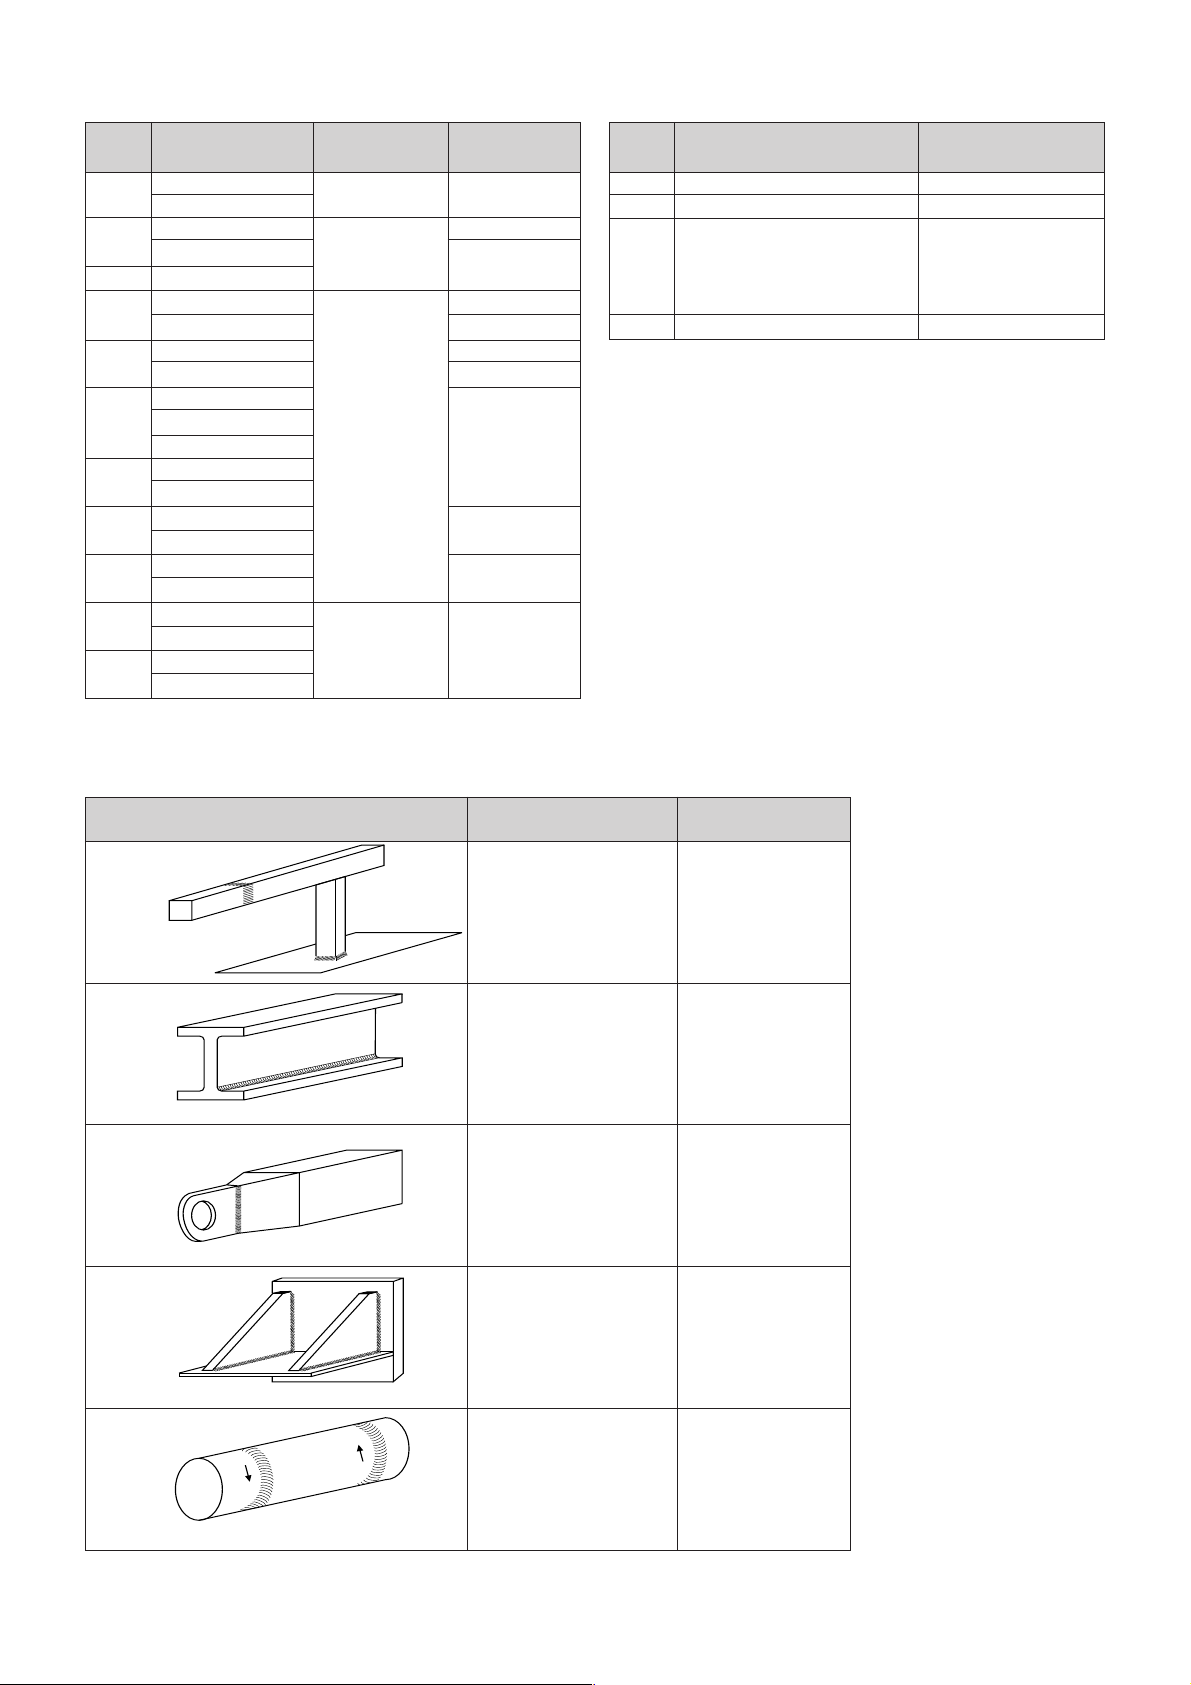
3.1.4Applications liées à certaines électrodes
Pièce
Soudure à réaliser
Cordons en bout et
d'angle sur profilés
creux à parois fines
en porte-à-faux.
Cordons d'angle avec
a = 5 mm sur des
éléments por-teurs
longs en tôle en
position h ou w
Double cordon en V
sur barres de traction
avec matériau forte
épaisseur en position
w
Cordons d'angle sur
consoles en tôle 10
mm en porte-à-faux
Type d'électrode
RR 6
RR 8
RR 11
AR 11
B 10
RR(B) 7
RR(B) 8
Soudure 1
Soudure 2
Cordons en bout sur
canalisation (pipelines) en porte-à-faux
26
Cordon 1:
C 4
Page 8
Selon l’enrobage, les électrodes peuvent être classées en différents types comme suit :
Initiales de type
Bennung ou type de
caractère de
l'enrobage
O
Électrode nue
mat. stabilis. de l‘arc
finement réparties
OO
Électrode à âme
mat. stabilis. de l’arc
(âme)
N
Type oxyde de
titane
Forte teneur en ox.
de tit
Type acide
Forte teneur en
oxyde de métaux
lourds
Type laitier
Elim. Laitier
laitier en qté.
négligeable
laitier en qté.
négligeable
couche de laitier
répartie uniform,
poreuse, dense à
alvéolée
facile à élim.
couche laitier
répartie uniform,
poreuse, alvéolée
très facile à élim.
Pénétration
Capacité à combler
des fentes
plate
très bonne
mi-prof. à profonde
très bonne
mi-prof.
très bonne à bonne,
dépend de l’ép. de
l’enrobage
profonde
moyenne
Niveau de maîtrise
technique requis
plus difficile à
souder que tous les
autres types
d’électrodes
légèrement plus
facile à souder que
les électrodes nues
plus l’enrob. est
épais, plus les
cordons d’angle
sont faciles à souder
plus l’enrob. est
épais, plus les
cordons d’angle
sont faciles à souder
utilisation
très grosse accum,
faibles tensions
thermiques,
étirement faible
grosse accum.
faibles tensions
thermiques,
étirement faible.
idéal pour fonds de
chanfrein
util. multiple, pour
aciers diff. à souder,
tôles minces
pour aciers diff. à
souder, ajustement
précis nécessaire
Aspect cordonDonnées typiques
surépaisseur,
écailles grossières
surépaisseur,
écailles grossières
faible surép. à plan,
écailles fines à
moyennes
plan, écailles finesEs
Ox
Type oxydant
Forte teneur en
oxydes de fer
Kb
Type enrobage
basique
Forte teneur en
calcium ou autres
carbonates bas.
Ze
Type cellulose
Forte teneur en
éléments
organiques
couche laitier
répartie uniform,
dense et épaisse
très facile à élim.
couche laitier
épaisse
encore facile à élim.
légère couche laitier
mince, le + souvent
à solidif. rapide
facile à élim.
plate
très faible
mi-prof.
bonne
profonde
très bonne
facile à utiliser,
cordons d’angle
possibles
uniquement en
position berceau
nécessite un peu
d’entraînement,
notamment pour la
mise en place/retrait
de l’électrode
facile à utiliser car
laitier en petite qté,
fort dégagement de
fumée
pour acier sans
alliages à faible
teneur en carbone,
ajustement précis
nécessaire
idéal pour souder
des sections
épaisses et des
constructions
rigides, pour aciers
à forte teneur en
carbone, pour acier
thermo
pour soudures en
porte-à-faux,
ajustement moyen
creusé.
écailles très fines
faible surép.,
écailles moyennes
failble surép.,
écailles
Outre les électrodes figurant sur le tableau ci-après, il existe encore des types spéciaux identifiés So, auxquels
appartiennent, entre autres, les électrodes en fonte spéciale.
En cas d'achats d'électrodes Kb et So, il faut s'assurer qu'elles sont adaptées au courant alternatif. En ce qui concerne
les niveaux de qualité proposés, plus le chiffre est élevé, plus la qualité est bonne. Pour les aciers communs (aciers
37 à 52), les classes VII à IV sont les plus appropriées.
La lettre figurant en suffixe de la désignation codée des électrodes indique l’épaisseur de l’enrobage.
d = enrobage fin
m = enrobage moyen-gros
s = enrobage très gros
27
Page 9
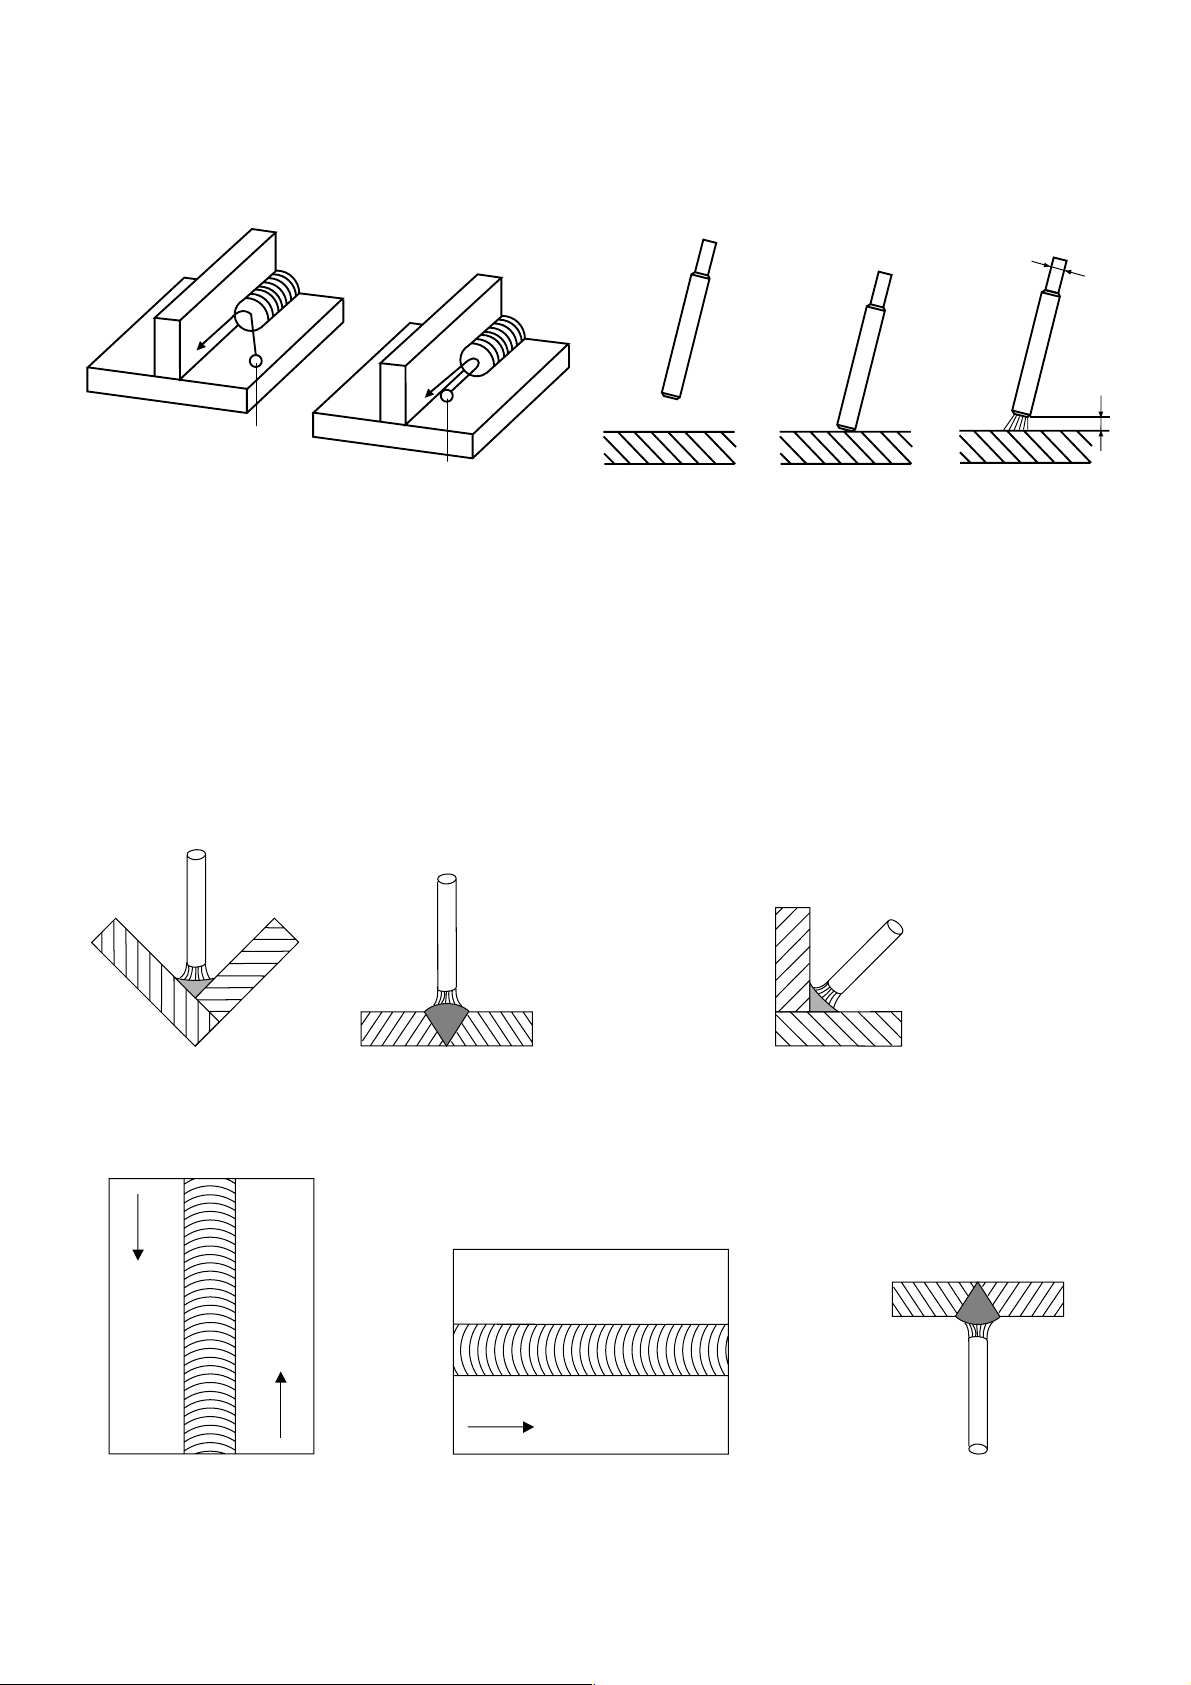
3.1.5Amorçage et allumage de l’arc
Point d’amorçage
L’amorçage de l’arc doit toujours être réalisé au niveau de la rainure de soudage.
Le point d’amorçage doit ensuite être bouché et donc fondu pour éviter tout risque d’arrachement.
Amorçage
d
mauvais
point
d'amorçage
bon
point
d'amorçage
Tension à vide
Tension en
court-circuit 3 à 5 V
Tension de
service 20 à 30 V
Longueur de l’arc
La longueur de l’arc a, autrement dit la distance entre l’électrode et la pièce à souder doit être la suivante :
Électrodes enrobées type R, RR, A et C = 1,0 · d,
Électrodes enrobées type B = 0,5 · d,
Un arc excessivement long entraîne la diminution de la pénétration, l’augmentation du souffle électrique et peut être
à l’origine, notamment avec des électrodes enrobées basiques, de cordons poreux.
3.1.6Positions de soudure selon DIN 1921
ww
a
f
s = montante
f = descendante
w = de niveau
s
q
q = transversaleü
h
h = horizontale
ü
ü = au plafond
28
Page 10
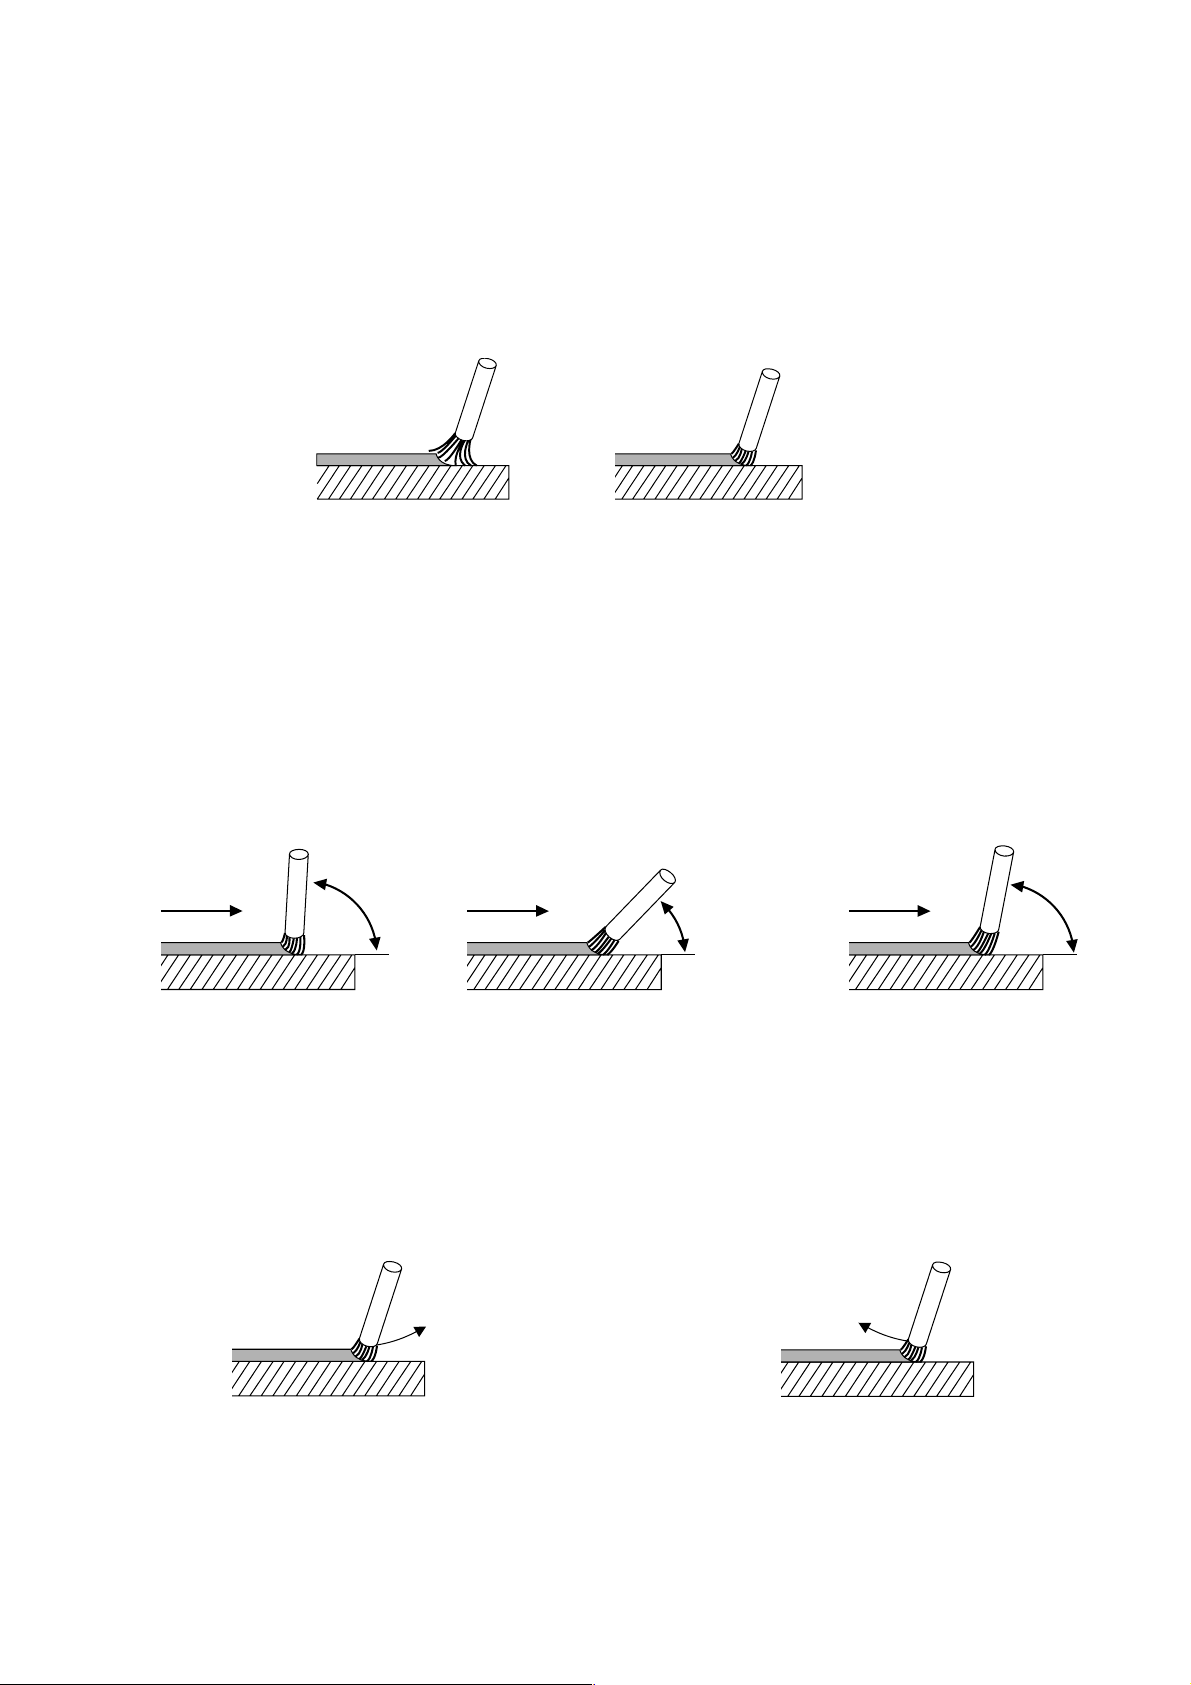
4 Conseils concernant la soudure en soi
(fig
)
(fig
)
Compte tenu des grandes différences existant entre les règles essentielles de soudure en fonction des électrodes
employées, nous ne parlerons ici que des électrodes courantes pour aciers normaux et de l’électrode Ti.
Si vous deviez un jour souder avec d’autres types d’électrodes, n’hésitez pas à demander aux fabricants de ces
électrodes les fiches conseil pour l’utilisation de ces électrodes particulières.
Réalisez les premières soudures sur une tôle d’essai. Pour connaître le Ø de l’électrode et le courant adapté à
ce type de tôle, consultez le tableau 1. Pour la fixation de la pince de masse et le serrage de l’électrode, se référer
aux instructions figurant au début de cette notice. Tenez l’électrode à environ 2 cm au-dessus du début de votre
cordon de soudure et positionnez le masque devant votre visage. Frottez un court instant l’électrode sur la tôle.
Le hublot du masque vous permet d’observer l’arc et de maintenir sa longueur entre 1 et 1,5 fois le Ø de
l’électrode.
mauvais
arc trop long
(fig. 3)
bon
env. 1 à 1,5 fois le Ø de l'électrode
(fig. 4)
Maintenir la bonne longueur de l’arc est très important : si l’arc est trop court ou trop long, le courant et la tension
changent. Si la tension de soudure est trop faible, la pénétration est faible. Si l’intensité du courant est excessive
ou trop faible, le cordon de soudure ne sera pas de bonne qualité. Un arc excessivement long ne fait pas assez
fondre le matériau de base, les pertes en projections sont importantes et l’atmosphère, chargée de matières
nocives telles que l’hydrogène ou l’azote, viennent gêner la fusion.
Pour obtenir un cordon de soudure de qualité, il est également très important de veiller à l’inclinaison de
l’électrode par rapport à la pièce à souder. Cet angle doit être compris entre 70 et 80° par rapport au sens normal
de la soudure. Lorsque l’angle tend trop vers la verticale, le laitier s’introduit sous le métal en fusion et si l’électrode
est trop couchée, l’arc tremble et fait des étincelles, ce qui produit un cordon poreux peu robuste dans les deux
cas (voir fig. 5 à 7).
mauvais
sens de la soudure
> 80°
mauvais bon
sens de la soudure
sens de la soudure
< 70°
70-80°
(fig. 5)
. 6
. 7
Le soudeur doit veiller à ce que la longueur de l’arc reste toujours la même, c’est-à-dire que la combustion de
l’électrode par l’arc soit toujours compensée par l’avance de cette même électrode.
Dans le même temps, il faut veiller à ce que le métal en fusion pénètre régulièrement sur une largeur constante.
Souder toujours de gauche à droite (en tirant).
Si le cordon arrive à sa fin, veiller à ne pas soulever tout simplement l’électrode ou à la retirer par l’avant. En
procédant de cette façon, vous provoqueriez la formation de cratères poreux de fin de cordon indésirables, qui
affaibliraient le cordon. En fin de cordon, procéder en stoppant un court instant l’électrode et la lever au-dessus
du cordon en produisant un arc.
mauvais
(fig. 8)
bon
(fig. 9)
Le laitier ne pourra être éliminé du cordon qu’après refroidissement de ce dernier (il ne doit plus être
incandescent).
Si vous soudez en partant d’un cordon de soudure déjà réalisé auparavant, éliminez d’abord le laitier au niveau
du raccord. Amorcez ensuite l’arc dans la rainure de soudage ou sur le cordon préexistant (comme mentionné
ci-dessus), allumez l’arc et conduisez-le vers le raccord, qui doit être bien fondu avant de poursuivre la soudure
comme indiqué.
29
Page 11
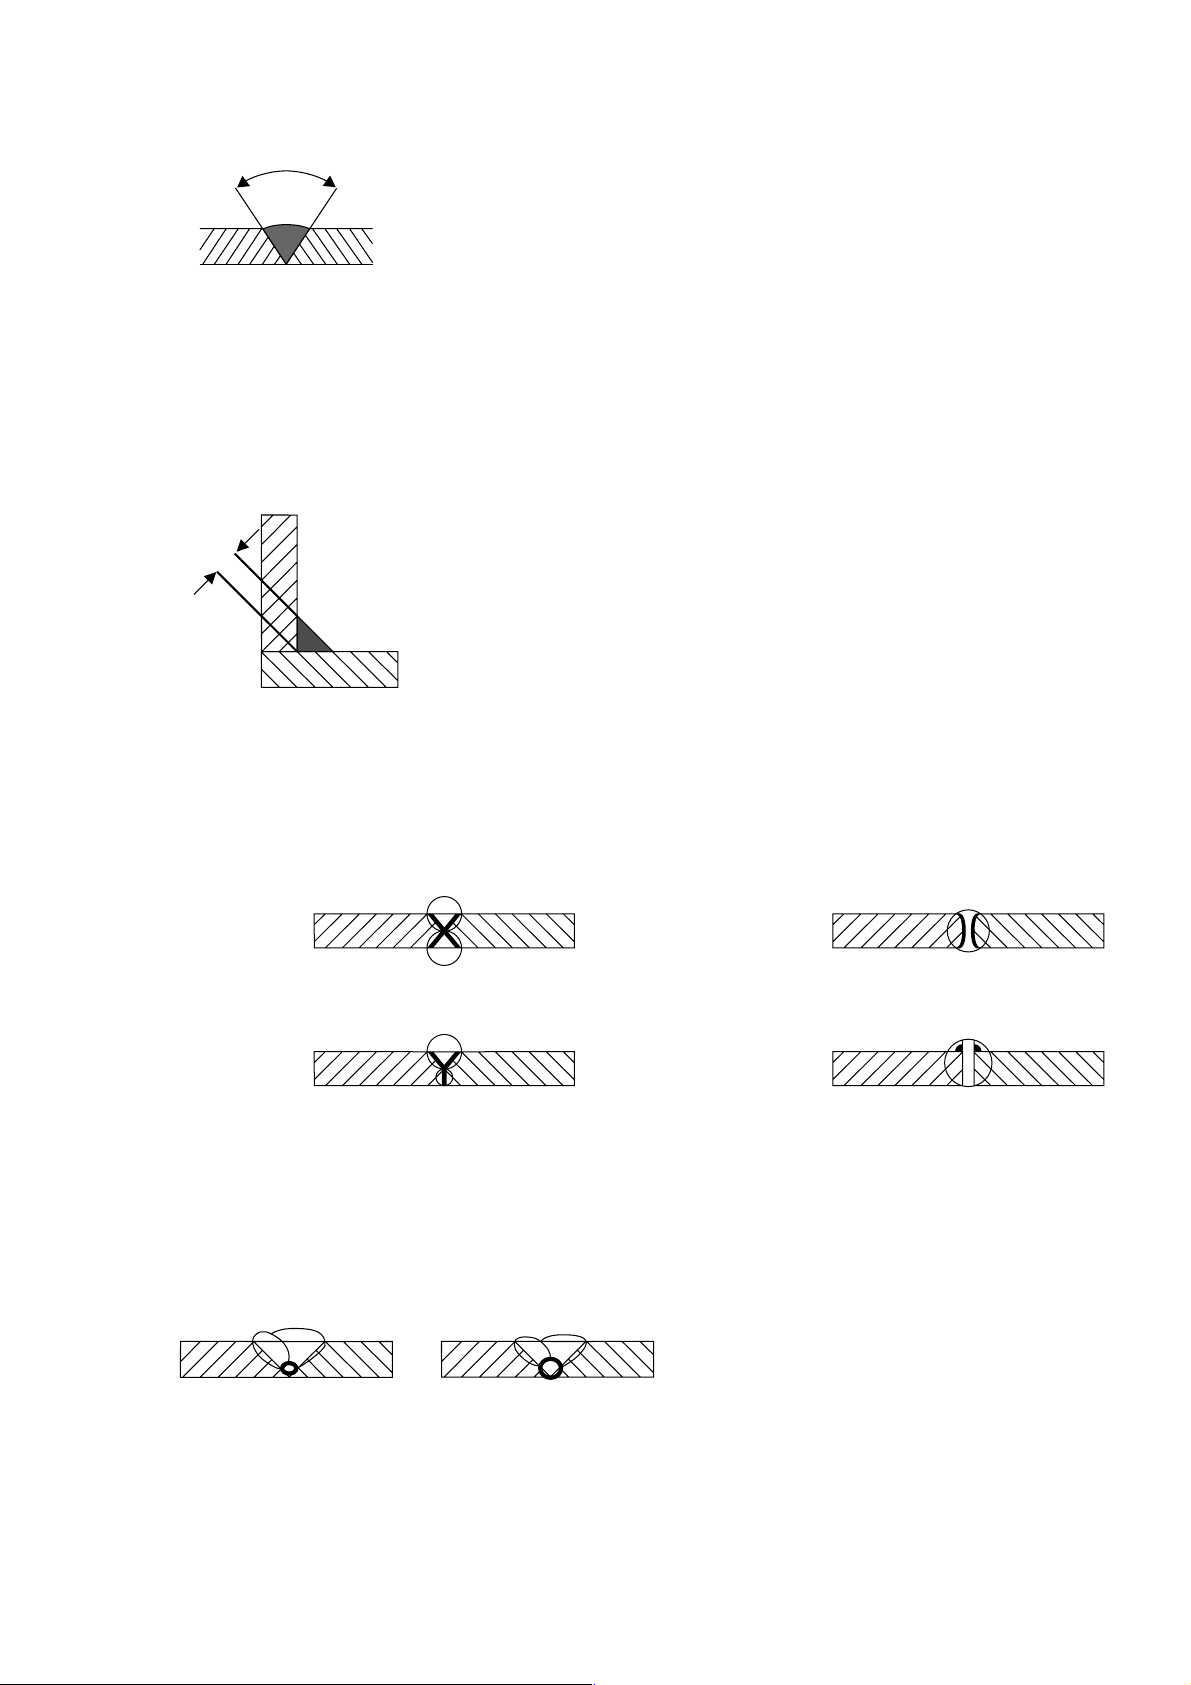
4.1 Types de soudure
Pour les cordons en bout, il est nécessaire de biseauter les chants des pièces à 30° env., opération qui procure
un angle d’ouverture de 60° pour le cordon (fig. 10). Le jeu entre les deux pièces à souder doit être de 2 à 3 mm.
60°
(fig. 10)
Pour les cordons d’angle, la mesure «a» représente l’épaisseur du cordon de soudure. Cette épaisseur (a) doit
être au moins égale à 0,7 fois l’épaisseur de la tôle la plus fine.
a
(fig. 11)
Autres types de cordons :
cordon en x
cordon en y
Un cordon de liaison doit toujours révéler un fond de chanfrein bien soudé.
cordon en j
cordon sur bord
relevé
mauvais
(fig. 12)
De manière générale, laissez refroidir les cordons de soudure à l’air libre.
bon
(fig. 13)
30
Page 12
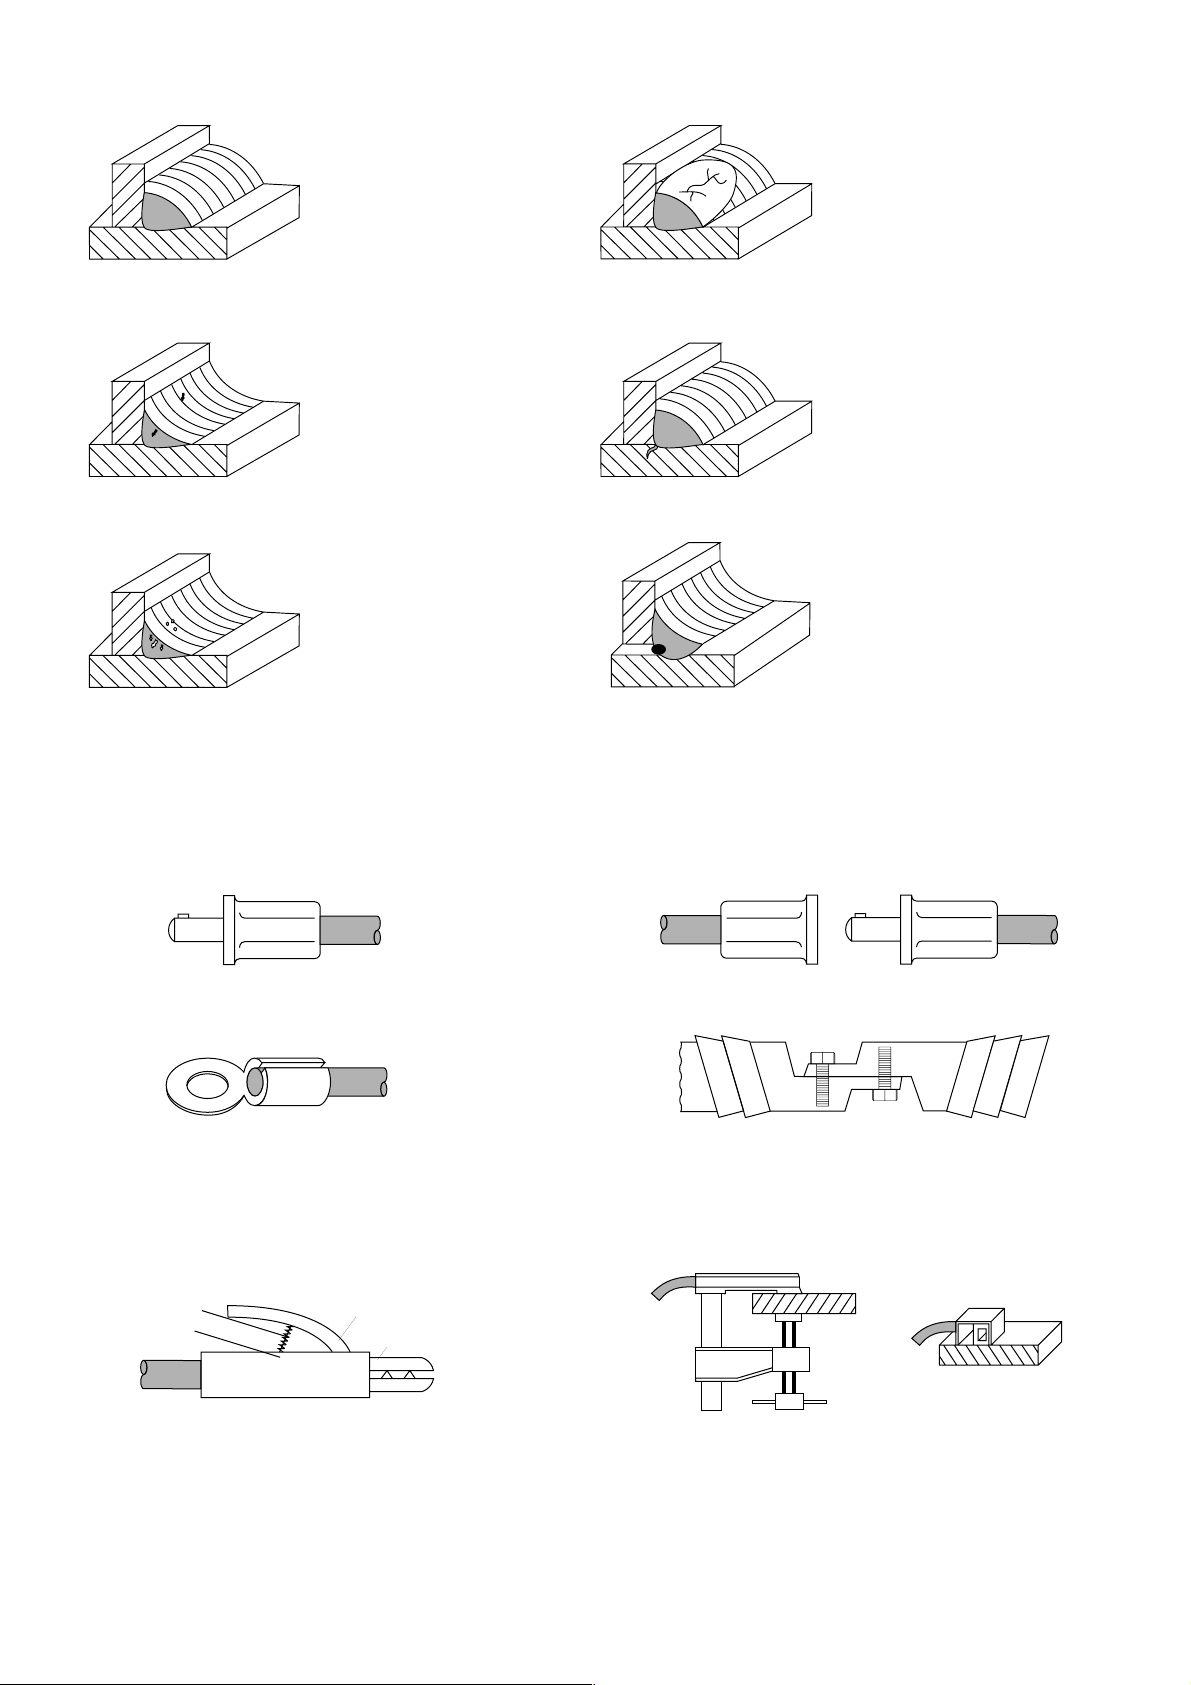
4.2 Cordons défectueux et causes possibles - Exemple des cordons d’angle
Pénétration avec
entailles
Courant trop fort,
électrode trop verticale,
arc trop long
Inclusions de laitier
Courant trop faible, vitesse
de soudure excessive.
Soudure recouvrant des
restes de laitier en cas
d’accumulation de plusieurs
cordons de soudure.
Inclusions de gaz (pores)
Surface de la pièce à souder
sale (rouille, graisse,
revêtements de surface),
arc trop long,
électrode enrobée basique
insuffisamment séchée
Cratère en fin de cordon
Retrait trop rapide de
l’électrode, notamment avec
un courant de soudure élevé,
risque de fissures dues au
retrait du métal
Fissures au niveau du
raccord du cordon
Matériau à souder peu
adapté à la soudure,
refroidissement trop rapide
après soudure
(trempe)
Fond de chanfrein
défectueux
Introduction de laitier en fond
de chanfrein car distance
entre surfaces de contact
excessive
5 Caractéristiques exigées pour les accessoires et leur entretien
Raccordement câbles de
soudage-alimentation
Cosse soudée, embrevée, sertie
ressort
tube poignée
levier manuel
mâchoires isolées
Connexion (rallonge) entre câbles
Isolation du câble : manchon de caoutchouc ou gaine
thermorétractable
Raccordement du câble à la pièceSupport d’électrode à isolation totale
Remplacer immédiatement tout élément isolant défectueux
Poser les pinces tout près de l’endroit à souder. Ne pas utiliser de pièces auxiliaires telles que barres, tubes, conduites
d’eau ou poutres acier trouvés sur le chantier pour conduire le courant nécessaire à la soudure.
Surfaces de contact toujours propres !
31
Page 13
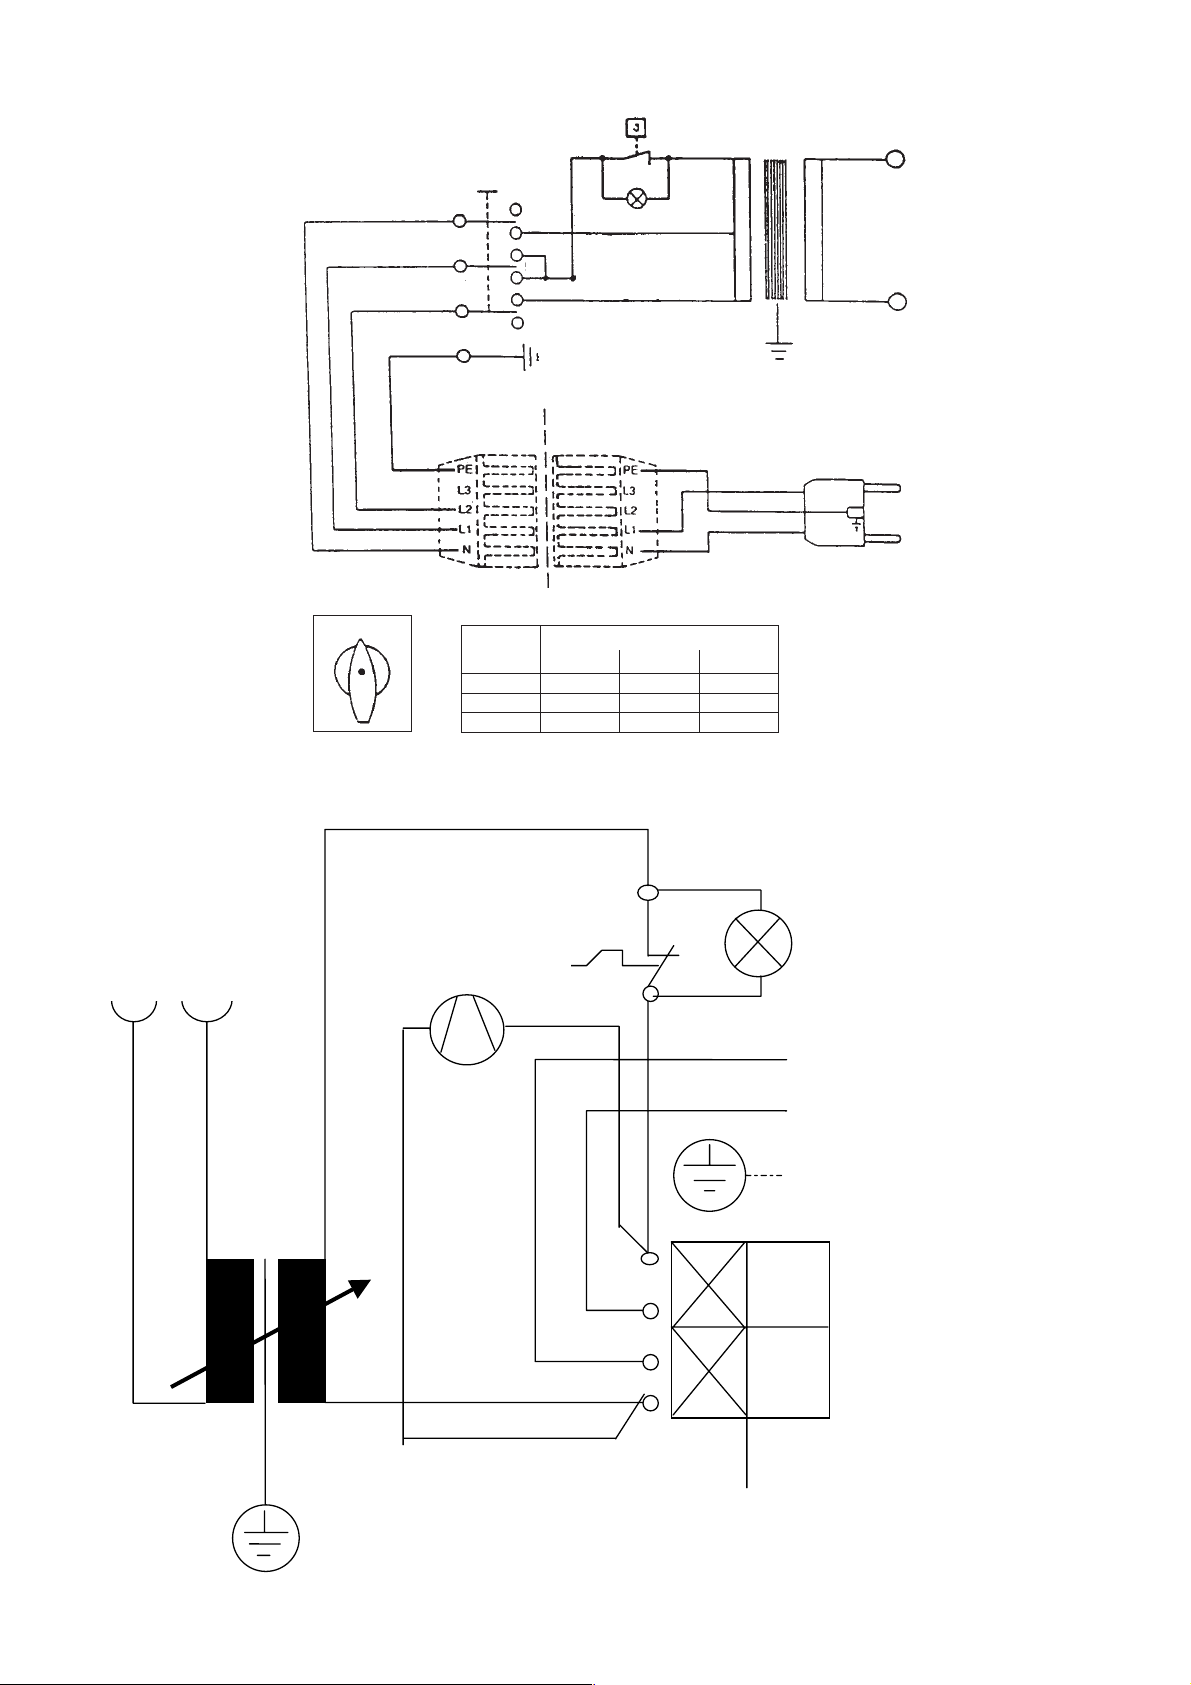
6 Wiring Diagrams
6 Schaltpläne
6 Schémas électriques
6 Schakelschema's
III
400 V
230 V
N
L1
L2
PE
CEE Plug
3P+N+PE
400 V
Contacts
N - N
L1 - L1
L2 - L2
N
L1
L2
Red Light
CEE Adapter
3P+N+PE
Schwitch Positions
400 V
On
OFF
OFF
0
ON
ON
ON
Plug
230 V
230 V
OFF
OFF
ON
SB 160 C (230/400 V)
Transformer
240V
Fan
Thermo
switch
Control
light
N
L1
PE
240V 0
Voltage selector switch
42
SB 200 CT (240 V)
Page 14
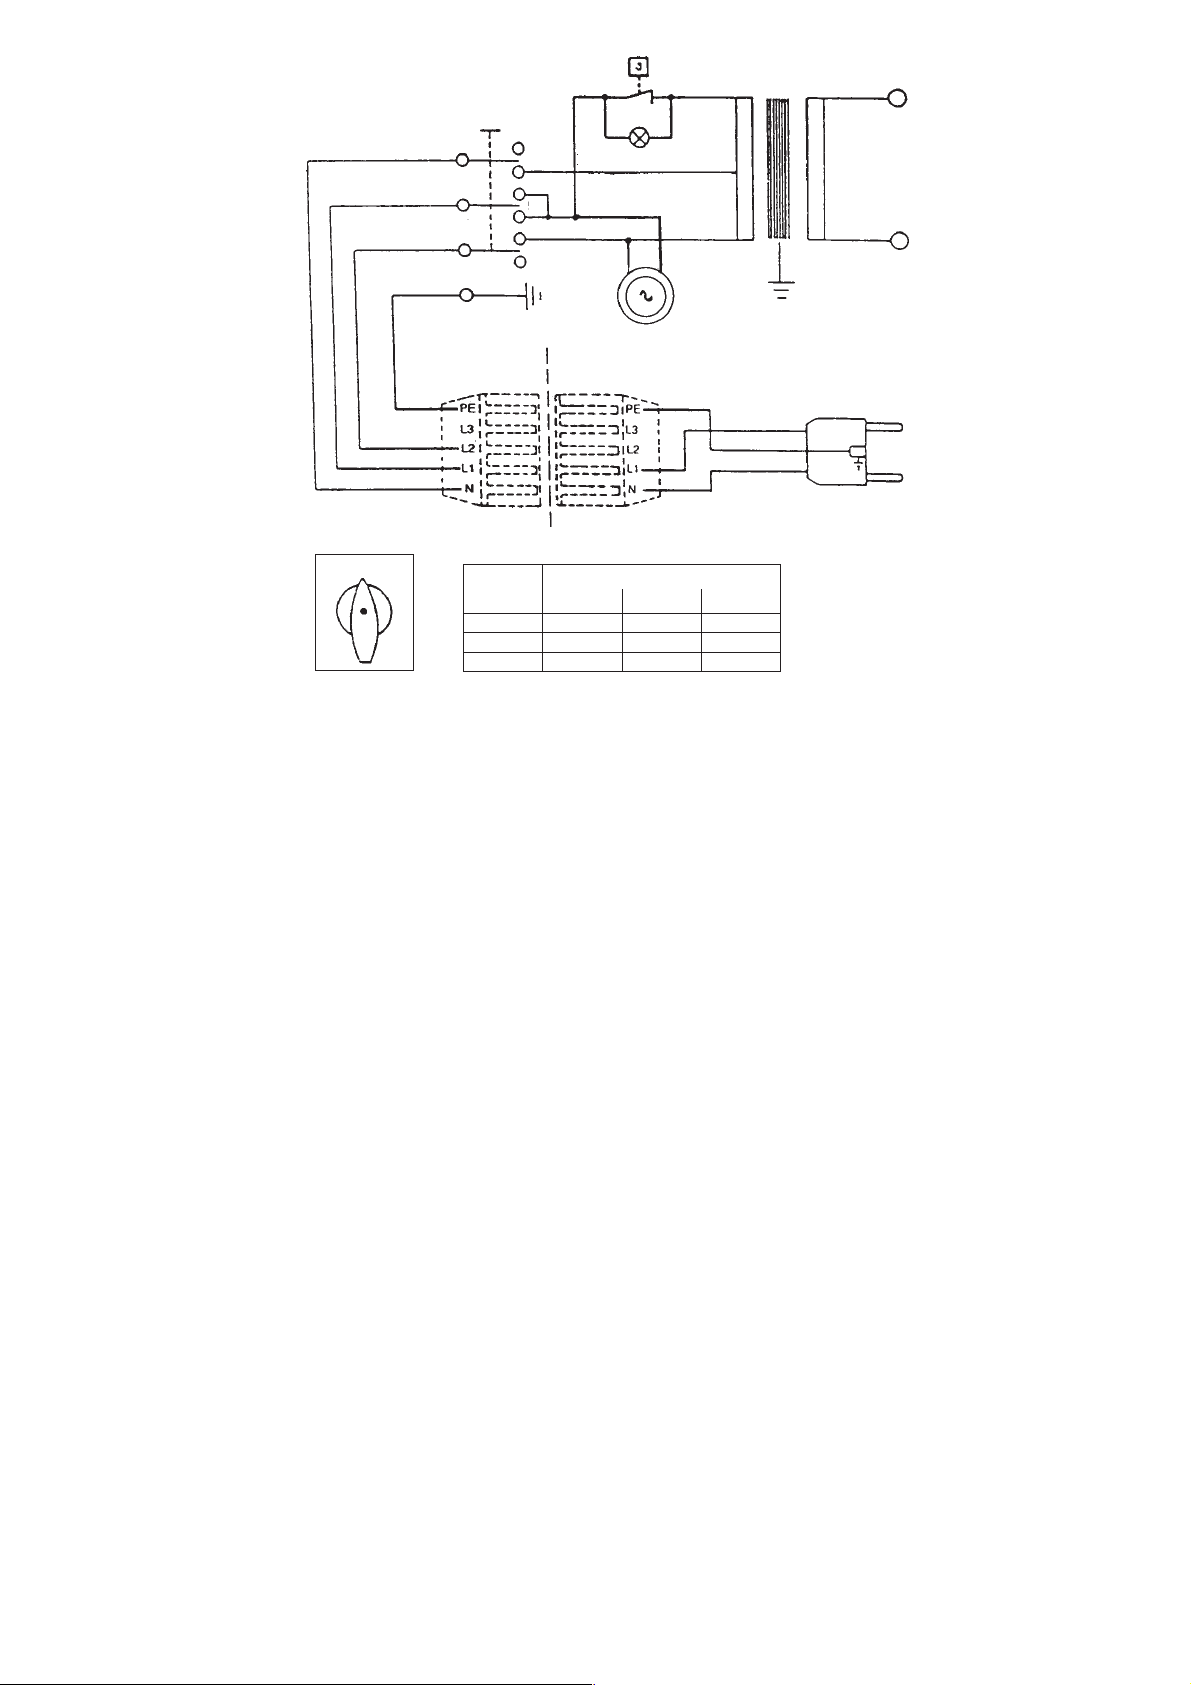
III
400 V
230 V
N
L1
L2
PE
CEE Plug
3P+N+PE
400 V
Contacts
N - N
L1 - L1
L2 - L2
N
L1
L2
Red Light
CEE Adapter
3P+N+PE
Schwitch Positions
400 V
On
OFF
OFF
0
ON
ON
ON
Plug
230 V
230 V
OFF
OFF
ON
SB 200 CT (230/400 V)
43
Page 15
Szczecinski; (+48) 91 - 5 78 11 95; (+48) 91 - 5 78 07 76;
10-12; Apartado 53; 7000-171 Evora Codex; (+351) 266 - 74 93 00;
(+351) 266 - 74 93 09; [email protected]
Apartado 342, Zona 9-A; Panam· ; (+507) 2 23 77 05; (+507) 2 69 18 66;
BIJL STREET; MEADOWDALE - Germiston; Johannesburg; (+27) 11 -
372 - 96 00; (+27) 11 - 453-41 63; [email protected]
Santo Domingo; (+1) 809 - 531 50 80; (+1) 809 - 531 53 38;
(+40) 1 - 3 20 31 41; (+40) 1 - 3 20 31 42; [email protected]
198 43 14/198 17 13; (+7) 095 - 198 43 14; [email protected]
) 52 - 3 54 34 44; (+41) 52 - 3 54 34 45; [email protected]
Number One Building; Singapore 408563; (+65) 7 48 28 66; (+65) 7 45 38
20; (+386) 61 - 1 68 16 16; [email protected]
263-1 Ipchung-Dong, Chung-Gu; Seoul; (+82) 2 - 22 76 09 14/5; (+82) 2 -
2 78 62 62; [email protected]
West Indies; Santa Lucia; (+1)758 - 452-99 14; (+1)758 - 452-99 15;
3566; Postal Code 112; Ruwi; (+968)70 31 70; (+968)70 83 05;
10 06 60; (+46) 36 - 16 07 54; [email protected]
Halmstad; (+46) 35 - 154400; (+46) 35 - 104835; [email protected]
Pomprab Bangkok 10100; (+66) 2 - 3 28 11 89; (+66) 2 - 3 28 13 04;
1 - 25 83 92; (+216) 1 - 35 18 45; [email protected]
212 - 2 56 49 50; (+90) 212 - 2 38 98 26; [email protected]
Opolcheniaya; 03 151 Kiev; (+380) 44 - 2 45 94 34; (+380) 44 - 2 45 93
6 - 533 05 51 ; (+971) 6 - 533 73 68; [email protected]
Principal II, Piso 4; Caracas 1071; (+58) 212 - 2 37 30 22; (+58) 212 - 2 39
23 65; [email protected]
Ward 12; Tan Binh District; Ho Chi Minh City; (+84) 8 - 811 74 54; (+84) 8
- 811 63 38; [email protected]
Polska; Metabo Polska Sp. z o.o.; Gdynska 28; ; 73-110 Stargard
Portugal; BOLAS-Maq. e Ferramentas de Qualidade, S.A.; Rua B, Lotes 8-
Qatar; Gulf Incon; P.O.Box 4076; ; Doha; (+974) 4 68 35 11; (+974) 4 68 40
Rep. de Panam·; G erman-Tec (Panam·) S.A.; Via Argentina 46-70;
Republic of South Africa; Metabo Power Tools SA (Pty.) Ltd.; 165 Van DER
Republica Dominicana; Agroindustrial Ferretera S.A.; Av. Luperon No. 42; ;
Rumania; Agent Trade S.R.L.; Splaiul Unlrii 235-237; ; 74299 Bucuresti 3;
Russia; OOO ITA-Strojinkom; Uliza Alabjana 3; ; 125057 Moskau; (+7) 095 -
Schweiz; Metabo (Schweiz) AG; Lindauerstr. 17; ; 8317 Tagelswangen; (+41
Singapore; HOMELY HARDWARE PTE LTD; No. 1 Ubi Crescent #01-01;
Slovenia; Dilex d.o.o.; Ogrinceva 17; ; 1000 Ljubljana; (+386) 61 - 1 68 16
South Corea; Metabo-Korea Co. Ltd.; Room No. 101, Daesung Building;
St. Lucia; Eurotools Int`l Ltd; P.O.Box RB 2484; Rodney Bay, Gros Islet,
Sultanate of Oman; AHMED RAMADHAN JUMA & CO.L.L.C.; P.O. Box
Sverige; Metabo Sverige AB; Skifferv‰gen 6; ; 553 03 Jˆ nkˆ ping; (+46) 36 -
Sverige; HDF - Bolagen AB ; Svarvaregatan 5; P.O.Box 525; 30180
Thailand; SSM - Sri Siam Mongkol Co., Ltd; 1570-1576 Krung Kasem RD.; ;
Tunesia; L¥Equipment Moderne; 86, Ave. de Carthage; ; 1000 Tunis; (+216)
Turkey; Burla A.S.; Voyvoda Cad. 61-65; ; 80003 Karakˆ y-Istanbul; (+90)
Ukraine; Comservice; Ukraian-Russian Joint Venture 2; Narodnogo
United Arab Emirates; Sedana Trading Co; P.O. Box 1919; ; Sharjah; (+971)
Venezuela; OLY-COPIA C.A.; 3 ra Transversal Los Ruices ; Edificio
Vietnam; HUU HONG MACHINERY CO., LTD.; 157-159 Xuan Hong Street,
Estate; Southampton / SO 16 OYT; (+44) 2380 - 73 20 00; (+44) 2380 -
74 75 00; [email protected]
Ciudad, 01009; (+502) 3 32 47 24; (+502) 3 32 47 81;
Cheung Sha Wan Road; Kowloon / Hong Kong; (+852) 29 26 22 00;
(+852) 28 82 19 78; [email protected]
(+354) 5 641135; [email protected]
Complex; Ambethan Road, Kharabwadi; Chakan, Tal.: Khed, Dist.-
Pune(Pin410 501); (+91) 213 - 55 22 03; (+91) 213 - 55 21 61;
Kencana No. 1; Meruya - Kembangan; Jakarta 11610; (+62) 21 - 5 82 82
82; (+62) 21 - 5 82 55 88; [email protected]
Road; 33033 Haifa; (+972) 4 - 8 64 04 69; (+972) 4 - 8 67 18 03;
Milanese (MI); (+39) 02 - 52 77 71; (+39) 02 - 55 60 03 22;
0063; (+81) 4 - 28 77 05 06; (+81) 4 - 28 77 05 07;
Center; Amman 111 18; (+962) 6 - 465 56 80; (+962) 6 - 464 54 39;
Road, Kilo 9; P.O.Box 11429; Jeddah 21453; (+96) 62 - 6 82 04 58; (+96)
62 - 6 91 12 67; [email protected]
663 SAFAT; 13007 State of Kuwait; (+965) 47 47 137; (+965) 47 47 945;
56100 Kuala Lumpur; (+60) 3 - 92002966 / 92003966; (+60) 3 - 92007599;
Sentul; ; 51700 Kuala Lumpur; (+60)3 - 6 18 88 88; (+60)3 - 6 17 66 16;
11; (+356) 43 54 24; (+356) 41 73 58; [email protected]
525 14 09; [email protected]
2 12 64 05; (+230) 2 10 74 57; [email protected]
(+212) 2 31 25 06; (+212) 2 - 31 24 62;
(+31) 3462 - 6 42 44; (+31) 3462 - 6 35 54; [email protected]
668; 98845 NoumÈa; (+687) 27 20 02; (+687) 27 30 94;
Christchurch; (+64) 3 - 36 55 931; (+64) 3 - 36 55 932;
Great Britain; Metabo (UK) Ltd.; 25 Majestic Road ; Nursling Industrial
Guatemala; Almacen la Palma S.A.; 2a Calle 4-38, Zona 9; ; Guatemala
Hong Kong; Jebsen & Co. Ltd. ; 9/F, Jebsen Motor Group Building; 924-926
Iceland; ASBORG S.F.; Smidjuvegi 11; ; 200 Kopavogi; (+354) 5 641212;
India; Metabo Power Tools PVT Ltd.; Plot No. 40, WMDC Industrial
Indonesia; P.T. Kawan Lama Sejahtera pt; Gedung Kawan Lama Jl. Puri
Israel; Proter + Cohn Ltd; Technical Supply P.O.Box 33215 / 3; Haatzmaut
Italia; Carlo Stechel & Figli S.rl; Via Buozzi, 22; ; 20 097 San Donato
Japan; Metabo Japan Co., Ltd.; 5-1024-3, Baigou, Ohme-city; ; Tokyo 198-
Jordan; Newport Trading Agency; P.O.Box 6166 / 151 Hashimi Str.; City
Kingdom of Saudi Arabia; Saudi Industrial Tools Corporation; Madinah
Kuwait; Naser Moh. Al-Sayer ; Gen. Trading & Contracting Co.; P.O. Box
Malaysia; Finetools SDN BHD; No. 7 Jalan 1/92C; Batu 3 1/4 Jalan Cheras;
Malaysia; LINTREX (Malaysia) SON: BHD.; 68100 BATU Caves, Box S 24
Malta; G + T Imports Limited; Metabo Shop, Birkirkara By-Pass; ; Iklin BZN
Mauritanie; S.T.A.F; B.P.: 40246; ; Nouakchott; (+222) 525 33 85; (+222)
Mauritius; Dema - Supplies Ltd.; 2A Deschartres Street; ; Port Louis; (+230)
Morocco; StÈ Yyes Rouger; 20 Bd. Ibn Tachfine; ; 20300 Casablanca;
Nederland; Metabo Nederland b.v.; Postbus 180; ; 3620 AD Breukelen;
New Caledonia; Ets. Szemmelveisz; 3, Rue Fernand Forest; Boite Postale
New Zealand; Tooline Limited; 50 Disraeli Street; P.O. Box 798;
55 55; (+47) 33 - 44 55 50; [email protected]
Norway; Metabo Norge AS; Postboks 1296; ; 3205 Sandefjord; (+47) 33 - 44
Sad; (+38) 12 15 28 56; (+38) 12 15 24 57; [email protected]
Yugoslavia; WHM WOBY HAUS MARKT; Brace Ribnikara 55; ; 21000 Novi
AD/AC (EB)
(+595) 981 - 43 15 13; (+595) 21 - 33 36 77; [email protected]
Quezon City; (+63) 2 - 3 63 01 59; (+63) 2 - 3 61 48 41;
Paraguai; Taguato S.A.; Avda.Gra.Santos No. 1948/Tte. Garay; ; Asuncion;
Philippines; Mach Tools Inc.; 185 A & B del Monte Avenue; ; Manresa,
62; (+355) 42 - 3 30 62; [email protected]
Rouiba; (+213) 21 - 85 49 05; (+213) 21 - 85 57 72;
Ciudadela - Buenos Aires; (+54) 11 - 44 88 - 9180; (+54) 11 - 44 88 - 39
3179; (+61) 3 - 97 65 01 99; (+61) 3 - 97 65 01 89; [email protected]
(+973)40 43 23; [email protected]
(+880) 2 - 9 56 94 77 / 9 55 04 00;
- 4 67 32 10; (+32) 2 - 4 66 75 28; [email protected]
51 - 302 718; (+387) 51 - 785 708; [email protected]
Diadema - Sao Paulo - Cep 09911-630; (+55) 11 - 40 51 - 25 11; (+55) 11
- 4056 - 4152; [email protected]
Labem; (+420) 202 - 80 44 55; (+420) 202 - 80 44 56;
11; (+56) 2 - 6 99 04 85; [email protected]
2400; San JosÈ; (+506) 2 32 91 11; (+506) 2 32 93 53;
Ave; 1641 Lefkosia, Cyprus; (+357) 2 - 34 95 77; (+357) 2 - 34 93 94;
- 31 34 00; (+45) 43 - 31 34 01; [email protected]
33 34 56; 0180 -3 33 34 57; [email protected]
(+372) 620 11 12; [email protected]
; Cairo; (+20)2 -25 91 32 77; (+20)2 -25 90 02 23; [email protected]
Cuscatancingo; San Salvador; (+503) 2 - 38 47 65; (+503) 2 86 52 36;
C/Forjadores, 12; 28660 Boadilla del Monte (Madrid); (+34) 91 - 6 32 47
40; (+34) 91 - 6 32 41 47; [email protected]
27 58; (+251) 1-51 50 82; [email protected]
804861; (+358) 9 - 803 9485; [email protected]
33 37 57 19; (+33)2 33 37 72 25;
Country; Company; Address 1; Address 2; City; Phone; Fax; E-mail
Albania; Extra Industrial Goods; Rl. Fadil Rada 88; ; Tirana; (+355) 42 - 3 30
Algerie; Haddad Equipement Professione; 98 A, Site du LycÈe; ; 16012
Argentina; Metabo Argentia S.A.; Teniente Gral. Richieri 4773; ; 1702 -
Australia; Metabo Pty. Ltd; 10 Dalmore Drive; ; Scoresby, Melbourne, Vic.
Bahrain; AL-MAHROOS; P.O. Box 65, Manama; ; Bahrain; (+973)40 06 96;
Bangladesh; East Bengal Impex; 175, Nawabpur Road (4th floor); ; Dhaka; ;
Belgique; Metabo Belgium; ¥t Hofveld 3 - 5; ; 1702 Groot Bijgaarden; (+32) 2
Bosnia and Herzegovina; Agrarkombinat; Majevicka 1; ; Banja Luka; (+387)
Brazil; Metabo do Brasil Ltda.; Rua Guicurus 306 - Vila Conceicao; ;
Ceska Republica; Metabo s.r.o; Kralovicka 544; ; 250 01 Brandys nad
Chile; Nordchil S.A.; San Diego 895; ; Santiago de Chile; (+56) 2 - 6 72 29
Costa Rica; Capris S.A.; Frente la Imprenta Nacional, La Uruca; P.O. Box 7-
Cyprus; Med Marketing Ltd. (eurotools); P.O. Box 27017; 17, Digenis Akritas
Danmark; Metabo Danmark A/S; Helgeshoj AllÈ 12; ; 2630 Tastrup; (+45) 43
Deutschland; Elektra-Beckum AG; Daimlerstr. 2; ; 49716 Meppen; 0180 - 3
Eestlane; A/S MECRO; Peterburi tee 44; ; 11415 Tallinn; (+372) 620 11 11;
Egypt; EGYPTIAN ENGINEERING AGENCIES; 16 Naguib El-Rihani Street;
El Salvador; Metabo S.A. de C.V.; Colonia Santa Clara, Pasaje C No. 20;
Espana; Herramientas Metabo S.A.; PolÌgono Ind. Prado del Espino;
Ethiopia; SUTCO Pvt. Ltd. Co.; P.O. Box 17924; ; Addis Ababa; (+251) 1-51
Finland; NOFA O.Y.; Hannuksentie 1; O.O. Box 28 ; 02270 Espoo; (+358) 9-
House; P.O. Box 1783; Accra; (+233) 21 - 66 39 94; (+233) 21 - 78 02 90;
France; LUREM MACHINES A BOIS S.A.; BP 1 ; ; 61700 Domfront; (+33)2
Ghana; Emmnock Tradingcompany Ltd.; Knutsford. Avenue opp. Morocco
 Loading...