

Page 1
G
F
N
J
S
Operating Instruction
Welding Transformer
Instructions d'utilisation
Transformateur de soudage
Betjeningsanvisning
Sveisetransformator
Käyttökäsikirja
Hitsausmuuntajan
Bruksanvisning
Svetstransformator
SB 140
Page 2
G
F
N
Please return the enclosed warranty card to us.
Retain proof of purchase! You are only entitled to claim warranty against
Great Britain 1.
France 2.
Norge 3.
proof of purchase.
Please see back cover for manufacturer representative´s address nearest you.
SVP, retournez-nous la carte de garantie jointe.
Conservez le reçu d'achat! La garantie ne peut être accordée que sur
présentation de ce reçu.
Vous trouverez l'adresse de votre représentant le plus proche à la dernière page de couverture.
Send vedlagte garantikort tilbake til oss.
Oppbevar kvitteringen!
Garantiytelser skjer kun på grunnlag av forelagt kvittering.
Adressen til ditt nærmeste serviceverksted finner du bak på siste
omslagside.
J
S
Ole hyvä ja palauta oheinen takuukortti meille.
Suomi/ Finland 4.
Sverige 5.
Säilytä ostokuitti!
Takuu on voimassa vain kuittia vastaan.
Lähimmän edustajan osoite löytyy takakannesta.
Återsänd medföljande garantisedel till oss.
Förvara kvittot!
Garantianspråk erkännes endast mot uppvisande av kvitto.
Adressen till närmaste representant finns på bakre uppslagets insid.
Redaktion: Zindel • Technische Dokumentation und Multimedia • D-22417 Hamburg
Page 3
XS0007A.fm
5Sverige
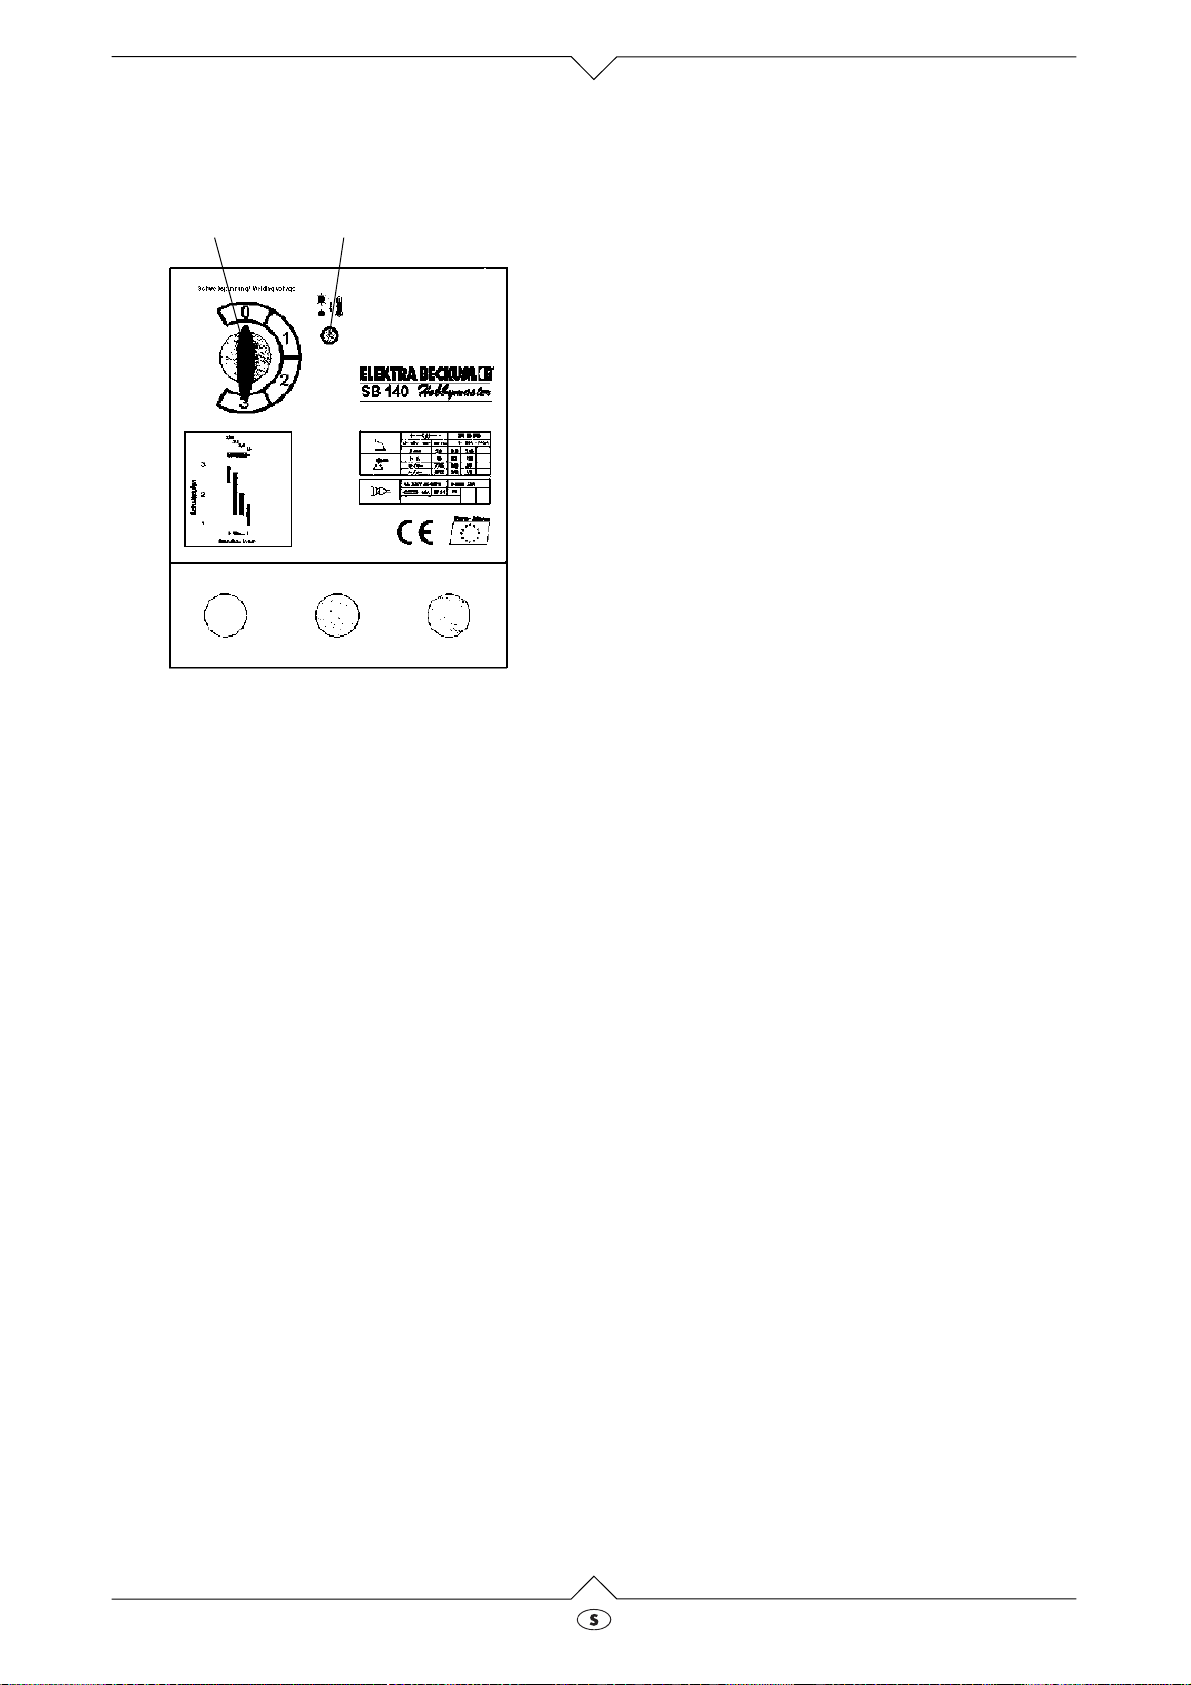
Manöverdon
12
1 Till/Från- och svetsströmsomkopplare
2 överbelastningsindikering
Bäste kund!
För att garantera en tillförlitlig drift från första början
har vi framställt den här bruksanvisningen. Om nedanstående anvisningar följs till fullo, kommer svetsen alltid att fungera utan problem och få lång livslängd.
Vi förbehåller oss rätten till konstruktions- och tillverkningsändringar, som beror på den tekniska
utvecklingen.
Säkerhetsföreskrifter och riskmoment vid bågsvetsning
Vid bågsvetsning finns en rad riskmoment. Det är
därför särskilt viktigt för svetsaren att följa nedanstående anvisningar (för att undvika att utsätta sig
själv och andra för skador samt att undvika sakskador):
· Arbeten på nätspänningssidan, t ex på kablar,
stickkontakter osv får endast utföras av behörig
elektriker. Detta gäller särskilt för framställning
av förlängningskablar.
· Vid olycka måste svetsströmkällan genast
kopplas från nätet.
· När kontaktspänning inträffar, måste svetsen
genast kontrolleras av en fackman.
· Se till att det alltid finns god elektrisk kontakt på
svetsströmsidan.
· Använd alltid isolerande handskar på båda händerna vid svetsningsarbete. Dessa skyddar mot
elchock (svetsströmkretsens tomgångsspänning), skadlig strålning (värme- och UV-strålning) samt glödande metall och svetssprut.
· Använd stadiga, isolerande skor. Skorna måste
isolera även vid väta. Lågskor är opassande,
eftersom nedfallande, glödande metalldroppar
kan orsaka brännskador.
· Använd passande klädsel; inga kläder av syntetmaterial.
· Titta inte på ljusbågen med oskyddat öga.
Använd endast svetsskärm eller -huv med föreskrivna skyddsglas.
· Ljusbågen avger ljus- och värmestrålning, som
kan orsaka bländning och brännskador. Den
avger även UV-strålning. Denna osynliga, ultravioletta strålning orsakar vid otillräckligt skydd
en mycket smärtsam bindhinneinflammation,
som inte märks förrän några timmar senare.
Dessutom orsakar UV-strålningen solbränneliknande skador på oskyddad hud.
· Även personer eller medhjälpare, som befinner
sig i närheten av ljusbågen, måste göras uppmärksamma på riskerna och förses med nödvändig skyddsutrustning. Om nödvändigt,
måste skyddsväggar byggas.
· Vid svetsning, särskilt i små utrymmen, måste
lufttillförseln alltid vara tillräcklig, eftersom rök
och skadliga gaser uppstår.
· Behållare, som har innehållit brandfarliga
ämnen, får inte svetsas, även om de har varit
tomma en längre tid. Det finns annars stor risk
för explosion på grund av rester i tanken.
· I brand- och explosionsfarligt utrymme gäller
särskilda föreskrifter.
· Svetsförband, som är utsatta för stora påfrestningar, och som måste uppfylla högt ställda
säkerhetskrav, måste utföras av särskilt utbildade och examinerade svetsare. Exempel på
detta är: tryckkärl, löpskenor och släpvagnskopplingar.
Följande anvisningar måste ovillkorligen följas.
Teknisk beskrivning
SB 140 är en enfas-transformator för små
svetsningsarbeten med termoskydd enligt EN 50
060 (med bilaga A1).
· Bågsvetsning innebär sammanfogning av
metaller, som på kontaktställena upphettas så
starkt, att de smälter ihop. Vid elsvetsning
alstras den nödvändiga värmen på 2400 ˚C av
ljusbågen mellan elektrod och arbetsstycke.
Vid uppdelning av en strömkrets uppstår en ljusbåge, som brinner vidare genom joniserade
5.1
SB 140
Page 4
små luftgap i atmosfären. Genom den höga värmen smälter metaller och den smältande elektroden avsätts på de delar, som ska sammanfogas.
Den alstrade värmen i ljusbågen är beroende av
strömstyrkan, som flyter i ljusbågen. Vid tjockare arbetsstycken och elektroder behövs större
strömstyrkor. Om alltför stark ström väljs, förbränns metallen i ljusbågen.
Ljusbågen tänds genom kort beröring av svetselektroden med arbetsstycket, vid ökande
avstånd mellan arbetsstycke och svetselektrod
slocknar ljusbågen igen.
· SB 140-svetsar är bärbara svetsar och passar
för användning med 230V, 50-60Hz växelström.
Kylning sker genom luftinsläpps- och luftutsläppsöppningar på sidor och i botten av svetsen genom självdrag.
SB 140 är den idealiska svetsen för gör-detsjälv-arbeten.
· Säkring av nätanslutningen: Vid anslutning av
svetsen till 230 V-nätet måste ledningen vara
säkrad med en säkring eller ledningsskyddsbrytare 16A trög.
Inställning och reglering av svetsströmmen
Genom vridning av stegomkopplaren uppnås önskat steg. Värdena på frontplattan är ungefärliga värden. Verklig ström är beroende av elektrodsort och
-diameter. Dessutom har trådhöljet en viss inverkan
på svetsströmmen.
Observera att svetsströmmen kan förändras och
regleras med svetsen under svetsningens gång!
Innan svetsningsarbetet påbörjas, måste följande
överväganden göras: Vilken elektroddiameter ska
jag ha till vilken materialtjocklek och hur mycket
svetsström behöver jag då? Använd nedanstående
tabell för att göra en grov uppskattning.
Som grundregel gäller att aldrig svetsa med för
tjocka elektroder.
Svets-
ström
(A)
40 – 60 1,5 – 2,0 1,0 – 2,0
60 – 100 2,0 – 2,5 2,0 – 4,0
100 – 140 2,5 – 3,25 4,0 – 8,0
Elektrod-
diameter
(mm)
Material-
tjocklek
(mm)
Med svetselektrod menar man i allmänhet bara
smältbara elektroder, vilka i de flesta fall består av
kärntråd och ett hölje. Kärntråden fungerar som
strömbärare från elektrodhållaren till arbetsstycket
och fyller svetsfogen genom sin smältning – skapad
av värmen i den elektriska ljusbågen.
De gaser, som uppstår vid samtidig nedsmältning
av elektroden, förhindrar att syre kommer in i smältan. Dessutom bildas ett skyddsskikt (slagg) på ytan
på grund av den specifika vikten, vilket förhindrar en
alltför snabb avkylning av svetsfogen.
· Beakta även elektrodtillverkarens anvisningar.
Praktiska övningar
Arbetsstycket måste vara rengjort på svetsstället.
Det får inte finnas t ex rost eller färg. Beroende på
arbetsstycke väljs en passande elektrod.
Prova gärna först på ett provstycke, för att hitta rätt
elektrod och strömstyrka.
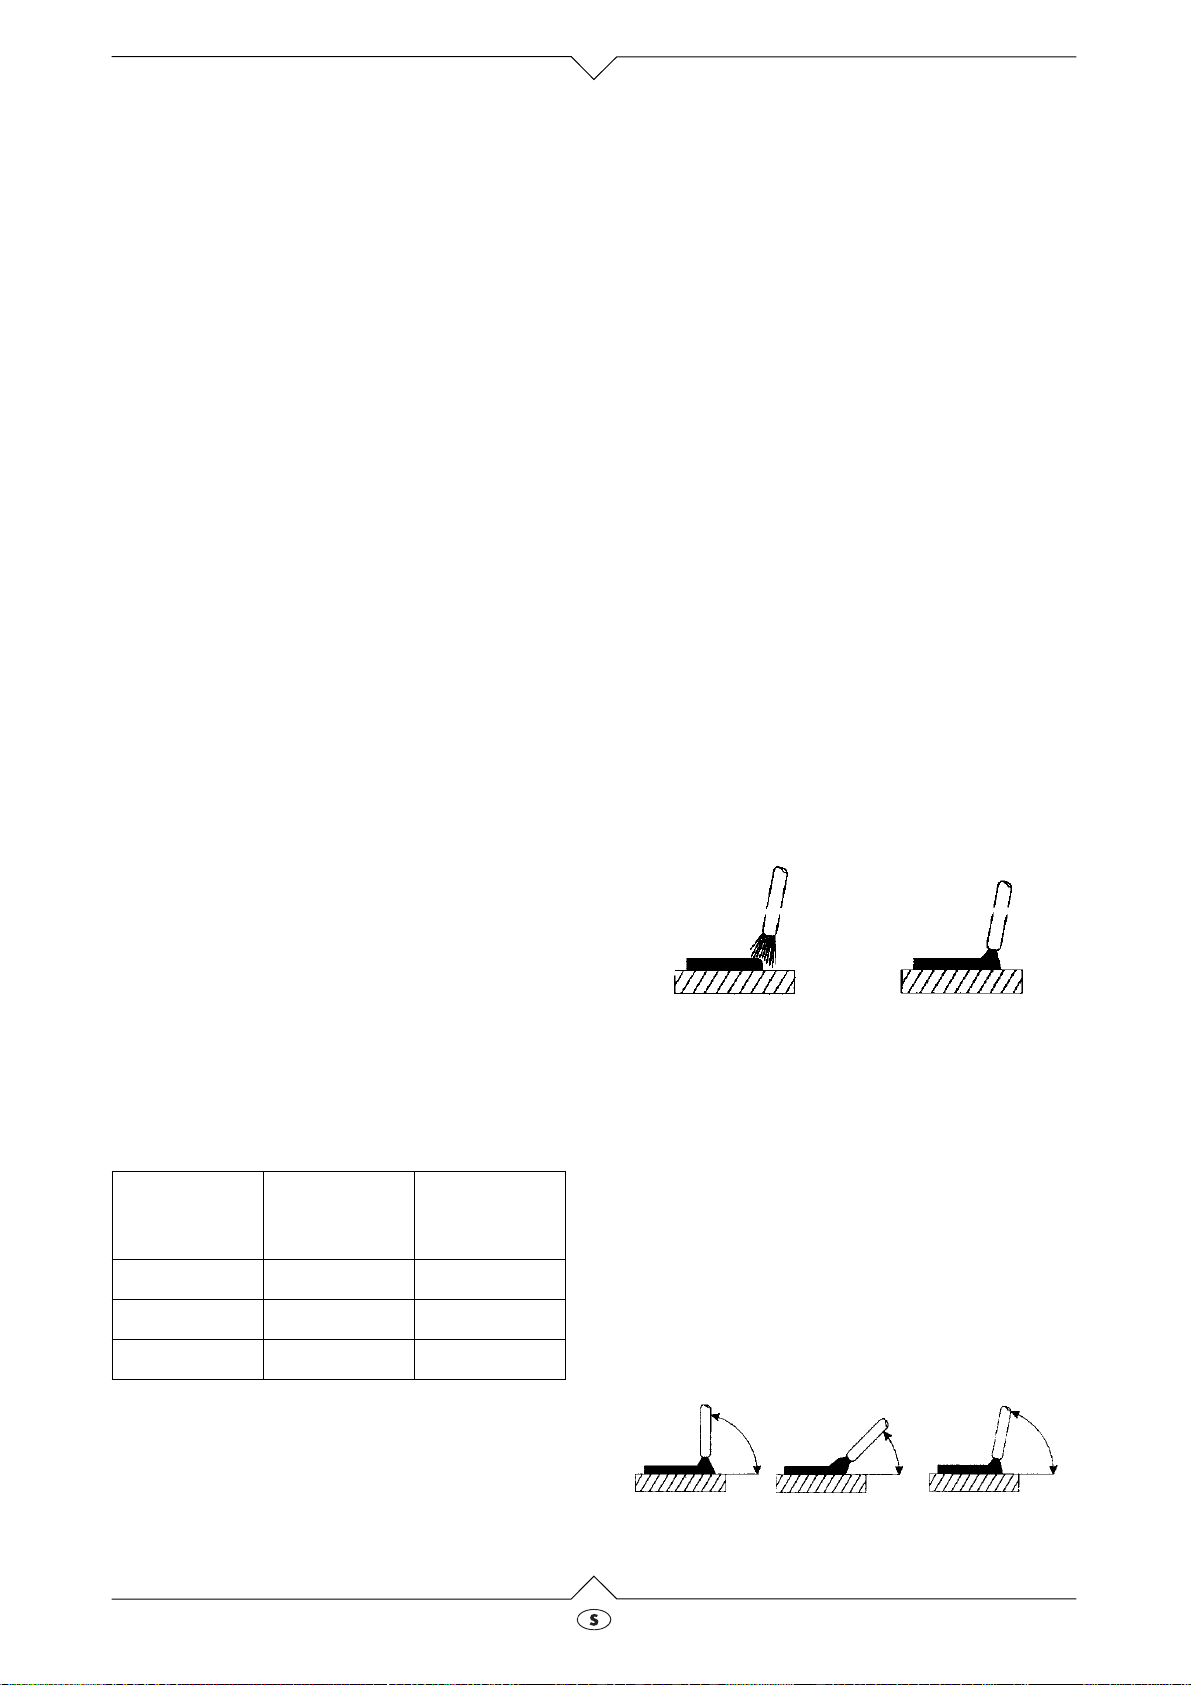
· Håll elektroden ca 2 cm över svetsfogens startpunkt och håll svetsskärmen framför ansiktet.
· Sätt an elektroden helt kort mot arbetsstycket
och för den uppåt och neråt. Därvid tänder ljusbågen.
· Ljusbågen iakttas genom glaset i svetsskärmen.
Håll ljusbågens längd på 1 - 1,5 gånger elektroddiametern.
fel
Ljusbågen för lång
Det är mycket viktigt att ljusbågen har rätt längd,
eftersom svetsströmmen och svetsspänningen förändras. Får låg eller för hög svetsström försämrar
svetsfogen och hållbarheten.
Elektrodens lutningsvinkel mot arbetsstycket ska
vara 70 – 80˚ i svetsfogen. Vid för stor vinkel hamnar slaggen under svetsbadet, vid för liten vinkel
fladdrar ljusbågen. I båda fallen blir svetsfogen
porös och försvagad.
· Svetsriktning är alltid dragande.
rätt
ca 1–1,5 x
elektrodens ø
Som tumregel gäller: Ca 40 ampere strömstyrka per
mm elektroddiameter. Vid tunna elektroder och tunn
plåt blir riktvärdet mindre, vid tjocka elektroder och
tjockt material höjs riktvärdet. Naturligtvis kan tjockt
material svetsas även med svaga svetsaggregat i
flerlagerssvetsning.
SB 140
fel
för brant
fel
för flack
rätt
70 – 80˚
5.2
Page 5
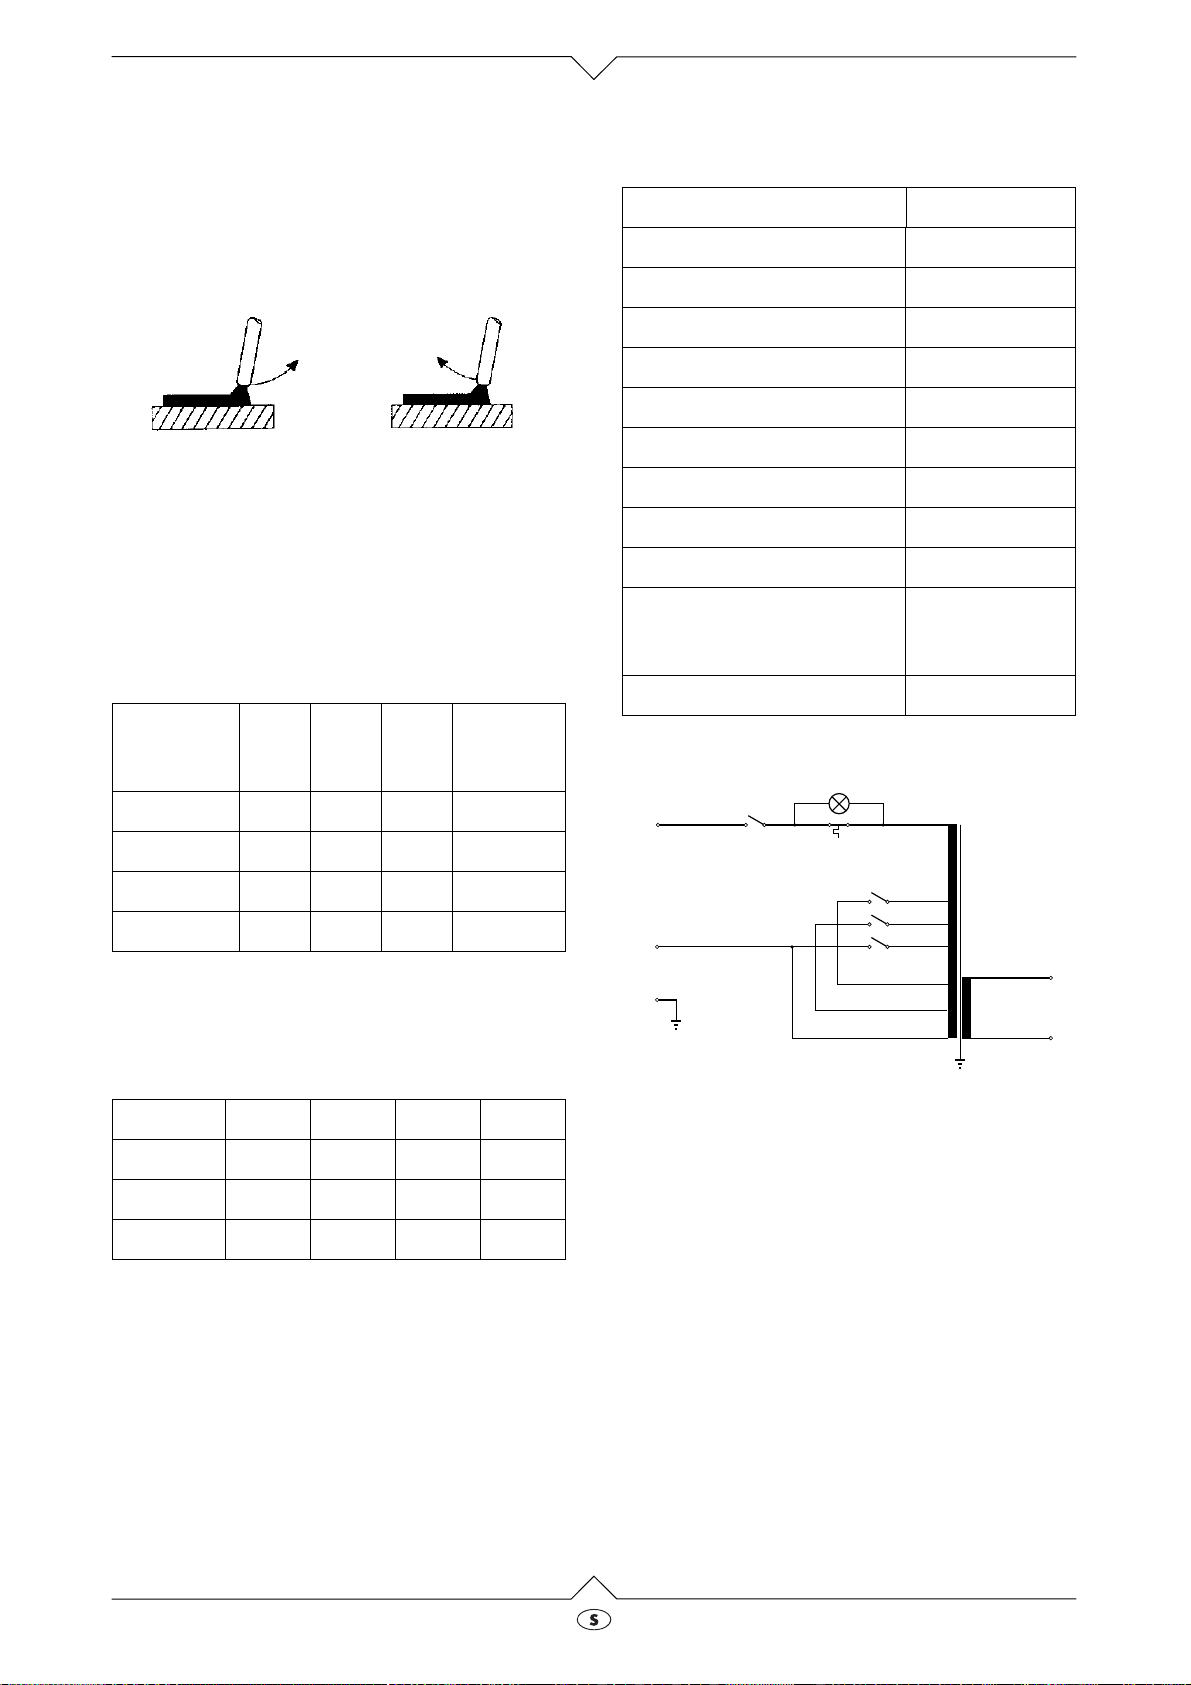
Svetsaren måste se till, att ljusbågen har samma
längd, nedbränningen av elektroden jämnas ut
genom tillförsel.
Vid slutet av svetsfogen ska elektroden dras bort
ovanför svetsfogen, för att en porös ändkrater ska
undvikas.
Tekniska data
SB 140
Anslutningsspänning 230 V, 50/60 Hz
Anslutningseffekt max 3,8 kVA
Anslutningsström max 23 A
Säkring (trög) 16 A
Tomgångsspänning 42 – 49 V
fel rätt
Slagget får inte hackas bort förrän svetsfogen har
svalnat.
Om ett svetsningsarbete fortsätts vid en avbruten
svetsfog, måste först slagget på ansatsstället tas
bort.
Ljusbågen tänds i svetsfogen, förs till anslutningsstället, smälter på rätt sätt där och svetsfogen förs
vidare.
Plått-
jocklek
(mm)
60 A
100 A140 AElektrod
(mm)
1 – 2 x x 1,5
2 – 3 x x 2,0
2,5 – 4 x x 2,5
3 – 8 x 3,25
Termisk belastning av svetsen
Med SB 140 kan Du svetsa ungefär följande antal
elektroder. Vi har räknat med ca 20 sekunder för
byte av elektrod:
Inställningsområde 35 – 140 A
Steg 3
Elektroddiametrar 1,5 – 3,25 mm
Skyddsklass IP 21
Längd
Bredd
Höjd
310 mm
185 mm
275 mm
Vikt 11,8 kg
Kretsschema
1
1
S
1
L
N
Z
57
H
TH
4
3
6
5
2
1
1
T
1
K
3
2
1
Z
K
1
Z B
A
Elektrod 1,5 2,0 2,5 3,25
Steg (A) 60 60 100 140
nc / ncl 35 / 52 7 / 15 3 / 9 2 / 5
nh / nhl 18 / 36 3 / 12 2 / 8 1 / 3
nc Antal elektroder Du kan svetsa innan termoskyddet
stänger av svetsen, när svetsningen påbörjas vid
kall maskin.
ncl Antal elektroder Du kan smälta på en timme, efter
kallstart.
nh Antal elektroder Du kan svetsa genast efter det att
termoskyddet har startat svetsen igen.
Avkylningen tar 10 – 15 minuter.
nhl Antal elektroder Du kan svetsa på en timme, när
svetsningen påbörjas vid varm maskin.
5.3
SB 140
Page 6
B
Belgium
Elektra Beckum Belgium N.V.S.A.
Industriezone
Hofte te Bollebeeklaan
B-1730 Asse-Mollem
Tel.: 0032-24540454
Fax: 0032-24540450
G
Great Britain
Elektra Beckum Machinery Ltd.
6 The Quadrangle
Premier Way
GB-SO51 9AQ Romsey
Tel.: 0044-1794-834900
Fax: 0044-1794830083
D
K
E
Deutschland
Elektra Beckum AG
Daimlerstraße 1
D-49716 Meppen
Tel.: 01803-333 456
Fax: 01803-333 457
Danmark
Elektra Beckum Danmark
Lundeborgvej 9
Postbox 8113
DK-9220 Aalborg OE
Tel.: 0045-98-151300
Fax: 0045-98-151451
España
Elektra Beckum Import S.A.
Calle Alejandro Coicoechea 6
E-08960 Sant Just Desvern
Tel.: 0034-9-34739009
Fax: 0034-9-34739755
I
N
H
Italia
Elektra Beckum AG Germania
Daimlerstraße 1
D-49716 Meppen
Tel.: 0049-1803-333456
Fax: 0049-1803-333457
Norge
Profilma-Import A/S
Postboks 536 Nanset
Sophus Buggesvei 48
N-3252 Larvik
Tel.: 0047-33114777
Fax: 0047-33114108
Nederland
Elektra Beckum Nederland
Einsteinstraat 15
NL-1704 RT Heerhugowaard
Tel.: 0031-7257-44660
Fax: 0031-7257-44250
F
J. Muller
1.Place de Lábattoir
F-67190 Mutzig
Tel.: 00333-88479971
Fax: 00333-88479970
J
Nofa OY
P.O.Box 28
Hannuksentie 1
FIN-02270 Espoo
Tel.: 00358-9804-861
Fax: 00358-9803-9485
SB 140 115 164 4550 GB/F/N/SF/S 3298 1.0
France
Suomi/ Finland
P
Costa & Garcia S. A.
Vilar do Paraíso, Ap. 23
P-4408 Valadares
Tel.: 00351-2-7121279
Fax: 00351-2-7124670
S
HDF-Paulsson AB
Box 525
Svaravaregatan 5
S-30180 Halmstad
Tel.: 0046-35-154400
Fax: 0046-35-121780
Portugal
Sverige
 Loading...