

Blueweld PRESTIGE 175, TECHNOLOGY 175, PRESTIGE 210, TECHNOLOGY 210, PRESTIGE 188 CE User Manual [ru]
...Page 1

www.blueweld.ru
- 1 -
ООО "Вистек"
официальный представитель
BlueWeld
(495)984-09-18
www.vistek-weld.ru
СВАРОЧНЫЙ АППАРАТ
Руководство по эксплуатации
PRESTIGE 175 TECHNOLOGY 175
PRESTIGE 210 TECHNOLOGY 210
PRESTIGE 188 CE/GE TECHNOLOGY 188 CE/GE
www.blueweld.ru
Page 2

- 2 -
www.blueweld.ru
ВНИМАНИЕ! ПЕРЕД ИСПОЛЬЗОВАНИЕМ СВАРОЧНОГО АППАРАТА
ВНИМАТЕЛЬНО ОЗНАКОМЬТЕСЬ С ДАННОЙ ИНСТРУКЦИЕЙ.
1. Общие правила безопасности.
Сварщик должен хорошо знать меры безопасного использования сварочного аппарата, помнить о рисках,
связанных с процессом дуговой сварки, и соблюдать соответствующие нормы защиты и безопасности.
- Избегайте прямого контакта со сварочным контуром, так как даже в режиме холостого хода напряжение,
вырабатываемое генератором, опасно.
- Не забывайте отсоединить сварочный аппарат от электросети перед проведением каких либо работ по монтажу
установки, мероприятий по обслуживанию или ремонту.
- Подключение сварочного аппарата к электросети должно осуществляться строго в соответствии с правилами
техники безопасности.
- Обязательно удостоверьтесь, что электрическая розетка, к которой подключается установка, подключена к
заземлению.
- Запрещается использовать сварочный аппарат в сырых помещениях или под дождем.
- Нельзя использовать электрические кабели с поврежденной изоляцией или плохими соединительными
контактами.
- Нельзя проводить сварочных работ на контейнерах, емкостях или трубах, которые содержали жидкие или
газообразные огнеопасные вещества.
- Нельзя проводить сварочные работы на поверхностях, чистка которых проводилась хлорсодержащими
растворителями или подобными им по составу.
- Нельзя проводить сварочные работы на резервуарах под давлением.
- Своевременно убирайте с рабочего места все горючие материалы (дерево, бумагу, тряпки, и т.п.).
- Необходимо обеспечить достаточную вентиляцию рабочего места или использовать специальные вытяжки для
удаления паров, образующихся в процессе сварочных работ.
- Необходимо применять соответствующую изоляцию от электрода, свариваемых деталей и металлических частей
с заземлением, расположенных поблизости. Для этого нужно применять перчатки, обувь, каску и спецодежду,
предназначенные для таких целей, а также применять диэлектрические платформы или коврики.
- Необходимо всегда защищать глаза специальными неактиничными стеклами, установленными на маске или
каске.
- Необходимо пользоваться защитной невозгораемой спецодеждой, чтобы избегать воздействия на кожу
ультрафиолетового и инфракрасного излучения от сварной дуги; защита должна применяться и другими лицами,
находящимися поблизости от места работ, при помощи экранов/штор.
- Электромагнитные поля, генерируемые сварочным аппаратом, могут влиять на работу электрооборудования и
электронной аппаратуры.
- Лица, имеющие жизненнонеобходимую электрическую и электронную аппаратуру (например, регулятор
сердечного ритма), должны проконсультироваться с врачом перед посещением мест использования сварочного
аппарата. Им не рекомендуется пользоваться данным сварочным аппаратом.
- Этот сварочный аппарат удовлетворяет техническим стандартам изделия для использования в промышленности
и в профессиональных целях.
- Во время работы сварочного аппарата возможно возникновение электромагнитных помех в электронной
аппаратуре.
Сварочные работы:
- в помещении с высоким риском электрического разряда
- в пограничных зонах
- при наличии возгораемых и взрывчатых материалов
В этих случаях необходимо, чтобы квалифицированный специалист предварительно оценил риск. Работы должны
проводиться в присутствии других лиц, умеющих действовать в экстренных ситуациях. Необходимо применять
специальные технические средства защиты.
2. Дополнительные предосторожности.
www.blueweld.ru
Page 3

- 3 -
www.blueweld.ru
Нельзя проводить сварочные работы на платформах над полом, за исключением случаев, когда используются
платформы безопасности.
Напряжение между двумя сварочными аппаратами: работая с несколькими сварочными аппаратами на одной
детали или на соединенных электрически деталях возможна генерация опасной суммы "холостого" напряжения между
двумя различными держателями электродов или горелками, до значения, достигающего в два раза превысить
допустимый предел. Необходимо, чтобы опытный специалист при помощи приборов провел измерение для
определения риска и принял специальные меры защиты.
Остаточный риск:
- опасно применять сварочный аппарат для любых работ, отличающихся от предусмотренных
(например, размораживание труб водопроводной сети).
3. Технические характеристики.
Напряжение и частота электросети, В/Гц 220/50
Максимальная потребляемая мощность, кВт 5 6 4,5
Потребляемая мощность, 60%, кВт 3,7 3,7 3,3
Cos φ 0,7
Сварочный ток, А 5-160 5-180 5-150
Сварочный ток при 60%, A 125 125 110
Диаметр электродов, мм 1,6-4
Класс защиты IP23
Габаритные размеры, мм 385 х 150 х 265
Вес, кг 6,1 6,1 6,5
Гарантийный срок, мес.
Срок службы, лет
PRESTIGE/
TECHNOLOGY
175
PRESTIGE/
TECHNOLOGY
210
12
5
PRESTIGE/
TECHNOLOGY
188 CE/GE
4. Описание.
Особенностью данного сварочного аппарата (инвертора) является высокая скорость сварки и точность
регулировки, гарантирующие высококачественную электродную и TIG сварку постоянным током.
Использование системы «инвертер» позволяет, кроме прочего, значительно уменьшить размеры трансформатора
, а также вес и размеры самого сварочного аппарата, что значительно улучшает условия транспортировки.
Аппарат состоит из отдельных рабочих модулей и модуля управления/контроля, которые расположены на
печатной плате и спроектированы таким образом,
время и расходы на техническое обслуживание аппарата.
По заказу к сварочному аппарату могут быть поставлены дополнительно:
- набор для MMA сварки
- адаптер для баллона с газом
- редуктор давления с манометром
- горелка для TIG сварки
- маска с затемненным стеклом
чтобы обеспечить максимальную надежность и минимизировать
5. Технические данные.
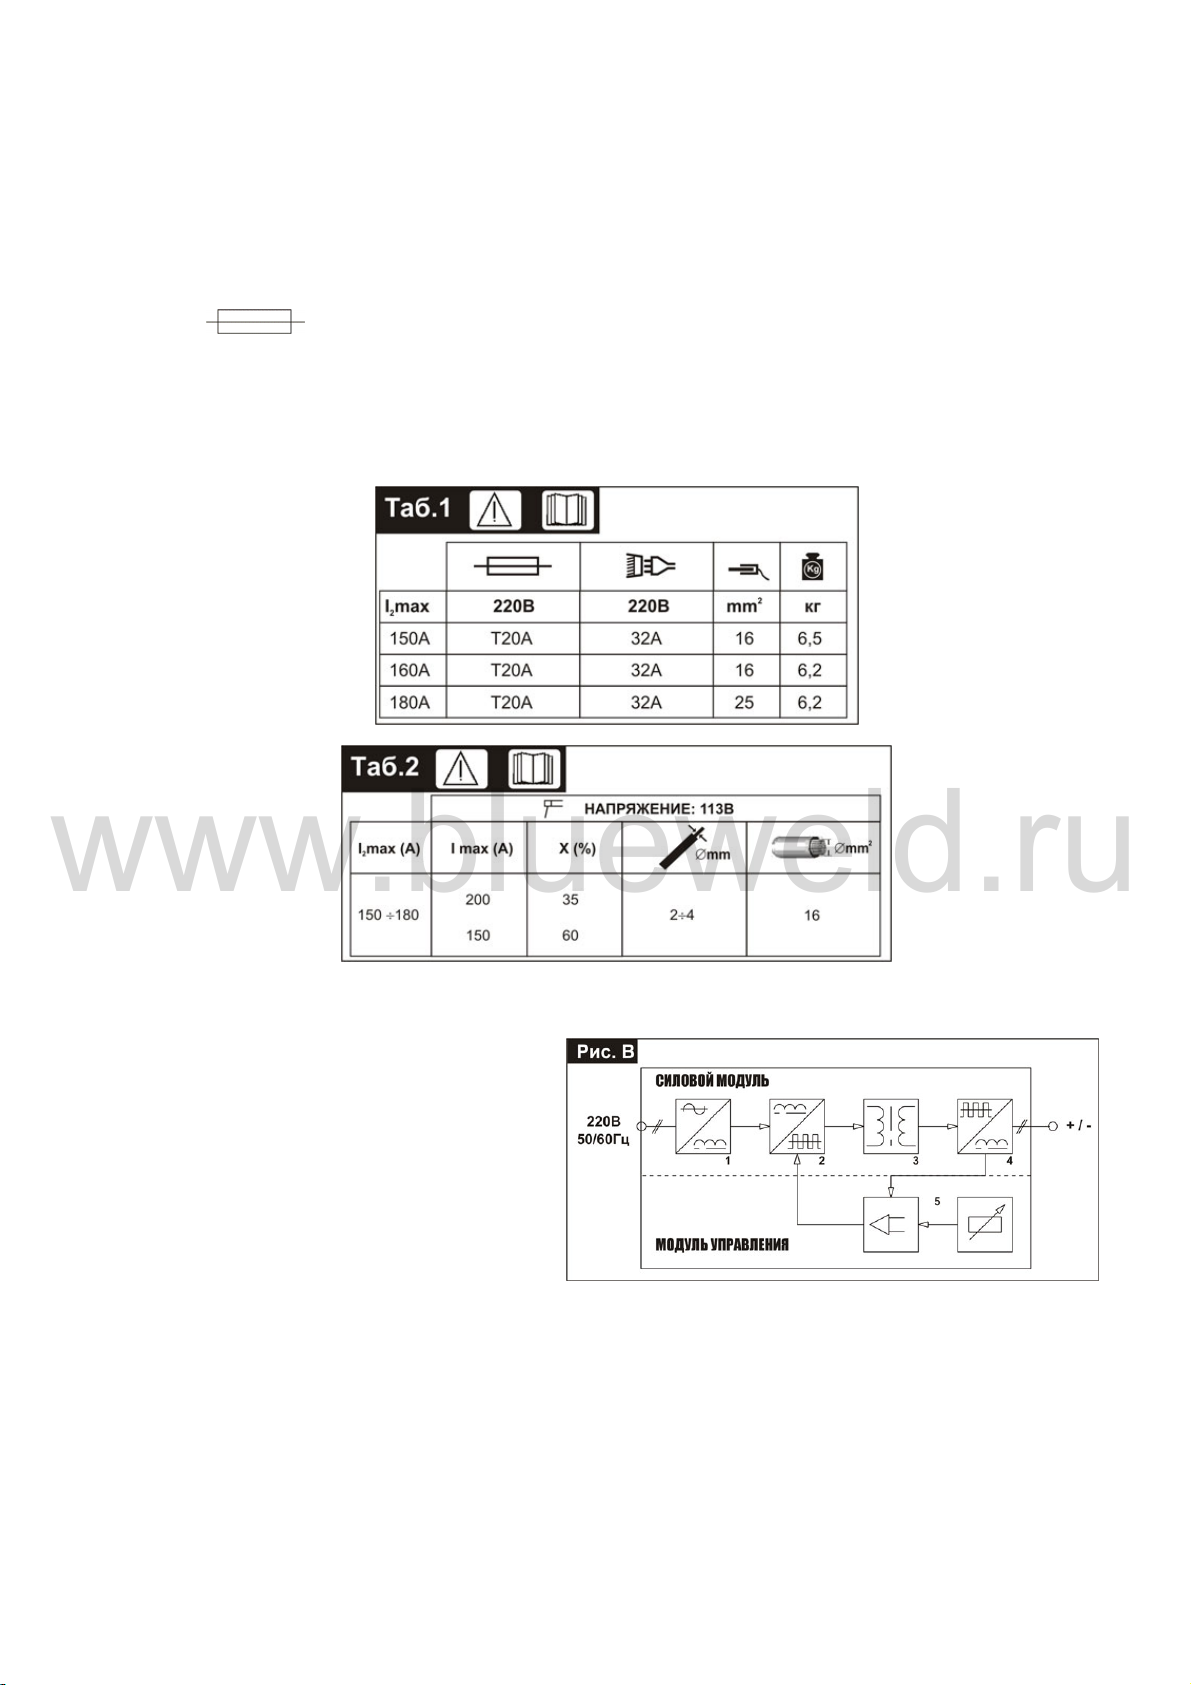
Технические данные, относящиеся к эксплуатационным параметрам, можно увидеть на панели задней стенки,
символьные значения которых расшифровываются следующим образом:
1. Степень защиты: IР 23
2. Символ напряжения питающей сети: однофазное переменное напряжение.
3. Символ S показывает, что сварочные работы могут проводиться вблизи больших масс металла.
4. Символ типа сварки: ручная дуговая сварка
покрытым электродом, TIG.
5. Тип структурной схемы аппарата: инвертер –
трансформатор - выпрямитель.
6. Соответствие Европейским нормам безопасности
и требованиям к конструкции сварочных аппаратов.
7. Серийный номер: необходим для идентификации
аппарата при обращении в сервисную службу,
снабжения запасными частями, установления
происхождения изделия.
8. Характеристики сварочного цикла:
− Uo - максимальное напряжение при холостом ходе
на пике (цепь сварки разомкнута).
− I
– ток и соответствующее напряжение, которые
2/U2
машина может обеспечивать во время процесса
www.blueweld.ru
Page 4
- 4 -
www.blueweld.ru
сварки являющегося стандартным (U2=(20+0.04 I2)V).
− Х – продолжительность включения. Период, в течение которого аппарат может подавать соответствующий
ток(тот же столбец). Коэффициент указывается в % и основан на 10-минутном цикле (например, 60% означает
6 минут работы с последующим 4-х минутным перерывом).
- A/V-A/V - указывает диапазон регулировки тока сварки (минимальный/максимальный) при соответствующем
напряжении дуги.
9. Технические характеристики линии электропитания:
− U1 – переменное напряжение и частота питающей электросети (допустимое предельное значение +/-15%).
− I
− I
10. - Размер предохранителей с задержкой срабатывания: для защиты электросети.
11. Символы, обозначающие предписания по безопасности.
Примечание: Фирменная табличка (шильдик) в данном примере отображает назначение символов и цифр.
Точные технические данные необходимо смотреть непосредственно на фирменной таблички Вашего сварочного
аппарата.
Остальные характеристики можно увидеть в таблицах ниже:
- сварочный аппарат
- максимальное потребление тока.
1max
: максимально эффективный потребляемый ток.
1 eff
- электрододержатель
6. Структурная схема.
1. Вход однофазного тока питания, выпрямитель и конденсатор.
2. Транзисторы и управляющий переключающий
мост (IGBT): преобразуют напряжение
выпрямленного тока цепи в высокочастотное
переменное напряжение и позволяет
регулировать передачу мощности в
соотношении ток/напряжение в соответствии с
режимом сварки.
3. Высокочастотный трансформатор:
первичная обмотка питается напряжением,
преобразованным блоком 2. Предназначение
трансформатора состоит в том, чтобы привести
в соответствие напряжение и ток к значениям
необходимым для дуговой сварки и кроме того гальванически разделить ток сварки и основную цепь питания.
4. Вторичный мост выпрямителя с выпрямляющим индуктивным сопротивлением: преобразует переменное
напряжение/ток, производимые первичной обмоткой при низкой частоте в постоянное напряжение/ток.
5. Блок электронной регулировки (плата управления и электроники): производит контроль значений сварочного
тока и сравнивает их с данными, установленными пользователем; модулирует импульсы управления ведущего
транзистора IGBT, который и осуществляет управление. Также определяет динамическую передачу тока и
контролирует предохранительные устройства.
www.blueweld.ru
Page 5
7. Подключение, регулировка и индикация.
www.blueweld.ru
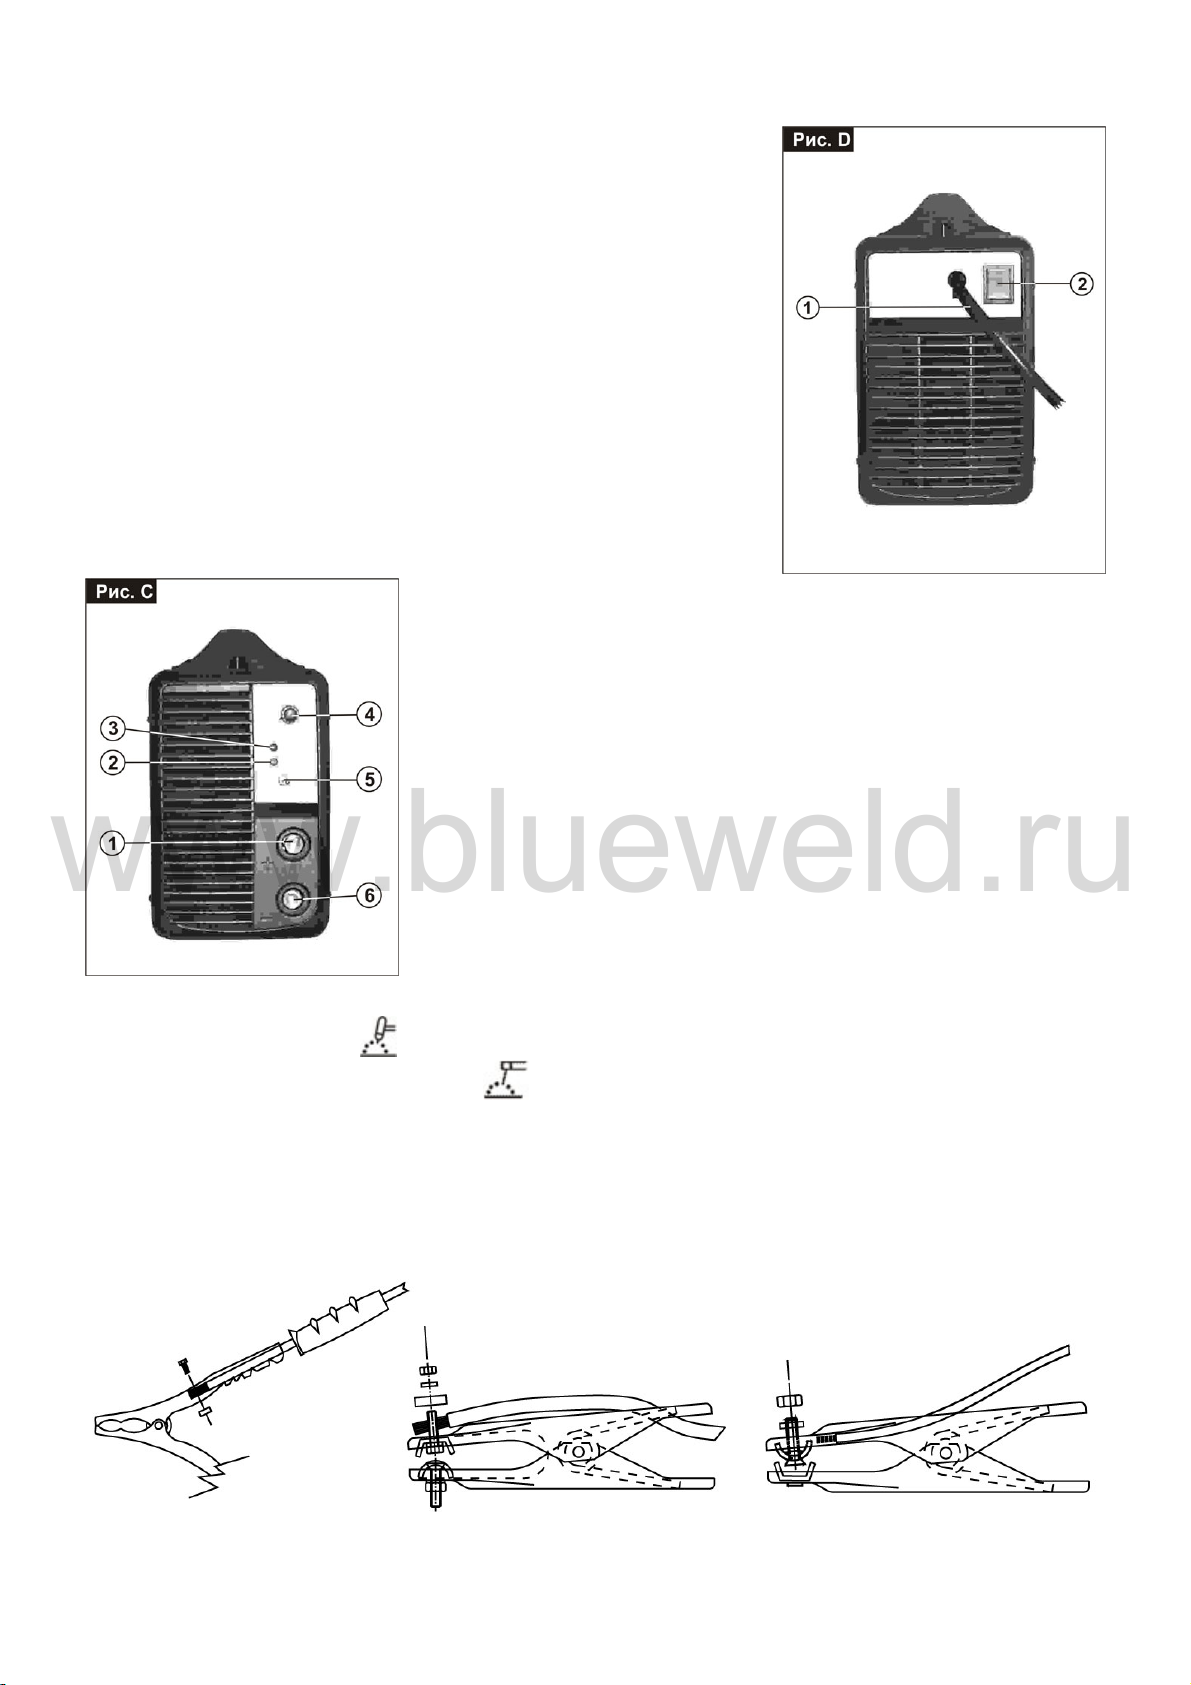
7.1. Задняя панель.
1. Питающий кабель (однофазный с занулением).
2. Выключатель питания О/выключен, I/включен.
7.2. Передняя панель.
1. Быстрозажимная клемма «плюс» для подсоединения сварочного кабеля.
2. Желтый индикатор (не горит в нормальном состоянии). Если он
− срабатывание термозащиты: слишком высокая температура внутри
− недопустимая величина сетевого напряжения: когда напряжение сети
− срабатывание защиты от короткого замыкания: в случаях
3. Зеленый индикатор: его индикация показывает, подключено ли
4. Потенциометр для регулировки сварочного тока со шкалой,
5. Выбор режима:
- 5 -
загорелся, значит подача сварочного тока заблокирована и дальнейшая
работа не возможна по одной из следующих причин:
корпуса прибора. Аппарат включен, но сварочный ток не будет
подаваться до тех пор, пока температура не понизится до нормального
значения. При ее понижении включение произойдет автоматически;
становится слишком высоким или слишком низким, то работа
сварочного аппарата блокируется.
продолжительности короткого замыкания аппарат выключается.
электропитание к сварочному аппарату. Если индикации нет то аппарат
либо не получает питание, либо неисправен.
градуированной в амперах, позволяющий производить регулировку во
время сварки.
1. режим TIG сварки (
2. режим электродной ММА сварки (
6. Быстрозажимная клемма «минус» для подсоединения сварочного кабеля.
).
).
8. Подготовка к работе.
8.1. Сборка сварочного аппарата.
Снять со сварочного аппарата упаковку, выполнить сборку отсоединенных частей, имеющихся в упаковке.
- собрать обратный кабель с зажимом
www.blueweld.ru
Page 6
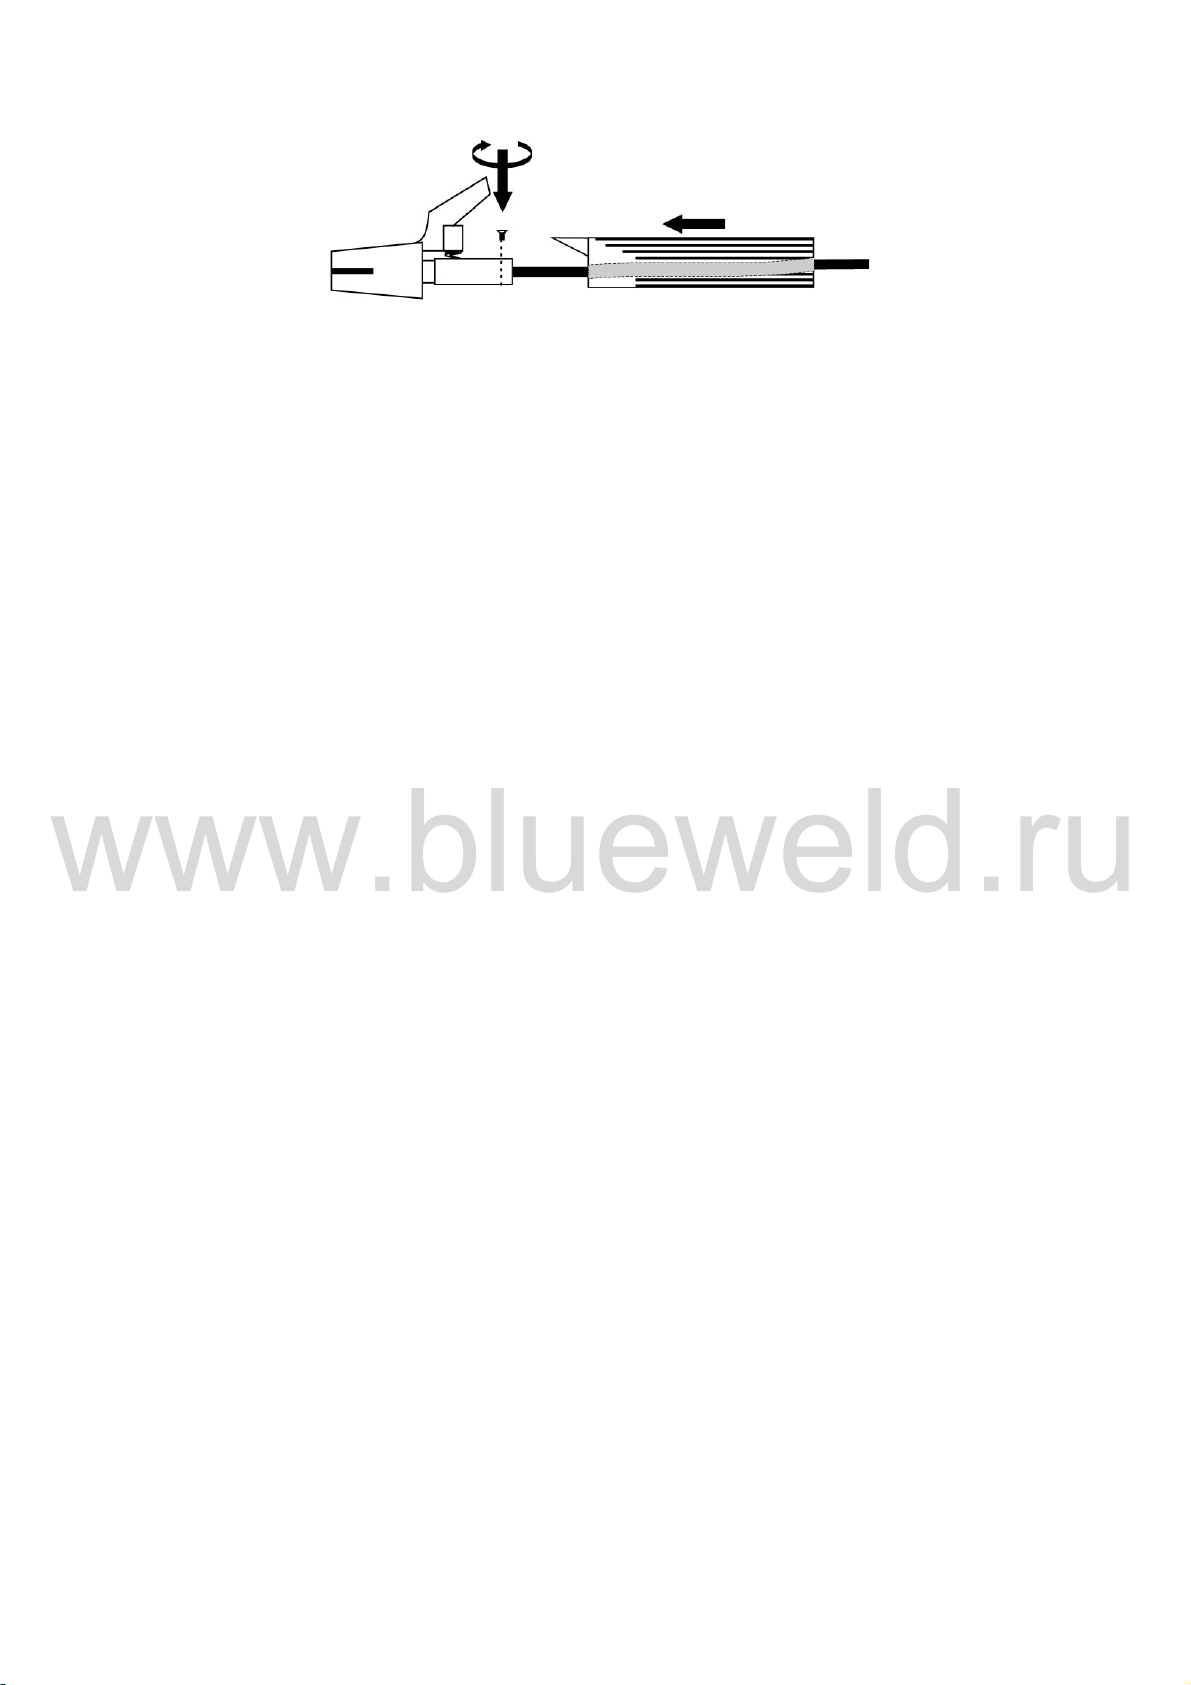
- собрать сварочный кабель с электрододержателем
www.blueweld.ru
- 6 -
8.2. Расположение сварочного аппарата.
Сварочный аппарат устанавливается так, чтобы посторонние предметы не перекрывали приток воздуха к месту
работы для охлаждения аппарата и достаточной вентиляции, доступ к прибору должен быть как минимум 250 мм с
каждой стороны. Также необходимо следить, чтобы на аппарат не попадали капли металла, пыль и грязь; чтобы
аппарат не подвергался воздействию паров кислот и подобных агрессивных сред.
8.3. Подключение к электроснабжению.
Перед подключением сварочного аппарата к электрической сети необходимо проверьте соответствие параметров
сети техническим характеристикам. Питающее напряжение должно быть 220+10% В.
Штекер. Подсоединение к источнику питания необходимо осуществлять кабелем со стандартной розеткой 2P на
20А. ОБРАТИТЕ ОСОБОЕ ВНИМАНИЕ, чтобы желто-зеленый провод кабеля был правильно подсоединен к разъему
штекера.
Электросеть к которой производится подключение должна быть оснащена предохранителями или автоматическим
выключателем, рассчитанными на ток и напряжение в соответствии с техническими данными на фирменной табличке
(шильдике) Вашего сварочного аппарата.
ВНИМАНИЕ! Несоблюдение указанных выше мер безопасности существенно снижает эффективность
электрозащиты предусмотренной производителем и может привести к травмам работников (электрошок), поломке
оборудования и пожару.
8.4. Подсоединение сварочных кабелей при MMA сварке.
ВНИМАНИЕ! Все подсоединения сварочных кабелей должны производиться к отключенному от
электросети аппарату.
- Сварочный кабель с электрододержателем подсоединяется к клемме плюс (+), за исключением случая
использования кислотных электродов. В любом случае необходимо ознакомиться с инструкцией на упаковке
электродов.
- Кабель массы подключается к клемме минус (-) и подсоединяется к рабочей поверхности, как можно ближе к
месту сварки.
Внимание!
− Сварочные кабели должны быть вставлены в соответствующие гнезда плотно и до конца, чтобы обеспечить
хороший электрический контакт. Неполный контакт вызывает перегрев места соединения, быстрый износ и
потерю мощности.
− Нельзя использовать сварочные кабели длиной более 10 метров.
− Нельзя использовать металлические детали, не являющиеся частью свариваемого изделия, для удлинения
обратной цепи, так как это приведет к снижению безопасности при работе и плохому качеству сварки.
8.5. Подсоединение сварочных кабелей при TIG сварке.
ВНИМАНИЕ! Все подсоединения сварочных кабелей должны производиться к отключенному от
электросети аппарату.
- Горелка TIG: кабель горелки подсоединяется к клемме минус (-), а трехконтактный кабель управления
подсоединяется в соответствующее гнездо и фиксируется поворотом по часовой стрелке; шланг подачи газа
подсоединяется к соответствующему разъему и затягивается вручную, избегая
- Кабель массы подсоединяется к клемме плюс (+), а захват этого кабеля, расположенный с другого конца, должен
быть закреплен на рабочей поверхности обрабатываемого материала как можно ближе к месту сварки.
- Подсоединение баллона с защитным газом (Аргон 99,5%).
Подсоедините регулятор давления к клапану баллона с аргоном. Затем установите гибкий шлаг для подачи газа,
подсоединив его с одной стороны к соответствующему патрубку регулятора давления, а с другой стороны – к патрубку,
расположенному на задней стенке аппарата, убедившись в плотном соединении.
Затем перед открытием клапана баллона ослабьте гайку кольца регулятора давления. Откройте кран баллона и
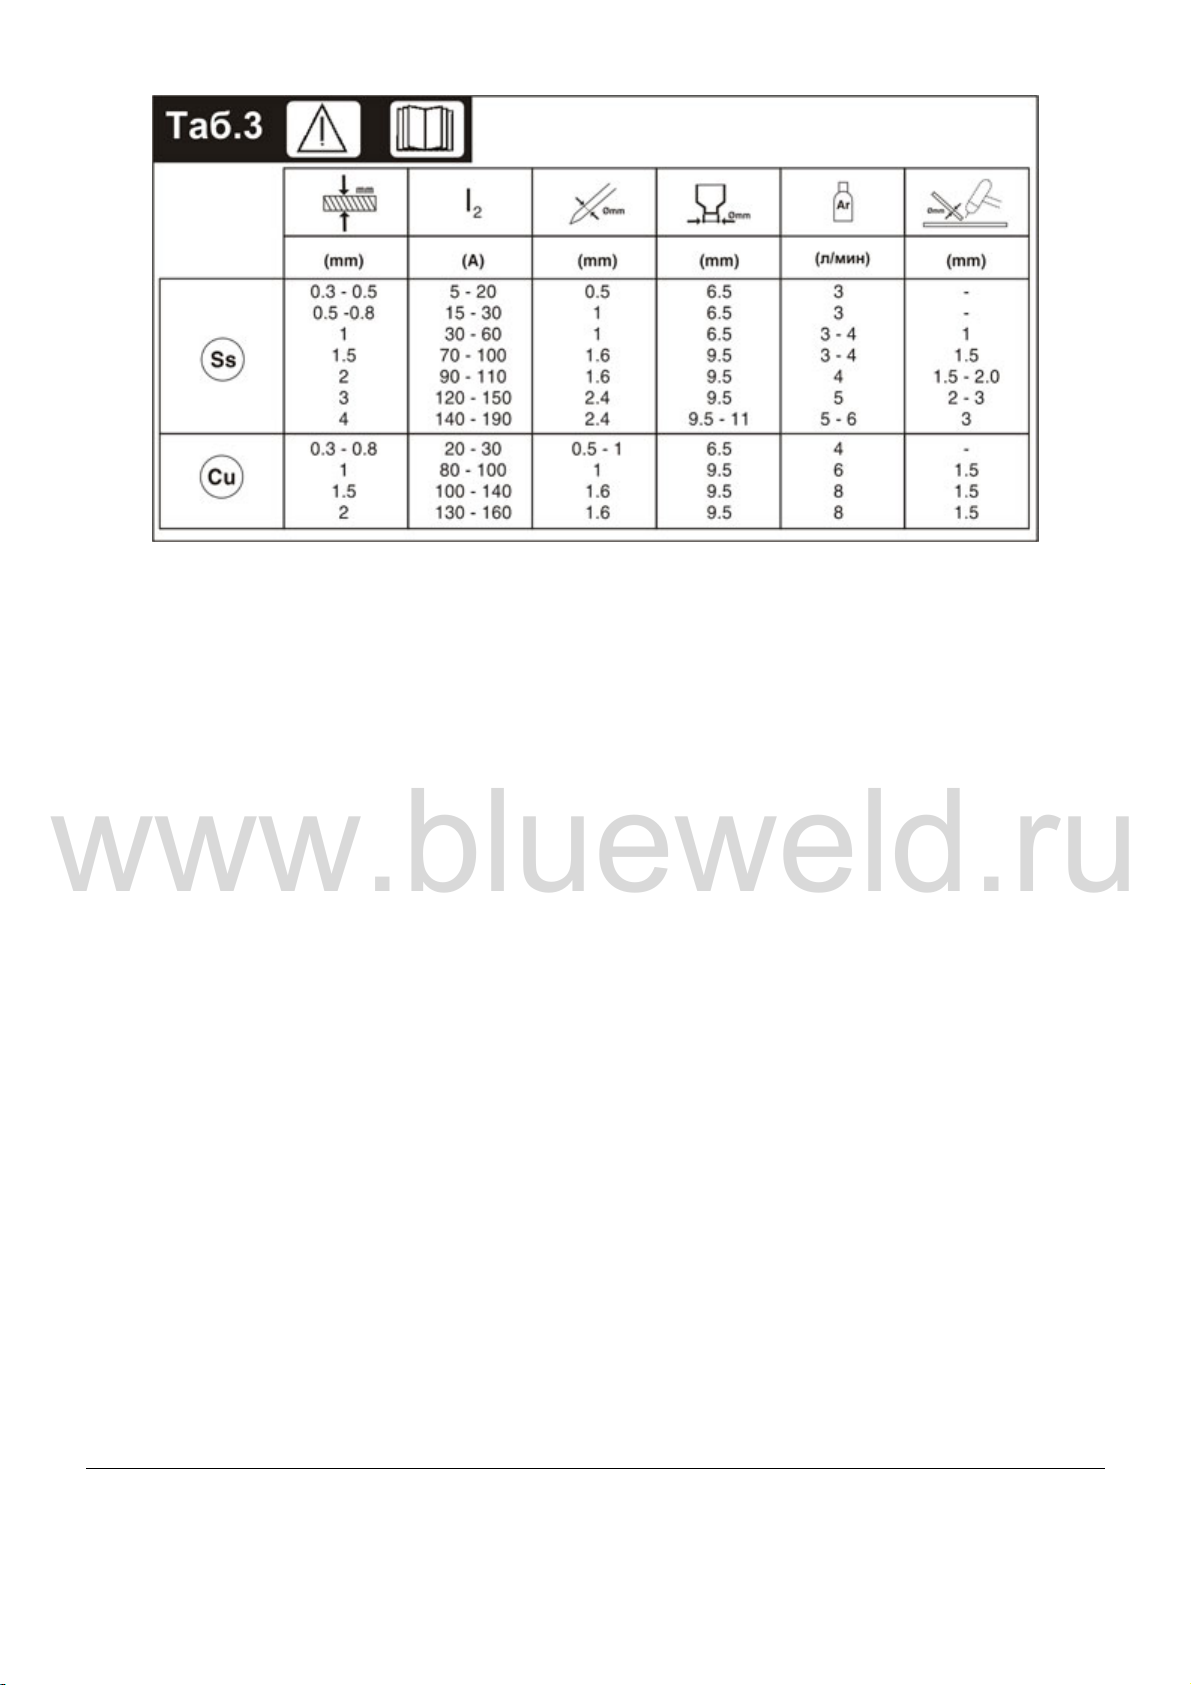
отрегулируйте подачу газа (л/мин) в соответствии с потребностью (см. Таб. 3). По необходимости поток газа можно
регулировать во время сварки при помощи кольца на регуляторе давления.
Перед работой обязательно нужно проверить герметичность все трубок и соединений.
применения гаечных ключей.
9. Сварка MMA.
- В большинстве случаев электрод подсоединяется к плюсовой клемме (+), однако есть некоторые виды
электродов, подключаемых к минусовой клемме(-), поэтому подсоединять сварочные кабели следует в соответствии с
полярностью аппарата (+) и (-) и типом электродов.
- Рекомендуется всегда следовать инструкциям производителя о выборе вида электродов, так как в ней указаны и
полярность подсоединения и оптимальный ток сварки.
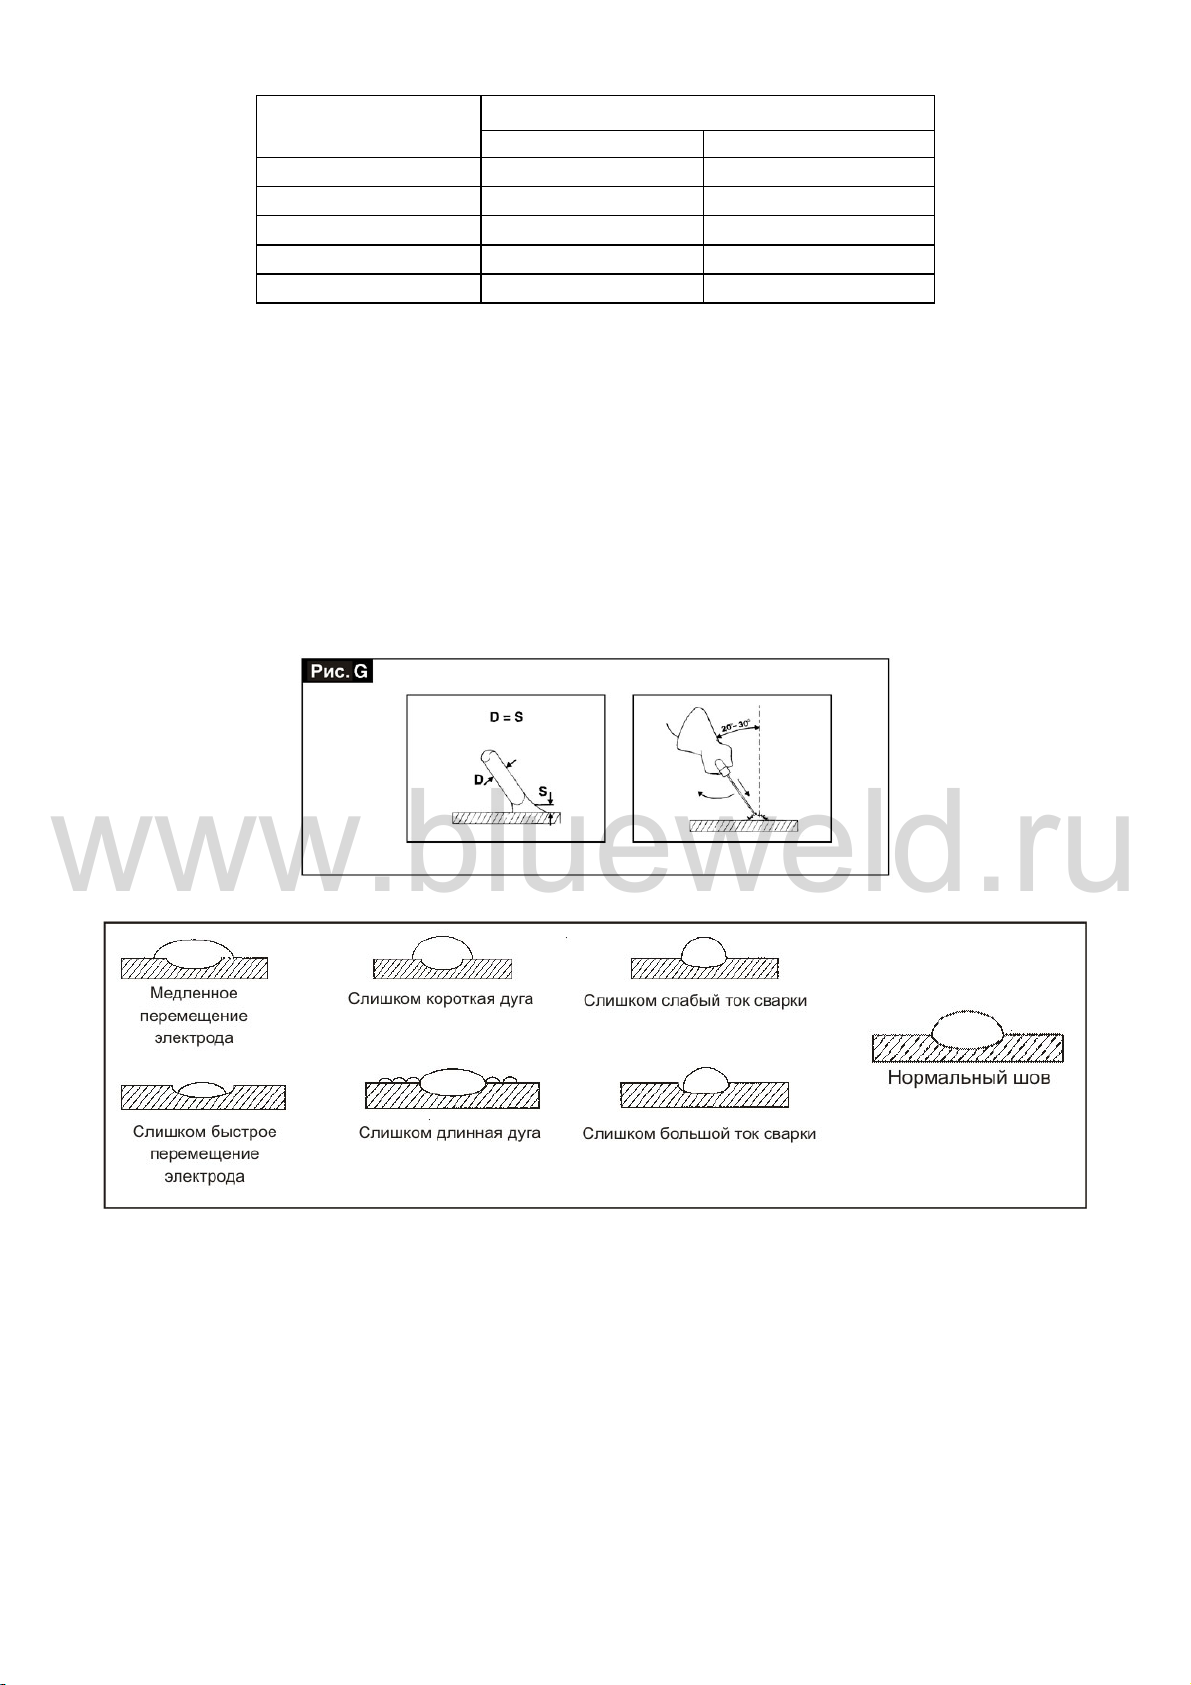
- Ток сварки должен выбираться в зависимости от диаметра электрода и типа обрабатываемого материала. Ниже
приводится таблица соответствия допустимого тока сварки и диаметра электрода:
www.blueweld.ru
Page 7
- 7 -
www.blueweld.ru
Диаметр электрода, мм
1,6 25 50
2 40 80
2,5 60 110
3,2 80 160
4 120 200
- Пользователю необходимо учитывать, что сила сварочного тока для одного и того же типа электродов
выбирается разной, в зависимости от положения свариваемых деталей: при сварке на горизонтали сила тока должна
быть выше, а при выполнении вертикального шва или работе над головой – ниже.
- Помните, что характер сварочного шва зависит не только от силы тока, но и других параметров, таких как
диаметр и качество электродов, длина дуги, скорости сварки и положения сварщика, а также от состояния электродов,
которые должны храниться в упаковке и быть защищены от сырости.
Проведение сварочных работ.
- Обязательно держите перед лицом маску. Чтобы начать сварку нужно прикоснуться к месту сварки концом
электрода, при этом движение руки должно быть похоже на то, каким вы зажигаете спичку. Это и есть правильный
метод зажигания дуги.
Внимание! Не стучите электродом по рабочей поверхности при попытках зажечь дугу, так как это может привести
к его повреждению и в дальнейшем только затруднит зажигание дуги.
- Как только произойдет зажигание дуги, электрод нужно держать на таком расстоянии от обрабатываемого
материала, которое соответствует диаметру электрода. Для получения равномерного шва далее необходимо
соблюдать эту дистанцию по возможности постоянной. Также необходимо помнить, что наклон оси электрода должен
быть примерно 20-30 градусов.
минимальный максимальный
Ток сварки, A
- Заканчивая сварочный шов, отведите электрод немного назад, чтобы заполнился сварочный кратер, а затем
резко поднимите его до исчезновения дуги.
10. Сварка TIG.
Принцип сварки TIG состоит в использование тепла, выделяемого при горении электрической дугой между
неплавящимся вольфрамовым электродом и рабочей поверхностью материала. Вольфрамовый электрод
удерживается горелкой, передающей сварочный ток. Электрод и сварочный шов защищен от окисления поступающим
инертным газом (обычно это аргон Ar 99,5), который подается из керамического распылителя.
Для качественной сварки необходимо, чтобы рабочая поверхность была аккуратно очищена, не имела окиси,
масла, смазки, растворителей и т.п.
Необходимо заострить ось электрода на станке или при помощи точильного камня, так чтобы рабочий конец
электрода имел концентрическую форму и был хорошо закреплен во избежание отклонений дуги. Это необходимо
делать периодически по мере износа и выработки, или в случае сильного загрязнения, оксидирован или деформирован
электрода.
Для того чтобы выполнить качественную сварку, очень важно использовать надлежащий диаметр электрода,
соответствующий сварочному току (см. Таб.3). Электрод должен выступать из керамического распылителя на 2-3мм
или до 8мм, если сварка производится под углом.
www.blueweld.ru
Page 8
- 8 -
www.blueweld.ru
11. Техническое обслуживание.
ВНИМАНИЕ! Никогда не снимайте кожух аппарата для проведения работ без предварительного
отключения от электросети.
- Регулярно осматривайте внутренние узлы аппарата в зависимости от частоты использования аппарата и степени
запыленности рабочего места. Удаляйте накопившуюся пыль с внутренних частей сварочного аппарата только при
помощи сжатого воздуха низкого давления.
- После окончания очистки аппарата от пыли верните кожух на место и хорошо закрутите все крепежные винты.
- Во избежание несчастных случаев никогда не проводите сварку при снятом кожухе.
12. Возможные неисправности и способы их устранения.
В случаях неудовлетворительной работы сварочного аппарата перед обращением в сервисный центр проверьте
следующее:
− Убедитесь, что ток сварки, величина которого регулируется потенциометром, соответствует диаметру и типу
используемого электрода.
− Убедитесь, что основной выключатель включен и горит индикатор на передней панели. Если это не так, то
возможно нарушена подача электричества, и нужно проверить кабель, вилку, розетку и предохранитель.
− Проверьте не загорелся ли желтый индикатор, сигнализирующий о срабатывании защиты, в случае короткого
замыкания, несоответствия напряжения питания или перегрева
− Для отдельных режимов сварки необходимо соблюдать особый временной режим, то есть делать перерывы в
работе для охлаждения аппарата. В случаях срабатывания термозащиты нужно подождать, пока аппарат не остынет.
При повторном срабатывании термозащиты, необходимо выяснить причину перегрева и устранить ее.
− Проверьте напряжение сети. Если оно завышено или занижено, то
− Убедитесь, что на выходе аппарата нет короткого замыкания, в случае его наличия устраните его.
− Проверьте качество и правильность соединений сварочного контура, зажимы должен обеспечивать хороший
контакт, кабель массы должен быть прочно закреплен на обрабатываемом материале и между соединением не должно
быть никаких изолирующих материалов (
например, лака или краски).
.
аппарат не будет работать.
13. Гарантийные обязательства.
Производитель гарантирует нормальную работу аппарата в течение 12 месяцев со дня его продажи через
розничную сеть, а также ремонт или замену деталей, преждевременно вышедших из строя по вине предприятияизготовителя, при условии соблюдения требований по монтажу, эксплуатации и периодическому техническому
обслуживанию.
Гарантия относится к дефектам в материалах и узлах и не распространяется на компоненты, подверженные
естественному износу и работы по техническому обслуживанию.
Гарантийному ремонту подлежат только очищенные от пыли и грязи аппараты в заводской упаковке, полностью
укомплектованные, имеющие фирменный технический паспорт, гарантийный талон с указанием даты продажи, при
наличии штампа магазина, заводского номера и оригиналов товарного и кассового чеков, выданных продавцом.
Производитель снимает свои гарантийные обязательства и юридическую ответственность при несоблюдении
потребителем инструкций по эксплуатации, самостоятельной разборки, ремонта и технического обслуживания
аппарата, а также не несет никакой ответственности за причиненные травмы и нанесенный ущерб.
Этот аппарат имеет сертификат соответствия №РОСС IT. ME77. B02538 и соответствует требованиям ГОСТ
12.2.007.8-75, ГОСТ Р 51526-99. Срок службы оборудования 5 лет.
Адрес фирмы-производителя:
www.blueweld.ru
 Loading...