

Page 1

www.blueweld.ru
АППАРАТЫ
ДЛЯ РУЧНОЙ ДУГОВОЙ
СВАРКИ AC/DC
Руководство по эксплуатации
SPACE 220 AC/DC
SPACE 280 AC/DC
Модели:
www.blueweld.ru
Page 2

www.blueweld.ru
ВВЕДЕНИЕ
ВНИМАНИЕ! ПЕРЕД ИСПОЛЬЗОВАНИЕМ АППАРАТА ВНИМАТЕЛЬНО ОЗНАКОМЬТЕСЬ С ПРАВИЛАМИ
ЭКСПЛУАТАЦИИ И ТЕХНИКОЙ БЕЗОПАСНОСТИ!
При покупке сварочного аппарата в розничной торговой сети требуйте проверки его работоспособности и
отметки продавцом заводского номера, даты продажи и проверьте комплектность. Для правильной эксплуатации
аппарата внимательно ознакомьтесь с настоящим руководством.
ВНИМАНИЕ! Следуйте данной инструкции для обеспечения Вашей безопасности и безопасности других
работников. Несоблюдение правил безопасности может привести к серьёзным травмам и даже смерти.
Используйте аппарат только по назначению, как указано в инструкции, а именно, для электродуговой электродной
сварки. Неправильное использование аппарата может привести к
сению материального ущерба.
Лицо, использующее аппарат, несет ответственность за безопасность как свою, так и других лиц, поэтому
важно прочитать, помнить и соблюдать правила техники безопасности, приведенные в данной инструкции.
Перед включением аппарата убедитесь, что параметры кабеля, вилки и электрической сети
соответствуют техническим характеристикам сварочного аппарата
1. ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ
SPACE 220 AC/DC SPACE 280 AC/DC
Напряжение сети, вольт, V 220-380 220-380
Потребляемая мощность, max kW 2.3/6.0 3.3/7.2
Максимальное напряжение AC/DC, V 62/54 55/67
Сварочный ток AC, А 60-160 45-230
Сварочный ток DC, А 40-130 25-160
Диаметр электрода AC, мм 2-4 1.6-5.0
Диаметр электрода DC, мм 1.6-3.2 1.6-4.0
Класс изоляции
Класс защиты IP22 IP22
Вес, кг 30.0 40.0
2. ОСНОВНЫЕ МЕРЫ ПРЕДОСТОРОЖНОСТИ
2.1. Схема аппарата содержит элементы и узлы, находящиеся под напряжением питающей сети. Категорически
запрещается работать при снятых боковых обшивках.
2.2. К работе с аппаратом допускаются лица, имеющие удостоверение электросварщика, прошедшие обучение,
инструктаж и проверку знаний требований электробезопасности, имеющие квалификационную группу по
электробезопасности не ниже II и соответствующее удостоверение.
2.3. Место проведения работ должно быть обеспечено средствами индивидуальной защиты в соответствии с
принятыми нормами. Перед началом работы уберите все горючие вещества и материалы с рабочего места.
Обеспечьте достаточную вентиляцию для удаления дыма в месте проведения работ.
2.4. Проверьте, какое напряжение питания необходимо для питания данного сварочного аппарата. Аппарат
должен быть правильно подключен к сети 380 В при перекосе фаз не более 10% или 220 +10% В. Заземление
осуществляется с помощью жёлто-зелёного провода питающего кабеля.
2.5. Никогда не подсоединяйте аппарат к сети, если нарушен провод заземления, а также при наличии
механических повреждений сварочного кабеля, электрододержателя, клемм. Электропроводка должна иметь
защитные приспособления предохранитель или автоматический прерыватель.
2.6. Надевайте сухую защитную одежду защитные перчатки, ботинки, предназначенные для сварочных работ.
Застёгивайте одежду и имеющиеся карманы, чтобы защитить себя от попадания искр. Обязательно надевайте
защитную маску или очки со специальным затемнённым покрытием. Не надевайте промасленную одежду, т к. она
может воспламениться от искр. Запрещено
электрическим током.
2.7. Не допускается эксплуатация аппарата в помещениях с большой влажностью и запылённостью. Вблизи
рабочего места (меньше 15 м) не допускается наличие легковоспламеняющихся материалов, жидкостей и газов.
2.8. Никогда не сваривайте емкости или трубы, которые содержат горючие жидкости или газообразные вещества
(опасность взрыва или пожара), а также не проводите сварочных работ на поверхностях покрытых краской,
маслом или очищавшихся хлорсодержащими очистителями (опасность ядовитого дыма). Сварочный аппарат
должен быть сухим и защищен от попадания влаги.
2.9 Помещения, где выполняются сварочные работы, должны оборудоваться вентиляцией рабочего места,
достаточной для удаления дыма, образующегося в процессе сварки.
ВНИМАНИЕ!
- Излучение, образуемое сваркой, может повредить зрение, а также послужить причиной ожогов на коже.
- В процессе дуговой сварки образуются искры и частицы расплавленного металла. После сварки металл
сохраняет высокую температуру довольно продолжительное время.
- В процессе дуговой сварки образуются вредные для здоровья пары.
- Удар током потенциально опасен для жизни.
работать под дождем и в сырой одежде, чтобы избежать поражения
www.blueweld.ru
нанесению травм людям, животным или нане-
.
н н
2
Page 3

www.blueweld.ru
- Не находитесь в радиусе 15 м от места сварки с незащищенной поверхностью кожи.
- Защищайте себя и находящихся близко людей от потенциальной опасности, возникающей в процессе сварки.
3. ОСНОВНАЯ ИНФОРМАЦИЯ
3.1. Описание
Этот сварочный аппарат имеет сертификат соответствия №РОСС IT. ME77. B02539 и соответствует требованиям
ГОСТ 12.2.007.8-75, ГОСТ Р 51526-99. Срок службы аппарата 5 лет. Аппарат состоит из трехфазного
понижающего трансформатора. Предназначен: сварка переменным током конструкционных низкоуглеродистых и
низколегированных сталей, электродами с основным покрытием; постоянным током сварка углеродистых и
легированных сталей диаметром 1,6 мм до максимального, указанного в таблице технических данных на
передней панели сварочного аппарата или в Инструкции по эксплуатации. Сварочный ток плавно регулируется
винтом ручной настройки (Рис. А поз.1).
Основные узлы аппарата.
• Понижающий трансформатор с
магнитным шунтом и механизмом
регулировки.
• Выпрямительный мост с защитой.
• Дроссель.
• Однофазный электрический
вентилятор охлаждения.
• Основной переключатель с блоком
коммутации сетевого напряжения.
• Индикаторная лампа.
• Термостат, защищающий от перегрузки ( при срабатывании включает зеленую индикаторную лампу, после
остывания перезапускает аппарат автоматически
• Клеммы для подсоединения сварочных кабелей на постоянный ток ( +/- ) и на переменный ток ( ~ / ~ ).
• Сетевой кабель (2 ph + PE ).
Силу тока (I2) можно прочитать на шкале амперных величин (поз.2), расположенной на верхней панели.
З.2. Термозащита
Данный сварочный аппарат защищен от перегрева (автоматическая термозащита). При достижении критической
температуры защита автоматически выключает электрическое питание, и на передней панели загорается желтая
лампочка (поз.З рис.1). После нескольких минут охлаждения защита автоматически вновь включает
электрическое питание, и желтая лампочка на передней панели гаснет. Сварочный аппарат готов к работе. При
двукратном срабатывании термозащиты, необходимо найти и устранить причину перегрева аппарата, прежде чем
приступить к работе.
4. ПОДГОТОВКА К РАБОТЕ
4.1. Подключение к сети
Перед подключением убедиться, что напряжение сети соответствует
напряжению 380 В с перекосом фаз не более 10% (см. таблицу
технических характеристик). Сетевой кабель аппарата имеет провод,
предназначенный для подключения заземления (РЕ). Обратите
внимание, что провод для заземления имеет желто-зелёный цвет.
Для аппаратов, напряжение питающей электросети которых может иметь
два значения, необходимо установить блокирующий винт, который не
позволит перевести переключатель в неправильное положение, как
показано на рис. В.
Подсоедините сетевой кабель к стандартной вилке подходящей мощности, а сеть должна быть оборудована
предохранителем или автоматическим выключателем.
Внимание! Замена и установка силового кабеля должна производится только квалифицированными
специалистами, согласно прилагаемой к аппарату электрической схеме.
).
www.blueweld.ru
3
Page 4
www.blueweld.ru
4.2. Рекомендуемые параметры
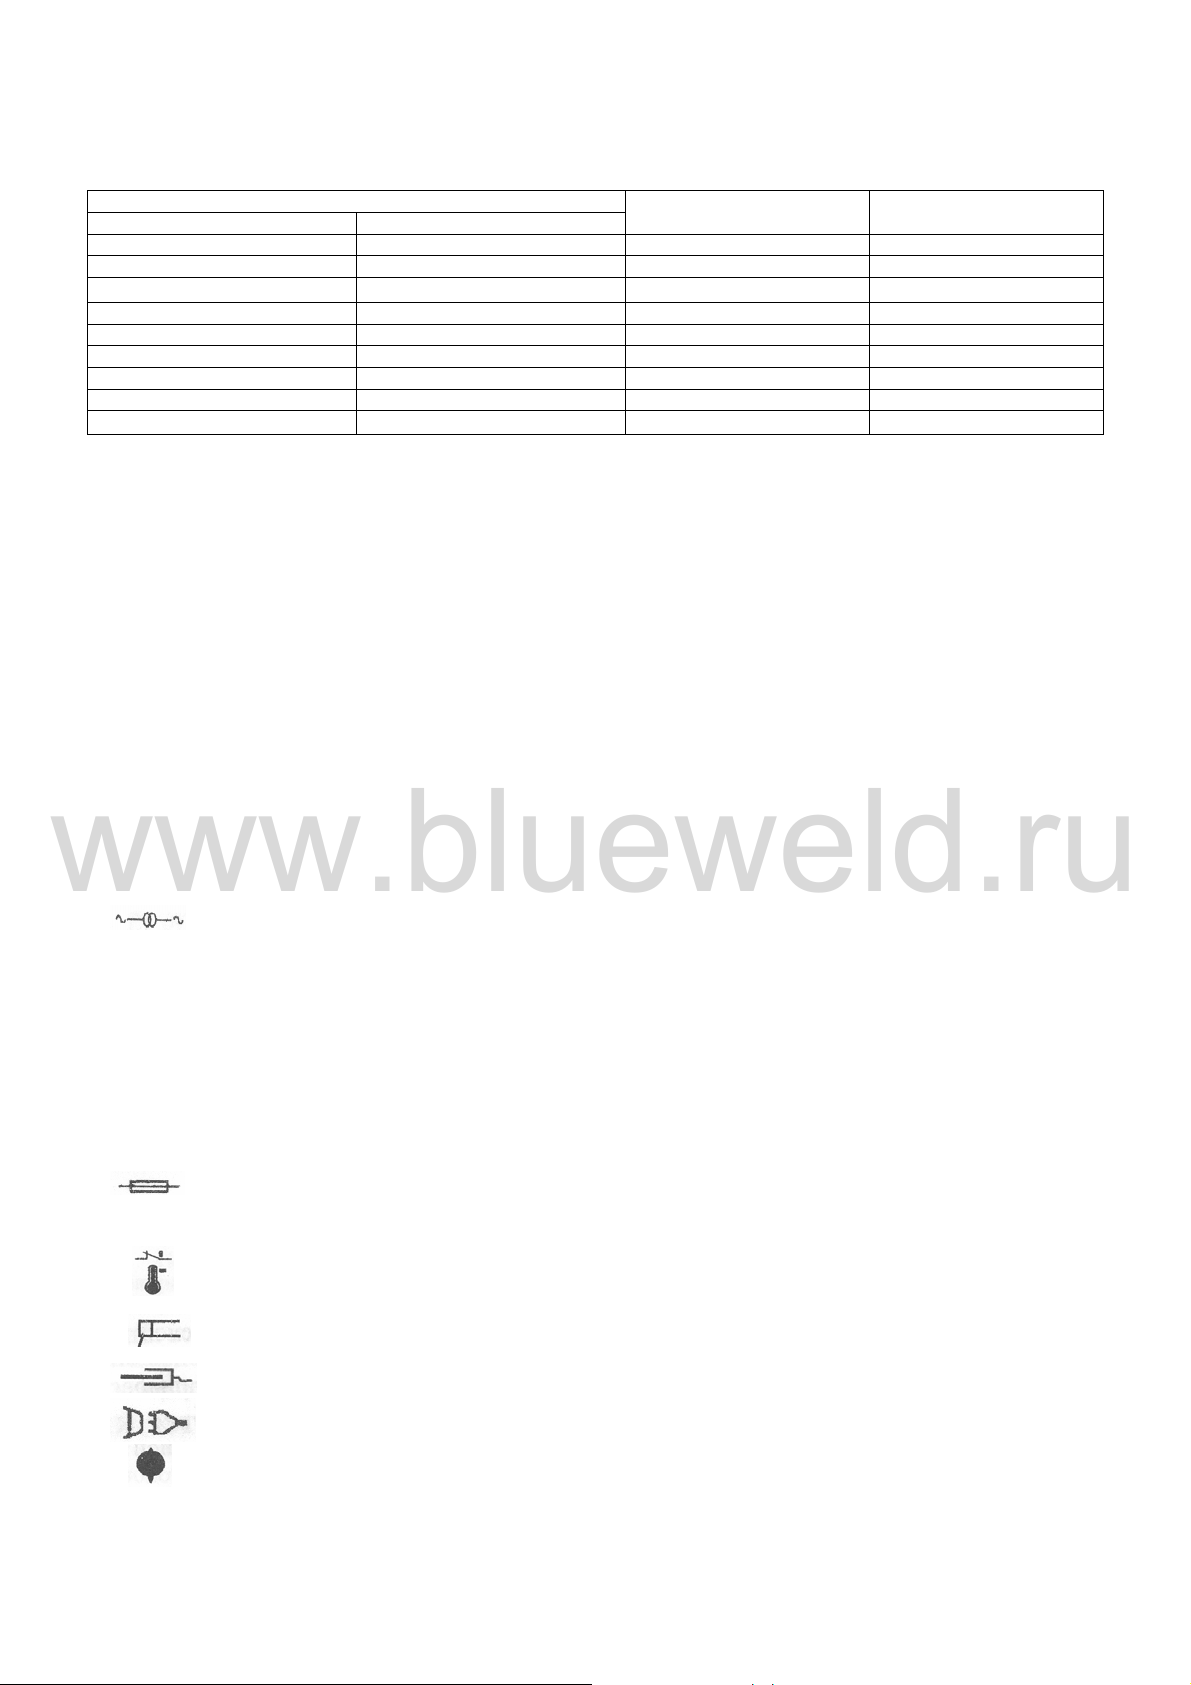
Таблица № 1 указывает номинал предохранителя в амперах при максимальном потребляемом токе и
номинальном напряжении сети и выбранном сечении кабеля.
Таблица 1
Номинал предохранителя при напряжении в сети
Ui-220v Ui-380V
Т16А Т10А 115А 6 mm2
Т20А Т10А 140А 10 mm2
Т20А Т16А 160 А 16 mm2
Т25А Т16А 170А 16 mm2
Т25А Т16А 200А 25 mm2
Т25А Т20А 230А 25 mm2
Т25А Т20А 250А 25 mm2
Т40А Т25А 320А 35 mm2
5.1. Подсоединение сварочных кабелей.
При сварке постоянным током сварочные кабели подсоединяются следующим образом:
• Электрододержатель к положительной клемме (+).
• «Земля» к отрицательной клемме (-).
При сварке переменным током оба кабеля подсоединяются к клеммам (~/~).
Будьте особенно внимательны при подсоединении сварочных кабелей, не допускайте состояния при котором
один из кабелей подключен к клемме (~), а другой - к клемме (+) или (-)!
Внимание: не рекомендуется использовать сварочные кабели длиной более 6 м., это ведет понижению
характеристик сварочного тока.
5.3. Защитная маска
Данная маска обязательно должна надеваться при проведении сварочных работ. Она защищает глаза от
ультрафиолетового излучения, образуемого сварочной дугой. Маска позволяет следить за процессом сварки,
одновременно защищая вас.
5.4. Металлическая щётка-молоток
Использовать для очистки рабочей поверхности, а также для снятия шлака и окалины со сварочного шва.
EN 50060 Европейский стандарт сварочных аппаратов
Uo Напряжение без нагрузки
50 / 60 Hz Номинальная частота тока
∅ mm
nc
ncl
nh
nhl
Ui Напряжение сети
Ii max Максимальный потребляемый ток
IP21
Т50А Т32А 350А 50 mm2
5. СВАРОЧНЫЕ АКСЕССУАРЫ: ПОДСОЕДИНЕНИЕ И ПОДКЛЮЧЕНИЕ
6. СИМВОЛЫ И ТЕХНИЧЕСКИЕ ХАРАКТЕРИСТИКИ
кратковременного использования
Однофазный трансформатор
h Сварочный ток
Диаметр электрода
см. раздел 3.2
H Класс изоляции трансформатора
Номинал предохранителя или автоматического выключателя в амперах
Класс защиты корпуса
Сварочный ток, А hmax Сечение кабеля, мм
4
EN 60974-1 Европейский стандарт для сварочных генераторов
X% Продолжительность работы в цикле
Термостат
Электрододержатель
Клемма "земля"
Стандартная вилка
Переключатель
www.blueweld.ru
Page 5
www.blueweld.ru
7. СВАРКА
- Обязательно предварительно изучить инструкцию производителя электродов, так как в ней указаны и
полярность подсоединения и оптимальный ток сварки для данных электродов
- Ток сварки должен выбирается в зависимости от диаметра электрода, его материала и типа сварочных работ.
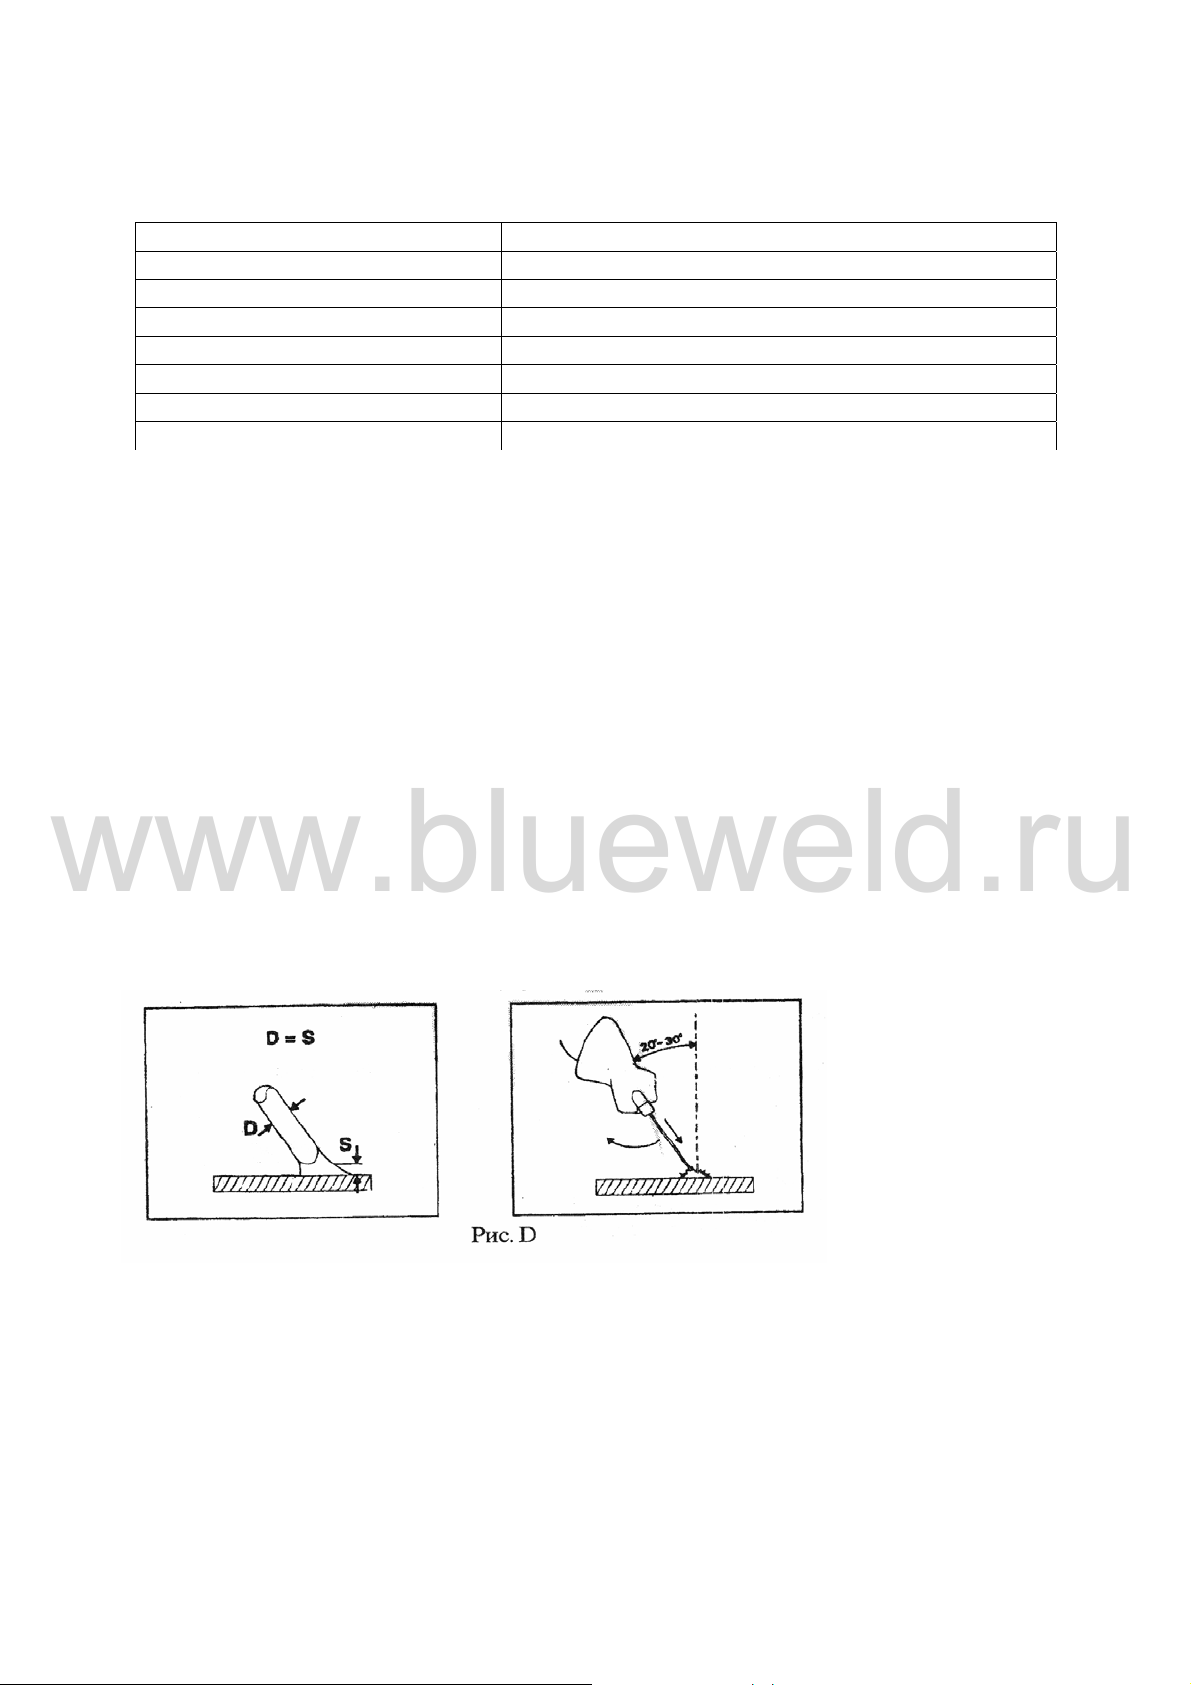
Ниже приведена таблица допустимых токов сварки в зависимости от диаметра электродов.
Таблица 2
диаметр электрода (мм) сварочный ток (А)
1,6 25-50
2,0 40-80
2,5 60-100
3,2 80 160
4 120-200
5 150-250
6 200-350
Пользователю необходимо учитывать, что величина сварочного тока для одного и того же типа электродов
выбирается разной, в зависимости от положения свариваемых деталей: при сварке в нижнем положении
величина тока максимальна, а при вертикальном шве или потолочном (работе над головой) минимальна.
Помните, что качество сварочного шва зависит не только от величины тока сварки, но и от других параметров,
таких, как диаметр и качество электродов, длина дуги, скорости сварки, а также от состояния электродов, которые
должны быть защищены от сырости их упаковкой или прокалены перед сваркой.
ВЫПОЛНЕНИЕ СВАРОЧНЫХ РАБОТ
Внимание! Перед включением аппарата убедитесь, что мощность сети, к которой подключается аппарат,
соответствует техническим характеристикам аппарата, изложенным в настоящей инструкции.
- Вставить электрод в держатель, присоединить зажим к рабочей поверхности и убедиться в наличии хорошего
электрического контакта.
- Включить сварочный аппарат и настроить силу сварочного тока согласно Таблице 2.
- Держа маску перед лицом, "чиркнуть" электродом по рабочей поверхности (как при зажигании спички). Это
наиболее правильный метод зажигания дуги.
ОСТОРОЖНО! Не ударять электрод о рабочую поверхность. Это может повредить электрод и затруднить
зажигание сварочной дуги.
- Сразу после зажигания дуги стараться сохранять расстояние между рабочей поверхностью и электродом,
приблизительно равное диаметру самого электрода. Стараться сохранять это расстояние постоянно во время
сварка. Угол наклона электрода должен быть равен 20-30°(Рис. D).
- Заканчивая шов, отведите электрод немного назад, чтобы заполнился сварочный кратер, а затем резко
поднимите его до исчезновения дуги.
ВНИМАНИЕ!
Всегда использовать плоскогубцы для замены использованных электродов и для перемещения свариваемых
деталей. При замене электрода сварочный аппарат необходимо обесточить.
www.blueweld.ru
5
Page 6
www.blueweld.ru
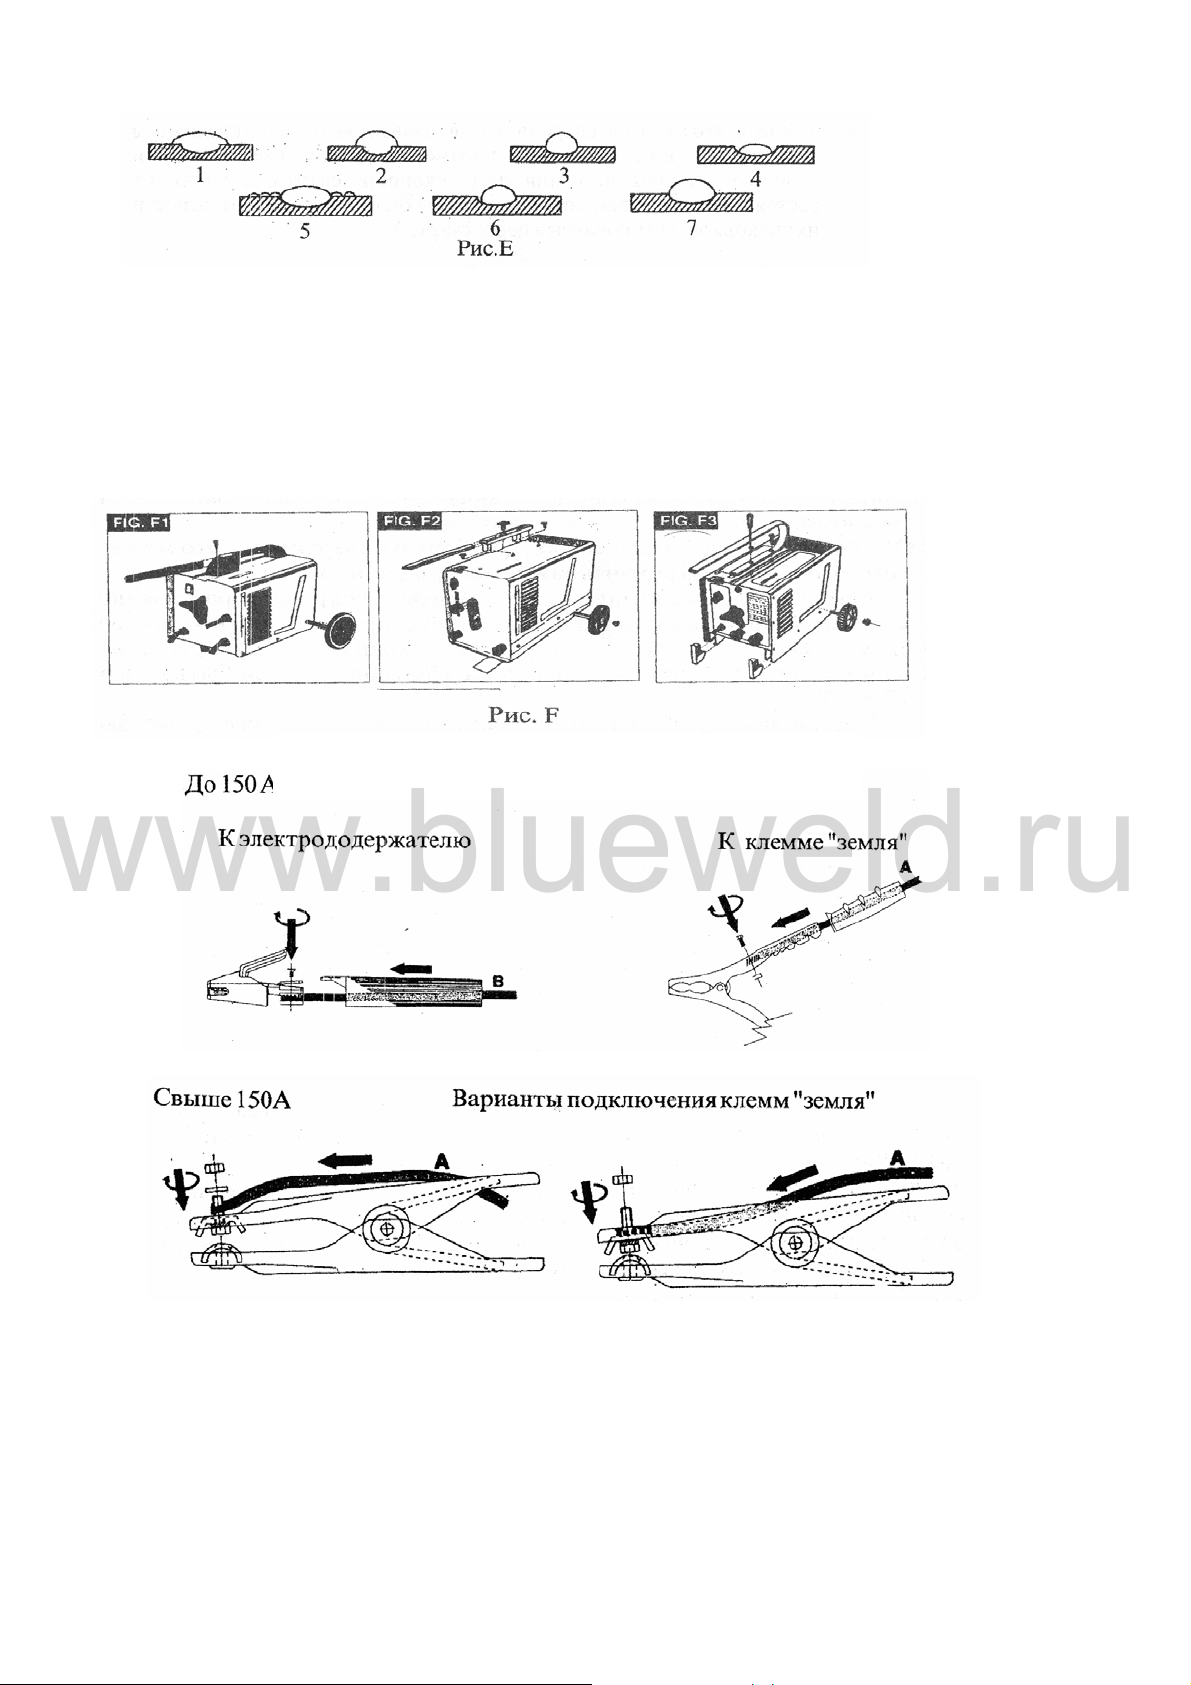
Примеры сварочных швов (Рис.Е)
1 - Слишком медленное перемещение электрода
2 - Слишком короткая дуга
3 - Слишком низкий сварочный ток
4 - Слишком быстрое перемещение
5 - Слишком длинная дуга
6 - Слишком большой сварочный ток
7 - Правильная сварка (нормальный шов)
8. СБОРКА ПОСЛЕ РАСПАКОВКИ
Способы подключения сварочного кабеля
9.1. Регулярно проверять все составные части аппарата. Особенное внимание уделить проверке того, что
сварочные кабели не перегреваются во время сварки. Очищать внутренние части аппарата от пыли. Внутренние
полости рекомендуется периодически продувать сжатым воздухом при отключенном аппарате.
9.2. Основная часть сварочного аппарата, которая больше всех подвергается воздействию высоких температур и
деформации, - это сварочный кабель. Следует избегать резких перегибов этого кабеля. Никогда не следует
тянуть за сварочный кабель при перемещении аппарата. Постоянно следите за состоянием клемм и кабелей,
обеспечивая хороший контакт и целостность изоляции.
9.3. Производить обслуживание в сервисном центре Blue Weld 1 раз в 6 месяцев. При проведении
профилактической проверки аппарата или любых других действий внутри него всегда следует предварительно
отключить его от сети.
СПОСОБЫ ПОДКЛЮЧЕНИЯ СВАРОЧНОГО КАБЕЛЯ
9. Техническое обслуживание
9. ТЕХНИЧЕСКОЕ ОБСЛУЖИВАНИЕ
6
www.blueweld.ru
Page 7
www.blueweld.ru
10. ГАРАНТИЙНЫЕ ОБЯЗАТЕЛЬСТВА
Производитель гарантирует нормальную работу аппарата в течение 12 месяцев со дня его продажи через
розничную сеть, а также ремонт или замену деталей, преждевременно вышедших из строя по вине предприятияизготовителя, при условии соблюдения требований по монтажу, эксплуатации и периодическому техническому
обслуживанию.
Гарантия относится к дефектам в материалах и узлах и не распространяется на компоненты,
подверженные естественному износу и работы по техническому обслуживанию.
Гарантийному ремонту подлежат очищенные от пыли и грязи аппараты в заводской упаковке, полностью
укомплектованные, имеющие фирменный технический паспорт, гарантийный талон с указанием даты продажи,
при наличии штампа магазина, заводского номера и оригиналы товарного и кассового чеков, выданных
продавцом.
В течение гарантийного срока сервис-центр устраняет за свой счёт выявленные производственные
дефекты. Производитель снимает свои гарантийные обязательства и юридическую ответственность при
несоблюдении Потребителем инструкции по эксплуатации, самостоятельной разборки, ремонта и технического
обслуживания аппарата, а также не несет никакой ответственности за причиненные травмы и нанесенный ущерб.
7
www.blueweld.ru
 Loading...