

Page 1
www.blueweld.ru
- 1 -
АППАРАТ ТОЧЕЧНОЙ СВАРКИ
Руководство по эксплуатации
DIGITAL SPOTTER 9000
DIGITAL SPOTTER 9000 R.A.
DISITAL PLUS 9000
DISITAL PLUS 9000 R.A.
www.blueweld.ru
Page 2
- 2 -
www.blueweld.ru
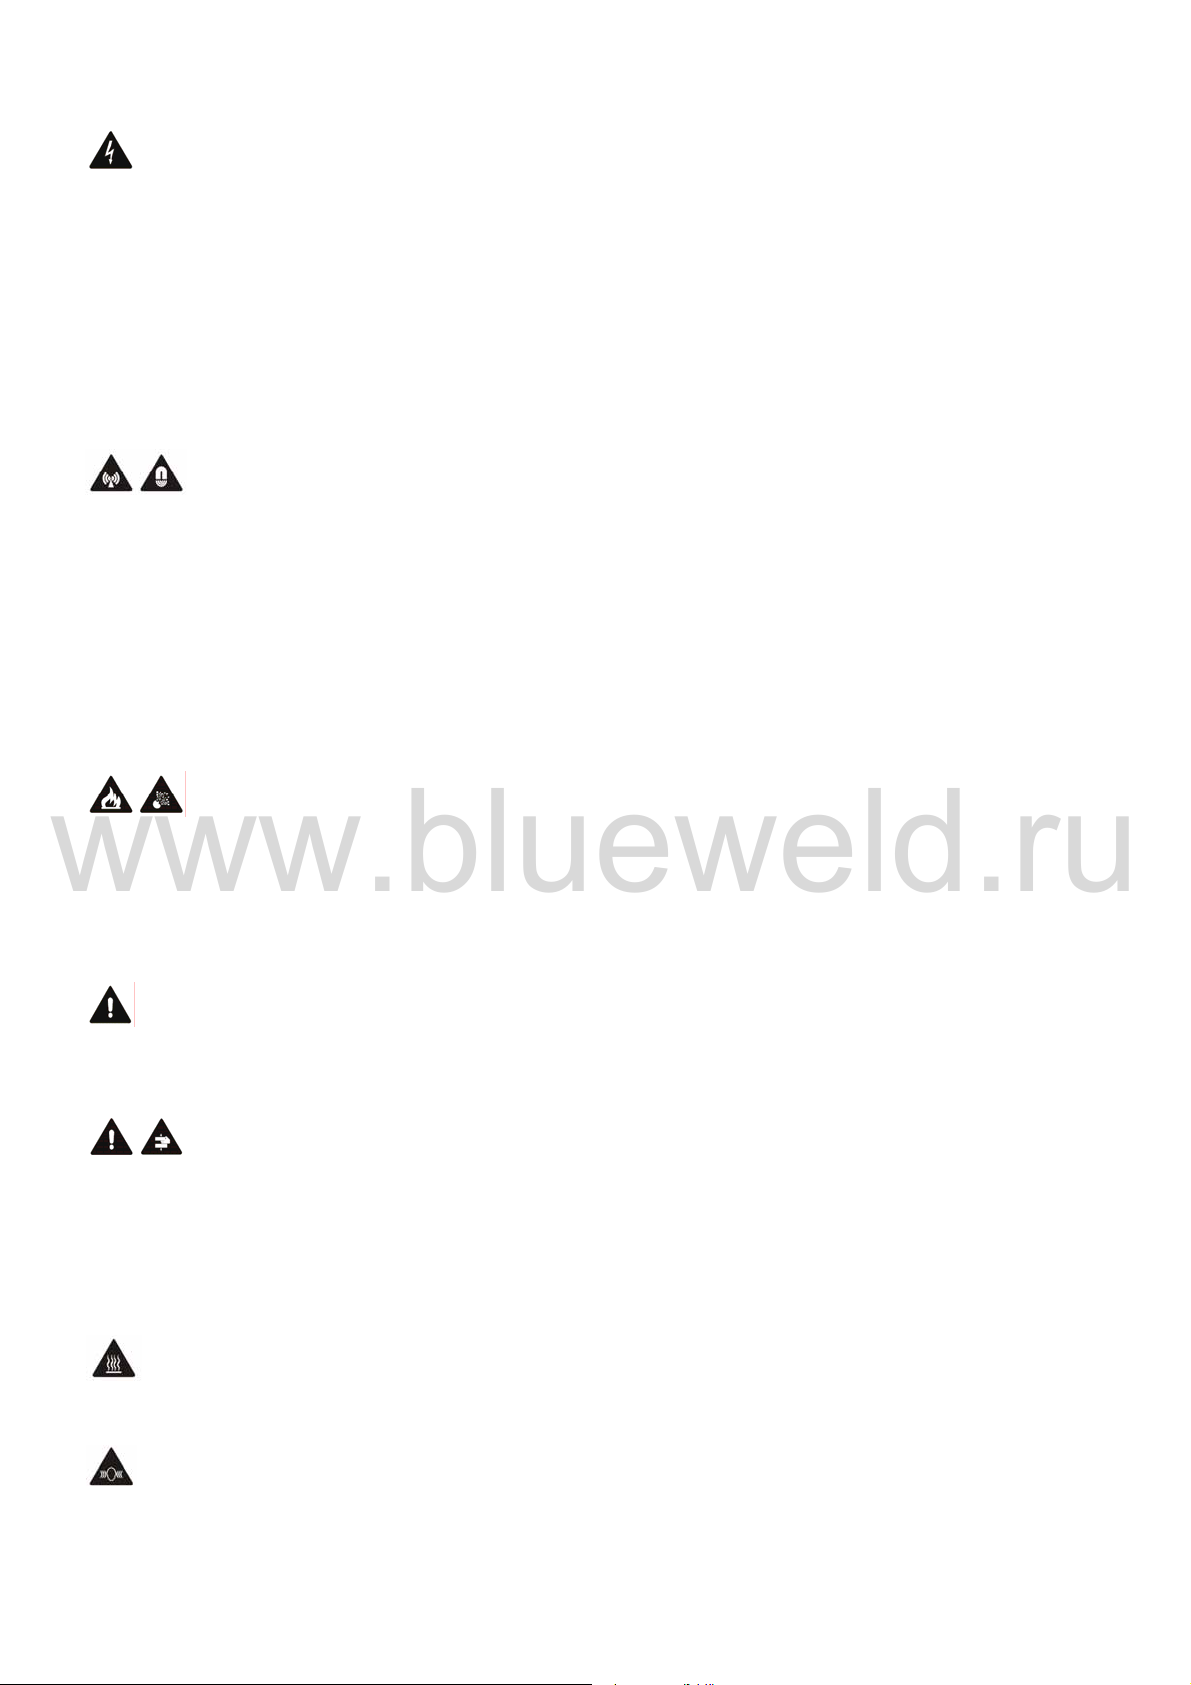
1. Общие правила безопасности при точечной сварке.
Энергоснабжение
- Подключение к электропитанию необходимо проводить в соответствии с действующими в стране нормами и
требованиями;
- Нельзя производить сварочные работы в помещениях с повышенной влажностью или под дождем;
- Запрещается вскрывать сварочный аппарат (для проведения технического или сервисного обслуживания), если не
выполнены следующие условия:
- выключатель сварочного аппарата установлен в положение «ВЫКЛ
- автоматический линейный выключатель установлен в положение «ВЫКЛ» и блокирован ключом;
- произведено отключение питающего кабеля.
- В случае попадания внутрь аппарата влаги необходимо немедленно отключить электропитание, установить
причину и устранить ее, при этом штекер электропитания должен быть отключен от розетки.
Электромагнитные поля
Во время работы сварочный аппарат генерирует сильные электромагнитные поля, что может стать причиной
функциональных сбоев или повредить работе:
- кардиостимуляторов
- протезов
- часов
- магнитных карт
- инструмента
- локальных сетей и телефонных линии
Электромагнитная совместимость
Эксплуатация данного аппарата для сварки с подключением к общей электросети, к которой
приборы, может привести к возникновению радиочастотных помех (например, помех в приеме радио- и телесигнала).
Возгорание, взрывоопасность, задымление
Во время сварочных работ образуются искры и дым, и чтобы избежать опасных последствий следует:
- в радиусе как минимум 10 метров убрать все жидкие и газообразные горючие материалы, предметы из
легковоспламеняющихся
- во избежание образования интенсивного дыма во время сварки необходимо провести очистку
обрабатываемого материала (например, лакированные, загрязненные смазочными материалами или
растворителями поверхности необходимо обработать гальваническим способом).
материалов; следить за достаточной вентиляцией помещений.
»
подключены бытовые
Применение не по назначению
Использование сварочного аппарата в целях, для которых он не предназначен может стать причиной несчастных
случаев или привести к выходу его из строя.
Прочие риски
Функциональные свойства аппарата точечной сварки не позволяют обеспечит полную защиту от ушибов рук и
кистей. Поэтому необходимо уделять особое внимание безопасности при работе. По возможности необходимо
использовать средства для закрепления свариваемых поверхностей.
- Персонал ответственный за проведение работ должен быть проинформирован о специфике проведения
данных работ.
- В зоне
- Пользоваться сварочным аппаратом единовременно может только один оператор.
проведения сварочных работ не должны находиться посторонние люди.
Высокая температура
Электроды и рабочая поверхность могут нагреваться более чем на 65ОC, поэтому сварщику необходимо носить
защитную одежду.
Шум
Уровень шума зависит от рабочих условий и установленных режимов работы. По необходимости рекомендуется
принимать меры по защите органов слуха.
Оператор должен следить за тем, чтобы уровень шума не превышал 80 дБ, и в случае необходимости применять
индивидуальные средства защиты органов слуха.
www.blueweld.ru
Page 3
- 3 -
www.blueweld.ru
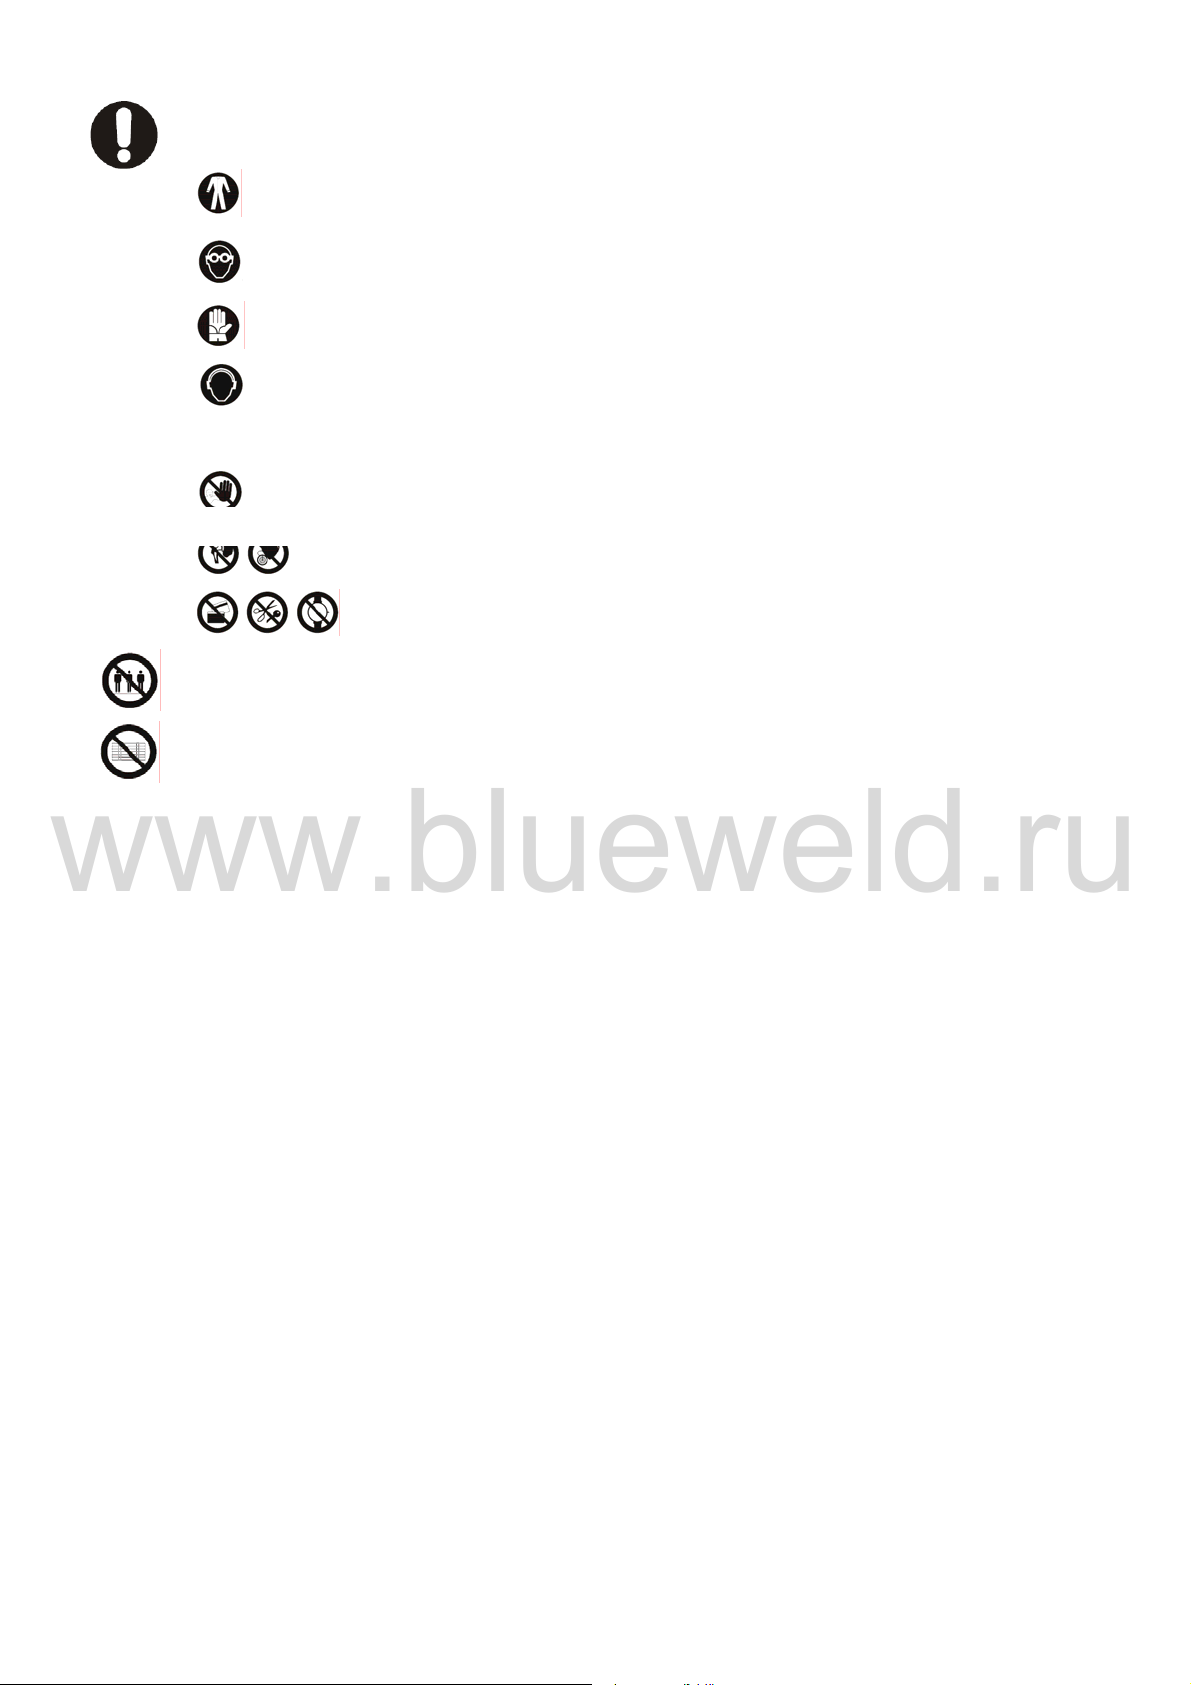
ОБЯЗАТЕЛЬНОЕ ИСПОЛЬЗОВАНИЕ ЗАЩИТНЫХ СРЕДСТВ
Защитная одежда
Специальные очки
Защитные перчатки
Наушники или «беруши», если уровень шума превышает или равен 85 дБ
ЗАПРЕЩАЕТСЯ
Доступ не обученного персонала
Доступ лиц с кардиостимуляторами или протезами
Ношение металлических предметов и часов, магнитных карт
К эксплуатации сварочного аппарата допускается только один оператор
Не складируйте стройматериалы на рабочем месте и не загромождайте доступ к панели управления
сварочного аппарата
2. Описание сварочного аппарата.
Данный сварочный аппарат представляет собой мобильное устройство с микропроцессорным управлением для
точечной сварки. Сварочный аппарат оснащен быстроразъемными соединениями, что упрощает смену насадок и
обеспечивает возможность проведения целого ряда работ по термомеханической и точечно-сварочной обработке
листового металла, применяемых в авторемонтных работах и других отраслях.
Особенности сварочного аппарата:
- автоматический выбор
- автоматическое распознавание подключенного оборудования;
- автоматическое воздушное охлаждение, включающееся при достижении предельной температуры;
- выбор оптимального тока сварки в зависимости от мощности местной электросети;
- ограничение пускового тока (контроль cos φ) при включении.
параметров сварки;
Базовая комплектация сварочного аппарата:
- пневматические воздушноохлаждаемые сварочные клещи (со штангами длиной до 120 мм и
стандартными электродами);
- встроенный блок клапана регулировки подачи сжатого воздуха с манометром;
- тележка
Дополнительное оборудование (поставляется по заказу):
- «нестандартные» штанги для сварочных клещей, с электродами и воздушным охлаждением (см.
каталог запчастей);
- ручные клещи с кабельной парой;
- «нестандартные» штанги для сварочных клещи, с электродами (см. каталог запчастей)
- «С»-образные ручные клещи с кабелем;
- двойные сварочные клещи с воздушным охлаждением и кабелями;
- набор «Studder»
- автономный блок охлаждения – GRA90 (230 (220-240)В / 1-фазный / 50-60 Гц). Замкнутый контур
водного охлаждения кабеля и клещей, без подключения к системе водоснабжения;
- пневматические клещи с кабелем, с полным водяным охлаждением (штанги длиной до 250 мм,
верхний электрод с водяным охлаждением, нижний электрод – стандартный);
- «нестандартные»
каталог запчастей);
- набор водноохлаждаемых штанг (250 мм) и стандартные электроды.
с отсоединяемым кабелем заземления и ящиком для принадлежностей;
штанги и электроды для пневматических клещей с водным охлаждением (см.
www.blueweld.ru
Page 4
- 4 -
www.blueweld.ru
Напряжение, В 380 / 220
Фазы и частота электросети, -/Гц 1 (2) / 50
Класс электрозащиты I
Класс изоляции H
Класс защиты IP22
Габариты (с тележкой), мм 650 х 400 х 1100
Вес (с тележкой), кг 60
Максимальная потребляемая мощность, кВт 40
Максимальная мощность сварки, кВА 58
Номинальная мощность при 50% нагрузке (воздушное охлаждение), кВА 14,2
Номинальная мощность при 50% нагрузке (водное охлаждение), кВА 19,2
Cos φ 0,65
Применяемые предохранители, А (В) 32 (380) / 64 (220)
Применяемые автоматические выключатели, А (В) 32 (380) / 64 (220)
Сечение рабочего кабеля (длина менее 4 м), мм2 (В) 3х4 (380) / 3х6 (220)
Напряжение на холостом ходу (U
Максимальный ток сварки (I
Точечная сварка (низкоуглеродистые стали), мм max 3 + 3
Рабочий цикл, % 5,5
Сварных точек в час на стали 1+1мм
-пневматические воздухоохлождаемые клещи 200
-пневматические клещи с водноохлождаемыми штангами 400
-пневматические полностью водноохлождаемые клещи 1000
Максимальное усилие на электрод, кг 120
Длина штанг сварочных клещей, мм
Минимальный поток охлажденной воды (30О), л/мин
Гарантийный срок, мес.
Срок службы, лет
2 max
3. Технические характеристики.
Входные параметры
Выходные параметры
), В 8,6
0 max
), кА 7
120-500
21
12
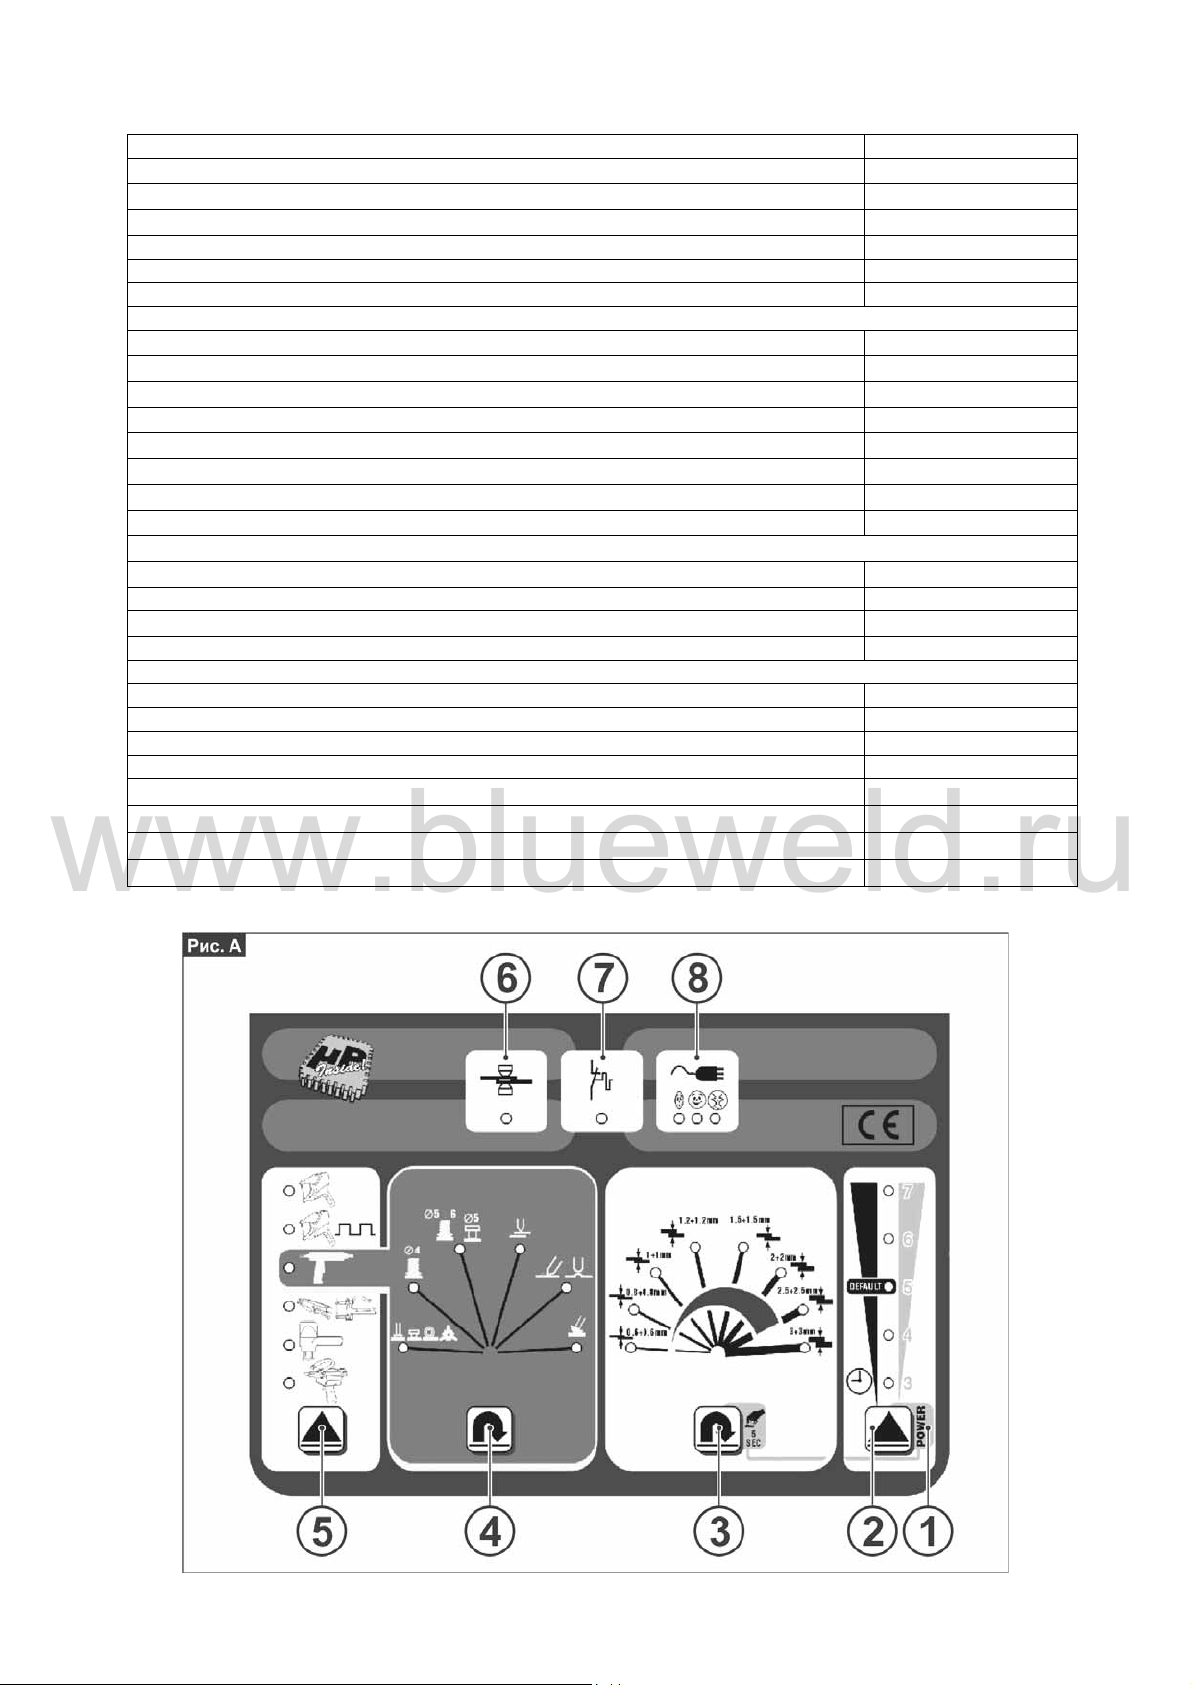
4. Работа сварочного аппарата (Рис. А).
5
www.blueweld.ru
Page 5
- 5 -
www.blueweld.ru
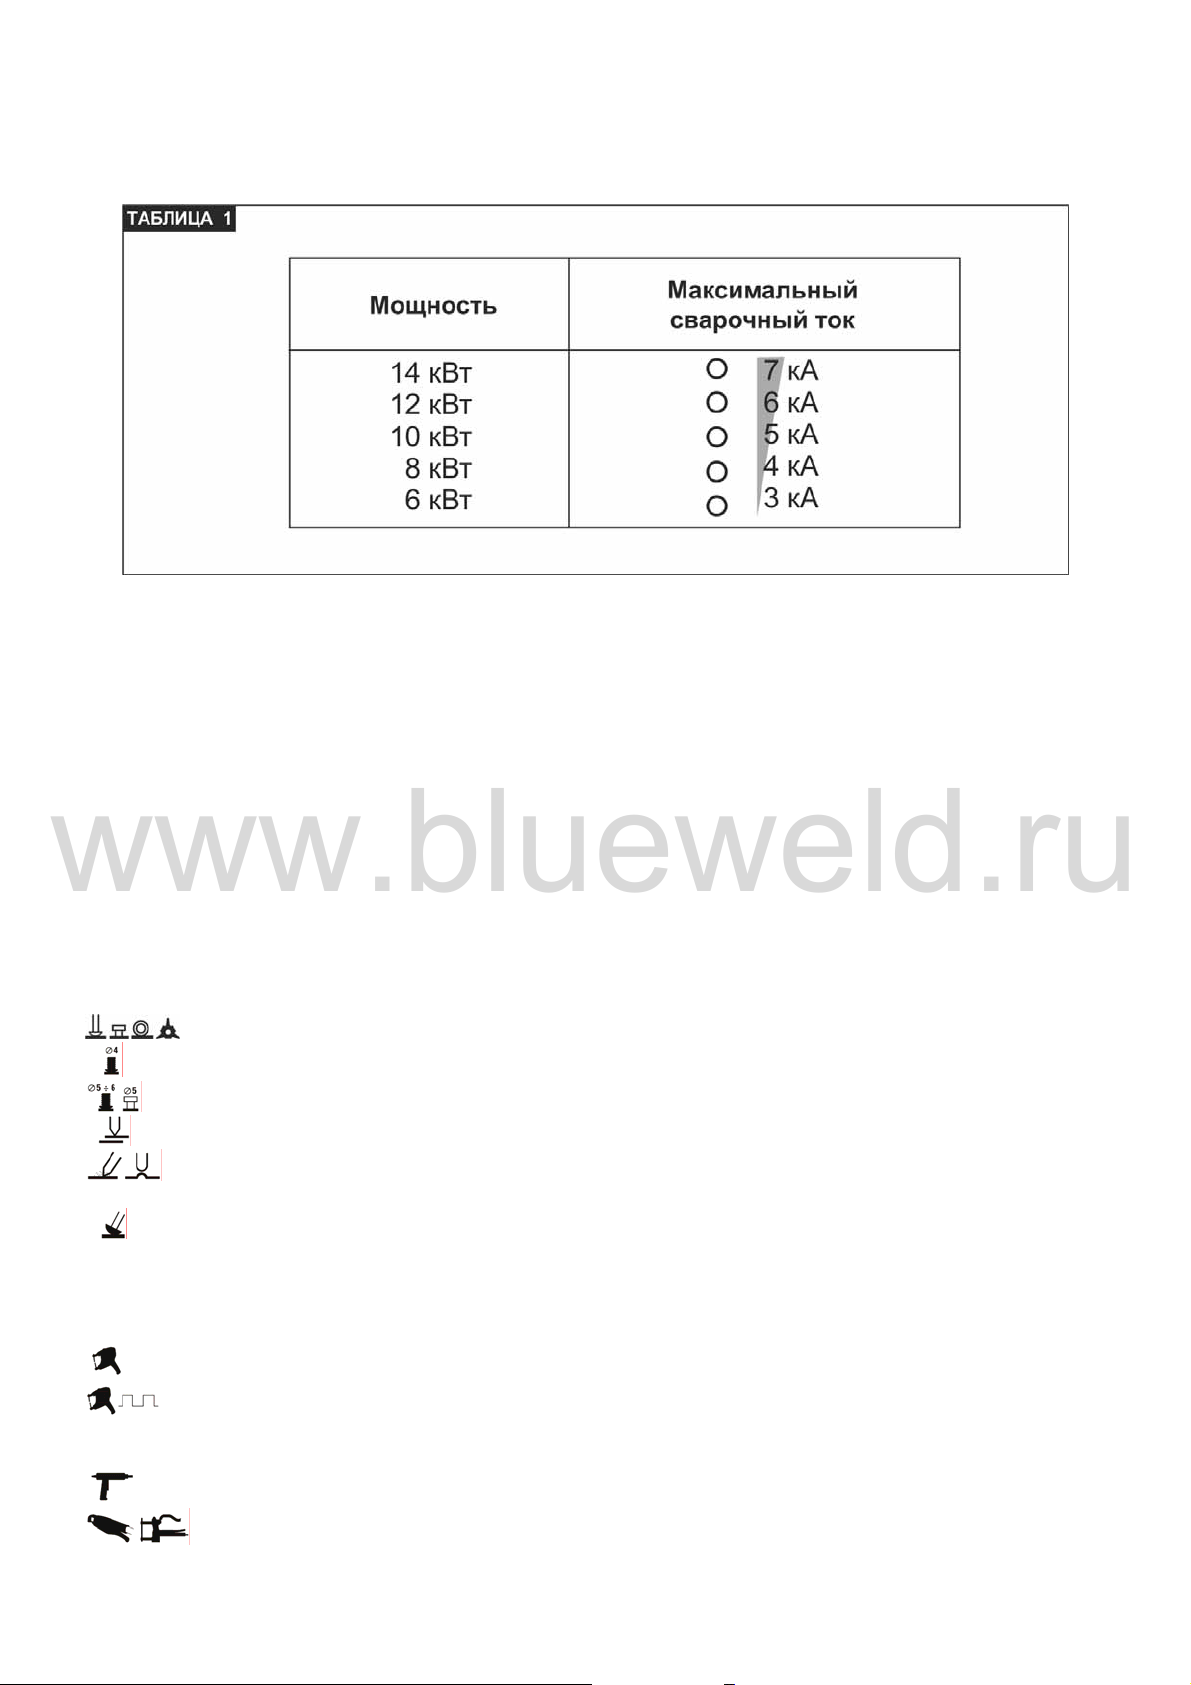
c Кнопка выбора тока сварки.
Сварочный ток устанавливается по мощности сварки на основе данных таблицы 1. Установка тока сварки
производится только до начала сварочного процесса. Значение тока сварки «по умолчанию» составляет 5 кА, что
соответствует мощности сварки в10 кВт (см. таблицу).
Для того чтобы запрограммировать параметры сварки необходимо сначала нажать на кнопку (3) как минимум на
5 сек. Затем, пользуясь кнопкой (2), необходимо выбрать желаемую мощность сварки, при помощи цифровой шкалы,
отградуированной в тысячах ампер. И чтобы ввести установленные параметры снова нажать кнопку (3).
Помните, что чем ниже установленный ток, тем меньше мощность сварки.
После
соответствующий толщине свариваемого материала.
этих установок сварочный аппарат автоматически будет ограничивать максимальный ток
d Кнопка двойной функции.
- Выбирает режим программирования тока точечной сварки;
- Устанавливает время сварки в соответствие со стандартными заводскими регулировками.
e Кнопка двойной функции.
- Нажатие на эту кнопку в течение более 5 секунд позволяет перейти в другой режим программирования или
выйти из текущего;
- Устанавливает толщину свариваемого материала. Если индикатор соответствующий выбранной толщине
свариваемого материала мигает, то значит значение запрограммированного тока (кнопка
сварки материла данной толщины.
c) не достаточно для
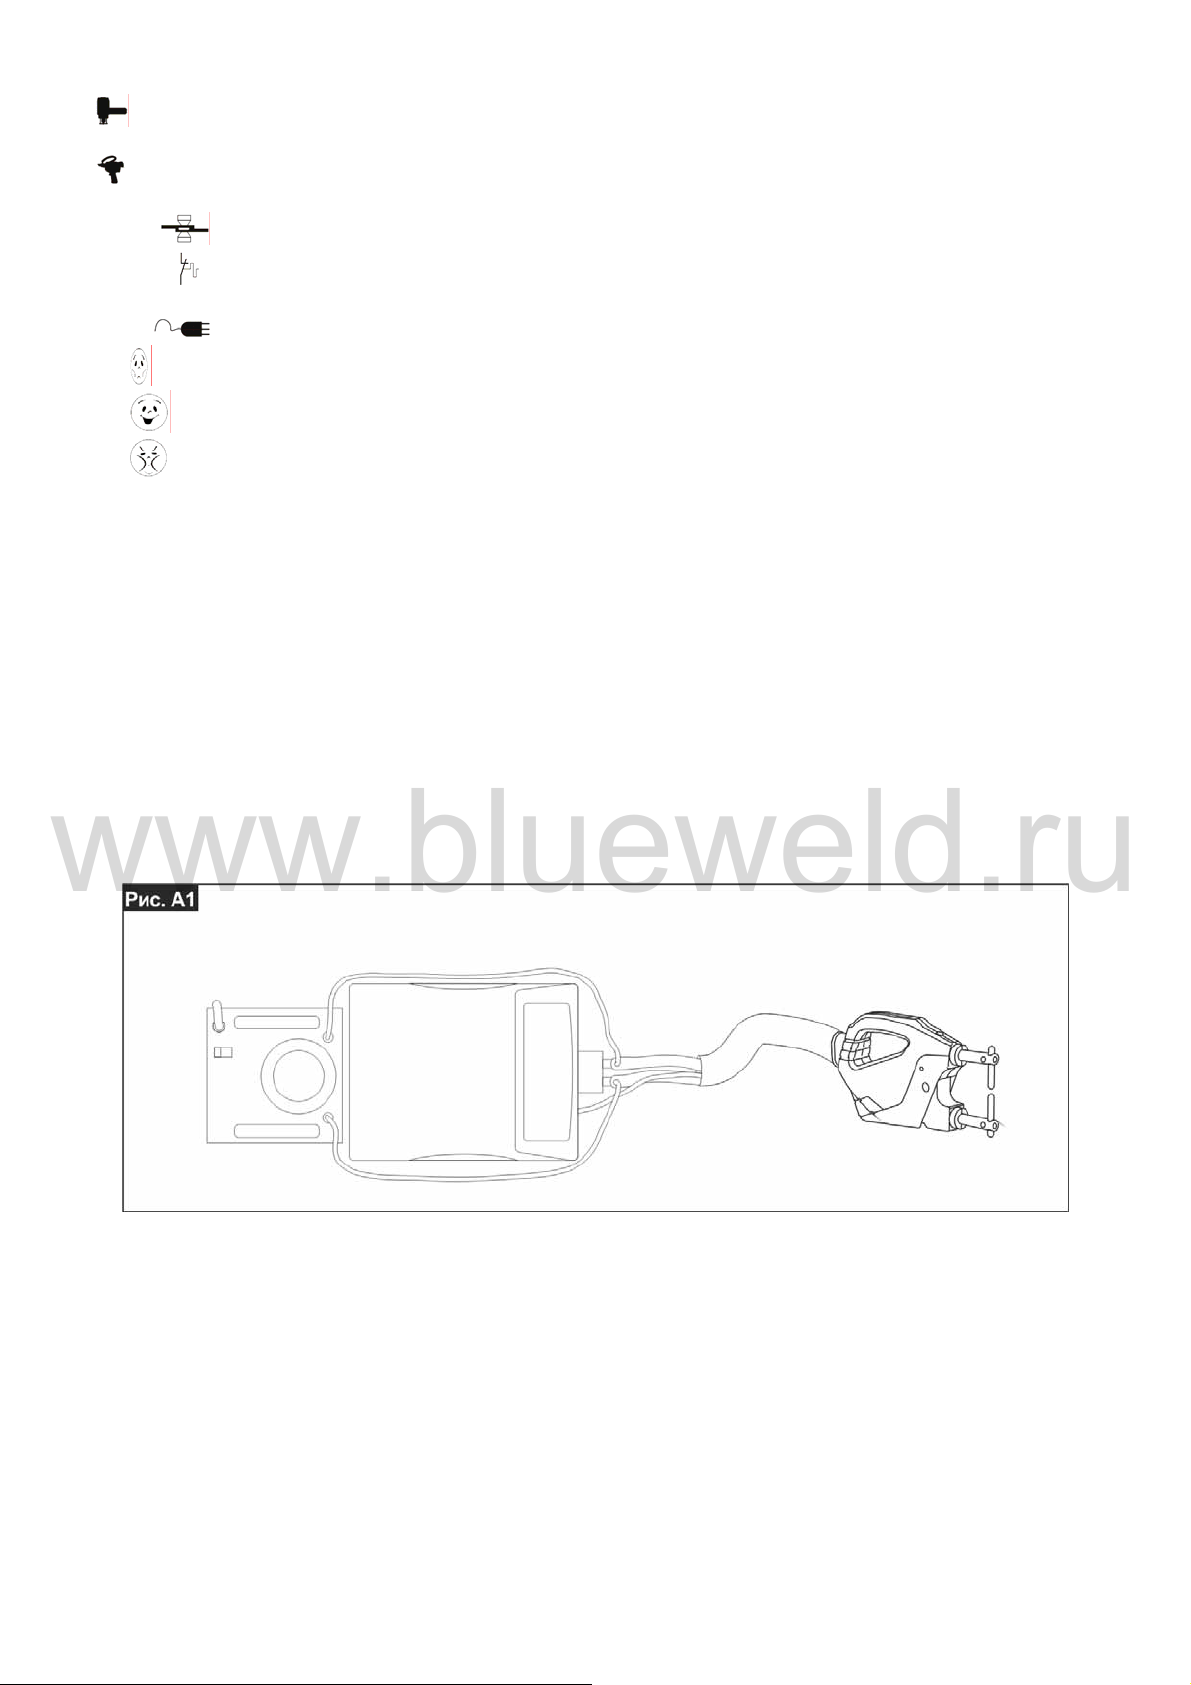
f Функциональная кнопка.
Действует только если используется набор «Studder»:
Сварка шпилек, заклепок, шайб и специальных шайб при помощи соответствующих электродов;
Сварка болтов диаметром до 4 мм при помощи соответствующих электродов;
Сварка болтов диаметром 5 - 6 мм и шпилек диаметром 5 мм при помощи соответствующих электродов;
Сварка отдельных точек при помощи соответствующего электрода;
Отпуск (размягчение) листового материала при помощи углеродного электрода, восстановление формы
листового материала при помощи соответствующего электрода.
Прерывистая сварка для частичного ремонта (латания) листового материала при помощи
соответствующего электрода.
Сварочный аппарат автоматически регулирует время сварки в зависимости от установленной толщины листового
материала.
g Выбор применяемого инструмента.
Пневматические сварные клещи. Для двусторонней точечная сварки с максимально возможной мощностью.
Пневматические сварные клещи. Импульсный сварочный ток, улучшает производительность сварки при
больших свариваемых отрезках или при сварке материала со специальным защитным покрытием. В данном
случае имеются в виду металлические листы, применяемые в современном кузовном производстве.
Пистолет «Studder» применяется при всех способах сварки, устанавливаемых кнопкой (4).
Ручные сварочные клещи. Для двусторонней сварки листовых материалов доступных с обеих сторон.
www.blueweld.ru
Page 6
- 6 -
www.blueweld.ru
Пневматический пистолет «Air Puller». Используется для восстановления формы при вмятинах в кузовном
ремонте.
Пистолет двойной точечной сварки. Используется для сварки не доступных с обеих сторон листовых
материалов.
h Индикатор процесса точечной сварки.
i Индикатор включения термозащиты: сигнализирует о том, что сварочный аппарат отключился
из-за перегрева соединительных штекеров, сварочных кабелей или используемого инструмента.
j Индикатор электроснабжения.
: низкое сетевое напряжение (недостаток электропитания сварочного аппарата);
: нормальное сетевое питание (достаточное электропитание сварочного аппарата)
: завышенное сетевое питание (избыточное электропитание сварочного аппарата).
Внимание. При ненормальном электропитании, о котором свидетельствуют соответствующие индикаторы или
их мигание, рекомендуется выключить сварочный аппарат для того, чтобы предотвратить его поломку.
5. Подключение сварочного аппарата.
Все работы по установке и подключению сварочного аппарата должны производиться только при полном
отключении от электросети.
Для обеспечения безопасности под зону проведения работ следует отвести достаточно места. Также необходимо
убедиться в достаточной вентиляции рабочего места и не допускать попадания в аппарат токопроводящей пыли,
паров, влаги и т.п.
Подключение сжатого воздуха
- Сжатый воздух, подключаемый к сварочному аппарату устанавливается на давление от 6 до 8 бар;
- На фильтре-регуляторе устанавливается переходник для подсоединения подачи сжатого воздуха.
Подключение охлаждения (только при водном охлаждение)
- Температура воды в сети водоснабжения должна быть не более 30°С, а минимальная подача должна
соответствовать указанным техническим характеристикам. Можно использовать и замкнутую систему циркуляции
воды при установке автономной системы охлаждения GRA 90 (Рис. А1).
Внимание! Сварка с водным охлаждением без циркуляции воды или при недостаточной циркуляции может
привести к отключению аппарата из-за перегрева.
Подключение электропитания
- Перед тем как подключить сварочный аппарата к электросети убедитесь, что все параметры аппарата и
местной сети соответствуют;
- Электропитание к сварочному аппарату подключается тремя проводами, один из которых служит
исключительно для заземления (РЕ).
Штекер
- Противоположный конец кабеля электропитания должен быть снабжен штекером в соответствии с
существующими нормами и подаваемым током и заземлением, которое подключается к желто-зеленому проводу.
- Также необходимо обеспечить защиту используемого отрезка электросети предохранителем или
автоматическим выключателем, в соответствие с техническими характеристиками.
- Параметры сети электропитания, мощности предохранителя/автоматического выключателя приведены в
технических характеристиках (глава 3).
www.blueweld.ru
Page 7
- 7 -
www.blueweld.ru
Внимание!
Несоблюдение вышеуказанных правил делает систему безопасности, разработанную производителем,
недейственной, что снижает безопасность сварочных работ (например, увеличивает риск поражения электрическим
током) и увеличивает пожароопасность.
- В случае установки нескольких сварочных аппаратов, трехфазное электропитание необходимо распределить
равномерно, чтобы обеспечить правильную нагрузку, например:
1-й сварочный аппарат: кабель L1-L2
2-й сварочный аппарат: кабель L2-L3
й сварочный аппарат: кабель L3-L1 и т.д.
3-
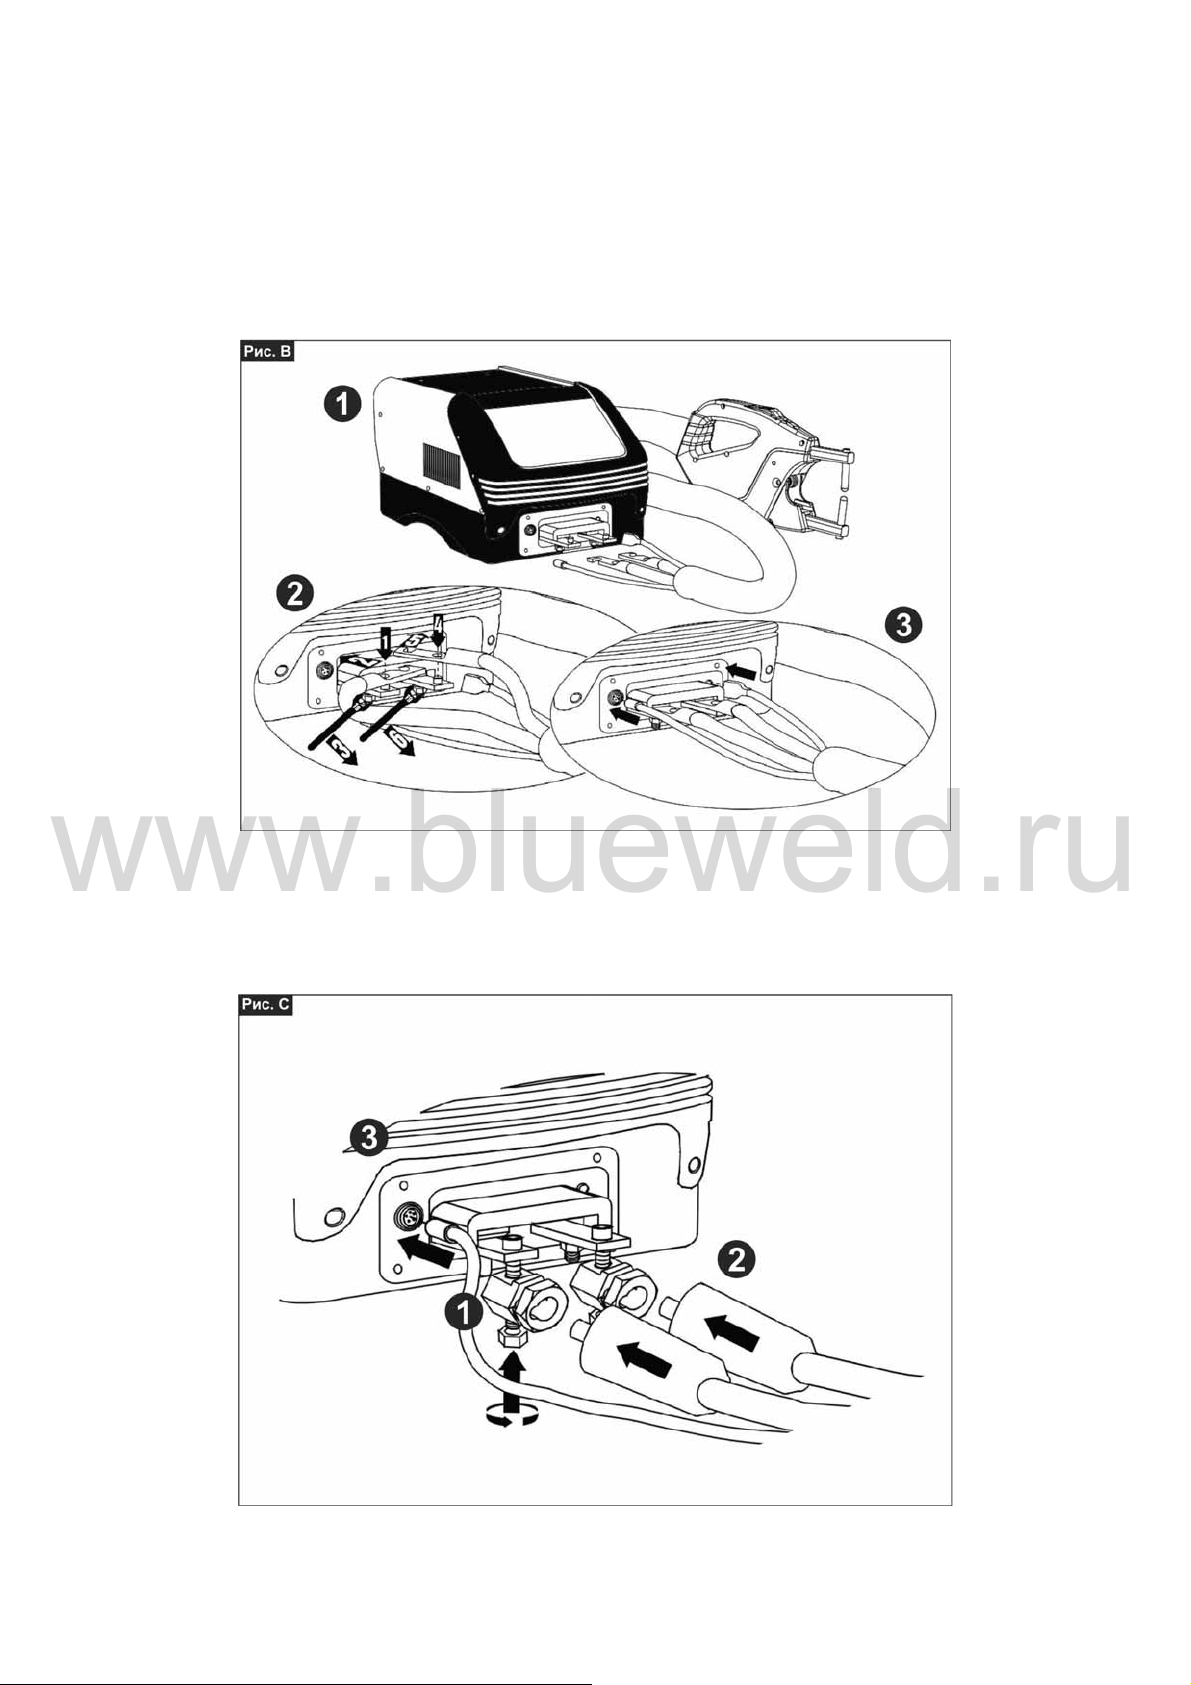
Подключение пневматических клещей (Рис. В)
- Подсоедините клемму кабеля к силовой клемме сварочного аппарата, и проверните ее пока она не встанет на
место. Нижний болт затяните ключом.
- Оба кабеля подачи сжатого воздуха подсоедините к аппарату: маленький штекер воздушного охлаждения;
большой штекер – подача сжатого воздуха.
- Клемму кабеля управления подключить в соответствующее гнездо.
Подключение ручных клещей и пистолета «Studder» (Рис. С)
- Переходники «DINSE» подключите к клеммной коробке сварочного аппарата;
- Штекеры «DINSE» подключите в соответствующие гнезда переходников;
www.blueweld.ru
Page 8
- 8 -
www.blueweld.ru
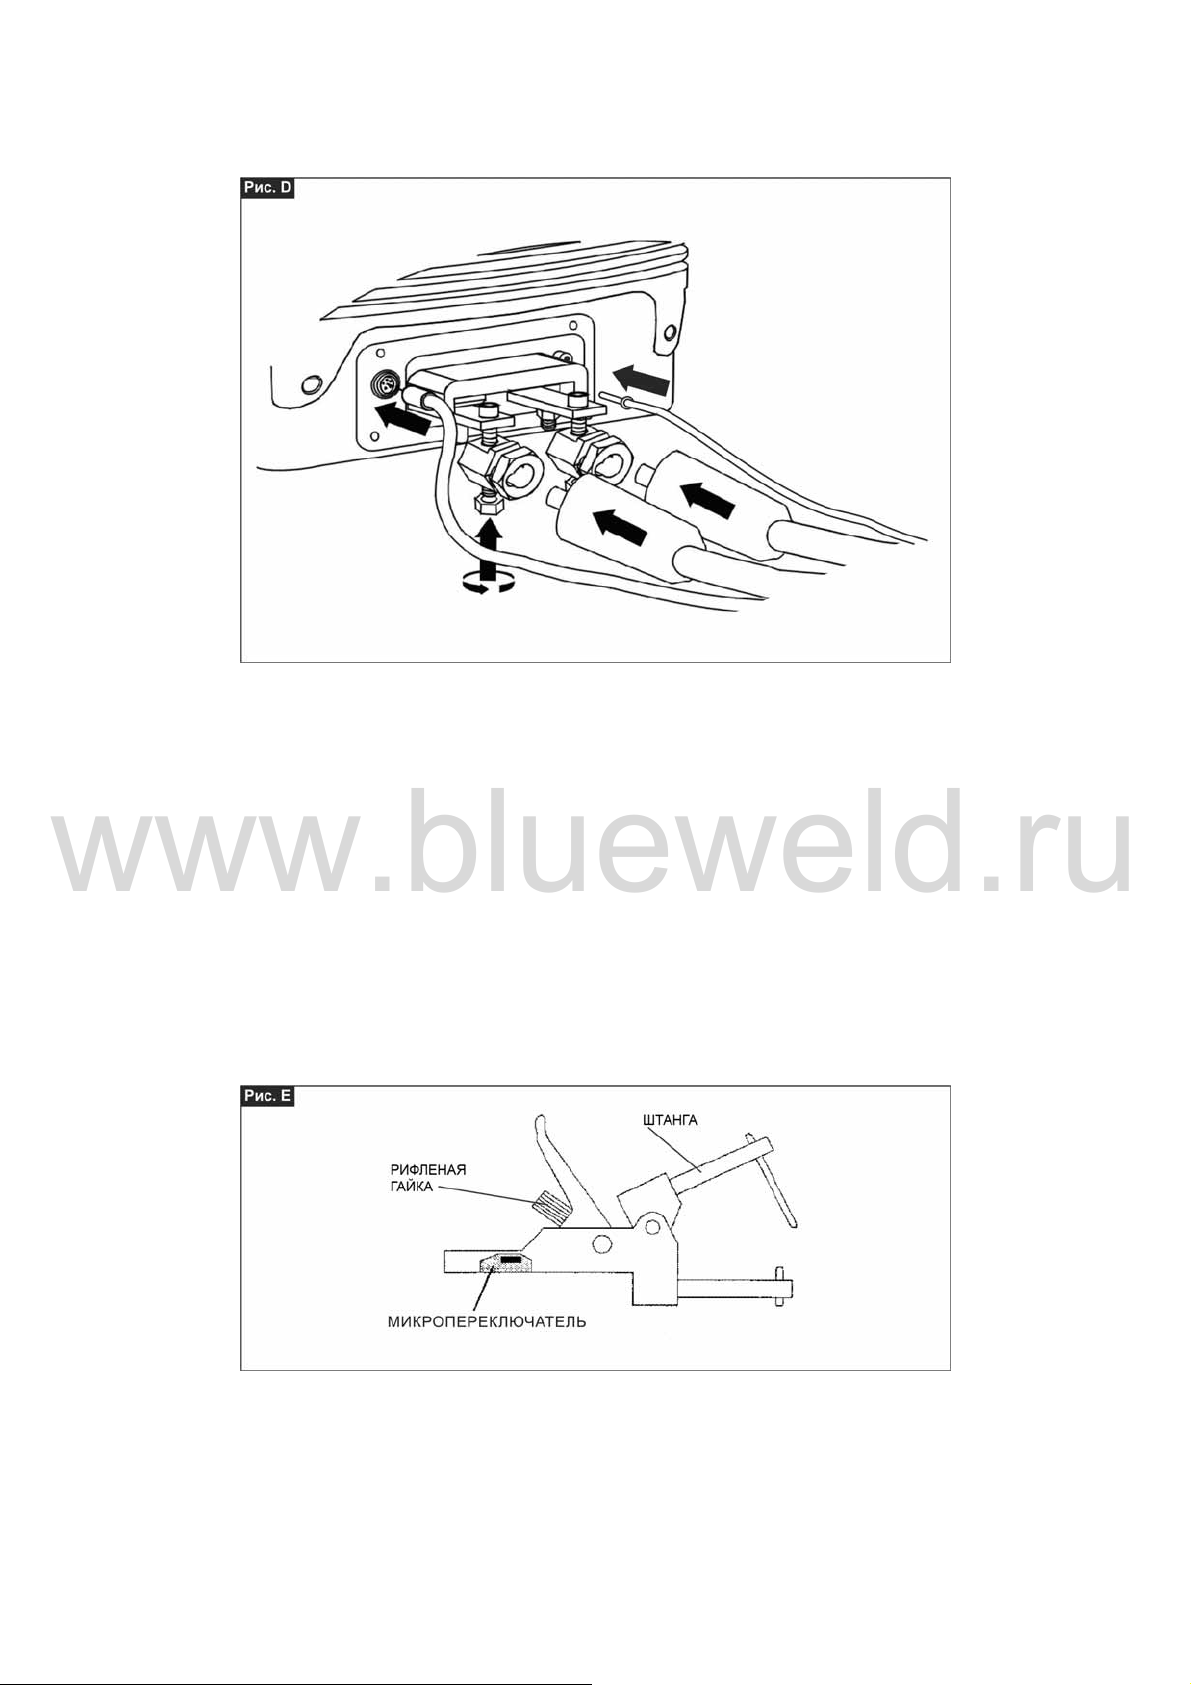
- Клемму кабеля управления подключите к соответствующему гнезду.
Подключение сжатого воздуха необязательно.
Подключение пневматического пистолета «Air Puller» (Рис. D)
- Переходники «DINSE» подключите к клеммной коробке сварочного аппарата;
- Штекеры «DINSE» подключите в соответствующие гнезда переходников;
- Подсоедините кабель подачи воздуха к соответствующему штекеру сварочного аппарата (большой штекер);
- Клемму кабеля управления подключите к соответствующему гнезду.
Подключение пистолета двойной точечной сварки
Порядок подключения аналогичен подключению пневматических клещей, только в этом случае подключают
также воздушное охлаждение.
6. Работа сварочного аппарата.
Подготовка к работе
Прежде чем приступить к сварке, необходимо выполнить ряд мероприятий и настроек. Главный выключатель
электропитания при этом находится в положении «ВЫКЛ»
1. Необходимо проверить, соответствует ли электропитание характеристикам аппарата.
2. При использование пневматических клещей, необходимо проверить правильность и надежность всех
шлангов подачи сжатого воздуха и отрегулировать давление, ориентируясь на манометр,
отградуированных в
соответствующую циркуляции воды.
3. Механическая регулировка ручных сварочных клещей (Рис. Е):
барах. Если используется водное охлаждение, то необходимо обеспечение
- между электродами клещей устанавливается расстояние, соответствующее толщине свариваемого
материала таким образом, чтобы штанги клещей при активизации рычага располагались
параллельно друг другу, а держатели электродов располагались на одной оси.
- регулировка производится путем ослабления зажимных болтов электродов до тех пор, пока не будет
достигнуто необходимое для проводимых работ положение, затем крепежные
затягивают.
- сила, сжатия электродов при сварке, регулируется рифленой гайкой: поворотом по часовой стрелке
увеличивют силу сжатия; регулировка производится в соответствии с толщиной листового
болты тщательно
www.blueweld.ru
Page 9
- 9 -
www.blueweld.ru
материала, до тех пор пока не будет происходить замыкание клещей (и соответствующее
срабатывание микропереключателя).
4. Регулировка пневматических сварочных клещей
Основной выключатель приводится в положение «ВКЛ»;
- Между электродами установить расстояние, соответствующее толщине свариваемого материала;
- Производится кратковременное нажатие на пусковую кнопку клещей и проверяется совпадают ли
друг с другом концы электродов
- При необходимости выполняются регулировки, при помощи зажимов на штангах, которые
передвигаются вдоль штанги и могут быть переставлены в другую точку; после проведения
регулировок следует тщательно затянуть зажимы.
- Регулировка длины хода производится установкой электрода в соответствующее положение.
Необходимо постоянно следить за тем, чтобы клещи
электроды выступали как минимум на 8 мм, и так чтобы оказывать на материал необходимое
давление.
- Сила сжатия электродов соответствует установленному давлению от 4 до 8 бар (60 – 105 psi по
манометру), при увеличение толщины свариваемого материала или диаметра электродов она
увеличивается прямо пропорционально.
и их расположение на одной оси.
имели соответствующую длину хода, а
Двусторонняя сварка
Параметры, определяющие диаметр (сечение) и механическую плотность сварной точки, следующие:
- сила сжатия электродов;
- диаметр контактной поверхности электродов;
- мощность сварки;
- время сварки.
Толщину свариваемого листа устанавливается при помощи кнопки (3); аппарат при этом автоматически выберет
оптимальное время сварки. При необходимости можно производить балансировку времени сварки в соотношении со
стандартными значениями (DEFAULT) при
помощи кнопки (2).
При низком напряжении электропитания, о чем сигнализирует индикатор (
балансировкой, а при восстановлении нормального уровня электропитания (
необходимо снова откорректировать. Таким образом, при необходимости пользователь может изменять
продолжительность сварки.
Внимание: Если возможно, сварочный аппарат программируют на максимальную силу тока, так как чем выше
сила тока, тем меньше продолжительность сварки и лучше качество (эластичность точки). Точечная сварка считается
правильной, если при оттягивание одного из листов происходит
Импульсный режим ( ) включают, когда надо сварить листы толщиной от 0,8 до 1,2 мм с высокой
прочностью сварного соединения. Периодичность импульса устанавливается автоматически и не регулируется.
вытягивание сердцевины сварной точки.
), можно пользоваться такой
), продолжительность сварки
Ручные сварные клещи ( ).
- Нижний электрод располагают под свариваемой поверхностью;
- Верхний рычаг клещей приводят в действие нажатием на упор, что приводит к:
а) замыканию материала между электродами с предварительно установленной силой зажима;
б) протеканию предварительно установленного тока сварки в течение определенного времени, о
котором сигнализирует индикатор зеленого цвета (
- Упор рычага клещей отпускают через несколько мгновений после выключения индикатора (конец
сварки). Данная задержка улучшит механические свойства сварной точки.
).
Пневматические сварные клещи ( ).
- Установки времени сварки не требуется, она производится автоматически. Значение меняется с изменением
толщины свариваемого материала;
- Нужно приложить один из электродов к свариваемой поверхности;
- Нажать кнопку на рукоятке клещей, что приведет к:
а) замыканию материала между электродами с предварительно установленной силой зажима;
б) протеканию предварительно установленного тока сварки в
течение определенного времени, о
котором сигнализирует индикатор зеленого цвета (
- Упор рычага клещей отпускают через несколько мгновений после выключения индикатора (конец сварки).
Данная задержка улучшит механические свойства сварной точки.
- Для получения оптимальной силы зажима необходимо при помощи регулятора установить давление сжатого
воздуха между 6 и 8 бар.
).
Пистолет «Studder» ( ).
Внимание!
- Для того чтобы укрепить или снять аксессуары с пистолета необходимо использовать шестигранные ключи.
www.blueweld.ru
Page 10
- 10 -
www.blueweld.ru
- При работе на дверях или кожухе двигателя необходимо обязательно подсоединить заземление к этим
деталями, для того чтобы предотвратить протекание тока через шарниры или вблизи места сварки (так как
длинные пути протекания тока снижают эффективность сварки).
- Время точечной сварки устанавливается автоматически и зависит от выбранного способа сварки.
Подключение кабеля массы
) расположите свариваемую поверхность как можно ближе к месту подключения массы, например, на
а
поверхности, которая является контактной поверхностью для штанги массы.
b1) медную штангу укрепите на поверхности свариваемого листа при помощи шарнирного зажима (модель для
сварки).
b2) приварите шайбу на поверхность предварительно подготовленного листа; затяните крепеж и заблокируйте
штангу при помощи подходящей
клеммы из комплекта.
Точечная приварка шайб на заземленную поверхность (
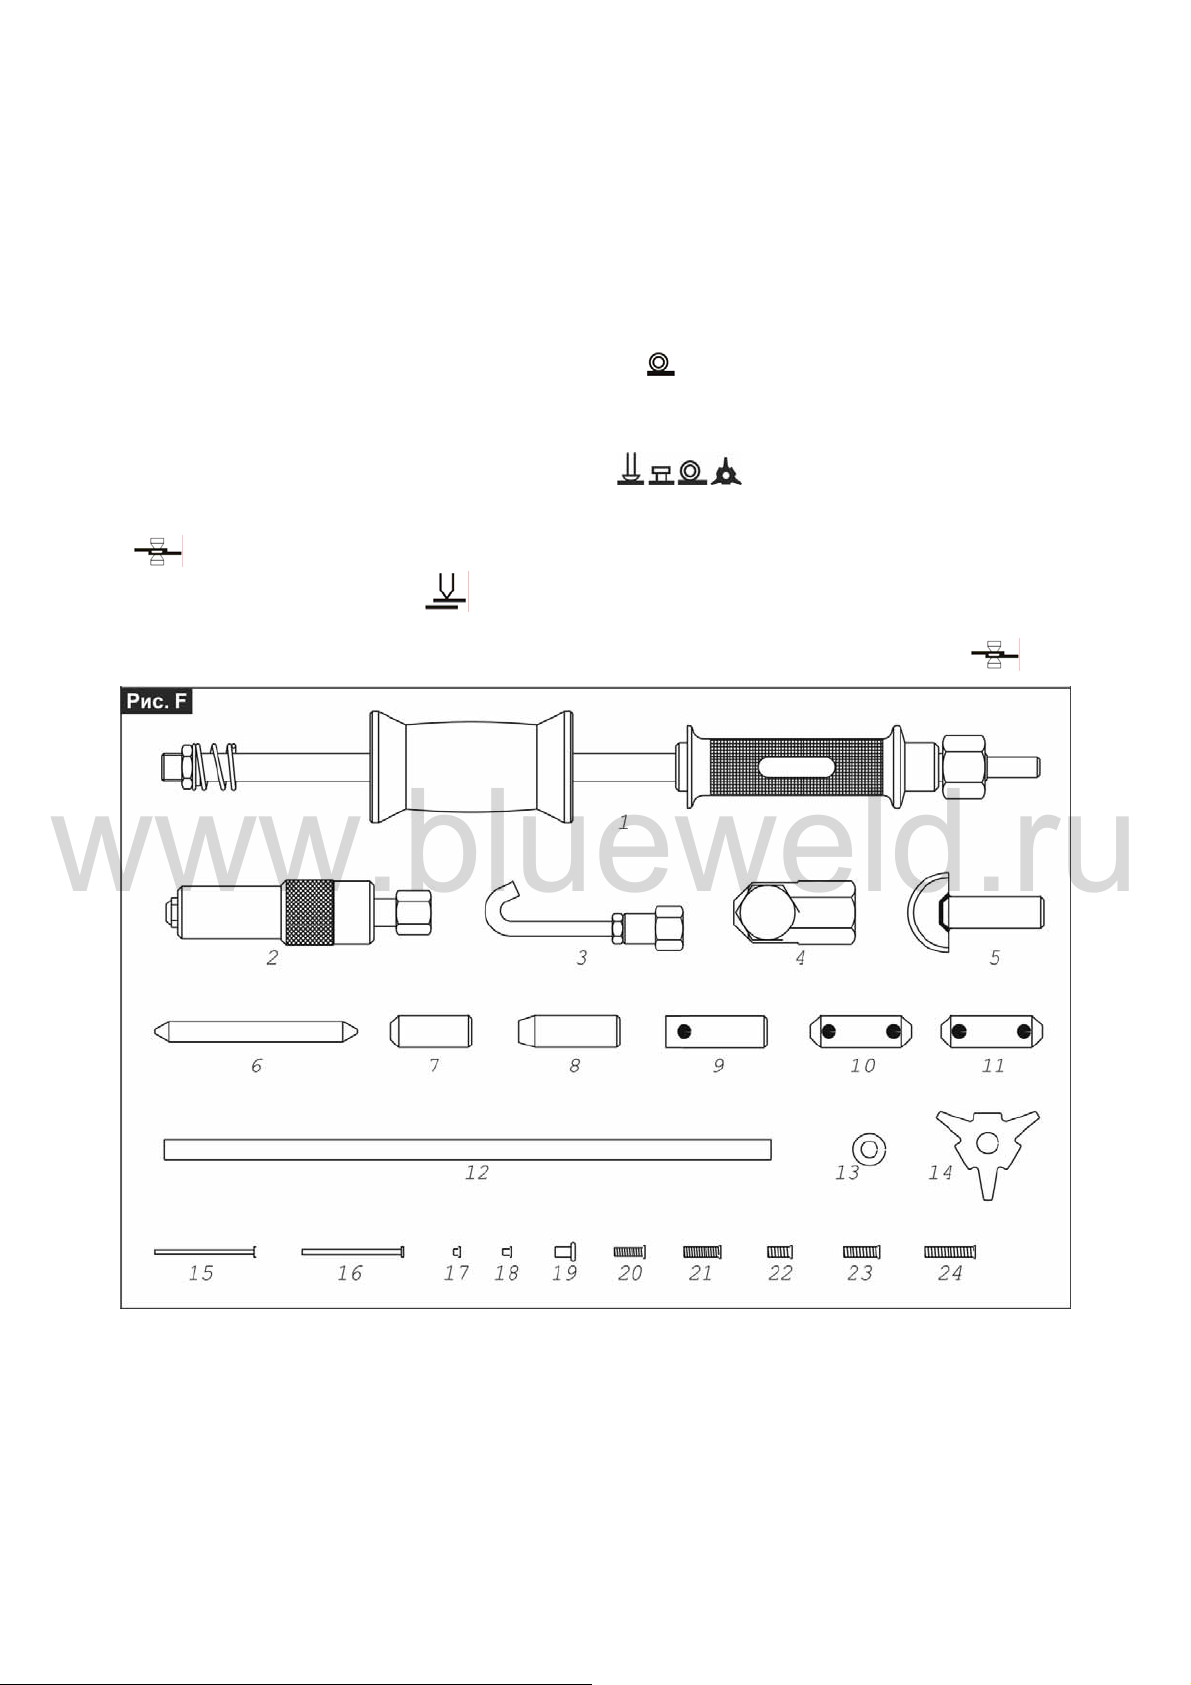
Установите специальный электрод в шпиндель пистолета (Рис. F п.9) и подсоедините шайбу (Рис. F п.13).
Установите шайбу на привариваемую поверхность. Подсоедините массу и нажмите кнопку пистолета, а после
сварки осторожно отсоедините электрод от приваренной шайбы.
Точечная приварка болтов, шайб, клепок и шпилек (
Установите на пистолет соответствующий электрод, закрепите привариваемую деталь, и установите на
привариваемой поверхности; нажмите на кнопку пистолета и отпустите после выключения зеленого индикатора
(
поверхности. Нажмите на кнопку пистолета и отпустите после выключения зеленого индикатора (
).
Односторонняя сварка листов (
На шпинделе пистолета установите соответствующий электрод (Рис. F п.6) и прижмите его к свариваемой
)
)
)
).
Внимание!
Максимальная толщина свариваемых односторонним способом листов не более 1+1 мм. Этот тип сварки не
допускается на несущих деталях кузовов.
Для достижения хороших результатов сварки необходимо соблюдение следующих условий:
1. Качественное соединение с массой;
2. Свариваемые детали должны быть очищены от лаков, жиров или масел;
3. Свариваемые детали должны быть плотно прижаты
воздушной прослойки между деталями. Прижимать детали нужно не пистолетом, а специальным
инструментом. Очень сильное нажатие пистолетом приведет к плохому качеству сварки;
4. Толщина верхнего листа не должна превышать 1 мм.
5. Диаметр кончика электрода должен быть 2,5 мм.
друг к другу; не допустимо образование
www.blueweld.ru
Page 11
- 11 -
www.blueweld.ru
6. Крепеж электрода должен быть хорошо затянут; плотность контакта клеммы сварочного кабеля тоже
должна быть хорошей.
7. При сварке следует прилагать небольшой нажим (3-4 кг). Не следует убирать электрод до того как
погаснет зеленый индикатор.
Точечная сварка с одновременной оттяжкой специальной шайбы (
Эта операция осуществляется при помощи шпинделя (Рис. F п.4) устанавливаемого на экстрактор (Рис. F п.1) и
подсоединяемого к пистолету. Специальную шайбу (Рис. F п.14) устанавливают на шпиндель (Рис. F п.4) и
закрепляют ее специальным болтом. После этого шайбу устанавливают на выбранном месте и приваривают, а после
регулировки сварочного аппарата приступают к оттяжке.
заключение экстрактор проворачивают на 90°, чтобы отсоединить шайбу, которая затем приваривается на
В
новое место.
).
Нагревание и восстановление формы листового материала (
В этом режиме таймер времени не работает, а продолжительность работы определяется в ручную. Процесс
продолжается пока нажата кнопка на пистолете.
Интенсивность тока устанавливается автоматически в зависимости от выбранной толщины материала.
Углеродные электроды (Рис. F п.12) устанавливаются в зажим пистолета и зажимают при помощи гайки.
Концом электрода производится касание предварительно очищенной поверхности
действие нажатием кнопки пистолета. Кругообразными движениями от периметра к центру поверхность нагревают
так, что при последующем остывание она возвращается в первоначальную форму. Для того чтобы предотвратить
чрезмерное расплавление материала, обрабатывают небольшие площади, а сразу же после обработки это место
«проходят» влажной ветошью, чтобы охладить обработанный
Восстановление формы листового материала (
В этом режиме можно разглаживать листовой материал при помощи соответствующего электрода, а также
выравнивать вмятины.
Прерывистая сварка для частичного ремонта (латания) листового материала (
Эта функция предназначена для приваривания заплаток на проржавевшие места или дыры иного происхождения.
Для этого соответствующий электрод (Рис. F п.5) нужно укрепить в шпинделе и зажать гайкой. Потом
подготовить соответствующее место на реставрируемой поверхности, и убедиться, что оно очищено от лака, жира и
т.п.
Затем разместить «заплату» и приложить к
нажатом положении, продвигая по периметру «заплаты», а сварочный аппарат при этом будет сам работать в
интервальном режиме включая и выключая сварочный цикл.
К сведению: Время работа/перерыв регулируются сварочным аппаратом автоматически на основании выбранной
толщины материала. Во время режима «работа» прилагайте не
получается, если работу проводить в 2-3 мм от края «заплаты».
Чтобы добиться хороших результатов:
1. Не удаляйтесь от места подсоединения массы более чем на 30 см;
2. Толщина «заплаты» должна быть не более 0,8 мм, и желательно из нержавеющей стали;
3. Работу рекомендуется производить в соответствие с
время паузы производить передвижение, а во время сварки материал не двигать.
Применение экстрактора (Рис. F п.1).
Использование крючков для оттяжки шайб.
Эта операция осуществляется с помощью крючка (Рис. F п.3) устанавливаемого на экстрактор (Рис. F п.1).
Шайба (Рис. F п.13) крепится к крючку. Затем производится сварка и оттяжка шайбы. В
проворачивают на 90°, чтобы отделить шайбу.
Использование шпинделя для оттяжки шпилек.
Эта операция осуществляется с помощью шпинделя (Рис. F п.2) устанавливаемого на экстрактор (Рис. F п.1).
Шпилька (Рис. F п.15-16) устанавливается в шпиндель. Затем производится сварка шпильки и оттяжка. В заключение
для отделения шпильки экстрактор отводят в сторону, при необходимости используя молоток.
ней электрод, нажать кнопку пистолета «Studder» и удерживать в
участок.
).
очень большой нажим (3-4 кг). Идеальный шов
ритмичностью работы сварочного аппарата. Во
).
материала и аппарат приводится в
).
заключение экстрактор
7. Техническое обслуживание.
Внимание! Нельзя вскрывать кожух сварочного аппарата и проводить какие-либо работы, если вилка
электропитания устройства не отключена от сети. Проверка работы внутренних компонентов сварочного аппарат под
напряжением может привести к тяжелым повреждениям оператора из-за удара электротоком.
Периодически и в зависимости от интенсивности эксплуатации сварочного аппарата, а также в зависимости
условий окружающей среды следует проводить осмотр внутренних узлов и деталей аппарата и при помощи сухого
сжатого воздуха (не более 10 бар) удалять пыль и металлические частицы, которые скапливаются под кожухом
устройства. Однако необходимо избегать попадания струи сжатого воздуха на панель электроники, а для ее очистки
использовать мягкую щетку.
Необходимо регулярно производить
- сетевой и сварочный кабели в безупречном состоянии; не допускается эксплуатация сварочного аппарата при
наличии поврежденной изоляции. Особое внимание следует уделять местам сгибов, которые находятся вблизи
проверку сварочного аппарата, чтобы убедиться в том что:
от
www.blueweld.ru
Page 12
- 12 -
www.blueweld.ru
соединительных клемм, клеммы массы и подсоединения клещей/пистолета;
- состояние вторичной обмотки трансформатора нормально;
- контакты кабеля электропитания и сварочного кабеля не имеют окисления или нагара и не перегреваются;
- циркуляция воды для охлаждения бесперебойна, а ее количество достаточно; герметичность трубок не
нарушена. Необходимо регулярно сливать конденсат из фильтра.
Если сварочный аппарат
- находится ли главный выключатель в положении „ВКЛ“, горит ли зеленый индикатор.
Если индикатор не горит, значит присутствует дефект энергоснабжения (возможно: повреждение кабеля,
сетевой вилки или розетки электросети, отключение автомата или выход из строя сетевых
предохранителей; слишком сильное падение
- Не горит ли желтый индикатор, сигнализирующий о срабатывание термозащиты.
- Загорается ли зеленый индикатор работы при срабатывание сварочных клещей.
- Не ослаблены или окислены клеммы, соединительные болты или другие элементы сварочного контура.
- Правильно ли установлены параметры сварки (ток, диаметр электродов, толщина материала, вид
инструмента и проводимых работ
не работает, то перед обращением в сервисный центр необходимо проверьте следующее:
напряжения электросети).
).
8. Гарантийные обязательства.
Производитель гарантирует нормальную работу аппарата в течение 12 месяцев со дня его продажи через
розничную сеть, а также ремонт или замену деталей, преждевременно вышедших из строя по вине предприятияизготовителя, при условии соблюдения требований по монтажу, эксплуатации и периодическому техническому
обслуживанию.
Гарантия относится к дефектам в материалах и узлах и не распространяется на компоненты, подверженные
естественному износу и работы по техническому обслуживанию.
Гарантийному ремонту подлежат только очищенные от пыли и грязи аппараты в заводской упаковке, полностью
укомплектованные, имеющие фирменный технический паспорт, гарантийный талон с указанием даты продажи, при
наличии штампа магазина, заводского номера и оригиналов товарного и кассового чеков, выданных продавцом.
В течение гарантийного срока сервис-центр устраняет за свой счёт выявленные производственные дефекты.
Производитель снимает свои гарантийные обязательства и юридическую ответственность при несоблюдении
потребителем инструкций по эксплуатации, самостоятельной разборки, ремонта и технического обслуживания
аппарата, а также не несет никакой ответственности за причиненные травмы и нанесенный ущерб.
Срок службы оборудования 5 лет.
Этот аппарат имеет сертификат соответствия №РОСС IT. ME77. B02541 и соответствует требованиям ГОСТ
12.2.007.8-75, ГОСТ Р 51526-99.
Адрес фирмы-производителя:
www.blueweld.ru
 Loading...