

Page 1
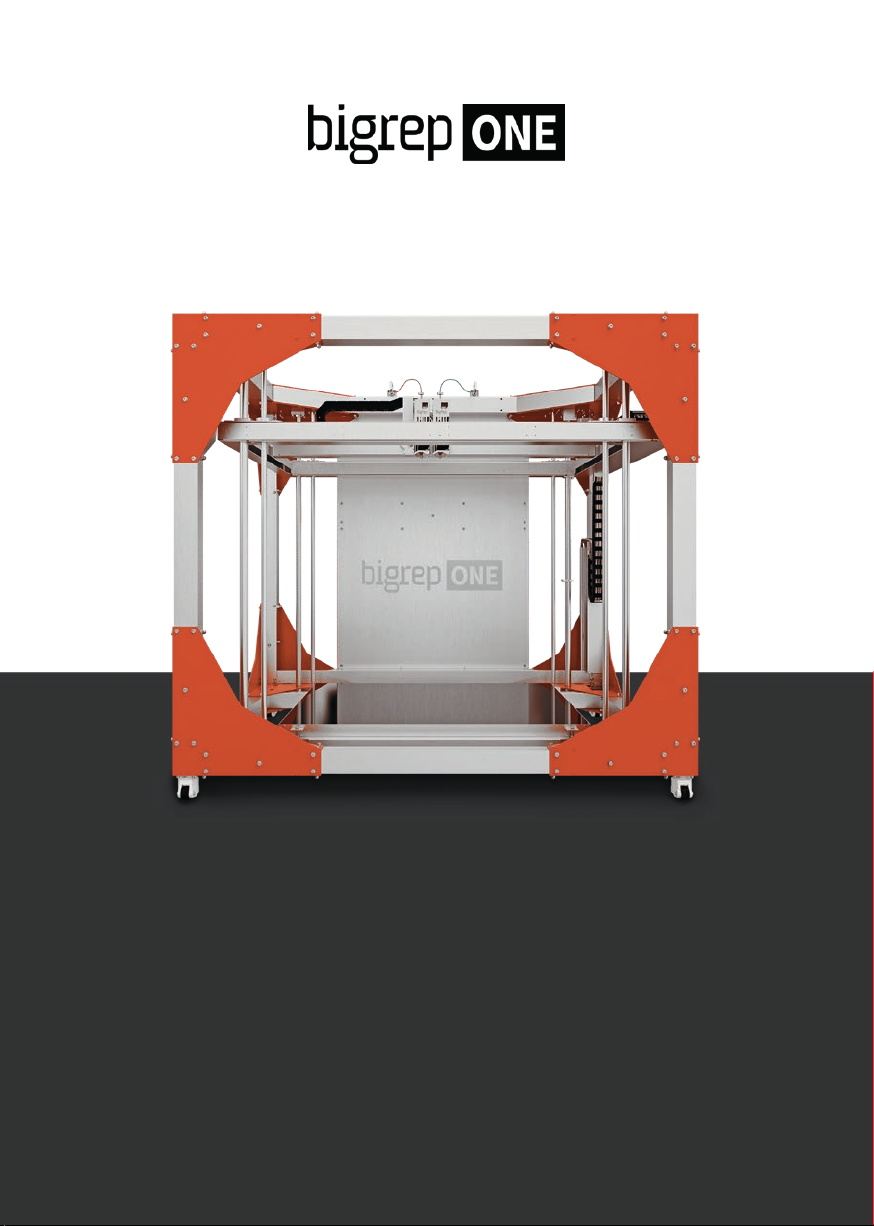
ORIGINAL BETRIEBSANLEITUNG
ORIGINAL OPERATING MANUAL
BIGREP ONE – LARGE SCALE 3D PRINTER
GENERATION 3 — 06/2017
2018/03/01
Page 2
Page 3
BIGREP USER INTERFACE
User Password
BigRep ONE
Betriebsanleitung Deutsch ............................................................................5
Operating Manual English ........................................................................... 49
Page 4
Page 5
Inhalt
1. Einführung 6
1.1. Informationen ....................................................................................................6
2. Sicherheit 8
2.1. Erklärung der Sicherheitssymbole ................................................................... 8
2.2. Sicherheitshinweise........................................................................................... 8
2.3. Entsorgung / Umweltschutz ........................................................................... 11
3. Aufbau und Funktion 12
3.1. Lieferumfang ................................................................................................... 12
3.2. Übersicht BigRep ONE ..................................................................................... 12
3.3. BigRep User Interface ...................................................................................... 14
3.4. Slicing-Soware ............................................................................................... 14
4. Installation und Inbetriebnahme 15
4.1. Transport .......................................................................................................... 15
4.2. Aufstellort / Anforderungen ............................................................................ 15
4.3. Erstinbetriebnahme, Anschließen des Druckers ........................................... 16
4.4. Rahmen und Tisch ausrichten ........................................................................ 16
4.5. Filament einlegen ............................................................................................ 20
5. Interface 21
5.1. Menüpunkte ..................................................................................................... 21
5.2. Web Interface ................................................................................................... 26
6. Bedienung und Betrieb 28
6.1. Sicherheit .......................................................................................................... 28
6.2. Benutzung des BigRep ONE ............................................................................ 28
6.3. Advanced Tests ................................................................................................32
6.4. Verwendung der Düsenreinigung ...................................................................35
6.5. Hinweise für gute Druckergebnisse ............................................................... 35
7. Umrüsten 36
7.1. Filamentwechsel .............................................................................................. 36
7.2 Extruder umrüsten........................................................................................... 38
8. Wartung und Pflege 44
8.1. Reinigung .......................................................................................................... 44
8.2. Schmierung ..................................................................................................... 44
8.3. Spannen der Riemen .......................................................................................44
8.4. Wechsel der Schutzfolie des Tisches .............................................................. 45
8.5. Wartungsplan ................................................................................................... 45
9. Anhang 46
9.1. FAQ / Fehlersuche ............................................................................................ 46
9.2. Glossar ..............................................................................................................46
Page 6
1 Einführung BigRep ONE
1. Einführung
Bitte lesen Sie diese Bedienungsanleitung vor Benutzung aufmerksam durch. Bewahren Sie die Anleitung für späteres Nachschlagen an einem zugänglichen Ort
auf.
Wenden Sie sich bei Fragen an den Kundenservice [support.bigrep.com].
1.1. Informationen
Urheberhinweise / Impressum
BigRep GmbH
Gneisenaustraße 66
10961 Berlin
Germany
Geschäsführer: René Gurka, Stephan Beyer
Kontakt: [email protected]
Weitergabe sowie Vervielfältigung der Anleitung außerhalb der betrieblichen Notwendigkeit sind untersagt, soweit keine Genehmigung vorliegt.
© BigRep GmbH, 2018, Berlin
Gewährleistung
Sofern das Gerät durch den Käufer unmittelbar von der BigRep GmbH erworben
wurde, beträgt die Verjährungsfrist für Ansprüche wegen Mängeln (Gewährleistungsfrist) 12 Monaten ab Auslieferungsdatum; im Übrigen gelten die Allgemeinen Geschäsbedingungen der BigRep GmbH. Wurde das Gerät nicht unmittelbar
bei BigRep erworben, bestehen Mängelansprüche und alle anderen vertraglichen
Rechte nur gegenüber dem jeweiligen Verkäufer.
Garantien, Zusicherungen oder anderweitige Zusagen werden durch BigRep mit
diesem Manual nicht gegeben.
Haungsbeschränkung
Die BigRep GmbH, ihre Mitarbeiter und ihre Vertreter haen nicht für Schäden, die
verursacht wurden durch
› Höhere Gewalt, z.B. Naturkatastrophen wie Erdbeben, Sturm, Flut
› Feuer, Unfall
› Eingrie durch Dritte
› Nicht bestimmungsgemäße Verwendung
› Verwendung von nicht geeignetem Filament
6
Page 7
BigRep ONE 1 Einführung
› Nichtbeachtung dieser Anleitung
› Verwendung nicht zugelassener Ersatzteile
› Eigenmächtige Umbauten am Gerät
› Falsch konfigurierte, fehlerhae oder ungeeignete Slicing-Soware
Stand der Anleitung / Version
2018/03/01
Spezifikationen
Hersteller BigRep GmbH Model BigRep ONE
Berlin / Germany Version ON E.3C | 06/ 2017
Abmaß (mm) x 1850 y 2250 z 1725 Gewicht Drucker ca. 460 kg
Auflösung Druck
1 mm / 0,5 mm Düse
Drucktechnologie FFF 3D Printing Druckober-
Druckvolumen
X:Y:Z (mm)
Positionierungsgenauigkeit (X:Y)
Positionierungsgenauigkeit (Z)
Max. Vorschub 500 mm/s Elektrische
Druckmaterialien BigRep PLA
Einsatzbereich Umgebungstemperatur
Düsendurchmesser 1 mm
Firmware Basierend auf
400 – 900 µm /
150 – 400 µm
1005 x 1005 x 1005 Heizstrategie Beheizte Ober-
100 µm Temperatur Tisch 60°-80 °C
< 20 µm Temperatur
BigRep PRO HT
BigRep PRO HS
BigRep PETG
+15° C - +35° C Filament- Durch-
Smoothieware
Verschleißteile
› Hotend (Teil des Druckkopfes, welches das Filament erhitzt)
› Print Bed Tape (Folie auf dem Druckbett, welche für die Haung des Ob-
jektes sorgt)
Extruder Zwei Extruder-
köpfe
Beheizter Tisch
fläche
fläche
Max. 250 °C
Extruder
200V–240V,
Nennwerte
Stütz-
materialien
messer
NC-Sprache G-Code
16A, 50/60Hz
BigRep PVA
2,75 mm - 3 mm
7
Page 8
2 Sicherheit BigRep ONE
2. Sicherheit
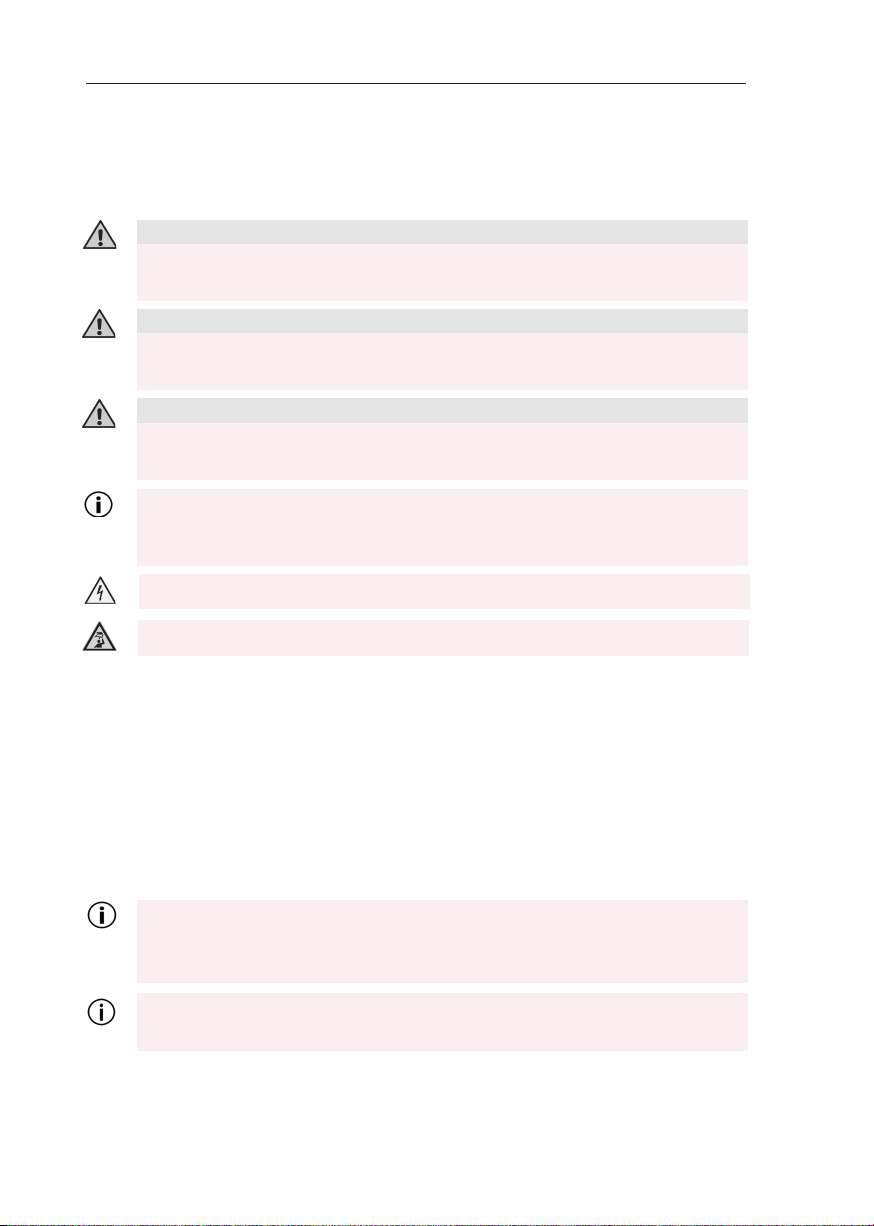
2.1. Erklärung der Sicherheitssymbole
GEFAHR
Dieser Warnhinweis zeigt eine unmittelbare Gefahr an.
Nichtbeachtung führt zu schweren Körperverletzungen oder Tod.
WARNUNG
Dieser Warnhinweis zeigt eine potentielle Gefahr an. Nichtbefolgung kann zu
schweren Körperverletzungen oder Tod führen.
VORSICHT
Dieser Warnhinweis zeigt eine potentiell gefährliche Situation an, die zu mittleren oder leichten Verletzungen führen kann.
Wichtige Information, auf die besonders Wert gelegt werden soll. (Sachschaden droht, wenn keine entsprechenden Vorsichtsmaßnahmen ergrien werden.)
Warnung vor gefährlicher elektrischer Spannung.
Warnung vor Hindernissen im Kopfbereich.
2.2. Sicherheitshinweise
Bestimmungsgemäße Verwendung
Der BigRep ONE dient der Erstellung dreidimensionaler Druckerzeugnisse aus
hierfür geeignetem Filament. Die Modelle der zu fertigenden Teile werden über
eine spezielle Slicing-Soware am Rechner erstellt.
Aus den übertragenen Daten wird durch schichtweisen Aurag von geschmolzenem Filament (Extrudat) ein dreidimensionales Objekt erzeugt. (Additivdruckverfahren – FFF - Fused Filament Fabrication).
Die Verwendung von nicht geeignetem Filament kann zu negativen Druckergebnissen oder Verunreinigungen bzw. Beschädigungen und Ausfall der Geräte führen.
Der Drucker darf ausschließlich für Additivdruckverfahren (FFF) verwendet
werden.
Geprües Filament erhalten Sie auf [www.bigrep.com]
8
Page 9
BigRep ONE 2 Sicherheit
Gefahrenquellen
Gefahren durch elektrischen Strom
GEFAHR – HOHE ELEKTRISCHE SPANNUNG
Bei Berührung von spannungsführenden Teilen besteht unmittelbare Lebensgefahr durch einen Stromschlag. Bei Beschädigung der Isolation spannungsführender Teile das Gerät sofort von Netzspannung trennen und die
Reparatur durch einen Fachmann veranlassen!
Niemals Sicherungen überbrücken oder außer Betrieb setzen!
Feuchtigkeit von spannungsführenden Teilen fernhalten!
Bei Wasserschäden das Gerät von der Netzspannung trennen!
Vor allen Arbeiten an der elektrischen Anlage sowie vor Wartungs- und Reparaturarbeiten Gerät vollständig spannungsfrei schalten und vom Netz trennen.
Arbeiten an elektrischen Komponenten dürfen nur von einer Fachkra durchgeführt werden. Vor allem gilt dies für alle Arbeiten an Komponenten innerhalb des
Schaltschranks!
Gefahren durch chemische Stoe
Beachten Sie immer die für des verwendete Filamentmaterial geltenden Hinweise
des Herstellers bzw. Lieferanten.
VORSICHT
Niemals die Tischoberfläche mit lösemittelhaltigem Reiniger säubern. Diese
können bei Erwärmen giige Dämpfe abgeben.
Die Verwendung von nicht geeignetem Filament kann gesundheitsgefährdende Dämpfe freisetzen.
Achten Sie während des Drucks auf ausreichende Belüung der Arbeitsumgebung.
9
Page 10
2 Sicherheit BigRep ONE
Gefahr durch drehende Teile
An drehenden Maschinenteilen besteht die Gefahr des Erfasstwerdens. Enganliegende Kleidung tragen. Lange Haare durch entsprechende Kopfbedeckung
schützen.
Gefahr durch Hindernisse im Kopfbereich
VORSICHT
Warnung vor Stoßverletzungen bei Arbeiten am und im Drucker!
Betreiberpflichten
Betreiber ist diejenige Person, die die Maschine zu gewerblichen oder wirtschalichen Zwecken selbst betreibt oder einem Dritten zur Nutzung überlässt und damit während des Betriebs die rechtliche Produktverantwortung für den Schutz
des Benutzers, des Personals oder Dritter trägt.
Pflichten des Betreibers:
› Geltende Arbeitsschutzbedingungen kennen und einhalten
› Notwendige Schutzausrüstung bereitstellen
› Betriebsanleitung zugänglich machen und dafür sorgen, dass alle Bedie-
ner des Geräts die Anleitung gelesen haben
› Schutzeinrichtungen des Gerätes (zum Beispiel Not-Aus-Schalter) regelmä-
ßig prüfen.
› Vorgeschriebenen Freiraum um Drucker sicherstellen
› Drucker regelmäßig auf Defekte kontrollieren.
› Vor jedem Druckvorgang sicherstellen, dass das Gerät frei von Gegenstän-
den und unzugänglich für unautorisierte Personen ist.
Schutzeinrichtungen
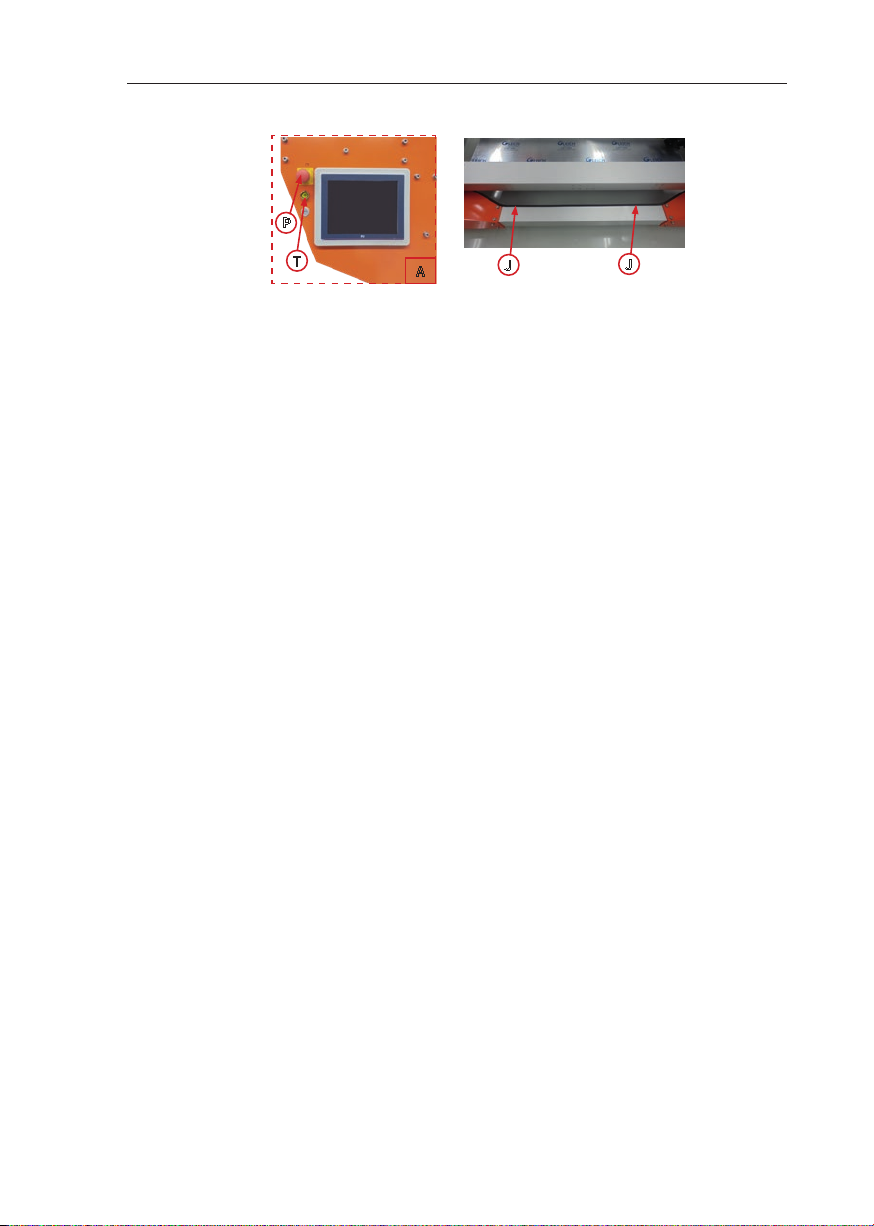
Sicherheitsstopp im Notfall (siehe Abb. 2-1)
Um im Notfall sofort alle beweglichen Teile zu stoppen, entweder den Not-AusSchalter (P) am Control-Panel (A) drücken oder die am Rahmen oben und unten
umlaufende Sicherheitsschaltleiste (J) durch leichten Druck auslösen.
Ein Not-Aus führt nicht zum Abschalten der Spannungsversorgung! Hierfür
immer den Hauptschalter (O) auf O stellen. (Siehe Abb. 3-3)
Prüfen Sie die einwandfreie Funktion von Not-Aus-Schalter und Sicherheitsschaltleiste in regelmäßigen Abständen von einem Monat.
10
Page 11
BigRep ONE 2 Sicherheit
P
T
A
J
Abb. 2-1: Control Panel mit Not-Aus (links)
Sicherheitsschaltleiste (rechts)
J
Wiedereinschalten nach Not-Aus
Stellen Sie die Betriebsbereitscha des Druckers sicher und schließen Sie insbesondere eine Gefährdung von Personen aus.
Um das Gerät nach Auslösen des Not-Aus-Schalters wieder anlaufen zu lassen,
den Not-Aus-Schalter zum Entriegeln herausziehen. Anschließend Reset (T) drücken.
Um das Gerät nach Auslösen der Sicherheitsschaltleiste wieder anlaufen zu lassen, Reset (T) drücken.
In beiden Fällen muss der Druck neu gestartet werden.
2.3. Entsorgung / Umweltschutz
Die Entsorgung des Druckers durch einen Entsorgungsfachbetrieb wird empfohlen. Es gelten die zum Zeitpunkt der Entsorgung gültigen Entsorgungsrichtlinien
des Landes, in dem das Gerät betrieben wird. Der Betreiber verpflichtet sich, diese
Richtlinien bei der Entsorgung einzuhalten.
Bei der Entsorgung von Filament die Angaben des Herstellers beachten.
11
Page 12
3 Aufbau und Funktion BigRep ONE
3. Aufbau und Funktion
3.1. Lieferumfang (modellabhängig)
› BigRep ONE (inkl. 2 Extruderköpfen)
› 2 Hotends (vormontiert, 1 mm Düsendurchmesser)
› 1 separates Hotend mit 1 mm Düsendurchmesser
› Düsenreinigungsset (nozzle cleaning set)
› Innensechskantschlüssel zum Wechsel des Hotends
› Spachtel zur Bauteilentnahme
› Fühlerlehre (für Levelingprozess)
Zusätzlich erhältliche Add-Ons
(Siehe auch www.bigrep.com für weitere Informationen)
› Filament-Gehäuse
› Kamera-Kit
› Power Extruder
› Sicherheits-Seitenwände / Umhausung
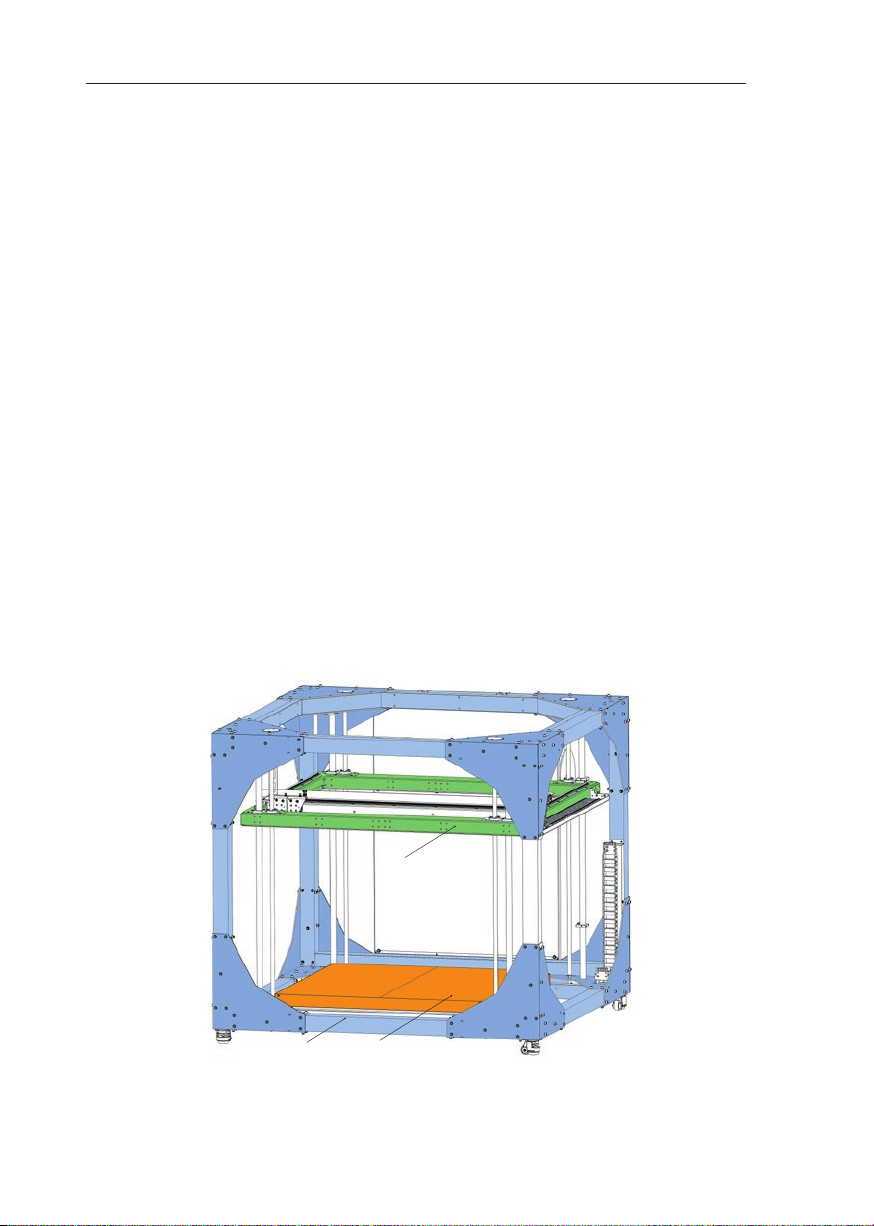
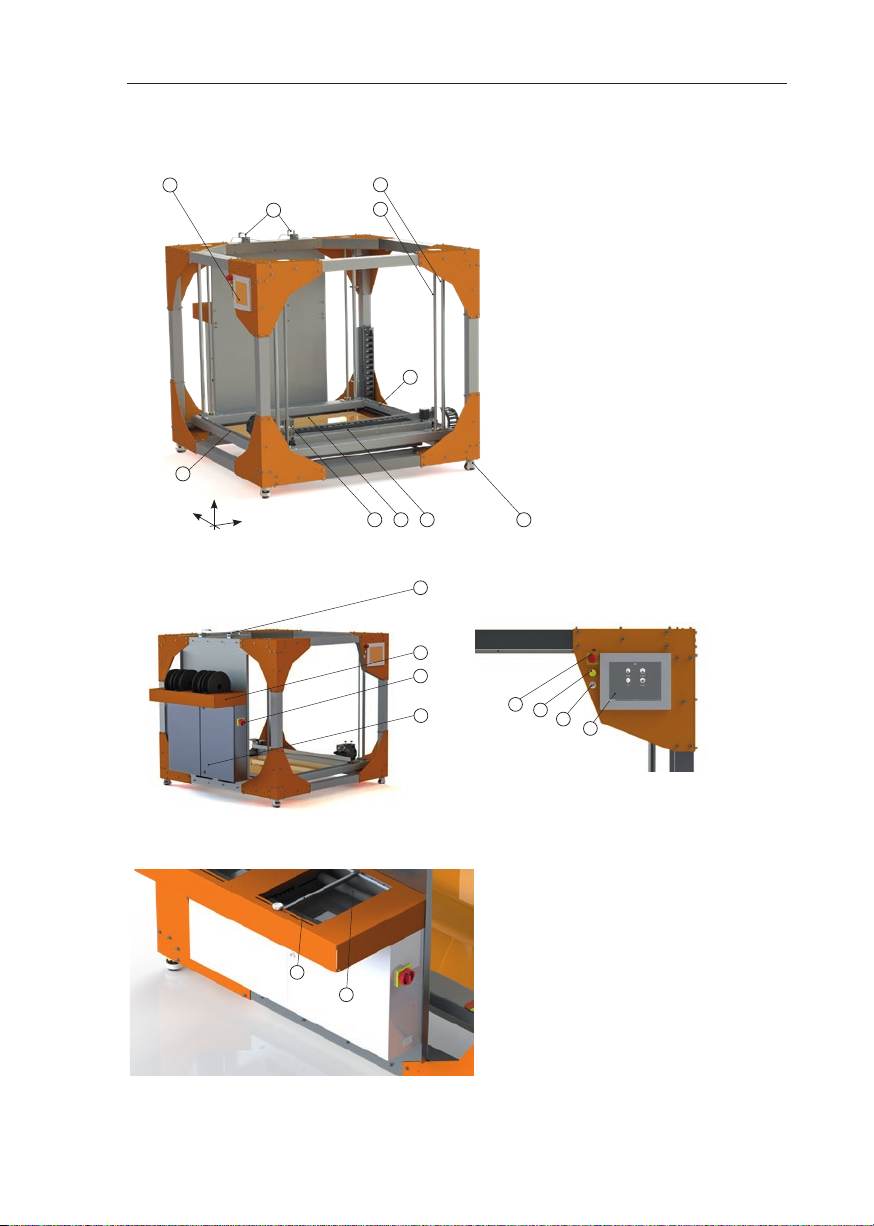
3.2. Übersicht BigRep ONE
12
Portal
TischRahmen
Abb. 3-1: BigRep ONE
Page 13
BigRep ONE 3 Aufbau und Funktion
A
D
F
z
y
x
Abb. 3-2: BigRep ONE
Abb. 3-4: Filamentrollenhalter (M)
B
C
A Control-Panel (Abb. 3-2)
inkl. Touchscreen
B Z-Führungsachsen (4 St.)
C Z-Führungsspindel (4 St.)
D Filamentführungen (2 St.)
E Tisch
F
F Y-Führungsschienen
(2 St.)
G Maschinenfuß mit Rollen (4 St.)
H X-Führungsschiene
I Extruder (2 St.)
I
E
D
M
O
N
GH
P
T
S
R
Abb. 3-3: BigRep ONE Rückansicht
L
K
Abb. 3-5: BigRep ONE
Abb. 3-4: Control Panel
D Filamentführungen (2.St .)
K Lagerrolle, verstellbar (2.St.)
L Begrenzungsbügel
verstellbar (2 St.)
M Filamentrollenhalter
N Schaltschrank
O Hauptschalter
mit Türverriegelung
P Not-Aus-Schalter
R Touchscreen
S USB-Por t
T Reset
13
Page 14
3 Aufbau und Funktion BigRep ONE
3.3. BigRep User Interface
Das BigRep User Interface (BigRep UI – im folgenden Interface genannt), bezeichnet die grafische Bedienoberfläche, über die der BigRep ONE gesteuert wird und
durch die der Bediener wichtige Informationen vom Drucker erhält. Die Ein- und
Ausgaben erfolgen am Touchscreen (R) des Gerätes.
Beachten Sie hierzu & Kap. 5 Interface sowie & Kap. 6 Bedienung und Betrieb.
Hinweis: Dieses Handbuch wurde basierend auf der BigRep UI Version 0.7.4 erstellt. Beachten Sie im Falle eines Updates auch das separate UI-Handbuch mit allen Neuerungen.
3.4. Slicing-Soware
Mit der Slicing-Soware erstellen Sie zunächst ein digitales 3-D-Modell des später
zu druckenden Objektes. Die Slicing-Soware wandelt dieses Modell in für den
Drucker interpretierbare Daten um. Sie erzeugt somit den Code, mit dem der Drucker angesteuert wird. Die Slicing-Soware selbst ist nicht Bestandteil des Lieferumfangs. Es gelten die AGBs des jeweiligen Herstellers.
Als Slicing-Soware empfehlen wir Simplify3D [www.simplify3d.com].
Verwenden Sie die von BigRep freigegebene Konfigurationsdatei. Diese enthält
alle wichtigen Voreinstellungen. Sie können die aktuelle Konfigurationsdatei über
Ihr Kundenportal beziehen.
Hinweis
Der Hersteller übernimmt keine Haung für Schäden, die durch falsch konfigurierte, fehlerhae, oder nicht geeignete Slicing-Soware verursacht wurden! Verwenden Sie ausschließlich die durch BigRep freigegebenen Konfigurationsdateien.
Kontaktieren Sie den Kundenservice [support.bigrep.com], wenn Sie Fragen zum
möglichen Einsatz einer bestimmten Slicing-Soware haben.
14
Page 15
BigRep ONE 4 Installation und Inbetriebnahme
4. Installation und Inbetriebnahme
4.1. Transport
Vor jedem Transport ist das Gerät vom Netz zu trennen!
Der BigRep ONE kann über die vier am unteren Rahmenbalken angebrachten
Transportrollen in den Maschinenfüßen (G) bewegt werden. Sofort nach Transport müssen die Transportrollen wieder arretiert werden, um ein versehentliches
Rollen des Gerätes zu verhindern. Auf geneigten Böden muss das Gerät zusätzlich
gegen ein Verrollen gesichert werden.
Zum Lösen der Transportrolle drehen Sie das Stellrad gegen den Uhrzeigersinn,
bis die Rolle vollständig den Boden berührt. Zum Sichern der Transportrolle das
Stellrad im Uhrzeigersinn, bis der Stempel vollständig den Boden berührt (siehe
auch Abb. 4-2 folgende Seite).
Ein Transport mittels Gabelstapler oder Kran ist nicht zulässig!
4.2. Aufstellort / Anforderungen
Auf ebenen Untergrund achten.
Tragfähigkeit des Bodens sicherstellen!
Auf ausreichend Deckenfreiheit achten
(mindestens 1 m vom Gerät)!
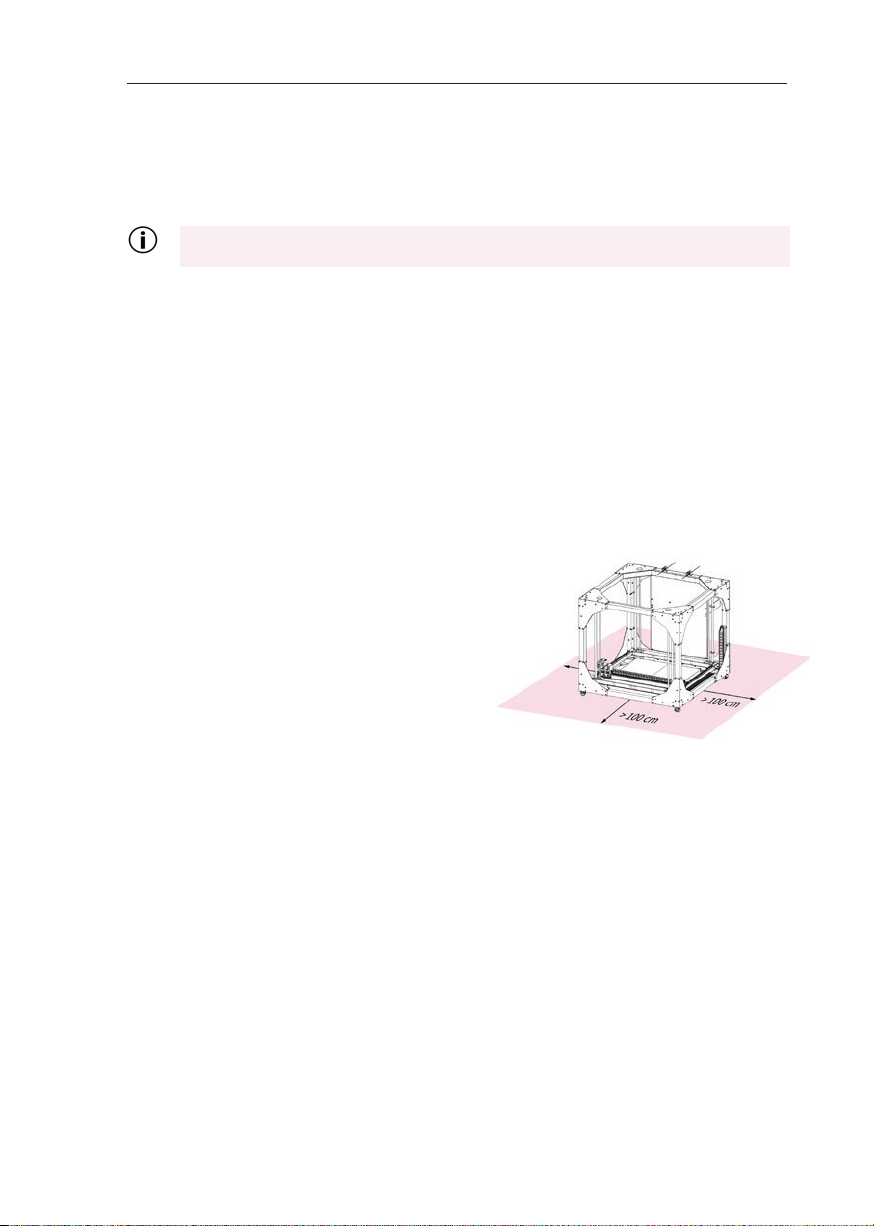
Umlaufend um den Drucker Freiraum von
mindestens 1 m sicherstellen (Abb. 4-1).
Insbesondere hinter dem Schaltschrank
(N) an der Rückseite des Druckers ausreichend Freiraum sicherstellen.
Das Gerät darf nach dem Start des Druckes nicht für unautorisierte Personen
zugänglich sein!
Für einen guten Druckprozess zu beachten:
› Hohe Lufeuchtigkeit vermeiden
› Temperatur in Betriebsumgebung zwischen +15° C und +35° C
› Luzug während des Druckprozesses vermeiden
› Direkte Sonneneinstrahlung auf Gerät vermeiden
› Nicht auf stark vibrationsgefährdetem Untergrund einsetzen
› Starke Verschmutzung der Lu durch Staub (z.B. Schleifstaub) verhindern
Abb. 4-1: Freiraum
15
Page 16
4 Installation und Inbetriebnahme BigRep ONE
4.3. Erstinbetriebnahme, Anschließen des Druckers
Die Erstinbetriebnahme (Service Setup) des BigRep ONE darf nur von qualifiziertem Personal durchgeführt werden, welches von BigRep zu diesem Zweck
geschult wurde.
Verbinden Sie das Gerät erst mit dem Stromnetz, nachdem Sie Rahmen und Tisch
ausgerichtet haben. & Kap. 4.4 Rahmen und Tisch ausrichten
4.4. Rahmen und Tisch ausrichten
Um einen einheitlichen Abstand zwischen Tisch und Extruder sicherzustellen,
muss der BigRep ONE ausgerichtet werden. Es wird zwischen einer Ausrichtung
des Rahmens und der Ausrichtung des Tisches (Leveling) unterschieden:
› Vor Erstinstallation und nach jedem Transport muss der Rahmen mecha-
nisch ausgerichtet werden. Bei Erstinstallation wird dies durch geschultes
Personal von BigRep übernommen.
› Die Ausrichtung des Tisches sollte nach einem Transport erfolgen oder
wenn das Druckbild verbessert werden soll. Diese Ausrichtung kann durch
den Endnutzer über das BigRep User Interface erfolgen.
› Die Ausrichtung des Abstandes zwischen Düse und Tisch wird nach einem
Extruder- oder Hotend-Wechsel sowie nach jedem Standortwechsel des
Druckers nötig und kann durch den Nutzer erfolgen.
Ausrichten von Rahmen und Portal
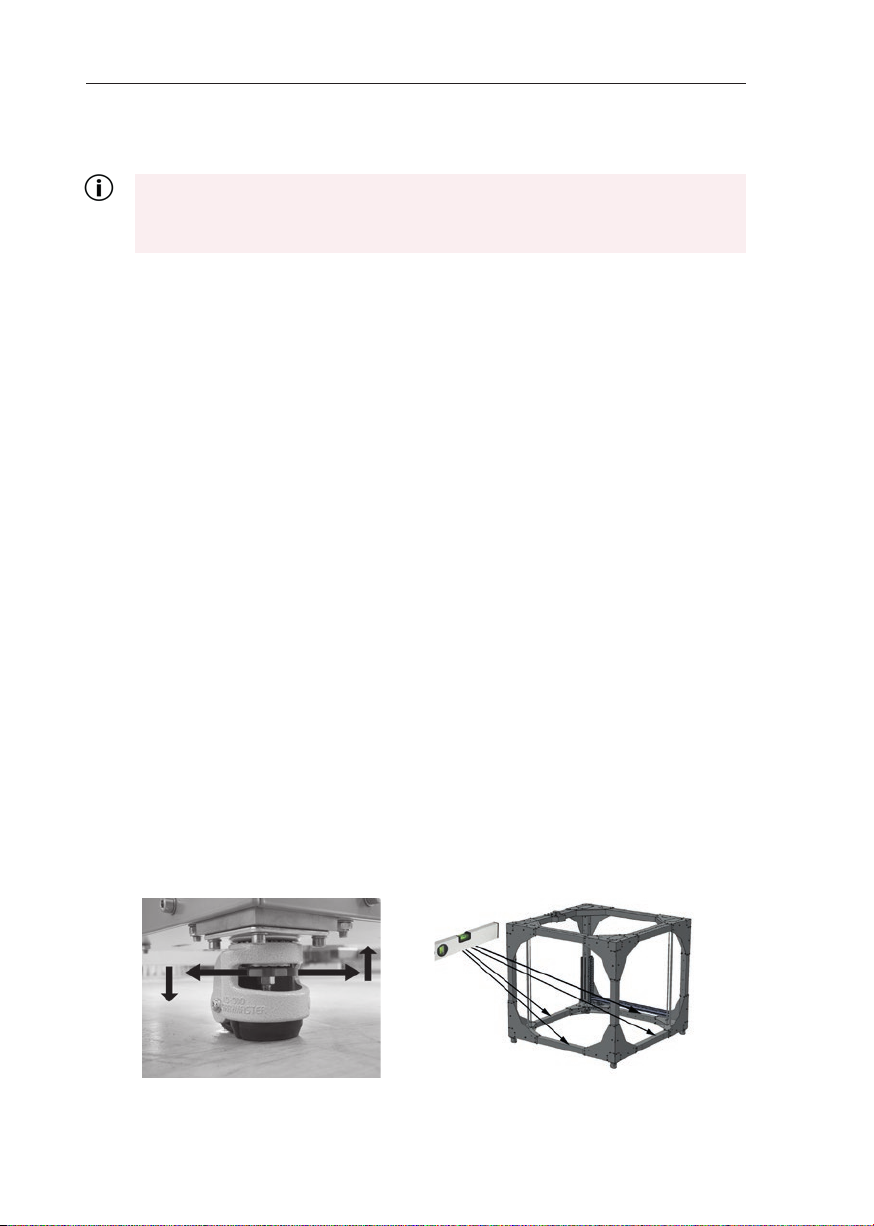
Vor der ersten Verwendung sowie nach jedem Transport muss das Gerät über die
höhenverstellbaren Maschinenfüße (G) und unter Zuhilfenahme einer Wasserwaage waagerecht ausgerichtet werden.
Zum Verstellen der Höhe und zum waagerechten Ausrichten des Gerätes die Höhenverstellung (Stellrad) an den Maschinenfüßen entsprechend Abb. 4-2 drehen
und die waagerechte Ausrichtung des Rahmens mittels Wasserwaage kontrollieren (Abb. 4-3).
16
Abb. 4-2: Stellrad Maschinenfuß
Abb. 4-3: Rahmen ausrichten
Page 17
BigRep ONE 4 Installation und Inbetriebnahme
Ausrichten des Tisches (Leveling)
Hinweise
Bei Erstinstallation (Service Setup) erfolgt die erste Ausrichtung des Tisches durch
das von BigRep geschulte Service-Personal.
Ein Leveling ist ausschließlich nach einem Umrüsten der Hardware, einem Wechsel des Aufstellortes oder bei unzureichender Genauigkeit des Druckbildes nötig.
Die Ausrichtung des Tisches ist mit einer Genauigkeit von 0,3 mm möglich.
Bevor Sie erstmalig ein Leveling durchführen, lesen Sie auch & Kapitel 5 Interface
und & Kapitel 6 Bedienung und Betrieb durch.
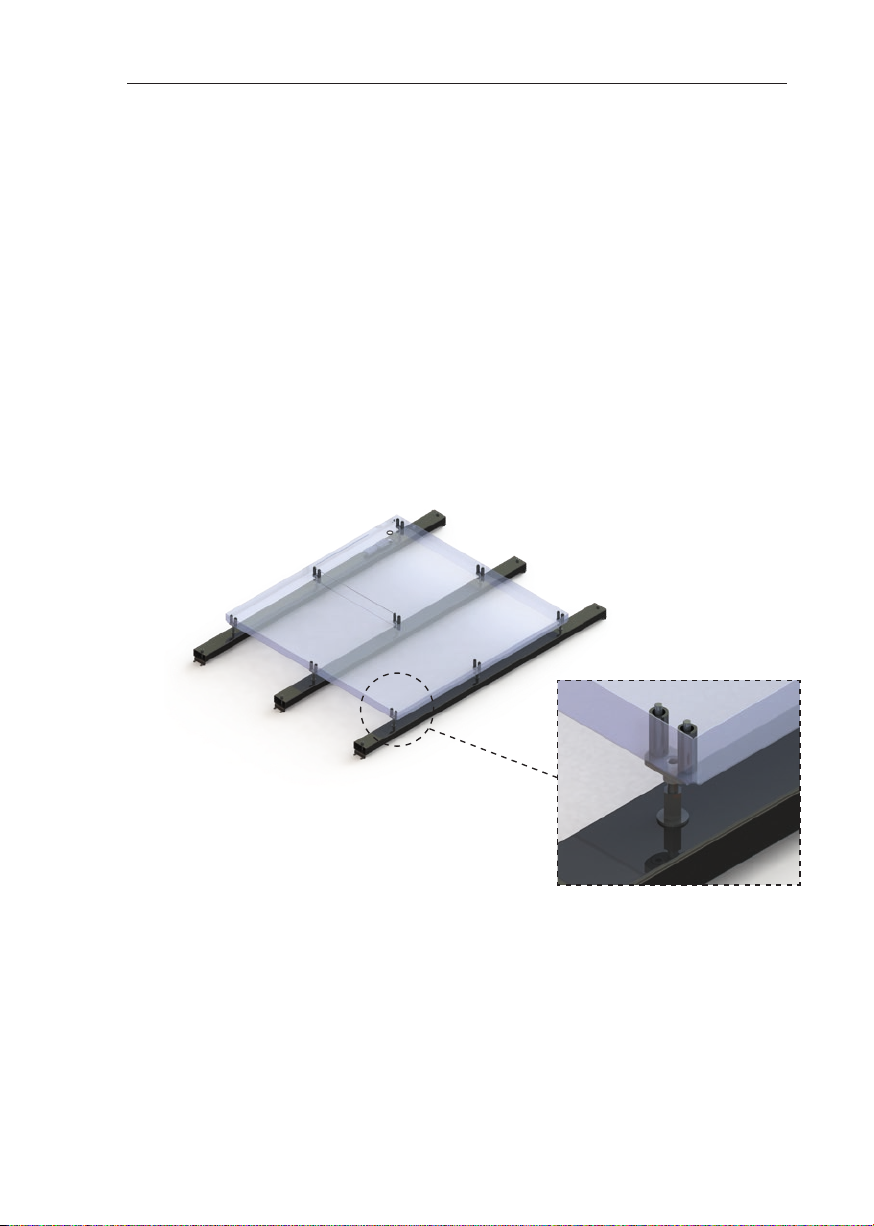
Der Tisch verfügt über neun Schrauben zum Verstellen der Höhe. Die mittlere Schraube ist fixiert und dient als Bezugswert (0 mm). Über die anderen acht
Schrauben lässt sich der Tisch mittels Schraubenschlüssel in der Höhe verstellen
(ein Drehen im Uhrzeigersinn bewegt den Tisch nach oben, im Gegenuhrzeigersinn nach unten).
Abb. 4-4: Schrauben zur Höhenverstellung des Tisches
Vorgehen
1. Schalten Sie den Hauptschalter (O) ein und starten Sie den Drucker.
2. Önen Sie das Temperature Menu
a. Heizen Sie den Tisch auf 60° C vor. Warten Sie nach Erreichen der 60° C
weitere 30 Minuten, um ein optimales Leveling zu ermöglichen.
b. Heizen Sie Extruder T0 und T1 auf jeweils 205° C auf
3. Önen Sie das Control Menu und wählen Sie HOME ALL
17
Page 18
4 Installation und Inbetriebnahme BigRep ONE
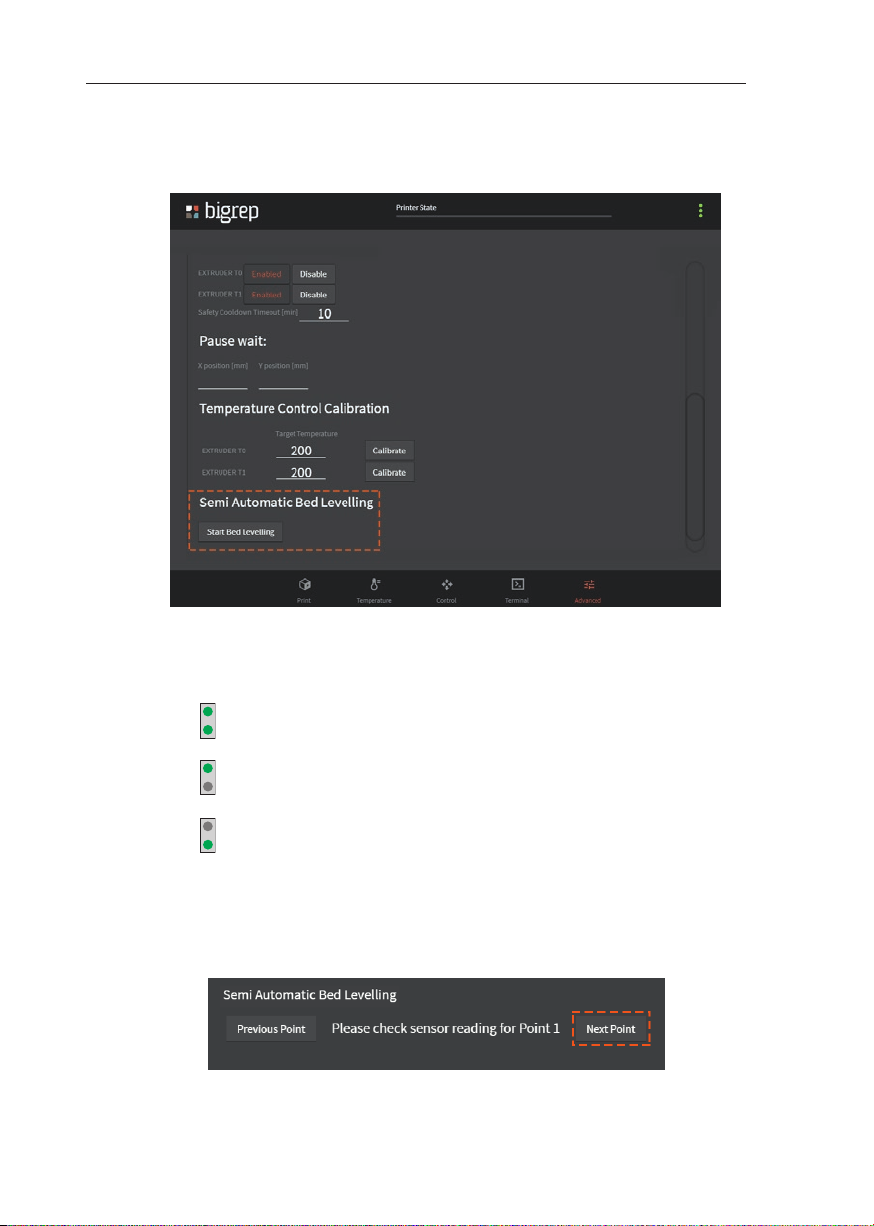
4. Önen Sie das Advanced Menu und wählen Sie im Punkt Semi Automatic
Bed Leveling Helper den Button Start Procedure (Abb. 4-5)
Fig. 4-5 Advanced Menu
Die Extruder fahren an den ersten Kalibrierungspunkt. Die LED-Anzeige am
Extruder gibt an, wie der Abstand an diesem Punkt verändert werden muss:
Tisch ist korrekt ausgerichtet. Gehen Sie zum nächsten Punkt
Tisch ist zu hoch. Drehen Sie die Schraube im Uhrzeigersinn,
bis beide LEDs grün leuchten.
Tisch ist zu niedrig. Drehen Sie die Schraube gegen den Uhrzeigersinn, bis beide LEDs grün leuchten.
Table 4-1: LED Codes
5. Wenn der Punkt korrekt ausgerichtet ist, wählen Sie Next Point und wieder-
holen Sie die den letzten Schritt.
Abb. 4-6: Bed Leveling Helper
18
Page 19
BigRep ONE 4 Installation und Inbetriebnahme
6. Wiederholen Sie das Leveling aller acht Punkte zwei- bis dreimal, um eine
präzise Ausrichtung des Tisches zu erreichen.
Abstand zwischen Düse (Nozzle) und Tisch (Bed) einstellen
1. Schalten Sie den Hauptschalter (O) ein und starten Sie den Drucker
(& Kap. 5 und & Kap. 6).
2. Önen Sie das Temperature Menu
a. Heizen Sie den Tisch auf 60° C vor. Warten Sie nach Erreichen der 60° C
weitere 30 Minuten, um ein optimales Leveling zu ermöglichen.
b. Heizen Sie Extruder T0 und T1 auf jeweils 205° C auf
3. Önen Sie das Control Menu und wählen Sie HOME ALL
4. Önen Sie das Terminal Menu, tippen Sie T0 ein und wählen Sie Send, um
T0 zu aktivieren
5. Tippen Sie G1 X200 Y200 Z0.5 in die Konsole und bestätigen Sie mit
SEND. Der Drucker verfährt, bis der Abstand zwischen Tisch und Extruder T0
0,5 mm in der Z-Achse beträgt
6. Legen Sie die 0,5 mm Abstandslehre (im Lieferumfang) zwischen Extruder T0
und Tisch.
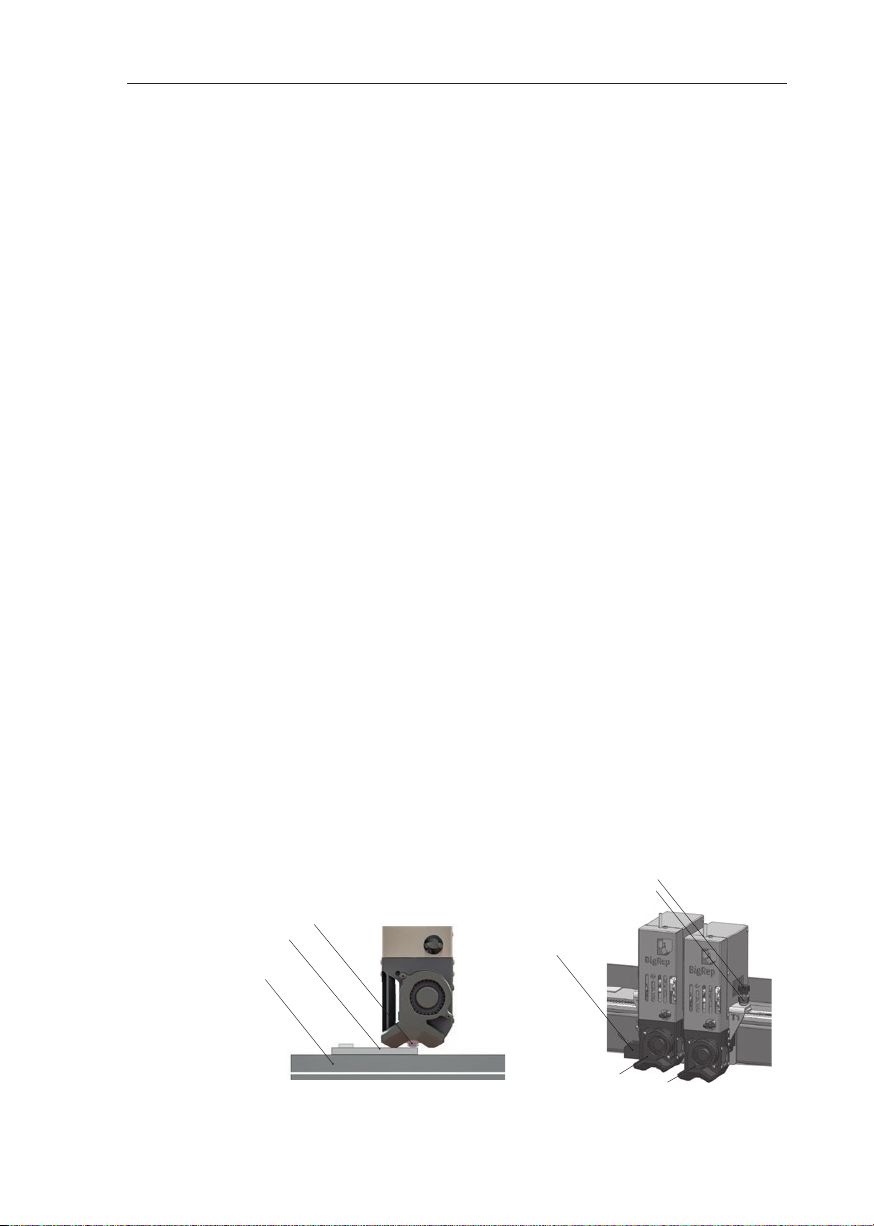
7. Lösen Sie die Sicherungsmutter von Extruder T0 und verstellen Sie mit der
Rändelmutter den Abstand zwischen Düse und Fühlerlehre soweit, das die
Düse gerade die Abstandslehre berührt. (Abb. 4-7)
8. Ziehen Sie die Sicherungsmutter wieder fest.
9. Önen Sie das Terminal Menu, tippen Sie T1 in die Konsole und bestätigen
Sie mit SEND.
10. Wiederholen Sie die Schritte 5 bis 8 für Extruder T1.
Tipp
Anstelle der mitgelieferten 0,5 mm Fühlerlehre können Sie auch eine anderen Abstandslehre verwenden. Ändern Sie dafür den Abstand (Z-Oset) in Schritt 5 entsprechend der eingesetzten Abstandslehre.
Rändelmutter
Sicherungsmutter
Düse
Fühlerlehre
Tisch
Lasersensor
Abb. 4-7: Leveling
T0
T1
19
Page 20
4 Installation und Inbetriebnahme BigRep ONE
4.5. Filament einlegen
Vor der ersten Verwendung des Druckers legen Sie eine neue Filamentrolle wie in
& Kap. 7.1. beschrieben ein.
20
Page 21
BigRep ONE 5 BigRep User Interface
5. BigRep User Interface
Die Bedienung des BigRep ONE erfolgt über das grafische BigRep User Interface
– BigRep UI, im folgenden Interface genannt – am Touchscreen (R) des Gerätes.
In diesem Kapitel werden die Menüstruktur sowie die einzelnen Bedienfelder (Buttons) erklärt. Eine detaillierte Beschreibung der einzelnen Arbeitsschritte erhalten
Sie in & Kap. 6 Bedienung und Betrieb.
5.1. Menüpunkte
Das Interface startet automatisch nach dem Anschalten des Druckers.
Das Interface besteht aus fünf Haupt-Menüpunkten, welche durch Anklicken der
entsprechenden Schaltflächen im unteren Bildschirmbereich aufgerufen werden.
Abb. 5 -1: Menüpunkte
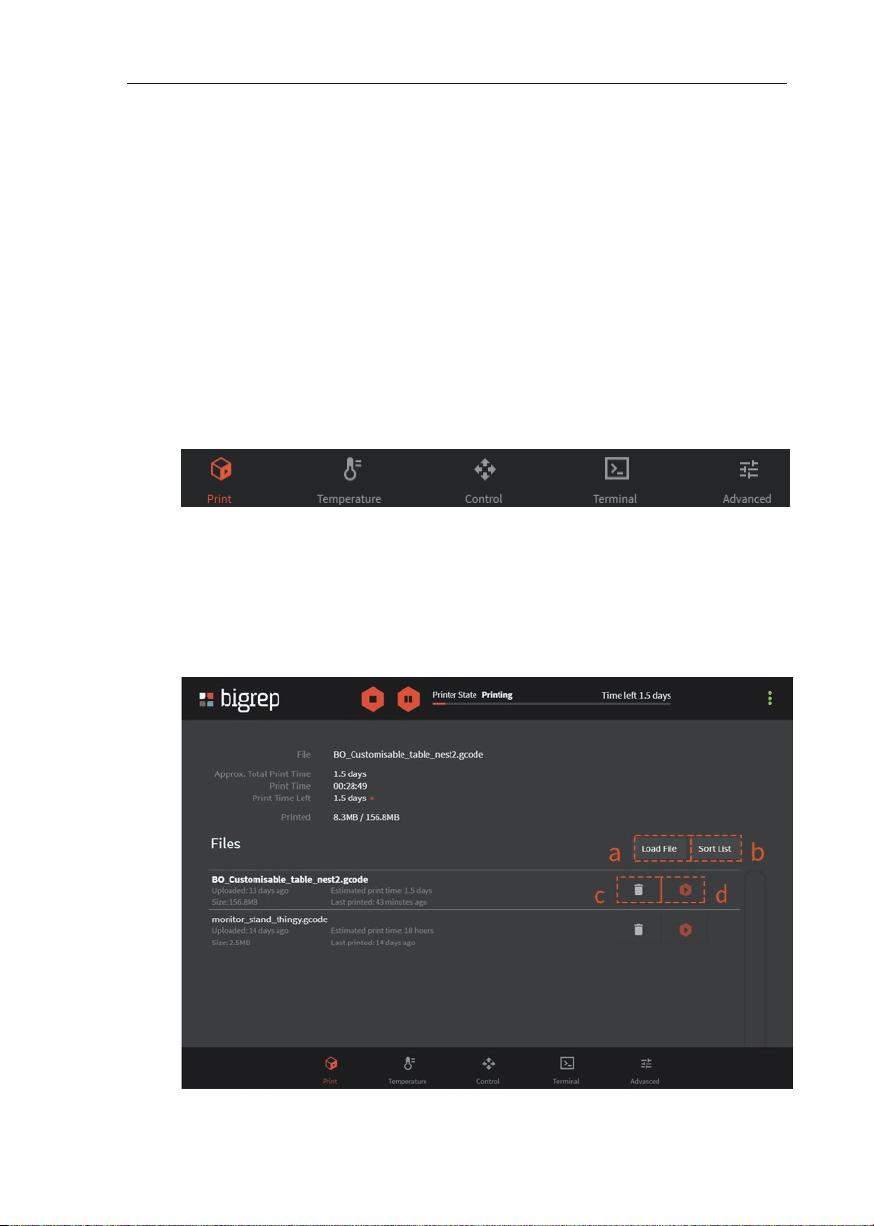
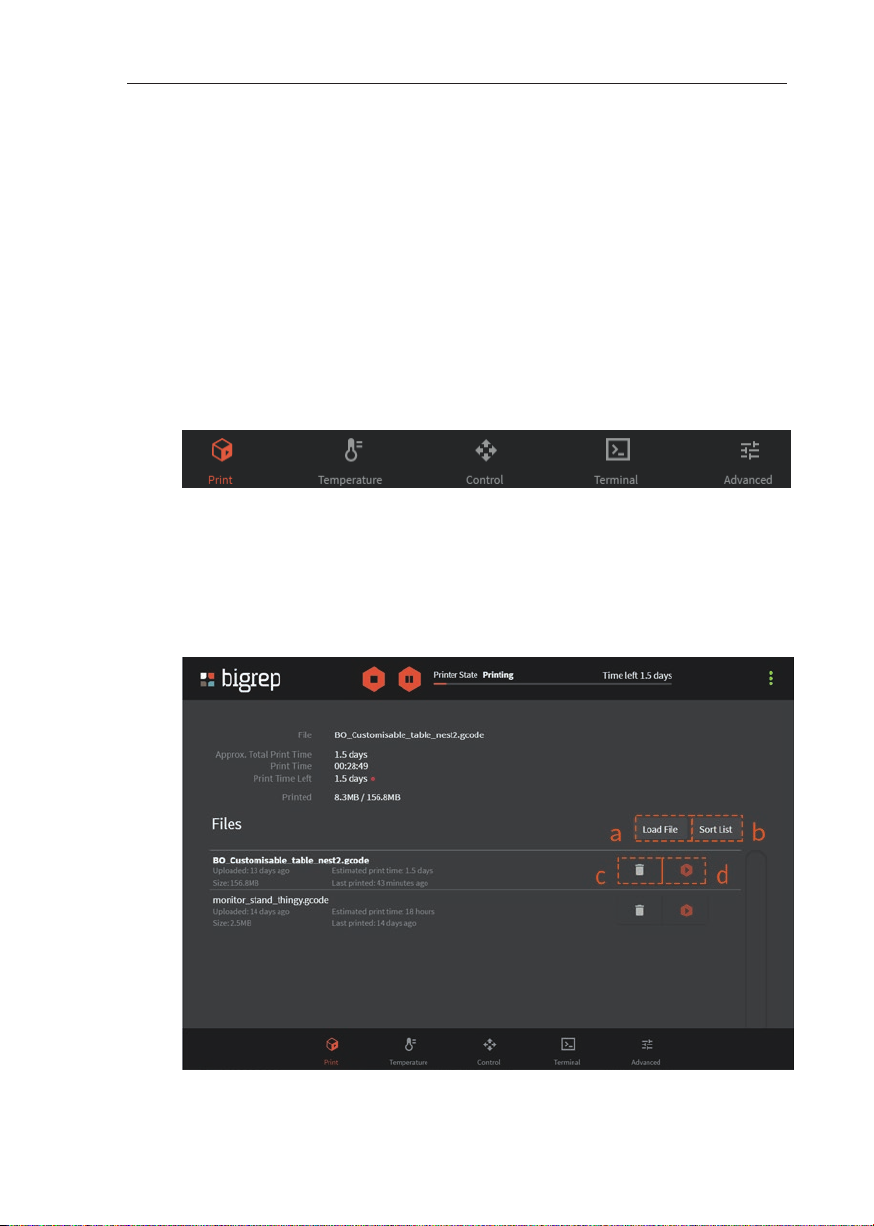
Print Menu
Nach Start des Interfaces wird standardmäßig das Print Menu angezeigt.
Das Print Menu zeigt den Status des aktuellen Drucks, die geplante Gesamtdruckzeit und die voraussichtliche Restdruckzeit für den aktuellen Druckaurag an.
Druckdaten (G-Codes) werden über den Datei-Manager (File Manager) geladen.
Abb. 5-2: File Manager
21
Page 22
5 BigRep User Interface BigRep ONE
a. G-Code von einem Speichermedium via USB-Port (S) laden
b. Dateien alphabetisch oder nach Erstellungsdatum sortieren
c. Ausgewählte Datei von der Liste löschen
d. Ausgewählte Datei löschen
Temperature Menu
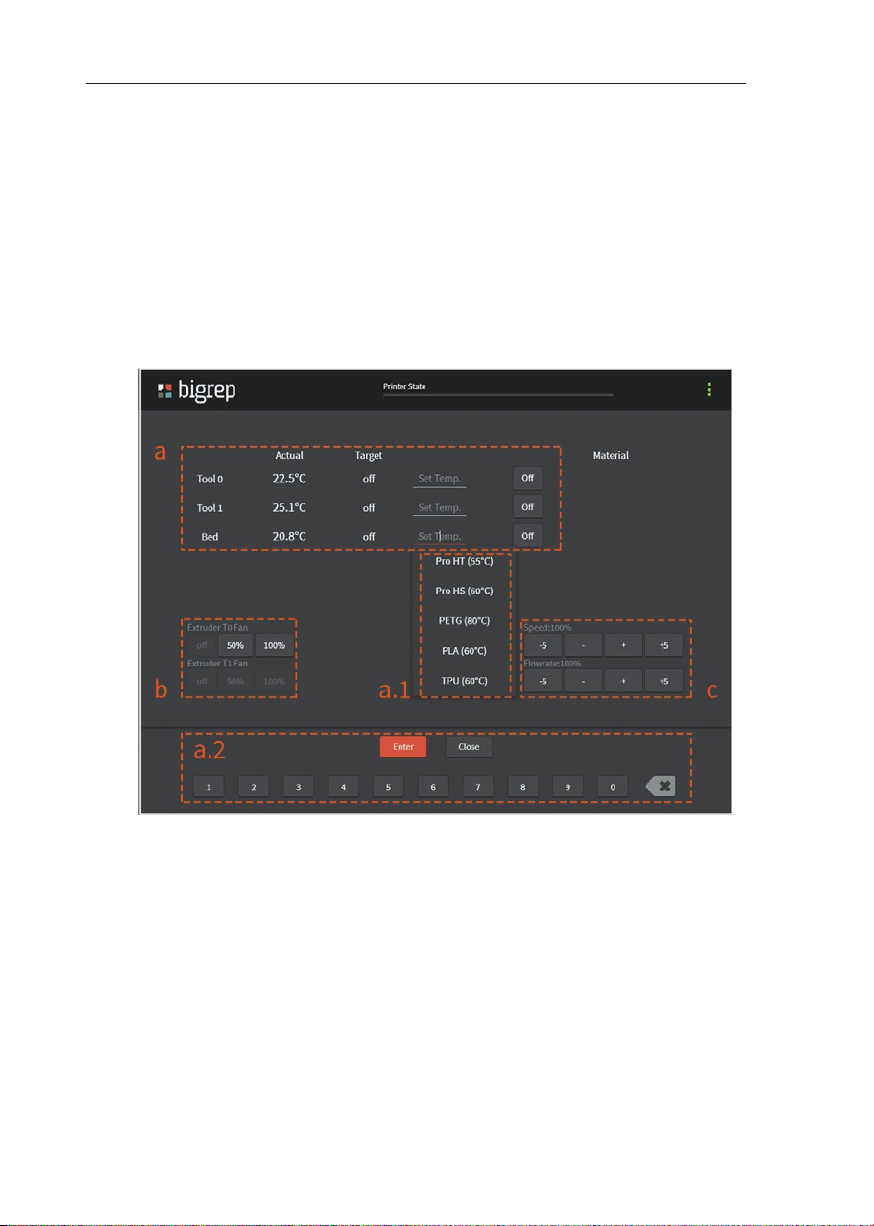
Im Temperature Menu werden die für den Druck relevanten Parameter eingege-
ben. Dieses Menü bleibt während des Drucks aktiv, alle Werte können weiterhin
verändert werden.
22
Abb. 5-3: Temperature Menu
a. Temperatur von Tisch und Extruder einstellen.
Eine der vorkonfigurierten Werte verwenden (a.1)
oder eigenen Wert eingeben (a.2)
b. Drehzahl des Extruder-Lüers einstellen (in Prozent)
c. Druckgeschwindigkeit (Speed) und Extrusionsgeschwindigkeit
(Flowrate) einstellen (in Prozent)
Page 23
BigRep ONE 5 BigRep User Interface
Control Menu
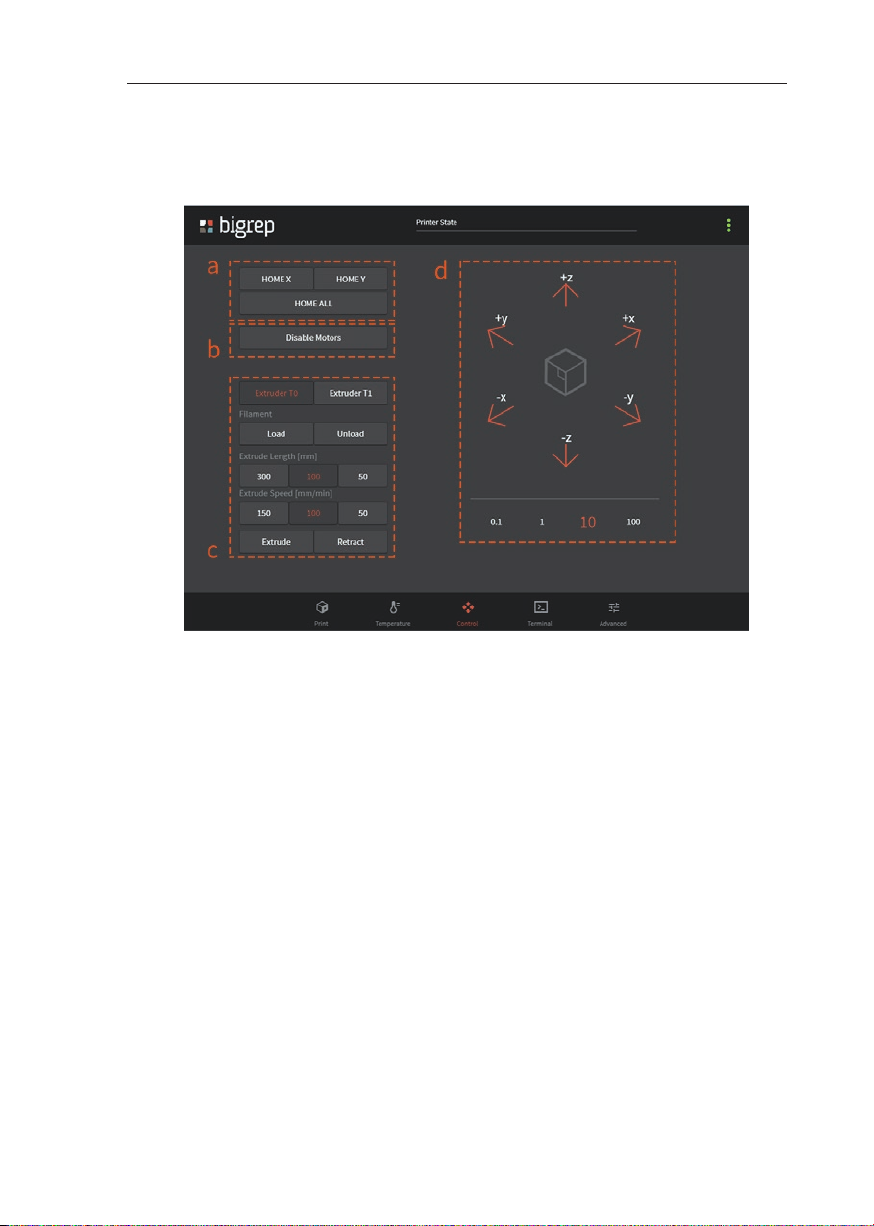
Das Control Menu ist während des Drucks nicht aufrufbar .
Abb. 5-4: Control Menu
a. Home Options (Ausgangsposition anfahren)
HOME X / HOME Y: Extruder fährt X- bzw. Y-Home Position (X=Y=0) an
HOME ALL: Extruder fährt in X-, Y-, und Z- Home Position (X=Y=Z=0)
b. Disable Motors (Motoren abschalten)
Ermöglicht das Verfahren der Extruder per Hand (schaltet Motoren ab)
c. Extrude/Retract (Extrudieren / Einziehen)
Auswählen des Extruders mit Extruder T0 bzw. Extruder T1 und
extrudieren bzw. einziehen von 50, 100 oder 200 mm Filament mit
einer Geschwindigkeit von 50, 100 bzw. 150 mm/min, um Extruder
zu testen.
d. Extruders Movement Control
Bewegen des Extruders über Pfeiltasten. Schrittweite des Verfahr-
weges über vorgegebene numerische Werte festlegen
23
Page 24
5 BigRep User Interface BigRep ONE
Advanced Menu (Abb. 5-5)
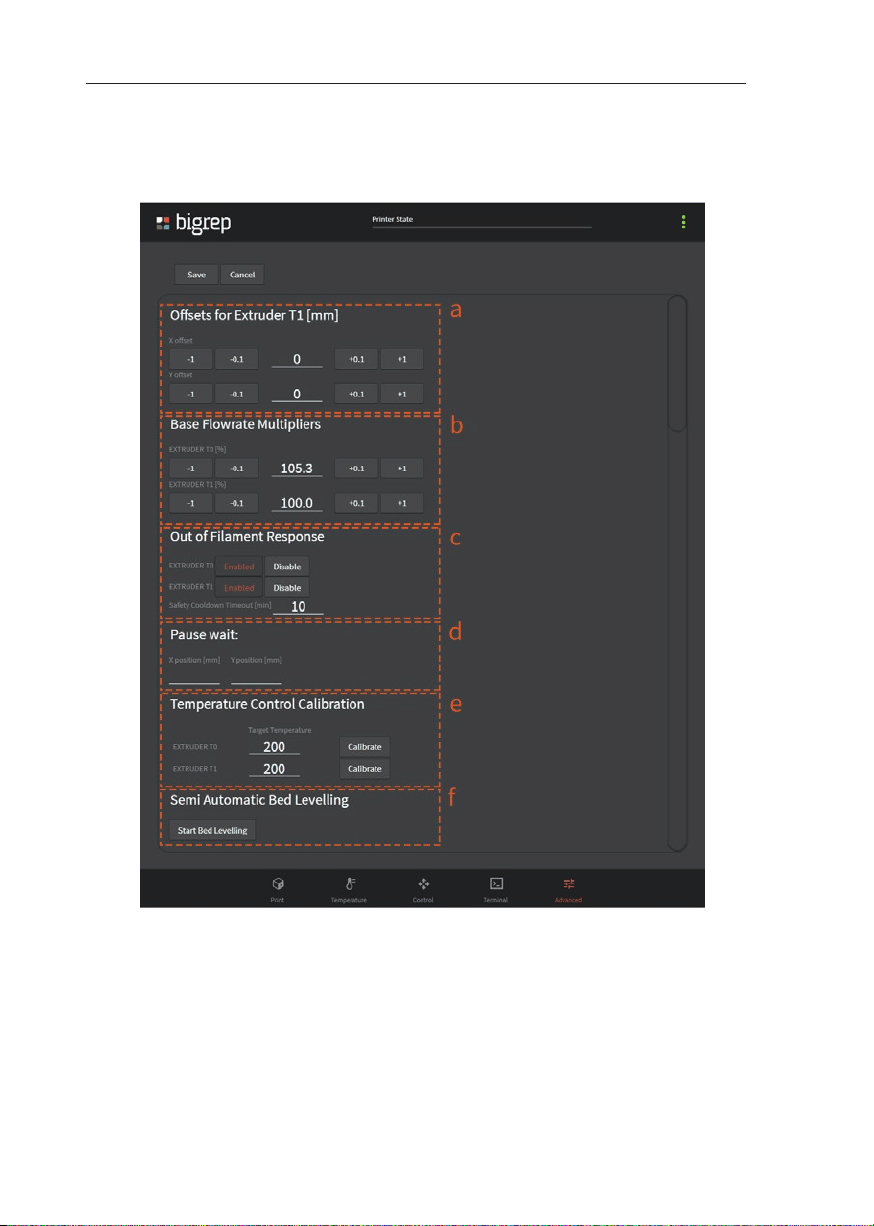
Über das Advanced Menu lassen sich erweiterte Einstellungen vornehmen.
24
Abb. 5-5: Advanced Menu
a. Osets für Extruder T1: Oset (Abstand auf Z-Achse) zwischen beiden
Extrudern für eine präzise gleichzeitige Nutzung beider Extruder (Dual
Extrusion) einstellen. & Kap. 6.3 Advanced Tests
b. Base Flowrate Multipliers: Anpassen der Extrusionsgeschwindigkeit
(Flowrate) bei zu starker bzw. zu schwacher Extrusion
& Kap. 6.3 Advanced Tests
Page 25
BigRep ONE 5 BigRep User Interface
c. Out of Filament Response: Meldung bei verbrauchtem Filament-
material am Extruder ein-/ausschalten. Zeit bis zum Abschalten der
Heizung (Cool Down) nachdem diese Meldung erscheint.
d. Pause Wait: XY-Position festlegen, die im Pausenzustand angefahren
werden soll
e. Temperature Control Calibration
f. Semi Automatic Bed Levelling
Hinweis: Bei jedem neuen Nutzer den Code M503 in die Konsole eintippen, um
das erweiterte Menü / Advanced Menu freizuschalten.
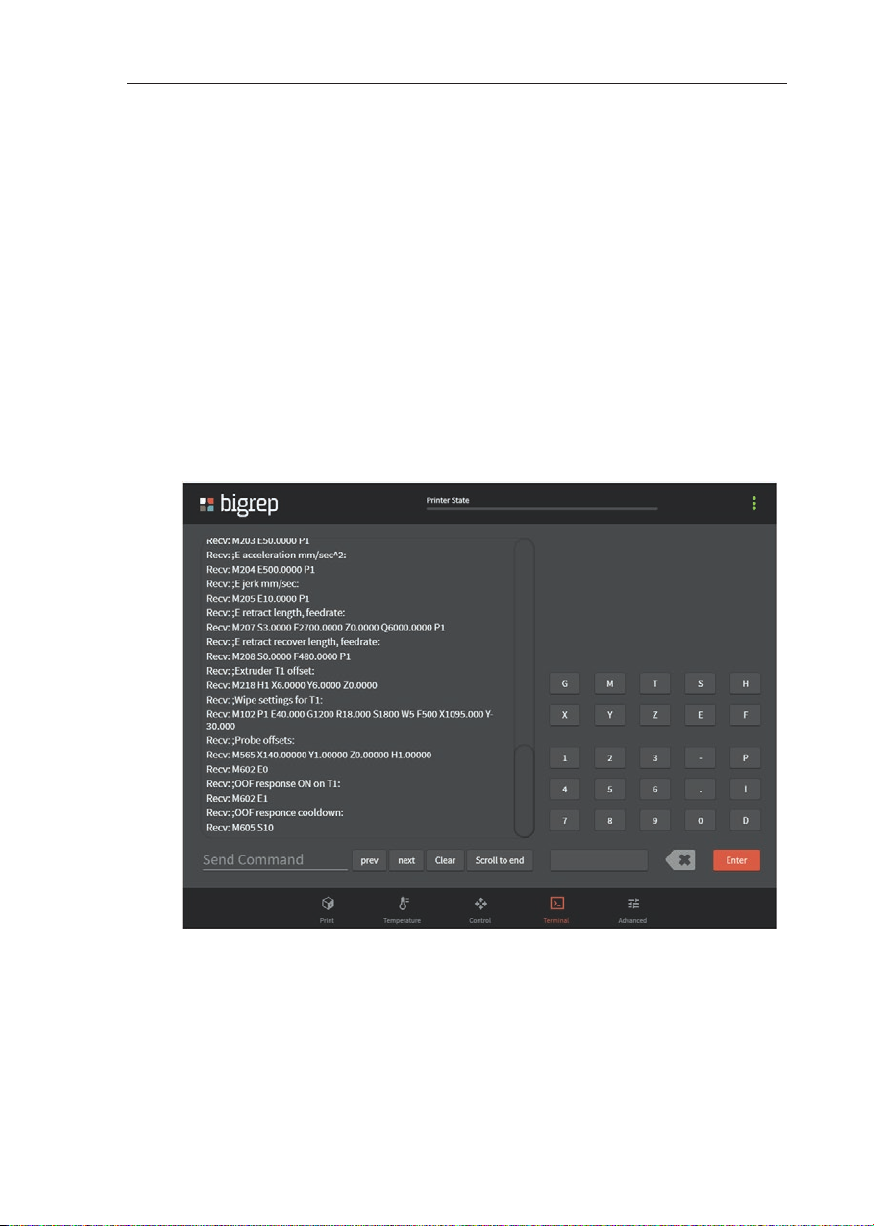
Terminal Menu (Abb. 5-6)
Direkte Eingabe von G-Codes. Zuletzt ausgeführte Operationen / Kommandos
des Druckers werden gespeichert und hier angezeigt.
Abb. 5-6: Terminal Menu
25
Page 26
5 BigRep User Interface BigRep ONE
5.2. Web Interface
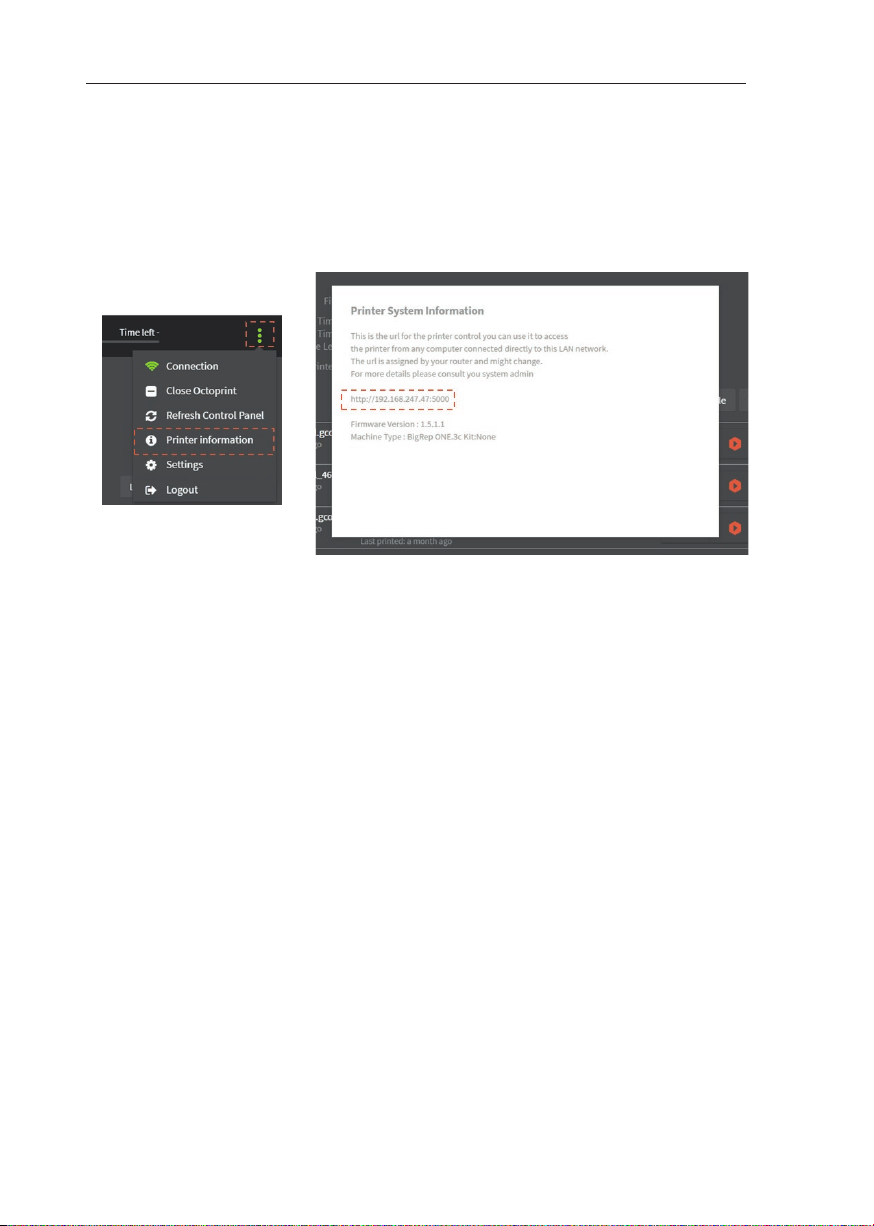
Über das Web Interface kann eine Verbindung zwischen PC und BigRep ONE hergestellt werden. Hierüber lassen sich G-Codes laden, Temperaturwerte einstellen,
Druckauräge pausieren und der aktuelle Druck überwachen.
Abb. 5-7: Web Interfce
Um das Web Interface zu starten, wählen Sie im oberen rechten Bildschirm das
Einstellungen-Menü. Wählen Sie den Menüpunkt Printer Information und übernehmen Sie die IP-Adresse des Druckers.
Über diese IP-Adresse können Sie am PC das Web Interface des Druckers aufrufen.
26
Page 27
BigRep ONE 5 BigRep User Interface
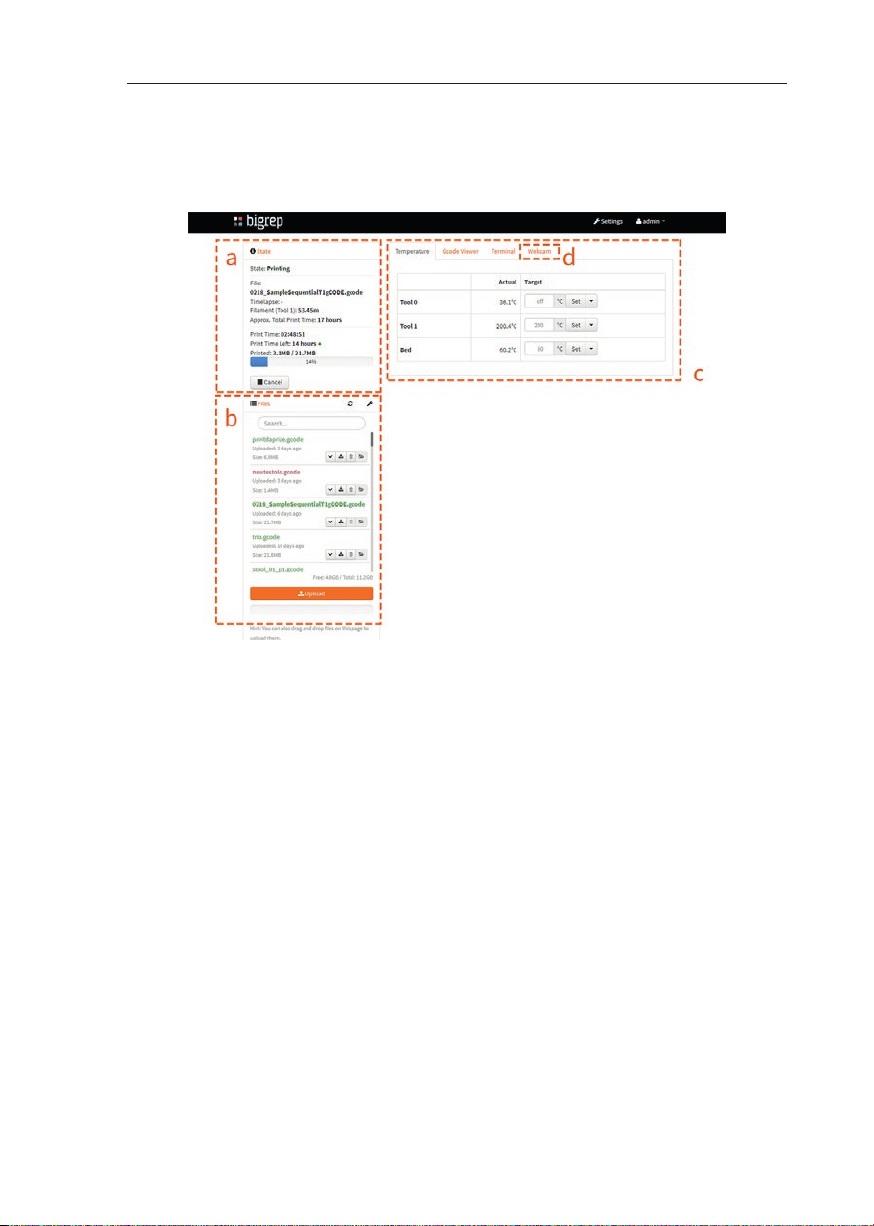
Web Interface Main Page
Die Startseite des Web Interfaces erscheint nach Eingabe der IP-Adresse:
Abb. 5-8: Web Interfce Strtseite
a. State: Status-Anzeige. Informationen über den aktuellen Druckaurag,
die Restdruckzeit und den Druckerstatus.
b. Files: G-Codes laden und Druck starten.
c. Temperature: Überwachen der Temperatur-Werte des Extruders und
des Bettes.
d. Webcam: Haben Sie eine Webcam angeschlossen, können Sie hier die
Bilder live ansehen
27
Page 28
6 Bedienung und Betrieb BigRep ONE
6. Bedienung und Betrieb
6.1. Sicherheit
VORSICHT
Während des Druckprozesses nicht in den Arbeitsbereich des Gerätes fassen.
Verletzungsgefahr durch bewegliche Teile!
VORSICHT
Maschine besitzt heiße und rotierende Komponenten. Nach Beendigung des
Druckvorgangs können Komponenten sowie das Druckobjekt heiß sein. Gefahr von Verbrennungen!
Bei Verbrennungen ist unverzüglich ein Arzt aufzusuchen!
Das Gerät darf nur in komplett zusammengebautem Zustand betrieben werden.
Anderenfalls ist die Sicherheit von Mensch und Maschine nicht gewährleistet und
die Betriebsgenehmigung erlischt.
Drucken Sie ausschließlich auf freier Tischoberfläche. Das Bedrucken von Objekten ist nicht zulässig und kann zu Beschädigung des Gerätes und zu Brandgefahr
führen!
6.2. Benutzung des BigRep ONE
Vor dem Druck
Vorbereitung
Gerät einschalten
28
› Stellen Sie einen störungsfreien Betrieb sicher.
Vor Druckvorgang sicherstellen, dass das Gerät frei von Gegenständen und unzugänglich für unautorisierte Personen ist.
› Prüfen Sie beide Hotends auf den richtigen Düsendurchmesser. Bei
neuem Filamentdurchmesser Hotend mit passender Düse montieren.
& Kap. 7.2 Hotend wechseln
› Falls nötig, Düsen reinigen.
› Reinigen Sie die Tischoberfläche & Kap. 8 Wartung und Pflege
› Prüfen Sie, ob der Not-Aus-Schalter (P) entriegelt ist. & Kap. 2
› Stellen Sie sicher, dass beide Extruder mit den jeweiligen Steckverbindun-
gen (h) verbunden sind.
› Schalten Sie den Hauptschalter (O) ein.
Page 29
BigRep ONE 6 Bedienung und Betrieb
› Drücken Sie den Reset-Button (T).
› Warten Sie, bis das User Interface erscheint.
› Loggen Sie sich ein
› Wählen Sie Connect im Drop Down Menü am oberen rechten Bildschirm-
rand.
Normalbetrieb
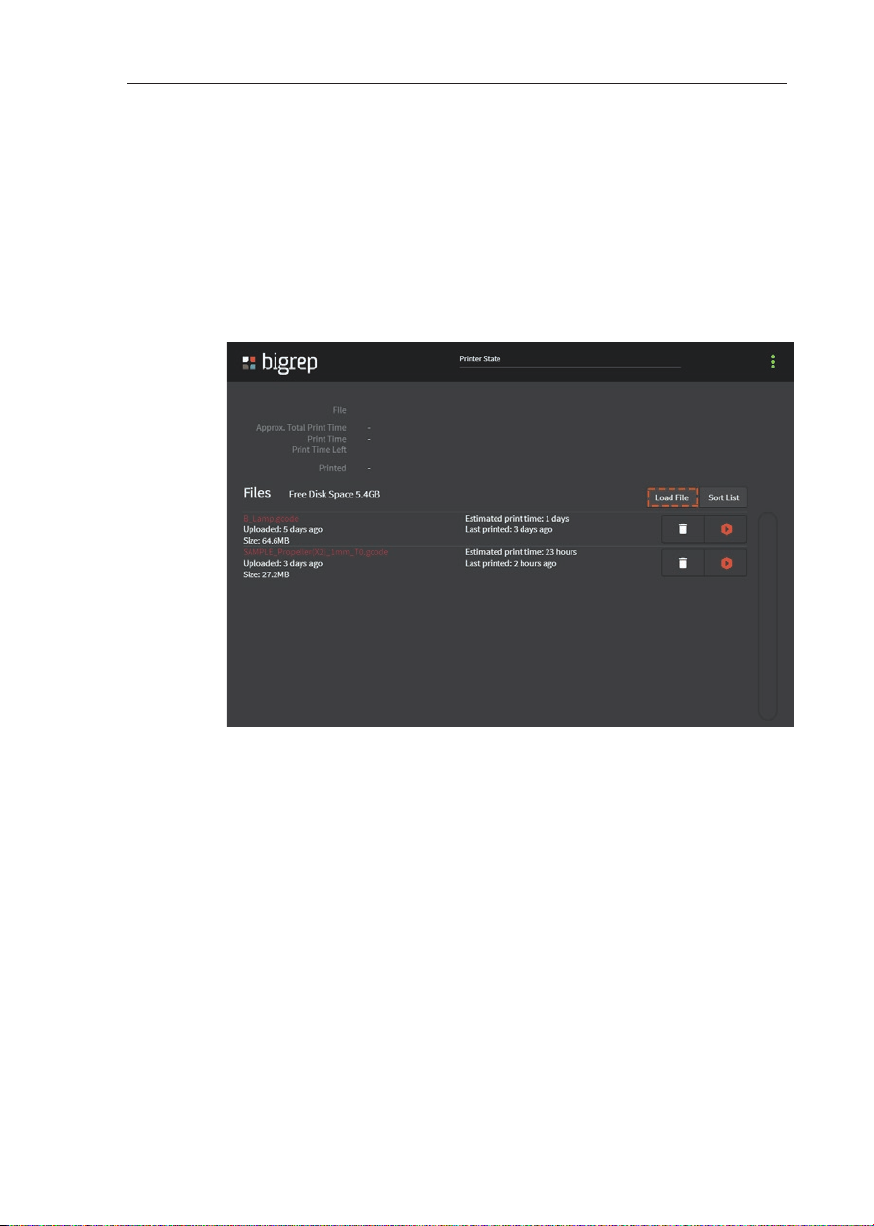
Bauteil laden
› Önen Sie das Print Menu
› Verbinden Sie das USB-Speichermedium mit dem G-Code via USB-Port
› Laden Sie den gewünschten G-Code über Load File und Open
› Das USB-Speichermedium kann jetzt entfernt werden
Druckvorgang initialisieren
› Önen Sie das Temperature Menu und heizen Sie Tisch und Extruder auf
& Kap. 5 Interface
› Prüfen Sie, ob das gewünscht Filament eingelegt ist.
& Kap. 7.1 Filament wechseln
› Önen Sie das Print Menu und wählen Sie Start Print
› Kontrollieren Sie, ob der Druckprozess ordnungsgemäß startet.
Druck abbrechen / pausieren
› Drucker signalisiert optisch über das Display, wenn der Druck beendet ist.
29
Page 30
6 Bedienung und Betrieb BigRep ONE
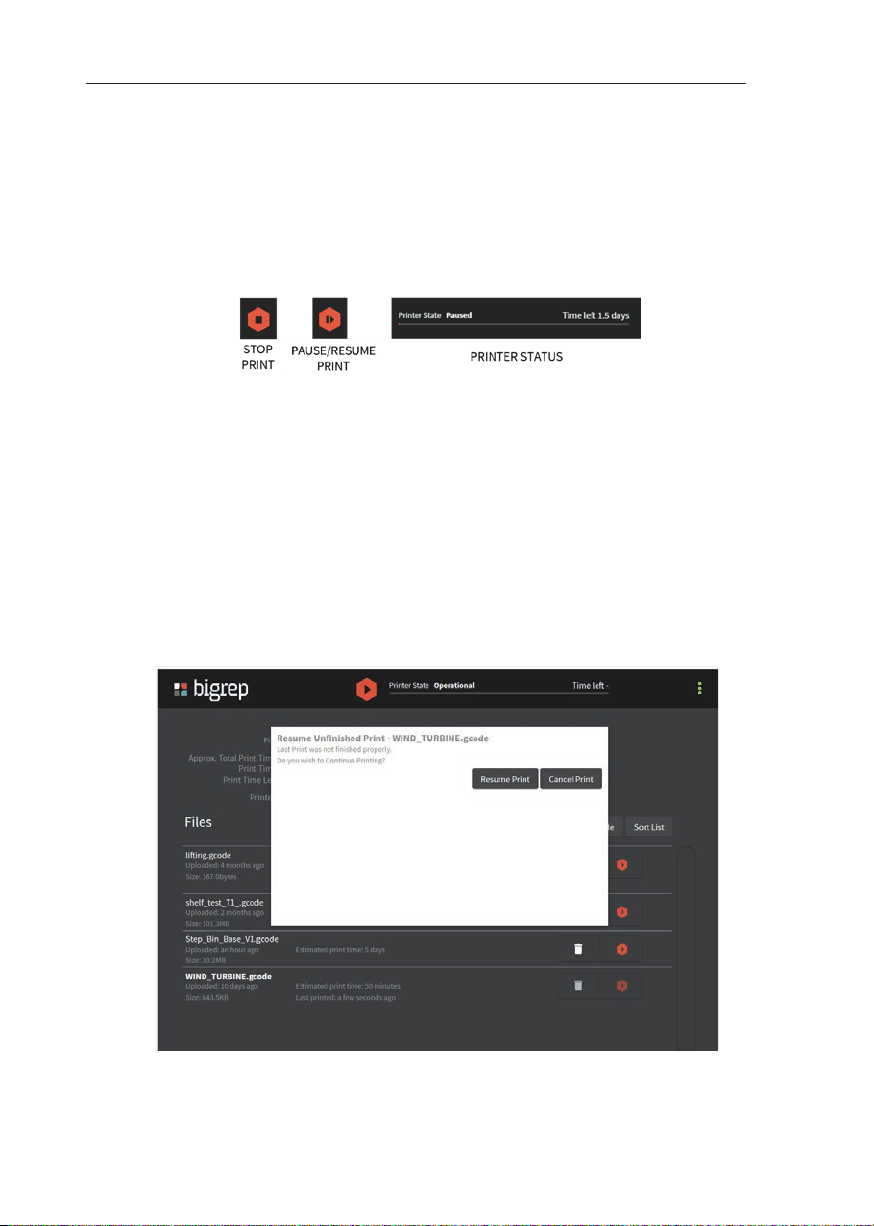
› Durch Stop Print wird der Druck abgebrochen. Ein abgebrochener Druck-
aurag kann nicht wieder aufgenommen werden.
› Durch Pause bzw. Resume wird laufender Druckvorgang pausiert bzw.
wiederaufgenommen. Beachten Sie, dass ein Pausieren zu minimal sichtbaren Ungenauigkeiten im Layer führen kann.
Out Of Filament
› Wenn das Filament aufgebraucht ist, erscheint die Meldung Out Of Fila-
ment im Display und der Druck wird pausiert
› Die Einstellungen für die Out-Of-Filament-Meldung können im Advanced
Menu verändert werden & Kap. 5. Interface
› Nach einem Filamentwechsel Druck über Resume Print fortsetzen
Druck nach Stromausfall fortsetzen
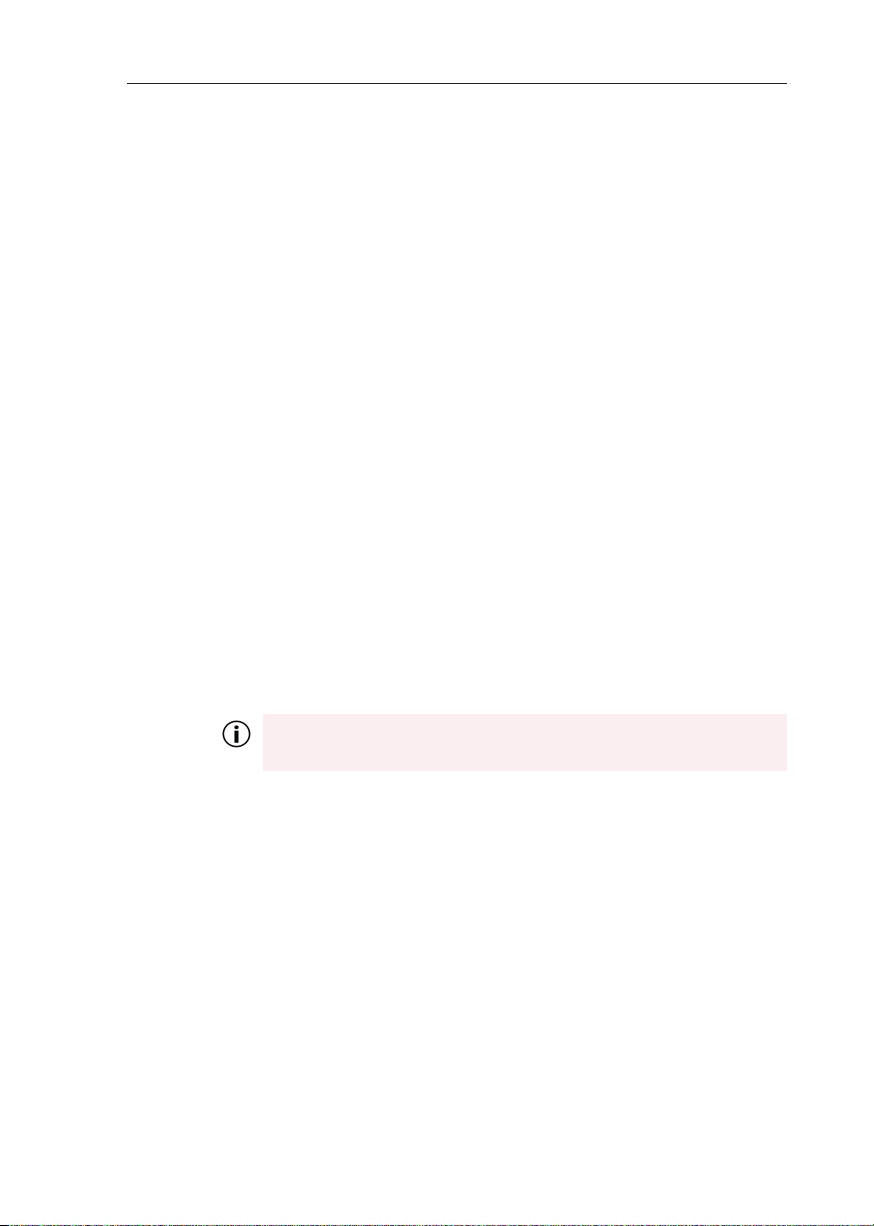
Wird nach einem Stromausfall, einem Bedienfehler oder sonstiger Störung der
Druck unterbrochen, lässt sich dieser möglicherweise wieder fortsetzen.
Nach dem Neustart des Druckers erscheint folgende Meldung
30
Page 31
BigRep ONE 6 Bedienung und Betrieb
Resume Print / Druck fortsetzen
Der Drucker initialisiert sich und startet die Wiederaufnahme des Drucks
› Temperatur von Tisch und Extruder werden wieder übernommen
› Der Drucker startet die Routine zur Positionsbestimmung
– Der Extruder fährt in die höchste Z-Positions (Zmax) und dann in die
XY-Null-Position (X=Y=0)
– Der Extruder fährt automatisch zum Punkt 10 mm über der letzten
Druckposition, um die Düse aufzuheitzen und den Druck vorzubereiten.
Nach dieser Initialisierung
› Önen Sie das Temperature Menu und überprüfen Sie, ob Tisch und Ext-
ruder die gewünschte Temperatur erreicht haben.
› Es wird empfohlen, 100 mm Filament zu extrudieren, um Materialqualität
und Filamentdurchfluss zu überprüfen.
› Wählen Sie Start Print, um den Druck fortzusetzen.
Cancel Print / Druck abbrechen
Das Interface wechselt in das Standard-Menü, der Druck kann nicht wieder aufgenommen werden.
Bauteil entnehmen
Sobald das Bauteil fertig gedruckt ist, fährt der Extruder nach oben und der Druck
kann entnommen werden .
› Warten Sie, bis der Tisch auf Raumtemperatur abgekühlt ist.
Wird das gedruckte Teil entnommen, bevor der Tisch abgekühlt ist,
besteht die Gefahr von irreversibler Formänderung!
› Druckobjekt vorsichtig vom Tisch lösen, gegebenenfalls Kunststo-Spach-
tel zur Hilfe nehmen.
Drucker abschalten
› Schließen Sie BigRep Controls
Wählen Sie Home > Logout > Shutdown
› Hauptschalter (O) auf O stellen.
31
Page 32
6 Bedienung und Betrieb BigRep ONE
6.3. Advanced Tests
Osets für Extruder T1
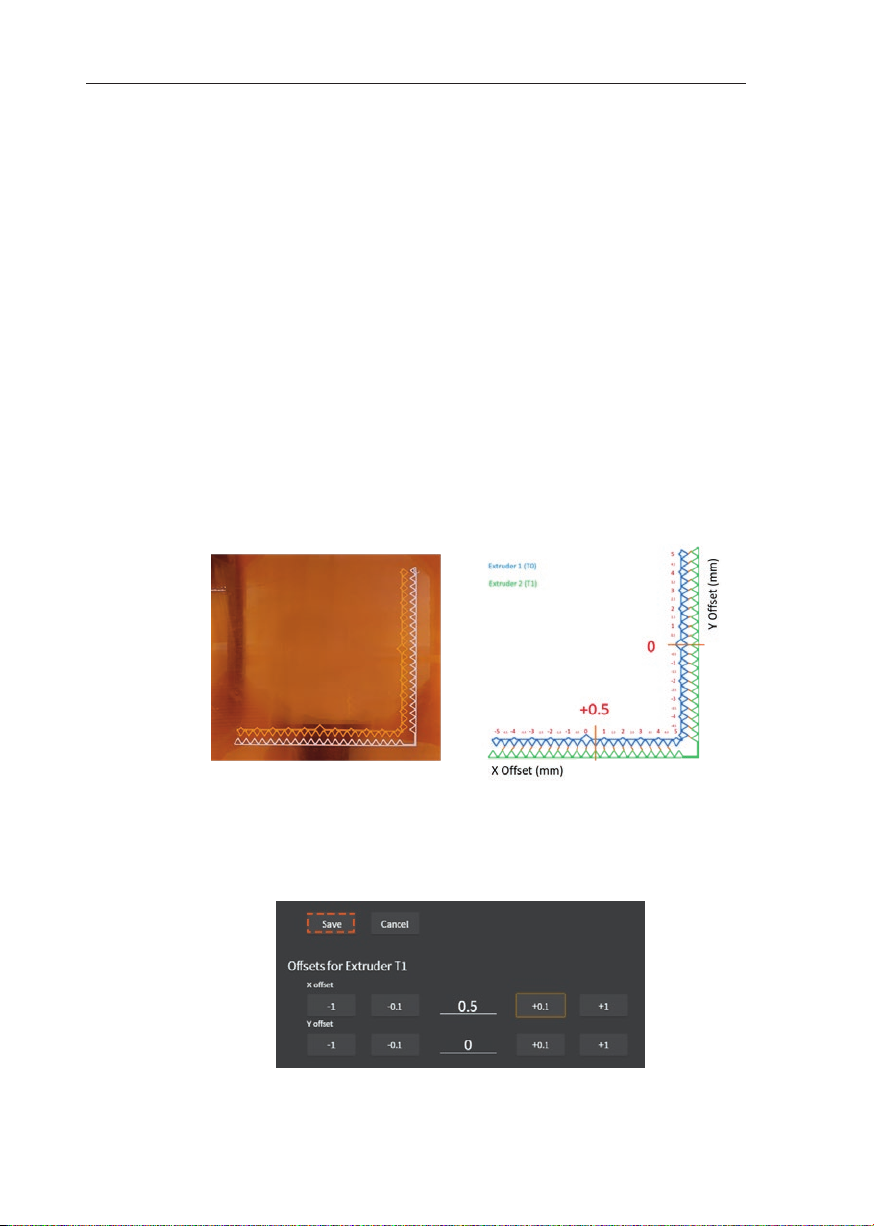
Um beide Extruder parallel zu nutzen (Dual Extrusion), ist eine XY-Kalibrierung nötig. Diese Kalibrierung muss nach dem Wechsel des Extruders oder des Hotends,
sowie nach einem Standortwechsel des Druckers durchgeführt werden. Ebenfalls
nötig wird die Kalibrierung, wenn ein falscher Oset zwischen den Düsen gemessen wird.
› Gehen Sie auf [support.bigrep.com] und laden Sie die Kalibrierungsdateien
(XY oset calibration files) herunter.
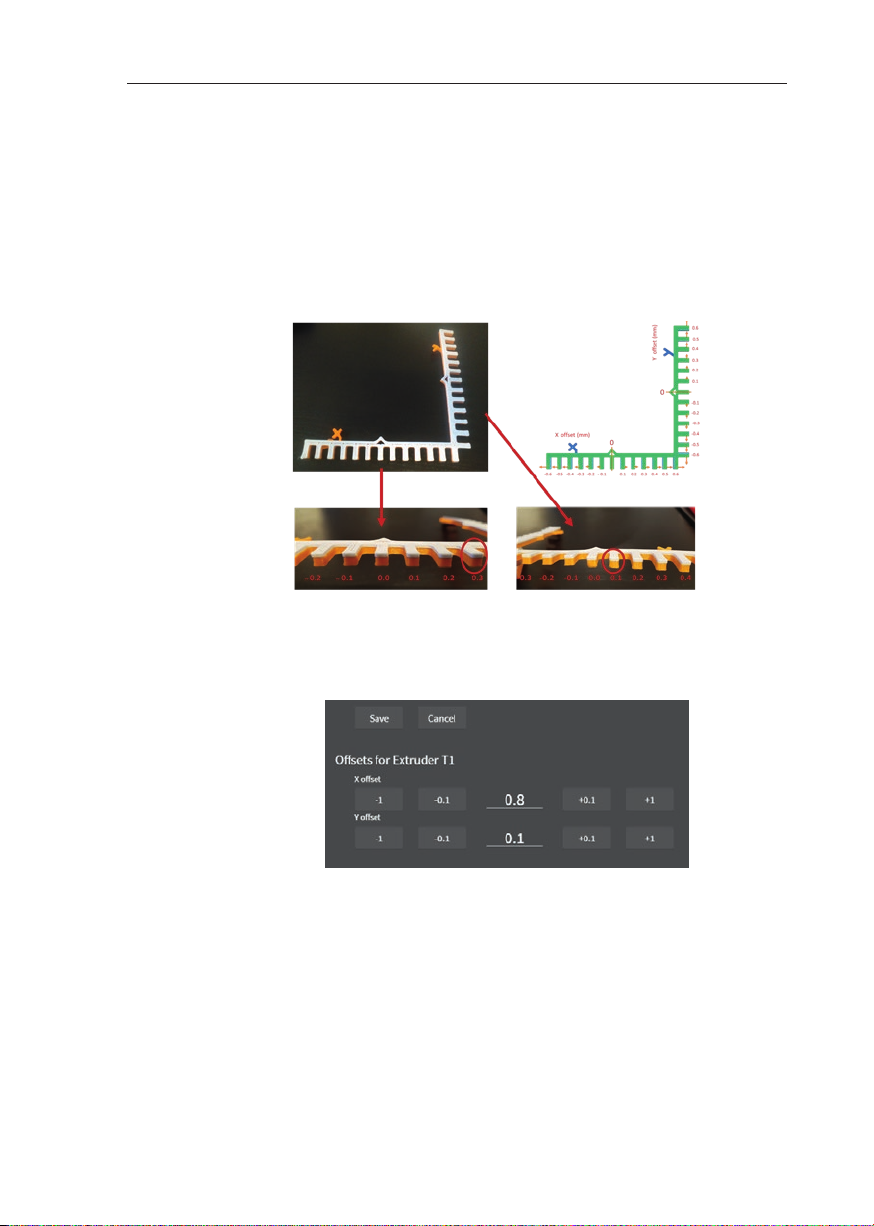
› Schritt 1: Oset berechnen mit einer Genauigkeit von 0,5 mm
– Drucken Sie den G-Code XY_Calibration_Step1_0.5mm
– Nach dem Beenden des Druckes, diesen NICHT vom Tisch entfernen.
– Osets bestimmen: Die von Extruder 1 und 2 erstellten Muster berüh-
ren sich nur in einem Punkt. Identifizieren Sie diesen Punkt und notieren Sie den Oset wie in folgender Grafik dargestellt.
32
Abb. 6-4 : Vorlage Kalibrierung – in diesem Beispiel: X-Oset = +0,5 mm, Y-Oset = 0 mm
– Önen Sie das Advanced Menu und aktualisieren Sie die Oset-Werte.
Speichern Sie die Werte mit Save.
Page 33
BigRep ONE 6 Bedienung und Betrieb
› Schritt 2: Oset berechnen mit einer Genauigkeit von 0,1 mm
– Drucken Sie den G-Code XY_Calibration_Step2_0.1mm
– Nach Beendigung des Drucks WARTEN BIS DER TISCH ABGEKÜHLT IST.
Entnehmen Sie den Druck.
– Osets bestimmen: Die von Extruder 1 und 2 erstellten Muster berüh-
ren sich nur in einem Punkt. Identifizieren Sie diesen Punkt und notieren Sie den Oset wie in folgender Grafik dargestellt.
Abb. 6-5 : Vorlage Kalibrierung – in diesem Beispiel: X-Oset = 0,3 mm, Y-Oset = +0,1 mm
– Önen Sie das Advanced Menu und aktualisieren Sie die Oset-Werte,
indem Sie die neuen Werte zu den alten addieren. Speichern Sie die
Werte mit Save.
Base Flowrate Multiplier Test (Multiplikator für Extrusionsgeschwindigkeit)
Die Extrusionsgeschwindigkeit kann über einen einfachen Test ermittelt werden.
› Heizen Sie beide Extruder auf die Drucktemperatur des von Ihnen gewähl-
ten Filamentmaterials auf.
› Wenn die Extruder die Temperatur erreicht haben, führen Sie Filament in
die Filamentführungen beider Extruder ein (siehe Abb. 7-4). Warten Sie,
bis ein minimaler Teil extrudiert wurde.
33
Page 34
6 Bedienung und Betrieb BigRep ONE
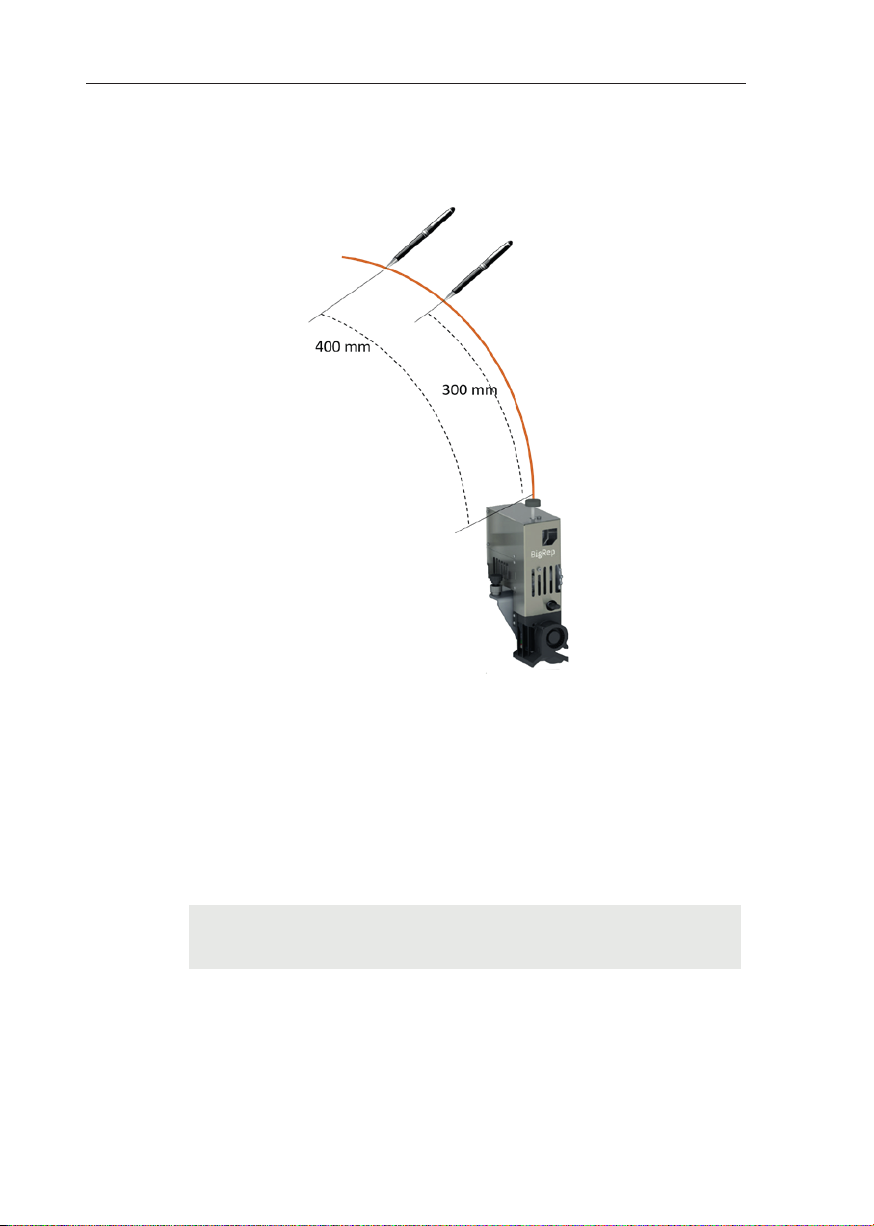
› Messen Sie 300 mm und 400 mm vom oberen Ende des Teflon-Schlauchs
und markieren Sie beide Punkte mit einem Sti.
34
› Önen Sie das Terminal Menu und geben Sie folgenden Code ein:
T0 G91 G1 E300 F100 G90
› Klicken Sie auf Send. Der Extruder extrudiert 300 mm Filament.
› Wenn die Extrusion beendet ist und die 300mm-Markierung am Te-
flon-Schlauch steht, ist die Extrusionsgeschwindigkeit korrekt eingestellt.
› Falls nicht, messen Sie die Dierenz zwischen erwarteter und tatsächlich
extrudierter Länge und speichern Sie die Abweichung im Advanced Menu.
& Kap. 5. Interface
Beispiel: Werden statt 300 mm nur 260 mm extrudiert, ergibt dies
300/260 = 1,15. Der Multiplikator sollte also um 15 % erhöht werden.
› Wiederholen Sie die Schritte für Extruder T1. Geben Sie hierfür folgenden
Code ein: T1 G91 G1 E300 F100 G90
Page 35
BigRep ONE 6 Bedienung und Betrieb
6.4. Verwendung der Düsenreinigung
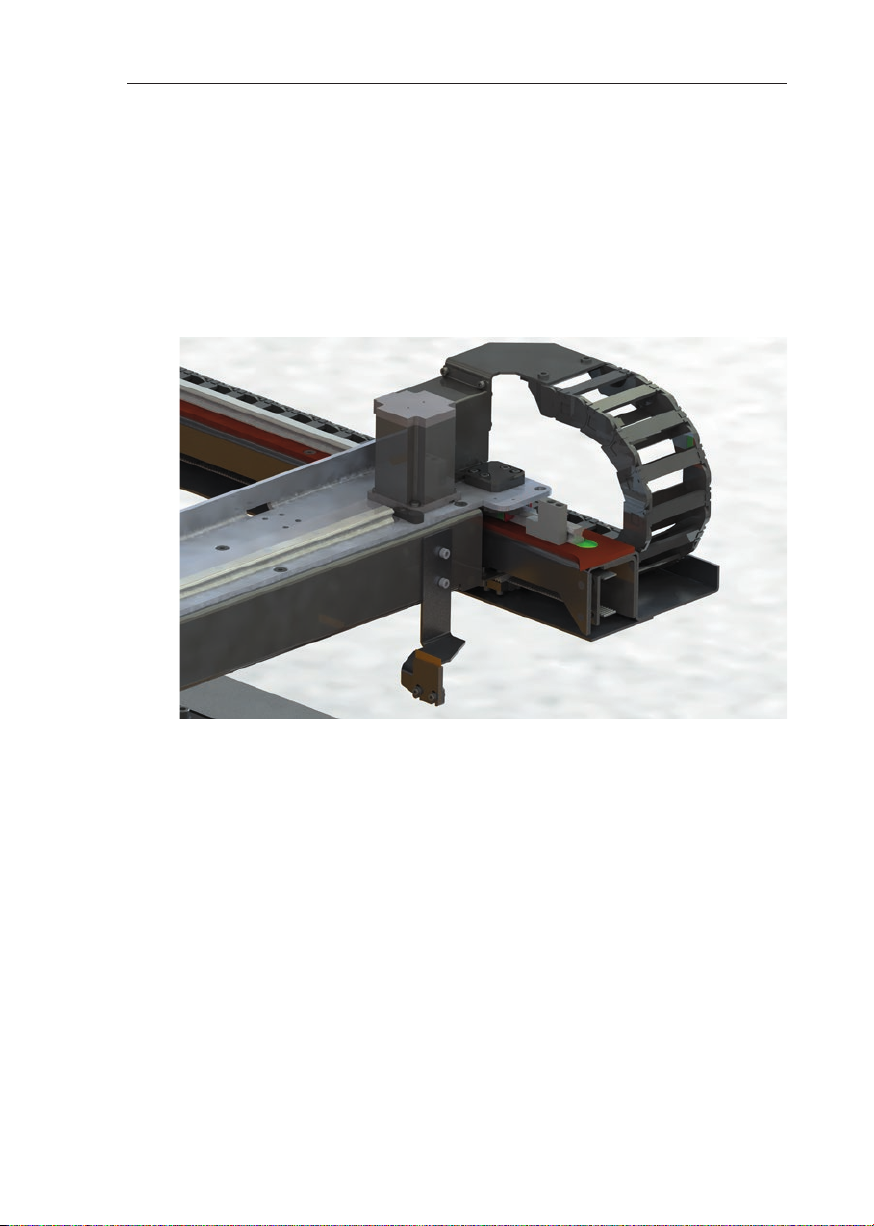
Die am Drucker installierte Düsenreinigung (siehe Abbildung unten) wird vor allem bei der gleichzeitigen Verwendung beider Düsen (Dual Extrusion) eingesetzt.
Vor und nach jedem Wechsel eines Hotends werden die Düsen gereinigt, um eine
hohe Druckqualität zu erreichen.
Eine ausführliche Beschreibung der Verwendung der Düsenreinigung finden Sie
im Support-Center. [support.bigrep.com]
6.5. Hinweise für gute Druckergebnisse
Informationen und Tipps für gute Druckergebnisse finden Sie auf:
[support.bigrep.com]
35
Page 36
7 Umrüsten BigRep ONE
o Düse
7. Umrüsten
Lesen Sie die folgende Anleitung zunächst komplett durch, bevor Sie mit dem
Umrüsten beginnen.
7.1. Filamentwechsel
Sicherheitshinweise
Verwenden Sie ausschließlich für den Drucker geeignetes Filament. Für ein gutes
Druckergebnis empfehlen wir die Verwendung von geprüem Filament, dass über
[www.bigrep.com] bezogen werden kann.
Beim Druck bestimmter Filamente können gesundheitsschädliche Dämpfe freigesetzt werden. Beachten Sie die separaten Angaben des jeweiligen Filamentherstellers.
Vorgehen
1a. Filamentwechsel vor Druckbeginn
Bevor Sie mit dem Filamentwechsel beginnen, muss der Extruder auf die
nötige Drucktemperatur vorgeheizt werden. & Kap. 6
1b. Filamentwechsel im laufenden Druckvorgang
Pausieren Sie den Druck und verfahren Sie
den Extruder weg vom Druckobjekt.
Achtung: Nur in XY-Ebene verfahren!
Fahren Sie bei Schritt 3 fort.
1c. Filamentwechsel bei Out-Of-Filament War-
nung (siehe auch Hinweise unten)
Der Drucker pausiert automatisch. Verfahren
Sie den Extruder weg vom Druckobjekt.
Achtung: Nur in XY-Ebene verfahren!
Fahren Sie bei Schritt 3 fort.
2. Fahren Sie falls nötig den Extruder manuell
in eine Position, die einen leichten Filamentwechsel ermöglicht. & Kap. 6
3. Soll mit dem gleichen Filamentmaterial
wie zuvor weitergedruckt werden, weiter
bei Schritt 4.
Bei Verwendung eines neuen Filamentmaterials müssen zunächst alte
Filamentreste aus dem Extruder entfernt werden:
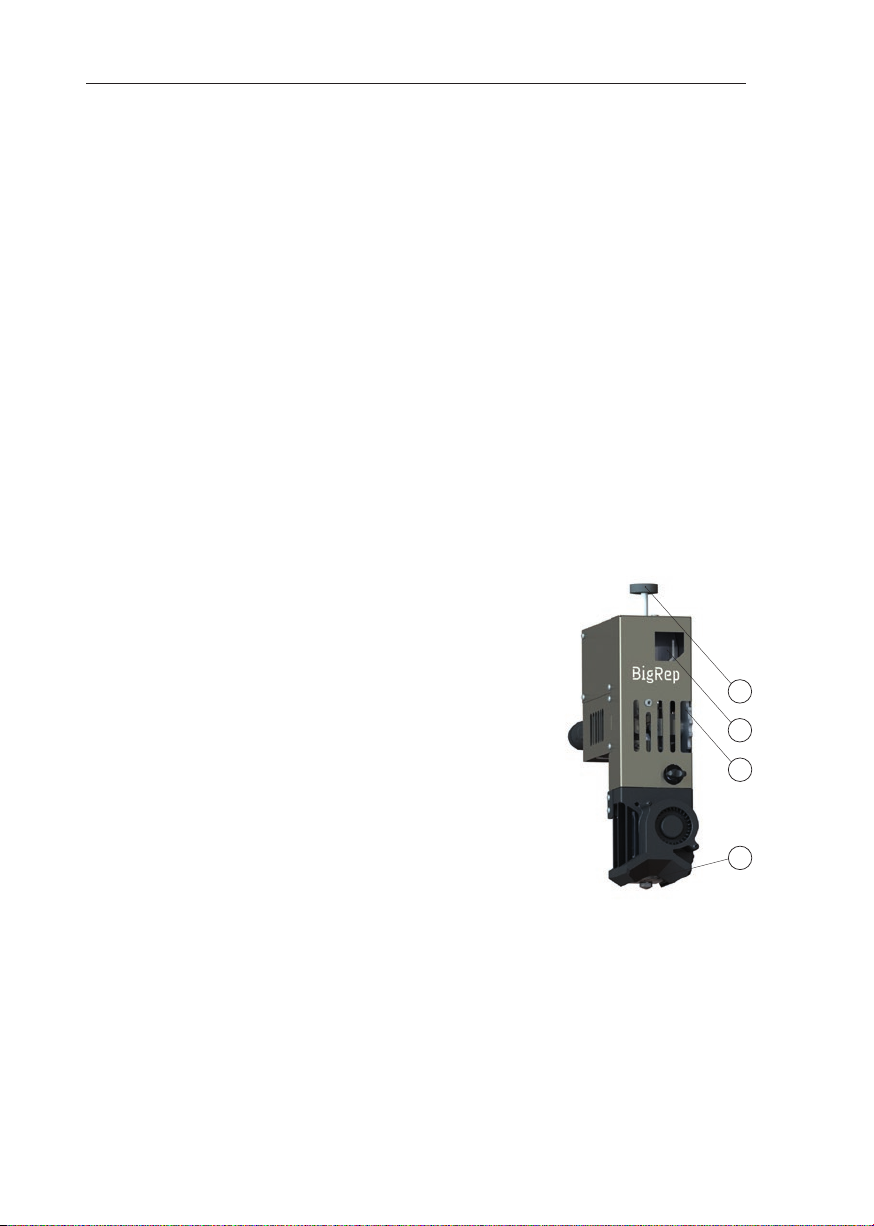
› Schneiden Sie den Filamentstrang 5 cm oberhalb der Filamentführung
(a) ab
a Filamentführung mit Schwamm
b Spannhebel Filamentförderung
c Stellrad
Abb. 7-1: Extruder
a
b
c
o
36
Page 37
BigRep ONE 7 Umrüsten
› Drücken Sie den Spannhebel (b) nach rechts, um den im Extruder ver-
bleibenden Filamentstrang freizugeben.
› Bei gedrücktem Spannhebel den Filamentstrang aus der Filamentfüh-
rung (a) herausziehen.
› Reinigen Sie falls nötig die Düse (o) mit einem weichen fusselfreien Tuch.
VORSICHT – Verbrennungsgefahr
Die Düse ist nun heiß. Verbrennungsgefahr!
4. Nehmen Sie die auszuwechselnde Filamentrolle aus dem Filamentrollenhalter (M). Sollte sich noch Filament auf der Rolle befinden, wickeln Sie
dieses auf und sichern Sie das lose Filamentende, um ein Verknoten zu
verhindern.
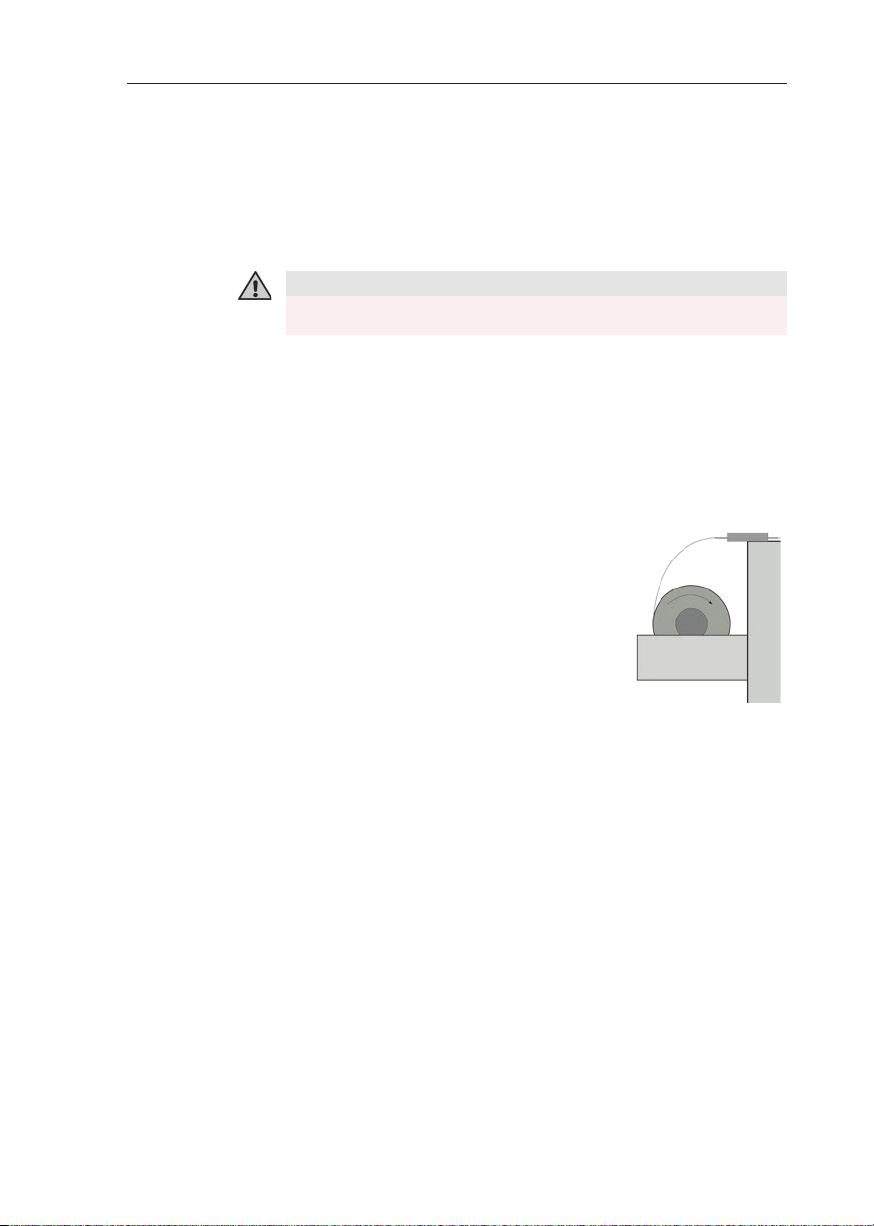
5. Legen Sie eine neue Filamentrolle in den Filamentrollenhalter (M) ein. Ach-
ten Sie darauf, dass die Filamentrolle wie in Abb. 7-2 dargestellt eingelegt
wird und sich der aufgerollte Filamentstrang problemlos abwickeln lässt.
6. Je nach Rollendurchmesser und -breite kann der
Abstand der Rollenlager (K) bzw. der Anschläge
(L) in der Filamenthalterung (M) verstellt werden,
um ein sicheres Abrollen zu gewährleisten. (Siehe
auch Abb. 3-4)
7. Führen Sie das lose Filamentende durch die zugehörige Filamentzuführung (D) in den Druckerinnenraum zum Extruder.
9. Drücken Sie den Hebel (b) nach rechts und führen
Abb. 7-2: Abrollrichtung
Sie den neuen Filamentstrang durch die Filamentführung in den Extruder
ein. Schieben Sie den Strang langsam weiter in den Extruder, bis neuer und
alter Filamentstrang sich im Extruder berühren bzw. bis aus der Düse Extrudat austritt. Extrudieren Sie weitere 50-100mm um sicherzustellen, dass
das alte Filament restlos extrudiert wurde.
Wählen Sie Resume in der GUI bzw. @unpause in Pronterface, um den Druck
nach Pausieren wieder aufzunehmen bzw. starten Sie einen neuen Druckvorgang
& Kap. 6
Filamentwechsel nach Out-Of-Filament-Meldung
Die Meldung Out Of Filament erscheint im Display, sobald der Filamentsensor
im Extruder keinen FIlamentstrang mehr detektiert. Der Druck wird automatisch
pausiert und der Extruder fährt in eine vordefinierte, leicht zugängliche Position.
Die Koordinaten dieser Position können bei Bedarf manuell im Advanced Menu
des Interfaces geändert werden.
37
Page 38
7 Umrüsten BigRep ONE
Der Extruderkopf kann nach Pausieren des Drucks manuell über die GUI bewegt
werden. (Achtung: Ein Auslösen der End-Stops bei Verfahren des Extruders bis an
den Rand führt zum Abbruch des Drucks!)
Hinweis: Aus Sicherheitsgründen wird die Temperatur der Düse nach 15 min automatisch herabgesenkt. Um einen Filamentwechsel nach Abkühlen der Düse zu
ermöglichen, muss der entsprechende Extruder wieder aufgeheizt werden. Diese
Zeit kann im Advanced Menu verändert werden. & Kap. 5
Extruder umrüsten
Einleitung
Die Extruder bilden die Haupteinheit beim 3D-Druck mit dem BigRep ONE. Im Extruder befindet sich das Hotend (n), in welchem das Filament erhitzt und unter
Druck aus der Düse (o) gepresst wird. Der BigRep ONE ist mit zwei separaten Extruder ausgestattet, die einzeln getauscht werden können.
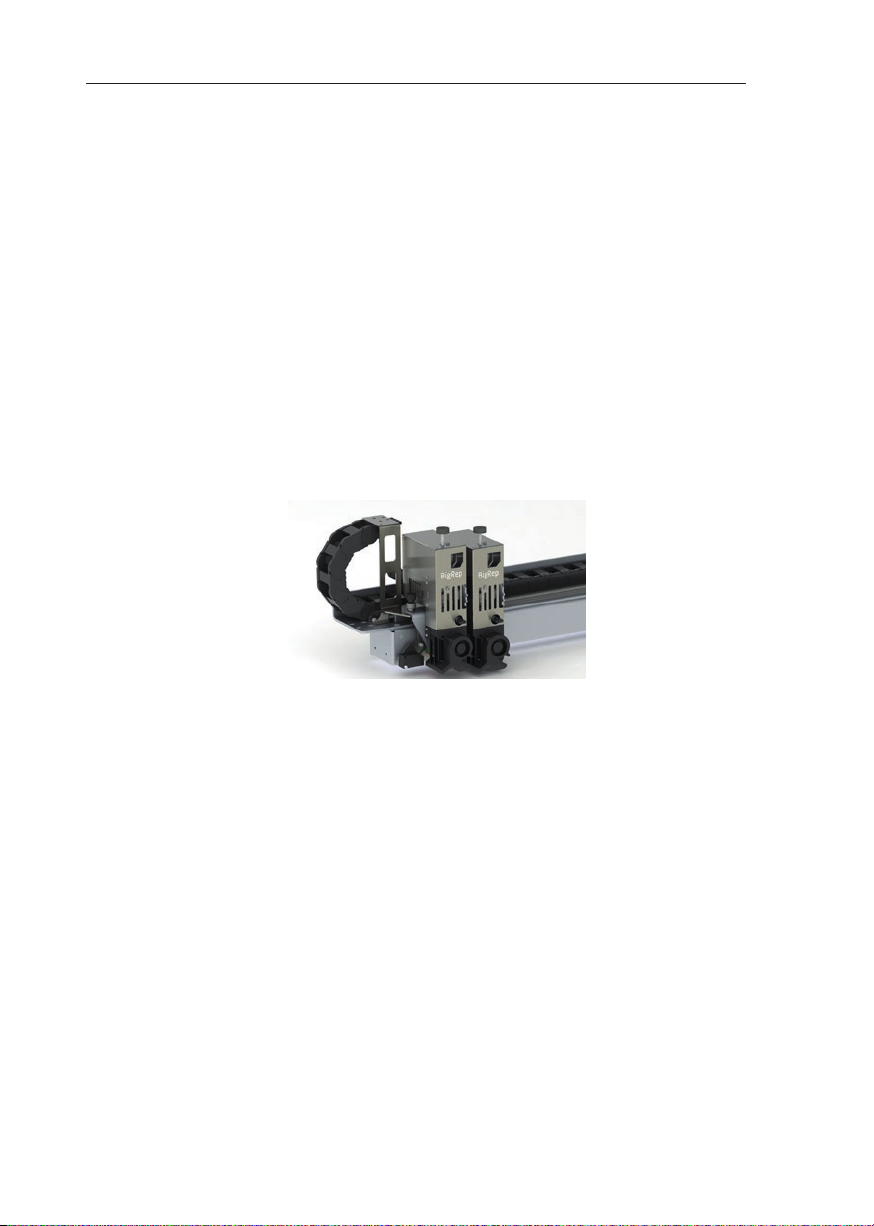
Abb. 7-3: Extruder mo ntiert , Extruder T0 passiv, T1 aktiv
Mit den beiden Extrudern können zwei Düsen (mit gleichem oder unterschiedlichem Durchmesser) parallel am Drucker genutzt werden – beispielsweise um
neben dem eigentlichen Druckobjekt auch Supportmaterial für Stützstrukturen
drucken zu können.
Ein Umrüsten wird notwendig, wenn Sie andere Düsen-Durchmesser als bereits
installiert nutzen möchten.
Es lässt sich entweder der komplette Extruder oder nur das Hotend allein austauschen. In beiden Fällen muss der Extruder zunächst vom Gerät abgebaut werden.
Die Arbeitsschritte werden im folgenden erklärt.
38
Page 39
BigRep ONE 7 Umrüsten
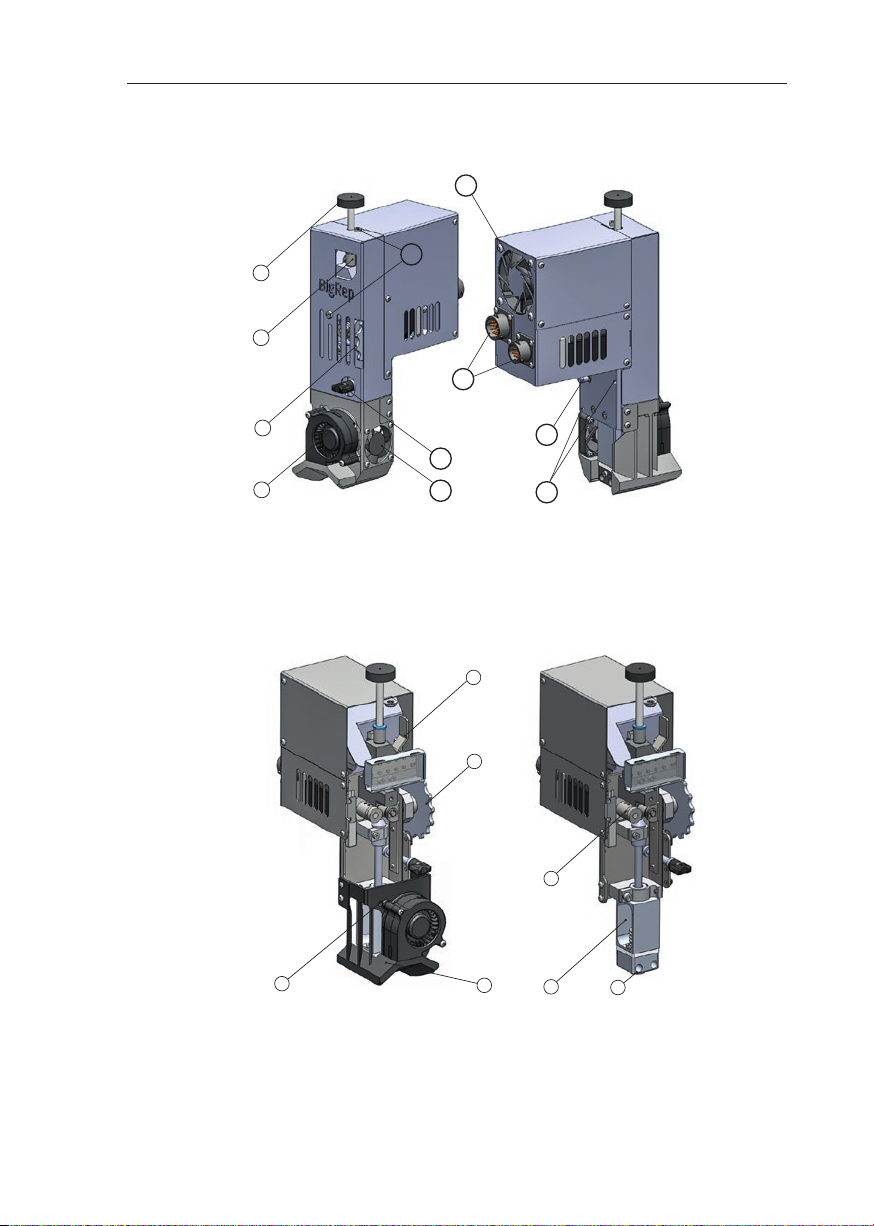
Aufbau Extruder
g
a
b
c
d
l
h
f
f
e
k
a Filamentführung mit Schwamm f Befestigungsschraube Extruder m Filamentförderräder
b Spannhebel Filamentförderung g Extruderkopf-Kühler n Hotend (mit Düse)
c Stellrad h Elek tr. Steckverbindung o Düse
d Filament-Kühler k Zentrier-Bohrung p Kühlergehäuse
e Hotend-Kühler l Befestigungsschrauben Cover q Bohrung für
Werkzeug zugri
b
c
m
q
p
n
o
Abb. 7-4: Aufbau Extruder
39
Page 40
7 Umrüsten BigRep ONE
Hinweise
Ist der Extruder mit dem Drucker verbunden, leuchtet das BigRep-Logo an der
Frontseite.
Die Düsen (o) selbst sind fester Bestandteil des Hotends und dürfen nicht allein
gewechselt werden.
Ein Zerlegen der Extruder über die in der Anleitung genannten Schritte hinaus
führt zum Erlöschen der Garantie / Gewährleistung.
Neue Extruder, Hotends sowie Verbrauchsmaterial erhalten Sie auf
[www.bigrep.com].
Extruder austauschen
Sicherheitshinweise
Niemals die Steckverbindungen (h) lösen, solange das Gerät unter Spannung
steht. Ebenfalls nie die Spannungsversorgung einschalten, wenn die Steckverbindungen nicht mit dem Extruderkopf verbunden sind.
Solange der Hauptschalter (O) auf ON gestellt ist, müssen die Steckverbindungen (h) mit den Extruderköpfen verbunden sein!
Vorbereitung
Fahren Sie den Extruder falls nötig mittels Interface in eine Position, die einen problemlosen Ausbau des Extruder ermöglicht.
Entfernen Sie eventuell vorhandene Filamentreste aus dem Extruder.
& Kap. 7.1 Filament wechseln
Lassen Sie den Extruder abkühlen.
Ausbau Extruder
1. Schalten Sie den Hauptschalter (O) am Schaltschrank an
der Maschinenrückseite auf OFF.
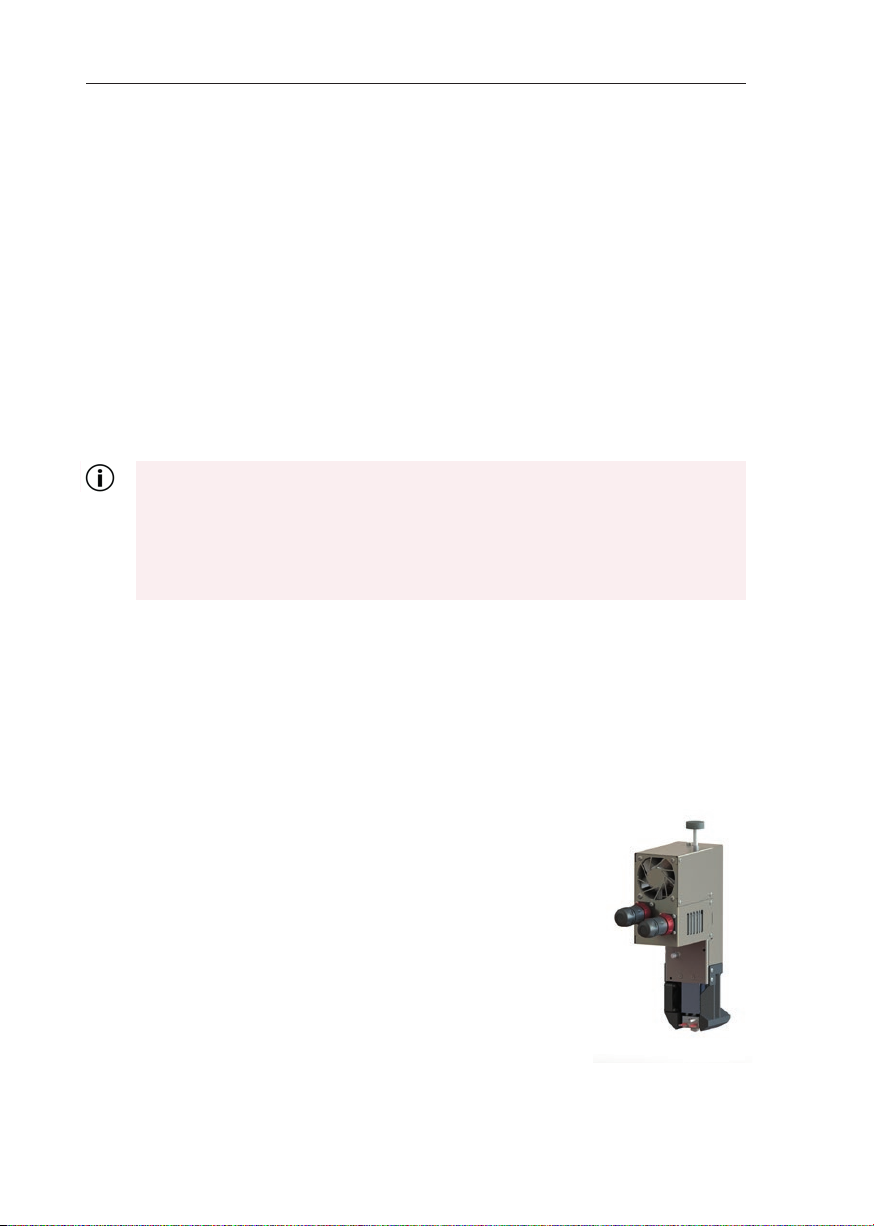
2. Entfernen Sie die beiden elektrischen Steckverbindungen
(h) an der Extruderrückseite: Drehen Sie hierfür den inneren Ring (in Abb. 7-5 rot markiert) solange gegen den Uhrzeigersinn, bis sich der Stecker vom Extruder löst.
3. Lösen Sie die Befestigungsschraube (f) durch Drehen gegen den Uhrzeigersinn. Halten Sie dabei den Extruder fest
in der Hand.
4. Ziehen Sie den Extruder von der Führungsschiene ab.
Abb. 7-5: Extruder
40
Page 41
BigRep ONE 7 Umrüsten
Einbau Extruder
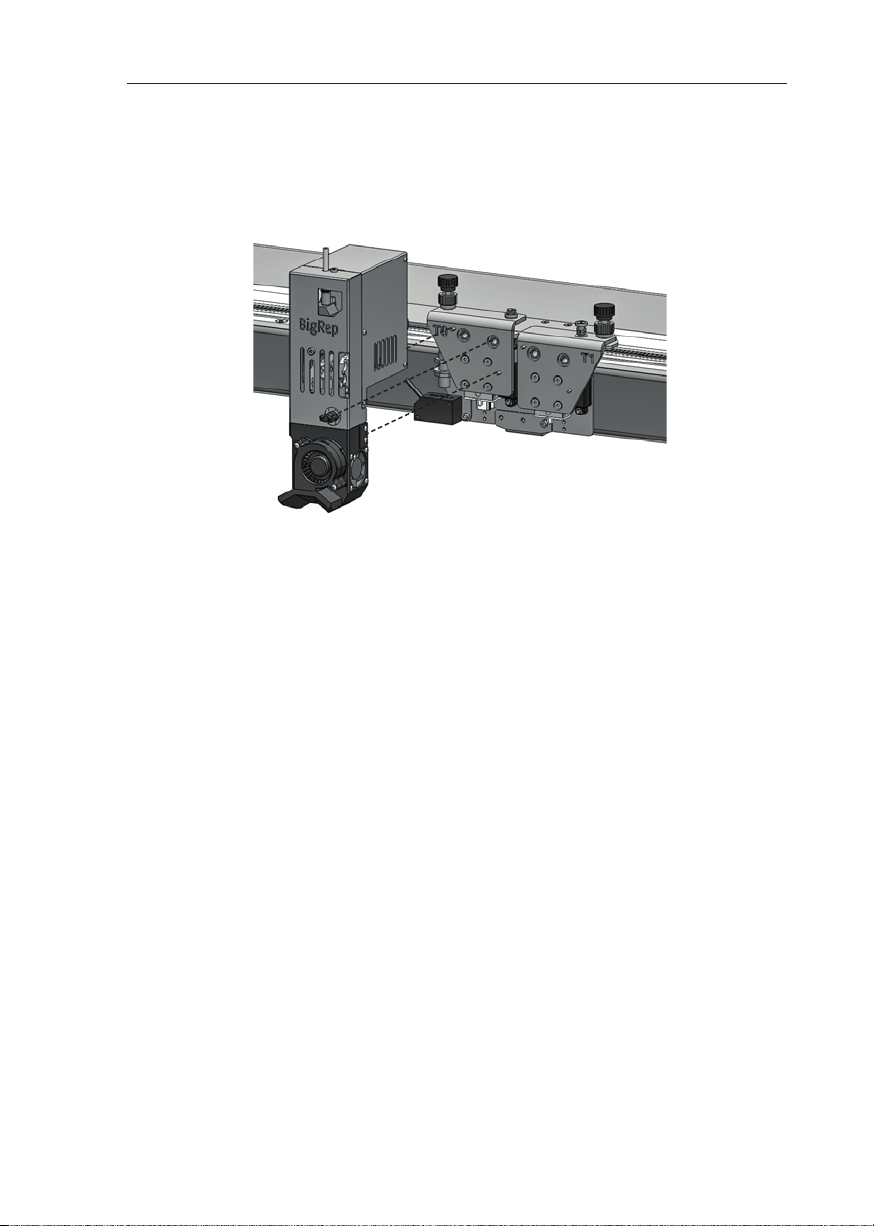
Führen Sie den Extruder waagerecht auf die Extruderhalterung, so dass die Passstie in die Zentrierungen passen. (Siehe Abb. 7-6)
Abb. 7-6: Einbau Extruder
Ziehen Sie die Befestigungsschraube (f) handfest an, um den Extruder zu fixieren.
Verbinden Sie die elektrischen Steckverbindungen an der Extruderrückseite. Achten Sie darauf, dass jedes Kabelpaar einem Extruder zugeordnet ist und nicht
vertauscht werden darf. Die Stecker werden durch Drehen des inneren Ringes im
Uhrzeigersinn fixiert, bis ein leichtes Einrasten spürbar ist.
Initialisierung
Schalten Sie den Hauptschalter (O) erst wieder auf On, wenn beide Steckverbindungen (h) fest mit dem Extruder verbunden sind.
Bei erfolgreicher Initialisierung leuchtet das BigRep-Logo auf der Stirnseite des
Extruders.
Nach dem Wechsel eines oder beider Extruder wird ein Leveling empfohlen.
& Kap. 4.4 Rahmen und Tisch ausrichten
Zudem kann sich nach einem Extruderwechsel der Abstand der Düsen beider Extruder zueinander verändern. In diesem Fall muss der Abstand durch einen Testdruck abgeglichen werden.
41
Page 42
7 Umrüsten BigRep ONE
Hotend-Wechsel
Einleitung
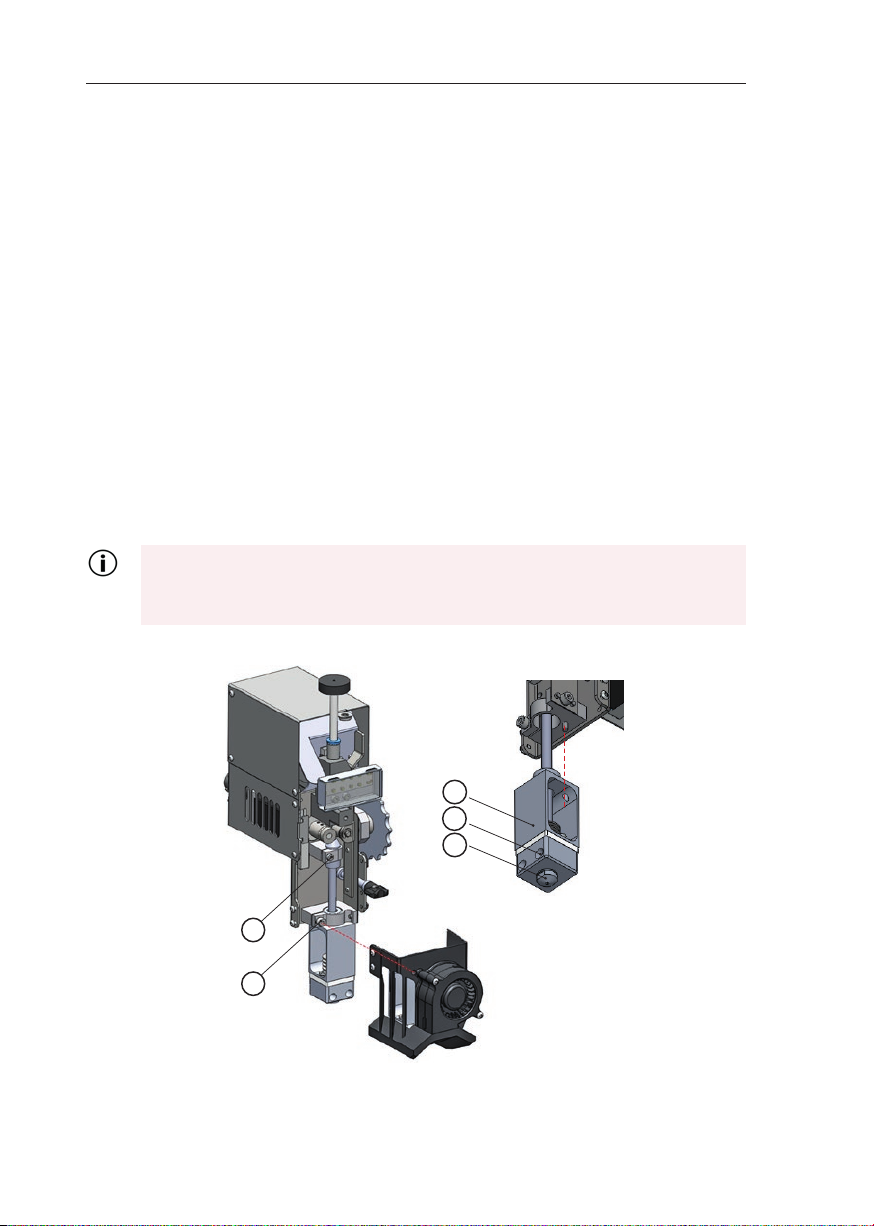
Beim Hotend-Wechsel wird zunächst der Extruder abgebaut. Anschließend wird
die Hotend-Elektrik (Heizpatrone und Sensor) dem Hotend entnommen und das
Hotend ausgetauscht.
Hinweis
Die Düse (o) ist fest mit dem Hotend verbunden und darf nicht separat getauscht
werden!
Benötigtes Werkzeug
› Innensechskantschlüssel 2 mm und 4 mm
Vorbereitung
Lassen Sie den Extruder abkühlen, bevor Sie ihn umrüsten.
Bauen Sie den Extruder wie in & Kap. 7.2 Extruder austauschen beschrieben
aus.
In der folgenden Illustration ist der Extruderkopf zum besseren Verständnis
ohne das Kühlergehäuse (p) dargestellt. Beachten Sie, dass ein Abbau dieses
Gehäuses für den Hotend-Wechsel nicht nötig ist!
42
n
r
o
s
t
Abb. 7-7: Extruder Aufbau
n Hotend
o Düse
r Heizpatronen (2 Stück)
s Befes tigungsschraube Hülse
t Befestigungsschraube Hotend
Page 43
BigRep ONE 7 Umrüsten
Ablauf Hotend-Wechsel
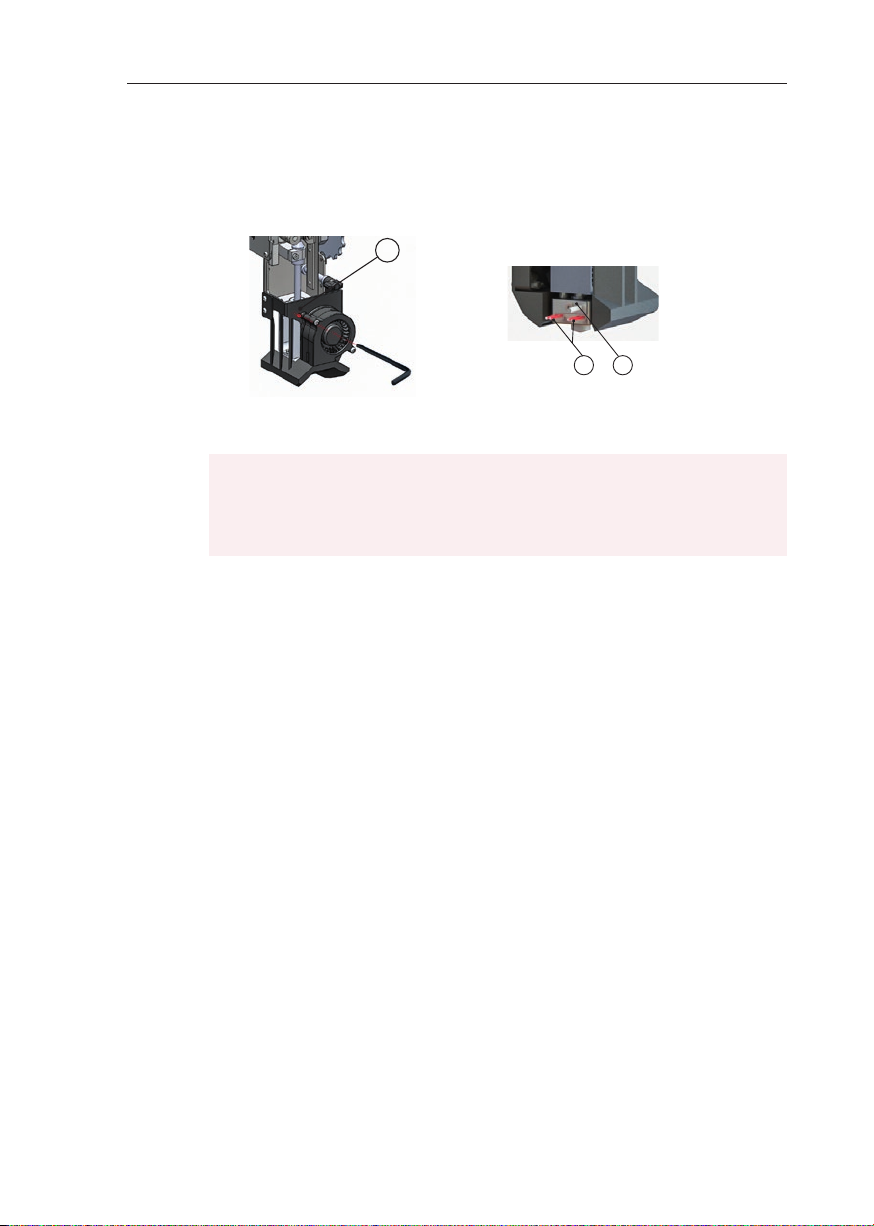
1. Lösen Sie die an dem Sensorblech (u) befindliche Schraube mit einem Innen-
sechskant 2mm und entfernen Sie den Sensor.
t
r u
Abb. 7-8: Werkzeugzugri
Abb. 7-9: Hotend-Elektrik
2. Entnehmen Sie die beiden Heizpatronen (r).
Durch Erwärmung können die Heizpatronen unter Umständen verklemmen. Versuchen Sie nie, die Patronen gewaltsam herauszuziehen. Drücken Sie die Patronen wenn nötig an der Rückseite mit dem Innensechskantschlüssel heraus.
3. Lösen Sie die Klemmschraube (t) mit einem Innensechskant 4mm (erreichbar
über Bohrung (q) im Kühlergehäuse).
4. Ziehen Sie das Hotend aus dem Extruder heraus
Einbau des Hotends
Schieben Sie das Hotend bis zum Anschlag in den Extruder. Achten Sie beim Einbau darauf, dass durch Passsti und Bohrung der Einbau nur in einer vorgegebenen Orientierung möglich ist. (Siehe Abb. 7-9)
Ziehen Sie die Befestigungsschraube (t) fest. Montieren Sie die Heizpatronen (r)
und anschließend die Blende (u).
Montieren Sie den Extruder wie oben beschrieben am Drucker.
43
Page 44
8 Wartung und Pflege BigRep ONE
8. Wartung und Pflege
8.1. Reinigung
Tischoberfläche
Vor Gebrauch Oberfläche des Tisches (E) mit feuchtem, weichem und fusselfreiem Tuch reinigen. Verwenden Sie keine lösemittelhaltigen Reiniger!
Keine kratzenden Werkzeuge / Materialien zum Reinigen verwenden, eine beschädigte Oberfläche führt zu fehlerhaem Druck.
Bei starker Verschmutzung Isopropanol zum Reinigen benutzen.
Extruder und Düsen
Während des Druckvorgangs können sich dünne Filamentfäden bilden, die nach
dem Druck entfernt werden sollten. Diese Fäden können sich im Lüer des Hotends verfangen. Prüfen Sie daher auch regelmäßig den Lüer und reinigen Sie
diesen falls nötig.
Um die mechanischen Teile von Staub zu befreien, entsprechende Bauteile mit
Drucklu besprühen.
Display
Das Display mit einem feuchten, nicht nässenden fusselfreien Tuch abwischen.
Keine lösemittelhaltigen Reiniger verwenden!
8.2. Schmierung
X-Führungsschiene (H), Y-Führungsschiene (F), Z-Führungsspindel (C) und Z-Führungsachse (B) regelmäßig reinigen und schmieren.
Für die Schmierung nur industriell zugelassenes Schmierfett verwenden. Empfohlen werden Schmierfette für Wälz- und Gleitlager mit Mineralöl als Grundöl.
Keine Fette mit Feststoschmieranteilen wie Graphit oder Molybdändisulfid
(MoS2) zur Schmierung verwenden!
Überprüfen Sie regelmäßig den Schmierzustand der einzelnen Komponenten.
Achten Sie darauf, dass diese immer einen leichten Schmierfilm aufweisen.
8.3. Spannen der Riemen
Sollte die Riemenspannung nachlassen und das Gerät nicht mehr einwandfrei
funktionieren, wenden Sie sich bitte an unseren Kundenservice. [support.bigrep.
com]
44
Page 45
BigRep ONE 8 Wartung und Pflege
8.4. Wechsel der Schutzfolie des Tisches
Sollte die orangefarbene Schutzfolie auf dem Tisch beschädigt sein, kann daraus
ein schlechtes Druckbild der untersten Schicht (Layer) resultieren. Neue Schutzfolien, sowie Hinweise zum Wechsel finden Sie in Ihren Kundenportal.
8.5. Wartungsplan
Die wie folgt durchgeführte regelmäßige Wartung durch eingewiesenes Personal
ist Voraussetzung für die Geltendmachung einer etwaig vereinbarten Garantie
oder von Leistungen aus den Protection Plans.
Regelmäßige Wartung
Täglich / vor jedem Gebrauch
Tischoberfläche reinigen, gegebenenfalls Isopropanol verwenden.
& Kap. 8.1 Reinigung
Monatlich
Not-Aus und Sicherheitsschaltleiste auf Funktion testen
Halbjährlich
Z-Führungsspindel schmieren (Schmierfett, siehe Kap. 8.1)
Z-Riemen schmieren (silikonhaltiges Schmiermittel)
45
Page 46
9 Anhang BigRep ONE
9. Anhang
9.1. FAQ / Fehlersuche
Das aktuelle FAQ sowie ein Fehlerprotokoll mit Lösungsvorschlägen bei Fehlern
finden Sie im Kundenportal.
Sollten Sie weitere Fragen haben oder Hilfe benötigen, wenden Sie sich an den
Kundenservice [support.bigrep.com].
9.2. Glossar
Begri Erklärung
Extrudieren Strangpressen, härtbare Materialien werden unter Druck aus Düse
gepresst
Filament Endlos-Faser, auf Rolle aufgerollt. In verschiedenen Materialien er-
hältlich.
Nozzle Düse, aus der das Filament gepresst wird
G-Code Gibt die Verfahrwege des Druckers vor, um gewünschtes Bauteil zu
erstellen. Wird mittels Slicing-Soware erstellt
Slicing-Soware
Homen Koordinatenursprung / Null-Position anfahren. Ausgangspunkt,
Soware zum Erstellen Modells, welches gedruckt werden
soll. Erzeugt als Ausgabe den G-Code
um Positionierung des Extruderkopfes zu starten.
46
Page 47
BigRep ONE 9 Anhang
47
Page 48
48
Page 49
Table Of Content
1. Introduction 50
1.1. General Information ............................................................................................... 50
2. Safety 52
2.1. Explanation of Safety Symbols .............................................................................. 52
2.2. Safety Instructions ................................................................................................. 52
2.3. Disposal ................................................................................................................... 55
3. Construction and Function 56
3.2. Overview BigRep ONE ............................................................................................ 56
3.3. BigRep User Interface ............................................................................................. 58
3.4. Slicing Soware ...................................................................................................... 58
4. Installation and Commissioning 59
4.1. Transport ................................................................................................................. 59
4.2. Operating Environment / Requirements ..............................................................59
4.3. Commissioning and Connecting the Printer ........................................................ 60
4.4. Aligning / Leveling Bed and Frame ........................................................................ 60
4.5. Loading Filament .................................................................................................... 64
5. Interface 65
5.1. Menu Items .............................................................................................................. 65
5.2. Web Interface .......................................................................................................... 70
6. Operation and Control 72
6.1. Safety ....................................................................................................................... 72
6.2. Operating the BigRep ONE ..................................................................................... 72
6.3. Advanced Tests ....................................................................................................... 76
6.4. Cleaning Station Usage .......................................................................................... 79
6.5. Recommendations for Good Printing Results ...................................................... 79
7. Retrofitting 80
7.1. Changing Filament .................................................................................................. 80
7.2. Retrofitting the Extruder ........................................................................................ 82
8. Maintenance 88
8.1. Cleaning ................................................................................................................... 88
8.2. Lubrication ............................................................................................................. 88
8.3. Tightening the Belts................................................................................................ 88
8.4. Replacing the Protective Print Bed Tape .............................................................. 89
8.5. Maintenance Plan ................................................................................................... 89
9. Appendix 90
9.1. FAQ / Trouble Shooting ........................................................................................... 90
9.2. Glossary ................................................................................................................... 90
Page 50
1 Introduction BigRep ONE
1. Introduction
Please read this manual carefully before using the printer. Keep this manual in an
easily accessible place for later reference if needed.
If you have questions, please get in touch with our customer support service
[support.bigrep.com].
1.1. General Information
Copyright / Legal Notice
BigRep GmbH
Gneisenaustraße 66,
10961 Berlin
Germany
Managing Directors: René Gurka, Stephan Beyer
Contact: [email protected]
This manual may not be reproduced or distributed beyond operational needs
without prior consent.
© BigRep GmbH, 2018, Berlin
Warranty
If the device was purchased by the buyer directly from BigRep GmbH, the statute
of limitations period for claims and rights relating to defects (period of warranty) is
12 months from the date of delivery; furthermore, BigRep GmbH’s General Terms
and Conditions apply. If the device was not purchased directly from BigRep, all
contractual claims and rights relating to defects apply only with the respective
vendor.
No further agreements, consents, assurances, and/or guarantees are given by
BigRep in this manual.
Limitation of Liability
The manufacturer and its representatives shall not be liable for damages resulting
from
› Force majeure events, e.g. natural disasters such as earthquakes, storms,
floods
› Fire, accidents
› Interventions by third parties
› Improper use
› Use of unsuitable filament
50
Page 51
BigRep ONE 1 Introduction
› Non-compliance with this manual
› Use of unauthorized spare parts
› Unauthorized modifications of the printer
› Incorrectly configured, faulty or unsuitable slicing soware
Manual / Version
2018/03/01
Specifications
Manufacturer BigRep GmbH Model BigRep ONE
Berlin / Germany Version ONE.3C | 06/2017
Dimensions (mm) x 1850 y 2250 z 1725 Weight Printer ca. 460 kg
Layer Resolution
1mm / 0,5mm nozzle
Printing Technology FFF 3D Printing Print Surface Heated Bed
Build Volume (mm) x 1005 y 1005 z 1005 Heating Strategy Heated Surface
Positioning
Precision (X:Y)
Positioning
Precision (Z)
Max. Feed 500 mm/s AC Input 208V-240V, 16A,
Printing Materials
(Other filaments on
request)
Ambient Operating
Temperature
Nozzle Diameter 1 mm NC-Language G-Code
Firmware based on Smoothieware
400 – 900 µm /
150 – 400 µm
100 µm Print Bed Tem-
< 20 µm Extruder
BigRep PLA
BigRep PRO HT
BigRep PRO HS
BigRep PETG
+15° C - +35° C Filament
Extruder Two modular
extrusion heads
60–80°C
perature
Max. 250 °C
Temperature
50/60Hz
Support Material BigRep PVA
2,75 mm - 3 mm
Diameter
Wear Parts
› Hotend (part of the print head, for heating filament)
› Print bed tape (foil on the print bed that provides adhesion for the print
object)
51
Page 52
2 Safety BigRep ONE
2. Safety
2.1. Explanation of Safety Symbols
DANGER
This warning indicates an imminently hazardous situation. Nonobservance
will result in severe injuries or death.
WARNING
This warning indicates a potentially hazardous situation. Nonobservance
may result in severe injuries or death.
CAUTION
This warning indicates a potentially hazardous situation that may result in
moderate or light injuries.
Important information calling for special attention. Damage will occur if precautions are not taken).
This warning indicates hazardous electric voltage.
This warning indicates head-level obstacles.
2.2. Safety Instructions
Intended Use
The BigRep ONE is intended for manufacturing three-dimensional printed materials from authorized filament. The models for the components that are to be manufactured are created on the computer with the aid of a specialist slicing soware.
A three-dimensional object is created from the transmitted data by layering melted filament (extrudate). (Additive manufacturing — FFF: Fused Filament Fabrication).
The use of unsuitable filament can lead to negative printing results and
impurities or damages to the printer as well as printer failure.
The printer may only be used for additive manufacturing — FFF
52
Page 53
BigRep ONE 2 Safety
Safety Hazards
Electrical Hazards
DANGER — HIGH ELECTRIC VOLTAGE
There is an immediate risk of fatal injury in case of contact with live parts.
In case of damage to the insulation, disconnect the device from the power
source immediately and arrange for a qualified specialist to carry out repair!
Never attempt to bypass or deactivate fuses!
Keep moisture away from live parts!
In case of water damage disconnect the device from its power source!
Switch device o completely and disconnect from power source before conducting any work on the electrical system as well as before any maintenance and repair work.
Any work on electrical components may only be carried out by qualified specialists. This applies especially for any work on components inside the control cabinet!
Chemical Hazards
Please be sure to always refer to the specifications provided by the manufacturer
or retailer for the individual types of filament material.
CAUTION
Never clean the print bed with solvent-based detergents. They may produce toxic fumes when heated.
Unauthorized filaments can produce vapors with harmful health eects.
Make sure that the working environment is suiciently ventilated during the printing process.
53
Page 54
2 Safety BigRep ONE
Danger from Rotating Parts
Rotating machine parts can cause injuries from entanglement. Wear tight-fitting
work clothes. Protect long hair with head wear.
Danger from Head-Level Obstacles
CAUTION
Beware of injuries while working in and on the printer!
Operator Obligations
The operator is the person or entity that operates the machine themselves for
commercial or economic purposes, or who transfers the device to a third person
for use/application, and who thereby bears the legal responsibility of protecting
the users, any personnel, and third parties.
The operator is obliged to:
› Know and comply with applicable work safety regulations
› Provide required protective equipment
› Ensure the accessibility of the manual and that all sta involved have read
the manual
› Regularly check safety devices (e.g. emergency stop button)
› Ensure the required cleared space around the printer
› Regularly check the printer for defects
› Ensure before every printing process that there are no items in the ma-
chine and that it is inaccessible to unauthorized persons
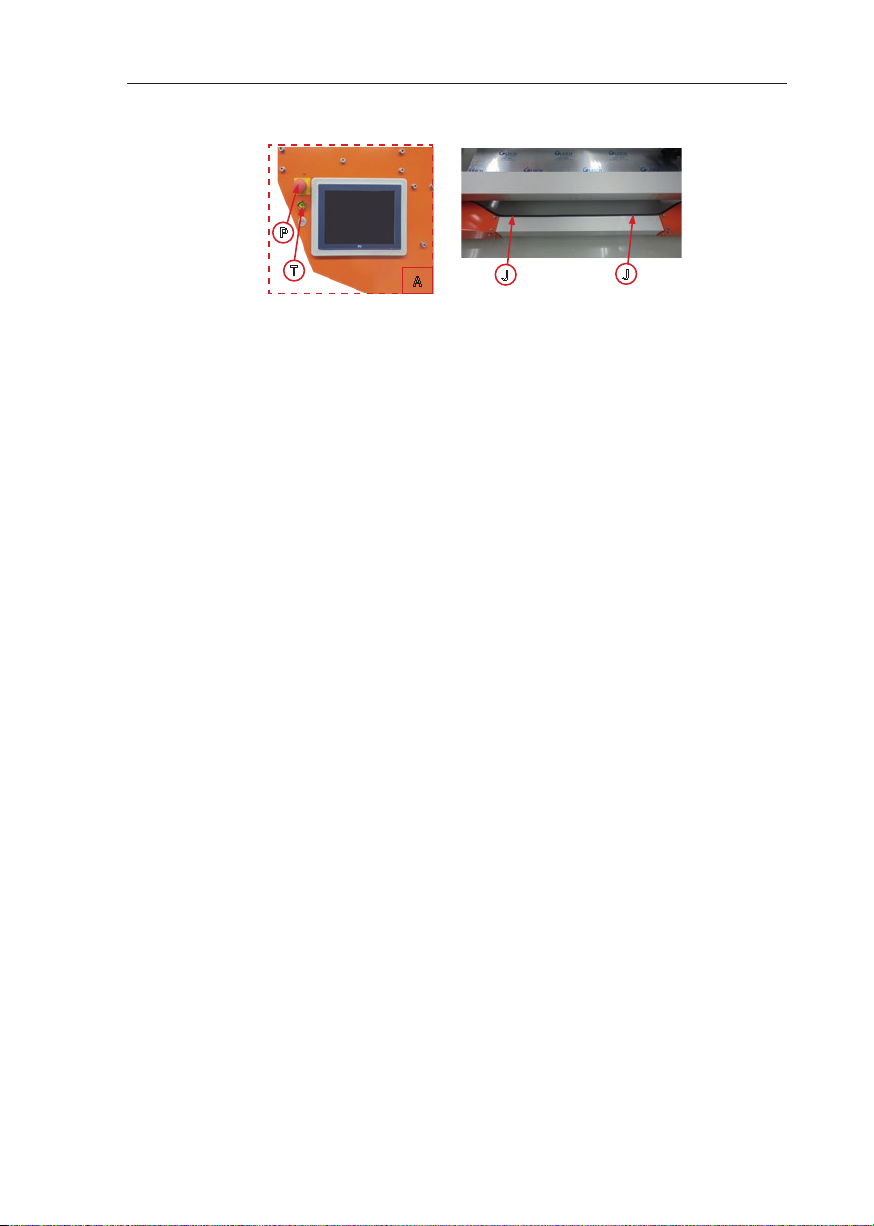
Emergency Stop (See Fig. 2-1)
In order to bring all moving parts to a stop in an emergency, either press the emergency stop button (P) on the control panel (A) or activate the safety edge at the
top and bottom of the frame (J) by applying gentle pressure.
Emergency stop activation does not turn o the power supply. To turn o
the power supply, always set the main switch (O) to O. (See Fig. 3-3)
Check the emergency stop button and safety edge regularly, at least once a
month, to make sure they are fully functional.
54
Page 55
BigRep ONE 2 Safety
P
T
A
J
Fig. 2-1: Control Panel with emergency stop (le)
Safety Edge (right)
J
Restarting Aer an Emergency Stop
Ensure the printer’s operational readiness and particularly make sure that there
are no potential hazards for people.
To start the machine aer an activated emergency stop, unlock the emergency
stop button by pulling it out. Then press Reset (T).
To start the machine aer having activated the safety edge, press Reset (T).
In both cases the printer has to be restarted.
2.3. Disposal
It is recommended that the disposal of the printer is performed by a specialist
disposal company. The regulations for waste disposal of the country in which the
printer is used in apply at the time of disposal. Users are obliged to comply with
waste disposal regulations.
Environmental Protection
Please follow the manufacturer’s specifications for the disposal of filament.
55
Page 56
3 Construction and Function BigRep ONE
3. Construction and Function
3.1. Scope of Delivery (depending on model)
› BigRep ONE (incl. 2 extruders)
› 2 hotends (preassembled, nozzle diameter 1mm)
› 1 separate hotend with nozzle, diameter 1mm
› 1 nozzle cleaning set
› Hex key for exchanging hotends
› Scraper to remove objects
› Feeler gauge (for leveling)
Available Add-ons
› Filament Enclosure
› Camera Kit
› Security Side-wall housing
› Power Extruder
Go to [www.bigrep.com] to find more information
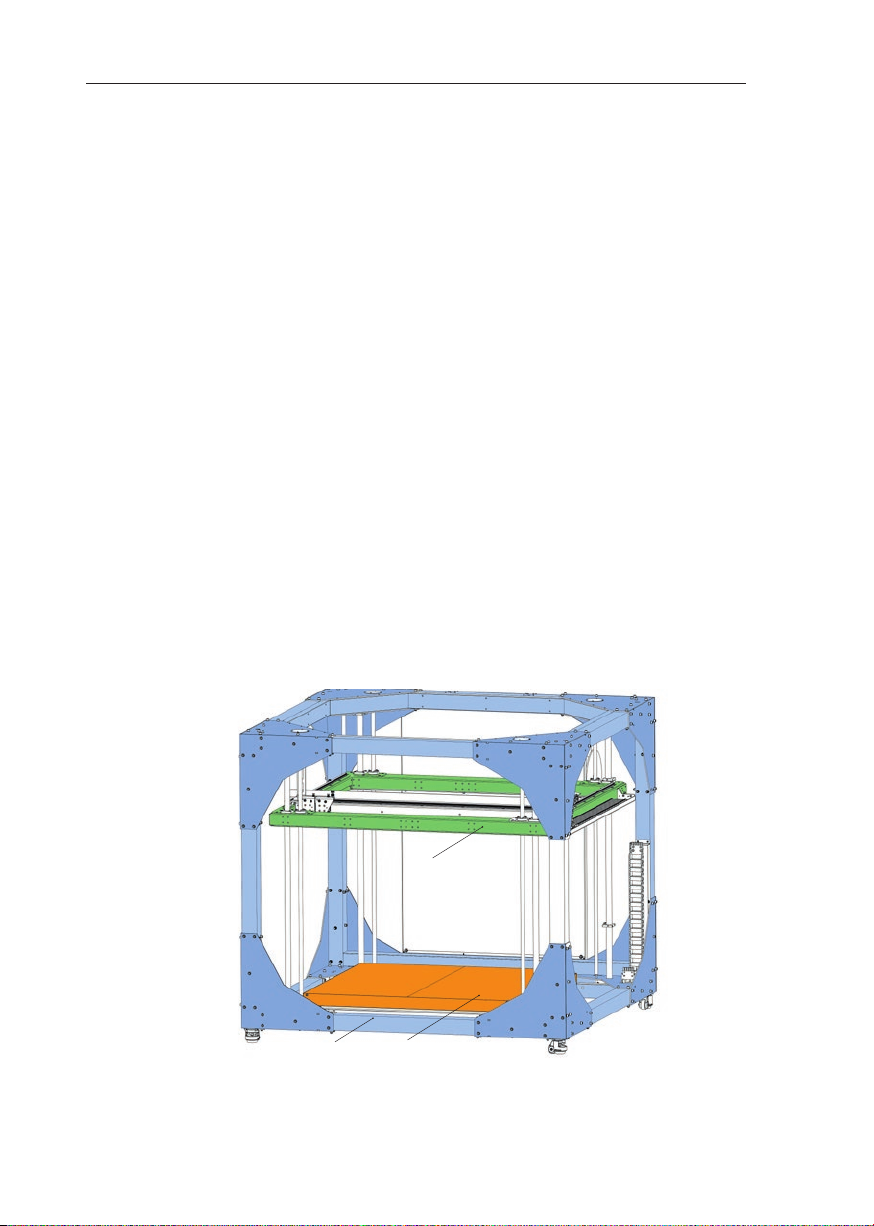
3.2. Overview BigRep ONE
56
Gantry
BedFrame
Abb. 3-1: BigRep ONE
Page 57
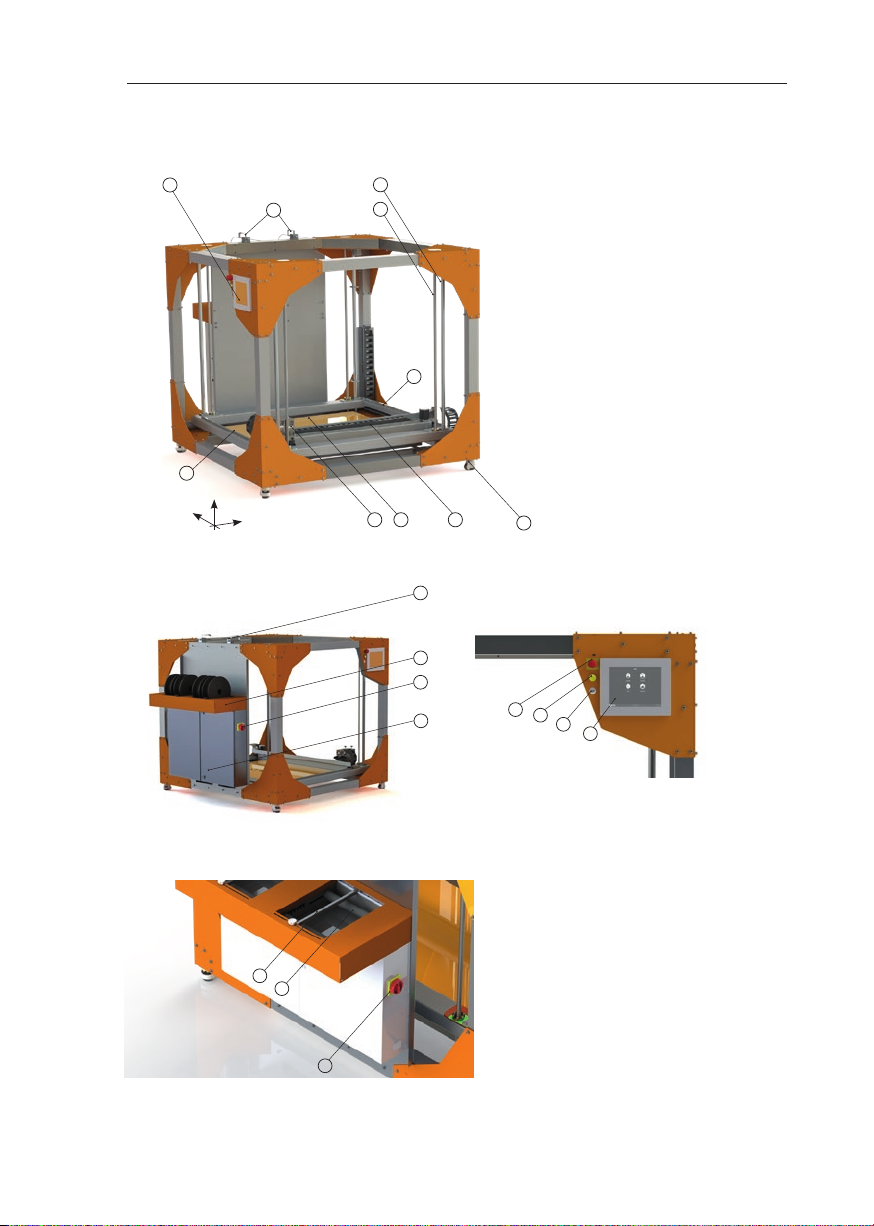
BigRep ONE 3 Construction and Function
A
D
F
z
y
x
Fig. 3-2: BigRep ONE
Abb. 3-4: Filamentrollenhalter (M)
B
C
A Control panel (Fig. 3-2)
incl. touch screen
B Z-guide sha s (4 pcs)
C Z-lead spindels (4 pcs)
D Filament guides (2 pcs)
E Print Bed
F
F Y-guide rails (2 pcs)
G Mobile machine base (4 pcs)
H X-guide rail
I Extruder (2 pcs)
I
E
H
D
M
O
N
G
P
T
S
R
Fig. 3-3: BigRep ONE
L
K
O
Fig. 3-5: Filament spool holder (M)
Fig. 3-4: Control Panel
D Filament guide (2 pcs)
K Adjustable roller (2 pcs)
L Adjustable bracket (2 pcs)
M Filament spool holder
N Control cabinet
O Main switch with door lock
P Emergency stop button
R Touchscreen
S USB port
T Reset
57
Page 58
3 Construction and Function BigRep ONE
3.3. BigRep User Interface
The BigRep User Interface (BigRep UI – referred to as the interface below) designates the interface for controlling the BigRep ONE, and provides the user with
important information from the printer. The interface is operated via the device’s
touchscreen (R).
Please also refer to & Chap. 5 Interface and & Chap. 6 Operation and Control.
Note: This manual has been created for the BigRep UI version 0.7.4. Please refer to
the additional UI manual to check the specific content in case of updates.
3.4. Slicing Soware
The slicing soware enables you to generate a digital 3D model of the object you
would like to print. The slicing soware transforms this model into data for the
printer, i.e. provides a code for the printer. The slicing soware is not part of the
scope of delivery. For the slicing soware, the General Terms and Conditions of
the respective manufacturer apply.
We recommend using the slicing program Simplify3D [www.simplify3d.com].
Please use the configuration file authorized by BigRep for set-up. It contains all relevant default settings. You can also obtain the configuration file via the customer
portal.
Note
The manufacturer will not assume any liability for damages caused by incorrect configuration of the slicing soware. Please only use configuration files
authorized by BigRep.
Please contact customer service [support.bigrep.com] if you have questions regarding the suitability of individual slicing soware.
58
Page 59
BigRep ONE 4 Installation and Commissioning
4. Installation and Commissioning
4.1. Transport
Always disconnect the power supply before moving the printer!
The BigRep ONE can be moved using the four transport rollers in the machine
base (G) at the bottom of the frame. The rollers must be locked immediately aer
transport to avoid any accidental movement of the device. On tilted floors the
device must be additionally secured to prevent accidental movement.
To unlock the transport rollers, turn the idler wheel counterclockwise. To lock the
transport rollers turn the idler wheel clockwise until the stamp completely touches the ground. (See Fig. 4-2 next page)
Transport by forkli or crane is not permissible!
4.2. Operating Environment / Requirements
Make sure the ground is leveled and has
suicient load-bearing capacity!
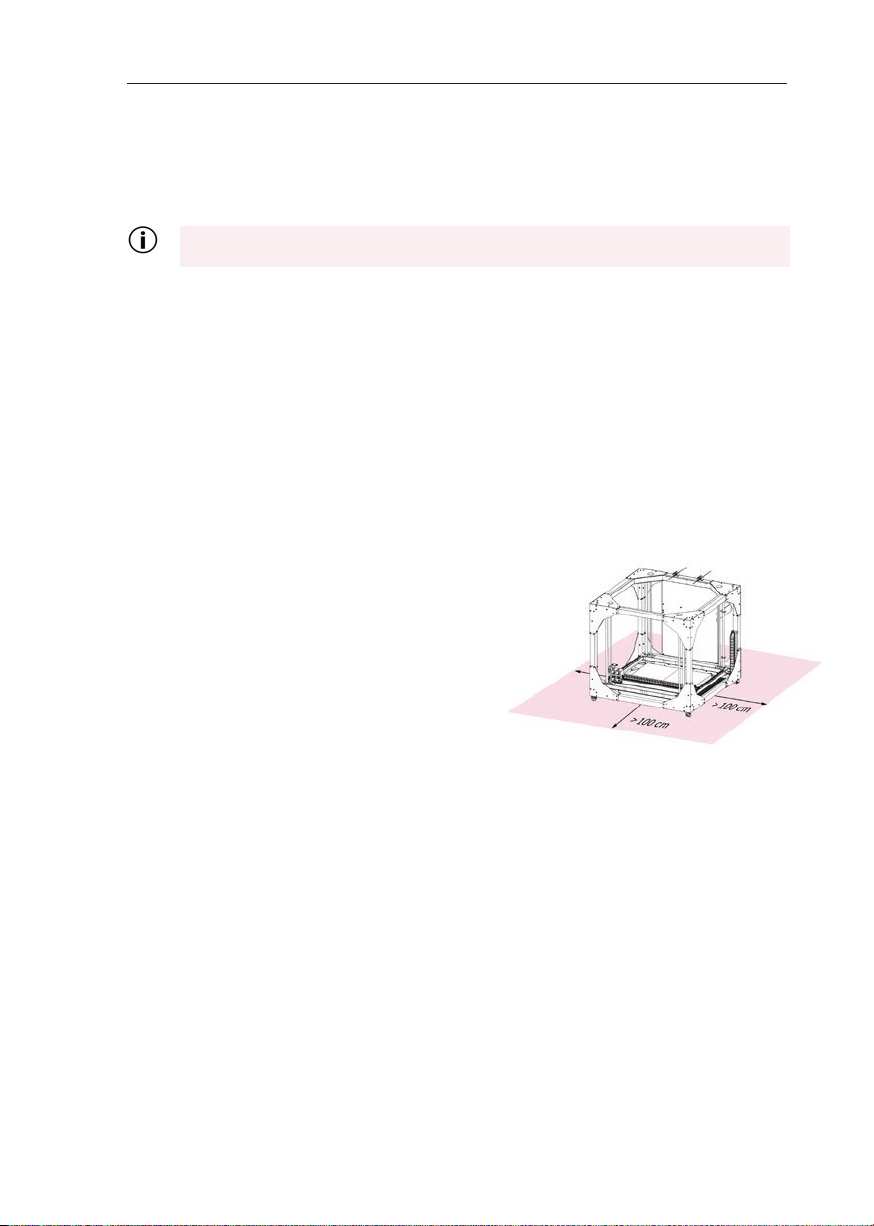
Make sure there is enough free space
between the machine and the ceiling (at
least 1m to the device)!
Make sure that there is a free zone of at
least 1m to all sides o to the device (Fig.
4-1).
Take particular care to ensure that there
is enough free space behind the control
cabinet (N) at the back of the printer.
Once printing has started, the device may not be made accessible to any unauthorized persons!
To allow for a satisfactory printing process, make sure to:
› Avoid high humidity
› Keep the temperature in the operating environment between +15 °C and
+35°C
› Avoid strong dras during the printing process
› Avoid direct exposure of the device to sunlight
› Not operate the device on surfaces particularly sensitive to vibrations
› Avoid serious indoor air pollution with dust (e.g. sanding dust)
Fig. 4-1: Free zone
59
Page 60
4 Installation and Commissioning BigRep ONE
4.3. Commissioning and Connecting the Printer
Initial commissioning (service setup) of the BigRep ONE may only be performed by personnel trained for this purpose by BigRep.
Do not connect the device to its power supply before having aligned the frame
and print bed. & Chap. 4.4 Aligning / Leveling Bed and Frame
4.4. Aligning / Leveling Bed and Frame
The BigRep ONE must be aligned to ensure that the distance between the print
bed and the extruder is consistent.
Please note that there is a dierence between aligning the frame, aligning the
print bed (leveling) and adjusting the distance between nozzle and bed:
› The frame must be aligned/re-aligned mechanically before initial commis-
sioning and aer any transport. It will be done by BigRep service personnel during set-up.
› Bed leveling should be done aer transportation or if the leveling needs to
be improved. It can be done by the user with the BigRep User Interface.
› Adjusting the distance between nozzle and bed must be done by the user
aer replacing the extruder or hotend and aer any relocation of the printer.
Aligning the Frame and Gantry
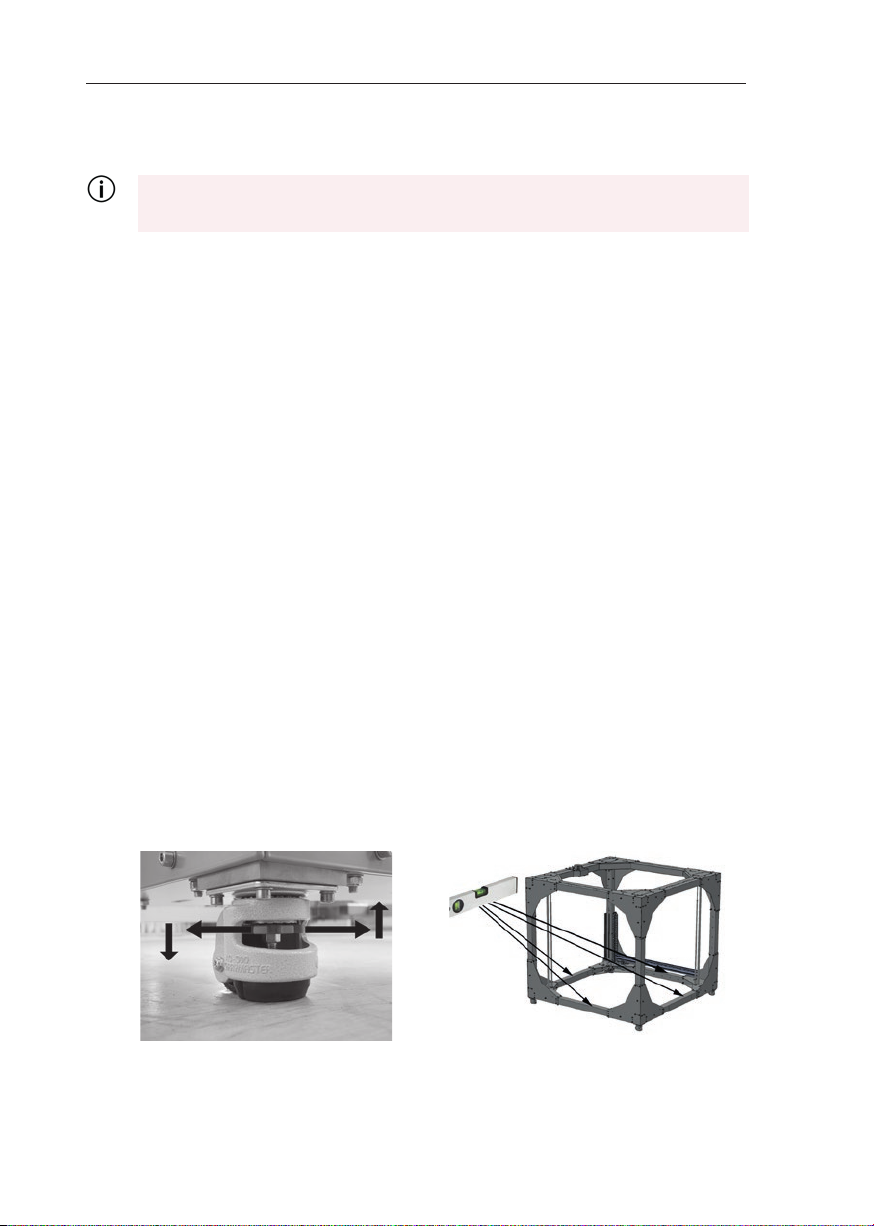
Before initial use and aer transport, the device must be leveled at the vertically
adjustable machine base (G) using a spirit level.
To change the height and for horizontal alignment, adjust the idler wheel at the
machine base as shown in (Fig. 4-2) and check the frame’s horizontal alignment
with a spirit level (Fig. 4-3)
Fig. 4-2: Idler wheel machine base
60
Fig. 4-3: Align the frame
Page 61
BigRep ONE 4 Installation and Commissioning
Aligning the Print Bed (Leveling)
Note
For initial commissioning (service set-up) the service personnel trained by BigRep
will execute the initial leveling.
Aer initial commissioning, leveling will only be necessary aer hardware modifications, if the device was relocated or if you would like a more accurate leveling.
The bed leveling has an accuracy of 0.3 mm.
Please also read & Chap. 5 Interface and & Chap 6 Operation and Control before
leveling for the first time.
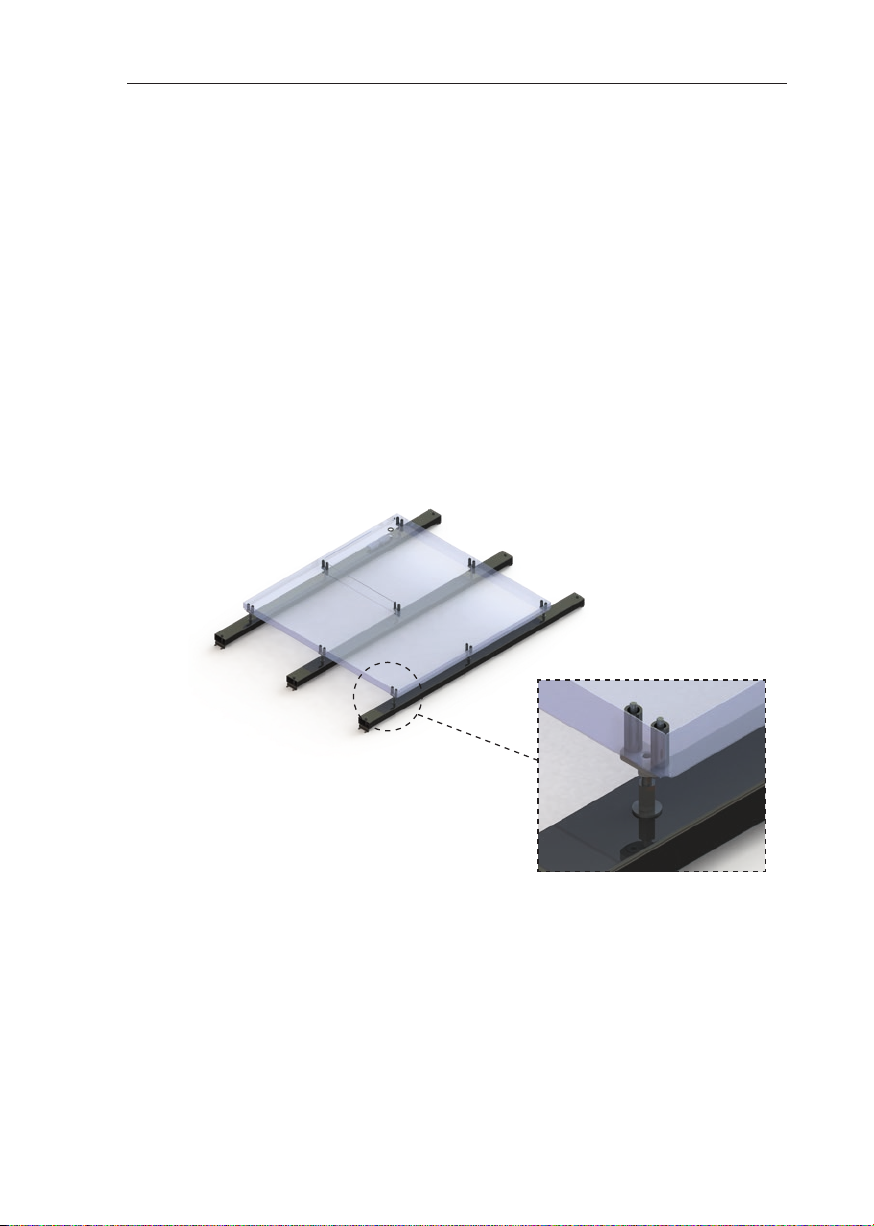
The bed uses nine screws for adjusting its height, the middle screw is fixed and
used as the 0 mm reference. The other eight can be adjusted with a thirteen
wrench to move the bed up (turn the screw counterclockwise) or down (turn the
screw clockwise).
Fig. 4-4: Bed Leveling Helpery
Procedure
1. Turn on the main switch (O) and start the printer.
2. Go to the Temperature Menu.
a. Preheat the printbed to 60 °C. For better leveling results,
wait 30 minutes aer the bed reaches 60°C.
b. Heat the extruders T0 and T1 to 205 °C.
3. Go to the Control Menu and click on HOME ALL.
61
Page 62
4 Installation and Commissioning BigRep ONE
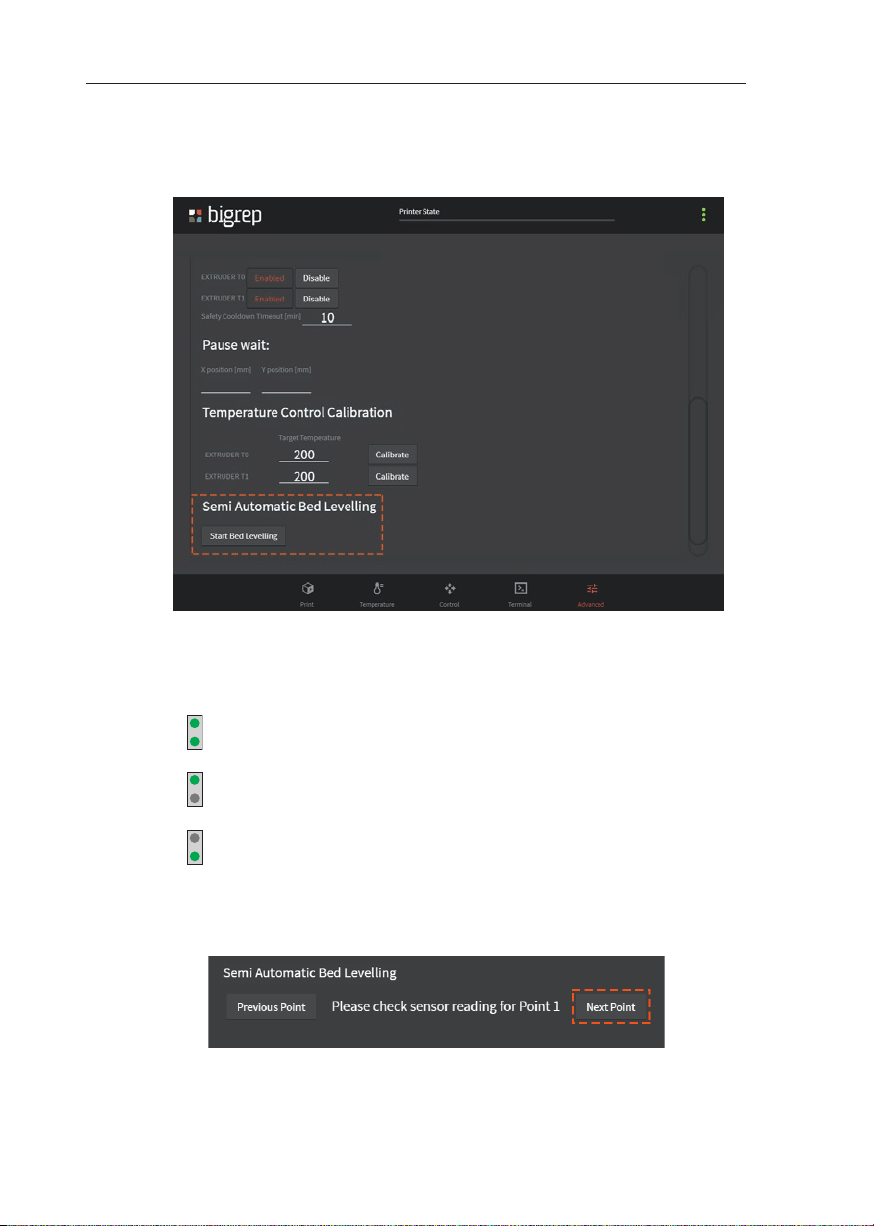
4. Open the Advanced Menu, go to Semi Automatic Bed Leveling Helper and
select Start Procedure. (Fig. 4-5)
Fig. 4-5: Advanced Menu
The extruders will move to the first calibration point. Follow the lights
code to adjust the height of the bed in that point. (Table 4-1)
The bed is well leveled, move to the next point
The bed is too high, turn the screw clockwise until
both lights are on.
The bed is too low, turn the screw counter-clockwise until
both lights are on.
Table 4-1: Bed Leveling Light Codes
5. When finished, click on Next Point and repeat the process for each point.
Fig. 4-6: Bed Leveling Helpery
62
Page 63
BigRep ONE 4 Installation and Commissioning
6. Normally you will have to repeat all eight points two or three times until you
get a precise calibration.
Setting the correct distance between nozzles and bed
1. Turn on the main switch (O) and start the printer. (& Chap. 5 and & Chap. 6).
2. Go to the Temperature Menu
a. Preheat the print bed to 60° C. For better leveling results,
wait 30 minutes aer the bed reaches 60° C.
b. Heat extruders T0 and T1 to 205° C.
3. Open the Control Menu in the interface, select HOME ALL
4. Go to the Terminal Menu, enter T0 and click on send to activate T0
5. Type in G1 X200 Y200 Z0.5 in the console and confirm by clicking on
SEND. The printer will proceed until the distance between the print bed and
extruder T0 amounts to 0.5 mm in the Z-axis.
6. Place the delivered feeler gauge (0,5 mm) between extruder T0 and the print
bed.
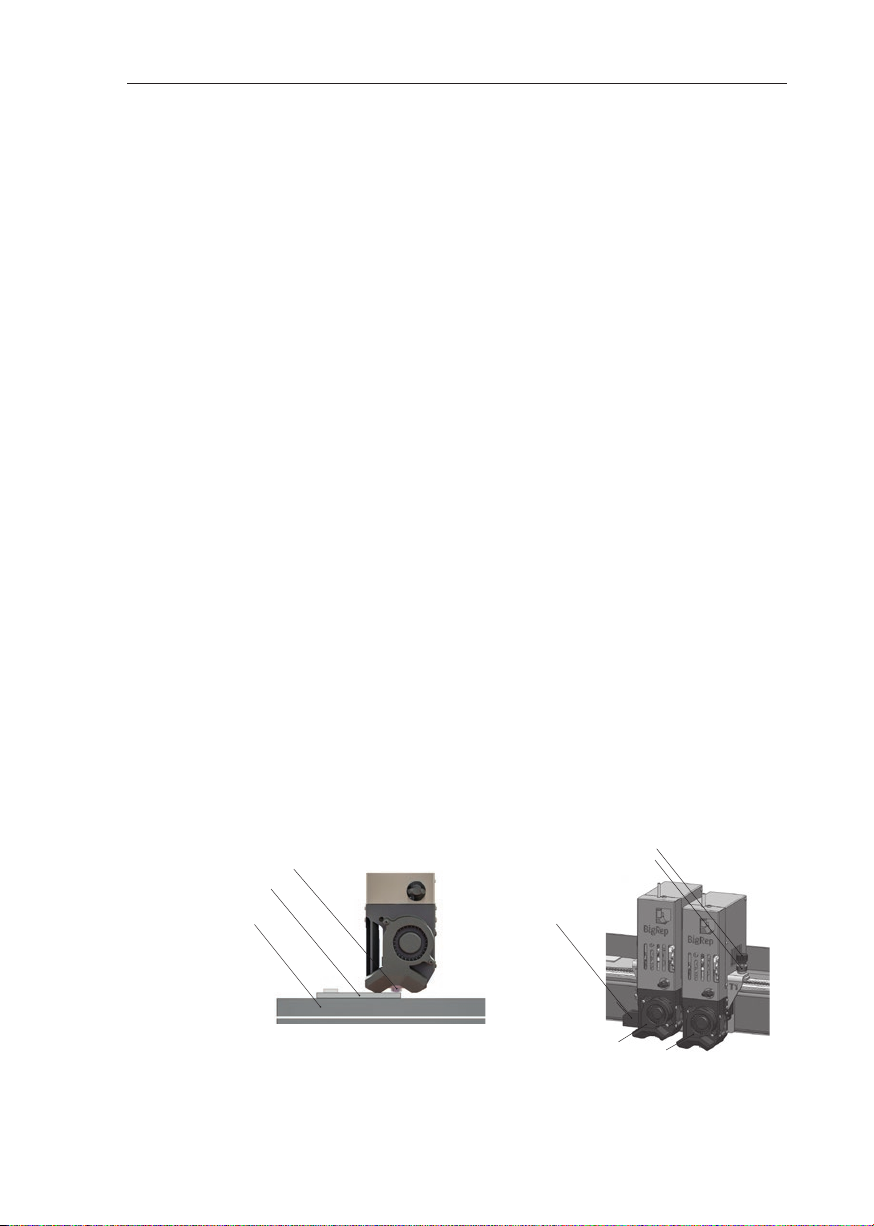
7. Loosen the locking nut on extruder T0 and adjust the distance between the
nozzle and the spacer with the adjustment knob. The nozzle should barely
touch the spacer. (Fig 4-7)
8. Tighten the locking nut.
9. Go to the Terminal Menu again, enter T1 in the console and click SEND.
10. Repeat steps 5 to 8 for extruder T1.
Tipp
Instead of the delivered 0.5 feeler gauge you can use another spacer with a dierent value. Make sure that you change the Z-Oset value under step 5. in accordance with the new spacer.
Feeler gauge
Nozzle
Print Bed
Fig. 4-7: Leveling
Locking nut
Laser sensor
Adjustment knob
T0
T1
63
Page 64
4 Installation and Commissioning BigRep ONE
4.5. Loading Filament
Before initial use of the printer, insert a new filament spool as described in
& Chap. 7.1.
64
Page 65
BigRep ONE 5 BigRep User Interface
5. BigRep User Interface
The BigRep ONE is operated via the BigRep User Interface (BigRep UI, a graphical
user interface) on the touchscreen (R).
This chapter explains the menu structure as well as individual control panels.
Detailed descriptions of the individual steps are provided in & Chap. 6
5.1. Menu Items
The interface will automatically open when the machine is switched on.
The interface has five main menus that can be opened by tapping on the buttons
available on the bottom of the screen.
Print Menu
Fig. 5 -1: Menu Icons
When the interface is launched, the screen will display the Print Menu by default.
The Print Menu shows the status of the current print, the approximate printing
time and the estimated remaining time for the print.
Print files (G-Code files) can be loaded via the file manager.
Fig. 5-2: File Manager
65
Page 66
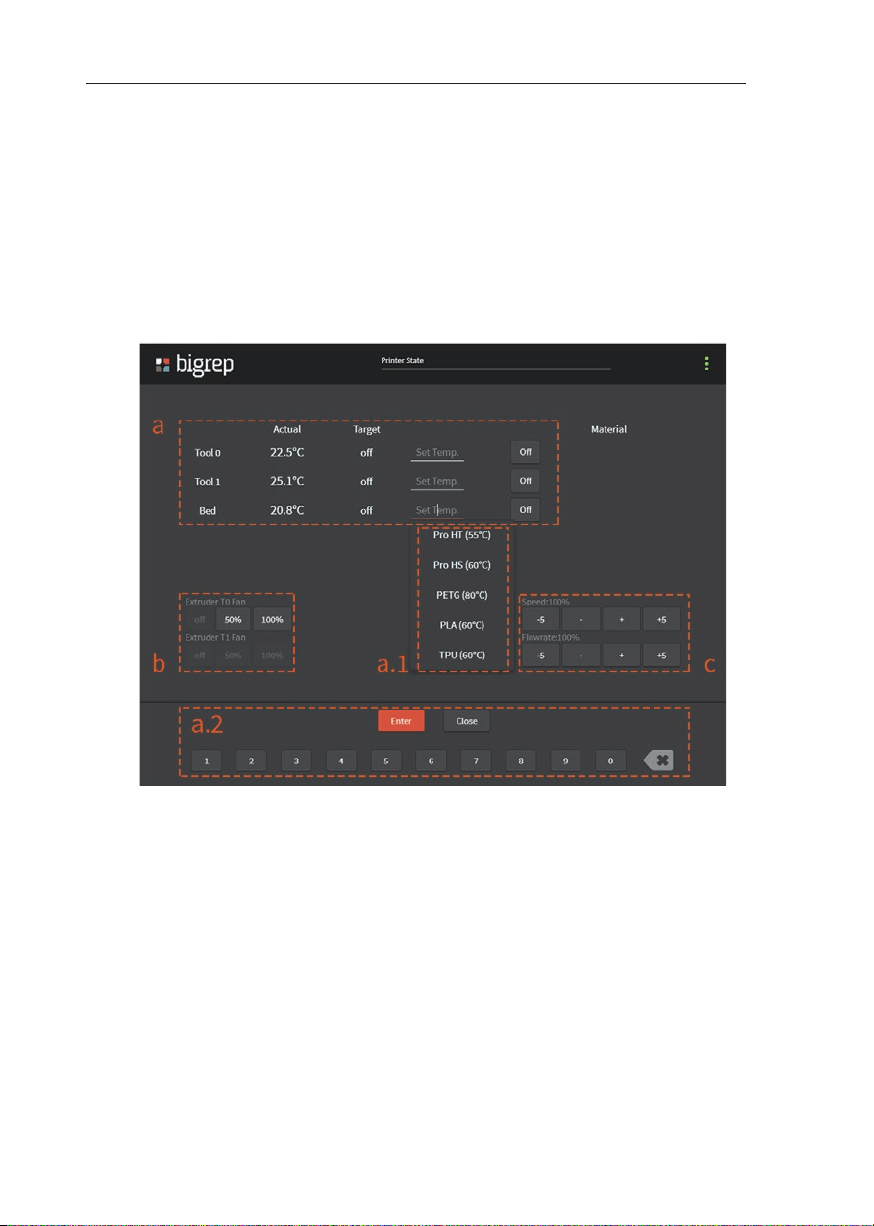
5 BigRep User Interface BigRep ONE
a. Load a G-Code from a storage device connected to the USB port.
b. Sort files alphabetically or by date
c. Remove a specific file from the list
d. Print a specific file
Temperature Menu
The most important parameters of a print are set in the Temperature Menu. This
menu will remain active and all values can be varied during a print.
66
Fig. 5-3: Temperature Menu
a. Set the bed and extruders temperature.
Use one of the pre-configured temperatures (a.1),
or type in a specific temperature (a.2)
b. Change the extruders fan speed
c. Change the print speed and flowrate for the current print
Page 67
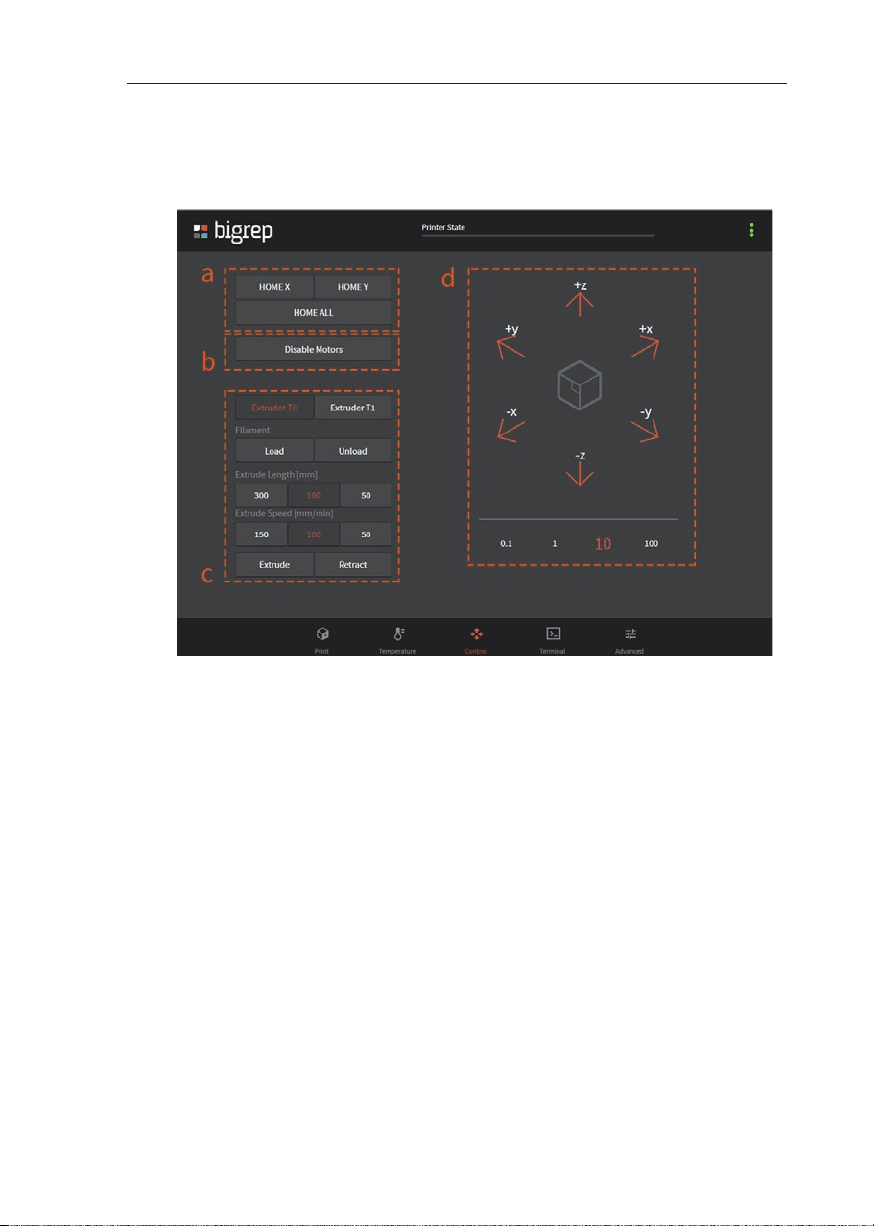
BigRep ONE 5 BigRep User Interface
Control Menu
The Control Menu will stay blocked during the print.
Fig. 5-4: Control Menu
a. Home Options
HOME X / HOME Y: Moves extruders to X or Y home position.
HOME ALL: Moves extruders to their X-, Y-, and Z- home position
b. Disable Motors
Allows the user to move the axis manually by hand
c. Extrude/Retract
Select the extruder tapping on Extruder T0 or Extruder T1. Load or
Unload to load or unload your filament and extrude or retract
50, 100, 200 mm with 50, 100 or 150 mm/min to test the extruder.
d. Extruders Movement Control
Press the arrows to move the extruders. Select the travel distance
using the numbered buttons under the XYZ-Control.
67
Page 68
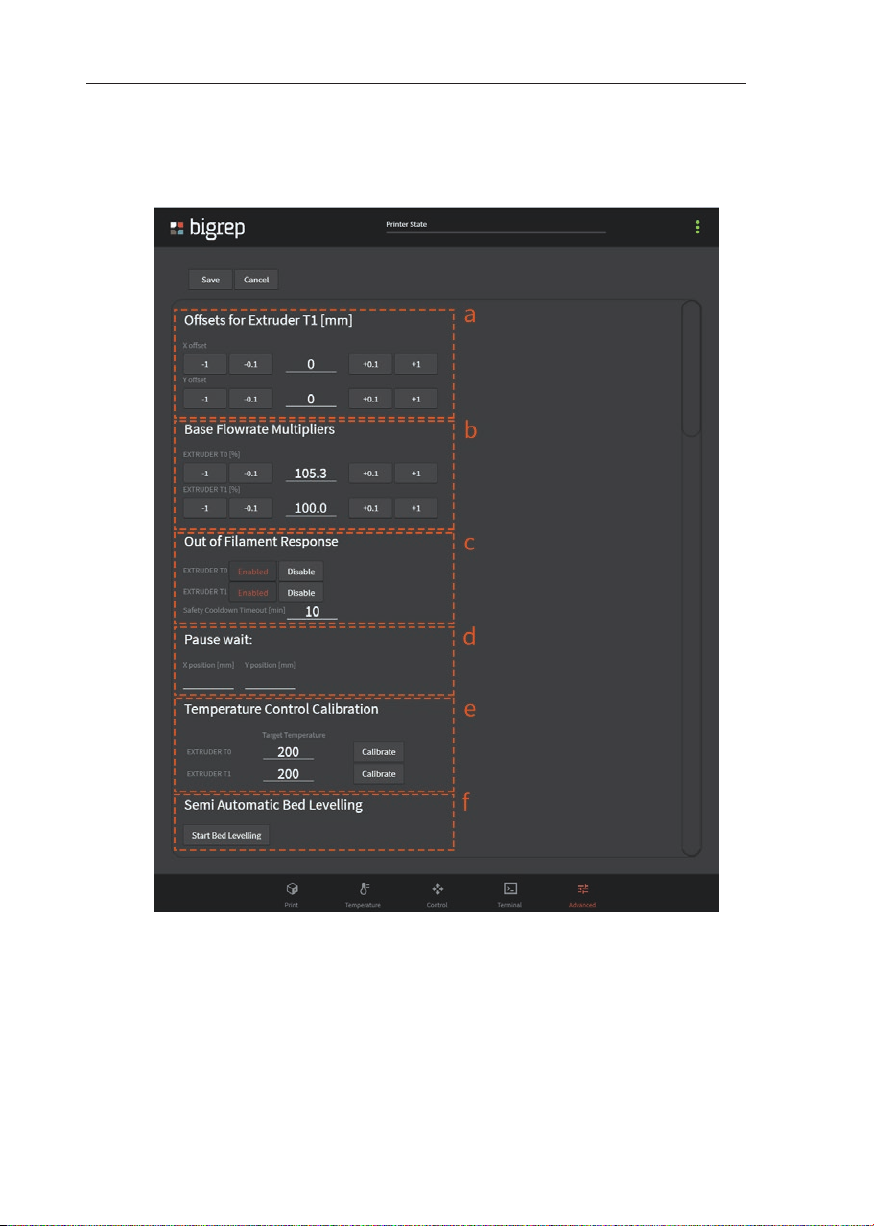
5 BigRep User Interface BigRep ONE
Advanced Menu (Fig. 5-5)
Within the Advanced Menu, advanced settings of the printer can be modified.
68
Fig. 5-5: Advanced Menu
a. Osets for Extruder T1: Set the osets between the extruders for
precise dual extrusion prints. & Chap. 6.3 Advanced Tests
b. Base Flowrate Multipliers: Modify the flowrate in cases of under/over
extrusion & Chap. 6.3. Advanced Tests
Page 69
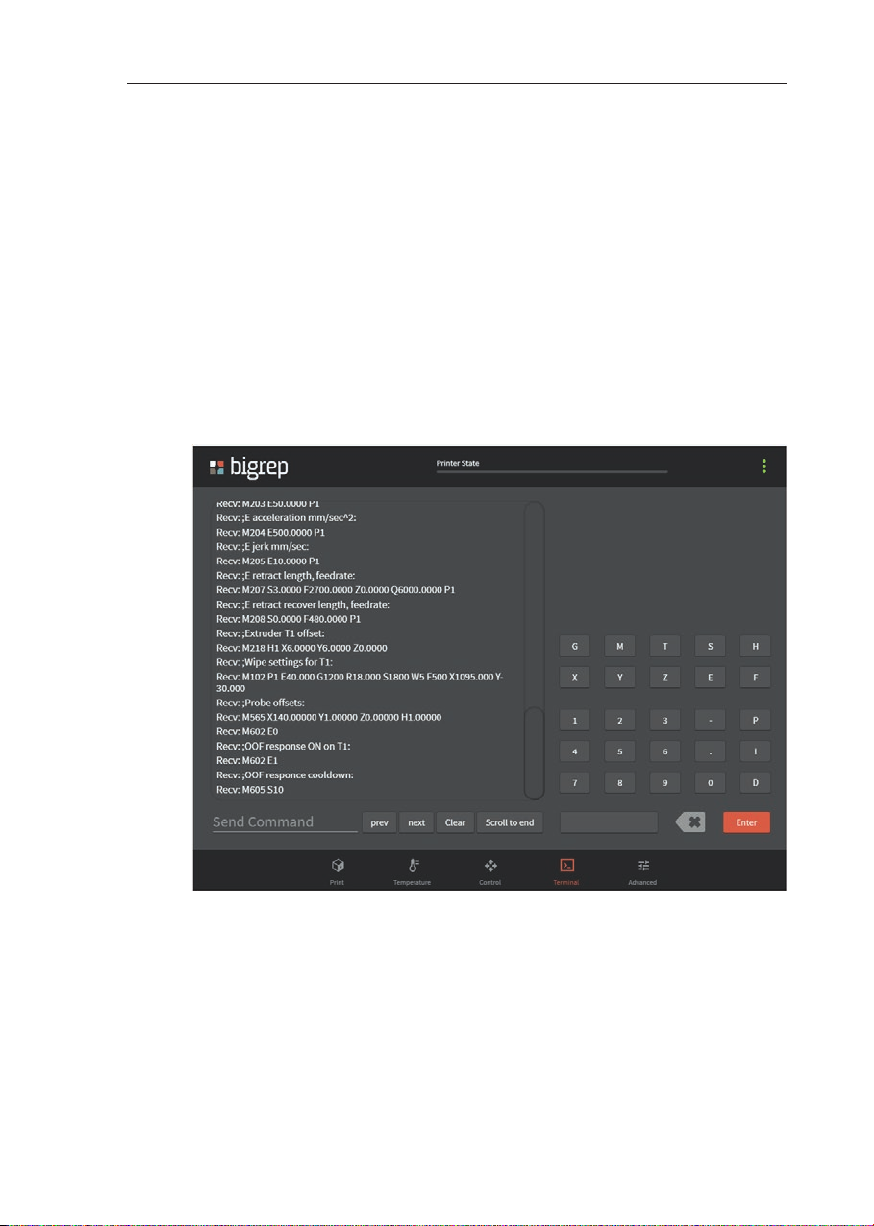
BigRep ONE 5 BigRep User Interface
c. Out of Filament Response: Disable/Enable the Out of Filament
response for the extruders. Set the length of time extruders should
wait for cool down aer running out of filament
d. Pause Wait: Set a default pause wait position on the XY plane
e. Temperature Control Calibration
f. Semi Automatic Bed Levelling
Note: Every time a new user accesses the UI, the code M503 should be typed in
on the terminal to activate the Advanced Menu
Terminal Menu (Fig. 5-6)
Direct G-code programming can be aected via the G-code input field. The terminal also saves the last commands of the printer.
Fig. 5-6: Terminal Menu
69
Page 70
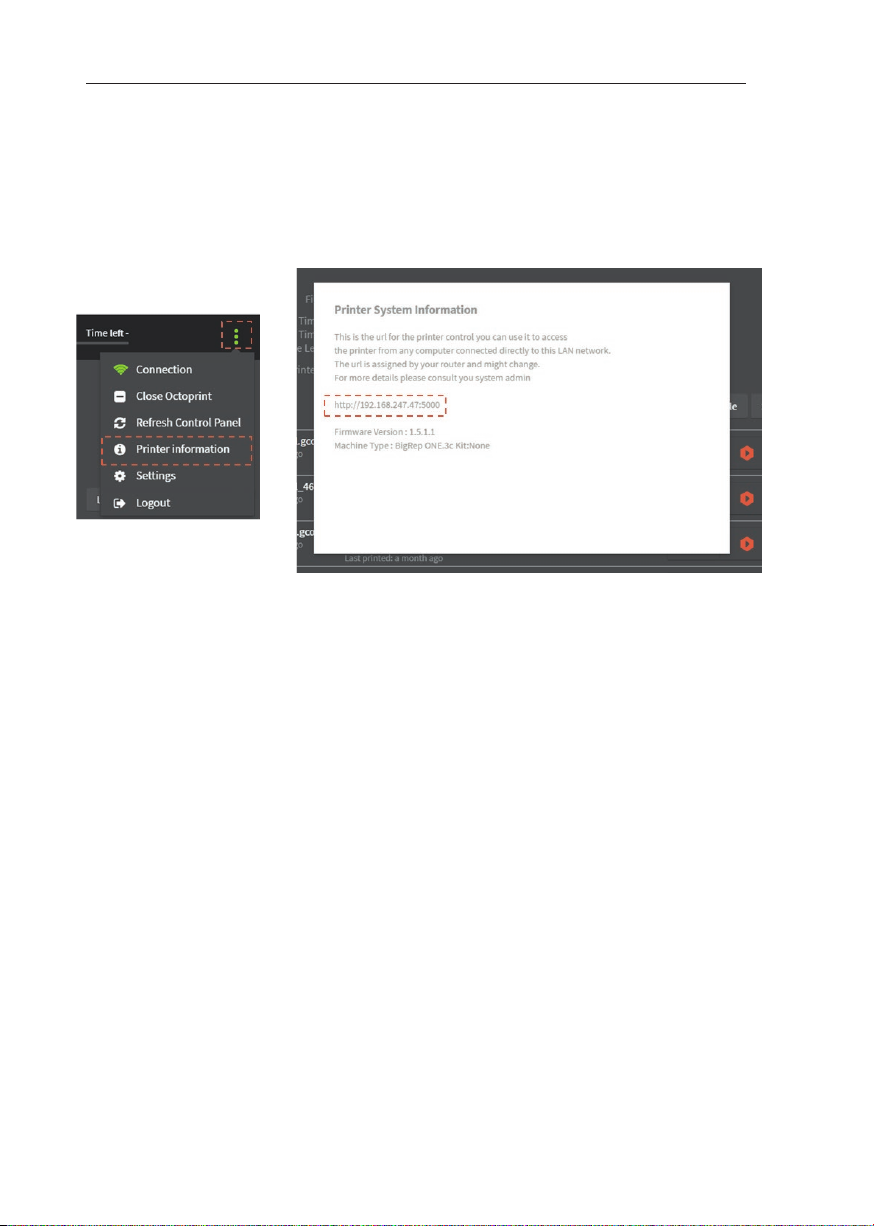
5 BigRep User Interface BigRep ONE
5.2. Web Interface
The web interface provides the communication between your PC and the
BigRep ONE. From the web interface, you can load G-Codes, set the temperatures
of the bed and nozzles, pause your prints and monitor your print.
Fig. 5-7: Web Interface
To open the web interface, click on the Settings button, on the top right corner of
the screen. Open Printer information and copy the URL displayed on the screen.
Use this URL to access the web interface from your computer.
70
Page 71
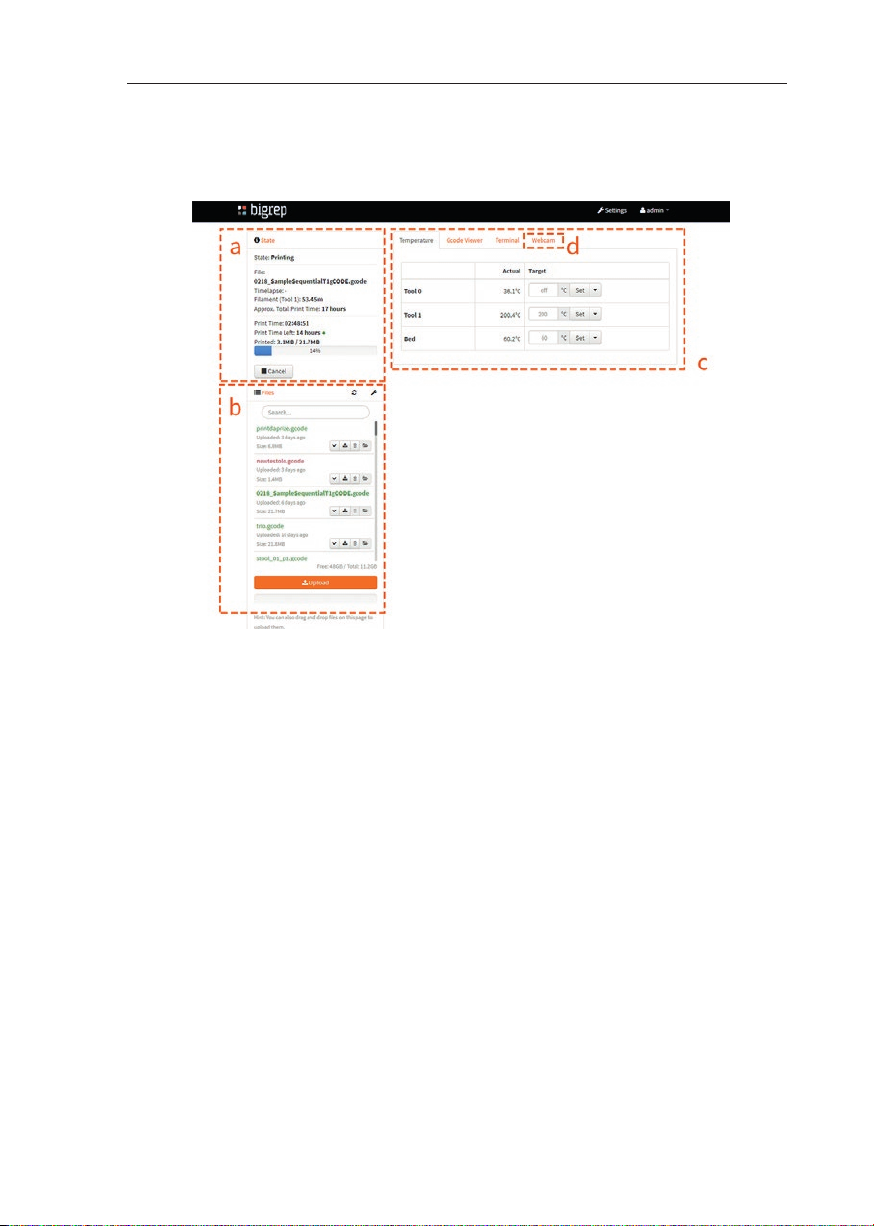
BigRep ONE 5 BigRep User Interface
Web Interface Main Page
The main page of the website interface is shown on the image
Fig. 5-8: Web Interface Main Page
a. On the State section, you will have live information about the
currently active print job, the remaining print time and the status of
the 3D printer.
b. On the Files section, you can upload your G-Codes and start your
prints.
c. On the Temperatures section, you can monitor the temperatures of
the extruders and bed.
d. If you have a Webcam installed, you can watch the stream here.
71
Page 72
6 Operation and Control BigRep ONE
6. Operation and Control
6.1. Safety
CAUTION
Do not reach into the operating range of the printer during the printing process. Risk of injury from moving parts.
CAUTION
The machine contains hot and rotating components. Components and printed objects can be hot aer the printing process. Risk of burns!
In case of burns consult a doctor immediately!
The device may only be operated when fully assembled. If this is not the case, the
safety of personnel and machinery cannot be guaranteed and the operational
license shall be invalidated.
Only print on a free print bed. Printing on objects is not permitted and can result
in damages to the machine as well as fire hazards!
6.2. Operating the BigRep ONE
Before Printing
Preparation
› Ensure trouble free operation.
› Check if the nozzle diameter in both hotends is correct. If you are using a
new filament diameter, install a hotend with an appropriate nozzle.
& Chap. 7.2 Replacing the Hotend
› Clean nozzles if necessary.
› Clean the print bed surface & Chap. 8 Maintenance
Turning the Machine On
› Check if the emergency stop button (P) is unlocked. & Chap. 2
› Make sure that both extruders are connected to their respective electrical
connectors (h).
› Turn on the main switch (O).
› Press the reset button (T).
› Wait for the User Interface to open
72
Make sure that the printer is free of parts and not accessible to
unauthorized persons before starting the printing process.
Page 73
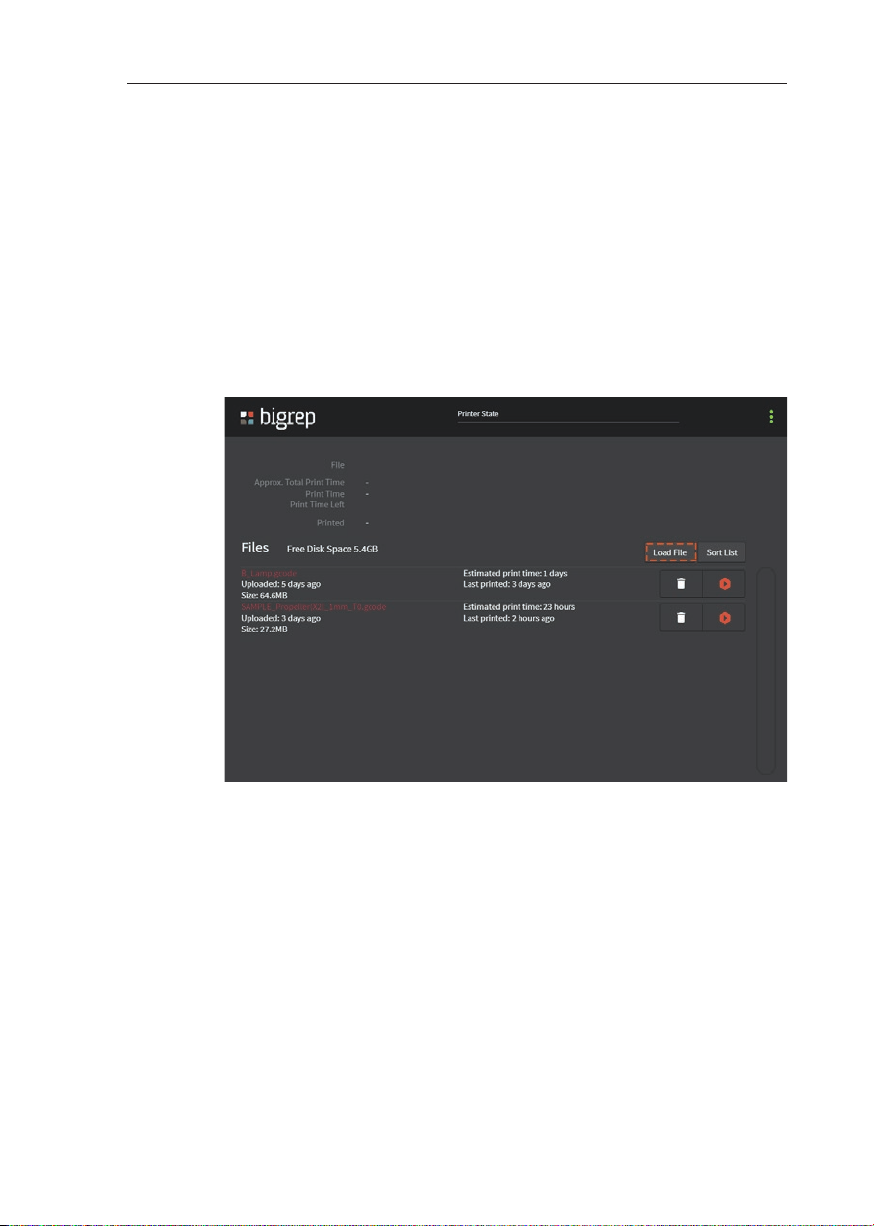
BigRep ONE 6 Operation and Control
› Log in if necessary
› Connect if necessary
› Click on Connect button, in drop down menu on the top right corner of the
screen and confirm.
Standard Operation
Load Object
› Open the Print Menu
› Connect the USB storage device with the G-Code to the printer
› Select Load File and chose the file you would like to print. Click on Open
› Now it is possible to remove the USB stick
Initiating the Printing Process
› Go to the Temperature Menu and heat up the bed and the extruders
& Chap. 5 Interface
› Check if the required filament has been loaded. Change filament if neces-
sary. & Chap. 7.1 Change Filament
› Go to the Print Menu and click on the Start Print button of the G-Code to
be printed.
› Please ensure that the printing process initiates correctly.
Canceling / Pausing the Printing Process
› A visual signal on the UI notifies you when the print is completed.
73
Page 74
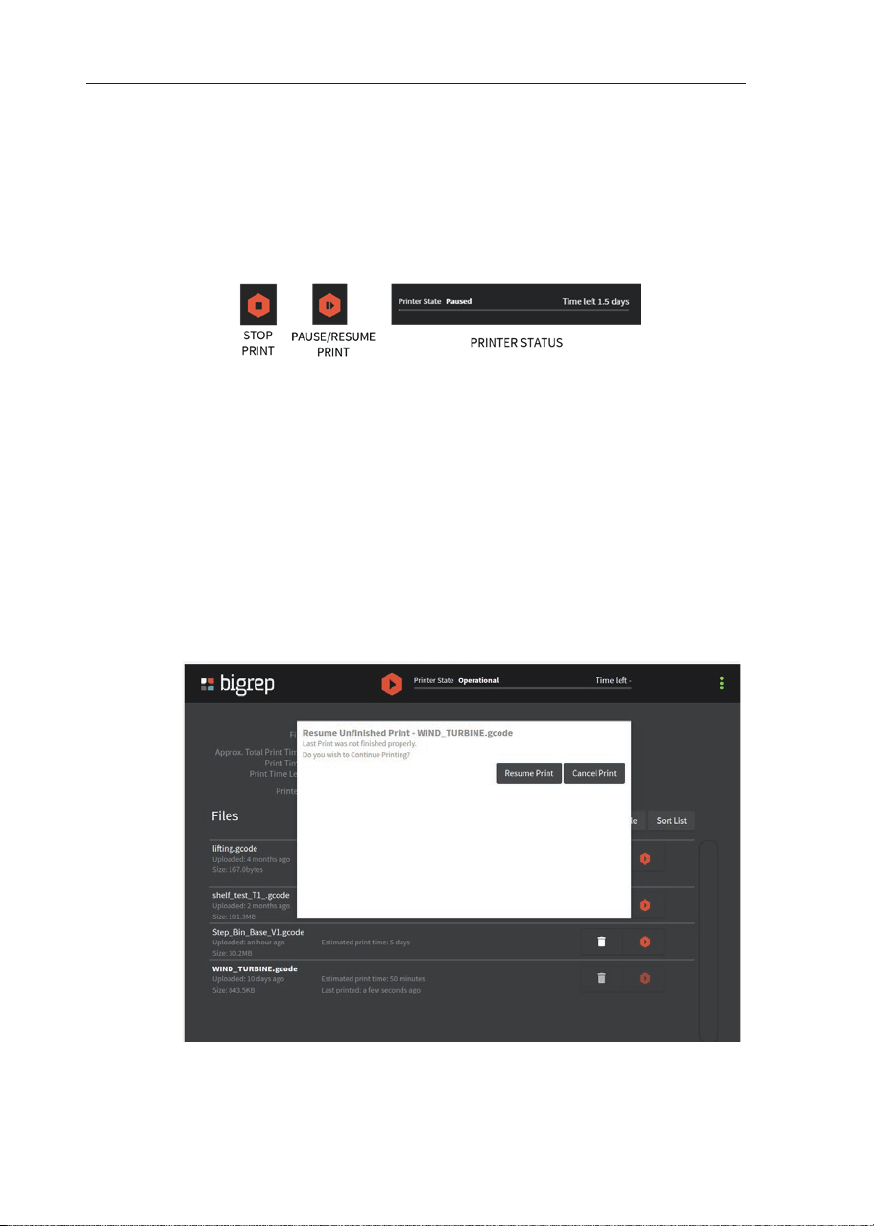
6 Operation and Control BigRep ONE
› A print can be stopped by clicking on the Stop Print button on the top of the
screen. Once a print is stopped, it cannot be recovered.
› You can pause a print and resume it by clicking on the Pause/Resume Print
button on the top of the screen. Please note that pausing the printing process can lead to minimally visible inconsistencies in the layer.
Out of Filament
› When the extruder runs out of material, the printer will automatically
pause and display a message on the screen.
› Settings for the out of filament feature can be changed on the Advanced
Menu of the UI. & Chap. 5. Interface
› Aer reloading the filament resume the print normally
Resume from Power Outage
If due to power outage, human error or other electrical disturbance the machine
loses power or control, you may be able to continue the print.
Aer restarting the machine, the following message will appear.
74
Page 75
BigRep ONE 6 Operation and Control
Resume Print
Printer will start a resuming procedure:
› It will set back the temperatures of the bed and extruders
› It will start the Home-To-Max procedure to identify its position:
– The extruders will move up to the highest Z position (Zmax), then
Home X and Y
– The printer will automatically move back down again to 10mm above
the stopped location to heat the nozzle and prepare to print
Aer this procedure
› Go to the Temperature Menu and check that the bed and the extruders
have reached their correct temperatures.
› It is recommended to extrude 100mm to verify material quality and flow
› Click on the Start Print button to resume the print.
Cancel Print
The UI will go to the standard menu, and the print will not be recovered
Removing the Printed Object
› Once the printed object is completed, the extruder moves to its wait posi-
tion and the print can be removed.
› Wait for the print bed to cool down to room temperature before removing
the print.
Removing the printed object before the bed has cooled down
bears the risk of irreversible damage to the object’s shape!
› Carefully remove the object from the print bed, use the delivered scraper if
necessar y.
Turning O the Printer
› Close BigRep Controls
› Click on Home > Logout > Shutdown
› Turn o the machine using the main switch (O)
75
Page 76
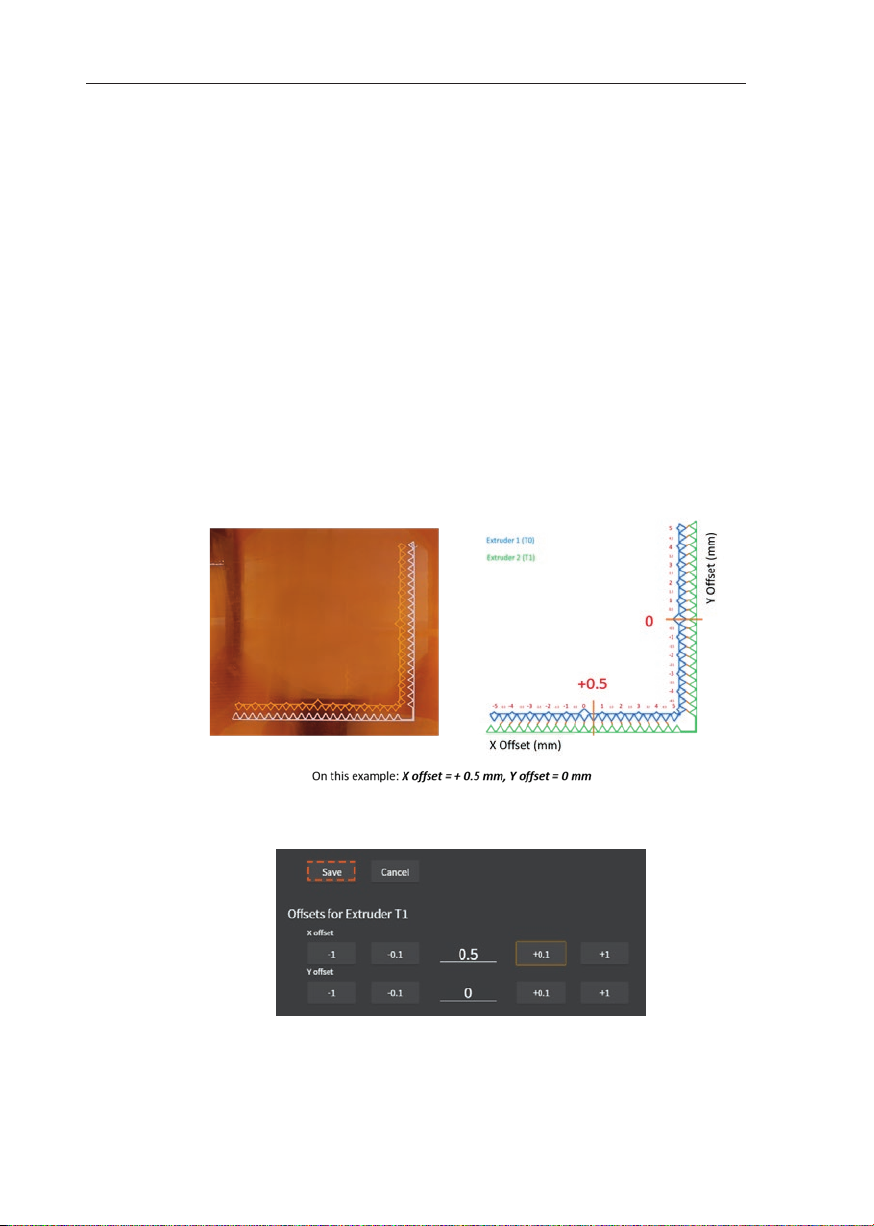
6 Operation and Control BigRep ONE
6.3. Advanced Tests
Osets for extruder T1
The XY calibration prepares the machine for dual extrusion. The calibration must
be done by the user aer replacing the extruder or hotend and aer any relocation of the printer. It can also be done if a wrong oset between the nozzles is
recognized while using dual extrusion.
› Go to [support.bigrep.com] and download the XY oset calibration files
› Step 1: Calculate the osets with a resolution of 0.5mm
– Print the g-code XY_Calibration_Step1_0.5mm which has a
resolution of 0.5mm
– When the print is finished, DO NOT TAKE IT OFF THE BED.
– Identify the osets. The shapes printed with Extruders 1 and 2 should
just match in one point. Identify the point in which they match and
write down the oset using the template below.
76
– Go to the Advanced Menu, update the osets and save
Page 77
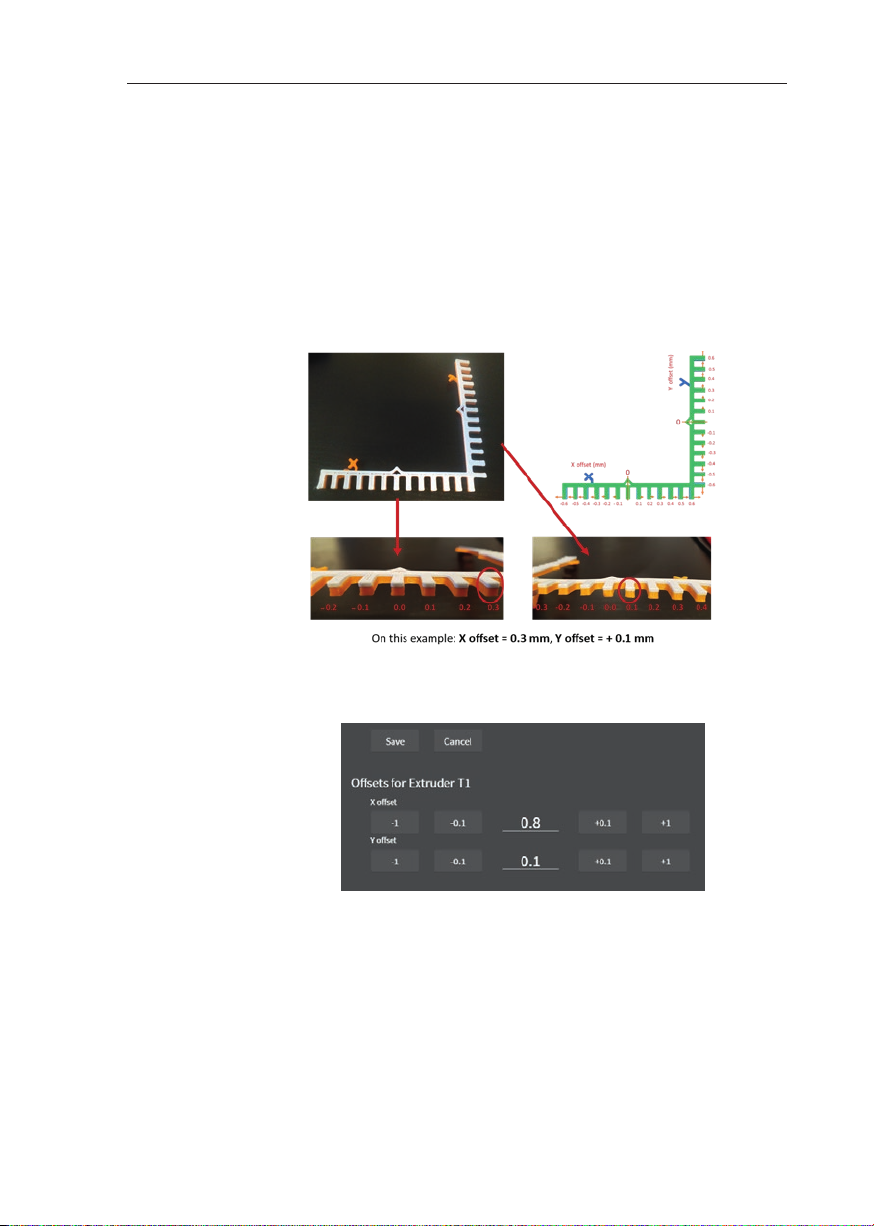
BigRep ONE 6 Operation and Control
› Step 2: Calculate the osets with a resolution of 0.1 mm
– Print the g-code XY_Calibration_Step2_0.1mm which has a
resolution of 0.1mm
– When the print is finished, WAIT UNTIL THE BED IS COLD, and release
the part o the bed.
– Identify the osets. The shapes printed with extruders 1 and 2 should
match just in one point. Identify the point in which they match and
write down the oset using the template below.
– Go to the Advanced Menu, update the osets (add the new values to
the previous ones) and save.
Base Flowrate Multiplier Test
A simple test will help you check the base flowrate of your extruders.
› Heat up both extruders to the printing temperature of the material you
would like to use
› When the extruders reach the temperature, insert filament on both ex-
truders until it reaches the end of the nozzle (make sure that a bit of material is extruded)
77
Page 78
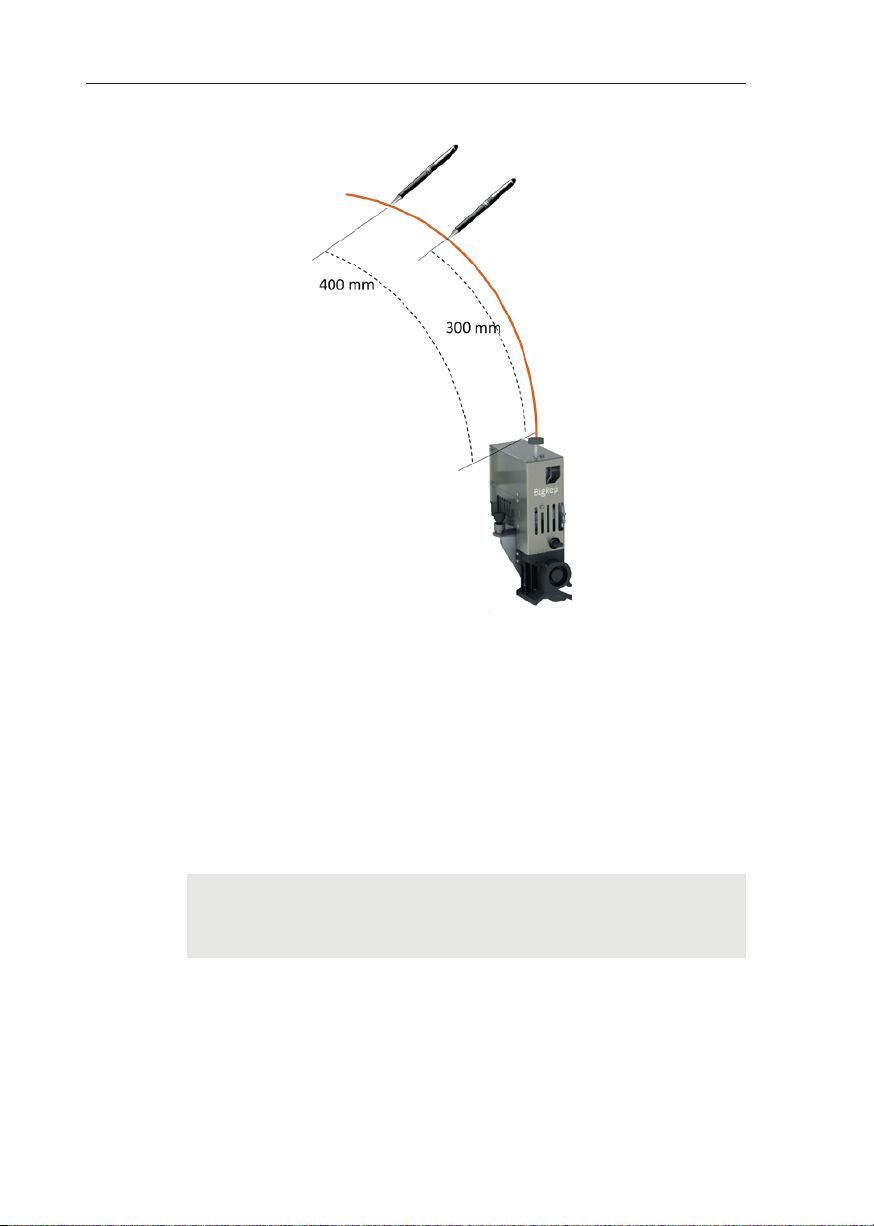
6 Operation and Control BigRep ONE
› Measure 300 mm and 400 mm from the upper end of the Teflon tube on
top of the extruder and mark both lengths with a pen
› Go to the Terminal Menu and type in:
T0 G91 G1 E300 F100 G90
› Click on Send. The extruder will extrude 300 mm.
› If the extrusion ends when the 300 mark reaches the Teflon tube, the ex-
truders flowrate is correct.
› If not, measure the dierence between the expected extrusion length and
the real length and save the correction on the Advance Menu.
& Chap. 5. Interface
78
If, for example, the extruder extrudes 260 mm instead of 300 mm:
300/260 = 1,15 --> The base flowrate should be increased 15% on the
advanced settings
› Repeat the test for T1, typing in:
T1 G91 G1 E300 F100 G90
Page 79
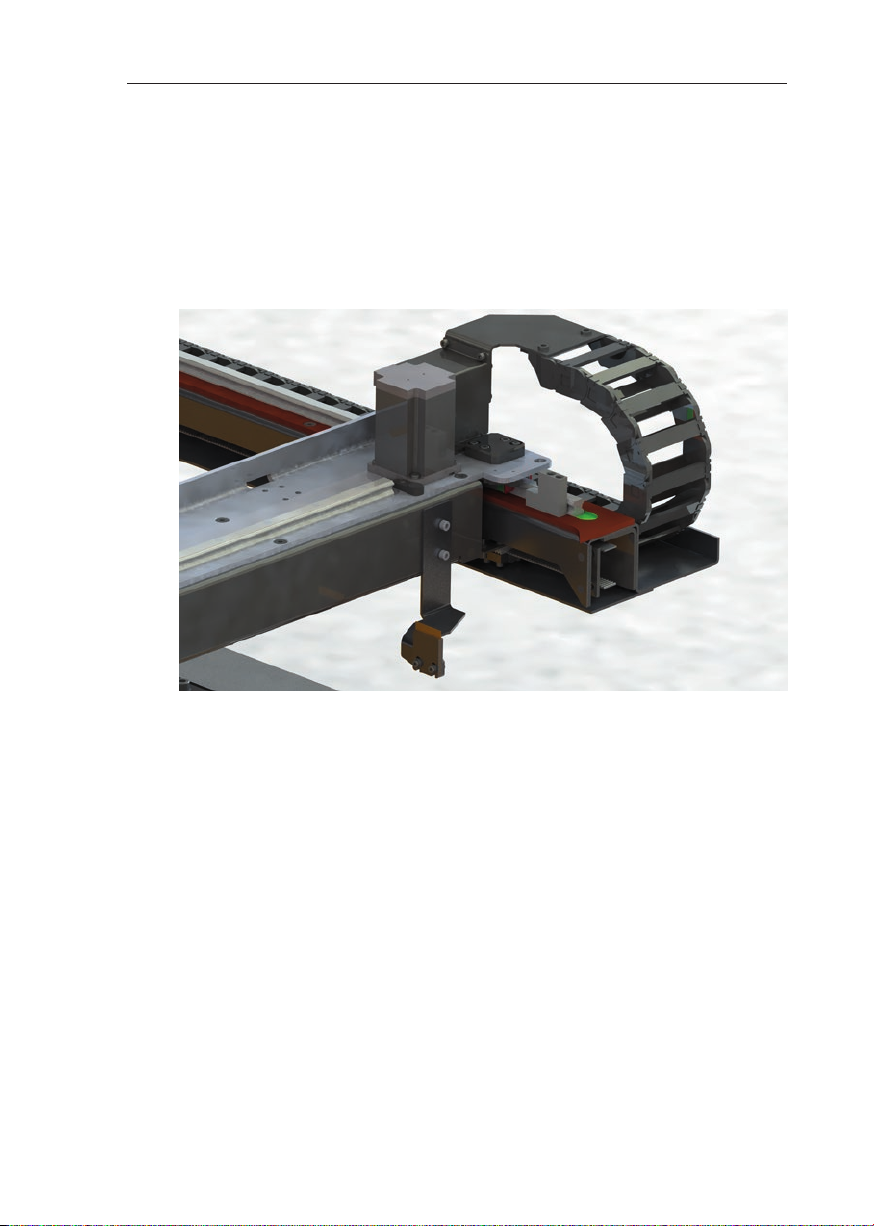
BigRep ONE 6 Operation and Control
6.4. Cleaning Station Usage
Specially thought for dual extrusion prints, the cleaning station available on the
machine allows to clean the nozzle before and aer every tool change, in order to
increase the printing quality of the model.
You can find a more detailed description on how to use the cleaning station on
the service center.
6.5. Recommendations for Good Printing Results
Please find more information in the customer portal: [support.bigrep.com]
79
Page 80
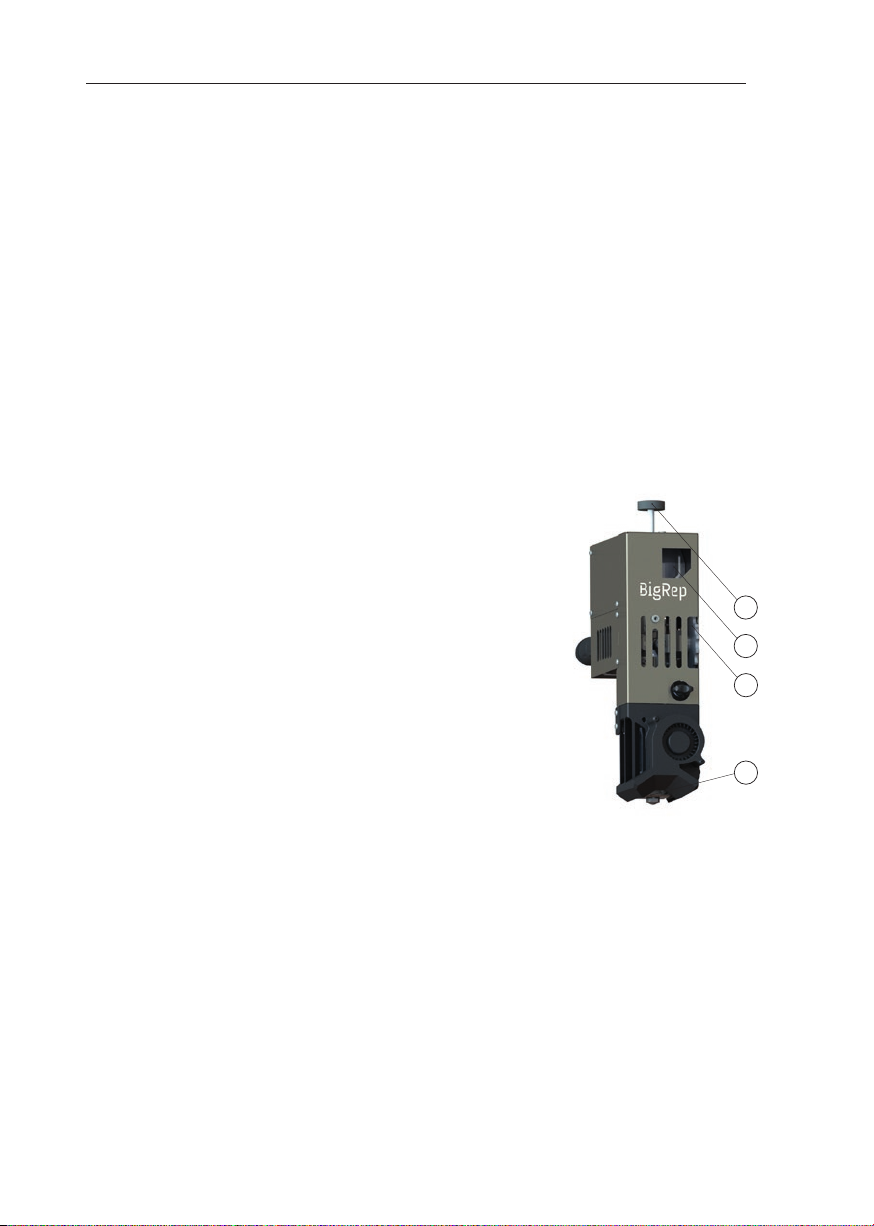
7 Retrofitting BigRep ONE
7. Retrofitting
Please read the following instructions carefully before retrofitting.
7.1. Changing Filament
Safety Instructions
Only use filament that is suitable for your printer. For good results we recommend
tested filaments, which can be ordered via [www.bigrep.com].
Some filaments may develop harmful vapors during printing. Please also refer to
the specifications by the individual manufacturers.
Procedures
1a. Filament Change Before the Printing Process
The extruder must be preheated to the required print temperature before
the filament change. & Chap. 6
1b. Filament Change During the Printing Process
Pause the print and move the extruders to a
position away from the print. Note: Only
move on the X-Y axis! Continue with step 3.
1c. Filament Change in Case of Out Of Filament
Notification (Please see also notes below).
When of filament sensor is triggered, the
print will automatically pause. Move the
extruders to a position away from the print.
Note: Only move on the X-Y axis!
2. Manually move the extruder into a position
that allows for easy filament replacement.
& Chap. 6
3. If you want to continue printing with the same
type of filament as before, continue with
step 4.
If you want to continue with new filament ma-
terial, remains of the old filament must be removed from the extruder first:
› Cut the filament 5cm above the filament guide (a).
› Push the lever (b) to the right to release the remaining filament in the
extruder.
› Hold the lever in position and pull the filament out of the filament guide (a).
a Filament guide with sponge
b Lever filament drive
c Idler wheel
o Noz zle
Fig. 7-1: Extruder
a
b
c
o
80
Page 81
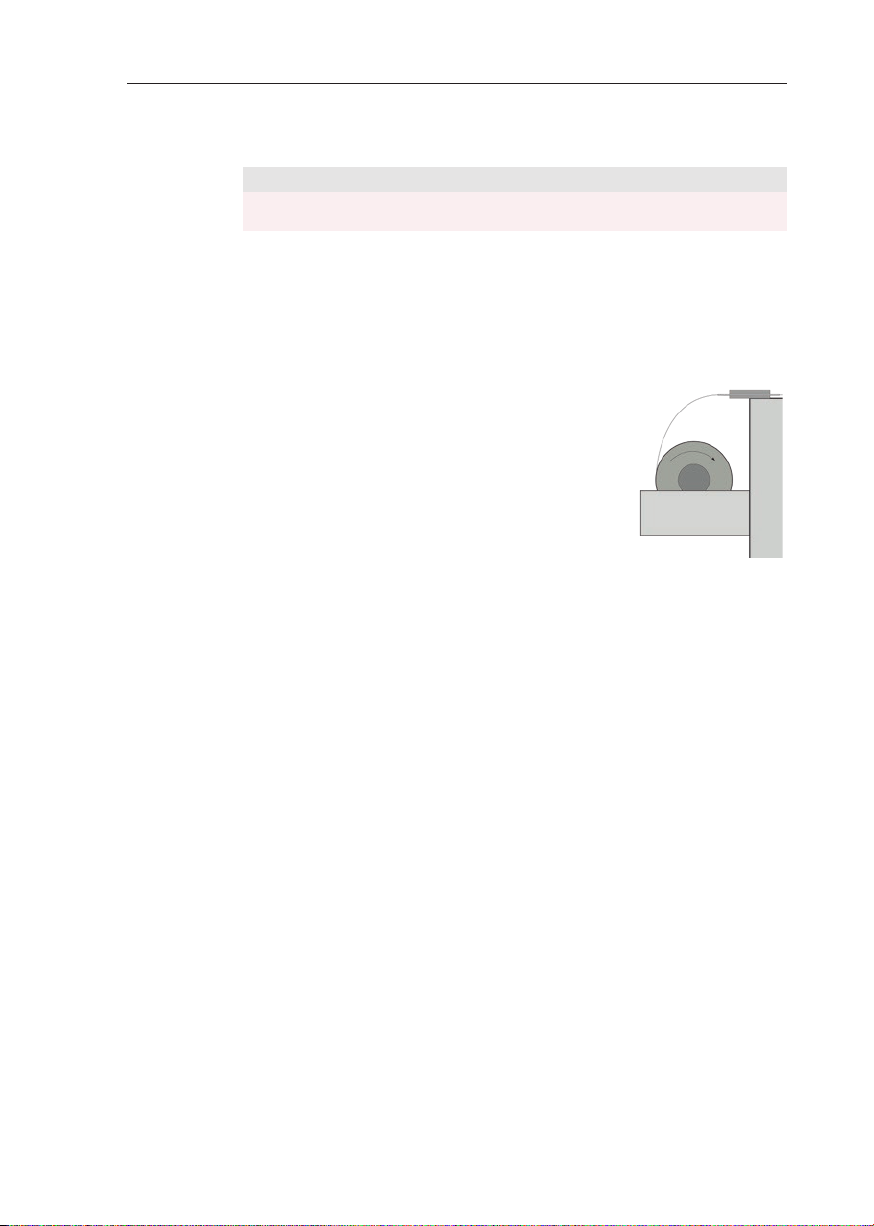
BigRep ONE 7 Retrofitting
› Clean the nozzle (o) if necessary, using a so lint-free piece of cloth.
CAUTION
The nozzle is hot! Risk of burns!
4. Remove the old filament spool from the filament spool holder (M). If the
spool still contains filament, wrap it up and secure the loose end to avoid
entanglements.
5. Place the new filament spool in the filament spool holder (M). Make sure to
place the spool in the holder as shown in Fig. 7-2 and to check that the filament string can easily unspool.
6. You can adjust the roller (K) and the brackets (L) in
the filament holder according to the spool diameter and width to ensure secure unspooling (see Fig.
3-4).
7. Feed the loose end of the filament through the filament guide (D) into the printer and towards the
extruder.
8. Push the lever (b) to the right and feed the filament
through the filament guide into the extruder. Slowly
Fig. 7-2: Direction for
unspooling
continue pushing the string into the extruder until
you see extrudate coming through the nozzle. Extrude additional 50-100
mm of filament to ensure that the old filament is completely extruded.
Select Resume in the GUI to resume printing or start a new print. & Chap. 6
Filament Change Aer Out Of Filament Notification
The Out Of Filament notification appears on the display when the extruder de-
tection registers no more filament and automatically pauses the print.
The extruder will be moved automatically into a position that allows easy filament
replacement. This position can be set on the Advanced Menu if the UI.
Note
The extruder can be moved manually via GUI or Pronterface aer pausing.
Important: Do not trigger the end stops as the print will then be aborted!
Note
Due to security reasons the extruder will be automatically cooled down aer 15
minutes. To change the filament aer extruder has cooled down you have to turn
on the heater again. This time can be set on the Advanced Menu if the BigRep UI.
& Chap. 5
81
Page 82
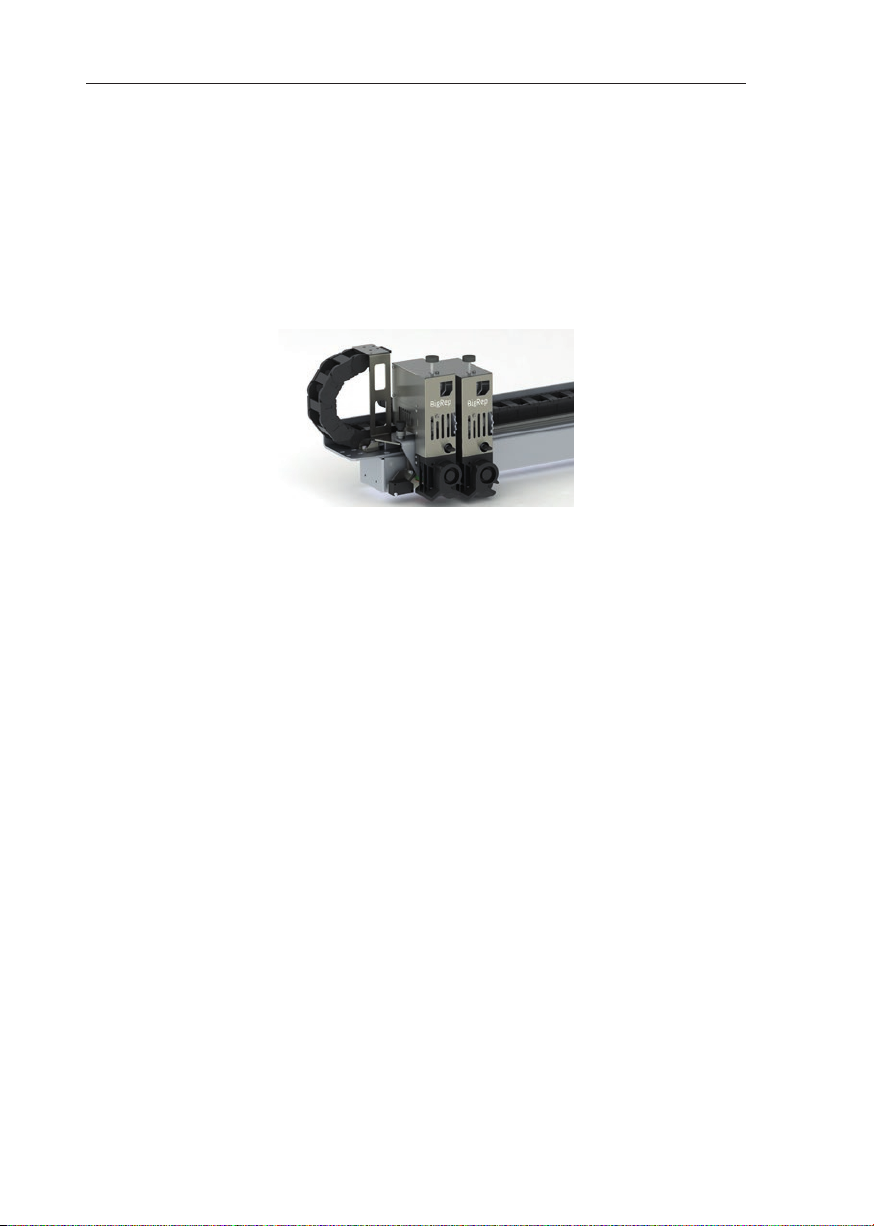
7 Retrofitting BigRep ONE
7.2. Retrofitting the Extruder
Introduction
The extruders are the main unit for 3D printing with the BigRep ONE. The extruder
contains the hotend (n) where the filament is heated and then squeezed through
the nozzle (o). The BigRep ONE is equipped with two extruders which can be
changed individually.
Fig. 7-3: Mounted extrud er, e xtruder T0 in standby position, e xtruder T1 in active/printing position
Given the two extruders, the two nozzles can be used simultaneously for separate
printing projects (with the same or diering diameters), e.g. to print additional
support material for supporting structures alongside the main object.
If you want to use other nozzle diameters than the ones installed, the extruders
need to be retrofitted.
You can either replace the entire extruder or only the hotend. In both cases the
extruder must first be removed from the machine. The procedure is described
step by step below.
82
Page 83
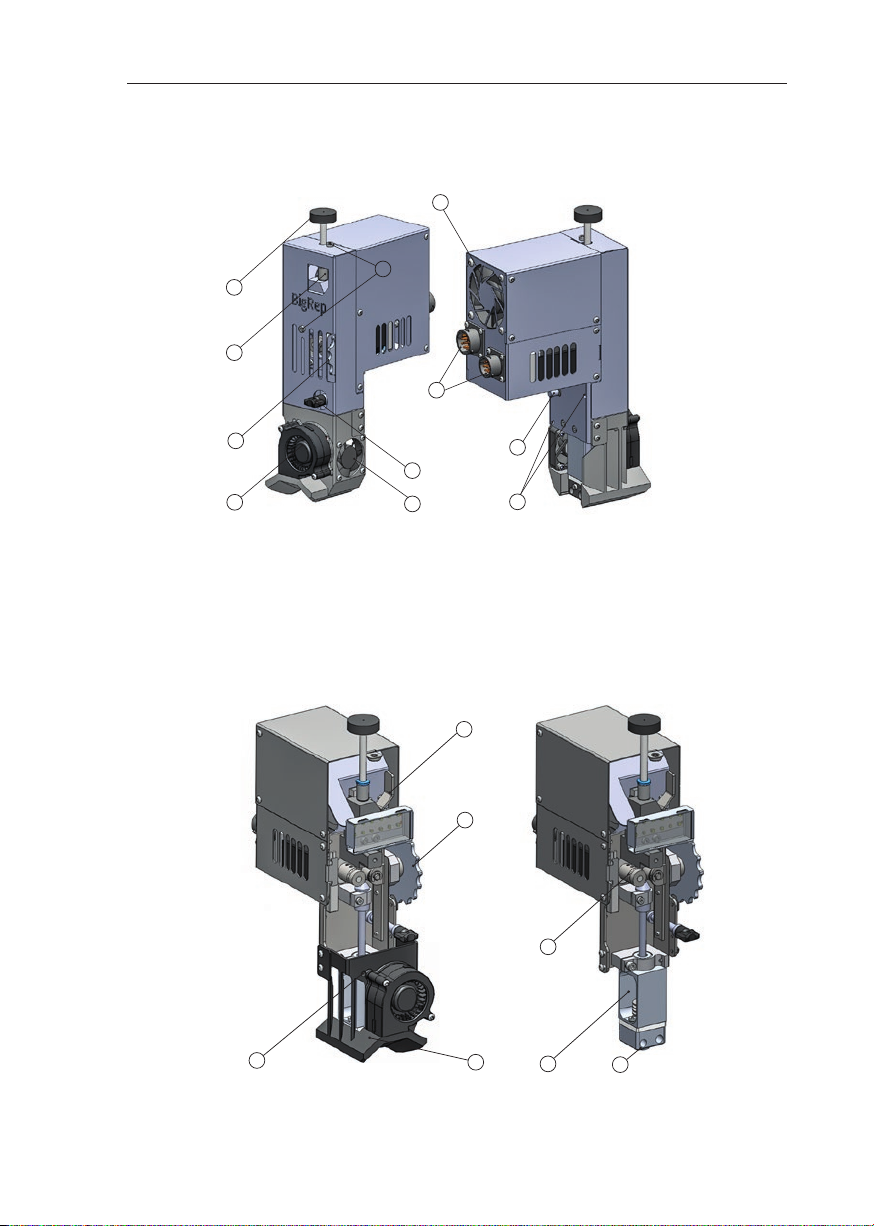
BigRep ONE 7 Retrofitting
Overview extruder
g
a
b
c
d
l
h
f
f
e
k
a Filament guide with sponge k Pin hole
b Lever filament drive l Screws to remove front cover
c Idler wheel m Main filament drive wheel
d Filament cooling fan n Hotend with nozzle
e Hotend cooling fan o Nozzle
f Knob for extruder attachment screw p Filament cooling duc t
g Main cooling fan q Access hole for screw to remove hotend
h Electrical connectors
b
c
m
q
Fig. 7-4: Overview Extruder
p
n
o
83
Page 84
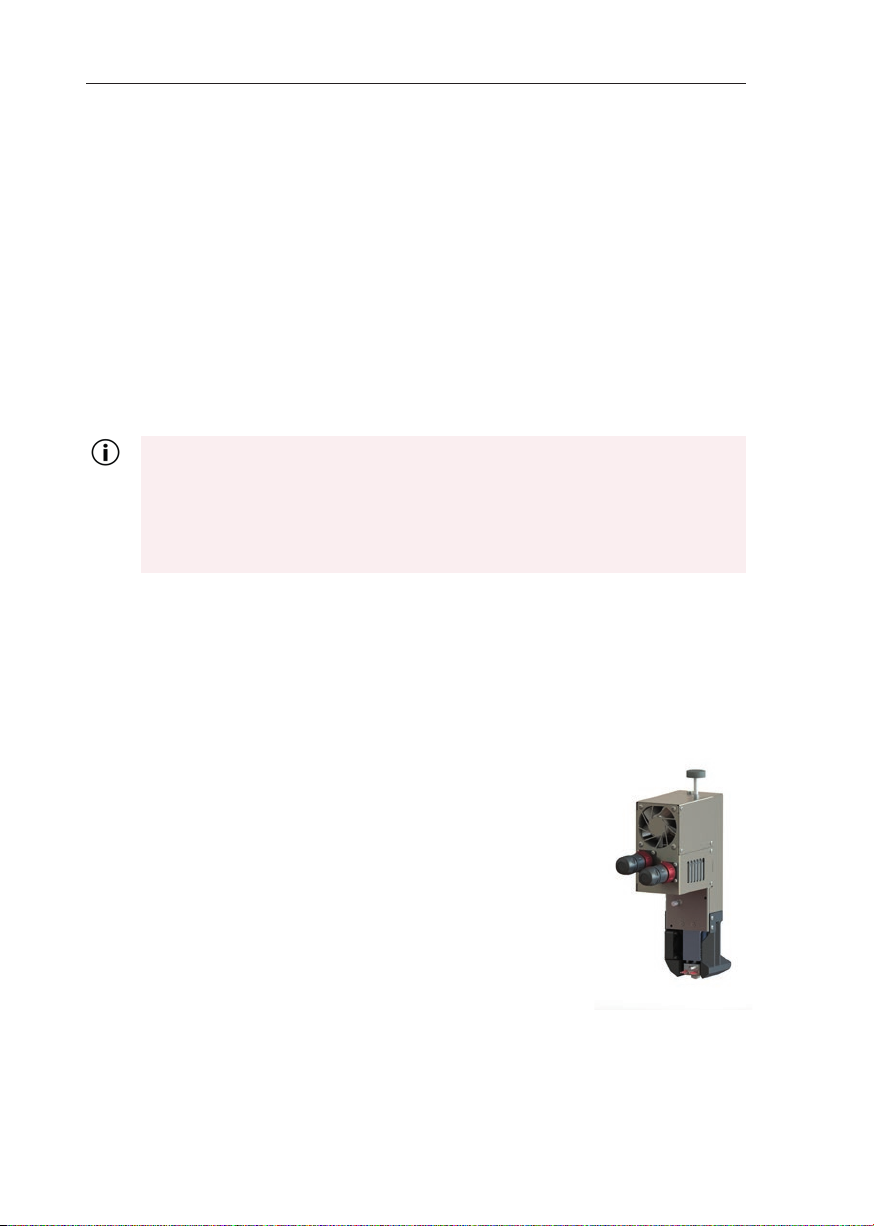
7 Retrofitting BigRep ONE
Please note
If the BigRep logo at the front lights up, this means that the extruder is connected to the printer.
The nozzles (o) are firm components of the hotends and may not be exchanged
separately.
Disassembling the extruder beyond the steps described in this instruction renders the warranty/guarantee null and void.
Please visit [www.bigrep.com] to order new extruders, hotends, and materials.
Replacing the Extruder
Safety Instructions
Never loosen the electrical connectors (h) while the machine is powered.
Also never turn on power if the electrical connectors are not connected to
the extruder.
The electrical connectors (h) must be connected to the extruder whenever
the main switch (O) is set to ON!
Preparation
Move the extruder to a position that allows for easy removal, if necessary use the
interface.
Remove any filament remains from the extruder. & Chap. 7.1 Changing Filament
Allow the extruder to cool down.
Removing the Extruder
1. Set the main switch (O) on the control cabinet at the back
of the machine to O.
2. Remove the two electrical connectors (h) from the back
of the extruder: turn the inner ring (marked red in Fig. 7-5)
counterclockwise to loosen the connector from the extruder.
3. Loosen the knob for the extruder attachment screw (f) by
turning it counterclockwise. Firmly hold the extruder in
your hand while doing so.
4. Pull the extruder o the guide rail.
Fig. 7-5: Extruder
84
Page 85
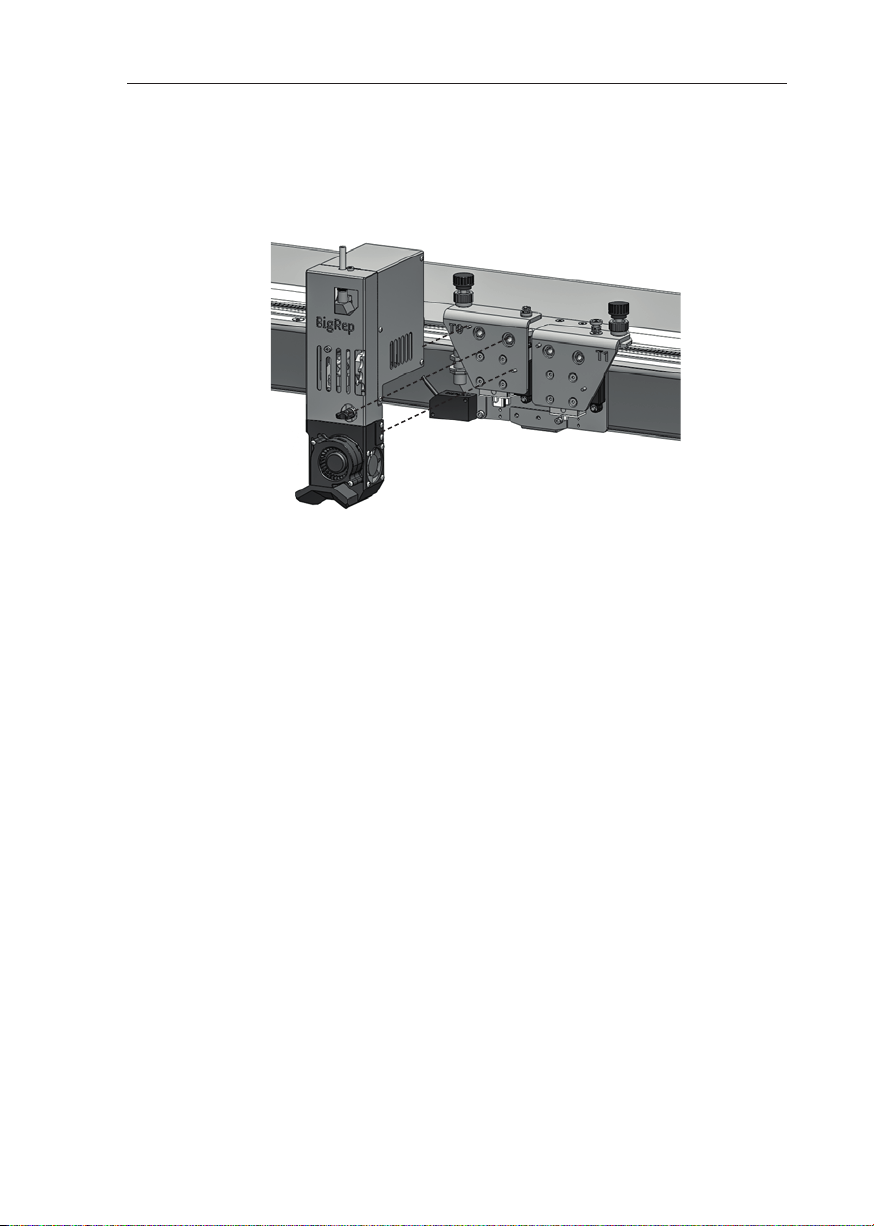
BigRep ONE 7 Retrofitting
Mounting the Extruder
Slide the extruder onto the X-stage mount horizontally to ensure that the pins line
up with the extruder hole/slot (see Fig. 7-6)
Fig. 7-6: Mounting the Extruder
Tighten the attachment screw (f) by hand to secure the extruder.
Connect the electrical connectors to the back of the extruder. Carefully check that
each pair of cables is assigned to one extruder, they may not be interchanged.
Secure the connectors by turning the inner ring clockwise until you feel a gentle
click.
Initializing
Do not set the main switch (O) to On before both connectors are firmly connected
to the extruder.
The BigRep logo at the front lights up when initializing was successful.
We recommend resetting the distance between nozzle and bed aer exchanging
one or both extruders. & Chap. 4.4 Aligning / Leveling Bed and Frame
Also note that the distance between the extruders’ two nozzles may change
during the replacement of an extruder. In this case the distance needs to be realigned by running a test print.
85
Page 86
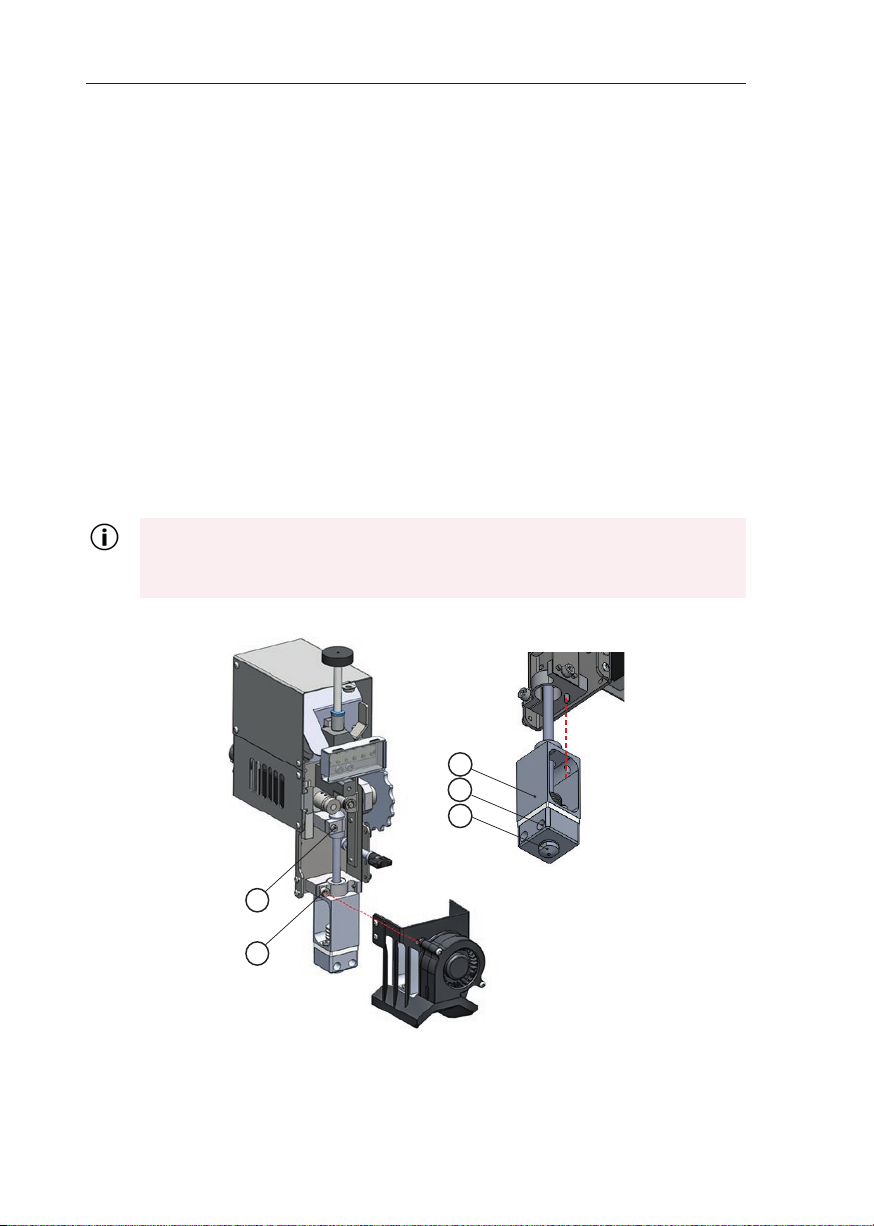
7 Retrofitting BigRep ONE
Replacing the Hotend
Introduction
To replace the hotend, the extruder must first be removed, followed by the removal of the hotend electronics (heating elements and sensor) before the hotend
itself is replaced.
Please note
The nozzle (o) is firmly connected to the hotend and may not be replaced separately!
Required tools
› 2mm and 4mm hex keys
Preparation
Allow the extruder to cool down before retrofitting.
Remove the extruder as described in & Chap. 7.2 Replacing the Extruder.
In the illustration below, the extruder is shown without the filament cooling
duct (p) for a better understanding. Please note that the duct does not need
to be removed for the hotend replacement!
86
s
t
Fig. 7-7
n
r
o
n Hotend
o Nozzle
r Heating elements (2 pc s)
s Fixing screw barrel
t Fixing screw hotend
Page 87
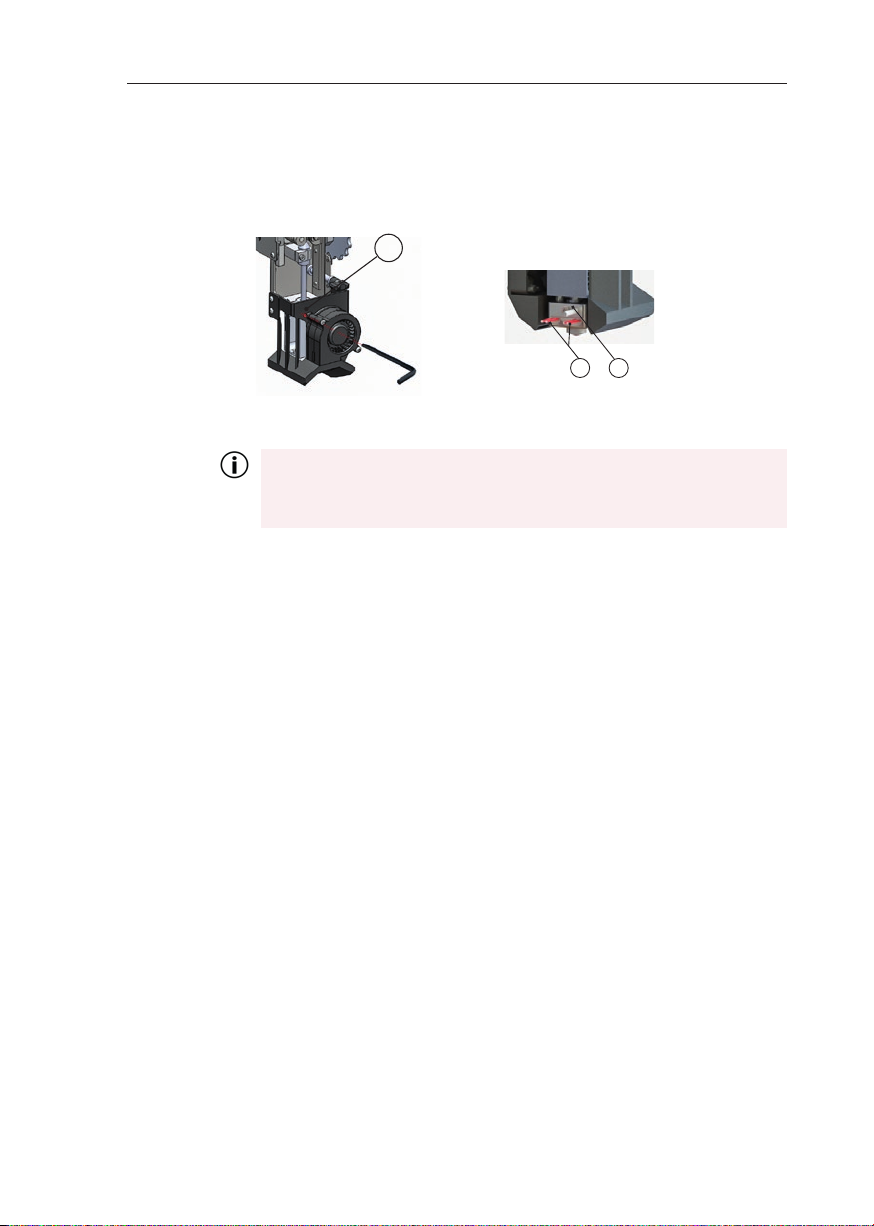
BigRep ONE 7 Retrofitting
Hotend Replacement Step by Step
1. Loosen the screw in the sensor plate (u) with a 2 mm hex key. Remove the
sensor.
t
r u
Fig. 7-8: Access point for the hex key
2. Remove both heating elements (r).
The heating elements might jam when heated. Never attempt to
remove the elements by force. If necessary, push the elements out
through the back using a hex key.
3. Loosen the fixing screw (t) with a 4mm hex key (accessible via the access hole
(q) in the filament cooling duct).
4. Pull the hotend out of the extruder.
Mounting the Hotend
Push the hotend into the extruder until it stops. Please note that the hotend can
only be installed in one orientation, controlled by the pin/hole alignment (see Fig.
7-9).
Tighten the fixing screw (t). Now mount the heating elements (r) and the sensor
plate (u).
Then mount the extruder on the printer as described above.
Fig. 7-9: Hotend electronics
87
Page 88
8 Maintenance BigRep ONE
8. Maintenance
8.1. Cleaning
Print Bed Surface
Clean the print bed (E) with a damp, so, and lint-free piece of cloth before printing. Do not use any solvent-based detergents!
Do not use any scratchy tools/materials for cleaning. Damages in the surface
can lead to faulty print results.
Use isopropanol to remove heavy soiling.
Extruder and Nozzles
Fine filament threads can occur during the printing process and should be removed aer. These threads can also get caught in the hotend ventilation. Regularly check the ventilation and clean if necessary.
To clean mechanical parts from dust, spray components with compressed air.
Display
Clean the display with a damp, lint-free piece of cloth. Do not use solvent-based
detergents!
8.2. Lubrication
Regularly clean and lubricate the X-guide rail (H), Y-guide rail (F), Z-lead spindles
(C), and Z-guide shas (B).
Please only use approved industrial lubricants. We recommend mineral oil-based
lubricants for rolling or plain bearings.
Do not use grease containing solid components such as graphite or molybdenum disulfide (MoS2) for lubrication!
Regularly check the lubrication of individual components. Ensure that they are
always covered by a thin lubricating film.
8.3. Tightening the Belts
Please contact customer service [support.bigrep.com] if the belt tension decreases and the machine does not function properly.
88
Page 89
BigRep ONE 8 Maintenance
8.4. Replacing the Protective Print Bed Tape
Damages to the protective foil on the print bed can aect the printing result in
the bottom layer. You can order new protective foil as well as instructions for the
replacement in the customer portal.
8.5. Maintenance Plan
Regular maintenance following the steps described below and executed by
trained personnel constitutes a prerequisite for any claims regarding a warranty
possibly agreed to or regarding services covered by the protection plans.
Regular Maintenance
Daily / Before Every Use
Clean print bed, use isopropanol if needed. & Chap. 8.1. Cleaning
Monthly
Check emergency stop button and safety edge.
Every six months
Lubricate Z-lead spindles (for suitable lubricants see & Chap. 8.1. Lubricate Z-belts
(use silicon based lubricant).
89
Page 90
9 Appendix BigRep ONE
9. Appendix
9.1. FAQ / Trouble Shooting
Please find up-to-date FAQs as well as an error list and proposed solutions in the
customer portal.
If you have further questions or need help, please contact customer service:
[support.bigrep.com].
9.2. Glossary
Ter m Explanation
Extrude Extrusion, thermosetting materials are forced through a nozzle.
Filament Continuous fiber, rolled up on a spool. Available in various materi-
als.
Nozzle Opening through which the filament is squeezed.
G-Code Describes the tool path for printing the desired object; is generated
via slicing soware.
Slicing Soware
Homing Moving the extruder to original coordinates/zero position. Starting
Soware for generating a model for printing. Generates the
G-Code.
point for the extruder.
90
Page 91
Page 92
BigRep ONE
06/2017
208 – 240 V 1 or 2 ~ AC
50/ 60 Hz 2,6 kW
BigRep GmbH, Gneisenaustraße 66
10961 Berlin, Germany
BigRep GmbH • Gneisenaustraße 66 • 10961 Berlin • Germany
 Loading...