

Page 1
Wirocer plus
Wiron
Wiron
de
Gebrauchsanweisung
en
Instruction for use
fr
Notice d’utilisation
es
Instrucciones de uso
it
Istruzioni per l’uso
nl
Gebruiksaanwijzing
pt
Instruções de utilização
ru
Инструкция по применению
ar
bg
Инструкция за употреба
cs
Návod k použití
da
Brugsanvisning
el
Οδηγίες χρήσης
et
Kasutusjuhend
hr
Upute za uporabu
hu
Használati utasítás
ja
使用説明書
ko
사용 설명서
lt
Naudojimo instrukcija
lv
Lietošanas pamācība
pl
Instrukcja używania
ro
Instrucțiuni de utilizare
sk
Návod na použitie
sl
Navodilo za uporabo
sv
Bruksanvisning
th
tr
Kullanma talimatı
zh
使用说明
®
99
®
light
Wirocer plus
Seite/page
2
3
4
5
6
7
8
9
10
11
12
13
14
15
16
17
18
19
20
21
22
23
24
25
26
27
28
29
Wiron® 99
Seite/page
30
31
32
33
34
35
36
37
38
39
40
41
42
43
44
45
46
47
48
49
50
51
52
53
54
55
56
57
Wiron® light
Seite/page
58
59
60
61
62
63
64
65
66
67
68
69
70
71
72
73
74
75
76
77
78
79
80
81
82
83
84
85
Hersteller
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
Page 2
de
Wirocer plus
Ni65.2Cr22.5Mo9.5Si1.5MnNb [%]
0197
Gebrauchsanweisung
Dentale Ni-Basis-Legierung für Metallkeramik, Typ 3
Wirocer plus wird in Form von Zylindern geliefert.
Wirocer plus entspricht ISO22674 und ISO9693.
Dieses Produkt enthält Nickel.
REF50080 – 1000 g; REF50081 – 24 g Probe
Legierungsmerkmale
Gemäß ISO22674 frei von Cadmium, Beryllium und Blei
Typ (gemäß ISO22674) 3
Vorwärmtemperatur °C 900–950
Solidus-, Liquidustemperatur °C 1295, 1360
Dichte g/cm³ 8.3
Gießtemperatur °C 1450
Elastizitätsmodul GPa 198 / *195
0,2 % Dehngrenze (R
Bruchdehnung (A
Vickershärte HV10 220 / *210
Wärmeausdehnungskoeffizient (WAK) 25 – 500 °C, 10
(Guss / * nach keram. Brand)
BEGO Farbcode 8
Einbettmasse: phosphatgebunden, z. B. Bellavest SH (REF54252)
Tiegelmaterial: Keramik
Schmelzpulver: Wiromelt (REF52526)
Verblendkeramik Keramik mit passendem WAK-Wert, z. B.: VITA VMK Master
Oxidbrand: nicht empfohlen, aber wenn Kontrollbrand erwünscht: 900 °C/5 min/vac
Höchste empfohlene Brenntemperatur: 980 °C
Aufheizrate empfohlen max. 55 °C/min
Flussmittel: z. B. Minoxyd (REF52530)
Lot vor dem Brand: Wiron
Laserdraht: Wiroweld NC (REF50006)
) MPa 330 / *320
p 0,2
) % 37 / *24
5
®
-Lot (REF52625)
-6 K-1
13.8 / *13.5
Gießen: Die Legierung nicht überhitzen. Nur saubere und für jede Legierung eigene Schmelztiegel verwenden. Zur
eindeutigen Chargenrückverfolgung nur Neumetall vergießen. Gegebenenfalls Schmelzpulver über die Gusswürfel
streuen. Für die genauen Einstellungen und Heizzeiten die Vorgaben der Gießgeräte-Hersteller befolgen. Die Muffel
nach dem Gießen langsam abkühlen lassen.
Ausarbeiten: Feinverzahnte Hartmetallfräsen verwenden.
Polieren: Um das Gummieren zu vereinfachen, kann man mit einem bleifreien Natronglas (z. B. Perlablast
glanzstrahlen. Danach mit geeigneten Gummipolierern gummieren und mit geeigneten Vor- und Nachpolierpasten
polieren. Gründliches Säubern der Oberfläche durch Dampfstrahlen oder Abkochen in destilliertem Wasser.
Keramische Verblendung: Verblendkeramiken mit geeignetem WAK verwenden (ISO 9693). Die Gebrauchsanwei
sung des jeweiligen Keramikherstellers beachten. Das Oxid ist abzustrahlen (250 μm / 3–4 bar mit z. B. Korox 250).
Gründliches Säubern der Oberfläche durch Dampfstrahlen oder Abkochen in destilliertem Wasser. Die Oberflächen
danach nicht mehr mit den Händen berühren. Arterienklammern o. ä. benutzen. Die Gerüste während der Brände
ausreichend abstützen.
Kunststoffverblendungen: Für die Verarbeitung der Kunststoff-Verblendmaterialien sind die entsprechenden
Anweisungen der Hersteller zu beachten. Gründliches Säubern der Oberfläche durch Dampfstrahlen oder Abkochen
in destilliertem Wasser.
Löten: Die zu lötenden Teile fixieren (z. B. mit Löteinbettmasse Bellatherm
mm. Geeignetes BEGO Flussmittel verwenden. Nach dem Löten sind Flussmittelreste und Metalloxide abzusäuern.
Gründliches Säubern der Oberfläche durch Dampfstrahlen oder Abkochen in destilliertem Wasser.
Laserschweißen: Wenn möglich mit X-Naht und Zulegematerial arbeiten. Bitte die Gebrauchsanweisung und
Gefahrenhinweise des Geräteherstellers beachten! Gründliches Säubern der Oberfläche durch Dampfstrahlen oder
Abkochen in destilliertem Wasser.
Lagerungsbedingungen: Es sind keine speziellen Lagerbedingungen bekannt.
Gewährleistung: Unsere anwendungstechnischen Empfehlungen, ganz gleich ob sie mündlich, schriftlich oder im
Wege praktischer Anleitungen erteilt werden, beruhen auf unseren eigenen Erfahrungen und Versuchen und können
daher nur als Richtwerte gesehen werden. Unsere Produkte unterliegen einer kontinuierlichen Weiterentwicklung.
Wir behalten uns deshalb Änderungen in Konstruktion und Zusammensetzung vor. Alle im Zusammenhang mit den
Produkten aufgetretenen schwerwiegenden Vorfälle bitte an BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co.
KG und der zuständigen Behörde melden.
Hinweise zur Entsorgung: Verfahren der Abfallbehandlung
Produkt: Die Zuordnung einer Abfallschlüsselnummer gemäß europäischem Abfallkatalog (AVV) ist in Absprache
mit dem regionalen Entsorger vorzunehmen. Nicht im Hausmüll entsorgen.
Verpackung: Verpackungen müssen restentleert werden und sind in Übereinstimmung mit den gesetz lichen Vor
schriften einer ordnungsgemäßen Entsorgung zuzuführen. Nicht restentleerbare Verpackungen sind in Abstimmung mit dem regionalen Entsorger zu entsorgen.
®
); parallelwandiger Lötspalt: max. 0,2
®
micro)
-
-
Zweckbestimmung: Nickel-Basis-Legierungen für Metallkeramik sind bestimmt zur Herstellung von dentalen
Restaurationen wie Kronen, Brücken sowie für metallkeramischen Zahnersatz.
Indikation: Nickel-Basis-Legierungen für Metallkeramik sind dazu bestimmt, fehlendes Hartgewebe (Zähne) zu
behandeln.
Kontraindikation: Es sind keine Kontraindikationen bekannt. Unerwünschte biologische (wie z. B. Allergien gegen
über Legierungsbestandteilen) oder elektrochemisch basierte Reaktionen können in sehr seltenen Fällen auftreten.
Bei bekannten Inkompatibilitäten oder bekannten Allergien gegenüber Legierungsbestandteilen sollte die Legie
rung nicht verwendet werden.
Klinischer Nutzen: Künstlicher Ersatz für verlorengegangenes Hartgewebe (Zähne), zur Wiederherstellung der Kau
funktion (ästhetisch und funktional).
Warnungen: Die Metallstäube sind gesundheitsschädlich. Das Schleifen und Abstrahlen sollte unter einer geeigne
ten Absaugung geschehen. Ein Atemschutz vom Typ FFP3-EN149 wird empfohlen!
Vorsichtshinweise: Im Falle von approximalem oder okklusalem Kontakt mit anderen Metallen kann es in sehr
seltenen Fällen zu elektrochemisch bedingten Missempfindungen kommen. Das Produkt wurde nicht auf Sicherheit
und Kompatibilität in der MR-Umgebung bewertet. Es wurde nicht auf Erwärmung, Migration oder Bildartefakte in
der MR-Umgebung getestet. Die Sicherheit in der MR-Umgebung ist unbekannt. Die Untersuchung eines Patienten
mit diesem Produkt kann zu Verletzungen des Patienten führen.
Patientengruppe: Die Objekte aus der Legierung können unabhängig vom Alter des Patienten verwendet werden.
Bei bekannten Inkompatibilitäten oder bekannten Allergien gegenüber Legierungsbestandteilen sollte die Legie
rung nicht verwendet werden.
Nebenwirkungen: Es sind keine Nebenwirkungen bekannt. Es kann jedoch nicht ausgeschlossen werden, dass in
sehr seltenen Fällen individuelle Reaktionen gegenüber Komponenten auftreten. In diesem Fall sollte das Produkt
nicht verwendet werden.
Modellation: Wandstärke nach dem Ausarbeiten: mind. 0,3 mm, scharfe Ecken und Kanten vermeiden. Die Gerüste
für die Verblendung anatomisch reduziert gestalten. Die Verbinder so stark und hoch wie möglich gestalten (Höhe:
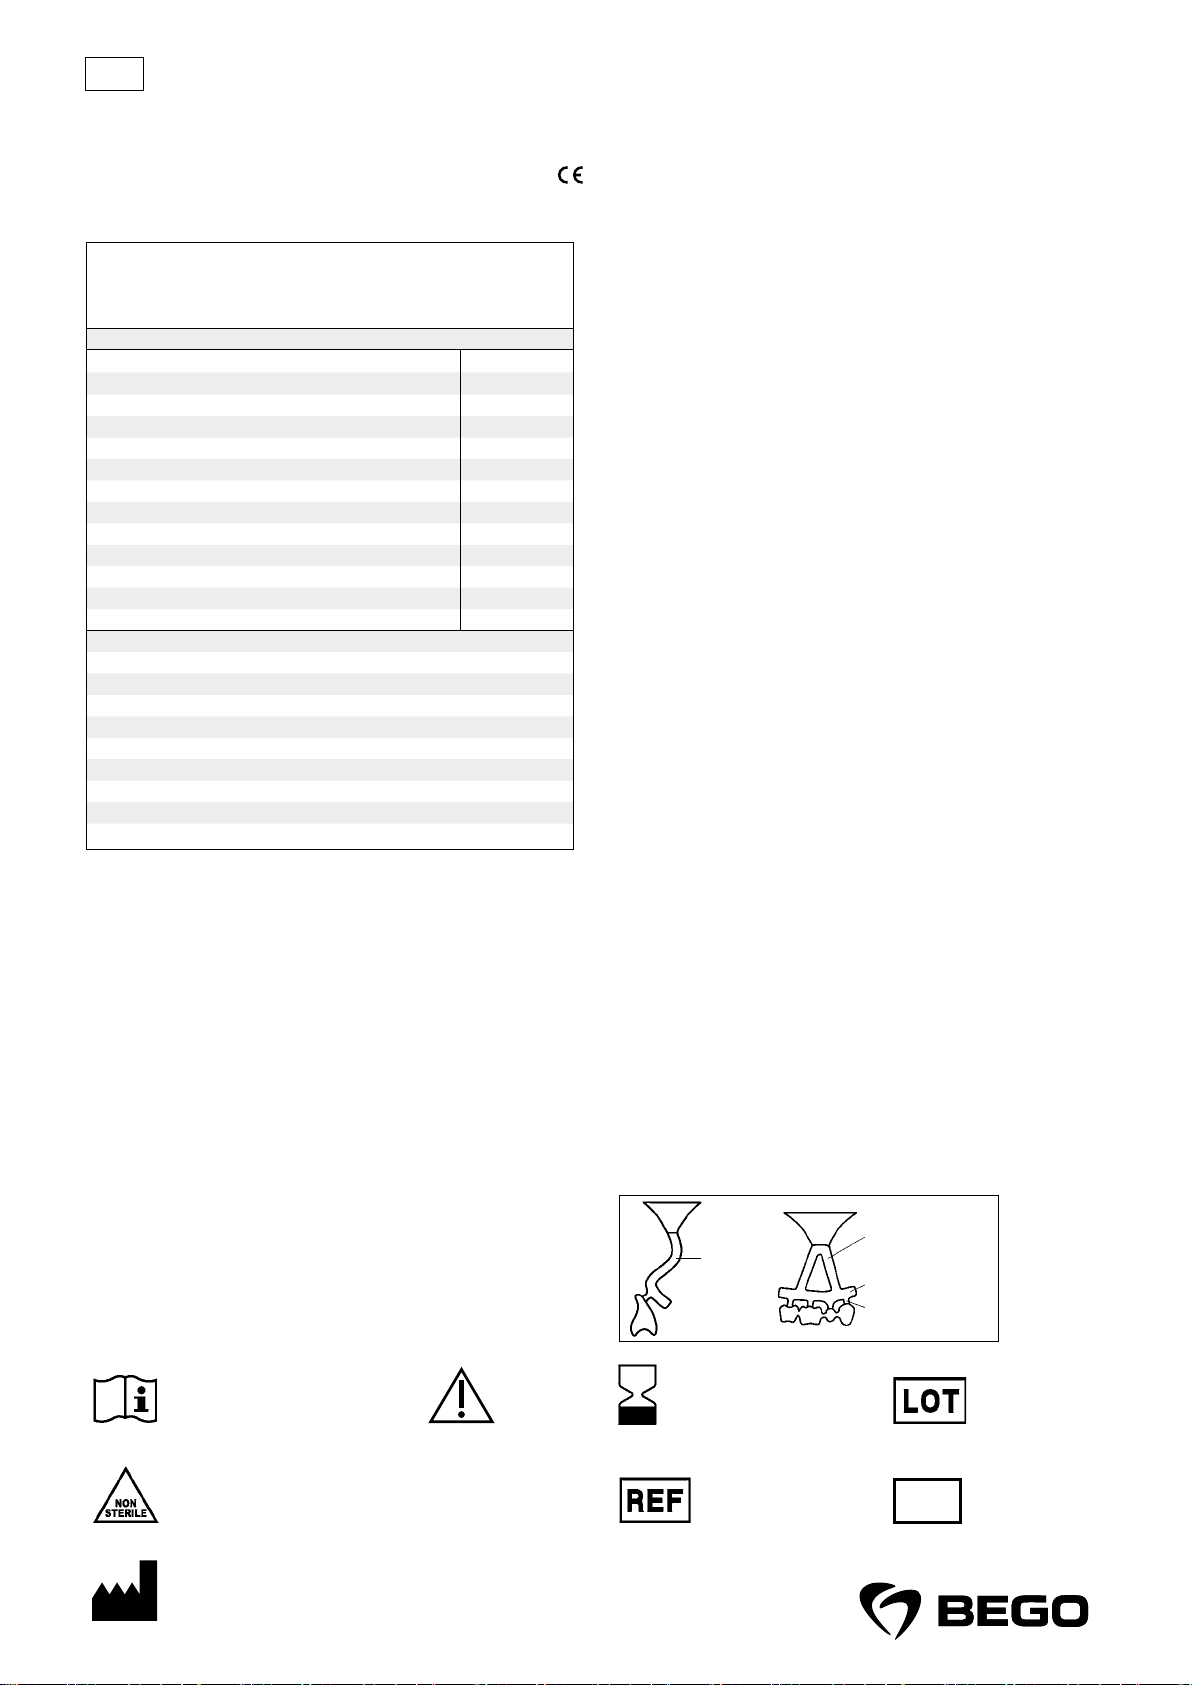
mind. 3,5 mm, Breite: mind. 2,5 mm). Bei Bruxismus auf stärkere Modellation achten. Wachs oder KunststoffHohlsticks verwenden. Beim Anstiftsystem ohne Verjüngungen arbeiten.
Einbetten: Nur phosphatgebundene Einbettmassen für Kronen und Brücken verwenden.
-
-
-
-
-
Gebrauchsanweisung beachten Achtung verwendbar bis
Ø ≥ 3.5 –4 mm
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Chargennummer
Unsteril
Hersteller
Rx only
Nur für Fachpersonal!
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
Artikelnummer
2
MD
Medizinprodukt
REF 14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 3
en
Wirocer plus
Ni65.2Cr22.5Mo9.5Si1.5MnNb [%]
0197
Instruction for use
Dental Ni-based metal-ceramic alloy, Type 3
Wirocer plus is available as cylinders.
Wirocer plus complies with ISO22674 and ISO9693.
This product contains Nickel.
REF50080 – 1000 g; REF50081 – 24 g sample
Alloy characteristics
According to ISO22674 free of cadmium, beryllium and lead
Type (accord. to ISO22674) 3
Preheating temperature °C 900–950
Solidus, liquidus temperature °C 1295, 1360
Density g/cm³ 8.3
Casting temperature °C 1450
Young’s modulus GPa 198 / *195
Proof strenght (R
Elongation after fracture (A
Vickers hardness HV10 220 / *210
Coefficient of thermal expansion (CTE) 25 – 500 °C, 10
(cast / * after ceramic firings)
BEGO color code 8
Investment material: phosphat bonded, e. g Bellavest SH (REF54252)
Crucible material: ceramic
Melting powder: Wiromelt (REF52526)
Veneering ceramic Ceramic with suitable CTE, e. g.: VITAVMK Master
Oxidation firing is not recommended, but these parameters can be used: 900°C/5 min/vac
Highest recommended firing temperature: 980 °C
Heating rate recommended max. 55 °C/min
Flux: e. g. Minoxyd (REF52530)
Brazing material before firing: Wiron
Laser wire: Wiroweld NC (REF50006)
Intended Use: Nickel-based metal-ceramic alloys are intended for casting of dental restorations such as
crowns, bridges as well as metal-ceramic restorations.
Indication: Nickel-based metal-ceramic alloys are intended to treat the condition of missing hard tissue
(teeth).
Contraindications: No contraindications are known. However, unwanted biological reactions such as allergies to contents of the alloy or electrochemically based reactions may very rarely occur. In case of known
incompatibilities and allergies to contents of the metallic material it should not be used.
Clinical benefit: Artificial replacement of hard tissue (teeth), to restore masticatory functionality (aesthetic
and functional).
Warnings: Metal dust is harmful to your health. Grinding and blasting should be done under a suitable
vacuum. Respiratory protection of type FFP3-EN149 is recommended!
Precautions: Electrochemically induced sensitivity may very rarely occur when the restoration makes occlusal or proximal contact with a different alloy. This product has not been evaluated for safety and compatibility in the MR environment. It has not been tested for heating, migration, or image artifact in the MR
environment. Safety in the MR environment is unknown. Scanning a patient with this device may result in
patient injury.
Patient group: Objects made of the alloy can be used regardless of patient age. The alloy should not be used
in cases of known incompatibilities or known allergies to alloy components.
Adverse reactions: No adverse reactions are known. Nevertheless, rare cases of individual reactions to
single components can never be excluded completely. In this case, the application should not be continued.
Prescription device: Caution: US Federal law restricts this device to sale by or on the order of a licensed
dentist.
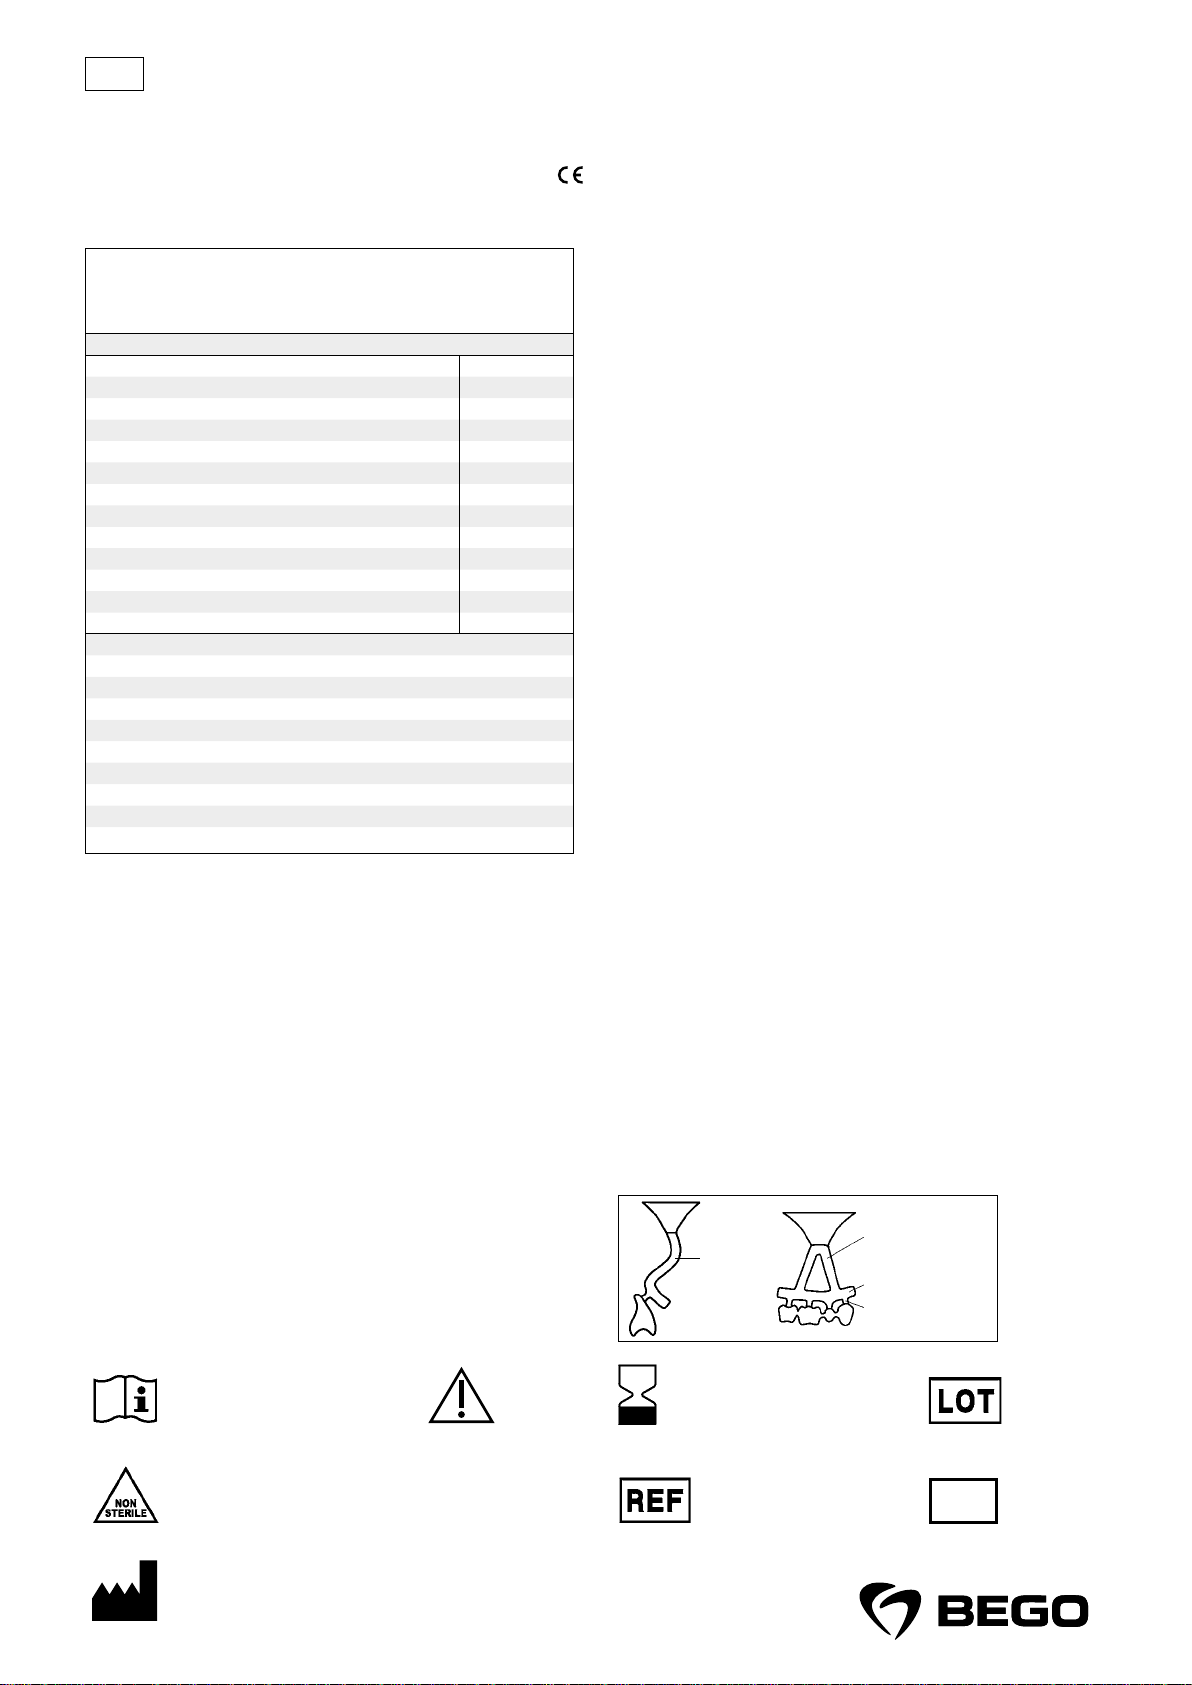
Wax up: Minimum wall thickness after grinding: 0.3 mm. Avoid sharp edges and corners. Frameworks for
veneering should be anatomically reduced. Connectors should be modeled as wide and high as possible
(height: min. 3.5 mm, width: min. 2.5 mm). In case of bruxism stronger modellation is required. Use wax or
plastic hollow sticks. Do not taper the spruing.
Investing: Use only phosphate bonded investment material for crowns and bridges.
) MPa 330 / *320
p 0,2
) % 37 / *24
5
®
-Lot (REF52625)
-6 K-1
13.8 / *13.5
Melting / casting: Do not overheat alloy. Use only clean ceramic crucibles and one crucible per alloy. To
enable an exact batch tracebility, cast new metal only. If applicable use melting powder. Follow the casting
device manufacturer’s instructions for parameters and casting procedures. After casting, cool the mould
slowly.
Grinding: Use tungsten carbide burs.
Polishing: Polishing may be eased by blasting the surface with lead free soda glass (e.g. Perlablast
Afterwards polish with suitable polishing paste using rubber polishers and brushes. Clean surface thoroughly by steam cleaning or boiling in distilled water.
Ceramic veneering: Use veneering ceramics with suitable CTE (ISO 9693). Follow the ceramic manufacturer’s instructions for use. Remove the oxide by blasting (250 μm / 3-4 bar; e. g. with Korox 250). Clean surface
thoroughly by steam cleaning or boiling in distilled water. Do not touch surfaces afterwards with hands. Use
artery clamps or similar devices. Support the frameworks adequately during firing cycles.
Acrylic veneering: For veneering with acrylic material follow the recommendations of the manufacturer.
Clean surface thoroughly by steam cleaning or boiling in distilled water.
Soldering / brazing: Fix the parts with soldering investment material (e. g. Bellatherm
shall not exceed 0.2 mm with parallel walls. Use a suitable BEGO flux material. The flux residues and oxides
must etched off. Clean surface thoroughly by steam cleaning or boiling in distilled water.
Laser welding: If possible use X-seam and filler material. Follow manufacturer’s instructions for use and
hazard notes of the laser welding devices! Clean surface thoroughly by steam cleaning or boiling in distilled
water.
Storage conditions: No special storage conditions are known.
Limit of Liability: Except where prohibited by law, BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co.
KG will not be liable for any loss or damage arising from this product, whether direct, indirect, special,
incidental or consequential, regardless of the theory asserted, including warranty, contract, negligence or
strict liability.
Warranty: Whether given verbally, in writing or by practical instructions, our recommendations for use are
based upon our own experience and trials and can be considered as standard values. Our products are subject to a constant further development; therefore, alterations in construction and composition are reserved.
Any serious incident that has occurred in relation to the products should be reported to BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG and the competent authority.
US Labeling requirements: The device labeling meets the recommendations of FDA applicable guidance
documents.
Instructions for disposal:
Disposal procedures as follows
Device: The assignation of a waste key identification number as per the European Waste Catalogue Ordinance (AVV) must be carried out in consultation with the regional waste disposal contractor. Do not dispose
of with household waste.
Packaging: Packaging must be fully emptied and properly disposed of in compliance with statutory regulations. Packaging that is not fully emptied must be disposed in coordination with the regional waste
disposal contractor.
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
®
micro).
®
). The prepared gap
Consult instructions for use Caution Use-by-date
Rx only
Only for technical
personnel!
Non-sterile
Catalogue number
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Manufacturer
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
3
Batch code
MD
Medical device
REF 14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 4
fr
Wirocer plus
Ni65.2Cr22.5Mo9.5Si1.5MnNb [%]
0197
Notice d’utilisation
Alliage dentaire à base de nickel pour la céramo-métallique, type3
Wirocer plus est livré sous forme de cylindres.
Wirocer plus est conforme aux normes ISO22674 et ISO9693.
Ce dispositif contient du nickel.
REF50080– 1000g; REF50081– échantillon de 24g
Caractéristiques de l’alliage
Conformément à la norme ISO22674 sans cadmium, béryllium ni plomb
Type (selon ISO22674) 3
Température de préchauffage °C 900–950
Température de solidus, de liquidus °C 1295, 1360
Densité g/cm³ 8.3
Température de coulée °C 1450
Module d’élasticité GPa 198 / *195
Limite élastique 0,2% (R
Allongement à la rupture (A
Dureté Vickers HV10 220 / *210
Coefficient de dilatation thermique (CET) 25°C à 500°C, 10
(Coulée/ * après la cuisson céramique)
Code couleur BEGO 8
Revêtement: à liant phosphate, parex. BellavestSH (REF54252)
Matière du creuset: céramique
Fondant en poudre: Wiromelt (REF52526)
Céramique de revêtement : céramique avec CET adapté, parex.: VITA VMK Master
Oxydation: déconseillée, mais si cuisson de contrôle souhaitée: 900°C/5min/sous vide
Température de cuisson maximale recommandée: 980°C
Vitesse de montée en température recommandée 55°C/minmaxi.
Fondant: parex. Minoxyd (REF52530)
Matériau d’apport avant la cuisson: Wiron®-Lot (REF52625)
Fil laser: WiroweldNC (REF50006)
) MPa 330 / *320
p0,2
) % 37 / *24
5
-6 K-1
13.8 / *13.5
Mise en revêtement: N’utiliser que des revêtements à liant phosphate pour les couronnes et les bridges.
Coulée: Ne pas surchauffer l’alliage. N’utiliser que des creusets propres et un pour chaque alliage. Pour la
traçabilité précise des lots, ne couler que du métal neuf. Le cas échéant, saupoudrer du fondant en poudre
sur le cylindre de coulée. Suivre les instructions du fabricant de frondes pour les réglages précis et les temps
de chauffage. Laisser refroidir lentement les cylindres une fois la coulée terminée.
Dégrossissage: Utiliser des fraises en carbure de tungstène à denture fine.
Polissage: Il est possible, afin de simplifier le gommage, de lustrer les objets avec un verre sodique exempt
de plomb (parex. Perlablast®micro). Effectuer ensuite le gommage avec des polissoirs en caoutchouc adaptés, polir avec des pâtes de prépolissage, puis des pâtes de lustrage. Nettoyer soigneusement la surface à
la vapeur ou à l’eau distillée bouillante.
Revêtement céramique: Utiliser des céramiques de revêtement présentant un CET approprié (ISO9693). Se
conformer à la notice d’utilisation du fabricant de la céramique utilisée. Sabler l’oxyde (250μm/3 à 4bars
avec parex. Korox
plus toucher alors les surfaces avec les mains. S’aider pour cela de pinces artérielles ou autres instruments
comparables. Soutenir correctement les armatures pendant les cuissons.
Incrustations: Respecter les instructions des fabricants pour la mise en œuvre des systèmes de recouvrement en résine. Nettoyer soigneusement la surface à la vapeur ou à l’eau distillée bouillante.
Soudure: Fixer les pièces à souder (parex. avec le matériau de revêtement pour soudure Bellatherm
l’intervalle de soudage à parois parallèles devant être de 0,2mm maxi. Utiliser un fondant BEGO approprié.
Une fois la soudure terminée, éliminer à l’acide les restes de fondant et les oxydes métalliques. Nettoyer
soigneusement la surface à la vapeur ou à l’eau distillée bouillante.
Soudure au laser: Travailler si possible avec des joints en X et du matériau d’apport. Respecter les notices
d’utilisation et les mises en garde du fabricant de l’appareil. Nettoyer soigneusement la surface à la vapeur
ou à l’eau distillée bouillante.
Conditions de stockage: Aucune condition de stockage particulière n’est connue à ce jour.
Garantie: Nos conseils techniques, qu’ils soient donnés oralement, par écrit ou au cours de démonstrations
pratiques, reposent sur l’état actuel de nos propres connaissances et essais et n’ont donc qu’une valeur
indicative. Nous faisons constamment évoluer nos dispositifs. Nous nous réservons donc le droit d’en modifier la conception et la composition. Prière d’informer BEGO Bremer Goldschlägerei Wilh.Herbst GmbH&
Co.KG et l’autorité compétente de tout incident grave survenu en lien avec le dispositif.
Remarques relatives à l’élimination: Procédure de traitement des déchets Dispositif: L’attribution d’un
code de déchet conforme au Catalogue européen des déchets (CED) doit se faire en accord avec l’entreprise
régionale de collecte des déchets. Ne pas éliminer avec les ordures ménagères. Conditionnement: Vider
impérativement les conditionnements et les éliminer conformément aux dispositions légales relatives à
l’élimination correcte des conditionnements. Des conditionnements qui ne peuvent être vidés entièrement
doivent être éliminés en accord avec l’entreprise régionale de collecte des déchets.
®
250). Nettoyer soigneusement la surface à la vapeur ou à l’eau distillée bouillante. Ne
®
),
Destination : Les alliages à base de nickel pour céramo-métallique sont destinés à la fabrication de restaurations dentaires telles que les couronnes, les bridges ainsi que les prothèses dentaires céramo-métalliques.
Indication: Les alliages à base de nickel pour céramo-métallique sont destinés au traitement de tissus
durs manquants (dents).
Contre-indications: Aucune contre-indication n’est connue à ce jour. Il peut, dans de très rares cas, se produire des réactions biologiques (parex. allergies aux composants de l’alliage) ou d’origine électrochimique
indésirables. Ne pas utiliser cet alliage en cas d’incompatibilités ou d’allergies connues aux composants
de l’alliage.
Bénéfice clinique: Remplacement artificiel des tissus durs manquants (dents), pour restauration de la
fonction masticatoire (esthétique et fonctionnelle)
Mises en garde: Les poussières métalliques sont nocives pour la santé. Utiliser un système d’aspiration
approprié lors du meulage et du sablage. Il est recommandé de porter un masque du typeFFP3-EN149.
Précautions: En cas de contact proximal ou occlusal avec d’autres métaux, une altération des sensations
de nature électrochimique est possible dans de très rares cas. La sécurité et la compatibilité du dispositif
en environnement IRM n’ont pas fait l’objet d’essais d’évaluation du risque. Ce dispositif n’a pas non plus
été testé sur son échauffement, une éventuelle migration ni sur l’apparition d’artefacts en environnement
IRM. La sécurité en environnement IRM est inconnue. Examiner un patient avec ce dispositif peut entraîner
des lésions pour ce patient.
Groupe de patients: Les objets fabriqués avec l’alliage peuvent être utilisés sur tous les patients, indépendamment de leur âge. Ne pas utiliser cet alliage en cas d’incompatibilités ou d’allergies connues aux
composants de l’alliage.
Effets secondaires: Aucun effet secondaire n’est connu à ce jour. Il est toutefois impossible d’exclure l’apparition dans de très rares cas de réactions individuelles à certains composants du dispositif. Ne plus
utiliser le dispositif dans ce cas.
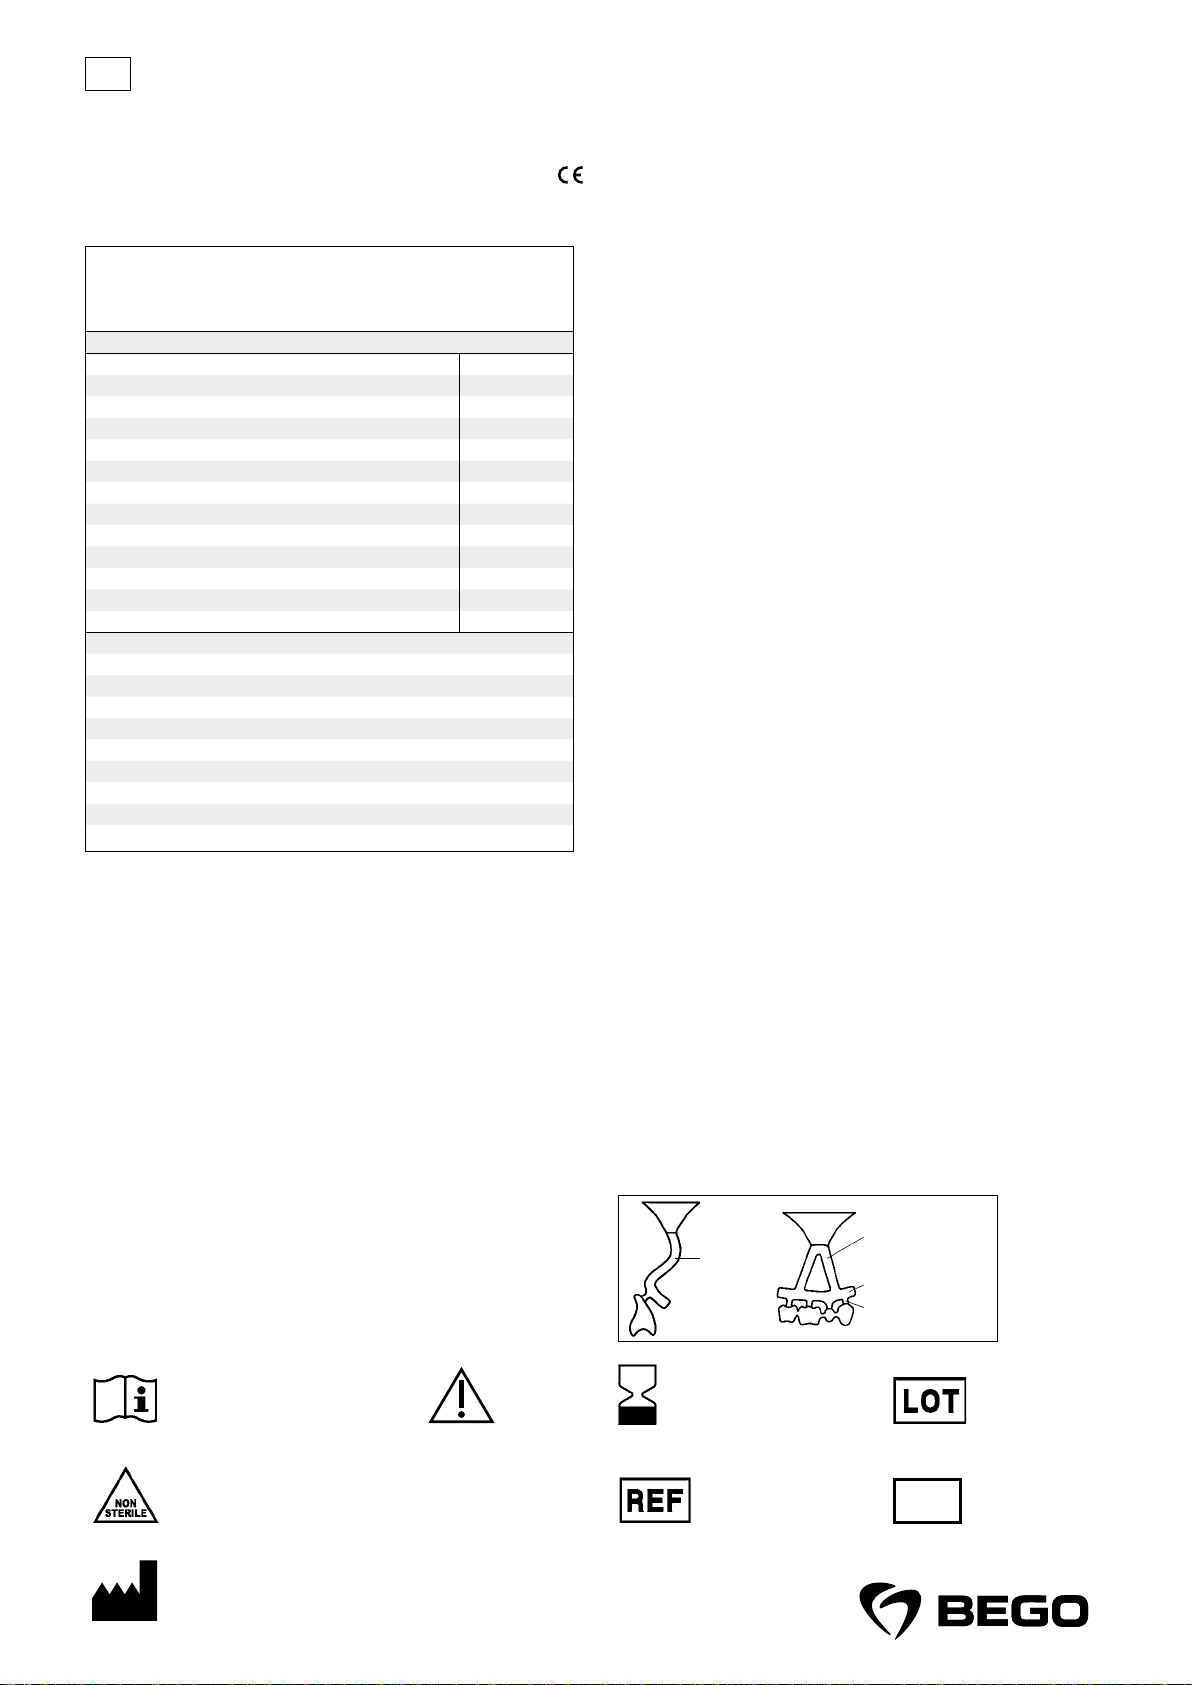
Modelage: Épaisseur de paroi après dégrossissage: au moins 0,3 mm, éviter coins et arêtes vifs. Les armatures pour le revêtement doivent être anatomiquement réduites. Donner au connecteur autant d’épaisseur et
de hauteur que possible (hauteur: 3,5mm mini., largeur: 2,5mm mini.). Renforcer le modelage en cas de
bruxisme. Utiliser de la cire ou des sticks creux de résine. Ne pas prévoir de rétrécissements pour le système
de tiges de coulée.
Ø ≥ 3.5 –4 mm
Consulter les instructions d’utilisation Attention Date limite d’utilisation
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Code de lot
Non stérile
Fabricant
Rx only
Uniquement pour le
personnel médical
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
Référence catalogue
4
MD
Dispositif médical
REF 14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 5
es
Wirocer plus
Ni65.2Cr22.5Mo9.5Si1.5MnNb [%]
0197
Instrucciones de uso
Aleación dental a base de níquel para metalo-cerámica, tipo3
Wirocer plus se suministra en forma de cilindros.
Wirocer plus cumple las normas ISO22674 e ISO9693.
Este producto contiene níquel.
REF50080 – 1000 g; REF50081 – 24 g muestra
Características de la aleación
Conforme a ISO22674, sin cadmio, berilio ni plomo
Tipo (conforme a ISO22674) 3
Temperatura de precalentamiento
Temperatura solidus, liquidus °C 1295, 1360
Densidad g/cm³ 8.3
Temperatura de colado °C 1450
Módulo de elasticidad GPa 198 / *195
Límite de dilatación 0,2% (R
Alargamiento de rotura (A
) MPa 330 / *320
p 0,2
) % 37 / *24
5
Dureza Vickers HV10 220 / *210
Coeficiente de dilatación térmica (CDT) 25 – 500°C, 10
-6 K-1
(Colado / * según la marca cerámica)
Código de color de BEGO 8
Material de revestimiento: aglomerado con fosfato, p.ej., Bellavest SH (REF54252)
Material del crisol: cerámica
Fundente: Wiromelt (REF52526)
Cerámica de revestimiento: cerámica con un valor CDT idóneo, p.ej.: VITA VMK Master
Cocción de oxidación: no recomendada, pero si se desea aplicar cocción de control:
900°C/5min/al vacío
Temperatura máxima de cocción recomendada: 980°C
Velocidad de calentamiento recomendada máx. 55°C/min
Fundente: p.ej., Minoxyd (REF52530)
®
Soldadura antes de la cocción: Wiron
-Lot (REF52625)
Alambre para soldadura con láser: Wiroweld NC (REF50006)
Finalidad prevista: Las aleaciones a base de níquel para metalo-cerámica están previstas para la elaboración de restauraciones dentales como coronas, puentes y prótesis de metalo-cerámica.
Indicación: Las aleaciones a base de níquel para metalo-cerámica están previstas para tratar la falta de
tejido duro (dientes).
Contraindicaciones: No se conoce ninguna contraindicación. En casos muy aislados pueden darse reacciones biológicas adversas (como, p.ej., alergias a los componentes de la aleación) o reacciones de naturaleza
electroquímica. La aleación no debe utilizarse en caso de incompatibilidades o alergias conocidas a los
componentes de la aleación.
Beneficio clínico: Sustitución artificial de tejido duro perdido (dientes), para la restauración de la función
masticatoria (estética y funcional).
Advertencias: Los polvos metálicos son perjudiciales para la salud. Por ello, durante el desbastado y el
arenado debe aplicarse una aspiración adecuada. ¡Se recomienda utilizar una protección respiratoria del
tipo FFP3-EN149!
Indicaciones de precaución: En caso de contacto proximal u oclusal con otros metales, pueden producirse
molestias de origen electroquímico en muy raras ocasiones. No se ha evaluado la seguridad ni la compatibilidad del producto en un entorno de RM. No se ha sometido a prueba de calentamiento, de migración ni de
artefactos de imagen en un entorno de RM. Se desconoce la seguridad en un entorno de RM. Examinar a un
paciente con este producto puede ocasionar lesiones al paciente.
Grupo de pacientes: Los objetos de la aleación pueden utilizarse independientemente de la edad del
paciente. La aleación no debe utilizarse en caso de incompatibilidades o alergias conocidas a los componentes de la aleación.
Efectos secundarios: No se conoce ninguna contraindicación. No obstante, no puede excluirse la posibilidad
de que, en casos muy aislados, se produzcan reacciones individuales a los componentes. En ese caso, no
debe utilizarse el producto.
Modelado: Grosor de la pared después del acabado: mín. 0,3 mm; evite la formación de bordes y cantos
afilados. Para el revestimiento, configure las estructuras con una forma anatómica reducida. Los conectores
han de ser tan anchos y altos como sea posible (altura: mín. 3,5 mm, anchura: mín. 2,5 mm). En caso de
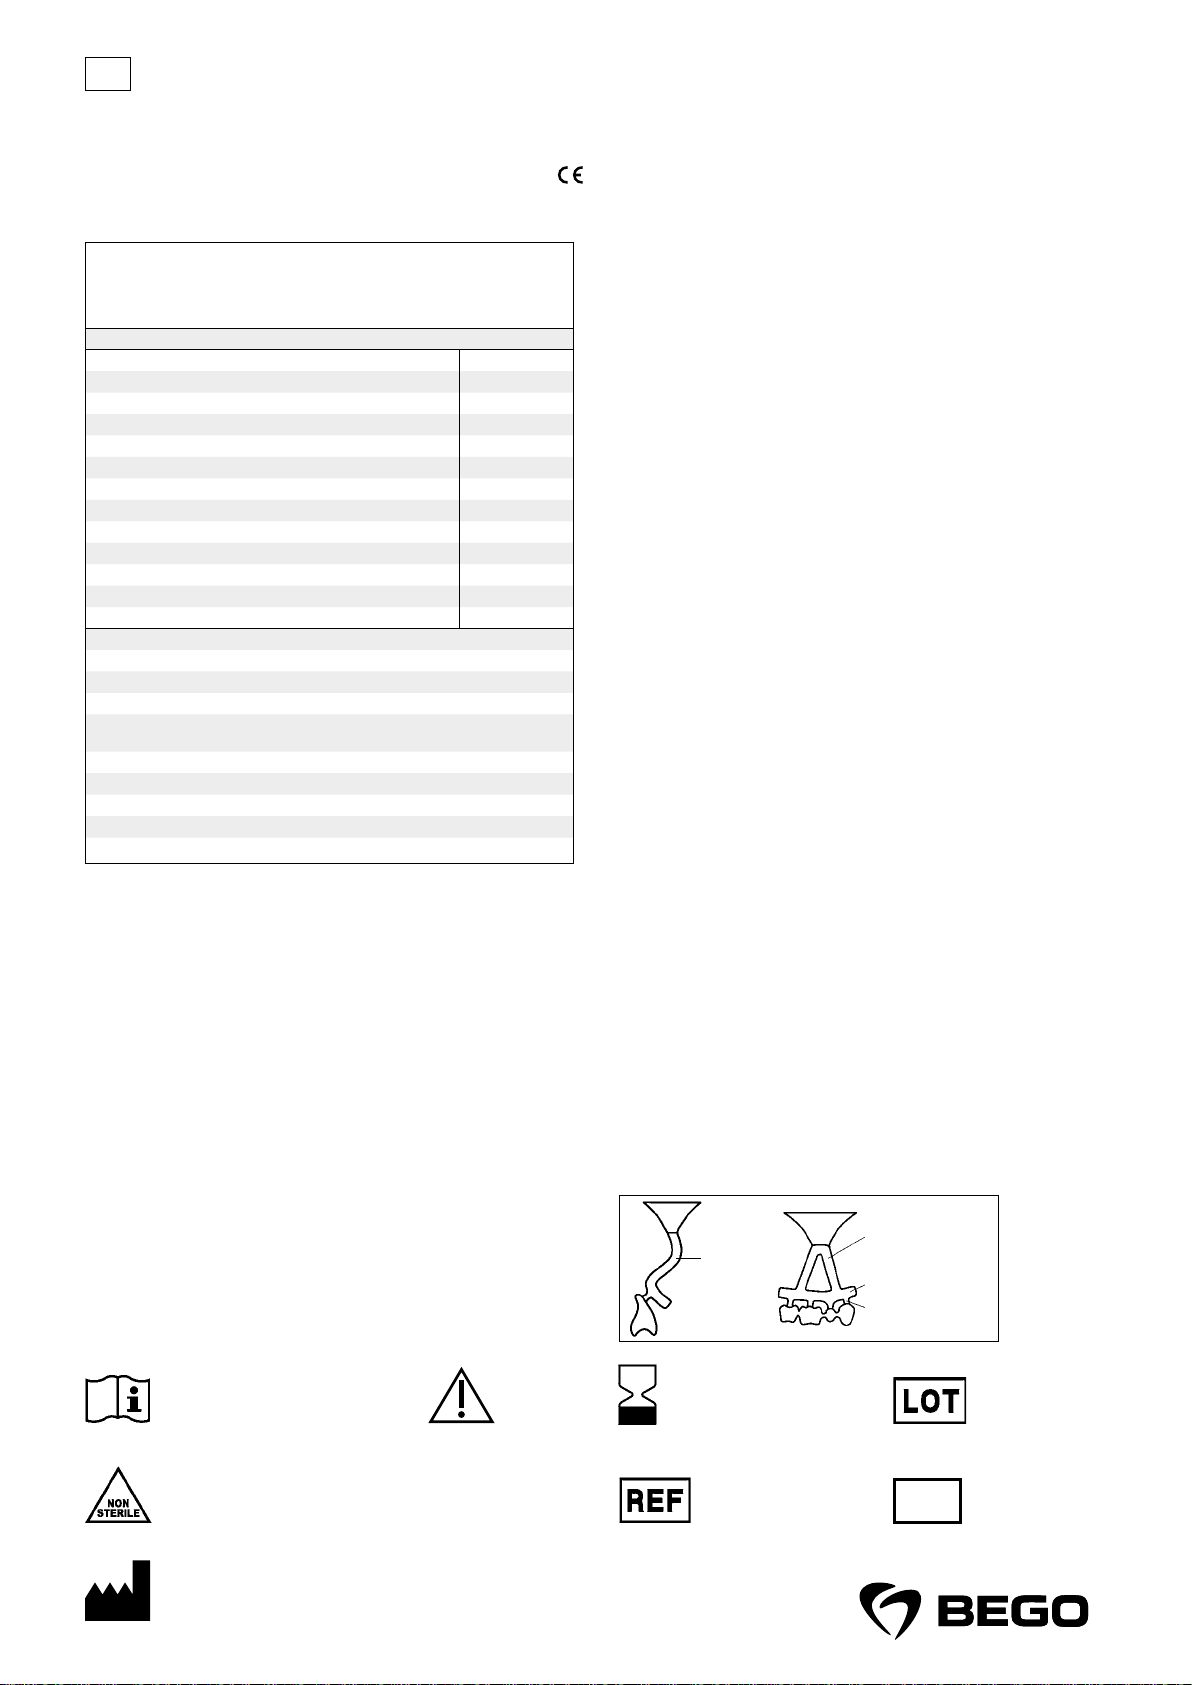
bruxismo, preste atención a un modelado más resistente. Utilice cera o sticks huecos de plástico. No trabaje
con estrechamientos en el sistema de fijación.
°C 900–950
13.8 / *13.5
Puesta en revestimiento: Utilice únicamente materiales de revestimiento aglomerados con fosfato para
coronas y puentes.
Colado: No sobrecaliente la aleación. Utilice solo crisoles de colado limpios y adecuados para cada aleación.
Para un seguimiento inequívoco de los lotes, solo colar metales nuevos. Si es necesario, espolvoree fundente
sobre la mufla de colado. Para los ajustes y tiempos de calentamiento exactos, siga las especificaciones del
fabricante del equipo de colado. Deje que la mufla se enfríe lentamente después del colado.
Acabado: Utilice fresas de metal duro de dentado fino.
Pulido: Para simplificar el engomado, se puede utilizar un vidrio de sosa sin plomo (por ejemplo, Perlablast
micro) para realizar un pulido para brillo. Después, engome con gomas pulidoras adecuadas y pula con
pastas de prepulido y repulido adecuadas. Limpieza a fondo de la superficie mediante vaporización a presión
o hirviendo en agua destilada.
Revestimiento cerámico: Utilice cerámicas de revestimiento con CDT adecuado (ISO9693). Observe las instrucciones de uso del fabricante de la cerámica. El óxido debe arenarse (250 μm / 3– 4 bar con p.ej. Korox
250). Limpieza a fondo de la superficie mediante vaporización a presión o hirviendo en agua destilada.
Después no vuelva a tocar las superficies con las manos. Utilice unas pinzas hemostáticas o instrumento
similar. Durante las cocciones, mantenga las estructuras apoyadas con suficiente estabilidad.
Revestimientos de resina: Para el procesamiento de materiales de revestimiento con resina deben seguirse
las indicaciones correspondientes del fabricante. Limpieza a fondo de la superficie mediante vaporización a
presión o hirviendo en agua destilada.
Soldadura: Fije las estructuras que vaya a soldar (p. ej., con material de revestimiento para soldar Bella-
®
); intersticio de soldadura entre paredes paralelas: 0,2 mm máx. Utilice un fundente de BEGO ade-
therm
cuado. Después de la soldadura, los residuos de fundente y los óxidos metálicos deben eliminarse con ácido.
Limpieza a fondo de la superficie mediante vaporización a presión o hirviendo en agua destilada.
Soldadura con láser: Si es posible, trabaje con soldadura en X y material de aporte. Observe las instrucciones de utilización y las advertencias de peligro del fabricante del equipo. Limpieza a fondo de la superficie
mediante vaporización a presión o hirviendo en agua destilada.
Condiciones de almacenamiento: No se conocen condiciones especiales de almacenamiento.
Garantía: Nuestras recomendaciones técnicas para la aplicación, con independencia de que se comuniquen
oralmente, por escrito o mediante instrucciones prácticas, se fundamentan sobre nuestras propias experiencias y ensayos, pudiendo ser consideradas únicamente como valores orientativos. Nuestros productos están
sometidos a un desarrollo continuo. Por esta razón nos reservamos el derecho a efectuar modificaciones en
el diseño y la composición de nuestros productos. Todos los incidentes importantes relacionados con los
productos han de ser notificados a BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG, así como a
la autoridad competente.
Indicaciones para la gestión de desechos: Proceso de tratamiento de residuos Producto: La asignación
de un código de residuo según el Catálogo Europeo de Residuos (CER) debe realizarse consultando con la
empresa regional de eliminación de residuos. No elimine el producto con la basura doméstica. Envase: Vacíe
por completo los envases y deséchelos debidamente respetando las disposiciones legales pertinentes. Los
envases que no puedan vaciarse por completo deben eliminarse en coordinación con la empresa regional
de eliminación de residuos.
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
®
®
Consúltense las instrucciones de uso Atención Fecha de caducidad
Rx only
Solo para personal
especializado
No estéril
Número de referencia
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Fabricante
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
5
Número de lote
MD
Producto sanitario
REF 14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 6
it
Wirocer plus
Ni65.2Cr22.5Mo9.5Si1.5MnNb [%]
0197
Istruzioni per l’uso
Lega dentale a base di nichel per metallo-ceramica, tipo3
Wirocer plus è fornito in cilindri.
Wirocer plus è conforme alla norma ISO22674 e ISO9693.
Questo prodotto contiene nichel.
REF50080 – 1000g; REF50081 – 24g (campione)
Caratteristiche della lega
Ai sensi della norma ISO22674 senza cadmio, berillio e piombo
Tipo (a norma ISO22674) 3
Temperatura di preriscaldamento
Temperatura di solidus, liquidus °C 1295, 1360
Densità g/cm³ 8.3
Temperatura di colata °C 1450
Modulo di elasticità GPa 198 / *195
Limite di snervamento 0,2% (R
Allungamento a rottura (A
) MPa 330 / *320
p0,2
) % 37 / *24
5
Durezza Vickers HV10 220 / *210
Coefficiente di dilatazione termica (CDT) 25–500°C, 10
-6K-1
(colata/ * dopo cottura ceramica)
Codice cromatico BEGO 8
Materiale di rivestimento: a legante fosfatico, per es. BellavestSH (REF54252)
Materiale del crogiolo: ceramica
Polvere fondente: Wiromelt (REF52526)
Ceramica di rivestimento: ceramica con valore CDT adeguato, peres.: VITAVMKMaster
Cottura in ossidazione: non consigliata, ma se gradita cottura di controllo:
900°C/5min/sotto vuoto
Temperatura di cottura massima raccomandata: 980°C
Velocità di riscaldamento massima consigliata 55°C/min
Fondente: ades. Minoxyd (REF52530)
Materiale per saldatura prima della cottura: Wiron®-Lot (REF52625)
Filo laser: WiroweldNC (REF50006)
°C 900–950
13.8 / *13.5
dadi di colata. Per le esatte impostazioni e i tempi di riscaldamento seguire le indicazioni del produttore
della fonditrice. Dopo la colata lasciare raffreddare lentamente la muffola.
Finitura: Utilizzare frese in metallo duro a denti fini.
Lucidatura: Per agevolarne la gommatura, è possibile utilizzare vetro sodico privo di piombo (ad es. Per-
®
micro). Quindi gommare con idonei lucidanti per gomma e lucidare con idonee paste per la prelu-
lablast
cidatura e la postlucidatura. Pulire accuratamente le superfici tramite getto di vapore o sterilizzazione in
acqua distillata.
Rivestimento in ceramica: Utilizzare ceramiche di rivestimento con CDT appropriato (ISO 9693). Rispettare
le istruzioni per l‘uso del rispettivo fabbricante di ceramica. Rimuovere l’ossido tramite sabbiatura (250 μm
/ 3–4 bar con ad es. Korox
in acqua distillata. Successivamente non toccare più le superfici con le mani. Utilizzare pinze emostatiche o
strumenti simili. Durante la cottura, sostenere adeguatamente le armature.
Rivestimenti in composito: Per la lavorazione dei materiali di rivestimento in composito, attenersi alle
specifiche istruzioni del produttore. Pulire accuratamente le superfici tramite getto di vapore o sterilizzazione
in acqua distillata.
Saldatura: Fissare le parti da saldo-brasare (peres. con il materiale di rivestimento per saldature Bella-
®
) e rispettare una fessura di saldatura a parete parallela di max. 0,2mm. Utilizzare un fondente
therm
BEGO adatto. Dopo la saldatura rimuovere i residui di fondente e gli ossidi metallici tramite acido. Pulire
accuratamente le superfici tramite getto di vapore o sterilizzazione in acqua distillata.
Saldatura laser: Se possibile, lavorare con saldature a X e materiale additivo. Si prega di attenersi alle
istruzioni per l‘uso e alle avvertenze di pericolo del fabbricante del dispositivo! Pulire accuratamente le
superfici tramite getto di vapore o sterilizzazione in acqua distillata.
Condizioni di immagazzinamento: Non sono note condizioni di conservazione specifiche.
Garanzia: Le nostre raccomandazioni operative tecniche, indipendentemente dal fatto che queste siano
fornite in forma verbale, scritta o di istruzioni pratiche, si basano sulle nostre esperienze maturate e sulle
prove da noi svolte e pertanto possono essere intese solo come valori indicativi. I nostri prodotti sono soggetti
a uno sviluppo costante. Ci riserviamo dunque il diritto di apportare modifiche alla struttura e alla composizione. Tutti gli eventi gravi verificatisi in relazione ai dispositivi devono essere comunicati a BEGO Bremer
Goldschlägerei Wilh. Herbst GmbH & Co. KG e alle autorità competenti.
Indicazioni sullo smaltimento: Procedure di trattamento dei rifiuti Dispositivo: È necessario che venga
assegnato un Codice Europeo del Rifiuto (CER) secondo il Catalogo europeo dei rifiuti consultando la società
di smaltimento rifiuti regionale. Non gettare nei rifiuti domestici. Confezionamento: Le confezioni devono
essere svuotate completamente e devono essere smaltite correttamente in conformità alle norme di legge.
Le confezioni che non possono essere svuotate completamente devono essere smaltite in cooperazione con
l‘azienda di smaltimento rifiuti regionale.
®
250). Pulire accuratamente le superfici tramite getto di vapore o sterilizzazione
Destinazione d’uso: le leghe a base di nichel per metallo-ceramica sono indicate per la realizzazione di
restauri dentali ad esempio corone, ponti e protesi dentali in metallo-ceramica.
Indicazione: Le leghe a base di nichel per metallo-ceramica sono indicate per il trattamento di tessuti duri
(denti) mancanti.
Controindicazione: Non sono note controindicazioni. In casi molto rari possono insorgere reazioni indesiderate di origine biologica (come, ades., allergie ai componenti della lega) o elettrochimica. La lega non deve
essere utilizzata in caso di incompatibilità o allergie note a componenti della lega.
Beneficio clinico: Sostituzione artificiale per la perdita di tessuto duro (denti), destinata al ripristino della
funzione masticatoria (estetica e funzionale).
Avvertenze: Le polveri metalliche sono dannose per la salute. Le operazioni di levigatura e sabbiatura
devono avvenire in presenza di un adeguato sistema di aspirazione. Si consiglia di indossare una maschera
di protezione del tipo FFP3-EN149!
Precauzioni: A seguito di contatto approssimale od occlusale con altri metalli, in casi molto rari possono
verificarsi sensazioni di disagio di natura elettrochimica. Il dispositivo non è stato valutato per la sicurezza
e la compatibilità in ambiente di RM. Non è stato testato per il riscaldamento, la migrazione o gli artefatti di
immagine in ambiente di RM. La sicurezza in ambiente di RM non è nota. Effettuare esami su pazienti con
questo prodotto può provocare loro lesioni.
Gruppo di pazienti: Gli oggetti in lega possono essere utilizzati indipendentemente dall‘età del paziente. La
lega non deve essere utilizzata in caso di incompatibilità o allergie note a componenti della lega.
Effetti collaterali: Non sono noti effetti collaterali. Non si può tuttavia escludere che in casi molto rari
possano insorgere reazioni individuali nei confronti dei componenti. In tal caso, non utilizzare il dispositivo.
Modellazione: Spessore delle pareti dopo la rifinitura: min 0,3 mm, evitare bordi affilati e spigoli. Per il rivestimento in ceramica sottoporre le armature a riduzione anatomica. Realizzare i connettori più robusti e alti
possibili (altezza: min 3,5 mm, larghezza: min 2,5 mm). In caso di bruxismo, provvedere a una modellazione
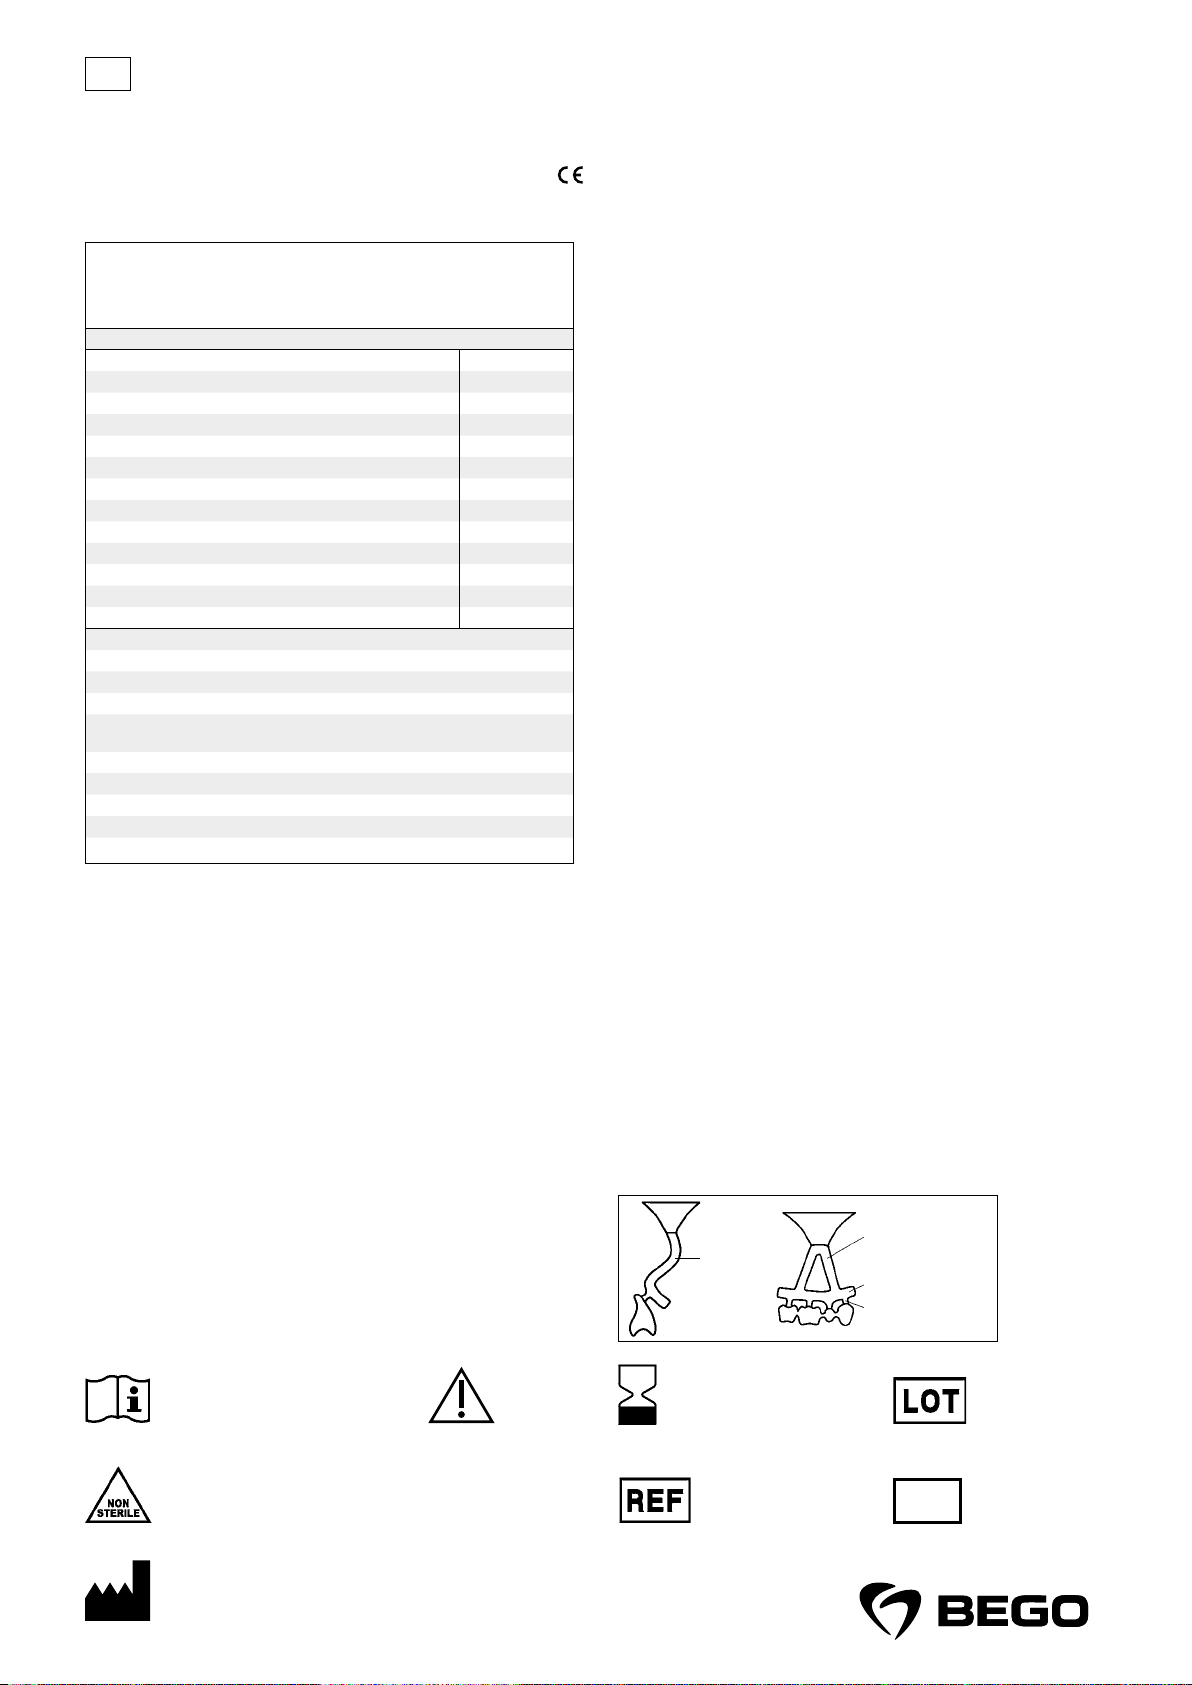
più robusta. Utilizzare cera o stick in plastica cavi. Per il sistema di attacco lavorare senza rastremazioni.
Messa in rivestimento: Utilizzare solo materiale di rivestimento a legante fosfatico per corone e ponti.
Colata: Non surriscaldare la lega. Utilizzare unicamente crogioli puliti e riservati alla lega specifica. Per la
chiara tracciabilità dei lotti, fondere solo metallo nuovo. Eventualmente cospargere polvere fondente sui
Ø ≥ 3.5 –4 mm
Consultare le istruzioni per l’uso Attenzione Utilizzare entro la data
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Codice del lotto
Non sterile
Fabbricante
Rx only
Solo per personale
specializzato!
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
Numero di catalogo
6
MD
Dispositivo medico
REF 14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 7
nl
Wirocer plus
Ni65.2Cr22.5Mo9.5Si1.5MnNb [%]
0197
Gebruiksaanwijzing
Dentale Ni-basis-legering voor metaalkeramiek, type3
Wirocer plus wordt geleverd in de vorm van cilinders.
Wirocer plus voldoet aan ISO22674 en ISO9693.
Dit product bevat nikkel.
REF50080 – 1000g; REF50081 – 24g monster
Legeringskenmerken
Conform ISO22674 vrij van cadmium, beryllium en lood
Type (volgens ISO22674) 3
Voorverwarmingstemperatuur °C 900–950
Solidus-, liquidustemperatuur °C 1295, 1360
Dichtheid g/cm³ 8.3
Giettemperatuur °C 1450
Elasticiteitsmodulus GPa 198 / *195
0,2% rekgrens (R
Breukrek (A
Vickershardheid HV10 220 / *210
Thermische uitzettingscoëfficiënt (TUC) 25-500°C, 10
(gieten / * na keram. bakken)
BEGO-kleurcode 8
Inbedmassa: fosfaatgebonden, bijv. BellavestSH (REF54252)
Kroesmateriaal: keramiek
Smeltpoeder: Wiromelt (REF52526)
Veneerkeramiek: keramiek met geschikte TUC-waarde, bijv.: VITA VMK Master
Oxiderend branden: niet aangeraden, maar als oxidebrand gewenst is: 900°C/5min/vac
Hoogste aanbevolen baktemperatuur: 980°C
Opwarmsnelheid aanbevolen max. 55°C/min
Vloeimiddel: bijv. Minoxyd (REF52530)
Soldeersel voor het bakken:
®
-Lot (REF52625)
Wiron
Laserdraad: Wiroweld NC (REF50006)
) MPa 330 / *320
p 0,2
) % 37 / *24
5
-6 K-1
13.8 / *13.5
Gieten: Oververhit de legering niet. Gebruik alleen schone smeltkroezen en voor elke legering een eigen kroes.
Voor een ondubbelzinnige tracering per batch, alleen nieuw metaal gieten. Strooi indien nodig smeltpoeder
over de gietblokjes. Volg voor de exacte instellingen en verwarmingstijden de specificaties van de fabrikant
van de gietapparatuur. Laat de moffel langzaam afkoelen na het gieten.
Uitwerken: Hardmetalen freesjes met fijne vertanding gebruiken.
Polijsten: Om het gommeren te vereenvoudigen, kan een loodvrij natriumsilicaat (bijv. Perlablast
worden gebruikt voor het glansstralen. Gommeer daarna met geschikte rubber polijstpunten en polijst met
geschikte voor- en napolijstpasta‘s. Grondige reiniging van het oppervlak door stralen met stoom of koken
in gedestilleerd water.
Aanbrengen van keramische veneerlagen: Gebruik veneerkeramiek met geschikte uitzettingscoëfficiënt
(ISO 9693). Neem de gebruiksaanwijzing van de betreffende keramiekfabrikant in acht. Het oxide moet eraf
gestraald worden (250 μm / 3-4 bar met bijv. Korox
met stoom of koken in gedestilleerd water. Raak de oppervlakken daarna niet meer met de handen aan.
Gebruik arterieklemmen o.i.d. Ondersteun de geraamtes tijdens het bakken voldoende.
Kunststof veneerlagen: Voor de verwerking van kunststof veneerlagen moeten de dienovereenkomstige
instructies van de fabrikanten in acht worden genomen. Grondige reiniging van het oppervlak door stralen
met stoom of koken in gedestilleerd water.
Solderen: Zet de te solderen delen vast (bijv. met soldeerinbedmassa Bellatherm
deerspleet: max. 0,2mm. Geschikt BEGO-vloeimiddel gebruiken. Na het solderen moeten vloeimiddelresten
en metaaloxiden met zuur worden afgewerkt. Grondige reiniging van het oppervlak door stralen met stoom
of koken in gedestilleerd water.
Laserlassen: Indien mogelijk met x-naad en toevoegmateriaal werken. Neem goed nota van de gebruiksaanwijzing en waarschuwingen van de fabrikant van het apparaat! Grondige reiniging van het oppervlak door
stralen met stoom of koken in gedestilleerd water.
Opslagcondities: Er zijn geen speciale opslagcondities bekend.
Garantie: Onze toepassingstechnische adviezen, of ze nu mondeling, schriftelijk of via de weg van prak-
tische handleidingen worden verstrekt, berusten op onze eigen ervaringen en proeven en kunnen daarom
alleen als richtwaarden worden beschouwd. Onze producten worden voortdurend verder ontwikkeld. Wij
behouden ons daarom wijzigingen in constructie en samenstelling voor. Meld alle ernstige incidenten in
verband met de hulpmiddelen aan BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG en de verantwoordelijke autoriteit.
Aanwijzingen voor de afvalverwijdering: Afvalverwerkingsproces Hulpmiddel: De toekenning van een afvalcodenummer overeenkomstig de Europese Afvalcatalogus (AVV) dient te geschieden in overleg met de regionale organisatie voor afvalverwijdering. Niet met het huisvuil afvoeren. Verpakking: verpakkingen moeten
worden ontdaan van alle resten en moeten op de juiste wijze worden afgevoerd in overeenstemming met de
wettelijke voorschriften. Verpakkingen die niet geheel kunnen worden geleegd, moeten in overleg met de
regionale organisatie voor afvalverwijdering worden afgevoerd.
®
250). Grondige reiniging van het oppervlak door stralen
®
); parallelwandige sol-
®
micro)
Beoogd doeleind: Nikkel-basis-legeringen voor metaal-keramiek zijn bestemd voor de vervaardiging van
tandheelkundige restauraties zoals kronen, bruggen en metaal-keramische tandprothesen.
Indicatie: Nikkel-basis-legeringen voor metaal-keramiek zijn bestemd voor de behandeling van ontbrekend
hard weefsel (tanden).
Contra-indicatie: Er zijn geen contra-indicaties bekend. Ongewenste biologische reacties (zoals bijv. allergieën voor bestanddelen van de legering) of reacties op basis van elektrochemische factoren kunnen in
sporadische gevallen optreden. Bij bekende incompatibiliteiten of bekende allergieën voor bestanddelen van
de legering mag de legering niet worden gebruikt.
Klinisch voordeel: Kunstmatige vervanging van verloren gegaan hard weefsel (tanden) voor herstel van de
kauwfunctie (esthetisch en functioneel).
Waarschuwingen: Het metaalstof is schadelijk voor de gezondheid. Het slijpen en afstralen moet onder een
geschikte afzuiging gebeuren. Een adembescherming van het type FFP3-EN149 wordt aangeraden!
Veiligheidsinstructies: In geval van approximaal of occlusaal contact met andere metalen kan in zeer sporadische gevallen een onaangenaam gevoel ontstaan dat door elektrochemische factoren wordt veroorzaakt.
Het hulpmiddel is niet beoordeeld op veiligheid en compatibiliteit in een MRI-omgeving. Het is niet getest
op opwarming, migratie of beeldartefacten in een MRI-omgeving. Het is niet bekend of het veilig is in een
MRI-omgeving. Onderzoek van een patiënt met dit hulpmiddel kan leiden tot letsel bij de patiënt.
Patiëntengroep: De voorwerpen die van de legering zijn gemaakt, kunnen worden gebruikt ongeacht de leeftijd van de patiënt. Bij bekende incompatibiliteiten of bekende allergieën voor bestanddelen van de legering
mag de legering niet worden gebruikt.
Bijwerkingen: Er zijn geen bijwerkingen bekend. Het kan echter niet worden uitgesloten dat in zeer sporadische gevallen individuele reacties op bepaalde componenten optreden. In dit geval mag het hulpmiddel
niet worden gebruikt.
Modelleren: Wanddikte na het uitwerken: min. 0,3 mm, vermijd scherpe hoeken en randen. De geraamten
voor de veneerlagen anatomisch gereduceerd vormgeven. De verbindingsstukken zo dik en hoog als mogelijk
kiezen (hoogte: min. 3,5mm, breedte: min. 2,5mm). Besteed in geval van bruxisme aandacht aan sterkere
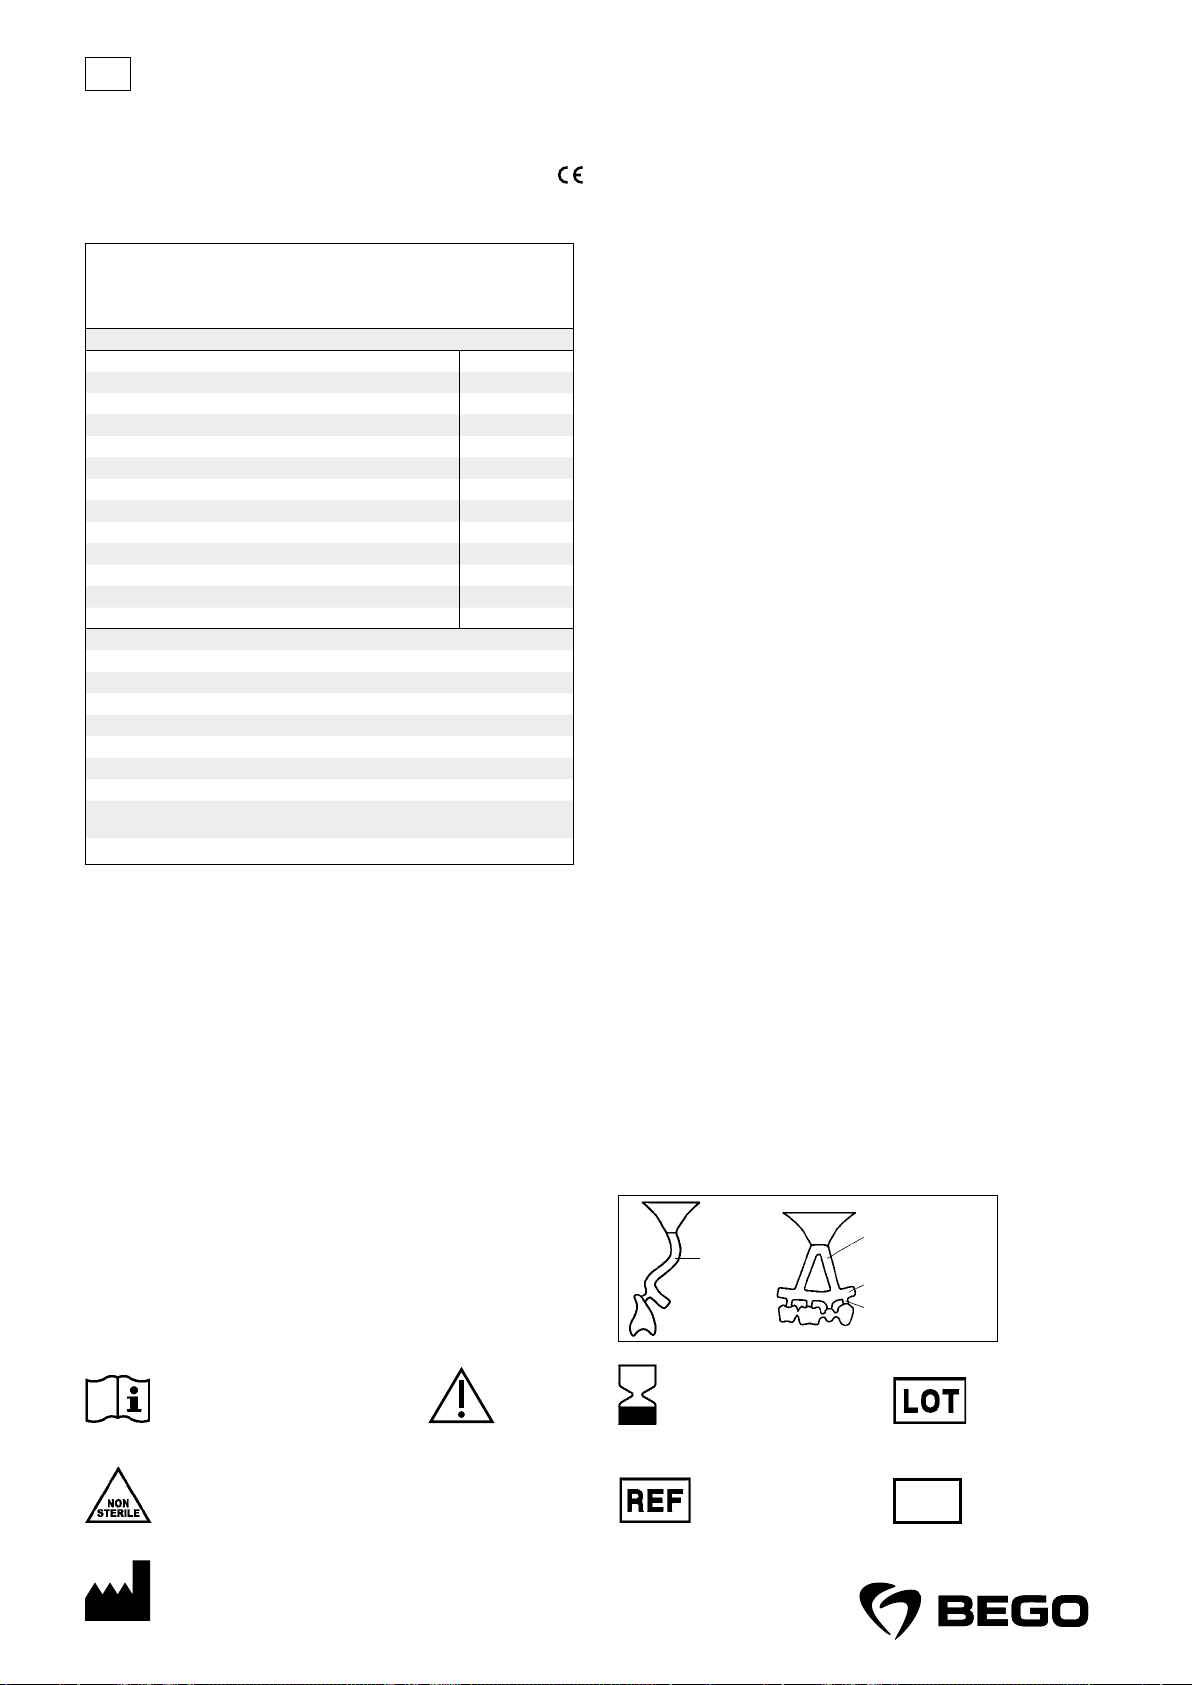
modellering. Gebruik was of kunststof holle sticks. Werk bij het antistiftsysteem zonder tapers.
Inbedden: Gebruik alleen fosfaatgebonden inbedmassa voor kronen en bruggen.
Gebruiksaanwijzing in acht nemen Let op Te gebruiken tot
Ø ≥ 3.5 –4 mm
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Partijnummer
Niet steriel
Fabrikant
Rx only
Alleen voor vakpersoneel!
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
Artikelnummer
7
MD
Medisch hulpmiddel
REF 14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 8
pt
Wirocer plus
Ni65.2Cr22.5Mo9.5Si1.5MnNb [%]
0197
Instruções de utilização
Liga dental à base de níquel para metalocerâmica, tipo 3
A Wirocer plus é fornecida em forma de cilindros.
Wirocer plus está em conformidade com a ISO22674 e ISO9693.
Este produto contém níquel.
REF50080 – 1000g; REF50081 – amostra 24g
Propriedade da liga
Conforme ISO22674 livre de cádmio, berílio e chumbo
Tipo (conforme ISO22674) 3
Temperatura de pré-aquecimento
Temperatura solidus, liquidus °C 1295, 1360
Densidade g/cm³ 8.3
Temperatura de fundição °C 1450
Módulo de elasticidade GPa 198 / *195
0,2% limite de dilatação (R
Alongamento à rutura (A
) MPa 330 / *320
p 0,2
) % 37 / *24
5
Dureza Vickers HV10 220 / *210
Coeficiente de dilatação térmica (CDT) 25 – 500°C, 10
-6 K-1
(fundição / * após decap. cerâmica)
Código de cor BEGO 8
Material de colocação: ligado por fosfato, p.ex. Bellavest SH (REF54252)
Material do cadinho: cerâmica
Pó de fundição: Wiromelt (REF52526)
Cerâmica de revestimento com valor CDT adequado, p.ex.:
VITA VMK Master
Decapagem oxidante: não recomendado, mas se for desejada uma decapagem de controlo:
900°C/5 min/sob vácuo
Temperatura de queima máxima recomendada: 980°C
Taxa de aquecimento recomendado máx. 55°C/min
Fundente p.ex. Minoxyd (REF52530)
®
Solda antes da decapagem: Wiron
-Lot (REF52625)
Arame laser: Wiroweld NC (REF50006)
°C 900–950
13.8 / *13.5
Fundição: Não sobreaquecer as ligas. Utilize apenas cadinhos limpos próprios para cada liga. Fundir apenas metal novo para garantir o rastreamento inequívoco dos lotes. Se necessário, espalhar pó de fundição
sobre os cubos de fundição. Respeitar as indicações do fabricante dos aparelhos de fundição para os ajustes
precisos e os tempos de aquecimento. Deixar a mufla arrefecer lentamente após a fundição.
Acabamento: Usar fresas de metal duro com dentado fino.
Polimento: Para simplificar o polimento, pode ser usado vidro de soda-cal sem chumbo (p.ex. Perlablast
micro) para dar brilhar. Depois, polir com polidores de borracha adequados e com pastas de pré- e pós-polimento. Limpeza completa da superfície com jateamento de vapor ou fervura em água destilada.
Revestimento cerâmico: Usar cerâmicas de revestimento com um CDT adequado (ISO 9693). Respeitar as
instruções de utilização do respetivo fabricante de cerâmica. O óxido deve ser jateado (250μm/3–4bar com
®
250). Limpeza completa da superfície com jateamento de vapor ou fervura em água destilada.
p.ex. Korox
Depois não tocar mais nas superfícies com as mãos. Usar pinças arteriais ou similares. Apoiar adequadamente as estruturas durante as decapagens.
Revestimentos de plástico: Devem respeitar-se as respetivas instruções dos fabricantes no que se refere ao
procedimento com materiais de revestimento de plástico. Limpeza completa da superfície com jateamento
de vapor ou fervura em água destilada.
Soldadura: Fixar as peças a serem soldadas (p.ex., com material de revestimento Bellatherm
solda de parede paralela: máx. 0,2mm. Use um fundente BEGO adequado. Após a solda, devem ser limpos
os resíduos de fundente e os óxidos metálicos. Limpeza completa da superfície com jateamento de vapor ou
fervura em água destilada.
Soldadura a laser: Se possível, trabalhar com uma costura X e material adicional. Observar as instruções de
utilização e indicações de perigo do fabricante do aparelho! Limpeza completa da superfície com jateamento
de vapor ou fervura em água destilada.
Condições de armazenamento: Não são conhecidas condições de armazenamento especiais.
Garantia: As recomendações de utilização deste produto, sejam elas transmitidas oralmente, por escrito, ou
através de formações práticas, baseiam-se apenas na nossa experiência e nos testes por nós desenvolvidos,
e, por isso, só devem ser consideradas como recomendações. Os nossos produtos estão sujeitos a uma contínua evolução. Reservamo-nos, por conseguinte, o direito de proceder a alterações no fabrico e composição.
Relatar todos os incidentes graves relacionados com os produtos à BEGO Bremer Goldschlägerei Wilh. Herbst
GmbH & Co. KG. e à autoridade competente.
Indicações para eliminação: Procedimento de eliminação de resíduos Produto: A atribuição de um número
de código de resíduos de acordo com o Catálogo Europeu de Resíduos (AVV) deve ser realizada em coordenação com a empresa regional de eliminação de resíduos. Não deitar no lixo doméstico. Embalagem: As
embalagens têm de ser esvaziadas e encaminhadas para eliminação adequada em conformidade com as
disposições legais. As embalagens que não se conseguem esvaziar devem ser eliminadas em coordenação
com a empresa regional de eliminação de resíduos.
®
); folga de
®
Finalidade: As ligas à base de níquel para metalocerâmica destinam-se ao fabrico de restaurações dentárias como coroas, pontes e próteses dentárias metalocerâmicas.
Indicação: As ligas à base de níquel para metalocerâmica destinam-se ao tratamento de tecido duro em
falta (dentes).
Contraindicação: Não se conhecem quaisquer contraindicações. Podem ocorrer reações biológicas indesejáveis (como p.ex. alergias a componentes da liga) ou reações com base eletroquímica em casos muito raros.
A liga não deve ser usada se houver incompatibilidades ou alergias conhecidas aos componentes da liga.
Benefício clínico: Substituição artificial de tecido duro perdido (dentes), para a restauração da função
mastigatória (estética e funcional).
Avisos: Os pós metálicos são prejudicais à saúde. O polimento e o jateamento devem ser feitos com uma
aspiração adequada. Recomenda-se uma proteção respiratória do tipo FFP3-EN149!
Precauções: No caso de contacto proximal ou oclusal com outros metais podem ocorrer, em casos muito
raros, sintomas causados eletroquimicamente. O produto não foi avaliado quanto à segurança e compatibilidade no ambiente de RM. Não foi testado quanto a aquecimento, migração ou artefactos na imagem no
ambiente de RM. A segurança no ambiente de RM é desconhecida. O exame de um paciente com este produto
pode provocar lesões no paciente.
Grupo de pacientes: Os objetos da liga podem ser usados independentemente da idade do paciente. A liga
não deve ser usada se houver incompatibilidades ou alergias conhecidas aos componentes da liga.
Efeitos secundários: Não se conhecem efeitos secundários. No entanto, em casos muito raros, não é possível excluir a possibilidade de ocorrência de reações individuais a componentes. Nestes casos não deve
ser usado o produto.
Modelagem: Espessuras mínimas de parede após o acabamento: pelo menos 0,3 mm, evitar cantos e
arestas afiados. Proteger as estruturas para que o revestimento seja anatomicamente reduzido. Criar os
conectores o mais fortes e altos possível (altura: pelo menos 3,5mm, largura: pelo menos 2,5 mm). Em
caso de bruxismo é necessária uma modelagem mais forte. Usar cera ou sticks ocos em plástico. Não usar
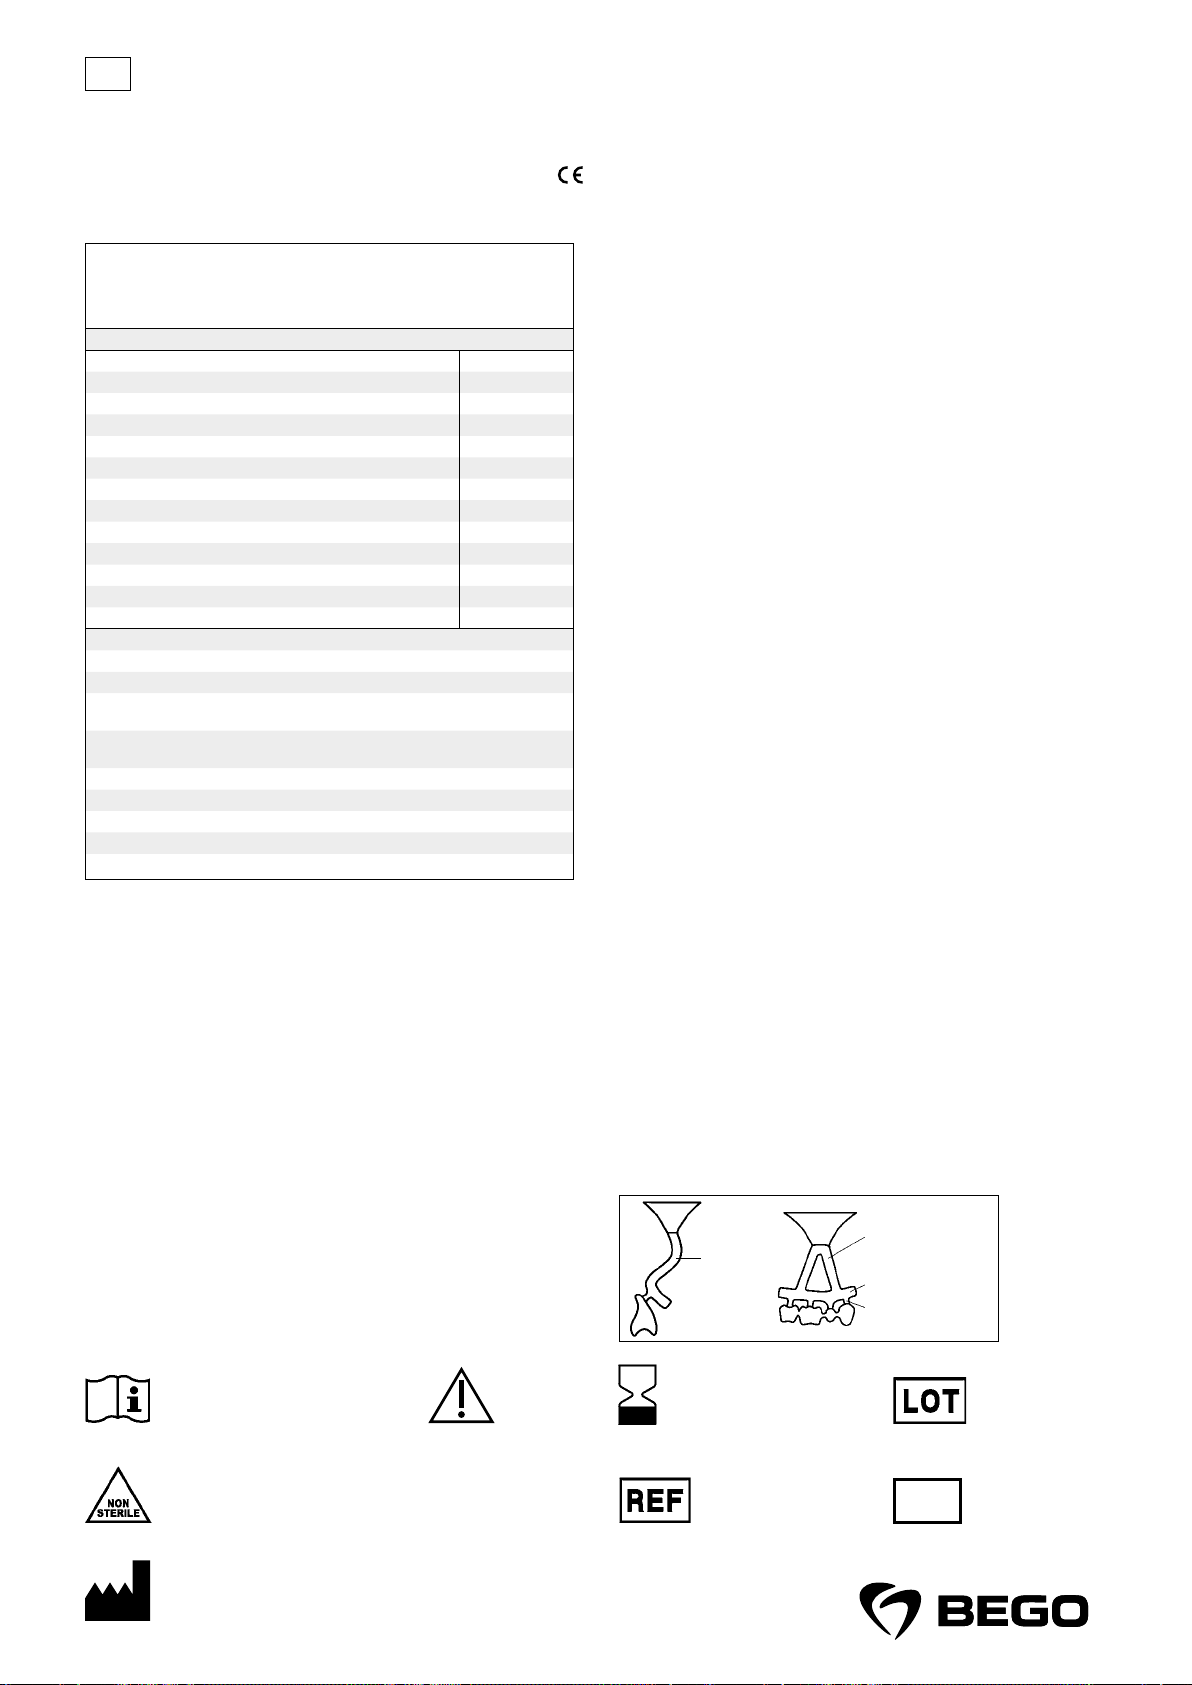
reduções no sistema de fixação.
Revestimento: Usar apenas materiais de colocação ligados por fosfato para coroas e pontes.
Consultar instruções de utilização Advertência Válido até
Rx only
Apenas para pessoal
técnico!
Não esterilizado
Número de referência
Ø ≥ 3.5 –4 mm
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Número de lote
MD
Dispositivo médico
Fabricante
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
REF 14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
8
Page 9
ru
Wirocer plus
Ni65.2Cr22.5Mo9.5Si1.5MnNb [%]
0197
Инструкция по применению
Стоматологический сплав на основе никеля для металлокерамики, тип3
Wirocer plus поставляется в форме цилиндров.
Wirocer plus соответствует требованиям стандартов ISO22674 и ISO9693.
Данный продукт содержит никель.
REF50080 – 1000г; REF50081 – образец 24г
Характеристики сплава
В соответствии со стандартом ISO22674: без содержания кадмия,
бериллия и свинца
Тип (согласно ISO22674)
-6 K-1
°C 900–950
°C 1295, 1360
g/cm³ 8.3
°C 1450
GPa 198 / *195
MPa 330 / *320
% 37 / *24
HV10 220 / *210
13.8 / *13.5
Температура предварительного нагрева
Температура солидуса и ликвидуса
Плотность
Температура литья
Модуль упругости
Условный предел текучести 0,2% (R
Относительное удлинение при разрыве (A
)
p0,2
)
5
Твердость по Виккерсу
Коэффициент теплового расширения (КТР) 25 – 500°C, 10
(литье/ * после обжига керамики)
Цветовой код BEGO
Паковочная масса: фосфатная, например, BellavestSH (REF54252)
Материал тигля: керамика
Порошок для плавки: Wiromelt
(REF52526)
Облицовочная керамика: керамика с подходящим значением КТР, например:
VITA VMK Master
Оксидный обжиг: не рекомендуется, но если требуется контрольный обжиг, то:
900°C/5мин в вакууме
Рекомендуемая максимальная температура обжига: 980°C
Скорость нагрева рекомендуется макс. 55°C/мин
Флюс: например, Minoxyd (REF52530)
Припой до обжига:
®
-Lot (REF52625)
Wiron
Проволока для лазерной сварки: Wiroweld NC (REF50006)
Целевое назначение: Стоматологические сплавы для металлокерамики на основе никеля предназначены для изготовления таких зубных протезов, как коронки, мостовидные протезы, а также
для металлокерамических протезов.
Показания к применению: Стоматологические сплавы для металлокерамики на основе никеля
предназначены для замещения утраченных твердых тканей (зубов).
Противопоказания: Противопоказания не известны. В очень редких случаях возможны нежелательные биологические (напр. аллергия на компоненты сплава) или электрохимические реакции.
Сплав не следует использовать при известной несовместимости или аллергии на компоненты
сплава.
Клиническое применение: Искусственная замена утраченных твердых тканей (зубов) для эстетического и функционального восстановления жевательной функции.
Предупреждения: Металлическая пыль опасна для здоровья. Работы по шлифовке и пескоструйной обработке должны вестись с вытяжкой. Рекомендуется использование респиратора
типа FFP3-EN149!
Предупредительные указания: При апроксимальном или окклюзионном контакте с другими
металлами в очень редких случаях возможны неприятные ощущения, вызванные электрохимическими процессами. Данный стоматологический материал не оценивался на предмет совместимости и безопасности в условиях проведения МРТ. Испытания с целью оценки смещения,
нагревания и артефактов визуализации в условиях проведения МРТ не проводились. Данные о
безопасности в условиях проведения МРТ отсутствуют. Проведение исследования у пациента с
данным стоматологическим материалом может причинить вред здоровью пациента.
Целевая группа пациентов: Изделия из данного сплава можно использовать у всех пациентов
без ограничения по возрасту. Сплав не следует использовать при установленном наличии несовместимости или аллергии на компоненты сплава.
Побочные действия: Сведения о каких-либо побочных действиях отсутствуют. Однако в очень
редких случаях невозможно исключить возникновение индивидуальных реакций на компоненты
стоматологического материала. В таком случае не следует использовать данный стоматологический материал.
Моделирование: Толщина стенок после обработки должна составлять не менее 0,3 мм, избегайте острых углов и кромок. Придайте каркасам для облицовки уменьшенную анатомическую
форму. Формируйте соединители как можно более массивными, с максимально возможными
шириной и высотой (высота: не менее 3,5 мм, ширина: не менее 2,5 мм). В случае бруксизма
требуется более прочная модель. Используйте воск или полые стержни из пластмассы. Литникообразущие штифты должны быть равномерными по толщине – без сужений.
Паковка: Используйте исключительно фосфатные паковочные массы для коронок и мостов.
Литье: Не перегревайте сплав. Для каждого сплава используйте отдельный и чистый плавильный
3
тигель. Для обеспечения однозначной отслеживаемости отливайте только из первичного (нового)
металла. При необходимости посыпьте кубики для литья порошком для плавки. Соблюдайте точные значения настроек и времени нагрева, предписываемые изготовителем литейных аппаратов.
После литья дайте опоке медленно остыть.
Обработка: Используйте твердосплавные фрезы с мелкими зубьями.
Полировка: Чтобы упростить обработку резиновыми полирами, можно выполнить пескоструйную
глянцевую полировку частицами натриевого стекла, не содержащего свинца (напр. с использованием материала Perlablast
и отполируйте пастами, подходящими для предварительной шлифовки и окончательной полировки. Тщательная очистка посредством пароструйной обработки или кипячения в дистиллированной воде.
Облицовка керамикой: Используйте облицовочную керамику с подходящим коэффициентом
теплового расширения (КТР) (ISO 9693). Соблюдайте указания инструкции по применению от
изготовителя соответствующего керамического материала. Удалите оксидный слой пескоструем
(250 мкм / 3-4 бар, напр. с использованием материала Korox
8
ством пароструйной обработки или кипячения в дистиллированной воде. После этого к поверхностям запрещено прикасаться руками. Используйте артериальные зажимы или аналогичные
инструменты. Обеспечьте достаточную опору для каркасов во время обжига.
Облицовка пластмассой: При использовании синтетических облицовочных материалов необходимо соблюдать инструкции изготовителя соответствующего материала. Тщательная очистка
посредством пароструйной обработки или кипячения в дистиллированной воде.
Пайка: Зафиксируйте закрепляемые пайкой детали (напр. при помощи паковочной массы
®
), зазор в месте пайки с параллельными стенками: макс. 0,2 мм. Используйте под-
Bellatherm
ходящий флюс BEGO. После пайки остатки флюса и оксиды металлов необходимо обработать
кислотой. Тщательная очистка посредством пароструйной обработки или кипячения в дистиллированной воде.
Лазерная сварка: По возможности используйте X-образный шов и присадочный материал.
Соблюдайте инструкцию по применению и указания на опасности от изготовителя оборудования!
Тщательная очистка посредством пароструйной обработки или кипячения в дистиллированной
воде.
Условия хранения: Не требует специальных условий хранения.
Гарантия: Наши технические рекомендации по применению – в устной, письменной форме или в
виде практических инструкций – основываются на нашем собственном опыте и наших собственных исследованиях; поэтому их можно рассматривать лишь в качестве ориентировочных данных.
Мы постоянно работаем над совершенствованием своей продукции. Поэтому мы сохраняем за
собой право на внесение изменений в конструкцию и состав. Обо всех серьезных явлениях, возникших в связи с применением данного стоматологического материала, необходимо сообщать
изготовителю, а также в уполномоченные компетентные органы.
Указания по утилизации: Методы утилизации отходов Стоматологический материал: Присвоение данному стоматологическому материалу определенного кода отходов согласно Европейскому каталогу отходов (EAK) возможно после согласования с региональной организацией, осуществляющей утилизацию. Не утилизировать вместе с бытовыми отходами. Упаковка: Упаковки
необходимо полностью опорожнить и утилизировать надлежащим способом в соответствии с
требованиями законодательства. Неопорожненные упаковки должны утилизироваться по согласованию с региональной организацией, осуществляющей утилизацию.
®
micro). После этого обработайте подходящими резиновыми полирами
®
250). Тщательная очистка посред-
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Обратитесь к инструкции по применению Осторожно! Использовать до
Rx only
Только для использования
квалифицированными
Нестерильно
специалистами!
Номер по каталогу
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Изготовитель
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
9
Код партии
MD
Медицинское изделие
REF 14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 10
ar
3
°C 900–950
°C 1295, 1360
g/cm³ 8.3
°C 1450
GPa 198 / *195
MPa 330 / *320
% 37 / *24
HV10 220 / *210
13.8 / *13.5 K
8
VITA VMK Master
/ 5/ 900
Wirocer plus
Ni65.2Cr22.5Mo9.5Si1.5MnNb [%]
3
.ISO 9693 ISO 22674 Wirocer plus
24 – 50081 1000 – 50080
ISO 22674
(54252 ) Bellavest SH
Wirocer plus
(ISO 22674 )
) % 0,2
(R
p 0,2
)
(A
5
-1
10-6 500 – 25(CTE)
()
BEGO
(52526 ) Wiromelt
980
/ 55
(52530 ) Minoxyd
®
(52625 ) Wiron
-Lot
(50006 ) Wiroweld NC
0197
®
250
.
®
®
0,2
.
.
.
.
.
..
2,5
.
.
.
.
.
.
.
.
Ø ≥ 3.5 –4 mm
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Rx only
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
MD
10
REF 14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 11
bg
Wirocer plus
Ni65.2Cr22.5Mo9.5Si1.5MnNb [%]
0197
Инструкция за употреба
Дентална сплав на базата на никел за металокерамика, тип 3
Wirocer plus се доставя под формата на цилиндри.
Wirocer plus съответства на ISO22674 и ISO9693.
Това изделие съдържа никел.
REF50080 – 1000g; REF50081 – 24g проба
Характеристики на сплавта
Съгласно ISO22674 не съдържа кадмий, берилий и олово
Тип (съгласно ISO22674)
-6K-1
°C 900–950
°C 1295, 1360
g/cm³ 8.3
°C 1450
GPa 198 / *195
MPa 330 / *320
% 37 / *24
HV10 220 / *210
13.8 / *13.5
Температура на предварително подгряване
Температура на солидуса, на ликвидуса
Плътност
Температура на леене
Модул на еластичност
0,2% граница на провлачване (R
Удължение при скъсване (A
)
p0,2
)
5
Твърдост по Викерс
Коефициент на топлинно разширение (КТР) 25 – 500°C, 10
(леене/* след керам. изпичане)
Код на цвета BEGO
Опаковъчна маса: фосфатно свързана, напр. BellavestSH (REF54252)
Материал на тигела: керамика
Прах за спояване: Wiromelt (REF52526)
Облицовъчна керамика: керамика с подходяща стойност на КТР, напр.: VITA VMK Master
Оксидиращо печене: не се препоръчва, но ако е желателно контролно печене:
900°C/5min под вакуум
Максимална препоръчителна температура на изпичане: 980°C
Максимална препоръчителна скорост на нагряване: 55°C/min
Флюс: напр. Minoxyd (REF52530)
®
Припой преди печенето: Wiron
-Lot (REF52625)
Лазерна тел: Wiroweld NC (REF50006)
Предназначение: Сплавите на основата на никел за металокерамика са предназначени за изработка на дентални възстановявания, като коронки, мостове и металокерамични протези.
Показания: Сплавите на основата на никел за металокерамика са предназначени за лечение при
липсваща твърда тъкан (зъби).
Противопоказания: Не са известни противопоказания. Нежелани биологични (като напр. алергии
към съставките на сплавта) или електрохимично базирани реакции могат да се появят в много
редки случаи. Сплавта не трябва да се използва при известни несъвместимости или известни
алергии към съставки на сплавта.
Клинична полза: Изкуствен заместител на изгубена твърда тъкан (зъби) за възстановяване на
дъвкателната функция (естетическа и функционална).
Предупреждения: Металните прахове са вредни за здравето. Шлифоването и обработката с
абразивна струя трябва да се извършват при подходяща аспирация. Препоръчват се средства за
дихателна защита тип FFP3-EN149!
Предпазни мерки: При апроксимален или оклузален контакт с други метали в много редки случаи
са възможни неприятни електрохимично обусловени усещания. Изделието не е оценено по отношение на безопасността и съвместимостта в МР среда. То не е тествано за загряване, мигриране
или артефакти в изображението в МР среда. Няма данни за безопасността в МР среда. Изследване на пациент с това изделие може да доведе до наранявания на пациента.
Група пациенти: Изделията от сплавта могат да се използват независимо от възрастта на пациента. Сплавта не трябва да се използва при известни несъвместимости или известни алергии към
съставки на сплавта.
Странични ефекти: Не са известни странични ефекти. Въпреки това в много редки случаи не
може да се изключи появата на индивидуални реакции спрямо компонентите. В такъв случай
изделието не трябва да се използва.
Моделиране: Дебелина на стената след финиране: мин. 0,3 mm, избягвайте остри ъгли и ръбове.
Редуцирайте анатомично скелетите за облицовка. Оформяйте възможно най-стабилно и високо
съединителите (височина: мин. 3,5 mm, ширина: мин. 2,5 mm). Следете за по-стабилно моделиране при бруксизъм. Използвайте восък или кухи пластмасови пръчки. Не скосявайте леяка.
Опаковане: Използвайте само фосфатно свързани опаковъчни маси за коронки и мостове.
Отливане: Не прегрявайте сплавта. Използвайте само чисти и отделни за всяка сплав тигели
за топене. За точно проследяване на партидата отливайте само нов метал. При необходимост
поръсете блокчетата с прах за спояване. За точните настройки и времена на загряване следвайте
указанията на производителите на леярските уреди. След отливането оставете муфела да се
охлади бавно.
Финиране: Използвайте твърдосплавни фрези със ситни зъби.
Полиране: За улесняване на обработката с полирна гума може да се извърши струйна обработка
до блясък с безоловно натриево стъкло (напр. Perlablast
дящи полирни гуми и подходящи пасти за предварително и допълнително полиране. Почистете
3
щателно повърхността с парна струя или изваряване в дестилирана вода.
Облицоване с керамика: Използвайте керамика за облицоване с подходящ КТР (ISO 9693).
Спазвайте инструкциите за употреба на съответния производител на керамиката. Отстранете
оксида с абразивна струя (250 μm/3 – 4 bar, напр. с Korox
с парна струя или изваряване в дестилирана вода. След това повече не докосвайте повърхностите с ръце. Използвайте артериални клампи или др.п. Осигурете достатъчна опора за скелетите
по време на изпичането.
Пластмасови облицовки: За нанасянето на пластмасовите облицовъчни материали трябва
да се спазват съответните инструкции на производителите. Почистете щателно повърхността с
парна струя или изваряване в дестилирана вода.
Спояване: Фиксирайте частите за спояване (напр. с опаковъчна маса за спояване Bellatherm
процеп за спояване с паралелни стени: макс. 0,2 mm. Използвайте подходящ флюс BEGO. След
спояването остатъците от флюс и металните оксиди трябва да се отстранят чрез ецване. Почистете щателно повърхността с парна струя или изваряване в дестилирана вода.
Лазерно спояване: По възможност работете с X-образен шев и добавъчен материал. Моля,
8
спазвайте инструкцията за употреба и указанията за безопасност на производителя на уреда!
Почистете щателно повърхността с парна струя или изваряване в дестилирана вода.
Условия за съхранение: Не са известни специални условия на съхранение.
Гаранция: Нашите препоръки по отношение на техниката за прилагане, независимо от това дали
са дадени устно, писмено или в хода на практически указания, се основават на нашите собствени
опит и експерименти и затова могат да се разглеждат само като примерни. Нашите продукти
подлежат на непрекъснато усъвършенстване. Затова си запазваме правото на изменения в конструкцията и състава. Моля, докладвайте всички сериозни инциденти във връзка с изделията на
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG и компетентния орган.
Указания за предаване за отпадъци: Методи за третиране на отпадъци Изделие: Определянето
на кода на отпадъка съгласно Европейския каталог на отпадъците (ЕКО) трябва да се извърши
след съгласуване с регионалното предприятие за събиране на отпадъци. Не изхвърляйте с битовите отпадъци. Опаковка: Опаковките трябва да се изпразнят напълно и да се предадат за правилно унищожаване в съответствие със законовите разпоредби. Опаковките, които не могат да
се изпразнят напълно, трябва да се предадат за унищожаване след съгласуване с регионалното
предприятие за събиране на отпадъци.
Ø ≥ 3.5 –4 mm
®
micro). След това обработете с подхо-
®
250). Почистете щателно повърхността
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
®
);
Спазвайте инструкцията за употреба Внимание Годен до
Rx only
Само за специалисти!
Нестерилен
Артикулен номер
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Производител
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
11
Номер на партида
MD
Медицинско изделие
REF 14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 12
cs
Wirocer plus
Ni65.2Cr22.5Mo9.5Si1.5MnNb [%]
0197
Návod k použití
Dentální slitina na bázi niklu pro metalokeramiku, typ3
Wirocer plus se dodává ve formě válečků.
Wirocer plus splňuje normu ISO22674 aISO9693.
Tento výrobek obsahuje nikl.
REF50080– 1000g; REF50081 – 24g vzorek
Charakteristiky slitiny
Vsouladu spožadavky normy ISO22674 neobsahuje kadmium, berylium
ani olovo
Typ (podle normy ISO22674) 3
Předehřívací teplota °C 900–950
Teplota solidu, likvidu °C 1295, 1360
Hustota g/cm³ 8.3
Teplota lití °C 1450
Modul pružnosti GPa 198 / *195
Mez kluzu 0,2% (R
Tažnost (A
Tvrdost podle Vickerse HV10 220 / *210
Koeficient tepelné roztažnosti (KTR) 25–500°C, 10
(slitina / * po keram. výpalu)
Kód barvy BEGO 8
Zatmelovací hmota: vázaná fosfátem, např. Bellavest SH (REF54252)
Materiál kelímku: keramika
Tavicí prášek: Wiromelt (REF52526)
Fazetová keramika: keramika svhodnou hodnotou KTR, např.: VITAVMK Master
Oxidační výpal: nedoporučuje se, ale je-li požadován kontrolní výpal: 900°C/ 5min/ při vakuu
Nejvyšší doporučená teplota vypalování: 980°C
Doporučená rychlost zahřívání max.55°C/min
Tavicí přísada: např. Minoxyd (REF52530)
Pájení před výpalem: Wiron
Laserový drát: Wiroweld NC (REF50006)
) MPa 330 / *320
p0,2
) % 37 / *24
5
®
-Lot (REF52625)
–6K–1
13.8 / *13.5
přesná nastavení a doby ohřevu postupujte podle pokynů výrobce odlévacího zařízení. Po odlévání nechte
mufli pomalu vychladnout.
Konečné vypracování: Používejte jemnozubé tvrdokovové frézy.
Leštění: Aby se zjednodušilo gumování, je možné otryskání na lesk pomocí bezolovnatého sodného skla
(např. Perlablast
lešticí pasty pro předběžné leštění apřeleštění. Důkladné čištění povrchu pomocí proudu páry nebo vyvaření
vdestilované vodě.
Zhotovování keramických fazet: Používejte fazetové keramiky svhodným koeficientem tepelné roztažnosti
(ISO 9693). Dodržujte návod k použití od výrobce příslušné keramiky. Oxid je nutno otryskat (250 μm /
3–4bar spoužitím např. Korox
lované vodě. Poté se již povrchů nedotýkejte rukama. Použijte peán nebo podobně. Konstrukce během výpalů
dostatečně podepřete.
Zhotovování fazet zplastu: Pro zpracování plastových fazetových materiálů je nutné dodržovat příslušné
návody dodané výrobcem. Důkladné čištění povrchu pomocí proudu páry nebo vyvaření vdestilované vodě.
Pájení: Díly, které se budou pájet, zafixujte (např. spájecí hmotou Bellatherm
ními stěnami: max.0,2mm. Použijte vhodnou tavicí přísadu BEGO. Po pájení je nutno okyselit zbytky tavicí
přísady akysličníky kovů. Důkladné čištění povrchu pomocí proudu páry nebo vyvaření vdestilované vodě.
Laserové svařování: Pokud je to možné, pracujte sXsvarem apřídavnými svařovacími materiály. Dodržujte
prosím návod kpoužití a upozornění na nebezpečí, dodané výrobcem přístroje! Důkladné čištění povrchu
pomocí proudu páry nebo vyvaření vdestilované vodě.
Skladovací podmínky: Nejsou známy žádné speciální skladovací podmínky.
Záruka: Naše aplikační technická doporučení, ať už ústní nebo písemná nebo formou praktické instruktáže,
se zakládají na našich vlastních zkušenostech apokusech, aproto je lze považovat pouze za orientační. Své
výrobky neustále dále vyvíjíme. Vyhrazujeme si proto změny konstrukce asložení. Všechny závažné nežádoucí
události, které se vyskytnou vsouvislosti stěmito výrobky, prosím ohlaste společnosti BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG apříslušným orgánům.
Pokyny pro likvidaci: Postup zpracování odpadu Výrobek: Přidělení číselného kódu odpadu podle Evropského
katalogu odpadů (AVV) musí být provedeno po konzultaci sregionální společností pro likvidaci odpadů.
Nelikvidujte spolu sdomovním odpadem. Obal: Obaly musí být zbaveny zbytků amusí být řádně zlikvidovány
vsouladu se zákonnými předpisy. Obaly, které nelze zbavit zbytků, musí být zlikvidovány po dohodě sregionální společností pro likvidaci odpadu.
®
micro). Pak gumujte vhodnými gumovými leštícími nástroji aleštěte nanesením vhodné
®
250). Důkladné čištění povrchu pomocí proudu páry nebo vyvaření vdesti-
®
), spára při pájení sparalel-
Určený účel použití: Slitiny na bázi niklu pro kovokeramiku jsou určeny ke zhotovování dentálních náhrad,
jako jsou korunky, můstky, apro kovokeramické zubní náhrady.
Indikace: Slitiny na bázi niklu pro kovokeramiku jsou určeny ke zpracování chybějících tvrdých tkání (zubů).
Kontraindikace: Nejsou známy žádné kontraindikace. Ve velmi vzácných případech se mohou vyskytnout
nežádoucí biologické reakce (jako např. alergie na složky slitiny) nebo reakce na elektrochemické bázi. Vpřípadě známé nekompatibility nebo známých alergií na složky slitiny se slitina nesmí používat.
Klinický přínos: Umělá náhrada za ztracenou tvrdou tkáň (zuby), k obnovení žvýkací funkce (esteticky
afunkčně).
Výstrahy: Kovový prach je zdraví škodlivý. Broušení aotryskání je třeba provádět při vhodném odsávání.
Doporučuje se ochrana dýchacích cest typu FFP3-EN149!
Preventivní opatření: V případě aproximálního nebo okluzního kontaktu s jinými kovy může ve velmi
vzácných případech dojít kelektrochemicky podmíněným nepříjemným pocitům. Výrobek nebyl hodnocen
zhlediska bezpečnosti akompatibility vprostředí MR. Nebyl testován na zahřívání, migraci nebo obrazové
artefakty vprostředí MR. Bezpečnost vprostředí MR není známa. Vyšetření pacienta stímto výrobkem může
vést ke zranění pacienta.
Populace pacientů: Objekty ztéto slitiny lze používat bez ohledu na věk pacienta. Vpřípadě známé nekompatibility nebo známých alergií na složky slitiny se slitina nesmí používat.
Vedlejší účinky: Nejsou známy žádné vedlejší účinky. Nelze však vyloučit, že ve velmi vzácných případech se
vyskytnou reakce na komponenty. V takovém případě by se výrobek neměl používat.
Modelace: Tloušťka stěny po konečném vypracování: min. 0,3 mm, vyvarujte se ostrých rohů ahran. Konstrukce pro fazetování vytvářejte anatomicky redukované. Spojovací prvky vytvářejte co nejsilnější a co
nejvyšší (výška: min. 3,5mm, šířka: min. 2,5mm). Vpřípadě bruxismu věnujte pozornost silnějšímu modelování. Používejte vosk nebo duté plastové tyčinky. Vpřípadě čepového systému pracujte bez zužování.
Zalití: Pro korunky amůstky používejte jen zalévací hmoty vázané fosfátem.
Lití: Slitinu nepřehřívejte. Používejte jen čisté apro každou slitinu její vlastní tavicí kelímky. Pro jednoznač-
nou vysledovatelnost šarží odlévejte pouze nový kov. Případně posypejte licí kostky tavicím práškem. Pro
Sledujte návod k použití Pozor Použít do
Ø ≥ 3.5 –4 mm
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Kód dávky
Nesterilní
Výrobce
Rx only
Pouze pro odborné
pracovníky!
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
Katalogové číslo
12
MD
Zdravotnický prostředek
REF 14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 13
da
Wirocer plus
Ni65.2Cr22.5Mo9.5Si1.5MnNb [%]
0197
Brugsanvisning
Dental ni-basis-legering til metalkeramik, type3
Wirocer plus leveres i form af cylindre.
Wirocer plus er i overensstemmelse med ISO22674 og ISO9693.
Dette produkt indeholder nikkel.
REF50080 – 1000g; REF50081 – 24g prøve
Legeringskarakteristika
Iht. ISO22674 uden cadmium, beryllium og bly
Type (iht. ISO22674) 3
Forvarmningstemperatur °C 900–950
Solidus-, liquidustemperatur °C 1295, 1360
Tæthed g/cm³ 8.3
Støbetemperatur °C 1450
Elasticitetsmodul GPa 198 / *195
0,2% elasticitetsgrænse (R
Brudforlængelse (A
Vickers-hårdhed HV10 220 / *210
Varmeudvidelseskoefficient (VUK) 25–500°C, 10
(støbning / * efter keram. brænding)
BEGO farvekode 8
Indlejringsmasse: fosfatbundet, f.eks. BellavestSH (REF54252)
Teglmateriale: keramik
Smeltepulver: Wiromelt (REF52526)
Keramisk facade: Keramik med passende VUK-værdi, f.eks.: VITA VMK Master
Oxidbrænding: anbefales ikke, men hvis kontrolbrænding ønskes: 900°C/5min/vac
Højeste anbefalede brændingstemperatur: 980°C
Opvarmningshastighed anbefalet maks. 55°C/min
Flusmiddel: f.eks. Minoxyd (REF52530)
Loddemetal før brændingen: Wiron
Lasertråd: Wiroweld NC (REF50006)
) MPa 330 / *320
p0,2
) % 37 / *24
5
®
-Lot (REF52625)
-6 K-1
13.8 / *13.5
indstillinger og opvarmningstider følges angivelserne fra fabrikanterne af støbeenhederne. Lad smeltediglerne afkøle langsomt efter støbningen.
Forarbejdning: Anvend hårdmetalfræsere med tætte tænder.
Polering: For at forenkle gummieringen kan man sandpolere med en blyfri natronglas (f.eks. Perlablast
micro). Derefter gummieres med egnede gummipolerere, og poleres med egnet for- og efterpoleringspasta.
Grundig rengøring af overfladen med dampstråling eller kogning i destilleret vand.
Keramisk facade: Anvend keramiske facader med egnet VUK (ISO 9693). Overhold brugsanvisningen fra
den pågældende keramikfabrikant. Oxiden skal sandblæses (250μm / 3– 4 bar med f.eks. Korox
Grundig rengøring af overfladen med dampstråling eller kogning i destilleret vand. Rør derefter ikke længere overfladerne med hænderne. Anvend arterieklemmer eller lignende. Understøt skeletterne tilstrækkeligt
under brændingen.
Kunststoffacader: Til bearbejdning af kunststoffacadematerialer overholdes anvisningerne fra fabrikanterne. Grundig rengøring af overfladen med dampstråling eller kogning i destilleret vand.
Lodning: Fikser de dele, der skal loddes (f.eks. med loddemasse Bellatherm
maks. 0,2mm. Anvend et egnet BEGO flusmiddel. Efter lodningen fjernes flusmiddelrester og metaloxider.
Grundig rengøring af overfladen med dampstråling eller kogning i destilleret vand.
Lasersvejsning: Hvis det er muligt arbejdes med X-søm og afbindingsmateriale. Overhold brugsanvisningen
og faresætningerne fra fabrikanten af udstyret! Grundig rengøring af overfladen med dampstråling eller
kogning i destilleret vand.
Opbevaringsbetingelser: Der er ingen kendte specielle opbevaringsbetingelser.
Garanti: Vores anvendelsestekniske anbefalinger, uanset om de gives mundtligt, skriftligt eller som led
i praktiske vejledninger, beror på kliniske og egne erfaringer og forsøg og skal derfor kun opfattes som
vejledende. Vores produkter er underkastet en kontinuerlig videreudvikling. Vi forbeholder os derfor retten
til at foretage ændringer i konstruktion og sammensætning. Enhver alvorlig hændelse, der er indtruffet i
forbindelse med udstyret, bør indberettes til BEGOBremer Goldschlägerei Wilh. Herbst GmbH & Co. KG og
de kompetente myndigheder.
Informationer om bortskaffelsen: Procedurer vedrørende affaldsbehandling Udstyr: Tildelingen af en
affaldskode iht. det europæiske affaldskatalog (AVV) skal foretages efter aftale med det regionale bortskaffelsessted. Må ikke bortskaffes i husholdningsaffaldet. Emballage: Emballager skal tømmes og bortskaffes
korrekt i overensstemmelse med loven. Emballager, der ikke er tømt, skal bortskaffes i samråd med det
regionale bortskaffelsessted.
®
), parallelvægget loddespalte:
®
250).
®
Erklæret formål: Nikkel-basis-legeringer til metalkeramik er beregnet til fremstilling af dentale restaureringer som kroner, broer samt til metalkeramisk tanderstatning.
Indikation: Nikkel-basis-legeringer til metalkeramik er beregnet til behandling af manglende hårdvæv
(tænder).
Kontraindikation: Der er ingen kendte kontraindikationer. Uønskede biologiske (som f.eks. allergier over for
legeringsingredienser) eller elektrokemisk baserede reaktioner kan optræde i meget sjældne tilfælde. Ved
kendte uforeneligheder eller kendte allergier over for legeringsingredienser bør legeringen ikke anvendes.
Kliniske fordele: Kunstig erstatning for mistet hårdvæv (tænder), til genetablering af tyggefunktionen
(æstetisk og funktionelt).
Advarsler: Metalstøv er sundhedsskadeligt. Slibning og sandblæsning bør ske under en passende udsugning. Et åndedrætsværn af typen FFP3-EN149 anbefales!
Forholdsregler: I tilfælde af approksimal eller okklusal kontakt med andre metaller kan der i meget sjældne
tilfælde forekomme ubehagelige fornemmelser af elektrokemisk art. Udstyret er ikke kontrolleret for sikkerhed og kompatibilitet i forbindelse med et MR-miljø. Det er ikke blevet testet for opvarmning, migration eller
billedartefakter i forbindelse med et MR-miljø. Sikkerheden i MR-miljøet er ukendt. Undersøgelsen af en
patient med dette udstyr kan medføre kvæstelser af patienten.
Patientgruppe: Objekterne af legeringen kan anvendes uafhængigt af patientens alder. Ved kendte uforeneligheder eller kendte allergier over for legeringsingredienser bør legeringen ikke anvendes.
Bivirkninger: Der er ingen kendte bivirkninger. Det kan dog ikke udelukkes, at der i meget sjældne tilfælde
kan optræde individuelle reaktioner over for komponenter. I dette tilfælde bør dette udstyr ikke anvendes.
Modellering: Vægtykkelse efter forarbejdningen: min. 0,3 mm, undgå skarpe hjørner og kanter. Skeletterne
til facaderne udformes anatomisk reduceret. Udform forbindelsesstykkerne så stærke og høje som muligt
(højde: min. 3,5mm, bredde: min. 2,5mm). Sørg for tykkere modellering ved bruxismus. Anvend voks eller
hule stave af kunststof. Ved stiftsystemet arbejdes uden indsnævringer.
Indlejring: Anvend kun fosfatbundne støbemasser til kroner og broer.
Støbning: Overophed ikke legeringen. Anvend kun rene smeltedigler, og en ny til hver legering. Til entydig
batchsporing støbes kun nyt metal. Strø eventuelt smeltepulver hen over støbeterningerne. Til de nøjagtige
Overhold brugsanvisningen Bemærk Mindst holdbar til
Ø ≥ 3.5 –4 mm
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Chargenummer
Usterilt
Fabrikant
Rx only
Kun til fagpersonale!
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
13
Artikelnummer
MD
Medicinsk udstyr
REF 14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 14
el
Wirocer plus
Ni65.2Cr22.5Mo9.5Si1.5MnNb [%]
0197
Οδηγίες χρήσης
Οδοντοτεχνικό κράμα με βάση Ni για μεταλλικά-κεραμικά υλικά, τύπος 3
Το Wirocer plus παρέχεται σε μορφή κυλίνδρων.
Το Wirocer plus πληροί τα ISO22674 και ISO9693.
Το προϊόν αυτό περιέχει νικέλιο.
REF50080 – 1000 g· REF50081 – δείγμα 24 g
Χαρακτηριστικά κράματος
Σύμφωνα με το ISO22674 δεν περιέχει κάδμιο, βηρύλλιο ή μόλυβδο
Τύπος (κατά το ISO22674)
Θερμοκρασία προθέρμανσης
Θερμοκρασία solidus, θερμοκρασία liquidus
Πυκνότητα
Θερμοκρασία χύτευσης
Μέτρο ελαστικότητας
Όριο ελαστικότητας 0,2% (R
Επιμήκυνση θραύσης (A
)
p0,2
)
5
Σκληρότητα Vickers
Συντελεστής θερμικής διαστολής (ΣΘΔ) 25 – 500 °C, 10
-6 K-1
(χύτευση / * μετά από κεραμ. όπτηση)
Χρωματικός κωδικός BEGO
Υλικό επένδυσης: φωσφορικού τύπου, π.χ. Bellavest SH (REF54252)
Υλικό χωνευτηρίου: κεραμικό
Άρτυμα: Wiromelt (REF52526)
Κεραμικό υλικό επικάλυψης με κατάλληλη τιμή ΣΘΑ, π.χ.: VITA VMK Master
Οξειδωτική όπτηση: δεν συνιστάται, αλλά όταν είναι επιθυμητή όπτηση ελέγχου:
900°C/5 λεπ./κενό
Μέγιστη συνιστώμενη θερμοκρασία όπτησης: 980°C
Μέγιστος συνιστώμενος ρυθμός θέρμανσης 55°C/min
Συλλίπασμα: π. χ. Minoxyd (REF52530)
Συγκόλληση πριν από την όπτηση: Wiron®-Lot (REF52625)
Σύρμα λέιζερ: Wiroweld NC (REF50006)
Προβλεπόμενη χρήση: Τα κράματα με βάση το νικέλιο για μεταλλοκεραμικά προορίζονται για την
κατασκευή οδοντικών αποκαταστάσεων, όπως στεφανών, γεφυρών, καθώς και μεταλλοκεραμικών
οδοντικών αποκαταστάσεων.
Ενδείξεις: Τα κράματα με βάση το νικέλιο για μεταλλοκεραμικά προορίζονται για τη θεραπεία
ελλειμμάτων σκληρού ιστού (δοντιών).
Αντενδείξεις: Δεν υπάρχουν γνωστές αντενδείξεις. Σε πολύ σπάνιες περιπτώσεις μπορούν να
εκδηλωθούν ανεπιθύμητες βιολογικές (όπως, π.χ., αλλεργίες στα συστατικά του κράματος) ή
ηλεκτροχημικές αντιδράσεις. Το κράμα δεν πρέπει να χρησιμοποιηθεί σε περιπτώσεις γνωστής
δυσανεξίας ή γνωστής αλλεργίας στα συστατικά του κράματος.
Κλινικό όφελος: Τεχνητό υποκατάστατο απολεσθέντος σκληρού ιστού (δοντιών), για την (αισθητική
και λειτουργική) αποκατάσταση της μασητικής λειτουργίας.
Προειδοποιήσεις: Οι μεταλλικές σκόνες είναι επιβλαβείς για την υγεία. Η λείανση και η αμμοβολή
θα πρέπει να πραγματοποιούνται υπό κατάλληλη αναρρόφηση. Συνιστάται προστασία της αναπνοής
τύπου FFP3-EN149!
Προφυλάξεις: Σε περίπτωση επαφής της όμορης ή της μασητικής επιφάνειας με άλλα μέταλλα
μπορεί σε πολύ σπάνιες περιπτώσεις να παρουσιαστεί παραισθησία ηλεκτροχημικής αιτιολογίας. Το
προϊόν δεν έχει ελεγχθεί αναφορικά με την ασφάλεια και τη συμβατότητα σε περιβάλλον μαγνητικού
συντονισμού. Το προϊόν δεν έχει δοκιμαστεί ως προς τη θέρμανση, τη μετατόπιση ή τα τεχνουργήματα
εικόνας σε περιβάλλον μαγνητικού συντονισμού. Η ασφάλεια σε περιβάλλον μαγνητικού συντονισμού
δεν είναι γνωστή. Η εξέταση ασθενή που φέρει αυτό το προϊόν μπορεί να επιφέρει τραυματισμό του
ασθενή.
Ομάδα ασθενών: Αντικείμενα από αυτό το κράμα μπορούν να χρησιμοποιηθούν ανεξάρτητα από την
ηλικία του ασθενή. Το κράμα δεν πρέπει να χρησιμοποιηθεί σε περιπτώσεις γνωστής δυσανεξίας ή
γνωστής αλλεργίας στα συστατικά του κράματος.
Παρενέργειες: Δεν υπάρχουν γνωστές παρενέργειες. Ωστόσο, δεν μπορεί να αποκλειστεί η εκδήλωση
σε πολύ σπάνιες περιπτώσεις εξατομικευμένης αντίδρασης έναντι συστατικών. Στην περίπτωση αυτή
το προϊόν δεν πρέπει να χρησιμοποιηθεί.
°C 900–950
°C 1295, 1360
g/cm³ 8.3
°C 1450
GPa 198 / *195
MPa 330 / *320
% 37 / *24
HV10 220 / *210
13.8 / *13.5
Μοντελάρισμα: Πάχος τοιχώματος μετά την επεξεργασία: τουλάχιστον 0,3 mm. Αποφεύγετε τις
αιχμηρές γωνίες και ακμές. Διαμορφώνετε τους σκελετούς για την επικάλυψη με ανατομική σμίκρυνση.
Διαμορφώνετε τους συνδέσμους με το μέγιστο δυνατό πλάτος και ύψος (ύψος: τουλάχιστον 3,5 mm,
πλάτος: τουλάχιστον 2,5 mm). Στην περίπτωση βρυγμού απαιτείται ισχυρότερο μοντελάρισμα.
Χρησιμοποιήστε κερί ή πλαστικές κοίλες ράβδους. Εργαστείτε στο σύστημα αγωγών χωρίς μείωση
της διαμέτρου.
Επένδυση: Για στεφάνες και γέφυρες χρησιμοποιείτε μόνο φωσφορικού τύπου υλικά επένδυσης.
Χύτευση: Μην υπερθερμαίνετε το κράμα. Χρησιμοποιείτε μόνο καθαρά και για κάθε κράμα ξεχωριστά
χωνευτήρια. Για τη σαφή ιχνηλάτηση της παρτίδας, χύνετε μόνο νέο μέταλλο. Κατά περίπτωση,
χρησιμοποιήστε άρτυμα στα πλινθώματα. Για τις ακριβείς ρυθμίσεις και χρόνους θέρμανσης
ακολουθείτε τις οδηγίες του κατασκευαστή της συσκευής χύτευσης. Μετά τη χύτευση, αφήστε το
3
καλούπι να ψυχθεί αργά.
Παρασκευή: Χρησιμοποιείτε φρέζες σκληρού μετάλλου με ψιλή οδόντωση.
Στίλβωση: Προκειμένου να απλοποιηθεί η στίλβωση με λάστιχο μπορεί να γίνει αμμοβολή με γυαλί
νατράσβεστου χωρίς μόλυβδο (π.χ. Perlablast
στίλβωσης με λάστιχο και με κατάλληλες πάστες προκαταρκτικής και συμπληρωματικής στίλβωσης.
Ενδελεχής καθαρισμός της επιφάνειας με ατμοβολή ή βρασμό σε απεσταγμένο νερό.
Κεραμικές όψεις: Χρησιμοποιείτε κεραμικά υλικά επικάλυψης με κατάλληλο συντελεστή θερμικής
διαστολής (ISO 9693). Ακολουθείτε τις οδηγίες χρήσης του εκάστοτε κατασκευαστή του κεραμικού. Το
οξείδιο πρέπει να αφαιρεθεί με αμμοβολή (250 μm / 3–4 bar με π.χ. Korox
της επιφάνειας με ατμοβολή ή βρασμό σε απεσταγμένο νερό. Κατόπιν αυτού μην αγγίζετε πλέον τις
επιφάνειες με το χέρι. Χρησιμοποιήστε αιμοστατικές λαβίδες ή παρόμοια μέσα. Στηρίζετε επαρκώς τους
σκελετούς κατά την όπτηση.
Ακρυλικές όψεις: Για την επεξεργασία των συνθετικών υλικών επικάλυψης πρέπει να λαμβάνονται
υπόψη οι σχετικές οδηγίες των κατασκευαστών. Ενδελεχής καθαρισμός της επιφάνειας με ατμοβολή ή
βρασμό σε απεσταγμένο νερό.
8
Συγκόλληση: Στερεώστε τα προς συγκόλληση τμήματα (π.χ. με υλικό επένδυσης συγκόλλησης Bel-
®
), διάκενο συγκόλλησης παράλληλων τοιχωμάτων: μέγ. 0,2 mm. Χρησιμοποιήστε κατάλληλο
latherm
άρτυμα BEGO. Τα υπολείμματα αρτύματος και μεταλλοξειδίου πρέπει να καθαρίζονται μετά τη
συγκόλληση. Ενδελεχής καθαρισμός της επιφάνειας με ατμοβολή ή βρασμό σε απεσταγμένο νερό.
Συγκόλληση λέιζερ: Κατά το δυνατόν εργάζεστε με ραφή X και πρόσθετο υλικό. Λαμβάνετε υπόψη τις
οδηγίες χρήσης και τις υποδείξεις κινδύνου του κατασκευαστή της συσκευής! Ενδελεχής καθαρισμός
της επιφάνειας με ατμοβολή ή βρασμό σε απεσταγμένο νερό.
Συνθήκες αποθήκευσης: Δεν υπάρχουν γνωστές ειδικές συνθήκες φύλαξης.
Εγγύηση: Οι συστάσεις της εταιρείας μας αναφορικά με τη χρήση, ανεξάρτητα από το αν παρέχονται
προφορικά, εγγράφως ή στο πλαίσιο πρακτικών οδηγιών, βασίζονται στις δικές μας εμπειρίες και
πειράματα και πρέπει, συνεπώς, να θεωρούνται απλώς ενδεικτικές. Τα προϊόντα μας αποτελούν
αντικείμενο συνεχούς εξέλιξης. Για τον λόγο αυτό διατηρούμε το δικαίωμα τροποποιήσεων της
κατασκευής και της σύνθεσης. Κάθε σοβαρό περιστατικό που σχετίζεται με τα προϊόντα πρέπει να
αναφέρεται στην BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG και στις αρμόδιες αρχές.
Υποδείξεις για τη διάθεση: Διαδικασίες διαχείρισης αποβλήτων Προϊόν: Η απόδοση κωδικού
αποβλήτων σύμφωνα με τον Ευρωπαϊκό κατάλογο αποβλήτων (ΕΚΑ) πρέπει να γίνεται με συνεννόηση
με τον τοπικό φορέα διαχείρισης αποβλήτων. Να μη διατίθενται στα οικιακά απόβλητα. Συσκευασία: Οι
συσκευασίες πρέπει να εκκενώνονται από τα υπολείμματα και να διατίθενται κατάλληλα, σε συμφωνία
με τις νομικές διατάξεις. Οι συσκευασίες που δεν μπορούν να εκκενωθούν από τα υπολείμματα πρέπει
να διατίθενται σε συνεννόηση με τον τοπικό φορέα διαχείρισης αποβλήτων.
Ø ≥ 3.5 –4 mm
®
micro). Στη συνέχεια στιλβώστε με κατάλληλα εργαλεία
®
250). Ενδελεχής καθαρισμός
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Λαμβάνετε υπόψη τις οδηγίες χρήσης Προσοχή Ημερομηνία λήξης
Rx only
Αποκλειστικά για ειδικευμένο προσωπικό!
Μη αποστειρωμένο
Αριθμός προϊόντος
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Κατασκευαστής
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
14
Αριθμός παρτίδας
MD
Ιατροτεχνολογικό προϊόν
REF 14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 15
et
Wirocer plus
Ni65.2Cr22.5Mo9.5Si1.5MnNb [%]
0197
Kasutusjuhend
Dentaalne niklipõhine sulam metallokeraamika jaoks, tüüp3
plus tarnitakse silindrite kujul.
Wirocer
plus vastab standarditele ISO22674 ja ISO9693.
Wirocer
See toode sisaldab niklit.
REF50080 – 1000 g; REF50081 – 24g proov
Sulami tunnused
Vastavalt standardile ISO22674 vaba kaadmiumist, berülliumist ja pliist
Tüüp (vastavalt standardile ISO22674)
Eelkuumutustemperatuur °C 900–950
Solidus-, likvidustemperatuur °C 1295, 1360
Tihedus g/cm³ 8.3
Valamistemperatuur °C 1450
Elastsusmoodul GPa 198 / *195
0,2% tinglik voolavuspiir (R
Katkevenivus (A
) % 37 / *24
5
Vickersi kõvadus HV10 220 / *210
Soojuspaisumistegur (CTE) 25–500°C, 10
(Valumaterjal / * pärast keraam põletust)
BEGO värvikood 8
Sisestusmass: fosfaatseotud, nt BellavestSH (REF54252)
Tiigli materjal: keraamika
Sulatuspulber: Wiromelt (REF52526)
Kattekeraamika: sobiva soojuspaisumisteguri (CTE) väärtusega keraamika, nt: VITAVMKMaster
Oksiidpõletus: ei ole soovitatud, ent kui soovitakse kontrollpõletust: 900°C/5min/vaakum
Kõrgeim soovitatud põletustemperatuur: 980°C
Kuumutamiskiirus soovitatud max55°C/min
Jooteräbusti: nt Minoxyd (REF52530)
Joodis enne põletust: Wiron
Lasertraat: WiroweldNC (REF50006)
) MPa 330 / *320
p 0,2
®
-Lot (REF52625)
-6 K-1
13.8 / *13.5
Valamine: Ärge sulamit üle kuumutage. Kasutage ainult puhtaid ja iga sulami jaoks omaette sulatustiigleid.
Partiide üheselt selge tagasiulatuva jälgimise tarbeks valage ainult uut metalli. Vajaduse korral puistake
sulatuspulbrit valuploki peale. Täpsete seadistuste ja kuumutusaegade kohta järgige valamisseadmete
tootjate juhiseid. Laske muhvlitel pärast valamist aeglaselt maha jahtuda.
Viimistlemine: Kasutage peenehambulisi kõvasulamfreese.
Poleerimine: Selleks et kummeerimist lihtsustada, saab teha läigestava pritstöötlemise pliivaba soodak-
laasiga (nt Perlablast
eel- ja järelpoleerimispastade abil. Pealispinna põhjalik puhastamine aurujoaga töötlemise või destilleeritud vees läbikeetmise teel.
Keraamiline kate: Kasutage sobiva soojuspaisumisteguriga kattekeraamikat (ISO9693). Järgige vastava
3
keraamikatootja kasutusjuhendit. Oksiidi tuleb jugapuhastusega töödelda (250μm / 3–4bar, nt pihustusainega Korox
keetmise teel. Seejärel ärge pealispindu enam kätega puudutage. Kasutage arteriklambreid vms. Toestage
karkassid põletuste ajaks piisavalt.
Plastkatted: Plastist kattematerjalide töötlemiseks tuleb järgida tootjate vastavaid juhendeid. Pealispinna
põhjalik puhastamine aurujoaga töötlemise või destilleeritud vees läbikeetmise teel.
Jootmine: Joodetavad osad tuleb fikseerida (nt jootmise sisestusmassiga Bellatherm
tega jootmispilu: max0,2mm. Kasutage sobivat BEGO jooteräbustit. Pärast jootmist tuleb jooteräbusti jääke
ja metalloksiide happega töödelda. Pealispinna põhjalik puhastamine aurujoaga töötlemise või destilleeritud vees läbikeetmise teel.
Laserkeevitamine: Kui võimalik, siis töötage X-õmbluse ja täitematerjaliga. Palun järgige kasutusjuhendit
ja seadme tootja ohujuhiseid! Pealispinna põhjalik puhastamine aurujoaga töötlemise või destilleeritud
vees läbikeetmise teel.
Ladustamistingimused: Spetsiaalseid ladustamistingimusi ei ole teada.
Garantii: Meie rakendustehnika alased soovitused, ükskõik kas need antakse suuliselt, kirjalikult või
praktiliste juhendite vahendusel, tuginevad meie endi kogemustele ja katsetele ning neid saab seepärast
vaadelda ainult suunistena. Meie tooteid arendatakse pidevalt edasi. Seetõttu jätame me enesele õiguse
teha muudatusi nende ehituses ja koostises. Igast toodetega seotud ohujuhtumist teatage palun ettevõttele
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG ja pädevale asutusele.
Juhised jäätmekäitluse kohta: Jäätmekäitluse meetodid Toode: jäätmeloendi koodi vastendamine vastavalt
Euroopa jäätmeloendile (AVV) tuleb ette võtta piirkondliku jäätmekäitlejaga konsulteerides. Ärge tehke jäätmekäitlust majapidamisjäätmete hulgas. Pakend: pakendid peavad olema täielikult tühjendatud ja need
tuleb anda kooskõlas õigusaktide eeskirjadega nõuetekohasesse jäätmekäitlusesse. Pakendite, mida ei saa
täielikult tühjendada, jäätmekäitlus tuleb teha piirkondliku jäätmekäitlejaga kooskõlastades.
®
micro). Seejärel kummeerige sobivate poleerkummide abil ning poleerige sobivate
®
250). Pealispinna põhjalik puhastamine aurujoaga töötlemise või destilleeritud vees läbi-
®
); paralleelsete sein-
Sihtotstarve: Niklipõhised sulamid metallokeraamika jaoks on ette nähtud dentaalsete restauratsioonide,
nagu näiteks kroonide ja sildade valmistamiseks ning metallokeraamiliste hambaproteeside jaoks.
Näidustus: Niklipõhised sulamid on ette nähtud selleks, et puuduvat kõvakude (hambaid) ravida.
Vastunäidustus: Vastunäidustusi ei ole teada. Väga haruldastel juhtudel võib esineda soovimatuid bioloo-
gilisi reaktsioone (nagu nt allergiaid sulami koostisosade suhtes) või elektrokeemia põhiseid reaktsioone.
Teadaoleva kokkusobimatuse või teadaolevate allergiate korral sulami koostisosade suhtes tuleks sulamit
mitte kasutada.
Kliiniline kasu: Kaotsi läinud kõvakoe (hammaste) kunstlik asendus, närimisfunktsiooni taastamiseks
(esteetiliselt ja funktsionaalselt).
Hoiatused: Metallitolm on tervist kahjustav. Lihvimine ja jugapuhastus peaksid toimuma sobivat äratõmmet kasutades. Soovitatakse FFP3-EN149 tüüpi respiraatorit!
Ettevaatusabinõud: Aproksimaalse või oklusaalse kokkupuute korral teiste metallidega võib väga haruldastel juhtudel tekkida elektrokeemiliselt tingitud ebamugavustunne. Toodet ei ole ohutuse ja ühilduvuse
seisukohalt magnetresonantskeskkonnas hinnatud. Seda ei ole soojenemise, migratsiooni ega kujutiste
artefaktide seisukohalt magnetresonantskeskkonnas katsetatud. Ohutus magnetresonantskeskkonnas ei
ole teada. Selle tootega patsiendi uurimine võib põhjustada patsiendi vigastusi.
Patsientide rühm: Sulamist valmistatud objekte võib kasutada sõltumatult patsiendi vanusest. Teadaoleva
kokkusobimatuse või teadaolevate allergiate korral sulami koostisosade suhtes tuleks sulamit mitte kasutada.
Kõrvaltoimed: Kõrvaltoimeid ei ole teada. Siiski pole võimalik välistada, et väga haruldastel juhtudel võib
esineda individuaalseid reaktsioone materjali komponentide suhtes. Sellisel juhul ei tuleks toodet kasutada.
Modelleerimine: Seina paksus pärast viimistlemist: vähemalt 0,3 mm, vältige teravaid nurki ja servi.
Kujundage karkassid katte jaoks anatoomiliselt vähendatuna. Kujundage konnektorid nii tugeva ja kõrgena
kui võimalik (kõrgus: vähemalt 3,5mm, laius: vähemalt 2,5mm). Bruksismi korral on vajalik tugevam
modelleerimine. Kasutage vaha või plastist õõnespulki. Tihvtide külgeühendamise süsteemi korral töötage
ilma siirdemuhvideta.
Jäljendi sisestamine: Kasutage kroonide ja sildade jaoks ainult fosfaatseotud sisestusmasse.
Järgida kasutusjuhendit Ettevaatust Kõlblikkusaeg
Ø ≥ 3.5 –4 mm
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Partii number
Mittesteriilne
Tootja
Rx only
Ainult kutsealaseks
kasutamiseks!
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
15
Artikli number
MD
Meditsiiniseade
REF 14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 16
hr
Wirocer plus
Ni65.2Cr22.5Mo9.5Si1.5MnNb [%]
0197
Upute za uporabu
Dentalna legura na bazi nikla za metalnu keramiku, tip3
Wirocer plus isporučuje se u obliku cilindara.
Wirocer plus je u skladu s normama ISO22674 i ISO9693.
Ovaj proizvod sadržava nikal.
Kat. br.50080 – 1000g; kat. br.50081 – uzorak od 24g
Svojstva legure
U skladu s normom ISO22674 ne sadržava kadmij, berilij ni olovo
Tip (u skladu s normom ISO22674)
Temperatura predzagrijavanja °C 900–950
Temperatura solidusa, temperatura liquidusa °C 1295, 1360
Gustoća g/cm³ 8.3
Temperatura lijevanja °C 1450
Modul elastičnosti GPa 198 / *195
Granica istezanja 0,2% (R
Prekidno istezanje (A
Tvrdoća po Vickersu HV10 220 / *210
Koeficijent toplinskog istezanja (CTE) 25 – 500°C, 10
(lijev / * nakon pečenja keramike)
BEGO kod boje 8
Uložna masa, na bazi fosfata, npr. Bellavest SH (kat. br.54252)
Materijal lončića: keramika
Prah za topljenje: Wiromelt (kat. br.52526)
Keramika za fasetiranje s odgovarajućom vrijednošću CTE, npr.: VITA VMK Master
Oksidacijsko pečenje: ne preporučuje se, ali ako je poželjno kontrolirano pečenje:
900°C/5 min/vak
Najveća preporučena temperatura pečenja: 980°C
Brzina zagrijavanja preporučeno maks. 55°C/min
Taljivo: npr. Minoxyd (kat. br.52530)
Lem prije pečenja: Wiron
Žica za lasersko lemljenje: Wiroweld NC (kat. br.50006)
Namjena: Legure na bazi nikla za metal-keramiku namijenjene su za izradu dentalnih restauracija kao što
su krunice, mostovi i metal-keramički nadomjesci.
Indikacija: Legure na bazi nikla namijenjene su za liječenje tvrdog tkiva koje nedostaje (zubi).
Kontraindikacije: Kontraindikacije nisu poznate. U vrlo rijetkim slučajevima može doći do neželjenih biološ-
kih (kao npr. alergija na sastojke legure) ili elektrokemijskih reakcija. Legura se ne smije upotrebljavati ako
su poznate nekompatibilnosti ili alergije na komponente legure.
Klinička korist: Umjetni nadomjestak izgubljenog tvrdog tkiva (zubi), za obnovu funkcije žvakanja (estetski
i funkcijski).
Upozorenja: Metalne prašine opasne su za zdravlje. Brušenje i pjeskarenje trebali bi se odvijati uz prikladno
usisavanje. Preporučujemo zaštitu disanja tipa FFP3-EN149!
Mjere opreza: U slučaju aproksimalnog ili okluzijskog kontakta s drugim metalima u vrlo rijetkim slučajevima može doći do elektrokemijski uvjetovanih tegoba. Proizvod nije ocijenjen u pogledu sigurnosti i
kompatibilnosti u MR okruženju. Nije testiran na zagrijavanje, migraciju i artefakte na slikama u MR okruženju. Sigurnost u MR okruženju nije poznata. Pregled pacijenta s ovim proizvodom može rezultirati ozljedom
pacijenta.
Skupina pacijenata: Predmeti od legure mogu se upotrebljavati bez obzira na dob pacijenta. Legura se ne
smije upotrebljavati ako su poznate nekompatibilnosti ili alergije na komponente legure.
Nuspojave: Nuspojave nisu poznate. Međutim, ne možemo isključiti da u rijetkim slučajevima može doći do
individualnih reakcija na komponente proizvoda. U tom slučaju ne smijete upotrebljavati proizvod.
Modeliranje: Debljina stijenke nakon završne obrade: min. 0,3mm, izbjegavajte oštre rubove i bridove.
Skelete za fasetiranje oblikujte anatomski reducirano. Spojnice oblikujte što je moguće jače i više (visina:
min. 3,5mm, širina: min. 2,5mm). Kod bruksizma obratite pozornost na jače modeliranje. Upotrebljavajte
vosak ili plastične šuplje štapiće. Kod sustava postavljanja kolčića radite bez suženja.
Ulaganje: Za krunice i mostove upotrebljavajte samo fosfatne uložne mase.
Lijevanje: Nemojte previše zagrijati leguru. Upotrebljavajte samo čisti lončić za taljenje koji je prikladan
za svaku leguru. Radi jasnog praćenja serije lijevajte samo novi metal. Ako je potrebno, preko kockica za
lijevanje posipajte prah za topljenje. Za točne postavke i vrijeme grijanja slijedite specifikacije proizvođača
uređaja za lijevanje. Pustite da se kiveta lagano ohladi nakon lijevanja.
) MPa 330 / *320
p0,2
) % 37 / *24
5
®
-Lot (kat. br.52625)
-6 K-1
13.8 / *13.5
Završna obrada: Upotrijebite svrdla od tvrdog materijala s finim ozubljenjem.
Poliranje: Da biste pojednostavili gumiranje, natronskim staklom koje ne sadržava olovo (npr. Perlablast
micro) možete polirati do sjaja. Nakon toga gumirati prikladnim gumenim priborom za poliranje i ispolirati
prikladnim pastama za predpoliranje i naknadno poliranje. Površinu temeljito očistite parom ili iskuhavanjem u destiliranoj vodi.
Fasetiranje keramikom: Upotrijebite keramiku za fasetiranje s prikladnim koeficijentom toplinskog širenja
(ISO9693). Pridržavajte se uputa za uporabu dotičnih proizvođača keramike. Oksid treba pjeskariti (250μm
/ 3 – 4bar s npr. Korox
toga površine ne dirajte više rukama. Upotrijebite stezaljke za krvne žile ili slično. Skelete tijekom pečenje
treba dovoljno poduprijeti.
3
Fasetiranje plastikom: Za obradu plastičnih materijala za fasetiranje morate poštovati odgovarajuće upute
proizvođača. Površinu temeljito očistite parom ili iskuhavanjem u destiliranoj vodi.
Lemljenje: Pričvrstite dijelove koje treba lemiti (npr. uložnim materijalom za lemljenje Bellatherm
između paralelnih stijenki koje se spajaju kod lemljenja: maks. 0,2mm. Upotrijebite odgovarajuće taljivo
BEGO. Nakon lemljenja ostatke taljiva i metalnih oksida treba očistiti. Površinu temeljito očistite parom ili
iskuhavanjem u destiliranoj vodi.
Lasersko zavarivanje: Ako je moguće, radite s X-šavom i materijalom za popunjavanje. Molimo da poštujete
upute za uporabu i napomene proizvođača uređaja o opasnostima! Površinu temeljito očistite parom ili
iskuhavanjem u destiliranoj vodi.
Uvjeti skladištenja: Nisu poznati nikakvi posebni uvjeti skladištenja.
Jamstvo: Naše preporuke koje se odnose na tehniku primjene, bilo da su dane usmenim ili pisanim putem ili
u obliku praktičnih uputa, temelje se na našim vlastitim iskustvima i eksperimentima i stoga se smatraju
samo okvirnima. Kontinuirano razvijamo naše proizvode. Stoga pridržavamo pravo na promjene konstrukcije
i sastava. Svaki ozbiljni štetni događaj do kojeg je došlo u vezi s proizvodom trebalo bi prijaviti tvrtki BEGO
Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG i nadležnom tijelu.
Napomene o odlaganju: Metoda obrade otpada Proizvod: Ključni broj otpada u skladu s Europskim katalogom otpada (AVV) treba se dodijeliti u dogovoru s regionalnom tvrtkom za zbrinjavanje otpada. Ne bacajte
proizvod u kućanski otpad. Pakiranje: Pakiranja se moraju potpuno isprazniti i pravilno odložiti u skladu
sa zakonskim propisima. Pakiranja, koja se ne mogu potpuno isprazniti, moraju se zbrinuti u dogovoru s
regionalnom tvrtkom za zbrinjavanje otpada.
®
250). Površinu temeljito očistite parom ili iskuhavanjem u destiliranoj vodi. Nakon
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
®
); razmak
®
Obratite pozornost na upute za uporabu Pozor Može se upotrijebiti do
Rx only
Samo za stručno osoblje
Nije sterilno
Kataloški broj
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Proizvođač
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
16
Serijski broj
MD
Medicinski proizvod
REF 14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 17
hu
Wirocer plus
Ni65.2Cr22.5Mo9.5Si1.5MnNb [%]
0197
Használati utasítás
Fogászati célú Ni-bázisú ötvözet fémkerámia pótlásokhoz, 3.típus
A Wirocer plus-t hengeralakban szállítják.
A Wirocer plus megfelel az ISO22674és az ISO9693 szabványoknak.
Ez a termék nikkelt tartalmaz.
REF50080 – 1000 g; REF50081 – 24 g próba
Az ötvözet jellemzői
Az ISO22674 szabványnak megfelelően kadmium-, berillium-és
ólommentes
Típus (az ISO22674 szerint) 3
Előmelegítési hőmérséklet °C 900–950
Solidus-/liquidus-hőmerseklet °C 1295, 1360
Sűrűség g/cm³ 8.3
Öntési hőmérséklet °C 1450
Rugalmassági modulus GPa 198 / *195
0,2% folyáshatár (R
Szakadási nyúlás (A
Vickers-keménység HV10 220 / *210
Hőtágulási együttható (CTE) 25 – 500°C, 10
(öntvény / * keram. égetés után)
BEGO színkód 8
Beágyazó massza, foszfátkötésű, pl. Bellavest SH (REF54252)
Tégely anyaga: Kerámia
Olvasztó por: Wiromelt (REF52526)
Leplező kerámia megfelelő CTE-értékkel rendelkező kerámia pl. VITA VMK Master
Oxidációs égetés: nem ajánlott, de ha kontroll égetés kívánatos: 900°C/5 min/vac (vákuum
alatt)
A legmagasabb ajánlott égési hőmérséklet: 980°C
Felfűtési sebesség max. 55°C/perc ajánlott
Folyósítószer, pl. Minoxyd (REF52530)
Égetés előtti forrasz: Wiron
Lézerhuzal: Wiroweld NC (REF50006)
) MPa 330 / *320
p 0,2
) % 37 / *24
5
®
-Lot (REF52625)
-6 K-1
13.8 / *13.5
Öntés: Ne melegítse túl az ötvözetet. Csak tiszta tégelyeket és minden ötvözethez külön tégelyt használjon.
A tételek egyértelmű nyomon követése érdekében csak új fémet öntsön. Ha szükséges, szórjon olvasztóport
az öntőkockákra. A pontos beállítások és melegítési idők tekintetében kövesse az öntőkészülék gyártójának
előírásait. Öntés után hagyja a tokos kemencét lassan kihűlni.
Kidolgozás: Használjon finomfogazású keményfém frézert.
Polírozás: A gumírozás egyszerűsítése érdekében ólommentes nátronüveg (pl. Perlablast
nálható a fényező lefúvatáshoz. Ezután vonja be a megfelelő gumi polírozókkal, és polírozza a megfelelő
polírozás előtti és utáni paszták használata mellett. Tisztítsa meg alaposan a felületet gőzfúvással vagy
desztillált vízben történő forralással.
Kerámia leplezés: Használjon megfelelő hőtágulási együtthatóval (CTE) bíró (ISO 9693 szerinti) leplező
kerámiát. Vegye figyelembe az adott kerámia gyártójának használati utasítását. Az oxidot le kell fúvatni (250
μm / 3–4 bar pl. Korox
vízben történő forralással. Ezután már ne érintse meg a felületeket kézzel. Érfogók, ill. hasonló eszközök
használata ajánlott. A fogpótlás vázát megfelelően meg kell támasztani a kiégetés során.
Műanyag leplezések: A műanyag leplezőanyagokfeldolgozásakor be kell tartani a gyártók megfelelő előírásait. Tisztítsa meg alaposan a felületet gőzfúvással vagy desztillált vízben történő forralással.
Forrasztás: Rögzítse a forrasztandó alkatrészeket (pl. a Bellatherm
rasztási rés párhuzamos falainak max. távolsága: 0,2mm legyen. Használja a megfelelő BEGO folyósító
szert. Forrasztás után a folyósító szer maradványait és a fém-oxidokat le kell maratni. Tisztítsa meg alaposan a felületet gőzfúvással vagy desztillált vízben történő forralással.
Lézeres hegesztés: Lehetőség szerint X-varratokkal dolgozzon és használjon töltőanyagokat. Kérjük, vegye
figyelembe a készülék gyártójának használati utasítását és veszélyekre vonatkozó figyelmeztetéseit! Tisztítsa
meg alaposan a felületet gőzfúvással vagy desztillált vízben történő forralással.
Tárolási feltételek: Nem ismertek különleges tárolási feltételek.
Jótállás: Az alkalmazási technológiára vonatkozó ajánlásaink, függetlenül attól, hogy szóban, írásban vagy
gyakorlati utasítások formájában kerültek kiadásra, saját tapasztalatainkon és tesztjeinken alapulnak, ezért
csak iránymutatásoknak tekinthetők. Termékeink folyamatos továbbfejlesztés alatt állnak. Ezért a konstrukció és az anyagösszetétel esetleges megváltoztatásának jogát fenntartjuk. Kérjük, hogy a termékkel kapcsolatos bármely súlyos esemény bekövetkeztét jelentse a BEGO Bremer Goldschlägerei Wilh. Herbst GmbH &
Co. KG -nak és az illetékes hatóságoknak.
Az ártalmatlanításra vonatkozó megjegyzések: Hulladékkezelési eljárás Termék: Az Európai Hulladék Katalógus (EHK) szerinti hulladék azonosító kód hozzárendelése a regionális hulladékártalmatlanítóval egyeztetve
történik. Ne dobja a háztartási hulladékba. Csomagolás: A csomagolásból minden maradékot ki kell üríteni,
és azt a jogszabályi előírásoknak megfelelően kell ártalmatlanítani. Azokat a csomagolásokat, amelyekből
nem lehet a maradékot kiüríteni, a regionális hulladékártalmatlanítóval egyeztetve kell ártalmatlanítani.
®
250 alkalmazásával). Tisztítsa meg alaposan a felületet gőzfúvással vagy desztillált
®
forrasztó beágyazó masszával); a for-
®
micro) hasz-
Rendeltetés: A fémkerámiákhoz használt nikkelbázisú ötvözeteket fogászati restaurációk gyártására szánják, mint például koronák, hidak és fémkerámia fogpótlások.
Javallat: A fémkerámiákhoz használt nikkelbázisú ötvözeteket a hiányzó kemény szövetek (fogak) kezelésére
szánják.
Ellenjavallat: Nincsenek ismert ellenjavallatok. Nagyon ritka esetekben, nemkívánatos biológiai (például az
ötvöző komponensekkel szembeni allergia) vagy elektrokémiai reakciók fordulhatnak elő. Az ötvözetet nem
szabad alkalmazni, ha ismert inkompatibilitás vagy allergia áll fenn az ötvözet komponenseivel szemben.
Klinikai előny: Az elvesztett kemény szövet (fogak) mesterséges pótlása a rágófunkció helyreállítására (esztétikai és funkcionális).
Figyelmeztetések: A fémporok károsak az egészségre. A csiszolást és a lefúvatást megfelelő elszívó berendezés alatt kell végezni. FFP3-EN149 típusú légzésvédő maszk használata ajánlott!
Óvintézkedések: Más fémekkel történő approximális vagy okkluzális érintkezés eseténnagyon ritka esetekben előfordulhatnak elektrokémiai eredetű kellemetlen érzetek. A terméket nem értékelték az MR-környezetben való biztonságosság és kompatibilitás szempontjából. MR-környezetben nem vizsgálták a felmelegedést, a migrációt vagy a képalkotás során keletkező műtermékeket. MR-környezetben biztonságossága nem
ismert. A beteg vizsgálata ezzel a termékkel a beteg sérülését okozhatja.
Betegcsoport: Az ötvözetből készült tárgyak a beteg korától függetlenül használhatók. Az ötvözetet nem
szabad alkalmazni, ha ismert inkompatibilitás vagy allergia áll fenn az ötvözet komponenseivel szemben.
Mellékhatások: Nincsenek ismert mellékhatások. Nem zárható ki azonban– nagyon ritka esetekben – a
komponensekre adott egyéni válaszreakciók előfordulása. Ebben az esetben nem szabad használni a terméket.
Modellezés: Kidolgozás utáni falvastagság: min. 0,3 mm, kerülje az éles sarkokat és éleket. A vázakat
anatómiailag redukált módon tervezze meg a leplezéshez. A csatlakozó elem a lehető legszorosabb és legmagasabb legyen (magasság: legalább 3,5mm, szélesség: legalább 2,5mm). Bruxizmus esetén ügyeljen
az erősebb modellezésre. Használjon viasz vagy műanyag üreges pálcákat. A pálcás rendszer esetében elvékonyítás nélkül dolgozzon.
Beágyazás: Csak foszfátkötésű beágyazó masszákat használjon a koronákhoz és a hidakhoz.
Tartsa be a használati utasítás instrukcióit Figyelem Lejárati dátum
Rx only
Kizárólag szakemberek
Sterilizálatlan
általi használatra!
Katalógusszám
Ø ≥ 3.5 –4 mm
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Tételszám
MD
Orvostechnikai eszköz
Gyártó
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
REF 14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
17
Page 18
ja
Wirocer plus
Ni65.2Cr22.5Mo9.5Si1.5MnNb [%]
0197
使用説明書
歯科用ニッケル系メタルセラミック合金、タイプ3
Wirocer plusがシリンダーとして利用できます。
Wirocer plusはISO22674およびISO9693に準拠しています。
この製品にはニッケルが含まれています。
カタログ番号50080 – 1000 g、カタログ番号50081 – 24 gサンプル
合金特性
ISO22674に準拠し、カドミウム、ベリリウム、鉛を含有し
ていません
タイプ (ISO22674準拠) 3
予熱温度
固相・液相温度
密度
鋳造温度
ヤング率
降伏強度 (R
破断伸び (A
) MPa 330 / *320
p 0,2
) % 37 / *24
5
ビッカース硬度
熱膨張率 (CTE) 25~500°C、10
-6 K-1
(鋳造 / * セラミック焼成後)
BEGOカラーコード 8
埋没材:リン酸塩系、例えばBellavest SH (カタログ番号54252) など
るつぼ材:セラミック
溶融粉体:Wiromelt
(カタログ番号52526)
セラミックのべニア化: 好適なCTEのセラミック、例えばVITAVMK Masterなど
酸化焼成は推奨されませんが、パラメーター900°C/5分/vacを使用することが
できます
推奨最高焼成温度:980°C
推奨加熱速度: 最高55°C/分
融剤: 例えばMinoxyd (カタログ番号52530)
®
焼成前のろう材:Wiron
-Lot (カタログ番号52625)
レーザーワイヤ:Wiroweld NC (カタログ番号50006)
用途: ニッケル系メタルセラミック合金は、クラウンやブリッジなどの歯科補綴、
ならびにメタルセラミック補綴の鋳造用です。
適応: ニッケル系メタルセラミック合金は、欠損硬組織(歯)の状態を治療するた
めのものです。
禁忌: 知られている禁忌事項はありません。ただし、合金の成分に対するアレルギ
ーなどの望ましくない生物学的反応や、電気化学的反応が、ごく稀に生じることが
あります。金属材料成分に対する既知の不適合やアレルギーがある場合は、使用す
べきではありません。
臨床的利点: 咀嚼機能(審美的および機能的)回復のための硬組織(歯)の人工物
置換。
警告: 金属ダストは人体に有害です。研削・研磨は、適切な吸引下で行ってくださ
い。FFP3-EN149タイプの呼吸器保護をお勧めします。
注意: 補綴物が別の合金に咬合接触または隣接面接触すると、非常に稀ですが、
電気化学的に誘発される過敏症が起こることがあります。この製品はMR環境下で
の安全性および適合性について評価が行われていません。MR環境下での発熱や移
動、画像アーチファクトに関する試験は行われていません。MR環境における安全
性は不明です。このデバイスを装着した患者にスキャンを行うと、患者が負傷する
おそれがあります。
患者群: この合金製の成形物は、患者の年齢を問わず使用することができます。こ
の合金は、合金成分に対する不適合性またはアレルギーが知られている場合には使
用しないでください。
°C 900–950
°C 1295, 1360
g/cm³ 8.3
°C 1450
GPa 198 / *195
HV10 220 / *210
13.8 / *13.5
有害反応: 知られている有害反応はありません。ただし、人によっては単一成分に
対する反応が稀に生じる可能性があることを完全に排除することはできません。こ
のような場合は使用を中止してください。
処方が必要なデバイス: 注意:米国連邦法により、このデバイスの販売及び注文
は、免許を有する歯科医に限定されています。
ワックスアップ: 研削後の最小壁厚:0.3 mm。鋭いエッジや角がないようにしてく
ださい。べニアのフレームワークは解剖学的に小さく抑えてください。コネクタ
ーはできる限り幅広で、できる限り高く成形してください(高さ: 最低3.5 mm、
幅: 最低2.5 mm)。歯ぎしりがある場合は、より丈夫なモデル成形が必要になり
ます。ワックスまたはプラスチックの中空スティックを使用してください。スプル
ーを先細にしないでください。
埋没: クラウンやブリッジにはリン酸塩系埋没材を必ず使用してください。
溶融/鋳造: 合金をオーバーヒートさせないでください。必ず、清浄な磁製るつぼを
用いて、合金あたり1つ使用してください。正確なバッチトレーサビリティを達成
するため、必ず新しい金属で鋳造してください。該当する場合は、溶融粉体を使用
します。 鋳造のパラメーターと手順については鋳造装置メーカーの使用説明書に従
ってください。鋳造後は、鋳型をゆっくり冷却させてください。
研削: 炭化タングステン製の掘削器具を使用してください。
研磨: 無鉛ソーダガラス(Perlabla
り、研磨を容易にすることができます。 その後、ラバーポリッシャーとブラシを使
用して、適切な研磨ペーストを使用して磨きます。 蒸気清浄、または蒸留水中で煮
沸することにより、表面を徹底的にきれいにします。
セラミックべニア: 適切なCTE(ISO 9693)のべニアセラミックを使用します。セ
ラミックメーカーの使用説明書に従ってください。ブラスト研磨により酸化物を除
去します(250 μm/3~4バール、例えばKorox
留水中で煮沸することにより、表面を徹底的にきれいにします。その後は手で表面
に触れないでください。動脈鉗子などのデバイスを使用してください。発射サイク
ル中はフレームワークを適切に支持してください。
アクリルべニア: アクリル材料のべニアは、メーカーの推奨事項に従ってくださ
い。蒸気清浄、または蒸留水中で煮沸することにより、表面を徹底的にきれいにし
ます。
はんだ付/ろう付: はんだ付け埋没材(例えばBellatherm
備した隙間は、平行な壁間で0.2 mm以内にします。適切なBEGOフラックス材料を
使用します。 フラックスの残留物と酸化物をエッチングで除去します。蒸気清浄、
または蒸留水中で煮沸することにより、表面を徹底的にきれいにします。
レーザー溶接: 可能ならば、クロス縫合および充填剤を用いてください。レーザー
溶接装置のメーカーの使用説明書と危険に関する注意に従ってください。蒸気清
浄、または蒸留水中で煮沸することにより、表面を徹底的にきれいにします。
責任制限: 法律で禁止されている場合を除き、BEGO Bremer Goldschlägerei Wilh.
Herb GmbH & Co. KGは、直接的、間接的、特殊、偶発的または帰結的であるか
を問わず、また主張理論を問わず、保証、契約、過失、厳格責任を含め、この製品
により生じる損失または損害の責を負いません。
保管条件: 知られている特別な保管条件はありません。
保証: 口頭か、書面か、または実践的な指導によるものかを問わず、当社の使用推
奨事項は、当社の経験および試行に基づくものであり、標準値として見なすことが
できます。当社製品は常に開発が続けられているため、構成および成分が変更され
ることがあります。製品に関連して重大な事例が発生した場合は、BEGO Bremer
Goldschlägerei Wilh. Herb GmbH & Co. KGおよび所轄官庁に報告してください。
米国ラベル記載要件: デバイスのラベル表示は、FDAの該当するガイダンス文書の
推奨事項に準拠しています。
廃棄方法: 以下の手順で廃棄してください: デバイス: 地域の廃棄物処理業者に相
談の上、欧州廃棄物カタログ政令(AVV)による廃棄物キーID番号の割り当て事項
を実施しなければなりません。家庭廃棄物と共に廃棄しないでください。 パッケー
ジ: パッケージは完全に空にして、政令規制に従って適切に廃棄しなければなりま
せん。完全に空になっていないパッケージは、地域の廃棄物処理業者に廃棄処理を
依頼する必要があります。
Ø ≥ 3.5 –4 mm
®
micro)で表面をブラスト研磨することによ
®
250を使用)。蒸気清浄、または蒸
®
)で部品を固定します。準
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
使用説明書を参照 注意 使用期限
Rx only
技術担当者限定
非滅菌
カタログ番号
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
メーカー
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
18
バッチ番号
MD
医療用デバイス
REF 14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 19
ko
Wirocer plus
Ni65.2Cr22.5Mo9.5Si1.5MnNb [%]
0197
사용 설명서
치과용 니켈 계열 금속-세라믹 합금, 유형 3
Wirocer plus는 실린더로 사용할 수 있습니다.
Wirocer plus는 ISO 22674 및 ISO 9693을 준수합니다.
이 제품에는 니켈이 함유되어 있습니다.
REF50080 – 1000g, REF50081 – 24g 샘플
합금 특징
ISO22674에 따라 카드뮴, 베릴륨 및 납이 없음
유형(ISO 22674에 따름) 3
예열 온도
고상선, 액상선 온도
밀도
주조 온도
영률
보증 강도(R
파단 후 연신(A
) MPa 330 / *320
p 0.2
) % 37 / *24
5
비커스 경도
열팽창 계수(CTE) 25 – 500°C, 10
-6 K-1
(주조/* 세라믹 소성 후)
BEGO 색상 코드 8
매몰재: 인산염 결합, 예를 들어 BellavestSH (REF54252)
도가니 재료: 세라믹
용융 분말: Wiromelt (REF52526)
비니어링 세라믹: CTE에 적합한 세라믹. 예: VITAVMK 마스터
산화 소성은 권장되지 않지만 다음과 같은 매개변수 사용 가능: 900°C/5min/vac
최고 권장 소성 온도: 980°C
최대 권장 가열 속도 55°C/min
플럭스: 예를 들어 Minoxyd(REF 52530)
®
소성 전 브레이징 재료: Wiron
-Lot(REF52625)
레이저 와이어: Wiroweld NC(REF50006)
사용 목적: 니켈 기반 금속-세라믹 합금은 크라운, 브릿지 및 금속-세라믹 수복물과 같
은 치과 수복물의 주조에 사용됩니다.
적응증: 니켈 기반 금속-세라믹 합금은 경조직(치아)이 상실된 상태를 치료하기 위한
것입니다.
금기 사항: 알려진 금기 사항은 없습니다. 그러나 합금 성분에 대한 알레르기와 같
은 원치 않는 생물학적 반응이나 전기 화학적 반응은 매우 드물게 발생할 수 있습니
다. 금속 물질의 성분에 대하여 알려진 불친화성 및 알레르기가 있는 경우, 사용해서
는 안 됩니다.
임상적 이점: 저작 기능을 (미적 및 기능적으로) 복원하기 위한 경조직(치아)의 인공
대체.
경고: 금속 가루는 인체에 유해합니다. 연마 및 블라스팅은 적절한 진공 상태에서 실
시해야 합니다. FFP3-EN149 유형의 호흡기 보호를 권장합니다!
안전 수칙: 전기 화학적 민감성은 수복물이 다른 합금과 교합 또는 근위 접촉할 때 매
우 드물게 발생할 수 있습니다. 이 제품은 MR 환경에서의 안전성 및 친화성에 대해 평
가되지 않았습니다. 이것은 MR 환경에서의 가열, 이동 또는 인공 음영에 대해 테스트
되지 않았습니다. MR 환경에서의 안전성은 알려지지 않았습니다. 이 장치를 착용한
환자를 스캔하면 환자가 부상을 입을 수 있습니다.
환자 그룹: 합금으로 만든 물체는 환자의 나이에 관계없이 사용할 수 있습니다. 합금
성분에 대한 알려진 비호환성이나 알려진 알레르기 반응이 나타날 경우에는 합금을
사용해선 안 됩니다.
이상 반응: 이상 반응은 알려지지 않았습니다. 그럼에도 불구하고 단일 구성 요소에
대하여 개인별 반응이 드물게 나타나는 것을 완전히 배제할 수는 없습니다. 이런 경
우, 사용을 중단하십시오.
처방 장치: 주의: 미국 연방법에 따라 이 장치는 면허가 있는 치과 의사가 또는 그의 지
시에 따라 제한적으로만 판매할 수 있습니다.
왁스업(Wax up): 연삭 후 최소 벽 두께: 0.3mm. 날카로운 모서리를 피하십시오. 축성
용 프레임워크는 해부학적으로 축소되어야 합니다. 커넥터는 가능한 한 넓고 높게 모
델링해야 합니다(높이: 최소 3.5mm, 너비: 최소 2.5mm). 이갈이가 있는 경우, 더 강력
°C 900–950
°C 1295, 1360
g/cm³ 8.3
°C 1450
GPa 198 / *195
HV10 220 / *210
13.8 / *13.5
한 모델링이 필요합니다. 왁스 또는 플라스틱 중공 스틱을 사용하십시오. 스프루를 테
이퍼 가공하지 마십시오.
매몰: 크라운과 브릿지에는 인산염 결합 매몰재만 사용하십시오.
용융/주조: 합금을 과열하지 마십시오.깨끗한 세라믹 도가니와 합금당 하나의 도가니
만 사용하십시오.정확한 배치 추적을 위해서는 새 금속만 주조하십시오. 적용할 수 있
는 경우 멜팅 파우더를 사용하십시오. 매개변수 및 주조 절차에 대한 주조 장치 제조
업체의 지침을 따르십시오.주조 후 금형을 천천히 식히십시오.
연삭: 텅스텐 카바이드 버를 사용하십시오.
연마: 무연 소다 유리(예: Perlabla
다. 그 후, 적절한 폴리싱 페이스트를 사용하여 고무 연마기와 브러시로 연마하십시
오. 스팀 세척하거나 증류수로 끓여서 표면을 철저히 세척하십시오.
세라믹 축성: 적절한 CTE(ISO 9693)의 축성 세라믹을 사용하십시오. 세라믹 제조업
체의 사용 지침을 따르십시오. 블라스팅으로 산화물을 제거하십시오(250μm/3-4bar;
®
예: Korox
오. 이후에 손으로 표면을 만지지 마십시오. 동맥 클램프 또는 유사한 장치를 사용하
십시오. 소성 주기 중에 프레임워크를 적절하게 지지하십시오.
아크릴 축성: 아크릴 재료로 축성하려면 제조업체의 권장 사항을 준수하십시오. 스팀
세척하거나 증류수로 끓여서 표면을 철저히 세척하십시오.
납땜/브레이징: 납땜 매몰재(예: Bellatherm
벽이 평행하고 0.2mm를 초과하지 않아야 합니다. 적합한 BEGO 플럭스 재료를 사용
하십시오. 플럭스 잔류물과 산화물은 에칭해야 합니다. 스팀 세척하거나 증류수로 끓
여서 표면을 철저히 세척하십시오.
레이저 용접: 가능하면 X-심과 필러 재료를 사용하십시오. 레이저 용접 장치의 사용
및 위험 지침에 대한 제조업체의 지침을 준수하십시오! 스팀 세척하거나 증류수로 끓
여서 표면을 철저히 세척하십시오.
책임의 한계: 법으로 금지된 경우를 제외하고 BEGO Bremer Goldschlägerei Wilh.
Herb GmbH & Co. KG는 보증, 계약, 과실 또는 무과실 책임을 포함하여, 주장된 이
론에 관계없이, 이 제품으로 인해 발생하는 직접적인, 간접적인, 특별한, 우발적인 또
는 결과적인 손실이나 손상에 대해 책임 지지 않습니다.
보관 조건: 알려진 특별한 보관 조건은 없습니다.
보증: 구두로, 서면으로 또는 실제 지침으로 제공되는 당사의 사용에 대한 권장 사항
은 당사의 경험과 시험에 기초한 것이며, 표준적인 값으로 간주할 수 있습니다. 당사
의 제품은 지속적으로 추가 개발됩니다. 따라서 구성 및 합성이 변경될 수 있습니다.
제품과 관련하여 발생한 심각한 사고는 BEGO Bremer Goldschlägerei Wilh. Herb
GmbH & Co. KG 및 관할관청에 보고되어야 합니다.
미국 라벨링 요구 사항: 장치 라벨링은 FDA 적용 지침 문서의 권장 사항을 충족합니
다.
폐기 지침: 폐기 절차는 다음과 같습니다. 장치: 유럽 폐기물 카탈로그 법령(AVV)에
따른 폐기물 핵심 식별 번호 부여는 지역 폐기물 처리업체와 협의하여 수행해야 합니
다. 가정 쓰레기와 함께 버리지 마십시오. 포장재: 포장재는 완전히 비우고 법규에 따
라 적절히 폐기해야 합니다. 완전히 비우지 않은 포장재는 지역 폐기물 처리업체와 협
의하여 처리해야 합니다.
250 사용). 스팀 세척하거나 증류수로 끓여서 표면을 철저히 세척하십시
Ø ≥ 3.5 –4 mm
®
micro)로 표면을 블라스팅하면 연마가 쉬워집니
®
)로 부품을 고정하십시오. 준비된 간격은
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
사용 지침 문의 주의사항 소비기한
Rx only
기술자 전용!
비살균
카탈로그 번호
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
제조업체
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
19
배치 번호
MD
의료기기
REF 14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 20
lt
Wirocer plus
Ni65.2Cr22.5Mo9.5Si1.5MnNb [%]
0197
Naudojimo instrukcija
Odontologijos srityje naudojamas metalo keramikai skirtas nikelio (Ni) pagrindo lydinys, 3 tipas
„Wirocer plus“ tiekiamas cilindrų forma.
„Wirocer plus“ atitinka ISO22674 ir ISO9693.
Šiame produkte yra nikelio.
REF50080 – 1000 g; REF50081 – 24 g mėginys
Lydinio savybės
Pagal ISO22674 be kadmio, berilio ir švino
Tipas (pagal ISO22674) 3
Pašildymo temperatūra °C 900–950
Sukietėjimo, suskystėjimo temperatūra °C 1295, 1360
Tankis g/cm³ 8.3
Liejimo temperatūra °C 1450
Tampros modulis GPa 198 / *195
0,2% įprasto takumo riba (R
Pailgėjimas po trūkio (A
Kietumas pagal Vickerso skalę HV10 220 / *210
Šiluminio plėtimosi koeficientas (ŠPK) 25–500°C, 10
(Liejimas / * po keram. deginimo)
BEGO spalvos kodas 8
Pakavimo masė: sujungta su fosfatais, pvz., „BellavestSH“ (REF54252)
Indo medžiaga: keramika
Lydymo milteliai: „Wiromelt“ (REF52526)
Padengimo keramika: keramika su tinkamu ŠPK, pvz., „VITA VMK Master“
Deginimas oksiduojant: nerekomenduojamas, tačiau prireikus kontrolinio degimo:
900 °C/5 min./vak.
Aukščiausia rekomenduojama degimo temperatūra: 980°C
Rekomenduojama maks. kaitinimo sparta 55°C/min.
Fliuso medžiaga: pvz., „Minoxyd“ (REF52530)
Litavimo medžiaga prieš degimą: „Wiron®-Lot“ (REF52625)
Lazerio viela: „WiroweldNC“ (REF50006)
)
p 0,2
) % 37 / *24
5
-6 K-1
MPa 330 / *320
13.8 / *13.5
Įtvirtinimas: Karūnėlėms ir tilteliams naudokite tik su fosfatu surištas pakavimo mases.
Išliejimas: Lydinio neperkaitinkite. Naudokite tik švarius ir kiekvienam lydiniui atskirus lydimo tiglius.
Aiškaus siuntų sekimo sumetimais liekite tik naują metalą. Jei reikia, liejimo kubelius padenkite lydymo
milteliais. Tikslūs nustatymai ir kaitinimo trukmė pateikti liejimo įrenginio gamintojo specifikacijose. Išlieję
liejinių įklotą leiskite jam lėtai atvėsti.
Suformavimas: Naudokite smulkaus dantytumo kietlydinio frezas.
Poliravimas: Kad gumuoti būtų paprasčiau, galima poliruojamai apšvitinti bešviniu silikatiniu stiklu (pvz.,
®
micro“). Paskui gumuokite tinkamais gumos poliruokliais ir poliruokite tinkamomis pirminio
„Perlablast
ir paskesnio poliravimo pastomis. Paviršių švariai nuvalykite nupurkšdami garais arba pavirindami distiliuotame vandenyje.
Padengimas keramika: Padengimo keramiką naudokite su tinkamu ŠPK (ISO9693). Laikykitės atitinkamos
keramikos gamintojo naudojimo instrukcijos. Oksidą reikia apšvitinti (250μm / 3–4bar, naudojant, pvz,,
®
250“). Paviršių švariai nuvalykite nupurkšdami garais arba pavirindami distiliuotame vandenyje.
„Korox
Vėliau paviršių nelieskite rankomis. Naudokite arterinius gnybtus ar panašius įrankius. Per degimą karkasus tinkamai prilaikykite.
Padengimas plastiku: Apdirbdami plastikines padengimo medžiagas laikykitės atitinkamų gamintojo nurodymų. Paviršių švariai nuvalykite nupurkšdami garais arba pavirindami distiliuotame vandenyje.
Litavimas: Lituojamas dalis užfiksuokite (pvz., lituojama pakavimo mase „Bellatherm
sienelėmis litavimo tarpas: maks. 0,2mm. Naudokite tinkamą BEGO fliusą. Baigus suvirinimą nuplaukite
skysčių likučius ir metalo oksidus. Paviršių švariai nuvalykite nupurkšdami garais arba pavirindami distiliuotame vandenyje.
Lazerinis suvirinimas: Jei įmanoma, dirbkite su X siūle ir užpildymo medžiaga. Laikykitės prietaiso gamintojo naudojimo instrukcijos ir pavojaus nuorodų. Paviršių švariai nuvalykite nupurkšdami garais arba pavirindami distiliuotame vandenyje.
Laikymo sąlygos: Nėra žinoma jokių specialių laikymo sąlygų.
Garantija: Mūsų techninės naudojimo rekomendacijos, nesvarbu, ar pateiktos žodžiu, raštu, ar prak-
tinėse instrukcijose, grindžiamos mūsų pačių patirtimi ir bandymais, todėl gali būti laikomos tik
orientacinėmis. Mūsų priemonės nuolat tobulinamos. Todėl pasiliekame teisę daryti konstrukcijos ir
sudėties pakeitimus. Apie su priemone susijusį rimtą incidentą praneškite „BEGOBremerGoldschlägereiWilh.HerbstGmbH&Co.KG“ ir kompetentingai institucijai.
Šalinimo nurodymai: Atliekų tvarkymo procedūra Priemonė: Norint priskirti atliekų numerį pagal Europos
atliekų katalogą (AVV), reikia pasitarti su regioniniu atliekų šalintoju. Nešalinkite su buitinėmis atliekomis. Pakuotė: Pakuotės turi būti visiškai ištuštinamos ir šalinamos laikantis tinkamo šalinimo įstatymų
nuostatų. Pakuotės, kurių negalima visiškai ištuštinti, turi būti šalinamos pasitarus su regioniniu atliekų
šalintoju.
®
“), lygiagretus su
Numatytoji paskirtis: Metalo keramikos nikelio pagrindo lydiniai yra skirti dantų restauracijoms, tokioms
kaip karūnėlės ir tilteliai, taip pat metalo keramikos dantų protezams, gaminti.
Indikacija: Metalo keramikos nikelio pagrindo lydiniai yra skirti prarastam kietajam audiniui (dantims)
gydyti.
Kontraindikacija: Nėra žinomos jokios kontraindikacijos. Labai retais atvejais gali kilti nepageidaujamos
biologinio (pvz., alergijos lydinio sudedamosioms dalims) arba elektrocheminio pobūdžio reakcijos. Esant
žinomam nesuderinamumui arba žinomoms alergijoms lydinio sudedamosioms dalims, lydinio reikėtų
nenaudoti.
Klinikinė paskirtis: Dirbtinis prarasto kietojo audinio (dantų) pakaitalas, skirtas kramtymo funkcijai atkurti
(estetiniais ir funkciniais sumetimais).
Įspėjimai: Metalo dulkės yra kenksmingos. Šlifavimo ir švitinimo veiksmai turi būti atliekami tinkamai siurbiant. Rekomenduojama FFP3-EN149 tipo kvėpavimo takų apsauga!
Atsargumo nurodymai: Įvykus aproksimaliniam arba okliuziniam kontaktui su kitais metalais, labai retais
atvejais galimi elektrocheminio pobūdžio nemalonūs pojūčiai. Priemonės saugumas ir suderinamumas su
MR aplinka nebuvo įvertintas. Nebuvo patikrintas kaitimas, migravimas ir vaizdiniai artefaktai MR aplinkoje. Saugumas MR aplinkoje nėra žinomas. Pacientą tiriant su ša priemone galimi paciento sužalojimai.
Pacientų grupė: Iš lydinio pagaminti daiktai gali būti naudojami neatsižvelgiant į paciento amžių. Esant
žinomam nesuderinamumui arba žinomoms alergijoms lydinio sudedamosioms dalims, lydinio reikėtų
nenaudoti.
Šalutiniai poveikiai: Nėra žinomi jokie šalutiniai poveikiai. Vis dėlto negalima atmesti, kad labai retais
atvejais gali kilti individualių reakcijų dėl komponentų. Tokiu atveju priemonės reikėtų nenaudoti.
Modeliavimas: Sienelių storis po paruošimo: bent 0,3 mm, venkite aštrių kampų ir kraštų. Padengimo karkasą formuokite anatomiškai sumažintą. Sujungiklius formuokite kuo stipresnius ir aukštesnius (aukštis:
min. 3,5mm, plotis: min. 2,5 mm). Jei pacientas griežia dantimis, pasirūpinkite, kad modeliai būtų stipresni. Naudokite vaško arba plastiko tuščiavidurius smaigalius. Jei naudojate paleidimo sistemą, dirbkite
be atnaujinamojo sluoksnio.
Laikytis naudojimo instrukcijos Dėmesio Tinka naudoti iki
Ø ≥ 3.5 –4 mm
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Partijos numeris
Nesterilus
Gyártó
Rx only
Tik kvalifikuotam
personalui!
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
Artikulo numeris
20
MD
Medicinos priemonė
REF 14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 21
lv
Wirocer plus
Ni65.2Cr22.5Mo9.5Si1.5MnNb [%]
0197
Lietošanas pamācība
Dentāls Ni bāzes leģējums metāla keramikai, 3.tips
plus ir pieejams cilindru veidā.
Wirocer
plus atbilst ISO22674 un ISO9693.
Wirocer
Šis produkts satur niķeli.
REF50080 – 1000g; REF50081 – 24g paraugs
Sakausējuma īpašības
Saskaņā ar ISO22674 nesatur kadmiju, beriliju un svinu
Tips (saskaņā ar ISO22674) 3
Priekšsildīšanas temperatūra °C 900–950
Solidus, šķidruma temperatūra °C 1295, 1360
Blīvums g/cm³ 8.3
Liešanas temperatūra °C 1450
Elastības modulis GPa 198 / *195
0,2% pagarinājuma spriegums (R
Pagarinājums pēc pārrāvuma (A5)
Vikersa cietība HV10 220 / *210
Siltuma izplešanās koeficients (SIK) 25 – 500°C, 10
(lējums / * pēc keram. karstumapstrādes)
BEGO krāsas kods 8
Ieguldīšanas masa: saistīta ar fosfātu, piem., BellavestSH (REF54252)
Tīģeļa materiāls: keramika
Pulveris kausēšanai: Wiromelt (REF52526)
Pārklājuma keramika: keramika ar piemērotu SIK-vērtību, piemēram: VITA VMK Master
Oksidācijas karstumapstrāde: nav ieteicama, tomēr ja nepieciešama kontroles karstumapstrāde:
900°C/5min./vakuumā
Augstākā ieteicamā karstumapstrādes temperatūra: 980°C
Uzsildīšanas ātrums ieteicams maks. 55°C/min.
Kausnis: piem., Minoxyd (REF52530)
Lodmetāls pirms karstumapstrādes: Wiron
Lāzera stieple: WiroweldNC (REF50006)
) MPa 330 / *320
p 0,2
% 37 / *24
®
-Lot (REF52625)
-6 K-1
13.8 / *13.5
iestatījumus un karsēšanas laikus sk. liešanas ierīces ražotāja sniegtajos norādījumos. Pēc liešanas ļaut
mufelim lēnām atdzist.
Apstrāde: Izmantojiet cietmetāla frēzes ar smalkiem zobiem.
Pulēšana: Lai vienkāršotu gumijošanu, var nostarot tīru ar šķidro stiklu bez svina piedevas (piem., Per-
®
micro). Pēc tam gumijot ar piemērotiem gumijas pulētājiem un piemērotām iepriekšējas pulēšanas
lablast
un pulēšanas pēcapstrādes pastām. Virsma ir rūpīgi jānotīra ar tvaika strūklu vai jānovāra destilētā ūdenī.
Keramikas pārklājums: Izmantot pārklājuma keramiku ar piemērotu WAK (ISO 9693). Ņemiet vērā attiecīgā keramikas ražotāja nodrošināto lietošanas pamācību. Oksīds ir jānostaro (250μm/3–4 bāri, piem.,
®
250). Virsma ir rūpīgi jānotīra ar tvaika strūklu vai jānovāra destilētā ūdenī. Pēc tam virsmām
ar Korox
vairs nepieskarties ar rokām. Lietot artēriju spailes. Karkasus karstumapstrādes laikā pietiekami atbalstīt.
Plastmasas pārklājumi: Plastmasas pārklājumu materiālu apstrādē ievērot atbilstošos ražotāja norādījumus. Virsma ir rūpīgi jānotīra ar tvaika strūklu vai jānovāra destilētā ūdenī.
Lodēšana: Fiksēt lodējamās daļas (piem., ar lodēšanas fiksācijas masu Bellatherm
sprauga maks. 0,2mm. Izmantot piemērotu BEGO kausēšanas līdzekli. Pēc lodēšanas kausēšanas līdzekļa
atliekas un metāla oksīdi ir jāapstrādā ar skābi. Virsma ir rūpīgi jānotīra ar tvaika strūklu vai jānovāra
destilētā ūdenī.
Lāzermetināšana: Ja iespējams, strādāt ar X šuvi un pievienojuma materiālu. Lūdzu, ievērojiet ierīces ražotāja lietošanas instrukciju un norādījumus par bīstamību. Virsma ir rūpīgi jānotīra ar tvaika strūklu vai
jānovāra destilētā ūdenī.
Glabāšanas nosacījumi: Nav zināmi īpaši uzglabāšanas nosacījumi.
Garantija: mūsu tehniskie lietošanas ieteikumi gan mutiskā, gan rakstiskā formā, vai arī praktiskas instruk-
tāžas veidā pamatojas uz mūsu pieredzi un izmēģinājumiem, tādēļ tie ir uzskatāmi par orientējošām vērtībām. Mūsu ierīces izstrāde pastāvīgi turpinās. Tāpēc mēs paturam tiesības veikt konstrukcijas un sastāva
izmaiņas. Jebkāds nopietns ar ierīci saistīts negadījums būtu jāpaziņo BEGO Bremer Goldschlägerei Wilh.
Herbst GmbH & Co. KG un kompetentajai iestādei.
Utilizācijas norādījumi: Atkritumu apstrādes process Ierīce: Piešķirto atkritumu koda numuru skatiet attiecīgajā Eiropas atkritumu katalogā (AVV), sazinoties ar vietējo atkritumu apsaimniekotāju. Neizmetiet mājsaimniecības atkritumos. Iepakojums: No iepakojumiem ir jāizber visi atlikumi, un tie ir jāutilizē atbilstoši
likumā noteiktajiem priekšrakstiem. Neiztukšojami iepakojumi ir jāutilizē tā, kā to ir norādījis vietējais
atkritumu apsaimniekotājs.
®
); paralēlā lodēšanas
Paredzētais nolūks: Metālkeramikai paredzēti leģējumi uz niķeļa bāzes ir paredzēti tādu dentālo restaurāciju izgatavošanai kā kroņi, tilti un metālkeramiskie zobu aizvietotāji.
Indikācija: Metālkeramikai paredzēti leģējumi uz niķeļa bāzes ir paredzēti trūkstošo košanas funkciju (zobu)
atjaunošanai.
Kontrindikācija: Ir zināmas kontrindikācijas. Ļoti retos gadījumos var rasties nevēlama bioloģiska (piem.,
alerģijas pret leģējuma sastāvdaļām) vai elektroķīmiska reakcija. Ja ir zināma nesaderība vai alerģijas uz
leģējuma sastāvdaļām, leģējumu neizmantot.
Klīniskie ieguvumi: Zaudēta tekstolīta (zobu) mākslīgais aizvietotājs košanas funkciju atjaunošanai (estētiskai un funkcionālai).
Brīdinājumi: Metāla putekļi ir kaitīgi veselībai. Slīpēšana un starošana ir jāveic, izmantojot piemērotu
atsūkšanu. Ir ieteicams valkāt FFP3-EN149 tipa elpceļu aizsarglīdzekļus!
Piesardzības pasākumi: Aproksimāla vai okluzāla kontakta gadījumā ar citiem metāliem ļoti retos gadījumos var rasties nepatīkamas sajūtas elektroķīmiskas reakcijas dēļ. Nav veikta ierīces drošības un saderības novērtēšana magnētiskās rezonanses vidē. Nav testēta ierīces sildīšana, migrācija un attēla pārveide
magnētiskās rezonanses vidē. Drošība magnētiskās rezonanses vidē nav zināma. Ja tiek izmeklēts pacients,
kuram ir šī ierīce, pacients var tikt ievainots.
Pacientu grupa: Leģējuma objektus var izmantot neatkarīgi no pacienta vecuma. Ja ir zināma nesaderība
vai alerģijas uz leģējuma sastāvdaļām, leģējumu neizmantot.
Blakusefekti: Nav zināma blakusiedarbība. Tomēr nav izslēgts, ka ļoti retos gadījumos var rasties individuāla reakcija uz komponentiem. Tādā gadījumā ierīci nelietot.
Modelēšana: Sieniņu biezums pēc apstrādes: vismaz 0,3 mm, novērsiet asu stūru un malu rašanos. Karkasu vēlākai apdarei veidot anatomiski reducēti. Savienotājus veidot tik stiprus un augstus, cik iespējams
(augstums: min. 3,5mm, platums: min. 2,5mm). Bruksisma gadījumā lietot stiprāku modelēšanu. Izmantot
vaska vai plastmasas caurumu kociņus. Pie uzsākšanas sistēmas strādāt bez atjaunošanas.
Iegulšana: Kroņiem un tiltiem izmantot tikai ar fosfātu saistītas iegulšanas masas.
Liešana: Nepārkarsēt leģējumu. Izmantojiet tikai tīrus un katram leģējumam jaunus tīģeļus. Lai varētu izse-
kot partiju, liet tikai jaunu metālu. Ja nepieciešams, pārkaisīt liešanas lodi ar kausējuma pulveri. Precīzus
Ievērot lietošanas pamācību Uzmanību Derīgs līdz
Ø ≥ 3.5 –4 mm
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Partijas numurs
Nav sterils
Ražotājs
Rx only
Tikai kvalificētam
personālam!
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
Artikula numurs
21
MD
Medicīniskā ierīce
REF 14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 22
pl
Wirocer plus
Ni65.2Cr22.5Mo9.5Si1.5MnNb [%]
0197
Instrukcja używania
Stop stomatologiczny na bazie niklu do prac metaloceramicznych, typ3
plus jest dostarczany wformie wałeczków.
Wirocer
plus jest zgodny znormami ISO22674 oraz ISO9693.
Wirocer
Wyrób zawiera nikiel.
Nrkat.50080– 1000g; nrkat.50081– 24g próbka
Właściwości stopu
Zgodnie znormą ISO22674 nie zawiera kadmu, berylu iołowiu.
Typ (zgodnie zISO22674) 3
Temperatura wstępnego ogrzewania
Temperatura solidus, likwidus °C 1295, 1360
Gęstość g/cm³ 8.3
Temperatura odlewania °C 1450
Moduł Younga GPa 198 / *195
0,2% umowna granica plastyczności (R
Wydłużenie przy zerwaniu (A
) % 37 / *24
5
) MPa 330 / *320
p0,2
Twardość Vickersa HV10 220 / *210
Współczynnik rozszerzalności cieplnej (WRC) 25–500°C, 10
-6 K-1
(odlew / * po wypaleniu ceramiki)
Kod kolorystyczny BEGO 8
Masa osłaniająca: fosforanowa, np. BellavestSH (nrkat.54252)
Materiał tygla: ceramika
Proszek topnikowy: Wiromelt (nrkat.52526)
Ceramika do licowania: ceramika oodpowiedniej wartości WRC, np. VITA VMK Master
Wypalanie oksydacyjne: nie jest zalecane, lecz jeśli pożądane jest wypalanie kontrolne:
900°C/5min/wpróżni
Maksymalna zalecana temperatura wypalania: 980°C
Zalecana prędkość nagrzewania maks. 55°C/min.
Topnik: np. Minoxyd (nrkat.52530)
®
Lutowie przed wypaleniem: Wiron
-Lot (nrkat.52625)
Drut laserowy: WiroweldNC (nrkat.50006)
Przewidziane zastosowanie Stopy na bazie niklu do metaloceramiki są przeznaczone do wytwarzania uzupełnień stomatologicznych, takich jak korony, mosty oraz uzupełnienia metaloceramiczne.
Wskazania: Stopy na bazie niklu do metaloceramiki są przeznaczone do leczenia ubytków tkanek twardych
(zębów).
Przeciwwskazania: Nie są znane żadne przeciwwskazania. Wbardzo rzadkich przypadkach możliwe jest
wystąpienie niepożądanych reakcji biologicznych (np. alergii na składniki stopu) lub elektrochemicznych. W
przypadku znanych nietolerancji lub alergii na składniki stopu nie należy go stosować.
Korzyść kliniczna: Sztuczne protezy brakujących tkanek twardych (zębów) wcelu przywrócenia funkcji żucia
(pod względem estetycznym ifunkcjonalnym).
Ostrzeżenia: Pyły metalowe są szkodliwe dla zdrowia. Szlifowanie i piaskowanie powinno odbywać się przy
zastosowaniu odpowiedniego systemu odsysającego. Zaleca się stosowanie ochrony dróg oddechowych typu
FFP3-EN149!
Środki ostrożności: Wprzypadku aproksymalnego lub okluzalnego kontaktu z innymi metalami, wbardzo
rzadkich, sporadycznych przypadkach mogą wystąpić uwarunkowane elektrochemicznie parestezje. Wyrób
nie został oceniony pod kątem bezpieczeństwa ikompatybilności wśrodowisku MRI. Nie był badany pod
kątem nagrzewania, migracji lub artefaktów obrazowania wśrodowisku MRI. Bezpieczeństwo stosowania
wśrodowisku MRI nie jest znane. Badanie tą metodą pacjenta, uktórego zastosowano opisany wyrób, może
prowadzić do wystąpienia uniego urazów.
Grupa docelowa pacjentów: Elementy wykonane ze stopu można stosować niezależnie od wieku pacjenta.
Wprzypadku znanych nietolerancji lub alergii na składniki stopu, nie należy go stosować.
Działania niepożądane: Nie są znane żadne działania niepożądane. Nie można jednak wykluczyć możliwości
wystąpienia bardzo rzadkich, indywidualnych reakcji na poszczególne składniki. Wtakim wypadku nie należy
stosować wyrobu.
Modelowanie: Grubość ściany po obróbce: min. 0,3mm, unikać ostrych rogów ikrawędzi. Konstrukcje przeznaczone do licowania kształtować wsposób zredukowany anatomicznie. Łączniki kształtować możliwie jak
najgrubiej inajwyżej (wysokość: min. 3,5mm, szerokość: min. 2,5mm). Wprzypadku bruksizmu modelować
grubiej. Stosować wosk lub wydrążone kanały odlewnicze ztworzywa sztucznego. Wprzypadku systemu kanałowego pracować bez przewężeń.
°C 900–950
13.8 / *13.5
Zatapianie: Stosować wyłącznie fosforanowe masy osłaniające do koron imostów.
Odlewanie: Nie przegrzewać stopu. Używać wyłącznie czystych, właściwych dla każdego stopu tygli wyto-
powych. Celem jednoznacznej identyfikacji partii, do odlewania stosować wyłącznie nowy metal. Wrazie
potrzeby posypać kostki stopu proszkiem topnikowym. Wzakresie dokładnych ustawień iczasów nagrzewania
należy przestrzegać zaleceń producenta sprzętu do odlewania. Muflę po odlaniu pozostawić do powolnego
ostygnięcia
Wykańczanie: Stosować frezy węglikowe odrobnym uzębieniu.
Polerowanie: Aby uprościć gumkowanie, można wybłyszczyć pracę bezołowiowym szkłem sodowym (np. Per-
®
micro). Wygładzić odpowiednimi polerkami gumowymi oraz wypolerować pastą polerską wstępną
lablast
ikońcową. Starannie oczyścić powierzchnię strumieniem pary lub poprzez wygotowanie w wodzie destylowanej.
Licowanie ceramiką: Stosować ceramikę do licowania o odpowiednim WRC (ISO 9693). Przestrzegać
instrukcji używania producenta ceramiki. Tlenek należy usunąć poprzez piaskowanie (250μm / 3–4bar, np.
za pomocą piasku Korox
wwodzie destylowanej. Po oczyszczeniu nie dotykać już powierzchni dłońmi. Użyć w tym celu kleszczyków
hemostatycznych lub podobnego narzędzia. Podczas wypalania dostatecznie podeprzeć konstrukcje.
Licowanie kompozytem: Stosując kompozytowe materiały licujące należy przestrzegać odpowiednich
instrukcji ich producentów. Starannie oczyścić powierzchnię strumieniem pary lub poprzez wygotowanie
wwodzie destylowanej.
Lutowanie: Zamocować lutowane elementy (np. za pomocą masy osłaniającej do lutowania Bellatherm
zachować równoległościenną szczelinę oszer. maks. 0,2mm. Zastosować odpowiedni topnik BEGO. Po lutowaniu wykwasić pozostałości topnika itlenki metali. Starannie oczyścić powierzchnię strumieniem pary lub
poprzez wygotowanie wwodzie destylowanej.
Spawanie laserowe: Jeśli jest to możliwe, należy pracować spoiną typu X przy zastosowaniu materiału
dodatkowego. Należy przestrzegać instrukcji używania iinformacji ozagrożeniach udostępnionych przez producenta urządzenia! Starannie oczyścić powierzchnię strumieniem pary lub poprzez wygotowanie wwodzie
destylowanej.
Warunki przechowywania: Nie obowiązują żadne specjalne warunki przechowywania.
Gwarancja: Zalecenia dotyczące stosowania udzielone przez nas ustnie, pisemnie lub wformie praktycznych
instrukcji opierają się na naszych własnych doświadczeniach ipróbach, dlatego też należy traktować je
wyłącznie jako orientacyjne wytyczne. Nieustannie rozwijamy iulepszamy nasze wyroby. W związku ztym,
zastrzegamy sobie możliwość wprowadzania zmian wich konstrukcji iskładzie. Każdy poważny incydent
związany zwyrobami należy zgłaszać firmie BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG oraz
właściwemu organowi.
Unieszkodliwienie: Sposób postępowania zodpadami Wyrób: Kod odpadów zgodnie zEuropejskim Katalogiem Odpadów (AVV) należy przypisać wporozumieniu zregionalnym przedsiębiorstwem unieszkodliwiania
odpadów. Nie usuwać łącznie zodpadami komunalnymi. Opakowanie: Opakowania należy opróżnić iprzekazać do fachowego unieszkodliwienia zgodnie zprzepisami prawa. Opakowania, których nie można całkowicie opróżnić, muszą być poddawane unieszkodliwieniu wporozumieniu zregionalnym przedsiębiorstwem
unieszkodliwiania odpadów.
®
250). Starannie oczyścić powierzchnię strumieniem pary lub poprzez wygotowanie
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
®
);
Zajrzyj do instrukcji używania Ostrzeżenie Użyć do daty
Rx only
Wyłącznie dla specjalistycznego personelu!
Niesterylny
Numer katalogowy
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wytwórca
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
22
Kod partii
MD
Wyrób medyczny
REF 14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 23
ro
Wirocer plus
Ni65.2Cr22.5Mo9.5Si1.5MnNb [%]
0197
Instrucțiuni de utilizare
Aliaj dentar pe bază de nichel pentru coroane metaloceramice, tip3
Wirocer plus se livrează sub formă de cilindri.
Wirocer plus corespunde ISO22674 și ISO9693.
Acest produs conține nichel.
REF50080 – 1000g; REF50081 – probă de 24g
Caracteristici ale aliajului
Fără conținut de cadmiu, beriliu și plumb, în conformitate cu ISO22674
Tip (conform ISO22674) 3
Temperatură de preîncălzire °C 900–950
Temperatură în stare solidă-lichidă °C 1295, 1360
Densitate g/cm³ 8.3
Temperatură de turnare °C 1450
Modul de elasticitate GPa 198 / *195
Limită de alungire 0,2% (R
Alungirea la rupere (A
Duritate Vickers HV10 220 / *210
Coeficient de dilatație termică (CDT) 25–500°C, 10
(turnare/ * după ardere ceram.)
Cod color BEGO 8
Masă de înglobare: pe bază de fosfat, deex BellavestSH (REF54252)
Material creuzet: ceramică
Pulbere de topire: Wiromelt (REF52526)
Ceramică pentru învelișuri: ceramică având un indice CDT adecvat, deex.: VITAVMKMaster
Aplicare oxid prin ardere: nu se recomandă, însă când este de dorit arderea de control:
900°C/5 min/sub vid
Temperatura de ardere maximă recomandată: 980°C
Viteză de încălzire recomandată max. 55°C/min
Fondant: deex. Minoxyd (REF52530)
Lipire înainte de ardere: Wiron
Sârmă pentru sudură laser: WiroweldNC (REF50006)
) MPa 330 / *320
p0,2
) % 37 / *24
5
®
-Lot (REF52625)
-6K-1
13.8 / *13.5
Înglobare: Utilizaţi numai mase de înglobare pe bază de fosfat pentru coroane și punţi.
Turnare: Nu supraîncălziţi aliajul. Folosiţi numai creuzete de topire curate, câte unul pentru fiecare aliaj.
Pentru identificarea exactă a fiecărei șarje, utilizaţi la turnare numai metale noi. Dacă este necesar, presăraţi pulbere de topire peste forma de turnare. Aveţi în vedere instrucţiunile producătorilor dispozitivelor de
turnare pentru respectarea setărilor și a timpilor de încălzire. După turnare lăsaţi mufla să se răcească lent.
Finisare: Utilizați freze din metal dur, cu dantură fină.
Lustruire: Pentru gumarea mai simplă, se poate aplica procedura de lustruire finală prin sablare cu silicat
de sodiu fără conținut de plumb (de ex. Perlablast
ire și se lustruiește cu paste adecvate de lustruire prealabilă și finală. Curăţare temeinică a suprafeţei cu
jet de abur sau fierbere în apă distilată.
Înveliș ceramic: Utilizaţi ceramică pentru faţete cu coeficient de dilatație termică (CDT) adecvat (ISO9693).
Respectaţi instrucțiunile de utilizare ale respectivului producător de ceramică Oxidul trebuie sablat (250 μm
/ 3-4 bar cu de ex. Korox
Apoi suprafețele nu se mai ating cu mâna. Utilizați cleme arteriale sau alte dispozitive similare. În timpul
arderii, structurile metalice trebuie fixate suficient.
Învelișuri din materiale plastice: Pentru prelucrarea învelișurilor din materiale plastice, se vor respecta
instrucțiunile producătorilor respectivi. Curăţare temeinică a suprafeţei cu jet de abur sau fierbere în apă
distilată.
Lipire: Fixaţi piesele de lipit (deex. cu masă de lipire Bellatherm
0,2mm. Se utilizează fondant BEGO. După lipire, resturile de fondant și oxizi metalici se elimină cu acid.
Curăţare temeinică a suprafeţei cu jet de abur sau fierbere în apă distilată.
Sudură cu laser: Dacă este posibil se va lucra cu sudură X și material de adaos. Vă rugăm să respectați
instrucțiunile de utilizare și indicațiile de pericol ale producătorului aparatului. Curăţare temeinică a suprafeţei cu jet de abur sau fierbere în apă distilată.
Condiții de depozitare: Nu sunt cunoscute condiţii de depozitare speciale.
Garanţie: Recomandările noastre tehnice de aplicare, indiferent dacă sunt prezentate verbal, în scris sau
prin instruiri practice, se bazează pe propria noastră experiență și pe propriile noastre încercări și, din acest
motiv, trebuie considerate ca fiind orientative. Produsele noastre sunt supuse unui proces de dezvoltare continuă. Din această cauză, ne rezervăm dreptul de a efectua modificări ale construcției și compoziției. Toate
incidentele grave care au avut loc în raport cu dispozitivul trebuie raportate BEGO Bremer Goldschlägerei
Wilh. Herbst GmbH & Co. KG și autorităţii competente.
Indicaţii privind eliminarea: Procedură de tratare a deșeurilor Dispozitiv: Alocarea unui cod de deșeu conform catalogului european al deșeurilor (AVV) se va face cu consultarea unităţii regionale de eliminare a
deșeurilor. A nu se elimina împreună cu gunoiul menajer. Ambalaj: Ambalajele trebuie golite de resturi și
trebuie eliminate în mod corespunzător, conform prevederilor legale. Ambalajele care nu pot fi golite de
resturi se vor elimina de comun acord cu unitatea regională de eliminare a deșeurilor.
®
250). Curăţare temeinică a suprafeţei cu jet de abur sau fierbere în apă distilată.
®
micro). Apoi se gumează cu produse adecvate de lustru-
®
), joc de lipire cu pereți paraleli: max.
Scop propus: aliajele pe bază de nichel pentru coroane metaloceramice sunt destinate fabricării restaurărilor dentare, cum ar fi coroane și punţi, precum și pentru proteze dentare metaloceramice.
Indicație: Aliajele pe bază de nichel pentru coroane metaloceramice sunt destinate tratării ţesutului dur
(dinţi) lipsă.
Contraindicație: Nu sunt cunoscute contraindicaţii. În cazuri foarte rare pot interveni reacții biologice (ca
de ex. alergii față de componentele aliajului) sau electrochimice nedorite. În cazul unor incompatibilități sau
alergii cunoscute față de componentele aliajului, se va evita utilizarea acestui aliaj.
Beneficiu clinic: Substitut artificial pentru ţesut dur pierdut (dinţi), pentru restabilirea funcţiei de mestecare (estetic și funcţional).
Avertismente: Pulberile metalice sunt toxice. Şlefuirea și sablarea se vor realiza cu aspirare corespunzătoare
Se recomandă purtarea unei măști de protecție a respirației de tip FFP3-EN149!
Indicații de precauție: În cazul contactului aproximal sau ocluzal cu alte metale, în cazuri foarte rare pot
interveni reacții de intoleranță electrochimică. Dispozitivul nu a fost verificat în ceea ce privește siguranţa
și compatibilitatea cu un mediu RM (rezonanţă magnetică). Nu a fost testat în ceea ce privește încălzirea,
deplasarea sau apariţia artefactelor de imagine într-un mediu RM (rezonanţă magnetică). Siguranţa într-un
mediu RM (rezonanţă magnetică) nu este cunoscută. Examinarea unui pacient cu acest produs poate duce
la rănirea pacientului.
Grupa de pacienţi: Obiectele din aliaj pot fi utilizate independent de vârsta pacientului. În cazul unor incompatibilități sau alergii cunoscute față de componentele aliajului, se va evita utilizarea acestui aliaj.
Efecte secundare: Nu sunt cunoscute efecte secundare. Cu toate acestea, nu poate fi exclus ca în cazuri
foarte rare să intervină reacții individuale față de componente. În acest caz se va renunța la utilizarea
dispozitivului.
Modelare: Grosimea peretelui după prelucrare: min. 0,3 mm se vor evita colțurile ascuțite și muchiile.
Structurile metalice pentru învelișuri se vor realiza reduse anatomic. Elementele de legătură se vor realiza
cât mai groase și cât mai înalte posibil (înălțime: min. 3,5mm, lățime: min. 2,5mm). În caz de bruxism
acordaţi atenţie unei modelări mai puternice. Utilizaţi ceară sau tuburi din material plastic, goale în interior.
Nu îngustaţi canalul de turnare.
Ø ≥ 3.5 –4 mm
A se urma instrucțiunile de utilizare Atenție Termen de valabilitate
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Număr lot
Nesteril
Producător
Rx only
A se utiliza doar de către
personalul de specialitate!
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
23
Cod articol
MD
Dispozitiv medical
REF 14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 24
sk
Wirocer plus
Ni65.2Cr22.5Mo9.5Si1.5MnNb [%]
0197
Návod na použitie
Dentálna niklová základná zliatina pre kovokeramiku, typ3
Wirocer plus sa dodáva vo forme valčekov.
Wirocer plus spĺňa požiadavky noriem ISO22674 aISO9693.
Tento výrobok obsahuje nikel.
REF50080 – 1000g; REF50081 – 24g vzorka
Vlastnosti zliatiny
Vsúlade s normou ISO22674 neobsahuje kadmium, berýlium aolovo
Typ (podľa ISO22674) 3
Predhrievacia teplota °C 900–950
Teplota pevného a kvapalného skupenstva °C 1295, 1360
Hustota g/cm³ 8.3
Odlievacia teplota °C 1450
Modul elasticity GPa 198 / *195
0,2% hranica pružnosti (R
Predĺženie pri pretrhnutí (A
Tvrdosť podľa Vickersa HV10 220 / *210
Koeficient tepelnej rozťažnosti (WAK) 25 – 500°C, 10
(tekuté / * po keram. vypálení)
Farebný kód BEGO 8
Materiál odlievacej formy: fosfátom viazaný, napr. Bellavest SH (REF54252)
Materiál téglika: Keramika
Taviaci prášok: Wiromelt (REF52526)
Krycia keramika: keramika s vhodnou hodnotou WAK, napr.: VITA VMK Master
Oxidové vypaľovanie: neodporúča sa, avšak ak sa požaduje kontrolné vypálenie: 900°C/5min/
vo vákuu
Najvyššia odporúčaná teplota pri vypaľovaní: 980°C
Odporúčaná rýchlosť zohrievania max. 55°C/min
Tavivo: napr. Minoxyd (REF 52530)
Spájka pred vypaľovaním: Wiron
Laserový drôt: WiroweldNC (REF50006)
) MPa 330 / *320
p 0,2
) % 37 / *24
5
®
-Lot (REF52625)
-6 K-1
13.8 / *13.5
potreby posypte odliatu kocku taviteľným práškom. Pre správne nastavenia a doby ohrevu dodržiavajte údaje
výrobcu odlievacieho prístroja. Mufľu nechajte po naliatí pomaly vychladnúť.
Opracovanie: Používajte frézy z tvrdokovu s jemným ozubením.
Leštenie: Na účely zjednodušenia leštenia gumenými nástrojmi je možné predbežné vyleštenie pieskova-
ním natronovým sklom bez obsahu olova (napr. Perlablast
gumenými leštiacimi nástrojmi a vhodnými pastami na použitie pred leštením a po leštení. Dôkladne vyčistite povrch prúdom pary alebo vyvarením v destilovanej vode.
Keramické prekrytie: Používajte krycie keramiky s vhodným koeficientom tepelnej rozťažnosti (ISO 9693).
Dodržiavajte návod na použitie príslušného výrobcu keramiky. Oxid sa musí opieskovať (250 μm/3 – 4 bar
®
napr. sKorox
sa následne už nedotýkajte rukami. Používajte peány a pod. Konštrukcie počas vypaľovania dostatočne
podoprite.
Kompozitné prekrytia: Pri spracovaní kompozitných krycích materiálov sa musia dodržiavať príslušné
pokyny výrobcu. Dôkladne vyčistite povrch prúdom pary alebo vyvarením v destilovanej vode.
Spájkovanie: Spájkované diely zafixujte (napr. zalievacia hmota Bellatherm
nobežnými stenami: max.0,2mm. Používajte vhodné tavivo BEGO. Po spájkovaní odstráňte zvyšky taviva a
oxidy kovov kyselinou. Dôkladne vyčistite povrch prúdom pary alebo vyvarením v destilovanej vode.
Laserové zváranie: Podľa možnosti vždy pracujte so švom v tvare X a krycím materiálom. Dodržiavajte návod
na použitie a bezpečnostné upozornenia výrobcu zariadenia! Dôkladne vyčistite povrch prúdom pary alebo
vyvarením v destilovanej vode.
Podmienky skladovania: Nie sú známe žiadne špeciálne skladovacie podmienky.
Záruka: Naše odporúčania týkajúce sa techniky použitia, bez ohľadu na to, či ich poskytneme ústne, písomne
alebo vo forme praktických návodov, sa opierajú o naše vlastné skúsenosti a pokusy, a preto je možné ich
považovať za normatívne hodnoty. Naše výrobky podliehajú neustálemu vývoju. Preto je zmena konštrukcie a
zloženia vyhradená. Všetky závažné prípady, ktoré sa vyskytli v súvislosti s výrobkami, nahláste spoločnosti
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG a príslušnému úradu.
Pokyny na likvidáciu: Proces manipulácie s odpadom Výrobok: Priradenie kódového čísla odpadu podľa
európskeho katalógu odpadov (AVV) sa musí vykonať po dohode s regionálnym likvidačným podnikom. Nelikvidovať s domovým odpadom. Obal: Obaly sa musia bezozvyšku vyprázdniť a odovzdať na odbornú likvidáciu
v súlade so zákonnými predpismi. Obaly, ktoré nie je možné vyprázdniť bezozvyšku, sa musia zlikvidovať
podľa dohody s regionálnym likvidačným podnikom.
250). Dôkladne vyčistite povrch prúdom pary alebo vyvarením v destilovanej vode. Povrchov
®
micro). Následne pokračujte leštením vhodnými
®
), spájkovacia medzera s rov-
Zamýšľaný účel: Zliatiny na báze niklu pre kovokeramiku sú určené na výrobu dentálnych rekonštrukcií, ako
sú korunky, mostíky a kovokeramické zubné náhrady.
Indikácia: Zliatiny na báze niklu pre kovokeramiku sú určené na ošetrenie chýbajúceho tvrdého tkaniva
(zuby).
Kontraindikácia: Nie sú známe žiadne kontraindikácie. Vo veľmi ojedinelých prípadoch sa môžu vyskytnúť
neželané biologické (napr. alergie na zložky zliatiny) alebo elektrochemické reakcie. Vprípade známej nekompatibility alebo známej alergie na zložky zliatiny by sa zliatina nemala používať.
Klinické použitie: Umelá náhrada strateného tvrdého tkaniva (zuby) na obnovenie žuvacej funkcie (estetická
a funkčná).
Varovania: Kovový prach je zdraviu škodlivý. Brúsenie a pieskovanie by sa malo vykonávať s vhodným odsávaním. Odporúčame používať ochranu dýchacích ciest typu FFP3-EN149!
Preventívne opatrenia: Vo veľmi zriedkavých prípadoch môže pri aproximálnom alebo okluzálnom kontakte s
inými kovmi dôjsť kelektrochemicky podmieneným nepríjemným vnemom. Výrobok nebol posúdený z pohľadu
bezpečnosti a kompatibility v prostredí MR. Nebolo testované zahrievanie, migrácia ani obrazové artefakty
v prostredí MR. Bezpečnosť v prostredí MR nie je známa. Vyšetrovanie pacienta s týmto výrobkom môže mať
za následok poranenie pacienta.
Skupina pacientov: Objekty zo zliatiny je možné používať nezávisle od veku pacienta. Vprípade známej
nekompatibility alebo známej alergie na zložky zliatiny by sa zliatina nemala používať.
Vedľajšie účinky: Nie sú známe žiadne vedľajšie účinky. Vo veľmi ojedinelých prípadoch však nie je možné
vylúčiť výskyt individuálnej reakcie na zložky. Vtakom prípade výrobok nepoužívajte.
Modelovanie: Hrúbka steny po opracovaní: min. 0,3 mm, vyhýbajte sa ostrým rohom a hranám. Konštrukcie
pre prekrytie tvarujte anatomicky redukované. Spájacie prvky tvarujte s čo najväčšou hrúbkou a výškou
(výška: min. 3,5mm, šírka: min. 2,5mm). Pri bruxizme dbajte na pevnejšiu modeláciu. Používajte vosk alebo
kompozitné duté tyčinky. Pri kolíkovom systéme pracujte bez omladzovaní.
Zalievanie: Pre korunky a mostíky používajte iba zalievacie hmoty viazané fosfátmi.
Liatie: Predchádzajte prehriatiu zliatiny. Používajte iba čisté a pre každú zliatinu samostatné taviace tégliky.
Na účely jednoznačnej spätnej vysledovateľnosti šarže používajte na odlievanie iba nový kov. Vprípade
Dodržujte návod na použitie Pozor Použite do
Ø ≥ 3.5 –4 mm
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Číslo šarže
Nesterilné
Výrobca
Rx only
Iba pre odborný personál!
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
24
Číslo výrobku
MD
Zdravotnícka pomôcka
REF 14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 25
sl
Wirocer plus
Ni65.2Cr22.5Mo9.5Si1.5MnNb [%]
0197
Navodilo za uporabo
Zobna zlitina za kovinsko keramiko na osnovi niklja, tip 3
Wirocer plus dobavljamo v obliki valjev.
Wirocer plus ustreza standardoma ISO22674 in ISO9693.
Ta izdelek vsebuje nikelj.
REF50080 – 1000g; REF50081 – 24-g vzorec
Lastnosti zlitine
Skladno z ISO22674 brez kadmija, berilija in svinca
Tip (skladno z ISO22674) 3
Temperatura predogrevanja °C 900–950
Temperatura solidusa, likvidusa °C 1295, 1360
Gostota g/cm³ 8.3
Temperatura litja °C 1450
Modul elastičnosti GPa 198 / *195
0,2% Meja razteznosti (R
Raztezanje ob lomu (A
Trdota po Vickersu HV10 220 / *210
Koeficient toplotne ekspanzije (WAK) 25–500°C, 10
(litje / * po keram. žganju)
Koda barve BEGO 8
Vgradna masa: vezana na fosfat, npr. Bellavest SH (REF54252)
Material talilnih lončkov: keramika
Talilni prah: Wiromelt (REF52526)
Keramika za obloge: keramika z ustrezno vrednostjo WAK, npr.: VITA VMK Master
Oksidno žganje: ni priporočljivo; če pa je zaželeno kontrolno žganje: 900°C/5min/vac
Najvišja priporočena gorilna temperatura: 980°C
Priporočena hitrost segrevanja največ 55°C/min
Tekoče sredstvo: npr. Minoxyd (REF52530)
Lot pred žganjem: Wiron
Laserska žica: WiroweldNC (REF50006)
) MPa 330 / *320
p0,2
) % 37 / *24
5
®
-Lot (REF52625)
-6K-1
13.8 / *13.5
Oblikovanje: Uporabite drobno nazobčan karbidni rezkalnik.
Poliranje: Za lažje gumiranje lahko peskate s svinčevim steklom (npr. Perlablast
polirk za gumo ustrezno gumirajte in polirajte s pomočjo ustreznih polirnih past za predhodno in naknadno
uporabo. Temeljito čiščenje površine s parnimi curki ali vrenjem v destilirani vodi.
Keramična obloga: Uporabite keramiko za oblogo z ustreznim WAK (ISO 9693). Upoštevajte navodila za uporabo proizvajalca keramike. Oksid je treba peskati (250 μm / 3-4 bar z npr. Korox
površine s parnimi curki ali vrenjem v destilirani vodi. Zatem se površin ne dotikajte več z rokami. Uporabite
arterijske sponke ali podobno. Zagotovite ustrezno podporo za okvir med obsevanjem.
Obloge iz umetne mase: Pri obdelavi plastičnih materialov za obloge je treba upoštevati ustrezna navodila
proizvajalcev. Temeljito čiščenje površine s parnimi curki ali vrenjem v destilirani vodi.
Spajkanje: Pritrdite dele, ki jih je treba spajkati (npr. z maso za spajkanje Bellatherm
spajkalne reže: največ 0,2 mm. Uporabite ustrezno tokovno sredstvo BEGO. Ostanke tekočin in kovinske
okside je treba po spajkanju nakisati. Temeljito čiščenje površine s parnimi curki ali vrenjem v destilirani
vodi.
Lasersko varjenje: Po možnosti delajte z X-šivom in dodatnim materialom. Upoštevajte navodila za uporabo
in opozorila na nevarnosti proizvajalca naprave! Temeljito čiščenje površine s parnimi curki ali vrenjem v
destilirani vodi.
Pogoji shranjevanja: Posebni pogoji skladiščenja niso znani.
Garancija: Naša tehnična priporočila, bodisi ustna ali pisna bodisi v obliki praktičnih navodil, temeljijo
na kliničnih ter lastnih izkušnjah in preizkusih. Naši izdelki so predmet nenehnega nadaljnjega razvoja.
Pridržujemo si pravico do sprememb v zgradbi in sestavi. Prosimo, obrnite se na BEGO Bremer Goldschlägerei Wilh za vse resne dogodke, ki so se zgodili vzvezi z izdelki. Obvestite družbo Herbst GmbH & Co. KG
in pristojne organe.
Nasvet glede odstranjevanja: Metode obdelave odpadkov Izdelek: Dodelitev kodne številke odpadkov v
skladu z evropskim katalogom odpadkov (AVV) je treba izvesti po posvetovanju z regionalnim podjetjem za
odstranjevanje odpadkov. Ne zavrzite skupaj z gospodinjskimi odpadki. Embalaža: Embalažo je treba popolnoma izprazniti in odstraniti v skladu z zakonskimi predpisi. Embalažo, ki je ni mogoče popolnoma izprazniti,
je treba odstraniti po posvetovanju z regionalnim podjetjem za odstranjevanje odpadkov.
®
micro). Nato s pomočjo
®
250). Temeljito čiščenje
®
); vzporedna stena
Predvidena uporaba: Zlitine na osnovi niklja za kovinsko keramiko so namenjene izdelavi zobnih restavracij,
kot so krone, mostički in kovinsko-keramične proteze.
Indikacija: Zlitine na osnovi niklja za kovinsko keramiko so namenjene zdravljenju manjkajočega trdega
tkiva (zob).
Kontraindikacija: Znanih kontraindikacij ni. V zelo redkih primerih se lahko pojavijo neželene biološke
reakcije (na primer alergije na sestavine zlitine) ali reakcije na elektrokemični podlagi. V primeru znanih
nezdružljivosti ali znanih alergij na sestavne dele zlitine se zlitine ne sme uporabljati.
Klinična korist: Umetno nadomestilo izgubljenega trdega tkiva (zob), za obnovo žvečilne funkcije (estetske
in funkcionalne).
Opozorila: Kovinski prah je zdravju škodljiv. Brušenje in peskanje je treba opraviti z ustreznim odsesavanjem. Priporočljiva je zaščita dihal tipa FFP3-EN149!
Previdnostni ukrepi: V primeru približnega ali okluzalnega stika z drugimi kovinami se lahko v zelo redkih primerih pojavi elektrokemično pogojeno nelagodje. Izdelek ni bil ocenjen glede varnosti in združljivosti
vokolju MR. V okolju MR ni bil preizkušen za ogrevanje, migracijo ali slikovne artefakte. Varnost v MR okolju
ni znana. Pregled bolnika s tem izdelkom lahko pri bolniku povzroči poškodbo.
Skupina bolnikov: Predmeti iz zlitine se lahko uporabljajo ne glede na bolnikovo starost. V primeru znanih
nezdružljivosti ali znanih alergij na sestavne dele zlitine se zlitine ne sme uporabljati.
Stranski učinki: Znanih stranskih učinkov ni. Kljub temu pa ni mogoče izključiti, da se v zelo redkih primerih
pojavijo posamezne reakcije na sestavine. V tem primeru izdelka ne smete uporabljati.
Modelacija: Debelina stene po zaključku: najmanj 0,3 mm, izogibajte se ostrim vogalom in robovom. Oblikujte anatomsko zmanjšano ogrodje za oblogo. Povezava naj bo čim močnejša in višja (višina: najmanj 3,5
mm, širina: najmanj 2,5 mm). Pri bruksizmu bodite pozorni na močnejšo modelacijo. Uporabite vosek ali
plastične votle palice. Delajte z brizgalnim sistemom brez zožitve.
Vgradnja: Za krone in mostove uporabljajte samo fosfatne obloge.
Litje: Ne pregrevajte zlitine. Uporabljajte samo čiste lončke, ki so ločeni za vsako zlitino. Zaradi jasne sle-
dljivosti šarže ulijte samo novo kovino. Po potrebi potresemo prah za taljenje po odliti kocki. Za natančne
nastavitve in čas gretja upoštevajte specifikacije proizvajalca naprave za ulivanje. Po ulivanju pustite, da
se obroč za ulivanje počasi ohladi.
Upoštevajte navodila za uporabo Pozor Uporabno do
Ø ≥ 3.5 –4 mm
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Številka serije
Ni sterilno
Proizvajalec
Rx only
Samo za strokovno osebje!
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
25
Številka artikla
MD
Medicinski pripomoček
REF 14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 26
sv
Wirocer plus
Ni65.2Cr22.5Mo9.5Si1.5MnNb [%]
0197
Bruksanvisning
Dental Ni-baslegering för metallkeramik, typ 3
Wirocer plus levereras i form av cylindrar.
Wirocer plus motsvarar ISO22674 och ISO9693.
Denna produkt innehåller nickel.
REF50080 – 1000g; REF50081 – 24g prov
Legeringens egenskaper
Enligt ISO22674 fri från kadmium, beryllium och bly
Typ (enligt ISO22674) 3
Förvärmningstemperatur °C 900–950
Solidus-/likvidustemperatur °C 1295, 1360
Densitet g/cm³ 8.3
Gjuttemperatur °C 1450
Elasticitetsmodul GPa 198 / *195
0,2% sträckgräns (R
Brottöjning (A
Vickershårdhet HV10 220 / *210
Termisk expansionskoefficient (TEK) 25–500°C, 10
(gjutning/* efter keramisk bränning)
BEGO-färgkod 8
Inbäddningsmassa: fosfatbunden, t.ex. BellavestSH (REF54252)
Degelmaterial: Keramik
Smältpulver: Wiromelt (REF52526)
Fasadkeramik: keramik med passande TEK-värde, t.ex.: VITA VMK Master
Oxidbränning: rekommenderas inte, men om kontrollbränning önskas: 900 °C/5min/vak
Max. rekommenderad bränntemperatur: 980°C
Rekommenderad upphettningshastighet max. 55°C/min
Flussmedel: t.ex. Minoxyd (REF52530)
Lödmetall före bränning: Wiron
Lasertråd: WiroweldNC (REF50006)
) MPa 330 / *320
p0,2
) % 37 / *24
5
®
-Lot (REF52625)
-6 K-1
13.8 / *13.5
Följ anvisningarna från gjutningsapparatens tillverkare för exakta inställningar och uppvärmningstider. Låt
kyvetten svalna långsamt efter gjutningen.
Slutbearbetning: Använd fintandade hårdmetallfräsar.
Polering: För att förenkla gummipoleringen kan blyfri natriumglas (t.ex. Perlablast
glänsningen. Gummera därefter med lämpliga gummipolerare och polera med lämplig för- och efterpoleringspasta. Rengör ytan grundligt med hjälp av ångtryckspruta eller avkokning i destillerat vatten.
Keramisk ytskiktsbehandling: Använd blandkeramik med lämplig TEK-värde (ISO 9693). Observera respektive keramiktillverkares bruksanvisning. Oxiden ska blästras bort (250μm/3–4bar med t.ex. Korox
Rengör ytan grundligt med hjälp av ångtryckspruta eller avkokning i destillerat vatten. Vidrör därefter inte
ytorna med händerna. Använd artärklämmor eller dylikt. Stötta upp stödstrukturerna tillräckligt under bränningen.
Akrylfasader: För bearbetning av fasadmaterial av akryl ska respektive tillverkares anvisningar observeras.
Rengör ytan grundligt med hjälp av ångtryckspruta eller avkokning i destillerat vatten.
Lödning: Fixera delarna som ska lödas (t.ex. med lödmassa Bellatherm
0,2mm. Använd ett lämpligt flussmedel från BEGO. Flussmedelsrester och metalloxider måste surgöras
efter lödning. Rengör ytan grundligt med hjälp av ångtryckspruta eller avkokning i destillerat vatten.
Lasersvetsning: Arbeta om möjligt med X-fog och fyllmaterial. Observera apparattillverkarens bruksanvisning och faroanvisningar! Rengör ytan grundligt med hjälp av ångtryckspruta eller avkokning i destillerat
vatten.
Villkor för förvaring: Det finns inga speciella förvaringskrav.
Garanti: Våra användningstekniska rekommendationer, vare sig de ges muntligt, skriftligt eller i form av
praktiska anvisningar, har utvecklats utifrån våra egna erfarenheter och försök och kan därför endast ses
som riktvärden. Våra produkter vidareutvecklas löpande. Vi förbehåller oss därför rätten att utföra ändringar
i konstruktion och sammansättning. Alla allvarliga tillbud som inträffar i samband med produkten ska
anmälas till BEGOBremerGoldschlägereiWilh. HerbstGmbH&Co.KG och behörig myndighet.
Anvisningar om avfallshantering: Avfallshantering Produkt: Tilldelning av ett avfallskodnummer enligt den
europeiska avfallskatalogen (AVV) sker i samråd med den regionala ansvariga enheten för avfallshantering.
Får ej hanteras som hushållsavfall. Förpackning: Förpackningen måste tömmas helt och kasseras korrekt i
enlighet med gällande föreskrifter. Förpackningar som inte kan tömmas helt måste kasseras i samråd med
den regionala ansvariga enheten för avfallshantering.
®
micro) användas till
®
250).
®
); parallellväggad lödspalt: max.
Avsett ändamål: Nickelbaserade legeringar för metallkeramik är avsedda för tillverkning av dentala
restaurationer som kronor, broar och metallkeramiska tandproteser.
Indikation: Nickelbaserade legeringar för metallkeramik är avsedda för behandling av bristande hårdvävnad (tänder).
Kontraindikationer: Det finns inga kända kontraindikationer. Oönskade biologiska (t.ex. allergier mot legeringens beståndsdelar) eller elektrokemiskt baserade reaktioner kan uppträda i mycket sällsynta fall. Vid
känd inkompatibilitet eller känd allergi mot legeringens beståndsdelar ska legeringen inte användas.
Klinisk nytta: Konstgjord ersättning för förlorad hårdvävnad (tänder), för att återställa tuggfunktionen
(estetiskt och funktionellt).
Varningar: Metalldamm är hälsovådligt. Slipning och blästring skall ske under en lämplig utusugningsanordning. Ett andningskydd av typ FFP3-EN149 rekommenderas!
Försiktighetsanvisningar: Vid approximal eller ocklusal kontakt med andra metaller kan i mycket sällsynta
fall elektrokemiskt betingade reaktioner uppstå. Produkten har inte bedömts avseende säkerhet och kompatibilitet i MR-miljö. Produkten har inte testats avseende uppvärmning, migrering eller bildartefakter i
MR-miljö. Säkerhet i MR-miljö är okänd. Att undersöka en patient med denna produkt kan leda till patientskador.
Patientgrupp: Objekten från legeringen kan användas oavsett patientens ålder. Vid känd inkompatibilitet
eller känd allergi mot legeringens beståndsdelar ska legeringen inte användas.
Biverkningar: Det finns inga kända biverkningar. Det går dock inte att utesluta att individuella reaktioner
mot komponenter kan uppkomma i mycket sällsynta fall. I sådana fall ska produkten inte användas.
Modellering: Väggtjocklek efter slutbearbetning: minst 0,3 mm, undvik skarpa hörn och kanter. Stödstrukturerna för ytskiktsbehandlingen ska reduceras anatomiskt. Förbindelserna ska vara så kraftiga och höga
som möjligt (höjd: minst 3,5 mm, bredd: minst 2,5 mm). Observera starkare modellering vid bruxism.
Använd vax eller ihåliga pinnar av plast. Arbeta utan avsmalning vid fästsystem.
Inbäddning: Använd endast fosfatbundna höljen till kronor och bryggor.
Gjutning: Överhetta inte legeringen. Använd endast rena smältdeglar och endast en degel för varje legering.
Använd endast nya metaller för tydlig spårning av satser. Strö vid behov smältpulver över gjutningsbitarna.
Beakta bruksanvisningen Observera Används före
Ø ≥ 3.5 –4 mm
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Batchnummer
Ej steril
Tillverkare
Rx only
Endast för fackpersonal!
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
26
Artikelnummer
MD
Medicinteknisk produkt
REF 14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 27
th
Wirocer plus
Ni65.2Cr22.5Mo9.5Si1.5MnNb [%]
0197
3
Wirocer plus
Wirocer plus ISO 22674 ISO 9693
REF 50080 – 1,000 ; REF 50081 – 24
ISO 22674
( ISO 22674)
(R
(A
)
p 0.2
)
5
(CTE)
25 – 500°C, 10
-6 K-1
(/ * )
BEGO
: Bellavest SH (REF 54252)
:
: Wiromelt (REF 52526)
: CTE VITA VMK Master
900°C/
5
: 980°C
55°C/
: Minoxyd (REF 52530)
®
: Wiron
-Lot (REF 52625)
: Wiroweld NC (REF 50006)
:
°C 900–950
°C 1295, 1360
g/cm³ 8.3
°C 1450
GPa 198 / *195
MPa 330 / *320
% 37 / *24
HV10 220 / *210
13.8 / *13.5
3
8
®
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
®
®
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
27
MD
REF 14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 28
tr
Wirocer plus
Ni65.2Cr22.5Mo9.5Si1.5MnNb [%]
0197
Kullanma talimatı
Metal seramik için dental nikel bazlı alaşım, Tip 3
Wirocer plus silindir formunda teslim edilir.
Wirocer plus, ISO22674 ve ISO9693 standartlarına uygundur.
Bu ürün nikel içerir.
REF50080 – 1000 g; REF50081 – 24 g numune
Alaşım özellikleri
ISO 22674 uyarınca kadmiyum, berilyum ve kurşun içermez
Tip (ISO22674 uyarınca) 3
Ön ısıtma sıcaklığı °C 900–950
Katılaşma, erime sıcaklığı °C 1295, 1360
Yoğunluk g/cm³ 8.3
Döküm sıcaklığı °C 1450
Elastikiyet modülü GPa 198 / *195
%0,2 genleşme limiti (R
Sünme oranı (A
Vickers sertliği HV10 220 / *210
Termal genleşme katsayısı (TGK) 25 – 500 °C, 10
(Döküm / * seramik ateşleme sonrasında)
BEGO renk kodu 8
Revetman: Fosfat bağlı, ör. Bellavest SH (REF54252)
Pota malzemesi: Seramik
Erime pulveri: Wiromelt (REF52526)
Kaplama seramiği: Uygun TGK değerine sahip seramik, ör.: VITA VMK Master
Oksit ateşleme: Önerilmez, ancak kontrol ateşlemesi isteniyorsa: 900 °C/5 dk./vakum
Tavsiye edilen en yüksek fırınlama sıcaklığı: 980 °C
Tavsiye edilen ısıtma hızı maksimum 55 °C/dk.
Sıvı: ör. Minoxyd (REF52530)
Ateşleme öncesi lehim: Wiron
Lazer teli: Wiroweld NC (REF50006)
) MPa 330 / *320
p 0,2
) % 37 / *24
5
®
-Lot (REF52625)
-6 K-1
13.8 / *13.5
üzerine eritme tozu serpiniz. Tam ayarlar ve ısıtma süreleri için döküm cihazı imalatçısının talimatlarına
uyunuz. Döküm sonrasında muflayı yavaşça soğumaya bırakınız.
Son işlem: Tungsten karpit frezler kullanınız.
Polisaj: Kauçuklamayı kolaylaştırmak için kurşunsuz soda camı (örn. Perlablast
labilir. Ardından kauçuk parlatıcılarla polisaj uygulayınız ve uygun öncesi ve sonrası polisaj pastaları ile
parlatınız. Ardından buharla temizleme veya destile suda kaynatma yoluyla yüzeyi iyice temizleyiniz.
Seramik veneer: Uygun termal genleşme katsayılı (CET) (ISO 9693) kaplama seramikleri kullanınız. İlgili
seramik imalatçısının kullanma talimatını dikkate alınız. Oksit kumlanmalıdır (örn. Korox
3-4 bar). Ardından buharla temizleme veya destile suda kaynatma yoluyla yüzeyi iyice temizleyiniz. Bundan
sonra yüzeylere elle temas etmeyiniz. Arter klempler veya benzer aletler kullanınız. Ateşleme döngüleri sırasında iskeleleri yeterince destekleyiniz.
Akrilik veneer: Akrilik veneer malzemeleri işlenirken imalatçıların ilgili talimatları dikkate alınmalıdır.
Ardından buharla temizleme veya destile suda kaynatma yoluyla yüzeyi iyice temizleyiniz.
Lehimleme: Lehimlenecek parçaları sabitleyiniz (örn. lehim revetmanı Bellatherm
lehim boşluğu: maks. 0,2 mm. Uygun BEGO sıvısı kullanınız. Lehimlemenin ardından sıvı kalıntıları ve metal
oksitleri asitle temizlenmelidir. Ardından buharla temizleme veya destile suda kaynatma yoluyla yüzeyi iyice
temizleyiniz.
Lazer kaynak: Mümkünse X dikişi ve kaynak malzemesi kullanınız. Lütfen cihaz imalatçısının kullanma
talimatını ve tehlike uyarılarını dikkate alınız! Ardından buharla temizleme veya destile suda kaynatma
yoluyla yüzeyi iyice temizleyiniz.
Depolama koşulları: Özel depolama koşulları bilinmemektedir.
Garanti: Sözlü, yazılı veya pratik talimatlar şeklindeki uygulamaya ilişkin önerilerimiz, kendi deneyim ve
denemelerimize dayanmaktadır ve bu nedenle sadece kılavuz değerler olarak görülebilir. Ürünlerimiz sürekli
olarak geliştirilmektedir. Bu sebeple konstrüksiyon ve bileşimde değişiklik hakkımızı saklı tutarız. Ürünlerle
bağlantılı olarak meydana gelen tüm ciddi olaylar BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
firmasına ve yetkili resmi makama bildirilmelidir.
Bertarafa ilişkin açıklamalar: Atık yönetim prosedürleri Ürün: Avrupa Atık Kataloğu (AVV) uyarınca bir atık
kod numarası tahsisi, yerel atık bertaraf şirketine danışılarak yapılmalıdır. Evsel atıklarla birlikte bertaraf
edilmemelidir. Ambalaj: Ambalajlar tam olarak boşaltılmalı ve yasal mevzuata uygun olarak usulüne uygun
bir şekilde bertaraf edilmelidir. Tam olarak boşaltılmamış ambalajlar yerel atık bertaraf şirketine danışılarak
bertaraf edilmelidir.
®
micro) ile parlatma yapı-
®
250 ile 250μm/
®
ile); paralel duvarlı
Kullanım amacı: Metal seramik için nikel bazlı alaşımlar; kuronlar, köprüler ve metal seramik protezler gibi
dental restorasyonların üretimi için tasarlanmıştır.
Endikasyon: Metal seramik için nikel bazlı alaşımlar, eksik sert dokunun (dişler) tedavi edilmesi için tasarlanmıştır.
Kontrendikasyonlar: Bilinen herhangi bir kontrendikasyon yoktur. İstenmeyen biyolojik (ör. alaşım bileşenlerine alerji gibi) veya elektrokimyasal bazlı reaksiyonlar çok nadir durumlarda ortaya çıkabilir. Bilinen
uyumsuzluklar veya alaşım bileşenlerine karşı bilinen alerjiler olması durumunda alaşım kullanılmamalıdır.
Klinik fayda: Çiğneme fonksiyonunun yeniden tesis edilmesi amacıyla (estetik ve fonksiyonel) kaybolan sert
doku (dişler) için yapay replasman.
Uyarılar: Metal tozları sağlığa zararlıdır. Zımparalama ve kumlama uygun bir emiş altında gerçekleştirilmelidir. FFP3-EN149 tipi bir solunum maskesinin kullanılması önerilir!
Önlem açıklamaları: Diğer metallerle aproksimal ve oklüzal temas durumunda çok nadir durumlarda elektrokimyasal kaynaklı sensibilite bozuklukları ortaya çıkabilir. Ürün, MR ortamında güvenlik ve uyumluluk
bakımından değerlendirilmemiştir. Ürün MR ortamında ısınma, migrasyon veya görüntü artefaktları bakımından test edilmemiştir. Ürünün MR ortamında güvenliğine ilişkin bir bilgi mevcut değildir. Bu ürünün
bulunduğu bir hastanın muayene edilmesi hastanın yaralanmasına yol açabilir.
Hasta grubu: Alaşımdan yapılmış nesneler hastanın yaşı ne olursa olsun kullanılabilir. Bilinen uyumsuzluklar veya alaşım bileşenlerine karşı bilinen alerjiler olması durumunda, alaşım kullanılmamalıdır.
Yan etkiler: Bilinen herhangi bir yan etki yoktur. Bununla beraber, çok nadir durumlarda bileşenlere karşı
bireysel reaksiyonlar ortaya çıkabileceği göz ardı edilemez. Bu durumda ürün kullanılmamalıdır.
Modelleme: Çalışma tamamlandıktan sonra duvar kalınlığı: En az 0,3 mm, keskin köşe ve kenarlardan kaçınınız. Kaplama iskelesini anatomik olarak daha ince hazırlayınız. Bağlayıcıları mümkün olduğunca güçlü ve
yüksek olarak biçimlendiriniz (yükseklik: en az 3,5mm, genişlik: en az 2,5mm). Bruksizm durumunda daha
güçlü modellemeye dikkat ediniz. Balmumu veya plastik oyuk çubuklar kullanınız. Döküm yolluğu sisteminde
inceltmesiz çalışınız.
Revetman: Kuronlar ve köprüler için sadece fosfat bağlı revetmanlar kullanınız.
Döküm: Alaşımı aşırı ısıtmayınız. Sadece temiz potalar kullanınız ve her alaşım için ayrı bir pota kullanınız.
Her lotun geri takibinin yapılabilmesi için sadece yeni metal dökümü yapınız. Gerekirse döküm küplerinin
Kullanma talimatına uyunuz Dikkat Son Kullanım Tarihi
Ø ≥ 3.5 –4 mm
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Lot Numarası
Steril değildir
Üretici
Rx only
Sadece uzman personel
içindir!
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
Katolog Referans No
28
MD
Tıbbi cihaz
REF 14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 29
zh
Wirocer plus
Ni65.2Cr22.5Mo9.5Si1.5MnNb [%]
0197
使用说明
金属陶瓷牙科镍基合金、3 型
Wirocer plus 以圆柱形式供货。
Wirocer plus 符合 ISO22674 和 ISO9693 标准。
本产品含有镍。
REF50080 – 1000 g; REF50081 – 24 g 样品
合金特征
符合 ISO22674、不含镉、铍及铅
类别(符合 ISO22674) 3
预热温度
固相/液相温度
密度
浇铸温度
弹性模量
0.2% 延伸强度 (R
断裂伸长 (A
) MPa 330 / *320
p 0.2
) % 37 / *24
5
维氏硬度
热膨胀系数 (CTE) 25 – 500°C、10
-6 K-1
(铸造/* 陶瓷烧结后)
BEGO 颜色代码 8
嵌体:磷酸盐粘固、例如 Bellavest SH (REF54252)
坩埚材料:陶瓷
熔媒粉:Wiromelt (REF52526)
镶面陶瓷:具有合适热膨胀系数值的陶瓷、例如:VITA VMK Master
氧化烧结:不建议、但如果需要测试烧结:900°C/5 分钟/真空
建议最高烧结温度:980°C
建议最高加热速度:55°C/分钟
助焊剂:如 Minoxyd (REF52530)
®
烧结前焊接:Wiron
-Lot (REF52625)
激光焊丝:Wiroweld NC (REF50006)
°C 900–950
°C 1295, 1360
g/cm³ 8.3
°C 1450
GPa 198 / *195
HV10 220 / *210
13.8 / *13.5
抛光: 为了简化上胶过程,可以使用无铅硅酸钠玻璃(如 Perlabla
后用合适的橡胶抛光剂上胶,然后用合适的预抛光膏和后抛光膏进行抛光。通过蒸汽
喷射或在蒸馏水中煮沸彻底清洁表面。
陶瓷镶面: 使用具有合热膨胀系数的镶面陶瓷 (ISO 9693)。遵循各陶瓷制造商的使用
说明。氧化层将被喷掉(250 μm / 3-4 bar,使用例如 Korox
射或在蒸馏水中煮沸彻底清洁表面。 之后便禁止再用手触摸表面。使用动脉夹或类似
工具。 在烧结过程中须充分支撑支架。
树脂镶面: 对于树脂镶面材料的加工,必须遵守制造商的相应说明。通过蒸汽喷射或
在蒸馏水中煮沸彻底清洁表面。
焊接: 固定要焊接的部件(例如使用 Bellatherm
0.2 mm。使用合适的 BEGO 助焊剂。焊接完成后,助焊剂残留物和金属氧化物必须
酸蚀清除。通过蒸汽喷射或在蒸馏水中煮沸彻底清洁表面。
激光焊接: 如果可能,请使用 X 型焊缝及填加材料。请注意仪器生产商的使用说明和
危险提示! 通过蒸汽喷射或在蒸馏水中煮沸彻底清洁表面。
存放条件: 特殊储存条件尚不明确。
质量担保: 我们所提供的应用技术建议 - 无论口头,书面还是实际引导 - 均基于我们的
自身经验以及实验,因此,仅作为参考使用。我们的产品处于不断研发的过程中。 我
们保留对结构及组成进行修改的权利。所有由于产品而发生的严重事故请告知 BEGO
Bremer Goldschlägerei Wilh.Herb GmbH & Co. KG 及有关机构。
处置说明: 废物处理方式 产品: 根据欧洲废物目录 (AVV) 分配废物代码时,应与所
在地区废物处理公司协商进行。请勿随家庭垃圾处置。 包装: 必须清空包装上的所
有残留物,并按照法律规定进行适当处置。无法清空的包装应与所在地区废物处理公
司协商处置。
®
焊接嵌体);平行壁焊接间隙:最大
®
micro)上胶。然
®
250 等)。 通过蒸汽喷
规定用途 : 金属陶瓷用镍合金适用于制造牙科修复体、如牙冠、牙桥和金属陶瓷假
牙。
适应症: 金属陶瓷用镍合金适用于治疗硬组织(牙齿)缺损。
禁忌症: 禁忌症尚不明确。在少数情况下可能出现生物(例如对合金成分过敏)或电
化学造成的不适现象。如果有明确的禁忌或对合金成分过敏,不应使用这种合金。
临床获益: 失去硬组织(牙齿)的人工替代品,可恢复咀嚼功能(美学性和功能性)
。
警告: 金属粉末对健康有害。磨削及喷砂时请使用合适的抽吸设备。我们推荐使用
FFP3-EN149 型呼吸防护!
谨慎提示: 如果与其他金属咬合或毗连接触,个别情况下会出现电化学造成的不适现
象。该产品在 MR 环境中的安全性和兼容性尚未得到评估。尚未在 MR 环境中经过加
热、迁移或图像伪影测试。MR 环境中的安全性尚不明确。使用本产品对患者进行检
查可能会对患者造成伤害。
患者群体: 该合金制成的对象应用不受患者年龄限制。如果有明确的禁忌或对合金成
分过敏,不应使用这种合金。
副作用: 副作用尚不明确。但是不排除在极个别情况下对成分有个体反应。如果出现
此类情况,不应使用该产品。
模型制作: 精加工后的壁厚:最小 0.3 mm,避免尖角和锐边。将镶面框架减材切削
成符合解剖学的形状。连接杆的强度和高度应尽可能得高(高度:最小 3.5 mm,宽
度:最小 2.5 mm)。 在有磨牙症的情况下,请注意以更高强度制作模型。使用蜡质
或树脂空心杆。 使用浇道系统时无需锥度。
嵌入: 对于牙冠和牙桥,只允许使用磷酸盐粘固型嵌体。
铸造: 请勿对合金过度加热。必须为每种合金配备专用的洁净坩埚。为确保明确的批
次追踪,只允许铸造原生金属。如有必要,请在铸块上撒上熔媒粉。确切的设置和加
热时间请遵循铸造设备制造商的规定。铸造完成后,待马弗炉缓慢冷却。
精加工: 使用细齿硬质合金铣刀。
参阅使用说明 小心 使用期限
Ø ≥ 3.5 –4 mm
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
批号
未杀菌
制造商
仅处方
只适用于技术人员!
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
MD
货号
29
医疗设备
REF 14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 30
de
Wiron® 99
Ni65.5Cr22.5Mo9.5Si1.0CeMnNb [%]
0197
Gebrauchsanweisung
Dentale Ni-Basis-Legierung für Metallkeramik, Typ 3.
®
99 wird in Form von Zylindern geliefert.
Wiron
®
99 entspricht ISO22674 und ISO9693.
Wiron
Dieses Produkt enthält Nickel.
REF50225 – 1000 g; REF50226 – 250 g; REF50224 – 24 g Probe
Legierungsmerkmale
Gemäß ISO22674 frei von Cadmium, Beryllium und Blei
Typ (gemäß ISO22674) 3
Vorwärmtemperatur °C 900–1000
Solidus-, Liquidustemperatur °C 1305, 1360
Dichte g/cm³ 8.3
Gießtemperatur °C 1450
Elastizitätsmodul GPa 212 / *195
0,2 % Dehngrenze (R
Bruchdehnung (A
Vickershärte HV10 195 / *205
Wärmeausdehnungskoeffizient (WAK) 25 – 500 °C, 10
(Guss / * nach keram. Brand)
BEGO Farbcode 8
Einbettmasse: phosphatgebunden, z. B. Bellavest SH (REF54252)
Tiegelmaterial: Keramik
Schmelzpulver: Wiromelt (REF52526)
Verblendkeramik Keramik mit passendem WAK-Wert, z. B.: VITA VMK Master
Oxidbrand: nicht empfohlen, aber wenn Kontrollbrand erwünscht: 900 °C/5 min/vac
Höchste empfohlene Brenntemperatur: 980 °C
Aufheizrate empfohlen max. 55 °C/min
Flussmittel: z. B. Minoxyd (REF52530)
Lot vor dem Brand: Wiron
Laserdraht: Wiroweld NC (REF50006)
) MPa 330 / *310
p 0,2
) % 42 / *32
5
®
-Lot (REF52625)
-6 K-1
13.9 / *13.7
Gießen: Die Legierung nicht überhitzen. Nur saubere und für jede Legierung eigene Schmelztiegel verwenden. Zur eindeutigen Chargenrückverfolgung nur Neumetall vergießen. Gegebenenfalls Schmelzpulver über
die Gusswürfel streuen. Für die genauen Einstellungen und Heizzeiten die Vorgaben der Gießgeräte-Hersteller befolgen. Die Muffel nach dem Gießen langsam abkühlen lassen.
Ausarbeiten: Feinverzahnte Hartmetallfräsen verwenden.
Polieren: Um das Gummieren zu vereinfachen, kann man mit einem bleifreien Natronglas (z. B. Perlab-
®
last
micro) glanzstrahlen. Danach mit geeigneten Gummipolierern gummieren und mit geeigneten Vorund Nachpolierpasten polieren. Gründliches Säubern der Oberfläche durch Dampfstrahlen oder Abkochen
in destilliertem Wasser.
Keramische Verblendung: Verblendkeramiken mit geeignetem WAK verwenden (ISO 9693). Die Gebrauchsanweisung des jeweiligen Keramikherstellers beachten. Das Oxid ist abzustrahlen (250 μm / 3–4 bar mit
z. B. Korox 250). Gründliches Säubern der Oberfläche durch Dampfstrahlen oder Abkochen in destilliertem
Wasser. Die Oberflächen danach nicht mehr mit den Händen berühren. Arterienklammern o. ä. benutzen. Die
Gerüste während der Brände ausreichend abstützen.
Kunststoffverblendungen: Für die Verarbeitung der Kunststoff-Verblendmaterialien sind die entsprechenden
Anweisungen der Hersteller zu beachten. Gründliches Säubern der Oberfläche durch Dampfstrahlen oder
Abkochen in destilliertem Wasser.
Löten: Die zu lötenden Teile fixieren (z. B. mit Löteinbettmasse Bellatherm
max. 0,2 mm. Geeignetes BEGO Flussmittel verwenden. Nach dem Löten sind Flussmittelreste und Metalloxide abzusäuern. Gründliches Säubern der Oberfläche durch Dampfstrahlen oder Abkochen in destilliertem
Wasser.
Laserschweißen: Wenn möglich mit X-Naht und Zulegematerial arbeiten. Bitte die Gebrauchsanweisung
und Gefahrenhinweise des Geräteherstellers beachten! Gründliches Säubern der Oberfläche durch Dampfstrahlen oder Abkochen in destilliertem Wasser.
Lagerungsbedingungen: Es sind keine speziellen Lagerbedingungen bekannt.
Gewährleistung: Unsere anwendungstechnischen Empfehlungen, ganz gleich ob sie mündlich, schriftlich
oder im Wege praktischer Anleitungen erteilt werden, beruhen auf unseren eigenen Erfahrungen und Versuchen und können daher nur als Richtwerte gesehen werden. Unsere Produkte unterliegen einer kontinuierlichen Weiterentwicklung. Wir behalten uns deshalb Änderungen in Konstruktion und Zusammensetzung vor.
Alle im Zusammenhang mit den Produkten aufgetretenen schwerwiegenden Vorfälle bitte an BEGO Bremer
Goldschlägerei Wilh. Herbst GmbH & Co. KG und der zuständigen Behörde melden.
Hinweise zur Entsorgung: Verfahren der Abfallbehandlung
Produkt: Die Zuordnung einer Abfallschlüsselnummer gemäß europäischem Abfallkatalog (AVV) ist in
Absprache mit dem regionalen Entsorger vorzunehmen. Nicht im Hausmüll entsorgen.
Verpackung: Verpackungen müssen restentleert werden und sind in Übereinstimmung mit den gesetz lichen
Vorschriften einer ordnungsgemäßen Entsorgung zuzuführen. Nicht restentleerbare Verpackungen sind in
Abstimmung mit dem regionalen Entsorger zu entsorgen.
®
); parallelwandiger Lötspalt:
Zweckbestimmung: Nickel-Basis-Legierungen für Metallkeramik sind bestimmt zur Herstellung von dentalen Restaurationen wie Kronen, Brücken sowie für metallkeramischen Zahnersatz.
Indikation: Nickel-Basis-Legierungen für Metallkeramik sind dazu bestimmt, fehlendes Hartgewebe (Zähne)
zu behandeln.
Kontraindikation: Es sind keine Kontraindikationen bekannt. Unerwünschte biologische (wie z. B. Allergien
gegenüber Legierungsbestandteilen) oder elektrochemisch basierte Reaktionen können in sehr seltenen Fällen auftreten. Bei bekannten Inkompatibilitäten oder bekannten Allergien gegenüber Legierungsbestandteilen sollte die Legierung nicht verwendet werden.
Klinischer Nutzen: Künstlicher Ersatz für verlorengegangenes Hartgewebe (Zähne), zur Wiederherstellung
der Kaufunktion (ästhetisch und funktional).
Warnungen: Die Metallstäube sind gesundheitsschädlich. Das Schleifen und Abstrahlen sollte unter einer
geeigneten Absaugung geschehen. Ein Atemschutz vom Typ FFP3-EN149 wird empfohlen!
Vorsichtshinweise: Im Falle von approximalem oder okklusalem Kontakt mit anderen Metallen kann es in
sehr seltenen Fällen zu elektrochemisch bedingten Missempfindungen kommen. Das Produkt wurde nicht
auf Sicherheit und Kompatibilität in der MR-Umgebung bewertet. Es wurde nicht auf Erwärmung, Migration
oder Bildartefakte in der MR-Umgebung getestet. Die Sicherheit in der MR-Umgebung ist unbekannt. Die
Untersuchung eines Patienten mit diesem Produkt kann zu Verletzungen des Patienten führen.
Patientengruppe: Die Objekte aus der Legierung können unabhängig vom Alter des Patienten verwendet
werden. Bei bekannten Inkompatibilitäten oder bekannten Allergien gegenüber Legierungsbestandteilen
sollte die Legierung nicht verwendet werden.
Nebenwirkungen: Es sind keine Nebenwirkungen bekannt. Es kann jedoch nicht ausgeschlossen werden,
dass in sehr seltenen Fällen individuelle Reaktionen gegenüber Komponenten auftreten. In diesem Fall sollte
das Produkt nicht verwendet werden.
Modellation: Wandstärke nach dem Ausarbeiten: mind. 0,3 mm, scharfe Ecken und Kanten vermeiden. Die
Gerüste für die Verblendung anatomisch reduziert gestalten. Die Verbinder so stark und hoch wie möglich
gestalten (Höhe: mind. 3,5 mm, Breite: mind. 2,5 mm). Bei Bruxismus auf stärkere Modellation achten.
Wachs oder Kunststoff- Hohlsticks verwenden. Beim Anstiftsystem ohne Verjüngungen arbeiten.
Einbetten: Nur phosphatgebundene Einbettmassen für Kronen und Brücken verwenden.
Gebrauchsanweisung beachten Achtung verwendbar bis
Ø ≥ 3.5 –4 mm
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Chargennummer
Unsteril
Hersteller
Rx only
Nur für Fachpersonal!
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
30
Artikelnummer
MD
Medizinprodukt
REF14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 31
en
Wiron® 99
Ni65.5Cr22.5Mo9.5Si1.0CeMnNb [%]
0197
Instruction for use
Dental Ni-based metal-ceramic alloy, Type 3.
®
99 is available as cylinders.
Wiron
®
99 complies with ISO22674 and ISO9693.
Wiron
This product contains Nickel.
REF50225 – 1000 g; REF50226 – 250 g; REF50224 – 24g sample
Alloy characteristics
According to ISO22674 free of cadmium, beryllium and lead
Type (accord. to ISO22674) 3
Preheating temperature °C 900–1000
Solidus, liquidus temperature °C 1305, 1360
Density g/cm³ 8.3
Casting temperature °C 1450
Young’s modulus GPa 212 / *195
Proof strenght (R
Elongation after fracture (A
Vickers hardness HV10 195 / *205
Coefficient of thermal expansion (CTE) 25 – 500 °C, 10
(cast / * after ceramic firings)
BEGO color code 8
Investment material: phosphat bonded, e. g Bellavest SH (REF54252)
Crucible material: ceramic
Melting powder: Wiromelt (REF52526)
Veneering ceramic Ceramic with suitable CTE, e. g.: VITA VMK Master
Oxidation firing is not recommended, but these parameters can be used: 900 °C/5 min/vac
Highest recommended firing temperature: 980 °C
Heating rate recommended max. 55 °C/min
Flux: e. g. Minoxyd (REF52530)
Brazing material before firing: Wiron
Laser wire: Wiroweld NC (REF50006)
Intended Use: Nickel-based metal-ceramic alloys are intended for casting of dental restorations such as
crowns, bridges as well as metal-ceramic restorations.
Indication: Nickel-based metal-ceramic alloys are intended to treat the condition of missing hard tissue
(teeth).
Contraindications: No contraindications are known. However, unwanted biological reactions such as allergies to contents of the alloy or electrochemically based reactions may very rarely occur. In case of known
incompatibilities and allergies to contents of the metallic material it should not be used.
Clinical benefit: Artificial replacement of hard tissue (teeth), to restore masticatory functionality (aesthetic
and functional).
Warnings: Metal dust is harmful to your health. Grinding and blasting should be done under a suitable
vacuum. Respiratory protection of type FFP3-EN149 is recommended!
Precautions: Electrochemically induced sensitivity may very rarely occur when the restoration makes occlusal or proximal contact with a different alloy. This product has not been evaluated for safety and compatibility in the MR environment. It has not been tested for heating, migration, or image artifact in the MR
environment. Safety in the MR environment is unknown. Scanning a patient with this device may result in
patient injury.
Patient group: Objects made of the alloy can be used regardless of patient age. The alloy should not be used
in cases of known incompatibilities or known allergies to alloy components.
Adverse reactions: No adverse reactions are known. Nevertheless, rare cases of individual reactions to
single components can never be excluded completely. In this case, the application should not be continued.
Prescription device: Caution: US Federal law restricts this device to sale by or on the order of a licensed
dentist.
Wax up: Minimum wall thickness after grinding: 0.3 mm. Avoid sharp edges and corners. Frameworks for
veneering should be anatomically reduced. Connectors should be modeled as wide and high as possible
(height: min. 3.5 mm, width: min. 2.5 mm). In case of bruxism stronger modellation is required. Use wax or
plastic hollow sticks. Do not taper the spruing.
Investing: Use only phosphate bonded investment material for crowns and bridges.
) MPa 330 / *310
p 0,2
) % 42 / *32
5
®
-Lot (REF52625)
-6 K-1
13.9 / *13.7
Melting / casting: Do not overheat alloy. Use only clean ceramic crucibles and one crucible per alloy. To
enable an exact batch tracebility, cast new metal only. If applicable use melting powder. Follow the casting
device manufacturer’s instructions for parameters and casting procedures. After casting, cool the mould
slowly.
Grinding: Use tungsten carbide burs.
Polishing: Polishing may be eased by blasting the surface with lead free soda glass (e.g. Perlablast
Afterwards polish with suitable polishing paste using rubber polishers and brushes. Clean surface thoroughly by steam cleaning or boiling in distilled water.
Ceramic veneering: Use veneering ceramics with suitable CTE (ISO 9693). Follow the ceramic manufacturer’s instructions for use. Remove the oxide by blasting (250 μm / 3-4 bar; e. g. with Korox 250). Clean surface
thoroughly by steam cleaning or boiling in distilled water. Do not touch surfaces afterwards with hands. Use
artery clamps or similar devices. Support the frameworks adequately during firing cycles.
Acrylic veneering: For veneering with acrylic material follow the recommendations of the manufacturer.
Clean surface thoroughly by steam cleaning or boiling in distilled water.
Soldering / brazing: Fix the parts with soldering investment material (e. g. Bellatherm
shall not exceed 0.2 mm with parallel walls. Use a suitable BEGO flux material. The flux residues and oxides
must etched off. Clean surface thoroughly by steam cleaning or boiling in distilled water.
Laser welding: If possible use X-seam and filler material. Follow manufacturer’s instructions for use and
hazard notes of the laser welding devices! Clean surface thoroughly by steam cleaning or boiling in distilled
water.
Storage conditions: No special storage conditions are known.
Limit of Liability: Except where prohibited by law, BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co.
KG will not be liable for any loss or damage arising from this product, whether direct, indirect, special,
incidental or consequential, regardless of the theory asserted, including warranty, contract, negligence or
strict liability.
Warranty: Whether given verbally, in writing or by practical instructions, our recommendations for use are
based upon our own experience and trials and can be considered as standard values. Our products are subject to a constant further development; therefore, alterations in construction and composition are reserved.
Any serious incident that has occurred in relation to the products should be reported to BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG and the competent authority.
US Labeling requirements: The device labeling meets the recommendations of FDA applicable guidance
documents.
Instructions for disposal:
Disposal procedures as follows
Device: The assignation of a waste key identification number as per the European Waste Catalogue Ordinance (AVV) must be carried out in consultation with the regional waste disposal contractor. Do not dispose
of with household waste.
Packaging: Packaging must be fully emptied and properly disposed of in compliance with statutory regulations. Packaging that is not fully emptied must be disposed in coordination with the regional waste
disposal contractor.
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
®
micro).
®
). The prepared gap
Consult instructions for use Caution Use-by-date
Rx only
Only for technical
personnel!
Non-sterile
Catalogue number
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Manufacturer
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
31
Batch code
MD
Medical device
REF14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 32
fr
Wiron® 99
Ni65.5Cr22.5Mo9.5Si1.0CeMnNb [%]
0197
Notice d’utilisation
Alliage dentaire à base de nickel pour la céramo-métallique, type3.
®
99 est livré sous forme de cylindres.
Wiron
®
99 est conforme aux normes ISO22674 et ISO9693.
Wiron
Ce dispositif contient du nickel.
REF50225– 1000g; REF50226– 250g; REF50224– échantillon de 24g
Caractéristiques de l’alliage
Conformément à la norme ISO22674 sans cadmium, béryllium ni plomb
Type (selon ISO22674) 3
Température de préchauffage °C 900–1000
Température de solidus, de liquidus °C 1305, 1360
Densité g/cm³ 8.3
Température de coulée °C 1450
Module d’élasticité GPa 212 / *195
Limite élastique 0,2% (R
Allongement à la rupture (A
Dureté Vickers HV10 195 / *205
Coefficient de dilatation thermique (CET) 25°C à 500°C, 10
(Coulée/ * après la cuisson céramique)
Code couleur BEGO 8
Revêtement: à liant phosphate, parex. BellavestSH (REF54252)
Matière du creuset: céramique
Fondant en poudre: Wiromelt (REF52526)
Céramique de revêtement : céramique avec CET adapté, parex.: VITA VMK Master
Oxydation: déconseillée, mais si cuisson de contrôle souhaitée: 900°C/5min/sous vide
Température de cuisson maximale recommandée: 980°C
Vitesse de montée en température recommandée 55°C/minmaxi.
Fondant: parex. Minoxyd (REF52530)
Matériau d’apport avant la cuisson: Wiron
Fil laser: WiroweldNC (REF50006)
) MPa 330 / *310
p0,2
) % 42 / *32
5
®
-Lot (REF52625)
-6 K-1
13.9 / *13.7
Mise en revêtement: N’utiliser que des revêtements à liant phosphate pour les couronnes et les bridges.
Coulée: Ne pas surchauffer l’alliage. N’utiliser que des creusets propres et un pour chaque alliage. Pour la
traçabilité précise des lots, ne couler que du métal neuf. Le cas échéant, saupoudrer du fondant en poudre
sur le cylindre de coulée. Suivre les instructions du fabricant de frondes pour les réglages précis et les temps
de chauffage. Laisser refroidir lentement les cylindres une fois la coulée terminée.
Dégrossissage: Utiliser des fraises en carbure de tungstène à denture fine.
Polissage: Il est possible, afin de simplifier le gommage, de lustrer les objets avec un verre sodique exempt
de plomb (parex. Perlablast
tés, polir avec des pâtes de prépolissage, puis des pâtes de lustrage. Nettoyer soigneusement la surface à
la vapeur ou à l’eau distillée bouillante.
Revêtement céramique: Utiliser des céramiques de revêtement présentant un CET approprié (ISO9693). Se
conformer à la notice d’utilisation du fabricant de la céramique utilisée. Sabler l’oxyde (250μm/3 à 4bars
avec parex. Korox
plus toucher alors les surfaces avec les mains. S’aider pour cela de pinces artérielles ou autres instruments
comparables. Soutenir correctement les armatures pendant les cuissons.
Incrustations: Respecter les instructions des fabricants pour la mise en œuvre des systèmes de recouvrement en résine. Nettoyer soigneusement la surface à la vapeur ou à l’eau distillée bouillante.
Soudure: Fixer les pièces à souder (parex. avec le matériau de revêtement pour soudure Bellatherm
l’intervalle de soudage à parois parallèles devant être de 0,2mm maxi. Utiliser un fondant BEGO approprié.
Une fois la soudure terminée, éliminer à l’acide les restes de fondant et les oxydes métalliques. Nettoyer
soigneusement la surface à la vapeur ou à l’eau distillée bouillante.
Soudure au laser: Travailler si possible avec des joints en X et du matériau d’apport. Respecter les notices
d’utilisation et les mises en garde du fabricant de l’appareil. Nettoyer soigneusement la surface à la vapeur
ou à l’eau distillée bouillante.
Conditions de stockage: Aucune condition de stockage particulière n’est connue à ce jour.
Garantie: Nos conseils techniques, qu’ils soient donnés oralement, par écrit ou au cours de démonstrations
pratiques, reposent sur l’état actuel de nos propres connaissances et essais et n’ont donc qu’une valeur
indicative. Nous faisons constamment évoluer nos dispositifs. Nous nous réservons donc le droit d’en modifier la conception et la composition. Prière d’informer BEGO Bremer Goldschlägerei Wilh.Herbst GmbH&
Co.KG et l’autorité compétente de tout incident grave survenu en lien avec le dispositif.
Remarques relatives à l’élimination: Procédure de traitement des déchets Dispositif: L’attribution d’un
code de déchet conforme au Catalogue européen des déchets (CED) doit se faire en accord avec l’entreprise
régionale de collecte des déchets. Ne pas éliminer avec les ordures ménagères. Conditionnement: Vider
impérativement les conditionnements et les éliminer conformément aux dispositions légales relatives à
l’élimination correcte des conditionnements. Des conditionnements qui ne peuvent être vidés entièrement
doivent être éliminés en accord avec l’entreprise régionale de collecte des déchets.
®
micro). Effectuer ensuite le gommage avec des polissoirs en caoutchouc adap-
®
250). Nettoyer soigneusement la surface à la vapeur ou à l’eau distillée bouillante. Ne
®
),
Destination : Les alliages à base de nickel pour céramo-métallique sont destinés à la fabrication de restaurations
dentaires telles que les couronnes, les bridges ainsi que les prothèses dentaires céramo-métalliques.
Indication: Les alliages à base de nickel pour céramo-métallique sont destinés au traitement de tissus
durs manquants (dents).
Contre-indications: Aucune contre-indication n’est connue à ce jour. Il peut, dans de très rares cas, se produire des réactions biologiques (parex. allergies aux composants de l’alliage) ou d’origine électrochimique
indésirables. Ne pas utiliser cet alliage en cas d’incompatibilités ou d’allergies connues aux composants
de l’alliage.
Bénéfice clinique: Remplacement artificiel des tissus durs manquants (dents), pour restauration de la
fonction masticatoire (esthétique et fonctionnelle)
Mises en garde: Les poussières métalliques sont nocives pour la santé. Utiliser un système d’aspiration
approprié lors du meulage et du sablage. Il est recommandé de porter un masque du typeFFP3-EN149.
Précautions: En cas de contact proximal ou occlusal avec d’autres métaux, une altération des sensations
de nature électrochimique est possible dans de très rares cas. La sécurité et la compatibilité du dispositif
en environnement IRM n’ont pas fait l’objet d’essais d’évaluation du risque. Ce dispositif n’a pas non plus
été testé sur son échauffement, une éventuelle migration ni sur l’apparition d’artefacts en environnement
IRM. La sécurité en environnement IRM est inconnue. Examiner un patient avec ce dispositif peut entraîner
des lésions pour ce patient.
Groupe de patients: Les objets fabriqués avec l’alliage peuvent être utilisés sur tous les patients, indépendamment de leur âge. Ne pas utiliser cet alliage en cas d’incompatibilités ou d’allergies connues aux
composants de l’alliage.
Effets secondaires: Aucun effet secondaire n’est connu à ce jour. Il est toutefois impossible d’exclure l’apparition dans de très rares cas de réactions individuelles à certains composants du dispositif. Ne plus
utiliser le dispositif dans ce cas.
Modelage: Épaisseur de paroi après dégrossissage: au moins 0,3 mm, éviter coins et arêtes vifs. Les armatures pour le revêtement doivent être anatomiquement réduites. Donner au connecteur autant d’épaisseur et
de hauteur que possible (hauteur: 3,5mm mini., largeur: 2,5mm mini.). Renforcer le modelage en cas de
bruxisme. Utiliser de la cire ou des sticks creux de résine. Ne pas prévoir de rétrécissements pour le système
de tiges de coulée.
Ø ≥ 3.5 –4 mm
Consulter les instructions d’utilisation Attention Date limite d’utilisation
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Code de lot
Non stérile
Fabricant
Rx only
Uniquement pour le
personnel médical
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
Référence catalogue
32
MD
Dispositif médical
REF14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 33
es
Wiron® 99
Ni65.5Cr22.5Mo9.5Si1.0CeMnNb [%]
0197
Instrucciones de uso
Aleación dental a base de níquel para metalo-cerámica, tipo3.
®
99 se suministra en forma de cilindros.
Wiron
®
99 cumple las normas ISO22674 e ISO9693.
Wiron
Este producto contiene níquel.
REF50225 – 1000 g; REF50226 – 250 g; REF50224 – 24 g muestra
Características de la aleación
Conforme a ISO22674, sin cadmio, berilio ni plomo
Tipo (conforme a ISO22674) 3
Temperatura de precalentamiento °C 900–1000
Temperatura solidus, liquidus °C 1305, 1360
Densidad g/cm³ 8.3
Temperatura de colado °C 1450
Módulo de elasticidad GPa 212 / *195
Límite de dilatación 0,2% (R
Alargamiento de rotura (A
Dureza Vickers HV10 195 / *205
Coeficiente de dilatación térmica (CDT) 25 – 500°C, 10
(Colado / * tras la cocción de la cerámica)
Código de color de BEGO 8
Material de revestimiento: aglomerado con fosfato, p.ej., Bellavest SH (REF54252)
Material del crisol: cerámica
Fundente: Wiromelt (REF52526)
Cerámica de revestimiento: cerámica con un valor CDT idóneo, p.ej.: VITA VMK Master
Cocción de oxidación: no recomendada, pero si se desea aplicar cocción de control:
900°C/5min/al vacío
Temperatura máxima de cocción recomendada: 980°C
Velocidad de calentamiento recomendada máx. 55°C/min
Fundente: p.ej., Minoxyd (REF52530)
Soldadura antes de la cocción: Wiron
Alambre para soldadura con láser: Wiroweld NC (REF50006)
Finalidad prevista: Las aleaciones a base de níquel para metalo-cerámica están previstas para la elaboración de restauraciones dentales como coronas, puentes y prótesis de metalo-cerámica.
Indicación: Las aleaciones a base de níquel para metalo-cerámica están previstas para tratar la falta de
tejido duro (dientes).
Contraindicaciones: No se conoce ninguna contraindicación. En casos muy aislados pueden darse reacciones
biológicas adversas (como, p.ej., alergias a los componentes de la aleación) o reacciones de naturaleza electroquímica. La aleación no debe utilizarse en caso de incompatibilidades o alergias conocidas a los componentes
de la aleación.
Beneficio clínico: Sustitución artificial de tejido duro perdido (dientes), para la restauración de la función
masticatoria (estética y funcional).
Advertencias: Los polvos metálicos son perjudiciales para la salud. Por ello, durante el desbastado y el arenado debe aplicarse una aspiración adecuada. ¡Se recomienda utilizar una protección respiratoria del tipo
FFP3-EN149!
Indicaciones de precaución: En caso de contacto proximal u oclusal con otros metales, pueden producirse
molestias de origen electroquímico en muy raras ocasiones. No se ha evaluado la seguridad ni la compatibilidad del producto en un entorno de RM. No se ha sometido a prueba de calentamiento, de migración ni de
artefactos de imagen en un entorno de RM. Se desconoce la seguridad en un entorno de RM. Examinar a un
paciente con este producto puede ocasionar lesiones al paciente.
Grupo de pacientes: Los objetos de la aleación pueden utilizarse independientemente de la edad del paciente.
La aleación no debe utilizarse en caso de incompatibilidades o alergias conocidas a los componentes de la
aleación.
Efectos secundarios: No se conoce ninguna contraindicación. No obstante, no puede excluirse la posibilidad
de que, en casos muy aislados, se produzcan reacciones individuales a los componentes. En ese caso, no debe
utilizarse el producto.
Modelado: Grosor de la pared después del acabado: mín. 0,3 mm; evite la formación de bordes y cantos afilados. Para el revestimiento, configure las estructuras con una forma anatómica reducida. Los conectores han
de ser tan anchos y altos como sea posible (altura: mín. 3,5 mm, anchura: mín. 2,5 mm). En caso de bruxismo,
)
p 0,2
) % 42 / *32
5
-6 K-1
®
-Lot (REF52625)
MPa 330 / *310
13.9 / *13.7
preste atención a un modelado más resistente. Utilice cera o sticks huecos de plástico. No trabaje con estrechamientos en el sistema de fijación.
Puesta en revestimiento: Utilice únicamente materiales de revestimiento aglomerados con fosfato para coronas y puentes.
Colado: No sobrecaliente la aleación. Utilice solo crisoles de colado limpios y adecuados para cada aleación.
Para un seguimiento inequívoco de los lotes, solo colar metales nuevos. Si es necesario, espolvoree fundente
sobre la mufla de colado. Para los ajustes y tiempos de calentamiento exactos, siga las especificaciones del
fabricante del equipo de colado. Deje que la mufla se enfríe lentamente después del colado.
Acabado: Utilice fresas de metal duro de dentado fino.
Pulido: Para simplificar el engomado, se puede utilizar un vidrio de sosa sin plomo (por ejemplo, Perlablast
micro) para realizar un pulido para brillo. Después, engome con gomas pulidoras adecuadas y pula con pastas de prepulido y repulido adecuadas. Limpieza a fondo de la superficie mediante vaporización a presión o
hirviendo en agua destilada.
Revestimiento cerámico: Utilice cerámicas de revestimiento con CDT adecuado (ISO9693). Observe las instrucciones de uso del fabricante de la cerámica. El óxido debe arenarse (250 μm / 3– 4 bar con p.ej. Korox
250). Limpieza a fondo de la superficie mediante vaporización a presión o hirviendo en agua destilada. Después no vuelva a tocar las superficies con las manos. Utilice unas pinzas hemostáticas o instrumento similar.
Durante las cocciones, mantenga las estructuras apoyadas con suficiente estabilidad.
Revestimientos de resina: Para el procesamiento de materiales de revestimiento con resina deben seguirse
las indicaciones correspondientes del fabricante. Limpieza a fondo de la superficie mediante vaporización a
presión o hirviendo en agua destilada.
Soldadura: Fije las estructuras que vaya a soldar (p. ej., con material de revestimiento para soldar Bella-
®
); intersticio de soldadura entre paredes paralelas: 0,2 mm máx. Utilice un fundente de BEGO adecuado.
therm
Después de la soldadura, los residuos de fundente y los óxidos metálicos deben eliminarse con ácido. Limpieza
a fondo de la superficie mediante vaporización a presión o hirviendo en agua destilada.
Soldadura con láser: Si es posible, trabaje con soldadura en X y material de aporte. Observe las instrucciones
de utilización y las advertencias de peligro del fabricante del equipo. Limpieza a fondo de la superficie mediante
vaporización a presión o hirviendo en agua destilada.
Condiciones de almacenamiento: No se conocen condiciones especiales de almacenamiento.
Garantía: Nuestras recomendaciones técnicas para la aplicación, con independencia de que se comuniquen
oralmente, por escrito o mediante instrucciones prácticas, se fundamentan sobre nuestras propias experiencias y ensayos, pudiendo ser consideradas únicamente como valores orientativos. Nuestros productos están
sometidos a un desarrollo continuo. Por esta razón nos reservamos el derecho a efectuar modificaciones en el
diseño y la composición de nuestros productos. Todos los incidentes importantes relacionados con los productos
han de ser notificados a BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG, así como a la autoridad
competente.
Indicaciones para la gestión de desechos: Proceso de tratamiento de residuos Producto: La asignación de un
código de residuo según el Catálogo Europeo de Residuos (CER) debe realizarse consultando con la empresa
regional de eliminación de residuos. No elimine el producto con la basura doméstica. Envase: Vacíe por completo los envases y deséchelos debidamente respetando las disposiciones legales pertinentes. Los envases que
no puedan vaciarse por completo deben eliminarse en coordinación con la empresa regional de eliminación
de residuos.
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
®
®
Consúltense las instrucciones de uso Atención Fecha de caducidad
Rx only
Solo para personal
especializado
No estéril
Número de referencia
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Fabricante
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
33
Número de lote
MD
Producto sanitario
REF14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 34
it
Wiron® 99
Ni65.5Cr22.5Mo9.5Si1.0CeMnNb [%]
0197
Istruzioni per l’uso
Lega dentale a base di nichel per metallo-ceramica, tipo3.
®
99 è fornito in cilindri.
Wiron
®
99 è conforme alla norma ISO22674 e ISO9693.
Wiron
Questo prodotto contiene nichel.
REF50225 – 1000g; REF50226 – 250g;
REF50224 – 24g (campione)
Caratteristiche della lega
Ai sensi della norma ISO22674 senza cadmio, berillio e piombo
Tipo (a norma ISO22674) 3
Temperatura di preriscaldamento °C 900–1000
Temperatura di solidus, liquidus °C 1305, 1360
Densità g/cm³ 8.3
Temperatura di colata °C 1450
Modulo di elasticità GPa 212 / *195
Limite di snervamento 0,2% (R
Allungamento a rottura (A
Durezza Vickers HV10 195 / *205
Coefficiente di dilatazione termica (CDT) 25–500°C, 10
(colata/ * dopo cottura ceramica)
Codice cromatico BEGO 8
Materiale di rivestimento: a legante fosfatico, per es. BellavestSH (REF54252)
Materiale del crogiolo: ceramica
Polvere fondente: Wiromelt (REF52526)
Ceramica di rivestimento: ceramica con valore CDT adeguato, peres.: VITAVMKMaster
Cottura in ossidazione: non consigliata, ma se gradita cottura di controllo:
900°C/5min/sotto vuoto
Temperatura di cottura massima raccomandata: 980°C
Velocità di riscaldamento massima consigliata 55°C/min
Fondente: ades. Minoxyd (REF52530)
Materiale per saldatura prima della cottura: Wiron
Filo laser: WiroweldNC (REF50006)
)
p0,2
) % 42 / *32
5
-6K-1
®
-Lot (REF52625)
MPa 330 / *310
13.9 / *13.7
Colata: Non surriscaldare la lega. Utilizzare unicamente crogioli puliti e riservati alla lega specifica. Per la
chiara tracciabilità dei lotti, fondere solo metallo nuovo. Eventualmente cospargere polvere fondente sui
dadi di colata. Per le esatte impostazioni e i tempi di riscaldamento seguire le indicazioni del produttore
della fonditrice. Dopo la colata lasciare raffreddare lentamente la muffola.
Finitura: Utilizzare frese in metallo duro a denti fini.
Lucidatura: Per agevolarne la gommatura, è possibile utilizzare vetro sodico privo di piombo (ad es. Per-
®
micro). Quindi gommare con idonei lucidanti per gomma e lucidare con idonee paste per la prelu-
lablast
cidatura e la postlucidatura. Pulire accuratamente le superfici tramite getto di vapore o sterilizzazione in
acqua distillata.
Rivestimento in ceramica: Utilizzare ceramiche di rivestimento con CDT appropriato (ISO 9693). Rispettare
le istruzioni per l‘uso del rispettivo fabbricante di ceramica. Rimuovere l’ossido tramite sabbiatura (250 μm
/ 3–4 bar con ad es. Korox
in acqua distillata. Successivamente non toccare più le superfici con le mani. Utilizzare pinze emostatiche o
strumenti simili. Durante la cottura, sostenere adeguatamente le armature.
Rivestimenti in composito: Per la lavorazione dei materiali di rivestimento in composito, attenersi alle
specifiche istruzioni del produttore. Pulire accuratamente le superfici tramite getto di vapore o sterilizzazione
in acqua distillata.
Saldatura: Fissare le parti da saldo-brasare (peres. con il materiale di rivestimento per saldature Bella-
®
) e rispettare una fessura di saldatura a parete parallela di max. 0,2mm. Utilizzare un fondente
therm
BEGO adatto. Dopo la saldatura rimuovere i residui di fondente e gli ossidi metallici tramite acido. Pulire
accuratamente le superfici tramite getto di vapore o sterilizzazione in acqua distillata.
Saldatura laser: Se possibile, lavorare con saldature a X e materiale additivo. Si prega di attenersi alle
istruzioni per l‘uso e alle avvertenze di pericolo del fabbricante del dispositivo! Pulire accuratamente le
superfici tramite getto di vapore o sterilizzazione in acqua distillata.
Condizioni di immagazzinamento: Non sono note condizioni di conservazione specifiche.
Garanzia: Le nostre raccomandazioni operative tecniche, indipendentemente dal fatto che queste siano
fornite in forma verbale, scritta o di istruzioni pratiche, si basano sulle nostre esperienze maturate e sulle
prove da noi svolte e pertanto possono essere intese solo come valori indicativi. I nostri prodotti sono soggetti
a uno sviluppo costante. Ci riserviamo dunque il diritto di apportare modifiche alla struttura e alla composizione. Tutti gli eventi gravi verificatisi in relazione ai dispositivi devono essere comunicati a BEGO Bremer
Goldschlägerei Wilh. Herbst GmbH & Co. KG e alle autorità competenti.
Indicazioni sullo smaltimento: Procedure di trattamento dei rifiuti Dispositivo: È necessario che venga
assegnato un Codice Europeo del Rifiuto (CER) secondo il Catalogo europeo dei rifiuti consultando la società
di smaltimento rifiuti regionale. Non gettare nei rifiuti domestici. Confezionamento: Le confezioni devono
essere svuotate completamente e devono essere smaltite correttamente in conformità alle norme di legge.
Le confezioni che non possono essere svuotate completamente devono essere smaltite in cooperazione con
l‘azienda di smaltimento rifiuti regionale.
®
250). Pulire accuratamente le superfici tramite getto di vapore o sterilizzazione
Destinazione d’uso: le leghe a base di nichel per metallo-ceramica sono indicate per la realizzazione di
restauri dentali ad esempio corone, ponti e protesi dentali in metallo-ceramica.
Indicazione: Le leghe a base di nichel per metallo-ceramica sono indicate per il trattamento di tessuti duri
(denti) mancanti.
Controindicazione: Non sono note controindicazioni. In casi molto rari possono insorgere reazioni indesiderate di origine biologica (come, ades., allergie ai componenti della lega) o elettrochimica. La lega non deve
essere utilizzata in caso di incompatibilità o allergie note a componenti della lega.
Beneficio clinico: Sostituzione artificiale per la perdita di tessuto duro (denti), destinata al ripristino della
funzione masticatoria (estetica e funzionale).
Avvertenze: Le polveri metalliche sono dannose per la salute. Le operazioni di levigatura e sabbiatura
devono avvenire in presenza di un adeguato sistema di aspirazione. Si consiglia di indossare una maschera
di protezione del tipo FFP3-EN149!
Precauzioni: A seguito di contatto approssimale od occlusale con altri metalli, in casi molto rari possono
verificarsi sensazioni di disagio di natura elettrochimica. Il dispositivo non è stato valutato per la sicurezza
e la compatibilità in ambiente di RM. Non è stato testato per il riscaldamento, la migrazione o gli artefatti di
immagine in ambiente di RM. La sicurezza in ambiente di RM non è nota. Effettuare esami su pazienti con
questo prodotto può provocare loro lesioni.
Gruppo di pazienti: Gli oggetti in lega possono essere utilizzati indipendentemente dall‘età del paziente. La
lega non deve essere utilizzata in caso di incompatibilità o allergie note a componenti della lega.
Effetti collaterali: Non sono noti effetti collaterali. Non si può tuttavia escludere che in casi molto rari
possano insorgere reazioni individuali nei confronti dei componenti. In tal caso, non utilizzare il dispositivo.
Modellazione: Spessore delle pareti dopo la rifinitura: min 0,3 mm, evitare bordi affilati e spigoli. Per il rivestimento in ceramica sottoporre le armature a riduzione anatomica. Realizzare i connettori più robusti e alti
possibili (altezza: min 3,5 mm, larghezza: min 2,5 mm). In caso di bruxismo, provvedere a una modellazione
più robusta. Utilizzare cera o stick in plastica cavi. Per il sistema di attacco lavorare senza rastremazioni.
Messa in rivestimento: Utilizzare solo materiale di rivestimento a legante fosfatico per corone e ponti.
Ø ≥ 3.5 –4 mm
Consultare le istruzioni per l’uso Attenzione Utilizzare entro la data
Rx only
Solo per personale
specializzato!
Non sterile
Numero di catalogo
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Codice del lotto
MD
Dispositivo medico
Fabbricante
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
REF14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
34
Page 35
nl
Wiron® 99
Ni65.5Cr22.5Mo9.5Si1.0CeMnNb [%]
0197
Gebruiksaanwijzing
Dentale Ni-basis-legering voor metaalkeramiek, type3.
®
99 wordt geleverd in de vorm van cilinders.
Wiron
®
99 voldoet aan ISO22674 en ISO9693.
Wiron
Dit product bevat nikkel.
REF50225 – 1000g; REF50226 – 250g; REF50224 – 24g monster
Legeringskenmerken
Conform ISO22674 vrij van cadmium, beryllium en lood
Type (volgens ISO22674) 3
Voorverwarmingstemperatuur °C 900–1000
Solidus-, liquidustemperatuur °C 1305, 1360
Dichtheid g/cm³ 8.3
Giettemperatuur °C 1450
Elasticiteitsmodulus GPa 212 / *195
0,2% rekgrens (R
Breukrek (A
Vickershardheid HV10 195 / *205
Thermische uitzettingscoëfficiënt (TUC) 25-500°C, 10
(gieten / * na keram. bakken)
BEGO-kleurcode 8
Inbedmassa: fosfaatgebonden, bijv. BellavestSH (REF54252)
Kroesmateriaal: keramiek
Smeltpoeder: Wiromelt (REF52526)
Veneerkeramiek: keramiek met geschikte TUC-waarde, bijv.: VITA VMK Master
Oxiderend branden: niet aangeraden, maar als oxidebrand gewenst is: 900°C/5min/vac
Hoogste aanbevolen baktemperatuur: 980°C
Opwarmsnelheid aanbevolen max. 55°C/min
Vloeimiddel: bijv. Minoxyd (REF52530)
Soldeersel voor het bakken: Wiron
Laserdraad: Wiroweld NC (REF50006)
) MPa 330 / *310
p 0,2
) % 42 / *32
5
®
-Lot (REF52625)
-6 K-1
13.9 / *13.7
Gieten: Oververhit de legering niet. Gebruik alleen schone smeltkroezen en voor elke legering een eigen kroes.
Voor een ondubbelzinnige tracering per batch, alleen nieuw metaal gieten. Strooi indien nodig smeltpoeder
over de gietblokjes. Volg voor de exacte instellingen en verwarmingstijden de specificaties van de fabrikant
van de gietapparatuur. Laat de moffel langzaam afkoelen na het gieten.
Uitwerken: Hardmetalen freesjes met fijne vertanding gebruiken.
Polijsten: Om het gommeren te vereenvoudigen, kan een loodvrij natriumsilicaat (bijv. Perlablast
worden gebruikt voor het glansstralen. Gommeer daarna met geschikte rubber polijstpunten en polijst met
geschikte voor- en napolijstpasta‘s. Grondige reiniging van het oppervlak door stralen met stoom of koken
in gedestilleerd water.
Aanbrengen van keramische veneerlagen: Gebruik veneerkeramiek met geschikte uitzettingscoëfficiënt
(ISO 9693). Neem de gebruiksaanwijzing van de betreffende keramiekfabrikant in acht. Het oxide moet eraf
gestraald worden (250 μm / 3-4 bar met bijv. Korox
met stoom of koken in gedestilleerd water. Raak de oppervlakken daarna niet meer met de handen aan.
Gebruik arterieklemmen o.i.d. Ondersteun de geraamtes tijdens het bakken voldoende.
Kunststof veneerlagen: Voor de verwerking van kunststof veneerlagen moeten de dienovereenkomstige
instructies van de fabrikanten in acht worden genomen. Grondige reiniging van het oppervlak door stralen
met stoom of koken in gedestilleerd water.
Solderen: Zet de te solderen delen vast (bijv. met soldeerinbedmassa Bellatherm
deerspleet: max. 0,2mm. Geschikt BEGO-vloeimiddel gebruiken. Na het solderen moeten vloeimiddelresten
en metaaloxiden met zuur worden afgewerkt. Grondige reiniging van het oppervlak door stralen met stoom
of koken in gedestilleerd water.
Laserlassen: Indien mogelijk met x-naad en toevoegmateriaal werken. Neem goed nota van de gebruiksaanwijzing en waarschuwingen van de fabrikant van het apparaat! Grondige reiniging van het oppervlak door
stralen met stoom of koken in gedestilleerd water.
Opslagcondities: Er zijn geen speciale opslagcondities bekend.
Garantie: Onze toepassingstechnische adviezen, of ze nu mondeling, schriftelijk of via de weg van prak-
tische handleidingen worden verstrekt, berusten op onze eigen ervaringen en proeven en kunnen daarom
alleen als richtwaarden worden beschouwd. Onze producten worden voortdurend verder ontwikkeld. Wij
behouden ons daarom wijzigingen in constructie en samenstelling voor. Meld alle ernstige incidenten in
verband met de hulpmiddelen aan BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG en de verantwoordelijke autoriteit.
Aanwijzingen voor de afvalverwijdering: Afvalverwerkingsproces Hulpmiddel: De toekenning van een afvalcodenummer overeenkomstig de Europese Afvalcatalogus (AVV) dient te geschieden in overleg met de regionale organisatie voor afvalverwijdering. Niet met het huisvuil afvoeren. Verpakking: verpakkingen moeten
worden ontdaan van alle resten en moeten op de juiste wijze worden afgevoerd in overeenstemming met de
wettelijke voorschriften. Verpakkingen die niet geheel kunnen worden geleegd, moeten in overleg met de
regionale organisatie voor afvalverwijdering worden afgevoerd.
®
250). Grondige reiniging van het oppervlak door stralen
®
); parallelwandige sol-
®
micro)
Beoogd doeleind: Nikkel-basis-legeringen voor metaal-keramiek zijn bestemd voor de vervaardiging van
tandheelkundige restauraties zoals kronen, bruggen en metaal-keramische tandprothesen.
Indicatie: Nikkel-basis-legeringen voor metaal-keramiek zijn bestemd voor de behandeling van ontbrekend
hard weefsel (tanden).
Contra-indicatie: Er zijn geen contra-indicaties bekend. Ongewenste biologische reacties (zoals bijv. allergieën voor bestanddelen van de legering) of reacties op basis van elektrochemische factoren kunnen in
sporadische gevallen optreden. Bij bekende incompatibiliteiten of bekende allergieën voor bestanddelen van
de legering mag de legering niet worden gebruikt.
Klinisch voordeel: Kunstmatige vervanging van verloren gegaan hard weefsel (tanden) voor herstel van de
kauwfunctie (esthetisch en functioneel).
Waarschuwingen: Het metaalstof is schadelijk voor de gezondheid. Het slijpen en afstralen moet onder een
geschikte afzuiging gebeuren. Een adembescherming van het type FFP3-EN149 wordt aangeraden!
Veiligheidsinstructies: In geval van approximaal of occlusaal contact met andere metalen kan in zeer sporadische gevallen een onaangenaam gevoel ontstaan dat door elektrochemische factoren wordt veroorzaakt.
Het hulpmiddel is niet beoordeeld op veiligheid en compatibiliteit in een MRI-omgeving. Het is niet getest
op opwarming, migratie of beeldartefacten in een MRI-omgeving. Het is niet bekend of het veilig is in een
MRI-omgeving. Onderzoek van een patiënt met dit hulpmiddel kan leiden tot letsel bij de patiënt.
Patiëntengroep: De voorwerpen die van de legering zijn gemaakt, kunnen worden gebruikt ongeacht de leeftijd van de patiënt. Bij bekende incompatibiliteiten of bekende allergieën voor bestanddelen van de legering
mag de legering niet worden gebruikt.
Bijwerkingen: Er zijn geen bijwerkingen bekend. Het kan echter niet worden uitgesloten dat in zeer sporadische gevallen individuele reacties op bepaalde componenten optreden. In dit geval mag het hulpmiddel
niet worden gebruikt.
Modelleren: Wanddikte na het uitwerken: min. 0,3 mm, vermijd scherpe hoeken en randen. De geraamten
voor de veneerlagen anatomisch gereduceerd vormgeven. De verbindingsstukken zo dik en hoog als mogelijk
kiezen (hoogte: min. 3,5mm, breedte: min. 2,5mm). Besteed in geval van bruxisme aandacht aan sterkere
modellering. Gebruik was of kunststof holle sticks. Werk bij het antistiftsysteem zonder tapers.
Inbedden: Gebruik alleen fosfaatgebonden inbedmassa voor kronen en bruggen.
Gebruiksaanwijzing in acht nemen Let op Te gebruiken tot
Ø ≥ 3.5 –4 mm
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Partijnummer
Niet steriel
Fabrikant
Rx only
Alleen voor vakpersoneel!
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
35
Artikelnummer
MD
Medisch hulpmiddel
REF14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 36
pt
Wiron® 99
Ni65.5Cr22.5Mo9.5Si1.0CeMnNb [%]
0197
Instruções de utilização
Liga dental à base de níquel para metalocerâmica, tipo 3.
®
99 é fornecida em forma de cilindros.
A Wiron
®
99 está em conformidade com a ISO22674 e ISO9693.
Wiron
Este produto contém níquel.
REF50225 – 1000g;
REF50226 – 250g;
REF50224 – amostra 24g
Propriedade da liga
Conforme ISO22674 livre de cádmio, berílio e chumbo
Tipo (conforme ISO22674) 3
Temperatura de pré-aquecimento °C 900–1000
Temperatura solidus, liquidus °C 1305, 1360
Densidade g/cm³ 8.3
Temperatura de fundição °C 1450
Módulo de elasticidade GPa 212 / *195
0,2% limite de dilatação (R
Alongamento à rutura (A
Dureza Vickers HV10 195 / *205
Coeficiente de dilatação térmica (CDT) 25 – 500°C, 10
(fundição / * após decap. cerâmica)
Código de cor BEGO 8
Material de colocação: ligado por fosfato, p.ex. Bellavest SH (REF54252)
Material do cadinho: cerâmica
Pó de fundição: Wiromelt (REF52526)
Cerâmica de revestimento com valor CDT adequado, p.ex.: VITA VMK Master
Decapagem oxidante: não recomendado, mas se for desejada uma decapagem de controlo:
900°C/5 min/sob vácuo
Temperatura de queima máxima recomendada: 980°C
Taxa de aquecimento recomendado máx. 55°C/min
Fundente p.ex. Minoxyd (REF52530)
Solda antes da decapagem: Wiron
Arame laser: Wiroweld NC (REF50006)
) MPa 330 / *310
p 0,2
) % 42 / *32
5
-6 K-1
®
-Lot (REF52625)
13.9 / *13.7
Revestimento: Usar apenas materiais de colocação ligados por fosfato para coroas e pontes.
Fundição: Não sobreaquecer as ligas. Utilize apenas cadinhos limpos próprios para cada liga. Fundir ape-
nas metal novo para garantir o rastreamento inequívoco dos lotes. Se necessário, espalhar pó de fundição
sobre os cubos de fundição. Respeitar as indicações do fabricante dos aparelhos de fundição para os ajustes
precisos e os tempos de aquecimento. Deixar a mufla arrefecer lentamente após a fundição.
Acabamento: Usar fresas de metal duro com dentado fino.
Polimento: Para simplificar o polimento, pode ser usado vidro de soda-cal sem chumbo (p.ex. Perlablast
micro) para dar brilhar. Depois, polir com polidores de borracha adequados e com pastas de pré- e pós-polimento. Limpeza completa da superfície com jateamento de vapor ou fervura em água destilada.
Revestimento cerâmico: Usar cerâmicas de revestimento com um CDT adequado (ISO 9693). Respeitar as
instruções de utilização do respetivo fabricante de cerâmica. O óxido deve ser jateado (250μm/3–4bar com
®
250). Limpeza completa da superfície com jateamento de vapor ou fervura em água destilada.
p.ex. Korox
Depois não tocar mais nas superfícies com as mãos. Usar pinças arteriais ou similares. Apoiar adequadamente as estruturas durante as decapagens.
Revestimentos de plástico: Devem respeitar-se as respetivas instruções dos fabricantes no que se refere ao
procedimento com materiais de revestimento de plástico. Limpeza completa da superfície com jateamento
de vapor ou fervura em água destilada.
Soldadura: Fixar as peças a serem soldadas (p.ex., com material de revestimento Bellatherm
solda de parede paralela: máx. 0,2mm. Use um fundente BEGO adequado. Após a solda, devem ser limpos
os resíduos de fundente e os óxidos metálicos. Limpeza completa da superfície com jateamento de vapor ou
fervura em água destilada.
Soldadura a laser: Se possível, trabalhar com uma costura X e material adicional. Observar as instruções de
utilização e indicações de perigo do fabricante do aparelho! Limpeza completa da superfície com jateamento
de vapor ou fervura em água destilada.
Condições de armazenamento: Não são conhecidas condições de armazenamento especiais.
Garantia: As recomendações de utilização deste produto, sejam elas transmitidas oralmente, por escrito, ou
através de formações práticas, baseiam-se apenas na nossa experiência e nos testes por nós desenvolvidos,
e, por isso, só devem ser consideradas como recomendações. Os nossos produtos estão sujeitos a uma contínua evolução. Reservamo-nos, por conseguinte, o direito de proceder a alterações no fabrico e composição.
Relatar todos os incidentes graves relacionados com os produtos à BEGO Bremer Goldschlägerei Wilh. Herbst
GmbH & Co. KG. e à autoridade competente.
Indicações para eliminação: Procedimento de eliminação de resíduos Produto: A atribuição de um número
de código de resíduos de acordo com o Catálogo Europeu de Resíduos (AVV) deve ser realizada em coordenação com a empresa regional de eliminação de resíduos. Não deitar no lixo doméstico. Embalagem: As
embalagens têm de ser esvaziadas e encaminhadas para eliminação adequada em conformidade com as
disposições legais. As embalagens que não se conseguem esvaziar devem ser eliminadas em coordenação
com a empresa regional de eliminação de resíduos.
®
); folga de
®
Finalidade: As ligas à base de níquel para metalocerâmica destinam-se ao fabrico de restaurações dentárias como coroas, pontes e próteses dentárias metalocerâmicas.
Indicação: As ligas à base de níquel para metalocerâmica destinam-se ao tratamento de tecido duro em
falta (dentes).
Contraindicação: Não se conhecem quaisquer contraindicações. Podem ocorrer reações biológicas indesejáveis (como p.ex. alergias a componentes da liga) ou reações com base eletroquímica em casos muito raros.
A liga não deve ser usada se houver incompatibilidades ou alergias conhecidas aos componentes da liga.
Benefício clínico: Substituição artificial de tecido duro perdido (dentes), para a restauração da função
mastigatória (estética e funcional).
Avisos: Os pós metálicos são prejudicais à saúde. O polimento e o jateamento devem ser feitos com uma
aspiração adequada. Recomenda-se uma proteção respiratória do tipo FFP3-EN149!
Precauções: No caso de contacto proximal ou oclusal com outros metais podem ocorrer, em casos muito
raros, sintomas causados eletroquimicamente. O produto não foi avaliado quanto à segurança e compatibilidade no ambiente de RM. Não foi testado quanto a aquecimento, migração ou artefactos na imagem no
ambiente de RM. A segurança no ambiente de RM é desconhecida. O exame de um paciente com este produto
pode provocar lesões no paciente.
Grupo de pacientes: Os objetos da liga podem ser usados independentemente da idade do paciente. A liga
não deve ser usada se houver incompatibilidades ou alergias conhecidas aos componentes da liga.
Efeitos secundários: Não se conhecem efeitos secundários. No entanto, em casos muito raros, não é possível excluir a possibilidade de ocorrência de reações individuais a componentes. Nestes casos não deve
ser usado o produto.
Modelagem: Espessuras mínimas de parede após o acabamento: pelo menos 0,3 mm, evitar cantos e
arestas afiados. Proteger as estruturas para que o revestimento seja anatomicamente reduzido. Criar os
conectores o mais fortes e altos possível (altura: pelo menos 3,5mm, largura: pelo menos 2,5 mm). Em
caso de bruxismo é necessária uma modelagem mais forte. Usar cera ou sticks ocos em plástico. Não usar
reduções no sistema de fixação.
Consultar instruções de utilização Advertência Válido até
Rx only
Apenas para pessoal
técnico!
Não esterilizado
Número de referência
Ø ≥ 3.5 –4 mm
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Número de lote
MD
Dispositivo médico
Fabricante
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
REF14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
36
Page 37
ru
Wiron® 99
Ni65.5Cr22.5Mo9.5Si1.0CeMnNb [%]
0197
Инструкция по применению
Стоматологический сплав на основе никеля для металлокерамики, тип 3.
®
99 поставляется в форме цилиндров.
Wiron
®
99 соответствует требованиям стандартов ISO22674 и ISO9693.
Wiron
Данный продукт содержит никель.
REF50225 – 1000г; REF50226 – 250г; REF50224 – образец 24г
Характеристики сплава
В соответствии со стандартом ISO22674: без содержания кадмия,
бериллия и свинца
Тип (согласно ISO22674)
-6 K-1
°C 900–1000
°C 1305, 1360
g/cm³ 8.3
°C 1450
GPa 212 / *195
MPa 330 / *310
% 42 / *32
HV10 195 / *205
13.9 / *13.7
Температура предварительного нагрева
Температура солидуса и ликвидуса
Плотность
Температура литья
Модуль упругости
Условный предел текучести 0,2% (R
Относительное удлинение при разрыве (A
)
p0,2
)
5
Твердость по Виккерсу
Коэффициент теплового расширения (КТР) 25 – 500°C, 10
(литье/ * после обжига керамики)
Цветовой код BEGO
Паковочная масса: фосфатная, например, BellavestSH (REF54252)
Материал тигля: керамика
Порошок для плавки: Wiromelt (REF52526)
Облицовочная керамика: керамика с подходящим значением КТР, например:
VITA VMK Master
Оксидный обжиг: не рекомендуется, но если требуется контрольный обжиг, то:
900°C/5мин в вакууме
Рекомендуемая максимальная температура обжига: 980°C
Скорость нагрева рекомендуется макс. 55°C/мин
Флюс: например, Minoxyd (REF52530)
®
Припой до обжига: Wiron
-Lot (REF52625)
Проволока для лазерной сварки: Wiroweld NC (REF50006)
Целевое назначение: Стоматологические сплавы для металлокерамики на основе никеля предназначены для изготовления таких зубных протезов, как коронки, мостовидные протезы, а также
для металлокерамических протезов.
Показания к применению: Стоматологические сплавы для металлокерамики на основе никеля
предназначены для замещения утраченных твердых тканей (зубов).
Противопоказания: Противопоказания не известны. В очень редких случаях возможны нежелательные биологические (напр. аллергия на компоненты сплава) или электрохимические реакции.
Сплав не следует использовать при известной несовместимости или аллергии на компоненты
сплава.
Клиническое применение: Искусственная замена утраченных твердых тканей (зубов) для эстетического и функционального восстановления жевательной функции.
Предупреждения: Металлическая пыль опасна для здоровья. Работы по шлифовке и пескоструйной обработке должны вестись с вытяжкой. Рекомендуется использование респиратора
типа FFP3-EN149!
Предупредительные указания: При апроксимальном или окклюзионном контакте с другими
металлами в очень редких случаях возможны неприятные ощущения, вызванные электрохимическими процессами. Данный стоматологический материал не оценивался на предмет совместимости и безопасности в условиях проведения МРТ. Испытания с целью оценки смещения,
нагревания и артефактов визуализации в условиях проведения МРТ не проводились. Данные о
безопасности в условиях проведения МРТ отсутствуют. Проведение исследования у пациента с
данным стоматологическим материалом может причинить вред здоровью пациента.
Целевая группа пациентов: Изделия из данного сплава можно использовать у всех пациентов
без ограничения по возрасту. Сплав не следует использовать при установленном наличии несовместимости или аллергии на компоненты сплава.
Побочные действия: Сведения о каких-либо побочных действиях отсутствуют. Однако в очень
редких случаях невозможно исключить возникновение индивидуальных реакций на компоненты
стоматологического материала. В таком случае не следует использовать данный стоматологический материал.
Моделирование: Толщина стенок после обработки должна составлять не менее 0,3 мм, избегайте острых углов и кромок. Придайте каркасам для облицовки уменьшенную анатомическую
форму. Формируйте соединители как можно более массивными, с максимально возможными
шириной и высотой (высота: не менее 3,5 мм, ширина: не менее 2,5 мм). В случае бруксизма
требуется более прочная модель. Используйте воск или полые стержни из пластмассы. Литникообразущие штифты должны быть равномерными по толщине – без сужений.
Паковка: Используйте исключительно фосфатные паковочные массы для коронок и мостов.
Литье: Не перегревайте сплав. Для каждого сплава используйте отдельный и чистый плавильный
тигель. Для обеспечения однозначной отслеживаемости отливайте только из первичного (нового)
3
металла. При необходимости посыпьте кубики для литья порошком для плавки. Соблюдайте точные значения настроек и времени нагрева, предписываемые изготовителем литейных аппаратов.
После литья дайте опоке медленно остыть.
Обработка: Используйте твердосплавные фрезы с мелкими зубьями.
Полировка: Чтобы упростить обработку резиновыми полирами, можно выполнить пескоструйную
глянцевую полировку частицами натриевого стекла, не содержащего свинца (напр. с использованием материала Perlablast
и отполируйте пастами, подходящими для предварительной шлифовки и окончательной полировки. Тщательная очистка посредством пароструйной обработки или кипячения в дистиллированной воде.
Облицовка керамикой: Используйте облицовочную керамику с подходящим коэффициентом
теплового расширения (КТР) (ISO 9693). Соблюдайте указания инструкции по применению от
изготовителя соответствующего керамического материала. Удалите оксидный слой пескоструем
(250 мкм / 3-4 бар, напр. с использованием материала Korox
ством пароструйной обработки или кипячения в дистиллированной воде. После этого к поверх-
8
ностям запрещено прикасаться руками. Используйте артериальные зажимы или аналогичные
инструменты. Обеспечьте достаточную опору для каркасов во время обжига.
Облицовка пластмассой: При использовании синтетических облицовочных материалов необходимо соблюдать инструкции изготовителя соответствующего материала. Тщательная очистка
посредством пароструйной обработки или кипячения в дистиллированной воде.
Пайка: Зафиксируйте закрепляемые пайкой детали (напр. при помощи паковочной массы
®
), зазор в месте пайки с параллельными стенками: макс. 0,2 мм. Используйте под-
Bellatherm
ходящий флюс BEGO. После пайки остатки флюса и оксиды металлов необходимо обработать
кислотой. Тщательная очистка посредством пароструйной обработки или кипячения в дистиллированной воде.
Лазерная сварка: По возможности используйте X-образный шов и присадочный материал.
Соблюдайте инструкцию по применению и указания на опасности от изготовителя оборудования!
Тщательная очистка посредством пароструйной обработки или кипячения в дистиллированной
воде.
Условия хранения: Не требует специальных условий хранения.
Гарантия: Наши технические рекомендации по применению – в устной, письменной форме или в
виде практических инструкций – основываются на нашем собственном опыте и наших собственных исследованиях; поэтому их можно рассматривать лишь в качестве ориентировочных данных.
Мы постоянно работаем над совершенствованием своей продукции. Поэтому мы сохраняем за
собой право на внесение изменений в конструкцию и состав. Обо всех серьезных явлениях, возникших в связи с применением данного стоматологического материала, необходимо сообщать
изготовителю, а также в уполномоченные компетентные органы.
Указания по утилизации: Методы утилизации отходов Стоматологический материал: Присвоение данному стоматологическому материалу определенного кода отходов согласно Европейскому каталогу отходов (EAK) возможно после согласования с региональной организацией, осуществляющей утилизацию. Не утилизировать вместе с бытовыми отходами. Упаковка: Упаковки
необходимо полностью опорожнить и утилизировать надлежащим способом в соответствии с
требованиями законодательства. Неопорожненные упаковки должны утилизироваться по согласованию с региональной организацией, осуществляющей утилизацию.
®
micro). После этого обработайте подходящими резиновыми полирами
®
250). Тщательная очистка посред-
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Обратитесь к инструкции по применению Осторожно! Использовать до
Rx only
Только для использования
квалифицированными
Нестерильно
специалистами!
Номер по каталогу
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Изготовитель
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
37
Код партии
MD
Медицинское изделие
REF14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 38
ar
24 – 50224 250 – 50226 1000 – 50225
3
°C 900–1000
°C 1305, 1360
g/cm³ 8.3
°C 1450
GPa 212 / *195
MPa 330 / *310
% 42 / *32
HV10 195 / *205
13.9 / *13.7 K
8
VITA VMK Master
/ 5/ 900
Wiron® 99
Ni65.5Cr22.5Mo9.5Si1.0CeMnNb [%]
.3
Wiron
.ISO 9693 ISO 22674 Wiron
ISO 22674
(ISO 22674 )
-1
10-6 500 – 25 (CTE)
()
BEGO
(54252 ) Bellavest SH
(52526 ) Wiromelt
980
/ 55
(52530 ) Minoxyd
®
(52625 ) Wiron
-Lot
(50006 ) Wiroweld NC
®
99
®
99
) % 0,2
(R
p 0,2
)
(A
5
0197
250
.
.
.
®
®
0,2
.
®
.
.
.
.
.
2,5
.
.
.
.
.
.
.
Ø ≥ 3.5 –4 mm
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Rx only
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
MD
38
REF14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 39
bg
Wiron® 99
Ni65.5Cr22.5Mo9.5Si1.0CeMnNb [%]
0197
Инструкция за употреба
Дентална сплав на базата на никел за металокерамика, тип 3.
®
99 се доставя под формата на цилиндри.
Wiron
®
99 съответства на ISO22674 и ISO9693.
Wiron
Това изделие съдържа никел.
REF50225 – 1000g; REF50226 – 250g; REF50224 – 24gпроба
Характеристики на сплавта
Съгласно ISO22674 не съдържа кадмий, берилий и олово
Тип (съгласно ISO22674)
-6K-1
°C 900–1000
°C 1305, 1360
g/cm³ 8.3
°C 1450
GPa 212 / *195
MPa 330 / *310
% 42 / *32
HV10 195 / *205
13.9 / *13.7
Температура на предварително подгряване
Температура на солидуса, на ликвидуса
Плътност
Температура на леене
Модул на еластичност
0,2% граница на провлачване (R
Удължение при скъсване (A
)
p0,2
)
5
Твърдост по Викерс
Коефициент на топлинно разширение (КТР) 25 – 500°C, 10
(леене/*след керам. изпичане)
Код на цвета BEGO
Опаковъчна маса: фосфатно свързана, напр. BellavestSH (REF54252)
Материал на тигела: керамика
Прах за спояване: Wiromelt (REF52526)
Облицовъчна керамика: керамика с подходяща стойност на КТР, напр.: VITA VMK Master
Оксидиращо печене: не се препоръчва, но ако е желателно контролно печене:
900°C/5min под вакуум
Максимална препоръчителна температура на изпичане: 980°C
Максимална препоръчителна скорост на нагряване: 55°C/min
Флюс: напр. Minoxyd (REF52530)
®
Припой преди печенето: Wiron
-Lot (REF52625)
Лазерна тел: Wiroweld NC (REF50006)
Предназначение: Сплавите на основата на никел за металокерамика са предназначени за изработка на дентални възстановявания, като коронки, мостове и металокерамични протези.
Показания: Сплавите на основата на никел за металокерамика са предназначени за лечение при
липсваща твърда тъкан (зъби).
Противопоказания: Не са известни противопоказания. Нежелани биологични (като напр. алергии
към съставките на сплавта) или електрохимично базирани реакции могат да се появят в много
редки случаи. Сплавта не трябва да се използва при известни несъвместимости или известни
алергии към съставки на сплавта.
Клинична полза: Изкуствен заместител на изгубена твърда тъкан (зъби) за възстановяване на
дъвкателната функция (естетическа и функционална).
Предупреждения: Металните прахове са вредни за здравето. Шлифоването и обработката с
абразивна струя трябва да се извършват при подходяща аспирация. Препоръчват се средства за
дихателна защита тип FFP3-EN149!
Предпазни мерки: При апроксимален или оклузален контакт с други метали в много редки случаи
са възможни неприятни електрохимично обусловени усещания. Изделието не е оценено по отношение на безопасността и съвместимостта в МР среда. То не е тествано за загряване, мигриране
или артефакти в изображението в МР среда. Няма данни за безопасността в МР среда. Изследване на пациент с това изделие може да доведе до наранявания на пациента.
Група пациенти: Изделията от сплавта могат да се използват независимо от възрастта на пациента. Сплавта не трябва да се използва при известни несъвместимости или известни алергии към
съставки на сплавта.
Странични ефекти: Не са известни странични ефекти. Въпреки това в много редки случаи не
може да се изключи появата на индивидуални реакции спрямо компонентите. В такъв случай
изделието не трябва да се използва.
Моделиране: Дебелина на стената след финиране: мин. 0,3 mm, избягвайте остри ъгли и ръбове.
Редуцирайте анатомично скелетите за облицовка. Оформяйте възможно най-стабилно и високо
съединителите (височина: мин. 3,5 mm, ширина: мин. 2,5 mm). Следете за по-стабилно моделиране при бруксизъм. Използвайте восък или кухи пластмасови пръчки. Не скосявайте леяка.
Опаковане: Използвайте само фосфатно свързани опаковъчни маси за коронки и мостове.
Отливане: Не прегрявайте сплавта. Използвайте само чисти и отделни за всяка сплав тигели
за топене. За точно проследяване на партидата отливайте само нов метал. При необходимост
поръсете блокчетата с прах за спояване. За точните настройки и времена на загряване следвайте
указанията на производителите на леярските уреди. След отливането оставете муфела да се
охлади бавно.
Финиране: Използвайте твърдосплавни фрези със ситни зъби.
Полиране: За улесняване на обработката с полирна гума може да се извърши струйна обработка
3
до блясък с безоловно натриево стъкло (напр. Perlablast
дящи полирни гуми и подходящи пасти за предварително и допълнително полиране. Почистете
щателно повърхността с парна струя или изваряване в дестилирана вода.
Облицоване с керамика: Използвайте керамика за облицоване с подходящ КТР (ISO 9693).
Спазвайте инструкциите за употреба на съответния производител на керамиката. Отстранете
оксида с абразивна струя (250 μm/3 – 4 bar, напр. с Korox
с парна струя или изваряване в дестилирана вода. След това повече не докосвайте повърхностите с ръце. Използвайте артериални клампи или др.п. Осигурете достатъчна опора за скелетите
по време на изпичането.
Пластмасови облицовки: За нанасянето на пластмасовите облицовъчни материали трябва
да се спазват съответните инструкции на производителите. Почистете щателно повърхността с
парна струя или изваряване в дестилирана вода.
Спояване: Фиксирайте частите за спояване (напр. с опаковъчна маса за спояване Bellatherm
процеп за спояване с паралелни стени: макс. 0,2 mm. Използвайте подходящ флюс BEGO. След
8
спояването остатъците от флюс и металните оксиди трябва да се отстранят чрез ецване. Почистете щателно повърхността с парна струя или изваряване в дестилирана вода.
Лазерно спояване: По възможност работете с X-образен шев и добавъчен материал. Моля,
спазвайте инструкцията за употреба и указанията за безопасност на производителя на уреда!
Почистете щателно повърхността с парна струя или изваряване в дестилирана вода.
Условия за съхранение: Не са известни специални условия на съхранение.
Гаранция: Нашите препоръки по отношение на техниката за прилагане, независимо от това дали
са дадени устно, писмено или в хода на практически указания, се основават на нашите собствени
опит и експерименти и затова могат да се разглеждат само като примерни. Нашите продукти
подлежат на непрекъснато усъвършенстване. Затова си запазваме правото на изменения в конструкцията и състава. Моля, докладвайте всички сериозни инциденти във връзка с изделията на
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG и компетентния орган.
Указания за предаване за отпадъци: Методи за третиране на отпадъци Изделие: Определянето
на кода на отпадъка съгласно Европейския каталог на отпадъците (ЕКО) трябва да се извърши
след съгласуване с регионалното предприятие за събиране на отпадъци. Не изхвърляйте с битовите отпадъци. Опаковка: Опаковките трябва да се изпразнят напълно и да се предадат за правилно унищожаване в съответствие със законовите разпоредби. Опаковките, които не могат да
се изпразнят напълно, трябва да се предадат за унищожаване след съгласуване с регионалното
предприятие за събиране на отпадъци.
Ø ≥ 3.5 –4 mm
®
micro). След това обработете с подхо-
®
250). Почистете щателно повърхността
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
®
);
Спазвайте инструкцията за употреба Внимание Годен до
Rx only
Само за специалисти!
Нестерилен
Артикулен номер
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Производител
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
39
Номер на партида
MD
Медицинско изделие
REF14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 40
cs
Wiron® 99
Ni65.5Cr22.5Mo9.5Si1.0CeMnNb [%]
0197
Návod k použití
Dentální slitina na bázi niklu pro metalokeramiku, typ3.
®
99 se dodává ve formě válečků.
Wiron
®
99 splňuje normu ISO22674 aISO9693.
Wiron
Tento výrobek obsahuje nikl.
REF50225 – 1000g; REF50226 – 250g; REF50224 – 24g vzorek
Charakteristiky slitiny
Vsouladu spožadavky normy ISO22674 neobsahuje kadmium, berylium
ani olovo
Typ (podle normy ISO22674) 3
Předehřívací teplota °C 900–1000
Teplota solidu, likvidu °C 1305, 1360
Hustota g/cm³ 8.3
Teplota lití °C 1450
Modul pružnosti GPa 212 / *195
Mez kluzu 0,2% (R
Tažnost (A
Tvrdost podle Vickerse HV10 195 / *205
Koeficient tepelné roztažnosti (KTR) 25–500°C, 10
(slitina / * po keram. výpalu)
Kód barvy BEGO 8
Zatmelovací hmota: vázaná fosfátem, např. Bellavest SH (REF54252)
Materiál kelímku: keramika
Tavicí prášek: Wiromelt (REF52526)
Fazetová keramika: keramika svhodnou hodnotou KTR, např.: VITA VMK Master
Oxidační výpal: nedoporučuje se, ale je-li požadován kontrolní výpal: 900°C/ 5min/ při vakuu
Nejvyšší doporučená teplota vypalování: 980°C
Doporučená rychlost zahřívání max.55°C/min
Tavicí přísada: např. Minoxyd (REF52530)
Pájení před výpalem: Wiron
Laserový drát: Wiroweld NC (REF50006)
) MPa 330 / *310
p0,2
) % 42 / *32
5
®
-Lot (REF52625)
–6K–1
13.9 / *13.7
přesná nastavení a doby ohřevu postupujte podle pokynů výrobce odlévacího zařízení. Po odlévání nechte
mufli pomalu vychladnout.
Konečné vypracování: Používejte jemnozubé tvrdokovové frézy.
Leštění: Aby se zjednodušilo gumování, je možné otryskání na lesk pomocí bezolovnatého sodného skla
(např. Perlablast
lešticí pasty pro předběžné leštění apřeleštění. Důkladné čištění povrchu pomocí proudu páry nebo vyvaření
vdestilované vodě.
Zhotovování keramických fazet: Používejte fazetové keramiky svhodným koeficientem tepelné roztažnosti
(ISO 9693). Dodržujte návod k použití od výrobce příslušné keramiky. Oxid je nutno otryskat (250 μm /
3–4bar spoužitím např. Korox
lované vodě. Poté se již povrchů nedotýkejte rukama. Použijte peán nebo podobně. Konstrukce během výpalů
dostatečně podepřete.
Zhotovování fazet zplastu: Pro zpracování plastových fazetových materiálů je nutné dodržovat příslušné
návody dodané výrobcem. Důkladné čištění povrchu pomocí proudu páry nebo vyvaření vdestilované vodě.
Pájení: Díly, které se budou pájet, zafixujte (např. spájecí hmotou Bellatherm
ními stěnami: max.0,2mm. Použijte vhodnou tavicí přísadu BEGO. Po pájení je nutno okyselit zbytky tavicí
přísady akysličníky kovů. Důkladné čištění povrchu pomocí proudu páry nebo vyvaření vdestilované vodě.
Laserové svařování: Pokud je to možné, pracujte sXsvarem apřídavnými svařovacími materiály. Dodržujte
prosím návod kpoužití a upozornění na nebezpečí, dodané výrobcem přístroje! Důkladné čištění povrchu
pomocí proudu páry nebo vyvaření vdestilované vodě.
Skladovací podmínky: Nejsou známy žádné speciální skladovací podmínky.
Záruka: Naše aplikační technická doporučení, ať už ústní nebo písemná nebo formou praktické instruktáže,
se zakládají na našich vlastních zkušenostech apokusech, aproto je lze považovat pouze za orientační. Své
výrobky neustále dále vyvíjíme. Vyhrazujeme si proto změny konstrukce asložení. Všechny závažné nežádoucí
události, které se vyskytnou vsouvislosti stěmito výrobky, prosím ohlaste společnosti BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG apříslušným orgánům.
Pokyny pro likvidaci: Postup zpracování odpadu Výrobek: Přidělení číselného kódu odpadu podle Evropského
katalogu odpadů (AVV) musí být provedeno po konzultaci sregionální společností pro likvidaci odpadů.
Nelikvidujte spolu sdomovním odpadem. Obal: Obaly musí být zbaveny zbytků amusí být řádně zlikvidovány
vsouladu se zákonnými předpisy. Obaly, které nelze zbavit zbytků, musí být zlikvidovány po dohodě sregionální společností pro likvidaci odpadu.
®
micro). Pak gumujte vhodnými gumovými leštícími nástroji aleštěte nanesením vhodné
®
250). Důkladné čištění povrchu pomocí proudu páry nebo vyvaření vdesti-
®
), spára při pájení sparalel-
Určený účel použití: Slitiny na bázi niklu pro kovokeramiku jsou určeny ke zhotovování dentálních náhrad,
jako jsou korunky, můstky, apro kovokeramické zubní náhrady.
Indikace: Slitiny na bázi niklu pro kovokeramiku jsou určeny ke zpracování chybějících tvrdých tkání (zubů).
Kontraindikace: Nejsou známy žádné kontraindikace. Ve velmi vzácných případech se mohou vyskytnout
nežádoucí biologické reakce (jako např. alergie na složky slitiny) nebo reakce na elektrochemické bázi. Vpřípadě známé nekompatibility nebo známých alergií na složky slitiny se slitina nesmí používat.
Klinický přínos: Umělá náhrada za ztracenou tvrdou tkáň (zuby), k obnovení žvýkací funkce (esteticky
afunkčně).
Výstrahy: Kovový prach je zdraví škodlivý. Broušení aotryskání je třeba provádět při vhodném odsávání.
Doporučuje se ochrana dýchacích cest typu FFP3-EN149!
Preventivní opatření: V případě aproximálního nebo okluzního kontaktu s jinými kovy může ve velmi
vzácných případech dojít kelektrochemicky podmíněným nepříjemným pocitům. Výrobek nebyl hodnocen
zhlediska bezpečnosti akompatibility vprostředí MR. Nebyl testován na zahřívání, migraci nebo obrazové
artefakty vprostředí MR. Bezpečnost vprostředí MR není známa. Vyšetření pacienta stímto výrobkem může
vést ke zranění pacienta.
Populace pacientů: Objekty ztéto slitiny lze používat bez ohledu na věk pacienta. Vpřípadě známé nekompatibility nebo známých alergií na složky slitiny se slitina nesmí používat.
Vedlejší účinky: Nejsou známy žádné vedlejší účinky. Nelze však vyloučit, že ve velmi vzácných případech se
vyskytnou reakce na komponenty. V takovém případě by se výrobek neměl používat.
Modelace: Tloušťka stěny po konečném vypracování: min. 0,3 mm, vyvarujte se ostrých rohů ahran. Konstrukce pro fazetování vytvářejte anatomicky redukované. Spojovací prvky vytvářejte co nejsilnější a co
nejvyšší (výška: min. 3,5mm, šířka: min. 2,5mm). Vpřípadě bruxismu věnujte pozornost silnějšímu modelování. Používejte vosk nebo duté plastové tyčinky. Vpřípadě čepového systému pracujte bez zužování.
Zalití: Pro korunky amůstky používejte jen zalévací hmoty vázané fosfátem.
Lití: Slitinu nepřehřívejte. Používejte jen čisté apro každou slitinu její vlastní tavicí kelímky. Pro jednoznač-
nou vysledovatelnost šarží odlévejte pouze nový kov. Případně posypejte licí kostky tavicím práškem. Pro
Sledujte návod k použití Pozor Použít do
Ø ≥ 3.5 –4 mm
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Kód dávky
Nesterilní
Výrobce
Rx only
Pouze pro odborné
pracovníky!
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
Katalogové číslo
40
MD
Zdravotnický prostředek
REF14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 41
da
Wiron® 99
Ni65.5Cr22.5Mo9.5Si1.0CeMnNb [%]
0197
Brugsanvisning
Dental ni-basis-legering til metalkeramik, type3.
®
99 leveres i form af cylindre.
Wiron
®
99 er i overensstemmelse med ISO22674 og ISO9693.
Wiron
Dette produkt indeholder nikkel.
REF50225 – 1000g; REF50226 – 250g; REF50224 – 24g prøve
Legeringskarakteristika
Iht. ISO22674 uden cadmium, beryllium og bly
Type (iht. ISO22674) 3
Forvarmningstemperatur °C 900–1000
Solidus-, liquidustemperatur °C 1305, 1360
Tæthed g/cm³ 8.3
Støbetemperatur °C 1450
Elasticitetsmodul GPa 212 / *195
0,2% elasticitetsgrænse (R
Brudforlængelse (A
Vickers-hårdhed HV10 195 / *205
Varmeudvidelseskoeffecient (VUK) 25–500°C, 10
(støbning / * efter keram. brænding)
BEGO farvekode 8
Indlejringsmasse: fosfatbundet, f.eks. BellavestSH (REF54252)
Teglmateriale: keramik
Smeltepulver: Wiromelt (REF52526)
Keramisk facade: Keramik med passende VUK-værdi, f.eks.: VITA VMK Master
Oxidbrænding: anbefales ikke, men hvis kontrolbrænding ønskes: 900°C/5min/vac
Højeste anbefalede brændingstemperatur: 980°C
Opvarmningshastighed anbefalet maks. 55°C/min
Flusmiddel: f.eks. Minoxyd (REF52530)
Loddemetal før brændingen: Wiron
Lasertråd: Wiroweld NC (REF50006)
) MPa 330 / *310
p0,2
) % 42 / *32
5
®
-Lot (REF52625)
-6 K-1
13.9 / *13.7
Forarbejdning: Anvend hårdmetalfræsere med tætte tænder.
Polering: For at forenkle gummieringen kan man sandpolere med en blyfri natronglas (f.eks. Perlablast
micro). Derefter gummieres med egnede gummipolerere, og poleres med egnet for- og efterpoleringspasta.
Grundig rengøring af overfladen med dampstråling eller kogning i destilleret vand.
Keramisk facade: Anvend keramiske facader med egnet VUK (ISO 9693). Overhold brugsanvisningen fra
den pågældende keramikfabrikant. Oxiden skal sandblæses (250μm / 3– 4 bar med f.eks. Korox
Grundig rengøring af overfladen med dampstråling eller kogning i destilleret vand. Rør derefter ikke længere overfladerne med hænderne. Anvend arterieklemmer eller lignende. Understøt skeletterne tilstrækkeligt
under brændingen.
Kunststoffacader: Til bearbejdning af kunststoffacadematerialer overholdes anvisningerne fra fabrikanterne. Grundig rengøring af overfladen med dampstråling eller kogning i destilleret vand.
Lodning: Fikser de dele, der skal loddes (f.eks. med loddemasse Bellatherm
maks. 0,2mm. Anvend et egnet BEGO flusmiddel. Efter lodningen fjernes flusmiddelrester og metaloxider.
Grundig rengøring af overfladen med dampstråling eller kogning i destilleret vand.
Lasersvejsning: Hvis det er muligt arbejdes med X-søm og afbindingsmateriale. Overhold brugsanvisningen
og faresætningerne fra fabrikanten af udstyret! Grundig rengøring af overfladen med dampstråling eller
kogning i destilleret vand.
Opbevaringsbetingelser: Der er ingen kendte specielle opbevaringsbetingelser.
Garanti: Vores anvendelsestekniske anbefalinger, uanset om de gives mundtligt, skriftligt eller som led
i praktiske vejledninger, beror på kliniske og egne erfaringer og forsøg og skal derfor kun opfattes som
vejledende. Vores produkter er underkastet en kontinuerlig videreudvikling. Vi forbeholder os derfor retten
til at foretage ændringer i konstruktion og sammensætning. Enhver alvorlig hændelse, der er indtruffet i
forbindelse med udstyret, bør indberettes til BEGOBremer Goldschlägerei Wilh. Herbst GmbH & Co. KG og
de kompetente myndigheder.
Informationer om bortskaffelsen: Procedurer vedrørende affaldsbehandling Udstyr: Tildelingen af en
affaldskode iht. det europæiske affaldskatalog (AVV) skal foretages efter aftale med det regionale bortskaffelsessted. Må ikke bortskaffes i husholdningsaffaldet. Emballage: Emballager skal tømmes og bortskaffes
korrekt i overensstemmelse med loven. Emballager, der ikke er tømt, skal bortskaffes i samråd med det
regionale bortskaffelsessted.
®
), parallelvægget loddespalte:
®
250).
®
Erklæret formål: Nikkel-basis-legeringer til metalkeramik er beregnet til fremstilling af dentale restaureringer som kroner, broer samt til metalkeramisk tanderstatning.
Indikation: Nikkel-basis-legeringer til metalkeramik er beregnet til behandling af manglende hårdvæv
(tænder).
Kontraindikation: Der er ingen kendte kontraindikationer. Uønskede biologiske (som f.eks. allergier over for
legeringsingredienser) eller elektrokemisk baserede reaktioner kan optræde i meget sjældne tilfælde. Ved
kendte uforeneligheder eller kendte allergier over for legeringsingredienser bør legeringen ikke anvendes.
Kliniske fordele: Kunstig erstatning for mistet hårdvæv (tænder), til genetablering af tyggefunktionen
(æstetisk og funktionelt).
Advarsler: Metalstøv er sundhedsskadeligt. Slibning og sandblæsning bør ske under en passende udsugning. Et åndedrætsværn af typen FFP3-EN149 anbefales!
Forholdsregler: I tilfælde af approksimal eller okklusal kontakt med andre metaller kan der i meget sjældne
tilfælde forekomme ubehagelige fornemmelser af elektrokemisk art. Udstyret er ikke kontrolleret for sikkerhed og kompatibilitet i forbindelse med et MR-miljø. Det er ikke blevet testet for opvarmning, migration eller
billedartefakter i forbindelse med et MR-miljø. Sikkerheden i MR-miljøet er ukendt. Undersøgelsen af en
patient med dette udstyr kan medføre kvæstelser af patienten.
Patientgruppe: Objekterne af legeringen kan anvendes uafhængigt af patientens alder. Ved kendte uforeneligheder eller kendte allergier over for legeringsingredienser bør legeringen ikke anvendes.
Bivirkninger: Der er ingen kendte bivirkninger. Det kan dog ikke udelukkes, at der i meget sjældne tilfælde
kan optræde individuelle reaktioner over for komponenter. I dette tilfælde bør dette udstyr ikke anvendes.
Modellering: Vægtykkelse efter forarbejdningen: min. 0,3 mm, undgå skarpe hjørner og kanter. Skeletterne
til facaderne udformes anatomisk reduceret. Udform forbindelsesstykkerne så stærke og høje som muligt
(højde: min. 3,5mm, bredde: min. 2,5mm). Sørg for tykkere modellering ved bruxismus. Anvend voks eller
hule stave af kunststof. Ved stiftsystemet arbejdes uden indsnævringer.
Indlejring: Anvend kun fosfatbundne støbemasser til kroner og broer.
Støbning: Overophed ikke legeringen. Anvend kun rene smeltedigler, og en ny til hver legering. Til entydig
batchsporing støbes kun nyt metal. Strø eventuelt smeltepulver hen over støbeterningerne. Til de nøjagtige
indstillinger og opvarmningstider følges angivelserne fra fabrikanterne af støbeenhederne. Lad smeltediglerne afkøle langsomt efter støbningen.
Overhold brugsanvisningen Bemærk Mindst holdbar til
Ø ≥ 3.5 –4 mm
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Chargenummer
Usterilt
Fabrikant
Rx only
Kun til fagpersonale!
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
41
Artikelnummer
MD
Medicinsk udstyr
REF14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 42
el
Wiron® 99
Ni65.5Cr22.5Mo9.5Si1.0CeMnNb [%]
0197
Οδηγίες χρήσης
Οδοντοτεχνικό κράμα με βάση Ni για μεταλλικά-κεραμικά υλικά, τύπος 3.
®
99 παρέχεται σε μορφή κυλίνδρων.
Το Wiron
®
99 πληροί τα ISO22674 και ISO9693.
Το Wiron
Το προϊόν αυτό περιέχει νικέλιο.
REF50225 – 1000 g· REF50226 – 250 g· REF50224 – δείγμα 24 g
Χαρακτηριστικά κράματος
Σύμφωνα με το ISO22674 δεν περιέχει κάδμιο, βηρύλλιο ή μόλυβδο
Τύπος (κατά το ISO22674)
Θερμοκρασία προθέρμανσης
Θερμοκρασία solidus, θερμοκρασία liquidus
Πυκνότητα
Θερμοκρασία χύτευσης
Μέτρο ελαστικότητας
Όριο ελαστικότητας 0,2% (R
Επιμήκυνση θραύσης (A
)
p0,2
)
5
Σκληρότητα Vickers
Συντελεστής θερμικής διαστολής (ΣΘΔ) 25 – 500 °C, 10
-6 K-1
(χύτευση / * μετά από κεραμ. όπτηση)
Χρωματικός κωδικός BEGO
Υλικό επένδυσης: φωσφορικού τύπου, π.χ. Bellavest SH (REF54252)
Υλικό χωνευτηρίου: κεραμικό
Άρτυμα: Wiromelt (REF52526)
Κεραμικό υλικό επικάλυψης με κατάλληλη τιμή ΣΘΑ, π.χ.: VITA VMK Master
Οξειδωτική όπτηση: δεν συνιστάται, αλλά όταν είναι επιθυμητή όπτηση ελέγχου: 900°C/5
λεπ./κενό
Μέγιστη συνιστώμενη θερμοκρασία όπτησης: 980 °C
Μέγιστος συνιστώμενος ρυθμός θέρμανσης 55°C/min
Συλλίπασμα: π. χ. Minoxyd (REF52530)
®
Συγκόλληση πριν από την όπτηση: Wiron
-Lot (REF52625)
Σύρμα λέιζερ: Wiroweld NC (REF50006)
Προβλεπόμενη χρήση: Τα κράματα με βάση το νικέλιο για μεταλλοκεραμικά προορίζονται για την
κατασκευή οδοντικών αποκαταστάσεων, όπως στεφανών, γεφυρών, καθώς και μεταλλοκεραμικών
οδοντικών αποκαταστάσεων.
Ενδείξεις: Τα κράματα με βάση το νικέλιο για μεταλλοκεραμικά προορίζονται για τη θεραπεία
ελλειμμάτων σκληρού ιστού (δοντιών).
Αντενδείξεις: Δεν υπάρχουν γνωστές αντενδείξεις. Σε πολύ σπάνιες περιπτώσεις μπορούν να
εκδηλωθούν ανεπιθύμητες βιολογικές (όπως, π.χ., αλλεργίες στα συστατικά του κράματος) ή
ηλεκτροχημικές αντιδράσεις. Το κράμα δεν πρέπει να χρησιμοποιηθεί σε περιπτώσεις γνωστής
δυσανεξίας ή γνωστής αλλεργίας στα συστατικά του κράματος.
Κλινικό όφελος: Τεχνητό υποκατάστατο απολεσθέντος σκληρού ιστού (δοντιών), για την (αισθητική
και λειτουργική) αποκατάσταση της μασητικής λειτουργίας.
Προειδοποιήσεις: Οι μεταλλικές σκόνες είναι επιβλαβείς για την υγεία. Η λείανση και η αμμοβολή
θα πρέπει να πραγματοποιούνται υπό κατάλληλη αναρρόφηση. Συνιστάται προστασία της αναπνοής
τύπου FFP3-EN149!
Προφυλάξεις: Σε περίπτωση επαφής της όμορης ή της μασητικής επιφάνειας με άλλα μέταλλα
μπορεί σε πολύ σπάνιες περιπτώσεις να παρουσιαστεί παραισθησία ηλεκτροχημικής αιτιολογίας. Το
προϊόν δεν έχει ελεγχθεί αναφορικά με την ασφάλεια και τη συμβατότητα σε περιβάλλον μαγνητικού
συντονισμού. Το προϊόν δεν έχει δοκιμαστεί ως προς τη θέρμανση, τη μετατόπιση ή τα τεχνουργήματα
εικόνας σε περιβάλλον μαγνητικού συντονισμού. Η ασφάλεια σε περιβάλλον μαγνητικού συντονισμού
δεν είναι γνωστή. Η εξέταση ασθενή που φέρει αυτό το προϊόν μπορεί να επιφέρει τραυματισμό του
ασθενή.
Ομάδα ασθενών: Αντικείμενα από αυτό το κράμα μπορούν να χρησιμοποιηθούν ανεξάρτητα από την
ηλικία του ασθενή. Το κράμα δεν πρέπει να χρησιμοποιηθεί σε περιπτώσεις γνωστής δυσανεξίας ή
γνωστής αλλεργίας στα συστατικά του κράματος.
Παρενέργειες: Δεν υπάρχουν γνωστές παρενέργειες. Ωστόσο, δεν μπορεί να αποκλειστεί η εκδήλωση
σε πολύ σπάνιες περιπτώσεις εξατομικευμένης αντίδρασης έναντι συστατικών. Στην περίπτωση αυτή
το προϊόν δεν πρέπει να χρησιμοποιηθεί.
°C 900–1000
°C 1305, 1360
g/cm³ 8.3
°C 1450
GPa 212 / *195
MPa 330 / *310
% 42 / *32
HV10 195 / *205
13.9 / *13.7
Μοντελάρισμα: Πάχος τοιχώματος μετά την επεξεργασία: τουλάχιστον 0,3 mm. Αποφεύγετε τις
αιχμηρές γωνίες και ακμές. Διαμορφώνετε τους σκελετούς για την επικάλυψη με ανατομική σμίκρυνση.
Διαμορφώνετε τους συνδέσμους με το μέγιστο δυνατό πλάτος και ύψος (ύψος: τουλάχιστον 3,5 mm,
πλάτος: τουλάχιστον 2,5 mm). Στην περίπτωση βρυγμού απαιτείται ισχυρότερο μοντελάρισμα.
Χρησιμοποιήστε κερί ή πλαστικές κοίλες ράβδους. Εργαστείτε στο σύστημα αγωγών χωρίς μείωση
της διαμέτρου.
Επένδυση: Για στεφάνες και γέφυρες χρησιμοποιείτε μόνο φωσφορικού τύπου υλικά επένδυσης.
Χύτευση: Μην υπερθερμαίνετε το κράμα. Χρησιμοποιείτε μόνο καθαρά και για κάθε κράμα ξεχωριστά
χωνευτήρια. Για τη σαφή ιχνηλάτηση της παρτίδας, χύνετε μόνο νέο μέταλλο. Κατά περίπτωση,
χρησιμοποιήστε άρτυμα στα πλινθώματα. Για τις ακριβείς ρυθμίσεις και χρόνους θέρμανσης
ακολουθείτε τις οδηγίες του κατασκευαστή της συσκευής χύτευσης. Μετά τη χύτευση, αφήστε το
3
καλούπι να ψυχθεί αργά.
Παρασκευή: Χρησιμοποιείτε φρέζες σκληρού μετάλλου με ψιλή οδόντωση.
Στίλβωση: Προκειμένου να απλοποιηθεί η στίλβωση με λάστιχο μπορεί να γίνει αμμοβολή με γυαλί
νατράσβεστου χωρίς μόλυβδο (π.χ. Perlablast
στίλβωσης με λάστιχο και με κατάλληλες πάστες προκαταρκτικής και συμπληρωματικής στίλβωσης.
Ενδελεχής καθαρισμός της επιφάνειας με ατμοβολή ή βρασμό σε απεσταγμένο νερό.
Κεραμικές όψεις: Χρησιμοποιείτε κεραμικά υλικά επικάλυψης με κατάλληλο συντελεστή θερμικής
διαστολής (ISO 9693). Ακολουθείτε τις οδηγίες χρήσης του εκάστοτε κατασκευαστή του κεραμικού. Το
οξείδιο πρέπει να αφαιρεθεί με αμμοβολή (250 μm / 3–4 bar με π.χ. Korox
της επιφάνειας με ατμοβολή ή βρασμό σε απεσταγμένο νερό. Κατόπιν αυτού μην αγγίζετε πλέον τις
επιφάνειες με το χέρι. Χρησιμοποιήστε αιμοστατικές λαβίδες ή παρόμοια μέσα. Στηρίζετε επαρκώς τους
σκελετούς κατά την όπτηση.
Ακρυλικές όψεις: Για την επεξεργασία των συνθετικών υλικών επικάλυψης πρέπει να λαμβάνονται
υπόψη οι σχετικές οδηγίες των κατασκευαστών. Ενδελεχής καθαρισμός της επιφάνειας με ατμοβολή ή
8
βρασμό σε απεσταγμένο νερό.
Συγκόλληση: Στερεώστε τα προς συγκόλληση τμήματα (π.χ. με υλικό επένδυσης συγκόλλησης Bel-
®
), διάκενο συγκόλλησης παράλληλων τοιχωμάτων: μέγ. 0,2 mm. Χρησιμοποιήστε κατάλληλο
latherm
άρτυμα BEGO. Τα υπολείμματα αρτύματος και μεταλλοξειδίου πρέπει να καθαρίζονται μετά τη
συγκόλληση. Ενδελεχής καθαρισμός της επιφάνειας με ατμοβολή ή βρασμό σε απεσταγμένο νερό.
Συγκόλληση λέιζερ: Κατά το δυνατόν εργάζεστε με ραφή X και πρόσθετο υλικό. Λαμβάνετε υπόψη τις
οδηγίες χρήσης και τις υποδείξεις κινδύνου του κατασκευαστή της συσκευής! Ενδελεχής καθαρισμός
της επιφάνειας με ατμοβολή ή βρασμό σε απεσταγμένο νερό.
Συνθήκες αποθήκευσης: Δεν υπάρχουν γνωστές ειδικές συνθήκες φύλαξης.
Εγγύηση: Οι συστάσεις της εταιρείας μας αναφορικά με τη χρήση, ανεξάρτητα από το αν παρέχονται
προφορικά, εγγράφως ή στο πλαίσιο πρακτικών οδηγιών, βασίζονται στις δικές μας εμπειρίες και
πειράματα και πρέπει, συνεπώς, να θεωρούνται απλώς ενδεικτικές. Τα προϊόντα μας αποτελούν
αντικείμενο συνεχούς εξέλιξης. Για τον λόγο αυτό διατηρούμε το δικαίωμα τροποποιήσεων της
κατασκευής και της σύνθεσης. Κάθε σοβαρό περιστατικό που σχετίζεται με τα προϊόντα πρέπει να
αναφέρεται στην BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG και στις αρμόδιες αρχές.
Υποδείξεις για τη διάθεση: Διαδικασίες διαχείρισης αποβλήτων Προϊόν: Η απόδοση κωδικού
αποβλήτων σύμφωνα με τον Ευρωπαϊκό κατάλογο αποβλήτων (ΕΚΑ) πρέπει να γίνεται με συνεννόηση
με τον τοπικό φορέα διαχείρισης αποβλήτων. Να μη διατίθενται στα οικιακά απόβλητα. Συσκευασία: Οι
συσκευασίες πρέπει να εκκενώνονται από τα υπολείμματα και να διατίθενται κατάλληλα, σε συμφωνία
με τις νομικές διατάξεις. Οι συσκευασίες που δεν μπορούν να εκκενωθούν από τα υπολείμματα πρέπει
να διατίθενται σε συνεννόηση με τον τοπικό φορέα διαχείρισης αποβλήτων.
Ø ≥ 3.5 –4 mm
®
micro). Στη συνέχεια στιλβώστε με κατάλληλα εργαλεία
®
250). Ενδελεχής καθαρισμός
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Λαμβάνετε υπόψη τις οδηγίες χρήσης Προσοχή Ημερομηνία λήξης
Rx only
Αποκλειστικά για ειδικευμένο προσωπικό!
Μη αποστειρωμένο
Αριθμός προϊόντος
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Κατασκευαστής
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
42
Αριθμός παρτίδας
MD
Ιατροτεχνολογικό προϊόν
REF14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 43
et
Wiron® 99
Ni65.5Cr22.5Mo9.5Si1.0CeMnNb [%]
0197
Kasutusjuhend
Dentaalne niklipõhine sulam metallokeraamika jaoks, tüüp3.
®
99 tarnitakse silindrite kujul.
Wiron
®
99 vastab standarditele ISO22674 ja ISO9693.
Wiron
See toode sisaldab niklit.
REF50225 – 1000g; REF50226 – 250g; REF50224 – 24g proov
Sulami tunnused
Vastavalt standardile ISO22674 vaba kaadmiumist, berülliumist ja pliist
Tüüp (vastavalt standardile ISO22674)
Eelkuumutustemperatuur °C 900–1000
Solidus-, likvidustemperatuur °C 1305, 1360
Tihedus g/cm³ 8.3
Valamistemperatuur °C 1450
Elastsusmoodul GPa 212 / *195
0,2% tinglik voolavuspiir (R
Katkevenivus (A
) % 42 / *32
5
Vickersi kõvadus HV10 195 / *205
Soojuspaisumistegur (CTE) 25–500°C, 10
(Valumaterjal / * pärast keraam põletust)
BEGO värvikood 8
Sisestusmass: fosfaatseotud, nt BellavestSH (REF54252)
Tiigli materjal: keraamika
Sulatuspulber: Wiromelt (REF52526)
Kattekeraamika: sobiva soojuspaisumisteguri (CTE) väärtusega keraamika, nt: VITAVMKMaster
Oksiidpõletus: ei ole soovitatud, ent kui soovitakse kontrollpõletust: 900°C/5min/vaakum
Kõrgeim soovitatud põletustemperatuur: 980°C
Kuumutamiskiirus soovitatud max55°C/min
Jooteräbusti: nt Minoxyd (REF52530)
Joodis enne põletust: Wiron
Lasertraat: WiroweldNC (REF50006)
) MPa 330 / *310
p 0,2
®
-Lot (REF52625)
-6 K-1
13.9 / *13.7
Valamine: Ärge sulamit üle kuumutage. Kasutage ainult puhtaid ja iga sulami jaoks omaette sulatustiigleid.
Partiide üheselt selge tagasiulatuva jälgimise tarbeks valage ainult uut metalli. Vajaduse korral puistake
sulatuspulbrit valuploki peale. Täpsete seadistuste ja kuumutusaegade kohta järgige valamisseadmete
tootjate juhiseid. Laske muhvlitel pärast valamist aeglaselt maha jahtuda.
Viimistlemine: Kasutage peenehambulisi kõvasulamfreese.
Poleerimine: Selleks et kummeerimist lihtsustada, saab teha läigestava pritstöötlemise pliivaba soodak-
laasiga (nt Perlablast
eel- ja järelpoleerimispastade abil. Pealispinna põhjalik puhastamine aurujoaga töötlemise või destilleeritud vees läbikeetmise teel.
Keraamiline kate: Kasutage sobiva soojuspaisumisteguriga kattekeraamikat (ISO9693). Järgige vastava
3
keraamikatootja kasutusjuhendit. Oksiidi tuleb jugapuhastusega töödelda (250μm / 3–4bar, nt pihustusainega Korox
keetmise teel. Seejärel ärge pealispindu enam kätega puudutage. Kasutage arteriklambreid vms. Toestage
karkassid põletuste ajaks piisavalt.
Plastkatted: Plastist kattematerjalide töötlemiseks tuleb järgida tootjate vastavaid juhendeid. Pealispinna
põhjalik puhastamine aurujoaga töötlemise või destilleeritud vees läbikeetmise teel.
Jootmine: Joodetavad osad tuleb fikseerida (nt jootmise sisestusmassiga Bellatherm
tega jootmispilu: max0,2mm. Kasutage sobivat BEGO jooteräbustit. Pärast jootmist tuleb jooteräbusti jääke
ja metalloksiide happega töödelda. Pealispinna põhjalik puhastamine aurujoaga töötlemise või destilleeritud vees läbikeetmise teel.
Laserkeevitamine: Kui võimalik, siis töötage X-õmbluse ja täitematerjaliga. Palun järgige kasutusjuhendit
ja seadme tootja ohujuhiseid! Pealispinna põhjalik puhastamine aurujoaga töötlemise või destilleeritud
vees läbikeetmise teel.
Ladustamistingimused: Spetsiaalseid ladustamistingimusi ei ole teada.
Garantii: Meie rakendustehnika alased soovitused, ükskõik kas need antakse suuliselt, kirjalikult või
praktiliste juhendite vahendusel, tuginevad meie endi kogemustele ja katsetele ning neid saab seepärast
vaadelda ainult suunistena. Meie tooteid arendatakse pidevalt edasi. Seetõttu jätame me enesele õiguse
teha muudatusi nende ehituses ja koostises. Igast toodetega seotud ohujuhtumist teatage palun ettevõttele
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG ja pädevale asutusele.
Juhised jäätmekäitluse kohta: Jäätmekäitluse meetodid Toode: jäätmeloendi koodi vastendamine vastavalt
Euroopa jäätmeloendile (AVV) tuleb ette võtta piirkondliku jäätmekäitlejaga konsulteerides. Ärge tehke jäätmekäitlust majapidamisjäätmete hulgas. Pakend: pakendid peavad olema täielikult tühjendatud ja need
tuleb anda kooskõlas õigusaktide eeskirjadega nõuetekohasesse jäätmekäitlusesse. Pakendite, mida ei saa
täielikult tühjendada, jäätmekäitlus tuleb teha piirkondliku jäätmekäitlejaga kooskõlastades.
®
micro). Seejärel kummeerige sobivate poleerkummide abil ning poleerige sobivate
®
250). Pealispinna põhjalik puhastamine aurujoaga töötlemise või destilleeritud vees läbi-
®
); paralleelsete sein-
Sihtotstarve: Niklipõhised sulamid metallokeraamika jaoks on ette nähtud dentaalsete restauratsioonide,
nagu näiteks kroonide ja sildade valmistamiseks ning metallokeraamiliste hambaproteeside jaoks.
Näidustus: Niklipõhised sulamid on ette nähtud selleks, et puuduvat kõvakude (hambaid) ravida.
Vastunäidustus: Vastunäidustusi ei ole teada. Väga haruldastel juhtudel võib esineda soovimatuid bioloo-
gilisi reaktsioone (nagu nt allergiaid sulami koostisosade suhtes) või elektrokeemia põhiseid reaktsioone.
Teadaoleva kokkusobimatuse või teadaolevate allergiate korral sulami koostisosade suhtes tuleks sulamit
mitte kasutada.
Kliiniline kasu: Kaotsi läinud kõvakoe (hammaste) kunstlik asendus, närimisfunktsiooni taastamiseks
(esteetiliselt ja funktsionaalselt).
Hoiatused: Metallitolm on tervist kahjustav. Lihvimine ja jugapuhastus peaksid toimuma sobivat äratõmmet kasutades. Soovitatakse FFP3-EN149 tüüpi respiraatorit!
Ettevaatusabinõud: Aproksimaalse või oklusaalse kokkupuute korral teiste metallidega võib väga haruldastel juhtudel tekkida elektrokeemiliselt tingitud ebamugavustunne. Toodet ei ole ohutuse ja ühilduvuse
seisukohalt magnetresonantskeskkonnas hinnatud. Seda ei ole soojenemise, migratsiooni ega kujutiste
artefaktide seisukohalt magnetresonantskeskkonnas katsetatud. Ohutus magnetresonantskeskkonnas ei
ole teada. Selle tootega patsiendi uurimine võib põhjustada patsiendi vigastusi.
Patsientide rühm: Sulamist valmistatud objekte võib kasutada sõltumatult patsiendi vanusest. Teadaoleva
kokkusobimatuse või teadaolevate allergiate korral sulami koostisosade suhtes tuleks sulamit mitte kasutada.
Kõrvaltoimed: Kõrvaltoimeid ei ole teada. Siiski pole võimalik välistada, et väga haruldastel juhtudel võib
esineda individuaalseid reaktsioone materjali komponentide suhtes. Sellisel juhul ei tuleks toodet kasutada.
Modelleerimine: Seina paksus pärast viimistlemist: vähemalt 0,3 mm, vältige teravaid nurki ja servi.
Kujundage karkassid katte jaoks anatoomiliselt vähendatuna. Kujundage konnektorid nii tugeva ja kõrgena
kui võimalik (kõrgus: vähemalt 3,5mm, laius: vähemalt 2,5mm). Bruksismi korral on vajalik tugevam
modelleerimine. Kasutage vaha või plastist õõnespulki. Tihvtide külgeühendamise süsteemi korral töötage
ilma siirdemuhvideta.
Jäljendi sisestamine: Kasutage kroonide ja sildade jaoks ainult fosfaatseotud sisestusmasse.
Järgida kasutusjuhendit Ettevaatust Kõlblikkusaeg
Ø ≥ 3.5 –4 mm
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Partii number
Mittesteriilne
Tootja
Rx only
Ainult kutsealaseks
kasutamiseks!
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
43
Artikli number
MD
Meditsiiniseade
REF14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 44
hr
Wiron® 99
Ni65.5Cr22.5Mo9.5Si1.0CeMnNb [%]
0197
Upute za uporabu
Dentalna legura na bazi nikla za metalnu keramiku, tip3.
®
99 isporučuje se u obliku cilindara.
Wiron
®
99 je u skladu s normama ISO22674 i ISO9693.
Wiron
Ovaj proizvod sadržava nikal.
Kat. br.50225 – 1000g;
kat. br.50226 – 250g;
kat. br.50224 – uzorak od 24g
Svojstva legure
U skladu s normom ISO22674 ne sadržava kadmij, berilij ni olovo
Tip (u skladu s normom ISO22674)
Temperatura predzagrijavanja °C 900–1000
Temperatura solidusa, temperatura liquidusa °C 1305, 1360
Gustoća g/cm³ 8.3
Temperatura lijevanja °C 1450
Modul elastičnosti GPa 212 / *195
Granica istezanja 0,2% (R
Prekidno istezanje (A
Tvrdoća po Vickersu HV10 195 / *205
Koeficijent toplinskog istezanja (CTE) 25 – 500°C, 10
(lijev / * nakon pečenja keramike)
BEGO kod boje 8
Uložna masa, na bazi fosfata, npr. Bellavest SH (kat. br.54252)
Materijal lončića: keramika
Prah za topljenje: Wiromelt (kat. br.52526)
Keramika za fasetiranje s odgovarajućom vrijednošću CTE, npr.: VITA VMK Master
Oksidacijsko pečenje: ne preporučuje se, ali ako je poželjno kontrolirano pečenje:
900°C/5 min/vak
Najveća preporučena temperatura pečenja: 980°C
Brzina zagrijavanja preporučeno maks. 55°C/min
Taljivo: npr. Minoxyd (kat. br.52530)
Lem prije pečenja: Wiron
Žica za lasersko lemljenje: Wiroweld NC (kat. br.50006)
) MPa 330 / *310
p0,2
) % 42 / *32
5
®
-Lot (kat. br.52625)
-6 K-1
13.9 / *13.7
Lijevanje: Nemojte previše zagrijati leguru. Upotrebljavajte samo čisti lončić za taljenje koji je prikladan
za svaku leguru. Radi jasnog praćenja serije lijevajte samo novi metal. Ako je potrebno, preko kockica za
lijevanje posipajte prah za topljenje. Za točne postavke i vrijeme grijanja slijedite specifikacije proizvođača
uređaja za lijevanje. Pustite da se kiveta lagano ohladi nakon lijevanja.
Završna obrada: Upotrijebite svrdla od tvrdog materijala s finim ozubljenjem.
Poliranje: Da biste pojednostavili gumiranje, natronskim staklom koje ne sadržava olovo (npr. Perlablast
micro) možete polirati do sjaja. Nakon toga gumirati prikladnim gumenim priborom za poliranje i ispolirati
prikladnim pastama za predpoliranje i naknadno poliranje. Površinu temeljito očistite parom ili iskuhavanjem u destiliranoj vodi.
Fasetiranje keramikom: Upotrijebite keramiku za fasetiranje s prikladnim koeficijentom toplinskog širenja
(ISO9693). Pridržavajte se uputa za uporabu dotičnih proizvođača keramike. Oksid treba pjeskariti (250μm
/ 3 – 4bar s npr. Korox
3
toga površine ne dirajte više rukama. Upotrijebite stezaljke za krvne žile ili slično. Skelete tijekom pečenje
treba dovoljno poduprijeti.
Fasetiranje plastikom: Za obradu plastičnih materijala za fasetiranje morate poštovati odgovarajuće upute
proizvođača. Površinu temeljito očistite parom ili iskuhavanjem u destiliranoj vodi.
Lemljenje: Pričvrstite dijelove koje treba lemiti (npr. uložnim materijalom za lemljenje Bellatherm
između paralelnih stijenki koje se spajaju kod lemljenja: maks. 0,2mm. Upotrijebite odgovarajuće taljivo
BEGO. Nakon lemljenja ostatke taljiva i metalnih oksida treba očistiti. Površinu temeljito očistite parom ili
iskuhavanjem u destiliranoj vodi.
Lasersko zavarivanje: Ako je moguće, radite s X-šavom i materijalom za popunjavanje. Molimo da poštujete
upute za uporabu i napomene proizvođača uređaja o opasnostima! Površinu temeljito očistite parom ili
iskuhavanjem u destiliranoj vodi.
Uvjeti skladištenja: Nisu poznati nikakvi posebni uvjeti skladištenja.
Jamstvo: Naše preporuke koje se odnose na tehniku primjene, bilo da su dane usmenim ili pisanim putem ili
u obliku praktičnih uputa, temelje se na našim vlastitim iskustvima i eksperimentima i stoga se smatraju
samo okvirnima. Kontinuirano razvijamo naše proizvode. Stoga pridržavamo pravo na promjene konstrukcije
i sastava. Svaki ozbiljni štetni događaj do kojeg je došlo u vezi s proizvodom trebalo bi prijaviti tvrtki BEGO
Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG i nadležnom tijelu.
Napomene o odlaganju: Metoda obrade otpada Proizvod: Ključni broj otpada u skladu s Europskim katalogom otpada (AVV) treba se dodijeliti u dogovoru s regionalnom tvrtkom za zbrinjavanje otpada. Ne bacajte
proizvod u kućanski otpad. Pakiranje: Pakiranja se moraju potpuno isprazniti i pravilno odložiti u skladu
sa zakonskim propisima. Pakiranja, koja se ne mogu potpuno isprazniti, moraju se zbrinuti u dogovoru s
regionalnom tvrtkom za zbrinjavanje otpada.
®
250). Površinu temeljito očistite parom ili iskuhavanjem u destiliranoj vodi. Nakon
®
); razmak
®
Namjena: Legure na bazi nikla za metal-keramiku namijenjene su za izradu dentalnih restauracija kao što
su krunice, mostovi i metal-keramički nadomjesci.
Indikacija: Legure na bazi nikla namijenjene su za liječenje tvrdog tkiva koje nedostaje (zubi).
Kontraindikacije: Kontraindikacije nisu poznate. U vrlo rijetkim slučajevima može doći do neželjenih biološ-
kih (kao npr. alergija na sastojke legure) ili elektrokemijskih reakcija. Legura se ne smije upotrebljavati ako
su poznate nekompatibilnosti ili alergije na komponente legure.
Klinička korist: Umjetni nadomjestak izgubljenog tvrdog tkiva (zubi), za obnovu funkcije žvakanja (estetski
i funkcijski).
Upozorenja: Metalne prašine opasne su za zdravlje. Brušenje i pjeskarenje trebali bi se odvijati uz prikladno
usisavanje. Preporučujemo zaštitu disanja tipa FFP3-EN149!
Mjere opreza: U slučaju aproksimalnog ili okluzijskog kontakta s drugim metalima u vrlo rijetkim slučajevima može doći do elektrokemijski uvjetovanih tegoba. Proizvod nije ocijenjen u pogledu sigurnosti i
kompatibilnosti u MR okruženju. Nije testiran na zagrijavanje, migraciju i artefakte na slikama u MR okruženju. Sigurnost u MR okruženju nije poznata. Pregled pacijenta s ovim proizvodom može rezultirati ozljedom
pacijenta.
Skupina pacijenata: Predmeti od legure mogu se upotrebljavati bez obzira na dob pacijenta. Legura se ne
smije upotrebljavati ako su poznate nekompatibilnosti ili alergije na komponente legure.
Nuspojave: Nuspojave nisu poznate. Međutim, ne možemo isključiti da u rijetkim slučajevima može doći do
individualnih reakcija na komponente proizvoda. U tom slučaju ne smijete upotrebljavati proizvod.
Modeliranje: Debljina stijenke nakon završne obrade: min. 0,3mm, izbjegavajte oštre rubove i bridove.
Skelete za fasetiranje oblikujte anatomski reducirano. Spojnice oblikujte što je moguće jače i više (visina:
min. 3,5mm, širina: min. 2,5mm). Kod bruksizma obratite pozornost na jače modeliranje. Upotrebljavajte
vosak ili plastične šuplje štapiće. Kod sustava postavljanja kolčića radite bez suženja.
Ulaganje: Za krunice i mostove upotrebljavajte samo fosfatne uložne mase.
Obratite pozornost na upute za uporabu Pozor Može se upotrijebiti do
Ø ≥ 3.5 –4 mm
Rx only
Samo za stručno osoblje
Nije sterilno
Kataloški broj
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Serijski broj
MD
Medicinski proizvod
Proizvođač
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
REF14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
44
Page 45
hu
Wiron® 99
Ni65.5Cr22.5Mo9.5Si1.0CeMnNb [%]
0197
Használati utasítás
Fogászati célú Ni-bázisú ötvözet fémkerámia pótlásokhoz, 3.típus.
®
99-t hengeralakban szállítják.
A Wiron
A Wiron® 99 megfelel az ISO22674 és az ISO9693 szabványoknak.
Ez a termék nikkelt tartalmaz.
REF50225 – 1000 g; REF50226 – 250 g; REF50224 – 24 g próba
Az ötvözet jellemzői
Az ISO22674 szabványnak megfelelően kadmium-, berillium-és
ólommentes
Típus (az ISO22674 szerint) 3
Előmelegítési hőmérséklet °C 900–1000
Solidus-/liquidus-hőmérséklet °C 1305, 1360
Sűrűség g/cm³ 8.3
Öntési hőmérséklet °C 1450
Rugalmassági modul GPa 212 / *195
0,2% folyáshatár (R
Szakadási nyúlás (A
Vickers-keménység HV10 195 / *205
Hőtágulási együttható (CTE) 25 – 500°C, 10
(öntvény / * keram. égetés után)
BEGO színkód 8
Beágyazó massza, foszfátkötésű, pl. Bellavest SH (REF54252)
Tégely anyaga: Kerámia
Olvasztó por: Wiromelt (REF52526)
Leplező kerámia megfelelő CTE-értékkel rendelkező kerámia pl. VITA VMK Master
Oxidációs égetés: nem ajánlott, de ha kontroll égetés kívánatos: 900°C/5 min/vac(vákuum alatt)
A legmagasabb ajánlott égési hőmérséklet: 980°C
Felfűtési sebesség max. 55°C/perc ajánlott
Folyósítószer, pl. Minoxyd (REF52530)
Égetés előtti forrasz: Wiron
Lézerhuzal: Wiroweld NC (REF50006)
) MPa 330 / *310
p 0,2
) % 42 / *32
5
®
-Lot (REF52625)
-6 K-1
13.9 / *13.7
Öntés: Ne melegítse túl az ötvözetet. Csak tiszta tégelyeket és minden ötvözethez külön tégelyt használjon.
A tételek egyértelmű nyomon követése érdekében csak új fémet öntsön. Ha szükséges, szórjon olvasztóport
az öntőkockákra. A pontos beállítások és melegítési idők tekintetében kövesse az öntőkészülék gyártójának
előírásait. Öntés után hagyja a tokos kemencét lassan kihűlni.
Kidolgozás: Használjon finomfogazású keményfém frézert.
Polírozás: A gumírozás egyszerűsítése érdekében ólommentes nátronüveg (pl. Perlablast
nálható a fényező lefúvatáshoz. Ezután vonja be a megfelelő gumi polírozókkal, és polírozza a megfelelő
polírozás előtti és utáni paszták használata mellett. Tisztítsa meg alaposan a felületet gőzfúvással vagy
desztillált vízben történő forralással.
Kerámia leplezés: Használjon megfelelő hőtágulási együtthatóval (CTE) bíró (ISO 9693 szerinti) leplező
kerámiát. Vegye figyelembe az adott kerámia gyártójának használati utasítását. Az oxidot le kell fúvatni (250
μm / 3–4 bar pl. Korox
vízben történő forralással. Ezután már ne érintse meg a felületeket kézzel. Érfogók, ill. hasonló eszközök
használata ajánlott. A fogpótlás vázát megfelelően meg kell támasztani a kiégetés során.
Műanyag leplezések: A műanyag leplezőanyagokfeldolgozásakor be kell tartani a gyártók megfelelő előírásait. Tisztítsa meg alaposan a felületet gőzfúvással vagy desztillált vízben történő forralással.
Forrasztás: Rögzítse a forrasztandó alkatrészeket (pl. a Bellatherm
rasztási rés párhuzamos falainak max. távolsága: 0,2mm legyen. Használja a megfelelő BEGO folyósító
szert. Forrasztás után a folyósító szer maradványait és a fém-oxidokat le kell maratni. Tisztítsa meg alaposan a felületet gőzfúvással vagy desztillált vízben történő forralással.
Lézeres hegesztés: Lehetőség szerint X-varratokkal dolgozzon és használjon töltőanyagokat. Kérjük, vegye
figyelembe a készülék gyártójának használati utasítását és veszélyekre vonatkozó figyelmeztetéseit! Tisztítsa
meg alaposan a felületet gőzfúvással vagy desztillált vízben történő forralással.
Tárolási feltételek: Nem ismertek különleges tárolási feltételek.
Jótállás: Az alkalmazási technológiára vonatkozó ajánlásaink, függetlenül attól, hogy szóban, írásban vagy
gyakorlati utasítások formájában kerültek kiadásra, saját tapasztalatainkon és tesztjeinken alapulnak, ezért
csak iránymutatásoknak tekinthetők. Termékeink folyamatos továbbfejlesztés alatt állnak. Ezért a konstrukció és az anyagösszetétel esetleges megváltoztatásának jogát fenntartjuk. Kérjük, hogy a termékkel kapcsolatos bármely súlyos esemény bekövetkeztét jelentse a BEGO Bremer Goldschlägerei Wilh. Herbst GmbH &
Co. KG -nak és az illetékes hatóságoknak.
Az ártalmatlanításra vonatkozó megjegyzések: Hulladékkezelési eljárás Termék: Az Európai Hulladék Katalógus (EHK) szerinti hulladék azonosító kód hozzárendelése a regionális hulladékártalmatlanítóval egyeztetve
történik. Ne dobja a háztartási hulladékba. Csomagolás: A csomagolásból minden maradékot ki kell üríteni,
és azt a jogszabályi előírásoknak megfelelően kell ártalmatlanítani. Azokat a csomagolásokat, amelyekből
nem lehet a maradékot kiüríteni, a regionális hulladékártalmatlanítóval egyeztetve kell ártalmatlanítani.
®
250 alkalmazásával). Tisztítsa meg alaposan a felületet gőzfúvással vagy desztillált
®
forrasztó beágyazó masszával); a for-
®
micro) hasz-
Rendeltetés: A fémkerámiákhoz használt nikkelbázisú ötvözeteket fogászati restaurációk gyártására szánják, mint például koronák, hidak és fémkerámia fogpótlások.
Javallat: A fémkerámiákhoz használt nikkelbázisú ötvözeteket a hiányzó kemény szövetek (fogak) kezelésére
szánják.
Ellenjavallat: Nincsenek ismert ellenjavallatok. Nagyon ritka esetekben, nemkívánatos biológiai (például az
ötvöző komponensekkel szembeni allergia) vagy elektrokémiai reakciók fordulhatnak elő. Az ötvözetet nem
szabad alkalmazni, ha ismert inkompatibilitás vagy allergia áll fenn az ötvözet komponenseivel szemben.
Klinikai előny: Az elvesztett kemény szövet (fogak) mesterséges pótlása a rágófunkció helyreállítására (esztétikai és funkcionális).
Figyelmeztetések: A fémporok károsak az egészségre. A csiszolást és a lefúvatást megfelelő elszívó berendezés alatt kell végezni. FFP3-EN149 típusú légzésvédő maszk használata ajánlott!
Óvintézkedések: Más fémekkel történő approximális vagy okkluzális érintkezés eseténnagyon ritka esetekben előfordulhatnak elektrokémiai eredetű kellemetlen érzetek. A terméket nem értékelték az MR-környezetben való biztonságosság és kompatibilitás szempontjából. MR-környezetben nem vizsgálták a felmelegedést, a migrációt vagy a képalkotás során keletkező műtermékeket. MR-környezetben biztonságossága nem
ismert. A beteg vizsgálata ezzel a termékkel a beteg sérülését okozhatja.
Betegcsoport: Az ötvözetből készült tárgyak a beteg korától függetlenül használhatók. Az ötvözetet nem
szabad alkalmazni, ha ismert inkompatibilitás vagy allergia áll fenn az ötvözet komponenseivel szemben.
Mellékhatások: Nincsenek ismert mellékhatások. Nem zárható ki azonban– nagyon ritka esetekben – a
komponensekre adott egyéni válaszreakciók előfordulása. Ebben az esetben nem szabad használni a terméket.
Modellezés: Kidolgozás utáni falvastagság: min. 0,3 mm, kerülje az éles sarkokat és éleket. A vázakat
anatómiailag redukált módon tervezze meg a leplezéshez. A csatlakozó elem a lehető legszorosabb és legmagasabb legyen (magasság: legalább 3,5mm, szélesség: legalább 2,5mm). Bruxizmus esetén ügyeljen
az erősebb modellezésre. Használjon viasz vagy műanyag üreges pálcákat. A pálcás rendszer esetében elvékonyítás nélkül dolgozzon.
Beágyazás: Csak foszfátkötésű beágyazó masszákat használjon a koronákhoz és a hidakhoz.
Tartsa be a használati utasítás instrukcióit Figyelem Lejárati dátum
Ø ≥ 3.5 –4 mm
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Tételszám
Sterilizálatlan
Gyártó
Rx only
Kizárólag szakemberek
általi használatra!
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
45
Katalógusszám
MD
Orvostechnikai eszköz
REF14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 46
ja
Wiron® 99
Ni65.5Cr22.5Mo9.5Si1.0CeMnNb [%]
0197
使用説明書
歯科用ニッケル系メタルセラミック合金、タイプ3。
®
99がシリンダーとして利用できます。
Wiron
®
99はISO22674およびISO9693に準拠しています。この製品にはニッケル
Wiron
が含まれています。
カタログ番号50225 – 1000 g、カタログ番号50226 – 250 g、カタログ番号50224 –
24gサンプル
合金特性
ISO22674に準拠し、カドミウム、ベリリウム、鉛を含有し
ていません
タイプ (ISO22674準拠) 3
予熱温度
固相・液相温度
密度
鋳造温度
ヤング率
降伏強度 (R
破断伸び (A
) MPa 330 / *310
p 0,2
) % 42 / *32
5
ビッカース硬度
熱膨張率 (CTE) 25~500°C、10
-6 K-1
(鋳造 / * セラミック焼成後)
BEGOカラーコード 8
埋没材:リン酸塩系、例えばBellavest SH (カタログ番号54252) など
るつぼ材:セラミック
溶融粉体:Wiromelt (カタログ番号52526)
セラミックのべニア化:好適なCTEのセラミック、例えばVITAVMK Masterなど
酸化焼成は推奨されませんが、パラメーター900°C/5分/vacを使用することが
できます
推奨最高焼成温度:980°C
推奨加熱速度:最高55°C/分
融剤:例えばMinoxyd (カタログ番号52530)
®
焼成前のろう材:Wiron
-Lot (カタログ番号52625)
レーザーワイヤ:Wiroweld NC (カタログ番号50006)
用途: ニッケル系メタルセラミック合金は、クラウンやブリッジなどの歯科補綴、
ならびにメタルセラミック補綴の鋳造用です。
適応: ニッケル系メタルセラミック合金は、欠損硬組織(歯)の状態を治療するた
めのものです。
禁忌: 知られている禁忌事項はありません。ただし、合金の成分に対するアレルギ
ーなどの望ましくない生物学的反応や、電気化学的反応が、ごく稀に生じることが
あります。金属材料成分に対する既知の不適合やアレルギーがある場合は、使用す
べきではありません。
臨床的利点: 咀嚼機能(審美的および機能的)回復のための硬組織(歯)の人工物
置換。
警告: 金属ダストは人体に有害です。研削・研磨は、適切な吸引下で行ってくださ
い。FFP3-EN149タイプの呼吸器保護をお勧めします。
注意: 補綴物が別の合金に咬合接触または隣接面接触すると、非常に稀ですが、
電気化学的に誘発される過敏症が起こることがあります。この製品はMR環境下で
の安全性および適合性について評価が行われていません。MR環境下での発熱や移
動、画像アーチファクトに関する試験は行われていません。MR環境における安全
性は不明です。このデバイスを装着した患者にスキャンを行うと、患者が負傷する
おそれがあります。
患者群: この合金製の成形物は、患者の年齢を問わず使用することができます。こ
の合金は、合金成分に対する不適合性またはアレルギーが知られている場合には使
用しないでください。
有害反応: 知られている有害反応はありません。ただし、人によっては単一成分に
対する反応が稀に生じる可能性があることを完全に排除することはできません。こ
のような場合は使用を中止してください。
°C 900–1000
°C 1305, 1360
g/cm³ 8.3
°C 1450
GPa 212 / *195
HV10 195 / *205
13.9 / *13.7
処方が必要なデバイス: 注意:米国連邦法により、このデバイスの販売及び注文
は、免許を有する歯科医に限定されています。
ワックスアップ: 研削後の最小壁厚:0.3 mm。鋭いエッジや角がないようにしてく
ださい。べニアのフレームワークは解剖学的に小さく抑えてください。コネクタ
ーはできる限り幅広で、できる限り高く成形してください(高さ: 最低3.5 mm、
幅: 最低2.5 mm)。歯ぎしりがある場合は、より丈夫なモデル成形が必要になり
ます。ワックスまたはプラスチックの中空スティックを使用してください。スプル
ーを先細にしないでください。
埋没: クラウンやブリッジにはリン酸塩系埋没材を必ず使用してください。
溶融/鋳造: 合金をオーバーヒートさせないでください。必ず、清浄な磁製るつぼを
用いて、合金あたり1つ使用してください。正確なバッチトレーサビリティを達成
するため、必ず新しい金属で鋳造してください。該当する場合は、溶融粉体を使用
します。 鋳造のパラメーターと手順については鋳造装置メーカーの使用説明書に従
ってください。鋳造後は、鋳型をゆっくり冷却させてください。
研削: 炭化タングステン製の掘削器具を使用してください。
研磨: 無鉛ソーダガラス(Perlablast
り、研磨を容易にすることができます。 その後、ラバーポリッシャーとブラシを使
用して、適切な研磨ペーストを使用して磨きます。 蒸気清浄、または蒸留水中で煮
沸することにより、表面を徹底的にきれいにします。
セラミックべニア: 適切なCTE(ISO 9693)のべニアセラミックを使用します。セ
ラミックメーカーの使用説明書に従ってください。ブラスト研磨により酸化物を除
去します(250 μm/3~4バール、例えばKorox
留水中で煮沸することにより、表面を徹底的にきれいにします。その後は手で表面
に触れないでください。動脈鉗子などのデバイスを使用してください。発射サイク
ル中はフレームワークを適切に支持してください。
アクリルべニア: アクリル材料のべニアは、メーカーの推奨事項に従ってくださ
い。蒸気清浄、または蒸留水中で煮沸することにより、表面を徹底的にきれいにし
ます。
はんだ付/ろう付: はんだ付け埋没材(例えばBellatherm
備した隙間は、平行な壁間で0.2 mm以内にします。適切なBEGOフラックス材料を
使用します。 フラックスの残留物と酸化物をエッチングで除去します。蒸気清浄、
または蒸留水中で煮沸することにより、表面を徹底的にきれいにします。
レーザー溶接: 可能ならば、クロス縫合および充填剤を用いてください。レーザー
溶接装置のメーカーの使用説明書と危険に関する注意に従ってください。蒸気清
浄、または蒸留水中で煮沸することにより、表面を徹底的にきれいにします。
責任制限: 法律で禁止されている場合を除き、BEGO Bremer Goldschlägerei Wilh.
Herbst GmbH & Co. KGは、直接的、間接的、特殊、偶発的または帰結的であるか
を問わず、また主張理論を問わず、保証、契約、過失、厳格責任を含め、この製品
により生じる損失または損害の責を負いません。
保管条件: 知られている特別な保管条件はありません。
保証: 口頭か、書面か、または実践的な指導によるものかを問わず、当社の使用推
奨事項は、当社の経験および試行に基づくものであり、標準値として見なすことが
できます。当社製品は常に開発が続けられているため、構成および成分が変更され
ることがあります。製品に関連して重大な事例が発生した場合は、BEGO Bremer
Goldschlägerei Wilh. Herbst GmbH & Co. KGおよび所轄官庁に報告してください。
米国ラベル記載要件: デバイスのラベル表示は、FDAの該当するガイダンス文書の
推奨事項に準拠しています。
廃棄方法: 以下の手順で廃棄してください: デバイス: 地域の廃棄物処理業者に相
談の上、欧州廃棄物カタログ政令(AVV)による廃棄物キーID番号の割り当て事項
を実施しなければなりません。家庭廃棄物と共に廃棄しないでください。 パッケー
ジ: パッケージは完全に空にして、政令規制に従って適切に廃棄しなければなりま
せん。完全に空になっていないパッケージは、地域の廃棄物処理業者に廃棄処理を
依頼する必要があります。
Ø ≥ 3.5 –4 mm
®
micro)で表面をブラスト研磨することによ
®
250を使用)。蒸気清浄、または蒸
®
)で部品を固定します。準
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
使用説明書を参照 注意 使用期限
Rx only
技術担当者限定
非滅菌
カタログ番号
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
メーカー
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
46
バッチ番号
MD
医療用デバイス
REF14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 47
ko
Wiron® 99
Ni65.5Cr22.5Mo9.5Si1.0CeMnNb [%]
0197
사용 설명서
치과용 니켈 계열 금속-세라믹 합금, 유형 3.
®
99는 실린더로 사용할 수 있습니다.
Wiron
®
99는 ISO22674 및 ISO9693을 준수합니다.
Wiron
이 제품에는 니켈이 함유되어 있습니다.
REF50225 – 1000g, REF50226 – 250g, REF50224 – 24g 샘플
합금 특징
ISO22674에 따라 카드뮴, 베릴륨 및 납이 없음
유형(ISO 22674에 따름) 3
예열 온도
고상선, 액상선 온도
밀도
주조 온도
영률
보증 강도(R
파단 후 연신(A
) MPa 330 / *310
p 0.2
) % 42 / *32
5
비커스 경도
열팽창 계수(CTE) 25 – 500°C, 10
-6 K-1
(주조/* 세라믹 소성 후)
BEGO 색상 코드 8
매몰재: 인산염 결합, 예를 들어 Bellavest SH (REF54252)
도가니 재료: 세라믹
용융 분말: Wiromelt (REF52526)
비니어링 세라믹: CTE에 적합한 세라믹. 예:
VITA VMK 마스터
산화 소성은 권장되지 않지만 다음과 같은 매개변수 사용 가능:
900°C/5min/vac
최고 권장 소성 온도: 980°C
최대 권장 가열 속도 55°C/min
플럭스: 예를 들어 Minoxyd(REF 52530)
®
소성 전 브레이징 재료: Wiron
-Lot(REF52625)
레이저 와이어: Wiroweld NC(REF50006)
사용 목적: 니켈 기반 금속-세라믹 합금은 크라운, 브릿지 및 금속-세라믹 수복물과 같
은 치과 수복물의 주조에 사용됩니다.
적응증: 니켈 기반 금속-세라믹 합금은 경조직(치아)이 상실된 상태를 치료하기 위한 것
입니다.
금기 사항: 알려진 금기 사항은 없습니다. 그러나 합금 성분에 대한 알레르기와 같은 원치
않는 생물학적 반응이나 전기 화학적 반응은 매우 드물게 발생할 수 있습니다. 금속 물질
의 성분에 대하여 알려진 불친화성 및 알레르기가 있는 경우, 사용해서는 안 됩니다.
임상적 이점: 저작 기능을 (미적 및 기능적으로) 복원하기 위한 경조직(치아)의 인공 대체.
경고: 금속 가루는 인체에 유해합니다. 연마 및 블라스팅은 적절한 진공 상태에서 실시해
야 합니다. FFP3-EN149 유형의 호흡기 보호를 권장합니다!
안전 수칙: 전기 화학적 민감성은 수복물이 다른 합금과 교합 또는 근위 접촉할 때 매우
드물게 발생할 수 있습니다. 이 제품은 MR 환경에서의 안전성 및 친화성에 대해 평가되
지 않았습니다. 이것은 MR 환경에서의 가열, 이동 또는 인공 음영에 대해 테스트되지 않
았습니다. MR 환경에서의 안전성은 알려지지 않았습니다. 이 장치를 착용한 환자를 스캔
하면 환자가 부상을 입을 수 있습니다.
환자 그룹: 합금으로 만든 물체는 환자의 나이에 관계없이 사용할 수 있습니다. 합금 성
분에 대한 알려진 비호환성이나 알려진 알레르기 반응이 나타날 경우에는 합금을 사용해
선 안 됩니다.
이상 반응: 이상 반응은 알려지지 않았습니다. 그럼에도 불구하고 단일 구성 요소에 대하
여 개인별 반응이 드물게 나타나는 것을 완전히 배제할 수는 없습니다. 이런 경우, 사용
을 중단하십시오.
처방 장치: 주의: 미국 연방법에 따라 이 장치는 면허가 있는 치과 의사가 또는 그의 지시
에 따라 제한적으로만 판매할 수 있습니다.
왁스업(Wax up): 연삭 후 최소 벽 두께: 0.3mm. 날카로운 모서리를 피하십시오. 축성용
프레임워크는 해부학적으로 축소되어야 합니다. 커넥터는 가능한 한 넓고 높게 모델링해
야 합니다(높이: 최소 3.5mm, 너비: 최소 2.5mm). 이갈이가 있는 경우, 더 강력한 모델링
°C 900–1000
°C 1305, 1360
g/cm³ 8.3
°C 1450
GPa 212 / *195
HV10 195 / *205
13.9 / *13.7
이 필요합니다. 왁스 또는 플라스틱 중공 스틱을 사용하십시오. 스프루를 테이퍼 가공하
지 마십시오.
매몰: 크라운과 브릿지에는 인산염 결합 매몰재만 사용하십시오.
용융/주조: 합금을 과열하지 마십시오.깨끗한 세라믹 도가니와 합금당 하나의 도가니만
사용하십시오.정확한 배치 추적을 위해서는 새 금속만 주조하십시오. 적용할 수 있는 경
우 멜팅 파우더를 사용하십시오. 매개변수 및 주조 절차에 대한 주조 장치 제조업체의 지
침을 따르십시오.주조 후 금형을 천천히 식히십시오.
연삭: 텅스텐 카바이드 버를 사용하십시오.
연마: 무연 소다 유리(예: Perlablast
그 후, 적절한 폴리싱 페이스트를 사용하여 고무 연마기와 브러시로 연마하십시오. 스팀
세척하거나 증류수로 끓여서 표면을 철저히 세척하십시오.
세라믹 축성: 적절한 CTE(ISO 9693)의 축성 세라믹을 사용하십시오. 세라믹 제조업체
의 사용 지침을 따르십시오. 블라스팅으로 산화물을 제거하십시오(250μm/3-4bar; 예:
®
250 사용). 스팀 세척하거나 증류수로 끓여서 표면을 철저히 세척하십시오. 이후
Korox
에 손으로 표면을 만지지 마십시오. 동맥 클램프 또는 유사한 장치를 사용하십시오. 소성
주기 중에 프레임워크를 적절하게 지지하십시오.
아크릴 축성: 아크릴 재료로 축성하려면 제조업체의 권장 사항을 준수하십시오. 스팀 세
척하거나 증류수로 끓여서 표면을 철저히 세척하십시오.
납땜/브레이징: 납땜 매몰재(예: Bellatherm
이 평행하고 0.2mm를 초과하지 않아야 합니다. 적합한 BEGO 플럭스 재료를 사용하십시
오. 플럭스 잔류물과 산화물은 에칭해야 합니다. 스팀 세척하거나 증류수로 끓여서 표면
을 철저히 세척하십시오.
레이저 용접: 가능하면 X-심과 필러 재료를 사용하십시오. 레이저 용접 장치의 사용 및 위
험 지침에 대한 제조업체의 지침을 준수하십시오! 스팀 세척하거나 증류수로 끓여서 표면
을 철저히 세척하십시오.
책임의 한계: 법으로 금지된 경우를 제외하고 BEGO Bremer Goldschlägerei Wilh. Herbst
GmbH & Co. KG는 보증, 계약, 과실 또는 무과실 책임을 포함하여, 주장된 이론에 관계없
이, 이 제품으로 인해 발생하는 직접적인, 간접적인, 특별한, 우발적인 또는 결과적인 손
실이나 손상에 대해 책임 지지 않습니다.
보관 조건: 알려진 특별한 보관 조건은 없습니다.
보증: 구두로, 서면으로 또는 실제 지침으로 제공되는 당사의 사용에 대한 권장 사항은 당
사의 경험과 시험에 기초한 것이며, 표준적인 값으로 간주할 수 있습니다. 당사의 제품은
지속적으로 추가 개발됩니다. 따라서 구성 및 합성이 변경될 수 있습니다. 제품과 관련하
여 발생한 심각한 사고는 BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG 및
관할관청에 보고되어야 합니다.
미국 라벨링 요구 사항: 장치 라벨링은 FDA 적용 지침 문서의 권장 사항을 충족합니다.
폐기 지침: 폐기 절차는 다음과 같습니다. 장치: 유럽 폐기물 카탈로그 법령(AVV)에 따른
폐기물 핵심 식별 번호 부여는 지역 폐기물 처리업체와 협의하여 수행해야 합니다. 가정
쓰레기와 함께 버리지 마십시오. 포장재: 포장재는 완전히 비우고 법규에 따라 적절히 폐
기해야 합니다. 완전히 비우지 않은 포장재는 지역 폐기물 처리업체와 협의하여 처리해
야 합니다.
Ø ≥ 3.5 –4 mm
®
micro)로 표면을 블라스팅하면 연마가 쉬워집니다.
®
)로 부품을 고정하십시오. 준비된 간격은 벽
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
사용 지침 문의 주의사항 소비기한
Rx only
기술자 전용!
비살균
카탈로그 번호
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
제조업체
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
47
배치 번호
MD
의료기기
REF14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 48
lt
Wiron® 99
Ni65.5Cr22.5Mo9.5Si1.0CeMnNb [%]
0197
Naudojimo instrukcija
Odontologijos srityje naudojamas metalo keramikai skirtas nikelio (Ni) pagrindo lydinys, 3 tipas.
®
99“ tiekiamas cilindrų forma.
„Wiron
®
99“ atitinka ISO22674 ir ISO9693.
„Wiron
Šiame produkte yra nikelio.
REF50225 – 1000 g; REF50226 – 250 g, REF50224 – 24 g mėginys
Lydinio savybės
Pagal ISO22674 be kadmio, berilio ir švino
Tipas (pagal ISO22674) 3
Pašildymo temperatūra °C 900–1000
Sukietėjimo, suskystėjimo temperatūra °C 1305, 1360
Tankis g/cm³ 8.3
Liejimo temperatūra °C 1450
Tampros modulis GPa 212 / *195
0,2% įprasto takumo riba (R
Pailgėjimas po trūkio (A
Kietumas pagal Vickerso skalę HV10 195 / *205
Šiluminio plėtimosi koeficientas (ŠPK) 25–500 °C, 10
(Liejimas / * po keram. deginimo)
BEGO spalvos kodas 8
Pakavimo masė: sujungta su fosfatais, pvz., „BellavestSH“ (REF54252)
Indo medžiaga: keramika
Lydymo milteliai: „Wiromelt“ (REF52526)
Padengimo keramika: keramika su tinkamu ŠPK, pvz., „VITA VMK Master“
Deginimas oksiduojant: nerekomenduojamas, tačiau prireikus kontrolinio degimo:
900 °C/5 min./vak.
Aukščiausia rekomenduojama degimo temperatūra: 980°C
Rekomenduojama maks. kaitinimo sparta 55°C/min.
Fliuso medžiaga: pvz., „Minoxyd“ (REF52530)
Litavimo medžiaga prieš degimą: „Wiron
Lazerio viela: „WiroweldNC“ (REF50006)
)
p 0,2
) % 42 / *32
5
-6 K-1
®
-Lot“ (REF52625)
MPa 330 / *310
13.9 / *13.7
Įtvirtinimas: Karūnėlėms ir tilteliams naudokite tik su fosfatu surištas pakavimo mases.
Išliejimas: Lydinio neperkaitinkite. Naudokite tik švarius ir kiekvienam lydiniui atskirus lydimo tiglius.
Aiškaus siuntų sekimo sumetimais liekite tik naują metalą. Jei reikia, liejimo kubelius padenkite lydymo
milteliais. Tikslūs nustatymai ir kaitinimo trukmė pateikti liejimo įrenginio gamintojo specifikacijose. Išlieję
liejinių įklotą leiskite jam lėtai atvėsti.
Suformavimas: Naudokite smulkaus dantytumo kietlydinio frezas.
Poliravimas: Kad gumuoti būtų paprasčiau, galima poliruojamai apšvitinti bešviniu silikatiniu stiklu (pvz.,
®
micro“). Paskui gumuokite tinkamais gumos poliruokliais ir poliruokite tinkamomis pirminio
„Perlablast
ir paskesnio poliravimo pastomis. Paviršių švariai nuvalykite nupurkšdami garais arba pavirindami distiliuotame vandenyje.
Padengimas keramika: Padengimo keramiką naudokite su tinkamu ŠPK (ISO9693). Laikykitės atitinkamos
keramikos gamintojo naudojimo instrukcijos. Oksidą reikia apšvitinti (250μm / 3–4bar, naudojant, pvz,,
®
250“). Paviršių švariai nuvalykite nupurkšdami garais arba pavirindami distiliuotame vandenyje.
„Korox
Vėliau paviršių nelieskite rankomis. Naudokite arterinius gnybtus ar panašius įrankius. Per degimą karkasus
tinkamai prilaikykite.
Padengimas plastiku: Apdirbdami plastikines padengimo medžiagas laikykitės atitinkamų gamintojo nurodymų. Paviršių švariai nuvalykite nupurkšdami garais arba pavirindami distiliuotame vandenyje.
Litavimas: Lituojamas dalis užfiksuokite (pvz., lituojama pakavimo mase „Bellatherm
sienelėmis litavimo tarpas: maks. 0,2mm. Naudokite tinkamą BEGO fliusą. Baigus suvirinimą nuplaukite
skysčių likučius ir metalo oksidus. Paviršių švariai nuvalykite nupurkšdami garais arba pavirindami distiliuotame vandenyje.
Lazerinis suvirinimas: Jei įmanoma, dirbkite su X siūle ir užpildymo medžiaga. Laikykitės prietaiso gamintojo naudojimo instrukcijos ir pavojaus nuorodų. Paviršių švariai nuvalykite nupurkšdami garais arba pavirindami distiliuotame vandenyje.
Laikymo sąlygos: Nėra žinoma jokių specialių laikymo sąlygų.
Garantija: Mūsų techninės naudojimo rekomendacijos, nesvarbu, ar pateiktos žodžiu, raštu, ar praktinėse ins-
trukcijose, grindžiamos mūsų pačių patirtimi ir bandymais, todėl gali būti laikomos tik orientacinėmis. Mūsų
priemonės nuolat tobulinamos. Todėl pasiliekame teisę daryti konstrukcijos ir sudėties pakeitimus. Apie su
priemone susijusį rimtą incidentą praneškite „BEGOBremerGoldschlägereiWilh.HerbstGmbH&Co.KG“ ir
kompetentingai institucijai.
Šalinimo nurodymai: Atliekų tvarkymo procedūra Priemonė: Norint priskirti atliekų numerį pagal Europos
atliekų katalogą (AVV), reikia pasitarti su regioniniu atliekų šalintoju. Nešalinkite su buitinėmis atliekomis.
Pakuotė: Pakuotės turi būti visiškai ištuštinamos ir šalinamos laikantis tinkamo šalinimo įstatymų nuostatų.
Pakuotės, kurių negalima visiškai ištuštinti, turi būti šalinamos pasitarus su regioniniu atliekų šalintoju.
®
“), lygiagretus su
Numatytoji paskirtis: Metalo keramikos nikelio pagrindo lydiniai yra skirti dantų restauracijoms, tokioms
kaip karūnėlės ir tilteliai, taip pat metalo keramikos dantų protezams, gaminti.
Indikacija: Metalo keramikos nikelio pagrindo lydiniai yra skirti prarastam kietajam audiniui (dantims)
gydyti.
Kontraindikacija: Nėra žinomos jokios kontraindikacijos. Labai retais atvejais gali kilti nepageidaujamos
biologinio (pvz., alergijos lydinio sudedamosioms dalims) arba elektrocheminio pobūdžio reakcijos. Esant
žinomam nesuderinamumui arba žinomoms alergijoms lydinio sudedamosioms dalims, lydinio reikėtų
nenaudoti.
Klinikinė paskirtis: Dirbtinis prarasto kietojo audinio (dantų) pakaitalas, skirtas kramtymo funkcijai atkurti
(estetiniais ir funkciniais sumetimais).
Įspėjimai: Metalo dulkės yra kenksmingos. Šlifavimo ir švitinimo veiksmai turi būti atliekami tinkamai siurbiant. Rekomenduojama FFP3-EN149 tipo kvėpavimo takų apsauga!
Atsargumo nurodymai: Įvykus aproksimaliniam arba okliuziniam kontaktui su kitais metalais, labai retais
atvejais galimi elektrocheminio pobūdžio nemalonūs pojūčiai. Priemonės saugumas ir suderinamumas su
MR aplinka nebuvo įvertintas. Nebuvo patikrintas kaitimas, migravimas ir vaizdiniai artefaktai MR aplinkoje. Saugumas MR aplinkoje nėra žinomas. Pacientą tiriant su ša priemone galimi paciento sužalojimai.
Pacientų grupė: Iš lydinio pagaminti daiktai gali būti naudojami neatsižvelgiant į paciento amžių. Esant
žinomam nesuderinamumui arba žinomoms alergijoms lydinio sudedamosioms dalims, lydinio reikėtų
nenaudoti.
Šalutiniai poveikiai: Nėra žinomi jokie šalutiniai poveikiai. Vis dėlto negalima atmesti, kad labai retais
atvejais gali kilti individualių reakcijų dėl komponentų. Tokiu atveju priemonės reikėtų nenaudoti.
Modeliavimas: Sienelių storis po paruošimo: bent 0,3 mm, venkite aštrių kampų ir kraštų. Padengimo karkasą formuokite anatomiškai sumažintą. Sujungiklius formuokite kuo stipresnius ir aukštesnius (aukštis:
min. 3,5mm, plotis: min. 2,5 mm). Jei pacientas griežia dantimis, pasirūpinkite, kad modeliai būtų stipresni. Naudokite vaško arba plastiko tuščiavidurius smaigalius. Jei naudojate paleidimo sistemą, dirbkite
be atnaujinamojo sluoksnio.
Laikytis naudojimo instrukcijos Dėmesio Tinka naudoti iki
Ø ≥ 3.5 –4 mm
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Partijos numeris
Nesterilus
Gyártó
Rx only
Tik kvalifikuotam
personalui!
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
Artikulo numeris
48
MD
Medicinos priemonė
REF14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 49
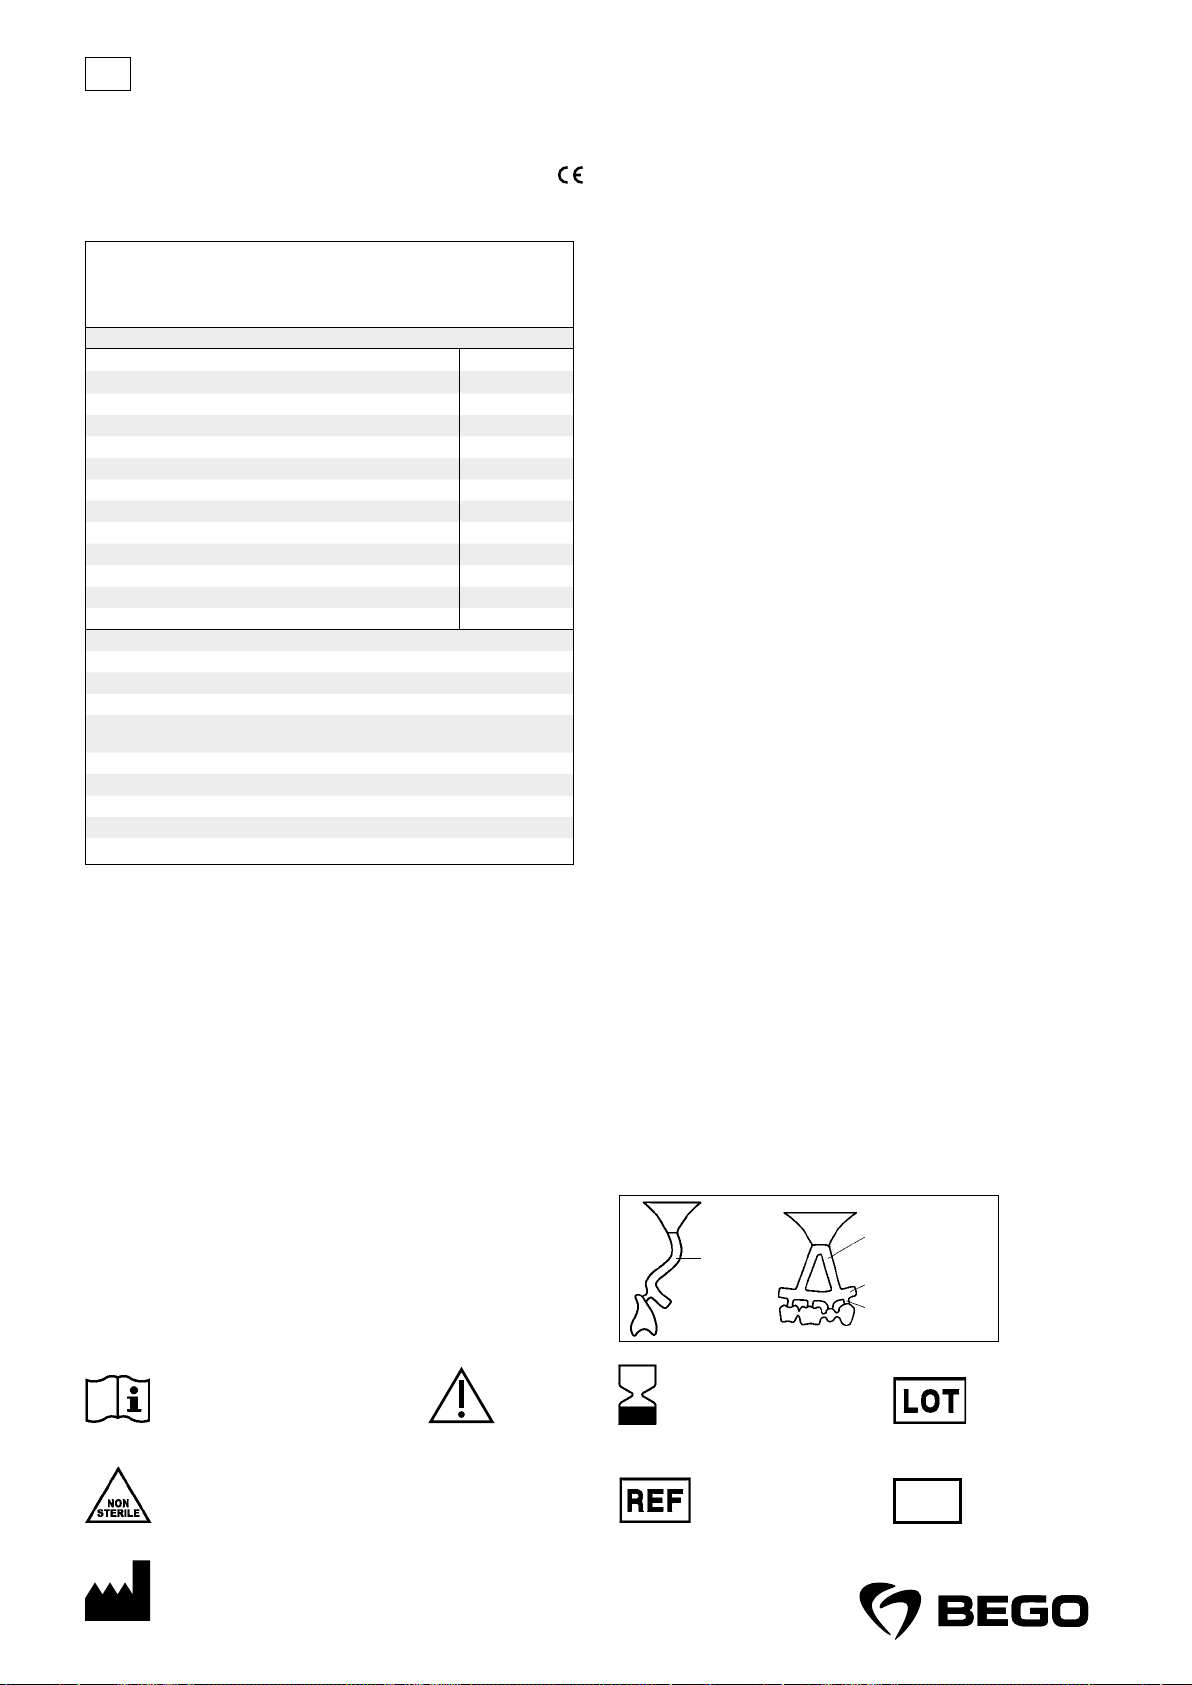
lv
Wiron® 99
Ni65.5Cr22.5Mo9.5Si1.0CeMnNb [%]
0197
Lietošanas pamācība
Dentāls Ni bāzes leģējums metāla keramikai, 3.tips.
®
99 ir pieejams cilindru veidā.
Wiron
®
99 atbilst ISO22674 un ISO9693.
Wiron
Šis produkts satur niķeli.
REF50225 – 1000g; REF50226 – 250g; REF50224 – 24g paraugs
Sakausējuma īpašības
Saskaņā ar ISO22674 nesatur kadmiju, beriliju un svinu
Tips (saskaņā ar ISO22674) 3
Priekšsildīšanas temperatūra °C 900–1000
Solidus, šķidruma temperatūra °C 1305, 1360
Blīvums g/cm³ 8.3
Liešanas temperatūra °C 1450
Elastības modulis GPa 212 / *195
0,2% pagarinājuma spriegums (R
Pagarinājums pēc pārrāvuma (A5)
Vikersa cietība HV10 195 / *205
Siltuma izplešanās koeficients (SIK) 25 – 500°C, 10
(lējums / * pēc keram. karstumapstrādes)
BEGO krāsas kods 8
Ieguldīšanas masa: saistīta ar fosfātu, piem., BellavestSH (REF54252)
Tīģeļa materiāls: keramika
Pulveris kausēšanai: Wiromelt (REF52526)
Pārklājuma keramika: keramika ar piemērotu SIK-vērtību, piemēram: VITA VMK Master
Oksidācijas karstumapstrāde: nav ieteicama, tomēr ja nepieciešama kontroles karstumapstrāde:
900°C/5min./vakuumā
Augstākā ieteicamā karstumapstrādes temperatūra: 980°C
Uzsildīšanas ātrums ieteicams maks. 55°C/min.
Kausnis: piem., Minoxyd (REF52530)
Lodmetāls pirms karstumapstrādes: Wiron
Lāzera stieple: WiroweldNC (REF50006)
) MPa 330 / *310
p 0,2
% 42 / *32
-6 K-1
®
-Lot (REF52625)
13.9 / *13.7
iestatījumus un karsēšanas laikus sk. liešanas ierīces ražotāja sniegtajos norādījumos. Pēc liešanas ļaut
mufelim lēnām atdzist.
Apstrāde: Izmantojiet cietmetāla frēzes ar smalkiem zobiem.
Pulēšana: Lai vienkāršotu gumijošanu, var nostarot tīru ar šķidro stiklu bez svina piedevas (piem., Per-
®
micro). Pēc tam gumijot ar piemērotiem gumijas pulētājiem un piemērotām iepriekšējas pulēšanas
lablast
un pulēšanas pēcapstrādes pastām. Virsma ir rūpīgi jānotīra ar tvaika strūklu vai jānovāra destilētā ūdenī.
Keramikas pārklājums: Izmantot pārklājuma keramiku ar piemērotu WAK (ISO 9693). Ņemiet vērā attiecīgā keramikas ražotāja nodrošināto lietošanas pamācību. Oksīds ir jānostaro (250μm/3–4 bāri, piem.,
®
250). Virsma ir rūpīgi jānotīra ar tvaika strūklu vai jānovāra destilētā ūdenī. Pēc tam virsmām
ar Korox
vairs nepieskarties ar rokām. Lietot artēriju spailes. Karkasus karstumapstrādes laikā pietiekami atbalstīt.
Plastmasas pārklājumi: Plastmasas pārklājumu materiālu apstrādē ievērot atbilstošos ražotāja norādījumus. Virsma ir rūpīgi jānotīra ar tvaika strūklu vai jānovāra destilētā ūdenī.
Lodēšana: Fiksēt lodējamās daļas (piem., ar lodēšanas fiksācijas masu Bellatherm
sprauga maks. 0,2mm. Izmantot piemērotu BEGO kausēšanas līdzekli. Pēc lodēšanas kausēšanas līdzekļa
atliekas un metāla oksīdi ir jāapstrādā ar skābi. Virsma ir rūpīgi jānotīra ar tvaika strūklu vai jānovāra
destilētā ūdenī.
Lāzermetināšana: Ja iespējams, strādāt ar X šuvi un pievienojuma materiālu. Lūdzu, ievērojiet ierīces ražotāja lietošanas instrukciju un norādījumus par bīstamību. Virsma ir rūpīgi jānotīra ar tvaika strūklu vai
jānovāra destilētā ūdenī.
Glabāšanas nosacījumi: Nav zināmi īpaši uzglabāšanas nosacījumi.
Garantija: mūsu tehniskie lietošanas ieteikumi gan mutiskā, gan rakstiskā formā, vai arī praktiskas instruk-
tāžas veidā pamatojas uz mūsu pieredzi un izmēģinājumiem, tādēļ tie ir uzskatāmi par orientējošām vērtībām. Mūsu ierīces izstrāde pastāvīgi turpinās. Tāpēc mēs paturam tiesības veikt konstrukcijas un sastāva
izmaiņas. Jebkāds nopietns ar ierīci saistīts negadījums būtu jāpaziņo BEGO Bremer Goldschlägerei Wilh.
Herbst GmbH & Co. KG un kompetentajai iestādei.
Utilizācijas norādījumi: Atkritumu apstrādes process Ierīce: Piešķirto atkritumu koda numuru skatiet attiecīgajā Eiropas atkritumu katalogā (AVV), sazinoties ar vietējo atkritumu apsaimniekotāju. Neizmetiet mājsaimniecības atkritumos. Iepakojums: No iepakojumiem ir jāizber visi atlikumi, un tie ir jāutilizē atbilstoši
likumā noteiktajiem priekšrakstiem. Neiztukšojami iepakojumi ir jāutilizē tā, kā to ir norādījis vietējais
atkritumu apsaimniekotājs.
®
); paralēlā lodēšanas
Paredzētais nolūks: Metālkeramikai paredzēti leģējumi uz niķeļa bāzes ir paredzēti tādu dentālo restaurāciju izgatavošanai kā kroņi, tilti un metālkeramiskie zobu aizvietotāji.
Indikācija: Metālkeramikai paredzēti leģējumi uz niķeļa bāzes ir paredzēti trūkstošo košanas funkciju (zobu)
atjaunošanai.
Kontrindikācija: Ir zināmas kontrindikācijas. Ļoti retos gadījumos var rasties nevēlama bioloģiska (piem.,
alerģijas pret leģējuma sastāvdaļām) vai elektroķīmiska reakcija. Ja ir zināma nesaderība vai alerģijas uz
leģējuma sastāvdaļām, leģējumu neizmantot.
Klīniskie ieguvumi: Zaudēta tekstolīta (zobu) mākslīgais aizvietotājs košanas funkciju atjaunošanai (estētiskai un funkcionālai).
Brīdinājumi: Metāla putekļi ir kaitīgi veselībai. Slīpēšana un starošana ir jāveic, izmantojot piemērotu
atsūkšanu. Ir ieteicams valkāt FFP3-EN149 tipa elpceļu aizsarglīdzekļus!
Piesardzības pasākumi: Aproksimāla vai okluzāla kontakta gadījumā ar citiem metāliem ļoti retos gadījumos var rasties nepatīkamas sajūtas elektroķīmiskas reakcijas dēļ. Nav veikta ierīces drošības un saderības novērtēšana magnētiskās rezonanses vidē. Nav testēta ierīces sildīšana, migrācija un attēla pārveide
magnētiskās rezonanses vidē. Drošība magnētiskās rezonanses vidē nav zināma. Ja tiek izmeklēts pacients,
kuram ir šī ierīce, pacients var tikt ievainots.
Pacientu grupa: Leģējuma objektus var izmantot neatkarīgi no pacienta vecuma. Ja ir zināma nesaderība
vai alerģijas uz leģējuma sastāvdaļām, leģējumu neizmantot.
Blakusefekti: Nav zināma blakusiedarbība. Tomēr nav izslēgts, ka ļoti retos gadījumos var rasties individuāla reakcija uz komponentiem. Tādā gadījumā ierīci nelietot.
Modelēšana: Sieniņu biezums pēc apstrādes: vismaz 0,3 mm, novērsiet asu stūru un malu rašanos. Karkasu vēlākai apdarei veidot anatomiski reducēti. Savienotājus veidot tik stiprus un augstus, cik iespējams
(augstums: min. 3,5mm, platums: min. 2,5mm). Bruksisma gadījumā lietot stiprāku modelēšanu. Izmantot
vaska vai plastmasas caurumu kociņus. Pie uzsākšanas sistēmas strādāt bez atjaunošanas.
Iegulšana: Kroņiem un tiltiem izmantot tikai ar fosfātu saistītas iegulšanas masas.
Liešana: Nepārkarsēt leģējumu. Izmantojiet tikai tīrus un katram leģējumam jaunus tīģeļus. Lai varētu izse-
kot partiju, liet tikai jaunu metālu. Ja nepieciešams, pārkaisīt liešanas lodi ar kausējuma pulveri. Precīzus
Ievērot lietošanas pamācību Uzmanību Derīgs līdz
Ø ≥ 3.5 –4 mm
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Partijas numurs
Nav sterils
Ražotājs
Rx only
Tikai kvalificētam
personālam!
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
Artikula numurs
49
MD
Medicīniskā ierīce
REF14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 50
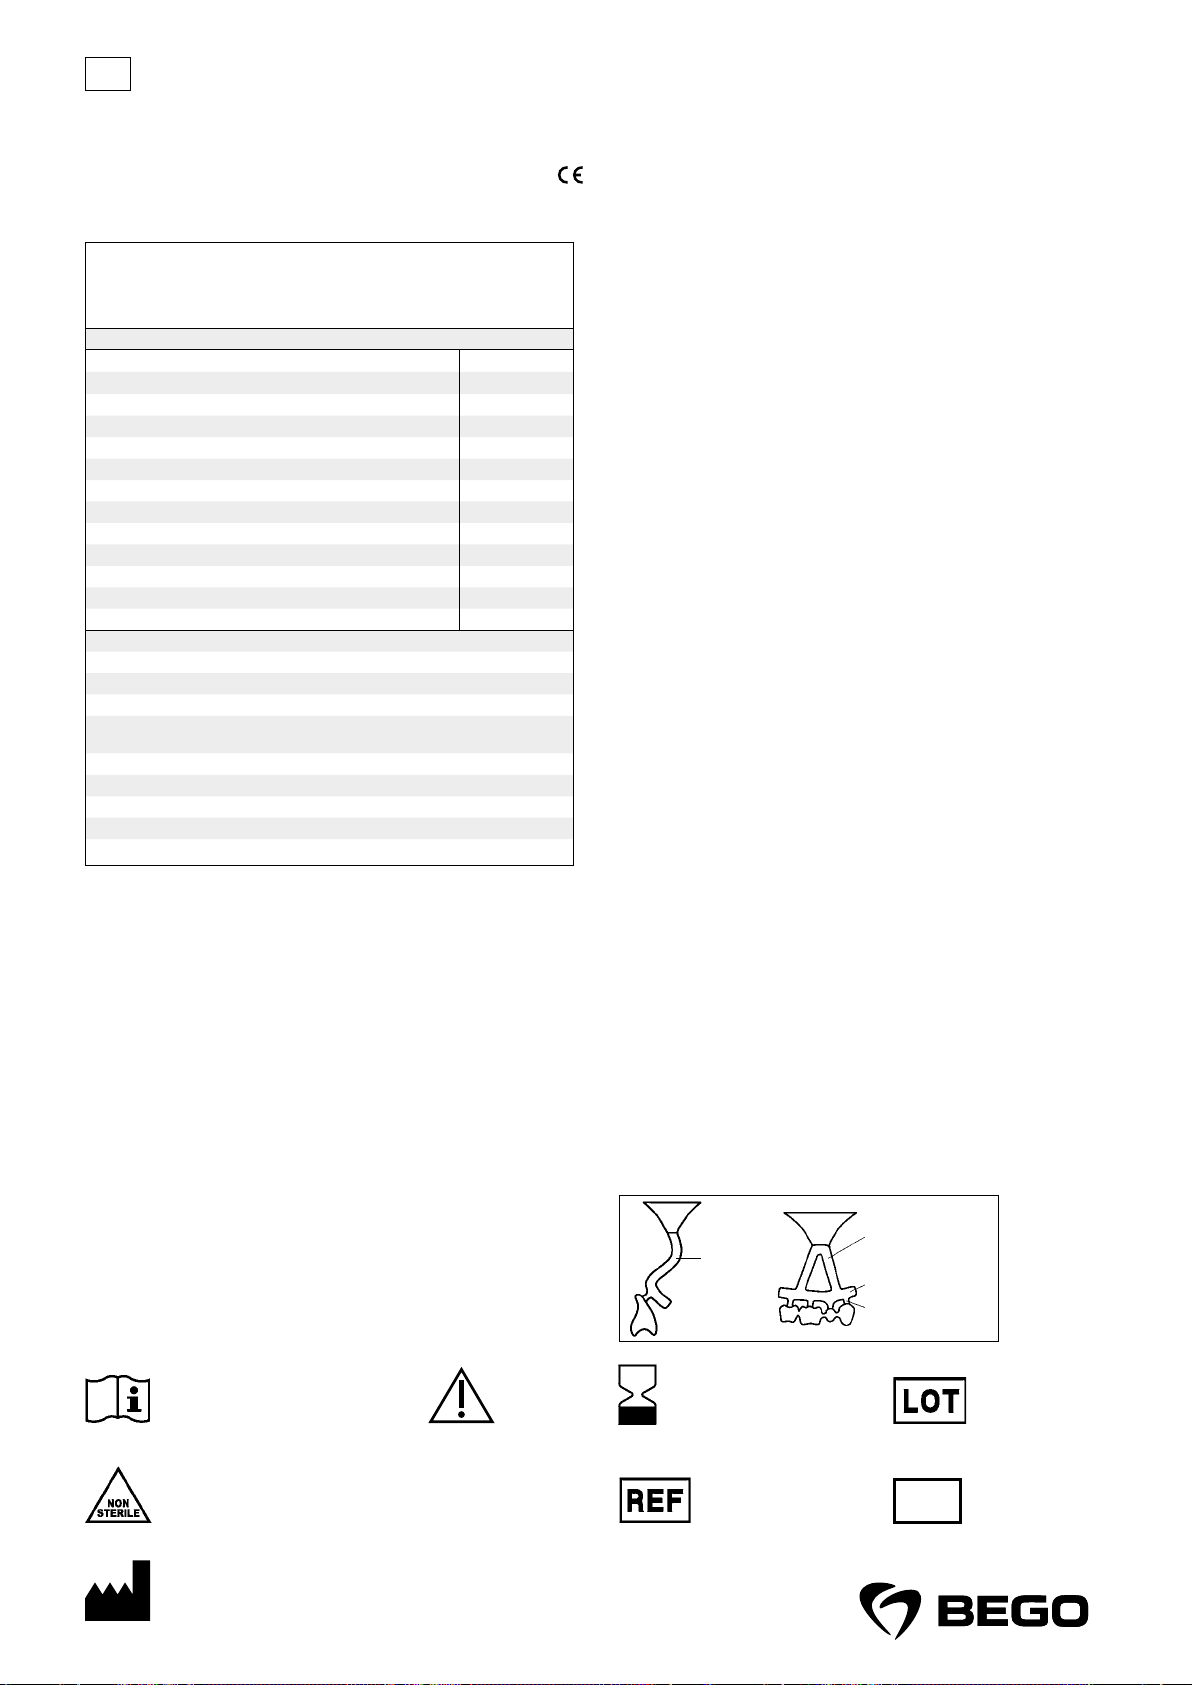
pl
Wiron® 99
Ni65.5Cr22.5Mo9.5Si1.0CeMnNb [%]
0197
Instrukcja używania
Stop stomatologiczny na bazie niklu do prac metaloceramicznych, typ3.
®
99 jest dostarczany wformie wałeczków.
Wiron
®
99 jest zgodny znormami ISO22674 oraz ISO9693.
Wiron
Wyrób zawiera nikiel.
Nrkat.50225– 1000g; nrkat.50226– 250g; nrkat.50224– 24g próbka
Właściwości stopu
Zgodnie znormą ISO22674 nie zawiera kadmu, berylu iołowiu.
Typ (zgodnie zISO22674) 3
Temperatura wstępnego ogrzewania °C 900–1000
Temperatura solidus, likwidus °C 1305, 1360
Gęstość g/cm³ 8.3
Temperatura odlewania °C 1450
Moduł Younga GPa 212 / *195
0,2% umowna granica plastyczności (R
Wydłużenie przy zerwaniu (A
) % 42 / *32
5
Twardość Vickersa HV10 195 / *205
Współczynnik rozszerzalności cieplnej (WRC) 25–500°C, 10
(odlew / * po wypaleniu ceramiki)
Kod kolorystyczny BEGO 8
Masa osłaniająca: fosforanowa, np. BellavestSH (nrkat.54252)
Materiał tygla: ceramika
Proszek topnikowy: Wiromelt (nrkat.52526)
Ceramika do licowania: ceramika oodpowiedniej wartości WRC, np. VITA VMK Master
Wypalanie oksydacyjne: nie jest zalecane, lecz jeśli pożądane jest wypalanie kontrolne:
900°C/5min/wpróżni
Maksymalna zalecana temperatura wypalania: 980°C
Zalecana prędkość nagrzewania maks. 55°C/min.
Topnik: np. Minoxyd (nrkat.52530)
Lutowie przed wypaleniem: Wiron
Drut laserowy: WiroweldNC (nrkat.50006)
) MPa 330 / *310
p0,2
-6 K-1
®
-Lot (nrkat.52625)
13.9 / *13.7
Odlewanie: Nie przegrzewać stopu. Używać wyłącznie czystych, właściwych dla każdego stopu tygli wytopowych.
Celem jednoznacznej identyfikacji partii, do odlewania stosować wyłącznie nowy metal. Wrazie potrzeby posypać
kostki stopu proszkiem topnikowym. Wzakresie dokładnych ustawień i czasów nagrzewania należy przestrzegać
zaleceń producenta sprzętu do odlewania. Muflę po odlaniu pozostawić do powolnego ostygnięcia
Wykańczanie: Stosować frezy węglikowe odrobnym uzębieniu.
Polerowanie: Aby uprościć gumkowanie, można wybłyszczyć pracę bezołowiowym szkłem sodowym (np. Perla
blast®micro). Wygładzić odpowiednimi polerkami gumowymi oraz wypolerować pastą polerską wstępną ikońcową.
Starannie oczyścić powierzchnię strumieniem pary lub poprzez wygotowanie wwodzie destylowanej.
Licowanie ceramiką: Stosować ceramikę do licowania oodpowiednim WRC (ISO9693). Przestrzegać instrukcji uży
wania producenta ceramiki. Tlenek należy usunąć poprzez piaskowanie (250μm / 3–4bar, np. za pomocą piasku
®
250). Starannie oczyścić powierzchnię strumieniem pary lub poprzez wygotowanie wwodzie destylowanej.
Korox
Po oczyszczeniu nie dotykać już powierzchni dłońmi. Użyć wtym celu kleszczyków hemostatycznych lub podobnego
narzędzia. Podczas wypalania dostatecznie podeprzeć konstrukcje.
Licowanie kompozytem: Stosując kompozytowe materiały licujące należy przestrzegać odpowiednich instrukcji ich
producentów. Starannie oczyścić powierzchnię strumieniem pary lub poprzez wygotowanie wwodzie destylowanej.
Lutowanie: Zamocować lutowane elementy (np. za pomocą masy osłaniającej do lutowania Bellatherm
wać równoległościenną szczelinę oszer. maks. 0,2mm. Zastosować odpowiedni topnik BEGO. Po lutowaniu wykwasić pozostałości topnika itlenki metali. Starannie oczyścić powierzchnię strumieniem pary lub poprzez wygotowanie
wwodzie destylowanej.
Spawanie laserowe: Jeśli jest to możliwe, należy pracować spoiną typu X przy zastosowaniu materiału dodat
kowego. Należy przestrzegać instrukcji używania iinformacji o zagrożeniach udostępnionych przez producenta
urządzenia! Starannie oczyścić powierzchnię strumieniem pary lub poprzez wygotowanie wwodzie destylowanej.
Warunki przechowywania: Nie obowiązują żadne specjalne warunki przechowywania.
Gwarancja: Zalecenia dotyczące stosowania udzielone przez nas ustnie, pisemnie lub w formie praktycznych
instrukcji opierają się na naszych własnych doświadczeniach ipróbach, dlatego też należy traktować je wyłącznie
jako orientacyjne wytyczne. Nieustannie rozwijamy iulepszamy nasze wyroby. Wzwiązku ztym, zastrzegamy sobie
możliwość wprowadzania zmian wich konstrukcji iskładzie. Każdy poważny incydent związany zwyrobami należy
zgłaszać firmie BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG oraz właściwemu organowi.
Unieszkodliwienie: Sposób postępowania zodpadami Wyrób: Kod odpadów zgodnie zEuropejskim Katalogiem
Odpadów (AVV) należy przypisać wporozumieniu z regionalnym przedsiębiorstwem unieszkodliwiania odpadów.
Nie usuwać łącznie zodpadami komunalnymi. Opakowanie: Opakowania należy opróżnić iprzekazać do fachowego
unieszkodliwienia zgodnie zprzepisami prawa. Opakowania, których nie można całkowicie opróżnić, muszą być
poddawane unieszkodliwieniu wporozumieniu zregionalnym przedsiębiorstwem unieszkodliwiania odpadów.
®
); zacho-
-
-
-
Przewidziane zastosowanie Stopy na bazie niklu do metaloceramiki są przeznaczone do wytwarzania uzupełnień stomatologicznych, takich jak korony, mosty oraz uzupełnienia metaloceramiczne.
Wskazania: Stopy na bazie niklu do metaloceramiki są przeznaczone do leczenia ubytków tkanek twardych (zębów).
Przeciwwskazania: Nie są znane żadne przeciwwskazania. Wbardzo rzadkich przypadkach możliwe jest wystą
pienie niepożądanych reakcji biologicznych (np. alergii na składniki stopu) lub elektrochemicznych. W przypadku
znanych nietolerancji lub alergii na składniki stopu nie należy go stosować.
Korzyść kliniczna: Sztuczne protezy brakujących tkanek twardych (zębów) wcelu przywrócenia funkcji żucia (pod
względem estetycznym ifunkcjonalnym).
Ostrzeżenia: Pyły metalowe są szkodliwe dla zdrowia. Szlifowanie i piaskowanie powinno odbywać się przy zastoso
waniu odpowiedniego systemu odsysającego. Zaleca się stosowanie ochrony dróg oddechowych typu FFP3-EN149!
Środki ostrożności: Wprzypadku aproksymalnego lub okluzalnego kontaktu zinnymi metalami, wbardzo rzadkich,
sporadycznych przypadkach mogą wystąpić uwarunkowane elektrochemicznie parestezje. Wyrób nie został oceniony
pod kątem bezpieczeństwa ikompatybilności wśrodowisku MRI. Nie był badany pod kątem nagrzewania, migracji
lub artefaktów obrazowania wśrodowisku MRI. Bezpieczeństwo stosowania wśrodowisku MRI nie jest znane. Bada
nie tą metodą pacjenta, uktórego zastosowano opisany wyrób, może prowadzić do wystąpienia uniego urazów.
Grupa docelowa pacjentów: Elementy wykonane ze stopu można stosować niezależnie od wieku pacjenta. Wprzy
padku znanych nietolerancji lub alergii na składniki stopu, nie należy go stosować.
Działania niepożądane: Nie są znane żadne działania niepożądane. Nie można jednak wykluczyć możliwości wystą
pienia bardzo rzadkich, indywidualnych reakcji na poszczególne składniki. Wtakim wypadku nie należy stosować
wyrobu.
Modelowanie: Grubość ściany po obróbce: min. 0,3mm, unikać ostrych rogów ikrawędzi. Konstrukcje przeznaczone
do licowania kształtować wsposób zredukowany anatomicznie. Łączniki kształtować możliwie jak najgrubiej inaj
wyżej (wysokość: min. 3,5mm, szerokość: min. 2,5 mm). Wprzypadku bruksizmu modelować grubiej. Stosować
wosk lub wydrążone kanały odlewnicze ztworzywa sztucznego. W przypadku systemu kanałowego pracować bez
przewężeń.
Zatapianie: Stosować wyłącznie fosforanowe masy osłaniające do koron imostów.
-
-
-
-
-
-
Zajrzyj do instrukcji używania Ostrzeżenie Użyć do daty
Ø ≥ 3.5 –4 mm
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Kod partii
Niesterylny
Wytwórca
Rx only
Wyłącznie dla specjalistycznego personelu!
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
Numer katalogowy
50
MD
Wyrób medyczny
REF14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 51
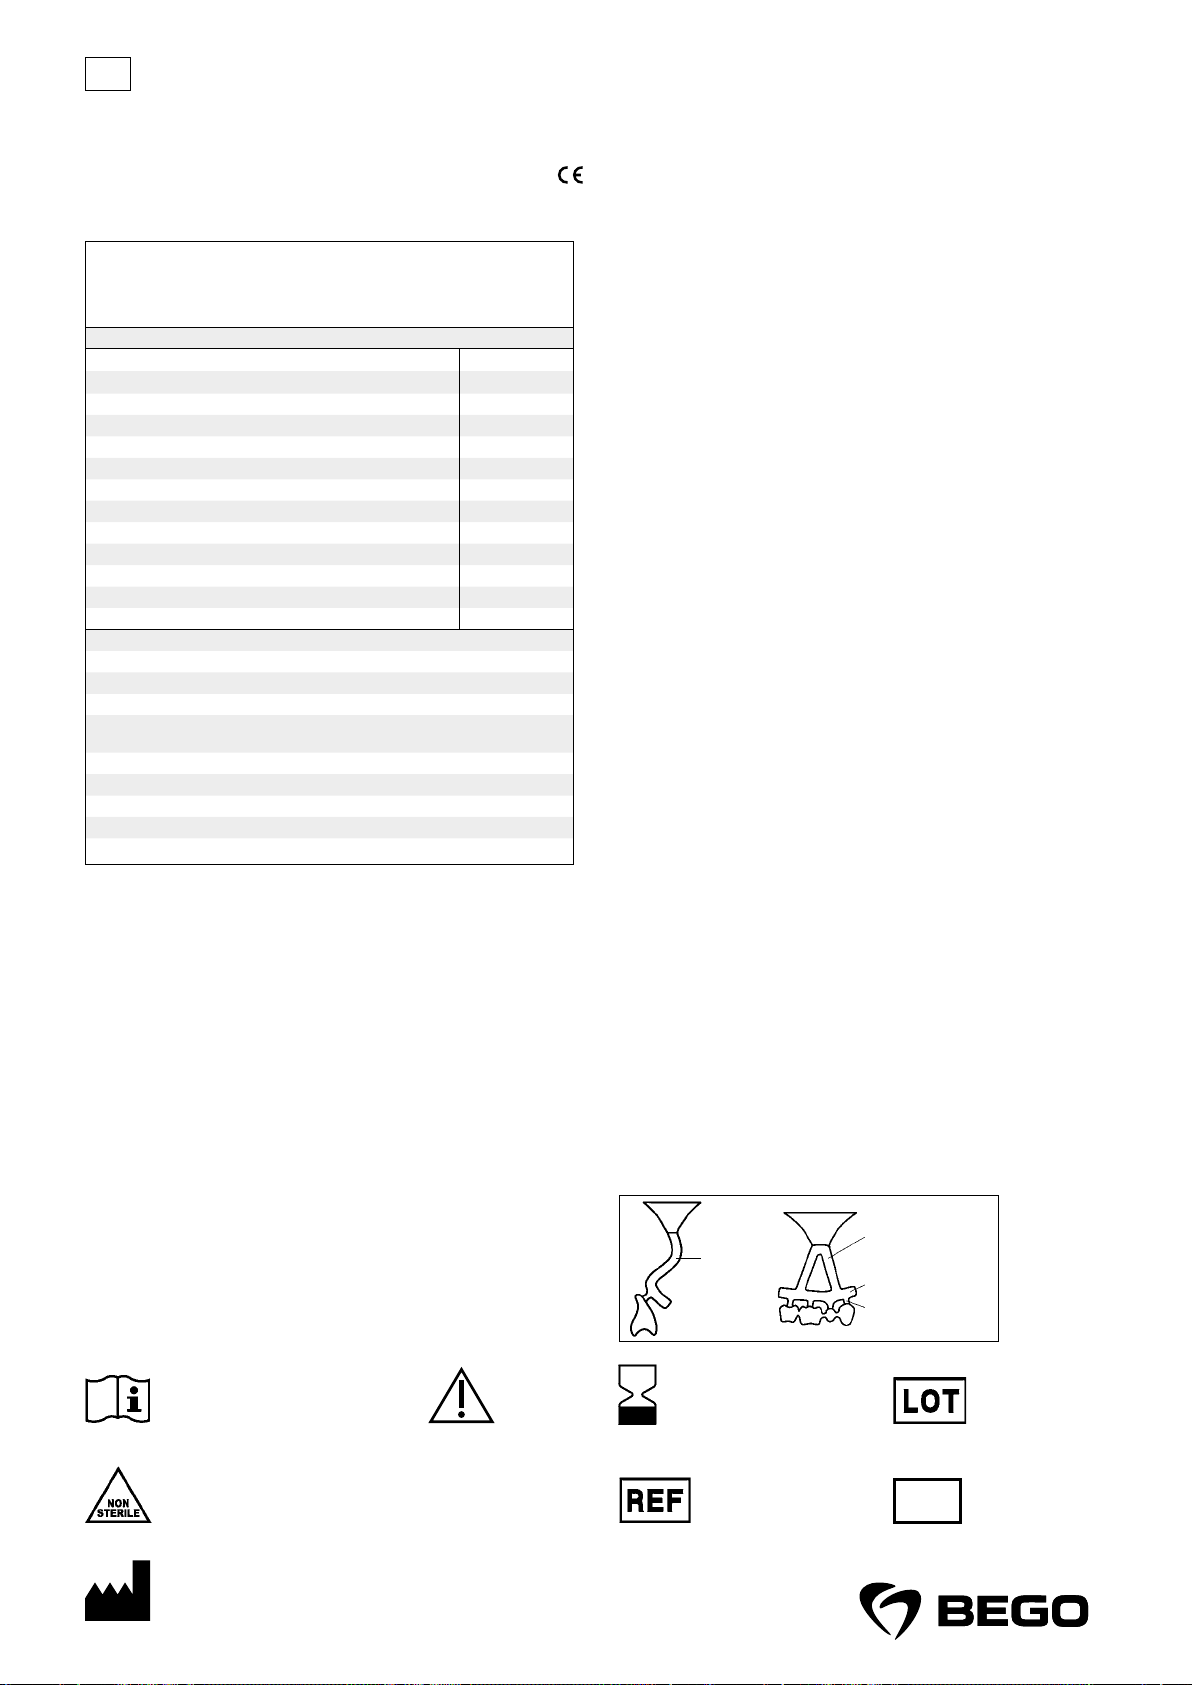
ro
Wiron® 99
Ni65.5Cr22.5Mo9.5Si1.0CeMnNb [%]
0197
Instrucțiuni de utilizare
Aliaj dentar pe bază de nichel pentru coroane metaloceramice, tip3.
®
99 se livrează sub formă de cilindri.
Wiron
®
99 corespunde ISO22674 și ISO9693.
Wiron
Acest produs conține nichel.
REF50225 – 1000g; REF50226 – 250g; REF50224 – probă de 24g
Caracteristici ale aliajului
Fără conținut de cadmiu, beriliu și plumb, în conformitate cu ISO22674
Tip (conform ISO22674) 3
Temperatură de preîncălzire °C 900–1000
Temperatură în stare solidă-lichidă °C 1305, 1360
Densitate g/cm³ 8.3
Temperatură de turnare °C 1450
Modul de elasticitate GPa 212 / *195
Limită de alungire 0,2% (R
Alungirea la rupere (A
Duritate Vickers HV10 195 / *205
Coeficient de dilatație termică (CDT) 25 – 500°C, 10
(turnare/ * după ardere ceram.)
Cod color BEGO 8
Masă de înglobare: pe bază de fosfat, deex BellavestSH (REF54252)
Material creuzet: ceramică
Pulbere de topire: Wiromelt (REF52526)
Ceramică pentru învelișuri: ceramică având un indice CDT adecvat, deex.: VITAVMKMaster
Aplicare oxid prin ardere: nu se recomandă, însă când este de dorit arderea de control: 900°C/5
min/sub vid
Temperatura de ardere maximă recomandată: 980°C
Viteză de încălzire recomandată max. 55°C/min
Fondant: deex. Minoxyd (REF52530)
Lipire înainte de ardere: Wiron
Sârmă pentru sudură laser: WiroweldNC (REF50006)
) MPa 330 / *310
p0,2
) % 42 / *32
5
®
-Lot (REF52625)
-6K-1
13.9 / *13.7
topire peste forma de turnare. Aveţi în vedere instrucţiunile producătorilor dispozitivelor de turnare pentru respec
tarea setărilor și a timpilor de încălzire. După turnare lăsaţi mufla să se răcească lent.
Finisare: Utilizați freze din metal dur, cu dantură fină.
Lustruire: Pentru gumarea mai simplă, se poate aplica procedura de lustruire finală prin sablare cu silicat de
sodiu fără conținut de plumb (de ex. Perlablast
lustruiește cu paste adecvate de lustruire prealabilă și finală. Curăţare temeinică a suprafeţei cu jet de abur sau
fierbere în apă distilată.
Înveliș ceramic: Utilizaţi ceramică pentru faţete cu coeficient de dilatație termică (CDT) adecvat (ISO9693). Res
pectaţi instrucțiunile de utilizare ale respectivului producător de ceramică Oxidul trebuie sablat (250 μm / 3-4 bar
cu de ex. Korox
nu se mai ating cu mâna. Utilizați cleme arteriale sau alte dispozitive similare. În timpul arderii, structurile meta
lice trebuie fixate suficient.
Învelișuri din materiale plastice: Pentru prelucrarea învelișurilor din materiale plastice, se vor respecta instrucțiu
nile producătorilor respectivi. Curăţare temeinică a suprafeţei cu jet de abur sau fierbere în apă distilată.
Lipire: Fixaţi piesele de lipit (deex. cu masă de lipire Bellatherm
utilizează fondant BEGO. După lipire, resturile de fondant și oxizi metalici se elimină cu acid. Curăţare temeinică a
suprafeţei cu jet de abur sau fierbere în apă distilată.
Sudură cu laser: Dacă este posibil se va lucra cu sudură X și material de adaos. Vă rugăm să respectați instruc
țiunile de utilizare și indicațiile de pericol ale producătorului aparatului. Curăţare temeinică a suprafeţei cu jet de
abur sau fierbere în apă distilată.
Condiții de depozitare: Nu sunt cunoscute condiţii de depozitare speciale.
Garanţie: Recomandările noastre tehnice de aplicare, indiferent dacă sunt prezentate verbal, în scris sau prin
instruiri practice, se bazează pe propria noastră experiență și pe propriile noastre încercări și, din acest motiv,
trebuie considerate ca fiind orientative. Produsele noastre sunt supuse unui proces de dezvoltare continuă. Din
această cauză, ne rezervăm dreptul de a efectua modificări ale construcției și compoziției. Toate incidentele grave
care au avut loc în raport cu dispozitivul trebuie raportate BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co.
KG și autorităţii competente.
Indicaţii privind eliminarea: Procedură de tratare a deșeurilor Dispozitiv: Alocarea unui cod de deșeu conform
catalogului european al deșeurilor (AVV) se va face cu consultarea unităţii regionale de eliminare a deșeurilor. A
nu se elimina împreună cu gunoiul menajer. Ambalaj: Ambalajele trebuie golite de resturi și trebuie eliminate în
mod corespunzător, conform prevederilor legale. Ambalajele care nu pot fi golite de resturi se vor elimina de comun
acord cu unitatea regională de eliminare a deșeurilor.
®
250). Curăţare temeinică a suprafeţei cu jet de abur sau fierbere în apă distilată. Apoi suprafețele
®
micro). Apoi se gumează cu produse adecvate de lustruire și se
®
), joc de lipire cu pereți paraleli: max. 0,2mm. Se
-
-
-
-
-
Scop propus: aliajele pe bază de nichel pentru coroane metaloceramice sunt destinate fabricării restaurărilor
dentare, cum ar fi coroane și punţi, precum și pentru proteze dentare metaloceramice.
Indicație: Aliajele pe bază de nichel pentru coroane metaloceramice sunt destinate tratării ţesutului dur (dinţi)
lipsă.
Contraindicație: Nu sunt cunoscute contraindicaţii. În cazuri foarte rare pot interveni reacții biologice (ca de ex.
alergii față de componentele aliajului) sau electrochimice nedorite. În cazul unor incompatibilități sau alergii
cunoscute față de componentele aliajului, se va evita utilizarea acestui aliaj.
Beneficiu clinic: Substitut artificial pentru ţesut dur pierdut (dinţi), pentru restabilirea funcţiei de mestecare
(estetic și funcţional).
Avertismente: Pulberile metalice sunt toxice. Şlefuirea și sablarea se vor realiza cu aspirare corespunzătoare Se
recomandă purtarea unei măști de protecție a respirației de tip FFP3-EN149!
Indicații de precauție: În cazul contactului aproximal sau ocluzal cu alte metale, în cazuri foarte rare pot interveni
reacții de intoleranță electrochimică. Dispozitivul nu a fost verificat în ceea ce privește siguranţa și compatibi
litatea cu un mediu RM (rezonanţă magnetică). Nu a fost testat în ceea ce privește încălzirea, deplasarea sau
apariţia artefactelor de imagine într-un mediu RM (rezonanţă magnetică). Siguranţa într-un mediu RM (rezonanţă
magnetică) nu este cunoscută. Examinarea unui pacient cu acest produs poate duce la rănirea pacientului.
Grupa de pacienţi: Obiectele din aliaj pot fi utilizate independent de vârsta pacientului. În cazul unor incompatibi
lități sau alergii cunoscute față de componentele aliajului, se va evita utilizarea acestui aliaj.
Efecte secundare: Nu sunt cunoscute efecte secundare. Cu toate acestea, nu poate fi exclus ca în cazuri foarte
rare să intervină reacții individuale față de componente. În acest caz se va renunța la utilizarea dispozitivului.
Modelare: Grosimea peretelui după prelucrare: min. 0,3 mm se vor evita colțurile ascuțite și muchiile. Structurile
metalice pentru învelișuri se vor realiza reduse anatomic. Elementele de legătură se vor realiza cât mai groase și
cât mai înalte posibil (înălțime: min. 3,5mm, lățime: min. 2,5mm). În caz de bruxism acordaţi atenţie unei mode
lări mai puternice. Utilizaţi ceară sau tuburi din material plastic, goale în interior. Nu îngustaţi canalul de turnare.
Înglobare: Utilizaţi numai mase de înglobare pe bază de fosfat pentru coroane și punţi.
Turnare: Nu supraîncălziţi aliajul. Folosiţi numai creuzete de topire curate, câte unul pentru fiecare aliaj. Pentru
identificarea exactă a fiecărei șarje, utilizaţi la turnare numai metale noi. Dacă este necesar, presăraţi pulbere de
-
-
-
Ø ≥ 3.5 –4 mm
A se urma instrucțiunile de utilizare Atenție Termen de valabilitate
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Număr lot
Nesteril
Producător
Rx only
A se utiliza doar de către
personalul de specialitate!
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
51
Cod articol
MD
Dispozitiv medical
REF14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 52
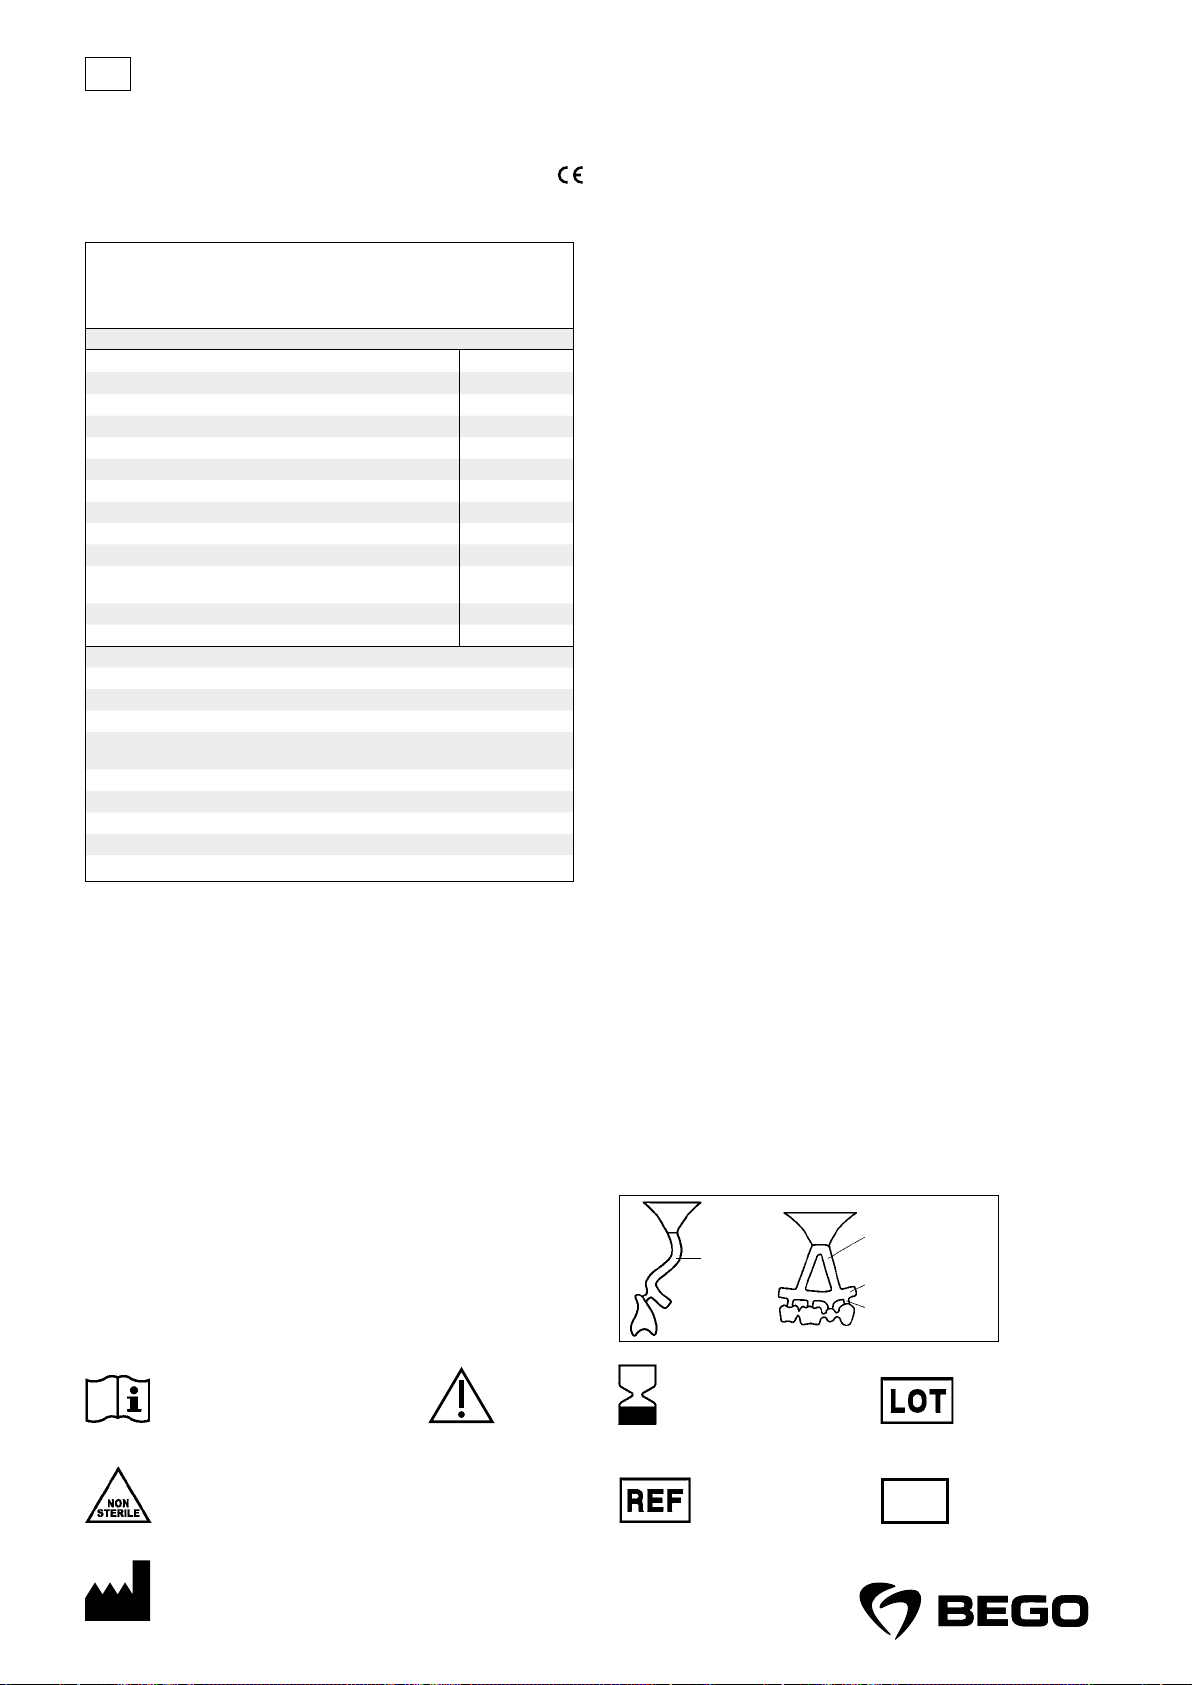
sk
Wiron® 99
Ni65.5Cr22.5Mo9.5Si1.0CeMnNb [%]
0197
Návod na použitie
Dentálna niklová základná zliatina pre kovokeramiku, typ3
®
99 sa dodáva vo forme valčekov.
Wiron
®
99 spĺňa požiadavky noriem ISO22674 aISO9693.
Wiron
Tento výrobok obsahuje nikel.
REF50225 – 1000g; REF50226 – 250g; REF50224 – 24g vzorka
Vlastnosti zliatiny
Vsúlade s normou ISO22674 neobsahuje kadmium, berýlium aolovo
Typ (podľa ISO22674) 3
Predhrievacia teplota °C 900–1000
Teplota pevného a kvapalného skupenstva °C 1305, 1360
Hustota g/cm³ 8.3
Odlievacia teplota °C 1450
Modul elasticity GPa 212 / *195
0,2% hranica pružnosti (R
Predĺženie pri pretrhnutí (A
Tvrdosť podľa Vickersa HV10 195 / *205
Koeficient tepelnej rozťažnosti (WAK)
25 – 500°C, 10
-6 K-1
(tekuté / * po keram. vypálení)
Farebný kód BEGO 8
Materiál odlievacej formy: fosfátom viazaný, napr. Bellavest SH (REF54252)
Materiál téglika: Keramika
Taviaci prášok: Wiromelt (REF52526)
Krycia keramika: keramika s vhodnou hodnotou WAK, napr.: VITA VMK Master
Oxidové vypaľovanie: neodporúča sa, avšak ak sa požaduje kontrolné vypálenie:
900°C/5min/vo vákuu
Najvyššia odporúčaná teplota pri vypaľovaní: 980°C
Odporúčaná rýchlosť zohrievania max. 55°C/min
Tavivo: napr. Minoxyd (REF 52530)
Spájka pred vypaľovaním: Wiron
Laserový drôt: WiroweldNC (REF50006)
) MPa 330 / *310
p 0,2
) % 42 / *32
5
13.9 / *13.7
®
-Lot (REF52625)
Liatie: Predchádzajte prehriatiu zliatiny. Používajte iba čisté a pre každú zliatinu samostatné taviace tégliky.
Na účely jednoznačnej spätnej vysledovateľnosti šarže používajte na odlievanie iba nový kov. Vprípade
potreby posypte odliatu kocku taviteľným práškom. Pre správne nastavenia a doby ohrevu dodržiavajte údaje
výrobcu odlievacieho prístroja. Mufľu nechajte po naliatí pomaly vychladnúť.
Opracovanie: Používajte frézy z tvrdokovu s jemným ozubením.
Leštenie: Na účely zjednodušenia leštenia gumenými nástrojmi je možné predbežné vyleštenie pieskova-
ním natronovým sklom bez obsahu olova (napr. Perlablast
gumenými leštiacimi nástrojmi a vhodnými pastami na použitie pred leštením a po leštení. Dôkladne vyčistite povrch prúdom pary alebo vyvarením v destilovanej vode.
Keramické prekrytie: Používajte krycie keramiky s vhodným koeficientom tepelnej rozťažnosti (ISO 9693).
Dodržiavajte návod na použitie príslušného výrobcu keramiky. Oxid sa musí opieskovať (250 μm/3 – 4 bar
®
napr. sKorox
sa následne už nedotýkajte rukami. Používajte peány a pod. Konštrukcie počas vypaľovania dostatočne
podoprite.
Kompozitné prekrytia: Pri spracovaní kompozitných krycích materiálov sa musia dodržiavať príslušné
pokyny výrobcu. Dôkladne vyčistite povrch prúdom pary alebo vyvarením v destilovanej vode.
Spájkovanie: Spájkované diely zafixujte (napr. zalievacia hmota Bellatherm
nobežnými stenami: max.0,2mm. Používajte vhodné tavivo BEGO. Po spájkovaní odstráňte zvyšky taviva a
oxidy kovov kyselinou. Dôkladne vyčistite povrch prúdom pary alebo vyvarením v destilovanej vode.
Laserové zváranie: Podľa možnosti vždy pracujte so švom v tvare X a krycím materiálom. Dodržiavajte návod
na použitie a bezpečnostné upozornenia výrobcu zariadenia! Dôkladne vyčistite povrch prúdom pary alebo
vyvarením v destilovanej vode.
Podmienky skladovania: Nie sú známe žiadne špeciálne skladovacie podmienky.
Záruka: Naše odporúčania týkajúce sa techniky použitia, bez ohľadu na to, či ich poskytneme ústne, písomne
alebo vo forme praktických návodov, sa opierajú o naše vlastné skúsenosti a pokusy, a preto je možné ich
považovať za normatívne hodnoty. Naše výrobky podliehajú neustálemu vývoju. Preto je zmena konštrukcie a
zloženia vyhradená. Všetky závažné prípady, ktoré sa vyskytli v súvislosti s výrobkami, nahláste spoločnosti
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG a príslušnému úradu.
Pokyny na likvidáciu: Proces manipulácie s odpadom Výrobok: Priradenie kódového čísla odpadu podľa
európskeho katalógu odpadov (AVV) sa musí vykonať po dohode s regionálnym likvidačným podnikom. Nelikvidovať s domovým odpadom. Obal: Obaly sa musia bezozvyšku vyprázdniť a odovzdať na odbornú likvidáciu
v súlade so zákonnými predpismi. Obaly, ktoré nie je možné vyprázdniť bezozvyšku, sa musia zlikvidovať
podľa dohody s regionálnym likvidačným podnikom.
250). Dôkladne vyčistite povrch prúdom pary alebo vyvarením v destilovanej vode. Povrchov
®
micro). Následne pokračujte leštením vhodnými
®
), spájkovacia medzera s rov-
Zamýšľaný účel: Zliatiny na báze niklu pre kovokeramiku sú určené na výrobu dentálnych rekonštrukcií,
ako sú korunky, mostíky a kovokeramické zubné náhrady.
Indikácia: Zliatiny na báze niklu pre kovokeramiku sú určené na ošetrenie chýbajúceho tvrdého tkaniva
(zuby).
Kontraindikácia: Nie sú známe žiadne kontraindikácie. Vo veľmi ojedinelých prípadoch sa môžu vyskytnúť
neželané biologické (napr. alergie na zložky zliatiny) alebo elektrochemické reakcie. Vprípade známej nekompatibility alebo známej alergie na zložky zliatiny by sa zliatina nemala používať.
Klinické použitie: Umelá náhrada strateného tvrdého tkaniva (zuby) na obnovenie žuvacej funkcie (estetická
a funkčná).
Varovania: Kovový prach je zdraviu škodlivý. Brúsenie a pieskovanie by sa malo vykonávať s vhodným odsávaním. Odporúčame používať ochranu dýchacích ciest typu FFP3-EN149!
Preventívne opatrenia: Vo veľmi zriedkavých prípadoch môže pri aproximálnom alebo okluzálnom kontakte s
inými kovmi dôjsť kelektrochemicky podmieneným nepríjemným vnemom. Výrobok nebol posúdený z pohľadu
bezpečnosti a kompatibility v prostredí MR. Nebolo testované zahrievanie, migrácia ani obrazové artefakty
v prostredí MR. Bezpečnosť v prostredí MR nie je známa. Vyšetrovanie pacienta s týmto výrobkom môže mať
za následok poranenie pacienta.
Skupina pacientov: Objekty zo zliatiny je možné používať nezávisle od veku pacienta. Vprípade známej
nekompatibility alebo známej alergie na zložky zliatiny by sa zliatina nemala používať.
Vedľajšie účinky: Nie sú známe žiadne vedľajšie účinky. Vo veľmi ojedinelých prípadoch však nie je možné
vylúčiť výskyt individuálnej reakcie na zložky. Vtakom prípade výrobok nepoužívajte.
Modelovanie: Hrúbka steny po opracovaní: min. 0,3 mm, vyhýbajte sa ostrým rohom a hranám. Konštrukcie
pre prekrytie tvarujte anatomicky redukované. Spájacie prvky tvarujte s čo najväčšou hrúbkou a výškou
(výška: min. 3,5mm, šírka: min. 2,5mm). Pri bruxizme dbajte na pevnejšiu modeláciu. Používajte vosk alebo
kompozitné duté tyčinky. Pri kolíkovom systéme pracujte bez omladzovaní.
Zalievanie: Pre korunky a mostíky používajte iba zalievacie hmoty viazané fosfátmi.
Dodržujte návod na použitie Pozor Použite do
Rx only
Iba pre odborný personál!
Nesterilné
Číslo výrobku
Ø ≥ 3.5 –4 mm
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Číslo šarže
MD
Zdravotnícka pomôcka
Výrobca
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
REF14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
52
Page 53
sl
Wiron® 99
Ni65.5Cr22.5Mo9.5Si1.0CeMnNb [%]
0197
Navodilo za uporabo
Zobna zlitina za kovinsko keramiko na osnovi niklja, tip 3.
®
99 dobavljamo v obliki valjev.
Wiron
®
99 ustreza standardoma ISO22674 in ISO9693.
Wiron
Ta izdelek vsebuje nikelj.
REF50225 – 1000g; REF50226 – 250g; REF50224 – 24-g vzorec
Lastnosti zlitine
Skladno z ISO22674 brez kadmija, berilija in svinca
Tip (skladno z ISO22674) 3
Temperatura predogrevanja °C 900–1000
Temperatura solidusa, likvidusa °C 1305, 1360
Gostota g/cm³ 8.3
Temperatura litja °C 1450
Modul elastičnosti GPa 212 / *195
0,2% Meja razteznosti (R
Raztezanje ob lomu (A
Trdota po Vickersu HV10 195 / *205
Koeficient toplotne ekspanzije (WAK) 25–500°C, 10
(litje / * po keram. žganju)
Koda barve BEGO 8
Vgradna masa: vezana na fosfat, npr. Bellavest SH (REF54252)
Material talilnih lončkov: keramika
Talilni prah: Wiromelt (REF52526)
Keramika za obloge: keramika z ustrezno vrednostjo WAK, npr.: VITA VMK Master
Oksidno žganje: ni priporočljivo; če pa je zaželeno kontrolno žganje: 900°C/5min/pod vakuumom
Najvišja priporočena gorilna temperatura: 980°C
Priporočena hitrost segrevanja največ 55°C/min
Tekoče sredstvo: npr. Minoxyd (REF52530)
Lot pred žganjem: Wiron
Laserska žica: WiroweldNC (REF50006)
) MPa 330 / *310
p0,2
) % 42 / *32
5
®
-Lot (REF52625)
-6K-1
13.9 / *13.7
Oblikovanje: Uporabite drobno nazobčan karbidni rezkalnik.
Poliranje: Za lažje gumiranje lahko peskate s svinčevim steklom (npr. Perlablast
za gumo ustrezno gumirajte in polirajte s pomočjo ustreznih polirnih past za predhodno in naknadno uporabo.
Temeljito čiščenje površine s parnimi curki ali vrenjem v destilirani vodi.
Keramična obloga: Uporabite keramiko za oblogo z ustreznim WAK (ISO 9693). Upoštevajte navodila za uporabo
proizvajalca keramike. Oksid je treba peskati (250 μm / 3-4 bar z npr. Korox
parnimi curki ali vrenjem v destilirani vodi. Zatem se površin ne dotikajte več z rokami. Uporabite arterijske sponke
ali podobno. Zagotovite ustrezno podporo za okvir med obsevanjem.
Obloge iz umetne mase: Pri obdelavi plastičnih materialov za obloge je treba upoštevati ustrezna navodila proi
zvajalcev. Temeljito čiščenje površine s parnimi curki ali vrenjem v destilirani vodi.
Spajkanje: Pritrdite dele, ki jih je treba spajkati (npr. z maso za spajkanje Bellatherm
reže: največ 0,2 mm. Uporabite ustrezno tokovno sredstvo BEGO. Ostanke tekočin in kovinske okside je treba po
spajkanju nakisati. Temeljito čiščenje površine s parnimi curki ali vrenjem v destilirani vodi.
Lasersko varjenje: Po možnosti delajte z X-šivom in dodatnim materialom. Upoštevajte navodila za uporabo in
opozorila na nevarnosti proizvajalca naprave! Temeljito čiščenje površine s parnimi curki ali vrenjem v destilirani
vodi.
Pogoji shranjevanja: Posebni pogoji skladiščenja niso znani.
Garancija: Naša tehnična priporočila, bodisi ustna ali pisna bodisi v obliki praktičnih navodil, temeljijo na kliničnih
ter lastnih izkušnjah in preizkusih. Naši izdelki so predmet nenehnega nadaljnjega razvoja. Pridržujemo si pravico
do sprememb v zgradbi in sestavi. Prosimo, obrnite se na BEGO Bremer Goldschlägerei Wilh za vse resne dogodke,
ki so se zgodili vzvezi z izdelki. Obvestite družbo Herbst GmbH & Co. KG in pristojne organe.
Nasvet glede odstranjevanja: Metode obdelave odpadkov Izdelek: Dodelitev kodne številke odpadkov v skladu z
evropskim katalogom odpadkov (AVV) je treba izvesti po posvetovanju z regionalnim podjetjem za odstranjevanje
odpadkov. Ne zavrzite skupaj z gospodinjskimi odpadki. Embalaža: Embalažo je treba popolnoma izprazniti in
odstraniti v skladu z zakonskimi predpisi. Embalažo, ki je ni mogoče popolnoma izprazniti, je treba odstraniti po
posvetovanju z regionalnim podjetjem za odstranjevanje odpadkov.
®
micro). Nato s pomočjo polirk
®
250). Temeljito čiščenje površine s
®
); vzporedna stena spajkalne
-
Predvidena uporaba: Zlitine na osnovi niklja za kovinsko keramiko so namenjene izdelavi zobnih restavracij,
kot so krone, mostički in kovinsko-keramične proteze.
Indikacija: Zlitine na osnovi niklja za kovinsko keramiko so namenjene zdravljenju manjkajočega trdega tkiva
(zob).
Kontraindikacija: Znanih kontraindikacij ni. V zelo redkih primerih se lahko pojavijo neželene biološke reakcije
(na primer alergije na sestavine zlitine) ali reakcije na elektrokemični podlagi. V primeru znanih nezdružljivosti ali
znanih alergij na sestavne dele zlitine se zlitine ne sme uporabljati.
Klinična korist: Umetno nadomestilo izgubljenega trdega tkiva (zob), za obnovo žvečilne funkcije (estetske in
funkcionalne).
Opozorila: Kovinski prah je zdravju škodljiv. Brušenje in peskanje je treba opraviti z ustreznim odsesavanjem.
Priporočljiva je zaščita dihal tipa FFP3-EN149!
Previdnostni ukrepi: V primeru približnega ali okluzalnega stika z drugimi kovinami se lahko v zelo redkih primerih
pojavi elektrokemično pogojeno nelagodje. Izdelek ni bil ocenjen glede varnosti in združljivosti vokolju MR. V okolju
MR ni bil preizkušen za ogrevanje, migracijo ali slikovne artefakte. Varnost v MR okolju ni znana. Pregled bolnika s
tem izdelkom lahko pri bolniku povzroči poškodbo.
Skupina bolnikov: Predmeti iz zlitine se lahko uporabljajo ne glede na bolnikovo starost. V primeru znanih nezdru
žljivosti ali znanih alergij na sestavne dele zlitine se zlitine ne sme uporabljati.
Stranski učinki: Znanih stranskih učinkov ni. Kljub temu pa ni mogoče izključiti, da se v zelo redkih primerih
pojavijo posamezne reakcije na sestavine. V tem primeru izdelka ne smete uporabljati.
Modelacija: Debelina stene po zaključku: najmanj 0,3 mm, izogibajte se ostrim vogalom in robovom. Oblikujte
anatomsko zmanjšano ogrodje za oblogo. Povezava naj bo čim močnejša in višja (višina: najmanj 3,5 mm, širina:
najmanj 2,5 mm). Pri bruksizmu bodite pozorni na močnejšo modelacijo. Uporabite vosek ali plastične votle palice.
Delajte z brizgalnim sistemom brez zožitve.
Vgradnja: Za krone in mostove uporabljajte samo fosfatne obloge.
Litje: Ne pregrevajte zlitine. Uporabljajte samo čiste lončke, ki so ločeni za vsako zlitino. Zaradi jasne sledljivosti
šarže ulijte samo novo kovino. Po potrebi potresemo prah za taljenje po odliti kocki. Za natančne nastavitve in
čas gretja upoštevajte specifikacije proizvajalca naprave za ulivanje. Po ulivanju pustite, da se obroč za ulivanje
počasi ohladi.
-
Upoštevajte navodila za uporabo Pozor Uporabno do
Ø ≥ 3.5 –4 mm
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Številka serije
Ni sterilno
Proizvajalec
Rx only
Samo za strokovno osebje!
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
53
Številka artikla
MD
Medicinski pripomoček
REF14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 54
sv
Wiron® 99
Ni65.5Cr22.5Mo9.5Si1.0CeMnNb [%]
0197
Bruksanvisning
Dental Ni-baslegering för metallkeramik, typ3.
®
99 levereras i form av cylindrar.
Wiron
®
99 motsvarar ISO22674 och ISO9693.
Wiron
Denna produkt innehåller nickel.
REF50225 – 1000g; REF50226 – 250g; REF50224 – 24g prov
Legeringens egenskaper
Enligt ISO22674 fri från kadmium, beryllium och bly
Typ (enligt ISO22674) 3
Förvärmningstemperatur °C 900–1000
Solidus-/likvidustemperatur °C 1305, 1360
Densitet g/cm³ 8.3
Gjuttemperatur °C 1450
Elasticitetsmodul GPa 212 / *195
0,2% sträckgräns (R
Brottöjning (A
Vickershårdhet HV10 195 / *205
Termisk expansionskoefficient (TEK) 25–500°C, 10
(gjutning/* efter keramisk bränning)
BEGO-färgkod 8
Inbäddningsmassa: fosfatbunden, t.ex. BellavestSH (REF54252)
Degelmaterial: Keramik
Smältpulver: Wiromelt (REF52526)
Fasadkeramik: keramik med passande TEK-värde, t.ex.: VITA VMK Master
Oxidbränning: rekommenderas inte, men om kontrollbränning önskas: 900 °C/5min/vak
Max. rekommenderad bränntemperatur: 980°C
Rekommenderad upphettningshastighet max. 55°C/min
Flussmedel: t.ex. Minoxyd (REF52530)
Lödmetall före bränning: Wiron
Lasertråd: WiroweldNC (REF50006)
) MPa 330 / *310
p0,2
) % 42 / *32
5
®
-Lot (REF52625)
-6 K-1
13.9 / *13.7
Följ anvisningarna från gjutningsapparatens tillverkare för exakta inställningar och uppvärmningstider. Låt
kyvetten svalna långsamt efter gjutningen.
Slutbearbetning: Använd fintandade hårdmetallfräsar.
Polering: För att förenkla gummipoleringen kan blyfri natriumglas (t.ex. Perlablast
glänsningen. Gummera därefter med lämpliga gummipolerare och polera med lämplig för- och efterpoleringspasta. Rengör ytan grundligt med hjälp av ångtryckspruta eller avkokning i destillerat vatten.
Keramisk ytskiktsbehandling: Använd blandkeramik med lämplig TEK-värde (ISO 9693). Observera respektive keramiktillverkares bruksanvisning. Oxiden ska blästras bort (250μm/3–4bar med t.ex. Korox
Rengör ytan grundligt med hjälp av ångtryckspruta eller avkokning i destillerat vatten. Vidrör därefter inte
ytorna med händerna. Använd artärklämmor eller dylikt. Stötta upp stödstrukturerna tillräckligt under bränningen.
Akrylfasader: För bearbetning av fasadmaterial av akryl ska respektive tillverkares anvisningar observeras.
Rengör ytan grundligt med hjälp av ångtryckspruta eller avkokning i destillerat vatten.
Lödning: Fixera delarna som ska lödas (t.ex. med lödmassa Bellatherm
0,2mm. Använd ett lämpligt flussmedel från BEGO. Flussmedelsrester och metalloxider måste surgöras
efter lödning. Rengör ytan grundligt med hjälp av ångtryckspruta eller avkokning i destillerat vatten.
Lasersvetsning: Arbeta om möjligt med X-fog och fyllmaterial. Observera apparattillverkarens bruksanvisning och faroanvisningar! Rengör ytan grundligt med hjälp av ångtryckspruta eller avkokning i destillerat
vatten.
Villkor för förvaring: Det finns inga speciella förvaringskrav.
Garanti: Våra användningstekniska rekommendationer, vare sig de ges muntligt, skriftligt eller i form av
praktiska anvisningar, har utvecklats utifrån våra egna erfarenheter och försök och kan därför endast ses
som riktvärden. Våra produkter vidareutvecklas löpande. Vi förbehåller oss därför rätten att utföra ändringar
i konstruktion och sammansättning. Alla allvarliga tillbud som inträffar i samband med produkten ska
anmälas till BEGOBremerGoldschlägereiWilh. HerbstGmbH&Co.KG och behörig myndighet.
Anvisningar om avfallshantering: Avfallshantering Produkt: Tilldelning av ett avfallskodnummer enligt den
europeiska avfallskatalogen (AVV) sker i samråd med den regionala ansvariga enheten för avfallshantering.
Får ej hanteras som hushållsavfall. Förpackning: Förpackningen måste tömmas helt och kasseras korrekt i
enlighet med gällande föreskrifter. Förpackningar som inte kan tömmas helt måste kasseras i samråd med
den regionala ansvariga enheten för avfallshantering.
®
micro) användas till
®
250).
®
); parallellväggad lödspalt: max.
Avsett ändamål: Nickelbaserade legeringar för metallkeramik är avsedda för tillverkning av dentala
restaurationer som kronor, broar och metallkeramiska tandproteser.
Indikation: Nickelbaserade legeringar för metallkeramik är avsedda för behandling av bristande hårdvävnad (tänder).
Kontraindikationer: Det finns inga kända kontraindikationer. Oönskade biologiska (t.ex. allergier mot legeringens beståndsdelar) eller elektrokemiskt baserade reaktioner kan uppträda i mycket sällsynta fall. Vid
känd inkompatibilitet eller känd allergi mot legeringens beståndsdelar ska legeringen inte användas.
Klinisk nytta: Konstgjord ersättning för förlorad hårdvävnad (tänder), för att återställa tuggfunktionen
(estetiskt och funktionellt).
Varningar: Metalldamm är hälsovådligt. Slipning och blästring skall ske under en lämplig utusugningsanordning. Ett andningskydd av typ FFP3-EN149 rekommenderas!
Försiktighetsanvisningar: Vid approximal eller ocklusal kontakt med andra metaller kan i mycket sällsynta
fall elektrokemiskt betingade reaktioner uppstå. Produkten har inte bedömts avseende säkerhet och kompatibilitet i MR-miljö. Produkten har inte testats avseende uppvärmning, migrering eller bildartefakter i
MR-miljö. Säkerhet i MR-miljö är okänd. Att undersöka en patient med denna produkt kan leda till patientskador.
Patientgrupp: Objekten från legeringen kan användas oavsett patientens ålder. Vid känd inkompatibilitet
eller känd allergi mot legeringens beståndsdelar ska legeringen inte användas.
Biverkningar: Det finns inga kända biverkningar. Det går dock inte att utesluta att individuella reaktioner
mot komponenter kan uppkomma i mycket sällsynta fall. I sådana fall ska produkten inte användas.
Modellering: Väggtjocklek efter slutbearbetning: minst 0,3 mm, undvik skarpa hörn och kanter. Stödstrukturerna för ytskiktsbehandlingen ska reduceras anatomiskt. Förbindelserna ska vara så kraftiga och höga som
möjligt (höjd: minst 3,5mm, bredd: minst 2,5mm). Observera starkare modellering vid bruxism. Använd vax
eller ihåliga pinnar av plast. Arbeta utan avsmalning vid fästsystem.
Inbäddning: Använd endast fosfatbundna höljen till kronor och bryggor.
Gjutning: Överhetta inte legeringen. Använd endast rena smältdeglar och endast en degel för varje legering.
Använd endast nya metaller för tydlig spårning av satser. Strö vid behov smältpulver över gjutningsbitarna.
Beakta bruksanvisningen Observera Används före
Ø ≥ 3.5 –4 mm
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Batchnummer
Ej steril
Tillverkare
Rx only
Endast för fackpersonal!
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
54
Artikelnummer
MD
Medicinteknisk produkt
REF14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 55
th
Wiron® 99
Ni65.5Cr22.5Mo9.5Si1.0CeMnNb [%]
0197
3
®
99
Wiron
®
99 ISO 22674 ISO 9693
Wiron
REF 50225 – 1,000 ; REF 50226 – 250 ; REF 50224 – 24
ISO 22674
( ISO 22674)
(R
(A
)
p 0.2
)
5
(CTE)
25 – 500°C, 10
-6 K-1
(/ * )
BEGO
: Bellavest SH (REF 54252)
:
: Wiromelt (REF 52526)
: CTE VITA VMK Master
900°C/
5
: 980°C
55°C/
: Minoxyd (REF 52530)
®
: Wiron
-Lot (REF 52625)
: Wiroweld NC (REF 50006)
:
°C 900–1000
°C 1305, 1360
g/cm³ 8.3
°C 1450
GPa 212 / *195
MPa 330 / *310
% 42 / *32
HV10 195 / *205
13.9 / *13.7
3
8
®
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
®
®
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
55
MD
REF14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 56
tr
Wiron® 99
Ni65.5Cr22.5Mo9.5Si1.0CeMnNb [%]
0197
Kullanma talimatı
Metal seramik için dental nikel bazlı alaşım, Tip 3.
®
99 silindir formunda teslim edilir.
Wiron
®
99, ISO22674 ve ISO9693 standartlarına uygundur.
Wiron
Bu ürün nikel içerir.
REF50225 – 1000 g; REF50226 – 250 g; REF50224 – 24 g numune
Alaşım özellikleri
ISO 22674 uyarınca kadmiyum, berilyum ve kurşun içermez
Tip (ISO22674 uyarınca) 3
Ön ısıtma sıcaklığı °C 900–1000
Katılaşma, erime sıcaklığı °C 1305, 1360
Yoğunluk g/cm³ 8.3
Döküm sıcaklığı °C 1450
Elastikiyet modülü GPa 212 / *195
%0,2 genleşme limiti (R
Sünme oranı (A
Vickers sertliği HV10 195 / *205
Termal genleşme katsayısı (TGK)
25 – 500 °C, 10
(Döküm / * seramik ateşleme sonrasında)
BEGO renk kodu 8
Revetman: Fosfat bağlı, ör. Bellavest SH (REF54252)
Pota malzemesi: Seramik
Erime pulveri: Wiromelt (REF52526)
Kaplama seramiği: Uygun TGK değerine sahip seramik, ör.: VITA VMK Master
Oksit ateşleme: Önerilmez, ancak kontrol ateşlemesi isteniyorsa: 900 °C/5 dk./vakum
Tavsiye edilen en yüksek fırınlama sıcaklığı: 980°C
Tavsiye edilen ısıtma hızı maksimum 55 °C/dk.
Sıvı: ör. Minoxyd (REF52530)
Ateşleme öncesi lehim: Wiron
Lazer teli: Wiroweld NC (REF50006)
) MPa 330 / *310
p 0,2
) % 42 / *32
5
-6 K-1
®
-Lot (REF52625)
13.9 / *13.7
tozu serpiniz. Tam ayarlar ve ısıtma süreleri için döküm cihazı imalatçısının talimatlarına uyunuz. Döküm sonra
sında muflayı yavaşça soğumaya bırakınız.
Son işlem: Tungsten karpit frezler kullanınız.
Polisaj: Kauçuklamayı kolaylaştırmak için kurşunsuz soda camı (örn. Perlablast
Ardından kauçuk parlatıcılarla polisaj uygulayınız ve uygun öncesi ve sonrası polisaj pastaları ile parlatınız. Ardın
dan buharla temizleme veya destile suda kaynatma yoluyla yüzeyi iyice temizleyiniz.
Seramik veneer: Uygun termal genleşme katsayılı (CET) (ISO 9693) kaplama seramikleri kullanınız. İlgili seramik
imalatçısının kullanma talimatını dikkate alınız. Oksit kumlanmalıdır (örn. Korox
Ardından buharla temizleme veya destile suda kaynatma yoluyla yüzeyi iyice temizleyiniz. Bundan sonra yüzeylere
elle temas etmeyiniz. Arter klempler veya benzer aletler kullanınız. Ateşleme döngüleri sırasında iskeleleri yeterince
destekleyiniz.
Akrilik veneer: Akrilik veneer malzemeleri işlenirken imalatçıların ilgili talimatları dikkate alınmalıdır. Ardından
buharla temizleme veya destile suda kaynatma yoluyla yüzeyi iyice temizleyiniz.
Lehimleme: Lehimlenecek parçaları sabitleyiniz (örn. lehim revetmanı Bellatherm
luğu: maks. 0,2 mm. Uygun BEGO sıvısı kullanınız. Lehimlemenin ardından sıvı kalıntıları ve metal oksitleri asitle
temizlenmelidir. Ardından buharla temizleme veya destile suda kaynatma yoluyla yüzeyi iyice temizleyiniz.
Lazer kaynak: Mümkünse X dikişi ve kaynak malzemesi kullanınız. Lütfen cihaz imalatçısının kullanma talimatını
ve tehlike uyarılarını dikkate alınız! Ardından buharla temizleme veya destile suda kaynatma yoluyla yüzeyi iyice
temizleyiniz.
Depolama koşulları: Özel depolama koşulları bilinmemektedir.
Garanti: Sözlü, yazılı veya pratik talimatlar şeklindeki uygulamaya ilişkin önerilerimiz, kendi deneyim ve deneme
lerimize dayanmaktadır ve bu nedenle sadece kılavuz değerler olarak görülebilir. Ürünlerimiz sürekli olarak geliştirilmektedir. Bu sebeple konstrüksiyon ve bileşimde değişiklik hakkımızı saklı tutarız. Ürünlerle bağlantılı olarak
meydana gelen tüm ciddi olaylar BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG firmasına ve yetkili
resmi makama bildirilmelidir.
Bertarafa ilişkin açıklamalar: Atık yönetim prosedürleri Ürün: Avrupa Atık Kataloğu (AVV) uyarınca bir atık kod
numarası tahsisi, yerel atık bertaraf şirketine danışılarak yapılmalıdır. Evsel atıklarla birlikte bertaraf edilmemeli
dir. Ambalaj: Ambalajlar tam olarak boşaltılmalı ve yasal mevzuata uygun olarak usulüne uygun bir şekilde bertaraf edilmelidir. Tam olarak boşaltılmamış ambalajlar yerel atık bertaraf şirketine danışılarak bertaraf edilmelidir.
®
micro) ile parlatma yapılabilir.
®
250 ile 250μm/ 3-4 bar).
®
ile); paralel duvarlı lehim boş-
-
-
-
-
Kullanım amacı: Metal seramik için nikel bazlı alaşımlar; kuronlar, köprüler ve metal seramik protezler gibi
dental restorasyonların üretimi için tasarlanmıştır.
Endikasyon: Metal seramik için nikel bazlı alaşımlar, eksik sert dokunun (dişler) tedavi edilmesi için tasarlanmıştır.
Kontrendikasyonlar: Bilinen herhangi bir kontrendikasyon yoktur. İstenmeyen biyolojik (ör. alaşım bileşenlerine
alerji gibi) veya elektrokimyasal bazlı reaksiyonlar çok nadir durumlarda ortaya çıkabilir. Bilinen uyumsuzluklar
veya alaşım bileşenlerine karşı bilinen alerjiler olması durumunda alaşım kullanılmamalıdır.
Klinik fayda: Çiğneme fonksiyonunun yeniden tesis edilmesi amacıyla (estetik ve fonksiyonel) kaybolan sert doku
(dişler) için yapay replasman.
Uyarılar: Metal tozları sağlığa zararlıdır. Zımparalama ve kumlama uygun bir emiş altında gerçekleştirilmelidir.
FFP3-EN149 tipi bir solunum maskesinin kullanılması önerilir!
Önlem açıklamaları: Diğer metallerle aproksimal ve oklüzal temas durumunda çok nadir durumlarda elektrokimya
sal kaynaklı sensibilite bozuklukları ortaya çıkabilir. Ürün, MR ortamında güvenlik ve uyumluluk bakımından değerlendirilmemiştir. Ürün MR ortamında ısınma, migrasyon veya görüntü artefaktları bakımından test edilmemiştir.
Ürünün MR ortamında güvenliğine ilişkin bir bilgi mevcut değildir. Bu ürünün bulunduğu bir hastanın muayene
edilmesi hastanın yaralanmasına yol açabilir.
Hasta grubu: Alaşımdan yapılmış nesneler hastanın yaşı ne olursa olsun kullanılabilir. Bilinen uyumsuzluklar veya
alaşım bileşenlerine karşı bilinen alerjiler olması durumunda, alaşım kullanılmamalıdır.
Yan etkiler: Bilinen herhangi bir yan etki yoktur. Bununla beraber, çok nadir durumlarda bileşenlere karşı bireysel
reaksiyonlar ortaya çıkabileceği göz ardı edilemez. Bu durumda ürün kullanılmamalıdır.
Modelleme: Çalışma tamamlandıktan sonra duvar kalınlığı: En az 0,3 mm, keskin köşe ve kenarlardan kaçınınız.
Kaplama iskelesini anatomik olarak daha ince hazırlayınız. Bağlayıcıları mümkün olduğunca güçlü ve yüksek olarak
biçimlendiriniz (yükseklik: en az 3,5mm, genişlik: en az 2,5mm). Bruksizm durumunda daha güçlü modellemeye
dikkat ediniz. Balmumu veya plastik oyuk çubuklar kullanınız. Döküm yolluğu sisteminde inceltmesiz çalışınız.
Revetman: Kuronlar ve köprüler için sadece fosfat bağlı revetmanlar kullanınız.
Döküm: Alaşımı aşırı ısıtmayınız. Sadece temiz potalar kullanınız ve her alaşım için ayrı bir pota kullanınız. Her
lotun geri takibinin yapılabilmesi için sadece yeni metal dökümü yapınız. Gerekirse döküm küplerinin üzerine eritme
-
Kullanma talimatına uyunuz Dikkat Son Kullanım Tarihi
Ø ≥ 3.5 –4 mm
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Lot Numarası
Steril değildir
Üretici
Rx only
Sadece uzman personel
içindir!
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
Katolog Referans No
56
MD
Tıbbi cihaz
REF14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 57
zh
Wiron® 99
Ni65.5Cr22.5Mo9.5Si1.0CeMnNb [%]
0197
使用说明
金属陶瓷牙科镍基合金、3 型。
®
99 以圆柱形式供货。
Wiron
®
99 符合 ISO22674 和 ISO9693 标准。
Wiron
本产品含有镍。
REF50225 – 1000 g; REF50226 – 250 g; REF50224 – 24 g 样品
合金特征
符合 ISO22674、不含镉、铍及铅
类别(符合 ISO22674) 3
预热温度
固相/液相温度
密度
浇铸温度
弹性模量
0.2% 延伸强度 (R
断裂伸长 (A
) MPa 330 / *310
p 0.2
) % 42 / *32
5
维氏硬度
热膨胀系数 (CTE) 25 – 500°C、10
-6 K-1
(铸造/* 陶瓷烧结后)
BEGO 颜色代码 8
嵌体:磷酸盐粘固、例如 Bellavest SH (REF54252)
坩埚材料:陶瓷
熔媒粉:Wiromelt (REF52526)
镶面陶瓷:具有合适热膨胀系数值的陶瓷、例如:VITA VMK Master
氧化烧结:不建议、但如果需要测试烧结:900°C/5 分钟/真空
建议最高烧结温度:980°C
建议最高加热速度:55°C/分钟
助焊剂:如 Minoxyd (REF52530)
®
烧结前焊接:Wiron
-Lot (REF52625)
激光焊丝:Wiroweld NC (REF50006)
°C 900–1000
°C 1305, 1360
g/cm³ 8.3
°C 1450
GPa 212 / *195
HV10 195 / *205
13.9 / *13.7
陶瓷镶面: 使用具有合热膨胀系数的镶面陶瓷 (ISO 9693)。遵循各陶瓷制造商的使用说
明。氧化层将被喷掉(250 μm / 3-4 bar,使用例如 Korox
蒸馏水中煮沸彻底清洁表面。 之后便禁止再用手触摸表面。使用动脉夹或类似工具。 在
烧结过程中须充分支撑支架。
树脂镶面: 对于树脂镶面材料的加工,必须遵守制造商的相应说明。通过蒸汽喷射或在蒸
馏水中煮沸彻底清洁表面。
焊接: 固定要焊接的部件(例如使用 Bellatherm
mm。使用合适的 BEGO 助焊剂。焊接完成后,助焊剂残留物和金属氧化物必须酸蚀清
除。通过蒸汽喷射或在蒸馏水中煮沸彻底清洁表面。
激光焊接: 如果可能,请使用 X 型焊缝及填加材料。请注意仪器生产商的使用说明和危险
提示! 通过蒸汽喷射或在蒸馏水中煮沸彻底清洁表面。
存放条件: 特殊储存条件尚不明确。
质量担保: 我们所提供的应用技术建议 - 无论口头,书面还是实际引导 - 均基于我们的自
身经验以及实验,因此,仅作为参考使用。我们的产品处于不断研发的过程中。 我们保
留对结构及组成进行修改的权利。所有由于产品而发生的严重事故请告知 BEGO Bremer
Goldschlägerei Wilh.Herbst GmbH & Co. KG 及有关机构。
处置说明: 废物处理方式 产品: 根据欧洲废物目录 (AVV) 分配废物代码时,应与所在地
区废物处理公司协商进行。请勿随家庭垃圾处置。 包装: 必须清空包装上的所有残留
物,并按照法律规定进行适当处置。无法清空的包装应与所在地区废物处理公司协商处
置。
®
250 等)。 通过蒸汽喷射或在
®
焊接嵌体);平行壁焊接间隙:最大 0.2
规定用途 : 金属陶瓷用镍合金适用于制造牙科修复体、如牙冠、牙桥和金属陶瓷假
牙。
适应症: 金属陶瓷用镍合金适用于治疗硬组织(牙齿)缺损。
禁忌症: 禁忌症尚不明确。在少数情况下可能出现生物(例如对合金成分过敏)或电化学
造成的不适现象。如果有明确的禁忌或对合金成分过敏,不应使用这种合金。
临床获益: 失去硬组织(牙齿)的人工替代品,可恢复咀嚼功能(美学性和功能性)。
警告: 金属粉末对健康有害。磨削及喷砂时请使用合适的抽吸设备。我们推荐使用
FFP3-EN149 型呼吸防护!
谨慎提示: 如果与其他金属咬合或毗连接触,个别情况下会出现电化学造成的不适现象。
该产品在 MR 环境中的安全性和兼容性尚未得到评估。尚未在 MR 环境中经过加热、迁
移或图像伪影测试。MR 环境中的安全性尚不明确。使用本产品对患者进行检查可能会对
患者造成伤害。
患者群体: 该合金制成的对象应用不受患者年龄限制。如果有明确的禁忌或对合金成分过
敏,不应使用这种合金。
副作用: 副作用尚不明确。但是不排除在极个别情况下对成分有个体反应。如果出现此类
情况,不应使用该产品。
模型制作: 精加工后的壁厚:最小 0.3 mm,避免尖角和锐边。将镶面框架减材切削成符
合解剖学的形状。连接杆的强度和高度应尽可能得高(高度:最小 3.5 mm,宽度:最
小 2.5 mm)。 在有磨牙症的情况下,请注意以更高强度制作模型。使用蜡质或树脂空心
杆。 使用浇道系统时无需锥度。
嵌入: 对于牙冠和牙桥,只允许使用磷酸盐粘固型嵌体。
铸造: 请勿对合金过度加热。必须为每种合金配备专用的洁净坩埚。为确保明确的批次追
踪,只允许铸造原生金属。如有必要,请在铸块上撒上熔媒粉。确切的设置和加热时间请
遵循铸造设备制造商的规定。铸造完成后,待马弗炉缓慢冷却。
精加工: 使用细齿硬质合金铣刀。
抛光: 为了简化上胶过程,可以使用无铅硅酸钠玻璃(如 Perlablast
用合适的橡胶抛光剂上胶,然后用合适的预抛光膏和后抛光膏进行抛光。通过蒸汽喷射或
在蒸馏水中煮沸彻底清洁表面。
参阅使用说明 小心 使用期限
®
micro)上胶。然后
Ø ≥ 3.5 –4 mm
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
批号
未杀菌
制造商
仅处方
只适用于技术人员!
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
MD
货号
57
医疗设备
REF14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 58
de
Wiron® light
Ni64.6Cr22.0Mo10.0Si2.1BMnNb [%]
0197
Gebrauchsanweisung
Dentale Ni-Basis-Legierung für Metallkeramik, Typ 4.
®
light wird in Form von Zylindern geliefert.
Wiron
®
light entspricht ISO22674 und ISO9693.
Wiron
Dieses Produkt enthält Nickel.
REF50270 – 1000 g; REF50272 – 250 g; REF50273 – 24 g Probe
Legierungsmerkmale
Gemäß ISO22674 frei von Cadmium, Beryllium und Blei
Typ (gemäß ISO22674) 4
Vorwärmtemperatur °C 800
Solidus-, Liquidustemperatur °C 1210, 1280
Dichte g/cm³ 8.2
Gießtemperatur °C 1350
Elastizitätsmodul GPa 216 / *217
0,2 % Dehngrenze (R
Bruchdehnung (A
Vickershärte HV10 305 / *300
Wärmeausdehnungskoeffizient (WAK) 25 – 500 °C, 10
(Guss / * nach keram. Brand)
BEGO Farbcode 8
Einbettmasse: phosphatgebunden, z. B. Bellavest SH (REF54252)
Tiegelmaterial: Keramik
Schmelzpulver: Wiromelt (REF52526)
Verblendkeramik Keramik mit passendem WAK-Wert, z. B.: VITA VMK Master
Oxidbrand: nicht empfohlen, aber wenn Kontrollbrand erwünscht: 900 °C/5 min/vac
Höchste empfohlene Brenntemperatur: 980 °C
Aufheizrate empfohlen max. 55 °C/min
Flussmittel: z. B. Minoxyd (REF52530)
Lot vor dem Brand: Wiron
Laserdraht: Wiroweld NC (REF50006)
Zweckbestimmung: Nickel-Basis-Legierungen für Metallkeramik sind bestimmt zur Herstellung von dentalen Restaurationen wie Kronen, Brücken sowie für metallkeramischen Zahnersatz.
Indikation: Nickel-Basis-Legierungen für Metallkeramik sind dazu bestimmt, fehlendes Hartgewebe (Zähne)
zu behandeln.
Kontraindikation: Es sind keine Kontraindikationen bekannt. Unerwünschte biologische (wie z. B. Allergien
gegenüber Legierungsbestandteilen) oder elektrochemisch basierte Reaktionen können in sehr seltenen Fällen auftreten. Bei bekannten Inkompatibilitäten oder bekannten Allergien gegenüber Legierungsbestandteilen sollte die Legierung nicht verwendet werden.
Klinischer Nutzen: Künstlicher Ersatz für verlorengegangenes Hartgewebe (Zähne), zur Wiederherstellung
der Kaufunktion (ästhetisch und funktional).
Warnungen: Die Metallstäube sind gesundheitsschädlich. Das Schleifen und Abstrahlen sollte unter einer
geeigneten Absaugung geschehen. Ein Atemschutz vom Typ FFP3-EN149 wird empfohlen!
Vorsichtshinweise: Im Falle von approximalem oder okklusalem Kontakt mit anderen Metallen kann es in
sehr seltenen Fällen zu elektrochemisch bedingten Missempfindungen kommen. Das Produkt wurde nicht
auf Sicherheit und Kompatibilität in der MR-Umgebung bewertet. Es wurde nicht auf Erwärmung, Migration
oder Bildartefakte in der MR-Umgebung getestet. Die Sicherheit in der MR-Umgebung ist unbekannt. Die
Untersuchung eines Patienten mit diesem Produkt kann zu Verletzungen des Patienten führen.
Patientengruppe: Die Objekte aus der Legierung können unabhängig vom Alter des Patienten verwendet
werden. Bei bekannten Inkompatibilitäten oder bekannten Allergien gegenüber Legierungsbestandteilen
sollte die Legierung nicht verwendet werden.
Nebenwirkungen: Es sind keine Nebenwirkungen bekannt. Es kann jedoch nicht ausgeschlossen werden,
dass in sehr seltenen Fällen individuelle Reaktionen gegenüber Komponenten auftreten. In diesem Fall sollte
das Produkt nicht verwendet werden.
Modellation: Wandstärke nach dem Ausarbeiten: mind. 0,3 mm, scharfe Ecken und Kanten vermeiden. Die
Gerüste für die Verblendung anatomisch reduziert gestalten. Die Verbinder so stark und hoch wie möglich
gestalten (Höhe: mind. 3,5 mm, Breite: mind. 2,5 mm). Bei Bruxismus auf stärkere Modellation achten.
Wachs oder Kunststoff- Hohlsticks verwenden. Beim Anstiftsystem ohne Verjüngungen arbeiten.
Einbetten: Nur phosphatgebundene Einbettmassen für Kronen und Brücken verwenden.
) MPa 440 / *425
p 0,2
) % 9 / *8
5
®
-Lot (REF52625)
-6 K-1
13.7 / *13.4
Gießen: Die Legierung nicht überhitzen. Nur saubere und für jede Legierung eigene Schmelztiegel verwenden. Zur eindeutigen Chargenrückverfolgung nur Neumetall vergießen. Gegebenenfalls Schmelzpulver über
die Gusswürfel streuen. Für die genauen Einstellungen und Heizzeiten die Vorgaben der Gießgeräte-Hersteller befolgen. Die Muffel nach dem Gießen langsam abkühlen lassen.
Ausarbeiten: Feinverzahnte Hartmetallfräsen verwenden.
Polieren: Um das Gummieren zu vereinfachen, kann man mit einem bleifreien Natronglas (z. B. Perlab-
®
micro) glanzstrahlen. Danach mit geeigneten Gummipolierern gummieren und mit geeigneten Vor-
last
und Nachpolierpasten polieren. Gründliches Säubern der Oberfläche durch Dampfstrahlen oder Abkochen
in destilliertem Wasser.
Keramische Verblendung: Verblendkeramiken mit geeignetem WAK verwenden (ISO 9693). Die Gebrauchsanweisung des jeweiligen Keramikherstellers beachten. Das Oxid ist abzustrahlen (250 μm / 3–4 bar mit
z. B. Korox 250). Gründliches Säubern der Oberfläche durch Dampfstrahlen oder Abkochen in destilliertem
Wasser. Die Oberflächen danach nicht mehr mit den Händen berühren. Arterienklammern o. ä. benutzen. Die
Gerüste während der Brände ausreichend abstützen.
Kunststoffverblendungen: Für die Verarbeitung der Kunststoff-Verblendmaterialien sind die entsprechenden
Anweisungen der Hersteller zu beachten. Gründliches Säubern der Oberfläche durch Dampfstrahlen oder
Abkochen in destilliertem Wasser.
Löten: Die zu lötenden Teile fixieren (z. B. mit Löteinbettmasse Bellatherm
max. 0,2 mm. Geeignetes BEGO Flussmittel verwenden. Nach dem Löten sind Flussmittelreste und Metalloxide abzusäuern. Gründliches Säubern der Oberfläche durch Dampfstrahlen oder Abkochen in destilliertem
Wasser.
Laserschweißen: Wenn möglich mit X-Naht und Zulegematerial arbeiten. Bitte die Gebrauchsanweisung
und Gefahrenhinweise des Geräteherstellers beachten! Gründliches Säubern der Oberfläche durch Dampfstrahlen oder Abkochen in destilliertem Wasser.
Lagerungsbedingungen: Es sind keine speziellen Lagerbedingungen bekannt.
Gewährleistung: Unsere anwendungstechnischen Empfehlungen, ganz gleich ob sie mündlich, schriftlich
oder im Wege praktischer Anleitungen erteilt werden, beruhen auf unseren eigenen Erfahrungen und Versuchen und können daher nur als Richtwerte gesehen werden. Unsere Produkte unterliegen einer kontinuierlichen Weiterentwicklung. Wir behalten uns deshalb Änderungen in Konstruktion und Zusammensetzung vor.
Alle im Zusammenhang mit den Produkten aufgetretenen schwerwiegenden Vorfälle bitte an BEGO Bremer
Goldschlägerei Wilh. Herbst GmbH & Co. KG und der zuständigen Behörde melden.
Hinweise zur Entsorgung: Verfahren der Abfallbehandlung
Produkt: Die Zuordnung einer Abfallschlüsselnummer gemäß europäischem Abfallkatalog (AVV) ist in
Absprache mit dem regionalen Entsorger vorzunehmen. Nicht im Hausmüll entsorgen.
Verpackung: Verpackungen müssen restentleert werden und sind in Übereinstimmung mit den gesetz lichen
Vorschriften einer ordnungsgemäßen Entsorgung zuzuführen. Nicht restentleerbare Verpackungen sind in
Abstimmung mit dem regionalen Entsorger zu entsorgen.
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
®
); parallelwandiger Lötspalt:
Gebrauchsanweisung beachten Achtung verwendbar bis
Rx only
Nur für Fachpersonal!
Unsteril
Artikelnummer
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Hersteller
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
58
Chargennummer
MD
Medizinprodukt
REF14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 59
en
Wiron® light
Ni64.6Cr22.0Mo10.0Si2.1BMnNb [%]
0197
Instruction for use
Dental Ni-based metal-ceramic alloy, Type 4.
®
light is available as cylinders.
Wiron
®
light complies with ISO22674 and ISO9693.
Wiron
This product contains Nickel.
REF50270 – 1000 g; REF50272 – 250 g; REF50273 – 24g sample
Alloy characteristics
According to ISO22674 free of cadmium, beryllium and lead
Type (accord. to ISO22674) 4
Preheating temperature °C 800
Solidus, liquidus temperature °C 1210, 1280
Density g/cm³ 8.2
Casting temperature °C 1350
Young’s modulus GPa 216 / *217
Proof strenght (R
Elongation after fracture (A
Vickers hardness HV10 305 / *300
Coefficient of thermal expansion (CTE) 25 – 500 °C, 10
(cast / * after ceramic firings)
BEGO color code 8
Investment material: phosphat bonded, e. g Bellavest SH (REF54252)
Crucible material: ceramic
Melting powder: Wiromelt (REF52526)
Veneering ceramic Ceramic with suitable CTE, e. g.: VITA VMK Master
Oxidation firing is not recommended, but these parameters can be used: 900 °C/5 min/vac
Highest recommended firing temperature: 980 °C
Heating rate recommended max. 55 °C/min
Flux: e. g. Minoxyd (REF52530)
Brazing material before firing: Wiron
Laser wire: Wiroweld NC (REF50006)
Intended Use: Nickel-based metal-ceramic alloys are intended for casting of dental restorations such as
crowns, bridges as well as metal-ceramic restorations.
Indication: Nickel-based metal-ceramic alloys are intended to treat the condition of missing hard tissue
(teeth).
Contraindications: No contraindications are known. However, unwanted biological reactions such as allergies to contents of the alloy or electrochemically based reactions may very rarely occur. In case of known
incompatibilities and allergies to contents of the metallic material it should not be used.
Clinical benefit: Artificial replacement of hard tissue (teeth), to restore masticatory functionality (aesthetic
and functional).
Warnings: Metal dust is harmful to your health. Grinding and blasting should be done under a suitable
vacuum. Respiratory protection of type FFP3-EN149 is recommended!
Precautions: Electrochemically induced sensitivity may very rarely occur when the restoration makes occlusal or proximal contact with a different alloy. This product has not been evaluated for safety and compatibility in the MR environment. It has not been tested for heating, migration, or image artifact in the MR
environment. Safety in the MR environment is unknown. Scanning a patient with this device may result in
patient injury.
Patient group: Objects made of the alloy can be used regardless of patient age. The alloy should not be used
in cases of known incompatibilities or known allergies to alloy components.
Adverse reactions: No adverse reactions are known. Nevertheless, rare cases of individual reactions to
single components can never be excluded completely. In this case, the application should not be continued.
Prescription device: Caution: US Federal law restricts this device to sale by or on the order of a licensed
dentist.
Wax up: Minimum wall thickness after grinding: 0.3 mm. Avoid sharp edges and corners. Frameworks for
veneering should be anatomically reduced. Connectors should be modeled as wide and high as possible
(height: min. 3.5 mm, width: min. 2.5 mm). In case of bruxism stronger modellation is required. Use wax or
plastic hollow sticks. Do not taper the spruing.
Investing: Use only phosphate bonded investment material for crowns and bridges.
) MPa 440 / *425
p 0,2
) % 9 / *8
5
®
-Lot (REF52625)
-6 K-1
13.7 / *13.4
Melting / casting: Do not overheat alloy. Use only clean ceramic crucibles and one crucible per alloy. To
enable an exact batch tracebility, cast new metal only. If applicable use melting powder. Follow the casting
device manufacturer’s instructions for parameters and casting procedures. After casting, cool the mould
slowly.
Grinding: Use tungsten carbide burs.
Polishing: Polishing may be eased by blasting the surface with lead free soda glass (e.g. Perlablast
Afterwards polish with suitable polishing paste using rubber polishers and brushes. Clean surface thoroughly by steam cleaning or boiling in distilled water.
Ceramic veneering: Use veneering ceramics with suitable CTE (ISO 9693). Follow the ceramic manufacturer’s instructions for use. Remove the oxide by blasting (250 μm / 3-4 bar; e. g. with Korox 250). Clean surface
thoroughly by steam cleaning or boiling in distilled water. Do not touch surfaces afterwards with hands. Use
artery clamps or similar devices. Support the frameworks adequately during firing cycles.
Acrylic veneering: For veneering with acrylic material follow the recommendations of the manufacturer.
Clean surface thoroughly by steam cleaning or boiling in distilled water.
Soldering / brazing: Fix the parts with soldering investment material (e. g. Bellatherm
shall not exceed 0.2 mm with parallel walls. Use a suitable BEGO flux material. The flux residues and oxides
must etched off. Clean surface thoroughly by steam cleaning or boiling in distilled water.
Laser welding: If possible use X-seam and filler material. Follow manufacturer’s instructions for use and
hazard notes of the laser welding devices! Clean surface thoroughly by steam cleaning or boiling in distilled
water.
Storage conditions: No special storage conditions are known.
Limit of Liability: Except where prohibited by law, BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co.
KG will not be liable for any loss or damage arising from this product, whether direct, indirect, special,
incidental or consequential, regardless of the theory asserted, including warranty, contract, negligence or
strict liability.
Warranty: Whether given verbally, in writing or by practical instructions, our recommendations for use are
based upon our own experience and trials and can be considered as standard values. Our products are subject to a constant further development; therefore, alterations in construction and composition are reserved.
Any serious incident that has occurred in relation to the products should be reported to BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG and the competent authority.
US Labeling requirements: The device labeling meets the recommendations of FDA applicable guidance
documents.
Instructions for disposal:
Disposal procedures as follows
Device: The assignation of a waste key identification number as per the European Waste Catalogue Ordinance (AVV) must be carried out in consultation with the regional waste disposal contractor. Do not dispose
of with household waste.
Packaging: Packaging must be fully emptied and properly disposed of in compliance with statutory regulations. Packaging that is not fully emptied must be disposed in coordination with the regional waste
disposal contractor.
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
®
micro).
®
). The prepared gap
Consult instructions for use Caution Use-by-date
Rx only
Only for technical
personnel!
Non-sterile
Catalogue number
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Manufacturer
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
59
Batch code
MD
Medical device
REF14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 60
fr
Wiron® light
Ni64.6Cr22.0Mo10.0Si2.1BMnNb [%]
0197
Notice d’utilisation
Alliage dentaire à base de nickel pour la céramo-métallique, type4.
®
light est livré sous forme de cylindres.
Wiron
®
light est conforme aux normes ISO22674 et ISO9693.
Wiron
Ce dispositif contient du nickel.
REF50270– 1000g; REF50272– 250g; REF50273– échantillon de 24g
Caractéristiques de l’alliage
Conformément à la norme ISO22674 sans cadmium, béryllium ni plomb
Type (selon ISO22674) 4
Température de préchauffage °C 800
Température de solidus, de liquidus °C 1210, 1280
Densité g/cm³ 8.2
Température de coulée °C 1350
Module d’élasticité GPa 216 / *217
Limite élastique 0,2% (R
Allongement à la rupture (A
Dureté Vickers HV10 305 / *300
Coefficient de dilatation thermique (CET) 25°C à 500°C, 10
(Coulée/ * après la cuisson céramique)
Code couleur BEGO 8
Revêtement: à liant phosphate, parex. BellavestSH (REF54252)
Matière du creuset: céramique
Fondant en poudre: Wiromelt (REF52526)
Céramique de revêtement : céramique avec CET adapté, parex.: VITA VMK Master
Oxydation: déconseillée, mais si cuisson de contrôle souhaitée: 900°C/5min/sous vide
Température de cuisson maximale recommandée: 980°C
Vitesse de montée en température recommandée 55°C/minmaxi.
Fondant: parex. Minoxyd (REF52530)
Matériau d’apport avant la cuisson: Wiron
Fil laser: WiroweldNC (REF50006)
Destination : Les alliages à base de nickel pour céramo-métallique sont destinés à la fabrication de restaurations
dentaires telles que les couronnes, les bridges ainsi que les prothèses dentaires céramo-métalliques.
Indication: Les alliages à base de nickel pour céramo-métallique sont destinés au traitement de tissus
durs manquants (dents).
Contre-indications: Aucune contre-indication n’est connue à ce jour. Il peut, dans de très rares cas, se produire des réactions biologiques (parex. allergies aux composants de l’alliage) ou d’origine électrochimique
indésirables. Ne pas utiliser cet alliage en cas d’incompatibilités ou d’allergies connues aux composants
de l’alliage.
Bénéfice clinique: Remplacement artificiel des tissus durs manquants (dents), pour restauration de la
fonction masticatoire (esthétique et fonctionnelle)
Mises en garde: Les poussières métalliques sont nocives pour la santé. Utiliser un système d’aspiration
approprié lors du meulage et du sablage. Il est recommandé de porter un masque du typeFFP3-EN149.
Précautions: En cas de contact proximal ou occlusal avec d’autres métaux, une altération des sensations
de nature électrochimique est possible dans de très rares cas. La sécurité et la compatibilité du dispositif
en environnement IRM n’ont pas fait l’objet d’essais d’évaluation du risque. Ce dispositif n’a pas non plus
été testé sur son échauffement, une éventuelle migration ni sur l’apparition d’artefacts en environnement
IRM. La sécurité en environnement IRM est inconnue. Examiner un patient avec ce dispositif peut entraîner
des lésions pour ce patient.
Groupe de patients: Les objets fabriqués avec l’alliage peuvent être utilisés sur tous les patients, indépendamment de leur âge. Ne pas utiliser cet alliage en cas d’incompatibilités ou d’allergies connues aux
composants de l’alliage.
Effets secondaires: Aucun effet secondaire n’est connu à ce jour. Il est toutefois impossible d’exclure l’apparition dans de très rares cas de réactions individuelles à certains composants du dispositif. Ne plus
utiliser le dispositif dans ce cas.
Modelage: Épaisseur de paroi après dégrossissage: au moins 0,3 mm, éviter coins et arêtes vifs. Les armatures pour le revêtement doivent être anatomiquement réduites. Donner au connecteur autant d’épaisseur et
de hauteur que possible (hauteur: 3,5mm mini., largeur: 2,5mm mini.). Renforcer le modelage en cas de
bruxisme. Utiliser de la cire ou des sticks creux de résine. Ne pas prévoir de rétrécissements pour le système
de tiges de coulée.
) MPa 440 / *425
p0,2
) % 9 / *8
5
®
-Lot (REF52625)
-6 K-1
13.7 / *13.4
Mise en revêtement: N’utiliser que des revêtements à liant phosphate pour les couronnes et les bridges.
Coulée: Ne pas surchauffer l’alliage. N’utiliser que des creusets propres et un pour chaque alliage. Pour la
traçabilité précise des lots, ne couler que du métal neuf. Le cas échéant, saupoudrer du fondant en poudre
sur le cylindre de coulée. Suivre les instructions du fabricant de frondes pour les réglages précis et les temps
de chauffage. Laisser refroidir lentement les cylindres une fois la coulée terminée.
Dégrossissage: Utiliser des fraises en carbure de tungstène à denture fine.
Polissage: Il est possible, afin de simplifier le gommage, de lustrer les objets avec un verre sodique exempt
de plomb (parex. Perlablast
tés, polir avec des pâtes de prépolissage, puis des pâtes de lustrage. Nettoyer soigneusement la surface à
la vapeur ou à l’eau distillée bouillante.
Revêtement céramique: Utiliser des céramiques de revêtement présentant un CET approprié (ISO9693). Se
conformer à la notice d’utilisation du fabricant de la céramique utilisée. Sabler l’oxyde (250μm/3 à 4bars
avec parex. Korox
plus toucher alors les surfaces avec les mains. S’aider pour cela de pinces artérielles ou autres instruments
comparables. Soutenir correctement les armatures pendant les cuissons.
Incrustations: Respecter les instructions des fabricants pour la mise en œuvre des systèmes de recouvrement en résine. Nettoyer soigneusement la surface à la vapeur ou à l’eau distillée bouillante.
Soudure: Fixer les pièces à souder (parex. avec le matériau de revêtement pour soudure Bellatherm
l’intervalle de soudage à parois parallèles devant être de 0,2mm maxi. Utiliser un fondant BEGO approprié.
Une fois la soudure terminée, éliminer à l’acide les restes de fondant et les oxydes métalliques. Nettoyer
soigneusement la surface à la vapeur ou à l’eau distillée bouillante.
Soudure au laser: Travailler si possible avec des joints en X et du matériau d’apport. Respecter les notices
d’utilisation et les mises en garde du fabricant de l’appareil. Nettoyer soigneusement la surface à la vapeur
ou à l’eau distillée bouillante.
Conditions de stockage: Aucune condition de stockage particulière n’est connue à ce jour.
Garantie: Nos conseils techniques, qu’ils soient donnés oralement, par écrit ou au cours de démonstrations
pratiques, reposent sur l’état actuel de nos propres connaissances et essais et n’ont donc qu’une valeur
indicative. Nous faisons constamment évoluer nos dispositifs. Nous nous réservons donc le droit d’en modifier la conception et la composition. Prière d’informer BEGO Bremer Goldschlägerei Wilh.Herbst GmbH&
Co.KG et l’autorité compétente de tout incident grave survenu en lien avec le dispositif.
Remarques relatives à l’élimination: Procédure de traitement des déchets Dispositif: L’attribution d’un
code de déchet conforme au Catalogue européen des déchets (CED) doit se faire en accord avec l’entreprise
régionale de collecte des déchets. Ne pas éliminer avec les ordures ménagères. Conditionnement: Vider
impérativement les conditionnements et les éliminer conformément aux dispositions légales relatives à
l’élimination correcte des conditionnements. Des conditionnements qui ne peuvent être vidés entièrement
doivent être éliminés en accord avec l’entreprise régionale de collecte des déchets.
®
micro). Effectuer ensuite le gommage avec des polissoirs en caoutchouc adap-
®
250). Nettoyer soigneusement la surface à la vapeur ou à l’eau distillée bouillante. Ne
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
®
),
Consulter les instructions d’utilisation Attention Date limite d’utilisation
Rx only
Uniquement pour le
personnel médical
Non stérile
Référence catalogue
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Fabricant
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
60
Code de lot
MD
Dispositif médical
REF14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 61
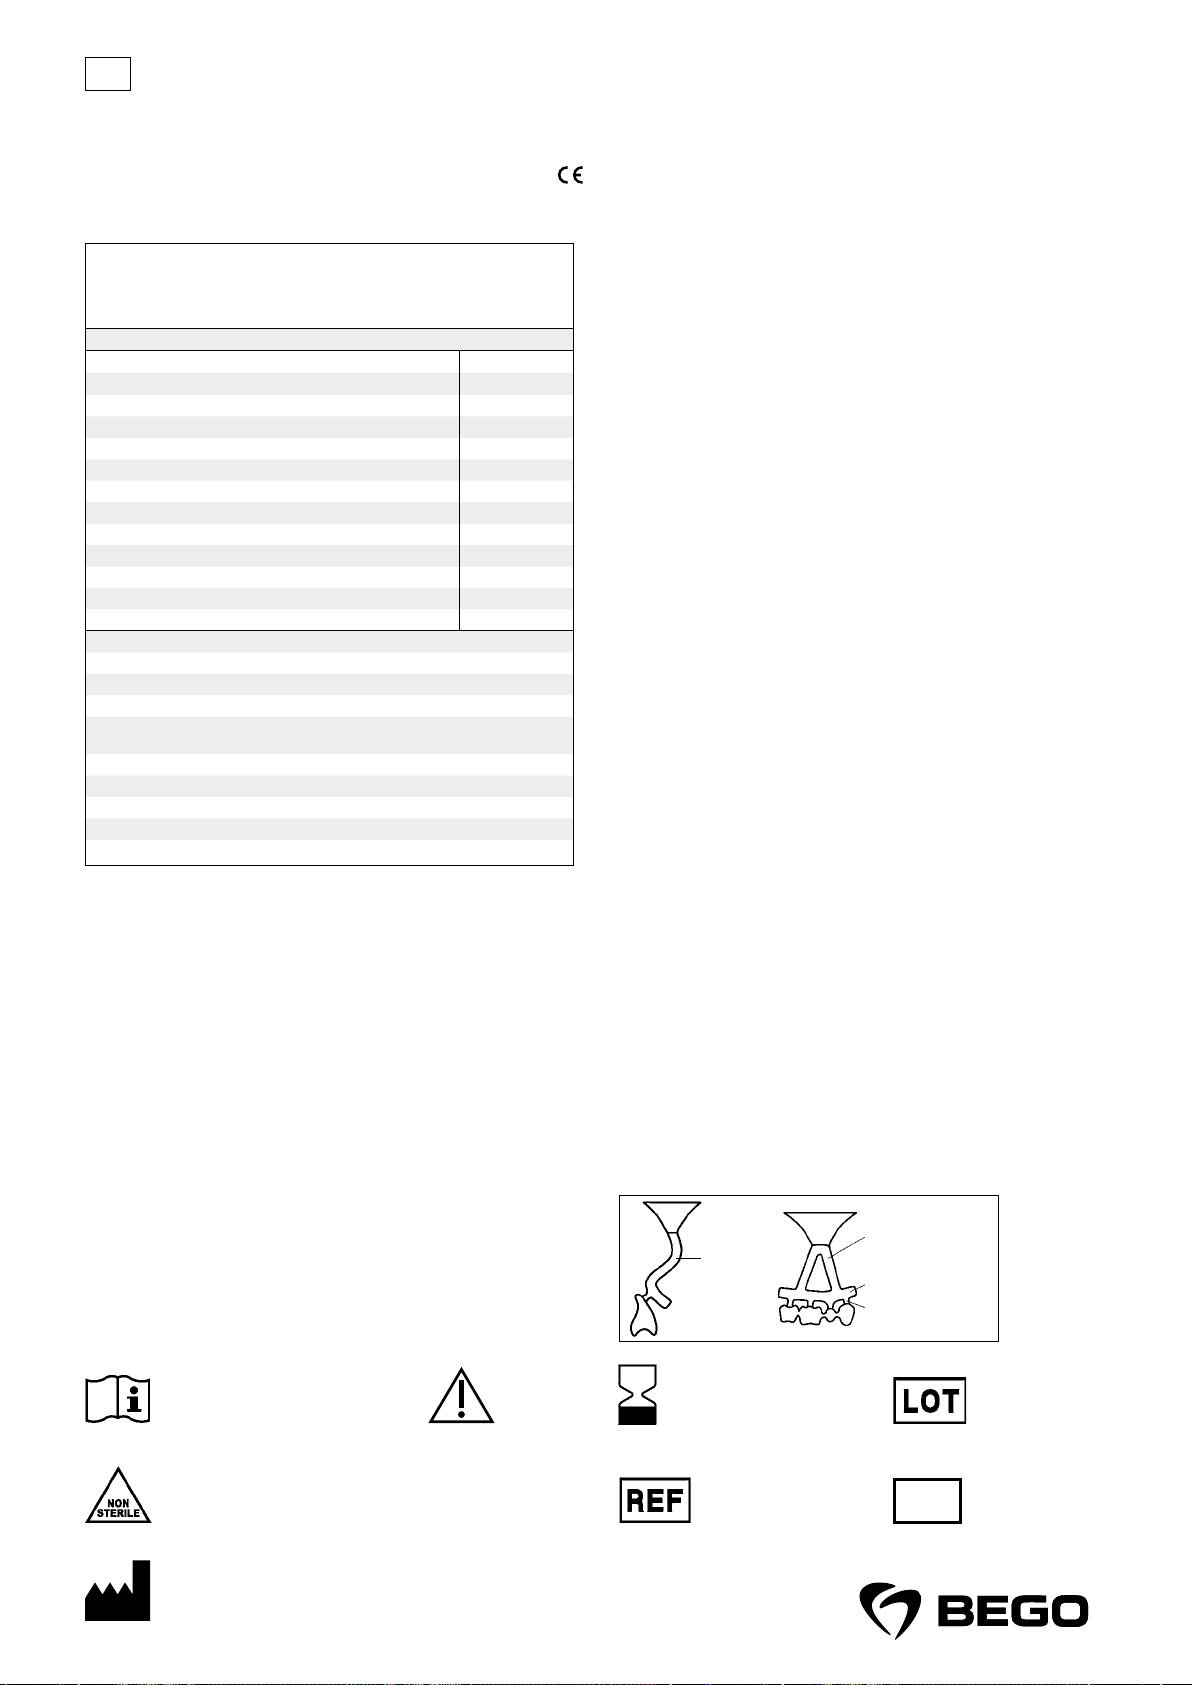
es
Wiron® light
Ni64.6Cr22.0Mo10.0Si2.1BMnNb [%]
0197
Instrucciones de uso
Aleación dental a base de níquel para metalo-cerámica, tipo4.
®
light se suministra en forma de cilindros.
Wiron
®
light cumple las normas ISO22674 e ISO9693.
Wiron
Este producto contiene níquel.
REF50270 – 1000 g; REF50272 – 250 g; REF50273 – 24 g muestra
Características de la aleación
Conforme a ISO22674, sin cadmio, berilio ni plomo
Tipo (conforme a ISO22674) 4
Temperatura de precalentamiento °C 800
Temperatura solidus, liquidus °C 1210, 1280
Densidad g/cm³ 8.2
Temperatura de colado °C 1350
Módulo de elasticidad GPa 216 / *217
Límite de dilatación 0,2% (R
Alargamiento de rotura (A
Dureza Vickers HV10 305 / *300
Coeficiente de dilatación térmica (CDT) 25 – 500°C, 10
(Colado / * tras la cocción de la cerámica)
Código de color de BEGO 8
Material de revestimiento: aglomerado con fosfato, p.ej., Bellavest SH (REF54252)
Material del crisol: cerámica
Fundente: Wiromelt (REF52526)
Cerámica de revestimiento: cerámica con un valor CDT idóneo, p.ej.: VITA VMK Master
Cocción de oxidación: no recomendada, pero si se desea aplicar cocción de control:
900°C/5min/al vacío
Temperatura máxima de cocción recomendada: 980°C
Velocidad de calentamiento recomendada máx. 55°C/min
Fundente: p.ej., Minoxyd (REF52530)
Soldadura antes de la cocción: Wiron
Alambre para soldadura con láser: Wiroweld NC (REF50006)
Finalidad prevista: Las aleaciones a base de níquel para metalo-cerámica están previstas para la elaboración de restauraciones dentales como coronas, puentes y prótesis de metalo-cerámica.
Indicación: Las aleaciones a base de níquel para metalo-cerámica están previstas para tratar la falta de
tejido duro (dientes).
Contraindicaciones: No se conoce ninguna contraindicación. En casos muy aislados pueden darse reacciones
biológicas adversas (como, p.ej., alergias a los componentes de la aleación) o reacciones de naturaleza electroquímica. La aleación no debe utilizarse en caso de incompatibilidades o alergias conocidas a los componentes
de la aleación.
Beneficio clínico: Sustitución artificial de tejido duro perdido (dientes), para la restauración de la función
masticatoria (estética y funcional).
Advertencias: Los polvos metálicos son perjudiciales para la salud. Por ello, durante el desbastado y el arenado debe aplicarse una aspiración adecuada. ¡Se recomienda utilizar una protección respiratoria del tipo
FFP3-EN149!
Indicaciones de precaución: En caso de contacto proximal u oclusal con otros metales, pueden producirse
molestias de origen electroquímico en muy raras ocasiones. No se ha evaluado la seguridad ni la compatibilidad del producto en un entorno de RM. No se ha sometido a prueba de calentamiento, de migración ni de
artefactos de imagen en un entorno de RM. Se desconoce la seguridad en un entorno de RM. Examinar a un
paciente con este producto puede ocasionar lesiones al paciente.
Grupo de pacientes: Los objetos de la aleación pueden utilizarse independientemente de la edad del paciente.
La aleación no debe utilizarse en caso de incompatibilidades o alergias conocidas a los componentes de la
aleación.
Efectos secundarios: No se conoce ninguna contraindicación. No obstante, no puede excluirse la posibilidad
de que, en casos muy aislados, se produzcan reacciones individuales a los componentes. En ese caso, no debe
utilizarse el producto.
Modelado: Grosor de la pared después del acabado: mín. 0,3 mm; evite la formación de bordes y cantos afilados. Para el revestimiento, configure las estructuras con una forma anatómica reducida. Los conectores han
de ser tan anchos y altos como sea posible (altura: mín. 3,5 mm, anchura: mín. 2,5 mm). En caso de bruxismo,
) MPa 440 / *425
p 0,2
) % 9 / *8
5
®
-Lot (REF52625)
-6 K-1
13.7 / *13.4
preste atención a un modelado más resistente. Utilice cera o sticks huecos de plástico. No trabaje con estrechamientos en el sistema de fijación.
Puesta en revestimiento: Utilice únicamente materiales de revestimiento aglomerados con fosfato para coronas y puentes.
Colado: No sobrecaliente la aleación. Utilice solo crisoles de colado limpios y adecuados para cada aleación.
Para un seguimiento inequívoco de los lotes, solo colar metales nuevos. Si es necesario, espolvoree fundente
sobre la mufla de colado. Para los ajustes y tiempos de calentamiento exactos, siga las especificaciones del
fabricante del equipo de colado. Deje que la mufla se enfríe lentamente después del colado.
Acabado: Utilice fresas de metal duro de dentado fino.
Pulido: Para simplificar el engomado, se puede utilizar un vidrio de sosa sin plomo (por ejemplo, Perlablast
micro) para realizar un pulido para brillo. Después, engome con gomas pulidoras adecuadas y pula con pastas de prepulido y repulido adecuadas. Limpieza a fondo de la superficie mediante vaporización a presión o
hirviendo en agua destilada.
Revestimiento cerámico: Utilice cerámicas de revestimiento con CDT adecuado (ISO9693). Observe las instrucciones de uso del fabricante de la cerámica. El óxido debe arenarse (250 μm / 3– 4 bar con p.ej. Korox
250). Limpieza a fondo de la superficie mediante vaporización a presión o hirviendo en agua destilada. Después no vuelva a tocar las superficies con las manos. Utilice unas pinzas hemostáticas o instrumento similar.
Durante las cocciones, mantenga las estructuras apoyadas con suficiente estabilidad.
Revestimientos de resina: Para el procesamiento de materiales de revestimiento con resina deben seguirse
las indicaciones correspondientes del fabricante. Limpieza a fondo de la superficie mediante vaporización a
presión o hirviendo en agua destilada.
Soldadura: Fije las estructuras que vaya a soldar (p. ej., con material de revestimiento para soldar Bella-
®
); intersticio de soldadura entre paredes paralelas: 0,2 mm máx. Utilice un fundente de BEGO adecuado.
therm
Después de la soldadura, los residuos de fundente y los óxidos metálicos deben eliminarse con ácido. Limpieza
a fondo de la superficie mediante vaporización a presión o hirviendo en agua destilada.
Soldadura con láser: Si es posible, trabaje con soldadura en X y material de aporte. Observe las instrucciones
de utilización y las advertencias de peligro del fabricante del equipo. Limpieza a fondo de la superficie mediante
vaporización a presión o hirviendo en agua destilada.
Condiciones de almacenamiento: No se conocen condiciones especiales de almacenamiento.
Garantía: Nuestras recomendaciones técnicas para la aplicación, con independencia de que se comuniquen
oralmente, por escrito o mediante instrucciones prácticas, se fundamentan sobre nuestras propias experiencias y ensayos, pudiendo ser consideradas únicamente como valores orientativos. Nuestros productos están
sometidos a un desarrollo continuo. Por esta razón nos reservamos el derecho a efectuar modificaciones en el
diseño y la composición de nuestros productos. Todos los incidentes importantes relacionados con los productos
han de ser notificados a BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG, así como a la autoridad
competente.
Indicaciones para la gestión de desechos: Proceso de tratamiento de residuos Producto: La asignación de un
código de residuo según el Catálogo Europeo de Residuos (CER) debe realizarse consultando con la empresa
regional de eliminación de residuos. No elimine el producto con la basura doméstica. Envase: Vacíe por completo los envases y deséchelos debidamente respetando las disposiciones legales pertinentes. Los envases que
no puedan vaciarse por completo deben eliminarse en coordinación con la empresa regional de eliminación
de residuos.
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
®
®
Consúltense las instrucciones de uso Atención Fecha de caducidad
Rx only
Solo para personal
especializado
No estéril
Número de referencia
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Fabricante
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
61
Número de lote
MD
Producto sanitario
REF14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 62
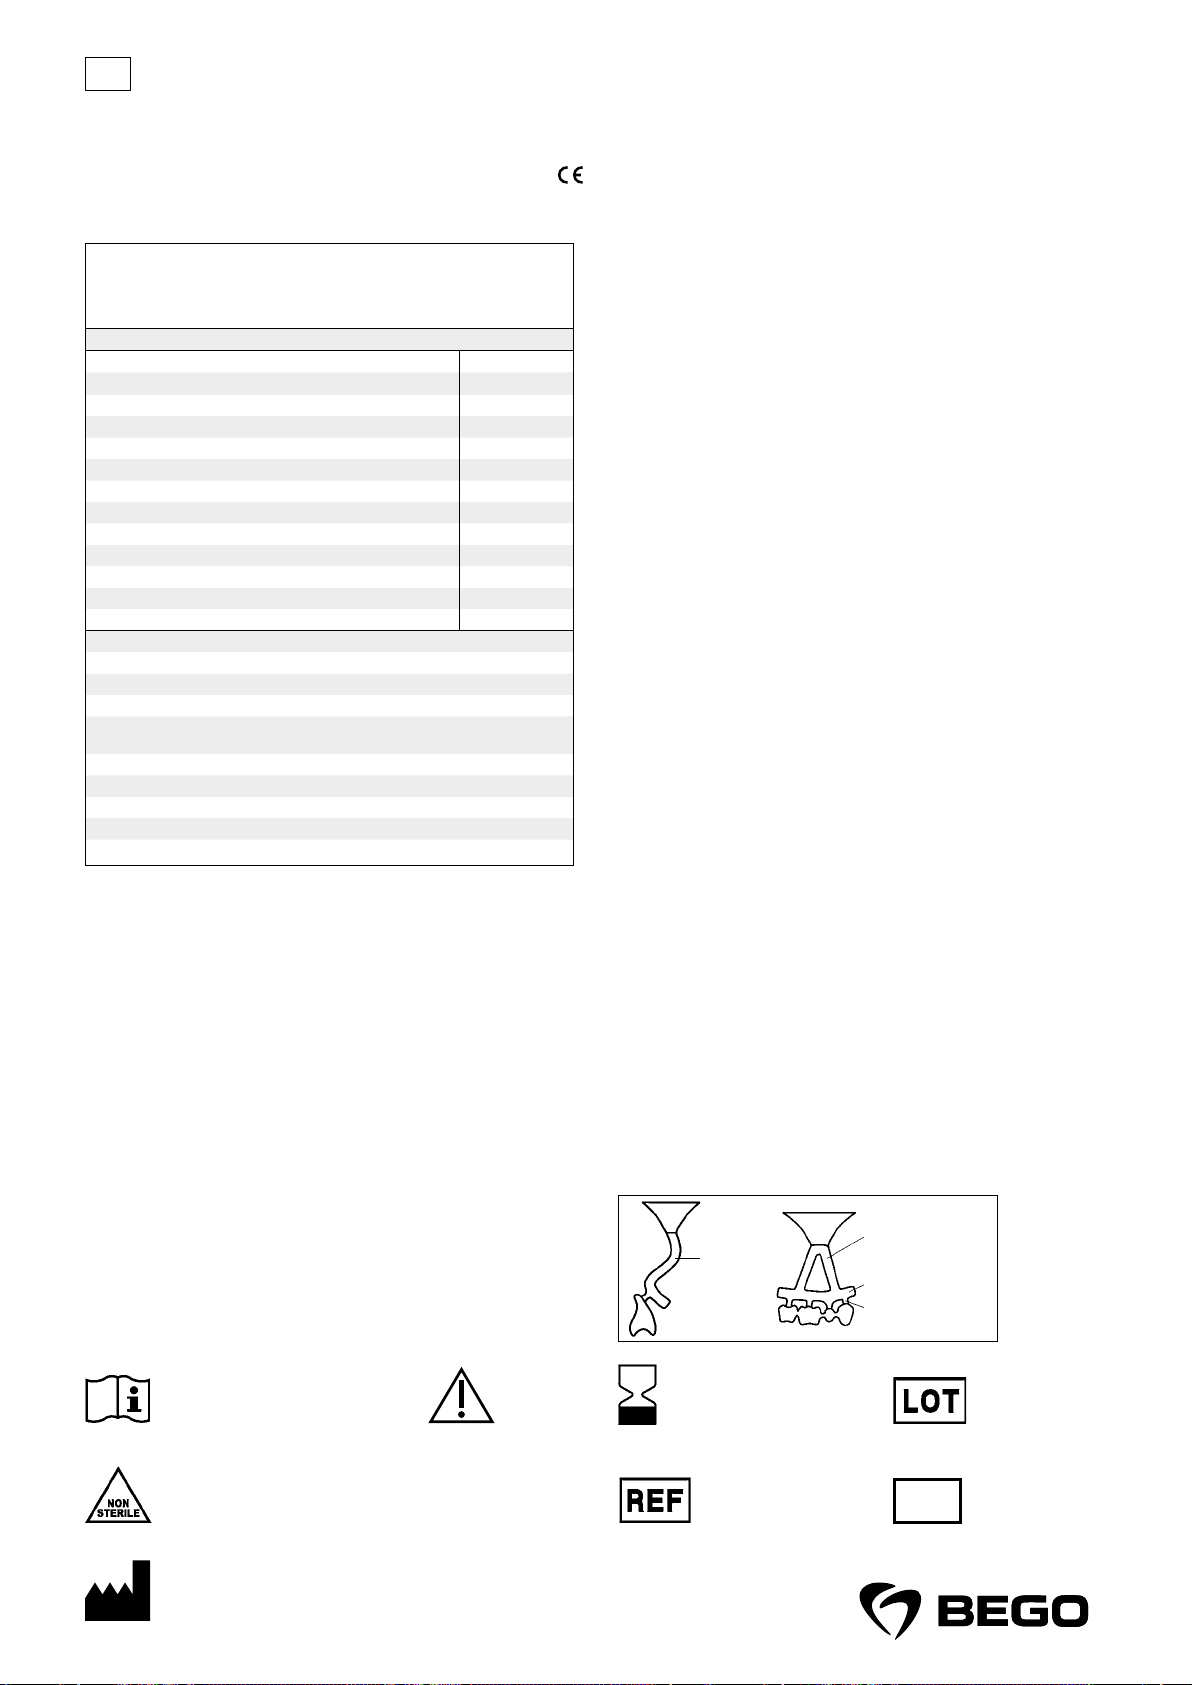
it
Wiron® light
Ni64.6Cr22.0Mo10.0Si2.1BMnNb [%]
0197
Istruzioni per l’uso
Lega dentale a base di nichel per metallo-ceramica, tipo4.
®
light è fornito in cilindri.
Wiron
®
light è conforme alla norma ISO22674 e ISO9693.
Wiron
Questo prodotto contiene nichel.
REF50270 – 1000g; REF50272 – 250g; REF50273 – 24g (campione)
Caratteristiche della lega
Ai sensi della norma ISO22674 senza cadmio, berillio e piombo
Tipo (a norma ISO22674) 4
Temperatura di preriscaldamento °C 800
Temperatura di solidus, liquidus °C 1210, 1280
Densità g/cm³ 8.2
Temperatura di colata °C 1350
Modulo di elasticità GPa 216 / *217
Limite di snervamento 0,2% (R
Allungamento a rottura (A
Durezza Vickers HV10 305 / *300
Coefficiente di dilatazione termica (CDT) 25–500°C, 10
(colata/ * dopo cottura ceramica)
Codice cromatico BEGO 8
Materiale di rivestimento: a legante fosfatico, per es. BellavestSH (REF54252)
Materiale del crogiolo: ceramica
Polvere fondente: Wiromelt (REF52526)
Ceramica di rivestimento: ceramica con valore CDT adeguato, peres.: VITAVMKMaster
Cottura in ossidazione: non consigliata, ma se gradita cottura di controllo:
900°C/5min/sotto vuoto
Temperatura di cottura massima raccomandata: 980°C
Velocità di riscaldamento massima consigliata 55°C/min
Fondente: ades. Minoxyd (REF52530)
Materiale per saldatura prima della cottura: Wiron
Filo laser: WiroweldNC (REF50006)
Destinazione d’uso: le leghe a base di nichel per metallo-ceramica sono indicate per la realizzazione di
restauri dentali ad esempio corone, ponti e protesi dentali in metallo-ceramica.
Indicazione: Le leghe a base di nichel per metallo-ceramica sono indicate per il trattamento di tessuti duri
(denti) mancanti.
Controindicazione: Non sono note controindicazioni. In casi molto rari possono insorgere reazioni indesiderate di origine biologica (come, ades., allergie ai componenti della lega) o elettrochimica. La lega non deve
essere utilizzata in caso di incompatibilità o allergie note a componenti della lega.
Beneficio clinico: Sostituzione artificiale per la perdita di tessuto duro (denti), destinata al ripristino della
funzione masticatoria (estetica e funzionale).
Avvertenze: Le polveri metalliche sono dannose per la salute. Le operazioni di levigatura e sabbiatura
devono avvenire in presenza di un adeguato sistema di aspirazione. Si consiglia di indossare una maschera
di protezione del tipo FFP3-EN149!
Precauzioni: A seguito di contatto approssimale od occlusale con altri metalli, in casi molto rari possono
verificarsi sensazioni di disagio di natura elettrochimica. Il dispositivo non è stato valutato per la sicurezza
e la compatibilità in ambiente di RM. Non è stato testato per il riscaldamento, la migrazione o gli artefatti di
immagine in ambiente di RM. La sicurezza in ambiente di RM non è nota. Effettuare esami su pazienti con
questo prodotto può provocare loro lesioni.
Gruppo di pazienti: Gli oggetti in lega possono essere utilizzati indipendentemente dall‘età del paziente. La
lega non deve essere utilizzata in caso di incompatibilità o allergie note a componenti della lega.
Effetti collaterali: Non sono noti effetti collaterali. Non si può tuttavia escludere che in casi molto rari
possano insorgere reazioni individuali nei confronti dei componenti. In tal caso, non utilizzare il dispositivo.
Modellazione: Spessore delle pareti dopo la rifinitura: min 0,3 mm, evitare bordi affilati e spigoli. Per il rivestimento in ceramica sottoporre le armature a riduzione anatomica. Realizzare i connettori più robusti e alti
possibili (altezza: min 3,5 mm, larghezza: min 2,5 mm). In caso di bruxismo, provvedere a una modellazione
più robusta. Utilizzare cera o stick in plastica cavi. Per il sistema di attacco lavorare senza rastremazioni.
Messa in rivestimento: Utilizzare solo materiale di rivestimento a legante fosfatico per corone e ponti.
Colata: Non surriscaldare la lega. Utilizzare unicamente crogioli puliti e riservati alla lega specifica. Per la
chiara tracciabilità dei lotti, fondere solo metallo nuovo. Eventualmente cospargere polvere fondente sui
) MPa 440 / *425
p0,2
) % 9 / *8
5
-6K-1
®
-Lot (REF52625)
13.7 / *13.4
dadi di colata. Per le esatte impostazioni e i tempi di riscaldamento seguire le indicazioni del produttore
della fonditrice. Dopo la colata lasciare raffreddare lentamente la muffola.
Finitura: Utilizzare frese in metallo duro a denti fini.
Lucidatura: Per agevolarne la gommatura, è possibile utilizzare vetro sodico privo di piombo (ad es. Per-
®
micro). Quindi gommare con idonei lucidanti per gomma e lucidare con idonee paste per la prelu-
lablast
cidatura e la postlucidatura. Pulire accuratamente le superfici tramite getto di vapore o sterilizzazione in
acqua distillata.
Rivestimento in ceramica: Utilizzare ceramiche di rivestimento con CDT appropriato (ISO 9693). Rispettare
le istruzioni per l‘uso del rispettivo fabbricante di ceramica. Rimuovere l’ossido tramite sabbiatura (250 μm
/ 3–4 bar con ad es. Korox
in acqua distillata. Successivamente non toccare più le superfici con le mani. Utilizzare pinze emostatiche o
strumenti simili. Durante la cottura, sostenere adeguatamente le armature.
Rivestimenti in composito: Per la lavorazione dei materiali di rivestimento in composito, attenersi alle
specifiche istruzioni del produttore. Pulire accuratamente le superfici tramite getto di vapore o sterilizzazione
in acqua distillata.
Saldatura: Fissare le parti da saldo-brasare (peres. con il materiale di rivestimento per saldature Bella-
®
) e rispettare una fessura di saldatura a parete parallela di max. 0,2mm. Utilizzare un fondente
therm
BEGO adatto. Dopo la saldatura rimuovere i residui di fondente e gli ossidi metallici tramite acido. Pulire
accuratamente le superfici tramite getto di vapore o sterilizzazione in acqua distillata.
Saldatura laser: Se possibile, lavorare con saldature a X e materiale additivo. Si prega di attenersi alle
istruzioni per l‘uso e alle avvertenze di pericolo del fabbricante del dispositivo! Pulire accuratamente le
superfici tramite getto di vapore o sterilizzazione in acqua distillata.
Condizioni di immagazzinamento: Non sono note condizioni di conservazione specifiche.
Garanzia: Le nostre raccomandazioni operative tecniche, indipendentemente dal fatto che queste siano
fornite in forma verbale, scritta o di istruzioni pratiche, si basano sulle nostre esperienze maturate e sulle
prove da noi svolte e pertanto possono essere intese solo come valori indicativi. I nostri prodotti sono soggetti
a uno sviluppo costante. Ci riserviamo dunque il diritto di apportare modifiche alla struttura e alla composizione. Tutti gli eventi gravi verificatisi in relazione ai dispositivi devono essere comunicati a BEGO Bremer
Goldschlägerei Wilh. Herbst GmbH & Co. KG e alle autorità competenti.
Indicazioni sullo smaltimento: Procedure di trattamento dei rifiuti Dispositivo: È necessario che venga
assegnato un Codice Europeo del Rifiuto (CER) secondo il Catalogo europeo dei rifiuti consultando la società
di smaltimento rifiuti regionale. Non gettare nei rifiuti domestici. Confezionamento: Le confezioni devono
essere svuotate completamente e devono essere smaltite correttamente in conformità alle norme di legge.
Le confezioni che non possono essere svuotate completamente devono essere smaltite in cooperazione con
l‘azienda di smaltimento rifiuti regionale.
®
250). Pulire accuratamente le superfici tramite getto di vapore o sterilizzazione
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Consultare le istruzioni per l’uso Attenzione Utilizzare entro la data
Rx only
Solo per personale
specializzato!
Non sterile
Numero di catalogo
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Fabbricante
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
62
Codice del lotto
MD
Dispositivo medico
REF14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 63
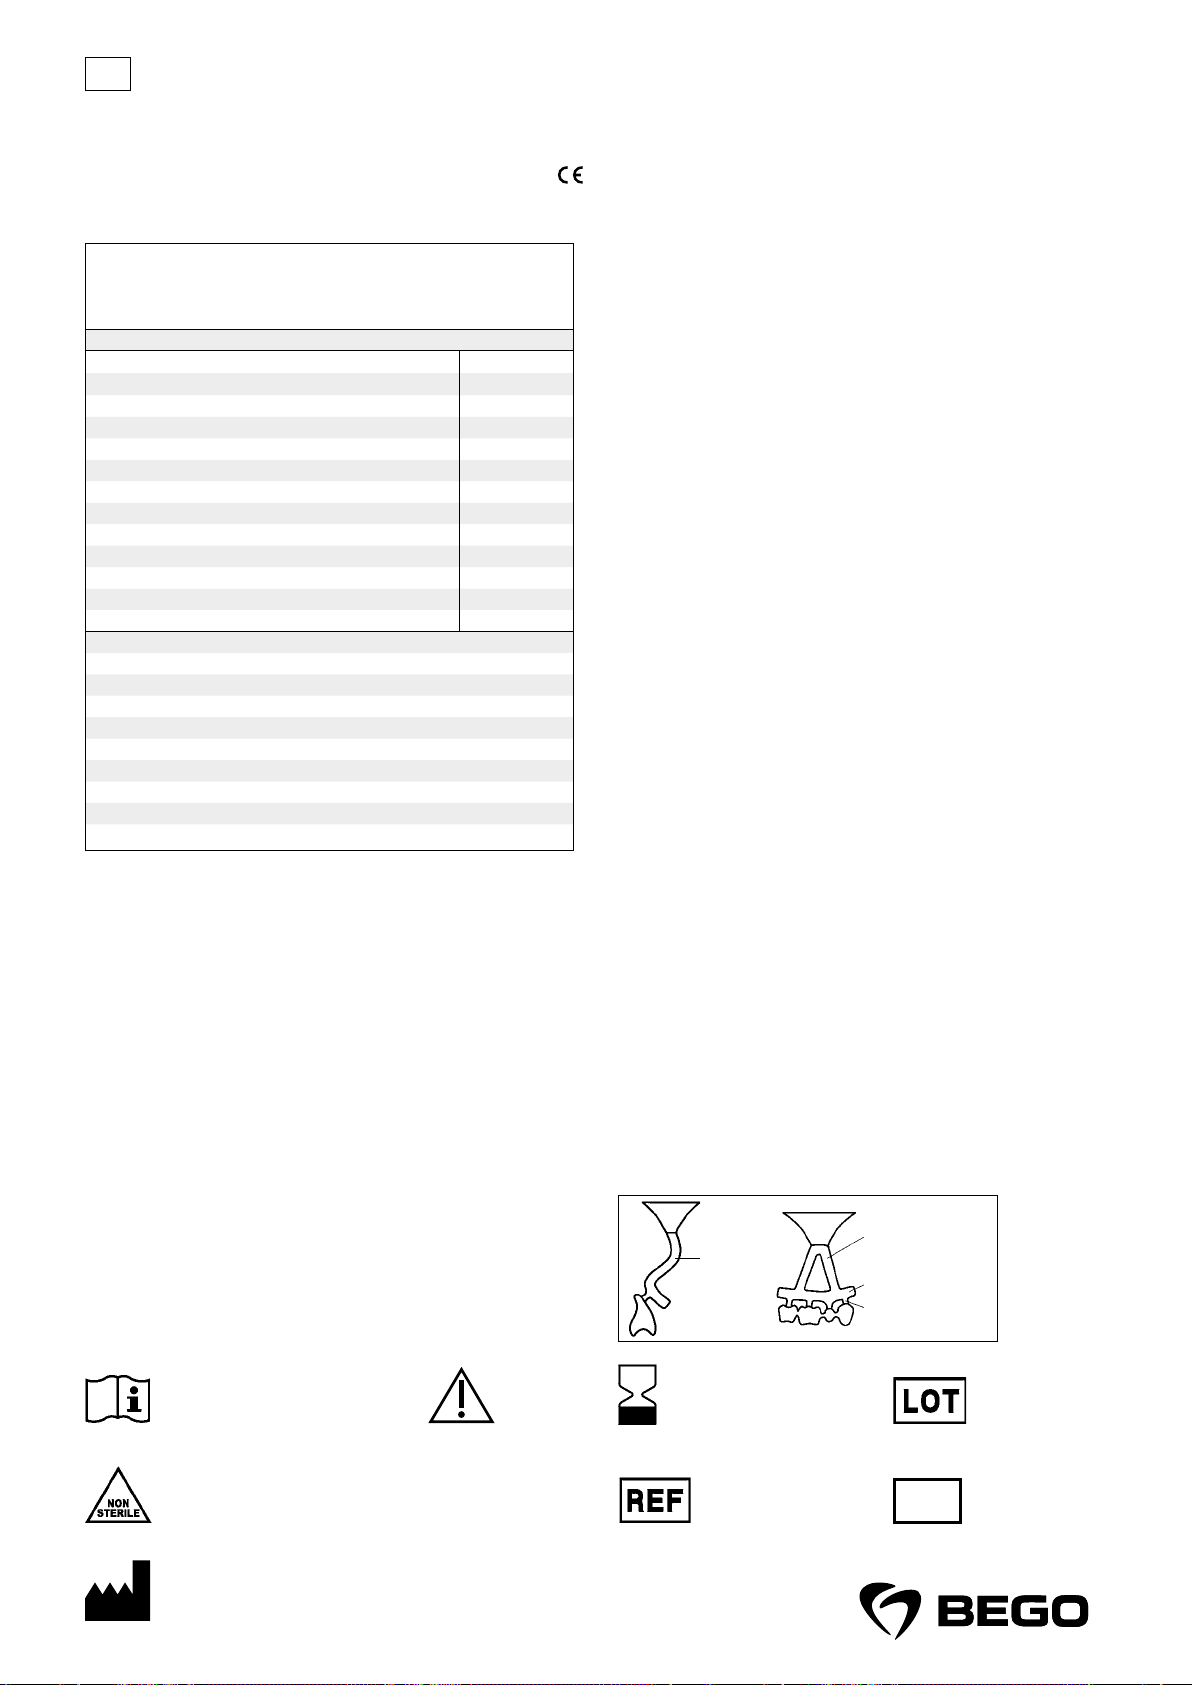
nl
Wiron® light
Ni64.6Cr22.0Mo10.0Si2.1BMnNb [%]
0197
Gebruiksaanwijzing
Dentale Ni-basis-legering voor metaalkeramiek, type4.
®
light wordt geleverd in de vorm van cilinders.
Wiron
®
light voldoet aan ISO22674 en ISO9693.
Wiron
Dit product bevat nikkel.
REF50270 – 1000g; REF50272 – 250g; REF50273 – 24g monster
Legeringskenmerken
Conform ISO22674 vrij van cadmium, beryllium en lood
Type (volgens ISO22674) 4
Voorverwarmingstemperatuur °C 800
Solidus-, liquidustemperatuur °C 1210, 1280
Dichtheid g/cm³ 8.2
Giettemperatuur °C 1350
Elasticiteitsmodulus GPa 216 / *217
0,2% rekgrens (R
Breukrek (A
Vickershardheid HV10 305 / *300
Thermische uitzettingscoëfficiënt (TUC) 25-500°C, 10
(gieten / * na keram. bakken)
BEGO-kleurcode 8
Inbedmassa: fosfaatgebonden, bijv. BellavestSH (REF54252)
Kroesmateriaal: keramiek
Smeltpoeder: Wiromelt (REF52526)
Veneerkeramiek: keramiek met geschikte TUC-waarde, bijv.: VITA VMK Master
Oxiderend branden: niet aangeraden, maar als oxidebrand gewenst is: 900°C/5min/vac
Hoogste aanbevolen baktemperatuur: 980°C
Opwarmsnelheid aanbevolen max. 55°C/min
Vloeimiddel: bijv. Minoxyd (REF52530)
Soldeersel voor het bakken: Wiron
Laserdraad: Wiroweld NC (REF50006)
Beoogd doeleind: Nikkel-basis-legeringen voor metaal-keramiek zijn bestemd voor de vervaardiging van
tandheelkundige restauraties zoals kronen, bruggen en metaal-keramische tandprothesen.
Indicatie: Nikkel-basis-legeringen voor metaal-keramiek zijn bestemd voor de behandeling van ontbrekend
hard weefsel (tanden).
Contra-indicatie: Er zijn geen contra-indicaties bekend. Ongewenste biologische reacties (zoals bijv. allergieën voor bestanddelen van de legering) of reacties op basis van elektrochemische factoren kunnen in
sporadische gevallen optreden. Bij bekende incompatibiliteiten of bekende allergieën voor bestanddelen van
de legering mag de legering niet worden gebruikt.
Klinisch voordeel: Kunstmatige vervanging van verloren gegaan hard weefsel (tanden) voor herstel van de
kauwfunctie (esthetisch en functioneel).
Waarschuwingen: Het metaalstof is schadelijk voor de gezondheid. Het slijpen en afstralen moet onder een
geschikte afzuiging gebeuren. Een adembescherming van het type FFP3-EN149 wordt aangeraden!
Veiligheidsinstructies: In geval van approximaal of occlusaal contact met andere metalen kan in zeer sporadische gevallen een onaangenaam gevoel ontstaan dat door elektrochemische factoren wordt veroorzaakt.
Het hulpmiddel is niet beoordeeld op veiligheid en compatibiliteit in een MRI-omgeving. Het is niet getest
op opwarming, migratie of beeldartefacten in een MRI-omgeving. Het is niet bekend of het veilig is in een
MRI-omgeving. Onderzoek van een patiënt met dit hulpmiddel kan leiden tot letsel bij de patiënt.
Patiëntengroep: De voorwerpen die van de legering zijn gemaakt, kunnen worden gebruikt ongeacht de leeftijd van de patiënt. Bij bekende incompatibiliteiten of bekende allergieën voor bestanddelen van de legering
mag de legering niet worden gebruikt.
Bijwerkingen: Er zijn geen bijwerkingen bekend. Het kan echter niet worden uitgesloten dat in zeer sporadische gevallen individuele reacties op bepaalde componenten optreden. In dit geval mag het hulpmiddel
niet worden gebruikt.
Modelleren: Wanddikte na het uitwerken: min. 0,3 mm, vermijd scherpe hoeken en randen. De geraamten
voor de veneerlagen anatomisch gereduceerd vormgeven. De verbindingsstukken zo dik en hoog als mogelijk
kiezen (hoogte: min. 3,5mm, breedte: min. 2,5mm). Besteed in geval van bruxisme aandacht aan sterkere
modellering. Gebruik was of kunststof holle sticks. Werk bij het antistiftsysteem zonder tapers.
Inbedden: Gebruik alleen fosfaatgebonden inbedmassa voor kronen en bruggen.
) MPa 440 / *425
p 0,2
) % 9 / *8
5
®
-Lot (REF52625)
-6 K-1
13.7 / *13.4
Gieten: Oververhit de legering niet. Gebruik alleen schone smeltkroezen en voor elke legering een eigen kroes.
Voor een ondubbelzinnige tracering per batch, alleen nieuw metaal gieten. Strooi indien nodig smeltpoeder
over de gietblokjes. Volg voor de exacte instellingen en verwarmingstijden de specificaties van de fabrikant
van de gietapparatuur. Laat de moffel langzaam afkoelen na het gieten.
Uitwerken: Hardmetalen freesjes met fijne vertanding gebruiken.
Polijsten: Om het gommeren te vereenvoudigen, kan een loodvrij natriumsilicaat (bijv. Perlablast
worden gebruikt voor het glansstralen. Gommeer daarna met geschikte rubber polijstpunten en polijst met
geschikte voor- en napolijstpasta‘s. Grondige reiniging van het oppervlak door stralen met stoom of koken
in gedestilleerd water.
Aanbrengen van keramische veneerlagen: Gebruik veneerkeramiek met geschikte uitzettingscoëfficiënt
(ISO 9693). Neem de gebruiksaanwijzing van de betreffende keramiekfabrikant in acht. Het oxide moet eraf
gestraald worden (250 μm / 3-4 bar met bijv. Korox
met stoom of koken in gedestilleerd water. Raak de oppervlakken daarna niet meer met de handen aan.
Gebruik arterieklemmen o.i.d. Ondersteun de geraamtes tijdens het bakken voldoende.
Kunststof veneerlagen: Voor de verwerking van kunststof veneerlagen moeten de dienovereenkomstige
instructies van de fabrikanten in acht worden genomen. Grondige reiniging van het oppervlak door stralen
met stoom of koken in gedestilleerd water.
Solderen: Zet de te solderen delen vast (bijv. met soldeerinbedmassa Bellatherm
deerspleet: max. 0,2mm. Geschikt BEGO-vloeimiddel gebruiken. Na het solderen moeten vloeimiddelresten
en metaaloxiden met zuur worden afgewerkt. Grondige reiniging van het oppervlak door stralen met stoom
of koken in gedestilleerd water.
Laserlassen: Indien mogelijk met x-naad en toevoegmateriaal werken. Neem goed nota van de gebruiksaanwijzing en waarschuwingen van de fabrikant van het apparaat! Grondige reiniging van het oppervlak door
stralen met stoom of koken in gedestilleerd water.
Opslagcondities: Er zijn geen speciale opslagcondities bekend.
Garantie: Onze toepassingstechnische adviezen, of ze nu mondeling, schriftelijk of via de weg van prak-
tische handleidingen worden verstrekt, berusten op onze eigen ervaringen en proeven en kunnen daarom
alleen als richtwaarden worden beschouwd. Onze producten worden voortdurend verder ontwikkeld. Wij
behouden ons daarom wijzigingen in constructie en samenstelling voor. Meld alle ernstige incidenten in
verband met de hulpmiddelen aan BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG en de verantwoordelijke autoriteit.
Aanwijzingen voor de afvalverwijdering: Afvalverwerkingsproces Hulpmiddel: De toekenning van een afvalcodenummer overeenkomstig de Europese Afvalcatalogus (AVV) dient te geschieden in overleg met de regionale organisatie voor afvalverwijdering. Niet met het huisvuil afvoeren. Verpakking: verpakkingen moeten
worden ontdaan van alle resten en moeten op de juiste wijze worden afgevoerd in overeenstemming met de
wettelijke voorschriften. Verpakkingen die niet geheel kunnen worden geleegd, moeten in overleg met de
regionale organisatie voor afvalverwijdering worden afgevoerd.
Ø ≥ 3.5 –4 mm
®
250). Grondige reiniging van het oppervlak door stralen
®
); parallelwandige sol-
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
®
micro)
Gebruiksaanwijzing in acht nemen Let op Te gebruiken tot
Rx only
Alleen voor vakpersoneel!
Niet steriel
Artikelnummer
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Fabrikant
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
63
Partijnummer
MD
Medisch hulpmiddel
REF14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 64
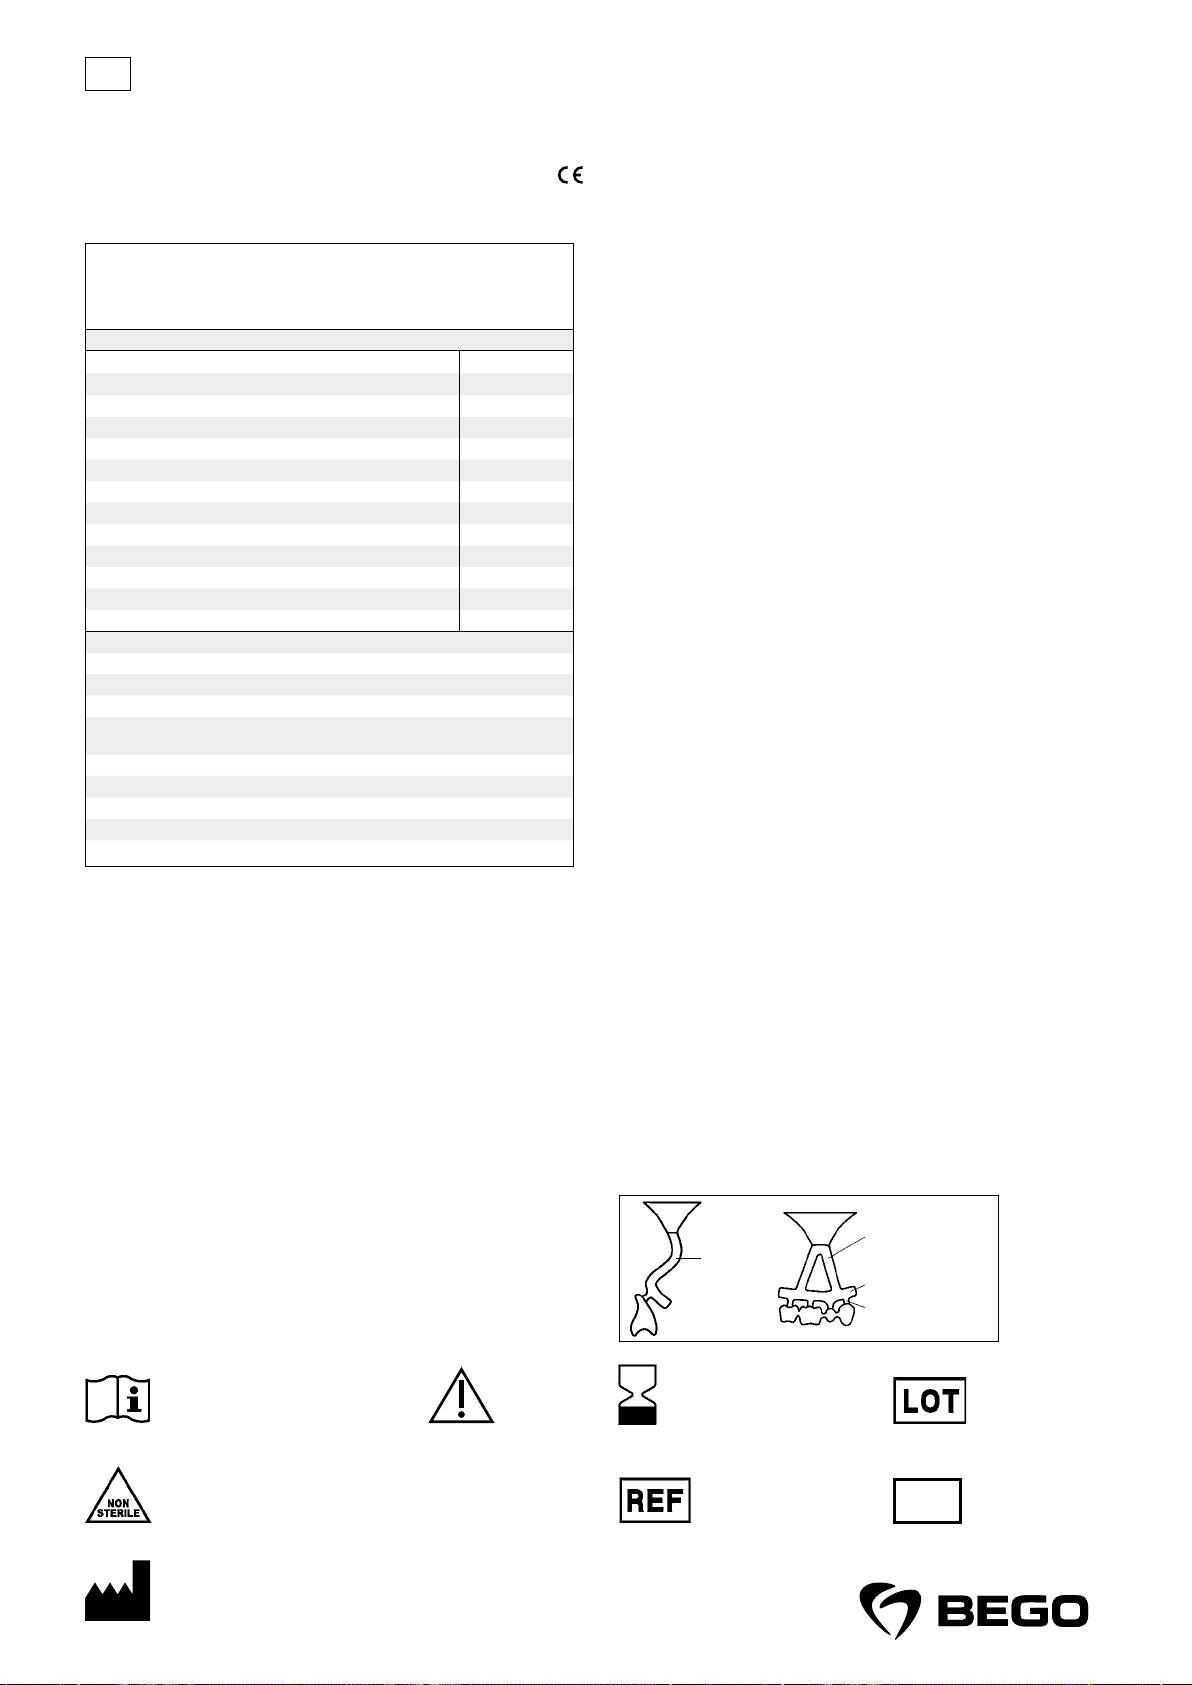
pt
Wiron® light
Ni64.6Cr22.0Mo10.0Si2.1BMnNb [%]
0197
Instruções de utilização
Liga dental à base de níquel para metalocerâmica, tipo 4.
®
light é fornecida em forma de cilindros.
A Wiron
®
light está em conformidade com a ISO22674 e ISO9693.
Wiron
Este produto contém níquel.
REF50270 – 1000g; REF50272 – 250g; REF50273 – amostra 24g
Propriedade da liga
Conforme ISO22674 livre de cádmio, berílio e chumbo
Tipo (conforme ISO22674) 4
Temperatura de pré-aquecimento °C 800
Temperatura solidus, liquidus °C 1210, 1280
Densidade g/cm³ 8.2
Temperatura de fundição °C 1350
Módulo de elasticidade GPa 216 / *217
0,2% limite de dilatação (R
Alongamento à rutura (A
Dureza Vickers HV10 305 / *300
Coeficiente de dilatação térmica (CDT) 25 – 500°C, 10
(fundição / * após decap. cerâmica)
Código de cor BEGO 8
Material de colocação: ligado por fosfato, p.ex. Bellavest SH (REF54252)
Material do cadinho: cerâmica
Pó de fundição: Wiromelt (REF52526)
Cerâmica de revestimento com valor CDT adequado, p.ex.: VITA VMK Master
Decapagem oxidante: não recomendado, mas se for desejada uma decapagem de controlo:
900°C/5 min/sob vácuo
Temperatura de queima máxima recomendada: 980°C
Taxa de aquecimento recomendado máx. 55°C/min
Fundente p.ex. Minoxyd (REF52530)
Solda antes da decapagem: Wiron
Arame laser: Wiroweld NC (REF50006)
Finalidade: As ligas à base de níquel para metalocerâmica destinam-se ao fabrico de restaurações dentárias como coroas, pontes e próteses dentárias metalocerâmicas.
Indicação: As ligas à base de níquel para metalocerâmica destinam-se ao tratamento de tecido duro em
falta (dentes).
Contraindicação: Não se conhecem quaisquer contraindicações. Podem ocorrer reações biológicas indesejáveis (como p.ex. alergias a componentes da liga) ou reações com base eletroquímica em casos muito raros.
A liga não deve ser usada se houver incompatibilidades ou alergias conhecidas aos componentes da liga.
Benefício clínico: Substituição artificial de tecido duro perdido (dentes), para a restauração da função
mastigatória (estética e funcional).
Avisos: Os pós metálicos são prejudicais à saúde. O polimento e o jateamento devem ser feitos com uma
aspiração adequada. Recomenda-se uma proteção respiratória do tipo FFP3-EN149!
Precauções: No caso de contacto proximal ou oclusal com outros metais podem ocorrer, em casos muito
raros, sintomas causados eletroquimicamente. O produto não foi avaliado quanto à segurança e compatibilidade no ambiente de RM. Não foi testado quanto a aquecimento, migração ou artefactos na imagem no
ambiente de RM. A segurança no ambiente de RM é desconhecida. O exame de um paciente com este produto
pode provocar lesões no paciente.
Grupo de pacientes: Os objetos da liga podem ser usados independentemente da idade do paciente. A liga
não deve ser usada se houver incompatibilidades ou alergias conhecidas aos componentes da liga.
Efeitos secundários: Não se conhecem efeitos secundários. No entanto, em casos muito raros, não é possível excluir a possibilidade de ocorrência de reações individuais a componentes. Nestes casos não deve
ser usado o produto.
Modelagem: Espessuras mínimas de parede após o acabamento: pelo menos 0,3 mm, evitar cantos e
arestas afiados. Proteger as estruturas para que o revestimento seja anatomicamente reduzido. Criar os
conectores o mais fortes e altos possível (altura: pelo menos 3,5mm, largura: pelo menos 2,5 mm). Em
caso de bruxismo é necessária uma modelagem mais forte. Usar cera ou sticks ocos em plástico. Não usar
reduções no sistema de fixação.
Revestimento: Usar apenas materiais de colocação ligados por fosfato para coroas e pontes.
) MPa 440 / *425
p 0,2
) % 9 / *8
5
®
-Lot (REF52625)
-6 K-1
13.7 / *13.4
Fundição: Não sobreaquecer as ligas. Utilize apenas cadinhos limpos próprios para cada liga. Fundir apenas metal novo para garantir o rastreamento inequívoco dos lotes. Se necessário, espalhar pó de fundição
sobre os cubos de fundição. Respeitar as indicações do fabricante dos aparelhos de fundição para os ajustes
precisos e os tempos de aquecimento. Deixar a mufla arrefecer lentamente após a fundição.
Acabamento: Usar fresas de metal duro com dentado fino.
Polimento: Para simplificar o polimento, pode ser usado vidro de soda-cal sem chumbo (p.ex. Perlablast
micro) para dar brilhar. Depois, polir com polidores de borracha adequados e com pastas de pré- e pós-polimento. Limpeza completa da superfície com jateamento de vapor ou fervura em água destilada.
Revestimento cerâmico: Usar cerâmicas de revestimento com um CDT adequado (ISO 9693). Respeitar as
instruções de utilização do respetivo fabricante de cerâmica. O óxido deve ser jateado (250μm/3–4bar com
®
250). Limpeza completa da superfície com jateamento de vapor ou fervura em água destilada.
p.ex. Korox
Depois não tocar mais nas superfícies com as mãos. Usar pinças arteriais ou similares. Apoiar adequadamente as estruturas durante as decapagens.
Revestimentos de plástico: Devem respeitar-se as respetivas instruções dos fabricantes no que se refere ao
procedimento com materiais de revestimento de plástico. Limpeza completa da superfície com jateamento
de vapor ou fervura em água destilada.
Soldadura: Fixar as peças a serem soldadas (p.ex., com material de revestimento Bellatherm
solda de parede paralela: máx. 0,2mm. Use um fundente BEGO adequado. Após a solda, devem ser limpos
os resíduos de fundente e os óxidos metálicos. Limpeza completa da superfície com jateamento de vapor ou
fervura em água destilada.
Soldadura a laser: Se possível, trabalhar com uma costura X e material adicional. Observar as instruções de
utilização e indicações de perigo do fabricante do aparelho! Limpeza completa da superfície com jateamento
de vapor ou fervura em água destilada.
Condições de armazenamento: Não são conhecidas condições de armazenamento especiais.
Garantia: As recomendações de utilização deste produto, sejam elas transmitidas oralmente, por escrito, ou
através de formações práticas, baseiam-se apenas na nossa experiência e nos testes por nós desenvolvidos,
e, por isso, só devem ser consideradas como recomendações. Os nossos produtos estão sujeitos a uma contínua evolução. Reservamo-nos, por conseguinte, o direito de proceder a alterações no fabrico e composição.
Relatar todos os incidentes graves relacionados com os produtos à BEGO Bremer Goldschlägerei Wilh. Herbst
GmbH & Co. KG. e à autoridade competente.
Indicações para eliminação: Procedimento de eliminação de resíduos Produto: A atribuição de um número
de código de resíduos de acordo com o Catálogo Europeu de Resíduos (AVV) deve ser realizada em coordenação com a empresa regional de eliminação de resíduos. Não deitar no lixo doméstico. Embalagem: As
embalagens têm de ser esvaziadas e encaminhadas para eliminação adequada em conformidade com as
disposições legais. As embalagens que não se conseguem esvaziar devem ser eliminadas em coordenação
com a empresa regional de eliminação de resíduos.
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
®
); folga de
®
Consultar instruções de utilização Advertência Válido até
Rx only
Apenas para pessoal
técnico!
Não esterilizado
Número de referência
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Fabricante
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
64
Número de lote
MD
Dispositivo médico
REF14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 65
ru
Wiron® light
Ni64.6Cr22.0Mo10.0Si2.1BMnNb [%]
0197
Инструкция по применению
Стоматологический сплав на основе никеля для металлокерамики, тип 4.
®
light поставляется в форме цилиндров.
Wiron
®
light соответствует требованиям стандартов ISO22674 и ISO9693.
Wiron
Данный продукт содержит никель.
REF50270 – 1000г; REF50272 – 250г; REF50273 – образец 24г
Характеристики сплава
В соответствии со стандартом ISO22674: без содержания кадмия,
бериллия и свинца
Тип (согласно ISO22674)
-6 K-1
°C 800
°C 1210, 1280
g/cm³ 8.2
°C 1350
GPa 216 / *217
MPa 440 / *425
% 9 / *8
HV10 305 / *300
13.7 / *13.4
Температура предварительного нагрева
Температура солидуса и ликвидуса
Плотность
Температура литья
Модуль упругости
Условный предел текучести 0,2% (R
Относительное удлинение при разрыве (A
)
p0,2
)
5
Твердость по Виккерсу
Коэффициент теплового расширения (КТР) 25 – 500°C, 10
(литье/ * после обжига керамики)
Цветовой код BEGO
Паковочная масса: фосфатная, например, BellavestSH (REF54252)
Материал тигля: керамика
Порошок для плавки: Wiromelt (REF52526)
Облицовочная керамика: керамика с подходящим значением КТР, например:
VITA VMK Master
Оксидный обжиг: не рекомендуется, но если требуется контрольный обжиг, то:
900°C/5мин в вакууме
Рекомендуемая максимальная температура обжига: 980°C
Скорость нагрева рекомендуется макс. 55°C/мин
Флюс: например, Minoxyd (REF52530)
®
Припой до обжига: Wiron
-Lot (REF52625)
Проволока для лазерной сварки: WiroweldNC (REF50006)
Целевое назначение: Стоматологические сплавы для металлокерамики на основе никеля предназначены для изготовления таких зубных протезов, как коронки, мостовидные протезы, а также
для металлокерамических протезов.
Показания к применению: Стоматологические сплавы для металлокерамики на основе никеля
предназначены для замещения утраченных твердых тканей (зубов).
Противопоказания: Противопоказания не известны. В очень редких случаях возможны нежелательные биологические (напр. аллергия на компоненты сплава) или электрохимические реакции.
Сплав не следует использовать при известной несовместимости или аллергии на компоненты
сплава.
Клиническое применение: Искусственная замена утраченных твердых тканей (зубов) для эстетического и функционального восстановления жевательной функции.
Предупреждения: Металлическая пыль опасна для здоровья. Работы по шлифовке и пескоструйной обработке должны вестись с вытяжкой. Рекомендуется использование респиратора
типа FFP3-EN149!
Предупредительные указания: При апроксимальном или окклюзионном контакте с другими
металлами в очень редких случаях возможны неприятные ощущения, вызванные электрохимическими процессами. Данный стоматологический материал не оценивался на предмет совместимости и безопасности в условиях проведения МРТ. Испытания с целью оценки смещения,
нагревания и артефактов визуализации в условиях проведения МРТ не проводились. Данные о
безопасности в условиях проведения МРТ отсутствуют. Проведение исследования у пациента с
данным стоматологическим материалом может причинить вред здоровью пациента.
Целевая группа пациентов: Изделия из данного сплава можно использовать у всех пациентов
без ограничения по возрасту. Сплав не следует использовать при установленном наличии несовместимости или аллергии на компоненты сплава.
Побочные действия: Сведения о каких-либо побочных действиях отсутствуют. Однако в очень
редких случаях невозможно исключить возникновение индивидуальных реакций на компоненты
стоматологического материала. В таком случае не следует использовать данный стоматологический материал.
Моделирование: Толщина стенок после обработки должна составлять не менее 0,3 мм, избегайте острых углов и кромок. Придайте каркасам для облицовки уменьшенную анатомическую
форму. Формируйте соединители как можно более массивными, с максимально возможными
шириной и высотой (высота: не менее 3,5 мм, ширина: не менее 2,5 мм). В случае бруксизма
требуется более прочная модель. Используйте воск или полые стержни из пластмассы. Литникообразущие штифты должны быть равномерными по толщине – без сужений.
Паковка: Используйте исключительно фосфатные паковочные массы для коронок и мостов.
Литье: Не перегревайте сплав. Для каждого сплава используйте отдельный и чистый плавильный
тигель. Для обеспечения однозначной отслеживаемости отливайте только из первичного (нового)
4
металла. При необходимости посыпьте кубики для литья порошком для плавки. Соблюдайте точные значения настроек и времени нагрева, предписываемые изготовителем литейных аппаратов.
После литья дайте опоке медленно остыть.
Обработка: Используйте твердосплавные фрезы с мелкими зубьями.
Полировка: Чтобы упростить обработку резиновыми полирами, можно выполнить пескоструйную
глянцевую полировку частицами натриевого стекла, не содержащего свинца (напр. с использованием материала Perlablast
и отполируйте пастами, подходящими для предварительной шлифовки и окончательной полировки. Тщательная очистка посредством пароструйной обработки или кипячения в дистиллированной воде.
Облицовка керамикой: Используйте облицовочную керамику с подходящим коэффициентом
теплового расширения (КТР) (ISO 9693). Соблюдайте указания инструкции по применению от
изготовителя соответствующего керамического материала. Удалите оксидный слой пескоструем
(250 мкм / 3-4 бар, напр. с использованием материала Korox
ством пароструйной обработки или кипячения в дистиллированной воде. После этого к поверх-
8
ностям запрещено прикасаться руками. Используйте артериальные зажимы или аналогичные
инструменты. Обеспечьте достаточную опору для каркасов во время обжига.
Облицовка пластмассой: При использовании синтетических облицовочных материалов необходимо соблюдать инструкции изготовителя соответствующего материала. Тщательная очистка
посредством пароструйной обработки или кипячения в дистиллированной воде.
Пайка: Зафиксируйте закрепляемые пайкой детали (напр. при помощи паковочной массы
®
), зазор в месте пайки с параллельными стенками: макс. 0,2 мм. Используйте под-
Bellatherm
ходящий флюс BEGO. После пайки остатки флюса и оксиды металлов необходимо обработать
кислотой. Тщательная очистка посредством пароструйной обработки или кипячения в дистиллированной воде.
Лазерная сварка: По возможности используйте X-образный шов и присадочный материал.
Соблюдайте инструкцию по применению и указания на опасности от изготовителя оборудования!
Тщательная очистка посредством пароструйной обработки или кипячения в дистиллированной
воде.
Условия хранения: Не требует специальных условий хранения.
Гарантия: Наши технические рекомендации по применению – в устной, письменной форме или в
виде практических инструкций – основываются на нашем собственном опыте и наших собственных исследованиях; поэтому их можно рассматривать лишь в качестве ориентировочных данных.
Мы постоянно работаем над совершенствованием своей продукции. Поэтому мы сохраняем за
собой право на внесение изменений в конструкцию и состав. Обо всех серьезных явлениях, возникших в связи с применением данного стоматологического материала, необходимо сообщать
изготовителю, а также в уполномоченные компетентные органы.
Указания по утилизации: Методы утилизации отходов Стоматологический материал: Присвоение данному стоматологическому материалу определенного кода отходов согласно Европейскому каталогу отходов (EAK) возможно после согласования с региональной организацией, осуществляющей утилизацию. Не утилизировать вместе с бытовыми отходами. Упаковка: Упаковки
необходимо полностью опорожнить и утилизировать надлежащим способом в соответствии с
требованиями законодательства. Неопорожненные упаковки должны утилизироваться по согласованию с региональной организацией, осуществляющей утилизацию.
®
micro). После этого обработайте подходящими резиновыми полирами
®
250). Тщательная очистка посред-
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Обратитесь к инструкции по применению Осторожно! Использовать до
Rx only
Только для использования
квалифицированными
Нестерильно
специалистами!
Номер по каталогу
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Изготовитель
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
65
Код партии
MD
Медицинское изделие
REF14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 66
ar
Wiron® light
Ni64.6Cr22.0Mo10.0Si2.1BMnNb [%]
.4
. Wiron
.ISO 9693 ISO 22674 Wiron
24 – 50273 250 – 50272 1000 – 50270
ISO 22674
4
(ISO 22674 )
°C 800
°C 1210, 1280
g/cm³ 8.2
°C 1350
GPa 216 / *217
MPa 440 / *425
% 9 / *8
HV10 305 / *300
-1
13.7 / *13.4 K
8
10-6 ° 500 – 25 (CTE)
BEGO
(54252 ) Bellavest SH
(52526 ) Wiromelt
VITA VMK Master
/ 5/ 900
980
/ 55
(52530 ) Minoxyd
(52625 ) Wiron
(50006 ) Wiroweld NC
.
2,5
.
.
.
.
®
light
®
light
) % 0,2
(R
p 0,2
)
(A
5
( */)
®
-Lot
.
.
.
0197
250
.
.
.
Ø ≥ 3.5 –4 mm
®
®
0,2
.
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
®
.
.
.
.
Rx only
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
66
MD
REF14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 67
bg
Wiron® light
Ni64.6Cr22.0Mo10.0Si2.1BMnNb [%]
0197
Инструкция за употреба
Дентална сплав на базата на никел за металокерамика, тип 4.
®
light се доставя под формата на цилиндри.
Wiron
®
light съответства на ISO22674 и ISO9693.
Wiron
Това изделие съдържа никел.
REF50270 – 1000g; REF50272 – 250g; REF50273 – 24gпроба
Характеристики на сплавта
Съгласно ISO22674 не съдържа кадмий, берилий и олово
Тип (съгласно ISO22674)
-6K-1
°C 800
°C 1210, 1280
g/cm³ 8.2
°C 1350
GPa 216 / *217
MPa 440 / *425
% 9 / *8
HV10 305 / *300
13.7 / *13.4
Температура на предварително подгряване
Температура на солидуса, на ликвидуса
Плътност
Температура на леене
Модул на еластичност
0,2% граница на провлачване (R
Удължение при скъсване (A
)
p0,2
)
5
Твърдост по Викерс
Коефициент на топлинно разширение (КТР) 25 – 500°C, 10
(леене/*след керам. изпичане)
Код на цвета BEGO
Опаковъчна маса: фосфатно свързана, напр. BellavestSH (REF54252)
Материал на тигела: керамика
Прах за спояване: Wiromelt (REF52526)
Облицовъчна керамика: керамика с подходяща стойност на КТР, напр.: VITA VMK Master
Оксидиращо печене: не се препоръчва, но ако е желателно контролно печене:
900°C/5min под вакуум
Максимална препоръчителна температура на изпичане: 980°C
Максимална препоръчителна скорост на нагряване: 55°C/min
Флюс: напр. Minoxyd (REF52530)
®
Припой преди печенето: Wiron
-Lot (REF52625)
Лазерна тел: Wiroweld NC (REF50006)
Предназначение: Сплавите на основата на никел за металокерамика са предназначени за изработка на дентални възстановявания, като коронки, мостове и металокерамични протези.
Показания: Сплавите на основата на никел за металокерамика са предназначени за лечение при
липсваща твърда тъкан (зъби).
Противопоказания: Не са известни противопоказания. Нежелани биологични (като напр. алергии
към съставките на сплавта) или електрохимично базирани реакции могат да се появят в много
редки случаи. Сплавта не трябва да се използва при известни несъвместимости или известни
алергии към съставки на сплавта.
Клинична полза: Изкуствен заместител на изгубена твърда тъкан (зъби) за възстановяване на
дъвкателната функция (естетическа и функционална).
Предупреждения: Металните прахове са вредни за здравето. Шлифоването и обработката с
абразивна струя трябва да се извършват при подходяща аспирация. Препоръчват се средства за
дихателна защита тип FFP3-EN149!
Предпазни мерки: При апроксимален или оклузален контакт с други метали в много редки случаи
са възможни неприятни електрохимично обусловени усещания. Изделието не е оценено по отношение на безопасността и съвместимостта в МР среда. То не е тествано за загряване, мигриране
или артефакти в изображението в МР среда. Няма данни за безопасността в МР среда. Изследване на пациент с това изделие може да доведе до наранявания на пациента.
Група пациенти: Изделията от сплавта могат да се използват независимо от възрастта на пациента. Сплавта не трябва да се използва при известни несъвместимости или известни алергии към
съставки на сплавта.
Странични ефекти: Не са известни странични ефекти. Въпреки това в много редки случаи не
може да се изключи появата на индивидуални реакции спрямо компонентите. В такъв случай
изделието не трябва да се използва.
Моделиране: Дебелина на стената след финиране: мин. 0,3 mm, избягвайте остри ъгли и ръбове.
Редуцирайте анатомично скелетите за облицовка. Оформяйте възможно най-стабилно и високо
съединителите (височина: мин. 3,5 mm, ширина: мин. 2,5 mm). Следете за по-стабилно моделиране при бруксизъм. Използвайте восък или кухи пластмасови пръчки. Не скосявайте леяка.
Опаковане: Използвайте само фосфатно свързани опаковъчни маси за коронки и мостове.
Отливане: Не прегрявайте сплавта. Използвайте само чисти и отделни за всяка сплав тигели
за топене. За точно проследяване на партидата отливайте само нов метал. При необходимост
поръсете блокчетата с прах за спояване. За точните настройки и времена на загряване следвайте
указанията на производителите на леярските уреди. След отливането оставете муфела да се
охлади бавно.
Финиране: Използвайте твърдосплавни фрези със ситни зъби.
Полиране: За улесняване на обработката с полирна гума може да се извърши струйна обработка
до блясък с безоловно натриево стъкло (напр. Perlablast
дящи полирни гуми и подходящи пасти за предварително и допълнително полиране. Почистете
4
щателно повърхността с парна струя или изваряване в дестилирана вода.
Облицоване с керамика: Използвайте керамика за облицоване с подходящ КТР (ISO 9693).
Спазвайте инструкциите за употреба на съответния производител на керамиката. Отстранете
оксида с абразивна струя (250 μm/3 – 4 bar, напр. с Korox
с парна струя или изваряване в дестилирана вода. След това повече не докосвайте повърхностите с ръце. Използвайте артериални клампи или др.п. Осигурете достатъчна опора за скелетите
по време на изпичането.
Пластмасови облицовки: За нанасянето на пластмасовите облицовъчни материали трябва
да се спазват съответните инструкции на производителите. Почистете щателно повърхността с
парна струя или изваряване в дестилирана вода.
Спояване: Фиксирайте частите за спояване (напр. с опаковъчна маса за спояване Bellatherm
процеп за спояване с паралелни стени: макс. 0,2 mm. Използвайте подходящ флюс BEGO. След
спояването остатъците от флюс и металните оксиди трябва да се отстранят чрез ецване. Почистете щателно повърхността с парна струя или изваряване в дестилирана вода.
8
Лазерно спояване: По възможност работете с X-образен шев и добавъчен материал. Моля,
спазвайте инструкцията за употреба и указанията за безопасност на производителя на уреда!
Почистете щателно повърхността с парна струя или изваряване в дестилирана вода.
Условия за съхранение: Не са известни специални условия на съхранение.
Гаранция: Нашите препоръки по отношение на техниката за прилагане, независимо от това дали
са дадени устно, писмено или в хода на практически указания, се основават на нашите собствени
опит и експерименти и затова могат да се разглеждат само като примерни. Нашите продукти
подлежат на непрекъснато усъвършенстване. Затова си запазваме правото на изменения в конструкцията и състава. Моля, докладвайте всички сериозни инциденти във връзка с изделията на
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG и компетентния орган.
Указания за предаване за отпадъци: Методи за третиране на отпадъци Изделие: Определянето
на кода на отпадъка съгласно Европейския каталог на отпадъците (ЕКО) трябва да се извърши
след съгласуване с регионалното предприятие за събиране на отпадъци. Не изхвърляйте с битовите отпадъци. Опаковка: Опаковките трябва да се изпразнят напълно и да се предадат за правилно унищожаване в съответствие със законовите разпоредби. Опаковките, които не могат да
се изпразнят напълно, трябва да се предадат за унищожаване след съгласуване с регионалното
предприятие за събиране на отпадъци.
Ø ≥ 3.5 –4 mm
®
micro). След това обработете с подхо-
®
250). Почистете щателно повърхността
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
®
);
Спазвайте инструкцията за употреба Внимание Годен до
Rx only
Само за специалисти!
Нестерилен
Артикулен номер
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Производител
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
67
Номер на партида
MD
Медицинско изделие
REF14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 68
cs
Wiron® light
Ni64.6Cr22.0Mo10.0Si2.1BMnNb [%]
0197
Návod k použití
Dentální slitina na bázi niklu pro metalokeramiku, typ4.
®
light se dodává ve formě válečků.
Wiron
®
light splňuje normu ISO22674 aISO9693.
Wiron
Tento výrobek obsahuje nikl.
REF50270 – 1000g; REF50272 – 250g; REF50273 – 24g vzorek
Charakteristiky slitiny
Vsouladu spožadavky normy ISO22674 neobsahuje kadmium, berylium
ani olovo
Typ (podle normy ISO22674) 4
Předehřívací teplota °C 800
Teplota solidu, likvidu °C 1210, 1280
Hustota g/cm³ 8.2
Teplota lití °C 1350
Modul pružnosti GPa 216 / *217
Mez kluzu 0,2% (R
Tažnost (A
Tvrdost podle Vickerse HV10 305 / *300
Koeficient tepelné roztažnosti (KTR) 25–500°C, 10
(slitina / * po keram. výpalu)
Kód barvy BEGO 8
Zatmelovací hmota: vázaná fosfátem, např. Bellavest SH (REF54252)
Materiál kelímku: keramika
Tavicí prášek: Wiromelt (REF52526)
Fazetová keramika: keramika svhodnou hodnotou KTR, např.: VITA VMK Master
Oxidační výpal: nedoporučuje se, ale je-li požadován kontrolní výpal: 900°C/ 5min/ při vakuu
Nejvyšší doporučená teplota vypalování: 980°C
Doporučená rychlost zahřívání max.55°C/min
Tavicí přísada: např. Minoxyd (REF52530)
Pájení před výpalem: Wiron
Laserový drát: Wiroweld NC (REF50006)
Určený účel použití: Slitiny na bázi niklu pro kovokeramiku jsou určeny ke zhotovování dentálních náhrad,
jako jsou korunky, můstky, apro kovokeramické zubní náhrady.
Indikace: Slitiny na bázi niklu pro kovokeramiku jsou určeny ke zpracování chybějících tvrdých tkání (zubů).
Kontraindikace: Nejsou známy žádné kontraindikace. Ve velmi vzácných případech se mohou vyskytnout
nežádoucí biologické reakce (jako např. alergie na složky slitiny) nebo reakce na elektrochemické bázi. Vpřípadě známé nekompatibility nebo známých alergií na složky slitiny se slitina nesmí používat.
Klinický přínos: Umělá náhrada za ztracenou tvrdou tkáň (zuby), k obnovení žvýkací funkce (esteticky
afunkčně).
Výstrahy: Kovový prach je zdraví škodlivý. Broušení aotryskání je třeba provádět při vhodném odsávání.
Doporučuje se ochrana dýchacích cest typu FFP3-EN149!
Preventivní opatření: V případě aproximálního nebo okluzního kontaktu s jinými kovy může ve velmi
vzácných případech dojít kelektrochemicky podmíněným nepříjemným pocitům. Výrobek nebyl hodnocen
zhlediska bezpečnosti akompatibility vprostředí MR. Nebyl testován na zahřívání, migraci nebo obrazové
artefakty vprostředí MR. Bezpečnost vprostředí MR není známa. Vyšetření pacienta stímto výrobkem může
vést ke zranění pacienta.
Populace pacientů: Objekty ztéto slitiny lze používat bez ohledu na věk pacienta. Vpřípadě známé nekompatibility nebo známých alergií na složky slitiny se slitina nesmí používat.
Vedlejší účinky: Nejsou známy žádné vedlejší účinky. Nelze však vyloučit, že ve velmi vzácných případech se
vyskytnou reakce na komponenty. V takovém případě by se výrobek neměl používat.
Modelace: Tloušťka stěny po konečném vypracování: min. 0,3 mm, vyvarujte se ostrých rohů ahran. Konstrukce pro fazetování vytvářejte anatomicky redukované. Spojovací prvky vytvářejte co nejsilnější a co
nejvyšší (výška: min. 3,5mm, šířka: min. 2,5mm). Vpřípadě bruxismu věnujte pozornost silnějšímu modelování. Používejte vosk nebo duté plastové tyčinky. Vpřípadě čepového systému pracujte bez zužování.
Zalití: Pro korunky amůstky používejte jen zalévací hmoty vázané fosfátem.
Lití: Slitinu nepřehřívejte. Používejte jen čisté apro každou slitinu její vlastní tavicí kelímky. Pro jednoznač-
nou vysledovatelnost šarží odlévejte pouze nový kov. Případně posypejte licí kostky tavicím práškem. Pro
) MPa 440 / *425
p0,2
) % 9 / *8
5
®
-Lot (REF52625)
–6 K–1
13.7 / *13.4
přesná nastavení a doby ohřevu postupujte podle pokynů výrobce odlévacího zařízení. Po odlévání nechte
mufli pomalu vychladnout.
Konečné vypracování: Používejte jemnozubé tvrdokovové frézy.
Leštění: Aby se zjednodušilo gumování, je možné otryskání na lesk pomocí bezolovnatého sodného skla
(např. Perlablast
lešticí pasty pro předběžné leštění apřeleštění. Důkladné čištění povrchu pomocí proudu páry nebo vyvaření
vdestilované vodě.
Zhotovování keramických fazet: Používejte fazetové keramiky svhodným koeficientem tepelné roztažnosti
(ISO 9693). Dodržujte návod k použití od výrobce příslušné keramiky. Oxid je nutno otryskat (250 μm /
3–4bar spoužitím např. Korox
lované vodě. Poté se již povrchů nedotýkejte rukama. Použijte peán nebo podobně. Konstrukce během výpalů
dostatečně podepřete.
Zhotovování fazet zplastu: Pro zpracování plastových fazetových materiálů je nutné dodržovat příslušné
návody dodané výrobcem. Důkladné čištění povrchu pomocí proudu páry nebo vyvaření vdestilované vodě.
Pájení: Díly, které se budou pájet, zafixujte (např. spájecí hmotou Bellatherm
ními stěnami: max.0,2mm. Použijte vhodnou tavicí přísadu BEGO. Po pájení je nutno okyselit zbytky tavicí
přísady akysličníky kovů. Důkladné čištění povrchu pomocí proudu páry nebo vyvaření vdestilované vodě.
Laserové svařování: Pokud je to možné, pracujte sXsvarem apřídavnými svařovacími materiály. Dodržujte
prosím návod kpoužití a upozornění na nebezpečí, dodané výrobcem přístroje! Důkladné čištění povrchu
pomocí proudu páry nebo vyvaření vdestilované vodě.
Skladovací podmínky: Nejsou známy žádné speciální skladovací podmínky.
Záruka: Naše aplikační technická doporučení, ať už ústní nebo písemná nebo formou praktické instruktáže,
se zakládají na našich vlastních zkušenostech apokusech, aproto je lze považovat pouze za orientační. Své
výrobky neustále dále vyvíjíme. Vyhrazujeme si proto změny konstrukce asložení. Všechny závažné nežádoucí
události, které se vyskytnou vsouvislosti stěmito výrobky, prosím ohlaste společnosti BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG apříslušným orgánům.
Pokyny pro likvidaci: Postup zpracování odpadu Výrobek: Přidělení číselného kódu odpadu podle Evropského
katalogu odpadů (AVV) musí být provedeno po konzultaci sregionální společností pro likvidaci odpadů.
Nelikvidujte spolu sdomovním odpadem. Obal: Obaly musí být zbaveny zbytků amusí být řádně zlikvidovány
vsouladu se zákonnými předpisy. Obaly, které nelze zbavit zbytků, musí být zlikvidovány po dohodě sregionální společností pro likvidaci odpadu.
®
micro). Pak gumujte vhodnými gumovými leštícími nástroji aleštěte nanesením vhodné
®
250). Důkladné čištění povrchu pomocí proudu páry nebo vyvaření vdesti-
®
), spára při pájení sparalel-
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Sledujte návod k použití Pozor Použít do
Rx only
Pouze pro odborné
pracovníky!
Nesterilní
Katalogové číslo
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Výrobce
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
68
Kód dávky
MD
Zdravotnický prostředek
REF14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 69
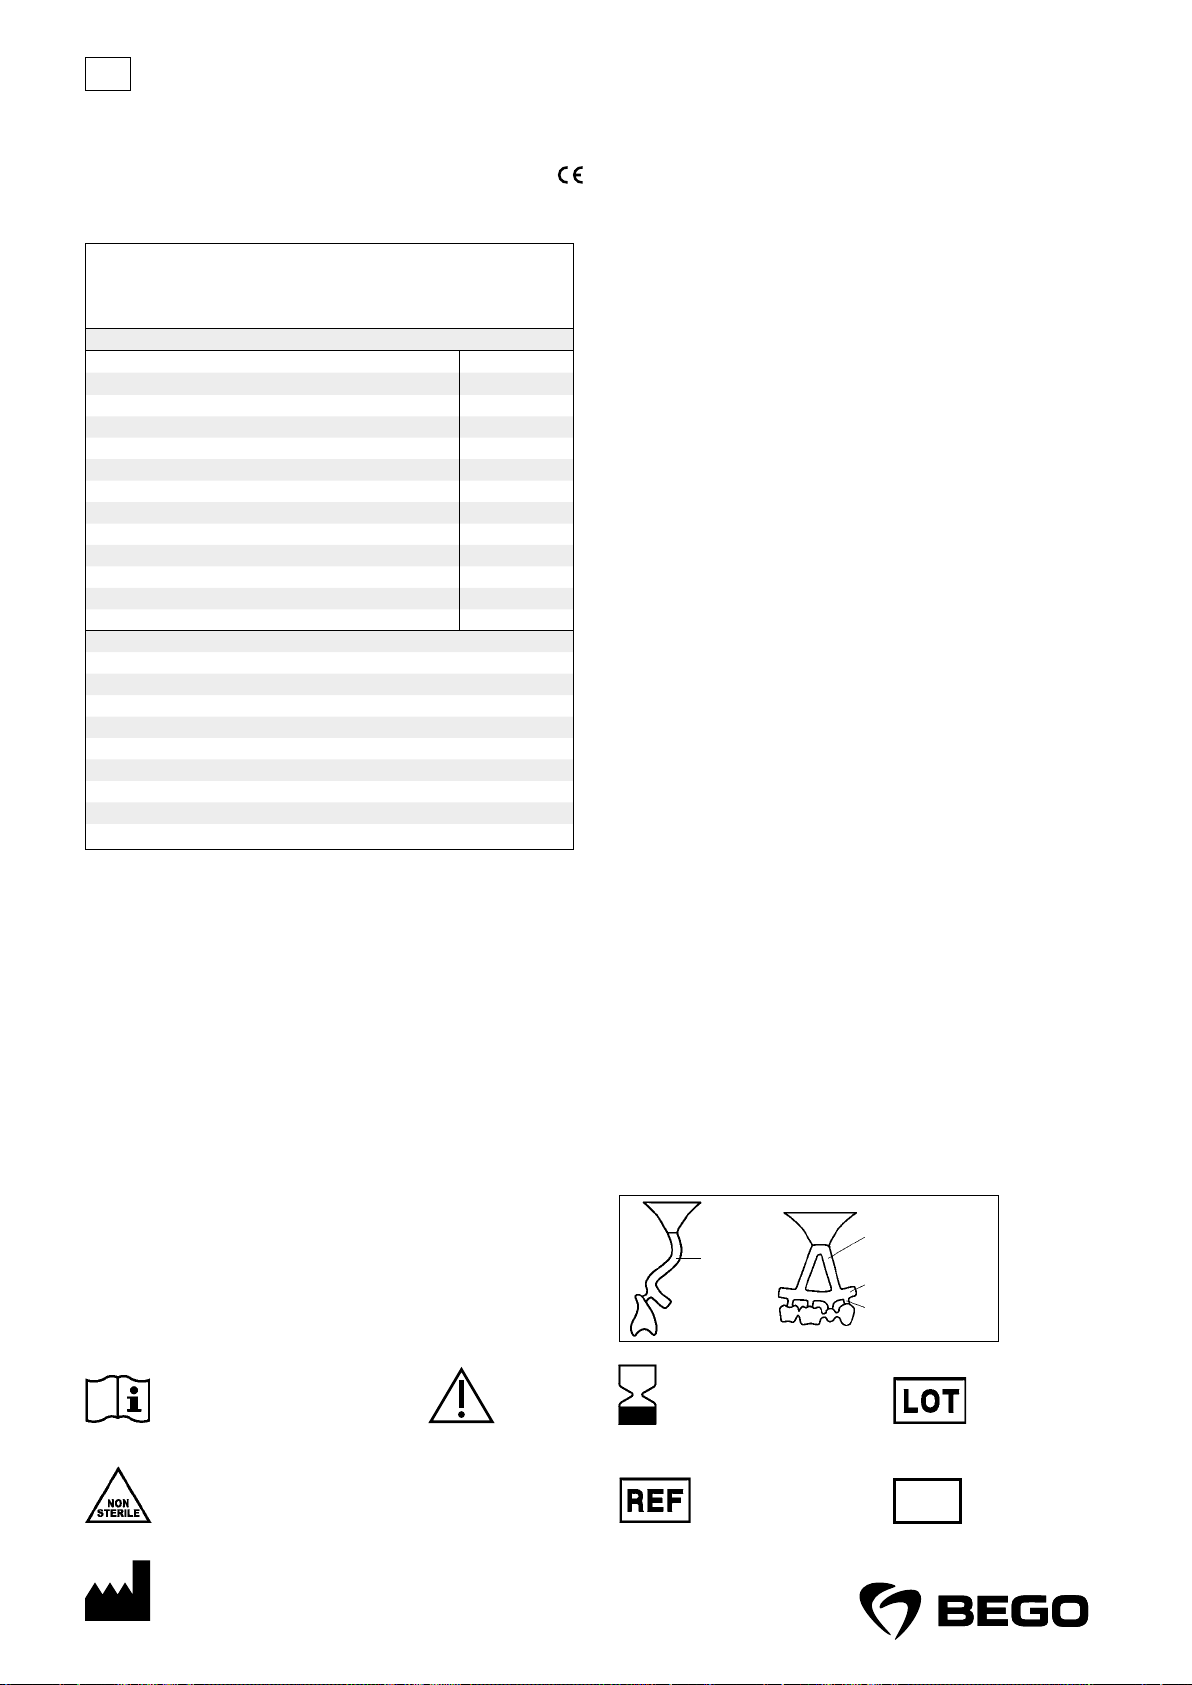
da
Wiron® light
Ni64.6Cr22.0Mo10.0Si2.1BMnNb [%]
0197
Brugsanvisning
Dental ni-basis-legering til metalkeramik, type4.
®
light leveres i form af cylindre.
Wiron
®
light er i overensstemmelse med ISO22674 og ISO9693.
Wiron
Dette produkt indeholder nikkel.
REF50270 – 1000g; REF50272 – 250g; REF50273 – 24g prøve
Legeringskarakteristika
Iht. ISO22674 uden cadmium, beryllium og bly
Type (iht. ISO22674) 4
Forvarmningstemperatur °C 800
Solidus-, liquidustemperatur °C 1210, 1280
Tæthed g/cm³ 8.2
Støbetemperatur °C 1350
Elasticitetsmodul GPa 216 / *217
0,2% elasticitetsgrænse (R
Brudforlængelse (A
Vickers-hårdhed HV10 305 / *300
Varmeudvidelseskoeffecient (VUK) 25–500°C, 10
(støbning / * efter keram. brænding)
BEGO farvekode 8
Indlejringsmasse: fosfatbundet, f.eks. BellavestSH (REF54252)
Teglmateriale: keramik
Smeltepulver: Wiromelt (REF52526)
Keramisk facade: Keramik med passende VUK-værdi, f.eks.: VITA VMKMaster
Oxidbrænding: anbefales ikke, men hvis kontrolbrænding ønskes: 900°C/5min/vac
Højeste anbefalede brændingstemperatur: 980°C
Opvarmningshastighed anbefalet maks. 55°C/min
Flusmiddel: f.eks. Minoxyd (REF52530)
Loddemetal før brændingen: Wiron
Lasertråd: Wiroweld NC (REF50006)
Erklæret formål: Nikkel-basis-legeringer til metalkeramik er beregnet til fremstilling af dentale restaureringer som kroner, broer samt til metalkeramisk tanderstatning.
Indikation: Nikkel-basis-legeringer til metalkeramik er beregnet til behandling af manglende hårdvæv
(tænder).
Kontraindikation: Der er ingen kendte kontraindikationer. Uønskede biologiske (som f.eks. allergier over for
legeringsingredienser) eller elektrokemisk baserede reaktioner kan optræde i meget sjældne tilfælde. Ved
kendte uforeneligheder eller kendte allergier over for legeringsingredienser bør legeringen ikke anvendes.
Kliniske fordele: Kunstig erstatning for mistet hårdvæv (tænder), til genetablering af tyggefunktionen
(æstetisk og funktionelt).
Advarsler: Metalstøv er sundhedsskadeligt. Slibning og sandblæsning bør ske under en passende udsugning. Et åndedrætsværn af typen FFP3-EN149 anbefales!
Forholdsregler: I tilfælde af approksimal eller okklusal kontakt med andre metaller kan der i meget sjældne
tilfælde forekomme ubehagelige fornemmelser af elektrokemisk art. Udstyret er ikke kontrolleret for sikkerhed og kompatibilitet i forbindelse med et MR-miljø. Det er ikke blevet testet for opvarmning, migration eller
billedartefakter i forbindelse med et MR-miljø. Sikkerheden i MR-miljøet er ukendt. Undersøgelsen af en
patient med dette udstyr kan medføre kvæstelser af patienten.
Patientgruppe: Objekterne af legeringen kan anvendes uafhængigt af patientens alder. Ved kendte uforeneligheder eller kendte allergier over for legeringsingredienser bør legeringen ikke anvendes.
Bivirkninger: Der er ingen kendte bivirkninger. Det kan dog ikke udelukkes, at der i meget sjældne tilfælde
kan optræde individuelle reaktioner over for komponenter. I dette tilfælde bør dette udstyr ikke anvendes.
Modellering: Vægtykkelse efter forarbejdningen: min. 0,3 mm, undgå skarpe hjørner og kanter. Skeletterne
til facaderne udformes anatomisk reduceret. Udform forbindelsesstykkerne så stærke og høje som muligt
(højde: min. 3,5mm, bredde: min. 2,5mm). Sørg for tykkere modellering ved bruxismus. Anvend voks eller
hule stave af kunststof. Ved stiftsystemet arbejdes uden indsnævringer.
Indlejring: Anvend kun fosfatbundne støbemasser til kroner og broer.
Støbning: Overophed ikke legeringen. Anvend kun rene smeltedigler, og en ny til hver legering. Til entydig
batchsporing støbes kun nyt metal. Strø eventuelt smeltepulver hen over støbeterningerne. Til de nøjagtige
indstillinger og opvarmningstider følges angivelserne fra fabrikanterne af støbeenhederne. Lad smeltediglerne afkøle langsomt efter støbningen.
) MPa 440 / *425
p0,2
) % 9 / *8
5
®
-Lot (REF52625)
-6 K-1
13.7 / *13.4
Forarbejdning: Anvend hårdmetalfræsere med tætte tænder.
Polering: For at forenkle gummieringen kan man sandpolere med en blyfri natronglas (f.eks. Perlablast
micro). Derefter gummieres med egnede gummipolerere, og poleres med egnet for- og efterpoleringspasta.
Grundig rengøring af overfladen med dampstråling eller kogning i destilleret vand.
Keramisk facade: Anvend keramiske facader med egnet VUK (ISO 9693). Overhold brugsanvisningen fra
den pågældende keramikfabrikant. Oxiden skal sandblæses (250μm / 3– 4 bar med f.eks. Korox
Grundig rengøring af overfladen med dampstråling eller kogning i destilleret vand. Rør derefter ikke længere overfladerne med hænderne. Anvend arterieklemmer eller lignende. Understøt skeletterne tilstrækkeligt
under brændingen.
Kunststoffacader: Til bearbejdning af kunststoffacadematerialer overholdes anvisningerne fra fabrikanterne. Grundig rengøring af overfladen med dampstråling eller kogning i destilleret vand.
Lodning: Fikser de dele, der skal loddes (f.eks. med loddemasse Bellatherm
maks. 0,2mm. Anvend et egnet BEGO flusmiddel. Efter lodningen fjernes flusmiddelrester og metaloxider.
Grundig rengøring af overfladen med dampstråling eller kogning i destilleret vand.
Lasersvejsning: Hvis det er muligt arbejdes med X-søm og afbindingsmateriale. Overhold brugsanvisningen
og faresætningerne fra fabrikanten af udstyret! Grundig rengøring af overfladen med dampstråling eller
kogning i destilleret vand.
Opbevaringsbetingelser: Der er ingen kendte specielle opbevaringsbetingelser.
Garanti: Vores anvendelsestekniske anbefalinger, uanset om de gives mundtligt, skriftligt eller som led
i praktiske vejledninger, beror på kliniske og egne erfaringer og forsøg og skal derfor kun opfattes som
vejledende. Vores produkter er underkastet en kontinuerlig videreudvikling. Vi forbeholder os derfor retten
til at foretage ændringer i konstruktion og sammensætning. Enhver alvorlig hændelse, der er indtruffet i
forbindelse med udstyret, bør indberettes til BEGOBremer Goldschlägerei Wilh. Herbst GmbH & Co. KG og
de kompetente myndigheder.
Informationer om bortskaffelsen: Procedurer vedrørende affaldsbehandling Udstyr: Tildelingen af en
affaldskode iht. det europæiske affaldskatalog (AVV) skal foretages efter aftale med det regionale bortskaffelsessted. Må ikke bortskaffes i husholdningsaffaldet. Emballage: Emballager skal tømmes og bortskaffes
korrekt i overensstemmelse med loven. Emballager, der ikke er tømt, skal bortskaffes i samråd med det
regionale bortskaffelsessted.
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
®
), parallelvægget loddespalte:
®
250).
®
Overhold brugsanvisningen Bemærk Mindst holdbar til
Rx only
Kun til fagpersonale!
Usterilt
Artikelnummer
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Fabrikant
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
69
Chargenummer
MD
Medicinsk udstyr
REF14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 70
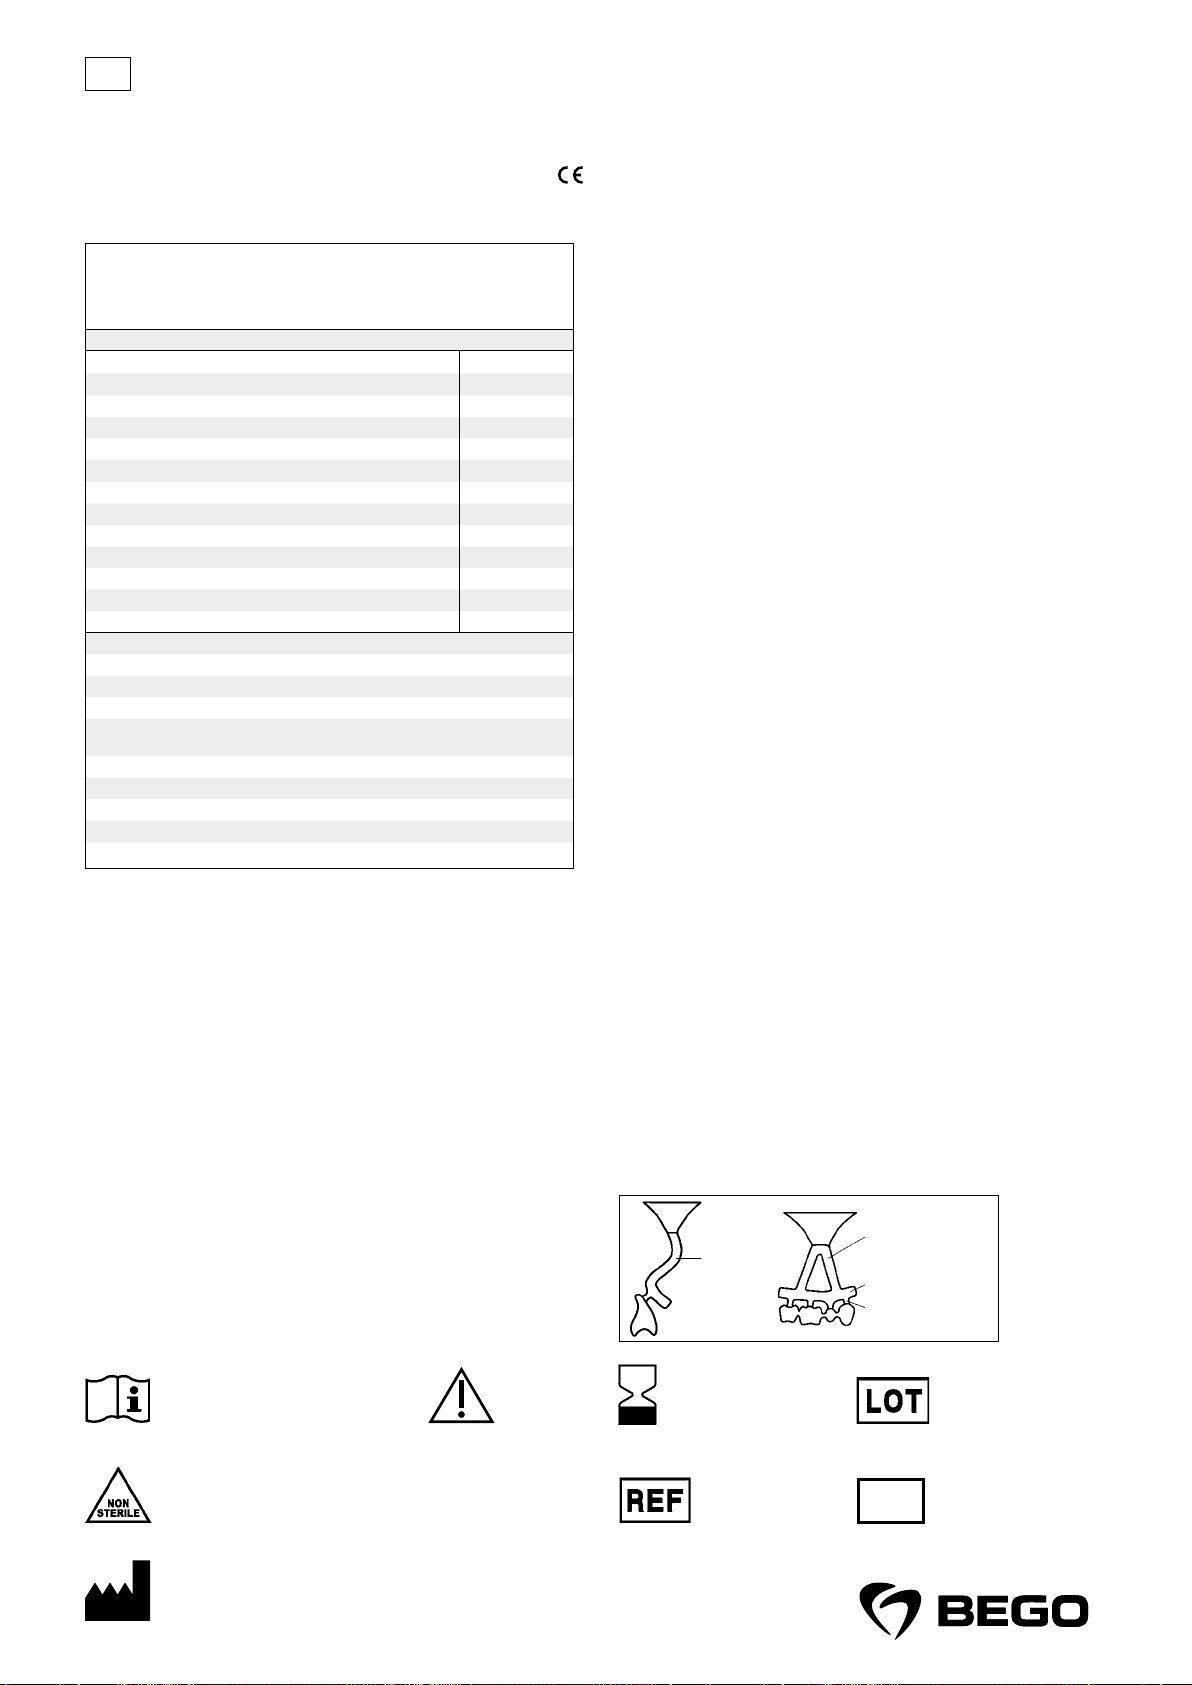
el
Wiron® light
Ni64.6Cr22.0Mo10.0Si2.1BMnNb [%]
0197
Οδηγίες χρήσης
Οδοντοτεχνικό κράμα με βάση Ni για μεταλλικά-κεραμικά υλικά, τύπος 4.
®
light παρέχεται σε μορφή κυλίνδρων.
Το Wiron
®
light πληροί τα ISO22674 και ISO9693.
Το Wiron
Το προϊόν αυτό περιέχει νικέλιο.
REF50270 – 1000 g· REF50272 – 250 g· REF50273 – δείγμα 24 g
Χαρακτηριστικά κράματος
Σύμφωνα με το ISO22674 δεν περιέχει κάδμιο, βηρύλλιο ή μόλυβδο
Τύπος (κατά το ISO22674)
Θερμοκρασία προθέρμανσης
Θερμοκρασία solidus, θερμοκρασία liquidus
Πυκνότητα
Θερμοκρασία χύτευσης
Μέτρο ελαστικότητας
Όριο ελαστικότητας 0,2% (R
Επιμήκυνση θραύσης (A
)
p0,2
)
5
Σκληρότητα Vickers
Συντελεστής θερμικής διαστολής (ΣΘΔ) 25 – 500 °C, 10
-6 K-1
(χύτευση / * μετά από κεραμ. όπτηση)
Χρωματικός κωδικός BEGO
Υλικό επένδυσης: φωσφορικού τύπου, π.χ. Bellavest SH (REF54252)
Υλικό χωνευτηρίου: Κεραμικό
Άρτυμα: Wiromelt (REF52526)
Κεραμικό υλικό επικάλυψης με κατάλληλη τιμή ΣΘΑ, π.χ.: VITA VMK Master
Οξειδωτική όπτηση: δεν συνιστάται, αλλά όταν είναι επιθυμητή όπτηση ελέγχου:
900°C/5 λεπ./κενό
Μέγιστη συνιστώμενη θερμοκρασία όπτησης: 980°C
Μέγιστος συνιστώμενος ρυθμός θέρμανσης 55°C/min
Συλλίπασμα: π. χ. Minoxyd (REF52530)
®
Συγκόλληση πριν από την όπτηση: Wiron
-Lot (REF52625)
Σύρμα λέιζερ: Wiroweld NC (REF50006)
Προβλεπόμενη χρήση: Τα κράματα με βάση το νικέλιο για μεταλλοκεραμικά προορίζονται για την
κατασκευή οδοντικών αποκαταστάσεων, όπως στεφανών, γεφυρών, καθώς και μεταλλοκεραμικών
οδοντικών αποκαταστάσεων.
Ενδείξεις: Τα κράματα με βάση το νικέλιο για μεταλλοκεραμικά προορίζονται για τη θεραπεία
ελλειμμάτων σκληρού ιστού (δοντιών).
Αντενδείξεις: Δεν υπάρχουν γνωστές αντενδείξεις. Σε πολύ σπάνιες περιπτώσεις μπορούν να
εκδηλωθούν ανεπιθύμητες βιολογικές (όπως, π.χ., αλλεργίες στα συστατικά του κράματος) ή
ηλεκτροχημικές αντιδράσεις. Το κράμα δεν πρέπει να χρησιμοποιηθεί σε περιπτώσεις γνωστής
δυσανεξίας ή γνωστής αλλεργίας στα συστατικά του κράματος.
Κλινικό όφελος: Τεχνητό υποκατάστατο απολεσθέντος σκληρού ιστού (δοντιών), για την (αισθητική
και λειτουργική) αποκατάσταση της μασητικής λειτουργίας.
Προειδοποιήσεις: Οι μεταλλικές σκόνες είναι επιβλαβείς για την υγεία. Η λείανση και η αμμοβολή
θα πρέπει να πραγματοποιούνται υπό κατάλληλη αναρρόφηση. Συνιστάται προστασία της αναπνοής
τύπου FFP3-EN149!
Προφυλάξεις: Σε περίπτωση επαφής της όμορης ή της μασητικής επιφάνειας με άλλα μέταλλα
μπορεί σε πολύ σπάνιες περιπτώσεις να παρουσιαστεί παραισθησία ηλεκτροχημικής αιτιολογίας. Το
προϊόν δεν έχει ελεγχθεί αναφορικά με την ασφάλεια και τη συμβατότητα σε περιβάλλον μαγνητικού
συντονισμού. Το προϊόν δεν έχει δοκιμαστεί ως προς τη θέρμανση, τη μετατόπιση ή τα τεχνουργήματα
εικόνας σε περιβάλλον μαγνητικού συντονισμού. Η ασφάλεια σε περιβάλλον μαγνητικού συντονισμού
δεν είναι γνωστή. Η εξέταση ασθενή που φέρει αυτό το προϊόν μπορεί να επιφέρει τραυματισμό του
ασθενή.
Ομάδα ασθενών: Αντικείμενα από αυτό το κράμα μπορούν να χρησιμοποιηθούν ανεξάρτητα από την
ηλικία του ασθενή. Το κράμα δεν πρέπει να χρησιμοποιηθεί σε περιπτώσεις γνωστής δυσανεξίας ή
γνωστής αλλεργίας στα συστατικά του κράματος.
Παρενέργειες: Δεν υπάρχουν γνωστές παρενέργειες. Ωστόσο, δεν μπορεί να αποκλειστεί η εκδήλωση
σε πολύ σπάνιες περιπτώσεις εξατομικευμένης αντίδρασης έναντι συστατικών. Στην περίπτωση αυτή
το προϊόν δεν πρέπει να χρησιμοποιηθεί.
°C 800
°C 1210, 1280
g/cm³ 8.2
°C 1350
GPa 216 / *217
MPa 440 / *425
% 9 / *8
HV10 305 / *300
13.7 / *13.4
Μοντελάρισμα: Πάχος τοιχώματος μετά την επεξεργασία: τουλάχιστον 0,3 mm. Αποφεύγετε τις
αιχμηρές γωνίες και ακμές. Διαμορφώνετε τους σκελετούς για την επικάλυψη με ανατομική σμίκρυνση.
Διαμορφώνετε τους συνδέσμους με το μέγιστο δυνατό πλάτος και ύψος (ύψος: τουλάχιστον 3,5 mm,
πλάτος: τουλάχιστον 2,5 mm). Στην περίπτωση βρυγμού απαιτείται ισχυρότερο μοντελάρισμα.
Χρησιμοποιήστε κερί ή πλαστικές κοίλες ράβδους. Εργαστείτε στο σύστημα αγωγών χωρίς μείωση
της διαμέτρου.
Επένδυση: Για στεφάνες και γέφυρες χρησιμοποιείτε μόνο φωσφορικού τύπου υλικά επένδυσης.
Χύτευση: Μην υπερθερμαίνετε το κράμα. Χρησιμοποιείτε μόνο καθαρά και για κάθε κράμα ξεχωριστά
χωνευτήρια. Για τη σαφή ιχνηλάτηση της παρτίδας, χύνετε μόνο νέο μέταλλο. Κατά περίπτωση,
χρησιμοποιήστε άρτυμα στα πλινθώματα. Για τις ακριβείς ρυθμίσεις και χρόνους θέρμανσης
ακολουθείτε τις οδηγίες του κατασκευαστή της συσκευής χύτευσης. Μετά τη χύτευση, αφήστε το
4
καλούπι να ψυχθεί αργά.
Παρασκευή: Χρησιμοποιείτε φρέζες σκληρού μετάλλου με ψιλή οδόντωση.
Στίλβωση: Προκειμένου να απλοποιηθεί η στίλβωση με λάστιχο μπορεί να γίνει αμμοβολή με γυαλί
νατράσβεστου χωρίς μόλυβδο (π.χ. Perlablast
στίλβωσης με λάστιχο και με κατάλληλες πάστες προκαταρκτικής και συμπληρωματικής στίλβωσης.
Ενδελεχής καθαρισμός της επιφάνειας με ατμοβολή ή βρασμό σε απεσταγμένο νερό.
Κεραμικές όψεις: Χρησιμοποιείτε κεραμικά υλικά επικάλυψης με κατάλληλο συντελεστή θερμικής
διαστολής (ISO 9693). Ακολουθείτε τις οδηγίες χρήσης του εκάστοτε κατασκευαστή του κεραμικού. Το
οξείδιο πρέπει να αφαιρεθεί με αμμοβολή (250 μm / 3–4 bar με π.χ. Korox
της επιφάνειας με ατμοβολή ή βρασμό σε απεσταγμένο νερό. Κατόπιν αυτού μην αγγίζετε πλέον τις
επιφάνειες με το χέρι. Χρησιμοποιήστε αιμοστατικές λαβίδες ή παρόμοια μέσα. Στηρίζετε επαρκώς τους
σκελετούς κατά την όπτηση.
Ακρυλικές όψεις: Για την επεξεργασία των συνθετικών υλικών επικάλυψης πρέπει να λαμβάνονται
υπόψη οι σχετικές οδηγίες των κατασκευαστών. Ενδελεχής καθαρισμός της επιφάνειας με ατμοβολή ή
8
βρασμό σε απεσταγμένο νερό.
Συγκόλληση: Στερεώστε τα προς συγκόλληση τμήματα (π.χ. με υλικό επένδυσης συγκόλλησης Bel-
®
), διάκενο συγκόλλησης παράλληλων τοιχωμάτων: μέγ. 0,2 mm. Χρησιμοποιήστε κατάλληλο
latherm
άρτυμα BEGO. Τα υπολείμματα αρτύματος και μεταλλοξειδίου πρέπει να καθαρίζονται μετά τη
συγκόλληση. Ενδελεχής καθαρισμός της επιφάνειας με ατμοβολή ή βρασμό σε απεσταγμένο νερό.
Συγκόλληση λέιζερ: Κατά το δυνατόν εργάζεστε με ραφή X και πρόσθετο υλικό. Λαμβάνετε υπόψη τις
οδηγίες χρήσης και τις υποδείξεις κινδύνου του κατασκευαστή της συσκευής! Ενδελεχής καθαρισμός
της επιφάνειας με ατμοβολή ή βρασμό σε απεσταγμένο νερό.
Συνθήκες αποθήκευσης: Δεν υπάρχουν γνωστές ειδικές συνθήκες φύλαξης.
Εγγύηση: Οι συστάσεις της εταιρείας μας αναφορικά με τη χρήση, ανεξάρτητα από το αν παρέχονται
προφορικά, εγγράφως ή στο πλαίσιο πρακτικών οδηγιών, βασίζονται στις δικές μας εμπειρίες και
πειράματα και πρέπει, συνεπώς, να θεωρούνται απλώς ενδεικτικές. Τα προϊόντα μας αποτελούν
αντικείμενο συνεχούς εξέλιξης. Για τον λόγο αυτό διατηρούμε το δικαίωμα τροποποιήσεων της
κατασκευής και της σύνθεσης. Κάθε σοβαρό περιστατικό που σχετίζεται με τα προϊόντα πρέπει να
αναφέρεται στην BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG και στις αρμόδιες αρχές.
Υποδείξεις για τη διάθεση: Διαδικασίες διαχείρισης αποβλήτων Προϊόν: Η απόδοση κωδικού
αποβλήτων σύμφωνα με τον Ευρωπαϊκό κατάλογο αποβλήτων (ΕΚΑ) πρέπει να γίνεται με συνεννόηση
με τον τοπικό φορέα διαχείρισης αποβλήτων. Να μη διατίθενται στα οικιακά απόβλητα. Συσκευασία: Οι
συσκευασίες πρέπει να εκκενώνονται από τα υπολείμματα και να διατίθενται κατάλληλα, σε συμφωνία
με τις νομικές διατάξεις. Οι συσκευασίες που δεν μπορούν να εκκενωθούν από τα υπολείμματα πρέπει
να διατίθενται σε συνεννόηση με τον τοπικό φορέα διαχείρισης αποβλήτων.
Ø ≥ 3.5 –4 mm
®
micro). Στη συνέχεια στιλβώστε με κατάλληλα εργαλεία
®
250). Ενδελεχής καθαρισμός
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Λαμβάνετε υπόψη τις οδηγίες χρήσης Προσοχή Ημερομηνία λήξης
Rx only
Αποκλειστικά για ειδικευμένο προσωπικό!
Μη αποστειρωμένο
Αριθμός προϊόντος
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Κατασκευαστής
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
70
Αριθμός παρτίδας
MD
Ιατροτεχνολογικό προϊόν
REF14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 71
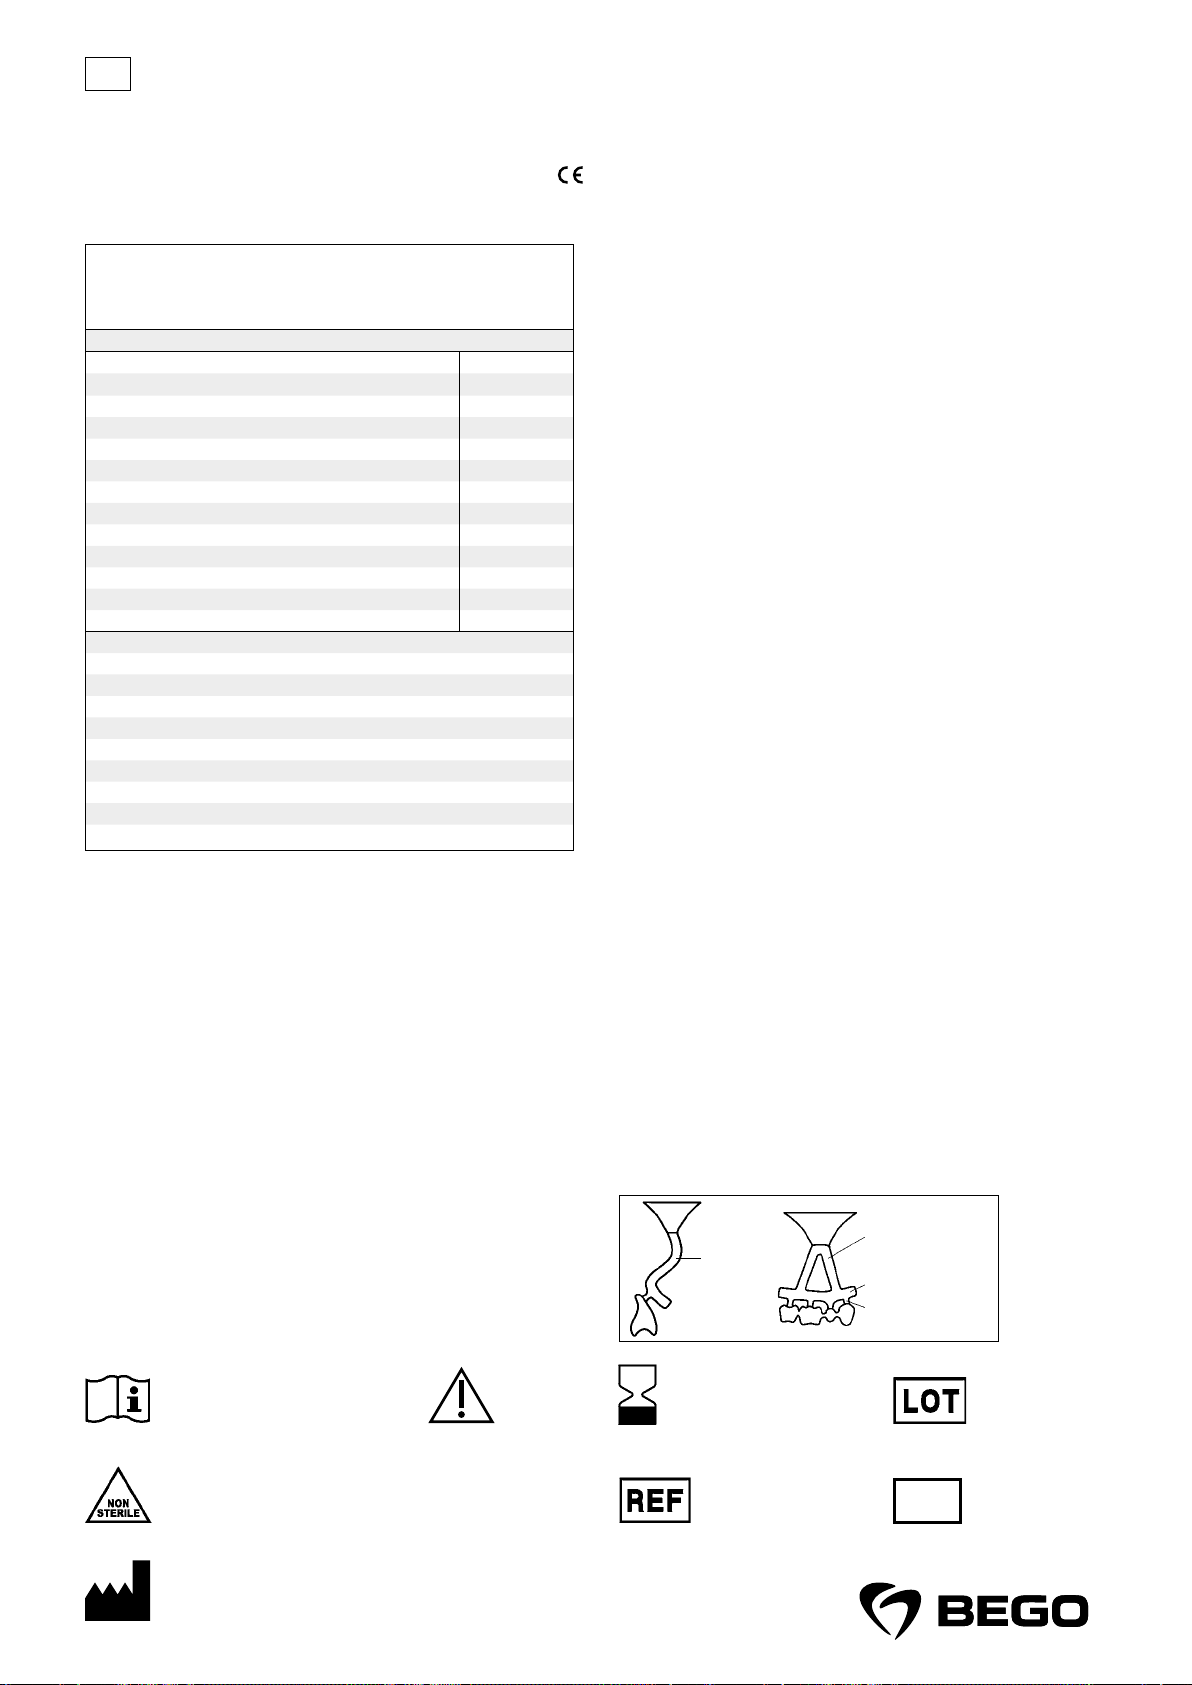
et
Wiron® light
Ni64.6Cr22.0Mo10.0Si2.1BMnNb [%]
0197
Kasutusjuhend
Dentaalne niklipõhine sulam metallokeraamika jaoks, tüüp4.
®
light tarnitakse silindrite kujul.
Wiron
®
light vastab standarditele ISO22674 ja ISO9693.
Wiron
See toode sisaldab niklit.
REF50270 – 1000g; REF50272 – 250g; REF50273 – 24g proov
Sulami tunnused
Vastavalt standardile ISO22674 vaba kaadmiumist, berülliumist ja pliist
Tüüp (vastavalt standardile ISO22674) 4
Eelkuumutustemperatuur °C 800
Solidus-, likvidustemperatuur °C 1210, 1280
Tihedus g/cm³ 8.2
Valamistemperatuur °C 1350
Elastsusmoodul GPa 216 / *217
0,2% tinglik voolavuspiir (R
Katkevenivus (A
) % 9 / *8
5
Vickersi kõvadus HV10 305 / *300
Soojuspaisumistegur (CTE) 25–500°C, 10
(Valumaterjal / * pärast keraam põletust)
BEGO värvikood 8
Sisestusmass: fosfaatseotud, nt BellavestSH (REF54252)
Tiigli materjal: keraamika
Sulatuspulber: Wiromelt (REF52526)
Kattekeraamika: sobiva soojuspaisumisteguri (CTE) väärtusega keraamika, nt: VITAVMKMaster
Oksiidpõletus: ei ole soovitatud, ent kui soovitakse kontrollpõletust: 900°C/5min/vaakum
Kõrgeim soovitatud põletustemperatuur: 980°C
Kuumutamiskiirus soovitatud max55°C/min
Jooteräbusti: nt Minoxyd (REF52530)
Joodis enne põletust: Wiron
Lasertraat: WiroweldNC (REF50006)
Sihtotstarve: Niklipõhised sulamid metallokeraamika jaoks on ette nähtud dentaalsete restauratsioonide,
nagu näiteks kroonide ja sildade valmistamiseks ning metallokeraamiliste hambaproteeside jaoks.
Näidustus: Niklipõhised sulamid on ette nähtud selleks, et puuduvat kõvakude (hambaid) ravida.
Vastunäidustus: Vastunäidustusi ei ole teada. Väga haruldastel juhtudel võib esineda soovimatuid bioloo-
gilisi reaktsioone (nagu nt allergiaid sulami koostisosade suhtes) või elektrokeemia põhiseid reaktsioone.
Teadaoleva kokkusobimatuse või teadaolevate allergiate korral sulami koostisosade suhtes tuleks sulamit
mitte kasutada.
Kliiniline kasu: Kaotsi läinud kõvakoe (hammaste) kunstlik asendus, närimisfunktsiooni taastamiseks
(esteetiliselt ja funktsionaalselt).
Hoiatused: Metallitolm on tervist kahjustav. Lihvimine ja jugapuhastus peaksid toimuma sobivat äratõmmet kasutades. Soovitatakse FFP3-EN149 tüüpi respiraatorit!
Ettevaatusabinõud: Aproksimaalse või oklusaalse kokkupuute korral teiste metallidega võib väga haruldastel juhtudel tekkida elektrokeemiliselt tingitud ebamugavustunne. Toodet ei ole ohutuse ja ühilduvuse
seisukohalt magnetresonantskeskkonnas hinnatud. Seda ei ole soojenemise, migratsiooni ega kujutiste
artefaktide seisukohalt magnetresonantskeskkonnas katsetatud. Ohutus magnetresonantskeskkonnas ei
ole teada. Selle tootega patsiendi uurimine võib põhjustada patsiendi vigastusi.
Patsientide rühm: Sulamist valmistatud objekte võib kasutada sõltumatult patsiendi vanusest. Teadaoleva
kokkusobimatuse või teadaolevate allergiate korral sulami koostisosade suhtes tuleks sulamit mitte kasutada.
Kõrvaltoimed: Kõrvaltoimeid ei ole teada. Siiski pole võimalik välistada, et väga haruldastel juhtudel võib
esineda individuaalseid reaktsioone materjali komponentide suhtes. Sellisel juhul ei tuleks toodet kasutada.
Modelleerimine: Seina paksus pärast viimistlemist: vähemalt 0,3 mm, vältige teravaid nurki ja servi.
Kujundage karkassid katte jaoks anatoomiliselt vähendatuna. Kujundage konnektorid nii tugeva ja kõrgena
kui võimalik (kõrgus: vähemalt 3,5mm, laius: vähemalt 2,5mm). Bruksismi korral on vajalik tugevam
modelleerimine. Kasutage vaha või plastist õõnespulki. Tihvtide külgeühendamise süsteemi korral töötage
ilma siirdemuhvideta.
Jäljendi sisestamine: Kasutage kroonide ja sildade jaoks ainult fosfaatseotud sisestusmasse.
) MPa 440 / *425
p 0,2
®
-Lot (REF52625)
-6 K-1
13.7 / *13.4
Valamine: Ärge sulamit üle kuumutage. Kasutage ainult puhtaid ja iga sulami jaoks omaette sulatustiigleid.
Partiide üheselt selge tagasiulatuva jälgimise tarbeks valage ainult uut metalli. Vajaduse korral puistake
sulatuspulbrit valuploki peale. Täpsete seadistuste ja kuumutusaegade kohta järgige valamisseadmete
tootjate juhiseid. Laske muhvlitel pärast valamist aeglaselt maha jahtuda.
Viimistlemine: Kasutage peenehambulisi kõvasulamfreese.
Poleerimine: Selleks et kummeerimist lihtsustada, saab teha läigestava pritstöötlemise pliivaba soodak-
laasiga (nt Perlablast
eel- ja järelpoleerimispastade abil. Pealispinna põhjalik puhastamine aurujoaga töötlemise või destilleeritud vees läbikeetmise teel.
Keraamiline kate: Kasutage sobiva soojuspaisumisteguriga kattekeraamikat (ISO9693). Järgige vastava
keraamikatootja kasutusjuhendit. Oksiidi tuleb jugapuhastusega töödelda (250μm / 3–4bar, nt pihustusainega Korox
keetmise teel. Seejärel ärge pealispindu enam kätega puudutage. Kasutage arteriklambreid vms. Toestage
karkassid põletuste ajaks piisavalt.
Plastkatted: Plastist kattematerjalide töötlemiseks tuleb järgida tootjate vastavaid juhendeid. Pealispinna
põhjalik puhastamine aurujoaga töötlemise või destilleeritud vees läbikeetmise teel.
Jootmine: Joodetavad osad tuleb fikseerida (nt jootmise sisestusmassiga Bellatherm
tega jootmispilu: max0,2mm. Kasutage sobivat BEGO jooteräbustit. Pärast jootmist tuleb jooteräbusti jääke
ja metalloksiide happega töödelda. Pealispinna põhjalik puhastamine aurujoaga töötlemise või destilleeritud vees läbikeetmise teel.
Laserkeevitamine: Kui võimalik, siis töötage X-õmbluse ja täitematerjaliga. Palun järgige kasutusjuhendit
ja seadme tootja ohujuhiseid! Pealispinna põhjalik puhastamine aurujoaga töötlemise või destilleeritud
vees läbikeetmise teel.
Ladustamistingimused: Spetsiaalseid ladustamistingimusi ei ole teada.
Garantii: Meie rakendustehnika alased soovitused, ükskõik kas need antakse suuliselt, kirjalikult või
praktiliste juhendite vahendusel, tuginevad meie endi kogemustele ja katsetele ning neid saab seepärast
vaadelda ainult suunistena. Meie tooteid arendatakse pidevalt edasi. Seetõttu jätame me enesele õiguse
teha muudatusi nende ehituses ja koostises. Igast toodetega seotud ohujuhtumist teatage palun ettevõttele
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG ja pädevale asutusele.
Juhised jäätmekäitluse kohta: Jäätmekäitluse meetodid Toode: jäätmeloendi koodi vastendamine vastavalt
Euroopa jäätmeloendile (AVV) tuleb ette võtta piirkondliku jäätmekäitlejaga konsulteerides. Ärge tehke jäätmekäitlust majapidamisjäätmete hulgas. Pakend: pakendid peavad olema täielikult tühjendatud ja need
tuleb anda kooskõlas õigusaktide eeskirjadega nõuetekohasesse jäätmekäitlusesse. Pakendite, mida ei saa
täielikult tühjendada, jäätmekäitlus tuleb teha piirkondliku jäätmekäitlejaga kooskõlastades.
®
micro). Seejärel kummeerige sobivate poleerkummide abil ning poleerige sobivate
®
250). Pealispinna põhjalik puhastamine aurujoaga töötlemise või destilleeritud vees läbi-
®
); paralleelsete sein-
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Järgida kasutusjuhendit Ettevaatust Kõlblikkusaeg
Rx only
Ainult kutsealaseks
kasutamiseks!
Mittesteriilne
Artikli number
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Tootja
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
71
Partii number
MD
Meditsiiniseade
REF14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 72
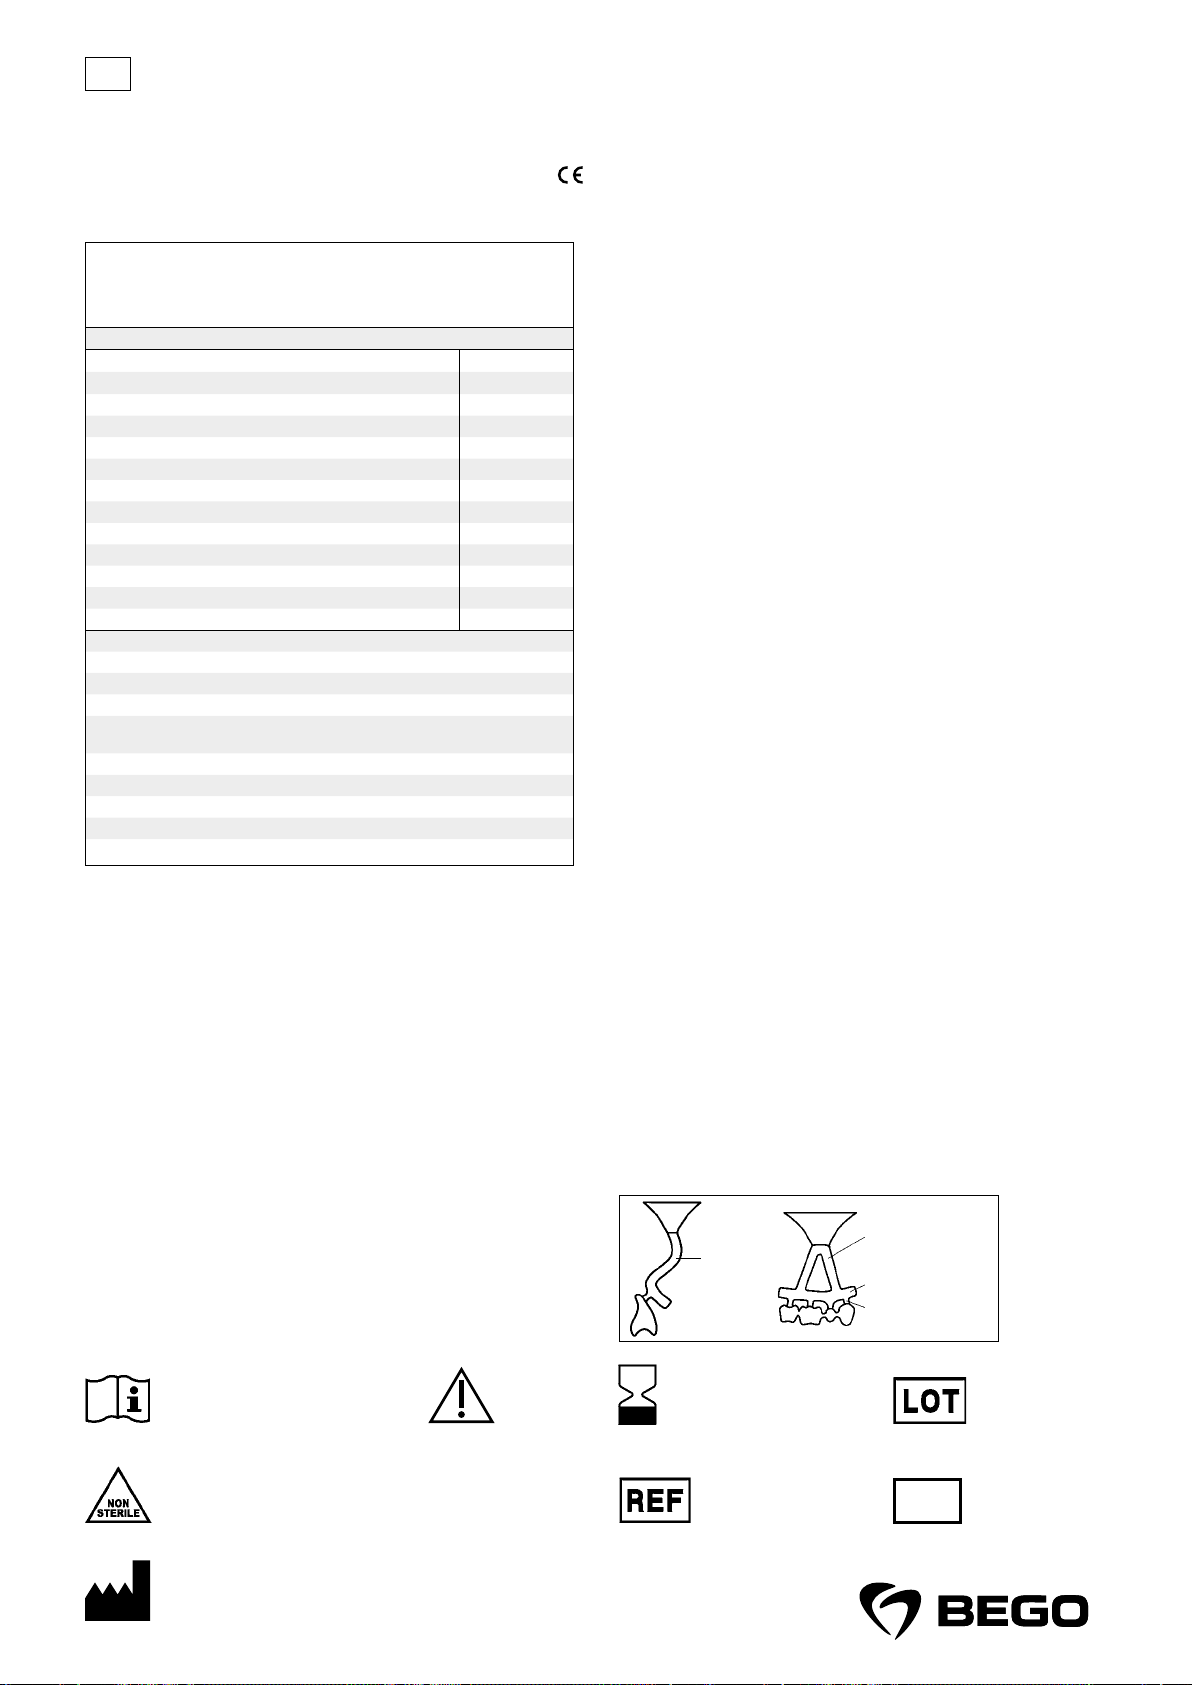
hr
Wiron® light
Ni64.6Cr22.0Mo10.0Si2.1BMnNb [%]
0197
Upute za uporabu
Dentalna legura na bazi nikla za metalnu keramiku, tip4.
®
light isporučuje se u obliku cilindara.
Wiron
®
light je u skladu s normama ISO22674 i ISO9693.
Wiron
Ovaj proizvod sadržava nikal.
Kat. br.50270 – 1000g; kat. br.50272 – 250g; kat. br.50273 – uzorak od 24g
Svojstva legure
U skladu s normom ISO22674 ne sadržava kadmij, berilij ni olovo
Tip (u skladu s normom ISO22674) 4
Temperatura predzagrijavanja °C 800
Temperatura solidusa, temperatura liquidusa °C 1210, 1280
Gustoća g/cm³ 8.2
Temperatura lijevanja °C 1350
Modul elastičnosti GPa 216 / *217
Granica istezanja 0,2% (R
Prekidno istezanje (A
Tvrdoća po Vickersu HV10 305 / *300
Koeficijent toplinskog istezanja (CTE) 25 – 500°C, 10
(lijev / * nakon pečenja keramike)
BEGO kod boje 8
Uložna masa, na bazi fosfata, npr. Bellavest SH (kat. br.54252)
Materijal lončića: keramika
Prah za topljenje: Wiromelt (kat. br.52526)
Keramika za fasetiranje s odgovarajućom vrijednošću CTE, npr.: VITA VMK Master
Oksidacijsko pečenje: ne preporučuje se, ali ako je poželjno kontrolirano pečenje:
900°C/5 min/vak
Najveća preporučena temperatura pečenja: 980°C
Brzina zagrijavanja preporučeno maks. 55°C/min
Taljivo: npr. Minoxyd (kat. br.52530)
Lem prije pečenja: Wiron
Žica za lasersko lemljenje: Wiroweld NC (kat. br.50006)
Namjena: Legure na bazi nikla za metal-keramiku namijenjene su za izradu dentalnih restauracija kao što
su krunice, mostovi i metal-keramički nadomjesci.
Indikacija: Legure na bazi nikla namijenjene su za liječenje tvrdog tkiva koje nedostaje (zubi).
Kontraindikacije: Kontraindikacije nisu poznate. U vrlo rijetkim slučajevima može doći do neželjenih biološ-
kih (kao npr. alergija na sastojke legure) ili elektrokemijskih reakcija. Legura se ne smije upotrebljavati ako
su poznate nekompatibilnosti ili alergije na komponente legure.
Klinička korist: Umjetni nadomjestak izgubljenog tvrdog tkiva (zubi), za obnovu funkcije žvakanja (estetski
i funkcijski).
Upozorenja: Metalne prašine opasne su za zdravlje. Brušenje i pjeskarenje trebali bi se odvijati uz prikladno
usisavanje. Preporučujemo zaštitu disanja tipa FFP3-EN149!
Mjere opreza: U slučaju aproksimalnog ili okluzijskog kontakta s drugim metalima u vrlo rijetkim slučajevima može doći do elektrokemijski uvjetovanih tegoba. Proizvod nije ocijenjen u pogledu sigurnosti i
kompatibilnosti u MR okruženju. Nije testiran na zagrijavanje, migraciju i artefakte na slikama u MR okruženju. Sigurnost u MR okruženju nije poznata. Pregled pacijenta s ovim proizvodom može rezultirati ozljedom
pacijenta.
Skupina pacijenata: Predmeti od legure mogu se upotrebljavati bez obzira na dob pacijenta. Legura se ne
smije upotrebljavati ako su poznate nekompatibilnosti ili alergije na komponente legure.
Nuspojave: Nuspojave nisu poznate. Međutim, ne možemo isključiti da u rijetkim slučajevima može doći do
individualnih reakcija na komponente proizvoda. U tom slučaju ne smijete upotrebljavati proizvod.
Modeliranje: Debljina stijenke nakon završne obrade: min. 0,3mm, izbjegavajte oštre rubove i bridove.
Skelete za fasetiranje oblikujte anatomski reducirano. Spojnice oblikujte što je moguće jače i više (visina:
min. 3,5mm, širina: min. 2,5mm). Kod bruksizma obratite pozornost na jače modeliranje. Upotrebljavajte
vosak ili plastične šuplje štapiće. Kod sustava postavljanja kolčića radite bez suženja.
Ulaganje: Za krunice i mostove upotrebljavajte samo fosfatne uložne mase.
Lijevanje: Nemojte previše zagrijati leguru. Upotrebljavajte samo čisti lončić za taljenje koji je prikladan
za svaku leguru. Radi jasnog praćenja serije lijevajte samo novi metal. Ako je potrebno, preko kockica za
) MPa 440 / *425
p0,2
) % 9 / *8
5
®
-Lot (kat. br.52625)
-6 K-1
13.7 / *13.4
lijevanje posipajte prah za topljenje. Za točne postavke i vrijeme grijanja slijedite specifikacije proizvođača
uređaja za lijevanje. Pustite da se kiveta lagano ohladi nakon lijevanja.
Završna obrada: Upotrijebite svrdla od tvrdog materijala s finim ozubljenjem.
Poliranje: Da biste pojednostavili gumiranje, natronskim staklom koje ne sadržava olovo (npr. Perlablast
micro) možete polirati do sjaja. Nakon toga gumirati prikladnim gumenim priborom za poliranje i ispolirati
prikladnim pastama za predpoliranje i naknadno poliranje. Površinu temeljito očistite parom ili iskuhavanjem u destiliranoj vodi.
Fasetiranje keramikom: Upotrijebite keramiku za fasetiranje s prikladnim koeficijentom toplinskog širenja
(ISO9693). Pridržavajte se uputa za uporabu dotičnih proizvođača keramike. Oksid treba pjeskariti (250μm
/ 3 – 4bar s npr. Korox
toga površine ne dirajte više rukama. Upotrijebite stezaljke za krvne žile ili slično. Skelete tijekom pečenje
treba dovoljno poduprijeti.
Fasetiranje plastikom: Za obradu plastičnih materijala za fasetiranje morate poštovati odgovarajuće upute
proizvođača. Površinu temeljito očistite parom ili iskuhavanjem u destiliranoj vodi.
Lemljenje: Pričvrstite dijelove koje treba lemiti (npr. uložnim materijalom za lemljenje Bellatherm
između paralelnih stijenki koje se spajaju kod lemljenja: maks. 0,2mm. Upotrijebite odgovarajuće taljivo
BEGO. Nakon lemljenja ostatke taljiva i metalnih oksida treba očistiti. Površinu temeljito očistite parom ili
iskuhavanjem u destiliranoj vodi.
Lasersko zavarivanje: Ako je moguće, radite s X-šavom i materijalom za popunjavanje. Molimo da poštujete
upute za uporabu i napomene proizvođača uređaja o opasnostima! Površinu temeljito očistite parom ili
iskuhavanjem u destiliranoj vodi.
Uvjeti skladištenja: Nisu poznati nikakvi posebni uvjeti skladištenja.
Jamstvo: Naše preporuke koje se odnose na tehniku primjene, bilo da su dane usmenim ili pisanim putem ili
u obliku praktičnih uputa, temelje se na našim vlastitim iskustvima i eksperimentima i stoga se smatraju
samo okvirnima. Kontinuirano razvijamo naše proizvode. Stoga pridržavamo pravo na promjene konstrukcije
i sastava. Svaki ozbiljni štetni događaj do kojeg je došlo u vezi s proizvodom trebalo bi prijaviti tvrtki BEGO
Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG i nadležnom tijelu.
Napomene o odlaganju: Metoda obrade otpada Proizvod: Ključni broj otpada u skladu s Europskim katalogom otpada (AVV) treba se dodijeliti u dogovoru s regionalnom tvrtkom za zbrinjavanje otpada. Ne bacajte
proizvod u kućanski otpad. Pakiranje: Pakiranja se moraju potpuno isprazniti i pravilno odložiti u skladu
sa zakonskim propisima. Pakiranja, koja se ne mogu potpuno isprazniti, moraju se zbrinuti u dogovoru s
regionalnom tvrtkom za zbrinjavanje otpada.
®
250). Površinu temeljito očistite parom ili iskuhavanjem u destiliranoj vodi. Nakon
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
®
); razmak
®
Obratite pozornost na upute za uporabu Pozor Može se upotrijebiti do
Rx only
Samo za stručno osoblje
Nije sterilno
Kataloški broj
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Proizvođač
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
72
Serijski broj
MD
Medicinski proizvod
REF14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 73
hu
Wiron® light
Ni64.6Cr22.0Mo10.0Si2.1BMnNb [%]
0197
Használati utasítás
Fogászati célú Ni-bázisú ötvözet fémkerámia pótlásokhoz, 4.típus.
®
light-ot hengeralakban szállítják.
A Wiron
®
light megfelel az ISO 22674 és az ISO 9693 szabványoknak.
A Wiron
Ez a termék nikkelt tartalmaz.
REF50270 – 1000 g; REF50272 – 250 g; REF50273 – 24 g próba
Az ötvözet jellemzői
Az ISO22674 szabványnak megfelelően kadmium-, berillium-és
ólommentes
Típus (az ISO22674 szerint) 4
Előmelegítési hőmérséklet °C 800
Solidus-/liquidus-hőmerseklet °C 1210, 1280
Sűrűség g/cm³ 8.2
Öntési hőmérséklet °C 1350
Rugalmassági modulus GPa 216 / *217
0,2% folyáshatár (R
Szakadási nyúlás (A
Vickers-keménység HV10 305 / *300
Hőtágulási együttható (CTE) 25 – 500°C, 10
(öntvény / * keram. égetés után)
BEGO színkód 8
Beágyazó massza, foszfátkötésű, pl. Bellavest SH (REF54252)
Tégely anyaga: Kerámia
Olvasztó por: Wiromelt (REF52526)
Leplező kerámia megfelelő CTE-értékkel rendelkező kerámia pl. VITA VMK Master
Oxidációs égetés: nem ajánlott, de ha kontroll égetés kívánatos: 900°C/5 min/vac
(vákuum alatt)
A legmagasabb ajánlott égési hőmérséklet: 980°C
Felfűtési sebesség max. 55°C/perc ajánlott
Folyósítószer, pl. Minoxyd (REF52530)
Égetés előtti forrasz: Wiron
Lézerhuzal: Wiroweld NC (REF50006)
Rendeltetés: A fémkerámiákhoz használt nikkelbázisú ötvözeteket fogászati restaurációk gyártására szánják, mint például koronák, hidak és fémkerámia fogpótlások.
Javallat: A fémkerámiákhoz használt nikkelbázisú ötvözeteket a hiányzó kemény szövetek (fogak) kezelésére
szánják.
Ellenjavallat: Nincsenek ismert ellenjavallatok. Nagyon ritka esetekben, nemkívánatos biológiai (például az
ötvöző komponensekkel szembeni allergia) vagy elektrokémiai reakciók fordulhatnak elő. Az ötvözetet nem
szabad alkalmazni, ha ismert inkompatibilitás vagy allergia áll fenn az ötvözet komponenseivel szemben.
Klinikai előny: Az elvesztett kemény szövet (fogak) mesterséges pótlása a rágófunkció helyreállítására (esztétikai és funkcionális).
Figyelmeztetések: A fémporok károsak az egészségre. A csiszolást és a lefúvatást megfelelő elszívó berendezés alatt kell végezni. FFP3-EN149 típusú légzésvédő maszk használata ajánlott!
Óvintézkedések: Más fémekkel történő approximális vagy okkluzális érintkezés eseténnagyon ritka esetekben előfordulhatnak elektrokémiai eredetű kellemetlen érzetek. A terméket nem értékelték az MR-környezetben való biztonságosság és kompatibilitás szempontjából. MR-környezetben nem vizsgálták a felmelegedést, a migrációt vagy a képalkotás során keletkező műtermékeket. MR-környezetben biztonságossága nem
ismert. A beteg vizsgálata ezzel a termékkel a beteg sérülését okozhatja.
Betegcsoport: Az ötvözetből készült tárgyak a beteg korától függetlenül használhatók. Az ötvözetet nem
szabad alkalmazni, ha ismert inkompatibilitás vagy allergia áll fenn az ötvözet komponenseivel szemben.
Mellékhatások: Nincsenek ismert mellékhatások. Nem zárható ki azonban– nagyon ritka esetekben – a
komponensekre adott egyéni válaszreakciók előfordulása. Ebben az esetben nem szabad használni a terméket.
Modellezés: Kidolgozás utáni falvastagság: min. 0,3 mm, kerülje az éles sarkokat és éleket. A vázakat
anatómiailag redukált módon tervezze meg a leplezéshez. A csatlakozó elem a lehető legszorosabb és legmagasabb legyen (magasság: legalább 3,5mm, szélesség: legalább 2,5mm). Bruxizmus esetén ügyeljen
az erősebb modellezésre. Használjon viasz vagy műanyag üreges pálcákat. A pálcás rendszer esetében elvékonyítás nélkül dolgozzon.
) MPa 440 / *425
p 0,2
) % 9 / *8
5
®
-Lot (REF52625)
-6 K-1
13.7 / *13.4
Beágyazás: Csak foszfátkötésű beágyazó masszákat használjon a koronákhoz és a hidakhoz.
Öntés: Ne melegítse túl az ötvözetet. Csak tiszta tégelyeket és minden ötvözethez külön tégelyt használjon.
A tételek egyértelmű nyomon követése érdekében csak új fémet öntsön. Ha szükséges, szórjon olvasztóport
az öntőkockákra. A pontos beállítások és melegítési idők tekintetében kövesse az öntőkészülék gyártójának
előírásait. Öntés után hagyja a tokos kemencét lassan kihűlni.
Kidolgozás: Használjon finomfogazású keményfém frézert.
Polírozás: A gumírozás egyszerűsítése érdekében ólommentes nátronüveg (pl. Perlablast
nálható a fényező lefúvatáshoz. Ezután vonja be a megfelelő gumi polírozókkal, és polírozza a megfelelő
polírozás előtti és utáni paszták használata mellett. Tisztítsa meg alaposan a felületet gőzfúvással vagy
desztillált vízben történő forralással.
Kerámia leplezés: Használjon megfelelő hőtágulási együtthatóval (CTE) bíró (ISO 9693 szerinti) leplező
kerámiát. Vegye figyelembe az adott kerámia gyártójának használati utasítását. Az oxidot le kell fúvatni (250
μm / 3–4 bar pl. Korox
vízben történő forralással. Ezután már ne érintse meg a felületeket kézzel. Érfogók, ill. hasonló eszközök
használata ajánlott. A fogpótlás vázát megfelelően meg kell támasztani a kiégetés során.
Műanyag leplezések: A műanyag leplezőanyagokfeldolgozásakor be kell tartani a gyártók megfelelő előírásait. Tisztítsa meg alaposan a felületet gőzfúvással vagy desztillált vízben történő forralással.
Forrasztás: Rögzítse a forrasztandó alkatrészeket (pl. a Bellatherm
rasztási rés párhuzamos falainak max. távolsága: 0,2mm legyen. Használja a megfelelő BEGO folyósító
szert. Forrasztás után a folyósító szer maradványait és a fém-oxidokat le kell maratni. Tisztítsa meg alaposan a felületet gőzfúvással vagy desztillált vízben történő forralással.
Lézeres hegesztés: Lehetőség szerint X-varratokkal dolgozzon és használjon töltőanyagokat. Kérjük, vegye
figyelembe a készülék gyártójának használati utasítását és veszélyekre vonatkozó figyelmeztetéseit! Tisztítsa
meg alaposan a felületet gőzfúvással vagy desztillált vízben történő forralással.
Tárolási feltételek: Nem ismertek különleges tárolási feltételek.
Jótállás: Az alkalmazási technológiára vonatkozó ajánlásaink, függetlenül attól, hogy szóban, írásban vagy
gyakorlati utasítások formájában kerültek kiadásra, saját tapasztalatainkon és tesztjeinken alapulnak, ezért
csak iránymutatásoknak tekinthetők. Termékeink folyamatos továbbfejlesztés alatt állnak. Ezért a konstrukció és az anyagösszetétel esetleges megváltoztatásának jogát fenntartjuk. Kérjük, hogy a termékkel kapcsolatos bármely súlyos esemény bekövetkeztét jelentse a BEGO Bremer Goldschlägerei Wilh. Herbst GmbH &
Co. KG -nak és az illetékes hatóságoknak.
Az ártalmatlanításra vonatkozó megjegyzések: Hulladékkezelési eljárás Termék: Az Európai Hulladék Katalógus (EHK) szerinti hulladék azonosító kód hozzárendelése a regionális hulladékártalmatlanítóval egyeztetve
történik. Ne dobja a háztartási hulladékba. Csomagolás: A csomagolásból minden maradékot ki kell üríteni,
és azt a jogszabályi előírásoknak megfelelően kell ártalmatlanítani. Azokat a csomagolásokat, amelyekből
nem lehet a maradékot kiüríteni, a regionális hulladékártalmatlanítóval egyeztetve kell ártalmatlanítani.
®
250 alkalmazásával). Tisztítsa meg alaposan a felületet gőzfúvással vagy desztillált
®
forrasztó beágyazó masszával); a for-
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
®
micro) hasz-
Tartsa be a használati utasítás instrukcióit Figyelem Lejárati dátum
Rx only
Kizárólag szakemberek
általi használatra!
Sterilizálatlan
Katalógusszám
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Gyártó
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
73
Tételszám
MD
Orvostechnikai eszköz
REF14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 74
ja
Wiron® light
Ni64.6Cr22.0Mo10.0Si2.1BMnNb [%]
0197
使用説明書
歯科用ニッケル系メタルセラミック合金、タイプ4。
®
lightがシリンダーとして利用できます。
Wiron
®
lightはISO22674およびISO9693に準拠しています。
Wiron
この製品にはニッケルが含まれています。
カタログ番号50270 – 1000 g、カタログ番号50272 – 250 g、
カタログ番号50273 – 24gサンプル
合金特性
ISO22674に準拠し、カドミウム、ベリリウム、鉛を含有し
ていません
タイプ (ISO22674準拠) 4
予熱温度
固相・液相温度
密度
鋳造温度
ヤング率
降伏強度 (R
破断伸び (A
) MPa 440 / *425
p 0,2
) % 9 / *8
5
ビッカース硬度
熱膨張率 (CTE) 25~500°C、10
-6 K-1
(鋳造 / * セラミック焼成後)
BEGOカラーコード 8
埋没材:リン酸塩系、例えばBellavest SH (カタログ番号54252) など
るつぼ材:セラミック
溶融粉体:Wiromelt (カタログ番号52526)
セラミックのべニア化: 好適なCTEのセラミック、例えばVITAVMK Masterなど
酸化焼成は推奨されませんが、パラメーター900°C/5分/vacを使用することが
できます
推奨最高焼成温度:980°C
推奨加熱速度:最高55°C/分
融剤:例えばMinoxyd (カタログ番号52530)
®
焼成前のろう材:Wiron
-Lot (カタログ番号52625)
レーザーワイヤ:Wiroweld NC (カタログ番号50006)
用途: ニッケル系メタルセラミック合金は、クラウンやブリッジなどの歯科補綴、
ならびにメタルセラミック補綴の鋳造用です。
適応: ニッケル系メタルセラミック合金は、欠損硬組織(歯)の状態を治療するた
めのものです。
禁忌: 知られている禁忌事項はありません。ただし、合金の成分に対するアレルギ
ーなどの望ましくない生物学的反応や、電気化学的反応が、ごく稀に生じることが
あります。金属材料成分に対する既知の不適合やアレルギーがある場合は、使用す
べきではありません。
臨床的利点: 咀嚼機能(審美的および機能的)回復のための硬組織(歯)の人工物
置換。
警告: 金属ダストは人体に有害です。研削・研磨は、適切な吸引下で行ってくださ
い。FFP3-EN149タイプの呼吸器保護をお勧めします。
注意: 補綴物が別の合金に咬合接触または隣接面接触すると、非常に稀ですが、
電気化学的に誘発される過敏症が起こることがあります。この製品はMR環境下で
の安全性および適合性について評価が行われていません。MR環境下での発熱や移
動、画像アーチファクトに関する試験は行われていません。MR環境における安全
性は不明です。このデバイスを装着した患者にスキャンを行うと、患者が負傷する
おそれがあります。
患者群: この合金製の成形物は、患者の年齢を問わず使用することができます。こ
の合金は、合金成分に対する不適合性またはアレルギーが知られている場合には使
用しないでください。
有害反応: 知られている有害反応はありません。ただし、人によっては単一成分に
対する反応が稀に生じる可能性があることを完全に排除することはできません。こ
のような場合は使用を中止してください。
処方が必要なデバイス: 注意:米国連邦法により、このデバイスの販売及び注文
は、免許を有する歯科医に限定されています。
°C 800
°C 1210, 1280
g/cm³ 8.2
°C 1350
GPa 216 / *217
HV10 305 / *300
13.7 / *13.4
ワックスアップ: 研削後の最小壁厚:0.3 mm。鋭いエッジや角がないようにしてく
ださい。べニアのフレームワークは解剖学的に小さく抑えてください。コネクタ
ーはできる限り幅広で、できる限り高く成形してください(高さ: 最低3.5 mm、
幅: 最低2.5 mm)。歯ぎしりがある場合は、より丈夫なモデル成形が必要になり
ます。ワックスまたはプラスチックの中空スティックを使用してください。スプル
ーを先細にしないでください。
埋没: クラウンやブリッジにはリン酸塩系埋没材を必ず使用してください。
溶融/鋳造: 合金をオーバーヒートさせないでください。必ず、清浄な磁製るつぼを
用いて、合金あたり1つ使用してください。正確なバッチトレーサビリティを達成
するため、必ず新しい金属で鋳造してください。該当する場合は、溶融粉体を使用
します。 鋳造のパラメーターと手順については鋳造装置メーカーの使用説明書に従
ってください。鋳造後は、鋳型をゆっくり冷却させてください。
研削: 炭化タングステン製の掘削器具を使用してください。
研磨: 無鉛ソーダガラス(Perlablast
り、研磨を容易にすることができます。 その後、ラバーポリッシャーとブラシを使
用して、適切な研磨ペーストを使用して磨きます。 蒸気清浄、または蒸留水中で煮
沸することにより、表面を徹底的にきれいにします。
セラミックべニア: 適切なCTE(ISO 9693)のべニアセラミックを使用します。セ
ラミックメーカーの使用説明書に従ってください。ブラスト研磨により酸化物を除
去します(250 μm/3~4バール、例えばKorox
留水中で煮沸することにより、表面を徹底的にきれいにします。その後は手で表面
に触れないでください。動脈鉗子などのデバイスを使用してください。発射サイク
ル中はフレームワークを適切に支持してください。
アクリルべニア: アクリル材料のべニアは、メーカーの推奨事項に従ってくださ
い。蒸気清浄、または蒸留水中で煮沸することにより、表面を徹底的にきれいにし
ます。
はんだ付/ろう付: はんだ付け埋没材(例えばBellatherm
備した隙間は、平行な壁間で0.2 mm以内にします。適切なBEGOフラックス材料を
使用します。 フラックスの残留物と酸化物をエッチングで除去します。蒸気清浄、
または蒸留水中で煮沸することにより、表面を徹底的にきれいにします。
レーザー溶接: 可能ならば、クロス縫合および充填剤を用いてください。レーザー
溶接装置のメーカーの使用説明書と危険に関する注意に従ってください。蒸気清
浄、または蒸留水中で煮沸することにより、表面を徹底的にきれいにします。
責任制限: 法律で禁止されている場合を除き、BEGO Bremer Goldschlägerei Wilh.
Herbst GmbH & Co. KGは、直接的、間接的、特殊、偶発的または帰結的であるか
を問わず、また主張理論を問わず、保証、契約、過失、厳格責任を含め、この製品
により生じる損失または損害の責を負いません。
保管条件: 知られている特別な保管条件はありません。
保証: 口頭か、書面か、または実践的な指導によるものかを問わず、当社の使用推
奨事項は、当社の経験および試行に基づくものであり、標準値として見なすことが
できます。当社製品は常に開発が続けられているため、構成および成分が変更され
ることがあります。製品に関連して重大な事例が発生した場合は、BEGO Bremer
Goldschlägerei Wilh. Herbst GmbH & Co. KGおよび所轄官庁に報告してください。
米国ラベル記載要件: デバイスのラベル表示は、FDAの該当するガイダンス文書の
推奨事項に準拠しています。
廃棄方法: 以下の手順で廃棄してください: デバイス: 地域の廃棄物処理業者に相
談の上、欧州廃棄物カタログ政令(AVV)による廃棄物キーID番号の割り当て事項
を実施しなければなりません。家庭廃棄物と共に廃棄しないでください。 パッケー
ジ: パッケージは完全に空にして、政令規制に従って適切に廃棄しなければなりま
せん。完全に空になっていないパッケージは、地域の廃棄物処理業者に廃棄処理を
依頼する必要があります。
Ø ≥ 3.5 –4 mm
®
micro)で表面をブラスト研磨することによ
®
250を使用)。蒸気清浄、または蒸
®
)で部品を固定します。準
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
使用説明書を参照 注意 使用期限
Rx only
技術担当者限定
非滅菌
カタログ番号
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
メーカー
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
74
バッチ番号
MD
医療用デバイス
REF14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 75
ko
Wiron® light
Ni64.6Cr22.0Mo10.0Si2.1BMnNb [%]
0197
사용 설명서
치과용 니켈 계열 금속-세라믹 합금, 유형 4.
®
light는 실린더로 사용할 수 있습니다.
Wiron
®
light는 ISO22674 및 ISO9693을 준수합니다.
Wiron
이 제품에는 니켈이 함유되어 있습니다.
REF50270 – 1000g, REF50272 – 250g, REF50273 – 24g 샘플
합금 특징
ISO22674에 따라 카드뮴, 베릴륨 및 납이 없음
유형(ISO 22674에 따름) 4
예열 온도
고상선, 액상선 온도
밀도
주조 온도
영률
보증 강도(R
파단 후 연신(A
) MPa 440 / *425
p 0.2
) % 9 / *8
5
비커스 경도
열팽창 계수(CTE) 25 – 500°C, 10
-6 K-1
(주조/* 세라믹 소성 후)
BEGO 색상 코드 8
매몰재: 인산염 결합, 예를 들어 Bellavest SH (REF54252)
도가니 재료: 세라믹
용융 분말: Wiromelt (REF52526)
비니어링 세라믹: CTE에 적합한 세라믹. 예: VITA VMK 마스터
산화 소성은 권장되지 않지만 다음과 같은 매개변수 사용 가능: 900°C/5min/vac
최고 권장 소성 온도: 980°C
최대 권장 가열 속도 55°C/min
플럭스: 예를 들어 Minoxyd(REF 52530)
®
소성 전 브레이징 재료: Wiron
-Lot(REF52625)
레이저 와이어: Wiroweld NC(REF50006)
사용 목적: 니켈 기반 금속-세라믹 합금은 크라운, 브릿지 및 금속-세라믹 수복물과 같
은 치과 수복물의 주조에 사용됩니다.
적응증: 니켈 기반 금속-세라믹 합금은 경조직(치아)이 상실된 상태를 치료하기 위한 것
입니다.
금기 사항: 알려진 금기 사항은 없습니다. 그러나 합금 성분에 대한 알레르기와 같은 원치
않는 생물학적 반응이나 전기 화학적 반응은 매우 드물게 발생할 수 있습니다. 금속 물질
의 성분에 대하여 알려진 불친화성 및 알레르기가 있는 경우, 사용해서는 안 됩니다.
임상적 이점: 저작 기능을 (미적 및 기능적으로) 복원하기 위한 경조직(치아)의 인공 대체.
경고: 금속 가루는 인체에 유해합니다. 연마 및 블라스팅은 적절한 진공 상태에서 실시해
야 합니다. FFP3-EN149 유형의 호흡기 보호를 권장합니다!
안전 수칙: 전기 화학적 민감성은 수복물이 다른 합금과 교합 또는 근위 접촉할 때 매우
드물게 발생할 수 있습니다. 이 제품은 MR 환경에서의 안전성 및 친화성에 대해 평가되
지 않았습니다. 이것은 MR 환경에서의 가열, 이동 또는 인공 음영에 대해 테스트되지 않
았습니다. MR 환경에서의 안전성은 알려지지 않았습니다. 이 장치를 착용한 환자를 스캔
하면 환자가 부상을 입을 수 있습니다.
환자 그룹: 합금으로 만든 물체는 환자의 나이에 관계없이 사용할 수 있습니다. 합금 성
분에 대한 알려진 비호환성이나 알려진 알레르기 반응이 나타날 경우에는 합금을 사용해
선 안 됩니다.
이상 반응: 이상 반응은 알려지지 않았습니다. 그럼에도 불구하고 단일 구성 요소에 대하
여 개인별 반응이 드물게 나타나는 것을 완전히 배제할 수는 없습니다. 이런 경우, 사용
을 중단하십시오.
처방 장치: 주의: 미국 연방법에 따라 이 장치는 면허가 있는 치과 의사가 또는 그의 지시
에 따라 제한적으로만 판매할 수 있습니다.
왁스업(Wax up): 연삭 후 최소 벽 두께: 0.3mm. 날카로운 모서리를 피하십시오. 축성용
프레임워크는 해부학적으로 축소되어야 합니다. 커넥터는 가능한 한 넓고 높게 모델링해
야 합니다(높이: 최소 3.5mm, 너비: 최소 2.5mm). 이갈이가 있는 경우, 더 강력한 모델링
이 필요합니다. 왁스 또는 플라스틱 중공 스틱을 사용하십시오. 스프루를 테이퍼 가공하
지 마십시오.
°C 800
°C 1210, 1280
g/cm³ 8.2
°C 1350
GPa 216 / *217
HV10 305 / *300
13.7 / *13.4
매몰: 크라운과 브릿지에는 인산염 결합 매몰재만 사용하십시오.
용융/주조: 합금을 과열하지 마십시오.깨끗한 세라믹 도가니와 합금당 하나의 도가니만
사용하십시오.정확한 배치 추적을 위해서는 새 금속만 주조하십시오. 적용할 수 있는 경
우 멜팅 파우더를 사용하십시오. 매개변수 및 주조 절차에 대한 주조 장치 제조업체의 지
침을 따르십시오.주조 후 금형을 천천히 식히십시오.
연삭: 텅스텐 카바이드 버를 사용하십시오.
연마: 무연 소다 유리(예: Perlablast
그 후, 적절한 폴리싱 페이스트를 사용하여 고무 연마기와 브러시로 연마하십시오. 스팀
세척하거나 증류수로 끓여서 표면을 철저히 세척하십시오.
세라믹 축성: 적절한 CTE(ISO 9693)의 축성 세라믹을 사용하십시오. 세라믹 제조업체
의 사용 지침을 따르십시오. 블라스팅으로 산화물을 제거하십시오(250μm/3-4bar; 예:
®
250 사용). 스팀 세척하거나 증류수로 끓여서 표면을 철저히 세척하십시오. 이후
Korox
에 손으로 표면을 만지지 마십시오. 동맥 클램프 또는 유사한 장치를 사용하십시오. 소성
주기 중에 프레임워크를 적절하게 지지하십시오.
아크릴 축성: 아크릴 재료로 축성하려면 제조업체의 권장 사항을 준수하십시오. 스팀 세
척하거나 증류수로 끓여서 표면을 철저히 세척하십시오.
납땜/브레이징: 납땜 매몰재(예: Bellatherm
이 평행하고 0.2mm를 초과하지 않아야 합니다. 적합한 BEGO 플럭스 재료를 사용하십시
오. 플럭스 잔류물과 산화물은 에칭해야 합니다. 스팀 세척하거나 증류수로 끓여서 표면
을 철저히 세척하십시오.
레이저 용접: 가능하면 X-심과 필러 재료를 사용하십시오. 레이저 용접 장치의 사용 및 위
험 지침에 대한 제조업체의 지침을 준수하십시오! 스팀 세척하거나 증류수로 끓여서 표면
을 철저히 세척하십시오.
책임의 한계: 법으로 금지된 경우를 제외하고 BEGO Bremer Goldschlägerei Wilh. Herbst
GmbH & Co. KG는 보증, 계약, 과실 또는 무과실 책임을 포함하여, 주장된 이론에 관계없
이, 이 제품으로 인해 발생하는 직접적인, 간접적인, 특별한, 우발적인 또는 결과적인 손
실이나 손상에 대해 책임 지지 않습니다.
보관 조건: 알려진 특별한 보관 조건은 없습니다.
보증: 구두로, 서면으로 또는 실제 지침으로 제공되는 당사의 사용에 대한 권장 사항은 당
사의 경험과 시험에 기초한 것이며, 표준적인 값으로 간주할 수 있습니다. 당사의 제품은
지속적으로 추가 개발됩니다. 따라서 구성 및 합성이 변경될 수 있습니다. 제품과 관련하
여 발생한 심각한 사고는 BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG 및
관할관청에 보고되어야 합니다.
미국 라벨링 요구 사항: 장치 라벨링은 FDA 적용 지침 문서의 권장 사항을 충족합니다.
폐기 지침: 폐기 절차는 다음과 같습니다. 장치: 유럽 폐기물 카탈로그 법령(AVV)에 따른
폐기물 핵심 식별 번호 부여는 지역 폐기물 처리업체와 협의하여 수행해야 합니다. 가정
쓰레기와 함께 버리지 마십시오. 포장재: 포장재는 완전히 비우고 법규에 따라 적절히 폐
기해야 합니다. 완전히 비우지 않은 포장재는 지역 폐기물 처리업체와 협의하여 처리해
야 합니다.
Ø ≥ 3.5 –4 mm
®
micro)로 표면을 블라스팅하면 연마가 쉬워집니다.
®
)로 부품을 고정하십시오. 준비된 간격은 벽
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
사용 지침 문의 주의사항 소비기한
Rx only
기술자 전용!
비살균
카탈로그 번호
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
제조업체
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
75
배치 번호
MD
의료기기
REF14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 76
lt
Wiron® light
Ni64.6Cr22.0Mo10.0Si2.1BMnNb [%]
0197
Naudojimo instrukcija
Odontologijos srityje naudojamas metalo keramikai skirtas nikelio (Ni) pagrindo lydinys, 4 tipas.
®
light“ tiekiamas cilindrų forma.
„Wiron
®
light“ atitinka ISO22674 ir ISO9693.
„Wiron
Šiame produkte yra nikelio.
REF50270 – 1000 g; REF50272 – 250 g, REF50273 – 24 g mėginys
Lydinio savybės
Pagal ISO22674 be kadmio, berilio ir švino
Tipas (pagal ISO22674) 4
Pašildymo temperatūra °C 800
Sukietėjimo, suskystėjimo temperatūra °C 1210, 1280
Tankis g/cm³ 8.2
Liejimo temperatūra °C 1350
Tampros modulis GPa 216 / *217
0,2% įprasto takumo riba (R
Pailgėjimas po trūkio (A
Kietumas pagal Vickerso skalę HV10 305 / *300
Šiluminio plėtimosi koeficientas (ŠPK) 25–500 °C, 10
(Liejimas / * po keram. deginimo)
BEGO spalvos kodas 8
Pakavimo masė: sujungta su fosfatais, pvz., „BellavestSH“ (REF54252)
Indo medžiaga: keramika
Lydymo milteliai: „Wiromelt“ (REF52526)
Padengimo keramika: keramika su tinkamu ŠPK, pvz., „VITA VMK Master“
Deginimas oksiduojant: nerekomenduojamas, tačiau prireikus kontrolinio degimo:
900 °C/5 min./vak.
Aukščiausia rekomenduojama degimo temperatūra: 980°C
Rekomenduojama maks. kaitinimo sparta 55°C/min.
Fliuso medžiaga: pvz., „Minoxyd“ (REF52530)
Litavimo medžiaga prieš degimą: „Wiron
Lazerio viela: „WiroweldNC“ (REF50006)
Numatytoji paskirtis: Metalo keramikos nikelio pagrindo lydiniai yra skirti dantų restauracijoms, tokioms
kaip karūnėlės ir tilteliai, taip pat metalo keramikos dantų protezams, gaminti.
Indikacija: Metalo keramikos nikelio pagrindo lydiniai yra skirti prarastam kietajam audiniui (dantims)
gydyti.
Kontraindikacija: Nėra žinomos jokios kontraindikacijos. Labai retais atvejais gali kilti nepageidaujamos
biologinio (pvz., alergijos lydinio sudedamosioms dalims) arba elektrocheminio pobūdžio reakcijos. Esant
žinomam nesuderinamumui arba žinomoms alergijoms lydinio sudedamosioms dalims, lydinio reikėtų
nenaudoti.
Klinikinė paskirtis: Dirbtinis prarasto kietojo audinio (dantų) pakaitalas, skirtas kramtymo funkcijai atkurti
(estetiniais ir funkciniais sumetimais).
Įspėjimai: Metalo dulkės yra kenksmingos. Šlifavimo ir švitinimo veiksmai turi būti atliekami tinkamai siurbiant. Rekomenduojama FFP3-EN149 tipo kvėpavimo takų apsauga!
Atsargumo nurodymai: Įvykus aproksimaliniam arba okliuziniam kontaktui su kitais metalais, labai retais
atvejais galimi elektrocheminio pobūdžio nemalonūs pojūčiai. Priemonės saugumas ir suderinamumas su
MR aplinka nebuvo įvertintas. Nebuvo patikrintas kaitimas, migravimas ir vaizdiniai artefaktai MR aplinkoje. Saugumas MR aplinkoje nėra žinomas. Pacientą tiriant su ša priemone galimi paciento sužalojimai.
Pacientų grupė: Iš lydinio pagaminti daiktai gali būti naudojami neatsižvelgiant į paciento amžių. Esant
žinomam nesuderinamumui arba žinomoms alergijoms lydinio sudedamosioms dalims, lydinio reikėtų
nenaudoti.
Šalutiniai poveikiai: Nėra žinomi jokie šalutiniai poveikiai. Vis dėlto negalima atmesti, kad labai retais
atvejais gali kilti individualių reakcijų dėl komponentų. Tokiu atveju priemonės reikėtų nenaudoti.
Modeliavimas: Sienelių storis po paruošimo: bent 0,3 mm, venkite aštrių kampų ir kraštų. Padengimo karkasą formuokite anatomiškai sumažintą. Sujungiklius formuokite kuo stipresnius ir aukštesnius (aukštis:
min. 3,5mm, plotis: min. 2,5 mm). Jei pacientas griežia dantimis, pasirūpinkite, kad modeliai būtų stipresni. Naudokite vaško arba plastiko tuščiavidurius smaigalius. Jei naudojate paleidimo sistemą, dirbkite
be atnaujinamojo sluoksnio.
Įtvirtinimas: Karūnėlėms ir tilteliams naudokite tik su fosfatu surištas pakavimo mases.
) MPa 440 / *425
p 0,2
) % 9 / *8
5
-6 K-1
®
-Lot“ (REF52625)
13.7 / *13.4
Išliejimas: Lydinio neperkaitinkite. Naudokite tik švarius ir kiekvienam lydiniui atskirus lydimo tiglius.
Aiškaus siuntų sekimo sumetimais liekite tik naują metalą. Jei reikia, liejimo kubelius padenkite lydymo
milteliais. Tikslūs nustatymai ir kaitinimo trukmė pateikti liejimo įrenginio gamintojo specifikacijose. Išlieję
liejinių įklotą leiskite jam lėtai atvėsti.
Suformavimas: Naudokite smulkaus dantytumo kietlydinio frezas.
Poliravimas: Kad gumuoti būtų paprasčiau, galima poliruojamai apšvitinti bešviniu silikatiniu stiklu (pvz.,
®
micro“). Paskui gumuokite tinkamais gumos poliruokliais ir poliruokite tinkamomis pirminio
„Perlablast
ir paskesnio poliravimo pastomis. Paviršių švariai nuvalykite nupurkšdami garais arba pavirindami distiliuotame vandenyje.
Padengimas keramika: Padengimo keramiką naudokite su tinkamu ŠPK (ISO9693). Laikykitės atitinkamos
keramikos gamintojo naudojimo instrukcijos. Oksidą reikia apšvitinti (250μm / 3–4bar, naudojant, pvz,,
®
250“). Paviršių švariai nuvalykite nupurkšdami garais arba pavirindami distiliuotame vandenyje.
„Korox
Vėliau paviršių nelieskite rankomis. Naudokite arterinius gnybtus ar panašius įrankius. Per degimą karkasus
tinkamai prilaikykite.
Padengimas plastiku: Apdirbdami plastikines padengimo medžiagas laikykitės atitinkamų gamintojo nurodymų. Paviršių švariai nuvalykite nupurkšdami garais arba pavirindami distiliuotame vandenyje.
Litavimas: Lituojamas dalis užfiksuokite (pvz., lituojama pakavimo mase „Bellatherm
sienelėmis litavimo tarpas: maks. 0,2mm. Naudokite tinkamą BEGO fliusą. Baigus suvirinimą nuplaukite
skysčių likučius ir metalo oksidus. Paviršių švariai nuvalykite nupurkšdami garais arba pavirindami distiliuotame vandenyje.
Lazerinis suvirinimas: Jei įmanoma, dirbkite su X siūle ir užpildymo medžiaga. Laikykitės prietaiso gamintojo naudojimo instrukcijos ir pavojaus nuorodų. Paviršių švariai nuvalykite nupurkšdami garais arba pavirindami distiliuotame vandenyje.
Laikymo sąlygos: Nėra žinoma jokių specialių laikymo sąlygų.
Garantija: Mūsų techninės naudojimo rekomendacijos, nesvarbu, ar pateiktos žodžiu, raštu, ar praktinėse ins-
trukcijose, grindžiamos mūsų pačių patirtimi ir bandymais, todėl gali būti laikomos tik orientacinėmis. Mūsų
priemonės nuolat tobulinamos. Todėl pasiliekame teisę daryti konstrukcijos ir sudėties pakeitimus. Apie su
priemone susijusį rimtą incidentą praneškite „BEGOBremerGoldschlägereiWilh.HerbstGmbH&Co.KG“ ir
kompetentingai institucijai.
Šalinimo nurodymai: Atliekų tvarkymo procedūra Priemonė: Norint priskirti atliekų numerį pagal Europos
atliekų katalogą (AVV), reikia pasitarti su regioniniu atliekų šalintoju. Nešalinkite su buitinėmis atliekomis.
Pakuotė: Pakuotės turi būti visiškai ištuštinamos ir šalinamos laikantis tinkamo šalinimo įstatymų nuostatų.
Pakuotės, kurių negalima visiškai ištuštinti, turi būti šalinamos pasitarus su regioniniu atliekų šalintoju.
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
®
“), lygiagretus su
Laikytis naudojimo instrukcijos Dėmesio Tinka naudoti iki
Rx only
Tik kvalifikuotam
personalui!
Nesterilus
Artikulo numeris
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Gyártó
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
76
Partijos numeris
MD
Medicinos priemonė
REF14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 77
lv
Wiron® light
Ni64.6Cr22.0Mo10.0Si2.1BMnNb [%]
0197
Lietošanas pamācība
Dentāls Ni bāzes leģējums metāla keramikai, 4.tips.
®
light ir pieejams cilindru veidā.
Wiron
®
light atbilst ISO22674 un ISO9693.
Wiron
Šis produkts satur niķeli.
REF50270 – 1000 g; REF50272 – 250 g; REF50273 – 24 g paraugs
Sakausējuma īpašības
Saskaņā ar ISO22674 nesatur kadmiju, beriliju un svinu
Tips (saskaņā ar ISO22674) 4
Priekšsildīšanas temperatūra °C 800
Solidus, šķidruma temperatūra °C 1210, 1280
Blīvums g/cm³ 8.2
Liešanas temperatūra °C 1350
Elastības modulis GPa 216 / *217
0,2% pagarinājuma spriegums (R
Pagarinājums pēc pārrāvuma (A
Vikersa cietība HV10 305 / *300
Siltuma izplešanās koeficients (SIK) 25 – 500°C, 10
(lējums / * pēc keram. karstumapstrādes)
BEGO krāsas kods 8
Ieguldīšanas masa: saistīta ar fosfātu, piem., BellavestSH (REF54252)
Tīģeļa materiāls: keramika
Pulveris kausēšanai: Wiromelt (REF52526)
Pārklājuma keramika: keramika ar piemērotu SIK-vērtību, piemēram: VITA VMK Master
Oksidācijas karstumapstrāde: nav ieteicama, tomēr ja nepieciešama kontroles karstumapstrāde:
900°C/5min./vakuumā
Augstākā ieteicamā karstumapstrādes temperatūra: 980°C
Uzsildīšanas ātrums ieteicams maks. 55°C/min.
Kausnis: piem., Minoxyd (REF52530)
Lodmetāls pirms karstumapstrādes: Wiron
Lāzera stieple: WiroweldNC (REF50006)
Paredzētais nolūks: Metālkeramikai paredzēti leģējumi uz niķeļa bāzes ir paredzēti tādu dentālo restaurāciju izgatavošanai kā kroņi, tilti un metālkeramiskie zobu aizvietotāji.
Indikācija: Metālkeramikai paredzēti leģējumi uz niķeļa bāzes ir paredzēti trūkstošo košanas funkciju (zobu)
atjaunošanai.
Kontrindikācija: Ir zināmas kontrindikācijas. Ļoti retos gadījumos var rasties nevēlama bioloģiska (piem.,
alerģijas pret leģējuma sastāvdaļām) vai elektroķīmiska reakcija. Ja ir zināma nesaderība vai alerģijas uz
leģējuma sastāvdaļām, leģējumu neizmantot.
Klīniskie ieguvumi: Zaudēta tekstolīta (zobu) mākslīgais aizvietotājs košanas funkciju atjaunošanai (estētiskai un funkcionālai).
Brīdinājumi: Metāla putekļi ir kaitīgi veselībai. Slīpēšana un starošana ir jāveic, izmantojot piemērotu
atsūkšanu. Ir ieteicams valkāt FFP3-EN149 tipa elpceļu aizsarglīdzekļus!
Piesardzības pasākumi: Aproksimāla vai okluzāla kontakta gadījumā ar citiem metāliem ļoti retos gadījumos var rasties nepatīkamas sajūtas elektroķīmiskas reakcijas dēļ. Nav veikta ierīces drošības un saderības novērtēšana magnētiskās rezonanses vidē. Nav testēta ierīces sildīšana, migrācija un attēla pārveide
magnētiskās rezonanses vidē. Drošība magnētiskās rezonanses vidē nav zināma. Ja tiek izmeklēts pacients,
kuram ir šī ierīce, pacients var tikt ievainots.
Pacientu grupa: Leģējuma objektus var izmantot neatkarīgi no pacienta vecuma. Ja ir zināma nesaderība
vai alerģijas uz leģējuma sastāvdaļām, leģējumu neizmantot.
Blakusefekti: Nav zināma blakusiedarbība. Tomēr nav izslēgts, ka ļoti retos gadījumos var rasties individuāla reakcija uz komponentiem. Tādā gadījumā ierīci nelietot.
Modelēšana: Sieniņu biezums pēc apstrādes: vismaz 0,3 mm, novērsiet asu stūru un malu rašanos. Karkasu vēlākai apdarei veidot anatomiski reducēti. Savienotājus veidot tik stiprus un augstus, cik iespējams
(augstums: min. 3,5mm, platums: min. 2,5mm). Bruksisma gadījumā lietot stiprāku modelēšanu. Izmantot
vaska vai plastmasas caurumu kociņus. Pie uzsākšanas sistēmas strādāt bez atjaunošanas.
Iegulšana: Kroņiem un tiltiem izmantot tikai ar fosfātu saistītas iegulšanas masas.
Liešana: Nepārkarsēt leģējumu. Izmantojiet tikai tīrus un katram leģējumam jaunus tīģeļus. Lai varētu izse-
kot partiju, liet tikai jaunu metālu. Ja nepieciešams, pārkaisīt liešanas lodi ar kausējuma pulveri. Precīzus
) MPa 440 / *425
p 0,2
) % 9 / *8
5
-6 K-1
®
-Lot (REF52625)
13.7 / *13.4
iestatījumus un karsēšanas laikus sk. liešanas ierīces ražotāja sniegtajos norādījumos. Pēc liešanas ļaut
mufelim lēnām atdzist.
Apstrāde: Izmantojiet cietmetāla frēzes ar smalkiem zobiem.
Pulēšana: Lai vienkāršotu gumijošanu, var nostarot tīru ar šķidro stiklu bez svina piedevas (piem., Per-
®
lablast
micro). Pēc tam gumijot ar piemērotiem gumijas pulētājiem un piemērotām iepriekšējas pulēšanas
un pulēšanas pēcapstrādes pastām. Virsma ir rūpīgi jānotīra ar tvaika strūklu vai jānovāra destilētā ūdenī.
Keramikas pārklājums: Izmantot pārklājuma keramiku ar piemērotu WAK (ISO 9693). Ņemiet vērā attie-
cīgā keramikas ražotāja nodrošināto lietošanas pamācību. Oksīds ir jānostaro (250μm/3–4 bāri, piem.,
®
250). Virsma ir rūpīgi jānotīra ar tvaika strūklu vai jānovāra destilētā ūdenī. Pēc tam virsmām
ar Korox
vairs nepieskarties ar rokām. Lietot artēriju spailes. Karkasus karstumapstrādes laikā pietiekami atbalstīt.
Plastmasas pārklājumi: Plastmasas pārklājumu materiālu apstrādē ievērot atbilstošos ražotāja norādījumus. Virsma ir rūpīgi jānotīra ar tvaika strūklu vai jānovāra destilētā ūdenī.
Lodēšana: Fiksēt lodējamās daļas (piem., ar lodēšanas fiksācijas masu Bellatherm
sprauga maks. 0,2mm. Izmantot piemērotu BEGO kausēšanas līdzekli. Pēc lodēšanas kausēšanas līdzekļa
atliekas un metāla oksīdi ir jāapstrādā ar skābi. Virsma ir rūpīgi jānotīra ar tvaika strūklu vai jānovāra
destilētā ūdenī.
Lāzermetināšana: Ja iespējams, strādāt ar X šuvi un pievienojuma materiālu. Lūdzu, ievērojiet ierīces ražotāja lietošanas instrukciju un norādījumus par bīstamību. Virsma ir rūpīgi jānotīra ar tvaika strūklu vai
jānovāra destilētā ūdenī.
Glabāšanas nosacījumi: Nav zināmi īpaši uzglabāšanas nosacījumi.
Garantija: mūsu tehniskie lietošanas ieteikumi gan mutiskā, gan rakstiskā formā, vai arī praktiskas instruk-
tāžas veidā pamatojas uz mūsu pieredzi un izmēģinājumiem, tādēļ tie ir uzskatāmi par orientējošām vērtībām. Mūsu ierīces izstrāde pastāvīgi turpinās. Tāpēc mēs paturam tiesības veikt konstrukcijas un sastāva
izmaiņas. Jebkāds nopietns ar ierīci saistīts negadījums būtu jāpaziņo BEGO Bremer Goldschlägerei Wilh.
Herbst GmbH & Co. KG un kompetentajai iestādei.
Utilizācijas norādījumi: Atkritumu apstrādes process Ierīce: Piešķirto atkritumu koda numuru skatiet attiecīgajā Eiropas atkritumu katalogā (AVV), sazinoties ar vietējo atkritumu apsaimniekotāju. Neizmetiet mājsaimniecības atkritumos. Iepakojums: No iepakojumiem ir jāizber visi atlikumi, un tie ir jāutilizē atbilstoši
likumā noteiktajiem priekšrakstiem. Neiztukšojami iepakojumi ir jāutilizē tā, kā to ir norādījis vietējais
atkritumu apsaimniekotājs.
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
®
); paralēlā lodēšanas
Ievērot lietošanas pamācību Uzmanību Derīgs līdz
Rx only
Tikai kvalificētam
personālam!
Nav sterils
Artikula numurs
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Ražotājs
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
77
Partijas numurs
MD
Medicīniskā ierīce
REF14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 78
pl
Wiron® light
Ni64.6Cr22.0Mo10.0Si2.1BMnNb [%]
0197
Instrukcja używania
Stop stomatologiczny na bazie niklu do prac metaloceramicznych, typ4.
®
light jest dostarczany wformie wałeczków.
Wiron
®
light jest zgodny znormami ISO22674 oraz ISO9693.
Wiron
Wyrób zawiera nikiel.
Nrkat.50270– 1000g; nrkat.50272– 250g; nrkat.50273– 24g próbka
Właściwości stopu
Zgodnie znormą ISO22674 nie zawiera kadmu, berylu iołowiu.
Typ (zgodnie zISO22674) 4
Temperatura wstępnego ogrzewania °C 800
Temperatura solidus, likwidus °C 1210, 1280
Gęstość g/cm³ 8.2
Temperatura odlewania °C 1350
Moduł Younga GPa 216 / *217
0,2% umowna granica plastyczności (R
Wydłużenie przy zerwaniu (A
) % 9 / *8
5
Twardość Vickersa HV10 305 / *300
Współczynnik rozszerzalności cieplnej (WRC) 25–500°C, 10
(odlew / * po wypaleniu ceramiki)
Kod kolorystyczny BEGO 8
Masa osłaniająca: fosforanowa, np. BellavestSH (nrkat.54252)
Materiał tygla: ceramika
Proszek topnikowy: Wiromelt (nrkat.52526)
Ceramika do licowania: ceramika oodpowiedniej wartości WRC, np. VITA VMK Master
Wypalanie oksydacyjne: nie jest zalecane, lecz jeśli pożądane jest wypalanie kontrolne:
900°C/5min/wpróżni
Maksymalna zalecana temperatura wypalania: 980°C
Zalecana prędkość nagrzewania maks. 55°C/min.
Topnik: np. Minoxyd (nrkat.52530)
Lutowie przed wypaleniem: Wiron
Drut laserowy: WiroweldNC (nrkat.50006)
Przewidziane zastosowanie Stopy na bazie niklu do metaloceramiki są przeznaczone do wytwarzania uzupełnień stomatologicznych, takich jak korony, mosty oraz uzupełnienia metaloceramiczne.
Wskazania: Stopy na bazie niklu do metaloceramiki są przeznaczone do leczenia ubytków tkanek twardych (zębów).
Przeciwwskazania: Nie są znane żadne przeciwwskazania. Wbardzo rzadkich przypadkach możliwe jest wystą
pienie niepożądanych reakcji biologicznych (np. alergii na składniki stopu) lub elektrochemicznych. W przypadku
znanych nietolerancji lub alergii na składniki stopu nie należy go stosować.
Korzyść kliniczna: Sztuczne protezy brakujących tkanek twardych (zębów) wcelu przywrócenia funkcji żucia (pod
względem estetycznym ifunkcjonalnym).
Ostrzeżenia: Pyły metalowe są szkodliwe dla zdrowia. Szlifowanie i piaskowanie powinno odbywać się przy zastoso
waniu odpowiedniego systemu odsysającego. Zaleca się stosowanie ochrony dróg oddechowych typu FFP3-EN149!
Środki ostrożności: Wprzypadku aproksymalnego lub okluzalnego kontaktu zinnymi metalami, wbardzo rzadkich,
sporadycznych przypadkach mogą wystąpić uwarunkowane elektrochemicznie parestezje. Wyrób nie został oceniony
pod kątem bezpieczeństwa ikompatybilności wśrodowisku MRI. Nie był badany pod kątem nagrzewania, migracji
lub artefaktów obrazowania wśrodowisku MRI. Bezpieczeństwo stosowania wśrodowisku MRI nie jest znane. Bada
nie tą metodą pacjenta, uktórego zastosowano opisany wyrób, może prowadzić do wystąpienia uniego urazów.
Grupa docelowa pacjentów: Elementy wykonane ze stopu można stosować niezależnie od wieku pacjenta. Wprzy
padku znanych nietolerancji lub alergii na składniki stopu, nie należy go stosować.
Działania niepożądane: Nie są znane żadne działania niepożądane. Nie można jednak wykluczyć możliwości wystą
pienia bardzo rzadkich, indywidualnych reakcji na poszczególne składniki. Wtakim wypadku nie należy stosować
wyrobu.
Modelowanie: Grubość ściany po obróbce: min. 0,3mm, unikać ostrych rogów ikrawędzi. Konstrukcje przeznaczone
do licowania kształtować wsposób zredukowany anatomicznie. Łączniki kształtować możliwie jak najgrubiej inaj
wyżej (wysokość: min. 3,5mm, szerokość: min. 2,5 mm). Wprzypadku bruksizmu modelować grubiej. Stosować
wosk lub wydrążone kanały odlewnicze ztworzywa sztucznego. W przypadku systemu kanałowego pracować bez
przewężeń.
Zatapianie: Stosować wyłącznie fosforanowe masy osłaniające do koron imostów.
) MPa 440 / *425
p0,2
-6 K-1
®
-Lot (nrkat.52625)
13.7 / *13.4
-
-
-
-
-
-
Odlewanie: Nie przegrzewać stopu. Używać wyłącznie czystych, właściwych dla każdego stopu tygli wytopowych.
Celem jednoznacznej identyfikacji partii, do odlewania stosować wyłącznie nowy metal. Wrazie potrzeby posypać
kostki stopu proszkiem topnikowym. Wzakresie dokładnych ustawień i czasów nagrzewania należy przestrzegać
zaleceń producenta sprzętu do odlewania. Muflę po odlaniu pozostawić do powolnego ostygnięcia
Wykańczanie: Stosować frezy węglikowe odrobnym uzębieniu.
Polerowanie: Aby uprościć gumkowanie, można wybłyszczyć pracę bezołowiowym szkłem sodowym (np. Perla
blast®micro). Wygładzić odpowiednimi polerkami gumowymi oraz wypolerować pastą polerską wstępną ikońcową.
Starannie oczyścić powierzchnię strumieniem pary lub poprzez wygotowanie wwodzie destylowanej.
Licowanie ceramiką: Stosować ceramikę do licowania oodpowiednim WRC (ISO9693). Przestrzegać instrukcji uży
wania producenta ceramiki. Tlenek należy usunąć poprzez piaskowanie (250μm / 3–4bar, np. za pomocą piasku
®
250). Starannie oczyścić powierzchnię strumieniem pary lub poprzez wygotowanie wwodzie destylowanej.
Korox
Po oczyszczeniu nie dotykać już powierzchni dłońmi. Użyć wtym celu kleszczyków hemostatycznych lub podobnego
narzędzia. Podczas wypalania dostatecznie podeprzeć konstrukcje.
Licowanie kompozytem: Stosując kompozytowe materiały licujące należy przestrzegać odpowiednich instrukcji ich
producentów. Starannie oczyścić powierzchnię strumieniem pary lub poprzez wygotowanie wwodzie destylowanej.
Lutowanie: Zamocować lutowane elementy (np. za pomocą masy osłaniającej do lutowania Bellatherm
wać równoległościenną szczelinę oszer. maks. 0,2mm. Zastosować odpowiedni topnik BEGO. Po lutowaniu wykwasić pozostałości topnika itlenki metali. Starannie oczyścić powierzchnię strumieniem pary lub poprzez wygotowanie
wwodzie destylowanej.
Spawanie laserowe: Jeśli jest to możliwe, należy pracować spoiną typu X przy zastosowaniu materiału dodat
kowego. Należy przestrzegać instrukcji używania iinformacji o zagrożeniach udostępnionych przez producenta
urządzenia! Starannie oczyścić powierzchnię strumieniem pary lub poprzez wygotowanie wwodzie destylowanej.
Warunki przechowywania: Nie obowiązują żadne specjalne warunki przechowywania.
Gwarancja: Zalecenia dotyczące stosowania udzielone przez nas ustnie, pisemnie lub w formie praktycznych
instrukcji opierają się na naszych własnych doświadczeniach ipróbach, dlatego też należy traktować je wyłącznie
jako orientacyjne wytyczne. Nieustannie rozwijamy iulepszamy nasze wyroby. Wzwiązku ztym, zastrzegamy sobie
możliwość wprowadzania zmian wich konstrukcji iskładzie. Każdy poważny incydent związany zwyrobami należy
zgłaszać firmie BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG oraz właściwemu organowi.
Unieszkodliwienie: Sposób postępowania zodpadami Wyrób: Kod odpadów zgodnie zEuropejskim Katalogiem
Odpadów (AVV) należy przypisać wporozumieniu z regionalnym przedsiębiorstwem unieszkodliwiania odpadów.
Nie usuwać łącznie zodpadami komunalnymi. Opakowanie: Opakowania należy opróżnić iprzekazać do fachowego
unieszkodliwienia zgodnie zprzepisami prawa. Opakowania, których nie można całkowicie opróżnić, muszą być
poddawane unieszkodliwieniu wporozumieniu zregionalnym przedsiębiorstwem unieszkodliwiania odpadów.
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
®
); zacho-
-
-
-
Zajrzyj do instrukcji używania Ostrzeżenie Użyć do daty
Rx only
Wyłącznie dla specjalistycznego personelu!
Niesterylny
Numer katalogowy
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wytwórca
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
78
Kod partii
MD
Wyrób medyczny
REF14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 79
ro
Wiron® light
Ni64.6Cr22.0Mo10.0Si2.1BMnNb [%]
0197
Instrucțiuni de utilizare
Aliaj dentar pe bază de nichel pentru coroane metaloceramice, tip4.
®
light se livrează în formă de cilindri.
Wiron
®
light corespunde ISO22674 și ISO9693.
Wiron
Acest produs conține nichel.
REF50270 – 1000g; REF50272 – 250g; REF50273 – probă de 24g
Caracteristici ale aliajului
Fără conținut de cadmiu, beriliu și plumb, în conformitate cu ISO22674
Tip (conform ISO22674) 4
Temperatură de preîncălzire °C 800
Temperatură în stare solidă-lichidă °C 1210, 1280
Densitate g/cm³ 8.2
Temperatură de turnare °C 1350
Modul de elasticitate GPa 216 / *217
Limită de alungire 0,2% (R
Alungirea la rupere (A
Duritate Vickers HV10 305 / *300
Coeficient de dilatație termică (CDT) 25 – 500°C, 10
(turnare/ * după ardere ceram.)
Cod color BEGO 8
Masă de înglobare: pe bază de fosfat, deex BellavestSH (REF54252)
Material creuzet: ceramică
Pulbere de topire: Wiromelt (REF52526)
Ceramică pentru învelișuri: ceramică având un indice CDT adecvat, deex.:
VITAVMKMaster
Aplicare oxid prin ardere: nu se recomandă, însă când este de dorit
arderea de control: 900°C/5 min/sub vid
Temperatura de ardere maximă recomandată: 980°C
Viteză de încălzire recomandată max. 55°C/min
Fondant: deex. Minoxyd (REF52530)
Lipire înainte de ardere: Wiron
Sârmă pentru sudură laser: WiroweldNC (REF50006)
) MPa 440 / *425
p0,2
) % 9 / *8
5
®
-Lot (REF52625)
-6K-1
13.7 / *13.4
Turnare: Nu supraîncălziţi aliajul. Folosiţi numai creuzete de topire curate, câte unul pentru fiecare aliaj. Pentru
identificarea exactă a fiecărei șarje, utilizaţi la turnare numai metale noi. Dacă este necesar, presăraţi pulbere de
topire peste forma de turnare. Aveţi în vedere instrucţiunile producătorilor dispozitivelor de turnare pentru respec
tarea setărilor și a timpilor de încălzire. După turnare lăsaţi mufla să se răcească lent.
Finisare: Utilizați freze din metal dur, cu dantură fină.
Lustruire: Pentru gumarea mai simplă, se poate aplica procedura de lustruire finală prin sablare cu silicat de
sodiu fără conținut de plumb (de ex. Perlablast
lustruiește cu paste adecvate de lustruire prealabilă și finală. Curăţare temeinică a suprafeţei cu jet de abur sau
fierbere în apă distilată.
Înveliș ceramic: Utilizaţi ceramică pentru faţete cu coeficient de dilatație termică (CDT) adecvat (ISO9693). Res
pectaţi instrucțiunile de utilizare ale respectivului producător de ceramică Oxidul trebuie sablat (250 μm / 3-4 bar
cu de ex. Korox
nu se mai ating cu mâna. Utilizați cleme arteriale sau alte dispozitive similare. În timpul arderii, structurile meta
lice trebuie fixate suficient.
Învelișuri din materiale plastice: Pentru prelucrarea învelișurilor din materiale plastice, se vor respecta instrucțiu
nile producătorilor respectivi. Curăţare temeinică a suprafeţei cu jet de abur sau fierbere în apă distilată.
Lipire: Fixaţi piesele de lipit (deex. cu masă de lipire Bellatherm
utilizează fondant BEGO. După lipire, resturile de fondant și oxizi metalici se elimină cu acid. Curăţare temeinică a
suprafeţei cu jet de abur sau fierbere în apă distilată.
Sudură cu laser: Dacă este posibil se va lucra cu sudură X și material de adaos. Vă rugăm să respectați instruc
țiunile de utilizare și indicațiile de pericol ale producătorului aparatului. Curăţare temeinică a suprafeţei cu jet de
abur sau fierbere în apă distilată.
Condiții de depozitare: Nu sunt cunoscute condiţii de depozitare speciale.
Garanţie: Recomandările noastre tehnice de aplicare, indiferent dacă sunt prezentate verbal, în scris sau prin
instruiri practice, se bazează pe propria noastră experiență și pe propriile noastre încercări și, din acest motiv,
trebuie considerate ca fiind orientative. Produsele noastre sunt supuse unui proces de dezvoltare continuă. Din
această cauză, ne rezervăm dreptul de a efectua modificări ale construcției și compoziției. Toate incidentele grave
care au avut loc în raport cu dispozitivul trebuie raportate BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co.
KG și autorităţii competente.
Indicaţii privind eliminarea: Procedură de tratare a deșeurilor Dispozitiv: Alocarea unui cod de deșeu conform
catalogului european al deșeurilor (AVV) se va face cu consultarea unităţii regionale de eliminare a deșeurilor. A
nu se elimina împreună cu gunoiul menajer. Ambalaj: Ambalajele trebuie golite de resturi și trebuie eliminate în
mod corespunzător, conform prevederilor legale. Ambalajele care nu pot fi golite de resturi se vor elimina de comun
acord cu unitatea regională de eliminare a deșeurilor.
®
250). Curăţare temeinică a suprafeţei cu jet de abur sau fierbere în apă distilată. Apoi suprafețele
®
micro). Apoi se gumează cu produse adecvate de lustruire și se
®
), joc de lipire cu pereți paraleli: max. 0,2mm. Se
-
-
-
-
-
Scop propus: aliajele pe bază de nichel pentru coroane metaloceramice sunt destinate fabricării restaurărilor
dentare, cum ar fi coroane și punţi, precum și pentru proteze dentare metaloceramice.
Indicație: Aliajele pe bază de nichel pentru coroane metaloceramice sunt destinate tratării ţesutului dur (dinţi)
lipsă.
Contraindicație: Nu sunt cunoscute contraindicaţii. În cazuri foarte rare pot interveni reacții biologice (ca de ex.
alergii față de componentele aliajului) sau electrochimice nedorite. În cazul unor incompatibilități sau alergii
cunoscute față de componentele aliajului, se va evita utilizarea acestui aliaj.
Beneficiu clinic: Substitut artificial pentru ţesut dur pierdut (dinţi), pentru restabilirea funcţiei de mestecare
(estetic și funcţional).
Avertismente: Pulberile metalice sunt toxice. Şlefuirea și sablarea se vor realiza cu aspirare corespunzătoare Se
recomandă purtarea unei măști de protecție a respirației de tip FFP3-EN149!
Indicații de precauție: În cazul contactului aproximal sau ocluzal cu alte metale, în cazuri foarte rare pot interveni
reacții de intoleranță electrochimică. Dispozitivul nu a fost verificat în ceea ce privește siguranţa și compatibi
litatea cu un mediu RM (rezonanţă magnetică). Nu a fost testat în ceea ce privește încălzirea, deplasarea sau
apariţia artefactelor de imagine într-un mediu RM (rezonanţă magnetică). Siguranţa într-un mediu RM (rezonanţă
magnetică) nu este cunoscută. Examinarea unui pacient cu acest produs poate duce la rănirea pacientului.
Grupa de pacienţi: Obiectele din aliaj pot fi utilizate independent de vârsta pacientului. În cazul unor incompatibi
lități sau alergii cunoscute față de componentele aliajului, se va evita utilizarea acestui aliaj.
Efecte secundare: Nu sunt cunoscute efecte secundare. Cu toate acestea, nu poate fi exclus ca în cazuri foarte
rare să intervină reacții individuale față de componente. În acest caz se va renunța la utilizarea dispozitivului.
Modelare: Grosimea peretelui după prelucrare: min. 0,3 mm se vor evita colțurile ascuțite și muchiile. Structurile
metalice pentru învelișuri se vor realiza reduse anatomic. Elementele de legătură se vor realiza cât mai groase și
cât mai înalte posibil (înălțime: min. 3,5mm, lățime: min. 2,5mm). În caz de bruxism acordaţi atenţie unei mode
lări mai puternice. Utilizaţi ceară sau tuburi din material plastic, goale în interior. Nu îngustaţi canalul de turnare.
Înglobare: Utilizaţi numai mase de înglobare pe bază de fosfat pentru coroane și punţi.
-
-
Ø ≥ 3.5 –4 mm
-
A se urma instrucțiunile de utilizare Atenție Termen de valabilitate
Rx only
A se utiliza doar de către
Nesteril
personalul de specialitate!
Cod articol
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Număr lot
MD
Dispozitiv medical
Producător
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
REF14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
79
Page 80
sk
Wiron® light
Ni64.6Cr22.0Mo10.0Si2.1BMnNb [%]
0197
Návod na použitie
Dentálna niklová základná zliatina pre kovokeramiku, typ4
®
light sa dodáva vo forme valčekov.
Wiron
®
light spĺňa požiadavky noriem ISO22674 aISO9693.
Wiron
Tento výrobok obsahuje nikel.
REF50270 – 1000g; REF50272 – 250g; REF50273 – 24g vzorka
Vlastnosti zliatiny
Vsúlade s normou ISO22674 neobsahuje kadmium, berýlium aolovo
Typ (podľa ISO22674) 4
Predhrievacia teplota °C 800
Teplota pevného a kvapalného skupenstva °C 1210, 1280
Hustota g/cm³ 8.2
Odlievacia teplota °C 1350
Modul elasticity GPa 216 / *217
0,2% hranica pružnosti (R
Predĺženie pri pretrhnutí (A
Tvrdosť podľa Vickersa HV10 305 / *300
Koeficient tepelnej rozťažnosti (WAK) 25 – 500°C, 10
(tekuté / * po keram. vypálení)
Farebný kód BEGO 8
Materiál odlievacej formy: fosfátom viazaný, napr. Bellavest SH (REF54252)
Materiál téglika: Keramika
Taviaci prášok: Wiromelt (REF52526)
Krycia keramika: keramika s vhodnou hodnotou WAK, napr.: VITA VMK Master
Oxidové vypaľovanie: neodporúča sa, avšak ak sa požaduje kontrolné vypálenie: 900°C/5min/
vo vákuu
Najvyššia odporúčaná teplota pri vypaľovaní: 980°C
Odporúčaná rýchlosť zohrievania max. 55°C/min
Tavivo: napr. Minoxyd (REF 52530)
Spájka pred vypaľovaním: Wiron
Laserový drôt: WiroweldNC (REF50006)
Zamýšľaný účel: Zliatiny na báze niklu pre kovokeramiku sú určené na výrobu dentálnych rekonštrukcií,
ako sú korunky, mostíky a kovokeramické zubné náhrady.
Indikácia: Zliatiny na báze niklu pre kovokeramiku sú určené na ošetrenie chýbajúceho tvrdého tkaniva
(zuby).
Kontraindikácia: Nie sú známe žiadne kontraindikácie. Vo veľmi ojedinelých prípadoch sa môžu vyskytnúť
neželané biologické (napr. alergie na zložky zliatiny) alebo elektrochemické reakcie. Vprípade známej nekompatibility alebo známej alergie na zložky zliatiny by sa zliatina nemala používať.
Klinické použitie: Umelá náhrada strateného tvrdého tkaniva (zuby) na obnovenie žuvacej funkcie (estetická
a funkčná).
Varovania: Kovový prach je zdraviu škodlivý. Brúsenie a pieskovanie by sa malo vykonávať s vhodným odsávaním. Odporúčame používať ochranu dýchacích ciest typu FFP3-EN149!
Preventívne opatrenia: Vo veľmi zriedkavých prípadoch môže pri aproximálnom alebo okluzálnom kontakte s
inými kovmi dôjsť kelektrochemicky podmieneným nepríjemným vnemom. Výrobok nebol posúdený z pohľadu
bezpečnosti a kompatibility v prostredí MR. Nebolo testované zahrievanie, migrácia ani obrazové artefakty
v prostredí MR. Bezpečnosť v prostredí MR nie je známa. Vyšetrovanie pacienta s týmto výrobkom môže mať
za následok poranenie pacienta.
Skupina pacientov: Objekty zo zliatiny je možné používať nezávisle od veku pacienta. Vprípade známej
nekompatibility alebo známej alergie na zložky zliatiny by sa zliatina nemala používať.
Vedľajšie účinky: Nie sú známe žiadne vedľajšie účinky. Vo veľmi ojedinelých prípadoch však nie je možné
vylúčiť výskyt individuálnej reakcie na zložky. Vtakom prípade výrobok nepoužívajte.
Modelovanie: Hrúbka steny po opracovaní: min. 0,3 mm, vyhýbajte sa ostrým rohom a hranám. Konštrukcie
pre prekrytie tvarujte anatomicky redukované. Spájacie prvky tvarujte s čo najväčšou hrúbkou a výškou
(výška: min. 3,5mm, šírka: min. 2,5mm). Pri bruxizme dbajte na pevnejšiu modeláciu. Používajte vosk alebo
kompozitné duté tyčinky. Pri kolíkovom systéme pracujte bez omladzovaní.
Zalievanie: Pre korunky a mostíky používajte iba zalievacie hmoty viazané fosfátmi.
Liatie: Predchádzajte prehriatiu zliatiny. Používajte iba čisté a pre každú zliatinu samostatné taviace tégliky.
Na účely jednoznačnej spätnej vysledovateľnosti šarže používajte na odlievanie iba nový kov. Vprípade
) MPa 440 / *425
p 0,2
) % 9 / *8
5
®
-Lot (REF52625)
-6 K-1
13.7 / *13.4
potreby posypte odliatu kocku taviteľným práškom. Pre správne nastavenia a doby ohrevu dodržiavajte údaje
výrobcu odlievacieho prístroja. Mufľu nechajte po naliatí pomaly vychladnúť.
Opracovanie: Používajte frézy z tvrdokovu s jemným ozubením.
Leštenie: Na účely zjednodušenia leštenia gumenými nástrojmi je možné predbežné vyleštenie pieskova-
ním natronovým sklom bez obsahu olova (napr. Perlablast
gumenými leštiacimi nástrojmi a vhodnými pastami na použitie pred leštením a po leštení. Dôkladne vyčistite povrch prúdom pary alebo vyvarením v destilovanej vode.
Keramické prekrytie: Používajte krycie keramiky s vhodným koeficientom tepelnej rozťažnosti (ISO 9693).
Dodržiavajte návod na použitie príslušného výrobcu keramiky. Oxid sa musí opieskovať (250 μm/3 – 4 bar
®
napr. sKorox
sa následne už nedotýkajte rukami. Používajte peány a pod. Konštrukcie počas vypaľovania dostatočne
podoprite.
Kompozitné prekrytia: Pri spracovaní kompozitných krycích materiálov sa musia dodržiavať príslušné
pokyny výrobcu. Dôkladne vyčistite povrch prúdom pary alebo vyvarením v destilovanej vode.
Spájkovanie: Spájkované diely zafixujte (napr. zalievacia hmota Bellatherm
nobežnými stenami: max.0,2mm. Používajte vhodné tavivo BEGO. Po spájkovaní odstráňte zvyšky taviva a
oxidy kovov kyselinou. Dôkladne vyčistite povrch prúdom pary alebo vyvarením v destilovanej vode.
Laserové zváranie: Podľa možnosti vždy pracujte so švom v tvare X a krycím materiálom. Dodržiavajte návod
na použitie a bezpečnostné upozornenia výrobcu zariadenia! Dôkladne vyčistite povrch prúdom pary alebo
vyvarením v destilovanej vode.
Podmienky skladovania: Nie sú známe žiadne špeciálne skladovacie podmienky.
Záruka: Naše odporúčania týkajúce sa techniky použitia, bez ohľadu na to, či ich poskytneme ústne, písomne
alebo vo forme praktických návodov, sa opierajú o naše vlastné skúsenosti a pokusy, a preto je možné ich
považovať za normatívne hodnoty. Naše výrobky podliehajú neustálemu vývoju. Preto je zmena konštrukcie a
zloženia vyhradená. Všetky závažné prípady, ktoré sa vyskytli v súvislosti s výrobkami, nahláste spoločnosti
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG a príslušnému úradu.
Pokyny na likvidáciu: Proces manipulácie s odpadom Výrobok: Priradenie kódového čísla odpadu podľa
európskeho katalógu odpadov (AVV) sa musí vykonať po dohode s regionálnym likvidačným podnikom. Nelikvidovať s domovým odpadom. Obal: Obaly sa musia bezozvyšku vyprázdniť a odovzdať na odbornú likvidáciu
v súlade so zákonnými predpismi. Obaly, ktoré nie je možné vyprázdniť bezozvyšku, sa musia zlikvidovať
podľa dohody s regionálnym likvidačným podnikom.
250). Dôkladne vyčistite povrch prúdom pary alebo vyvarením v destilovanej vode. Povrchov
Ø ≥ 3.5 –4 mm
®
micro). Následne pokračujte leštením vhodnými
®
), spájkovacia medzera s rov-
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Dodržujte návod na použitie Pozor Použite do
Rx only
Iba pre odborný personál!
Nesterilné
Číslo výrobku
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Výrobca
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
80
Číslo šarže
MD
Zdravotnícka pomôcka
REF14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 81
sl
Wiron® light
Ni64.6Cr22.0Mo10.0Si2.1BMnNb [%]
0197
Navodilo za uporabo
Zobna zlitina za kovinsko keramiko na osnovi niklja, tip 4.
®
light dobavljamo v obliki valjev.
Wiron
®
light ustreza standardoma ISO22674 in ISO9693.
Wiron
Ta izdelek vsebuje nikelj.
REF50270 – 1000g; REF50272 – 250g; REF50273 – 24-g vzorec
Lastnosti zlitine
Skladno z ISO22674 brez kadmija, berilija in svinca
Tip (skladno z ISO22674) 4
Temperatura predogrevanja °C 800
Temperatura solidusa, likvidusa °C 1210, 1280
Gostota g/cm³ 8.2
Temperatura litja °C 1350
Modul elastičnosti GPa 216 / *217
0,2% Meja razteznosti (R
Raztezanje ob lomu (A
Trdota po Vickersu HV10 305 / *300
Koeficient toplotne ekspanzije (WAK) 25–500°C, 10
(litje / * po keram. žganju)
Koda barve BEGO 8
Vgradna masa: vezana na fosfat, npr. Bellavest SH (REF54252)
Material talilnih lončkov: keramika
Talilni prah: Wiromelt (REF52526)
Keramika za obloge: keramika z ustrezno vrednostjo WAK, npr.: VITA VMK Master
Oksidno žganje: ni priporočljivo; če pa je zaželeno kontrolno žganje: 900°C/5min/pod vakuumom
Najvišja priporočena gorilna temperatura: 980°C
Priporočena hitrost segrevanja največ 55°C/min
Tekoče sredstvo: npr. Minoxyd (REF52530)
Lot pred žganjem: Wiron
Laserska žica: WiroweldNC (REF50006)
Predvidena uporaba: Zlitine na osnovi niklja za kovinsko keramiko so namenjene izdelavi zobnih restavracij,
kot so krone, mostički in kovinsko-keramične proteze.
Indikacija: Zlitine na osnovi niklja za kovinsko keramiko so namenjene zdravljenju manjkajočega trdega tkiva
(zob).
Kontraindikacija: Znanih kontraindikacij ni. V zelo redkih primerih se lahko pojavijo neželene biološke reakcije
(na primer alergije na sestavine zlitine) ali reakcije na elektrokemični podlagi. V primeru znanih nezdružljivosti ali
znanih alergij na sestavne dele zlitine se zlitine ne sme uporabljati.
Klinična korist: Umetno nadomestilo izgubljenega trdega tkiva (zob), za obnovo žvečilne funkcije (estetske in
funkcionalne).
Opozorila: Kovinski prah je zdravju škodljiv. Brušenje in peskanje je treba opraviti z ustreznim odsesavanjem.
Priporočljiva je zaščita dihal tipa FFP3-EN149!
Previdnostni ukrepi: V primeru približnega ali okluzalnega stika z drugimi kovinami se lahko v zelo redkih primerih
pojavi elektrokemično pogojeno nelagodje. Izdelek ni bil ocenjen glede varnosti in združljivosti vokolju MR. V okolju
MR ni bil preizkušen za ogrevanje, migracijo ali slikovne artefakte. Varnost v MR okolju ni znana. Pregled bolnika s
tem izdelkom lahko pri bolniku povzroči poškodbo.
Skupina bolnikov: Predmeti iz zlitine se lahko uporabljajo ne glede na bolnikovo starost. V primeru znanih nezdru
žljivosti ali znanih alergij na sestavne dele zlitine se zlitine ne sme uporabljati.
Stranski učinki: Znanih stranskih učinkov ni. Kljub temu pa ni mogoče izključiti, da se v zelo redkih primerih
pojavijo posamezne reakcije na sestavine. V tem primeru izdelka ne smete uporabljati.
Modelacija: Debelina stene po zaključku: najmanj 0,3 mm, izogibajte se ostrim vogalom in robovom. Oblikujte
anatomsko zmanjšano ogrodje za oblogo. Povezava naj bo čim močnejša in višja (višina: najmanj 3,5 mm, širina:
najmanj 2,5 mm). Pri bruksizmu bodite pozorni na močnejšo modelacijo. Uporabite vosek ali plastične votle palice.
Delajte z brizgalnim sistemom brez zožitve.
Vgradnja: Za krone in mostove uporabljajte samo fosfatne obloge.
Litje: Ne pregrevajte zlitine. Uporabljajte samo čiste lončke, ki so ločeni za vsako zlitino. Zaradi jasne sledljivosti
šarže ulijte samo novo kovino. Po potrebi potresemo prah za taljenje po odliti kocki. Za natančne nastavitve in
čas gretja upoštevajte specifikacije proizvajalca naprave za ulivanje. Po ulivanju pustite, da se obroč za ulivanje
počasi ohladi.
) MPa 440 / *425
p0,2
) % 9 / *8
5
®
-Lot (REF52625)
-6K-1
13.7 / *13.4
Oblikovanje: Uporabite drobno nazobčan karbidni rezkalnik.
Poliranje: Za lažje gumiranje lahko peskate s svinčevim steklom (npr. Perlablast
za gumo ustrezno gumirajte in polirajte s pomočjo ustreznih polirnih past za predhodno in naknadno uporabo.
Temeljito čiščenje površine s parnimi curki ali vrenjem v destilirani vodi.
Keramična obloga: Uporabite keramiko za oblogo z ustreznim WAK (ISO 9693). Upoštevajte navodila za uporabo
proizvajalca keramike. Oksid je treba peskati (250 μm / 3-4 bar z npr. Korox
parnimi curki ali vrenjem v destilirani vodi. Zatem se površin ne dotikajte več z rokami. Uporabite arterijske sponke
ali podobno. Zagotovite ustrezno podporo za okvir med obsevanjem.
Obloge iz umetne mase: Pri obdelavi plastičnih materialov za obloge je treba upoštevati ustrezna navodila proi
zvajalcev. Temeljito čiščenje površine s parnimi curki ali vrenjem v destilirani vodi.
Spajkanje: Pritrdite dele, ki jih je treba spajkati (npr. z maso za spajkanje Bellatherm
reže: največ 0,2 mm. Uporabite ustrezno tokovno sredstvo BEGO. Ostanke tekočin in kovinske okside je treba po
spajkanju nakisati. Temeljito čiščenje površine s parnimi curki ali vrenjem v destilirani vodi.
Lasersko varjenje: Po možnosti delajte z X-šivom in dodatnim materialom. Upoštevajte navodila za uporabo in
opozorila na nevarnosti proizvajalca naprave! Temeljito čiščenje površine s parnimi curki ali vrenjem v destilirani
vodi.
Pogoji shranjevanja: Posebni pogoji skladiščenja niso znani.
Garancija: Naša tehnična priporočila, bodisi ustna ali pisna bodisi v obliki praktičnih navodil, temeljijo na kliničnih
ter lastnih izkušnjah in preizkusih. Naši izdelki so predmet nenehnega nadaljnjega razvoja. Pridržujemo si pravico
do sprememb v zgradbi in sestavi. Prosimo, obrnite se na BEGO Bremer Goldschlägerei Wilh za vse resne dogodke,
ki so se zgodili vzvezi z izdelki. Obvestite družbo Herbst GmbH & Co. KG in pristojne organe.
Nasvet glede odstranjevanja: Metode obdelave odpadkov Izdelek: Dodelitev kodne številke odpadkov v skladu z
evropskim katalogom odpadkov (AVV) je treba izvesti po posvetovanju z regionalnim podjetjem za odstranjevanje
odpadkov. Ne zavrzite skupaj z gospodinjskimi odpadki. Embalaža: Embalažo je treba popolnoma izprazniti in
odstraniti v skladu z zakonskimi predpisi. Embalažo, ki je ni mogoče popolnoma izprazniti, je treba odstraniti po
posvetovanju z regionalnim podjetjem za odstranjevanje odpadkov.
-
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
®
micro). Nato s pomočjo polirk
®
250). Temeljito čiščenje površine s
®
); vzporedna stena spajkalne
-
Upoštevajte navodila za uporabo Pozor Uporabno do
Rx only
Samo za strokovno osebje!
Ni sterilno
Številka artikla
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Proizvajalec
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
81
Številka serije
MD
Medicinski pripomoček
REF14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 82
sv
Wiron® light
Ni64.6Cr22.0Mo10.0Si2.1BMnNb [%]
0197
Bruksanvisning
Dental Ni-baslegering för metallkeramik, typ4.
®
light levereras i form av cylindrar.
Wiron
®
light motsvarar ISO22674 och ISO9693.
Wiron
Denna produkt innehåller nickel.
REF50270 – 1000g; REF50272 – 250g; REF50273 – 24g prov
Legeringens egenskaper
Enligt ISO22674 fri från kadmium, beryllium och bly
Typ (enligt ISO22674) 4
Förvärmningstemperatur °C 800
Solidus-/likvidustemperatur °C 1210, 1280
Densitet g/cm³ 8.2
Gjuttemperatur °C 1350
Elasticitetsmodul GPa 216 / *217
0,2% sträckgräns (R
Brottöjning (A
Vickershårdhet HV10 305 / *300
Termisk expansionskoefficient (TEK) 25–500°C, 10
(gjutning/* efter keramisk bränning)
BEGO-färgkod 8
Inbäddningsmassa: fosfatbunden, t.ex. BellavestSH (REF54252)
Degelmaterial: Keramik
Smältpulver: Wiromelt (REF52526)
Fasadkeramik: keramik med passande TEK-värde, t.ex.: VITA VMK Master
Oxidbränning: rekommenderas inte, men om kontrollbränning önskas: 900 °C/5min/vak
Max. rekommenderad bränntemperatur: 980°C
Rekommenderad upphettningshastighet max. 55°C/min
Flussmedel: t.ex. Minoxyd (REF52530)
Lödmetall före bränning: Wiron
Lasertråd: WiroweldNC (REF50006)
Avsett ändamål: Nickelbaserade legeringar för metallkeramik är avsedda för tillverkning av dentala
restaurationer som kronor, broar och metallkeramiska tandproteser.
Indikation: Nickelbaserade legeringar för metallkeramik är avsedda för behandling av bristande hårdvävnad (tänder).
Kontraindikationer: Det finns inga kända kontraindikationer. Oönskade biologiska (t.ex. allergier mot legeringens beståndsdelar) eller elektrokemiskt baserade reaktioner kan uppträda i mycket sällsynta fall. Vid
känd inkompatibilitet eller känd allergi mot legeringens beståndsdelar ska legeringen inte användas.
Klinisk nytta: Konstgjord ersättning för förlorad hårdvävnad (tänder), för att återställa tuggfunktionen
(estetiskt och funktionellt).
Varningar: Metalldamm är hälsovådligt. Slipning och blästring skall ske under en lämplig utusugningsanordning. Ett andningskydd av typ FFP3-EN149 rekommenderas!
Försiktighetsanvisningar: Vid approximal eller ocklusal kontakt med andra metaller kan i mycket sällsynta
fall elektrokemiskt betingade reaktioner uppstå. Produkten har inte bedömts avseende säkerhet och kompatibilitet i MR-miljö. Produkten har inte testats avseende uppvärmning, migrering eller bildartefakter i
MR-miljö. Säkerhet i MR-miljö är okänd. Att undersöka en patient med denna produkt kan leda till patientskador.
Patientgrupp: Objekten från legeringen kan användas oavsett patientens ålder. Vid känd inkompatibilitet
eller känd allergi mot legeringens beståndsdelar ska legeringen inte användas.
Biverkningar: Det finns inga kända biverkningar. Det går dock inte att utesluta att individuella reaktioner
mot komponenter kan uppkomma i mycket sällsynta fall. I sådana fall ska produkten inte användas.
Modellering: Väggtjocklek efter slutbearbetning: minst 0,3 mm, undvik skarpa hörn och kanter. Stödstrukturerna för ytskiktsbehandlingen ska reduceras anatomiskt. Förbindelserna ska vara så kraftiga och höga som
möjligt (höjd: minst 3,5mm, bredd: minst 2,5mm). Observera starkare modellering vid bruxism. Använd vax
eller ihåliga pinnar av plast. Arbeta utan avsmalning vid fästsystem.
Inbäddning: Använd endast fosfatbundna höljen till kronor och bryggor.
Gjutning: Överhetta inte legeringen. Använd endast rena smältdeglar och endast en degel för varje legering.
Använd endast nya metaller för tydlig spårning av satser. Strö vid behov smältpulver över gjutningsbitarna.
) MPa 440 / *425
p0,2
) % 9 / *8
5
®
-Lot (REF52625)
-6 K-1
13.7 / *13.4
Följ anvisningarna från gjutningsapparatens tillverkare för exakta inställningar och uppvärmningstider. Låt
kyvetten svalna långsamt efter gjutningen.
Slutbearbetning: Använd fintandade hårdmetallfräsar.
Polering: För att förenkla gummipoleringen kan blyfri natriumglas (t.ex. Perlablast
glänsningen. Gummera därefter med lämpliga gummipolerare och polera med lämplig för- och efterpoleringspasta. Rengör ytan grundligt med hjälp av ångtryckspruta eller avkokning i destillerat vatten.
Keramisk ytskiktsbehandling: Använd blandkeramik med lämplig TEK-värde (ISO 9693). Observera respektive keramiktillverkares bruksanvisning. Oxiden ska blästras bort (250μm/3–4bar med t.ex. Korox
Rengör ytan grundligt med hjälp av ångtryckspruta eller avkokning i destillerat vatten. Vidrör därefter inte
ytorna med händerna. Använd artärklämmor eller dylikt. Stötta upp stödstrukturerna tillräckligt under bränningen.
Akrylfasader: För bearbetning av fasadmaterial av akryl ska respektive tillverkares anvisningar observeras.
Rengör ytan grundligt med hjälp av ångtryckspruta eller avkokning i destillerat vatten.
Lödning: Fixera delarna som ska lödas (t.ex. med lödmassa Bellatherm
0,2mm. Använd ett lämpligt flussmedel från BEGO. Flussmedelsrester och metalloxider måste surgöras
efter lödning. Rengör ytan grundligt med hjälp av ångtryckspruta eller avkokning i destillerat vatten.
Lasersvetsning: Arbeta om möjligt med X-fog och fyllmaterial. Observera apparattillverkarens bruksanvisning och faroanvisningar! Rengör ytan grundligt med hjälp av ångtryckspruta eller avkokning i destillerat
vatten.
Villkor för förvaring: Det finns inga speciella förvaringskrav.
Garanti: Våra användningstekniska rekommendationer, vare sig de ges muntligt, skriftligt eller i form av
praktiska anvisningar, har utvecklats utifrån våra egna erfarenheter och försök och kan därför endast ses
som riktvärden. Våra produkter vidareutvecklas löpande. Vi förbehåller oss därför rätten att utföra ändringar
i konstruktion och sammansättning. Alla allvarliga tillbud som inträffar i samband med produkten ska
anmälas till BEGOBremerGoldschlägereiWilh. HerbstGmbH&Co.KG och behörig myndighet.
Anvisningar om avfallshantering: Avfallshantering Produkt: Tilldelning av ett avfallskodnummer enligt den
europeiska avfallskatalogen (AVV) sker i samråd med den regionala ansvariga enheten för avfallshantering.
Får ej hanteras som hushållsavfall. Förpackning: Förpackningen måste tömmas helt och kasseras korrekt i
enlighet med gällande föreskrifter. Förpackningar som inte kan tömmas helt måste kasseras i samråd med
den regionala ansvariga enheten för avfallshantering.
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
®
micro) användas till
®
250).
®
); parallellväggad lödspalt: max.
Beakta bruksanvisningen Observera Används före
Rx only
Endast för fackpersonal!
Ej steril
Artikelnummer
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Tillverkare
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
82
Batchnummer
MD
Medicinteknisk produkt
REF14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 83
th
Wiron® light
Ni64.6Cr22.0Mo10.0Si2.1BMnNb [%]
0197
4
®
light
Wiron
®
light ISO 22674 ISO 9693
Wiron
REF 50270 – 1,000 ; REF 50272 – 250 ; REF 50273 – 24
ISO 22674
( ISO 22674)
(R
(A
)
p 0.2
)
5
(CTE)
25 – 500°C, 10
-6 K-1
(/ * )
BEGO
: Bellavest SH (REF 54252)
:
: Wiromelt (REF 52526)
: CTE VITA VMK Master
900°C/5
: 980°C
55°C/
: Minoxyd (REF 52530)
®
: Wiron
-Lot (REF 52625)
: Wiroweld NC (REF 50006)
:
°C 800
°C 1210, 1280
g/cm³ 8.2
°C 1350
GPa 216 / *217
MPa 440 / *425
% 9 / *8
HV10 305 / *300
13.7 / *13.4
4
8
®
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
®
®
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
83
MD
REF14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 84
tr
Wiron® light
Ni64.6Cr22.0Mo10.0Si2.1BMnNb [%]
0197
Kullanma talimatı
Metal seramik için dental nikel bazlı alaşım, Tip 4.
®
light silindir formunda teslim edilir.
Wiron
®
light, ISO22674 ve ISO9693 standartlarına uygundur.
Wiron
Bu ürün nikel içerir.
REF50270 – 1000 g; REF50272 – 250 g; REF50273 – 24 g numune
Alaşım özellikleri
ISO 22674 uyarınca kadmiyum, berilyum ve kurşun içermez
Tip (ISO22674 uyarınca) 4
Ön ısıtma sıcaklığı °C 800
Katılaşma, erime sıcaklığı °C 1210, 1280
Yoğunluk g/cm³ 8.2
Döküm sıcaklığı °C 1350
Elastikiyet modülü GPa 216 / *217
%0,2 genleşme limiti (R
Sünme oranı (A
Vickers sertliği HV10 305 / *300
Termal genleşme katsayısı (TGK) 25 – 500 °C, 10
(Döküm / * seramik ateşleme sonrasında)
BEGO renk kodu 8
Revetman: Fosfat bağlı, ör. Bellavest SH (REF54252)
Pota malzemesi: Seramik
Erime pulveri: Wiromelt (REF52526)
Kaplama seramiği: Uygun TGK değerine sahip seramik, ör.: VITA VMK Master
Oksit ateşleme: Önerilmez, ancak kontrol ateşlemesi isteniyorsa: 900 °C/5 dk./vakum
Tavsiye edilen en yüksek fırınlama sıcaklığı: 980°C
Tavsiye edilen ısıtma hızı maksimum 55 °C/dk.
Sıvı: ör. Minoxyd (REF52530)
Ateşleme öncesi lehim: Wiron
Lazer teli: Wiroweld NC (REF50006)
Kullanım amacı: Metal seramik için nikel bazlı alaşımlar; kuronlar, köprüler ve metal seramik protezler gibi
dental restorasyonların üretimi için tasarlanmıştır.
Endikasyon: Metal seramik için nikel bazlı alaşımlar, eksik sert dokunun (dişler) tedavi edilmesi için tasarlanmıştır.
Kontrendikasyonlar: Bilinen herhangi bir kontrendikasyon yoktur. İstenmeyen biyolojik (ör. alaşım bileşenlerine
alerji gibi) veya elektrokimyasal bazlı reaksiyonlar çok nadir durumlarda ortaya çıkabilir. Bilinen uyumsuzluklar
veya alaşım bileşenlerine karşı bilinen alerjiler olması durumunda alaşım kullanılmamalıdır.
Klinik fayda: Çiğneme fonksiyonunun yeniden tesis edilmesi amacıyla (estetik ve fonksiyonel) kaybolan sert doku
(dişler) için yapay replasman.
Uyarılar: Metal tozları sağlığa zararlıdır. Zımparalama ve kumlama uygun bir emiş altında gerçekleştirilmelidir.
FFP3-EN149 tipi bir solunum maskesinin kullanılması önerilir!
Önlem açıklamaları: Diğer metallerle aproksimal ve oklüzal temas durumunda çok nadir durumlarda elektrokimya
sal kaynaklı sensibilite bozuklukları ortaya çıkabilir. Ürün, MR ortamında güvenlik ve uyumluluk bakımından değerlendirilmemiştir. Ürün MR ortamında ısınma, migrasyon veya görüntü artefaktları bakımından test edilmemiştir.
Ürünün MR ortamında güvenliğine ilişkin bir bilgi mevcut değildir. Bu ürünün bulunduğu bir hastanın muayene
edilmesi hastanın yaralanmasına yol açabilir.
Hasta grubu: Alaşımdan yapılmış nesneler hastanın yaşı ne olursa olsun kullanılabilir. Bilinen uyumsuzluklar veya
alaşım bileşenlerine karşı bilinen alerjiler olması durumunda, alaşım kullanılmamalıdır.
Yan etkiler: Bilinen herhangi bir yan etki yoktur. Bununla beraber, çok nadir durumlarda bileşenlere karşı bireysel
reaksiyonlar ortaya çıkabileceği göz ardı edilemez. Bu durumda ürün kullanılmamalıdır.
Modelleme: Çalışma tamamlandıktan sonra duvar kalınlığı: En az 0,3 mm, keskin köşe ve kenarlardan kaçınınız.
Kaplama iskelesini anatomik olarak daha ince hazırlayınız. Bağlayıcıları mümkün olduğunca güçlü ve yüksek olarak
biçimlendiriniz (yükseklik: en az 3,5mm, genişlik: en az 2,5mm). Bruksizm durumunda daha güçlü modellemeye
dikkat ediniz. Balmumu veya plastik oyuk çubuklar kullanınız. Döküm yolluğu sisteminde inceltmesiz çalışınız.
Revetman: Kuronlar ve köprüler için sadece fosfat bağlı revetmanlar kullanınız.
Döküm: Alaşımı aşırı ısıtmayınız. Sadece temiz potalar kullanınız ve her alaşım için ayrı bir pota kullanınız. Her
lotun geri takibinin yapılabilmesi için sadece yeni metal dökümü yapınız. Gerekirse döküm küplerinin üzerine eritme
tozu serpiniz. Tam ayarlar ve ısıtma süreleri için döküm cihazı imalatçısının talimatlarına uyunuz. Döküm sonra
sında muflayı yavaşça soğumaya bırakınız.
) MPa 440 / *425
p 0,2
) % 9 / *8
5
®
-Lot (REF52625)
-6 K-1
13.7 / *13.4
Son işlem: Tungsten karpit frezler kullanınız.
Polisaj: Kauçuklamayı kolaylaştırmak için kurşunsuz soda camı (örn. Perlablast
Ardından kauçuk parlatıcılarla polisaj uygulayınız ve uygun öncesi ve sonrası polisaj pastaları ile parlatınız. Ardın
dan buharla temizleme veya destile suda kaynatma yoluyla yüzeyi iyice temizleyiniz.
Seramik veneer: Uygun termal genleşme katsayılı (CET) (ISO 9693) kaplama seramikleri kullanınız. İlgili seramik
imalatçısının kullanma talimatını dikkate alınız. Oksit kumlanmalıdır (örn. Korox
Ardından buharla temizleme veya destile suda kaynatma yoluyla yüzeyi iyice temizleyiniz. Bundan sonra yüzeylere
elle temas etmeyiniz. Arter klempler veya benzer aletler kullanınız. Ateşleme döngüleri sırasında iskeleleri yeterince
destekleyiniz.
Akrilik veneer: Akrilik veneer malzemeleri işlenirken imalatçıların ilgili talimatları dikkate alınmalıdır. Ardından
buharla temizleme veya destile suda kaynatma yoluyla yüzeyi iyice temizleyiniz.
Lehimleme: Lehimlenecek parçaları sabitleyiniz (örn. lehim revetmanı Bellatherm
luğu: maks. 0,2 mm. Uygun BEGO sıvısı kullanınız. Lehimlemenin ardından sıvı kalıntıları ve metal oksitleri asitle
temizlenmelidir. Ardından buharla temizleme veya destile suda kaynatma yoluyla yüzeyi iyice temizleyiniz.
Lazer kaynak: Mümkünse X dikişi ve kaynak malzemesi kullanınız. Lütfen cihaz imalatçısının kullanma talimatını
ve tehlike uyarılarını dikkate alınız! Ardından buharla temizleme veya destile suda kaynatma yoluyla yüzeyi iyice
temizleyiniz.
Depolama koşulları: Özel depolama koşulları bilinmemektedir.
Garanti: Sözlü, yazılı veya pratik talimatlar şeklindeki uygulamaya ilişkin önerilerimiz, kendi deneyim ve deneme
lerimize dayanmaktadır ve bu nedenle sadece kılavuz değerler olarak görülebilir. Ürünlerimiz sürekli olarak geliştirilmektedir. Bu sebeple konstrüksiyon ve bileşimde değişiklik hakkımızı saklı tutarız. Ürünlerle bağlantılı olarak
meydana gelen tüm ciddi olaylar BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG firmasına ve yetkili
resmi makama bildirilmelidir.
Bertarafa ilişkin açıklamalar: Atık yönetim prosedürleri Ürün: Avrupa Atık Kataloğu (AVV) uyarınca bir atık kod
numarası tahsisi, yerel atık bertaraf şirketine danışılarak yapılmalıdır. Evsel atıklarla birlikte bertaraf edilmemeli
dir. Ambalaj: Ambalajlar tam olarak boşaltılmalı ve yasal mevzuata uygun olarak usulüne uygun bir şekilde bertaraf edilmelidir. Tam olarak boşaltılmamış ambalajlar yerel atık bertaraf şirketine danışılarak bertaraf edilmelidir.
-
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
-
Ø ≥ 2.5 mm
1.5 –2 mm
®
micro) ile parlatma yapılabilir.
®
250 ile 250μm/ 3-4 bar).
®
ile); paralel duvarlı lehim boş-
-
-
-
Kullanma talimatına uyunuz Dikkat Son Kullanım Tarihi
Rx only
Sadece uzman personel
içindir!
Steril değildir
Katolog Referans No
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Üretici
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
84
Lot Numarası
MD
Tıbbi cihaz
REF14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
Page 85
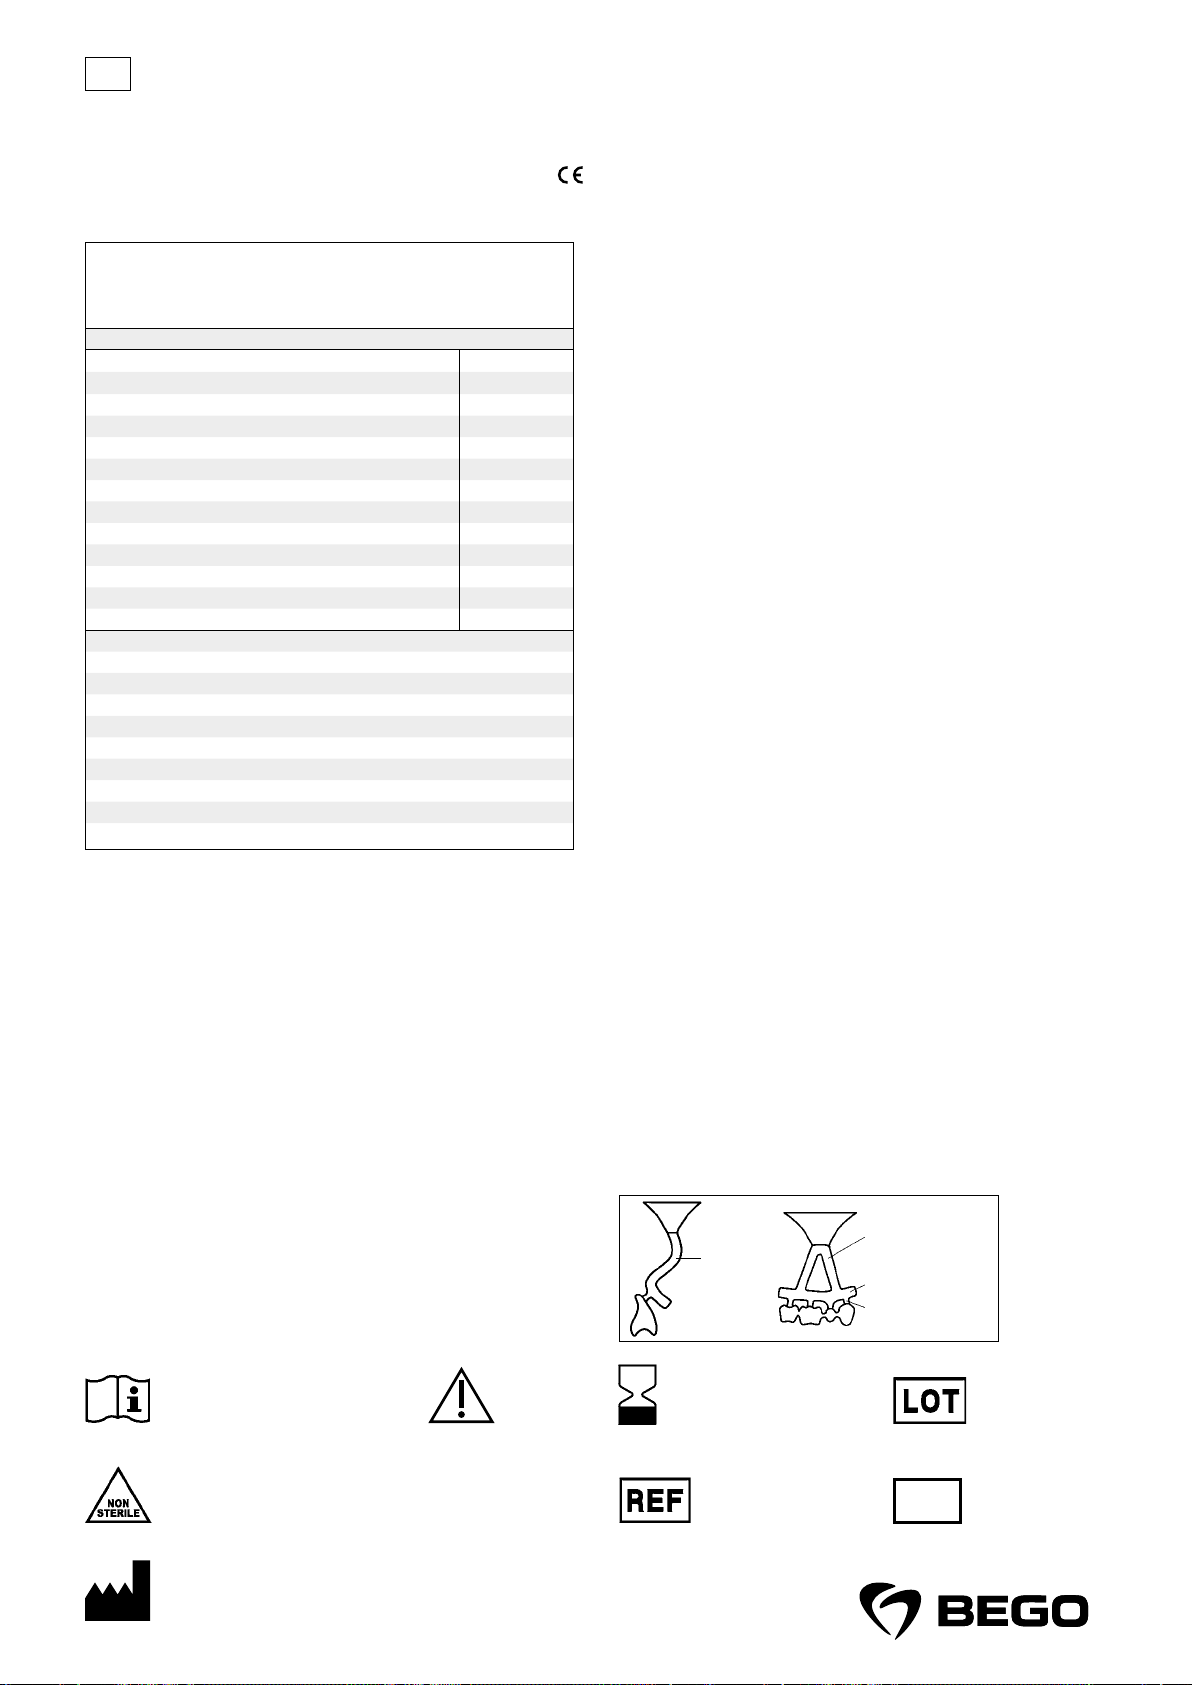
zh
Wiron® light
Ni64.6Cr22.0Mo10.0Si2.1BMnNb [%]
0197
使用说明
金属陶瓷牙科镍基合金、4 型。
®
light 以圆柱形式供货。
Wiron
®
light 符合 ISO22674 和 ISO9693 标准。
Wiron
本产品含有镍。
REF50270 – 1000 g; REF50272 – 250 g; REF50273 – 24 g 样品
合金特征
符合 ISO22674、不含镉、铍及铅
类别(符合 ISO22674) 4
预热温度
固相/液相温度
密度
浇铸温度
弹性模量
0.2% 延伸强度 (R
断裂伸长 (A
) MPa 440 / *425
p 0.2
) % 9 / *8
5
维氏硬度
热膨胀系数 (CTE) 25 – 500°C、10
-6 K-1
(铸造/* 陶瓷烧结后)
BEGO 颜色代码 8
嵌体:磷酸盐粘固、例如 Bellavest SH (REF54252)
坩埚材料:陶瓷
熔媒粉:Wiromelt (REF52526)
镶面陶瓷:具有合适热膨胀系数值的陶瓷、例如:VITA VMK Master
氧化烧结:不建议、但如果需要测试烧结:900°C/5 分钟/真空
建议最高烧结温度:980°C
建议最高加热速度:55°C/分钟
助焊剂:如 Minoxyd (REF52530)
®
烧结前焊接:Wiron
-Lot (REF52625)
激光焊丝:Wiroweld NC (REF50006)
规定用途 : 金属陶瓷用镍合金适用于制造牙科修复体、如牙冠、牙桥和金属陶瓷假牙。
适应症: 金属陶瓷用镍合金适用于治疗硬组织(牙齿)缺损。
禁忌症: 禁忌症尚不明确。在少数情况下可能出现生物(例如对合金成分过敏)或电化学
造成的不适现象。如果有明确的禁忌或对合金成分过敏,不应使用这种合金。
临床获益: 失去硬组织(牙齿)的人工替代品,可恢复咀嚼功能(美学性和功能性)。
警告: 金属粉末对健康有害。磨削及喷砂时请使用合适的抽吸设备。我们推荐使用
FFP3-EN149 型呼吸防护!
谨慎提示: 如果与其他金属咬合或毗连接触,个别情况下会出现电化学造成的不适现象。
该产品在 MR 环境中的安全性和兼容性尚未得到评估。尚未在 MR 环境中经过加热、迁
移或图像伪影测试。MR 环境中的安全性尚不明确。使用本产品对患者进行检查可能会对
患者造成伤害。
患者群体: 该合金制成的对象应用不受患者年龄限制。如果有明确的禁忌或对合金成分过
敏,不应使用这种合金。
副作用: 副作用尚不明确。但是不排除在极个别情况下对成分有个体反应。如果出现此类
情况,不应使用该产品。
模型制作: 精加工后的壁厚:最小 0.3 mm,避免尖角和锐边。将镶面框架减材切削成符
合解剖学的形状。连接杆的强度和高度应尽可能得高(高度:最小 3.5 mm,宽度:最
小 2.5 mm)。 在有磨牙症的情况下,请注意以更高强度制作模型。使用蜡质或树脂空心
杆。 使用浇道系统时无需锥度。
嵌入: 对于牙冠和牙桥,只允许使用磷酸盐粘固型嵌体。
铸造: 请勿对合金过度加热。必须为每种合金配备专用的洁净坩埚。为确保明确的批次追
踪,只允许铸造原生金属。如有必要,请在铸块上撒上熔媒粉。确切的设置和加热时间请
遵循铸造设备制造商的规定。铸造完成后,待马弗炉缓慢冷却。
精加工: 使用细齿硬质合金铣刀。
抛光: 为了简化上胶过程,可以使用无铅硅酸钠玻璃(如 Perlablast
用合适的橡胶抛光剂上胶,然后用合适的预抛光膏和后抛光膏进行抛光。通过蒸汽喷射或
在蒸馏水中煮沸彻底清洁表面。
°C 800
°C 1210, 1280
g/cm³ 8.2
°C 1350
GPa 216 / *217
HV10 305 / *300
13.7 / *13.4
®
micro)上胶。然后
陶瓷镶面: 使用具有合热膨胀系数的镶面陶瓷 (ISO 9693)。遵循各陶瓷制造商的使用说
明。氧化层将被喷掉(250 μm / 3-4 bar,使用例如 Korox
蒸馏水中煮沸彻底清洁表面。 之后便禁止再用手触摸表面。使用动脉夹或类似工具。 在
烧结过程中须充分支撑支架。
树脂镶面: 对于树脂镶面材料的加工,必须遵守制造商的相应说明。通过蒸汽喷射或在蒸
馏水中煮沸彻底清洁表面。
焊接: 固定要焊接的部件(例如使用 Bellatherm
mm。使用合适的 BEGO 助焊剂。焊接完成后,助焊剂残留物和金属氧化物必须酸蚀清
除。通过蒸汽喷射或在蒸馏水中煮沸彻底清洁表面。
激光焊接: 如果可能,请使用 X 型焊缝及填加材料。请注意仪器生产商的使用说明和危险
提示! 通过蒸汽喷射或在蒸馏水中煮沸彻底清洁表面。
存放条件: 特殊储存条件尚不明确。
质量担保: 我们所提供的应用技术建议 - 无论口头,书面还是实际引导 - 均基于我们的自
身经验以及实验,因此,仅作为参考使用。我们的产品处于不断研发的过程中。 我们保
留对结构及组成进行修改的权利。所有由于产品而发生的严重事故请告知 BEGO Bremer
Goldschlägerei Wilh.Herbst GmbH & Co. KG 及有关机构。
处置说明: 废物处理方式 产品: 根据欧洲废物目录 (AVV) 分配废物代码时,应与所在地
区废物处理公司协商进行。请勿随家庭垃圾处置。 包装: 必须清空包装上的所有残留
物,并按照法律规定进行适当处置。无法清空的包装应与所在地区废物处理公司协商处
置。
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
®
250 等)。 通过蒸汽喷射或在
®
焊接嵌体);平行壁焊接间隙:最大 0.2
参阅使用说明 小心 使用期限
仅处方
只适用于技术人员!
未杀菌
货号
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
制造商
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
85
批号
MD
医疗设备
REF14582/00 · HdW 6002 · © 2021 by BEGO · 20211215
 Loading...