

Bego Wirobond 280, Wirobond C, Wirobond easy, Wirobond LFC, Wirobond SG User manual [en, ru, es, it, fr +17]
Page 1
Wirobond® 280
®
Wirobond
Wirobond
Wirobond
Wirobond
C
®
easy
®
LFC
®
SG
280
®
C
®
easy
®
LFC
®
SG
®
de
Gebrauchsanweisung
en
Instruction for use
fr
Notice d’utilisation
es
Instrucciones de uso
it
Istruzioni per l’uso
nl
Gebruiksaanwijzing
pt
Instruções de utilização
ru
Инструкция по применению
ar
bg
Инструкция за употреба
cs
Návod k použití
da
Brugsanvisning
el
Οδηγίες χρήσης
et
Kasutusjuhend
hr
Upute za uporabu
hu
Használati utasítás
ja
ko
lt
Naudojimo instrukcija
lv
Lietošanas pamācība
pl
Instrukcja używania
ro
Instrucțiuni de utilizare
sk
Návod na použitie
sl
Navodilo za uporabo
sv
Bruksanvisning
th
tr
Kullanma talimatı
zh
Seite/page
Wirobond
2
3
4
5
6
7
8
9
10
11
12
13
14
15
16
17
18
19
20
21
22
23
24
25
26
27
28
29
Seite/page
Wirobond
30
31
32
33
34
35
36
37
38
39
40
41
42
43
44
45
46
47
48
49
50
51
52
53
54
55
56
57
Seite/page
Wirobond
58
59
60
61
62
63
64
65
66
67
68
69
70
71
72
73
74
75
76
77
78
79
80
81
82
83
84
85
Seite/page
Wirobond
86
87
88
89
90
91
92
93
94
95
96
97
98
99
100
101
102
103
104
105
106
107
108
109
110
111
112
113
Seite/page
Wirobond
114
115
116
117
118
119
120
121
122
123
124
125
126
127
128
129
130
131
132
133
134
135
136
137
138
139
140
141
Hersteller
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
Page 2
de
Wirobond® 280
Co60.2Cr25.0W6.2Mo4.8Ga2.9MnSi [%]
0197
Gebrauchsanweisung
Dentale Co-Basis-Legierung für Metallkeramik, Typ 4
®
280 wird in Form von Zylindern geliefert.
Wirobond
®
280 entspricht ISO22674 und ISO9693.
Wirobond
REF50134 – 1000 g; REF50135 – 250 g; REF50159 – 1200 g; REF50136 – 24 g Probe
Legierungsmerkmale
Gemäß ISO22674 frei von Nickel, Cadmium, Beryllium und Blei
Typ (gemäß ISO22674) 4
Vorwärmtemperatur °C 900–1000
Solidus-, Liquidustemperatur °C 1355, 1430
Dichte g/cm³ 8.6
Gießtemperatur °C 1500
Elastizitätsmodul GPa 221 / *214
0,2 % Dehngrenze (R
Bruchdehnung (A
Vickershärte (HV10) 280 / *390
Wärmeausdehnungskoeffizient (WAK) 25 – 500 °C, 10
(Guss / * nach keram. Brand)
BEGO Farbcode 8
Einbettmasse: phosphatgebunden, z. B. Bellavest SH (REF54252)
Tiegelmaterial: Keramik
Schmelzpulver: Wiromelt (REF52526)
Verblendkeramik Keramik mit passendem WAK-Wert, z. B.: VITA VMK Master
Oxidbrand: nicht empfohlen, aber wenn Kontrollbrand erwünscht: 900°C/5 min/vac
Höchste empfohlene Brenntemperatur: 980 °C
Aufheizrate empfohlen max. 55 °C/min
Flussmittel: z. B. Minoxyd (REF52530)
Lot vor dem Brand: Wirobond
Laserdraht: Wiroweld (REF50003; 50005)
Zweckbestimmung: Kobalt-Basis -Legierungen für M etallkeramik sind bestimmt zur H erstellung von dentalen Restaurationen wie Kronen, Brücken sowie für metallkeramischen Zahnersatz.
Indikation: Kobalt-Basis-Legierungen für Metallkeramik sind dazu bestimmt, fehlendes Hartgewebe
(Zähne) zu behandeln.
Kontraindikation: Es sind keine Kontraindikationen bekannt. Unerwünschte biologische (wie z.B. Allergien gegenübe r Legierungsbestandt eilen) oder elektro chemisch basierte Reak tionen können in sehr selt enen Fällen auftreten. Bei bekannten Inkompatibilitäten oder bekannten Allergien gegenüber Legierungsbestandteilen sollte die Legierung nicht verwendet werden.
Klinischer Nutzen: Künstlicher Ersatz für verlorengegangenes Har tgewebe (Zähne), zur Wiederherstellung der Kaufunktion (ästhetisch und funktional).
Warnungen: Die Metalls täube sind gesundheitssc hädlich. Das Schleifen und Abst rahlen sollte unter einer
geeigneten A bsaugung geschehen. Ein Atemschutz vom Typ FFP3-EN149 wird empfohlen!
Vorsichtshinweise: Im Falle von approximalem oder okklusalem Kontakt mit anderen Metallen kann es
in sehr seltenen Fällen zu elektrochemisch bedingten Missempfindungen kommen. Das Produkt wurde
nicht auf Sicherheit und Kompatibilität in der MR-Umgebung bewer tet. Es wurde nicht auf Er wärmung,
Migration ode r Bildartefakte in der MR- Umgebung getestet. Die Sicherheit in de r MR-Umgebung ist unbekannt. Die Untersuchung eines Patienten mit diesem Produkt kann zu Verletzungen des Patienten führen.
Patientengruppe: Die Objekte aus der Legierung können unabhängig vom Alter des Patienten verwendet
werden. Bei bekannten Inkompatibilitäten oder bekannten Allergien gegenüber Legierungsbestandteilen
sollte die Legierung nicht ver wendet werden.
Nebenwirkungen: Es sind keine N ebenwirkungen bekannt. E s kann jedoch nicht ausgeschlo ssen werden,
dass in sehr seltenen Fällen individuelle Reaktionen gegenüber Komponenten auftreten. In diesem Fall
sollte das Produkt nicht verwendet werden.
Modellation: Wandstärke nac h dem Ausarbeiten: mind. 0, 3 mm, scharfe Ecken und Kant en vermeiden. Die
Gerüste für die Verblendung anatomisch reduzier t gestalten. Die Verbinder so stark und hoch wie möglich
gestalten (Höhe: mind. 3,5 mm, Breite: mind. 2,5 mm). Bei Bruxismus auf stärkere Modellation achten.
Wachs oder Kunststoff- Hohlsticks verwenden. Beim Anstiftsystem ohne Verjüngungen arbeiten.
Einbetten: Nur phosphatgebundene Einbettmassen für Kronen und Brücken verwenden.
Gießen: Die Legierung nicht überhitzen. Nur saubere und für jede Legierung eigene Schmelztiegel ver-
wenden. Zur einde utigen Chargenrückver folgung nur Neumetall vergieß en. Gegebenenfalls Schme lzpulver
) MPa 475 / *500
p 0,2
) % 9 / *5
5
®
-Lot (REF52622)
-6 K-1
14.3 / *14.0
über die Gusswürfel streuen. Für die genauen Einstellungen und Heizzeiten die Vorgaben der Gießgeräte-Hersteller befolgen. Die Muffel nach dem Gießen langsam abkühlen lassen.
Ausarbeiten: Feinverzahnte Hartmetallfräsen verwenden.
Polieren: Um das Gummieren zu vereinfachen, kann man mit einem bleifreien Natronglas (z.B. Perlab-
®
micro) glanzstrahlen. Danach mit geeigneten Gummipolierern gummieren und mit geeigneten Vor-
last
und Nachpolierpasten polieren. Gründliches Säubern der Oberfläche durch Dampfstrahlen oder Abkochen
in destillier tem Wasser.
Keramische Verblendung: Verblendkeramiken mit geeignetem WAK verwenden (ISO 9693). Die
Gebrauchsanweisung des jeweiligen Keramikherstellers beachten. Das Oxid ist abzustrahlen (250 μm /
3–4 bar mit z. B. Korox 250). Gründliches Säubern der Oberfläche durch Dampfstrahlen oder Abkochen in
destilliertem Wasser. Die Oberflächen danach nicht mehr mit den Händen berühren. Arterienklammern o.
ä. benutzen. Die Gerüste während der Brände ausreichend abstützen.
Kunststoffverblendungen: Für die Verarbeitung der Kunststoff-Verblendmaterialien sind die entsprechenden Anw eisungen der Herstelle r zu beachten. Gründliche s Säubern der Ober fläche durch Dampfstrahlen oder Abkochen in destilliertem Wasser.
Löten: Die zu lötenden Teile fixieren (z. B. mit Löteinbettmasse Bellatherm
max. 0,2 mm. Geeignetes BEGO Flussmit tel verwenden. Nach dem Löten sind Flussmittelr este und Metalloxide abzusäuern. Gründliches Säubern der Oberfläche durch Dampfstrahlen oder Abkochen in destilliertem Wasser.
Laserschweißen: Wenn möglich mit X-Naht und Zulegematerial arbeiten. Bitte die Gebrauchsanweisung
und Gefahrenhinw eise des Gerätehe rstellers beach ten! Gründliches Säubern de r Oberfläche durch Dampfstrahlen oder Abkochen in destilliertem Wasser.
Lagerungsbedingungen: Es sind keine speziellen Lagerbedingungen bekannt.
Gewährleistung: Unsere anwendungstechnischen Empfehlungen, ganz gleich ob sie mündlich, schrift-
lich oder im Wege praktischer Anleitungen erteilt werden, beruhen auf unseren eigenen Erfahrungen und
Versuchen und können daher nur als Richtwerte gesehen werden. Unsere Produkte unterliegen einer kontinuierlichen Weiterentwicklung. Wir behalten uns deshalb Änderungen in Konstruktion und Zusammensetzung vor. Alle im Zusammenhang mit den Produkten aufgetretenen schwerwiegenden Vor fälle bitte an
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG und der zuständigen Behörde melden.
Hinweise zur Entsorgung: Verfahren der Abfallbehandlung
Produkt: Die Zuordnung einer Abfallschlüsselnummer gemäß europäischem Abfallkatalog (AVV) ist in
Absprache mit dem regionalen Entsorger vorzunehmen. Nicht im Hausmüll entsorgen.
Verpackung: Verpackungen müssen restentleert werden und sind in Übereinstimmung mit den gesetz-
lichen Vorschriften einer ordnungsgemäßen Entsorgung zuzuführen. Nicht restentleerbare Verpackungen
sind in Abstimmung mit dem regionalen Entsorger zu entsorgen.
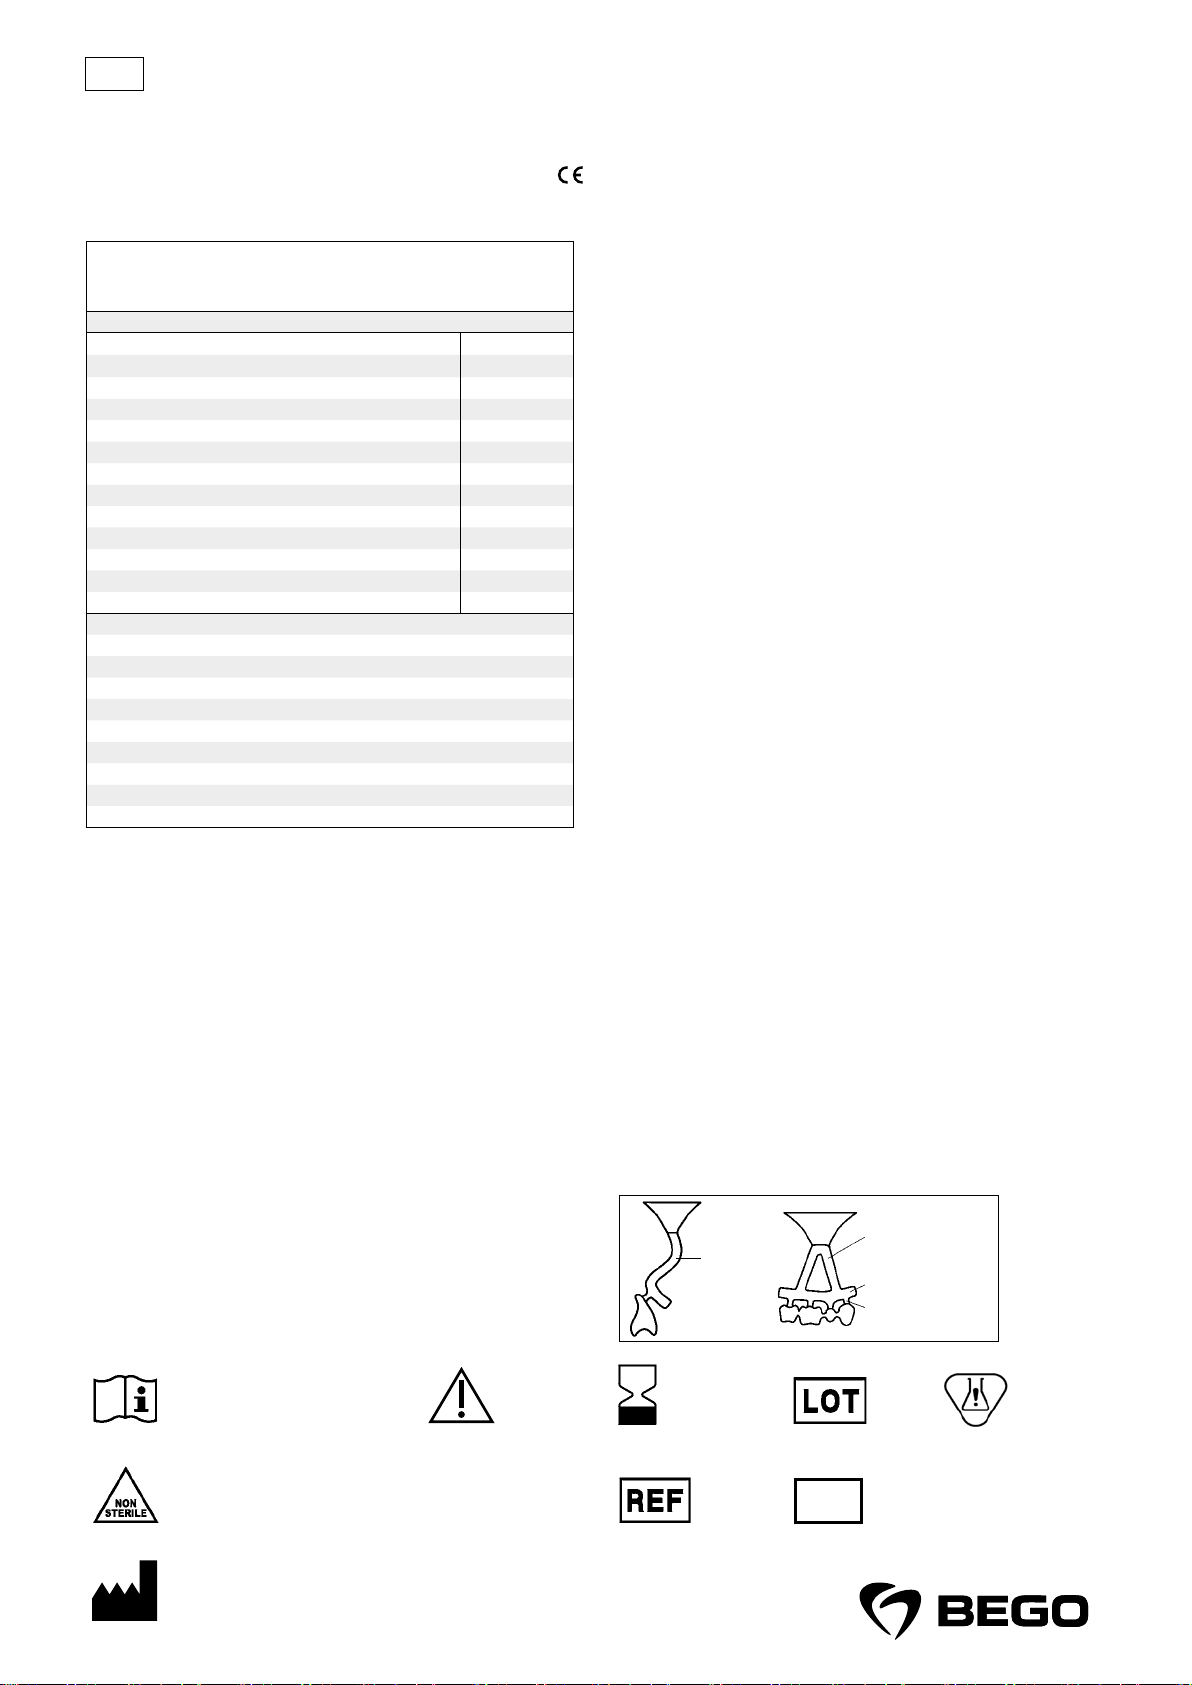
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
®
); parallelwandiger Lötspalt:
Gebrauchsanweisung beachten Achtung verwendbar bis
Rx only
Nur für Fachpersonal!
Unsteril
Artikelnummer
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Hersteller
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
2
Chargennummer
MD
Medizinprodukt
Enthält Gefahrstoff
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 3
en
Wirobond® 280
Co60.2Cr25.0W6.2Mo4.8Ga2.9MnSi [%]
0197
Instruction for use
Dental Co-based metal- ceramic alloy, Type 4.
®
280 is available as cylinders.
Wirobond
®
280 complies with ISO22674 and ISO9693.
Wirobond
REF50134 – 1000 g; REF50135 – 250 g; REF50159 – 1200 g; REF50136 – 24 g sample
Alloy characteristics
According to ISO22674 free of nickel, cadmium, beryllium and lead
Type (accord. to ISO22674) 4
Preheating temperature °C 900–1000
Solidus, liquidus temperature °C 1355, 1430
Density g/cm³ 8.6
Casting temperature °C 1500
Young’s modulus GPa 221 / *214
Proof strenght (R
Elongation after fracture (A
Vickers hardness (HV10) 280 / *390
Coefficient of thermal expansion (CTE) 25 – 500 °C, 10
(cast / * after ceramic firings)
BEGO color code 8
Investment material: phosphat bonded, e. g Bellavest SH (REF54252)
Crucible material: ceramic
Melting powder: Wiromelt (REF52526)
Veneering ceramic Ceramic with suitable CTE, e. g.: VITA VMK Master
Oxidation firing is not recommended, but these parameters can be used: 900°C/5 min/vac
Highest recommended firing temperature: 980 °C
Heating rate recommended max. 55 °C/min
Flux: e. g. Minoxyd (REF52530)
Brazing material before firing: Wirobond
Laser wire: Wiroweld (REF50003; 50005)
) MPa 475 / *500
p 0,2
) % 9 / *5
5
®
-Lot (REF52622)
-6 K-1
14.3 / *14.0
Grinding: Use tungsten carbide burs.
Polishing: Polishing may be eased by blasting the surface with lead free soda glass (e.g. Perlablast
micro). After wards polish with suitable p olishing paste using rubber polishers an d brushes. Clean surfac e
thoroughly by steam cleaning or boiling in distilled water.
Ceramic veneering: Use veneering ceramics with suitable CTE (ISO 9693). Follow the ceramic manufacturer’s instructions for use. Remove the oxide by blasting (250 μm / 3-4 bar; e. g. with Korox 250). Clean
surface thoroughly by steam cleaning or boiling in distilled water. Do not touch surfaces after wards with
hands. Use artery clamps or similar devices. Support the frameworks adequately during firing cycles.
Soldering / brazing: Fix the parts with soldering investment material (e. g. Bellatherm
gap shall not exceed 0.2 mm with parallel walls. Use a suitable BEGO flux material. The flux residues and
oxides must e tched off. Clean surface thoroughly by steam cleaning or boiling in distilled water.
Laser welding: If possible use X-seam and filler material. Follow manufacturer’s instructions for use
and hazard notes of the laser welding devices! Clean surface thoroughly by steam cleaning or boiling in
distilled water.
Limit of Liability: Except where pr ohibited by law, BEGO Bremer Goldschlägerei W ilh. Herbst GmbH & Co.
KG will not be liable for any loss or damage arising from this product, whether direct, indirect, special,
incidental or consequential, regardless of the theory asserted, including warranty, contract, negligence
or strict liability.
Storage conditions: No special storage conditions are known.
Warranty: Whether given verbally, in writing or by practical instructions, our recommendations for use
are based upon our own experience and trials and can be considered as standard values. Our products
are subject to a constant fur ther development; therefore, alterations in construction and composition are
reserved. Any serious incident that has occurred in relation to the products should be reported to BEGO
Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG and the competent authority.
Instructions for disposal: Disposal pr ocedures as follows:
Device: The assignation of a waste key identification number as per the European Waste Catalogue
Ordinance (AV V) must be carried out in consultation with the regional waste disposal contractor. Do not
dispose of with household was te.
Packaging: Packaging must be fully emptied and properly disposed of in compliance with statutory regulations. Packaging that is not fully emptied must be disposed in coordination with the regional waste
disposal contractor.
®
). The prepared
®
Inte nded Use: C obalt-based metal-ce ramic alloys are intended for c asting of dental restor ations such as
crowns, bridges as well as metal- ceramic restorations.
Indication: Cobalt-based metal-ceramic alloys are intended to treat the condition of missing hard tissue
(teeth).
Contraindications: No contraindications are known. However, unwanted biological reactions such as
allergies to contents of the alloy or electrochemically based reactions may very rarely occur. In case of
known incompatibilities and allergies to contents of the metallic material it should not be used.
Clinical benefit: Artificial replacement of hard tissue (teeth), to restore masticatory functionality (aesthetic and function).
Warnings: Metal dust is harmful to your health. Grinding and blasting should be done under a suitable
vacuum. Respiratory protection of t ype FFP3-EN149 is recommended!
Precautions: Electrochemically induced sensitivity may very rarely occur when the restoration makes
occlusal or proximal contact with a different alloy. This product has not been evaluated for safet y and
compatibility in the MR environment. It has not been tested for heating, migration, or image artifact in
the MR environment. Safety in the MR environment is unknown. Scanning a patient with this device may
result in patient injury.
Patient group: Objects made of the alloy can be used regardless of patient age. The alloy should not be
used in cases of known incompatibilities or known allergies to alloy components.
Adverse reactions: No adverse reactions are known. Never theless, rare cases of individual reactions to
single componen ts can never be excluded c ompletely. In this case, th e application should not be c ontinued.
Wax up: Minimum wall thickness after grinding: 0.3 mm. Avoid sharp edges and corners. Frameworks for
veneering should be anatomically reduced. Connectors should be modeled as wide and high as possible
(height: min. 3.5 mm, w idth: min. 2.5 mm). In case of bruxism s tronger modellation is requir ed. Use wax or
plastic hollow sticks. Do not taper the spruing.
Investing: Use only phosphate bonded investment material for crowns and bridges.
Melting / casting: Do not overheat alloy. Use only clean ceramic crucibles and one crucible per alloy.
To enable an exact batch tracebility, cast new metal only. If applicable use melting powder. Follow the
casting device manufacturer’s instructions for parameters and casting procedures. After casting, cool
the mould slowly.
Consult instructions for use Caution Use-by-date
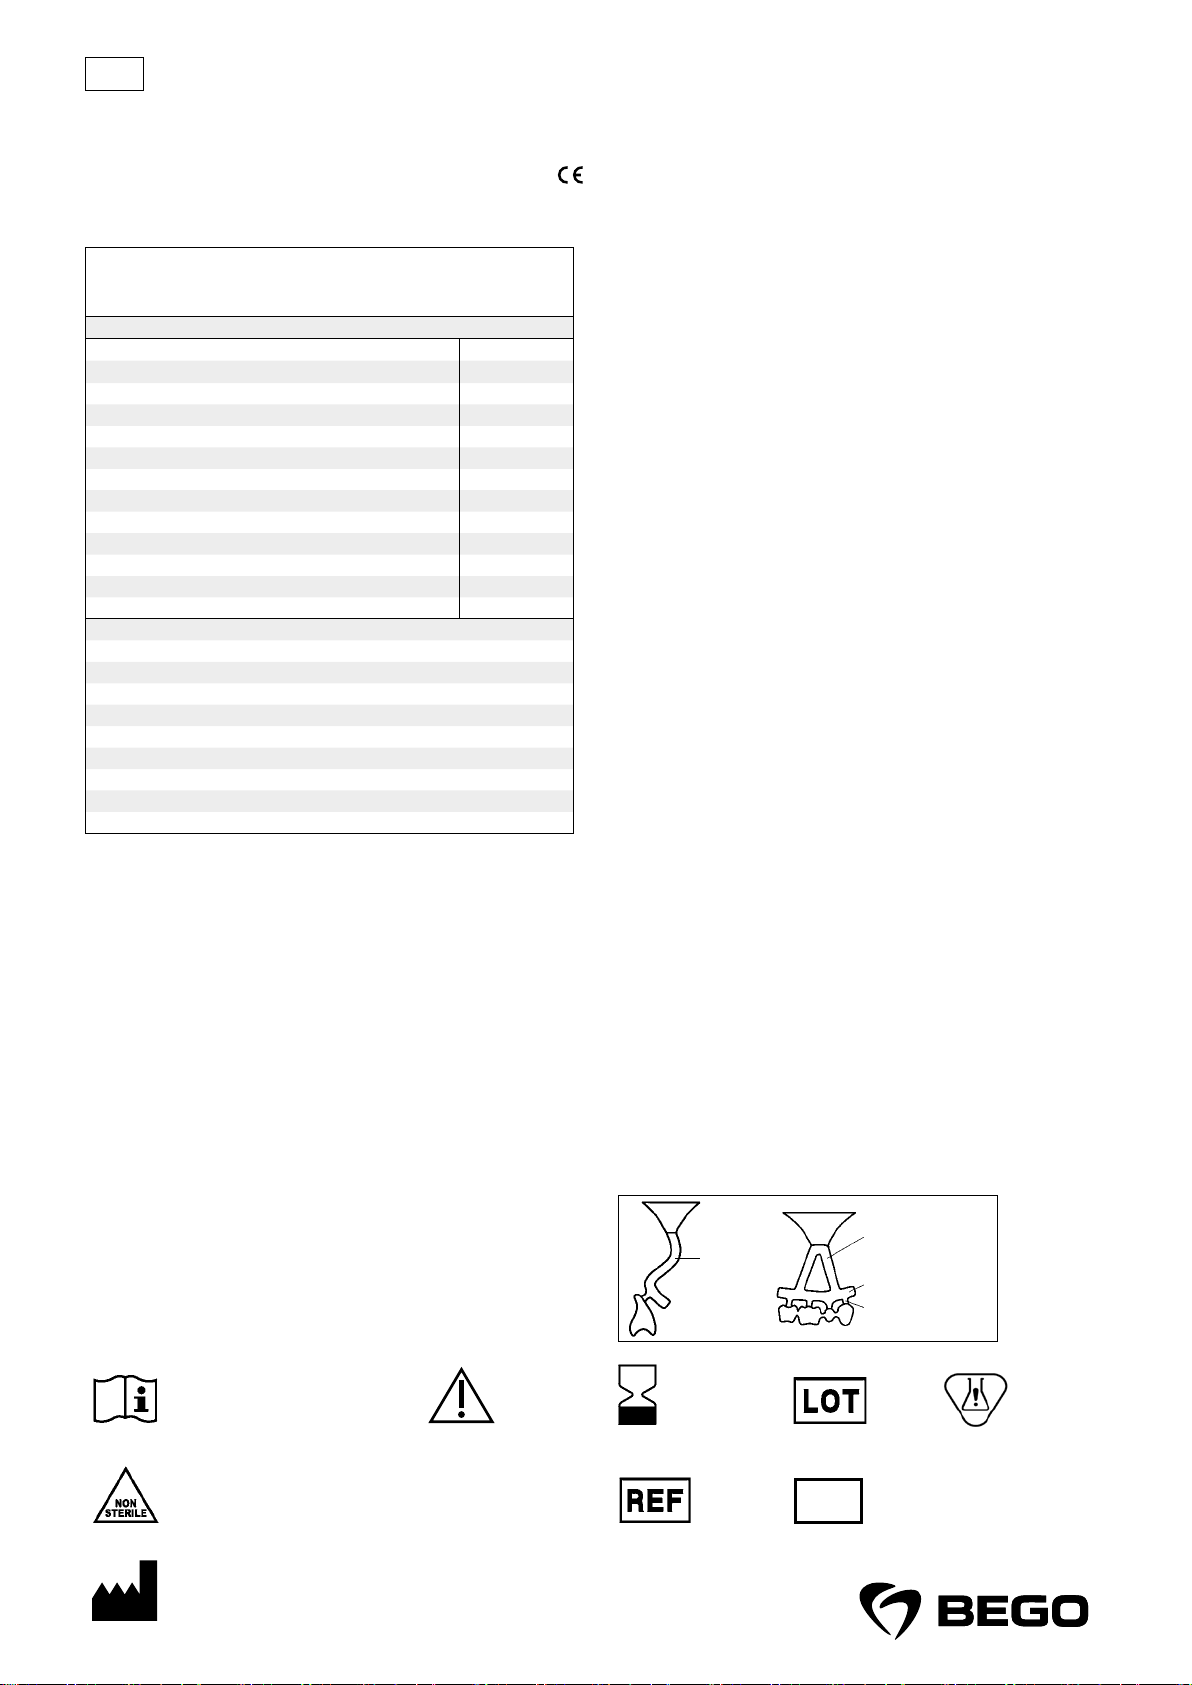
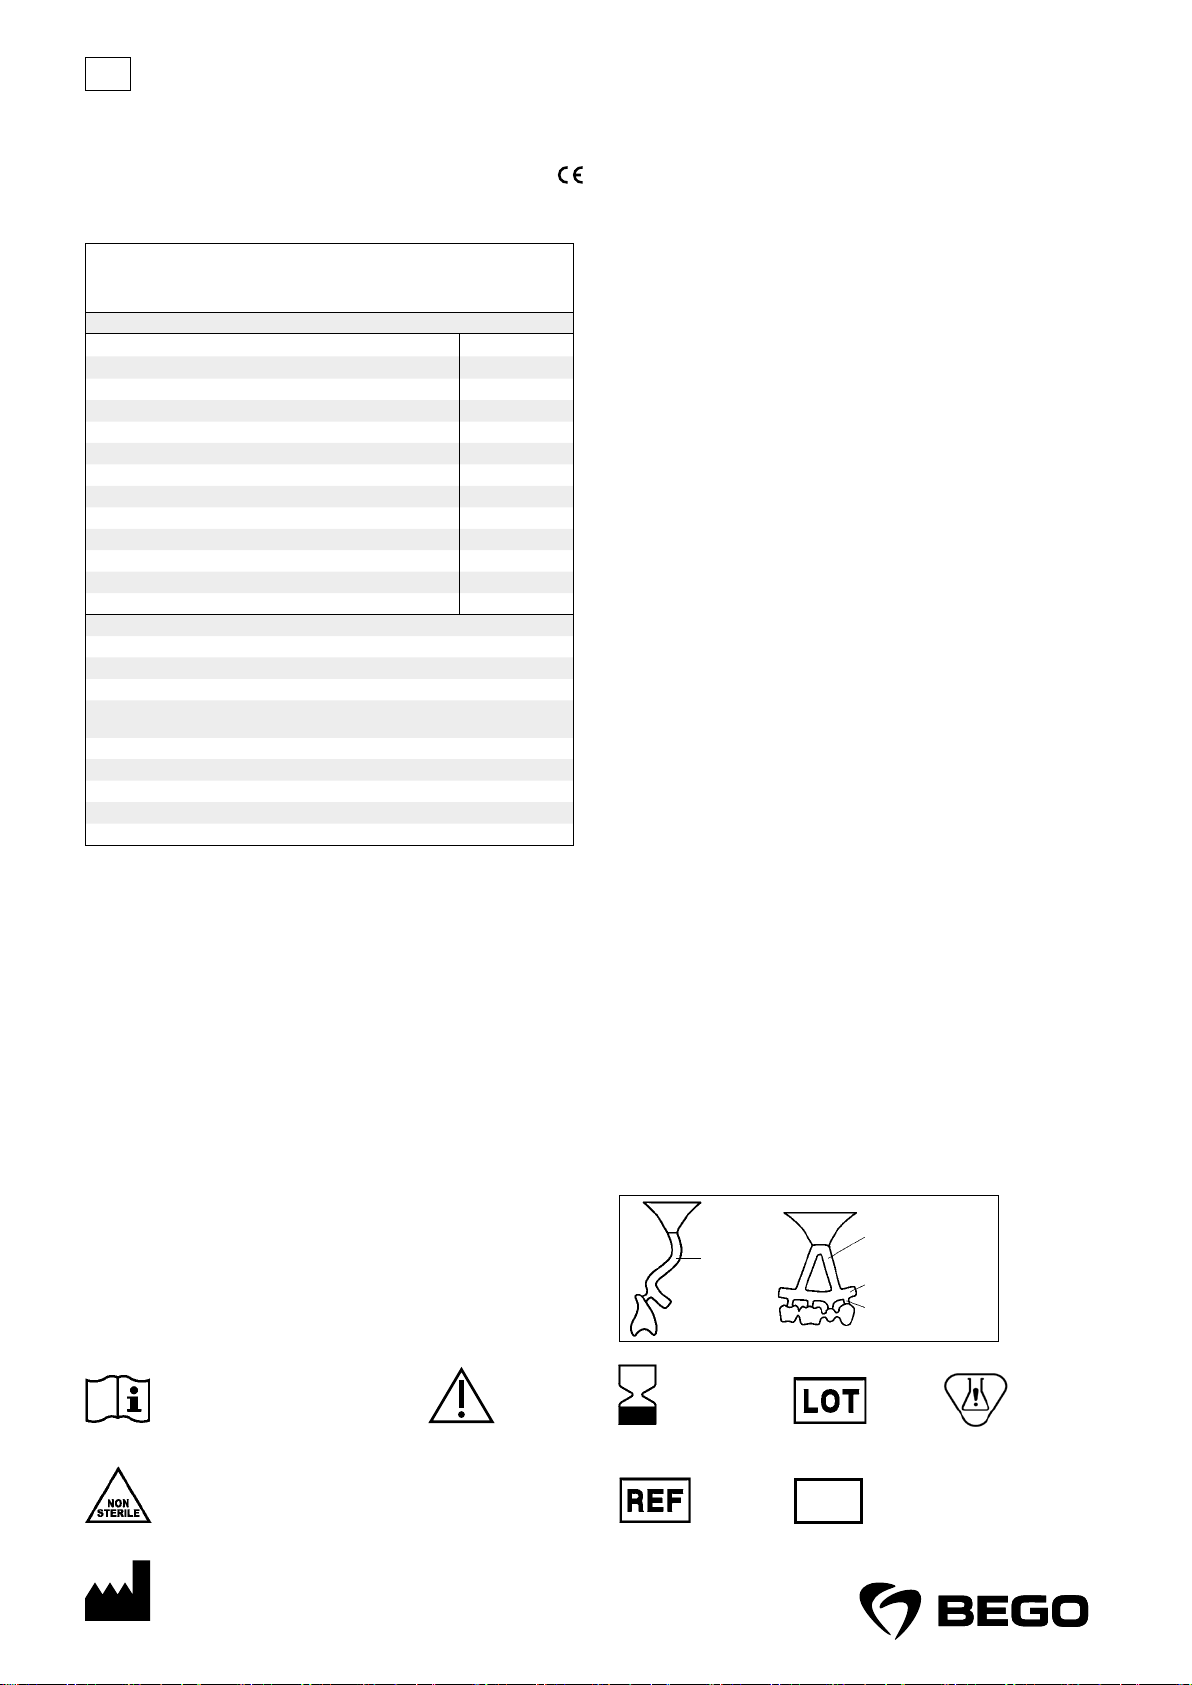
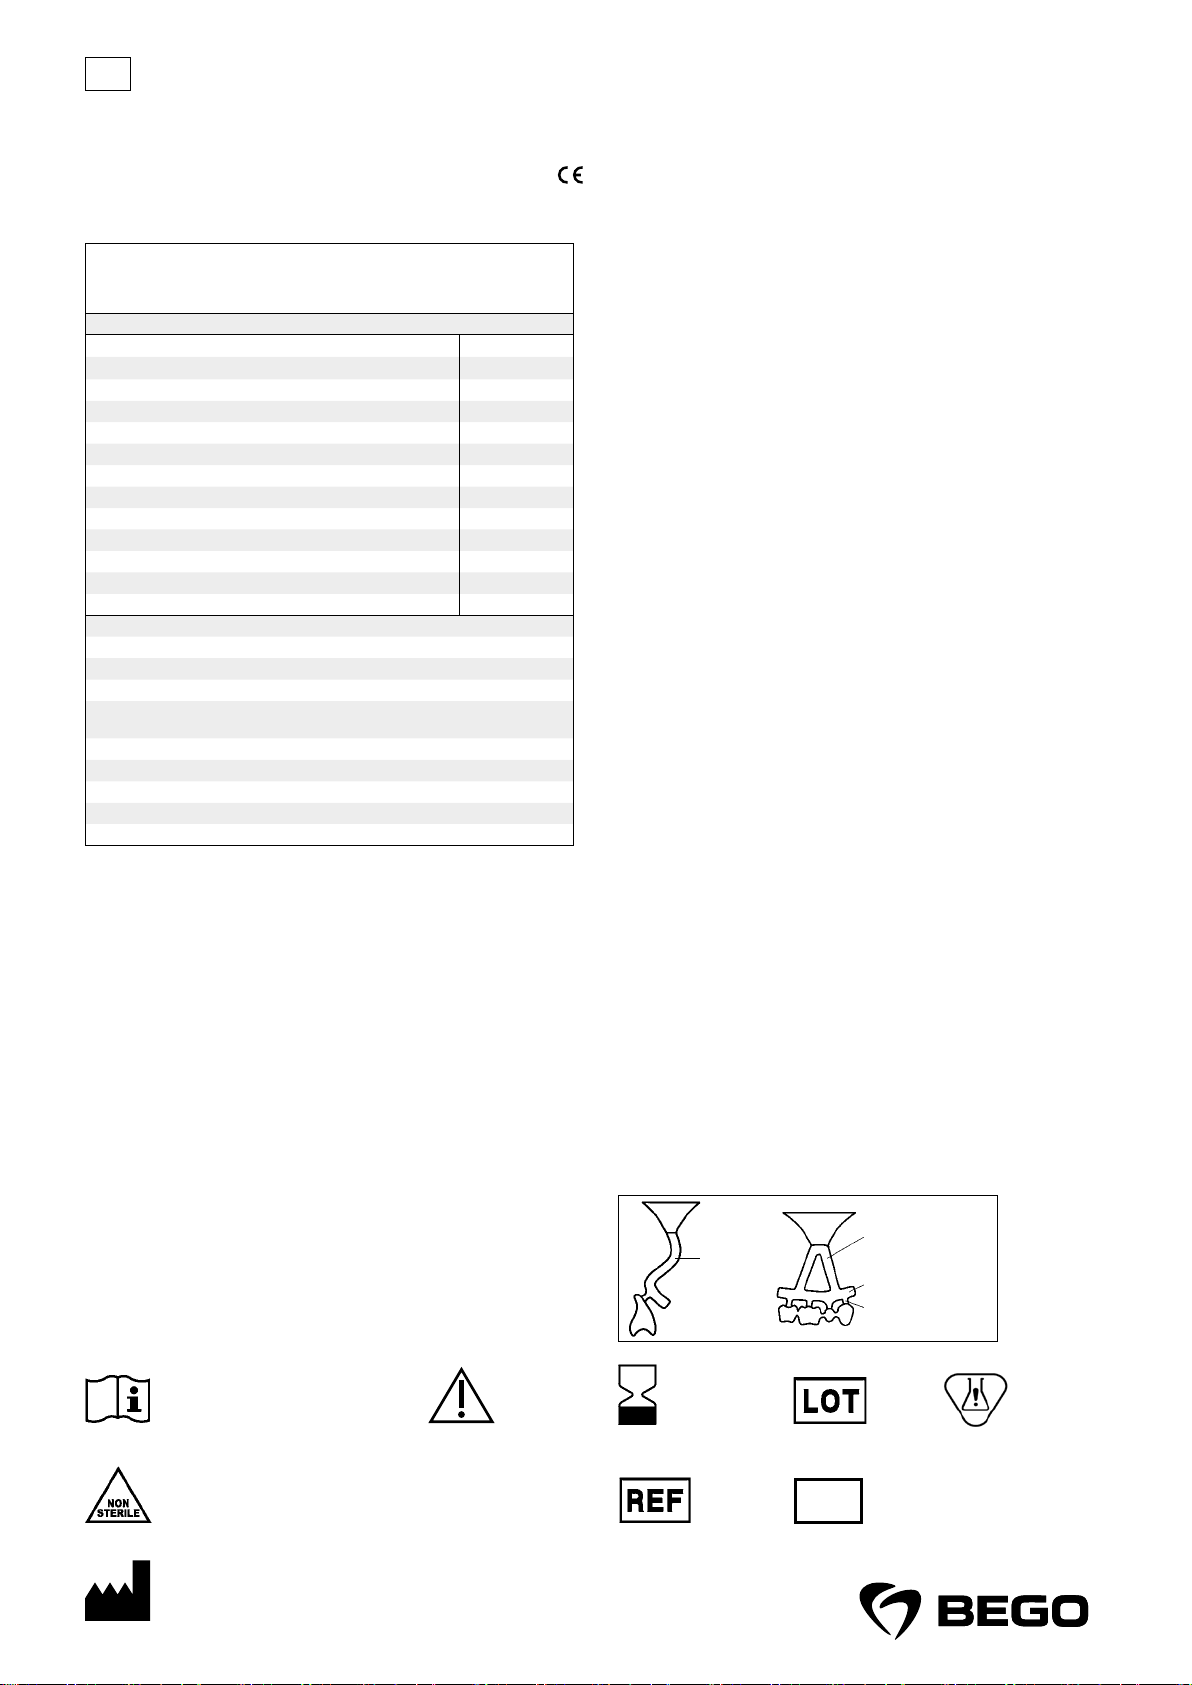
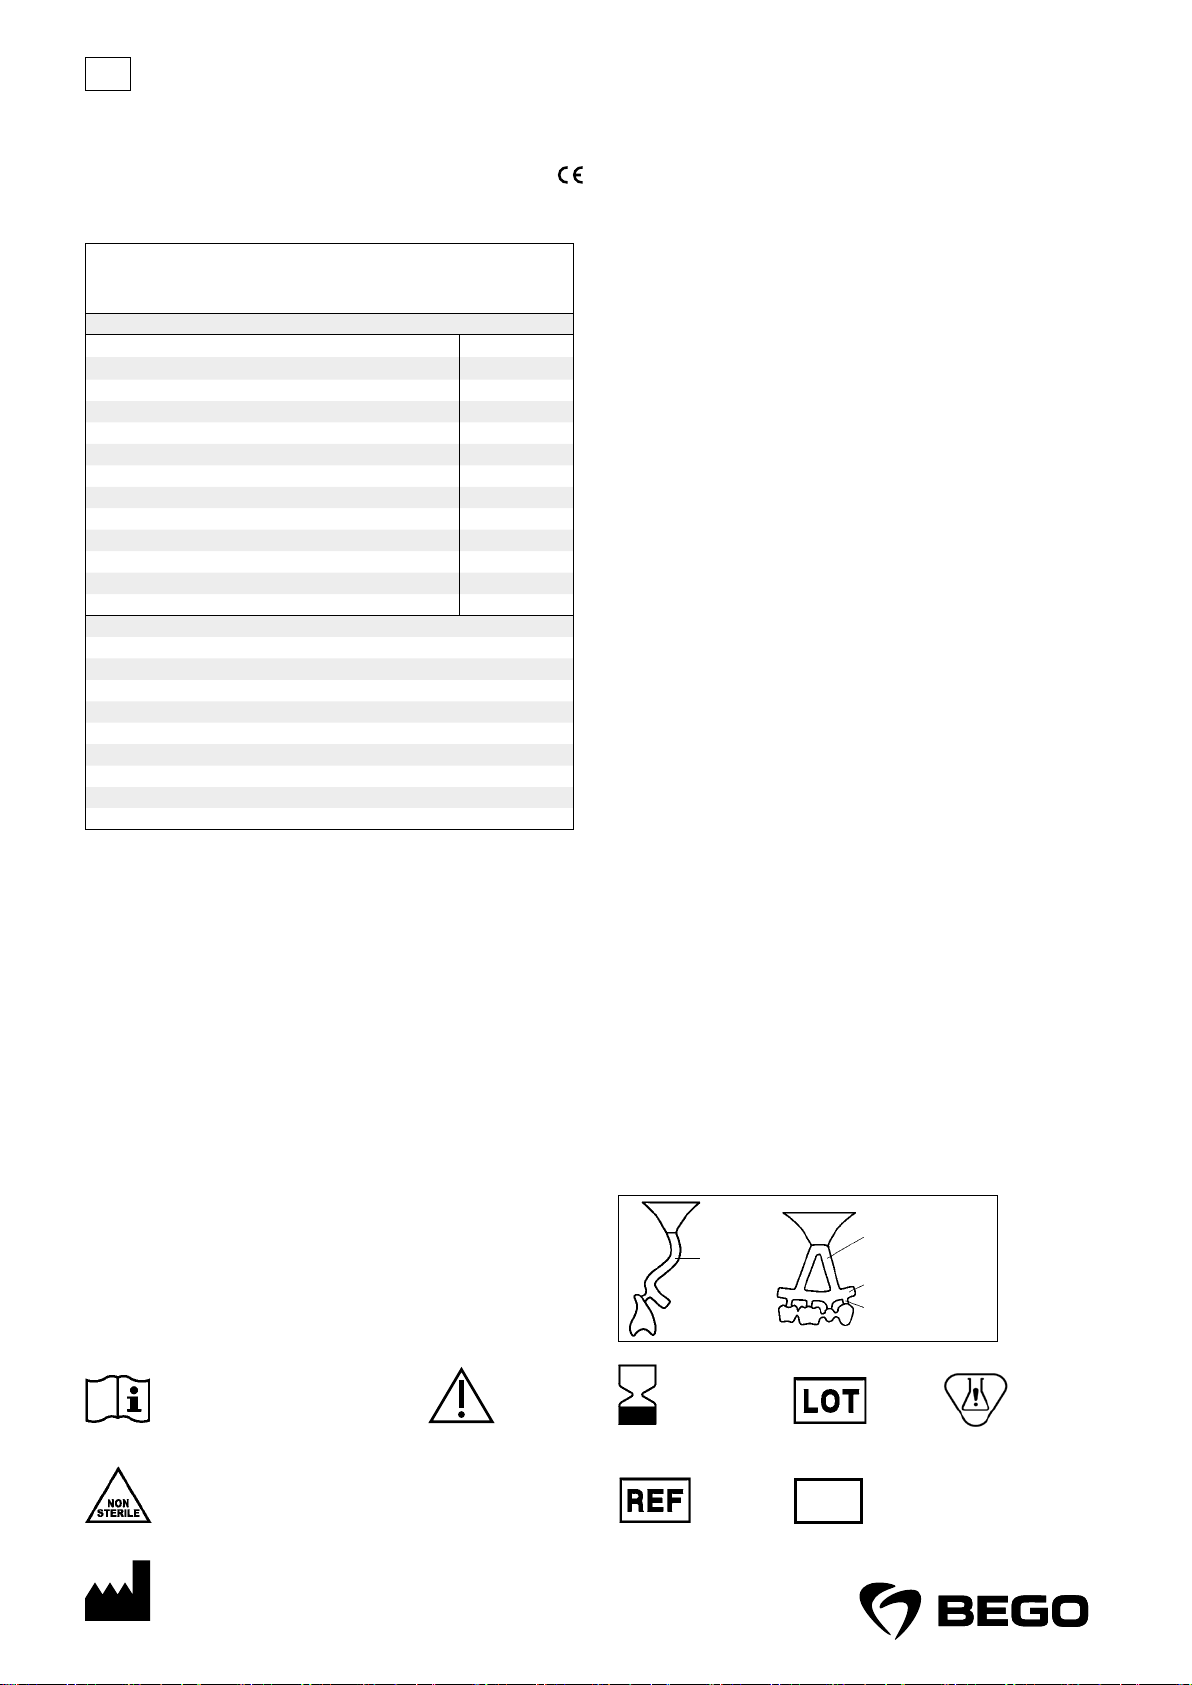
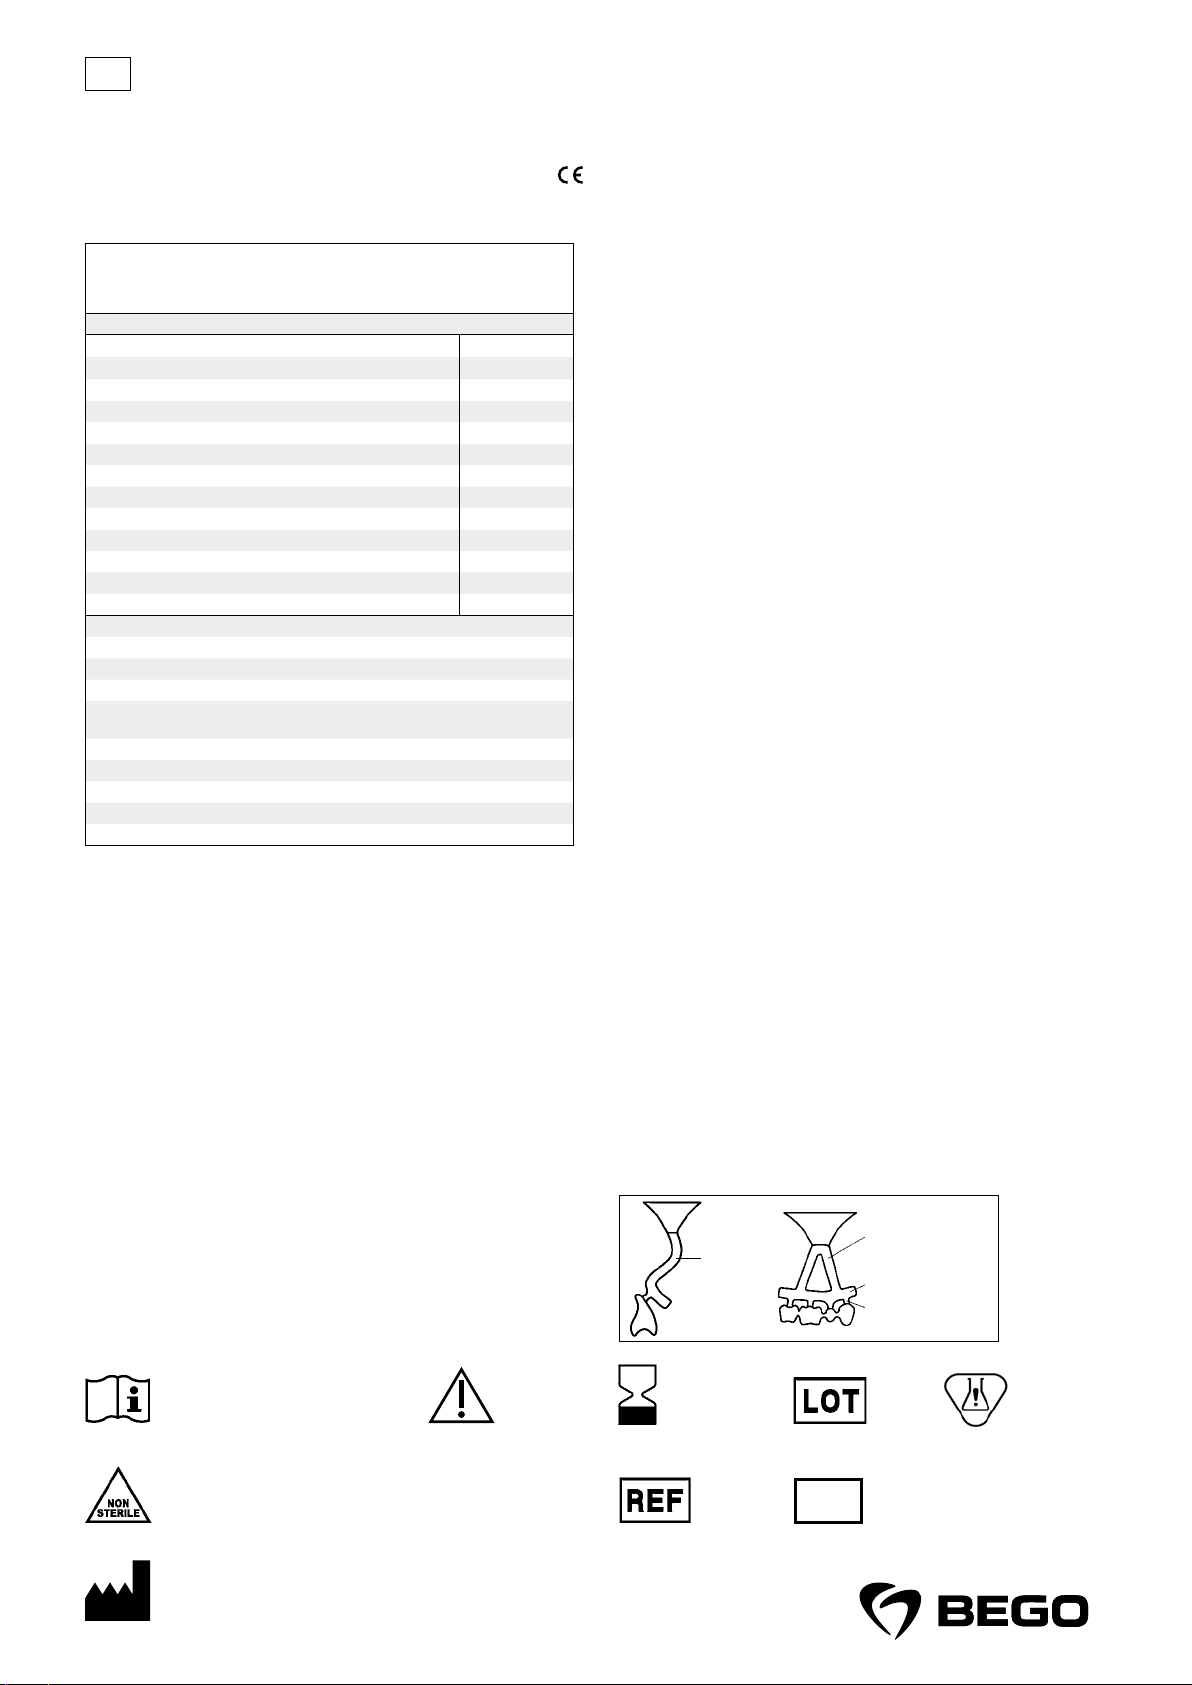
Ø ≥ 3.5 –4 mm
Batch code
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Contains hazardous substance
Non-sterile
Manufacturer
Rx only
Only for technical
personnel!
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
Catalogue number
3
MD
Medical device
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 4
fr
Wirobond® 280
Co60.2Cr25.0W6.2Mo4.8Ga2.9MnSi [%]
0197
Notice d’utilisation
Alliage dentaire à base de cobalt pour la céramo-métallique, type4 Wirobond®280 est livré sous
forme de cylindres.
®
280 est conforme aux normes ISO22674 et ISO9693.
Wirobond
REF50134– 1000g; REF50135– 250g; REF50159– 1200g; REF50136– échantillon de 24g
Caractéristiques de l’alliage
Conformément à la norme ISO22674 sans nickel, cadmium, béryllium
ni plomb
Type (selon ISO22674) 4
Température de préchauffage °C 900–1000
Température de solidus, de liquidus
Densité g/cm³ 8.6
Température de coulée °C 1500
Module d’élasticité GPa 221 / *214
Limite élastique 0,2% (R
Allongement à la rupture (A
) MPa 475 / *500
p0,2
) % 9 / *5
5
Dureté Vickers (HV10) 280 / *390
Coefficient de dilatation thermique (CET) 25°C à 500°C, 10
-6 K-1
(Coulée/ * après la cuisson céramique)
Code couleur BEGO 8
Revêtement: à liant phosphate, parex. BellavestSH (REF54252)
Matière du creuset: céramique
Fondant en poudre: Wiromelt (REF52526)
Céramique de revêtement : céramique avec CET adapté, parex.: VITA VMK Master
Oxydation: déconseillée, mais si cuisson de contrôle souhaitée: 900°C/5min/sous vide
Température de cuisson maximale recommandée: 980°C
Vitesse de montée en température recommandée 55°C/minmaxi.
Fondant: parex. Minoxyd (REF52530)
Matériau d’apport avant la cuisson: Wirobond®-Lot (REF52622)
Fil laser: Wiroweld (REF50003; 50005)
Destination : Les alliages à base de cobalt pour céramo-métallique sont destinés à la fabrication de
restaurations dentaires telles que les couronnes, les bridges ainsi que les prothèses dentaires céramométalliques.
Indication: Les alliages à base de cobalt pour céramo- métallique sont destinés au traitement de tissus
durs manquants (dents).
Contre-indications: Aucune contre-indication n’est connue à ce jour. Il peut, dans de très rares cas, se
produire des réactions biologiques (parex. allergies aux composants de l’alliage) ou d’origine électrochimique indésirables. Ne pas utiliser cet alliage en cas d’incompatibilités ou d’allergies connues aux
composants de l’alliage.
Bénéfice clinique: Remplacement artificiel des tissus durs manquants (dents), pour restauration de la
fonction masticatoire (esthétique et fonctionnelle).
Mises en garde: Les poussières métalliques sont nocives pour la santé. Utiliser un système d’aspiration
approprié lors du meulage et du sablage. Il est recommandé de porter un masque du typeFFP3-EN149.
Précautions: En cas de con tact proximal ou occlusal av ec d’autres métaux, une al tération des sensati ons
de nature élec trochimique est possible dans de très rare s cas. La sécurité et la c ompatibilité du dispositif
en environnement IRM n’ont pas fait l’objet d’essais d’évaluation du risque. Ce disposi tif n’a pas non plus
été testé sur son échauff ement, une éventuelle migration ni sur l’apparition d’art efacts en environnement
IRM. La s écurité en environne ment IRM est inconnu e. Examiner un patient av ec ce dispositif peut en traîner
des lésions pour ce patient.
Groupe de patients: Les objets fabriqués avec l’alliage peuvent être utilisés sur tous les patients, indépendamment de leur âge. Ne pas utiliser cet alliage en cas d’incompatibilités ou d’allergies connues aux
composants de l’alliage.
Effets secondaires: Aucun effet secondaire n’est connu à ce jour. Il est toutefois impossible d’exclure
l’apparition dans de trè s rares cas de réaction s individuelles à certains c omposants du dispositif. Ne plus
utiliser le dispositif dans ce cas.
Modelage: Épaisseur de paroi après dégrossissage : au moins 0,3 mm, éviter coins et arêtes vifs. Les
armatures pour le revêtement doivent être anatomiquement réduites. Donner au connecteur autant
d’épaisseur et de hauteur que possible (hauteur: 3,5 mm mini., largeur : 2,5 mm mini.). Renforcer le
modelage en cas de bruxisme. Utiliser de la cire ou des sticks creux de résine. Ne pas prévoir de rétrécis-
°C 1355, 1430
14.3 / *14.0
sements pour le système de tiges de coulée.
Mise en revêtement: N’utiliser que des revêtements à liant phosphate pour les cour onnes et les bridges.
Coulée: Ne pas surchauff er l’alliage. N’utiliser que des creuse ts propres et un pour chaqu e alliage. Pour la
traçabilité pr écise des lots, ne coul er que du métal neuf. Le cas éché ant, saupoudrer du fondant en p oudre
sur le cylindre de coulée. Suivre les instructions du fabricant de frondes pour les réglages précis et les
temps de chauffage. Laisser refroidir lentement les c ylindres une fois la coulée terminée.
Dégrossissage: Utiliser des fraises en carbure de tungstène à denture fine.
Polissage: Il est possible, afin de simplifier le gommage, de lustrer les objets avec un verre sodique
exempt de plomb (pare x. Perlablast
chouc adaptés, p olir avec des pâtes de prépolissage, puis de s pâtes de lustrage. Net toyer soigneusement
la surface à la vapeur ou à l’eau distillée bouillante.
Revêtement céramique: Utiliser des c éramiques de revêteme nt présentant un CE T approprié (ISO9693).
Se conformer à la notice d’utilisation du fabricant de la céramique utilisée. Sabler l’oxyde (250 μm/3 à
4bars avec parex. Korox
lante. Ne plus toucher alors les surfaces avec les mains. S’aider pour cela de pinces artérielles ou autres
instruments comparables. S outenir correctement les armatur es pendant les cuissons.
Incrustations: Respecter les instructions des fabricants pour la mise en œuvre des systèmes de
recouvrement en ré sine. Nettoyer soigneusement la surface à la vapeur ou à l’eau distillée bouillante.
Soudure: Fixer les pièces à souder (parex. avec le matériau de revêtement pour soudure Bellatherm
l’intervalle de soudage à parois parallèles devant être de 0,2mm maxi. Utiliser un fondant BEGO approprié. Une fois la soudure terminée, éliminer à l’acide les restes de fondant et les oxydes métalliques.
Nettoyer soigneusement la surface à la vapeur ou à l’eau distillée bouillante.
Soudure au laser: Travailler si possible avec des joints en X et du matériau d’apport. Respecter les
notices d’utilisation et le s mises en garde du fabricant de l’appareil. N ettoyer soigneusement la surfac e à
la vapeur ou à l’eau distillée b ouillante.
Conditions de stockage: Aucune condition de stockage particulière n’est connue à ce jour.
Garantie: Nos conseils techniques, qu’ils soient donnés oralement, par écrit ou au cours de démonstra-
tions pratiques, reposent sur l’état actuel de nos propres connaissances et essais et n’ont donc qu’une
valeur indicative. Nous faisons constamment évoluer nos dispositifs.
Nous nous réservons donc le droit d’en modifier la conception et la composition. Prière d’informer BEGO
Bremer Goldschlägerei Wilh.HerbstGmbH& Co.KG et l’autorité compétente de tout incident grave survenu en lien avec le dispositif.
Remarques relatives à l’élimination: Procédure de traitement de s déchets
Dispositif : L’attribution d’un code de déchet conforme au Catalogue européen des déchets (CED) doit
se faire en accord avec l’entreprise régionale de collecte des déchets. Ne pas éliminer avec les ordures
ménagères.
Conditionnement: Vider impérativement les conditionnements et les éliminer conformément aux dispositions légales relatives à l’élimination correcte des conditionnements. Des conditionnements qui ne
peuvent être vidés entièrement doivent être éliminés en accord avec l’entreprise régionale de collecte
des déchets.
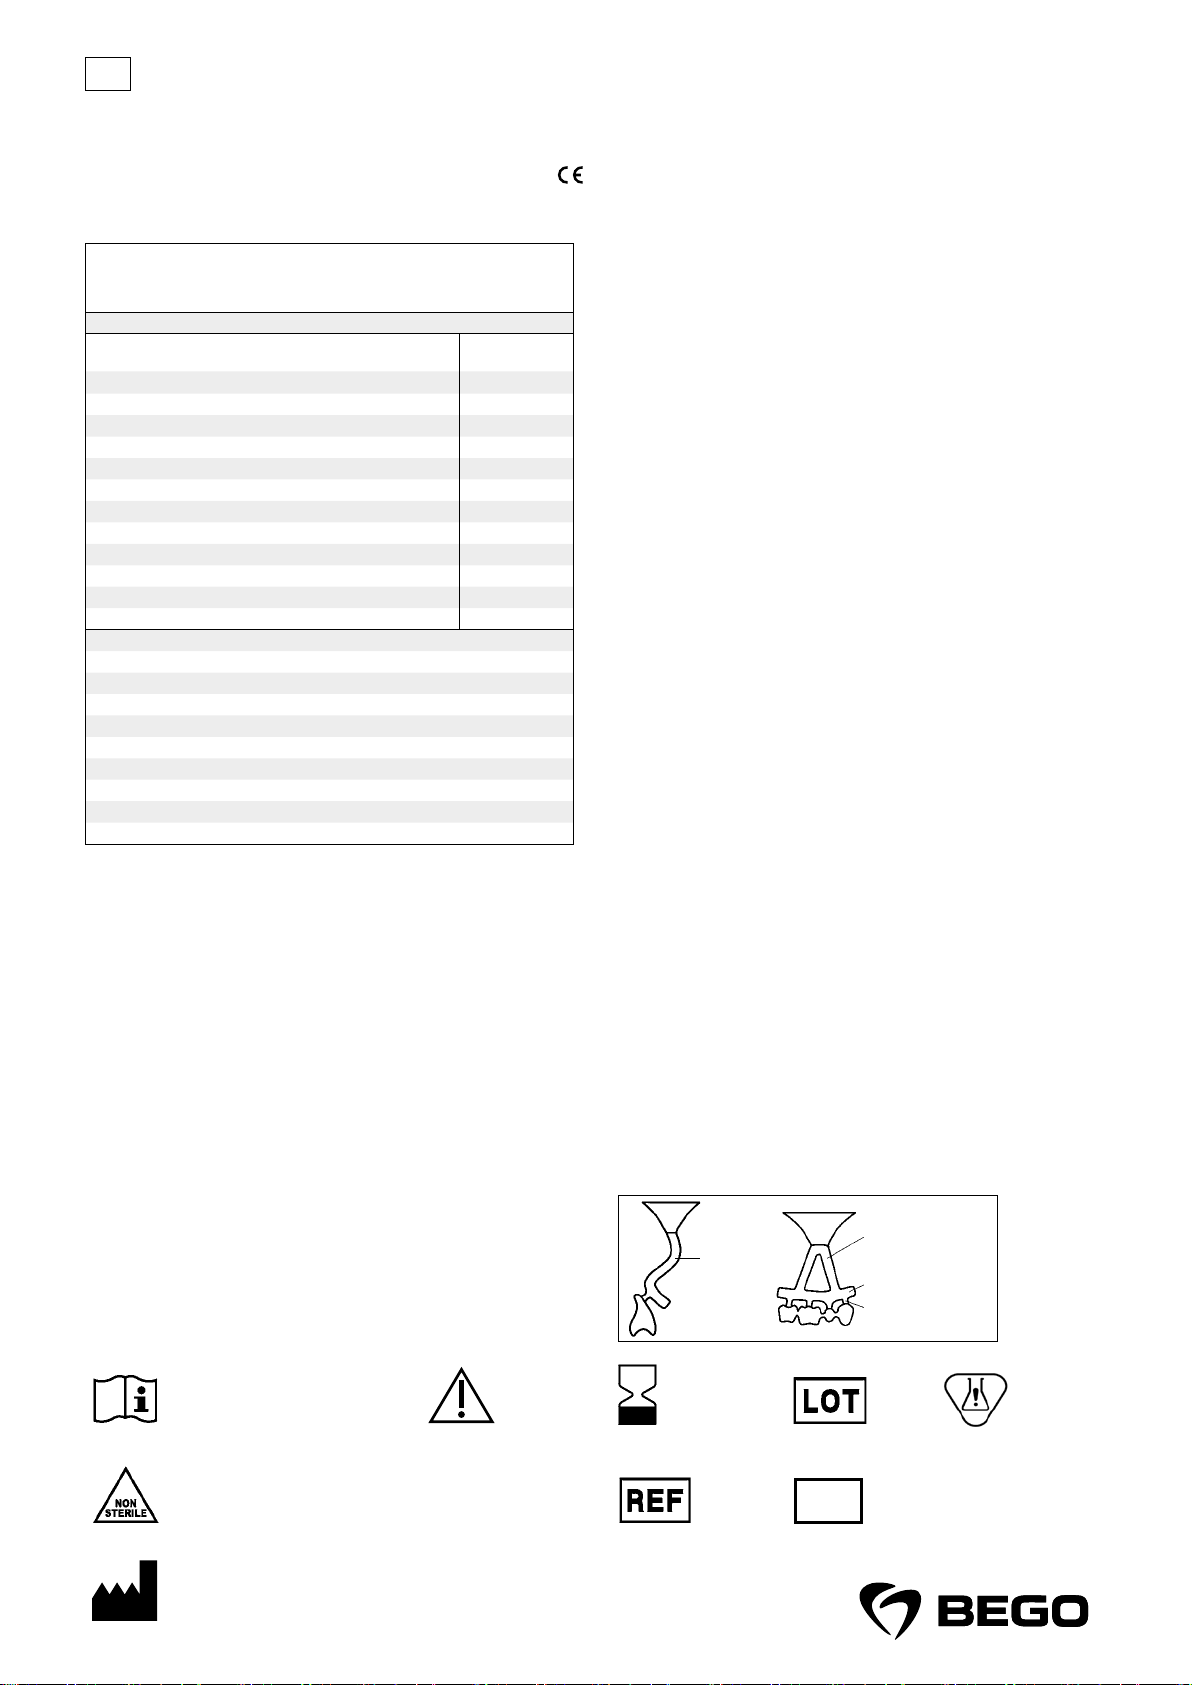
Ø ≥ 3.5 –4 mm
®
micro). Effectuer ensuite le gommage avec des polissoirs en caout-
®
250). Nettoyer soigneusement la sur face à la vapeur ou à l’eau distillée bouil-
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
®
),
Consulter les instructions d’utilisation Attention Date limite d’utilisation
Rx only
Uniquement pour le
personnel médical
Non stérile
Référence catalogue
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Fabricant
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
4
Code de lot
MD
Dispositif médical
Contient une substance
dangereuse
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 5
es
Wirobond® 280
Co60.2Cr25.0W6.2Mo4.8Ga2.9MnSi [%]
0197
Instrucciones de uso
Aleación dental a base de cobalto para metalo-cerámica, tipo4
®
280 se suministra en forma de cilindros.
Wirobond
®
280 cumple las normas ISO22674 e ISO9693.
Wirobond
REF50134 – 1000 g; REF50135 – 250 g; REF50159 – 1200 g; REF50136 – 24 g muestra
Características de la aleación
Conforme a ISO22674, sin níquel, cadmio, berilio ni plomo
Tipo (conforme a ISO22674) 4
Temperatura de precalentamiento °C 900–1000
Temperatura solidus, liquidus °C 1355, 1430
Densidad g/cm³ 8.6
Temperatura de colado °C 1500
Módulo de elasticidad GPa 221 / *214
Límite de dilatación 0,2% (R
Alargamiento de rotura (A
Dureza Vickers (HV10) 280 / *390
Coeficiente de dilatación térmica (CDT) 25 – 500°C, 10
(Colado / * tras la cocción de la cerámica)
Código de color de BEGO 8
Material de revestimiento: aglomerado con fosfato, p.ej., Bellavest SH (REF54252)
Material del crisol: cerámica
Fundente: Wiromelt (REF52526)
Cerámica de revestimiento: cerámica con un valor CDT idóneo, p.ej.: VITA VMK Master
Cocción de oxidación: no recomendada, pero si se desea aplicar cocción de control:
900°C/5min/al vacío
Temperatura máxima de cocción recomendada: 980°C
Velocidad de calentamiento recomendada máx. 55°C/min
Fundente: p.ej., Minoxyd (REF52530)
Soldadura antes de la cocción:
Alambre para soldadura con láser: Wiroweld (REF50003; 50005)
Finalidad prevista: Las aleaciones a base de cobalto para metalo-cerámica están previstas para la
elaboración de r estauraciones dentales como coronas, puentes y prótesis de metalo- cerámica.
Indicación: Las aleaciones a base de cobalto para metalo- cerámica están previstas para tratar la falta
de tejido duro (diente s).
Contraindicaciones: No se con oce ninguna contraindicación. En c asos muy aislados pueden darse re acciones biol ógicas adversas (como, p.ej., alergias a l os componentes de la aleaci ón) o reacciones de naturaleza electroquímica. La aleación no debe utilizarse en caso de incompatibilidades o alergias conocidas
a los componentes de la aleación.
Beneficio clínico: Sustitución ar tificial de tejido duro pe rdido (dientes), para la restaur ación de la función
masticatoria (estética y funcional).
Advertencias: Los polvos metálicos son perjudiciales para la salud. Por ello, durante el desbastado y el
arenado debe aplicarse una aspiración adecuada. ¡Se recomienda utilizar una protección respiratoria del
tipo FF P3-EN149!
Indicaciones de precaución: En caso de contacto proximal u oclusal con otros metales, pueden producirse molestias de origen electroquímico en muy raras ocasiones. No se ha evaluado la seguridad ni
la compatibilidad del producto en un entorno de RM. No se ha sometido a prueba de calentamiento, de
migración ni de artefactos de imagen en un entorno de RM. Se desconoce la seguridad en un entorno de
RM. Examinar a un paciente con este producto puede ocasionar lesione s al paciente.
Grupo de pacientes: Los objetos de la aleación pueden utilizarse independientemente de la edad del
paciente. La aleación no debe utilizarse en caso de incompatibilidades o alergias conocidas a los componentes de la aleación.
Efectos secundarios: No se conoce ninguna contraindicación. No obstante, no puede excluirse la posibilidad de que, en casos muy aislados, se produzcan reacciones individuales a los componentes. En ese
caso, no debe utilizarse el pr oducto.
Modelado: Grosor de la pared después del acabado: mín. 0,3 mm; evite la formación de bordes y cantos
afilados. Para el revestimiento, configure las estructuras con una forma anatómica reducida. Los conectores han de se r tan anchos y altos como sea p osible (altura: mín. 3,5 mm, anchura: mín. 2,5 mm). En caso
de bruxismo, preste atención a un modelado más resistente. Utilice cera o sticks huecos de plástico. No
trabaje con estrechamientos en el sistema de fijación.
) MPa 475 / *500
p 0,2
) % 9 / *5
5
Wirobond®-Lot
-6 K-1
(REF52622)
14.3 / *14.0
Puesta en revestimiento: Utilic e únicamente materiales de revestimiento aglomerados con fosfato para
coronas y puentes.
Colado: No sobrecaliente la aleación. Utilice solo crisoles de colado limpios y adecuados para cada aleación. Para un seguimiento inequívoco de los lotes, solo colar metales nuevos. Si es necesario, espolvoree
fundente sob re la mufla de colado. Para los ajuste s y tiempos de calentamiento e xactos, siga las especifi caciones del fabricante del equipo de colado. Deje que la mufla se enfríe lentamente después del colado.
Acabado: Utilice fresas de metal duro de dentado fino.
Pulido: Para simplificar el engomado, se puede utilizar un vidrio de sosa sin plomo (por ejemplo, Perla-
®
micro) para realiz ar un pulido para brillo. Después, e ngome con gomas pulidoras adecuadas y pula
blast
con pastas de prepulido y repulido adecuadas. Limpieza a fondo de la super ficie mediante vaporización a
presión o hir viendo en agua destilada.
Revestimiento cerámico: Utilice ce rámicas de revestimiento con CDT adecuado (I SO9693). Observe las
instrucciones de uso del fabricante de la cerámica. El óxido debe arenarse (250 μm / 3– 4 bar con p.ej.
®
250). Limpieza a fondo de la superficie mediante vaporización a presión o hirviendo en agua des-
Korox
tilada. Después no vuelva a tocar las superficies con las manos. Utilice unas pinzas hemostáticas o instrumento similar. Durante las cocciones, mantenga las estructuras apoyadas con suficiente estabilidad.
Revestimientos de resina: Para el procesamiento de materiales de revestimiento con resina deben
seguirse las indicaciones correspondientes del fabricante. Limpieza a fondo de la superficie mediante
vaporización a presión o hir viendo en agua destilada.
Soldadura: Fije las estru cturas que vaya a soldar (p. ej., con material de revestimiento para s oldar Bella-
®
); intersticio de soldadura entre paredes paralelas: 0,2 mm máx. Utilice un fundente de BEGO
therm
adecuado. Después de la soldadura, los residuos de fundente y los ó xidos metálicos deben eliminar se con
ácido. Limpieza a fondo de la super ficie mediante vaporización a presión o hir viendo en agua destilada.
Soldadura con láser: Si es posible, trabaje con soldadura en X y material de aporte. Observe las instrucciones de utilización y las advertencias de peligro del fabricante del equipo. Limpieza a fondo de la
superficie mediante vaporización a presión o hirviendo en agua destilada.
Condiciones de almacenamiento: No se conocen condiciones especiales de almacenamiento.
Garantía: Nuestras recomendaciones técnicas para la aplicación, con independencia de que se comuni-
quen oralmente, por escrito o mediante instrucciones prácticas, se fundamentan sobre nuestras propias
experiencias y ensayos, pudiendo ser consideradas únicamente como valores orientativos. Nuestros productos están sometidos a un desarrollo continuo. Por esta razón nos reservamos el derecho a efectuar
modificaciones en el diseño y la composición de nuestros productos. Todos los incidentes importantes
relacionados con los productos han de ser notificados a BEGO Bremer Goldschlägerei Wilh. Herbst GmbH
& Co. KG, así como a la autoridad competente.
Indicaciones para la gestión de desechos: Proceso de tratamiento de residuos
Producto: La asignación de un código de residuo según el Catálogo Europeo de Residuos (CER) debe
realizarse consultando con la empresa regional de eliminación de residuos. No elimine el producto con
la basura doméstica.
Envase: Vacíe por completo los envases y deséchelos debidamente respetando las disposiciones legales
pertinentes. Los envases que no puedan vaciarse por completo deben eliminarse en coordinación con la
empresa regional de eliminación de residuos.
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Consúltense las instrucciones de uso Atención Fecha de caducidad
Rx only
Solo para personal
especializado
No estéril
Número de referencia
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Fabricante
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
5
Número de lote
MD
Producto sanitario
Contiene una sustancia
peligrosa
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 6
it
Wirobond® 280
Co60.2Cr25.0W6.2Mo4.8Ga2.9MnSi [%]
0197
Istruzioni per l’uso
Lega dentale a base di cobalto per metallo-ceramica, tipo4
®
280 è fornito in cilindri.
Wirobond
®
280 è conforme alla norma ISO22674 e ISO9693.
Wirobond
REF50134 – 1000g; REF50135 – 250g; REF50159 – 1200g; REF50136 – 24g (campione)
Caratteristiche della lega
Ai sensi della norma ISO22674 senza nichel, cadmio, berillio e piombo
Tipo (a norma ISO22674) 4
Temperatura di preriscaldamento °C 900–1000
Temperatura di solidus, liquidus °C 1355, 1430
Densità g/cm³ 8.6
Temperatura di colata °C 1500
Modulo di elasticità GPa 221 / *214
Limite di snervamento 0,2% (R
Allungamento a rottura (A
Durezza Vickers (HV10) 280 / *390
Coefficiente di dilatazione termica (CDT) 25–500°C, 10
(colata/ * dopo cottura ceramica)
Codice cromatico BEGO 8
Materiale di rivestimento: a legante fosfatico, per es. BellavestSH (REF54252)
Materiale del crogiolo: ceramica
Polvere fondente: Wiromelt (REF52526)
Ceramica di rivestimento: ceramica con valore CDT adeguato, peres.: VITAVMKMaster
Cottura in ossidazione: non consigliata, ma se gradita cottura di controllo:
900°C/5min/sotto vuoto
Temperatura di cottura massima raccomandata: 980°C
Velocità di riscaldamento massima consigliata 55°C/min
Fondente: ades. Minoxyd (REF52530)
Materiale per saldatura prima della cottura: Wirobond®-Lot (REF52622)
Filo laser: Wiroweld (REF50003; 50005)
)
p0,2
) % 9 / *5
5
-6K-1
MPa 475 / *500
14.3 / *14.0
Colata: Non surriscaldare la lega. Utilizzare unicamente crogioli puliti e riservati alla lega specifica. Per
la chiara tracciabilità d ei lotti, fonder e solo metallo nuovo. Event ualmente cospargere pol vere fondente sui
dadi di colata. Per le esatte impostazioni e i tempi di riscaldamento seguire le indicazioni del produttore
della fonditrice. Dopo la colata lasciare raf freddare lentamente la muf fola.
Finitura: Utilizzare frese in metallo duro a denti fini.
Lucidatura: Per agevolarne la gommatura, è possibile utilizzare vetro sodico privo di piombo (ad es.
®
micro). Quindi gommare con idonei lucidanti per gomma e lucidare con idonee paste per la
Perlablast
prelucidatura e la postlucidatura. Pulire accuratamente le super fici tramite getto di vapore o sterilizzazione in acqua distillata.
Rivestimento in ceramica: Utilizz are ceramiche di rivestime nto con CDT appropriato (I SO 9693). Rispettare le istruzioni per l’uso del rispettivo fabbricante di ceramica. Rimuovere l’ossido tramite sabbiatura
(250 μm / 3–4 bar con ad es. Korox
sterilizzazione in acqua distillata. Successivamente non toccare più le superfici con le mani. Utilizzare
pinze emostatiche o strumenti simili. Durante la cottura, sostenere adeguatamente le armature.
Rivestimenti in composito: Per la lavorazione dei materiali di rivestimento in composito, attenersi alle
specifiche istruzioni del produttore. Pulire accuratamente le superfici tramite getto di vapore o sterilizzazione in acqua distillata.
Saldatura: Fissare le parti da saldo-brasare (peres. con il materiale di rivestimento per saldature Bel-
®
) e rispettare una fessura di saldatura a parete parallela di max. 0, 2mm. Utilizzare un fondente
latherm
BEGO adatto. Dopo la saldatura rimuovere i residui di fondente e gli ossidi metallici tramite acido. Pulire
accuratamente le superfici tramite get to di vapore o sterilizzazione in acqua distillata.
Saldatura laser: Se possibile, lavorare con saldature a X e materiale additivo. Si prega di attenersi alle
istruzioni per l’uso e alle avvertenze di pericolo del fabbricante del dispositivo! Pulire accuratamente le
superfici tramite getto di vapore o sterilizzazione in acqua distillata.
Condizioni di immagazzinamento: Non sono note condizioni di conservazione specifiche.
Garanzia: Le nostre raccomandazioni operative tecniche, indipendentemente dal fatto che queste siano
fornite in fo rma verbale, scritta o di is truzioni pratiche, si basan o sulle nostre esperien ze maturate e sulle
prove da noi svolte e pertanto possono essere intese solo come valori indicativi. I nostri prodotti sono
soggetti a uno sviluppo costante. Ci riserviamo dunque il diritto di appor tare modifiche alla struttura e
alla composizione. Tutti gli eventi gravi verificatisi in relazione ai dispositivi devono essere comunicati a
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG e alle autorità competenti.
Indicazioni sullo smaltimento: Procedure di trattamento dei rifiuti
Dispositivo: È necessario che venga assegnato un Codice Europeo del Rifiuto (CER) secondo il Catalogo
europeo de i rifiuti consultando la so cietà di smaltimento rifiu ti regionale. Non get tare nei rifiuti dome stici.
Confezionamento: Le confe zioni devono esser e svuotate completame nte e devono essere smal tite corret-
tamente in conf ormità alle norme di legge. L e confezioni che non po ssono essere svuo tate completamente
devono essere smaltite in cooperazione con l’azienda di smaltimento rifiuti regionale.
®
250). Pulire accuratamente le superfici tramite getto di vapore o
Destinazione d’uso: le leghe dent ali a base di cobalto per metallo -ceramica sono indic ate per la realizzazione di restauri dentali ad esempio corone, ponti e protesi dentali in metallo-ceramica.
Indicazione: Le leghe dentali a base di cobalto per metallo- ceramica sono indicate per il trattamento di
tessuti duri (denti) mancanti.
Controindicazione: Non sono note controindicazioni. In casi molto rari possono insorgere reazioni indesiderate di origin e biologica (come, ades., allergie ai c omponenti della lega) o elet trochimica. La lega non
deve essere utilizzata in caso di incompatibilità o allergie no te a componenti della lega.
Beneficio clinico: Sostituzione artificiale per la perdita di tessuto duro (denti), destinata al ripristino
della funzione masticatoria (estetica e funzionale).
Avvertenze: Le polveri metalliche sono dannose per la salute. Le operazioni di levigatura e sabbiatura devono avvenire in presenza di un adeguato sistema di aspirazione. Si consiglia di indossare una
maschera di protezione del tipo FFP3-EN149!
Precauzioni: A seguito di contatto appro ssimale od occlusale con altri me talli, in casi molto rari posso no
verificarsi sensazioni di disagio di natura elettrochimica. Il dispositivo non è stato valutato per la sicurezza e la compatibilità in ambiente di RM. Non è stato testato per il riscaldamento, la migrazione o gli
artefat ti di immagine in ambiente di RM. La sicurez za in ambiente di RM non è nota. Effettuare esami su
pazienti con questo prodotto può provocare loro lesioni.
Grup po di pazien ti: Gli oggetti in lega possono essere u tilizzati indipendentemen te dall’età del paziente.
La lega non deve essere utilizzata in caso di incompatibilità o allergie note a componenti della lega.
Effetti collaterali: Non sono noti effetti collaterali. Non si può tuttavia escludere che in casi molto rari
possano insorgere reazioni individuali nei confronti dei componenti. In tal caso, non utilizzare il dispositivo.
Modellazione: Spessore delle pareti dopo la rifinitura: min 0,3 mm, evitare bordi af filati e spigoli. Per il
rivestime nto in ceramica sottop orre le armature a riduzio ne anatomica. Realizzare i co nnettori più robusti
e alti possibili (altezza: min 3,5 mm, larghezza: min 2,5 mm). In caso di bruxismo, provvedere a una
modellazione più robusta. Utilizzare cera o stick in plastica cavi. Per il sistema di attacco lavorare senza
rastremazioni.
Messa in rivestimento: Utilizzare solo materiale di rivestimento a legante fosfatico per corone e ponti.
Ø ≥ 3.5 –4 mm
Consultare le istruzioni per l’uso Attenzione Utilizzare entro la data
Rx only
Solo per personale
specializzato!
Non sterile
Numero di catalogo
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Codice del lotto
MD
Dispositivo medico
Contiene una sostanza
pericolosa
Fabbricante
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
6
Page 7
nl
Wirobond® 280
Co60.2Cr25.0W6.2Mo4.8Ga2.9MnSi [%]
0197
Gebruiksaanwijzing
Dentale Co-basis-legering voor metaalkeramiek, type4
®
280 wordt geleverd in de vorm van cilinders.
Wirobond
®
280 voldoet aan ISO22674 en ISO9693.
Wirobond
REF50134 – 1000g; REF50135 – 250g; REF50159 – 1200g; REF50136 – 24g monster
Legeringskenmerken
Conform ISO22674 vrij van nikkel, cadmium, beryllium en lood
Type (volgens ISO22674) 4
Voorverwarmingstemperatuur °C 900–1000
Solidus-, liquidustemperatuur °C 1355, 1430
Dichtheid g/cm³ 8.6
Giettemperatuur °C 1500
Elasticiteitsmodulus GPa 221 / *214
0,2% rekgrens (R
Breukrek (A
Vickershardheid (HV10) 280 / *390
Thermische uitzettingscoëfficiënt (TUC) 25-500°C, 10
(gieten / * na keram. bakken)
BEGO-kleurcode 8
Inbedmassa: fosfaatgebonden, bijv. BellavestSH (REF54252)
Kroesmateriaal: keramiek
Smeltpoeder: Wiromelt (REF52526)
Veneerkeramiek: keramiek met geschikte TUC-waarde, bijv.: VITA VMK Master
Oxiderend branden: niet aangeraden, maar als oxidebrand gewenst is: 900°C/5 min/vac
Hoogste aanbevolen baktemperatuur: 980°C
Opwarmsnelheid aanbevolen max. 55°C/min
Vloeimiddel: bijv. Minoxyd (REF52530)
Soldeersel voor het bakken: Wirobond
Laserdraad: Wiroweld (REF50003; 50005)
Beoogd doeleind: Kobalt-basis-leg eringen voor metaal-ke ramiek zijn bestemd voor de v ervaardiging van
tandheelkundige restauraties, zoals kronen, bruggen en metaal-keramische tandprothesen.
Indicatie: Kobalt-basis-legeringen voor metaal-keramiek zijn bestemd voor de behandeling van
ontbrekend hard weefsel (tanden).
Contra-indicatie: Er zijn geen contra-indicaties bekend. Ongewenste biologische reacties (zoals bijv.
allergieën voor bestanddelen van de legering) of reacties op basis van elektrochemische factoren kunnen
in sporadische ge vallen optreden. Bij bek ende incompatibiliteiten o f bekende allergieën vo or bestanddelen
van de legering mag de legering niet worden gebruikt.
Klinisch voordeel: Kunstmatige ver vanging van verloren gegaan hard weefsel (tanden) voor herstel van
de kauwfunc tie (esthetisch en functioneel).
Waarschuwingen: Het metaalstof is schadelijk voor de gezondheid. Het slijpen en afstralen moet onder
een geschik te afzuiging gebeuren. Een adembescherming van het type FFP3-EN149 wordt aangeraden!
Veiligheidsinstructies: In geval van approximaal of occlusaal contact met andere metalen kan in zeer
sporadische gevallen een onaangenaam gevoel ontstaan dat door elektrochemische factoren wordt veroorzaakt. Het hulpmiddel is niet beoordeeld op veiligheid en compatibiliteit in een MRI-omgeving. Het is
niet getest op opwarming, migratie of beeldartefacten in een MRI-omgeving. Het is niet bekend of het
veilig is in een MRI-omgeving. Onderzoek van een patiënt met dit hulpmiddel kan leiden tot letsel bij de
patiënt.
Patiëntengroep: De voorwerpen die van de legering zijn gemaakt, kunnen worden gebruikt ongeacht de
leeftijd van de patiënt. Bij bekende incompatibiliteiten of bekende allergieën voor bestanddelen van de
legering mag de legering niet worden gebruikt.
Bijwerkingen: Er zijn geen b ijwerkingen bekend. H et kan echter niet wor den uitgesloten dat in ze er sporadische gevallen individuele reacties op bepaalde componenten optreden. In dit geval mag het hulpmiddel
niet worden gebruikt.
Modelleren: Wanddikte na het uit werken: min. 0,3 mm, vermijd s cherpe hoeken en randen. D e geraamten
voor de veneerlagen anatomisch gereduceerd vormgeven. De verbindingsstukken zo dik en hoog als mogelijk kiezen (hoogte: min. 3,5mm, breedte: min. 2,5mm). Besteed in geval van bruxisme aandacht aan
sterkere modellering. Gebruik was of kuns tstof holle sticks. Wer k bij het antistiftsys teem zonder tapers.
Inbedden: Gebruik alleen fosfaatgebonden inbedmassa voor kronen en bruggen.
) MPa 475 / *500
p 0,2
) % 9 / *5
5
®
-Lot (REF52622)
-6 K-1
14.3 / *14.0
Gieten: Oververhit de legering niet. Gebruik alleen schone smeltkroezen en voor elke legering een eigen kroes. Voor een ondubbelzinnige tracering per batch, alleen nieuw metaal gieten. Strooi indien nodig
smeltpoeder over de gietblokjes. Volg voor de exacte instellingen en verwarmingstijden de specificaties
van de fabrikant van de gietapparatuur. Laat de moffel langzaam afkoelen na het gieten.
Uitwerken: Hardmetalen freesjes met fijne vertanding gebruiken.
Polijsten: Om het gommer en te vereenvoudigen, kan e en loodvrij natriumsilicaat (bijv. Perlablast
worden gebruikt voor het glansstralen. Gommeer daarna met geschikte rubber polijstpunten en polijst
met geschikte voor- en napolijstpasta’s. Grondige reiniging van het oppervlak door stralen met stoom of
koken in gedestilleerd water.
Aanbrengen van keramische veneerlagen: Gebruik veneerkeramiek met geschikte uitzettingscoëfficient (ISO 9 693). Neem de gebruiksaanwij zing van de betreffend e keramiekfabrikant in acht . Het oxide moet
eraf gestraald worden (250 μm / 3-4 bar met bijv. Korox
stralen met s toom of koken in gedestilleerd water. Raak de opp ervlakken daarna niet mee r met de handen
aan. Gebruik arterieklemmen o.i.d. Onder steun de geraamtes tijdens het bakken voldo ende.
Kunststof veneerlagen
Voor de verwerking van kunststof veneerlagen moeten de dienovereenkomstige instructies van de fabrikanten in acht worden genomen. Grondige reiniging van het oppervlak door stralen met stoom of koken
in gedestilleerd water.
Solderen: Zet de te solderen delen vast (bijv. met soldeerinbedmassa Bellatherm
soldeerspleet: max. 0,2mm. Geschikt BEGO -vloeimiddel gebruiken. Na het solderen moeten vloeimiddelresten en m etaaloxiden met zuur wo rden afgewerkt. Gr ondige reiniging van het opperv lak door stralen met
stoom of koken in gedestilleerd water.
Laserlassen: “Indien moge lijk met x-naad en toevoegmat eriaal werken. Neem go ed nota van de gebruiksaanwijzing en waarschuwingen van de fabrikant van het apparaat!
Grondige reiniging van het oppervlak door stralen met stoom of koken in gedestilleerd water. “
Opslagcondities: Er zijn geen speciale opslagcondities bekend.
Garantie: Onze toepassingstechnische adviezen, of ze nu mondeling, schriftelijk of via de weg van prak-
tische handleidingen worden verstrekt, berusten op onze eigen ervaringen en proeven en kunnen daarom
alleen als richtwaarden worden beschouwd. Onze producten worden voortdurend verder ontwikkeld. Wij
behouden ons daarom wijzigingen in constructie en samenstelling voor. Meld alle ernstige incidenten
in verband met de hulpmiddelen aan BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG en de
verantwoordelijke autoriteit.
Aanwijzingen voor de afvalverwijdering: Afvalverwerkingsproces
Hulpmiddel: De toekenning van een afvalcodenummer overeenkomstig de Euro pese Afvalcatalogus ( AVV)
dient te geschieden in overleg met de regionale organisatie voor afvalverwijdering. Niet met het huisvuil
afvoeren.
Verpakking: verpakkingen moeten worden ontdaan van alle resten en moeten op de juiste wijze worden
afgevoerd in overeenstemming met de wet telijke voorschrif ten. Verpakkingen die niet geheel kunnen worden geleegd, moeten in overleg met de regionale organisatie voor afvalverwijdering worden afgevoerd.
Ø ≥ 3.5 –4 mm
®
250). Grondige reiniging van het opper vlak door
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
®
micro)
®
); parallelwandige
Gebruiksaanwijzing in acht nemen Let op Te gebruiken tot
Rx only
Alleen voor vakpersoneel!
Niet steriel
Artikelnummer
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Fabrikant
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
7
Partijnummer
MD
Medisch hulpmiddel
Bevat een gevaarlijke stof
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 8
pt
Wirobond® 280
Co60.2Cr25.0W6.2Mo4.8Ga2.9MnSi [%]
0197
Instruções de utilização
Liga dental à base de cobalto para metalocerâmica, tipo 4
®
280 é fornecida em forma de cilindros. Wirobond®280 está em conformidade com a ISO22674
A Wirobond
e ISO9693.
REF50134 – 1000g; REF50135 – 250g; REF50159 – 1200g; REF50136 – amostra 24g
Propriedade da liga
Conforme ISO22674 livre de níquel, cádmio, berílio e chumbo
Tipo (conforme ISO22674) 4
Temperatura de pré-aquecimento °C 900–1000
Temperatura solidus, liquidus °C 1355, 1430
Densidade g/cm³ 8.6
Temperatura de fundição °C 1500
Módulo de elasticidade GPa 221 / *214
0,2% limite de dilatação (R
Alongamento à rutura (A
Dureza Vickers (HV10) 280 / *390
Coeficiente de dilatação térmica (CDT) 25 – 500°C, 10
(fundição / * após decap. cerâmica)
Código de cor BEGO 8
Material de colocação: ligado por fosfato, p.ex. Bellavest SH (REF54252)
Material do cadinho: cerâmica
Pó de fundição: Wiromelt (REF52526)
Cerâmica de revestimento com valor CDT adequado, p.ex.: VITA VMK Master
Decapagem oxidante: não recomendado, mas se for desejada uma decapagem de controlo:
900°C/5 min/sob vácuo
Temperatura de queima máxima recomendada: 980°C
Taxa de aquecimento recomendado máx. 55°C/min
Fundente p.ex. Minoxyd (REF52530)
Solda antes da decapagem: Wirobond
Arame laser: Wiroweld (REF50003; 50005)
Finalidade: As ligas à base de cobalto para metalocerâmica destinam-se ao fabrico de restaurações
dentárias como coroas, pontes e próteses dentárias metalo cerâmicas.
Indicação: As ligas à base de cobalto para metalocerâmica destinam-se ao tratamento de tecido duro
em falta (dentes).
Contraindicação: Não se conhecem quaisquer contraindicações. Podem ocorrer reações biológicas
indesejáveis (como p. ex. alergias a componentes da liga) ou reações com base eletroquímica em
casos muito raros. A liga não deve ser usada se houver incompatibilidades ou alergias conhecidas aos
componentes da liga.
Benefício clínico: Substituição artificial de tecido duro perdido (dentes), para a restauração da função
mastigatória (estética e funcional).
Avisos: Os pós metálicos são prejudicais à saúde. O polimento e o jateamento devem ser feitos com uma
aspiração adequada. Recomenda-se uma pr oteção respiratória do tipo FFP3-EN149!
Precauções: No caso de contacto proximal ou oclusal com outros metais podem ocorrer, em casos
muito raros, sintomas causados eletroquimicamente. O produto não foi avaliado quanto à segurança e
compatibilidade no ambiente de RM. Não foi testado quanto a aquecimento, migração ou artefactos na
imagem no ambiente de RM. A segurança no ambiente de RM é desconhecida. O exame de um paciente
com este produto pode provocar le sões no paciente.
Grupo de pacientes: Os objetos da liga podem ser usados independentemente da idade do paciente. A
liga não deve ser usada se houver incompatibilidades ou alergias c onhecidas aos componentes da liga.
Efeitos secundários: Não se conhecem efeitos secundários. No entanto, em casos muito raros, não é
possível excluir a possibilidade de ocorrência de reações individuais a componentes. Nestes casos não
deve ser usado o produto.
Modelagem: Espessuras mínimas de parede após o acabamento: pelo menos 0,3 mm, evitar cantos e
arestas afiados. Proteger as estruturas para que o revestimento seja anatomicamente reduzido. Criar os
conectores o mais fortes e altos possível (altura: pelo menos 3,5mm, largura: pelo menos 2,5mm). Em
caso de brux ismo é necessária uma mode lagem mais forte. Usar cer a ou sticks ocos em plástic o. Não usar
reduções no sistema de fixação.”
Revestimento: Usar apenas materiais de colocação ligados por fosfato para coroas e pontes.
) MPa 475 / *500
p 0,2
) % 9 / *5
5
®
-Lot (REF52622)
-6 K-1
14.3 / *14.0
Fundição: Não sobreaquecer as ligas. Utilize apenas cadinhos limpos próprios para cada liga. Fundir
apenas metal novo para garantir o rastreamento inequívoco dos lotes. Se necessário, espalhar pó de
fundição sobre os cubos de fundição. Respeitar as indicações do fabricante dos aparelhos de fundição
para os ajustes precisos e os tempos de aquecimento. Deixar a mufla arrefecer lentamente após a
fundição.
Acabamento: Usar fresas de metal duro com dentado fino.
Polimento: Para simplificar o polimen to, pode ser usado vidro d e soda-cal sem chumbo (p.ex. Pe rlablast
micro) para dar brilhar. Depois, polir com polidores de borracha adequados e com pastas de pré- e póspolimento. Limpeza completa da superfície com jateamento de vapor ou fer vura em água destilada.
Revestimento cerâmico: Usar cerâmicas de revestimento com um CDT adequado (ISO 9693). Respeitar
as instruçõ es de utilização do resp etivo fabricante de ce râmica. O óxido deve ser jat eado (250μm/3–4bar
com p.ex. Korox
destilada. Depois não tocar mais nas superfícies c om
as mãos. Usar pinças ar teriais ou similares. Ap oiar adequadamente as estrut uras durante as decapagens.
Revestimentos de plástico: Devem respeitar-se as respetivas instruções dos fabricantes no que se
refere ao procedimento com materiais de revestimento de plástico. Limpeza completa da superfície com
jateamento de vapor ou fervura em água destilada.
Soldadura: Fixar as peças a s erem soldadas (p.ex., com mater ial de revestimento Bellatherm
solda de parede p aralela: máx. 0,2mm. Use um fundente B EGO adequado. Após a solda, de vem ser limpos
os resíduos de fundente e os óxidos metálicos. Limpeza completa da superfície com jateamento de vapor
ou fervura em água destilada.
Sold adura a la ser: Se possível, tr abalhar com uma costura X e material adicio nal. Observar as instruç ões
de utilização e indicações de perigo do fabricante do aparelho! Limpeza completa da superfície com
jateamento de vapor ou fervura em água destilada.
Condições de armazenamento: Não são conhecidas c ondições de armazenamento e speciais.
Garantia: As recomendações de utilização deste produto, sejam elas transmitidas oralmente, por
escrito, ou através de formações práticas, baseiam-se apenas na nossa experiência e nos testes por nós
desenvolvidos, e, por isso, só devem ser consideradas como recomendações. Os nossos produtos estão
sujeitos a uma contínua evolução. Re servamo-nos, por conseguinte, o direito de pr oceder a alterações no
fabrico e composição. Relatar todos os incidentes graves relacionados com os produtos à BEGO Bremer
Goldschlägerei Wilh. Herbst GmbH & Co. KG . e à autoridade competente.
Indicações para eliminação: Procedimento de eliminação de resíduos
Produto: A atribuição de um número de código d e resíduos de acordo co m o Catálogo Europeu de Resíduo s
(AVV) deve ser realizada em coordenação com a empresa regional de eliminação de resíduos. Não deitar
no lixo doméstico.
Embalagem: As embalagens têm de ser esvaziadas e encaminhadas para eliminação adequada em
conformidade com as disposições legais. As embalagens que não se conseguem esvaziar devem ser
eliminadas em coordenação com a empresa regional de eliminação de resíduos.
®
250). Limpeza completa da superfície com jateamento de vapor ou fervura em água
®
); folga de
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
®
Consultar instruções de utilização Advertência Válido até
Rx only
Apenas para pessoal
técnico!
Não esterilizado
Número de referência
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Fabricante
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
8
Número de lote
MD
Dispositivo médico
Contém substância perigosa
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 9
ru
Wirobond® 280
Co60.2Cr25.0W6.2Mo4.8Ga2.9MnSi [%]
0197
Инструкция по применению
Стоматологический сплав на основе кобальта для металлокерамики, тип 4
®
280 поставляется в форме цилиндров.
Wirobond
®
280 соответствует требованиям стандартов ISO22674 и ISO9693.
Wirobond
REF50134 – 1000г; REF50135 – 250г; REF50159 – 1200г; REF 50136 – образец 24г
Характеристики сплава
Согласно ISO22674 без содержания никеля, кадмия, бериллия и
свинца
Тип (согласно ISO22674)
-6 K-1
°C 900–1000
°C 1355, 1430
g/cm³ 8.6
°C 1500
GPa 221 / *214
MPa 475 / *500
% 9 / *5
(HV10) 280 / *390
14.3 / *14.0
Температура предварительного нагрева
Температура солидуса и ликвидуса
Плотность
Температура литья
Модуль упругости
Условный предел текучести 0,2% (R
Относительное удлинение при разрыве (A
)
p0,2
)
5
Твердость по Виккерсу
Коэффициент теплового расширения (КТР) 25 – 500°C, 10
(литье/ * после обжига керамики)
Цветовой код BEGO
Паковочная масса: фосфатная, например, BellavestSH (REF54252)
Материал тигля: керамика
Порошок для плавки: Wiromelt (REF52526)
Облицовочная керамика: керамика с подходящим значением КТР, например:
VITA VMK Master
Оксидный обжиг: не рекомендуется, но если требуется контрольный обжиг, то:
900°C/5мин в вакууме
Рекомендуемая максимальная температура обжига: 980°C
Скорость нагрева рекомендуется макс. 55°C/мин
Флюс: например, Minoxyd (REF52530)
®
Припой до обжига: Wirobond
-Lot (REF52622)
Проволока для лазерной сварки: Wiroweld (REF50003; 50005)
Целевое назначение: Стоматологические сплавы для металлокерамики на основе кобальта
предназначены для изготовления таких зубных протезов, как коронки, мостовидные протезы, а
также для металлокерамических протезов.
Показания к применению: Стоматологические сплавы для металлокерамики на основе кобальта
предназначены для замещения утраченных твердых тканей (зубов).
Противопоказания: Противопоказания не известны. В очень редких случаях возможны нежелательные биологические (напр. аллергия на компоненты сплава) или электрохимические реакции.
Сплав не следует использовать при известной несовместимости или аллергии на компоненты
сплава.
Клиническое применение: Искусственная замена утраченных твердых тканей (зубов) для эстетического и функционального восстановления жевательной функции.
Предупреждения: Металлическая пыль опасна для здоровья. Работы по шлифовке и пескоструйной обработке должны вестись с вытяжкой. Рекомендуется использование респиратора
типа FFP3-EN149!
Предупредительные указания: При апроксимальном или окклюзионном контакте с другими
металлами в очень редких случаях возможны неприятные ощущения, вызванные электрохимическими процессами. Данный стоматологический материал не оценивался на предмет совместимости и безопасности в условиях проведения МРТ. Испытания с целью оценки смещения,
нагревания и артефактов визуализации в условиях проведения МРТ не проводились. Данные о
безопасности в условиях проведения МРТ отсутствуют. Проведение исследования у пациента с
данным стоматологическим материалом может причинить вред здоровью пациента.
Целевая группа пациентов: Изделия из данного сплава можно использовать у всех пациентов
без ограничения по возрасту. Сплав не следует использовать при установленном наличии несовместимости или аллергии на компоненты сплава.
Побочные действия: Сведения о каких-либо побочных действиях отсутствуют. Однако в очень
редких случаях невозможно исключить возникновение индивидуальных реакций на компоненты
стоматологического материала. В таком случае не следует использовать данный стоматологический материал.
Моделирование: Толщина стенок после обработки должна составлять не менее 0,3 мм, избегайте острых углов и кромок. Придайте каркасам для облицовки уменьшенную анатомическую форму. Формируйте соединители как можно более массивными, с максимально возможными шириной
и высотой (высота: не менее 3,5 мм, ширина: не менее 2,5 мм). В случае бруксизма требуется
более прочная модель. Используйте воск или полые стержни из пластмассы. Литникообразущие
штифты должны быть равномерными по толщине – без сужений.
Паковка Используйте исключительно фосфатные паковочные массы для коронок и мостов.
Литье: Не перегревайте сплав. Для каждого сплава используйте отдельный и чистый плавильный
4
тигель. Для обеспечения однозначной отслеживаемости отливайте только из первичного (нового)
металла. При необходимости посыпьте кубики для литья порошком для плавки. Соблюдайте точные значения настроек и времени нагрева, предписываемые изготовителем литейных аппаратов.
После литья дайте опоке медленно остыть.
Обработка: Используйте твердосплавные фрезы с мелкими зубьями.
Полировка: Чтобы упростить обработку резиновыми полирами, можно выполнить пескоструйную
глянцевую полировку частицами натриевого стекла, не содержащего свинца (напр. с использованием материала Perlablast® micro). После этого обработайте подходящими резиновыми полирами и отполируйте пастами, подходящими для предварительной шлифовки и окончательной
полировки. Тщательная очистка посредством пароструйной обработки или кипячения в дистиллированной воде.
Облицовка керамикой: Используйте облицовочную керамику с подходящим коэффициентом
теплового расширения (КТР) (ISO 9693). Соблюдайте указания инструкции по применению от
изготовителя соответствующего керамического материала. Удалите оксидный слой пескоструем
(250 мкм / 3-4 бар, напр. с использованием материала Korox® 250). Тщательная очистка посред-
8
ством пароструйной обработки или кипячения в дистиллированной воде. После этого к поверхностям запрещено прикасаться руками. Используйте артериальные зажимы или аналогичные
инструменты. Обеспечьте достаточную опору для каркасов во время обжига.
Облицовка пластмассой: При использовании синтетических облицовочных материалов необходимо соблюдать инструкции изготовителя соответствующего материала. Тщательная очистка
посредством пароструйной обработки или кипячения в дистиллированной воде.
Пайка: Зафиксируйте закрепляемые пайкой детали (напр. при помощи паковочной массы
Bellatherm®), зазор в месте пайки с параллельными стенками: макс. 0,2 мм. Используйте подходящий флюс BEGO. После пайки остатки флюса и оксиды металлов необходимо обработать
кислотой. Тщательная очистка посредством пароструйной обработки или кипячения в дистиллированной воде.
Лазерная сварка: По возможности используйте X-образный шов и присадочный материал. Соблюдайте инструкцию по применению и указания на опасности от изготовителя оборудования!
Тщательная очистка посредством пароструйной обработки или кипячения в дистиллированной
воде.
Условия хранения: Не требует специальных условий хранения.
Гарантия: Наши технические рекомендации по применению – в устной, письменной форме или в
виде практических инструкций – основываются на нашем собственном опыте и наших собственных исследованиях; поэтому их можно рассматривать лишь в качестве ориентировочных данных.
Мы постоянно работаем над совершенствованием своей продукции. Поэтому мы сохраняем за
собой право на внесение изменений в конструкцию и состав. Обо всех серьезных явлениях, возникших в связи с применением данного стоматологического материала, необходимо сообщать
изготовителю, а также в уполномоченные компетентные органы.
Указания по утилизации: Методы утилизации отходов
Стоматологический материал: Присвоение данному стоматологическому материалу опреде-
ленного кода отходов согласно Европейскому каталогу отходов (EAK) возможно после согласования с региональной организацией, осуществляющей утилизацию. Не утилизировать вместе с
бытовыми отходами.
Упаковка: Упаковки необходимо полностью опорожнить и утилизировать надлежащим способом
в соответствии с требованиями законодательства. Неопорожненные упаковки должны утилизироваться по согласованию с региональной организацией, осуществляющей утилизацию.
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Обратитесь к инструкции по применению Осторожно! Использовать до
Rx only
Только для использования
квалифицированными
Нестерильно
специалистами!
Номер по каталогу
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Изготовитель
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
9
Код партии
MD
Медицинское изделие
Содержит опасные
вещества
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 10
ar
Wirobond® 280
Co60.2Cr25.0W6.2Mo4.8Ga2.9MnSi [%]
0197
4
. Wirobond
.ISO 9693 ISO 22674 Wirobond
1200 – 50159 250 – 50135 1000 – 50134
ISO 22674
4
(ISO 22674 )
°C 900–1000
°C 1355, 1430
g/cm³ 8.6
°C 1500
GPa 221 / *214
MPa 475 / *500
% 9 / *5
(HV10) 280 / *390
-1
14.3 / *14.0 K
10-6 500 – 25 (CTE)
()
8
BEGO
(54252 ) Bellavest SH
(52526 ) Wiromelt
VITA VMK Master
/ 5/ 900
980
/ 55
(52530 ) Minoxyd
(52622 ) Wirobond
(50005 50003 ) Wiroweld
„
.
.
.
«
®
280
®
280
24 – 50136
) % 0,2
(R
p 0,2
)
(A
5
-EN!
®
-Lot
.
«
.
«
«
.
Ø ≥ 3.5 –4 mm
.
.
.
.
®
.
®
.
.
®
.
!
.
.
.
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
.
.
:
:
Rx only
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
10
MD
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 11
bg
Wirobond® 280
Co60.2Cr25.0W6.2Mo4.8Ga2.9MnSi [%]
0197
Инструкция за употреба
Дентална сплав на базата на кобалт за металокерамика, тип 4
®
280 се доставя под формата на цилиндри.
Wirobond
®
280 съответства на ISO22674 и ISO9693.
Wirobond
REF50134 – 1000g; REF50135 – 250g; REF50159 – 1200g; REF50136 – 24g проба
Характеристики на сплавта
Съгласно ISO22674 не съдържа никел, кадмий, берилий и олово
Тип (съгласно ISO22674)
-6K-1
°C 900–1000
°C 1355, 1430
g/cm³ 8.6
°C 1500
GPa 221 / *214
MPa 475 / *500
% 9 / *5
(HV10) 280 / *390
14.3 / *14.0
Температура на предварително подгряване
Температура на солидуса, на ликвидуса
Плътност
Температура на леене
Модул на еластичност
0,2% граница на провлачване (R
Удължение при скъсване (A
)
p0,2
)
5
Твърдост по Викерс
Коефициент на топлинно разширение (КТР) 25 – 500°C, 10
(леене/*след керам. изпичане)
Код на цвета BEGO
Опаковъчна маса: фосфатно свързана, напр. BellavestSH (REF54252)
Материал на тигела: керамика
Прах за спояване: Wiromelt (REF52526)
Облицовъчна керамика: керамика с подходяща стойност на КТР, напр.: VITA VMK Master
Оксидиращо печене: не се препоръчва, но ако е желателно контролно печене:
900°C/5min под вакуум
Максимална препоръчителна температура на изпичане: 980°C
Максимална препоръчителна скорост на нагряване: 55°C/min
Флюс: напр. Minoxyd (REF52530)
®
Припой преди печенето: Wirobond
-Lot (REF52622)
Лазерна тел: Wiroweld (REF50003; 50005)
Предназначение: Сплавите на основата на кобалт за металокерамика са предназначени за изработка на дентални възстановявания, като коронки, мостове и металокерамични протези.
Показания: Сплавите на основата на кобалт за металокерамика са предназначени за лечение
при липсваща твърда тъкан (зъби).
Противопоказания: Не са известни противопоказания. Нежелани биологични (като напр. алергии
към съставките на сплавта) или електрохимично базирани реакции могат да се появят в много
редки случаи. Сплавта не трябва да се използва при известни несъвместимости или известни
алергии към съставки на сплавта.
Клинична полза: Изкуствен заместител на изгубена твърда тъкан (зъби) за възстановяване на
дъвкателната функция (естетическа и функционална).
Предупреждения: Металните прахове са вредни за здравето. Шлифоването и обработката с
абразивна струя трябва да се извършват при подходяща аспирация. Препоръчват се средства за
дихателна защита тип FFP3-EN149!
Предпазни мерки: При апроксимален или оклузален контакт с други метали в много редки случаи
са възможни неприятни електрохимично обусловени усещания. Изделието не е оценено по отношение на безопасността и съвместимостта в МР среда. То не е тествано за загряване, мигриране
или артефакти в изображението в МР среда. Няма данни за безопасността в МР среда. Изследване на пациент с това изделие може да доведе до наранявания на пациента.
Група пациенти: Изделията от сплавта могат да се използват независимо от възрастта на пациента. Сплавта не трябва да се използва при известни несъвместимости или известни алергии
към съставки на сплавта.
Странични ефекти: Не са известни странични ефекти. Въпреки това в много редки случаи не
може да се изключи появата на индивидуални реакции спрямо компонентите. В такъв случай
изделието не трябва да се използва.
Моделиране: Дебелина на стената след финиране: мин. 0,3 mm, избягвайте остри ъгли и ръбове.
Редуцирайте анатомично скелетите за облицовка. Оформяйте възможно най-стабилно и високо
съединителите (височина: мин. 3,5 mm, ширина: мин. 2,5 mm). Следете за по-стабилно моделиране при бруксизъм. Използвайте восък или кухи пластмасови пръчки. Не скосявайте леяка.
Опаковане: Използвайте само фосфатно свързани опаковъчни маси за коронки и мостове.
Отливане: Не прегрявайте сплавта. Използвайте само чисти и отделни за всяка сплав тигели
за топене. За точно проследяване на партидата отливайте само нов метал. При необходимост
поръсете блокчетата с прах за спояване. За точните настройки и времена на загряване следвайте
указанията на производителите на леярските уреди. След отливането оставете муфела да се
охлади бавно.
Финиране: Използвайте твърдосплавни фрези със ситни зъби.
Полиране: За улесняване на обработката с полирна гума може да се извърши струйна обработка
до блясък с безоловно натриево стъкло (напр. Perlablast® micro). След това обработете с подхо-
4
дящи полирни гуми и подходящи пасти за предварително и допълнително полиране. Почистете
щателно повърхността с парна струя или изваряване в дестилирана вода.
Облицоване с керамика: „Използвайте керамика за облицоване с подходящ КТР (ISO 9693).
Спазвайте инструкциите за употреба на съответния производител на керамиката. Отстранете оксида с абразивна струя (250 μm/3 – 4 bar, напр. с Korox® 250). Почистете щателно повърхността с
парна струя или изваряване в дестилирана вода.
След това повече не докосвайте повърхностите с ръце. Използвайте артериални клампи или др.п.
Осигурете достатъчна опора за скелетите по време на изпичането.
Пластмасови облицовки: За нанасянето на пластмасовите облицовъчни материали трябва да
се спазват съответните инструкции на производителите. Почистете щателно повърхността с парна струя или изваряване в дестилирана вода.
Спояване: Фиксирайте частите за спояване (напр. с опаковъчна маса за спояване Bellatherm®);
процеп за спояване с паралелни стени: макс. 0,2 mm. Използвайте подходящ флюс BEGO. След
спояването остатъците от флюс и металните оксиди трябва да се отстранят чрез ецване. Почистете щателно повърхността с парна струя или изваряване в дестилирана вода.
8
Лазерно спояване: По възможност работете с X-образен шев и добавъчен материал. Моля,
спазвайте инструкцията за употреба и указанията за безопасност на производителя на уреда!
Почистете щателно повърхността с парна струя или изваряване в дестилирана вода.
Условия за съхранение: Не са известни специални условия на съхранение.
Гаранция: Нашите препоръки по отношение на техниката за прилагане, независимо от това дали
са дадени устно, писмено или в хода на практически указания, се основават на нашите собствени
опит и експерименти и затова могат да се разглеждат само като примерни. Нашите продукти
подлежат на непрекъснато усъвършенстване.
Затова си запазваме правото на изменения в конструкцията и състава. Моля, докладвайте всички
сериозни инциденти във връзка с изделията на BEGO Bremer Goldschlägerei Wilh. Herbst GmbH &
Co. KG и компетентния орган.
Указания за предаване за отпадъци: Методи за третиране на отпадъци
Изделие: Определянето на кода на отпадъка съгласно Европейския каталог на отпадъците (ЕКО)
трябва да се извърши след съгласуване с регионалното предприятие за събиране на отпадъци.
Не изхвърляйте с битовите отпадъци.
Опаковка: Опаковките трябва да се изпразнят напълно и да се предадат за правилно унищожаване в съответствие със законовите разпоредби. Опаковките, които не могат да се изпразнят
напълно, трябва да се предадат за унищожаване след съгласуване с регионалното предприятие
за събиране на отпадъци.
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Спазвайте инструкцията за употреба Внимание Годен до
Rx only
Само за специалисти!
Нестерилен
Артикулен номер
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Производител
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
11
Номер на партида
MD
Медицинско изделие
Съдържа опасно вещество
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 12
cs
Wirobond® 280
Co60.2Cr25.0W6.2Mo4.8Ga2.9MnSi [%]
0197
Návod k použití
Dentální slitina na bázi kobaltu pro metalokeramiku, typ4
®
280 se dodává ve formě válečků.
Wirobond
®
280 splňuje normu ISO22674 aISO9693.
Wirobond
REF50134 – 1000g; REF50135 – 250g; REF50159 – 1200g; REF50136 – 24g vzorek
Charakteristiky slitiny
Vsouladu spožadavky normy ISO22674 neobsahuje nikl, kadmium,
berylium ani olovo
Typ (podle normy ISO22674) 4
Předehřívací teplota °C 900–1000
Teplota solidu, likvidu °C 1355, 1430
Hustota g/cm³ 8.6
Teplota lití °C 1500
Modul pružnosti GPa 221 / *214
Mez kluzu 0,2% (R
Tažnost (A
Tvrdost podle Vickerse (HV10) 280 / *390
Koeficient tepelné roztažnosti (KTR) 25–500°C, 10
(slitina / * po keram. výpalu)
Kód barvy BEGO 8
Zatmelovací hmota: vázaná fosfátem, např. Bellavest SH (REF54252)
Materiál kelímku: keramika
Tavicí prášek: Wiromelt (REF52526)
Fazetová keramika: keramika svhodnou hodnotou KTR, např.: VITA VMK Master
Oxidační výpal: nedoporučuje se, ale je-li požadován kontrolní výpal: 900°C/ 5min/ při vakuu
Nejvyšší doporučená teplota vypalování: 980°C
Doporučená rychlost zahřívání max.55°C/min
Tavicí přísada: např. Minoxyd (REF52530)
Pájení před výpalem: Wirobond
Laserový drát: Wiroweld (REF50003; 50005)
) MPa 475 / *500
p0,2
) % 9 / *5
5
®
-Lot (REF 52622)
–6K–1
14.3 / *14.0
Pro přesná nastavení a doby ohřevu postupujte podle pokynů výrobce odlévacího zařízení. Po odlévání
nechte mufli pomalu vychladnout.
Konečné vypracování: Používejte jemnozubé tvrdokovové frézy.
Leštění: Aby se zjednodušilo gumování, je možné otryskání na lesk pomocí bezolovnatého sodného skla
(např. Perlablast
lešticí pas ty pro předběž né leštění apřeleš tění. Důkladné čištění po vrchu pomocí proudu pár y nebo vyvaření vdestilované vodě.
Zhotovování keramických fazet: Používejte fazetové keramiky s vhodným koeficientem tepelné roztažnosti (ISO 9693). Dodržujte návod k použití od výrobce příslušné keramiky. Oxid je nutno otryskat
(250μm/ 3–4bar spouži tím např. Korox
ření vdestilované vodě. Poté se již povrchů nedotýkejte rukama. Použijte peán nebo podobně. Konstrukce
během výpalů dostatečně podepřete.
Zhot ovován í fazet zpla stu: Pro zpr acování plastových fa zetových mater iálů je nutné dodržovat p říslušné
návody dodané v ýrobcem. Důkladné č ištění povrchu pomo cí proudu páry nebo v yvaření vdestilované v odě.
Pájení: Díly, kter é se budou pájet, zafix ujte (např. spájecí hmotou Bellather m
ními stěnami: max.0,2mm. Pou žijte vhodnou tavicí př ísadu BEGO. Po pájení je nutno ok yselit zbytk y tavicí
přísady aky sličníky kovů. Důkladné č ištění povrchu pomo cí proudu páry nebo v yvaření vdestilované v odě.
Laserové svařování: Pokud je to možné, pracujte sXsvarem apřídavnými svařovacími materiály. Dodržujte prosím návod kpoužití aupozornění na nebezpečí, dodané výrobcem přístroje! Důkladné čištění
povrchu pomocí proudu pár y nebo vyvaření vdestilované vodě.
Skladovací podmínky: Nejsou známy žádné speciální skladovací podmínky.
Záruka: Naše aplikační technická doporučení, ať už ústní nebo písemná nebo formou praktické instruk-
táže, se zakládají na našich vlastních zkušenostech apokusech, a proto je lze považovat pouze za orientační. Své výrobky neustále dále vyvíjíme. Vyhrazujeme si proto změny konstrukce a složení. Všechny
závažné ne žádoucí události, které se vysk ytnou vsouvislosti stěmito výrobky, prosím ohlaste spole čnosti
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG apříslušným orgánům.
Pokyny pr o likvidaci: Postup zpracování odpadu
Výrobek: Přidělení číselného kódu odpadu podle Evropského katalogu odpadů (AVV) musí být provedeno
po konzultaci sregionální spole čností pro likvidaci odpadů. N elikvidujte spolu sdomovním odpadem.
Obal: Obaly musí být zbaveny zbytků amusí být řádně zlikvidovány v souladu se zákonnými předpisy.
Obaly, které nelze zbavit zbytků, musí být zlikvidovány po dohodě sregionální společností pro likvidaci
odpadu.
®
micro). Pak gumujte vhodný mi gumovými leštícími nás troji aleštěte nanese ním vhodné
®
250). Důkladné čišt ění povrchu pomocí pro udu páry nebo vy va-
®
), spára při pájení sparalel -
Určený účel použití: Slitiny na bázi kobaltu pro kovokeramiku jsou určeny ke zhotovování dentálních
náhrad, jako jsou korunky, můstk y, apro kovokeramické zubní náhrady.
Indikace: Slitiny na bázi kobaltu pro kovokeramiku jsou určeny ke zpracování chybějících tvrdých tkání
(zubů).
Kontraindikace: Nejsou známy žádné kontraindikace. Ve velmi vzácných případech se mohou vyskytnout
nežádoucí biologické reakce (jako např. alergie na složky slitiny) nebo reakce na elektrochemické bázi.
Vpřípadě známé nekompatibility nebo známých alergií na složky slitiny se slitina nesmí používat.
Klinický přínos: Umělá náhrada za ztracenou tvrdou tkáň (zuby), k obnovení žvýkací funkce (esteticky
afunkčně).
Výstrahy: Kovový prach je zdraví škodlivý. Broušení aotryskání je třeba provádět při vhodném odsávání.
Doporučuje se ochrana dýchacích cest t ypu FFP3-EN149!
Preventivní opatření: V případě aproximálního nebo okluzního kontaktu sjinými kovy může ve velmi
vzácných případech dojít kelektrochemicky podmíněným nepříjemným pocitům. Výrobek nebyl hodnocen
zhlediska bezpe čnosti akompatibility vpros tředí MR. Nebyl t estován na zahřívání, migraci neb o obrazové
artefakty vprostředí MR. Bezpečnost vprostředí MR není známa. Vyšetření pacienta s tímto výrobkem
může vést ke zranění pacienta.
Populace pacientů: Objekty ztéto slitiny lze používat bez ohledu na věk pacienta. V případě známé
nekompatibilit y nebo známých alergií na složky slitiny se slitina nesmí používat.
Vedlejší účinky: Nejsou známy ž ádné vedlejší účinky. Nelz e však vyloučit, ž e ve velmi vzácných případe ch
se vysk ytnou reakce na komponenty. V takovém případě by se výrobek neměl používat.
Modelace: Tloušťk a stěny po konečném v ypracování: min. 0,3 mm, vy varujte se ostrý ch rohů ahran. Konstrukce pro fazetování v ytvářejte anatomicky redukované. Spojovací prvky vytvářejte co nejsilnější a co
nejvy šší (výška: min. 3,5mm, šíř ka: min. 2,5mm). Vpřípadě bruxismu věnujte p ozornost silnějšímu m odelování. Používejte vosk nebo duté plastové tyčinky. Vpřípadě čepového systému pracujte be z zužování.
Zalití: Pro korunky amůstk y používejte jen zalévací hmoty vázané fosfátem.
Lití: Slitinu nepřehřívejte. Používejte jen čisté a pro každou slitinu její vlastní tavicí kelímky. Pro jedno-
značnou vysledovatelnost šarží odlévejte pouze nov ý kov. Případně posypejte licí kostky tavicím práškem.
Sledujte návod k použití Pozor Použít do
Ø ≥ 3.5 –4 mm
Kód dávky
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Obsahuje nebezpečnou látku
Nesterilní
Výrobce
Rx only
Pouze pro odborné
pracovníky!
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
Katalogové číslo
12
MD
Zdravotnický prostředek
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 13
da
Wirobond® 280
Co60.2Cr25.0W6.2Mo4.8Ga2.9MnSi [%]
0197
Brugsanvisning
Dental co-basis-legering til metalkeramik, type4
®
280 leveres i form af cylindre.
Wirobond
®
280 er i overensstemmelse med ISO22674 og ISO9693.
Wirobond
REF50134 – 1000g; REF50135 – 250g; REF50159 – 1200g; REF50136 – 24 g prøve
Legeringskarakteristika
Iht. ISO22674 uden nikkel, cadmium, beryllium og bly
Type (iht. ISO22674) 4
Forvarmningstemperatur °C 900–1000
Solidus-, liquidustemperatur °C 1355, 1430
Tæthed g/cm³ 8.6
Støbetemperatur °C 1500
Elasticitetsmodul GPa 221 / *214
0,2% elasticitetsgrænse (R
Brudforlængelse (A
Vickers-hårdhed (HV10) 280 / *390
Varmeudvidelseskoefficient (VUK) 25–500°C, 10
(støbning / * efter keram. brænding)
BEGO farvekode 8
Indlejringsmasse: fosfatbundet, f.eks. BellavestSH (REF54252)
Teglmateriale: keramik
Smeltepulver: Wiromelt (REF52526)
Keramisk facade: Keramik med passende VUK-værdi, f.eks.: VITA VMK Master
Oxidbrænding: anbefales ikke, men hvis kontrolbrænding ønskes: 900°C/5min/vac
Højeste anbefalede brændingstemperatur: 980°C
Opvarmningshastighed anbefalet maks. 55°C/min
Flusmiddel: f.eks. Minoxyd (REF52530)
Loddemetal før brændingen: Wirobond
Lasertråd: Wiroweld (REF50003; 50005)
) MPa 475 / *500
p0,2
) % 9 / *5
5
-6 K-1
®
-Lot (REF52622)
14.3 / *14.0
agtige indstillinger og opvarmningstider følges angivelserne fra fabrikanterne af støbeenhederne. Lad
smeltediglerne afkøle langsomt efter støbningen.
Forarbejdning: Anvend hårdmetalfræsere med tæt te tænder.
Polering: For at forenkle gummieringen kan man sandpolere med en blyfri natronglas (f.eks. Perlablast
micro). Deref ter gummieres med egn ede gummipolerere, og p oleres med egnet f or- og efterpolering spasta.
Grundig rengøring af overfladen med dampstråling eller kogning i destilleret vand.
Keramisk facade: Anvend keramiske facader med egnet VUK (ISO 9693). Overhold brugsanvisningen fra
den pågældende keramikfabrikant. Oxiden skal sandblæses (250μm / 3– 4bar med f.eks. Korox
Grundig rengøring af overfladen med dampstråling eller kogning i destilleret vand. Rør derefter ikke længere over fladerne med hænderne. Anvend arterieklemmer eller lignende. Understøt skeletterne tilstrækkeligt under brændingen.
Kunststoffacader: Til bearbejdning af kuns tstoffacademater ialer overholdes anvisninge rne fra fabrikanterne. Grundig rengøring af overfladen med dampstråling eller kogning i destilleret vand.
Lodning: Fikser de dele, der skal loddes (f.eks. med loddemasse Bellatherm
spalte: maks. 0, 2mm. Anvend et egn et BEGO flusmiddel. Efte r lodningen fjernes flusmidde lrester og metaloxider. Grundig rengøring af overfladen med dampstråling eller kogning i destilleret vand.
Lasersvejsning: Hvis d et er muligt arbejdes med X- søm og afbindingsmateriale. Ove rhold brugsanvisningen og faresætningerne fra fabrikanten af udstyret! Grundig rengøring af overfladen med dampstråling
eller kogning i destilleret vand.
Opbevaringsbetingelser: Der er ingen kendte specielle opbevaringsbetingelser.
Garanti: Vores anvendelsestekniske anbefalinger, uanset om de gives mundtligt, skriftligt eller som led
i praktiske vejledninger, beror på kliniske og egne erfaringer og forsøg og skal derfor kun opfattes som
vejledende . Vores produkter er und erkastet en kontinuer lig videreudvikling. Vi forb eholder os derfor r etten
til at foretage ændringer i konstruktion og sammensætning. Enhver alvorlig hændelse, der er indtruffet i
forbindelse med udstyret, bør indb erettes til BEGOBremer Goldschläge rei Wilh. Herbst GmbH & Co. KG og
de kompetente myndigheder.
Informationer om bortskaffelsen: Procedurer vedrørende affaldsbehandling
Uds tyr: Tildelingen af en affaldskode iht. det europæiske affaldskatalog (AV V) skal foretages e fter aftale
med det regionale bortskaffelsessted. Må ikke bor tskaffes i husholdningsaf faldet.
Emballag e: Emballager skal tømmes og bortskaffes korrekt i overensstemmelse med loven. Emballager,
der ikke er tømt, skal bortskaffes i samråd med det regionale bor tskaffelsessted.
®
), parallelvægget lodde-
®
250).
®
Erklæret formål: Kobolt-basis-legeringer til metalkeramik er beregnet til fremstilling af dentale restaureringer som kroner, broer samt til metalkeramisk tanderstatning.
Indikation: Kobolt-basis-legeringer til metalkeramik er beregnet til behandling af manglende hårdvæv
(tænder).
Kontraindikation: Der er ingen kendte kontraindikationer. Uønskede biologiske (som f.eks. allergier over
for legeringsingredienser) eller elektrokemisk baserede reaktioner kan optræde i meget sjældne tilfælde.
Ved kendte uf oreneligheder eller kend te allergier over for lege ringsingredienser bør lege ringen ikke anvendes.
Kliniske fordele: Kunstig erstatning for mistet hårdvæv (tænder), til genetablering af tyggefunktionen
(æstetisk og funktionelt).
Advarsler: Metalstøv er sundhedsskadeligt. Slibning og sandblæ sning bør ske under en passende udsugning. Et åndedrætsværn af typen FFP3-EN149 anbefales!
Forholdsregler: I tilfælde af approksimal eller okklusal kontakt med andre metaller kan der i meget
sjældne tilfælde forekomme ubehagelige fornemmelser af elektrokemisk art. Udstyret er ikke kontrolleret
for sikkerhed og kompatibilitet i forbindelse med et MR-miljø. Det er ikke blevet testet for opvarmning,
migration eller billedartefak ter i forbindelse med et MR-miljø. Sikkerheden i MR-miljøet er ukendt. Undersøgelsen af en patient med dette udstyr kan medføre kvæstelser af patienten.
Patientgruppe: Objek terne af legeringen kan anvendes uafhængigt af patientens alder. Ved kendte uforeneligheder eller kendte allergier over for legeringsingredienser bør legeringen ikke anvendes.
Bivirkninger: Der er ingen kend te bivirkninger. Det kan dog ikke u delukkes, at der i meget sj ældne tilfælde
kan optræde individuelle reak tioner over for komponenter. I dette tilfælde bør dette udstyr ikke anvendes.
Modellering: Vægtykkelse efter forarbejdningen: min. 0,3 mm, undgå skarpe hjørner og kanter. Skeletterne til facaderne udformes anatomisk reduceret. Udform forbindelsesstykkerne så stærke og høje som
muligt (højde: min. 3,5mm, bredde: min. 2,5mm). Sørg for tykkere modellering ved bruxismus. Anvend
voks eller hule stave af kunststof. Ved stiftsystemet arbejdes uden indsnævringer.
Indlejring: Anvend kun fosfatbundne støbemasser til kroner og broer.
Støbning: Overophed ikke legeringen. Anvend kun rene smeltedigler, og en ny til hver legering. Til ent ydig
batchsporing støbes kun nyt metal. Strø eventuelt smeltepulver hen over støbeterningerne. Til de nøj-
Ø ≥ 3.5 –4 mm
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Overhold brugsanvisningen Bemærk Mindst holdbar til
Rx only
Kun til fagpersonale!
Usterilt
Artikelnummer
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Fabrikant
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
13
Chargenummer
MD
Medicinsk udstyr
Indeholder farligt stof
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 14
el
Wirobond® 280
Co60.2Cr25.0W6.2Mo4.8Ga2.9MnSi [%]
0197
Οδηγίες χρήσης
Οδοντοτεχνικό κράμα με βάση Co για μεταλλικά-κεραμικά υλικά, τύπος 4 Το Wirobond® 280
παρέχεται σε μορφή κυλίνδρων.
®
Το Wirobond
REF50134 – 1000 g· REF50135 – 250 g· REF50159 – 1200 g·REF50136 – δείγμα 24 g
Χαρακτηριστικά κράματος
Σύμφωνα με το ISO22674 δεν περιέχει νικέλιο, κάδμιο, βηρύλλιο ή
μόλυβδο
Τύπος (κατά το ISO22674)
Θερμοκρασία προθέρμανσης
Θερμοκρασία solidus, θερμοκρασία liquidus
Πυκνότητα
Θερμοκρασία χύτευσης
Μέτρο ελαστικότητας
Όριο ελαστικότητας 0,2% (R
Επιμήκυνση θραύσης (A
Σκληρότητα Vickers
Συντελεστής θερμικής διαστολής (ΣΘΔ) 25 – 500 °C, 10
(χύτευση / * μετά από κεραμ. όπτηση)
Χρωματικός κωδικός BEGO
Υλικό επένδυσης: φωσφορικού τύπου, π.χ. Bellavest SH (REF54252)
Υλικό χωνευτηρίου: κεραμικό
Άρτυμα: Wiromelt (REF52526)
Κεραμικό υλικό επικάλυψης με κατάλληλη τιμή ΣΘΑ, π.χ.: VITAVMK Master
Οξειδωτική όπτηση: δεν συνιστάται, αλλά όταν είναι επιθυμητή όπτηση ελέγχου:
900°C/5 λεπ./κενό
Μέγιστη συνιστώμενη θερμοκρασία όπτησης: 980°C
Μέγιστος συνιστώμενος ρυθμός θέρμανσης 55°C/min
Συλλίπασμα: π. χ. Minoxyd (REF52530)
Συγκόλληση πριν από την όπτηση:
Σύρμα λέιζερ: Wiroweld (REF50003· 50005)
Προβλεπόμενη χρήση: Τα κράματα με βάση το κοβάλτιο για μεταλλοκεραμικά προορίζονται για την
κατασκευή οδοντικών αποκαταστάσεων, όπως στεφανών, γεφυρών, καθώς και μεταλλοκεραμικών οδοντικών αποκαταστάσεων.
Ενδείξεις: Τα κράματα με βάση το κοβάλτιο για μεταλλοκεραμικά προορίζονται για τη θεραπεία ελλειμμάτων σκληρού ιστού (δοντιών).
Αντενδείξεις: Δεν υπάρχουν γνωστές αντενδείξεις. Σε πολύ σπάνιες περιπτώσεις μπορούν να εκδηλωθούν ανεπιθύμητες βιολογικές (όπως, π.χ., αλλεργίες στα συστατικά του κράματος) ή ηλεκτροχημικές
αντιδράσεις. Το κράμα δεν πρέπει να χρησιμοποιηθεί σε περιπτώσεις γνωστής δυσανεξίας ή γνωστής
αλλεργίας στα συστατικά του κράματος.
Κλινικό όφελος: Τεχνητό υποκατάστατο απολεσθέντος σκληρού ιστού (δοντιών), για την (αισθητική
και λειτουργική) αποκατάσταση της μασητικής λειτουργίας.
Προειδοποιήσεις: Οι μεταλλικές σκόνες είναι επιβλαβείς για την υγεία. Η λείανση και η αμμοβολή
θα πρέπει να πραγματοποιούνται υπό κατάλληλη αναρρόφηση. Συνιστάται προστασία της αναπνοής
τύπου FFP3-EN149!
Προφυλάξεις: Σε περίπτωση επαφής της όμορης ή της μασητικής επιφάνειας με άλλα μέταλλα μπορεί
σε πολύ σπάνιες περιπτώσεις να παρουσιαστεί παραισθησία ηλεκτροχημικής αιτιολογίας. Το προϊόν
δεν έχει ελεγχθεί αναφορικά με την ασφάλεια και τη συμβατότητα σε περιβάλλον μαγνητικού συντονισμού. Το προϊόν δεν έχει δοκιμαστεί ως προς τη θέρμανση, τη μετατόπιση ή τα τεχνουργήματα εικόνας
σε περιβάλλον μαγνητικού συντονισμού. Η ασφάλεια σε περιβάλλον μαγνητικού συντονισμού δεν είναι
γνωστή. Η εξέταση ασθενή που φέρει αυτό το προϊόν μπορεί να επιφέρει τραυματισμό του ασθενή.
Ομάδα ασθενών: Αντικείμενα από αυτό το κράμα μπορούν να χρησιμοποιηθούν ανεξάρτητα από την
ηλικία του ασθενή. Το κράμα δεν πρέπει να χρησιμοποιηθεί σε περιπτώσεις γνωστής δυσανεξίας ή
γνωστής αλλεργίας στα συστατικά του κράματος.
Παρενέργειες: Δεν υπάρχουν γνωστές παρενέργειες. Ωστόσο, δεν μπορεί να αποκλειστεί η εκδήλωση
σε πολύ σπάνιες περιπτώσεις εξατομικευμένης αντίδρασης έναντι συστατικών. Στην περίπτωση αυτή
το προϊόν δεν πρέπει να χρησιμοποιηθεί.
Μοντελάρισμα: Πάχος τοιχώματος μετά την επεξεργασία: τουλάχιστον 0,3 mm. Αποφεύγετε τις αιχμηρές γωνίες και ακμές. Διαμορφώνετε τους σκελετούς για την επικάλυψη με ανατομική σμίκρυνση.
280 πληροί τα ISO22674 και ISO9693.
)
p0,2
)
5
Wirobond®-Lot
(REF52622)
-6 K-1
°C 900–1000
°C 1355, 1430
g/cm³ 8.6
°C 1500
GPa 221 / *214
MPa 475 / *500
% 9 / *5
(HV10) 280 / *390
14.3 / *14.0
Διαμορφώνετε τους συνδέσμους με το μέγιστο δυνατό πλάτος και ύψος (ύψος: τουλάχιστον 3,5 mm,
πλάτος: τουλάχιστον 2,5 mm). Στην περίπτωση βρυγμού απαιτείται ισχυρότερο μοντελάρισμα. Χρησιμοποιήστε κερί ή πλαστικές κοίλες ράβδους. Εργαστείτε στο σύστημα αγωγών χωρίς μείωση της
διαμέτρου.
Επένδυση: Για στεφάνες και γέφυρες χρησιμοποιείτε μόνο φωσφορικού τύπου υλικά επένδυσης.
Χύτευση: Μην υπερθερμαίνετε το κράμα. Χρησιμοποιείτε μόνο καθαρά και για κάθε κράμα ξεχωριστά
χωνευτήρια. Για τη σαφή ιχνηλάτηση της παρτίδας, χύνετε μόνο νέο μέταλλο. Κατά περίπτωση, χρησιμοποιήστε άρτυμα στα πλινθώματα. Για τις ακριβείς ρυθμίσεις και χρόνους θέρμανσης ακολουθείτε
τις οδηγίες του κατασκευαστή της συσκευής χύτευσης. Μετά τη χύτευση, αφήστε το καλούπι να ψυχθεί
αργά.
4
Παρασκευή: Χρησιμοποιείτε φρέζες σκληρού μετάλλου με ψιλή οδόντωση.
Στίλβωση: Προκειμένου να απλοποιηθεί η στίλβωση με λάστιχο μπορεί να γίνει αμμοβολή με γυαλί
νατράσβεστου χωρίς μόλυβδο (π.χ. Perlablast
στίλβωσης με λάστιχο και με κατάλληλες πάστες προκαταρκτικής και συμπληρωματικής στίλβωσης.
Ενδελεχής καθαρισμός της επιφάνειας με ατμοβολή ή βρασμό σε απεσταγμένο νερό.
Κεραμικές όψεις: Χρησιμοποιείτε κεραμικά υλικά επικάλυψης με κατάλληλο συντελεστή θερμικής διαστολής (ISO 9693). Ακολουθείτε τις οδηγίες χρήσης του εκάστοτε κατασκευαστή του κεραμικού. Το
οξείδιο πρέπει να αφαιρεθεί με αμμοβολή (250 μm / 3–4 bar με π.χ. Korox
της επιφάνειας με ατμοβολή ή βρασμό σε απεσταγμένο νερό. Κατόπιν αυτού μην αγγίζετε πλέον τις
επιφάνειες με το χέρι. Χρησιμοποιήστε αιμοστατικές λαβίδες ή παρόμοια μέσα. Στηρίζετε επαρκώς τους
σκελετούς κατά την όπτηση.
Ακρυλικές όψεις: Για την επεξεργασία των συνθετικών υλικών επικάλυψης πρέπει να λαμβάνονται
υπόψη οι σχετικές οδηγίες των κατασκευαστών. Ενδελεχής καθαρισμός της επιφάνειας με ατμοβολή ή
βρασμό σε απεσταγμένο νερό.
8
Συγκόλληση: Στερεώστε τα προς συγκόλληση τμήματα (π.χ. με υλικό επένδυσης συγκόλλησης
®
), διάκενο συγκόλλησης παράλληλων τοιχωμάτων: μέγ. 0,2 mm. Χρησιμοποιήστε κατάλ-
Bellatherm
ληλο άρτυμα BEGO. Τα υπολείμματα αρτύματος και μεταλλοξειδίου πρέπει να καθαρίζονται μετά τη
συγκόλληση. Ενδελεχής καθαρισμός της επιφάνειας με ατμοβολή ή βρασμό σε απεσταγμένο νερό.
Συγκόλληση λέιζερ: Κατά το δυνατόν εργάζεστε με ραφή X και πρόσθετο υλικό. Λαμβάνετε υπόψη τις
οδηγίες χρήσης και τις υποδείξεις κινδύνου του κατασκευαστή της συσκευής! Ενδελεχής καθαρισμός
της επιφάνειας με ατμοβολή ή βρασμό σε απεσταγμένο νερό.
Συνθήκες αποθήκευσης: Δεν υπάρχουν γνωστές ειδικές συνθήκες φύλαξης.
Εγγύηση: Οι συστάσεις της εταιρείας μας αναφορικά με τη χρήση, ανεξάρτητα από το αν παρέχονται
προφορικά, εγγράφως ή στο πλαίσιο πρακτικών οδηγιών, βασίζονται στις δικές μας εμπειρίες και πειράματα και πρέπει, συνεπώς, να θεωρούνται απλώς ενδεικτικές. Τα προϊόντα μας αποτελούν αντικείμενο συνεχούς εξέλιξης. Για τον λόγο αυτό διατηρούμε το δικαίωμα τροποποιήσεων της κατασκευής και
της σύνθεσης. Κάθε σοβαρό περιστατικό που σχετίζεται με τα προϊόντα πρέπει να αναφέρεται στην
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG και στις αρμόδιες αρχές.
Υποδείξεις για τη διάθεση: Διαδικασίες διαχείρισης αποβλήτων
Προϊόν: Η απόδοση κωδικού αποβλήτων σύμφωνα με τον Ευρωπαϊκό κατάλογο αποβλήτων (ΕΚΑ)
πρέπει να γίνεται με συνεννόηση με τον τοπικό φορέα διαχείρισης αποβλήτων. Να μη διατίθενται στα
οικιακά απόβλητα.
Συσκευασία: Οι συσκευασίες πρέπει να εκκενώνονται από τα υπολείμματα και να διατίθενται κατάλληλα, σε συμφωνία με τις νομικές διατάξεις. Οι συσκευασίες που δεν μπορούν να εκκενωθούν από
τα υπολείμματα πρέπει να διατίθενται σε συνεννόηση με τον τοπικό φορέα διαχείρισης αποβλήτων.
Ø ≥ 3.5 –4 mm
®
micro). Στη συνέχεια στιλβώστε με κατάλληλα εργαλεία
®
250). Ενδελεχής καθαρισμός
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Λαμβάνετε υπόψη τις οδηγίες χρήσης Προσοχή Ημερομηνία λήξης
Rx only
Αποκλειστικά για ειδικευμένο προσωπικό!
Μη αποστειρωμένο
Αριθμός προϊόντος
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Κατασκευαστής
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
14
Αριθμός παρτίδας
MD
Ιατροτεχνολογικό προϊόν
Περιέχει επικίνδυνη ουσία
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 15
et
Wirobond® 280
Co60.2Cr25.0W6.2Mo4.8Ga2.9MnSi [%]
0197
Kasutusjuhend
Dentaalne koobaltipõhine sulam metallokeraamika jaoks, tüüp4
®
280 tarnitakse silindrite kujul.
Wirobond
®
280 vastab standarditele ISO22674 ja ISO9693.
Wirobond
REF50134 – 1000g; REF50135 – 250g; REF50159 – 1200g; REF50136 – 24g proov
Sulami tunnused
Vastavalt standardile ISO22674 vaba niklist, kaadmiumist, berülliumist
ja pliist
Tüüp (vastavalt standardile ISO22674)
Eelkuumutustemperatuur °C 900–1000
Solidus-, likvidustemperatuur °C 1355, 1430
Tihedus g/cm³ 8.6
Valamistemperatuur °C 1500
Elastsusmoodul GPa 221 / *214
0,2% tinglik voolavuspiir (R
Katkevenivus (A
) % 9 / *5
5
Vickersi kõvadus (HV10) 280 / *390
Soojuspaisumistegur (CTE) 25–500°C, 10
(Valumaterjal / * pärast keraam põletust)
BEGO värvikood 8
Sisestusmass: fosfaatseotud, nt BellavestSH (REF54252)
Tiigli materjal: keraamika
Sulatuspulber: Wiromelt (REF52526)
Kattekeraamika: sobiva soojuspaisumisteguri (CTE) väärtusega keraamika, nt: VITAVMKMaster
Oksiidpõletus: ei ole soovitatud, ent kui soovitakse kontrollpõletust: 900°C/5min/vaakum
Kõrgeim soovitatud põletustemperatuur: 980°C
Kuumutamiskiirus soovitatud max55°C/min
Jooteräbusti: nt Minoxyd (REF52530)
Joodis enne põletust: Wirobond
Lasertraat: Wiroweld (REF50003; 50005)
) MPa 475 / *500
p 0,2
-6 K-1
®
-Lot (REF52622)
14.3 / *14.0
puistake sulatuspulbrit valuploki peale. Täpsete seadistuste ja kuumutusaegade kohta järgige valamisseadmete tootjate juhiseid. L aske muhvlitel pärast valamist aeglaselt maha jahtuda.
Viimistlemine: Kasutage peenehambulisi kõvasulamfreese.
Poleerimine: Selleks et kumme erimist lihtsustada, saab teha läige stava pritstöö tlemise pliivaba soodak-
laasiga (nt Perlablast
eel- ja järelpoleerimispastade abil. Pealispinna põhjalik puhastamine aurujoaga töötlemise või destilleeritud vees läbikeetmise teel.
Keraamiline kate: Kasutage sobiva soojuspaisumisteguriga kattekeraamikat (ISO9693). Järgige vastava keraamikatootja kasutusjuhendit. Oksiidi tuleb jugapuhastusega töödelda (250 μm / 3–4 bar, nt
pihustusainega Korox
4
vees läbikee tmise teel. Seejärel ärg e pealispindu enam kätega puudutage. K asutage arteriklambre id vms.
Toestage karkassid põletuste ajaks piisavalt.
Plastkatted: Plastist kattematerjalide töötlemiseks tuleb järgida tootjate vastavaid juhendeid. Pealispinna põhjalik puhastamine aurujoaga töötlemise või destilleeritud vees läbikeetmise teel.
Jootmine: Joodetavad osad tuleb fikseerida (nt jootmise sisestusmassiga Bellatherm
seintega jootmispilu: max0,2mm. Kasutage sobivat BEGO jooteräbustit. Pärast jootmist tuleb jooteräbusti jääke ja metallo ksiide happega töödelda. Pe alispinna põhjalik puhastamine aurujoaga töö tlemise või
destilleeritud vees läbikeetmise teel.
Laserkeevitamine: Kui võ imalik, siis tööt age X-õmbluse ja täitematerjaliga. Palun järgige k asutusjuhendit ja seadme tootja ohujuhiseid! Pealispinna põhjalik puhastamine aurujoaga töötlemise või destilleeritud vees läbikeetmise teel.
Ladustamistingimused: Spetsiaalseid ladustamistingimusi ei ole teada.
Garantii: Meie rakendustehnika alased soovitused, ükskõik kas need antakse suuliselt, kirjalikult või
praktiliste juhendite vahendusel, tuginevad meie endi kogemustele ja katsetele ning neid saab seepärast
vaadelda ainult suunistena. Meie tooteid arendatakse pidevalt edasi. Seetõttu jätame me enesele õiguse
teha muudatusi nende ehituses ja koo stises. Igast toodetega seotud ohujuhtumist teatage palun ettevõttele BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG ja pädevale asutusele.
Juhised jäätmekäitluse kohta: Jäätmekäitluse meetodid
Toode: jäätmeloendi koodi vastendamine vastavalt Euroopa jäätmeloendile (AVV) tuleb ette võtta piir-
kondliku jäätmekäitlejaga konsulteerides. Ärge tehke jäätmekäitlust majapidamisjäätmete hulgas.
Pakend: pakendid peavad olema täielikult tühjendatud ja need tuleb anda kooskõlas õigusaktide eeskir-
jadega nõuetekohasesse jäätmekäitlusesse. Pakendite, mida ei saa täielikult tühjendada, jäätmekäitlus
tuleb teha piirkondliku jäätmekäitlejaga kooskõlastades.
®
micro). Seejärel kummeerige sobivate poleerkummide abil ning poleerige sobivate
®
250). Pealispinna põhjalik puhastamine aurujoaga töötlemise või destilleeritud
®
); paralleelsete
Sihtotstarve: Koobaltipõhised sulamid metallokeraamika jaoks on ette nähtud dentaalsete restauratsioonide, nagu näiteks kroonide ja sildade valmistamiseks ning metallokeraamiliste hambaproteeside
jaoks.
Näidustus: Koobaltipõhised sulamid metallokeraamika jaoks on ette nähtud selleks, et puuduvat
kõvakude (hambaid) ravida.
Vastunäidustus: Vastunäidustusi ei ole teada. Väga haruldastel juhtudel võib esineda soovimatuid bioloogilisi reaktsioone (nagu nt allergiaid sulami koostisosade suhtes) või elektrokeemia põhiseid reaktsioone. Teadaoleva kokkusobimatuse või teadaolevate allergiate korral sulami koostisosade suhtes tuleks
sulamit mitte kasutada.
Kliiniline kasu: Kaotsi läinud kõvakoe (hammaste) kunstlik asendus, närimisfunktsiooni taastamiseks
(esteetiliselt ja funktsionaalselt).
Hoiatused: Metallito lm on tervist kahjustav. Lihv imine ja jugapuhastus peaksid toimuma sobivat är atõmmet kasutades. Soovitatakse FFP3-EN149 tüüpi respiraatorit!
Ettevaatusabinõud: Apr oksimaalse või oklusaalse kokkupuute korral teiste metallidega võib väga haruldastel juhtudel tekkida elek trokeemiliselt tingitud ebamugavustunne. Toodet ei ole ohutuse ja ühilduvuse
seisukohalt magnetresonantskeskkonnas hinnatud. Seda ei ole soojenemise, migratsiooni ega kujutiste
artefaktide seisukohalt magnetresonantskeskkonnas katsetatud. Ohutus magnetresonantskeskkonnas ei
ole teada. Selle tootega patsiendi uurimine võib põhjustada patsiendi vigastusi.
Kõrvaltoimed: Kõrvaltoimeid ei ole teada. Siiski pole võimalik välistada, et väga haruldastel juhtudel
võib esineda individuaalseid reaktsioone materjali komponentide suhtes. Sellisel juhul ei tuleks toodet
kasutada.
Modelleerimine: Seina paksus pärast viimistlemist: vähemalt 0,3mm, vältige teravaid nurki ja servi.
Kujundage karkassid katte jaoks anatoomiliselt vähendatuna. Kujundage konnektorid nii tugeva ja kõrgena kui võimalik (kõrgu s: vähemalt 3,5mm, laius: vähemalt 2,5mm). Bruksismi korral on vajalik tuge vam
modelleer imine. Kasutage vaha või plastis t õõnespulki. Tihvt ide külgeühendamise süsteemi kor ral töötage
ilma siirdemuhvideta.
Jäljendi sisestamine: Kasutage kroonide ja sildade jaoks ainult fosfaatseotud sise stusmasse.
Valamine: Ärge sulamit üle kuumutage. Kasutage ainult puhtaid ja iga sulami jaoks omaette sulatus-
tiigleid. Partiide üheselt selge tagasiulatuva jälgimise tarbeks valage ainult uut metalli. Vajaduse korral
Järgida kasutusjuhendit Ettevaatust Kõlblikkusaeg
Ø ≥ 3.5 –4 mm
Partii number
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Sisaldab ohtlikku ainet
Mittesteriilne
Tootja
Rx only
Ainult kutsealaseks
kasutamiseks!
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
15
Artikli number
MD
Meditsiiniseade
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 16
hr
Wirobond® 280
Co60.2Cr25.0W6.2Mo4.8Ga2.9MnSi [%]
0197
Upute za uporabu
Dentalna legura na bazi kobalta za metalnu keramiku, tip4 Wirobond® 280 isporučuje se u obliku
cilindara.
®
280 je u skladu s normama ISO22674 i ISO9693.
Wirobond
Kat. br.50134 – 1000g; kat. br.50135 – 250g; kat. br.50159 – 1200g;
kat. br.50136 – uzorak od 24g
Svojstva legure
U skladu s normom ISO22674 ne sadržava nikal, kadmij, berilij ni olovo
Tip (u skladu s normom ISO22674)
Temperatura predzagrijavanja °C 900–1000
Temperatura solidusa, temperatura liquidusa °C 1355, 1430
Gustoća g/cm³ 8.6
Temperatura lijevanja °C 1500
Modul elastičnosti GPa 221 / *214
Granica istezanja 0,2% (R
Prekidno istezanje (A
Tvrdoća po Vickersu (HV10) 280 / *390
Koeficijent toplinskog istezanja (CTE) 25 – 500°C, 10
(lijev / * nakon pečenja keramike)
BEGO kod boje 8
Uložna masa, na bazi fosfata, npr. Bellavest SH (kat. br.54252)
Materijal lončića: keramika
Prah za topljenje: Wiromelt (kat. br.52526)
Keramika za fasetiranje s odgovarajućom vrijednošću CTE, npr.: VITA VMK Master
Oksidacijsko pečenje: ne preporučuje se, ali ako je poželjno kontrolirano pečenje:
900°C/5 min/vak
Najveća preporučena temperatura pečenja: 980°C
Brzina zagrijavanja preporučeno maks. 55°C/min
Taljivo: npr. Minoxyd (kat. br.52530)
Lem prije pečenja: Wirobond
Žica za lasersko lemljenje: Wiroweld (kat. br.50003; 50005)
Namjena: Legure na bazi kobalta za metal-keramiku namijenjene su za izradu dentalnih restauracija kao
što su krunice, mostovi i metal-keramički nadomjesci.
Indikacija: Legure na bazi kobalta za metal- keramiku namijenjene su za liječenje t vrdog tkiva koje nedostaje (zubi).
Kontraindikacije: Kontraindikacije nisu poznat e. U vrlo rijetkim slučajevima može doći do n eželjenih bioloških (kao npr. alergija na sastojke legure) ili elektr okemijskih reakcija. Legura s e ne smije upotrebljavati
ako su poznate nekompatibilnosti ili alergije na komponente legure.
Klinička korist: Umjetni nadomj estak izgubljenog tvr dog tkiva (zubi), za obnovu funk cije žvakanja (estetski i funkcijski).
Upozorenja: Metalne prašine opasne su za zdravlje. Brušenje i pjeskarenje trebali bi se odvijati uz prikladno usisavanje. Preporučujemo zaštitu disanja tipa FFP3-EN149!
Mjere opreza: U slučaju aproksimalnog ili okluzijskog kontakta s drugim metalima u vrlo rijetkim slučajevima može doći do elektrokemijski uvjetovanih tegoba. Proizvod nije ocijenjen u pogledu sigurnosti
i kompatibilnosti u MR okruženju. Nije testiran na zagrijavanje, migraciju i artefakte na slikama u MR
okruženju. Sigurnost u MR okruženju nije poznata. Pregled pacijenta s ovim proizvodom može rezultirati
ozljedom pacijenta.
Skupina pacijenata: Predmeti od legur e mogu se upotrebljavati bez o bzira na dob pacijenta. Legur a se ne
smije upotrebljavati ako su poznate nekompatibilnosti ili alergije na komponente legure.
Nuspojave: Nuspojave nisu poznate. Međutim, ne možemo isključiti da u rijetkim slučajevima može doći
do individualnih reakcija na komponente proizvoda. U tom slučaju ne smijete upotrebljavati proizvod.
Modeliranje: Debljina stijenke nakon završne obrade: min. 0,3mm, izbjegavajte oštre rubove i bridove.
Skelete za fasetiranje oblikujte anatomski reducirano. Spojnice oblikujte što je moguće jače i više (visina:
min. 3,5mm, širina: min. 2,5mm). Kod br uksizma obratite pozorn ost na jače modeliranje. Upo trebljavajte
vosak ili plastične šuplje štapiće. Kod sustava postavljanja kolčića radite bez suženja.
Ulaganje: Za krunice i mostove upotrebljavajte samo fosfatne uložne mase.
Lijevanje: Nemojte previše zagrijati leguru. Upotrebljavajte samo čisti lončić za taljenje koji je prikladan
za svaku leguru. Radi jasnog praćenja serije lijevajte samo novi metal. Ako je potrebno, preko kockica za
) MPa 475 / *500
p0,2
) % 9 / *5
5
®
-Lot (kat. br.52622)
-6 K-1
14.3 / *14.0
lijevanje posipajte prah za topljenje. Za točne postavke i vrijeme grijanja slijedite specifikacije proizvođača uređaja za lijevanje. Pustite da se kiveta lagano ohladi nakon lijevanja.
Završna obrada: Upotrijebite svrdla od tvrdog materijala s finim ozubljenjem.
Poliranje: Da biste poj ednostavili gumiranje, natr onskim staklom koje ne sadr žava olovo (npr. Perlablast
micro) možete polirati do sjaja. Nak on toga gumirati prikladnim gumenim priborom za poliranje i ispo lirati
prikladnim pastama za predpoliranje i naknadno poliranje. Površinu temeljito očistite parom ili iskuhavanjem u destiliranoj vodi.
Fasetiranje keramikom: Upotrijebite keramiku za fasetiranje s prikladnim koeficijentom toplinskog šire nja (ISO9693). Pridržavajte se uputa za uporabu dotičnih proizvođača keramike. Oksid treba pjeskariti
(250μm / 3 – 4bar s npr. Korox
4
vodi. Nakon toga površine ne dirajte više rukama. Upotrijebite stezaljke za krvne žile ili slično. Skelete
tijekom pečenje treba dovoljno poduprijeti.
Fasetiranje plastikom: Za obradu plastičnih materijala za fasetiranje morate poštovati odgovarajuće
upute proiz vođača. Površinu temeljito očistite parom ili iskuhavanjem u de stiliranoj vodi.
Lemljenje: Pričvrstite dijelove koje treba lemiti (npr. uložnim materijalom za lemljenje Bellatherm
mak između paralelnih stijenki koje se spajaju kod lemljenja: maks. 0,2mm. Upotrijebite odgovarajuće
taljivo BEGO. Nakon lemljenja ostatke taljiva i metalnih oksida treba očistiti. Površinu temeljito očistite
parom ili iskuhavanjem u destiliranoj vodi.
Lasersko zavarivanj e: Ako je mogu će, radite s X-šavom i mater ijalom za popunjavanje. Molimo da poš tujete upute za uporabu i napomene proizvođača uređaja o opasnostima! Površinu temeljito očistite parom
ili iskuhavanjem u destiliranoj vodi.
Uvjeti skladištenja: Nisu poznati nikakvi posebni uvjeti skladištenja.
Jamstvo: Naše preporuke koje se odnose na tehniku primjene, bilo da su dane usmenim ili pisanim putem
ili u obliku praktičnih uputa, temelje se na našim vlastitim iskustvima i eksperimentima i stoga se smatraju samo okvir nima. Kontinuirano razvijamo naše proizvo de. Stoga pridržavamo pr avo na promjene konstrukcije i sastava. Svaki ozbiljni štetni događaj do kojeg je došlo u vezi s proizvodom trebalo bi prijaviti
tvrtki BEGO Bremer Goldschläger ei Wilh. Herbst GmbH & Co. KG i nadležnom tijelu.”
Napomene o odlaganju: Metoda obrade otpada
Proi zvod: Ključni br oj otpada u skladu s Europskim katalog om otpada (AVV) tr eba se dodijeliti u dogovor u
s regionalnom tvrtkom z a zbrinjavanje otpada. Ne bacajte proizvod u kućanski otpad.
Pakiranje: Pakiranja se moraju potpuno isprazniti i pravilno odložiti u skladu sa zakonskim propisima.
Pakiranja, koja se ne mogu potpuno isprazniti, moraju se zbrinuti u dogovoru s regionalnom tvrtkom za
zbrinjavanje otpada.
Ø ≥ 3.5 –4 mm
®
250). Površinu temeljito očistite parom ili iskuhavanjem u destiliranoj
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
®
); raz-
®
Obratite pozornost na upute za uporabu Pozor Može se upotrijebiti do
Rx only
Samo za stručno osoblje
Nije sterilno
Kataloški broj
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Proizvođač
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
16
Serijski broj
MD
Medicinski proizvod
Sadrži opasnu tvar
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 17
hu
Wirobond® 280
Co60.2Cr25.0W6.2Mo4.8Ga2.9MnSi [%]
0197
Használati utasítás
Fogászati célú Co-bázisú ötvözet fémkerámia pótlásokhoz, 4.típus
®
280-at hengeralakban szállítják. A Wirobond® 280 megfelel az ISO 22674 és az ISO 9693
A Wirobond
szabványoknak.
REF50134 – 1000 g; REF50135 – 250 g; REF50159 – 1200 g; REF50136 – 24 g próba
Az ötvözet jellemzői
Az ISO22674 szabványnak megfelelően nikkel-, kadmium-, berillium-és
ólommentes
Típus (az ISO22674 szerint) 4
Előmelegítési hőmérséklet °C 900–1000
Solidus-/liquidus-hőmerseklet °C 1355, 1430
Sűrűség g/cm³ 8.6
Öntési hőmérséklet °C 1500
Rugalmassági modulus GPa 221 / *214
0,2% folyáshatár (R
Szakadási nyúlás (A
Vickers-keménység (HV10) 280 / *390
Hőtágulási együttható (CTE) 25 – 500°C, 10
(öntvény / * keram. égetés után)
BEGO színkód 8
Beágyazó massza, foszfátkötésű, pl. Bellavest SH (REF54252)
Tégely anyaga: Kerámia
Olvasztó por: Wiromelt (REF52526)
Leplező kerámia megfelelő CTE-értékkel rendelkező kerámia pl. VITA VMK Master
Oxidációs égetés: nem ajánlott, de ha kontroll égetés kívánatos: 900°C/5 min/vac
(vákuum alatt)
A legmagasabb ajánlott égési hőmérséklet: 980°C
Felfűtési sebesség max. 55°C/perc ajánlott
Folyósítószer, pl. Minoxyd (REF52530)
Égetés előtti forrasz: Wirobond
Lézerhuzal: Wiroweld (REF50003; 50005)
) MPa 475 / *500
p 0,2
) % 9 / *5
5
®
-Lot (REF52622)
-6 K-1
14.3 / *14.0
Beágyazás: Csak fosz fátkötésű beágyazó masszákat használjon a koronákhoz és a hidakhoz.
Öntés: Ne melegítse túl az ötvözetet. Csak tiszta tégelyeket és minden ötvözethez külön tégelyt használ-
jon. A tétele k egyértelmű nyomon követé se érdekében csak új féme t öntsön. Ha szüksége s, szórjon olvasztóport az öntőkockákra. A pontos beállítások és melegítési idők tekintetében kövesse az öntőkészülék
gyártójának előírásait. Öntés után hagyja a tokos kemencét lassan kihűlni.
Kidolgozás: Használjon finomfogazású keményfém frézert.
Polírozás: A gumírozás egyszerűsítése érdekében ólommentes nátronüveg (pl. Perlablast
nálható a fényező lefúvatáshoz. Ezután vonja be a megfelelő gumi polírozókkal, és polírozza a megfelelő
polírozás előtti és utáni paszták használata mellett. Tisz títsa meg alaposan a felületet gőzfúvással vagy
desztillált vízben tör ténő forralással.
Kerámia leplezés: Használjon megfelelő hőtágulási együtthatóval (CTE) bíró (ISO 9693 szerinti) leplező
kerámiát. Vegye figyelembe az adott kerámia gyártójának használati utasítását. Az oxidot le kell fúvatni
(250 μm / 3–4 bar pl. Korox
desztillált vízben tör ténő forralással. Ezután már ne érintse meg a felületeket kézzel. Érfogók, ill. hasonló
eszközök használata ajánlot t. A fogpótlás vázát megfelelően meg kell támasztani a kiégetés során.
Műanyag leplezések: A műanyag leplezőanyagok feldolgozásakor be kell tar tani a gyártók meg felelő előírásait. Tisztítsa meg alaposan a felületet gőzfúvással vagy de sztillált vízben tör ténő forralással.
Forrasztás: Rögzítse a forrasztandó alkatrészeket (pl. a Bellatherm
forrasz tási rés párhuzamos falainak ma x. távolsága: 0,2mm legyen . Használja a megfelelő BEG O folyósító
szert. Forrasztás után a folyósító szer maradványait és a fém-oxidokat le kell maratni. Tisztítsa meg
alaposan a felületet gőzfúvással vagy de sztillált vízben tör ténő forralással.
Lézeres hegesztés: Lehetőség szerint X-varratokkal dolgozzon és használjon töltőanyagokat. Kérjük,
vegye figyelembe a készülék gyártójának használati utasítását és veszélyekre vonatkozó figyelmeztetéseit! Tisz títsa meg alaposan a felületet gőzfúvással vagy desztillált vízben történő forralással.
Tárolási fe ltétele k: Nem ismertek különleges tárolási feltételek.
Jótállás: Az alkalmazási technológiára vonatkozó ajánlásaink, függetlenül attól, hogy szóban, írásban
vagy gyakorlati utasítások formájában kerültek kiadásra, saját tapasztalatainkon és tesztjeinken alapulnak, ezért csak iránymutatásoknak tekinthetők. Termékeink folyamatos továbbfejlesz tés alatt állnak.
Ezért a konstrukció és az anyagösszetétel esetleges megváltoztatásának jogát fenntartjuk. Kérjük, hogy
a termékkel kapcsolatos bármely súlyos esemény bekövetkeztét jelentse a BEGO Bremer Goldschlägerei
Wilh. Herbst GmbH & Co. KG -nak é s az illetékes hatóságoknak.
Az ártalmatlanításra vonatkozó megjegyzések: Hulladékkezelési eljárás
Termék: Az Európai Hulladék K atalógus (EHK) sze rinti hulladék azonosító kó d hozzárendelése a r egionális
hulladékártalmatlanítóval egyeztet ve történik. Ne dobja a háztartási hulladékba.
Csomagolás: A csomagolásból minden maradékot ki kell üríteni, és azt a jogszabályi előírásoknak meg-
felelően kell ártalmatlanítani. Azokat a csomagolásokat, amelyekből nem lehet a maradékot kiüríteni, a
regionális hulladékár talmatlanítóval egyez tetve kell ártalmatlanítani.
®
250 alkalmazásával). Tisztítsa meg alaposan a felületet gőzfúvással vagy
®
forrasztó beágyazó masszával); a
®
micro) hasz-
Rendeltetés: A fémkerámiákhoz használt kobaltbázisú ötvözeteket fogászati restaurációk gyártására
szánják, mint például koronák, hidak és fémkerámia fogpó tlások.
Javallat: A fémkerámiákhoz használt kobaltbázisú ötvözeteket a hiányzó kemény szövetek (fogak)
kezelésére szánják.
Ellenjavallat: Nincsenek ismert ellenjavallatok. Nag yon ritka esetekben, nemkívánatos biológiai (például
az ötvöző komponensekkel szembeni allergia) vagy elektrokémiai reakciók fordulhatnak elő. Az ötvözetet nem szabad alkalmazni, ha ismert inkompatibilitás vagy allergia áll fenn az ötvözet komponenseivel
szemben.
Klinikai előny: Az elvesztett kemény szövet (fogak) mesterséges pótlása a rágófunkció helyreállítására
(eszté tikai és funkcionális).
Figyelmeztetések: A fémporok károsak az egészségre. A csiszolást és a lefúvatást megfelelő elszívó
berendezés alatt kell végezni. FF P3-EN149 típusú légzésvédő maszk használata ajánlott!
Óvintézkedések: Más fémekkel történő approximális vagy okkluzális érintkezés esetén nagyon ritka
esetekben előfordulhatnak elektrokémiai eredetű kellemetlen érzetek. A terméket nem ér tékelték az
MR-körn yezetben való bizto nságosság és kompatibilitás s zempontjából. MR-körn yezetben nem vizsgál ták
a felmelegedést, a migrációt vagy a képalkotás során keletkező műtermékeket. MR-környezetben biztonságossága nem ismert. A beteg vizsgálata ezzel a termékkel a beteg sérülését okozhatja.
Betegcsoport: Az ötvözetből készült tárgyak a beteg korától függetlenül használhatók. Az ötvözetet nem
szabad alkalmazni, ha ismert inkompatibilitás vagy allergia áll fenn az ötvözet komponenseivel szemben.
Mellékhatások: Nincsenek ismert mellékhatások. Nem zárható ki azonban – nagyon ritka esetekben–
a komponensekre adott egyéni válaszreakciók előfordulása. Ebben az esetben nem szabad használni a
terméket.
Modellezés: Kidolgozás utáni falvastagság: min. 0,3 mm, kerülje az éles sarkokat és éleket. A vázakat
anatómiailag redukált m ódon tervezze m eg a leplezéshez. A csa tlakozó elem a lehető legs zorosabb és legmagasabb legyen (magasság: legalább 3,5mm, szélesség: legalább 2,5mm). Bruxizmus esetén üg yeljen
az erősebb modellezésre. Használjon viasz vagy műanyag üreges pálcákat. A pálcás rendszer esetében
elvékonyítás nélkül dolgozzon.
Tartsa be a használati utasítás instrukcióit Figyelem Lejárati dátum
Ø ≥ 3.5 –4 mm
Tételszám
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Veszélyes anyagot tartalmaz
Sterilizálatlan
Gyártó
Rx only
Kizárólag szakemberek
általi használatra!
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
17
Katalógusszám
MD
Orvostechnikai eszköz
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 18
ja
Wirobond® 280
Co60.2Cr25.0W6.2Mo4.8Ga2.9MnSi [%]
0197
4
®
280
Wirobond
®
280ISO22674ISO9693
Wirobond
ISO22674
ISO22674 4
(R
(A
(CTE) 25500°C10
BEGO 8
Bellavest SH54252
Wiromelt52526
CTEVITAVMK Master
900°C/5vac
980°C
55°C
Minoxyd52530
Wirobond
Wiroweld5000350005
50134 – 1000 g
50159 – 1200 g
50135 – 250 g
50136 – 24 g
°C 900–1000
°C 1355, 1430
g/cm³ 8.6
°C 1500
GPa 221 / *214
) MPa 475 / *500
p 0,2
) % 9 / *5
5
(HV10) 280 / *390
-6 K-1
®
-Lot 52622
14.3 / *14.0
Ø ≥ 3.5 –4 mm
®
®
®
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Rx only
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
18
MD
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 19
ko
Wirobond® 280
Co60.2Cr25.0W6.2Mo4.8Ga2.9MnSi [%]
0197
4.
®
280
Wirobond
®
280 ISO22674 ISO9693
Wirobond
REF50134 – 1000g, REF50135 – 250g, REF50159 – 1200g,REF50136 – 24g
ISO22674
(ISO 22674) 4
(R
(A
) MPa 475 / *500
p 0.2
) % 9 / *5
5
(CTE) 25 – 500°C, 10
-6 K-1
(/* )
BEGO 8
Bellavest SH (REF54252)
Wiromelt (REF52526)
CTEVITA VMK
900°C/5min/vac
980°C
55°C/min
Minoxyd (REF52530)
®
Wirobond
-Lot(REF52622)
Wiroweld (REF50003; 50005)
°C 900–1000
°C 1355, 1430
g/cm³ 8.6
°C 1500
GPa 221 / *214
(HV10) 280 / *390
14.3 / *14.0
®
Ø ≥ 3.5 –4 mm
®
®
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Rx only
!
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
19
MD
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 20
lt
Wirobond® 280
Co60.2Cr25.0W6.2Mo4.8Ga2.9MnSi [%]
0197
Naudojimo instrukcija
Odontologijos srityje naudojamas metalo keramikai skirtas kobalto (Co) pagrindo lydinys, 4tipas
®
280“ tiekiamas cilindrų forma.
„Wirobond
®
280“ atitinka ISO22674 ir ISO9693.
„Wirobond
REF50134 – 1000 g; REF50135 – 250 g; REF50159 – 1200 g; REF50136 – 24 g mėginys
Lydinio savybės
Pagal ISO22674 be nikelio, kadmio, berilio ir švino
Tipas (pagal ISO22674) 4
Pašildymo temperatūra °C 900–1000
Sukietėjimo, suskystėjimo temperatūra °C 1355, 1430
Tankis g/cm³ 8.6
Liejimo temperatūra °C 1500
Tampros modulis GPa 221 / *214
0,2% įprasto takumo riba (R
Pailgėjimas po trūkio (A
Kietumas pagal Vickerso skalę (HV10) 280 / *390
Šiluminio plėtimosi koeficientas (ŠPK) 25–500°C, 10
(Liejimas / * po keram. deginimo)
BEGO spalvos kodas 8
Pakavimo masė: sujungta su fosfatais, pvz., „BellavestSH“ (REF54252)
Indo medžiaga: keramika
Lydymo milteliai: „Wiromelt“ (REF52526)
Padengimo keramika: keramika su tinkamu ŠPK, pvz., „VITA VMK Master“
Deginimas oksiduojant: nerekomenduojamas, tačiau prireikus kontrolinio degimo:
900°C/5 min./vak.
Aukščiausia rekomenduojama degimo temperatūra: 980°C
Rekomenduojama maks. kaitinimo sparta 55°C/min.
Fliuso medžiaga: pvz., „Minoxyd“ (REF52530)
Litavimo medžiaga prieš degimą: „Wirobond
Lazerio viela: „Wiroweld“ (REF50003, 50005)
) MPa 475 / *500
p 0,2
) % 9 / *5
5
-6 K-1
®
-Lot“ (REF52622)
14.3 / *14.0
Išliejimas: Lydinio neperkaitinkite. Naudokite tik švarius ir kiekvienam lydiniui atskirus lydimo tiglius.
Aiškaus siuntų sekimo sumetimais liekite tik naują metalą. Jei reikia, liejimo kubelius padenkite lydymo
milteliais. Tikslūs nustatymai ir kaitinimo trukmė pateikti liejimo įrenginio gamintojo specifikacijose. Išlieję liejinių įklotą leiskite jam lėtai atvėsti.
Suformavimas: Naudokite smulkaus dantytumo kietlydinio frezas.
Poliravimas: Kad gumuoti būtų paprasčiau, galima poliruojamai apšvitinti bešviniu silikatiniu stiklu
(pvz., „Perlablast
pirminio ir paskesnio poliravimo pastomis. Paviršių švariai nuvalykite nupurkšdami garais arba pavirindami distiliuotame vandenyje.
Padengimas keramika: Padengimo keramiką naudokite su tinkamu ŠPK (ISO9693). Laikykitės atitinkamos keramikos gamintojo naudojimo instrukcijos. Oksidą reikia apšvitinti (250μm / 3–4bar, naudojant,
pvz,, „Korox
denyje. Vė liau paviršių nelieskite r ankomis. Naudokite art erinius gnybtus ar panašius įrankius . Per degimą
karkasus tinkamai prilaikykite.
Padengimas plastiku: Apdirbdami plastikines padengimo medžiagas laikykitės atitinkamų gamintojo
nurodymų. Paviršių švariai nuvalykite nupurkšdami garais arba pavirindami distiliuotame vandenyje.
Litavimas: Lituojamas dalis už fiksuokite (pvz., lituojama pakavimo mase „Bellatherm
sienelėmis litavimo tarpas: maks. 0,2mm. Naudokite tinkamą BEGO fliusą. Baigus suvirinimą nuplaukite
skysčių likučius ir metalo oksidus. Paviršių švariai nuvalykite nupurkšdami garais arba pavirindami distiliuotame vandenyje.
Lazerinis suvirinimas: Jei įmanoma, dirbkite su X siūle ir užpildymo medžiaga. Laikykitės prietaiso gamintojo naudojimo instrukcijos ir pavojaus nuorodų. Paviršių švariai nuvalykite nupurkšdami garais arba
pavirindami distiliuotame vandenyje.
Laik ymo sąlygos: Nėra žinoma jokių specialių laikymo sąlygų.
Garantija: Mūsų techninės naudojimo rekomendacijos, nesvarbu, ar pateiktos žodžiu, raštu, ar prak-
tinėse instrukcijose, grindžiamos mūsų pačių patirtimi ir bandymais, todėl gali būti laikomos tik
orientacinėmis. Mūsų priemonės nuolat tobulinamos. Todėl pasiliekame teisę dar yti konstrukcijos ir
sudėties pakeitimus. Apie su priemone susijusį rimtą incidentą praneškite „BEGOBremer GoldschlägereiWilh.HerbstGmbH&Co.KG“ ir kompetentingai institucijai.
Šalinimo nurodymai: Atliekų tvarkymo procedūra
Priemonė: Norint priskirti atliekų numerį pagal Eur opos atliekų katalogą (AV V), reikia pasitarti su r egio-
niniu atliekų šalintoju. Nešalinkite su buitinėmis atliekomis.
Pakuotė : Pakuotės turi būti visiškai ištuštinamos ir šalinamos laikantis tinkamo šalinimo įstatymų
nuostatų. Pakuotės, kurių negalima visiškai ištuštinti, turi būti šalinamos pasitarus su regioniniu atliekų
šalintoju.
®
micro“). Paskui gumuokite tinkamais gumos poliruokliais ir poliruokite tinkamomis
®
250“). Paviršių švariai nuvalykite nupurkšdami garais arba pavirindami distiliuotame van-
®
“), lygiagretus su
Numatytoji paskirtis: Metalo keramikos kobalto pagrindo lydiniai yra skir ti dantų restauracijoms,
tokioms kaip karūnėlės ir tilteliai, taip pat metalo keramikos dantų protezams, gaminti.
Indicazione: Le leghe dentali a base di cobalto per metallo- ceramica sono indicate per il trattamento di
tessuti duri (denti) mancanti.
Kontraindikacija: Nėra žino mos jokios kontraindikacij os. Labai retais atvejais gali k ilti nepageidaujamos
biologinio (pvz., alergijos lydinio sudedamosioms dalims) arba elektrocheminio pobūdžio reakcijos. Esant
žinomam nesuderinamumui arba žinomoms alergijoms lydinio sudedamosioms dalims, lydinio reikėtų
nenaudoti.
Klinikinė paskirtis: Dirbtinis prarasto kietojo audinio (dantų) pakaitalas, skirtas kramtymo funkcijai atkurti (estetiniais ir funkciniais sumetimais).
Įspėjimai: Metalo dulkės yra kenksmingos. Šlifavimo ir švitinimo veiksmai turi būti atliekami tinkamai
siurbiant. Rekomenduojama FFP3-EN149 tipo kvėpavimo takų apsauga!
Atsargumo nurodymai: Įvykus aproksimaliniam arba okliuziniam kontaktui su kitais metalais, labai
retais atvejais galimi elektrocheminio pobūdžio nemalonūs pojūčiai. Priemonės saugumas ir suderinamumas su MR aplinka nebuvo į vertintas. Nebuv o patikrintas kaitimas, migravimas ir vaizdiniai ar tefaktai
MR aplinkoje. Saugumas MR aplinkoje nėra žinomas. Pacientą tiriant su ša priemone galimi paciento
sužalojimai.
Pacientų g rupė: Iš lydinio pagaminti daiktai gali būti naudojami neatsiž velgiant į paciento amžių. Esant
žinomam nesuderinamumui arba žinomoms alergijoms lydinio sudedamosioms dalims, lydinio reikėtų
nenaudoti.
Šalutiniai poveikiai: Nėra žinomi jokie šalutiniai poveikiai. Vis dėlto negalima atmesti, kad labai retais
atvejais gali kilti individualių reakcijų dėl komponentų. Tokiu atveju priemonės reikėtų nenaudoti.
Modeliavimas: Sienelių storis po paruošimo: bent 0,3 mm, venkite aštrių kampų ir kraštų. Padengimo
karkasą fo rmuokite anatomiškai sumažin tą. Sujungiklius formuokite ku o stipresnius ir aukštesnius (auk štis: min. 3,5mm, plotis: min. 2,5 mm). Jei pacientas griežia dantimis, pasirūpinkite, kad modeliai būtų
stipresni. N audokite vaško arba plastiko t uščiavidurius smaigalius. Jei naudojate pal eidimo sistemą, dirbkite be atnaujinamojo sluoksnio.
Įtvirtinimas: Karūnėlėms ir tilteliams naudokite tik su fosfatu surištas pakavimo mases.
Laikytis naudojimo instrukcijos Dėmesio Tinka naudoti iki
Rx only
Tik kvalifikuotam
Nesterilus
personalui!
Artikulo numeris
Ø ≥ 3.5 –4 mm
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Partijos numeris
MD
Medicinos priemonė
Sudėtyje yra pavojingos
medžiagos
Gyártó
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
20
Page 21
lv
Wirobond® 280
Co60.2Cr25.0W6.2Mo4.8Ga2.9MnSi [%]
0197
Lietošanas pamācība
Dentāls Co bāzes leģējums metāla keramikai, 4.tips
®
280 ir pieejams cilindru veidā.
Wirobond
®
280 atbilst ISO22674 un ISO9693.
Wirobond
REF50134 – 1000g; REF50135 – 250g; REF50159 – 1200g; REF50136 – 24g paraugs
Sakausējuma īpašības
Saskaņā ar ISO22674 nesatur niķeli, kadmiju, beriliju un svinu
Tips (saskaņā ar ISO22674) 4
Priekšsildīšanas temperatūra °C 900–1000
Solidus, šķidruma temperatūra °C 1355, 1430
Blīvums g/cm³ 8.6
Liešanas temperatūra °C 1500
Elastības modulis GPa 221 / *214
0,2% pagarinājuma spriegums (R
Pagarinājums pēc pārrāvuma (A5)
Vikersa cietība (HV10) 280 / *390
Siltuma izplešanās koeficients (SIK) 25 – 500°C, 10
(lējums / * pēc keram. karstumapstrādes)
BEGO krāsas kods 8
Ieguldīšanas masa: saistīta ar fosfātu, piem., BellavestSH (REF54252)
Tīģeļa materiāls: keramika
Pulveris kausēšanai: Wiromelt (REF52526)
Pārklājuma keramika: keramika ar piemērotu SIK-vērtību, piemēram: VITA VMK Master
Oksidācijas karstumapstrāde: nav ieteicama, tomēr ja nepieciešama kontroles karstumapstrāde:
900°C/5min./vakuumā
Augstākā ieteicamā karstumapstrādes temperatūra: 980°C
Uzsildīšanas ātrums ieteicams maks. 55°C/min.
Kausnis: piem., Minoxyd (REF52530)
Lodmetāls pirms karstumapstrādes: Wirobond
Lāzera stieple: Wiroweld (REF 50003, 50005)
)
p 0,2
MPa 475 / *500
% 9 / *5
-6 K-1
®
-Lot (REF52622)
14.3 / *14.0
Precīzus iestatījumus un karsēšanas laikus sk. liešanas ierīces ražotāja sniegtajos norādījumos. Pēc
liešanas ļaut mufelim lēnām atdzist.
Apstrāde: Izmantojiet cietmetāla frēzes ar smalkiem zobiem.
Pulēšana: Lai vienkāršotu gumijošanu, var nostarot tīru ar šķidro stiklu bez svina piedevas (piem., Per-
®
micro). Pēc tam gumijo t ar piemērotiem gumijas pulētājiem un piemēro tām iepriekšējas pulē ša-
lablast
nas un pulēšanas pēcapstrādes pastām. Virsma ir rūpīgi jānotīra ar tvaika strūklu vai jānovāra destilē tā
ūdenī.
Keramikas pārklājums: Izmanto t pārklājuma keramiku ar piemērotu WAK (IS O 9693). Ņemiet vērā attiecīgā keramikas ražotāja nodrošināto lietošanas pamācību. Oksīds ir jānostaro (250μm/3–4bāri, piem.,
®
250). Virsma ir rūpīgi jānotīra ar tvaika strūklu vai jānovāra destilētā ūdenī. Pēc tam virs-
ar Korox
mām vairs nepieskarties ar rokām. Lietot artēriju spailes. Karkasus karstumapstrādes laikā pietiekami
atbalstī t.
Plastmasas pārklājumi: Plastmasas pārkl ājumu materiālu apstrādē ievē rot atbilstošos ra žotāja norādījumus. Virsma ir rūpīgi jānotīra ar tvaika strūklu vai jānovāra des tilētā ūdenī.
Lodēšana: Fiksēt lodējamās daļas (piem., ar lodēšanas fiksācijas masu Bellatherm
nas sprauga maks. 0,2 mm. Izmantot piemērotu BEGO kausēšanas līdzekli. Pēc lodēšanas kausēšanas
līdzekļa atliekas un metāla oksīdi ir jāapstrādā ar skābi. Virsma ir rūpīgi jānotīra ar tvaika strūklu vai
jānovāra destilētā ūdenī.
Lāzermetināšana: Ja iespējams, strādāt ar X šuvi un pievienojuma materiālu. Lūdzu, ievērojiet ierīces
ražotāja lietošanas instrukciju un norādījumus par bīstamību. Virsma ir rūpīgi jānotīra ar tvaika strūklu
vai jānovāra des tilētā ūdenī.
Glabāšanas nosacījumi: Nav zināmi īpaši uzglabāšanas nosacījumi.
Garantija: mūsu tehniskie lietošanas ieteikumi gan mutiskā, gan rakstiskā formā, vai arī praktiskas
instruktāžas veidā pamatojas uz mūsu pieredzi un izmēģinājumiem, tādēļ tie ir uzskatāmi par orientējošām vērtībām. Mūsu ierīces izstrāde pastāvīgi turpinās. Tāpēc mēs paturam tie sības veikt konstrukcijas
un sastāva izmaiņas. Jebkāds nopietns ar ierīci saistīts negadījums būtu jāpaziņo BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG un kompetentajai iestādei.
Utilizācijas norādī jumi: Atkritumu apstrādes process
Ierīce: Piešķir to atkritumu koda numuru skatie t attiecīgajā Eiropas atkritumu katalogā ( AVV), sazinoties
ar vietējo atkritumu apsaimniekotāju. Neizmetiet mājsaimnie cības atkritumos.
Iepakojums: No iepakojumiem ir jāizber visi atlikumi, un tie ir jāutilizē atbilstoši likumā noteiktajiem
priekšrakstiem. Neiztukšojami iepakojumi ir jāutilizē tā, kā to ir norādījis vietējais atkritumu apsaimniekotājs.
®
); paralēlā lodēša-
Paredzētais nolūks: Metālkeramikai paredzēti leģējumi uz kobalta bāzes ir paredzēti tādu dentālo
restaurāciju izgatavošanai kā kroņi, tilti un metālkeramiskie zobu aizvietotāji.
Indikācija: Metālkeramikai paredzēti leģējumi uz kobalta bāzes ir paredzēti trūkstošo košanas funkciju
(zobu) atjaunošanai.
Kontrindikācija: Ir zināmas kontrindikācijas. Ļoti retos gadījumos var rasties nevēlama bioloģiska
(piem., alerģijas pret leģējuma sastāvdaļām) vai elektroķīmiska reakcija. Ja ir zināma nesaderība vai
alerģijas uz leģējuma sastāvdaļām, leģējumu neizmantot.
Klīniskie ieguvumi: Zaudēta tekstolīta (zobu) mākslīgais aizvietotājs košanas funkciju atjaunošanai
(estētiskai un funkcionālai).
Brīdinājumi: Metāla putekļi ir kaitīgi veselībai. Slīpēšana un starošana ir jāveic, izmantojot piemērotu
atsūkšanu. Ir ieteicams valkāt FFP3-EN149 tipa elpceļu aizsarglīdzekļus!
Piesardzības pasākumi: Aproksimāla vai okluzāla kontakta gadījumā ar citiem metāliem ļoti retos
gadījumos var rasties nepatīkamas sajūtas elektroķīmiskas reakcijas dēļ. Nav veikta ierīces drošības un
saderības novērtēšana magnētiskās rezonanses vidē. Nav testēta ierīces sildīšana, migrācija un attēla
pārveide magnētiskās rezonanses vidē. Droš ība magnētiskās rezonanses vidē nav zināma. Ja tiek izmeklēts pacients, kuram ir šī ierīce, pacients var tikt ievainots.
Pacientu grupa: Leģējuma obje ktus var izmantot neatk arīgi no pacienta vecuma. Ja ir z ināma nesaderība
vai alerģijas uz leģējuma sastāvdaļām, leģējumu neizmantot.
Blakusefekti: Nav zināma blakusiedarbība. Tomēr nav izslēgts, ka ļoti retos gadījumos var rasties individuāla reakcija uz komponentiem. T ādā gadījumā ierīci nelietot.
Modelēšana: Sieniņu biezums pēc apstrādes: vismaz 0,3 mm,
novērsiet asu stūru un malu rašanos. Karkasu vēlākai apdarei veidot anatomiski reducēti. Savienotājus
veidot tik stiprus un augstus, cik iespējams (augstums: min. 3,5mm, platums: min. 2,5mm). Bruksisma
gadījumā lietot stiprāku modelēšanu. Izmantot vaska vai plastmasas caurumu kociņus. Pie uzsākšanas
sistēmas strādāt bez atjaunošanas.”
Iegulšana: Kroņiem un tiltiem izmantot tikai ar fosfātu sais tītas iegulšanas masas.
Liešana: Nepārkarsēt leģējumu. Izmantojiet tikai tīrus un katram leģējumam jaunus tīģeļus. Lai varētu
izsekot partiju, liet tikai jaunu metālu. Ja nepieciešams, pārkaisīt liešanas lodi ar kausējuma pulveri.
Ievērot lietošanas pamācību Uzmanību Derīgs līdz
Ø ≥ 3.5 –4 mm
Partijas numurs
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Satur bīstamu vielu
Nav sterils
Ražotājs
Rx only
Tikai kvalificētam
personālam!
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
Artikula numurs
21
MD
Medicīniskā ierīce
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 22
pl
Wirobond® 280
Co60.2Cr25.0W6.2Mo4.8Ga2.9MnSi [%]
0197
Instrukcja używania
Stop stomatologiczny na bazie kobaltu do prac metaloceramicznych, typ4
®
280 jest dostarczany wformie wałeczków.
Wirobond
®
280 jest zgodny znormami ISO22674 oraz ISO9693.
Wirobond
Nrkat.50134– 1000g; nrkat.50135– 250g; nrkat.50159– 1200g; nrkat.50136– 24g próbka
Właściwości stopu
Zgodnie zISO22674 nie zawiera niklu, kadmu, berylu ani ołowiu
Typ (zgodnie zISO22674) 4
Temperatura wstępnego ogrzewania °C 900–1000
Temperatura solidus, likwidus °C 1355, 1430
Gęstość g/cm³ 8.6
Temperatura odlewania °C 1500
Moduł Younga GPa 221 / *214
0,2% umowna granica plastyczności (R
Wydłużenie przy zerwaniu (A
Twardość Vickersa (HV10) 280 / *390
Współczynnik rozszerzalności cieplnej (WRC) 25–500°C, 10
(odlew / * po wypaleniu ceramiki)
Kod kolorystyczny BEGO 8
Masa osłaniająca: fosforanowa, np. BellavestSH (nrkat.54252)
Materiał tygla: ceramika
Proszek topnikowy: Wiromelt (nrkat.52526)
Ceramika do licowania: ceramika oodpowiedniej wartości WRC, np. VITA VMK Master
Wypalanie oksydacyjne: nie jest zalecane, lecz jeśli pożądane jest wypalanie kontrolne:
900°C/5min/wpróżni
Maksymalna zalecana temperatura wypalania: 980°C
Zalecana prędkość nagrzewania maks. 55°C/min.
Topnik: np. Minoxyd (nrkat.52530)
Lutowie przed wypaleniem: Wirobond
Drut laserowy: Wiroweld (nrkat.50003; 50005)
Przewidziane zastosow anie: Stopy na ba zie kobaltu do metaloce ramiki są przeznaczon e do wytwar zania
uzupełnień stomatologicznych, takich jak korony, mosty oraz uzupełnienia metaloceramiczne.
Wskazania: Stopy na bazie kobaltu do metaloceramiki są przeznaczone do leczenia ubytków tkanek
twardych (zębów).
Przeciwwskazania: Nie są znane żadne przeciwwskazania. Wbardzo rzadkich przypadkach możliwe jest
wystąpienie niepożądanych r eakcji biologicznych (np. alergii na skł adniki stopu) lub elektr ochemicznych.
W przypadku znanych nietolerancji lub alergii na sk ładniki stopu nie należy go s tosować.
Korzyść kliniczna: Sz tuczne protez y brakujących tkanek twardych (zębów) w celu przy wrócenia funkcji
żucia (pod względem es tetycznym ifunkcjonalnym).
Ostrzeżenia: Py ły metalowe są szkodliwe dla zdrowia. Szlifowanie i piaskowanie powinno odby wać
się pr zy zastosowaniu o dpowiedniego sy stemu odsysającego. Zaleca się stosowanie ochrony dróg
oddechow ych typu FFP3-EN149!
Środki ostrożności: Wprzypadku aproksymalnego lub okluzalnego kontaktu zinnymi metalami, wbardzo
rzadkich, sporadycznych przypadkach mogą wystąpić uwarunkowane elektrochemicznie parestezje. Wyrób
nie został oceniony pod kątem bezpieczeństwa ikompatybilności wśrodowisku MRI. Nie by ł badany pod
kątem nagrzewania, migracji lub ar tefaktów obrazowania wśrodowisku MRI. Bezpieczeństwo s tosowania
wśrodowisku MRI nie jest znane. Badanie tą metodą pacjenta, u którego zastosowano opisany w yrób,
może prowadzić do wystąpienia uniego urazów.
Grupa docelowa pacjentów: Element y wykonane ze stopu można stosować niezależnie od wieku
pacjenta. Wpr zypadku znanych nietolerancji lub alergii na składniki stopu, nie nale ży go stosować.
Działania niepożądane: Nie są znane żadne dzia łania niepożądane. Nie można jednak wykluczyć
możliwości wystąpienia bardzo rzadkich, indywidualnych reakcji na poszczególne składniki. W takim
wypadku nie nale ży stosować wyrobu.
Modelowanie: Grubość ściany po obróbce: min. 0,3mm, unikać ostrych rogów ikrawędzi. Konstrukcje
przeznaczone do licowania kształ tować w sposób zredukowany anatomicznie. Łączniki kształtować
możliwie jak najgrubiej i najwyżej (wysokość: min. 3,5 mm, szerokość: min. 2,5 mm). W przypadku
bruksizmu modelować grubiej. Stosować wosk lub w ydrążone kanały odlewnicze ztworzywa sztucznego.
Wprzypadku systemu kanałowego pracować bez przewężeń.
)
p0,2
) % 9 / *5
5
-6 K-1
®
-Lot (nrkat.52622)
MPa 475 / *500
14.3 / *14.0
Zatapianie: Stosować wy łącznie fosforanowe masy osłaniające do koron imostów.
Odlewanie: Nie przegrzewać stopu. Używać wyłącznie czystych, właściwych dla każdego stopu tygli
wytopowych. Celem jednoznacznej identy kacji partii, do odlewania stosować wyłącznie nowy metal.
Wrazie potrzeby posypać kostki stopu proszkiem topnikowym. Wzakresie dokładnych ustawień i czasów
nagrzewania należy przestrzegać zaleceń pr oducenta sprzętu do odlewania. Muę po odlaniu pozostawić
do powolnego o stygnięcia
Wykańczanie: Stosować frezy węglikowe odrobnym uzębieniu.
Polerowanie: Aby uprościć gumkowanie, można w ybłyszcz yć pracę bezołowiowym szkłem sodowym
(np. Perlablast
wstępną ikońcową. Starannie oczyścić powierzchnię strumieniem par y lub poprzez w ygotowanie wwodzie
destylowanej.
Licowanie ceramiką: Stosować ceramikę do licowania oodpowiednim WRC (ISO9 693). Przestrzegać
instrukcji używania producenta ceramiki. Tlenek należy usunąć poprzez piaskowanie (250 μm / 3–4bar,
np. za pomocą piasku Korox
wygotowanie wwodzie dest ylowanej. Po oczyszczeniu nie dotykać już powierzchni dłońmi. Uż yć wtym celu
kleszczyków hemostatycznych lub podobnego narzędzia.
Podczas w ypalania dostatecznie podeprzeć konstrukcje.
Licowanie kompozytem: Stosując kompozytowe materiały licujące należy przestrzegać odpowiednich
instrukcji ich producentów. Starannie oczyścić powierzchnię strumieniem par y lub poprzez wygotowanie
wwodzie destylowanej.
Lutowanie: Zamocować lutowane elementy (np. za pomocą masy os łaniającej do lutowania Bellatherm
zachować równoległościenną szczelinę oszer. maks. 0,2mm. Zastosować odpowiedni topnik BEGO. Po
lutowaniu wykwasić pozostało ści topnika itlenki metali. Starannie oczyścić powierzchnię s trumieniem
pary lub popr zez wygotowanie wwodzie dest ylowanej.
Spawanie laserowe: Jeśli jest to możliwe, należy pracować spoiną typu X przy zastosowaniu materiału
dodatkowego. Należy przestrzegać instrukcji używania iinformacji ozagrożeniach udostępnionych przez
producenta urządzenia! Starannie oczyścić powierzchnię strumieniem pary lub poprzez wygotowanie
wwodzie destylowanej.
Warunki przechowywania: Nie obowiązują żadne specjalne warunki przechowywania.
Gwarancja: Zalecenia dotyczące stosowania udzielone przez nas ustnie, pisemnie lub w formie
prakty cznych instrukcji opierają się na naszych własnych doświadczeniach i próbach, dlatego też należ y
traktować je w yłącznie jako orientacyjne wytyczne. Nieustannie rozwijamy iulepszamy nasze wyroby.
Wzwiązku ztym, zastrzegamy sobie możliwość wprowadzania zmian wich konstrukcji iskładzie. Każdy
poważny incydent związany zw yrobami należy zgłaszać rmie BEGO Bremer Goldschlägerei Wilh. Herbst
GmbH & Co. KG oraz właściwemu organowi.
Unieszkodliwienie: Sposób postępowania zodpadami
Wyr ób: Kod odpadów zgodnie zEuropejskim Katalogiem Odpadów ( AVV) należy pr zypisać wporozumieniu
z regionalnym przedsiębiorstwem unieszkodliwiania odpadów. Nie usuwać łącznie z odpadami
komunalnymi.
Opakowanie: Opakowania należy opróżnić i przekazać do fachowego unieszkodliwienia zgodnie
z przepisami prawa. Opakowania, których nie można całkowicie opróżnić, muszą być poddawane
unieszkodliwieniu wporozumieniu zregionalnym przedsiębiorstwem unieszkodliwiania odpadów
®
micro). W ygładzić odpowiednimi polerkami gumowymi oraz wypolerować pastą polerską
®
250). Starannie ocz yścić powierzchnię strumieniem par y lub poprzez
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
®
);
Zajrzyj do instrukcji używania Ostrzeżenie Użyć do daty
Rx only
Wyłącznie dla specjalistycznego personelu!
Niesterylny
Numer katalogowy
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wytwórca
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
22
Kod partii
MD
Wyrób medyczny
Zawiera substancję
niebezpieczną
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 23
ro
Wirobond® 280
Co60.2Cr25.0W6.2Mo4.8Ga2.9MnSi [%]
0197
Instrucțiuni de utilizare
Aliaj dentar pe bază de cobalt pentru coroane metaloceramice, tip4
®
280 se livrează sub formă de cilindri.
Wirobond
®
280 corespunde ISO22674 și ISO9693.
Wirobond
REF50134 – 1000g; REF50135 – 250g; REF50159 – 1200g; REF50136 – probă de 24g
Caracteristici ale aliajului
Fără conținut de nichel, cadmiu, beriliu și plumb, în conformitate cu
ISO22674
Tip (conform ISO22674) 4
Temperatură de preîncălzire °C 900–1000
Temperatură în stare solidă-lichidă °C 1355, 1430
Densitate g/cm³ 8.6
Temperatură de turnare °C 1500
Modul de elasticitate GPa 221 / *214
Limită de alungire 0,2% (R
Alungirea la rupere (A
Duritate Vickers (HV10) 280 / *390
Coeficient de dilatație termică (CDT) 25–500°C, 10
(turnare/ * după ardere ceram.)
Cod color BEGO 8
Masă de înglobare: pe bază de fosfat, deex BellavestSH (REF54252)
Material creuzet: ceramică
Pulbere de topire: Wiromelt (REF52526)
Ceramică pentru învelișuri: ceramică având un indice CDT adecvat, deex.: VITAVMKMaster
Aplicare oxid prin ardere: nu se recomandă, însă când este de dorit arderea de control:
900°C/5 min/sub vid
Temperatura de ardere maximă recomandată: 980°C
Viteză de încălzire recomandată max. 55°C/min
Fondant: deex. Minoxyd (REF52530)
Lipire înainte de ardere: Wirobond
Sârmă pentru sudură laser: Wiroweld (REF50003; 50005)
Scop propus: aliajele pe bază de cobalt pentru coroane me taloceramice sunt destinate fabricării r estaurărilor dentare, cum ar fi coroane și punţi, precum și pentru proteze dentare metaloceramice.
Indicație: Aliajele pe bază de cobalt pentru coroane metaloceramice sunt destinate tratării ţesutului
dur (dinţi) lipsă.
Contraindicație: Nu sunt cunoscute contraindicaţii. În cazuri foarte rare pot interveni reacții biologice
(ca de ex. alergii față de componentele aliajului) sau ele ctrochimice nedorite. În cazul unor incompatibilități sau alergii cunoscute faț ă de componentele aliajului, se va evita utilizarea acestui aliaj.
Beneficiu clinic: Substitut artificial pentru ţesut dur pierdut (dinţi), pentru restabilirea funcţiei de mestecare (estetic și funcţional).
Avertismente: Pulberile m etalice sunt toxice. Şl efuirea și sablarea se vor r ealiza cu aspirare corespun zătoare Se re comandă purtarea unei măști de protecție a respirației de tip FFP3-EN149!
Indicații de precauție: În cazul contactului aproximal sau ocluzal cu alte metale, în cazuri foarte rare
pot interveni reacții de intoleranță electrochimică. Dispozitivul nu a fost verificat în ceea ce privește
siguranţa și compatibilitatea cu un mediu RM (rezonanţă magnetică). N u a fost tes tat în ceea ce priveș te
încălzirea, deplasarea sau apariţia artefactelor de imagine într-un mediu RM (rezonanţă magnetică).
Siguranţa într-un mediu RM (rezonan ţă magnetică) nu este cunoscută. Examinarea unui pacien t cu acest
produs poate duce la rănirea pacientului.
Grupa de pacienţi: Obiectele din aliaj pot fi utilizate independent de vârsta pacientului. În cazul unor
incompatibilită ți sau alergii cunoscute față de componente le aliajului, se va evita utilizarea acestui aliaj.
Efecte secundare: Nu sunt cunoscute efecte s ecundare. Cu toate acest ea, nu poate fi exclus ca în cazuri
foarte rare să intervină reacții individuale față de componente. În acest caz se va renunța la utilizarea
dispozitivului.
Modelare: Grosimea peretelui după prelucrare: min. 0,3 mm se vor evita colțurile ascuțite și muchiile.
Struct urile metalice pentru înv elișuri se vor realiza r eduse anatomic. Elementel e de legătură se vor realiz a
cât mai groase și cât mai înalte posibil (înălțime: min. 3,5mm, lățime: min. 2,5mm). În caz de bruxism
acordaţi atenţie unei modelări mai puternice. Utilizaţi ceară sau tuburi din material plastic, goale în
interior. Nu îngustaţi canalul de turnare.
Înglobare: Utilizaţi numai mase de înglobare pe bază de fosfat pentru coroane și punţi.
) MPa 475 / *500
p0,2
) % 9 / *5
5
®
-Lot (REF52622)
-6K-1
14.3 / *14.0
Turnare: Nu supraîncălziţi aliajul. Folosiţi numai creuzete de topire curate, câte unul pentru fiecare aliaj.
Pentru identificarea exactă a fiecărei șarje, utilizaţi la turnare numai metale noi. Dacă este necesar,
presăraţi pulbere de topire peste forma de turnare. Aveţi în vedere instrucţiunile producătorilor dispozitivelor de turnare pentru respectarea setărilor și a timpilor de încălzire. După turnare lăsaţi mufla să
se răcească lent.
Finisare: Utilizați freze din metal dur, cu dantură fină.
Lustruire: Pentru gumarea mai simplă, se p oate aplica procedura d e lustruire finală prin sablare cu sili cat
de sodiu fără conținut de plumb (de ex. Perlablast
truire și se lustruiește cu paste adecvate de lustruire prealabilă și finală. Cură ţare temeinică a suprafeţ ei
cu jet de abur sau fierbere în apă distilată.
Înveliș ceramic: Utilizaţi ceramică pentru faţete cu coeficient de dilatație termică (CDT) adecvat
(ISO9693). Respectaţi instrucțiunile de utilizare ale respectivului producător de ceramică Oxidul trebuie
sablat (250 μm / 3- 4 bar cu de ex. Korox
în apă distilată. Apoi suprafețele nu se mai ating cu mâna. Utilizați cleme arteriale sau alte dispozitive
similare. În timpul arderii, structurile metalice tr ebuie fixate suficient.
Învelișuri din materiale plastice: Pentru pr elucrarea învelișurilor din ma teriale plastice, se vor r especta
instrucțiunile producătorilor respectivi. Curăţare temeinică a suprafeţei cu jet de abur sau fierbere în
apă distilată.
Lipire: Fixaţi piesele de lipit (deex. cu masă de lipire Bellatherm
0,2mm. Se utilizează fondant BEGO. După lipire, resturile de fondant și oxizi metalici se elimină cu acid.
Curăţare temeinică a suprafe ţei cu jet de abur sau fierbere în apă distilată.
Sudură cu la ser: Dacă este posibil se va lucra cu sudură X și material de adaos. Vă rugăm să respectați
instrucțiunile de utilizare și indicațiile de pericol ale producătorului aparatului. Curăţare temeinică a
suprafeţei cu jet de abur sau fierbere în apă distilată.
Condiții de depozitare: Nu sunt cunoscu te condiţii de depozitare speciale.
Garanţie: Recomandările noastre tehnice de aplicare, indiferent dacă sunt prezentate verbal, în scris
sau prin instruiri practice, se bazează pe propria noastră experiență și pe propriile noastre încercări și,
din acest motiv, trebuie considerate ca fiind orientative. Produsele noastre sunt supuse unui proces de
dezvoltare continuă. Din această cauză, ne rezervăm dreptul de a efectua modificări ale construcției și
compoziției. Toate incidentele grave care au avut loc în raport cu dispozitivul trebuie raportate BEGO
Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG și autorităţii competente.
Indicaţii privind eliminarea: Procedură de tratare a deșeurilor
Dispozitiv: Alocarea unui cod de deșeu conform catalogului european al deșeurilor (AV V) se va face cu
consultarea unităţii regionale de eliminare a deșeurilor. A nu se elimina împreună cu gunoiul menajer.
Ambalaj: Ambalajele trebuie go lite de resturi și trebui e eliminate în mod corespunză tor, conform prevede -
rilor legale. A mbalajele care nu pot fi golite de re sturi se vor elimina de comun acor d cu unitatea regională
de eliminare a deșeurilor.
Ø ≥ 3.5 –4 mm
®
micro). Apoi se gumează cu produse adecvate de lus-
®
250). Curăţar e temeinică a suprafeţei cu j et de abur sau fierbere
®
), joc de lipire cu pereți paraleli: max.
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
A se urma instrucțiunile de utilizare Atenție Termen de valabilitate
Rx only
A se utiliza doar de către
personalul de specialitate!
Nesteril
Cod articol
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Producător
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
23
Număr lot
MD
Dispozitiv medical
Conține substanțe periculoase
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 24
sk
Wirobond® 280
Co60.2Cr25.0W6.2Mo4.8Ga2.9MnSi [%]
0197
Návod na použitie
Dentálna kobaltová základná zliatina pre kovokeramiku, typ 4
®
280 sa dodáva vo forme valčekov. Wirobond®280 spĺňa požiadavky noriem ISO22674
Wirobond
aISO9693.
REF50134 – 1000g; REF50135 – 250g; REF50159 – 1200g; REF50136 – 24g vzorka
Vlastnosti zliatiny
Vsúlade s normou ISO22674 neobsahuje nikel, kadmium, berýlium
aolovo
Typ (podľa ISO22674) 4
Predhrievacia teplota °C 900–1000
Teplota pevného a kvapalného skupenstva °C 1355, 1430
Hustota g/cm³ 8.6
Odlievacia teplota °C 1500
Modul elasticity GPa 221 / *214
0,2% hranica pružnosti (R
Predĺženie pri pretrhnutí (A
Tvrdosť podľa Vickersa (HV10) 280 / *390
Koeficient tepelnej rozťažnosti (WAK) 25 – 500°C, 10
(tekuté / * po keram. vypálení)
Farebný kód BEGO 8
Materiál odlievacej formy: fosfátom viazaný, napr. Bellavest SH (REF54252)
Materiál téglika: Keramika
Taviaci prášok: Wiromelt (REF52526)
Krycia keramika: keramika s vhodnou hodnotou WAK, napr.: VITA VMK Master
Oxidové vypaľovanie: neodporúča sa, avšak ak sa požaduje kontrolné vypálenie:
900°C/5min/vo vákuu
Najvyššia odporúčaná teplota pri vypaľovaní: 980°C
Odporúčaná rýchlosť zohrievania max. 55°C/min
Tavivo: napr. Minoxyd (REF 52530)
Spájka pred vypaľovaním: Wirobond
Laserový drôt: Wiroweld (REF50003; 50005)
) MPa 475 / *500
p 0,2
) % 9 / *5
5
®
-Lot (REF52622)
-6 K-1
14.3 / *14.0
pade potreby posypte odliatu kocku taviteľným práškom. Pre správne nastavenia a doby ohrevu dodržiavajte údaje výrobcu odlievacieho prístroja. Mufľu nechajte po naliatí pomaly vychladnúť.
Opracovanie: Používajte frézy z t vrdokovu s jemným ozubením.
Leštenie: Na účely zjednoduš enia leštenia gumenými nástrojmi je možné predbežné v yleštenie pieskova-
ním natronovým sklom bez obsahu olova (napr. Perlablast
nými gumenými le štiacimi nástrojmi a vhodnými pas tami na použitie pred le štením a po leštení. Dôk ladne
vyčistite povrch prúdom pary alebo vy varením v destilovanej vode.
Keramické prekrytie: Používajte krycie keramiky s vhodným koeficientom tepelnej rozťažnosti (ISO
9693). Dodržiavajte návod na použitie príslušného výrobcu keramiky. Oxid sa musí opieskovať (250 μm/3
– 4 bar napr. sKorox
Povrchov sa následne už nedotýkajte rukami. Používajte peány a pod. Konštrukcie počas vypaľovania
dostatočne podoprite.
Kompozitné prekrytia: Pri spracovaní kompozitných krycích materiálov sa musia dodržiavať príslušné
pokyny výrobcu. Dôkladne v yčistite povrch prúdom pary alebo vyvar ením v destilovanej vode.
Spájkovanie: Spájkované diely z afixujte (napr. zalievacia hmota B ellatherm
nobežnými stenami: max.0,2mm. Používajte vhodné tavivo BEGO. Po spájkovaní odstráňte zvyšky taviva
a oxidy kovov kyselinou. Dôkladne v yčistite povrch prúdom pary alebo vyvarením v destilovanej vode.
Laserové zváranie: Podľa možnosti vždy pracujte so švom v tvare X a krycím materiálom. Dodr žiavajte
návod na použi tie a bezpečnos tné upozornenia vý robcu zariadenia! Dôkladne v yčistite povr ch prúdom pary
alebo vy varením v destilovanej vode.
Podmienky skladovania: Nie sú známe žiadne špe ciálne skladovacie podmienky.
Záruka: Naše odporúčania týkajúce sa techniky použitia, bez ohľadu na to, či ich posky tneme ústne,
písomne alebo vo forme praktických návodov, sa opierajú o naše vlastné skúsenosti a pokusy, a preto je
možné ich považovať za normatívne hodnoty. Naše výrobky podliehajú neustálemu vývoju. Preto je zmena
konštrukcie a zloženia vyhradená. Všetky závažné prípady, ktoré sa vyskytli v súvislosti s výrobkami,
nahláste spoločnosti BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG a príslušnému úradu.
Pokyny na l ikvidáciu: Proces manipulácie s odpadom
Výrobok: Priradenie k ódového čísla odpadu podľa eur ópskeho katalógu odpadov ( AVV) sa musí vy konať po
dohode s regionálnym likvidačným podnikom. N elikvidovať s domovým odpadom.
Obal: Obaly sa musia bezozv yšku vyprázdni ť a odovzdať na odbornú lik vidáciu v súlade so zákonnými pr ed-
pismi. Obaly, ktoré nie je možné v yprázdniť bezozvyšku, sa musia zlikvidovať podľa dohody s regionálnym
likvidačným podnikom.
®
250). Dôkladne v yčistite povrch prúdom pary alebo vyvarením v destilovanej vode.
®
micro). Následne pokračujte leštením vhod-
®
), spájkovacia medze ra s rov-
Zamý šľaný ú čel: Zliatiny na báz e kobaltu pre kovoker amiku sú určené na výr obu dentálnych rekon štrukcií,
ako sú korunky, mostíky a kovokeramické zubné náhrady.
Indikácia: Zliatiny na báze kobaltu pr e kovokeramiku sú určené na o šetrenie chýbajúceh o tvrdého tkaniva
(zuby).
Kontraindikácia: Nie sú známe žiadn e kontraindikácie. Vo veľmi oje dinelých prípadoch sa môž u vyskytnú ť
neželané biologické (napr. alergie na zložky zliatiny) alebo elektrochemické reakcie. V prípade známej
nekompatibilit y alebo známej alergie na zložky zliatiny by sa zliatina nemala používať.
Klinické použitie: Umelá náhrada strateného tvrdého tkaniva (zuby) na obnovenie žuvacej funkcie (estetická a funkčná).
Varovania: Kovový prach je zdraviu škodlivý. Brúsenie a pieskovanie by sa malo vykonávať s vhodným
odsávaním. Odporúčame používať ochranu dýchacích ciest t ypu FFP3-EN149!
Preventívne opatrenia: Vo veľmi zriedkavých prípadoch môže pri aproximálnom alebo okluzálnom kontakte s inými ko vmi dôjsť kelektrochemicky podmiene ným nepríjemným vnemo m. Výrobok nebol po súdený
z pohľadu bezp ečnosti a kompatibilit y v prostredí MR . Nebolo testované z ahrievanie, migrácia ani obrazo vé
artefakty v prostredí MR. Bezpečnosť v prostredí MR nie je známa. Vyšetrovanie pacienta s týmto výrobkom môže mať za následok poranenie pacienta.
Skupina pacientov: Objekty zo zliatiny je možné používať nezávisle od veku pacienta. Vprípade známej
nekompatibilit y alebo známej alergie na zložky zliatiny by sa zliatina nemala používať.
Vedľajšie účinky: Nie sú známe žiadne v edľajšie účinky. Vo veľmi ojedin elých prípadoch však nie je mo žné
vylúčiť výskyt individuálnej reakcie na zložky. Vtakom prípade výrobok nepoužívajte.
Modelovanie: Hrúbka sten y po opracovaní: min. 0,3 mm, vyhýbajte sa ost rým rohom a hranám. Konš trukcie pre prek rytie tvar ujte anatomicky redukov ané. Spájacie prvky t varujte s čo najväčš ou hrúbkou a výškou
(výška: min. 3,5mm, šírka: min. 2,5mm). Pri bruxizme dbajte na pevnejšiu modeláciu. Používajte vosk
alebo kompozitné duté tyčinky. Pri kolíkovom systéme pracujte bez omladzovaní.
Zalievanie: Pre korunk y a mostíky používajte iba zalievacie hmoty viazané fosfátmi.
Liatie: Predchádzajte prehriatiu zliatiny. Používajte iba čisté a pre každú zliatinu samostatné taviace
tégliky. Na úč ely jednoznačnej spätn ej vysledovateľ nosti šarže pou žívajte na odlievanie iba nov ý kov. Vprí-
Dodržujte návod na použitie Pozor Použite do
Ø ≥ 3.5 –4 mm
Číslo šarže
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Vsebuje nevarno snov
Nesterilné
Výrobca
Rx only
Iba pre odborný personál!
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
24
Číslo výrobku
MD
Zdravotnícka pomôcka
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 25
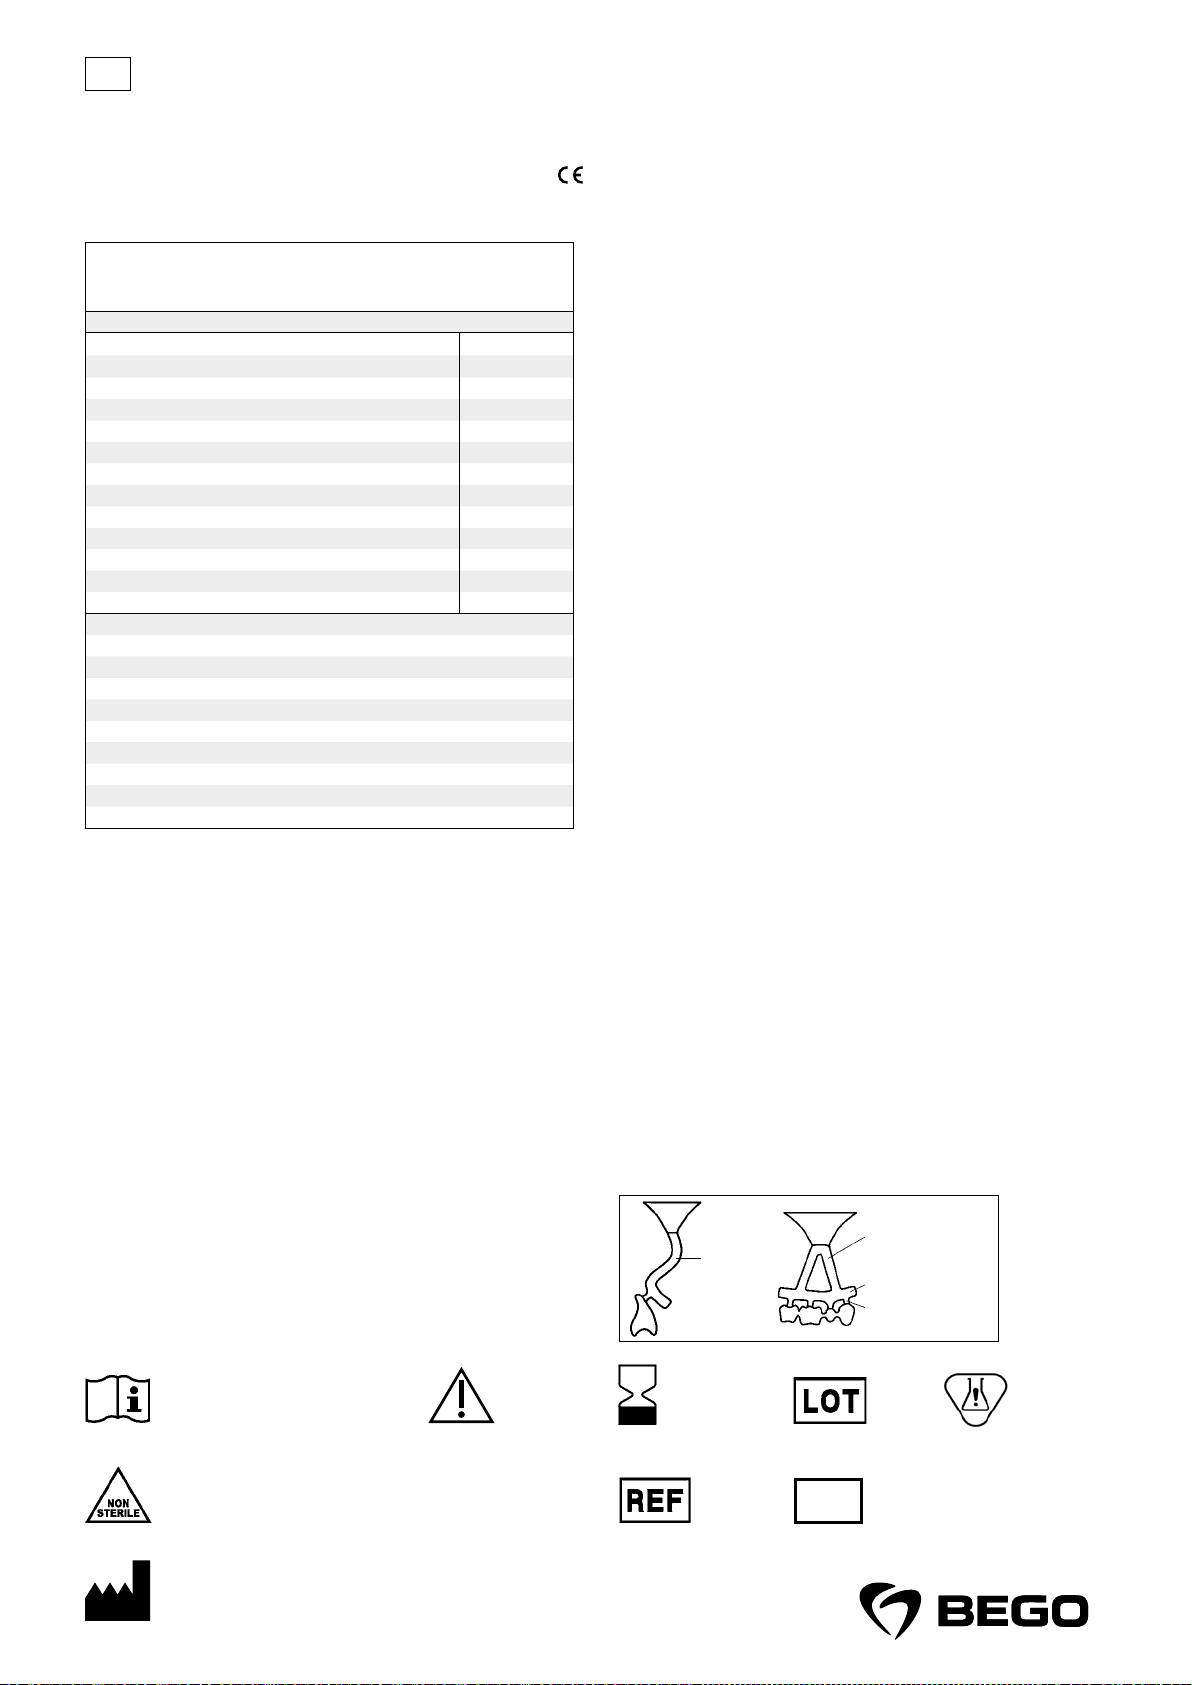
sl
Wirobond® 280
Co60.2Cr25.0W6.2Mo4.8Ga2.9MnSi [%]
Navodilo za uporabo
Zobna zlitina za kovinsko keramiko na osnovi kobalta, tip 4
®
280 dobavljamo v obliki valjev.
Wirobond
®
280 ustreza standardoma ISO22674 in ISO9693.
Wirobond
REF50134 – 1000g; REF50135 – 250g; REF50159 – 1200g; REF50136 – 24-g vzorec
Lastnosti zlitine
Skladno z ISO22674 brez niklja, kadmija, berilija in svinca
Tip (skladno z ISO22674) 4
Temperatura predogrevanja °C 900–1000
Temperatura solidusa, likvidusa °C 1355, 1430
Gostota g/cm³ 8.6
Temperatura litja °C 1500
Modul elastičnosti GPa 221 / *214
0,2% Meja razteznosti (R
Raztezanje ob lomu (A
Trdota po Vickersu (HV10) 280 / *390
Koeficient toplotne ekspanzije (WAK) 25–500°C, 10
(litje / * po keram. žganju)
Koda barve BEGO 8
Vgradna masa: vezana na fosfat, npr. Bellavest SH (REF54252)
Material talilnih lončkov: keramika
Talilni prah: Wiromelt (REF52526)
Keramika za obloge: keramika z ustrezno vrednostjo WAK, npr.: VITA VMK Master
Oksidno žganje: ni priporočljivo; če pa je zaželeno kontrolno žganje: 900°C/5min/pod vakuumom
Najvišja priporočena gorilna temperatura: 980°C
Priporočena hitrost segrevanja največ 55°C/min
Tekoče sredstvo: npr. Minoxyd (REF52530)
Lot pred žganjem: Wirobond
Laserska žica: Wiroweld (REF50003; 50005)
) MPa 475 / *500
p0,2
) % 9 / *5
5
®
-Lot (REF52622)
-6K-1
14.3 / *14.0
0197
®
Poliranje: Za lažje gumiranj e lahko peskate s svinčevim s teklom (npr. Perlablast
polirk za gumo us trezno gumirajte in polirajt e s pomočjo ustreznih po lirnih past za predhodno in naknadn o
uporabo. Temeljito čiščenje površine s parnimi curki ali vrenjem v destilirani vodi.
Keramična obloga: Uporabite keramiko za oblogo z ustreznim WAK (ISO 9693). Upoštevajte navodila za
uporabo proizvajalca keramike. Oksid je treba peskati (250 μm / 3-4 bar z npr. Korox
čiščenje p ovršine s parnimi curki ali vre njem v destilirani vodi. Zatem s e površin ne dotikajte v eč z rokami.
Uporabite ar terijske sponke ali podobno. Zagotovite ustrezno podporo za okvir med obsevanjem.
Obloge iz umetne mase: Pri obdelavi plastičnih materialov za obloge je treba upoštevati ustrezna navodila proizvajalcev. Temeljito čiščenje površine s parnimi curki ali vrenjem v destilirani vodi.
Spajkanje: Pritrdite dele, ki jih je treba spajkati (npr. z maso za spajkanje Bellatherm
spajkalne reže: največ 0,2 mm. Uporabite ustrezno tokovno sredstvo BEGO. Ostanke tekočin in kovinske
okside je treba po spajkanju nakisati. Temeljito čiščenje površine s parnimi curki ali vrenjem v destilirani
vodi.
Lasersko varjenje: Po možnosti delajte z X-šivom in dodatnim materialom. Upoštevajte navodila za
uporabo in opozorila na nevarnosti proizvajalca naprave! Temeljito čiščenje površine s parnimi curki ali
vrenjem v destilirani vodi.
Pogoji shranjevanja: Posebni pogoji skladiščenja niso znani.
Garancija: Naša tehnična priporočila, bodisi ustna ali pisna bodisi v obliki praktičnih navodil, temeljijo
na kliničnih ter lastnih izkušnjah in preizkusih. Naši izdelki so predmet nenehnega nadaljnjega razvoja.
Pridržujemo si pravico do sprememb v zgradbi in sestavi. Prosimo, obrnite se na BEGO Bremer Goldschlägerei Wilh za vse resne dogodke, ki so se zgodili vzvezi z izdelki. Obvestite družbo Herbst GmbH & Co. KG
in pristojne organe.
Nasvet glede odstranjevanja: Metode obdelave odpadkov
Izdelek: Dodelitev kodne številke odpadkov v skladu z evropskim katalogom odpadkov (AVV) je treba
izvesti po posvetovanju z regionalnim podjetjem za odstranjevanje odpadkov. Ne zavrzite skupaj z gospodinjskimi odpadki.
Embalaž a: Embalažo je tr eba popolnoma izpraznit i in odstraniti v skladu z zakonskimi pr edpisi. Embalažo,
ki je ni mogoče popolnoma izprazniti, je treba odstraniti po posvetovanju z regionalnim podjetjem za
odstranjevanje odpadkov.
micro). Nato s pomo čjo
®
); vzpore dna stena
®
250). Temeljito
Predvidena uporaba: Zlitine na osnovi kobalta za kovinsko keramiko so namenjene izdelavi zobnih
restavracij, kot so krone, mostički in kovinsko -keramične proteze.
Indikacija: Zlitine na osnovi kobalt a za kovinsko keramiko so namenjen e zdravljenju manjkajočega trde ga
tkiva (zob).
Kontraindikacija: Znanih kontraindikacij ni. V zelo redkih primerih se lahko pojavijo neželene biološke
reakcije (na primer alergije na sestavine zlitine) ali reakcije na elektrokemični podlagi. V primeru znanih
nezdružljivosti ali znanih alergij na sestavne dele zlitine se zlitine ne sme uporabljati.
Klinična korist: Umetno nadomestilo izgubljenega trdega tkiva (zob), za obnovo žvečilne funkcije (estetske in funkcionalne).
Opozorila: Kovinski prah je zdr avju škodljiv. Brušenje in peskanje je treba opravi ti z ustreznim odsesavanjem. Priporočljiva je zaš čita dihal tipa FFP3-EN149!
Previdnostni ukrepi: V primeru približ nega ali okluzalnega stika z drugimi ko vinami se lahko v zelo redkih
primerih pojavi elektrokemično pogojeno nelagodje. Izdelek ni bil ocenjen glede varnosti in združljivosti
vokolju MR. V okolju MR ni bil preizkušen za ogrevanje, migracijo ali slikovne ar tefakte. Varnost v MR
okolju ni znana. Pregled bolnika s tem izdelkom lahko pri bolniku povzr oči poškodbo.
Skupina bolnikov: Predmeti iz zlit ine se lahko uporabljajo ne glede na bolnik ovo starost. V primer u znanih
nezdružljivosti ali znanih alergij na sestavne dele zlitine se zlitine ne sme uporabljati.
Stranski učinki: Znanih stranskih učin kov ni. Kljub temu pa ni mogoče iz ključiti, da se v zelo red kih primerih pojavijo posamezne reakcije na sestavine. V tem primeru izdelka ne smete uporabljati.
Modelacija: Debelina stene po zaključku: najmanj 0,3 mm, izogibajte se ostrim vogalom in robovom.
Oblikujte anatomsk o zmanjšano ogrodje za oblogo. Po vezava naj bo čim močnejša in vi šja (višina: najmanj
3,5 mm, širina: najmanj 2,5 mm). Pri bruksizmu bodite pozorni na močnejšo modelacijo. Uporabite vosek
ali plastične votle palice. Delajte z brizgalnim sistemom brez zožitve.
Vgradnja: Za krone in mostove uporabljajte samo fosfatne obloge.
Litje: Ne pregr evajte zlitine. Uporabljajte samo čiste lončk e, ki so ločeni za vsako zli tino. Zaradi jasne sle-
dljivosti šarže ulijte samo novo kovino. Po potrebi potresemo prah za taljenje po odliti kocki. Za natančne
nastavitv e in čas gretja upoštevajt e specifikacije proiz vajalca naprave za ulivanje. Po ulivanju pusti te, da
se obroč za ulivanje počasi ohladi.
Oblikovanje: Uporabite drobno nazobčan karbidni rezkalnik.
Ø ≥ 3.5 –4 mm
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Upoštevajte navodila za uporabo Pozor Uporabno do
Rx only
Samo za strokovno osebje!
Ni sterilno
Številka artikla
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Proizvajalec
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
25
Številka serije
MD
Medicinski pripomoček
Vsebuje nevarno snov
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 26
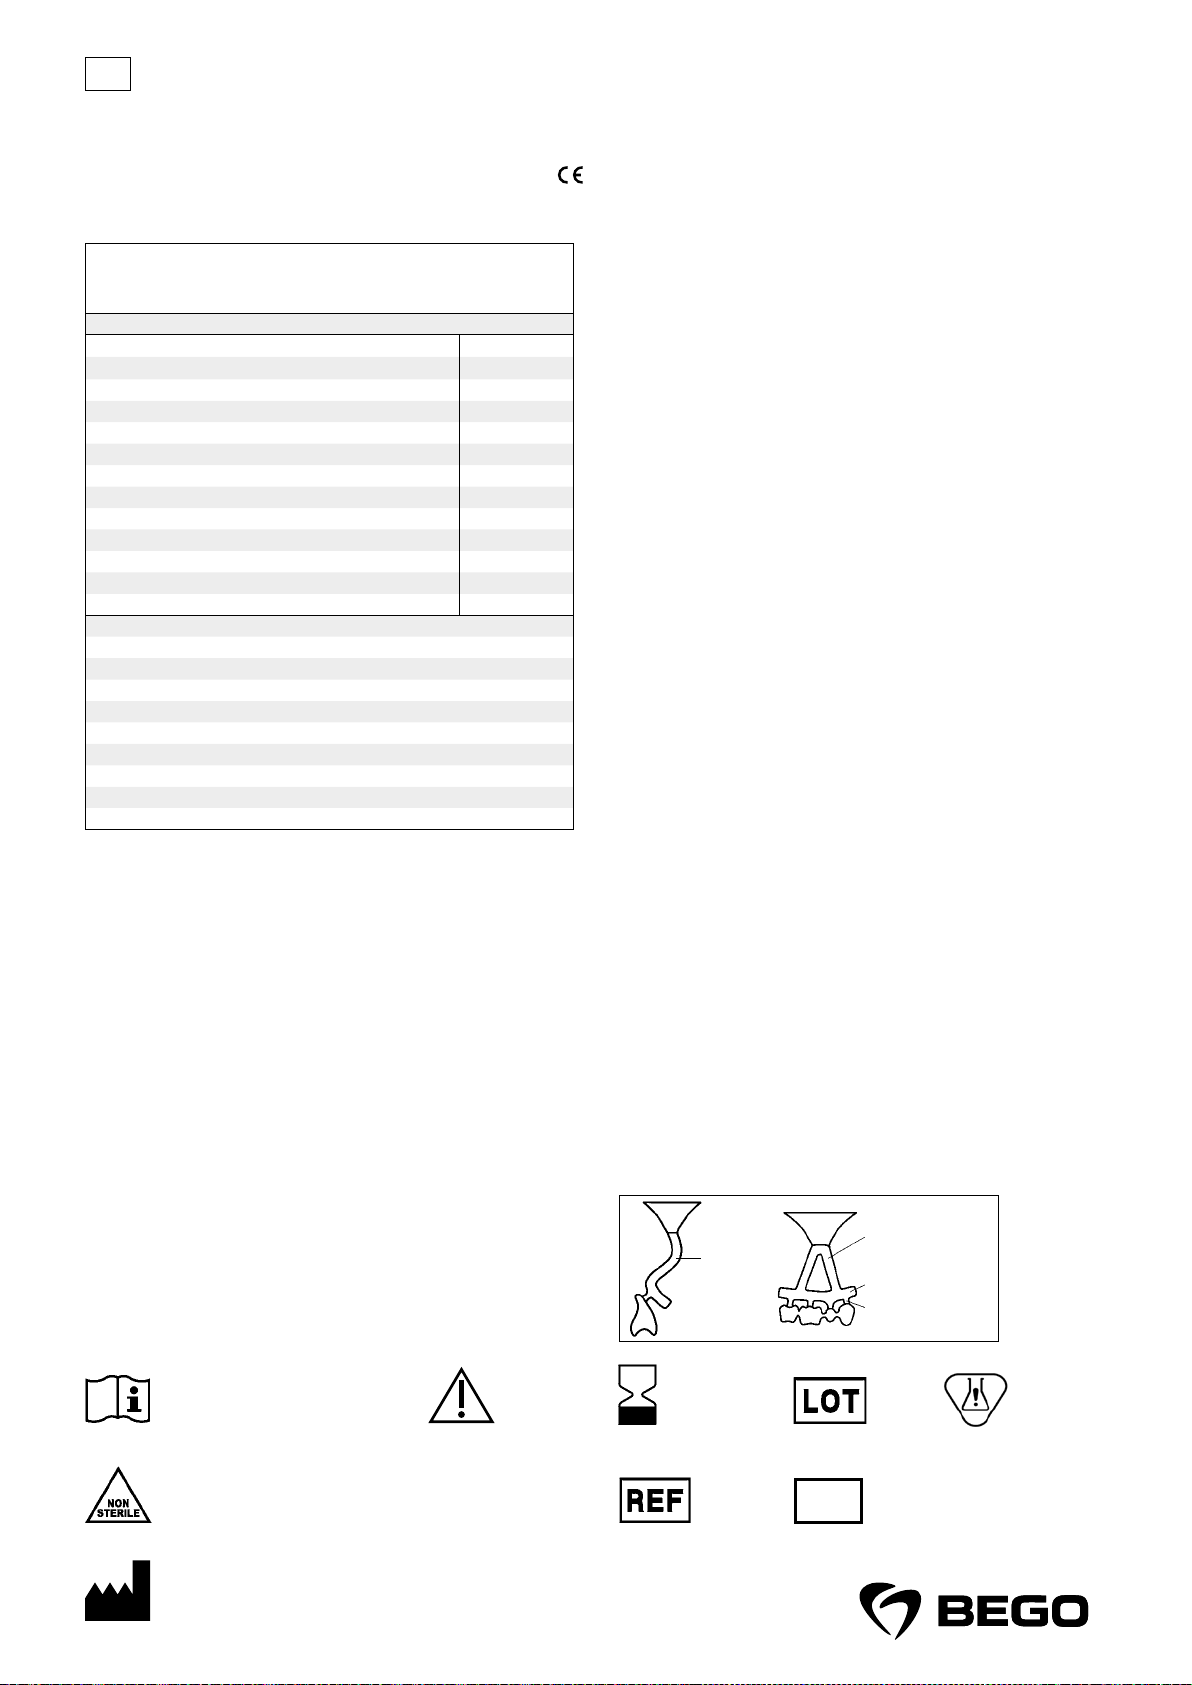
sv
Wirobond® 280
Co60.2Cr25.0W6.2Mo4.8Ga2.9MnSi [%]
0197
Bruksanvisning
Dental Co-baslegering för metallkeramik, typ4
®
280 levereras i form av cylindrar.
Wirobond
®
280 motsvarar ISO22674 och ISO9693.
Wirobond
REF50134 – 1000g; REF50135 – 250g; REF50159 – 1200g; REF50136 – 24g prov
Legeringens egenskaper
Enligt ISO22674 fri från nickel, kadmium, beryllium och bly
Typ (enligt ISO22674) 4
Förvärmningstemperatur °C 900–1000
Solidus-/likvidustemperatur °C 1355, 1430
Densitet g/cm³ 8.6
Gjuttemperatur °C 1500
Elasticitetsmodul GPa 221 / *214
0,2% sträckgräns (Rp0,2) MPa 475 / *500
Brottöjning (A
Vickershårdhet (HV10) 280 / *390
Termisk expansionskoefficient (TEK) 25–500°C, 10
(gjutning/* efter keramisk bränning)
BEGO-färgkod 8
Inbäddningsmassa: fosfatbunden, t.ex. BellavestSH (REF54252)
Degelmaterial: Keramik
Smältpulver: Wiromelt (REF52526)
Fasadkeramik: keramik med passande TEK-värde, t.ex.: VITA VMK Master
Oxidbränning: rekommenderas inte, men om kontrollbränning önskas: 900°C/5min/vak
Max. rekommenderad bränntemperatur: 980°C
Rekommenderad upphettningshastighet max. 55°C/min
Flussmedel: t.ex. Minoxyd (REF52530)
Lödmetall före bränning: Wirobond
Lasertråd: Wiroweld (REF50003; 50005)
Avsett ändamål: Koboltbaserade legeringar för metallkeramik är avsedda för tillverkning av dentala
restaurationer som kronor, broar och metallkeramiska tandproteser.
Indikation: Koboltbaserade legeringar för metallkeramik är avsedda för behandling av bristande
hårdvävnad (tänder).
Kontraindikationer: Det finns inga kända kontraindikationer. Oönskade biologiska (t.ex. allergier mot
legeringens beståndsdelar) eller elektrokemiskt baserade reak tioner kan uppträda i mycket s ällsynta fall.
Vid känd inkompatibilitet eller känd allergi mot legeringens beståndsdelar ska legeringen inte användas.
Klinisk nytta: Konstgjord ersättning för förlorad hårdvävnad (tänder), för att återställa tuggfunktionen
(estetiskt och funk tionellt).
Varningar: Metalldamm är hälsovådligt. S lipning och blästring skall ske under en lämplig utusug ningsanordning. Ett andningsk ydd av typ FFP3- EN149 rekommenderas!
Försiktighetsanvisningar: Vid approximal eller ocklusal kontakt med andra metaller kan i mycket sällsynta fall elektrokemiskt betingade reaktioner uppstå. Produkten har inte bedömts avseende säkerhet
och kompatibilitet i MR-miljö. Produkten har inte testats avseende uppvärmning, migrering eller bildartefakter i MR-miljö. Säkerhet i MR-miljö är okänd. Att undersöka en patient med denna produkt kan leda
till patientskador.
Patientgrupp: Objek ten från legeringen kan anv ändas oavsett patiente ns ålder. Vid känd inkompatibilitet
eller känd allergi mo t legeringens beståndsdelar ska legeringen inte användas.
Biverkningar: Det finns inga kända bive rkningar. Det går dock inte att ut esluta att individuella re aktioner
mot komponenter kan uppkomma i mycket sällsynta fall. I sådana fall ska produkten inte användas.
Modellering: Väggtjocklek efter slutbearbetning: minst 0,3 mm, undvik skarpa hörn och kanter. Stödstruktur erna för ytskikt sbehandlingen ska reduceras anatomiskt. Förbindelserna ska var a så kraftiga och
höga som möjligt (h öjd: minst 3,5mm, bredd: minst 2,5mm). Observe ra starkare modelle ring vid bruxism.
Använd vax eller ihåliga pinnar av plast. Arbe ta utan avsmalning vid fästsystem.
Inbäddning: Använd endast fosfatbundna höljen till kronor och bryggor.
Gjutning: Överhe tta inte legeringen. Använd endast rena smältdeglar och endast en degel för varje leg er-
ing. Använd endast ny a metaller för tydlig spårning av s atser. Strö vid behov smäl tpulver över gjutningsbitarna. Följ anvisningarna f rån gjutningsapparatens tillve rkare för exakta in ställningar och uppvärmningstider. Låt ky vetten svalna långsamt efter gjutningen.
) % 9 / *5
5
®
-Lot (REF52622)
-6 K-1
14.3 / *14.0
Slutbearbetning: Använd fintandade hårdmetallfräsar.
Polering: För att förenkla gummipoleringen kan blyfri natriumglas (t.ex. Perlablast
till glänsningen. Gummera därefter med lämpliga gummipolerare och polera med lämplig för- och efterpoleringspasta. Rengör ytan grundligt med hjälp av ång tryckspruta eller avkokning i destillerat vatten.
Keramisk ytskiktsbehandling: Använd blandkeramik med lämplig TEK-värde (ISO 9693). Observera
respektive keramiktillverkares bruksanvisning. Oxiden ska blästras bort (250 μm/3–4 bar med t.ex.
®
250). Rengör ytan grundligt med hjälp av ångtryckspruta eller avkokning i destillerat vatten. Vid-
Korox
rör därefter inte ytorna med händerna. Använd artärklämmor eller dylikt. Stötta upp stödstrukturerna
tillräckligt under bränningen.
Akrylfasader: För bearbetning av fasadmate rial av akryl ska resp ektive tillverkare s anvisningar observeras. Rengör ytan grundligt med hjälp av ångtryckspruta eller avkokning i destillerat vatten.
Lödning: Fixera delarna som ska lödas (t.ex. med lödmassa Bellatherm
0,2mm. Använd ett lämpligt flussmedel från BEGO. Flussmedelsrester och metalloxider måste surgöras
efter lödning. Rengör ytan grundligt med hjälp av ångtryckspruta eller avkokning i destillerat vatten.
Lasersvetsning: Arbeta om möjligt med X-fog och f yllmaterial. Observera apparattillverkarens bruksanvisning och faroanvisningar! Rengör ytan grundligt med hjälp av ångtryckspruta eller avkokning i
destillerat vatten.
Villkor för förvaring: Det finns inga speciella förvaringskrav.
Garanti: Våra användningstekniska rekommendationer, vare sig de ges muntligt, skriftligt eller i form
av praktiska anvisningar, har utvecklats utifrån våra egna erfarenheter och försök och kan där för endast
ses som riktvärden. Våra produkter vidareutvecklas löpande. Vi förbehåller oss därför rätten att utföra
ändringar i konstruktion och sammansättning. Alla allvarliga tillbud som inträffar i samband med produkten ska anmälas till BEG OBremerGoldschlägereiWilh. H erbstGmbH&Co.KG och behörig myndighet.
Anvisningar om avfallshantering: Avfallshantering
Produkt: Tilldelning av et t avfallskodnummer enligt den euro peiska avfallskatalogen ( AVV) sker i samråd
med den regionala ansvariga enheten för avfallshantering. Får ej hanteras som hushållsavfall.
Förpackning: Förpackningen måste tömmas helt och kasseras korrekt i enlighet med gällande föreskrif-
ter. Förpackningar som inte kan tömmas helt måste kasseras i samråd med den regionala ansvariga
enheten för av fallshantering.
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
®
); parallellväggad lödspalt: max.
®
micro) användas
Beakta bruksanvisningen Observera Används före
Rx only
Endast för fackpersonal!
Ej steril
Artikelnummer
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Tillverkare
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
26
Batchnummer
MD
Medicinteknisk produkt
Inneholder farlig stoff
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 27
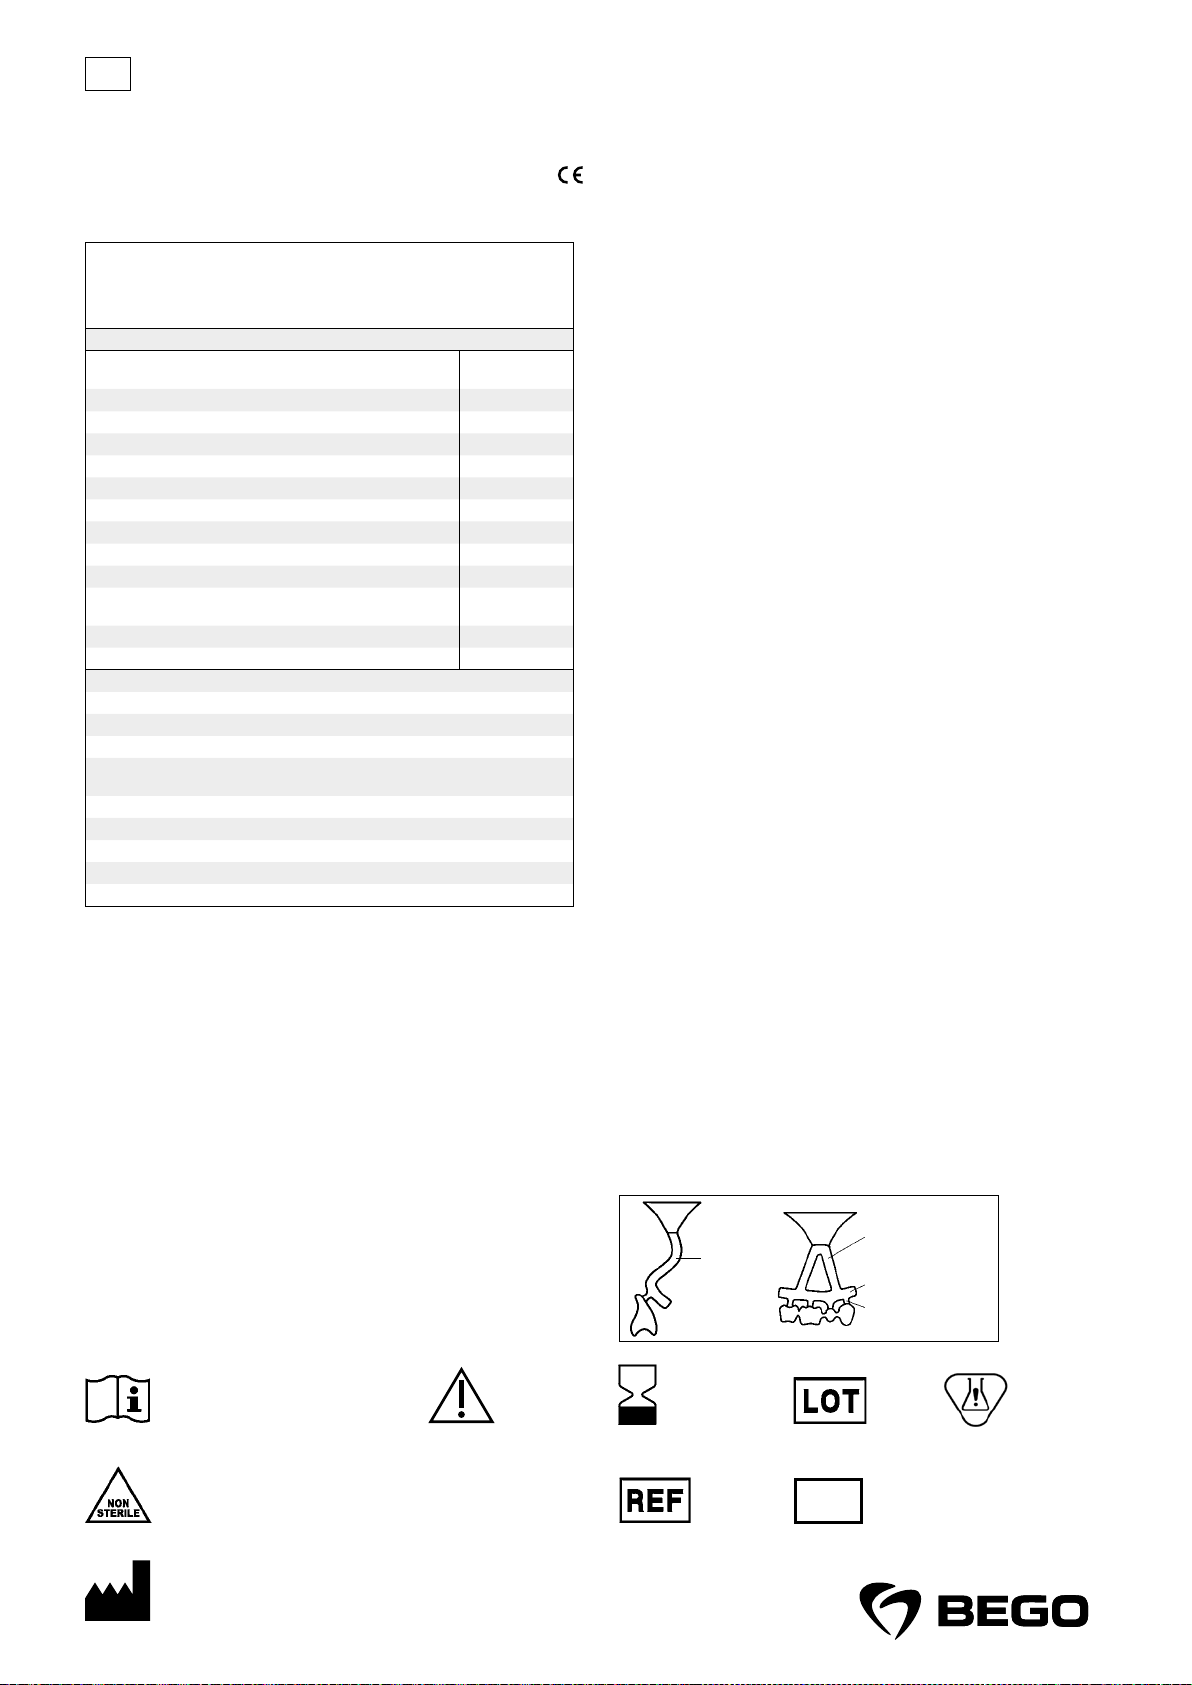
th
Wirobond® 280
Co60.2Cr25.0W6.2Mo4.8Ga2.9MnSi [%]
0197
4
®
280
Wirobond
®
280 ISO 22674 ISO 9693
Wirobond
REF 50134 – 1,000 ; REF 50135 – 250 ; REF 50159 – 1,200 ;
REF 50136 – 24
ISO 22674
( ISO 22674)
(R
(A
)
p 0.2
)
5
(CTE)
25 – 500°C, 10
-6 K-1
(/ * )
BEGO
: Bellavest SH (REF 54252)
:
: Wiromelt (REF 52526)
: CTE VITA VMK Master
900°C/5
: 980°C
55°C/
: Minoxyd (REF 52530)
®
: Wirobond
-Lot (REF 52622)
: Wiroweld (REF 50003; 50005)
°C 900–1000
°C 1355, 1430
g/cm³ 8.6
°C 1500
GPa 221 / *214
MPa 475 / *500
% 9 / *5
(HV10) 280 / *390
14.3 / *14.0
4
8
®
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
®
®
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
27
MD
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 28
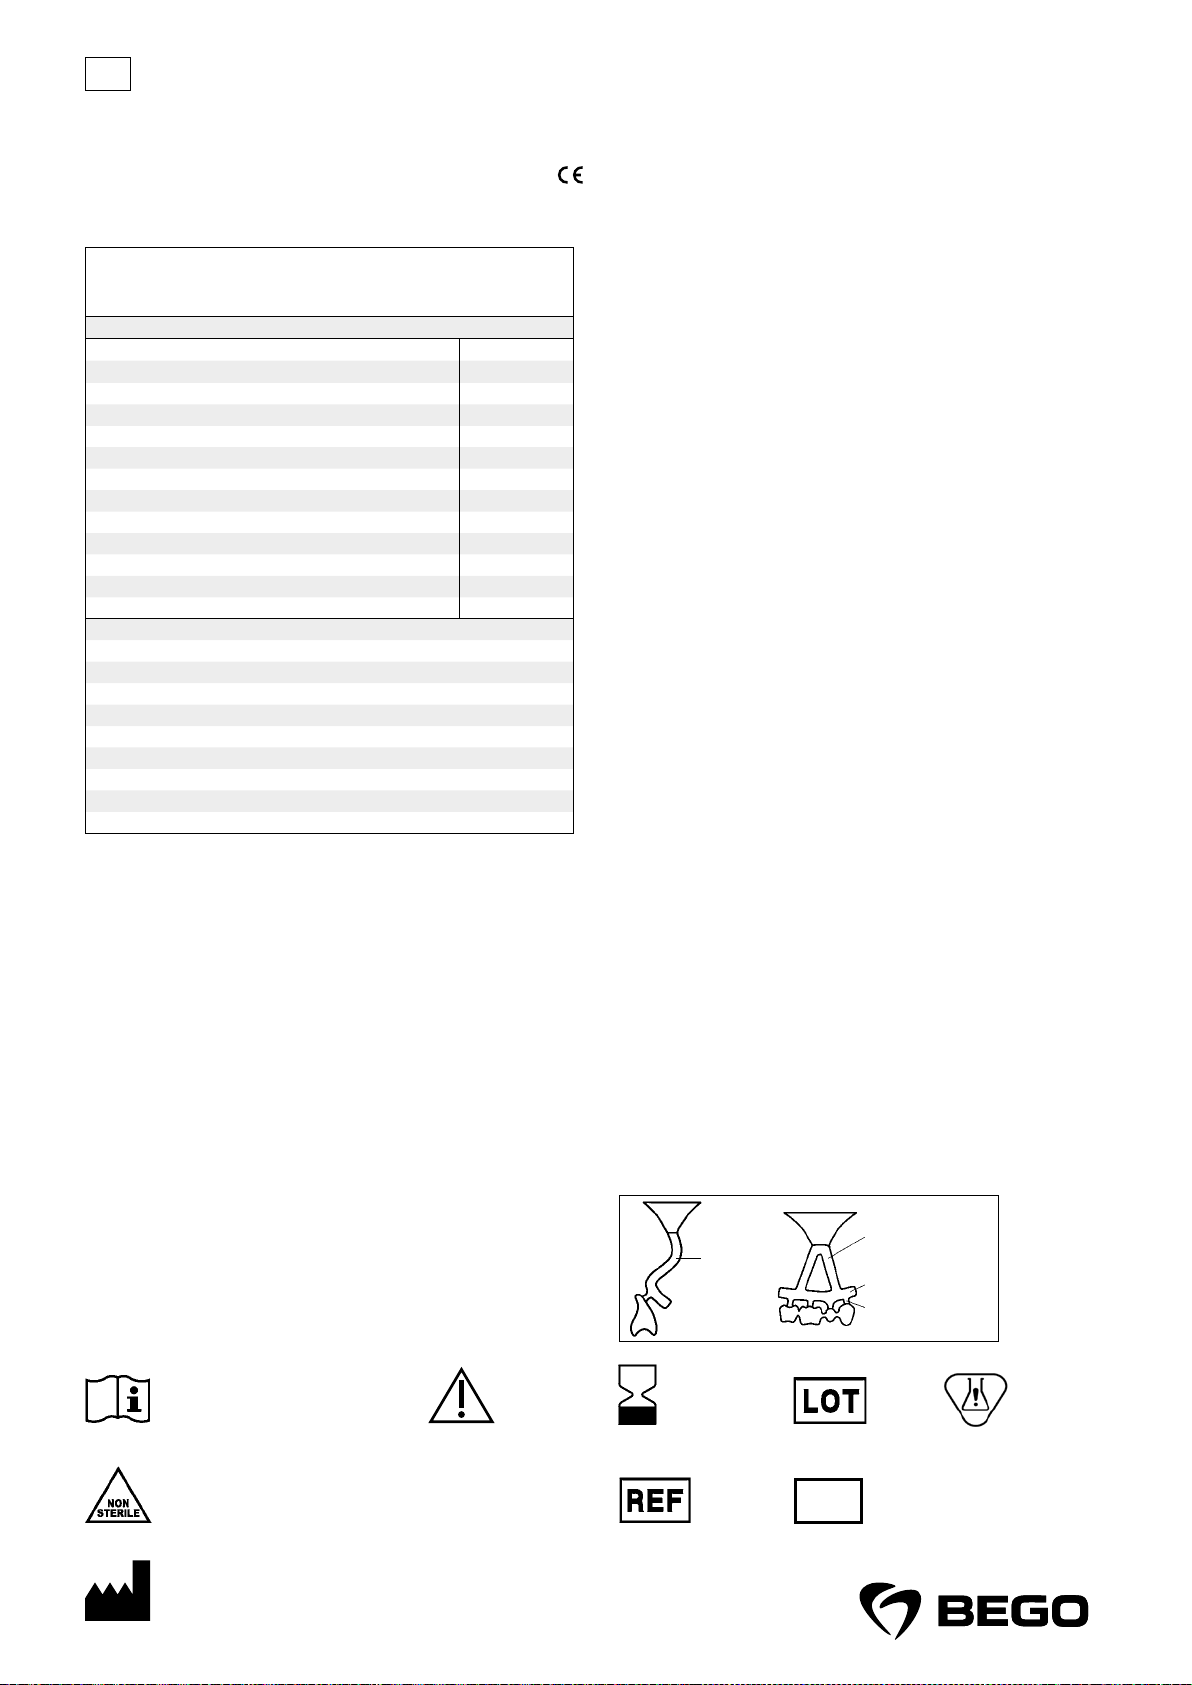
tr
Wirobond® 280
Co60.2Cr25.0W6.2Mo4.8Ga2.9MnSi [%]
0197
Kullanma talimatı
Metal seramik için dental kobalt bazlı alaşım, Tip 4
®
280 silindir formunda teslim edilir.
Wirobond
®
280, ISO22674 ve ISO9693 standartlarına uygundur.
Wirobond
REF50134 – 1000 g; REF50135 – 250 g; REF50159 – 1200 g; REF50136 – 24 g numune
Alaşım özellikleri
ISO22674 uyarınca nikel, kadmiyum, berilyum ve kurşun içermez
Tip (ISO22674 uyarınca) 4
Ön ısıtma sıcaklığı °C 900–1000
Katılaşma, erime sıcaklığı °C 1355, 1430
Yoğunluk g/cm³ 8.6
Döküm sıcaklığı °C 1500
Elastikiyet modülü GPa 221 / *214
%0,2 genleşme limiti (R
Sünme oranı (A
Vickers sertliği (HV10) 280 / *390
Termal genleşme katsayısı (TGK) 25 – 500 °C, 10
(Döküm / * seramik ateşleme sonrasında)
BEGO renk kodu 8
Revetman: Fosfat bağlı, ör. Bellavest SH (REF54252)
Pota malzemesi: Seramik
Erime pulveri: Wiromelt (REF52526)
Kaplama seramiği: Uygun TGK değerine sahip seramik, ör.: VITA VMK Master
Oksit ateşleme: Önerilmez, ancak kontrol ateşlemesi isteniyorsa: 900°C/5 dk./vakum
Tavsiye edilen en yüksek fırınlama sıcaklığı: 980°C
Tavsiye edilen ısıtma hızı maksimum 55 °C/dk.
Sıvı: ör. Minoxyd (REF52530)
Ateşleme öncesi lehim: Wirobond
Lazer teli: Wiroweld (REF50003; 50005)
) MPa 475 / *500
p 0,2
) % 9 / *5
5
®
-Lot (REF52622)
-6 K-1
14.3 / *14.0
küplerinin üzerine eritme tozu serpiniz. Tam ayarlar ve ısıtma süreleri için döküm cihazı imalatçısının
talimatlarına uyunuz. Döküm sonrasında muayı yavaşça soğumaya bırakınız.
Son işlem: Tungsten karpit fr ezler kullanınız.
Polisaj: Kauçuklamayı kolaylaştırmak için kurşunsuz soda camı (örn. Perlablast
pılabilir. Ardından kauçuk parlatıcılarla polisaj uygulayınız ve uygun öncesi ve sonrası polisaj pastaları
ile parlatınız. Ardından buharla temizleme veya destile suda kaynatma yoluyla yüzeyi iyice temizleyiniz.
Seramik veneer: Uygun termal genleşme katsayılı (CE T) (ISO 9693) kaplama seramikleri kullanınız. İlgili
seramik imalatçısının kullanma talimatını dikkate alınız. Oksit kumlanmalıdır (örn. Korox
3-4 bar). Ardından buharla temizleme veya destile suda kaynatma yoluy la yüzeyi iyice temizleyiniz. Bundan
sonra yüzeylere elle temas etmeyiniz. Arter klempler veya benzer aletler kullanınız. Ateşleme döngüleri
sırasında iskeleleri yeterince destekleyiniz.
Akrilik veneer: Akrilik veneer malzemeleri işlenirken imalatçıların ilgili talimatları dikkate alınmalıdır.
Ardından buharla temizleme veya destile suda kaynatma yoluyla yüzeyi iyice temizleyiniz.
Lehimleme: Lehimlenecek parçaları sabitleyiniz (örn. lehim revetmanı Bellatherm
lehim boşluğu: maks. 0,2 mm. Uygun BEGO sıvısı kullanınız. Lehimlemenin ardından sıvı kalıntıları ve
metal oksitleri asitle temizlenmelidir. Ardından buharla temizleme veya de stile suda kaynatma yoluyla
yüzeyi iyice temizle yiniz.
Lazer k aynak: Mümkünse X dikişi ve kaynak malzemesi kullanınız. Lütfen cihaz imalatçısının kullanma
talimatını ve tehlike uyarılarını dikkate alınız! Ardından buharla temizleme veya destile suda kaynatma
yoluyla yüzeyi iyice temizleyiniz.
Depolama ko şulları : Özel depolama koşulları bilinmemek tedir.
Garanti: Sözlü, yazılı veya pratik talimatlar şeklindeki uygulamaya ilişkin önerilerimiz, kendi deneyim ve
denemelerimize dayanmaktadır ve bu nedenle sadece kılavuz değerler olarak görülebilir. Ürünlerimiz sürekli olarak geliştirilmektedir. Bu sebeple konstrüksi yon ve bileşimde değişiklik hakkımızı saklı tu tarız.
Ürünlerle bağlantılı olarak meydana gelen tüm ciddi olaylar BEGO Bremer Goldschläger ei Wilh. Herbst
GmbH & Co. KG firmasına ve yetkili resmi makama bildirilmelidir.
Bertarafa il işkin açıklam alar: Atık yönetim prosedürleri
Ürün : Avrupa Atık K ataloğu (AV V) uyarınca bir atık kod numarası tahsisi, yer el atık bertaraf şirketine
danışılarak yapılmalıdır. Evsel atıklarla birlikte bertaraf edilmemelidir.
Ambalaj: Ambalajlar tam olarak boşaltılmalı ve yasal mevzuata uygun olarak usulüne uygun bir şekilde
bertaraf edilmelidir. Tam olarak boşaltılmamış ambalajlar yerel atık bertaraf şirketine danışılarak bertaraf
edilmelidir.
®
micro) ile parlatma ya-
®
250 ile 25 0 μm /
®
ile); paralel duvarlı
Kullanım amacı: Metal seramik için kobalt bazlı alaşımlar; kuronlar, köprüler ve metal seramik protezler
gibi dental restorasyonların üretimi için tasarlanmıştır.
Endikasyon: Metal seramik için kobalt bazlı alaşımlar, eksik sert dokunun (dişler) tedavi edilmesi için
tasarlanmıştır.
Kontrendikasyonlar: Bilinen herhangi bir kontrendikasyon yoktur. İstenmeyen biyolojik (ör. alaşım bileşenlerine alerji gibi) veya elek trokimyasal bazlı reaksiyonlar çok nadir durumlarda or taya çıkabilir. Bilinen
uyumsuzluklar veya alaşım bileşenlerine karşı bilinen alerjiler olması durumunda alaşım kullanılmamalıdır.
Klinik fayda: Çiğneme fonksiyonunun yeniden tesis edilmesi amacıyla (estetik ve fonksiyonel) kaybolan
sert doku (dişler) için yapay replasman.
Uyarılar: Metal tozlar ı sağlığa zararlıdır. Zımparalama ve kumlama uygun bir emiş altında gerçekleştirilmelidir. FFP3-EN149 tipi bir solunum maskesinin kullanılması önerilir!
Önlem açıklamaları: Diğer metallerle aproksimal ve oklüzal temas durumunda çok nadir durumlarda
elektrokimyasal kaynaklı sensibilite bozuklukları ortaya çıkabilir. Ürün, MR or tamında güvenlik ve uyumluluk bakımından değerlendirilmemiştir. Ürün MR ortamında ısınma, migrasyon veya görüntü artefaktları
bakımından test edilmemiştir. Ürünün MR ortamında güvenliğine ilişkin bir bilgi mevcut değildir. Bu ürünün bulunduğu bir hastanın muayene edilmesi hastanın yaralanmasına yol açabilir.
Hasta grubu: Alaşımdan yapılmış nesneler hastanın yaşı ne olursa olsun kullanılabilir. Bilinen uyumsuzluklar veya alaşım bileşenlerine karşı bilinen alerjiler olması durumunda, alaşım kullanılmamalıdır.
Yan etk iler: Bilinen herhangi bir yan etki yoktur. Bununla beraber, çok nadir durumlarda bileşenlere kar şı
bireysel r eaksiyonlar ortaya çıkabileceği göz ardı edilemez. Bu durumda ürün kullanılmamalıdır.
Modelleme: Çalışma tamamlandıktan sonra duvar kalınlığı: En az 0,3 mm, keskin köşe ve kenarlardan kaçınınız. Kaplama iskelesini anatomik olarak daha ince hazırlayınız. Bağlayıcıları mümkün olduğunca güçlü
ve yüksek olarak biçimlendiriniz (yükseklik: en az 3,5mm, genişlik: en az 2,5mm). Bruksizm durumunda
daha güçlü modellemeye dikkat ediniz. Balmumu veya plastik oyuk çubuklar kullanınız. Döküm yolluğu
sisteminde inceltmesiz çalışınız.
Revetman: Kuronlar ve köprüler için sadece fosfat bağlı revetmanlar kullanınız.
Döküm: Alaşımı aşırı ısıtmayınız. Sadece temiz potalar kullanınız ve her alaşım için ayrı bir pota kul-
lanınız. Her lotun geri takibinin yapılabilmesi için sadece yeni metal dökümü yapınız. G erekirse döküm
Kullanma talimatına uyunuz Dikkat Son Kullanım Tarihi
Ø ≥ 3.5 –4 mm
Lot Numarası
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Tehlikeli madde içerir
Steril değildir
Üretici
Rx only
Sadece uzman personel
içindir!
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
Katolog Referans No
28
MD
Tıbbi cihaz
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 29
zh
Wirobond® 280
Co60.2Cr25.0W6.2Mo4.8Ga2.9MnSi [%]
0197
4
®
280
Wirobond
®
280 ISO22674 ISO9693
Wirobond
REF50134 – 1000 g; REF50135 – 250 g; REF50159 – 1200 g; REF50136 – 24 g
ISO22674
ISO22674 4
0.2% (R
(A
) MPa 475 / *500
p 0.2
) % 9 / *5
5
(CTE) 25 – 500°C10
-6 K-1
/*
BEGO 8
Bellavest SH (REF54252)
Wiromelt (REF52526)
VITA VMK Master
900°C/5
980°C
55°C/
Minoxyd (REF52530)
®
Wirobond
-Lot (REF52622)
Wiroweld (REF50003; 50005)
°C 900–1000
°C 1355, 1430
g/cm³ 8.6
°C 1500
GPa 221 / *214
(HV10) 280 / *390
14.3 / *14.0
®
®
®
Ø ≥ 3.5 –4 mm
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
29
MD
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 30
de
Wirobond® C
Co63.3Cr24.8W5.3Mo5.1Si1.0Ce [%]
0197
Gebrauchsanweisung
Dentale Co-Basis-Legierung für Metallkeramik, Typ 4.
®
C wird in Form von Zylindern geliefert.
Wirobond
®
C entspricht ISO22674 und ISO9693.
Wirobond
REF50115 – 1000 g; REF50114 – 1250 g; REF50116 – 250 g; REF50118 – 24 g Probe
Legierungsmerkmale
Gemäß ISO22674 frei von Nickel, Cadmium, Beryllium und Blei
Typ (gemäß ISO22674) 4
Vorwärmtemperatur °C 900–1000
Solidus-, Liquidustemperatur °C 1360, 1420
Dichte g/cm³ 8.5
Gießtemperatur °C 1500
Elastizitätsmodul GPa 225 / *222
0,2 % Dehngrenze (R
Bruchdehnung (A
Vickershärte (HV10) 315 / *320
Wärmeausdehnungskoeffizient (WAK) 25 – 500 °C, 10
(Guss / * nach keram. Brand)
BEGO Farbcode 8
Einbettmasse: phosphatgebunden, z. B. Bellavest SH (REF54252)
Tiegelmaterial: Keramik
Schmelzpulver: Wiromelt (REF52526)
Verblendkeramik Keramik mit passendem WAK-Wert, z. B.: VITA VMK Master
Oxidbrand: nicht empfohlen, aber wenn Kontrollbrand erwünscht: 900°C/5 min/vac
Höchste empfohlene Brenntemperatur: 980 °C
Aufheizrate empfohlen max. 55 °C/min
Flussmittel: z. B. Minoxyd (REF52530)
Lot vor dem Brand: Wirobond
Laserdraht: Wiroweld (REF50003; 50005)
Zweckbestimmung: Kobalt-Basis -Legierungen für M etallkeramik sind bestimmt zur H erstellung von dentalen Restaurationen wie Kronen, Brücken sowie für metallkeramischen Zahnersatz.
Indikation: Kobalt-Basis-Legierungen für Metallkeramik sind dazu bestimmt, fehlendes Hartgewebe
(Zähne) zu behandeln.
Kontraindikation: Es sind keine Kontraindikationen bekannt. Unerwünschte biologische (wie z.B. Allergien gegenübe r Legierungsbestandt eilen) oder elektro chemisch basierte Reak tionen können in sehr selt enen Fällen auftreten. Bei bekannten Inkompatibilitäten oder bekannten Allergien gegenüber Legierungsbestandteilen sollte die Legierung nicht verwendet werden.
Klinischer Nutzen: Künstlicher Ersatz für verlorengegangenes Har tgewebe (Zähne), zur Wiederherstellung der Kaufunktion (ästhetisch und funktional).
Warnungen: Die Metalls täube sind gesundheitssc hädlich. Das Schleifen und Abst rahlen sollte unter einer
geeigneten A bsaugung geschehen. Ein Atemschutz vom Typ FFP3-EN149 wird empfohlen!
Vorsichtshinweise: Im Falle von approximalem oder okklusalem Kontakt mit anderen Metallen kann es
in sehr seltenen Fällen zu elektrochemisch bedingten Missempfindungen kommen. Das Produkt wurde
nicht auf Sicherheit und Kompatibilität in der MR-Umgebung bewer tet. Es wurde nicht auf Er wärmung,
Migration ode r Bildartefakte in der MR- Umgebung getestet. Die Sicherheit in de r MR-Umgebung ist unbekannt. Die Untersuchung eines Patienten mit diesem Produkt kann zu Verletzungen des Patienten führen.
Patientengruppe: Die Objekte aus der Legierung können unabhängig vom Alter des Patienten verwendet
werden. Bei bekannten Inkompatibilitäten oder bekannten Allergien gegenüber Legierungsbestandteilen
sollte die Legierung nicht ver wendet werden.
Nebenwirkungen: Es sind keine N ebenwirkungen bekannt. E s kann jedoch nicht ausgeschlo ssen werden,
dass in sehr seltenen Fällen individuelle Reaktionen gegenüber Komponenten auftreten. In diesem Fall
sollte das Produkt nicht verwendet werden.
Modellation: Wandstärke nac h dem Ausarbeiten: mind. 0, 3 mm, scharfe Ecken und Kant en vermeiden. Die
Gerüste für die Verblendung anatomisch reduzier t gestalten. Die Verbinder so stark und hoch wie möglich
gestalten (Höhe: mind. 3,5 mm, Breite: mind. 2,5 mm). Bei Bruxismus auf stärkere Modellation achten.
Wachs oder Kunststoff- Hohlsticks verwenden. Beim Anstiftsystem ohne Verjüngungen arbeiten.
Einbetten: Nur phosphatgebundene Einbettmassen für Kronen und Brücken verwenden.
Gießen: Die Legierung nicht überhitzen. Nur saubere und für jede Legierung eigene Schmelztiegel ver-
wenden. Zur einde utigen Chargenrückver folgung nur Neumetall vergieß en. Gegebenenfalls Schme lzpulver
) MPa 415 / *395
p 0,2
) % 14 / *8
5
®
-Lot (REF52622)
-6 K-1
14.1 / *14.1
über die Gusswürfel streuen. Für die genauen Einstellungen und Heizzeiten die Vorgaben der Gießgeräte-Hersteller befolgen. Die Muffel nach dem Gießen langsam abkühlen lassen.
Ausarbeiten: Feinverzahnte Hartmetallfräsen verwenden.
Polieren: Um das Gummieren zu vereinfachen, kann man mit einem bleifreien Natronglas (z.B. Perlab-
®
micro) glanzstrahlen. Danach mit geeigneten Gummipolierern gummieren und mit geeigneten Vor-
last
und Nachpolierpasten polieren. Gründliches Säubern der Oberfläche durch Dampfstrahlen oder Abkochen
in destillier tem Wasser.
Keramische Verblendung: Verblendkeramiken mit geeignetem WAK verwenden (ISO 9693). Die
Gebrauchsanweisung des jeweiligen Keramikherstellers beachten. Das Oxid ist abzustrahlen (250 μm /
3–4 bar mit z. B. Korox 250). Gründliches Säubern der Oberfläche durch Dampfstrahlen oder Abkochen in
destilliertem Wasser. Die Oberflächen danach nicht mehr mit den Händen berühren. Arterienklammern o.
ä. benutzen. Die Gerüste während der Brände ausreichend abstützen.
Kunststoffverblendungen: Für die Verarbeitung der Kunststoff-Verblendmaterialien sind die entsprechenden Anw eisungen der Herstelle r zu beachten. Gründliche s Säubern der Ober fläche durch Dampfstrahlen oder Abkochen in destilliertem Wasser.
Löten: Die zu lötenden Teile fixieren (z. B. mit Löteinbettmasse Bellatherm
max. 0,2 mm. Geeignetes BEGO Flussmit tel verwenden. Nach dem Löten sind Flussmittelr este und Metalloxide abzusäuern. Gründliches Säubern der Oberfläche durch Dampfstrahlen oder Abkochen in destilliertem Wasser.
Laserschweißen: Wenn möglich mit X-Naht und Zulegematerial arbeiten. Bitte die Gebrauchsanweisung
und Gefahrenhinw eise des Gerätehe rstellers beach ten! Gründliches Säubern de r Oberfläche durch Dampfstrahlen oder Abkochen in destilliertem Wasser.
Lagerungsbedingungen: Es sind keine speziellen Lagerbedingungen bekannt.
Gewährleistung: Unsere anwendungstechnischen Empfehlungen, ganz gleich ob sie mündlich, schrift-
lich oder im Wege praktischer Anleitungen erteilt werden, beruhen auf unseren eigenen Erfahrungen und
Versuchen und können daher nur als Richtwerte gesehen werden. Unsere Produkte unterliegen einer kontinuierlichen Weiterentwicklung. Wir behalten uns deshalb Änderungen in Konstruktion und Zusammensetzung vor. Alle im Zusammenhang mit den Produkten aufgetretenen schwerwiegenden Vor fälle bitte an
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG und der zuständigen Behörde melden.
Hinweise zur Entsorgung: Verfahren der Abfallbehandlung
Produkt: Die Zuordnung einer Abfallschlüsselnummer gemäß europäischem Abfallkatalog (AVV) ist in
Absprache mit dem regionalen Entsorger vorzunehmen. Nicht im Hausmüll entsorgen.
Verpackung: Verpackungen müssen restentleert werden und sind in Übereinstimmung mit den gesetz-
lichen Vorschriften einer ordnungsgemäßen Entsorgung zuzuführen. Nicht restentleerbare Verpackungen
sind in Abstimmung mit dem regionalen Entsorger zu entsorgen.
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
®
); parallelwandiger Lötspalt:
Gebrauchsanweisung beachten Achtung verwendbar bis
Rx only
Nur für Fachpersonal!
Unsteril
Artikelnummer
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Hersteller
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
30
Chargennummer
MD
Medizinprodukt
Enthält Gefahrstoff
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 31
en
Wirobond® C
Co63.3Cr24.8W5.3Mo5.1Si1.0Ce [%]
0197
Instruction for use
Dental Co-based metal-ceramic alloy, Type 4.
®
C is available as cylinders.
Wirobond
®
C complies with ISO22674 and ISO9693.
Wirobond
REF50115 – 1000 g; REF50114 – 1250 g; REF50116 – 250 g; REF50118 – 24 g sample
Alloy characteristics
According to ISO22674 free of nickel, cadmium, beryllium and lead
Type (accord. to ISO22674) 4
Preheating temperature °C 900–1000
Solidus, liquidus temperature °C 1360, 1420
Density g/cm³ 8.5
Casting temperature °C 1500
Young’s modulus GPa 225 / *222
Proof strenght (R
Elongation after fracture (A
Vickers hardness (HV10) 315 / *320
Coefficient of thermal expansion (CTE) 25 – 500 °C, 10
(cast / * after ceramic firings)
BEGO color code 8
Investment material: phosphat bonded, e. g Bellavest SH (REF54252)
Crucible material: ceramic
Melting powder: Wiromelt (REF52526)
Veneering ceramic Ceramic with suitable CTE, e. g.: VITA VMK Master
Oxidation firing is not recommended, but these parameters can be used: 900°C/5 min/vac
Highest recommended firing temperature: 980 °C
Heating rate recommended max. 55 °C/min
Flux: e. g. Minoxyd (REF52530)
Brazing material before firing: Wirobond
Laser wire: Wiroweld (REF50003; 50005)
) MPa 415 / *395
p 0,2
) % 14 / *8
5
®
-Lot (REF52622)
-6 K-1
14.1 / *14.1
Grinding: Use tungsten carbide burs.
Polishing: Polishing may be eased by blasting the surface with lead free soda glass (e.g. Perlablast
micro). After wards polish with suitable p olishing paste using rubber polishers an d brushes. Clean surfac e
thoroughly by steam cleaning or boiling in distilled water.
Ceramic veneering: Use veneering ceramics with suitable CTE (ISO 9693). Follow the ceramic manufacturer’s instructions for use. Remove the oxide by blasting (250 μm / 3-4 bar; e. g. with Korox 250). Clean
surface thoroughly by steam cleaning or boiling in distilled water. Do not touch surfaces after wards with
hands. Use artery clamps or similar devices. Support the frameworks adequately during firing cycles.
Soldering / brazing: Fix the parts with soldering investment material (e. g. Bellatherm
gap shall not exceed 0.2 mm with parallel walls. Use a suitable BEGO flux material. The flux residues and
oxides must e tched off. Clean surface thoroughly by steam cleaning or boiling in distilled water.
Laser welding: If possible use X-seam and filler material. Follow manufacturer’s instructions for use
and hazard notes of the laser welding devices! Clean surface thoroughly by steam cleaning or boiling in
distilled water.
Limit of Liability: Except where pr ohibited by law, BEGO Bremer Goldschlägerei W ilh. Herbst GmbH & Co.
KG will not be liable for any loss or damage arising from this product, whether direct, indirect, special,
incidental or consequential, regardless of the theory asserted, including warranty, contract, negligence
or strict liability.
Storage conditions: No special storage conditions are known.
Warranty: Whether given verbally, in writing or by practical instructions, our recommendations for use
are based upon our own experience and trials and can be considered as standard values. Our products
are subject to a constant fur ther development; therefore, alterations in construction and composition are
reserved. Any serious incident that has occurred in relation to the products should be reported to BEGO
Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG and the competent authority.
Instructions for disposal: Disposal pr ocedures as follows:
Device: The assignation of a waste key identification number as per the European Waste Catalogue
Ordinance (AV V) must be carried out in consultation with the regional waste disposal contractor. Do not
dispose of with household was te.
Packaging: Packaging must be fully emptied and properly disposed of in compliance with statutory regulations. Packaging that is not fully emptied must be disposed in coordination with the regional waste
disposal contractor.
®
). The prepared
®
Inte nded Use: C obalt-based metal-ce ramic alloys are intended for c asting of dental restor ations such as
crowns, bridges as well as metal- ceramic restorations.
Indication: Cobalt-based metal-ceramic alloys are intended to treat the condition of missing hard tissue
(teeth).
Contraindications: No contraindications are known. However, unwanted biological reactions such as
allergies to contents of the alloy or electrochemically based reactions may very rarely occur. In case of
known incompatibilities and allergies to contents of the metallic material it should not be used.
Clinical benefit: Artificial replacement of hard tissue (teeth), to restore masticatory functionality (aesthetic and function).
Warnings: Metal dust is harmful to your health. Grinding and blasting should be done under a suitable
vacuum. Respiratory protection of t ype FFP3-EN149 is recommended!
Precautions: Electrochemically induced sensitivity may very rarely occur when the restoration makes
occlusal or proximal contact with a different alloy. This product has not been evaluated for safet y and
compatibility in the MR environment. It has not been tested for heating, migration, or image artifact in
the MR environment. Safety in the MR environment is unknown. Scanning a patient with this device may
result in patient injury.
Patient group: Objects made of the alloy can be used regardless of patient age. The alloy should not be
used in cases of known incompatibilities or known allergies to alloy components.
Adverse reactions: No adverse reactions are known. Never theless, rare cases of individual reactions to
single componen ts can never be excluded c ompletely. In this case, th e application should not be c ontinued.
Wax up: Minimum wall thickness after grinding: 0.3 mm. Avoid sharp edges and corners. Frameworks for
veneering should be anatomically reduced. Connectors should be modeled as wide and high as possible
(height: min. 3.5 mm, w idth: min. 2.5 mm). In case of bruxism s tronger modellation is requir ed. Use wax or
plastic hollow sticks. Do not taper the spruing.
Investing: Use only phosphate bonded investment material for crowns and bridges.
Melting / casting: Do not overheat alloy. Use only clean ceramic crucibles and one crucible per alloy.
To enable an exact batch tracebility, cast new metal only. If applicable use melting powder. Follow the
casting device manufacturer’s instructions for parameters and casting procedures. After casting, cool
the mould slowly.
Consult instructions for use Caution Use-by-date
Ø ≥ 3.5 –4 mm
Batch code
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Contains hazardous substance
Non-sterile
Manufacturer
Rx only
Only for technical
personnel!
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
Catalogue number
31
MD
Medical device
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 32

fr
Wirobond® C
Co63.3Cr24.8W5.3Mo5.1Si1.0Ce [%]
0197
Notice d’utilisation
Alliage dentaire à base de cobalt pour la céramo-métallique, type4.
®
C est livré sous forme de cylindres.
Wirobond
®
C est conforme aux normes ISO22674 et ISO9693.
Wirobond
REF50115– 1000g; REF50114– 1250g; REF50116– 250g; REF50118– échantillon de 24g
Caractéristiques de l’alliage
Conformément à la norme ISO22674 sans nickel, cadmium, béryllium
ni plomb
Type (selon ISO22674) 4
Température de préchauffage °C 900–1000
Température de solidus, de liquidus °C 1360, 1420
Densité g/cm³ 8.5
Température de coulée °C 1500
Module d’élasticité GPa 225 / *222
Limite élastique 0,2% (R
Allongement à la rupture (A
Dureté Vickers (HV10) 315 / *320
Coefficient de dilatation thermique (CET) 25°C à 500°C, 10
(Coulée/ * après la cuisson céramique)
Code couleur BEGO 8
Revêtement: à liant phosphate, parex. BellavestSH (REF54252)
Matière du creuset: céramique
Fondant en poudre: Wiromelt (REF52526)
Céramique de revêtement : céramique avec CET adapté, parex.: VITA VMK Master
Oxydation: déconseillée, mais si cuisson de contrôle souhaitée: 900°C/5min/sous vide
Température de cuisson maximale recommandée: 980°C
Vitesse de montée en température recommandée 55°C/minmaxi.
Fondant: parex. Minoxyd (REF52530)
Matériau d’apport avant la cuisson: Wirobond
Fil laser: Wiroweld (REF50003; 50005)
Destination : Les alliages à base de cobalt pour céramo-métallique sont destinés à la fabrication de
restaurations dentaires telles que les couronnes, les bridges ainsi que les prothèses dentaires céramométalliques.
Indication: Les alliages à base de cobalt pour céramo- métallique sont destinés au traitement de tissus
durs manquants (dents).
Contre-indications: Aucune contre-indication n’est connue à ce jour. Il peut, dans de très rares cas, se
produire des réactions biologiques (parex. allergies aux composants de l’alliage) ou d’origine électrochimique indésirables. Ne pas utiliser cet alliage en cas d’incompatibilités ou d’allergies connues aux
composants de l’alliage.
Bénéfice clinique: Remplacement artificiel des tissus durs manquants (dents), pour restauration de la
fonction masticatoire (esthétique et fonctionnelle).
Mises en garde: Les poussières métalliques sont nocives pour la santé. Utiliser un système d’aspiration
approprié lors du meulage et du sablage. Il est recommandé de porter un masque du typeFFP3-EN149.
Précautions: En cas de con tact proximal ou occlusal av ec d’autres métaux, une al tération des sensati ons
de nature élec trochimique est possible dans de très rare s cas. La sécurité et la c ompatibilité du dispositif
en environnement IRM n’ont pas fait l’objet d’essais d’évaluation du risque. Ce disposi tif n’a pas non plus
été testé sur son échauff ement, une éventuelle migration ni sur l’apparition d’art efacts en environnement
IRM. La s écurité en environne ment IRM est inconnu e. Examiner un patient av ec ce dispositif peut en traîner
des lésions pour ce patient.
Groupe de patients: Les objets fabriqués avec l’alliage peuvent être utilisés sur tous les patients, indépendamment de leur âge. Ne pas utiliser cet alliage en cas d’incompatibilités ou d’allergies connues aux
composants de l’alliage.
Effets secondaires: Aucun effet secondaire n’est connu à ce jour. Il est toutefois impossible d’exclure
l’apparition dans de trè s rares cas de réaction s individuelles à certains c omposants du dispositif. Ne plus
utiliser le dispositif dans ce cas.
Modelage: Épaisseur de paroi après dégrossissage : au moins 0,3 mm, éviter coins et arêtes vifs. Les
armatures pour le revêtement doivent être anatomiquement réduites. Donner au connecteur autant
d’épaisseur et de hauteur que possible (hauteur: 3,5 mm mini., largeur : 2,5 mm mini.). Renforcer le
modelage en cas de bruxisme. Utiliser de la cire ou des sticks creux de résine. Ne pas prévoir de rétrécissements pour le système de tiges de coulée.
) MPa 415 / *395
p0,2
) % 14 / *8
5
®
-Lot (REF52622)
-6 K-1
14.1 / *14.1
Mise en revêtement: N’utiliser que des revêtements à liant phosphate pour les cour onnes et les bridges.
Coulée: Ne pas surchauff er l’alliage. N’utiliser que des creuse ts propres et un pour chaqu e alliage. Pour la
traçabilité pr écise des lots, ne coul er que du métal neuf. Le cas éché ant, saupoudrer du fondant en p oudre
sur le cylindre de coulée. Suivre les instructions du fabricant de frondes pour les réglages précis et les
temps de chauffage. Laisser refroidir lentement les c ylindres une fois la coulée terminée.
Dégrossissage: Utiliser des fraises en carbure de tungstène à denture fine.
Polissage: Il est possible, afin de simplifier le gommage, de lustrer les objets avec un verre sodique
exempt de plomb (pare x. Perlablast
chouc adaptés, p olir avec des pâtes de prépolissage, puis de s pâtes de lustrage. Net toyer soigneusement
la surface à la vapeur ou à l’eau distillée bouillante.
Revêtement céramique: Utiliser des c éramiques de revêteme nt présentant un CE T approprié (ISO9693).
Se conformer à la notice d’utilisation du fabricant de la céramique utilisée. Sabler l’oxyde (250 μm/3 à
4bars avec parex. Korox
lante. Ne plus toucher alors les surfaces avec les mains. S’aider pour cela de pinces artérielles ou autres
instruments comparables. S outenir correctement les armatur es pendant les cuissons.
Incrustations: Respecter les instructions des fabricants pour la mise en œuvre des systèmes de
recouvrement en ré sine. Nettoyer soigneusement la surface à la vapeur ou à l’eau distillée bouillante.
Soudure: Fixer les pièces à souder (parex. avec le matériau de revêtement pour soudure Bellatherm
l’intervalle de soudage à parois parallèles devant être de 0,2mm maxi. Utiliser un fondant BEGO approprié. Une fois la soudure terminée, éliminer à l’acide les restes de fondant et les oxydes métalliques.
Nettoyer soigneusement la surface à la vapeur ou à l’eau distillée bouillante.
Soudure au laser: Travailler si possible avec des joints en X et du matériau d’apport. Respecter les
notices d’utilisation et le s mises en garde du fabricant de l’appareil. N ettoyer soigneusement la surfac e à
la vapeur ou à l’eau distillée b ouillante.
Conditions de stockage: Aucune condition de stockage particulière n’est connue à ce jour.
Garantie: Nos conseils techniques, qu’ils soient donnés oralement, par écrit ou au cours de démonstra-
tions pratiques, reposent sur l’état actuel de nos propres connaissances et essais et n’ont donc qu’une
valeur indicative. Nous faisons constamment évoluer nos dispositifs.
Nous nous réservons donc le droit d’en modifier la conception et la composition. Prière d’informer BEGO
Bremer Goldschlägerei Wilh.HerbstGmbH& Co.KG et l’autorité compétente de tout incident grave survenu en lien avec le dispositif.
Remarques relatives à l’élimination: Procédure de traitement de s déchets
Dispositif : L’attribution d’un code de déchet conforme au Catalogue européen des déchets (CED) doit
se faire en accord avec l’entreprise régionale de collecte des déchets. Ne pas éliminer avec les ordures
ménagères.
Conditionnement: Vider impérativement les conditionnements et les éliminer conformément aux dispositions légales relatives à l’élimination correcte des conditionnements. Des conditionnements qui ne
peuvent être vidés entièrement doivent être éliminés en accord avec l’entreprise régionale de collecte
des déchets.
Ø ≥ 3.5 –4 mm
®
micro). Effectuer ensuite le gommage avec des polissoirs en caout-
®
250). Nettoyer soigneusement la sur face à la vapeur ou à l’eau distillée bouil-
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
®
),
Consulter les instructions d’utilisation Attention Date limite d’utilisation
Rx only
Uniquement pour le
personnel médical
Non stérile
Référence catalogue
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Fabricant
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
32
Code de lot
MD
Dispositif médical
Contient une substance
dangereuse
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 33
es
Wirobond® C
Co63.3Cr24.8W5.3Mo5.1Si1.0Ce [%]
0197
Instrucciones de uso
Aleación dental a base de cobalto para metalo-cerámica, tipo4.
®
C se suministra en forma de cilindros.
Wirobond
®
C cumple las normas ISO22674 e ISO9693.
Wirobond
REF50115 – 1000 g; REF50114 – 1250 g; REF50116 – 250 g; REF50118 – 24 g muestra
Características de la aleación
Conforme a ISO22674, sin níquel, cadmio, berilio ni plomo
Tipo (conforme a ISO22674) 4
Temperatura de precalentamiento °C 900–1000
Temperatura solidus, liquidus °C 1360, 1420
Densidad g/cm³ 8.5
Temperatura de colado °C 1500
Módulo de elasticidad GPa 225 / *222
Límite de dilatación 0,2% (R
Alargamiento de rotura (A
Dureza Vickers (HV10) 315 / *320
Coeficiente de dilatación térmica (CDT) 25 – 500°C, 10
(Colado / * tras la cocción de la cerámica)
Código de color de BEGO 8
Material de revestimiento: aglomerado con fosfato, p.ej., Bellavest SH (REF54252)
Material del crisol: cerámica
Fundente: Wiromelt (REF52526)
Cerámica de revestimiento: cerámica con un valor CDT idóneo, p.ej.: VITA VMK Master
Cocción de oxidación: no recomendada, pero si se desea aplicar cocción de control:
900°C/5min/al vacío
Temperatura máxima de cocción recomendada: 980°C
Velocidad de calentamiento recomendada máx. 55°C/min
Fundente: p.ej., Minoxyd (REF52530)
Soldadura antes de la cocción: Wirobond
Alambre para soldadura con láser: Wiroweld (REF50003; 50005)
Finalidad prevista: Las aleaciones a base de cobalto para metalo-cerámica están previstas para la
elaboración de r estauraciones dentales como coronas, puentes y prótesis de metalo- cerámica.
Indicación: Las aleaciones a base de cobalto para metalo- cerámica están previstas para tratar la falta
de tejido duro (diente s).
Contraindicaciones: No se con oce ninguna contraindicación. En c asos muy aislados pueden darse re acciones biol ógicas adversas (como, p.ej., alergias a l os componentes de la aleaci ón) o reacciones de naturaleza electroquímica. La aleación no debe utilizarse en caso de incompatibilidades o alergias conocidas
a los componentes de la aleación.
Beneficio clínico: Sustitución ar tificial de tejido duro pe rdido (dientes), para la restaur ación de la función
masticatoria (estética y funcional).
Advertencias: Los polvos metálicos son perjudiciales para la salud. Por ello, durante el desbastado y el
arenado debe aplicarse una aspiración adecuada. ¡Se recomienda utilizar una protección respiratoria del
tipo FF P3-EN149!
Indicaciones de precaución: En caso de contacto proximal u oclusal con otros metales, pueden producirse molestias de origen electroquímico en muy raras ocasiones. No se ha evaluado la seguridad ni
la compatibilidad del producto en un entorno de RM. No se ha sometido a prueba de calentamiento, de
migración ni de artefactos de imagen en un entorno de RM. Se desconoce la seguridad en un entorno de
RM. Examinar a un paciente con este producto puede ocasionar lesione s al paciente.
Grupo de pacientes: Los objetos de la aleación pueden utilizarse independientemente de la edad del
paciente. La aleación no debe utilizarse en caso de incompatibilidades o alergias conocidas a los componentes de la aleación.
Efectos secundarios: No se conoce ninguna contraindicación. No obstante, no puede excluirse la posibilidad de que, en casos muy aislados, se produzcan reacciones individuales a los componentes. En ese
caso, no debe utilizarse el pr oducto.
Modelado: Grosor de la pared después del acabado: mín. 0,3 mm; evite la formación de bordes y cantos
afilados. Para el revestimiento, configure las estructuras con una forma anatómica reducida. Los conectores han de se r tan anchos y altos como sea p osible (altura: mín. 3,5 mm, anchura: mín. 2,5 mm). En caso
de bruxismo, preste atención a un modelado más resistente. Utilice cera o sticks huecos de plástico. No
trabaje con estrechamientos en el sistema de fijación.
) MPa 415 / *395
p 0,2
) % 14 / *8
5
®
-Lot (REF52622)
-6 K-1
14.1 / *14.1
Puesta en revestimiento: Utilic e únicamente materiales de revestimiento aglomerados con fosfato para
coronas y puentes.
Colado: No sobrecaliente la aleación. Utilice solo crisoles de colado limpios y adecuados para cada aleación. Para un seguimiento inequívoco de los lotes, solo colar metales nuevos. Si es necesario, espolvoree
fundente sob re la mufla de colado. Para los ajuste s y tiempos de calentamiento e xactos, siga las especifi caciones del fabricante del equipo de colado. Deje que la mufla se enfríe lentamente después del colado.
Acabado: Utilice fresas de metal duro de dentado fino.
Pulido: Para simplificar el engomado, se puede utilizar un vidrio de sosa sin plomo (por ejemplo, Perla-
®
micro) para realiz ar un pulido para brillo. Después, e ngome con gomas pulidoras adecuadas y pula
blast
con pastas de prepulido y repulido adecuadas. Limpieza a fondo de la super ficie mediante vaporización a
presión o hir viendo en agua destilada.
Revestimiento cerámico: Utilice ce rámicas de revestimiento con CDT adecuado (I SO9693). Observe las
instrucciones de uso del fabricante de la cerámica. El óxido debe arenarse (250 μm / 3– 4 bar con p.ej.
®
250). Limpieza a fondo de la superficie mediante vaporización a presión o hirviendo en agua des-
Korox
tilada. Después no vuelva a tocar las superficies con las manos. Utilice unas pinzas hemostáticas o instrumento similar. Durante las cocciones, mantenga las estructuras apoyadas con suficiente estabilidad.
Revestimientos de resina: Para el procesamiento de materiales de revestimiento con resina deben
seguirse las indicaciones correspondientes del fabricante. Limpieza a fondo de la superficie mediante
vaporización a presión o hir viendo en agua destilada.
Soldadura: Fije las estru cturas que vaya a soldar (p. ej., con material de revestimiento para s oldar Bella-
®
); intersticio de soldadura entre paredes paralelas: 0,2 mm máx. Utilice un fundente de BEGO
therm
adecuado. Después de la soldadura, los residuos de fundente y los ó xidos metálicos deben eliminar se con
ácido. Limpieza a fondo de la super ficie mediante vaporización a presión o hir viendo en agua destilada.
Soldadura con láser: Si es posible, trabaje con soldadura en X y material de aporte. Observe las instrucciones de utilización y las advertencias de peligro del fabricante del equipo. Limpieza a fondo de la
superficie mediante vaporización a presión o hirviendo en agua destilada.
Condiciones de almacenamiento: No se conocen condiciones especiales de almacenamiento.
Garantía: Nuestras recomendaciones técnicas para la aplicación, con independencia de que se comuni-
quen oralmente, por escrito o mediante instrucciones prácticas, se fundamentan sobre nuestras propias
experiencias y ensayos, pudiendo ser consideradas únicamente como valores orientativos. Nuestros productos están sometidos a un desarrollo continuo. Por esta razón nos reservamos el derecho a efectuar
modificaciones en el diseño y la composición de nuestros productos. Todos los incidentes importantes
relacionados con los productos han de ser notificados a BEGO Bremer Goldschlägerei Wilh. Herbst GmbH
& Co. KG, así como a la autoridad competente.
Indicaciones para la gestión de desechos: Proceso de tratamiento de residuos
Producto: La asignación de un código de residuo según el Catálogo Europeo de Residuos (CER) debe
realizarse consultando con la empresa regional de eliminación de residuos. No elimine el producto con
la basura doméstica.
Envase: Vacíe por completo los envases y deséchelos debidamente respetando las disposiciones legales
pertinentes. Los envases que no puedan vaciarse por completo deben eliminarse en coordinación con la
empresa regional de eliminación de residuos.
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Consúltense las instrucciones de uso Atención Fecha de caducidad
Rx only
Solo para personal
especializado
No estéril
Número de referencia
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Fabricante
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
33
Número de lote
MD
Producto sanitario
Contiene una sustancia
peligrosa
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 34

it
Wirobond® C
Co63.3Cr24.8W5.3Mo5.1Si1.0Ce [%]
0197
Istruzioni per l’uso
Lega dentale a base di cobalto per metallo-ceramica, tipo4.
®
C è fornito in cilindri.
Wirobond
®
C è conforme alla norma ISO22674 e ISO9693.
Wirobond
REF50115 – 1000g; REF50114 – 1250g; REF50116 – 250g; REF50118 – 24g (campione)
Caratteristiche della lega
Ai sensi della norma ISO22674 senza nichel, cadmio, berillio e piombo
Tipo (a norma ISO22674) 4
Temperatura di preriscaldamento °C 900–1000
Temperatura di solidus, liquidus °C 1360, 1420
Densità g/cm³ 8.5
Temperatura di colata °C 1500
Modulo di elasticità GPa 225 / *222
Limite di snervamento 0,2% (R
Allungamento a rottura (A
Durezza Vickers (HV10) 315 / *320
Coefficiente di dilatazione termica (CDT) 25–500°C, 10
(colata/ * dopo cottura ceramica)
Codice cromatico BEGO 8
Materiale di rivestimento: a legante fosfatico, per es. BellavestSH (REF54252)
Materiale del crogiolo: ceramica
Polvere fondente: Wiromelt (REF52526)
Ceramica di rivestimento: ceramica con valore CDT adeguato, peres.: VITAVMKMaster
Cottura in ossidazione: non consigliata, ma se gradita cottura di controllo:
900°C/5min/sotto vuoto
Temperatura di cottura massima raccomandata: 980°C
Velocità di riscaldamento massima consigliata 55°C/min
Fondente: ades. Minoxyd (REF52530)
Materiale per saldatura prima della cottura: Wirobond
Filo laser: Wiroweld (REF50003; 50005)
) MPa 415 / *395
p0,2
) % 14 / *8
5
-6K-1
®
-Lot (REF52622)
14.1 / *14.1
Colata: Non surriscaldare la lega. Utilizzare unicamente crogioli puliti e riservati alla lega specifica. Per
la chiara tracciabilità d ei lotti, fonder e solo metallo nuovo. Event ualmente cospargere pol vere fondente sui
dadi di colata. Per le esatte impostazioni e i tempi di riscaldamento seguire le indicazioni del produttore
della fonditrice. Dopo la colata lasciare raf freddare lentamente la muf fola.
Finitura: Utilizzare frese in metallo duro a denti fini.
Lucidatura: Per agevolarne la gommatura, è possibile utilizzare vetro sodico privo di piombo (ad es.
®
micro). Quindi gommare con idonei lucidanti per gomma e lucidare con idonee paste per la
Perlablast
prelucidatura e la postlucidatura. Pulire accuratamente le super fici tramite getto di vapore o sterilizzazione in acqua distillata.
Rivestimento in ceramica: Utilizz are ceramiche di rivestime nto con CDT appropriato (I SO 9693). Rispettare le istruzioni per l’uso del rispettivo fabbricante di ceramica. Rimuovere l’ossido tramite sabbiatura
(250 μm / 3–4 bar con ad es. Korox
sterilizzazione in acqua distillata. Successivamente non toccare più le superfici con le mani. Utilizzare
pinze emostatiche o strumenti simili. Durante la cottura, sostenere adeguatamente le armature.
Rivestimenti in composito: Per la lavorazione dei materiali di rivestimento in composito, attenersi alle
specifiche istruzioni del produttore. Pulire accuratamente le superfici tramite getto di vapore o sterilizzazione in acqua distillata.
Saldatura: Fissare le parti da saldo-brasare (peres. con il materiale di rivestimento per saldature Bel-
®
) e rispettare una fessura di saldatura a parete parallela di max. 0, 2mm. Utilizzare un fondente
latherm
BEGO adatto. Dopo la saldatura rimuovere i residui di fondente e gli ossidi metallici tramite acido. Pulire
accuratamente le superfici tramite get to di vapore o sterilizzazione in acqua distillata.
Saldatura laser: Se possibile, lavorare con saldature a X e materiale additivo. Si prega di attenersi alle
istruzioni per l’uso e alle avvertenze di pericolo del fabbricante del dispositivo! Pulire accuratamente le
superfici tramite getto di vapore o sterilizzazione in acqua distillata.
Condizioni di immagazzinamento: Non sono note condizioni di conservazione specifiche.
Garanzia: Le nostre raccomandazioni operative tecniche, indipendentemente dal fatto che queste siano
fornite in fo rma verbale, scritta o di is truzioni pratiche, si basan o sulle nostre esperien ze maturate e sulle
prove da noi svolte e pertanto possono essere intese solo come valori indicativi. I nostri prodotti sono
soggetti a uno sviluppo costante. Ci riserviamo dunque il diritto di appor tare modifiche alla struttura e
alla composizione. Tutti gli eventi gravi verificatisi in relazione ai dispositivi devono essere comunicati a
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG e alle autorità competenti.
Indicazioni sullo smaltimento: Procedure di trattamento dei rifiuti
Dispositivo: È necessario che venga assegnato un Codice Europeo del Rifiuto (CER) secondo il Catalogo
europeo de i rifiuti consultando la so cietà di smaltimento rifiu ti regionale. Non get tare nei rifiuti dome stici.
Confezionamento: Le confe zioni devono esser e svuotate completame nte e devono essere smal tite corret-
tamente in conf ormità alle norme di legge. L e confezioni che non po ssono essere svuo tate completamente
devono essere smaltite in cooperazione con l’azienda di smaltimento rifiuti regionale.
®
250). Pulire accuratamente le superfici tramite getto di vapore o
Destinazione d’uso: le leghe dent ali a base di cobalto per metallo -ceramica sono indic ate per la realizzazione di restauri dentali ad esempio corone, ponti e protesi dentali in metallo-ceramica.
Indicazione: Le leghe dentali a base di cobalto per metallo- ceramica sono indicate per il trattamento di
tessuti duri (denti) mancanti.
Controindicazione: Non sono note controindicazioni. In casi molto rari possono insorgere reazioni indesiderate di origin e biologica (come, ades., allergie ai c omponenti della lega) o elet trochimica. La lega non
deve essere utilizzata in caso di incompatibilità o allergie no te a componenti della lega.
Beneficio clinico: Sostituzione artificiale per la perdita di tessuto duro (denti), destinata al ripristino
della funzione masticatoria (estetica e funzionale).
Avvertenze: Le polveri metalliche sono dannose per la salute. Le operazioni di levigatura e sabbiatura devono avvenire in presenza di un adeguato sistema di aspirazione. Si consiglia di indossare una
maschera di protezione del tipo FFP3-EN149!
Precauzioni: A seguito di contatto appro ssimale od occlusale con altri me talli, in casi molto rari posso no
verificarsi sensazioni di disagio di natura elettrochimica. Il dispositivo non è stato valutato per la sicurezza e la compatibilità in ambiente di RM. Non è stato testato per il riscaldamento, la migrazione o gli
artefat ti di immagine in ambiente di RM. La sicurez za in ambiente di RM non è nota. Effettuare esami su
pazienti con questo prodotto può provocare loro lesioni.
Grup po di pazien ti: Gli oggetti in lega possono essere u tilizzati indipendentemen te dall’età del paziente.
La lega non deve essere utilizzata in caso di incompatibilità o allergie note a componenti della lega.
Effetti collaterali: Non sono noti effetti collaterali. Non si può tuttavia escludere che in casi molto rari
possano insorgere reazioni individuali nei confronti dei componenti. In tal caso, non utilizzare il dispositivo.
Modellazione: Spessore delle pareti dopo la rifinitura: min 0,3 mm, evitare bordi af filati e spigoli. Per il
rivestime nto in ceramica sottop orre le armature a riduzio ne anatomica. Realizzare i co nnettori più robusti
e alti possibili (altezza: min 3,5 mm, larghezza: min 2,5 mm). In caso di bruxismo, provvedere a una
modellazione più robusta. Utilizzare cera o stick in plastica cavi. Per il sistema di attacco lavorare senza
rastremazioni.
Messa in rivestimento: Utilizzare solo materiale di rivestimento a legante fosfatico per corone e ponti.
Ø ≥ 3.5 –4 mm
Consultare le istruzioni per l’uso Attenzione Utilizzare entro la data
Rx only
Solo per personale
specializzato!
Non sterile
Numero di catalogo
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Codice del lotto
MD
Dispositivo medico
Contiene una sostanza
pericolosa
Fabbricante
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
34
Page 35
nl
Wirobond® C
Co63.3Cr24.8W5.3Mo5.1Si1.0Ce [%]
0197
Gebruiksaanwijzing
Dentale Co-basis-legering voor metaalkeramiek, type4.
®
C wordt geleverd in de vorm van cilinders.
Wirobond
®
C voldoet aan ISO22674 en ISO9693.
Wirobond
REF50115 – 1000g; REF50114 – 1250g; REF50116 – 250g; REF50118 – 24g monster
Legeringskenmerken
Conform ISO22674 vrij van nikkel, cadmium, beryllium en lood
Type (volgens ISO22674) 4
Voorverwarmingstemperatuur °C 900–1000
Solidus-, liquidustemperatuur °C 1360, 1420
Dichtheid g/cm³ 8.5
Giettemperatuur °C 1500
Elasticiteitsmodulus GPa 225 / *222
0,2% rekgrens (R
Breukrek (A
Vickershardheid (HV10) 315 / *320
Thermische uitzettingscoëfficiënt (TUC) 25-500°C, 10
(gieten / * na keram. bakken)
BEGO-kleurcode 8
Inbedmassa: fosfaatgebonden, bijv. BellavestSH (REF54252)
Kroesmateriaal: keramiek
Smeltpoeder: Wiromelt (REF52526)
Veneerkeramiek keramiek met geschikte TUC-waarde, bijv.: VITA VMK Master
Oxiderend branden: niet aangeraden, maar als oxidebrand gewenst is: 900°C/5 min/vac
Hoogste aanbevolen baktemperatuur: 980°C
Opwarmsnelheid aanbevolen max. 55°C/min
Vloeimiddel: bijv. Minoxyd (REF52530)
Soldeersel voor het bakken: Wirobond
Laserdraad: Wiroweld (REF50003; 50005)
Beoogd doeleind: Kobalt-basis-leg eringen voor metaal-ke ramiek zijn bestemd voor de v ervaardiging van
tandheelkundige restauraties, zoals kronen, bruggen en metaal-keramische tandprothesen.
Indicatie: Kobalt-basis-legeringen voor metaal-keramiek zijn bestemd voor de behandeling van
ontbrekend hard weefsel (tanden).
Contra-indicatie: Er zijn geen contra-indicaties bekend. Ongewenste biologische reacties (zoals bijv.
allergieën voor bestanddelen van de legering) of reacties op basis van elektrochemische factoren kunnen
in sporadische ge vallen optreden. Bij bek ende incompatibiliteiten o f bekende allergieën vo or bestanddelen
van de legering mag de legering niet worden gebruikt.
Klinisch voordeel: Kunstmatige ver vanging van verloren gegaan hard weefsel (tanden) voor herstel van
de kauwfunc tie (esthetisch en functioneel).
Waarschuwingen: Het metaalstof is schadelijk voor de gezondheid. Het slijpen en afstralen moet onder
een geschik te afzuiging gebeuren. Een adembescherming van het type FFP3-EN149 wordt aangeraden!
Veiligheidsinstructies: In geval van approximaal of occlusaal contact met andere metalen kan in zeer
sporadische gevallen een onaangenaam gevoel ontstaan dat door elektrochemische factoren wordt veroorzaakt. Het hulpmiddel is niet beoordeeld op veiligheid en compatibiliteit in een MRI-omgeving. Het is
niet getest op opwarming, migratie of beeldartefacten in een MRI-omgeving. Het is niet bekend of het
veilig is in een MRI-omgeving. Onderzoek van een patiënt met dit hulpmiddel kan leiden tot letsel bij de
patiënt.
Patiëntengroep: De voorwerpen die van de legering zijn gemaakt, kunnen worden gebruikt ongeacht de
leeftijd van de patiënt. Bij bekende incompatibiliteiten of bekende allergieën voor bestanddelen van de
legering mag de legering niet worden gebruikt.
Bijwerkingen: Er zijn geen b ijwerkingen bekend. H et kan echter niet wor den uitgesloten dat in ze er sporadische gevallen individuele reacties op bepaalde componenten optreden. In dit geval mag het hulpmiddel
niet worden gebruikt.
Modelleren: Wanddikte na het uit werken: min. 0,3 mm, vermijd s cherpe hoeken en randen. D e geraamten
voor de veneerlagen anatomisch gereduceerd vormgeven. De verbindingsstukken zo dik en hoog als mogelijk kiezen (hoogte: min. 3,5mm, breedte: min. 2,5mm). Besteed in geval van bruxisme aandacht aan
sterkere modellering. Gebruik was of kuns tstof holle sticks. Wer k bij het antistiftsys teem zonder tapers.
Inbedden: Gebruik alleen fosfaatgebonden inbedmassa voor kronen en bruggen.
) MPa 415 / *395
p 0,2
) % 14 / *8
5
®
-Lot (REF52622)
-6 K-1
14.1 / *14.1
Gieten: Oververhit de legering niet. Gebruik alleen schone smeltkroezen en voor elke legering een eigen kroes. Voor een ondubbelzinnige tracering per batch, alleen nieuw metaal gieten. Strooi indien nodig
smeltpoeder over de gietblokjes. Volg voor de exacte instellingen en verwarmingstijden de specificaties
van de fabrikant van de gietapparatuur. Laat de moffel langzaam afkoelen na het gieten.
Uitwerken: Hardmetalen freesjes met fijne vertanding gebruiken.
Polijsten: Om het gommer en te vereenvoudigen, kan e en loodvrij natriumsilicaat (bijv. Perlablast
worden gebruikt voor het glansstralen. Gommeer daarna met geschikte rubber polijstpunten en polijst
met geschikte voor- en napolijstpasta’s. Grondige reiniging van het oppervlak door stralen met stoom of
koken in gedestilleerd water.
Aanbrengen van keramische veneerlagen: Gebruik veneerkeramiek met geschikte uitzettingscoëfficient (ISO 9 693). Neem de gebruiksaanwij zing van de betreffend e keramiekfabrikant in acht . Het oxide moet
eraf gestraald worden (250 μm / 3-4 bar met bijv. Korox
stralen met s toom of koken in gedestilleerd water. Raak de opp ervlakken daarna niet mee r met de handen
aan. Gebruik arterieklemmen o.i.d. Onder steun de geraamtes tijdens het bakken voldo ende.
Kunststof veneerlagen
Voor de verwerking van kunststof veneerlagen moeten de dienovereenkomstige instructies van de fabrikanten in acht worden genomen. Grondige reiniging van het oppervlak door stralen met stoom of koken
in gedestilleerd water.
Solderen: Zet de te solderen delen vast (bijv. met soldeerinbedmassa Bellatherm
soldeerspleet: max. 0,2mm. Geschikt BEGO -vloeimiddel gebruiken. Na het solderen moeten vloeimiddelresten en m etaaloxiden met zuur wo rden afgewerkt. Gr ondige reiniging van het opperv lak door stralen met
stoom of koken in gedestilleerd water.
Laserlassen: “Indien moge lijk met x-naad en toevoegmat eriaal werken. Neem go ed nota van de gebruiksaanwijzing en waarschuwingen van de fabrikant van het apparaat!
Grondige reiniging van het oppervlak door stralen met stoom of koken in gedestilleerd water. “
Opslagcondities: Er zijn geen speciale opslagcondities bekend.
Garantie: Onze toepassingstechnische adviezen, of ze nu mondeling, schriftelijk of via de weg van prak-
tische handleidingen worden verstrekt, berusten op onze eigen ervaringen en proeven en kunnen daarom
alleen als richtwaarden worden beschouwd. Onze producten worden voortdurend verder ontwikkeld. Wij
behouden ons daarom wijzigingen in constructie en samenstelling voor. Meld alle ernstige incidenten
in verband met de hulpmiddelen aan BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG en de
verantwoordelijke autoriteit.
Aanwijzingen voor de afvalverwijdering: Afvalverwerkingsproces
Hulpmiddel: De toekenning van een afvalcodenummer overeenkomstig de Euro pese Afvalcatalogus ( AVV)
dient te geschieden in overleg met de regionale organisatie voor afvalverwijdering. Niet met het huisvuil
afvoeren.
Verpakking: verpakkingen moeten worden ontdaan van alle resten en moeten op de juiste wijze worden
afgevoerd in overeenstemming met de wet telijke voorschrif ten. Verpakkingen die niet geheel kunnen worden geleegd, moeten in overleg met de regionale organisatie voor afvalverwijdering worden afgevoerd.
Ø ≥ 3.5 –4 mm
®
250). Grondige reiniging van het opper vlak door
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
®
micro)
®
); parallelwandige
Gebruiksaanwijzing in acht nemen Let op Te gebruiken tot
Rx only
Alleen voor vakpersoneel!
Niet steriel
Artikelnummer
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Fabrikant
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
35
Partijnummer
MD
Medisch hulpmiddel
Bevat een gevaarlijke stof
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 36
pt
Wirobond® C
Co63.3Cr24.8W5.3Mo5.1Si1.0Ce [%]
0197
Instruções de utilização
Liga dental à base de cobalto para metalocerâmica, tipo 4.
®
A Wirobond
Wirobond
REF50115 – 1000g; REF50114 – 1250g; REF50116 – 250g; REF50118 – amostra 24g
Propriedade da liga
Conforme ISO22674 livre de níquel, cádmio, berílio e chumbo
Tipo (conforme ISO22674) 4
Temperatura de pré-aquecimento °C 900–1000
Temperatura solidus, liquidus °C 1360, 1420
Densidade g/cm³ 8.5
Temperatura de fundição °C 1500
Módulo de elasticidade GPa 225 / *222
0,2% limite de dilatação (R
Alongamento à rutura (A
Dureza Vickers (HV10) 315 / *320
Coeficiente de dilatação térmica (CDT) 25 – 500°C, 10
(fundição / * após decap. cerâmica)
Código de cor BEGO 8
Material de colocação: ligado por fosfato, p.ex. Bellavest SH (REF54252)
Material do cadinho: cerâmica
Pó de fundição: Wiromelt (REF52526)
Cerâmica de revestimento com valor CDT adequado, p.ex.: VITA VMK Master
Decapagem oxidante: não recomendado, mas se for desejada uma decapagem de controlo:
900°C/5 min/sob vácuo
Temperatura de queima máxima recomendada: 980°C
Taxa de aquecimento recomendado máx. 55°C/min
Fundente p.ex. Minoxyd (REF52530)
Solda antes da decapagem: Wirobond
Arame laser: Wiroweld (REF50003; 50005)
Finalidade: As ligas à base de cobalto para metalocerâmica destinam-se ao fabrico de restaurações
dentárias como coroas, pontes e próteses dentárias metalo cerâmicas.
Indicação: As ligas à base de cobalto para metalocerâmica destinam-se ao tratamento de tecido duro
em falta (dentes).
Contraindicação: Não se conhecem quaisquer contraindicações. Podem ocorrer reações biológicas
indesejáveis (como p. ex. alergias a componentes da liga) ou reações com base eletroquímica em
casos muito raros. A liga não deve ser usada se houver incompatibilidades ou alergias conhecidas aos
componentes da liga.
Benefício clínico: Substituição artificial de tecido duro perdido (dentes), para a restauração da função
mastigatória (estética e funcional).
Avisos: Os pós metálicos são prejudicais à saúde. O polimento e o jateamento devem ser feitos com uma
aspiração adequada. Recomenda-se uma pr oteção respiratória do tipo FFP3-EN149!
Precauções: No caso de contacto proximal ou oclusal com outros metais podem ocorrer, em casos
muito raros, sintomas causados eletroquimicamente. O produto não foi avaliado quanto à segurança e
compatibilidade no ambiente de RM. Não foi testado quanto a aquecimento, migração ou artefactos na
imagem no ambiente de RM. A segurança no ambiente de RM é desconhecida. O exame de um paciente
com este produto pode provocar le sões no paciente.
Grupo de pacientes: Os objetos da liga podem ser usados independentemente da idade do paciente. A
liga não deve ser usada se houver incompatibilidades ou alergias c onhecidas aos componentes da liga.
Efeitos secundários: Não se conhecem efeitos secundários. No entanto, em casos muito raros, não é
possível excluir a possibilidade de ocorrência de reações individuais a componentes. Nestes casos não
deve ser usado o produto.
Modelagem: Espessuras mínimas de parede após o acabamento: pelo menos 0,3 mm, evitar cantos e
arestas afiados. Proteger as estruturas para que o revestimento seja anatomicamente reduzido. Criar os
conectores o mais fortes e altos possível (altura: pelo menos 3,5mm, largura: pelo menos 2,5mm). Em
caso de brux ismo é necessária uma mode lagem mais forte. Usar cer a ou sticks ocos em plástic o. Não usar
reduções no sistema de fixação.”
Revestimento: Usar apenas materiais de colocação ligados por fosfato para coroas e pontes.
C é fornecida em forma de cilindros.
®
C está em conformidade com a ISO22674 e ISO9693.
) MPa 415 / *395
p 0,2
) % 14 / *8
5
-6 K-1
®
-Lot (REF52622)
14.1 / *14.1
Fundição: Não sobreaquecer as ligas. Utilize apenas cadinhos limpos próprios para cada liga. Fundir
apenas metal novo para garantir o rastreamento inequívoco dos lotes. Se necessário, espalhar pó de
fundição sobre os cubos de fundição. Respeitar as indicações do fabricante dos aparelhos de fundição
para os ajustes precisos e os tempos de aquecimento. Deixar a mufla arrefecer lentamente após a
fundição.
Acabamento: Usar fresas de metal duro com dentado fino.
Polimento: Para simplificar o polimen to, pode ser usado vidro d e soda-cal sem chumbo (p.ex. Pe rlablast
micro) para dar brilhar. Depois, polir com polidores de borracha adequados e com pastas de pré- e póspolimento. Limpeza completa da superfície com jateamento de vapor ou fer vura em água destilada.
Revestimento cerâmico: Usar cerâmicas de revestimento com um CDT adequado (ISO 9693). Respeitar
as instruçõ es de utilização do resp etivo fabricante de ce râmica. O óxido deve ser jat eado (250μm/3–4bar
com p.ex. Korox
destilada. Depois não tocar mais nas superfícies c om
as mãos. Usar pinças ar teriais ou similares. Ap oiar adequadamente as estrut uras durante as decapagens.
Revestimentos de plástico: Devem respeitar-se as respetivas instruções dos fabricantes no que se
refere ao procedimento com materiais de revestimento de plástico. Limpeza completa da superfície com
jateamento de vapor ou fervura em água destilada.
Soldadura: Fixar as peças a s erem soldadas (p.ex., com mater ial de revestimento Bellatherm
solda de parede p aralela: máx. 0,2mm. Use um fundente B EGO adequado. Após a solda, de vem ser limpos
os resíduos de fundente e os óxidos metálicos. Limpeza completa da superfície com jateamento de vapor
ou fervura em água destilada.
Sold adura a la ser: Se possível, tr abalhar com uma costura X e material adicio nal. Observar as instruç ões
de utilização e indicações de perigo do fabricante do aparelho! Limpeza completa da superfície com
jateamento de vapor ou fervura em água destilada.
Condições de armazenamento: Não são conhecidas c ondições de armazenamento e speciais.
Garantia: As recomendações de utilização deste produto, sejam elas transmitidas oralmente, por
escrito, ou através de formações práticas, baseiam-se apenas na nossa experiência e nos testes por nós
desenvolvidos, e, por isso, só devem ser consideradas como recomendações. Os nossos produtos estão
sujeitos a uma contínua evolução. Re servamo-nos, por conseguinte, o direito de pr oceder a alterações no
fabrico e composição. Relatar todos os incidentes graves relacionados com os produtos à BEGO Bremer
Goldschlägerei Wilh. Herbst GmbH & Co. KG . e à autoridade competente.
Indicações para eliminação: Procedimento de eliminação de resíduos
Produto: A atribuição de um número de código d e resíduos de acordo co m o Catálogo Europeu de Resíduo s
(AVV) deve ser realizada em coordenação com a empresa regional de eliminação de resíduos. Não deitar
no lixo doméstico.
Embalagem: As embalagens têm de ser esvaziadas e encaminhadas para eliminação adequada em
conformidade com as disposições legais. As embalagens que não se conseguem esvaziar devem ser
eliminadas em coordenação com a empresa regional de eliminação de resíduos.
®
250). Limpeza completa da superfície com jateamento de vapor ou fervura em água
®
); folga de
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
®
Consultar instruções de utilização Advertência Válido até
Rx only
Apenas para pessoal
técnico!
Não esterilizado
Número de referência
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Fabricante
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
36
Número de lote
MD
Dispositivo médico
Contém substância perigosa
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 37
ru
Wirobond® C
Co63.3Cr24.8W5.3Mo5.1Si1.0Ce [%]
0197
Инструкция по применению
Стоматологический сплав на основе кобальта для металлокерамики, тип 4.
®
C поставляется в форме цилиндров.
Wirobond
®
C соответствует требованиям стандартов ISO22674 и ISO9693.
Wirobond
REF50115 – 1000 г; REF50114 – 1250 г; REF50116 – 250 г; REF 50118 – образец 24 г
Характеристики сплава
Согласно ISO22674 без содержания никеля, кадмия, бериллия и
свинца
Тип (согласно ISO22674)
-6 K-1
°C 900–1000
°C 1360, 1420
g/cm³ 8.5
°C 1500
GPa 225 / *222
MPa 415 / *395
% 14 / *8
(HV10) 315 / *320
14.1 / *14.1
Температура предварительного нагрева
Температура солидуса и ликвидуса
Плотность
Температура литья
Модуль упругости
Условный предел текучести 0,2% (R
Относительное удлинение при разрыве (A
)
p0,2
)
5
Твердость по Виккерсу
Коэффициент теплового расширения (КТР) 25 – 500°C, 10
(литье / * после обжига керамики)
Цветовой код BEGO
Паковочная масса: фосфатная, например, BellavestSH (REF54252)
Материал тигля: керамика
Порошок для плавки: Wiromelt (REF52526)
Облицовочная керамика: керамика с подходящим значением КТР, например:
VITA VMK Master
Оксидный обжиг: не рекомендуется, но если требуется контрольный обжиг, то:
900°C/5 мин в вакууме
Рекомендуемая максимальная температура обжига: 980°C
Скорость нагрева рекомендуется макс. 55°C/мин
Флюс: например, Minoxyd (REF52530)
®
Припой до обжига: Wirobond
-Lot (REF52622)
Проволока для лазерной сварки: Wiroweld (REF50003; 50005)
Целевое назначение: Стоматологические сплавы для металлокерамики на основе кобальта
предназначены для изготовления таких зубных протезов, как коронки, мостовидные протезы, а
также для металлокерамических протезов.
Показания к применению: Стоматологические сплавы для металлокерамики на основе кобальта
предназначены для замещения утраченных твердых тканей (зубов).
Противопоказания: Противопоказания не известны. В очень редких случаях возможны нежелательные биологические (напр. аллергия на компоненты сплава) или электрохимические реакции.
Сплав не следует использовать при известной несовместимости или аллергии на компоненты
сплава.
Клиническое применение: Искусственная замена утраченных твердых тканей (зубов) для эстетического и функционального восстановления жевательной функции.
Предупреждения: Металлическая пыль опасна для здоровья. Работы по шлифовке и пескоструйной обработке должны вестись с вытяжкой. Рекомендуется использование респиратора
типа FFP3-EN149!
Предупредительные указания: При апроксимальном или окклюзионном контакте с другими
металлами в очень редких случаях возможны неприятные ощущения, вызванные электрохимическими процессами. Данный стоматологический материал не оценивался на предмет совместимости и безопасности в условиях проведения МРТ. Испытания с целью оценки смещения,
нагревания и артефактов визуализации в условиях проведения МРТ не проводились. Данные о
безопасности в условиях проведения МРТ отсутствуют. Проведение исследования у пациента с
данным стоматологическим материалом может причинить вред здоровью пациента.
Целевая группа пациентов: Изделия из данного сплава можно использовать у всех пациентов
без ограничения по возрасту. Сплав не следует использовать при установленном наличии несовместимости или аллергии на компоненты сплава.
Побочные действия: Сведения о каких-либо побочных действиях отсутствуют. Однако в очень
редких случаях невозможно исключить возникновение индивидуальных реакций на компоненты
стоматологического материала. В таком случае не следует использовать данный стоматологический материал.
Моделирование: Толщина стенок после обработки должна составлять не менее 0,3 мм, избегайте острых углов и кромок. Придайте каркасам для облицовки уменьшенную анатомическую форму. Формируйте соединители как можно более массивными, с максимально возможными шириной
и высотой (высота: не менее 3,5 мм, ширина: не менее 2,5 мм). В случае бруксизма требуется
более прочная модель. Используйте воск или полые стержни из пластмассы. Литникообразущие
штифты должны быть равномерными по толщине – без сужений.
Паковка Используйте исключительно фосфатные паковочные массы для коронок и мостов.
Литье: Не перегревайте сплав. Для каждого сплава используйте отдельный и чистый плавильный
тигель. Для обеспечения однозначной отслеживаемости отливайте только из первичного (нового)
металла. При необходимости посыпьте кубики для литья порошком для плавки. Соблюдайте точ-
4
ные значения настроек и времени нагрева, предписываемые изготовителем литейных аппаратов.
После литья дайте опоке медленно остыть.
Обработка: Используйте твердосплавные фрезы с мелкими зубьями.
Полировка: Чтобы упростить обработку резиновыми полирами, можно выполнить пескоструйную
глянцевую полировку частицами натриевого стекла, не содержащего свинца (напр. с использованием материала Perlablast® micro). После этого обработайте подходящими резиновыми полирами и отполируйте пастами, подходящими для предварительной шлифовки и окончательной
полировки. Тщательная очистка посредством пароструйной обработки или кипячения в дистиллированной воде.
Облицовка керамикой: Используйте облицовочную керамику с подходящим коэффициентом
теплового расширения (КТР) (ISO 9693). Соблюдайте указания инструкции по применению от
изготовителя соответствующего керамического материала. Удалите оксидный слой пескоструем
(250 мкм / 3-4 бар, напр. с использованием материала Korox® 250). Тщательная очистка посредством пароструйной обработки или кипячения в дистиллированной воде. После этого к поверхностям запрещено прикасаться руками. Используйте артериальные зажимы или аналогичные
8
инструменты. Обеспечьте достаточную опору для каркасов во время обжига.
Облицовка пластмассой: При использовании синтетических облицовочных материалов необходимо соблюдать инструкции изготовителя соответствующего материала. Тщательная очистка
посредством пароструйной обработки или кипячения в дистиллированной воде.
Пайка: Зафиксируйте закрепляемые пайкой детали (напр. при помощи паковочной массы
Bellatherm®), зазор в месте пайки с параллельными стенками: макс. 0,2 мм. Используйте подходящий флюс BEGO. После пайки остатки флюса и оксиды металлов необходимо обработать
кислотой. Тщательная очистка посредством пароструйной обработки или кипячения в дистиллированной воде.
Лазерная сварка: По возможности используйте X-образный шов и присадочный материал. Соблюдайте инструкцию по применению и указания на опасности от изготовителя оборудования!
Тщательная очистка посредством пароструйной обработки или кипячения в дистиллированной
воде.
Условия хранения: Не требует специальных условий хранения.
Гарантия: Наши технические рекомендации по применению – в устной, письменной форме или в
виде практических инструкций – основываются на нашем собственном опыте и наших собственных исследованиях; поэтому их можно рассматривать лишь в качестве ориентировочных данных.
Мы постоянно работаем над совершенствованием своей продукции. Поэтому мы сохраняем за
собой право на внесение изменений в конструкцию и состав. Обо всех серьезных явлениях, возникших в связи с применением данного стоматологического материала, необходимо сообщать
изготовителю, а также в уполномоченные компетентные органы.
Указания по утилизации: Методы утилизации отходов
Стоматологический материал: Присвоение данному стоматологическому материалу опреде-
ленного кода отходов согласно Европейскому каталогу отходов (EAK) возможно после согласования с региональной организацией, осуществляющей утилизацию. Не утилизировать вместе с
бытовыми отходами.
Упаковка: Упаковки необходимо полностью опорожнить и утилизировать надлежащим способом
в соответствии с требованиями законодательства. Неопорожненные упаковки должны утилизироваться по согласованию с региональной организацией, осуществляющей утилизацию.
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Обратитесь к инструкции по применению Осторожно! Использовать до
Rx only
Только для использования
квалифицированными
Нестерильно
специалистами!
Номер по каталогу
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Изготовитель
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
37
Код партии
MD
Медицинское изделие
Содержит опасные
вещества
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 38
ar
Wirobond® C
Co63.3Cr24.8W5.3Mo5.1Si1.0Ce [%]
0197
.4
Wirobond
.ISO 9693 ISO 22674 Wirobond
250 – 50116 1250 – 50114 1000 – 50115
24 – 50118
ISO 22674
4
°C 900–1000
°C 1360, 1420
(ISO 22674 )
g/cm³ 8.5
°C 1500
GPa 225 / *222
MPa 415 / *395
% 14 / *8
(HV10) 315 / *320
-1
14.1 / *14.1 K
10-6 500 – 25 (CTE)
()
8
BEGO
(54252 ) Bellavest SH
(52526 ) Wiromelt
VITA VMK Master
/ 5/ 900
980
/ 55
(52530 ) Minoxyd
®
(52622 ) Wirobond
-Lot
(50005 50003 ) Wiroweld
„
.
.
.
«
®
C
®
C
) % 0,2
(R
p 0,2
)
(A
5
-EN!
.
.
.
«
.
«
«
.
Ø ≥ 3.5 –4 mm
.
.
®
.
®
.
.
®
.
!
.
.
.
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
.
.
:
:
Rx only
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
38
MD
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 39
bg
Wirobond® C
Co63.3Cr24.8W5.3Mo5.1Si1.0Ce [%]
0197
Инструкция за употреба
Дентална сплав на базата на кобалт за металокерамика, тип 4.
®
C се доставя под формата на цилиндри.
Wirobond
®
C съответства на ISO22674 и ISO9693.
Wirobond
REF50115 – 1000g; REF50114 – 1250 g; REF50116 – 250 g; REF50118 – 24 g проба
Характеристики на сплавта
Съгласно ISO22674 не съдържа никел, кадмий, берилий и олово
Тип (съгласно ISO22674)
-6K-1
°C 900–1000
°C 1360, 1420
g/cm³ 8.5
°C 1500
GPa 225 / *222
MPa 415 / *395
% 14 / *8
(HV10) 315 / *320
14.1 / *14.1
Температура на предварително подгряване
Температура на солидуса, на ликвидуса
Плътност
Температура на леене
Модул на еластичност
0,2% граница на провлачване (R
Удължение при скъсване (A
)
p0,2
)
5
Твърдост по Викерс
Коефициент на топлинно разширение (КТР) 25 – 500°C, 10
(леене/*след керам. изпичане)
Код на цвета BEGO
Опаковъчна маса: фосфатно свързана, напр. BellavestSH (REF54252)
Материал на тигела: керамика
Прах за спояване: Wiromelt (REF52526)
Облицовъчна керамика: керамика с подходяща стойност на КТР, напр.: VITA VMK Master
Оксидиращо печене: не се препоръчва, но ако е желателно контролно печене:
900°C/5min под вакуум
Максимална препоръчителна температура на изпичане: 980°C
Максимална препоръчителна скорост на нагряване: 55°C/min
Флюс: напр. Minoxyd (REF52530)
®
Припой преди печенето: Wirobond
-Lot (REF52622)
Лазерна тел: Wiroweld (REF50003; 50005)
Предназначение: Сплавите на основата на кобалт за металокерамика са предназначени за изработка на дентални възстановявания, като коронки, мостове и металокерамични протези.
Показания: Сплавите на основата на кобалт за металокерамика са предназначени за лечение
при липсваща твърда тъкан (зъби).
Противопоказания: Не са известни противопоказания. Нежелани биологични (като напр. алергии
към съставките на сплавта) или електрохимично базирани реакции могат да се появят в много
редки случаи. Сплавта не трябва да се използва при известни несъвместимости или известни
алергии към съставки на сплавта.
Клинична полза: Изкуствен заместител на изгубена твърда тъкан (зъби) за възстановяване на
дъвкателната функция (естетическа и функционална).
Предупреждения: Металните прахове са вредни за здравето. Шлифоването и обработката с
абразивна струя трябва да се извършват при подходяща аспирация. Препоръчват се средства за
дихателна защита тип FFP3-EN149!
Предпазни мерки: При апроксимален или оклузален контакт с други метали в много редки случаи
са възможни неприятни електрохимично обусловени усещания. Изделието не е оценено по отношение на безопасността и съвместимостта в МР среда. То не е тествано за загряване, мигриране
или артефакти в изображението в МР среда. Няма данни за безопасността в МР среда. Изследване на пациент с това изделие може да доведе до наранявания на пациента.
Група пациенти: Изделията от сплавта могат да се използват независимо от възрастта на пациента. Сплавта не трябва да се използва при известни несъвместимости или известни алергии
към съставки на сплавта.
Странични ефекти: Не са известни странични ефекти. Въпреки това в много редки случаи не
може да се изключи появата на индивидуални реакции спрямо компонентите. В такъв случай
изделието не трябва да се използва.
Моделиране: Дебелина на стената след финиране: мин. 0,3 mm, избягвайте остри ъгли и ръбове.
Редуцирайте анатомично скелетите за облицовка. Оформяйте възможно най-стабилно и високо
съединителите (височина: мин. 3,5 mm, ширина: мин. 2,5 mm). Следете за по-стабилно моделиране при бруксизъм. Използвайте восък или кухи пластмасови пръчки. Не скосявайте леяка.
Опаковане: Използвайте само фосфатно свързани опаковъчни маси за коронки и мостове.
Отливане: Не прегрявайте сплавта. Използвайте само чисти и отделни за всяка сплав тигели
за топене. За точно проследяване на партидата отливайте само нов метал. При необходимост
поръсете блокчетата с прах за спояване. За точните настройки и времена на загряване следвайте
указанията на производителите на леярските уреди. След отливането оставете муфела да се
охлади бавно.
Финиране: Използвайте твърдосплавни фрези със ситни зъби.
Полиране: За улесняване на обработката с полирна гума може да се извърши струйна обработка
до блясък с безоловно натриево стъкло (напр. Perlablast® micro). След това обработете с подхо-
4
дящи полирни гуми и подходящи пасти за предварително и допълнително полиране. Почистете
щателно повърхността с парна струя или изваряване в дестилирана вода.
Облицоване с керамика: „Използвайте керамика за облицоване с подходящ КТР (ISO 9693).
Спазвайте инструкциите за употреба на съответния производител на керамиката. Отстранете оксида с абразивна струя (250 μm/3 – 4 bar, напр. с Korox® 250). Почистете щателно повърхността с
парна струя или изваряване в дестилирана вода.
След това повече не докосвайте повърхностите с ръце. Използвайте артериални клампи или др.п.
Осигурете достатъчна опора за скелетите по време на изпичането.
Пластмасови облицовки: За нанасянето на пластмасовите облицовъчни материали трябва да
се спазват съответните инструкции на производителите. Почистете щателно повърхността с парна струя или изваряване в дестилирана вода.
Спояване: Фиксирайте частите за спояване (напр. с опаковъчна маса за спояване Bellatherm®);
процеп за спояване с паралелни стени: макс. 0,2 mm. Използвайте подходящ флюс BEGO. След
спояването остатъците от флюс и металните оксиди трябва да се отстранят чрез ецване. Почистете щателно повърхността с парна струя или изваряване в дестилирана вода.
8
Лазерно спояване: По възможност работете с X-образен шев и добавъчен материал. Моля,
спазвайте инструкцията за употреба и указанията за безопасност на производителя на уреда!
Почистете щателно повърхността с парна струя или изваряване в дестилирана вода.
Условия за съхранение: Не са известни специални условия на съхранение.
Гаранция: Нашите препоръки по отношение на техниката за прилагане, независимо от това дали
са дадени устно, писмено или в хода на практически указания, се основават на нашите собствени
опит и експерименти и затова могат да се разглеждат само като примерни. Нашите продукти
подлежат на непрекъснато усъвършенстване.
Затова си запазваме правото на изменения в конструкцията и състава. Моля, докладвайте всички
сериозни инциденти във връзка с изделията на BEGO Bremer Goldschlägerei Wilh. Herbst GmbH &
Co. KG и компетентния орган.
Указания за предаване за отпадъци: Методи за третиране на отпадъци
Изделие: Определянето на кода на отпадъка съгласно Европейския каталог на отпадъците (ЕКО)
трябва да се извърши след съгласуване с регионалното предприятие за събиране на отпадъци.
Не изхвърляйте с битовите отпадъци.
Опаковка: Опаковките трябва да се изпразнят напълно и да се предадат за правилно унищожаване в съответствие със законовите разпоредби. Опаковките, които не могат да се изпразнят
напълно, трябва да се предадат за унищожаване след съгласуване с регионалното предприятие
за събиране на отпадъци.
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Спазвайте инструкцията за употреба Внимание Годен до
Rx only
Само за специалисти!
Нестерилен
Артикулен номер
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Производител
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
39
Номер на партида
MD
Медицинско изделие
Съдържа опасно вещество
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 40
cs
Wirobond® C
Co63.3Cr24.8W5.3Mo5.1Si1.0Ce [%]
0197
Návod k použití
Dentální slitina na bázi kobaltu pro metalokeramiku, typ4.
®
C se dodává ve formě válečků.
Wirobond
®
C splňuje normu ISO22674 aISO9693.
Wirobond
REF50115 – 1000g; REF50114 – 1250 g; REF50116 – 250 g; REF50118 – 24g vzorek
Charakteristiky slitiny
Vsouladu spožadavky normy ISO22674 neobsahuje nikl, kadmium,
berylium ani olovo
Typ (podle normy ISO22674) 4
Předehřívací teplota °C 900–1000
Teplota solidu, likvidu °C 1360, 1420
Hustota g/cm³ 8.5
Teplota lití °C 1500
Modul pružnosti GPa 225 / *222
Mez kluzu 0,2% (R
Tažnost (A
Tvrdost podle Vickerse (HV10) 315 / *320
Koeficient tepelné roztažnosti (KTR) 25–500°C, 10
(slitina / * po keram. výpalu)
Kód barvy BEGO 8
Zatmelovací hmota: vázaná fosfátem, např. Bellavest SH (REF54252)
Materiál kelímku: keramika
Tavicí prášek: Wiromelt (REF52526)
Fazetová keramika: keramika svhodnou hodnotou KTR, např.: VITA VMK Master
Oxidační výpal: nedoporučuje se, ale je-li požadován kontrolní výpal: 900°C/ 5min/ při vakuu
Nejvyšší doporučená teplota vypalování: 980°C
Doporučená rychlost zahřívání max.55°C/min
Tavicí přísada: např. Minoxyd (REF52530)
Pájení před výpalem: Wirobond
Laserový drát: Wiroweld (REF50003; 50005)
) MPa 415 / *395
p0,2
) % 14 / *8
5
®
-Lot (REF 52622)
–6 K–1
14.1 / *14.1
Pro přesná nastavení a doby ohřevu postupujte podle pokynů výrobce odlévacího zařízení. Po odlévání
nechte mufli pomalu vychladnout.
Konečné vypracování: Používejte jemnozubé tvrdokovové frézy.
Leštění: Aby se zjednodušilo gumování, je možné otryskání na lesk pomocí bezolovnatého sodného skla
(např. Perlablast
lešticí pas ty pro předběž né leštění apřeleš tění. Důkladné čištění po vrchu pomocí proudu pár y nebo vyvaření vdestilované vodě.
Zhotovování keramických fazet: Používejte fazetové keramiky s vhodným koeficientem tepelné roztažnosti (ISO 9693). Dodržujte návod k použití od výrobce příslušné keramiky. Oxid je nutno otryskat
(250μm/ 3–4bar spouži tím např. Korox
ření vdestilované vodě. Poté se již povrchů nedotýkejte rukama. Použijte peán nebo podobně. Konstrukce
během výpalů dostatečně podepřete.
Zhot ovován í fazet zpla stu: Pro zpr acování plastových fa zetových mater iálů je nutné dodržovat p říslušné
návody dodané v ýrobcem. Důkladné č ištění povrchu pomo cí proudu páry nebo v yvaření vdestilované v odě.
Pájení: Díly, kter é se budou pájet, zafix ujte (např. spájecí hmotou Bellather m
ními stěnami: max.0,2mm. Pou žijte vhodnou tavicí př ísadu BEGO. Po pájení je nutno ok yselit zbytk y tavicí
přísady aky sličníky kovů. Důkladné č ištění povrchu pomo cí proudu páry nebo v yvaření vdestilované v odě.
Laserové svařování: Pokud je to možné, pracujte sXsvarem apřídavnými svařovacími materiály. Dodržujte prosím návod kpoužití aupozornění na nebezpečí, dodané výrobcem přístroje! Důkladné čištění
povrchu pomocí proudu pár y nebo vyvaření vdestilované vodě.
Skladovací podmínky: Nejsou známy žádné speciální skladovací podmínky.
Záruka: Naše aplikační technická doporučení, ať už ústní nebo písemná nebo formou praktické instruk-
táže, se zakládají na našich vlastních zkušenostech apokusech, a proto je lze považovat pouze za orientační. Své výrobky neustále dále vyvíjíme. Vyhrazujeme si proto změny konstrukce a složení. Všechny
závažné ne žádoucí události, které se vysk ytnou vsouvislosti stěmito výrobky, prosím ohlaste spole čnosti
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG apříslušným orgánům.
Pokyny pr o likvidaci: Postup zpracování odpadu
Výrobek: Přidělení číselného kódu odpadu podle Evropského katalogu odpadů (AVV) musí být provedeno
po konzultaci sregionální spole čností pro likvidaci odpadů. N elikvidujte spolu sdomovním odpadem.
Obal: Obaly musí být zbaveny zbytků amusí být řádně zlikvidovány v souladu se zákonnými předpisy.
Obaly, které nelze zbavit zbytků, musí být zlikvidovány po dohodě sregionální společností pro likvidaci
odpadu.
®
micro). Pak gumujte vhodný mi gumovými leštícími nás troji aleštěte nanese ním vhodné
®
250). Důkladné čišt ění povrchu pomocí pro udu páry nebo vy va-
®
), spára při pájení sparalel -
Určený účel použití: Slitiny na bázi kobaltu pro kovokeramiku jsou určeny ke zhotovování dentálních
náhrad, jako jsou korunky, můstk y, apro kovokeramické zubní náhrady.
Indikace: Slitiny na bázi kobaltu pro kovokeramiku jsou určeny ke zpracování chybějících tvrdých tkání
(zubů).
Kontraindikace: Nejsou známy žádné kontraindikace. Ve velmi vzácných případech se mohou vyskytnout
nežádoucí biologické reakce (jako např. alergie na složky slitiny) nebo reakce na elektrochemické bázi.
Vpřípadě známé nekompatibility nebo známých alergií na složky slitiny se slitina nesmí používat.
Klinický přínos: Umělá náhrada za ztracenou tvrdou tkáň (zuby), k obnovení žvýkací funkce (esteticky
afunkčně).
Výstrahy: Kovový prach je zdraví škodlivý. Broušení aotryskání je třeba provádět při vhodném odsávání.
Doporučuje se ochrana dýchacích cest t ypu FFP3-EN149!
Preventivní opatření: V případě aproximálního nebo okluzního kontaktu sjinými kovy může ve velmi
vzácných případech dojít kelektrochemicky podmíněným nepříjemným pocitům. Výrobek nebyl hodnocen
zhlediska bezpe čnosti akompatibility vpros tředí MR. Nebyl t estován na zahřívání, migraci neb o obrazové
artefakty vprostředí MR. Bezpečnost vprostředí MR není známa. Vyšetření pacienta s tímto výrobkem
může vést ke zranění pacienta.
Populace pacientů: Objekty ztéto slitiny lze používat bez ohledu na věk pacienta. V případě známé
nekompatibilit y nebo známých alergií na složky slitiny se slitina nesmí používat.
Vedlejší účinky: Nejsou známy ž ádné vedlejší účinky. Nelz e však vyloučit, ž e ve velmi vzácných případe ch
se vysk ytnou reakce na komponenty. V takovém případě by se výrobek neměl používat.
Modelace: Tloušťk a stěny po konečném v ypracování: min. 0,3 mm, vy varujte se ostrý ch rohů ahran. Konstrukce pro fazetování v ytvářejte anatomicky redukované. Spojovací prvky vytvářejte co nejsilnější a co
nejvy šší (výška: min. 3,5mm, šíř ka: min. 2,5mm). Vpřípadě bruxismu věnujte p ozornost silnějšímu m odelování. Používejte vosk nebo duté plastové tyčinky. Vpřípadě čepového systému pracujte be z zužování.
Zalití: Pro korunky amůstk y používejte jen zalévací hmoty vázané fosfátem.
Lití: Slitinu nepřehřívejte. Používejte jen čisté a pro každou slitinu její vlastní tavicí kelímky. Pro jedno-
značnou vysledovatelnost šarží odlévejte pouze nov ý kov. Případně posypejte licí kostky tavicím práškem.
Sledujte návod k použití Pozor Použít do
Ø ≥ 3.5 –4 mm
Kód dávky
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Obsahuje nebezpečnou látku
Nesterilní
Výrobce
Rx only
Pouze pro odborné
pracovníky!
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
Katalogové číslo
40
MD
Zdravotnický prostředek
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 41
da
Wirobond® C
Co63.3Cr24.8W5.3Mo5.1Si1.0Ce [%]
0197
Brugsanvisning
Dental co-basis-legering til metalkeramik, type4.
®
C leveres i form af cylindre.
Wirobond
®
C er i overensstemmelse med ISO22674 og ISO9693.
Wirobond
REF50115 – 1000g; REF50114 – 1250 g; REF50116 – 250 g; REF50118 – 24 g prøve
Legeringskarakteristika
Iht. ISO22674 uden nikkel, cadmium, beryllium og bly
Type (iht. ISO22674) 4
Forvarmningstemperatur °C 900–1000
Solidus-, liquidustemperatur °C 1360, 1420
Tæthed g/cm³ 8.5
Støbetemperatur °C 1500
Elasticitetsmodul GPa 225 / *222
0,2% elasticitetsgrænse (R
Brudforlængelse (A
Vickers-hårdhed (HV10) 315 / *320
Varmeudvidelseskoeffecient (VUK) 25–500°C, 10
(støbning / * efter keram. brænding)
BEGO farvekode 8
Indlejringsmasse: fosfatbundet, f.eks. BellavestSH (REF54252)
Teglmateriale: keramik
Smeltepulver: Wiromelt (REF52526)
Keramisk facade: Keramik med passende VUK-værdi, f.eks.: VITA VMK Master
Oxidbrænding: anbefales ikke, men hvis kontrolbrænding ønskes: 900°C/5min/vac
Højeste anbefalede brændingstemperatur: 980°C
Opvarmningshastighed anbefalet maks. 55°C/min
Flusmiddel: f.eks. Minoxyd (REF52530)
Loddemetal før brændingen: Wirobond
Lasertråd: Wiroweld (REF50003; 50005)
Erklæret formål: Kobolt-basis-legeringer til metalkeramik er beregnet til fremstilling af dentale restaureringer som kroner, broer samt til metalkeramisk tanderstatning.
Indikation: Kobolt-basis-legeringer til metalkeramik er beregnet til behandling af manglende hårdvæv
(tænder).
Kontraindikation: Der er ingen kendte kontraindikationer. Uønskede biologiske (som f.eks. allergier over
for legeringsingredienser) eller elektrokemisk baserede reaktioner kan optræde i meget sjældne tilfælde.
Ved kendte uf oreneligheder eller kend te allergier over for lege ringsingredienser bør lege ringen ikke anvendes.
Kliniske fordele: Kunstig erstatning for mistet hårdvæv (tænder), til genetablering af tyggefunktionen
(æstetisk og funktionelt).
Advarsler: Metalstøv er sundhedsskadeligt. Slibning og sandblæ sning bør ske under en passende udsugning. Et åndedrætsværn af typen FFP3-EN149 anbefales!
Forholdsregler: I tilfælde af approksimal eller okklusal kontakt med andre metaller kan der i meget
sjældne tilfælde forekomme ubehagelige fornemmelser af elektrokemisk art. Udstyret er ikke kontrolleret
for sikkerhed og kompatibilitet i forbindelse med et MR-miljø. Det er ikke blevet testet for opvarmning,
migration eller billedartefak ter i forbindelse med et MR-miljø. Sikkerheden i MR-miljøet er ukendt. Undersøgelsen af en patient med dette udstyr kan medføre kvæstelser af patienten.
Patientgruppe: Objek terne af legeringen kan anvendes uafhængigt af patientens alder. Ved kendte uforeneligheder eller kendte allergier over for legeringsingredienser bør legeringen ikke anvendes.
Bivirkninger: Der er ingen kend te bivirkninger. Det kan dog ikke u delukkes, at der i meget sj ældne tilfælde
kan optræde individuelle reak tioner over for komponenter. I dette tilfælde bør dette udstyr ikke anvendes.
Modellering: Vægtykkelse efter forarbejdningen: min. 0,3 mm, undgå skarpe hjørner og kanter. Skeletterne til facaderne udformes anatomisk reduceret. Udform forbindelsesstykkerne så stærke og høje som
muligt (højde: min. 3,5mm, bredde: min. 2,5mm). Sørg for tykkere modellering ved bruxismus. Anvend
voks eller hule stave af kunststof. Ved stiftsystemet arbejdes uden indsnævringer.
Indlejring: Anvend kun fosfatbundne støbemasser til kroner og broer.
Støbning: Overophed ikke legeringen. Anvend kun rene smeltedigler, og en ny til hver legering. Til ent ydig
batchsporing støbes kun nyt metal. Strø eventuelt smeltepulver hen over støbeterningerne. Til de nøjagtige indstillinger og opvarmningstider følges angivelserne fra fabrikanterne af støbeenhederne. Lad
smeltediglerne afkøle langsomt efter støbningen.
) MPa 415 / *395
p0,2
) % 14 / *8
5
®
-Lot (REF52622)
-6 K-1
14.1 / *14.1
Forarbejdning: Anvend hårdmetalfræsere med tæt te tænder.
Polering: For at forenkle gummieringen kan man sandpolere med en blyfri natronglas (f.eks. Perlablast
micro). Deref ter gummieres med egn ede gummipolerere, og p oleres med egnet f or- og efterpolering spasta.
Grundig rengøring af overfladen med dampstråling eller kogning i destilleret vand.
Keramisk facade: Anvend keramiske facader med egnet VUK (ISO 9693). Overhold brugsanvisningen fra
den pågældende keramikfabrikant. Oxiden skal sandblæses (250μm / 3– 4bar med f.eks. Korox
Grundig rengøring af overfladen med dampstråling eller kogning i destilleret vand. Rør derefter ikke længere over fladerne med hænderne. Anvend arterieklemmer eller lignende. Understøt skeletterne tilstrækkeligt under brændingen.
Kunststoffacader: Til bearbejdning af kuns tstoffacademater ialer overholdes anvisninge rne fra fabrikanterne. Grundig rengøring af overfladen med dampstråling eller kogning i destilleret vand.
Lodning: Fikser de dele, der skal loddes (f.eks. med loddemasse Bellatherm
spalte: maks. 0, 2mm. Anvend et egn et BEGO flusmiddel. Efte r lodningen fjernes flusmidde lrester og metaloxider. Grundig rengøring af overfladen med dampstråling eller kogning i destilleret vand.
Lasersvejsning: Hvis d et er muligt arbejdes med X- søm og afbindingsmateriale. Ove rhold brugsanvisningen og faresætningerne fra fabrikanten af udstyret! Grundig rengøring af overfladen med dampstråling
eller kogning i destilleret vand.
Opbevaringsbetingelser: Der er ingen kendte specielle opbevaringsbetingelser.
Garanti: Vores anvendelsestekniske anbefalinger, uanset om de gives mundtligt, skriftligt eller som led
i praktiske vejledninger, beror på kliniske og egne erfaringer og forsøg og skal derfor kun opfattes som
vejledende . Vores produkter er und erkastet en kontinuer lig videreudvikling. Vi forb eholder os derfor r etten
til at foretage ændringer i konstruktion og sammensætning. Enhver alvorlig hændelse, der er indtruffet i
forbindelse med udstyret, bør indb erettes til BEGOBremer Goldschläge rei Wilh. Herbst GmbH & Co. KG og
de kompetente myndigheder.
Informationer om bortskaffelsen: Procedurer vedrørende affaldsbehandling
Uds tyr: Tildelingen af en affaldskode iht. det europæiske affaldskatalog (AV V) skal foretages e fter aftale
med det regionale bortskaffelsessted. Må ikke bor tskaffes i husholdningsaf faldet.
Emballag e: Emballager skal tømmes og bortskaffes korrekt i overensstemmelse med loven. Emballager,
der ikke er tømt, skal bortskaffes i samråd med det regionale bor tskaffelsessted.
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
®
), parallelvægget lodde-
®
250).
®
Overhold brugsanvisningen Bemærk Mindst holdbar til
Rx only
Kun til fagpersonale!
Usterilt
Artikelnummer
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Fabrikant
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
41
Chargenummer
MD
Medicinsk udstyr
Indeholder farligt stof
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 42

el
Wirobond® C
Co63.3Cr24.8W5.3Mo5.1Si1.0Ce [%]
0197
Οδηγίες χρήσης
Οδοντοτεχνικό κράμα με βάση Co για μεταλλικά-κεραμικά υλικά, τύπος 4.
Το Wirobond
Το Wirobond
REF50115 – 1000 g· REF50114 – 1250 g· REF50116 – 250 g· REF50118 – δείγμα 24 g
Χαρακτηριστικά κράματος
Σύμφωνα με το ISO22674 δεν περιέχει νικέλιο, κάδμιο, βηρύλλιο ή
μόλυβδο
Τύπος (κατά το ISO22674)
Θερμοκρασία προθέρμανσης
Θερμοκρασία solidus, θερμοκρασία liquidus
Πυκνότητα
Θερμοκρασία χύτευσης
Μέτρο ελαστικότητας
Όριο ελαστικότητας 0,2% (R
Επιμήκυνση θραύσης (A
Σκληρότητα Vickers
Συντελεστής θερμικής διαστολής (ΣΘΔ) 25 – 500 °C, 10
(χύτευση / * μετά από κεραμ. όπτηση)
Χρωματικός κωδικός BEGO
Υλικό επένδυσης: φωσφορικού τύπου, π.χ. Bellavest SH (REF54252)
Υλικό χωνευτηρίου: κεραμικό
Άρτυμα: Wiromelt (REF52526)
Κεραμικό υλικό επικάλυψης με κατάλληλη τιμή ΣΘΑ, π.χ.: VITAVMK Master
Οξειδωτική όπτηση: δεν συνιστάται, αλλά όταν είναι επιθυμητή όπτηση ελέγχου:
900°C/5 λεπ./κενό
Μέγιστη συνιστώμενη θερμοκρασία όπτησης: 980°C
Μέγιστος συνιστώμενος ρυθμός θέρμανσης 55°C/min
Συλλίπασμα: π. χ. Minoxyd (REF52530)
Συγκόλληση πριν από την όπτηση: Wirobond
Σύρμα λέιζερ: Wiroweld (REF50003· 50005)
Προβλεπόμενη χρήση: Τα κράματα με βάση το κοβάλτιο για μεταλλοκεραμικά προορίζονται για την
κατασκευή οδοντικών αποκαταστάσεων, όπως στεφανών, γεφυρών, καθώς και μεταλλοκεραμικών οδοντικών αποκαταστάσεων.
Ενδείξεις: Τα κράματα με βάση το κοβάλτιο για μεταλλοκεραμικά προορίζονται για τη θεραπεία ελλειμμάτων σκληρού ιστού (δοντιών).
Αντενδείξεις: Δεν υπάρχουν γνωστές αντενδείξεις. Σε πολύ σπάνιες περιπτώσεις μπορούν να εκδηλωθούν ανεπιθύμητες βιολογικές (όπως, π.χ., αλλεργίες στα συστατικά του κράματος) ή ηλεκτροχημικές
αντιδράσεις. Το κράμα δεν πρέπει να χρησιμοποιηθεί σε περιπτώσεις γνωστής δυσανεξίας ή γνωστής
αλλεργίας στα συστατικά του κράματος.
Κλινικό όφελος: Τεχνητό υποκατάστατο απολεσθέντος σκληρού ιστού (δοντιών), για την (αισθητική
και λειτουργική) αποκατάσταση της μασητικής λειτουργίας.
Προειδοποιήσεις: Οι μεταλλικές σκόνες είναι επιβλαβείς για την υγεία. Η λείανση και η αμμοβολή
θα πρέπει να πραγματοποιούνται υπό κατάλληλη αναρρόφηση. Συνιστάται προστασία της αναπνοής
τύπου FFP3-EN149!
Προφυλάξεις: Σε περίπτωση επαφής της όμορης ή της μασητικής επιφάνειας με άλλα μέταλλα μπορεί
σε πολύ σπάνιες περιπτώσεις να παρουσιαστεί παραισθησία ηλεκτροχημικής αιτιολογίας. Το προϊόν
δεν έχει ελεγχθεί αναφορικά με την ασφάλεια και τη συμβατότητα σε περιβάλλον μαγνητικού συντονισμού. Το προϊόν δεν έχει δοκιμαστεί ως προς τη θέρμανση, τη μετατόπιση ή τα τεχνουργήματα εικόνας
σε περιβάλλον μαγνητικού συντονισμού. Η ασφάλεια σε περιβάλλον μαγνητικού συντονισμού δεν είναι
γνωστή. Η εξέταση ασθενή που φέρει αυτό το προϊόν μπορεί να επιφέρει τραυματισμό του ασθενή.
Ομάδα ασθενών: Αντικείμενα από αυτό το κράμα μπορούν να χρησιμοποιηθούν ανεξάρτητα από την
ηλικία του ασθενή. Το κράμα δεν πρέπει να χρησιμοποιηθεί σε περιπτώσεις γνωστής δυσανεξίας ή
γνωστής αλλεργίας στα συστατικά του κράματος.
Παρενέργειες: Δεν υπάρχουν γνωστές παρενέργειες. Ωστόσο, δεν μπορεί να αποκλειστεί η εκδήλωση
σε πολύ σπάνιες περιπτώσεις εξατομικευμένης αντίδρασης έναντι συστατικών. Στην περίπτωση αυτή
το προϊόν δεν πρέπει να χρησιμοποιηθεί.
Μοντελάρισμα: Πάχος τοιχώματος μετά την επεξεργασία: τουλάχιστον 0,3 mm. Αποφεύγετε τις αιχμηρές γωνίες και ακμές. Διαμορφώνετε τους σκελετούς για την επικάλυψη με ανατομική σμίκρυνση.
®
C παρέχεται σε μορφή κυλίνδρων.
®
C πληροί τα ISO22674 και ISO9693.
)
p0,2
)
5
-6 K-1
®
-Lot (REF52622)
°C 900–1000
°C 1360, 1420
g/cm³ 8.5
°C 1500
GPa 225 / *222
MPa 415 / *395
% 14 / *8
(HV10) 315 / *320
14.1 / *14.1
Διαμορφώνετε τους συνδέσμους με το μέγιστο δυνατό πλάτος και ύψος (ύψος: τουλάχιστον 3,5 mm,
πλάτος: τουλάχιστον 2,5 mm). Στην περίπτωση βρυγμού απαιτείται ισχυρότερο μοντελάρισμα. Χρησιμοποιήστε κερί ή πλαστικές κοίλες ράβδους. Εργαστείτε στο σύστημα αγωγών χωρίς μείωση της
διαμέτρου.
Επένδυση: Για στεφάνες και γέφυρες χρησιμοποιείτε μόνο φωσφορικού τύπου υλικά επένδυσης.
Χύτευση: Μην υπερθερμαίνετε το κράμα. Χρησιμοποιείτε μόνο καθαρά και για κάθε κράμα ξεχωριστά
χωνευτήρια. Για τη σαφή ιχνηλάτηση της παρτίδας, χύνετε μόνο νέο μέταλλο. Κατά περίπτωση, χρησιμοποιήστε άρτυμα στα πλινθώματα. Για τις ακριβείς ρυθμίσεις και χρόνους θέρμανσης ακολουθείτε
τις οδηγίες του κατασκευαστή της συσκευής χύτευσης. Μετά τη χύτευση, αφήστε το καλούπι να ψυχθεί
αργά.
4
Παρασκευή: Χρησιμοποιείτε φρέζες σκληρού μετάλλου με ψιλή οδόντωση.
Στίλβωση: Προκειμένου να απλοποιηθεί η στίλβωση με λάστιχο μπορεί να γίνει αμμοβολή με γυαλί
νατράσβεστου χωρίς μόλυβδο (π.χ. Perlablast
στίλβωσης με λάστιχο και με κατάλληλες πάστες προκαταρκτικής και συμπληρωματικής στίλβωσης.
Ενδελεχής καθαρισμός της επιφάνειας με ατμοβολή ή βρασμό σε απεσταγμένο νερό.
Κεραμικές όψεις: Χρησιμοποιείτε κεραμικά υλικά επικάλυψης με κατάλληλο συντελεστή θερμικής διαστολής (ISO 9693). Ακολουθείτε τις οδηγίες χρήσης του εκάστοτε κατασκευαστή του κεραμικού. Το
οξείδιο πρέπει να αφαιρεθεί με αμμοβολή (250 μm / 3–4 bar με π.χ. Korox
της επιφάνειας με ατμοβολή ή βρασμό σε απεσταγμένο νερό. Κατόπιν αυτού μην αγγίζετε πλέον τις
επιφάνειες με το χέρι. Χρησιμοποιήστε αιμοστατικές λαβίδες ή παρόμοια μέσα. Στηρίζετε επαρκώς τους
σκελετούς κατά την όπτηση.
Ακρυλικές όψεις: Για την επεξεργασία των συνθετικών υλικών επικάλυψης πρέπει να λαμβάνονται
υπόψη οι σχετικές οδηγίες των κατασκευαστών. Ενδελεχής καθαρισμός της επιφάνειας με ατμοβολή ή
βρασμό σε απεσταγμένο νερό.
8
Συγκόλληση: Στερεώστε τα προς συγκόλληση τμήματα (π.χ. με υλικό επένδυσης συγκόλλησης
®
), διάκενο συγκόλλησης παράλληλων τοιχωμάτων: μέγ. 0,2 mm. Χρησιμοποιήστε κατάλ-
Bellatherm
ληλο άρτυμα BEGO. Τα υπολείμματα αρτύματος και μεταλλοξειδίου πρέπει να καθαρίζονται μετά τη
συγκόλληση. Ενδελεχής καθαρισμός της επιφάνειας με ατμοβολή ή βρασμό σε απεσταγμένο νερό.
Συγκόλληση λέιζερ: Κατά το δυνατόν εργάζεστε με ραφή X και πρόσθετο υλικό. Λαμβάνετε υπόψη τις
οδηγίες χρήσης και τις υποδείξεις κινδύνου του κατασκευαστή της συσκευής! Ενδελεχής καθαρισμός
της επιφάνειας με ατμοβολή ή βρασμό σε απεσταγμένο νερό.
Συνθήκες αποθήκευσης: Δεν υπάρχουν γνωστές ειδικές συνθήκες φύλαξης.
Εγγύηση: Οι συστάσεις της εταιρείας μας αναφορικά με τη χρήση, ανεξάρτητα από το αν παρέχονται
προφορικά, εγγράφως ή στο πλαίσιο πρακτικών οδηγιών, βασίζονται στις δικές μας εμπειρίες και πειράματα και πρέπει, συνεπώς, να θεωρούνται απλώς ενδεικτικές. Τα προϊόντα μας αποτελούν αντικείμενο συνεχούς εξέλιξης. Για τον λόγο αυτό διατηρούμε το δικαίωμα τροποποιήσεων της κατασκευής και
της σύνθεσης. Κάθε σοβαρό περιστατικό που σχετίζεται με τα προϊόντα πρέπει να αναφέρεται στην
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG και στις αρμόδιες αρχές.
Υποδείξεις για τη διάθεση: Διαδικασίες διαχείρισης αποβλήτων
Προϊόν: Η απόδοση κωδικού αποβλήτων σύμφωνα με τον Ευρωπαϊκό κατάλογο αποβλήτων (ΕΚΑ)
πρέπει να γίνεται με συνεννόηση με τον τοπικό φορέα διαχείρισης αποβλήτων. Να μη διατίθενται στα
οικιακά απόβλητα.
Συσκευασία: Οι συσκευασίες πρέπει να εκκενώνονται από τα υπολείμματα και να διατίθενται κατάλληλα, σε συμφωνία με τις νομικές διατάξεις. Οι συσκευασίες που δεν μπορούν να εκκενωθούν από
τα υπολείμματα πρέπει να διατίθενται σε συνεννόηση με τον τοπικό φορέα διαχείρισης αποβλήτων.
Ø ≥ 3.5 –4 mm
®
micro). Στη συνέχεια στιλβώστε με κατάλληλα εργαλεία
®
250). Ενδελεχής καθαρισμός
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Λαμβάνετε υπόψη τις οδηγίες χρήσης Προσοχή Ημερομηνία λήξης
Rx only
Αποκλειστικά για ειδικευμένο προσωπικό!
Μη αποστειρωμένο
Αριθμός προϊόντος
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Κατασκευαστής
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
42
Αριθμός παρτίδας
MD
Ιατροτεχνολογικό προϊόν
Περιέχει επικίνδυνη ουσία
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 43
et
Wirobond® C
Co63.3Cr24.8W5.3Mo5.1Si1.0Ce [%]
0197
Kasutusjuhend
Dentaalne koobaltipõhine sulam metallokeraamika jaoks, tüüp4.
®
C tarnitakse silindrite kujul.
Wirobond
®
C vastab standarditele ISO22674 ja ISO9693.
Wirobond
REF50115 – 1000g; REF50114 – 1250g; REF50116 – 250g; REF50118 – 24g proov
Sulami tunnused
Vastavalt standardile ISO22674 vaba niklist, kaadmiumist, berülliumist
ja pliist
Tüüp (vastavalt standardile ISO22674)
Eelkuumutustemperatuur °C 900–1000
Solidus-, likvidustemperatuur °C 1360, 1420
Tihedus g/cm³ 8.5
Valamistemperatuur °C 1500
Elastsusmoodul GPa 225 / *222
0,2% tinglik voolavuspiir (R
Katkevenivus (A
) % 14 / *8
5
Vickersi kõvadus (HV10) 315 / *320
Soojuspaisumistegur (CTE) 25–500°C, 10
(Valumaterjal / * pärast keraam põletust)
BEGO värvikood 8
Sisestusmass: fosfaatseotud, nt BellavestSH (REF54252)
Tiigli materjal: keraamika
Sulatuspulber: Wiromelt (REF52526)
Kattekeraamika: sobiva soojuspaisumisteguri (CTE) väärtusega keraamika, nt: VITAVMKMaster
Oksiidpõletus: ei ole soovitatud, ent kui soovitakse kontrollpõletust: 900°C/5min/vaakum
Kõrgeim soovitatud põletustemperatuur: 980°C
Kuumutamiskiirus soovitatud max55°C/min
Jooteräbusti: nt Minoxyd (REF52530)
Joodis enne põletust: Wirobond
Lasertraat: Wiroweld (REF50003; 50005)
) MPa 415 / *395
p 0,2
-6 K-1
®
-Lot (REF52622)
14.1 / *14.1
puistake sulatuspulbrit valuploki peale. Täpsete seadistuste ja kuumutusaegade kohta järgige valamisseadmete tootjate juhiseid. L aske muhvlitel pärast valamist aeglaselt maha jahtuda.
Viimistlemine: Kasutage peenehambulisi kõvasulamfreese.
Poleerimine: Selleks et kumme erimist lihtsustada, saab teha läige stava pritstöö tlemise pliivaba soodak-
laasiga (nt Perlablast
eel- ja järelpoleerimispastade abil. Pealispinna põhjalik puhastamine aurujoaga töötlemise või destilleeritud vees läbikeetmise teel.
Keraamiline kate: Kasutage sobiva soojuspaisumisteguriga kattekeraamikat (ISO9693). Järgige vastava keraamikatootja kasutusjuhendit. Oksiidi tuleb jugapuhastusega töödelda (250 μm / 3–4 bar, nt
pihustusainega Korox
4
vees läbikee tmise teel. Seejärel ärg e pealispindu enam kätega puudutage. K asutage arteriklambre id vms.
Toestage karkassid põletuste ajaks piisavalt.
Plastkatted: Plastist kattematerjalide töötlemiseks tuleb järgida tootjate vastavaid juhendeid. Pealispinna põhjalik puhastamine aurujoaga töötlemise või destilleeritud vees läbikeetmise teel.
Jootmine: Joodetavad osad tuleb fikseerida (nt jootmise sisestusmassiga Bellatherm
seintega jootmispilu: max0,2mm. Kasutage sobivat BEGO jooteräbustit. Pärast jootmist tuleb jooteräbusti jääke ja metallo ksiide happega töödelda. Pe alispinna põhjalik puhastamine aurujoaga töö tlemise või
destilleeritud vees läbikeetmise teel.
Laserkeevitamine: Kui võ imalik, siis tööt age X-õmbluse ja täitematerjaliga. Palun järgige k asutusjuhendit ja seadme tootja ohujuhiseid! Pealispinna põhjalik puhastamine aurujoaga töötlemise või destilleeritud vees läbikeetmise teel.
Ladustamistingimused: Spetsiaalseid ladustamistingimusi ei ole teada.
Garantii: Meie rakendustehnika alased soovitused, ükskõik kas need antakse suuliselt, kirjalikult või
praktiliste juhendite vahendusel, tuginevad meie endi kogemustele ja katsetele ning neid saab seepärast
vaadelda ainult suunistena. Meie tooteid arendatakse pidevalt edasi. Seetõttu jätame me enesele õiguse
teha muudatusi nende ehituses ja koo stises. Igast toodetega seotud ohujuhtumist teatage palun ettevõttele BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG ja pädevale asutusele.
Juhised jäätmekäitluse kohta: Jäätmekäitluse meetodid
Toode: jäätmeloendi koodi vastendamine vastavalt Euroopa jäätmeloendile (AVV) tuleb ette võtta piir-
kondliku jäätmekäitlejaga konsulteerides. Ärge tehke jäätmekäitlust majapidamisjäätmete hulgas.
Pakend: pakendid peavad olema täielikult tühjendatud ja need tuleb anda kooskõlas õigusaktide eeskir-
jadega nõuetekohasesse jäätmekäitlusesse. Pakendite, mida ei saa täielikult tühjendada, jäätmekäitlus
tuleb teha piirkondliku jäätmekäitlejaga kooskõlastades.
®
micro). Seejärel kummeerige sobivate poleerkummide abil ning poleerige sobivate
®
250). Pealispinna põhjalik puhastamine aurujoaga töötlemise või destilleeritud
®
); paralleelsete
Sihtotstarve: Koobaltipõhised sulamid metallokeraamika jaoks on ette nähtud dentaalsete restauratsioonide, nagu näiteks kroonide ja sildade valmistamiseks ning metallokeraamiliste hambaproteeside
jaoks.
Näidustus: Koobaltipõhised sulamid metallokeraamika jaoks on ette nähtud selleks, et puuduvat
kõvakude (hambaid) ravida.
Vastunäidustus: Vastunäidustusi ei ole teada. Väga haruldastel juhtudel võib esineda soovimatuid bioloogilisi reaktsioone (nagu nt allergiaid sulami koostisosade suhtes) või elektrokeemia põhiseid reaktsioone. Teadaoleva kokkusobimatuse või teadaolevate allergiate korral sulami koostisosade suhtes tuleks
sulamit mitte kasutada.
Kliiniline kasu: Kaotsi läinud kõvakoe (hammaste) kunstlik asendus, närimisfunktsiooni taastamiseks
(esteetiliselt ja funktsionaalselt).
Hoiatused: Metallito lm on tervist kahjustav. Lihv imine ja jugapuhastus peaksid toimuma sobivat är atõmmet kasutades. Soovitatakse FFP3-EN149 tüüpi respiraatorit!
Ettevaatusabinõud: Apr oksimaalse või oklusaalse kokkupuute korral teiste metallidega võib väga haruldastel juhtudel tekkida elek trokeemiliselt tingitud ebamugavustunne. Toodet ei ole ohutuse ja ühilduvuse
seisukohalt magnetresonantskeskkonnas hinnatud. Seda ei ole soojenemise, migratsiooni ega kujutiste
artefaktide seisukohalt magnetresonantskeskkonnas katsetatud. Ohutus magnetresonantskeskkonnas ei
ole teada. Selle tootega patsiendi uurimine võib põhjustada patsiendi vigastusi.
Kõrvaltoimed: Kõrvaltoimeid ei ole teada. Siiski pole võimalik välistada, et väga haruldastel juhtudel
võib esineda individuaalseid reaktsioone materjali komponentide suhtes. Sellisel juhul ei tuleks toodet
kasutada.
Modelleerimine: Seina paksus pärast viimistlemist: vähemalt 0,3mm, vältige teravaid nurki ja servi.
Kujundage karkassid katte jaoks anatoomiliselt vähendatuna. Kujundage konnektorid nii tugeva ja kõrgena kui võimalik (kõrgu s: vähemalt 3,5mm, laius: vähemalt 2,5mm). Bruksismi korral on vajalik tuge vam
modelleer imine. Kasutage vaha või plastis t õõnespulki. Tihvt ide külgeühendamise süsteemi kor ral töötage
ilma siirdemuhvideta.
Jäljendi sisestamine: Kasutage kroonide ja sildade jaoks ainult fosfaatseotud sise stusmasse.
Valamine: Ärge sulamit üle kuumutage. Kasutage ainult puhtaid ja iga sulami jaoks omaette sulatus-
tiigleid. Partiide üheselt selge tagasiulatuva jälgimise tarbeks valage ainult uut metalli. Vajaduse korral
Järgida kasutusjuhendit Ettevaatust Kõlblikkusaeg
Ø ≥ 3.5 –4 mm
Partii number
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Sisaldab ohtlikku ainet
Mittesteriilne
Tootja
Rx only
Ainult kutsealaseks
kasutamiseks!
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
43
Artikli number
MD
Meditsiiniseade
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 44
hr
Wirobond® C
Co63.3Cr24.8W5.3Mo5.1Si1.0Ce [%]
0197
Upute za uporabu
Dentalna legura na bazi kobalta za metalnu keramiku, tip4.
®
C isporučuje se u obliku cilindara.
Wirobond
®
C je u skladu s normama ISO22674 i ISO9693.
Wirobond
Kat. br.50115 – 1000g; kat. br.50114 – 1250g; kat. br.50116 – 250g;
kat. br.50118 – uzorak od 24g
Svojstva legure
U skladu s normom ISO22674 ne sadržava nikal, kadmij, berilij ni olovo
Tip (u skladu s normom ISO22674)
Temperatura predzagrijavanja °C 900–1000
Temperatura solidusa, temperatura liquidusa °C 1360, 1420
Gustoća g/cm³ 8.5
Temperatura lijevanja °C 1500
Modul elastičnosti GPa 225 / *222
Granica istezanja 0,2% (R
Prekidno istezanje (A
Tvrdoća po Vickersu (HV10) 315 / *320
Koeficijent toplinskog istezanja (CTE) 25 – 500°C, 10
(lijev / * nakon pečenja keramike)
BEGO kod boje 8
Uložna masa, na bazi fosfata, npr. Bellavest SH (kat. br.54252)
Materijal lončića: keramika
Prah za topljenje: Wiromelt (kat. br.52526)
Keramika za fasetiranje s odgovarajućom vrijednošću CTE, npr.: VITA VMK Master
Oksidacijsko pečenje: ne preporučuje se, ali ako je poželjno kontrolirano pečenje:
900°C/5 min/vak
Najveća preporučena temperatura pečenja: 980°C
Brzina zagrijavanja preporučeno maks. 55°C/min
Taljivo: npr. Minoxyd (kat. br.52530)
Lem prije pečenja: Wirobond
Žica za lasersko lemljenje: Wiroweld (kat. br.50003; 50005)
Namjena: Legure na bazi kobalta za metal-keramiku namijenjene su za izradu dentalnih restauracija kao
što su krunice, mostovi i metal-keramički nadomjesci.
Indikacija: Legure na bazi kobalta za metal- keramiku namijenjene su za liječenje t vrdog tkiva koje nedostaje (zubi).
Kontraindikacije: Kontraindikacije nisu poznat e. U vrlo rijetkim slučajevima može doći do n eželjenih bioloških (kao npr. alergija na sastojke legure) ili elektr okemijskih reakcija. Legura s e ne smije upotrebljavati
ako su poznate nekompatibilnosti ili alergije na komponente legure.
Klinička korist: Umjetni nadomj estak izgubljenog tvr dog tkiva (zubi), za obnovu funk cije žvakanja (estetski i funkcijski).
Upozorenja: Metalne prašine opasne su za zdravlje. Brušenje i pjeskarenje trebali bi se odvijati uz prikladno usisavanje. Preporučujemo zaštitu disanja tipa FFP3-EN149!
Mjere opreza: U slučaju aproksimalnog ili okluzijskog kontakta s drugim metalima u vrlo rijetkim slučajevima može doći do elektrokemijski uvjetovanih tegoba. Proizvod nije ocijenjen u pogledu sigurnosti
i kompatibilnosti u MR okruženju. Nije testiran na zagrijavanje, migraciju i artefakte na slikama u MR
okruženju. Sigurnost u MR okruženju nije poznata. Pregled pacijenta s ovim proizvodom može rezultirati
ozljedom pacijenta.
Skupina pacijenata: Predmeti od legur e mogu se upotrebljavati bez o bzira na dob pacijenta. Legur a se ne
smije upotrebljavati ako su poznate nekompatibilnosti ili alergije na komponente legure.
Nuspojave: Nuspojave nisu poznate. Međutim, ne možemo isključiti da u rijetkim slučajevima može doći
do individualnih reakcija na komponente proizvoda. U tom slučaju ne smijete upotrebljavati proizvod.
Modeliranje: Debljina stijenke nakon završne obrade: min. 0,3mm, izbjegavajte oštre rubove i bridove.
Skelete za fasetiranje oblikujte anatomski reducirano. Spojnice oblikujte što je moguće jače i više (visina:
min. 3,5mm, širina: min. 2,5mm). Kod br uksizma obratite pozorn ost na jače modeliranje. Upo trebljavajte
vosak ili plastične šuplje štapiće. Kod sustava postavljanja kolčića radite bez suženja.
Ulaganje: Za krunice i mostove upotrebljavajte samo fosfatne uložne mase.
Lijevanje: Nemojte previše zagrijati leguru. Upotrebljavajte samo čisti lončić za taljenje koji je prikladan
za svaku leguru. Radi jasnog praćenja serije lijevajte samo novi metal. Ako je potrebno, preko kockica za
) MPa 415 / *395
p0,2
) % 14 / *8
5
®
-Lot (kat. br.52622)
-6 K-1
14.1 / *14.1
lijevanje posipajte prah za topljenje. Za točne postavke i vrijeme grijanja slijedite specifikacije proizvođača uređaja za lijevanje. Pustite da se kiveta lagano ohladi nakon lijevanja.
Završna obrada: Upotrijebite svrdla od tvrdog materijala s finim ozubljenjem.
Poliranje: Da biste poj ednostavili gumiranje, natr onskim staklom koje ne sadr žava olovo (npr. Perlablast
micro) možete polirati do sjaja. Nak on toga gumirati prikladnim gumenim priborom za poliranje i ispo lirati
prikladnim pastama za predpoliranje i naknadno poliranje. Površinu temeljito očistite parom ili iskuhavanjem u destiliranoj vodi.
Fasetiranje keramikom: Upotrijebite keramiku za fasetiranje s prikladnim koeficijentom toplinskog šire nja (ISO9693). Pridržavajte se uputa za uporabu dotičnih proizvođača keramike. Oksid treba pjeskariti
(250μm / 3 – 4bar s npr. Korox
4
vodi. Nakon toga površine ne dirajte više rukama. Upotrijebite stezaljke za krvne žile ili slično. Skelete
tijekom pečenje treba dovoljno poduprijeti.
Fasetiranje plastikom: Za obradu plastičnih materijala za fasetiranje morate poštovati odgovarajuće
upute proiz vođača. Površinu temeljito očistite parom ili iskuhavanjem u de stiliranoj vodi.
Lemljenje: Pričvrstite dijelove koje treba lemiti (npr. uložnim materijalom za lemljenje Bellatherm
mak između paralelnih stijenki koje se spajaju kod lemljenja: maks. 0,2mm. Upotrijebite odgovarajuće
taljivo BEGO. Nakon lemljenja ostatke taljiva i metalnih oksida treba očistiti. Površinu temeljito očistite
parom ili iskuhavanjem u destiliranoj vodi.
Lasersko zavarivanj e: Ako je mogu će, radite s X-šavom i mater ijalom za popunjavanje. Molimo da poš tujete upute za uporabu i napomene proizvođača uređaja o opasnostima! Površinu temeljito očistite parom
ili iskuhavanjem u destiliranoj vodi.
Uvjeti skladištenja: Nisu poznati nikakvi posebni uvjeti skladištenja.
Jamstvo: Naše preporuke koje se odnose na tehniku primjene, bilo da su dane usmenim ili pisanim putem
ili u obliku praktičnih uputa, temelje se na našim vlastitim iskustvima i eksperimentima i stoga se smatraju samo okvir nima. Kontinuirano razvijamo naše proizvo de. Stoga pridržavamo pr avo na promjene konstrukcije i sastava. Svaki ozbiljni štetni događaj do kojeg je došlo u vezi s proizvodom trebalo bi prijaviti
tvrtki BEGO Bremer Goldschläger ei Wilh. Herbst GmbH & Co. KG i nadležnom tijelu.”
Napomene o odlaganju: Metoda obrade otpada
Proi zvod: Ključni br oj otpada u skladu s Europskim katalog om otpada (AVV) tr eba se dodijeliti u dogovor u
s regionalnom tvrtkom z a zbrinjavanje otpada. Ne bacajte proizvod u kućanski otpad.
Pakiranje: Pakiranja se moraju potpuno isprazniti i pravilno odložiti u skladu sa zakonskim propisima.
Pakiranja, koja se ne mogu potpuno isprazniti, moraju se zbrinuti u dogovoru s regionalnom tvrtkom za
zbrinjavanje otpada.
Ø ≥ 3.5 –4 mm
®
250). Površinu temeljito očistite parom ili iskuhavanjem u destiliranoj
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
®
); raz-
®
Obratite pozornost na upute za uporabu Pozor Može se upotrijebiti do
Rx only
Samo za stručno osoblje
Nije sterilno
Kataloški broj
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Proizvođač
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
44
Serijski broj
MD
Medicinski proizvod
Sadrži opasnu tvar
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 45
hu
Wirobond® C
Co63.3Cr24.8W5.3Mo5.1Si1.0Ce [%]
0197
Használati utasítás
Fogászati célú Co-bázisú ötvözet fémkerámia pótlásokhoz, 4.típus.
®
C-t hengeralakban szállítják.
A Wirobond
®
C megfelel az ISO22674 és az ISO9693 szabványoknak.
A Wirobond
REF50115 – 1000 g; REF50114 – 1250 g; REF50116 – 250 g; REF50118 – 24 g próba
Az ötvözet jellemzői
Az ISO22674 szabványnak megfelelően nikkel-, kadmium-, berillium-és
ólommentes
Típus (az ISO22674 szerint) 4
Előmelegítési hőmérséklet °C 900–1000
Solidus-/liquidus-hőmerseklet °C 1360, 1420
Sűrűség g/cm³ 8.5
Öntési hőmérséklet °C 1500
Rugalmassági modulus GPa 225 / *222
0,2% folyáshatár (R
Szakadási nyúlás (A
Vickers-keménység (HV10) 315 / *320
Hőtágulási együttható (CTE) 25 – 500°C, 10
(öntvény / * keram. égetés után)
BEGO színkód 8
Beágyazó massza, foszfátkötésű, pl. Bellavest SH (REF54252)
Tégely anyaga: Kerámia
Olvasztó por: Wiromelt (REF52526)
Leplező kerámia megfelelő CTE-értékkel rendelkező kerámia pl. VITA VMK Master
Oxidációs égetés: nem ajánlott, de ha kontroll égetés kívánatos: 900°C/5 min/vac
(vákuum alatt)
A legmagasabb ajánlott égési hőmérséklet: 980°C
Felfűtési sebesség max. 55°C/perc ajánlott
Folyósítószer, pl. Minoxyd (REF52530)
Égetés előtti forrasz Wirobond
Lézerhuzal: Wiroweld (REF50003; 50005)
Rendeltetés: A fémkerámiákhoz használt kobaltbázisú ötvözeteket fogászati restaurációk gyártására
szánják, mint például koronák, hidak és fémkerámia fogpó tlások.
Javallat: A fémkerámiákhoz használt kobaltbázisú ötvözeteket a hiányzó kemény szövetek (fogak)
kezelésére szánják.
Ellenjavallat: Nincsenek ismert ellenjavallatok. Nag yon ritka esetekben, nemkívánatos biológiai (például
az ötvöző komponensekkel szembeni allergia) vagy elektrokémiai reakciók fordulhatnak elő. Az ötvözetet nem szabad alkalmazni, ha ismert inkompatibilitás vagy allergia áll fenn az ötvözet komponenseivel
szemben.
Klinikai előny: Az elvesztett kemény szövet (fogak) mesterséges pótlása a rágófunkció helyreállítására
(eszté tikai és funkcionális).
Figyelmeztetések: A fémporok károsak az egészségre. A csiszolást és a lefúvatást megfelelő elszívó
berendezés alatt kell végezni. FF P3-EN149 típusú légzésvédő maszk használata ajánlott!
Óvintézkedések: Más fémekkel történő approximális vagy okkluzális érintkezés esetén nagyon ritka
esetekben előfordulhatnak elektrokémiai eredetű kellemetlen érzetek. A terméket nem ér tékelték az
MR-körn yezetben való bizto nságosság és kompatibilitás s zempontjából. MR-körn yezetben nem vizsgál ták
a felmelegedést, a migrációt vagy a képalkotás során keletkező műtermékeket. MR-környezetben biztonságossága nem ismert. A beteg vizsgálata ezzel a termékkel a beteg sérülését okozhatja.
Betegcsoport: Az ötvözetből készült tárgyak a beteg korától függetlenül használhatók. Az ötvözetet nem
szabad alkalmazni, ha ismert inkompatibilitás vagy allergia áll fenn az ötvözet komponenseivel szemben.
Mellékhatások: Nincsenek ismert mellékhatások. Nem zárható ki azonban – nagyon ritka esetekben–
a komponensekre adott egyéni válaszreakciók előfordulása. Ebben az esetben nem szabad használni a
terméket.
Modellezés: Kidolgozás utáni falvastagság: min. 0,3 mm, kerülje az éles sarkokat és éleket. A vázakat
anatómiailag redukált m ódon tervezze m eg a leplezéshez. A csa tlakozó elem a lehető legs zorosabb és legmagasabb legyen (magasság: legalább 3,5mm, szélesség: legalább 2,5mm). Bruxizmus esetén üg yeljen
az erősebb modellezésre. Használjon viasz vagy műanyag üreges pálcákat. A pálcás rendszer esetében
elvékonyítás nélkül dolgozzon.
Beágyazás: Csak fosz fátkötésű beágyazó masszákat használjon a koronákhoz és a hidakhoz.
) MPa 415 / *395
p 0,2
) % 14 / *8
5
®
-Lot (REF52622)
-6 K-1
14.1 / *14.1
Öntés: Ne melegítse túl az ötvözetet. Csak tiszta tégelyeket és minden ötvözethez külön tégelyt használjon. A tétele k egyértelmű nyomon követé se érdekében csak új féme t öntsön. Ha szüksége s, szórjon olvasztóport az öntőkockákra. A pontos beállítások és melegítési idők tekintetében kövesse az öntőkészülék
gyártójának előírásait. Öntés után hagyja a tokos kemencét lassan kihűlni.
Kidolgozás: Használjon finomfogazású keményfém frézert.
Polírozás: A gumírozás egyszerűsítése érdekében ólommentes nátronüveg (pl. Perlablast
nálható a fényező lefúvatáshoz. Ezután vonja be a megfelelő gumi polírozókkal, és polírozza a megfelelő
polírozás előtti és utáni paszták használata mellett. Tisz títsa meg alaposan a felületet gőzfúvással vagy
desztillált vízben tör ténő forralással.
Kerámia leplezés: Használjon megfelelő hőtágulási együtthatóval (CTE) bíró (ISO 9693 szerinti) leplező
kerámiát. Vegye figyelembe az adott kerámia gyártójának használati utasítását. Az oxidot le kell fúvatni
(250 μm / 3–4 bar pl. Korox
desztillált vízben tör ténő forralással. Ezután már ne érintse meg a felületeket kézzel. Érfogók, ill. hasonló
eszközök használata ajánlot t. A fogpótlás vázát megfelelően meg kell támasztani a kiégetés során.
Műanyag leplezések: A műanyag leplezőanyagok feldolgozásakor be kell tar tani a gyártók meg felelő előírásait. Tisztítsa meg alaposan a felületet gőzfúvással vagy de sztillált vízben tör ténő forralással.
Forrasztás: Rögzítse a forrasztandó alkatrészeket (pl. a Bellatherm
forrasz tási rés párhuzamos falainak ma x. távolsága: 0,2mm legyen . Használja a megfelelő BEG O folyósító
szert. Forrasztás után a folyósító szer maradványait és a fém-oxidokat le kell maratni. Tisztítsa meg
alaposan a felületet gőzfúvással vagy de sztillált vízben tör ténő forralással.
Lézeres hegesztés: Lehetőség szerint X-varratokkal dolgozzon és használjon töltőanyagokat. Kérjük,
vegye figyelembe a készülék gyártójának használati utasítását és veszélyekre vonatkozó figyelmeztetéseit! Tisz títsa meg alaposan a felületet gőzfúvással vagy desztillált vízben történő forralással.
Tárolási fe ltétele k: Nem ismertek különleges tárolási feltételek.
Jótállás: Az alkalmazási technológiára vonatkozó ajánlásaink, függetlenül attól, hogy szóban, írásban
vagy gyakorlati utasítások formájában kerültek kiadásra, saját tapasztalatainkon és tesztjeinken alapulnak, ezért csak iránymutatásoknak tekinthetők. Termékeink folyamatos továbbfejlesz tés alatt állnak.
Ezért a konstrukció és az anyagösszetétel esetleges megváltoztatásának jogát fenntartjuk. Kérjük, hogy
a termékkel kapcsolatos bármely súlyos esemény bekövetkeztét jelentse a BEGO Bremer Goldschlägerei
Wilh. Herbst GmbH & Co. KG -nak é s az illetékes hatóságoknak.
Az ártalmatlanításra vonatkozó megjegyzések: Hulladékkezelési eljárás
Termék: Az Európai Hulladék K atalógus (EHK) sze rinti hulladék azonosító kó d hozzárendelése a r egionális
hulladékártalmatlanítóval egyeztet ve történik. Ne dobja a háztartási hulladékba.
Csomagolás: A csomagolásból minden maradékot ki kell üríteni, és azt a jogszabályi előírásoknak meg-
felelően kell ártalmatlanítani. Azokat a csomagolásokat, amelyekből nem lehet a maradékot kiüríteni, a
regionális hulladékár talmatlanítóval egyez tetve kell ártalmatlanítani.
®
250 alkalmazásával). Tisztítsa meg alaposan a felületet gőzfúvással vagy
®
forrasztó beágyazó masszával); a
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
®
micro) hasz-
Tartsa be a használati utasítás instrukcióit Figyelem Lejárati dátum
Rx only
Kizárólag szakemberek
általi használatra!
Sterilizálatlan
Katalógusszám
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Gyártó
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
45
Tételszám
MD
Orvostechnikai eszköz
Veszélyes anyagot tartalmaz
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 46

ja
Wirobond® C
Co63.3Cr24.8W5.3Mo5.1Si1.0Ce [%]
0197
4
®
C
Wirobond
®
CISO22674ISO 9693
Wirobond
50115 – 1000 g50114 – 1250 g
50116 – 250 g50118 – 24 g
ISO22674
ISO22674 4
(R
(A
) MPa 415 / *395
p 0,2
) % 14 / *8
5
(CTE) 25500°C10
-6 K-1
BEGO 8
Bellavest SH54252
Wiromelt52526
CTEVITAVMK Master
900°C/5vac
980°C
55°C
Minoxyd52530
®
Wirobond
-Lot52622
Wiroweld 5000350005
°C 900–1000
°C 1360, 1420
g/cm³ 8.5
°C 1500
GPa 225 / *222
(HV10) 315 / *320
14.1 / *14.1
Ø ≥ 3.5 –4 mm
®
®
®
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Rx only
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
46
MD
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 47
ko
Wirobond® C
Co63.3Cr24.8W5.3Mo5.1Si1.0Ce [%]
0197
4.
®
C
Wirobond
®
C ISO22674 ISO9693
Wirobond
REF50115 – 1000g, REF50114 – 1250g, REF50116 – 250g, REF50118 – 24g
ISO22674
(ISO 22674) 4
(R
(A
) MPa 415 / *395
p 0.2
) % 14 / *8
5
(CTE) 25 – 500°C, 10
-6 K-1
(/* )
BEGO 8
Bellavest SH (REF54252)
Wiromelt (REF52526)
CTEVITA VMK
900°C/5min/vac
980°C
55°C/min
Minoxyd (REF52530)
®
Wirobond
-Lot(REF52622)
Wiroweld (REF50003; 50005)
°C 900–1000
°C 1360, 1420
g/cm³ 8.5
°C 1500
GPa 225 / *222
(HV10) 315 / *320
14.1 / *14.1
®
Ø ≥ 3.5 –4 mm
®
®
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Rx only
!
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
47
MD
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 48
lt
Wirobond® C
Co63.3Cr24.8W5.3Mo5.1Si1.0Ce [%]
0197
Naudojimo instrukcija
Odontologijos srityje naudojamas metalo keramikai skirtas Co (kobalto) pagrindo lydinys, 4tipas.
®
C“ tiekiamas cilindrų forma.
„Wirobond
®
C“ atitinka ISO22674 ir ISO9693.
„Wirobond
REF50115 – 1000 g; REF50114 – 1250 g; REF50116 – 250 g; REF50118 – 24 g mėginys
Lydinio savybės
Pagal ISO22674 be nikelio, kadmio, berilio ir švino
Tipas (pagal ISO22674) 4
Pašildymo temperatūra °C 900–1000
Sukietėjimo, suskystėjimo temperatūra °C 1360, 1420
Tankis g/cm³ 8.5
Liejimo temperatūra °C 1500
Tampros modulis GPa 225 / *222
0,2% įprasto takumo riba (R
Pailgėjimas po trūkio (A
Kietumas pagal Vickerso skalę (HV10) 315 / *320
Šiluminio plėtimosi koeficientas (ŠPK) 25–500 °C, 10
(Liejimas / * po keram. deginimo)
BEGO spalvos kodas 8
Pakavimo masė: sujungta su fosfatais, pvz., „BellavestSH“ (REF54252)
Indo medžiaga: keramika
Lydymo milteliai: „Wiromelt“ (REF52526)
Padengimo keramika: keramika su tinkamu ŠPK, pvz., „VITA VMK Master“
Deginimas oksiduojant: nerekomenduojamas, tačiau prireikus kontrolinio degimo:
900°C/5 min./vak.
Aukščiausia rekomenduojama degimo temperatūra: 980°C
Rekomenduojama maks. kaitinimo sparta 55°C/min.
Fliuso medžiaga: pvz., „Minoxyd“ (REF52530)
Litavimo medžiaga prieš degimą: „Wirobond
Lazerio viela: „Wiroweld“ (REF50003, 50005)
) MPa 415 / *395
p 0,2
) % 14 / *8
5
-6 K-1
®
-Lot“ (REF52622)
14.1 / *14.1
Išliejimas: Lydinio neperkaitinkite. Naudokite tik švarius ir kiekvienam lydiniui atskirus lydimo tiglius.
Aiškaus siuntų sekimo sumetimais liekite tik naują metalą. Jei reikia, liejimo kubelius padenkite lydymo
milteliais. Tikslūs nustatymai ir kaitinimo trukmė pateikti liejimo įrenginio gamintojo specifikacijose. Išlieję liejinių įklotą leiskite jam lėtai atvėsti.
Suformavimas: Naudokite smulkaus dantytumo kietlydinio frezas.
Poliravimas: Kad gumuoti būtų paprasčiau, galima poliruojamai apšvitinti bešviniu silikatiniu stiklu
(pvz., „Perlablast
pirminio ir paskesnio poliravimo pastomis. Paviršių švariai nuvalykite nupurkšdami garais arba pavirindami distiliuotame vandenyje.
Padengimas keramika: Padengimo keramiką naudokite su tinkamu ŠPK (ISO9693). Laikykitės atitinkamos keramikos gamintojo naudojimo instrukcijos. Oksidą reikia apšvitinti (250μm / 3–4bar, naudojant,
pvz,, „Korox
denyje. Vė liau paviršių nelieskite r ankomis. Naudokite art erinius gnybtus ar panašius įrankius . Per degimą
karkasus tinkamai prilaikykite.
Padengimas plastiku: Apdirbdami plastikines padengimo medžiagas laikykitės atitinkamų gamintojo
nurodymų. Paviršių švariai nuvalykite nupurkšdami garais arba pavirindami distiliuotame vandenyje.
Litavimas: Lituojamas dalis už fiksuokite (pvz., lituojama pakavimo mase „Bellatherm
sienelėmis litavimo tarpas: maks. 0,2mm. Naudokite tinkamą BEGO fliusą. Baigus suvirinimą nuplaukite
skysčių likučius ir metalo oksidus. Paviršių švariai nuvalykite nupurkšdami garais arba pavirindami distiliuotame vandenyje.
Lazerinis suvirinimas: Jei įmanoma, dirbkite su X siūle ir užpildymo medžiaga. Laikykitės prietaiso gamintojo naudojimo instrukcijos ir pavojaus nuorodų. Paviršių švariai nuvalykite nupurkšdami garais arba
pavirindami distiliuotame vandenyje.
Laik ymo sąlygos: Nėra žinoma jokių specialių laikymo sąlygų.
Garantija: Mūsų techninės naudojimo rekomendacijos, nesvarbu, ar pateiktos žodžiu, raštu, ar prak-
tinėse instrukcijose, grindžiamos mūsų pačių patirtimi ir bandymais, todėl gali būti laikomos tik
orientacinėmis. Mūsų priemonės nuolat tobulinamos. Todėl pasiliekame teisę dar yti konstrukcijos ir
sudėties pakeitimus. Apie su priemone susijusį rimtą incidentą praneškite „BEGOBremer GoldschlägereiWilh.HerbstGmbH&Co.KG“ ir kompetentingai institucijai.
Šalinimo nurodymai: Atliekų tvarkymo procedūra
Priemonė: Norint priskirti atliekų numerį pagal Eur opos atliekų katalogą (AV V), reikia pasitarti su r egio-
niniu atliekų šalintoju. Nešalinkite su buitinėmis atliekomis.
Pakuotė : Pakuotės turi būti visiškai ištuštinamos ir šalinamos laikantis tinkamo šalinimo įstatymų
nuostatų. Pakuotės, kurių negalima visiškai ištuštinti, turi būti šalinamos pasitarus su regioniniu atliekų
šalintoju.
®
micro“). Paskui gumuokite tinkamais gumos poliruokliais ir poliruokite tinkamomis
®
250“). Paviršių švariai nuvalykite nupurkšdami garais arba pavirindami distiliuotame van-
®
“), lygiagretus su
Numatytoji paskirtis: Metalo keramikos kobalto pagrindo lydiniai yra skir ti dantų restauracijoms,
tokioms kaip karūnėlės ir tilteliai, taip pat metalo keramikos dantų protezams, gaminti.
Indicazione: Le leghe dentali a base di cobalto per metallo- ceramica sono indicate per il trattamento di
tessuti duri (denti) mancanti.
Kontraindikacija: Nėra žino mos jokios kontraindikacij os. Labai retais atvejais gali k ilti nepageidaujamos
biologinio (pvz., alergijos lydinio sudedamosioms dalims) arba elektrocheminio pobūdžio reakcijos. Esant
žinomam nesuderinamumui arba žinomoms alergijoms lydinio sudedamosioms dalims, lydinio reikėtų
nenaudoti.
Klinikinė paskirtis: Dirbtinis prarasto kietojo audinio (dantų) pakaitalas, skirtas kramtymo funkcijai atkurti (estetiniais ir funkciniais sumetimais).
Įspėjimai: Metalo dulkės yra kenksmingos. Šlifavimo ir švitinimo veiksmai turi būti atliekami tinkamai
siurbiant. Rekomenduojama FFP3-EN149 tipo kvėpavimo takų apsauga!
Atsargumo nurodymai: Įvykus aproksimaliniam arba okliuziniam kontaktui su kitais metalais, labai
retais atvejais galimi elektrocheminio pobūdžio nemalonūs pojūčiai. Priemonės saugumas ir suderinamumas su MR aplinka nebuvo į vertintas. Nebuv o patikrintas kaitimas, migravimas ir vaizdiniai ar tefaktai
MR aplinkoje. Saugumas MR aplinkoje nėra žinomas. Pacientą tiriant su ša priemone galimi paciento
sužalojimai.
Pacientų g rupė: Iš lydinio pagaminti daiktai gali būti naudojami neatsiž velgiant į paciento amžių. Esant
žinomam nesuderinamumui arba žinomoms alergijoms lydinio sudedamosioms dalims, lydinio reikėtų
nenaudoti.
Šalutiniai poveikiai: Nėra žinomi jokie šalutiniai poveikiai. Vis dėlto negalima atmesti, kad labai retais
atvejais gali kilti individualių reakcijų dėl komponentų. Tokiu atveju priemonės reikėtų nenaudoti.
Modeliavimas: Sienelių storis po paruošimo: bent 0,3 mm, venkite aštrių kampų ir kraštų. Padengimo
karkasą fo rmuokite anatomiškai sumažin tą. Sujungiklius formuokite ku o stipresnius ir aukštesnius (auk štis: min. 3,5mm, plotis: min. 2,5 mm). Jei pacientas griežia dantimis, pasirūpinkite, kad modeliai būtų
stipresni. N audokite vaško arba plastiko t uščiavidurius smaigalius. Jei naudojate pal eidimo sistemą, dirbkite be atnaujinamojo sluoksnio.
Įtvirtinimas: Karūnėlėms ir tilteliams naudokite tik su fosfatu surištas pakavimo mases.
Laikytis naudojimo instrukcijos Dėmesio Tinka naudoti iki
Rx only
Tik kvalifikuotam
Nesterilus
personalui!
Artikulo numeris
Ø ≥ 3.5 –4 mm
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Partijos numeris
MD
Medicinos priemonė
Sudėtyje yra pavojingos
medžiagos
Gyártó
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
48
Page 49
lv
Wirobond® C
Co63.3Cr24.8W5.3Mo5.1Si1.0Ce [%]
0197
Lietošanas pamācība
Dentāls Co bāzes leģējums metāla keramikai, 4.tips.
®
C ir pieejams cilindru veidā.
Wirobond
®
C atbilst ISO22674 un ISO9693.
Wirobond
REF50115 – 1000g; REF50114 – 1250 g; REF50116 – 250 g; REF50118 – 24g paraugs
Sakausējuma īpašības
Saskaņā ar ISO22674 nesatur niķeli, kadmiju, beriliju un svinu
Tips (saskaņā ar ISO22674) 4
Priekšsildīšanas temperatūra °C 900–1000
Solidus, šķidruma temperatūra °C 1360, 1420
Blīvums g/cm³ 8.5
Liešanas temperatūra °C 1500
Elastības modulis GPa 225 / *222
0,2% pagarinājuma spriegums (R
Pagarinājums pēc pārrāvuma (A5)
Vikersa cietība (HV10) 315 / *320
Siltuma izplešanās koeficients (SIK) 25 – 500°C, 10
(lējums / * pēc keram. karstumapstrādes)
BEGO krāsas kods 8
Ieguldīšanas masa: saistīta ar fosfātu, piem., BellavestSH (REF54252)
Tīģeļa materiāls: keramika
Pulveris kausēšanai: Wiromelt (REF52526)
Pārklājuma keramika: keramika ar piemērotu SIK-vērtību, piemēram: VITA VMK Master
Oksidācijas karstumapstrāde: nav ieteicama, tomēr ja nepieciešama kontroles karstumapstrāde:
900°C/5min./vakuumā
Augstākā ieteicamā karstumapstrādes temperatūra: 980°C
Uzsildīšanas ātrums ieteicams maks. 55°C/min.
Kausnis: piem., Minoxyd (REF52530)
Lodmetāls pirms karstumapstrādes: Wirobond
Lāzera stieple: Wiroweld (REF 50003, 50005)
) MPa 415 / *395
p 0,2
% 14 / *8
-6 K-1
®
-Lot (REF52622)
14.1 / *14.1
Precīzus iestatījumus un karsēšanas laikus sk. liešanas ierīces ražotāja sniegtajos norādījumos. Pēc
liešanas ļaut mufelim lēnām atdzist.
Apstrāde: Izmantojiet cietmetāla frēzes ar smalkiem zobiem.
Pulēšana: Lai vienkāršotu gumijošanu, var nostarot tīru ar šķidro stiklu bez svina piedevas (piem., Per-
®
micro). Pēc tam gumijo t ar piemērotiem gumijas pulētājiem un piemēro tām iepriekšējas pulē ša-
lablast
nas un pulēšanas pēcapstrādes pastām. Virsma ir rūpīgi jānotīra ar tvaika strūklu vai jānovāra destilē tā
ūdenī.
Keramikas pārklājums: Izmanto t pārklājuma keramiku ar piemērotu WAK (IS O 9693). Ņemiet vērā attiecīgā keramikas ražotāja nodrošināto lietošanas pamācību. Oksīds ir jānostaro (250μm/3–4bāri, piem.,
®
250). Virsma ir rūpīgi jānotīra ar tvaika strūklu vai jānovāra destilētā ūdenī. Pēc tam virs-
ar Korox
mām vairs nepieskarties ar rokām. Lietot artēriju spailes. Karkasus karstumapstrādes laikā pietiekami
atbalstī t.
Plastmasas pārklājumi: Plastmasas pārkl ājumu materiālu apstrādē ievē rot atbilstošos ra žotāja norādījumus. Virsma ir rūpīgi jānotīra ar tvaika strūklu vai jānovāra des tilētā ūdenī.
Lodēšana: Fiksēt lodējamās daļas (piem., ar lodēšanas fiksācijas masu Bellatherm
nas sprauga maks. 0,2 mm. Izmantot piemērotu BEGO kausēšanas līdzekli. Pēc lodēšanas kausēšanas
līdzekļa atliekas un metāla oksīdi ir jāapstrādā ar skābi. Virsma ir rūpīgi jānotīra ar tvaika strūklu vai
jānovāra destilētā ūdenī.
Lāzermetināšana: Ja iespējams, strādāt ar X šuvi un pievienojuma materiālu. Lūdzu, ievērojiet ierīces
ražotāja lietošanas instrukciju un norādījumus par bīstamību. Virsma ir rūpīgi jānotīra ar tvaika strūklu
vai jānovāra des tilētā ūdenī.
Glabāšanas nosacījumi: Nav zināmi īpaši uzglabāšanas nosacījumi.
Garantija: mūsu tehniskie lietošanas ieteikumi gan mutiskā, gan rakstiskā formā, vai arī praktiskas
instruktāžas veidā pamatojas uz mūsu pieredzi un izmēģinājumiem, tādēļ tie ir uzskatāmi par orientējošām vērtībām. Mūsu ierīces izstrāde pastāvīgi turpinās. Tāpēc mēs paturam tie sības veikt konstrukcijas
un sastāva izmaiņas. Jebkāds nopietns ar ierīci saistīts negadījums būtu jāpaziņo BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG un kompetentajai iestādei.
Utilizācijas norādī jumi: Atkritumu apstrādes process
Ierīce: Piešķir to atkritumu koda numuru skatie t attiecīgajā Eiropas atkritumu katalogā ( AVV), sazinoties
ar vietējo atkritumu apsaimniekotāju. Neizmetiet mājsaimnie cības atkritumos.
Iepakojums: No iepakojumiem ir jāizber visi atlikumi, un tie ir jāutilizē atbilstoši likumā noteiktajiem
priekšrakstiem. Neiztukšojami iepakojumi ir jāutilizē tā, kā to ir norādījis vietējais atkritumu apsaimniekotājs.
®
); paralēlā lodēša-
Paredzētais nolūks: Metālkeramikai paredzēti leģējumi uz kobalta bāzes ir paredzēti tādu dentālo
restaurāciju izgatavošanai kā kroņi, tilti un metālkeramiskie zobu aizvietotāji.
Indikācija: Metālkeramikai paredzēti leģējumi uz kobalta bāzes ir paredzēti trūkstošo košanas funkciju
(zobu) atjaunošanai.
Kontrindikācija: Ir zināmas kontrindikācijas. Ļoti retos gadījumos var rasties nevēlama bioloģiska
(piem., alerģijas pret leģējuma sastāvdaļām) vai elektroķīmiska reakcija. Ja ir zināma nesaderība vai
alerģijas uz leģējuma sastāvdaļām, leģējumu neizmantot.
Klīniskie ieguvumi: Zaudēta tekstolīta (zobu) mākslīgais aizvietotājs košanas funkciju atjaunošanai
(estētiskai un funkcionālai).
Brīdinājumi: Metāla putekļi ir kaitīgi veselībai. Slīpēšana un starošana ir jāveic, izmantojot piemērotu
atsūkšanu. Ir ieteicams valkāt FFP3-EN149 tipa elpceļu aizsarglīdzekļus!
Piesardzības pasākumi: Aproksimāla vai okluzāla kontakta gadījumā ar citiem metāliem ļoti retos
gadījumos var rasties nepatīkamas sajūtas elektroķīmiskas reakcijas dēļ. Nav veikta ierīces drošības un
saderības novērtēšana magnētiskās rezonanses vidē. Nav testēta ierīces sildīšana, migrācija un attēla
pārveide magnētiskās rezonanses vidē. Droš ība magnētiskās rezonanses vidē nav zināma. Ja tiek izmeklēts pacients, kuram ir šī ierīce, pacients var tikt ievainots.
Pacientu grupa: Leģējuma obje ktus var izmantot neatk arīgi no pacienta vecuma. Ja ir z ināma nesaderība
vai alerģijas uz leģējuma sastāvdaļām, leģējumu neizmantot.
Blakusefekti: Nav zināma blakusiedarbība. Tomēr nav izslēgts, ka ļoti retos gadījumos var rasties individuāla reakcija uz komponentiem. T ādā gadījumā ierīci nelietot.
Modelēšana: Sieniņu biezums pēc apstrādes: vismaz 0,3 mm,
novērsiet asu stūru un malu rašanos. Karkasu vēlākai apdarei veidot anatomiski reducēti. Savienotājus
veidot tik stiprus un augstus, cik iespējams (augstums: min. 3,5mm, platums: min. 2,5mm). Bruksisma
gadījumā lietot stiprāku modelēšanu. Izmantot vaska vai plastmasas caurumu kociņus. Pie uzsākšanas
sistēmas strādāt bez atjaunošanas.”
Iegulšana: Kroņiem un tiltiem izmantot tikai ar fosfātu sais tītas iegulšanas masas.
Liešana: Nepārkarsēt leģējumu. Izmantojiet tikai tīrus un katram leģējumam jaunus tīģeļus. Lai varētu
izsekot partiju, liet tikai jaunu metālu. Ja nepieciešams, pārkaisīt liešanas lodi ar kausējuma pulveri.
Ievērot lietošanas pamācību Uzmanību Derīgs līdz
Ø ≥ 3.5 –4 mm
Partijas numurs
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Satur bīstamu vielu
Nav sterils
Ražotājs
Rx only
Tikai kvalificētam
personālam!
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
Artikula numurs
49
MD
Medicīniskā ierīce
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 50
pl
Wirobond® C
Co63.3Cr24.8W5.3Mo5.1Si1.0Ce [%]
0197
Instrukcja używania
Stop stomatologiczny na bazie kobaltu do prac metaloceramicznych, typ4.
®
C jest dostarczany wformie wałeczków.
Wirobond
®
C jest zgodny znormami ISO22674 oraz ISO9693.
Wirobond
Nrkat.50115– 1000g; nrkat.50114– 1250g; nrkat.50116– 250g; nrkat.50118– 24g próbka
Właściwości stopu
Zgodnie zISO22674 nie zawiera niklu, kadmu, berylu ani ołowiu
Typ (zgodnie zISO22674) 4
Temperatura wstępnego ogrzewania °C 900–1000
Temperatura solidus, likwidus °C 1360, 1420
Gęstość g/cm³ 8.5
Temperatura odlewania °C 1500
Moduł Younga GPa 225 / *222
0,2% umowna granica plastyczności (R
Wydłużenie przy zerwaniu (A
) % 14 / *8
5
Twardość Vickersa (HV10) 315 / *320
Współczynnik rozszerzalności cieplnej (WRC) 25–500°C, 10
(odlew / * po wypaleniu ceramiki)
Kod kolorystyczny BEGO 8
Masa osłaniająca: fosforanowa, np. BellavestSH (nrkat.54252)
Materiał tygla: ceramika
Proszek topnikowy: Wiromelt (nrkat.52526)
Ceramika do licowania: ceramika oodpowiedniej wartości WRC, np. VITA VMK Master
Wypalanie oksydacyjne: nie jest zalecane, lecz jeśli pożądane jest wypalanie kontrolne:
900°C/5min/wpróżni
Maksymalna zalecana temperatura wypalania: 980°C
Zalecana prędkość nagrzewania maks. 55°C/min.
Topnik: np. Minoxyd (nrkat.52530)
Lutowie przed wypaleniem: Wirobond
Drut laserowy: Wiroweld (nrkat.50003; 50005)
Przewidziane zastosow anie: Stopy na ba zie kobaltu do metaloce ramiki są przeznaczon e do wytwar zania
uzupełnień stomatologicznych, takich jak korony, mosty oraz uzupełnienia metaloceramiczne.
Wskazania: Stopy na bazie kobaltu do metaloceramiki są przeznaczone do leczenia ubytków tkanek
twardych (zębów).
Przeciwwskazania: Nie są znane żadne przeciwwskazania. Wbardzo rzadkich przypadkach możliwe jest
wystąpienie niepożądanych r eakcji biologicznych (np. alergii na skł adniki stopu) lub elektr ochemicznych.
W przypadku znanych nietolerancji lub alergii na sk ładniki stopu nie należy go s tosować.
Korzyść kliniczna: Sz tuczne protez y brakujących tkanek twardych (zębów) w celu przy wrócenia funkcji
żucia (pod względem es tetycznym ifunkcjonalnym).
Ostrzeżenia: Py ły metalowe są szkodliwe dla zdrowia. Szlifowanie i piaskowanie powinno odby wać
się pr zy zastosowaniu o dpowiedniego sy stemu odsysającego. Zaleca się stosowanie ochrony dróg
oddechow ych typu FFP3-EN149!
Środki ostrożności: Wprzypadku aproksymalnego lub okluzalnego kontaktu zinnymi metalami, wbardzo
rzadkich, sporadycznych przypadkach mogą wystąpić uwarunkowane elektrochemicznie parestezje. Wyrób
nie został oceniony pod kątem bezpieczeństwa ikompatybilności wśrodowisku MRI. Nie by ł badany pod
kątem nagrzewania, migracji lub ar tefaktów obrazowania wśrodowisku MRI. Bezpieczeństwo s tosowania
wśrodowisku MRI nie jest znane. Badanie tą metodą pacjenta, u którego zastosowano opisany w yrób,
może prowadzić do wystąpienia uniego urazów.
Grupa docelowa pacjentów: Element y wykonane ze stopu można stosować niezależnie od wieku
pacjenta. Wpr zypadku znanych nietolerancji lub alergii na składniki stopu, nie nale ży go stosować.
Działania niepożądane: Nie są znane żadne dzia łania niepożądane. Nie można jednak wykluczyć
możliwości wystąpienia bardzo rzadkich, indywidualnych reakcji na poszczególne składniki. W takim
wypadku nie nale ży stosować wyrobu.
Modelowanie: Grubość ściany po obróbce: min. 0,3mm, unikać ostrych rogów ikrawędzi. Konstrukcje
przeznaczone do licowania kształ tować w sposób zredukowany anatomicznie. Łączniki kształtować
możliwie jak najgrubiej i najwyżej (wysokość: min. 3,5 mm, szerokość: min. 2,5 mm). W przypadku
bruksizmu modelować grubiej. Stosować wosk lub w ydrążone kanały odlewnicze ztworzywa sztucznego.
Wprzypadku systemu kanałowego pracować bez przewężeń.
) MPa 415 / *395
p0,2
-6 K-1
®
-Lot (nrkat.52622)
14.1 / *14.1
Zatapianie: Stosować wy łącznie fosforanowe masy osłaniające do koron imostów.
Odlewanie: Nie przegrzewać stopu. Używać wyłącznie czystych, właściwych dla każdego stopu tygli
wytopowych. Celem jednoznacznej identy kacji partii, do odlewania stosować wyłącznie nowy metal.
Wrazie potrzeby posypać kostki stopu proszkiem topnikowym. Wzakresie dokładnych ustawień i czasów
nagrzewania należy przestrzegać zaleceń pr oducenta sprzętu do odlewania. Muę po odlaniu pozostawić
do powolnego o stygnięcia
Wykańczanie: Stosować frezy węglikowe odrobnym uzębieniu.
Polerowanie: Aby uprościć gumkowanie, można w ybłyszcz yć pracę bezołowiowym szkłem sodowym
(np. Perlablast
wstępną ikońcową. Starannie oczyścić powierzchnię strumieniem par y lub poprzez w ygotowanie wwodzie
destylowanej.
Licowanie ceramiką: Stosować ceramikę do licowania oodpowiednim WRC (ISO9 693). Przestrzegać
instrukcji używania producenta ceramiki. Tlenek należy usunąć poprzez piaskowanie (250 μm / 3–4bar,
np. za pomocą piasku Korox
wygotowanie wwodzie dest ylowanej. Po oczyszczeniu nie dotykać już powierzchni dłońmi. Uż yć wtym celu
kleszczyków hemostatycznych lub podobnego narzędzia.
Podczas w ypalania dostatecznie podeprzeć konstrukcje.
Licowanie kompozytem: Stosując kompozytowe materiały licujące należy przestrzegać odpowiednich
instrukcji ich producentów. Starannie oczyścić powierzchnię strumieniem par y lub poprzez wygotowanie
wwodzie destylowanej.
Lutowanie: Zamocować lutowane elementy (np. za pomocą masy os łaniającej do lutowania Bellatherm
zachować równoległościenną szczelinę oszer. maks. 0,2mm. Zastosować odpowiedni topnik BEGO. Po
lutowaniu wykwasić pozostało ści topnika itlenki metali. Starannie oczyścić powierzchnię s trumieniem
pary lub popr zez wygotowanie wwodzie dest ylowanej.
Spawanie laserowe: Jeśli jest to możliwe, należy pracować spoiną typu X przy zastosowaniu materiału
dodatkowego. Należy przestrzegać instrukcji używania iinformacji ozagrożeniach udostępnionych przez
producenta urządzenia! Starannie oczyścić powierzchnię strumieniem pary lub poprzez wygotowanie
wwodzie destylowanej.
Warunki przechowywania: Nie obowiązują żadne specjalne warunki przechowywania.
Gwarancja: Zalecenia dotyczące stosowania udzielone przez nas ustnie, pisemnie lub w formie
prakty cznych instrukcji opierają się na naszych własnych doświadczeniach i próbach, dlatego też należ y
traktować je w yłącznie jako orientacyjne wytyczne. Nieustannie rozwijamy iulepszamy nasze wyroby.
Wzwiązku ztym, zastrzegamy sobie możliwość wprowadzania zmian wich konstrukcji iskładzie. Każdy
poważny incydent związany zw yrobami należy zgłaszać rmie BEGO Bremer Goldschlägerei Wilh. Herbst
GmbH & Co. KG oraz właściwemu organowi.
Unieszkodliwienie: Sposób postępowania zodpadami
Wyr ób: Kod odpadów zgodnie zEuropejskim Katalogiem Odpadów ( AVV) należy pr zypisać wporozumieniu
z regionalnym przedsiębiorstwem unieszkodliwiania odpadów. Nie usuwać łącznie z odpadami
komunalnymi.
Opakowanie: Opakowania należy opróżnić i przekazać do fachowego unieszkodliwienia zgodnie
z przepisami prawa. Opakowania, których nie można całkowicie opróżnić, muszą być poddawane
unieszkodliwieniu wporozumieniu zregionalnym przedsiębiorstwem unieszkodliwiania odpadów
®
micro). W ygładzić odpowiednimi polerkami gumowymi oraz wypolerować pastą polerską
®
250). Starannie ocz yścić powierzchnię strumieniem par y lub poprzez
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
®
);
Zajrzyj do instrukcji używania Ostrzeżenie Użyć do daty
Rx only
Wyłącznie dla specjalistycznego personelu!
Niesterylny
Numer katalogowy
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wytwórca
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
50
Kod partii
MD
Wyrób medyczny
Zawiera substancję
niebezpieczną
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 51
ro
Wirobond® C
Co63.3Cr24.8W5.3Mo5.1Si1.0Ce [%]
0197
Instrucțiuni de utilizare
Aliaj dentar pe bază de cobalt pentru coroane metaloceramice, tip4.
®
C se livrează sub formă de cilindri.
Wirobond
®
C corespunde ISO22674 și ISO9693.
Wirobond
REF50115 – 1000g; REF50114 – 1250g; REF50116 – 250g; REF50118 – probă de 24g
Caracteristici ale aliajului
Fără conținut de nichel, cadmiu, beriliu și plumb, în conformitate cu
ISO22674
Tip (conform ISO22674) 4
Temperatură de preîncălzire °C 900–1000
Temperatură în stare solidă-lichidă °C 1360, 1420
Densitate g/cm³ 8.5
Temperatură de turnare °C 1500
Modul de elasticitate GPa 225 / *222
Limită de alungire 0,2% (R
Alungirea la rupere (A
Duritate Vickers (HV10) 315 / *320
Coeficient de dilatație termică (CDT) 25 – 500°C, 10
(turnare/ * după ardere ceram.)
Cod color BEGO 8
Masă de înglobare: pe bază de fosfat, deex BellavestSH (REF54252)
Material creuzet: ceramică
Pulbere de topire: Wiromelt (REF52526)
Ceramică pentru învelișuri: ceramică având un indice CDT adecvat, deex.: VITAVMKMaster
Aplicare oxid prin ardere: nu se recomandă, însă când este de dorit arderea de control:
900°C/5 min/sub vid
Temperatura de ardere maximă recomandată: 980°C
Viteză de încălzire recomandată max. 55°C/min
Fondant: deex. Minoxyd (REF52530)
Lipire înainte de ardere: Wirobond
Sârmă pentru sudură laser: Wiroweld (REF50003; 50005)
) MPa 415 / *395
p0,2
) % 14 / *8
5
®
-Lot (REF52622)
-6K-1
14.1 / *14.1
Înglobare: Utilizaţi numai mase de înglobare pe bază de fosfat pentru coroane și punţi.
Turnare: Nu supraîncălziţi aliajul. Folosiţi numai creuzete de topire curate, câte unul pentru fiecare aliaj.
Pentru identificarea exactă a fiecărei șarje, utilizaţi la turnare numai metale noi. Dacă este necesar,
presăraţi pulbere de topire peste forma de turnare. Aveţi în vedere instrucţiunile producătorilor dispozitivelor de turnare pentru respectarea setărilor și a timpilor de încălzire. După turnare lăsaţi mufla să
se răcească lent.
Finisare: Utilizați freze din metal dur, cu dantură fină.
Lustruire: Pentru gumarea mai simplă, se p oate aplica procedura d e lustruire finală prin sablare cu sili cat
de sodiu fără conținut de plumb (de ex. Perlablast
truire și se lustruiește cu paste adecvate de lustruire prealabilă și finală. Cură ţare temeinică a suprafeţ ei
cu jet de abur sau fierbere în apă distilată.
Înveliș ceramic: Utilizaţi ceramică pentru faţete cu coeficient de dilatație termică (CDT) adecvat
(ISO9693). Respectaţi instrucțiunile de utilizare ale respectivului producător de ceramică Oxidul trebuie
sablat (250 μm / 3- 4 bar cu de ex. Korox
în apă distilată. Apoi suprafețele nu se mai ating cu mâna. Utilizați cleme arteriale sau alte dispozitive
similare. În timpul arderii, structurile metalice tr ebuie fixate suficient.
Învelișuri din materiale plastice: Pentru pr elucrarea învelișurilor din ma teriale plastice, se vor r especta
instrucțiunile producătorilor respectivi. Curăţare temeinică a suprafeţei cu jet de abur sau fierbere în
apă distilată.
Lipire: Fixaţi piesele de lipit (deex. cu masă de lipire Bellatherm
0,2mm. Se utilizează fondant BEGO. După lipire, resturile de fondant și oxizi metalici se elimină cu acid.
Curăţare temeinică a suprafe ţei cu jet de abur sau fierbere în apă distilată.
Sudură cu la ser: Dacă este posibil se va lucra cu sudură X și material de adaos. Vă rugăm să respectați
instrucțiunile de utilizare și indicațiile de pericol ale producătorului aparatului. Curăţare temeinică a
suprafeţei cu jet de abur sau fierbere în apă distilată.
Condiții de depozitare: Nu sunt cunoscu te condiţii de depozitare speciale.
Garanţie: Recomandările noastre tehnice de aplicare, indiferent dacă sunt prezentate verbal, în scris
sau prin instruiri practice, se bazează pe propria noastră experiență și pe propriile noastre încercări și,
din acest motiv, trebuie considerate ca fiind orientative. Produsele noastre sunt supuse unui proces de
dezvoltare continuă. Din această cauză, ne rezervăm dreptul de a efectua modificări ale construcției și
compoziției. Toate incidentele grave care au avut loc în raport cu dispozitivul trebuie raportate BEGO
Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG și autorităţii competente.
Indicaţii privind eliminarea: Procedură de tratare a deșeurilor
Dispozitiv: Alocarea unui cod de deșeu conform catalogului european al deșeurilor (AV V) se va face cu
consultarea unităţii regionale de eliminare a deșeurilor. A nu se elimina împreună cu gunoiul menajer.
Ambalaj: Ambalajele trebuie go lite de resturi și trebui e eliminate în mod corespunză tor, conform prevede -
rilor legale. A mbalajele care nu pot fi golite de re sturi se vor elimina de comun acor d cu unitatea regională
de eliminare a deșeurilor.
®
micro). Apoi se gumează cu produse adecvate de lus-
®
250). Curăţar e temeinică a suprafeţei cu j et de abur sau fierbere
®
), joc de lipire cu pereți paraleli: max.
Scop propus: aliajele pe bază de cobalt pentru coroane me taloceramice sunt destinate fabricării r estaurărilor dentare, cum ar fi coroane și punţi, precum și pentru proteze dentare metaloceramice.
Indicație: Aliajele pe bază de cobalt pentru coroane metaloceramice sunt destinate tratării ţesutului
dur (dinţi) lipsă.
Contraindicație: Nu sunt cunoscute contraindicaţii. În cazuri foarte rare pot interveni reacții biologice
(ca de ex. alergii față de componentele aliajului) sau ele ctrochimice nedorite. În cazul unor incompatibilități sau alergii cunoscute faț ă de componentele aliajului, se va evita utilizarea acestui aliaj.
Beneficiu clinic: Substitut artificial pentru ţesut dur pierdut (dinţi), pentru restabilirea funcţiei de mestecare (estetic și funcţional).
Avertismente: Pulberile m etalice sunt toxice. Şl efuirea și sablarea se vor r ealiza cu aspirare corespun zătoare Se re comandă purtarea unei măști de protecție a respirației de tip FFP3-EN149!
Indicații de precauție: În cazul contactului aproximal sau ocluzal cu alte metale, în cazuri foarte rare
pot interveni reacții de intoleranță electrochimică. Dispozitivul nu a fost verificat în ceea ce privește
siguranţa și compatibilitatea cu un mediu RM (rezonanţă magnetică). N u a fost tes tat în ceea ce priveș te
încălzirea, deplasarea sau apariţia artefactelor de imagine într-un mediu RM (rezonanţă magnetică).
Siguranţa într-un mediu RM (rezonan ţă magnetică) nu este cunoscută. Examinarea unui pacien t cu acest
produs poate duce la rănirea pacientului.
Grupa de pacienţi: Obiectele din aliaj pot fi utilizate independent de vârsta pacientului. În cazul unor
incompatibilită ți sau alergii cunoscute față de componente le aliajului, se va evita utilizarea acestui aliaj.
Efecte secundare: Nu sunt cunoscute efecte s ecundare. Cu toate acest ea, nu poate fi exclus ca în cazuri
foarte rare să intervină reacții individuale față de componente. În acest caz se va renunța la utilizarea
dispozitivului.
Modelare: Grosimea peretelui după prelucrare: min. 0,3 mm se vor evita colțurile ascuțite și muchiile.
Struct urile metalice pentru înv elișuri se vor realiza r eduse anatomic. Elementel e de legătură se vor realiz a
cât mai groase și cât mai înalte posibil (înălțime: min. 3,5mm, lățime: min. 2,5mm). În caz de bruxism
acordaţi atenţie unei modelări mai puternice. Utilizaţi ceară sau tuburi din material plastic, goale în
interior. Nu îngustaţi canalul de turnare.
Ø ≥ 3.5 –4 mm
A se urma instrucțiunile de utilizare Atenție Termen de valabilitate
Număr lot
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Conține substanțe periculoase
Nesteril
Producător
Rx only
A se utiliza doar de către
personalul de specialitate!
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
51
Cod articol
MD
Dispozitiv medical
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 52
sk
Wirobond® C
Co63.3Cr24.8W5.3Mo5.1Si1.0Ce [%]
0197
Návod na použitie
Dentálna kobaltová základná zliatina pre kovokeramiku, typ4.
®
C sa dodáva vo forme valčekov.
Wirobond
®
C spĺňa požiadavky noriem ISO22674 aISO9693.
Wirobond
REF50115 – 1000g; REF50114 – 1250 g; REF50116 – 250g; REF50118 – 24g vzorka
Vlastnosti zliatiny
Vsúlade s normou ISO22674 neobsahuje nikel, kadmium, berýlium
aolovo
Typ (podľa ISO22674) 4
Predhrievacia teplota °C 900–1000
Teplota pevného a kvapalného skupenstva °C 1360, 1420
Hustota g/cm³ 8.5
Odlievacia teplota °C 1500
Modul elasticity GPa 225 / *222
0,2% hranica pružnosti (R
Predĺženie pri pretrhnutí (A
Tvrdosť podľa Vickersa (HV10) 315 / *320
Koeficient tepelnej rozťažnosti (WAK) 25 – 500°C, 10
(tekuté / * po keram. vypálení)
Farebný kód BEGO 8
Materiál odlievacej formy: fosfátom viazaný, napr. Bellavest SH (REF54252)
Materiál téglika: Keramika
Taviaci prášok: Wiromelt (REF52526)
Krycia keramika: keramika s vhodnou hodnotou WAK, napr.: VITA VMK Master
Oxidové vypaľovanie: neodporúča sa, avšak ak sa požaduje kontrolné vypálenie:
900°C/5min/vo vákuu
Najvyššia odporúčaná teplota pri vypaľovaní: 980°C
Odporúčaná rýchlosť zohrievania max. 55°C/min
Tavivo: napr. Minoxyd (REF 52530)
Spájka pred vypaľovaním: Wirobond
Laserový drôt: Wiroweld (REF50003; 50005)
) MPa 415 / *395
p 0,2
) % 14 / *8
5
®
-Lot (REF52622)
-6 K-1
14.1 / *14.1
pade potreby posypte odliatu kocku taviteľným práškom. Pre správne nastavenia a doby ohrevu dodržiavajte údaje výrobcu odlievacieho prístroja. Mufľu nechajte po naliatí pomaly vychladnúť.
Opracovanie: Používajte frézy z t vrdokovu s jemným ozubením.
Leštenie: Na účely zjednoduš enia leštenia gumenými nástrojmi je možné predbežné v yleštenie pieskova-
ním natronovým sklom bez obsahu olova (napr. Perlablast
nými gumenými le štiacimi nástrojmi a vhodnými pas tami na použitie pred le štením a po leštení. Dôk ladne
vyčistite povrch prúdom pary alebo vy varením v destilovanej vode.
Keramické prekrytie: Používajte krycie keramiky s vhodným koeficientom tepelnej rozťažnosti (ISO
9693). Dodržiavajte návod na použitie príslušného výrobcu keramiky. Oxid sa musí opieskovať (250 μm/3
– 4 bar napr. sKorox
Povrchov sa následne už nedotýkajte rukami. Používajte peány a pod. Konštrukcie počas vypaľovania
dostatočne podoprite.
Kompozitné prekrytia: Pri spracovaní kompozitných krycích materiálov sa musia dodržiavať príslušné
pokyny výrobcu. Dôkladne v yčistite povrch prúdom pary alebo vyvar ením v destilovanej vode.
Spájkovanie: Spájkované diely z afixujte (napr. zalievacia hmota B ellatherm
nobežnými stenami: max.0,2mm. Používajte vhodné tavivo BEGO. Po spájkovaní odstráňte zvyšky taviva
a oxidy kovov kyselinou. Dôkladne v yčistite povrch prúdom pary alebo vyvarením v destilovanej vode.
Laserové zváranie: Podľa možnosti vždy pracujte so švom v tvare X a krycím materiálom. Dodr žiavajte
návod na použi tie a bezpečnos tné upozornenia vý robcu zariadenia! Dôkladne v yčistite povr ch prúdom pary
alebo vy varením v destilovanej vode.
Podmienky skladovania: Nie sú známe žiadne špe ciálne skladovacie podmienky.
Záruka: Naše odporúčania týkajúce sa techniky použitia, bez ohľadu na to, či ich posky tneme ústne,
písomne alebo vo forme praktických návodov, sa opierajú o naše vlastné skúsenosti a pokusy, a preto je
možné ich považovať za normatívne hodnoty. Naše výrobky podliehajú neustálemu vývoju. Preto je zmena
konštrukcie a zloženia vyhradená. Všetky závažné prípady, ktoré sa vyskytli v súvislosti s výrobkami,
nahláste spoločnosti BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG a príslušnému úradu.
Pokyny na l ikvidáciu: Proces manipulácie s odpadom
Výrobok: Priradenie k ódového čísla odpadu podľa eur ópskeho katalógu odpadov ( AVV) sa musí vy konať po
dohode s regionálnym likvidačným podnikom. N elikvidovať s domovým odpadom.
Obal: Obaly sa musia bezozv yšku vyprázdni ť a odovzdať na odbornú lik vidáciu v súlade so zákonnými pr ed-
pismi. Obaly, ktoré nie je možné v yprázdniť bezozvyšku, sa musia zlikvidovať podľa dohody s regionálnym
likvidačným podnikom.
®
250). Dôkladne v yčistite povrch prúdom pary alebo vyvarením v destilovanej vode.
®
micro). Následne pokračujte leštením vhod-
®
), spájkovacia medze ra s rov-
Zamý šľaný ú čel: Zliatiny na báz e kobaltu pre kovoker amiku sú určené na výr obu dentálnych rekon štrukcií,
ako sú korunky, mostíky a kovokeramické zubné náhrady.
Indikácia: Zliatiny na báze kobaltu pr e kovokeramiku sú určené na o šetrenie chýbajúceh o tvrdého tkaniva
(zuby).
Kontraindikácia: Nie sú známe žiadn e kontraindikácie. Vo veľmi oje dinelých prípadoch sa môž u vyskytnú ť
neželané biologické (napr. alergie na zložky zliatiny) alebo elektrochemické reakcie. V prípade známej
nekompatibilit y alebo známej alergie na zložky zliatiny by sa zliatina nemala používať.
Klinické použitie: Umelá náhrada strateného tvrdého tkaniva (zuby) na obnovenie žuvacej funkcie (estetická a funkčná).
Varovania: Kovový prach je zdraviu škodlivý. Brúsenie a pieskovanie by sa malo vykonávať s vhodným
odsávaním. Odporúčame používať ochranu dýchacích ciest t ypu FFP3-EN149!
Preventívne opatrenia: Vo veľmi zriedkavých prípadoch môže pri aproximálnom alebo okluzálnom kontakte s inými ko vmi dôjsť kelektrochemicky podmiene ným nepríjemným vnemo m. Výrobok nebol po súdený
z pohľadu bezp ečnosti a kompatibilit y v prostredí MR . Nebolo testované z ahrievanie, migrácia ani obrazo vé
artefakty v prostredí MR. Bezpečnosť v prostredí MR nie je známa. Vyšetrovanie pacienta s týmto výrobkom môže mať za následok poranenie pacienta.
Skupina pacientov: Objekty zo zliatiny je možné používať nezávisle od veku pacienta. Vprípade známej
nekompatibilit y alebo známej alergie na zložky zliatiny by sa zliatina nemala používať.
Vedľajšie účinky: Nie sú známe žiadne v edľajšie účinky. Vo veľmi ojedin elých prípadoch však nie je mo žné
vylúčiť výskyt individuálnej reakcie na zložky. Vtakom prípade výrobok nepoužívajte.
Modelovanie: Hrúbka sten y po opracovaní: min. 0,3 mm, vyhýbajte sa ost rým rohom a hranám. Konš trukcie pre prek rytie tvar ujte anatomicky redukov ané. Spájacie prvky t varujte s čo najväčš ou hrúbkou a výškou
(výška: min. 3,5mm, šírka: min. 2,5mm). Pri bruxizme dbajte na pevnejšiu modeláciu. Používajte vosk
alebo kompozitné duté tyčinky. Pri kolíkovom systéme pracujte bez omladzovaní.
Zalievanie: Pre korunk y a mostíky používajte iba zalievacie hmoty viazané fosfátmi.
Liatie: Predchádzajte prehriatiu zliatiny. Používajte iba čisté a pre každú zliatinu samostatné taviace
tégliky. Na úč ely jednoznačnej spätn ej vysledovateľ nosti šarže pou žívajte na odlievanie iba nov ý kov. Vprí-
Dodržujte návod na použitie Pozor Použite do
Ø ≥ 3.5 –4 mm
Číslo šarže
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Vsebuje nevarno snov
Nesterilné
Výrobca
Rx only
Iba pre odborný personál!
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
52
Číslo výrobku
MD
Zdravotnícka pomôcka
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 53
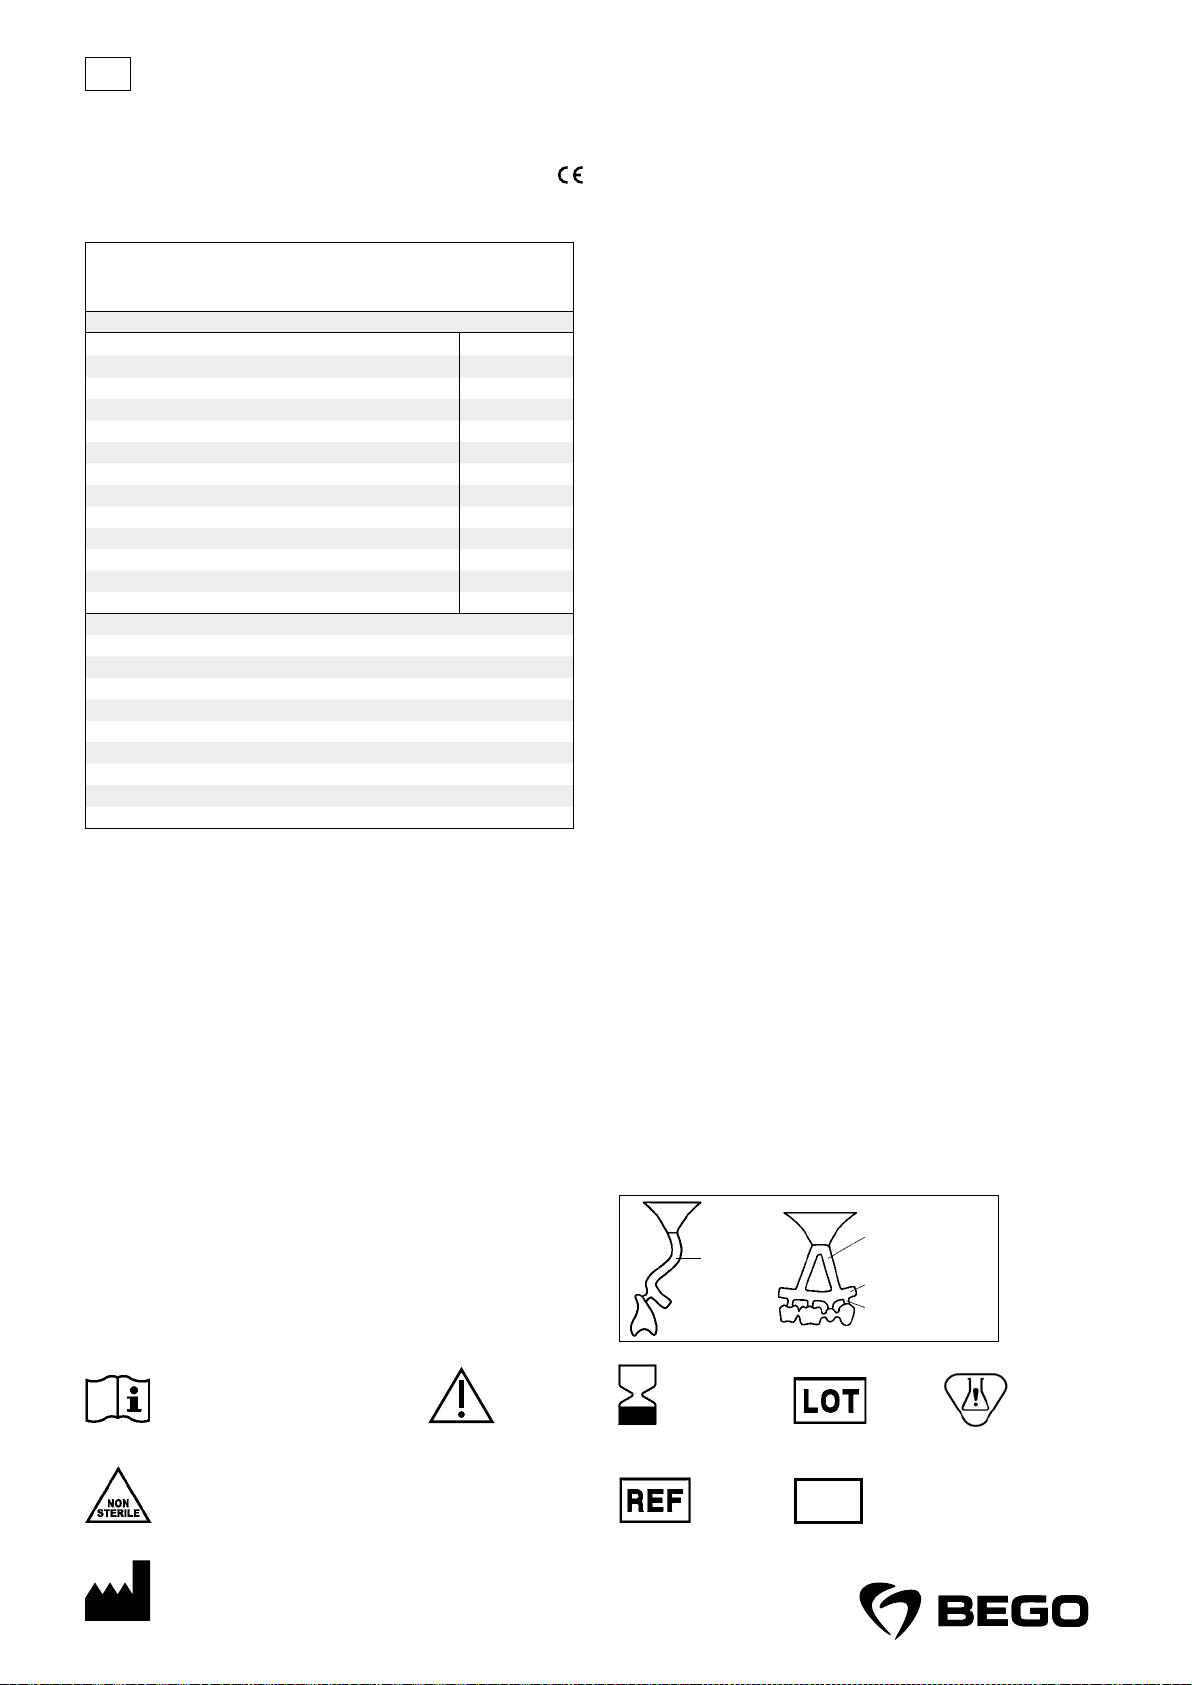
sl
Wirobond® C
Co63.3Cr24.8W5.3Mo5.1Si1.0Ce [%]
Navodilo za uporabo
Zobna zlitina za kovinsko keramiko na osnovi kobalta, tip 4.
®
C dobavljamo v obliki valjev.
Wirobond
®
C ustreza standardoma ISO22674 in ISO9693.
Wirobond
REF50115 – 1000g; REF50114 – 1250 g; REF50116 – 250 g; REF50118 – 24-g vzorec
Lastnosti zlitine
Skladno z ISO22674 brez niklja, kadmija, berilija in svinca
Tip (skladno z ISO22674) 4
Temperatura predogrevanja °C 900–1000
Temperatura solidusa, likvidusa °C 1360, 1420
Gostota g/cm³ 8.5
Temperatura litja °C 1500
Modul elastičnosti GPa 225 / *222
0,2% Meja razteznosti (R
Raztezanje ob lomu (A
Trdota po Vickersu (HV10) 315 / *320
Koeficient toplotne ekspanzije (WAK) 25–500°C, 10
(litje / * po keram. žganju)
Koda barve BEGO 8
Vgradna masa: vezana na fosfat, npr. Bellavest SH (REF54252)
Material talilnih lončkov: keramika
Talilni prah: Wiromelt (REF52526)
Keramika za obloge: keramika z ustrezno vrednostjo WAK, npr.: VITA VMK Master
Oksidno žganje: ni priporočljivo; če pa je zaželeno kontrolno žganje: 900°C/5min/pod vakuumom
Najvišja priporočena gorilna temperatura: 980°C
Priporočena hitrost segrevanja največ 55°C/min
Tekoče sredstvo: npr. Minoxyd (REF52530)
Lot pred žganjem: Wirobond
Laserska žica: Wiroweld (REF50003; 50005)
) MPa 415 / *395
p0,2
) % 14 / *8
5
®
-Lot (REF52622)
-6K-1
14.1 / *14.1
0197
®
Poliranje: Za lažje gumiranj e lahko peskate s svinčevim s teklom (npr. Perlablast
polirk za gumo us trezno gumirajte in polirajt e s pomočjo ustreznih po lirnih past za predhodno in naknadn o
uporabo. Temeljito čiščenje površine s parnimi curki ali vrenjem v destilirani vodi.
Keramična obloga: Uporabite keramiko za oblogo z ustreznim WAK (ISO 9693). Upoštevajte navodila za
uporabo proizvajalca keramike. Oksid je treba peskati (250 μm / 3-4 bar z npr. Korox
čiščenje p ovršine s parnimi curki ali vre njem v destilirani vodi. Zatem s e površin ne dotikajte v eč z rokami.
Uporabite ar terijske sponke ali podobno. Zagotovite ustrezno podporo za okvir med obsevanjem.
Obloge iz umetne mase: Pri obdelavi plastičnih materialov za obloge je treba upoštevati ustrezna navodila proizvajalcev. Temeljito čiščenje površine s parnimi curki ali vrenjem v destilirani vodi.
Spajkanje: Pritrdite dele, ki jih je treba spajkati (npr. z maso za spajkanje Bellatherm
spajkalne reže: največ 0,2 mm. Uporabite ustrezno tokovno sredstvo BEGO. Ostanke tekočin in kovinske
okside je treba po spajkanju nakisati. Temeljito čiščenje površine s parnimi curki ali vrenjem v destilirani
vodi.
Lasersko varjenje: Po možnosti delajte z X-šivom in dodatnim materialom. Upoštevajte navodila za
uporabo in opozorila na nevarnosti proizvajalca naprave! Temeljito čiščenje površine s parnimi curki ali
vrenjem v destilirani vodi.
Pogoji shranjevanja: Posebni pogoji skladiščenja niso znani.
Garancija: Naša tehnična priporočila, bodisi ustna ali pisna bodisi v obliki praktičnih navodil, temeljijo
na kliničnih ter lastnih izkušnjah in preizkusih. Naši izdelki so predmet nenehnega nadaljnjega razvoja.
Pridržujemo si pravico do sprememb v zgradbi in sestavi. Prosimo, obrnite se na BEGO Bremer Goldschlägerei Wilh za vse resne dogodke, ki so se zgodili vzvezi z izdelki. Obvestite družbo Herbst GmbH & Co. KG
in pristojne organe.
Nasvet glede odstranjevanja: Metode obdelave odpadkov
Izdelek: Dodelitev kodne številke odpadkov v skladu z evropskim katalogom odpadkov (AVV) je treba
izvesti po posvetovanju z regionalnim podjetjem za odstranjevanje odpadkov. Ne zavrzite skupaj z gospodinjskimi odpadki.
Embalaž a: Embalažo je tr eba popolnoma izpraznit i in odstraniti v skladu z zakonskimi pr edpisi. Embalažo,
ki je ni mogoče popolnoma izprazniti, je treba odstraniti po posvetovanju z regionalnim podjetjem za
odstranjevanje odpadkov.
micro). Nato s pomo čjo
®
); vzpore dna stena
®
250). Temeljito
Predvidena uporaba: Zlitine na osnovi kobalta za kovinsko keramiko so namenjene izdelavi zobnih
restavracij, kot so krone, mostički in kovinsko -keramične proteze.
Indikacija: Zlitine na osnovi kobalt a za kovinsko keramiko so namenjen e zdravljenju manjkajočega trde ga
tkiva (zob).
Kontraindikacija: Znanih kontraindikacij ni. V zelo redkih primerih se lahko pojavijo neželene biološke
reakcije (na primer alergije na sestavine zlitine) ali reakcije na elektrokemični podlagi. V primeru znanih
nezdružljivosti ali znanih alergij na sestavne dele zlitine se zlitine ne sme uporabljati.
Klinična korist: Umetno nadomestilo izgubljenega trdega tkiva (zob), za obnovo žvečilne funkcije (estetske in funkcionalne).
Opozorila: Kovinski prah je zdr avju škodljiv. Brušenje in peskanje je treba opravi ti z ustreznim odsesavanjem. Priporočljiva je zaš čita dihal tipa FFP3-EN149!
Previdnostni ukrepi: V primeru približ nega ali okluzalnega stika z drugimi ko vinami se lahko v zelo redkih
primerih pojavi elektrokemično pogojeno nelagodje. Izdelek ni bil ocenjen glede varnosti in združljivosti
vokolju MR. V okolju MR ni bil preizkušen za ogrevanje, migracijo ali slikovne ar tefakte. Varnost v MR
okolju ni znana. Pregled bolnika s tem izdelkom lahko pri bolniku povzr oči poškodbo.
Skupina bolnikov: Predmeti iz zlit ine se lahko uporabljajo ne glede na bolnik ovo starost. V primer u znanih
nezdružljivosti ali znanih alergij na sestavne dele zlitine se zlitine ne sme uporabljati.
Stranski učinki: Znanih stranskih učin kov ni. Kljub temu pa ni mogoče iz ključiti, da se v zelo red kih primerih pojavijo posamezne reakcije na sestavine. V tem primeru izdelka ne smete uporabljati.
Modelacija: Debelina stene po zaključku: najmanj 0,3 mm, izogibajte se ostrim vogalom in robovom.
Oblikujte anatomsk o zmanjšano ogrodje za oblogo. Po vezava naj bo čim močnejša in vi šja (višina: najmanj
3,5 mm, širina: najmanj 2,5 mm). Pri bruksizmu bodite pozorni na močnejšo modelacijo. Uporabite vosek
ali plastične votle palice. Delajte z brizgalnim sistemom brez zožitve.
Vgradnja: Za krone in mostove uporabljajte samo fosfatne obloge.
Litje: Ne pregr evajte zlitine. Uporabljajte samo čiste lončk e, ki so ločeni za vsako zli tino. Zaradi jasne sle-
dljivosti šarže ulijte samo novo kovino. Po potrebi potresemo prah za taljenje po odliti kocki. Za natančne
nastavitv e in čas gretja upoštevajt e specifikacije proiz vajalca naprave za ulivanje. Po ulivanju pusti te, da
se obroč za ulivanje počasi ohladi.
Oblikovanje: Uporabite drobno nazobčan karbidni rezkalnik.
Ø ≥ 3.5 –4 mm
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Upoštevajte navodila za uporabo Pozor Uporabno do
Rx only
Samo za strokovno osebje!
Ni sterilno
Številka artikla
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Proizvajalec
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
53
Številka serije
MD
Medicinski pripomoček
Vsebuje nevarno snov
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 54
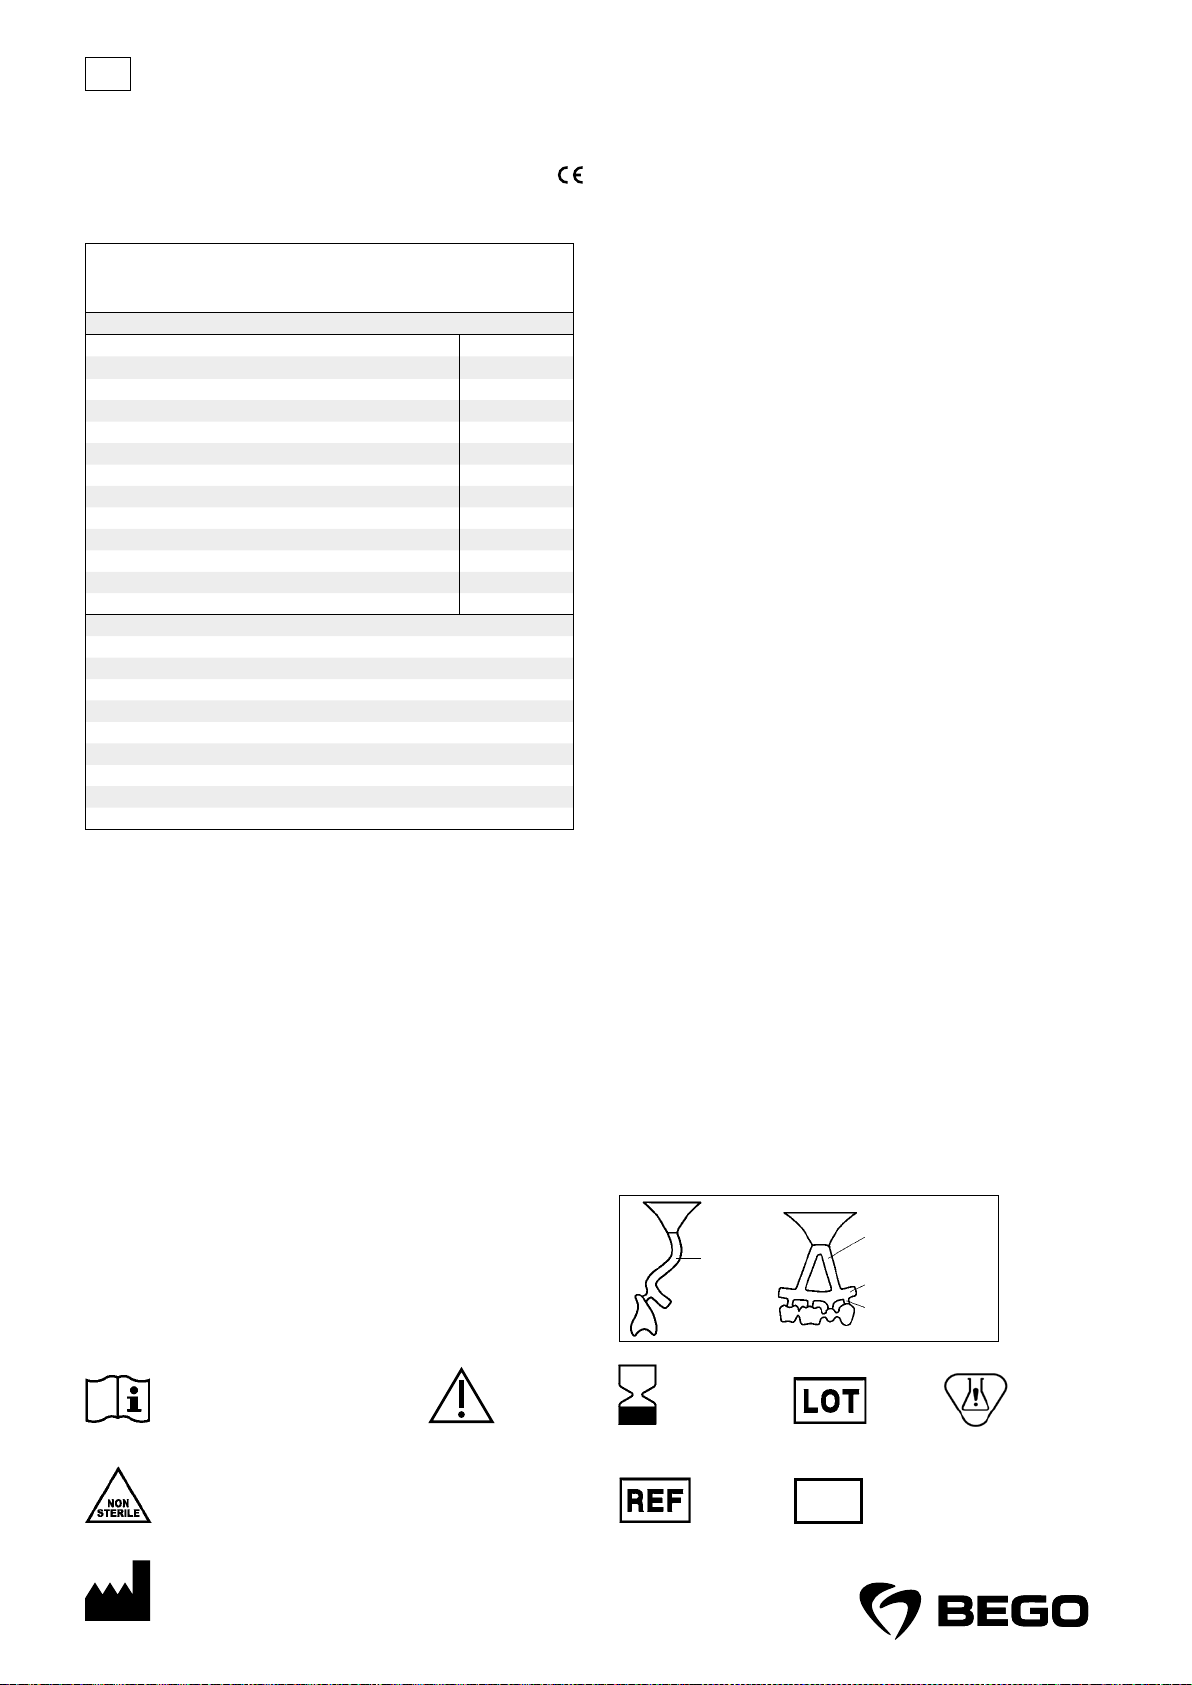
sv
Wirobond® C
Co63.3Cr24.8W5.3Mo5.1Si1.0Ce [%]
0197
Bruksanvisning
Dental Co-baslegering för metallkeramik, typ4.
®
C levereras i form av cylindrar.
Wirobond
®
C motsvarar ISO22674 och ISO9693.
Wirobond
REF50115 – 1000g; REF50114 – 1250 g; REF50116 – 250 g; REF50118 – 24g prov
Legeringens egenskaper
Enligt ISO22674 fri från nickel, kadmium, beryllium och bly
Typ (enligt ISO22674) 4
Förvärmningstemperatur °C 900–1000
Solidus-/likvidustemperatur °C 1360, 1420
Densitet g/cm³ 8.5
Gjuttemperatur °C 1500
Elasticitetsmodul GPa 225 / *222
0,2% sträckgräns (Rp0,2) MPa 415 / *395
Brottöjning (A
Vickershårdhet (HV10) 315 / *320
Termisk expansionskoefficient (TEK) 25–500°C, 10
(gjutning/* efter keramisk bränning)
BEGO-färgkod 8
Inbäddningsmassa: fosfatbunden, t.ex. BellavestSH (REF54252)
Degelmaterial: Keramik
Smältpulver: Wiromelt (REF52526)
Fasadkeramik: keramik med passande TEK-värde, t.ex.: VITA VMK Master
Oxidbränning: rekommenderas inte, men om kontrollbränning önskas: 900°C/5min/vak
Max. rekommenderad bränntemperatur: 980°C
Rekommenderad upphettningshastighet max. 55°C/min
Flussmedel: t.ex. Minoxyd (REF52530)
Lödmetall före bränning: Wirobond
Lasertråd: Wiroweld (REF50003; 50005)
) % 14 / *8
5
®
-Lot (REF52622)
-6 K-1
14.1 / *14.1
Slutbearbetning: Använd fintandade hårdmetallfräsar.
Polering: För att förenkla gummipoleringen kan blyfri natriumglas (t.ex. Perlablast
till glänsningen. Gummera därefter med lämpliga gummipolerare och polera med lämplig för- och efterpoleringspasta. Rengör ytan grundligt med hjälp av ång tryckspruta eller avkokning i destillerat vatten.
Keramisk ytskiktsbehandling: Använd blandkeramik med lämplig TEK-värde (ISO 9693). Observera
respektive keramiktillverkares bruksanvisning. Oxiden ska blästras bort (250 μm/3–4 bar med t.ex.
®
250). Rengör ytan grundligt med hjälp av ångtryckspruta eller avkokning i destillerat vatten. Vid-
Korox
rör därefter inte ytorna med händerna. Använd artärklämmor eller dylikt. Stötta upp stödstrukturerna
tillräckligt under bränningen.
Akrylfasader: För bearbetning av fasadmate rial av akryl ska resp ektive tillverkare s anvisningar observeras. Rengör ytan grundligt med hjälp av ångtryckspruta eller avkokning i destillerat vatten.
Lödning: Fixera delarna som ska lödas (t.ex. med lödmassa Bellatherm
0,2mm. Använd ett lämpligt flussmedel från BEGO. Flussmedelsrester och metalloxider måste surgöras
efter lödning. Rengör ytan grundligt med hjälp av ångtryckspruta eller avkokning i destillerat vatten.
Lasersvetsning: Arbeta om möjligt med X-fog och f yllmaterial. Observera apparattillverkarens bruksanvisning och faroanvisningar! Rengör ytan grundligt med hjälp av ångtryckspruta eller avkokning i
destillerat vatten.
Villkor för förvaring: Det finns inga speciella förvaringskrav.
Garanti: Våra användningstekniska rekommendationer, vare sig de ges muntligt, skriftligt eller i form
av praktiska anvisningar, har utvecklats utifrån våra egna erfarenheter och försök och kan där för endast
ses som riktvärden. Våra produkter vidareutvecklas löpande. Vi förbehåller oss därför rätten att utföra
ändringar i konstruktion och sammansättning. Alla allvarliga tillbud som inträffar i samband med produkten ska anmälas till BEG OBremerGoldschlägereiWilh. H erbstGmbH&Co.KG och behörig myndighet.
Anvisningar om avfallshantering: Avfallshantering
Produkt: Tilldelning av et t avfallskodnummer enligt den euro peiska avfallskatalogen ( AVV) sker i samråd
med den regionala ansvariga enheten för avfallshantering. Får ej hanteras som hushållsavfall.
Förpackning: Förpackningen måste tömmas helt och kasseras korrekt i enlighet med gällande föreskrif-
ter. Förpackningar som inte kan tömmas helt måste kasseras i samråd med den regionala ansvariga
enheten för av fallshantering.
®
); parallellväggad lödspalt: max.
®
micro) användas
Avsett ändamål: Koboltbaserade legeringar för metallkeramik är avsedda för tillverkning av dentala
restaurationer som kronor, broar och metallkeramiska tandproteser.
Indikation: Koboltbaserade legeringar för metallkeramik är avsedda för behandling av bristande
hårdvävnad (tänder).
Kontraindikationer: Det finns inga kända kontraindikationer. Oönskade biologiska (t.ex. allergier mot
legeringens beståndsdelar) eller elektrokemiskt baserade reak tioner kan uppträda i mycket s ällsynta fall.
Vid känd inkompatibilitet eller känd allergi mot legeringens beståndsdelar ska legeringen inte användas.
Klinisk nytta: Konstgjord ersättning för förlorad hårdvävnad (tänder), för att återställa tuggfunktionen
(estetiskt och funk tionellt).
Varningar: Metalldamm är hälsovådligt. S lipning och blästring skall ske under en lämplig utusug ningsanordning. Ett andningsk ydd av typ FFP3- EN149 rekommenderas!
Försiktighetsanvisningar: Vid approximal eller ocklusal kontakt med andra metaller kan i mycket sällsynta fall elektrokemiskt betingade reaktioner uppstå. Produkten har inte bedömts avseende säkerhet
och kompatibilitet i MR-miljö. Produkten har inte testats avseende uppvärmning, migrering eller bildartefakter i MR-miljö. Säkerhet i MR-miljö är okänd. Att undersöka en patient med denna produkt kan leda
till patientskador.
Patientgrupp: Objek ten från legeringen kan anv ändas oavsett patiente ns ålder. Vid känd inkompatibilitet
eller känd allergi mo t legeringens beståndsdelar ska legeringen inte användas.
Biverkningar: Det finns inga kända bive rkningar. Det går dock inte att ut esluta att individuella re aktioner
mot komponenter kan uppkomma i mycket sällsynta fall. I sådana fall ska produkten inte användas.
Modellering: Väggtjocklek efter slutbearbetning: minst 0,3 mm, undvik skarpa hörn och kanter. Stödstruktur erna för ytskikt sbehandlingen ska reduceras anatomiskt. Förbindelserna ska var a så kraftiga och
höga som möjligt (h öjd: minst 3,5mm, bredd: minst 2,5mm). Observe ra starkare modelle ring vid bruxism.
Använd vax eller ihåliga pinnar av plast. Arbe ta utan avsmalning vid fästsystem.
Inbäddning: Använd endast fosfatbundna höljen till kronor och bryggor.
Gjutning: Överhe tta inte legeringen. Använd endast rena smältdeglar och endast en degel för varje leg er-
ing. Använd endast ny a metaller för tydlig spårning av s atser. Strö vid behov smäl tpulver över gjutningsbitarna. Följ anvisningarna f rån gjutningsapparatens tillve rkare för exakta in ställningar och uppvärmningstider. Låt ky vetten svalna långsamt efter gjutningen.
Ø ≥ 3.5 –4 mm
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Beakta bruksanvisningen Observera Används före
Rx only
Endast för fackpersonal!
Ej steril
Artikelnummer
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Tillverkare
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
54
Batchnummer
MD
Medicinteknisk produkt
Inneholder farlig stoff
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 55
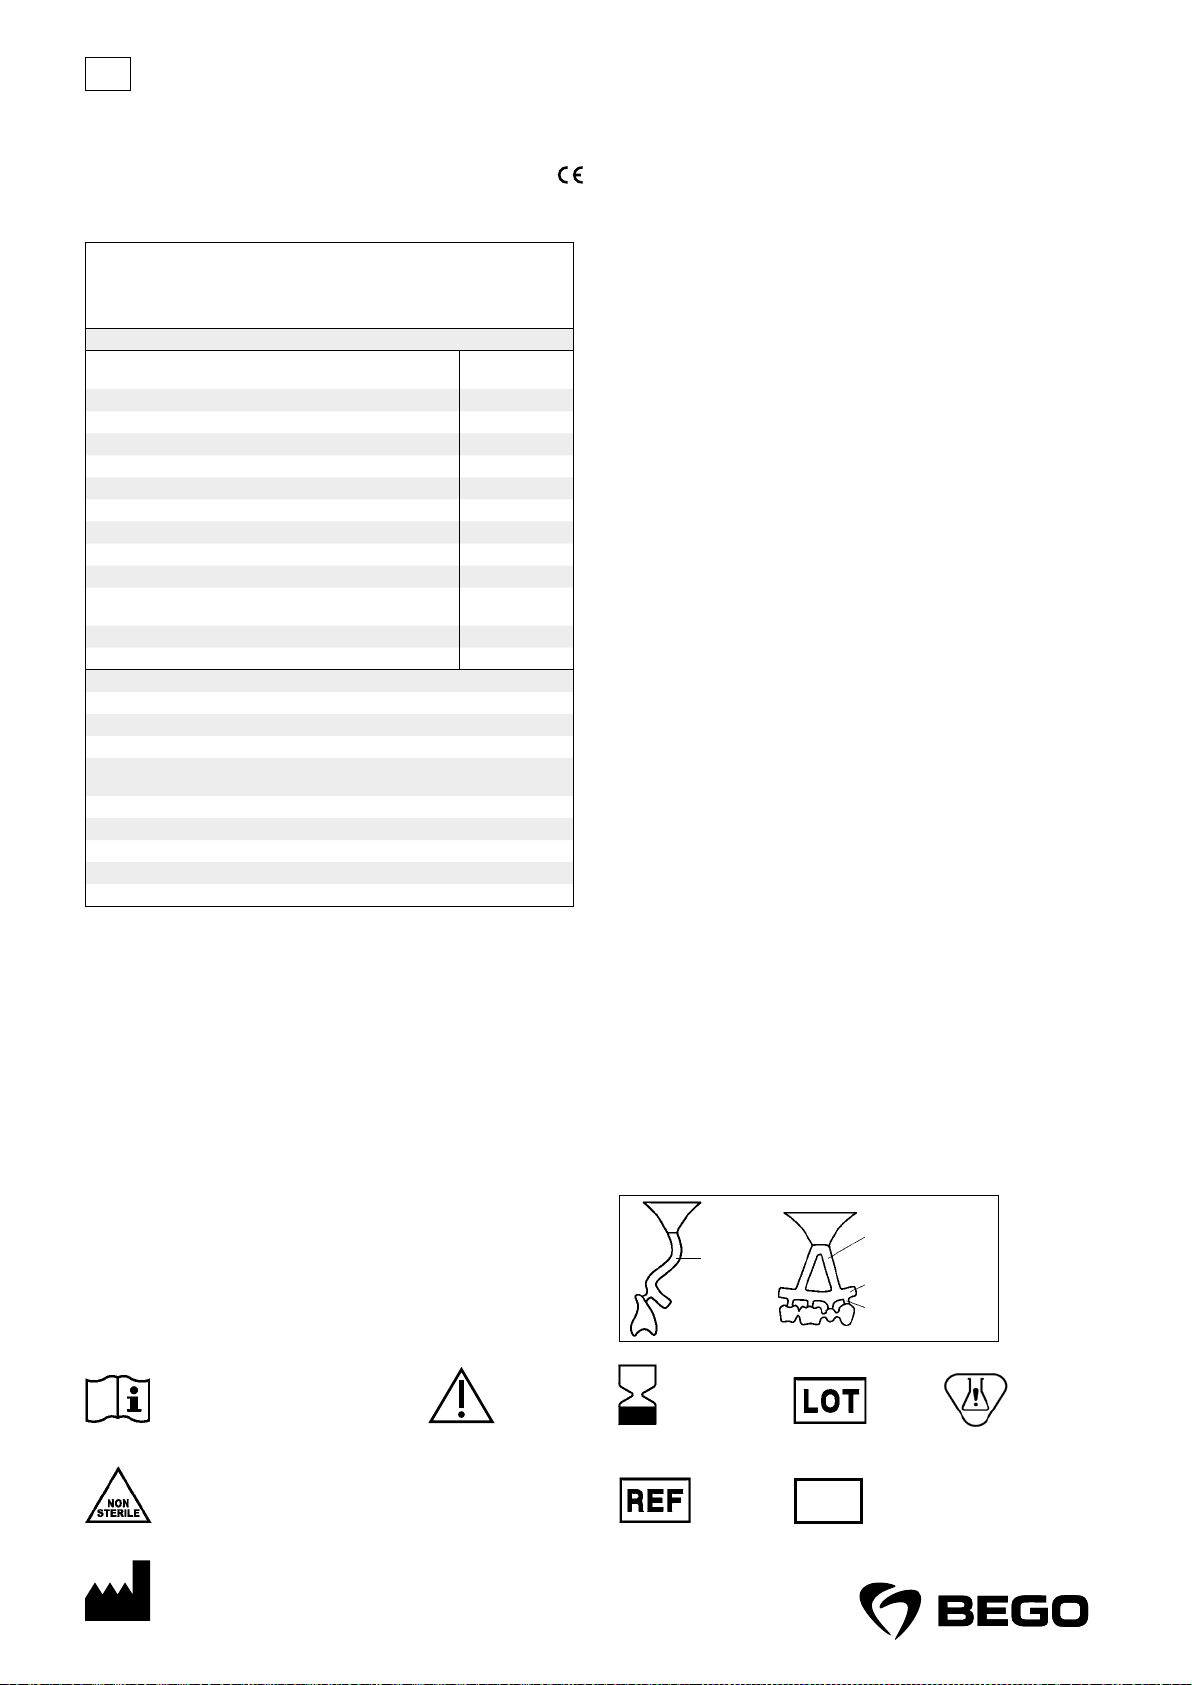
th
Wirobond® C
Co63.3Cr24.8W5.3Mo5.1Si1.0Ce [%]
0197
4
®
C
Wirobond
®
C ISO 22674 ISO 9693
Wirobond
REF 50115 – 1,000 ; REF 50114 – 1,250 ; REF 50116 – 250 ;
REF 50118 – 24
ISO 22674
( ISO 22674)
(R
(A
)
p 0.2
)
5
(CTE)
25 – 500°C, 10
-6 K-1
(/ * )
BEGO
: Bellavest SH (REF 54252)
:
: Wiromelt (REF 52526)
: CTE VITA VMK Master
900°C/5
: 980°C
55°C/
: Minoxyd (REF 52530)
®
: Wirobond
-Lot (REF 52622)
: Wiroweld (REF 50003; 50005)
°C 900–1000
°C 1360, 1420
g/cm³ 8.5
°C 1500
GPa 225 / *222
MPa 415 / *395
% 14 / *8
(HV10) 315 / *320
14.1 / *14.1
4
8
®
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
®
®
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
55
MD
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 56
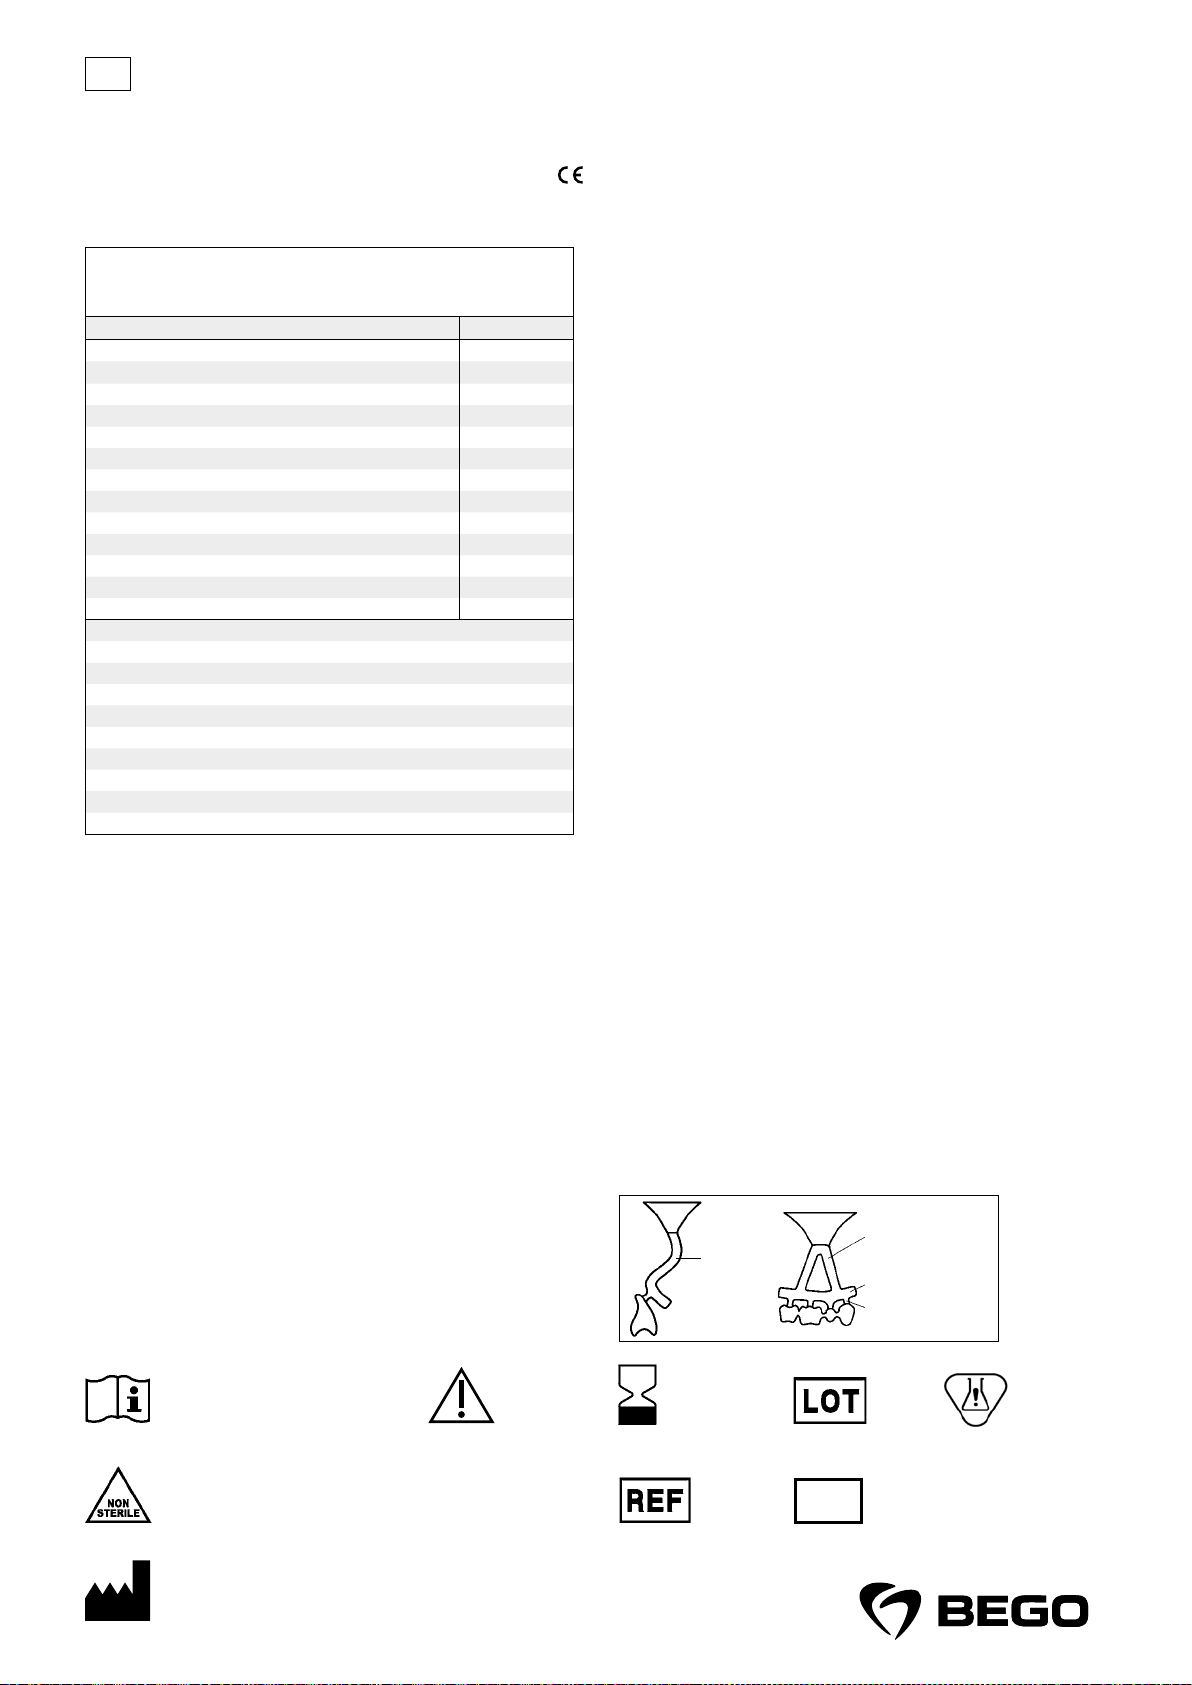
tr
Wirobond® C
Co63.3Cr24.8W5.3Mo5.1Si1.0Ce [%]
0197
Kullanma talimatı
Metal seramik için dental kobalt bazlı alaşım, Tip 4
®
C silindir formunda teslim edilir.
Wirobond
®
C, ISO22674 ve ISO9693 standartlarına uygundur.
Wirobond
REF50115 – 1000 g; REF50114 – 1250 g; REF50116 – 250 g; REF50118 – 24 g numune
Alaşım özellikleri
ISO22674 uyarınca nikel, kadmiyum, berilyum ve kurşun içermez
Tip (ISO22674 uyarınca) 4
Ön ısıtma sıcaklığı °C 900–1000
Katılaşma, erime sıcaklığı °C 1360, 1420
Yoğunluk g/cm³ 8.5
Döküm sıcaklığı °C 1500
Elastikiyet modülü GPa 225 / *222
%0,2 genleşme limiti (R
Sünme oranı (A
Vickers sertliği (HV10) 315 / *320
Termal genleşme katsayısı (TGK) 25 – 500 °C, 10
(Döküm / * seramik ateşleme sonrasında)
BEGO renk kodu 8
Revetman: Fosfat bağlı, ör. Bellavest SH (REF54252)
Pota malzemesi: Seramik
Erime pulveri: Wiromelt (REF52526)
Kaplama seramiği: Uygun TGK değerine sahip seramik, ör.: VITA VMK Master
Oksit ateşleme: Önerilmez, ancak kontrol ateşlemesi isteniyorsa: 900°C/5 dk./vakum
Tavsiye edilen en yüksek fırınlama sıcaklığı: 980°C
Tavsiye edilen ısıtma hızı maksimum 55 °C/dk.
Sıvı: ör. Minoxyd (REF52530)
Ateşleme öncesi lehim: Wirobond
Lazer teli: Wiroweld (REF50003; 50005)
) MPa 415 / *395
p 0,2
) % 14 / *8
5
®
-Lot (REF52622)
-6 K-1
14.1 / *14.1
küplerinin üzerine eritme tozu serpiniz. Tam ayarlar ve ısıtma süreleri için döküm cihazı imalatçısının
talimatlarına uyunuz. Döküm sonrasında muayı yavaşça soğumaya bırakınız.
Son işlem: Tungsten karpit fr ezler kullanınız.
Polisaj: Kauçuklamayı kolaylaştırmak için kurşunsuz soda camı (örn. Perlablast
pılabilir. Ardından kauçuk parlatıcılarla polisaj uygulayınız ve uygun öncesi ve sonrası polisaj pastaları
ile parlatınız. Ardından buharla temizleme veya destile suda kaynatma yoluyla yüzeyi iyice temizleyiniz.
Seramik veneer: Uygun termal genleşme katsayılı (CE T) (ISO 9693) kaplama seramikleri kullanınız. İlgili
seramik imalatçısının kullanma talimatını dikkate alınız. Oksit kumlanmalıdır (örn. Korox
3-4 bar). Ardından buharla temizleme veya destile suda kaynatma yoluy la yüzeyi iyice temizleyiniz. Bundan
sonra yüzeylere elle temas etmeyiniz. Arter klempler veya benzer aletler kullanınız. Ateşleme döngüleri
sırasında iskeleleri yeterince destekleyiniz.
Akrilik veneer: Akrilik veneer malzemeleri işlenirken imalatçıların ilgili talimatları dikkate alınmalıdır.
Ardından buharla temizleme veya destile suda kaynatma yoluyla yüzeyi iyice temizleyiniz.
Lehimleme: Lehimlenecek parçaları sabitleyiniz (örn. lehim revetmanı Bellatherm
lehim boşluğu: maks. 0,2 mm. Uygun BEGO sıvısı kullanınız. Lehimlemenin ardından sıvı kalıntıları ve
metal oksitleri asitle temizlenmelidir. Ardından buharla temizleme veya de stile suda kaynatma yoluyla
yüzeyi iyice temizle yiniz.
Lazer k aynak: Mümkünse X dikişi ve kaynak malzemesi kullanınız. Lütfen cihaz imalatçısının kullanma
talimatını ve tehlike uyarılarını dikkate alınız! Ardından buharla temizleme veya destile suda kaynatma
yoluyla yüzeyi iyice temizleyiniz.
Depolama ko şulları : Özel depolama koşulları bilinmemek tedir.
Garanti: Sözlü, yazılı veya pratik talimatlar şeklindeki uygulamaya ilişkin önerilerimiz, kendi deneyim ve
denemelerimize dayanmaktadır ve bu nedenle sadece kılavuz değerler olarak görülebilir. Ürünlerimiz sürekli olarak geliştirilmektedir. Bu sebeple konstrüksi yon ve bileşimde değişiklik hakkımızı saklı tu tarız.
Ürünlerle bağlantılı olarak meydana gelen tüm ciddi olaylar BEGO Bremer Goldschläger ei Wilh. Herbst
GmbH & Co. KG firmasına ve yetkili resmi makama bildirilmelidir.
Bertarafa il işkin açıklam alar: Atık yönetim prosedürleri
Ürün : Avrupa Atık K ataloğu (AV V) uyarınca bir atık kod numarası tahsisi, yer el atık bertaraf şirketine
danışılarak yapılmalıdır. Evsel atıklarla birlikte bertaraf edilmemelidir.
Ambalaj: Ambalajlar tam olarak boşaltılmalı ve yasal mevzuata uygun olarak usulüne uygun bir şekilde
bertaraf edilmelidir. Tam olarak boşaltılmamış ambalajlar yerel atık bertaraf şirketine danışılarak bertaraf
edilmelidir.
®
micro) ile parlatma ya-
®
250 ile 25 0 μm /
®
ile); paralel duvarlı
Kullanım amacı: Metal seramik için kobalt bazlı alaşımlar; kuronlar, köprüler ve metal seramik protezler
gibi dental restorasyonların üretimi için tasarlanmıştır.
Endikasyon: Metal seramik için kobalt bazlı alaşımlar, eksik sert dokunun (dişler) tedavi edilmesi için
tasarlanmıştır.
Kontrendikasyonlar: Bilinen herhangi bir kontrendikasyon yoktur. İstenmeyen biyolojik (ör. alaşım bileşenlerine alerji gibi) veya elek trokimyasal bazlı reaksiyonlar çok nadir durumlarda or taya çıkabilir. Bilinen
uyumsuzluklar veya alaşım bileşenlerine karşı bilinen alerjiler olması durumunda alaşım kullanılmamalıdır.
Klinik fayda: Çiğneme fonksiyonunun yeniden tesis edilmesi amacıyla (estetik ve fonksiyonel) kaybolan
sert doku (dişler) için yapay replasman.
Uyarılar: Metal tozlar ı sağlığa zararlıdır. Zımparalama ve kumlama uygun bir emiş altında gerçekleştirilmelidir. FFP3-EN149 tipi bir solunum maskesinin kullanılması önerilir!
Önlem açıklamaları: Diğer metallerle aproksimal ve oklüzal temas durumunda çok nadir durumlarda
elektrokimyasal kaynaklı sensibilite bozuklukları ortaya çıkabilir. Ürün, MR or tamında güvenlik ve uyumluluk bakımından değerlendirilmemiştir. Ürün MR ortamında ısınma, migrasyon veya görüntü artefaktları
bakımından test edilmemiştir. Ürünün MR ortamında güvenliğine ilişkin bir bilgi mevcut değildir. Bu ürünün bulunduğu bir hastanın muayene edilmesi hastanın yaralanmasına yol açabilir.
Hasta grubu: Alaşımdan yapılmış nesneler hastanın yaşı ne olursa olsun kullanılabilir. Bilinen uyumsuzluklar veya alaşım bileşenlerine karşı bilinen alerjiler olması durumunda, alaşım kullanılmamalıdır.
Yan etk iler: Bilinen herhangi bir yan etki yoktur. Bununla beraber, çok nadir durumlarda bileşenlere kar şı
bireysel r eaksiyonlar ortaya çıkabileceği göz ardı edilemez. Bu durumda ürün kullanılmamalıdır.
Modelleme: Çalışma tamamlandıktan sonra duvar kalınlığı: En az 0,3 mm, keskin köşe ve kenarlardan kaçınınız. Kaplama iskelesini anatomik olarak daha ince hazırlayınız. Bağlayıcıları mümkün olduğunca güçlü
ve yüksek olarak biçimlendiriniz (yükseklik: en az 3,5mm, genişlik: en az 2,5mm). Bruksizm durumunda
daha güçlü modellemeye dikkat ediniz. Balmumu veya plastik oyuk çubuklar kullanınız. Döküm yolluğu
sisteminde inceltmesiz çalışınız.
Revetman: Kuronlar ve köprüler için sadece fosfat bağlı revetmanlar kullanınız.
Döküm: Alaşımı aşırı ısıtmayınız. Sadece temiz potalar kullanınız ve her alaşım için ayrı bir pota kul-
lanınız. Her lotun geri takibinin yapılabilmesi için sadece yeni metal dökümü yapınız. G erekirse döküm
Kullanma talimatına uyunuz Dikkat Son Kullanım Tarihi
Ø ≥ 3.5 –4 mm
Lot Numarası
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Tehlikeli madde içerir
Steril değildir
Üretici
Rx only
Sadece uzman personel
içindir!
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
Katolog Referans No
56
MD
Tıbbi cihaz
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 57
zh
Wirobond® C
Co63.3Cr24.8W5.3Mo5.1Si1.0Ce [%]
0197
4
®
C
Wirobond
®
C ISO22674 ISO9693
Wirobond
REF50115 – 1000 g; REF50114 – 1250 g; REF50116 – 250 g; REF50118 – 24 g
ISO22674
ISO22674 4
0.2% (R
(A
) MPa 415 / *395
p 0.2
) % 14 / *8
5
(CTE) 25 – 500°C10
-6 K-1
/*
BEGO 8
Bellavest SH (REF54252)
Wiromelt (REF52526)
VITA VMK Master
900°C/5
980°C
55°C/
Minoxyd (REF52530)
®
Wirobond
-Lot (REF52622)
Wiroweld (REF50003; 50005)
°C 900–1000
°C 1360, 1420
g/cm³ 8.5
°C 1500
GPa 225 / *222
(HV10) 315 / *320
14.1 / *14.1
®
®
®
Ø ≥ 3.5 –4 mm
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
57
MD
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 58
de
Wirobond® easy
Co53.8Cr25.0W10.5Fe7.0Mo2.5SiMnNbN [%]
0197
Gebrauchsanweisung
Dentale Co-Basis-Legierung für Metallkeramik, Typ 5.
®
easy wird in Form von Zylindern geliefert.
Wirobond
®
easy entspricht ISO22674 und ISO9693.
Wirobond
REF50300 – 1000 g; REF50303 – 24 g Probe
Legierungsmerkmale
Gemäß ISO22674 frei von Nickel, Cadmium, Beryllium und Blei
Typ (gemäß ISO22674) 5
Vorwärmtemperatur °C 800
Solidus-, Liquidustemperatur °C 1360, 1410
Dichte g/cm³ 8.7
Gießtemperatur °C 1430
Elastizitätsmodul GPa 224 / *227
0,2 % Dehngrenze (R
Bruchdehnung (A
Vickershärte (HV10) 325 / *370
Wärmeausdehnungskoeffizient (WAK) 25 – 500 °C, 10
(Guss / * nach keram. Brand)
BEGO Farbcode 8
Einbettmasse: phosphatgebunden, z. B. Bellavest SH (REF54252)
Tiegelmaterial: Keramik
Schmelzpulver: Wiromelt (REF52526)
Verblendkeramik Keramik mit passendem WAK-Wert, z. B.: VITA VMK Master
Oxidbrand: nicht empfohlen, aber wenn Kontrollbrand erwünscht: 900°C/5 min/vac
Höchste empfohlene Brenntemperatur: 980 °C
Aufheizrate empfohlen max. 55 °C/min
Flussmittel: z. B. Minoxyd (REF52530)
Lot vor dem Brand: Wirobond
Laserdraht: Wiroweld (REF50003; 50005)
Zweckbestimmung: Kobalt-Basis -Legierungen für M etallkeramik sind bestimmt zur H erstellung von dentalen Restaurationen wie Kronen, Brücken sowie für metallkeramischen Zahnersatz.
Indikation: Kobalt-Basis-Legierungen für Metallkeramik sind dazu bestimmt, fehlendes Hartgewebe
(Zähne) zu behandeln.
Kontraindikation: Es sind keine Kontraindikationen bekannt. Unerwünschte biologische (wie z.B. Allergien gegenübe r Legierungsbestandt eilen) oder elektro chemisch basierte Reak tionen können in sehr selt enen Fällen auftreten. Bei bekannten Inkompatibilitäten oder bekannten Allergien gegenüber Legierungsbestandteilen sollte die Legierung nicht verwendet werden.
Klinischer Nutzen: Künstlicher Ersatz für verlorengegangenes Har tgewebe (Zähne), zur Wiederherstellung der Kaufunktion (ästhetisch und funktional).
Warnungen: Die Metalls täube sind gesundheitssc hädlich. Das Schleifen und Abst rahlen sollte unter einer
geeigneten A bsaugung geschehen. Ein Atemschutz vom Typ FFP3-EN149 wird empfohlen!
Vorsichtshinweise: Im Falle von approximalem oder okklusalem Kontakt mit anderen Metallen kann es
in sehr seltenen Fällen zu elektrochemisch bedingten Missempfindungen kommen. Das Produkt wurde
nicht auf Sicherheit und Kompatibilität in der MR-Umgebung bewer tet. Es wurde nicht auf Er wärmung,
Migration ode r Bildartefakte in der MR- Umgebung getestet. Die Sicherheit in de r MR-Umgebung ist unbekannt. Die Untersuchung eines Patienten mit diesem Produkt kann zu Verletzungen des Patienten führen.
Patientengruppe: Die Objekte aus der Legierung können unabhängig vom Alter des Patienten verwendet
werden. Bei bekannten Inkompatibilitäten oder bekannten Allergien gegenüber Legierungsbestandteilen
sollte die Legierung nicht ver wendet werden.
Nebenwirkungen: Es sind keine N ebenwirkungen bekannt. E s kann jedoch nicht ausgeschlo ssen werden,
dass in sehr seltenen Fällen individuelle Reaktionen gegenüber Komponenten auftreten. In diesem Fall
sollte das Produkt nicht verwendet werden.
Modellation: Wandstärke nac h dem Ausarbeiten: mind. 0, 3 mm, scharfe Ecken und Kant en vermeiden. Die
Gerüste für die Verblendung anatomisch reduzier t gestalten. Die Verbinder so stark und hoch wie möglich
gestalten (Höhe: mind. 3,5 mm, Breite: mind. 2,5 mm). Bei Bruxismus auf stärkere Modellation achten.
Wachs oder Kunststoff- Hohlsticks verwenden. Beim Anstiftsystem ohne Verjüngungen arbeiten.
Einbetten: Nur phosphatgebundene Einbettmassen für Kronen und Brücken verwenden.
Gießen: Die Legierung nicht überhitzen. Nur saubere und für jede Legierung eigene Schmelztiegel ver-
wenden. Zur einde utigen Chargenrückver folgung nur Neumetall vergieß en. Gegebenenfalls Schme lzpulver
) MPa 530 / *595
p 0,2
) % 9 / *4
5
®
-Lot (REF52622)
-6 K-1
14.3 / *14.4
über die Gusswürfel streuen. Für die genauen Einstellungen und Heizzeiten die Vorgaben der Gießgeräte-Hersteller befolgen. Die Muffel nach dem Gießen langsam abkühlen lassen.
Ausarbeiten: Feinverzahnte Hartmetallfräsen verwenden.
Polieren: Um das Gummieren zu vereinfachen, kann man mit einem bleifreien Natronglas (z.B. Perlab-
®
micro) glanzstrahlen. Danach mit geeigneten Gummipolierern gummieren und mit geeigneten Vor-
last
und Nachpolierpasten polieren. Gründliches Säubern der Oberfläche durch Dampfstrahlen oder Abkochen
in destillier tem Wasser.
Keramische Verblendung: Verblendkeramiken mit geeignetem WAK verwenden (ISO 9693). Die
Gebrauchsanweisung des jeweiligen Keramikherstellers beachten. Das Oxid ist abzustrahlen (250 μm /
3–4 bar mit z. B. Korox 250). Gründliches Säubern der Oberfläche durch Dampfstrahlen oder Abkochen in
destilliertem Wasser. Die Oberflächen danach nicht mehr mit den Händen berühren. Arterienklammern o.
ä. benutzen. Die Gerüste während der Brände ausreichend abstützen.
Kunststoffverblendungen: Für die Verarbeitung der Kunststoff-Verblendmaterialien sind die entsprechenden Anw eisungen der Herstelle r zu beachten. Gründliche s Säubern der Ober fläche durch Dampfstrahlen oder Abkochen in destilliertem Wasser.
Löten: Die zu lötenden Teile fixieren (z. B. mit Löteinbettmasse Bellatherm
max. 0,2 mm. Geeignetes BEGO Flussmit tel verwenden. Nach dem Löten sind Flussmittelr este und Metalloxide abzusäuern. Gründliches Säubern der Oberfläche durch Dampfstrahlen oder Abkochen in destilliertem Wasser.
Laserschweißen: Wenn möglich mit X-Naht und Zulegematerial arbeiten. Bitte die Gebrauchsanweisung
und Gefahrenhinw eise des Gerätehe rstellers beach ten! Gründliches Säubern de r Oberfläche durch Dampfstrahlen oder Abkochen in destilliertem Wasser.
Lagerungsbedingungen: Es sind keine speziellen Lagerbedingungen bekannt.
Gewährleistung: Unsere anwendungstechnischen Empfehlungen, ganz gleich ob sie mündlich, schrift-
lich oder im Wege praktischer Anleitungen erteilt werden, beruhen auf unseren eigenen Erfahrungen und
Versuchen und können daher nur als Richtwerte gesehen werden. Unsere Produkte unterliegen einer kontinuierlichen Weiterentwicklung. Wir behalten uns deshalb Änderungen in Konstruktion und Zusammensetzung vor. Alle im Zusammenhang mit den Produkten aufgetretenen schwerwiegenden Vor fälle bitte an
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG und der zuständigen Behörde melden.
Hinweise zur Entsorgung: Verfahren der Abfallbehandlung
Produkt: Die Zuordnung einer Abfallschlüsselnummer gemäß europäischem Abfallkatalog (AVV) ist in
Absprache mit dem regionalen Entsorger vorzunehmen. Nicht im Hausmüll entsorgen.
Verpackung: Verpackungen müssen restentleert werden und sind in Übereinstimmung mit den gesetz-
lichen Vorschriften einer ordnungsgemäßen Entsorgung zuzuführen. Nicht restentleerbare Verpackungen
sind in Abstimmung mit dem regionalen Entsorger zu entsorgen.
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
®
); parallelwandiger Lötspalt:
Gebrauchsanweisung beachten Achtung verwendbar bis
Rx only
Nur für Fachpersonal!
Unsteril
Artikelnummer
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Hersteller
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
58
Chargennummer
MD
Medizinprodukt
Enthält Gefahrstoff
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 59
en
Wirobond® easy
Co53.8Cr25.0W10.5Fe7.0Mo2.5SiMnNbN [%]
0197
Instruction for use
Dental Co-based metal-ceramic alloy, Type 5.
®
easy is available as cylinders.
Wirobond
®
easy complies with ISO22674 and ISO9693.
Wirobond
REF50300 – 1000 g; REF50303 – 24 g sample
Alloy characteristics
According to ISO22674 free of nickel, cadmium, beryllium and lead
Type (accord. to ISO22674) 5
Preheating temperature °C 800
Solidus, liquidus temperature °C 1360, 1410
Density g/cm³ 8.7
Casting temperature °C 1430
Young’s modulus GPa 224 / *227
Proof strenght (R
Elongation after fracture (A
Vickers hardness (HV10) 325 / *370
Coefficient of thermal expansion (CTE) 25 – 500 °C, 10
(cast / * after ceramic firings)
BEGO color code 8
Investment material: phosphat bonded, e. g Bellavest SH (REF54252)
Crucible material: ceramic
Melting powder: Wiromelt (REF52526)
Veneering ceramic Ceramic with suitable CTE, e. g.: VITA VMK Master
Oxidation firing is not recommended, but these parameters can be used: 900°C/5 min/vac
Highest recommended firing temperature: 980 °C
Heating rate recommended max. 55 °C/min
Flux: e. g. Minoxyd (REF52530)
Brazing material before firing: Wirobond
Laser wire: Wiroweld (REF50003; 50005)
) MPa 530 / *595
p 0,2
) % 9 / *4
5
®
-Lot (REF52622)
-6 K-1
14.3 / *14.4
Grinding: Use tungsten carbide burs.
Polishing: Polishing may be eased by blasting the surface with lead free soda glass (e.g. Perlablast
micro). After wards polish with suitable p olishing paste using rubber polishers an d brushes. Clean surfac e
thoroughly by steam cleaning or boiling in distilled water.
Ceramic veneering: Use veneering ceramics with suitable CTE (ISO 9693). Follow the ceramic manufacturer’s instructions for use. Remove the oxide by blasting (250 μm / 3-4 bar; e. g. with Korox 250). Clean
surface thoroughly by steam cleaning or boiling in distilled water. Do not touch surfaces after wards with
hands. Use artery clamps or similar devices. Support the frameworks adequately during firing cycles.
Soldering / brazing: Fix the parts with soldering investment material (e. g. Bellatherm
gap shall not exceed 0.2 mm with parallel walls. Use a suitable BEGO flux material. The flux residues and
oxides must e tched off. Clean surface thoroughly by steam cleaning or boiling in distilled water.
Laser welding: If possible use X-seam and filler material. Follow manufacturer’s instructions for use
and hazard notes of the laser welding devices! Clean surface thoroughly by steam cleaning or boiling in
distilled water.
Limit of Liability: Except where pr ohibited by law, BEGO Bremer Goldschlägerei W ilh. Herbst GmbH & Co.
KG will not be liable for any loss or damage arising from this product, whether direct, indirect, special,
incidental or consequential, regardless of the theory asserted, including warranty, contract, negligence
or strict liability.
Storage conditions: No special storage conditions are known.
Warranty: Whether given verbally, in writing or by practical instructions, our recommendations for use
are based upon our own experience and trials and can be considered as standard values. Our products
are subject to a constant fur ther development; therefore, alterations in construction and composition are
reserved. Any serious incident that has occurred in relation to the products should be reported to BEGO
Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG and the competent authority.
Instructions for disposal: Disposal pr ocedures as follows:
Device: The assignation of a waste key identification number as per the European Waste Catalogue
Ordinance (AV V) must be carried out in consultation with the regional waste disposal contractor. Do not
dispose of with household was te.
Packaging: Packaging must be fully emptied and properly disposed of in compliance with statutory regulations. Packaging that is not fully emptied must be disposed in coordination with the regional waste
disposal contractor.
®
). The prepared
®
Inte nded Use: C obalt-based metal-ce ramic alloys are intended for c asting of dental restor ations such as
crowns, bridges as well as metal- ceramic restorations.
Indication: Cobalt-based metal-ceramic alloys are intended to treat the condition of missing hard tissue
(teeth).
Contraindications: No contraindications are known. However, unwanted biological reactions such as
allergies to contents of the alloy or electrochemically based reactions may very rarely occur. In case of
known incompatibilities and allergies to contents of the metallic material it should not be used.
Clinical benefit: Artificial replacement of hard tissue (teeth), to restore masticatory functionality (aesthetic and function).
Warnings: Metal dust is harmful to your health. Grinding and blasting should be done under a suitable
vacuum. Respiratory protection of t ype FFP3-EN149 is recommended!
Precautions: Electrochemically induced sensitivity may very rarely occur when the restoration makes
occlusal or proximal contact with a different alloy. This product has not been evaluated for safet y and
compatibility in the MR environment. It has not been tested for heating, migration, or image artifact in
the MR environment. Safety in the MR environment is unknown. Scanning a patient with this device may
result in patient injury.
Patient group: Objects made of the alloy can be used regardless of patient age. The alloy should not be
used in cases of known incompatibilities or known allergies to alloy components.
Adverse reactions: No adverse reactions are known. Never theless, rare cases of individual reactions to
single componen ts can never be excluded c ompletely. In this case, th e application should not be c ontinued.
Wax up: Minimum wall thickness after grinding: 0.3 mm. Avoid sharp edges and corners. Frameworks for
veneering should be anatomically reduced. Connectors should be modeled as wide and high as possible
(height: min. 3.5 mm, w idth: min. 2.5 mm). In case of bruxism s tronger modellation is requir ed. Use wax or
plastic hollow sticks. Do not taper the spruing.
Investing: Use only phosphate bonded investment material for crowns and bridges.
Melting / casting: Do not overheat alloy. Use only clean ceramic crucibles and one crucible per alloy.
To enable an exact batch tracebility, cast new metal only. If applicable use melting powder. Follow the
casting device manufacturer’s instructions for parameters and casting procedures. After casting, cool
the mould slowly.
Consult instructions for use Caution Use-by-date
Ø ≥ 3.5 –4 mm
Batch code
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Contains hazardous substance
Non-sterile
Manufacturer
Rx only
Only for technical
personnel!
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
Catalogue number
59
MD
Medical device
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 60
fr
Wirobond® easy
Co53.8Cr25.0W10.5Fe7.0Mo2.5SiMnNbN [%]
0197
Notice d’utilisation
Alliage dentaire à base de cobalt pour la céramo-métallique, type5.
®
easy est livré sous forme de cylindres.
Wirobond
®
easy est conforme aux normes ISO22674 et ISO9693.
Wirobond
REF50300– 1000g; REF50303– échantillon de 24g
Caractéristiques de l’alliage
Conformément à la norme ISO22674 sans nickel, cadmium, béryllium
ni plomb
Type (selon ISO22674) 5
Température de préchauffage °C 800
Température de solidus, de liquidus °C 1360, 1410
Densité g/cm³ 8.7
Température de coulée °C 1430
Module d’élasticité GPa 224 / *227
Limite élastique 0,2% (R
Allongement à la rupture (A
Dureté Vickers (HV10) 325 / *370
Coefficient de dilatation thermique (CET) 25°C à 500°C, 10
(Coulée/ * après la cuisson céramique)
Code couleur BEGO 8
Revêtement: à liant phosphate, parex. BellavestSH (REF54252)
Matière du creuset: céramique
Fondant en poudre: Wiromelt (REF52526)
Céramique de revêtement : céramique avec CET adapté, parex.: VITA VMK Master
Oxydation: déconseillée, mais si cuisson de contrôle souhaitée: 900°C/5min/sous vide
Température de cuisson maximale recommandée: 980°C
Vitesse de montée en température recommandée 55°C/minmaxi.
Fondant: parex. Minoxyd (REF52530)
Matériau d’apport avant la cuisson: Wirobond
Fil laser: Wiroweld (REF50003; 50005)
Destination : Les alliages à base de cobalt pour céramo-métallique sont destinés à la fabrication de
restaurations dentaires telles que les couronnes, les bridges ainsi que les prothèses dentaires céramométalliques.
Indication: Les alliages à base de cobalt pour céramo- métallique sont destinés au traitement de tissus
durs manquants (dents).
Contre-indications: Aucune contre-indication n’est connue à ce jour. Il peut, dans de très rares cas, se
produire des réactions biologiques (parex. allergies aux composants de l’alliage) ou d’origine électrochimique indésirables. Ne pas utiliser cet alliage en cas d’incompatibilités ou d’allergies connues aux
composants de l’alliage.
Bénéfice clinique: Remplacement artificiel des tissus durs manquants (dents), pour restauration de la
fonction masticatoire (esthétique et fonctionnelle).
Mises en garde: Les poussières métalliques sont nocives pour la santé. Utiliser un système d’aspiration
approprié lors du meulage et du sablage. Il est recommandé de porter un masque du typeFFP3-EN149.
Précautions: En cas de con tact proximal ou occlusal av ec d’autres métaux, une al tération des sensati ons
de nature élec trochimique est possible dans de très rare s cas. La sécurité et la c ompatibilité du dispositif
en environnement IRM n’ont pas fait l’objet d’essais d’évaluation du risque. Ce disposi tif n’a pas non plus
été testé sur son échauff ement, une éventuelle migration ni sur l’apparition d’art efacts en environnement
IRM. La s écurité en environne ment IRM est inconnu e. Examiner un patient av ec ce dispositif peut en traîner
des lésions pour ce patient.
Groupe de patients: Les objets fabriqués avec l’alliage peuvent être utilisés sur tous les patients, indépendamment de leur âge. Ne pas utiliser cet alliage en cas d’incompatibilités ou d’allergies connues aux
composants de l’alliage.
Effets secondaires: Aucun effet secondaire n’est connu à ce jour. Il est toutefois impossible d’exclure
l’apparition dans de trè s rares cas de réaction s individuelles à certains c omposants du dispositif. Ne plus
utiliser le dispositif dans ce cas.
Modelage: Épaisseur de paroi après dégrossissage : au moins 0,3 mm, éviter coins et arêtes vifs. Les
armatures pour le revêtement doivent être anatomiquement réduites. Donner au connecteur autant
d’épaisseur et de hauteur que possible (hauteur: 3,5 mm mini., largeur : 2,5 mm mini.). Renforcer le
modelage en cas de bruxisme. Utiliser de la cire ou des sticks creux de résine. Ne pas prévoir de rétrécis-
) MPa 530 / *595
p0,2
) % 9 / *4
5
®
-Lot (REF52622)
-6 K-1
14.3 / *14.4
sements pour le système de tiges de coulée.
Mise en revêtement: N’utiliser que des revêtements à liant phosphate pour les cour onnes et les bridges.
Coulée: Ne pas surchauff er l’alliage. N’utiliser que des creuse ts propres et un pour chaqu e alliage. Pour la
traçabilité pr écise des lots, ne coul er que du métal neuf. Le cas éché ant, saupoudrer du fondant en p oudre
sur le cylindre de coulée. Suivre les instructions du fabricant de frondes pour les réglages précis et les
temps de chauffage. Laisser refroidir lentement les c ylindres une fois la coulée terminée.
Dégrossissage: Utiliser des fraises en carbure de tungstène à denture fine.
Polissage: Il est possible, afin de simplifier le gommage, de lustrer les objets avec un verre sodique
exempt de plomb (pare x. Perlablast
chouc adaptés, p olir avec des pâtes de prépolissage, puis de s pâtes de lustrage. Net toyer soigneusement
la surface à la vapeur ou à l’eau distillée bouillante.
Revêtement céramique: Utiliser des c éramiques de revêteme nt présentant un CE T approprié (ISO9693).
Se conformer à la notice d’utilisation du fabricant de la céramique utilisée. Sabler l’oxyde (250 μm/3 à
4bars avec parex. Korox
lante. Ne plus toucher alors les surfaces avec les mains. S’aider pour cela de pinces artérielles ou autres
instruments comparables. S outenir correctement les armatur es pendant les cuissons.
Incrustations: Respecter les instructions des fabricants pour la mise en œuvre des systèmes de
recouvrement en ré sine. Nettoyer soigneusement la surface à la vapeur ou à l’eau distillée bouillante.
Soudure: Fixer les pièces à souder (parex. avec le matériau de revêtement pour soudure Bellatherm
l’intervalle de soudage à parois parallèles devant être de 0,2mm maxi. Utiliser un fondant BEGO approprié. Une fois la soudure terminée, éliminer à l’acide les restes de fondant et les oxydes métalliques.
Nettoyer soigneusement la surface à la vapeur ou à l’eau distillée bouillante.
Soudure au laser: Travailler si possible avec des joints en X et du matériau d’apport. Respecter les
notices d’utilisation et le s mises en garde du fabricant de l’appareil. N ettoyer soigneusement la surfac e à
la vapeur ou à l’eau distillée b ouillante.
Conditions de stockage: Aucune condition de stockage particulière n’est connue à ce jour.
Garantie: Nos conseils techniques, qu’ils soient donnés oralement, par écrit ou au cours de démonstra-
tions pratiques, reposent sur l’état actuel de nos propres connaissances et essais et n’ont donc qu’une
valeur indicative. Nous faisons constamment évoluer nos dispositifs.
Nous nous réservons donc le droit d’en modifier la conception et la composition. Prière d’informer BEGO
Bremer Goldschlägerei Wilh.HerbstGmbH& Co.KG et l’autorité compétente de tout incident grave survenu en lien avec le dispositif.
Remarques relatives à l’élimination: Procédure de traitement de s déchets
Dispositif : L’attribution d’un code de déchet conforme au Catalogue européen des déchets (CED) doit
se faire en accord avec l’entreprise régionale de collecte des déchets. Ne pas éliminer avec les ordures
ménagères.
Conditionnement: Vider impérativement les conditionnements et les éliminer conformément aux dispositions légales relatives à l’élimination correcte des conditionnements. Des conditionnements qui ne
peuvent être vidés entièrement doivent être éliminés en accord avec l’entreprise régionale de collecte
des déchets.
Ø ≥ 3.5 –4 mm
®
micro). Effectuer ensuite le gommage avec des polissoirs en caout-
®
250). Nettoyer soigneusement la sur face à la vapeur ou à l’eau distillée bouil-
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
®
),
Consulter les instructions d’utilisation Attention Date limite d’utilisation
Rx only
Uniquement pour le
personnel médical
Non stérile
Référence catalogue
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Fabricant
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
60
Code de lot
MD
Dispositif médical
Contient une substance
dangereuse
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 61
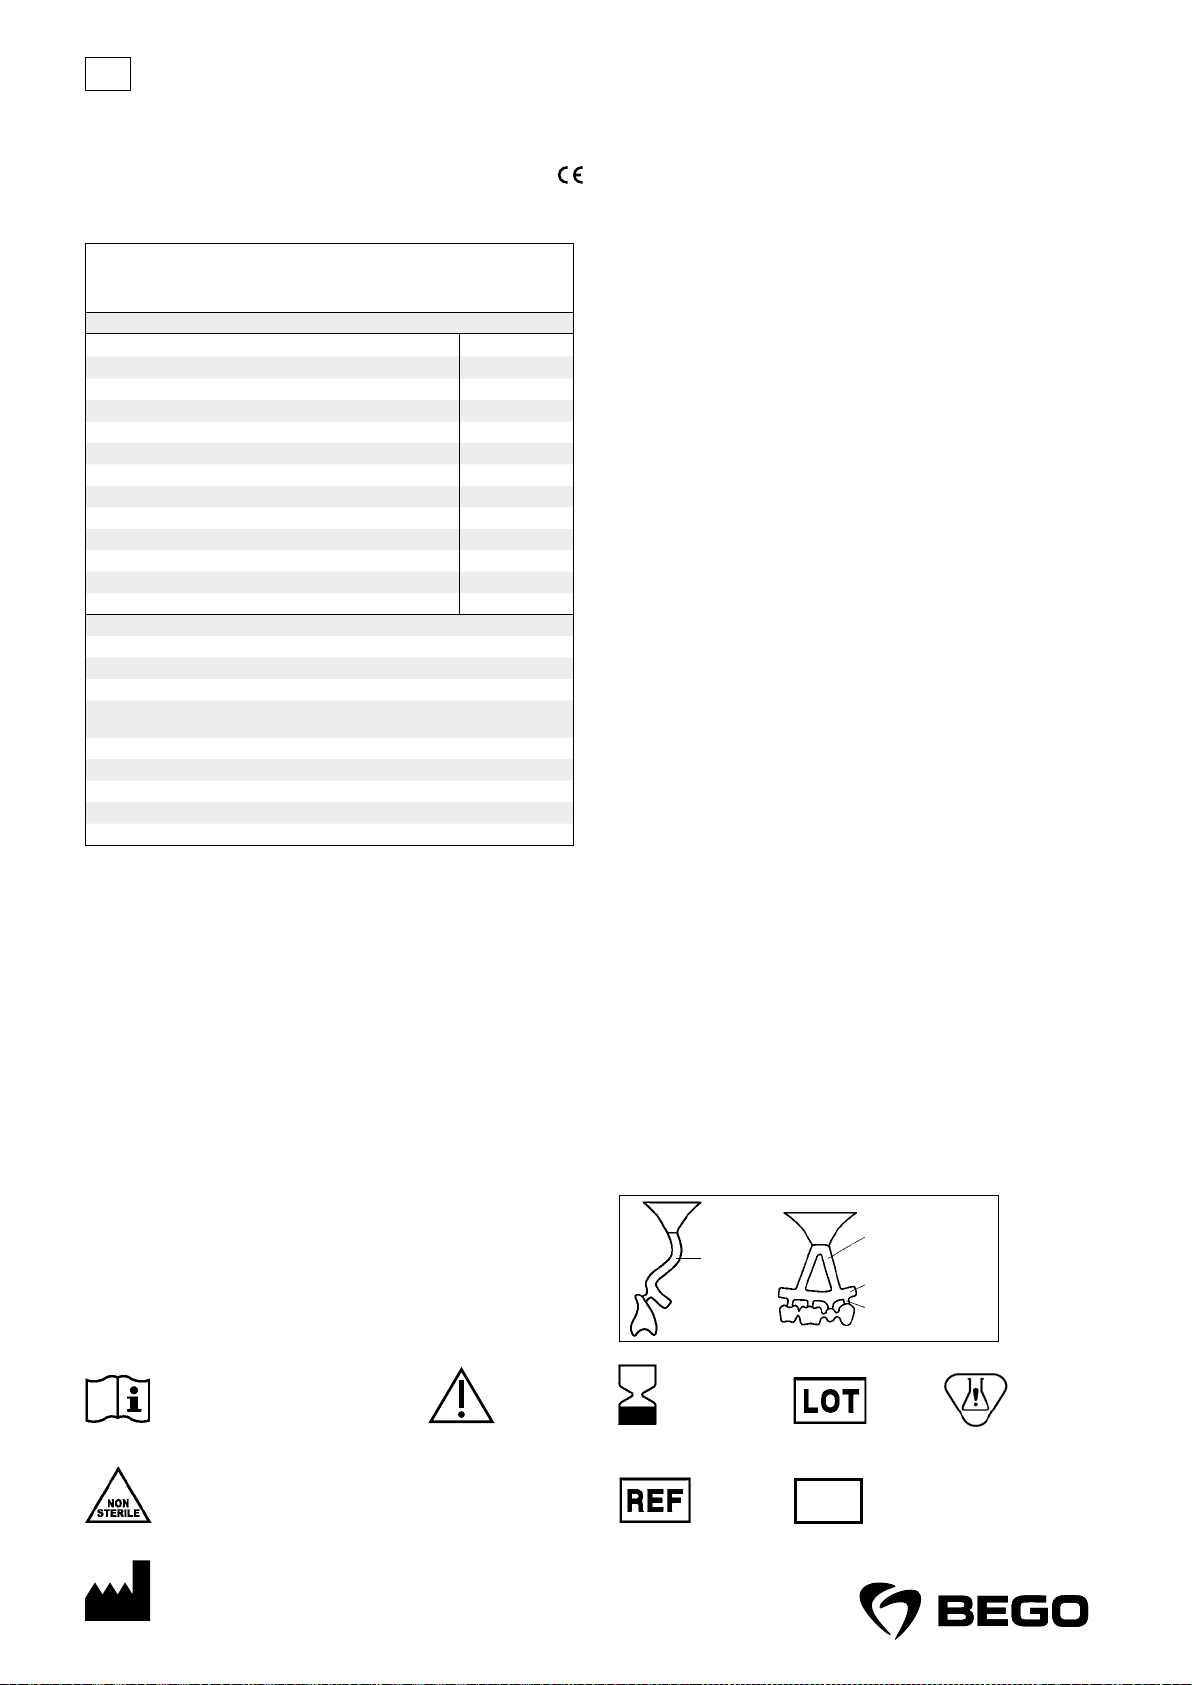
es
Wirobond® easy
Co53.8Cr25.0W10.5Fe7.0Mo2.5SiMnNbN [%]
0197
Instrucciones de uso
Aleación dental a base de cobalto para metalo-cerámica, tipo5.
®
easy se suministra en forma de cilindros.
Wirobond
®
easy cumple las normas ISO22674 e ISO9693.
Wirobond
REF50300 – 1000 g; REF50303 – 24 g muestra
Características de la aleación
Conforme a ISO22674, sin níquel, cadmio, berilio ni plomo
Tipo (conforme a ISO22674) 5
Temperatura de precalentamiento °C 800
Temperatura solidus, liquidus °C 1360, 1410
Densidad g/cm³ 8.7
Temperatura de colado °C 1430
Módulo de elasticidad GPa 224 / *227
Límite de dilatación 0,2% (R
Alargamiento de rotura (A
Dureza Vickers (HV10) 325 / *370
Coeficiente de dilatación térmica (CDT) 25 – 500°C, 10
(Colado / * tras la cocción de la cerámica)
Código de color de BEGO 8
Material de revestimiento: aglomerado con fosfato, p.ej., Bellavest SH (REF54252)
Material del crisol: cerámica
Fundente: Wiromelt (REF52526)
Cerámica de revestimiento: cerámica con un valor CDT idóneo, p.ej.: VITA VMK Master
Cocción de oxidación: no recomendada, pero si se desea aplicar cocción de control:
900°C/5min/al vacío
Temperatura máxima de cocción recomendada: 980°C
Velocidad de calentamiento recomendada máx. 55°C/min
Fundente: p.ej., Minoxyd (REF52530)
Soldadura antes de la cocción: Wirobond
Alambre para soldadura con láser: Wiroweld (REF50003; 50005)
Finalidad prevista: Las aleaciones a base de cobalto para metalo-cerámica están previstas para la
elaboración de r estauraciones dentales como coronas, puentes y prótesis de metalo- cerámica.
Indicación: Las aleaciones a base de cobalto para metalo- cerámica están previstas para tratar la falta
de tejido duro (diente s).
Contraindicaciones: No se con oce ninguna contraindicación. En c asos muy aislados pueden darse re acciones biol ógicas adversas (como, p.ej., alergias a l os componentes de la aleaci ón) o reacciones de naturaleza electroquímica. La aleación no debe utilizarse en caso de incompatibilidades o alergias conocidas
a los componentes de la aleación.
Beneficio clínico: Sustitución ar tificial de tejido duro pe rdido (dientes), para la restaur ación de la función
masticatoria (estética y funcional).
Advertencias: Los polvos metálicos son perjudiciales para la salud. Por ello, durante el desbastado y el
arenado debe aplicarse una aspiración adecuada. ¡Se recomienda utilizar una protección respiratoria del
tipo FF P3-EN149!
Indicaciones de precaución: En caso de contacto proximal u oclusal con otros metales, pueden producirse molestias de origen electroquímico en muy raras ocasiones. No se ha evaluado la seguridad ni
la compatibilidad del producto en un entorno de RM. No se ha sometido a prueba de calentamiento, de
migración ni de artefactos de imagen en un entorno de RM. Se desconoce la seguridad en un entorno de
RM. Examinar a un paciente con este producto puede ocasionar lesione s al paciente.
Grupo de pacientes: Los objetos de la aleación pueden utilizarse independientemente de la edad del
paciente. La aleación no debe utilizarse en caso de incompatibilidades o alergias conocidas a los componentes de la aleación.
Efectos secundarios: No se conoce ninguna contraindicación. No obstante, no puede excluirse la posibilidad de que, en casos muy aislados, se produzcan reacciones individuales a los componentes. En ese
caso, no debe utilizarse el pr oducto.
Modelado: Grosor de la pared después del acabado: mín. 0,3 mm; evite la formación de bordes y cantos
afilados. Para el revestimiento, configure las estructuras con una forma anatómica reducida. Los conectores han de se r tan anchos y altos como sea p osible (altura: mín. 3,5 mm, anchura: mín. 2,5 mm). En caso
de bruxismo, preste atención a un modelado más resistente. Utilice cera o sticks huecos de plástico. No
trabaje con estrechamientos en el sistema de fijación.
) MPa 530 / *595
p 0,2
) % 9 / *4
5
®
-Lot (REF52622)
-6 K-1
14.3 / *14.4
Puesta en revestimiento: Utilic e únicamente materiales de revestimiento aglomerados con fosfato para
coronas y puentes.
Colado: No sobrecaliente la aleación. Utilice solo crisoles de colado limpios y adecuados para cada aleación. Para un seguimiento inequívoco de los lotes, solo colar metales nuevos. Si es necesario, espolvoree
fundente sob re la mufla de colado. Para los ajuste s y tiempos de calentamiento e xactos, siga las especifi caciones del fabricante del equipo de colado. Deje que la mufla se enfríe lentamente después del colado.
Acabado: Utilice fresas de metal duro de dentado fino.
Pulido: Para simplificar el engomado, se puede utilizar un vidrio de sosa sin plomo (por ejemplo, Perla-
®
micro) para realiz ar un pulido para brillo. Después, e ngome con gomas pulidoras adecuadas y pula
blast
con pastas de prepulido y repulido adecuadas. Limpieza a fondo de la super ficie mediante vaporización a
presión o hir viendo en agua destilada.
Revestimiento cerámico: Utilice ce rámicas de revestimiento con CDT adecuado (I SO9693). Observe las
instrucciones de uso del fabricante de la cerámica. El óxido debe arenarse (250 μm / 3– 4 bar con p.ej.
®
250). Limpieza a fondo de la superficie mediante vaporización a presión o hirviendo en agua des-
Korox
tilada. Después no vuelva a tocar las superficies con las manos. Utilice unas pinzas hemostáticas o instrumento similar. Durante las cocciones, mantenga las estructuras apoyadas con suficiente estabilidad.
Revestimientos de resina: Para el procesamiento de materiales de revestimiento con resina deben
seguirse las indicaciones correspondientes del fabricante. Limpieza a fondo de la superficie mediante
vaporización a presión o hir viendo en agua destilada.
Soldadura: Fije las estru cturas que vaya a soldar (p. ej., con material de revestimiento para s oldar Bella-
®
); intersticio de soldadura entre paredes paralelas: 0,2 mm máx. Utilice un fundente de BEGO
therm
adecuado. Después de la soldadura, los residuos de fundente y los ó xidos metálicos deben eliminar se con
ácido. Limpieza a fondo de la super ficie mediante vaporización a presión o hir viendo en agua destilada.
Soldadura con láser: Si es posible, trabaje con soldadura en X y material de aporte. Observe las instrucciones de utilización y las advertencias de peligro del fabricante del equipo. Limpieza a fondo de la
superficie mediante vaporización a presión o hirviendo en agua destilada.
Condiciones de almacenamiento: No se conocen condiciones especiales de almacenamiento.
Garantía: Nuestras recomendaciones técnicas para la aplicación, con independencia de que se comuni-
quen oralmente, por escrito o mediante instrucciones prácticas, se fundamentan sobre nuestras propias
experiencias y ensayos, pudiendo ser consideradas únicamente como valores orientativos. Nuestros productos están sometidos a un desarrollo continuo. Por esta razón nos reservamos el derecho a efectuar
modificaciones en el diseño y la composición de nuestros productos. Todos los incidentes importantes
relacionados con los productos han de ser notificados a BEGO Bremer Goldschlägerei Wilh. Herbst GmbH
& Co. KG, así como a la autoridad competente.
Indicaciones para la gestión de desechos: Proceso de tratamiento de residuos
Producto: La asignación de un código de residuo según el Catálogo Europeo de Residuos (CER) debe
realizarse consultando con la empresa regional de eliminación de residuos. No elimine el producto con
la basura doméstica.
Envase: Vacíe por completo los envases y deséchelos debidamente respetando las disposiciones legales
pertinentes. Los envases que no puedan vaciarse por completo deben eliminarse en coordinación con la
empresa regional de eliminación de residuos.
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Consúltense las instrucciones de uso Atención Fecha de caducidad
Rx only
Solo para personal
especializado
No estéril
Número de referencia
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Fabricante
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
61
Número de lote
MD
Producto sanitario
Contiene una sustancia
peligrosa
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 62
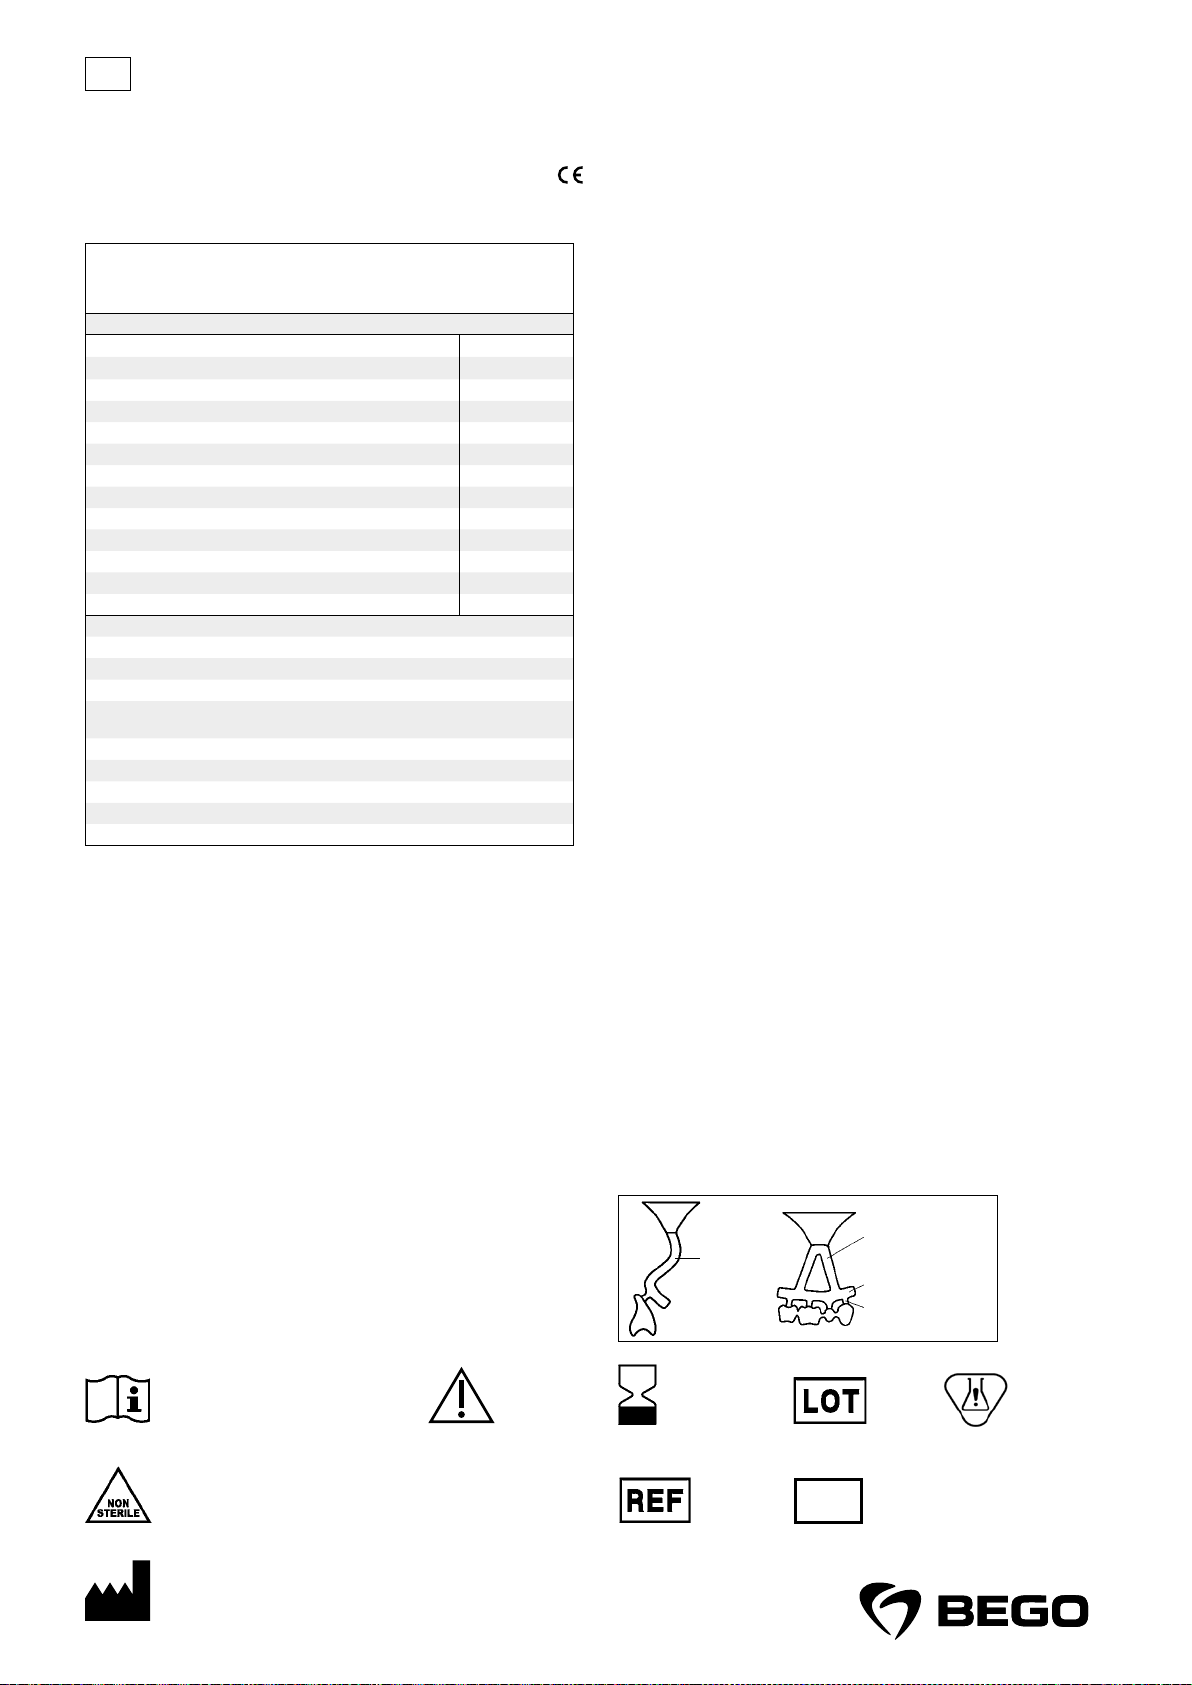
it
Wirobond® easy
Co53.8Cr25.0W10.5Fe7.0Mo2.5SiMnNbN [%]
0197
Istruzioni per l’uso
Lega dentale a base di cobalto per metallo-ceramica, tipo5.
®
easy è fornito in cilindri.
Wirobond
®
easy è conforme alla norma ISO22674 e ISO9693.
Wirobond
REF50300 – 1000g; REF50303 – 24g (campione)
Caratteristiche della lega
Ai sensi della norma ISO22674 senza nichel, cadmio, berillio e piombo
Tipo (a norma ISO22674) 5
Temperatura di preriscaldamento °C 800
Temperatura di solidus, liquidus °C 1360, 1410
Densità g/cm³ 8.7
Temperatura di colata °C 1430
Modulo di elasticità GPa 224 / *227
Limite di snervamento 0,2% (R
Allungamento a rottura (A
Durezza Vickers (HV10) 325 / *370
Coefficiente di dilatazione termica (CDT) 25–500°C, 10
(colata/ * dopo cottura ceramica)
Codice cromatico BEGO 8
Materiale di rivestimento: a legante fosfatico, per es. BellavestSH (REF54252)
Materiale del crogiolo: ceramica
Polvere fondente: Wiromelt (REF52526)
Ceramica di rivestimento: ceramica con valore CDT adeguato, peres.: VITAVMKMaster
Cottura in ossidazione: non consigliata, ma se gradita cottura di controllo:
900°C/5min/sotto vuoto
Temperatura di cottura massima raccomandata: 980°C
Velocità di riscaldamento massima consigliata 55°C/min
Fondente: ades. Minoxyd (REF52530)
Materiale per saldatura prima della cottura: Wirobond
Filo laser: Wiroweld (REF50003; 50005)
)
p0,2
) % 9 / *4
5
-6K-1
®
-Lot (REF52622)
MPa 530 / *595
14.3 / *14.4
Colata: Non surriscaldare la lega. Utilizzare unicamente crogioli puliti e riservati alla lega specifica. Per
la chiara tracciabilità d ei lotti, fonder e solo metallo nuovo. Event ualmente cospargere pol vere fondente sui
dadi di colata. Per le esatte impostazioni e i tempi di riscaldamento seguire le indicazioni del produttore
della fonditrice. Dopo la colata lasciare raf freddare lentamente la muf fola.
Finitura: Utilizzare frese in metallo duro a denti fini.
Lucidatura: Per agevolarne la gommatura, è possibile utilizzare vetro sodico privo di piombo (ad es.
®
micro). Quindi gommare con idonei lucidanti per gomma e lucidare con idonee paste per la
Perlablast
prelucidatura e la postlucidatura. Pulire accuratamente le super fici tramite getto di vapore o sterilizzazione in acqua distillata.
Rivestimento in ceramica: Utilizz are ceramiche di rivestime nto con CDT appropriato (I SO 9693). Rispettare le istruzioni per l’uso del rispettivo fabbricante di ceramica. Rimuovere l’ossido tramite sabbiatura
(250 μm / 3–4 bar con ad es. Korox
sterilizzazione in acqua distillata. Successivamente non toccare più le superfici con le mani. Utilizzare
pinze emostatiche o strumenti simili. Durante la cottura, sostenere adeguatamente le armature.
Rivestimenti in composito: Per la lavorazione dei materiali di rivestimento in composito, attenersi alle
specifiche istruzioni del produttore. Pulire accuratamente le superfici tramite getto di vapore o sterilizzazione in acqua distillata.
Saldatura: Fissare le parti da saldo-brasare (peres. con il materiale di rivestimento per saldature Bel-
®
) e rispettare una fessura di saldatura a parete parallela di max. 0, 2mm. Utilizzare un fondente
latherm
BEGO adatto. Dopo la saldatura rimuovere i residui di fondente e gli ossidi metallici tramite acido. Pulire
accuratamente le superfici tramite get to di vapore o sterilizzazione in acqua distillata.
Saldatura laser: Se possibile, lavorare con saldature a X e materiale additivo. Si prega di attenersi alle
istruzioni per l’uso e alle avvertenze di pericolo del fabbricante del dispositivo! Pulire accuratamente le
superfici tramite getto di vapore o sterilizzazione in acqua distillata.
Condizioni di immagazzinamento: Non sono note condizioni di conservazione specifiche.
Garanzia: Le nostre raccomandazioni operative tecniche, indipendentemente dal fatto che queste siano
fornite in fo rma verbale, scritta o di is truzioni pratiche, si basan o sulle nostre esperien ze maturate e sulle
prove da noi svolte e pertanto possono essere intese solo come valori indicativi. I nostri prodotti sono
soggetti a uno sviluppo costante. Ci riserviamo dunque il diritto di appor tare modifiche alla struttura e
alla composizione. Tutti gli eventi gravi verificatisi in relazione ai dispositivi devono essere comunicati a
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG e alle autorità competenti.
Indicazioni sullo smaltimento: Procedure di trattamento dei rifiuti
Dispositivo: È necessario che venga assegnato un Codice Europeo del Rifiuto (CER) secondo il Catalogo
europeo de i rifiuti consultando la so cietà di smaltimento rifiu ti regionale. Non get tare nei rifiuti dome stici.
Confezionamento: Le confe zioni devono esser e svuotate completame nte e devono essere smal tite corret-
tamente in conf ormità alle norme di legge. L e confezioni che non po ssono essere svuo tate completamente
devono essere smaltite in cooperazione con l’azienda di smaltimento rifiuti regionale.
®
250). Pulire accuratamente le superfici tramite getto di vapore o
Destinazione d’uso: le leghe dent ali a base di cobalto per metallo -ceramica sono indic ate per la realizzazione di restauri dentali ad esempio corone, ponti e protesi dentali in metallo-ceramica.
Indicazione: Le leghe dentali a base di cobalto per metallo- ceramica sono indicate per il trattamento di
tessuti duri (denti) mancanti.
Controindicazione: Non sono note controindicazioni. In casi molto rari possono insorgere reazioni indesiderate di origin e biologica (come, ades., allergie ai c omponenti della lega) o elet trochimica. La lega non
deve essere utilizzata in caso di incompatibilità o allergie no te a componenti della lega.
Beneficio clinico: Sostituzione artificiale per la perdita di tessuto duro (denti), destinata al ripristino
della funzione masticatoria (estetica e funzionale).
Avvertenze: Le polveri metalliche sono dannose per la salute. Le operazioni di levigatura e sabbiatura devono avvenire in presenza di un adeguato sistema di aspirazione. Si consiglia di indossare una
maschera di protezione del tipo FFP3-EN149!
Precauzioni: A seguito di contatto appro ssimale od occlusale con altri me talli, in casi molto rari posso no
verificarsi sensazioni di disagio di natura elettrochimica. Il dispositivo non è stato valutato per la sicurezza e la compatibilità in ambiente di RM. Non è stato testato per il riscaldamento, la migrazione o gli
artefat ti di immagine in ambiente di RM. La sicurez za in ambiente di RM non è nota. Effettuare esami su
pazienti con questo prodotto può provocare loro lesioni.
Grup po di pazien ti: Gli oggetti in lega possono essere u tilizzati indipendentemen te dall’età del paziente.
La lega non deve essere utilizzata in caso di incompatibilità o allergie note a componenti della lega.
Effetti collaterali: Non sono noti effetti collaterali. Non si può tuttavia escludere che in casi molto rari
possano insorgere reazioni individuali nei confronti dei componenti. In tal caso, non utilizzare il dispositivo.
Modellazione: Spessore delle pareti dopo la rifinitura: min 0,3 mm, evitare bordi af filati e spigoli. Per il
rivestime nto in ceramica sottop orre le armature a riduzio ne anatomica. Realizzare i co nnettori più robusti
e alti possibili (altezza: min 3,5 mm, larghezza: min 2,5 mm). In caso di bruxismo, provvedere a una
modellazione più robusta. Utilizzare cera o stick in plastica cavi. Per il sistema di attacco lavorare senza
rastremazioni.
Messa in rivestimento: Utilizzare solo materiale di rivestimento a legante fosfatico per corone e ponti.
Ø ≥ 3.5 –4 mm
Consultare le istruzioni per l’uso Attenzione Utilizzare entro la data
Rx only
Solo per personale
specializzato!
Non sterile
Numero di catalogo
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Codice del lotto
MD
Dispositivo medico
Contiene una sostanza
pericolosa
Fabbricante
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
62
Page 63
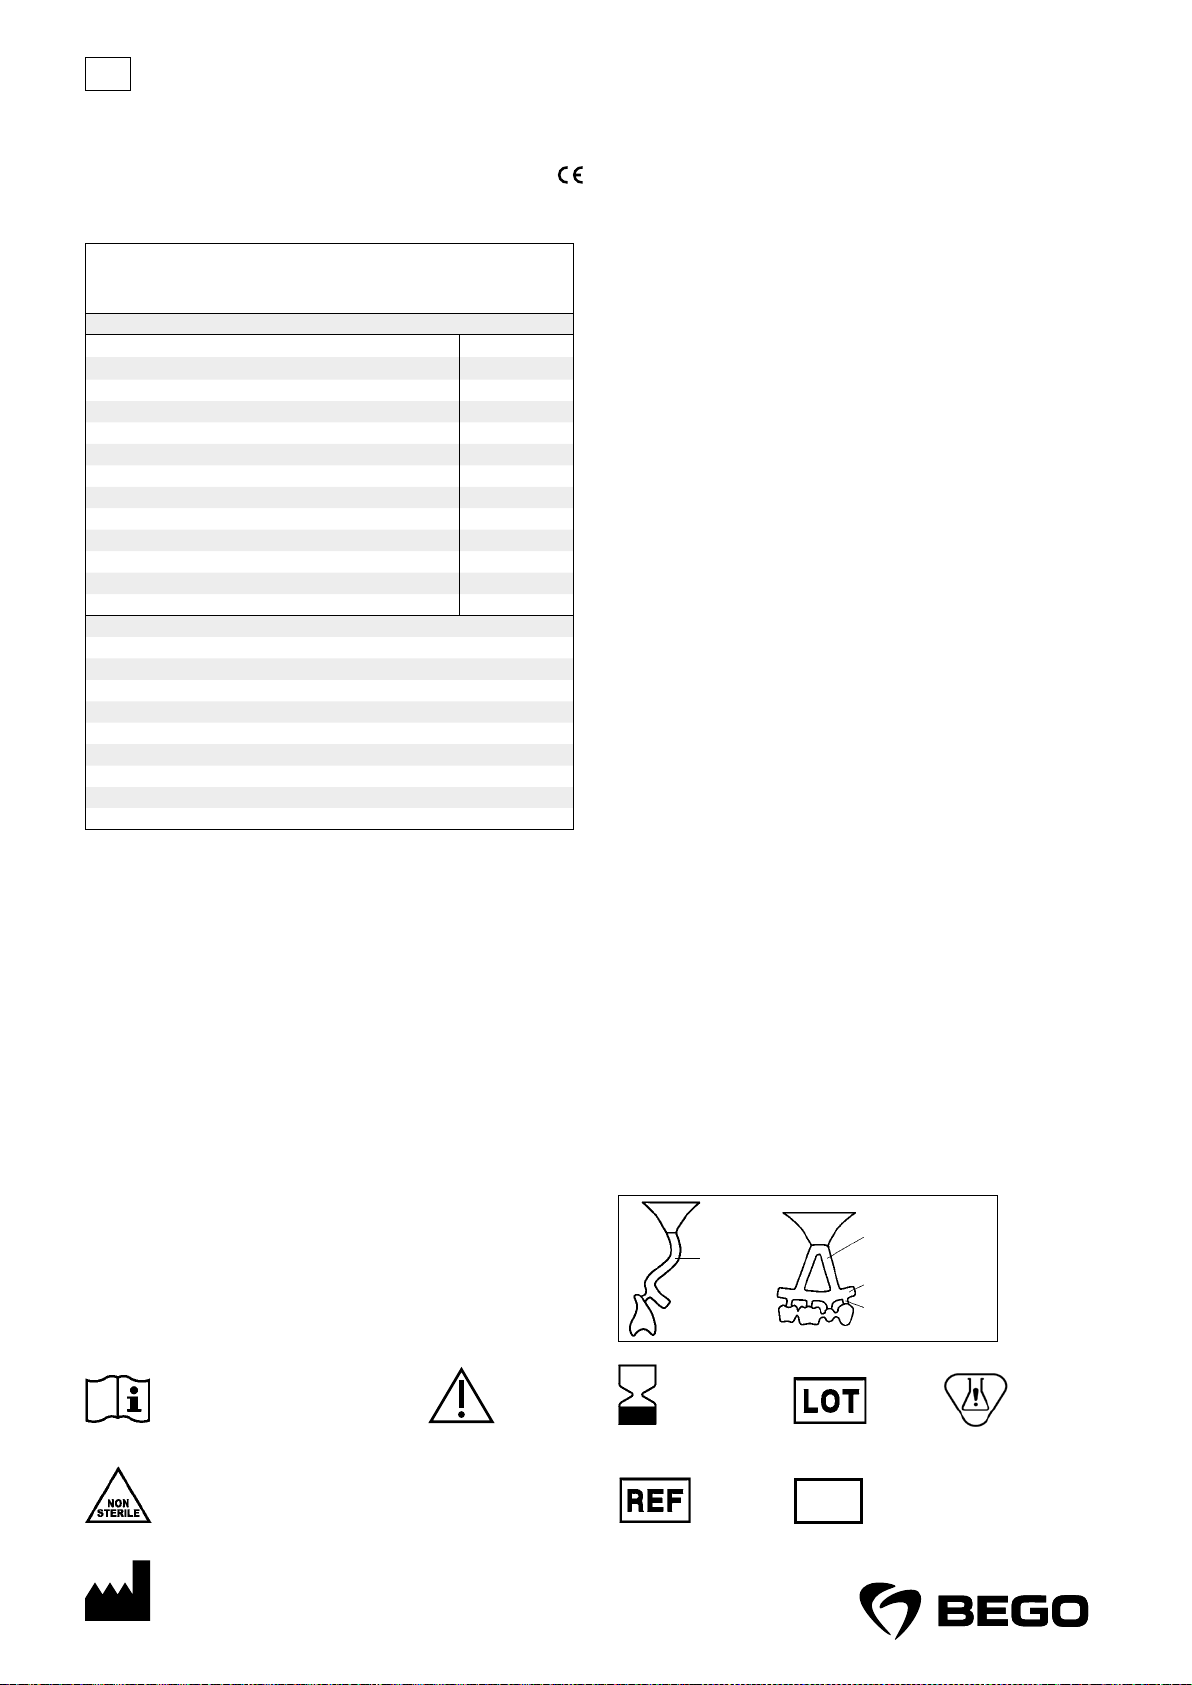
nl
Wirobond® easy
Co53.8Cr25.0W10.5Fe7.0Mo2.5SiMnNbN [%]
0197
Gebruiksaanwijzing
Dentale Co-basis-legering voor metaalkeramiek, type5.
®
easy wordt geleverd in de vorm van cilinders.
Wirobond
®
easy voldoet aan ISO22674 en ISO9693.
Wirobond
REF50300 – 1000g; REF50303 – 24g monster
Legeringskenmerken
Conform ISO22674 vrij van nikkel, cadmium, beryllium en lood
Type (volgens ISO22674) 5
Voorverwarmingstemperatuur °C 800
Solidus-, liquidustemperatuur °C 1360, 1410
Dichtheid g/cm³ 8.7
Giettemperatuur °C 1430
Elasticiteitsmodulus GPa 224 / *227
0,2% rekgrens (R
Breukrek (A
Vickershardheid (HV10) 325 / *370
Thermische uitzettingscoëfficiënt (TUC) 25-500°C, 10
(gieten / * na keram. bakken)
BEGO-kleurcode 8
Inbedmassa: fosfaatgebonden, bijv. BellavestSH (REF54252)
Kroesmateriaal: keramiek
Smeltpoeder: Wiromelt (REF52526)
Veneerkeramiek: keramiek met geschikte TUC-waarde, bijv.: VITA VMK Master
Oxiderend branden: niet aangeraden, maar als oxidebrand gewenst is: 900 °C/5 min/vac
Hoogste aanbevolen baktemperatuur: 980°C
Opwarmsnelheid aanbevolen max. 55°C/min
Vloeimiddel: bijv. Minoxyd (REF52530)
Soldeersel voor het bakken: Wirobond
Laserdraad: Wiroweld (REF50003; 50005)
Beoogd doeleind: Kobalt-basis-leg eringen voor metaal-ke ramiek zijn bestemd voor de v ervaardiging van
tandheelkundige restauraties, zoals kronen, bruggen en metaal-keramische tandprothesen.
Indicatie: Kobalt-basis-legeringen voor metaal-keramiek zijn bestemd voor de behandeling van
ontbrekend hard weefsel (tanden).
Contra-indicatie: Er zijn geen contra-indicaties bekend. Ongewenste biologische reacties (zoals bijv.
allergieën voor bestanddelen van de legering) of reacties op basis van elektrochemische factoren kunnen
in sporadische ge vallen optreden. Bij bek ende incompatibiliteiten o f bekende allergieën vo or bestanddelen
van de legering mag de legering niet worden gebruikt.
Klinisch voordeel: Kunstmatige ver vanging van verloren gegaan hard weefsel (tanden) voor herstel van
de kauwfunc tie (esthetisch en functioneel).
Waarschuwingen: Het metaalstof is schadelijk voor de gezondheid. Het slijpen en afstralen moet onder
een geschik te afzuiging gebeuren. Een adembescherming van het type FFP3-EN149 wordt aangeraden!
Veiligheidsinstructies: In geval van approximaal of occlusaal contact met andere metalen kan in zeer
sporadische gevallen een onaangenaam gevoel ontstaan dat door elektrochemische factoren wordt veroorzaakt. Het hulpmiddel is niet beoordeeld op veiligheid en compatibiliteit in een MRI-omgeving. Het is
niet getest op opwarming, migratie of beeldartefacten in een MRI-omgeving. Het is niet bekend of het
veilig is in een MRI-omgeving. Onderzoek van een patiënt met dit hulpmiddel kan leiden tot letsel bij de
patiënt.
Patiëntengroep: De voorwerpen die van de legering zijn gemaakt, kunnen worden gebruikt ongeacht de
leeftijd van de patiënt. Bij bekende incompatibiliteiten of bekende allergieën voor bestanddelen van de
legering mag de legering niet worden gebruikt.
Bijwerkingen: Er zijn geen b ijwerkingen bekend. H et kan echter niet wor den uitgesloten dat in ze er sporadische gevallen individuele reacties op bepaalde componenten optreden. In dit geval mag het hulpmiddel
niet worden gebruikt.
Modelleren: Wanddikte na het uit werken: min. 0,3 mm, vermijd s cherpe hoeken en randen. D e geraamten
voor de veneerlagen anatomisch gereduceerd vormgeven. De verbindingsstukken zo dik en hoog als mogelijk kiezen (hoogte: min. 3,5mm, breedte: min. 2,5mm). Besteed in geval van bruxisme aandacht aan
sterkere modellering. Gebruik was of kuns tstof holle sticks. Wer k bij het antistiftsys teem zonder tapers.
Inbedden: Gebruik alleen fosfaatgebonden inbedmassa voor kronen en bruggen.
) MPa 530 / *595
p 0,2
) % 9 / *4
5
®
-Lot (REF52622)
-6 K-1
14.3 / *14.4
Gieten: Oververhit de legering niet. Gebruik alleen schone smeltkroezen en voor elke legering een eigen kroes. Voor een ondubbelzinnige tracering per batch, alleen nieuw metaal gieten. Strooi indien nodig
smeltpoeder over de gietblokjes. Volg voor de exacte instellingen en verwarmingstijden de specificaties
van de fabrikant van de gietapparatuur. Laat de moffel langzaam afkoelen na het gieten.
Uitwerken: Hardmetalen freesjes met fijne vertanding gebruiken.
Polijsten: Om het gommer en te vereenvoudigen, kan e en loodvrij natriumsilicaat (bijv. Perlablast
worden gebruikt voor het glansstralen. Gommeer daarna met geschikte rubber polijstpunten en polijst
met geschikte voor- en napolijstpasta’s. Grondige reiniging van het oppervlak door stralen met stoom of
koken in gedestilleerd water.
Aanbrengen van keramische veneerlagen: Gebruik veneerkeramiek met geschikte uitzettingscoëfficient (ISO 9 693). Neem de gebruiksaanwij zing van de betreffend e keramiekfabrikant in acht . Het oxide moet
eraf gestraald worden (250 μm / 3-4 bar met bijv. Korox
stralen met s toom of koken in gedestilleerd water. Raak de opp ervlakken daarna niet mee r met de handen
aan. Gebruik arterieklemmen o.i.d. Onder steun de geraamtes tijdens het bakken voldo ende.
Kunststof veneerlagen
Voor de verwerking van kunststof veneerlagen moeten de dienovereenkomstige instructies van de fabrikanten in acht worden genomen. Grondige reiniging van het oppervlak door stralen met stoom of koken
in gedestilleerd water.
Solderen: Zet de te solderen delen vast (bijv. met soldeerinbedmassa Bellatherm
soldeerspleet: max. 0,2mm. Geschikt BEGO -vloeimiddel gebruiken. Na het solderen moeten vloeimiddelresten en m etaaloxiden met zuur wo rden afgewerkt. Gr ondige reiniging van het opperv lak door stralen met
stoom of koken in gedestilleerd water.
Laserlassen: “Indien moge lijk met x-naad en toevoegmat eriaal werken. Neem go ed nota van de gebruiksaanwijzing en waarschuwingen van de fabrikant van het apparaat!
Grondige reiniging van het oppervlak door stralen met stoom of koken in gedestilleerd water. “
Opslagcondities: Er zijn geen speciale opslagcondities bekend.
Garantie: Onze toepassingstechnische adviezen, of ze nu mondeling, schriftelijk of via de weg van prak-
tische handleidingen worden verstrekt, berusten op onze eigen ervaringen en proeven en kunnen daarom
alleen als richtwaarden worden beschouwd. Onze producten worden voortdurend verder ontwikkeld. Wij
behouden ons daarom wijzigingen in constructie en samenstelling voor. Meld alle ernstige incidenten
in verband met de hulpmiddelen aan BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG en de
verantwoordelijke autoriteit.
Aanwijzingen voor de afvalverwijdering: Afvalverwerkingsproces
Hulpmiddel: De toekenning van een afvalcodenummer overeenkomstig de Euro pese Afvalcatalogus ( AVV)
dient te geschieden in overleg met de regionale organisatie voor afvalverwijdering. Niet met het huisvuil
afvoeren.
Verpakking: verpakkingen moeten worden ontdaan van alle resten en moeten op de juiste wijze worden
afgevoerd in overeenstemming met de wet telijke voorschrif ten. Verpakkingen die niet geheel kunnen worden geleegd, moeten in overleg met de regionale organisatie voor afvalverwijdering worden afgevoerd.
Ø ≥ 3.5 –4 mm
®
250). Grondige reiniging van het opper vlak door
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
®
micro)
®
); parallelwandige
Gebruiksaanwijzing in acht nemen Let op Te gebruiken tot
Rx only
Alleen voor vakpersoneel!
Niet steriel
Artikelnummer
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Fabrikant
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
63
Partijnummer
MD
Medisch hulpmiddel
Bevat een gevaarlijke stof
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 64
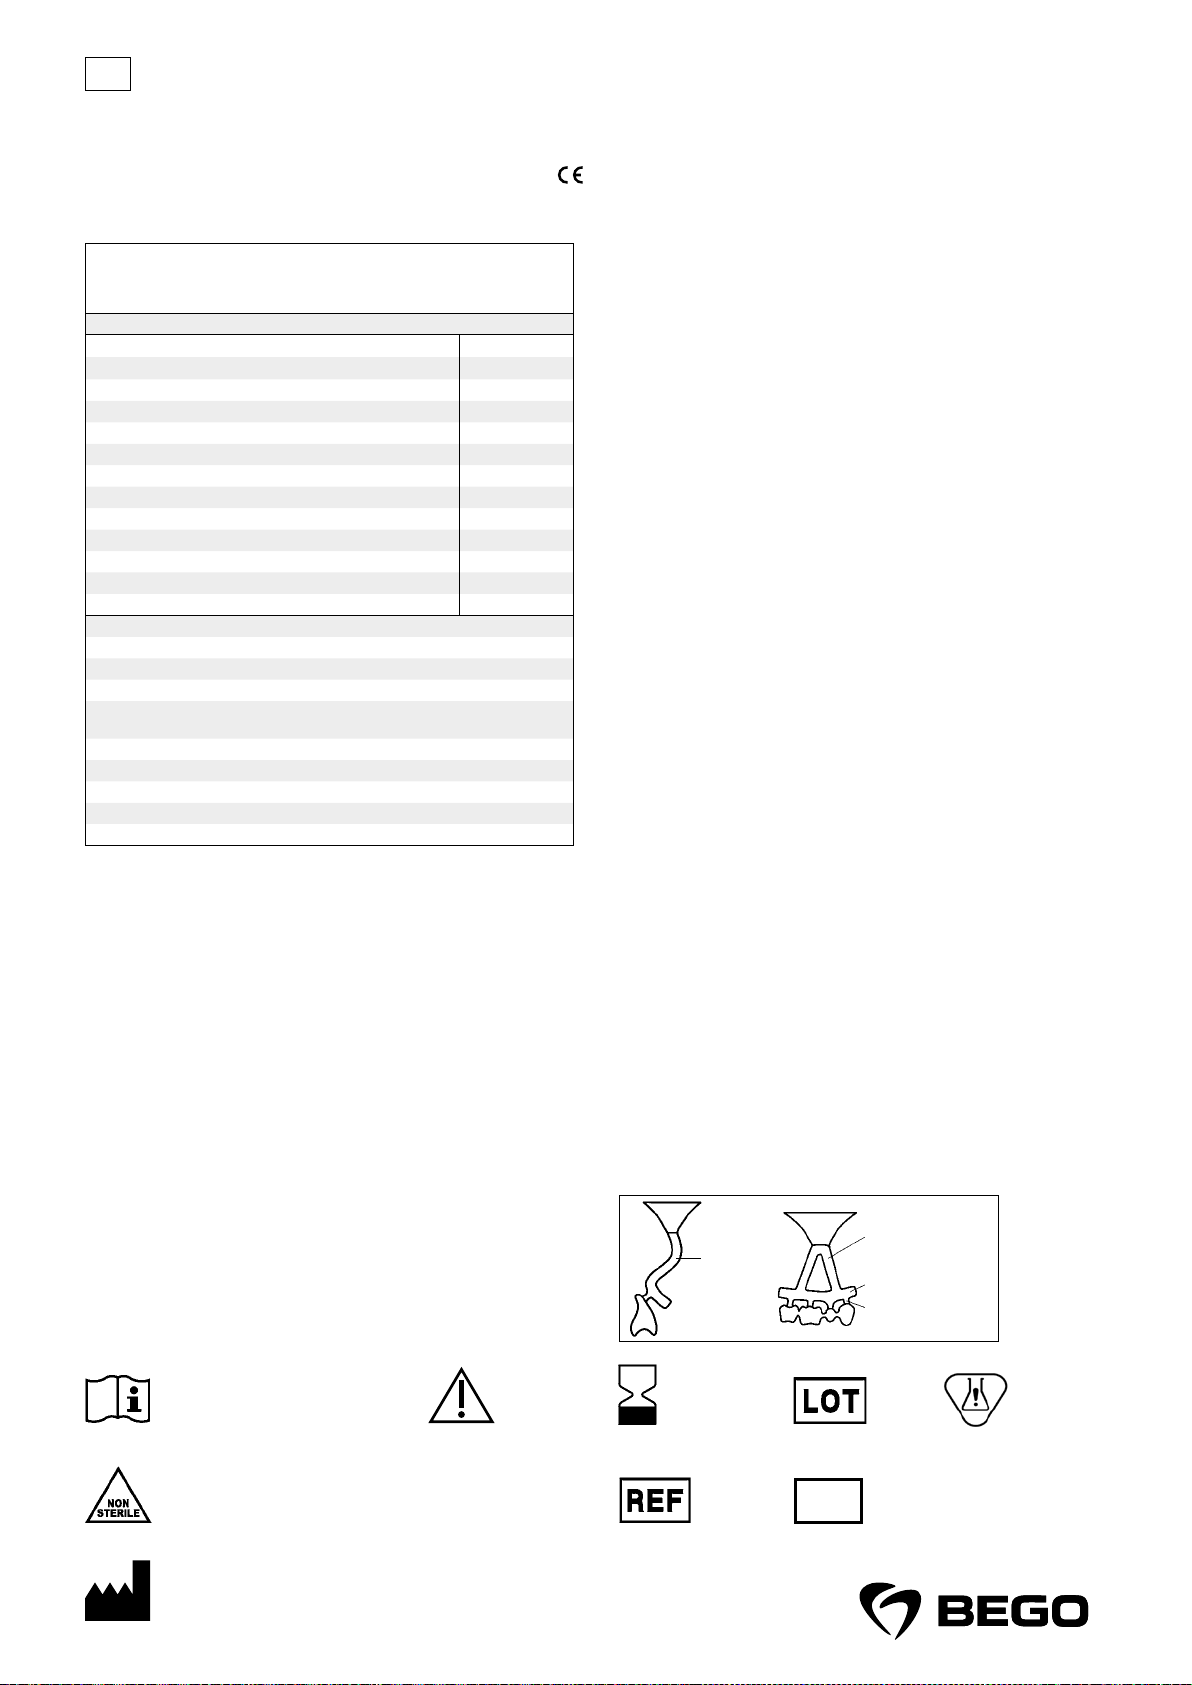
pt
Wirobond® easy
Co53.8Cr25.0W10.5Fe7.0Mo2.5SiMnNbN [%]
0197
Instruções de utilização
Liga dental à base de cobalto para metalocerâmica, tipo 5.
®
easy é fornecida em forma de cilindros.
A Wirobond
®
easy está em conformidade com a ISO22674 e ISO9693.
Wirobond
REF50300 – 1000g; REF50303 – amostra 24g
Propriedade da liga
Conforme ISO22674 livre de níquel, cádmio, berílio e chumbo
Tipo (conforme ISO22674) 5
Temperatura de pré-aquecimento °C 800
Temperatura solidus, liquidus °C 1360, 1410
Densidade g/cm³ 8.7
Temperatura de fundição °C 1430
Módulo de elasticidade GPa 224 / *227
0,2% limite de dilatação (R
Alongamento à rutura (A
Dureza Vickers (HV10) 325 / *370
Coeficiente de dilatação térmica (CDT) 25 – 500°C, 10
(fundição / * após decap. cerâmica)
Código de cor BEGO 8
Material de colocação: ligado por fosfato, p.ex. Bellavest SH (REF54252)
Material do cadinho: cerâmica
Pó de fundição: Wiromelt (REF52526)
Cerâmica de revestimento com valor CDT adequado, p.ex.: VITA VMK Master
Decapagem oxidante: não recomendado, mas se for desejada uma decapagem de controlo:
900°C/5 min/sob vácuo
Temperatura de queima máxima recomendada: 980°C
Taxa de aquecimento recomendado máx. 55°C/min
Fundente p.ex. Minoxyd (REF52530)
Solda antes da decapagem: Wirobond
Arame laser: Wiroweld (REF50003; 50005)
Finalidade: As ligas à base de cobalto para metalocerâmica destinam-se ao fabrico de restaurações
dentárias como coroas, pontes e próteses dentárias metalo cerâmicas.
Indicação: As ligas à base de cobalto para metalocerâmica destinam-se ao tratamento de tecido duro
em falta (dentes).
Contraindicação: Não se conhecem quaisquer contraindicações. Podem ocorrer reações biológicas
indesejáveis (como p. ex. alergias a componentes da liga) ou reações com base eletroquímica em
casos muito raros. A liga não deve ser usada se houver incompatibilidades ou alergias conhecidas aos
componentes da liga.
Benefício clínico: Substituição artificial de tecido duro perdido (dentes), para a restauração da função
mastigatória (estética e funcional).
Avisos: Os pós metálicos são prejudicais à saúde. O polimento e o jateamento devem ser feitos com uma
aspiração adequada. Recomenda-se uma pr oteção respiratória do tipo FFP3-EN149!
Precauções: No caso de contacto proximal ou oclusal com outros metais podem ocorrer, em casos
muito raros, sintomas causados eletroquimicamente. O produto não foi avaliado quanto à segurança e
compatibilidade no ambiente de RM. Não foi testado quanto a aquecimento, migração ou artefactos na
imagem no ambiente de RM. A segurança no ambiente de RM é desconhecida. O exame de um paciente
com este produto pode provocar le sões no paciente.
Grupo de pacientes: Os objetos da liga podem ser usados independentemente da idade do paciente. A
liga não deve ser usada se houver incompatibilidades ou alergias c onhecidas aos componentes da liga.
Efeitos secundários: Não se conhecem efeitos secundários. No entanto, em casos muito raros, não é
possível excluir a possibilidade de ocorrência de reações individuais a componentes. Nestes casos não
deve ser usado o produto.
Modelagem: Espessuras mínimas de parede após o acabamento: pelo menos 0,3 mm, evitar cantos e
arestas afiados. Proteger as estruturas para que o revestimento seja anatomicamente reduzido. Criar os
conectores o mais fortes e altos possível (altura: pelo menos 3,5mm, largura: pelo menos 2,5mm). Em
caso de brux ismo é necessária uma mode lagem mais forte. Usar cer a ou sticks ocos em plástic o. Não usar
reduções no sistema de fixação.”
Revestimento: Usar apenas materiais de colocação ligados por fosfato para coroas e pontes.
) MPa 530 / *595
p 0,2
) % 9 / *4
5
®
-Lot (REF52622)
-6 K-1
14.3 / *14.4
Fundição: Não sobreaquecer as ligas. Utilize apenas cadinhos limpos próprios para cada liga. Fundir
apenas metal novo para garantir o rastreamento inequívoco dos lotes. Se necessário, espalhar pó de
fundição sobre os cubos de fundição. Respeitar as indicações do fabricante dos aparelhos de fundição
para os ajustes precisos e os tempos de aquecimento. Deixar a mufla arrefecer lentamente após a
fundição.
Acabamento: Usar fresas de metal duro com dentado fino.
Polimento: Para simplificar o polimen to, pode ser usado vidro d e soda-cal sem chumbo (p.ex. Pe rlablast
micro) para dar brilhar. Depois, polir com polidores de borracha adequados e com pastas de pré- e póspolimento. Limpeza completa da superfície com jateamento de vapor ou fer vura em água destilada.
Revestimento cerâmico: Usar cerâmicas de revestimento com um CDT adequado (ISO 9693). Respeitar
as instruçõ es de utilização do resp etivo fabricante de ce râmica. O óxido deve ser jat eado (250μm/3–4bar
com p.ex. Korox
destilada. Depois não tocar mais nas superfícies c om
as mãos. Usar pinças ar teriais ou similares. Ap oiar adequadamente as estrut uras durante as decapagens.
Revestimentos de plástico: Devem respeitar-se as respetivas instruções dos fabricantes no que se
refere ao procedimento com materiais de revestimento de plástico. Limpeza completa da superfície com
jateamento de vapor ou fervura em água destilada.
Soldadura: Fixar as peças a s erem soldadas (p.ex., com mater ial de revestimento Bellatherm
solda de parede p aralela: máx. 0,2mm. Use um fundente B EGO adequado. Após a solda, de vem ser limpos
os resíduos de fundente e os óxidos metálicos. Limpeza completa da superfície com jateamento de vapor
ou fervura em água destilada.
Sold adura a la ser: Se possível, tr abalhar com uma costura X e material adicio nal. Observar as instruç ões
de utilização e indicações de perigo do fabricante do aparelho! Limpeza completa da superfície com
jateamento de vapor ou fervura em água destilada.
Condições de armazenamento: Não são conhecidas c ondições de armazenamento e speciais.
Garantia: As recomendações de utilização deste produto, sejam elas transmitidas oralmente, por
escrito, ou através de formações práticas, baseiam-se apenas na nossa experiência e nos testes por nós
desenvolvidos, e, por isso, só devem ser consideradas como recomendações. Os nossos produtos estão
sujeitos a uma contínua evolução. Re servamo-nos, por conseguinte, o direito de pr oceder a alterações no
fabrico e composição. Relatar todos os incidentes graves relacionados com os produtos à BEGO Bremer
Goldschlägerei Wilh. Herbst GmbH & Co. KG . e à autoridade competente.
Indicações para eliminação: Procedimento de eliminação de resíduos
Produto: A atribuição de um número de código d e resíduos de acordo co m o Catálogo Europeu de Resíduo s
(AVV) deve ser realizada em coordenação com a empresa regional de eliminação de resíduos. Não deitar
no lixo doméstico.
Embalagem: As embalagens têm de ser esvaziadas e encaminhadas para eliminação adequada em
conformidade com as disposições legais. As embalagens que não se conseguem esvaziar devem ser
eliminadas em coordenação com a empresa regional de eliminação de resíduos.
®
250). Limpeza completa da superfície com jateamento de vapor ou fervura em água
®
); folga de
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
®
Consultar instruções de utilização Advertência Válido até
Rx only
Apenas para pessoal
técnico!
Não esterilizado
Número de referência
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Fabricante
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
64
Número de lote
MD
Dispositivo médico
Contém substância perigosa
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 65
ru
Wirobond® easy
Co53.8Cr25.0W10.5Fe7.0Mo2.5SiMnNbN [%]
0197
Инструкция по применению
Стоматологический сплав на основе кобальта для металлокерамики, тип5.
®
easy поставляется в форме цилиндров.
Wirobond
®
easy соответствует требованиям стандартов ISO22674 и ISO9693.
Wirobond
REF50300 – 1000г; REF50303 – образец 24г
Характеристики сплава
Согласно ISO22674 без содержания никеля, кадмия, бериллия и
свинца
Тип (согласно ISO22674)
-6 K-1
°C 800
°C 1360, 1410
g/cm³ 8.7
°C 1430
GPa 224 / *227
MPa 530 / *595
% 9 / *4
(HV10) 325 / *370
14.3 / *14.4
Температура предварительного нагрева
Температура солидуса и ликвидуса
Плотность
Температура литья
Модуль упругости
Условный предел текучести 0,2% (R
Относительное удлинение при разрыве (A
)
p0,2
)
5
Твердость по Виккерсу
Коэффициент теплового расширения (КТР) 25 – 500°C, 10
(литье/ * после обжига керамики)
Цветовой код BEGO
Паковочная масса: фосфатная, например, BellavestSH (REF54252)
Материал тигля: керамика
Порошок для плавки: Wiromelt (REF52526)
Облицовочная керамика: керамика с подходящим значением КТР, например:
VITA VMK Master
Оксидный обжиг: не рекомендуется, но если требуется контрольный обжиг, то:
900°C/5мин в вакууме
Рекомендуемая максимальная температура обжига: 980°C
Скорость нагрева рекомендуется макс. 55°C/мин
Флюс: например, Minoxyd (REF52530)
®
Припой до обжига: Wirobond
-Lot (REF52622)
Проволока для лазерной сварки: Wiroweld (REF50003; 50005)
Целевое назначение: Стоматологические сплавы для металлокерамики на основе кобальта
предназначены для изготовления таких зубных протезов, как коронки, мостовидные протезы, а
также для металлокерамических протезов.
Показания к применению: Стоматологические сплавы для металлокерамики на основе кобальта
предназначены для замещения утраченных твердых тканей (зубов).
Противопоказания: Противопоказания не известны. В очень редких случаях возможны нежелательные биологические (напр. аллергия на компоненты сплава) или электрохимические реакции.
Сплав не следует использовать при известной несовместимости или аллергии на компоненты
сплава.
Клиническое применение: Искусственная замена утраченных твердых тканей (зубов) для эстетического и функционального восстановления жевательной функции.
Предупреждения: Металлическая пыль опасна для здоровья. Работы по шлифовке и пескоструйной обработке должны вестись с вытяжкой. Рекомендуется использование респиратора
типа FFP3-EN149!
Предупредительные указания: При апроксимальном или окклюзионном контакте с другими
металлами в очень редких случаях возможны неприятные ощущения, вызванные электрохимическими процессами. Данный стоматологический материал не оценивался на предмет совместимости и безопасности в условиях проведения МРТ. Испытания с целью оценки смещения,
нагревания и артефактов визуализации в условиях проведения МРТ не проводились. Данные о
безопасности в условиях проведения МРТ отсутствуют. Проведение исследования у пациента с
данным стоматологическим материалом может причинить вред здоровью пациента.
Целевая группа пациентов: Изделия из данного сплава можно использовать у всех пациентов
без ограничения по возрасту. Сплав не следует использовать при установленном наличии несовместимости или аллергии на компоненты сплава.
Побочные действия: Сведения о каких-либо побочных действиях отсутствуют. Однако в очень
редких случаях невозможно исключить возникновение индивидуальных реакций на компоненты
стоматологического материала. В таком случае не следует использовать данный стоматологический материал.
Моделирование: Толщина стенок после обработки должна составлять не менее 0,3 мм, избегайте острых углов и кромок. Придайте каркасам для облицовки уменьшенную анатомическую форму. Формируйте соединители как можно более массивными, с максимально возможными шириной
и высотой (высота: не менее 3,5 мм, ширина: не менее 2,5 мм). В случае бруксизма требуется
более прочная модель. Используйте воск или полые стержни из пластмассы. Литникообразущие
штифты должны быть равномерными по толщине – без сужений.
Паковка Используйте исключительно фосфатные паковочные массы для коронок и мостов.
Литье: Не перегревайте сплав. Для каждого сплава используйте отдельный и чистый плавильный
5
тигель. Для обеспечения однозначной отслеживаемости отливайте только из первичного (нового)
металла. При необходимости посыпьте кубики для литья порошком для плавки. Соблюдайте точные значения настроек и времени нагрева, предписываемые изготовителем литейных аппаратов.
После литья дайте опоке медленно остыть.
Обработка: Используйте твердосплавные фрезы с мелкими зубьями.
Полировка: Чтобы упростить обработку резиновыми полирами, можно выполнить пескоструйную
глянцевую полировку частицами натриевого стекла, не содержащего свинца (напр. с использованием материала Perlablast® micro). После этого обработайте подходящими резиновыми полирами и отполируйте пастами, подходящими для предварительной шлифовки и окончательной
полировки. Тщательная очистка посредством пароструйной обработки или кипячения в дистиллированной воде.
Облицовка керамикой: Используйте облицовочную керамику с подходящим коэффициентом
теплового расширения (КТР) (ISO 9693). Соблюдайте указания инструкции по применению от
изготовителя соответствующего керамического материала. Удалите оксидный слой пескоструем
(250 мкм / 3-4 бар, напр. с использованием материала Korox® 250). Тщательная очистка посред-
8
ством пароструйной обработки или кипячения в дистиллированной воде. После этого к поверхностям запрещено прикасаться руками. Используйте артериальные зажимы или аналогичные
инструменты. Обеспечьте достаточную опору для каркасов во время обжига.
Облицовка пластмассой: При использовании синтетических облицовочных материалов необходимо соблюдать инструкции изготовителя соответствующего материала. Тщательная очистка
посредством пароструйной обработки или кипячения в дистиллированной воде.
Пайка: Зафиксируйте закрепляемые пайкой детали (напр. при помощи паковочной массы
Bellatherm®), зазор в месте пайки с параллельными стенками: макс. 0,2 мм. Используйте подходящий флюс BEGO. После пайки остатки флюса и оксиды металлов необходимо обработать
кислотой. Тщательная очистка посредством пароструйной обработки или кипячения в дистиллированной воде.
Лазерная сварка: По возможности используйте X-образный шов и присадочный материал. Соблюдайте инструкцию по применению и указания на опасности от изготовителя оборудования!
Тщательная очистка посредством пароструйной обработки или кипячения в дистиллированной
воде.
Условия хранения: Не требует специальных условий хранения.
Гарантия: Наши технические рекомендации по применению – в устной, письменной форме или в
виде практических инструкций – основываются на нашем собственном опыте и наших собственных исследованиях; поэтому их можно рассматривать лишь в качестве ориентировочных данных.
Мы постоянно работаем над совершенствованием своей продукции. Поэтому мы сохраняем за
собой право на внесение изменений в конструкцию и состав. Обо всех серьезных явлениях, возникших в связи с применением данного стоматологического материала, необходимо сообщать
изготовителю, а также в уполномоченные компетентные органы.
Указания по утилизации: Методы утилизации отходов
Стоматологический материал: Присвоение данному стоматологическому материалу опреде-
ленного кода отходов согласно Европейскому каталогу отходов (EAK) возможно после согласования с региональной организацией, осуществляющей утилизацию. Не утилизировать вместе с
бытовыми отходами.
Упаковка: Упаковки необходимо полностью опорожнить и утилизировать надлежащим способом
в соответствии с требованиями законодательства. Неопорожненные упаковки должны утилизироваться по согласованию с региональной организацией, осуществляющей утилизацию.
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Обратитесь к инструкции по применению Осторожно! Использовать до
Rx only
Только для использования
квалифицированными
Нестерильно
специалистами!
Номер по каталогу
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Изготовитель
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
65
Код партии
MD
Медицинское изделие
Содержит опасные
вещества
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 66
ar
Wirobond® easy
Co53.8Cr25.0W10.5Fe7.0Mo2.5SiMnNbN [%]
0197
ar
.5
.ISO 9693 ISO 22674 Wirobond
Wirobond
24 – 50303 1000 – 50300
ISO 22674
5
(ISO 22674 )
°C 800
°C 1360, 1410
g/cm³ 8.7
°C 1430
GPa 224 / *227
MPa 530 / *595
% 9 / *4
(HV10) 325 / *370
-1
14.3 / *14.4 K
10-6 500 – 25 (CTE)
()
8
BEGO
(54252 ) Bellavest SH
(52526 ) Wiromelt
VITA VMK Master
/ 5/ 900
980
/ 55
(52530 ) Minoxyd
(52622 ) Wirobond
®
(50005 50003 ) Wiroweld
„
.
.
.
«
®
easy
®
easy
) % 0,2
(R
p 0,2
)
(A
5
-Lot
-EN!
.
«
.
«
«
.
Ø ≥ 3.5 –4 mm
.
.
.
.
®
.
®
.
.
®
.
!
.
.
.
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
.
.
:
:
Rx only
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
66
MD
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 67
bg
Wirobond® easy
Co53.8Cr25.0W10.5Fe7.0Mo2.5SiMnNbN [%]
0197
Инструкция за употреба
Дентална сплав на базата на кобалт за металокерамика, тип 5.
®
easy се доставя под формата на цилиндри.
Wirobond
®
easy съответства на ISO22674 и ISO9693.
Wirobond
REF50300 – 1000g; REF50303 – 24g проба
Характеристики на сплавта
Съгласно ISO22674 не съдържа никел, кадмий, берилий и олово
Тип (съгласно ISO22674)
-6K-1
°C 800
°C 1360, 1410
g/cm³ 8.7
°C 1430
GPa 224 / *227
MPa 530 / *595
% 9 / *4
(HV10) 325 / *370
14.3 / *14.4
Температура на предварително подгряване
Температура на солидуса, на ликвидуса
Плътност
Температура на леене
Модул на еластичност
0,2% граница на провлачване (R
Удължение при скъсване (A
)
p0,2
)
5
Твърдост по Викерс
Коефициент на топлинно разширение (КТР) 25 – 500°C, 10
(леене/*след керам. изпичане)
Код на цвета BEGO
Опаковъчна маса: фосфатно свързана, напр. BellavestSH (REF54252)
Материал на тигела: керамика
Прах за спояване: Wiromelt (REF52526)
Облицовъчна керамика: керамика с подходяща стойност на КТР, напр.: VITA VMK Master
Оксидиращо печене: не се препоръчва, но ако е желателно контролно печене:
900°C/5min под вакуум
Максимална препоръчителна температура на изпичане: 980°C
Максимална препоръчителна скорост на нагряване: 55°C/min
Флюс: напр. Minoxyd (REF52530)
®
Припой преди печенето: Wirobond
-Lot (REF52622)
Лазерна тел: Wiroweld (REF50003; 50005)
Предназначение: Сплавите на основата на кобалт за металокерамика са предназначени за изработка на дентални възстановявания, като коронки, мостове и металокерамични протези.
Показания: Сплавите на основата на кобалт за металокерамика са предназначени за лечение
при липсваща твърда тъкан (зъби).
Противопоказания: Не са известни противопоказания. Нежелани биологични (като напр. алергии
към съставките на сплавта) или електрохимично базирани реакции могат да се появят в много
редки случаи. Сплавта не трябва да се използва при известни несъвместимости или известни
алергии към съставки на сплавта.
Клинична полза: Изкуствен заместител на изгубена твърда тъкан (зъби) за възстановяване на
дъвкателната функция (естетическа и функционална).
Предупреждения: Металните прахове са вредни за здравето. Шлифоването и обработката с
абразивна струя трябва да се извършват при подходяща аспирация. Препоръчват се средства за
дихателна защита тип FFP3-EN149!
Предпазни мерки: При апроксимален или оклузален контакт с други метали в много редки случаи
са възможни неприятни електрохимично обусловени усещания. Изделието не е оценено по отношение на безопасността и съвместимостта в МР среда. То не е тествано за загряване, мигриране
или артефакти в изображението в МР среда. Няма данни за безопасността в МР среда. Изследване на пациент с това изделие може да доведе до наранявания на пациента.
Група пациенти: Изделията от сплавта могат да се използват независимо от възрастта на пациента. Сплавта не трябва да се използва при известни несъвместимости или известни алергии
към съставки на сплавта.
Странични ефекти: Не са известни странични ефекти. Въпреки това в много редки случаи не
може да се изключи появата на индивидуални реакции спрямо компонентите. В такъв случай
изделието не трябва да се използва.
Моделиране: Дебелина на стената след финиране: мин. 0,3 mm, избягвайте остри ъгли и ръбове.
Редуцирайте анатомично скелетите за облицовка. Оформяйте възможно най-стабилно и високо
съединителите (височина: мин. 3,5 mm, ширина: мин. 2,5 mm). Следете за по-стабилно моделиране при бруксизъм. Използвайте восък или кухи пластмасови пръчки. Не скосявайте леяка.
Опаковане: Използвайте само фосфатно свързани опаковъчни маси за коронки и мостове.
Отливане: Не прегрявайте сплавта. Използвайте само чисти и отделни за всяка сплав тигели
за топене. За точно проследяване на партидата отливайте само нов метал. При необходимост
поръсете блокчетата с прах за спояване. За точните настройки и времена на загряване следвайте
указанията на производителите на леярските уреди. След отливането оставете муфела да се
охлади бавно.
Финиране: Използвайте твърдосплавни фрези със ситни зъби.
Полиране: За улесняване на обработката с полирна гума може да се извърши струйна обработка
до блясък с безоловно натриево стъкло (напр. Perlablast® micro). След това обработете с подхо-
5
дящи полирни гуми и подходящи пасти за предварително и допълнително полиране. Почистете
щателно повърхността с парна струя или изваряване в дестилирана вода.
Облицоване с керамика: „Използвайте керамика за облицоване с подходящ КТР (ISO 9693).
Спазвайте инструкциите за употреба на съответния производител на керамиката. Отстранете оксида с абразивна струя (250 μm/3 – 4 bar, напр. с Korox® 250). Почистете щателно повърхността с
парна струя или изваряване в дестилирана вода.
След това повече не докосвайте повърхностите с ръце. Използвайте артериални клампи или др.п.
Осигурете достатъчна опора за скелетите по време на изпичането.
Пластмасови облицовки: За нанасянето на пластмасовите облицовъчни материали трябва да
се спазват съответните инструкции на производителите. Почистете щателно повърхността с парна струя или изваряване в дестилирана вода.
Спояване: Фиксирайте частите за спояване (напр. с опаковъчна маса за спояване Bellatherm®);
процеп за спояване с паралелни стени: макс. 0,2 mm. Използвайте подходящ флюс BEGO. След
спояването остатъците от флюс и металните оксиди трябва да се отстранят чрез ецване. Почистете щателно повърхността с парна струя или изваряване в дестилирана вода.
8
Лазерно спояване: По възможност работете с X-образен шев и добавъчен материал. Моля,
спазвайте инструкцията за употреба и указанията за безопасност на производителя на уреда!
Почистете щателно повърхността с парна струя или изваряване в дестилирана вода.
Условия за съхранение: Не са известни специални условия на съхранение.
Гаранция: Нашите препоръки по отношение на техниката за прилагане, независимо от това дали
са дадени устно, писмено или в хода на практически указания, се основават на нашите собствени
опит и експерименти и затова могат да се разглеждат само като примерни. Нашите продукти
подлежат на непрекъснато усъвършенстване.
Затова си запазваме правото на изменения в конструкцията и състава. Моля, докладвайте всички
сериозни инциденти във връзка с изделията на BEGO Bremer Goldschlägerei Wilh. Herbst GmbH &
Co. KG и компетентния орган.
Указания за предаване за отпадъци: Методи за третиране на отпадъци
Изделие: Определянето на кода на отпадъка съгласно Европейския каталог на отпадъците (ЕКО)
трябва да се извърши след съгласуване с регионалното предприятие за събиране на отпадъци.
Не изхвърляйте с битовите отпадъци.
Опаковка: Опаковките трябва да се изпразнят напълно и да се предадат за правилно унищожаване в съответствие със законовите разпоредби. Опаковките, които не могат да се изпразнят
напълно, трябва да се предадат за унищожаване след съгласуване с регионалното предприятие
за събиране на отпадъци.
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Спазвайте инструкцията за употреба Внимание Годен до
Rx only
Само за специалисти!
Нестерилен
Артикулен номер
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Производител
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
67
Номер на партида
MD
Медицинско изделие
Съдържа опасно вещество
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 68
cs
Wirobond® easy
Co53.8Cr25.0W10.5Fe7.0Mo2.5SiMnNbN [%]
0197
Návod k použití
Dentální slitina na bázi kobaltu pro metalokeramiku, typ5.
®
easy se dodává ve formě válečků.
Wirobond
®
easy splňuje normu ISO22674 aISO9693.
Wirobond
REF50300– 1000g; REF50303 – 24g vzorek
Charakteristiky slitiny
Vsouladu spožadavky normy ISO22674 neobsahuje nikl, kadmium,
berylium ani olovo
Typ (podle normy ISO22674) 5
Předehřívací teplota °C 800
Teplota solidu, likvidu °C 1360, 1410
Hustota g/cm³ 8.7
Teplota lití °C 1430
Modul pružnosti GPa 224 / *227
Mez kluzu 0,2% (R
Tažnost (A
Tvrdost podle Vickerse (HV10) 325 / *370
Koeficient tepelné roztažnosti (KTR) 25–500°C, 10
(slitina / * po keram. výpalu)
Kód barvy BEGO 8
Zatmelovací hmota: vázaná fosfátem, např. Bellavest SH (REF54252)
Materiál kelímku: keramika
Tavicí prášek: Wiromelt (REF52526)
Fazetová keramika: keramika svhodnou hodnotou KTR, např.: VITA VMK Master
Oxidační výpal: nedoporučuje se, ale je-li požadován kontrolní výpal: 900°C/ 5min/ při vakuu
Nejvyšší doporučená teplota vypalování: 980°C
Doporučená rychlost zahřívání max.55°C/min
Tavicí přísada: např. Minoxyd (REF52530)
Pájení před výpalem: Wirobond
Laserový drát: Wiroweld (REF50003; 50005)
) MPa 530 / *595
p0,2
) % 9 / *4
5
®
-Lot (REF 52622)
–6K–1
14.3 / *14.4
Pro přesná nastavení a doby ohřevu postupujte podle pokynů výrobce odlévacího zařízení. Po odlévání
nechte mufli pomalu vychladnout.
Konečné vypracování: Používejte jemnozubé tvrdokovové frézy.
Leštění: Aby se zjednodušilo gumování, je možné otryskání na lesk pomocí bezolovnatého sodného skla
(např. Perlablast
lešticí pas ty pro předběž né leštění apřeleš tění. Důkladné čištění po vrchu pomocí proudu pár y nebo vyvaření vdestilované vodě.
Zhotovování keramických fazet: Používejte fazetové keramiky s vhodným koeficientem tepelné roztažnosti (ISO 9693). Dodržujte návod k použití od výrobce příslušné keramiky. Oxid je nutno otryskat
(250μm/ 3–4bar spouži tím např. Korox
ření vdestilované vodě. Poté se již povrchů nedotýkejte rukama. Použijte peán nebo podobně. Konstrukce
během výpalů dostatečně podepřete.
Zhot ovován í fazet zpla stu: Pro zpr acování plastových fa zetových mater iálů je nutné dodržovat p říslušné
návody dodané v ýrobcem. Důkladné č ištění povrchu pomo cí proudu páry nebo v yvaření vdestilované v odě.
Pájení: Díly, kter é se budou pájet, zafix ujte (např. spájecí hmotou Bellather m
ními stěnami: max.0,2mm. Pou žijte vhodnou tavicí př ísadu BEGO. Po pájení je nutno ok yselit zbytk y tavicí
přísady aky sličníky kovů. Důkladné č ištění povrchu pomo cí proudu páry nebo v yvaření vdestilované v odě.
Laserové svařování: Pokud je to možné, pracujte sXsvarem apřídavnými svařovacími materiály. Dodržujte prosím návod kpoužití aupozornění na nebezpečí, dodané výrobcem přístroje! Důkladné čištění
povrchu pomocí proudu pár y nebo vyvaření vdestilované vodě.
Skladovací podmínky: Nejsou známy žádné speciální skladovací podmínky.
Záruka: Naše aplikační technická doporučení, ať už ústní nebo písemná nebo formou praktické instruk-
táže, se zakládají na našich vlastních zkušenostech apokusech, a proto je lze považovat pouze za orientační. Své výrobky neustále dále vyvíjíme. Vyhrazujeme si proto změny konstrukce a složení. Všechny
závažné ne žádoucí události, které se vysk ytnou vsouvislosti stěmito výrobky, prosím ohlaste spole čnosti
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG apříslušným orgánům.
Pokyny pr o likvidaci: Postup zpracování odpadu
Výrobek: Přidělení číselného kódu odpadu podle Evropského katalogu odpadů (AVV) musí být provedeno
po konzultaci sregionální spole čností pro likvidaci odpadů. N elikvidujte spolu sdomovním odpadem.
Obal: Obaly musí být zbaveny zbytků amusí být řádně zlikvidovány v souladu se zákonnými předpisy.
Obaly, které nelze zbavit zbytků, musí být zlikvidovány po dohodě sregionální společností pro likvidaci
odpadu.
®
micro). Pak gumujte vhodný mi gumovými leštícími nás troji aleštěte nanese ním vhodné
®
250). Důkladné čišt ění povrchu pomocí pro udu páry nebo vy va-
®
), spára při pájení sparalel -
Určený účel použití: Slitiny na bázi kobaltu pro kovokeramiku jsou určeny ke zhotovování dentálních
náhrad, jako jsou korunky, můstk y, apro kovokeramické zubní náhrady.
Indikace: Slitiny na bázi kobaltu pro kovokeramiku jsou určeny ke zpracování chybějících tvrdých tkání
(zubů).
Kontraindikace: Nejsou známy žádné kontraindikace. Ve velmi vzácných případech se mohou vyskytnout
nežádoucí biologické reakce (jako např. alergie na složky slitiny) nebo reakce na elektrochemické bázi.
Vpřípadě známé nekompatibility nebo známých alergií na složky slitiny se slitina nesmí používat.
Klinický přínos: Umělá náhrada za ztracenou tvrdou tkáň (zuby), k obnovení žvýkací funkce (esteticky
afunkčně).
Výstrahy: Kovový prach je zdraví škodlivý. Broušení aotryskání je třeba provádět při vhodném odsávání.
Doporučuje se ochrana dýchacích cest t ypu FFP3-EN149!
Preventivní opatření: V případě aproximálního nebo okluzního kontaktu sjinými kovy může ve velmi
vzácných případech dojít kelektrochemicky podmíněným nepříjemným pocitům. Výrobek nebyl hodnocen
zhlediska bezpe čnosti akompatibility vpros tředí MR. Nebyl t estován na zahřívání, migraci neb o obrazové
artefakty vprostředí MR. Bezpečnost vprostředí MR není známa. Vyšetření pacienta s tímto výrobkem
může vést ke zranění pacienta.
Populace pacientů: Objekty ztéto slitiny lze používat bez ohledu na věk pacienta. V případě známé
nekompatibilit y nebo známých alergií na složky slitiny se slitina nesmí používat.
Vedlejší účinky: Nejsou známy ž ádné vedlejší účinky. Nelz e však vyloučit, ž e ve velmi vzácných případe ch
se vysk ytnou reakce na komponenty. V takovém případě by se výrobek neměl používat.
Modelace: Tloušťk a stěny po konečném v ypracování: min. 0,3 mm, vy varujte se ostrý ch rohů ahran. Konstrukce pro fazetování v ytvářejte anatomicky redukované. Spojovací prvky vytvářejte co nejsilnější a co
nejvy šší (výška: min. 3,5mm, šíř ka: min. 2,5mm). Vpřípadě bruxismu věnujte p ozornost silnějšímu m odelování. Používejte vosk nebo duté plastové tyčinky. Vpřípadě čepového systému pracujte be z zužování.
Zalití: Pro korunky amůstk y používejte jen zalévací hmoty vázané fosfátem.
Lití: Slitinu nepřehřívejte. Používejte jen čisté a pro každou slitinu její vlastní tavicí kelímky. Pro jedno-
značnou vysledovatelnost šarží odlévejte pouze nov ý kov. Případně posypejte licí kostky tavicím práškem.
Sledujte návod k použití Pozor Použít do
Ø ≥ 3.5 –4 mm
Kód dávky
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Obsahuje nebezpečnou látku
Nesterilní
Výrobce
Rx only
Pouze pro odborné
pracovníky!
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
Katalogové číslo
68
MD
Zdravotnický prostředek
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 69
da
Wirobond® easy
Co53.8Cr25.0W10.5Fe7.0Mo2.5SiMnNbN [%]
0197
Brugsanvisning
Dental co-basis-legering til metalkeramik, type5.
®
easy leveres i form af cylindre.
Wirobond
®
easy er i overensstemmelse med ISO22674 og ISO9693.
Wirobond
REF50300 – 1000g; REF50303 – 24g prøve
Legeringskarakteristika
Iht. ISO22674 uden nikkel, cadmium, beryllium og bly
Type (iht. ISO22674) 5
Forvarmningstemperatur °C 800
Solidus-, liquidustemperatur °C 1360, 1410
Tæthed g/cm³ 8.7
Støbetemperatur °C 1430
Elasticitetsmodul GPa 224 / *227
0,2% elasticitetsgrænse (R
Brudforlængelse (A
Vickers-hårdhed (HV10) 325 / *370
Varmeudvidelseskoefficient (VUK) 25–500°C, 10
(støbning / * efter keram. brænding)
BEGO farvekode 8
Indlejringsmasse: fosfatbundet, f.eks. BellavestSH (REF54252)
Teglmateriale: keramik
Smeltepulver: Wiromelt (REF52526)
Keramisk facade: Keramik med passende VUK-værdi, f.eks.: VITA VMK Master
Oxidbrænding: anbefales ikke, men hvis kontrolbrænding ønskes: 900°C/5min/vac
Højeste anbefalede brændingstemperatur: 980°C
Opvarmningshastighed anbefalet maks. 55°C/min
Flusmiddel: f.eks. Minoxyd (REF52530)
Loddemetal før brændingen: Wirobond
Lasertråd: Wiroweld (REF50003; 50005)
) MPa 530 / *595
p0,2
) % 9 / *4
5
-6 K-1
®
-Lot (REF52622)
14.3 / *14.4
agtige indstillinger og opvarmningstider følges angivelserne fra fabrikanterne af støbeenhederne. Lad
smeltediglerne afkøle langsomt efter støbningen.
Forarbejdning: Anvend hårdmetalfræsere med tæt te tænder.
Polering: For at forenkle gummieringen kan man sandpolere med en blyfri natronglas (f.eks. Perlablast
micro). Deref ter gummieres med egn ede gummipolerere, og p oleres med egnet f or- og efterpolering spasta.
Grundig rengøring af overfladen med dampstråling eller kogning i destilleret vand.
Keramisk facade: Anvend keramiske facader med egnet VUK (ISO 9693). Overhold brugsanvisningen fra
den pågældende keramikfabrikant. Oxiden skal sandblæses (250μm / 3– 4bar med f.eks. Korox
Grundig rengøring af overfladen med dampstråling eller kogning i destilleret vand. Rør derefter ikke længere over fladerne med hænderne. Anvend arterieklemmer eller lignende. Understøt skeletterne tilstrækkeligt under brændingen.
Kunststoffacader: Til bearbejdning af kuns tstoffacademater ialer overholdes anvisninge rne fra fabrikanterne. Grundig rengøring af overfladen med dampstråling eller kogning i destilleret vand.
Lodning: Fikser de dele, der skal loddes (f.eks. med loddemasse Bellatherm
spalte: maks. 0, 2mm. Anvend et egn et BEGO flusmiddel. Efte r lodningen fjernes flusmidde lrester og metaloxider. Grundig rengøring af overfladen med dampstråling eller kogning i destilleret vand.
Lasersvejsning: Hvis d et er muligt arbejdes med X- søm og afbindingsmateriale. Ove rhold brugsanvisningen og faresætningerne fra fabrikanten af udstyret! Grundig rengøring af overfladen med dampstråling
eller kogning i destilleret vand.
Opbevaringsbetingelser: Der er ingen kendte specielle opbevaringsbetingelser.
Garanti: Vores anvendelsestekniske anbefalinger, uanset om de gives mundtligt, skriftligt eller som led
i praktiske vejledninger, beror på kliniske og egne erfaringer og forsøg og skal derfor kun opfattes som
vejledende . Vores produkter er und erkastet en kontinuer lig videreudvikling. Vi forb eholder os derfor r etten
til at foretage ændringer i konstruktion og sammensætning. Enhver alvorlig hændelse, der er indtruffet i
forbindelse med udstyret, bør indb erettes til BEGOBremer Goldschläge rei Wilh. Herbst GmbH & Co. KG og
de kompetente myndigheder.
Informationer om bortskaffelsen: Procedurer vedrørende affaldsbehandling
Uds tyr: Tildelingen af en affaldskode iht. det europæiske affaldskatalog (AV V) skal foretages e fter aftale
med det regionale bortskaffelsessted. Må ikke bor tskaffes i husholdningsaf faldet.
Emballag e: Emballager skal tømmes og bortskaffes korrekt i overensstemmelse med loven. Emballager,
der ikke er tømt, skal bortskaffes i samråd med det regionale bor tskaffelsessted.
®
), parallelvægget lodde-
®
250).
®
Erklæret formål: Kobolt-basis-legeringer til metalkeramik er beregnet til fremstilling af dentale restaureringer som kroner, broer samt til metalkeramisk tanderstatning.
Indikation: Kobolt-basis-legeringer til metalkeramik er beregnet til behandling af manglende hårdvæv
(tænder).
Kontraindikation: Der er ingen kendte kontraindikationer. Uønskede biologiske (som f.eks. allergier over
for legeringsingredienser) eller elektrokemisk baserede reaktioner kan optræde i meget sjældne tilfælde.
Ved kendte uf oreneligheder eller kend te allergier over for lege ringsingredienser bør lege ringen ikke anvendes.
Kliniske fordele: Kunstig erstatning for mistet hårdvæv (tænder), til genetablering af tyggefunktionen
(æstetisk og funktionelt).
Advarsler: Metalstøv er sundhedsskadeligt. Slibning og sandblæ sning bør ske under en passende udsugning. Et åndedrætsværn af typen FFP3-EN149 anbefales!
Forholdsregler: I tilfælde af approksimal eller okklusal kontakt med andre metaller kan der i meget
sjældne tilfælde forekomme ubehagelige fornemmelser af elektrokemisk art. Udstyret er ikke kontrolleret
for sikkerhed og kompatibilitet i forbindelse med et MR-miljø. Det er ikke blevet testet for opvarmning,
migration eller billedartefak ter i forbindelse med et MR-miljø. Sikkerheden i MR-miljøet er ukendt. Undersøgelsen af en patient med dette udstyr kan medføre kvæstelser af patienten.
Patientgruppe: Objek terne af legeringen kan anvendes uafhængigt af patientens alder. Ved kendte uforeneligheder eller kendte allergier over for legeringsingredienser bør legeringen ikke anvendes.
Bivirkninger: Der er ingen kend te bivirkninger. Det kan dog ikke u delukkes, at der i meget sj ældne tilfælde
kan optræde individuelle reak tioner over for komponenter. I dette tilfælde bør dette udstyr ikke anvendes.
Modellering: Vægtykkelse efter forarbejdningen: min. 0,3 mm, undgå skarpe hjørner og kanter. Skeletterne til facaderne udformes anatomisk reduceret. Udform forbindelsesstykkerne så stærke og høje som
muligt (højde: min. 3,5mm, bredde: min. 2,5mm). Sørg for tykkere modellering ved bruxismus. Anvend
voks eller hule stave af kunststof. Ved stiftsystemet arbejdes uden indsnævringer.
Indlejring: Anvend kun fosfatbundne støbemasser til kroner og broer.
Støbning: Overophed ikke legeringen. Anvend kun rene smeltedigler, og en ny til hver legering. Til ent ydig
batchsporing støbes kun nyt metal. Strø eventuelt smeltepulver hen over støbeterningerne. Til de nøj-
Ø ≥ 3.5 –4 mm
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Overhold brugsanvisningen Bemærk Mindst holdbar til
Rx only
Kun til fagpersonale!
Usterilt
Artikelnummer
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Fabrikant
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
69
Chargenummer
MD
Medicinsk udstyr
Indeholder farligt stof
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 70

el
Wirobond® easy
Co53.8Cr25.0W10.5Fe7.0Mo2.5SiMnNbN [%]
0197
Οδηγίες χρήσης
Οδοντοτεχνικό κράμα με βάση Co για μεταλλικά-κεραμικά υλικά, τύπος 5.
Το Wirobond
Το Wirobond
REF50300 – 1000 g· REF50303 – δείγμα 24 g
Χαρακτηριστικά κράματος
Σύμφωνα με το ISO22674 δεν περιέχει νικέλιο, κάδμιο, βηρύλλιο ή
μόλυβδο
Τύπος (κατά το ISO22674)
Θερμοκρασία προθέρμανσης
Θερμοκρασία solidus, θερμοκρασία liquidus
Πυκνότητα
Θερμοκρασία χύτευσης
Μέτρο ελαστικότητας
Όριο ελαστικότητας 0,2% (R
Επιμήκυνση θραύσης (A
Σκληρότητα Vickers
Συντελεστής θερμικής διαστολής (ΣΘΔ) 25 – 500 °C, 10
(χύτευση / * μετά από κεραμ. όπτηση)
Χρωματικός κωδικός BEGO
Υλικό επένδυσης: φωσφορικού τύπου, π.χ. Bellavest SH (REF54252)
Υλικό χωνευτηρίου: κεραμικό
Άρτυμα: Wiromelt (REF52526)
Κεραμικό υλικό επικάλυψης με κατάλληλη τιμή ΣΘΑ, π.χ.: VITAVMK Master
Οξειδωτική όπτηση: δεν συνιστάται, αλλά όταν είναι επιθυμητή όπτηση ελέγχου:
900°C/5 λεπ./κενό
Μέγιστη συνιστώμενη θερμοκρασία όπτησης: 980°C
Μέγιστος συνιστώμενος ρυθμός θέρμανσης 55°C/min
Συλλίπασμα: π. χ. Minoxyd (REF52530)
Συγκόλληση πριν από την όπτηση: Wirobond
Σύρμα λέιζερ: Wiroweld (REF50003· 50005)
Προβλεπόμενη χρήση: Τα κράματα με βάση το κοβάλτιο για μεταλλοκεραμικά προορίζονται για την
κατασκευή οδοντικών αποκαταστάσεων, όπως στεφανών, γεφυρών, καθώς και μεταλλοκεραμικών οδοντικών αποκαταστάσεων.
Ενδείξεις: Τα κράματα με βάση το κοβάλτιο για μεταλλοκεραμικά προορίζονται για τη θεραπεία ελλειμμάτων σκληρού ιστού (δοντιών).
Αντενδείξεις: Δεν υπάρχουν γνωστές αντενδείξεις. Σε πολύ σπάνιες περιπτώσεις μπορούν να εκδηλωθούν ανεπιθύμητες βιολογικές (όπως, π.χ., αλλεργίες στα συστατικά του κράματος) ή ηλεκτροχημικές
αντιδράσεις. Το κράμα δεν πρέπει να χρησιμοποιηθεί σε περιπτώσεις γνωστής δυσανεξίας ή γνωστής
αλλεργίας στα συστατικά του κράματος.
Κλινικό όφελος: Τεχνητό υποκατάστατο απολεσθέντος σκληρού ιστού (δοντιών), για την (αισθητική
και λειτουργική) αποκατάσταση της μασητικής λειτουργίας.
Προειδοποιήσεις: Οι μεταλλικές σκόνες είναι επιβλαβείς για την υγεία. Η λείανση και η αμμοβολή
θα πρέπει να πραγματοποιούνται υπό κατάλληλη αναρρόφηση. Συνιστάται προστασία της αναπνοής
τύπου FFP3-EN149!
Προφυλάξεις: Σε περίπτωση επαφής της όμορης ή της μασητικής επιφάνειας με άλλα μέταλλα μπορεί
σε πολύ σπάνιες περιπτώσεις να παρουσιαστεί παραισθησία ηλεκτροχημικής αιτιολογίας. Το προϊόν
δεν έχει ελεγχθεί αναφορικά με την ασφάλεια και τη συμβατότητα σε περιβάλλον μαγνητικού συντονισμού. Το προϊόν δεν έχει δοκιμαστεί ως προς τη θέρμανση, τη μετατόπιση ή τα τεχνουργήματα εικόνας
σε περιβάλλον μαγνητικού συντονισμού. Η ασφάλεια σε περιβάλλον μαγνητικού συντονισμού δεν είναι
γνωστή. Η εξέταση ασθενή που φέρει αυτό το προϊόν μπορεί να επιφέρει τραυματισμό του ασθενή.
Ομάδα ασθενών: Αντικείμενα από αυτό το κράμα μπορούν να χρησιμοποιηθούν ανεξάρτητα από την
ηλικία του ασθενή. Το κράμα δεν πρέπει να χρησιμοποιηθεί σε περιπτώσεις γνωστής δυσανεξίας ή
γνωστής αλλεργίας στα συστατικά του κράματος.
Παρενέργειες: Δεν υπάρχουν γνωστές παρενέργειες. Ωστόσο, δεν μπορεί να αποκλειστεί η εκδήλωση
σε πολύ σπάνιες περιπτώσεις εξατομικευμένης αντίδρασης έναντι συστατικών. Στην περίπτωση αυτή
το προϊόν δεν πρέπει να χρησιμοποιηθεί.
Μοντελάρισμα: Πάχος τοιχώματος μετά την επεξεργασία: τουλάχιστον 0,3 mm. Αποφεύγετε τις αιχμηρές γωνίες και ακμές. Διαμορφώνετε τους σκελετούς για την επικάλυψη με ανατομική σμίκρυνση.
®
easy παρέχεται σε μορφή κυλίνδρων.
®
easy πληροί τα ISO22674 και ISO9693.
)
p0,2
)
5
®
-Lot (REF52622)
-6 K-1
°C 800
°C 1360, 1410
g/cm³ 8.7
°C 1430
GPa 224 / *227
MPa 530 / *595
% 9 / *4
(HV10) 325 / *370
14.3 / *14.4
Διαμορφώνετε τους συνδέσμους με το μέγιστο δυνατό πλάτος και ύψος (ύψος: τουλάχιστον 3,5 mm,
πλάτος: τουλάχιστον 2,5 mm). Στην περίπτωση βρυγμού απαιτείται ισχυρότερο μοντελάρισμα. Χρησιμοποιήστε κερί ή πλαστικές κοίλες ράβδους. Εργαστείτε στο σύστημα αγωγών χωρίς μείωση της
διαμέτρου.
Επένδυση: Για στεφάνες και γέφυρες χρησιμοποιείτε μόνο φωσφορικού τύπου υλικά επένδυσης.
Χύτευση: Μην υπερθερμαίνετε το κράμα. Χρησιμοποιείτε μόνο καθαρά και για κάθε κράμα ξεχωριστά
χωνευτήρια. Για τη σαφή ιχνηλάτηση της παρτίδας, χύνετε μόνο νέο μέταλλο. Κατά περίπτωση, χρησιμοποιήστε άρτυμα στα πλινθώματα. Για τις ακριβείς ρυθμίσεις και χρόνους θέρμανσης ακολουθείτε
τις οδηγίες του κατασκευαστή της συσκευής χύτευσης. Μετά τη χύτευση, αφήστε το καλούπι να ψυχθεί
αργά.
5
Παρασκευή: Χρησιμοποιείτε φρέζες σκληρού μετάλλου με ψιλή οδόντωση.
Στίλβωση: Προκειμένου να απλοποιηθεί η στίλβωση με λάστιχο μπορεί να γίνει αμμοβολή με γυαλί
νατράσβεστου χωρίς μόλυβδο (π.χ. Perlablast
στίλβωσης με λάστιχο και με κατάλληλες πάστες προκαταρκτικής και συμπληρωματικής στίλβωσης.
Ενδελεχής καθαρισμός της επιφάνειας με ατμοβολή ή βρασμό σε απεσταγμένο νερό.
Κεραμικές όψεις: Χρησιμοποιείτε κεραμικά υλικά επικάλυψης με κατάλληλο συντελεστή θερμικής διαστολής (ISO 9693). Ακολουθείτε τις οδηγίες χρήσης του εκάστοτε κατασκευαστή του κεραμικού. Το
οξείδιο πρέπει να αφαιρεθεί με αμμοβολή (250 μm / 3–4 bar με π.χ. Korox
της επιφάνειας με ατμοβολή ή βρασμό σε απεσταγμένο νερό. Κατόπιν αυτού μην αγγίζετε πλέον τις
επιφάνειες με το χέρι. Χρησιμοποιήστε αιμοστατικές λαβίδες ή παρόμοια μέσα. Στηρίζετε επαρκώς τους
σκελετούς κατά την όπτηση.
Ακρυλικές όψεις: Για την επεξεργασία των συνθετικών υλικών επικάλυψης πρέπει να λαμβάνονται
υπόψη οι σχετικές οδηγίες των κατασκευαστών. Ενδελεχής καθαρισμός της επιφάνειας με ατμοβολή ή
βρασμό σε απεσταγμένο νερό.
8
Συγκόλληση: Στερεώστε τα προς συγκόλληση τμήματα (π.χ. με υλικό επένδυσης συγκόλλησης
®
), διάκενο συγκόλλησης παράλληλων τοιχωμάτων: μέγ. 0,2 mm. Χρησιμοποιήστε κατάλ-
Bellatherm
ληλο άρτυμα BEGO. Τα υπολείμματα αρτύματος και μεταλλοξειδίου πρέπει να καθαρίζονται μετά τη
συγκόλληση. Ενδελεχής καθαρισμός της επιφάνειας με ατμοβολή ή βρασμό σε απεσταγμένο νερό.
Συγκόλληση λέιζερ: Κατά το δυνατόν εργάζεστε με ραφή X και πρόσθετο υλικό. Λαμβάνετε υπόψη τις
οδηγίες χρήσης και τις υποδείξεις κινδύνου του κατασκευαστή της συσκευής! Ενδελεχής καθαρισμός
της επιφάνειας με ατμοβολή ή βρασμό σε απεσταγμένο νερό.
Συνθήκες αποθήκευσης: Δεν υπάρχουν γνωστές ειδικές συνθήκες φύλαξης.
Εγγύηση: Οι συστάσεις της εταιρείας μας αναφορικά με τη χρήση, ανεξάρτητα από το αν παρέχονται
προφορικά, εγγράφως ή στο πλαίσιο πρακτικών οδηγιών, βασίζονται στις δικές μας εμπειρίες και πειράματα και πρέπει, συνεπώς, να θεωρούνται απλώς ενδεικτικές. Τα προϊόντα μας αποτελούν αντικείμενο συνεχούς εξέλιξης. Για τον λόγο αυτό διατηρούμε το δικαίωμα τροποποιήσεων της κατασκευής και
της σύνθεσης. Κάθε σοβαρό περιστατικό που σχετίζεται με τα προϊόντα πρέπει να αναφέρεται στην
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG και στις αρμόδιες αρχές.
Υποδείξεις για τη διάθεση: Διαδικασίες διαχείρισης αποβλήτων
Προϊόν: Η απόδοση κωδικού αποβλήτων σύμφωνα με τον Ευρωπαϊκό κατάλογο αποβλήτων (ΕΚΑ)
πρέπει να γίνεται με συνεννόηση με τον τοπικό φορέα διαχείρισης αποβλήτων. Να μη διατίθενται στα
οικιακά απόβλητα.
Συσκευασία: Οι συσκευασίες πρέπει να εκκενώνονται από τα υπολείμματα και να διατίθενται κατάλληλα, σε συμφωνία με τις νομικές διατάξεις. Οι συσκευασίες που δεν μπορούν να εκκενωθούν από
τα υπολείμματα πρέπει να διατίθενται σε συνεννόηση με τον τοπικό φορέα διαχείρισης αποβλήτων.
Ø ≥ 3.5 –4 mm
®
micro). Στη συνέχεια στιλβώστε με κατάλληλα εργαλεία
®
250). Ενδελεχής καθαρισμός
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Λαμβάνετε υπόψη τις οδηγίες χρήσης Προσοχή Ημερομηνία λήξης
Rx only
Αποκλειστικά για ειδικευμένο προσωπικό!
Μη αποστειρωμένο
Αριθμός προϊόντος
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Κατασκευαστής
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
70
Αριθμός παρτίδας
MD
Ιατροτεχνολογικό προϊόν
Περιέχει επικίνδυνη ουσία
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 71
et
Wirobond® easy
Co53.8Cr25.0W10.5Fe7.0Mo2.5SiMnNbN [%]
0197
Kasutusjuhend
Dentaalne koobaltipõhine sulam metallokeraamika jaoks, tüüp5.
®
easy tarnitakse silindrite kujul.
Wirobond
®
easy vastab standarditele ISO22674 ja ISO9693.
Wirobond
REF50300 – 1000g; REF50303 – 24g proov
Sulami tunnused
Vastavalt standardile ISO22674 vaba niklist, kaadmiumist, berülliumist
ja pliist
Tüüp (vastavalt standardile ISO22674)
Eelkuumutustemperatuur °C 800
Solidus-, likvidustemperatuur °C 1360, 1410
Tihedus g/cm³ 8.7
Valamistemperatuur °C 1430
Elastsusmoodul GPa 224 / *227
0,2% tinglik voolavuspiir (R
Katkevenivus (A
) % 9 / *4
5
Vickersi kõvadus (HV10) 325 / *370
Soojuspaisumistegur (CTE) 25–500°C, 10
(Valumaterjal / * pärast keraam põletust)
BEGO värvikood 8
Sisestusmass: fosfaatseotud, nt BellavestSH (REF54252)
Tiigli materjal: keraamika
Sulatuspulber: Wiromelt (REF52526)
Kattekeraamika: sobiva soojuspaisumisteguri (CTE) väärtusega keraamika, nt: VITAVMKMaster
Oksiidpõletus: ei ole soovitatud, ent kui soovitakse kontrollpõletust: 900°C/5min/vaakum
Kõrgeim soovitatud põletustemperatuur: 980°C
Kuumutamiskiirus soovitatud max55°C/min
Jooteräbusti: nt Minoxyd (REF52530)
Joodis enne põletust: Wirobond
Lasertraat: Wiroweld (REF50003; 50005)
) MPa 530 / *595
p 0,2
-6 K-1
®
-Lot (REF52622)
14.3 / *14.4
puistake sulatuspulbrit valuploki peale. Täpsete seadistuste ja kuumutusaegade kohta järgige valamisseadmete tootjate juhiseid. L aske muhvlitel pärast valamist aeglaselt maha jahtuda.
Viimistlemine: Kasutage peenehambulisi kõvasulamfreese.
Poleerimine: Selleks et kumme erimist lihtsustada, saab teha läige stava pritstöö tlemise pliivaba soodak-
laasiga (nt Perlablast
eel- ja järelpoleerimispastade abil. Pealispinna põhjalik puhastamine aurujoaga töötlemise või destilleeritud vees läbikeetmise teel.
Keraamiline kate: Kasutage sobiva soojuspaisumisteguriga kattekeraamikat (ISO9693). Järgige vastava keraamikatootja kasutusjuhendit. Oksiidi tuleb jugapuhastusega töödelda (250 μm / 3–4 bar, nt
pihustusainega Korox
5
vees läbikee tmise teel. Seejärel ärg e pealispindu enam kätega puudutage. K asutage arteriklambre id vms.
Toestage karkassid põletuste ajaks piisavalt.
Plastkatted: Plastist kattematerjalide töötlemiseks tuleb järgida tootjate vastavaid juhendeid. Pealispinna põhjalik puhastamine aurujoaga töötlemise või destilleeritud vees läbikeetmise teel.
Jootmine: Joodetavad osad tuleb fikseerida (nt jootmise sisestusmassiga Bellatherm
seintega jootmispilu: max0,2mm. Kasutage sobivat BEGO jooteräbustit. Pärast jootmist tuleb jooteräbusti jääke ja metallo ksiide happega töödelda. Pe alispinna põhjalik puhastamine aurujoaga töö tlemise või
destilleeritud vees läbikeetmise teel.
Laserkeevitamine: Kui võ imalik, siis tööt age X-õmbluse ja täitematerjaliga. Palun järgige k asutusjuhendit ja seadme tootja ohujuhiseid! Pealispinna põhjalik puhastamine aurujoaga töötlemise või destilleeritud vees läbikeetmise teel.
Ladustamistingimused: Spetsiaalseid ladustamistingimusi ei ole teada.
Garantii: Meie rakendustehnika alased soovitused, ükskõik kas need antakse suuliselt, kirjalikult või
praktiliste juhendite vahendusel, tuginevad meie endi kogemustele ja katsetele ning neid saab seepärast
vaadelda ainult suunistena. Meie tooteid arendatakse pidevalt edasi. Seetõttu jätame me enesele õiguse
teha muudatusi nende ehituses ja koo stises. Igast toodetega seotud ohujuhtumist teatage palun ettevõttele BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG ja pädevale asutusele.
Juhised jäätmekäitluse kohta: Jäätmekäitluse meetodid
Toode: jäätmeloendi koodi vastendamine vastavalt Euroopa jäätmeloendile (AVV) tuleb ette võtta piir-
kondliku jäätmekäitlejaga konsulteerides. Ärge tehke jäätmekäitlust majapidamisjäätmete hulgas.
Pakend: pakendid peavad olema täielikult tühjendatud ja need tuleb anda kooskõlas õigusaktide eeskir-
jadega nõuetekohasesse jäätmekäitlusesse. Pakendite, mida ei saa täielikult tühjendada, jäätmekäitlus
tuleb teha piirkondliku jäätmekäitlejaga kooskõlastades.
®
micro). Seejärel kummeerige sobivate poleerkummide abil ning poleerige sobivate
®
250). Pealispinna põhjalik puhastamine aurujoaga töötlemise või destilleeritud
®
); paralleelsete
Sihtotstarve: Koobaltipõhised sulamid metallokeraamika jaoks on ette nähtud dentaalsete restauratsioonide, nagu näiteks kroonide ja sildade valmistamiseks ning metallokeraamiliste hambaproteeside
jaoks.
Näidustus: Koobaltipõhised sulamid metallokeraamika jaoks on ette nähtud selleks, et puuduvat
kõvakude (hambaid) ravida.
Vastunäidustus: Vastunäidustusi ei ole teada. Väga haruldastel juhtudel võib esineda soovimatuid bioloogilisi reaktsioone (nagu nt allergiaid sulami koostisosade suhtes) või elektrokeemia põhiseid reaktsioone. Teadaoleva kokkusobimatuse või teadaolevate allergiate korral sulami koostisosade suhtes tuleks
sulamit mitte kasutada.
Kliiniline kasu: Kaotsi läinud kõvakoe (hammaste) kunstlik asendus, närimisfunktsiooni taastamiseks
(esteetiliselt ja funktsionaalselt).
Hoiatused: Metallito lm on tervist kahjustav. Lihv imine ja jugapuhastus peaksid toimuma sobivat är atõmmet kasutades. Soovitatakse FFP3-EN149 tüüpi respiraatorit!
Ettevaatusabinõud: Apr oksimaalse või oklusaalse kokkupuute korral teiste metallidega võib väga haruldastel juhtudel tekkida elek trokeemiliselt tingitud ebamugavustunne. Toodet ei ole ohutuse ja ühilduvuse
seisukohalt magnetresonantskeskkonnas hinnatud. Seda ei ole soojenemise, migratsiooni ega kujutiste
artefaktide seisukohalt magnetresonantskeskkonnas katsetatud. Ohutus magnetresonantskeskkonnas ei
ole teada. Selle tootega patsiendi uurimine võib põhjustada patsiendi vigastusi.
Kõrvaltoimed: Kõrvaltoimeid ei ole teada. Siiski pole võimalik välistada, et väga haruldastel juhtudel
võib esineda individuaalseid reaktsioone materjali komponentide suhtes. Sellisel juhul ei tuleks toodet
kasutada.
Modelleerimine: Seina paksus pärast viimistlemist: vähemalt 0,3mm, vältige teravaid nurki ja servi.
Kujundage karkassid katte jaoks anatoomiliselt vähendatuna. Kujundage konnektorid nii tugeva ja kõrgena kui võimalik (kõrgu s: vähemalt 3,5mm, laius: vähemalt 2,5mm). Bruksismi korral on vajalik tuge vam
modelleer imine. Kasutage vaha või plastis t õõnespulki. Tihvt ide külgeühendamise süsteemi kor ral töötage
ilma siirdemuhvideta.
Jäljendi sisestamine: Kasutage kroonide ja sildade jaoks ainult fosfaatseotud sise stusmasse.
Valamine: Ärge sulamit üle kuumutage. Kasutage ainult puhtaid ja iga sulami jaoks omaette sulatus-
tiigleid. Partiide üheselt selge tagasiulatuva jälgimise tarbeks valage ainult uut metalli. Vajaduse korral
Järgida kasutusjuhendit Ettevaatust Kõlblikkusaeg
Ø ≥ 3.5 –4 mm
Partii number
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Sisaldab ohtlikku ainet
Mittesteriilne
Tootja
Rx only
Ainult kutsealaseks
kasutamiseks!
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
71
Artikli number
MD
Meditsiiniseade
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 72
hr
Wirobond® easy
Co53.8Cr25.0W10.5Fe7.0Mo2.5SiMnNbN [%]
0197
Upute za uporabu
Dentalna legura na bazi kobalta za metalnu keramiku, tip5.
®
easy isporučuje se u obliku cilindara.
Wirobond
®
easy je u skladu s normama ISO22674 i ISO9693.
Wirobond
Kat. br.50300 – 1000g; kat. br.50303 – uzorak od 24g
Svojstva legure
U skladu s normom ISO22674 ne sadržava nikal, kadmij, berilij ni olovo
Tip (u skladu s normom ISO22674)
Temperatura predzagrijavanja °C 800
Temperatura solidusa, temperatura liquidusa °C 1360, 1410
Gustoća g/cm³ 8.7
Temperatura lijevanja °C 1430
Modul elastičnosti GPa 224 / *227
Granica istezanja 0,2% (R
Prekidno istezanje (A
Tvrdoća po Vickersu (HV10) 325 / *370
Koeficijent toplinskog istezanja (CTE) 25 – 500°C, 10
(lijev / * nakon pečenja keramike)
BEGO kod boje 8
Uložna masa, na bazi fosfata, npr. Bellavest SH (kat. br.54252)
Materijal lončića: keramika
Prah za topljenje: Wiromelt (kat. br.52526)
Keramika za fasetiranje s odgovarajućom vrijednošću CTE, npr.: VITA VMK Master
Oksidacijsko pečenje: ne preporučuje se, ali ako je poželjno kontrolirano pečenje:
900°C/5 min/vak
Najveća preporučena temperatura pečenja: 980°C
Brzina zagrijavanja preporučeno maks. 55°C/min
Taljivo: npr. Minoxyd (kat. br.52530)
Lem prije pečenja: Wirobond
Žica za lasersko lemljenje: Wiroweld (kat. br.50003; 50005)
) MPa 530 / *595
p0,2
) % 9 / *4
5
®
-Lot (kat. br.52622)
-6 K-1
14.3 / *14.4
lijevanje posipajte prah za topljenje. Za točne postavke i vrijeme grijanja slijedite specifikacije proizvođača uređaja za lijevanje. Pustite da se kiveta lagano ohladi nakon lijevanja.
Završna obrada: Upotrijebite svrdla od tvrdog materijala s finim ozubljenjem.
Poliranje: Da biste poj ednostavili gumiranje, natr onskim staklom koje ne sadr žava olovo (npr. Perlablast
micro) možete polirati do sjaja. Nak on toga gumirati prikladnim gumenim priborom za poliranje i ispo lirati
prikladnim pastama za predpoliranje i naknadno poliranje. Površinu temeljito očistite parom ili iskuhavanjem u destiliranoj vodi.
Fasetiranje keramikom: Upotrijebite keramiku za fasetiranje s prikladnim koeficijentom toplinskog šire nja (ISO9693). Pridržavajte se uputa za uporabu dotičnih proizvođača keramike. Oksid treba pjeskariti
5
(250μm / 3 – 4bar s npr. Korox
vodi. Nakon toga površine ne dirajte više rukama. Upotrijebite stezaljke za krvne žile ili slično. Skelete
tijekom pečenje treba dovoljno poduprijeti.
Fasetiranje plastikom: Za obradu plastičnih materijala za fasetiranje morate poštovati odgovarajuće
upute proiz vođača. Površinu temeljito očistite parom ili iskuhavanjem u de stiliranoj vodi.
Lemljenje: Pričvrstite dijelove koje treba lemiti (npr. uložnim materijalom za lemljenje Bellatherm
mak između paralelnih stijenki koje se spajaju kod lemljenja: maks. 0,2mm. Upotrijebite odgovarajuće
taljivo BEGO. Nakon lemljenja ostatke taljiva i metalnih oksida treba očistiti. Površinu temeljito očistite
parom ili iskuhavanjem u destiliranoj vodi.
Lasersko zavarivanj e: Ako je mogu će, radite s X-šavom i mater ijalom za popunjavanje. Molimo da poš tujete upute za uporabu i napomene proizvođača uređaja o opasnostima! Površinu temeljito očistite parom
ili iskuhavanjem u destiliranoj vodi.
Uvjeti skladištenja: Nisu poznati nikakvi posebni uvjeti skladištenja.
Jamstvo: Naše preporuke koje se odnose na tehniku primjene, bilo da su dane usmenim ili pisanim putem
ili u obliku praktičnih uputa, temelje se na našim vlastitim iskustvima i eksperimentima i stoga se smatraju samo okvir nima. Kontinuirano razvijamo naše proizvo de. Stoga pridržavamo pr avo na promjene konstrukcije i sastava. Svaki ozbiljni štetni događaj do kojeg je došlo u vezi s proizvodom trebalo bi prijaviti
tvrtki BEGO Bremer Goldschläger ei Wilh. Herbst GmbH & Co. KG i nadležnom tijelu.”
Napomene o odlaganju: Metoda obrade otpada
Proi zvod: Ključni br oj otpada u skladu s Europskim katalog om otpada (AVV) tr eba se dodijeliti u dogovor u
s regionalnom tvrtkom z a zbrinjavanje otpada. Ne bacajte proizvod u kućanski otpad.
Pakiranje: Pakiranja se moraju potpuno isprazniti i pravilno odložiti u skladu sa zakonskim propisima.
Pakiranja, koja se ne mogu potpuno isprazniti, moraju se zbrinuti u dogovoru s regionalnom tvrtkom za
zbrinjavanje otpada.
®
250). Površinu temeljito očistite parom ili iskuhavanjem u destiliranoj
®
); raz-
®
Namjena: Legure na bazi kobalta za metal-keramiku namijenjene su za izradu dentalnih restauracija kao
što su krunice, mostovi i metal-keramički nadomjesci.
Indikacija: Legure na bazi kobalta za metal- keramiku namijenjene su za liječenje t vrdog tkiva koje nedostaje (zubi).
Kontraindikacije: Kontraindikacije nisu poznat e. U vrlo rijetkim slučajevima može doći do n eželjenih bioloških (kao npr. alergija na sastojke legure) ili elektr okemijskih reakcija. Legura s e ne smije upotrebljavati
ako su poznate nekompatibilnosti ili alergije na komponente legure.
Klinička korist: Umjetni nadomj estak izgubljenog tvr dog tkiva (zubi), za obnovu funk cije žvakanja (estetski i funkcijski).
Upozorenja: Metalne prašine opasne su za zdravlje. Brušenje i pjeskarenje trebali bi se odvijati uz prikladno usisavanje. Preporučujemo zaštitu disanja tipa FFP3-EN149!
Mjere opreza: U slučaju aproksimalnog ili okluzijskog kontakta s drugim metalima u vrlo rijetkim slučajevima može doći do elektrokemijski uvjetovanih tegoba. Proizvod nije ocijenjen u pogledu sigurnosti
i kompatibilnosti u MR okruženju. Nije testiran na zagrijavanje, migraciju i artefakte na slikama u MR
okruženju. Sigurnost u MR okruženju nije poznata. Pregled pacijenta s ovim proizvodom može rezultirati
ozljedom pacijenta.
Skupina pacijenata: Predmeti od legur e mogu se upotrebljavati bez o bzira na dob pacijenta. Legur a se ne
smije upotrebljavati ako su poznate nekompatibilnosti ili alergije na komponente legure.
Nuspojave: Nuspojave nisu poznate. Međutim, ne možemo isključiti da u rijetkim slučajevima može doći
do individualnih reakcija na komponente proizvoda. U tom slučaju ne smijete upotrebljavati proizvod.
Modeliranje: Debljina stijenke nakon završne obrade: min. 0,3mm, izbjegavajte oštre rubove i bridove.
Skelete za fasetiranje oblikujte anatomski reducirano. Spojnice oblikujte što je moguće jače i više (visina:
min. 3,5mm, širina: min. 2,5mm). Kod br uksizma obratite pozorn ost na jače modeliranje. Upo trebljavajte
vosak ili plastične šuplje štapiće. Kod sustava postavljanja kolčića radite bez suženja.
Ulaganje: Za krunice i mostove upotrebljavajte samo fosfatne uložne mase.
Lijevanje: Nemojte previše zagrijati leguru. Upotrebljavajte samo čisti lončić za taljenje koji je prikladan
za svaku leguru. Radi jasnog praćenja serije lijevajte samo novi metal. Ako je potrebno, preko kockica za
Obratite pozornost na upute za uporabu Pozor Može se upotrijebiti do
Ø ≥ 3.5 –4 mm
Serijski broj
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Sadrži opasnu tvar
Nije sterilno
Proizvođač
Rx only
Samo za stručno osoblje
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
72
Kataloški broj
MD
Medicinski proizvod
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 73
hu
Wirobond® easy
Co53.8Cr25.0W10.5Fe7.0Mo2.5SiMnNbN [%]
0197
Használati utasítás
Fogászati célú Co-bázisú ötvözet fémkerámia pótlásokhoz, 5.típus.
®
easy-t hengeralakban szállítják.
A Wirobond
®
easy megfelel az ISO22674 és az ISO9693 szabványoknak.
A Wirobond
REF50300 – 1000 g; REF50303 – 24 g próba
Az ötvözet jellemzői
Az ISO22674 szabványnak megfelelően nikkel-, kadmium-, berillium-és
ólommentes
Típus (az ISO22674 szerint) 5
Előmelegítési hőmérséklet °C 800
Solidus-/liquidus-hőmerseklet °C 1360, 1410
Sűrűség g/cm³ 8.7
Öntési hőmérséklet °C 1430
Rugalmassági modulus GPa 224 / *227
0,2% folyáshatár (R
Szakadási nyúlás (A
Vickers-keménység (HV10) 325 / *370
Hőtágulási együttható (CTE) 25 – 500°C, 10
(öntvény / * keram. égetés után)
BEGO színkód 8
Beágyazó massza, foszfátkötésű, pl. Bellavest SH (REF54252)
Tégely anyaga: Kerámia
Olvasztó por: Wiromelt (REF52526)
Leplező kerámia megfelelő CTE-értékkel rendelkező kerámia pl. VITA VMK Master
Oxidációs égetés: nem ajánlott, de ha kontroll égetés kívánatos:
900°C/5 min/vac (vákuum alatt)
A legmagasabb ajánlott égési hőmérséklet: 980°C
Felfűtési sebesség max. 55°C/perc ajánlott
Folyósítószer, pl. Minoxyd (REF52530)
Égetés előtti forrasz: Wirobond
Lézerhuzal: Wiroweld (REF50003; 50005)
Rendeltetés: A fémkerámiákhoz használt kobaltbázisú ötvözeteket fogászati restaurációk gyártására
szánják, mint például koronák, hidak és fémkerámia fogpó tlások.
Javallat: A fémkerámiákhoz használt kobaltbázisú ötvözeteket a hiányzó kemény szövetek (fogak)
kezelésére szánják.
Ellenjavallat: Nincsenek ismert ellenjavallatok. Nag yon ritka esetekben, nemkívánatos biológiai (például
az ötvöző komponensekkel szembeni allergia) vagy elektrokémiai reakciók fordulhatnak elő. Az ötvözetet nem szabad alkalmazni, ha ismert inkompatibilitás vagy allergia áll fenn az ötvözet komponenseivel
szemben.
Klinikai előny: Az elvesztett kemény szövet (fogak) mesterséges pótlása a rágófunkció helyreállítására
(eszté tikai és funkcionális).
Figyelmeztetések: A fémporok károsak az egészségre. A csiszolást és a lefúvatást megfelelő elszívó
berendezés alatt kell végezni. FF P3-EN149 típusú légzésvédő maszk használata ajánlott!
Óvintézkedések: Más fémekkel történő approximális vagy okkluzális érintkezés esetén nagyon ritka
esetekben előfordulhatnak elektrokémiai eredetű kellemetlen érzetek. A terméket nem ér tékelték az
MR-körn yezetben való bizto nságosság és kompatibilitás s zempontjából. MR-körn yezetben nem vizsgál ták
a felmelegedést, a migrációt vagy a képalkotás során keletkező műtermékeket. MR-környezetben biztonságossága nem ismert. A beteg vizsgálata ezzel a termékkel a beteg sérülését okozhatja.
Betegcsoport: Az ötvözetből készült tárgyak a beteg korától függetlenül használhatók. Az ötvözetet nem
szabad alkalmazni, ha ismert inkompatibilitás vagy allergia áll fenn az ötvözet komponenseivel szemben.
Mellékhatások: Nincsenek ismert mellékhatások. Nem zárható ki azonban – nagyon ritka esetekben–
a komponensekre adott egyéni válaszreakciók előfordulása. Ebben az esetben nem szabad használni a
terméket.
Modellezés: Kidolgozás utáni falvastagság: min. 0,3 mm, kerülje az éles sarkokat és éleket. A vázakat
anatómiailag redukált m ódon tervezze m eg a leplezéshez. A csa tlakozó elem a lehető legs zorosabb és legmagasabb legyen (magasság: legalább 3,5mm, szélesség: legalább 2,5mm). Bruxizmus esetén üg yeljen
az erősebb modellezésre. Használjon viasz vagy műanyag üreges pálcákat. A pálcás rendszer esetében
elvékonyítás nélkül dolgozzon.
Beágyazás: Csak fosz fátkötésű beágyazó masszákat használjon a koronákhoz és a hidakhoz.
) MPa 530 / *595
p 0,2
) % 9 / *4
5
®
-Lot (REF52622)
-6 K-1
14.3 / *14.4
Öntés: Ne melegítse túl az ötvözetet. Csak tiszta tégelyeket és minden ötvözethez külön tégelyt használjon. A tétele k egyértelmű nyomon követé se érdekében csak új féme t öntsön. Ha szüksége s, szórjon olvasztóport az öntőkockákra. A pontos beállítások és melegítési idők tekintetében kövesse az öntőkészülék
gyártójának előírásait. Öntés után hagyja a tokos kemencét lassan kihűlni.
Kidolgozás: Használjon finomfogazású keményfém frézert.
Polírozás: A gumírozás egyszerűsítése érdekében ólommentes nátronüveg (pl. Perlablast
nálható a fényező lefúvatáshoz. Ezután vonja be a megfelelő gumi polírozókkal, és polírozza a megfelelő
polírozás előtti és utáni paszták használata mellett. Tisz títsa meg alaposan a felületet gőzfúvással vagy
desztillált vízben tör ténő forralással.
Kerámia leplezés: Használjon megfelelő hőtágulási együtthatóval (CTE) bíró (ISO 9693 szerinti) leplező
kerámiát. Vegye figyelembe az adott kerámia gyártójának használati utasítását. Az oxidot le kell fúvatni
(250 μm / 3–4 bar pl. Korox
desztillált vízben tör ténő forralással. Ezután már ne érintse meg a felületeket kézzel. Érfogók, ill. hasonló
eszközök használata ajánlot t. A fogpótlás vázát megfelelően meg kell támasztani a kiégetés során.
Műanyag leplezések: A műanyag leplezőanyagok feldolgozásakor be kell tar tani a gyártók meg felelő előírásait. Tisztítsa meg alaposan a felületet gőzfúvással vagy de sztillált vízben tör ténő forralással.
Forrasztás: Rögzítse a forrasztandó alkatrészeket (pl. a Bellatherm
forrasz tási rés párhuzamos falainak ma x. távolsága: 0,2mm legyen . Használja a megfelelő BEG O folyósító
szert. Forrasztás után a folyósító szer maradványait és a fém-oxidokat le kell maratni. Tisztítsa meg
alaposan a felületet gőzfúvással vagy de sztillált vízben tör ténő forralással.
Lézeres hegesztés: Lehetőség szerint X-varratokkal dolgozzon és használjon töltőanyagokat. Kérjük,
vegye figyelembe a készülék gyártójának használati utasítását és veszélyekre vonatkozó figyelmeztetéseit! Tisz títsa meg alaposan a felületet gőzfúvással vagy desztillált vízben történő forralással.
Tárolási fe ltétele k: Nem ismertek különleges tárolási feltételek.
Jótállás: Az alkalmazási technológiára vonatkozó ajánlásaink, függetlenül attól, hogy szóban, írásban
vagy gyakorlati utasítások formájában kerültek kiadásra, saját tapasztalatainkon és tesztjeinken alapulnak, ezért csak iránymutatásoknak tekinthetők. Termékeink folyamatos továbbfejlesz tés alatt állnak.
Ezért a konstrukció és az anyagösszetétel esetleges megváltoztatásának jogát fenntartjuk. Kérjük, hogy
a termékkel kapcsolatos bármely súlyos esemény bekövetkeztét jelentse a BEGO Bremer Goldschlägerei
Wilh. Herbst GmbH & Co. KG -nak é s az illetékes hatóságoknak.
Az ártalmatlanításra vonatkozó megjegyzések: Hulladékkezelési eljárás
Termék: Az Európai Hulladék K atalógus (EHK) sze rinti hulladék azonosító kó d hozzárendelése a r egionális
hulladékártalmatlanítóval egyeztet ve történik. Ne dobja a háztartási hulladékba.
Csomagolás: A csomagolásból minden maradékot ki kell üríteni, és azt a jogszabályi előírásoknak meg-
felelően kell ártalmatlanítani. Azokat a csomagolásokat, amelyekből nem lehet a maradékot kiüríteni, a
regionális hulladékár talmatlanítóval egyez tetve kell ártalmatlanítani.
®
250 alkalmazásával). Tisztítsa meg alaposan a felületet gőzfúvással vagy
®
forrasztó beágyazó masszával); a
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
®
micro) hasz-
Tartsa be a használati utasítás instrukcióit Figyelem Lejárati dátum
Rx only
Kizárólag szakemberek
általi használatra!
Sterilizálatlan
Katalógusszám
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Gyártó
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
73
Tételszám
MD
Orvostechnikai eszköz
Veszélyes anyagot tartalmaz
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 74
ja
Wirobond® easy
Co53.8Cr25.0W10.5Fe7.0Mo2.5SiMnNbN [%]
0197
5
®
easy
Wirobond
®
easyISO22674ISO9693
Wirobond
50300 – 1000 g50303 – 24 g
ISO22674
ISO22674 5
(R
(A
) MPa 530 / *595
p 0,2
) % 9 / *4
5
(CTE) 25500°C10
-6 K-1
BEGO 8
Bellavest SH
Wiromelt52526
CTEVITAVMK Master
900°Cvac
980°C
55°C
Minoxyd52530
®
Wirobond
-Lot52622
Wiroweld
°C 800
°C 1360, 1410
g/cm³ 8.7
°C 1430
GPa 224 / *227
(HV10) 325 / *370
14.3 / *14.4
Ø ≥ 3.5 –4 mm
®
®
®
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Rx only
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
74
MD
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 75
ko
Wirobond® easy
Co53.8Cr25.0W10.5Fe7.0Mo2.5SiMnNbN [%]
0197
5.
®
easy
Wirobond
®
easy ISO22674 ISO9693.
Wirobond
REF50300 – 1000g, REF50303 – 24g
ISO22674
(ISO 22674) 5
(R
(A
) MPa 530 / *595
p 0.2
) % 9 / *4
5
(CTE) 25 – 500°C, 10
-6 K-1
(/* )
BEGO 8
Bellavest SH (REF54252)
Wiromelt (REF52526)
CTEVITA VMK
900°C/5min/vac
980°C
55°C/min
Minoxyd (REF52530)
®
Wirobond
-Lot(REF52622)
Wiroweld (REF50003; 50005)
°C 800
°C 1360, 1410
g/cm³ 8.7
°C 1430
GPa 224 / *227
(HV10) 325 / *370
14.3 / *14.4
®
Ø ≥ 3.5 –4 mm
®
®
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Rx only
!
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
75
MD
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 76
lt
Wirobond® easy
Co53.8Cr25.0W10.5Fe7.0Mo2.5SiMnNbN [%]
0197
Naudojimo instrukcija
Odontologijos srityje naudojamas metalo keramikai skirtas Co (kobalto) pagrindo lydinys, 5tipas.
®
easy“ tiekiamas cilindrų forma.
„Wirobond
®
easy“ atitinka ISO22674 ir ISO9693.
„Wirobond
REF50300 – 1000 g; REF50303 – 24 g mėginys
Lydinio savybės
Pagal ISO22674 be nikelio, kadmio, berilio ir švino
Tipas (pagal ISO22674) 5
Pašildymo temperatūra °C 800
Sukietėjimo, suskystėjimo temperatūra °C 1360, 1410
Tankis g/cm³ 8.7
Liejimo temperatūra °C 1430
Tampros modulis GPa 224 / *227
0,2% įprasto takumo riba (R
Pailgėjimas po trūkio (A
Kietumas pagal Vickerso skalę (HV10) 325 / *370
Šiluminio plėtimosi koeficientas (ŠPK) 25–500°C, 10
(Liejimas / * po keram. deginimo)
BEGO spalvos kodas 8
Pakavimo masė: sujungta su fosfatais, pvz., „BellavestSH“ (REF54252)
Indo medžiaga: keramika
Lydymo milteliai: „Wiromelt“ (REF52526)
Padengimo keramika: keramika su tinkamu ŠPK, pvz., „VITA VMK Master“
Deginimas oksiduojant: nerekomenduojamas, tačiau prireikus kontrolinio degimo:
900°C/5 min./vak.
Aukščiausia rekomenduojama degimo temperatūra: 980°C
Rekomenduojama maks. kaitinimo sparta 55°C/min.
Fliuso medžiaga: pvz., „Minoxyd“ (REF52530)
Litavimo medžiaga prieš degimą: „Wirobond
Lazerio viela: „Wiroweld“ (REF50003, 50005)
) MPa 530 / *595
p 0,2
) % 9 / *4
5
-6 K-1
®
-Lot“ (REF52622)
14.3 / *14.4
Išliejimas: Lydinio neperkaitinkite. Naudokite tik švarius ir kiekvienam lydiniui atskirus lydimo tiglius.
Aiškaus siuntų sekimo sumetimais liekite tik naują metalą. Jei reikia, liejimo kubelius padenkite lydymo
milteliais. Tikslūs nustatymai ir kaitinimo trukmė pateikti liejimo įrenginio gamintojo specifikacijose. Išlieję liejinių įklotą leiskite jam lėtai atvėsti.
Suformavimas: Naudokite smulkaus dantytumo kietlydinio frezas.
Poliravimas: Kad gumuoti būtų paprasčiau, galima poliruojamai apšvitinti bešviniu silikatiniu stiklu
(pvz., „Perlablast
pirminio ir paskesnio poliravimo pastomis. Paviršių švariai nuvalykite nupurkšdami garais arba pavirindami distiliuotame vandenyje.
Padengimas keramika: Padengimo keramiką naudokite su tinkamu ŠPK (ISO9693). Laikykitės atitinkamos keramikos gamintojo naudojimo instrukcijos. Oksidą reikia apšvitinti (250μm / 3–4bar, naudojant,
pvz,, „Korox
denyje. Vė liau paviršių nelieskite r ankomis. Naudokite art erinius gnybtus ar panašius įrankius . Per degimą
karkasus tinkamai prilaikykite.
Padengimas plastiku: Apdirbdami plastikines padengimo medžiagas laikykitės atitinkamų gamintojo
nurodymų. Paviršių švariai nuvalykite nupurkšdami garais arba pavirindami distiliuotame vandenyje.
Litavimas: Lituojamas dalis už fiksuokite (pvz., lituojama pakavimo mase „Bellatherm
sienelėmis litavimo tarpas: maks. 0,2mm. Naudokite tinkamą BEGO fliusą. Baigus suvirinimą nuplaukite
skysčių likučius ir metalo oksidus. Paviršių švariai nuvalykite nupurkšdami garais arba pavirindami distiliuotame vandenyje.
Lazerinis suvirinimas: Jei įmanoma, dirbkite su X siūle ir užpildymo medžiaga. Laikykitės prietaiso gamintojo naudojimo instrukcijos ir pavojaus nuorodų. Paviršių švariai nuvalykite nupurkšdami garais arba
pavirindami distiliuotame vandenyje.
Laik ymo sąlygos: Nėra žinoma jokių specialių laikymo sąlygų.
Garantija: Mūsų techninės naudojimo rekomendacijos, nesvarbu, ar pateiktos žodžiu, raštu, ar prak-
tinėse instrukcijose, grindžiamos mūsų pačių patirtimi ir bandymais, todėl gali būti laikomos tik
orientacinėmis. Mūsų priemonės nuolat tobulinamos. Todėl pasiliekame teisę dar yti konstrukcijos ir
sudėties pakeitimus. Apie su priemone susijusį rimtą incidentą praneškite „BEGOBremer GoldschlägereiWilh.HerbstGmbH&Co.KG“ ir kompetentingai institucijai.
Šalinimo nurodymai: Atliekų tvarkymo procedūra
Priemonė: Norint priskirti atliekų numerį pagal Eur opos atliekų katalogą (AV V), reikia pasitarti su r egio-
niniu atliekų šalintoju. Nešalinkite su buitinėmis atliekomis.
Pakuotė : Pakuotės turi būti visiškai ištuštinamos ir šalinamos laikantis tinkamo šalinimo įstatymų
nuostatų. Pakuotės, kurių negalima visiškai ištuštinti, turi būti šalinamos pasitarus su regioniniu atliekų
šalintoju.
®
micro“). Paskui gumuokite tinkamais gumos poliruokliais ir poliruokite tinkamomis
®
250“). Paviršių švariai nuvalykite nupurkšdami garais arba pavirindami distiliuotame van-
®
“), lygiagretus su
Numatytoji paskirtis: Metalo keramikos kobalto pagrindo lydiniai yra skir ti dantų restauracijoms,
tokioms kaip karūnėlės ir tilteliai, taip pat metalo keramikos dantų protezams, gaminti.
Indicazione: Le leghe dentali a base di cobalto per metallo- ceramica sono indicate per il trattamento di
tessuti duri (denti) mancanti.
Kontraindikacija: Nėra žino mos jokios kontraindikacij os. Labai retais atvejais gali k ilti nepageidaujamos
biologinio (pvz., alergijos lydinio sudedamosioms dalims) arba elektrocheminio pobūdžio reakcijos. Esant
žinomam nesuderinamumui arba žinomoms alergijoms lydinio sudedamosioms dalims, lydinio reikėtų
nenaudoti.
Klinikinė paskirtis: Dirbtinis prarasto kietojo audinio (dantų) pakaitalas, skirtas kramtymo funkcijai atkurti (estetiniais ir funkciniais sumetimais).
Įspėjimai: Metalo dulkės yra kenksmingos. Šlifavimo ir švitinimo veiksmai turi būti atliekami tinkamai
siurbiant. Rekomenduojama FFP3-EN149 tipo kvėpavimo takų apsauga!
Atsargumo nurodymai: Įvykus aproksimaliniam arba okliuziniam kontaktui su kitais metalais, labai
retais atvejais galimi elektrocheminio pobūdžio nemalonūs pojūčiai. Priemonės saugumas ir suderinamumas su MR aplinka nebuvo į vertintas. Nebuv o patikrintas kaitimas, migravimas ir vaizdiniai ar tefaktai
MR aplinkoje. Saugumas MR aplinkoje nėra žinomas. Pacientą tiriant su ša priemone galimi paciento
sužalojimai.
Pacientų g rupė: Iš lydinio pagaminti daiktai gali būti naudojami neatsiž velgiant į paciento amžių. Esant
žinomam nesuderinamumui arba žinomoms alergijoms lydinio sudedamosioms dalims, lydinio reikėtų
nenaudoti.
Šalutiniai poveikiai: Nėra žinomi jokie šalutiniai poveikiai. Vis dėlto negalima atmesti, kad labai retais
atvejais gali kilti individualių reakcijų dėl komponentų. Tokiu atveju priemonės reikėtų nenaudoti.
Modeliavimas: Sienelių storis po paruošimo: bent 0,3 mm, venkite aštrių kampų ir kraštų. Padengimo
karkasą fo rmuokite anatomiškai sumažin tą. Sujungiklius formuokite ku o stipresnius ir aukštesnius (auk štis: min. 3,5mm, plotis: min. 2,5 mm). Jei pacientas griežia dantimis, pasirūpinkite, kad modeliai būtų
stipresni. N audokite vaško arba plastiko t uščiavidurius smaigalius. Jei naudojate pal eidimo sistemą, dirbkite be atnaujinamojo sluoksnio.
Įtvirtinimas: Karūnėlėms ir tilteliams naudokite tik su fosfatu surištas pakavimo mases.
Laikytis naudojimo instrukcijos Dėmesio Tinka naudoti iki
Rx only
Tik kvalifikuotam
Nesterilus
personalui!
Artikulo numeris
Ø ≥ 3.5 –4 mm
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Partijos numeris
MD
Medicinos priemonė
Sudėtyje yra pavojingos
medžiagos
Gyártó
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
76
Page 77
lv
Wirobond® easy
Co53.8Cr25.0W10.5Fe7.0Mo2.5SiMnNbN [%]
0197
Lietošanas pamācība
Dentāls Co bāzes leģējums metāla keramikai, 5.tips.
®
easy ir pieejams cilindru veidā.
Wirobond
®
easy atbilst ISO22674 un ISO9693.
Wirobond
REF50300 – 1000g; REF50303 – 24g paraugs
Sakausējuma īpašības
Saskaņā ar ISO22674 nesatur niķeli, kadmiju, beriliju un svinu
Tips (saskaņā ar ISO22674) 5
Priekšsildīšanas temperatūra °C 800
Solidus, šķidruma temperatūra °C 1360, 1410
Blīvums g/cm³ 8.7
Liešanas temperatūra °C 1430
Elastības modulis GPa 224 / *227
0,2% pagarinājuma spriegums (R
Pagarinājums pēc pārrāvuma (A5)
Vikersa cietība (HV10) 325 / *370
Siltuma izplešanās koeficients (SIK) 25 – 500 °C, 10
(lējums / * pēc keram. karstumapstrādes)
BEGO krāsas kods 8
Ieguldīšanas masa: saistīta ar fosfātu, piem., BellavestSH (REF54252)
Tīģeļa materiāls: keramika
Pulveris kausēšanai: Wiromelt (REF52526)
Pārklājuma keramika: keramika ar piemērotu SIK-vērtību, piemēram: VITA VMK Master
Oksidācijas karstumapstrāde: nav ieteicama, tomēr ja nepieciešama kontroles karstumapstrāde:
900°C/5min./vakuumā
Augstākā ieteicamā karstumapstrādes temperatūra: 980°C
Uzsildīšanas ātrums ieteicams maks. 55°C/min.
Kausnis: piem., Minoxyd (REF52530)
Lodmetāls pirms karstumapstrādes: Wirobond
Lāzera stieple: Wiroweld (REF 50003, 50005)
)
p 0,2
MPa 530 / *595
% 9 / *4
-6 K-1
®
-Lot (REF52622)
14.3 / *14.4
Precīzus iestatījumus un karsēšanas laikus sk. liešanas ierīces ražotāja sniegtajos norādījumos. Pēc
liešanas ļaut mufelim lēnām atdzist.
Apstrāde: Izmantojiet cietmetāla frēzes ar smalkiem zobiem.
Pulēšana: Lai vienkāršotu gumijošanu, var nostarot tīru ar šķidro stiklu bez svina piedevas (piem., Per-
®
micro). Pēc tam gumijo t ar piemērotiem gumijas pulētājiem un piemēro tām iepriekšējas pulē ša-
lablast
nas un pulēšanas pēcapstrādes pastām. Virsma ir rūpīgi jānotīra ar tvaika strūklu vai jānovāra destilē tā
ūdenī.
Keramikas pārklājums: Izmanto t pārklājuma keramiku ar piemērotu WAK (IS O 9693). Ņemiet vērā attiecīgā keramikas ražotāja nodrošināto lietošanas pamācību. Oksīds ir jānostaro (250μm/3–4bāri, piem.,
®
250). Virsma ir rūpīgi jānotīra ar tvaika strūklu vai jānovāra destilētā ūdenī. Pēc tam virs-
ar Korox
mām vairs nepieskarties ar rokām. Lietot artēriju spailes. Karkasus karstumapstrādes laikā pietiekami
atbalstī t.
Plastmasas pārklājumi: Plastmasas pārkl ājumu materiālu apstrādē ievē rot atbilstošos ra žotāja norādījumus. Virsma ir rūpīgi jānotīra ar tvaika strūklu vai jānovāra des tilētā ūdenī.
Lodēšana: Fiksēt lodējamās daļas (piem., ar lodēšanas fiksācijas masu Bellatherm
nas sprauga maks. 0,2 mm. Izmantot piemērotu BEGO kausēšanas līdzekli. Pēc lodēšanas kausēšanas
līdzekļa atliekas un metāla oksīdi ir jāapstrādā ar skābi. Virsma ir rūpīgi jānotīra ar tvaika strūklu vai
jānovāra destilētā ūdenī.
Lāzermetināšana: Ja iespējams, strādāt ar X šuvi un pievienojuma materiālu. Lūdzu, ievērojiet ierīces
ražotāja lietošanas instrukciju un norādījumus par bīstamību. Virsma ir rūpīgi jānotīra ar tvaika strūklu
vai jānovāra des tilētā ūdenī.
Glabāšanas nosacījumi: Nav zināmi īpaši uzglabāšanas nosacījumi.
Garantija: mūsu tehniskie lietošanas ieteikumi gan mutiskā, gan rakstiskā formā, vai arī praktiskas
instruktāžas veidā pamatojas uz mūsu pieredzi un izmēģinājumiem, tādēļ tie ir uzskatāmi par orientējošām vērtībām. Mūsu ierīces izstrāde pastāvīgi turpinās. Tāpēc mēs paturam tie sības veikt konstrukcijas
un sastāva izmaiņas. Jebkāds nopietns ar ierīci saistīts negadījums būtu jāpaziņo BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG un kompetentajai iestādei.
Utilizācijas norādī jumi: Atkritumu apstrādes process
Ierīce: Piešķir to atkritumu koda numuru skatie t attiecīgajā Eiropas atkritumu katalogā ( AVV), sazinoties
ar vietējo atkritumu apsaimniekotāju. Neizmetiet mājsaimnie cības atkritumos.
Iepakojums: No iepakojumiem ir jāizber visi atlikumi, un tie ir jāutilizē atbilstoši likumā noteiktajiem
priekšrakstiem. Neiztukšojami iepakojumi ir jāutilizē tā, kā to ir norādījis vietējais atkritumu apsaimniekotājs.
®
); paralēlā lodēša-
Paredzētais nolūks: Metālkeramikai paredzēti leģējumi uz kobalta bāzes ir paredzēti tādu dentālo
restaurāciju izgatavošanai kā kroņi, tilti un metālkeramiskie zobu aizvietotāji.
Indikācija: Metālkeramikai paredzēti leģējumi uz kobalta bāzes ir paredzēti trūkstošo košanas funkciju
(zobu) atjaunošanai.
Kontrindikācija: Ir zināmas kontrindikācijas. Ļoti retos gadījumos var rasties nevēlama bioloģiska
(piem., alerģijas pret leģējuma sastāvdaļām) vai elektroķīmiska reakcija. Ja ir zināma nesaderība vai
alerģijas uz leģējuma sastāvdaļām, leģējumu neizmantot.
Klīniskie ieguvumi: Zaudēta tekstolīta (zobu) mākslīgais aizvietotājs košanas funkciju atjaunošanai
(estētiskai un funkcionālai).
Brīdinājumi: Metāla putekļi ir kaitīgi veselībai. Slīpēšana un starošana ir jāveic, izmantojot piemērotu
atsūkšanu. Ir ieteicams valkāt FFP3-EN149 tipa elpceļu aizsarglīdzekļus!
Piesardzības pasākumi: Aproksimāla vai okluzāla kontakta gadījumā ar citiem metāliem ļoti retos
gadījumos var rasties nepatīkamas sajūtas elektroķīmiskas reakcijas dēļ. Nav veikta ierīces drošības un
saderības novērtēšana magnētiskās rezonanses vidē. Nav testēta ierīces sildīšana, migrācija un attēla
pārveide magnētiskās rezonanses vidē. Droš ība magnētiskās rezonanses vidē nav zināma. Ja tiek izmeklēts pacients, kuram ir šī ierīce, pacients var tikt ievainots.
Pacientu grupa: Leģējuma obje ktus var izmantot neatk arīgi no pacienta vecuma. Ja ir z ināma nesaderība
vai alerģijas uz leģējuma sastāvdaļām, leģējumu neizmantot.
Blakusefekti: Nav zināma blakusiedarbība. Tomēr nav izslēgts, ka ļoti retos gadījumos var rasties individuāla reakcija uz komponentiem. T ādā gadījumā ierīci nelietot.
Modelēšana: Sieniņu biezums pēc apstrādes: vismaz 0,3 mm,
novērsiet asu stūru un malu rašanos. Karkasu vēlākai apdarei veidot anatomiski reducēti. Savienotājus
veidot tik stiprus un augstus, cik iespējams (augstums: min. 3,5mm, platums: min. 2,5mm). Bruksisma
gadījumā lietot stiprāku modelēšanu. Izmantot vaska vai plastmasas caurumu kociņus. Pie uzsākšanas
sistēmas strādāt bez atjaunošanas.”
Iegulšana: Kroņiem un tiltiem izmantot tikai ar fosfātu sais tītas iegulšanas masas.
Liešana: Nepārkarsēt leģējumu. Izmantojiet tikai tīrus un katram leģējumam jaunus tīģeļus. Lai varētu
izsekot partiju, liet tikai jaunu metālu. Ja nepieciešams, pārkaisīt liešanas lodi ar kausējuma pulveri.
Ievērot lietošanas pamācību Uzmanību Derīgs līdz
Ø ≥ 3.5 –4 mm
Partijas numurs
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Satur bīstamu vielu
Nav sterils
Ražotājs
Rx only
Tikai kvalificētam
personālam!
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
Artikula numurs
77
MD
Medicīniskā ierīce
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 78
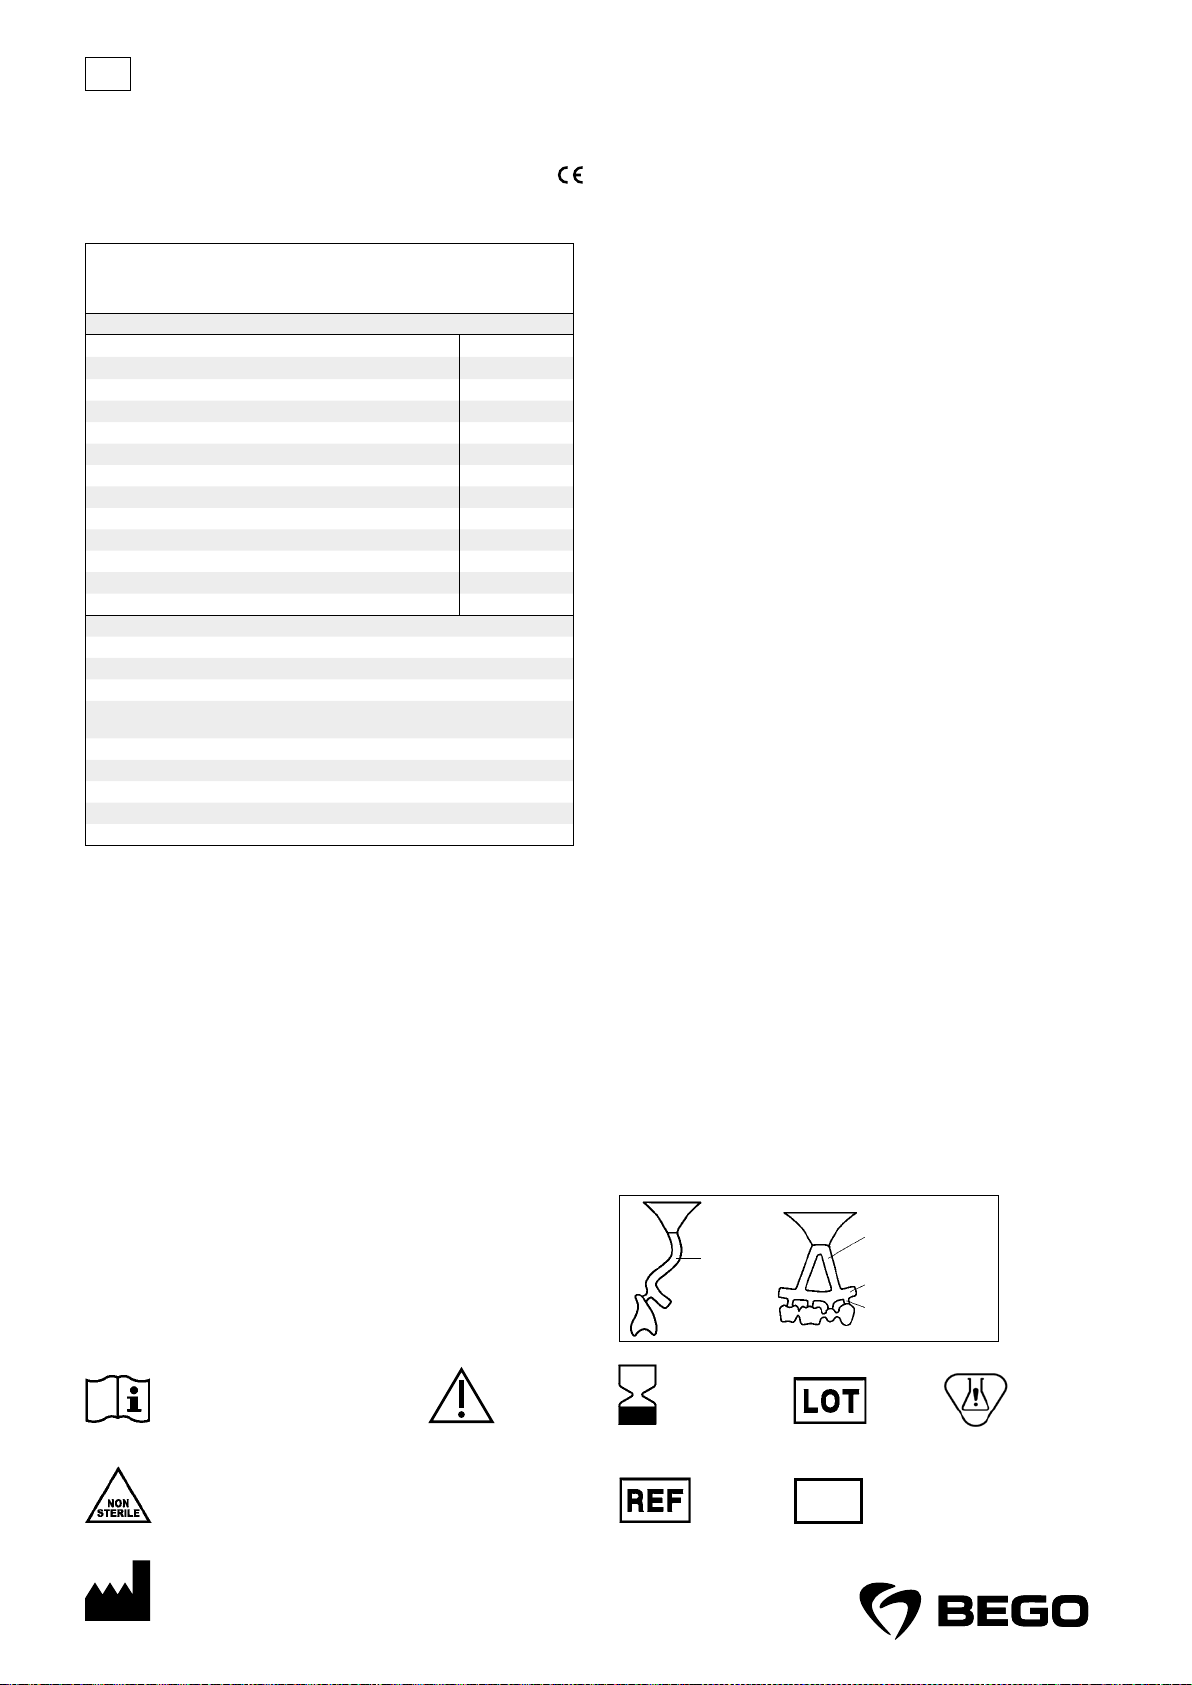
pl
Wirobond® easy
Co53.8Cr25.0W10.5Fe7.0Mo2.5SiMnNbN [%]
0197
Instrukcja używania
Stop stomatologiczny na bazie kobaltu do prac metaloceramicznych, typ5.
®
easy jest dostarczany wformie wałeczków.
Wirobond
®
easy jest zgodny znormami ISO22674 oraz ISO9693.
Wirobond
Nrkat.50300– 1000g; Nrkat.50303– 24g próbka
Właściwości stopu
Zgodnie zISO22674 nie zawiera niklu, kadmu, berylu ani ołowiu
Typ (zgodnie zISO22674) 5
Temperatura wstępnego ogrzewania °C 800
Temperatura solidus, likwidus °C 1360, 1410
Gęstość g/cm³ 8.7
Temperatura odlewania °C 1430
Moduł Younga GPa 224 / *227
0,2% umowna granica plastyczności (R
Wydłużenie przy zerwaniu (A
Twardość Vickersa (HV10) 325 / *370
Współczynnik rozszerzalności cieplnej (WRC) 25–500°C, 10
(odlew / * po wypaleniu ceramiki)
Kod kolorystyczny BEGO 8
Masa osłaniająca: fosforanowa, np. BellavestSH (nrkat.54252)
Materiał tygla: ceramika
Proszek topnikowy: Wiromelt (nrkat.52526)
Ceramika do licowania: ceramika oodpowiedniej wartości WRC, np. VITA VMK Master
Wypalanie oksydacyjne: nie jest zalecane, lecz jeśli pożądane jest wypalanie kontrolne:
900°C/5min/wpróżni
Maksymalna zalecana temperatura wypalania: 980°C
Zalecana prędkość nagrzewania maks. 55°C/min.
Topnik: np. Minoxyd (nrkat.52530)
Lutowie przed wypaleniem: Wirobond
Drut laserowy: Wiroweld (nrkat.50003; 50005)
Przewidziane zastosow anie: Stopy na ba zie kobaltu do metaloce ramiki są przeznaczon e do wytwar zania
uzupełnień stomatologicznych, takich jak korony, mosty oraz uzupełnienia metaloceramiczne.
Wskazania: Stopy na bazie kobaltu do metaloceramiki są przeznaczone do leczenia ubytków tkanek
twardych (zębów).
Przeciwwskazania: Nie są znane żadne przeciwwskazania. Wbardzo rzadkich przypadkach możliwe jest
wystąpienie niepożądanych r eakcji biologicznych (np. alergii na skł adniki stopu) lub elektr ochemicznych.
W przypadku znanych nietolerancji lub alergii na sk ładniki stopu nie należy go s tosować.
Korzyść kliniczna: Sz tuczne protez y brakujących tkanek twardych (zębów) w celu przy wrócenia funkcji
żucia (pod względem es tetycznym ifunkcjonalnym).
Ostrzeżenia: Py ły metalowe są szkodliwe dla zdrowia. Szlifowanie i piaskowanie powinno odby wać
się pr zy zastosowaniu o dpowiedniego sy stemu odsysającego. Zaleca się stosowanie ochrony dróg
oddechow ych typu FFP3-EN149!
Środki ostrożności: Wprzypadku aproksymalnego lub okluzalnego kontaktu zinnymi metalami, wbardzo
rzadkich, sporadycznych przypadkach mogą wystąpić uwarunkowane elektrochemicznie parestezje. Wyrób
nie został oceniony pod kątem bezpieczeństwa ikompatybilności wśrodowisku MRI. Nie by ł badany pod
kątem nagrzewania, migracji lub ar tefaktów obrazowania wśrodowisku MRI. Bezpieczeństwo s tosowania
wśrodowisku MRI nie jest znane. Badanie tą metodą pacjenta, u którego zastosowano opisany w yrób,
może prowadzić do wystąpienia uniego urazów.
Grupa docelowa pacjentów: Element y wykonane ze stopu można stosować niezależnie od wieku
pacjenta. Wpr zypadku znanych nietolerancji lub alergii na składniki stopu, nie nale ży go stosować.
Działania niepożądane: Nie są znane żadne dzia łania niepożądane. Nie można jednak wykluczyć
możliwości wystąpienia bardzo rzadkich, indywidualnych reakcji na poszczególne składniki. W takim
wypadku nie nale ży stosować wyrobu.
Modelowanie: Grubość ściany po obróbce: min. 0,3mm, unikać ostrych rogów ikrawędzi. Konstrukcje
przeznaczone do licowania kształ tować w sposób zredukowany anatomicznie. Łączniki kształtować
możliwie jak najgrubiej i najwyżej (wysokość: min. 3,5 mm, szerokość: min. 2,5 mm). W przypadku
bruksizmu modelować grubiej. Stosować wosk lub w ydrążone kanały odlewnicze ztworzywa sztucznego.
Wprzypadku systemu kanałowego pracować bez przewężeń.
)
p0,2
) % 9 / *4
5
-6 K-1
®
-Lot (nrkat.52622)
MPa 530 / *595
14.3 / *14.4
Zatapianie: Stosować wy łącznie fosforanowe masy osłaniające do koron imostów.
Odlewanie: Nie przegrzewać stopu. Używać wyłącznie czystych, właściwych dla każdego stopu tygli
wytopowych. Celem jednoznacznej identy kacji partii, do odlewania stosować wyłącznie nowy metal.
Wrazie potrzeby posypać kostki stopu proszkiem topnikowym. Wzakresie dokładnych ustawień i czasów
nagrzewania należy przestrzegać zaleceń pr oducenta sprzętu do odlewania. Muę po odlaniu pozostawić
do powolnego o stygnięcia
Wykańczanie: Stosować frezy węglikowe odrobnym uzębieniu.
Polerowanie: Aby uprościć gumkowanie, można w ybłyszcz yć pracę bezołowiowym szkłem sodowym
(np. Perlablast
wstępną ikońcową. Starannie oczyścić powierzchnię strumieniem par y lub poprzez w ygotowanie wwodzie
destylowanej.
Licowanie ceramiką: Stosować ceramikę do licowania oodpowiednim WRC (ISO9 693). Przestrzegać
instrukcji używania producenta ceramiki. Tlenek należy usunąć poprzez piaskowanie (250 μm / 3–4bar,
np. za pomocą piasku Korox
wygotowanie wwodzie dest ylowanej. Po oczyszczeniu nie dotykać już powierzchni dłońmi. Uż yć wtym celu
kleszczyków hemostatycznych lub podobnego narzędzia.
Podczas w ypalania dostatecznie podeprzeć konstrukcje.
Licowanie kompozytem: Stosując kompozytowe materiały licujące należy przestrzegać odpowiednich
instrukcji ich producentów. Starannie oczyścić powierzchnię strumieniem par y lub poprzez wygotowanie
wwodzie destylowanej.
Lutowanie: Zamocować lutowane elementy (np. za pomocą masy os łaniającej do lutowania Bellatherm
zachować równoległościenną szczelinę oszer. maks. 0,2mm. Zastosować odpowiedni topnik BEGO. Po
lutowaniu wykwasić pozostało ści topnika itlenki metali. Starannie oczyścić powierzchnię s trumieniem
pary lub popr zez wygotowanie wwodzie dest ylowanej.
Spawanie laserowe: Jeśli jest to możliwe, należy pracować spoiną typu X przy zastosowaniu materiału
dodatkowego. Należy przestrzegać instrukcji używania iinformacji ozagrożeniach udostępnionych przez
producenta urządzenia! Starannie oczyścić powierzchnię strumieniem pary lub poprzez wygotowanie
wwodzie destylowanej.
Warunki przechowywania: Nie obowiązują żadne specjalne warunki przechowywania.
Gwarancja: Zalecenia dotyczące stosowania udzielone przez nas ustnie, pisemnie lub w formie
prakty cznych instrukcji opierają się na naszych własnych doświadczeniach i próbach, dlatego też należ y
traktować je w yłącznie jako orientacyjne wytyczne. Nieustannie rozwijamy iulepszamy nasze wyroby.
Wzwiązku ztym, zastrzegamy sobie możliwość wprowadzania zmian wich konstrukcji iskładzie. Każdy
poważny incydent związany zw yrobami należy zgłaszać rmie BEGO Bremer Goldschlägerei Wilh. Herbst
GmbH & Co. KG oraz właściwemu organowi.
Unieszkodliwienie: Sposób postępowania zodpadami
Wyr ób: Kod odpadów zgodnie zEuropejskim Katalogiem Odpadów ( AVV) należy pr zypisać wporozumieniu
z regionalnym przedsiębiorstwem unieszkodliwiania odpadów. Nie usuwać łącznie z odpadami
komunalnymi.
Opakowanie: Opakowania należy opróżnić i przekazać do fachowego unieszkodliwienia zgodnie
z przepisami prawa. Opakowania, których nie można całkowicie opróżnić, muszą być poddawane
unieszkodliwieniu wporozumieniu zregionalnym przedsiębiorstwem unieszkodliwiania odpadów
®
micro). W ygładzić odpowiednimi polerkami gumowymi oraz wypolerować pastą polerską
®
250). Starannie ocz yścić powierzchnię strumieniem par y lub poprzez
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
®
);
Zajrzyj do instrukcji używania Ostrzeżenie Użyć do daty
Rx only
Wyłącznie dla specjalistycznego personelu!
Niesterylny
Numer katalogowy
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wytwórca
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
78
Kod partii
MD
Wyrób medyczny
Zawiera substancję
niebezpieczną
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 79
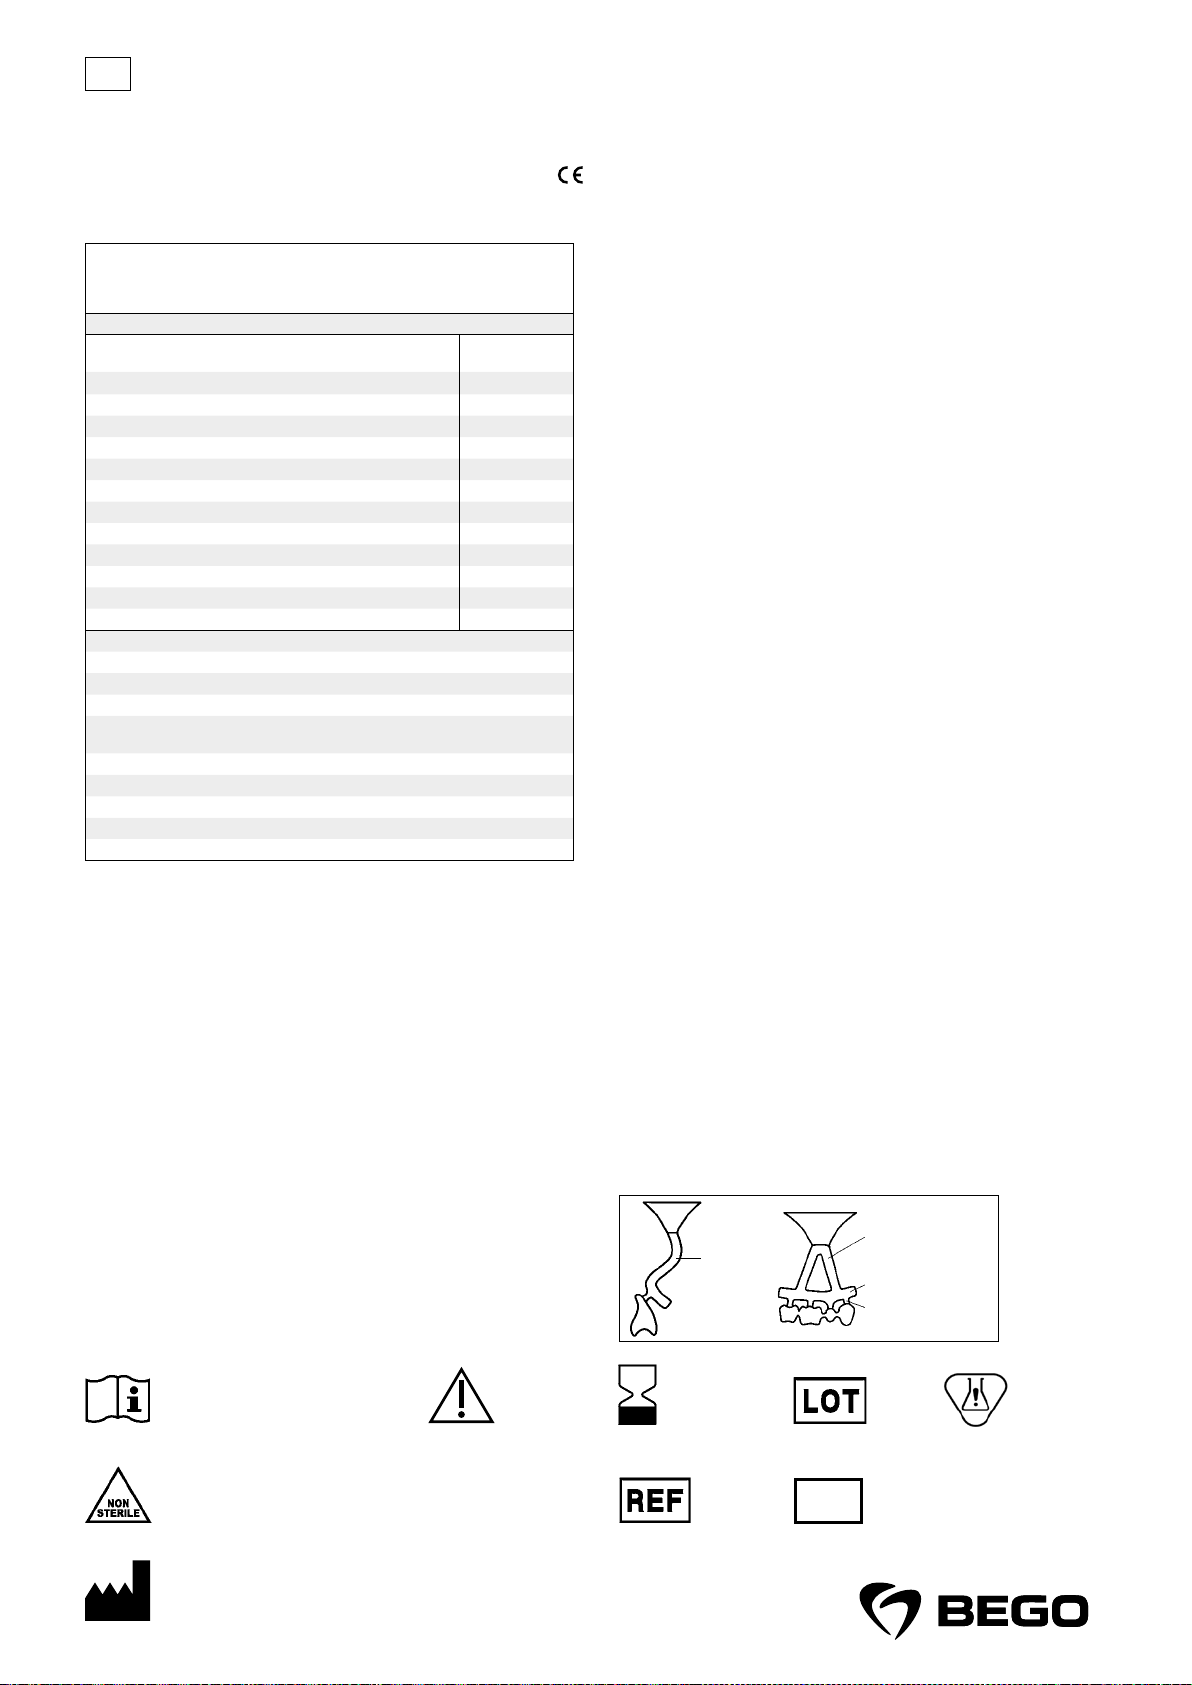
ro
Wirobond® easy
Co53.8Cr25.0W10.5Fe7.0Mo2.5SiMnNbN [%]
0197
Instrucțiuni de utilizare
Aliaj dentar pe bază de cobalt pentru coroane metaloceramice, tip5.
®
easy se livrează sub formă de cilindri.
Wirobond
®
easy corespunde ISO22674 și ISO9693.
Wirobond
REF50300 – 1000g; REF50303 – probă de 24g
Caracteristici ale aliajului
Fără conținut de nichel, cadmiu, beriliu și plumb, în conformitate cu
ISO22674
Tip (conform ISO22674) 5
Temperatură de preîncălzire °C 800
Temperatură în stare solidă-lichidă °C 1360, 1410
Densitate g/cm³ 8.7
Temperatură de turnare °C 1430
Modul de elasticitate GPa 224 / *227
Limită de alungire 0,2% (R
Alungirea la rupere (A
Duritate Vickers (HV10) 325 / *370
Coeficient de dilatație termică (CDT) 25–500°C, 10
(turnare/ * după ardere ceram.)
Cod color BEGO 8
Masă de înglobare: pe bază de fosfat, deex BellavestSH (REF54252)
Material creuzet: ceramică
Pulbere de topire: Wiromelt (REF52526)
Ceramică pentru învelișuri: ceramică având un indice CDT adecvat, deex.: VITAVMKMaster
Aplicare oxid prin ardere: nu se recomandă, însă când este de dorit arderea de control:
900°C/5 min/sub vid
Temperatura de ardere maximă recomandată: 980°C
Viteză de încălzire recomandată max. 55°C/min
Fondant: deex. Minoxyd (REF52530)
Lipire înainte de ardere: Wirobond
Sârmă pentru sudură laser: Wiroweld (REF50003; 50005)
) MPa 530 / *595
p0,2
) % 9 / *4
5
®
-Lot (REF52622)
-6K-1
14.3 / *14.4
Înglobare: Utilizaţi numai mase de înglobare pe bază de fosfat pentru coroane și punţi.
Turnare: Nu supraîncălziţi aliajul. Folosiţi numai creuzete de topire curate, câte unul pentru fiecare aliaj.
Pentru identificarea exactă a fiecărei șarje, utilizaţi la turnare numai metale noi. Dacă este necesar,
presăraţi pulbere de topire peste forma de turnare. Aveţi în vedere instrucţiunile producătorilor dispozitivelor de turnare pentru respectarea setărilor și a timpilor de încălzire. După turnare lăsaţi mufla să
se răcească lent.
Finisare: Utilizați freze din metal dur, cu dantură fină.
Lustruire: Pentru gumarea mai simplă, se p oate aplica procedura d e lustruire finală prin sablare cu sili cat
de sodiu fără conținut de plumb (de ex. Perlablast
truire și se lustruiește cu paste adecvate de lustruire prealabilă și finală. Cură ţare temeinică a suprafeţ ei
cu jet de abur sau fierbere în apă distilată.
Înveliș ceramic: Utilizaţi ceramică pentru faţete cu coeficient de dilatație termică (CDT) adecvat
(ISO9693). Respectaţi instrucțiunile de utilizare ale respectivului producător de ceramică Oxidul trebuie
sablat (250 μm / 3- 4 bar cu de ex. Korox
în apă distilată. Apoi suprafețele nu se mai ating cu mâna. Utilizați cleme arteriale sau alte dispozitive
similare. În timpul arderii, structurile metalice tr ebuie fixate suficient.
Învelișuri din materiale plastice: Pentru pr elucrarea învelișurilor din ma teriale plastice, se vor r especta
instrucțiunile producătorilor respectivi. Curăţare temeinică a suprafeţei cu jet de abur sau fierbere în
apă distilată.
Lipire: Fixaţi piesele de lipit (deex. cu masă de lipire Bellatherm
0,2mm. Se utilizează fondant BEGO. După lipire, resturile de fondant și oxizi metalici se elimină cu acid.
Curăţare temeinică a suprafe ţei cu jet de abur sau fierbere în apă distilată.
Sudură cu la ser: Dacă este posibil se va lucra cu sudură X și material de adaos. Vă rugăm să respectați
instrucțiunile de utilizare și indicațiile de pericol ale producătorului aparatului. Curăţare temeinică a
suprafeţei cu jet de abur sau fierbere în apă distilată.
Condiții de depozitare: Nu sunt cunoscu te condiţii de depozitare speciale.
Garanţie: Recomandările noastre tehnice de aplicare, indiferent dacă sunt prezentate verbal, în scris
sau prin instruiri practice, se bazează pe propria noastră experiență și pe propriile noastre încercări și,
din acest motiv, trebuie considerate ca fiind orientative. Produsele noastre sunt supuse unui proces de
dezvoltare continuă. Din această cauză, ne rezervăm dreptul de a efectua modificări ale construcției și
compoziției. Toate incidentele grave care au avut loc în raport cu dispozitivul trebuie raportate BEGO
Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG și autorităţii competente.
Indicaţii privind eliminarea: Procedură de tratare a deșeurilor
Dispozitiv: Alocarea unui cod de deșeu conform catalogului european al deșeurilor (AV V) se va face cu
consultarea unităţii regionale de eliminare a deșeurilor. A nu se elimina împreună cu gunoiul menajer.
Ambalaj: Ambalajele trebuie go lite de resturi și trebui e eliminate în mod corespunză tor, conform prevede -
rilor legale. A mbalajele care nu pot fi golite de re sturi se vor elimina de comun acor d cu unitatea regională
de eliminare a deșeurilor.
®
micro). Apoi se gumează cu produse adecvate de lus-
®
250). Curăţar e temeinică a suprafeţei cu j et de abur sau fierbere
®
), joc de lipire cu pereți paraleli: max.
Scop propus: aliajele pe bază de cobalt pentru coroane me taloceramice sunt destinate fabricării r estaurărilor dentare, cum ar fi coroane și punţi, precum și pentru proteze dentare metaloceramice.
Indicație: Aliajele pe bază de cobalt pentru coroane metaloceramice sunt destinate tratării ţesutului
dur (dinţi) lipsă.
Contraindicație: Nu sunt cunoscute contraindicaţii. În cazuri foarte rare pot interveni reacții biologice
(ca de ex. alergii față de componentele aliajului) sau ele ctrochimice nedorite. În cazul unor incompatibilități sau alergii cunoscute faț ă de componentele aliajului, se va evita utilizarea acestui aliaj.
Beneficiu clinic: Substitut artificial pentru ţesut dur pierdut (dinţi), pentru restabilirea funcţiei de mestecare (estetic și funcţional).
Avertismente: Pulberile m etalice sunt toxice. Şl efuirea și sablarea se vor r ealiza cu aspirare corespun zătoare Se re comandă purtarea unei măști de protecție a respirației de tip FFP3-EN149!
Indicații de precauție: În cazul contactului aproximal sau ocluzal cu alte metale, în cazuri foarte rare
pot interveni reacții de intoleranță electrochimică. Dispozitivul nu a fost verificat în ceea ce privește
siguranţa și compatibilitatea cu un mediu RM (rezonanţă magnetică). N u a fost tes tat în ceea ce priveș te
încălzirea, deplasarea sau apariţia artefactelor de imagine într-un mediu RM (rezonanţă magnetică).
Siguranţa într-un mediu RM (rezonan ţă magnetică) nu este cunoscută. Examinarea unui pacien t cu acest
produs poate duce la rănirea pacientului.
Grupa de pacienţi: Obiectele din aliaj pot fi utilizate independent de vârsta pacientului. În cazul unor
incompatibilită ți sau alergii cunoscute față de componente le aliajului, se va evita utilizarea acestui aliaj.
Efecte secundare: Nu sunt cunoscute efecte s ecundare. Cu toate acest ea, nu poate fi exclus ca în cazuri
foarte rare să intervină reacții individuale față de componente. În acest caz se va renunța la utilizarea
dispozitivului.
Modelare: Grosimea peretelui după prelucrare: min. 0,3 mm se vor evita colțurile ascuțite și muchiile.
Struct urile metalice pentru înv elișuri se vor realiza r eduse anatomic. Elementel e de legătură se vor realiz a
cât mai groase și cât mai înalte posibil (înălțime: min. 3,5mm, lățime: min. 2,5mm). În caz de bruxism
acordaţi atenţie unei modelări mai puternice. Utilizaţi ceară sau tuburi din material plastic, goale în
interior. Nu îngustaţi canalul de turnare.
Ø ≥ 3.5 –4 mm
A se urma instrucțiunile de utilizare Atenție Termen de valabilitate
Număr lot
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Conține substanțe periculoase
Nesteril
Producător
Rx only
A se utiliza doar de către
personalul de specialitate!
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
79
Cod articol
MD
Dispozitiv medical
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 80
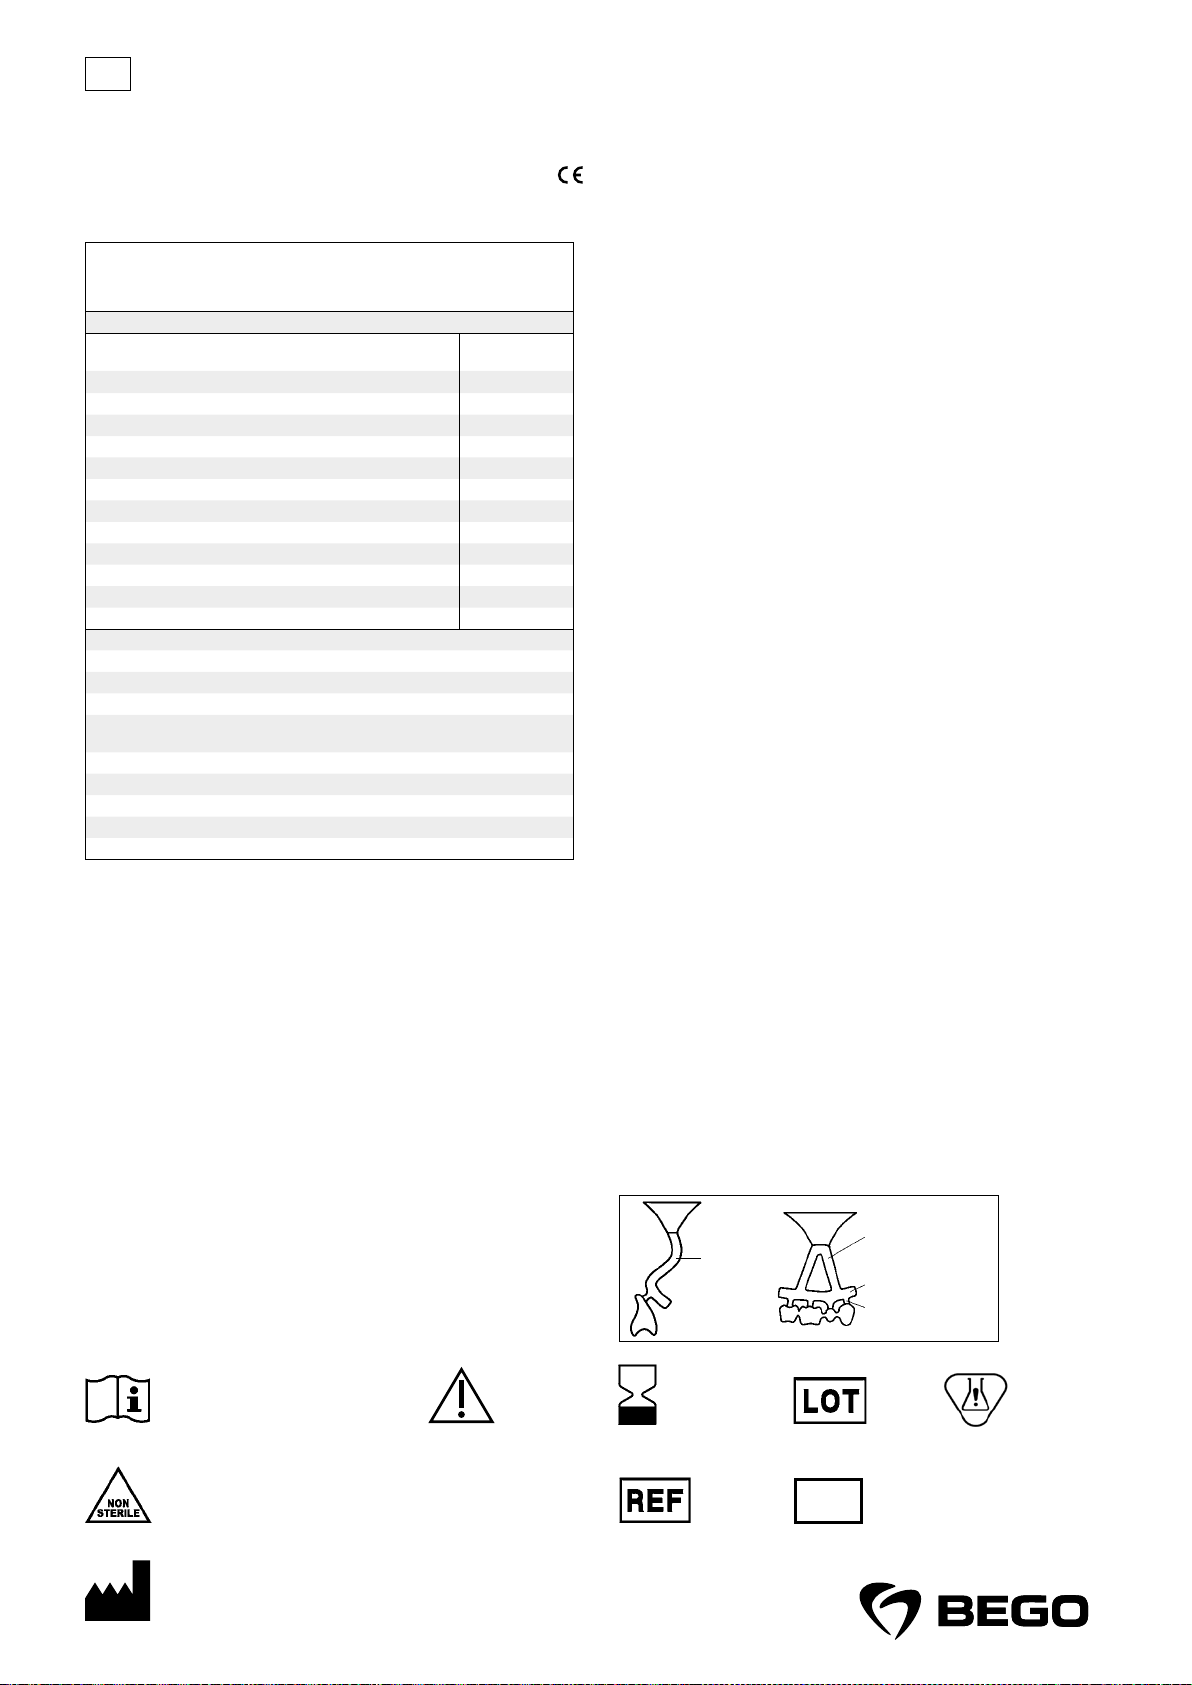
sk
Wirobond® easy
Co53.8Cr25.0W10.5Fe7.0Mo2.5SiMnNbN [%]
0197
Návod na použitie
Dentálna kobaltová základná zliatina pre kovokeramiku, typ5.
®
easy sa dodáva vo forme valčekov.
Wirobond
®
easy spĺňa požiadavky noriem ISO22674 aISO9693.
Wirobond
REF50300 – 1000g; REF50303 – 24g vzorka
Vlastnosti zliatiny
Vsúlade s normou ISO22674 neobsahuje nikel, kadmium, berýlium
aolovo
Typ (podľa ISO22674) 5
Predhrievacia teplota °C 800
Teplota pevného a kvapalného skupenstva °C 1360, 1410
Hustota g/cm³ 8.7
Odlievacia teplota °C 1430
Modul elasticity GPa 224 / *227
0,2% hranica pružnosti (R
Predĺženie pri pretrhnutí (A
Tvrdosť podľa Vickersa (HV10) 325 / *370
Koeficient tepelnej rozťažnosti (WAK) 25 – 500°C, 10
(tekuté / * po keram. vypálení)
Farebný kód BEGO 8
Materiál odlievacej formy: fosfátom viazaný, napr. Bellavest SH (REF54252)
Materiál téglika: Keramika
Taviaci prášok: Wiromelt (REF52526)
Krycia keramika: keramika s vhodnou hodnotou WAK, napr.: VITA VMK Master
Oxidové vypaľovanie: neodporúča sa, avšak ak sa požaduje kontrolné vypálenie:
900°C/5min/vo vákuu
Najvyššia odporúčaná teplota pri vypaľovaní: 980°C
Odporúčaná rýchlosť zohrievania max. 55°C/min
Tavivo: napr. Minoxyd (REF 52530)
Spájka pred vypaľovaním: Wirobond
Laserový drôt: Wiroweld (REF50003; 50005)
) MPa 530 / *595
p 0,2
) % 9 / *4
5
®
-Lot (REF52622)
-6 K-1
14.3 / *14.4
pade potreby posypte odliatu kocku taviteľným práškom. Pre správne nastavenia a doby ohrevu dodržiavajte údaje výrobcu odlievacieho prístroja. Mufľu nechajte po naliatí pomaly vychladnúť.
Opracovanie: Používajte frézy z t vrdokovu s jemným ozubením.
Leštenie: Na účely zjednoduš enia leštenia gumenými nástrojmi je možné predbežné v yleštenie pieskova-
ním natronovým sklom bez obsahu olova (napr. Perlablast
nými gumenými le štiacimi nástrojmi a vhodnými pas tami na použitie pred le štením a po leštení. Dôk ladne
vyčistite povrch prúdom pary alebo vy varením v destilovanej vode.
Keramické prekrytie: Používajte krycie keramiky s vhodným koeficientom tepelnej rozťažnosti (ISO
9693). Dodržiavajte návod na použitie príslušného výrobcu keramiky. Oxid sa musí opieskovať (250 μm/3
– 4 bar napr. sKorox
Povrchov sa následne už nedotýkajte rukami. Používajte peány a pod. Konštrukcie počas vypaľovania
dostatočne podoprite.
Kompozitné prekrytia: Pri spracovaní kompozitných krycích materiálov sa musia dodržiavať príslušné
pokyny výrobcu. Dôkladne v yčistite povrch prúdom pary alebo vyvar ením v destilovanej vode.
Spájkovanie: Spájkované diely z afixujte (napr. zalievacia hmota B ellatherm
nobežnými stenami: max.0,2mm. Používajte vhodné tavivo BEGO. Po spájkovaní odstráňte zvyšky taviva
a oxidy kovov kyselinou. Dôkladne v yčistite povrch prúdom pary alebo vyvarením v destilovanej vode.
Laserové zváranie: Podľa možnosti vždy pracujte so švom v tvare X a krycím materiálom. Dodr žiavajte
návod na použi tie a bezpečnos tné upozornenia vý robcu zariadenia! Dôkladne v yčistite povr ch prúdom pary
alebo vy varením v destilovanej vode.
Podmienky skladovania: Nie sú známe žiadne špe ciálne skladovacie podmienky.
Záruka: Naše odporúčania týkajúce sa techniky použitia, bez ohľadu na to, či ich posky tneme ústne,
písomne alebo vo forme praktických návodov, sa opierajú o naše vlastné skúsenosti a pokusy, a preto je
možné ich považovať za normatívne hodnoty. Naše výrobky podliehajú neustálemu vývoju. Preto je zmena
konštrukcie a zloženia vyhradená. Všetky závažné prípady, ktoré sa vyskytli v súvislosti s výrobkami,
nahláste spoločnosti BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG a príslušnému úradu.
Pokyny na l ikvidáciu: Proces manipulácie s odpadom
Výrobok: Priradenie k ódového čísla odpadu podľa eur ópskeho katalógu odpadov ( AVV) sa musí vy konať po
dohode s regionálnym likvidačným podnikom. N elikvidovať s domovým odpadom.
Obal: Obaly sa musia bezozv yšku vyprázdni ť a odovzdať na odbornú lik vidáciu v súlade so zákonnými pr ed-
pismi. Obaly, ktoré nie je možné v yprázdniť bezozvyšku, sa musia zlikvidovať podľa dohody s regionálnym
likvidačným podnikom.
®
250). Dôkladne v yčistite povrch prúdom pary alebo vyvarením v destilovanej vode.
®
micro). Následne pokračujte leštením vhod-
®
), spájkovacia medze ra s rov-
Zamý šľaný ú čel: Zliatiny na báz e kobaltu pre kovoker amiku sú určené na výr obu dentálnych rekon štrukcií,
ako sú korunky, mostíky a kovokeramické zubné náhrady.
Indikácia: Zliatiny na báze kobaltu pr e kovokeramiku sú určené na o šetrenie chýbajúceh o tvrdého tkaniva
(zuby).
Kontraindikácia: Nie sú známe žiadn e kontraindikácie. Vo veľmi oje dinelých prípadoch sa môž u vyskytnú ť
neželané biologické (napr. alergie na zložky zliatiny) alebo elektrochemické reakcie. V prípade známej
nekompatibilit y alebo známej alergie na zložky zliatiny by sa zliatina nemala používať.
Klinické použitie: Umelá náhrada strateného tvrdého tkaniva (zuby) na obnovenie žuvacej funkcie (estetická a funkčná).
Varovania: Kovový prach je zdraviu škodlivý. Brúsenie a pieskovanie by sa malo vykonávať s vhodným
odsávaním. Odporúčame používať ochranu dýchacích ciest t ypu FFP3-EN149!
Preventívne opatrenia: Vo veľmi zriedkavých prípadoch môže pri aproximálnom alebo okluzálnom kontakte s inými ko vmi dôjsť kelektrochemicky podmiene ným nepríjemným vnemo m. Výrobok nebol po súdený
z pohľadu bezp ečnosti a kompatibilit y v prostredí MR . Nebolo testované z ahrievanie, migrácia ani obrazo vé
artefakty v prostredí MR. Bezpečnosť v prostredí MR nie je známa. Vyšetrovanie pacienta s týmto výrobkom môže mať za následok poranenie pacienta.
Skupina pacientov: Objekty zo zliatiny je možné používať nezávisle od veku pacienta. Vprípade známej
nekompatibilit y alebo známej alergie na zložky zliatiny by sa zliatina nemala používať.
Vedľajšie účinky: Nie sú známe žiadne v edľajšie účinky. Vo veľmi ojedin elých prípadoch však nie je mo žné
vylúčiť výskyt individuálnej reakcie na zložky. Vtakom prípade výrobok nepoužívajte.
Modelovanie: Hrúbka sten y po opracovaní: min. 0,3 mm, vyhýbajte sa ost rým rohom a hranám. Konš trukcie pre prek rytie tvar ujte anatomicky redukov ané. Spájacie prvky t varujte s čo najväčš ou hrúbkou a výškou
(výška: min. 3,5mm, šírka: min. 2,5mm). Pri bruxizme dbajte na pevnejšiu modeláciu. Používajte vosk
alebo kompozitné duté tyčinky. Pri kolíkovom systéme pracujte bez omladzovaní.
Zalievanie: Pre korunk y a mostíky používajte iba zalievacie hmoty viazané fosfátmi.
Liatie: Predchádzajte prehriatiu zliatiny. Používajte iba čisté a pre každú zliatinu samostatné taviace
tégliky. Na úč ely jednoznačnej spätn ej vysledovateľ nosti šarže pou žívajte na odlievanie iba nov ý kov. Vprí-
Dodržujte návod na použitie Pozor Použite do
Ø ≥ 3.5 –4 mm
Číslo šarže
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Vsebuje nevarno snov
Nesterilné
Výrobca
Rx only
Iba pre odborný personál!
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
80
Číslo výrobku
MD
Zdravotnícka pomôcka
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 81
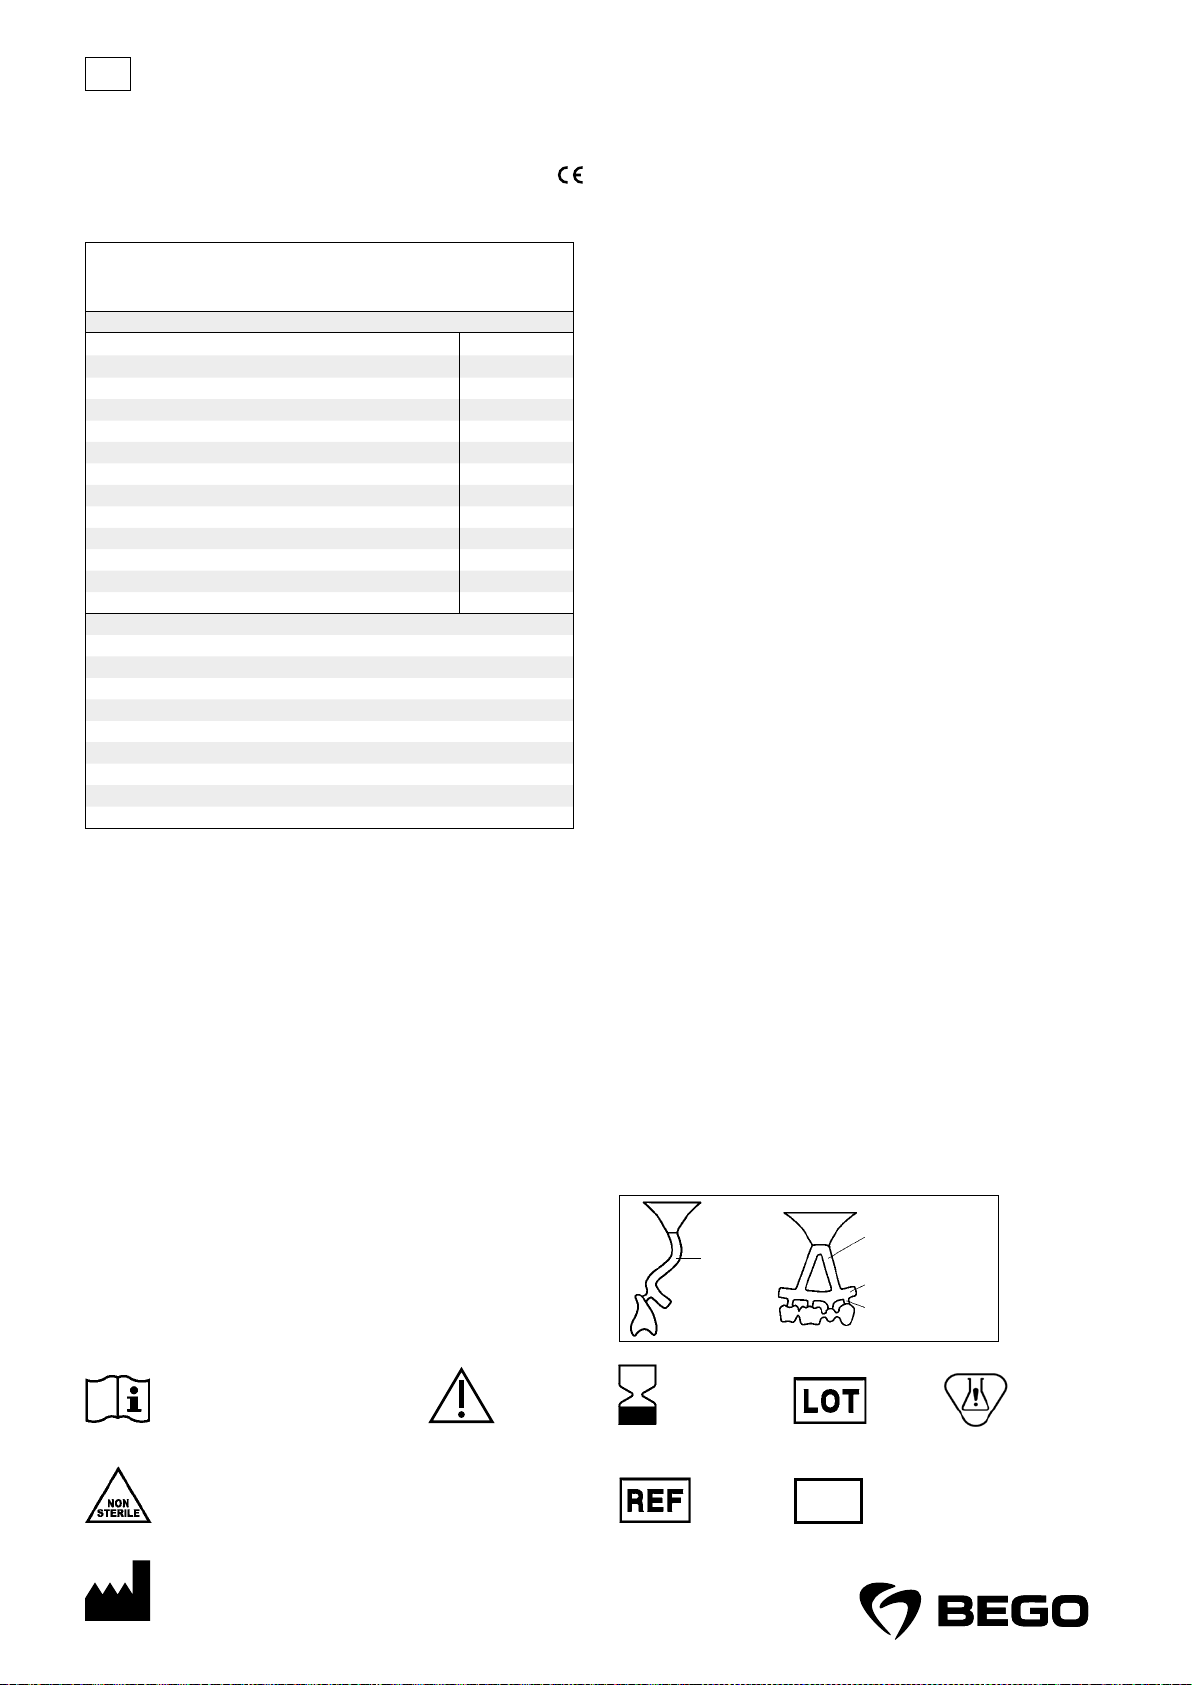
sl
Wirobond® easy
Co53.8Cr25.0W10.5Fe7.0Mo2.5SiMnNbN [%]
Navodilo za uporabo
Zobna zlitina za kovinsko keramiko na osnovi kobalta, tip 5.
®
easy dobavljamo v obliki valjev.
Wirobond
®
easy ustreza standardoma ISO22674 in ISO9693.
Wirobond
REF50300 – 1000g; REF50303 – 24-g vzorec
Lastnosti zlitine
Skladno z ISO22674 brez niklja, kadmija, berilija in svinca
Tip (skladno z ISO22674) 5
Temperatura predogrevanja °C 800
Temperatura solidusa, likvidusa °C 1360, 1410
Gostota g/cm³ 8.7
Temperatura litja °C 1430
Modul elastičnosti GPa 224 / *227
0,2% Meja razteznosti (R
Raztezanje ob lomu (A
Trdota po Vickersu (HV10) 325 / *370
Koeficient toplotne ekspanzije (WAK) 25–500°C, 10
(litje / * po keram. žganju)
Koda barve BEGO 8
Vgradna masa: vezana na fosfat, npr. Bellavest SH (REF54252)
Material talilnih lončkov: keramika
Talilni prah: Wiromelt (REF52526)
Keramika za obloge: keramika z ustrezno vrednostjo WAK, npr.: VITA VMK Master
Oksidno žganje: ni priporočljivo; če pa je zaželeno kontrolno žganje: 900°C/5min/pod vakuumom
Najvišja priporočena gorilna temperatura: 980°C
Priporočena hitrost segrevanja največ 55°C/min
Tekoče sredstvo: npr. Minoxyd (REF52530)
Lot pred žganjem: Wirobond
Laserska žica: Wiroweld(REF50003; 50005)
) MPa 530 / *595
p0,2
) % 9 / *4
5
®
-Lot (REF52622)
-6K-1
14.3 / *14.4
0197
®
Poliranje: Za lažje gumiranj e lahko peskate s svinčevim s teklom (npr. Perlablast
polirk za gumo us trezno gumirajte in polirajt e s pomočjo ustreznih po lirnih past za predhodno in naknadn o
uporabo. Temeljito čiščenje površine s parnimi curki ali vrenjem v destilirani vodi.
Keramična obloga: Uporabite keramiko za oblogo z ustreznim WAK (ISO 9693). Upoštevajte navodila za
uporabo proizvajalca keramike. Oksid je treba peskati (250 μm / 3-4 bar z npr. Korox
čiščenje p ovršine s parnimi curki ali vre njem v destilirani vodi. Zatem s e površin ne dotikajte v eč z rokami.
Uporabite ar terijske sponke ali podobno. Zagotovite ustrezno podporo za okvir med obsevanjem.
Obloge iz umetne mase: Pri obdelavi plastičnih materialov za obloge je treba upoštevati ustrezna navodila proizvajalcev. Temeljito čiščenje površine s parnimi curki ali vrenjem v destilirani vodi.
Spajkanje: Pritrdite dele, ki jih je treba spajkati (npr. z maso za spajkanje Bellatherm
spajkalne reže: največ 0,2 mm. Uporabite ustrezno tokovno sredstvo BEGO. Ostanke tekočin in kovinske
okside je treba po spajkanju nakisati. Temeljito čiščenje površine s parnimi curki ali vrenjem v destilirani
vodi.
Lasersko varjenje: Po možnosti delajte z X-šivom in dodatnim materialom. Upoštevajte navodila za
uporabo in opozorila na nevarnosti proizvajalca naprave! Temeljito čiščenje površine s parnimi curki ali
vrenjem v destilirani vodi.
Pogoji shranjevanja: Posebni pogoji skladiščenja niso znani.
Garancija: Naša tehnična priporočila, bodisi ustna ali pisna bodisi v obliki praktičnih navodil, temeljijo
na kliničnih ter lastnih izkušnjah in preizkusih. Naši izdelki so predmet nenehnega nadaljnjega razvoja.
Pridržujemo si pravico do sprememb v zgradbi in sestavi. Prosimo, obrnite se na BEGO Bremer Goldschlägerei Wilh za vse resne dogodke, ki so se zgodili vzvezi z izdelki. Obvestite družbo Herbst GmbH & Co. KG
in pristojne organe.
Nasvet glede odstranjevanja: Metode obdelave odpadkov
Izdelek: Dodelitev kodne številke odpadkov v skladu z evropskim katalogom odpadkov (AVV) je treba
izvesti po posvetovanju z regionalnim podjetjem za odstranjevanje odpadkov. Ne zavrzite skupaj z gospodinjskimi odpadki.
Embalaž a: Embalažo je tr eba popolnoma izpraznit i in odstraniti v skladu z zakonskimi pr edpisi. Embalažo,
ki je ni mogoče popolnoma izprazniti, je treba odstraniti po posvetovanju z regionalnim podjetjem za
odstranjevanje odpadkov.
micro). Nato s pomo čjo
®
); vzpore dna stena
®
250). Temeljito
Predvidena uporaba: Zlitine na osnovi kobalta za kovinsko keramiko so namenjene izdelavi zobnih
restavracij, kot so krone, mostički in kovinsko -keramične proteze.
Indikacija: Zlitine na osnovi kobalt a za kovinsko keramiko so namenjen e zdravljenju manjkajočega trde ga
tkiva (zob).
Kontraindikacija: Znanih kontraindikacij ni. V zelo redkih primerih se lahko pojavijo neželene biološke
reakcije (na primer alergije na sestavine zlitine) ali reakcije na elektrokemični podlagi. V primeru znanih
nezdružljivosti ali znanih alergij na sestavne dele zlitine se zlitine ne sme uporabljati.
Klinična korist: Umetno nadomestilo izgubljenega trdega tkiva (zob), za obnovo žvečilne funkcije (estetske in funkcionalne).
Opozorila: Kovinski prah je zdr avju škodljiv. Brušenje in peskanje je treba opravi ti z ustreznim odsesavanjem. Priporočljiva je zaš čita dihal tipa FFP3-EN149!
Previdnostni ukrepi: V primeru približ nega ali okluzalnega stika z drugimi ko vinami se lahko v zelo redkih
primerih pojavi elektrokemično pogojeno nelagodje. Izdelek ni bil ocenjen glede varnosti in združljivosti
vokolju MR. V okolju MR ni bil preizkušen za ogrevanje, migracijo ali slikovne ar tefakte. Varnost v MR
okolju ni znana. Pregled bolnika s tem izdelkom lahko pri bolniku povzr oči poškodbo.
Skupina bolnikov: Predmeti iz zlit ine se lahko uporabljajo ne glede na bolnik ovo starost. V primer u znanih
nezdružljivosti ali znanih alergij na sestavne dele zlitine se zlitine ne sme uporabljati.
Stranski učinki: Znanih stranskih učin kov ni. Kljub temu pa ni mogoče iz ključiti, da se v zelo red kih primerih pojavijo posamezne reakcije na sestavine. V tem primeru izdelka ne smete uporabljati.
Modelacija: Debelina stene po zaključku: najmanj 0,3 mm, izogibajte se ostrim vogalom in robovom.
Oblikujte anatomsk o zmanjšano ogrodje za oblogo. Po vezava naj bo čim močnejša in vi šja (višina: najmanj
3,5 mm, širina: najmanj 2,5 mm). Pri bruksizmu bodite pozorni na močnejšo modelacijo. Uporabite vosek
ali plastične votle palice. Delajte z brizgalnim sistemom brez zožitve.
Vgradnja: Za krone in mostove uporabljajte samo fosfatne obloge.
Litje: Ne pregr evajte zlitine. Uporabljajte samo čiste lončk e, ki so ločeni za vsako zli tino. Zaradi jasne sle-
dljivosti šarže ulijte samo novo kovino. Po potrebi potresemo prah za taljenje po odliti kocki. Za natančne
nastavitv e in čas gretja upoštevajt e specifikacije proiz vajalca naprave za ulivanje. Po ulivanju pusti te, da
se obroč za ulivanje počasi ohladi.
Oblikovanje: Uporabite drobno nazobčan karbidni rezkalnik.
Ø ≥ 3.5 –4 mm
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Upoštevajte navodila za uporabo Pozor Uporabno do
Rx only
Samo za strokovno osebje!
Ni sterilno
Številka artikla
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Proizvajalec
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
81
Številka serije
MD
Medicinski pripomoček
Vsebuje nevarno snov
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 82
sv
Wirobond® easy
Co53.8Cr25.0W10.5Fe7.0Mo2.5SiMnNbN [%]
0197
Bruksanvisning
Dental Co-baslegering för metallkeramik, typ5.
®
easy levereras i form av cylindrar.
Wirobond
®
easy motsvarar ISO22674 och ISO9693.
Wirobond
REF50300 – 1000g; REF50303 – 24g prov
Legeringens egenskaper
Enligt ISO22674 fri från nickel, kadmium, beryllium och bly
Typ (enligt ISO22674) 5
Förvärmningstemperatur °C 800
Solidus-/likvidustemperatur °C 1360, 1410
Densitet g/cm³ 8.7
Gjuttemperatur °C 1430
Elasticitetsmodul GPa 224 / *227
0,2% sträckgräns (Rp0,2) MPa 530 / *595
Brottöjning (A
Vickershårdhet (HV10) 325 / *370
Termisk expansionskoefficient (TEK) 25–500°C, 10
(gjutning/* efter keramisk bränning)
BEGO-färgkod 8
Inbäddningsmassa: fosfatbunden, t.ex. BellavestSH (REF54252)
Degelmaterial: Keramik
Smältpulver: Wiromelt (REF52526)
Fasadkeramik: keramik med passande TEK-värde, t.ex.: VITA VMK Master
Oxidbränning: rekommenderas inte, men om kontrollbränning önskas: 900°C/5min/vak
Max. rekommenderad bränntemperatur: 980°C
Rekommenderad upphettningshastighet max. 55°C/min
Flussmedel: t.ex. Minoxyd (REF52530)
Lödmetall före bränning: Wirobond
Lasertråd: Wiroweld (REF50003; 50005)
) % 9 / *4
5
®
-Lot (REF52622)
-6 K-1
14.3 / *14.4
Slutbearbetning: Använd fintandade hårdmetallfräsar.
Polering: För att förenkla gummipoleringen kan blyfri natriumglas (t.ex. Perlablast
till glänsningen. Gummera därefter med lämpliga gummipolerare och polera med lämplig för- och efterpoleringspasta. Rengör ytan grundligt med hjälp av ång tryckspruta eller avkokning i destillerat vatten.
Keramisk ytskiktsbehandling: Använd blandkeramik med lämplig TEK-värde (ISO 9693). Observera
respektive keramiktillverkares bruksanvisning. Oxiden ska blästras bort (250 μm/3–4 bar med t.ex.
®
250). Rengör ytan grundligt med hjälp av ångtryckspruta eller avkokning i destillerat vatten. Vid-
Korox
rör därefter inte ytorna med händerna. Använd artärklämmor eller dylikt. Stötta upp stödstrukturerna
tillräckligt under bränningen.
Akrylfasader: För bearbetning av fasadmate rial av akryl ska resp ektive tillverkare s anvisningar observeras. Rengör ytan grundligt med hjälp av ångtryckspruta eller avkokning i destillerat vatten.
Lödning: Fixera delarna som ska lödas (t.ex. med lödmassa Bellatherm
0,2mm. Använd ett lämpligt flussmedel från BEGO. Flussmedelsrester och metalloxider måste surgöras
efter lödning. Rengör ytan grundligt med hjälp av ångtryckspruta eller avkokning i destillerat vatten.
Lasersvetsning: Arbeta om möjligt med X-fog och f yllmaterial. Observera apparattillverkarens bruksanvisning och faroanvisningar! Rengör ytan grundligt med hjälp av ångtryckspruta eller avkokning i
destillerat vatten.
Villkor för förvaring: Det finns inga speciella förvaringskrav.
Garanti: Våra användningstekniska rekommendationer, vare sig de ges muntligt, skriftligt eller i form
av praktiska anvisningar, har utvecklats utifrån våra egna erfarenheter och försök och kan där för endast
ses som riktvärden. Våra produkter vidareutvecklas löpande. Vi förbehåller oss därför rätten att utföra
ändringar i konstruktion och sammansättning. Alla allvarliga tillbud som inträffar i samband med produkten ska anmälas till BEG OBremerGoldschlägereiWilh. H erbstGmbH&Co.KG och behörig myndighet.
Anvisningar om avfallshantering: Avfallshantering
Produkt: Tilldelning av et t avfallskodnummer enligt den euro peiska avfallskatalogen ( AVV) sker i samråd
med den regionala ansvariga enheten för avfallshantering. Får ej hanteras som hushållsavfall.
Förpackning: Förpackningen måste tömmas helt och kasseras korrekt i enlighet med gällande föreskrif-
ter. Förpackningar som inte kan tömmas helt måste kasseras i samråd med den regionala ansvariga
enheten för av fallshantering.
®
); parallellväggad lödspalt: max.
®
micro) användas
Avsett ändamål: Koboltbaserade legeringar för metallkeramik är avsedda för tillverkning av dentala
restaurationer som kronor, broar och metallkeramiska tandproteser.
Indikation: Koboltbaserade legeringar för metallkeramik är avsedda för behandling av bristande
hårdvävnad (tänder).
Kontraindikationer: Det finns inga kända kontraindikationer. Oönskade biologiska (t.ex. allergier mot
legeringens beståndsdelar) eller elektrokemiskt baserade reak tioner kan uppträda i mycket s ällsynta fall.
Vid känd inkompatibilitet eller känd allergi mot legeringens beståndsdelar ska legeringen inte användas.
Klinisk nytta: Konstgjord ersättning för förlorad hårdvävnad (tänder), för att återställa tuggfunktionen
(estetiskt och funk tionellt).
Varningar: Metalldamm är hälsovådligt. S lipning och blästring skall ske under en lämplig utusug ningsanordning. Ett andningsk ydd av typ FFP3- EN149 rekommenderas!
Försiktighetsanvisningar: Vid approximal eller ocklusal kontakt med andra metaller kan i mycket sällsynta fall elektrokemiskt betingade reaktioner uppstå. Produkten har inte bedömts avseende säkerhet
och kompatibilitet i MR-miljö. Produkten har inte testats avseende uppvärmning, migrering eller bildartefakter i MR-miljö. Säkerhet i MR-miljö är okänd. Att undersöka en patient med denna produkt kan leda
till patientskador.
Patientgrupp: Objek ten från legeringen kan anv ändas oavsett patiente ns ålder. Vid känd inkompatibilitet
eller känd allergi mo t legeringens beståndsdelar ska legeringen inte användas.
Biverkningar: Det finns inga kända bive rkningar. Det går dock inte att ut esluta att individuella re aktioner
mot komponenter kan uppkomma i mycket sällsynta fall. I sådana fall ska produkten inte användas.
Modellering: Väggtjocklek efter slutbearbetning: minst 0,3 mm, undvik skarpa hörn och kanter. Stödstruktur erna för ytskikt sbehandlingen ska reduceras anatomiskt. Förbindelserna ska var a så kraftiga och
höga som möjligt (h öjd: minst 3,5mm, bredd: minst 2,5mm). Observe ra starkare modelle ring vid bruxism.
Använd vax eller ihåliga pinnar av plast. Arbe ta utan avsmalning vid fästsystem.
Inbäddning: Använd endast fosfatbundna höljen till kronor och bryggor.
Gjutning: Överhe tta inte legeringen. Använd endast rena smältdeglar och endast en degel för varje leg er-
ing. Använd endast ny a metaller för tydlig spårning av s atser. Strö vid behov smäl tpulver över gjutningsbitarna. Följ anvisningarna f rån gjutningsapparatens tillve rkare för exakta in ställningar och uppvärmningstider. Låt ky vetten svalna långsamt efter gjutningen.
Ø ≥ 3.5 –4 mm
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Beakta bruksanvisningen Observera Används före
Rx only
Endast för fackpersonal!
Ej steril
Artikelnummer
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Tillverkare
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
82
Batchnummer
MD
Medicinteknisk produkt
Inneholder farlig stoff
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 83
th
Wirobond® easy
Co53.8Cr25.0W10.5Fe7.0Mo2.5SiMnNbN [%]
0197
5
®
easy
Wirobond
®
easy ISO 22674 ISO 9693
Wirobond
REF 50300 – 1,000 ; REF 50303 – 24
ISO 22674
( ISO 22674)
(R
(A
)
p 0.2
)
5
(CTE)
25 – 500°C, 10
-6 K-1
(/ * )
BEGO
: Bellavest SH (REF 54252)
:
: Wiromelt (REF 52526)
: CTE VITA VMK Master
900°C/5
: 980°C
55°C/
: Minoxyd (REF 52530)
®
: Wirobond
-Lot (REF 52622)
: Wiroweld (REF 50003; 50005)
°C 800
°C 1360, 1410
g/cm³ 8.7
°C 1430
GPa 224 / *227
MPa 530 / *595
% 9 / *4
(HV10) 325 / *370
14.3 / *14.4
5
8
®
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
®
®
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
83
MD
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 84
tr
Wirobond® easy
Co53.8Cr25.0W10.5Fe7.0Mo2.5SiMnNbN [%]
0197
Kullanma talimatı
Metal seramik için dental kobalt bazlı alaşım, Tip 5
®
easy silindir formunda teslim edilir.
Wirobond
®
easy, ISO22674 ve ISO9693 standartlarına uygundur.
Wirobond
REF50300 – 1000 g; REF50303 – 24 g numune
Alaşım özellikleri
ISO22674 uyarınca nikel, kadmiyum, berilyum ve kurşun içermez
Tip (ISO22674 uyarınca) 5
Ön ısıtma sıcaklığı °C 800
Katılaşma, erime sıcaklığı °C 1360, 1410
Yoğunluk g/cm³ 8.7
Döküm sıcaklığı °C 1430
Elastikiyet modülü GPa 224 / *227
%0,2 genleşme limiti (R
Sünme oranı (A
Vickers sertliği (HV10) 325 / *370
Termal genleşme katsayısı (TGK) 25 – 500 °C, 10
(Döküm / * seramik ateşleme sonrasında)
BEGO renk kodu 8
Revetman: Fosfat bağlı, ör. Bellavest SH (REF54252)
Pota malzemesi: Seramik
Erime pulveri: Wiromelt (REF52526)
Kaplama seramiği: Uygun TGK değerine sahip seramik, ör.: VITA VMK Master
Oksit ateşleme: Önerilmez, ancak kontrol ateşlemesi isteniyorsa: 900°C/5 dk./vakum
Tavsiye edilen en yüksek fırınlama sıcaklığı: 980°C
Tavsiye edilen ısıtma hızı maksimum 55 °C/dk.
Sıvı: ör. Minoxyd (REF52530)
Ateşleme öncesi lehim: Wirobond
Lazer teli: Wiroweld (REF50003; 50005)
) MPa 530 / *595
p 0,2
) % 9 / *4
5
®
-Lot (REF52622)
-6 K-1
14.3 / *14.4
küplerinin üzerine eritme tozu serpiniz. Tam ayarlar ve ısıtma süreleri için döküm cihazı imalatçısının
talimatlarına uyunuz. Döküm sonrasında muayı yavaşça soğumaya bırakınız.
Son işlem: Tungsten karpit fr ezler kullanınız.
Polisaj: Kauçuklamayı kolaylaştırmak için kurşunsuz soda camı (örn. Perlablast
pılabilir. Ardından kauçuk parlatıcılarla polisaj uygulayınız ve uygun öncesi ve sonrası polisaj pastaları
ile parlatınız. Ardından buharla temizleme veya destile suda kaynatma yoluyla yüzeyi iyice temizleyiniz.
Seramik veneer: Uygun termal genleşme katsayılı (CE T) (ISO 9693) kaplama seramikleri kullanınız. İlgili
seramik imalatçısının kullanma talimatını dikkate alınız. Oksit kumlanmalıdır (örn. Korox
3-4 bar). Ardından buharla temizleme veya destile suda kaynatma yoluy la yüzeyi iyice temizleyiniz. Bundan
sonra yüzeylere elle temas etmeyiniz. Arter klempler veya benzer aletler kullanınız. Ateşleme döngüleri
sırasında iskeleleri yeterince destekleyiniz.
Akrilik veneer: Akrilik veneer malzemeleri işlenirken imalatçıların ilgili talimatları dikkate alınmalıdır.
Ardından buharla temizleme veya destile suda kaynatma yoluyla yüzeyi iyice temizleyiniz.
Lehimleme: Lehimlenecek parçaları sabitleyiniz (örn. lehim revetmanı Bellatherm
lehim boşluğu: maks. 0,2 mm. Uygun BEGO sıvısı kullanınız. Lehimlemenin ardından sıvı kalıntıları ve
metal oksitleri asitle temizlenmelidir. Ardından buharla temizleme veya de stile suda kaynatma yoluyla
yüzeyi iyice temizle yiniz.
Lazer k aynak: Mümkünse X dikişi ve kaynak malzemesi kullanınız. Lütfen cihaz imalatçısının kullanma
talimatını ve tehlike uyarılarını dikkate alınız! Ardından buharla temizleme veya destile suda kaynatma
yoluyla yüzeyi iyice temizleyiniz.
Depolama ko şulları : Özel depolama koşulları bilinmemek tedir.
Garanti: Sözlü, yazılı veya pratik talimatlar şeklindeki uygulamaya ilişkin önerilerimiz, kendi deneyim ve
denemelerimize dayanmaktadır ve bu nedenle sadece kılavuz değerler olarak görülebilir. Ürünlerimiz sürekli olarak geliştirilmektedir. Bu sebeple konstrüksi yon ve bileşimde değişiklik hakkımızı saklı tu tarız.
Ürünlerle bağlantılı olarak meydana gelen tüm ciddi olaylar BEGO Bremer Goldschläger ei Wilh. Herbst
GmbH & Co. KG firmasına ve yetkili resmi makama bildirilmelidir.
Bertarafa il işkin açıklam alar: Atık yönetim prosedürleri
Ürün : Avrupa Atık K ataloğu (AV V) uyarınca bir atık kod numarası tahsisi, yer el atık bertaraf şirketine
danışılarak yapılmalıdır. Evsel atıklarla birlikte bertaraf edilmemelidir.
Ambalaj: Ambalajlar tam olarak boşaltılmalı ve yasal mevzuata uygun olarak usulüne uygun bir şekilde
bertaraf edilmelidir. Tam olarak boşaltılmamış ambalajlar yerel atık bertaraf şirketine danışılarak bertaraf
edilmelidir.
®
micro) ile parlatma ya-
®
250 ile 25 0 μm /
®
ile); paralel duvarlı
Kullanım amacı: Metal seramik için kobalt bazlı alaşımlar; kuronlar, köprüler ve metal seramik protezler
gibi dental restorasyonların üretimi için tasarlanmıştır.
Endikasyon: Metal seramik için kobalt bazlı alaşımlar, eksik sert dokunun (dişler) tedavi edilmesi için
tasarlanmıştır.
Kontrendikasyonlar: Bilinen herhangi bir kontrendikasyon yoktur. İstenmeyen biyolojik (ör. alaşım bileşenlerine alerji gibi) veya elek trokimyasal bazlı reaksiyonlar çok nadir durumlarda or taya çıkabilir. Bilinen
uyumsuzluklar veya alaşım bileşenlerine karşı bilinen alerjiler olması durumunda alaşım kullanılmamalıdır.
Klinik fayda: Çiğneme fonksiyonunun yeniden tesis edilmesi amacıyla (estetik ve fonksiyonel) kaybolan
sert doku (dişler) için yapay replasman.
Uyarılar: Metal tozlar ı sağlığa zararlıdır. Zımparalama ve kumlama uygun bir emiş altında gerçekleştirilmelidir. FFP3-EN149 tipi bir solunum maskesinin kullanılması önerilir!
Önlem açıklamaları: Diğer metallerle aproksimal ve oklüzal temas durumunda çok nadir durumlarda
elektrokimyasal kaynaklı sensibilite bozuklukları ortaya çıkabilir. Ürün, MR or tamında güvenlik ve uyumluluk bakımından değerlendirilmemiştir. Ürün MR ortamında ısınma, migrasyon veya görüntü artefaktları
bakımından test edilmemiştir. Ürünün MR ortamında güvenliğine ilişkin bir bilgi mevcut değildir. Bu ürünün bulunduğu bir hastanın muayene edilmesi hastanın yaralanmasına yol açabilir.
Hasta grubu: Alaşımdan yapılmış nesneler hastanın yaşı ne olursa olsun kullanılabilir. Bilinen uyumsuzluklar veya alaşım bileşenlerine karşı bilinen alerjiler olması durumunda, alaşım kullanılmamalıdır.
Yan etk iler: Bilinen herhangi bir yan etki yoktur. Bununla beraber, çok nadir durumlarda bileşenlere kar şı
bireysel r eaksiyonlar ortaya çıkabileceği göz ardı edilemez. Bu durumda ürün kullanılmamalıdır.
Modelleme: Çalışma tamamlandıktan sonra duvar kalınlığı: En az 0,3 mm, keskin köşe ve kenarlardan kaçınınız. Kaplama iskelesini anatomik olarak daha ince hazırlayınız. Bağlayıcıları mümkün olduğunca güçlü
ve yüksek olarak biçimlendiriniz (yükseklik: en az 3,5mm, genişlik: en az 2,5mm). Bruksizm durumunda
daha güçlü modellemeye dikkat ediniz. Balmumu veya plastik oyuk çubuklar kullanınız. Döküm yolluğu
sisteminde inceltmesiz çalışınız.
Revetman: Kuronlar ve köprüler için sadece fosfat bağlı revetmanlar kullanınız.
Döküm: Alaşımı aşırı ısıtmayınız. Sadece temiz potalar kullanınız ve her alaşım için ayrı bir pota kul-
lanınız. Her lotun geri takibinin yapılabilmesi için sadece yeni metal dökümü yapınız. G erekirse döküm
Kullanma talimatına uyunuz Dikkat Son Kullanım Tarihi
Ø ≥ 3.5 –4 mm
Lot Numarası
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Tehlikeli madde içerir
Steril değildir
Üretici
Rx only
Sadece uzman personel
içindir!
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
Katolog Referans No
84
MD
Tıbbi cihaz
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 85
zh
Wirobond® easy
Co53.8Cr25.0W10.5Fe7.0Mo2.5SiMnNbN [%]
0197
5
®
easy
Wirobond
®
easy ISO22674 ISO9693
Wirobond
REF50300 – 1000 g; REF50303 – 24 g
ISO22674
ISO22674 5
0.2% (R
(A
) MPa 530 / *595
p 0.2
) % 9 / *4
5
(CTE) 25 – 500°C10
-6 K-1
/*
BEGO 8
Bellavest SH (REF54252)
Wiromelt (REF52526)
VITA VMK Master
900°C/5
980°C
55°C/
Minoxyd (REF52530)
®
Wirobond
-Lot (REF52622)
Wiroweld (REF50003; 50005)
°C 800
°C 1360, 1410
g/cm³ 8.7
°C 1430
GPa 224 / *227
(HV10) 325 / *370
14.3 / *14.4
®
®
®
Ø ≥ 3.5 –4 mm
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
85
MD
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 86
de
Wirobond® LFC
Co33.9Fe30.0Cr28.5Mo5.0Mn1.0Si1.0CN [%]
0197
Gebrauchsanweisung
Dentale Co-Basis-Legierung für Metallkeramik, Typ 5.
®
LFC wird in Form von Zylindern geliefert.
Wirobond
®
LFC entspricht ISO22674 und ISO9693.
Wirobond
REF50255 – 1000 g; REF50256 – 250 g; REF50258 – 24 g Probe
Legierungsmerkmale
Gemäß ISO22674 frei von Nickel, Cadmium, Beryllium und Blei
Typ (gemäß ISO22674) 5
Vorwärmtemperatur °C 900–1000
Solidus-, Liquidustemperatur °C 1335, 1435
Dichte g/cm³ 7.9
Gießtemperatur °C 1480
Elastizitätsmodul GPa 203 / *201
0,2 % Dehngrenze (R
Bruchdehnung (A
Vickershärte (HV10) 315 / *360
Wärmeausdehnungskoeffizient (WAK) 25 – 500 °C, 10
(Guss / * nach keram. Brand)
BEGO Farbcode 8
Einbettmasse: phosphatgebunden, z. B. Bellavest SH (REF54252)
Tiegelmaterial: Keramik
Schmelzpulver: Wiromelt (REF52526)
Verblendkeramik Keramik mit passendem WAK-Wert, z. B.: VITA VM15
Oxidbrand: nicht empfohlen, aber wenn Kontrollbrand erwünscht: 900°C/5 min/vac
Höchste empfohlene Brenntemperatur: 860 °C
Aufheizrate empfohlen max. 55 °C/min
Flussmittel: z. B. Minoxyd (REF52530)
Lot vor dem Brand: Wirobond
Laserdraht: Wiroweld (REF50003; 50005)
Zweckbestimmung: Kobalt-Basis -Legierungen für M etallkeramik sind bestimmt zur H erstellung von dentalen Restaurationen wie Kronen, Brücken sowie für metallkeramischen Zahnersatz.
Indikation: Kobalt-Basis-Legierungen für Metallkeramik sind dazu bestimmt, fehlendes Hartgewebe
(Zähne) zu behandeln.
Kontraindikation: Es sind keine Kontraindikationen bekannt. Unerwünschte biologische (wie z.B. Allergien gegenübe r Legierungsbestandt eilen) oder elektro chemisch basierte Reak tionen können in sehr selt enen Fällen auftreten. Bei bekannten Inkompatibilitäten oder bekannten Allergien gegenüber Legierungsbestandteilen sollte die Legierung nicht verwendet werden.
Klinischer Nutzen: Künstlicher Ersatz für verlorengegangenes Har tgewebe (Zähne), zur Wiederherstellung der Kaufunktion (ästhetisch und funktional).
Warnungen: Die Metalls täube sind gesundheitssc hädlich. Das Schleifen und Abst rahlen sollte unter einer
geeigneten A bsaugung geschehen. Ein Atemschutz vom Typ FFP3-EN149 wird empfohlen!
Vorsichtshinweise: Im Falle von approximalem oder okklusalem Kontakt mit anderen Metallen kann es
in sehr seltenen Fällen zu elektrochemisch bedingten Missempfindungen kommen. Das Produkt wurde
nicht auf Sicherheit und Kompatibilität in der MR-Umgebung bewer tet. Es wurde nicht auf Er wärmung,
Migration ode r Bildartefakte in der MR- Umgebung getestet. Die Sicherheit in de r MR-Umgebung ist unbekannt. Die Untersuchung eines Patienten mit diesem Produkt kann zu Verletzungen des Patienten führen.
Patientengruppe: Die Objekte aus der Legierung können unabhängig vom Alter des Patienten verwendet
werden. Bei bekannten Inkompatibilitäten oder bekannten Allergien gegenüber Legierungsbestandteilen
sollte die Legierung nicht ver wendet werden.
Nebenwirkungen: Es sind keine N ebenwirkungen bekannt. E s kann jedoch nicht ausgeschlo ssen werden,
dass in sehr seltenen Fällen individuelle Reaktionen gegenüber Komponenten auftreten. In diesem Fall
sollte das Produkt nicht verwendet werden.
Modellation: Wandstärke nac h dem Ausarbeiten: mind. 0, 3 mm, scharfe Ecken und Kant en vermeiden. Die
Gerüste für die Verblendung anatomisch reduzier t gestalten. Die Verbinder so stark und hoch wie möglich
gestalten (Höhe: mind. 3,5 mm, Breite: mind. 2,5 mm). Bei Bruxismus auf stärkere Modellation achten.
Wachs oder Kunststoff- Hohlsticks verwenden. Beim Anstiftsystem ohne Verjüngungen arbeiten.
Einbetten: Nur phosphatgebundene Einbettmassen für Kronen und Brücken verwenden.
Gießen: Die Legierung nicht überhitzen. Nur saubere und für jede Legierung eigene Schmelztiegel ver-
wenden. Zur einde utigen Chargenrückver folgung nur Neumetall vergieß en. Gegebenenfalls Schme lzpulver
) MPa 585 / *650
p 0,2
) % 13 / *8
5
®
-Lot (REF52622)
-6 K-1
15.4 / *15.6
über die Gusswürfel streuen. Für die genauen Einstellungen und Heizzeiten die Vorgaben der Gießgeräte-Hersteller befolgen. Die Muffel nach dem Gießen langsam abkühlen lassen.
Ausarbeiten: Feinverzahnte Hartmetallfräsen verwenden.
Polieren: Um das Gummieren zu vereinfachen, kann man mit einem bleifreien Natronglas (z.B. Perlab-
®
micro) glanzstrahlen. Danach mit geeigneten Gummipolierern gummieren und mit geeigneten Vor-
last
und Nachpolierpasten polieren. Gründliches Säubern der Oberfläche durch Dampfstrahlen oder Abkochen
in destillier tem Wasser.
Keramische Verblendung: Verblendkeramiken mit geeignetem WAK verwenden (ISO 9693). Die
Gebrauchsanweisung des jeweiligen Keramikherstellers beachten. Das Oxid ist abzustrahlen (250 μm /
3–4 bar mit z. B. Korox 250). Gründliches Säubern der Oberfläche durch Dampfstrahlen oder Abkochen in
destilliertem Wasser. Die Oberflächen danach nicht mehr mit den Händen berühren. Arterienklammern o.
ä. benutzen. Die Gerüste während der Brände ausreichend abstützen.
Kunststoffverblendungen: Für die Verarbeitung der Kunststoff-Verblendmaterialien sind die entsprechenden Anw eisungen der Herstelle r zu beachten. Gründliche s Säubern der Ober fläche durch Dampfstrahlen oder Abkochen in destilliertem Wasser.
Löten: Die zu lötenden Teile fixieren (z. B. mit Löteinbettmasse Bellatherm
max. 0,2 mm. Geeignetes BEGO Flussmit tel verwenden. Nach dem Löten sind Flussmittelr este und Metalloxide abzusäuern. Gründliches Säubern der Oberfläche durch Dampfstrahlen oder Abkochen in destilliertem Wasser.
Laserschweißen: Wenn möglich mit X-Naht und Zulegematerial arbeiten. Bitte die Gebrauchsanweisung
und Gefahrenhinw eise des Gerätehe rstellers beach ten! Gründliches Säubern de r Oberfläche durch Dampfstrahlen oder Abkochen in destilliertem Wasser.
Lagerungsbedingungen: Es sind keine speziellen Lagerbedingungen bekannt.
Gewährleistung: Unsere anwendungstechnischen Empfehlungen, ganz gleich ob sie mündlich, schrift-
lich oder im Wege praktischer Anleitungen erteilt werden, beruhen auf unseren eigenen Erfahrungen und
Versuchen und können daher nur als Richtwerte gesehen werden. Unsere Produkte unterliegen einer kontinuierlichen Weiterentwicklung. Wir behalten uns deshalb Änderungen in Konstruktion und Zusammensetzung vor. Alle im Zusammenhang mit den Produkten aufgetretenen schwerwiegenden Vor fälle bitte an
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG und der zuständigen Behörde melden.
Hinweise zur Entsorgung: Verfahren der Abfallbehandlung
Produkt: Die Zuordnung einer Abfallschlüsselnummer gemäß europäischem Abfallkatalog (AVV) ist in
Absprache mit dem regionalen Entsorger vorzunehmen. Nicht im Hausmüll entsorgen.
Verpackung: Verpackungen müssen restentleert werden und sind in Übereinstimmung mit den gesetz-
lichen Vorschriften einer ordnungsgemäßen Entsorgung zuzuführen. Nicht restentleerbare Verpackungen
sind in Abstimmung mit dem regionalen Entsorger zu entsorgen.
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
®
); parallelwandiger Lötspalt:
Gebrauchsanweisung beachten Achtung verwendbar bis
Rx only
Nur für Fachpersonal!
Unsteril
Artikelnummer
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Hersteller
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
86
Chargennummer
MD
Medizinprodukt
Enthält Gefahrstoff
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 87
en
Wirobond® LFC
Co33.9Fe30.0Cr28.5Mo5.0Mn1.0Si1.0CN [%]
0197
Instruction for use
Dental Co-based metal-ceramic alloy, Type 5.
®
LFC is available as cylinders.
Wirobond
®
LFC complies with ISO22674 and ISO9693.
Wirobond
REF50255 – 1000 g; REF50256 – 250 g; REF50258 – 24 g sample
Alloy characteristics
According to ISO22674 free of nickel, cadmium, beryllium and lead
Type (accord. to ISO22674) 5
Preheating temperature °C 900–1000
Solidus, liquidus temperature °C 1335, 1435
Density g/cm³ 7.9
Casting temperature °C 1480
Young’s modulus GPa 203 / *201
Proof strenght (R
Elongation after fracture (A
Vickers hardness (HV10) 315 / *360
Coefficient of thermal expansion (CTE) 25 – 500 °C, 10
(cast / * after ceramic firings)
BEGO color code 8
Investment material: phosphat bonded, e. g Bellavest SH (REF54252)
Crucible material: ceramic
Melting powder: Wiromelt (REF52526)
Veneering ceramic Ceramic with suitable CTE, e. g.: VITA VM15
Oxidation firing is not recommended, but these parameters can be used: 900°C/5 min/vac
Highest recommended firing temperature: 860 °C
Heating rate recommended max. 55 °C/min
Flux: e. g. Minoxyd (REF52530)
Brazing material before firing: Wirobond
Laser wire: Wiroweld (REF50003; 50005)
) MPa 585 / *650
p 0,2
) % 13 / *8
5
®
-Lot (REF52622)
-6 K-1
15.4 / *15.6
Grinding: Use tungsten carbide burs.
Polishing: Polishing may be eased by blasting the surface with lead free soda glass (e.g. Perlablast
micro). After wards polish with suitable p olishing paste using rubber polishers an d brushes. Clean surfac e
thoroughly by steam cleaning or boiling in distilled water.
Ceramic veneering: Use veneering ceramics with suitable CTE (ISO 9693). Follow the ceramic manufacturer’s instructions for use. Remove the oxide by blasting (250 μm / 3-4 bar; e. g. with Korox 250). Clean
surface thoroughly by steam cleaning or boiling in distilled water. Do not touch surfaces after wards with
hands. Use artery clamps or similar devices. Support the frameworks adequately during firing cycles.
Soldering / brazing: Fix the parts with soldering investment material (e. g. Bellatherm
gap shall not exceed 0.2 mm with parallel walls. Use a suitable BEGO flux material. The flux residues and
oxides must e tched off. Clean surface thoroughly by steam cleaning or boiling in distilled water.
Laser welding: If possible use X-seam and filler material. Follow manufacturer’s instructions for use
and hazard notes of the laser welding devices! Clean surface thoroughly by steam cleaning or boiling in
distilled water.
Limit of Liability: Except where pr ohibited by law, BEGO Bremer Goldschlägerei W ilh. Herbst GmbH & Co.
KG will not be liable for any loss or damage arising from this product, whether direct, indirect, special,
incidental or consequential, regardless of the theory asserted, including warranty, contract, negligence
or strict liability.
Storage conditions: No special storage conditions are known.
Warranty: Whether given verbally, in writing or by practical instructions, our recommendations for use
are based upon our own experience and trials and can be considered as standard values. Our products
are subject to a constant fur ther development; therefore, alterations in construction and composition are
reserved. Any serious incident that has occurred in relation to the products should be reported to BEGO
Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG and the competent authority.
Instructions for disposal: Disposal pr ocedures as follows:
Device: The assignation of a waste key identification number as per the European Waste Catalogue
Ordinance (AV V) must be carried out in consultation with the regional waste disposal contractor. Do not
dispose of with household was te.
Packaging: Packaging must be fully emptied and properly disposed of in compliance with statutory regulations. Packaging that is not fully emptied must be disposed in coordination with the regional waste
disposal contractor.
®
). The prepared
®
Inte nded Use: C obalt-based metal-ce ramic alloys are intended for c asting of dental restor ations such as
crowns, bridges as well as metal- ceramic restorations.
Indication: Cobalt-based metal-ceramic alloys are intended to treat the condition of missing hard tissue
(teeth).
Contraindications: No contraindications are known. However, unwanted biological reactions such as
allergies to contents of the alloy or electrochemically based reactions may very rarely occur. In case of
known incompatibilities and allergies to contents of the metallic material it should not be used.
Clinical benefit: Artificial replacement of hard tissue (teeth), to restore masticatory functionality (aesthetic and function).
Warnings: Metal dust is harmful to your health. Grinding and blasting should be done under a suitable
vacuum. Respiratory protection of t ype FFP3-EN149 is recommended!
Precautions: Electrochemically induced sensitivity may very rarely occur when the restoration makes
occlusal or proximal contact with a different alloy. This product has not been evaluated for safet y and
compatibility in the MR environment. It has not been tested for heating, migration, or image artifact in
the MR environment. Safety in the MR environment is unknown. Scanning a patient with this device may
result in patient injury.
Patient group: Objects made of the alloy can be used regardless of patient age. The alloy should not be
used in cases of known incompatibilities or known allergies to alloy components.
Adverse reactions: No adverse reactions are known. Never theless, rare cases of individual reactions to
single componen ts can never be excluded c ompletely. In this case, th e application should not be c ontinued.
Wax up: Minimum wall thickness after grinding: 0.3 mm. Avoid sharp edges and corners. Frameworks for
veneering should be anatomically reduced. Connectors should be modeled as wide and high as possible
(height: min. 3.5 mm, w idth: min. 2.5 mm). In case of bruxism s tronger modellation is requir ed. Use wax or
plastic hollow sticks. Do not taper the spruing.
Investing: Use only phosphate bonded investment material for crowns and bridges.
Melting / casting: Do not overheat alloy. Use only clean ceramic crucibles and one crucible per alloy.
To enable an exact batch tracebility, cast new metal only. If applicable use melting powder. Follow the
casting device manufacturer’s instructions for parameters and casting procedures. After casting, cool
the mould slowly.
Consult instructions for use Caution Use-by-date
Ø ≥ 3.5 –4 mm
Batch code
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Contains hazardous substance
Non-sterile
Manufacturer
Rx only
Only for technical
personnel!
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
Catalogue number
87
MD
Medical device
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 88
fr
Wirobond® LFC
Co33.9Fe30.0Cr28.5Mo5.0Mn1.0Si1.0CN [%]
0197
Notice d’utilisation
Alliage dentaire à base de cobalt pour la céramo-métallique, type5.
®
LFC est livré sous forme de cylindres.
Wirobond
®
LFC est conforme aux normes ISO22674 et ISO9693.
Wirobond
REF50255– 1000g; REF50256– 250g; REF50258– échantillon de 24g
Caractéristiques de l’alliage
Conformément à la norme ISO22674 sans nickel, cadmium, béryllium
ni plomb
Type (selon ISO22674) 5
Température de préchauffage °C 900–1000
Température de solidus, de liquidus
Densité g/cm³ 7.9
Température de coulée °C 1480
Module d’élasticité GPa 203 / *201
Limite élastique 0,2% (R
Allongement à la rupture (A
) MPa 585 / *650
p0,2
) % 13 / *8
5
Dureté Vickers (HV10) 315 / *360
Coefficient de dilatation thermique (CET) 25°C à 500°C, 10
-6 K-1
(Coulée/ * après la cuisson céramique)
Code couleur BEGO 8
Revêtement: à liant phosphate, parex. BellavestSH (REF54252)
Matière du creuset: céramique
Fondant en poudre: Wiromelt (REF52526)
Céramique de revêtement : céramique avec CET adapté, parex.: VITA VM15
Oxydation: déconseillée, mais si cuisson de contrôle souhaitée: 900°C/5min/sous vide
Température de cuisson maximale recommandée: 860°C
Vitesse de montée en température recommandée 55°C/minmaxi.
Fondant: parex. Minoxyd (REF52530)
®
Matériau d’apport avant la cuisson: Wirobond
-Lot (REF52622)
Fil laser: Wiroweld (REF50003; 50005)
Destination : Les alliages à base de cobalt pour céramo-métallique sont destinés à la fabrication de
restaurations dentaires telles que les couronnes, les bridges ainsi que les prothèses dentaires céramométalliques.
Indication: Les alliages à base de cobalt pour céramo- métallique sont destinés au traitement de tissus
durs manquants (dents).
Contre-indications: Aucune contre-indication n’est connue à ce jour. Il peut, dans de très rares cas, se
produire des réactions biologiques (parex. allergies aux composants de l’alliage) ou d’origine électrochimique indésirables. Ne pas utiliser cet alliage en cas d’incompatibilités ou d’allergies connues aux
composants de l’alliage.
Bénéfice clinique: Remplacement artificiel des tissus durs manquants (dents), pour restauration de la
fonction masticatoire (esthétique et fonctionnelle).
Mises en garde: Les poussières métalliques sont nocives pour la santé. Utiliser un système d’aspiration
approprié lors du meulage et du sablage. Il est recommandé de porter un masque du typeFFP3-EN149.
Précautions: En cas de con tact proximal ou occlusal av ec d’autres métaux, une al tération des sensati ons
de nature élec trochimique est possible dans de très rare s cas. La sécurité et la c ompatibilité du dispositif
en environnement IRM n’ont pas fait l’objet d’essais d’évaluation du risque. Ce disposi tif n’a pas non plus
été testé sur son échauff ement, une éventuelle migration ni sur l’apparition d’art efacts en environnement
IRM. La s écurité en environne ment IRM est inconnu e. Examiner un patient av ec ce dispositif peut en traîner
des lésions pour ce patient.
Groupe de patients: Les objets fabriqués avec l’alliage peuvent être utilisés sur tous les patients, indépendamment de leur âge. Ne pas utiliser cet alliage en cas d’incompatibilités ou d’allergies connues aux
composants de l’alliage.
Effets secondaires: Aucun effet secondaire n’est connu à ce jour. Il est toutefois impossible d’exclure
l’apparition dans de trè s rares cas de réaction s individuelles à certains c omposants du dispositif. Ne plus
utiliser le dispositif dans ce cas.
Modelage: Épaisseur de paroi après dégrossissage : au moins 0,3 mm, éviter coins et arêtes vifs. Les
armatures pour le revêtement doivent être anatomiquement réduites. Donner au connecteur autant
d’épaisseur et de hauteur que possible (hauteur: 3,5 mm mini., largeur : 2,5 mm mini.). Renforcer le
modelage en cas de bruxisme. Utiliser de la cire ou des sticks creux de résine. Ne pas prévoir de rétrécissements pour le système de tiges de coulée.
°C 1335, 1435
15.4 / *15.6
Mise en revêtement: N’utiliser que des revêtements à liant phosphate pour les cour onnes et les bridges.
Coulée: Ne pas surchauff er l’alliage. N’utiliser que des creuse ts propres et un pour chaqu e alliage. Pour la
traçabilité pr écise des lots, ne coul er que du métal neuf. Le cas éché ant, saupoudrer du fondant en p oudre
sur le cylindre de coulée. Suivre les instructions du fabricant de frondes pour les réglages précis et les
temps de chauffage. Laisser refroidir lentement les c ylindres une fois la coulée terminée.
Dégrossissage: Utiliser des fraises en carbure de tungstène à denture fine.
Polissage: Il est possible, afin de simplifier le gommage, de lustrer les objets avec un verre sodique
exempt de plomb (pare x. Perlablast
chouc adaptés, p olir avec des pâtes de prépolissage, puis de s pâtes de lustrage. Net toyer soigneusement
la surface à la vapeur ou à l’eau distillée bouillante.
Revêtement céramique: Utiliser des c éramiques de revêteme nt présentant un CE T approprié (ISO9693).
Se conformer à la notice d’utilisation du fabricant de la céramique utilisée. Sabler l’oxyde (250 μm/3 à
4bars avec parex. Korox
lante. Ne plus toucher alors les surfaces avec les mains. S’aider pour cela de pinces artérielles ou autres
instruments comparables. S outenir correctement les armatur es pendant les cuissons.
Incrustations: Respecter les instructions des fabricants pour la mise en œuvre des systèmes de
recouvrement en ré sine. Nettoyer soigneusement la surface à la vapeur ou à l’eau distillée bouillante.
Soudure: Fixer les pièces à souder (parex. avec le matériau de revêtement pour soudure Bellatherm
l’intervalle de soudage à parois parallèles devant être de 0,2mm maxi. Utiliser un fondant BEGO approprié. Une fois la soudure terminée, éliminer à l’acide les restes de fondant et les oxydes métalliques.
Nettoyer soigneusement la surface à la vapeur ou à l’eau distillée bouillante.
Soudure au laser: Travailler si possible avec des joints en X et du matériau d’apport. Respecter les
notices d’utilisation et le s mises en garde du fabricant de l’appareil. N ettoyer soigneusement la surfac e à
la vapeur ou à l’eau distillée b ouillante.
Conditions de stockage: Aucune condition de stockage particulière n’est connue à ce jour.
Garantie: Nos conseils techniques, qu’ils soient donnés oralement, par écrit ou au cours de démonstra-
tions pratiques, reposent sur l’état actuel de nos propres connaissances et essais et n’ont donc qu’une
valeur indicative. Nous faisons constamment évoluer nos dispositifs.
Nous nous réservons donc le droit d’en modifier la conception et la composition. Prière d’informer BEGO
Bremer Goldschlägerei Wilh.HerbstGmbH& Co.KG et l’autorité compétente de tout incident grave survenu en lien avec le dispositif.
Remarques relatives à l’élimination: Procédure de traitement de s déchets
Dispositif : L’attribution d’un code de déchet conforme au Catalogue européen des déchets (CED) doit
se faire en accord avec l’entreprise régionale de collecte des déchets. Ne pas éliminer avec les ordures
ménagères.
Conditionnement: Vider impérativement les conditionnements et les éliminer conformément aux dispositions légales relatives à l’élimination correcte des conditionnements. Des conditionnements qui ne
peuvent être vidés entièrement doivent être éliminés en accord avec l’entreprise régionale de collecte
des déchets.
Ø ≥ 3.5 –4 mm
®
micro). Effectuer ensuite le gommage avec des polissoirs en caout-
®
250). Nettoyer soigneusement la sur face à la vapeur ou à l’eau distillée bouil-
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
®
),
Consulter les instructions d’utilisation Attention Date limite d’utilisation
Rx only
Uniquement pour le
personnel médical
Non stérile
Référence catalogue
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Fabricant
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
88
Code de lot
MD
Dispositif médical
Contient une substance
dangereuse
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 89
es
Wirobond® LFC
Co33.9Fe30.0Cr28.5Mo5.0Mn1.0Si1.0CN [%]
0197
Instrucciones de uso
Aleación dental a base de cobalto para metalo-cerámica, tipo5.
®
LFC se suministra en forma de cilindros.
Wirobond
®
LFC cumple las normas ISO22674 e ISO9693.
Wirobond
REF50255 – 1000 g; REF50256 – 250 g; REF50258 – 24 g muestra
Características de la aleación
Conforme a ISO22674, sin níquel, cadmio, berilio ni plomo
Tipo (conforme a ISO22674) 5
Temperatura de precalentamiento °C 900–1000
Temperatura solidus, liquidus °C 1335, 1435
Densidad g/cm³ 7.9
Temperatura de colado °C 1480
Módulo de elasticidad GPa 203 / *201
Límite de dilatación 0,2% (R
Alargamiento de rotura (A
Dureza Vickers (HV10) 315 / *360
Coeficiente de dilatación térmica (CDT) 25 – 500°C, 10
(Colado / * tras la cocción de la cerámica)
Código de color de BEGO 8
Material de revestimiento: aglomerado con fosfato, p.ej., Bellavest SH (REF54252)
Material del crisol: cerámica
Fundente: Wiromelt (REF52526)
Cerámica de revestimiento: cerámica con un valor CDT idóneo, p.ej.: VITA VM15
Cocción de oxidación: no recomendada, pero si se desea aplicar cocción de control:
900°C/5min/al vacío
Temperatura máxima de cocción recomendada: 860 °C
Velocidad de calentamiento recomendada máx. 55°C/min
Fundente: p.ej., Minoxyd (REF52530)
Soldadura antes de la cocción: Wirobond
Alambre para soldadura con láser: Wiroweld (REF50003; 50005)
Finalidad prevista: Las aleaciones a base de cobalto para metalo-cerámica están previstas para la
elaboración de r estauraciones dentales como coronas, puentes y prótesis de metalo- cerámica.
Indicación: Las aleaciones a base de cobalto para metalo- cerámica están previstas para tratar la falta
de tejido duro (diente s).
Contraindicaciones: No se con oce ninguna contraindicación. En c asos muy aislados pueden darse re acciones biol ógicas adversas (como, p.ej., alergias a l os componentes de la aleaci ón) o reacciones de naturaleza electroquímica. La aleación no debe utilizarse en caso de incompatibilidades o alergias conocidas
a los componentes de la aleación.
Beneficio clínico: Sustitución ar tificial de tejido duro pe rdido (dientes), para la restaur ación de la función
masticatoria (estética y funcional).
Advertencias: Los polvos metálicos son perjudiciales para la salud. Por ello, durante el desbastado y el
arenado debe aplicarse una aspiración adecuada. ¡Se recomienda utilizar una protección respiratoria del
tipo FF P3-EN149!
Indicaciones de precaución: En caso de contacto proximal u oclusal con otros metales, pueden producirse molestias de origen electroquímico en muy raras ocasiones. No se ha evaluado la seguridad ni
la compatibilidad del producto en un entorno de RM. No se ha sometido a prueba de calentamiento, de
migración ni de artefactos de imagen en un entorno de RM. Se desconoce la seguridad en un entorno de
RM. Examinar a un paciente con este producto puede ocasionar lesione s al paciente.
Grupo de pacientes: Los objetos de la aleación pueden utilizarse independientemente de la edad del
paciente. La aleación no debe utilizarse en caso de incompatibilidades o alergias conocidas a los componentes de la aleación.
Efectos secundarios: No se conoce ninguna contraindicación. No obstante, no puede excluirse la posibilidad de que, en casos muy aislados, se produzcan reacciones individuales a los componentes. En ese
caso, no debe utilizarse el pr oducto.
Modelado: Grosor de la pared después del acabado: mín. 0,3 mm; evite la formación de bordes y cantos
afilados. Para el revestimiento, configure las estructuras con una forma anatómica reducida. Los conectores han de se r tan anchos y altos como sea p osible (altura: mín. 3,5 mm, anchura: mín. 2,5 mm). En caso
de bruxismo, preste atención a un modelado más resistente. Utilice cera o sticks huecos de plástico. No
trabaje con estrechamientos en el sistema de fijación.
) MPa 585 / *650
p 0,2
) % 13 / *8
5
®
-Lot (REF52622)
-6 K-1
15.4 / *15.6
Puesta en revestimiento: Utilic e únicamente materiales de revestimiento aglomerados con fosfato para
coronas y puentes.
Colado: No sobrecaliente la aleación. Utilice solo crisoles de colado limpios y adecuados para cada aleación. Para un seguimiento inequívoco de los lotes, solo colar metales nuevos. Si es necesario, espolvoree
fundente sob re la mufla de colado. Para los ajuste s y tiempos de calentamiento e xactos, siga las especifi caciones del fabricante del equipo de colado. Deje que la mufla se enfríe lentamente después del colado.
Acabado: Utilice fresas de metal duro de dentado fino.
Pulido: Para simplificar el engomado, se puede utilizar un vidrio de sosa sin plomo (por ejemplo, Perla-
®
micro) para realiz ar un pulido para brillo. Después, e ngome con gomas pulidoras adecuadas y pula
blast
con pastas de prepulido y repulido adecuadas. Limpieza a fondo de la super ficie mediante vaporización a
presión o hir viendo en agua destilada.
Revestimiento cerámico: Utilice ce rámicas de revestimiento con CDT adecuado (I SO9693). Observe las
instrucciones de uso del fabricante de la cerámica. El óxido debe arenarse (250 μm / 3– 4 bar con p.ej.
®
250). Limpieza a fondo de la superficie mediante vaporización a presión o hirviendo en agua des-
Korox
tilada. Después no vuelva a tocar las superficies con las manos. Utilice unas pinzas hemostáticas o instrumento similar. Durante las cocciones, mantenga las estructuras apoyadas con suficiente estabilidad.
Revestimientos de resina: Para el procesamiento de materiales de revestimiento con resina deben
seguirse las indicaciones correspondientes del fabricante. Limpieza a fondo de la superficie mediante
vaporización a presión o hir viendo en agua destilada.
Soldadura: Fije las estru cturas que vaya a soldar (p. ej., con material de revestimiento para s oldar Bella-
®
); intersticio de soldadura entre paredes paralelas: 0,2 mm máx. Utilice un fundente de BEGO
therm
adecuado. Después de la soldadura, los residuos de fundente y los ó xidos metálicos deben eliminar se con
ácido. Limpieza a fondo de la super ficie mediante vaporización a presión o hir viendo en agua destilada.
Soldadura con láser: Si es posible, trabaje con soldadura en X y material de aporte. Observe las instrucciones de utilización y las advertencias de peligro del fabricante del equipo. Limpieza a fondo de la
superficie mediante vaporización a presión o hirviendo en agua destilada.
Condiciones de almacenamiento: No se conocen condiciones especiales de almacenamiento.
Garantía: Nuestras recomendaciones técnicas para la aplicación, con independencia de que se comuni-
quen oralmente, por escrito o mediante instrucciones prácticas, se fundamentan sobre nuestras propias
experiencias y ensayos, pudiendo ser consideradas únicamente como valores orientativos. Nuestros productos están sometidos a un desarrollo continuo. Por esta razón nos reservamos el derecho a efectuar
modificaciones en el diseño y la composición de nuestros productos. Todos los incidentes importantes
relacionados con los productos han de ser notificados a BEGO Bremer Goldschlägerei Wilh. Herbst GmbH
& Co. KG, así como a la autoridad competente.
Indicaciones para la gestión de desechos: Proceso de tratamiento de residuos
Producto: La asignación de un código de residuo según el Catálogo Europeo de Residuos (CER) debe
realizarse consultando con la empresa regional de eliminación de residuos. No elimine el producto con
la basura doméstica.
Envase: Vacíe por completo los envases y deséchelos debidamente respetando las disposiciones legales
pertinentes. Los envases que no puedan vaciarse por completo deben eliminarse en coordinación con la
empresa regional de eliminación de residuos.
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Consúltense las instrucciones de uso Atención Fecha de caducidad
Rx only
Solo para personal
especializado
No estéril
Número de referencia
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Fabricante
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
89
Número de lote
MD
Producto sanitario
Contiene una sustancia
peligrosa
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 90
it
Wirobond® LFC
Co33.9Fe30.0Cr28.5Mo5.0Mn1.0Si1.0CN [%]
0197
Istruzioni per l’uso
Lega dentale a base di cobalto per metallo-ceramica, tipo5.
®
LFC è fornito in cilindri.
Wirobond
®
LFC è conforme alla norma ISO22674 e ISO9693.
Wirobond
REF50255 – 1000g; REF50256 – 250g; REF50258 – 24g (campione)
Caratteristiche della lega
Ai sensi della norma ISO22674 senza nichel, cadmio, berillio e piombo
Tipo (a norma ISO22674) 5
Temperatura di preriscaldamento °C 900–1000
Temperatura di solidus, liquidus °C 1335, 1435
Densità g/cm³ 7.9
Temperatura di colata °C 1480
Modulo di elasticità GPa 203 / *201
Limite di snervamento 0,2% (R
Allungamento a rottura (A
Durezza Vickers (HV10) 315 / *360
Coefficiente di dilatazione termica (CDT) 25–500°C, 10
(colata/ * dopo cottura ceramica)
Codice cromatico BEGO 8
Materiale di rivestimento: a legante fosfatico, per es. BellavestSH (REF54252)
Materiale del crogiolo: ceramica
Polvere fondente: Wiromelt (REF52526)
Ceramica di rivestimento: ceramica con valore CDT adeguato, peres.: VITAVM15
Cottura in ossidazione: non consigliata, ma se gradita cottura di controllo:
900°C/5min/sotto vuoto
Temperatura di cottura massima raccomandata: 860°C
Velocità di riscaldamento massima consigliata 55°C/min
Fondente: ades. Minoxyd (REF52530)
Materiale per saldatura prima della cottura: Wirobond
Filo laser: Wiroweld (REF50003; 50005)
) MPa 585 / *650
p0,2
) % 13 / *8
5
-6K-1
®
-Lot (REF52622)
15.4 / *15.6
Colata: Non surriscaldare la lega. Utilizzare unicamente crogioli puliti e riservati alla lega specifica. Per
la chiara tracciabilità d ei lotti, fonder e solo metallo nuovo. Event ualmente cospargere pol vere fondente sui
dadi di colata. Per le esatte impostazioni e i tempi di riscaldamento seguire le indicazioni del produttore
della fonditrice. Dopo la colata lasciare raf freddare lentamente la muf fola.
Finitura: Utilizzare frese in metallo duro a denti fini.
Lucidatura: Per agevolarne la gommatura, è possibile utilizzare vetro sodico privo di piombo (ad es.
®
micro). Quindi gommare con idonei lucidanti per gomma e lucidare con idonee paste per la
Perlablast
prelucidatura e la postlucidatura. Pulire accuratamente le super fici tramite getto di vapore o sterilizzazione in acqua distillata.
Rivestimento in ceramica: Utilizz are ceramiche di rivestime nto con CDT appropriato (I SO 9693). Rispettare le istruzioni per l’uso del rispettivo fabbricante di ceramica. Rimuovere l’ossido tramite sabbiatura
(250 μm / 3–4 bar con ad es. Korox
sterilizzazione in acqua distillata. Successivamente non toccare più le superfici con le mani. Utilizzare
pinze emostatiche o strumenti simili. Durante la cottura, sostenere adeguatamente le armature.
Rivestimenti in composito: Per la lavorazione dei materiali di rivestimento in composito, attenersi alle
specifiche istruzioni del produttore. Pulire accuratamente le superfici tramite getto di vapore o sterilizzazione in acqua distillata.
Saldatura: Fissare le parti da saldo-brasare (peres. con il materiale di rivestimento per saldature Bel-
®
) e rispettare una fessura di saldatura a parete parallela di max. 0, 2mm. Utilizzare un fondente
latherm
BEGO adatto. Dopo la saldatura rimuovere i residui di fondente e gli ossidi metallici tramite acido. Pulire
accuratamente le superfici tramite get to di vapore o sterilizzazione in acqua distillata.
Saldatura laser: Se possibile, lavorare con saldature a X e materiale additivo. Si prega di attenersi alle
istruzioni per l’uso e alle avvertenze di pericolo del fabbricante del dispositivo! Pulire accuratamente le
superfici tramite getto di vapore o sterilizzazione in acqua distillata.
Condizioni di immagazzinamento: Non sono note condizioni di conservazione specifiche.
Garanzia: Le nostre raccomandazioni operative tecniche, indipendentemente dal fatto che queste siano
fornite in fo rma verbale, scritta o di is truzioni pratiche, si basan o sulle nostre esperien ze maturate e sulle
prove da noi svolte e pertanto possono essere intese solo come valori indicativi. I nostri prodotti sono
soggetti a uno sviluppo costante. Ci riserviamo dunque il diritto di appor tare modifiche alla struttura e
alla composizione. Tutti gli eventi gravi verificatisi in relazione ai dispositivi devono essere comunicati a
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG e alle autorità competenti.
Indicazioni sullo smaltimento: Procedure di trattamento dei rifiuti
Dispositivo: È necessario che venga assegnato un Codice Europeo del Rifiuto (CER) secondo il Catalogo
europeo de i rifiuti consultando la so cietà di smaltimento rifiu ti regionale. Non get tare nei rifiuti dome stici.
Confezionamento: Le confe zioni devono esser e svuotate completame nte e devono essere smal tite corret-
tamente in conf ormità alle norme di legge. L e confezioni che non po ssono essere svuo tate completamente
devono essere smaltite in cooperazione con l’azienda di smaltimento rifiuti regionale.
®
250). Pulire accuratamente le superfici tramite getto di vapore o
Destinazione d’uso: le leghe dent ali a base di cobalto per metallo -ceramica sono indic ate per la realizzazione di restauri dentali ad esempio corone, ponti e protesi dentali in metallo-ceramica.
Indicazione: Le leghe dentali a base di cobalto per metallo- ceramica sono indicate per il trattamento di
tessuti duri (denti) mancanti.
Controindicazione: Non sono note controindicazioni. In casi molto rari possono insorgere reazioni indesiderate di origin e biologica (come, ades., allergie ai c omponenti della lega) o elet trochimica. La lega non
deve essere utilizzata in caso di incompatibilità o allergie no te a componenti della lega.
Beneficio clinico: Sostituzione artificiale per la perdita di tessuto duro (denti), destinata al ripristino
della funzione masticatoria (estetica e funzionale).
Avvertenze: Le polveri metalliche sono dannose per la salute. Le operazioni di levigatura e sabbiatura devono avvenire in presenza di un adeguato sistema di aspirazione. Si consiglia di indossare una
maschera di protezione del tipo FFP3-EN149!
Precauzioni: A seguito di contatto appro ssimale od occlusale con altri me talli, in casi molto rari posso no
verificarsi sensazioni di disagio di natura elettrochimica. Il dispositivo non è stato valutato per la sicurezza e la compatibilità in ambiente di RM. Non è stato testato per il riscaldamento, la migrazione o gli
artefat ti di immagine in ambiente di RM. La sicurez za in ambiente di RM non è nota. Effettuare esami su
pazienti con questo prodotto può provocare loro lesioni.
Grup po di pazien ti: Gli oggetti in lega possono essere u tilizzati indipendentemen te dall’età del paziente.
La lega non deve essere utilizzata in caso di incompatibilità o allergie note a componenti della lega.
Effetti collaterali: Non sono noti effetti collaterali. Non si può tuttavia escludere che in casi molto rari
possano insorgere reazioni individuali nei confronti dei componenti. In tal caso, non utilizzare il dispositivo.
Modellazione: Spessore delle pareti dopo la rifinitura: min 0,3 mm, evitare bordi af filati e spigoli. Per il
rivestime nto in ceramica sottop orre le armature a riduzio ne anatomica. Realizzare i co nnettori più robusti
e alti possibili (altezza: min 3,5 mm, larghezza: min 2,5 mm). In caso di bruxismo, provvedere a una
modellazione più robusta. Utilizzare cera o stick in plastica cavi. Per il sistema di attacco lavorare senza
rastremazioni.
Messa in rivestimento: Utilizzare solo materiale di rivestimento a legante fosfatico per corone e ponti.
Ø ≥ 3.5 –4 mm
Consultare le istruzioni per l’uso Attenzione Utilizzare entro la data
Rx only
Solo per personale
specializzato!
Non sterile
Numero di catalogo
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Codice del lotto
MD
Dispositivo medico
Contiene una sostanza
pericolosa
Fabbricante
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
90
Page 91
nl
Wirobond® LFC
Co33.9Fe30.0Cr28.5Mo5.0Mn1.0Si1.0CN [%]
0197
Gebruiksaanwijzing
Dentale Co-basis-legering voor metaalkeramiek, type5.
®
LFC wordt geleverd in de vorm van cilinders.
Wirobond
®
LFC voldoet aan ISO22674 en ISO9693.
Wirobond
REF50255 – 1000g; REF50256 – 250g; REF50258 – 24g monster
Legeringskenmerken
Conform ISO22674 vrij van nikkel, cadmium, beryllium en lood
Type (volgens ISO22674) 5
Voorverwarmingstemperatuur °C 900–1000
Solidus-, liquidustemperatuur °C 1335, 1435
Dichtheid g/cm³ 7.9
Giettemperatuur °C 1480
Elasticiteitsmodulus GPa 203 / *201
0,2% rekgrens (R
Breukrek (A
Vickershardheid (HV10) 315 / *360
Thermische uitzettingscoëfficiënt (TUC) 25-500°C, 10
(gieten / * na keram. bakken)
BEGO-kleurcode 8
Inbedmassa: fosfaatgebonden, bijv. BellavestSH (REF54252)
Kroesmateriaal: keramiek
Smeltpoeder: Wiromelt (REF52526)
Veneerkeramiek: keramiek met geschikte TUC-waarde, bijv.: VITA VM15
Oxiderend branden: niet aangeraden, maar als oxidebrand gewenst is: 900 °C/5 min/vac
Hoogste aanbevolen baktemperatuur: 860 °C
Opwarmsnelheid aanbevolen max. 55°C/min
Vloeimiddel: bijv. Minoxyd (REF52530)
Soldeersel voor het bakken: Wirobond
Laserdraad: Wiroweld (REF50003; 50005)
Beoogd doeleind: Kobalt-basis-leg eringen voor metaal-ke ramiek zijn bestemd voor de v ervaardiging van
tandheelkundige restauraties, zoals kronen, bruggen en metaal-keramische tandprothesen.
Indicatie: Kobalt-basis-legeringen voor metaal-keramiek zijn bestemd voor de behandeling van
ontbrekend hard weefsel (tanden).
Contra-indicatie: Er zijn geen contra-indicaties bekend. Ongewenste biologische reacties (zoals bijv.
allergieën voor bestanddelen van de legering) of reacties op basis van elektrochemische factoren kunnen
in sporadische ge vallen optreden. Bij bek ende incompatibiliteiten o f bekende allergieën vo or bestanddelen
van de legering mag de legering niet worden gebruikt.
Klinisch voordeel: Kunstmatige ver vanging van verloren gegaan hard weefsel (tanden) voor herstel van
de kauwfunc tie (esthetisch en functioneel).
Waarschuwingen: Het metaalstof is schadelijk voor de gezondheid. Het slijpen en afstralen moet onder
een geschik te afzuiging gebeuren. Een adembescherming van het type FFP3-EN149 wordt aangeraden!
Veiligheidsinstructies: In geval van approximaal of occlusaal contact met andere metalen kan in zeer
sporadische gevallen een onaangenaam gevoel ontstaan dat door elektrochemische factoren wordt veroorzaakt. Het hulpmiddel is niet beoordeeld op veiligheid en compatibiliteit in een MRI-omgeving. Het is
niet getest op opwarming, migratie of beeldartefacten in een MRI-omgeving. Het is niet bekend of het
veilig is in een MRI-omgeving. Onderzoek van een patiënt met dit hulpmiddel kan leiden tot letsel bij de
patiënt.
Patiëntengroep: De voorwerpen die van de legering zijn gemaakt, kunnen worden gebruikt ongeacht de
leeftijd van de patiënt. Bij bekende incompatibiliteiten of bekende allergieën voor bestanddelen van de
legering mag de legering niet worden gebruikt.
Bijwerkingen: Er zijn geen b ijwerkingen bekend. H et kan echter niet wor den uitgesloten dat in ze er sporadische gevallen individuele reacties op bepaalde componenten optreden. In dit geval mag het hulpmiddel
niet worden gebruikt.
Modelleren: Wanddikte na het uit werken: min. 0,3 mm, vermijd s cherpe hoeken en randen. D e geraamten
voor de veneerlagen anatomisch gereduceerd vormgeven. De verbindingsstukken zo dik en hoog als mogelijk kiezen (hoogte: min. 3,5mm, breedte: min. 2,5mm). Besteed in geval van bruxisme aandacht aan
sterkere modellering. Gebruik was of kuns tstof holle sticks. Wer k bij het antistiftsys teem zonder tapers.
Inbedden: Gebruik alleen fosfaatgebonden inbedmassa voor kronen en bruggen.
) MPa 585 / *650
p 0,2
) % 13 / *8
5
®
-Lot (REF52622)
-6 K-1
15.4 / *15.6
Gieten: Oververhit de legering niet. Gebruik alleen schone smeltkroezen en voor elke legering een eigen kroes. Voor een ondubbelzinnige tracering per batch, alleen nieuw metaal gieten. Strooi indien nodig
smeltpoeder over de gietblokjes. Volg voor de exacte instellingen en verwarmingstijden de specificaties
van de fabrikant van de gietapparatuur. Laat de moffel langzaam afkoelen na het gieten.
Uitwerken: Hardmetalen freesjes met fijne vertanding gebruiken.
Polijsten: Om het gommer en te vereenvoudigen, kan e en loodvrij natriumsilicaat (bijv. Perlablast
worden gebruikt voor het glansstralen. Gommeer daarna met geschikte rubber polijstpunten en polijst
met geschikte voor- en napolijstpasta’s. Grondige reiniging van het oppervlak door stralen met stoom of
koken in gedestilleerd water.
Aanbrengen van keramische veneerlagen: Gebruik veneerkeramiek met geschikte uitzettingscoëfficient (ISO 9 693). Neem de gebruiksaanwij zing van de betreffend e keramiekfabrikant in acht . Het oxide moet
eraf gestraald worden (250 μm / 3-4 bar met bijv. Korox
stralen met s toom of koken in gedestilleerd water. Raak de opp ervlakken daarna niet mee r met de handen
aan. Gebruik arterieklemmen o.i.d. Onder steun de geraamtes tijdens het bakken voldo ende.
Kunststof veneerlagen
Voor de verwerking van kunststof veneerlagen moeten de dienovereenkomstige instructies van de fabrikanten in acht worden genomen. Grondige reiniging van het oppervlak door stralen met stoom of koken
in gedestilleerd water.
Solderen: Zet de te solderen delen vast (bijv. met soldeerinbedmassa Bellatherm
soldeerspleet: max. 0,2mm. Geschikt BEGO -vloeimiddel gebruiken. Na het solderen moeten vloeimiddelresten en m etaaloxiden met zuur wo rden afgewerkt. Gr ondige reiniging van het opperv lak door stralen met
stoom of koken in gedestilleerd water.
Laserlassen: “Indien moge lijk met x-naad en toevoegmat eriaal werken. Neem go ed nota van de gebruiksaanwijzing en waarschuwingen van de fabrikant van het apparaat!
Grondige reiniging van het oppervlak door stralen met stoom of koken in gedestilleerd water. “
Opslagcondities: Er zijn geen speciale opslagcondities bekend.
Garantie: Onze toepassingstechnische adviezen, of ze nu mondeling, schriftelijk of via de weg van prak-
tische handleidingen worden verstrekt, berusten op onze eigen ervaringen en proeven en kunnen daarom
alleen als richtwaarden worden beschouwd. Onze producten worden voortdurend verder ontwikkeld. Wij
behouden ons daarom wijzigingen in constructie en samenstelling voor. Meld alle ernstige incidenten
in verband met de hulpmiddelen aan BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG en de
verantwoordelijke autoriteit.
Aanwijzingen voor de afvalverwijdering: Afvalverwerkingsproces
Hulpmiddel: De toekenning van een afvalcodenummer overeenkomstig de Euro pese Afvalcatalogus ( AVV)
dient te geschieden in overleg met de regionale organisatie voor afvalverwijdering. Niet met het huisvuil
afvoeren.
Verpakking: verpakkingen moeten worden ontdaan van alle resten en moeten op de juiste wijze worden
afgevoerd in overeenstemming met de wet telijke voorschrif ten. Verpakkingen die niet geheel kunnen worden geleegd, moeten in overleg met de regionale organisatie voor afvalverwijdering worden afgevoerd.
Ø ≥ 3.5 –4 mm
®
250). Grondige reiniging van het opper vlak door
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
®
micro)
®
); parallelwandige
Gebruiksaanwijzing in acht nemen Let op Te gebruiken tot
Rx only
Alleen voor vakpersoneel!
Niet steriel
Artikelnummer
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Fabrikant
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
91
Partijnummer
MD
Medisch hulpmiddel
Bevat een gevaarlijke stof
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 92
pt
Wirobond® LFC
Co33.9Fe30.0Cr28.5Mo5.0Mn1.0Si1.0CN [%]
0197
Instruções de utilização
Liga dental à base de cobalto para metalocerâmica, tipo 5.
®
A Wirobond
Wirobond
REF50255 – 1000g; REF50256 – 250g; REF50258 – amostra 24g
Propriedade da liga
Conforme ISO22674 livre de níquel, cádmio, berílio e chumbo
Tipo (conforme ISO22674) 5
Temperatura de pré-aquecimento °C 900–1000
Temperatura solidus, liquidus °C 1335, 1435
Densidade g/cm³ 7.9
Temperatura de fundição °C 1480
Módulo de elasticidade GPa 203 / *201
0,2% limite de dilatação (R
Alongamento à rutura (A
Dureza Vickers (HV10) 315 / *360
Coeficiente de dilatação térmica (CDT) 25 – 500°C, 10
(fundição / * após decap. cerâmica)
Código de cor BEGO 8
Material de colocação: ligado por fosfato, p.ex. Bellavest SH (REF54252)
Material do cadinho: cerâmica
Pó de fundição: Wiromelt (REF52526)
Cerâmica de revestimento com valor CDT adequado, p.ex.: VITA VM15
Decapagem oxidante: não recomendado, mas se for desejada uma decapagem de controlo:
900°C/5 min/sob vácuo
Temperatura de queima máxima recomendada: 860 °C
Taxa de aquecimento recomendado máx. 55°C/min
Fundente p.ex. Minoxyd (REF52530)
Solda antes da decapagem: Wirobond
Arame laser: Wiroweld (REF50003; 50005)
Finalidade: As ligas à base de cobalto para metalocerâmica destinam-se ao fabrico de restaurações
dentárias como coroas, pontes e próteses dentárias metalo cerâmicas.
Indicação: As ligas à base de cobalto para metalocerâmica destinam-se ao tratamento de tecido duro
em falta (dentes).
Contraindicação: Não se conhecem quaisquer contraindicações. Podem ocorrer reações biológicas
indesejáveis (como p. ex. alergias a componentes da liga) ou reações com base eletroquímica em
casos muito raros. A liga não deve ser usada se houver incompatibilidades ou alergias conhecidas aos
componentes da liga.
Benefício clínico: Substituição artificial de tecido duro perdido (dentes), para a restauração da função
mastigatória (estética e funcional).
Avisos: Os pós metálicos são prejudicais à saúde. O polimento e o jateamento devem ser feitos com uma
aspiração adequada. Recomenda-se uma pr oteção respiratória do tipo FFP3-EN149!
Precauções: No caso de contacto proximal ou oclusal com outros metais podem ocorrer, em casos
muito raros, sintomas causados eletroquimicamente. O produto não foi avaliado quanto à segurança e
compatibilidade no ambiente de RM. Não foi testado quanto a aquecimento, migração ou artefactos na
imagem no ambiente de RM. A segurança no ambiente de RM é desconhecida. O exame de um paciente
com este produto pode provocar le sões no paciente.
Grupo de pacientes: Os objetos da liga podem ser usados independentemente da idade do paciente. A
liga não deve ser usada se houver incompatibilidades ou alergias c onhecidas aos componentes da liga.
Efeitos secundários: Não se conhecem efeitos secundários. No entanto, em casos muito raros, não é
possível excluir a possibilidade de ocorrência de reações individuais a componentes. Nestes casos não
deve ser usado o produto.
Modelagem: Espessuras mínimas de parede após o acabamento: pelo menos 0,3 mm, evitar cantos e
arestas afiados. Proteger as estruturas para que o revestimento seja anatomicamente reduzido. Criar os
conectores o mais fortes e altos possível (altura: pelo menos 3,5mm, largura: pelo menos 2,5mm). Em
caso de brux ismo é necessária uma mode lagem mais forte. Usar cer a ou sticks ocos em plástic o. Não usar
reduções no sistema de fixação.”
Revestimento: Usar apenas materiais de colocação ligados por fosfato para coroas e pontes.
LFC é fornecida em forma de cilindros.
®
LFC está em conformidade com a ISO22674 e ISO9693.
) MPa 585 / *650
p 0,2
) % 13 / *8
5
-6 K-1
®
-Lot (REF52622)
15.4 / *15.6
Fundição: Não sobreaquecer as ligas. Utilize apenas cadinhos limpos próprios para cada liga. Fundir
apenas metal novo para garantir o rastreamento inequívoco dos lotes. Se necessário, espalhar pó de
fundição sobre os cubos de fundição. Respeitar as indicações do fabricante dos aparelhos de fundição
para os ajustes precisos e os tempos de aquecimento. Deixar a mufla arrefecer lentamente após a
fundição.
Acabamento: Usar fresas de metal duro com dentado fino.
Polimento: Para simplificar o polimen to, pode ser usado vidro d e soda-cal sem chumbo (p.ex. Pe rlablast
micro) para dar brilhar. Depois, polir com polidores de borracha adequados e com pastas de pré- e póspolimento. Limpeza completa da superfície com jateamento de vapor ou fer vura em água destilada.
Revestimento cerâmico: Usar cerâmicas de revestimento com um CDT adequado (ISO 9693). Respeitar
as instruçõ es de utilização do resp etivo fabricante de ce râmica. O óxido deve ser jat eado (250μm/3–4bar
com p.ex. Korox
destilada. Depois não tocar mais nas superfícies c om
as mãos. Usar pinças ar teriais ou similares. Ap oiar adequadamente as estrut uras durante as decapagens.
Revestimentos de plástico: Devem respeitar-se as respetivas instruções dos fabricantes no que se
refere ao procedimento com materiais de revestimento de plástico. Limpeza completa da superfície com
jateamento de vapor ou fervura em água destilada.
Soldadura: Fixar as peças a s erem soldadas (p.ex., com mater ial de revestimento Bellatherm
solda de parede p aralela: máx. 0,2mm. Use um fundente B EGO adequado. Após a solda, de vem ser limpos
os resíduos de fundente e os óxidos metálicos. Limpeza completa da superfície com jateamento de vapor
ou fervura em água destilada.
Sold adura a la ser: Se possível, tr abalhar com uma costura X e material adicio nal. Observar as instruç ões
de utilização e indicações de perigo do fabricante do aparelho! Limpeza completa da superfície com
jateamento de vapor ou fervura em água destilada.
Condições de armazenamento: Não são conhecidas c ondições de armazenamento e speciais.
Garantia: As recomendações de utilização deste produto, sejam elas transmitidas oralmente, por
escrito, ou através de formações práticas, baseiam-se apenas na nossa experiência e nos testes por nós
desenvolvidos, e, por isso, só devem ser consideradas como recomendações. Os nossos produtos estão
sujeitos a uma contínua evolução. Re servamo-nos, por conseguinte, o direito de pr oceder a alterações no
fabrico e composição. Relatar todos os incidentes graves relacionados com os produtos à BEGO Bremer
Goldschlägerei Wilh. Herbst GmbH & Co. KG . e à autoridade competente.
Indicações para eliminação: Procedimento de eliminação de resíduos
Produto: A atribuição de um número de código d e resíduos de acordo co m o Catálogo Europeu de Resíduo s
(AVV) deve ser realizada em coordenação com a empresa regional de eliminação de resíduos. Não deitar
no lixo doméstico.
Embalagem: As embalagens têm de ser esvaziadas e encaminhadas para eliminação adequada em
conformidade com as disposições legais. As embalagens que não se conseguem esvaziar devem ser
eliminadas em coordenação com a empresa regional de eliminação de resíduos.
®
250). Limpeza completa da superfície com jateamento de vapor ou fervura em água
®
); folga de
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
®
Consultar instruções de utilização Advertência Válido até
Rx only
Apenas para pessoal
técnico!
Não esterilizado
Número de referência
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Fabricante
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
92
Número de lote
MD
Dispositivo médico
Contém substância perigosa
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 93
ru
Wirobond® LFC
Co33.9Fe30.0Cr28.5Mo5.0Mn1.0Si1.0CN [%]
0197
Инструкция по применению
Стоматологический сплав на основе кобальта для металлокерамики, тип5.
®
LFC поставляется в форме цилиндров.
Wirobond
®
LFC соответствует требованиям стандартов ISO22674 и ISO9693.
Wirobond
REF50255 – 1000г; REF50256 – образец 250г; REF 50258 – образец 24г
Характеристики сплава
Согласно ISO22674 без содержания никеля, кадмия, бериллия и
свинца
Тип (согласно ISO22674)
-6 K-1
°C 900–1000
°C 1335, 1435
g/cm³ 7.9
°C 1480
GPa 203 / *201
MPa 585 / *650
% 13 / *8
(HV10) 315 / *360
15.4 / *15.6
Температура предварительного нагрева
Температура солидуса и ликвидуса
Плотность
Температура литья
Модуль упругости
Условный предел текучести 0,2% (R
Относительное удлинение при разрыве (A
)
p0,2
)
5
Твердость по Виккерсу
Коэффициент теплового расширения (КТР) 25 – 500°C, 10
(литье/ * после обжига керамики)
Цветовой код BEGO
Паковочная масса: фосфатная, например, BellavestSH (REF54252)
Материал тигля: керамика
Порошок для плавки: Wiromelt (REF52526)
Облицовочная керамика: керамика с подходящим значением КТР, например: VITA VM15
Оксидный обжиг: не рекомендуется, но если требуется контрольный обжиг, то:
900°C/5мин в вакууме
Рекомендуемая максимальная температура обжига: 860°C
Скорость нагрева рекомендуется макс. 55°C/мин
Флюс: например, Minoxyd (REF52530)
®
Припой до обжига: Wirobond
-Lot (REF52622)
Проволока для лазерной сварки: Wiroweld (REF50003; 50005)
Целевое назначение: Стоматологические сплавы для металлокерамики на основе кобальта
предназначены для изготовления таких зубных протезов, как коронки, мостовидные протезы, а
также для металлокерамических протезов.
Показания к применению: Стоматологические сплавы для металлокерамики на основе кобальта
предназначены для замещения утраченных твердых тканей (зубов).
Противопоказания: Противопоказания не известны. В очень редких случаях возможны нежелательные биологические (напр. аллергия на компоненты сплава) или электрохимические реакции.
Сплав не следует использовать при известной несовместимости или аллергии на компоненты
сплава.
Клиническое применение: Искусственная замена утраченных твердых тканей (зубов) для эстетического и функционального восстановления жевательной функции.
Предупреждения: Металлическая пыль опасна для здоровья. Работы по шлифовке и пескоструйной обработке должны вестись с вытяжкой. Рекомендуется использование респиратора
типа FFP3-EN149!
Предупредительные указания: При апроксимальном или окклюзионном контакте с другими
металлами в очень редких случаях возможны неприятные ощущения, вызванные электрохимическими процессами. Данный стоматологический материал не оценивался на предмет совместимости и безопасности в условиях проведения МРТ. Испытания с целью оценки смещения,
нагревания и артефактов визуализации в условиях проведения МРТ не проводились. Данные о
безопасности в условиях проведения МРТ отсутствуют. Проведение исследования у пациента с
данным стоматологическим материалом может причинить вред здоровью пациента.
Целевая группа пациентов: Изделия из данного сплава можно использовать у всех пациентов
без ограничения по возрасту. Сплав не следует использовать при установленном наличии несовместимости или аллергии на компоненты сплава.
Побочные действия: Сведения о каких-либо побочных действиях отсутствуют. Однако в очень
редких случаях невозможно исключить возникновение индивидуальных реакций на компоненты
стоматологического материала. В таком случае не следует использовать данный стоматологический материал.
Моделирование: Толщина стенок после обработки должна составлять не менее 0,3 мм, избегайте острых углов и кромок. Придайте каркасам для облицовки уменьшенную анатомическую форму. Формируйте соединители как можно более массивными, с максимально возможными шириной
и высотой (высота: не менее 3,5 мм, ширина: не менее 2,5 мм). В случае бруксизма требуется
более прочная модель. Используйте воск или полые стержни из пластмассы. Литникообразущие
штифты должны быть равномерными по толщине – без сужений.
Паковка Используйте исключительно фосфатные паковочные массы для коронок и мостов.
Литье: Не перегревайте сплав. Для каждого сплава используйте отдельный и чистый плавильный
тигель. Для обеспечения однозначной отслеживаемости отливайте только из первичного (нового)
металла. При необходимости посыпьте кубики для литья порошком для плавки. Соблюдайте точ-
5
ные значения настроек и времени нагрева, предписываемые изготовителем литейных аппаратов.
После литья дайте опоке медленно остыть.
Обработка: Используйте твердосплавные фрезы с мелкими зубьями.
Полировка: Чтобы упростить обработку резиновыми полирами, можно выполнить пескоструйную
глянцевую полировку частицами натриевого стекла, не содержащего свинца (напр. с использованием материала Perlablast® micro). После этого обработайте подходящими резиновыми полирами и отполируйте пастами, подходящими для предварительной шлифовки и окончательной
полировки. Тщательная очистка посредством пароструйной обработки или кипячения в дистиллированной воде.
Облицовка керамикой: Используйте облицовочную керамику с подходящим коэффициентом
теплового расширения (КТР) (ISO 9693). Соблюдайте указания инструкции по применению от
изготовителя соответствующего керамического материала. Удалите оксидный слой пескоструем
(250 мкм / 3-4 бар, напр. с использованием материала Korox® 250). Тщательная очистка посредством пароструйной обработки или кипячения в дистиллированной воде. После этого к поверхностям запрещено прикасаться руками. Используйте артериальные зажимы или аналогичные
8
инструменты. Обеспечьте достаточную опору для каркасов во время обжига.
Облицовка пластмассой: При использовании синтетических облицовочных материалов необходимо соблюдать инструкции изготовителя соответствующего материала. Тщательная очистка
посредством пароструйной обработки или кипячения в дистиллированной воде.
Пайка: Зафиксируйте закрепляемые пайкой детали (напр. при помощи паковочной массы
Bellatherm®), зазор в месте пайки с параллельными стенками: макс. 0,2 мм. Используйте подходящий флюс BEGO. После пайки остатки флюса и оксиды металлов необходимо обработать
кислотой. Тщательная очистка посредством пароструйной обработки или кипячения в дистиллированной воде.
Лазерная сварка: По возможности используйте X-образный шов и присадочный материал. Соблюдайте инструкцию по применению и указания на опасности от изготовителя оборудования!
Тщательная очистка посредством пароструйной обработки или кипячения в дистиллированной
воде.
Условия хранения: Не требует специальных условий хранения.
Гарантия: Наши технические рекомендации по применению – в устной, письменной форме или в
виде практических инструкций – основываются на нашем собственном опыте и наших собственных исследованиях; поэтому их можно рассматривать лишь в качестве ориентировочных данных.
Мы постоянно работаем над совершенствованием своей продукции. Поэтому мы сохраняем за
собой право на внесение изменений в конструкцию и состав. Обо всех серьезных явлениях, возникших в связи с применением данного стоматологического материала, необходимо сообщать
изготовителю, а также в уполномоченные компетентные органы.
Указания по утилизации: Методы утилизации отходов
Стоматологический материал: Присвоение данному стоматологическому материалу опреде-
ленного кода отходов согласно Европейскому каталогу отходов (EAK) возможно после согласования с региональной организацией, осуществляющей утилизацию. Не утилизировать вместе с
бытовыми отходами.
Упаковка: Упаковки необходимо полностью опорожнить и утилизировать надлежащим способом
в соответствии с требованиями законодательства. Неопорожненные упаковки должны утилизироваться по согласованию с региональной организацией, осуществляющей утилизацию.
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Обратитесь к инструкции по применению Осторожно! Использовать до
Rx only
Только для использования
квалифицированными
Нестерильно
специалистами!
Номер по каталогу
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Изготовитель
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
93
Код партии
MD
Медицинское изделие
Содержит опасные
вещества
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 94
ar
Wirobond® LFC
Co33.9Fe30.0Cr28.5Mo5.0Mn1.0Si1.0CN [%]
0197
.5
Wirobond
.ISO 9693 ISO 22674 Wirobond
24 – 50258 250 – 50256 1000 – 50255
ISO 22674
5
(ISO 22674 )
°C 900–1000
°C 1335, 1435
g/cm³ 7.9
°C 1480
GPa 203 / *201
MPa 585 / *650
% 13 / *8
(HV10) 315 / *360
-1
15.4 / *15.6 K
10-6 500 – 25 (CTE)
()
8
BEGO
(54252 ) Bellavest SH
(52526 ) Wiromelt
VITA VM15
/ 5/ 900
860
/ 55
(52530 ) Minoxyd
(52622 ) Wirobond
®
(50005 50003 ) Wiroweld
„
.
.
.
«
®
LFC
®
LFC
) % 0,2
(R
p 0,2
)
(A
5
-Lot
-EN!
.
.
«
.
«
«
.
Ø ≥ 3.5 –4 mm
.
®
.
.
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
.
.
®
.
®
.
.
!
.
.
.
.
:
:
Rx only
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
94
MD
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 95
bg
Wirobond® LFC
Co33.9Fe30.0Cr28.5Mo5.0Mn1.0Si1.0CN [%]
0197
Инструкция за употреба
Дентална сплав на базата на кобалт за металокерамика, тип 5.
®
LFC се доставя под формата на цилиндри.
Wirobond
®
LFC съответства на ISO22674 и ISO9693.
Wirobond
REF50255 – 1000g; REF50256 – 250g; REF50258 – 24g проба
Характеристики на сплавта
Съгласно ISO22674 не съдържа никел, кадмий, берилий и олово
Тип (съгласно ISO22674)
-6K-1
°C 900–1000
°C 1335, 1435
g/cm³ 7.9
°C 1480
GPa 203 / *201
MPa 585 / *650
% 13 / *8
(HV10) 315 / *360
15.4 / *15.6
Температура на предварително подгряване
Температура на солидуса, на ликвидуса
Плътност
Температура на леене
Модул на еластичност
0,2% граница на провлачване (R
Удължение при скъсване (A
)
p0,2
)
5
Твърдост по Викерс
Коефициент на топлинно разширение (КТР) 25 – 500°C, 10
(леене/*след керам. изпичане)
Код на цвета BEGO
Опаковъчна маса: фосфатно свързана, напр. BellavestSH (REF54252)
Материал на тигела: керамика
Прах за спояване: Wiromelt (REF52526)
Облицовъчна керамика: керамика с подходяща стойност на КТР, напр.: VITA VM15
Оксидиращо печене: не се препоръчва, но ако е желателно контролно печене:
900°C/5min под вакуум
Максимална препоръчителна температура на изпичане: 860 °C
Максимална препоръчителна скорост на нагряване: 55°C/min
Флюс: напр. Minoxyd (REF52530)
®
Припой преди печенето: Wirobond
-Lot (REF52622)
Лазерна тел: Wiroweld (REF50003; 50005)
Предназначение: Сплавите на основата на кобалт за металокерамика са предназначени за изработка на дентални възстановявания, като коронки, мостове и металокерамични протези.
Показания: Сплавите на основата на кобалт за металокерамика са предназначени за лечение
при липсваща твърда тъкан (зъби).
Противопоказания: Не са известни противопоказания. Нежелани биологични (като напр. алергии
към съставките на сплавта) или електрохимично базирани реакции могат да се появят в много
редки случаи. Сплавта не трябва да се използва при известни несъвместимости или известни
алергии към съставки на сплавта.
Клинична полза: Изкуствен заместител на изгубена твърда тъкан (зъби) за възстановяване на
дъвкателната функция (естетическа и функционална).
Предупреждения: Металните прахове са вредни за здравето. Шлифоването и обработката с
абразивна струя трябва да се извършват при подходяща аспирация. Препоръчват се средства за
дихателна защита тип FFP3-EN149!
Предпазни мерки: При апроксимален или оклузален контакт с други метали в много редки случаи
са възможни неприятни електрохимично обусловени усещания. Изделието не е оценено по отношение на безопасността и съвместимостта в МР среда. То не е тествано за загряване, мигриране
или артефакти в изображението в МР среда. Няма данни за безопасността в МР среда. Изследване на пациент с това изделие може да доведе до наранявания на пациента.
Група пациенти: Изделията от сплавта могат да се използват независимо от възрастта на пациента. Сплавта не трябва да се използва при известни несъвместимости или известни алергии
към съставки на сплавта.
Странични ефекти: Не са известни странични ефекти. Въпреки това в много редки случаи не
може да се изключи появата на индивидуални реакции спрямо компонентите. В такъв случай
изделието не трябва да се използва.
Моделиране: Дебелина на стената след финиране: мин. 0,3 mm, избягвайте остри ъгли и ръбове.
Редуцирайте анатомично скелетите за облицовка. Оформяйте възможно най-стабилно и високо
съединителите (височина: мин. 3,5 mm, ширина: мин. 2,5 mm). Следете за по-стабилно моделиране при бруксизъм. Използвайте восък или кухи пластмасови пръчки. Не скосявайте леяка.
Опаковане: Използвайте само фосфатно свързани опаковъчни маси за коронки и мостове.
Отливане: Не прегрявайте сплавта. Използвайте само чисти и отделни за всяка сплав тигели
за топене. За точно проследяване на партидата отливайте само нов метал. При необходимост
поръсете блокчетата с прах за спояване. За точните настройки и времена на загряване следвайте
указанията на производителите на леярските уреди. След отливането оставете муфела да се
охлади бавно.
Финиране: Използвайте твърдосплавни фрези със ситни зъби.
Полиране: За улесняване на обработката с полирна гума може да се извърши струйна обработка
до блясък с безоловно натриево стъкло (напр. Perlablast® micro). След това обработете с подхо-
5
дящи полирни гуми и подходящи пасти за предварително и допълнително полиране. Почистете
щателно повърхността с парна струя или изваряване в дестилирана вода.
Облицоване с керамика: „Използвайте керамика за облицоване с подходящ КТР (ISO 9693).
Спазвайте инструкциите за употреба на съответния производител на керамиката. Отстранете оксида с абразивна струя (250 μm/3 – 4 bar, напр. с Korox® 250). Почистете щателно повърхността с
парна струя или изваряване в дестилирана вода.
След това повече не докосвайте повърхностите с ръце. Използвайте артериални клампи или др.п.
Осигурете достатъчна опора за скелетите по време на изпичането.
Пластмасови облицовки: За нанасянето на пластмасовите облицовъчни материали трябва да
се спазват съответните инструкции на производителите. Почистете щателно повърхността с парна струя или изваряване в дестилирана вода.
Спояване: Фиксирайте частите за спояване (напр. с опаковъчна маса за спояване Bellatherm®);
процеп за спояване с паралелни стени: макс. 0,2 mm. Използвайте подходящ флюс BEGO. След
спояването остатъците от флюс и металните оксиди трябва да се отстранят чрез ецване. Почистете щателно повърхността с парна струя или изваряване в дестилирана вода.
8
Лазерно спояване: По възможност работете с X-образен шев и добавъчен материал. Моля,
спазвайте инструкцията за употреба и указанията за безопасност на производителя на уреда!
Почистете щателно повърхността с парна струя или изваряване в дестилирана вода.
Условия за съхранение: Не са известни специални условия на съхранение.
Гаранция: Нашите препоръки по отношение на техниката за прилагане, независимо от това дали
са дадени устно, писмено или в хода на практически указания, се основават на нашите собствени
опит и експерименти и затова могат да се разглеждат само като примерни. Нашите продукти
подлежат на непрекъснато усъвършенстване.
Затова си запазваме правото на изменения в конструкцията и състава. Моля, докладвайте всички
сериозни инциденти във връзка с изделията на BEGO Bremer Goldschlägerei Wilh. Herbst GmbH &
Co. KG и компетентния орган.
Указания за предаване за отпадъци: Методи за третиране на отпадъци
Изделие: Определянето на кода на отпадъка съгласно Европейския каталог на отпадъците (ЕКО)
трябва да се извърши след съгласуване с регионалното предприятие за събиране на отпадъци.
Не изхвърляйте с битовите отпадъци.
Опаковка: Опаковките трябва да се изпразнят напълно и да се предадат за правилно унищожаване в съответствие със законовите разпоредби. Опаковките, които не могат да се изпразнят
напълно, трябва да се предадат за унищожаване след съгласуване с регионалното предприятие
за събиране на отпадъци.
Ø ≥ 4 mm
Ø ≥ 3.5 –4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Спазвайте инструкцията за употреба Внимание Годен до
Rx only
Само за специалисти!
Нестерилен
Артикулен номер
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Производител
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
95
Номер на партида
MD
Медицинско изделие
Съдържа опасно вещество
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 96
cs
Wirobond® LFC
Co33.9Fe30.0Cr28.5Mo5.0Mn1.0Si1.0CN [%]
0197
Návod k použití
Dentální slitina na bázi kobaltu pro metalokeramiku, typ5.
®
LFC se dodává ve formě válečků.
Wirobond
®
LFC splňuje normu ISO22674 aISO9693.
Wirobond
REF50255 – 1000g; REF50256 – 250g; REF50258 – 24g vzorek
Charakteristiky slitiny
Vsouladu spožadavky normy ISO22674 neobsahuje nikl, kadmium,
berylium ani olovo
Typ (podle normy ISO22674) 5
Předehřívací teplota °C 900–1000
Teplota solidu, likvidu °C 1335, 1435
Hustota g/cm³ 7.9
Teplota lití °C 1480
Modul pružnosti GPa 203 / *201
Mez kluzu 0,2% (R
Tažnost (A
Tvrdost podle Vickerse (HV10) 315 / *360
Koeficient tepelné roztažnosti (KTR) 25–500°C, 10
(slitina / * po keram. výpalu)
Kód barvy BEGO 8
Zatmelovací hmota: vázaná fosfátem, např. Bellavest SH (REF54252)
Materiál kelímku: keramika
Tavicí prášek: Wiromelt (REF52526)
Fazetová keramika: keramika svhodnou hodnotou KTR, např.: VITA VM15
Oxidační výpal: nedoporučuje se, ale je-li požadován kontrolní výpal: 900°C/ 5min/ při vakuu
Nejvyšší doporučená teplota vypalování: 860 °C
Doporučená rychlost zahřívání max.55°C/min
Tavicí přísada: např. Minoxyd (REF52530)
Pájení před výpalem: Wirobond
Laserový drát: Wiroweld (REF50003; 50005)
) MPa 585 / *650
p0,2
) % 13 / *8
5
®
-Lot (REF 52622)
–6K–1
15.4 / *15.6
Pro přesná nastavení a doby ohřevu postupujte podle pokynů výrobce odlévacího zařízení. Po odlévání
nechte mufli pomalu vychladnout.
Konečné vypracování: Používejte jemnozubé tvrdokovové frézy.
Leštění: Aby se zjednodušilo gumování, je možné otryskání na lesk pomocí bezolovnatého sodného skla
(např. Perlablast
lešticí pas ty pro předběž né leštění apřeleš tění. Důkladné čištění po vrchu pomocí proudu pár y nebo vyvaření vdestilované vodě.
Zhotovování keramických fazet: Používejte fazetové keramiky s vhodným koeficientem tepelné roztažnosti (ISO 9693). Dodržujte návod k použití od výrobce příslušné keramiky. Oxid je nutno otryskat
(250μm/ 3–4bar spouži tím např. Korox
ření vdestilované vodě. Poté se již povrchů nedotýkejte rukama. Použijte peán nebo podobně. Konstrukce
během výpalů dostatečně podepřete.
Zhot ovován í fazet zpla stu: Pro zpr acování plastových fa zetových mater iálů je nutné dodržovat p říslušné
návody dodané v ýrobcem. Důkladné č ištění povrchu pomo cí proudu páry nebo v yvaření vdestilované v odě.
Pájení: Díly, kter é se budou pájet, zafix ujte (např. spájecí hmotou Bellather m
ními stěnami: max.0,2mm. Pou žijte vhodnou tavicí př ísadu BEGO. Po pájení je nutno ok yselit zbytk y tavicí
přísady aky sličníky kovů. Důkladné č ištění povrchu pomo cí proudu páry nebo v yvaření vdestilované v odě.
Laserové svařování: Pokud je to možné, pracujte sXsvarem apřídavnými svařovacími materiály. Dodržujte prosím návod kpoužití aupozornění na nebezpečí, dodané výrobcem přístroje! Důkladné čištění
povrchu pomocí proudu pár y nebo vyvaření vdestilované vodě.
Skladovací podmínky: Nejsou známy žádné speciální skladovací podmínky.
Záruka: Naše aplikační technická doporučení, ať už ústní nebo písemná nebo formou praktické instruk-
táže, se zakládají na našich vlastních zkušenostech apokusech, a proto je lze považovat pouze za orientační. Své výrobky neustále dále vyvíjíme. Vyhrazujeme si proto změny konstrukce a složení. Všechny
závažné ne žádoucí události, které se vysk ytnou vsouvislosti stěmito výrobky, prosím ohlaste spole čnosti
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG apříslušným orgánům.
Pokyny pr o likvidaci: Postup zpracování odpadu
Výrobek: Přidělení číselného kódu odpadu podle Evropského katalogu odpadů (AVV) musí být provedeno
po konzultaci sregionální spole čností pro likvidaci odpadů. N elikvidujte spolu sdomovním odpadem.
Obal: Obaly musí být zbaveny zbytků amusí být řádně zlikvidovány v souladu se zákonnými předpisy.
Obaly, které nelze zbavit zbytků, musí být zlikvidovány po dohodě sregionální společností pro likvidaci
odpadu.
®
micro). Pak gumujte vhodný mi gumovými leštícími nás troji aleštěte nanese ním vhodné
®
250). Důkladné čišt ění povrchu pomocí pro udu páry nebo vy va-
®
), spára při pájení sparalel -
Určený účel použití: Slitiny na bázi kobaltu pro kovokeramiku jsou určeny ke zhotovování dentálních
náhrad, jako jsou korunky, můstk y, apro kovokeramické zubní náhrady.
Indikace: Slitiny na bázi kobaltu pro kovokeramiku jsou určeny ke zpracování chybějících tvrdých tkání
(zubů).
Kontraindikace: Nejsou známy žádné kontraindikace. Ve velmi vzácných případech se mohou vyskytnout
nežádoucí biologické reakce (jako např. alergie na složky slitiny) nebo reakce na elektrochemické bázi.
Vpřípadě známé nekompatibility nebo známých alergií na složky slitiny se slitina nesmí používat.
Klinický přínos: Umělá náhrada za ztracenou tvrdou tkáň (zuby), k obnovení žvýkací funkce (esteticky
afunkčně).
Výstrahy: Kovový prach je zdraví škodlivý. Broušení aotryskání je třeba provádět při vhodném odsávání.
Doporučuje se ochrana dýchacích cest t ypu FFP3-EN149!
Preventivní opatření: V případě aproximálního nebo okluzního kontaktu sjinými kovy může ve velmi
vzácných případech dojít kelektrochemicky podmíněným nepříjemným pocitům. Výrobek nebyl hodnocen
zhlediska bezpe čnosti akompatibility vpros tředí MR. Nebyl t estován na zahřívání, migraci neb o obrazové
artefakty vprostředí MR. Bezpečnost vprostředí MR není známa. Vyšetření pacienta s tímto výrobkem
může vést ke zranění pacienta.
Populace pacientů: Objekty ztéto slitiny lze používat bez ohledu na věk pacienta. V případě známé
nekompatibilit y nebo známých alergií na složky slitiny se slitina nesmí používat.
Vedlejší účinky: Nejsou známy ž ádné vedlejší účinky. Nelz e však vyloučit, ž e ve velmi vzácných případe ch
se vysk ytnou reakce na komponenty. V takovém případě by se výrobek neměl používat.
Modelace: Tloušťk a stěny po konečném v ypracování: min. 0,3 mm, vy varujte se ostrý ch rohů ahran. Konstrukce pro fazetování v ytvářejte anatomicky redukované. Spojovací prvky vytvářejte co nejsilnější a co
nejvy šší (výška: min. 3,5mm, šíř ka: min. 2,5mm). Vpřípadě bruxismu věnujte p ozornost silnějšímu m odelování. Používejte vosk nebo duté plastové tyčinky. Vpřípadě čepového systému pracujte be z zužování.
Zalití: Pro korunky amůstk y používejte jen zalévací hmoty vázané fosfátem.
Lití: Slitinu nepřehřívejte. Používejte jen čisté a pro každou slitinu její vlastní tavicí kelímky. Pro jedno-
značnou vysledovatelnost šarží odlévejte pouze nov ý kov. Případně posypejte licí kostky tavicím práškem.
Sledujte návod k použití Pozor Použít do
Ø ≥ 3.5 –4 mm
Kód dávky
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Obsahuje nebezpečnou látku
Nesterilní
Výrobce
Rx only
Pouze pro odborné
pracovníky!
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
Katalogové číslo
96
MD
Zdravotnický prostředek
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 97
da
Wirobond® LFC
Co33.9Fe30.0Cr28.5Mo5.0Mn1.0Si1.0CN [%]
0197
Brugsanvisning
Dental co-basis-legering til metalkeramik, type5.
®
LFC leveres i form af cylindre.
Wirobond
®
LFC er i overensstemmelse med ISO22674 og ISO9693.
Wirobond
REF50255 – 1000g; REF50256 – 250g; REF50258 – 24 g prøve
Legeringskarakteristika
Iht. ISO22674 uden nikkel, cadmium, beryllium og bly
Type (iht. ISO22674) 5
Forvarmningstemperatur °C 900–1000
Solidus-, liquidustemperatur °C 1335, 1435
Tæthed g/cm³ 7.9
Støbetemperatur °C 1480
Elasticitetsmodul GPa 203 / *201
0,2% elasticitetsgrænse (R
Brudforlængelse (A
Vickers-hårdhed (HV10) 315 / *360
Varmeudvidelseskoefficient (VUK) 25–500°C, 10
(støbning / * efter keram. brænding)
BEGO farvekode 8
Indlejringsmasse: fosfatbundet, f.eks. BellavestSH (REF54252)
Teglmateriale: keramik
Smeltepulver: Wiromelt (REF52526)
Keramisk facade: Keramik med passende VUK-værdi, f.eks.: VITA VM15
Oxidbrænding: anbefales ikke, men hvis kontrolbrænding ønskes: 900°C/5min/vac
Højeste anbefalede brændingstemperatur: 860 °C
Opvarmningshastighed anbefalet maks. 55°C/min
Flusmiddel: f.eks. Minoxyd (REF52530)
Loddemetal før brændingen: Wirobond
Lasertråd: Wiroweld (REF50003; 50005)
) MPa 585 / *650
p0,2
) % 13 / *8
5
-6 K-1
®
-Lot (REF52622)
15.4 / *15.6
agtige indstillinger og opvarmningstider følges angivelserne fra fabrikanterne af støbeenhederne. Lad
smeltediglerne afkøle langsomt efter støbningen.
Forarbejdning: Anvend hårdmetalfræsere med tæt te tænder.
Polering: For at forenkle gummieringen kan man sandpolere med en blyfri natronglas (f.eks. Perlablast
micro). Deref ter gummieres med egn ede gummipolerere, og p oleres med egnet f or- og efterpolering spasta.
Grundig rengøring af overfladen med dampstråling eller kogning i destilleret vand.
Keramisk facade: Anvend keramiske facader med egnet VUK (ISO 9693). Overhold brugsanvisningen fra
den pågældende keramikfabrikant. Oxiden skal sandblæses (250μm / 3– 4bar med f.eks. Korox
Grundig rengøring af overfladen med dampstråling eller kogning i destilleret vand. Rør derefter ikke længere over fladerne med hænderne. Anvend arterieklemmer eller lignende. Understøt skeletterne tilstrækkeligt under brændingen.
Kunststoffacader: Til bearbejdning af kuns tstoffacademater ialer overholdes anvisninge rne fra fabrikanterne. Grundig rengøring af overfladen med dampstråling eller kogning i destilleret vand.
Lodning: Fikser de dele, der skal loddes (f.eks. med loddemasse Bellatherm
spalte: maks. 0, 2mm. Anvend et egn et BEGO flusmiddel. Efte r lodningen fjernes flusmidde lrester og metaloxider. Grundig rengøring af overfladen med dampstråling eller kogning i destilleret vand.
Lasersvejsning: Hvis d et er muligt arbejdes med X- søm og afbindingsmateriale. Ove rhold brugsanvisningen og faresætningerne fra fabrikanten af udstyret! Grundig rengøring af overfladen med dampstråling
eller kogning i destilleret vand.
Opbevaringsbetingelser: Der er ingen kendte specielle opbevaringsbetingelser.
Garanti: Vores anvendelsestekniske anbefalinger, uanset om de gives mundtligt, skriftligt eller som led
i praktiske vejledninger, beror på kliniske og egne erfaringer og forsøg og skal derfor kun opfattes som
vejledende . Vores produkter er und erkastet en kontinuer lig videreudvikling. Vi forb eholder os derfor r etten
til at foretage ændringer i konstruktion og sammensætning. Enhver alvorlig hændelse, der er indtruffet i
forbindelse med udstyret, bør indb erettes til BEGOBremer Goldschläge rei Wilh. Herbst GmbH & Co. KG og
de kompetente myndigheder.
Informationer om bortskaffelsen: Procedurer vedrørende affaldsbehandling
Uds tyr: Tildelingen af en affaldskode iht. det europæiske affaldskatalog (AV V) skal foretages e fter aftale
med det regionale bortskaffelsessted. Må ikke bor tskaffes i husholdningsaf faldet.
Emballag e: Emballager skal tømmes og bortskaffes korrekt i overensstemmelse med loven. Emballager,
der ikke er tømt, skal bortskaffes i samråd med det regionale bor tskaffelsessted.
®
), parallelvægget lodde-
®
250).
®
Erklæret formål: Kobolt-basis-legeringer til metalkeramik er beregnet til fremstilling af dentale restaureringer som kroner, broer samt til metalkeramisk tanderstatning.
Indikation: Kobolt-basis-legeringer til metalkeramik er beregnet til behandling af manglende hårdvæv
(tænder).
Kontraindikation: Der er ingen kendte kontraindikationer. Uønskede biologiske (som f.eks. allergier over
for legeringsingredienser) eller elektrokemisk baserede reaktioner kan optræde i meget sjældne tilfælde.
Ved kendte uf oreneligheder eller kend te allergier over for lege ringsingredienser bør lege ringen ikke anvendes.
Kliniske fordele: Kunstig erstatning for mistet hårdvæv (tænder), til genetablering af tyggefunktionen
(æstetisk og funktionelt).
Advarsler: Metalstøv er sundhedsskadeligt. Slibning og sandblæ sning bør ske under en passende udsugning. Et åndedrætsværn af typen FFP3-EN149 anbefales!
Forholdsregler: I tilfælde af approksimal eller okklusal kontakt med andre metaller kan der i meget
sjældne tilfælde forekomme ubehagelige fornemmelser af elektrokemisk art. Udstyret er ikke kontrolleret
for sikkerhed og kompatibilitet i forbindelse med et MR-miljø. Det er ikke blevet testet for opvarmning,
migration eller billedartefak ter i forbindelse med et MR-miljø. Sikkerheden i MR-miljøet er ukendt. Undersøgelsen af en patient med dette udstyr kan medføre kvæstelser af patienten.
Patientgruppe: Objek terne af legeringen kan anvendes uafhængigt af patientens alder. Ved kendte uforeneligheder eller kendte allergier over for legeringsingredienser bør legeringen ikke anvendes.
Bivirkninger: Der er ingen kend te bivirkninger. Det kan dog ikke u delukkes, at der i meget sj ældne tilfælde
kan optræde individuelle reak tioner over for komponenter. I dette tilfælde bør dette udstyr ikke anvendes.
Modellering: Vægtykkelse efter forarbejdningen: min. 0,3 mm, undgå skarpe hjørner og kanter. Skeletterne til facaderne udformes anatomisk reduceret. Udform forbindelsesstykkerne så stærke og høje som
muligt (højde: min. 3,5mm, bredde: min. 2,5mm). Sørg for tykkere modellering ved bruxismus. Anvend
voks eller hule stave af kunststof. Ved stiftsystemet arbejdes uden indsnævringer.
Indlejring: Anvend kun fosfatbundne støbemasser til kroner og broer.
Støbning: Overophed ikke legeringen. Anvend kun rene smeltedigler, og en ny til hver legering. Til ent ydig
batchsporing støbes kun nyt metal. Strø eventuelt smeltepulver hen over støbeterningerne. Til de nøj-
Ø ≥ 3.5 –4 mm
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Overhold brugsanvisningen Bemærk Mindst holdbar til
Rx only
Kun til fagpersonale!
Usterilt
Artikelnummer
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Fabrikant
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
97
Chargenummer
MD
Medicinsk udstyr
Indeholder farligt stof
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 98
el
Wirobond® LFC
Co33.9Fe30.0Cr28.5Mo5.0Mn1.0Si1.0CN [%]
0197
Οδηγίες χρήσης
Οδοντοτεχνικό κράμα με βάση Co για μεταλλικά-κεραμικά υλικά, τύπος 5.
Το Wirobond
Το Wirobond
REF50255 – 1000 g· REF50256 – 250 g· REF50258 – δείγμα 24 g
Χαρακτηριστικά κράματος
Σύμφωνα με το ISO22674 δεν περιέχει νικέλιο, κάδμιο, βηρύλλιο ή
μόλυβδο
Τύπος (κατά το ISO22674)
Θερμοκρασία προθέρμανσης
Θερμοκρασία solidus, θερμοκρασία liquidus
Πυκνότητα
Θερμοκρασία χύτευσης
Μέτρο ελαστικότητας
Όριο ελαστικότητας 0,2% (R
Επιμήκυνση θραύσης (A
Σκληρότητα Vickers
Συντελεστής θερμικής διαστολής (ΣΘΔ) 25 – 500 °C, 10
(χύτευση / * μετά από κεραμ. όπτηση)
Χρωματικός κωδικός BEGO
Υλικό επένδυσης: φωσφορικού τύπου, π.χ. Bellavest SH (REF54252)
Υλικό χωνευτηρίου: κεραμικό
Άρτυμα: Wiromelt (REF52526)
Κεραμικό υλικό επικάλυψης με κατάλληλη τιμή ΣΘΑ, π.χ.: VITA VM15
Οξειδωτική όπτηση: δεν συνιστάται, αλλά όταν είναι επιθυμητή όπτηση ελέγχου:
900°C/5 λεπ./κενό
Μέγιστη συνιστώμενη θερμοκρασία όπτησης: 860 °C
Μέγιστος συνιστώμενος ρυθμός θέρμανσης 55°C/min
Συλλίπασμα: π. χ. Minoxyd (REF52530)
Συγκόλληση πριν από την όπτηση: Wirobond
Σύρμα λέιζερ: Wiroweld (REF50003· 50005)
Προβλεπόμενη χρήση: Τα κράματα με βάση το κοβάλτιο για μεταλλοκεραμικά προορίζονται για την
κατασκευή οδοντικών αποκαταστάσεων, όπως στεφανών, γεφυρών, καθώς και μεταλλοκεραμικών οδοντικών αποκαταστάσεων.
Ενδείξεις: Τα κράματα με βάση το κοβάλτιο για μεταλλοκεραμικά προορίζονται για τη θεραπεία ελλειμμάτων σκληρού ιστού (δοντιών).
Αντενδείξεις: Δεν υπάρχουν γνωστές αντενδείξεις. Σε πολύ σπάνιες περιπτώσεις μπορούν να εκδηλωθούν ανεπιθύμητες βιολογικές (όπως, π.χ., αλλεργίες στα συστατικά του κράματος) ή ηλεκτροχημικές
αντιδράσεις. Το κράμα δεν πρέπει να χρησιμοποιηθεί σε περιπτώσεις γνωστής δυσανεξίας ή γνωστής
αλλεργίας στα συστατικά του κράματος.
Κλινικό όφελος: Τεχνητό υποκατάστατο απολεσθέντος σκληρού ιστού (δοντιών), για την (αισθητική
και λειτουργική) αποκατάσταση της μασητικής λειτουργίας.
Προειδοποιήσεις: Οι μεταλλικές σκόνες είναι επιβλαβείς για την υγεία. Η λείανση και η αμμοβολή
θα πρέπει να πραγματοποιούνται υπό κατάλληλη αναρρόφηση. Συνιστάται προστασία της αναπνοής
τύπου FFP3-EN149!
Προφυλάξεις: Σε περίπτωση επαφής της όμορης ή της μασητικής επιφάνειας με άλλα μέταλλα μπορεί
σε πολύ σπάνιες περιπτώσεις να παρουσιαστεί παραισθησία ηλεκτροχημικής αιτιολογίας. Το προϊόν
δεν έχει ελεγχθεί αναφορικά με την ασφάλεια και τη συμβατότητα σε περιβάλλον μαγνητικού συντονισμού. Το προϊόν δεν έχει δοκιμαστεί ως προς τη θέρμανση, τη μετατόπιση ή τα τεχνουργήματα εικόνας
σε περιβάλλον μαγνητικού συντονισμού. Η ασφάλεια σε περιβάλλον μαγνητικού συντονισμού δεν είναι
γνωστή. Η εξέταση ασθενή που φέρει αυτό το προϊόν μπορεί να επιφέρει τραυματισμό του ασθενή.
Ομάδα ασθενών: Αντικείμενα από αυτό το κράμα μπορούν να χρησιμοποιηθούν ανεξάρτητα από την
ηλικία του ασθενή. Το κράμα δεν πρέπει να χρησιμοποιηθεί σε περιπτώσεις γνωστής δυσανεξίας ή
γνωστής αλλεργίας στα συστατικά του κράματος.
Παρενέργειες: Δεν υπάρχουν γνωστές παρενέργειες. Ωστόσο, δεν μπορεί να αποκλειστεί η εκδήλωση
σε πολύ σπάνιες περιπτώσεις εξατομικευμένης αντίδρασης έναντι συστατικών. Στην περίπτωση αυτή
το προϊόν δεν πρέπει να χρησιμοποιηθεί.
Μοντελάρισμα: Πάχος τοιχώματος μετά την επεξεργασία: τουλάχιστον 0,3 mm. Αποφεύγετε τις αιχμηρές γωνίες και ακμές. Διαμορφώνετε τους σκελετούς για την επικάλυψη με ανατομική σμίκρυνση.
®
LFC παρέχεται σε μορφή κυλίνδρων.
®
LFC πληροί τα ISO22674 και ISO9693.
)
p0,2
)
5
®
-Lot (REF52622)
-6 K-1
°C 900–1000
°C 1335, 1435
g/cm³ 7.9
°C 1480
GPa 203 / *201
MPa 585 / *650
% 13 / *8
(HV10) 315 / *360
15.4 / *15.6
Διαμορφώνετε τους συνδέσμους με το μέγιστο δυνατό πλάτος και ύψος (ύψος: τουλάχιστον 3,5 mm,
πλάτος: τουλάχιστον 2,5 mm). Στην περίπτωση βρυγμού απαιτείται ισχυρότερο μοντελάρισμα. Χρησιμοποιήστε κερί ή πλαστικές κοίλες ράβδους. Εργαστείτε στο σύστημα αγωγών χωρίς μείωση της
διαμέτρου.
Επένδυση: Για στεφάνες και γέφυρες χρησιμοποιείτε μόνο φωσφορικού τύπου υλικά επένδυσης.
Χύτευση: Μην υπερθερμαίνετε το κράμα. Χρησιμοποιείτε μόνο καθαρά και για κάθε κράμα ξεχωριστά
χωνευτήρια. Για τη σαφή ιχνηλάτηση της παρτίδας, χύνετε μόνο νέο μέταλλο. Κατά περίπτωση, χρησιμοποιήστε άρτυμα στα πλινθώματα. Για τις ακριβείς ρυθμίσεις και χρόνους θέρμανσης ακολουθείτε
τις οδηγίες του κατασκευαστή της συσκευής χύτευσης. Μετά τη χύτευση, αφήστε το καλούπι να ψυχθεί
αργά.
5
Παρασκευή: Χρησιμοποιείτε φρέζες σκληρού μετάλλου με ψιλή οδόντωση.
Στίλβωση: Προκειμένου να απλοποιηθεί η στίλβωση με λάστιχο μπορεί να γίνει αμμοβολή με γυαλί
νατράσβεστου χωρίς μόλυβδο (π.χ. Perlablast
στίλβωσης με λάστιχο και με κατάλληλες πάστες προκαταρκτικής και συμπληρωματικής στίλβωσης.
Ενδελεχής καθαρισμός της επιφάνειας με ατμοβολή ή βρασμό σε απεσταγμένο νερό.
Κεραμικές όψεις: Χρησιμοποιείτε κεραμικά υλικά επικάλυψης με κατάλληλο συντελεστή θερμικής διαστολής (ISO 9693). Ακολουθείτε τις οδηγίες χρήσης του εκάστοτε κατασκευαστή του κεραμικού. Το
οξείδιο πρέπει να αφαιρεθεί με αμμοβολή (250 μm / 3–4 bar με π.χ. Korox
της επιφάνειας με ατμοβολή ή βρασμό σε απεσταγμένο νερό. Κατόπιν αυτού μην αγγίζετε πλέον τις
επιφάνειες με το χέρι. Χρησιμοποιήστε αιμοστατικές λαβίδες ή παρόμοια μέσα. Στηρίζετε επαρκώς τους
σκελετούς κατά την όπτηση.
Ακρυλικές όψεις: Για την επεξεργασία των συνθετικών υλικών επικάλυψης πρέπει να λαμβάνονται
υπόψη οι σχετικές οδηγίες των κατασκευαστών. Ενδελεχής καθαρισμός της επιφάνειας με ατμοβολή ή
βρασμό σε απεσταγμένο νερό.
8
Συγκόλληση: Στερεώστε τα προς συγκόλληση τμήματα (π.χ. με υλικό επένδυσης συγκόλλησης
®
), διάκενο συγκόλλησης παράλληλων τοιχωμάτων: μέγ. 0,2 mm. Χρησιμοποιήστε κατάλ-
Bellatherm
ληλο άρτυμα BEGO. Τα υπολείμματα αρτύματος και μεταλλοξειδίου πρέπει να καθαρίζονται μετά τη
συγκόλληση. Ενδελεχής καθαρισμός της επιφάνειας με ατμοβολή ή βρασμό σε απεσταγμένο νερό.
Συγκόλληση λέιζερ: Κατά το δυνατόν εργάζεστε με ραφή X και πρόσθετο υλικό. Λαμβάνετε υπόψη τις
οδηγίες χρήσης και τις υποδείξεις κινδύνου του κατασκευαστή της συσκευής! Ενδελεχής καθαρισμός
της επιφάνειας με ατμοβολή ή βρασμό σε απεσταγμένο νερό.
Συνθήκες αποθήκευσης: Δεν υπάρχουν γνωστές ειδικές συνθήκες φύλαξης.
Εγγύηση: Οι συστάσεις της εταιρείας μας αναφορικά με τη χρήση, ανεξάρτητα από το αν παρέχονται
προφορικά, εγγράφως ή στο πλαίσιο πρακτικών οδηγιών, βασίζονται στις δικές μας εμπειρίες και πειράματα και πρέπει, συνεπώς, να θεωρούνται απλώς ενδεικτικές. Τα προϊόντα μας αποτελούν αντικείμενο συνεχούς εξέλιξης. Για τον λόγο αυτό διατηρούμε το δικαίωμα τροποποιήσεων της κατασκευής και
της σύνθεσης. Κάθε σοβαρό περιστατικό που σχετίζεται με τα προϊόντα πρέπει να αναφέρεται στην
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG και στις αρμόδιες αρχές.
Υποδείξεις για τη διάθεση: Διαδικασίες διαχείρισης αποβλήτων
Προϊόν: Η απόδοση κωδικού αποβλήτων σύμφωνα με τον Ευρωπαϊκό κατάλογο αποβλήτων (ΕΚΑ)
πρέπει να γίνεται με συνεννόηση με τον τοπικό φορέα διαχείρισης αποβλήτων. Να μη διατίθενται στα
οικιακά απόβλητα.
Συσκευασία: Οι συσκευασίες πρέπει να εκκενώνονται από τα υπολείμματα και να διατίθενται κατάλληλα, σε συμφωνία με τις νομικές διατάξεις. Οι συσκευασίες που δεν μπορούν να εκκενωθούν από
τα υπολείμματα πρέπει να διατίθενται σε συνεννόηση με τον τοπικό φορέα διαχείρισης αποβλήτων.
Ø ≥ 3.5 –4 mm
®
micro). Στη συνέχεια στιλβώστε με κατάλληλα εργαλεία
®
250). Ενδελεχής καθαρισμός
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Λαμβάνετε υπόψη τις οδηγίες χρήσης Προσοχή Ημερομηνία λήξης
Rx only
Αποκλειστικά για ειδικευμένο προσωπικό!
Μη αποστειρωμένο
Αριθμός προϊόντος
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Κατασκευαστής
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
98
Αριθμός παρτίδας
MD
Ιατροτεχνολογικό προϊόν
Περιέχει επικίνδυνη ουσία
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 99
et
Wirobond® LFC
Co33.9Fe30.0Cr28.5Mo5.0Mn1.0Si1.0CN [%]
0197
Kasutusjuhend
Dentaalne koobaltipõhine sulam metallokeraamika jaoks, tüüp5.
®
LFC tarnitakse silindrite kujul.
Wirobond
®
LFC vastab standarditele ISO22674 ja ISO9693.
Wirobond
REF50255 – 1000g; REF50256 – 250g; REF50258 – 24g proov
Sulami tunnused
Vastavalt standardile ISO22674 vaba niklist, kaadmiumist, berülliumist
ja pliist
Tüüp (vastavalt standardile ISO22674)
Eelkuumutustemperatuur °C 900–1000
Solidus-, likvidustemperatuur °C 1335, 1435
Tihedus g/cm³ 7.9
Valamistemperatuur °C 1480
Elastsusmoodul GPa 203 / *201
0,2% tinglik voolavuspiir (R
Katkevenivus (A
) % 13 / *8
5
Vickersi kõvadus (HV10) 315 / *360
Soojuspaisumistegur (CTE) 25–500°C, 10
(Valumaterjal / * pärast keraam põletust)
BEGO värvikood 8
Sisestusmass: fosfaatseotud, nt BellavestSH (REF54252)
Tiigli materjal: keraamika
Sulatuspulber: Wiromelt (REF52526)
Kattekeraamika: sobiva soojuspaisumisteguri (CTE) väärtusega keraamika, nt: VITA VM15
Oksiidpõletus: ei ole soovitatud, ent kui soovitakse kontrollpõletust: 900°C/5min/vaakum
Kõrgeim soovitatud põletustemperatuur: 860°C
Kuumutamiskiirus soovitatud max55°C/min
Jooteräbusti: nt Minoxyd (REF52530)
Joodis enne põletust: Wirobond
Lasertraat: Wiroweld (REF50003; 50005)
) MPa 585 / *650
p 0,2
-6 K-1
®
-Lot (REF52622)
15.4 / *15.6
puistake sulatuspulbrit valuploki peale. Täpsete seadistuste ja kuumutusaegade kohta järgige valamisseadmete tootjate juhiseid. L aske muhvlitel pärast valamist aeglaselt maha jahtuda.
Viimistlemine: Kasutage peenehambulisi kõvasulamfreese.
Poleerimine: Selleks et kumme erimist lihtsustada, saab teha läige stava pritstöö tlemise pliivaba soodak-
laasiga (nt Perlablast
eel- ja järelpoleerimispastade abil. Pealispinna põhjalik puhastamine aurujoaga töötlemise või destilleeritud vees läbikeetmise teel.
Keraamiline kate: Kasutage sobiva soojuspaisumisteguriga kattekeraamikat (ISO9693). Järgige vastava keraamikatootja kasutusjuhendit. Oksiidi tuleb jugapuhastusega töödelda (250 μm / 3–4 bar, nt
pihustusainega Korox
5
vees läbikee tmise teel. Seejärel ärg e pealispindu enam kätega puudutage. K asutage arteriklambre id vms.
Toestage karkassid põletuste ajaks piisavalt.
Plastkatted: Plastist kattematerjalide töötlemiseks tuleb järgida tootjate vastavaid juhendeid. Pealispinna põhjalik puhastamine aurujoaga töötlemise või destilleeritud vees läbikeetmise teel.
Jootmine: Joodetavad osad tuleb fikseerida (nt jootmise sisestusmassiga Bellatherm
seintega jootmispilu: max0,2mm. Kasutage sobivat BEGO jooteräbustit. Pärast jootmist tuleb jooteräbusti jääke ja metallo ksiide happega töödelda. Pe alispinna põhjalik puhastamine aurujoaga töö tlemise või
destilleeritud vees läbikeetmise teel.
Laserkeevitamine: Kui võ imalik, siis tööt age X-õmbluse ja täitematerjaliga. Palun järgige k asutusjuhendit ja seadme tootja ohujuhiseid! Pealispinna põhjalik puhastamine aurujoaga töötlemise või destilleeritud vees läbikeetmise teel.
Ladustamistingimused: Spetsiaalseid ladustamistingimusi ei ole teada.
Garantii: Meie rakendustehnika alased soovitused, ükskõik kas need antakse suuliselt, kirjalikult või
praktiliste juhendite vahendusel, tuginevad meie endi kogemustele ja katsetele ning neid saab seepärast
vaadelda ainult suunistena. Meie tooteid arendatakse pidevalt edasi. Seetõttu jätame me enesele õiguse
teha muudatusi nende ehituses ja koo stises. Igast toodetega seotud ohujuhtumist teatage palun ettevõttele BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG ja pädevale asutusele.
Juhised jäätmekäitluse kohta: Jäätmekäitluse meetodid
Toode: jäätmeloendi koodi vastendamine vastavalt Euroopa jäätmeloendile (AVV) tuleb ette võtta piir-
kondliku jäätmekäitlejaga konsulteerides. Ärge tehke jäätmekäitlust majapidamisjäätmete hulgas.
Pakend: pakendid peavad olema täielikult tühjendatud ja need tuleb anda kooskõlas õigusaktide eeskir-
jadega nõuetekohasesse jäätmekäitlusesse. Pakendite, mida ei saa täielikult tühjendada, jäätmekäitlus
tuleb teha piirkondliku jäätmekäitlejaga kooskõlastades.
®
micro). Seejärel kummeerige sobivate poleerkummide abil ning poleerige sobivate
®
250). Pealispinna põhjalik puhastamine aurujoaga töötlemise või destilleeritud
®
); paralleelsete
Sihtotstarve: Koobaltipõhised sulamid metallokeraamika jaoks on ette nähtud dentaalsete restauratsioonide, nagu näiteks kroonide ja sildade valmistamiseks ning metallokeraamiliste hambaproteeside
jaoks.
Näidustus: Koobaltipõhised sulamid metallokeraamika jaoks on ette nähtud selleks, et puuduvat
kõvakude (hambaid) ravida.
Vastunäidustus: Vastunäidustusi ei ole teada. Väga haruldastel juhtudel võib esineda soovimatuid bioloogilisi reaktsioone (nagu nt allergiaid sulami koostisosade suhtes) või elektrokeemia põhiseid reaktsioone. Teadaoleva kokkusobimatuse või teadaolevate allergiate korral sulami koostisosade suhtes tuleks
sulamit mitte kasutada.
Kliiniline kasu: Kaotsi läinud kõvakoe (hammaste) kunstlik asendus, närimisfunktsiooni taastamiseks
(esteetiliselt ja funktsionaalselt).
Hoiatused: Metallito lm on tervist kahjustav. Lihv imine ja jugapuhastus peaksid toimuma sobivat är atõmmet kasutades. Soovitatakse FFP3-EN149 tüüpi respiraatorit!
Ettevaatusabinõud: Apr oksimaalse või oklusaalse kokkupuute korral teiste metallidega võib väga haruldastel juhtudel tekkida elek trokeemiliselt tingitud ebamugavustunne. Toodet ei ole ohutuse ja ühilduvuse
seisukohalt magnetresonantskeskkonnas hinnatud. Seda ei ole soojenemise, migratsiooni ega kujutiste
artefaktide seisukohalt magnetresonantskeskkonnas katsetatud. Ohutus magnetresonantskeskkonnas ei
ole teada. Selle tootega patsiendi uurimine võib põhjustada patsiendi vigastusi.
Kõrvaltoimed: Kõrvaltoimeid ei ole teada. Siiski pole võimalik välistada, et väga haruldastel juhtudel
võib esineda individuaalseid reaktsioone materjali komponentide suhtes. Sellisel juhul ei tuleks toodet
kasutada.
Modelleerimine: Seina paksus pärast viimistlemist: vähemalt 0,3mm, vältige teravaid nurki ja servi.
Kujundage karkassid katte jaoks anatoomiliselt vähendatuna. Kujundage konnektorid nii tugeva ja kõrgena kui võimalik (kõrgu s: vähemalt 3,5mm, laius: vähemalt 2,5mm). Bruksismi korral on vajalik tuge vam
modelleer imine. Kasutage vaha või plastis t õõnespulki. Tihvt ide külgeühendamise süsteemi kor ral töötage
ilma siirdemuhvideta.
Jäljendi sisestamine: Kasutage kroonide ja sildade jaoks ainult fosfaatseotud sise stusmasse.
Valamine: Ärge sulamit üle kuumutage. Kasutage ainult puhtaid ja iga sulami jaoks omaette sulatus-
tiigleid. Partiide üheselt selge tagasiulatuva jälgimise tarbeks valage ainult uut metalli. Vajaduse korral
Järgida kasutusjuhendit Ettevaatust Kõlblikkusaeg
Ø ≥ 3.5 –4 mm
Partii number
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Sisaldab ohtlikku ainet
Mittesteriilne
Tootja
Rx only
Ainult kutsealaseks
kasutamiseks!
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
99
Artikli number
MD
Meditsiiniseade
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
Page 100
hr
Wirobond® LFC
Co33.9Fe30.0Cr28.5Mo5.0Mn1.0Si1.0CN [%]
0197
Upute za uporabu
Dentalna legura na bazi kobalta za metalnu keramiku, tip5.
®
LFC isporučuje se u obliku cilindara.
Wirobond
®
LFC je u skladu s normama ISO22674 i ISO9693.
Wirobond
Kat. br.50255 – 1000g; kat. br.50256 – 250g; kat. br.50258 – uzorak od 24g
Svojstva legure
U skladu s normom ISO22674 ne sadržava nikal, kadmij, berilij ni olovo
Tip (u skladu s normom ISO22674)
Temperatura predzagrijavanja °C 900–1000
Temperatura solidusa, temperatura liquidusa °C 1335, 1435
Gustoća g/cm³ 7.9
Temperatura lijevanja °C 1480
Modul elastičnosti GPa 203 / *201
Granica istezanja 0,2% (R
Prekidno istezanje (A
Tvrdoća po Vickersu (HV10) 315 / *360
Koeficijent toplinskog istezanja (CTE) 25 – 500°C, 10
(lijev / * nakon pečenja keramike)
BEGO kod boje 8
Uložna masa, na bazi fosfata, npr. Bellavest SH (kat. br.54252)
Materijal lončića: keramika
Prah za topljenje: Wiromelt (kat. br.52526)
Keramika za fasetiranje s odgovarajućom vrijednošću CTE, npr.: VITA VM15
Oksidacijsko pečenje: ne preporučuje se, ali ako je poželjno kontrolirano pečenje:
900°C/5 min/vak
Najveća preporučena temperatura pečenja: 860°C
Brzina zagrijavanja preporučeno maks. 55°C/min
Taljivo: npr. Minoxyd (kat. br.52530)
Lem prije pečenja: Wirobond
Žica za lasersko lemljenje: Wiroweld (kat. br.50003; 50005)
) MPa 585 / *650
p0,2
) % 13 / *8
5
®
-Lot (kat. br.52622)
-6 K-1
15.4 / *15.6
lijevanje posipajte prah za topljenje. Za točne postavke i vrijeme grijanja slijedite specifikacije proizvođača uređaja za lijevanje. Pustite da se kiveta lagano ohladi nakon lijevanja.
Završna obrada: Upotrijebite svrdla od tvrdog materijala s finim ozubljenjem.
Poliranje: Da biste poj ednostavili gumiranje, natr onskim staklom koje ne sadr žava olovo (npr. Perlablast
micro) možete polirati do sjaja. Nak on toga gumirati prikladnim gumenim priborom za poliranje i ispo lirati
prikladnim pastama za predpoliranje i naknadno poliranje. Površinu temeljito očistite parom ili iskuhavanjem u destiliranoj vodi.
Fasetiranje keramikom: Upotrijebite keramiku za fasetiranje s prikladnim koeficijentom toplinskog šire nja (ISO9693). Pridržavajte se uputa za uporabu dotičnih proizvođača keramike. Oksid treba pjeskariti
5
(250μm / 3 – 4bar s npr. Korox
vodi. Nakon toga površine ne dirajte više rukama. Upotrijebite stezaljke za krvne žile ili slično. Skelete
tijekom pečenje treba dovoljno poduprijeti.
Fasetiranje plastikom: Za obradu plastičnih materijala za fasetiranje morate poštovati odgovarajuće
upute proiz vođača. Površinu temeljito očistite parom ili iskuhavanjem u de stiliranoj vodi.
Lemljenje: Pričvrstite dijelove koje treba lemiti (npr. uložnim materijalom za lemljenje Bellatherm
mak između paralelnih stijenki koje se spajaju kod lemljenja: maks. 0,2mm. Upotrijebite odgovarajuće
taljivo BEGO. Nakon lemljenja ostatke taljiva i metalnih oksida treba očistiti. Površinu temeljito očistite
parom ili iskuhavanjem u destiliranoj vodi.
Lasersko zavarivanj e: Ako je mogu će, radite s X-šavom i mater ijalom za popunjavanje. Molimo da poš tujete upute za uporabu i napomene proizvođača uređaja o opasnostima! Površinu temeljito očistite parom
ili iskuhavanjem u destiliranoj vodi.
Uvjeti skladištenja: Nisu poznati nikakvi posebni uvjeti skladištenja.
Jamstvo: Naše preporuke koje se odnose na tehniku primjene, bilo da su dane usmenim ili pisanim putem
ili u obliku praktičnih uputa, temelje se na našim vlastitim iskustvima i eksperimentima i stoga se smatraju samo okvir nima. Kontinuirano razvijamo naše proizvo de. Stoga pridržavamo pr avo na promjene konstrukcije i sastava. Svaki ozbiljni štetni događaj do kojeg je došlo u vezi s proizvodom trebalo bi prijaviti
tvrtki BEGO Bremer Goldschläger ei Wilh. Herbst GmbH & Co. KG i nadležnom tijelu.”
Napomene o odlaganju: Metoda obrade otpada
Proi zvod: Ključni br oj otpada u skladu s Europskim katalog om otpada (AVV) tr eba se dodijeliti u dogovor u
s regionalnom tvrtkom z a zbrinjavanje otpada. Ne bacajte proizvod u kućanski otpad.
Pakiranje: Pakiranja se moraju potpuno isprazniti i pravilno odložiti u skladu sa zakonskim propisima.
Pakiranja, koja se ne mogu potpuno isprazniti, moraju se zbrinuti u dogovoru s regionalnom tvrtkom za
zbrinjavanje otpada.
®
250). Površinu temeljito očistite parom ili iskuhavanjem u destiliranoj
®
); raz-
®
Namjena: Legure na bazi kobalta za metal-keramiku namijenjene su za izradu dentalnih restauracija kao
što su krunice, mostovi i metal-keramički nadomjesci.
Indikacija: Legure na bazi kobalta za metal- keramiku namijenjene su za liječenje t vrdog tkiva koje nedostaje (zubi).
Kontraindikacije: Kontraindikacije nisu poznat e. U vrlo rijetkim slučajevima može doći do n eželjenih bioloških (kao npr. alergija na sastojke legure) ili elektr okemijskih reakcija. Legura s e ne smije upotrebljavati
ako su poznate nekompatibilnosti ili alergije na komponente legure.
Klinička korist: Umjetni nadomj estak izgubljenog tvr dog tkiva (zubi), za obnovu funk cije žvakanja (estetski i funkcijski).
Upozorenja: Metalne prašine opasne su za zdravlje. Brušenje i pjeskarenje trebali bi se odvijati uz prikladno usisavanje. Preporučujemo zaštitu disanja tipa FFP3-EN149!
Mjere opreza: U slučaju aproksimalnog ili okluzijskog kontakta s drugim metalima u vrlo rijetkim slučajevima može doći do elektrokemijski uvjetovanih tegoba. Proizvod nije ocijenjen u pogledu sigurnosti
i kompatibilnosti u MR okruženju. Nije testiran na zagrijavanje, migraciju i artefakte na slikama u MR
okruženju. Sigurnost u MR okruženju nije poznata. Pregled pacijenta s ovim proizvodom može rezultirati
ozljedom pacijenta.
Skupina pacijenata: Predmeti od legur e mogu se upotrebljavati bez o bzira na dob pacijenta. Legur a se ne
smije upotrebljavati ako su poznate nekompatibilnosti ili alergije na komponente legure.
Nuspojave: Nuspojave nisu poznate. Međutim, ne možemo isključiti da u rijetkim slučajevima može doći
do individualnih reakcija na komponente proizvoda. U tom slučaju ne smijete upotrebljavati proizvod.
Modeliranje: Debljina stijenke nakon završne obrade: min. 0,3mm, izbjegavajte oštre rubove i bridove.
Skelete za fasetiranje oblikujte anatomski reducirano. Spojnice oblikujte što je moguće jače i više (visina:
min. 3,5mm, širina: min. 2,5mm). Kod br uksizma obratite pozorn ost na jače modeliranje. Upo trebljavajte
vosak ili plastične šuplje štapiće. Kod sustava postavljanja kolčića radite bez suženja.
Ulaganje: Za krunice i mostove upotrebljavajte samo fosfatne uložne mase.
Lijevanje: Nemojte previše zagrijati leguru. Upotrebljavajte samo čisti lončić za taljenje koji je prikladan
za svaku leguru. Radi jasnog praćenja serije lijevajte samo novi metal. Ako je potrebno, preko kockica za
Obratite pozornost na upute za uporabu Pozor Može se upotrijebiti do
Ø ≥ 3.5 –4 mm
Serijski broj
Ø ≥ 4 mm
Ø ≥ 5 mm
Ø ≥ 2.5 mm
1.5 –2 mm
Sadrži opasnu tvar
Nije sterilno
Proizvođač
Rx only
Samo za stručno osoblje
BEGO Bremer Goldschlägerei Wilh. Herbst GmbH & Co. KG
Wilhelm-Herbst-Str. 1 · 28359 Bremen, Germany
www.bego.com
100
Kataloški broj
MD
Medicinski proizvod
REF14581/00 · HdW 6003 · © 2021 by BEGO · 20211215
 Loading...