

Page 1
Аппарат аргонодуговой сварки MultiTIG-2000P AC/DC
Page 2
Аппарат аргонодуговой сварки MultiTIG-2000P AC/DC
CОДЕРЖАНИЕ
ДЕКЛАРАЦИЯ О СООТВЕТСТВИИ СТАНДАРТАМ ЕС И ТР ТС ...................................... 3
1. БЕЗОПАСНОСТЬ ........................................................................................................................ 4
1.1 Описание знаков безопасности ................................................................................................... 4
1.2 Поражение сварочной дугой ....................................................................................................... 4
1.3 Электромагнитное поле ............................................................................................................... 8
2. Обзор .............................................................................................................................................. 8
2.1 Краткое введение ......................................................................................................................... 8
2.2 Описание аппарата ..................................................................................................................... 10
2.3 Принцип работы ......................................................................................................................... 10
2.4 Вольт-амперные характеристики .............................................................................................. 11
3. Установка и настройка .............................................................................................................. 12
3.1 Параметры .................................................................................................................................. 12
3.2 Продолжительность включения и перегрев ............................................................................. 13
3.3 Выбор места для установки и перемещение аппарата ............................................................ 13
3.4 Подключение электропитания .............................................................................................. 13
3.5 Подключение полярности в режиме ручной дуговой сварки (MMA) .................................... 14
3.6 Подключение оборудования (TIG) ............................................................................................ 15
4. Эксплуатация ............................................................................................................................. 16
4.1 Внешний вид аппарата .............................................................................................................. 16
4.2 Панель управления .................................................................................................................... 17
4.3 Дистанционная настройка режимов работы аппарата............................................................. 19
4.4 Эксплуатация в режиме аргонодуговой сварки (TIG) ............................................................. 20
4.4.1 Аргонодуговая сварка (TIG) (в 4-тактном режиме)............................................................ 20
4.4.2 Аргонодуговая сварка (TIG) (в 2- тактном режиме)........................................................... 22
4.4.3 Использование ячеек памяти ................................................................................................. 24
4.5 Параметры сварки ...................................................................................................................... 24
4.5.1 Виды сварных соединений при TIG/MMA сварке .................................................................. 24
4.5.2 Пояснения по качеству сварки ............................................................................................... 24
4.5.3 Соотношение параметров аргонодуговой сварки (TIG) ...................................................... 25
4.6 Условия эксплуатации................................................................................................................ 29
4.7 Примечания по эксплуатации ................................................................................................... 29
5. Техническое обслуживание и устранение неисправностей ................................................ 29
5.1 Техническое обслуживание ....................................................................................................... 29
5.2 Устранение неисправностей ...................................................................................................... 31
5.3 Коды ошибок .............................................................................................................................. 35
5.4 Электромонтажная схема .......................................................................................................... 37
6. Сервисное обслуживание .......................................................................................................... 38
www.kedrweld.ru Горячая линия КЕДР +7 (495) 134-47-47
2
Page 3
Аппарат аргонодуговой сварки MultiTIG-2000P AC/DC
Настоящим заявляем, что оборудование предназначено
для промышленного и профессионального использования
и соответствует требованиям:
ТР ТС 004/2011 " О безопасности низковольтного оборудования",
ТР ТС 020/2011 "Электромагнитная совместимость технических
средств".
Настоящим заявляем, что оборудование протестировано
согласно гармонизированному европейскому стандарту
EN 60974-1: 2012 и EN 60974-10: 2007
и подтверждено соответствие Европейской Директиве
Низковольтного Оборудования LVD 2006/95/EC.
Европейской Директиве Электромагнитной
Совместимости 2004/108/ЕС.
Сертификат No. CE12021 от 8.08.2014.
Дата производства указана на упаковке,
где ХХ - год ХХ - месяц ХХХХ - номер аппарата
ВНИМАНИЕ!
ПЕРЕД УСТАНОВКОЙ И ИСПОЛЬЗОВАНИЕМ
ВНИМАТЕЛЬНО ОЗНАКОМЬТЕСЬ С ДАННОЙ
ИНСТРКУЦИЕЙ!
ДЕКЛАРАЦИЯ О СООТВЕТСТВИИ
СТАНДАРТАМ ЕС И ТР ТС
www.kedrweld.ru Горячая линия КЕДР +7 (495) 134-47-47
3
Page 4
Аппарат аргонодуговой сварки MultiTIG-2000P AC/DC
1. БЕЗОПАСНОСТЬ
Перед установкой, вводом в эксплуатацию и использованием аппарата тщательно
изучите все правила техники безопасности.
Несмотря на то, что в процессе проектирования и производства аппарата были
оценены все характеристики безопасности, во время сварки используется высокое
напряжение и электрическая дуга, а также выделяется большое количество тепла,
токсичные газы, металлическая пыль и брызги металла. Соблюдайте правила техники
безопасности.
1.1 Описание знаков безопасности
Внимание! Может возникнуть вред здоровью. Данный знак указывает
на возможный вред здоровью.
Такие знаки означают: Осторожно,
поражение электрическим током,
движущимися частями аппарата, а также
горячими деталями. Во избежание
причинения вреда здоровью обращайте
внимание на знаки безопасности и
соответствующие правила техники
безопасности.
1.2 Поражение сварочной дугой
Представленные ниже знаки безопасности используются в данном Руководстве в
качестве напоминания об опасности и привлечения внимания. Будьте осторожны и
следуйте соответствующим правилам техники безопасности во избежание причинения
вреда здоровью.
Выполнять ввод данного аппарата в эксплуатацию, обслуживание и ремонт данного
аппарата могут только профессиональные работники.
Во время обслуживания аппарата посторонние люди, особенно дети, должны
находиться как можно дальше от аппарата.
Выполняйте техническое обслуживание и обследование аппарата только после
отключения питания и в соответствии с гл. 5, так как в электролитических конденсаторах
присутствует постоянное напряжение.
www.kedrweld.ru Горячая линия КЕДР +7 (495) 134-47-47
4
Page 5
Аппарат аргонодуговой сварки MultiTIG-2000P AC/DC
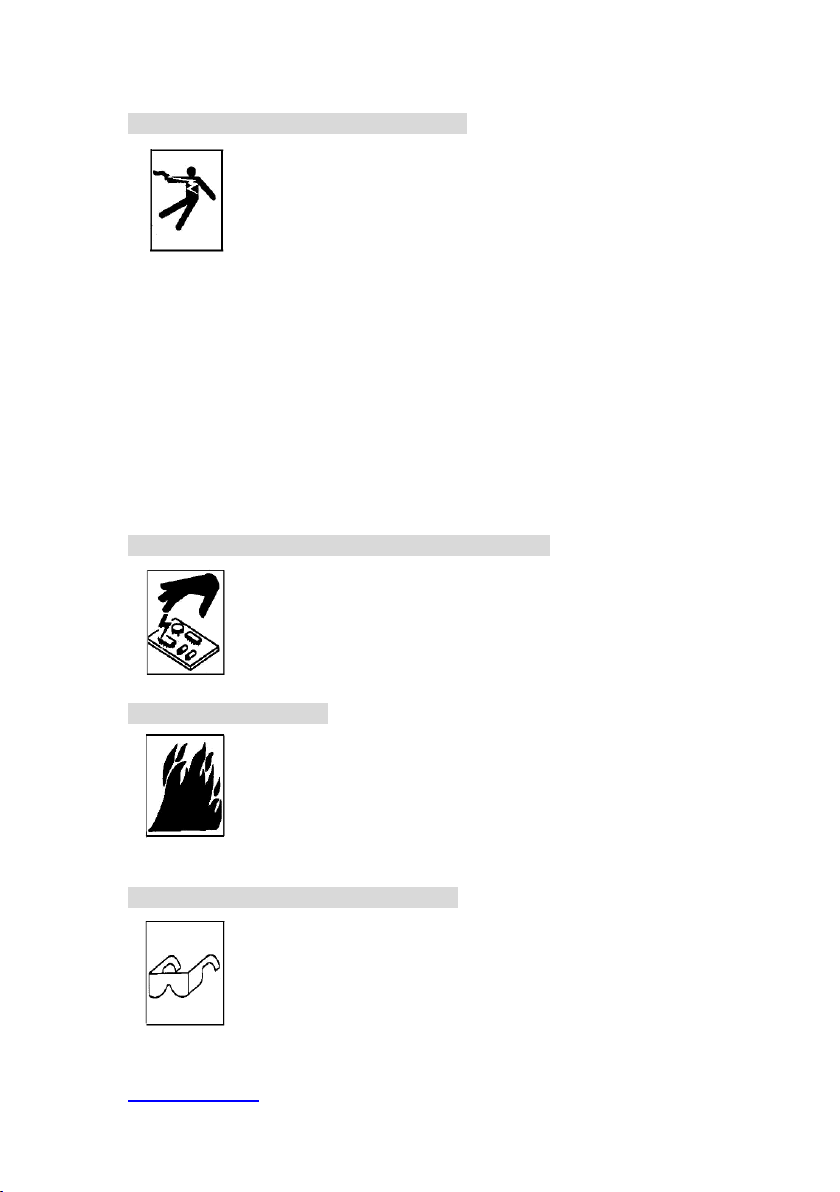
Опасность поражения электрическим током
Не касайтесь электрических деталей, находящихся под напряжением.
Отключите аппарат, отсоедините питание с помощью автоматического
выключателя или отсоедините вилку от розетки.
Во время выполнения работ с аппаратом стойте на сухом коврике,
изолирующем Вас от земли, надевайте сухие изолирующие перчатки, не
пользуйтесь влажными или поврежденными перчатками.
В том случае, если во время обслуживания аппарата требуется
оставить его включенным, выполнять такие работы могут только
специалисты, знакомые с правилами техники безопасности.
При проведении работ с включенным аппаратом следует применять
правило работы одной рукой. Не касайтесь аппарата обеими руками.
Прежде чем передвигать аппарат, отключите его от источника
питания.
В случае необходимости открыть корпус, сначала отсоедините аппарат
от источника питания и подождите не менее 5 минут.
Постоянный ток высокого напряжения наблюдается и после
отсоединения источника питания.
Прежде чем прикоснуться к аппарату, отключите инверторный
источник питания от сети и соблюдайте условия технического
обслуживания, представленные в Разделе IX, чтобы разрядить источник.
Статическое электричество разрушает печатную плату
Перед отсоединением печатных плат и их компонентов наденьте
заземляющий антистатический браслет.
Для хранения, перемещения и транспортировки печатных плат
используйте соответствующую антистатическую тару.
Опасность пожара/взрыва
Не устанавливайте аппарат сверху или рядом с
легковоспламеняющимися поверхностями.
Храните легковоспламеняющиеся материалы подальше от зоны
сварки.
Не выполняйте сварочные работы на герметичных контейнерах.
Брызги металла могут нанести вред глазам
Во время технического обслуживания и тестовых работ надевайте
очки с боковой защитой и защитным покрытием.
www.kedrweld.ru Горячая линия КЕДР +7 (495) 134-47-47
5
Page 6
Аппарат аргонодуговой сварки MultiTIG-2000P AC/DC
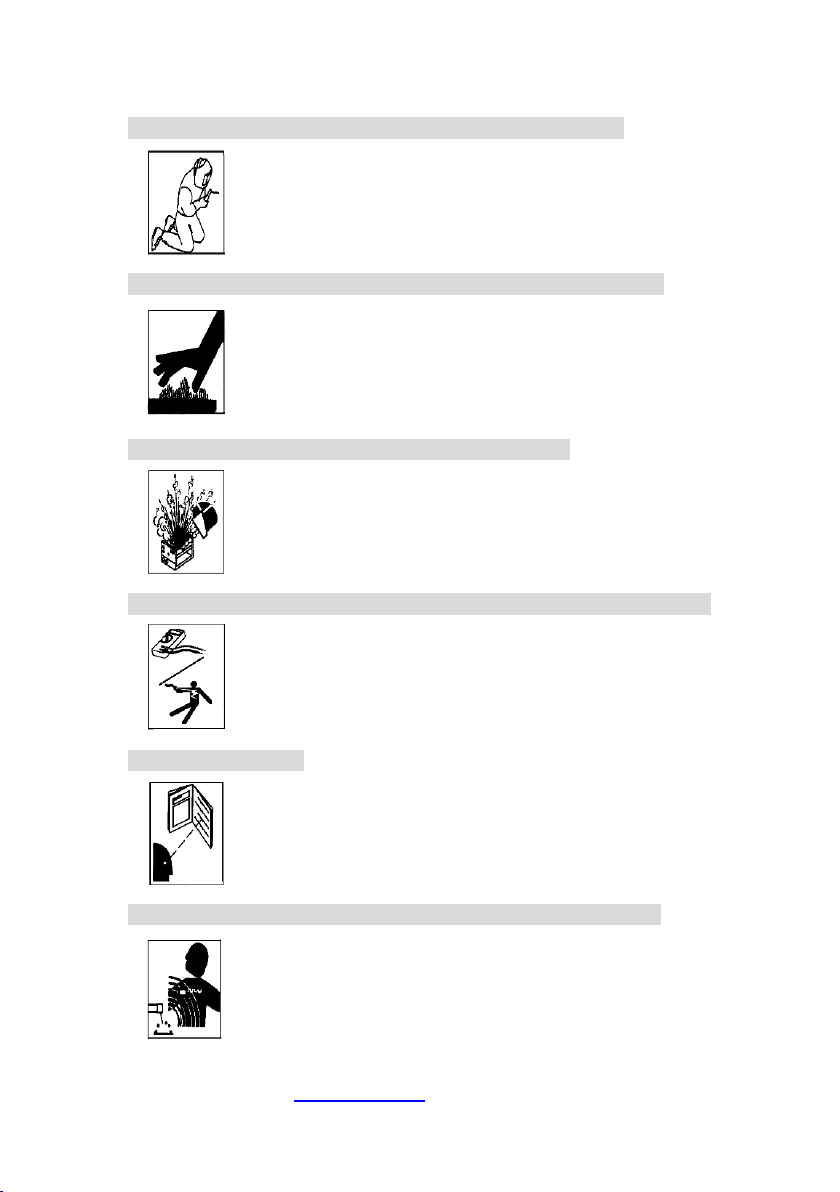
Надевайте сварочную маску с соответствующим светофильтром
Надевайте маску и защитные перчатки, обувайте защитную обувь,
пользуйтесь берушами, надевайте сварочную маску и пользуйтесь
соответствующим защитным стеклом для светофильтра, а также
надевайте защитную спецодежду.
Горячее свариваемое изделие может стать причиной тяжелых ожогов
Не касайтесь горячих деталей голыми руками.
Чтобы продлить срок эксплуатации сварочной горелки, соблюдайте
перерывы в работе для ее охлаждения.
Взрыв деталей аппарата может причинить вред здоровью
Если инверторный сварочный аппарат включен, вышедшая из строя
деталь может взорваться или привести к взрыву других элементов.
При проведении работ по техническому обслуживанию инверторного
источника надевайте маску и одежду с длинными рукавами.
Тестирование аппарата может привести к поражению электрическим током
Перед проведением измерительных работ отключите питание
сварочного аппарата.
Для измерения используйте инструмент с хотя бы одним проводом,
снабженным самоудерживающим зажимом (например, с пружинным
зажимом).
Прочтите инструкцию по эксплуатации измерительного оборудования.
Ссылки на инструкции
Смотрите ссылки на уведомления о безопасности сварки в данном
Руководстве.
При замене компонентов и деталей аппарата используйте только
подлинные товары.
Магнитные поля отрицательно влияют на работу кардиостимулятора
Прежде чем приступать к работе со сварочным оборудованием, люди,
использующие кардиостимулятор, должны проконсультироваться с
врачом.
www.kedrweld.ru Горячая линия КЕДР +7 (495) 134-47-47
6
Page 7
Аппарат аргонодуговой сварки MultiTIG-2000P AC/DC
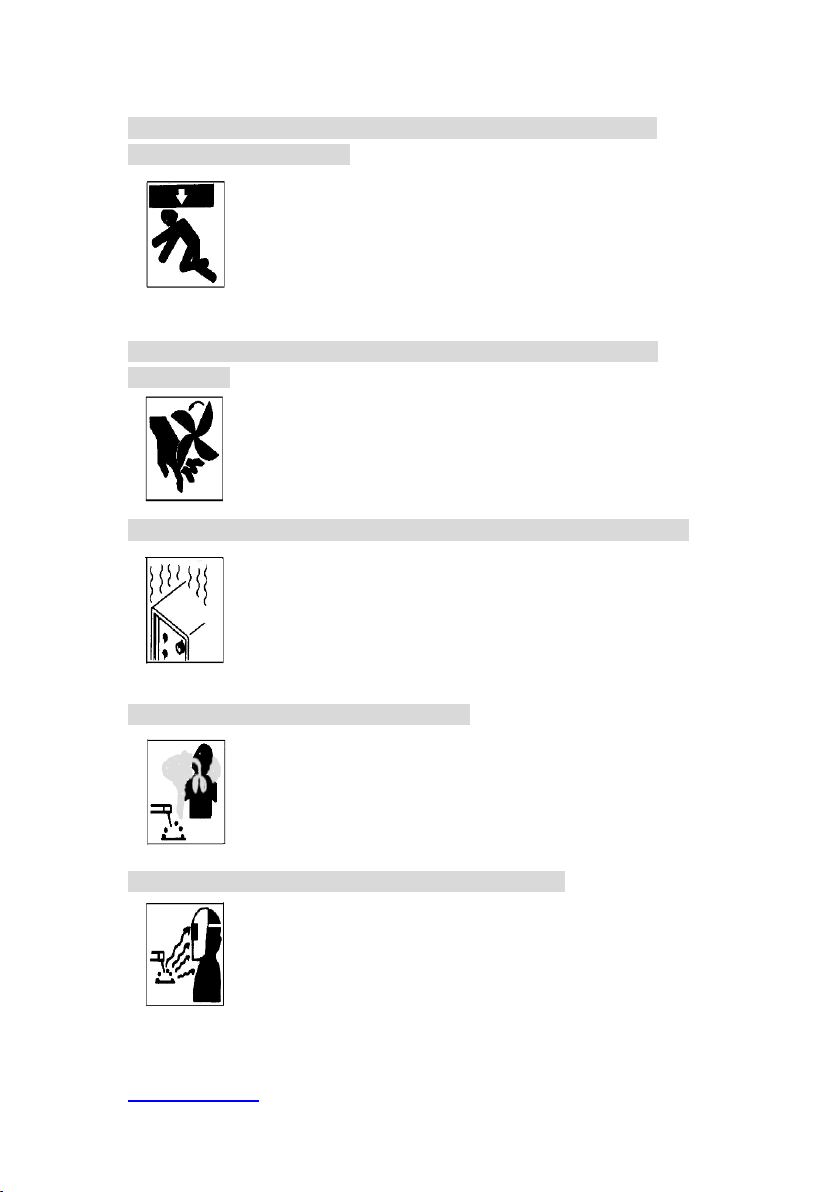
Падение оборудования может привести к повреждению аппарата и к
причинению вреда здоровью
Пользуйтесь оборудованием с достаточной грузоподъемностью для
подъема аппарата.
Для подъема аппарата используйте одновременно переднюю и заднюю
ручки.
Для перемещения аппарата используйте соответствующую тележку.
При подъеме аппарата не используйте только одну ручку.
Если источник сварочного тока установлен на наклонную
поверхность, примите соответствующие меры, чтобы он не упал.
Движущиеся детали аппарата могут привести к нанесению телесных
повреждений
Не касайтесь движущихся деталей аппарата (например, вентилятора).
Все защитные устройства, такие как дверцы, панели, кожух и задняя
панель, должны находиться на своих местах и быть плотно закрытыми.
Слишком долгая эксплуатация аппарата может привести к его перегреву
Периодически давайте аппарату время остыть и соблюдайте
рекомендации по номинальной продолжительности включения.
Перед повторным включением источника для сварки уменьшите
сварочный ток и сократите время эксплуатации.
Не блокируйте приток свежего воздуха к аппарату и не увеличивайте
сопротивление подачи воздуха путем установки воздушного фильтра.
Не используйте источник сварочного тока для разморозки труб.
Копоть и сажа могут нанести вред здоровью
Не вдыхайте сажу и копоть.
Для снижения концентрации сажи и копоти используйте
принудительную вентиляцию и устройства удаления сажи.
Для отведения сажи и копоти используйте вытяжной вентилятор.
Для снижения количества сажи и копоти соблюдайте
соответствующие положения по охране окружающей среды.
Сварочная дуга может вызвать повреждения глаз и кожи
Надевайте сварочную маску с соответствующим светофильтром,
пользуйтесь берушами, а также надевайте защитную спецодежду.
www.kedrweld.ru Горячая линия КЕДР +7 (495) 134-47-47
7
Page 8
Аппарат аргонодуговой сварки MultiTIG-2000P AC/DC
1.3 Электромагнитное поле
Электрический ток, протекающий по любому проводнику, создает локальное
электромагнитное поле (ЭМП). Влияние ЭМП исследуется специалистами по всему
миру. До настоящего момента нет фактических доказательств, показывающих, что ЭМП
может влиять на здоровье. Однако исследования продолжаются. До получения
однозначных заключений следует свести к минимуму воздействие ЭМП.
Для минимизирования воздействия ЭМП следует выполнить следующие
рекомендации:
Сварочные кабели на изделие и электрод необходимо разместить максимально
близко друг к другу или связать их вместе посредством изоляционной ленты.
Все кабели следует располагать как можно дальше от оператора.
Никогда не размещайте сварочный кабель вокруг своего тела.
Сварочный аппарат и сетевой кабель должны располагаться как можно дальше от
оператора в соответствии с фактическими условиями работы.
Подсоедините кабель на изделие как можно ближе к зоне сварки.
Работники, имеющие кардиостимулятор, должны находиться как можно дальше от
зоны сварки.
2. Обзор
2.1 Краткое введение
Сварочный аппарат КЕДР MultiTIG-2000P AC/DC использует новейшую
технологию широтно-импульсной модуляции (ШИМ) и блок питания с биполярным
транзистором с изолированным затвором (БТИЗ). Поэтому данный аппарат портативный,
компактный, легкий, экономичный.
Параметры аппарата КЕДР MultiTIG-2000P AC/DC на передней панели можно
настраивать плавно, например, стартовый ток, ток заварки кратера, сварочный ток,
базовый ток, баланс импульса, время возрастания и снижения тока, подачу газа до
поджига и после прекращения сварки, частоту импульса, функцию «горячий старт»,
форсаж дуги и т.д. В процессе сварки для поджига дуги требуется высокая частота и
высокое напряжение, чтобы обеспечить успешный поджиг дуги.
Характеристики аппарата КЕДР MultiTIG-2000P AC/DC:
★ Система управления моментально реагирует на любые изменения;
★ Высокая частота и высокое напряжение обеспечивают успешный поджиг дуги, а
обратная полярность цикла поджига позволяет без проблем зажечь дугу в режиме
аргонодуговой сварки на переменном токе (TIG-AC);
www.kedrweld.ru Горячая линия КЕДР +7 (495) 134-47-47
8
Page 9
Аппарат аргонодуговой сварки MultiTIG-2000P AC/DC
★ Не допускает разрыва дуги при сварке на переменном токе; даже если разрыв
происходит, высокочастотный осциллятор поддержит горение дуги;
★ Управление сварочным током через педаль;
★ Если при работе в режиме аргонодуговой сварки на постоянном токе (TIG/DC)
вольфрамовый электрод касается свариваемого изделия, значение тока упадет до
малого значения, чтобы защитить электрод;
★ Умная защита: от слишком высокого тока / напряжения, перегрева. При
возникновении подобных проблем, загорится предупредительный индикатор на
передней панели, и сварочный ток отключится. Это поможет защитить сварочный
аппарат и продлить срок его эксплуатации;
★ Двойные цели: инвертор для ручной и аргонодуговой сварки на переменном и
постоянном токе обладает отличными характеристиками при сварке алюминиевых
сплавов, углеродистой стали, нержавеющей стали, титана.
На передней панели можно выбрать один из следующих шести режимов сварки:
DC MMA – ручная дуговая сварка на постоянном токе
DC TIG – аргонодуговая сварка на постоянном токе
DC Pulse TIG – аргонодуговая сварка импульсной дугой на постоянном токе
AC MMA – ручная дуговая сварка на переменном токе
AC TIG – аргонодуговая сварка на переменном токе
AC Pulse TIG – аргонодуговая сварка на переменном токе импульсной дугой
1. Для ручной дуговой сварки на постоянном токе (DC ММА) полярность
выбирается в соответствии с типом покрытия электрода, смотрите п. 3.5;
2. При ручной дуговой сварке на переменном токе (АC ММА) можно избежать
чрезмерного намагничивания свариваемого материала, вызванного постоянным током;
3. Для аргонодуговой сварки на постоянном токе прямой полярности
подсоединение следующее: свариваемое изделие подсоединяется к положительному
силовому разъему, а горелка – к отрицательному. Такое подсоединение характеризуется
стабильной сварочной дугой, низкими потерями вольфрамового электрода, большим
сварочным током, хорошим проплавлением;
4. При аргонодуговой сварке на переменном токе (AC TIG) прямоугольной формы
AC волны дуга более стабильна, чем при синусоидальной форме AC волны. В то же время
процесс характеризуется максимальным проплавлением, а также лучшим эффектом
очистки поверхности свариваемых кромок от оксидных пленок;
5. Аргонодуговая сварка импульсной дугой на постоянном токе (DC Pulsed TIG)
обладает следующими характеристиками: 1) Металл в сварочной ванне очень быстро
остывает, что сильно облегчает контроль формирования сварного шва. 2) Свариваемое
изделие нагревается незначительно. Энергия дуги сфокусирована. Подходит для сварки
www.kedrweld.ru Горячая линия КЕДР +7 (495) 134-47-47
9
Page 10
Аппарат аргонодуговой сварки MultiTIG-2000P AC/DC
очень тонкого листового металла. 3) Точный контроль поступления тепла и размера
сварочной ванны. Равномерная глубина проплавления. Подходит для односторонней
сварки тонколистовых изделий, а также сварки труб. 4) Высокочастотная дуга может
устранить возникновение свищей и улучшить механические характеристики соединения.
5) Высокочастотная дуга подходит для большей скорости сварки, что повышает
производительность.
Сварочные аппараты КЕДР MultiTIG-2000P AC/DC подходят для сварки во всех
пространственных положениях различных металлов, а именно: нержавеющей стали,
углеродистой стали, легированной стали, титана, меди и т.п., а также используются для
сварки труб, сварки с отбортовкой кромок, ремонта автомобилей, велосипедов, лодок,
катеров и др.
2.2 Описание аппарата
Описание аппарата дуговой сварки (в примере описан аппарат КЕДР MultiTIG-2000P AC/DC).
MultiTIG-2000P AC/DC
Переменный / постоянный ток
Максимальный сварочный ток 200A
Сварочный аппарат для TIG/MMA сварки
2.3 Принцип работы
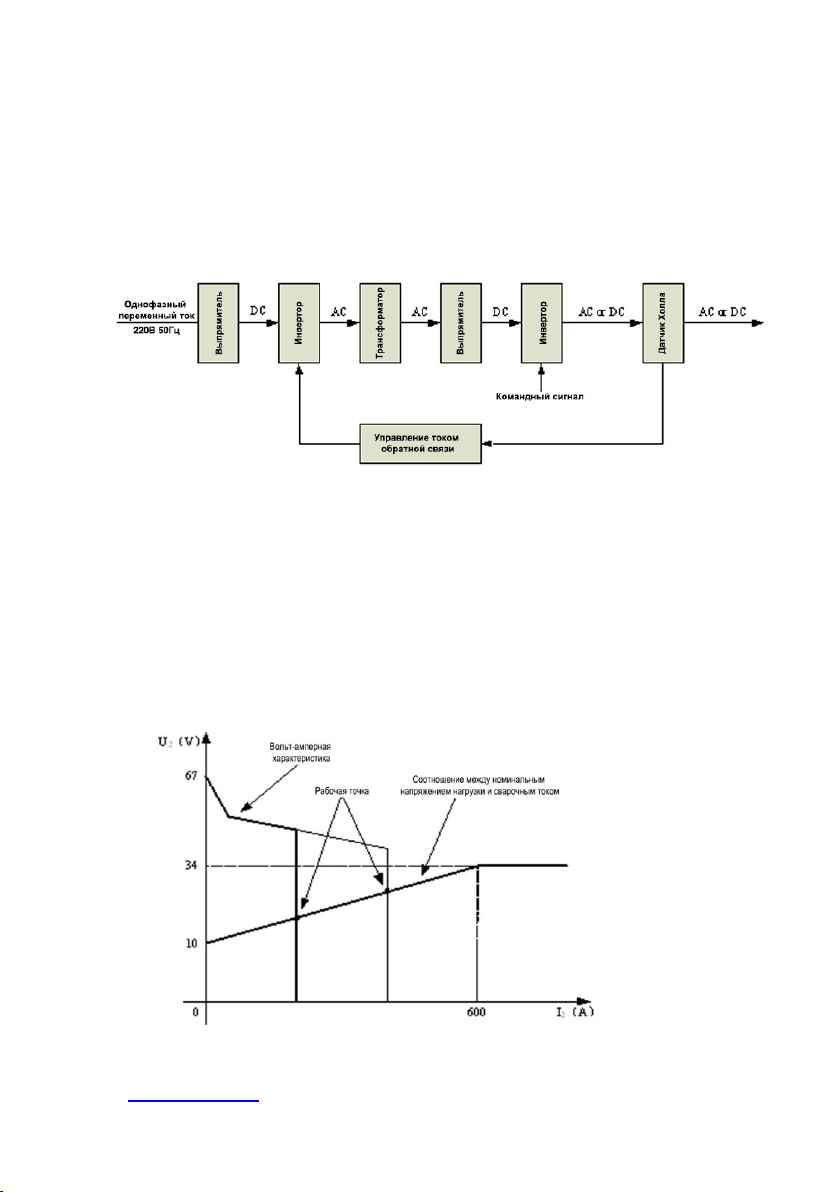
Принцип работы сварочных аппаратов серии КЕДР MultiTIG-2000P AC/DC показан
на схеме ниже. Переменный ток однофазной рабочей частоты 50 Гц (220В) выпрямляется
в постоянный ток (примерно 312В), затем с помощью инверторного устройства (БТИЗ)
он превращается в переменный ток средней частоты (около 40KГц); далее после
снижения напряжения средним (основным) трансформатором ток выпрямляется с
www.kedrweld.ru Горячая линия КЕДР +7 (495) 134-47-47
10
Page 11
Аппарат аргонодуговой сварки MultiTIG-2000P AC/DC
помощью выпрямителя средней частоты (диода с накоплением заряда), и на выходе БТИЗ
выбирает переменный или постоянный ток. Контур поддерживает технологию
управления силой тока с помощью обратной связи, что обеспечивает стабильное значение
тока на выходе. Тем не менее, параметры сварочного тока можно постоянно и плавно
регулировать по потребности сварщика.
2.4 Вольт-амперные характеристики
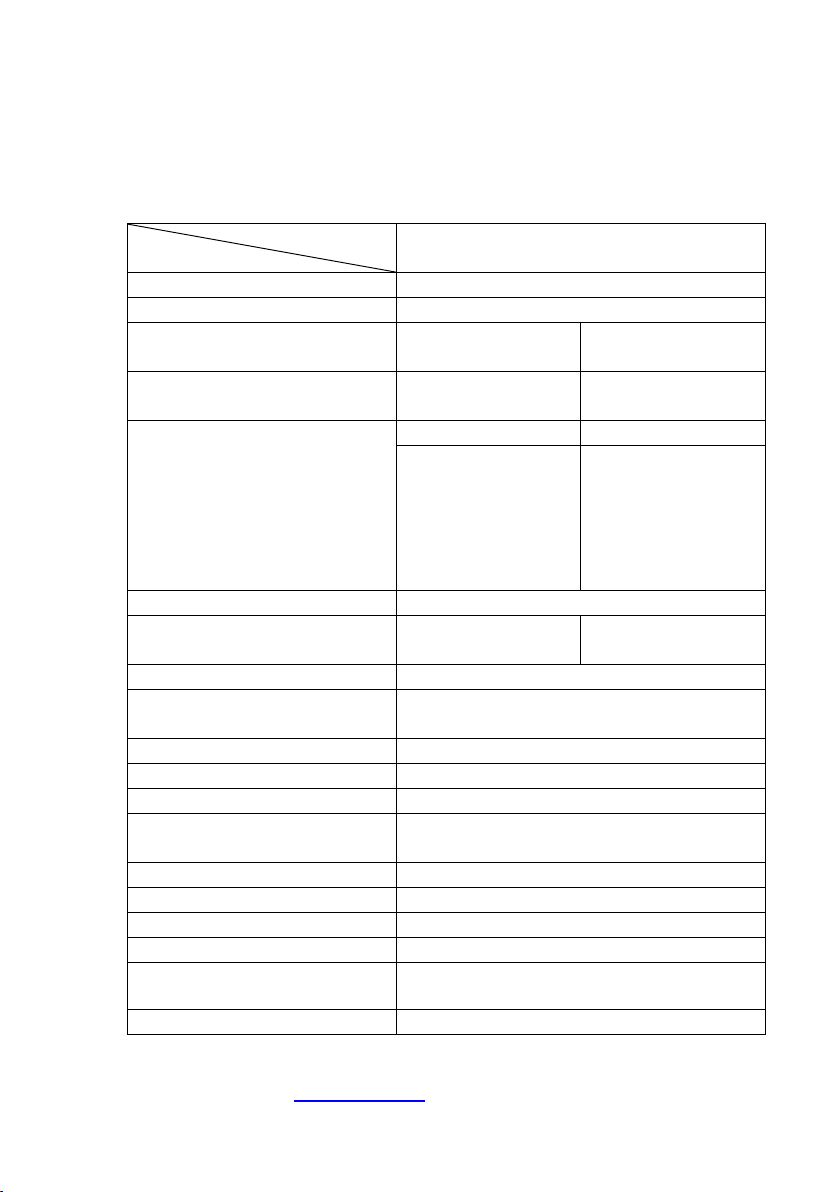
Сварочный аппарат КЕДР MultiTIG-2000P AC/DC обладает отличными вольт-
амперными характеристиками, график которых представлен на рисунке ниже.
Соотношение между номинальным напряжением нагрузки U2 и сварочным
током I2:
Если I2≤600A, U2=10+0,04I2(В); Если I2>600A, U2=34(В)
www.kedrweld.ru Горячая линия КЕДР +7 (495) 134-47-47
11
Page 12
Аппарат аргонодуговой сварки MultiTIG-2000P AC/DC
Модель
Параметры
КЕДР MultiTIG-2000P AC/DC
Напряжение сети (В)
1~220±15%
Частота (Гц)
50/60Гц
Номинальный потребляемый ток(A)
33(AC TIG)
35(DC TIG)
45(AC MMA)
47(DC MMA)
Номинальная потребляемая мощность
(кВт)
4,5(AC TIG)
4,5(DC TIG)
7,0(AC MMA)
7,0(DC MMA)
Цикл ПВ (%)
TIG&AC MMA
DC MMA
100% при 200А
(AC TIG)
100% при 200А
(DC TIG)
60% при 200А (AC MMA)
60% при 200А (DC MMA)
100% при 165А (AC
MMA)
100% при 165А (DC
MMA)
Напряжение холостого хода (В)
70
Диапазон регулировки сварочного тока
(A)
5~200
5~200
Время снижения тока (сек)
0~10
Время подачи газа после гашения дуги
(сек)
0~30
Частота импульса (Гц)
0,5~999
Частота переменного тока (Гц)
50~250
Баланс импульса (%)
5~95
Баланс переменного тока
(эффективность очистки)(%)
15~50
КПД(%)
≥85
Охлаждение
Воздушное
Класс защиты
IP23
Класс изоляции
H
Габаритные размеры (ДхШхВ) (мм)
480×180×300
Вес (кг)
10,0
3. Установка и настройка
3.1 Параметры
www.kedrweld.ru Горячая линия КЕДР +7 (495) 134-47-47
12
Page 13
Аппарат аргонодуговой сварки MultiTIG-2000P AC/DC
3.2 Продолжительность включения и перегрев
Продолжительность включения (ПВ%) определяется как отрезок времени, в течение
которого аппарат может работать непрерывно в течение определенного времени (10 минут).
Номинальная продолжительность включения означает отрезок времени, в течение которого
машина может работать непрерывно в течение 10-минутного цикла, когда она выдает
номинальный сварочный ток.
Если сварочный аппарат перегрет, сработает защита БТИЗ от перегрева, на передней
панели загорится сигнальная лампа перегрева. Следует оставить аппарат на 15 минут,
чтобы вентилятор его охладил. При возобновлении работы необходимо уменьшить
сварочный ток или продолжительность включения.
3.3 Выбор места для установки и перемещение аппарата
Будьте осторожны при перемещении аппарата, не допускайте его транспортировки
в положении, отличном от вертикального (нормального на 4-х ножках).
Также аппарат можно переносить за ручку сверху. После того, как аппарат
установлен на нужное место, необходимо убедиться в том, что аппарат находится в
безопасном положении во избежание его смещения или падения.
При использовании вилочного погрузчика длина его захвата должна быть
достаточной, чтобы выходить с обратной стороны поддона и обеспечивать безопасный
подъем.
Перемещение может привести к потенциальной опасности или являться
существенной угрозой, поэтому перед использованием аппарата удостоверьтесь, что
аппарат находится в безопасном положении.
3.4 Подключение электропитания
Электропитание аппаратов КЕДР MultiTIG-2000P AC/DC осуществляется от сети
220В.
Когда напряжение электропитания превышает безопасное рабочее значение,
срабатывает внутренняя защита от слишком высокого или слишком низкого напряжения,
загорается индикатор, отключается выходной ток.
Если напряжение электропитания неоднократно выходит за пределы диапазона
безопасного рабочего напряжения, это сократит срок эксплуатации сварочного аппарата.
Можно применить следующие меры:
www.kedrweld.ru Горячая линия КЕДР +7 (495) 134-47-47
13
Page 14
Аппарат аргонодуговой сварки MultiTIG-2000P AC/DC
Подсоедините сварочный аппарат к стабильному источнику питания;
Установите устройство стабилизации напряжения.
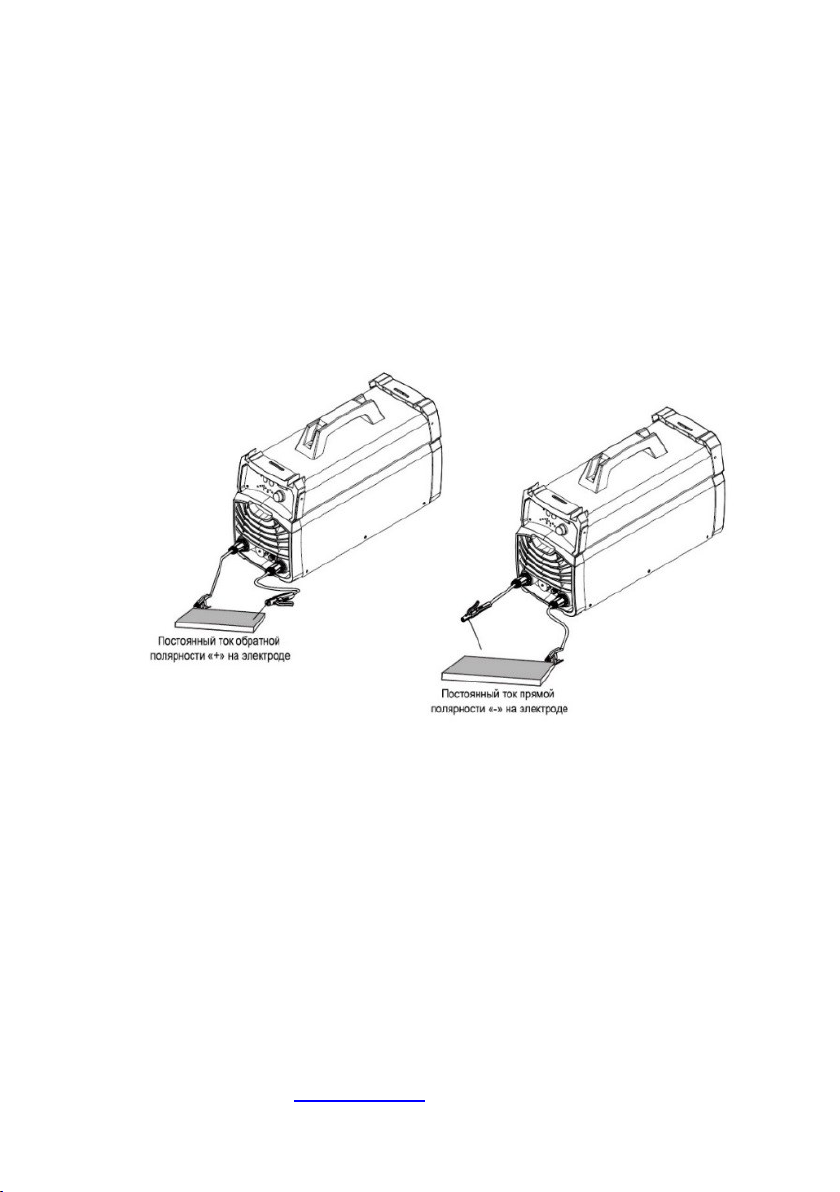
3.5 Подключение полярности в режиме ручной дуговой
сварки (MMA)
MMA (постоянный ток): Подключите на ток обратной или прямой полярности в
соответствии с используемыми электродами. Изучите инструкцию по применению
электродов.
MMA (переменный ток): Подключение на любую полярность.
www.kedrweld.ru Горячая линия КЕДР +7 (495) 134-47-47
14
Page 15
Аппарат аргонодуговой сварки MultiTIG-2000P AC/DC
3.6 Подключение оборудования (TIG)
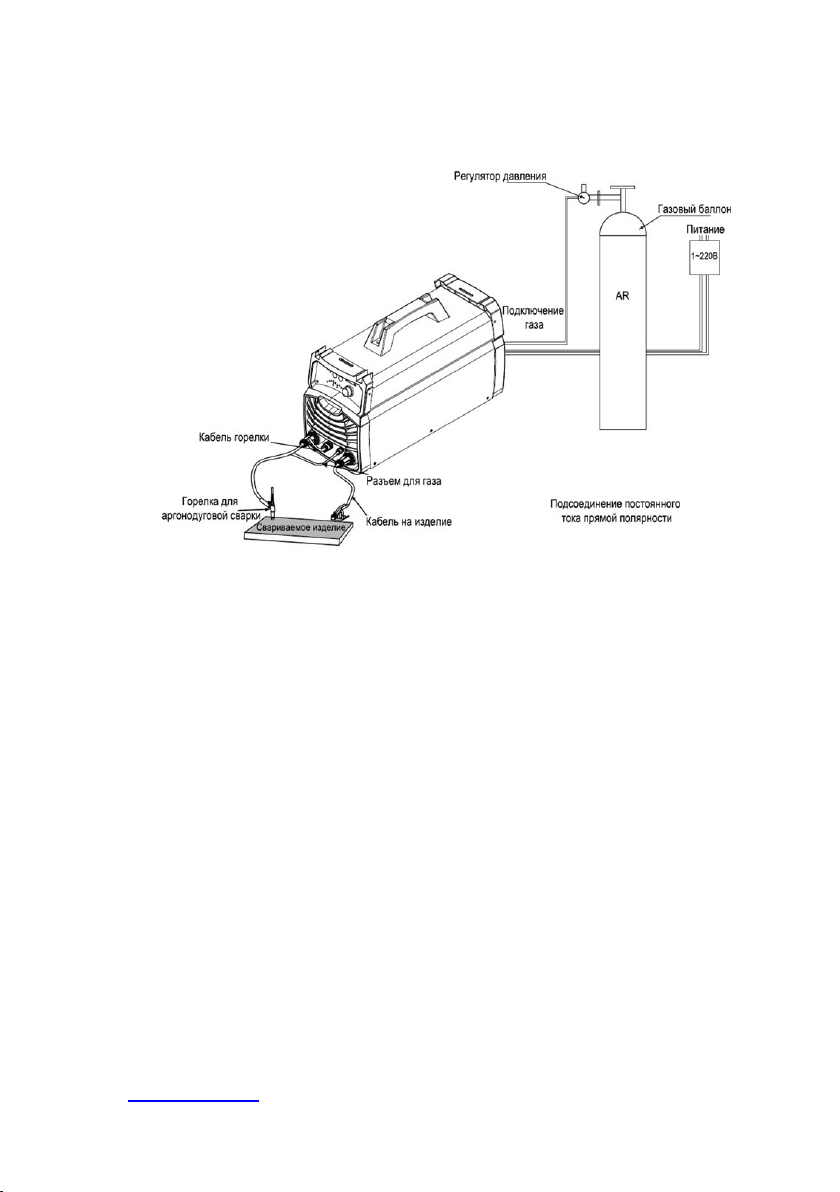
Подключите свариваемое изделие к положительному силовому разъему сварочного
аппарата, а сварочную горелку – к отрицательному. Как правило, в режиме аргоно-
дуговой сварки на постоянном токе (TIG DC) используется прямая полярность.
Для получения кодовых номеров для заказа расходных частей для аргонодуговой го-
релки, такие как вольфрамовый электрод, цанга, держатель цанги, газовое сопло, кол-
пачок, обратитесь к производителю аппарата.
В случае использования высокочастотного поджига на сварочных аппаратах серии
КЕДР MultiTIG-2000P AC/DC есть вероятность возникновения помех электронного
оборудования, расположенного вблизи сварочного аппарата. Применяйте специаль-
ные меры предосторожности.
www.kedrweld.ru Горячая линия КЕДР +7 (495) 134-47-47
15
Page 16
Аппарат аргонодуговой сварки MultiTIG-2000P AC/DC
4. Эксплуатация
4.1 Внешний вид аппарата
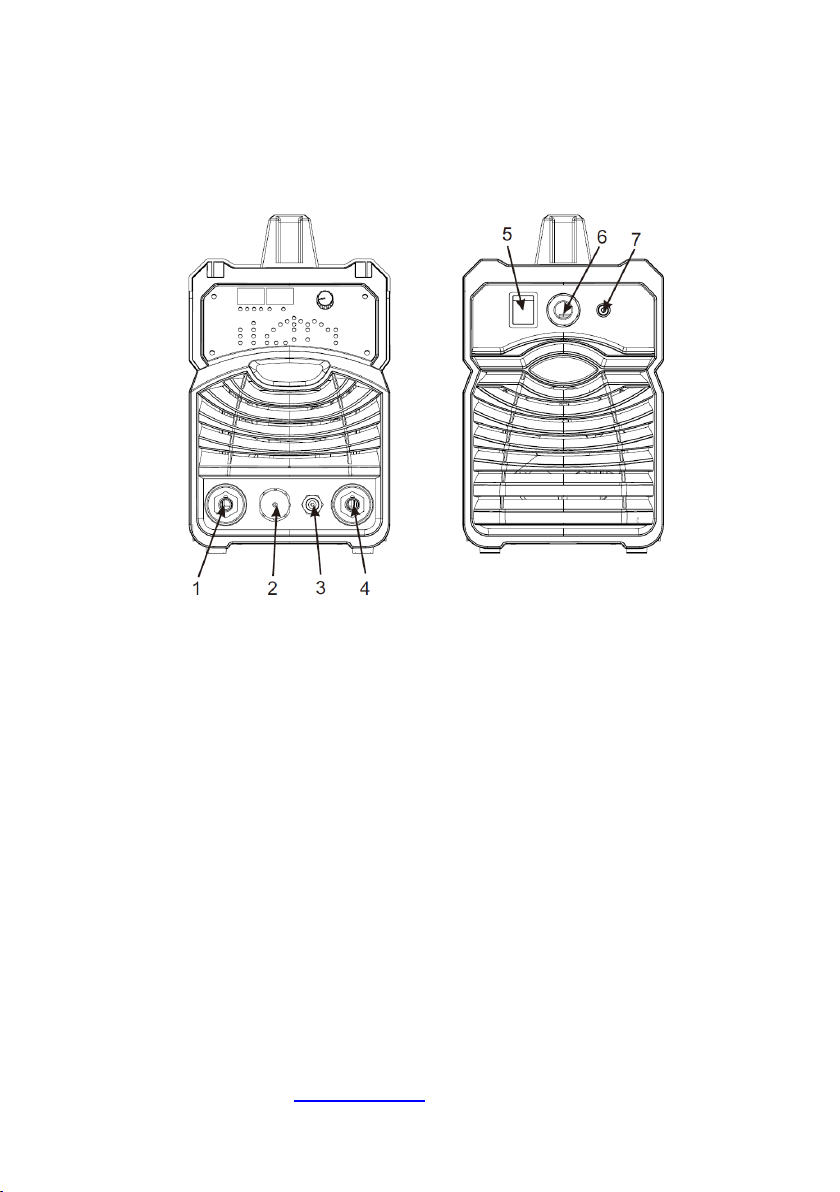
1 Отрицательный силовой разъем: Подключение аргонодуговой горелки.
2 12-pin разъем: Кабель управления горелки.
3 Разъем подключения защитного газа: Подключение шланга подачи газа на го-
релку.
4 Положительный силовой разъем: В режиме TIG подключается кабель на изделие.
5 Выключатель питания: В положении “Вкл” сварочный аппарат включен, в положе-
нии “Выкл” сварочный аппарат выключен.
6 Разъем подключения сетевого кабеля: Подключение электропитания.
7 Разъем подключения защитного газа: Подключается газовый шланг от баллона
или др. источника защитного газа.
www.kedrweld.ru Горячая линия КЕДР +7 (495) 134-47-47
16
Page 17
Аппарат аргонодуговой сварки MultiTIG-2000P AC/DC
4.2 Панель управления
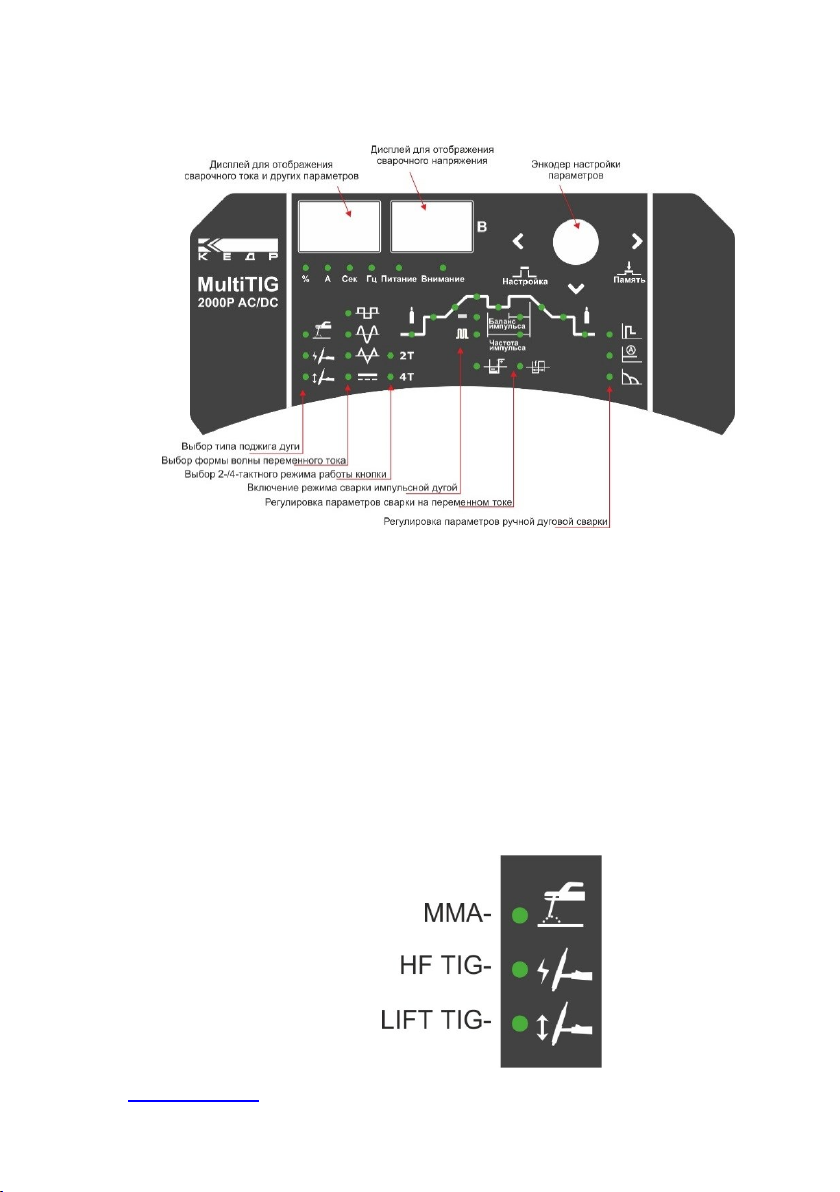
Обзор
Основная особенность панели управления – логичное расположение органов управления.
Все основные параметры, необходимые для ежедневной работы, можно легко
- выбрать с помощью кнопок,
- изменить с помощью энкодера,
- увидеть на дисплее в процессе сварки.
На приведенном ниже рисунке изображены основные параметры, необходимые для
ежедневной работы (в качестве примера показана панель управления аппарата КЕДР
MultiTIG-2000P AC/DC). Подробное описание данных настроек можно найти в следующем
разделе.
(1) Выбор ручной дуговой сварки (MMA) / высокочастотного поджига дуги (HF
TIG) / поджига дуги касанием электрода (LIFT TIG) в режиме аргонодуговой
сварки
www.kedrweld.ru Горячая линия КЕДР +7 (495) 134-47-47
17
Page 18
Аппарат аргонодуговой сварки MultiTIG-2000P AC/DC
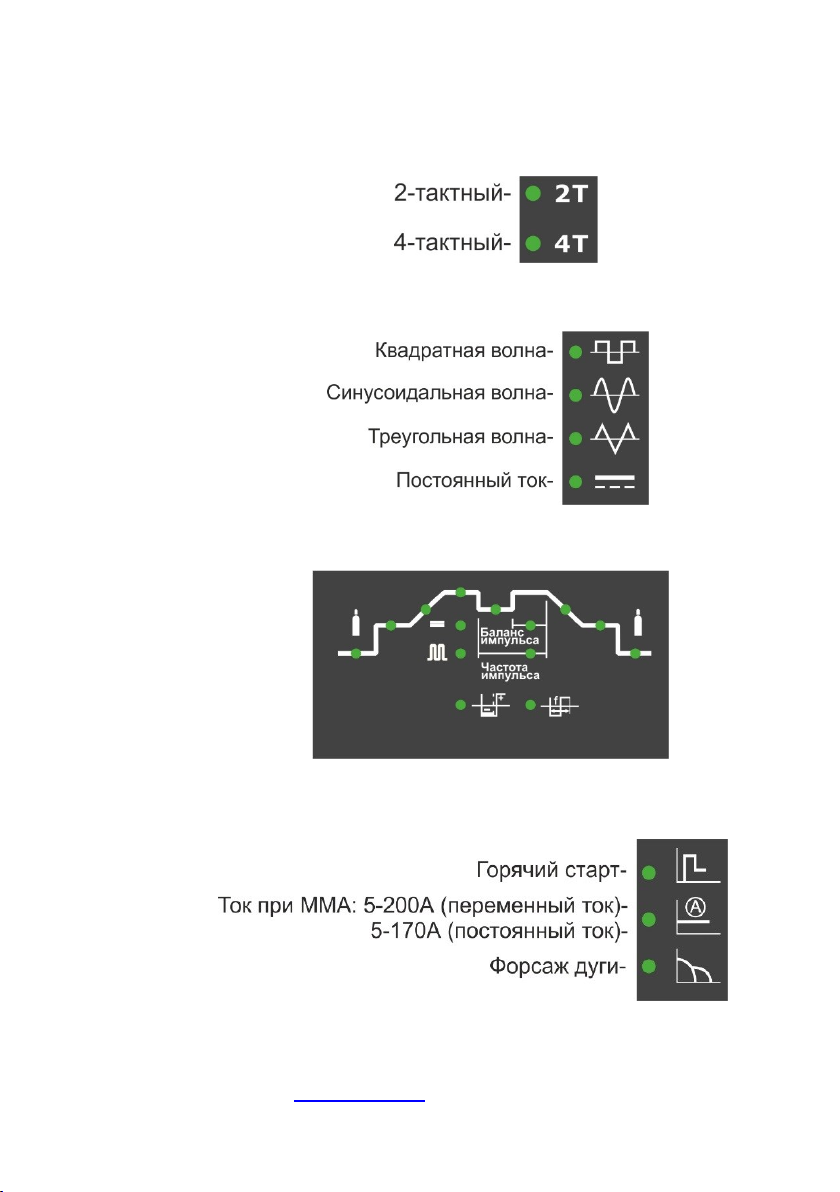
(2) Выбор двухтактного или четырехтактного режима работы HF TIG /LIFT TIG
2T или 4T
(3) Выбор формы волны переменного тока и переключение в режим постоянного
тока
(4) Регулировка параметров аргонодуговой сварки (TIG)
(5) Регулировка параметров ручной дуговой сварки (ММА)
www.kedrweld.ru Горячая линия КЕДР +7 (495) 134-47-47
18
Page 19
Аппарат аргонодуговой сварки MultiTIG-2000P AC/DC
4.3 Дистанционная настройка режимов работы аппарата
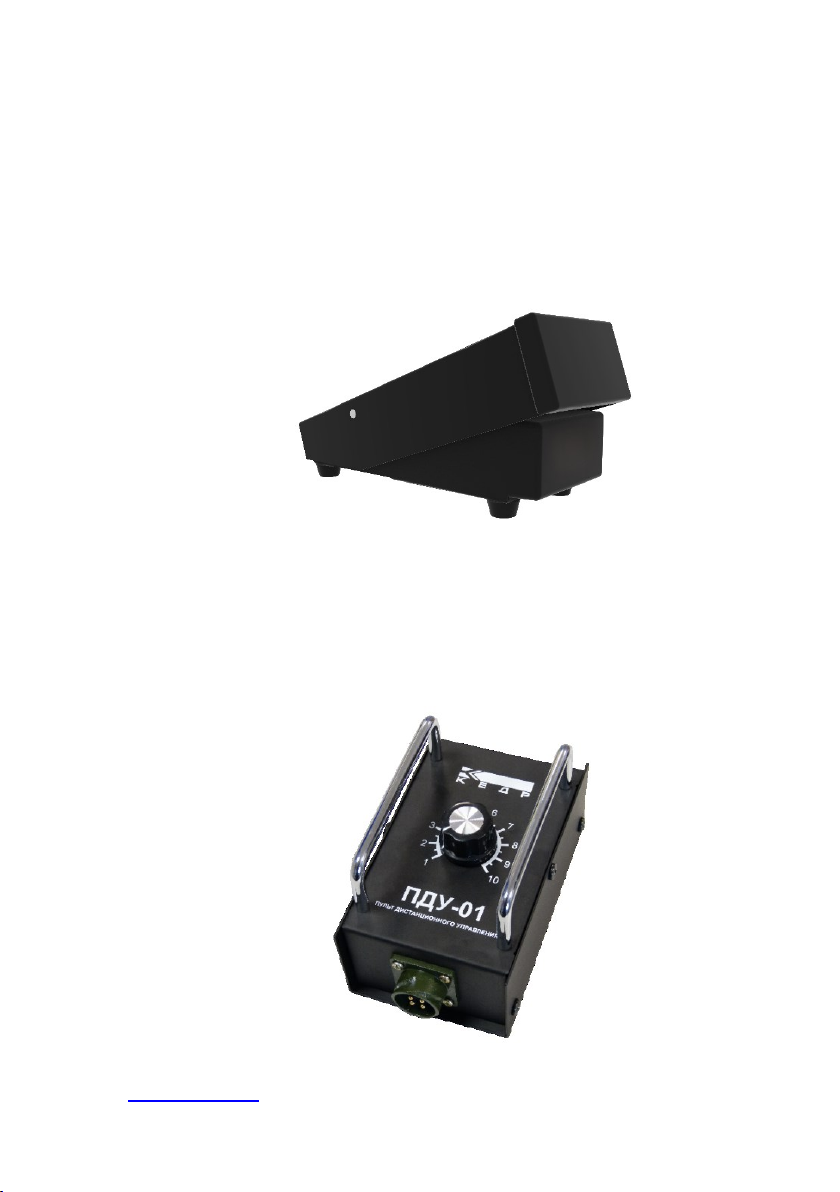
Педаль дистанционного управления (опция).
Для работы на стационарных постах применяется педаль дистанционного управления,
которая задает желаемый ток сварки в зависимости от усилия нажатия на нее.
Перед подключением педали необходимо установить максимальный сварочный ток с панели
аппарата. Диапазон регулировки тока будет находится в промежутке между током старта
и максимальным согласно установленного значения.
Пульт дистанционного управления сварочным током (опция).
Перед подключением пульта дистанционного управления ПДУ-01 необходимо
установить максимальный сварочный ток с панели аппарата. Диапазон регулировки тока
будет находится в промежутке между минимально возможным (5А) и максимальным
согласно установленного значения (в режиме MMA, в режиме TIG, пикового тока в режиме
TIG Pulse).
www.kedrweld.ru Горячая линия КЕДР +7 (495) 134-47-47
19
Page 20
Аппарат аргонодуговой сварки MultiTIG-2000P AC/DC
Беспроводной пульт (опция)
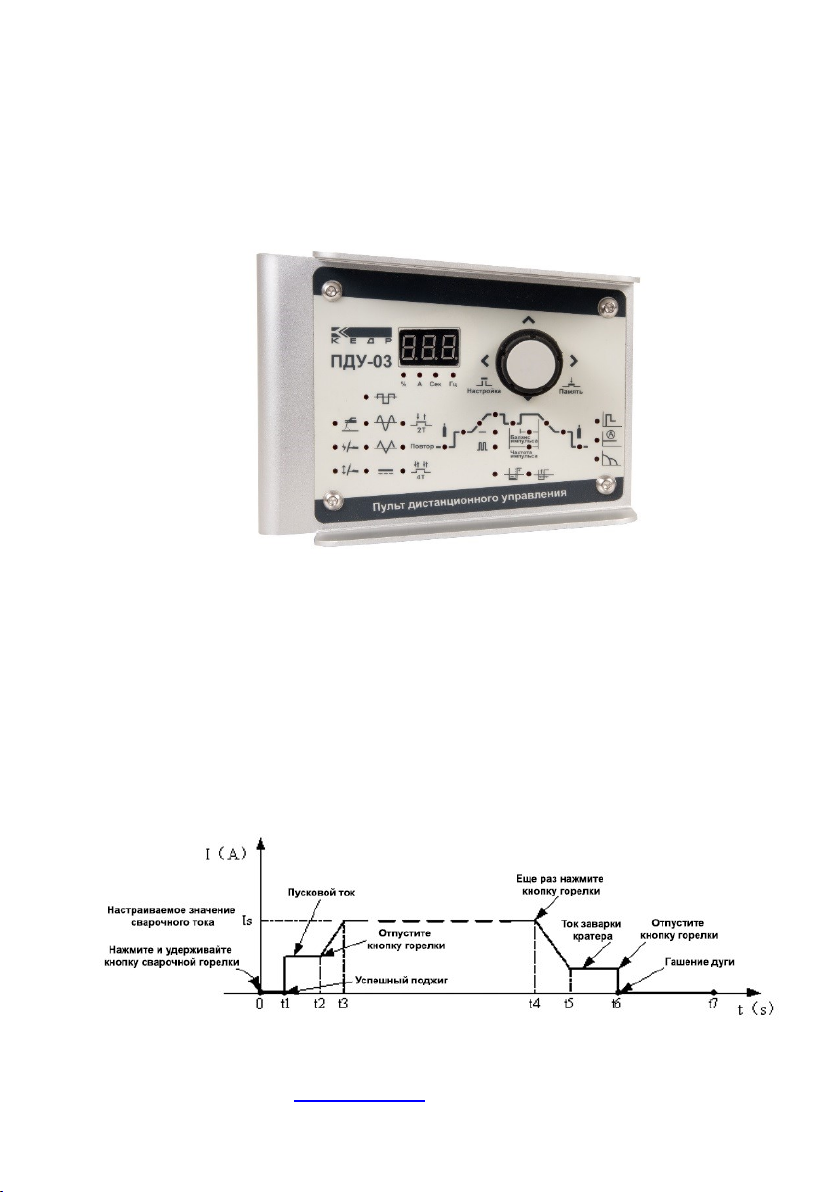
Беспроводной пульт дистанционного управления полностью дублирует лицевую панель
управления аппарата MultiTIG-2000P AC/DC. ПДУ-03 позволяет производить все настройки
параметров на удалении, радиус работы ПДУ-03 зависит от преград и внешних помех.
4.4 Эксплуатация в режиме аргонодуговой сварки (TIG)
4.4.1 Аргонодуговая сварка (TIG) (в 4-тактном режиме)
Значения тока старта и тока заварки кратера можно установить заранее. Данная
функция может скорректировать возможное образование кратера в начале и в конце
сварки.
Аргонодуговая сварка импульсной дугой (TIG) (4-тактный режим):
www.kedrweld.ru Горячая линия КЕДР +7 (495) 134-47-47
20
Page 21
Аппарат аргонодуговой сварки MultiTIG-2000P AC/DC
Описание:
0: Нажмите и удерживайте кнопку горелки, включится электромагнитный газовый
клапан. Начнется подача защитного газа;
0~t1: Время подачи газа до поджига дуги (0~2 секунды);
t1~t2:Дуга зажглась в точке t1, затем ток повышается до установленного значе-
ния;
t2: Отпустите кнопку горелки, выходной ток возрастет от значения тока старта;
t2~t3: Выходной ток возрастет до установленного значения (Iw или Ib), время воз-
растания тока можно настроить;
t3~t4: Процесс сварки. В течение этого периода кнопка горелки не нажата;
Примечание: Если включена функция выходного импульса, выходной ток будет
пульсировать.
t4: Еще раз нажмите кнопку горелки, сварочный ток уменьшится в соответствии с
выбранным значением времени снижения тока.
t4~t5: Выходной ток уменьшится до тока заварки кратера. Время снижения тока
можно настроить;
t5~t6: Время заварки кратера;
t6: Отпустите кнопку горелки, дуга погаснет, подача газа продолжается;
t6~t7: Время подачи газа после гашения дуги. Диапазон регулировки времени по-
дачи газа после гашения дуги: 0~10 секунд;
t7: Электромагнитный клапан закрывается, подача газа прекращается. Сварка за-
кончена.
Внимание! При установке значения базового тока выше значения пикового тока,
два этих параметра для удобства сварщика меняются местами. Таким образом базовый
ток с большим значением становится пиковым, пиковый с меньшим значением становится
базовым.
www.kedrweld.ru Горячая линия КЕДР +7 (495) 134-47-47
21
Page 22
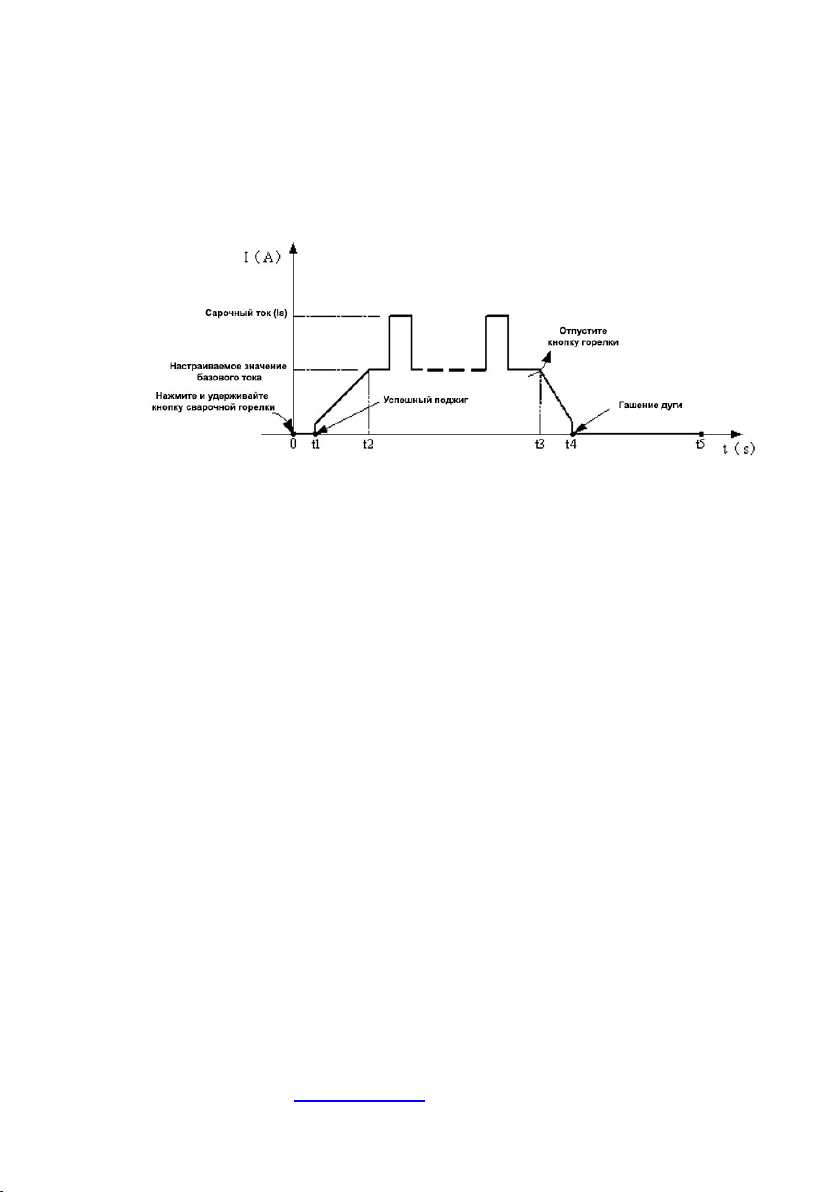
Аппарат аргонодуговой сварки MultiTIG-2000P AC/DC
4.4.2 Аргонодуговая сварка (TIG) (в 2- тактном режиме)
Данная функция без регулировки тока старта и тока заварки кратера подходит для
сварки прихваточными швами, короткими швами, сварки тонких пластин и т.п.
Описание:
0:Нажмите и удерживайте кнопку горелки, включится электромагнитный газо-
вый клапан. Начнется подача защитного газа;
0~t1: Время подачи газа до поджига дуги (0~2 секунды);
t1~t2: Успешный поджиг дуги. Выходной ток возрастет до настроенного значения
тока (Iw или Ib) от минимального сварочного тока;
t2~t3: В течение всего процесса сварки держите и не отпускайте кнопку горелки;
Примечание: Если включена функция сварки импульсной дугой, выходной ток будет
пульсировать;
t3: Отпустите кнопку горелки, выходной ток уменьшается в соответствии с выбран-
ным временем снижения тока;
t3~t4: Ток уменьшается до минимального значения сварочного тока от установ-
ленного значения тока (Iw или Ib), дуга погаснет;
t4~t5: Время подачи газа после гашения дуги. Диапазон регулировки времени подачи газа после гашения дуги: 0~30 секунд;
t5: Электромагнитный клапан закрывается, подача газа прекращается. Сварка за-
кончена.
Функция защиты от короткого замыкания:
1) TIG /DC/LIFT: Если в процессе сварки вольфрамовый электрод касается свариваемого
изделия, ток упадет до 20A, что значительно уменьшает риск испортить вольфрамовый
www.kedrweld.ru Горячая линия КЕДР +7 (495) 134-47-47
22
Page 23
Аппарат аргонодуговой сварки MultiTIG-2000P AC/DC
электрод, предотвращает его прилипание и продлевает срок его эксплуатации.
2) TIG /DC/HF:Если в процессе сварки вольфрамовый электрод касается свариваемого
изделия, ток упадет до 0 за 1 секунду, что значительно уменьшает риск испортить
вольфрамовый электрод, предотвращает его прилипание и продлевает срок его
эксплуатации.
3) MMA:Если электрод касается свариваемого изделия дольше 2 секунд, сварочный ток
автоматически упадет до 0, чтобы защитить электрод.
Предотвращение разрыва дуги: режим аргонодуговой сварки (TIG), применение
специальных мер, не допускающих разрыв дуги, даже если разрыв дуги произойдет,
высокочастотный осциллятор будет поддерживать стабильное горение дуги.
4) TIG:Если быстро нажать кнопку горелки, сварочный ток уменьшится наполовину.
Если еще раз быстро нажать кнопку горелки, сварочный ток вернется в первоначальное
значение.
Примечание:
В первую очередь проверяйте состояние сварочного аппарата и всех соединений.
Проверяйте наличие достаточного количества защитного газа в баллоне, электро-
магнитный газовый клапан можно проверить с помощью нажатия кнопки горелки.
Не допускайте касания горелкой Вашего тела.
Установите необходимый расход защитного газа в соответствии с условиями ра-
боты.
Поджиг дуги будет лучше, если в момент поджига держать вольфрамовый электрод
на расстоянии 3 мм от свариваемого изделия.
Внимание! При установке значения базового тока выше значения пикового тока,
два этих параметра для удобства сварщика меняются местами. Таким образом базовый
ток с большим значением становится пиковым, пиковый с меньшим значением становится
базовым.
www.kedrweld.ru Горячая линия КЕДР +7 (495) 134-47-47
23
Page 24
Аппарат аргонодуговой сварки MultiTIG-2000P AC/DC
Соотношение цвета зоны сварки и защитного эффекта нержавеющей стали
Цвет зоны
сварки
серебристый,
золотой
синий
серо- красный
серый
черный
Защитный
эффект
лучший
отличный
хороший
плохой
очень
плохой
Соотношение цвета зоны сварки и защитного эффекта титанового сплава
Цвет зоны
сварки
ярко-
серебристый
оранжево-
желтый
сине-
фиолетовый
серо- синий
белый налет
оксида титана
Защитный
эффект
лучший
отличный
хороший
плохой
очень
плохой
4.4.3 Использование ячеек памяти
Для сохранения ячейки памяти на аппарате КЕДР MultiTIG-2000P AC/DC
необходимо:
1. Установить необходимые параметры;
2. Нажать на джойстик кратковременно для входа в режим выбора ячеек памяти;
3. Выбрать желаемый номер ячейки и оставить джойстик без движения -> спустя несколько
секунд параметры сохранятся в выбранную ячейку памяти.
Для вызова ячейки памяти:
1. Нажать на джойстик кратковременно для входа в режим выбора ячеек памяти;
2. Выбрать желаемый номер ячейки памяти и оставить джойстик без движения -> спустя
несколько секунд выбранная ячейка активируется.
4.5 Параметры сварки
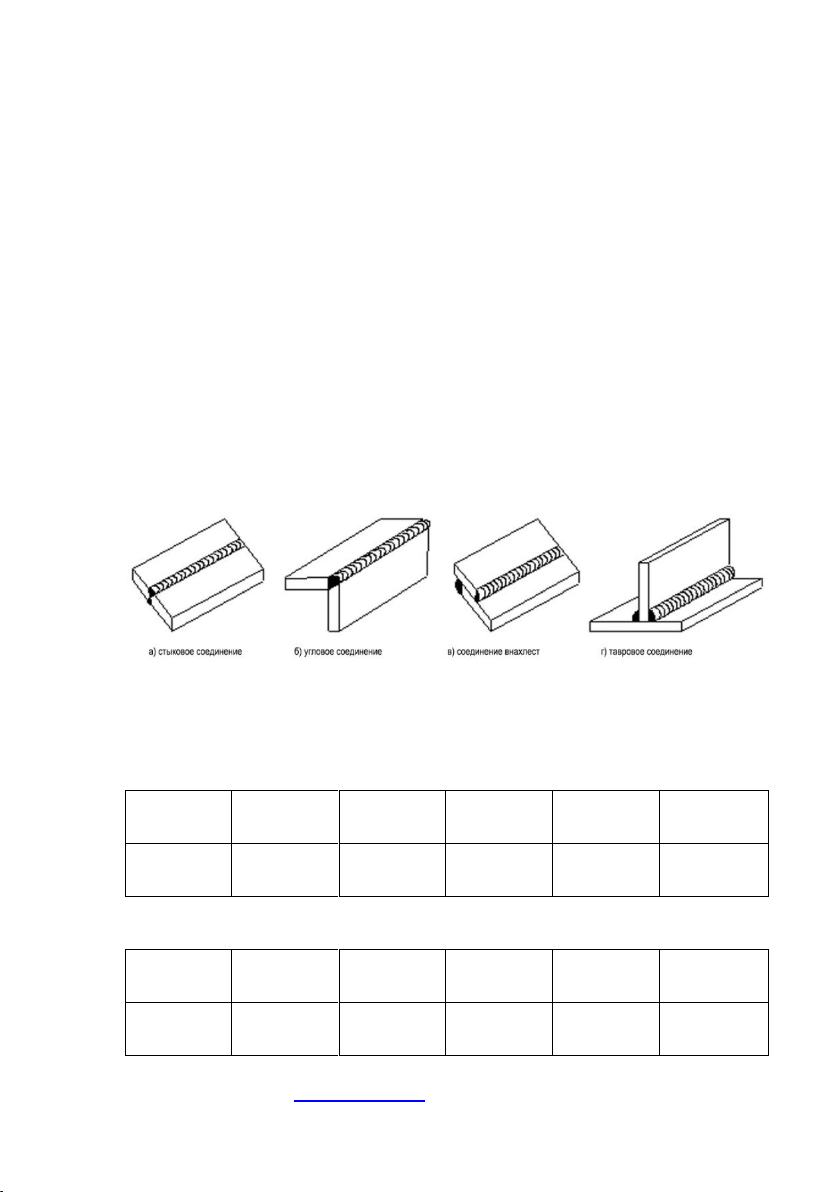
4.5.1 Виды сварных соединений при TIG/MMA сварке
4.5.2 Пояснения по качеству сварки
www.kedrweld.ru Горячая линия КЕДР +7 (495) 134-47-47
24
Page 25
Аппарат аргонодуговой сварки MultiTIG-2000P AC/DC
Соответственное соотношение между диаметром керамического сопла для подачи
газа и диаметром электрода
Диаметр керамического сопла (мм)
Диаметр электрода (мм)
6,5
1,6
8
1,6 – 2,0
9,5
2,0 – 2,4
12,5
3,2 – 4,0
Газовое сопло и расход защитного газа
Диапазон
сварочного
тока (A)
Постоянный ток прямой
полярности
Переменный ток
Диаметр
газового
сопла (мм)
Расход газа
(л/мин)
Диаметр
газового сопла
(мм)
Расход газа
(л/мин)
10~100
4~9,5
4~5
8~9,5
6~8
101~150
4~9,5
4~7
9,5~11
7~10
151~200
6~13
6~8
11~13
7~10
201~300
8~13
8~9
13~16
8~15
300~400
13~16
10~12
300~400
13~16
400~500
13~20
12~14
400~500
13~20
4.5.3 Соотношение параметров аргонодуговой сварки
(TIG)
www.kedrweld.ru Горячая линия КЕДР +7 (495) 134-47-47
25
Page 26
Аппарат аргонодуговой сварки MultiTIG-2000P AC/DC
Толщина
свариваемого
изделия
(мм)
Вид сварного
соединения
Диаметр
вольфрамовог
о электрода
(мм)
Диаметр
присадочного
прутка
(мм)
Расход газа
(л/мин)
Сварочный
ток
(постоянный
ток обратной
полярности)
Скорость
сварки
(мм/мин)
0,8
стыковое
1,0
1,6
5
20~50
66
1,0
стыковое
1,6
1,6
5
50~80
56
1,5
стыковое
1,6
1,6
7
65~105
30
1,5
стыковое
1,6
1,6
7
75~125
25
2,4
стыковое
1,6
2,4
7
85~125
30
2,4
стыковое
1,6
2,4
7
95~135
25
3,2
стыковое
1,6
2,4
7
100~135
30
3,2
стыковое
1,6
2,4
7
115~145
25
4,8
стыковое
2,4
3,2
8
150~225
25
4,8
стыковое
3,2
3,2
9
175~250
20
Аргонодуговая сварка (TIG) нержавеющей стали (однопроходная сварка)
www.kedrweld.ru Горячая линия КЕДР +7 (495) 134-47-47
26
Page 27
Аппарат аргонодуговой сварки MultiTIG-2000P AC/DC
Параметры сварки труб из малоуглеродистой и низколегированной стали
(постоянный ток прямой полярности)
Диаметр
трубы (мм)
Диаметр
вольфрамово
го электрода
(мм)
Диаметр
газового
сопла (мм)
Диаметр
присадочного
прутка (мм)
Сварочный ток
(А)
Напряжение
дуги
(В)
Расход газа
(л/мин)
Скорость
сварки
(см/мин)
38
2,0 8 2
75~90
11~13
6~8
4~5
42
2,0 8 2
75~95
11~13
6~8
4~5
60
2,0 8 2
75~100
11~13
7~9
4~5
76
2,4
8~11
2,5
80~105
14~16
8~10
4~5
108
2,4
8~11
2,5
90~110
14~16
9~11
5~6
133
2,4
8~11
2,5
90~115
14~16
10~12
5~6
159
2,4
8~11
2,5
95~120
14~16
11~13
5~6
219
2,4
8~11
2,5
100~120
14~16
12~14
5~6
273
2,4
8~11
2,5
110~125
14~16
12~14
5~6
325
2,4
8~11
2,5
120~140
14~16
12~14
5~6
www.kedrweld.ru Горячая линия КЕДР +7 (495) 134-47-47
27
Page 28
Аппарат аргонодуговой сварки MultiTIG-2000P AC/DC
Толщина
металла
(мм)
Диаметр
присадочн
ого прутка
(мм)
Диаметр
вольфрамового
электрода (мм)
Температура
предваритель
ного нагрева
(°С)
Сварочный
ток (А)
Расход газа
(л/мин)
Диаметр
газового
сопла (мм)
Примечание
1
1,6 2 -
45~60
7~9
8
С отбортовкой
кромок
1,5
1,6~
2,0
2
-
50~80
7~9
8
С отбортовкой
кромок или
стыковое
соединение
2
2~2,4
2~3,2
-
90~120
8~12
8~12
Стыковое
соединение
3
2~3
3,2
-
150~180
8~12
8~12
Стыковое
соединение с
V-образной
разделкой
4
3 4 -
180~200
10~15
8~12
5
3~4 4 -
180~240
10~15
10~12
6
4 5 -
240~280
16~20
14~16
8
4~5
5
100
260~320
16~20
14~16
10
4~5
5
100~150
280~340
16~20
14~16
12
4~5
5~6
150~200
300~360
18~22
16~20
14
5~6
5~6
180~200
340~380
до 25
16~20
16
5~6
6
200~220
340~380
до 25
16~20
18
5~6
6
200~240
360~400
до 25
16~20
20
5~6
6
200~260
360~400
до 25
20~22
16~20
5~6
6
200~260
300~380
до 25
16~20
Стыковое
соединение с
X-образной
разделкой
22~25
5~6
6
200~260
360~400
до 25
16~20
25~30
5~6
6
200~260
400~500
до 25
16~20
Параметры аргонодуговой (ручной) сварки на переменном токе алюминия и его сплавов
www.kedrweld.ru Горячая линия КЕДР +7 (495) 134-47-47
28
Page 29
Аппарат аргонодуговой сварки MultiTIG-2000P AC/DC
4.6 Условия эксплуатации
● Высота над уровнем моря: желательно не выше 1000 м.
● Диапазон температур эксплуатации:-10°C~+40°C.
● Относительная влажность: не более 90% (20°C).
● Желательно устанавливать аппарат на ровную поверхность на уровне пола, угол
наклона аппарата не должен превышать 15°.
● Не допускайте воздействия на аппарат влаги или прямых солнечных лучей.
● Наличие пыли, кислотных и коррозионных газов и других веществ (включая вещества,
выделяемые в процессе сварки) не может превышать установленных пределов.
● Поддерживайте достаточную вентиляцию в процессе сварки. Расстояние между
аппаратом и стеной не должно быть менее 30 см.
4.7 Примечания по эксплуатации
● Прежде чем приступать к эксплуатации данного оборудования, внимательно прочтите
главу 1 Руководства по эксплуатации.
● В случае случайного нажатия выключателя питания напряжение холостого хода может
быть опасно. Не допускайте касания электрода любыми частями тела.
● Перед началом эксплуатации убедитесь, что рядом с аппаратом нет посторонних людей.
Не смотрите на сварочную дугу без защитных устройств.
● Поддерживайте хорошую вентиляцию для увеличения продолжительности включения.
● По окончании эксплуатации отключайте питание аппарата для экономии энергии.
● В случае защитного отключения аппарата по причине неисправности не перезапускайте
аппарат, пока неисправность не будет устранена. В противном случае это может привести
к возникновению других проблем.
5. Техническое обслуживание и
устранение неисправностей
5.1 Техническое обслуживание
Для того чтобы гарантировать эффективную и безопасную работу аппарата для
дуговой сварки, следует регулярно проводить его техническое обслуживание. Тщательно
изучите методы технического обслуживания, покупатель должен самостоятельно уметь
выполнять простую проверку и соблюдать меры предосторожности. Старайтесь свести к
минимуму возникновение неисправностей и время ремонта аппарата и таким образом
продлить срок эксплуатации аппарата для дуговой сварки. Пункты технического
www.kedrweld.ru Горячая линия КЕДР +7 (495) 134-47-47
29
Page 30
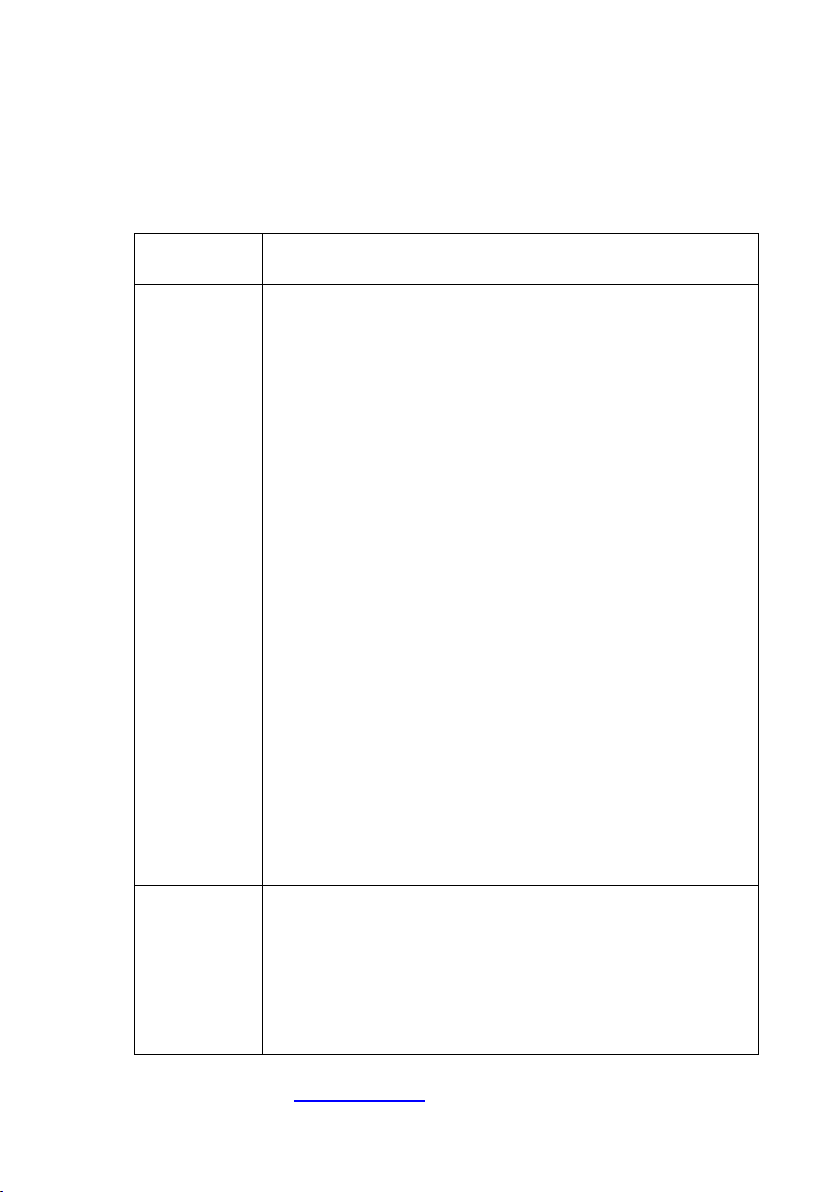
Аппарат аргонодуговой сварки MultiTIG-2000P AC/DC
Периодичность
Пункт технического обслуживания
Ежедневная
проверка
Если не получается повернуть энкодер, немедленно замените
его;
После включения питания не должно быть вибрации, свиста или
специфического запаха. При наличии подобных проблем определите
и устраните причину. Если Вы не можете определить причину, свяжи-
тесь с местным представителем компании КЕДР.
Проверьте исправность дисплея и индикаторов. При наличии по-
ломок, замените поврежденные детали. Если проблема не будет
устранена, отремонтируйте или замените печатную плату дисплея.
Минимальное и максимальное значение на дисплее должно соот-
ветствовать установленному значению. При наличии расхождений
это может повлиять на качество сварки, отрегулируйте значения.
Проверьте исправность вентилятора. Если он поврежден,
немедленно замените его. Если вентилятор не вращается при
перегреве сварочного аппарата, убедитесь, что в нем нет посторонних
предметов, блокирующих лопасти. Если вентилятор не вращается и
после того, как посторонние предметы убраны, подтолкните его в
сторону вращения. Если вентилятор стал нормально вращаться,
замените пусковой конденсатор. В противном случае замените
вентилятор.
Проверьте плотность подсоединения и состояние быстроразъем-
ного соединителя. Если он перегрет или ослаблен, снова подсоеди-
ните или замените его.
Проверьте целостность сетевого кабеля. Если он поврежден, вос-
становите изоляцию или замените его.
Ежемесячная
проверка
С помощью сухого сжатого воздуха очистите внутренние детали
сварочного аппарата. Особенно удалите пыль с радиатора, основного
трансформатора напряжения, катушки индуктивности, модуля БТИЗ,
печатной платы и т.п.
Проверьте плотность болтовых соединений сварочного
аппарата, подтяните их при необходимости. Если они заржавели,
очистите ржавчину для плотного соединения.
обслуживания подробно описаны в следующей таблице.
Внимание: в целях Вашей безопасности в процессе выполнения технического
обслуживания аппарата отключите питание и подождите 5 минут, чтобы
напряжение в конденсаторе упало до безопасного значения 36В!
www.kedrweld.ru Горячая линия КЕДР +7 (495) 134-47-47
30
Page 31
Аппарат аргонодуговой сварки MultiTIG-2000P AC/DC
Ежеквартальная
проверка
Проверьте соответствие фактического тока отображаемому
значению. При необходимости отрегулируйте их. Фактическое
значение тока можно измерить с помощью амперметра клещевого
типа.
Ежегодная
проверка
Проверьте изоляцию основного контура, печатной платы и
корпуса. Если она менее 1MΩ, изоляция повреждена, ее следует
заменить.
№
п/п
Проблема
Причины
Решение
1
При включении
аппарата вентилятор
работает, но не горит
индикатор питания
Лампочка отсоединена или
повреждена
Проверьте состояние
индикатора сети
питания.
Сломан трансформатор питания
Отремонтируйте или
замените
трансформатор
Неисправна лицевая плата
управления
Отремонтируйте или
замените плату
управления
2
При включении
аппарата горит
индикатор питания, но
вентилятор не работает
Посторонний предмет в
вентиляторе
Уберите посторонний
предмет
Поврежден пусковой
конденсатор вентилятора
Замените конденсатор
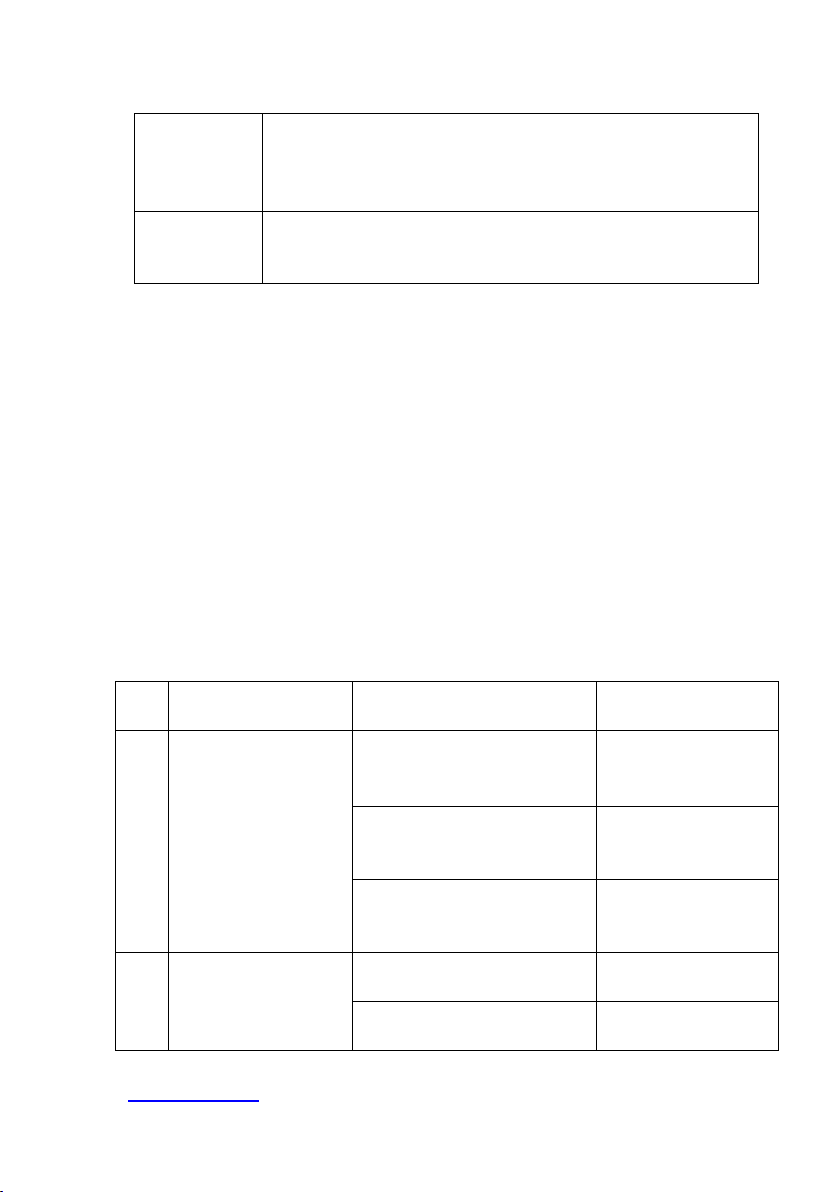
5.2 Устранение неисправностей
Перед отправкой с завода все сварочные аппараты проходят тщательную проверку.
Поэтому производить любые работы с оборудованием должны только
квалифицированные сотрудники!
Выполнять техническое обслуживание следует очень осторожно. Если какой-либо
провод отсоединится или оголится, он может являться потенциальной опасностью для
пользователя!
Выполнять техническое обслуживание данного оборудования могут только
специалисты, авторизованные производителем!
Прежде чем открывать корпус сварочного аппарата, убедитесь, что сетевой кабель
отсоединен от электрической сети!
Если при возникновении проблем нет авторизованного специалиста, свяжитесь с
местным представителем производителя.
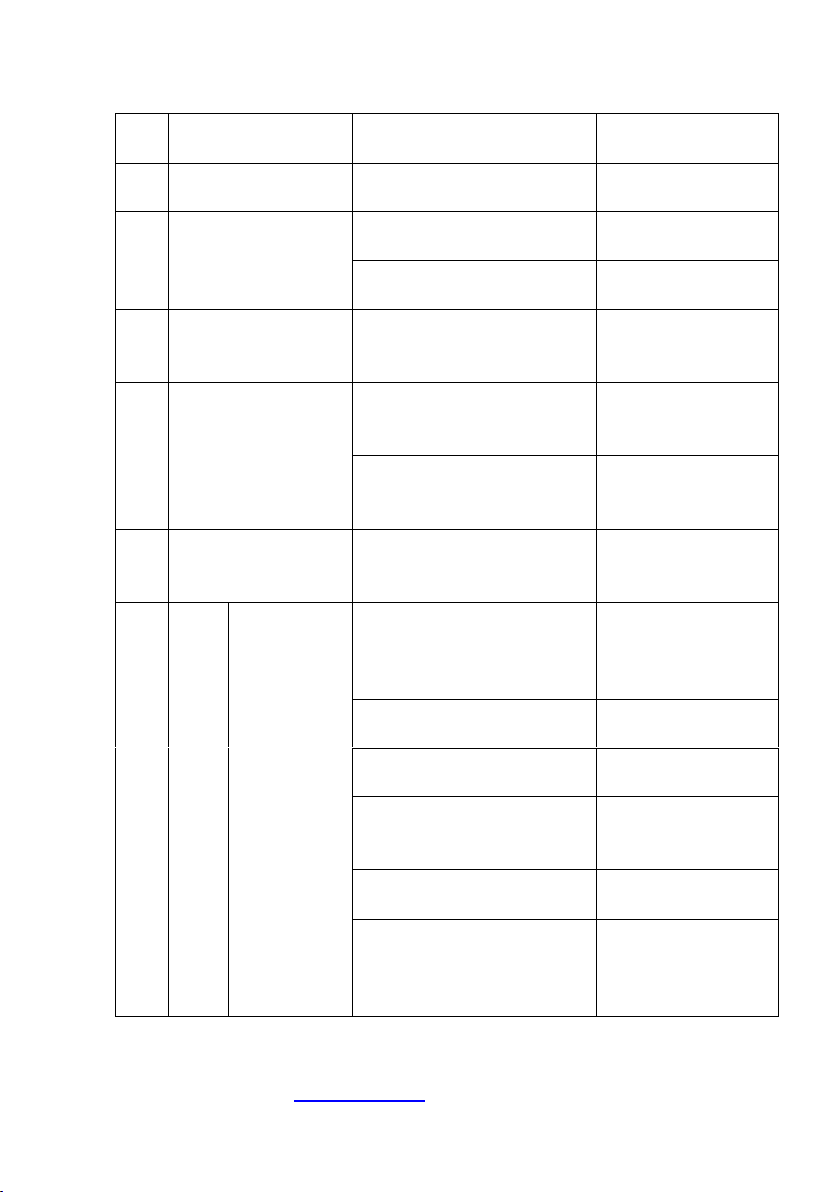
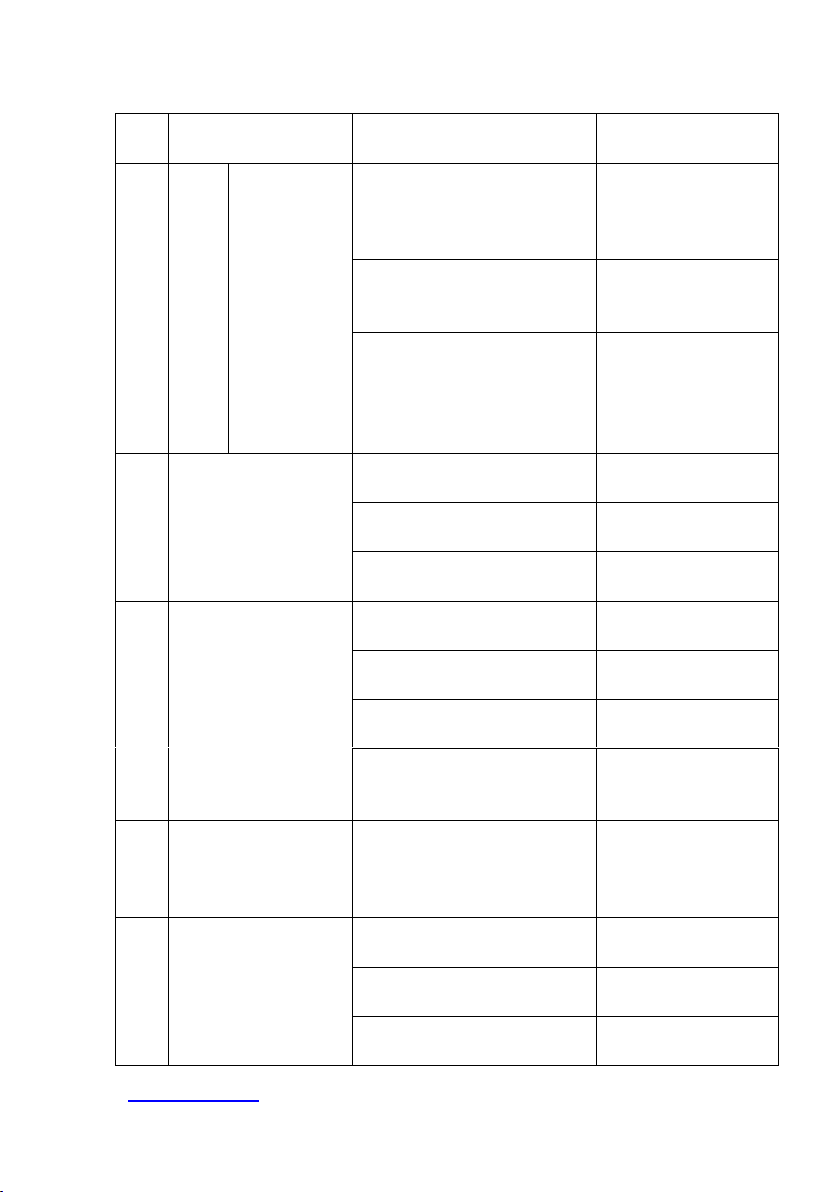
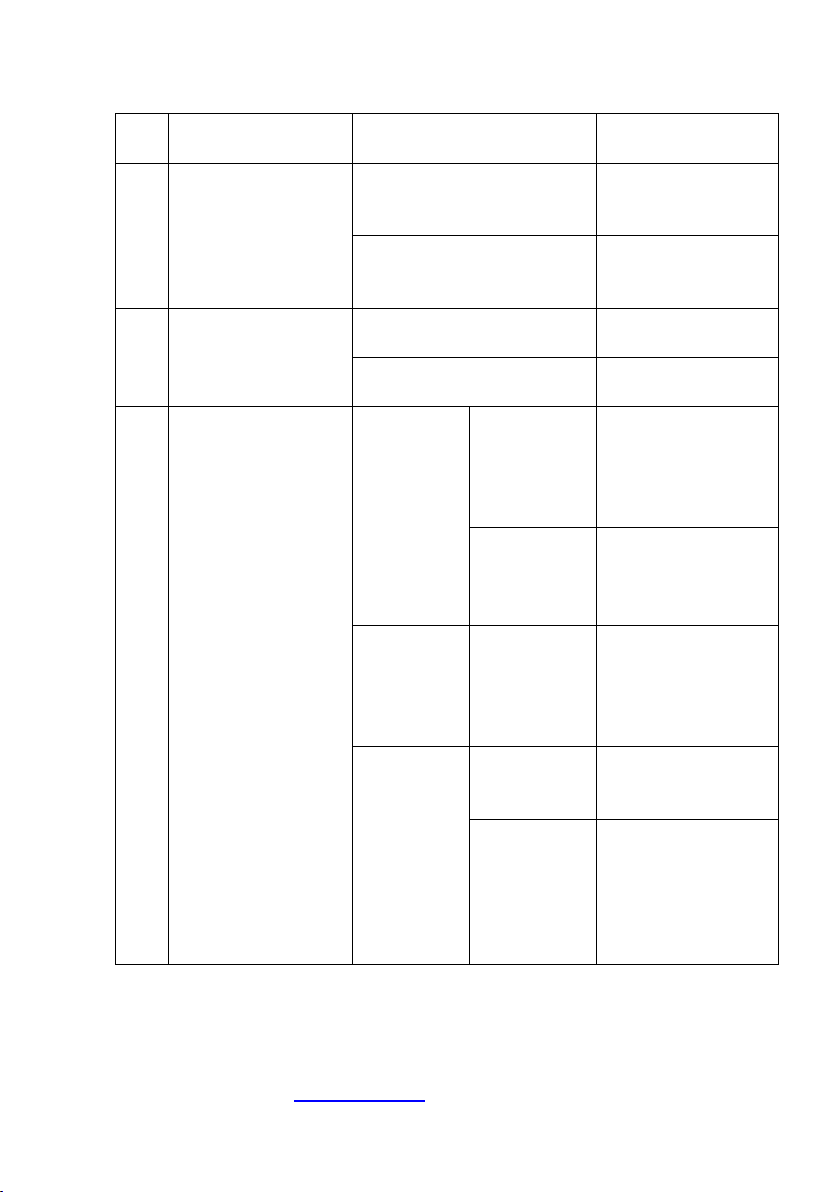
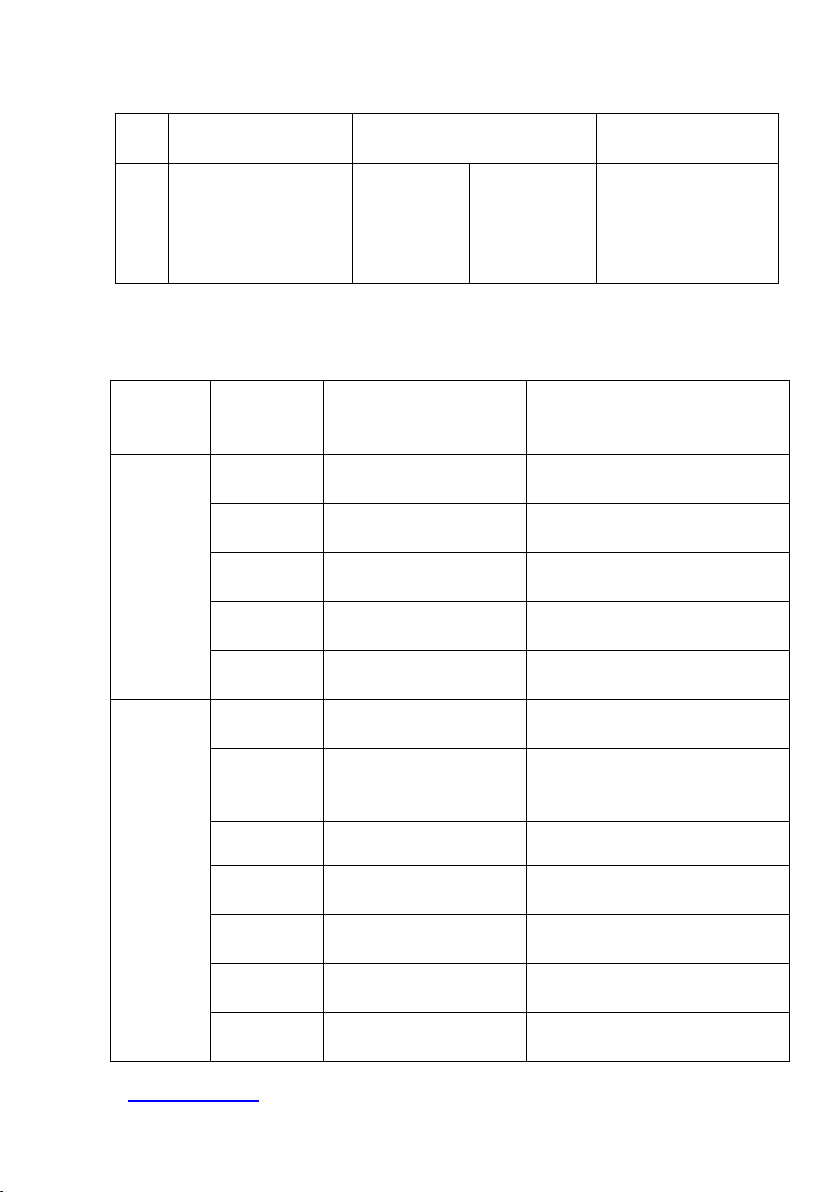
При наличии мелких неисправностей сварочного аппарата КЕДР MultiTIG-2000P
AC/DC просмотрите представленную ниже таблицу:
www.kedrweld.ru Горячая линия КЕДР +7 (495) 134-47-47
31
Page 32
Аппарат аргонодуговой сварки MultiTIG-2000P AC/DC
№
п/п
Проблема
Причины
Решение
Поврежден двигатель
вентилятора
Замените вентилятор
3
При включении
аппарата индикатор
питания не горит,
вентилятор не работает
Отсутствует питание
Проверьте
подключение питания
Поврежден предохранитель
внутри аппарата
Замените его
4
На дисплее
неправильно
отображаются цифры
Неисправны светодиоды
дисплея
Замените светодиоды
5
Минимальное и
максимальное значение
на дисплее не
соответствует
установленному
значению.
Не соответствует максимальное
значение (смотрите 3.1)
Настройте
потенциометром на
панели управления
Не соответствует минимальное
значение (смотрите 3.1)
Настройте
потенциометром на
панели управления
6
Отсутствует выходное
напряжение холостого
хода (MMA)
Сварочный аппарат поврежден
Проверьте основной
контур и плату
управления
7
Не зажигается дуга
(TIG)
На плате
высокочастот
ного поджига
есть искра.
Сварочный кабель не
подключен к выходному
разъему сварочного аппарата
Подсоедините
сварочный кабель к
выходному разъему
сварочного аппарата
Сварочный кабель поврежден
Отремонтируйте или
замените кабель
Кабель заземления подсоединен
неплотно
Проверьте состояние
кабеля заземления
Сварочный кабель слишком
длинный
Используйте
сварочный кабель
подходящей длины
Наличие масла или пыли на
свариваемом изделии
Очистите свариваемое
изделие
Слишком большое расстояние
между вольфрамовым
электродом и свариваемым
изделием
Уменьшите расстояние
(до 3 мм)
www.kedrweld.ru Горячая линия КЕДР +7 (495) 134-47-47
32
Page 33
Аппарат аргонодуговой сварки MultiTIG-2000P AC/DC
№
п/п
Проблема
Причины
Решение
На плате
высокочастот
ного поджига
нет искры.
Не работает плата
высокочастотного поджига
Отремонтируйте или
замените плату
высокочастотного
поджига
Слишком маленькое расстояние
между искровым промежутком
Отрегулируйте
расстояние (около 0,7
мм)
Неисправна кнопка сварочной
горелки
Проверьте состояние
кнопки сварочной
горелки, подключение
и исправность разъема
горелки
8
Отсутствует подача
газа (TIG)
Закрыт вентиль на баллоне или
низкое давление газа
Откройте вентиль или
замените баллон
Посторонний предмет в клапане
Уберите посторонний
предмет
Электромагнитный клапан
поврежден
Замените его
9
Постоянная подача газа
Включена подача газа на
передней панели
Отключите подачу газа
на передней панели
Посторонний предмет в клапане
Уберите посторонний
предмет
Электромагнитный клапан
поврежден
Замените его
Поврежден регулятор времени
подачи газа до поджига дуги на
передней панели
Отремонтируйте или
замените регулятор
10
Сварочный ток
невозможно настроить
Поврежден или неплотно
подсоединен потенциометр
сварочного тока на передней
панели
Отремонтируйте или
замените
потенциометр
11
При выборе режима АС
отсутствует
переменный ток
Повреждена печатная плата
питания
Отремонтируйте или
замените ее
Повреждена печатная плата
привода переменного тока
Замените ее
Поврежден модуль БТИЗ
переменного тока
Замените ее
www.kedrweld.ru Горячая линия КЕДР +7 (495) 134-47-47
33
Page 34
Аппарат аргонодуговой сварки MultiTIG-2000P AC/DC
№
п/п
Проблема
Причины
Решение
12
Отображаемое
значение сварочного
тока не соответствует
фактическому
Минимальное отображаемое
значение не соответствует
фактическому (смотрите 3.1)
Настройте
потенциометром на
панели управления
Максимальное отображаемое
значение не соответствует
фактическому (смотрите 3.1)
Настройте
потенциометром на
панели управления
13
Недостаточное
проплавление
свариваемых изделий
Выбрано слишком низкое
значение сварочного тока
Увеличьте значение
сварочного тока
Слишком длинная дуга
Выполняйте сварку на
более короткой дуге
14
Горит
предупреждающий
индикатор на передней
панели.
Сработала
защита от
перегрева
Слишком
высокое
значение
сварочного
тока
Уменьшите значение
сварочного тока
Слишком
долгое время
работы
Сократите
продолжительность
включения (работайте
с перерывами)
Сработала
защита от
слишком
высокого
напряжения
Нестабильная
подача питания
Используйте
стабильную сеть
питания
Сработала
защита от
недостаточно
го
напряжения
Перекос в сети
питания между
фазами
Используйте
стабильную сеть
питания
Слишком
много
аппаратов
одновременно
подключено к
сети
Сократите количество
аппаратов,
одновременно
использующих сеть
www.kedrweld.ru Горячая линия КЕДР +7 (495) 134-47-47
34
Page 35
№
п/п
Проблема
Причины
Решение
Сработала
защита от
слишком
высокого
тока
Другой ток
основного
контура
Проверьте и
отремонтируйте
основной контур
Тип
ошибки
Код
ошибки
Описание
Состояние индикатора
Термореле
E01
Перегрев (1-е термореле)
Всегда горит желтый индикатор
(термозащиты)
E02
Перегрев (2-е термореле)
Всегда горит желтый индикатор
(термозащиты)
E03
Перегрев (3-е термореле)
Всегда горит желтый индикатор
(термозащиты)
E04
Перегрев (4-е термореле)
Всегда горит желтый индикатор
(термозащиты)
E09
Перегрев (программная
защита)
Всегда горит желтый индикатор
(термозащиты)
Сварочный аппарат
E10
Обрыв фазы
Всегда горит желтый индикатор
(термозащиты)
E11
Недостаточно
охлаждающей жидкости
Всегда горит желтый индикатор
(нехватки охлаждающей
жидкости)
E12
Нет газа
Всегда горит красный индикатор
E13
Низкое напряжение
Всегда горит желтый индикатор
(термозащиты)
E14
Высокое напряжение
Всегда горит желтый индикатор
(термозащиты)
E15
Высокий ток
Всегда горит желтый индикатор
(термозащиты)
E16
Перегрузка механизма
подачи по току
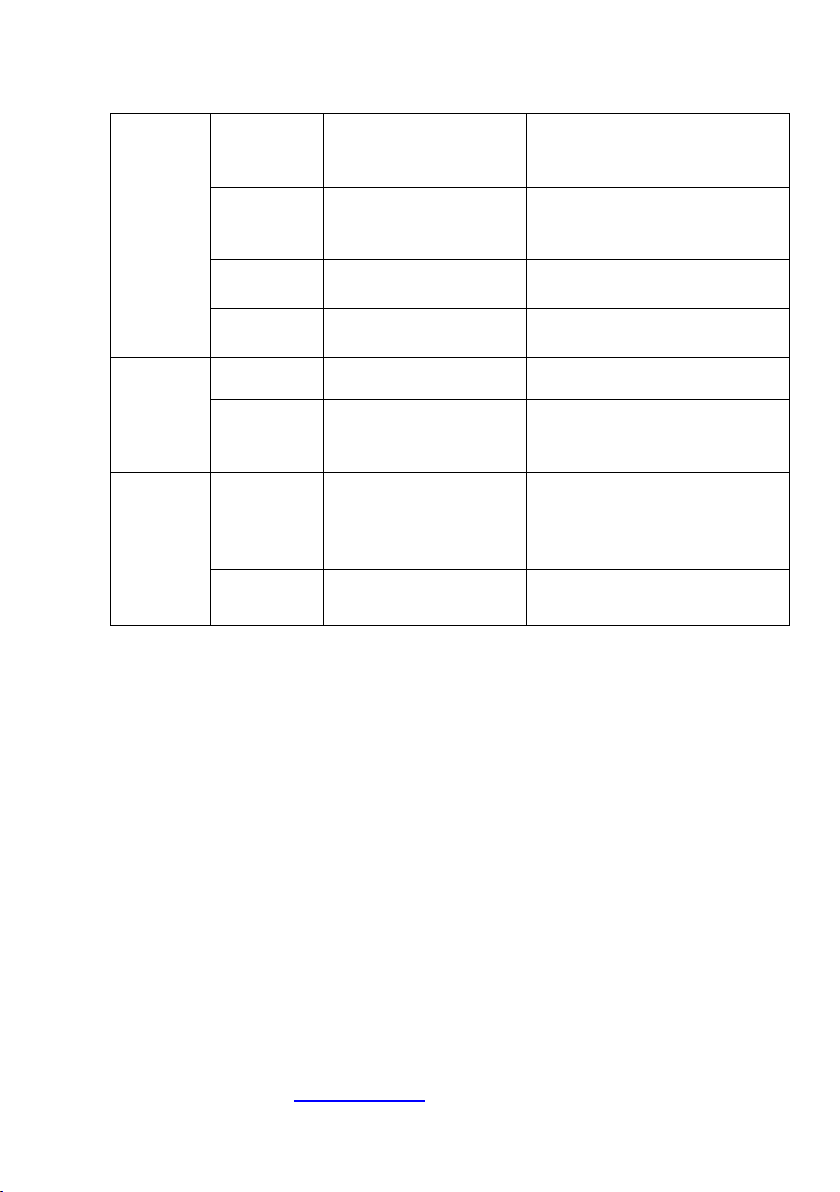
5.3 Коды ошибок
Аппарат аргонодуговой сварки MultiTIG-2000P AC/DC
www.kedrweld.ru Горячая линия КЕДР +7 (495) 134-47-47
35
Page 36
Аппарат аргонодуговой сварки MultiTIG-2000P AC/DC
Переключатель
E20
При включении аппарата
не срабатывает кнопка на
панели управления
Всегда горит желтый индикатор
(термозащиты)
E21
Другая неисправность
панели управления при
включении аппарата
Всегда горит желтый индикатор
(термозащиты)
E22
Неисправность горелки
при включении аппарата
Всегда горит желтый индикатор
(термозащиты)
E23
Неисправность горелки в
процессе сварки
Всегда горит желтый индикатор
(термозащиты)
Аксес
суар
E30
Отсоединен плазмотрон
Мигает красный индикатор
E31
Отсоединен блок
жидкостного охлаждения
Всегда горит желтый индикатор
(нехватки охлаждающей
жидкости)
Подсоединение
E40
Проблема подключения
механизма подачи
проволоки к источнику
питания
E41
Ошибка подключения
www.kedrweld.ru Горячая линия КЕДР +7 (495) 134-47-47
36
Page 37
Аппарат аргонодуговой сварки MultiTIG-2000P AC/DC
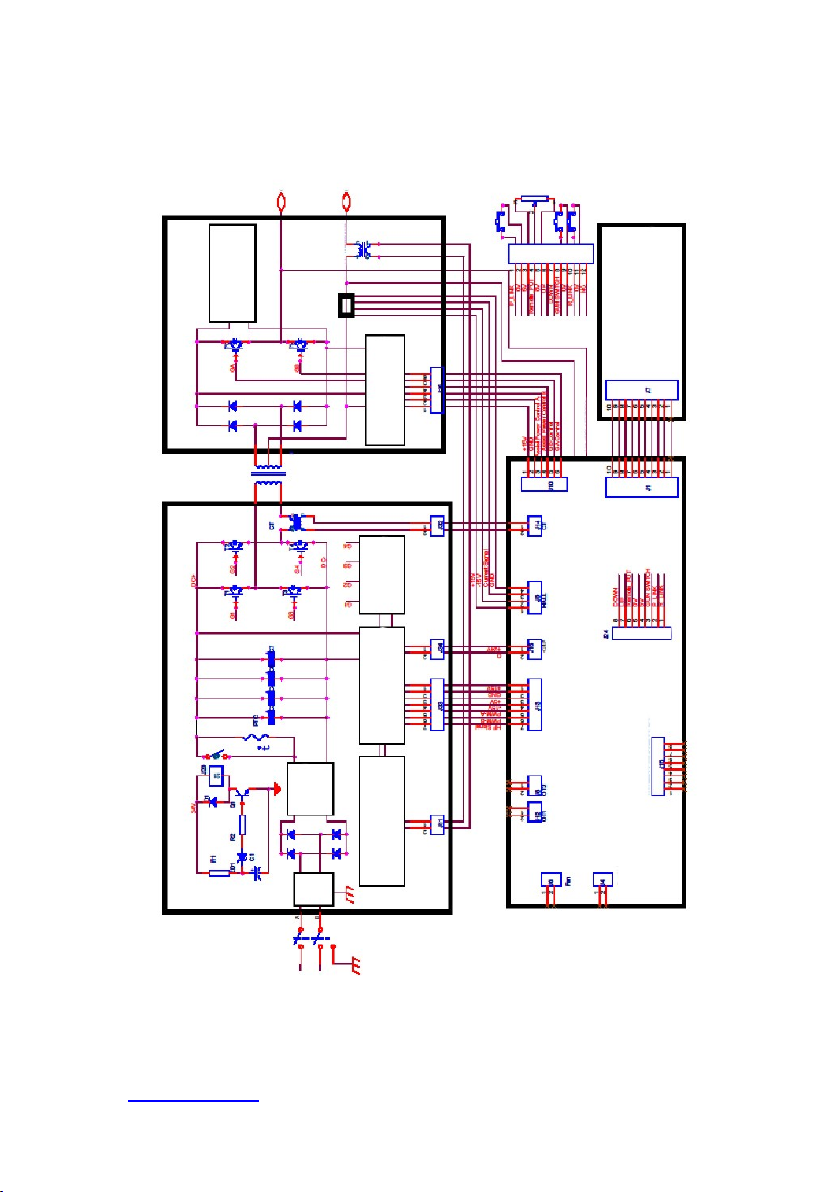
5.4 Электромонтажная схема
www.kedrweld.ru Горячая линия КЕДР +7 (495) 134-47-47
37
Page 38
Аппарат аргонодуговой сварки MultiTIG-2000P AC/DC
19-MultiTIG
-2000P AC/DC
-2017-02
6. Сервисное обслуживание
По всем вопросам, связанными с эксплуатацией и обслуживанием аппарата
аргонодуговой сварки «КЕДР», Вы можете получить консультацию у специалистов
нашей компании по телефону горячей линии КЕДР +7 (495) 134-47-47.
Гарантийный срок на оборудование указывается в прилагаемом сервисном талоне.
Бесплатное сервисное обслуживание относится к дефектам в материалах и узлах и не
распространяется на компоненты, подверженные естественному износу и на работы по
техническому обслуживанию.
Сервисному ремонту подлежат только очищенные от пыли и грязи аппараты в заводской
упаковке, полностью укомплектованные, имеющие фирменный технический паспорт,
сервисный талон с указанием даты продажи, при наличии штампа магазина, заводского
номера и оригиналов товарного и кассового чеков, выданных продавцом.
В течение сервисного срока сервис-центр устраняет за свой счёт выявленные
производственные дефекты. Производитель снимает свои обязательства и юридическую
ответственность при несоблюдении потребителем инструкций по эксплуатации,
самостоятельной разборки, ремонта и технического обслуживания аппарата, а также не
несет никакой ответственности за причиненные травмы и нанесенный ущерб.
Момент начала действия бесплатного сервисного обслуживания определяется кассовым
чеком или квитанцией, полученными при покупке. Сохраните эти документы.
Замененные сварочные аппараты и детали переходят в собственность фирмы продавца.
Претензии на возмещение убытков исключаются, если они не вызваны умышленными
действиями или небрежностью производителя. Право на бесплатное сервисное
обслуживание не является основанием для других претензий.
Внимание: производитель оставляет за собой право вносить изменения в конструкцию и
техническую документацию без уведомления потребителя.
www.kedrweld.ru Горячая линия КЕДР +7 (495) 134-47-47
38
Page 39
Аппарат аргонодуговой сварки MultiTIG-2000P AC/DC
Для заметок
www.kedrweld.ru Горячая линия КЕДР +7 (495) 134-47-47
39
Page 40
Для заметок
Аппарат аргонодуговой сварки MultiTIG-2000P AC/DC
www.kedrweld.ru Горячая линия КЕДР +7 (495) 134-47-47
40
 Loading...