

Page 1
Page 2
Inhaltsverzeichnis / Table of contents
Deutsch ...............................................................................................................................3
1 Ziel der Bedienungsanleitung................................................................................. 3
2 Sicherheit..................................................................................................................3
2.1 Bestimmungsgemäße Verwendung.................................................................................. 3
2.2 Zielgruppe........................................................................................................................... 3
2.3 Gewährleistung ..................................................................................................................3
2.4 Allgemeine Warn- und Sicherheitshinweise..................................................................... 4
3 Allgemeine Informationen....................................................................................... 7
3.1 Benötigte Werkzeuge, Hilfs- und Betriebsstoffe.............................................................. 7
3.2 Technische Daten...............................................................................................................7
3.3 Darstellung eines NC-Bohrfutters..................................................................................... 9
3.3.1 Gesamtansicht von vorne....................................................................................................................................9
4 Bedienung des NC-Bohrfutters ............................................................................10
4.1 Spannen eines Werkzeugs ..............................................................................................10
4.2 Entspannen eines Werkzeugs......................................................................................... 12
5 Pflege und Wartung ...............................................................................................13
English ..............................................................................................................................14
1 Objective of the operating manual .......................................................................14
2 Safety...................................................................................................................... 14
2.1 Correct use .......................................................................................................................14
2.2 Target group..................................................................................................................... 14
2.3 Warranty............................................................................................................................14
2.4 General warnings and safety instructions......................................................................15
3 General information............................................................................................... 18
3.1 Tools and materials required...........................................................................................18
3.2 Technical data ..................................................................................................................18
3.3 Illustration of a drill chuck............................................................................................... 19
3.3.1 General view from the front...............................................................................................................................19
4 Operating the drill chuck.......................................................................................20
4.1 Clamping a tool ................................................................................................................20
4.2 Unclamping a tool ............................................................................................................22
5 Care and maintenance...........................................................................................23
2
WTE NC Bohrfutter Standard/ NC Drill Chuck Standard
Kurzanleitung / Short manual
Page 3
Deutsch
Die vorliegende Anleitung beschreibt die richtige Bedienung des WTE NC-Bohrfutter „Stan-
Das WTE NC-Bohrfutter dient ausschließlich zum Spannen von Werkzeugen auf
Die Bedienung des NC-Bohrfutters darf nur durch ausgebildetes, autorisiertes und zuver-
Die Gewährleistung beträgt 24 Monate ab Auslieferungsdatum beim Einsatz im 1-Schicht-
1 Zi el der Bedienungsanleitung
dard“ nachfolgend nur NC-Bohrfutter genannt. Im Detail erhalten Sie Informationen, wie Sie
ein Werkzeug mit dem NC-Bohrfutter spannen und entspannen
können. Zusätzlich werden die wichtigsten Sicherheitshinweise beim Umgang mit dem
NC-Bohrfutter erläutert.
In Kapitel 4 erhalten Sie eine detaillierte Beschreibung der einzelnen Handlungsschritte,
die für das erfolgreiche Spannen und Entspannen von Werkzeugen mit dem NC-Bohrfutter
notwendig sind.
2 Sicherheit
2.1 Bestimmungsgemäße Verwendung
Maschinen für die Zerspanung.
Das NC-Bohrfutter wurde speziell zum Spannen von rotierenden und stehenden Werkzeugen auf Werkzeugmaschinen für manuellen und automatischen Werkzeugwechsel konzipiert.
Das NC-Bohrfutter darf nur entsprechend der technischen Daten (siehe Kapitel 3.2 Technische Daten) eingesetzt werden. Ein darüber hinaus gehender Gebrauch gilt als nicht bestimmungsgemäß. Für Schäden aus einem nicht bestimmungsgemäßen Gebrauch haftet
der Hersteller nicht.
2.2 Zielgruppe
lässiges Fachpersonal erfolgen. Das Fachpersonal muss Gefahren erkennen und vermeiden können.
Die Unfallverhütungsvorschriften, Sicherheitsbestimmungen und -vorschriften des Maschinenherstellers sind dem Fachpersonal bekannt und bei der Bedienung des NC-Bohrfutters
zu beachten und einzuhalten.
2.3 Gewährleistung
Betrieb und ist unter der Beachtung der Kurzanleitung gültig.
Das WTE NC-Bohrfutter inklusive all seiner Komponenten und Zubehörteile darf nicht verän-
dert und für andere Anwendungen erschlossen werden. Im Falle von eigenmächtigen Veränderungen des WTE NC-Bohrfutters oder von nicht bestimmungsgemäßer Verwendung erlischt der Gewährleistungsanspruch gegenüber WTE.
Nicht Bestandteil der Gewährleistung sind werkzeug- und maschinenberührende Teile sowie
Verschleißteile. Für Folgeschäden in Form von Produktionsausfällen, Beschädigungen an
der Maschine durch unsachgemäße Bedienung oder unsachgemäße Behandlung des WTE
NC-Bohrfutter und den Komponenten wird keine Haftung übernommen.
Kurzanleitung / Short manual
WTE NC Bohrfutter Standard/ NC Drill Chuck Standard 3
Page 4
2.4 Allgemeine Warn- und Sicherheitshinweise
An der Maschine sind keine Schutzabdeckungen vorhanden.
Warnung
Spannen und Entspannen bei nicht stillstehender Maschine.
Die Grenzdrehzahlen der maschinenseitigen Schnittstelle des
Durch Verwendung langer, auskragender und schwerer Werk-
Durch den Einsatz des NC-Bohrfutters in der Maschine ohne Schutzabdeckungen können schwere Verletzungen des Bedieners verursacht
werden.
Beim Einsatz des NC-Bohrfutters müssen alle Schutzabdeckungen
Warnung
Warnung
Warnung
Warnung
4
gemäß EG-Maschinenrichtlinie Punkt 1.4.2.2. vorgesehen sein.
Ein Nichtbeachten der technischen Daten in Kapitel 3.2
kann leichte bis schwere Verletzungen zur Folge haben.
Achten Sie darauf, dass die technischen Daten in Kapitel 3.2 nicht
überschritten werden.
Durch das Spannen und Entspannen des NC-Bohrfutters bei laufenden Maschinen können schwere Finger- und Handverletzungen verursacht werden.
Schalten Sie die Maschine aus. Spannen und entspannen Sie das
NC-Bohrfutter nur bei stillstehender Maschine oder außerhalb der
Maschine.
Bohrfutters werden nicht eingehalten.
Durch das Überschreiten der Grenzdrehzahlen der maschinenseitigen
Schnittstelle können schwere Verletzungen des Bedieners verursacht
werden.
Beachten Sie die Grenzdrehzahlen. Die Grenzdrehzahlen bei Bohr-
futter mit anderen maschinenseitigen Schnittstellen sind vom Bediener jeweils selbst zu ermitteln.
zeuge oder Verlängerungen,
kann sich das Werkzeug geschossartig lösen und zu schweren Verletzungen führen.
Bei langen, auskragenden und schweren Werkzeugen oder Ver-
längerungen, verringern Sie die Drehzahl gemäß Anwenderbestimmung.
Bei Sonderausführungen beachten Sie die Drehzahl der Zeich-
nung.
WTE NC Bohrfutter Standard/ NC Drill Chuck Standard
Kurzanleitung / Short manual
Page 5
Mindesteinspanntiefe beim Bohrfutter wird nicht eingehalten.
Bei Nichteinhaltung kommt es zu einer Verringerung des zulässigen
Vors icht
Vors icht
Vors icht
Vors icht
Das Überschreiten des maximal zulässigen Anzugsdrehmomen-
Vors icht
übertragbaren Drehmoments und es kann zur Zerstörung des Bohrfutters kommen.
Halten Sie die Werte der Mindesteinspanntiefe laut „Tabelle 2:
Warnung
Vors icht
Kurzanleitung / Short manual
WTE NC Bohrfutter Standard/ NC Drill Chuck Standard 5
Technische Daten“ ein.
Durch Einsatz eines maschinellen Schraubendrehers beim Spannen des Ritzels
kommt es zu einem erhöhten Verschleiß des Ritzels.
Spannen Sie das Ritzel nur manuell.
Durch scharfe Schneidkanten am Werkzeug
können Schnittverletzungen verursacht werden.
Tragen Sie beim Werkzeugwechsel Schutzhandschuhe.
Durch Druckluft zur Reinigung der Bohrfutter
können feine Späne in den Spannmechanismus gelangen.
Reinigen Sie die Bohrfutter ohne Druckluft, sondern nur mit einem
sauberen Tuch.
Durch Lösungsmittel zur Reinigung der Bohrfutter
können die Schmierstoffe aus dem Getriebe gewaschen werden und
Korrosion kann entstehen.
Verwenden Sie keine Lösungsmittel bei der Reinigung.
tes
kann zur Beschädigung des Werkzeugschaftes und des Bohrfutters
führen.
Achten Sie darauf, dass das maximal zulässige Anzugs-
drehmoment nicht überschritten wird.
Durch ungewuchtete Bohrfutter bei über 7.000 min
kann es zu Fehlern bei der Bearbeitung führen.
Verwenden Sie ungewuchtete NC-Bohrfutter nur bis zu einer ma-
ximalen Drehzahl von 7.000 min
-1
-1
.
Page 6
Durch Spannen von Werkzeugen mit konischen Schäften
kann das notwendige Anzugsdrehmoment nicht auf das Werkze ug
Das Spannen von Werkzeugen und das Einbringen in eine Werkzeugmaschine
Achten Sie darauf, dass die in „3.2 Technische Daten“ (Seite 7) angegebenen An-
übertragen werden und es kann zu Fehlern bei der Bearbeitung führen.
Spannen Sie keine Werkzeuge mit einem konischen Schaft mit
Vors icht
dem NC-Bohrfutter.
HINWEIS
dürfen nur durch ausgebildetes, autorisiertes und zuverlässiges Fachpersonal erfolgen. Das Fachpersonal muss Gefahren erkennen und vermeiden können.
HINWEIS
zugsdrehmomente eingehalten werden. Bei Überschreitung kann es zur Beschädigung des Bohrfutters kommen. Ist dies der Fall, Bohrfutter aus Sicherheitsgründen nicht mehr einsetzen und zur Reparatur zurücksenden.
6
WTE NC Bohrfutter Standard/ NC Drill Chuck Standard
Kurzanleitung / Short manual
Page 7
3 Allgemeine Informationen
0,5 - 13
SW 6
für Ritzel
Warnung
Vors icht
Spanndurchmesser [mm]
0,5-13
2,5-16
Rundlaufabweichung max.
von)
0,05 mm (*)
0,05 mm (*)
Übertragbares Drehmoment
von)
40 Nm
45 Nm
max. zul. Anzugsdrehmoment
20 Nm
20 Nm
max. zul. Drehzahl
7.000 min-17.000 min
-1
Mindesteinspanntiefe
Auf Anschlag
Auf Anschlag
Technische DatenTabelle 2:
(*)
Prüfung der Rundlaufabweichung gemäß WTE Prüfprotokoll.
(**)
Alle Bohrfutter werden mittels eines Sechskant-Quergriffschlüssels seitlich über
einen Kegeltrieb gespannt. Für den Einsatz des Bohrfutters ist das angegebene
3.1 Benötigte Werkzeuge, Hilfs- und Betriebsstoffe
• Innensechskant-Schlüssel bzw. -Bit für Drehmomentschlüssel zum Spannen des Bohrers
mittels Ritzel
Spanndurchmesser
Schlüsselweite
[mm]
2,5 - 16 SW 6
Innensechskant-Schlüssel bzw. -Bit für Drehmomentschlüssel Tabelle 1:
3.2 Technische Daten
Ein Nichtbeachten der technischen Daten in Kapitel 3.2
können leichte bis schwere Verletzungen zur Folge haben.
Achten Sie darauf, dass die technischen Daten in Kapitel 3.2 nicht
überschritten werden.
• Technische Daten zu Spannbereich, Rundlaufabweichung, Haltemoment, Mindesteinspanntiefe, maximal zulässige Drehzahl und zulässiges Anzugsdrehmoment des Bohrfutters:
Das Überschreiten des maximal zulässigen Anzugsdrehmoment
kann zur Beschädigung des Werkzeugschaftes führen.
Achten Sie darauf, dass das maximal zulässige Anzugs-
drehmoment nicht überschritten wird.
Bezeichnung 13 16
(bei einem Anzugsdrehmoment
(bei einem Anzugsdrehmoment
Kurzanleitung / Short manual
WTE NC Bohrfutter Standard/ NC Drill Chuck Standard 7
15 Nm
15 Nm(**)
15 Nm
15 Nm(**)
Page 8
Anzugsdrehmoment ausreichend. Dabei entsteht ein ausreichendes übertragba-
res Anzugsdrehmoment am gespannten Werkzeug. Die mit den Bohrfuttern erreichbaren höheren Haltemomente sind als zusätzliche Sicherheit zu sehen und
sind für den üblichen Einsatz nicht notwendig
• Allgemeine technische Daten:
• Halter standardmäßig laut Katalogangaben ungewuchtet
.
8
WTE NC Bohrfutter Standard/ NC Drill Chuck Standard
Kurzanleitung / Short manual
Page 9
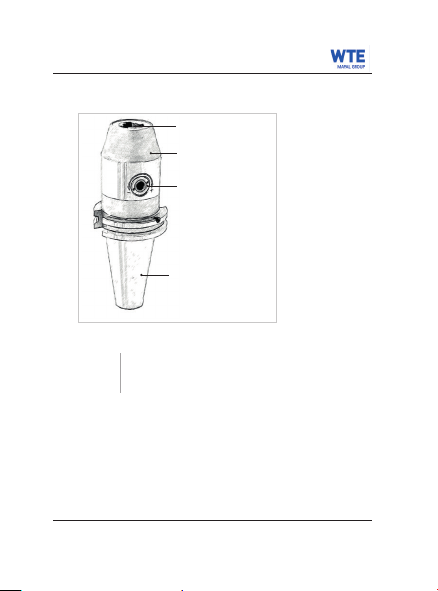
3.3 Darstellung eines NC-Bohrfutters
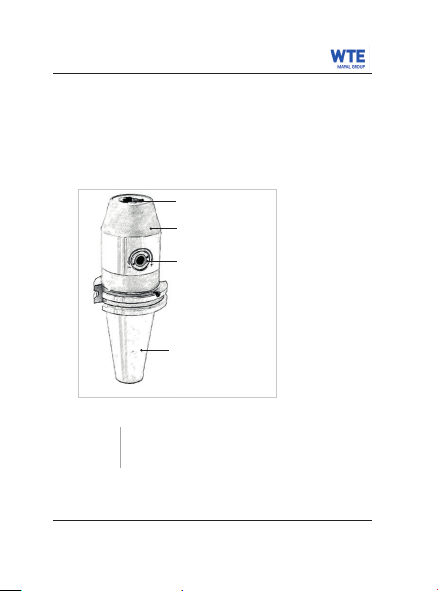
Abbildung 1: Einzelne Kom ponenten des NC-Bohrfutters
Legende
1
Aufnahmebohrung
2
Hülse
3
Ritzel
4
Grundkörper
2
3
1
4
3.3.1 Gesamtansicht von vorne
Kurzanleitung / Short manual
WTE NC Bohrfutter Standard/ NC Drill Chuck Standard 9
Page 10
4 Bedi enung des NC-Bohrfutters
„+“:
Schließen und spannen
„-“:
Öffnen und entspannen
An der Maschine sind keine Schutzabdeckungen vorhanden.
Spannen und Entspannen bei nicht stillstehender Maschine.
s bei laufenden
Vors icht
Achten Sie darauf, dass alle Kompo-
Das NC-Bohrfutter wird mit einem Innensechskant-Schlüssels mit Quergriff seitlich über
einen Kegeltrieb gespannt. Drehen Sie den Schlüssel im Uhrzeigersinn, um das NC-Bohrfutter zu
spannen, gegen den Uhrzeigersinn, um das NC-Bohrfutter zu öffnen. Dies ist auch an der Ritzelbohrung gekennzeichnet:
4.1 Spannen eines Werkzeugs
Durch den Einsatz des Bohrfutters in der Maschine ohne Schutzabdeckungen können schwere Verletzungen des Bedieners verursacht
werden.
Beim Einsatz des Bohrfutters müssen alle Schutzabdeckungen
Warnung
Warnung
gemäß EG-Maschinenrichtlinie Punkt 1.4.2.2. vorgesehen sein und
die Maschinenraumtüre muss geschlossen sein.
Durch das Spannen und Entspannen des NC-Bohrfutter
Maschinen können schwere Finger- und Handverletzungen verursacht
werden.
Schalten Sie die Maschine aus. Spannen und entspannen Sie das
NC-Bohrfutter nur bei stillstehender Maschine oder außerhalb der
Maschine.
Durch scharfe Schneidkanten am Werkzeug
können Schnittverletzungen verursacht werden.
Tragen Sie beim Werkzeugwechsel Schutzhandschuhe.
HINWEIS
nenten des NC-Bohrfutters schmutzund fettfrei sind und die Spannbacken
weit genug geöffnet sind.
1. Reinigen Sie den Schaft des Werkzeugs
und die Aufnahmebohrung des NCBohrfutters.
10
WTE NC Bohrfutter Standard/ NC Drill Chuck Standard
Kurzanleitung / Short manual
Page 11
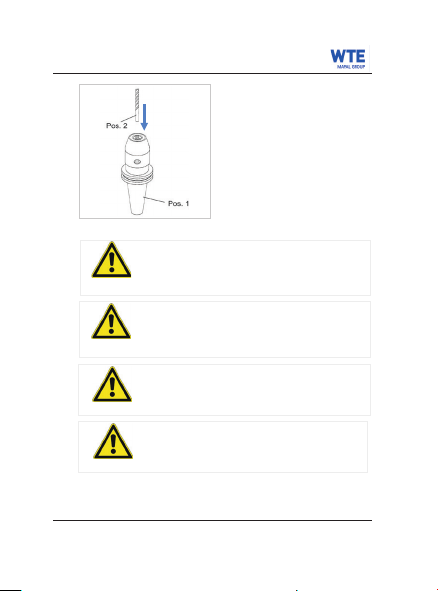
2. Schieben Sie das Werkzeug (Pos. 2) mit
dem Schaft voraus bis zum Anschlag in
Abbildung 2: Werkzeug einfügen
Mindesteinspanntiefe beim Bohrfutter wird nicht eingehalten.
Durch nicht ausreichendes Spannen des entsprechenden An-
Vors icht
Durch Einsatz eines maschinellen Schraubendrehers beim
Vors icht
die Aufnahmebohrung des Bohrfutters
(siehe „
Bei Nichteinhaltung kommt es zu einer Verringerung des zulässigen
übertragbaren Drehmoments und es kann zur Zerstörung des Bohrfutters kommen.
Halten Sie die Werte der Mindesteinspanntiefe laut „Tabelle 2:
Vors icht
Warnung
Kurzanleitung / Short manual
WTE NC Bohrfutter Standard/ NC Drill Chuck Standard 11
Technische Daten“ ein.
zugsdrehmoments
kann sich das Werkzeug geschossartig lösen und zu schweren Verletzungen führen.
Beim Spannvorgang spannen Sie das Ritzel bis zum vorgegeben
Anzugsdrehmoment (s. Kapitel „3.2 Technische Daten“).
Spannen des Bohrers mittels Ritzel,
kommt es zu einem erhöhten Verschleiß des Ritzels.
Spannen Sie das Ritzel nur manuell.
Benutzen Sie keine Verlängerung oder Anzugshilfe.
Das Überschreiten des maximal zulässigen Anzugsdrehmoment
kann zur Beschädigung des Werkzeugschaftes führen.
Achten Sie darauf, dass das maximal zulässige Anzugs-
drehmoment nicht überschritten wird.
Abbildung 2: Werkzeug einfügen“).
Page 12
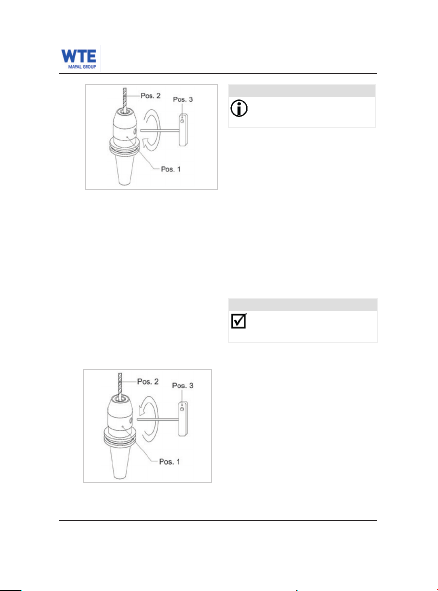
Drehen Sie das Ritzel immer mit dem
Abbildung 3: Werkzeug spann en
4. Stellen Sie einen Drehmomentschlüssel
Das Werkzeug ist nun vollständig ge-
4.2 Entspannen eines Werkzeugs
1. Lösen Sie die Spannbacken, indem Sie
Abbildung 4: Spannback en lösen
12
HINWEIS
angegebenen Anzugsdrehmoment
fest.
3. Drehen Sie das Ritzel mit Hilfe des passenden Innensechskant-Schlüssels mit
Quergriff (Pos. 3) im Uhrzeigersinn zu
(siehe „Abbildung 3: Werkzeug spannen“).
auf das benötigte Anzugsdrehmoment ein
(siehe „Tabelle 2: Technische Daten“).
5. Ziehen Sie das Ritzel mit Hilfe des Drehmomentschlüssels fest.
6. Überprüfen Sie nach dem Spannvorgang,
ob das Werkzeug zentrisch gespannt ist.
Falls nicht, wiederholen Sie die Handlungsschritte 2 bis 6.
Ansonsten siehe „Ergebnis“.
ERGEBNIS
spannt und das NC-Bohrfutter kann
eingesetzt werden.
das Ritzel mit Hilfe des passenden Innensechskant-Schlüssels mit Quergriff gegen
den Uhrzeigersinn drehen (siehe
„
Abbildung 4: Spannbacken lösen“, Pos. 3).
WTE NC Bohrfutter Standard/ NC Drill Chuck Standard
Kurzanleitung / Short manual
Page 13
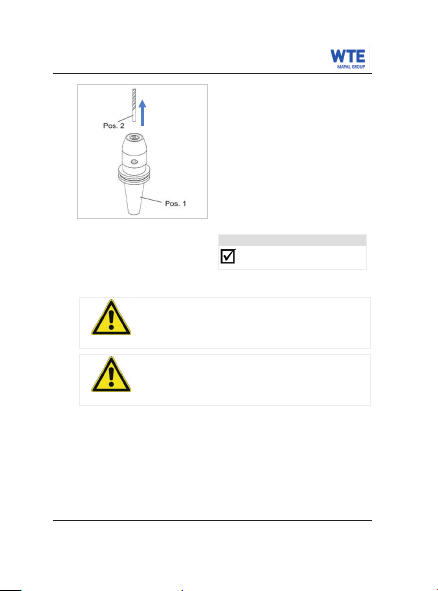
2. Entnehmen Sie das Werkzeug (Pos. 2)
aus der Aufnahmebohrung des Bohrfutters
Abbildung 5: Werkzeug ent nehmen
Das Werkzeug ist entspannt und ge-
Vors icht
Vors icht
• Reinigen Sie das Bohrfutter nach jedem Gebrauch.
(siehe „Abbildung 5: Werkzeug entnehmen“).
ERGEBNIS
löst.
5 Pf lege und Wartung
Durch Druckluft zur Reinigung der NC-Bohrfutter
können feine Späne in den Spannmechanismus gelangen.
Reinigen Sie die NC-Bohrfutter ohne Druckluft, sondern nur mit
einem sauberen Tuch.
Durch Lösungsmittel zur Reinigung der Bohrfutter
können die Schmierstoffe aus dem Getriebe gewaschen werden und
Korrosion kann entstehen.
Verwenden Sie keine Lösungsmittel bei der Reinigung.
• Schützen Sie das Bohrfutter bei der Lagerung vor Korrosion. Sie vermeiden Korrosion, indem Sie beim Reinigen auf Lösungsmittel verzichten.
• Reparaturen dürfen ausschließlich im Hause WTE durchgeführt werden.
Kurzanleitung / Short manual
WTE NC Bohrfutter Standard/ NC Drill Chuck Standard 13
Page 14
English
This manual describes the correct operation of the WTE NC drill chuck “Standard”. You will
The WTE drill chuck is used only for clamping tools on machines for machining. The drill
The drill chuck is only allowed to be used by trained, authorised and dependable specialist
The warranty is valid for 24 months and begins at date of shipment when used in single-
1 Obj ective of the operating manual
find detailed information on how to clamp and unclamp a tool using the drill chuck. In addition, it is explained how you can make adjustments on the tool side as well as on the machine side. In addition, the most important safety instructions on handling the drill chuck are
explained.
In chapter 4 in the following you will find a detailed description of the individual actions necessary to successfully clamp and unclamp tools using the drill chuck.
2 Safet y
2.1 Correct use
chuck has been specially designed for clamping rotating tools on machine tools for automatic tool changing.
The drill chuck can only be applied of the technical data (see chapter 3.2). Any further use
is considered improper. The manufacturer is not liable for any damages resulting from improper use.
2.2 Target group
personnel. The specialist personnel must be able to recognise and avoid hazards.
The health and safety regulations, safety stipulations and instructions from the machine
manufacturer are familiar to the specialist personnel and are to be followed and observed
during the operation of the drill chuck.
2.3 Warranty
shift-operation and under observance of the short manual.
The WTE drill chuck including all its components and accessories is not allowed to be modified or used for other applications. In the case of unauthorised modifications to the WTE drill
chuck or incorrect use, all claims under the warranty against WTE will be rendered void. Not
included in the warranty are tools and machine parts in contact and wear parts. On the usage
of other parts, WTE must reject any liability for damage caused by these parts.
No liability is accepted for consequential damages in terms of production downtimes, damage to the machine caused by improper operation or improper handling of the WTE drill
chuck and the components.
14
WTE NC Bohrfutter Standard/ NC Drill Chuck Standard
Kurzanleitung / Short manual
Page 15
2.4 General warnings and safety instructions
There are no guards on the machine.
Warning
Warning
By using long, cantilevered and heavy tools or extensions,
The spindle speed limits of the machine-side connection of the
Minimum clamping depth in the drill chuck is not
Using the drill chuck in the machine without guards could result in serious injuries to the operator.
When using the drill chuck all guards as per EC Machinery directive
Warning
Warning
Warning
Ca utio n
Kurzanleitung / Short manual
WTE NC Bohrfutter Standard/ NC Drill Chuck Standard 15
point 1.4.2.2. must be fitted and the machine area door must be
closed.
Failure to comply with the technical data in chapter 3.2
may result in injuries ranging from slight to serious.
Ensure the technical data in chapter 3.2 are not exceeded.
Clamping and unclamping with the machine not stationary.
Clamping and unclamping the drill chuck with the machine running
may result in serious injuries to the fingers and hands.
Switch off the machine. Only clamp and unclamp the drill chuck
with machine stationary or with it outside the machine.
may cause the tool to be released at high projectile speeds, which can
cause serious injuries.
For long, cantilevered and heavy tools or extensions decrease the
speed according to user definition.
For special versions, note the speed of the drawing.
drill chuck are not observed.
Exceeding the spindle speed limits of the machine-side connection
can cause serious injuries to the operator.
Observe the spindle speed limits. The user is individually responsi-
ble for determining spindle speed limits for the hydraulic chuck with
other machine-side connections.
observed.
If the minimum clamping depth is not respected, the permissible transferable torque will be reduced and the drill chuck may break.
Comply with the values for minimum clamping depth as per “Table
2: Technical data”.
Page 16
Ca utio n
Using a power screwdriver to clamp the pinion
Ca utio n
Ca utio n
Ca utio n
Ca utio n
Ca utio n
Ca utio n
will increase the wear on the pinion.
The pinion must only be clamped manually.
Sharp cutting edges on the tool
can cause cutting injuries.
Wear protective gloves during tool changes.
On the usage of compressed air to clean the drill chuck,
fine chips may enter the clamping mechanism.
Do not clean the drill chucks using compressed air. Use a machine
cloth for cleaning.
On the usage of solvents to clean the drill chuck,
lubricants can be washed out and corrosion may occur.
For cleaning do not use solvents.
Exceeding the maximum permissible tightening torque
may cause damage to the tool shank and to the drill chuck.
Make sure that the maximum permissible tightening torque is not
exceeded.
Through unbalanced drill chucks at about 7.000 rpm
may lead to a bad machining results.
Unbalanced drill chucks use only up to a maximum speed of 7.000
rpm.
Through clamping tools with conical shafts
the necessary tightening torque may not be transferred to the tool and
may lead to a poor machining result.
Do not clamp any tools with conical shanks with the drill chuck.
16
WTE NC Bohrfutter Standard/ NC Drill Chuck Standard
Kurzanleitung / Short manual
Page 17
NOTE
Tools are only allowed to be clamped and installed in a machine tool by trained,
Make sure that in "3.2 Technical data (page 18)” recommended tightening torques
authorised and dependable specialist personnel. The specialist personnel must be
able to recognise and avoid hazards.
NOTE
are observed. Exceeding it may cause damage to the drill chuck. If this is the case
no longer use the drill chuck for safety reasons and send it back for repair.
Kurzanleitung / Short manual
WTE NC Bohrfutter Standard/ NC Drill Chuck Standard 17
Page 18
3 Ge neral information
0,5 - 13
6
Hex wrench or hex bit for torque wrench for pinionsTable 1:
Warning
Ca utio n
Clamping range [mm]
0,5-13
2,5-16
Max. run-out variation
(at a tightening torque)
0,05 mm (*)
15 Nm
0,05 mm (*)
15 Nm
Transmittable torque
(at a tightening torque)
40 Nm
15 Nm(**)
45 Nm
15 Nm(**)
Max. perm. tightening torque
20 Nm
20 Nm
Max. perm. spindle speed
7.000 rpm
7.000 rpm
Min. clamping depth
To stop
To stop
Technical dataTable 2:
Key
(*)
Testing of the run-out variation as per WTE inspection report.
(**)
All drill chucks are tightened by means of a hex T-handle wrench sideways
clamped tool. The achievable higher holding moments with the drill chucks
3.1 Tools and materials required
• Hex-wrench or hex bit for torque wrench to clamp the drill by pinion
Clamping diameter
Wrench size
[mm]
2,5 - 16 6
3.2 Technical data
Failure to comply with the technical data in chapter 3.2
may result in injuries ranging from slight to serious.
Ensure the technical data in chapter 3.2 are not exceeded.
• Technical data for clamping range, max. run-out variation, holding torque, tightening
torque and spindle speed of the drill chuck.
Exceeding the maximum permissible tightening torque
may cause damage to the tool shank.
Make sure that the maximum permissible tightening torque is not
exceeded.
Model 13 16
through a bevel gear. For the use of the drill chuck the specified tightening
torque is sufficient. The result is a sufficient transferable torque at the
18
WTE NC Bohrfutter Standard/ NC Drill Chuck Standard
Kurzanleitung / Short manual
Page 19
have to be seen as additional safety and are not necessary for normal use.
• General technical data:
Figure 1: Individual components of the drill chu ck
Key
1
Locating bore
2
Bush
3
Pinion
4
Body material
2
3
1
4
• Holder balanced by default according to the catalog information
3.3 Illustration of a drill chuck
3.3.1 General view from the front
Kurzanleitung / Short manual
WTE NC Bohrfutter Standard/ NC Drill Chuck Standard 19
Page 20
4 Ope rating the drill chuck
„+“:
Closing and clamping
„-“:
Opening and unclamping
There are no guards on the machine.
directive
Warning
Ca utio n
Ensure all components of the drill
1. Clean the shank on the tool and the
The drill chuck is tightened with a hex-wrench at the side of a bevel gear. Turn the wrench clockwise to tighten the drill chuck counterclockwise to open the drill chuck. This is also marked on the
pinion bore:
4.1 Clamping a tool
Using the drill chuck in the machine without guards could result in serious injuries to the operator.
When using the drill chuck all guards as per EC Machinery
Warning
point 1.4.2.2. must be fitted and the machine area door must be
closed.
Clamping and unclamping with the machine not stationary.
Clamping and unclamping the drill chuck with the machine running may
result in serious injuries to the fingers and hands.
Switch off the machine. Only clamp and unclamp thedrill chuck wi th
machine stationary or with it outside the machine.
Sharp cutting edges on the tool
can cause cutting injuries.
Wear protective gloves during tool changes.
NOTE
chuck are free of dirt and grease and
the clamping jaws are opened far
enough.
clamping jaws in the drill chuck.
20
WTE NC Bohrfutter Standard/ NC Drill Chuck Standard
Kurzanleitung / Short manual
Page 21
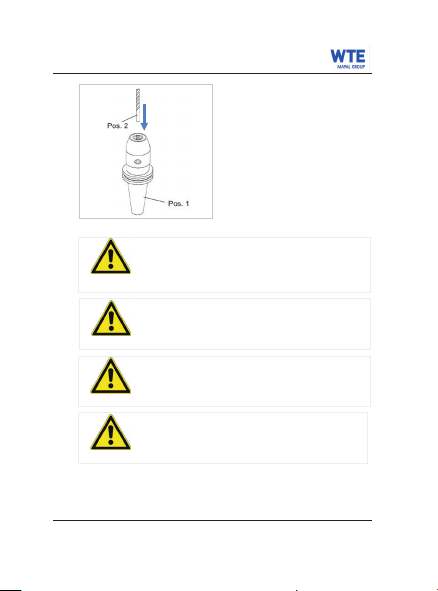
2. Insert the tool (item 2) with the shank for-
ward into the locating bore of the drill
Minimum clamping depth in the drill chuck is not
Warning
Ca utio n
Ca utio n
chuck until it stops (see “Figure 2: Inserting tool”).
Figure 2: Inserting tool
observed.
If the minimum clamping depth is not respected, the permissible transferable torque will be reduced and the drill chuck may break.
Comply with the values for minimum clamping depth as per “Table
Ca utio n
Kurzanleitung / Short manual
WTE NC Bohrfutter Standard/ NC Drill Chuck Standard 21
2: Technical data”.
Inadequate clamping to the stop
may cause the tool to be released at high projectile speeds, which can
cause serious injuries.
During clamping, always screw in the clamping screw to the stop
(see chapter "3.2 Technical data").
Using a power screwdriver to clamp the pinion
will increase the wear on the pinion.
The pinion must only be clamped manually.
Do not use extension or tightening support.
Exceeding the maximum permissible tightening torque
may cause damage to the tool shank.
Make sure that the maximum permissible tightening torque is not
exceeded.
Page 22
NOTE
Always tighten the pinion within the
4. Set the torque wrench to the tightening
The tool is now fully clamped and the
1. Loosen the clamping jaws by turning the
Figure 4: Loosing clamping jaws
specified tightening torque.
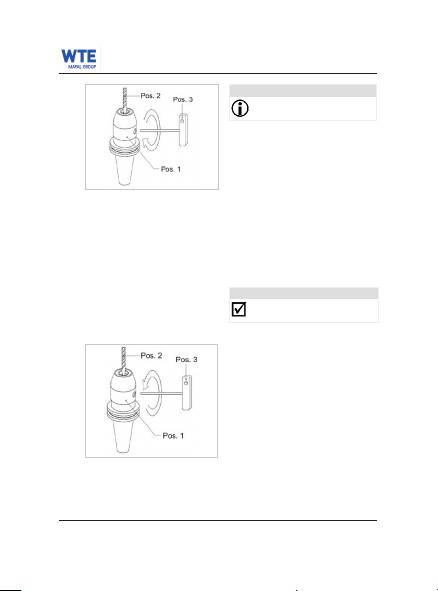
3. Turn the pinion clockwise to the stop with
the aid of the hex-wrench (see “Figure 3:
Clamping tool.” Pos. 3).
Figure 3: Clamping tool.
4.2 Unclamping a tool
22
torque stated in “Table 2: Technical data”,
(page 18).
5. Tighten the pinion with the aid of the
torque wrench.
6. Check after the clamping process, if the
tool is clamped centrically. If not, repeat
steps 2 to 6.
Otherwise, see "Result".
RESULT
drill chuck can be used.
pinion counterclockwise using the appropriate hex-wrench (see “Figure 4: Loosing
clamping jaws”).
WTE NC Bohrfutter Standard/ NC Drill Chuck Standard
Kurzanleitung / Short manual
Page 23
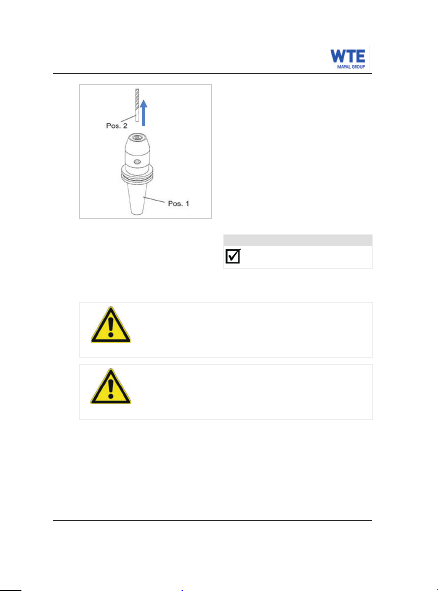
2. Remove the tool (item 2) from the location
bore of the drill chuck (see “Figure 5: Re-
Figure 5: Removing tool
Ca utio n
Ca utio n
moving tool”).
RESULT
The tool is unclamped and loosened.
5 Care and maintenance
On the usage of compressed air to clean the drill chuck,
fine chips may enter the clamping mechanism.
Do not clean the drill chucks using compressed air. Use a machine
cloth for cleaning.
On the usage of solvents to clean the drill chuck,
lubricants can be washed out and corrosion may occur.
For cleaning do not use solvents.
• Clean the drill chuck after each use.
• Protect the drill chuck during storage against corrosion. To avoid corrosion do not
use solvents when cleaning.
• Repairs must only be performed at WTE.
Kurzanleitung / Short manual
WTE NC Bohrfutter Standard/ NC Drill Chuck Standard 23
Page 24
 Loading...