

Page 1
W1600 СВАРОЧНОЕ ОБОРУДОВАНИЕ ДЛЯ СТЫКОВОЙ
СВАРКИ ПОЛИЭТИЛЕНОВЫХ ТРУБ
ИНСТРУКЦИЯ ПО ЭКСПЛУАТАЦИИ
W1600 PLASTİK BORU ALIN KAYNAK MAKİNESİ
KULLANMA KILAVUZUKİNESİ
W1600 PLASTIC PIPES BUTT WELDING MACHINE
USER MANUAL
Page 2
WELTECH W1600 ALIN KAYNAK MAKİNESİ (WELTECH W1600 BUTT WELDING MACHINE) 1...............................
MAKİNANIN ÖZELLİKLERİ (PROPERTIES OF THE MACHINE) 2............................................................................
ALIN KAYNAK MAKİNASI EKİPMANLARI (EQUIPMENTS OF THE MACHINE) 3....................................................
ANA GÖVDE (MAIN BODY) 4.............................................................................................................................
TRAŞLAYICI (TRIMMER) 5..................................................................................................................................
ISITICI (HEATER) 6..............................................................................................................................................
MUHAFAZA VE DESTEK KUTUSU (PROTECTIVE CASING) 6................................................................................
HİDROLİK VE ELEKTRİK KONTROL ÜNİTESİ
(HYDRAULIC POWER PACK WITH ELECTRIC CONTROL UNIT ) 7..................................................................
ALIN KAYNAK MAKİNASININ ÇALIŞTIRILMASI VE KAYNAK İŞLEMİ (OPERATION OF THE MACHINE AND
WELDING PROCESS) 8-9........................................................................................................................................
KAYNAK POZİSYONLARI (WELDING POSITIONS) 11..............................................................................................
GÜVENLİK AÇISINDAN DİKKAT EDİLMESİ GEREKLİ HUSUSLAR (POINTS TO BE NOTICED FOR SAFETY) 13...........
BORULARDA KAYNAK HATALARI (WELDING DEFECTS). . 14..................................................................................
W160 ALIN KAYNAK MAKİNESİ KAYNAK PARAMETRELERİ (W160 WELDING MACHINE WELDING
PARAMETERS) 15.................................................................................................................................................
PE 100 16............................................................................................................................................................
PE 80 19..............................................................................................................................................................
PP 21...................................................................................................................................................................
İçindekiler
Content
Page 3
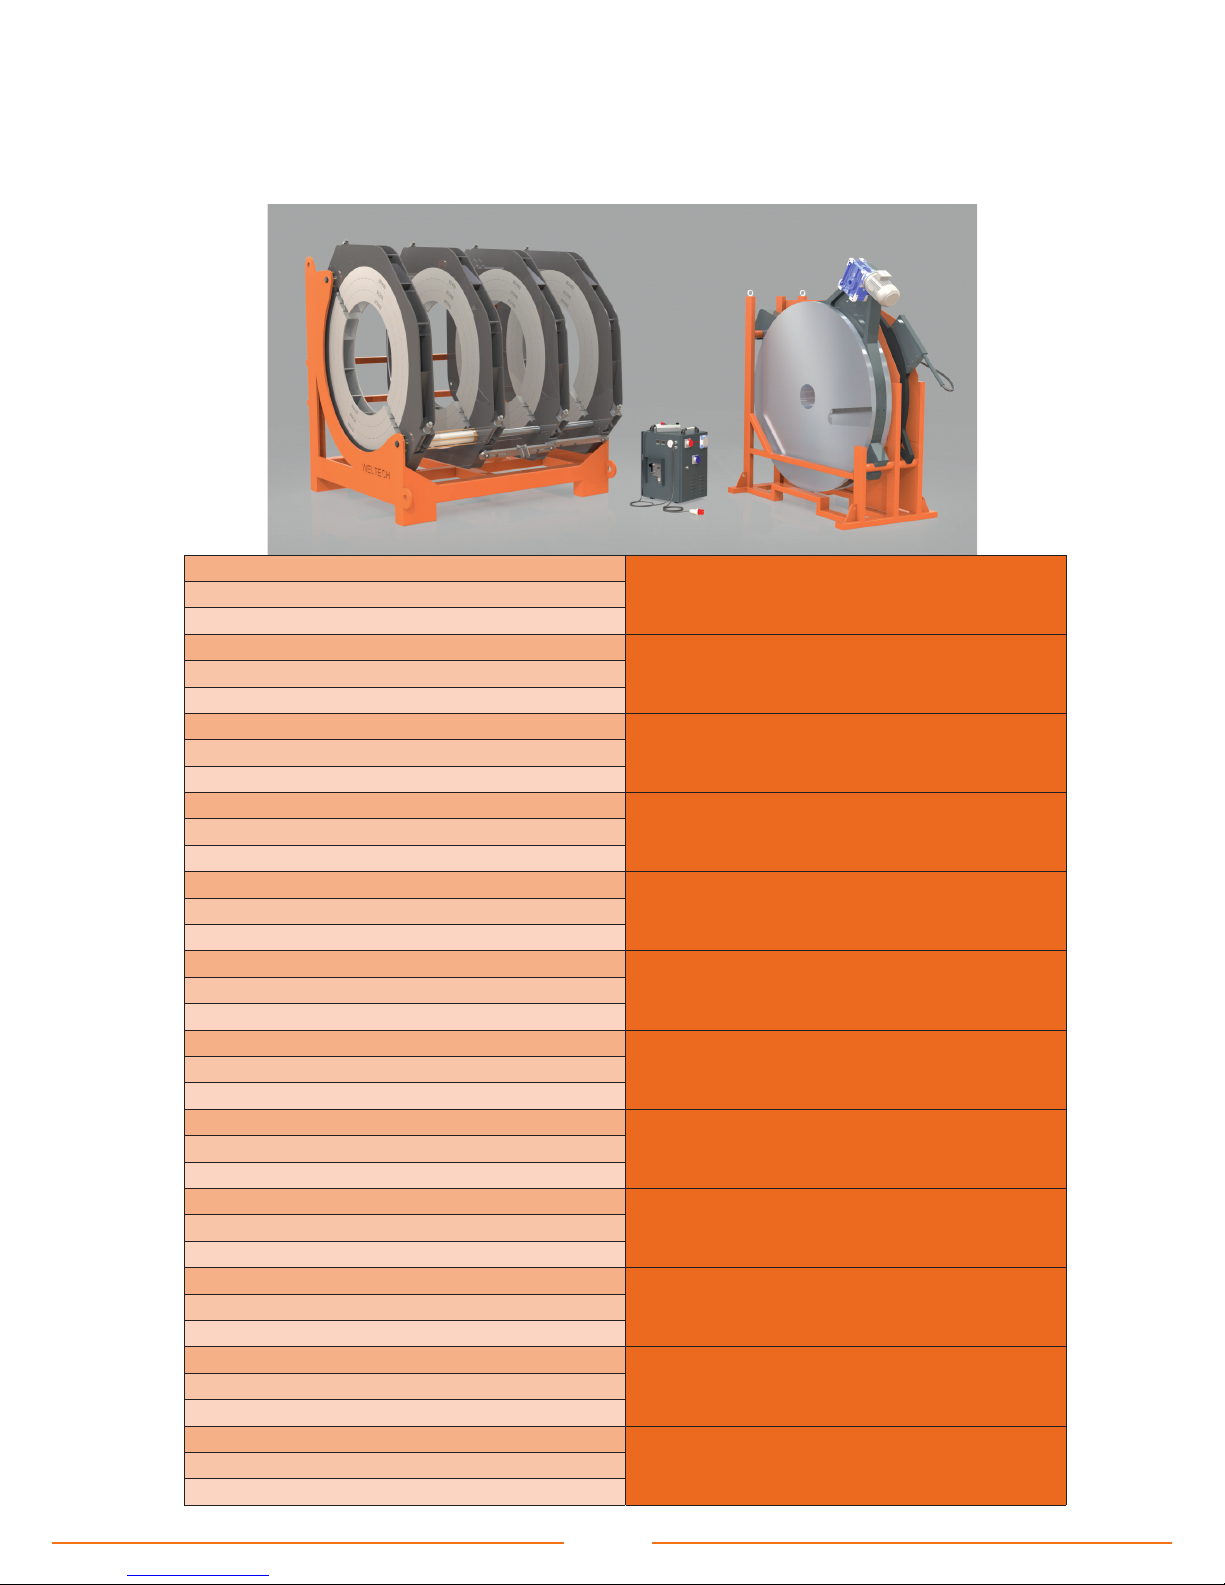
WELTECH W1600 ALIN KAYNAK MAKİNESİ
WELTECH W1600 BUTT WELDING MACHINE
W1600 СВАРОЧНЫЙ АППАРАТ ДЛЯ СТЫКОВОЙ СВАРКИ
380 V 50/60 Hz Trifaze
4,00 KW
2,2 KW
24,00 KW
Ø1000-Ø1600 mm
-10C° ~ +40C°
50 KVA
4670 Kg
-
2,15x2,40x2,40 1,00x2,30x2,25
0,50x0,55x0,70
PE,PP,PVDF
Türkiye
Turkey
Турция
Güç kaynağı
Power Supply
Питание
Traşlayıcı motor gücü
Trimmer motor power
Торцеватель с электроприводом
Hidrolik motor gücü
Hydroulic motor power
Гидростанция
Ütü gücü
Heater power
Нагревательный
Çalışma aralığı
Operating range
Диапазон сварки
Çalışma sıcaklığı ortam
Operating ambient temparature
Рабочая температура
Gerekli jeneratör gücü
Generator power
Требуемая мощность генератора
Standart makine ağırlığı
Machine weight
Вес аппарата Нетто
Sandıklı makina ağırlığı
Machine Gross weight
Вес аппарата Брутто
Makine hacmi (sandıklı)
Machine volume (with box)
Транспортировочный ящик
Kaynak materyalleri
Welding Materials
Материал сварки пластмассовых труб
Üretici Ülke
Origin
Cтрана изготовителя
1
Page 4
W1600 ALIN KAYNAK MAKİNESİ GENEL ÖZELLİKLERİ
• 25 Bar’a kadar PE - PP - PVDF boru ve fittingslerin 1000 - 1200 - 1400 - 1600 mm
çaplarının kaynağında kullanılır.
• ISO 12176 - 1 Uluslararası standartlara uygun olarak operasyonel en kısa kuruluma sahip, güçlü, kolay ve seri
kaynak imkanı sağlar.
• Hafif yapısı sayesinde kolay kullanım imkanı sağlar.
• Maksimum çalışma basıncı 150 Bar olarak dizayn edilmiştir.
• -40 C° ~+40 C° ortam sıcaklığında çalıştırılmaya uygundur.
W1600 BUTT WELDING MACHINE GENERAL FEATURES
• Machine is for weldings of PE - PP - PVDF pipes and fittings up to 25Bar .Welding sizes are 1000 - 1200 - 1400
1600 mm
• With the shortest setup time it provides simple and fast welding operations according to international standards
ISO 12176 - 1
• With it’s lightweight nature provides easy handling
• Maximum working pressure is 150 Bar
• The working environmental temperature is -40 C° ~+40 C°
ИСПОЛЬЗОВАНИЕ ПО НАЗНАЧЕНИЮ
•W1600 Машина для Стыковой Сварки Общие Свойства
Давления свариваемых труб - <PN32 Bar, ПЭ – ПП – ПНД – ПВДФ трубы и фитинги, рассчитанных
на сварку труб следующих диаметров: Ø 1000 - 1200 - 1400 -1600 mm
•ISO 12176 – 1 Соответствует Международным Стандартам - Позволяющим короткое время легко и
качественно совершить стыковую сварку.
•Благодаря лёгкости конструкции обеспечивает простоту использования.
•Был разработан максимальное рабочее давление 150 Bar (атмосфер)
•-40 ° C ~ + 40 ° C, Подходит при температуре работы окружающей среды
2
Page 5
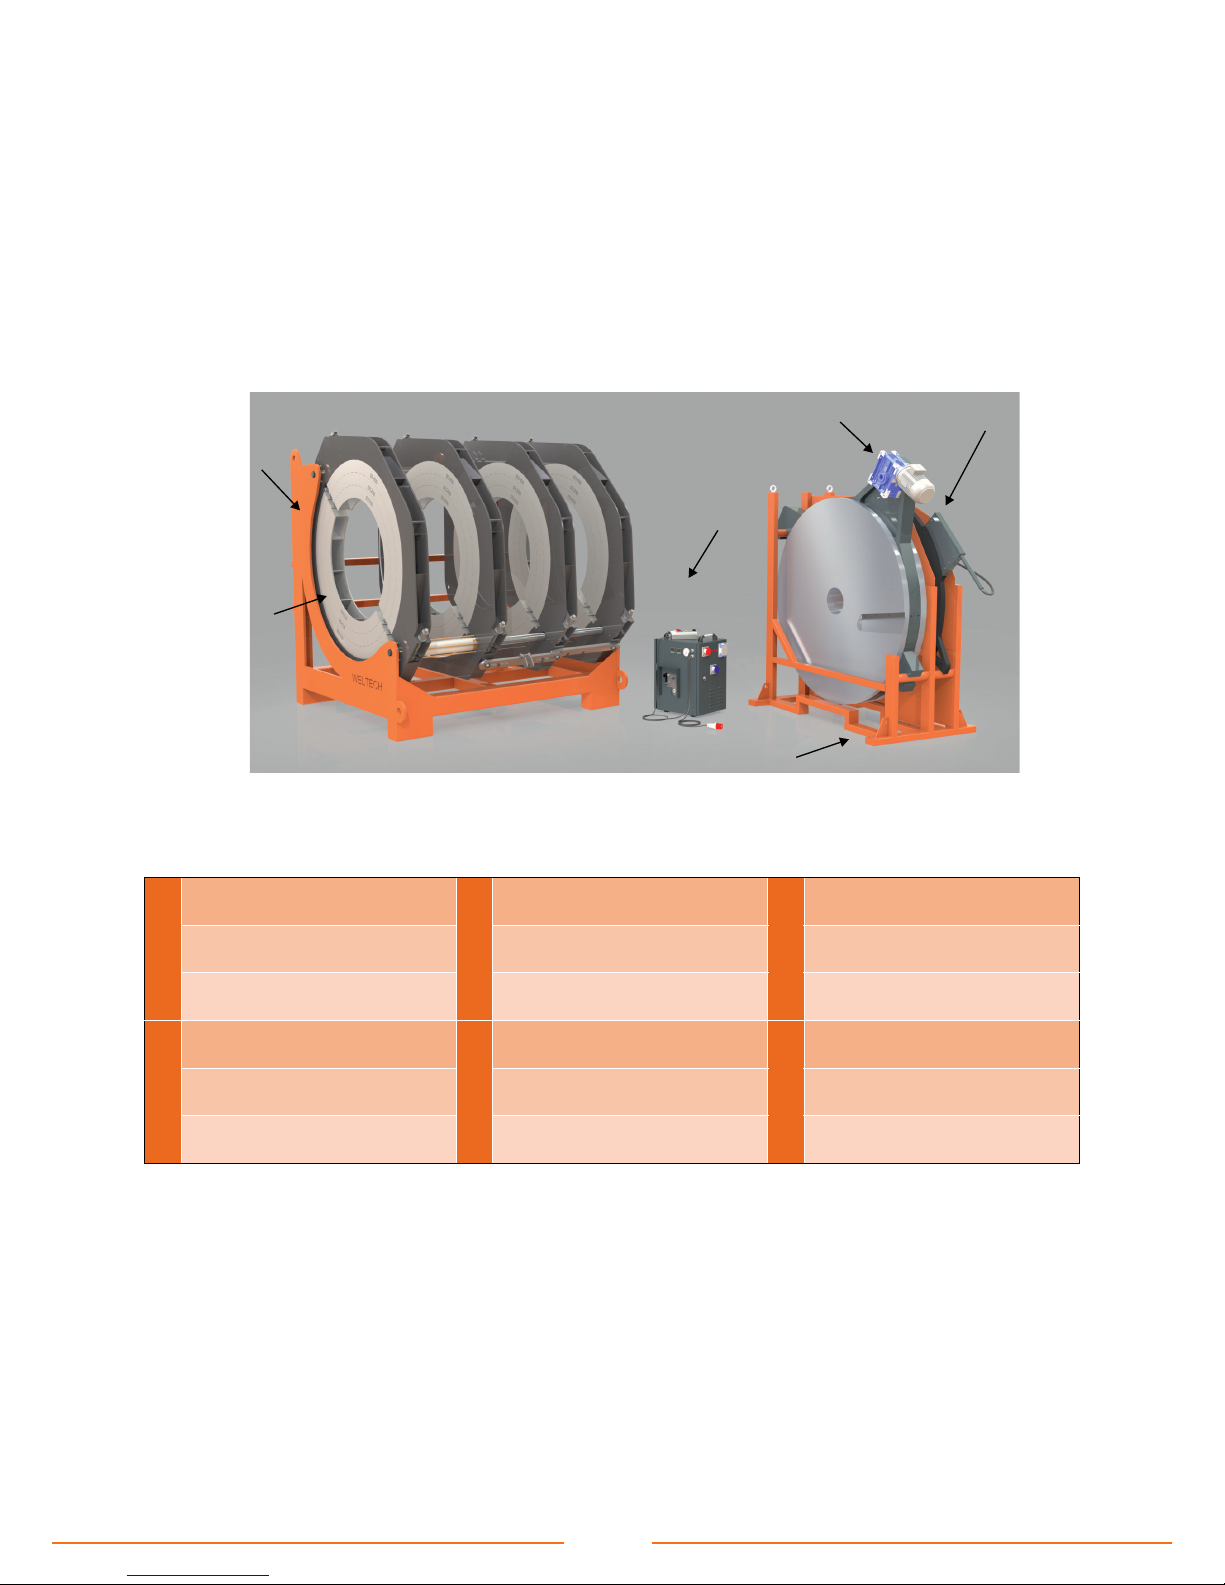
ALIN KAYNAK MAKİNESİ EKİPMANLARI
EQUIPMENTS OF THE MACHINE
ОБОРУДОВАНИЕ АППАРАТА
1
2
3
4
5
6
1
ANA GÖVDE
2
HİDROLİK ÜNİTE
3
ISITICI
MAIN BODY HYDRAULIC UNIT HEATER
ЦЕНТРАТОР
4
TRAŞLAYICI
5
MUHAFAZA VE DESTEK KUTUSU
6
TRIMMER
PROTECTIVE AND CASING
CLAMP AND INSERTS
Гидростанция
ТОРЦЕВАТЕЛЬ
ВКЛАДЫШИ
НАГРЕВАТЕЛЬ
КОНТЕЙНЕР
KELEPÇE VE PAFTALAR
3
Page 6
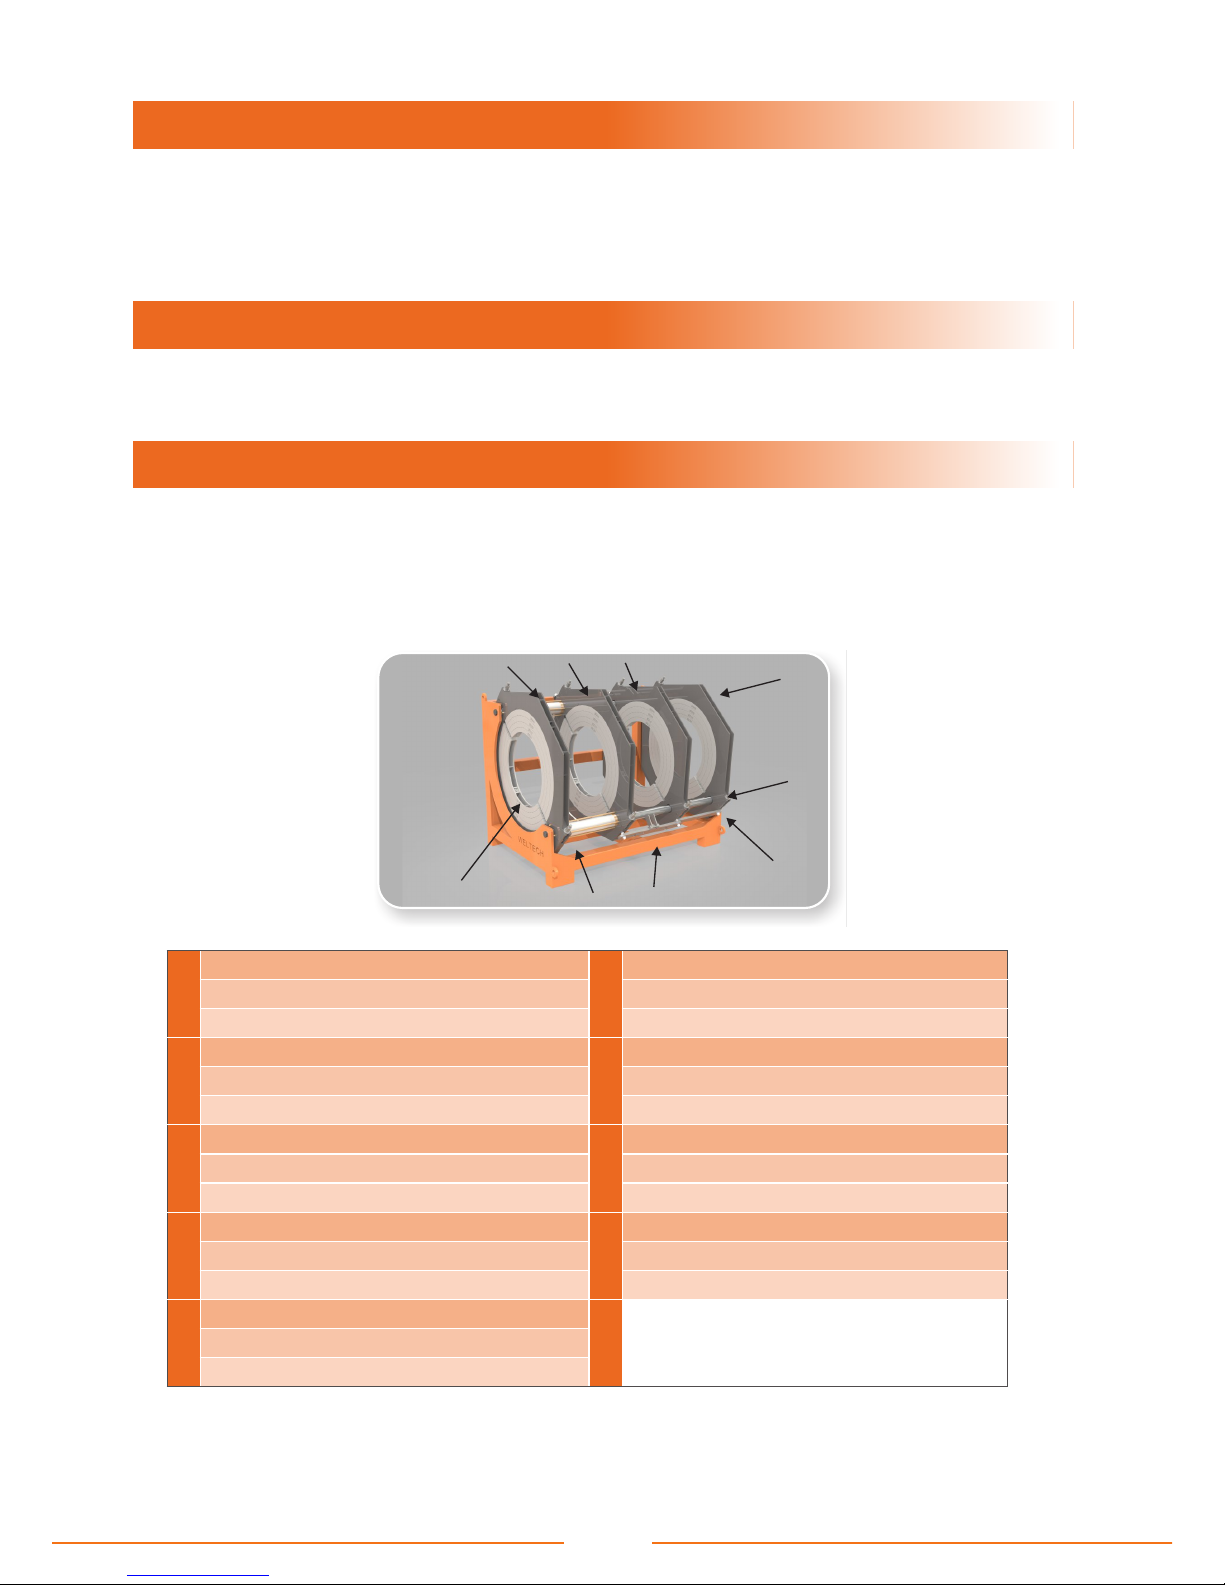
ANA GÖVDE.
Ana gövde, üzerinde bulunan iki adet hareketli ve iki adet sabit kıskaç ile kaynak işlemi yapılacak plastik borulara destek
olarak, sabitlenmesini ve merkezlenmesini sağlamaktadır.
Sisteme hidrolik basınç kuvveti uygulanır. Taşıyıcı mil üzerinde bulunan iki adet piston ile bu kuvvet hareketli kıskaçları ileri
ve geri yönlendirerek, kaynak işleminin gerçekleşmesi için gereken hareketi sağlar.
MAIN BODY
The main body supports and centres the plastic pipes with two fixed and two movable clamps. Using the hydraulic pressure
on the system, the two pistons on the carrying metal bars move the clamps for and backwards and supply the necessary
movement for the welding process.
ЦЕНТРАТОР
Усиленная конструкция, надежная фиксация труб легкая осевая и радиальная подгонка труб Зажимы регулировкой
силы фиксации, не проскальзывают. Для сварки фасонных изделий к трубе
Состоит из 2-х подвижных зажимов, который приводися в движение двумя гидроцилиндрами расположенных на
направляющих и двух неподвижных зажимов.
1
İSKELET
2
TAŞIYICI MİLLER
PEDESTAL
CARRYING METAL BARS
ЦЕНТРАТОРЦЕНТРАТОР
ВАЛ
3
HİDROLİK PİSTON
4
ALT KELEPÇE
HYDRAULIC PISTON
LOWER CLAMP
ГИДРАВ ЛИЧЕСКИ Й ЦИЛИН ДР ЦИЛИ НДРЦИЛ ИНДРГИ ДРАВЛИЧЕСК ИЙ
ЦИЛИ НДР
НИЖНИЙ ЗАЖИМ
5
ÜST KELEPÇE
6
KELEPÇE BİRLEŞTİRME SOMUNU
UPPER CLAMP
CLAMP CONNECTING BOLT
ВЕРХНИЙ ЗАЖИ М
БОЛТ ДЛЯ КРЕПЛЕНИЯ ЗАЖИМА
7
KELEPÇE BİRLEŞTİRME SAPLAMASI
8
SABİTLEME LAMASI (FIXING LAMA
CLAMP CONNECTING PIN
FIXING LAMA
ГАЙКА ДЛЯ КР ЕПЛЕНИЯ ЗАЖИМА
РЕГУЛИРОВКА ЗАЖИМА
9
PAFTALAR
REDUCERS
ВКЛАДЫШИ
1
2
3
8
5
6
7
9
4
4
Page 7
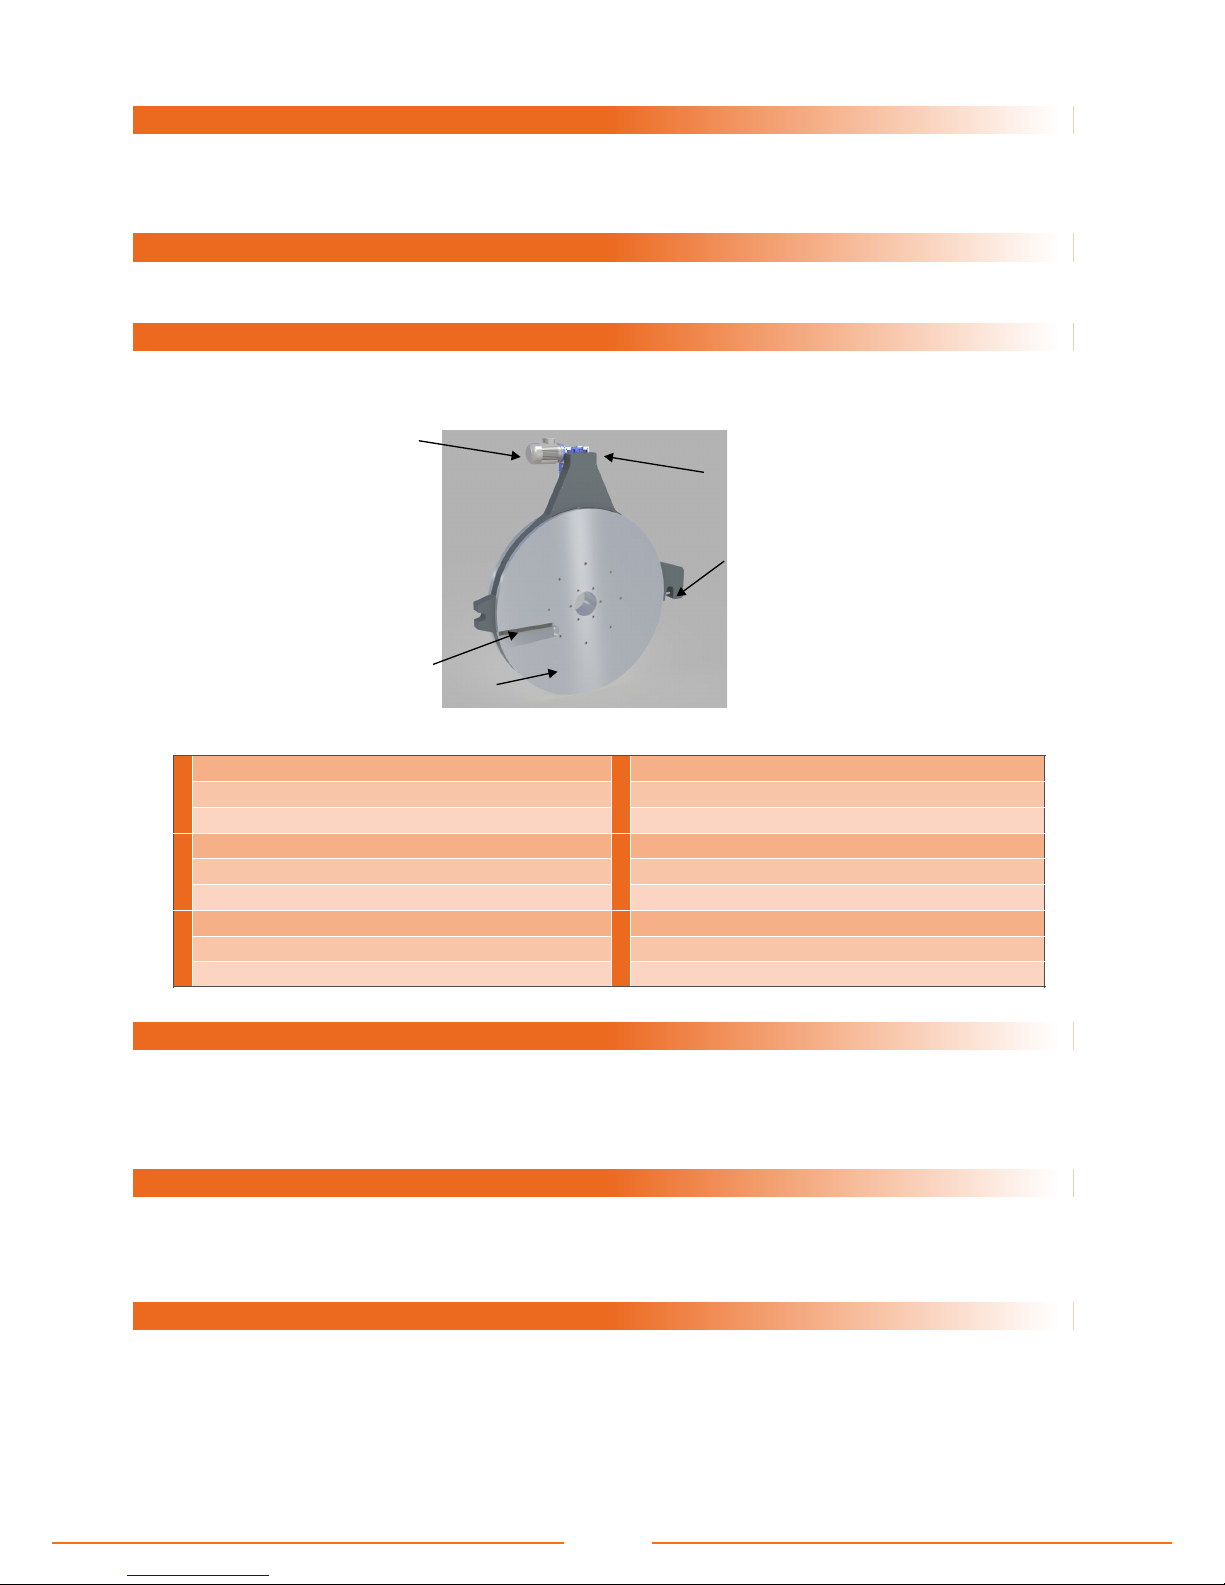
TRAŞLAYICI
Traşlayıcı; sağ ve sol tarafında bulunan iki döner kanat ve bu kanatlar üzerinde bulunan kesici bıçaklar ile ana gövde üzerine
sabitlenmiş ve merkezlenmiş boruların, ısıtma işleminden önce alın temizliğini yapan ve ısıtmaya hazır hale getiren alın
kaynak makinesi elemanıdır.Traşlayıcının döner hareketi, üzerinde bulunan motor ve redüktör grubu tarafından sağlanır.
ISITICI
Isıtıcı; traşlama işlemi ile istenilen pürüzlülüğe getirilen boru alın yüzeylerini ısıtma plakasıyla ısıtarak
birleştirme İşlemine hazırlayan alın kaynak makinesi elemanıdır.
Isıtıcının ısı derece ayarı hidrolik ünite üzerinde bulunan dijital ısı ayar termostatı ile yapılmaktadır.
TRIMMER
The trimmer is the tool which cleans and smoothes the both ends of the pipes before the heating process with its blades on
both sides.
HEATER
The pipe ends will be heated by this heater before the welding process.
The settings of the heater will be done by the thermostat on the control box
ТОРЦЕВАТЕЛЬ С ЭЛЕКТРОПРИВОДОМ
Закрытый корпус, высоконадежная посадка торцующих дисков, обеспечивающая плоскость торцовки труб, удаление
стружки наружу. Оснащен фиксатором рабочего положения.
Вращательное движение триммера способствует этому электродвигател и редуктор.Рабочая давление makc 30 бар
НАГРЕВАТЕЛЬ
Равномерное распределение температуры по всей поверхности нагревательного элемента достигается путем
использования индивидуально изготовленного плоского электронагревательного элемента. Специальное
антипригарное покрытие против прилипания. Температура регулируется 20 С – 300 С.
1
2
3
5
4
1
TRA ŞLAYICI D ÖNER KA PAK
2
KESİ Cİ BIÇAK
ROTATING FLAPS
BLA DES
КРУТЯЩ ИЙ АЛЮМ ИНИЕВЫЙ КРЫ ШКА
РЕЖУЩИЙ Н ОЖ
3
EMNİYET P İMİ
4
ELE KTRİK M OTORU
SECU RITY PIN
ELEC TRIC M OTOR
РУЧКА Б ЕЗОПАСН ОСТИ
ЭЛЕКТР ОДВИГАТЕЛ
5
RED ÜKTÖR
6
ELE KTRİK F İŞİ
GEAR BOX
POWE R PLUG
RЕДУКТОР
ЭЛЕКТРИ ЧЕСКАЯ В ИЛКА
5
Page 8
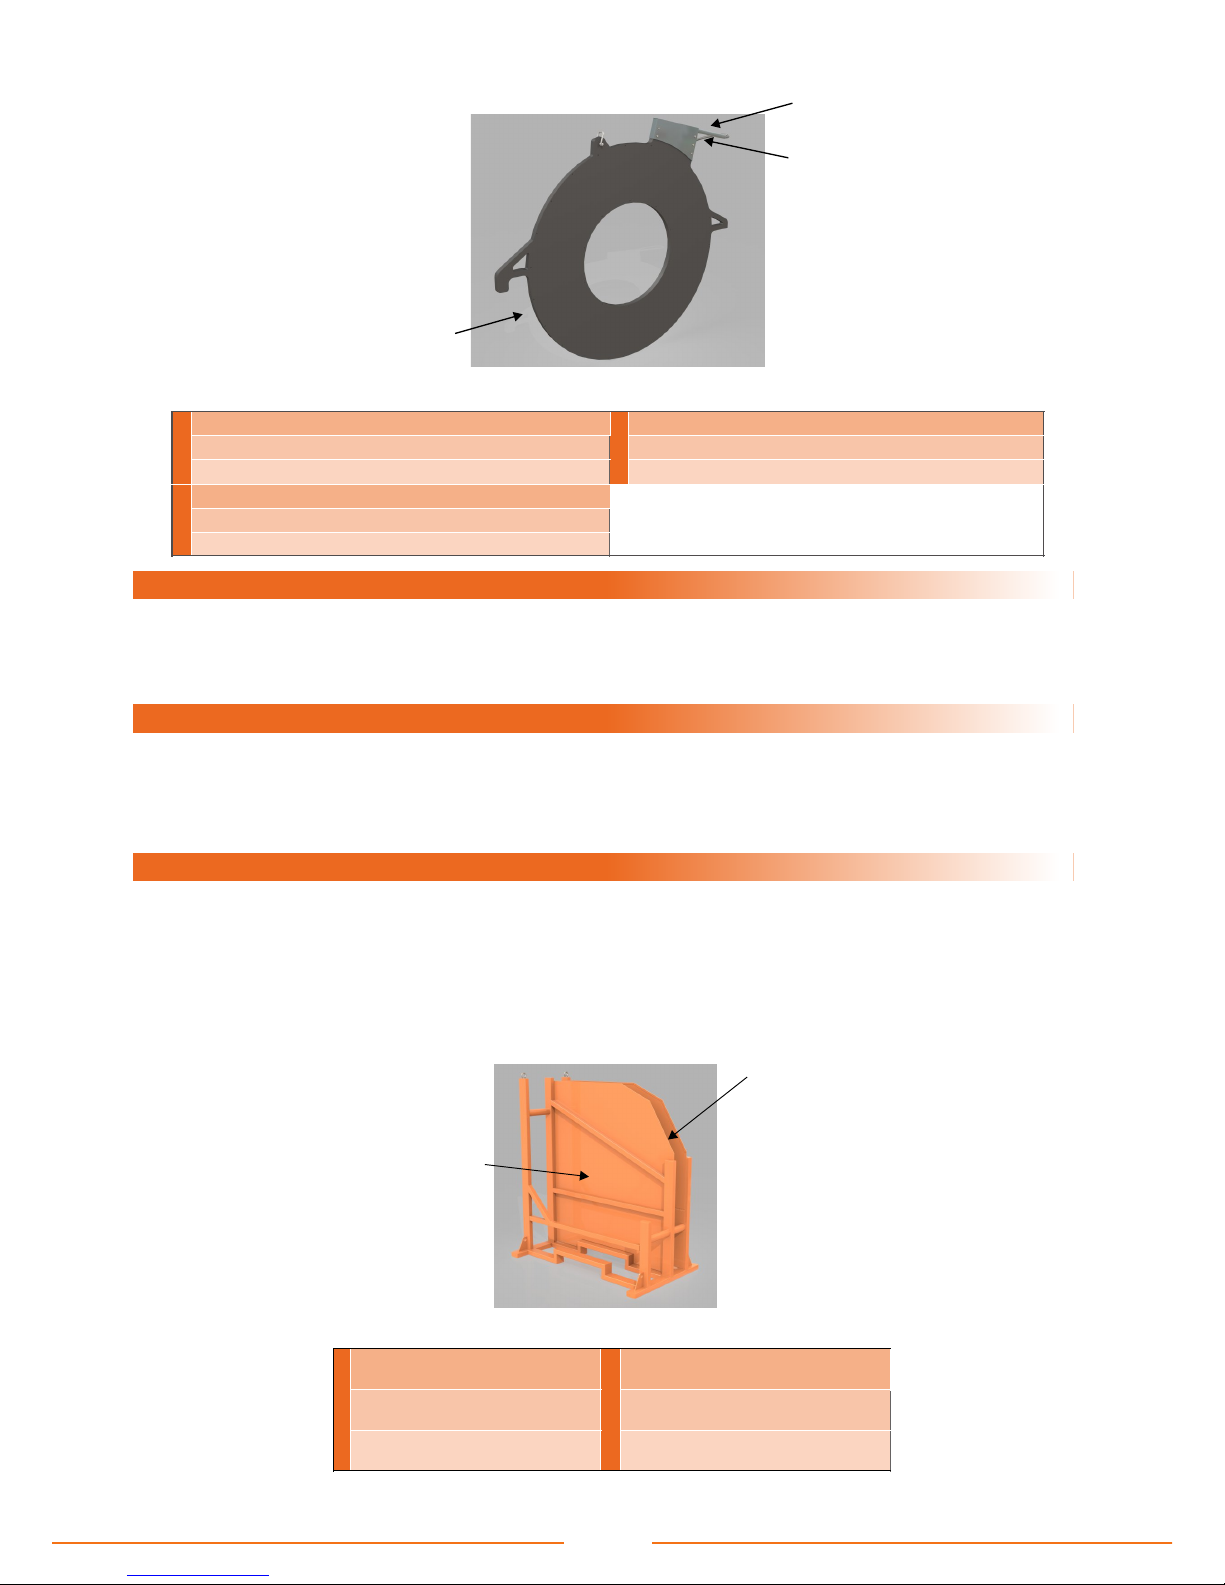
КОНТЕЙНЕР
Предназначен для хранения и транспортировки нагревательного элемента и торцевателя. Служит
теплоизолятором нагревательного элемента.
MUHAFAZA VE DESTEK KUTUSU
Muhafaza ve destek kutusu, ısıtıcının ısı kaybını önler ve traşlayıcı,
ısıtıcıya destek olarak dışarıdan gelecek etkilere karşı (darbe, su, vb.) korur.
1
ISITICI HAZNESİ
2
TRAŞLAYICI HAZNESİ
HEATER CHAMBER
TRIMMER CHAMBER
МЕСТО ДЛЯ НАГРЕВАТЕЛЯ
МЕСТО ДЛЯ ТОРЦЕВАТЕЛЯ
PROTECTIVE CASE
The protective casing prevents heat loss of the heater and protects the trimmer from external effects
(impact, water, etc.).
1
3
2
2
1
1
ISITMA PLAKAS I
2
TAŞIMA KOLU
HEATING PLATE
HANDLE
ПОВЕРХНОС ТЬ НАГР ЕВАТЕЛЯ
РУЧКА
3
ELEKTRİK FİŞİ
POWER PLUG
ВИЛКА
6
Page 9
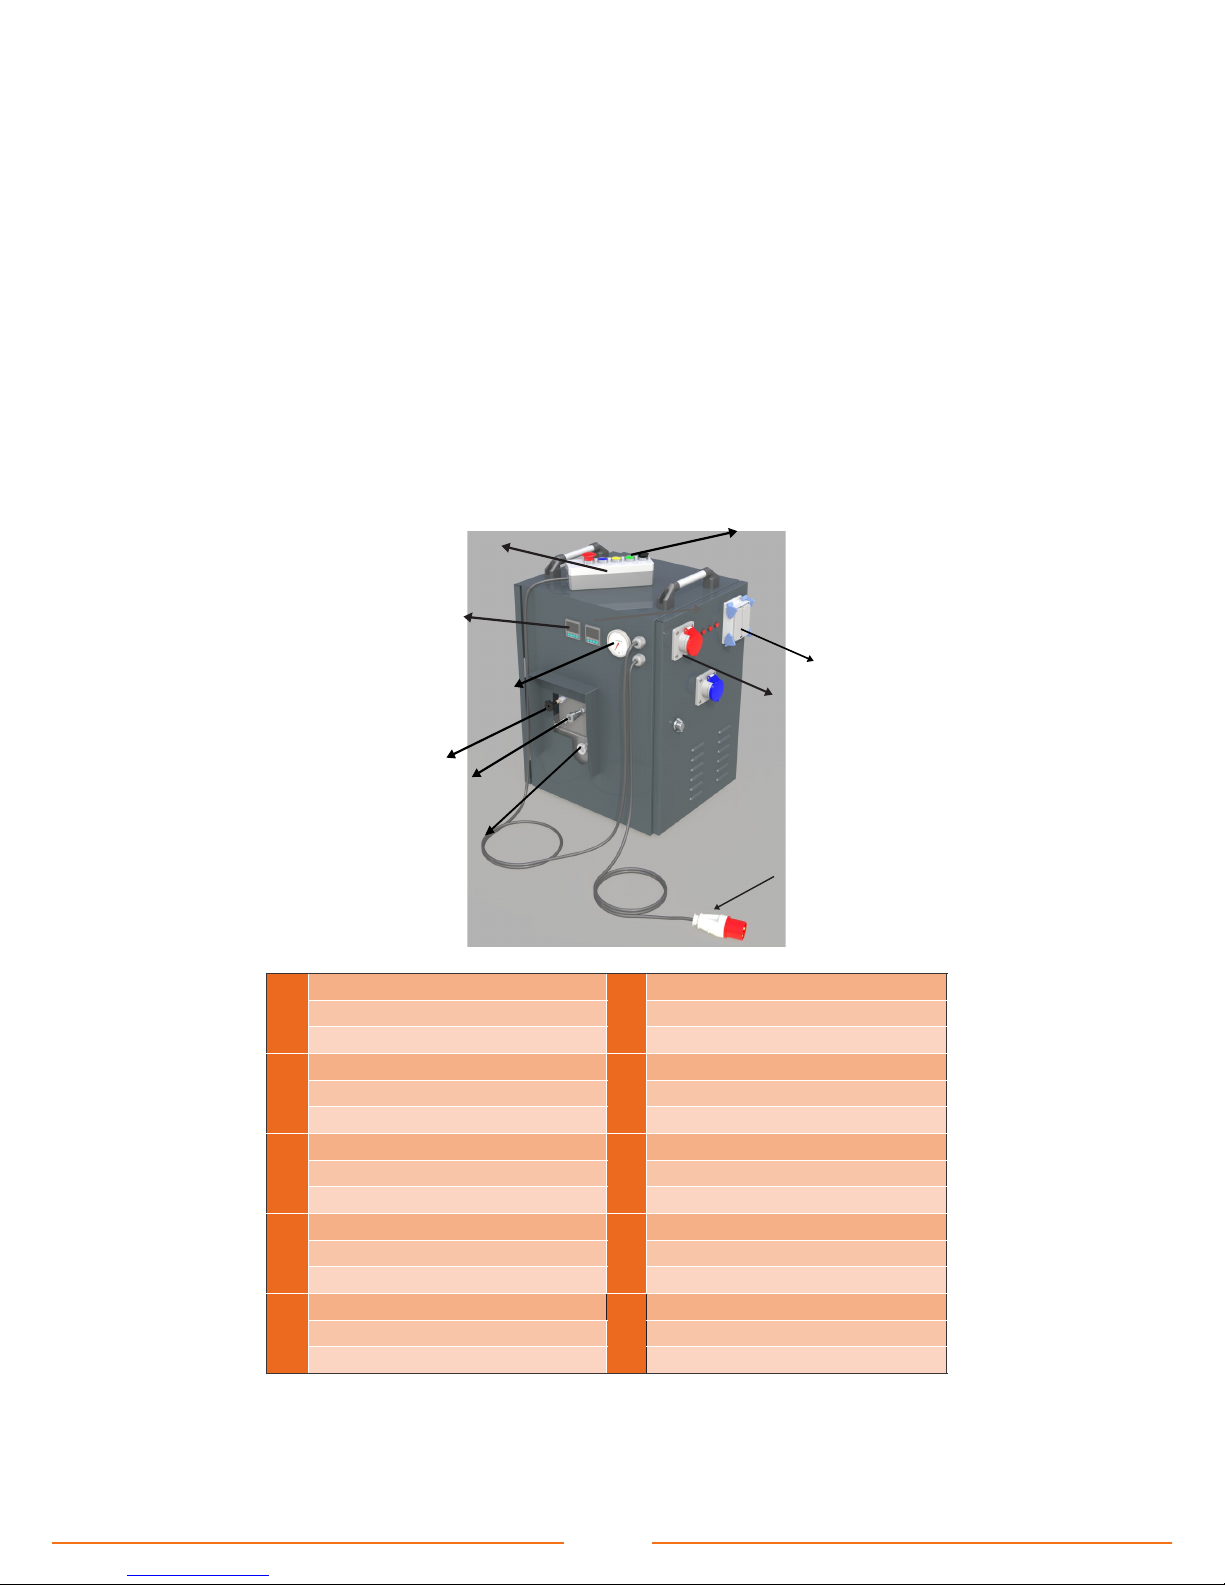
Elektrik ve hidrolik kontrol ünitesi; makinenin çalışması için gerekli olan elektriği ısıtıcı ve traşlayıcıya hidrolik basıncı ise ana
makineye iletir.
Kontrol ünitesi el kumandası vasıtası ile çalıştırılır. El kumandasının üzerinde iki buton ve bir anahtar vardır. Butonlar hareketli
kıskaçları ileri ve geri hareket ettirir. Anahtar ise traşlayıcıyı çalıştırır.
The necessary electric will be transfered to the heater and trimmer by means of this unit and to the main machine by the
hydraulic pressure.
It will be controlled by the manual buttons. On the manual control panel there are two buttons and a key. The clamps are
controlled by the buttons and the trimmer by the key.
Предназначен для осуществления процесса давления сварки и охлаждения, сводит и разводит зажимы. Защищен от
загрезнений. Оснащен: Регулятор температуры, электрический щит для подключения нагревательного элемента и
торцевателя с электроприводом, манометр с глицерином, защитный выключатель, пульт управления. Обеспечивает
постоянное давление даже при выключенным гидравлическом насосе.
HİDROLİK VE ELEKTRİK KONTROL ÜNİTESİ
HYDRAULIC POWER PACK WITH ELECTRIC CONTROL UNIT
ГИДРОАГРЕГАТ С БЛОКОМ УПРАВЛЕНИЯ.
1
2
3
4
5
6
7
9
10
8
1
ELEKTRİK FİŞİ
2
TRAŞLAYICI PRİZİ
ELECTRIC SOC KET
TRIMMER PLUG SOCKET
ЭЛЕКТРИЧЕСКАЯ ВИЛКА
РОЗЕТКА ТОРЦЕВАТЕЛЯ
3
ISITICI PRİZİ
4
EL KUMANDASI
HEATER PLUG SOCKET
MANUAL CONTROL PANEL
РОЗЕТКА НАГРЕВАТЕЛЯ
ПУЛЬТ УПРАВЛЕНИЯ ГИДРАВЛИКОЙ
5
MANOMETRE
6
YAĞ GİRİŞ / ÇIKIŞ KAPLİNLERİ
MANOMETER
OIL INPUT AND OUTPUT COUPLINGS
МАНОМЕТР
ВХОД И ВЫХОД МАСЛО
7
BASINÇ AYAR REGÜLATÖRÜ
8
BASINÇ DÜŞÜRÜCÜ
PRESSURE ADJUSTMENT REGULATOR
VALVE FOR REDUCING THE PRESSURE
РЕГУЛЯТОР ДАВЛЕНИЯ
РЕДУКЦИОНHЫЙ КЛАПАН
9
YAG GÖSTERGESİ
10
ISI AYAR TERMOSTATI
OIL INDICATOR
THERMOSTAT
ИНДИКАТОР УРОВНЯ МАСЛА
ТЕРМОСТАТ
7
Page 10
ALIN KAYNAK MAKİNASININ ÇALIŞTIRILMASI VE KAYNAK İŞLEMİ
1- Elektrik ünitesinin elektrik fişi, jeneratöre veya herhangi bir 380 V fişe takılır.
2- Isıtıcı, kaynak işlemine başlamadan önce elektrik panosuna takılıp elektrik verilir ve ısıtılmaya başlanır.
3- Hareket kolu kullanılarak hareketli kelepçe grubu ileri ve geri çalıştırılır ve makinenin problemsiz hareketi
gözlenir.
4- Boru çapına uygun paftalar seçilir, traşlama için gereken boşluk gözetilerek borular paftalarla ana
makineye bağlanır.
5- Traşlayıcı muhafaza kutusundan alınarak, ana gövde üzerinde bulunan taşıyıcı millere oturtulur. Emniyet pimi
kapatılır.
6- Traşlayıcının prizi elektrik ünitesi üzerindeki fişe takılır ve çalıştırma butonuna basılarak çalıştırılır. Soğuk havalarda
traşlanacak yüzeylerin buzlarının çözünmüş olması gerekmektedir.
7- Hareket kolu saat yönüne çevrilerek, üzerine daha önce bağlanmış borular bulunan, hareketli kelepçe grubu
çalışır haldeki traşlayıcı yönüne hareket ettirilir ve traşlama işlemine başlanır. Boru yüzeylerinin düzgün ve
pürüzsüz olduğundan emin olana kadar traşlama işlemi yapılır. Kullanılacak olan traşlama basıncı 20~60 bar
aralığında kontrollü olarak yapılmalıdır.
8- Boru yüzeylerinin temizlendiği gözlendikten sonra traşlayıcının, fişi elektrik panosundan çıkarılarak, traşlayıcı
muhafaza kutusundaki haznesine konulur.
9- Daha önce elektriğe takılmış olan ütünün ayarlanan kaynak sıcaklığına çıktığı kontrol edilir. Kaynak ısısı için
sıcaklık tablosu “T.01” referans alınır.
10- İstenilen sıcaklık derecesine ulaşmış ütü muhafaza kutusundan alınarak taşıyıcı millere oturtulur.
11- Borular teflon kaplı ütü yüzeyine yanaştırılır. Ekte verilen tablodan malzeme ve çap değerine göre, dudak
kalınlığı ( ilk ısıtma ) için kaynak kuvveti bulunur. Dudak kalınlığı (mm) parametreleri de göz önüne alınarak
dudak kalınlığı elde edilir ve ilk ısıtma işlemi yapılır.
12- Zaman ve kuvvet parametrelerine uyularak dudak kalınlığı (ilk ısıtma) elde edildikten sonra, kuvvetsiz ısıtma
(son ısıtma) işlemine geçilir.
Burada; ekteki tabloda verilen ısıtma süresine uyularak, boru uçları kuvvet uygulanmadan ısıtılır. Isıtma işlemi
tamamlandıktan sonra, kelepçe çeneleri geri yönde (saat yönü tersi) açılır ve ütü çıkarılarak muhafaza
kutusundaki haznesine konulur. Daha sonra tabloda verilen kaynak kuvveti uygulanarak borular alın alına
getirilir ve kaynak işlemi gerçekleştirilir.
Not: İlk ısıtma (dudak kalınlığı) kuvvetiyle kaynak kuvveti aynıdır.
13- Kaynak işlemi gerçekleştirildikten sonra, kaynatılmış boru ekteki tabloda verilen süre kadar soğumaya bırakılır
ve soğutulur. Bu şekilde kaynak işlemi sona erer.
14- Borular makineye bağlandıktan sonra basınç regülatörü ters yönde döndürülerek basınç sıfırlanır. İleri
butonuna basılı tutularak basınç ayar regülatörü yavaşça artırılır. Borunun rahat hareket ettiği noktaya kadar
yavaşça artırılır. Borunun rahat hareket ettiği noktaya kadar artış devam ettirilir. Borunun ileri geri rahat hareket
ettiği noktadaki basınç yürüme basıncı olup tablodan seçilen kaynak basıncına eklenerek toplam kaynak
basıncı bulunur.
15-CNC model makinelerde toplam kaynak basıncı makine tarafından otomatik olarak bulunmaktadır.
16-Hidrolik Yağ SHELL 46 kullanılır
8
Page 11
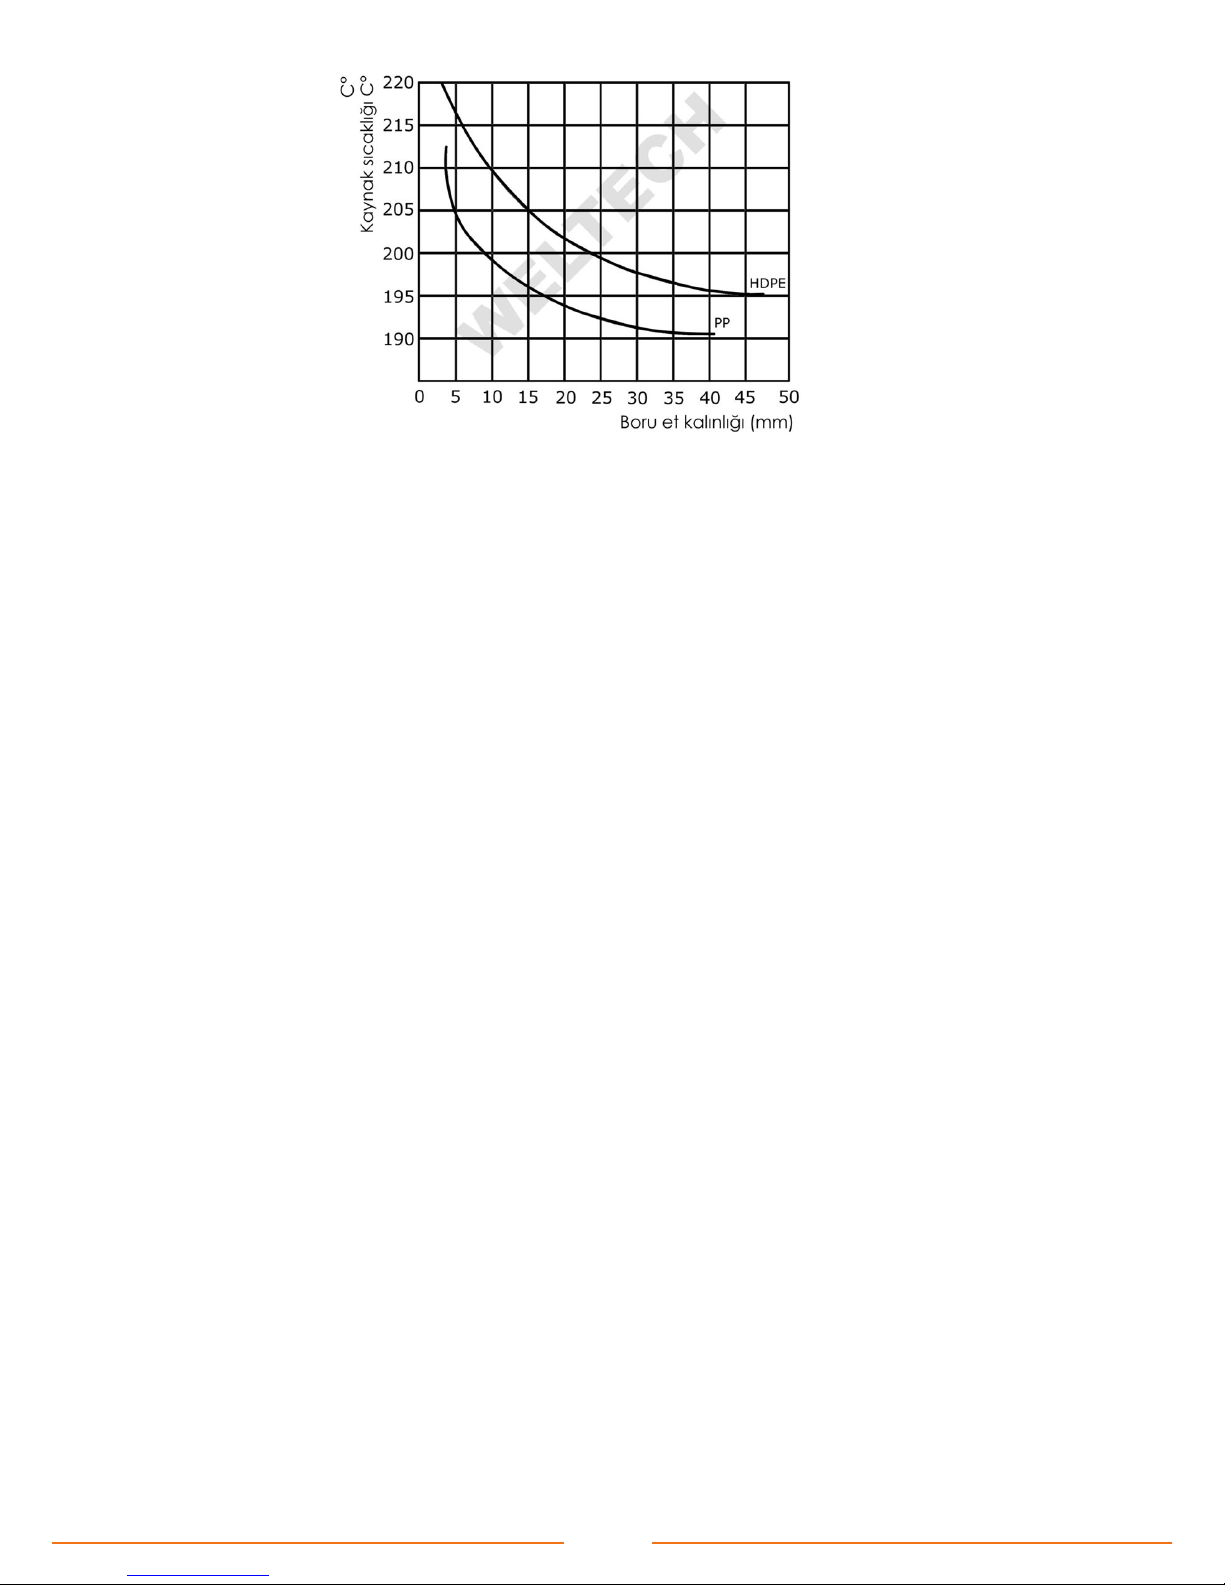
T.01 Boru et kalınlığı - kaynak sıcaklığı tablosu.
OPERATION OF THE MACHINE AND WELDING PROCESS
1-Supply energy to the hydraulic unit by means of the generator 380 V.
2-Plug in the socket of the heater to the plug socket on the hydraulic unit and wait for the
temperature raising.
3-Connect the oil in and output hoses, which is fixed on the main machine body, to the hydraulic unit.
4-Check the oil situation in the hydraulic unit on the oil indicator. In case of no oil, please put Shell
Tellus 46 oil.
5-Fix the suitable clamps to the machine and locate the pipes.
6-Adjust the pressure adjustment regulator against clockwise on the hydraulic unit to the non-pressure
position.
7-While adjusting the pressure adjustment regulator clockwise, press the forward button on the control
panel. Move the clamps for and backwards till you see the clamps are moving without difficulty. We
call the occured pressure while moving the clamps as Moving Pressure (MP). You can see this MP
–which will be taken into consideration later- on the manometer. The average MP is max. 30 bars.
8-Find the welding pressure on the tables according to the size and PN value of the pipe. Add the MP
to this welding pressure. This is the Total Pressure Value (TPV) which should be adjusted on the
pressure
adjustment regulator.
9-Locate the trimmer on the machine and lock the security pin.
10-Fix the socket of the trimmer to the plug on the hydraulic unit.
11-Operate the trimmer using the key on the manual control panel to be adjusted to 'On' position.
12-Both pipes ends have to be trimmed smoothly. Please use trimmer presure range of 20 to 60 bar.
13-Take off the trimmer from the machine after completing the trimming.
14-Control the temperature on the heater to be 220 C˚ and locate it on the machine.
15-Heat the pipe ends according to the pressure and time parameters which are given on the tables.
16-Take off the heater and weld the pipe ends according to the TPV.
17-Cool the welded pipes according to the parameters on the tables.
Т.01 Толщина стенки трубы-Таблица температуры сварки
T.01 Pipe wall thickness - source temperature table.
Температура сварки
Толщина стенки трубы
Pipe wall thickness
9
Page 12
Инструкция по применению сварочного стыкового оборудования
1-Во время сварки Нагреватель и торцеватель подключаются в розетку или генератор с напряжением в
380 В
2- Прежде чем начать процесс сварки необходимо нагревательный элемент довести до нужной
температуры 210 С +/- 220 С
3-Для установления давления нагрева (увеличение по часовой стрелке) и проверки
машины, нажмите пусковую кнопку на панели управления. Проверьте работу машины,
приводя в движение зажимы с помощью панели управления. Перемещайте зажимы
вперед-назад, по направляющим ЦЕНТРАТОРА пока не убедитесь, что зажимы
перемещаются плавно без заеданий. Возникшее во время движения зажимов давление
является Давлением Движения. Вы можете увидеть ДД, которое мы учтём позднее
в расчетах параметров сварки, на манометре. Среднее ДД макс. 30 бар.
4-На диаметр трубы выберается вкладыш . Оставляя место для торцовки закрепляем трубу.
5-С контейнера берем торцеватель и ставим на вал позиционера и закрываем фиксатор
6-лектрическую вилку торцевателя подключить к гидроагрегату и включить пуск торцевателя. Зимние
время года надо очистить поверхность и поставить в теплое место чтоб лед растаял. Hе допускается
включать торцеватель ледяном состояние
7-Торцеватель установить так что бы он крутился по часовой стрелке . Во время работы торцевателя
закрепленная труба продвигается в сторону торцевателя и торцуется пока ее поверхность не станет
ровномерной. Давления торцевателя должен быть 20 – 30 бар
8-После торцовки необходимо зачистить трубу, отключить торцеватель от электропитания и убрать его в
контейнер.
Обязательно соединяющие стороны трубы обезжирить (протереть спиртом)!
9-Проверяем температуру ранее подключенного к электричеству нагревателя согласно таблицы “T.01” ( +-
220)
10-Убедившись что нагреватель достиг нужной температуры, мы берем его из контейнера и кладем на
центратор вала.
11-Трубы стыкуются нагревательным элементом покрытым тефлоном, время и давление определяетс по
диаметру и SDR трубы до оброзования града.
12-После оброзования нужной толщины града, процесс нагрева происходит без давления
Выдержав время нагрева без давления (см. таблицу) раздвинуть зажимы , убрать нагревател и быстро
соединить трубу в стык.
13-После окончания процесса сварки не снемая зажимы ставить трубу для остывания, время остывания
указано в таблице.
14-После того как мы закрепим трубу к сварочному аппарату, давление регулятора поварачиваем в
обратную сторону и давления сбрасывается. при нажатии и удерживании регулятора медлено
увиличивается давления при плавном движении трубы. Свободном передвижение трубы отмечаем
данное давление и прибавляется к давлению который указана для сварки. И так мы опредиляем
общую давление сварки.
15-Модель CNC (автоматика) Сама рассчитывает автоматически уровень давлении
16-Гидроагрегат наливается масло SHELL 46
10
Page 13
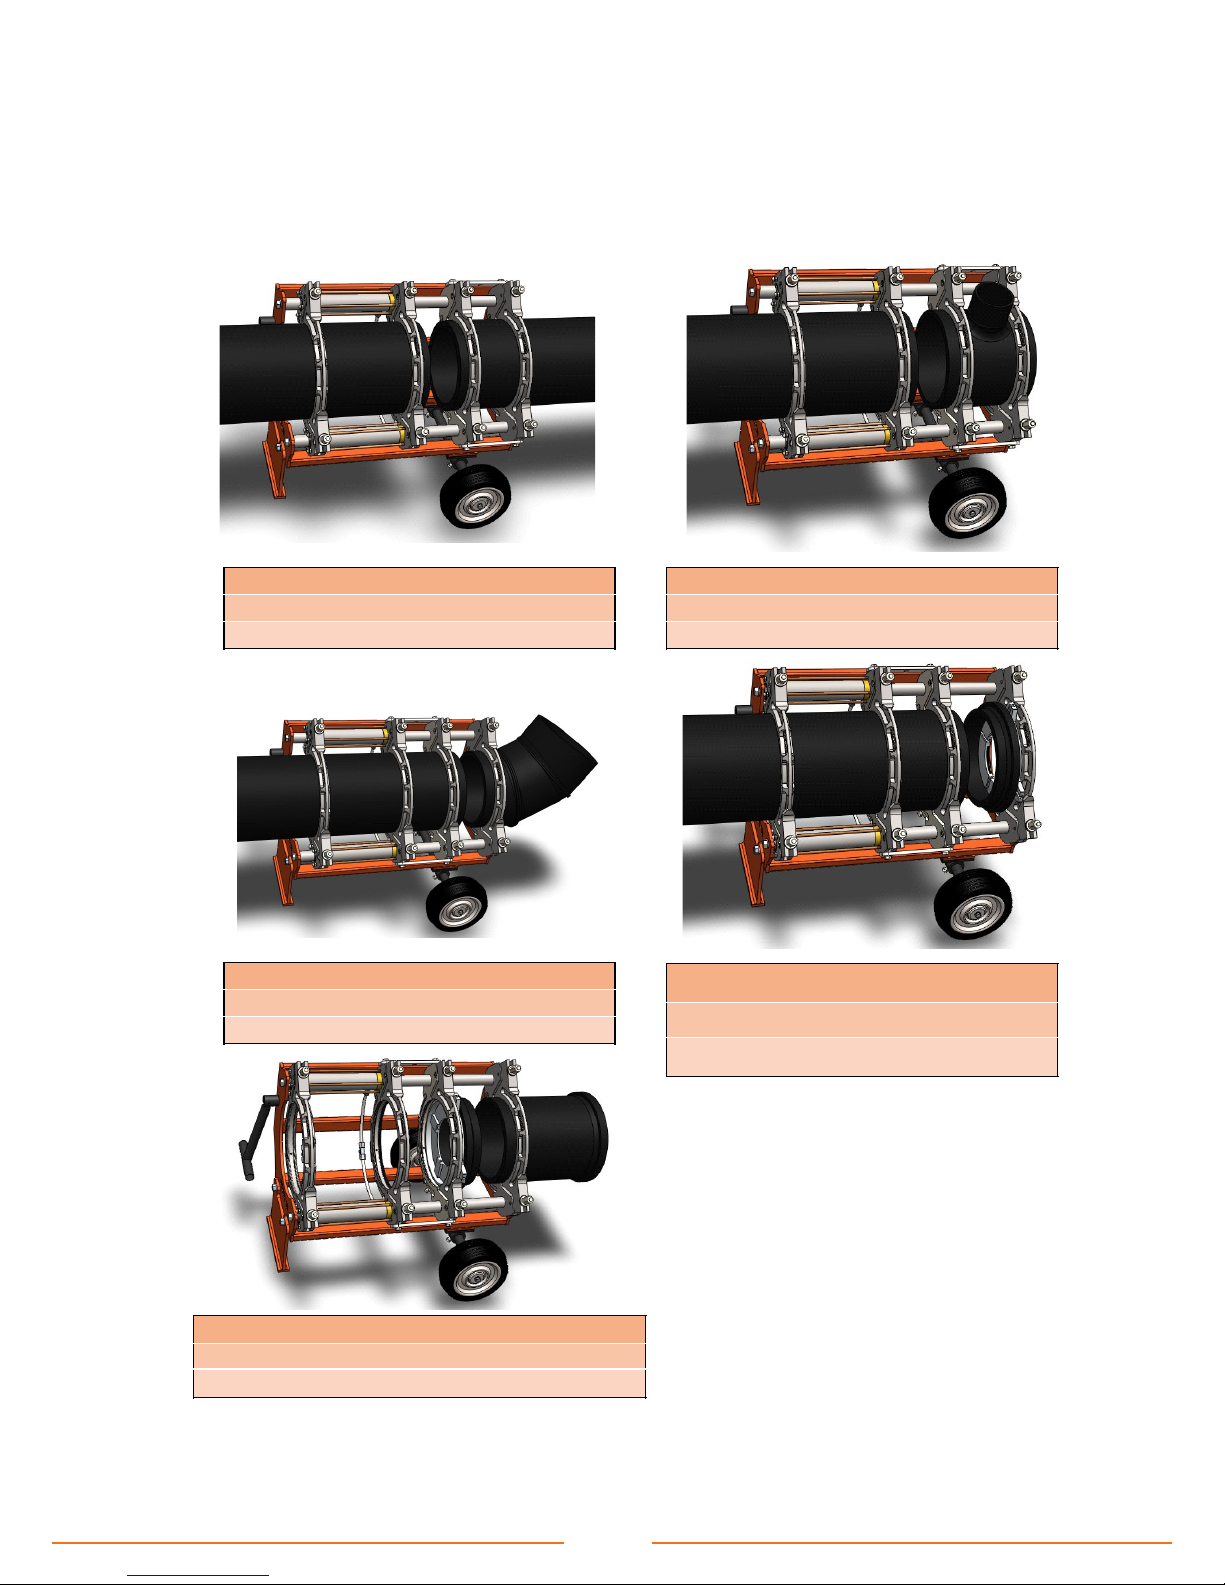
Düz boruların bağlantı şekli
Installation of straight pipes
Сварка труб
Düz ve inegal te borularının bağlantı şekli
Installation of straight pipe and reducing tee
Сварка трубы с редукционным тройником
Düz boru ve dirsek borunun bağlantı şekli
Installation of straight pipe and an elbow
Сварка трубы к отводу
Düz boru ve flanş adaptörü bağlantı şekli. Flanş adaptörünü makinaya
bağlamak için flanş aparatına ihtiyaç vardır. (Şekil 1)
(Installation of straight pipe and stub end flange adaptor. To do this you
need to use flange adaptor clamp. (Fig. 1))
Сварка трубы с втрулкой. На рис.1. показына как закрепляется
Flanş adaptörlerinin bağlantı şekli
Installation of stub end and flange adaptor.
Сварка перехода с втулкой закрепленной в фланцевом адаптере
KAYNAK POZİSYONLARI
WELDING POSITIONS
Позиции сварки
11
Page 14
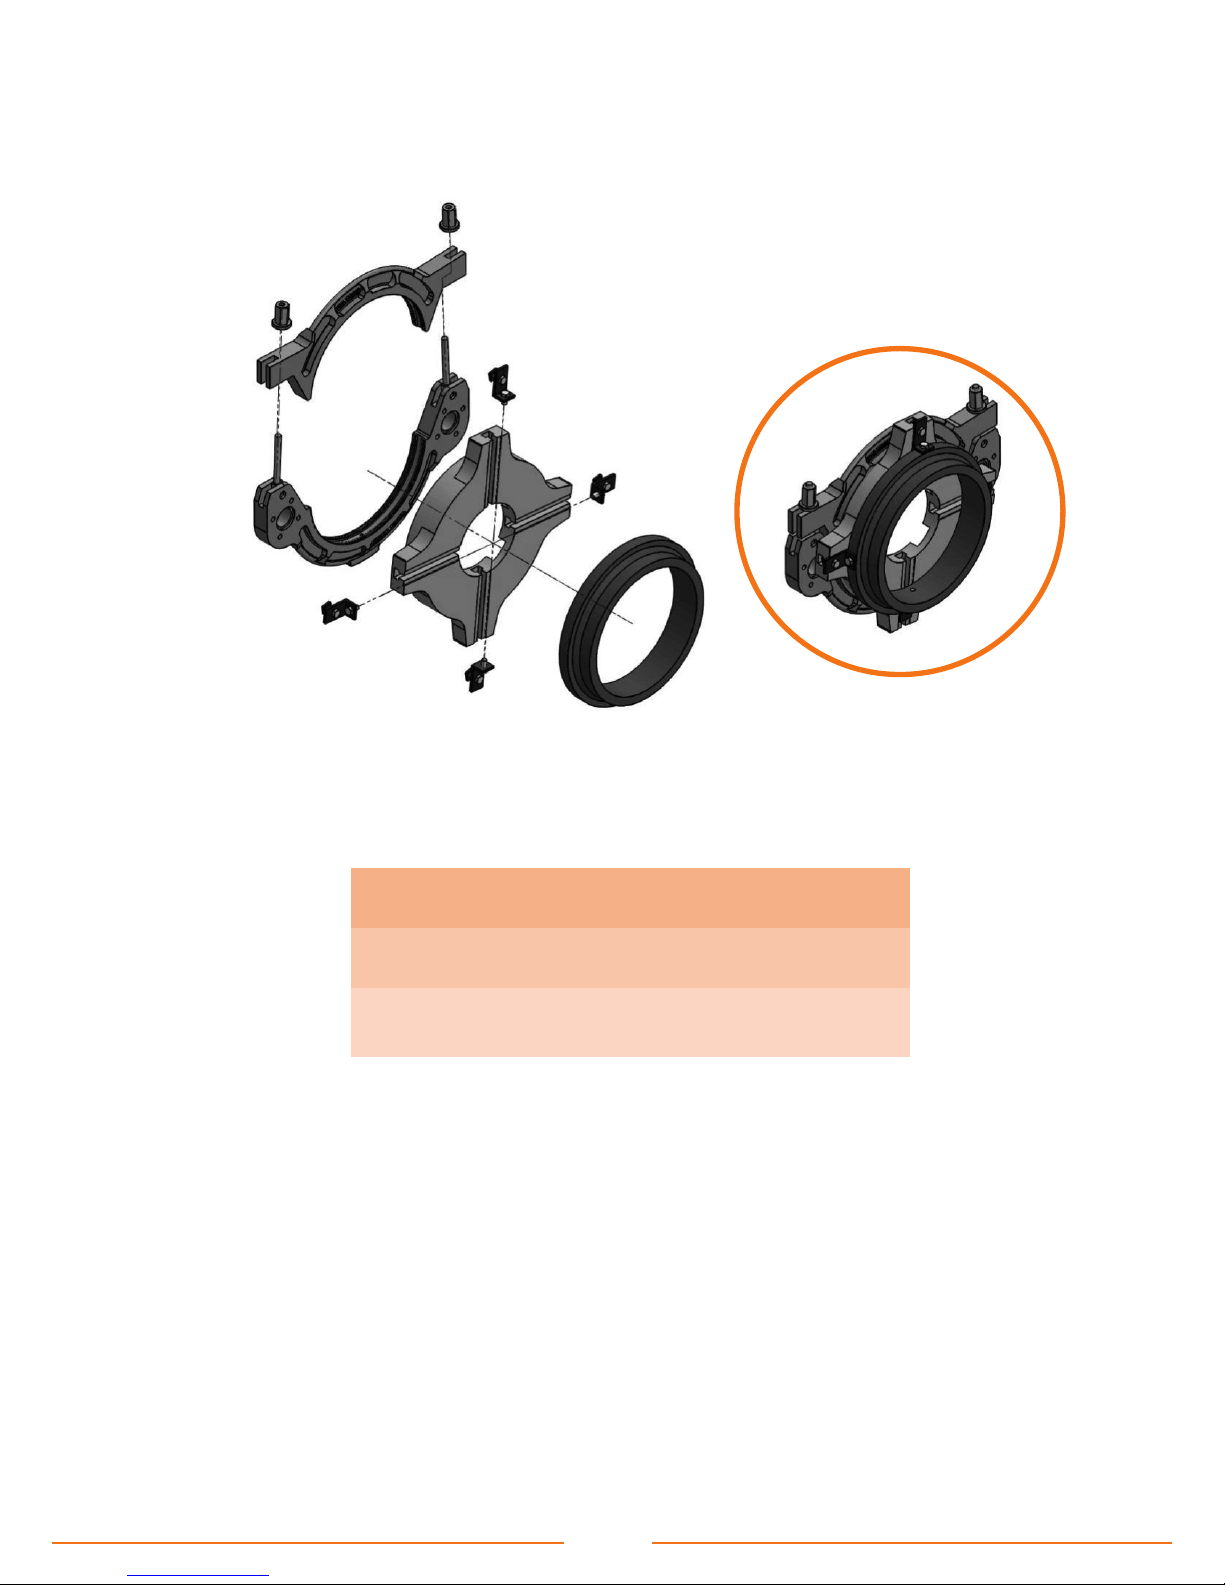
Şekil 1. Flanş adaptör paftasının kullanılması
Fig. 1. Using the flange adaptor clamp
Рис. 1. Фланцевый адаптер
Для сварки коротких втулок под фланец
12
Page 15
GÜVENLİK AÇISINDAN DİKKAT EDİLMESİ GEREKEN HUSUSLAR
Makinenin çalışma sistemi hakkında bilgisi olmayan kişiler makineyi kullanmamalıdır.
Operatör kazaya sebebiyet verebilecek giysiler giymekten kaçınmalıdır.
Çalışma anında makine ekipmanlarının, kazaya sebebiyet vermemesi için uygun aralıklarla
yerleştirilerek kullanılmalıdır.
Makine ve ekipmanları, çalışma anında devrilmeye karşı düzgün bir zemine yerleştirilmelidir.
Kullanıma başlamadan önce, elektrik bağlantıları ve elektrik kabloları kontrol edilmelidir.
Elektrik kabloları, sert ve kesici maddelerin altında bırakılmamalıdır ve ısıtıcı plakası sıcakken kablolar
iletemasından sakınılmalıdır.
Isıtıcı taşınırken tutma kolu kullanılmalıdır. Sıcakken ısıtma plakasına elle dokunulmamalıdır.
Isıtıcı sıcaklık kontrolü ısı ayar termostatından ayarlanmalıdır. El ile sıcaklık kontrolü yapılamamalıdır.
Traşlama işlemine başlamadan önce, traşlayıcının emniyet pimi kapatılmalıdır.
Traşlayıcı çalışır durumdayken kesinlikle taşınmamalıdır. Traşlama işlemi bittikten sonra, traşlayıcının
elektrik fişi panodan çıkarılıp, muhafaza kutusuna bu şekilde konulmalıdır.
Traşlayıcı çalışır durumdayken, kesici bıçaklara kesinlikle temas edilmemelidir.
POINTS TO BE NOTICED FOR SAFETY
The machine should be operated only by experienced persons.
The operator has to prevent to wear clothes which cauld cause to accidents.
While operating, the parts of the machines have to be located with suitable distances on
plaingrounds.
Before using check the electric cables and connections.
Prevent the contacts of the cables with incisive materials and with the heater.
Don't touch the heater after the heating and carry it with the handle.
Check the heatness of the heater through the thermostat only.
Lock the security pin of the trimmer before using.
Don't carry the trimmer while working.
Don't touch the blades of the trimmer while working.
After the trimming, remove the socket and place it to its protective casing
ТЕХНИКА БЕЗОПАСНОСТИ
С оборудованием должен работать только опытный специалист.
Оператор должен носить спецальную защитную одежду.
Обарудование необходимо устанавливать на ровной поверхности во избежании его
переворота
До начала работы нужно проверить электрические соединения и электрические провода.
Электрические провода не дожны находится под режущими и жескими вещами.
Нагреватель надо брать за рукоятку. Во время нагрева нельзя руками трогать поверхность
нагревателя.
Регулировку температуры нагревателя надо контролировать термостатом.
До начала торцовки надо закрыть фиксатор.
Во время торцовки не в коем случае он не должен перемещаться.
После торцовки нужно выключить электричество и поставить его в контейнер.
Во время торцевки не в коем случае нельзя дотрагиваться до ножа.
13
Page 16
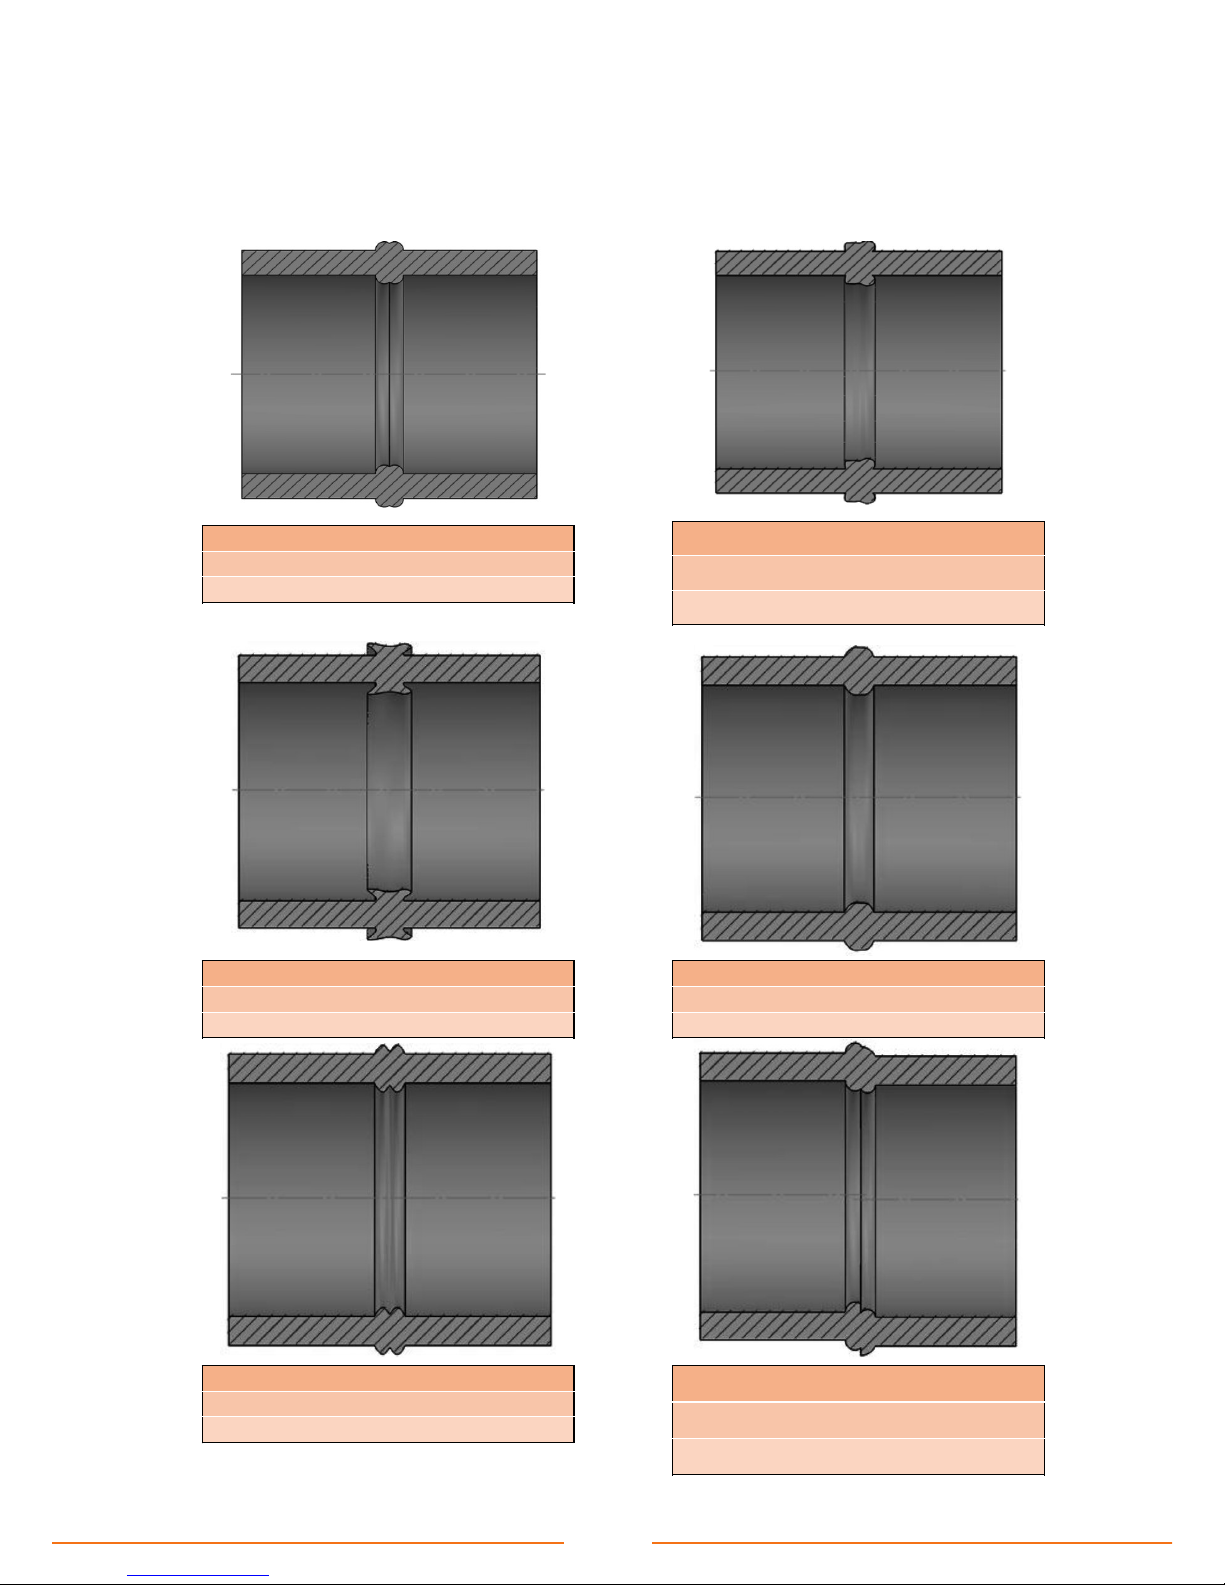
DOĞRU KAYNAK
CORRECT WELDING
ПРАВИЛЬНАЯ СВАРКА
FARKLI SICAKLIK VE ZAMANDAN KAYNAKLANAN HATA
ERROR DUE TO DIFFERENT HEATING AND TIME
ОШИБКА ИЗ РАЗЛИЧНЫХ ТЕМП ЕРАТУР И РАННЯЯ
СВАРКА
ÇOK FAZLA BASINÇTAN KAYNAKLANAN HATA
ERROR DUE TO OVER-PRESSURE
ОШИБКА ИЗ-ЗА ИЗБЫТТОЧНОГО ДАВЛЕНИЯ
YETERSİZ SICAKLIKTAN KAYNAKLAN AN HATA
ERROR DUE TO INSUFFICIENT HEAT
ОШИБКА ПРИ НИЗКОЙ ТЕМПЕРАТУРЫ НАГРЕВАТЕЛЯ
BORULARDA KAYNAK HATALARI
WELDING DEFECTS
ОШИБКИ ПРИ СВАРКИ ТРУБЫ
YETERSİZ BASINÇTAN KAYNAKLANAN HATA
ERROR DUE TO INSUFFICIENT PRESSURE
ОШИБКА ИЗ-ЗА НЕДОСТАТОЧНОГО ДАВЛЕНИЯ
MERKEZLEME HATASINDAN KAYNAKLANAN HATA
ERROR DUE TO CENTERING MISTAKE
ОШИБКА НЕПРАВИЛЬНОЙ ЦЕН ТРИРОВКИ
ЦЕНТРИРОВАНИЯ
14
Page 17
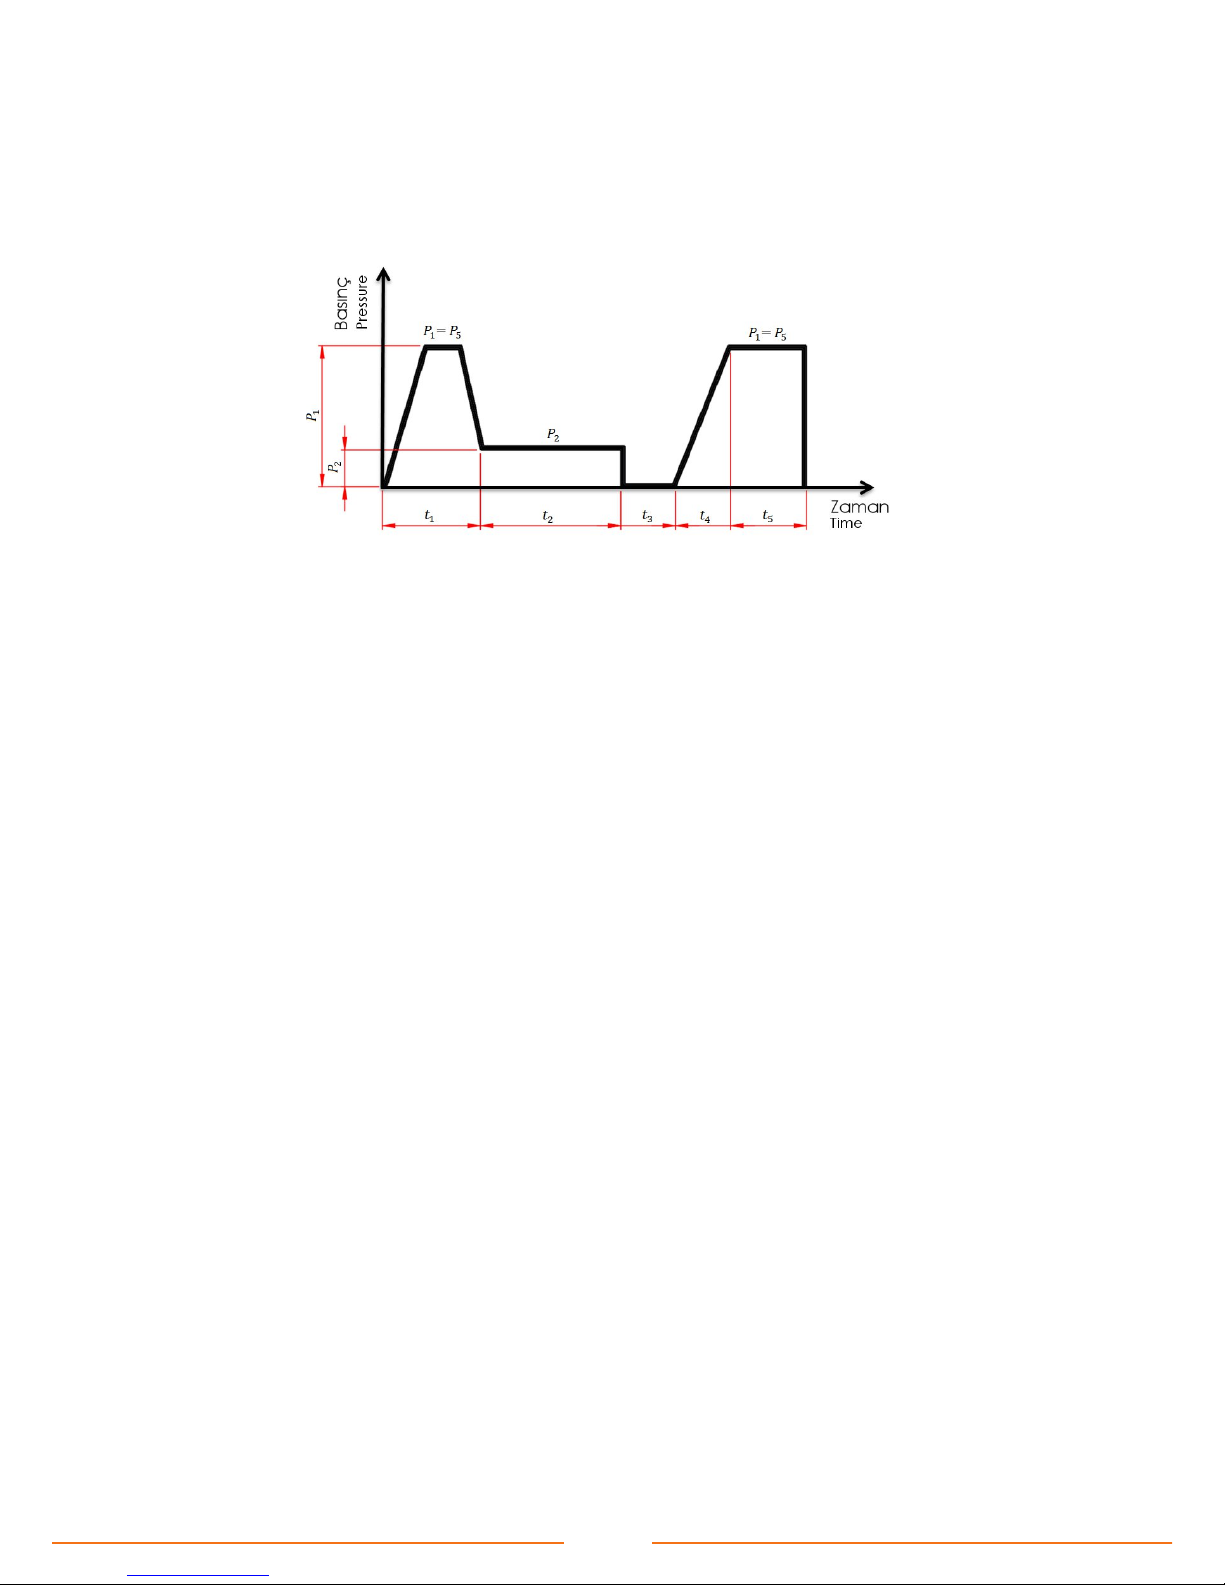
: İstenilen dudak kalınlığı için gereken süre
: Basınçsız ısıtma süresi
: Değiştirme için gereken zaman
: Basıncı arttırma zamanı
: Soğutma için gereken zaman
: Dudak kalınlığı için gereken basınç
: Devamlı ısıtma için gereken basınç
: Soğutma esnasında gereken basınç
t
1
t
2
t
3
t
4
t
5
P
1
P
2
P
5
: Time necessary for the required bead thickness
: Heating time with loose pressure
: Time necessary for change over the heater
: Time of increasing the pressure
: Time necessary for cooling
: Pressure necessary for the bead thickness
: Pressure necessary for continuous heating
: Pressure necessary during cooling
t
1
t
2
t
3
t
4
t
5
P
1
P
2
P
5
: Время для появления града
: Нагревание без давления
: Время, необходимое для изменения нагревателя
: Время увиличения давления
: Толщина града требуемая для давления
: Непрерывный нагрев для нужного давление
: В процессе охлаждения необходимое давление
t
1
t
2
t
3
t
4
P
1
P
2
P
5
ВРЕМЯ
ДАВЛЕ НИЕ
W1600- ALIN KAYNAK MAKİNESİ KAYNAK PARAMETRELERİ
W1600- WELDING MACHINE WELDING PARAMETERS
W1600- ПАРАМЕТРЫ СВАРОЧНОГО АППАРАТА
15
Page 18
P100
Boru çapı
OD
Boru et
kalınlığı (s)
Kuvvet
(Başınç)
Dudak
yükseklğ
(mm)
(mm)
Basınçsız
ısıtma süres
(t2)
Isıtıcı
çıkartma
süres
(t3)
Basınç
arttırma
süres (t4)
Kaynak
Soğutma
süres (t5)
Toplam
süre
Ppe
dameter (OD)
Wall
thckness (s)
Force
(Pressure)
Bead
heght
Heat-Up tme
wthout
pressure (t2)
Change-
Over tme (t3)
Pressure
ncreasng
tme (t4)
Coolng-Up
tme (t5)
Total
Tme
диаметр
труба (OD)
толщина
стена
(s)
Давление
сварки
P1=P5
Высота
буртика
Время
нагрева без
давления (t2)
Время
удаления
нагревателя
(t3)
Время
увеличения
давления (t4)
Время
охлаждения
(t5)
Общее время
mmmmbar
mm
sec
sec
sec
min
min
1000
24,5222,5
2451214
19351200
29,4
32329413152442
1400
34,3433
343
151842491600
39,2573,5
39216204754
PN 4 SDR41 P100
Accordng DVS 2207-11 Cylnder Secton 50,24 cm 2
mmmmbar
mm
sec
sec
sec
min
min
1000
30,6
27
3
30613163743
1200
36,7393
367
161945
52
1400
42,9533,5
42917215159
1600
49,0703,5
49020245867
mmmmbar
mm
sec
sec
sec
min
min
1000
38,2343,5
38215185461
1200
45,9
49
3,5
459
192355631400
53,5
67
4
535
202763
73
1600
61,2884
61222307182
mmmmbar
mm
sec
sec
sec
min
min
1000
47,7
42
3,5
47719245766
1200
57,2
61457221286775
1400
66,7834
66723337688
1600
76,2
1085762273888102
PN 5 SDR33 P100
Accordng DVS 2207-11 Cylnder Secton 50,24 cm 2
PN 6,3 SDR26 P100
Accordng DVS 2207-11 Cylnder Secton 50,24 cm 2
PN 8 SDR 22 P100
Accordng DVS 2207-11 Cylnder Secton 50,24 cm 2
16
Page 19
P100
Boru çapı
OD
Boru et
kalınlığı (s)
Kuvvet
(Başınç)
Dudak
yükseklğ
(mm)
(mm)
Basınçsız
ısıtma süres
(t2)
Isıtıcı
çıkartma
süres
(t3)
Basınç
arttırma
süres (t4)
Kaynak
Soğutma
süres (t5)
Toplam
süre
Ppe
dameter (OD)
Wall
thckness (s)
Force
(Pressure)
Bead
heght
Heat-Up tme
wthout
pressure (t2)
Change-
Over tme (t3)
Pressure
ncreasng
tme (t4)
Coolng-Up
tme (t5)
Total
Tme
диаметр
труба (OD)
толщина
стена
(s)
Давление
сварки
P1=P5
Высота
буртика
Время
нагрева без
давления (t2)
Время
удаления
нагревателя
(t3)
Время
увеличения
давления (t4)
Время
охлаждения
(t5)
Общее время
mmmmbarmmsec
sec
sec
min
min
1000
59,3514
593
22
29
68
79
1200
71,1745
71125358092
1400
83,0
101
5
830
29
41
96
111
1600
94,84
13259483347
111
128
PN 10 SDR17 P100
Accordng DVS 2207-11 Cylnder Secton 50,24 cm 2
mmmmbarmmsec
sec
sec
min
min
1000
73,4
63
5
73426368498
1200
88,2915
882
3144103
118
1400
102,9
125510293651
122
141
1600
117,5
163511754158
142
163
mmmmbarmmsec
sec
sec
min
min
1000
90,8775
9083245
107
123
1200
109
111510803854
130
150
1400
127,2
151512724563
154
175
1600
145,4
198514545172
178
200
mmmmbarmmsec
sec
sec
min
min
1000
111,1925
11113955
133
153
1200
133,3
133513334766
162
182
1400
155,5
181715553752
207
233
1600
177,8
237717784463
236
266
mmmmbarmmsec
sec
sec
min
min
1000
135,1
109513514767
164
189
1200
162,1
157516213956
215
240
1400
189,1
214
7
1891
48
69
251
283
1600
216,2
280721625883
286
323
PN 12,5 SDR13,6 P100
Accordng DVS 2207-11 Cylnder Secton 50,24 cm 2
PN 16 SDR11 P100
Accordng DVS 2207-11 Cylnder Secton 50,24 cm 2
PN 20 SDR 9 P100
Accordng DVS 2207-11 Cylnder Secton 50,24 cm 2
PN 25 SDR 7,4 P100
Accordng DVS 2207-11 Cylnder Secton 50,24 cm 2
17
Page 20
P100
Boru çapı
OD
Boru et
kalınlığı (s)
Kuvvet
(Başınç)
Dudak
yükseklğ
(mm)
(mm)
Basınçsız
ısıtma süres
(t2)
Isıtıcı
çıkartma
süres
(t3)
Basınç
arttırma
süres (t4)
Kaynak
Soğutma
süres (t5)
Toplam
süre
Ppe
dameter (OD)
Wall
thckness (s)
Force
(Pressure)
Bead
heght
Heat-Up tme
wthout
pressure (t2)
Change-
Over tme (t3)
Pressure
ncreasng
tme (t4)
Coolng-Up
tme (t5)
Total
Tme
диаметр
труба (OD)
толщина
стена
(s)
Давление
сварки
P1=P5
Высота
буртика
Время
нагрева без
давления (t2)
Время
удаления
нагревателя
(t3)
Время
увеличения
давления (t4)
Время
охлаждения
(t5)
Общее время
mmmmbar
mm
sec
sec
sec
min
min
1000
166,6
13051666
60
58
221
230
1200
200
187520006275
265
295
1400
233,3
255
7
2333
64
91
308
345
1600
266,6
3337266675108
351
390
PN 32 SDR 6 P100
Accordng DVS 2207-11 Cylnder Secton 50,24 cm 2
18
Page 21
P80
Boru çapı
OD
Boru et
kalınlığı (s)
Kuvvet
(Başınç)
Dudak
yükseklğ
(mm)
(mm)
Basınçsız
ısıtma süres
(t2)
Isıtıcı
çıkartma
süres
(t3)
Basınç
arttırma
süres (t4)
Kaynak
Soğutma
süres (t5)
Toplam
süre
Ppe
dameter (OD)
Wall
thckness (s)
Force
(Pressure)
Bead
heght
Heat-Up tme
wthout
pressure (t2)
Change-
Over tme (t3)
Pressure
ncreasng
tme (t4)
Coolng-Up
tme (t5)
Total
Tme
диаметр
труба (OD)
толщина
стена
(s)
Давление
сварки
P1=P5
Высота
буртика
Время
нагрева без
давления (t2)
Время
удаления
нагревателя
(t3)
Время
увеличения
давления (t4)
Время
охлаждения
(t5)
Общее время
mmmmbarmmsec
sec
sec
min
min
1000
24,5172,5
245
141534
38
1200
30,2243
302
151636
40
1400
34,3443,9
30315155157
1600
39,2574,4
39215155966
PN 3,2 SDR41 P80
Accordng DVS 2207-11 Cylnder Secton 50,24 cm 2
mmmmbarmmsec
sec
sec
min
min
1000
30,6273
3061316
37
42
1200
36,3393
36316194552
1400
42,9554,8
42915156472
1600
49,0715,4
49015157483
mmmmbarmmsec
sec
sec
min
min
1000
38,2
32338216194450
1200
45,9473,5
45918225260
1400
53,5
64
5,6
535
15
15
76
85
1600
61,2846,3
61215158798
mmmmbarmmsec
sec
sec
min
min
1000
47,7423,5
47719245765
1200
57,2614
57221286776
1400
66,7
83
5
667
15
15
76
88
1600
76,2
1085762273888100
mmmmbarmmsec
sec
sec
min
min
1000
59,3514
59322296878
1200
71,1745
70525358092
1400
83,0
101
5
830
29
41
96
110
1600
94,84
13259483347
111
126
PN 4 SDR 33 P80
Accordng DVS 2207-11 Cylnder Secton 50,24 cm 2
PN 5 SDR26 P80
Accordng DVS 2207-11 Cylnder Secton 50,24 cm 2
PN 6,3 SDR 21 P80
Accordng DVS 2207-11 Cylnder Secton 50,24 cm 2
PN 8 SDR 17 P80
Accordng DVS 2207-11 Cylnder Secton 50,24 cm 2
19
Page 22
P80
Boru çapı
OD
Boru et
kalınlığı (s)
Kuvvet
(Başınç)
Dudak
yükseklğ
(mm)
(mm)
Basınçsız
ısıtma süres
(t2)
Isıtıcı
çıkartma
süres
(t3)
Basınç
arttırma
süres (t4)
Kaynak
Soğutma
süres (t5)
Toplam
süre
Ppe
dameter (OD)
Wall
thckness (s)
Force
(Pressure)
Bead
heght
Heat-Up tme
wthout
pressure (t2)
Change-
Over tme (t3)
Pressure
ncreasng
tme (t4)
Coolng-Up
tme (t5)
Total
Tme
диаметр
труба (OD)
толщина
стена
(s)
Давление
сварки
P1=P5
Высота
буртика
Время
нагрева без
давления (t2)
Время
удаления
нагревателя
(t3)
Время
увеличения
давления (t4)
Время
охлаждения
(t5)
Общее время
mmmmbar
mm
sec
sec
sec
min
min
1000
73,4
63
5
73426368496
1200
88,2915
882
3144103
118
1400
102,9
125510243651
122
140
1600
117,6
163511764158
142
160
PN 10 SDR13,6 P80
Accordng DVS 2207-11 Cylnder Secton 50,24 cm 2
mmmmbar
mm
sec
sec
sec
min
min
1000
90,8775
9083245
107
122
1200
109
111510903854
130
150
1400
127,2
151512724563
154
175
1600
145,4
198514545172
178
200
mmmmbar
mm
sec
sec
sec
min
min
1000
111,1
92511113955
133
145
1200
133,3
133513334766
162
185
1400
155,5
181
5
1555
57
76
207
232
1600
177,7
237517776783
236
266
mmmmbar
mm
sec
sec
sec
min
min
1000
135,1
109513514767
164
185
1200
162,1
157516215775
215
242
1400
189,1
214518916885
251
282
1600
216,2
280521627595
286
315
mmmmbar
mm
sec
sec
sec
min
min
1000
59,3514
593222968245
1200
71,1745
705253580300
1400
83,0
101
5
830
29
41
96
340
1600
94,84
13259483347
111
390
PN 12,5 SDR 11 P80
Accordng DVS 2207-11 Cylnder Secton 50,24 cm 2
PN 16 SDR 9 P80
Accordng DVS 2207-11 Cylnder Secton 50,24 cm 2
PN 20 SDR 7,4 P80
Accordng DVS 2207-11 Cylnder Secton 50,24 cm 2
PN 25 SDR 7 P80
Accordng DVS 2207-11 Cylnder Secton 50,24 cm 2
20
Page 23
PP
Boru çapı
OD
Boru et
kalınlığı (s)
Kuvvet
(Başınç)
Dudak
yükseklğ
(mm)
(mm)
Basınçsız
ısıtma süres
(t2)
Isıtıcı
çıkartma
süres
(t3)
Basınç
arttırma
süres (t4)
Kaynak
Soğutma
süres (t5)
Toplam
süre
Ppe
dameter (OD)
Wall
thckness (s)
Force
(Pressure)
Bead
heght
Heat-Up tme
wthout
pressure (t2)
Change-
Over tme (t3)
Pressure
ncreasng
tme (t4)
Coolng-Up
tme (t5)
Total
Tme
диаметр
труба (OD)
толщина
стена
(s)
Давление
сварки
P1=P5
Высота
буртика
Время
нагрева без
давления (t2)
Время
удаления
нагревателя
(t3)
Время
увеличения
давления (t4)
Время
охлаждения
(t5)
Общее время
mmmmbar
mm
sec
sec
sec
min
min
1000
18,592,0
35612193442
1200
21,4
12
2,0
39512203644
1400
28,5162,0
40013244250
1600
33,2302,0
44014264454
PN 2,5 SDR41 PP
Accordng DVS 2207-11 Cylnder Secton 50,24 cm 2
mmmmbar
mm
sec
sec
sec
min
min
1000
21,5
12
2,0
39511233948
1200
26,2182,0
41012244152
1400
31,2
26
2,0
440
13
26
43
54
16003634
2,0
46014325462
mmmmbar
mm
sec
sec
sec
min
min
1000
24,3
14
1,5
3841021
36
48
1200
29,2
21
2
425
122538
50
1400
34,1292
46213304354
1600
39,0382,5
49614335764
mmmmbar
mm
sec
sec
sec
min
min
1000
58,8343
59019487990
1200
70,5494
631225590100
1400
82,3674
6602459
100
110
1600
94,1884
6902762
111
124
PN 3,2 SDR 33 PP
Accordng DVS 2207-11 Cylnder Secton 50,24 cm 2
PN 4 SDR 26 PP
Accordng DVS 2207-11 Cylnder Secton 50,24 cm 2
PN 6,3 SDR 17,6 PP
Accordng DVS 2207-11 Cylnder Secton 50,24 cm 2
mmmmbarmmsec
sec
sec
min
min
1000
90,9
514682
2861108
120
1200
109,0
7447273067
124
136
1400
127,2
10147733473
139
152
1600
145,4
13248183879
155
170
PN 10 SDR 11 PP
Accordng DVS 2207-11 Cylnder Secton 50,24 cm 2
21
Page 24
PP
Boru çapı
OD
Boru et
kalınlığı (s)
Kuvvet
(Başınç)
Dudak
yükseklğ
(mm)
(mm)
Basınçsız
ısıtma süres
(t2)
Isıtıcı
çıkartma
süres
(t3)
Basınç
arttırma
süres (t4)
Kaynak
Soğutma
süres (t5)
Toplam
süre
Ppe
dameter (OD)
Wall
thckness (s)
Force
(Pressure)
Bead
heght
Heat-Up tme
wthout
pressure (t2)
Change-
Over tme (t3)
Pressure
ncreasng
tme (t4)
Coolng-Up
tme (t5)
Total
Tme
диаметр
труба (OD)
толщина
стена
(s)
Давление
сварки
P1=P5
Высота
буртика
Время
нагрева без
давления (t2)
Время
удаления
нагревателя
(t3)
Время
увеличения
давления (t4)
Время
охлаждения
(t5)
Общее время
mmmmbar
mm
sec
sec
sec
min
min
1000
135734
7923675
146
160
1200
162,1
10558124384
157
170
1400
189,1
143
5
839
49
93
173
185
1600
216,2
186586656102
189
205
PN 16 SDR7,4 PP
Accordng DVS 2207-11 Cylnder Secton 50,24 cm 2
mmmmbar
mm
sec
sec
sec
min
min
1000
135,1
7347923675
146
160
1200
162,1
105
5
812
4384157
170
1400
189,1
14358394993
173
185
1600
216,2
186586656102
189
205
PN 20 SDR 6 PP
Accordng DVS 2207-11 Cylnder Secton 50,24 cm 2
22
 Loading...