

Page 1
INVERTOR PENTRU SUDURA
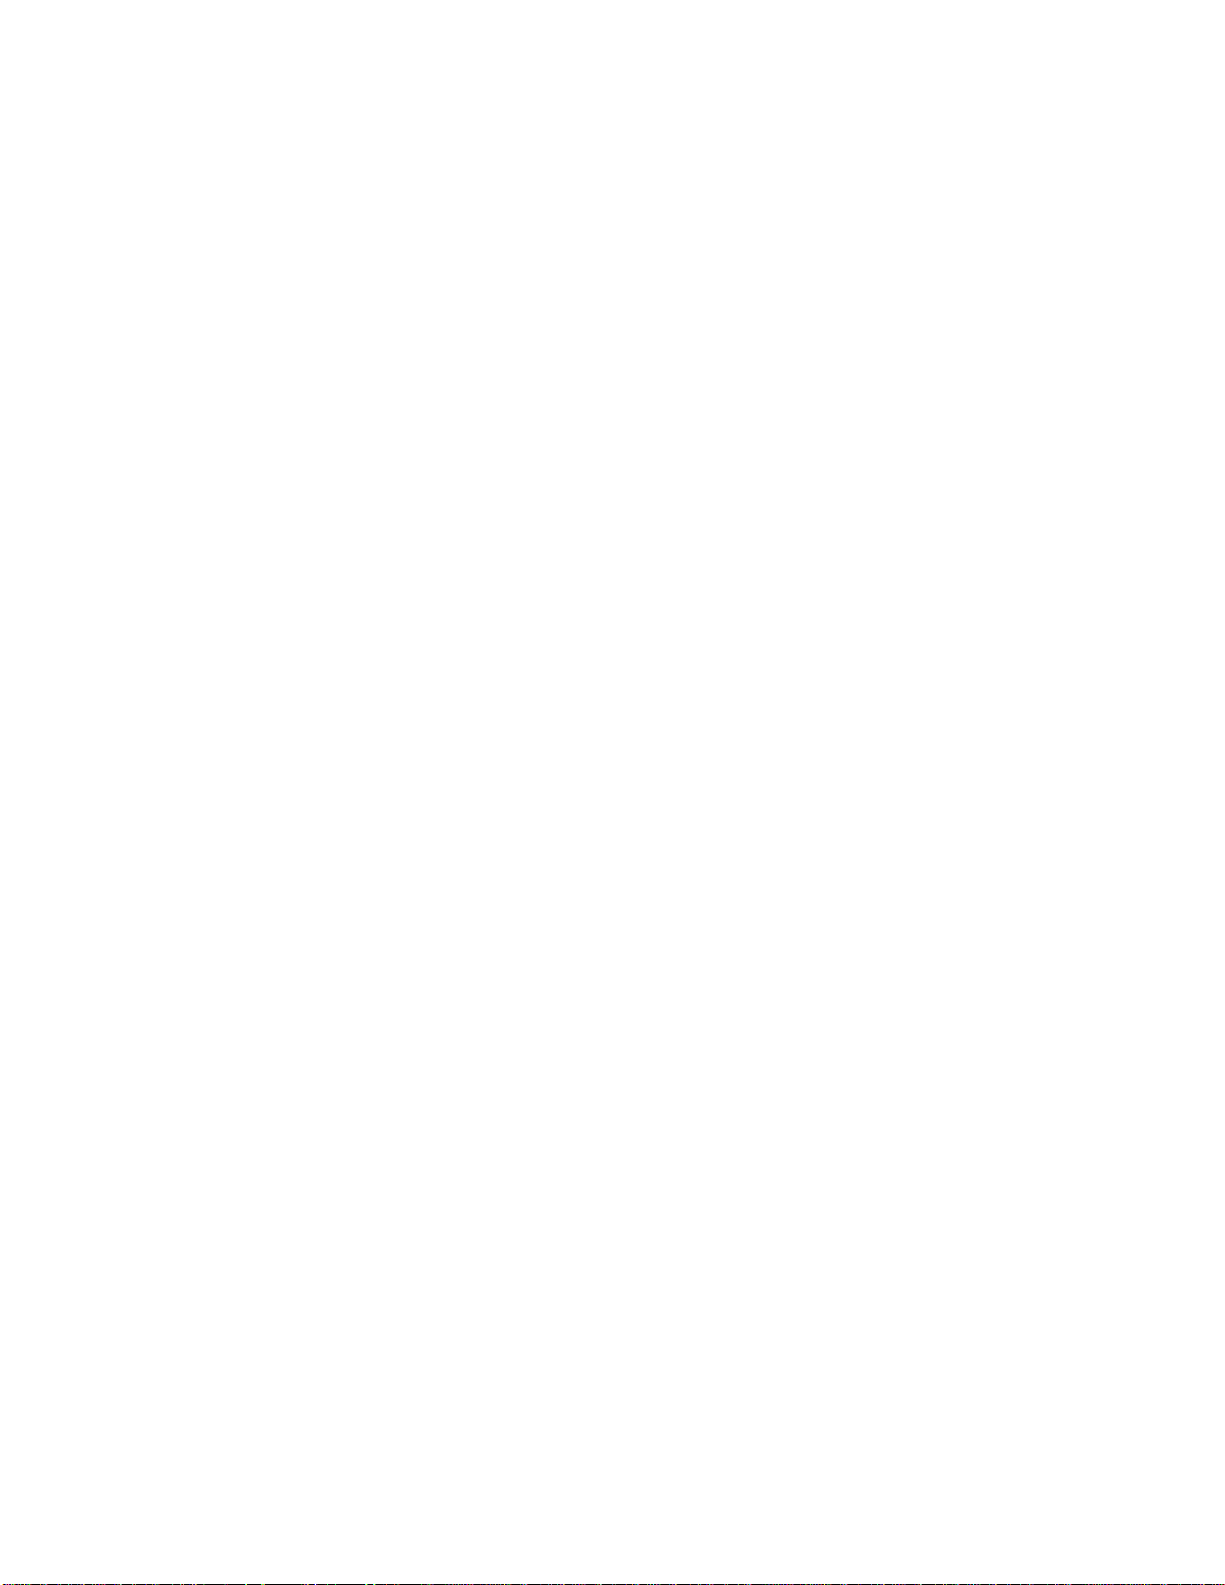
Manual de instructiuni
Model TIG/MMA 180, TIG/MMA 250
Va rugam sa cititi si sa respectati aceste instructiuni inainte de a incepe operarea
invertorului
Pastrati acest manual pentru nelamuriri ulterioare
Page 2
2
Va multumim ca ati ales invertoarele VELT.
Va rugam sa cititi cu atentie aceste instructiuni, deoarece nerespectarea lor poate provoca
producerea accidentarilor.
Masuri de siguranta
In procesul de taiere sau de sudare poate aparea posibilitatea producerii
accidentarilor personale, de aceea va rugam sa luati in considerare masurile de
protectie si de siguranta in timpul lucrului cu aparatul. Va rugam sa tineti seama
de detaliile din capitolul cu privire la masurile de siguranta personala care se
completeaza cu masurile preventive ale producatorului.
Electrocutarile - pot produce decesul !
● Realizati legatura de impamantare a aparatului in concordanta cu standardele in vigoare.
● Este interzis sa atingeti partile electrice ale aparatului sau electrodul, daca nu aveti mainile
protejate cu manusi de protectie, sau daca hainele si manusile sunt ude.
● Asigurati-va ca sunt bine izolate cablurile electrice la partea de legatura cu aparatul.
● Asigurati-va ca lucrati pe o pozitie stabila, sigura.
Gazul emanat – este daunator sanatatii dumneavoastra
● Feriti-va de gazele emanate atunci cand lucrati cu aparatul.
● Atunci cand sudati este necesar sa ventilati, sa aerisiti spatiul in care lucrati pentru a evita
inhalarea gazelor emanate.
● De evitat pozitia de sudare in care fumul emanat din procesul de sudare este in directia
capului dumneavoastra.
Arcul electric – este daunator pentru ochi si arde pielea operatorului
● Utilizati o masca de sudura cu un geam cu filtru cu grad de protectie adecvat pentru a va
proteja ochii si purtati echipament de protectie.
● Protejati-va fata si gatul cu mijloace potrivite si anuntati persoanele din jur sa nu priveasca
arcul electric, sa nu se expuna radiatiilor acestuia.
Incendiile si exploziile
● In timpul procesului de sudare rezulta scantei care pot conduce la producerea incendiilor si a
exploziilor si aveti grija ca in zona de lucru sa nu existe materiale usor inflamabile.
● In cazul in care lucrati intr-un spatiu unde se gasesc materiale inflamabile asiguratie-va ca
distanta intre locul unde desfasurati sudarea (taierea ) si materialele inflamabile sa fie minim 5
metri.
Zgomotul – expunerea la zgomot timp indelungat poate dauna auzului.
● Utilizati antifoane sau orice alt tip de sistem protector al auzului.
● Protejati-va auzul impotriva zgomotului atat dumneavoastra cat si persoanele care va ajuta
sau lucreaza in apropiere.
Page 3
3
Functionarea defectuoasa –atunci cand aveti probleme apelati la un tehnician autorizat
● Daca apar probleme in modul de lucru cu aparatul va rugam sa urmariti instructiunile din
acest manual.
● Daca nu cititi si respectati instructiunile din manual, sau nu reusiti sa rezolvati si sa gasiti
solutia in urma insusirii instructiunilor, atunci contactati producatorul sau centrul de reparatii
autorizat al acestuia pentru o reparatie la nivel profesional.
ATENTIE !
Comutatorul de contact trebuie protejat de fiecare data atunci sudati cu aparatul.
Descrierea invertorului pentru sudura
Acest aparat este un invertor electric adaptat unei tehnologii avansate de sudare. Dezvoltarea
tehnologiei de sudare a condus si la descoperirea avantajului referitor la tehnica de sudare, a
diferitelor operatii si moduri de sudare.
Tehnologia inverter IGBT utilizată la fabricarea acestor aparate de sudură le fac mai compacte,
însă cu un ciclu de sudare de pana la 60%.
Operatia de sudare cu ajutorul invertorului ofera o putere mai mare, mai concentrata si cu un arc
electric mai stabil.
Invertorul pentru sudura tip MMA are urmatoarele caracteristici: eficacitate, economie de
energie, arc electric stabil, sudura de buna calitate, o buna capacitate si o forta de corectare a
erorilor datorate componentelor, cu durata mare de exploatare.
Cu acest aparat puteti suda otel inoxidabil, otel aliat, otel carbon, cupru si alte metale.
Puteti suda cu electrozi de diferite caracteristici si compozitii metalice incluzand alcalinitatea,
aciditatea si alte compozitii ale acestora. Pe functia MMA se poate suda la altitudini ridicate, in
aer liber, in medii interioare sau exterioare. Comparand cu alte produse similare invertorul se
remarca prin greutate si volum scazut, este compact, usor de instalat si de manevrat.
AVERTISMENT !
Acest aparat este utilizat in special in mediul industrial. Aparatul produce emisii
electromagnetice si de aceea va recomandam ca operatorul sa fie pregatit si
protejat ca de exemplu prin filtrarea tensiunii de alimentare.
Descrierea aparatului de sudură
Sunt aparate de sudură MMA şi TIG, compacte, eficiente şi cu arc de sudare stabil.
Aceste aparate de sudare sunt echipate cu tehnologie invertor de ultimă generaţie. Pot fi utilizate
pentru sudarea oţelulurilor aliate şi a inoxului.
Aparatul de sudură este recomandat pentru aplicaţii de sudură industrială sau de intreţinere.
ATENŢIE
Echipamentul este utilizat, in principal, in industrie. Acesta va produce unde electromagnetice,
de aceea operatorul trebuie să ia măsuri de precauţie.
Page 4
4
Parametrii tehnici
Model
TIG/MMA-180
TIG/MMA-250
Tensiune alimentare(V)
monofazat,230±15%
monofazat,230±15%
Frecventa (Hz)
50/60
50/60
Putere absorbita(KVA)
7.4 9.4
Curent de sudura(A)
10-180
10-250
Regim de functionare(%)
60%
60%
Eficienta(%) 85 85
Clasa de izolatie
F F
Clasa de protectie
IP23
IP23
Greutate(Kg)
8
9.5
Dimensiuni(mm)
410X160X240
410X160X240
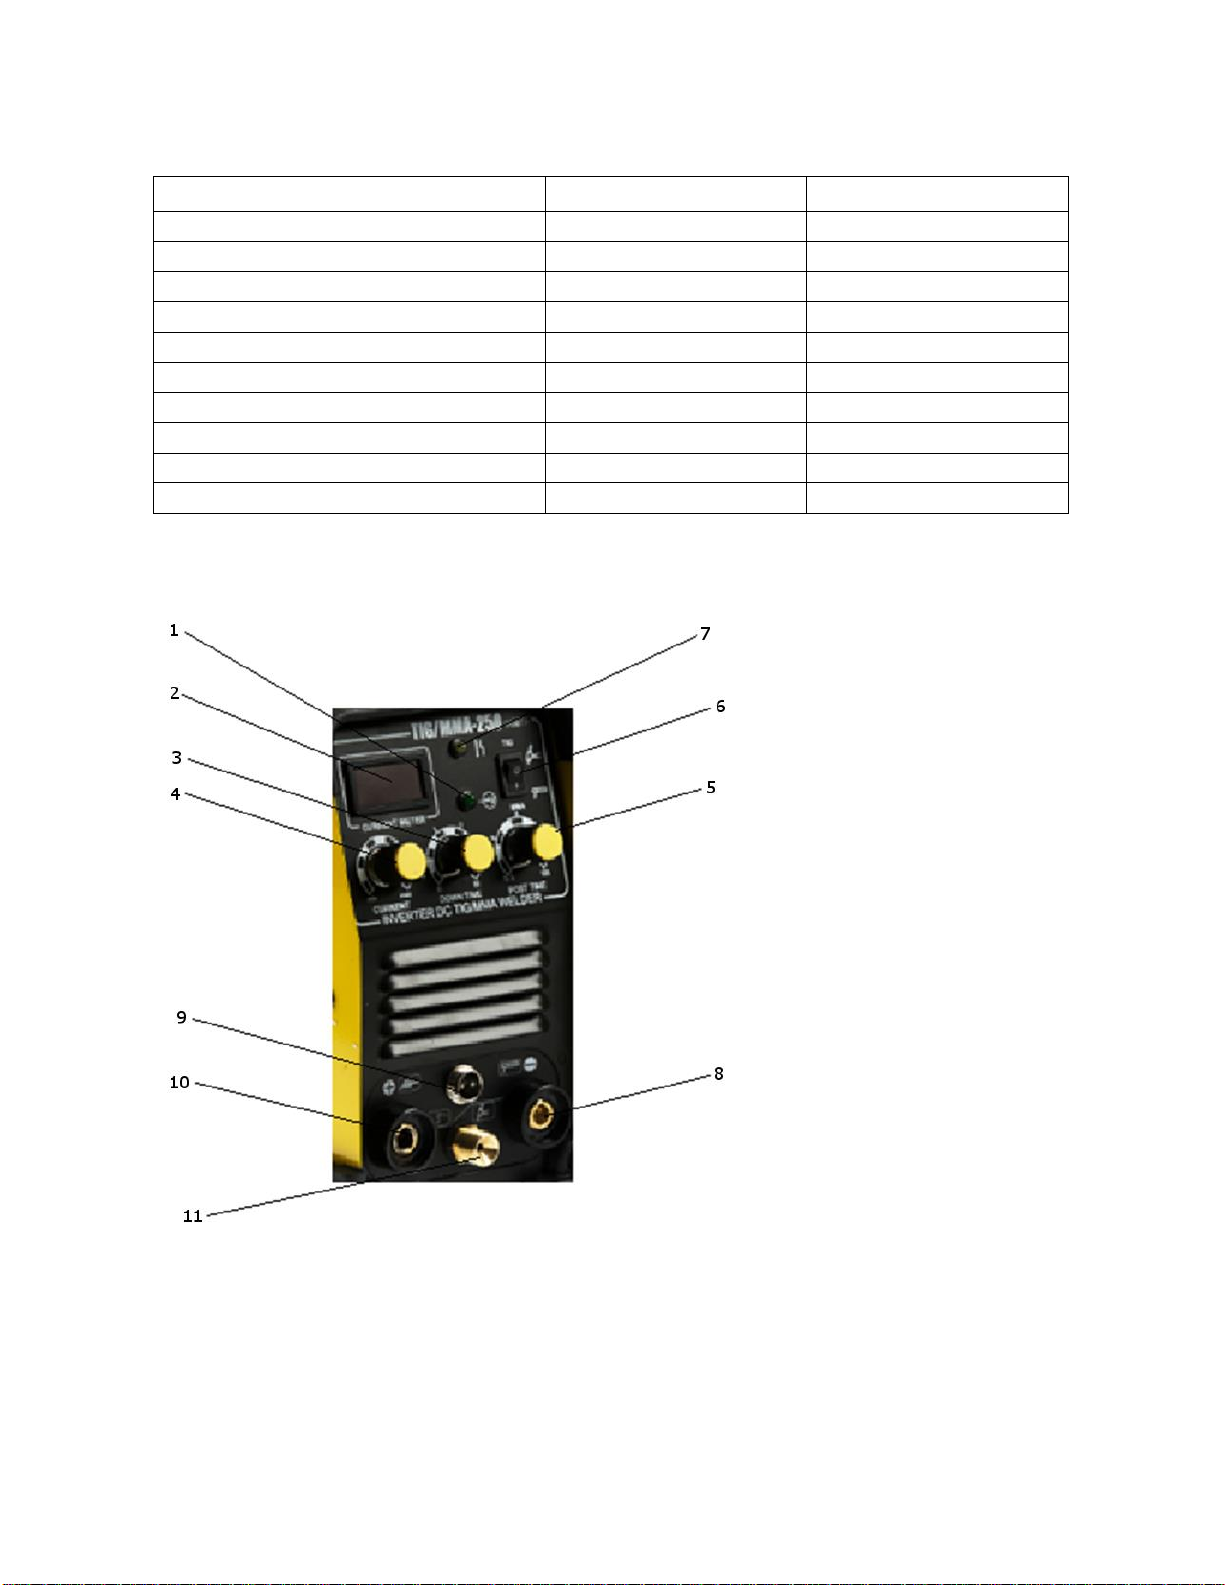
Descrierea panoului de control a aparatului de sudare TIG/MMA
1. Led verde ( indica
functionarea aparatului);
2. Display ( indica curentul
de sudare ales);
3. DOWN TIME ( se
regleaza timpul de inchidere al
arculul de sudare); ( functie
intalnita doar la modelul
TIG/MMA-250;
4. CURENT ( se TIG cat si
pentru functia MMA regleaza
curentul de sudare atat pentru
functia TIG cat si pentru functia
MMA);
5. POST TIME ( se
regleaza timpul de curgere al
gazului de protecte, dupa
inchiderea arcului electric);
6. TIG/MMA ( ofera
posibilitatea de comutare de
peprocedeul de sudare TIG
peprocedeu de sudare MMA);
7. Protectie termica ( cand
acest led se aprinde ne
atentioneaza ca protectia termica a pornit si aparatul trebuie lasat sa functioneze fara a
mai suda pana cand ledul se stinge);
8. Mufa ( - ) ( mufa de conectare a cablului clestelui de masa doar atunci cand se foloseste
procedeul MMA)
9. Mufa comanda( se conecteaza mufa pistoletului de sudare TIG);
10. Mufa ( + ) ( mufa de conectare a cablului clestelui de masa atunci cand se utilizeaza
procedeul TIG, iar cand se utilizeaza procedeul MMA permite conectarea mufei cablului
Page 5
5
port electrod);
11. Mufa pistoletului TIG ( se conecteaza pistoletul de TIG prin infiletarea piulitei);
Instrucţiuni pentru sudare în curent continuu
1. Pornirea aparatului se face de la butonul rosu ON/OFF. Atunci cand comutatorul este pus in
pozitia ON aparatul intra in regim de functionare, ventilatorul pornind si el in acelasi timp cu
aparatul.
2. Butelia de gaz (Argon) se conecteaza in spatele aparatului la stutul electrovalvei. Dupa ce sa
facut conexiunea dintre butelia de argon si aparatul de sudura deschideti robinetul de pe butelie
pentru a avea gaz argon pana la elecrovalva.
3. Alegeti prin comutare de pe butonul TIG/MMA tipul procedeului cu care doriti sa executati
operatia de sudare.
4. Curentul de sudare se regleaza de la poentiometrul CURENT in functie de grosimea pieselor
de sudat.
5. Butonul DOWN SLOPE, inchiderea arcului elctric, are interval de reglare de la 0-5s,
(reglarea este valabila doar pentru procedeul TIG);
6. Reglati timpul de curgere a gazului de protectie de la butonul POST TIME (intre 0 –15s).
(reglarea este valabila doar pentru procedeul TIG);
7. Dupa setarea tuturor parametrilor de sudare puteti incepe sa sudati, nu inainte de a verifica
electrodul de wolfram, la sudarea in curent continuu DC electroduul de wolfram se ascute.
Varful electrodului de wolfram se scoate intre 3 – 5 mm fata de duza ceramica de gaz.
8. După incetarea activitati de sudare inchideti robinetul tubului de gaz argon si eliberati gazul
ramas pe traseul pistoletului facand comanda de pe butonul pistoletului de TIG.
ATENŢIE
Inainte de conectarea pentru funcţionare asiguraţi-vă că aparatul este oprit. Ordinea corectă este
de a conecta mai intai la aparat cablul de sudare şi cablul de legare la pămant şi de a vă asigura
că sunt conectate corespunzător, după care conectaţi ştecherul la priza electrică.
Tehnica
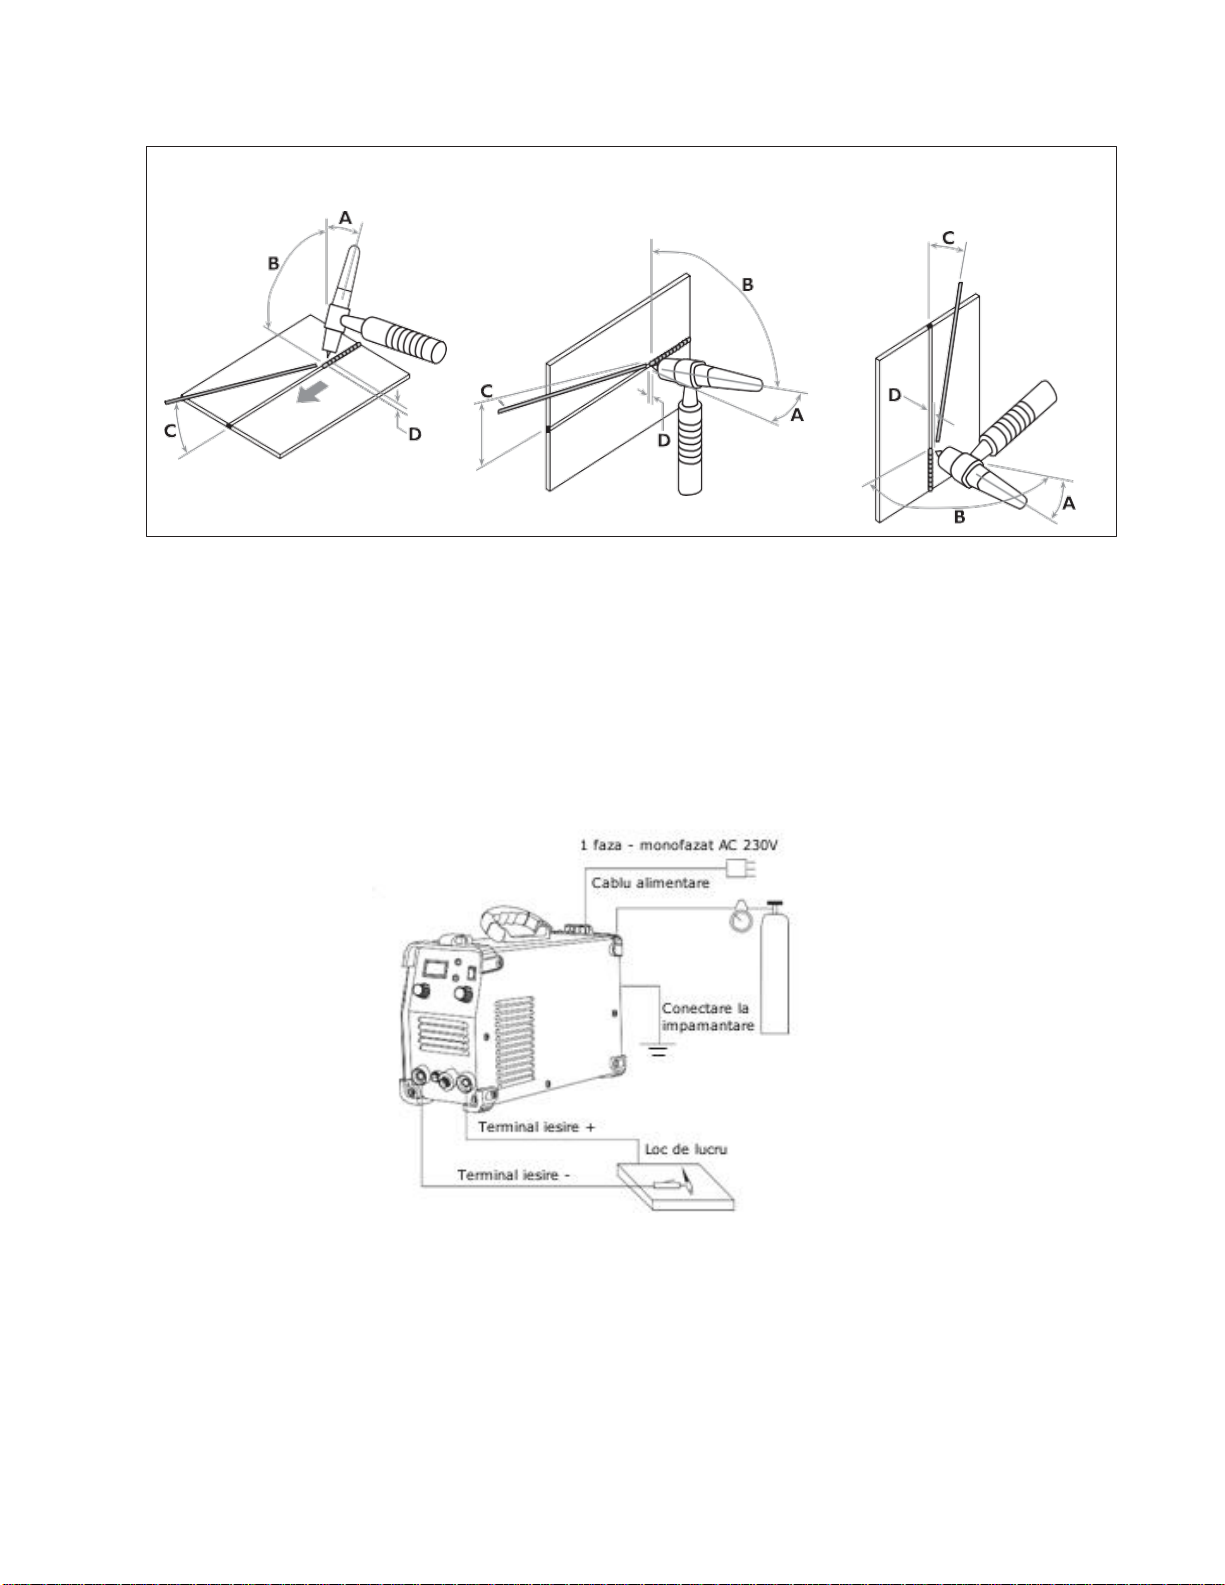
Materialul de adaos și pistoletul trebuie să fie la unghiuri diferite în funcție de poziția sudurii.
Exemplificarea este prezentata in diagramele de mai jos .
Page 6
6
A=Ungiul de avans al pistoletului – Tehnica din fata
– unghi de avans 10°-20° (fata de planul vertical)
B=Unghi de lucru:90°
C= Unghiul baghetei de adaos:10°-20°
D=Lungimea arcului:1-1.5 x diametrul electrodului
Utilizarea aparatului de sudare
Descrierea sudurii TIG
1. Apasati butonul de pornire, ecranul va afişa curentul stabilit, iar ventilatorul va incepe să se
rotească.
2. Deschideţi robinetul buteliei de argon şi reglaţi debitul necesar de gaz pentru a fi adecvat
pentru sudare.
3. Apăsaţi comutatorul pistoletului, supapa electromagnetică este pornită. Aşteptaţi pentru ca
arcul să fie transferat prin campul de inaltă frecvenţă pe material, in acelaşi timp gazul curge prin
pistolet.
Pozitieplana (1)
Pozitieorizontala (2)
Pozitieverticala (3)
Page 7
7
4. Reglaţi butoanele curentului de sudare şi arcului pentru ca funcţia de sudare să fie in
conformitate cu cerinţele de lucru.
5. Distanţa de la electrodul de sudare din wolfram la piesa de lucru este de 2-4mm, apăsaţi
butonul pistoletului, amorsaţi arcul electric, zgomotul realizat de formarea arcului HF se
diminuează. Aparatul de sudură poate fi utilizat din acest moment.
AVERTISMENT
In timpul funcţionării aparatului de sudură este interzisă deconectarea oricărui ştecher sau cablu
utilizat. In caz contrar, pot avea loc daune importante asupra aparatului, iar utilizatorul poate
suferi răni grave.
Măsuri de precauţie
1. Mediul înconjurător
1) Aparatul de sudare poate funcţiona intr-un mediu uscat in care umiditatea aerului nu
depăşeşte 90%.
2) Temperatura ambientală trebuie să fie cuprinsă intre -10oC şi +40oC.
3) Evitaţi să sudaţi in soare sau in ploaie.
4) Nu folosiţi aparatul intr-un mediu cu praf sau gaze corozive.
5) Evitaţi sudarea cu gaz intr-un mediu puternic ventilat.
2. Măsuri de siguranţă
Aparatul de sudură are instalate circuite de protecţie impotriva supratensiunii, supracurentului şi
suprapraincălzirii. Cand tensiunea, curentul de ieşire şi temperatura aparatului depăşesc valorile
limită, aparatul de sudură se va opri automat. Deoarece acestea pot cauza defecţiuni aparatului de
sudare, utilizatorul trebuie să respecte următoarele:
1) Spaţiul de lucru trebuie să fie ventilat corespunzător!
Aparatul de sudare este un echipament puternic, iar in timpul funcţionării este generat de curenţi
de inaltă tensiune, de aceea ventilaţia naturală nu este suficientă pentru a satisface cerinţele de
răcire. Astfel aparatul are incorporat un ventilator pentru răcire. Asiguraţi-vă că orificiul de
admisie nu este blocat sau acoperit. Distanţa dintre aparatul de sudură şi obiectele din mediul
ambient este de 0.3 metri. Utilizatorul trebuie să aibă grijă ca spaţiul de lucru să fie ventilat
corespunzător. Acest lucru este foarte important pentru eficienţa şi durata de viaţă a aparatului.
2) Se interzice supraîncărcarea
Operatorul trebuie să aibă grijă să nu depăşească valoarea max. a curentului de funcţionare
(Răspuns la regimul de funcţionare selectat).
Atenţie! Curentul de sudură nu trebuie să depăşească curentul max. al regimului de funcţionare.
Supracurentul va defecta şi va arde aparatul de sudură.
3) Fără supratensiune
Tensiunea de alimentare este prezentată in tabelul cu specificaţii tehnice ale echipamentului. In
general, circuitul de compensare automată a variaţiilor de tensiune cu care este dotat aparatul de
sudare, păstrează curentul de sudare in intervalul admis. Dacă tensiunea de alimentare depăşeşte
limita admisă, componentele aparatului pot suferi defecţiuni. De aceea, utilizatorul trebuie să ia
măsuri de precauţie pentru a evita acest lucru.
Page 8
8
4) Există un şurub de legare la impămantare in spatele aparatului de sudură; acesta are marcaj de
impămantare. Carcasa trebuie impămantată prin cablu, a cărui secţiune este mai mare de 6mm²
pentru a evita electricitatea statică şi scurgerile.
5) Dacă timpul de sudare depăşeşte limita regimului de funcţionare, aparatul de sudare se va opri
din motive de protecţie. Deoarece aparatul este supraincălzit, comutatorul ce controlează
temperatura este in poziţia "ON", iar led-ul indicator este aprins. In acest caz, nu trebuie să
scoateţi aparatul din priză, pentru a lăsa ventilatorul să răcească aparatul. Reluaţi lucrul după
stingerea led-ului şi după ce temperatura a atins o valoare standard.
Probleme posibile în timpul sudării
Aceste probleme pot fi legate de fitinguri, materiale de sudură, factori de mediu, surse de
alimentare. Operatorul trebuie să imbunătăţească mediul de lucru.
A. Pete de sudură negre:
– Punctele de sudură nu sunt ferite de oxidare. Utilizatorul poate verifica următoarele:
1. Asiguraţi-vă că supapa cilindrului cu argon este deschisă, iar presiunea acestuia este
suficientă.
2. Verificaţi dacă debitmetrul este deschis şi are suficient debit.
3. Verificaţi dacă pistoletul este blocat.
4. Dacă circuitul gazului nu este etanş sau dacă gazul nu este pur, sudura nu va mai fi de calitate.
5. Dacă există un curent de aer puternic in mediul de sudare, sudura nu va mai fi de calitate.
B. Dificultate în aprinderea arcului, arc uşor de tăiat:
1. Trebuie să folosiţi un electrod wolfram de calitate superioară.
2. Ascuţiţi varful electrodului de wolfram. Dacă electrodul nu este ascuţit, arcul electric se va
amorsa mai greu şi va determina ca arcul de sudare să fie instabil.
C. Curentul de ieşire nu atinge valoarea nominală:
Valoarea curentului de ieşire nu este in concordanţă cu valoarea nominală deoarece tensiunea de
alimentare deviază de la valoarea nominală. Cand tensiunea este scăzută decat valoarea
nominală, puterea de ieşire max. Poate fi mai mică decat valoarea nominală.
D. Curentul este instabil în timpul sudării:
Cauzele ce pot genera această problemă sunt:
1. Tensiunea reţelei electrice s-a schimbat.
2. Curentul este afectat de interferenţe cu reţeaua electrică sau alte aparate electrice.
3. Cablul pistoletului si cablui de masa sunt incolacite formand o bobina.
E. Când folosiţi funcţia de sudare MMA, observati prezenta prea multor stropi de sudură
1. Poate valoarea curentului este prea mare, in timp ce diametrul electrodului de sudare este prea
mic.
2. Conectarea polarităţii bornei de ieşire este greşită, ar trebui aplicată polaritatea opusă la
tehnica normală, ceea ce inseamnă conectarea electrodului de sudare la polul negativ al
alimentării electrice, iar piesa de prelucrat la polul pozitiv al acesteia. Vă rugăm să schimbaţi
polaritatea.
Page 9
9
Întreţinere
ATENŢIE
Inainte de intreţinere şi verificare, aparatul de sudură trebuie oprit, iar inainte de deschiderea
carcasei, asiguraţi-vă că ştecherul a fost deconectat de la priză.
1. Indepărtaţi periodic praful cu aer comprimat uscat şi curat. Dacă aparatul de sudare
funcţionează intr-un mediu cu mult fum şi aer poluat, acesta trebuie curăţat de praf zilnic.
2. Păstraţi presiunea aerului comprimat la un nivel rezonabil pentru a evita deteriorarea
componentelor aparatului de sudare.
3. Verificaţi periodic circuitul aparatului de sudare şi asiguraţi-vă că a fost conectat correct
cablul, iar conectorii sunt bine fixaţi (in special racordul introdus şi componentele). Dacă acestea
au ruginit sau s-au slăbit, vă rugăm să indepărtaţi stratul de oxid cu şmirghelul, după care să le
strangeţi bine.
4. Evitaţi pătrunderea apei şi a vaporilor de apă in interiorul aparatului. Dacă totuşi se intamplă,
vă rugăm să uscaţi aparatul, după care să verificaţi izolaţia acestuia.
5. Dacă nu folosiţi aparatul de sudură pentru o perioadă mai lungă de timp, acesta trebuie pus
intr-o cutie şi depozitat intr-un mediu uscat.
AVERTISMENT
Experimentele şi reparaţiile neglijente pot cauza mai multe probleme aparatului şi pot face şi mai
dificilă verificarea şi repararea acestuia. Cand echipamentul este alimentat cu energie electrică,
piesele neacoperite pot deveni un pericol datorită tensiunii. Orice contact direct sau indirect
poate cauza şocuri electrice, care pot duce la deces.
Probleme tehnice şi remedii
Notă: Următoarele operaţiuni trebuie efectuate numai de către operatori calificaţi şi autorizaţi in
domeniul electricităţii şi care cunosc măsurile de siguranţă din acest domeniu. Inainte de orice
reparaţii, contactaţi service-ul autorizat.
Probleme tehnice
Soluţie
Ventilatorul nufuncţionează şi nu existăcurent de sudare.
1. Asiguraţi-vă că butonul de pornire este oprit.
2. Asiguraţi-vă că reţeaua electrică (care este conectată
la cablul dealimentare) funcţionează.
3. Verificaţi dacă cablul de alimentare este deconectat.
Indicatorul comutatorului esteaprins, ventilatorul
nufuncţionează sau se roteştede cateva ori, nu există
curent de sudare.
1. Poate este conectat greşit la 380V cand aparatul este
in circuitul deprotecţie; conectaţi la 230V şi porniţi din
nou aparatul.
2. Tensiunea de 230V nu este stabilă (cablul de
alimentare este prea subţire)sau cablul de alimentare este
conectat la reţeaua electricăpentru că aparatuleste in
circuitul de protecţie. Schimbaţi cablul cu unul de
diametru mai mare şistrangeţi bine conectorul de intrare.
Opriţi aparatul pentru 2-3 minute, dupăcare porniţi-l din
nou.
3. Cablul este slăbit de la comutator la panoul de
alimentare. Fixaţi din nou.
4. Porniţi şi opriţi comutatorul de mai multe ori deoarece
aparatul este incircuitul de protecţie. Opriţi aparatul
pentru 2-3 minute, după care porniţi-l dinnou.
5. Releul (24V) circuitului principal al panoului de
alimentare nu este inchissau este deteriorat. Verificaţi
sursa de alimentare de 24V şi releul. Dacă releuleste
Page 10
10
deteriorat, inlocuiţi-l cu acelaşi model.
Ventilatorul funcţionează,indicatorul nu este aprins,
iarsunetul produs la formarea
arcului electric HF nu se aude,iar arcul nu se formează
lasudarea prin frecare
1. Verificaţi tensiunea dintre panoul sursei de alimentare
şi panou.
2. Există un indicator verde la sursa auxiliară de
alimentare a panoului;
dacă nu este aprins, sursa auxiliară de alimentare nu este
pornită. Verificaţidefecţiunea şi contactaţi distribuitorul
autorizat.
3. Verificaţi dacă componentele sunt conectate
corespunzător.
4. Verificaţi circuitul de control şi aflaţi cauzele
defecţiunii sau contactaţidistribuitorul autorizat.
5. Verificaţi dacă este rupt cablul de control al
pistoletului.
Led-ul de avertizare anomaliinu este aprins, se poate
auzisunetul produs de formareaarcului electric, insă nu
existăcurent de sudare
1. Verificaţi dacă este rupt cablul de control al
pistoletului.
2. Verificaţi dacă este rupt cablul de impămantare sau
poate nu este conectatla piesa de lucru.
3. Borna de ieşire a electrodului pozitiv sau pistoletul
electrizat este desfăcutde la aparat.
Led-ul de avertizare anomaliinu este aprins, sunetul
produsla formarea arcului electric HF
nu se aude, se amorseazăarcul electric
1. Cablul principal al transformatorului pentru arc nu
este conectat la panoulde alimentare. Conectaţi din nou.
2. Varful electrodului este oxidat sau este prea departe;
lustruiţi-l sauschimbaţi-l.
3. Comutatorul (arcului electric) este deteriorat,
inlocuiţi.
4. O parte din componentele ciruitului arcului electric
sunt deteriorate.Verificaţi şi inlocuiţi.
Led-ul de avertizare anomalii este aprins, insă nu există
curent de sudare
1. Poate este protecţia pentru supraincălzire; mai intai
inchideţi aparatul, după care porniţi din nou aparatul
dacă led-ul de avertizare anomalii este stins.
2. Poate este protecţia pentru supraincălzire; aşteptaţi 23 minute (arcul de sudare din argon nu are funcţia de
protecţie la supraincălzire).
3. Circuitul invertorului poate fi defect; vă rugăm să
trageţi in sus fişa de alimentare a transformatorului
principal (langă ventilator), care este pe panou, după
care porniţi din nou aparatul.
(1) Dacă led-ul de avertizare anomalii este incă aprins,
opriţi aparatul şi scoateţi fişa de alimentare de la sursa
electrică a arcului HF (care este langă
ventilator), după care porniţi aparatul:
a. Dacă led-ul avertizare anomalii este incă aprins, o
parte a panoului MOS este deteriorat; verificaţi şi
inlocuiţi cu acelaşi model;
b. Dacă led-ul avertizare anomalii nu este aprins,
circuitul arcului electric este ars; inlocuiţi.
(2) Dacă led-ul de avertizare anomalii nu este aprins:
a. Poate transformatorul panoului mijlociu este
deteriorat, măsuraţi volumul inductanţei primare şi
volumul Q al transformatorului principal prin
echilibrare inductivă (L=0.9-1.6mH, Q>35). Dacă
volumul este redus, inlocuiţi.
b. Poate unul din tuburile redresoare secundare ale
transformatorului este rupt; verificaţi şi inlocuiţi.
4. Poate circuitul de reacţie este defect.
Page 11
11
Curentul de sudare nu se stabilizează sau nu mai este
controlat de potenţiometru
1. Potenţiometrul de 1K este defect. Inlocuiţi-l.
2. Mai mulţi conectori nsunt slab conectaţi, in special
bucşe, etc. Verificaţi
Probleme cu electrodul
Electrodul este conectat greşit, schimbaţi cablul de
impămantare şi cablul manerului.
IMPORTANT! - SIGURANŢA ÎNAINTE DE TOATE!
Inainte de a utiliza acest produs, vă rugăm să citiţi măsurile de siguranţă prezentate in acest manual pentru a reduce
riscurile de incendiu, şocuri electrice şi vătămări personale. Imaginile şi datele tehnice din acest manual sunt
numai pentru referinţă. Ele se pot schimba fără o notificare prealabilă.
Tabelul explicative al simbolurilor
SIMBOL
DENUMIRE
DESTINATIE / EXPLICATII
V
VOLT
TENSIUNE
A
AMPER
INTENSITATE
ON
„ON”
POZITIA ,,DESCHIS”
OFF
,,OFF”
POZITIA ,,INCHIS”
COLECTAREA
INDICA FAPTUL CA ECHIPAMENTUL FACE OBIECTUL
DESEURILOR
UNEI COLECTARI SEPARATE, IN SPATII SPECIAL
AMENAJATE CONFORM HG448/2005
Page 12
12
IMPORTATOR
SC Vladicom Tools SRL
Punct de lucru: Calea Bucuresti, nr 261C, Ciorogarla, Ilfov
www.velt.ro
VELT este marca inregistrata Vladicom Tools SRL
 Loading...