

Page 1
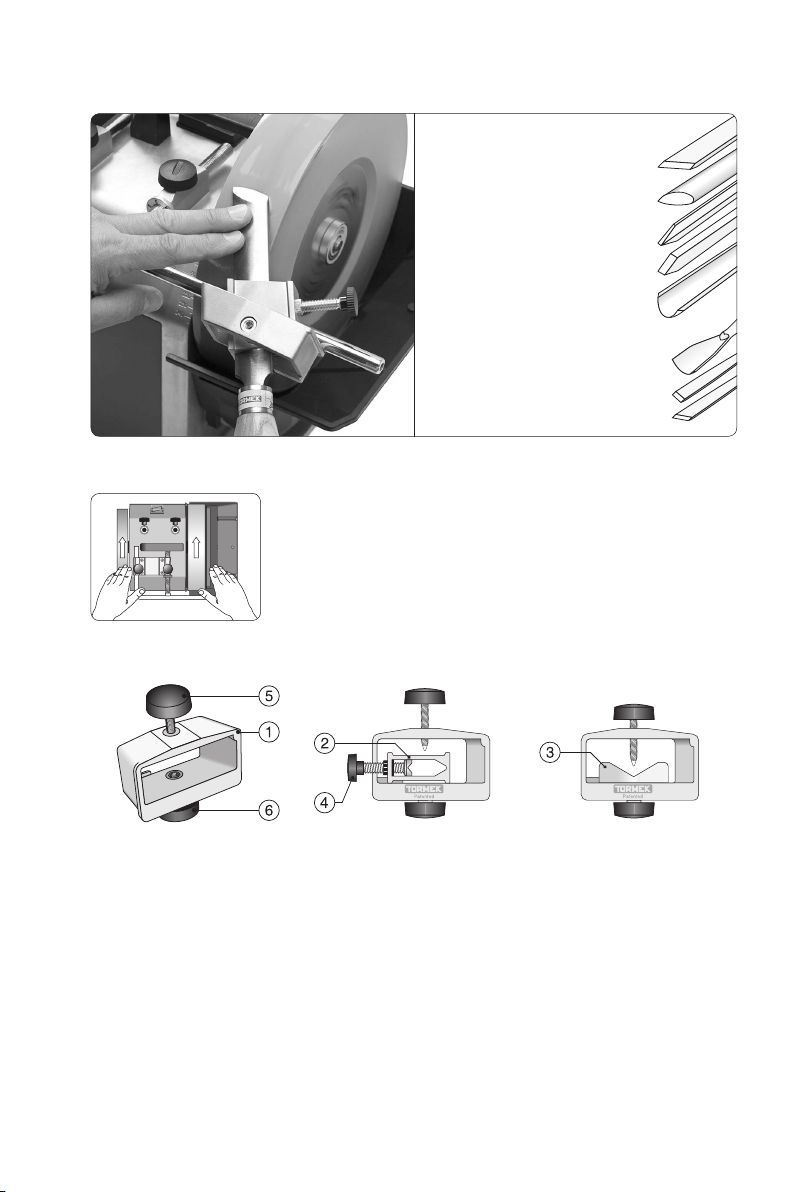
Multivorrichtung SVS-50
DRECHSELWERKZEUG
Flach- und Ovalmeissel
Maximale Breite 32 mm.
Abstechstähle
Plattenstähle
Schruppröhren
Maximale Breite 50 mm.
HOLZSCHNITZWERKZEUG
Schnitzhohleisen, 25–50 mm.
Gerade oder konisch.
Schnitzmeissel mit gerader oder
schräger Schneide.
Aufstellen der Maschine
Schleifrichtung:
Mit der Schneide.
Konstruktion
Diese patentierte Vorrichtung besteht aus einem Gehäuse (1) und zwei austauschbaren Sitzen
für das Werkzeug – ein geschlossener (2) und ein offener (3). Die Sitze sind drehbar und
können mit der unteren Schraube (6) in einem wahlfreien Schrägwinkel zwischen 0° und 45°
arretiert werden. Drehmeissel haben eine Schleiffase auf jeder Seite. Mit dieser Schleifvorrichtung wird das Werkzeug nur einmal eingespannt, um beide Schleiffasen zu schleifen.
Durch das Umdrehen der Vorrichtung können Sie beide Schleiffasen symmetrisch schleifen.
97
Page 2
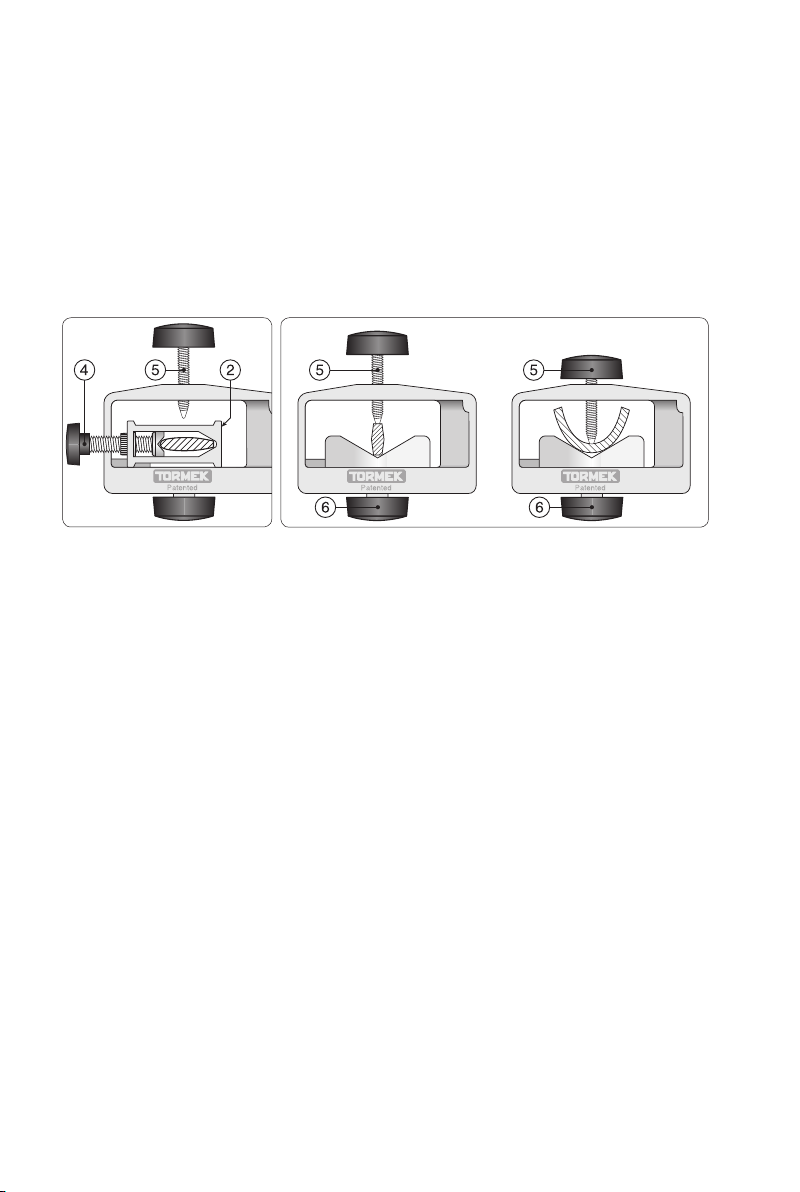
Der geschlossene Sitz wurde für den Präzisionsschliff von Drechselbeiteln mit ovalem Querschnitt und gerader oder konvexer Schneide entwickelt. Da das Werkzeug in senkrechter
Richtung in das Zentrum der Vorrichtung montiert wird, werden beide Seiten genau gleich
geschliffen. Das Werkzeug wird mit der Seitenschraube (4) montiert. Für Werkzeugbreite
13–35 mm.
Der offene Sitz, bei dem das Werkzeug mit der oberen Schraube (5) montiert wird, wird für
Werkzeuge mit der Schneide quer über die Längsrichtung wie Abstechstähle, Schruppröhren
und breite Schnitzhohleisen verwendet. Beide Sitze werden mit einer unteren Schraube (6)
montiert, die diese auch im gewählten Schrägwinkel hält. Eine Skala an jedem Sitz zeigt
den Schrägwinkel an.
Der geschlossene Sitz (2) wird
für Drehmeissel verwendet.
Das Werkzeug wird mit der
Seitenschraube (4) montiert.
Die obere Schraube (5) wird
nicht verwendet.
Der offene Sitz wurde für Werkzeuge mit der Schneide quer
über die Längsrichtung konstruiert. Das Werkzeug wird mit
der oberen Schraube (5) im Gehäuse montiert. Da der Sitz
sich drehen kann, kann die Vorrichtung auch für schräge
Schnitzhohleisen benützt werden.
Schleifrichtung
Das Schleifen mit der Schneide wird bei horizontal angeordneter Universalstütze empfohlen.
Das bringt folgende Vorteile:
• Mit dem niedrigeren Schleifdruck ist die Arbeit leichter zu kontrollieren.
Das ist besonders beim Schleifen kleinerer Werkzeuge wichtig.
• Da das Wasser nicht über die Schneide spült, ist der Schleifvorgang
leichter zu sehen und zu kontrollieren.
• Die Drehung der Scheibe zieht das Werkzeug zur Universalstütze.
• Kein Risiko für Vibrationen.
98
Page 3
Drehmeissel
Flach- oder oval mit gerader Schneide
Hier wird gezeigt, wie Sie einen achen Schrägmeissel mit rechteckigem Querschnitt schärfen
können. Ein Meissel mit ovalem Querschnitt wird auf dieselbe Weise geschliffen.
Sie können die erste Formgebung des Werkzeugs entweder direkt auf Ihrer Tormek machen
oder auf einer Doppelschleifmaschine mit dem Montagesatz BGM-100 (Seite 30). Falls
Sie viel Stahl abschleifen müssen, z.B. wenn Sie den Schneidenwinkel verkleinern oder die
Form verändern wollen, zieht eine Doppelschleifmaschine mehr Stahl schneller ab.
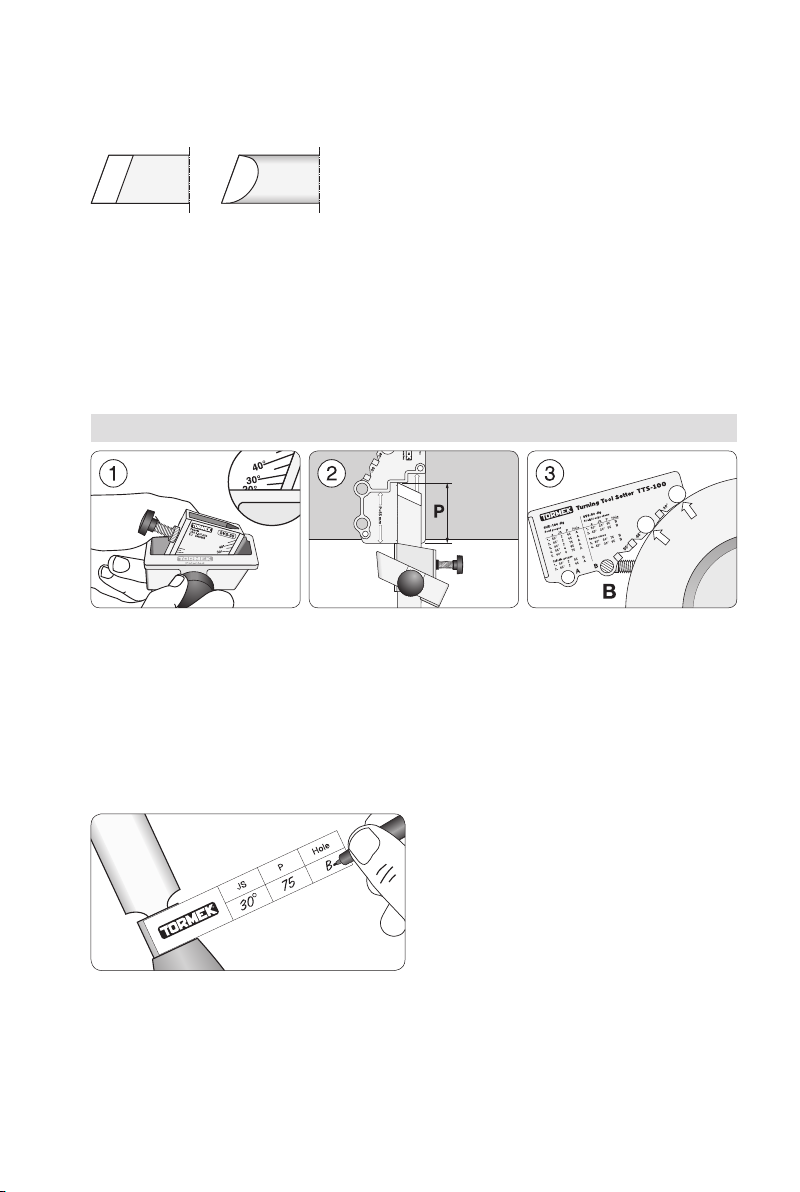
Diese drei Faktoren bestimmen die Form eines Schrägmeißels
Einstellung der Vorrichtung, JS. Überstand des Werkzeugs, P. Lage der Universalstütze.
Sie kontrollieren diese Faktoren mit der Einstelllehre TTS-100. Wählen Sie das gewünschte
Prol aus der Proltabelle auf der nächsten Seite und benutzen Sie die drei Einstellungen, die
diese Form ergeben. Notieren Sie dann die Einstellungen auf dem Proletikett und kleben Sie
es auf das Werkzeug. Nach der ersten Formung können Sie bei allen weiteren Schärfungen
die Form in weniger als einer Minute genau wiederholen.
Notieren Sie die Einstellungen auf
dem Profiletikett und kleben Sie es
auf das Werkzeug. Ein Satz Etiketten
liegt der Vorrichtung bei.
Benutzen Sie Loch B.
99
Page 4

Schalendrehröhren
1
α=45°
JS 2
P 65
Loch A
Standardform. Kurze Seiten-
schneiden. Für Drechsler aller
Fertigkeitsniveaus.
2
α=45°
Die s.g. Irish profi le. Längere Sei-
tenschneiden. Das Werkzeug 180°
von Seite zu Seite schwenken.
3
α=40°
JS 2
P 75
Loch A
Mit langen Seitenschneiden.
Etwas aggressiv. Für erfahrene
Drechsler.
4
α=55°
JS 4
P 65
Loch A
Der grosse Schneidenwinkel
ist beim Drehen von tiefen
Schalen passend.
5
α=60°
JS 6
P 75
Loch A
Die s.g. Ellsworth Form.
Seitenschneiden deutlich Konvex.
Profilröhren
1
α=30°
JS 2
P 55
Loch B
Für Detailarbeiten
und feinste Oberfl äche.
Fürerfahrene Drechsler.
2
α=45°
JS 2
P 65
Loch A
Standardform. Für Drechsler
aller Fertigkeitsniveaus.
Schrägmeissel
Profiltabelle
Gerade Schneiden
1
α=30°
Gerade Schneiden
2
α=45°
Konvexe Schneiden
3
α=30°
Konvexe Schneiden
4
α=45°
Diese Geometrien, d.h. die Form und der Schneidenwinkel, sind von erfahrenen Drechslern
Flach
Flach
Flach
Flach
und von etablierten Drechselschulen u.a. Glenn Lucas Woodturning in Irland, Nick Agars
„Turning into art“ in Großbritannien und der Drechselstube Neckarsteinach in Deutschland
empfohlen worden.
Da Form und Schneidenwinkel eines Werkzeugs eine unbegrenzte Anzahl von Kombinationen
haben können, weicht die Form eines neuen Werkzeugs mehr oder weniger von einer Form in
der Tabelle ab. Deswegen müssen Sie das Werkzeug zuerst zu einer Form, die in der Tabelle
vorkommt, umformen. Danach geht das Schärfen das Werkzeugs schnell und einfach – es
dauert weniger als eine Minute.
Oval
Oval
Oval
Oval
JS 20°
P 65
Loch B
JS 20°
P 55
Loch B
JS 30°
P 75
Loch B
JS 30°
P 65
Loch B
Für feine Detailarbeiten
und feinste Oberfl äche.
Fürerfahrene Drechsler.
Standardform. Leichter
zu kontrollieren als einen
30° Schneidenwinkel.
Für feine Detailarbeiten
und feinste Oberfl äche.
Fürerfahrene Drechsler.
Standardform. Leichter
zu kontrollieren als einen
30° Schneidenwinkel.
Anm Es ist wichtig, dass Sie bei der Form bleiben, die Sie gewählt haben
und nicht von einer Form auf eine andere wechseln. Dann nutzen Sie sämtliche Vorteile der TTS-100, da Sie das Werkzeug schnell schärfen können,
ohne viel Material wegschleifen zu müssen. Wenn Sie eine andere Form
benötigen, ist es besser, mit mehreren Werkzeugen zu arbeiten, denen Sie
verschiedene Formen geben. Es bedeutet weniger Störungen für Formen
undSchärfen der Werkzeuge und Sie haben mehr Zeit für das Drechseln.
Tipp Machen Sie es wie viele erfahrene Drechsler und schleifen Sie Ihren
Meißel mit einem Radius. Dies machen Sie einfach mit der Vorrichtung
SVS-50. (Seite 105). Es geht schneller, einen Schrägmeißel mit einem
Radius zu formen, da die Schleiffläche, die mit dem Stein in Kontakt ist,
kleiner ist, was einen höheren Schleifdruck ergibt.
100
Page 5
Platzierung der Universalstütze
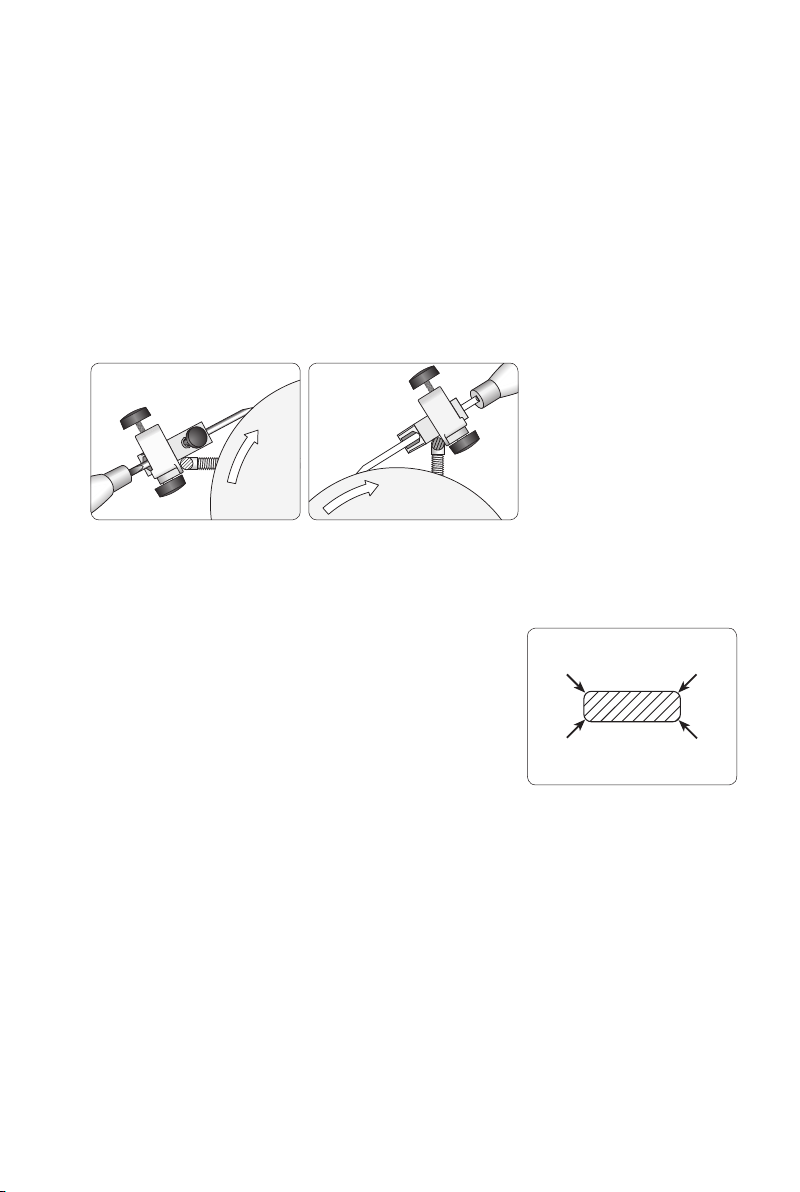
Sie können mit der Universalstütze entweder horizontal platziert arbeiten, wo die Scheibe
von der Schneide wegläuft oder vertikal, wo die Scheibe gegen die Schneide läuft.
In der Horizontallage zieht die Rotation der Scheibe die Vorrichtung gegen die Universalstütze. In der Vertikallage erhöht die Rotation der Scheibe den Schleifdruck, aber hier müssen
Sie die Vorrichtung fest gegen die Universalstütze drücken damit sich das Werkzeug nicht
in die Scheibe hineingräbt.
Diese Instruktion zeigt die Horizontallage. Wenn Sie beim ersten Formen viel Material wegschleifen müssen, arbeiten Sie am besten mit der Universalstütze in Vertikallage. Bei späteren
Schärfvorgängen arbeiten Sie immer in der Horizontallage, damit die Rotation der Scheibe die
Vorrichtung gegen die Universalstütze zieht und eine Scharte in der Scheibe vermieden wird.
Platzierung horizontal.
Die Scheibe rotiert von
der Schneide weg.
Platzierung vertikal.
Die Scheibe rotiert
gegen die Schneide.
Die Ecken eines Flachmeissels abrunden
Bevor Sie einen achen Schrägmeissel zum ersten Mal
formen, sollten Sie die Ecken aus zwei Gründen abrunden.
Erstens gleitet das Werkzeug leichter auf dem Anschlag der
Drehbank und zweitens richtet sich das Werkzeug leichter
in der Vorrichtung auf.
Die Abrundung können Sie auf Ihrer Tormek ausführen. Sie
können die Flächen zusätzlich noch auf der Lederabziehscheibe polieren, damit das Werkzeug noch leichter auf
dem Anschlag der Drehbank gleitet.
Ein Flachmeissel sollte abgerundete Ecken haben.
101
Page 6
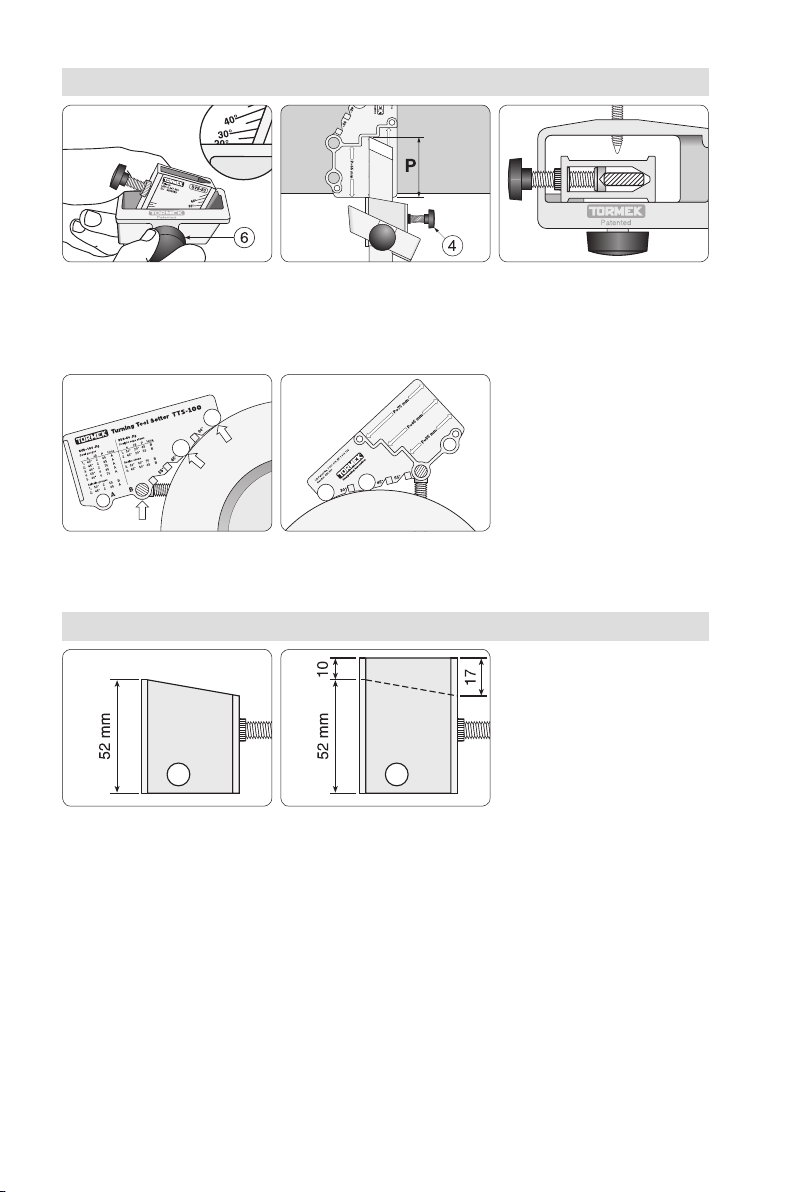
Einstellungen
Die Vorrichtung auf 20° einstellen. Die Position fest mit der
Schraube (6) arretieren.
Platzierung horizontal.
Der geschlossene Sitz
Den Meissel mit 65 mm Überstand montieren und mit der
Seitenschraube (4) arretieren.
Platzierung vertikal.
Früherer Sitz.Heutiger Sitz.
Kontrollieren Sie, dass der
Meissel parallel eingespannt
ist, um die Form nachher exakt
wiederholen zu können.
Sie können mit der Universalstütze entweder horizontal
oder vertikal platziert arbeiten
(S.101). Das innere Loch der
TTS-100 benutzen. Die beiden
Kontaktscheiben müssen die
Scheibe berühren.
Dieses Zubehör ist umkonstruiert worden (2006). Um kürzere
Werkzeuge schleifen zu können,
ist der Sitz jetzt 10 mm kürzer
und schräg abgeschnitten.
Wenn Sie den älteren, längeren
Sitz haben, können Sie ihn um
10 mm auf 52 mm verkürzen.
102
Page 7
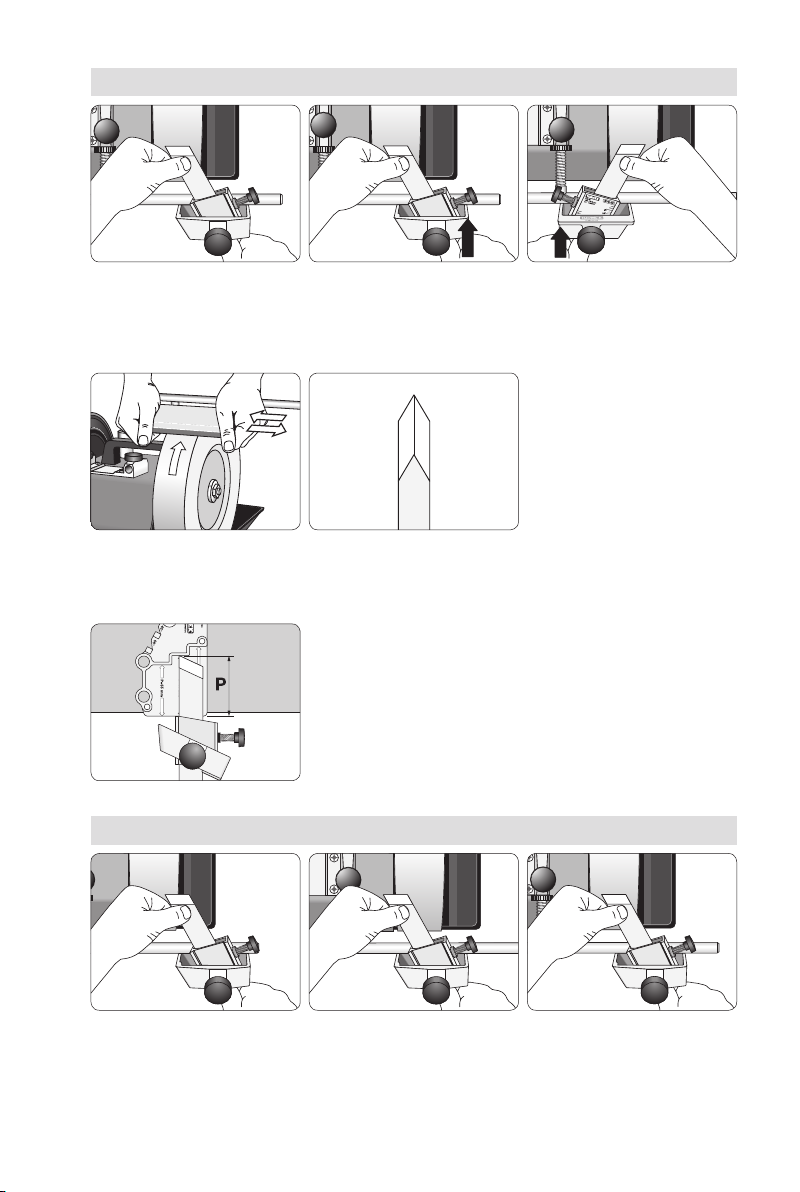
Formen
Das Werkzeug während des
Schleifens heben und seitlich
versetzen. Mit dem Daumen
in der Nähe der Schneide
drücken.
Den Schleifstein während des
Schleifens mit dem Steinpräparierer, SP-650 aktivieren.
Auf die Handgriffseite drücken
(Siehe Pfeil!), um der Drehung
der Vorrichtung durch die
Scheibe entgegenzuwirken.
Schleifen Sie, bis die Fasen
gleich groß sind. Falls notwendig, die erste Seite noch einmal
schleifen.
Nachdem Sie die gewünschte Form erhalten haben, den
Überstand kontrollieren, ob er auf Grund einer Verkürzung
des Meißels während des Schleifvorgangs kürzer geworden
ist. Wenn dem so ist, müssen Sie es noch einmal mit dem
richtigen Überstand montieren und dann ein letztes Mal
schleifen. Dadurch sind Sie sicher, dass der Meissel auch
bei zukünftigen Schärfvorgängen die exakte Form bekommt.
Die Formgebung von breiten Meißeln
Die Vorrichtung umdrehen
und die andere Seite schleifen.
Auf die Handgriffseite drücken.
Wenn Sie einen breiten Meissel schleifen, können Sie die
Schleifwirkung dadurch erhöhen, dass jeweils die halbe Breite
geschliffen wird. Dadurch verringert sich die Schleiffläche,
und der Schleifdruck erhöht sich dementsprechend, was
zuschnellerem Schleifen führt.
Abschliessend das Schleifen
mit dem ganzen Werkzeug auf
der Schleifscheibe.
103
Page 8
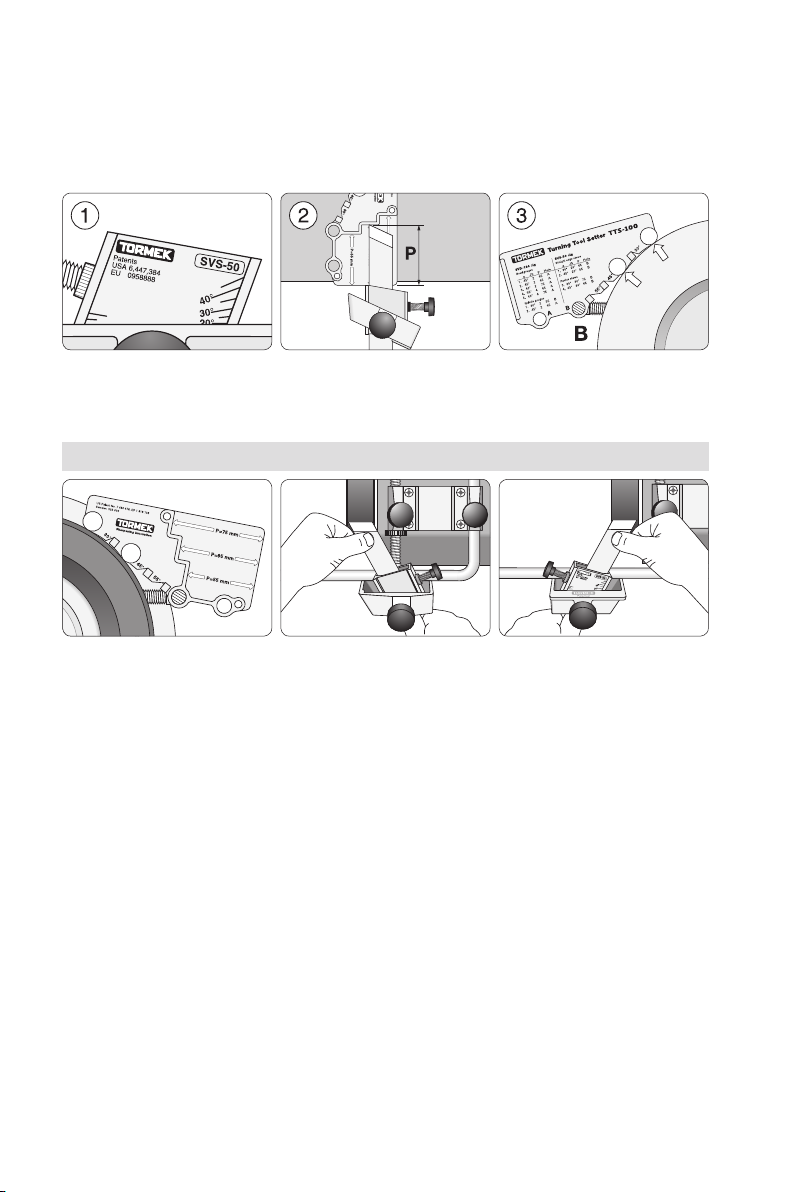
Schärfen
Wenn Sie der Schneide einmal ihre Form gegeben haben, ist es einfach, das Werkzeug zu
schärfen. Machen Sie sorgfältig die drei Einstellungen, die Sie auf dem Proletikett notiert
haben und Sie erhalten jedes Mal schnell und genau die gleiche Form, auch wenn der Stein
abgenutzt ist und der Steindurchmesser kleiner worden ist.
Vorrichtung einstellen, JS. Das Werkzeug mit einem gewis-
sen Überstand P montieren.
Abziehen
Die Universalstütze zur Abziehscheibe versetzen und die
Einstellung genau wie beim
Schärfen ausführen.
Beide Seiten abwechselnd abziehen, bis der Grat verschwindet
und die Schleiffasen spiegelblank poliert sind.
Universalstütze einstellen.
Benutzen Sie Loch B.
104
Page 9
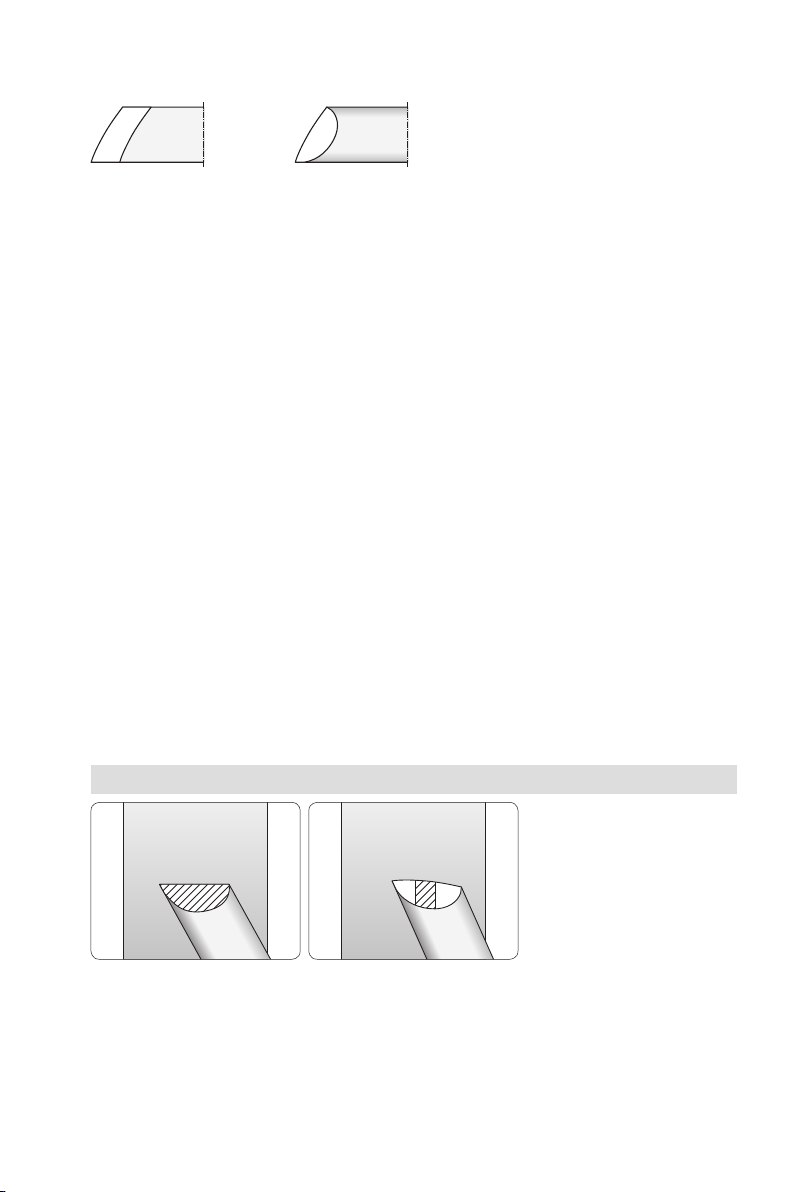
Flach- oder oval mit konvexer Schneide
Sie können eine konvexe Schneide auf ache sowie ovale Schrägmeissel schleifen. Dieses
erfolgt durch eine Drehung der Vorrichtung auf der Universalstütze. Die konvexe Form hat
gewisse Vorteile und ist u. a. durch den bekannten professionellen Drechsler Richard Raffan
aus Australien beliebt geworden. Seine Werkzeuge haben eine leicht konvexe Form, die auf
der nächsten Seite in natürlicher Größe abgebildet sind.
Um diese Form zu erhalten, stellen Sie die Vorrichtung auf 30° ein (statt 20° für eine gerade
Schneide) und verlängern den Überstand (P) auf 75 mm (statt 65 mm für eine gerade Schneide). Die Schneidenwinkel bleiben mit diesen Einstellungen dieselben, d. h. 30°. Auch hier
müssen Sie etwas Material wegschleifen und das Formen dauert 10–20 Minuten, je nachdem
wie die ursprüngliche Form war. Dies ist eine Arbeit, die Sie nur einmal machen.
Da die Berührungsäche des Schleifsteines auf einer konvexen Schneide kleiner ist als auf
einer achen Schneide, wird der Schleifdruck größer, auch wenn Sie mit gleichem Druck auf
das Werkzeug drücken. (Schleifdruck ist die Kraft, mit der man auf das Werkzeug drückt,
dividiert durch die Schleifäche.)
Es erfordert einen gewissen Schleifdruck, damit der Stein aktiv gehalten wird und er sich
nicht zusetzt. Wenn Sie einen Schrägmeissel mit einer geraden Schneide schleifen, der eine
grosse Schleiffase hat, müssen Sie mehrmals während des Schleifens den Stein mit dem
Steinpräparierer SP-650 aktivieren.
Da der Schleifdruck – bei gleich bleibender Kraft auf das Werkzeug – bei einem Meissel mit
konvexer Schneide höher wird, hält sich der Schleifstein selbst aktiv und schleift deswegen
effektiver. Daher geht es – im Vergleich zu einer geraden Schneide – schneller, eine konvexe
Schneide zu schleifen.
Schleiffläche und Schleifdruck
Gerade Schneide. Grosse
Fläche. Genau so gross
wie die ganze Schleiffase.
Der Schleifdruck ist niedrig
und der Schleifstein muss
aktiviert werden.
Konvexe Schneide.
Die Schleiffläche ist wesentlich
kleiner. Der Schleifdruck wird
höher und der Schleifstein
arbeitet effektiver.
105
Page 10
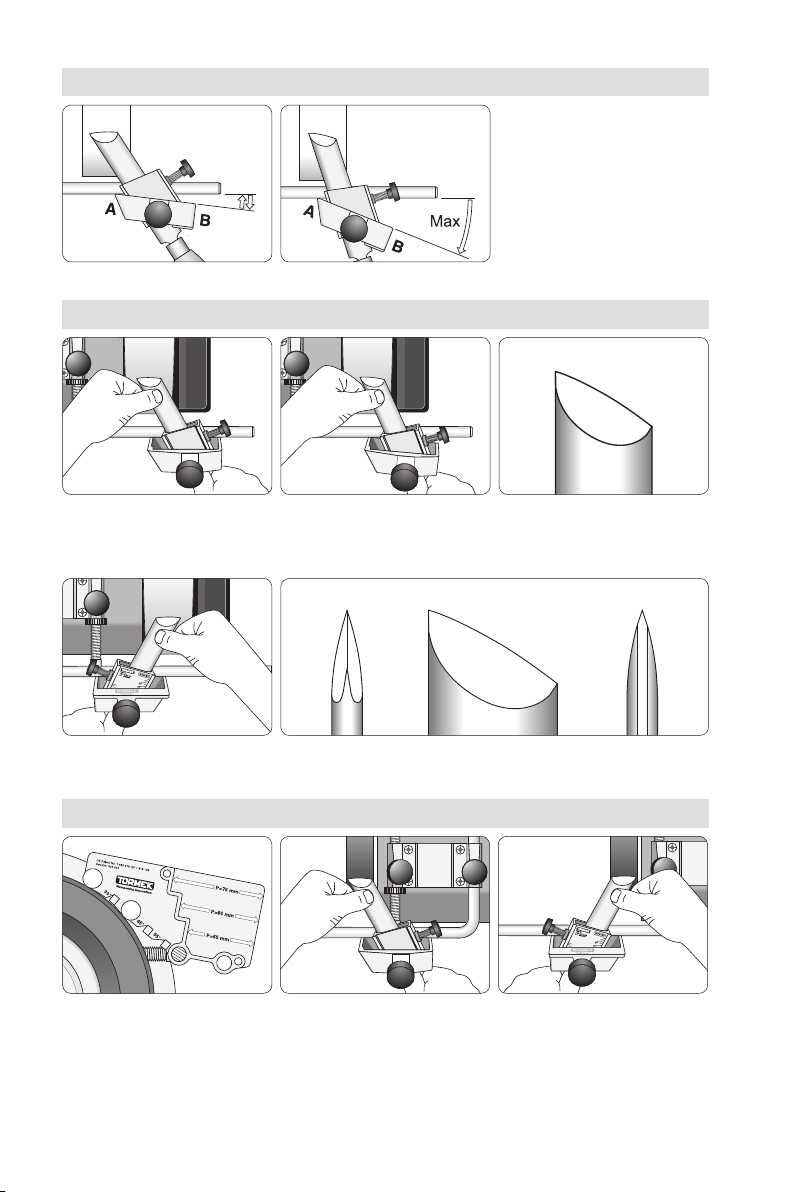
Das Prinzip für das Formen einer Schneide
Das Formen und Schärfen
Die konvexe Form wird durch
das Drehen um die Ecke (A) der
Vorrichtung erreicht. Die Vorrichtung nicht mehr bewegen,
als auf der Zeichnung gezeigt
wird. Der Sitz soll immer auf der
Unversalstütze aufliegen.
Die Vorrichtung hin und
her schwenken, damit die
Schneide konvex geformt wird.
Die Vorrichtung umdrehen
und die andere Seite schleifen.
Abziehen
Die Universalstütze auf die
Abziehscheibe versetzen
und die Einstellung genau
wie beim Schärfen ausführen.
Schleifen Sie nicht
zuviel auf der Spitze.
Schleifen Sie bis die Fasen symmetrisch sind.
Die erste Seite bei Bedarf noch einmal schleifen.
Beide Seiten abwechselnd abziehen, bis der Grat
verschwindet und die Schleiffasen spiegelblank poliert sind.
Passende Form für einen 19
mm Ovalmeissel. Skala 1:1.
106
Page 11
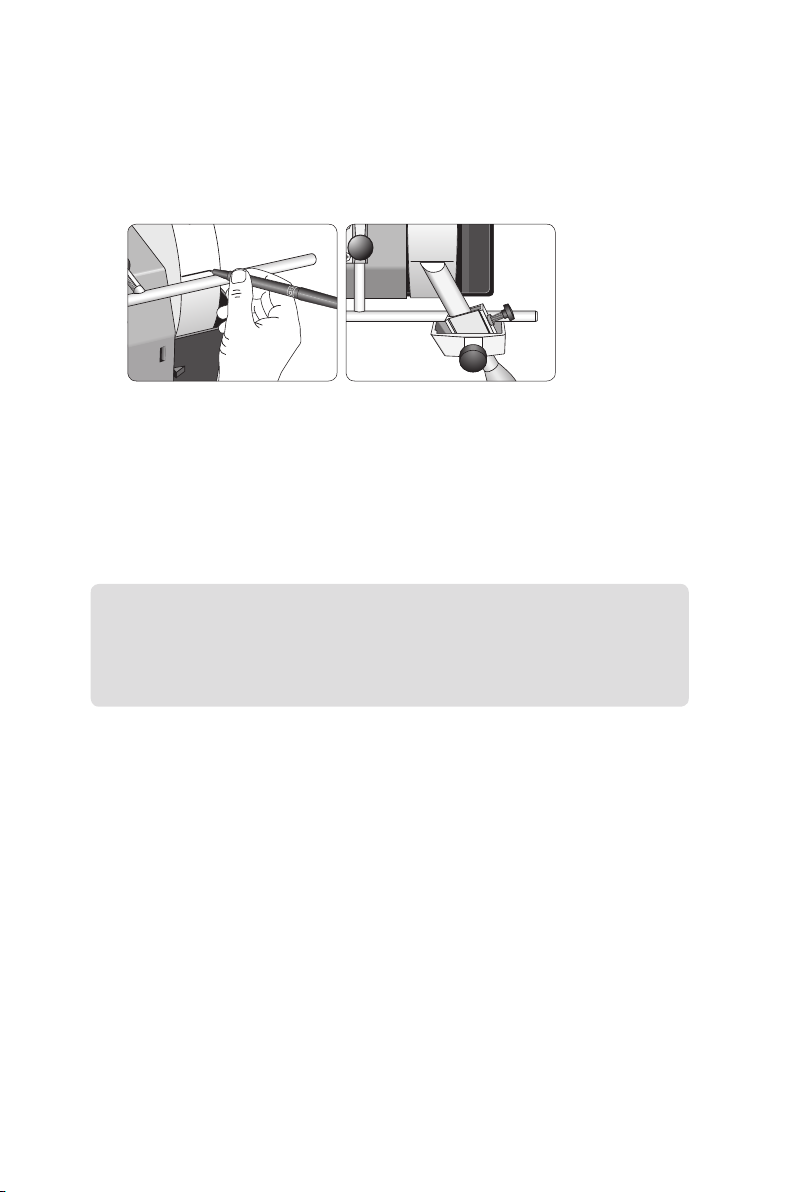
Schleifen einer vorhandenen Geometrie
Sie können auch andere Geometrien eines Meissels schleifen als die, die Sie mit der
Einstelllehre TTS-100 erhalten. So wird eine vorhandene Geometrie auf einem Meissel mit
gerader Schneide wiederholt.
1. Den Meissel mit 65 mm Überstand montieren. TTS-100 benutzen.
2. Den Schneidenwinkel wie auf den Abbildungen gezeigt einstellen.
3. Den Schneidenwinkel mit der Universalstütze einstellen.
Die Einfärbemethode benutzen (Seite 43).
4. Überstand (P) und Vorrichtungseinstellung (JS) auf dem mitgelieferten
Werkzeugsetikett notieren. Das Etikett auf dem Werkzeug festkleben.
Bei zukünftigen Schärfvorgängen verwenden Sie die Distanzklotzmethode, um den Schneidenwinkel einzustellen (Seite 43).
Tipp Falls sich die Geometrie sich nicht wesentlich von den Formen
unterscheidet, die Sie mit der Einstelllehre TTS-100 erhalten, sollten
Sie sich überlegen, die Form in eine TTS-100 Form zu verändern, damit
Sie den Meissel zukünftig einfacher und schneller schärfen können.
107
Page 12
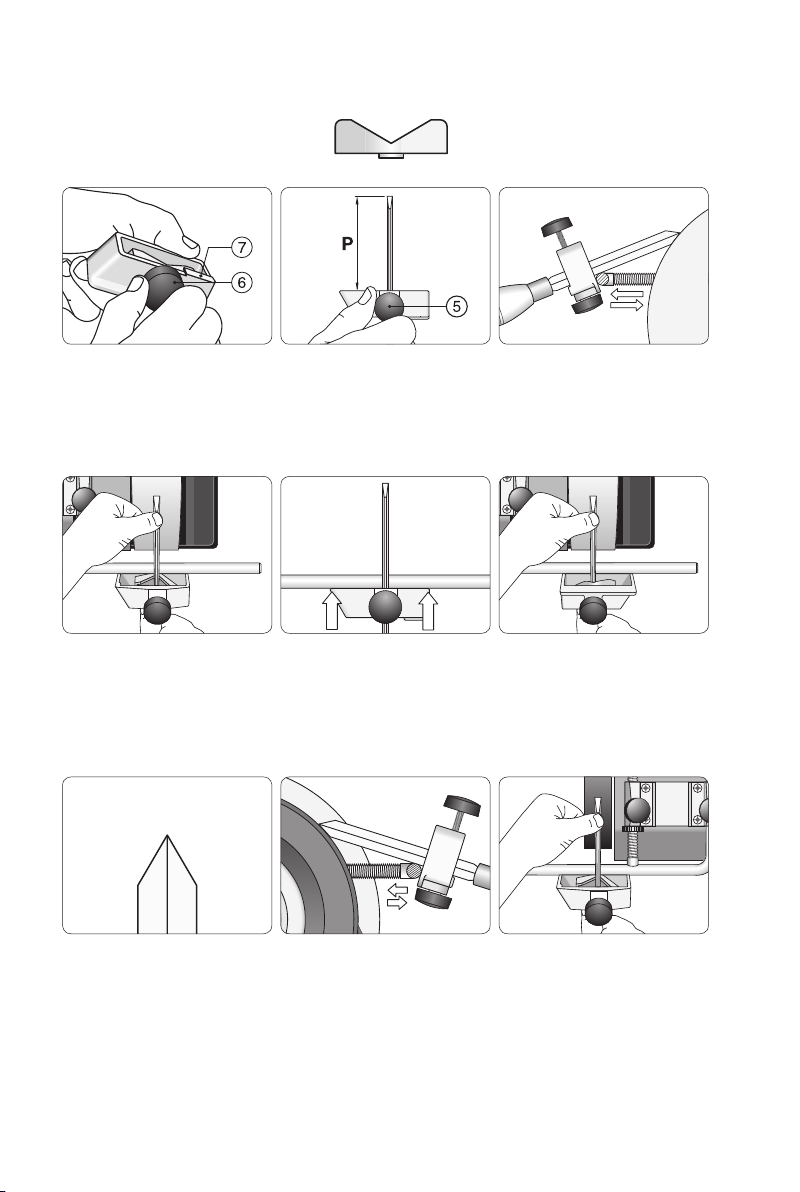
Abstechstähle und Plattenstähle
Der offene Sitz wird verwendet
Den Sitz mit der unteren
Schraube (6) in rechtwinkliger
Lage (0°) arretieren. Der Sitz
muss bis zum Anschlag (7)
gehen.
Zwecks bester Kontrolle
drücken Sie mit dem Daumen
nahe an der Schneide. Mit der
rechten Hand kontrollieren
Sie, ob das Werkzeug vertikal
gehalten wird.
Das Werkzeug mit ca. 100 mm
Überstand (P) montieren und
mit der oberen Schraube (5)
arretieren.
Achten Sie darauf, dass die
gesamte Vorrichtung mit der
Universalstütze Kontakt hat.
Den Schneidenwinkel einstellen.
Die Einfärbmethode verwenden
(S. 43), um den vorhandenen
Winkel genau zu wiederholen.
Wenn die erste Seite geschliffen
ist, die Vorrichtung mit dem
montierten Werkzeug wenden
und die andere Seite schleifen.
Solange schleifen, bis die
Schleiffasen symmetrisch sind.
Falls erforderlich, die erste Seite
erneut schleifen.
108
Abziehen. Die Universalstütze zur Abziehscheibe versetzen und
die Schleiffase mit weiterhin montiertem Werkzeug abziehen. Die
Universalstütze so einstellen, dass der Abziehwinkel dem Schleifwinkel entspricht. Die Einfärbmethode verwenden.
Page 13
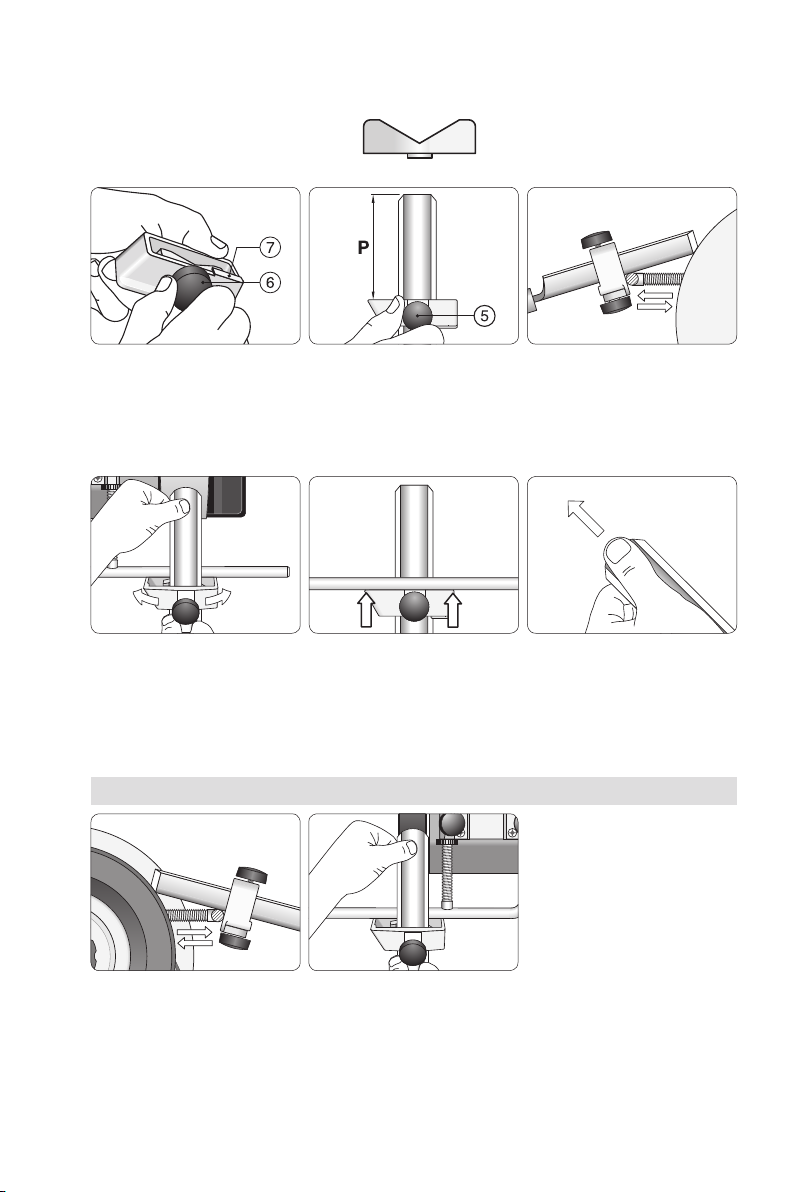
Schruppröhren
Der offene Sitz wird verwendet
Den Sitz mit der unteren
Schraube (6) in rechtwinkliger
Lage (0°) arretieren. Der Sitz
muss bis zum Anschlag (7)
gehen.
Die Drehröhre auf der Universalstütze rollen, während
Sie die Vorrichtung längs der
Universalstütze bewegen, damit
der Stein gleichmässig abgenutzt wird.
Abziehen
Das Werkzeug mit ca. 100 mm
Überstand (P) montieren und
mit der oberen Schraube (5)
arretieren.
Darauf achten, dass die
gesamte Vorrichtung mit der
Universalstütze Kontakt hat.
Den Schneidenwinkel einstellen.
Die Einfärbmethode verwenden
(S. 43), um den vorhandenen
Winkel genau zu wiederholen.
Solange schleifen, bis ein Grat
längs der gesamten Schneide
entstanden ist. Dieser ist deutlich mit den Fingern zu spüren.
Die Universalstütze zur Abziehscheibe versetzen und die Schleiffase mit weiterhin montiertem Werkzeug abziehen. Die Universalstütze so einstellen, dass der Abziehwinkel dem Schleifwinkel
entspricht.
109
Page 14
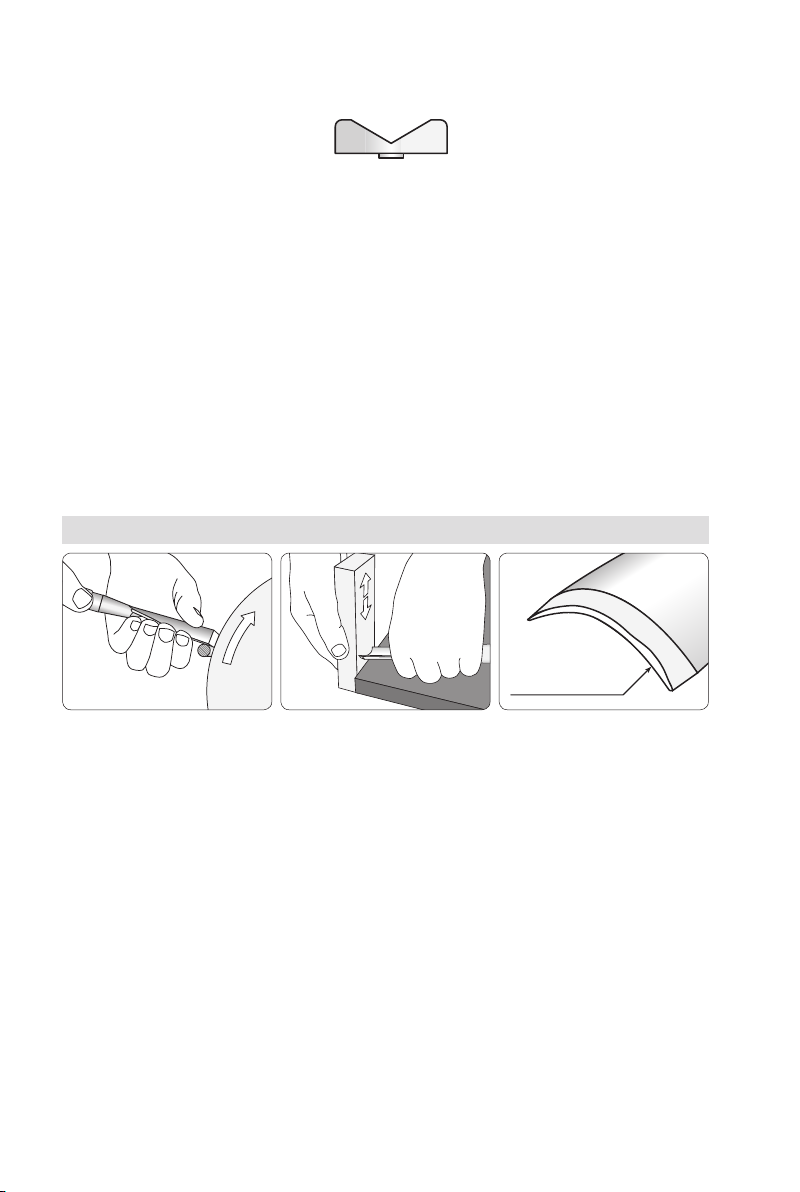
Schnitzwerkzeug
Der offene Sitz wird verwendet
Das Prinzip
Verwenden Sie die Methode, die im Kapitel Schleiftechnik für Schnitzhohleisen und Geissfüsse auf Seite 21 beschrieben worden ist.
Schneidenwinkel
Wie im obigen Kapitel auf Seite 25 beschrieben, ist die Wahl des Schneidenwinkels bei
einem Schnitzhohleisen sehr wichtig. Die Einstellung der Vorrichtung hängt davon ab, ob Sie
einen vorhandenen Winkel wiederholen oder einen neuen Winkel schleifen wollen.
Wenn Sie einen vorhanden Schneidenwinkel wiederholen, sollten Sie die auf Seite 43
beschriebene Einfärbmethode benutzen. Wenn Sie einen neuen Schneidenwinkel anfertigen
wollen, stellen Sie entweder die Vorrichtung nach Augenmass ein oder mit Hilfe der Winkellehre WM-200 (Seite 144).
Formen der Schneide
Die Schneide formen, indem
das Werkzeug auf die Universalstütze gestützt wird, die horizontal und nahe am Schleifstein
angebracht wird.
110
Die stumpfe Schneide mit der
feinkörnigen Seite des Tormek
Steinpräparierers, SP-650
schlichten und verfeinern.
Silberlinie
Die stumpfe Schneide erscheint
jetzt als Silberlinie. Diese zeigt
an, wo geschliffen werden
muss.
Page 15
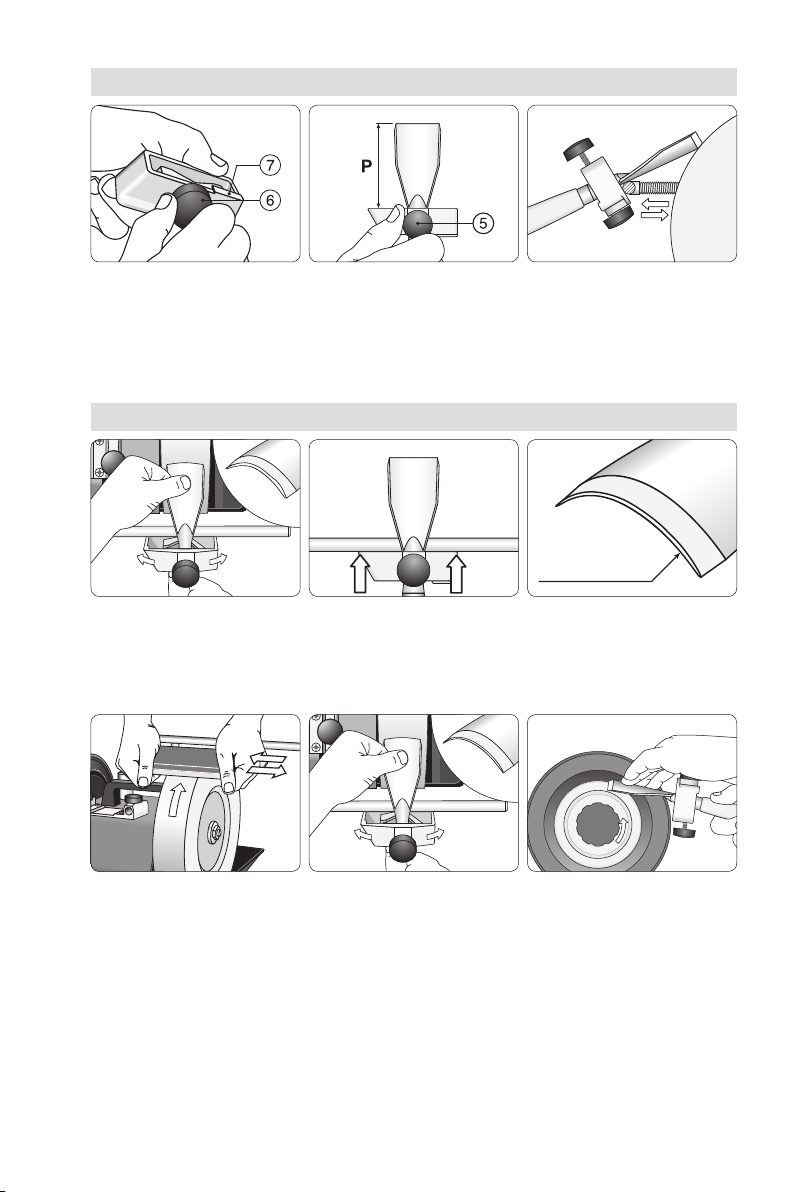
Einstellung der Vorrichtung
Den Sitz mit der unteren
Schraube (6) in rechtwinkliger
Lage (0°) arretieren. Der Sitz
muss bis zum Anschlag (7)
gehen.
Schleifen
Nur dort schleifen, wo die
Silberlinie am dicksten ist.
Das Hohleisen ständig auf der
Universalstütze drehen.
Das Werkzeug mit ca. 100 mm
Überstand (P) montieren und
mit der oberen Schraube (5)
arretieren.
Darauf achten, dass die
gesamte Vorrichtung mit der
Universalstütze Kontakt hat.
Den Schneidenwinkel durch
Verstellen der Universalstütze
einstellen. Die Einfärbmethode
verwenden um den vorhandenen
Winkel genau zu wiederholen.
Silberlinie
Den Fortgang des Schleifens
häufig kontrollieren. Schleifen
Sie, bis Sie eine dünne und
gleichmäßige Silberlinie erhalten.
Den Schleifstein mit der feinen
Seite des Steinpräparieres
SP-650 zum Feinschleifen
vorbereiten.
Mit dem Schärfen fortfahren.
Das Ergebnis sorgfältig kontrollieren.
Den Grat mit der Lederabziehscheibe entfernen, damit die
Silberlinie besser zu sehen ist.
111
Page 16
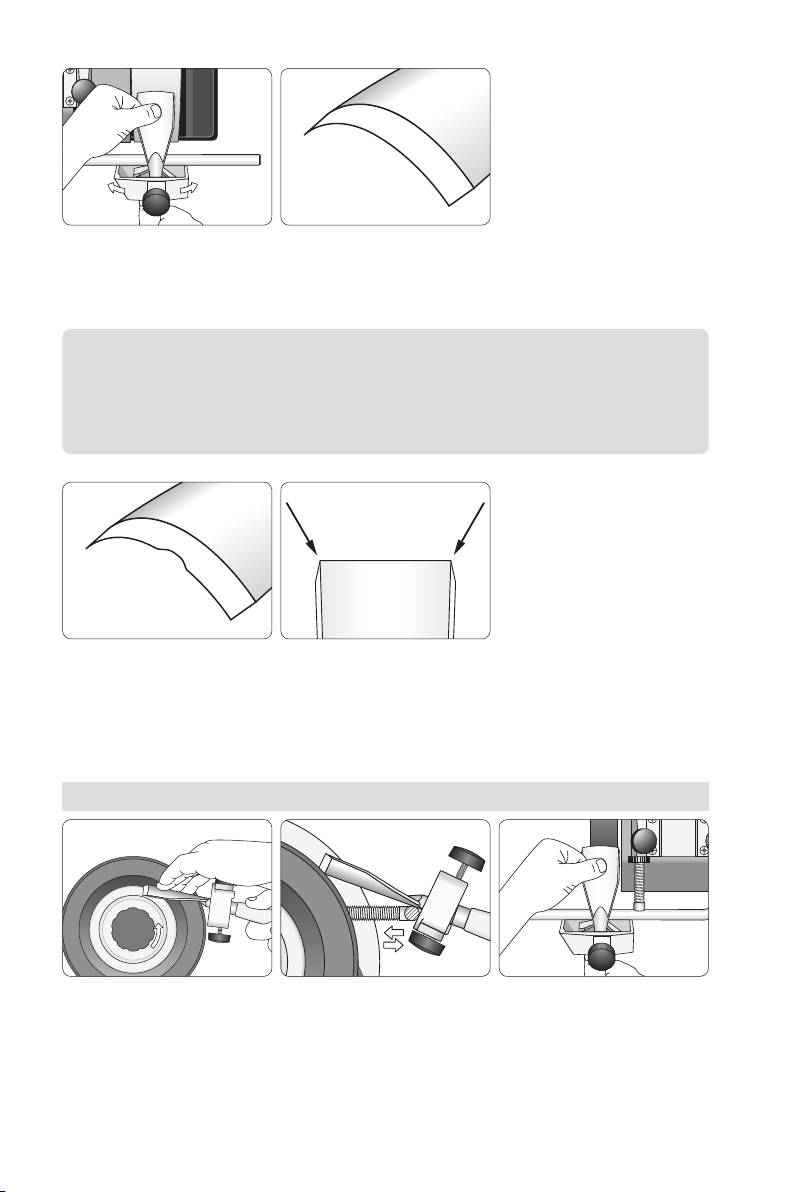
Erneut schleifen. Jetzt mit
sehr leichtem Druck. Häufig
kontrollieren, damit nicht
zuviel geschliffen wird.
Das Schleifen sofort abbrechen,
wenn die Silberlinie verschwindet. Das ist ein Zeichen dafür,
dass die Schneide scharf ist.
Achtung Man kann sich leicht irren und glauben, dass der Grat die Silberlinie
ist. Ziehen Sie deshalb am Ende des Schleifens den Grat auf der Lederabziehscheibe häufig ab, damit Sie deutlich sehen können, wie die Silberlinie
immer geringer wird.
Am Ende des Schärfens kann
es leicht vorkommen, dass
zuviel geschliffen wird. Dann
muss die Schneide neu geformt
werden und der Vorgang von
Anfang an wiederholt werden.
Abziehen
Lassen Sie das Werkzeug in der
Vorrichtung eingespannt. Die
Innenseite auf der profilierten
Lederabziehscheibe abziehen
und polieren.
112
Vorsichtig beim Schleifen der
Seiten, damit die Ecken nicht
abgerundet werden. Schnitzwerkzeuge müssen scharfe
Ecken haben!
Die Schleiffase auf der grossen Lederabziehscheibe abziehen und
polieren. Die Universalstütze so einstellen, dass der Abziehwinkel
dem Schleifwinkel entspricht. Benutzen Sie die Einfärbmethode.
Den Grat abziehen und die Schleiffase bis auf Rasiermesserschärfe polieren.
Page 17
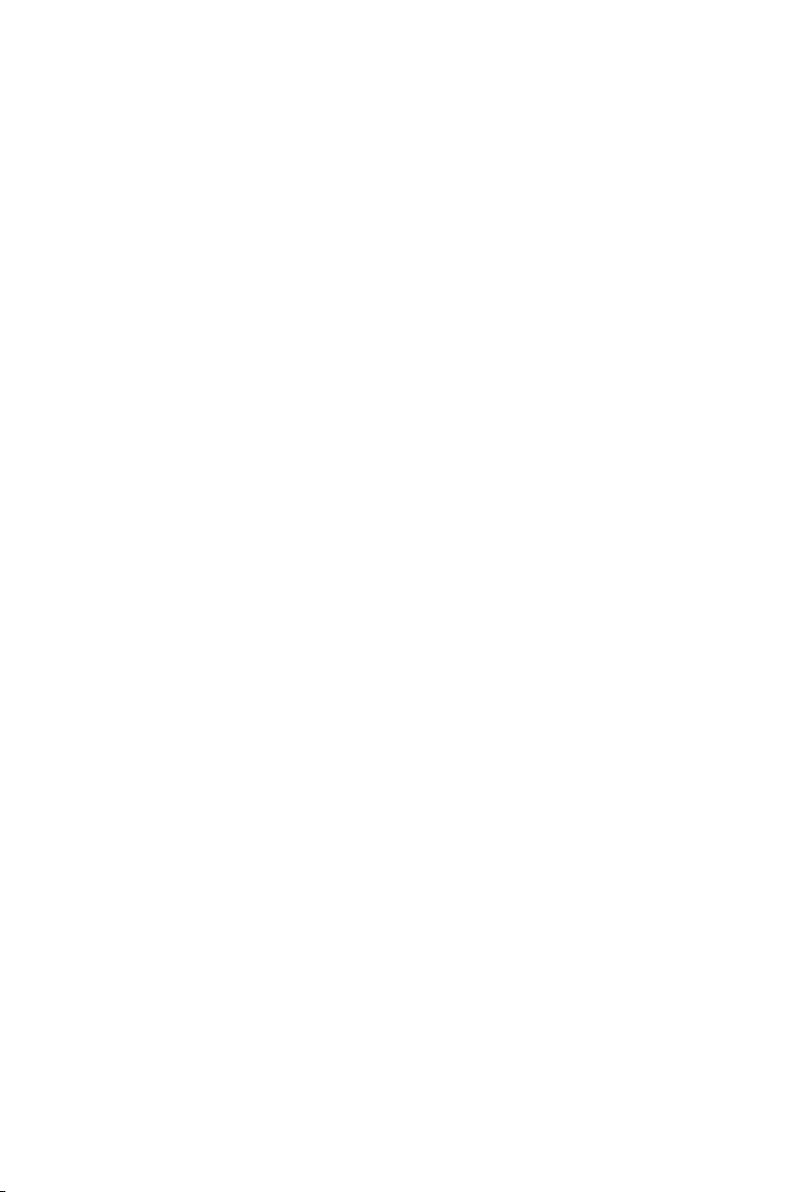
Schärfe testen
Das Werkzeug in der Schleifvorrichtung lassen. Ein Holzstück quer zur Faser schneiden.
Die Schneide muss leicht schneiden und eine gleichmässige Fläche hinterlassen, ohne die
Fasern abzureissen. Da das Werkzeug immer noch eingespannt und die Einstellung der
Universalstütze unverändert ist, können Sie bei Bedarf ohne weiteres zurückgehen und mit
dem Abziehen fortfahren.
113
Page 18
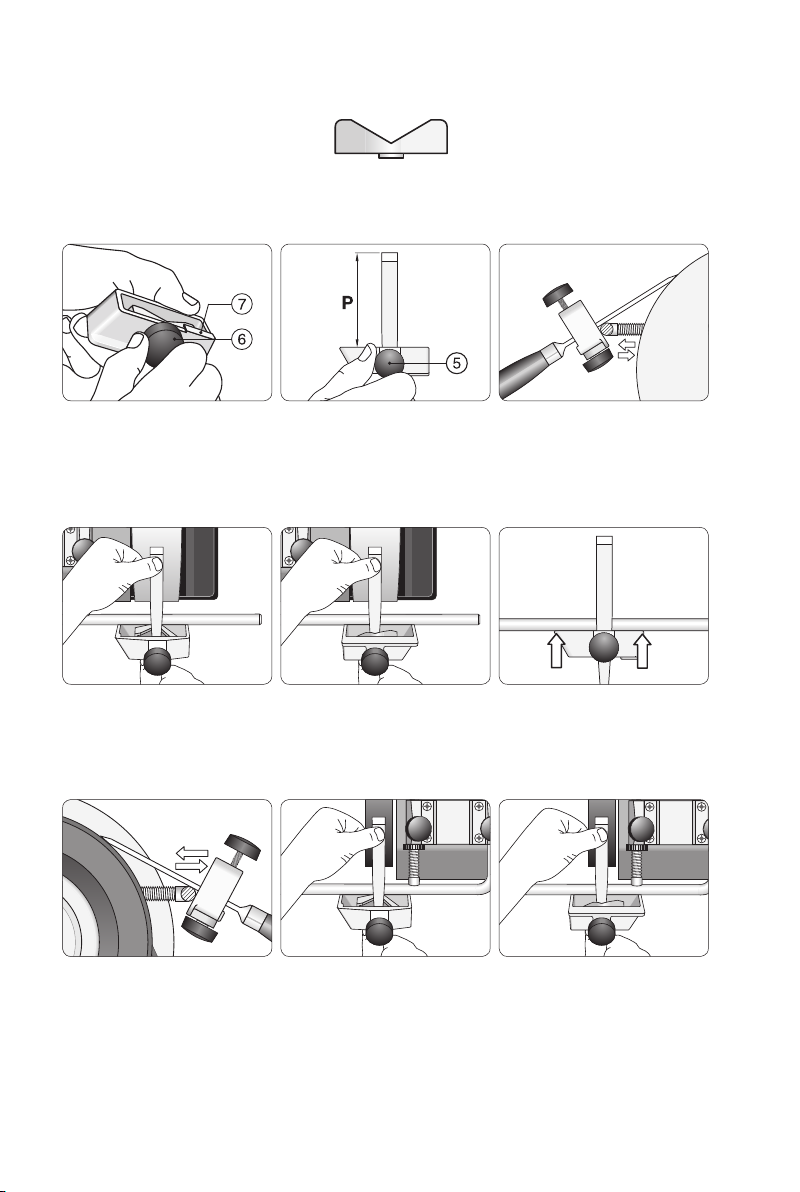
Meissel mit gerader Schneide
Der offene Sitz wird verwendet
Mindestlänge eines Werkzeuges ca. 100 mm bei 25° Schneidenwinkel. Kurze Werkzeuge bis
zu etwa 75 mm werden mit der Schleifvorrichtung SVS-38 geschliffen (Seite 70).
Den Sitz mit der unteren
Schraube (6) in rechtwinkliger
Lage (0°) arretieren. Der Sitz
muss bis zum Anschlag (7)
gehen.
Die eine Seite schleifen. Das Werkzeug heben, seitlich versetzen
und wieder andrücken, so dass der Stein gleichmässig abgenutzt
wird. Die beste Kontrolle hat man, wenn man mit dem Daumen
nahe der Schneide drückt.
Abziehen. Das Werkzeug in der Schleifvorrichtung lassen. Die Universalstütze so einstellen, dass
Sie gleichen Schleifwinkel und Abziehwinkel erhalten. Die Einfärbmethode verwenden. Den Grat
abziehen und die Schleiffase spiegelblank polieren.
Das Werkzeug mit ca. 75 mm
Überstand (P) montieren und
mit der oberen Schraube (5)
arretieren.
Den Schneidenwinkel einstellen.
Die Einfärbmethode verwenden,
um den vorhandenen Winkel
genau zu wiederholen.
Darauf achten, dass die
gesamte Vorrichtung mit der
Universalstütze Kontakt hat.
114
Page 19
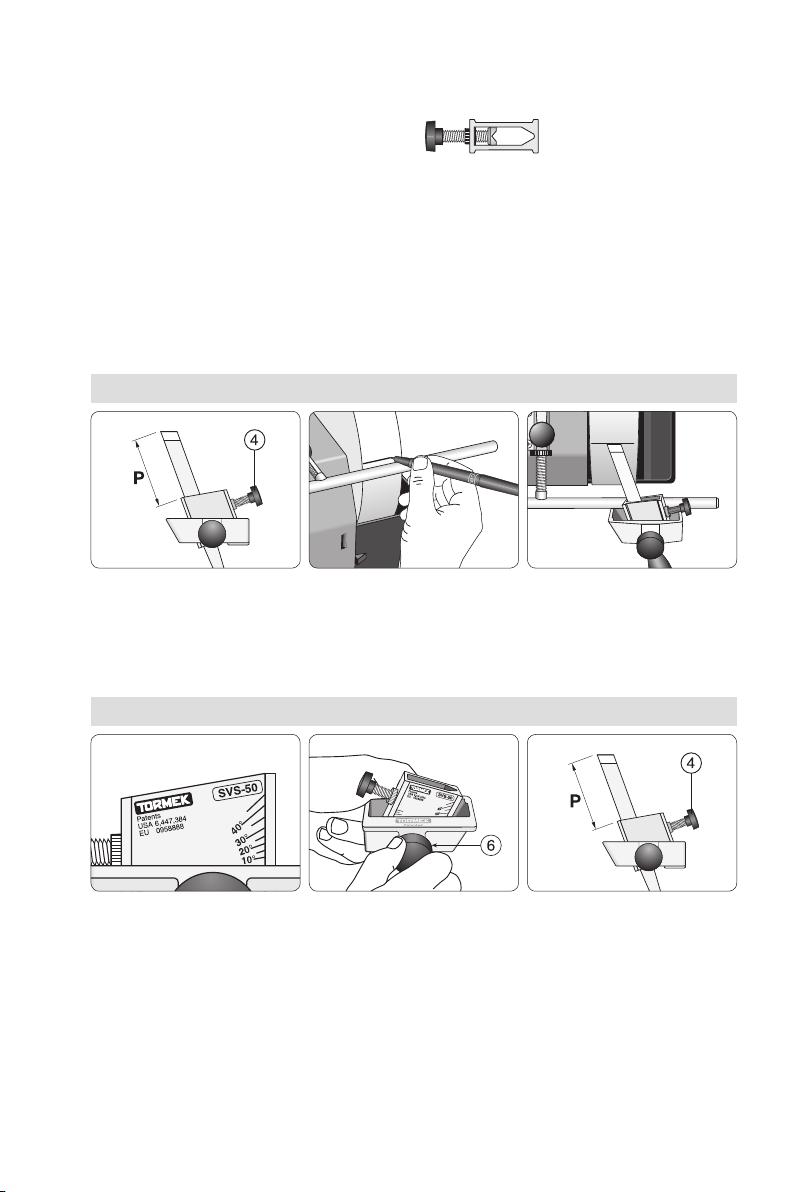
Meissel mit schräger Schneide
Der geschlossene Sitz wird verwendet
Diese Werkzeuge haben einen Schrägwinkel von ca. 25°. Sie können das Werkzeug mit dem
gleichen Schrägwinkel oder einem neuen Schrägwinkel nach Wunsch schleifen.
Das Werkzeug muss eine Mindestlänge haben, um in die Schleifvorrichtung zu passen, die
vom Schneidenwinkel und vom Schrägwinkel abhängig ist. Bei 25° Schneidenwinkel und
25° Schrägwinkel ist die Mindestlänge ca. 105 mm. Die Form des Werkzeugs muss so sein,
dass es sich in den V-Blöcken xieren lässt. Wenn die Form das nicht zulässt, wird der
offene Sitz verwendet.
Einstellung des vorhandenen Schrägwinkels
Das Werkzeug so montieren, dass es ca. 50–75 mm
Überstand (P) hat und mit der
Seitenschraube (4) arretieren.
Gestützt auf die Universalstütze eine Linie quer über die
Schleifscheibe ziehen. Einen
wasserfesten Stift verwenden,
wenn die Scheibe feucht ist.
Einstellung eines neuen Schrägwinkels
Eine Skala am Sitz zeigt den
Schrägwinkel an.
Den gewählten Schrägwinkel
mit der unteren Schraube (6)
arretieren.
Die Vorrichtung auf die Universalstütze legen und den Sitz
drehen, bis die Schneide parallel zur Linie verläuft. Die untere
Schraube (6) festziehen.
Das Werkzeug mit ca. 50–75
mm Überstand (P) montieren
und mit der Seitenschraube (4)
arretieren.
115
Page 20
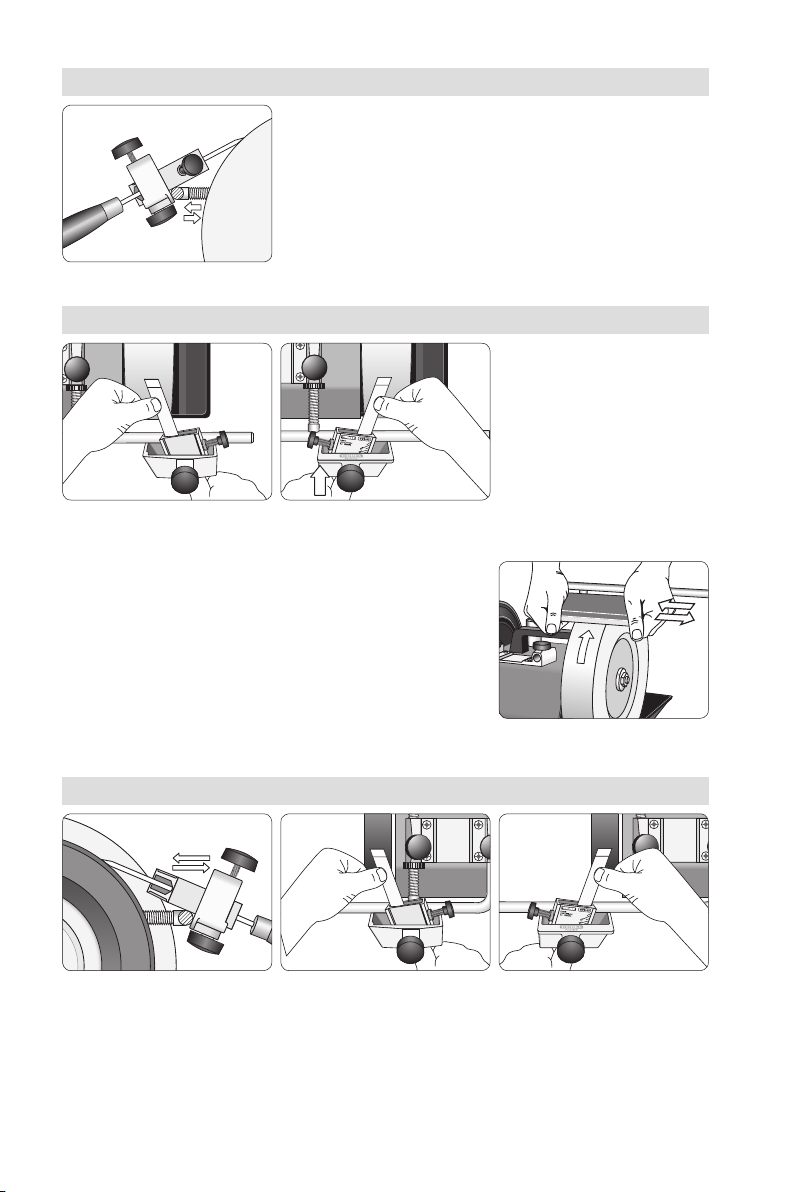
Einstellung des Schneidenwinkels
Den Schneidenwinkel einstellen, indem die Universalstütze
verstellt wird. Bei Wiederholung eines vorhandenen Schneidenwinkels die Einfärbmethode verwenden. Wenn Sie einen neuen
Schneidenwinkel schleifen wollen, können Sie die Winkellehre
WM-200 benutzen.
Schleifen
Zustand des Schleifsteins
Schnitzwerkzeuge müssen meistens nur leicht geschliffen
werden. Den Schleifstein mit dem Steinpräparierer SP-650
vorbereiten, um feiner zu schleifen (Seite 142). Wenn Sie
das Werkzeug formen müssen, verwenden Sie den Schleifstein in seinem normalen Zustand.
Die erste Seite schleifen. Die
beste Kontrolle hat man, wenn
man mit dem Daumen nahe der
Schneide drückt. Das Werkzeug
heben und seitlich über die Scheibe versetzen. Die Vorrichtung
umdrehen und die andere Seite
schleifen, wenn ein Grat über die
ganze Schneide entstanden ist.
Abziehen
Das Werkzeug in der Vorrichtung lassen und auf der Lederabziehscheibe abziehen. Die Universalstütze so einstellen, dass der gleiche Abziehwinkel wie der Schleifwinkel erhalten werden.
Die Einfärbmethode verwenden. Den Grat abziehen und die Schleiffasen spiegelblank polieren.
116
 Loading...