

Page 1
Page 2
MIKROMETR ZEWNĘTRZNY 0-25 MM
Oryginalna Instrukcja Obsługi
UWAGA! PRZED PRZYSTĄPIENIEM DO UŻYTKOWANIA SPRZĘTU
NALEŻY UWAŻNIE PRZECZYTAĆ NINIEJSZĄ INSTRUKCJĘ I
ZACHOWAĆ JĄ DO DALSZEGO WYKORZYSTANIA.
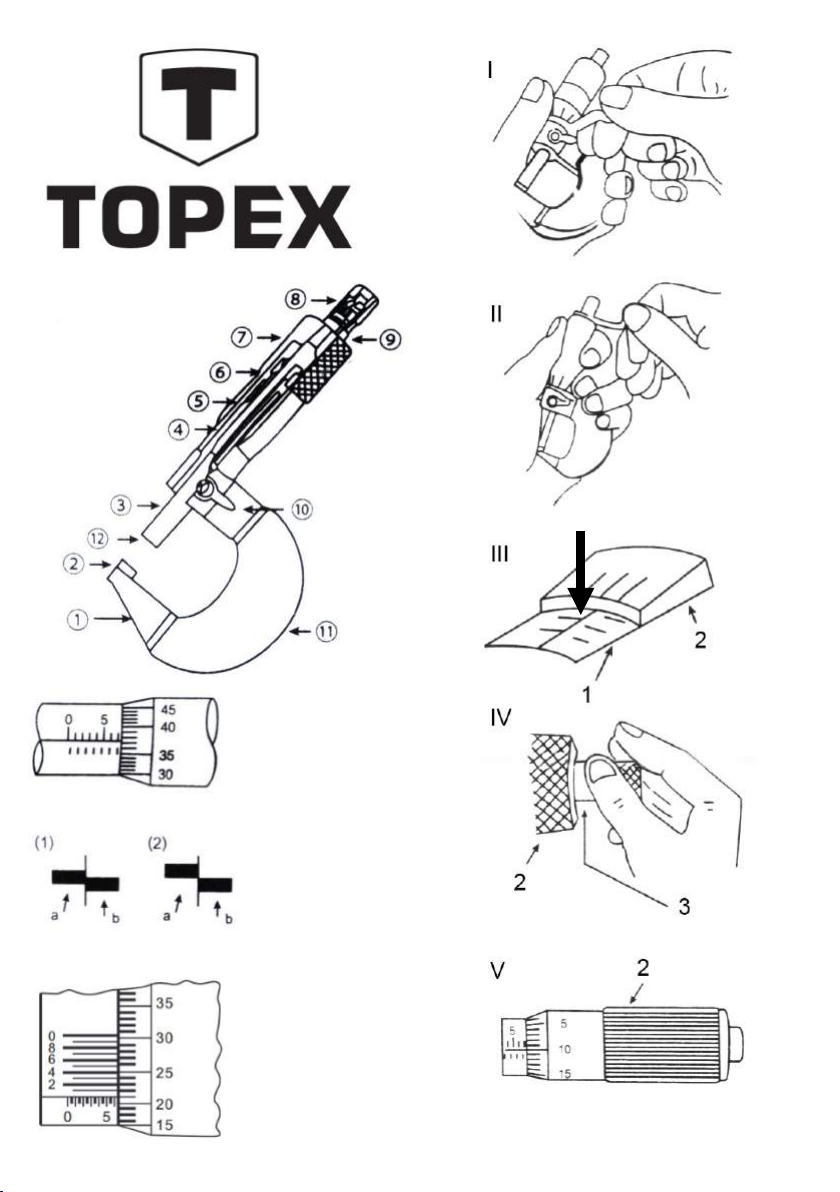
1. Korpus
2. Węglikowe kowadełko
3. Wrzeciono śruby mikrometrycznej
4. Tuleja wewnętrzna
5. Tuleja zewnętrzna
6. Noniusz
7. Bęben
8. Mechanizm grzechotkowy
9. Śruba grzechotki
10. Zacisk
11. Okładzina korpusu
12. Węglikowa końcówka wrzeciona
1. ODCZYT POMIARU
(1) Z głównego noniusza
Rysunek po lewej przedstawia pomiar przy użyciu głównego noniusza z
dokładnością do 0,01 mm. Przy odpowiednich umiejętnościach można
oszacować pomiar wzrokowo z dokładnością do 0,001 mm.
Odczyt na tulei: 7,
Odczyt na bębnie: ,37
__________________
Odczyt pomiaru: 7,37 mm
a: Tuleja
b: Bęben
(1) około +1 μm
(2) około +2 μm
(2) Za pomocą noniusza dodatkowego
Za pomocą mikrometra wyposażonego w dodatkowy noniusz można
dokonać pomiarów z dokładnością do 0,001 mm. Odczytu z dokładnością
do 0,01 mm dokonuje się tak samo jak w poprzednim przypadku.
Następnie znajdź punkt wyrównania podziałki na noniuszu dodatkowym
z noniuszem na bębnie i pomnóż jego wartość przez 0,001 mm.
Odczyt na tulei: 6
Odczyt na bębnie: 21
Odczyt na noniuszu dodatkowym: 003
___________________
Odczyt pomiaru: 6,213 mm
2. PRZED UŻYCIEM
W celu regulacji punktu zerowego: wyczyść powierzchnie kowadełka oraz
wrzeciona z użyciem gazy lub papieru, następnie ostrożnie zetknij je ze
sobą obracając mechanizmem grzechotkowym. Jeśli linia „0” na
podziałce bębna nie pokrywa się z linią główną na tulei, konieczna jest
kalibracja pozycji zerowej na poniższe sposoby:
a) Błąd w zakresie ±0.01 mm (.001"): Zablokuj wrzeciono za pomocą
dźwigienki zacisku, następnie dopasuj pozycję tulei za pomocą klucza
(rysunek I), aż linia główna wyrówna się z linią „0” na bębnie.
b) Błąd przekraczający ±0.01mm (.001"): Zablokuj wrzeciono za pomocą
dźwigienki zacisku, następnie poluzuj mechanizm grzechotkowy przy
użyciu klucza (rysunek II). Przyciskając bęben w kierunku pokrętła
grzechotki, przekręć go w pozycję, w której linia „0” będzie się pokrywać
z linią na tulei. Dokręć śrubę grzechotki. Jeśli będzie to konieczne,
dokonaj ostatecznych poprawek zgodnie z punktem a).
3. POPRAWNE UŻYCIE
Błąd paralaksy:
PL
Model: 31C629
Podziałki na tulei oraz bębnie nie leżą w tej samej płaszczyźnie. Z tego
powodu odczyty mogą różnić się w zależności od punktu patrzenia (błąd
paralaksy). Z tego względu należy spoglądać na tuleję możliwie pod
kątem prostym do powierzchni w miejscu linii głównej. (patrz strzałka na
rysunku III). Błąd paralaksy może spowodować odchylenie odczytu od
rzeczywistej wartości o około 2 μm. Należy brać to pod uwagę
szczególnie przy pomiarach z wykorzystaniem noniusza dodatkowego.
Siła nacisku:
a) Mechanizm grzechotkowy:
Mikrometr zewnętrzny wyposażony jest w grzechotkę, która umożliwia
zastosowanie optymalnej siły nacisku przy pomiarze (rysunek IV). Zetknij
ze sobą powierzchnię wrzeciona oraz element spoczywający na
kowadełku obracając bębnem. Następnie dokręć śrubę grzechotki o 1,5
do 2 obrotów. Mechanizm grzechotki uniemożliwi przyłożenie zbyt
dużego nacisku. Grzechotka może zużywać się po czasie, co wpłynie na
precyzję jej pracy. Wówczas należy ją wymienić.
b) Sprzęgło cierne:
Mechanizmem zapewniającym optymalny nacisk poza grzechotką jest
sprzęgło cierne (rysunek V). Dzięki niemu możliwe jest uzyskanie
optymalnego nacisku niezależnie od osoby obsługującej mikrometr.
Zapewnia to zminimalizowanie błędu pomiarowego.
Błąd pozycji:
W przypadku większych mikrometrów należy brać bo uwagę błąd
wynikający z elastyczności korpusu. Kalibracja punktu zerowego powinna
być przeprowadzona w tej samej pozycji, w której dokonywany będzie
pomiar.
Błędy wynikające z temperatury:
Temperatura może mieć wpływ na wynik pomiaru. Należy mieć to na
uwadze szczególnie w przypadku większych mikrometrów. Przed
dokonaniem pomiaru należy pozwolić narzędziu oraz mierzonemu
elementowi ochłodzić się do odpowiedniej temperatury.
Objaśnienie rysunków:
1. Tuleja
2. Bęben
3. Mechanizm grzechotkowy
4. PO UŻYCIU
Oczyść mikrometr z pyłu i odprysków i zabezpiecz przed korozją przy
pomocy odpowiedniego oleju. Elementy wewnętrzne mikrometru powinny
być po oczyszczeniu zabezpieczone olejami wysokiej jakości. W
zależności od częstotliwości użytkowania należy dokonywać okresowych
inspekcji.
GWARANCJA I SERWIS
Warunki gwarancji oraz opis postępowania w przypadku reklamacji
zawarte są w załączonej Karcie Gwarancyjnej.
Serwis Centralny GTX Service Sp. z o.o. Sp.k.
ul. Pograniczna 2/4 tel. +48 22 364 53 50
02-285 Warszawa e-mail [email protected]
Sieć Punktów Serwisowych do napraw gwarancyjnych i pogwarancyjnych
dostępna na platformie internetowej gtxservice.pl
Zeskanuj QR kod i wejdź na gtxservice.pl
Page 3
0-25MM OUTSIDE MICROMETER
CAUTION! BEFORE OPERATING THE DEVICE, READ THIS USER
MANUAL CAREFULLY AND KEEP IT FOR REFERENCE
1. Frame
2. Anvil (carbide)
3. Spindle
4. Inner sleeve
5. Outer sleeve
6. Adjustment nut
7. Thimble
8. Ratchet stop
9. Ratchet screw
10. Clamp
11. Frame cover
12. Carbide tip
1.HOW TO READ
(1) Without vernier scale
The left example represents the reading with accuracy of 0.01mm. With
the advanced experience or skill. You will be able to visually estimate
results with accuracy of 0.001mm as shown.
Sleeve: 7,
Thimble: ,37
___________________
Reading: 7,37 mm
a: Sleeve
b: Thimble
(1) about +1 μm
(2) about +2 μm
(2) With vernier scale
The standard micrometer with the vernier scale on the sleeve allows to
achieve accuracy of 0.001mm. In this micrometer,reading to 0.01mm is
made on the thimble in the same way as in case of the standard
micrometer. When using vernier scale, find which graduation of the
vernier scale coincides with that of the thimble and multiply it by 0.001mm.
Sleeve: 6,
Thimble: ,21
Vernier: ,003
___________________
Reading: 6,213 mm
2. BEFORE USING
To adjust the zero position, clean the faces of the anvil and the spindle
with gauze or paper then bring them together carefully by turning the
ratchet stop. If the line marked "0"on the thimble does not coincide with
the reference line the sleeve, adjust zero position in the following
manners:
a) Deviation within ±0.01 mm (.001"): Lock the spindle by the clamp lever
then adjust the sleeve with a spanner until the reference line comes
exactly in line with "0" line on the thimble (picture I).
b) Deviation over ±0.01mm (.001"): Lock the spindle by the clamp lever
and loosen the ratchet slop by a spanner (picture II). Pressing the thimble
to the ratchet stop, rotate it so that "0" line coincides with the reference
line on the sleeve. Fasten ratchet stop. If necessary, make final
adjustments by following a) instructions.
3. CORRECT USING
Parallax error
As the reference line of the sleeve and the graduations of thimble are not
on the same plane, measured point on the thimble will vary by shifting the
viewing point causing parallax error. It is, therefore, necessary to align
your line of sight straight to the reference line of the sleeve (see arrow on
picture III) When the viewing point is shifted, parallax error of about 2μm
will be caused. This is especially important when reading vernier scale.
EN
Original User Manual
Measuring force
a) Ratchet stop
Standard outside micrometer is equipped with a ratchet stop to provide a
correct measuring force (picture IV). Bring the measuring face of the
spindle just in contact with the workpiece resting on the anvil, and stop
rotating the spindle. Turn the ratchet stop by 1.5 or 2 turns. The ratchet
stop has a spiral spring and two gears engaging each other to provide
specified measuring force. The gears may wear and the spring may
weaken after a long time of usage, resulting in inconstant or out-ofspecified measuring force. In this case ratchet stop must be replaced with
anew one.
b) Friction stop (Friction thimble) A device for a constant measuring force
other than the ratchet stop is a friction stop (friction thimble).
The friction thimble ensures constant measuring force irrespective of
operator's practice of operation. It is recommended to use friction thimble
to ensure highest measuring accuracy without human error (picture V).
Positional errors
The effect of flexure of the frame should be considered with large
micrometers. Thus, the measurement should be done in the same
position or posture as the zero adjustment is performed.
Errors due to temperature
Temperature effect should be considered particularly when micrometers
are large. Allow sufficient time for thermal stabilization for both
micrometers and workpieces.
Elements on pictures:
1. Sleeve
2. Thimble
3. Ratchet stop
4. AFTER USING
Clean the micrometer by wiping dust/chippings after use and apply
anticorrosive oil. When cleaning the micrometer by disassembling, apply
hjgh quality oil on the spindle threads. Execute periodic inspections
depending on the frequency of usage.
0-25ММ НАРУЖНЫЙ МИКРОМЕТР
Оригинальное руководство пользователя
ОСТОРОЖНОСТЬ! ПЕРЕД ИСПОЛЬЗОВАНИЕМ УСТРОЙСТВА
ВНИМАТЕЛЬНО ПРОЧИТАЙТЕ ДАННОЕ РУКОВОДСТВО ПО
ЭКСПЛУАТАЦИИ И СОХРАНИТЕ ЕГО ДЛЯ СПРАВКИ.
1. Рамка
2. Наковальня (карбид)
3. Шпиндель
4. Внутренний рукав
5. Наружная втулка
6. Регулировочная гайка.
7. Наперсток
8. Стоп с храповым механизмом.
9. Винт с храповым механизмом.
10. Зажим
11. Крышка рамы
12. Твердосплавный наконечник
1. КАК ЧИТАТЬ
(1) Без нониусной шкалы
В левом примере показано показание с точностью до 0,01 мм. С
продвинутым опытом или навыками. Вы сможете визуально оценить
результаты с точностью до 0,001 мм, как показано.
Рукав: 7,
Наперсток:, 37
¬ ___________________
RU
Page 4
Чтение: 7,37 мм
а: рукав
b: Наперсток
(1) около +1 мкм
(2) около +2 мкм
(2) С нониусной шкалой
Стандартный микрометр с нониусной шкалой на рукаве позволяет
достичь точности 0,001 мм. В этом микрометре отсчет 0,01 мм
производится на гильзе так же, как и в случае стандартного
микрометра. При использовании нониусной шкалы найдите, какая
градуировка нониусной шкалы совпадает с делением наперстка, и
умножьте ее на 0,001 мм.
Рукав: 6,
Наперсток:, 21
Вернье:, 003
___________________
Показание: 6213 мм
2. ПЕРЕД ИСПОЛЬЗОВАНИЕМ
Чтобы отрегулировать нулевое положение, очистите поверхности
наковальни и шпинделя марлей или бумагой, затем аккуратно
сведите их вместе, повернув храповой упор. Если линия,
обозначенная цифрой «0» на наперстке, не совпадает с контрольной
линией на втулке, отрегулируйте нулевое положение следующим
образом:
a) Отклонение в пределах ± 0,01 мм (0,001 дюйма): заблокируйте
шпиндель зажимным рычагом, затем отрегулируйте втулку гаечным
ключом до тех пор, пока контрольная линия не совпадет с линией
«0» на наперстке (рисунок I).
б) Отклонение более ± 0,01 мм (0,001 дюйма): заблокируйте
шпиндель зажимным рычагом и ослабьте трещотку гаечным ключом
(рисунок II). Прижав наперсток до упора трещотки, поверните его так,
чтобы линия «0» совпала. с контрольной линией на втулке.
Закрепите храповой упор. При необходимости сделайте
окончательную регулировку, следуя a) инструкциям.
3. ПРАВИЛЬНОЕ ИСПОЛЬЗОВАНИЕ
Ошибка параллакса
Поскольку контрольная линия гильзы и градуировка гильзы не
находятся в одной плоскости, измеренная точка на гильзе будет
изменяться из-за смещения точки обзора, вызывая ошибку
параллакса. Следовательно, необходимо выровнять линию
визирования прямо по контрольной линии рукава (см. Стрелку на
рисунке III). При смещении точки обзора возникает ошибка
параллакса около 2 мкм. Это особенно важно при чтении нониусной
шкалы.
Измерительная сила
а) Стоп с храповым механизмом
Стандартный внешний микрометр оснащен храповым упором для
обеспечения правильного измерительного усилия (рисунок IV).
Поднесите измерительную поверхность шпинделя к поверхности,
лежащей на опоре, и остановите вращение шпинделя. Поверните
храповой упор на 1,5 или 2 оборота. Храповой упор имеет
спиральную пружину и две шестерни, зацепляющиеся друг с другом
для обеспечения заданного измерительного усилия. Шестерни могут
изнашиваться, а пружина может ослабнуть после долгого
использования, что приведет к непостоянному или нестандартному
измерительному усилию. В этом случае храповой упор необходимо
заменить на новый.
б) Фрикционный упор (фрикционный коуш). Устройство для
постоянной измерительной силы, отличное от храпового упора,
представляет собой фрикционный упор (фрикционный наперсток).
Фрикционный наконечник обеспечивает постоянное измерительное
усилие независимо от практики работы оператора. Рекомендуется
использовать фрикционную насадку, чтобы обеспечить высочайшую
точность измерения без человеческой ошибки (рисунок V).
Позиционные ошибки
Эффект прогиба каркаса следует учитывать при больших
микрометрах. Таким образом, измерение следует проводить в том
же положении или позе, что и регулировка нуля.
Ошибки из-за температуры
Влияние температуры следует учитывать особенно при больших
микрометрах. Оставьте достаточно времени для термостабилизации
как микрометров, так и деталей.
Элементы на картинках:
1. Рукав
2. Наперсток
3. Стоп с храповым механизмом.
4. ПОСЛЕ ИСПОЛЬЗОВАНИЯ
Очистите микрометр, удалив пыль / стружку после использования, и
нанесите антикоррозионное масло. При очистке микрометра путем
разборки нанесите масло высокого качества на резьбу шпинделя.
Выполняйте периодические проверки в зависимости от частоты
использования.
0-25MM KÜLSŐ MIKROMÉTER
VIGYÁZAT! A KÉSZÜLÉK HASZNÁLATA ELŐTT OLVASSA EL
GONDOSAN EZT A FELHASZNÁLÓI KÉZIKÖNYVET, ÉS TARTJA
1. Keret
2. Üllő (keményfém)
3. Orsó
4. Belső hüvely
5. Külső hüvely
6. Beállító anya
7. Gyűszű
8. Racsnis ütköző
9. Racsnis csavar
10. Bilincs
11. Keretfedél
12. Keményfém hegy
1. HOGYAN OLVASSA EL
(1) Változatos skála nélkül
A bal példa 0,01 mm pontossággal mutatja az olvasást. Haladó
tapasztalattal vagy készséggel. Képesen képes lesz megbecsülni az
eredményeket 0,001 mm pontossággal az ábra szerint.
Ujj: 7,
Gyüsző:, 37
¬ ___________________
Olvasás: 7,37 mm
a: hüvely
b: Gyüsző
(1) körülbelül +1 μm
(2) körülbelül +2 μm
(2) Változó skálával
A normál mikrométer, a hüvelyen a vernier skálával 0,001 mm
pontosságot érhet el. Ebben a mikrométerben a gyűszűn 0,01 mm-re
leolvassák ugyanúgy, mint a standard mikrométer esetén. Vernier skála
használatakor keresse meg, hogy a vernier skála melyik fokozata esik
egybe a gyűszűével, és szorozza meg 0,001 mm-rel.
Ujj: 6,
Eredeti felhasználói kézikönyv
MEG REFERENCIÁKHOZ.
HU
Page 5
Gyűszű:, 21
Vernier:, 003
___________________
Olvasás: 6,213 mm
2. HASZNÁLAT ELŐTT
A nulla helyzet beállításához tisztítsa meg az üllő és az orsó felületét
gézzel vagy papírral, majd óvatosan hozza össze őket a racsnis ütköző
elfordításával. Ha a gyűszű "0" jelzésű vonala nem esik egybe a hüvely
referenciavonalával, állítsa be a nulla pozíciót a következő módon:
a) Eltérés ± 0,01 mm-en belül (.001 "): Rögzítse az orsót a szorítókarral,
majd állítsa be a hüvelyt egy villáskulccsal, amíg a referenciavonal
pontosan megegyezik a gyűszű" 0 "vonalával (I. kép).
b) ± 0,01 mm (.001 ") feletti eltérés: Rögzítse az orsót a bilincskarral, és
lazítsa meg a racsni lejtőjét egy kulccsal (II. kép). A gyűszűt a racsnis
ütközőig nyomja, forgassa el úgy, hogy a" 0 "vonal egybeessen rögzítse
a racsnis ütközőt. Ha szükséges, végezze el a végső beállításokat az a)
utasítások betartásával.
3. HELYES HASZNÁLAT
Parallaxis hiba
Mivel a hüvely referenciavonala és a gyűszű osztásai nem ugyanazon a
síkon vannak, a gyűszű mért pontja változni fog a nézőpont eltolásával,
ami parallaxis hibát okoz. Ezért szükséges, hogy a látóvonalat egyenesen
a hüvely referenciavonalához igazítsa (lásd a nyílt a III. Képen). Ha a
nézési pont elmozdul, kb. Ez különösen fontos, ha a vernier skálát
olvassa.
Mérőerő
a) Racsnis ütköző
A szokásos külső mikrométer racsnis ütközővel van felszerelve a
megfelelő mérési erő biztosításához (IV. Kép). Az orsó mérőfelületét
érintse az üllőn nyugvó munkadarabbal, és hagyja abba az orsó
forgatását. Forgassa el a racsni ütközőjét 1,5 vagy 2 fordulattal. A racsnis
ütköző spirálrugóval és két fogaskerékkel kapcsolódik egymáshoz a
meghatározott mérőerő biztosítása érdekében. A fogaskerekek
elhasználódhatnak és a rugó hosszú használat után meggyengülhet, ami
állandó vagy a megadott mérési erőt eredményez. Ebben az esetben a
racsnis ütközőt újra kell cserélni.
b) Súrlódási ütköző (Súrlódási gyűszű) A racsnis ütközőtől eltérő állandó
mérőerő eszköze a súrlódási ütköző (súrlódó gyűszű).
A súrlódó hüvely biztosítja az állandó mérőerőt, függetlenül a kezelő
működési gyakorlatától. A legnagyobb mérési pontosság biztosítása
emberi hiba nélkül ajánlott súrlódási hüvely használatával (V. kép).
Helyzeti hibák
A keret hajlításának hatását nagy mikrométerekkel kell figyelembe venni.
Így a mérést ugyanabban a helyzetben vagy testhelyzetben kell
elvégezni, mint a nulla beállítást.
Hőmérséklet miatti hibák
A hőmérsékleti hatást különösen akkor kell figyelembe venni, ha a
mikrométer nagy. Hagyjon elegendő időt a mikrométerek és a
munkadarabok hőstabilizálására.
A képek elemei:
1. Ujj
2. Gyűszű
3. Racsnis ütköző
4. HASZNÁLAT UTÁN
Használat után tisztítsa meg a mikrométert a por / darabkák törlésével,
és tegyen korróziógátló olajat. Amikor a mikrométert szétszereléssel
tisztítja, alkalmazzon hjgh minőségű olajat az orsó meneteire. Végezzen
időszakos ellenőrzéseket a használat gyakoriságától függően.
0-25MM MICROMETRU EXTERIOR
RO
PRUDENȚĂ! ÎNAINTE DE FUNCȚIONAREA DISPOZITIVULUI, CITIȚI
ACEST MANUAL DE UTILIZARE ȘI PĂSTRAȚI-L PENTRU
1. Cadru
2. Nicovală (carbură)
3. Fus
4. Manșon interior
5. Manșon exterior
6. Piulița de reglare
7. Degetar
8. Oprire cu clichet
9. Șurub cu clichet
10. Clemă
11. Capacul cadrului
12. Vârf de carbură
1. CUM SĂ CITIȚI
(1) Fără scară vernieră
Exemplul din stânga reprezintă citirea cu o precizie de 0,01 mm. Cu
experiență sau abilitate avansată. Veți putea estima vizual rezultatele cu
o precizie de 0,001 mm așa cum se arată.
Manșon: 7,
Degetar:, 37
¬ ___________________
Citire: 7,37 mm
a: Manșon
b: Degetar
(1) aproximativ +1 μm
(2) aproximativ +2 μm
(2) Cu scară vernieră
Micrometrul standard cu scara vernieră pe manșon permite atingerea
unei precizii de 0,001 mm. În acest micrometru, citirea la 0,01 mm se face
pe degetar în același mod ca și în cazul micrometrului standard. Când
utilizați scara vernier, găsiți care gradare a scării vernier coincide cu cea
a degetarului și înmulțiți-o cu 0,001 mm.
Manșon: 6,
Degetar:, 21
Vernier:, 003
___________________
Citire: 6.213 mm
2. ÎNAINTE DE A UTILIZA
Pentru a regla poziția zero, curățați fețele nicovală și axul cu tifon sau
hârtie, apoi aduceți-le împreună cu grijă, rotind opritorul cu clichet. Dacă
linia marcată „0” pe degetar nu coincide cu linia de referință a manșonului,
reglați poziția zero în următoarele maniere:
a) Abaterea în limitele de ± 0,01 mm (.001 "): Blocați arborele cu maneta
de prindere, apoi reglați manșonul cu o cheie până când linia de referință
vine exact în linie cu linia" 0 "de pe degetar (imaginea I).
b) Abaterea peste ± 0,01 mm (.001 "): Blocați axul de pârghia clemei și
slăbiți panta clichetului cu o cheie (imaginea II). Apăsați degetarul până
la opritorul clichetului, rotiți-l astfel încât linia" 0 "să coincidă cu linia de
referință pe manșon. Fixați opritorul cu clichet. Dacă este necesar,
efectuați ajustările finale urmând a) instrucțiuni.
3. UTILIZAREA CORECTĂ
Eroare paralaxă
Deoarece linia de referință a manșonului și gradările degetarului nu sunt
pe același plan, punctul măsurat pe degetar va varia prin deplasarea
punctului de vizualizare provocând erori de paralaxă. Prin urmare, este
necesar să vă aliniați linia vizuală direct la linia de referință a manșonului
(vezi săgeata din imaginea III) Când punctul de vizionare este deplasat,
va fi cauzată o eroare de paralaxă de aproximativ 2μm. Acest lucru este
deosebit de important atunci când citiți scara vernier.
Manual de utilizare original
REFERINȚĂ.
Page 6
Măsurarea forței
a) Stop cu clichet
Micrometrul exterior exterior este echipat cu un opritor cu clichet pentru a
oferi o forță de măsurare corectă (imaginea IV). Aduceți fața de măsurare
a fusului doar în contact cu piesa de prelucrat sprijinită pe nicovală și opriți
rotirea axului. Rotiți opritorul cu clichet cu 1,5 sau 2 ture. Opritorul cu
clichet are un arc spiralat și două trepte de viteză care se angajează
reciproc pentru a asigura forța de măsurare specificată. Angrenajele se
pot uza și arcul se poate slăbi după o perioadă lungă de utilizare,
rezultând o forță de măsurare inconstantă sau nespecificată. În acest caz,
opritorul cu clichet trebuie înlocuit cu unul nou.
b) Oprire prin frecare (degetul de frecare) Un dispozitiv pentru o forță de
măsurare constantă, alta decât opritorul cu clichet, este un opritor de
frecare (degetul de frecare).
Degetul de frecare asigură o forță de măsurare constantă, indiferent de
practica de operare a operatorului. Se recomandă utilizarea degetului de
frecare pentru a asigura cea mai mare precizie de măsurare fără erori
umane (imaginea V).
Erori de poziție
Efectul flexiei cadrului trebuie luat în considerare la micrometri mari.
Astfel, măsurarea trebuie făcută în aceeași poziție sau poziție în care se
efectuează reglarea zero.
Erori datorate temperaturii
Efectul temperaturii trebuie luat în considerare în special atunci când
micrometrele sunt mari. Lăsați suficient timp pentru stabilizarea termică
atât pentru micrometri, cât și pentru piese de prelucrat.
Elemente pe imagini:
1. Manșon
2. Degetar
3. Oprire cu clichet
4. DUPĂ FOLOSIRE
Curățați micrometrul ștergând praful / așchii după utilizare și aplicați ulei
anticoroziv. Când curățați micrometrul prin dezasamblare, aplicați ulei de
înaltă calitate pe filetele axului. Executați inspecții periodice în funcție de
frecvența de utilizare.
0-25 mm VONKAJŠÍ MIKROMETER
POZOR! PRED POUŽÍVANÍM ZARIADENIA SI POZORNE
PREČÍTAJTE TENTO NÁVOD NA POUŽITIE A UCHOVÁVAJTE SI
1. Rám
2. Kovadlina (karbid)
3. Vreteno
4. Vnútorný rukáv
5. Vonkajší rukáv
6. Nastavovacia matica
7. Náprstok
8. Zarážka rohatky
9. Rohatková skrutka
10. Svorka
11. Kryt rámu
12. Karbidový hrot
1. AKO ČÍTAŤ
(1) Bez noniovej stupnice
Ľavý príklad predstavuje čítanie s presnosťou 0,01 mm. S pokročilými
skúsenosťami alebo zručnosťami. Budete môcť vizuálne odhadnúť
výsledky s presnosťou 0,001 mm, ako je to znázornené.
Originálny užívateľský manuál
SK
TO REFERENČNE.
Rukáv: 7,
Náprstok:, 37
¬ ___________________
Čítanie: 7,37 mm
a: Rukáv
b: Náprstok
(1) asi +1 μm
(2) asi +2 μm
(2) S noniovou stupnicou
Štandardný mikrometer s noniovou stupnicou na puzdre umožňuje
dosiahnuť presnosť 0,001 mm. V tomto mikrometri sa odčítanie do 0,01
mm vykonáva na náprstku rovnakým spôsobom ako v prípade
štandardného mikrometra. Pri použití noniovej stupnice zistite, ktorá
stupnica noniovej stupnice sa zhoduje s stupňom náprstku, a vynásobte
ju 0,001 mm.
Rukáv: 6,
Náprstok:, 21
Vernier:, 003
___________________
Čítanie: 6 213 mm
2. PRED POUŽITÍM
Na nastavenie nulovej polohy očistite čelné strany nákovky a vretena
gázou alebo papierom a potom ich opatrne spojte otočením západky. Ak
sa čiara označená „0“ na náprstku nezhoduje s referenčnou čiarou,
objímku upravte nulovú polohu nasledujúcim spôsobom:
a) Odchýlka v rozmedzí ± 0,01 mm (0,001 "): Zaistite vreteno pomocou
upínacej páky, potom objímku nastavte kľúčom, až kým sa referenčná
čiara nedostane presne k ryske„ 0 “na náprstku (obrázok I).
b) Odchýlka nad ± 0,01 mm (0,001 "): Zaistite vreteno pomocou upínacej
páky a uvoľnite západku rohatky pomocou kľúča (obrázok II). Náprstok
stlačte na doraz západky, otočte ním tak, aby sa čiara" 0 "zhodovala. s
referenčnou čiarou na rukáve. Zaistite západku západky. Ak je to
potrebné, vykonajte konečné nastavenie podľa a) pokynov.
3. SPRÁVNE POUŽÍVANIE
Chyba paralaxy
Pretože referenčná čiara objímky a stupnice náprstku nie sú v rovnakej
rovine, meraný bod na náprstku sa bude meniť posunutím pozorovacieho
bodu, čo spôsobí chybu paralaxy. Je preto nevyhnutné, aby ste zorný bod
nasmerovali priamo k referenčnej čiare objímky (pozri šípku na obrázku
III). Pri posunutí pozorovacieho bodu dôjde k chybe paralaxy asi 2 μm.
Toto je obzvlášť dôležité pri čítaní noniovej stupnice.
Meracia sila
a) Zarážka západky
Štandardný vonkajší mikrometer je vybavený západkou pre zaistenie
správnej meracej sily (obrázok IV). Dajte meraciu plochu vretena presne
do kontaktu s obrobkom spočívajúcim na kovadline a zastavte otáčanie
vretena. Zarážku rohatky otočte o 1,5 alebo 2 otáčky. Zarážka rohatky má
špirálovú pružinu a dva ozubené kolesá zaberajúce do seba, aby poskytli
špecifikovanú meraciu silu. Po dlhom čase používania sa ozubené kolesá
môžu opotrebovať a pružina slabnúť, čo vedie k nepresnej alebo
nešpecifikovanej meracej sile. V takom prípade musí byť zarážka rohatky
nahradená novým.
b) Trecia zarážka (Trecia náprstok) Zariadením na konštantnú inú
meraciu silu ako je rohatkový doraz je trecia zarážka (trecia náprstok).
Trecia náplasť zaisťuje konštantnú meraciu silu bez ohľadu na prax
operátora. Na zaistenie najvyššej presnosti merania bez ľudskej chyby sa
odporúča použiť treciu vložku (obrázok V).
Pozičné chyby
Účinok ohybu rámu by sa mal brať do úvahy pri veľkých mikrometroch.
Meranie by sa teda malo robiť v rovnakej polohe alebo polohe, v akej sa
vykonáva nastavenie nuly.
Page 7
Chyby v dôsledku teploty
Vplyv teploty by sa mal brať do úvahy najmä vtedy, keď sú mikrometre
veľké. Mikrometrom aj obrobkom nechajte dostatočný čas na tepelnú
stabilizáciu.
Prvky na obrázkoch:
1. Rukáv
2. Náprstok
3. Zarážka rohatky
4. PO POUŽITÍ
Po použití vyčistite mikrometer utieraním prachu / odrezkov a naneste
antikorózny olej. Pri čistení mikrometra demontážou naneste na závity
vretena kvalitný olej vysokej kvality. Vykonajte pravidelné kontroly v
závislosti od frekvencie používania.
 Loading...