

Page 1

操作 、 維護手冊
VRNC-170
VRNC-210
TANSHING 專業的 CNC 製造廠
潭 興 精 工 企 業 有 限 公 司
http://www.tanshing.com.tw E-mail: [email protected]
台灣省台中縣 427 潭子鄉 TEL: +886-4-25384978
潭興路一段165巷1之1號 FAX: +886-4-25384980
Page 2

序 言
1. 本手冊包含NC分度盤之一般資訊及指示,並符合本公司標準規格或客戶
選擇品之規格。假使規格不同者,請參考本手冊最後一頁之圖解。
2. 當NC分度盤配合NC系統之單軸控制器時,請參考單軸控制器之操作手冊。
3. 建議您在使用本機器前,熟讀本手冊,並放在隨手均可取得之地方。
i
Page 3

內 容
1. 簡 介...................................................................................................................................................................1
2. 機器規格.............................................................................................................................................................2
3. 標準精度.............................................................................................................................................................3
4. NC 旋台簡介 .....................................................................................................................................................5
4.1. 機構名稱....................................................................................................................................................5
4.2. 旋台之特性................................................................................................................................................6
5. 安裝及準備工作.....................................................................................................................................................7
5.1. 拆卸包裝,將分度盤移到機台並裝置於相配之加工母機上。.............................................................7
5.3. 補給空氣以便夾緊..................................................................................................................................10
5.4. 試車及精度檢查......................................................................................................................................11
5.5. 設定原點復歸之格距量..........................................................................................................................11
5.6. 指令帶準備..............................................................................................................................................12
5.7. 工件及刀具裝置......................................................................................................................................12
6. 每日檢查...........................................................................................................................................................13
7. 主要機構之運轉,維護及調整........................................................................................................................15
7.1. 蝸輪齒隙調整..........................................................................................................................................15
7.1.1.
間隙調整 (參看圖
7.1.2.
間隙調整準備 (看圖
7.1.3.
間隙調整 (看圖
7.1.4.
Z1 gear position adjustment (See Fig. 7).............................................................................18
7.1.4
Z1
齒輪位置調整 (參看圖
7.1.5.
Z1
齒輪位置調整程序 (參看圖
7.2. 齒輪箱中齒隙調整.......................................................................................................................................20
7.2.1.
Z1
齒輪與Z2齒輪間之間隙調整 (參看圖
7.3. 夾緊裝置及旋台夾緊放鬆限動開關單元..............................................................................................21
7.3.1.
電磁閥 (參看圖
7.3.2.
旋台夾緊/放鬆限動開關 (參看圖
7.3.3.
裝置
................................................................................................................................................21
7.4.1.
原點復歸限動開關單元 (參看圖
.6).....................................................................................................................16
. 2) ...............................................................................................................17
. 7).......................................................................................................................17
. 7)......................................................................................................19
. 7)..............................................................................................19
.7)............................................................................20
.8).........................................................................................................................21
.9) ..........................................................................................21
. 10).........................................................................................24
7.4.2.
7.4.3.
牽動具位置之調整 (參看圖
改變原點復歸的旋轉方向 (參看圖
. 10).................................................................................................24
. 10).....................................................................................24
ii
Page 4

8. 故障排除...........................................................................................................................................................26
9. 參考資料...........................................................................................................................................................29
1) 換算角度-圓弧長度:.....................................................................................................................................29
2) NC 指令帶準備例.............................................................................................................................................30
iii
Page 5

1. 簡 介
感謝您購買一台″TANSHING″ NC 分度盤,並希望使用之後將會成為本公司終身顧
客。本公司之產品係於長時間設計製造及研究使用並累積技術,使之經驗所得。本公司之
最重要的目標不外乎於您使用後對產品之「滿意」。本公司有信心以本公司之產品將可改
善您廠內之生產力。然而,本項 NC 分度盤基本上是精密之機器,故此必須先認識其功能、
效率、性能、裝備、維護及調整方法順暢運作,才能正確操作機器。
為獲得最佳性能及效率,請花些時間用心研讀本手冊之操作指南、維護須知及檢驗方
法….等等。它可幫助您快速容易操作、得心應手,並可幫助您維持本機器長期應有之精
確度。
本公司 NC 分度盤之實際使用方法,因機器機型之差異及個別配合之加工中心機和讀
帶式工作母機之異同而有很大差異。所以這議您於事前與工作母機製造廠充份安排,並配
合貴公司需求及研究,本公司誠心希望您能順利發現出您本身操作本機器之訣竅。
1
Page 6

2. 機器規格
型 式
規 格
旋台直徑
中心高度(立式位置)
中心孔直徑
工作台T型槽寬度
導塊寬度
蝸輪齒數
分度精度
重覆精度
夾緊扭矩
立 式
工件負載容量
使用尾座
工作慣性容量
容許切削扭矩
旋台重量(不含馬達)
單位
: mm
VRNC-170 VRNC-210
Ø 170 Ø 210
135 160
Ø 35 H7 Ø 45H7
12H7 12H7
18h7 18h7
72 72
20″ 20″
4″ 4
″
8kg-m 16kg-m
75 75
150 150
4.9 4.9
15 15
43.0 53.0
伺服馬達
FANUC MELDAS FANUC MELDAS
OS,α3
HA40NT-E30
OS,α3
HA40NT-E30
(可依客戶需求指定廠牌)
總減速比
最小設定單位
最高迴轉數 (馬達3000r.p.m.)
1/90 1/90 1/90 1/90
0.001° 0.001°
33.3 33.3
※ 當工件或刀具的直徑大於轉台直徑時,負載量即使在容量範圍內,但工件的慣性須保持
於容量值內。
2
Page 7

3. 標準精度
單位 : mm
NO.
旋台主軸孔的偏擺量 總長度
1
旋台上部對旋台底部導塊之垂直度 每 300mm
2
旋台頂對旋台底之垂直度 每 300mm
3
旋台上面(頂)之垂直度 總長度
4
當旋轉時旋台頂點之偏擺量
5
旋台頂對旋台底之平行度 總長度
6
分度之精度 累積量
7
檢 查 項 目
分度盤及尾座兩中心線和底部導
8
塊中心線之平行度
分度盤及尾座中心之高度差
9
旋台中心頂端時
旋台中心孔之偏擺
10
100mm 位置時
每 300mm
VRNC-170 VRNC-210
0.01 0.01
0.02 0.02
0.01 0.01
0.02 0.02
0.015 0.015
0.02 0.02
20″ 20″
0.02 0.02
0.02 0.02
0.01 0.01
0.01 0.01
3
Page 8

分度精度測定時應用光學測量儀
4
Page 9

4. NC 旋台簡介
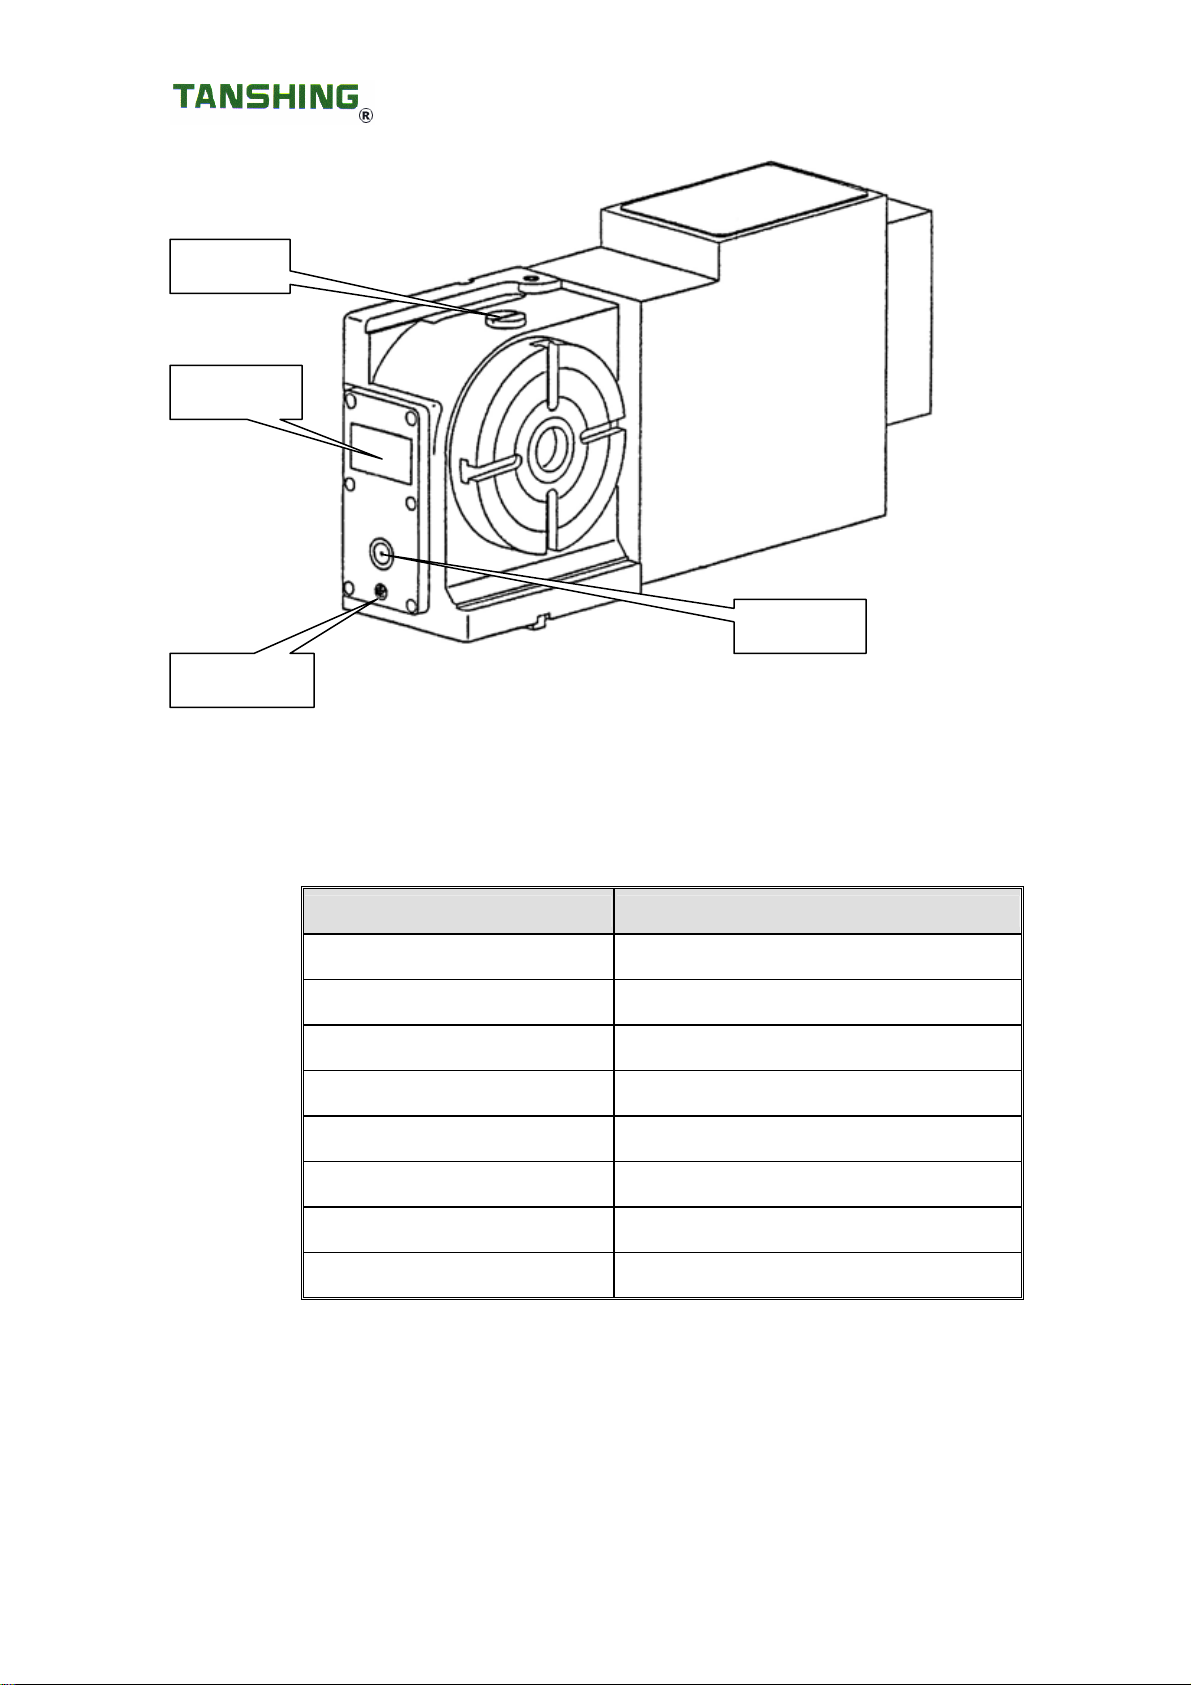
4.1. 機構名稱
工作台:
係工件或夾具裝置處,用
四個 T 型槽
馬達罩:
此為保護馬達、接點、夾
緊電磁閥及限動開關
側蓋:
歸零及背隙調整
5
Page 10

4.2. 旋台之特性
1) 高精密度及高剛性
擁有獨特複式蝸桿。因蝸輪與蝸桿間之齒合已被改善,且齒輪之齒型已被修改,故此
已大幅度提昇動態精密度。在本機台上使用精密配合之交叉滾動柱軸承與主軸,大大
的改善靜態剛性、動態剛性及整體精密度。
2) 強力金屬切削
因使用新的雙導程蝸齒輪,可產生外形輪廓的能力為傳統機型之兩倍。簡單氣力夾緊
方式及標準配備電磁閥,提供理想夾緊系統,容許在夾緊、放鬆時讓旋轉台少許移動
並且容易操作。
3) 容易使用
因使用大砲型插座,故只需一個動作,即能得機器所需要之動力線、控制線及信號線,
接到 NC 系統。本機設有分度盤重新定位單元,以便接收到 NC 系統指示時,將分度盤
置重新定位。
4) 安全操作
本機器設計上裝有一分度盤固夾或鬆脫微動開關,方便操作者在監視分度盤夾固狀態
同時能執行操作程序。
5) 可靠性
所使用之零組件均經慎重選用以確保高度可靠性。此外,本公司亦特別注重馬達罩及去封
膠,以求獲得最佳防水及防油性。標準之馬達罩為不滴油的,若有水或冷卻液直接滴到馬
達罩時,應使用油盤。
6
Page 11

5. 安裝及準備工作
在使用分度盤之前,包括試車,必須準備下列之工作 :
1) 拆卸包裝,將分度盤移到機台並裝置於相配之加工母機上。
2) 潤滑。
3) 補給空氣以便夾緊。
4) 試車及精度檢查。
5) 設定分度盤零旋轉格距。
註 1: 請依照規格書所訂之要求來操作。
註 2: 禁止使用含有磷酸之水溶性冷卻液。
5.1. 拆卸包裝,將分度盤移到機台並裝置於相配之加工母機上。
1) 拆卸包裝時請注意以下事項:
(a) 依據所附清單,檢查包裝箱內之內容。
(b) 確認隨機附上之手冊及檢查合格記錄表。
(c) 以輕油去除防銹劑,禁止使用調薄劑 (Thinner),否則機器油漆或塗裝物會受損,
並會去除油脂。
2) 小心移動機器。可用繩索穿過所裝置之圓孔螺栓,以便移動。
3) 依照下列程序,將分度盤裝置於工作母機上:
(a) 檢查所擬配置之工作母機台上及本 NC 分度盤部是否有任何小毛邊或凸出之邊緣
等。
(b) 將NC分度盤裝入固定位置,使分度盤底部導崁入工作母機之 T 型槽。若 T 型槽
與導塊有較大空隙時,請移動導塊使其靠在 T 型槽之一邊。
(c) 以所附之夾緊螺栓及夾緊塊來裝緊 NC 分度盤。
7
Page 12
5.2.
潤滑 (參看圖 2)
為維持機台可長期運作,潤滑油是不可缺乏的。使用時請注意下列各項:
1) 潤滑油之使用可提供機台適度的油模,可防止生銹及穩定防止氧化。
(表一為推薦使用之潤滑油)
2) 加油時,請務必小心潤滑油中不得有任何污穢。如潤滑油中有污穢物時,可能造成蝸輪
咬死或導致其他主要零件之磨損或損壞。
3) 加潤滑油時,加到油錶中心線上,所需油量如下:
機 型 蝸輪及齒輪箱
VRNC-170
VRNC-210
約 0.4 公升
4) 換油頻率取決於操作頻率。但建議您每半年全部換油一次。
註 :
1) 當潤滑油供給量減少時,檢查油量。
2) 機器在臥式狀態使用,而潤滑油之供給狀態為立式時(即相反情形)在未開始操作
前應再檢查一次油量。
3) 當更換潤滑油時,將機台安置在立式狀態,並將油完全排洩。
8
Page 13
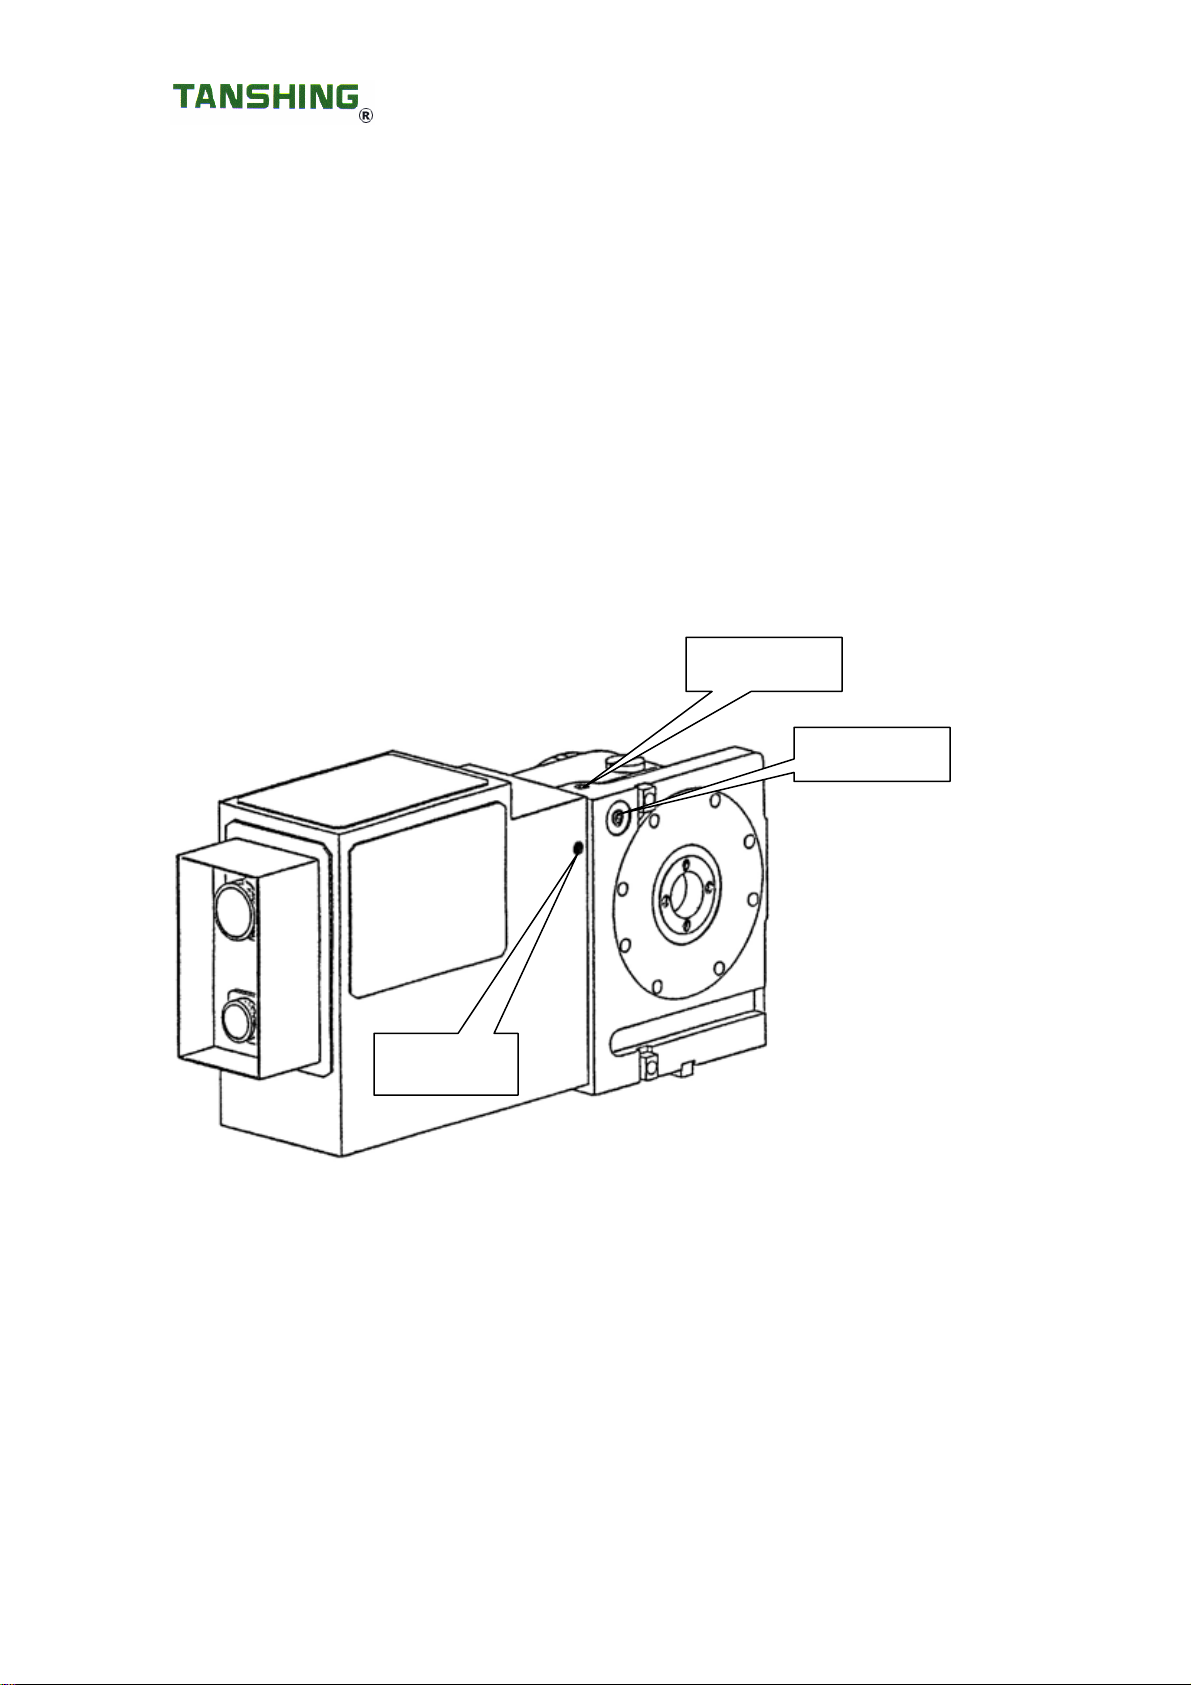
加油孔
銘 牌
洩油孔
油 鏡
圖 2. 加油孔及洩油孔位置圖
表一推薦使用之潤滑油
( 粘度等級….ISO.VG100 )
製 造 廠 商 品 名
Idemitsu Kosan Super Mechanic Oil 100
Nippon Oil FBK Oil RO100
Kyodo Oil Kyodo Lathus 100
Mitsubishi Oil Diamond Lube RO100
Maruzen Oil Swalube RO100
Mobile Oil Vactra Oil
Esso Oil Teresso 100
Shell Shell Tellus Oil 100
※以上表格內所列之油品無法獲得時,可使用相當於 ISO.VG120 粘度等級之油品
9
Page 14
5.3. 補給空氣以便夾緊
1) 當加工物放置好後,分度盤須予夾緊。若分度盤未夾緊狀態下加工時,蝸輪會迅速磨損
或損壞,刀具和工件也會受損壞。在調整旋台位或連續切削時,請確認分度盤為放鬆
狀態。為了確保狀態之正確符合,使用前請檢查夾緊及放鬆信號燈。
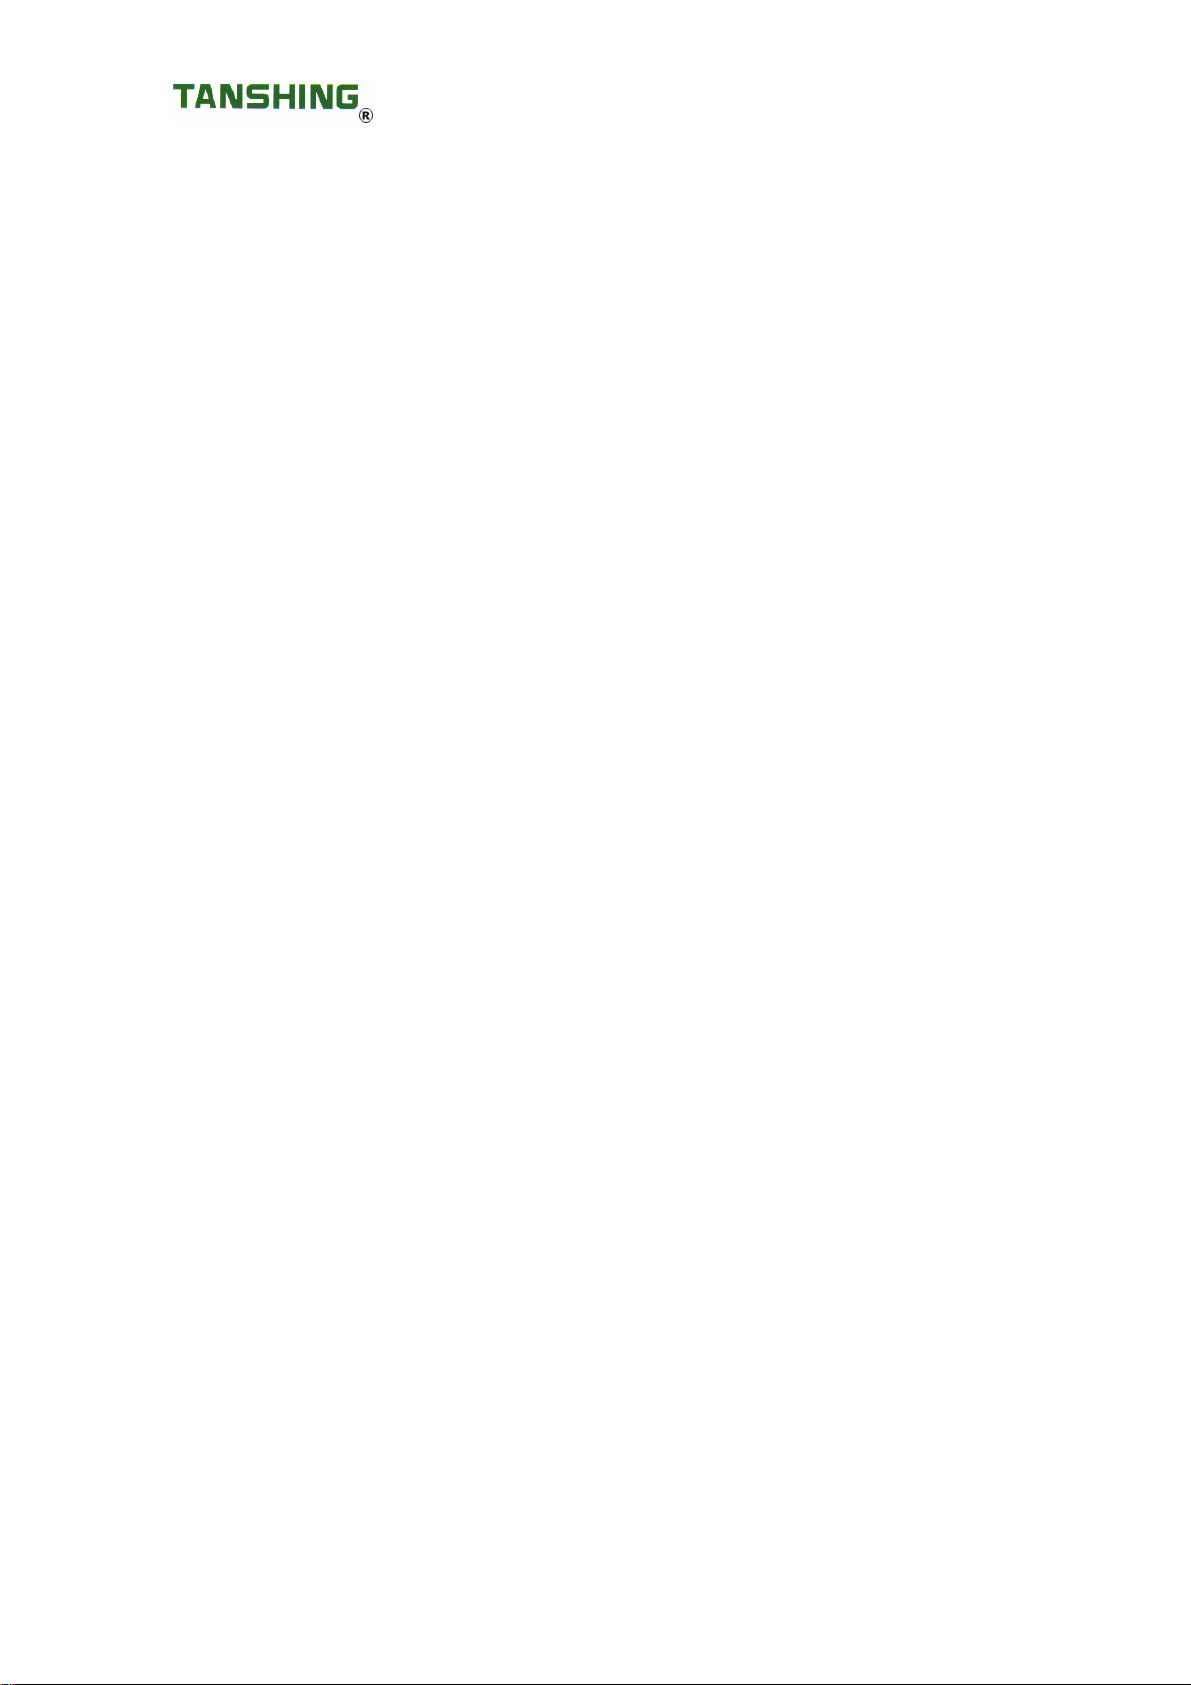
2) 空氣氣流為經過空氣濾清器、壓力調器及潤滑器。本產品提供兩個未端連接處(PT1/4)
, 設於上方及後方,可任選擇適合之一個使用。
3) 夾緊、放鬆動作是用機台上的電磁閥來控制。當電源打開,而選定夾緊時,空氣壓力為
5 ~ 6kg/cm²。
空壓投入口
空壓投入口
排氣孔
圖 3. 空氣連接圖
10
Page 15
5.4. 試車及精度檢查
1) 須在分度盤無負載 (無工件或刀具) 情況下試車。
2) 以重複夾緊及放鬆操作來檢查分度盤是否正常操作。
3) 檢查分度盤之正轉及反轉速度時,須以漸增方式慢慢加速。
4) 使用 NC 單元指令,檢查操作不同的動作。
5) 依據隨機所附的測試資料及本手冊第三節所述測量方法,檢查操作的精度。檢查時須特
別小心,因測量時,易發生錯誤。
5.5. 設定原點復歸之格距量
1) 機器在收到 NC 控制單元之原點復歸指令時,分度盤即開始以固定方向迅速地橫行模式
旋轉。當減速用的牽動器觸及微動開關時,分度盤開始減速,減速到其控制位置變成
平穩時,可立即停止。再收到馬達偵測器之參考信號時,停止其旋轉。
2) 正轉乃是標準的旋轉方向。減速用微動開關之作用點設定在 1°到 3°前的位置。也就是
分度盤內的參考 T 型槽(T 型槽上方有 0 標示)垂直於分度盤底部。
3) 請重複操作旋台旋轉數次,量測分度盤停止點與應停止位置之間的誤差度數。然而將
量測之值,輸入 NC 系統的零旋轉格距,供作修正值。
11
Page 16
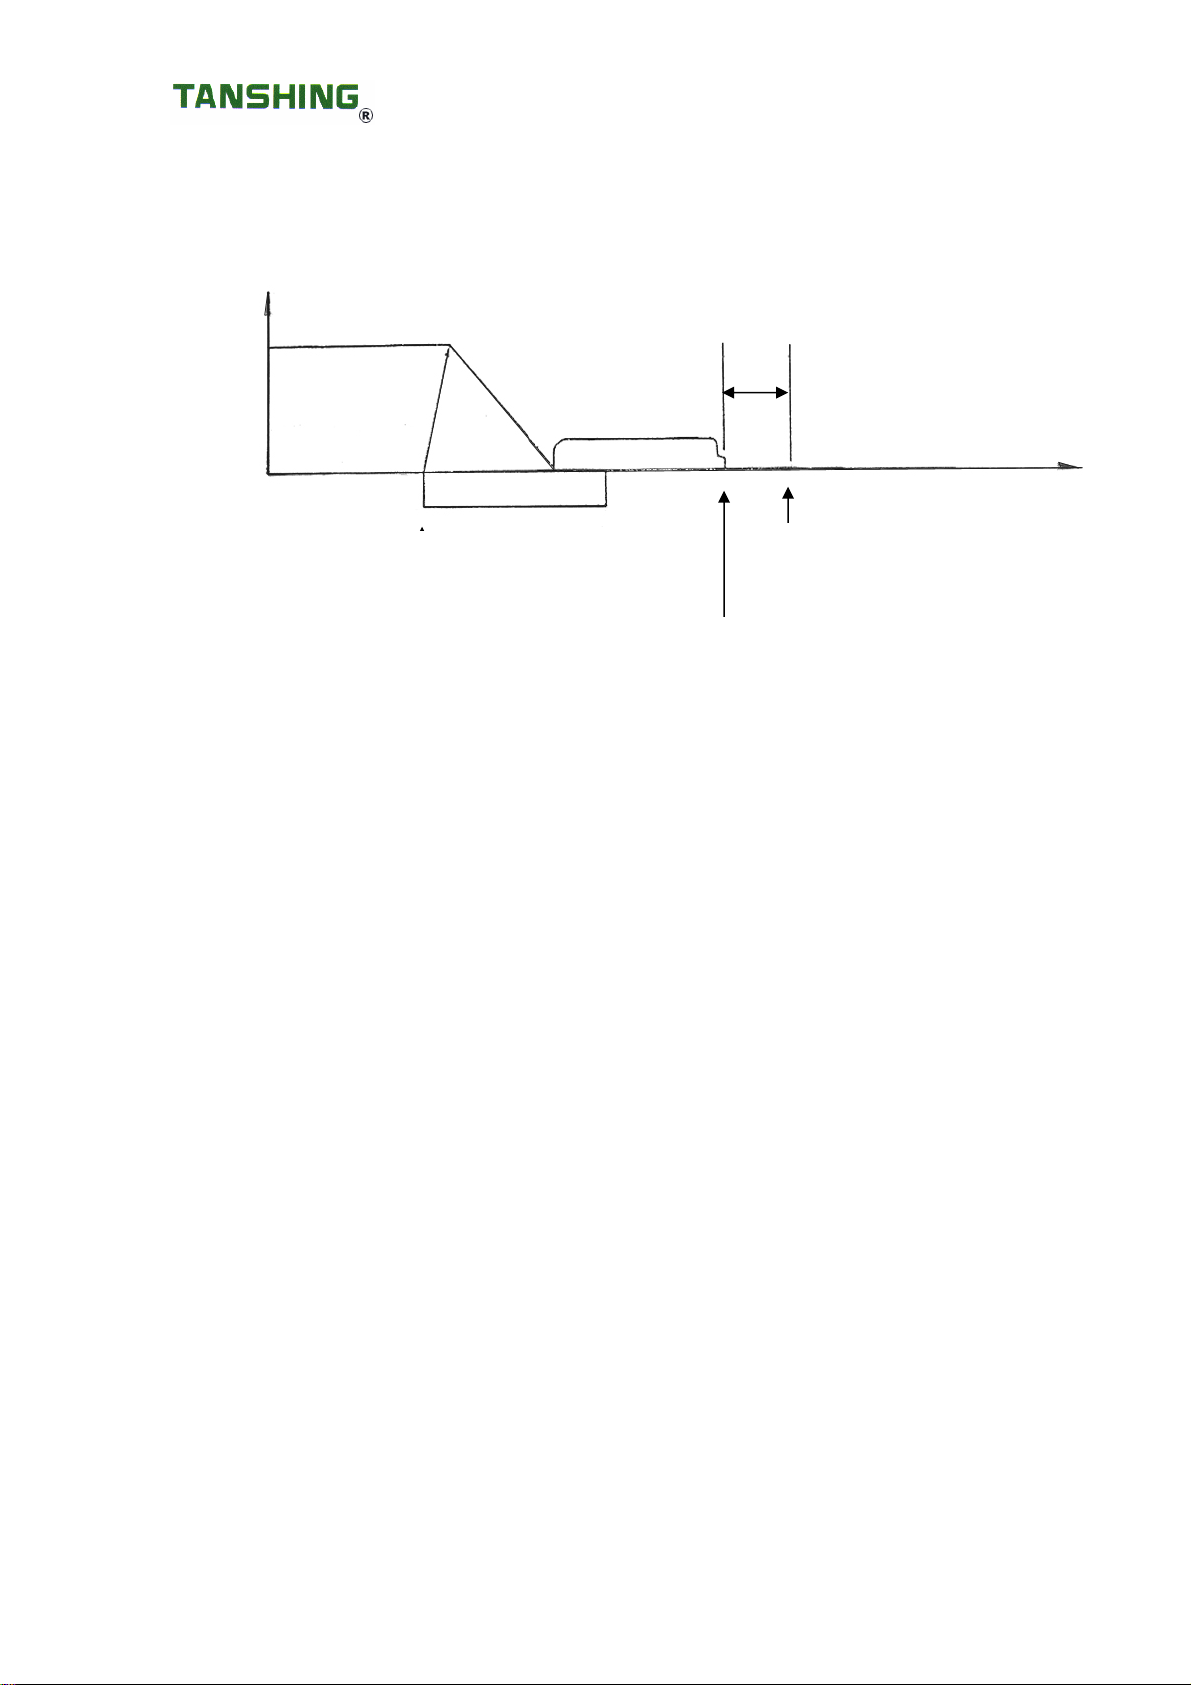
※※
假如修正值超過最大格距值者,依照 7-4 節規定予調整減速控制之位置。
格距調整值
分度盤進給速率
減速微動開關
微動開關釋放點
零點
分度盤進給方向
分度盤停止點
圖 4. 分度盤原點歸零
5.6. 指令帶準備
依據 NC 控制器之操作指示,予以準備指令帶。
5.7. 工件及刀具裝置
工件或刀具裝置不正確時,可能會損及機器、刀具或加工精度,工件或刀具裝置不同中心
時,會降低分度精度或造成加工的不良。
1) 檢查工件、刀具及旋台表面是否有凸出毛邊或缺陷等。
2) 當工件或刀具沒有正確的裝平或裝直時,旋台會被扭歪,並導致不精確或不規則地旋
轉。
3) 裝置工件及刀具確實要與旋台同一中心點,而且作用壓力均勻。參考以下分度精度退化
之案例:
某一工件裝置於旋台,直徑 100mm,但偏心 0.01mm,產生分度誤差為 1
,
23″。
4) 若有不同狀況,請看第二節機器規格。但設定加工的參數須在容量值內。
12
Page 17
6. 每日檢查
在開始操作之前,請檢查下列事項:
1) NC 分度盤及刀具裝置狀況。
2) 電線的連線。
3) 輕氣壓力 (壓力、流量及連接狀況)
4) 檢查旋台的各項操作是否正常。利用含有下列功能的測試程式做最少五分鐘之初
步溫車操作。
(A) 分度盤夾緊或放鬆偵測。
(B) 低速正反轉。
(C) 高速正反轉。
(D) 原點復歸功能。
(E) 分度操作。
13
Page 18
[ 程式範例 ]
輸入最小增量 : 0.001°
.M10 : 夾緊
.M11 : 放鬆
.G28 : 原點復歸
註 : 當分度盤與一單軸 NC 控制品、TPC-JR 配合使用時,請依 TPC-JR 之說明手冊規操
作。
指 令 程 式 備 註
M11
手 動
原點復歸
M10
磁 帶
M11
M10
M11
G91 G01 B360000 F360
C-360000
C-360000
C-360000
G00
C 108000
C-1260000
G28
分度盤之被放鬆
在單一方塊模式內,檢測夾緊或放鬆操作
(重複兩次)
暖機時,分度盤以低速正反轉。
( 分度盤轉速:約每分鐘 1000mm )
高速暖機
分度盤正反轉各轉三次
自動原點復歸
14
Page 19
7. 主要機構之運轉,維護及調整
本公司之 NC 旋台是高可靠性,原為可免維護之產品。為了常時間保持在良好的狀態,一
些調整及維護是不可避免的。
以下資料為敘述主要機構之構造及調整之方法:
1) 蝸輪齒隙調整。
2) 齒輪箱中齒隙調整。
3) 夾緊裝置及旋台夾緊、放鬆限動開關組合。
4) 旋台原點復歸限動開關組合及牽動具位置之調整。
7.1. 蝸輪齒隙調整
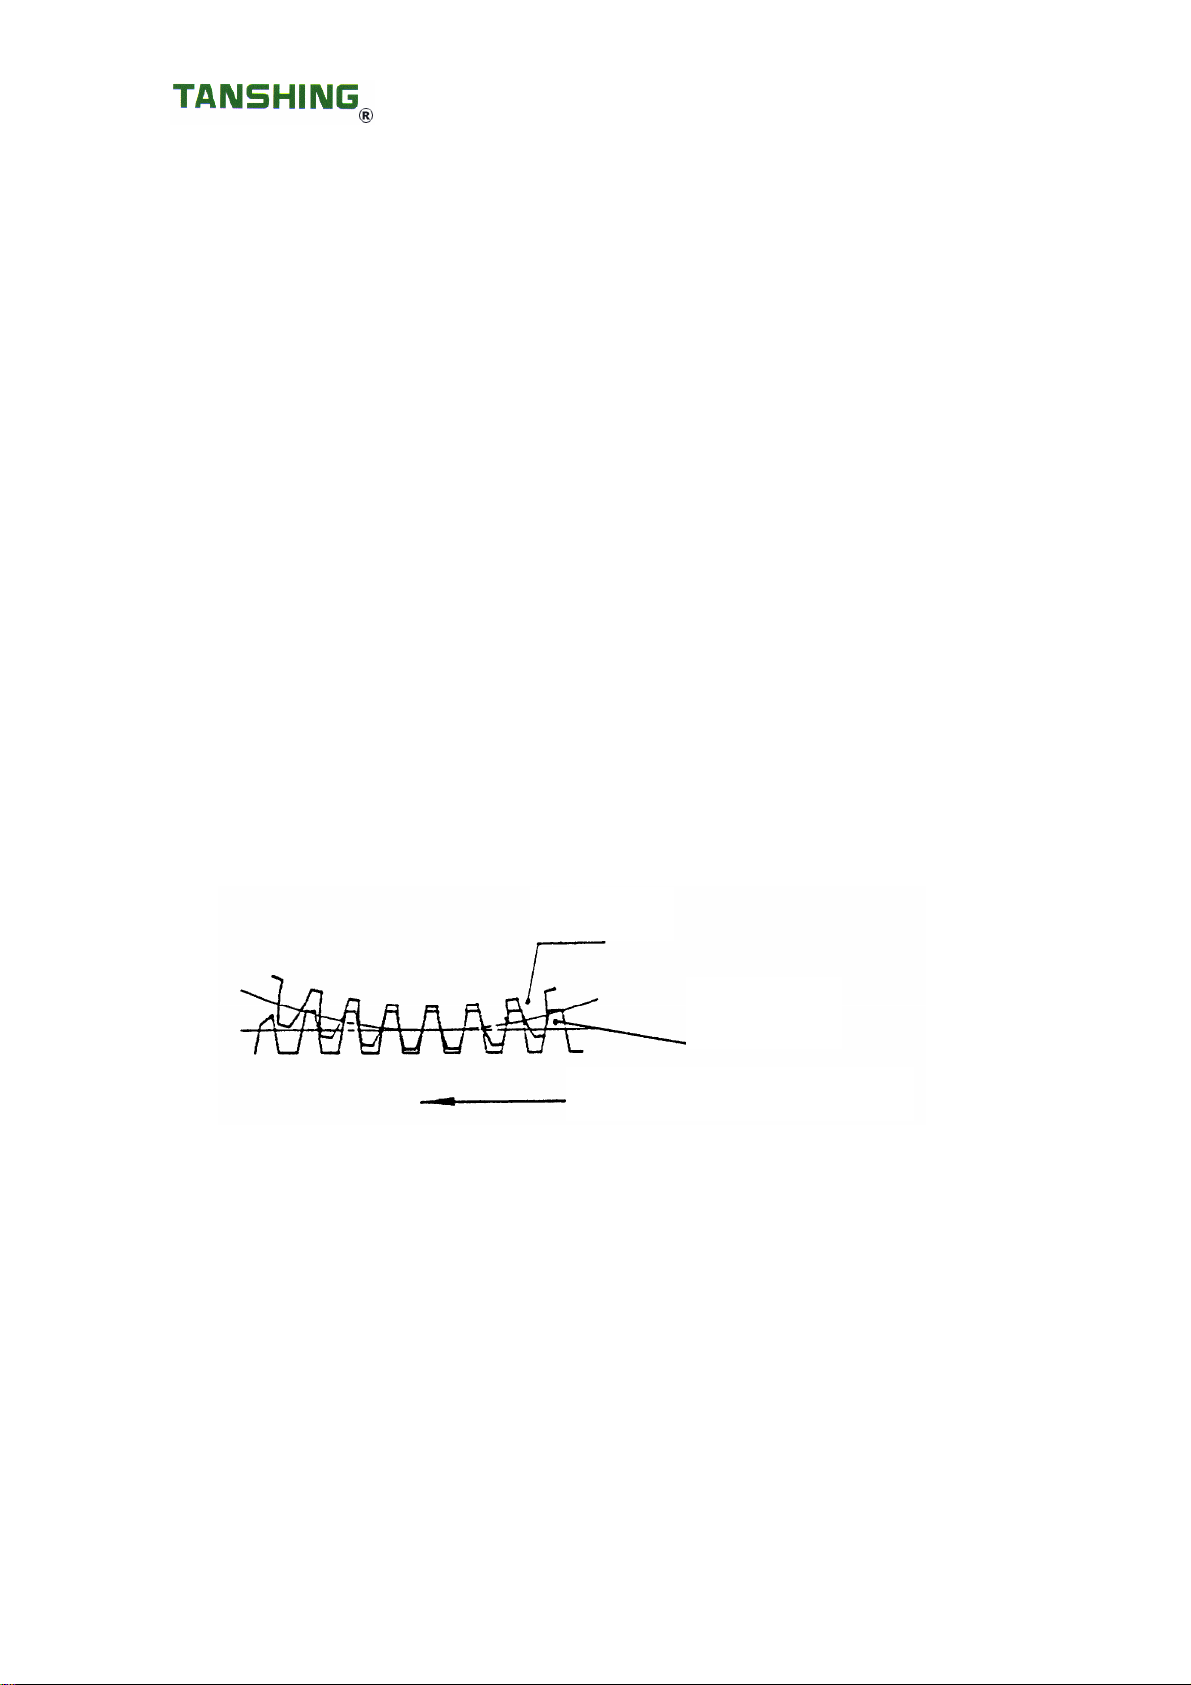
蝸輪間隙能調整到適當的值。本機構採用雙導程蝸輪。若間隙過大時,蝸輪與蝸桿之間會
造成不良效果。例如:震動或顫動會導致連續切削時,切削阻力增大(參看圖. 5)。
若蝸輪間隙過小時,造成蝸輪過熱,導致蝸輪咬死不動。
蝸輪
蝸桿
減少間隙的方向
圖 5. 精密雙導程蝸輪
15
Page 20
7.1.1. 間隙調整 (參看圖.6)
1) 將針盤量規放在旋台 T 型槽之內表面。
2) 插一個鋼片於另一個 T 型槽內,然後以 15 公斤至 20 公斤的力量往一個方向慢慢移動。
將鋼片拿開,讀取針盤量規上之數字。然後再往反向重覆以上動作及讀取針盤量規上
之數字。兩個數字之差額即為間隙值。
註 : 在第 2 項量測的結果,若發現有間隙需要調整時,先做調整前的檢查。方法如下:
將針盤量規置於蝸輪軸之尾端,並做橫軸方向移動。如果必須調整時,鎖緊在圖 7
所表示 ZG 鎖緊螺帽(6),並重覆第 2 項的量測。
3) 量測間隙方法如下:
蝸輪分為 8 點,每點的間距為 45°(旋台旋轉的角度)。
蝸輪軸分為 5 點,每點的間距為 1°。
4) 在 20℃蝸輪之最小間隙為 10″至 15″。
z
溫度每上升 10℃時,間隙大約減小 10″。每當溫度下降 10℃時,間隙約增大 10″。
z
依照旋台之弧長計算最小之間隙如下:
型 式 旋 台 的 弧 長
VRNC-170
VRNC-210
約 4 ~ 6µ
約 5 ~ 8µ
即使間隙大於以上表格所列之上限,旋台還是可以操作。若有需要調整間隙,而間
隙修正值以參數方式中輸入到 NC 單元時,間隙的值便等於 0。
16
Page 21
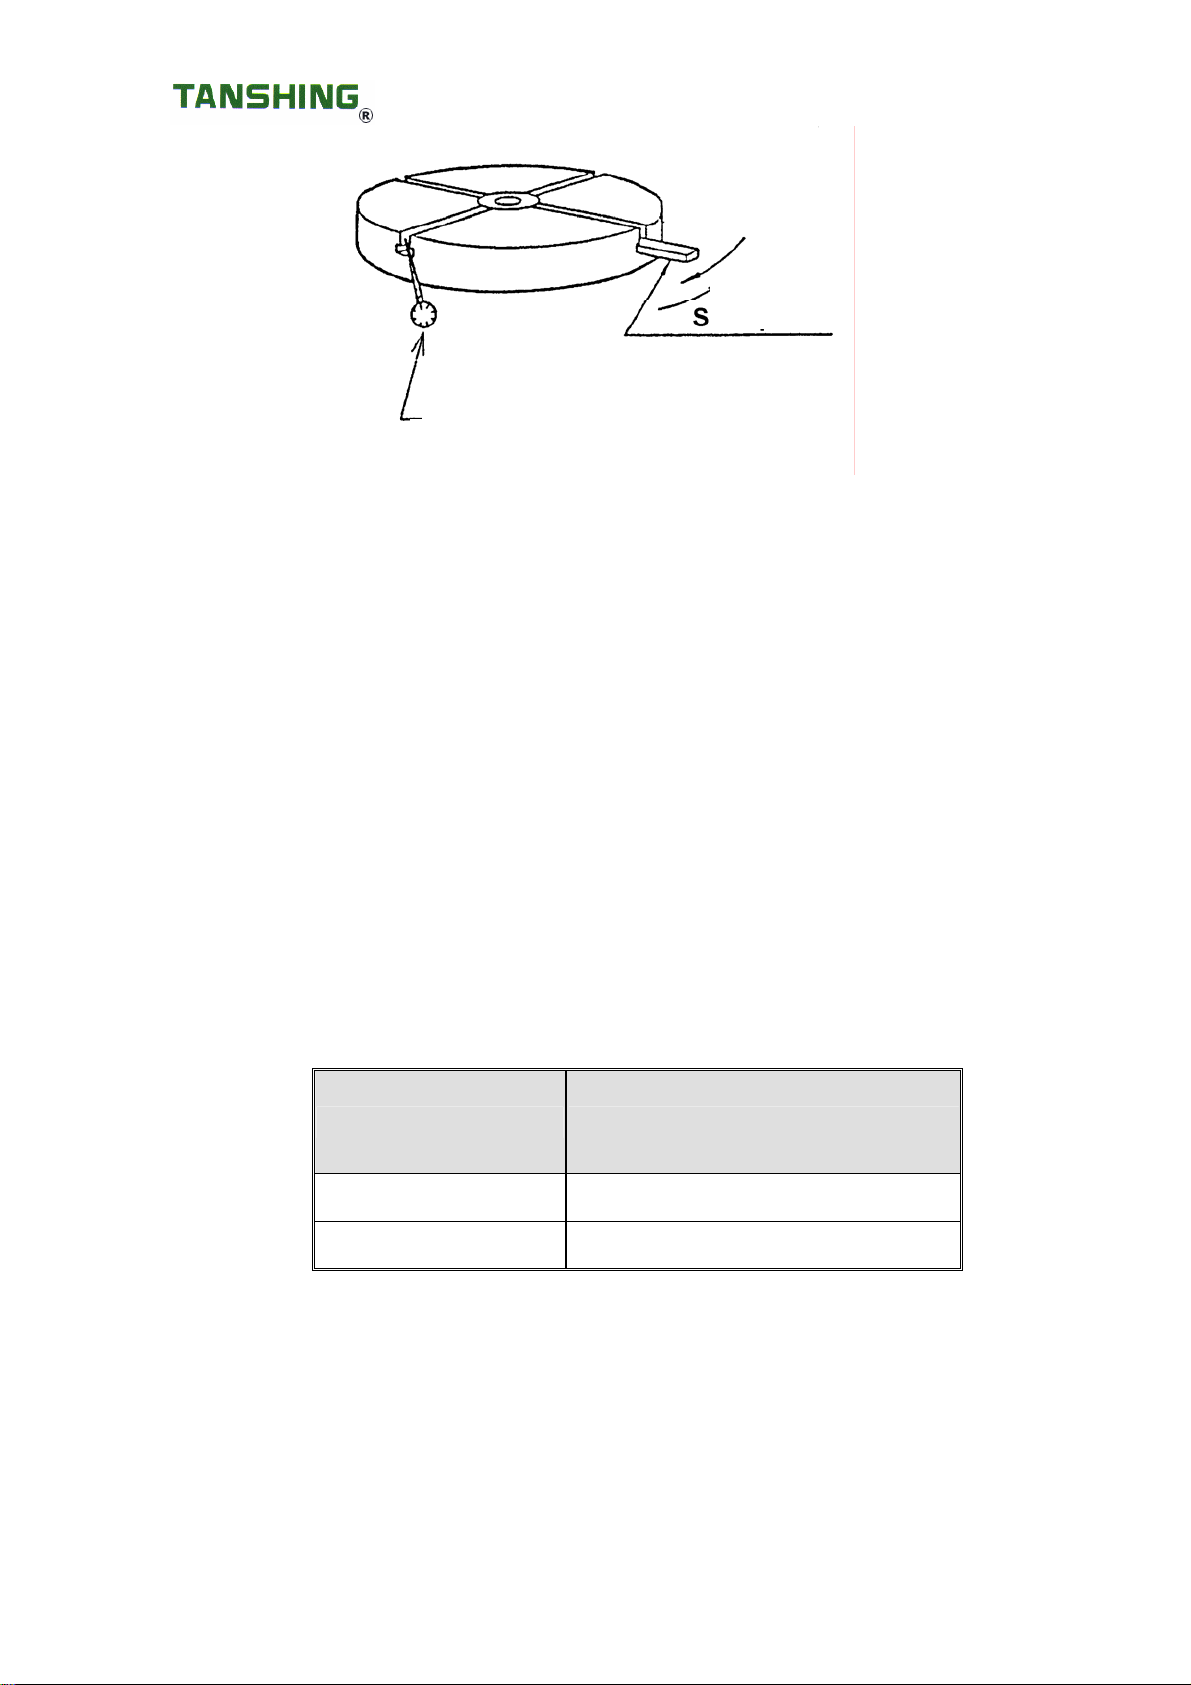
針盤量規
鋼片
圖 6. 間隙量測
7.1.2. 間隙調整準備 (看圖. 2)
1) 將潤滑油由分度盤的洩油孔,全洩清。
2) 移開側蓋。
7.1.3. 間隙調整 (看圖. 7)
1) 軸座e是以鎖緊螺絲g和間隔螺絲d固定之。稍微放鬆後鎖緊螺絲g。
2) 均衡地稍微放鬆四個間隔螺絲d,並鎖緊鎖緊螺絲g。此時將軸座e向前移動以減少間
隙。
3) 若間隔螺絲d放鬆一轉,間隙可如以下表格所示之值減小:
機 型 依據旋台弧長所得之間隙
VRNC-170
VRNC-210
4) 均衡地鎖緊螺絲g和間隔螺絲d,並再次量測間隙及重覆調整,直到調整到最佳理想之
間隙為止。
約 44µ
約 50µ
17
Page 22
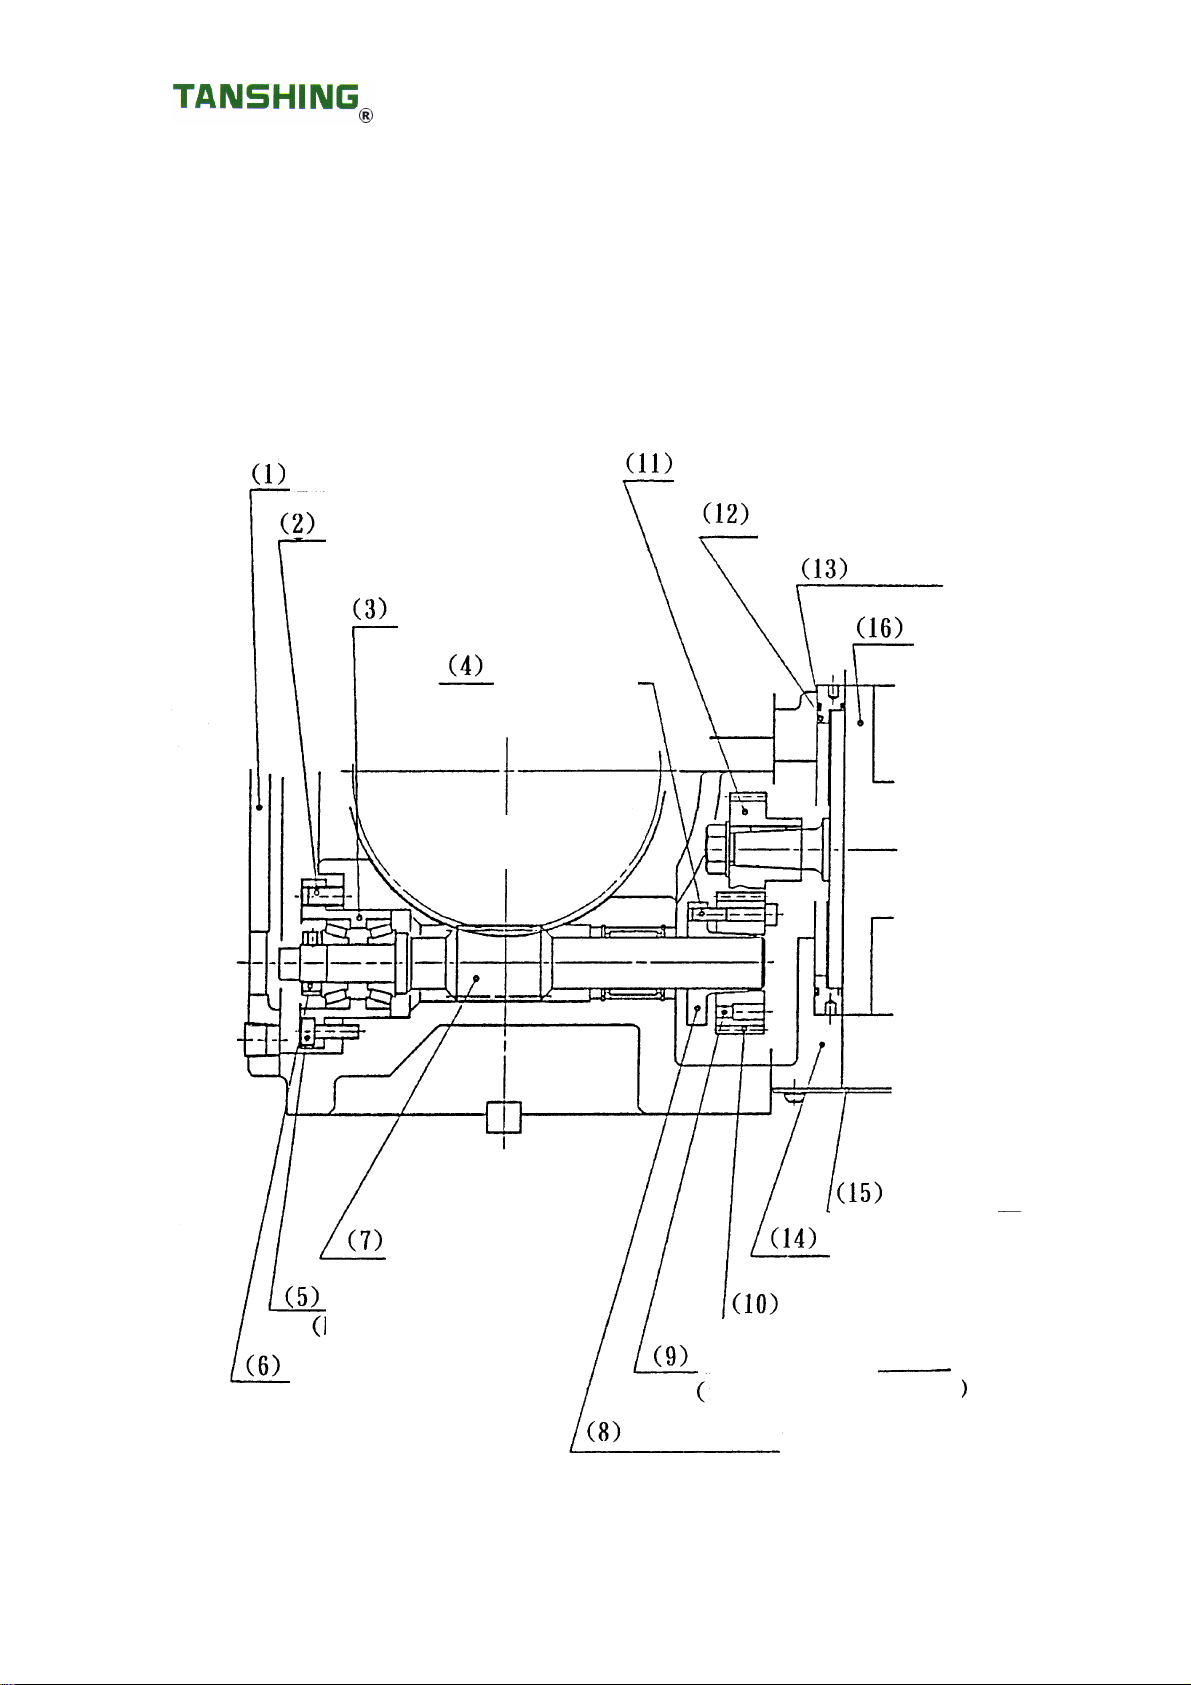
Note: 1.調整間隙時,緩慢地轉動蝸軸檢查 Z1 齒輪是否有接觸到輪箱。如有(當間隙未
斜套筒
為了清除結合
調整前或間隙過大時齒輪有可能會接觸到齒輪箱)依照7-1-5節所示程序移動Z1
齒輪。
2.重覆調整及量測動作一直做到適當間隙為止。
側蓋
Z2 齒輪
間隔螺絲(M8,4 支)
調整環
O 型環
軸座
馬達
鎖緊螺絲
(M6,4 支)
蝸 輪
馬達蓋
蝸軸
馬達托架
Z1 齒輪
鎖緊螺絲(M6,4 支)
ZG 鎖緊螺帽
M5 螺孔
7.1.4. Z1 gear position adjustment (See Fig. 7)
18
圖 6. 齒輪箱及蝸輪間隙調整機
Page 23
7.1.4 Z1 齒輪位置調整 (參看圖. 7)
1) 若蝸輪間隙減少導致蝸輪軸向齒輪箱移動,同時 Z1 齒輪l也移動時,Z1 及 Z2 兩齒輪
之齒合位置也因 Z1 齒輪所移動的距離而移動。此時調整 Z1 齒輪之移動量。
2) 在有移位的情況下, Z1 齒輪在齒輪箱內有可能和其他零件接觸。檢查並調整移動量。
7.1.5. Z1 齒輪位置調整程序 (參看圖. 7)
1) 移開馬達蓋(15)。(須小心勿損壞電源及信號線)
2) 移開馬達 (16)。
3) 放鬆套筒j之鎖緊螺絲f,並且將兩個螺栓往 M5 的螺孔k鎖緊,此時斜套筒j會鬆脫。
(較方便鬆脫斜套筒的方法是輕輕敲 Z1 齒輪的端面)
4) 調整 Z1 齒輪之位置,使 Z1 齒輪之齒面寬與 Z2 齒輪相配合。
5) 用四個鎖緊螺絲f,鎖緊斜套筒,使 Z1 齒輪之端面變形量小於 0.015mm。鎖緊扭矩
為 80kg.cm。
※ 在鎖緊固定螺絲之前,先把螺栓從 M5 螺孔中取走。
19
Page 24
7.2. 齒輪箱中齒隙調整
7.2.1. Z1 齒輪與 Z2 齒輪間之間隙調整 (參看圖.7)
Z1 及 Z2 齒輪間之間隙可用兩齒輪的中心點距離做調整。改變調整環(12)的偏心位置來調
整間隙。
兩個齒輪齒合時,適當的間隙量是 30μ~40μ。當間隙值大於所指定的值時,須調整之。
1) 移開關馬達蓋 (15)。
2) 調整環的內徑和外徑的偏心率為 0.5mm。
3) 調整環上的周圍每 30 間隔,就有一個直徑 4.5mm 的孔。利用此孔緩慢地旋轉調整環
來調整間隙。
4) 為了能讓調整環旋轉,緩慢地放鬆馬達固定螺栓。
5) 利用馬達托架(14)上的配合信號及調整環周圍相配合時,可得到適當的間隙。
註 1) 間隙太大或齒面上有瑕疵會造成不規則的旋轉或噪音。
註 2) 當更換馬達或 Z1 齒輪或 Z2 齒輪時,配合記號必須調整。在此時緩慢地放鬆馬達的
鎖緊螺栓。旋轉調整環使間隙消除,然後再旋轉調整環,依大約 20˚的弧形方向旋轉,使
間隙增大。
用以上的方法,便可得到適當間隙(30μ~ 40μm)齒輪表面。鎖緊馬達固定螺栓,並使馬
達旋轉檢查噪音。
6) 調整完成後,把潤滑油經入油口加到油箱內,使油到達油錶之中線。
7) 蓋上馬達蓋及連接信號線。
8) 依 5-5-4 程序檢查操作。
20
Page 25
7.3. 夾緊裝置及旋台夾緊放鬆限動開關單元
7.3.1. 電磁閥 (參看圖.8)
電磁閥在收到夾緊指令時,夾緊活塞(6)被空氣推到右邊,使圓盤(5)夾緊在架台上。此件的
摩擦即是夾緊扭矩。
7.3.2. 旋台夾緊/放鬆限動開關 (參看圖.9)
1) 利用夾緊限動開關(2)及放鬆限動開關(3)來檢查夾緊/放鬆的空氣狀況。每個壓力開關的
關力設定為 3Kg/cm
2
。
註:以上壓力設定值為壓力關閉狀態之值。若在壓力開啟狀態之值。若在壓力開啟狀態
時以上壓力值為 0.8Kg/cm2。
2) 調整各壓力開關的調整螺絲可改變壓力設定。調整螺絲安置在壓力開關的側邊。
3) 在標準規格內,當電磁閥打開時,旋台被夾緊。若電磁閥開啟,旋台無法夾緊時,要更
換歧管(特別附件)。
7.3.3. 裝置
本機台所使用之閥及開關如下:
項 目 製 造 商 型 式
氣力電磁閥
SMC
壓力開關
接近開關
Nippon Barufu BES-516-325
21
VZ3140-3G (110 VAC)
VZ3140-5GS (24 VAC)
IS1000-01-111 001
Page 26
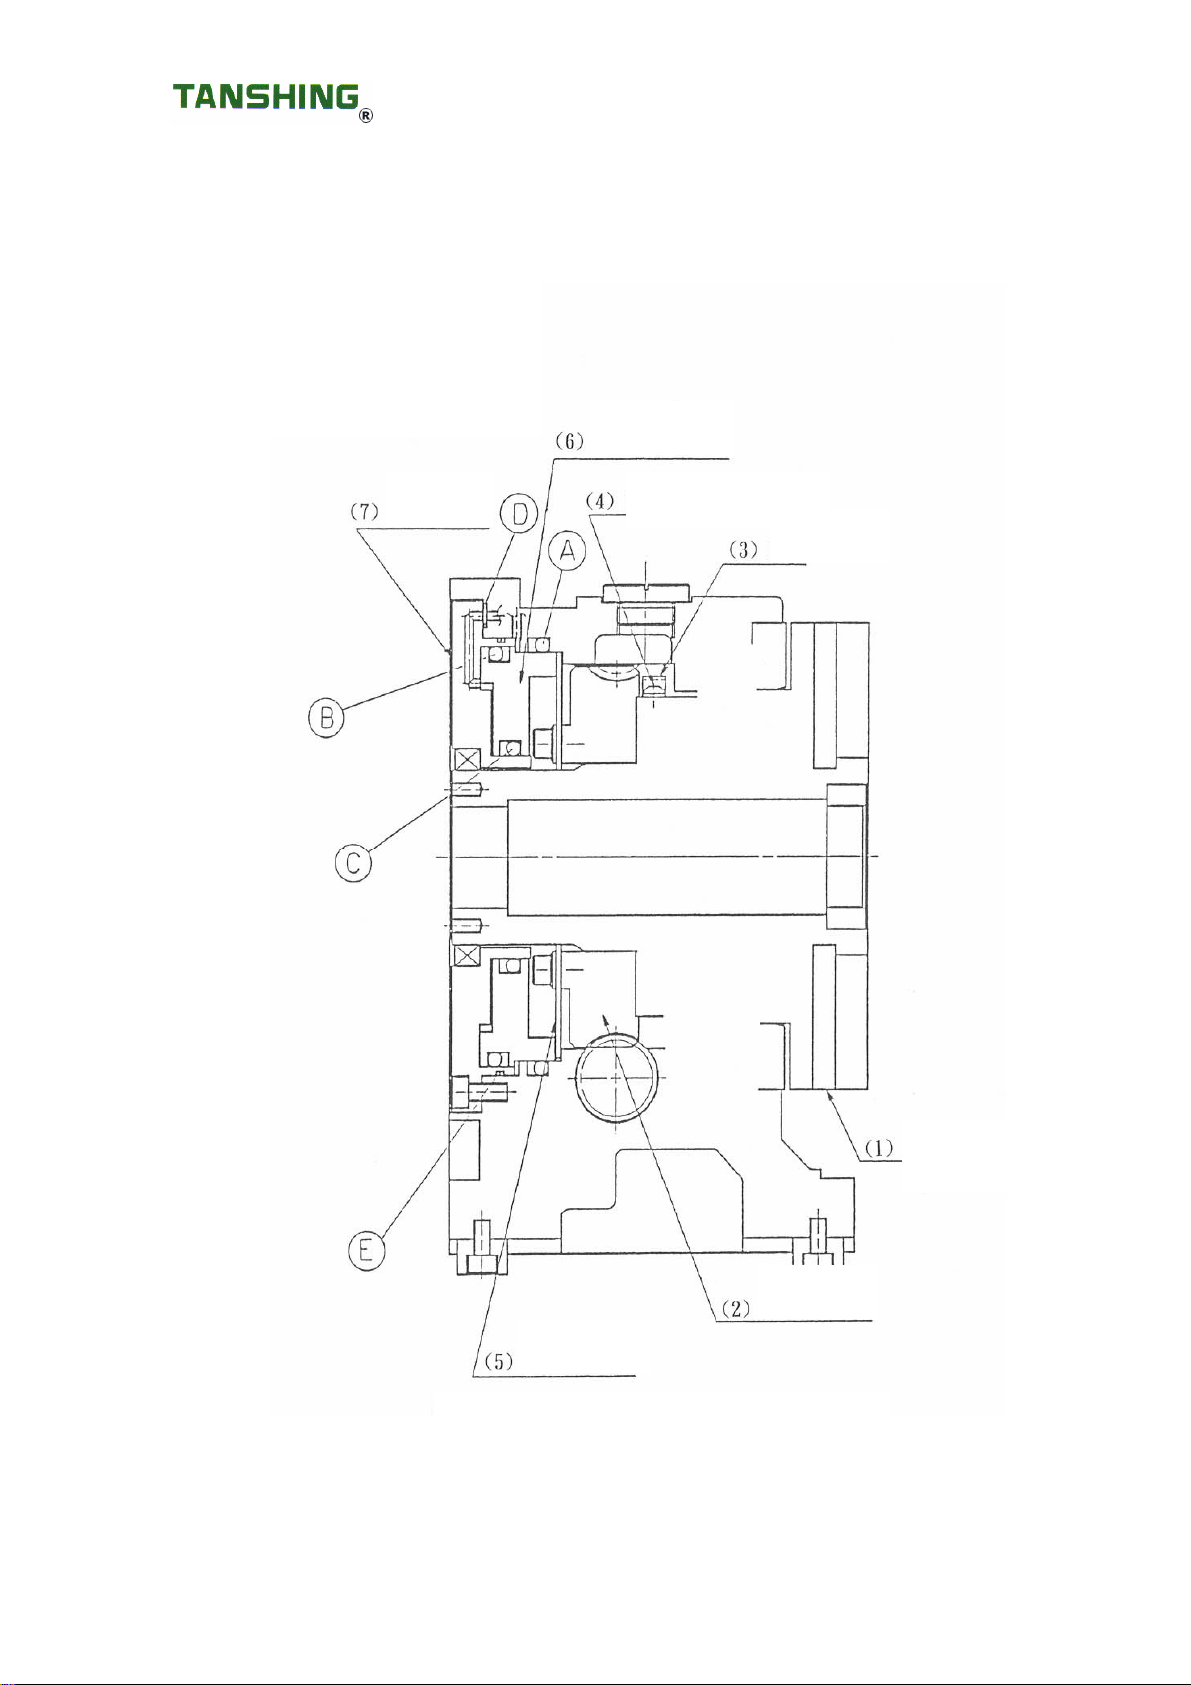
A:O 型環 (P140)
B:O 型環 (P132)
C:O 型環 (P170)
D:O 型環 (P5)
E:O 型環 (S145)
夾緊活塞
後蓋 牽動具鎖緊螺絲
牽動具
夾緊盤
圖 8. 夾緊裝置機構
22
旋台(主軸)
蝸輪
Page 27
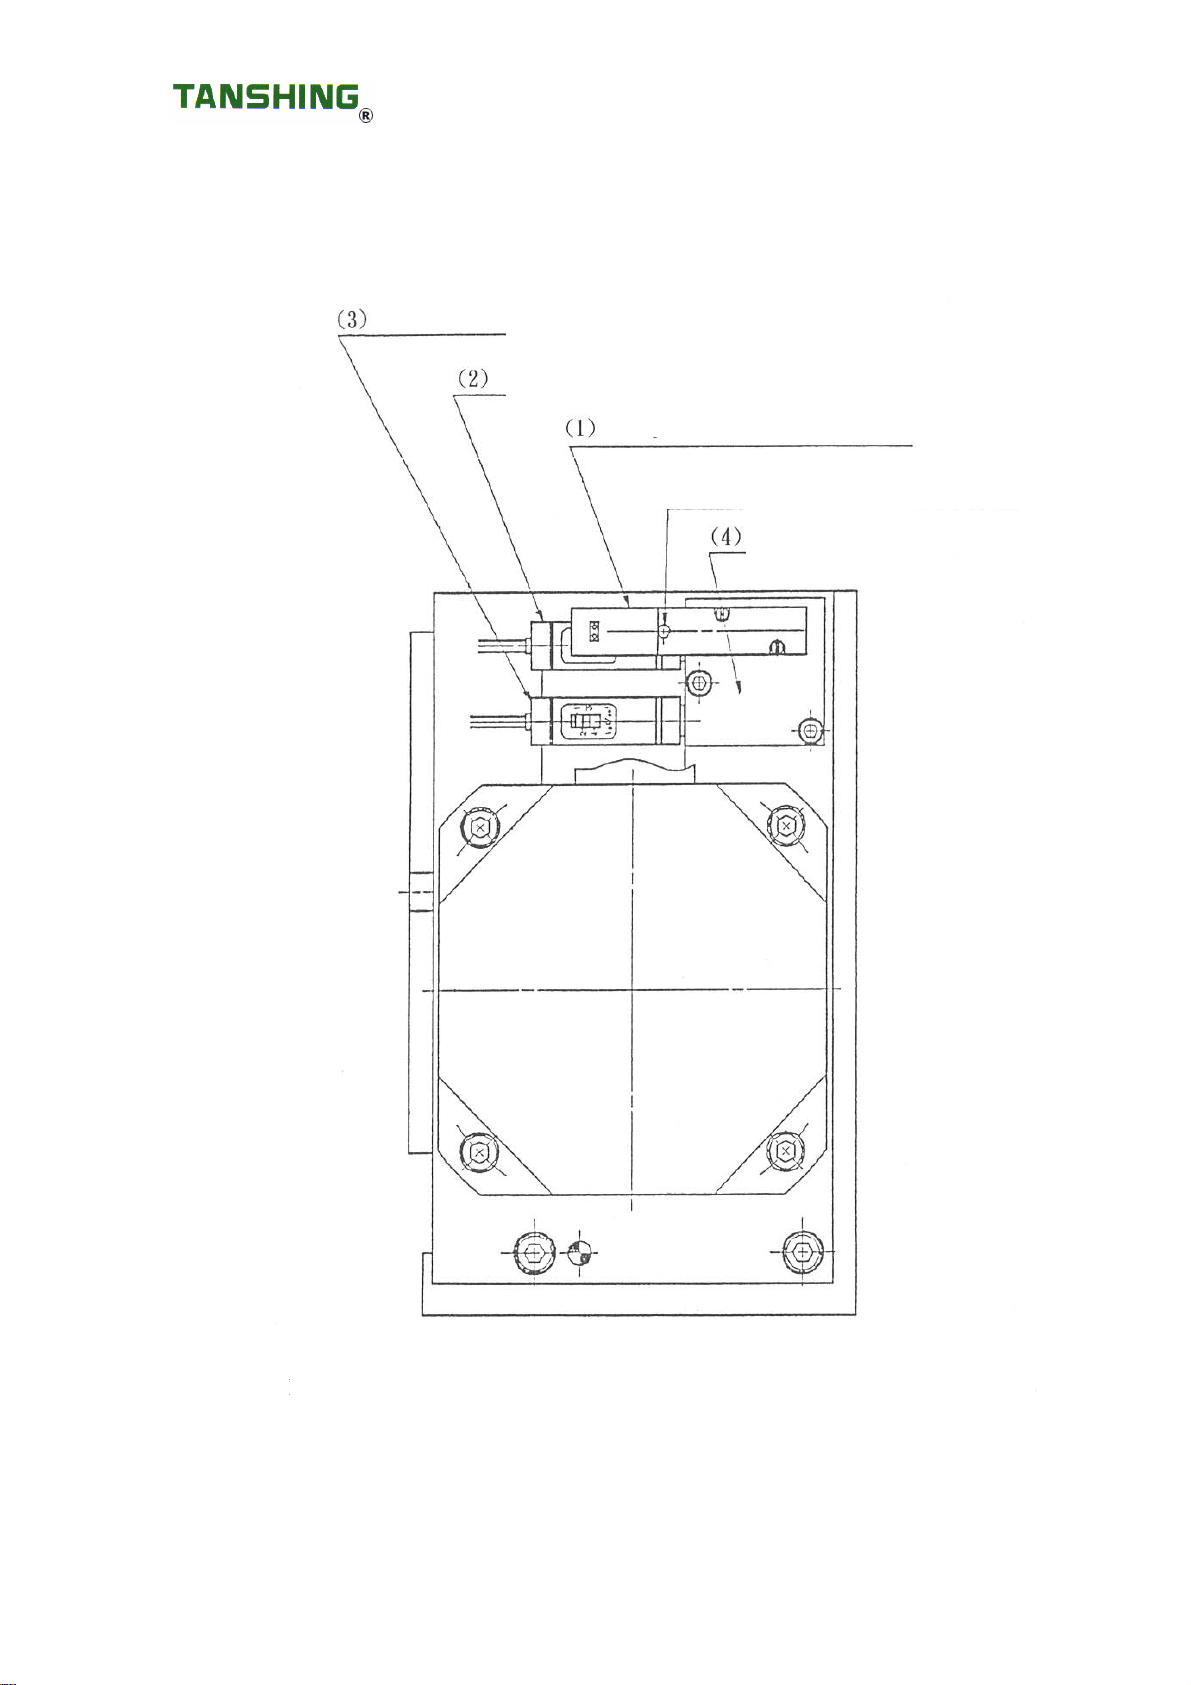
放鬆限動開關(LS52)
夾緊限動開關(LS51)
夾緊電磁閥(SOL51)
手動選擇按鈕(無鎖)
歧管
馬 達
圖 9. 夾緊/放鬆限動開關及電磁閥零件(右旋)
23
Page 28
7.4. 原點復歸限動開關機構及牽動具位置之調整
7.4.1. 原點復歸限動開關單元 (參看圖. 10)
1) 在原點復歸限動開關單元中,牽動具在近接開關的控制下接觸主軸,並送出減速的指
令。
2) 近接開關鎖緊在托架上。近接開關和牽動具之間的間隙是 1mm。
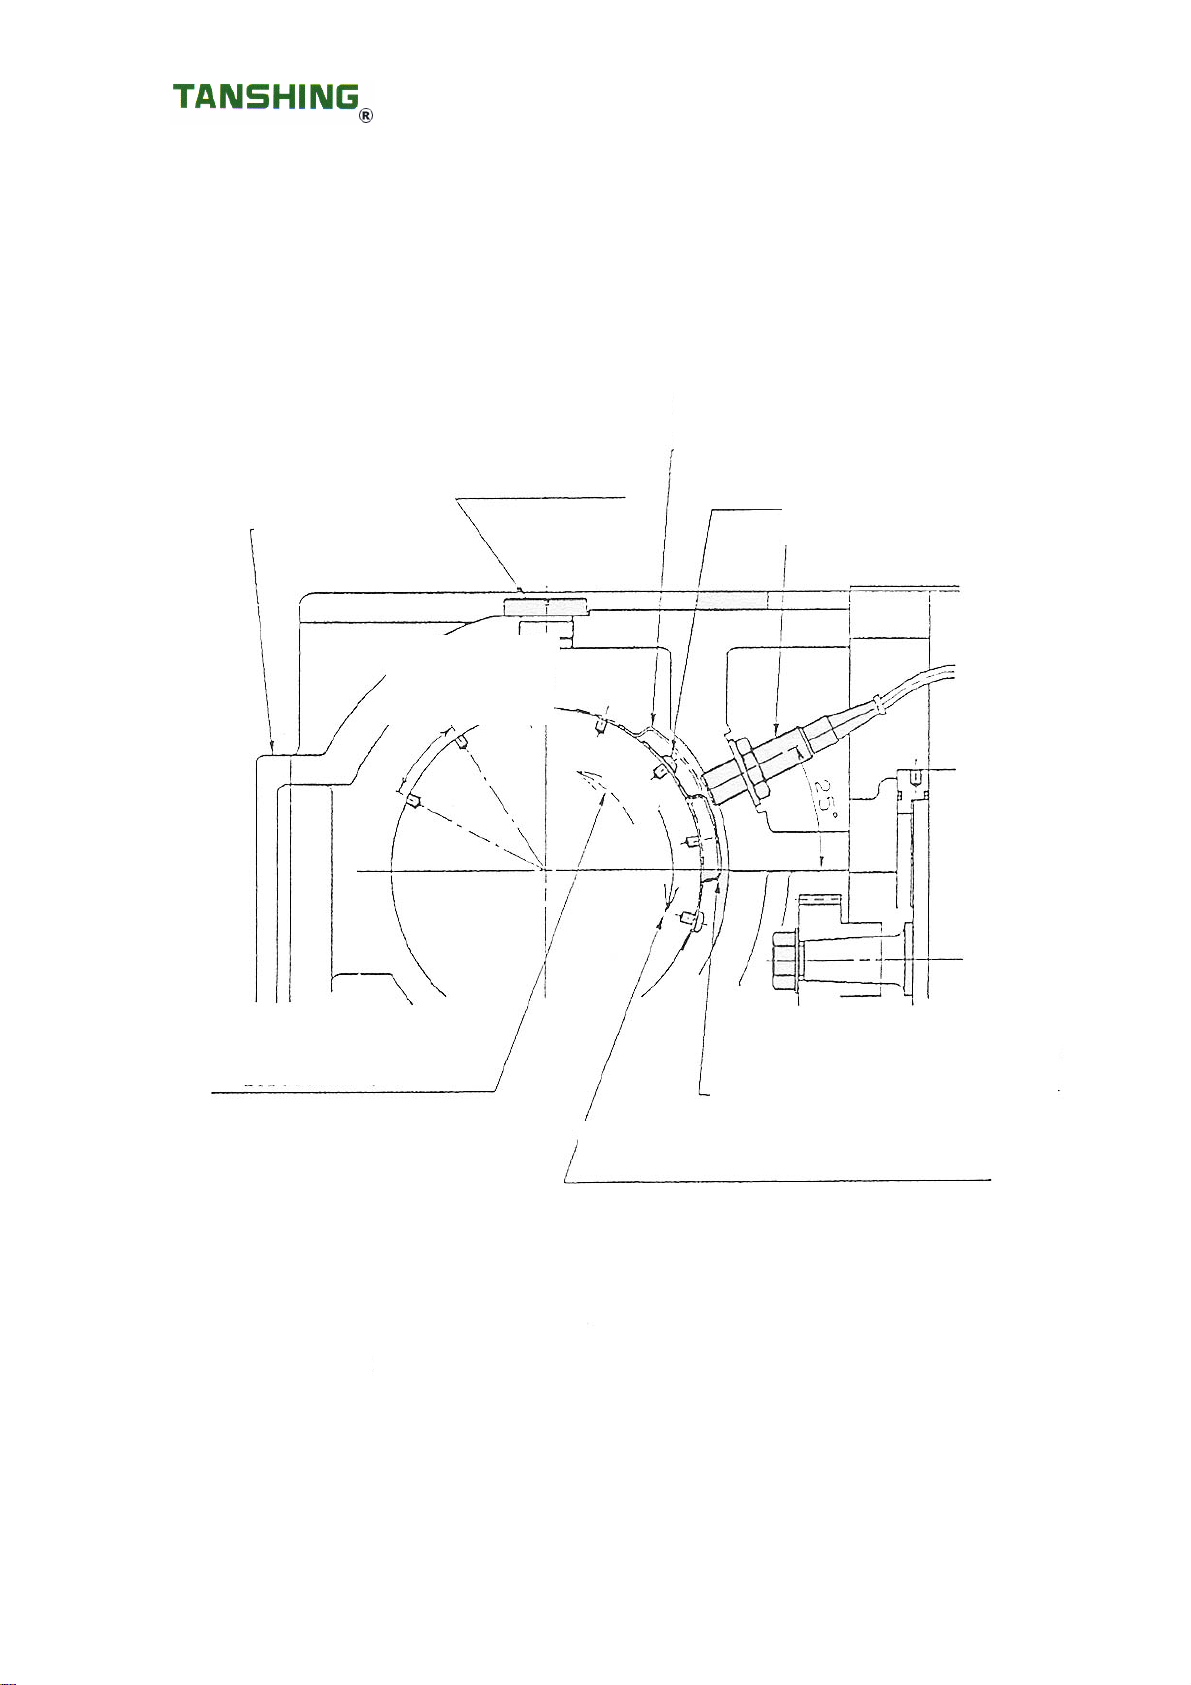
7.4.2. 牽動具位置之調整 (參看圖. 10)
1) 洩清潤滑油並移開側蓋。
2) 旋轉主軸,並放鬆一個螺栓(M4) (4)。
3) 牽動具的調整範圍大約±5°。調整完後,鎖緊牽動具的鎖緊螺絲。
7.4.3. 改變原點復歸的旋轉方向 (參看圖. 10)
在標準規格內,原點復歸的旋轉方向是順時針轉。當要改成逆時針轉時,要改變牽動具的
位置。
註:在調整或更改牽動具時,要注意不要將螺栓或刀具掉落旋轉台本體。(在臥式位置時
有必要)
24
Page 29
反原點復歸方向牽動具位置
側蓋
油蓋
每點間隔 28.5°
共7點
牽動具鎖緊螺栓(六角頭,M4)
近接開關(LS53)
反原點復歸方向(C.C.W)
標準原點復歸方向(C.W)
圖 10. 原點復歸方向
25
標準原點復歸方向牽動具位置
Page 30
8. 故障排除
現 象 可能原因 隔離指示說明 處理方法 參考項目
旋台不旋轉
1) 馬達不旋轉
1
2) 馬達正常旋
轉
旋轉不平穩
旋轉時產生不正
常之噪音
2
• 燒燬 • 檢查電線接頭
• 齒輪缺乏套筒 • 檢查齒輪箱中齒輪 • 重新裝妥 • 齒輪箱中齒輪
• 負荷超量 • 檢查工件之重及慣量 • 更改工件切削
輪
• 馬達裝配 • 馬達本身旋轉狀況
• 潤滑 • 檢查油面高度及有無雜物 • 補充或更換機油 • 潤滑
• 測量馬達運轉時電流值
• 檢查低速作業時之旋轉
狀況
• 檢查組合件 • 重裝並予調整 • 調整齒輪箱中• 齒輪箱中之齒
• 量測間隙
方法及狀況
齒輪
• 電氣圖
調整
• 規格
電流值揚升
3
不準確
1)分度精確性
4
2)旋台軸孔失圓
• 蝸齒輪或齒輪
箱中齒輪
• 鬆弛操作
(殘存油壓)
• 分度盤被夾
固,未釋放
• 過負載 • 檢查工件及切削狀況 • 更改工件及切
• 蝸齒輪間隙太
小或不平均
• 溫車時間不足
或參數設定不
足
• 潤滑油:加太 多
太粘,低溫
• 蝸輪牙齒表面 • 量測間隙 • 調整間隙 • 蝸齒輪間隙調
• 蝸輪變形或不
正
• 在轉軸軸承螺
帽
• 查毒夾固件及旋台夾固
(或鬆脫)微動開關控制
件
• 檢查油壓管線及信號線
接頭等
• 檢查油壓閥功能及 LS
信號
• 當分度盤鬆脫時檢查殘
有油壓力
• 測量間隙 • 調整間隙 • 蝸齒輪間隙調
• 檢查程式 • 改進程式 • 例行檢查工作
• 在此情況下,電流讀數
通常增加
• 量測間隙之變化
• 與規定值比較 • 請聯絡本公司
或經銷商
• 修正齒面或更
換之
• 查看夾固零件
及分度盤(夾
固)或(鬆脫)微
動開關控制件
削狀況
• 更換潤滑油 • 潤滑
整
• 進油壓以利分
度盤夾固及去
除空氣
整
旋台頂部誤差
26
Page 31
現 象 可能原因 隔離指示說明 處理方法 參考項目
當切削作業咯咯
作響
1) 當擺好切削
位置開始切
削時
5
2) 當連續切削
時
旋台夾固/鬆脫
1) 旋台不能夾
固
2) 無夾固信號
6
• 外力 • 檢查切削狀態 • 改正切削
• 夾固作用 • 夾固工具及旋台夾固
(或鬆脫)限制電門控制
件
• 蝸齒輪間隙過多 • 測量齒輪間隙 • 間隙調整 • 蝸齒輪間隙調
• 齒輪間隙過大 • 測量齒輪間隙 • 間隙調整 • 齒輪箱齒輪調
• 蝸輪軸 MSR 鎖
緊螺帽
• 油或氣壓未補充 • 檢查電磁閥及油氣壓軟
• 除去空氣
• 工作液不足 • 檢查油面高度 • 再填充
•
• O 型環及墊圈 • 檢查 O 型環及墊圈
• 限制電門 • 檢查限制電門 • 更換
• 檢查鎖螺帽轉狀況 • 再鎖緊及鎖定
管接頭
• 旋台夾固/鬆脫限制電
門組合
• 夾固套筒 • 請洽本公司以
MSR 螺帽
• 去除空氣
• P.9
• P.26
拆卸旋台
整
整
• 蝸齒輪間隙調
整
充實油壓以供旋台
夾固及去除空氣
夾固工具及旋台夾
固/鬆脫限制電門
3) 無鬆脫信號
4) 鬆脫信號緩
慢
5) 夾固液壓油
漏油
• 限制電門控制
器位置
• 活塞 • 檢查運動情形 • 換O型環、彈簧
• 信號線接頭
• 油壓之出口管
線阻力太大
• 拉回彈簧 • 檢查活塞疲勞 • 更換
• 軟管接頭
• 檢查位置變化 • 更改裝置位置
• 檢查管線,含閥、軟管
等
• 檢查粘度及雜物
27
等
• 更換為大口徑
管線
• 修改設定更換
控制件
Page 32
現 象 可能原因 隔離指示說明 處理方法 參考項目
歸零再設定
1) 旋台不能動
2) 旋台不能停
減速及停止
均不可能達
7
成
3) 旋台不能停
止
控制具位置
• 信號線接頭
• 限制電門 • 檢查限制電門 • 更換限制電門
• MS 控制具梯
階式裕度
• 栓塞 • 檢查零件是否有損壞
• 檢查控制具位置 • 重新裝妥及調
• 檢查運作情形
零旋轉限制電門控
制件結構
整
再調整
更換 O 型環、
彈簧
28
Page 33
9. 參考資料
1) 換算角度-圓弧長度:
d: 工件直徑 (mm)
α: 角度 (sec)
ι: 弧長 (mm)
ι α
── ──────── ‧‧‧‧‧‧‧‧‧(1)
πd
由 (1): 角度α(sec)
=
=
4.125 x 10
=
x
360˚ x 60’ x 60”
360 x 60 x 60 xι
─────────
πd
ι
─ ‧‧‧‧‧‧‧‧(2)
D
弧長ι(mm)
29
=
────────
2.424 x 10⁻⁶ x ι x d ‧‧‧‧‧‧‧(3)
=
απd
360 x 60 x 60
Page 34
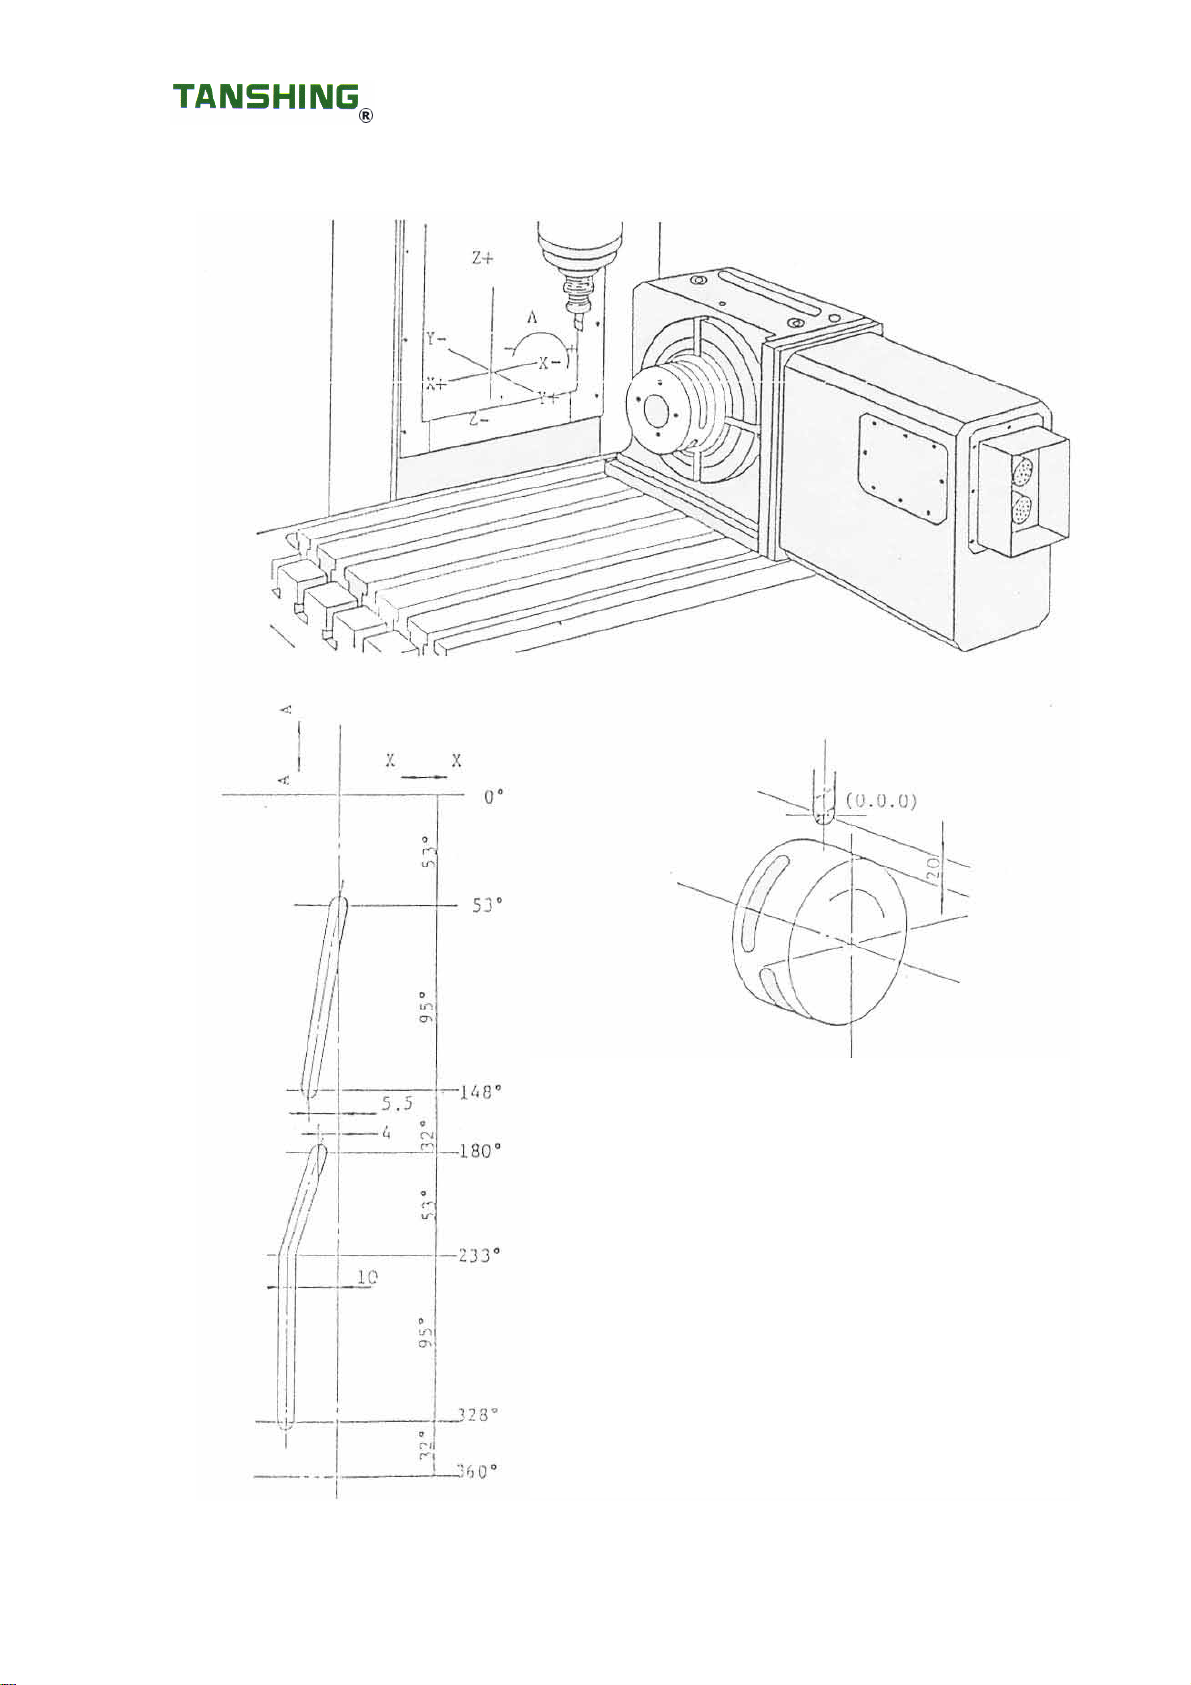
2) NC 指令帶準備例
此範例乃是在圓筒形工件週圍加工兩個槽. 其位置
在圓筒形的 53° 和 148° 之間及 180° 和 328° 之
間。53° 和 148° 之間可用下列的方程式:
327.491
X = 7.9 - ───────
A – 11.545
以每 5°間隔計算之。利用線性內插法在每間隔之內。
30
Page 35
編號 程 式 備 註
1 G92 X0 Y0 Z0 A0
2 G90 G00 Z-18
3 A-53 M03
4 G01 Z-35 F30 M08
主軸啟動
刀具進給及冷卻水開
5 X-0.85 A+58 f40
6 X-1.535 A-63
7 X-2.099 A+68
凸輪將切削工件升起
8 X-2.571 A+73 327.491
9 X-2.972 A+78
X = 7.9 - ───────
10 X-3.317 A+83 A – 11.545
11
12
13
14
․
․
․
․
15 X-5.204 A+133
在每 5° 的間隔計算上升量,並且要利用線性內
16 X-5.310 A+138
插法在每切削間隔。
17 X-5.409 A+143
18 X-5.5 A+148
19 G04 X3
20 G00 Z-18
21 X-4 A+180
22 G01 Z-35 f35
23 X-10 A+233 F40
24 A+328
25 G04 X3
26 G00 Z0 M05
27 M09
28 X0 A0
暫停 3 秒
刀具移動
刀具進給
線性上升零件
線性零件
主軸停止
冷切水關閉
29 M02
31
Page 36
TANSHING
A LEADER IN Rotary Table Technology E-mail
潭興精工企業有限公司
:
[email protected] http:www.tanshing.com.tw
TEL:886-4-25384978
FAX:886-4-25384980
潭興電腦數控旋轉工作台 詳細規格選用表
單 號:
1.機器規格
2.機床工作台
3.旋轉工作台
4.伺服電機
(特別附件)
5.尾 座
(特別附件)
機器規格 品 牌
機床控制器 FANUC 三 菱 西門子 其 他
驅動器及配線 全無 只有配線 有驅動器及配線
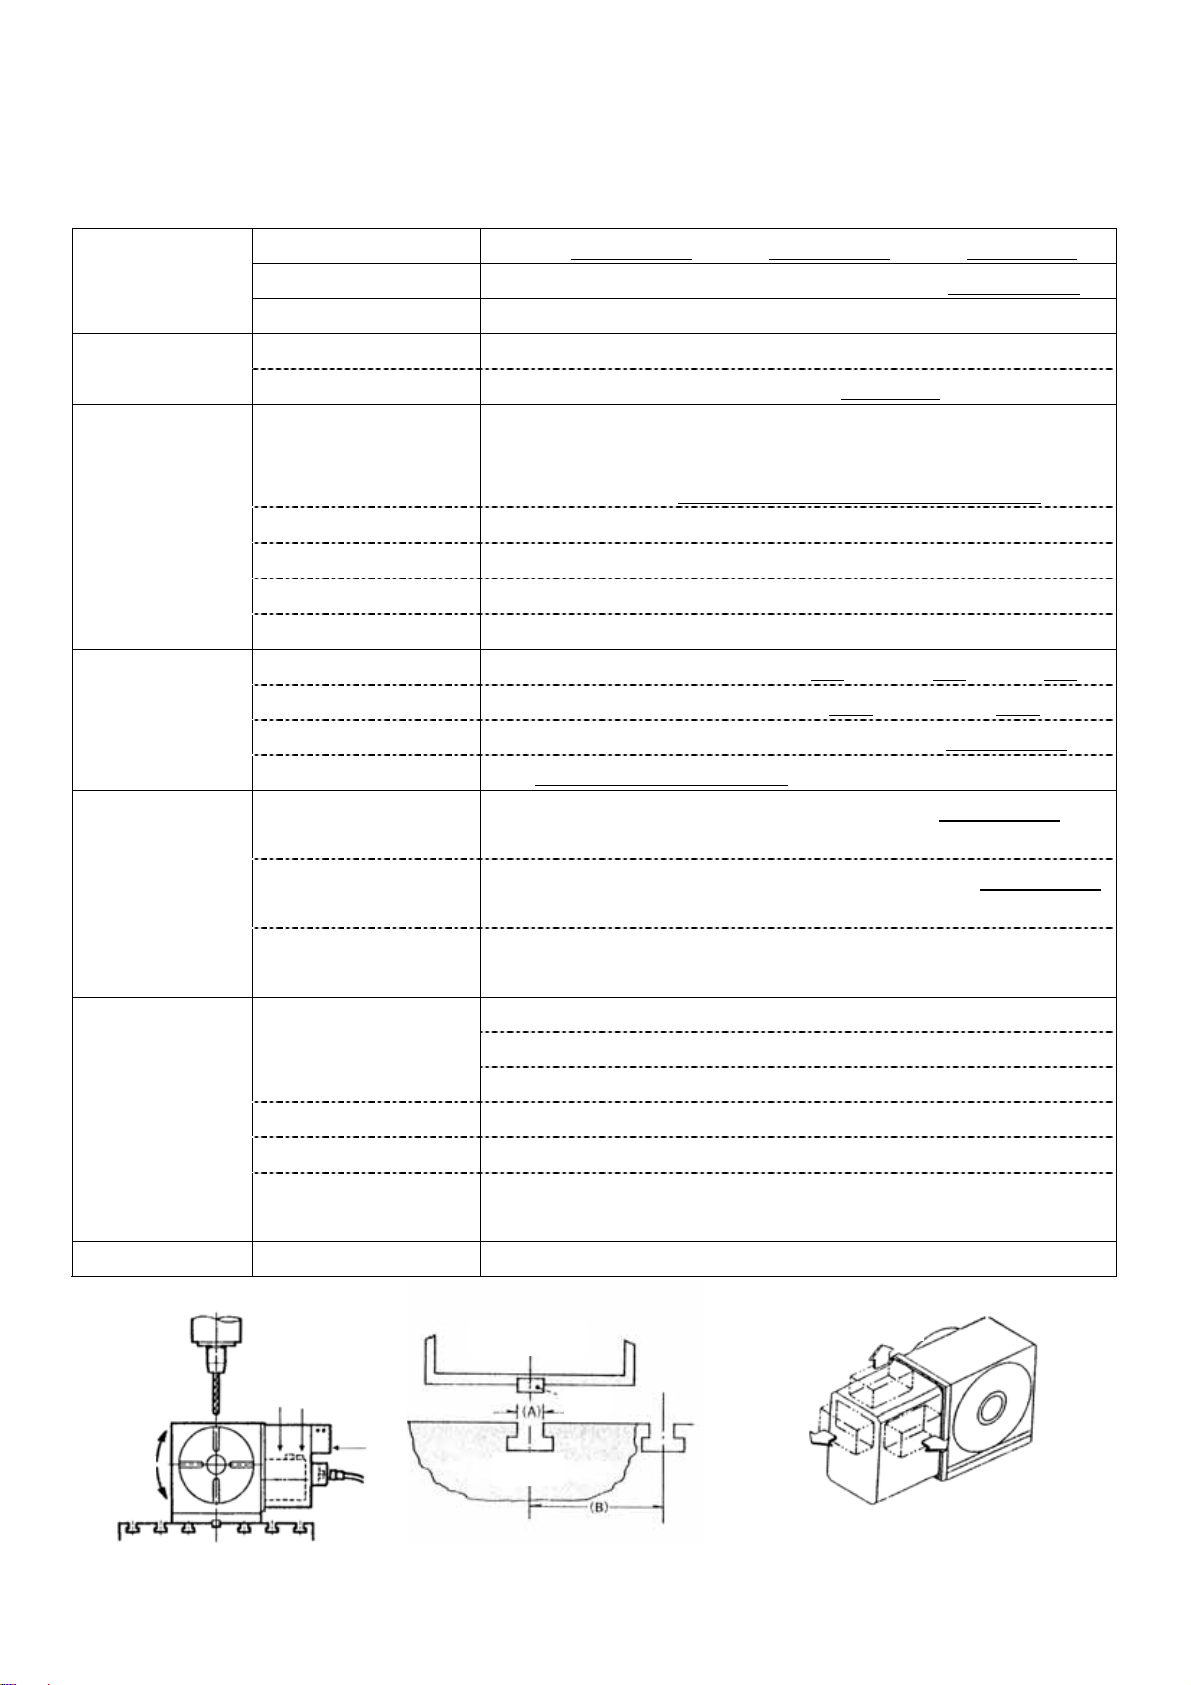
T 槽寬(A) 14 mm 16 mm 18 mm 22 mm (如Ⅱ圖)
T 槽 Pitch 尺寸(B) 100 mm 150 mm 其 他
機型代號
夾緊方式 空壓 空油壓 油壓 (請選用第六項之配件)
電 磁 閥 AC 110V AC220V DC 24V
氣油壓轉換位置 後方 外接於機床式
接線盒位置 側方 後方 上方 (如Ⅲ圖)
FANUC α4i α8i α12i β is α αC
三 菱 HA40 HA80 HA100 HF- T-A42 HF- T-A47
西門子 IFK6042 1FK6060 . IFK6063
心軸一體式手動尾座
頂針可換式手動尾座
VRNC-125 VRNC-170 VRNC-210 (氣壓剎車)
MRNC-255 .. MRNC-320 MRNC-400 (油壓剎車)
其 他 型 號
TS-125 TS-170 TS-210 其 他
TS-255 TS-320 TS-400
TTS-125 TTS-170 TTS-210 其 他
TTS-255 TTS-320 TTS-400
型 號 行 程
(如Ⅱ圖)
(請提供馬達外型尺寸圖之資料)
圓盤剎車尾座
夾頭型式
6.其他配件
(特別附件)
7.操作手冊 操作維護說明書 中文 英文
cw
.ccw
油壓單元 HE-35 單迴路油壓單元 HE-35-2 雙迴路油壓單元
空油壓轉換單元 AE-35B
單軸控制器
(含安川伺服電機)
伺服電機
RTS-125 . RTS-170 RTS-210
RTS-255A RTS-320 RTS-400
強力型手動夾頭: SK-6 SK-7 SK-9 SK-10 SK-12
普通型手動夾頭: SC-4 SC-5
油壓夾頭: HCK-6 HCK-8 HCK-10 HCK-12
Pioneer-125 Pioneer-170 Pioneer-210 (氣壓剎車)
Pioneer-255 Pioneer-320 Pioneer-400 (油壓剎車)
旋轉工作台
導塊
T型槽
上方
上方
方
側方
後方
後方
(Ⅰ圖)
(Ⅱ圖)
(Ⅲ圖)
 Loading...