

Page 1
02.11
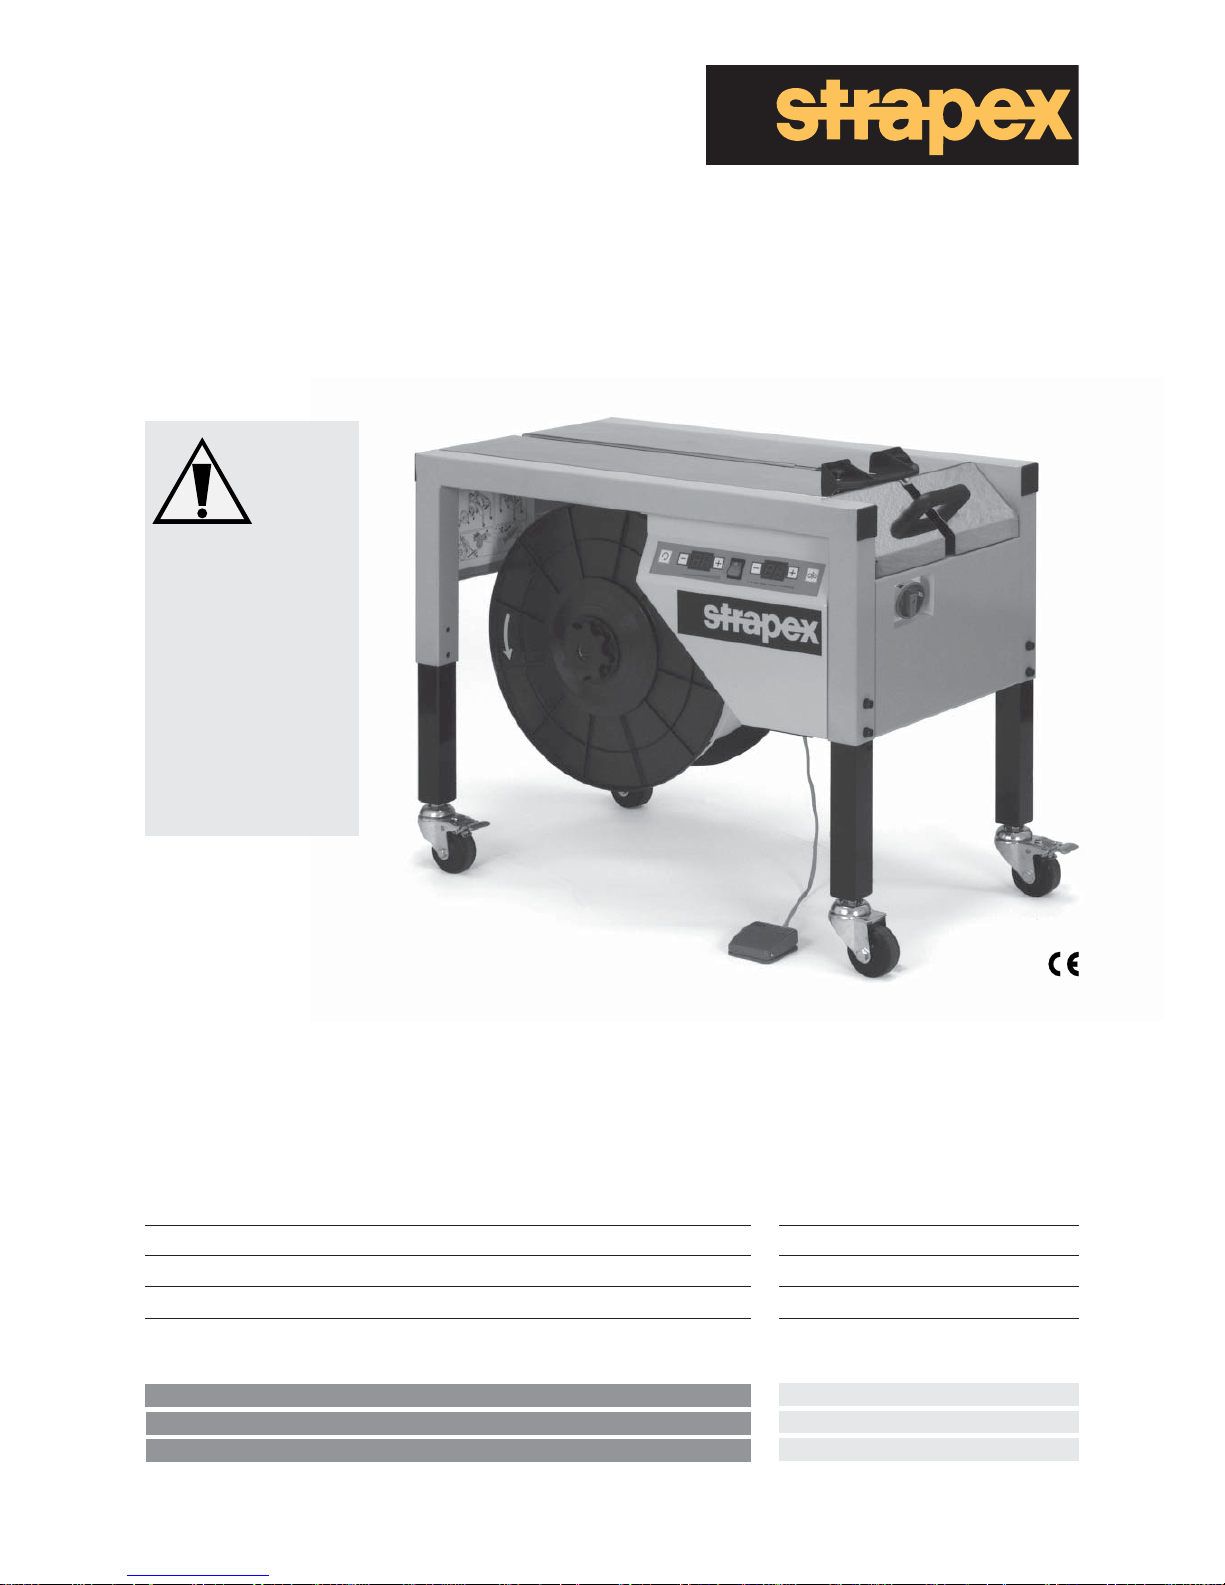
Halbautomatische Maschine zum Umreifen mit Kunststoffband
Semi-automatic machine for plastic strapping
Machine semi-automatique pour le cerclage par bande plastique
Ab Serie-Nr. 41‘986
From serie no 41‘986
A partir du no de série 41‘986
SMA 20
Art. Nr. 351.400.001
DEUTSCH 3
ENGLISH 19
FRANÇAIS 35
Vor dem Gebrauch der
Maschine die Betriebsanleitung aufmerksam
lesen.
Before using the machine, read the operating
instructions carefully.
Avant l’utilisation de
la machine, consultez
soigneusement le
mode d’emploi.
BETRIEBSANLEITUNG Originalbetriebsanleitung
OPERATING INSTRUCTIONS Translation of original manual
MODE D‘EMPLOI Traduction du mode d’emploi original
Page 2
2
02.11
Strapex SMA 20
www.strapex.com
KONFORMITÄTSERKLÄRUNG
Wir erklären in alleiniger Verantwortung, dass die
Maschine SMA 20, auf die sich diese Erklärung
bezieht, mit den geltenden Bestimmungen der
Richtlinie des Rates vom 17. Mai 2006 (2006/42/
EG)„Maschinen-Richtlinie“ übereinstimmt.
Im weiteren gilt die Übereinstimmung mit den gel tenden Bestimmungen der Richtlinie des Rates vom
12. Dezember 2006 (2006/95/EG) „Niederspan nungs-Richtlinie“ und vom 15. Dezember 2004
(2004/108/EG) „EMV-Richtlinie“.
Berücksichtigte Normen:
EN ISO 12100-1, EN ISO 12100-2, EN 349,
EN ISO 13857, EN ISO 13850, EN 61000-6-2,
EN 61000-6-3, EN 50371, EN 415-8
EG-Baumusterbescheinigung: 1053
Zertifi zierungsstelle: NSBIV AG, SIBE Schweiz,
Akkreditierung: Nr. SCES046
CH-8953 Dietikon, 18.12.2009
General Manager General Manager Products
Technology: Packaging Technology:
U. Schweizer M. Binder
Bevollmächtigter zur Herausgabe der technischen Unterlagen:
M. Stutz, ORGAPACK GmbH, Silbernstr. 14, 8953 Dietikon
Australien
IWD Strapping Sales Pty Ltd.
AU-Melbourne VIC 3001
Telefon +1 800 779 380
[email protected]
Belgien
Strapex Sprl
BE-1400 Nivelles
Telefon +32 67 34 69 10
[email protected]
Brasilien
Syspack Ind. Com. de
Sistemas de Emb. Ind. Ltda
BR-Jundiai - São Paulo
13208-080
Telefon +55 11 2709-6835
[email protected]
Dänemark
ApS Strapex
DK-2740 Skovlunde
Telefon +45 44 85 06 00
[email protected]
Deutschland
Strapex GmbH
DE-71088 Holzgerlingen
Telefon +49 7031 68 04 0
[email protected]
Finnland
Strapex / Oy Josef Kihlberg Ab
FI-15230 Lahti
Telefon +358 388 08 80
reception.oy@kihlberg.fi
Frankreich
Strapex S.A.S.
FR-94204 Ivry-sur-Seine
Telefon +33 1 49 87 01 60
[email protected]
Grossbritannien
Strapex
GB-Aldridge, Walsall, WS9 8UQ
Telefon +44 1922 742 500
[email protected]
Indien
Strapex India Limited
IN-Mumbai 400 059
Telefon +91 22-6640 0204/
0205
[email protected]
Italien
Strapex S.r.l.
IT-20013 Magenta (Milano)
Telefon +39 02 97 00 751
[email protected]
Mexiko
Flejes Misa
MEX-Apodaca, N.L. CP 66610
Telefon +52 (81) 81 58 78 00
ventas@fl ejesmisa.com.mx
Niederlande
Strapex Nederland BV
NL-3542 DK Utrecht
Telefon +31 30 248 03 11
[email protected]
Norwegen
Strapex / Josef Kihlberg AS
NO-7448 Trondheim
Telefon +47 7382 06 00
[email protected]
Österreich
Strapex GmbH
AT-3500 Krems
Telefon +43 2732 73 501
[email protected]
Polen
Transaco Group Sp. z o.o.
PL-58-200 Dzierzoniow
Telefon +48 74 833 50 02
[email protected]
Portugal
Strapex Embalagem Lda
PT-2794-051 Carnaxide
Telefon +351 21 416 47 80
[email protected]
Russland
Roxor Industry
RU-199178 St Petersburg
Telefon +7 800 555 7850
[email protected]
Schweden
Strapex / Josef Kihlberg AB
SE-544 22 Hjo
Telefon +46 503 328 00
[email protected]
Schweiz
Strapex GmbH
CH-5610 Wohlen
Telefon +41 56 619 80 80
[email protected]
Singapur
Syspex Singapore Pte Ltd
SG-Singapore 637848
Telefon +65 6863 9119
[email protected]
Spanien
www.strapex.es
USA
Acme
USA-Elmhurst, IL 60126
Telefon 630-589-5100
[email protected]
Andere Länder
Strapex Partners
c/o ORGAPACK GmbH
Packaging Technology
CH-8953 Dietikon (Schweiz)
Telefon +41 44 745 50 50
[email protected]
Page 3
3
02.11
Strapex SMA 20
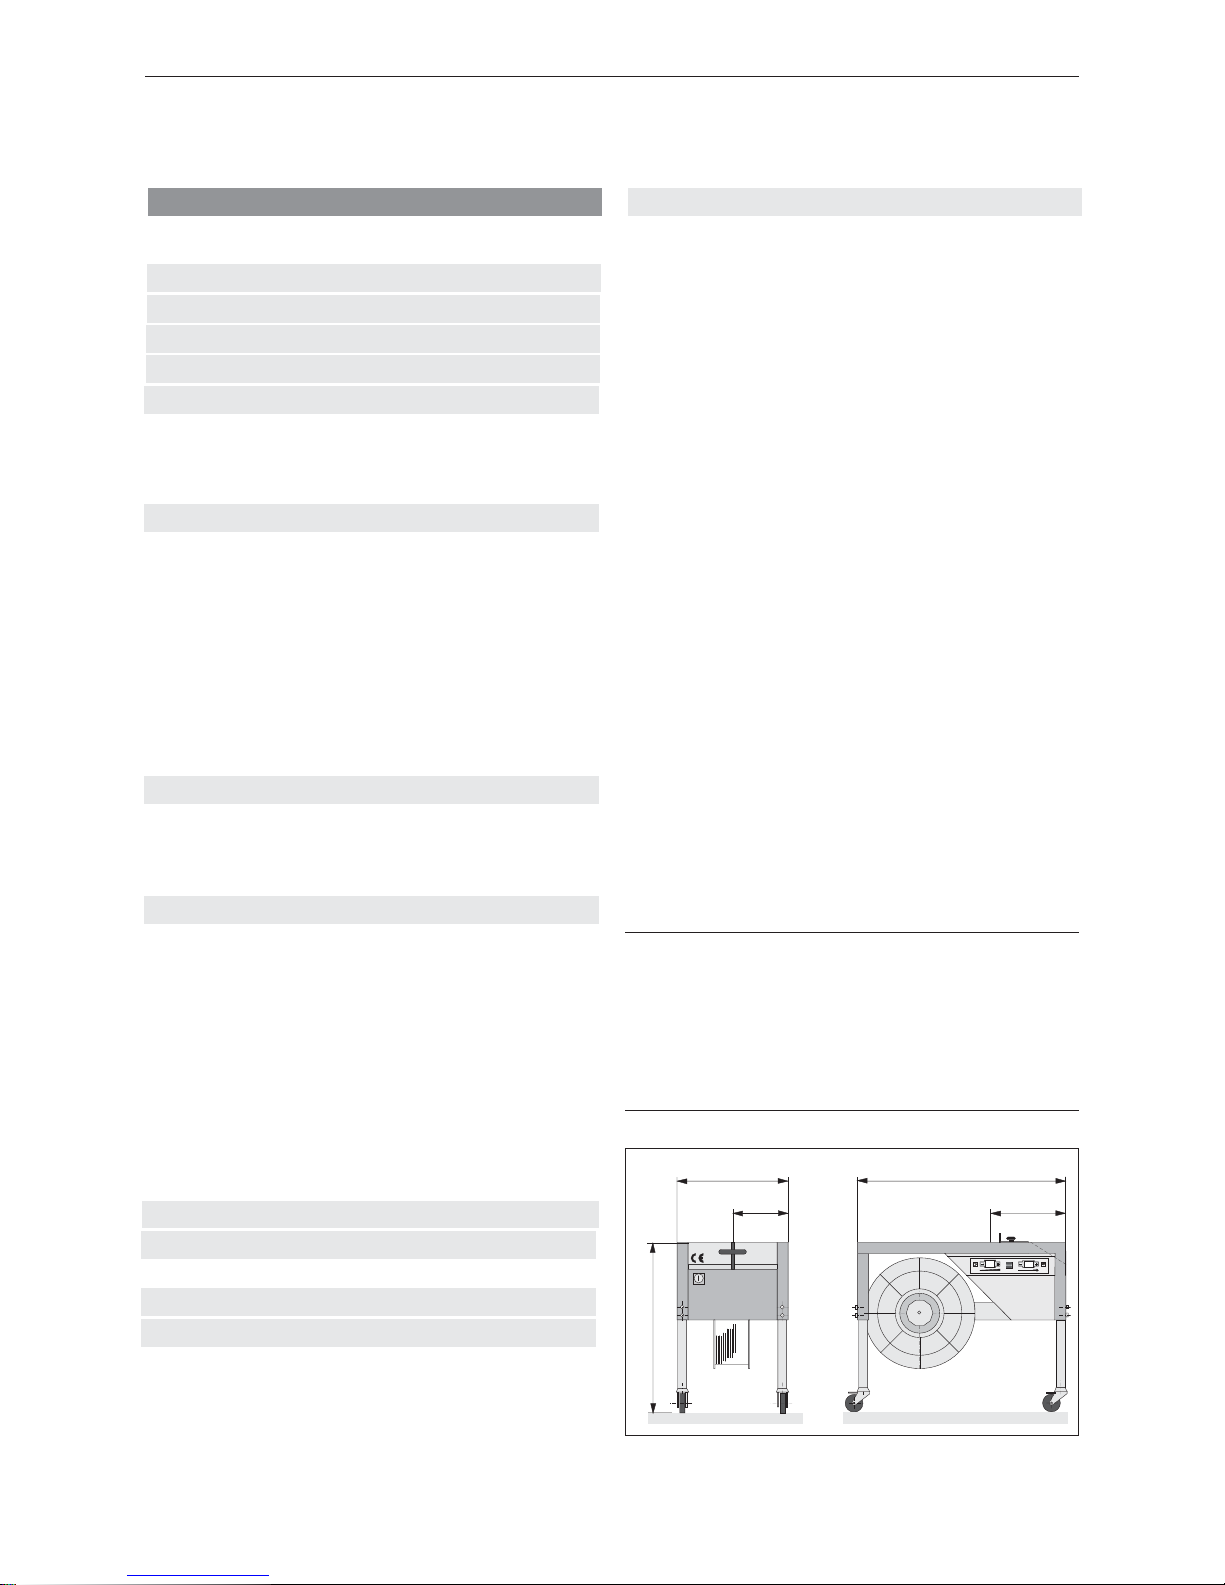
Fig. 1
500
870
250
230
700 - 830
0 6
1 9
1 TECHNISCHE DATEN
INHALTSVERZEICHNIS
Gewicht 68 kg
Tragkraft 150 kg
Minimale Paketgrösse Breite 45 mm
Höhe 20 mm
Bandspannung 5–450 N stufenlos einstellbar
Emissions-Schalldruckpegel < 85 dB
Verschluss Wärmeschweiss-Verschluss
Stromart 1-Phasen-Wechselstrom
230 V / 50 Hz, 115 V / 60 Hz
Antriebsleistung 0,35 kW
Motor 250 W
KUNSTSTOFFBAND
Bandqualität Polypropylen (PP)
Bandbreite 6, 9, 12–13 mm
Banddicke Polypropylen 0,40–0,70 mm
1. Technische Daten 3
2. Allgemeines 4
3. Betriebsarten 4
4. Sicherheitsvorschriften 5
5. Beschreibung 6
5.1 Aufbau 6
5.2 Funktionsbeschreibung 6
5.2.1 Ablaufbeschreibung 7
6. Bedienung 8
6.1 Bandspannung einstellen 8
6.2 Bandvorschub einstellen 8
6.3 Umreifung starten 9
6.4 Fuss-Schalter (Option) 9
6.5 Bandspule wechseln 10
6.6 Grundeinstellung der Bandspannung 11
6.7 Verschlusskontrolle 11
6.8 Maschinenhöhe einstellen 12
7. Wartung 12
7.1 Wartungstabelle 12
7.2 Klemmer, Bandtrennung und
Schieberplatte reinigen 13
8. Instandsetzung 14
8.1 Schweisstemperatur einstellen 14
8.2 Höhe des Heizelementes einstellen 14
8.3 Abstand zwischen Spannriemen und
Bandkanal einstellen 15
8.4 Nullstellung einstellen 15
8.5 Spannriemen ersetzen 16
8.6 Antriebsriemen ersetzen/spannen 16
8.7 Klemmer (Abschneidmesser) ersetzen 17
8.8 Beheben von Störungen 18
9. Demontage und Entsorgung 18
10. Elektroschema 51
10.1 Legende zu Elektroschema 52
11. Ablaufdiagramm 53
12. Teileliste 54
Page 4
4
02.11
Strapex SMA 20
VORSICHT!
Wird verwendet bei Gefahren für Leben
und Gesundheit.
ACHTUNG!
Wird verwendet bei Gefahren, die Sachschäden
verursachen können.
HINWEIS!
Wird verwendet für
allgemeine Hinweise und
für Hinweise, bei deren
Nichtbeachtung Störun-
gen im Betriebsablauf
entstehen können.
2 ALLGEMEINES
Diese Betriebsanleitung soll das Kennenlernen der
Maschine und den bestimmungsgemässen Einsatz
erleichtern. Die Betriebsanleitung enthält wichtige
Hinweise, wie die Maschine sicher, sachgerecht
und wirtschaftlich einzusetzen ist. Das Einhalten der
Hinweise hilft Gefahren vermeiden, Reparaturen und
Ausfallzeiten vermindern sowie die Zuverlässigkeit
und Lebensdauer der Maschine zu erhöhen.
Die Betriebsanleitung muss am Einsatzort der Maschine verfügbar sein. Sie ist von allen Personen zu lesen
und anzuwenden, die mit der Maschine arbeiten. Zu
diesen Arbeiten zählen insbesondere die Bedienung,
die Störungsbehebung und die Wartung.
Neben der Betriebsanleitung und den im Verwenderland und an der Einsatzstelle geltenden Regelungen
zur Unfallverhütung sind auch die anerkannten fachtechnischen Regeln für sicherheits- und fachgerechtes Arbeiten zu beachten.
3 BETRIEBSARTEN
Bei den Betriebsarten wird zwischen Normalbetrieb und Sonderbetrieb unterschieden:
– Normalbetrieb
Die Maschine arbeitet im Normalbetrieb, wenn das
Packgut ohne Störungen umreift werden kann.
Dies betrifft alle Arbeiten welche in Kapitel 6 be schrieben sind (Ausnahme Kapitel 6.5 und 6.8).
Beim Normalbetrieb wird davon ausgegangen, dass
die Maschine richtig am Netz angeschlossen und
eingeschaltet ist, sowie das Band richtig eingefädelt
ist.
– Sonderbetrieb
Die Maschine arbeitet im Sonderbetrieb, wenn sie
den Normalbetrieb nicht erfüllen kann. Dies ist der
Fall beim Bandspulenwechsel, bei Störungsbehe bung, Reinigung und Wartung (Kapitel 7 und 8).
Page 5
5
02.11
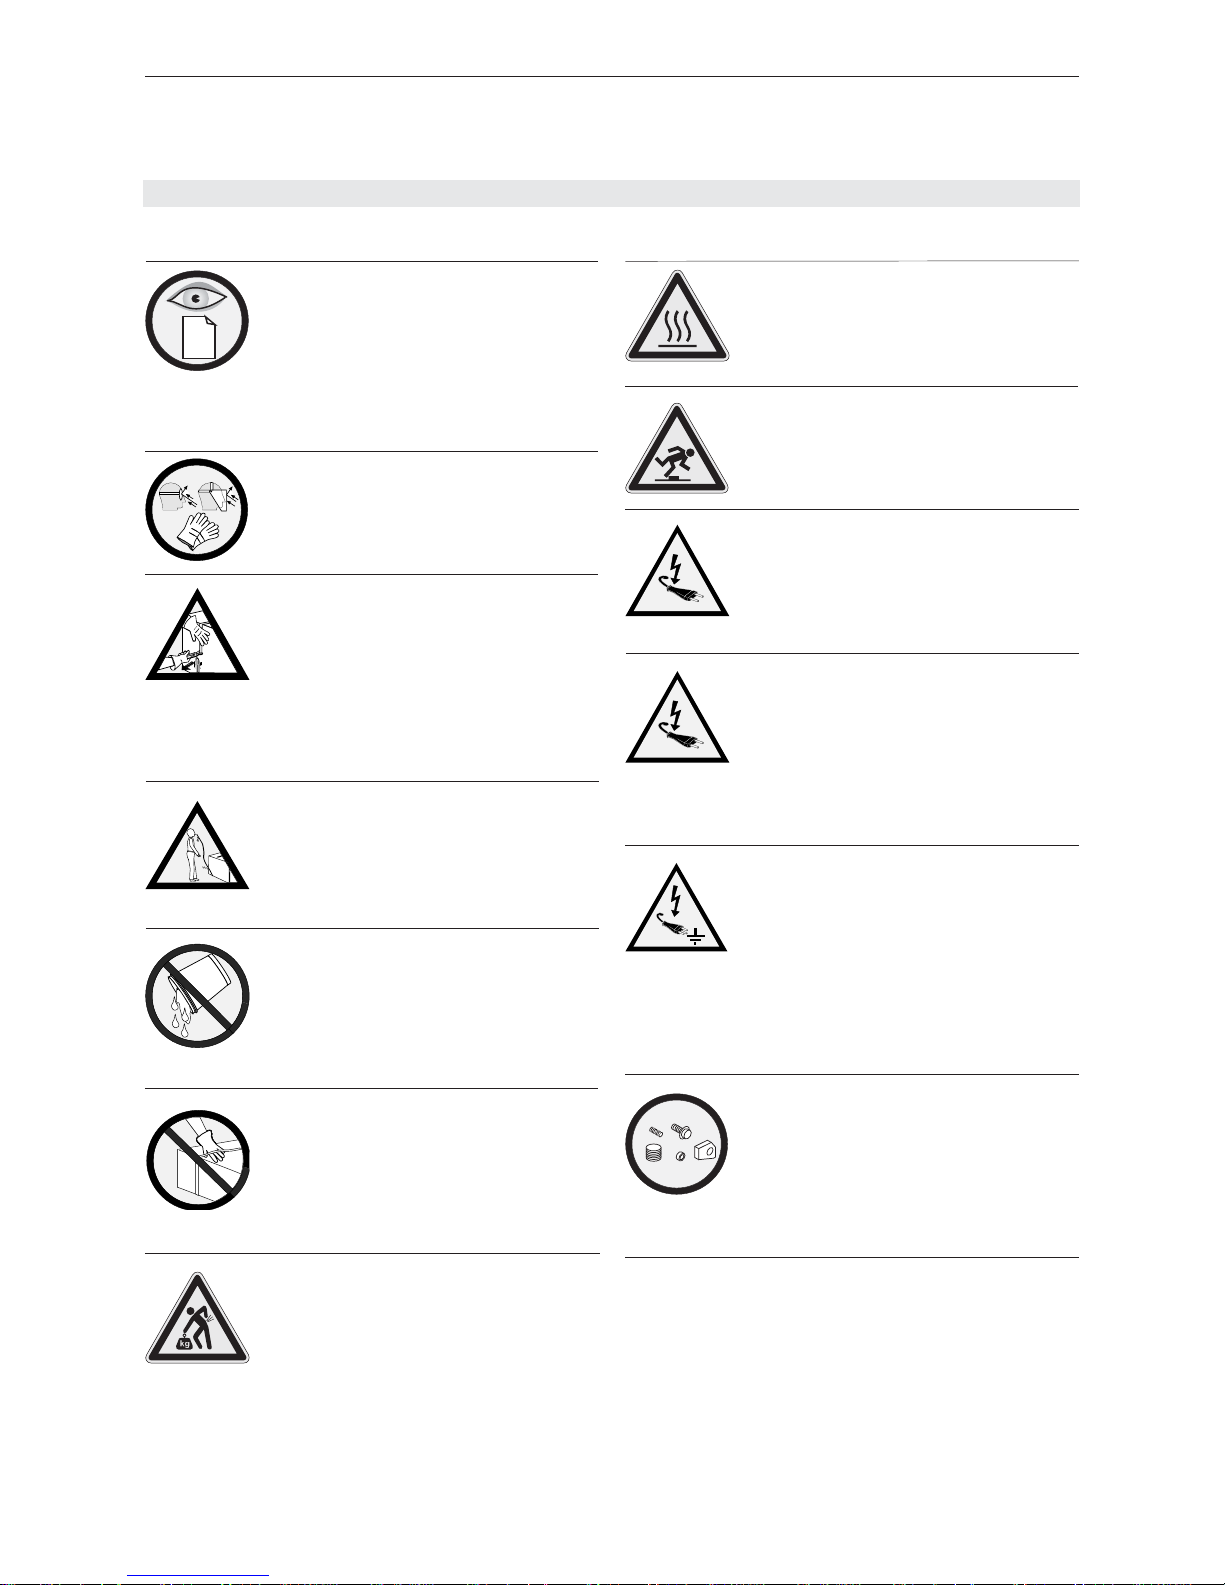
Strapex SMA 20
Achtung:
Heizelement nicht berühren!
Schweisszunge wird bis
325°C heiss.
Achtung:
Stolperstelle!
Netzkabel so verlegen,
dass sich keine Stolperstelle bildet.
Achtung:
Schützen Sie sich vor
Elektroschock!
Vor jeder Benutzung Stecker und Kabel auf Beschädigung überprüfen.
Achtung:
Netzstecker herausziehen!
Bei Reparaturen,
Wartungsarbeiten oder
Öffnen des Steuerschrankes muss der Netzstecker
herausgezogen werden.
Schützen Sie sich vor
Elektroschock!
Wenn die Maschine in
Nass- oder Feuchträumen verwendet wird,
muss bauseits eine
FI-gesicherte (FehlstromSchutzschalter) Steckdose
vorhanden sein (Kriterium:
>70% Luftfeuchtigkeit).
Verwenden Sie nur
Original-StrapexErsatzteile!
Die Verwendung von anderen als Strapex-Ersatzteilen schliesst Garantieleistungen und Haftpfl icht
aus.
Informieren Sie sich!
Vor dem Gebrauch der
Maschine die Betriebsanleitung sorgfältig lesen.
Die Maschine darf nur
von ausgebildetem
Personal gewartet und
instandgesetzt werden.
Schützen Sie sich!
Beim Arbeiten Augen-,
Gesichts- und Handschutz (schnittfeste
Handschuhe) tragen.
Achtung:
Band springt auf!
Beim Durchschneiden
des Bandes den oberen
Teil festhalten und abseits stehen.
Achtung:
Der untere Bandteil wird
aufspringen.
Achtung:
Band kann reissen!
Beim Spannen kann das
Band reissen! Nicht in
der Flucht des Bandes
stehen.
Kein Wasser
verwenden!
Zum Reinigen der
Maschine dürfen weder
Wasser noch Wasserdampf verwendet werden.
Vorsicht:
Nur Packgut binden!
Während dem Umreifen
dürfen sich keine Hände
und andere Körperteile zwischen Band und
Packgut befi nden.
Achtung:
Hebezeug verwenden!
Bei Packgütern > 25 kg
passendes Hebezeug
verwenden.
jklsfjklsdjš
lksdfjkl
jkljsdllkjjkljsd
fkljjklkjkljsdafj
asdfjklkjjkljklj
ksldafkjkljklš
jkljklkljsdafjlkj
jkljjkljklkljljlk
Bestimmungsgemässe Verwendung
Mit der Maschine SMA 20 werden Pakete, Sammelsendungen oder empfi ndliche Waren umreift.
Die Maschine ist für das Umreifen mit VerpackungsKunststoffbändern (Polypropylen) bestimmt.
Möglicher Missbrauch
Das Umreifen mit Stahlband ist mit diese Maschine
nicht möglich.
4 SICHERHEITSVORSCHRIFTEN
Original
Strapex
Page 6
6
02.11
Strapex SMA 20
a
b
c
d
e
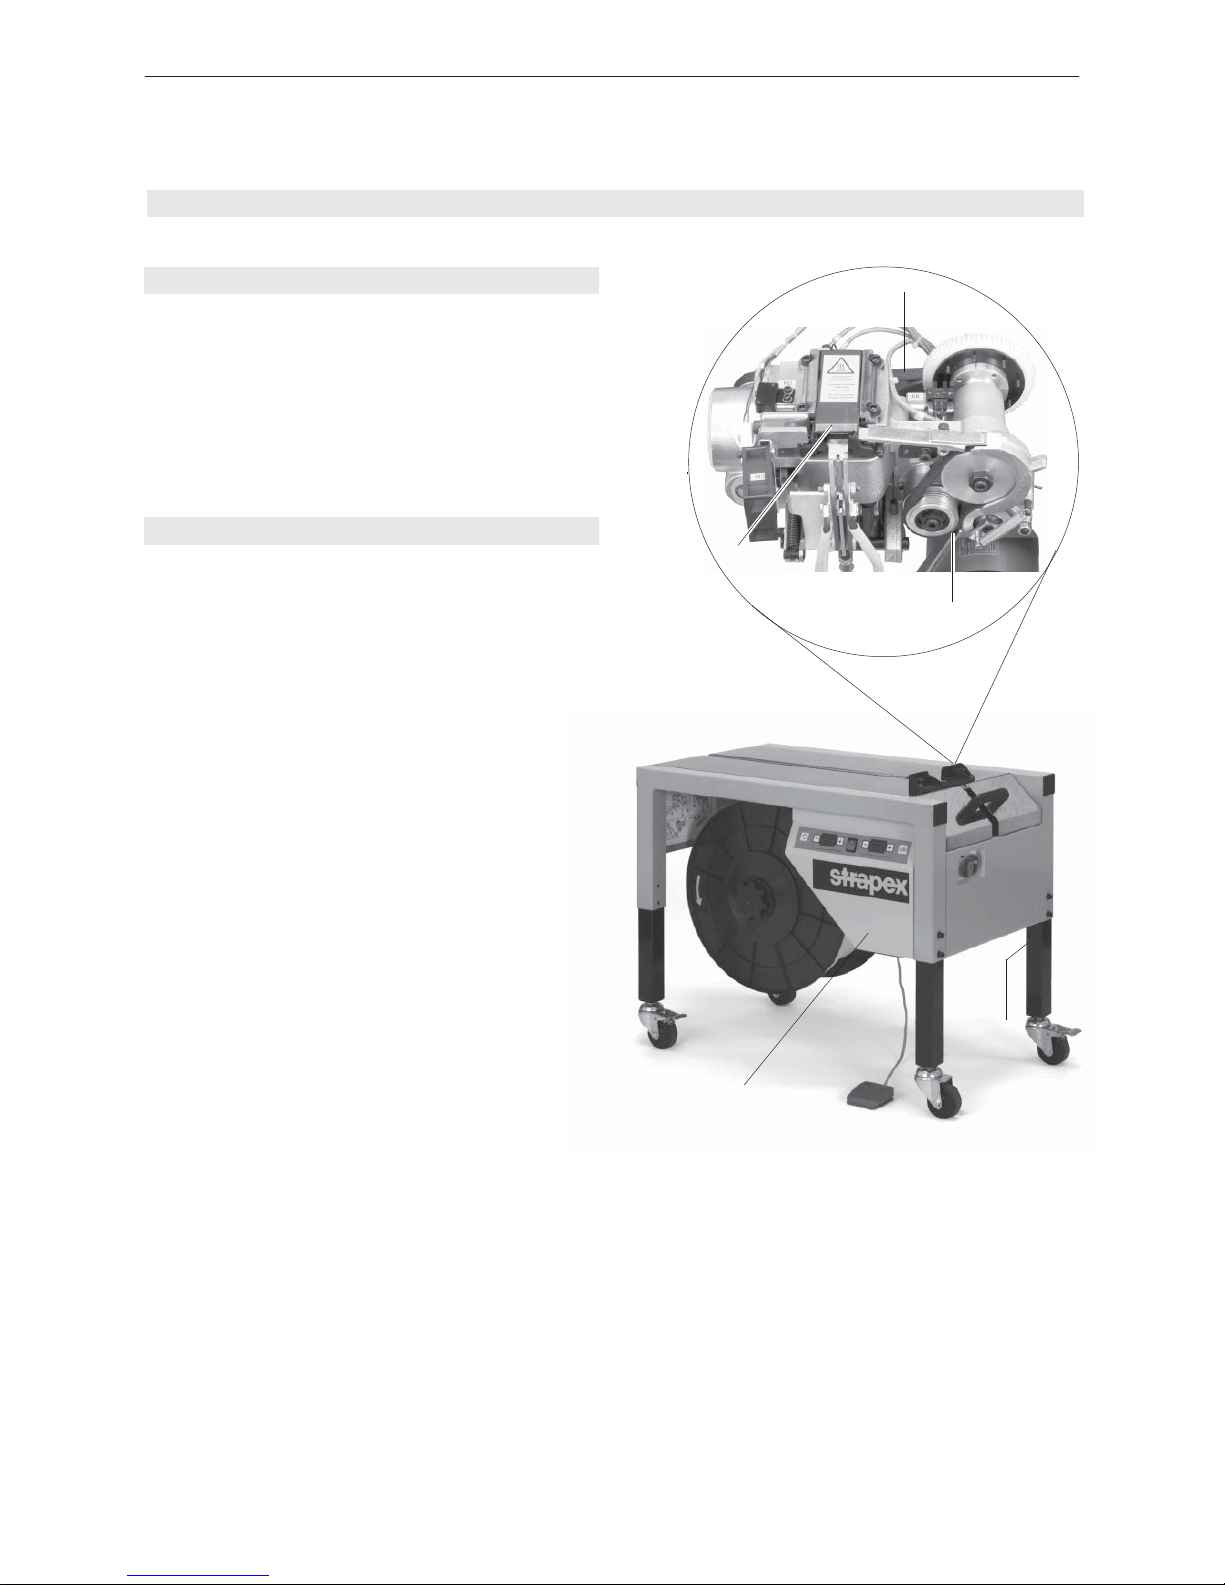
5 BESCHREIBUNG
Fig. 2
5.2 FUNKTIONSBESCHREIBUNG
a) Antrieb
Der Antrieb besteht aus einem Elektro-Motor, der über
einen Antriebsriemen das Schneckengetriebe sowie
den Spannriemen antreibt. Der Spannriemen und
das Schneckengetriebe werden über ElektromagnetKupplungen vom Antrieb getrennt.
b) Spanneinheit
Die Spanneinheit besteht aus zwei ElektromagnetKupplungen Y2 und Y3, den Antriebswellen, den
Rippenscheiben und dem Spannriemen.
Über den Spannriemen wird das Kunststoffband vorgeschoben, zurückgezogen und gespannt.
Eine gefederte Gleitklappe nimmt überschüssiges
Band auf, wenn eine Störung (z.B. Bandvorschubstörung) vorliegt.
c) Verschliesseinheit
Die Verschliesseinheit wird über vier Kurvenscheiben
und dazugehörende Stössel gesteuert.
Über die Stössel werden drei Klemmer bewegt, die
für das Halten, Abschneiden und Verschweissen des
Bandes benutzt werden. Über die Kurvenscheiben
werden zusätzlich zwei Mikroschalter B1 und B2 aktiviert.
Über eine weitere Kurvenscheibe wird das Heizelement zu den Bändern geschwenkt, um sie zu erhitzen.
Oben an der Verschliesseinheit ist der Mikroschalter
B4 angebracht.
Der Ventilator dient dazu, den Rauch, der während
des Schweissvorgangs entsteht, abzusaugen.
d) Maschinengestell
Das Maschinengestell ist der fahrbare Träger aller
anderen Baugruppen. Die Maschinenhöhe kann am
Maschinengestell verändert werden.
Das Tischblech kann für Wartungsarbeiten geöffnet
werden. Dabei wird der gesamte Motor-Stromkreis
unterbrochen. Das Tischblech ist in der geöffneten
Stellung über eine Stellschere mechanisch gesichert.
Unten im Maschinengestell ist die Trommel für die
Aufnahme der Bandspule platziert. Ein Schild mit
einem Schema für das Einfädeln des Bandes befi ndet
sich auch am Maschinengestell.
e) Elektroteil
Im Elektroteil sind sämtliche Bedienungselemente
sowie die elektrischen Bauteile eingebaut:
– Steuerprint
– Bedienungstableau-Print
– Schweisstransformator
– Kondensator
– Feinsicherungen
– Sicherheitsschalter (Tischblech)
Der Elektroteil kann für Instandsetzungsarbeiten nach
Lösen von zwei Schrauben aufgeklappt werden.
5.1 AUFBAU
Die Maschine besteht aus folgenden Hauptbaugruppen (siehe Fig. 2):
a Antrieb
b Spannheinheit
c Verschliesseinheit
d Maschinengestell
e Elektroteil
Page 7
7
02.11
Strapex SMA 20
5.2.1 ABLAUFBESCHREIBUNG
Die Ablaufbeschreibung bezieht sich auf eine automatische Umreifung. Die Bezeichnungen der Kupplungen und Mikroschalter sind dem Elektroschema
auf Seite 51 und dem Ablaufdiagramm auf Seite 53
entnommen.
Voraussetzung
– Maschine eingeschaltet
– Band vorgeschoben
– Heizelement ist heiss
a) Band zurückziehen und spannen
Nachdem das Band manuell um das Packgut gelegt
wurde, wird der Bandanfang in den Verschlusskopf
geführt. Dort wird der Mikroschalter B4 „Umreifung
auslösen“ aktiviert. Dadurch zieht die ElektromagnetKupplung Y1 an. Über eine Kurvenscheibe und einen
Stössel wird der rechte Klemmer nach oben bewegt.
Dadurch wird das Band geklemmt. Über die gleiche
Kurvenscheibe wird nach dem Klemmen der Mikroschalter B1 „Aggregat“ aktiviert. Die ElektromagnetKupplung Y1 wird ausgeschaltet und gleichzeitig zieht
die Elektromagnet-Kupplung Y2. Dadurch wird der
Spannriemen in die Gegenrichtung bewegt und das
Band wird gespannt. Ist die eingestellte Spannung erreicht (keine Impulse mehr an der Gabellichtschranke
B3), wird die Elektromagnet-Kupplung Y1 „Aggregat“
wieder aktiviert.
b) Band abschneiden und verschliessen
Über das Schneckengetriebe wird eine Kurvenscheibe
gedreht, wodurch über einen Stössel der linke Klemmer nach oben gefahren und das Band geklemmt
wird. Über die gleiche Kurvenscheibe wird nach dem
Klemmen der Mikroschalter B2 „Bandspannung lösen“
aktiviert. Die Elektromagnet-Kupplung Y2 wird ausgeschaltet. Dadurch wird das Band durch den Spannriemen nicht mehr gespannt.
Nachdem der linke Klemmer die Klemmposition erreicht hat, wird über eine Kurvenscheibe das erhitzte
Heizelement zwischen die Bänder eingeschwenkt.
Dabei erhitzen sich die Bänder. Danach wird über
eine weitere Kurvenscheibe und einen Stössel der
mittlere Klemmer nach oben gefahren und das Band
abgeschnitten.
In der Folge wird der mittlere Klemmer etwas nach
unten gefahren, das Heizelement herausgeschwenkt
und anschliessend der mittlere Klemmer wieder
nach oben bewegt. Bei diesem Vorgang werden die
erhitzten Bänder zusammengepresst und dadurch
verschweisst.
Nach dem Schweissvorgang werden alle drei Klemmer nach unten bewegt. Die Schieberplatte wird kurz
zurückgefahren und das verschweisste Band freigegeben. Danach fährt die Schieberplatte wieder vor.
Sind die drei Klemmer unten und die Schieberplatte
wieder vorgefahren, ist die Verschliesseinheit in der
0°-Stellung (Grundstellung).
c) Band vor
In der 0°-Stellung wird der Mikroschalter B1 „Aggregat“ aktiviert. Die Elektromagnet-Kupplung Y3 zieht
und das Band wird auf den voreingestellten Wert
vorgeschoben.
Page 8
8
02.11
Strapex SMA 20
6 BEDIENUNG
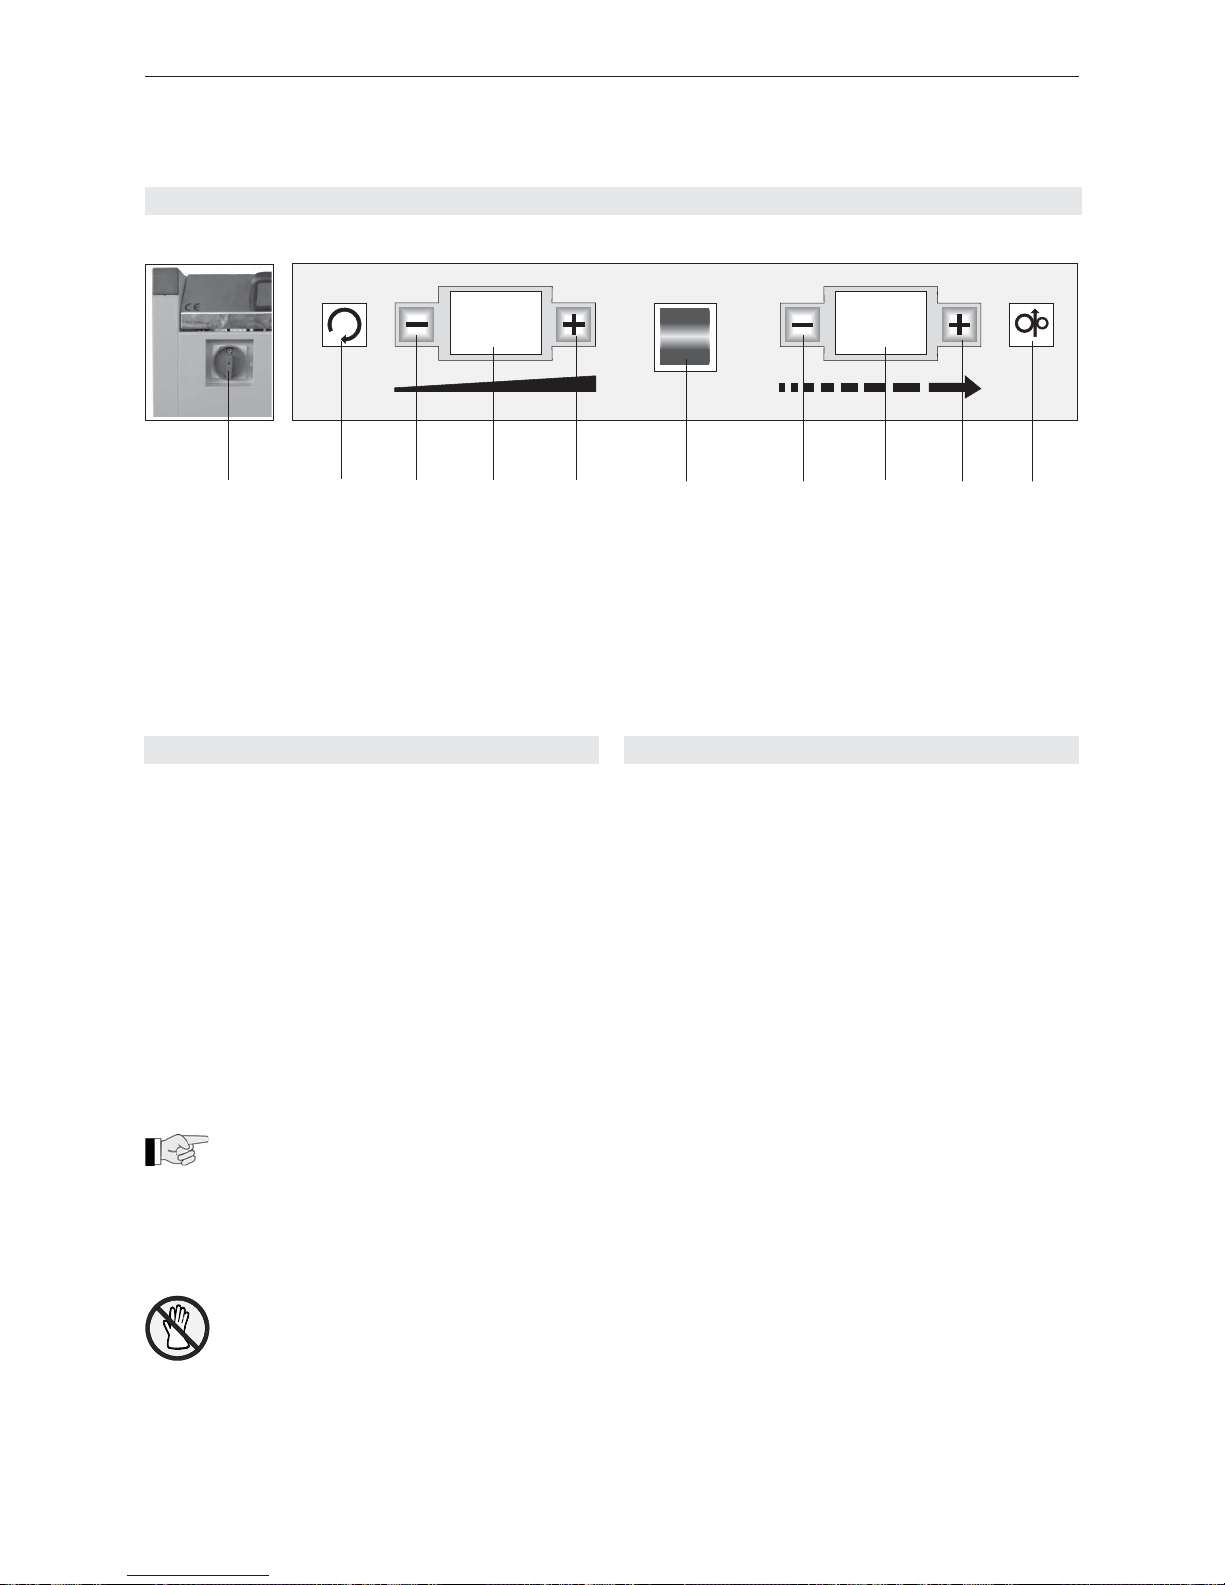
6.1 BANDSPANNUNG EINSTELLEN
– Hauptschalter (3/1) auf Stellung „1“ drehen.
– Kippschalter (3/6) einschalten.
– Drucktasten „Bandspannung schwächer“ (3/3)
oder „Bandspannung stärker“ (3/5) betätigen, bis
gewünschter Wert an der Digitalanzeige „Band-
spannung“ (3/4) angezeigt wird.
Digitalanzeige Bandspannung
00 ca. 5 N
01 ca. 10 N
10 ca. 250 N
20 ca. 450 N
Diese Werte sind abhängig von der Grund einstellung der Bandspannung (siehe Kapitel
6.6).
– Eine Umreifung ausführen damit der eingestellte
Wert gespeichert ist.
Um Verletzungsgefahren auszuschliessen
darf im Dauerbetrieb die Bandspannung
nicht höher als Stufe 12 gewählt werden.
Fig. 3 Bedienungstableau
1 Hauptschalter
2 Reset, Aggregat geht in Grundstellung zurück und
schneidet das Band ab (Drucktaste)
3 Bandspannung schwächer (Drucktaste)
4 Bandspannung (Digitalanzeige)
5 Bandspannung stärker (Drucktaste)
6 Maschine Ein/Aus (Kippschalter)
7 Bandlänge kürzer (Drucktaste)
8 Bandlänge (Digitalanzeige)
9 Bandlänge länger (Drucktaste)
10 Bandvorschub manuell (Drucktaste)
6.2 BANDVORSCHUB EINSTELLEN
Der Bandvorschub kann folgendermassen eingestellt
werden:
a) Manuell
– Hauptschalter (3/1) auf Stellung „1“ drehen.
– Kippschalter (3/6) einschalten.
– Drucktaste „Bandvorschub manuell“ (3/10) betäti-
gen, bis das Band die gewünschte Länge erreicht
hat.
b) Feste Eingabe
– Hauptschalter (3/1) auf Stellung „1“ drehen.
– Kippschalter (3/6) einschalten.
– Drucktaste „Bandlänge kürzer“ (3/7) oder „Band-
länge länger“ (3/9) betätigen, bis gewünschter
Wert an der Digitalanzeige „Bandlänge“ (3/8) ange zeigt wird.
Digitalanzeige Bandlänge
00 ca. 400 mm
01 ca. 500 mm
10 ca. 1400 mm
20 ca. 2400 mm
0 6
1 9
1 2 3 4 5 6
7 8 9 10
Page 9
9
02.11
Strapex SMA 20
6.3 UMREIFUNG STARTEN
Voraussetzungen
– Maschine ist an das Versorgungsnetz angeschlos sen. Anschluss-Spannung gemäss Typenschild.
– Beide arretierbaren Laufräder blockiert.
– Bandspule ist eingelegt und Band vorgeschoben
(siehe Kapitel 6.5).
– Hauptschalter auf Stellung „1“ drehen.
– Kippschalter (3/6) einschalten.
Die Aufwärmzeit für das Heizelement beträgt
ca. 45 Sekunden.
– Bandspannung überprüfen, wenn nötig einstellen
(siehe Kapitel 6.1).
– Falls der Bandvorschub ungenügend ist, Druckta ste „Bandvorschub manuell“ (3/10) betätigen, bis
die gewünschte Länge erreicht ist. Um einen festen
Wert einzugeben (siehe Kapitel 6.2).
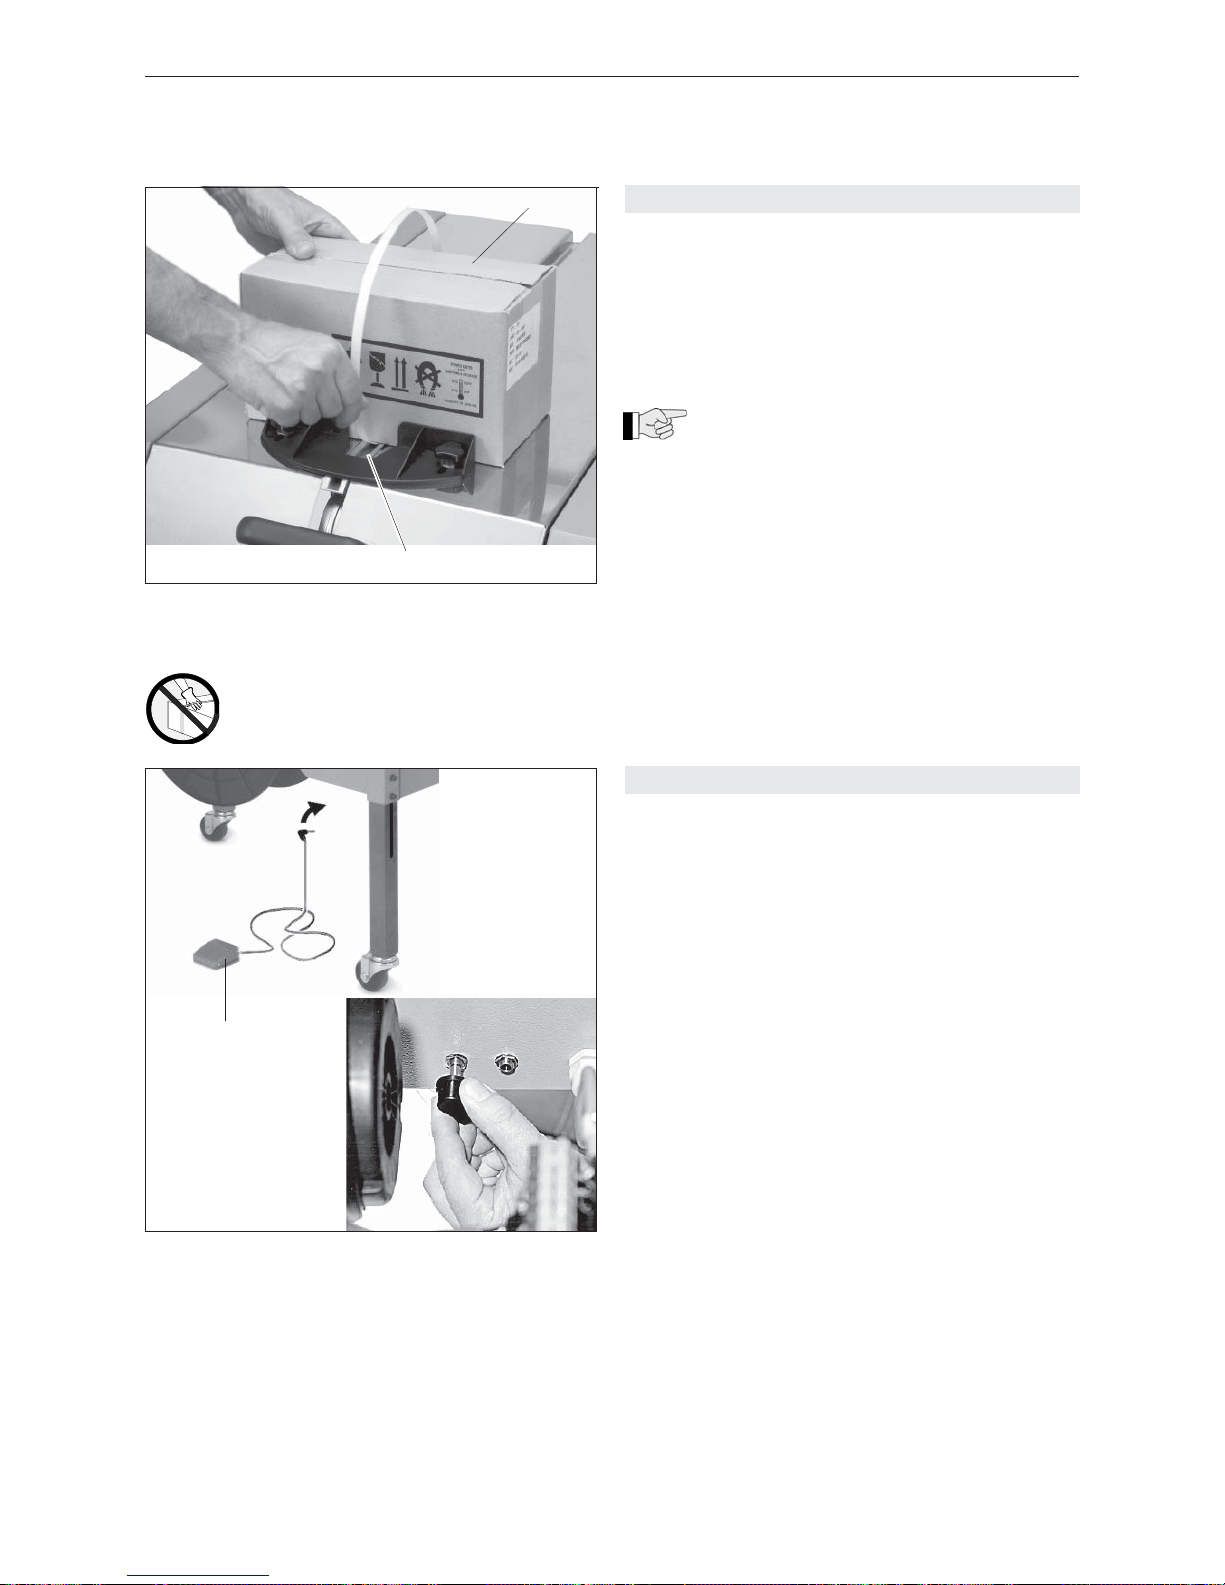
– Band um das Packgut (4/1) legen und in die Band führung (4/2) bis zum Anschlag schieben. Band
wird geklemmt und der Umreifungszyklus automa tisch gestartet. Nach abgeschlossener Umreifung
wird das Band automatisch auf den vorgewählten
Wert vorgeschoben.
– Verschlusskontrolle durchführen (siehe Kapitel 6.7).
6.4 FUSSSCHALTER (OPTION)
Als Option ist ein Fuss-Schalter (5/1) erhältlich. Dadurch ändert der Umreifungsablauf. Der Stecker des
Fuss-Schalters kann in zwei verschiedene Steckerbuchsen angeschlossen werden:
– Steckerbuchse A = Band vor
– Steckerbuchse B = Band vor, Umreifung auslösen
Steckerbuchse A
– Stecker des Fuss-Schalters an Steckerbuchse A
anschliessen.
– Hauptschalter auf Stellung „1“ drehen.
– Kippschalter (3/6) einschalten.
– Fuss-Schalter betätigen, bis die gewünschte Band länge erreicht ist.
– Band um das Packgut (4/1) legen und in die Band führung (4/2) bis zum Anschlag schieben. Band wird
geklemmt und der Umreifungszyklus wird automa tisch gestartet. Nach abgeschlossener Umreifung
wird das Band automatisch auf den vorgewählten
Wert vorgeschoben.
– Bei Bedarf kann durch Betätigung des Fussschal ters mehr Band vorgeschoben werden.
Steckerbuchse B
– Stecker des Fuss-Schalters an Steckerbuchse B
anschliessen.
– Hauptschalter auf Stellung „1“ drehen.
– Kippschalter (3/6) einschalten.
– Fuss-Schalter betätigen, bis die gewünschte Band länge erreicht ist.
– Band um das Packgut (4/1) legen und in die Band führung (4/2) bis zum Anschlag schieben. Band
wird geklemmt.
– Durch nochmaliges Betätigen des Fuss-Schalters
wird der Umreifungszyklus ausgelöst. Band wird
nach jeder Umreifung automatisch auf den vorge wählten Wert vorgeschoben.
– Bei Bedarf kann durch Betätigung des Fuss Schalters mehr Band vorgeschoben werden.
Fig. 4
1 Packgut
2 Bandführung
Fig. 5
1 Fuss-Schalter
A B
1
1
2
Vorsicht:
Nur Packgut binden!
Page 10
10
02.11
Strapex SMA 20
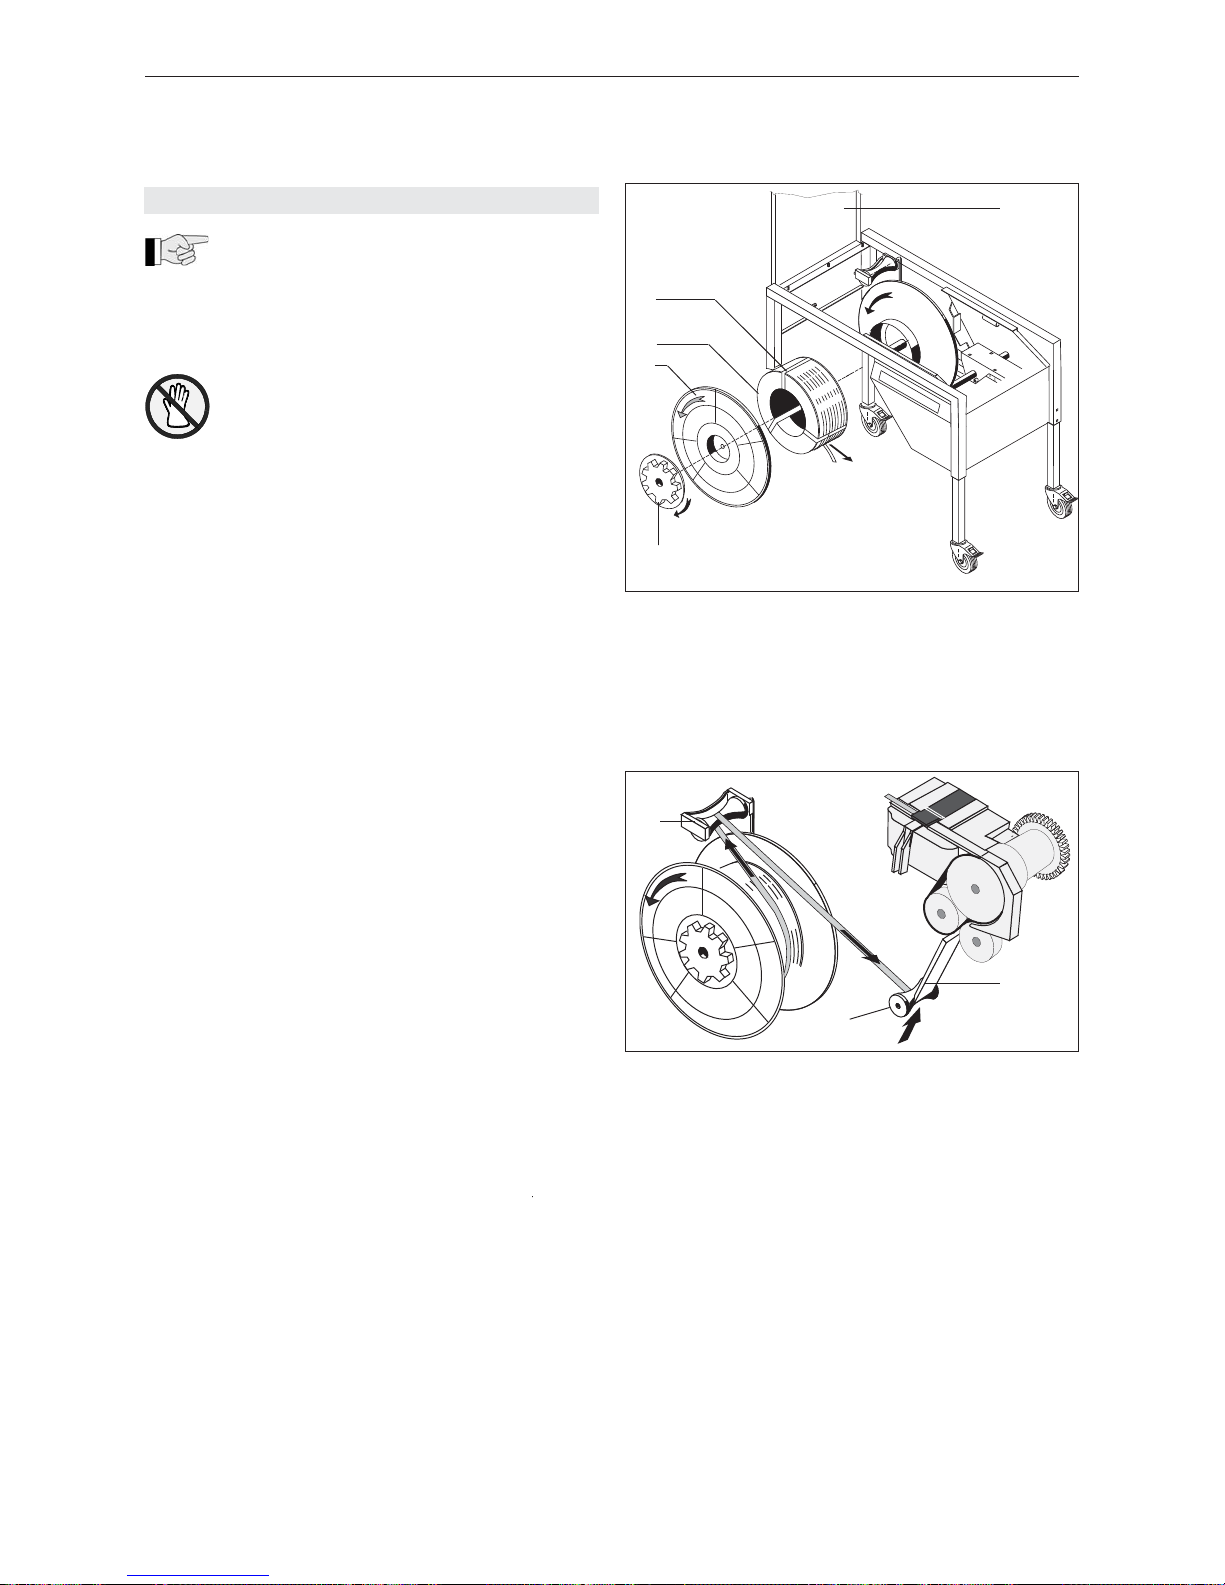
Fig. 6
1 Tischblech
2 Griffmutter
3 Abrollerscheibe
4 Bandspule
5 Transportband
6.5 BANDSPULE WECHSELN
Siehe auch Schema zum Einlegen des
Bandes an der Innenseite des Maschinen gestells.
– Tischblech (6/1) öffnen. Bei offenem Tischblech ist
der Motor-Stromkreis unterbrochen.
Heisses Heizelement nicht berühren!
– Griffmutter (6/2) im Uhrzeigersinn entfernen (Links gewinde).
– Abrollerscheibe (6/3) abnehmen und restliches
Band entfernen.
– Neue Bandspule (6/4) einsetzen, Bandanfang in
Pfeilrichtung.
– Abrollerscheibe (6/3) montieren.
– Griffmutter (6/2) montieren.
– Bänder (6/5) aufschneiden und entfernen.
Fig. 7
1 Bandführung
2 Umlenkrolle
3 Abroller-Bremshebel
1
2
3
– Band über den Abroller-Bremshebel (7/3) und unter
der Umlenkrolle (7/2) durchführen.
– Band von Hand in die Bandführung (7/1) vorschie ben, bis ein Widerstand spührbar wird.
– Tischblech (6/1) schliessen.
– Hauptschalter auf Stellung „1“ drehen.
– Kippschalter (3/6) einschalten.
– Drucktaste „Bandvorschub manuell“ (3/10) betäti-
gen, bis das Band die gewünschte Länge erreicht
hat.
1
2
3
4
5
Page 11
11
02.11
Strapex SMA 20
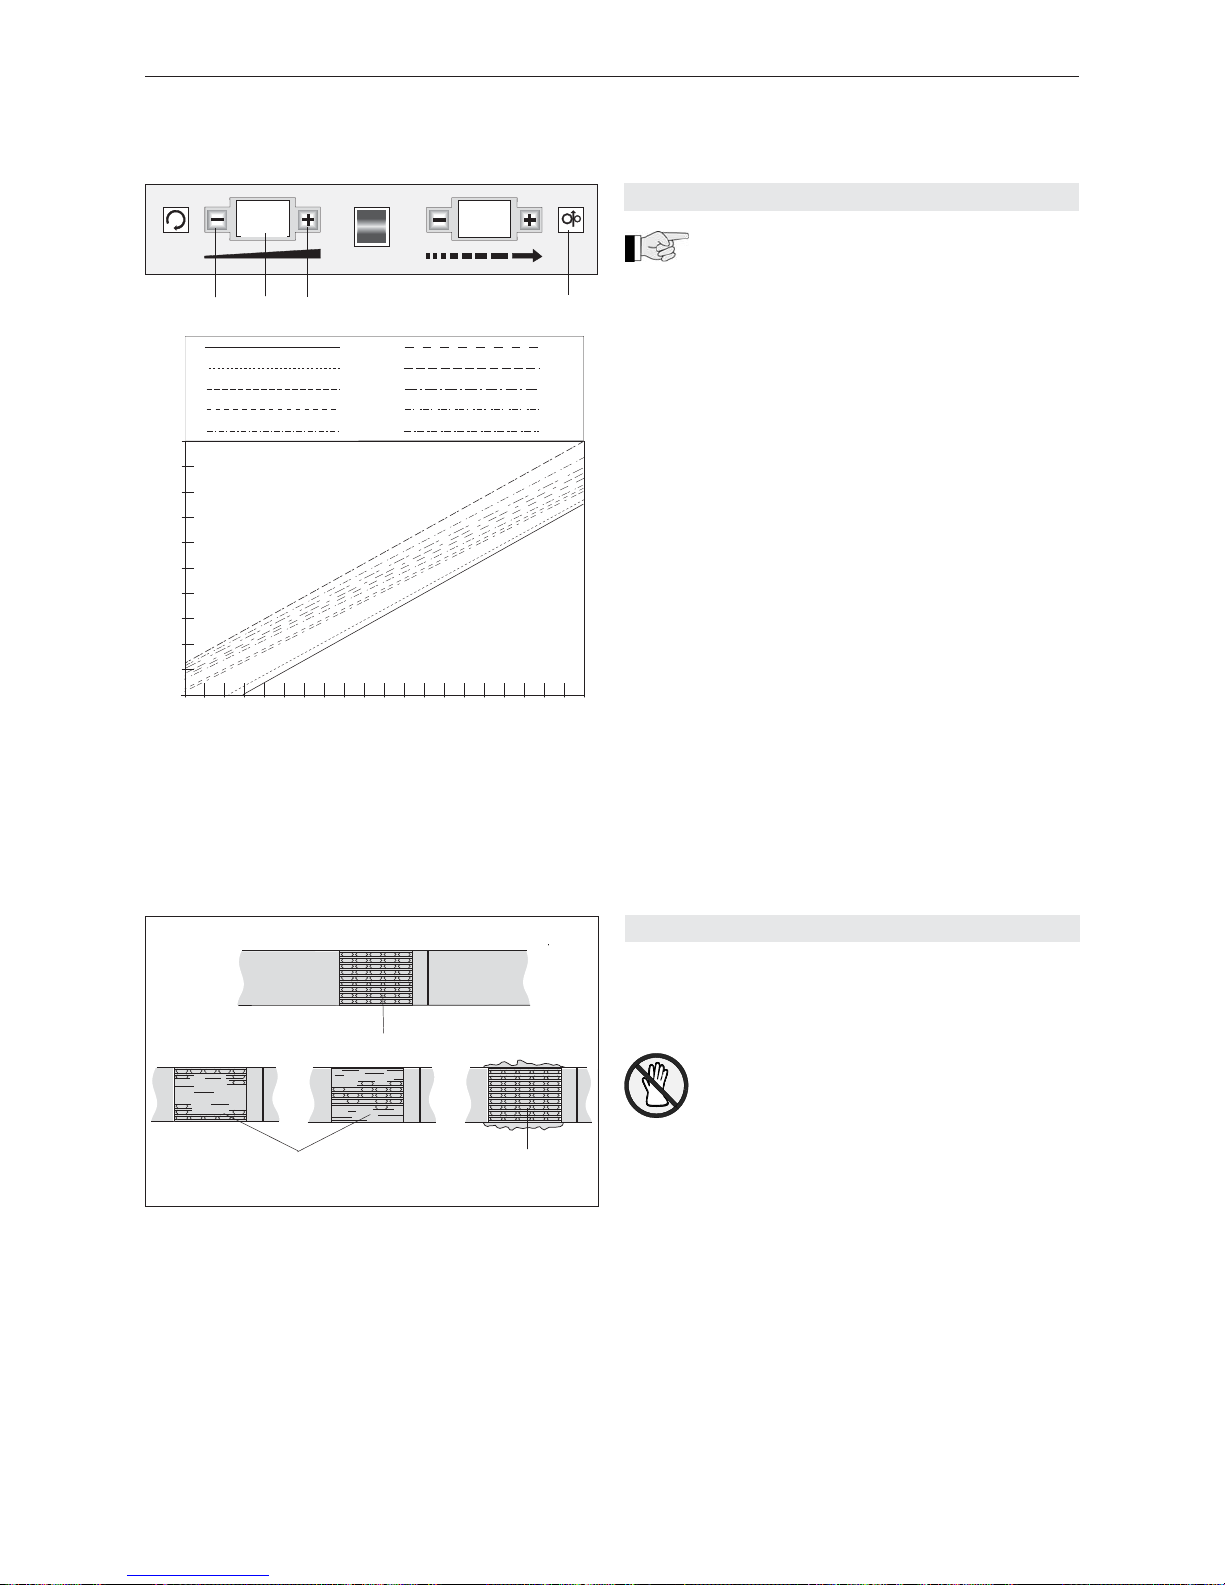
Fig. 8
1 Drucktaste „ –“
2 Digitalanzeige „Bandspannung“
3 Drucktaste „+“
4 Drucktaste „Bandvorschub manuell“
6.7 VERSCHLUSSKONTROLLE
– Verschluss (siehe Fig. 9) regelmässig auf sein
Aussehen überprüfen.
Eine fehlerhaft verschweisste Umreifung
kann das Packgut nicht sichern und deshalb
zu Beschädigungen oder Verletzungen
führen.
Transportieren oder bewegen Sie nie-
mals ein Packgut mit nicht korrekt aus geführtem Reibschweissverschluss.
– Um eine optimale Verschlussfestigkei der Umrei fungsbänder zu erreichen, müssen die Bänder sau ber verschweisst sein. Falls die Verschweissung
nicht zufriedenstellend ausgeführt wird, muss die
Schweisstemperatur (siehe Kapitel 8.1) oder die
Höhe des Heizelementes neu eingestellt werden
(siehe Kapitel 8.2).
Fig. 9
1 Gute Schweissung (die ganze V erschlussfl äche ist
sauber verschweisst, ohne dass überschüssiges
Material seitlich herausgedrückt wird)
2 Schlechte Schweissung (Schweissung nicht auf
ganzer Verschlussfl äche) Schweisstemperatur zu
tief
3 Schlechte Schweissung (überschüssiges Material
wird seitlich herausgepresst), Schweisstemperatur
zu hoch
~500
~450
~400
~350
~300
~250
~200
~150
~100
~050
~000
00 01 02 03 04 05 06 07 08 09 10 11 12 13 14 15
16 17 18 19 20
00
01
02
03
04
Newton
05
06
07
08
09
0 6
1 9
18
05
1 2 3 4
2 3
1
6.6 GRUNDEINSTELLUNG DER BANDSPANNUNG
Ist die Bandspannung im unteren Bereich
(00) zu tief oder im oberen Bereich (20)
zu hoch, kann der ganze Grund-Spannbereich nach
oben oder unten verschoben werden (Offset).
– Seitlicher Hauptschalter auf Stellung „1“ drehen.
– Kippschalter (3/6) einschalten.
– Wird die Drucktaste (8/1) und dazu gleichzeitig
die Drucktaste (8/4) betätigt, kann der Spannbe reich gemäss Digitalanzeige (8/2) nach unten ver schoben werden (Bereich 00 bis 09). Digitalanzeige
(8/2) blinkend.
– Wird die Drucktaste (8/3) und dazu gleichzeitig
die Drucktaste (8/4) betätigt, kann der Spannbe reich gemäss Digitalanzeige (8/2) nach oben ver schoben werden (Bereich 00 bis 09). Digitalanzeige
(8/2) muss blinken während der Eingabe.
– Drucktaste (8/4) betätigen oder eine Umreifung aus führen, damit der eingestellte Wert gespeichert wird.
Page 12
12
02.11
Strapex SMA 20
Arbeit Intervall
Wöchentlich Monatlich nach ca. 100000
Umreifungen
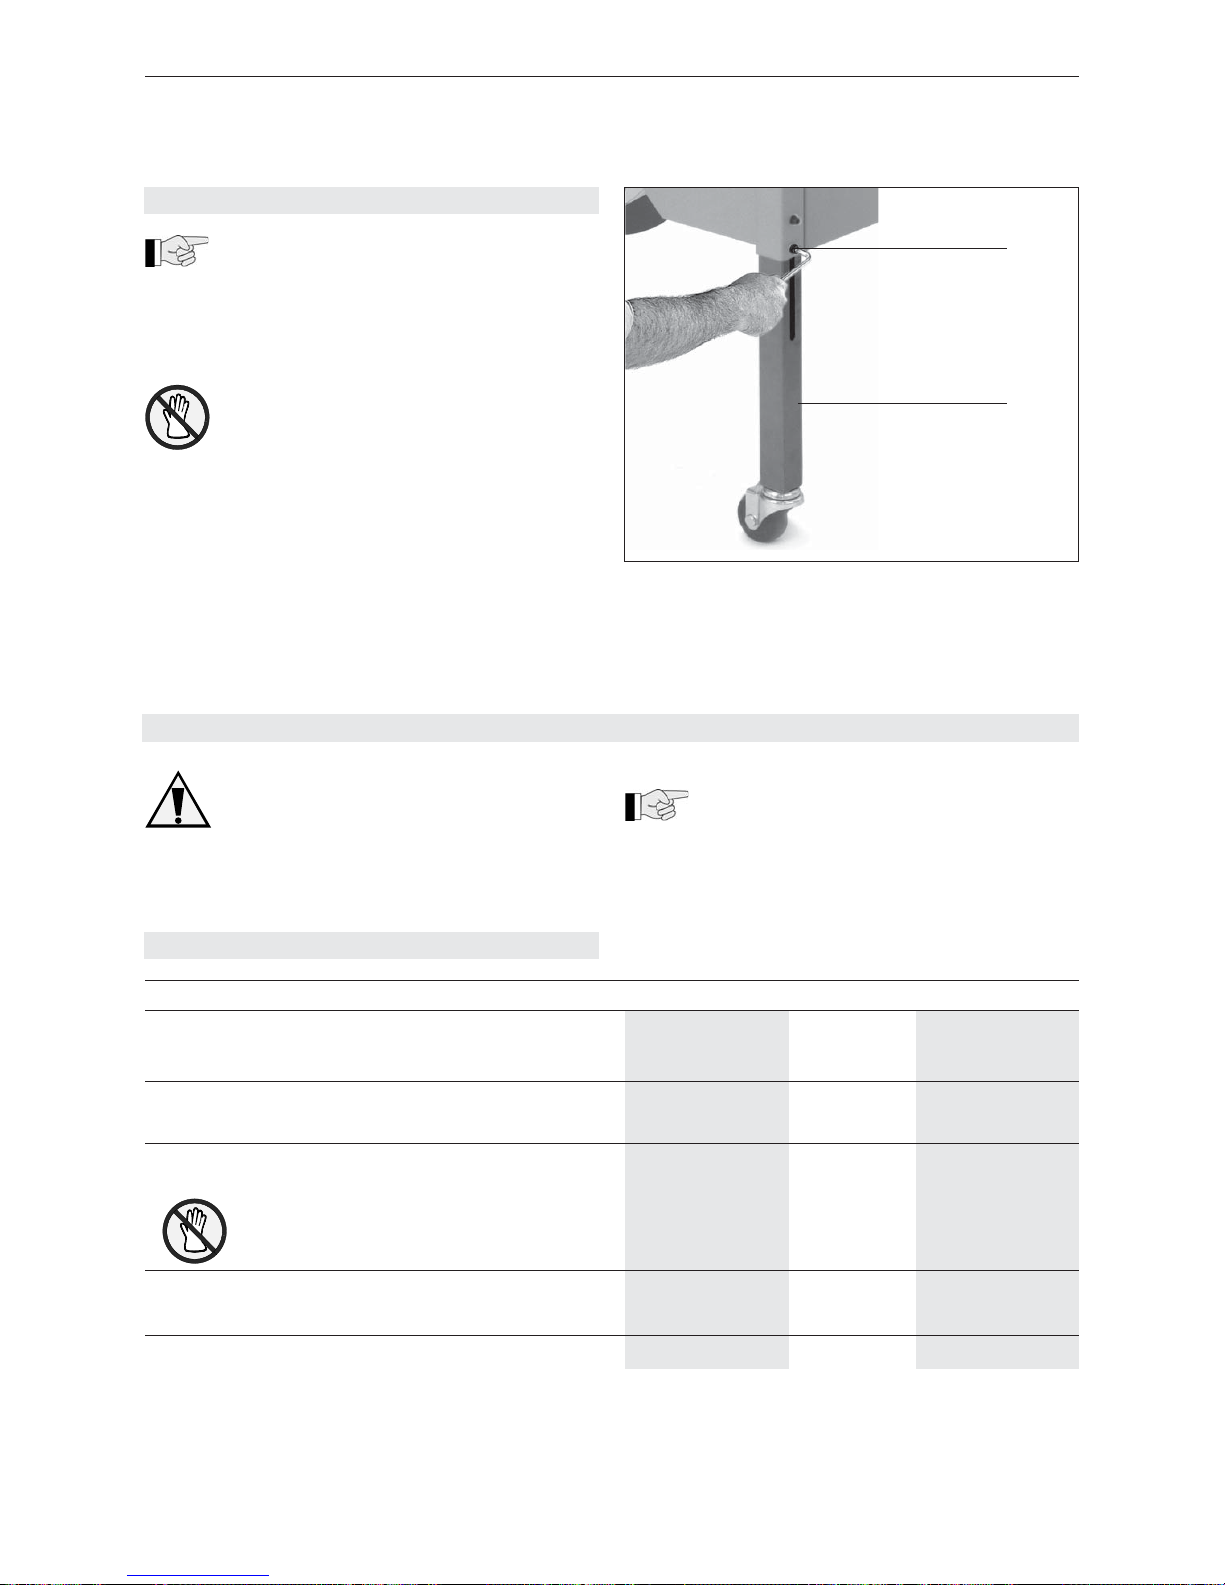
Fig. 10
1 Zylinderschraube
2 Bein
6.8 MASCHINENHÖHE EINSTELLEN
Die Tischhöhe ist einstellbar von 700 bis
830 mm.
– Maschine anheben und an einem Bein (10/2) zwei
Zylinderschrauben (10/1) lösen.
– Bein auf die gewünschte Höhe einstellen und Zylin derschrauben wieder festziehen.
Niemals zwei Beine gleichzeitig lösen
(Kippgefahr)!
– Die anderen Beine auf die gleiche Höhe einstellen.
– Vor dem Umreifen beide arretierbaren Laufräder
blockieren!
7 WARTUNG
Für alle Wartungsarbeiten Maschine von
Versorgungsnetz trennen.
Die Maschine ist wartungsarm gebaut. Alle Lager
sind auf Lebensdauer geschmiert.
Spannriemen vor Schmierstoffen schützen!
Kein Öl verwenden! Die Verwendung von
Öl kann zusammen mit feinen Bandstaub-Rückständen zu „klebriger Verschmutzung“ führen, welche ein
Verklemmen beweglicher Teile bewirken kann.
7.1 WARTUNGSTABELLE
1. Verschlusskopf und Ventilator mit Druckluft aus blasen.
2. Heizelement mit feinem Schmirgeltuch reinigen
(Heizelement nicht verbiegen).
Heizelement zuerst abkühlen lassen.
3. Klemmer, Bandtrennung und Schieberplatte
reinigen (siehe Kapitel 7.2).
4. Spannriemen ersetzen (siehe Kapitel 7.5).
•
•
•
•
1
2
Page 13
13
02.11
Strapex SMA 20
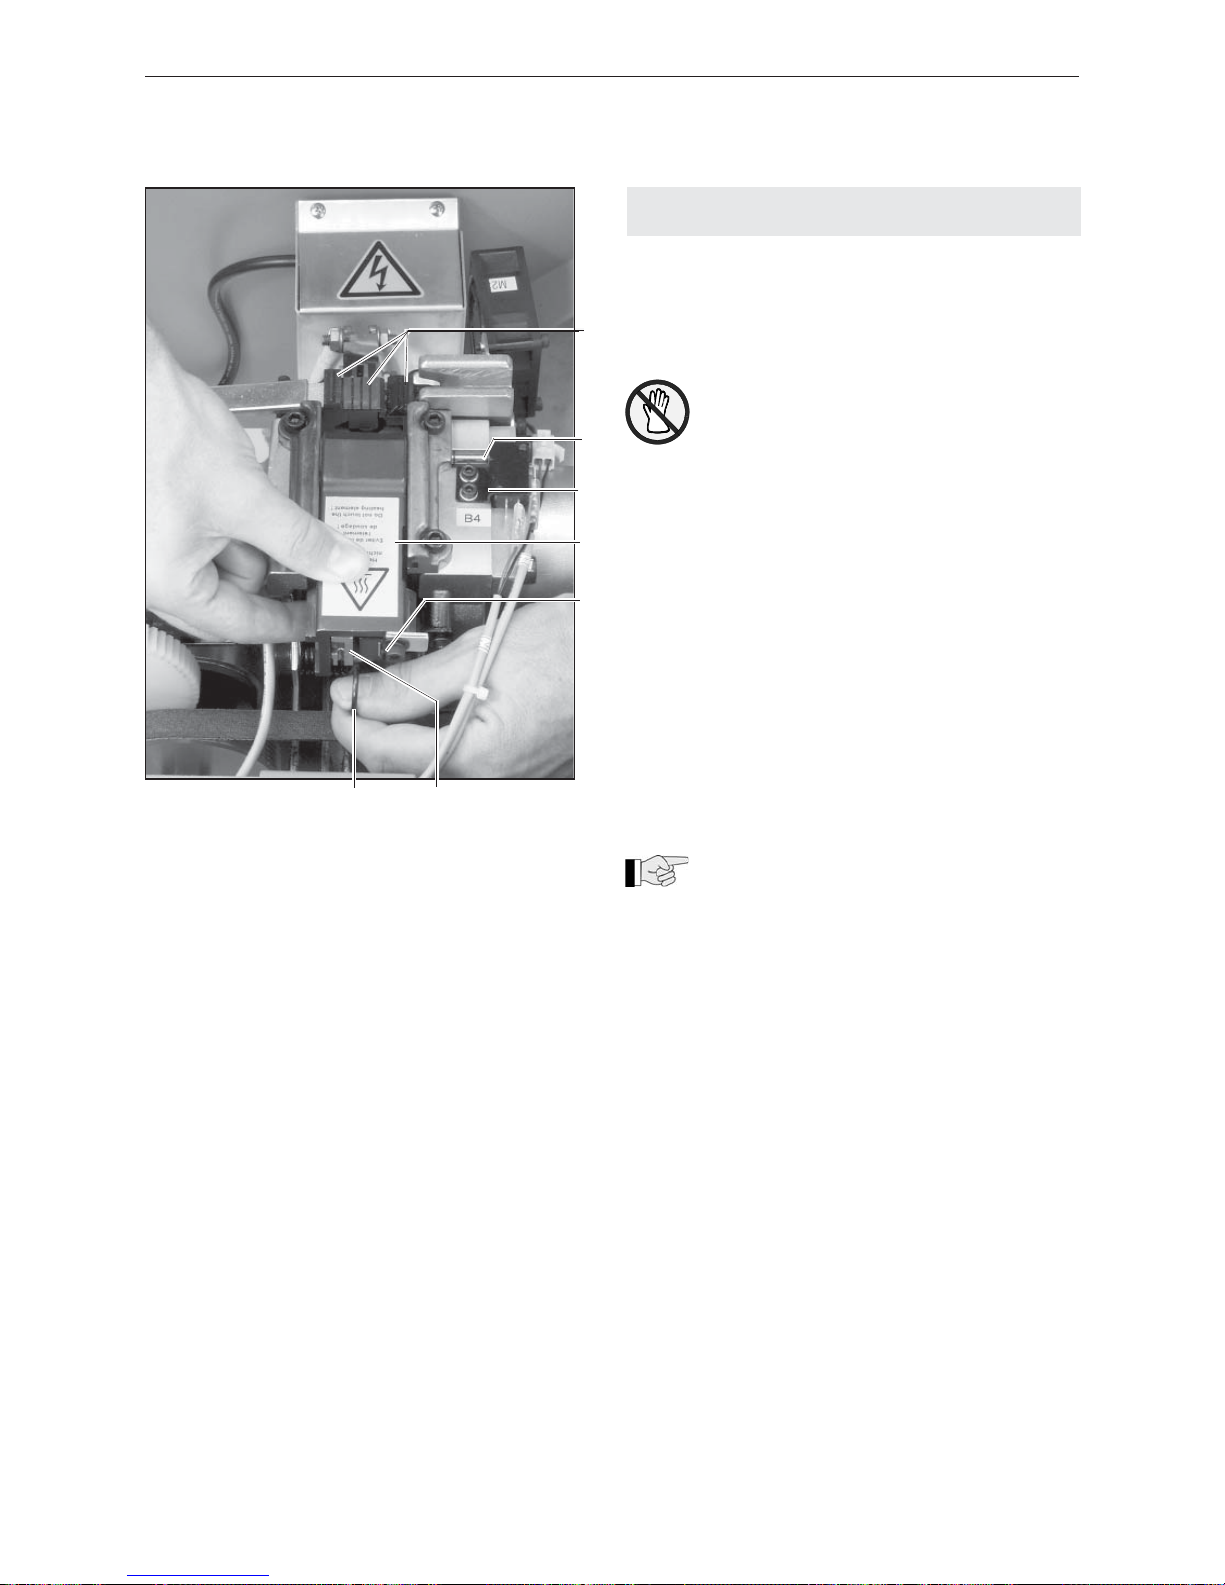
7.2 KLEMMER, BANDTRENNUNG UND
SCHIEBERPLATTE REINIGEN
Ausbau
– Hauptschalter auf Stellung „1“ drehen.
– Kippschalter (3/6) einschalten und Drucktaste
„Reset „ (3/2) betätigen.
– Maschine ausschalten.
– Tischblech öffnen.
Heisses Heizelement nicht berühren!
– Drehfeder (11/7) mit dem Daumen nach unten
drücken.
– Schieberplatte (11/4) nach hinten aus der Ver schliesseinheit ausfahren.
– Bandreste und Staub mit Druckluft von Schieber platte entfernen.
– Leichtgängigkeit von Bandtrennung (11/6) und
Schaltgabel (11/5) überprüfen.
– Leichtgängigkeit des Auslösestiftes (11/2) in der
Führung (11/3) überprüfen.
– Bandreste und Staub mit Druckluft von den drei
Klemmen (11/1) entfernen.
– Klemmer (Abschneidmesser) auf Verschleiss über prüfen.
Einbau
– Schieberplatte in umgekehrter Reihenfolge
montieren.
Darauf achten, dass die Drehfeder (11/7) in
die Führung der Bandtrennung (11/6) zu
liegen kommt.
Fig. 11
1 Klemmer
2 Auslösestift
3 Führung
4 Schieberplatte
5 Drehfeder
6 Bandtrennung
7 Drehfeder
5
1
2
3
4
7 6
Page 14
14
02.11
Strapex SMA 20
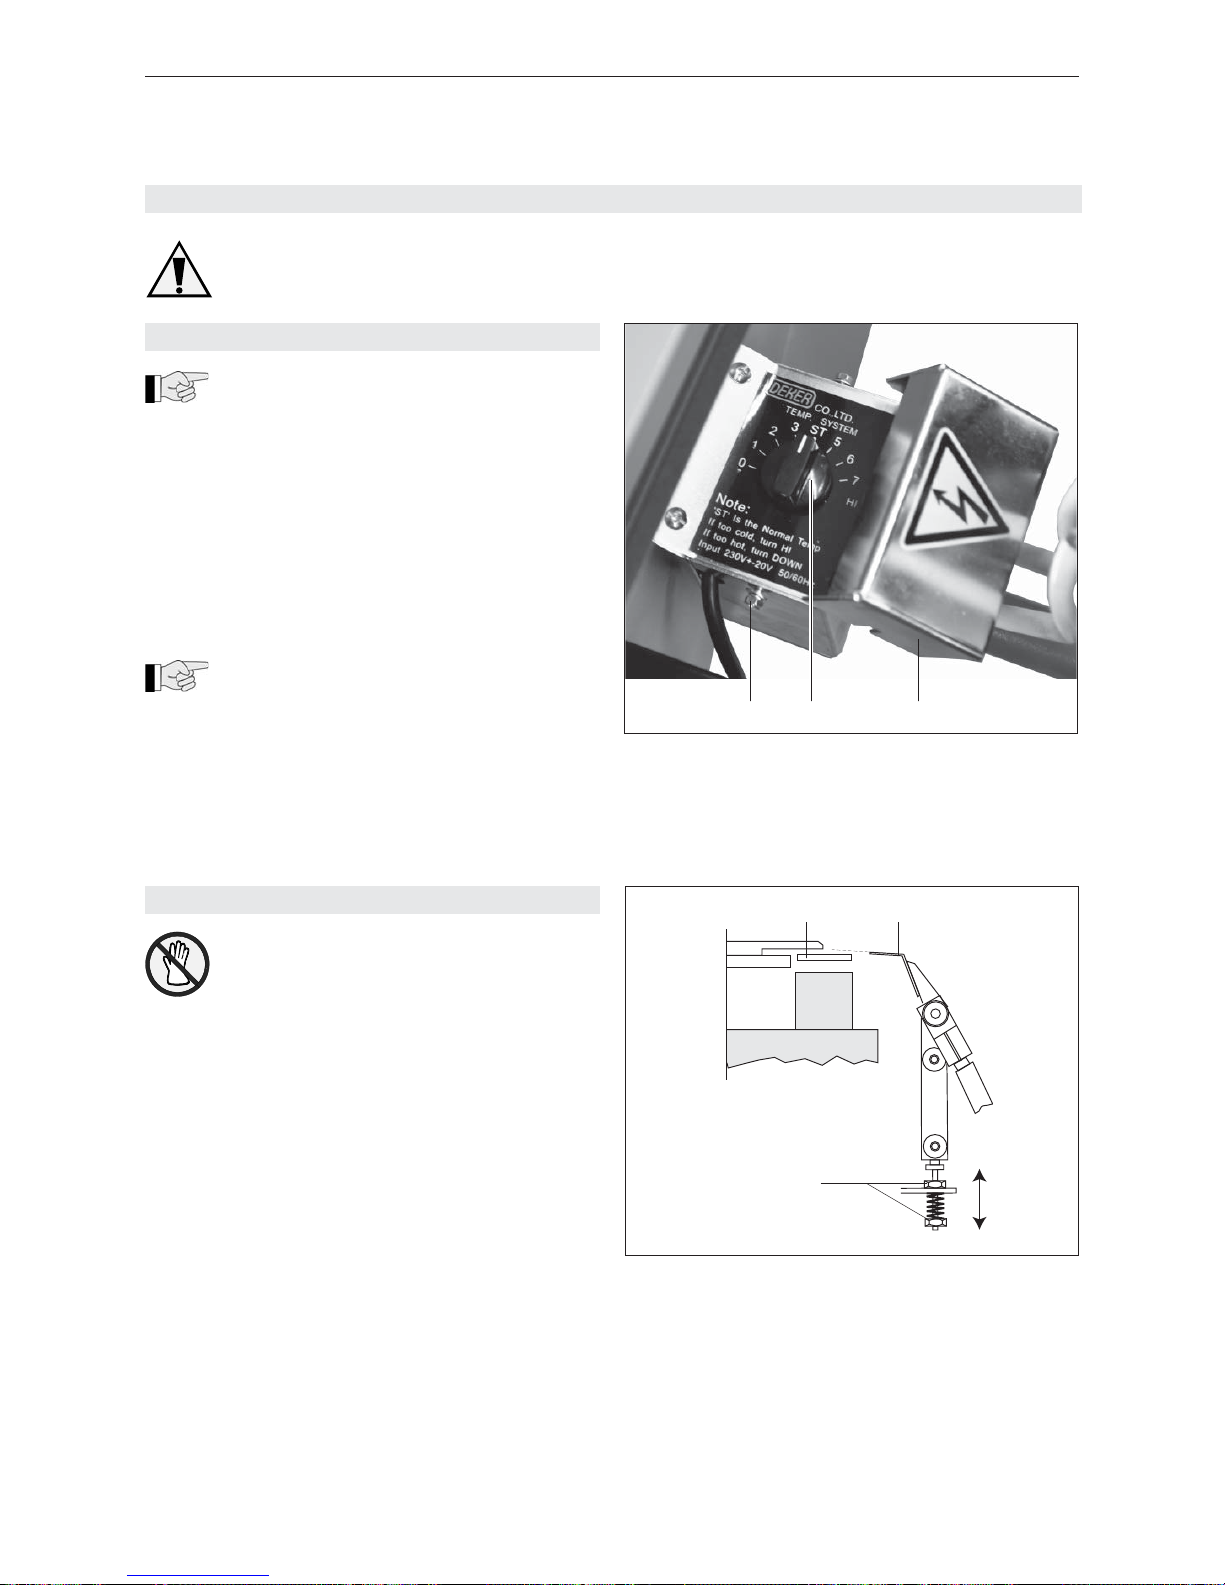
Fig. 12
1 Sechskant-Blechschraube
2 Potentiometer
3 Abdeckung
Fig. 13
1 Bandtrennung
2 Heizelement
3 Muttern
8 INSTANDSETZUNG
Für alle Instandsetzungsarbeiten Maschine
von Versorgungsnetz trennen.
8.1 SCHWEISSTEMPERATUR EINSTELLEN
Die Schweisstemperatur kann je nach Band
dicke und Bandqualität eingestellt werden:
– Für schmale, dünne Bänder = tiefe Temperatur.
– Für breite, dicke Bänder = hohe Temperatur.
– Tischblech öffnen.
– Zwei Sechskant-Blechschrauben (12/1) lösen und
Abdeckung (12/3) entfernen.
– Potentiometer (12/2) auf gewünschte Temperatur
einstellen.
– ST = Standardeinstellung (Werkseinstellung)
– Pos. 0 = tiefste Temperatur, ca. 220°C
– Pos. 7 = höchste Temperatur, ca. 325°C
Die Aufwärmzeit für das Heizelement
beträgt ca. 45 Sekunden.
– Abdeckung (12/3) wieder montieren und mit Sechs kant-Blechschrauben (12/1) befestigen, Tischblech
schliessen.
8.2 HÖHE DES HEIZELEMENTES EINSTELLEN
Heizelement zuerst abkühlen lassen.
– Tischblech öffnen.
– Mit langem Innensechskant-Stiftschlüssel (durch
Loch in der Seitenwand) Kupplung in Pfeilrichtung
drehen, bis das Heizelement die Position wie in
Fig. 13 erreicht hat.
– Mit Muttern (13/3) Heizelement (13/2) so einstellen,
dass die verlängerte Linie der Oberseite des Heiz elementes leicht (ca. 0,2 mm) über der Bandtren nung (13/1) steht.
3
12
1 2 3
Page 15
15
02.11
Strapex SMA 20
–
+
B2
B1
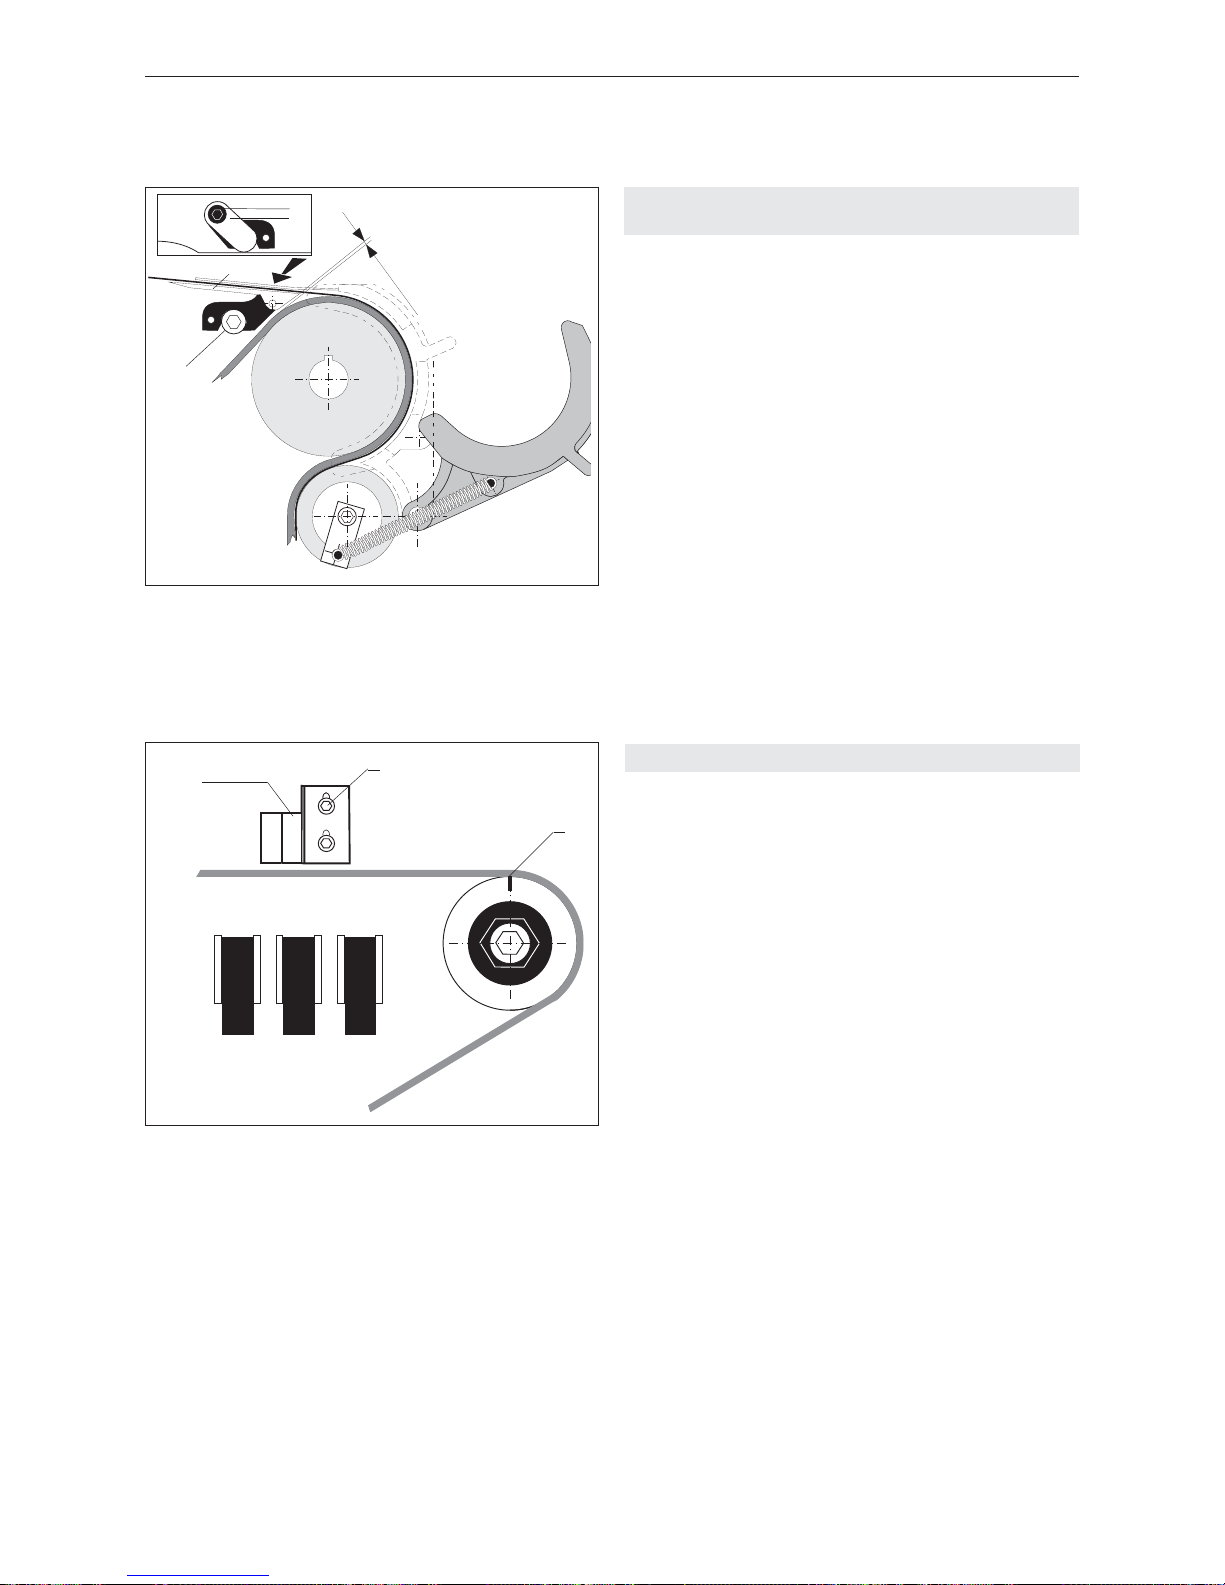
8.3 ABSTAND ZWISCHEN SPANNRIEMEN UND
BANDKANAL EINSTELLEN
– Tischblech öffnen.
– Gleitklappe zurückschwenken.
– Zylinderschraube (14/1) lösen.
– Zylinderschraube (14/4) lösen und Bandkanal
(14/3) so einstellen, dass der Abstand zwischen
Bandkanal und Spannriemen 0,2 mm beträgt.
– Zylinderschraube (14/4) anziehen.
– Lasche (14/2) positionieren und Zylinderschraube
(14/1) festziehen, Abstand nochmals kontrollieren.
Fig. 14
1 Zylinderschraube
2 Lasche
3 Bandkanal
4 Zylinderschraube
0,2 mm
1
2
4
3
8.4 NULLSTELLUNG EINSTELLEN
– Tischblech öffnen.
– Mit langem Innensechskant-Stiftschlüssel (durch
Loch in der Seitenwand) Kupplung in Pfeilrichtung
drehen, bis das Aggregat in der 0°-Stellung ist
(spürbares Einrasten, wenn die drei Klemmer in der
unteren Stellung sind).
– Kupplung oben in der Mitte markieren (15/1).
– Innensechskant-Stiftschlüssel entfernen und Tisch blech schliessen.
– Hauptschalter auf Stellung „1“ drehen.
– Kippschalter (3/5) einschalten.
– Drucktaste „Reset“ (3/1) betätigen. Das Aggregat
fährt in die 0°-Stellung.
– Tischblech öffnen.
– Befi ndet sich die Markierung (15/1) auf der Kupp-
lung in Richtung „+“ , muss der Mikroschalter B1
(15/3) nach oben verstellt werden. Dazu müssen die
zwei Zylinderschrauben (15/2) gelöst werden.
– Befi ndet sich die Markierung auf der Kupplung in
Richtung „–“, muss der Mikroschalter B1 nach unten
verstellt werden.
– Ablauf so lange wiederholen, bis sich die Markie rung oben in der Mitte der Kupplung befi ndet.
2
1
3
Fig. 15
1 Markierung
2 Zylinderschraube
3 Mikroschalter B1
Page 16
16
02.11
Strapex SMA 20
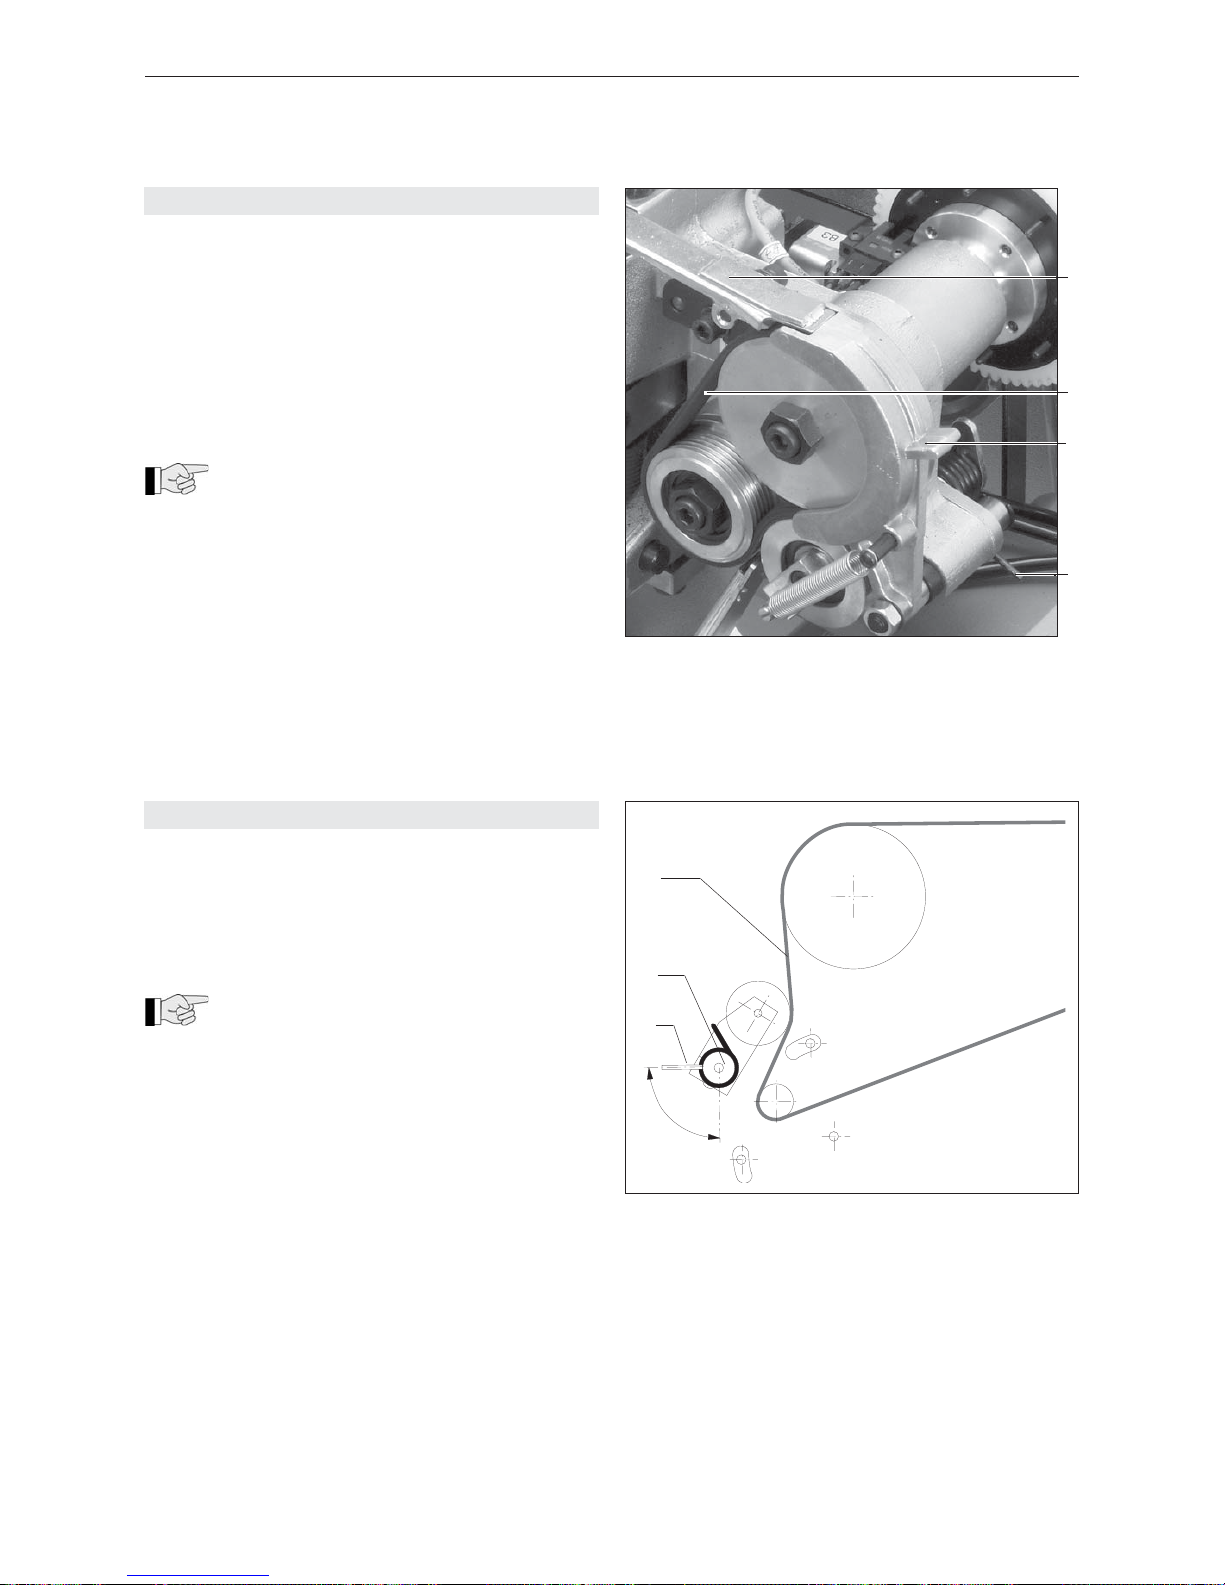
Fig. 16
1 Bandkanal
2 Spannriemen
3 Gleitklappe
4 Drehfeder
8.5 SPANNRIEMEN ERSETZEN
Ausbau
– Tischblech öffnen.
– Gleitklappe (16/3) zurückschwenken.
– Drehfeder (16/4) auf der Gegenseite der Spann rolle aushängen.
– Eine Zylinderschraube lösen und Bandkanal (16/1)
entfernen.
– Spannriemen (16/2) entfernen (durch gleichzeitiges
Drehen des Zahnrades) und ersetzen.
Einbau
Beim Einbau des neuen Spannriemens
darauf achten, dass der Spannriemen in
seiner ganzen Breite auf den zwei Rippenscheiben
aufl iegt.
– Bandkanal (16/1) mit Zylinderschraube montieren.
– Gleitklappe (16/3) schliessen und Drehfeder (16/4)
einhängen.
– Tischblech schliessen.
8.6 ANTRIEBSRIEMEN ERSETZEN/SPANNEN
Ausbau
– Tischblech öffnen.
– Zylinderschraube (17/2) leicht lösen und mit Spann hülse (17/1) Antriebsriemen (17/3) entspannen.
– Antriebsriemen entfernen und ersetzen.
Einbau
Beim Einbau des neuen Antriebsriemens
darauf achten, dass der Antriebsriemen in
seiner ganzen Breite auf den zwei Rippenscheiben
aufl iegt.
– Spannhülse (17/1) drehen bis die richtige Riemen spannung erreicht ist. Der Antriebsriemen ist richtig
gespannt, wenn die Spannhülse horizontal steht.
– 6 kt. Schraube (17/2) festziehen.
– Tischblech schliessen.
Fig. 17
1 Spannhülse
2 Zylinderschraube
3 Antriebsriemen
~ 90
o
1
2
3
2
1
3
4
Page 17
17
02.11
Strapex SMA 20
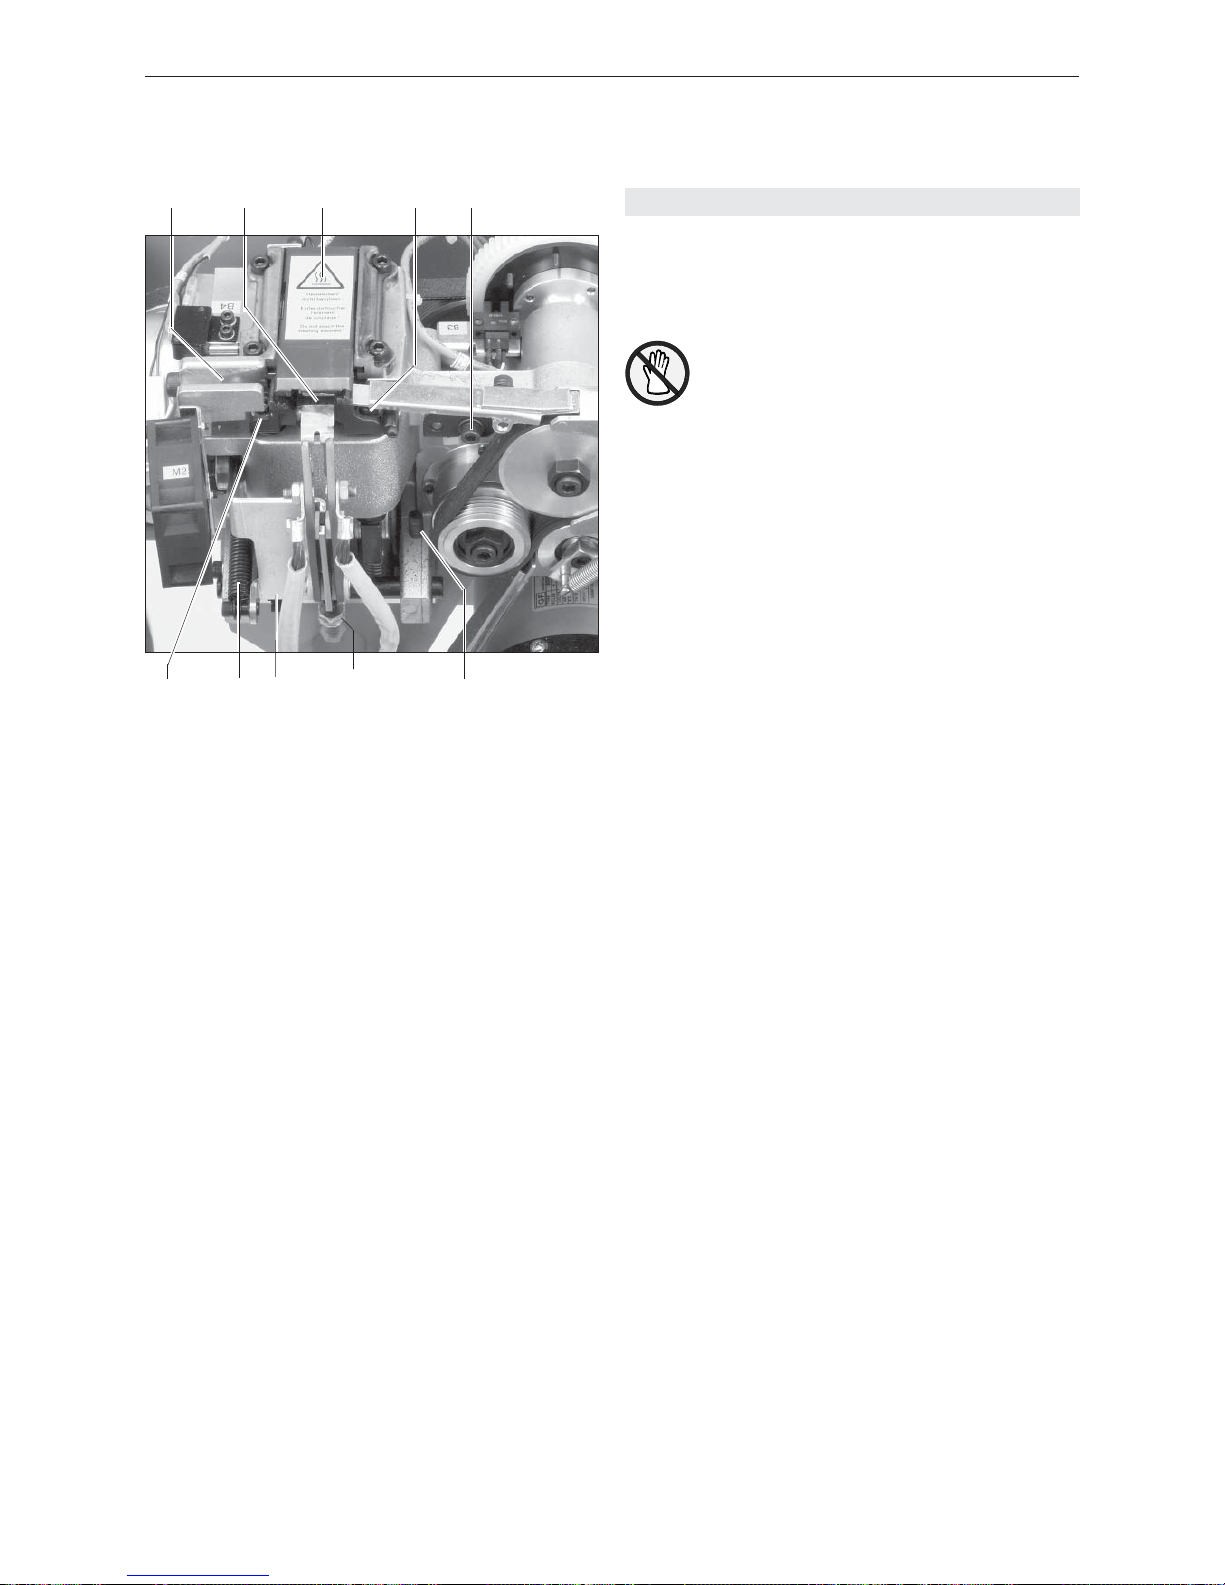
8.7 KLEMMER (ABSCHNEIDMESSER) ERSETZEN
Ausbau
– Hauptschalter auf Stellung „1“ drehen.
– Kippschalter (3/5) einschalten und Drucktaste
„Reset „ (3/1) betätigen.
– Tischblech öffnen.
Heisses Heizelement nicht berühren!
– Drehfeder mit dem Daumen nach unten drücken
und Schieberplatte (18/3) nach hinten aus Ver schliesseinheit ausfahren.
– Zylinderschraube (18/5) lösen und Bandkanal
entfernen.
– 6 kt. Schraube lösen und Bandzentrierung (18/1)
zusammen mit Ventilator wegschwenken. Mit
langem Innensechskant-Stiftschlüssel (durch Loch
in der Seitenwand) Kupplung in Pfeilrichtung dre hen, bis das Heizelement ganz nach vorne gefah ren ist. Feder (18/9) aushängen.
– Aggregat zurück in die 0°-Stellung drehen.
– Zwei Zylinderschrauben lösen und Schwenkplatte
(18/8) wegschwenken.
– Zwei Zylinderschrauben (18/6) ca. 2,5 cm lösen,
dadurch wird die Federkraft entspannt.
– Zylinderschraube lösen und linken Klemmer (18/10)
entfernen.
– Unten am mittleren Stössel die 6 kt. Schraube
(18/7) lösen, danach mittleren Klemmer (18/2) vor sichtig mit Druckfeder und Druckstück entfernen.
– Zylinderschraube (18/4) lösen und rechten Klemmer
entfernen.
– Abgenutzte Klemmer ersetzen.
Einbau
– Rechten Klemmer montieren, Zylinderschraube
(18/4) nur leicht anziehen.
– Aggregat von Hand bis in die Grundstellung weiter drehen.
– Schieberplatte (18/3) montieren und rechten Klem mer von Hand gegen Schieberplatte drücken (mit
kleinem Luftspalt), Zylinderschraube (18/4) fest ziehen.
– Mittleren Klemmer parallel zum rechten Klemmer
ausrichten.
– Der weitere Einbau erfolgt in umgekehrter Reihen folge.
Fig. 18
1 Bandzentrierung
2 Klemmer Mitte
3 Schieberplatte
4 Zylinderschraube
5 Zylinderschraube
6 Zylinderschraube
7 6 kt. Schraube
8 Schwenkplatte
9 Feder
10 Klemmer links
1 2 3 4 5
10 9 8 7 6
Page 18
18
02.11
Strapex SMA 20
Antriebsmotor läuft nicht an
Maschine läuft nicht an, Antriebsmotor „brummt“
Antriebsmotor läuft, Band schiesst nicht vor
Bandvorschub-Störung
Bandrückzug funktioniert nicht
Keine Schweissung
Schweissung ungenügend
8.8 BEHEBEN VON STÖRUNGEN
Voraussetzungen
– Maschine korrekt am Versorgungsnetz angeschlos sen.
– Feinsicherungen im Elektroteil ist nicht defekt.
Störungen dürfen nur von ausgebildetem
Personal behoben werden.
STÖRUNG
MASSNAHMEN
– Kontrollieren, ob die Maschine am Netz ange schlossen ist.
– Kontrollieren, ob der Hauptschalter und der Kipp schalter eingeschaltet sind.
– Kontrollieren, ob das Tischblech richtig geschlossen
ist.
– Feinsicherung kontrollieren
– Tischblech schliessen, den Kippschalter aus- und
danach wieder einschalten, Drucktaste „Reset“
(3/2) betätigen.
– Drucktaste „Reset“ (3/2) betätigen. Bandreste
entfernen.
– Kontrollieren, ob die Gleitklappe geschlossen ist.
– Kontrollieren, ob noch Band auf der Spule ist.
– Kontrollieren, ob Band richtig eingefädelt ist.
– Gleitklappe wegschwenken und eventuelle Band resten entfernen.
– Spannung des Antriebsriemens kontrollieren.
– Elektromagnet-Kupplung Y3 auf Funktion prüfen.
– Drucktaste „Reset“ (3/2) betätigen und das Band
entfernen.
– Mikroschalter B3 kontrollieren.
– Spannriemen überprüfen.
– Elektrische Kupplung Y2 auf Funktion überprüfen.
– Drucktaste „Reset“ (3/2) betätigen. Bandresten
entfernen.
– Höheneinstellung des Heizelementes überprüfen
( siehe Kapitel 8.2).
– Heizelement kontrollieren.
– Abschneidmesser kontrollieren (ohne Abschneiden
des Bandes – keine Schweissung).
– Mikroschalter B3 kontrollieren.
– Schweisstransformer T1 überprüfen.
– Einstellung der Schweisstemperatur überprüfen
(Temperaturbereich von 220° bis 325°C).
– Heizelement verbogen: auswechseln.
– Höheneinstellung des Heizelementes überprüfen
(siehe Kapitel 8.2).
F1 = Primär
F2 = Motor
F3 = Heizelement Schweisstrafo
F4 = Steuertrafo 24 V
9 DEMONTAGE UND ENTSORGUNG
Die mechanischen Baugruppen sind soweit zu zerlegen, dass sie gefahrlos transportiert und als Altmetall
entsorgt werden können.
Bei der Konstruktion der Maschine wurden keine
Schwermetalle und keine gesundheitsschädigenden
physikalischen oder chemischen Stoffe verwendet.
Die Elektrobaugruppen sind so zu zerlegen, dass die
mechanischen, die elektromechanischen und elektronischen Komponenten separat entsorgt werden können.
Für die Entsorgung sind die gültigen gesetzlichen
Vorschriften zu berücksichtigen.
Page 19
19
02.11
Strapex SMA 20
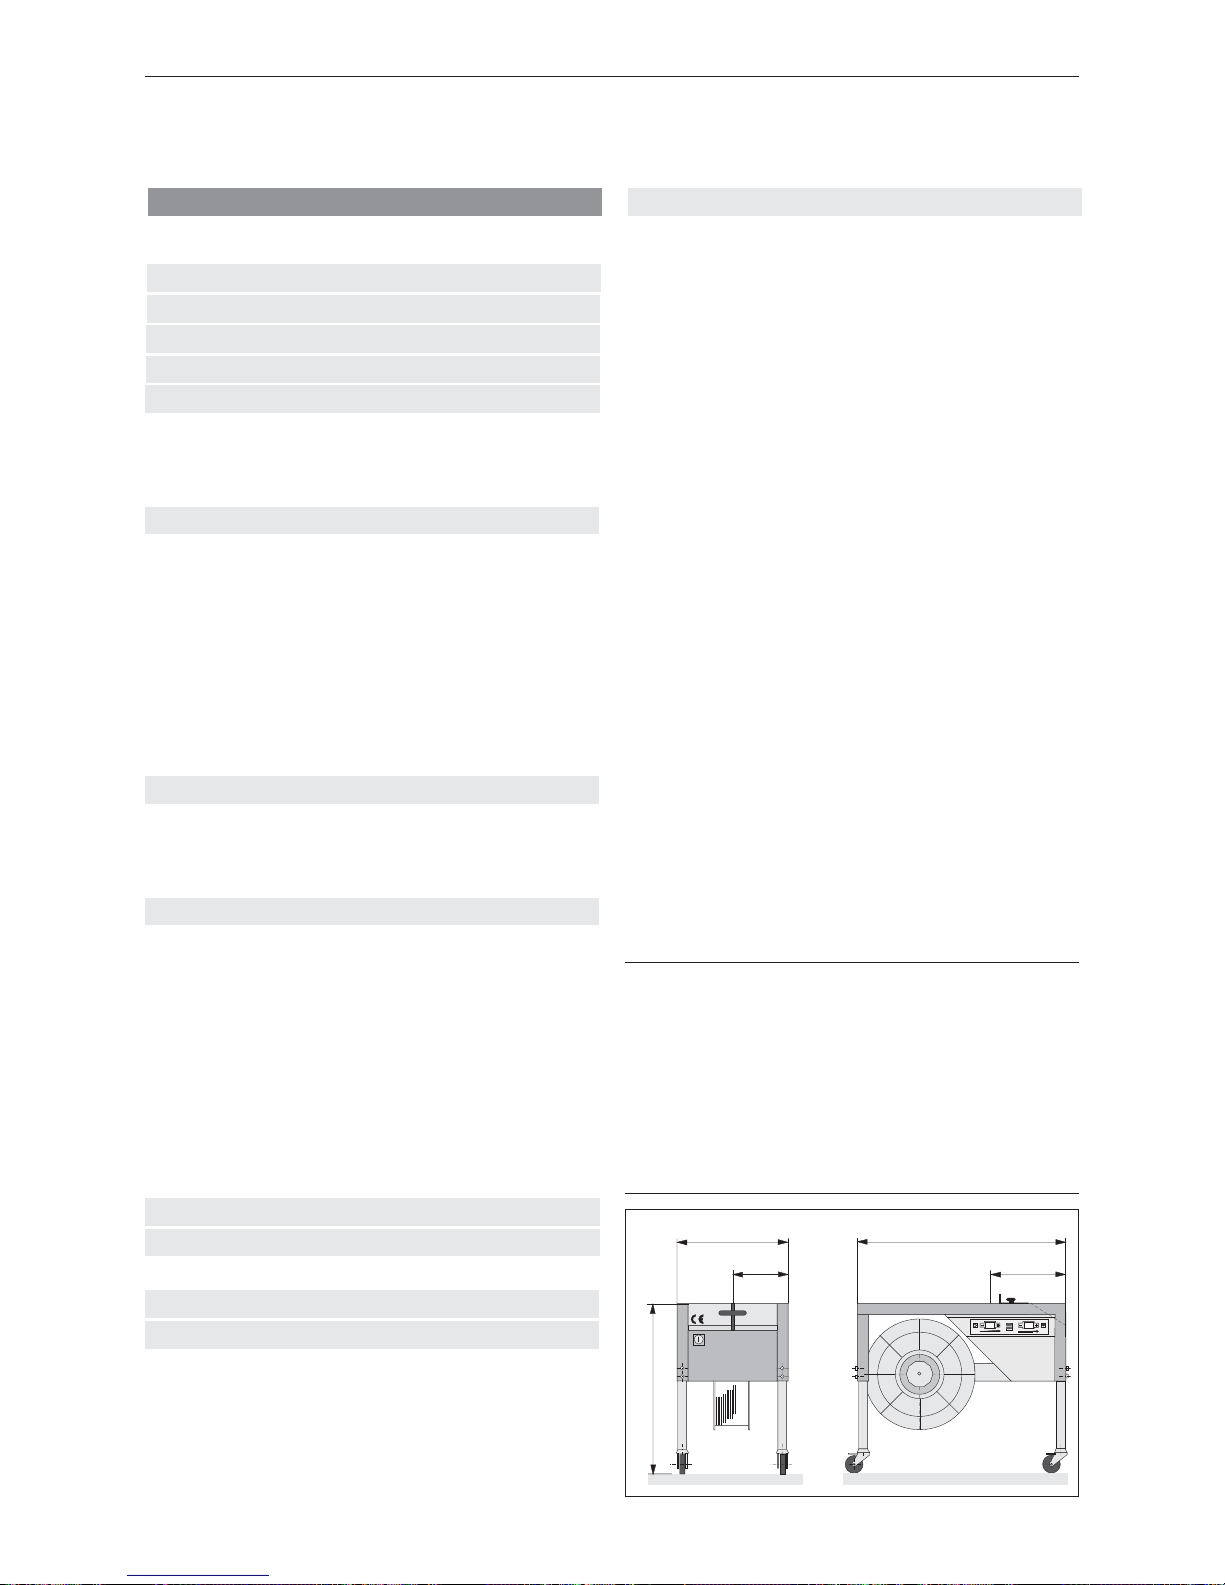
1 TECHNICAL DATA
TABLE OF CONTENTS
Weight 68 kg (150 lbs)
Carrying weight 150 kg (330 lbs)
Minimum dimension Width 45 mm (1
3
/4“)
of package Height 20 mm (
3
/4“)
Tensioning force 5–450 N continously
adjustable
Emission sound
pressure level < 85 dB
Sealing High effi ciency heat seal
Voltage Single phase AC
230 V / 50 Hz, 115 V / 60 Hz
Power consumption 0,35 kW
Motor 250 W
PLASTIC STRAP
Strap quality Polypropylene (PP)
Strap width 6, 9, 12–13 mm
(
1
/4“, 3/8“, 1/2“)
Strap thickness Polypropylene 0,40–0,70 mm
(.016“–.028“)
1. Technical data 19
2. General information 20
3. Modes of operation 20
4. Safety instructions 21
5. Description 22
5.1 Design 22
5.2 Functional description 22
5.2.1 Description of operating sequence 23
6. Operating instructions 24
6.1 Adjust strap tension 24
6.2 Adjust strap feeding 24
6.3 Start strapping 25
6.4 Foot switch (option) 25
6.5 Change strap coil 26
6.6 Basic setting of the strap tension 27
6.7 Check of seal 27
6.8 Adjust machine height 28
7. Preventive maintenance 28
7.1 Preventive maintenance schedule 28
7.2 Clean clamps, strap separator and
slide plate 29
8. Corrective maintenance 30
8.1 Adjust welding temperature 30
8.2 Adjust height of heating element 30
8.3 Adjust gap between tension belt
and strap channel 31
8.4 Adjust Zero-position (starting position) 31
8.5 Replace tension belt 32
8.6 Replace/tighten drive belt 32
8.7 Replace clamps (knife) 33
8.8 Elimination of faults 34
9. Dismantling and disposal 34
10. Electric diagram 51
10.1 Explanation 52
11. Functional diagram 53
12. Parts list 54
Fig. 1
500
870
250
230
700 - 830
0 6
1 9
Page 20
20
02.11
Strapex SMA 20
CAUTION!
Used where there is danger to life and health.
WARNING!
Used for danger which
can cause material
damage.
NOTE!
Used for general information and information
which if not followed can
cause faults in the
operating sequence.
2 GENERAL INFORMATION
These operating instructions are intended to simplify
familiarisation with the machine and the ways in which
it may be used for the intended purpose. The operating instructions contain important information concerning the safe, proper and effi cient use of the machine.
Compliance with the instructions will help to avoid
danger, reduce repairs and stoppages and increase
the reliability and service life of the machine.
The operating instructions must always be available
at the place of operation of the machine. They must
be read and observed by all persons concerned with
work on the machine. This work specifi cally includes
oper-ation, refi lling of operating material, fault elimina-
tion and maintenance.
In addition to the operating instructions and the regulations for accident prevention effective in the country
of use and place of application, the recognised technical regulations for safety and proper working must
also be observed.
3 MODES OF OPERATION
A difference is drawn between normal and special
operation:
– Normal operation
The machine is in normal operation when the
package is strapped without fault. These tasks are
described in chapter 6 (exception: chapter 6.5 and
6.8).
For normal operation it is assumed that the machine is
correctly connected to the mains and switchrd on, the
strap is correctly inserted.
– Special operation
The machine is in special operation when it cannot
comply with normal operation conditions. This is the
case when changing strap coil, and during fault
elimination, cleaning and maintenance (chapter 7
and 8).
DECLARATION OF CONFORMITY
We take sole responsibility for declaring that the
machine SMA 20, to which this declaration refers,
is in full compliance with the current requirements
of the guidelines laid down by the council on 17th
May 2006 (2006/42/EEC) “Machine Guidelines“.
Furthermore, electrical installations are in compli ance with the guideline laid down by the council on
12. December 2006 (2006/95/EEC) “Low Voltage
Guidelines“ and from 15. December 2004
(2004/108/EEC) “EMV Guidelines“.
According to norm:
EN ISO 12100-1, EN ISO 12100-2, EN 349,
EN ISO 13857, EN ISO 13850, EN 61000-6-2,
EN 61000-6-3, EN 50371, EN 415-8
EEC-Design certifi cation: 1053
Place of certifi cation: NSBIV AG, SIBE CH,
Accreditation: No. SCES 046
CH-8953 Dietikon, 18.12.2009
General Manager Manager Products
Technology: Packaging Technology:
U. Schweizer M. Binder
Authorized person for the publication of technical documentation:
M. Stutz, ORGAPACK GmbH, Silbernstr. 14, 8953 Dietikon
Page 21
21
02.11
Strapex SMA 20
Use for the intended purpose
This machine is designed for strapping packages,
multi-unit packs or sensitive goods.
This machine processes plastic straps (polypropylene).
Possible misuse
The use of steel straps is not possible.
4 SAFETY INSTRUCTIONS
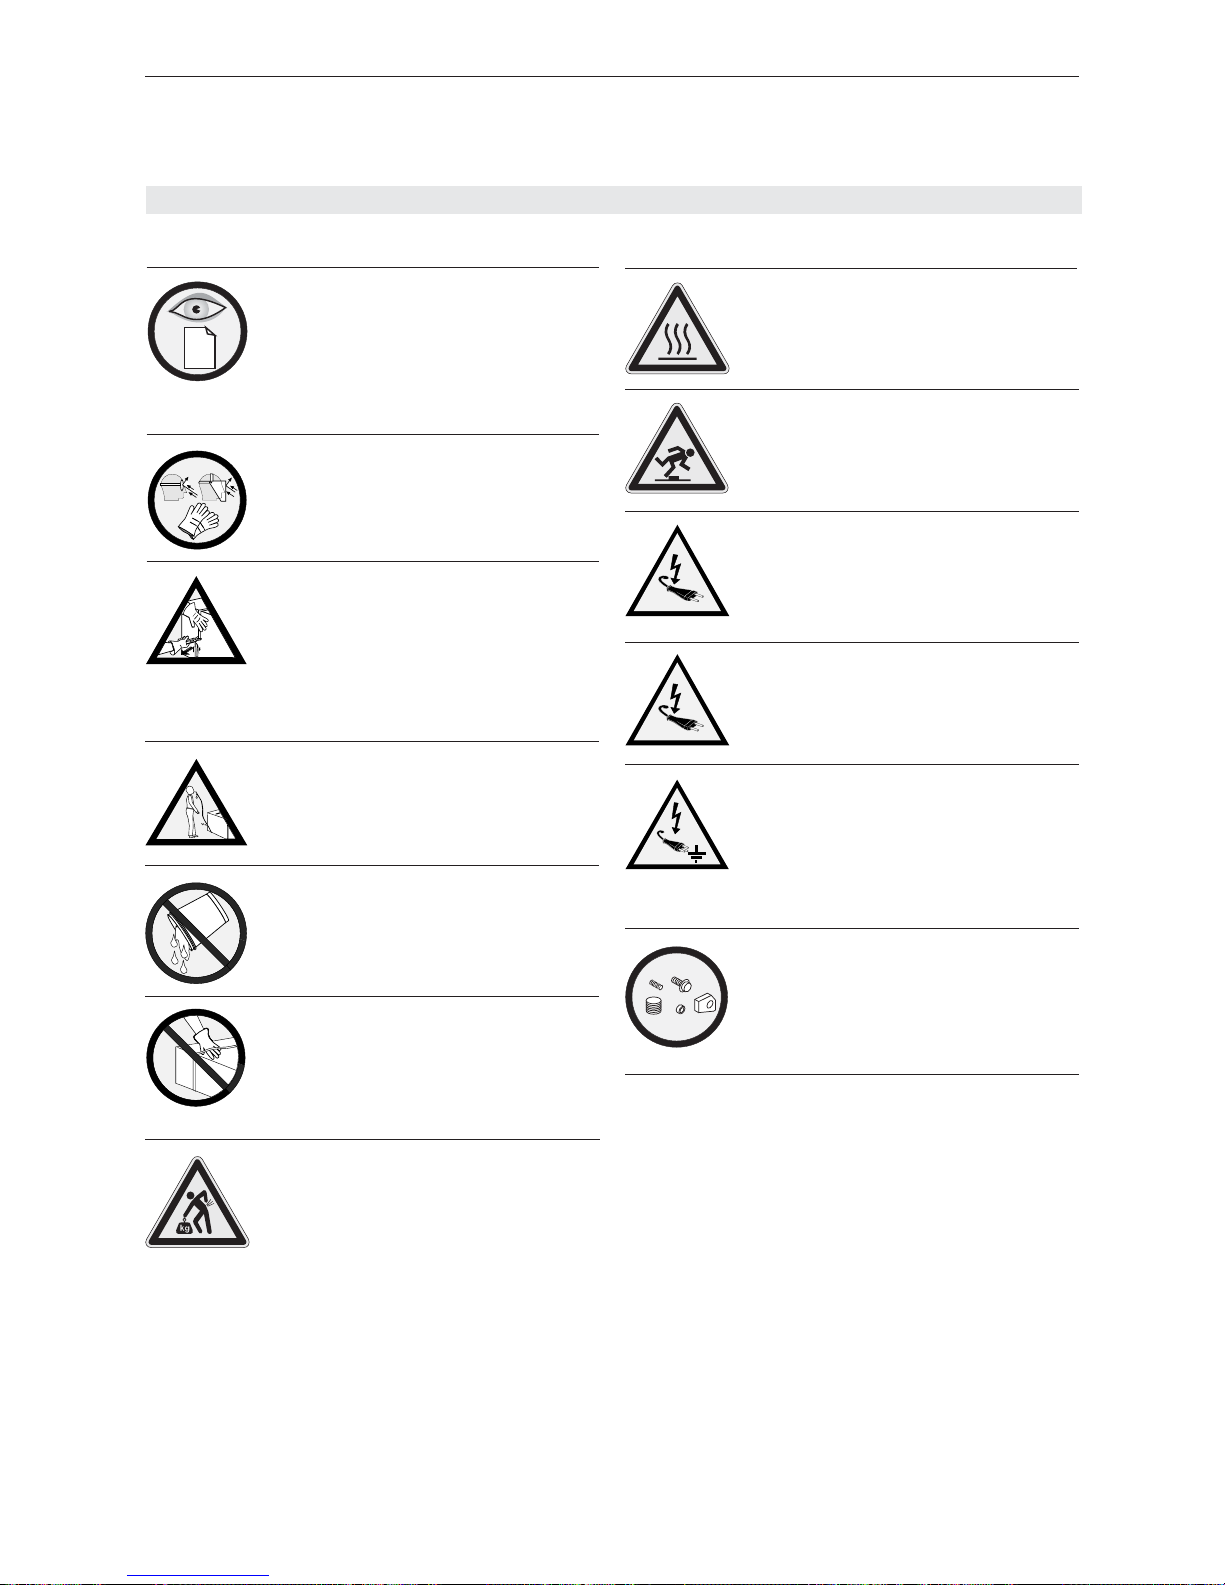
Inform yourself!
Read the operating instructions
carefully.
Preventive and corrective maintenance on the machine may
only be carried out by trained
personnel.
Protect yourself!
When operating the machine,
wear eye, face and hand protection (cut-proof gloves).
Warning:
Strap will snap forward!
When cutting the strap, hold
the upper portion and stand
safely away from the strap.
Caution:
The lower strap will snap
forward.
Warning:
Strap could break!
Do not stand in line with the
strap while it is tensioned. The
strap could break!
Do not use water!
Do not use water or steam to
clean the machine.
Caution:
Only strap packed goods!
Do not put hands or other parts
of the body between the strap
and the package during the
strapping process.
Warning:
Use a hoist!
For packages over 25 kg,
always use a suitable hoist.
jklsfjklsdjš
lksdfjkl
jkljsdllkjjkljsd
fkljjklkjkljsdafj
asdfjklkjjkljklj
ksldafkjkljklš
jkljklkljsdafjlkj
jkljjkljklkljljlk
Warning:
Do not touch!
Heat sealing plate heats up to
325°C.
Warning:
Hazard!
Lay the power cable so that
there is no risk of tripping over
it.
Warning:
Protect against electric
shock!
Check plug and cable for damage before every use.
Caution:
Remove power plug!
For repair or maintenance work,
or when opening the control
box, disconnect the power plug.
Caution:
If the machine is operated in a
wet or moist environment, the
electrical outlet must include a
current operated earth leakage
circuit breaker (critical range:
>70% relative humidity).
Original Strapex spare parts
must be used exclusively!
Not using original spare parts
will dissolve the warranty and
the liability.
Original
Strapex
Page 22
22
02.11
Strapex SMA 20
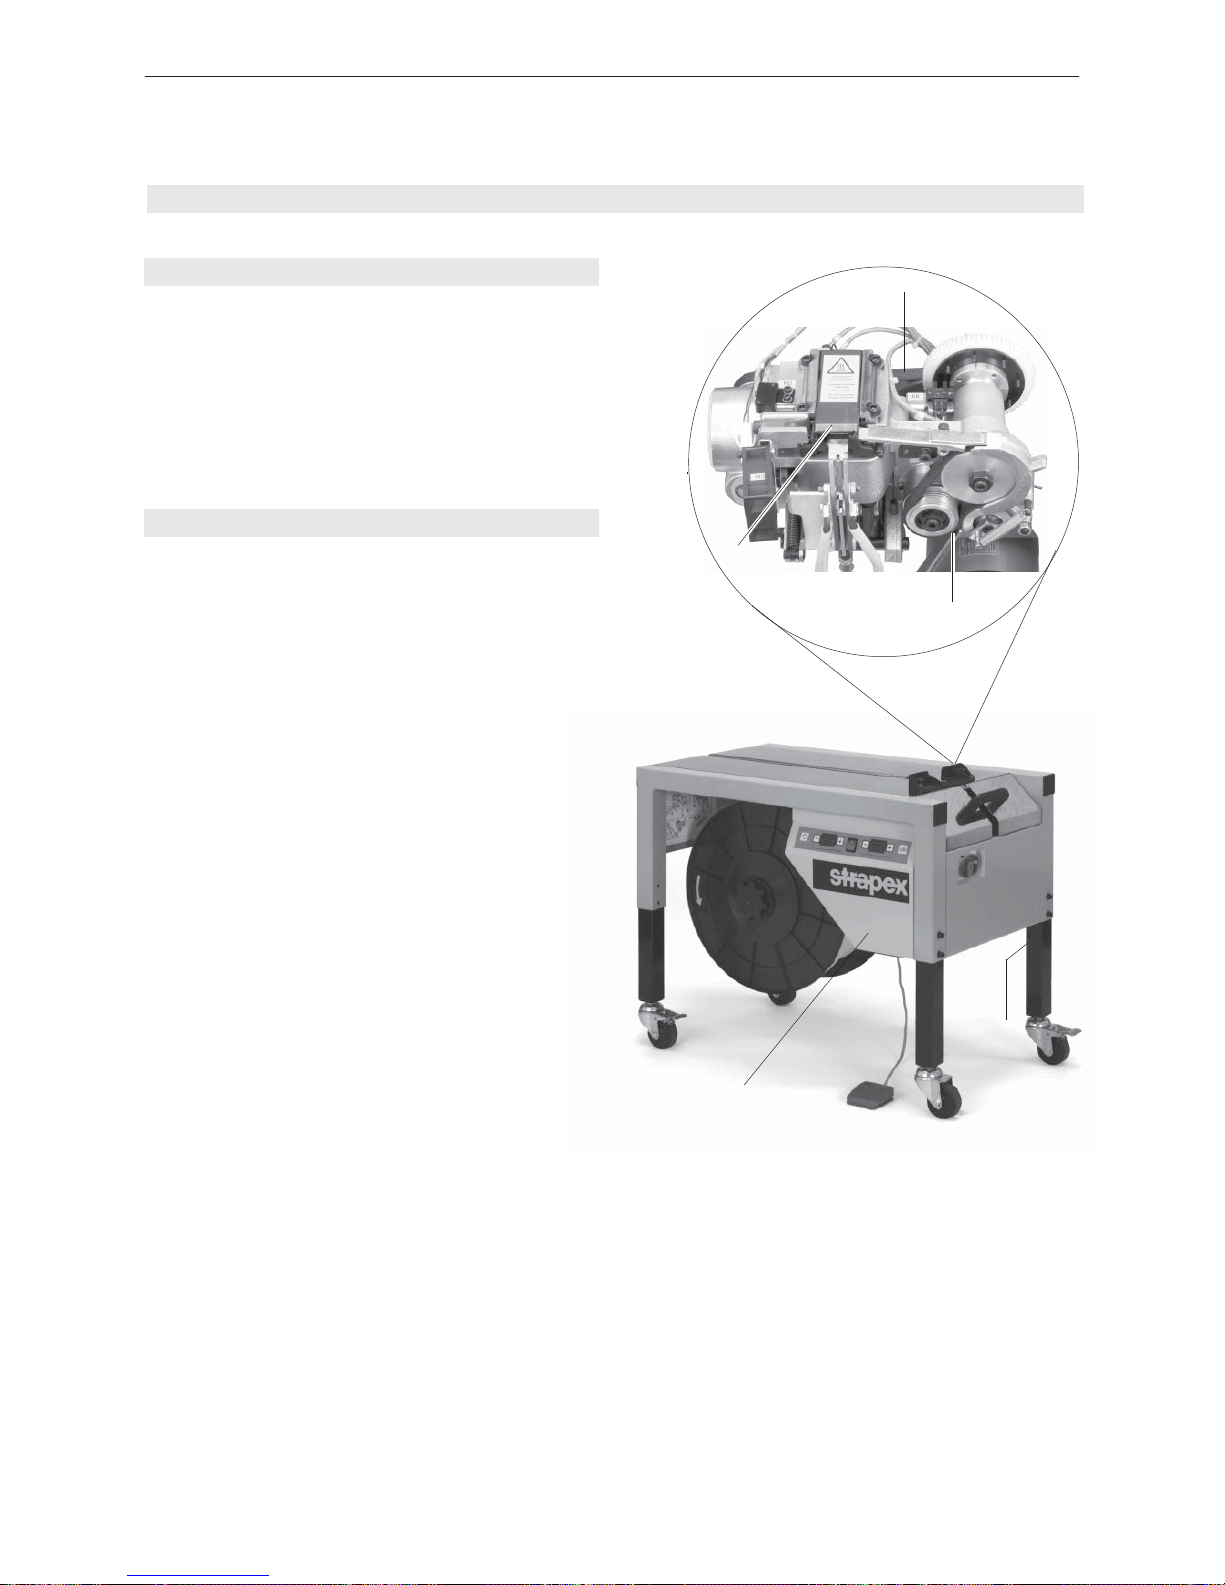
a
b
c
d
e
5 DESCRIPTION
Fig. 2
5.2 FUNCTIONAL DESCRIPTION
a) Drive unit
The drive unit consists of an electric motor which actuates the worm drive and the tensioning belt by means
of a drive belt. The tensioning belt and the worm drive
are isolated from the drive by means of electromagnetic clutches.
b) Tensioning unit
The tensioning unit comprises two electro-magnetic
clutches Y2 and Y3, the drive shafts, the ribbed discwheels and the tensioning belt.
The plastic strap is fed, retracted and tensioned by
means of the tensioning belt.
A sprung slide fl ap takes up surplus strap if a malfunc-
tion (e.g. in the feeding) occurs.
c) Sealing unit
The sealing unit is controlled by means of four cams
and their associated tappets. Three clamps which are
used for the holding, cutting and heat-sealing of the
strap are moved by means of the tappets. In addition,
two proximity switches B1 and B2 are activated by
means of the cams.
The heating element is swivelled to the straps, by
means of a further cam, in order to heat them.
The proximity switch B4 is located on the heat-sealing
unit above. The fan serves to draw off the smoke
which is generated during the heat-sealing process.
d) Machine frame
The machine frame is the mobile carrier of all other
sub-assemblies. The machine height can be altered
on the machine height.
The table top can be opened for maintenance work. If
this is done the entire engine circuit is disabled. In its
open position the table top is mechanically protected
by means of a shear hinge.
The drum for mounting of the strap coil is mounted below in the machine frame. A plate showing the method
of threading the strap is also located on the machine
frame.
e) Electric part
The electric part contains all the operational elements
and the electrical components:
– Main control unit
– Control panel circuit board
– Welding transformer
– Capacitor
– Micro fuses
– Safety switch (table top)
For overhaul work the electric part can be folded up
after the loosening of two screws.
5.1 DESIGN
The machine consists of the following main assemblies (see Fig. 2):
a Drive unit
b Tensioning unit
c Sealing unit
d Machine frame
e Electric part
Page 23
23
02.11
Strapex SMA 20
5.2.1 DESCRIPTION OF OPERATING SEQUENCE
The operational sequence relates to automatic strapping. The designations of the clutches and proximity
switches refer to the electrical diagram on page 51
and the functional diagram on page 53.
Prerequisites
– Machine switched on
– Strap advanced
– Heating element is hot
a) Strap take-up and tensioning
After the strap is manually placed round the package
the strap start should be placed into the sealing head.
There the proximity switch B4 „Strapping start“ is activated. By reason of this, the electromagnetic clutch
Y1 operates.
By means of a cam and a tappet the right-hand clamp
is moved upwards. This causes the strap to be clamped. Over the same cam after clamping the proximity
switch B1 „Aggregate“ is activated. The electromagnetic clutch Y1 is switched off and at the same time the
electromagnetic clutch Y2 is activated. Owing to this
the tensioning belt is moved in the return direction and
the strap is tensioned. When the preset tension has
been reached (no more impulse at proximity switch
B3) the electromagnetic clutch Y1 „Aggregate“ is
activated again.
b) Strap cut off and welding
A cam is turned by means of the worm drive, causing
a tappet of the left clamp to be driven upwards, and
the strap is clamped. After clamping, the same cam
activates the proximity switch B2 „Strap tension release“. The electro-magnetic clutch Y2 is switched off.
Owing to this the strap is no longer under tension from
the tensioning belt.
After the left clamp has reached the clamping position,
the hot heating element is swivelled in between the
straps by means of a cam. In this way the straps are
heated. Then, by means of another cam and a tappet
the central clamp is driven upwards and the strap is
cut.
Subsequently the central clamp is driven downwards
a certain distance, the heating element is swivelled
out and the central clamp is moved upwards again. By
this process the heated straps are pressed together
and thus they heat seal themselves.
After the welding process all three clamps are moved
downwards. The sliding plate is drawn back and the
welded strap is released. Then the sliding plate moves
forward again. When the three clamps are in the
lower position, and the sliding plate has been moved
forward again, the sealing unit is in the 0° position
(starting position).
c) Strap feed
In the 0° position the proximity switch B1 „Aggregate“
is activated and the electromagnetic clutch Y3 operates. The strap is feed to the preset length.
Page 24
24
02.11
Strapex SMA 20
6 OPERATION
6.1 ADJUST STRAP TENSION
– Turn Main switch (3/1) to position „1“.
– Toggle switch (3/6) on.
– Activate push-buttons „Strap tension weaker“ (3/3)
or „Strap tension stronger“ (3(5), until required
value is shown on the „Strap tension“ digital dis play (3/4).
Digital display Strap tension
00 approx. 5 N
01 approx. 10 N
10 approx. 250 N
20 approx. 450 N
These values are dependent on the basic
setting of the strap tension (see Chapter 6.6).
– Execute a strapping cycle so that the set value is
stored.
To exclude danger of injuries, the strap
tension should not be set higher than level
12 during continuous operation.
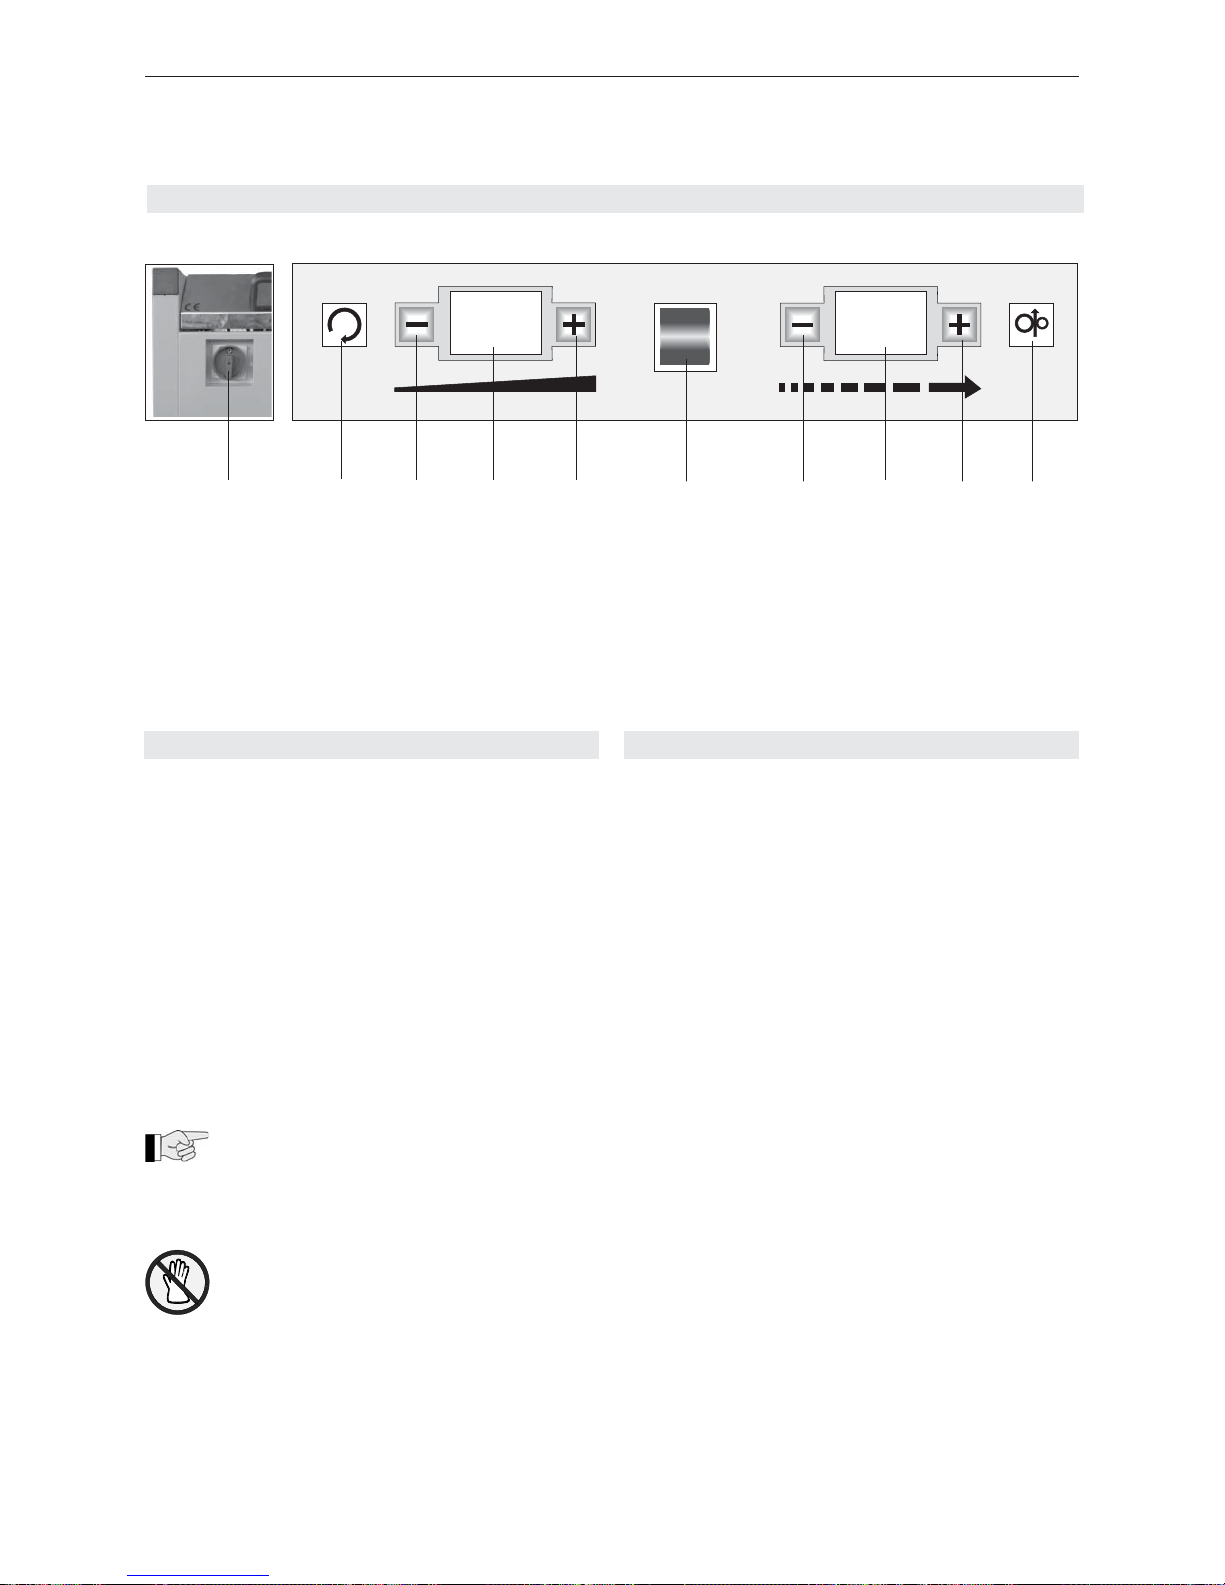
Fig. 3 Control panel
1 Main switch
2 Reset, aggregate returns to starting position and
cuts the strap (push-button)
3 Strap tension weaker (push-button)
4 Strap tension (digital display)
5 Strap tension stronger (push-button)
6 Machine on/off (toggle switch)
7 Strap length shorter (tip-activated button)
8 Strap length (digital display)
9 Strap length longer (tip-activated button)
10 Manual strap feed (push-button)
6.2 ADJUST STRAP FEEDING
The strap feeding can be adjusted as follows:
a) Manual
– Turn Main switch (3/1) to position „1“.
– Toggle switch (3/6) on.
– Activate push-button „Manual strap feed“ (3/10) until
the strap reaches the wanted length.
b) Permanent input
– Turn Main switch (3/1) to position „1“.
– Toggle switch (3/6) on.
– Activate push-button „Strap length shorter“ (3/7) or
„Strap length longer“ (3/9) until the wanted value is
shown on display „Strap length“ (3/8).
Digital display Strap length
00 approx. 400 mm
01 approx. 500 mm
10 approx. 1400 mm
20 approx. 2400 mm
0 6
1 9
1 2 3 4 5 6
7 8 9 10
Page 25
25
02.11
Strapex SMA 20
6.3 START STRAPPING
Prerequisites
– Machine is connected to the mains supply. Power
supply according to identifi cation plate.
– Both locking wheels locked.
– Strap coil has been installed and strap feed is
performed (see Chapter 6.5).
– Turn Main switch (3/1) to position „1“.
– Toggle switch (3/6) on.
The warming-up time for the heating element
is about 45 seconds.
– Check strap tension, if necessary adjust it (see
Chapter 6.1)
– If the strap feeding is insuffi cient, activate push-
button „Manual strap feed“ (3/10) until the wanted
length is reached (see Chapter 6.2).
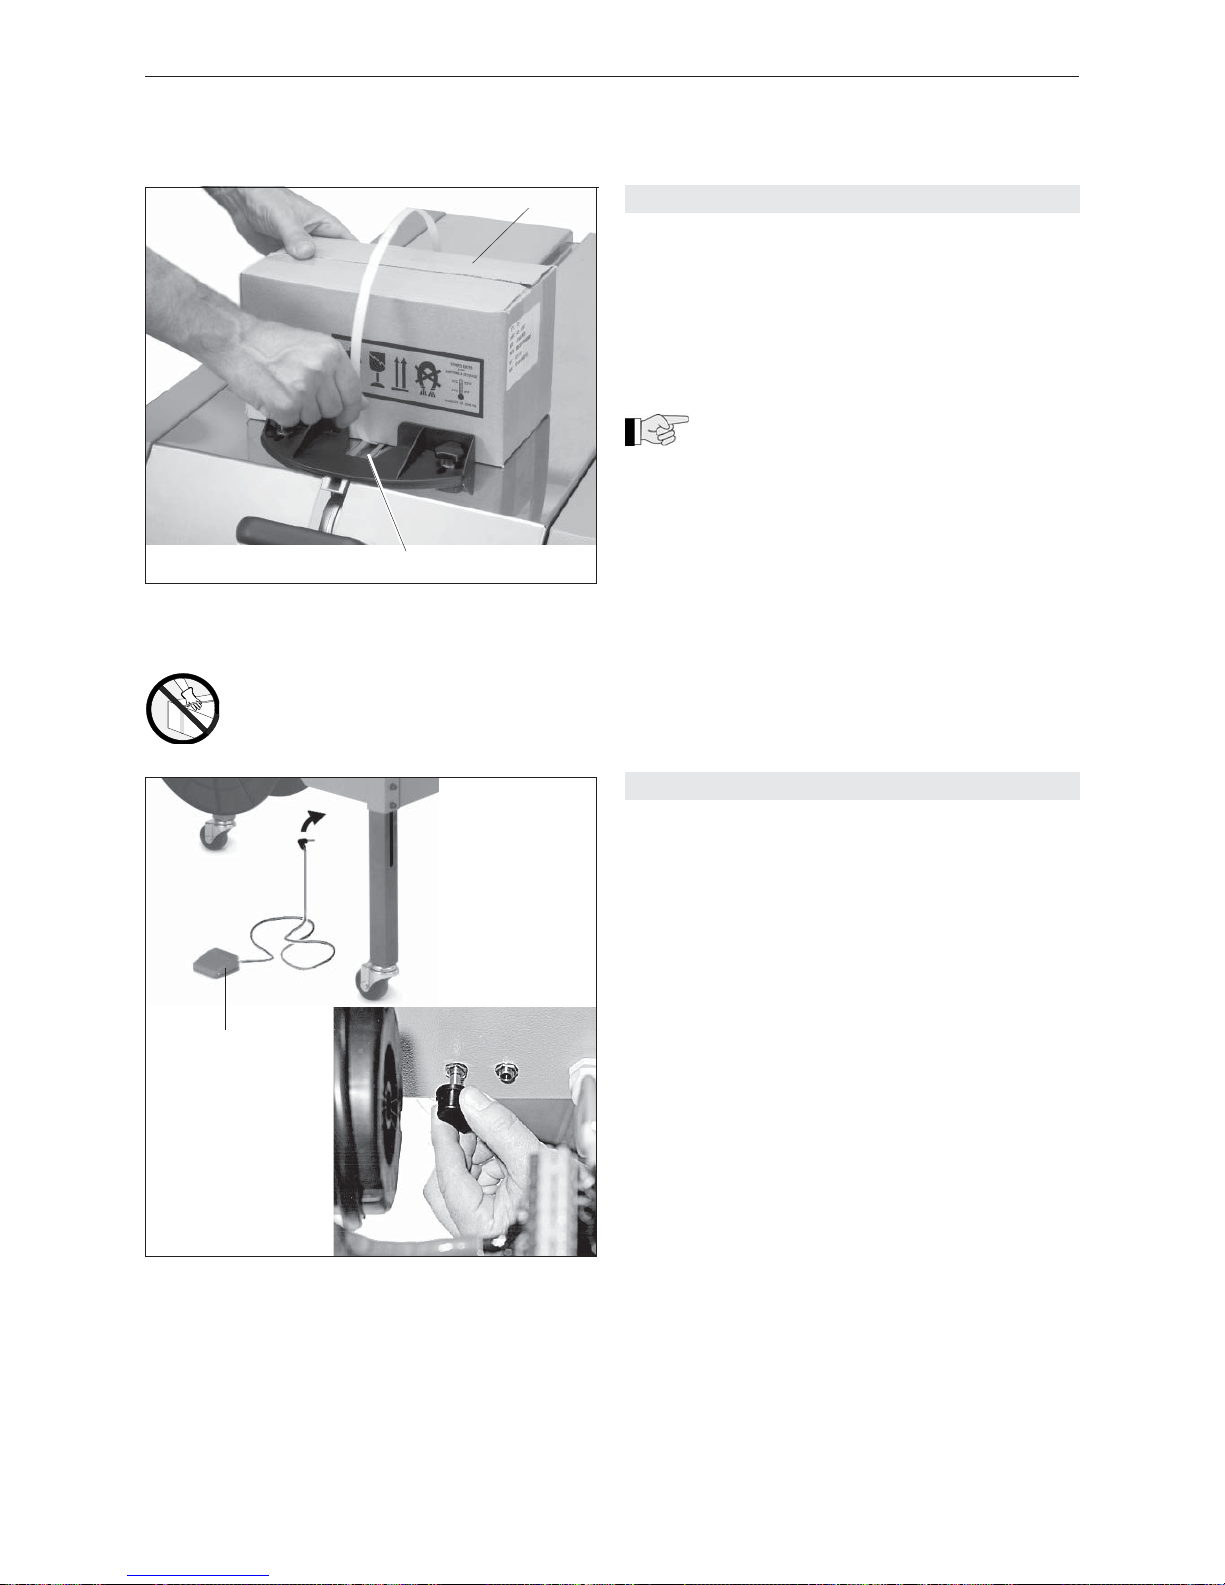
– Place strap around the package (4/1) and feed the
strap start into the strap guide (4/2) up to the stop.
The strap is clamped and the strapping cycle will be
automatically started. After the strapping has been
completed, the strap is automatically advanced by
the pre-selected amount.
– Check the seal (see chapter 6.7).
6.4 FOOT SWITCH (OPTION)
As an option a foot switch (5/1) is available. The plug
of the foot switch can be connected to the following
sockets:
– Socket A = Strap feed
– Socket B = Strap feed – strapping cycle
Socket A
– Connect plug of foot switch to socket A.
– Turn Main switch (3/1) to position „1“.
– Toggle switch (3/6) on.
– Activate foot switch until the wanted strap length is
reached.
– Place strap around the package (4/1) and feed the
strap start into the strap guide (4/2) up to the stop.
The strap is clamped and the strapping cycle will be
automatically started. After the strapping has been
completed, the strap is automatically advanced by
the pre-selected amount.
– If more strap is required, activate foot switch until
the wanted strap length is reached.
Socket B
– Connect plug of foot switch to socket B.
– Turn Main switch (3/1) to position „1“.
– Toggle switch (3/6) on.
– Activate foot switch until the wanted strap length is
reached.
– Place strap around the package (4/1) and feed the
strap start into the strap guide (4/2) up to the stop.
The strap will be clamped.
– By activating the foot switch once again, the
strapping cycle is started. After the strapping has
been completed, the strap is automatically advan ced by the pre-selected amount.
– If more strap is required, activate foot switch until
the wanted strap length is reached.
Fig. 4
1 Package
2 Strap guide
Fig. 5
1 Foot switch
A B
1
1
2
Caution:
Only strap packed goods!
Page 26
26
02.11
Strapex SMA 20
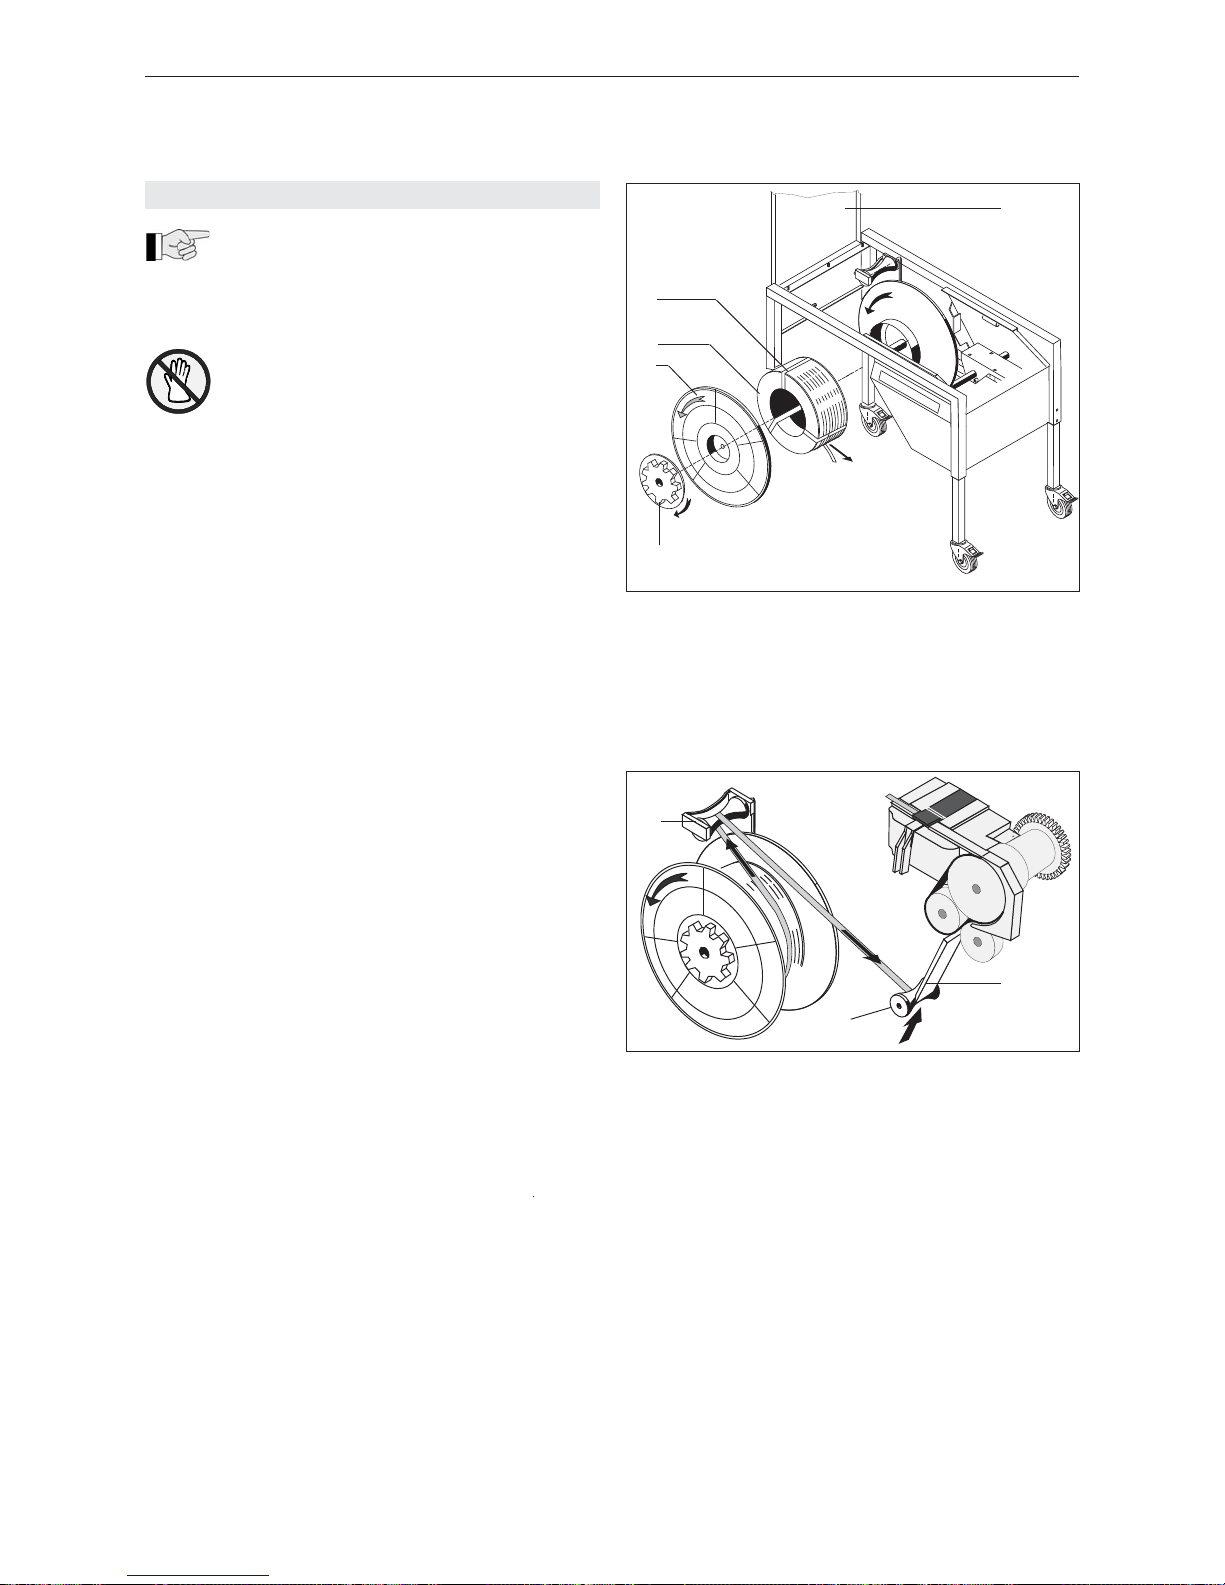
Fig. 6
1 Table top
2 Handle nut
3 Front disc
4 Strap coil
5 Transportation band
6.5 CHANGE STRAP COIL
See also diagram for threading the strap
into the inside of the machine frame.
– Open table top (6/1). When the table top is open the
power circuit of the motor is interrupted.
Do not touch hot heating element!
– Remove handle nut (6/2) in clockwise direction (left handed thread).
– Take off front disc (6/3) and remove remaining
strap.
– Insert new strap coil (6/4), strap header in direction
of arrow.
– Mount front disc (6/3).
– Mount handle nut (6/2).
– Cut transportation bands (6/5) and remove.
Fig. 7
1 Strap guide
2 Guide pulley
3 Unrolling brake lever
– Lead strap over the unrolling brake lever (7/3) and
under the guide pulley (7/2).
– Push the strap into the strap guide (7/1) by hand
until resistance is felt.
– Close table top (6/1).
– Turn Main switch to position „1“.
– Toggle switch (3/6) on.
– Activate push-button „Manual strap feed“ (3/10),
until the strap has reached the required length.
1
2
3
4
5
1
2
3
Page 27
27
02.11
Strapex SMA 20
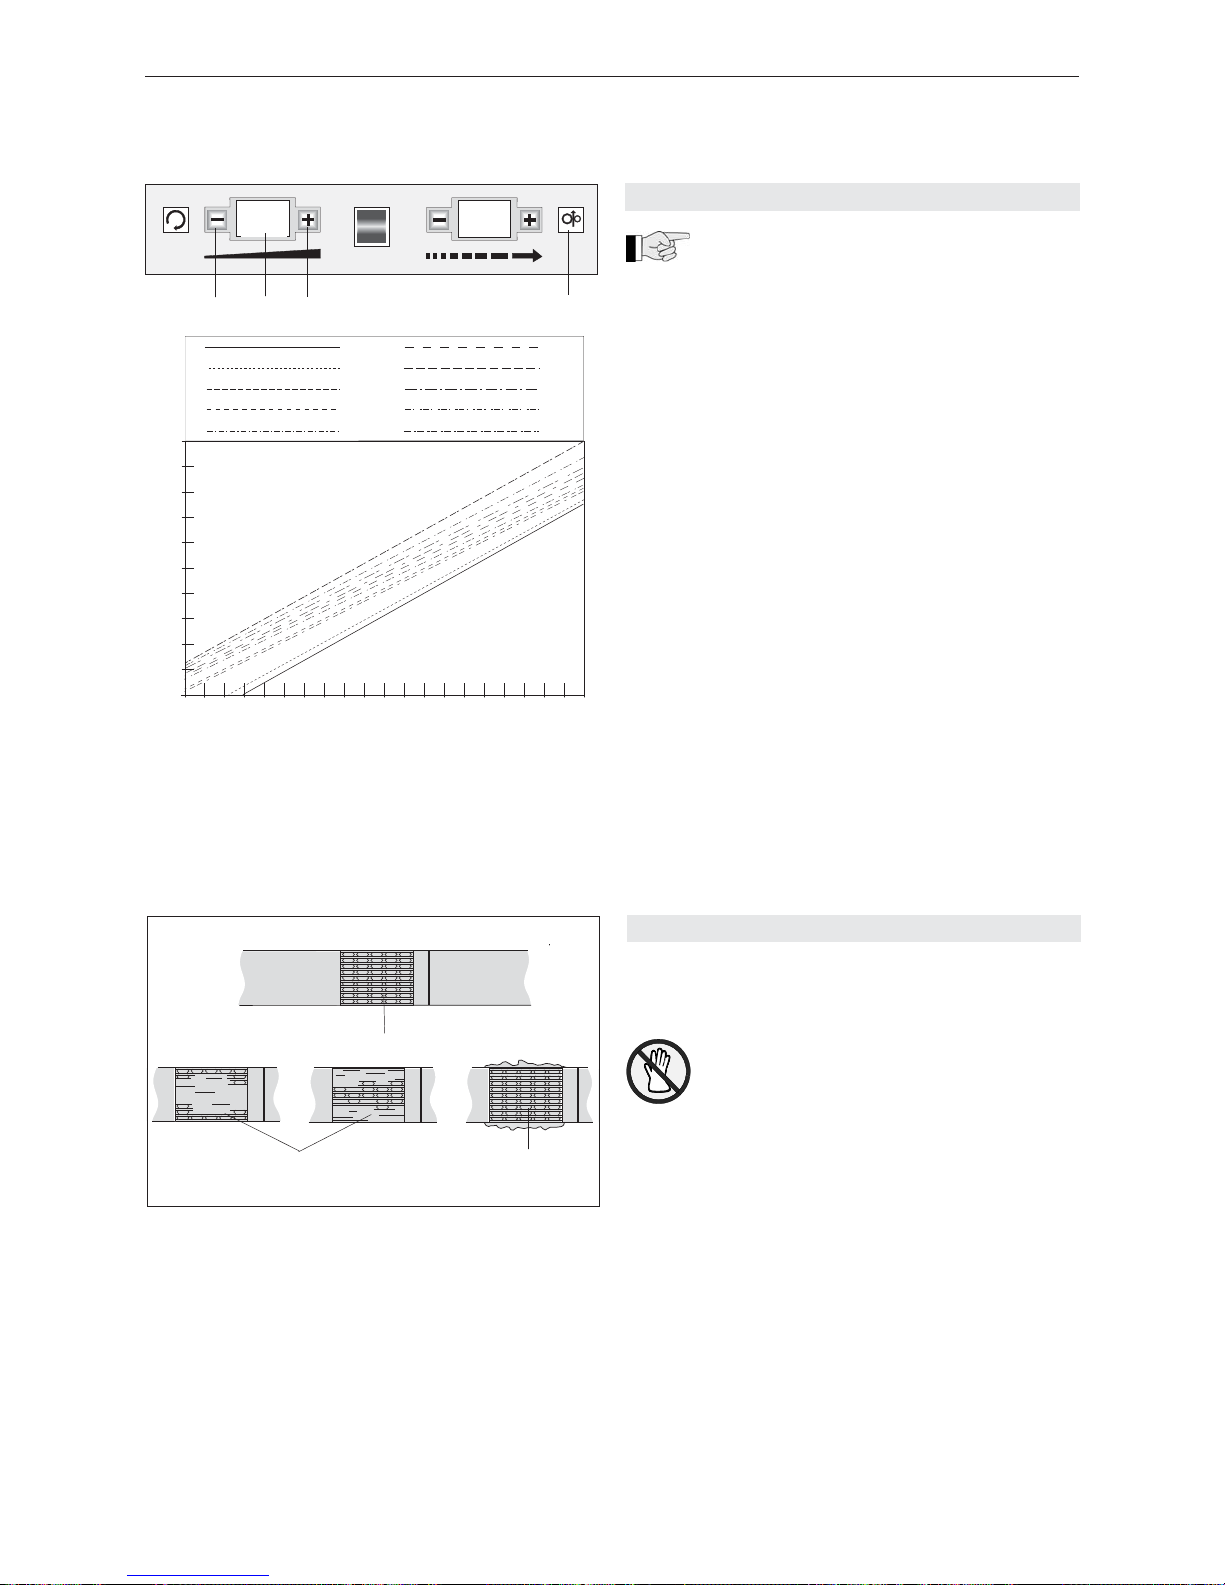
Fig. 8
1 Push-button „–“
2 Digital display „Strap tension“
3 Push-button „+“
4 Digital display „Manual strap feed“
6.7 CHECK OF SEAL
– Regulary check the sealing (see Fig. 9) for its
appearance.
An incorrectly welded strapping cannot
secure the package and can thus lead to
injuries.
Never transport or move packaged
goods with incorrectly welded seals.
– If the seal is not performed satisfactorily, the
welding temperature (see Chapter 8.1) or the height
of the heating element must be adjusted (see Chap ter 8.2).
Fig. 9
1 Good seal (the complete surface is cleanly welded
without excess material being forced out sideways)
2 Poorly welded seal, welding temperature too low
(welding not made over entire welding surface)
3 Poorly welded seal, welding temperature too high
(excess material is forced out sideways)
2 3
1
~500
~450
~400
~350
~300
~250
~200
~150
~100
~050
~000
00 01 02 03 04 05 06 07 08 09 10 11 12 13 14 15
16 17 18 19 20
00
01
02
03
04
Newton
05
06
07
08
09
0 6
1 9
18
05
1 2 3 4
6.6 BASIC SETTING OF THE STRAP TENSION
If the strap tension is too low at the bottom of
the range (00) or too high at the top of the
range (20), then the entire basic tension range can be
displaced upwards or downwards (offset).
– Turn Main switch on side panel to position „1“.
– Toggle switch (3/6) on.
– When the push-button (8/1) and the push-button
(8/4 are activated simultaneously, the tension range
as shown on digital display (8/2) can be displaced
downwards (range 00 to 09). The tension range
display should now be fl ashing.
– When the push-button (8/3) and the push-button
(8/4) are activated simultaneously, the tension
range as shown on digital display (8/2) can be dis placed upwards (range 00 to 09). The tension range
display should be fl ashing whilst adjusting.
– Press push-button (8/4) or execute a strapping
cycle so that the set value is stored.
Page 28
28
02.11
Strapex SMA 20
1. Blow out sealing head, strap guides and fan with
compressed air.
2. Clean heating element with fi ne emergy cloth (do
not bend heating element).
First allow heating element to cool down.
3. Clean clamp, strap separator and slide plate (see
Chapter 7.2).
4. Replace tension belt (see Chapter 7.5).
Protect tensioning belt from lubricants! Do
not use any oil! The use of oil can lead to
„mushy“ contamination in the presence of fi ne strap
dust particles, which cause blockage of moving parts.
Task Interval
Weekly Monthly after approx.
100000 strappings
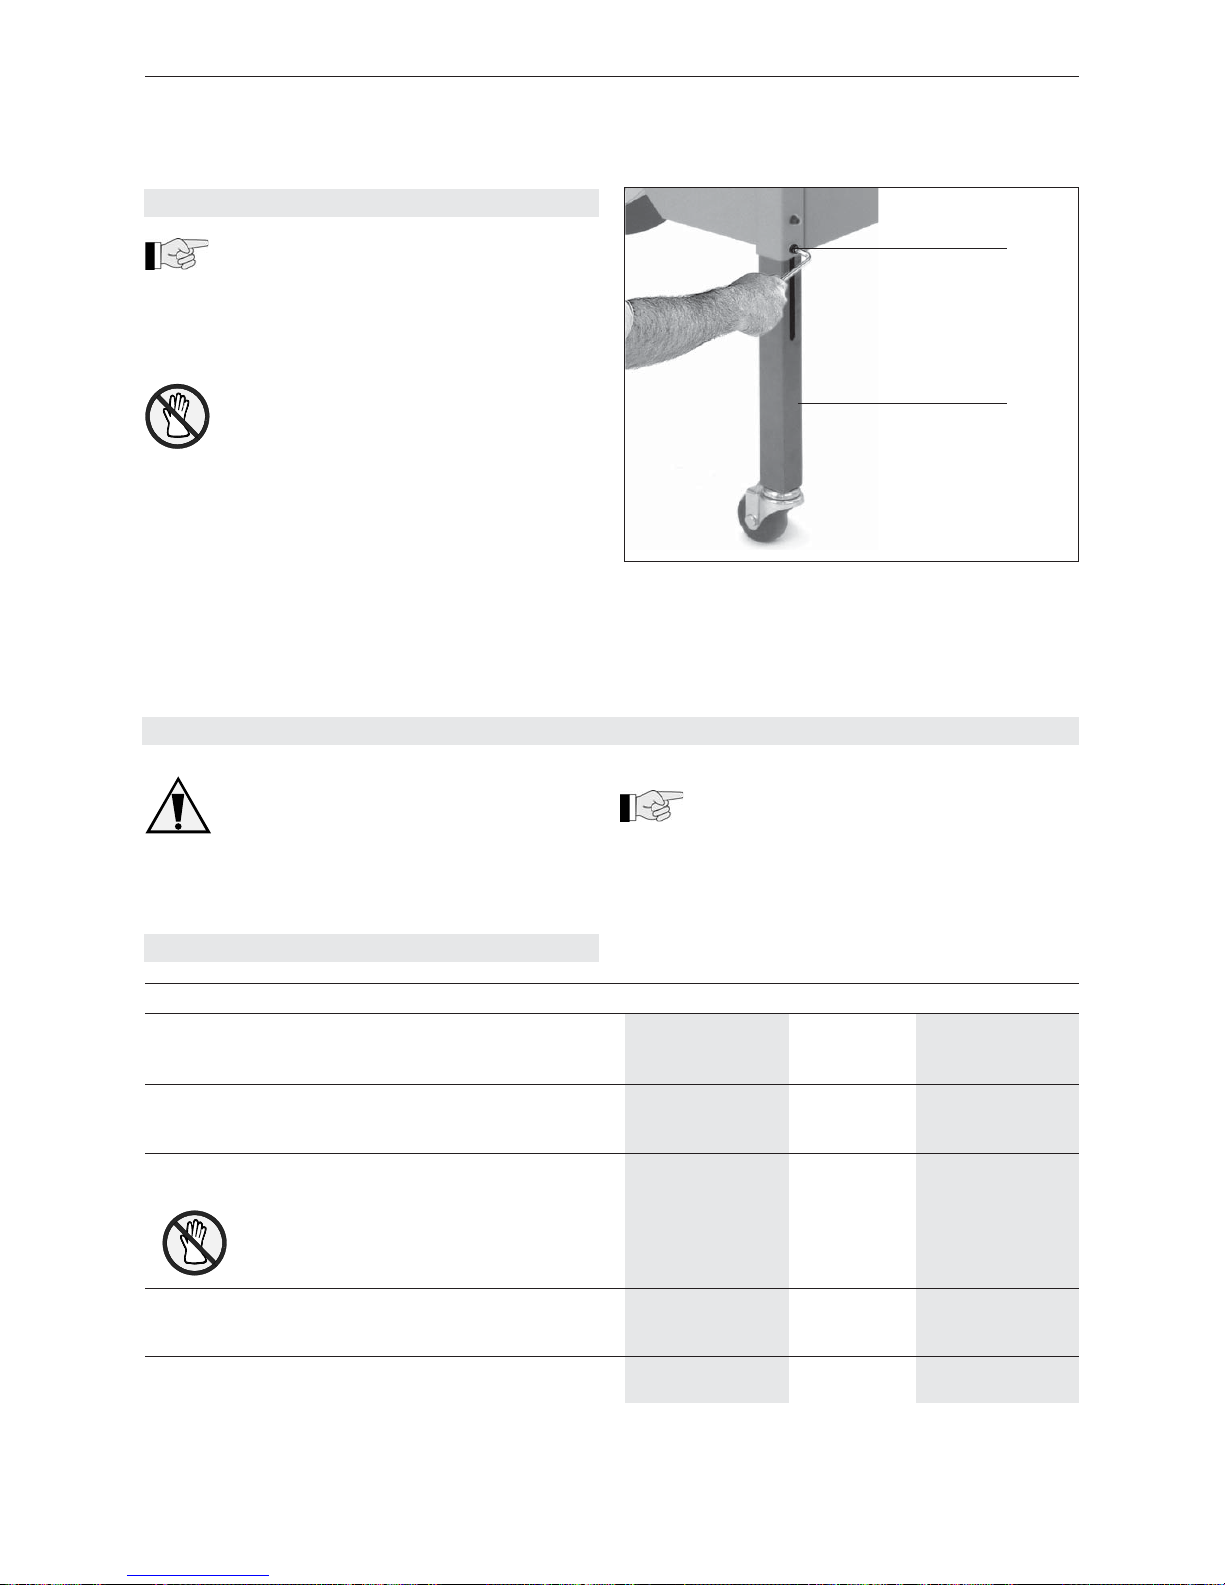
Fig. 10
1 Cylinder screw
2 Leg
6.8 ADJUST MACHINE HEIGHT
The table height is adjustable from 700 to
830 mm.
– Hold machine and loosen two cylinder screws
(10/1) on one of the legs (10/2).
– Adjust leg to required height and tighten up cylinder
screws again.
Never loosen two legs at the same time (risk
of tipping over)!
– Adjust the other legs to the same height.
– Lock both locking wheels before strapping.
7 PREVENTIVE MAINTENANCE
For preventive maintenance, disconnect the
power plug!
The machine requires little maintenance. All bearings
are permanently lubricated.
7.1 PREVENTIVE MAINTENANCE SCHEDULE
•
•
•
•
1
2
Page 29
29
02.11
Strapex SMA 20
7.2 CLEAN CLAMPS, STRAP SEPARATOR
AND SLIDE PLATE
Remove
– Turn Main switch to position „1“.
– Toggle switch (3/6) on and activate push-button
„Reset“ (3/1).
– Switch off machine.
– Open table top.
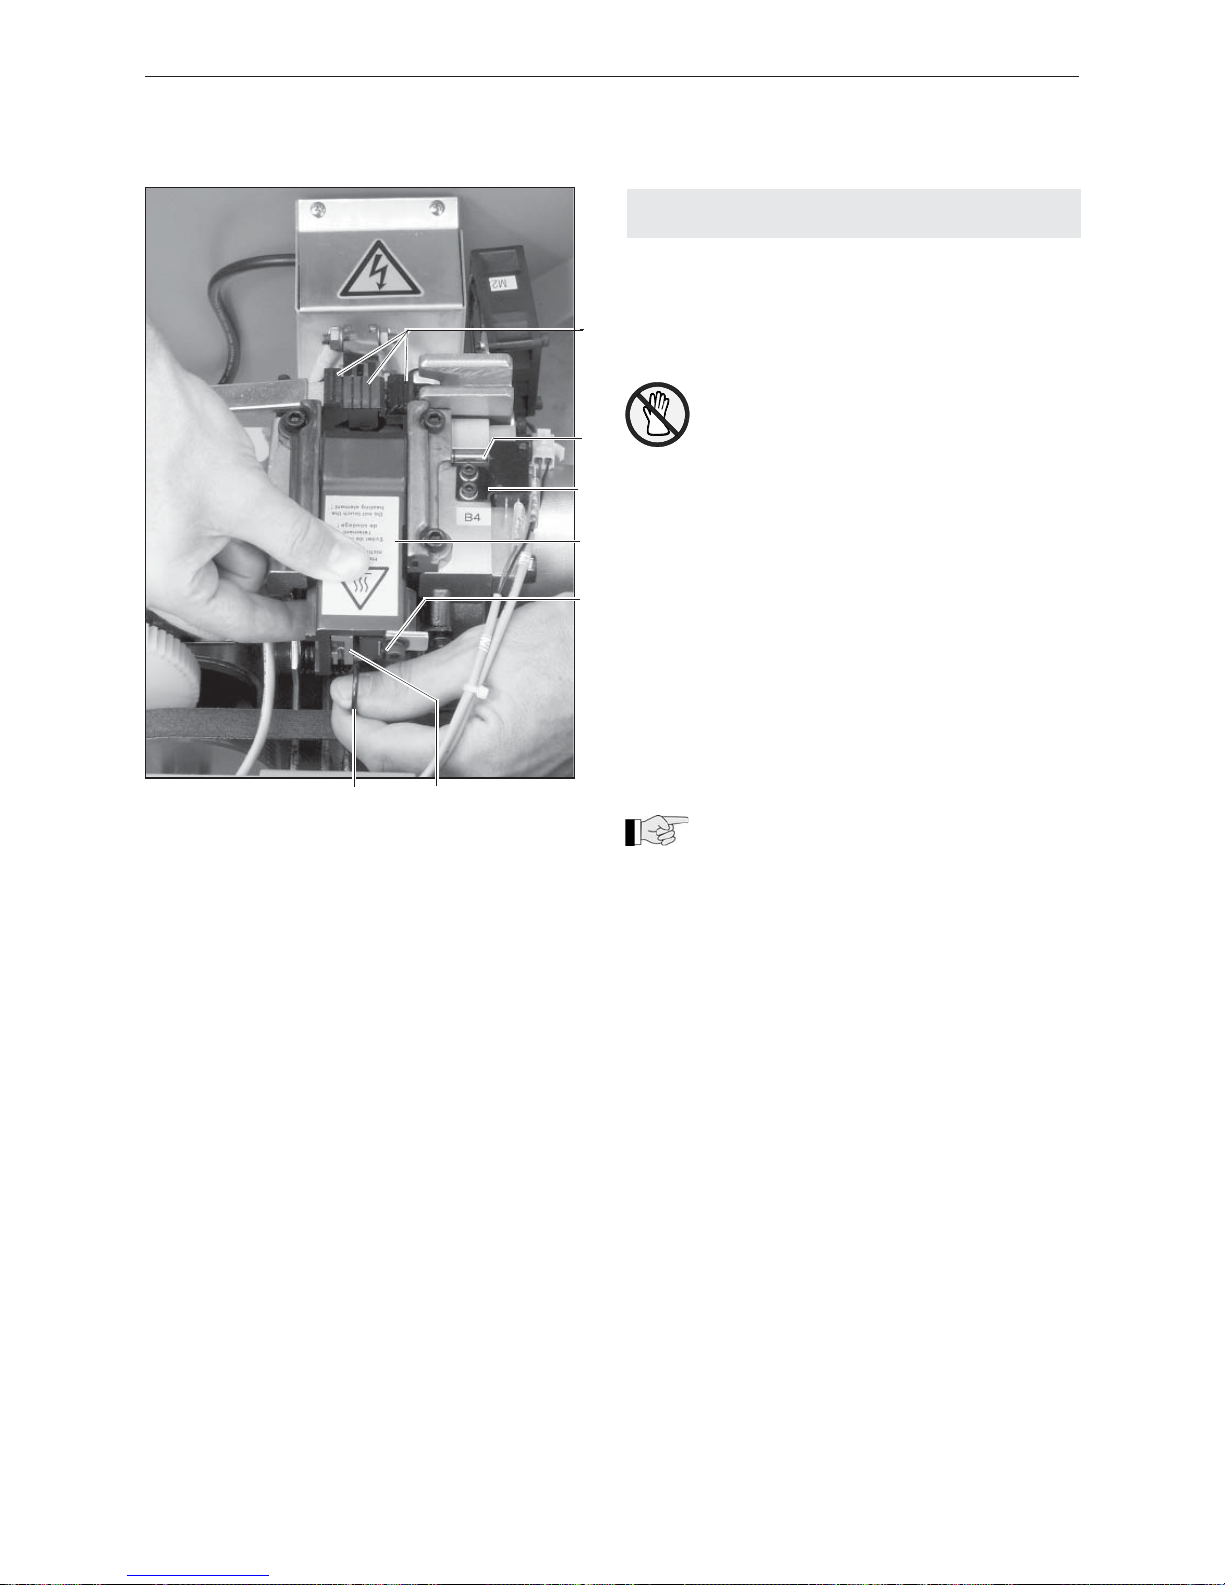
Do not touch heating element!
– Press torsion spring (11/7) downwards with the
thumb.
– Pull slide plate (11/4) backwards out of the sealing
unit.
– Remove strap residue and dust from sliding plate
with compressed air.
– Check easy motion of band separator (11/6) and
switch spring (11/5).
– Check easy motion of the release pin (11/2) in the
guide (11/3).
– Remove strap residue and dust from the three
clamps (11/1) with compressed air.
– Check clamps (knife) for wearing.
Install
–Install slide plate in reverse order.
Take care that the torsion spring (11/7) does
lie in the guide of the strap separator (11/6).
Fig. 11
1 Clamp
2 Release pin
3 Guide
4 Slide plate
5 Switch spring
6 Strap separator
7 Torsion spring
5
1
2
3
4
7 6
Page 30
30
02.11
Strapex SMA 20
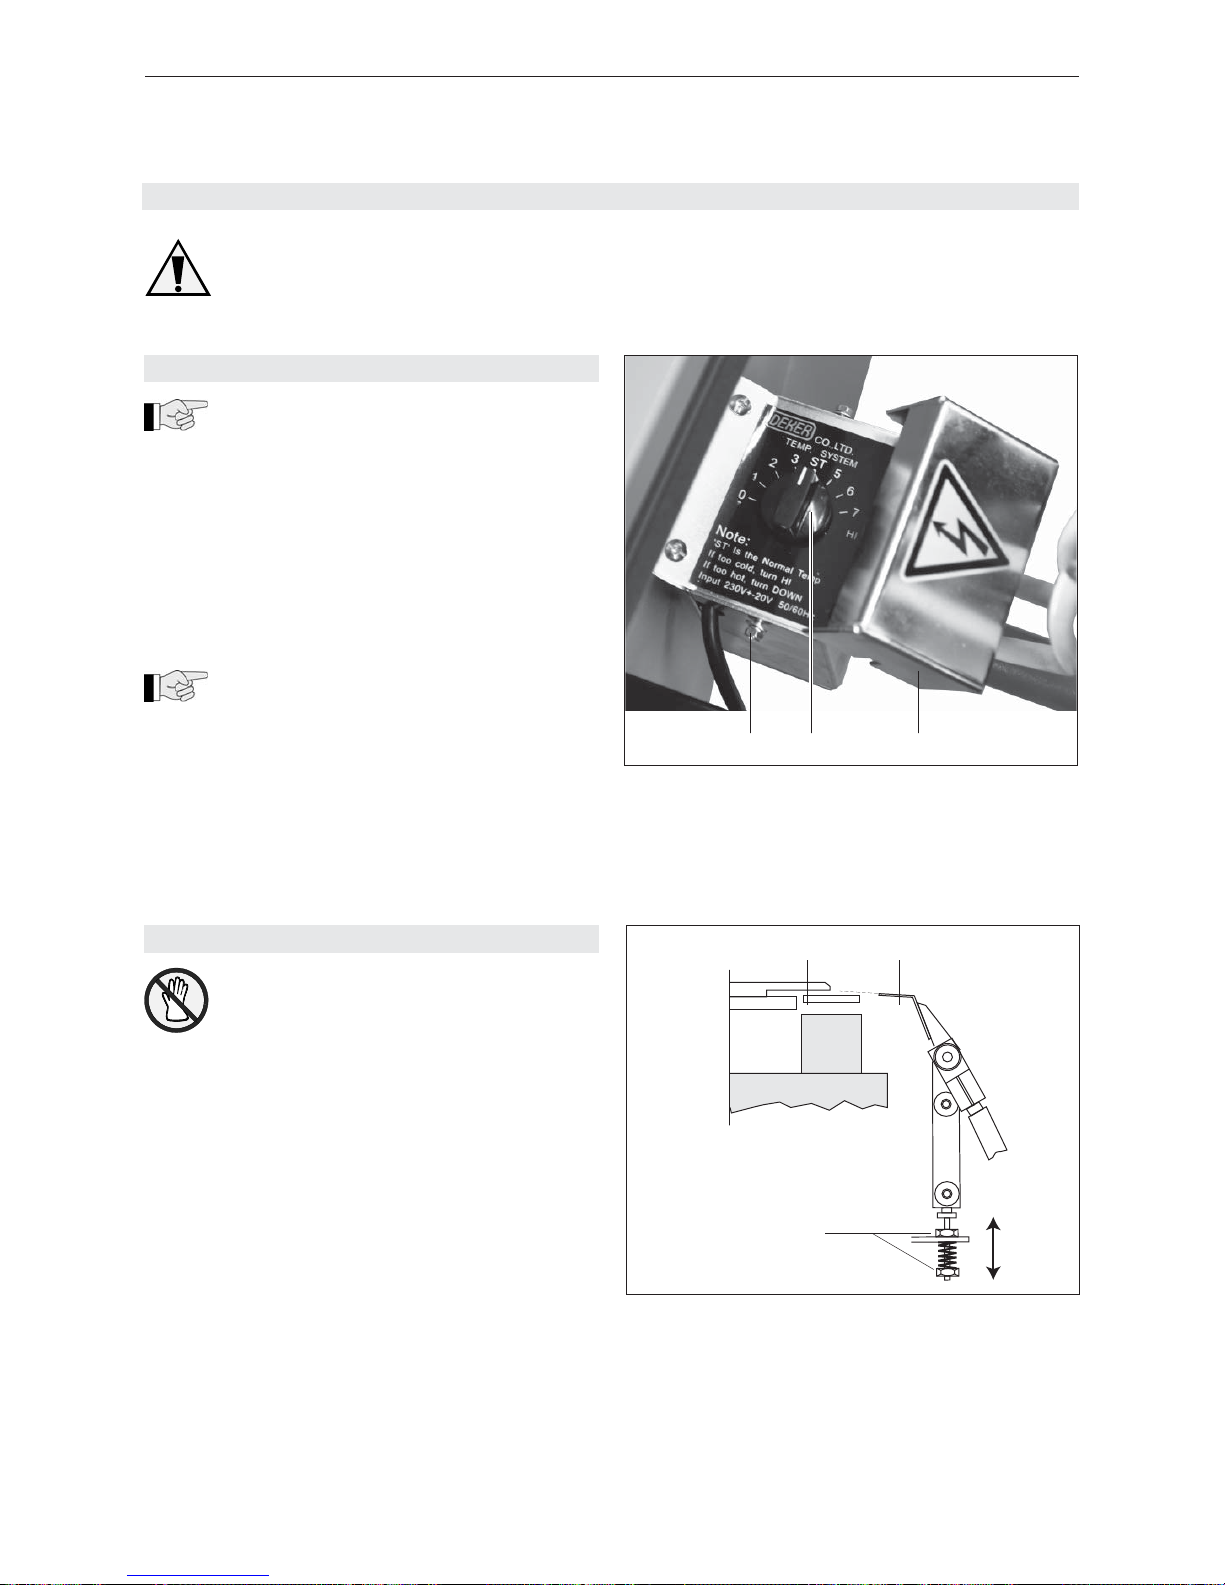
Fig. 12
1 Hexagonal head parker screw
2 Potentiometer
3 Cover
Fig. 13
1 Strap separator
2 Heating element
3 Nuts
8 CORRECTIVE MAINTENANCE
Disconnect the machine from the mains
supply before undertaking any maintenance
work.
8.1 ADJUST WELDING TEMPERATURE
The welding temperature can be adjusted to
suit the strap thickness and strap quality:
– For narrow, thin straps = low temperature.
– For wide, thick straps = high temperature.
– Open table top.
– Loosen two hexagonal head parker screws (12/1)
and remove cover (12/3).
– Set potentiometer (12/2) to desired temperature.
– ST = Default (factory setting)
– Pos. 0 = lowest temperature, approx. 220°C
– Pos. 7 = highest temperature, approx. 325°C
The warming-up time for the heating element
is about 45 seconds.
– Mount the cover (12/3) and fi x it with the hexagonal
head parker screws (12/1), close table top.
3
12
8.2 ADJUST HEIGHT OF HEATING ELEMENT
First of all let the heating element cool down.
– Open table top
– With a long hexagon-socket screw wrench (placed
through hole in side wall) turn coupling in direction
of arrow, until the heating element has reached the
position shown in Fig. 13.
– With the nuts (13/3) set the heating element (13/2)
in such a way that the upper side of the heating
element is a little (approx. 0.2 mm) over the top of
the strap separator (13/1).
1 2 3
Page 31
31
02.11
Strapex SMA 20
8.3 ADJUST GAP BETWEEN TENSION BELT
AND STRAP CHANNEL
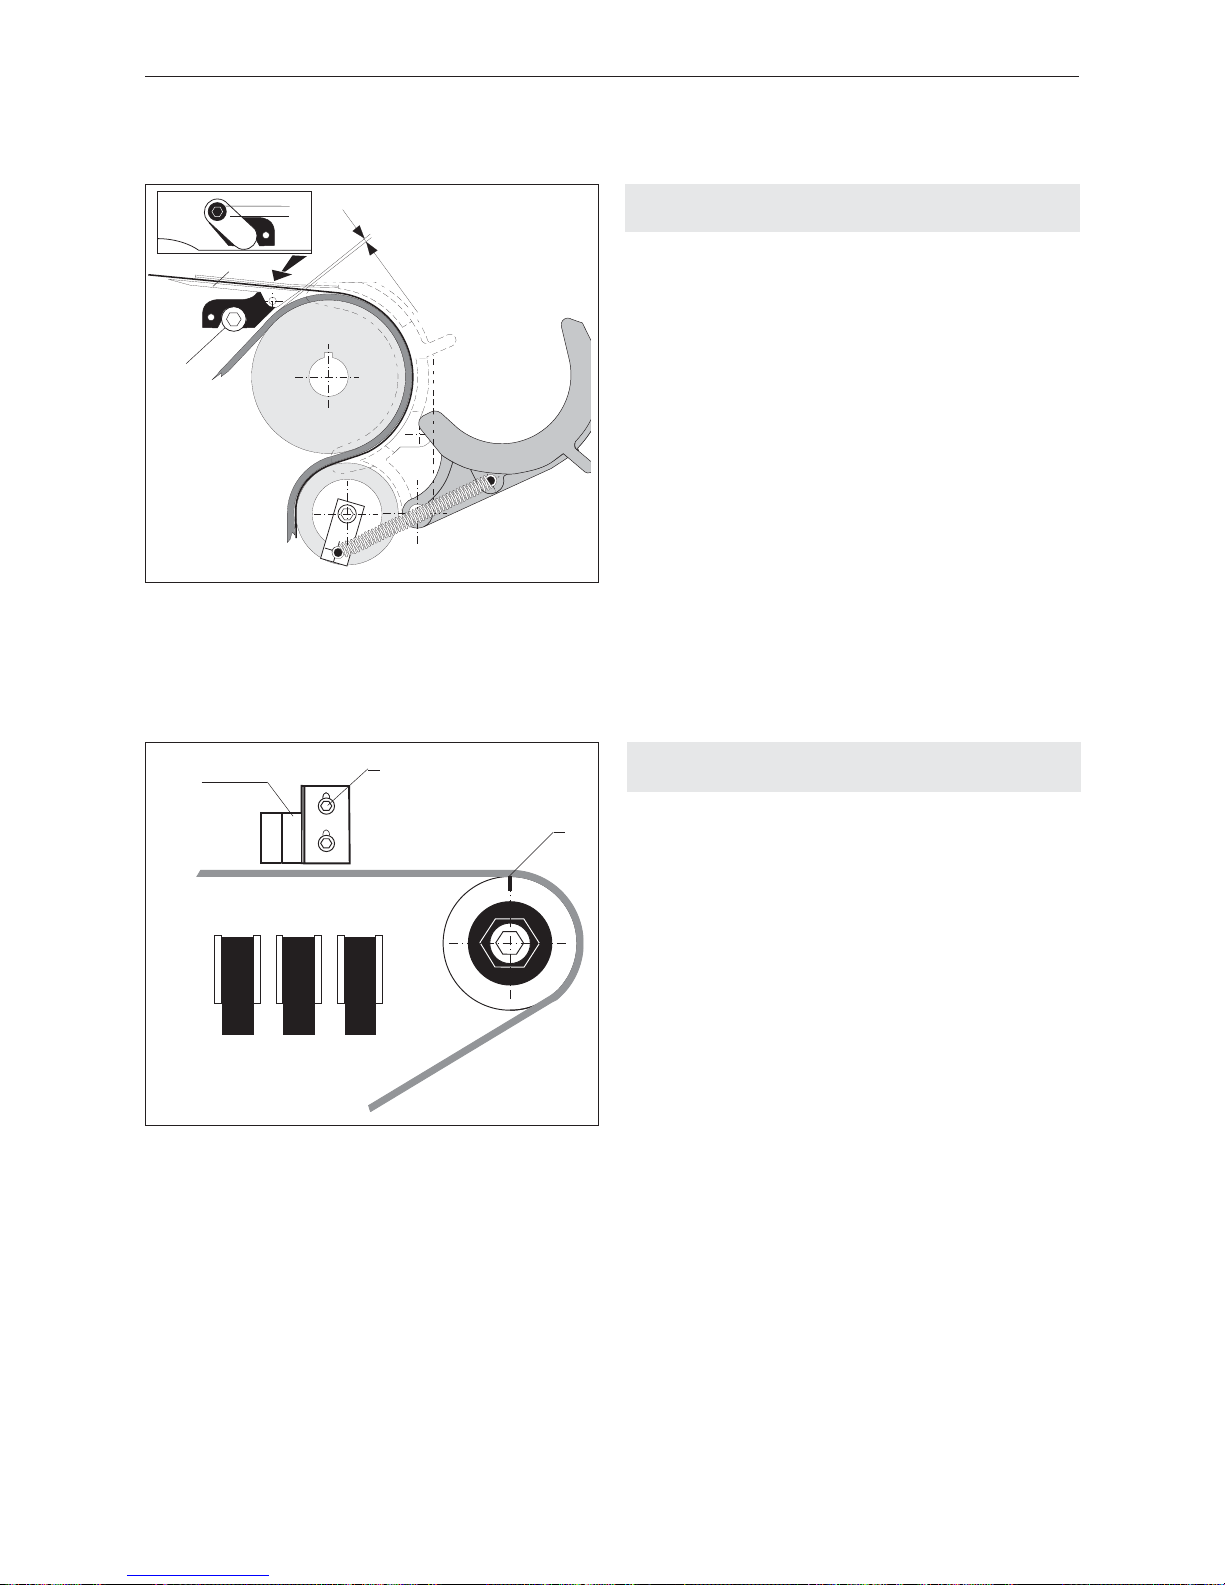
– Open table top.
– Swivel back slide plate.
– Undo cylinder screw (14/1).
– Undo cylinder screw (14/4) and adjust strap chan nel (14/3) so that the gap between strap channel
and tensioning belt is 0.2 mm.
– Tighten cylinder screw (14/4).
– Position link (14/2) and tighten cylinder screw
(14/1), check gap once more.
Fig. 14
1 Cylinder screw
2 Link
3 Strap channel
4 Cylinder screw
0,2 mm
1
2
4
3
8.4 ADJUST ZERO-POSITION
(STARTING POSITION)
– Open table top.
– With a long hexagon-socket screw wrench (placed
through hole in side wall) turn coupling in direction
of arrow, until the aggregate is in the 0° position
(perceptible engagement when the three clamps
are in the lower position).
– Mark coupling above in the centre (15/1).
– Remove hexagon-socket screw wrench and close
table top.
– Turn Main switch to position „1“.
– Toggle switch (3/6) on.
– Activate push-button „Reset“ (3/1). The aggregate
moves into the 0° position.
– Open table top.
– If the marker (15/1) on the coupling is located in the
„+“ direction, the proximity switch B1 (15/3) must be
adjusted downwards. For this purpose the two
hexagon screws (15/2) must be loosened.
– If the marker on the coupling is located in the „–“
direction, the proximity switch B1 must be adjusted
upwards.
– Repeat the sequence until the marker is located in
the above middle of the coupling.
Fig. 15
1 Marker
2 Hexagon screw
3 Proximity switch B1
–
+
B2
B1
2
1
3
Page 32
32
02.11
Strapex SMA 20
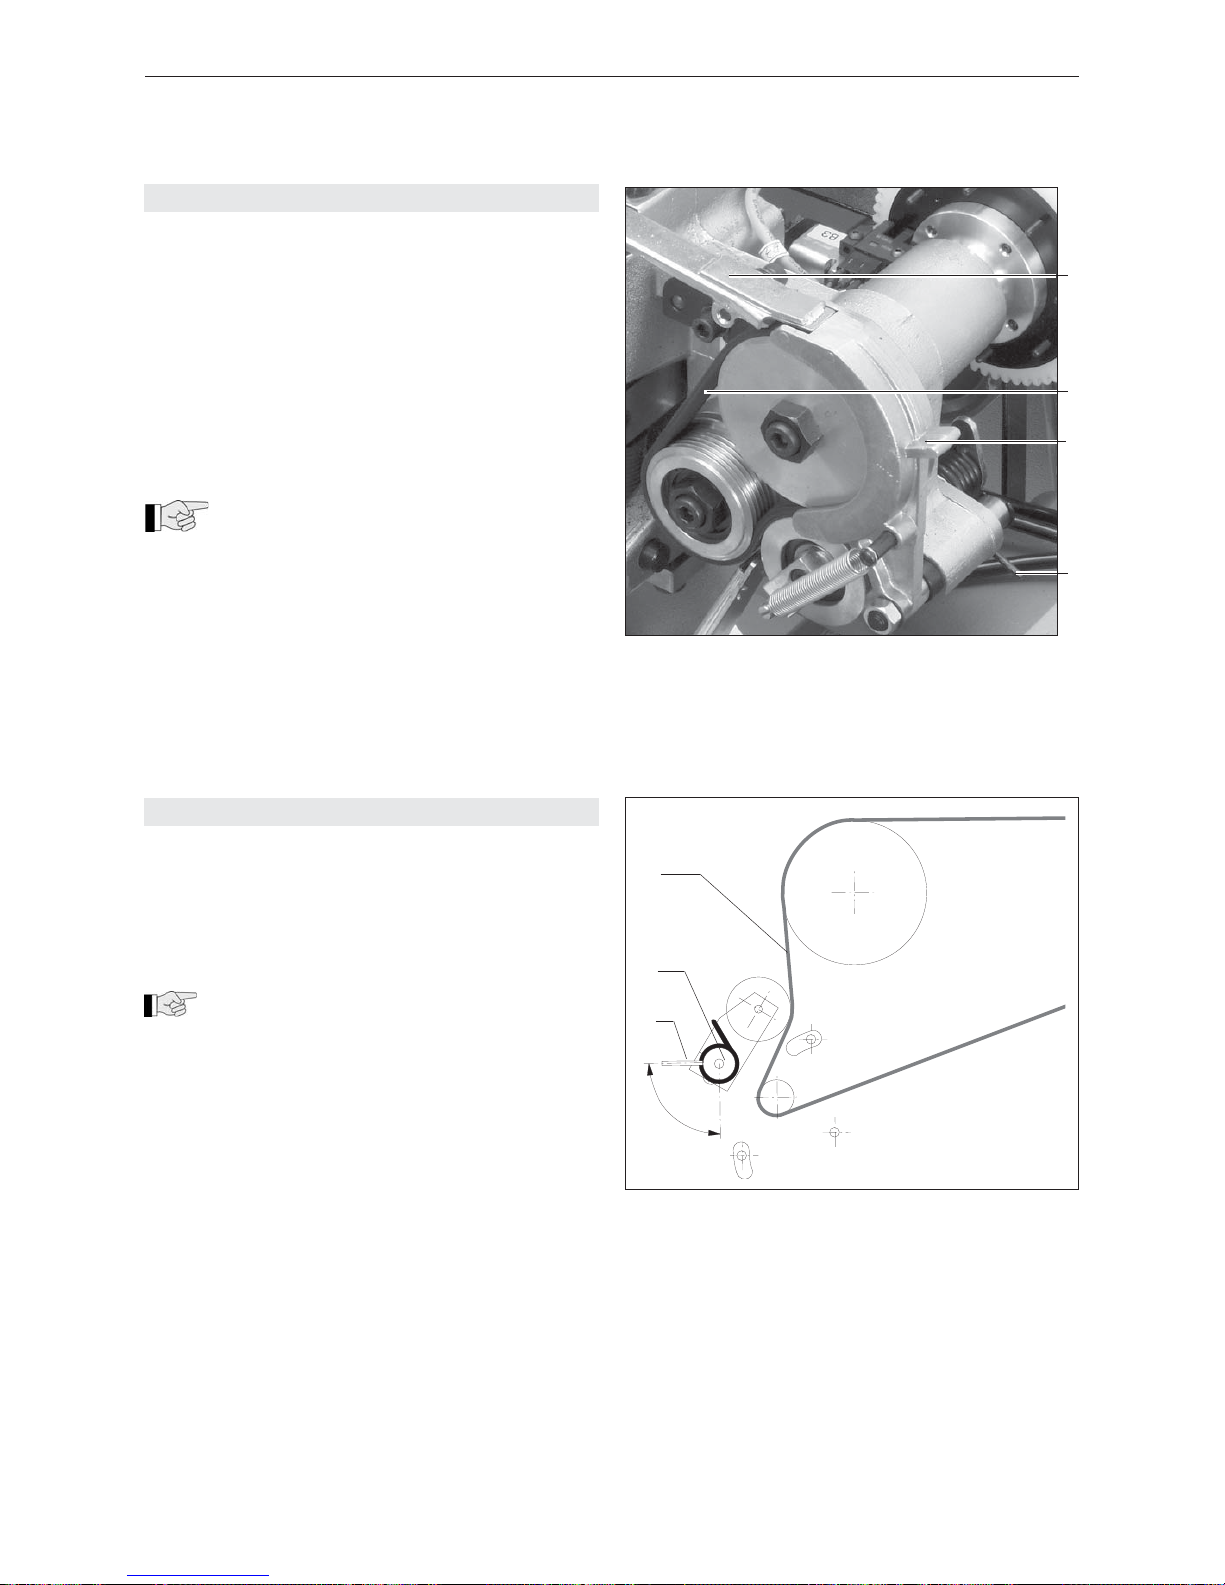
Fig. 16
1 Strap channel
2 Tension belt
3 Slide fl ap
4 Torsion spring
8.5 REPLACE TENSION BELT
Remove
– Toggle switch (3/6) on.
– Activate push-button „Reset“ (3/2).
– Open table top.
– Swivel back slide fl ap (16/3).
– Hook out torsion spring (16/4) on the opposite side
of the tension roller.
– Undo a cylinder screw and remove strap channel
(16/1).
– Remove tension belt (16/2) (by simultaneous tur ning of the sprocket) and replace.
Install
When installing the new tension belt take
care that the tension belt rests in its full
width on the two ribbed disc-wheels.
– Fit strap channel (16/1) with cylinder screw.
– Close slide fl ap (16/3) and attach torsion spring
(16/4).
– Close table top.
8.6 REPLACE/TIGHTEN DRIVE BELT
Remove
– Open table top.
– Slightly loosen hexagon screw (17/2) and relieve
tension of drive belt (17/3) with sleeve (17/1).
– Remove drive belt and replace.
Install
When installing the new drive belt take care
that the drive belt rests in its full width on the
two ribbed disc-wheels.
– Turn sleeve (17/1) until the correct belt tension has
been reached. The drive belt is correctly tensioned
if the sleeve is horizontal.
– Tighten hexagon screw (17/2).
– Close table top.
Fig. 17
1 Sleeve
2 Hexagon screw
3 Drive belt
~ 90
o
1
2
3
2
1
3
4
Page 33
33
02.11
Strapex SMA 20
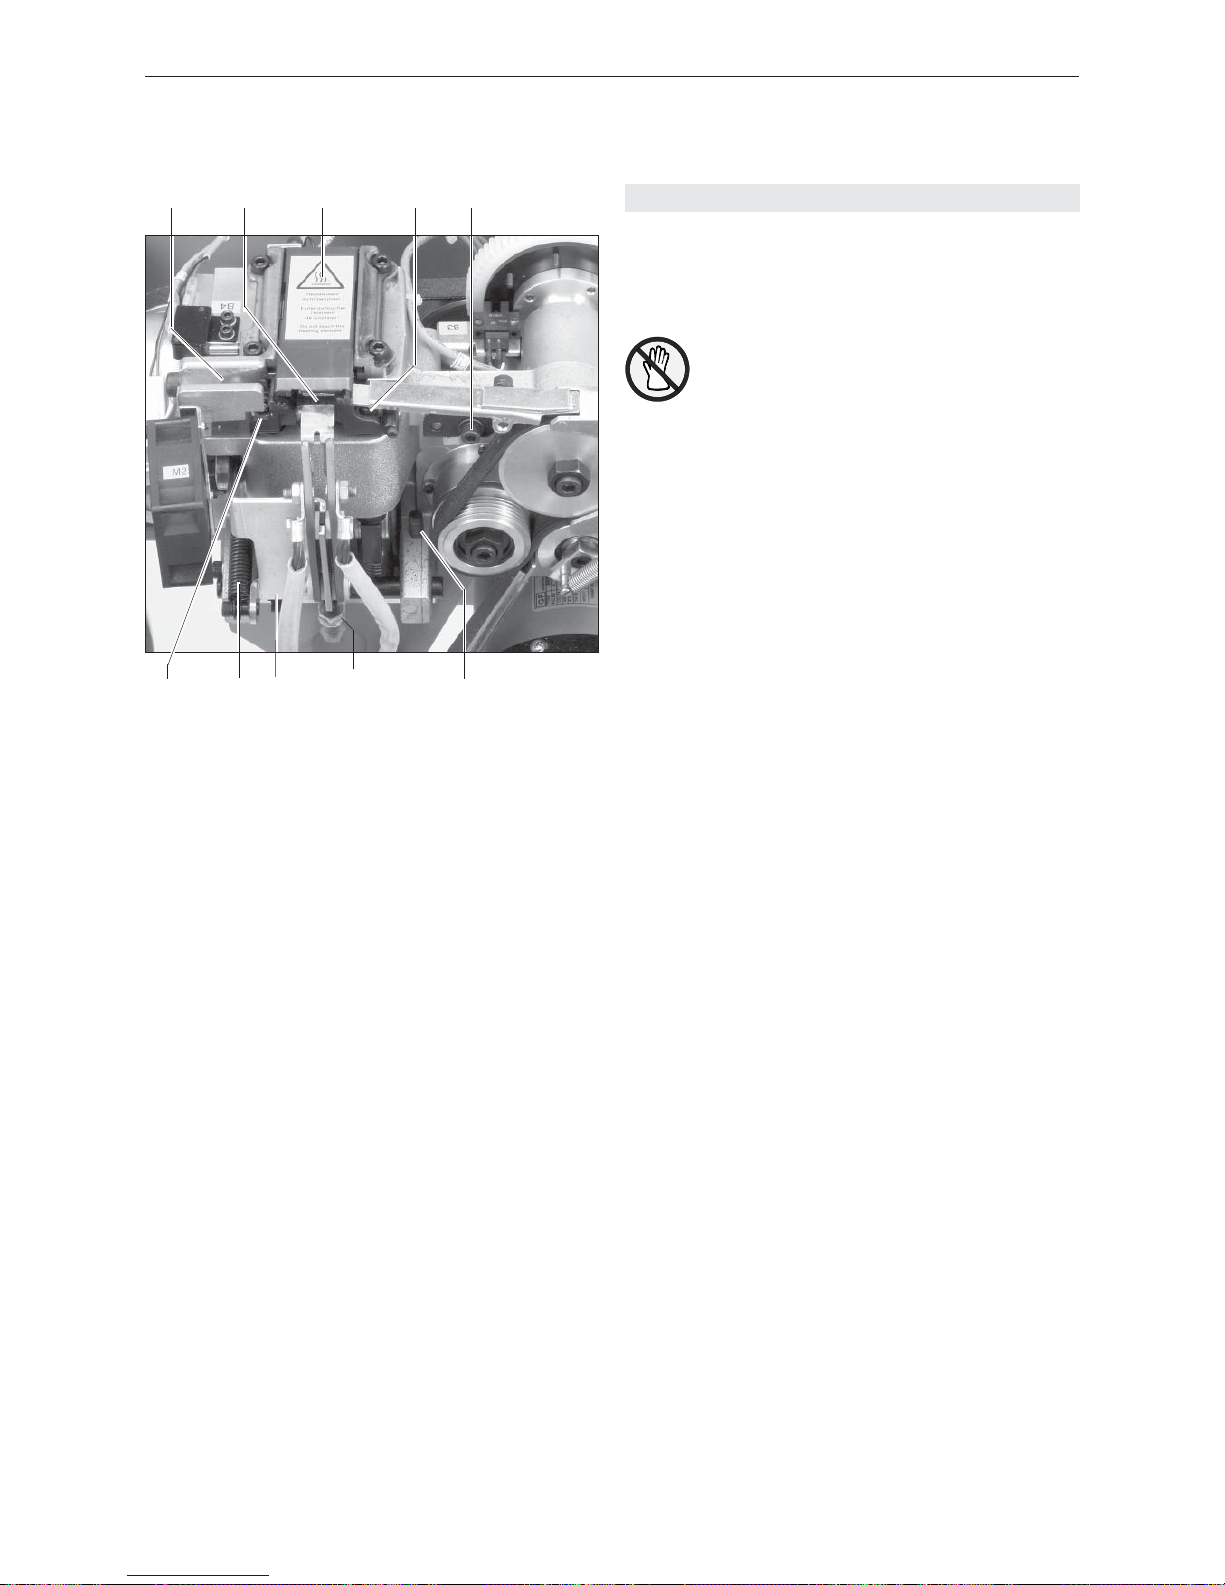
8.7 REPLACE CLAMPS (KNIFE)
Remove
– Turn Main switch to position „1“.
– Toggle switch (3/6) on.
– Activate push-button „Reset“ (3/2).
– Open table top.
Do not touch hot heating element!
– Press torsion spring downwards with the thumb and
drive slide plate (18/3) backwards out of the sealing
unit.
– Undo cylinder screw (18/5) and remove strap
channel.
– Undo hexagon screw and swivel away strap cen tring device (18/1) together with fan. With a long
hexagon-socket screw wrench (placed through hole
in side wall) turn coupling in direction of arrow, until
the heating element has been driven completely for wards. Detach spring (18/9).
– Turn aggregate back to 0° position.
– Undo two cylinder screws and swing swivel plate
(18/8) away.
– Undo two cylinder screws (18/6) about 2.5 cm, so
that the tension of the spring is released.
– Undo cylinder screw and remove left clamp (18/10).
– Undo the hexagon screw (18/7) below at the centre
tappet, and then carefully remove centre clamp
(18/2) with torsion spring and pressure piece.
– Undo cylinder screw (18/4) and remove right clamp.
– Replace worn clamps.
Install
– Fit right clamp, only tighten cylinder screw (18/4)
slightly.
– Manually turn aggregate further into the zero
position.
– Fit slide plate (18/3) and manually press right clamp
against slide plate, tighten cylinder screw (18/4).
– Adjust centre clamp parallel according to right
clamp.
– Further reassembly in reverse order of disassembly.
Fig. 18
1 Strap centering device
2 Clamp centre
3 Slide plate
4 Cylinder screw
5 Cylinder screw
6 Cylinder screw
7 Hexagon screw
8 Swivel plate
9 Spring
10 Clamp left
1 2 3 4 5
10 9 8 7 6
Page 34
34
02.11
Strapex SMA 20
Drive motor does not run
Machine does not run, drive motor
„buzzes“
Drive motor runs, strap does not advance
Strap feeding malfunction
Strap take-up does not function
No welding
Welding insuffi cient
8.8 ELIMINATION OF FAULTS
Preconditions
– Machine is correctly connected to the mains supply.
– Micro fuses in the electrical section are not def ective.
Faults can often only be eliminated by
qualifi ed personnel.
FAULT
ACTION
– Check whether the machine is connected to the
mains.
– Check whether the main switch is on.
– Check whether the table top is correctly closed.
– Check micro fuses.
– Close table top, switch main switch off and then on
again, activate push-button „Reset“ (3/2).
– Activate push-button „Reset“ (3/2). Remove strap
remnants.
– Check whether the slide fl ap is closed.
– Check whether there is still strap on the coil.
– Check whether strap is correctly inserted.
– Swivel away slide fl ap and remove any strap
remnants.
– Check tension of the drive belt.
– Check functioning of electromagnetic coupling Y3.
– Activate push-button „Reset“ (3/2) and remove the
strap.
– Check proximity switch B3.
– Check tensioning belt.
– Check functioning of electromagnetic clutch Y2.
– Activate push-button „Reset“ (3/2). Remove strap
remnants.
– Check height setting of the heating element.
– Check heating element.
– Check knife (without cutting of the strap – no
welding).
– Check proximity switch B3.
– Check welding transformer T1.
– Check setting of welding temperature (temperature
range from 220° to 325°).
– Heating element bent: exchange.
– Check height setting of the heating element (refer to
chapter 8.2).
F1 = Primary
F2 = Motor
F3 = Heating element welding transformer
F4 = Control transformator 24 V
9 DISMANTLING AND DISPOSAL
The mechanical assemblies should be suffi ciently dis-
mantled for disposal as scrap metal.
No heavy metals or physical or chemical substances
harmful to health were used in the construction of the
strapping head.
The electrical assemblies should be dismantled so
that the mechanical, electromechanical and electronic
components can be disposed of separately.
The statutory regulations for disposal should be followed.
Page 35
35
02.11
Strapex SMA 20
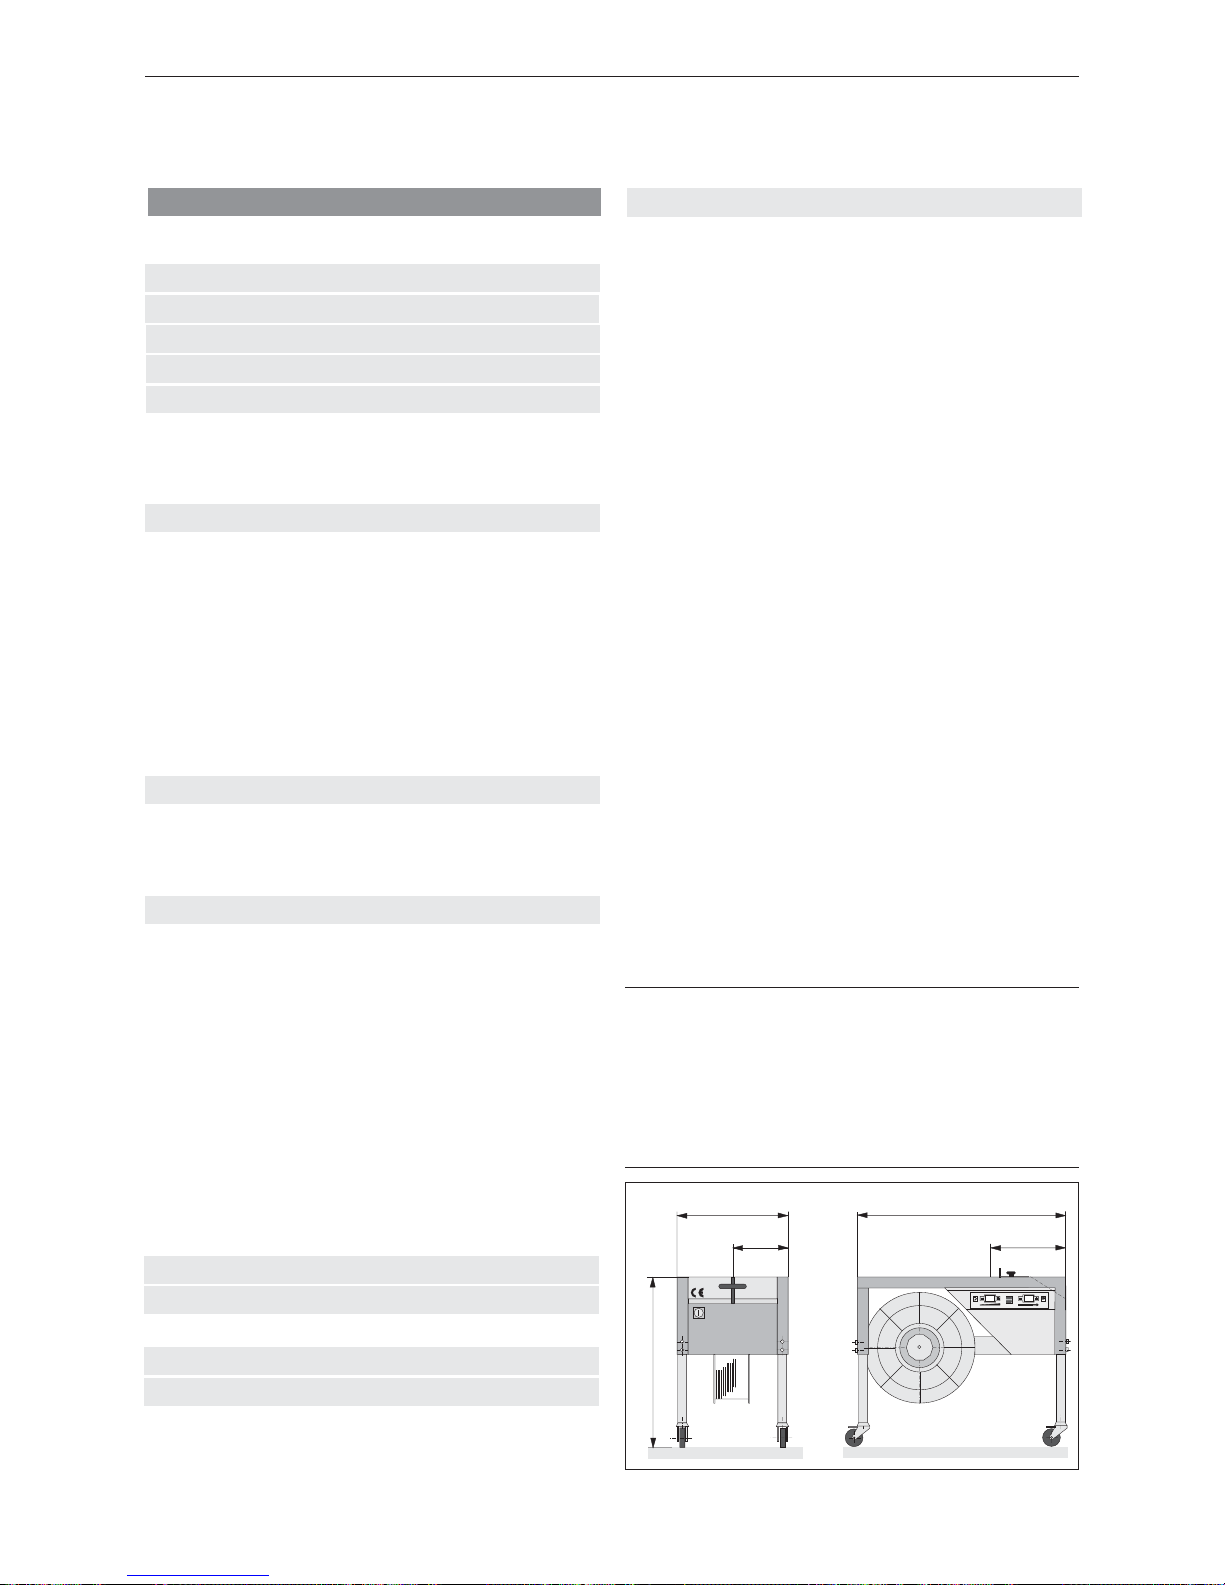
1 DONNÉES TECHNIQUES
TABLE DES MATIÈRES
1. Données techniques 35
2. Instructions générales 36
3. Mode d‘exploitation 36
4. Instructions de sécurité 37
5. Description 38
5.1 Montage 38
5.2 Description du fonctionnement 38
5.2.1 Description du processus 39
6. Mise en service 40
6.1 Réglage de la tension de la bande 40
6.2 Réglage de l‘avance de la bande 40
6.3 Début du cerclage 41
6.4 Pédale de commande en option 41
6.5 Chargement de la bobine de bande 42
6.6 Réglage de base de la tension de la bande 43
6.7 Contrôle de la fermeture 43
6.8 Réglage de la hauteur de la machine 44
7. Entretien 44
7.1 Tableau d‘entretien 44
7.2 Nettoyage des pinces, du séparateur de
bande et de la plaque du curseur 45
8. Réparations et réglages 46
8.1 Réglage de la température de soudure 46
8.2 Réglage de la hauteur de l‘élément de
chauffage 46
8.3 Réglage de la distance entre la courroie de
tension et le canal de la bande 47
8.4 Réglage de la position zéro 47
8.5 Remplacement de la courroie de tension 48
8.6 Réglage et remplacement de la courroie
d‘entraînement 48
8.7 Remplacement de la pince (couteau) 49
8.8 Dépannage 50
9. Démontage et élimination des déchets 50
10. Schéma électrique 51
10.1 Légende du schéma électrique 52
11. Schéma fonctionnel 53
12. Liste des pièces de rechange 54
Poids 68 kg
Force de traction 150 kg
Dimensiones minimales
du coils Largeur 45 mm
Hauteur 20 mm
Force de tension 5–450 N réglable en continu
Niveaux de pression
acoustique < 85 dB
Sertissage Thermosoudure de haute
résistance
Courant électrique Alern. monophasé
230 V / 50 Hz, 115 V / 60 Hz
Puissance de propulsion 0,35 kW
Moteur 250 W
BANDES PLASTIQUES
Qualité de bande Polypropylène (PP)
Largeur de bande 6, 9, 12–13 mm
Epaisseur de bande Polypropylène 0,40–0,70 mm
Fig. 1
500
870
250
230
700 - 830
0 6
1 9
Page 36
36
02.11
Strapex SMA 20
PRUDENCE!
Utilisé si risque de mort
ou d‘atteinte à la santé.
ATTENTION!
Utilisé si risque de casse
matérielle.
REMARQUE!
Utilisé pour les remarques générales et pour
les remarques qui, si on
ne les respecte pas, entraînent des perturbations
de fonctionnement.
2 INSTRUCTIONS GÉNÉRALES
Ces instructions de service doivent faciliter la connaissance de la machine et les possibilités d‘utilisation selon les règles. Les instructions de service contiennent
d‘importants renseignements, à savoir comment la
machine doit fonctionner en toute sécurité, selon les
critères professionnels et d‘une manière économique.
Les respecter aide à éviter les dangers, à diminuer
les réparations et les temps d‘arrêt et à augmenter la
fi abilité de la machine et sa durée de vie.
Les instructions de service doivent constamment être
à disposition sur le lieu d‘utilisation de la machine.
Elles doivent être lues et appliquées par toutes les
personnes qui sont chargées de travaux sur la machine. Ces travaux comprennent en particulier le service,
l‘alimentation des consommables, l‘élimination des
pannes et l‘entretien.
En plus des instructions de service et des règlements
pour la protection contre les accidents valables dans
le pays et à l‘endroit d‘utilisation, il faut également
appliquer les règles de sécurité techniques pour un
travail professionnel et en sécurité.
3 MODE D‘EXPLOITATION
Concernant les types de fonctionnement, on différencie le fonctionnement normal du fonctionnement spécial:
– Fonctionnement normal
La machine travaille en fonctionnement normal quand
le colis peut être cerclé sans obstacles. Cela concerne
tous les travaux qui sont décrits au chapitre 6. (Exception faite des chapitres 6.5 et 6.8).
En fonctionnement normal, la machine est supposée
être correctement reliée au réseau et en marche ; de
même, la bande est correctement introduite.
– Fonctionnement spécial
La machine travaille en fonctionnement spécial quand
elle ne peut répondre aux exigences du fonctionnement normal. C’est le cas lors du changement des
bobines de bandes, lors des dépannages, du nettoyage et de la maintenance (chapitres 7 et 8).
Nous déclarons sous notre propre responsabilité
que machine SMA 20 ci-dessus, au sujet duquel
se réfère cette déclaration, est conforme avec les
prescriptions en vigueur de la directive du conseil
du 17 mai 2006 (2006/42/CEE) “Directive pour
machines“.
En outre, la conformité est valable avec les pre scriptions en vigueur de la directive du conseil du
12 décembre 2006 (2006/95/CEE) “Directive pour
basse tension“ et du 15 décembre 2004
(2004/108/CEE) “Directive EMV“.
Normes considerées:
EN ISO 12100-1, EN ISO 12100-2, EN 349,
DÉCLARATION DE CONFORMITÉ
EN ISO 13857, EN ISO 13850, EN 61000-6-2,
EN 61000-6-3, EN 50371, EN 415-8
CEE-Certifi cat de modéle: 1053
Bureau de certifi cation: NSBIV AG, SIBE Suisse,
Accréditation: No SCES 046
CH-8953 Dietikon, 18.12.2009
General Manager Manager Products
Technology: Packaging Technology:
U. Schweizer M. Binder
Le responsable pour la publication de la documentation technique:
M. Stutz, ORGAPACK GmbH, Silbernstr. 14, 8953 Dietikon
Page 37
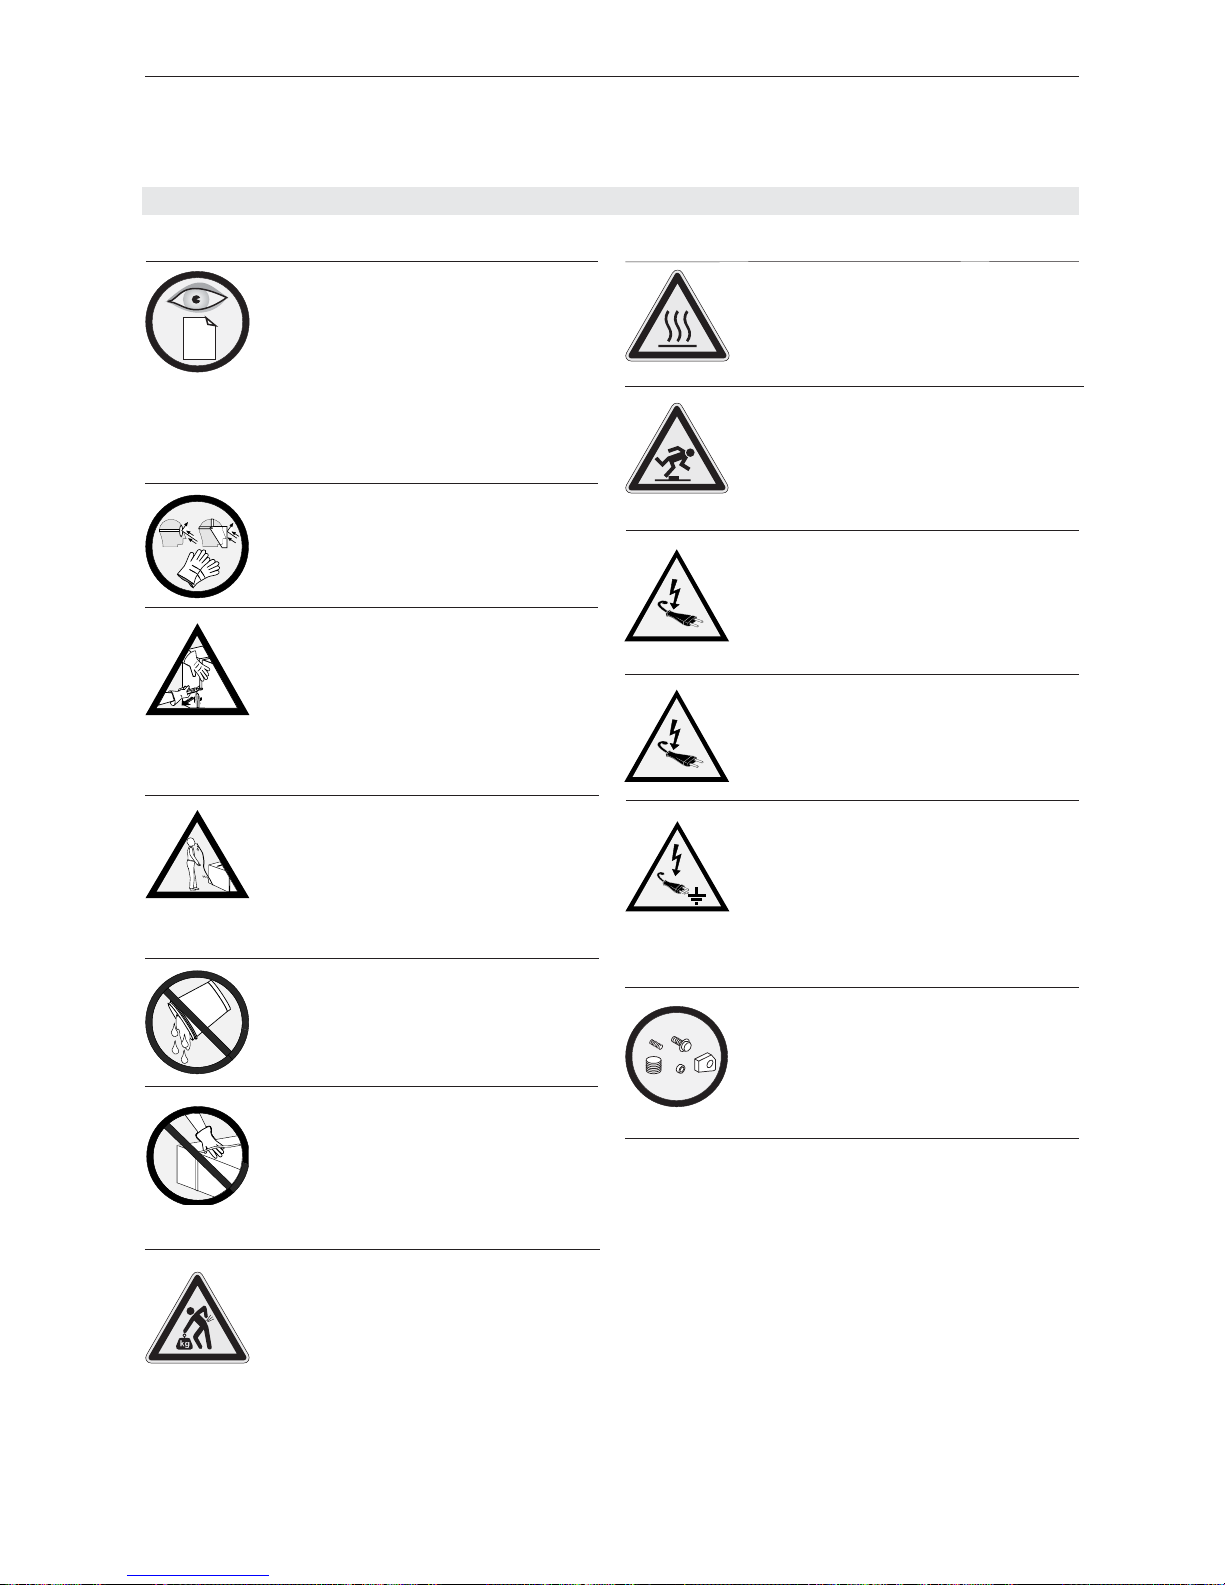
37
02.11
Strapex SMA 20
Attention:
Eviter de toucher
l‘élément de soudage!
La temperature peut
monter à 325° C.
Attention:
Danger de trébucher !
Déplacer le câble de
réseau de manière à ce
qu’il ne présente aucun
danger de trébucher.
Attention:
Protégez-vous contre les
danger d’électrocution!
Avant chaque utilisation,
contrôlez la prise et le
câble.
Attention:
Avant d‘ouvrir le boîtier
de commande, toujours
retirer la fi che du réseau.
Attention:
En cas que la machine est
utilisée dans des endroits
humides, il faut absolument pourvoir un disjoncteur différentiel
(critére: humidité relative
de l‘air de >70%).
N‘utilisez que des pièces
de rechange d‘origine
Strapex!
En cas contraire Strapex
peut refuser les prestations de garantie.
4 INSTRUCTIONS DE SÉCURITÉ
Renseignez-vous!
Avant l‘utilisation de machine, consultez soigneusement le mode d‘emploi.
La maintenance et la
remise en état de machine
doit être effectuée exclusivement par du personnel
ayant suivi une formation
adéquate.
Protégez-vous!
Pendant le travail, portez
des protections pour les
yeux, le visage et les mains
(gants de sécurité).
Attention:
La bande saute!
En coupant la bande, restez
de côté et retenez bien le
brin supérieur de la bande.
Attention:
Soyez prudent, le brin inférieur sautera en avant.
Attention:
La bande peut se rompre!
Ne restez jamais dans l’axe
de la bande quand celle-ci
est tendue, car la bande
peut se casser quand elle
est tendue.
Ne pas utiliser de l‘eau!
Ne pas utiliser de l‘eau ou
de la vapeur d‘eau pour
nettoyer la machine.
Prudence:
Cercler uniquement le
paquet!
Ne mettez pas la main ou
d‘autres parties du corps
entre
la bande et l‘emballage.
Attention:
Utiliser un engin de
levage!
Pour les colis > 25 kg,
utiliser l’engin de levage
adéquat.
jklsfjklsdjš
lksdfjkl
jkljsdllkjjkljsd
fkljjklkjkljsdafj
asdfjklkjjkljklj
ksldafkjkljklš
jkljklkljsdafjlkj
jkljjkljklkljljlk
Utilisation conforme
La machine SMA 20 cercle les colis, les envois groupés ou les marchandises délicates.
La machine est destiné au cerclage des emballages
avec des bandes en plastique (polypropylène).
Utilisation abusive
Le cerclage avec du feuillard d‘acier est impossible
avec cet machine.
Original
Strapex
Page 38
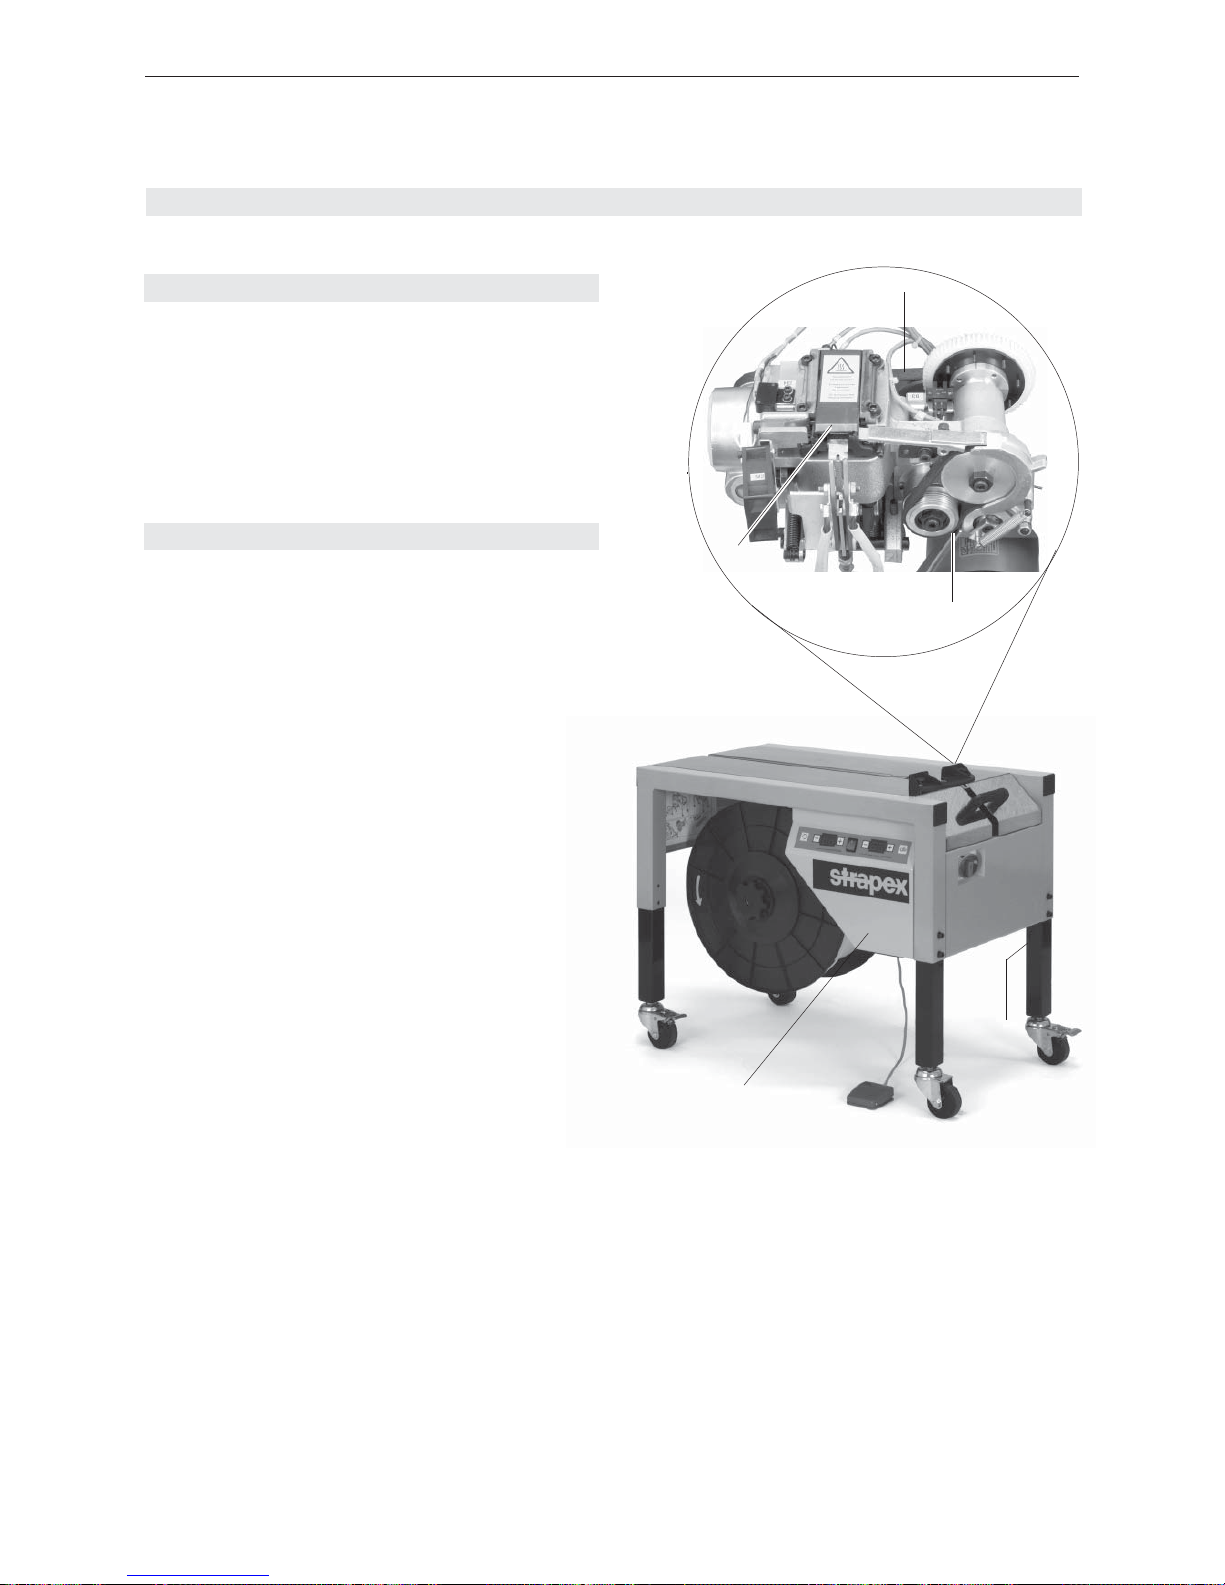
38
02.11
Strapex SMA 20
a
b
c
d
e
5 DESCRIPTION
Fig. 2
5.1 MONTAGE
La machine se compose des modules principaux
suivants voir fi g. 2.
a Entraînement
b Unité de tension
c Unité de sertissage
d Bâti de la machine
e Partie eléctrique
5.2 DESCRIPTION DU FONCTIONNEMENT
a) Entraînement
L‘entraînement est composé d‘un moteur électrique qui entraîne par une courroie d‘entraînement
l‘engrenage à vis sans fi n et la courroie de tension. La
courroie de tension et l‘engrenage à vis sans fi n sont
reliés au moteur par un embrayage électromagnétique.
b) Unité de tension
L‘unité de tension est composée de deux embrayages
électromagnétiques Y2 et Y3, d‘arbres de commande,
de roues à toile nervurée et de la courroie de tension.
La bande plastique est déployée, retirée et tendue par
la courroie de tension.
Un clapet coulissant à ressort soulève le ruban qui
déborde quand une panne se produit (par ex. panne
d‘avance du ruban).
c) Unité de sertissage
L‘unité de sertissage est commandée par quatre
cames et leurs coulisseaux. Les coulisseaux actionnent trois pinces qui sont utilisées pour le maintien, la
coupe et la soudure de la bande. En plus, les cames
actionnent les deux interrupteurs de proximité B1 et
B2.
Une autre came fait pivoter l‘élément de chauffage
contre les bandes pour les chauffer.
L‘interrupteur de proximité B4 est installé en haut de
l‘unité de fermeture.
Le ventilateur aspire la fumée qui est produite lors de
la soudure.
d) Bâti de la machine
Le bâti de la machine est le support de tous les modules. Il permet le déplacement. La hauteur de la machine peut être modifi ée grâce au bâti réglable.
Le plateau de la table peut être ouvert pour les travaux de maintenance. En même temps, le circuit
électrique du moteur est complètement interrompu. Le
plateau est assuré mécaniquement en position ouverte par une béquille.
Le tambour recevant la bobine de bande est placé
dans le bas du bâti de la machine. Une étiquette avec
un schéma pour enfi ler la bande est fi xée au bâti de la
machine.
e) Partie eléctrique
Tous les éléments de commande et les composants
électriques sont installés dans le partie électrique:
– l‘unité de commande principale
– le tableau de commande principal
– le transformateur de soudure
– le condensateur
– les fusibles courant faible
– le commutateur de sécurité (du plateau de la table)
Le partie électrique s‘ouvre pour des travaux de réparation en dévissant deux vis.
Page 39
39
02.11
Strapex SMA 20
5.2.1 DESCRIPTION DU PROCESSUS
La description du processus concerne le cerclage
automatique.
La désignation des embrayages et des interrupteurs
de proximité est indiquée sur le schéma électrique de
la page 51 et sur l‘organigramme opérationnel de la
page 53.
Conditions initiales
– la machine est enclenchée
– la bande est avancée
– l‘élément de chauffage est chaud
a) Retrait et tension de la bande
Manuellement, on entoure le colis avec la bande,
puis on introduit le début de la bande dans la tête de
fermeture. Là, l‘interrupteur de proximité B4 est activé.
Par conséquent, l‘embrayage électromagnétique Y1
serre. La pince droite est remontée par une autre
came et un coulisseau. Ainsi, la bande est serrée.
A la même position de la came, après le serrage,
l‘interrupteur de proximité B1 „Agrégat“ est activé.
L‘embrayage électromagnétique Y1 est déclenché et
en même temps l‘embrayage électromagnétique Y2
serre. De cette manière, la courroie de tension est
mise en mouvement en sens inverse et la bande est
tendue. Quand la tension désirée est atteinte (plus
aucune impulsion sur l‘interrupteur de proximité B3),
l‘embra
yage électromagnétique Y1 „Agrégat“ est réactivé.
b) Sectionnement et soudure de la bande
Une came est tournée par l‘engrenage à vis sans fi n.
La pince gauche est donc dirigée vers le haut par un
coulisseau et la bande est pincée. L‘interrupteur de
proximité B2 „Relâchement de la tension de bande“
est enclenché après le pinçage par la même came.
L‘embrayage magnétique Y2 est déclenché. Par conséquent, la bande n‘est plus tendue par la courroie de
tension.
Après que la pince gauche a atteint la position de
blocage, l‘élément de chauffage chaud est pivoté
entre les bandes par une came. Ainsi les bandes se
chauffent. Ensuite, une autre came et un coulisseau
amènent la pince supérieure en haut et la bande est
coupée.
Par la suite, la pince du milieu est légèrement redescendue, l‘élément de chauffage sorti par pivotement
et, fi nalement, la pince du milieu est remontée. De
cette manière, les bandes chauffées sont pressées
l‘une contre l‘autre et soudées.
Après la soudure, les trois pinces sont ramenées
vers le bas. La plaque du curseur est tirée en arrière
et la bande soudée est libérée. Ensuite la plaque
du curseur se remet en place. Quand les trois pinces sont en bas et la plaque du curseur de nouveau
devant, l‘unité de soudure est en position 0° (position
de base).
c) Avance de la bande
En position 0°, le commutateur de proximité B1
„Agrégat“ est activé. L‘embrayage électromagnétique
Y3 serre, la bande est avancée de la valeur prédéterminée.
Page 40
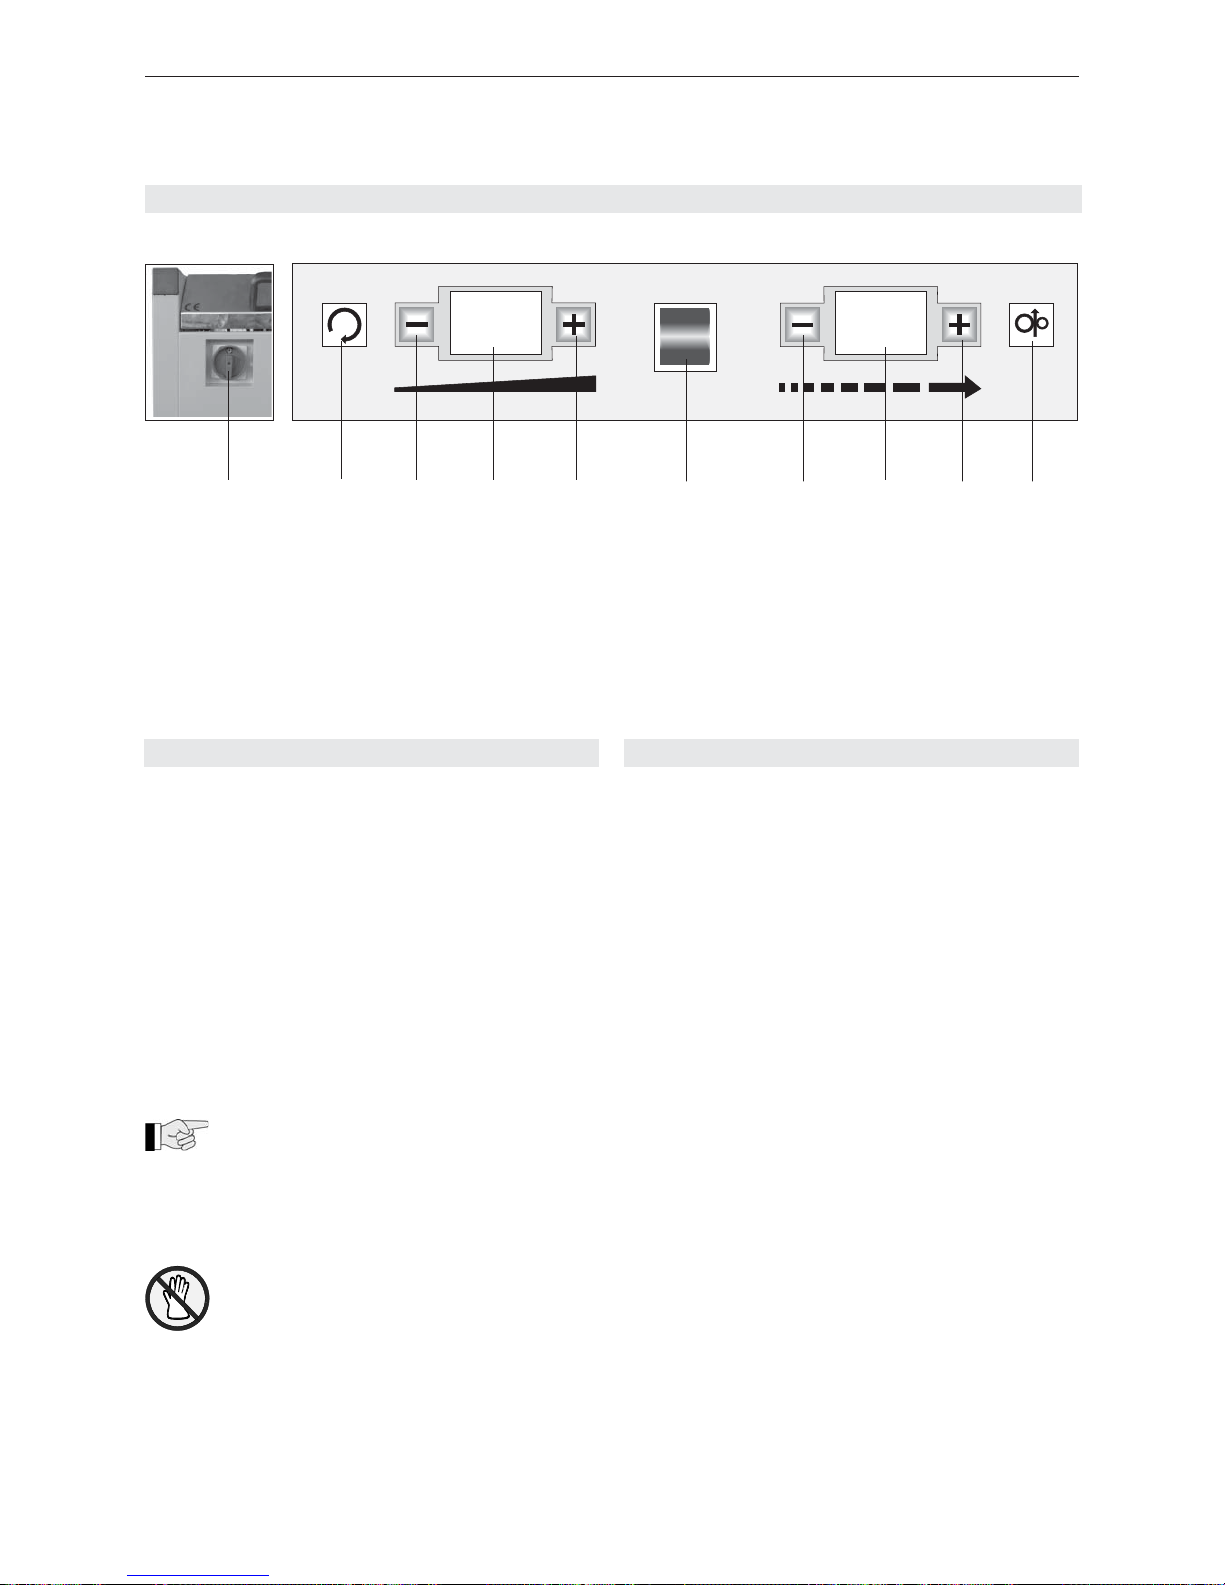
40
02.11
Strapex SMA 20
6 MISE EN SERVICE
6.1 RÉGLAGE DE LA TENSION
– Commutateur (3/1) en position „1“.
– Enclencher l‘interrupteur basculat (3/6).
– Actionner les boutons-poussoirs „ Diminution de la
tension de la bande“ (3/3) ou „Augmentation de
la tension de la bande“(3/5) jusqu‘à ce que la
valeur souhaitée soit indiquée sur l‘affi chage digital
„Valeur de la tension de la bande“ (3/4).
Affi chage digital Tension de la bande
00 env. 5 N
01 env. 10 N
10 env. 250 N
20 env. 450 N
Ces valeurs dépendent du réglage de base
de la tension de la bande (voir chapitre 6.6).
– Exécuter un cerclage pour que la valeur soit mémo-
risée.
Pour éviter tout danger de blessure, la valeur
de tension de la bande en fonctionnement en
continu ne doit pas être sélectionnée en
dessus de 12.
Fig. 3 Tableau de service
1 Commutateur
2 Réinitialisation, l‘agrégat recule à sa position de
base et coupe la bande (bouton-poussoir)
3 Diminution de la tension (bouton-poussoir)
4 Valeur de la tension (bouton-poussoir)
5 Augmentation de la tension (bouton-poussoir)
6 Machine marche/arrêt (interrupteur basculant)
7 Diminution de la longueur (bouton de calibrage)
8 Longueur de la bande (affi chage digital)
9 Augmentation de la longueur (bouton de
calibrage)
10 Avance manuelle de la bande (bouton-poussoir)
6.2 RÉGLAGE DE L’AVANCE DE LA BANDE
L‘avance de la bande peut être réglée de la manière
suivante:
a) Manuellement
– Commutateur (3/1) en position „1“.
– Enclencher l‘interrupteur basculat (3/6).
– Actionner le bouton-poussoir „Avance manuelle
de la bande“ (3/10) jusqu‘à ce que la bande ait att eint la longueur souhaitée.
b) Avec valeur prédéterminée
– Commutateur (3/1) en position „1“.
– Enclencher l‘interrupteur basculat (3/6).
– Actionner le bouton de calibrage „Diminutation de
la longueur de la bande“ (3/7) ou „Augmentation
de la longueur de la bande“ (3/9) jusqu‘à ce que
la valeur souhaitée apparaisse sur l‘affi chage digital
„Longueur de la bande“ (3/8).
Affi chage digital Longueur de la bande
00 env. 400 mm
01 env. 500 mm
10 env. 1400 mm
20 env. 2400 mm
0 6
1 9
1 2 3 4 5 6
7 8 9 10
Page 41
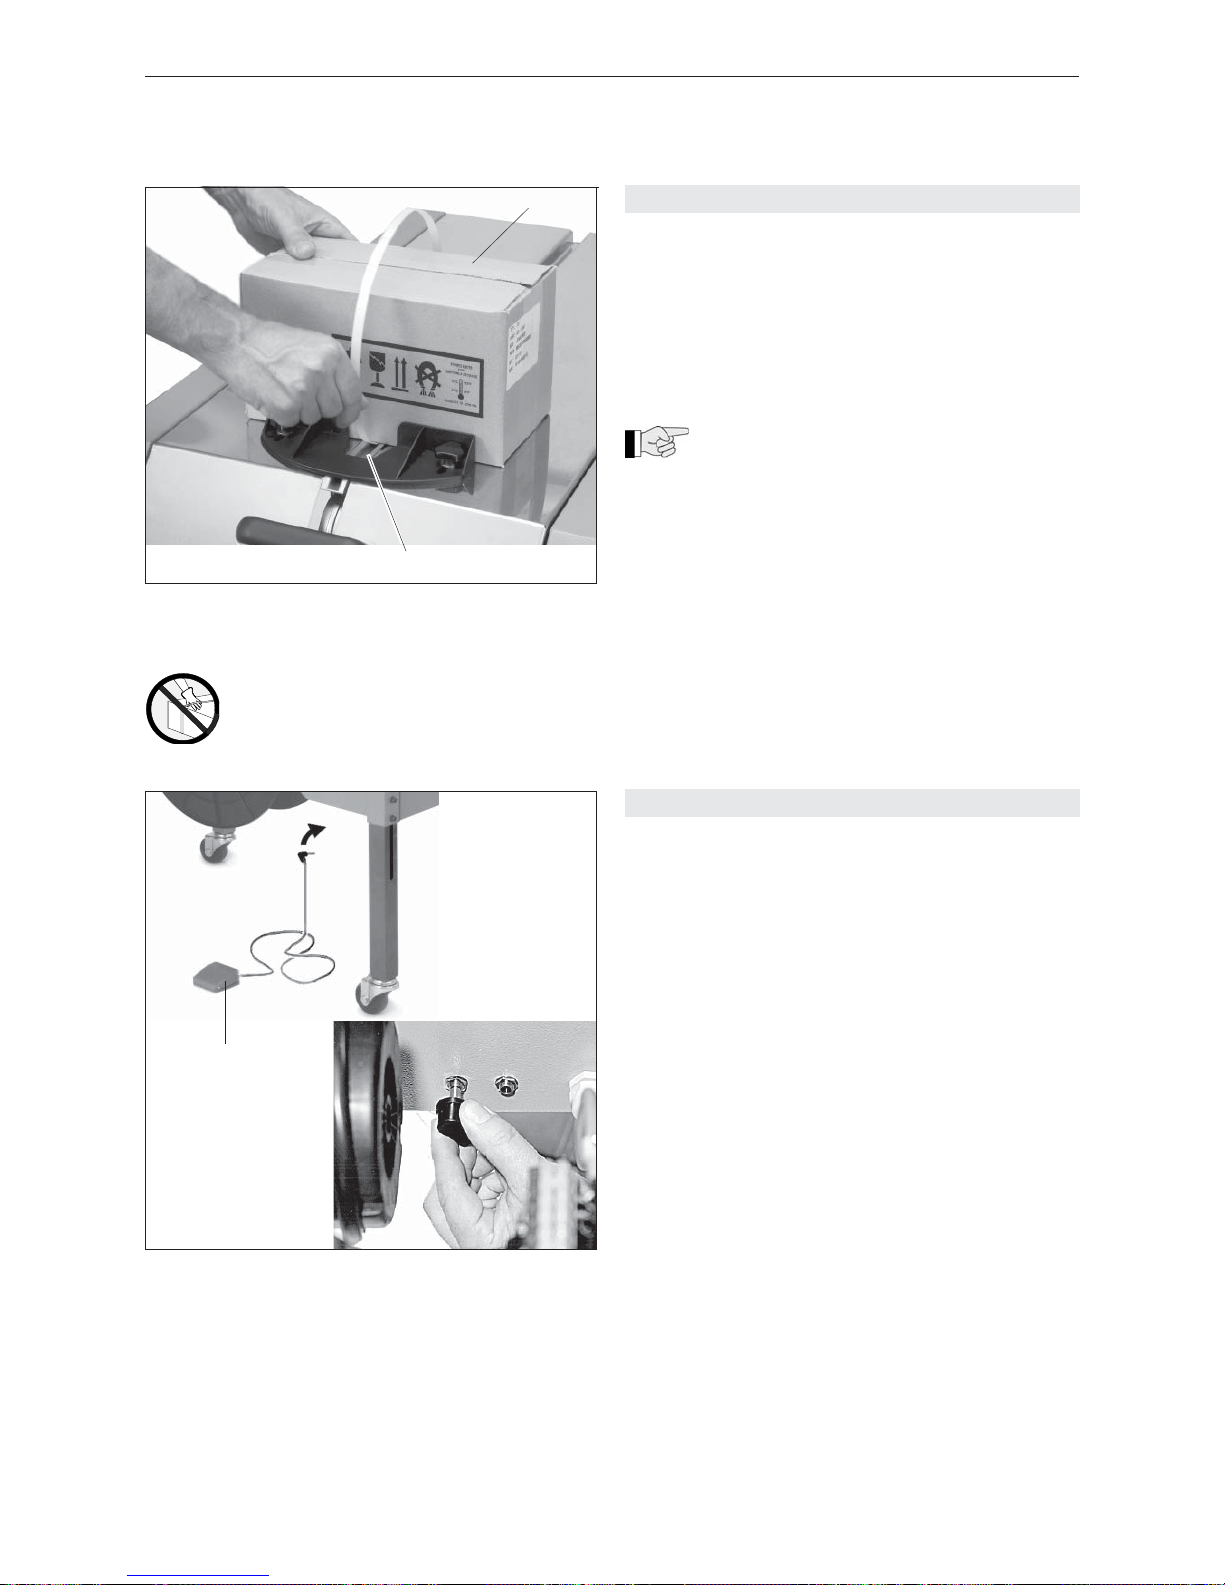
41
02.11
Strapex SMA 20
6.3 DÉBUT DU CERCLAGE
Conditions initiales
– La machine est reliée au réseau d‘alimentation.
Tension de raccordement selon la plaque signalé tique.
– Les deux roues verrouillables bloquées.
– La bobine de bande est chargée, et la bande enfi lée
(voir chapitre 6.5).
– Commutateur (3/1) en position „1“.
– Enclencher l‘interrupteur basculat (3/6).
Le temps de chauffage pour l‘élément de
chauffage est d‘environ 45 secondes.
– Vérifi er la tension de la bande, si nécessaire la
régler (voir chapitre 6.1).
– Si l‘avance de la bande n‘est pas suffi sante, acti-
onner le bouton-poussoir „Avance manuelle de
la bande“ (3/10) jusqu‘à ce que la longueur souhai tée soit atteinte. Pour une valeur prédéterminée
(voir chapitre 6.2).
– Entourer le colis /4/1) avec la bande et la pousser
dans le guidage de la bande (4/2) automatique ment. Une fois le cercalge terminé, la bande
s‘avance automatiquement jusqu‘à la valeur prédé terminée.
– Effectuer la vérifi cation du sertissage (voir chapitre
6.7).
6.4 PÉDALE DE COMMANDE EN OPTION
On peut obtenir en option une pédale de commande
(5/1) qui modifi e le déroulement du processus de
cerclage. La fi che de la pédale peut être connectée à
deux différentes prises:
– Prise A = Avance de la bande
– Prise B = Avance et cerclage
Prise A
– Enfi ler la fi che de la pédale dans la prise A.
– Commutateur (3/1) en position „1“.
– Enclencher l‘interrupteur basculat (3/6).
– Actionner la pédale jusqu‘à ce que la longueur
désirée soit atteinte.
– Entourer le colis (4/1) avec la bande et la pousser
dans le guidage de la bande (4/2) jusqu‘à la butée.
La bande est serrée et le cycle de cerclage com mence automatiquement. Une fois le cerclage
terminé, la bande s‘avance automatiquement
jusqu‘à la valeur prédéterminée.
– Si nécessaire, on peut encore faire avancer la
bande en actionnant la pédale.
Prise B
– Enfi ler la fi che de la pédale dans la prise B.
– Commutateur lateral en position „1“.
– Enclencher l‘interrupteur basculat (3/6).
– Actionner la pédale jusqu‘à ce que la longueur
désirée soit atteinte.
– Entourer le colis (4/1) avec la bande et la pousser
dans le guidage de la bande (4/2) jusqu‘à la butée.
La bande est serrée.
– En actionnant une nouvelle fois la pédale, le pro
cessus de cerclage se déclenche. Après chaque
cerclage, la bande s‘avance automatiquement
jusqu‘à la valeur prédéterminée.
– Si nécessaire, on peut encore faire avancer la
bande en actionnant la pédale.
Fig. 4
1 Colis
2 Guidage de bande
Fig. 5
1 Pédale de commande
A B
1
1
2
Prudence:
Cercler uniquement le paquet!
Page 42
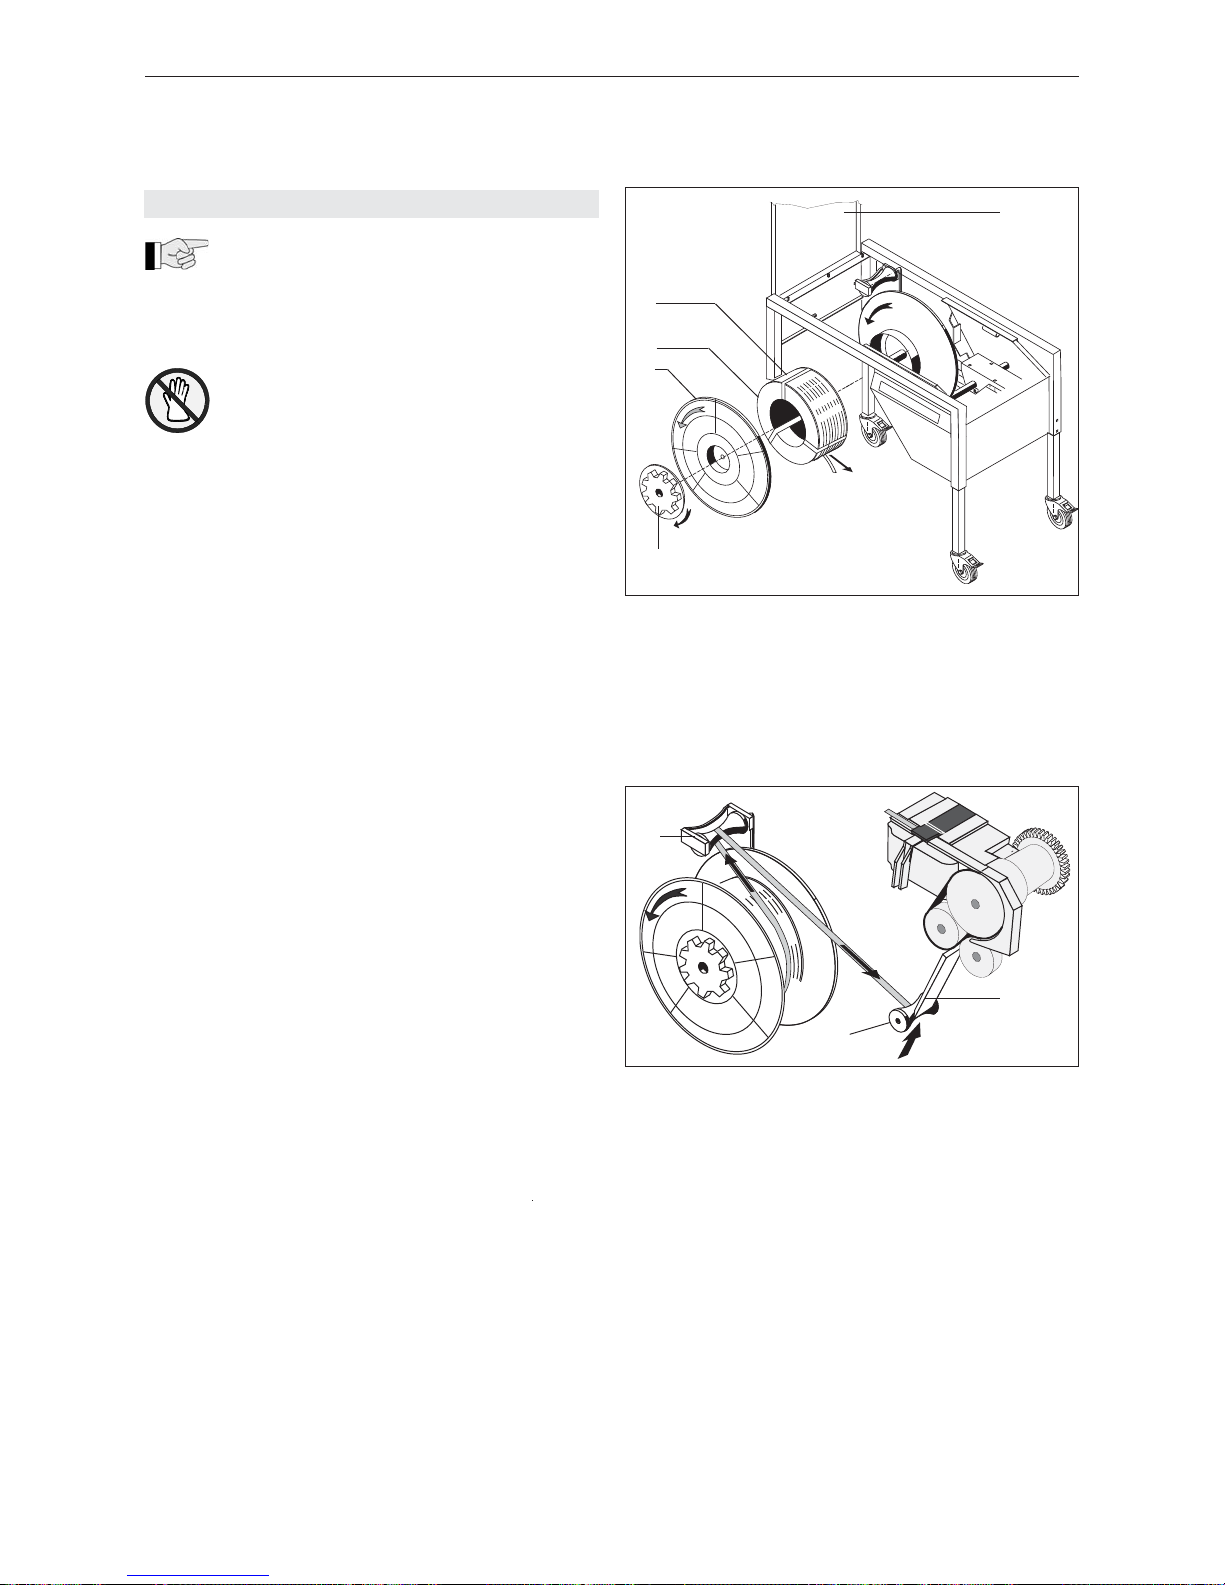
42
02.11
Strapex SMA 20
Fig. 6
1 Table
2 Ecrou de poignée
3 Flasque
4 Bobine de bande
5 Lien de transport
6.5 CHARGEMENT DE LA BOBINA DE BANDE
Voir également le schéma pour enfi ler la
bande sur le côté intérieur du bâti de la
machine.
– Ouvrir la table (6/1). Lorsque la table est ouverte, le
circuit de courant du moteur est interrompu.
Ne pas toucher les parties brûlantes de
l‘élément de chauffage!
– Oter l‘écrou de poignée (6/2) dans le sens des
aiguilles de la montre (pas de vis à gauche).
– Enlever le fl asque (6/3) et enlever les saletés de
bande.
– Installer la nouvelle bobine de bande (6/4), le début
de la bande dans le sens de la fl èche.
– Remonter le fl asque (6/3).
– Serrer l‘écrou de poignée (6/2).
– Couper et enlever les liens (6/5).
Fig. 7
1 Canal de la bande
2 Levier de déviation
3 Levier frein du dérouleur
– Faire passer la bande par dessus le levier frein du
dérouleur (7/3) et par dessous le levier de déviation
(7/2).
– Introduire la bande manuellement dans le guidage
de bande (7/1) jusqu’à ce qu’une résistance se
fasse sentir.
– Fermer la table (6/1).
– Commutateur en position „1“.
– Enclencher l‘interrupteur basculat (3/6).
– Actionner le bouton-poussoir „Avance manuelle de
la bande“ (3/10) jusqu‘à ce que la bande ait atteint
la longueur souhaitée.
1
2
3
4
5
1
2
3
Page 43
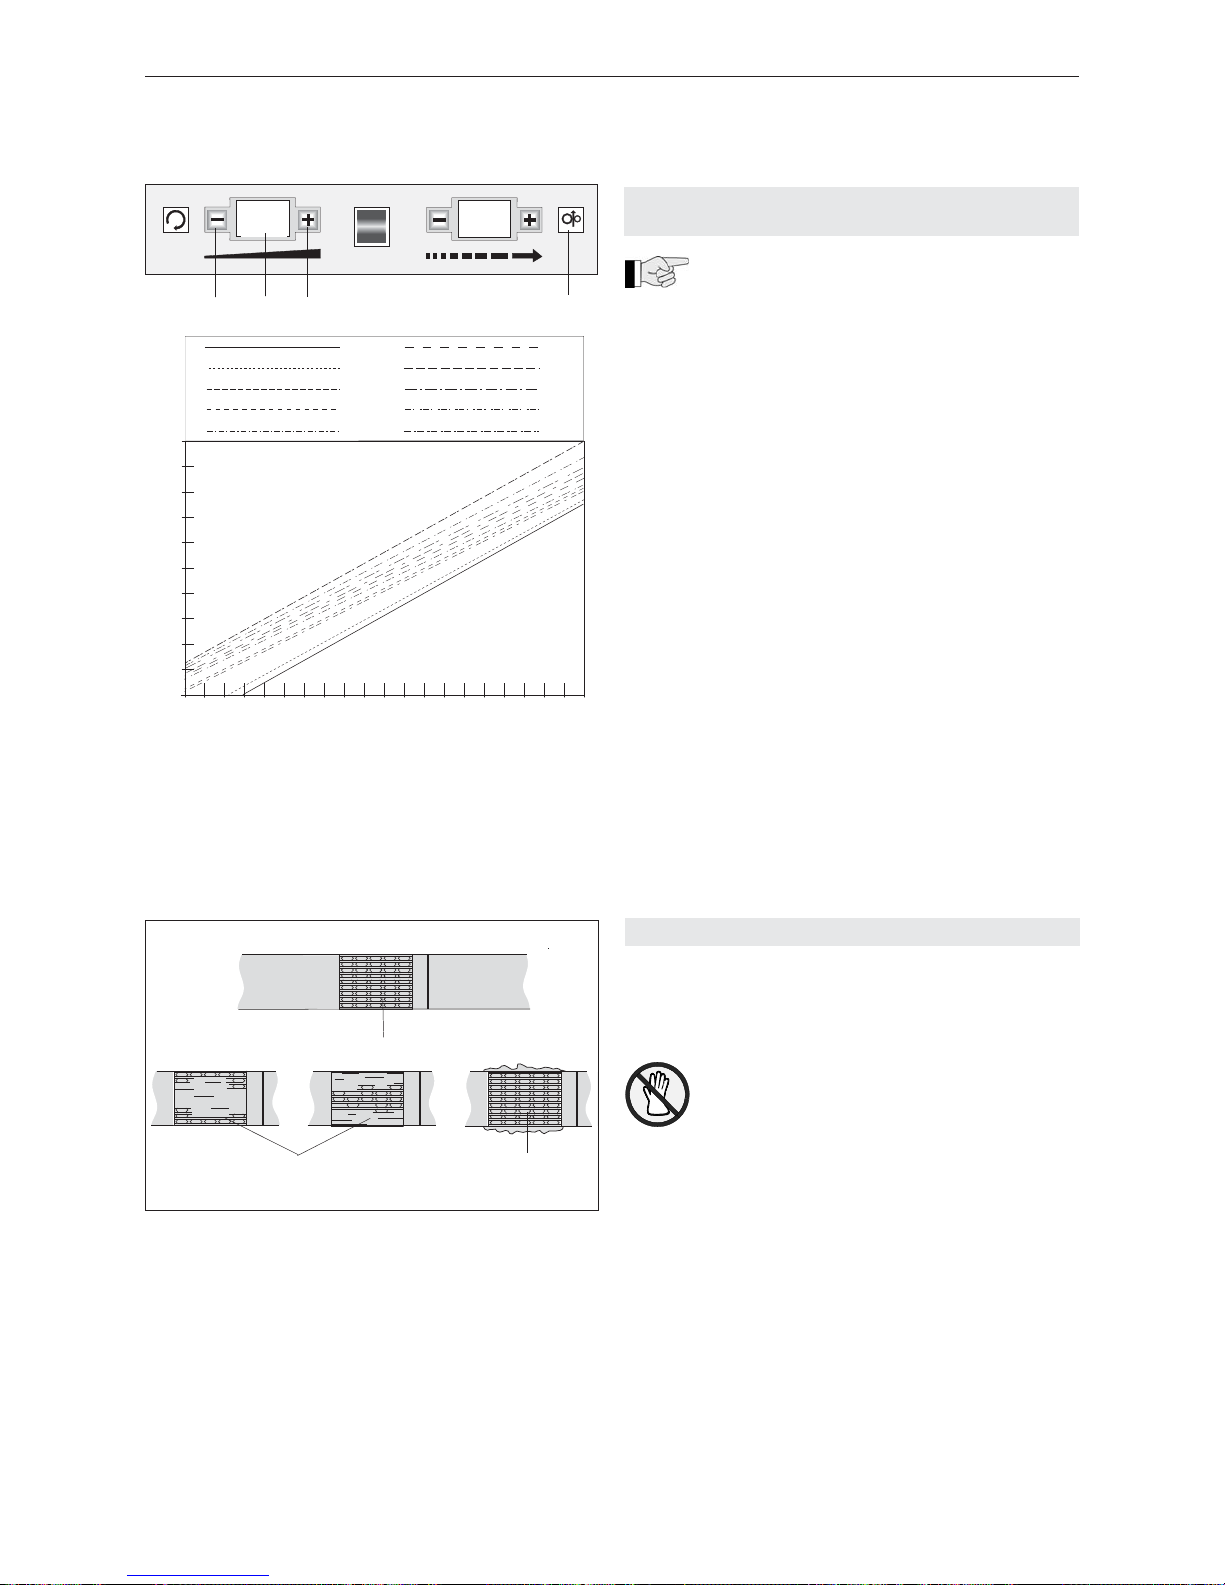
43
02.11
Strapex SMA 20
Fig. 8
1 Bouton-poussoir „–“
2 Affi chage digital „Tension de la bande“
3 Bouton-poussoir „+“
4 Bouton-poussoir „Avance manuelle de la bande“
6.7 CONTRÔLE DE LA FERMETURE
– Vérifi er régulièrement l‘aspect de la jonction (voir
fi g. 9).
Un cerclage soudé de manière défectueuse
ne peut plus assurer la charge et par con
séquent peut provoquer des blessures.
Ne transportez, ni ne déplacez jamais
des colis dont les fermetures à soudage
par friction ne sont pas effectuées
correctement.
– Si la soudure n‘est pas exécutée d‘une manière
satisfaisante, la température de soudure (voir cha pitre 8.1) ou la hauteur de l‘élément de chauffage
doivent être à nouveau réglées (voir chapitre 8.2).
Fig. 9
1 Bonne soudure (toute la surface de jonction est
soudée proprement, sans restes de matériel écrasé
sur les côtés)
2 Mauvaise soudure (toute la surface de jonction
n‘est pas soudée), température de soudure trop
basse
3 Mauvaise soudure (des restes de matériel écrasé
se sont déposés sur les côtés) température de
soudure trop élevée
2 3
1
~500
~450
~400
~350
~300
~250
~200
~150
~100
~050
~000
00 01 02 03 04 05 06 07 08 09 10 11 12 13 14 15
16 17 18 19 20
00
01
02
03
04
Newton
05
06
07
08
09
0 6
1 9
18
05
1 2 3 4
6.6 RÉGLAGE DE BASE DE LA TENSION
DE LA BANDE
Si le réglage de la bande est trop bas dans la
gamme de tension inférieure (00) ou trop
haute dans la gamme supérieure (20), la gamme
entière du réglage de base peut être décalée vers le
haut ou vers le bas (Offset).
– Commutateur lateral en position „1“.
– Enclencher l‘interrupteur basculat (3/6).
– Si le bouton-poussoir (8/1) est actionné en même
temps que le bouton-poussoir (8/4), la gamme de
tension selon l‘affi chage digital (8/2) peut être déca
lée vers le bas (échelle 00 à 09). L‘affi cheur de
tension de bande clignote.
– Si le bouton-poussoir (8/3) est actionné en même
temps que le bouton-poussoir (8/4), la gamme de
tension selon l‘affi chage digital (8/2) peut être déca-
lée vers le haut (échelle 00 à 09). L‘affi cheur de
tension de bande clignote.
– Actionné le bouton-poussior (8/4) ou exécuter un
cerclage pour que la valeur soit mémorisée.
Page 44
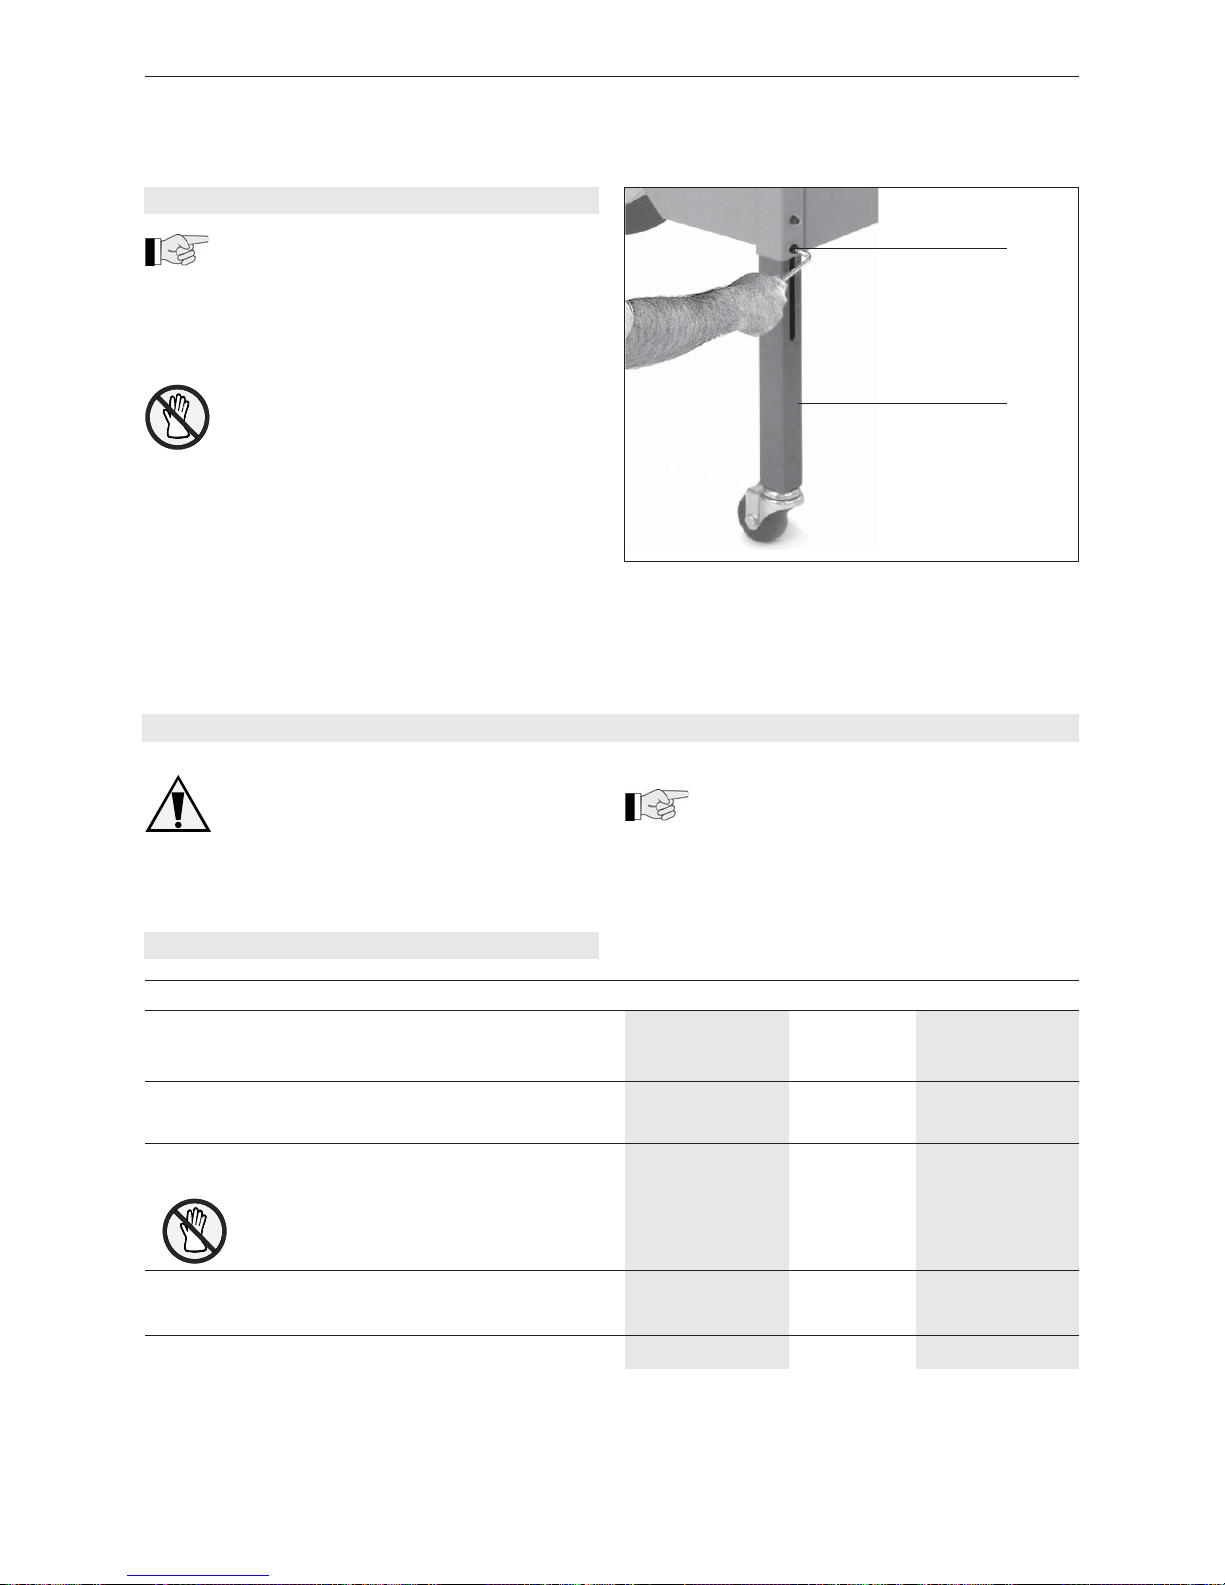
44
02.11
Strapex SMA 20
Travail Intervalle
Hebdomadaire Mensuel Après env.
100’000 cerclages
Fig. 10
1 Vis cylindrique
2 Montant
6.8 RÉGLAGE DE LA HAUTEUR DE LA MACHINE
La hauteur de la machine est réglable de
700 à 830 mm.
– Desserrer les deux vis cylindriques (10/1) d‘un
montant (10/2).
– Régler le montant à la hauteur souhaitée et resser rer les vis cylindriques.
Ne jamais détacher les deux pieds en
même temps (danger de basculement)!
– Régler les autres montants à la même hauteur.
– Avant le cerclage, bloquer les deux roues verrouil
lables!
7 ENTRETIEN
Pour tous les travaux d‘entretien, décon necter la machine du réseau d‘alimentation.
La machine est construite pour un minimum
d‘entretien. Tous les roulements sont graissés à vie.
Protéger la courroie de tension des lubrifi -
ants! Ne pas utiliser d‘huile! L‘utilisation
d‘huile en présence de restes de poussières de bande
peut entraîner la formation de „salissures collantes“
qui peuvent produire un blocage des pièces mobiles.
7.1 TABLEAU D’ENTRETIEN
1. Souffl er avec de l‘air comprimé la tête de ferme-
ture, les canaux de bande et le ventilateur.
2. Nettoyer l‘élément de chauffage avec une fi ne toile
d‘émeri (ne pas plier l‘élément de chauffage).
Laisser d‘abord refroidir l‘élément de
chauffage.
3. Nettoyer la pince, le séparateur de bande et la
plaque du curseur (voir chapitre 7.2).
4. Remplacer la courroie de tension (voir chapitre
7.5).
•
•
•
•
1
2
Page 45
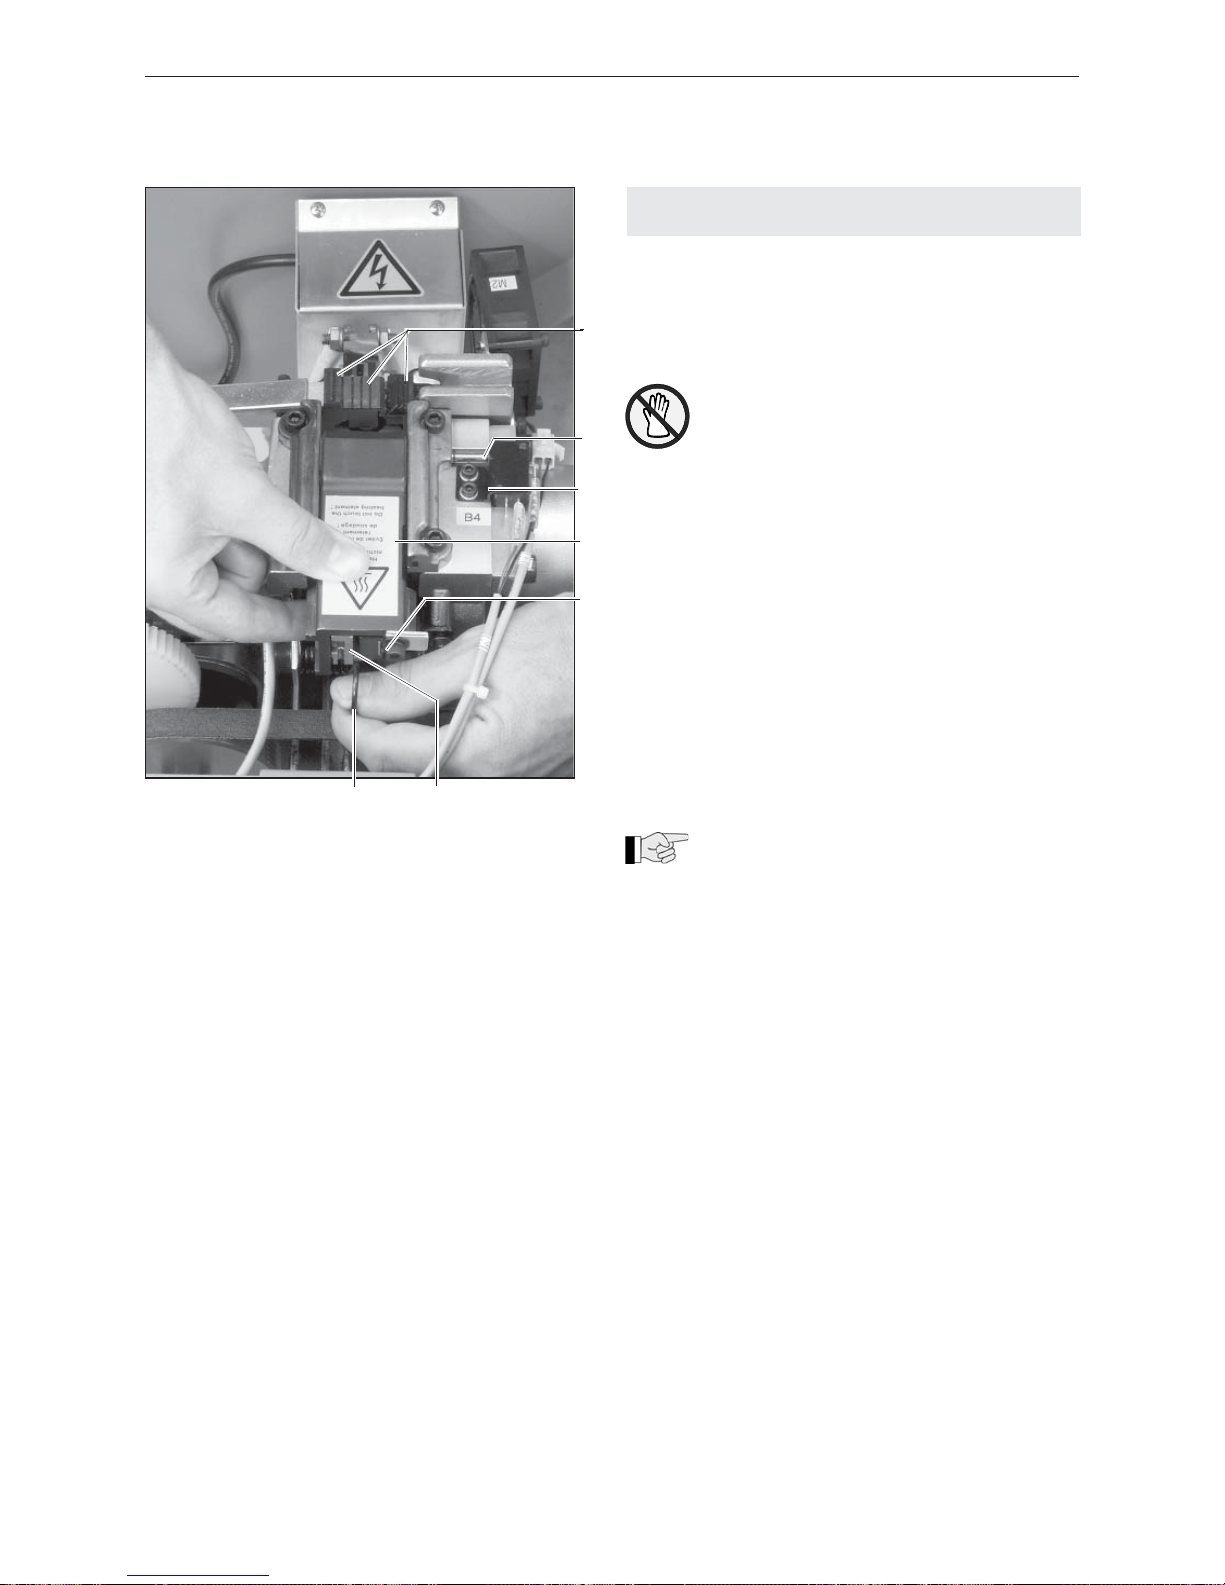
45
02.11
Strapex SMA 20
7.2 NETTOYAGE DES PINCES, DU SÉPARATEUR
DE BANDE ET DE LA PLAQUE DU CURSEUR
Démontage
– Commutateur en position „1“.
– Enclencher l‘interrupteur basculat (3/6) et actionner
le bouton-poussoir „Réinitialisation“ (3/2).
– Déclencher la machine.
– Ouvrir la table.
Ne pas toucher les parties brûlantes de
l‘élément de chauffage!
– Avec le pouce, appuyer sur le ressort de compres sion (11/7) contre le bas.
– Sortir la plaque du curseur (11/4) vers l‘arrière de
l‘unité de soudure.
– Chasser de la plaque du curseur les salissures de
bande et la poussière avec de l‘air comprimé.
– Vérifi er le fonctionnement du séparateur de bande
(11/6) et du ressort à lame (11/5).
– Vérifi er le fonctionnement du goujon de déclenche-
ment (11/2) dans le guidage (11/3).
– Chasser des trois pinces (11/1) les salissures de
bande et la poussière avec de l‘air comprimé.
– Contrôler l‘usure des pinces (couteau tranchant).
Remontage
– Remonter la plaque du curseur dans l‘ordre inverse
du démontage.
Faire attention à ce que le ressort de com pression (11/7) s‘enfi le dans le guidage du
séparateur de bande (11/6).
Fig. 11
1 Pinces
2 Goujon de déclenchement
3 Guidage
4 Plaque du curseur
5 Ressort de compression
6 Séparateur de bande
7 Ressort de compression
5
1
2
3
4
7 6
Page 46
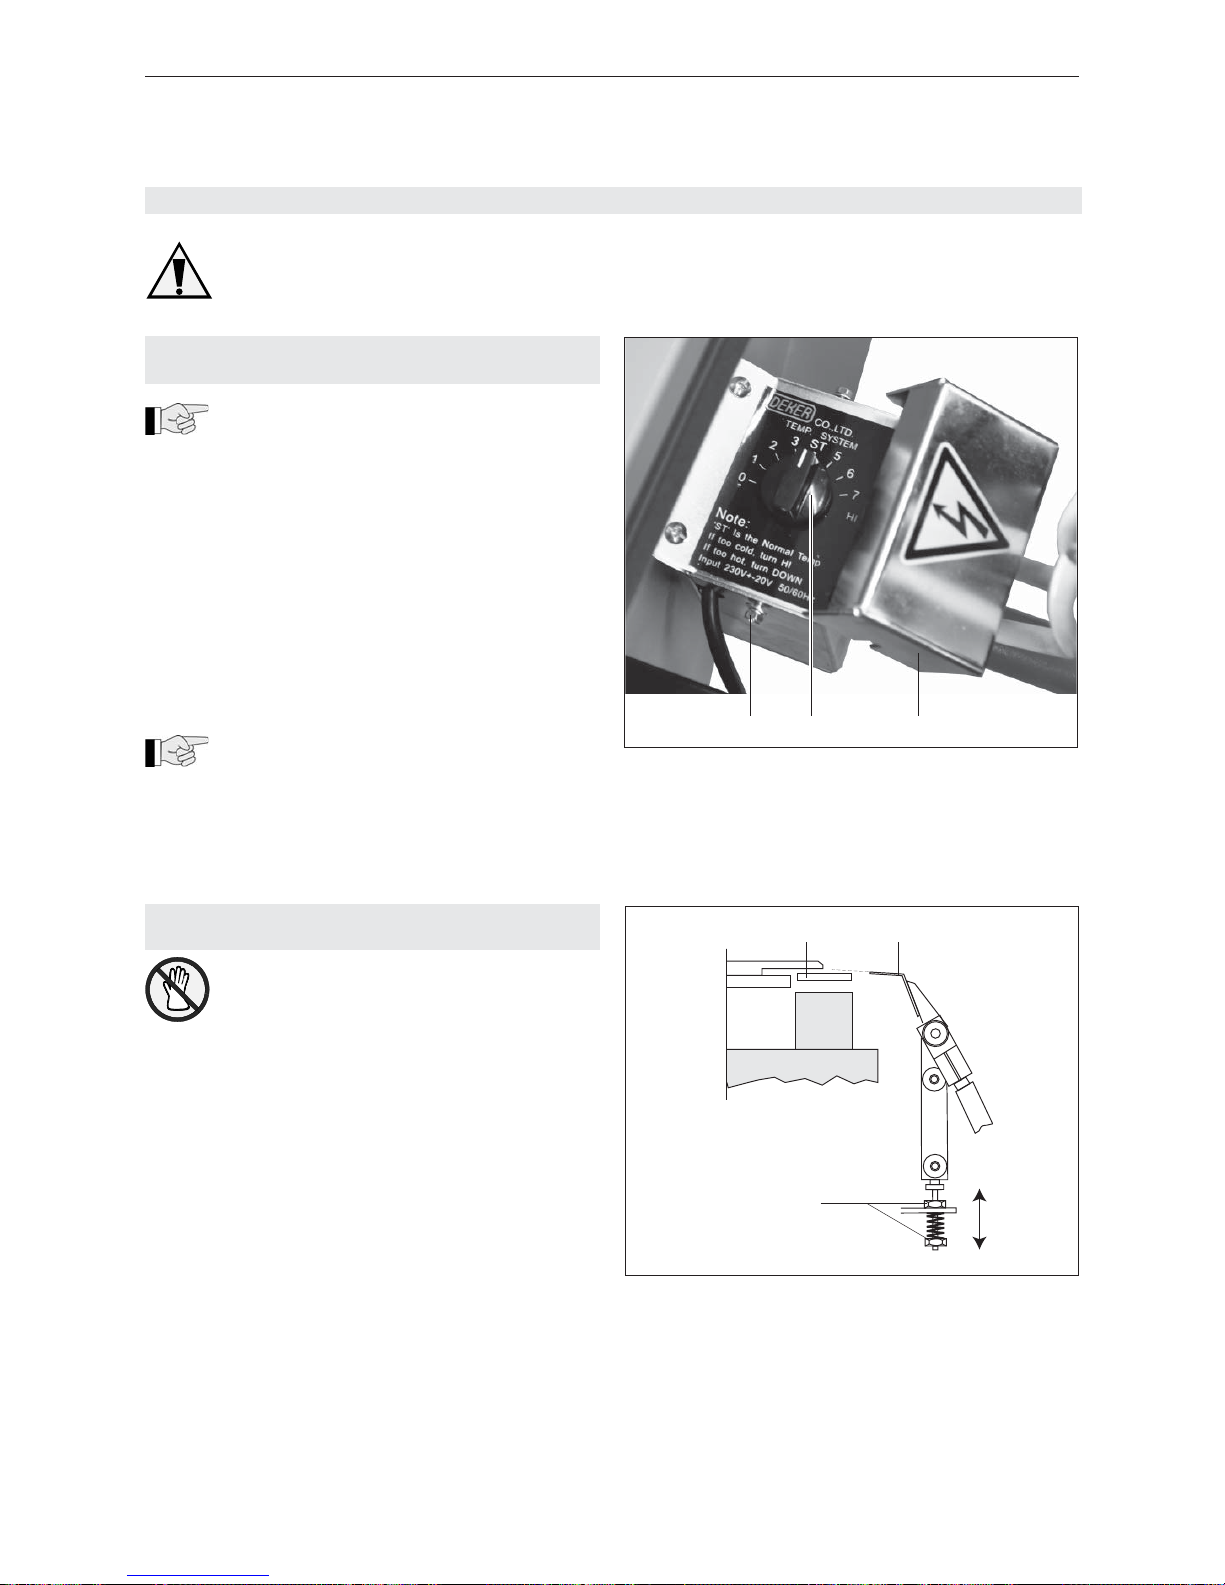
46
02.11
Strapex SMA 20
Fig. 12
1 Vis à six pans
2 Potentiomètre
3 Couvercle
Fig. 13
1 Séparateur de bande
2 Elément de chauffage
3 Ecrous
8 RÉPARATIONS ET RÉGLAGES
Avant de commencer les travaux de
réparations et de réglages, toujours retirer
la fi che du réseau.
8.1 RÉGLAGE DE LA TEMPERATURE
DE SOUDURE
La température de soudure est réglée
d‘après l‘épaisseur et la qualité de la bande:
– Pour les bandes étroites et minces = température
basse.
– Pour les bandes larges et épaisses = température
élevée.
– Ouvrir la table.
– Dévisser les deux vis à six pans (12/1) et enlever le
couvercle (12/3).
– Régler le potentiomètre (12/2) de la température
désirée.
– ST = Défaut (réglage d‘usine)
– Pos. 0 = température la plus basse, env. 220° C.
– Pos. 7 = température la plus élevée, env. 325° C.
Le temps de chauffage de l‘élément de
chauffage est d‘env. 45 secondes.
– Remonter le couverture (12/3) et fi xer avec les
vis à six pans (12/1), fermer la table.
8.2 RÉGLAGE DE LA HAUTEUR DE
L’ÉLÉMENT DE CHAUFFAGE
Laisser d‘abord refroidir l‘élément de
chauffage.
– Ouvrir la table.
– Tourner (par un trou dans la paroi latérale)
l‘embrayage dans le sens de la fl èche avec une
longue clé mâle coudée pour vis à six pans creux
jusqu‘à ce que l‘élément de chauffage soit dans la
position indiquée dans la fi g. 13.
– Régler l‘élément de chauffage (13/2) avec les
écrous (13/3) pour que la face supérieure de
l‘élément de chauffage soit à peu (0,2 mm) sur la
séparateur de bande (13/1).
3
12
1 2 3
Page 47
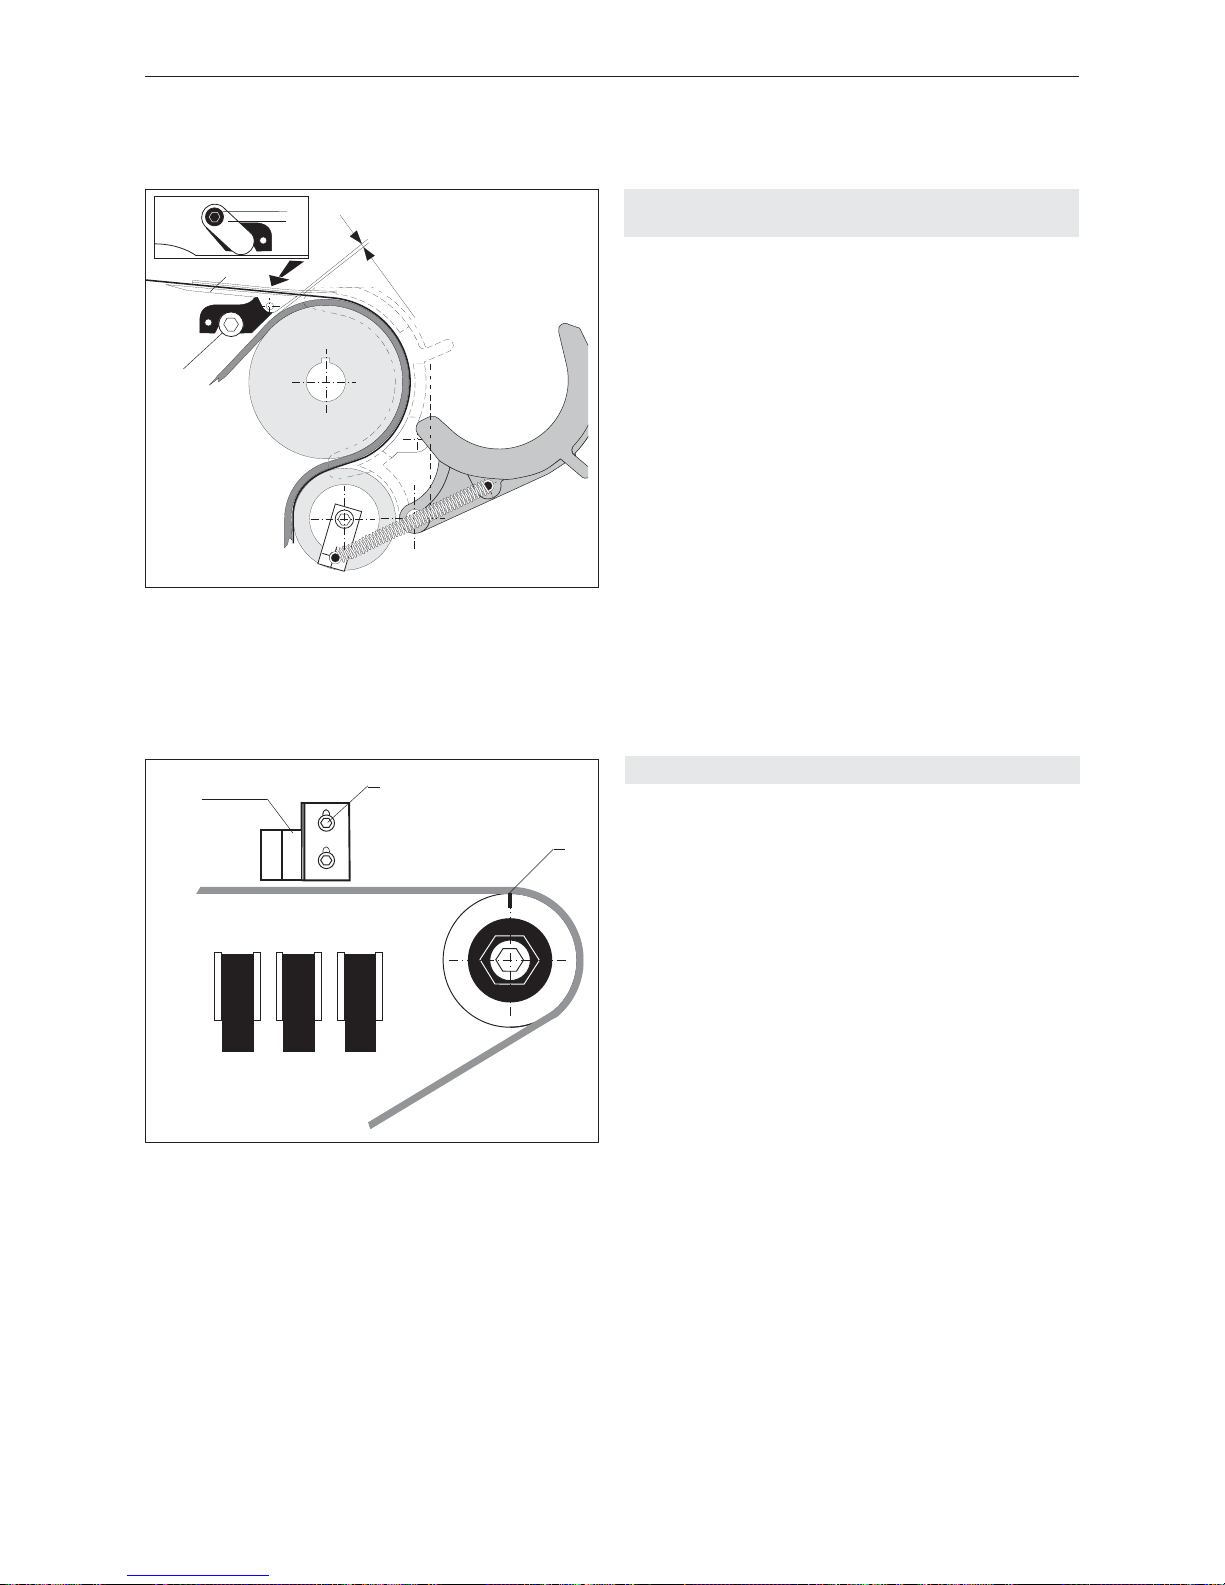
47
02.11
Strapex SMA 20
8.3 RÉGLAGE DE LA DISTANCE ENTRE LA CO-
ROIE DE TENSION ET LE CANAL DE BANDE
– Ouvrir la table.
– Basculer en arrière le clapet.
– Dévisser la vis cylindrique (14/1).
– Dévisser la vis cylindrique (14/4) et régler le canal
de la bande (14/3) de telle sorte que sa distance
avec la courroie de tension soit de 0,2 mm.
– Revisser la vis cylindrique (14/4).
– Positionner l‘éclisse (14/2) et revisser la vis cylin drique (14/1), contrôler encore une fois la distance.
Fig. 14
1 Vis cylindrique
2 Eclisse
3 Canal de la bande
4 Vis cylindrique
0,2 mm
1
2
4
3
8.4 RÉGLAGE DE LA POSITION ZÉRO
– Ouvrir la table.
– Tourner l‘embrayage dans le sens de la fl èche avec
une longue clé mâle coudée pour vis à six pans
creux (par un trou dans la paroi latérale), jusqu‘à ce
que l‘agrégat soit en position 0° (verrouillage effectif
quand les trois pinces sont en position basse).
– Mettre le repère de l‘embrayage au milieu en haut
(15/1).
– Enlever la clé mâle coudée pour vis à six pans
creux et fermer la table.
– Commutateur en position „1“.
– Enclencher l‘interrupteur basculat (3/6).
– Actionner le bouton-poussoir „Réinitialisation“ (3/2).
L‘agrégat se met en position 0°.
– Ouvrir la table.
– Si le repère (15/1) de l‘embrayage se trouve dans la
direction „+“, l‘interrupteur de proximité B1 (15/3)
doit être réglé vers le bas. Pour cela, il faut dévisser
la vis à six pans creux (15/2).
– Si le repère (15/1) de l‘embrayage se trouve dans la
direction „–“, l‘interrupteur de proximité B1 doit être
réglé vers le haut.
– Répéter le processus aussi longtemps qu‘il le faut
pour que le repère de l‘embrayage se trouve en
haut au milieu.
Fig. 15
1 Repère
2 Vis à six pans
3 Interrupteur de proximité B1
–
+
B2
B1
2
1
3
Page 48
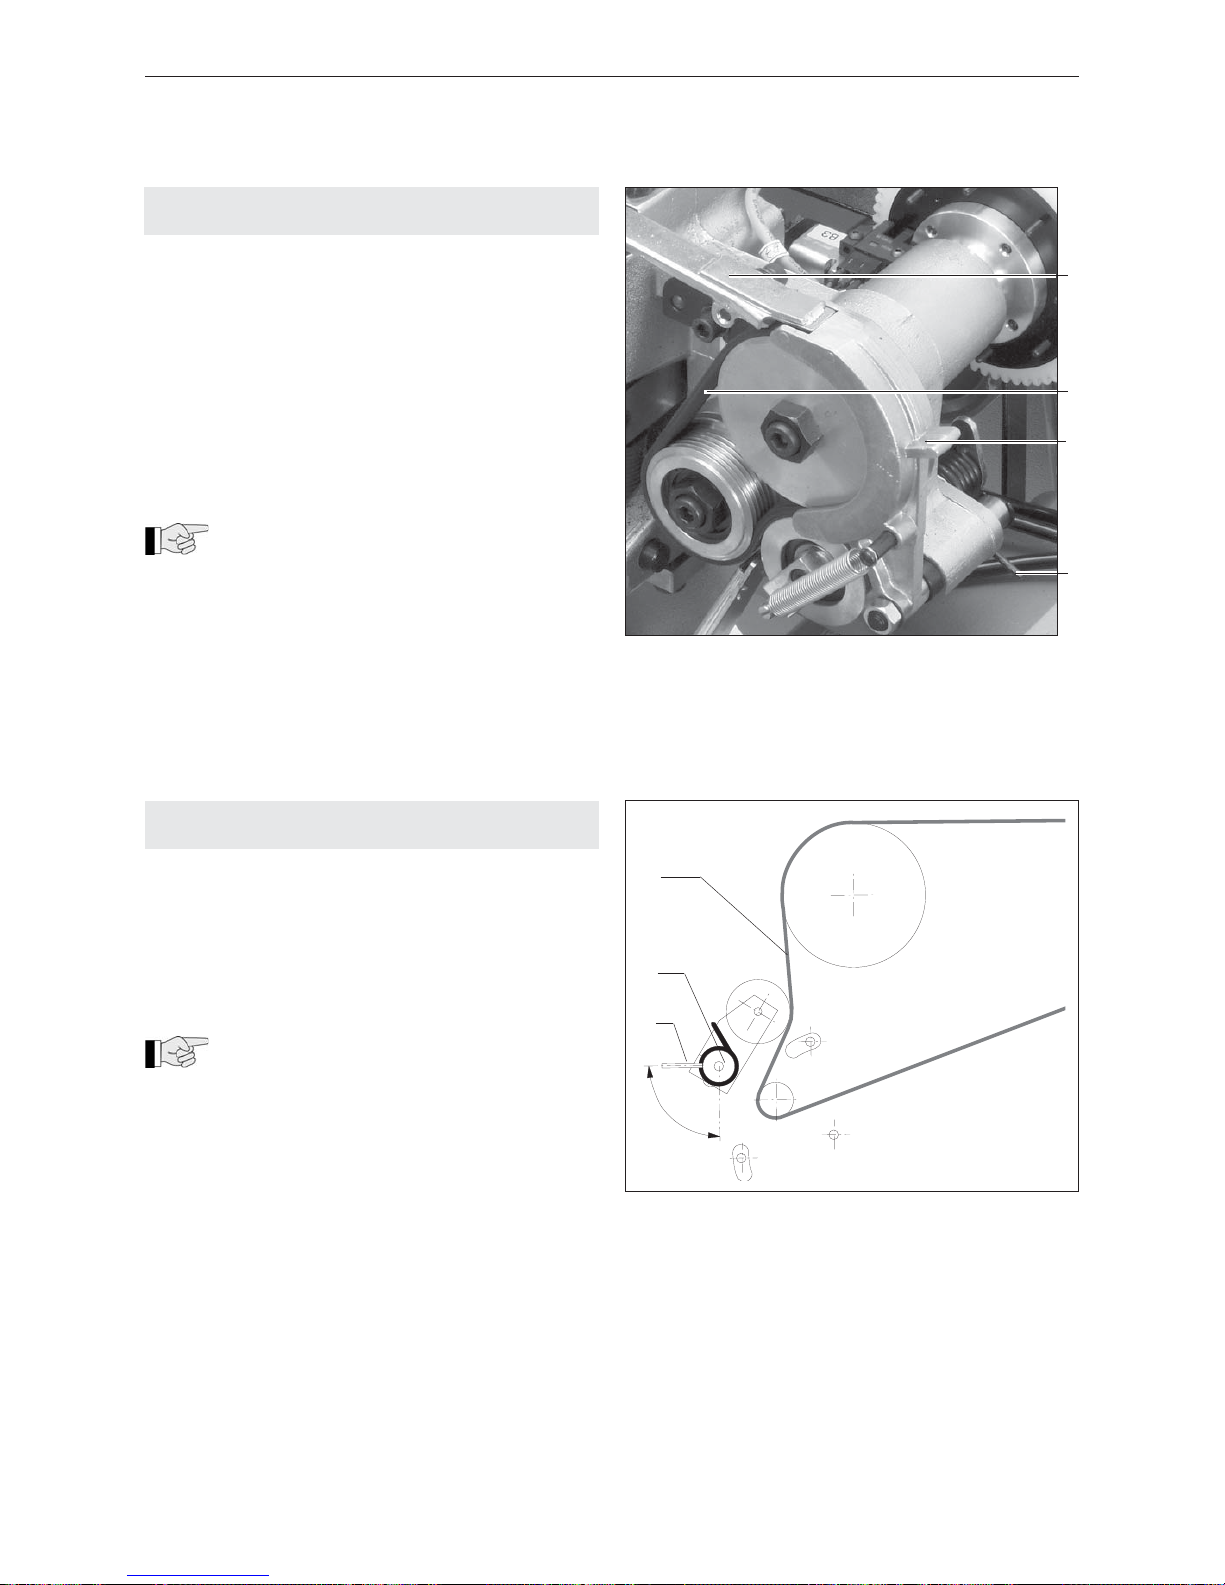
48
02.11
Strapex SMA 20
Fig. 16
1 Canal de la bande
2 Courroie de tension
3 Clapet
4 Ressort de torsion
8.5 REMPLACEMENT DE LA COURROIE
DE TENSION
Démontage
– Enclencher l‘interrupteur bascalant (3/6).
– Actionner le bouton-poussoir „Réinitialisation“ (3/2).
– Ouvrir la table.
– Basculer le clapet (16/3) en arrière.
– Décrocher le ressort de torsion (16/4) sur l‘autre
côté de la roue de tension.
– Dévisser une vis cylindrique et enlever le canal de
la bande (16/1).
– Enlever la courroie de tension (16/2) (en faisant
tourner la roue dentée) et la remplacer.
Remontage
En remontant la nouvelle courroie de
tension, faire attention à ce que la courroie
soit bien répartie sur les deux roues à toile nervurée.
– Remonter le canal de la bande (16/1) avec la vis
cylindrique.
– Fermer le clapet (16/3) et raccrocher le ressort de
torsion (16/4).
– Fermer la table.
8.6 RÉGLAGE ET REMPLACEMENT DE LA
COURROIE D’ENTRAÎNEMENT
Démontage
– Ouvrir la table.
– Dévisser un peu la vis à six pans creux (17/2) et
détendre avec la douille de serrage (17/1) la cour roie d‘entraînement (17/3).
– Enlever la courroie d‘entraînement et la remplacer.
Remontage
En remontant la nouvelle courroie d‘entraîne ment, faire attention à ce que la courroie soit
bien répartie sur les deux roues à toile nervurée.
– Tourner la douille de serrage (17/1) jusqu‘à ce que
la tension de la courroie soit correcte. La courroie
d‘entraînement est tendue correctement lorsque la
douille de serrage est horizontale.
– Revisser à fond la vis à six pans creux (17/2).
– Refermer la table.
Fig. 17
1 Douille de serrage
2 Vis à six pans creux
3 Courroie d’entraînement
~ 90
o
1
2
3
2
1
3
4
Page 49
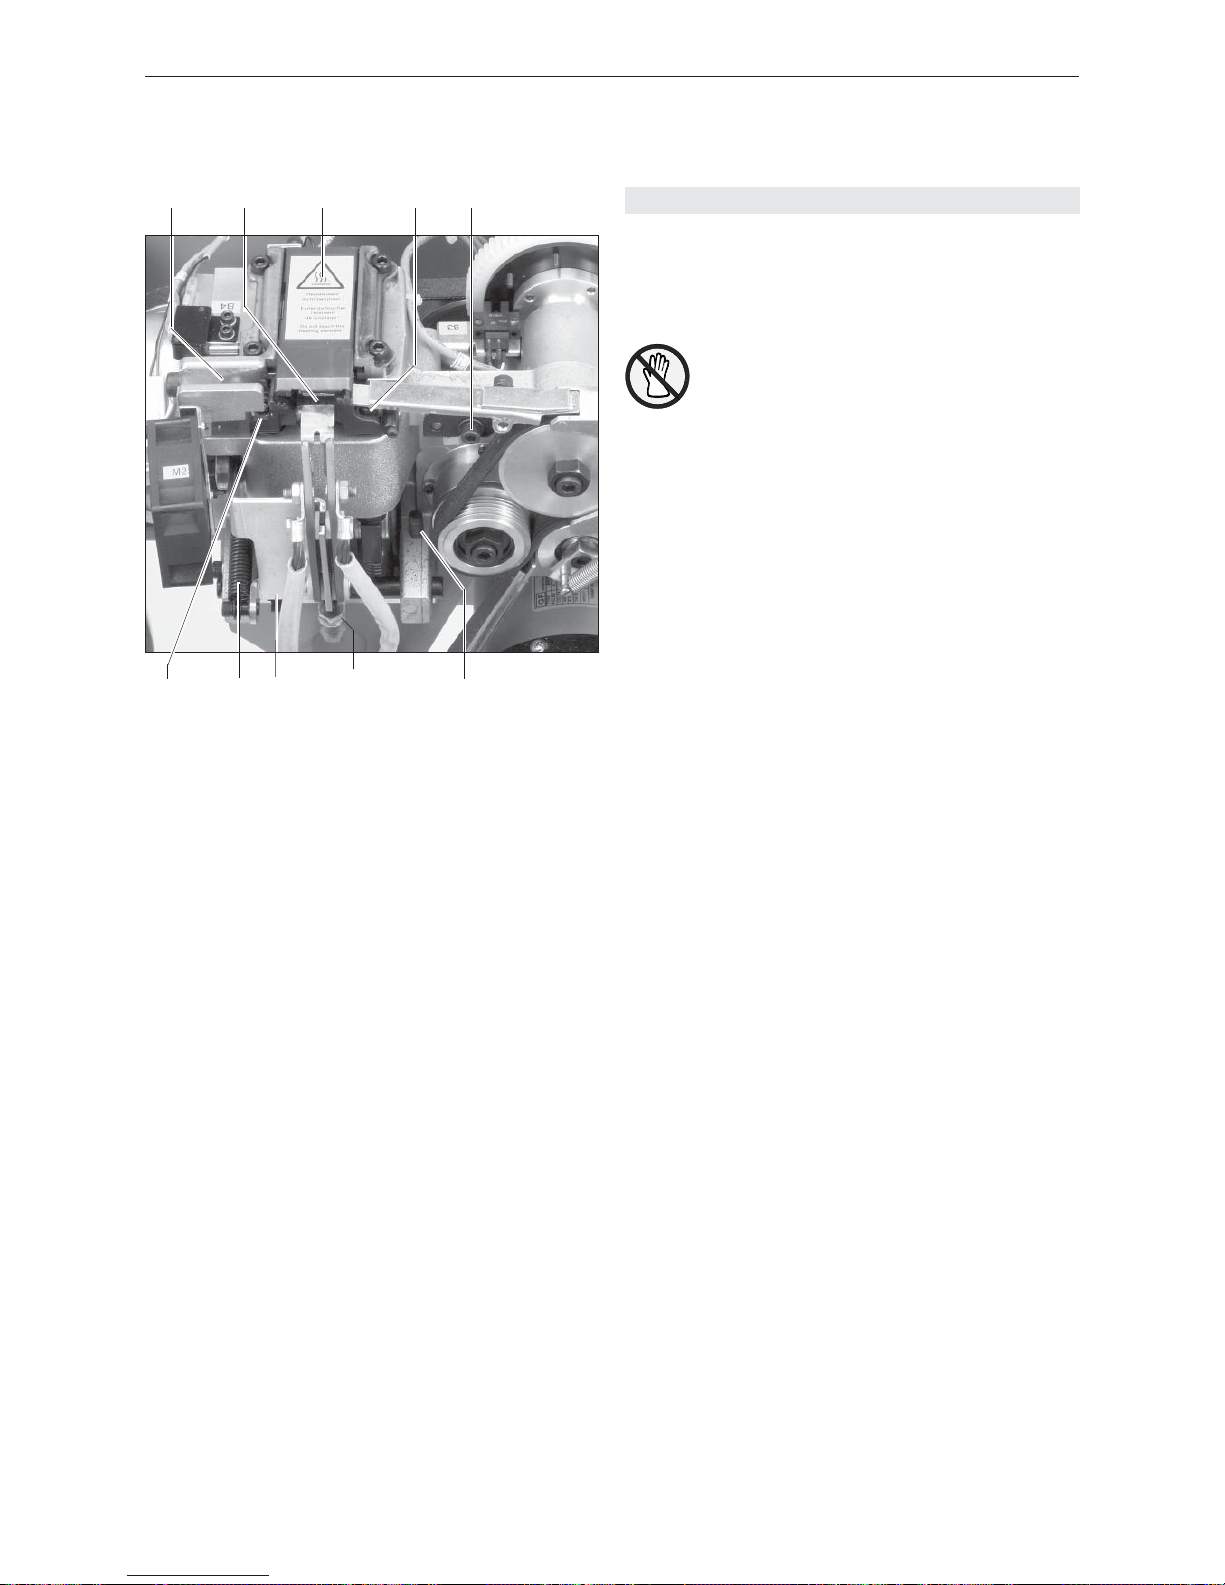
49
02.11
Strapex SMA 20
8.7 REMPLACEMENT DE LA PINCE (COUTEAU)
Démontage
– Commutateur en position „1“.
– Enclencher l‘interrupteur basculat (3/6).
– Actionner le bouton-poussoir „Réinitialisation“ (3/2).
– Ouvrir la table.
Ne pas toucher l‘élément de chauffage
brûlant!
– Avec le pouce, appuyer sur le ressort de torsion
contre le bas et retirer par l‘arrière la plaque du
curseur (18/3) hors de l‘unité de fermeture.
– Dévisser la vis cylindrique (18/5) et enlever le canal
de la bande.
– Dévisser la vis à six pans creux (18/1) et basculer
de côté le centreur de bande avec le ventilateur.
Tourner l‘embrayage dans le sens de la fl èche avec
une longue clé mâle coudée pour vis à six pans
creux (par un trou dans la paroi latérale), jusqu‘à ce
que l‘élément de chauffage soit amené tout devant.
Décrocher le ressort (18/9).
– L‘agrégat se met en position 0°.
– Dévisser deux vis cylindriques et enlever la plaque
pivotante (18/8).
– Dévisser sur env. 2,5 cm les deux vis cylindriques
(18/6) ce qui diminue la tension du ressort.
– Dévisser la vis cylindrique et enlever la pince gau che (18/10).
– Dévisser la vis à six pans creux (18/7) sur le coulis seau, puis enlever délicatement la pince du milieu
(18/2) avec le ressort de compression et la pièce de
maintien.
– Dévisser la vis cylindrique (18/4) et enlever la pince
droite.
– Remplacer la pince endommagée.
Remontage
– Monter la pince droite, revisser partiellement la vis
cylindrique (18/4).
– Tourner à la main l‘agrégat jusqu‘à sa position
initiale.
– Remonter la plaque du curseur (18/3), appuyer
avec la main la pince droite contre la plaque du
curseur, visser à fond la vis cylindrique (18/4).
– Réglage la pince du milieu paralléle contre la pince
droite.
– La suite du remontage se fait dans l‘ordre inverse
du démontage.
Fig. 18
1 Centreur de bande
2 Pince du milieu
3 Plaque du curseur
4 Vis cylindrique
5 Vis cylindrique
6 Vis cylindrique
7 Vis à six pans creux
8 Plaque pivotante
9 Ressort
10 Pince gauche
1 2 3 4 5
10 9 8 7 6
Page 50
50
02.11
Strapex SMA 20
Le moteur d‘entraînement ne fonctionne pas
La machine ne démarre pas, le moteur „ronfl e“
Le moteur d‘entraînement fonctionne, la bande
n‘avance pas
Perturbations de l‘avance de la bande
Mauvaise tension de la bande
Pas de soudure
Soudure insuffi sante
8.8 DÉPANNAGE
Conditions initiales
– La machine est correctement connectée au réseau
d‘alimentation.
– Les fusibles courant faible ne sont pas défectueux.
Les pannes ne doivent être réparées que par
du personnel formé.
PANNE
INTERVENTION
– Vérifi er si la machine est raccordée au réseau
électrique.
– Vérifi er si l‘interrupteur principal est enclenché.
– Vérifi er si le plateau de la table est fermé correcte-
ment.
– Contrôler les fusibles courant faible.
– Fermer la table, déclencher puis réenclencher
l‘interrupteur principal, actionner le bouton-poussoir
„Réinitialisation“ (3/2).
– Actionner le bouton-poussoir „Réinitialisation“ (3/2).
Enlever les saletés de bande.
– Vérifi er si le clapet est fermé.
– Vérifi er s‘il y a encore de la bande sur la bobine.
– Vérifi er si la bande est correctement installée.
– Basculer le clapet et enlever les saletés de bande
éventuelles.
– Vérifi er la tension de la courroie d‘entraînement.
– Contrôler le fonctionnement de l‘embrayage électro magnétique Y3.
– Actionner le bouton-poussoir „Réinitialisation“ (3/2)
et enlever la bande.
– Vérifi er l‘interrupteur de proximité B3.
– Vérifi er la courroie de tension.
– Contrôler le fonctionnement de l‘embrayage élec trique Y2.
– Actionner le bouton-poussoir „Réinitialisation“ (3/2).
Enlever les saletés de bande.
– Vérifi er le réglage de la hauteur de l‘élément de
chauffage.
– Vérifi er l‘élément de chauffage.
– Vérifi er le couteau (sans sectionnement de la
bande– pas de soudure).
– Vérifi er l‘interrupteur de proximité B3.
– Vérifi er le transformateur de soudure T1.
– Vérifi er le réglage de la température de soudure
(gamme de température de 220° à 325°C).
– Elément de chauffage plié: le changer.
– Vérifi er le réglage de la hauteur de l‘élément de
chauffage (voir chapitre 8.2).
F1 = Primaire
F2 = Moteur
F3 = Elément de chauffage transformateur
F4 = Transformateur de commande 24 V
9 DÉMONTAGE ET ÉLIMINATION DES DÉCHETS
Les composants mécaniques de la construction peuvent être démontés pour être transportés sans danger
et triés comme vieux métaux.
Pour construire cette machine, on n‘a utilisé aucun
métal lourd ni aucun produit physique ou chimique qui
puisse nuire à la santé.
Les parties électriques de la construction peuvent être
démontées pour que les composants mécaniques,
électromécaniques et électroniques puissent être triés
séparément.
Pour l‘élimination, il faut appliquer les prescriptions
légales en vigueur.
Page 51
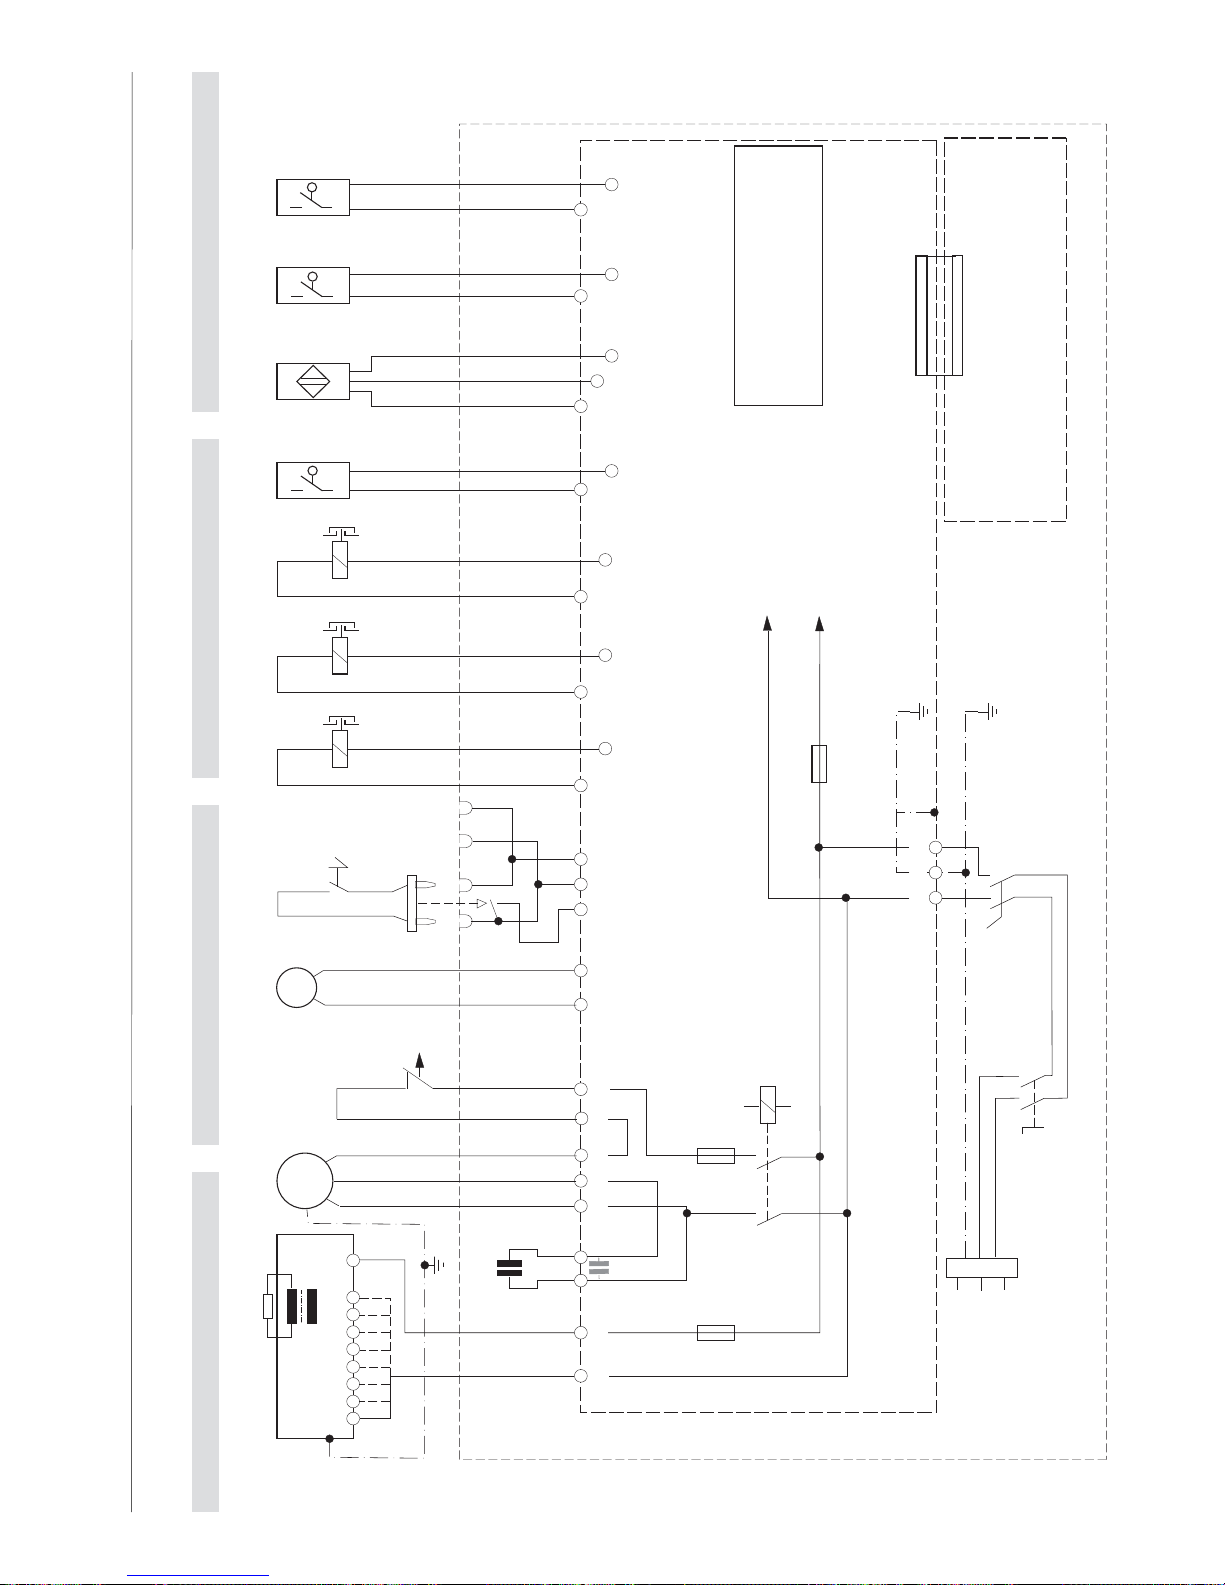
02.11
Strapex SMA 20
51
10
ELEKTROSCHEMA ELECTRIC DIAGRAM SCHÉMA ÉLECTRIQUE SCHEMA ELETTRICO
230 V
M1
M2 S5 Y3 Y2 Y1 B4 B3 B1
AB
C
F1
Kippschalter
Toggle switch
Interrupteur basculant
Interrutore a levetta
Netzstecker
Main plug
Contact à fiches
Connettore di rete
M1
M2
N
PE
L
bn bl
sw rt bl
sw
bl-
sw
bl-
sw
bl-
sw
rt+
bl-
sw
rt+
sw
rt+
Bedienungstableau
Control panel
Tableau de commande
Pannello di comando
Stecker 20 pol.
Plug 20 term.
Fiches 20
Connettore 20 poli
E
N
P
Q1
Steuerung
Controller
Systeme de commande
Comando elettrico
T1 R1
230 V =
12345678
PE
1
2
Q2
1
2
bnsw
bl
F2
F3
230 V = 7 AT
1 AT
230 V = 3 AT
1821.152.039
B2
sw
rt+
Hauptschalter
Main switch
Interrupteur principal
Interrutore principale
Q3
PCB1
Page 52
02.11
Strapex SMA 20
52
10.1 LEGENDE 10.1 EXPLANATION 10.1 LÉGENDE 10.1 LEGGENDA
M1 Antriebsmotor, 230/240V Drive motor, 230/240 V Moteur, 230/240 V Motore, 230/240V
M2 Ventilator, 24 V Fan, 24 V Ventilateur, 24 V Ventilarore, 24V
T1 Schweisstransformator, 230/240 V Welding-Transformer, 230/240 V Transformateur de soudage, 230/240 V Transformatore di saldatura, 230/240 V
R1 Heizelement Heating element Elément de chauffage Elemento riscaldante
S5 Fuss-Schalter Foot switch Pédale de commande Interruttore a pedale
Q1 Kippschalter Toggle switch Interrupteur basculant Interruttore a levetta
Q2 Tischschalter Table switch Interrupteur de la table Interruttore manuale a Tavola
Sicherheitsschalter Security switch Comm. de sécurité Int. di sicurezza
Q3 Hauptschalter Main switch Interrupteur principal Interruttore principale
B1 Mikroschalter Limit switch Microinterrupteur Micro interruttore
Aggregat 0°/32° Aggregate 0°/32° Aggregat 0°/32°
Aggregato 0°/32°
B2 Mikroschalter Limit switch Microinterrupteur Micro interruttore
Bandspannung lösen Release strap tension Deserre tension Allenta la tensione del nastro
B3 Gabellichtschranke Light barrier Barrière lumineuse Ponte luce
Umschaltung“Verschliessen” Switch over to “sealing” Démarrage soudage Commuta su “chiudere”
B4 Mikroschalter Limit switch Microinterrupteur Micro interruttore
Umreifung Start Strapping Start Démarrage cerclage Avviamento dell’avvolgimento
Y1 Elektro-Magnetkupplung Electromagnetic clutch Embrayage électrique Frizione elettromagnetica
Aggregat Aggregate Aggrégat Aggregato
Y2 Elektro-Magnetkupplung Electromagnetic clutch Embrayage électrique Frizione elettromagnetica
Rückzug und Spannen Take-up and tensioning Retour/Tension Allentamento/tensione
Y3 Elektro-Magnetkupplung Electromagnetic clutch Embrayage électrique Frizione elettromagnetica
Bandvorschub Strap feed Avance bande Avanzamento nastro
C Kondensator Capacitor Condensateur Condensatore
Motor Motor Moteur Motore
F1 Feinsicherung Micro fuse Fusible courant faible Fusibile di precisione
Steuerprint Printed circuit board Carte circuit imprimé Unità di comando principale
F2 Feinsicherung Micro fuse Fusible courant faible Fusibile fi ne
Antriebsmotor Drive motor Moteur Motore
F3 Feinsicherung Micro fuse Fusible courant faible Fusibile fi ne
Schweisstransformator Welding transformer Transformateur de soudage Trasformatore di saldatura
PCB1 Steuerprint Printed circuit board Carte circuit imprimé Unità di comando principale
Page 53
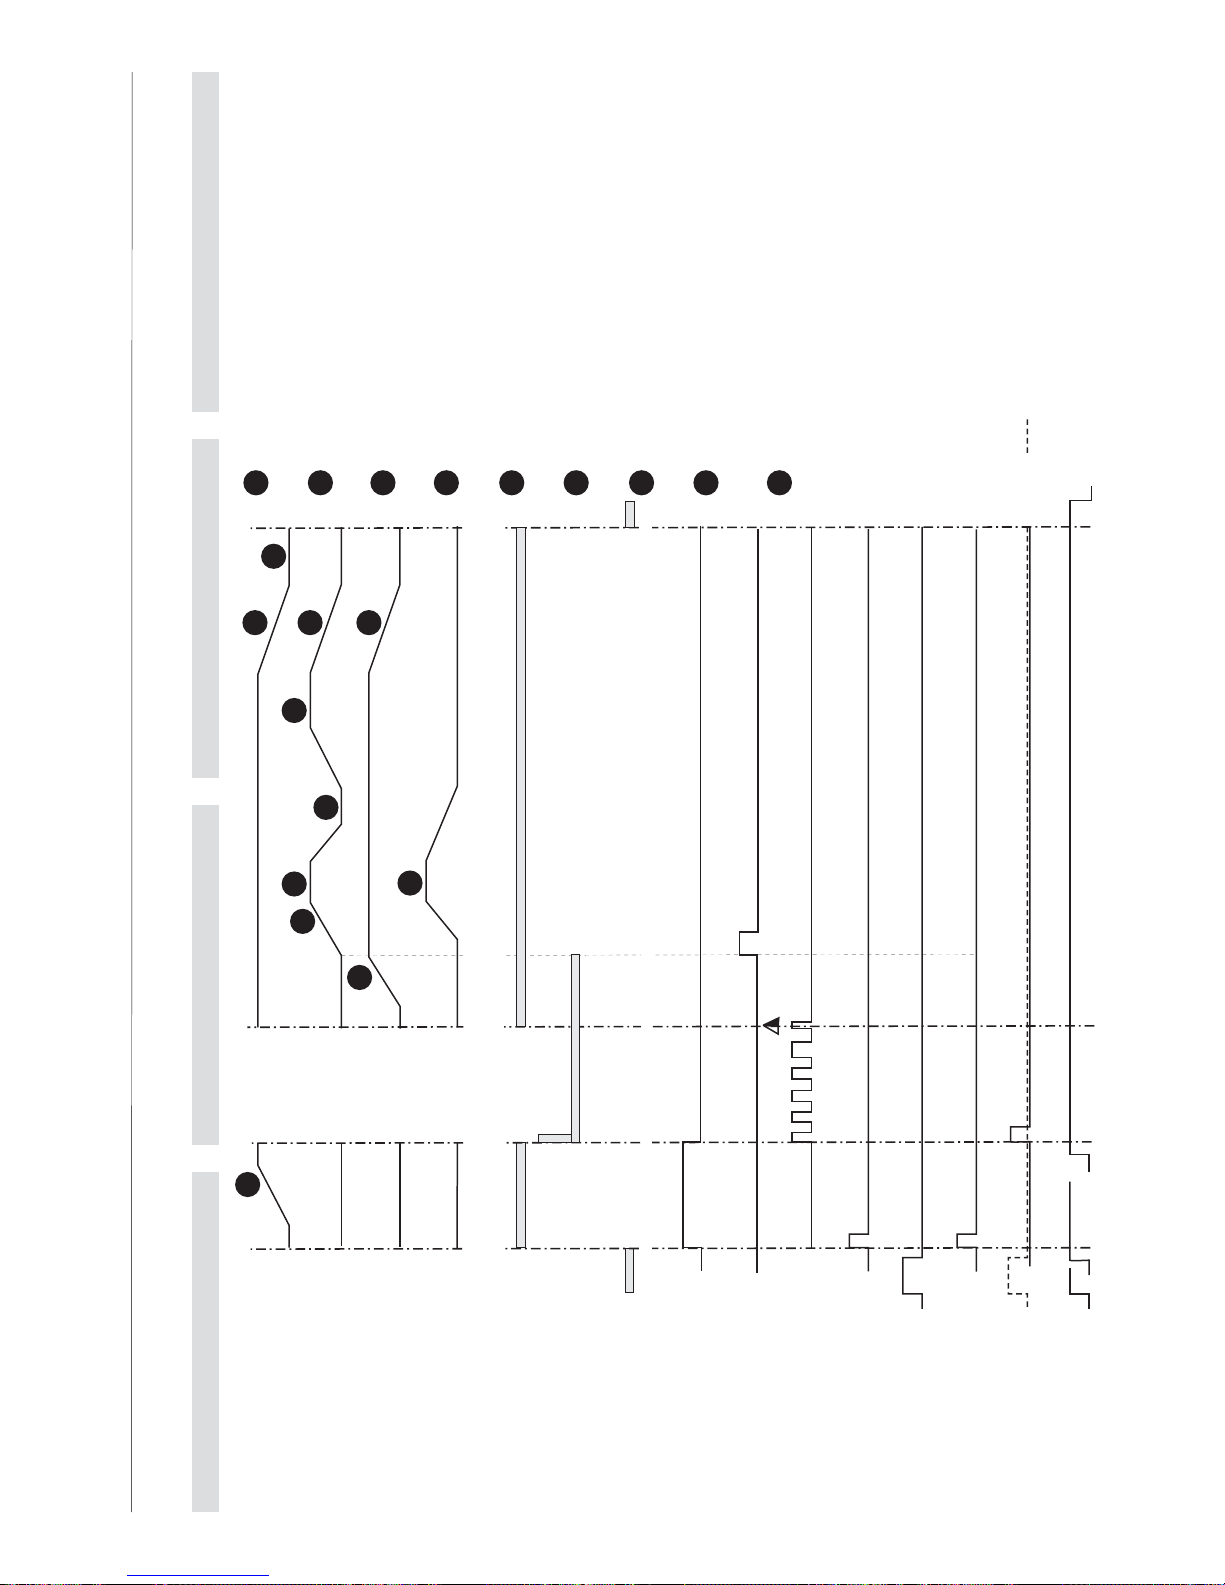
02.11
Strapex SMA 20
53
11
ABLAUFDIAGRAMM FUNCTIONAL DIAGRAM SCHÉMA FONCTIONNEL SCHEMA FUNZIONALE
0
0
360
0
32
0
32
0
1
2
3
4
5
6
7
8
8
8
9
Fusschalter Band-vor
Foot switch strap forward
Interrupteur pédale avance de la bande
Interrutore a pedale avanzamento nastro
S5 =
K1
K3
K4
Y1
Y2
Y3
B1
B2
B3
B4
S2
S5
K2
S3
S1
Klemmer, rechts
Clamp, right
Pince, droite
Morsetto destro
Klemmer, Mitte
Clamp, center
Pince, centre
Morsetto centrake
Klemmer, links
Clamp, left
Pince, gauche
Morsetto sinistro
Heizelement
Heating element
Elément de chauffage
Elemento riscaldante
Aggregat
Aggregat
Aggregat
Aggregato
Rückzug-Spannen
Take-up tensioning
Retour tendre
Allentamento tensione
Band vor
Strap forward
Avance de la bande
Avanzamento mastro
Aggregat
Aggregat
Aggregat
Aggregato
Bandspannung lösen
Strap tension loosen
Desserrer tension de bande
Allentamento nastro
Umschalten auf Aggregat
A
ggregatAggregatAggregato
Umreifung auslösen
Strapping start
Cerclage départ
Inizio reggiatura
Impulstaste Band vor
Impuls button strap forward
Bouton poussoir de bande
Pulsante avanzamento nastro
Impulstaste Reset
Impuls button reset
Bouton poussoir reset
Pulsante ripristino
Fusschalter Umreifung auslösen
Foot switch strapping start
Interrupteur pédale cerclage départ
Interruttore a pedale
Motor start
Motor start
Moteur départ
Avviamento motore
Klemmer, rechts
Clamp, right
Pince, droite
Morsetto destro
Band geklemmt
Strap clamped
Serre de la bande
Nastro incastrato
1
Klemmer, links
Clamp, left
Pince, gauche
Morsetto sinestro
Band geklemmt
Strap clamped
Serre de la bande
Nastro incastrato
2
Klemmer, Mitte
Clamp, center
Pince, centre
Morsetto centrale
Band wird abgeschnitten
Strap cut-off
Couteuau de la bande
Recisione nastro
3
Bandtrennung zurück
Strap separator back
Separation de bande retour
Ritorno separatore nastro
Heizelement zwischen den Bändern
Heating element between the straps
Element de chauffage
Elemento riscaldante verso l'alto
4
Bander werden erwärmt
Straps will be heated
La bande sur la chauffage
Nastri in riscaldamento
5
Klemmer, Mitte nach unten
Clamp, center downward
Pince, centre en base
Morsetto centrale verso il baso
Heizelement in Ausgangsstellung
Heating element in base position
Element de chauffage position de base
Elemento riscaldante verso l'alto
6
Klemmer, Mitte nach oben
Clamp, center upward
Pince, centre monter
Morsetto centrale verso l'alto
Bänder werden verschweisst und gepress
t
Straps welded and pressed
La bande soudure et pression
Nastri vengono saldati e pressati
Alle drei Klemmer zurück
All tree clamps back
Tout pinces retour
I tre morsetti indietro
Schieberplatte und Bandtrennung
zurück in 0
0
Stellung
Sliding platte and strap separator
back in 0
0
position
Plaque du curseur et séparateur
de la bande retour en 0
0
position
Placca scorrevole e separatore
nastro indietro in pos. 0
0
Ausgänge Output Sorties Uscite
Eingänge Input Entrées Entrate
Elektromagnet Kupplungen
Electromagnetic clutches
Embrayages électromagnétique
Frizione elettromagnetica
Y =
Kurvenscheibe
Cam
Disque à came
Camma a disco
K =
Tasten/Schalter
Button/Switch
Touche/Interrupteur
Pulsanti/interruttori
S =
Mikroschalter
Limit switches
Microinterrupteur
Microinterruttore
B =
7
8
9
Klemmer, Mitte nach oben
Clamp, center upward
Pince, centre monter
Morsetto centrale verso l'alto
Page 54
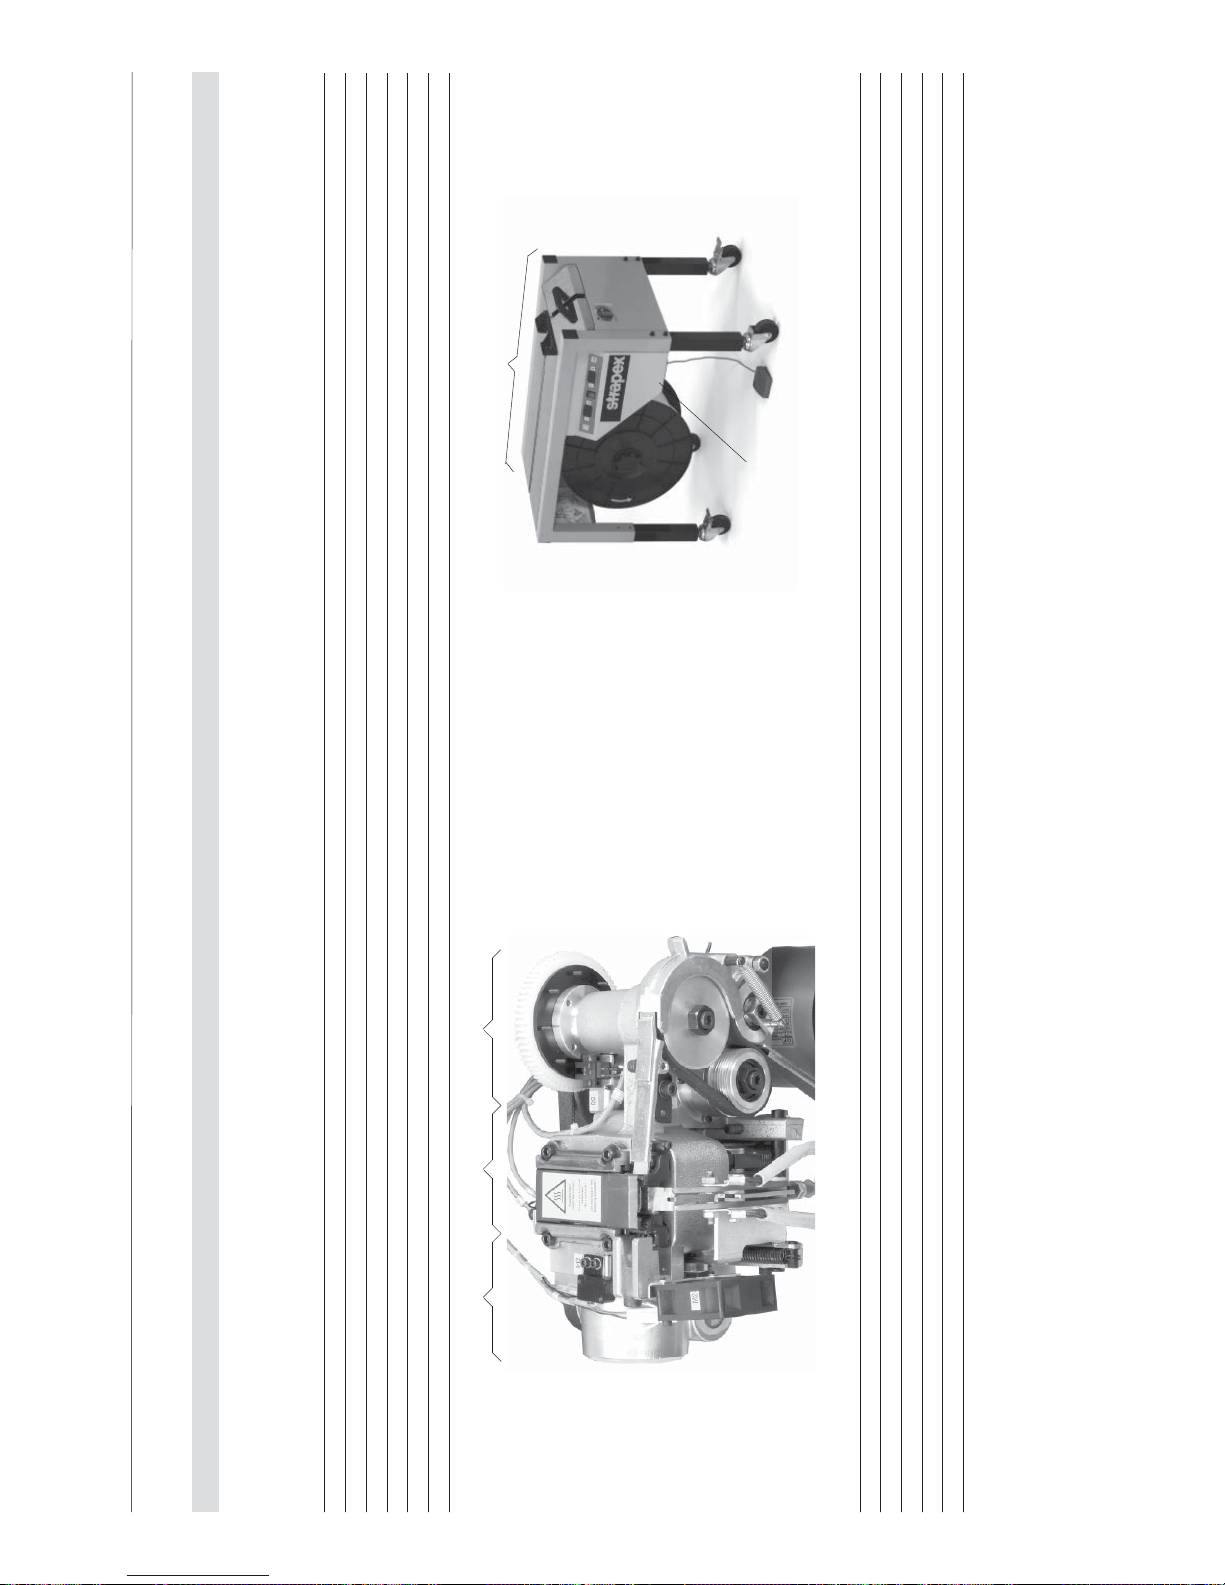
02.11
Strapex SMA 20
54
Pos. Artikel-Nr. Benennung Part name Article Articolo Stück
Part no Quantity
No d'article Pièce
Art. no Pezzi
* Empfohlene Ersatzteile * Recommended spare parts * Pièces de rechange recom. * Parti di ricambio raccom.
TEILELISTE PARTS LIST LISTE DES PIÈCES LISTA DELLA PARTI
1835.001.050 Aggregat (Fig. A–C) Aggregate (Fig. A–C) Aggregat (Fig. A–C) Aggregato ( Fig. A–C)
Fig. A 1835.001.051 Antrieb Drive unit Entraînement Gruppo motore
Fig. B 1835.001.052 Verschliesseinheit Sealing unit Unité de sertissage Unità di chiusura
Fig. C 1835.001.053 Spanneinheit Tensioning unit Unité de tension Unità di tensione
Fig. D 1835.001.057 Maschinengestell Machine frame Bâti de la machine Intelaiatura
Fig. E 1835.001.058 Elektroteil Electric part Partie eléctrique Parte elettrica
Montagewerkzeug Assembly tools Outils de montage Strumento di montaggio
1990.102.006 Sechskantstiftschlüssel, 6 mm Allen key, 6 mm Clé à six pans, 6 mm Chiave esagonale per interni, 6 mm
Zusatz mit Maschine Supplied with the machine Livré avec la machine Aggiunta
1821.152.005 1 Satz Feinsicherungen Set of Micro fuses Jeu de fusibles courant faible Fusibile a corrente debole
A
B
C
D
E
12
Page 55
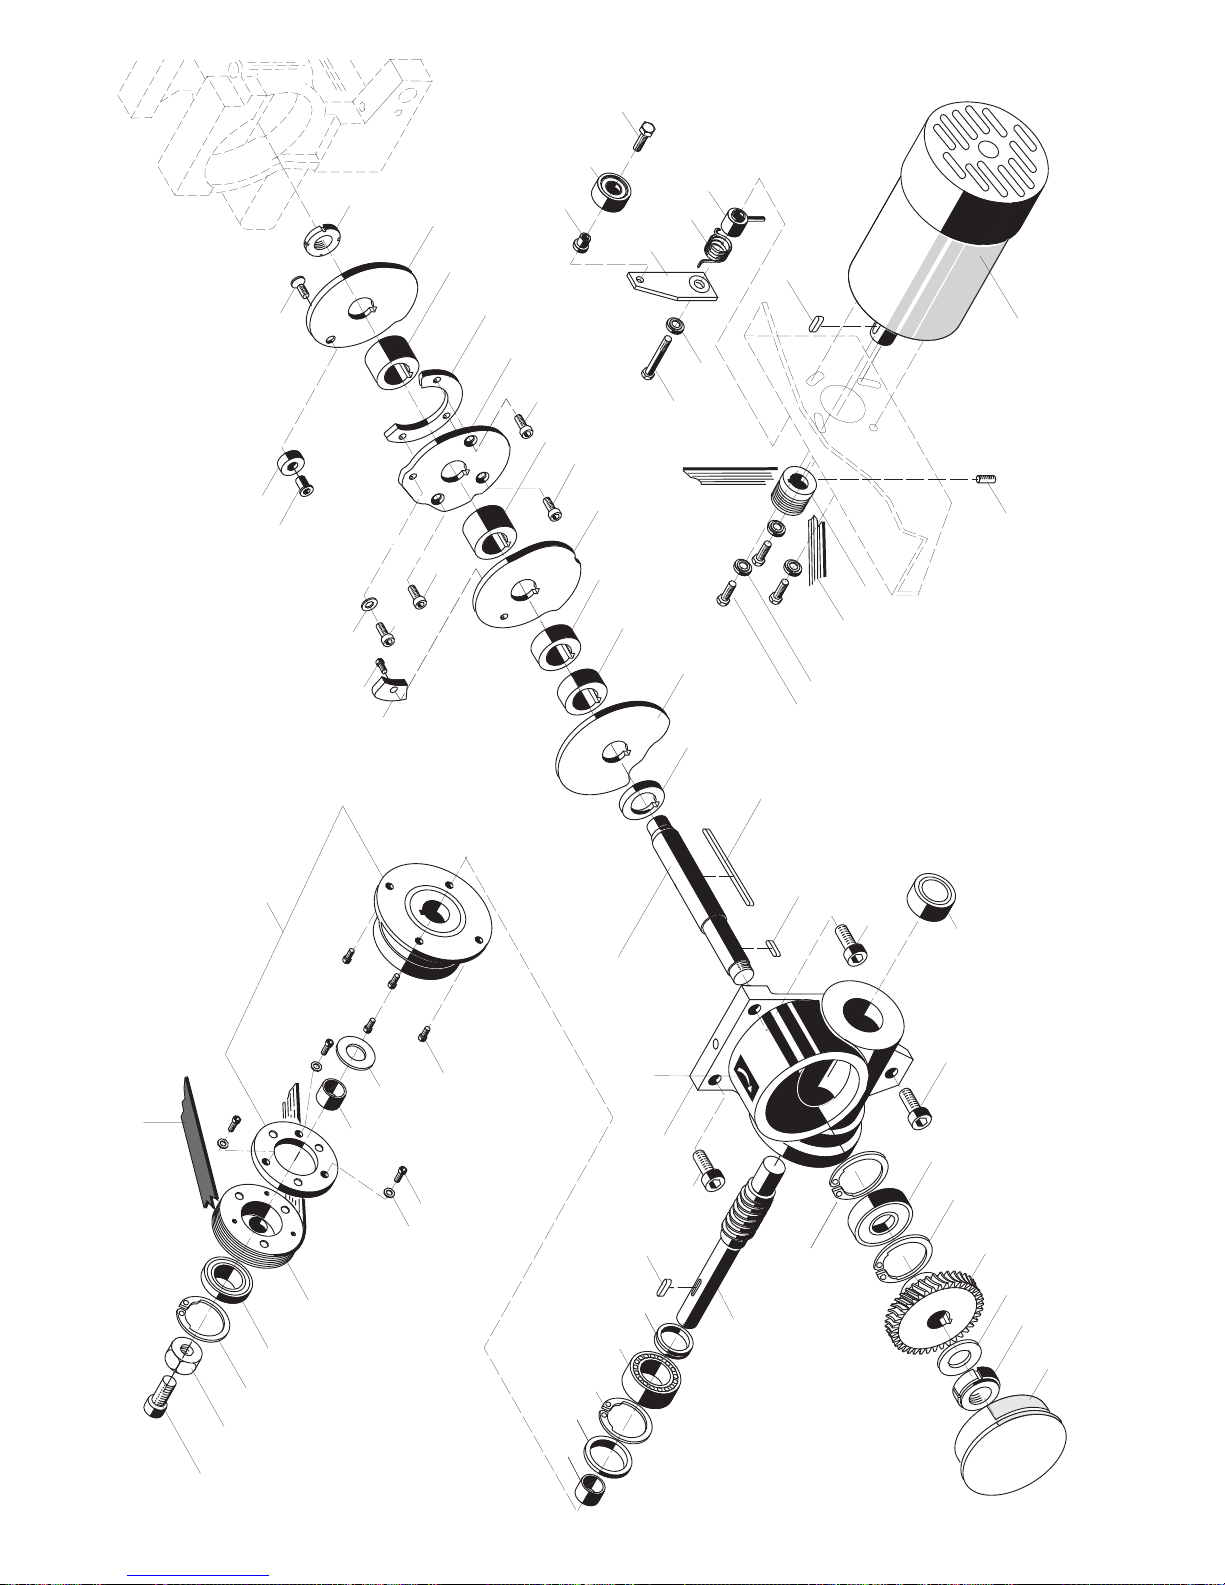
02.11
55
K4
27
11
23
17
9
12
10
33
32
64
12
8
22
18
5
20
30
28
29
7
21
16
26
26
3
41
38
15
20
1
26
21
51
55
58
59
61
64
60
66
SMA 20 Fig. A
1835.001.051/1
31
22.09.03 hp
47
36
62
35
49
58
68
13
34
55
19
K3
40
56
46
K1
K2
43
52
52
45
50
44
52
39
54
69
71
72
72
73
73
70
53
Page 56
02.11
Strapex SMA 20
56
Pos. Artikel-Nr. Benennung Part name Article Articolo Stück
Part no Quantity
No d'article
Pièce
Art. no Pezzi
1 1835.011.003 Gehäuse Housing Bâti Involucro 1
2
3 1835.021.363 Welle komplett Shaft complete Arbre complet Albero completo 1
4
5 1835.021.062 Schneckenwelle komplett Worm gear shaft complete Axe à vis sans fi n Albero a vite senza fi ne completo 1
6
7 1821.062.001 Schneckenrad Worm gear wheel Roue hélicoidale Ruota elicoidale 1
8 1835.021.019 Zentrierring Centering ring Anneau centreur Anello di centraggio 1
9 1821.170.003 Rippenscheibe Ribbed disc-wheel Roue à toile nervurée Ruota zigrinata 1
10 1821.250.008 Elektromagnet-Kupplung Y1 Electromagnetic clutch Y1 Embrayage électrique Y1 Frizione elettromegnetica Y1 1
11 1821.020.024 Sechskant-U-Scheibe Hex. washer Rondelle à six pans Rosetta esagonale 1
12 1835.021.022 Distanzring Spacer ring Anneau d’écartement Anello distanziatore 2
13 1835.021.003 Distanzscheibe 0,1 mm, Spacer washer 0,1 mm Rondelle d’écartement 0,1 mm Rondella distanziatrice 0,10mm 1
bei Bedarf on request sur demande (su richiesta)
14
15 1933.918.160 Nadelbüchse Needle bushing Douille à aiguilles Bussola ad aghi 1
16 1930.140.174 Rillenkugellager Bearing Roulement à billes Cuscinetto a sfere 1
17 1930.130.154 Rillenkugellager Bearing Roulement à billes Cuscinetto a sfere 1
18 1930.220.154 Schrägkugellager Angular bearing Roulement à billes angulaire Cuscinetto angolare 1
19 1821.072.002 V-Ring V-Ring Anneau-V Anello a V 1
20 1923.205.160 Federkeil Key Coin Cuneo 2
21 1920.340.182 Sicherungsring Retaining ring Circlips Anello di fi ssaggio 2
22 1920.335.154 V-Sicherungsring V-Retaining ring V-Circlips Anello di fi ssaggio a V 1
23 1920.332.124 V-Sicherungsring V-Retaining ring V-Circlips Anello di fi ssaggio a V 1
24
25
26 1911.008.258 Zylinderschraube Cylinder screw Vis cylindrique Vite cilindrica 3
27 1911.008.168 Zylinderschraube Cylinder screw Vis cylindrique Vite cilindrica 1
28 2954.100.226 Nutmutter Elastik-Stop Nut Ecrou Ghiera di fi ssaggio 1
29 1917.803.146 U-Scheibe Washer Rondelle Rondella a U 1
30 1929.516.500 Verschluss-Stopfen Cover Couvercle Tappo di chiusura 1
31 1821.027.006 Linsen-Kombischraube Countersunk oval head screw Vis à tête bombée Vite a testa bombata 4
32 1910.803.088 Zylinderschraube Cylinder screw Vis cylindrique Vite cilindrica 3
33 1919.603.042 Rippenscheibe Lock washer Rondelle de sécurité Rondella zigrinata 3
34 1835.021.063 Rolle komplett Roll complete Rouleau complet Rullo completo 1
35 1835.021.068 Spannhülse komplett Sleeve complete Douille de serrage compléte 1
36 1835.021.069 Halter komplett Support complete Support complet Supporto completo bloccaggio compl 1
37
* Empfohlene Ersatzteile * Recommended spare parts * Pièces de rechange recom. * Parti di ricambio raccom.
Fig. A
Page 57
02.11
Strapex SMA 20
57
Pos. Artikel-Nr. Benennung Part name Article Articolo Stück
Part no Quantity
No d'article
Pièce
Art. no Pezzi
38 1835.021.357 Kurvenscheibe K 1 Cam K 1 Disque à came K 1 Disco a camme completo K1 1
39 1835.021.358 Kurvenscheibe K 2 Cam K 2 Disque à came K 2 Disco a camme completo K2 1
40 1835.021.359 Kurvenscheibe K 3 Cam K 3 Disque à came K 3 Disco a camme completo K3 1
41 1835.021.360 Kurvenscheibe K 4 Cam K 4 Disque à came K 4 Disco a camme completo K4 1
42
43 1835.021.361 Ringsegment Ring segment Segment d’un commutateur Segmento ad anello 1
44 1835.021.018 Bundbüchse Bushing Douille Bussola d’unione 1
45 1835.021.023 Zylinder-Büchse Cylindric bushing Douille cylindrique Bussola cilindrica 1
46 1835.021.362 Schaltnocken Tip cam Came porte-butée Camma 1
47 1835.021.066 Bundbüchse Bushing Douille Bussola d’unione 1
48
49 1911.506.458 Sechskant-Schraube Hex. screw Vis à six pans Vite esagonale 1
50 1911.705.128 Senkschraube Counter sunk screw Vis noyée Vite a testa svasata 1
51
52 1911.005.088 Zylinderschraube Cylinder screw Vis cylindrique Vite cilindrica 3
53 1911.005.068 Zylinderschraube Cylinder screw Vis cylindrique Vite cilindrica 1
54 1919.605.062 Sicherungsscheibe Lock washer Rondelle de sécurité Anello di sicurezza 1
55 1912.006.208 Sechskant-Schraube Hex screw Vis à six pans Vite esagonale 4
56 1911.004.088 Zylinderschraube Cylinder screw Vis cylindrique Vite cilindrica 1
57
58 1821.020.033 Flanschbüchse Bushing Douille Bussola 4
59 1821.170.004 Rippenscheibe Washer Rondelle Rondella zigrinata 1
60 1923.204.160 Federkeil Key Coin Cuneo 1
61 1910.405.062 Gewindestift Set screw Goujon fi leté Grano fi lettato 1
62 1821.012.006 Drehfeder Torsion spring Ressort de torsion Molla a torsione 1
63
* 64 1821.171.001 Poly V Keilrippenband Belt Courroie Cinghia a V 1
65
66 1821.140.037 Einphasen-Motor 230-240 V Electric motor 230-240 V Moteur électrique 230-240 V Motore elettrico monofase 230-240V 1
66
67
68 1820.090.189 Hinweisschild Indication tag Plaquette indicateur Placchetta 1
69 1923.205.640 Federkeil Key Clavette Cueno 1
70 1821.025.009 Mutter Nut Ecrou Dado 1
71 1821.020.106 Distanzring (7 x 1 mm) Spacer Anneau d'écartement Anello distanziatrice 1
72 1821.020.107 Distanzring (10,9 x 1 mm) Spacer Anneau d'écartement Anello distanziatrice 2
73 1821.020.108 Distanzring (19,75 x 2 mm) Spacer Anneau d'écartement Anello distanziatrice 2
Fig. A
* Empfohlene Ersatzteile * Recommended spare parts * Pièces de rechange recom. * Parti di ricambio raccom.
Page 58
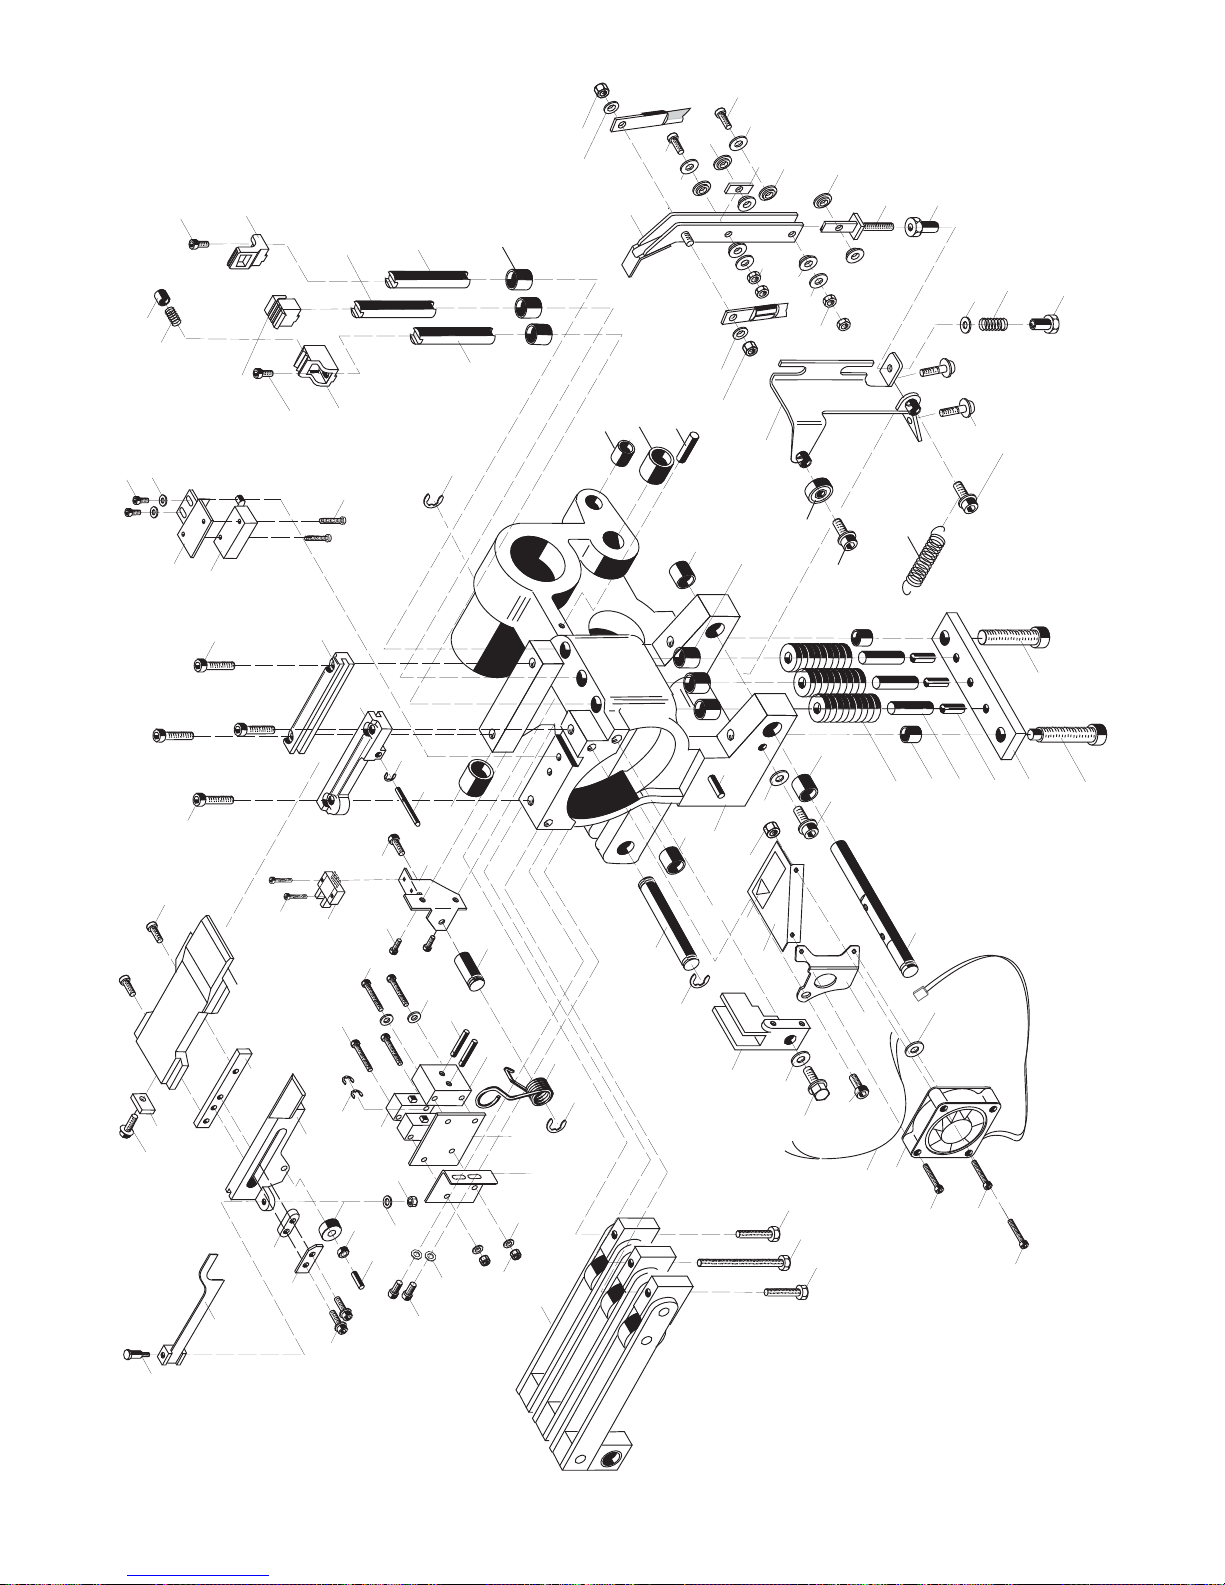
02.11
58
SMA 20 Fig. B 1835.001.052/3
20
16
17
28
31
30
23
18
19
22
48
48
64
14
12
14
13
78
65
66
72
36
9
49
50
49
84
116
59
71
58
3
85
48
6
3
5
1
60
73
56
51
52
2
4
2
6
71
88
98
103
108
2
43
44
43
48
40
42
48
41
2
93
97
93
95
92
46
45
20.08.04 hp
38
37
57
61
103
104
22
99
100
100
99
92
105
105
94
92
37
22
90
101
101
101
92
37
35
34
85
112
105
105
119
136
133
134
120
135
135
121
130
128
127
124
122
118
29
128
131
123
125
132
133
126
110
Fig. A/26
105
101
106
107
37
Page 59
02.11
Strapex SMA 20
59
* Empfohlene Ersatzteile * Recommended spare parts * Pièces de rechange recom. * Parti di ricambio raccom. * Piezas de recambio recom.
Pos. Artikel-Nr.
Benennung Part name Article Articolo Stück
Part no Quantity
No d'article
Pièce
Art. no Pezzi
1 1835.011.004 Gehäuse Housing Bâti Involucro (basamento) 1
2 1935.516.150 Gleitlager Bearing Palier lisse Cuscinetto scorrevole 8
3 1935.512.150 Gleitlager Bearing Palier lisse Cuscinetto scorrevole 2
4 1935.510.120 Gleitlager Radial-bearing Palier lisse Cuscinetto scorrevole 2
5 1933.718.160 Nadelhülse Needle bushing Douille aiguilles Bussola ad aghi 1
6 1921.306.161 Zylinderstift Pin Goupille Spina cilindrica 2
7
8
9 1835.021.028 Hebel komplett Lever complete Levier complet Leva completa 3
10
11
12 1835.021.027 Führung, rechts Guide, right Guidage, droit Guida di destra 1
13 1835.021.026 Führung, links komplett Guide, left complete Guidage, gauche complet Guida di sinistra completa 1
14 1911.006.208 Zylinderschraube Cylinder screw Vis cylindrique Vite cilindrica 4
15
16 1835.021.004 Schieberplatte Slide plate Plaque du curseur Placca di scorrimento 1
17 1835.021.032 Führungskeil Guide key Coin de guidage Cuneo di guida 1
18 1835.021.033 Distanzkeil Coin d’écartement Cuneo distanziatore 1
19 1835.021.048 Platte Plate Plaque Placca 1
20 1835.021.047 Anschlag Stop Butée Fermo 1
21
22 1911.305.122 Zylinderschraube Cylinder screw Vis cylindrique Vite cilindrica 5
23 1913.505.081 Zylinderschraube Cylinder screw Vis cylindrique Vite cilindrica 2
24
25
26
27
28 1835.021.008 Bandtrennung Strap separator Séparateur de bande Separatore nastro 1
29 1835.021.034 Rolle Roller Roue Rullo 1
30 1937.204.043 Zylinderlager Bearing Roulement Cuscinetto 1
31 1921.904.082 Schwerspannstift Roll pin Goupille élastique Spina a pressione 1
32
33
* 34 1835.021.155 Schaltgabel komplett Switch spring complete Ressort à lame complet Forcella d’innesto completa 1
35 1821.033.011 Bolzen Bolt Goujon Grano 1
Fig. B
Page 60
02.11
Strapex SMA 20
60
Pos. Artikel-Nr. Benennung Part name Article Articolo Stück
Part no Quantity
No d'article
Pièce
Art. no Pezzi
36 1920.103.062 Sicherungsscheibe Retaining ring Circlips Anello di ritenuta 2
37 1916.004.088 Mutter Nut Ecrou Dado 6
38 1919.604.052 Rippenscheibe Lock washer Rondelle de sécurité Rondella zigrinata 1
39
40 1835.021.005 Klemmer, rechts Clamp, right Pince, droite Morsetto destro 1
41 1835.021.007 Klemmer, Mitte Clamp, center Pince, centre Morsetto destro centrale 1
42 1835.021.006 Klemmer, links Clamp, left Pince, gauche Morsetto sinistro 1
43 1835.021.009 Stössel Stem Coulisseau Asta 2
44 1835.021.010 Stössel, Mitte Stem, center Coulisseau, centre Asta centrale 1
45 1835.021.011 Druckstück Pressure piece Pièce de pression Elemento di pressione 1
46 1821.010.015 Druckfeder Compression spring Ressort de pression Molla a pressione 1
47
48 1911.306.162 Zylinderschraube Cylinder screw Vis cylindrique Vite cilindrica 6
49 1911.606.408 Sechskant-Schraube Hex. screw Vis à six pans Vite esagonale 2
50 1911.606.728 Sechskant-Schraube Hex. screw Vis à six pans Vite esagonale 1
51 1835.021.059 Zylinderschraube Cylinder screw Vis cylindrique Vite cilindrica 1
52 1911.008.548 Zylinderschraube Cylinder screw Vis cylindrique Vite cilindrica 1
53
54
55
56 1835.021.051 Bride Flange Bride Brida 1
57 1835.021.060 Federhülse Spring bushing Douille à ressort Bussola a pressione 3
58 1835.021.058 Schwenkbolzen Swivel bolt Goujon pivotant Perno orientabile 1
59 1821.031.012 Bolzen Bolt Goujon Perno 1
60 1821.010.016 Druckfeder Compression spring Ressort à pression Molla a pressione 3
61 2255.100.476 Distanzbüchse Spacer bushing Douille d’écartement Bussola distanziatrice 2
62
63
64 1835.021.365 Support Support Support Supporto 1
65 1835.021.366 Bolzen Bolt Goujon Perno 1
* 66 1821.012.005 Drehfeder Torsion spring Ressort de torsion Molla a torsione 1
67
68
69
* Empfohlene Ersatzteile * Recommended spare parts * Pièces de rechange recom. * Parti di ricambio raccom. * Piezas de recambio recom.
Fig. B
Page 61
02.11
Strapex SMA 20
61
Pos. Artikel-Nr. Benennung Part name Article Articolo Stück
Part no Quantity
No d'article
Pièce
Art. no Pezzi
70
71 1920.112.132 Sicherungsscheibe Retaining ring Circlips Anello di fi ssaggio 2
72 1920.110.122 Sicherungsscheibe Retaining ring Circlips Anello di fi ssaggio 1
73 1921.405.241 Spiral-Spannstift Spiral pin Goujon élastique Spinotto elastico 3
74
75
76
77
78 1835.021.367 Auslösestift Release pin Goujon de déclenchement Spinotto di sblocco 1
79
80
81
82
83
84 1912.006.208 6 kt. Schraube Hex. Screw Vis à six pan Vite esagonale 1
85 1917.809.068 U-Scheibe Washer Rondelle Rondella a U 2
86
87
88 1835.021.025 Schwenkplatte komplett Swivel plate complete Plaque pivotante complet Placca orientabile completa 1
89
* 90 1835.021.036 Heizelement komplett Heating element complete Elément de chauffage complet Elemento riscaldante completo 1
91
92 1835.021.038 Isolator Büchse Insulation bushing Douille d’isolement Bussola d’isolamento 8
93 1835.021.052 Sechskant- Hülse Hex. bushing Douille à six pans Boccola esagonale 2
94 1835.021.055 Keil Key Coin Cuneo 1
95 1835.021.056 Stellschraube Adjustment screw Vis de réglage Vite di regolazione 1
96
97 1821.010.014 Druckfeder Compression spring Ressort de pression Molla a pressione 1
98 1930.100.084 Rillenkugellager Radial-Bearing Roulement à billes-radial Cuscinetto a sfere 1
99 1916.006.100 Mutter Nut Ecrou Dado 2
100 1917.803.060 U-Scheibe Washer Rondelle Rondella a U 2
101 1917.809.048 U-Scheibe Washer Rondelle Rondella a U 5
102
103 1911.305.102 Zylinderschraube Cylinder screw Vis cylindrique Vite cilindrica 2
104 1821.020.054 Distanzscheibe Spacer washer Rondelle d’écartement Rondella distanziatrice 1
* Empfohlene Ersatzteile * Recommended spare parts * Pièces de rechange recom. * Parti di ricambio raccom. * Piezas de recambio recom.
Fig. B
Page 62
02.11
Strapex SMA 20
62
105 1911.004.308 Zylinderschraube Cylinder screw Vis cylindrique Vite cilindrica 5
106 1835.015.169 Schutzblech Guard plate Tôle de protection Lamiera di protezione 1
107 1821.092.026 Warnschild Warning plate Plaque d'avertissement Placcetta d'avvertimento 1
108 1821.011.002 Zugfeder Tension spring Ressort de tension Molla di tensione 1
109
110 1835.021.160 Ventilator-Halter Fan support Ventilateur support Ventilatore sostegno 1
111
112 1821.145.001 Ventilator komplett Fan complete Ventilateur complet Ventilatore completo 1
113
114
115
116 1835.041.004 Bandzentrierung 6 mm Strap centering device 6 mm Centreur pour bande 6 mm Centratore per nastro 6 mm 1
116 1835.041.005 Bandzentrierung 9 mm Strap centering device 9 mm Centreur pour bande 9 mm Centratore per nastro 9 mm 1
116 1835.041.006 Bandzentrierung 12-13 mm Strap centering device 12-13 mm Centreur pour bande 12-13 mm Centratore per nastro 12-13 mm 1
117 1821.163.075 Kabelbaum komplett Cable string complete Faisceau de câble complet Pettine del cavo 1
* 118 1821.151.005 Mikroschalter Limit switch Microinterrupteur Micro interruttore 2
119 1821.163.057 Kabel-Ventilator Cable for fan Câble pour ventilateur Cavo del ventilatore 1
* 120 1821.151.007 Mikroschalter Limit switch Microinterrupteur Micro interruttore 1
* 121 1821.150.021 Gabellichtschranke Light barrier Barrière lumineuse Ponte luce 1
122 1835.021.368 Halter Pin support Support Sostegno 1
123 1835.021.369 Stellblech Adjusting plate Disque de réglage Disco de regolazione 1
124 1835.021.370 Auslösestift Release pin Goujon de déclenchement Spinottto di blocco 2
125 1835.021.371 Halteplatte Hold plate Support Lamiera 1
126 1835.021.372 Sicherungsring Retaining ring Circlips Anello di sicurezza 2
127 1911.003.258 Zylinderschraube Cylinder screw Vis cylindrique Vite cilindrica 2
128 1917.803.046 U-Scheibe Washer Rondelle Rondella 4
129
130 1910.803.308 Zylinderschraube Cylinder screw Vis cylindrique Vite cilindrica 2
131 1916.003.088 Mutter Nut Ecrou Dado 2
132 1911.004.128 Zylinderschraube Cylinder screw Vis cylindrique Vite cilindrica 2
133 1917.804.046 U-Scheibe Washer Rondelle Rondella 4
134 1835.021.364 Bügel Shackle Arc Brida 1
135 1910.803.128 Zylinderschraube Cylinder screw Vis cylindrique Vite cilindrica 4
136 1911.004.108 Zylinderschraube Cylinder screw Vis cylindrique Vite cilindrica 2
Pos. Artikel-Nr. Benennung Part name Article Articolo Stück
Part no Quantity
No d'article
Pièce
Art. no Pezzi
* Empfohlene Ersatzteile * Recommended spare parts * Pièces de rechange recom. * Parti di ricambio raccom. * Piezas de recambio recom.
Fig. B
Page 63
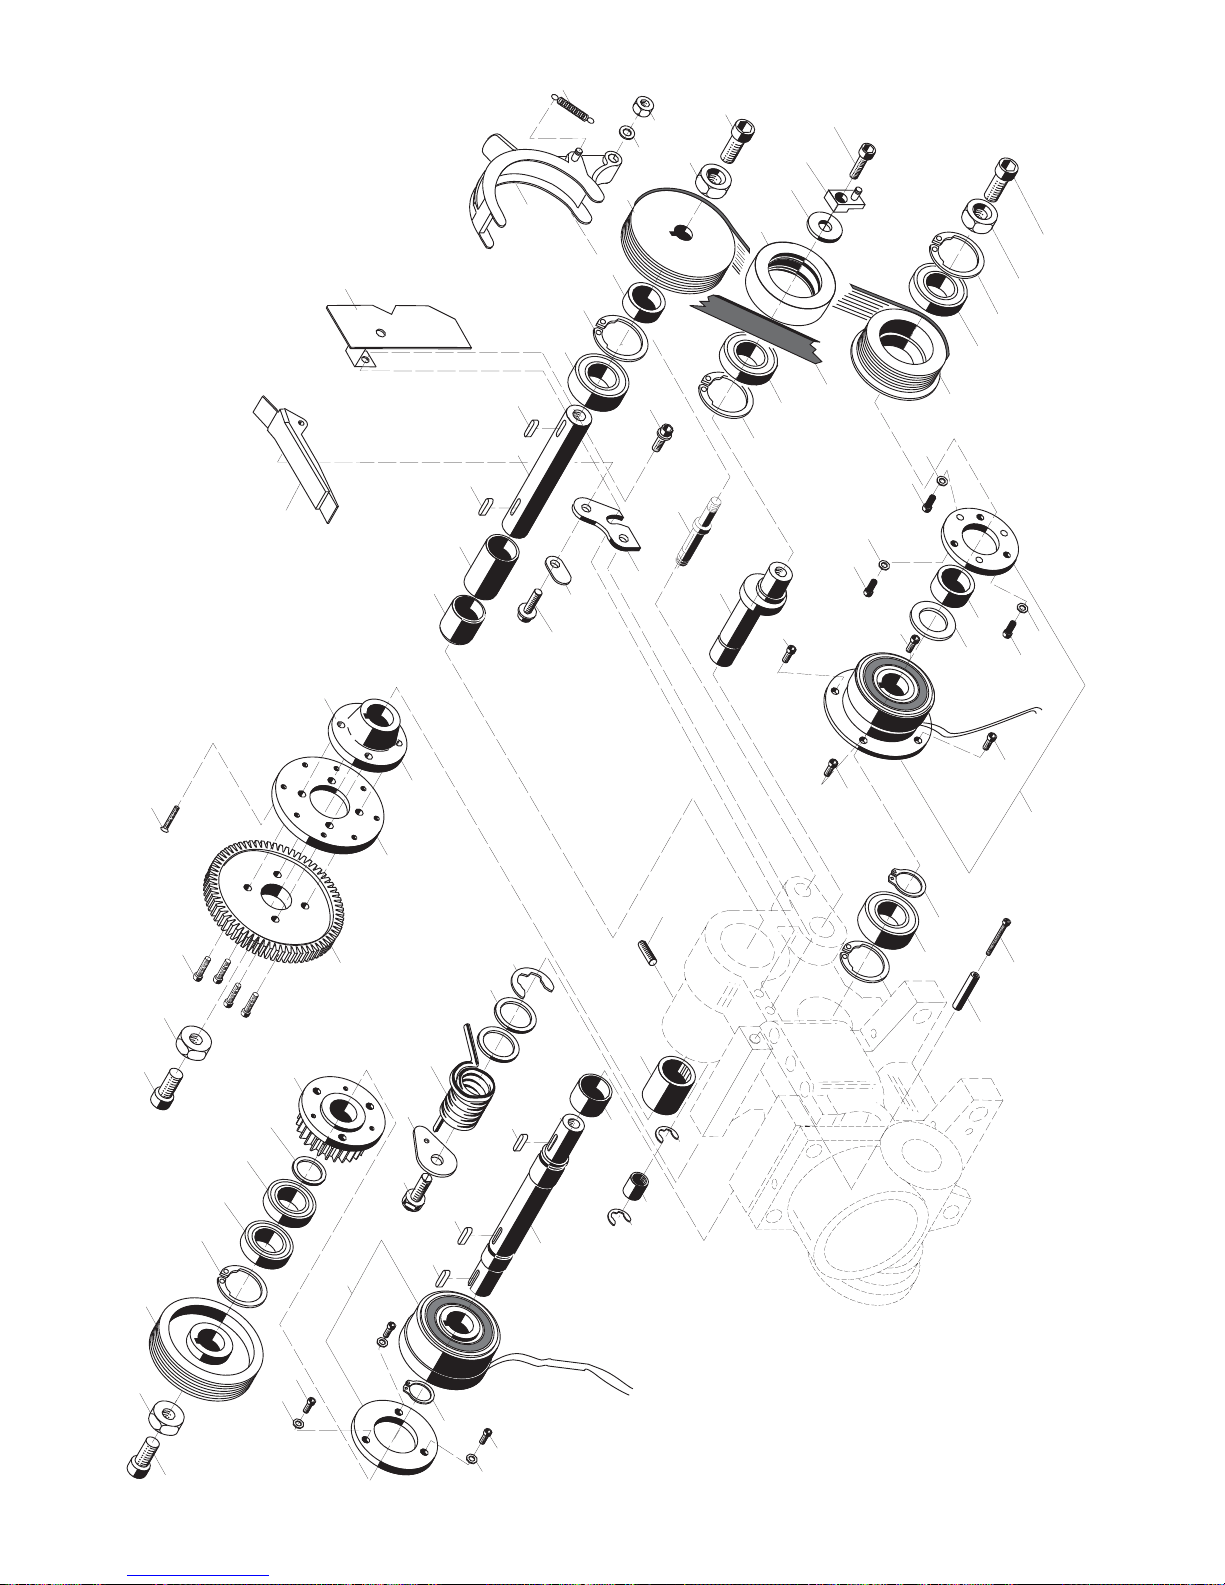
02.11
63
SMA 20 Fig. C 1835.001.053/2
16
14
15
46
14
15
11
2
1
13
13
13
22
19
16
5
27
28
5
4
12
10
3
68
53
31
13
1330
52
41
32
69
64
59
58
57
54
33
5
16
74
21
50
34
35
50
42
5
16
42
47
14
15
14
15
14
15
32
71
71
71
20
40
51
39
63
70
71
07.03.05 hp
36
72
6
Fig. A, 13
20
23
17
65
66
60
62
43
24
25
26
10
29
28
18
76
61
Page 64
02.11
Strapex SMA 20
64
Pos. Artikel-Nr. Benennung Part name Article Articolo Stück
Part no Quantity
No d'article
Pièce
Art. no Pezzi
* Empfohlene Ersatzteile * Recommended spare parts * Pièces de rechange recom. * Parti di ricambio raccom.
1 1835.031.108 Antriebswelle Drive shaft Arbre de commande Albero di comando 1
2 1835.031.014 Distanzhülse Spacer bushing Douille d’écartement Bussola distanziatrice 1
3 1835.031.114 Flanschritzel Flange Collier Pignone 1
4 1821.170.001 Rippenscheibe Ribbed disc-wheel Roue à toile nervurée Ruota zigrinata 1
5 1821.020.024 Sechskant-Scheibe Hex. Washer Rondelle à six pans Rondella esagonale 4
6 1821.020.034 Distanzscheibe, Spacer washer, Rondelle d’écartement, Rondella distanziatrice 1
bei Bedarf on request sur demande su richiesta
7
8
9
10 1930.190.154 Rillenkugellager Bearing Roulement à billes Cuscinetto a sfere 2
11 1920.218.122 Sicherungsring Retaining ring Circlips Anello di tenuta 1
12 1920.328.124 V-Sicherungsring V-Retaining ring Circlips-V Anello di tenuta a V 1
13 1923.205.160 Federkeil Key Coin Cuneo 5
14 1919.603.042 Rippenscheibe Lock washer Rondelle de sécurité Rondella zigrinata 6
15 1910.803.088 Zylinderschraube Cylinder screw Vis cylindrique Vite cilindrica 6
16 1911.008.168 Zylinderschraube Cylinder screw Vis cylindrique Vite cilindrica 4
17 1911.006.128 Zylinderschraube Cylinder screw Vis cylindrique Vite cilindrica 1
18 1911.305.162 Zylinderschraube Cylinder screw Vis cylindrique Vite cilindrica 4
19 1835.031.238 Sicherungsscheibe Retaining ring Circlips Anello di fi ssaggio 1
20 1920.108.102 Sicherungsscheibe Retaining ring Circlips Anello di fi ssaggio 2
21 1917.809.068 U-Scheibe Washer Rondelle Rondella a U 1
22 1917.402.160 Fischbandring Washer special Rondelle spéciale Rondella per cerniere 2
23 1933.710.100 Nadelhülse Needle bushing Douille aiguilles Bussola ad aghi 1
24 1911.506.128 Sechskantschraube Hex. screw Vis à six pans Vite esagonale 1
25 1835.031.010 Lasche Link Eclisse Piastrina 1
26 1821.012.012 Drehfeder Torsion spring Ressort de torsion Molla a torsione 1
27 1821.060.019 Zahnscheibe Sprocket Poulie dentée Puleggia dentata 1
28 1835.031.115 Nabe Hub Moyeu Mozzo 1
29 1835.031.119 Impulsscheibe Counting plate Support de compteur Sostegno di numeratore 1
30 1835.031.003 Welle Shaft Arbre Albero 1
31 1835.031.004 Hülse lang Bushing long Douille Bussola lunga 1
32 1835.021.022 Distanzring Spacer ring Anneau d’écartement Anello distanziatore 2
33 1821.170.002 Rippenscheibe Ribbed disc-wheel Roue à toile nervurée Ruota zigrinata 1
34 1835.031.013 Spannrolle Tension roller Roue de tension Ruota di tensione 1
Fig. C
Page 65
02.11
Strapex SMA 20
65
Pos. Artikel-Nr. Benennung Part name Article Articolo Stück
Part no Quantity
No d'article
Pièce
Art. no Pezzi
* Empfohlene Ersatzteile * Recommended spare parts * Pièces de rechange recom. * Parti di ricambio raccom.
35 1821.170.003 Rippenscheibe Ribbed disc-wheel Roue à toile nervurée Ruota zigrinata 1
* 36 1821.171.002 Spannriemen Tension belt Courroie de tension Cinghia di tensione 1
37
38
39 1920.220.124 V-Sicherungsring V-Retaining ring Circlips V Anello di fi ssaggio a V 1
40 1920.342.182 Sicherungsring Retaining ring Circlips Anello di fi ssaggio 1
41 1920.335.154 V-Sicherungsring V- Retaining ring Circlips V Anello di fi ssaggio a V 1
42 1920.332.124 V-Sicherungsring V-Retaining ring Circlips V Anello di fi ssaggio a V 2
43 1821.011.006 Zugfeder Tension spring Ressort de tension Molla di tensione 1
44
45
46 1821.250.007 Elektromagnet-Kupplung Y2 Electromagnetic clutch Y2 Embrayage électromagnétique Y2 Frizione elettromagnetica Y2 1
47 1821.250.008 Elektromagnet-Kupplung Y3 Electromagnetic clutch Y3 Embrayage électromagnétique Y3 Frizione elettromagnetica Y3 1
48
49
50 1930.130.154 Rillenkugellager Bearing Roulement à billes Cuscinetto a sfere 2
51 1930.130.204 Rillenkugellager Bearing Roulement à billes Cuscinetto a sfere 1
52 1930.140.154 Rillenkugellager Bearing Roulement à billes Cuscinetto a sfere 1
53 2259.100.146 Innenring Internal ring Anneau intérieur Anello interno 1
54 1933.720.203 Nadelhülse Needle bushing Douille aiguilles Bussola ad aghi 1
55
56
57 1835.031.116 Exzenterwelle Eccentric shaft Arbre excentrique Albero eccentrico 1
58 1835.031.117 Schwenkbolzen Swivel bolt Goujon Perno orientabile 1
59 1835.031.011 Platte Plate Plaque Placca 1
60 1835.031.032 Gleitklappe komplett Slide fl ap complete Clapet complet Supporto di scorrimento completo 1
61 1835.031.147 Abdeckblech Cover Couvercle Copertura 1
62 1835.041.012 Bandkanal, Mitte Strap channel, cente Canal de bande, centre Guida del nastro, centrale 1
63 1835.031.018 Stellhülse Bushing Douille Bussola 1
64 1835.031.019 Lasche Link Eclisse Piastrina 1
65 1919.608.082 Rippenscheibe Retaining ring Circlips Rondella zigrinata 1
66 1916.008.088 Mutter Nut Ecrou Dado 1
67
68 1911.306.252 Zylinderschraube Cylinder screw Vis cylindrique Vite cilindrica 1
69 1911.306.162 Zylinderschraube Cylinder screw Vis cylindrique Vite cilindrica 1
Fig. C
Page 66
02.11
Strapex SMA 20
66
Pos. Artikel-Nr. Benennung Part name Article Articolo Stück
Part no Quantity
No d'article
Pièce
Art. no Pezzi
* Empfohlene Ersatzteile * Recommended spare parts * Pièces de rechange recom. * Parti di ricambio raccom.
70 1911.103.352 Zylinderschraube Cylinder screw Vis cylindrique Vite cilindrica 1
71 1821.027.006 Linsen-Kombischraube Countersunk oval head screw Vis à tête bombée Vite a testa bombata 4
72 1910.008.103 Gewindestift Set screw Goujon fi leté Grano fi lettato 1
73
74 1835.031.035 Federhaken komplett Spring hook complete Connection pour ressort complet Aggancio per molla completo 1
75
76 1911.703.127 Senkschraube Counter sunk screw Vis noyée Vite a testa svasata 8
Fig. C
Page 67
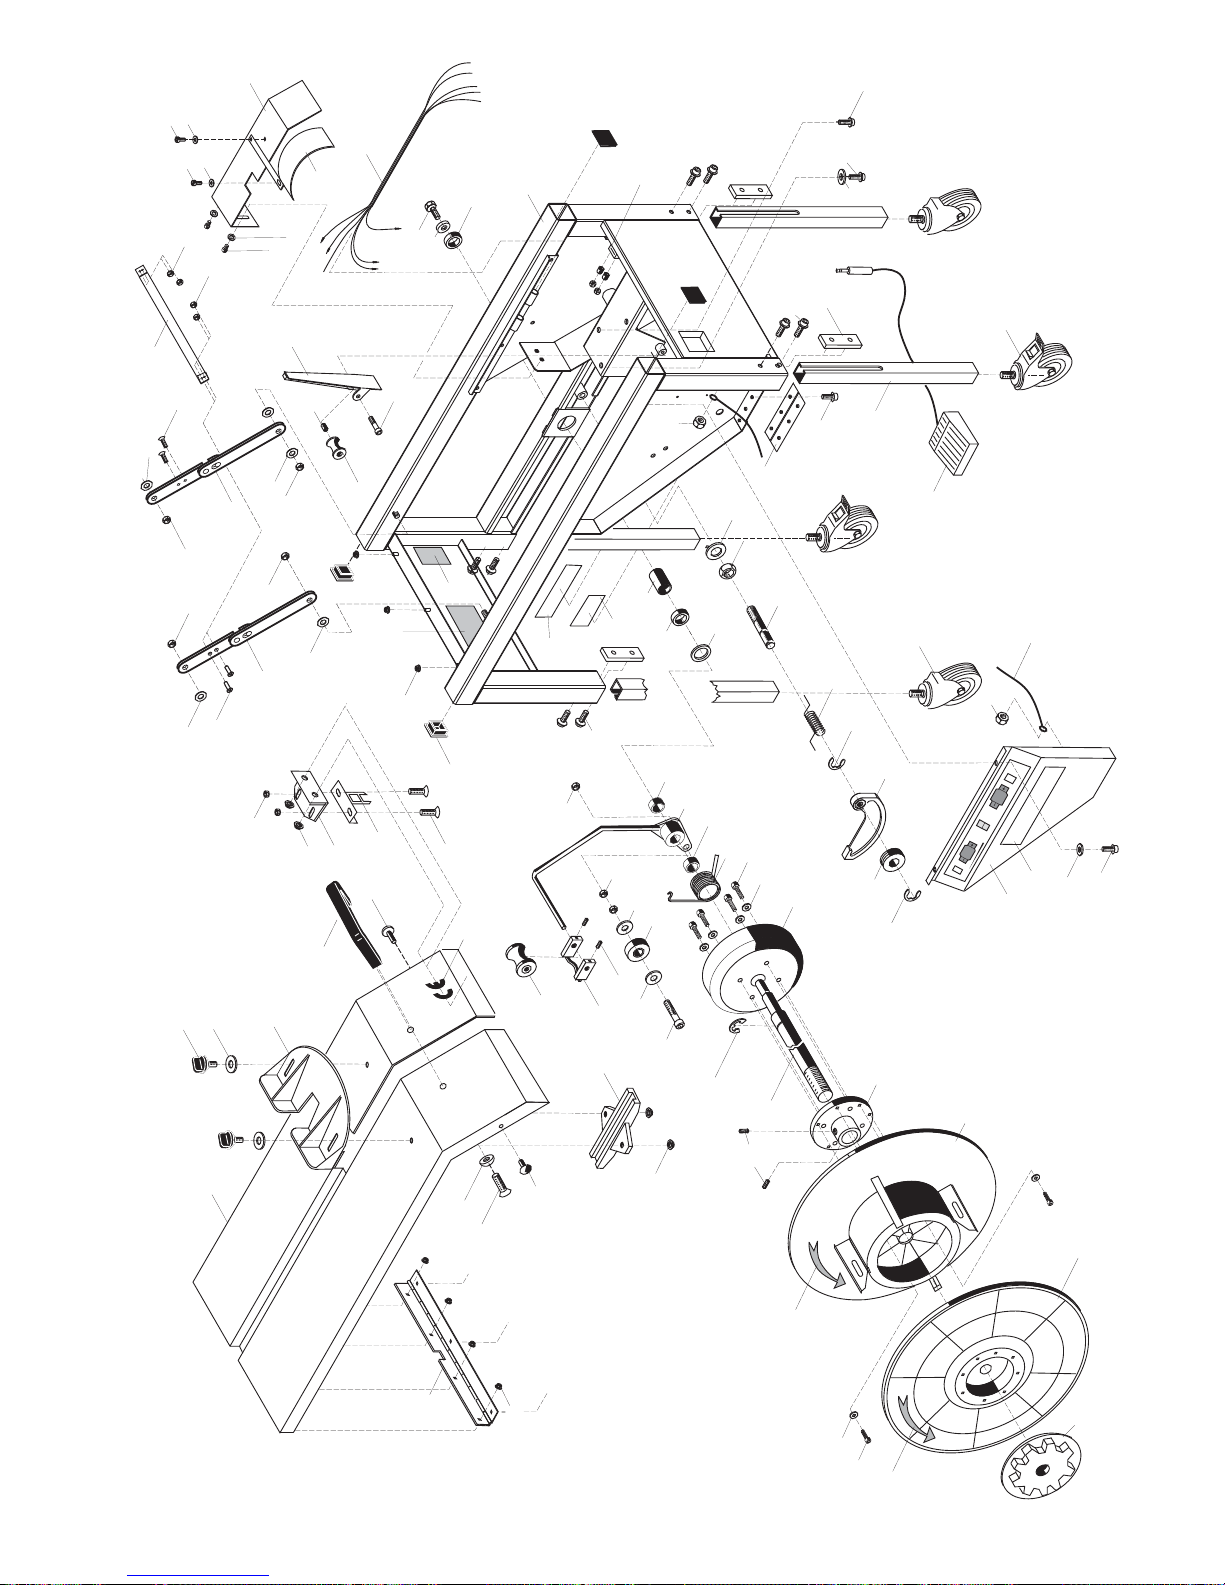
02.11
67
4
10
8
9
11
94
11
19
5
6
18
18
7
21
22
12
18
98
SMA 20 Fig. D
1835.001.057/3
05.04.05 hp
A B
64
55
59
58
60
43
47
59
52
63
63
58
57
48
50
56
16
20
40
46
41
42
51
53
49
54
61
62
46
1
18
15
14
97
32
73
73
76
72
71
96
27
75
74
77
17
32
26
28
25
87
80
67
88
58
67
68
70
88
84
88
Fig. B, 117
92
13
86
85
79
78
96
37
37
90
Fig. E/3,7,9
61
62
66
65
44
45
62
69
39
34
39
37
35
36
37
36
36
37
37
36
38
38
81
82
35
Page 68
02.11
Strapex SMA 20
68
Pos. Artikel-Nr. Benennung Part name Article Articolo Stück
Part no Quantity
No d'article
Pièce
Art. no Pezzi
* Empfohlene Ersatzteile * Recommended spare parts * Pièces de rechange recom. * Parti di ricambio raccom.
1 1835.015.167 Maschinengestell komplett Frame complete Bâti complet Intelaiatura completa 1
2
3
4 1835.015.154 Tischblech Table top Table Staffa di comando 1
5 1821.151.010 Betätigungsbügel Bow Etrier Angolo 1
6 1835.015.173 Winkel Angle Angle Cerniera 1
7 1835.015.028 Scharnier Hinge Charnière Guida 1
8 1835.015.155 Anschlag Stop Butée Colpo 1
9 1821.089.002 Bügelgriff Handle Poignée 1
10 1821.089.021 Justierknopf Screw Vis Vite 2
11 1835.015.043 Kapsto Abdeckung Kapsto cover Couvercle Kapsto Coperchio Kapsto 2
12 1821.099.001 CE-Schild CE-tag Plaque CE Placchetta CE 1
13 1821.092.007 Hinweisschild A B A B Tag Indication A B Indicatzione A B 1
14 1821.092.025 Einfädelschema Strap introducing diagram Schéma pour enfi lement de bande Schema d’infi lamento nastro 1
15 1929.605.500 Rohrabschluss Tube cover Embout Tappo di chiusura 4
16 1917.809.068 U-Scheibe Washer Rondelle Rondella a U 1
17 1821.151.008 Fuss-Schalter Foot switch Interrupteur pédale Interrutore a pedale 1
18 1916.220.068 Mutter Nut Ecrou Dado 11
19 1821.027.004 Sicherungsschraube Safety screw Vis de sécurité Vite di sicurezza 2
20 1916.305.052 Sicherungsmutter Lock nut Ecrou de sécurité Dado di sicurezza 2
21 1911.908.168 Senkschraube 90
°
Counter sunk screw Vis noyée Vite autofi lettante 90° 2
22 1917.908.508 U-Scheibe versenkt Counter sunk washer Rondelle noyée Rondella a U 2
23
24
25 1835.015.156 Bein Standard Leg, standard Montant, stanard Montante, standard 4
26 2954.100.020 Klemmplatte Clamp plate Plaque de pince Placca di bloccaggio 4
27 1821.181.002 Lenkrolle Castor Roulette mobile Rullo mobile 2
28 1821.181.003 Lenkrolle mit Bremse Castor with brake Roulette mobile avec frein Rullo mobile il freno 2
29
30
31
32 1911.308.202 Zylinderschraube Cylinder screw Vis cylindrique Vite cilindrica 8
33
34 1835.015.161 Bügel Handle Arc Presa 1
35 1835.015.041 Stellschere komplett Shear hinge complete Tringle de réglage complète Forbice di regolazione completa 2
Fig. D
Page 69
02.11
Strapex SMA 20
69
Pos. Artikel-Nr. Benennung Part name Article Articolo Stück
Part no Quantity
No d'article
Pièce
Art. no Pezzi
* Empfohlene Ersatzteile * Recommended spare parts * Pièces de rechange recom. * Parti di ricambio raccom.
36 1821.020.062 U-Scheibe Washer Rondelle Rondella a U 4
37 1916.306.062 Sicherungsmutter Lock nut Ecrou de sécurité Dado di sicurezza 6
38 1917.704.128 Senkschraube Counter sunk screw Vis noyée Vite a testa svasata 4
39 1916.304.052 Sicherungsmutter Lock nut Ecrou de sécurité Dado di sicurezza 4 40 1821.025.010 Griffmutter Handel nut Ecrou de poignée Dado della maniglia 1
41 1835.051.071 Scheibe vorn, Kern ø 200/280 Disc front, Core ø 200/280 Disque frontal Noyau ø 200/280 Disco frontale, nucleo ø 200/280 1
42 1835.051.072 Scheibe hinten komplett, Kern ø 200/280 Disc back complete, Core ø 200/280 Disque arrièrecompléte, Noyau ø 200/280 Disco posteriore completa, nucleo ø 200/280 1
43 1835.051.073 Trommel Drum Tambour Tamburo 1
44 1911.303.052 Zylinderschraube Cylinder screw Vis cylindrique Vite cilindrica 1
45 1917.809.038 U-Scheibe Washer Rondelle Rondella a U 1
46 1830.000.346 Aufklebepfeil Arrow Flèche Freccia autocollante 2
47 1835.051.074 Abrollerwelle Coil holder-shaft Arbre-dérouleur Albero avvolgitore 1
48 1835.051.075 Zentrierrolle komplett Centering roll complete Roue à centrique complet Ruota centratrice completa 1
49 1835.051.080 Flansch Flange Bride Flangia 1
50 1835.051.076 Rollenhalter komplett Roller support complete Support pour roue complet Supporto della ruota completo 1
51 1910.408.122 Gewindestift Set screw Goujon fi leté Perno fi lettato 2
52 1835.051.077 Bremsbügel komplett Brake bow complete Assiette de frein complète Staffa del freno completa 1
53 1835.051.081 Sicherungsring Retaining ring Circlip Anello di sicurezza 1
54 1917.809.068 U-Scheibe Washer Rondelle Rondella a U 4
55 1911.306.082 Zylinderschraube Cylinder screw Vis cylindrique Vite cilindrica 4
56 1910.405.062 Gewindestift Set screw Goujon fi leté Grano fi lettato 2
57 1911.008.458 Zylinderschraube Cylinder screw Vis cylindrique Vite cilindrica 1
58 1917.809.088 U-Scheibe Washer Rondelle Rondella a U 3
59 1916.008.088 Mutter Nut Ecrou Dado 2
60 1835.051.015 Gummirolle Rubber roll Roue caoutchouc Ruota di gomma 1
61 1911.004.108 Zylinderschraube Cylinder screw Vis cylindrique Vite cilindrica 8
62 1917.809.048 U-Scheibe Washer Rondelle Rondella a U 9
63 1935.522.150 Gleitlager Bearing Roulement Cuscinetto a scivolamento 2
64 1821.012.031 Drehfeder Torsion spring Ressort de torsion Molla a torsione 1
65 1835.051.082 Abdeckung Keilriemen Belt cover Couvercle courroie Copertura cinghia 1
66 1835.051.083 Abdeckung Zahnscheibe Sprocket cover Couvercle pouile dentée Copertura puleggia dentata 1
67 1930.130.172 Rillenkugellager Bearing Roulement à billes Cuscinetto a sfere 1
68 1835.051.009 Distanzbüchse Spacer bushing Douille d’écartement Bussola distanziatrice 1
69 1911.304.062 Zylinderschraube Cylinder screw Vis cylindrique Vite cilindrica 1
Fig. D
Page 70
02.11
Strapex SMA 20
70
Pos. Artikel-Nr. Benennung Part name Article Articolo Stück
Part no Quantity
No d'article
Pièce
Art. no Pezzi
* Empfohlene Ersatzteile * Recommended spare parts * Pièces de rechange recom. * Parti di ricambio raccom.
70 1835.015.160 Distanzring Spacer ring Anneau d'ecartement Rondella distanziatrice 1
71 1821.020.061 Scheibe Washer Rondelle Rondella 1
72 1916.014.055 Mutter Nut Ecrou Dado 1
73 1920.112.132 Sicherungsscheibe Retaining ring Circlips Anello di fi ssaggio 2
74 1821.012.019 Drehfeder Torsion spring Ressort de torsion Molla a torsione 1
75 1835.051.008 Bremsbacke komplett Brake complete Frein complet Freno completo 1
76 1835.051.079 Bremsachse Brake support shaft 1
77 1835.011.162 Ring Ring Anneau Anello 1
78 1835.015.170 Scharnier Hinge Charnière Cerniera 1
79 1912.704.068 Linsenschraube Countersunk oval head screw Vis à tête bombée Vite a testa bombata 6
80 1835.044.005 Kanalschiene komplett Channel rail complete Canal complet Guida del canale completo 1
81 1835.044.006 Rolle Roll Roue Ruota 1
82 1835.044.008 Hülse Bushing Douille Bussola 1
83
84 1919.208.080 Fächerscheibe Washer Rondelle Rondella 1
85 1917.809.048 U-Scheibe Washer Rondelle Rondella a U 2
86 1911.104.108 Zylinderschraube Cylinder screw Vis cylindrique Vite cilindrica 2
87 1911.108.458 Zylinderschraube Cylinder screw Vis cylindrique Vite cilindrica 1
88 1912.008.208 Sechskant-Schraube Hex. Screw Vis à six pans Vite esagonale 4
89 1912.605.108 Linsenschraube Countersunk oval head screw Vis à tête bombée Vite a testa bombata 2
90 1835.015.042 Drahtseil-Ummantelt Wire rope Câble métallique Cavo metallico 1
91
92 1835.015.168 Steuerkasten Control box Armoire de commandes Quadro di comando 1
93
94 1835.041.007 Bandeinschub, 6 mm Strap inlet, 6 mm Canal de la bande, 6 mm Canale nastro, 6 mm 1
94 1835.041.008 Bandeinschub, 9 mm Strap inlet, 9 mm Canal de la bande, 9 mm Canale nastro, 9 mm 1
94 1835.041.009 Bandeinschub, 12–13 mm Strap inlet, 12–13 mm Canal de la bande, 12–13 mm Canale nastro, 12–13 mm 1
95
96 1821.090.032 Firmenschild Name plate Plaquette maison Targhetta 1
97 1821.091.033 Typenschild D Type tag G Plaquette du type A Placchetta del tipo T 1
98 1821.092.001 Warnschild Warning plate Plaque d'avertissement Placcetta d'avvertimento 1
99
100
Fig. D
Page 71
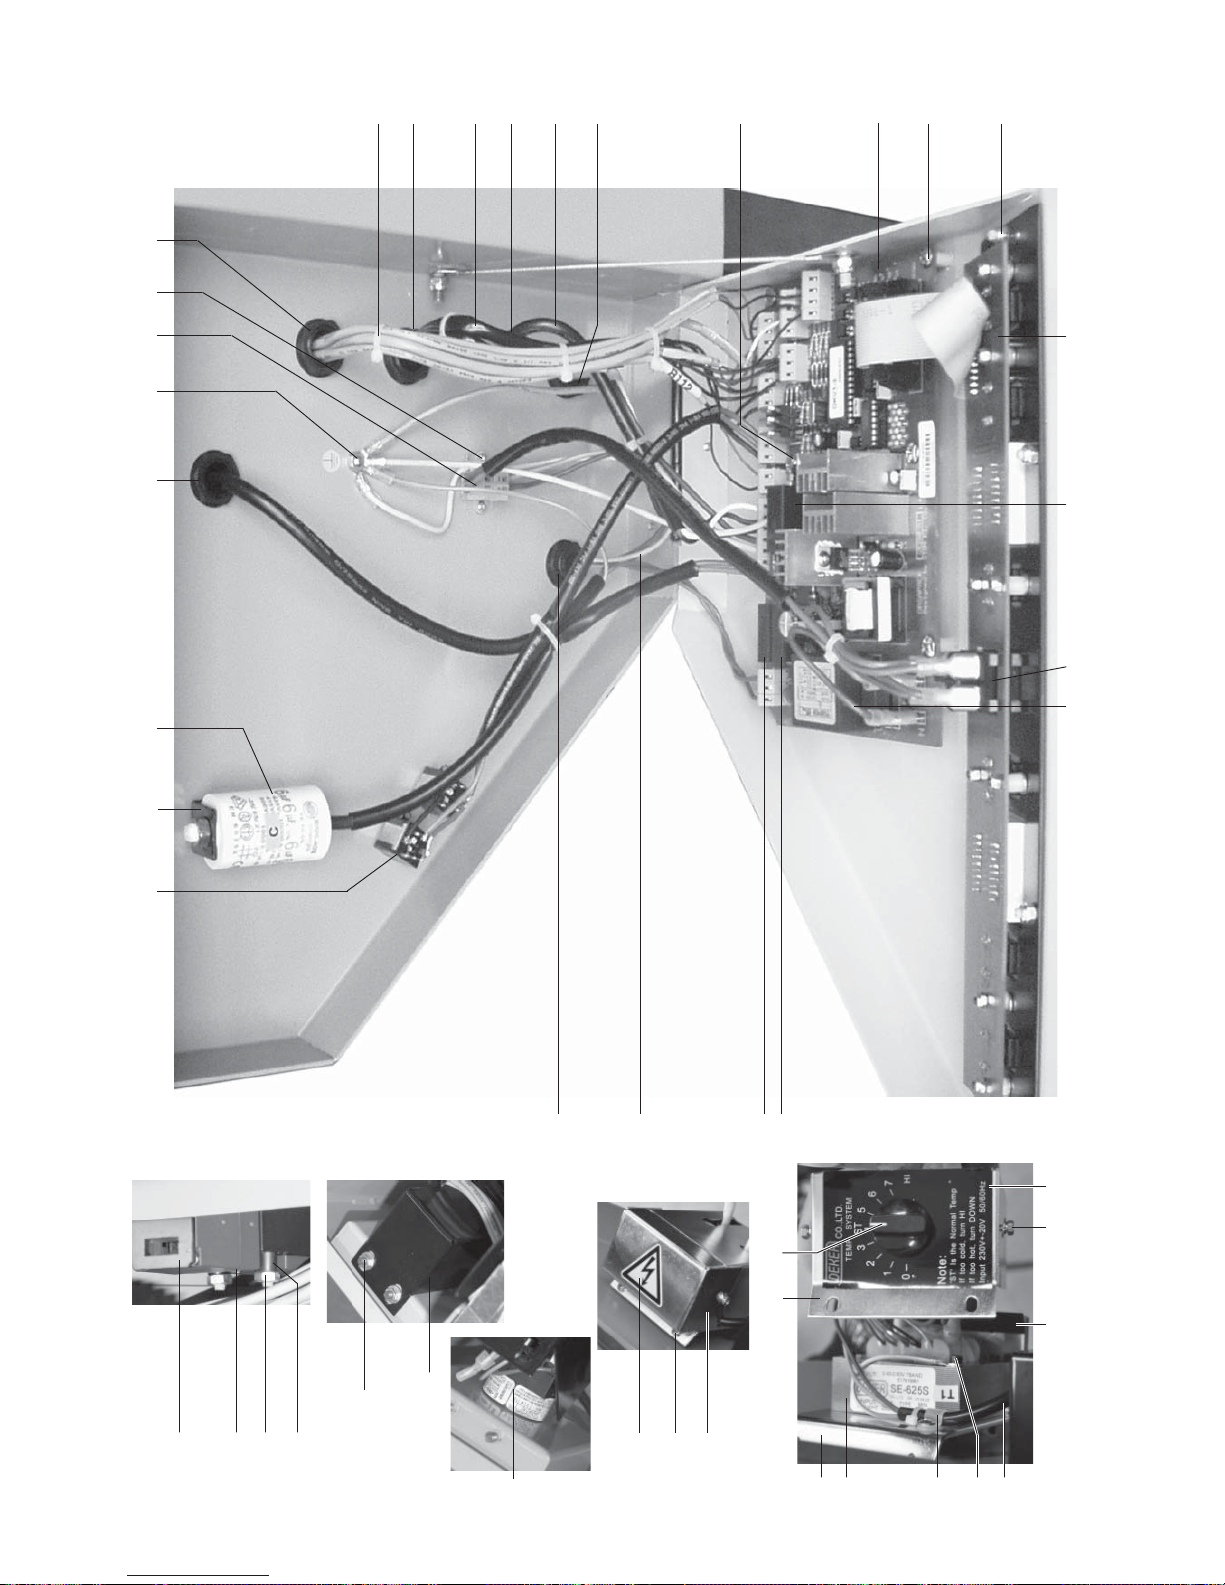
02.11
71
SMA 20 Fig. E 1835.001.058/3 11.02.11 hp
1
2
32
6
8
26-28
29
58
60
59
37,40
42/43
50,53,54
1023
46-50
51
36,38
34
35,39
4
35,39
48
19
3
50
7
36,38
36,38
19,14
12
9
33
21
30
19
131815
20
22 31 24
2525,4116
17
Page 72
02.11
Strapex SMA 20
72
Pos. Artikel-Nr. Benennung Part name Article Articolo Stück
Part no Quantity
No d'article
Pièce
Art. no Pezzi
* Empfohlene Ersatzteile * Recommended spare parts * Pièces de rechange recom. * Parti di ricambio raccom.
1 1821.152.039 Steuerprint, 230 V Main control unit, 230 V Unité de com. principale, 230 V Unità di comando principale, 230V 1
2 1821.152.040 Print Bedienungstableau Control operating panel Unité de commande (tableau) Pannello dell’unità di comando 1
3 1821.151.009 Sicherheitsschalter komplett Safety switch complet Commutateur de sécurité complet Commutatore di sicurezza completo 1
4 1821.163.076 Kabel-Sicherheitsschalter Cable-safety switch Câble-commutateur de sécurité Cavo del commutatore di sicurezza 1
5 1917.805.088 U-Scheibe Washer Rondelle Rondella a U 2
6 1916.304.052 Sicherungsmutter Lock nut Ecrou de sécurité Dado di sicurezza 6
7 1835.015.172 Distanzhülse Spacer sleeve Douille d'écartement Bussola distanziatrice 2
8 1960.000.130 Wippschalter 230 V Main switch 230 V Interrupteur principal 230 V Interruttore principale 230V 1
9 1821.152.041 Hauptschalter Main switch Interrupteur principal Interrutore pricipale 1
10 1960.000.905 Kondensator Capacitor Condensateur Condensatore 1
11 1821.163.072 Netzfi lter Supply fi lter Filtre de secteur Filtro di rete 1
12 1821.152.048 Abdeckung Cover Couvercle Copertura 1
13 1835.016.179 Halteblech Support sheet Support Lamiera 1
14 1916.005.088 Mutter Nut Ecrou Dado 2
15 1960.001.287 Schweisstransformator Welding transformer Transformateur de soudage Trasformatore di saldatura 1
16 1835.016.180 Trafoabdeckung Transformer cover Couvercle pour transformateur Copertura del trasformatore 1
17 1821.163.059 Netzkabel-Schweisstrafo Cable-welding transformer Câble-transformateur de soudage Cavo del trasformatore di saldatura 1
18 1960.000.552 Kabelbride Cable tie Bride Brida per il cavo 1
19 1912.704.068 Linsenschraube Countersunk oval head screw Vis à tête bombée Vite a testa bombata 11
20 1911.104.358 Zylinderschraube Cylinder screw Vis cylindrique Vite cilindrica 4
21 1821.092.002 Blitzpfeil High-voltage tag Plaquette éclair Placchetta avvertimento alta tensione 1
22 1821.071.003 Gummistreifen Rubber strip Ruban caoutchouc Nastri di gomma 1
23 1821.163.005 Klinkenkupplung komplett Coupling complet Embrayage complet Innesto a nottolino completo 2
24 1821.092.053 Aufkleber Temperaturskala Self adhesive temperature scale Flèche échelle de température Freccia scala di temperatura 1
25 1960.001.141 Potentiometer Potentiometer Potentiomètre Potentiometro 1
26 1821.163.077 Isolierschlauch Insulation hose Tuyau d’isolement Tubo d’isolamento 1
27 1821.163.078 Isolierschlauch Insulation hose Tuyau d’isolement Tubo d’isolamento 1
28 1821.163.079 Isolierschlauch Insulation hose Tuyau d’isolement Tubo d’isolamento 1
29 1960.000.700 Kabelbinder Cable tie Bride Brida 11
30 1835.016.181 Abdeckung Cover Couvercle Copertura 1
31 1821.027.047 Sechskant-Blechschraube Hexagonal head parker screw Vis à six pans Vite esagonale 2
32 1821.163.025 Kabelsatz mit Klemme Cable set with terminal Set pour câble avec borne Set di cavi con connettori 1
33 1835.016.182 Schutzblech Guard plate Tôle de protection Parabordo 1
34 2954.100.308 Netzkabel CH Main cable CH Câble de commande CH Cavo di alimentazione CH 1
34 2954.100.309 Netzkabel Euro Main cable Euro Câble de commande Euro Cavo di alimentazione Euro 1
Fig. E
Page 73
02.11
Strapex SMA 20
73
Pos. Artikel-Nr. Benennung Part name Article Articolo Stück
Part no Quantity
No d'article
Pièce
Art. no Pezzi
* Empfohlene Ersatzteile * Recommended spare parts * Pièces de rechange recom. * Parti di ricambio raccom.
35 1821.163.060 Kabelverschraubung PG11 Conduit gland Presse étoupe Bloccaggio del cavo a vite 2
36 1821.163.061 Kabelverschraubung PG13 Conduit gland Presse étoupe Bloccaggio del cavo a vite 3
37 1821.163.080 Kabelverschraubung m. Entlastung PG9 Conduit gland Presse étoupe Bloccaggio del cavo a vite 1
38 1821.163.062 Gegenmutter PG13 Counter nut Contre écrou Controdado 3
39 1821.163.074 Gegenmutter PG11 Counter nut Contre écrou Controdado 2
40 1960.000.500 Gegenmutter PG9 Counter nut Contre écrou Controdado 1
41 1960.000.125 Drehknopf Rotary knob Bouton de réglage Rotella per regolazione 1
42 1821.163.016 Verbindungsdraht blau Connection wire blue Fiche de connexion bleu Cavo di collegamento blu 1
43 1821.163.017 Verbindungsdraht braun Connection wire brown Fiche de connection marron Cavo di collegamento marrone 1
44
45
46 1912.704.108 Linsenschraube Countersunk oval head screw Vis à tête bombée Vite a testa bombata 1
47 1919.605.062 Rippenscheibe Washer Rondelle Rondella zigrinata 1
48 1821.020.035 Zahnscheibe Washer Rondelle Rondella zigrinata 2
49 1917.807.046 U-Scheibe Washer Rondelle Rondella a U 2
50 1916.004.088 Mutter Nut Ecrou Dado 4
51 1912.703.088 Linsenschraube Countersunk oval head screw Vis à tête bombée Vite a testa bombata 2
52
53 1821.163.064 Kondensatorhalter Capacitor support Support pour condensateur Supporto per condensatore 1
54 1910.804.088 Zylinderschraube Cylinder screw Vis cylindrique Vite cilindrica 1
55
56
57
* 58 1960.000.855 Feinsicherung Micro fuse Fusible courant faible Fusibile a corrente debole 1
“F1“ 230 V, 3,0 A “F1“ 230 V, 3,0 A “F1“ 230 V, 3,0 A “F1” 230 V, 3,0 A
* 59 1960.000.866 Feinsicherung Micro fuse Fusible courant faible Fusibile a corrente debole 1
“F2“ 230 V, 7,0 A “F2“ 230 V, 7,0 A "F2“ 230 V, 7,0 A “F2” 230 V, 7,0 A
* 60 1960.000.857 Feinsicherung Micro fuse Fusible courant faible Fusibile a corrente debole 1
“F3“ 230 V, 1 AT “F3“ 230 V, 1 AT “F3“ 230 V, 1 AT “F3” 230 V, 1 AT
Fig. E
 Loading...