

Page 1
Form ZCE683B
Date 2008July11/B
Page 1 of 22
INSTRUCTIONS & PARTS LIST FOR CN9P & CN9L CLINCH NUT TOOLS
SERIAL “B”
Read and understand “Safety Instructions For Air Tools” and these instructions before
operating this tool.
AIR SUPPLY
The efficiency of the tool is dependent on the proper supply of clean dry air. The use of a line filter, pressure regulator, and
lubricator will ensure maximum output and life of tools. Before connecting tool, blow out the air line to remove water and dirt that
may have accumulated.
HOSE AND HOSE CONNECTIONS
Supply hose should be not less than 1/4" (6.4 mm) I.D. Extension hoses should be at least 3/8" (10 mm) I.D. Use couplings and
fittings with at least 3/8" (10mm) I.D.
LUBRICATION
Use SIOUX No. 288 air motor oil. An airline lubricator, set to deliver 2 to 4 drops per minute, is recommended. If a lubricator is not
used, add .04 oz. (1.2cc, 12 to 15 drops) of oil into the air inlet twice daily.
Lubricate the gearing after every 100 hours of operation with SIOUX No. 289A grease.
Every 100 hours grease the thrust bearing in the head. Push in on the arbor or stud puller, and add 2-3 pumps of Sioux 1232A
grease through the fitting. Pushing in on the arbor will allow the grease to flow between the washers and bearing in the head.
GENERAL OPERATION
Start the tool by depressing the trigger.
The direction of spindle rotation is controlled by the reversing button. When the button is depressed, the spindle rotates
counterclockwise. Always depress the button fully to obtain full power.
To Install A Fastener.
Control the tool with the trigger and the reverse button. A few practice cycles will help to become familiar with the operation.
When using this tool, the reaction torque may cause the tool to move in your hand.
Be prepared for this movement.
Unexpected tool movement can cause injury.
1. Load a fastener.
Thread the fastener head first onto the screw. Be sure the head contacts the nose piece.
2. Upset a fastener.
Place the fastener into a prepared hole. Pull the trigger. The screw will thread into the fastener, causing it to upset.
Proper upset of the fastener depends on the air pressure at the tool. A small fastener will require a lower pressure than a large
one. Upset several fasteners to determine the right air pressure for your fastener size and material thickness.
3. Remove the tool from the fastener.
After the fastener is upset, release the trigger, press the reverse button and pull the trigger. This will cause the tool to reverse
and unthread the screw from the fastener. Make sure the screw is completely unthreaded from the fastener be for removing
the tool from the work.
The tool must be held at right angles to the work during the entire upset/removal cycle. Failure to do this will result in
excessive screw breakage and/or fastener damage.
Printed In U.S.A.
1
Page 2
Changing Heads.
1. Add a nut or short screw to the head assembly to retain the internal parts.
2. Loosen and remove the ring 44031A. (Left hand thread.)
3. Remove the head assembly and the hex drive bit.
4. Install the new head assembly making sure the hex bit is seated in the drive spindle and the fastener head. Remember that all
stud-type tools use the same bit, but each nut-type head uses a bit matched to the arbor size.
5. Replace and tighten the ring.
6. Remove the retaining nut or screw before operating the tool.
SOUND AND VIBRATION READINGS
Catalog No. dBA dBA m/s
*Sound Pressure *Sound Power *Vibration
CN9P-4** 77.9 89.5 Less than 2.5
CN9P-7** 77.9 89.5 Less than 2.5
CN9P-12** 77.9 89.5 Less than 2.5
CN9P-20** 77.9 89.5 Less than 2.5
CN9P-25** 77.9 89.5 Less than 2.5
CN9L-4** 82.1 94.8 Less than 2.5
CN9L-7** 82.1 94.8 Less than 2.5
CN9L-12** 82.1 94.8 Less than 2.5
CN9L-20** 82.1 94.8 Less than 2.5
CN9L-25** 82.1 94.8 Less than 2.5
*per PN8NTC1 *per PN8NTC1 *per ISO 8662
**Including all suffixes
2
We, Sioux Tools Inc., 250 Snap-on Drive, P.O. Box 1596, Murphy, NC, 28906, USA, declare under our sole responsibility that the products
CN9P-4, CN9P-7, CN9P-12, CN9P-20, CN9P-25, CN9L-4, CN9L-7, CN9L-12, CN9L-20, CN9L-25
to which this declaration relates are in conformity with the following standard or standards or other normative document or documents:
EN 792, EN 12100-1, -2, ISO 8662, Pneurop PN8NTC1
89/392/EEC as amended by 91/368/EEC & 93/44/EC Directives.
June 1, 2005
Murphy, North Carolina, USA
Date and place of issues
DECLARATION OF CONFORMITY
Including all suffixes
following the provisions of
Mark S. Pezzoni
President
Power and Specialty Tools
Name and position of issuer
Signature of issuer
2
Page 3
ANWEISUNGEN & TEILELISTE FÜR MUTTER-CLINCHWERKZEUGE DER CN9P & CN9L
“B-SERIE”
Vor dem Betrieb dieses Werkzeugs lesen Sie bitte diese Anweisungen und die
“Sicherheitsanweisungen für Druckluftwerkzeuge”.
DRUCKLUFTZUFUHR
Die Werkzeugleistung hängt von der ordnungsgemäßen Zufuhr von sauberer, trockener Luft mit einem Druck. Die Verwendung
von Filtern, Druckregulierern und Schmiervorrichtungen gewährleistet eine maximale Werkzeugleistung und -lebensdauer. Vor
dem Anschließen des Werkzeugs blasen Sie den Luftschlauch durch, um eventuell vorhandenes Wasser und Schmutz zu
entfernen.
SCHLAUCH UND SCHLAUCHANSCHLÜSSE
Der Zufuhrschlauch sollte einen Mindest-Innendurchmesser von 1/4” (6,35 mm) aufweisen. Verlängerungsschläuche müssen
einen Innendurchmesser von mindestens 3/8” (10 mm) haben. Kupplungen und Armaturen müssen ebenfalls einen MindestInnendurchmesser von 3/8” (10 mm) aufweisen.
SCHMIERUNG
Verwenden Sie SIOUX Druckluftmotoröl Nr. 288. Es wird eine Luftschlauch-Schmiervorrichtung empfohlen, die 2 bis 4 Tropfen pro
Minute abgibt. Wenn keine Schmiervorrichtung eingesetzt wird, füllen Sie täglich zweimal 1,2 ml (0,4 oz, 12 bis 15 Tropfen) in den
Drucklufteinlaß.
Schmieren Sie das Getriebe nach jeweils 100 Betriebsstunden SIOUX Schmiermittel Nr. 289A.
Schmieren Sie das Axiallager im Kopf nach jeweils 100 Betriebsstunden. Drücken Sie den Dorn- bzw. Stababzieher hinein, und
pressen Sie 2 bis 3 Stöße des Schmiermittels Sioux 1232A durch die Armatur hinein. Drücken Sie den Dorn hinein, damit das
Schmiermittel zwischen Unterlegscheiben und Lager im Kopf fließen kann.
ALLGEMEINER BETRIEB
Starten Sie das Werkzeug durch Drücken des Triggers.
Die Richtung der Wellendrehung wird durch den Umkehrknopf reguliert. Ist der Knopf heruntergedrückt, dreht sich die
Welle entgegen dem Uhrzeigersinn. Um maximale Leistung zu erzielen, den Knopf stets vollständig herunterdrücken.
Installation einer Halterung
Sie steuern das Werkzeug mit dem Abzug und dem Umkehrknopf. Führen Sie ein paar Übungszyklen aus, um sich mit der
Bedienung vertraut zu machen.
Dieses Werkzeug kann aufgrund des Reaktionsdrehmoments plötzliche Bewegungen in Ihrer Hand ausführen.
Seien Sie auf diese Bewegungen gefaßt.
Unerwartete Werkzeugbewegungen können zu Verletzungen führen.
1. Laden einer Halterung.
Drehen Sie die Halterung mit dem Kopf zuerst auf die Schraube auf. Vergewissern Sie sich, daß zwischen Kopf und Mundstück
Kontakt besteht.
2. Stauchen einer Halterung.
Setzen Sie die Halterung in ein vorbereitetes Loch ein. Betätigen Sie den Abzug. Die Schraube schraubt sich in die Halterung,
wodurch die Halterung gestaucht wird. Die ordnungsgemäße Stauchung der Halterung hängt vom Luftdruck des Werkzeugs
ab. Eine kleine Halterung benötigt weniger Luftdruck als eine große. Stauchen Sie mehrere Halterungen, um den richtigen
Luftdruck für Ihre Halterung und Ihr Material zu bestimmen.
3. Entfernen des Werkzeugs von der Halterung.
Wenn die Halterung gestaucht ist, lassen Sie den Abzug los, drücken den Umkehrknopf und betätigen den Abzug. Hierdurch
wird die Drehrichtung des Werkzeugs umgekehrt und die Schraube wird aus der Halterung gedreht. Stellen Sie sicher, daß die
Schraube komplett aus der Halterung herausgedreht ist, bevor Sie das Werkzeug vom Werkstück abnehmen.
Das Werkzeug muß während des gesamten Stauch-/Entfernungsvorgangs rechtwinklig zum Werkstück gehalten
werden, weil ansonsten die Schraube bricht und/oder die Halterung beschädigt wird.
3
Page 4
Auswechseln der Köpfe.
1. Setzen Sie eine Mutter oder kurze Schraube in die Kopfbaugruppe ein, damit die inneren Teile festgehalten werden.
2. Lösen Sie den Ring 44031A (Linksgewinde), und nehmen Sie diesen heraus.
3. Entfernen Sie die Kopfbaugruppe und den Mitnehmersechskant.
4. Montieren Sie die neue Kopfbaugruppe, wobei darauf zu achten ist, dass der Mitnehmersechskant in der Antriebswelle und dem
Halterungskopf sitzt. Denken Sie daran, dass für alle Wekzeuge in Stabform derselbe Einsatz verwendet wird, für einen NussTyp-Kopf wird jedoch ein Einsatz verwendet, der zur Dorngröße passt.
5. Ersetzen Sie den Ring, und ziehen Sie diesen an.
6. Entfernen Sie die Festhalte-Mutter bzw. -Schraube, bevor Sie das Werkzeug in Betrieb nehmen.
SCHALL- UND VIBRATIONSWERTE
Katalog *Schalldruck *Schallstärke *Vibration
Nr. dBA dBA m/s
CN9P-4** 77,9 89,5 Weniger als 2,5
CN9P-7** 77,9 89,5 Weniger als 2,5
CN9P-12** 77,9 89,5 Weniger als 2,5
CN9P-20** 77,9 89,5 Weniger als 2,5
CN9P-25** 77,9 89,5 Weniger als 2,5
CN9L-4** 82,1 94,8 Weniger als 2,5
CN9L-7** 82,1 94,8 Weniger als 2,5
CN9L-12** 82,1 94,8 Weniger als 2,5
CN9L-20** 82,1 94,8 Weniger als 2,5
CN9L-25** 82,1 94,8 Weniger als 2,5
*per PN8NTC1 *per PN8NTC1 *per ISO 8662
**Einschließlich aller Anhänge
2
Wir, Sioux Tools, Inc., 250 Snap-on Drive, P.O. Box 1596, Murphy, NC, 28906, USA, erklären hiermit alleinverantwortlich, daß die Produkte
CN9P-4, CN9P-7, CN9P-12, CN9P-20, CN9P-25, CN9L-4, CN9L-7, CN9L-12, CN9L-20, CN9L-25
auf die sich diese Erklärung bezieht, mit den Anforderungen der folgenden Standards oder Normen oder Dokumenten übereinstimmen:
EN 792, EN 12100-1, -2, ISO 8662, Pneurop PN8NTC1
89/392/EEC, geändert durch die Direktiven 91/368/EEC & 93/44/EEC.
1. Juni 2005
Murphy, North Carolina, USA
Datum und Ort der Ausgabe
KONFORMITÄTSERKLÄRUNG
Einschließlich aller Anhänge
gemäß der Regelungen in
Mark S. Pezzoni
Vorsitzender
Hand- und Spezialwerkzeuge
Name und Titel des Herausgebers
Unterschrift des Herausgebers
4
Page 5
INSTRUCCIONES Y LISTA DE PARTES PARA
HERRMAIENTAS REMACHADORAS CN9P & CN9L
SERIE “B”
Lea y entienda las “Instrucciones de seguridad para herramientas neumáticas” y estas
SUMINISTRO DE AIRE
La eficiencia de la herramienta depende de un suministro adecuado de aire seco. El uso de un filtro de línea, regulador de
presión, y un lubricador garantizará un máximo rendimiento y vida útil de la herramienta. Antes de conectar la herramienta,
expulse el aire de la línea de aire para sacar el agua y la suciedad que pueda haber acumulada.
MANGUERA Y CONEXIONES DE LA MANGUERA
La manguera de distribución debe tener no menos de 1/4” (6,35 mm) de diámetro interno. La extensión de la manguera debe ser
al menos de 3/8” (10 mm) de diámetro interno. Utilice acoplamientos y piezas con un diámetro interno de al menos 3/8” (10 mm).
LUBRICACION
Utilice un aceite para motores neumáticos SIOUX No. 288. Se recomienda un lubricador de tubo de aire que distribuya de 2 a 4
gotas por minuto. Si no se utiliza un lubricador, agregue 0,04 oz. (1.2cc, 12 a15 gotas) de aceite a la entrada de aire, dos veces al
día.
Lubricaque el engranaje después de cada 100 horas de funcionamiento con grasa SIOUX N° 289A.
Engrase cada 100 horas el cojinete de empuje del cabezal. Ejerza presión sobre el mandril o sobre el extractor del husillo y
añada 2-3 aplicaciones de grasa Sioux 1232A a través del accesorio. La presión sobre el mandril permitirá que la grasa pase por
las arandelas y el cojinete del cabezal.
ASPECTOS GENERALES
Inicie la herramienta, oprimiendo el gatillo.
La dirección del eje de rotación es controlada por el botón de reversa. Cuando se presiona el botón, el eje rota en
sentido contrario de las agujas del reloj. Siempre presione el botón completamente para obtener máxima potencia.
instrucciones antes de operar esta herramienta.
Para instalar un sujetador.
Controle la herramienta con el gatillo y el botón de reversa. Realizar uno ciclos de práctica le ayudarán a familiarizarse con el
funcionamiento de la herramienta.
Al utilizar esta herramienta, la reacción de torsión puede hacer que la herramienta se mueva en sus manos.
Esté preparado para este movimiento.
Movimientos inesperados de la herramienta pueden causar lesiones.
1. Poner el remache.
Primero coloque la cabeza del remache sobre el tornillo. Asegúrese que la cabeza toque la nariz de la pieza.
2. Apretar un remache.
Coloque el remache en el orificio preparado. Tire del gatillo. El tornillo se enroscará en el remache, haciendo que éste se
apriete. Apretar el remache adecuadamente, dependerá de la presión hidráulica en el herramienta. Un remache pequeño
necesitará menos presión que uno más grande. Apriete varios remaches para determinar la presión correcta para el tipo de
remache que esté usando y el grosor del material
3. Saque la herramienta desde el remache
Una vez que el remache esté apretado, suelte el gatillo, presione el botón de reversa y tire del gatillo. Esto hará que la
herramienta salga y desenrosque el tornillo desde el tornillo. Asegúrese que el tornillo esté completamente desenroscado del
remache antes de sacar la herramienta de la pieza de trabajo.
La herramienta debe ser sostenida en el ángulo correcto para este trabajo durante todo el ciclo de apretar y sacar el
remache. Si la herramienta no está en el ángulo correcto producirá una rotura excesiva del tornillo y/o daño en el
remache.
5
Page 6
Cambio de cabezales.
1. Coloque una tuerca o un tornillo corto en el conjunto del cabezal para sujetar las partes internas.
2. Afloje y retire el segmento 44031A (con rosca a la izquierda.)
3. Retire el conjunto del cabezal y la broca hexagonal.
4. Monte el nuevo conjunto del cabezal asegurándose que la broca hexagonal está asentada en el eje motriz y el cabezal de
sujeción. Recuerde que todas las herramientas del tipo husillo utilizan la misma broca, pero cada cabezal del tipo tuerca utilizan
una broca que coincide con el tamaño del mandril.
5. Sustituya y apriete el segmento.
6. Retire la tuerca o el tornillo de fijación antes de hacer funcionar la herramienta.
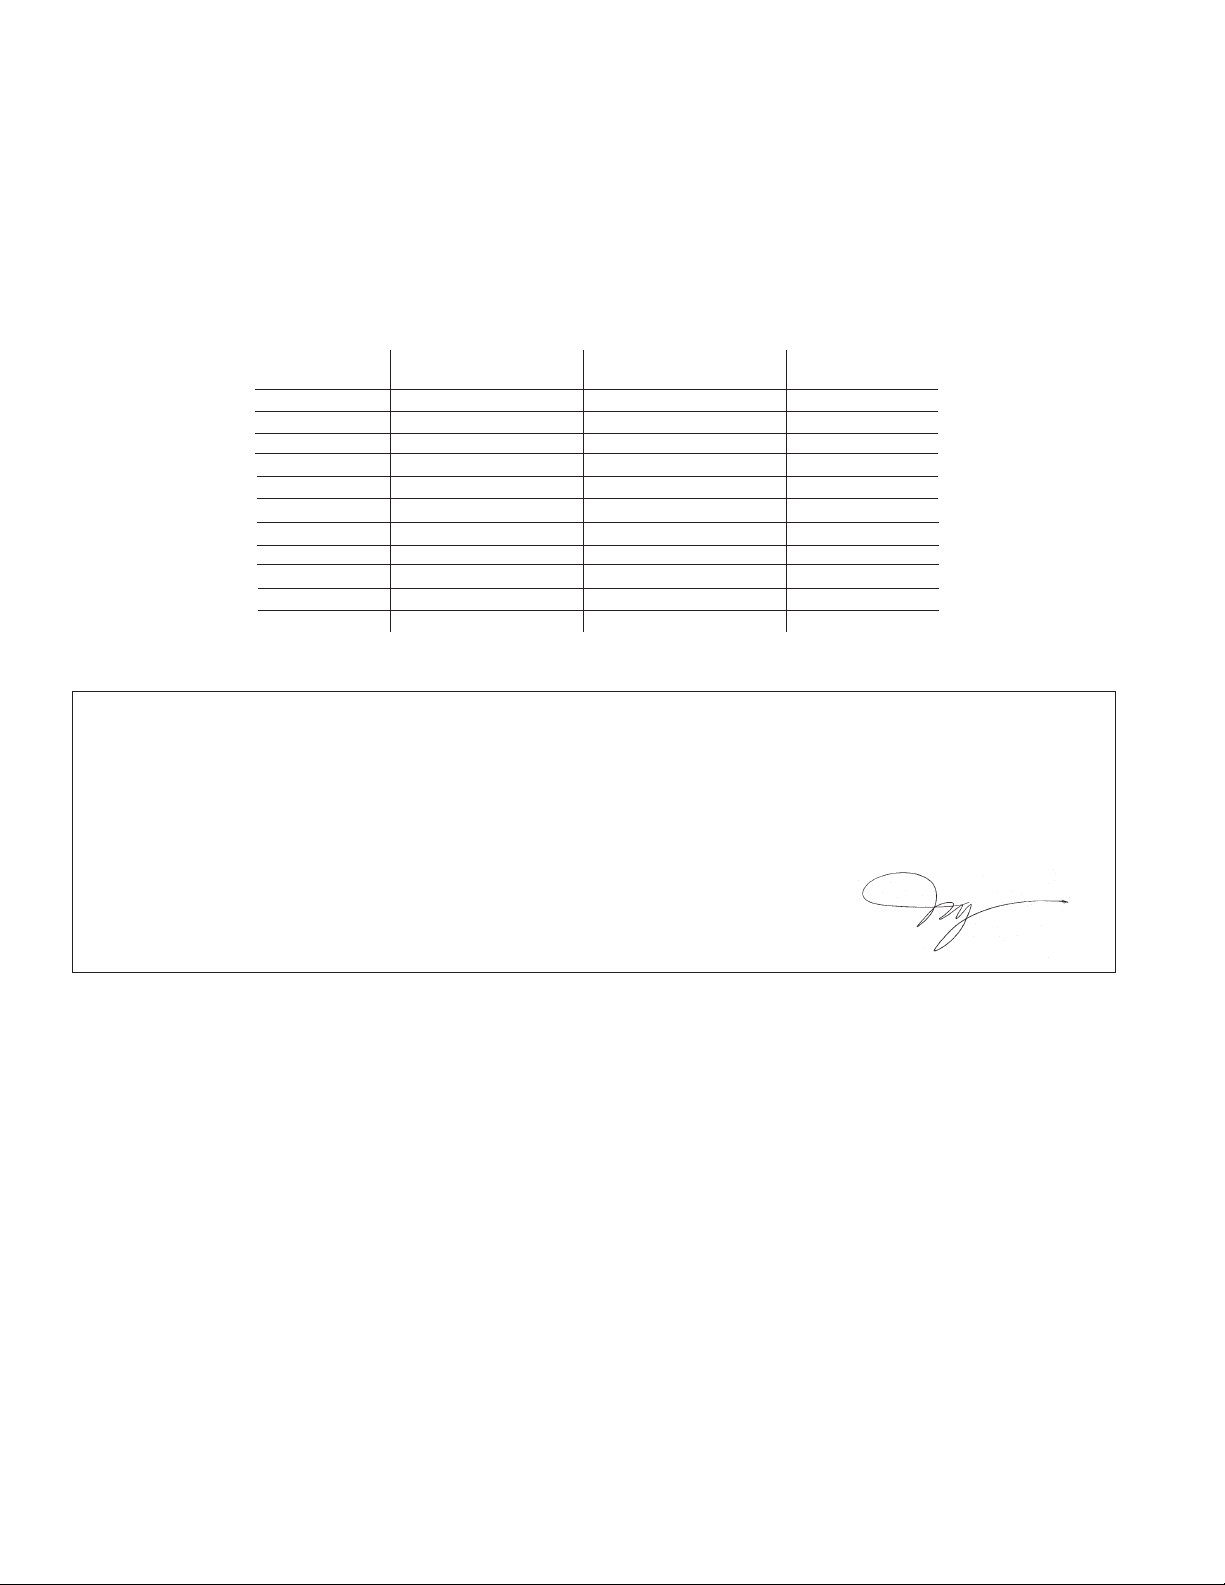
LECTURA DE VIBRACIONES Y SONIDOS
No de *Presión de sonido *Potencia de sonido *Vibración
Catalogo dBA dBA m/s
CN9P-4** 77,9 89,5 Menos de 2,5
CN9P-7** 77,9 89,5 Menos de 2,5
CN9P-12** 77,9 89,5 Menos de 2,5
CN9P-20** 77,9 89,5 Menos de 2,5
CN9P-25** 77,9 89,5 Menos de 2,5
CN9L-4** 82,1 94,8 Menos de 2,5
CN9L-7** 82,1 94,8 Menos de 2,5
CN9L-12** 82,1 94,8 Menos de 2,5
CN9L-20** 82,1 94,8 Menos de 2,5
CN9L-25** 82,1 94,8 Menos de 2,5
*según PN8NTC1 *según PN8NTC1 *según ISO 8662
**Incluyendo todos los sufijos
2
DECLARACION DE CONFORMIDAD
Nosotros, Sioux Tools, Inc., 250 Snap-on Drive, P.O. Box 1596, Murphy, NC, 28906, USA, declaramos bajo nuestra única responsabilidad que los
CN9P-4, CN9P-7, CN9P-12, CN9P-20, CN9P-25, CN9L-4, CN9L-7, CN9L-12, CN9L-20, CN9L-25
con los cuales se relaciona esta declaración están en conformidad con las siguiente(s) norma(s) u otro(s) documento(s) normativo(s):
EN 792, EN 12100-1, -2, ISO 8662, Pneurop PN8NTC1
89/392/EEC enmendadas por las Directrices 91/368/EEC & 93/44/EEC.
1 de junio de 2005
Murphy, North Carolina, USA
Fecha y lugar de edición
Incluyendo todos los sufijos
siguiendo las disposiciones
Herramientas mecánicas y especializadas
productos
Mark S. Pezzoni
Presidente
Nombre y puesto del editor
Firma del editor
6
Page 7
ISTRUZIONI E LISTINO PARTI PER ATTREZZI DA CHIODATURA A NOCE CN9P & CN9L
SERIE “B”
Leggere attentamente le “Istruzioni per l’uso sicuro di apparecchiature pneumatiche” e le
seguenti avvertenze prima di utilizzare il presente apparecchio.
ALIMENTAZIONE ARIA
L’efficienza dell’apparecchio dipende da un’adeguata alimentazione di aria pulita ad una pressione di 90 psi (6,2 bar). Per il
massimo flusso di aria complessa e per estendere la durata dell’attrezzo utilizzare un filtro sull’impianto, un regolatore di
pressione e un lubrificante. Prima di collegare l’attrezzo far fuoriuscire un pò di aria dalla tubazione in modo da rimuovere
eventuali residui di acqua e sporcizia che possano essersi accumulati.
TUBAZIONE ED APPOSITE CONNESSIONI
Il D.I del tubo di alimentazione non deve essere inferiore a 1/4” (6,4 mm). Il D.I. delle prolunghe deve essere di almeno 3/8”
(10 mm). Adoperare giunzioni e connettori con un D.I. di almeno 3/8” (10 mm.).
LUBRIFICANTE
Utilizzare olio per motori ad aria SIOUX n. 288. Si raccomanda l’utilizzo di un impianto di lubrificazione per circuiti ad aria
compressa regolato ad una velocità da 2 ad 4 gocce al minuto. Se non viene utilizzato alcun impianto di lubrificazione aggiungere,
due volte al giorno ,04 cc (da 12 a 15 gocce) di olio all’interno della cassetta di aspirazione.
Lubrificare gli ingranaggi con grasso SIOUX n. 1231A ogni 50 ore di utilizzo.
Lubrificare ogni 100 ore il cuscinetto assiale nella testa. Spingere in dentro l’albero o il dispositivo di estrazione del prigioniero e
aggiungere 2-3 pompe di olio Sioux 1232A attraverso il raccordo. Spingendo in dentro l’albero, si consente il flusso dell’olio fra le
rondelle e i cuscinetti nella testa.
USO GENERALE
Avviare l’attrezzo premendo il grilletto.
La direzione di rotazione del mandrino viene controllata mediante il pulsante di invertimento di direzione. Quando si
preme il pulsante, il mandrinogira in senso antiorario. Premere sempre a fondo il pulsante per raggiungere la potenza
completa.
Per installare un dispositivo di fissaggio.
Controllare l’attrezzo con il grilletto e il pulsante di inversione. Alcuni cicli di pratica possono aiutare a familiarizzarsi con l’uso.
Quando si usa questo attrezzo, la torsione può far spostare l’attrezzo nelle mani.
Prepararsi per questa evenienza.
Movimenti imprevisti dell’attrezzo possono causare infortuni.
1. Caricamento di un dispositivo di fissaggio.
Avvitare prima la testa del dispositivo di fissaggio nella vite. Assicurarsi che la testa sia a contatto con il cono terminale.
2. Ribaltamento del dispositivo di fissaggio.
Collocare il dispositivo di fissaggio in un foro preparato. Tirare il grilletto. La vite si avviterà nel dispositivo di fissaggio, facendolo
ribaltare. Il ribaltamento corretto del dispositivo di fissaggio dipende dalla pressione d’aria dell’attrezzo. Un dispositivo di
fissaggio di piccole dimensioni richiede una pressione inferiore rispetto a un dispositivo di fissaggio grande. Ribaltare diversi
dispositivi di fissaggio per determinare la corretta pressione d’aria per il dispositivo di fissaggio e lo spessore del materiale.
3. Rimozione dell’attrezzo dal dispositivo di fissaggio.
Una volta capovolto il dispositivo di fissaggio, lasciare andare il grilletto, premere il pulsante di inversione e tirare il grilletto. In
questo modo l’attrezzo si inverte e la vite si svita dal dispositivo di fissaggio. Assicurarsi che la vite sia completamente svitata
dal dispositivo di fissaggio prima di rimuovere l’attrezzo dal lavoro.
L’attrezzo deve essere tenuto ad angolo retto rispetto al lavoro durante l’intero ciclo di ribaltamento/rimozione, per non
causare un’eccessiva rottura della vite e/o danni al dispositivo di fissaggio.
7
Page 8
Modifica delle teste.
1. Inserire un dado o una vite corta nel gruppo della testa per fissare le parti interne.
2. Allentare ed estrarre l’anello 44031A. (Filettatura sinistra.)
3. Estrarre il gruppo della testa e la punta da trapano esagonale.
4. Installare il nuovo gruppo della testa assicurandosi che la punta da trapano esagonale sia bene appoggiata nel mandrino e nella
testa di fissaggio. Tenere presente che gli attrezzi che utilizzano prigionieri, usano la stessa punta, mentre gli attrezzi che usano
dadi, utilizzano una punta che corrisponde alle dimensioni dell’albero.
5. Reinstallare e fissare l’anello.
6. Rimuovere il dado o la vite di fermo prima di usare l’attrezzo.
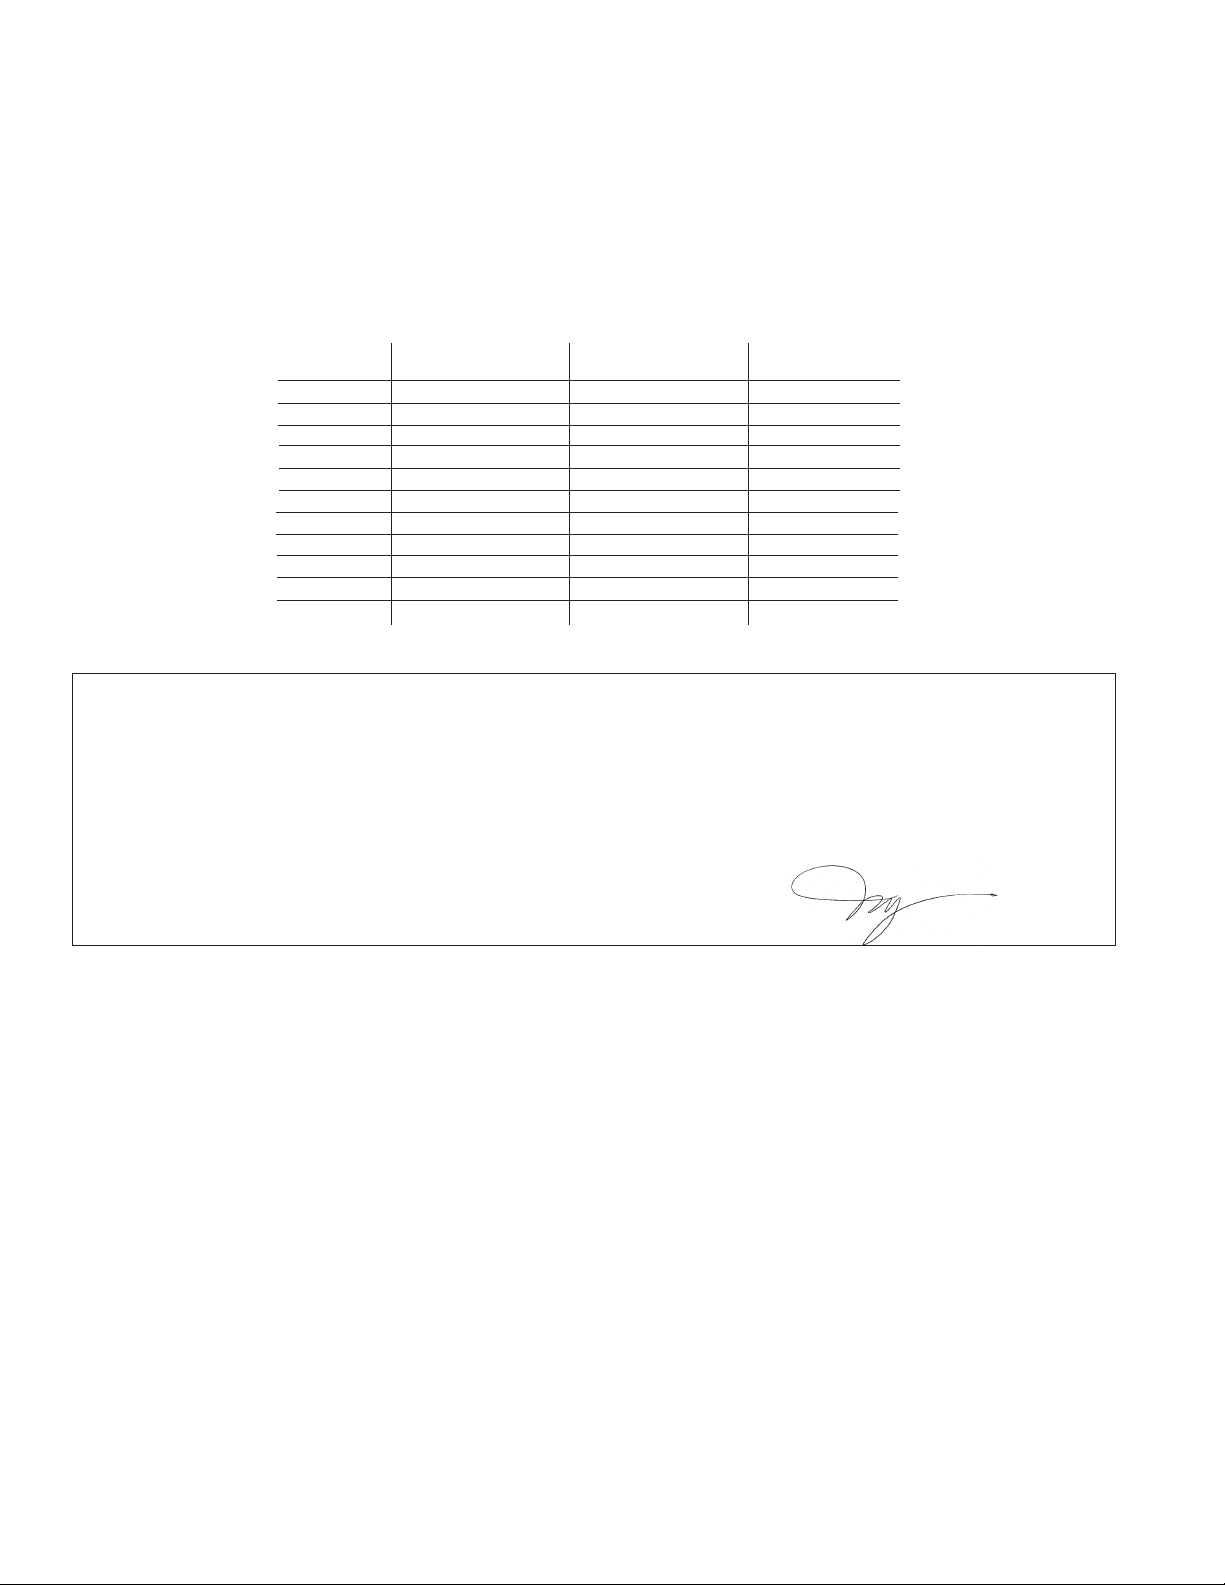
VALORI DI RUMOROSITA’ E VIBRAZIONI
Catalogo n. dBA dBA m/s
*Pressioine sonora *Potenza sonora *Vibratzioni
CN9P-4** 77,9 89,5 Inferiore a 2,5
CN9P-7** 77,9 89,5 Inferiore a 2,5
CN9P-12** 77,9 89,5 Inferiore a 2,5
CN9P-20** 77,9 89,5 Inferiore a 2,5
CN9P-25** 77,9 89,5 Inferiore a 2,5
CN9L-4** 82,1 94,8 Inferiore a 2,5
CN9L-7** 82,1 94,8 Inferiore a 2,5
CN9L-12** 82,1 94,8 Inferiore a 2,5
CN9L-20** 82,1 94,8 Inferiore a 2,5
CN9L-25** 82,1 94,8 Inferiore a 2,5
*secondo PN8NTC1 *secondo PN8NTC1 *secondo ISO 8662
**Compresi tutti i suffissi
2
CERTIFICAZIONE DI CONFORMITA
La Sioux Tools, Inc, con sede al 250 Snap-on Drive, P.O. Box 1596, Murphy, NC, 28906, USA, solennemente dichiara sotto la propria e sola
CN9P-4, CN9P-7, CN9P-12, CN9P-20, CN9P-25, CN9L-4, CN9L-7, CN9L-12, CN9L-20, CN9L-25
sono conformi alle seguenti normative, standard o certificazioni:
EN 792, EN 12100-1, -2, ISO 8662, Pneurop PN8NTC1
CEE 89/392 così come successivamente modificata dalle direttive CEE 91/368 e 93/44
1 giugno 2005
Murphy, North Carolina, USA
Data e luogo del rilascio
responsabilità che i prodotti
Compresi tutti i suffissi
secondo la direttiva
Mark S. Pezzoni
Presidente
Utensili a motore e speciali
Nome e posizione del dichiarante
Firma del dichiarante
8
Page 9
INSTRUCTIONS ET LISTE DES PIECES POUR RIVETEUSES A ECROUS DE CN9P & CN9L
CLASSE “B”
Lisez avec attention les “Instructions de mise en garde lors de l’utilisation d’outils
pneumatiques” avant de vous en servir.
APPORT D’AIR
L’efficacité de l’outil dépend de la qualité de l’air d’alimentation, qui doit être sec et propre, et de la pression, qui doit être . Son
rendement et sa durée de vie seront améliorés si un filtre de circuit d’alimentation, un régulateur de pression et un lubrificateur
d’air sont utilisés. Avant de brancher l’outil, purgez l’air de la ligne pour en éliminer l’eau et les saletés ayant pu s’y accumuler.
LE TUYAU ET SON BRANCHEMENT
Le tuyau d’apport d’air doit être au moins de 6,35 mm de D. int. et la rallonge de 10 mm. Les couples de serrage et les raccords
doivent être, quant à eux, d’au moins 10 mm de D. int.
LUBRIFICATION
Utilisez l’huile SIOUX de référence 288 prévue pour moteur pneumatique. Il est recommandé d’utiliser un lubrificateur d’air
délivrant 2 à 4 gouttes d’huile par minute. En l’absence de lubrificateur, ajoutez deux fois par jour 1,2 ml d’huile (0,04 once, soit 12
à 15 gouttes) dans l’arrivée d’air.
Lubrifiez les engrenages toutes les 100 heures d’utilisation avec la graisse SIOUX de référence 289A.
Toutes les 100 heures, graisser la bague de butée située sur la tête. Pousser sur l'arrache-goujon ou le mandrin et appliquer 2 ou
3 pressions de pompe de graisse Sioux 1232A par le graisseur. L'action de pousser sur le mandrin permet de diffuser la graisse
entre les rondelles et les roulements de la tête.
FONCTIONNEMENT GENERAL
Démarrez l’outil en appuyant sur la gâchette.
La direction de la rotation de l’axe est contrôlée par l’inverseur de marche. Lorsque le bouton est relâché, l’axe va
pivoter dans le sens contraire des aiguilles d’une montre. Il faut toujours relâcher le bouton à fond pour obtenir une
puissance maximale.
Montage d’une fixation
L’outil se commande au moyen de la gâchette et du bouton d’inversion. Quelques essais d’utilisation vous aideront à vous
familiariser avec son fonctionnement.
Lorsque vous utilisez cet outil, la rotation de réaction peut entraîner un mouvement de l’outil dans vos mains.
Attention à ce mouvement.
Un mouvement inattendu de l’outil peut être cause de blessures
1. Charger la fixation.
Vissez la fixation la tête la première sur la vis. Vérifiez que la tête est en contact avec le pilote.
2. Déformer la fixation.
Placez la fixation dans un trou déjà préparé. Tirez la gâchette. La visse se visse dans la fixation et provoque sa déformation.
La justesse de la déformation de la fixation dépend de la pression de l’air dans l’outil. Une petite fixation requiert une pression
moins élevée qu’une grosse fixation. Déformez plusieurs fixations afin de déterminer la pression d’air qui convient pour votre
fixation et l’épaisseur des matériaux.
3. Dégager l’outil.
Lorsque la fixation est déformée, relâchez la gâchette, appuyez sur le bouton d’inversion et tirez la gâchette. Ce faisant, la
rotation de l’outil s’inverse pour dévisser la vis de la fixation. Vérifiez que la vis est totalement dévissée de la fixation avant de
dégager l’outil.
L’outil doit être maintenu à angle droit par rapport à l’ouvrage pendant la phase entière de déformation et de
dégagement. Le non respect de cette dernière instruction augmente fortement le risque de vis cassées et/ou de
fixations endommagées.
9
Page 10
Changement des têtes
1. Poser un écrou ou une vis courte sur la tête pour retenir les pièces internes.
2. Dévisser et retirer la bague 44031A. (filet vers la gauche).
3. Retirer la tête et le foret hexagonal.
4. Installer la nouvelle tête en veillant à ce que la mèche hexagonale soit correctement posée sur l'axe d'entraînement et la tête
de fixation. Garder à l'esprit que tous les outils de type "goujon" utilisent la même mèche, mais que tous les outils de type "écrou"
utilisent une mèche dont la taille correspond à celle du mandrin.
5. Reposer la bague, puis la serrer.
6. Retirer l'écrou ou la vis de retenue avant d'utiliser l'outil.
NIVEAUX ACOUSTIQUES ET VIBRATOIRES
Catalog No. dBA dBA m/s
*Pression acoustique *Puissance acoustique *Vibration
CN9P-4** 77,9 89,5 Moins de 2,5
CN9P-7** 77,9 89,5 Moins de 2,5
CN9P-12** 77,9 89,5 Moins de 2,5
CN9P-20** 77,9 89,5 Moins de 2,5
CN9P-25** 77,9 89,5 Moins de 2,5
CN9L-4** 82,1 94,8 Moins de 2,5
CN9L-7** 82,1 94,8 Moins de 2,5
CN9L-12** 82,1 94,8 Moins de 2,5
CN9L-20** 82,1 94,8 Moins de 2,5
CN9L-25** 82,1 94,8 Moins de 2,5
*selon la norme *selon la norme *selon la norme
PN8NTC1 PN8NTC1 ISO 8662
**Tout suffixe inclus
2
La société Sioux Tools, Inc., située à : 250 Snap-on Drive, P.O. Box 1596, Murphy, NC, 28906, USA, affirme que les produits
CN9P-4, CN9P-7, CN9P-12, CN9P-20, CN9P-25, CN9L-4, CN9L-7, CN9L-12, CN9L-20, CN9L-25
dont cette fiche fait l’objet, sont conformes aux normes, documents normatifs et autres références :
EN 792, EN 12100-1, -2, ISO 8662, Pneurop PN8NTC1
Directive 89/392/EEC, amendée par la suite par les Directives 91/368/EEC et 93/44/EEC.
1er juin 2005
Murphy, North Carolina, USA
Date et lieu de publication
DÉCLARATION DE CONFORMITÉ
Tout suffixe inclus
suite aux dispositions de la
Mark S. Pezzoni
Président
Outils mécaniques et spéciaux
Nom et poste occupé par le responsable
Signature du responsable
10
Page 11
INSTRUCTIES EN ONDERDELENLIJST VOOR VOOR CN9P & CN9L
KLINKPOPGEREEDSCHAP
SERIE “B”
Voordat u met de machine aan de slag gaat, moet u deze instructies en de
“Veiligheidsvoorschriften voor persluchtmachines” gelezen en begrepen hebben.
PERSLUCHTTOEVOER
Het gebruik van droge perslucht met de geschikte is bepalend voor een goed rendement van de machine. Het monteren van een
leidingfilter, een drukregelventiel en een smeerinstallatie zorgt voor maximaal rendement en een lange levensduur. Voor u de
machine aansluit, dient u de persluchtleiding schoon te blazen om water en vuil dat zich kan opgehoopt hebben te verwijderen.
SLANG EN KOPPELINGEN
De hoofdtoevoer moet een minimale binnendiameter van 1/4” (6,35 mm) hebben. De verbindingsslangen moeten een minimale
binnendiameter van 3/8” (10 mm) hebben. Koppelingen en aansluitstukken moeten een minimale binnendiameter van 3/8" (10
mm) hebben.
SMERING
Gebruik persluchtmotorolie van het type SIOUX Nr. 288. Het is aanbevolen om een persluchtsmeersysteem te voorzien en dit af
te stellen op 2 tot 4 druppels smeervloeistof per minuut. Is dit niet mogelijk, dan moet er twee keer per dag 0,04 oz (1,2 cc, 12 tot
15 druppels) olie in de luchtaanvoeropening gevoegd worden.
Na elke werkcyclus van 100 uur moet de tandwielkast opnieuw met SIOUX N° 289A vet gesmeerd worden.
Na verloop van 100 diensturen moet het hoofdlager van de kop doorgesmeerd worden. De stang of hendel indrukken en 2 à 3
keer op het Sioux 1232A-reservoir drukken om smeervet door de koppeling te drukken. Als de as ingedrukt wordt, dan komt het
smeervet tussen de ringen en lagers van de kop terecht.
BEDIENING: ALGEMEEN
Start het werktuig door de trekker in te drukken.
De richting van de spildraaiing wordt geregeld door de keerknop. Wanneer de knop is ingedrukt, draait de spil naar
links. Druk de knop altijd volledig in om volle kracht te verkrijgen.
Installeren van een popnagel
Bedien dit gereedschap d.m.v. de trekker en de omdraaiknop. Oefen een paar keer, zodat u vertrouwd raakt met de bediening.
Bij gebruik van dit gereedschap kan het in uw hand gaan draaien als gevolg van de reactiekracht (torsie)
Wees bedacht op deze beweging.
Onverhoedse beweging van dit gereedschap kan letsle veroorzaken.
1. Laden van een popnagel
Draai de kop van de popnagel op de schroef. Let er op dat de kop tegen het neusstuk aan komt te zitten.
2. Stuiken van een popnagel
Plaats de popnagel in het aanwezige gat. Haal de trekker aan. De schroef zal nu in de popnagel dringen, waardoor deze zal
aanstuiken. Correct stuiken hangt af van de luchtdruk in het gereedschap. Voor een kleine popnagel is een lagere luchtdruk
vereist dan voor een grote. Oefen met verschillende popnagels om de juiste luchtdruk voor de popnagel en de plaat vast te
stellen.
3. Het gereedschap van de popnagel verwijderen
Nadat de popnagel gestuikt is, moet u de trekker loslaten en op de omdraaiknop drukken, waarna u de trekker opnieuw moet
aantrekken. Hierdoor zal het gereedschap de andere kant uit gaan draaien en de schroef losgedraaid worden. Let er op dat
de schroef geheel vrij is, voordat u het gereedschap weg haalt.
Hou het gereedschap altijd onder een rechte hoek tijdens de gehele stuik- en losdraai-cyclus, zodat buitensporige
schroefbreuk en schade aan de popnagels wordt voorkomen.
11
Page 12
Koppen vervangen.
1. Om het binnenwerk van de kopeenheid bij elkaar te houden, kan er een popnagel of korte schroef in geplaatst te worden.
2. De ring 44031A losmaken en verwijderen (linkse draad.)
3. De kopeenheid en de zeskantige bit weghalen.
4. De nieuwe kopeenheid monteren en goed opletten dat de zeskantige bit in de aandrijfas en de sluitring van de kop zit. Niet
vergeten dat alle werktuigen dezelfde asvormige bits gebruiken, maar dat bij iedere kop en as een bijpassende bit behoort.
5. De ring vervangen en deze vastzetten.
6. Voordat het werktuig aangezet wordt, dient de bevestigingsschroef of -bout verwijderd te worden.
GELUIDS- EN TRILLINGSNIVEAUS
Catalogus- *Geluidsdruk *Geluidsvermogen *Trilling
nummer dBA dBA m/s
CN9P-4** 77,9 89,5 Minder dan 2,5
CN9P-7** 77,9 89,5 Minder dan 2,5
CN9P-12** 77,9 89,5 Minder dan 2,5
CN9P-20** 77,9 89,5 Minder dan 2,5
CN9P-25** 77,9 89,5 Minder dan 2,5
CN9L-4** 82,1 94,8 Minder dan 2,5
CN9L-7** 82,1 94,8 Minder dan 2,5
CN9L-12** 82,1 94,8 Minder dan 2,5
CN9L-20** 82,1 94,8 Minder dan 2,5
CN9L-25** 82,1 94,8 Minder dan 2,5
*conform PN8NTC1 *conform PN8NTC1 *conform ISO 8662
**Met inbegrip van alle achtervoegsels
2
CONFORMITEITSVERKLARING
Ondergetekende, Sioux Tools, Inc., 250 Snap-on Drive, P.O. Box 1596, Murphy, NC, 28906, USA, verklaart met inachtneming van de eigen
CN9P-4, CN9P-7, CN9P-12, CN9P-20, CN9P-25, CN9L-4, CN9L-7, CN9L-12, CN9L-20, CN9L-25
waarop deze verklaring van toepassing is, conform zijn met de hierna genoemde norm, normen en/of andere regels en voorschriften:
89/392/EEC en verder zoals gewijzigd door 91/368/EEC en 93/44/EEC.
1 juni 2005
Murphy, North Carolina, USA
Datum en plaats:
aansprakelijkheid desbetreffend, dat de produkten
Met inbegrip van alle achtervoegsels
EN 792, EN 12100-1, -2, ISO 8662, Pneurop PN8NTC1
met inachtneming van hetgeen voorzien is in de richtlijnen
Mark S. Pezzoni
President
Elektrisch en speciaal gereedschap
Naam en functie van de verantwoordelijke
Handtekening van de verantwoordelijke
12
Page 13
ANVISNINGAR OCH RESERVDELSLISTA FÖR CN9P & CN9L
STUKNINGSMUTTERVERKTYG
SERIE “B”
Läs och sätt dig in “Säkerhetsföreskrifter för tryckluftsverktyg” samt dessa anvisningar innan
LUFTTILLFÖRSEL
Hur effektivt verktyget fungerar är beroende av korrekt tillförsel av ren torr luft. Använd ett ledningsfilter, en tryckregulator och en
smörjapparat för att få maximal effekt och livslängd på verktygen. Blås luftledningen för att avlägsna vatten och smuts, som
eventuellt kan ha samlats, innan verktyget ansluts.
SLANG OCH SLANGANSLUTNINGAR
Tillförselslangen bör ha en innerdiameter (ID) på minst 6,35 mm. Förlängningsslangar bör ha en ID på minst 10 mm. Använd
kopplingar och fattningar med en ID på minst 10 mm.
SMÖRJNING
Använd SIOUX luftmotorolja nr 288. En luftslangssmörjapparat, inställd på 2–4 droppar per minut, tillrådes. Om smörjapparat inte
används skall 1,2 ml olja, 12–15 droppar, tillsättas luftintaget dagligen.
Smörj dreven med SIOUX smörjmedel nr 289A var 100:e timme.
Smörj axiallagret i huvudet var 100:e timma. Tryck in spindeln eller bultdragaren och lägg till 2-3 pumpslag med smörjmedel Sioux
1232A genom beslaget. När du trycker in spindeln kan smörjfettet flyta mellan brickorna och lagret i huvudet.
ANVÄNDNING
Starta verktyget genom att trycka in avtryckaren.
Spindelns rotationsriktning styrs av omkastningsknappen. När knappen är nedtryckt, roterar spindeln motsols. Tryck
alltid ned utlösaren helt för att få full kraft.
du använder detta verktyg.
Att installera ett fästdon
Styr verktyget med utlösaren och baklängesknappen. Några övningscykler hjälper dig att lära känna proceduren.
När detta verktyg används, kan reaktionskraften leda till att verktyget sätts i rörelse i din hand.
Var beredd på denna rörelse.
En oväntad verktygsrörelse kan orsaka personskada.
1. Ladda ett fästdon.
Gänga fästdonet med huvudet först på skruven. Kontrollera att huvudet kommer i kontakt med spetsdelen.
2. Stuka ett fästdon.
Placera fästdonet i ett hål som förberetts. Aktivera utlösaren. Skruven kommer att gänga i fästdonet och stuka det. En riktig
stukning av fästdonet beror på lufttrycket vid verktyget. Ett litet fästdon kräver ett lägre tryck än ett stort. Stuka flera fästdon för
att avgöra vilket lufttryck som är det rätta för ditt fästdon och tjockleken på materialet.
3. Avlägsna verktyget från fästdonet.
Efter att fästdonet har stukats, lösgör utlösaren, tryck på baklängesknappen och aktivera utlösaren. Detta kommer att få
verktyget att gå bakåt och gänga loss skruven från fästdonet. Kontrollera att skruven är helt och hållet lösgängad från fästdonet
innan du avlägsnar verktyget från arbetet.
Verktyget måste hållas i rät vinkel mot arbetet under hela stuknings-/avlägsnandecykeln. Om inte detta görs kommer
omfattande skador på skruv och/eller fästdon att uppstå.
13
Page 14
Byta huvud.
1. Skruva på en mutter eller kort skruv på huvudenheten så att de inre delarna hålls kvar.
2. Lossa och ta bort ringen 44031A. (Vänstergängor)
3. Ta bort huvudenheten och sexkantinsatsen.
4. Installera den nya huvudenheten och se till att sexkantinsatsen sitter rätt i drivtappen och fästdonhuvudet. Kom ihåg att alla
verktyg av bulttyp använder samma insats, men att varje muttertyp använder en insats som passar spindelstorleken.
5. Sätt tillbaka och dra åt ringen.
6. Ta bort muttern eller skruven som håller kvar delarna innan du använder verktyget.
LJUD- OCH VIBRATIONSAVLÄSNINGAR
Katalog nr. dBA dBA m/s
*Ljudtryck *Ljudeffek *Vibration
CN9P-4** 77,9 89,5 Mindre än 2,5
CN9P-7** 77,9 89,5 Mindre än 2,5
CN9P-12** 77,9 89,5 Mindre än 2,5
CN9P-20** 77,9 89,5 Mindre än 2,5
CN9P-25** 77,9 89,5 Mindre än 2,5
CN9L-4** 82,1 94,8 Mindre än 2,5
CN9L-7** 82,1 94,8 Mindre än 2,5
CN9L-12** 82,1 94,8 Mindre än 2,5
CN9L-20** 82,1 94,8 Mindre än 2,5
CN9L-25** 82,1 94,8 Mindre än 2,5
*enligt PN8NTC1 *enligt PN8NTC1 *enligt ISO 8662
**Inklusive alla ändelser
2
FÖRSÄKRAN OM ÖVERENSSTÄMMELSE
Vi, Sioux Tools, Inc., 250 Snap-on Drive, P.O. Box 1596, Murphy, NC, 28906, USA, förklarar under eget ansvar att produkterna
CN9P-4, CN9P-7, CN9P-12, CN9P-20, CN9P-25, CN9L-4, CN9L-7, CN9L-12, CN9L-20, CN9L-25
som denna försäkran gäller uppfyller följande standard eller standarder eller andra normgivande dokument:
EN 792, EN 12100-1, -2, ISO 8662, Pneurop PN8NTC1I
89/392/EEC med ändringar per direktiv 91/368/EEC och 93/44/EEC.
1 juni 2005
Murphy, North Carolina, USA
Utfärdningsort och datum
Inklusive alla ändelser
enlighet med villkoren i
Mark S. Pezzoni
President
Motordrivna och specialverktyg
Utfärdarens namn och titel
Utfärdarens underskrift
14
Page 15
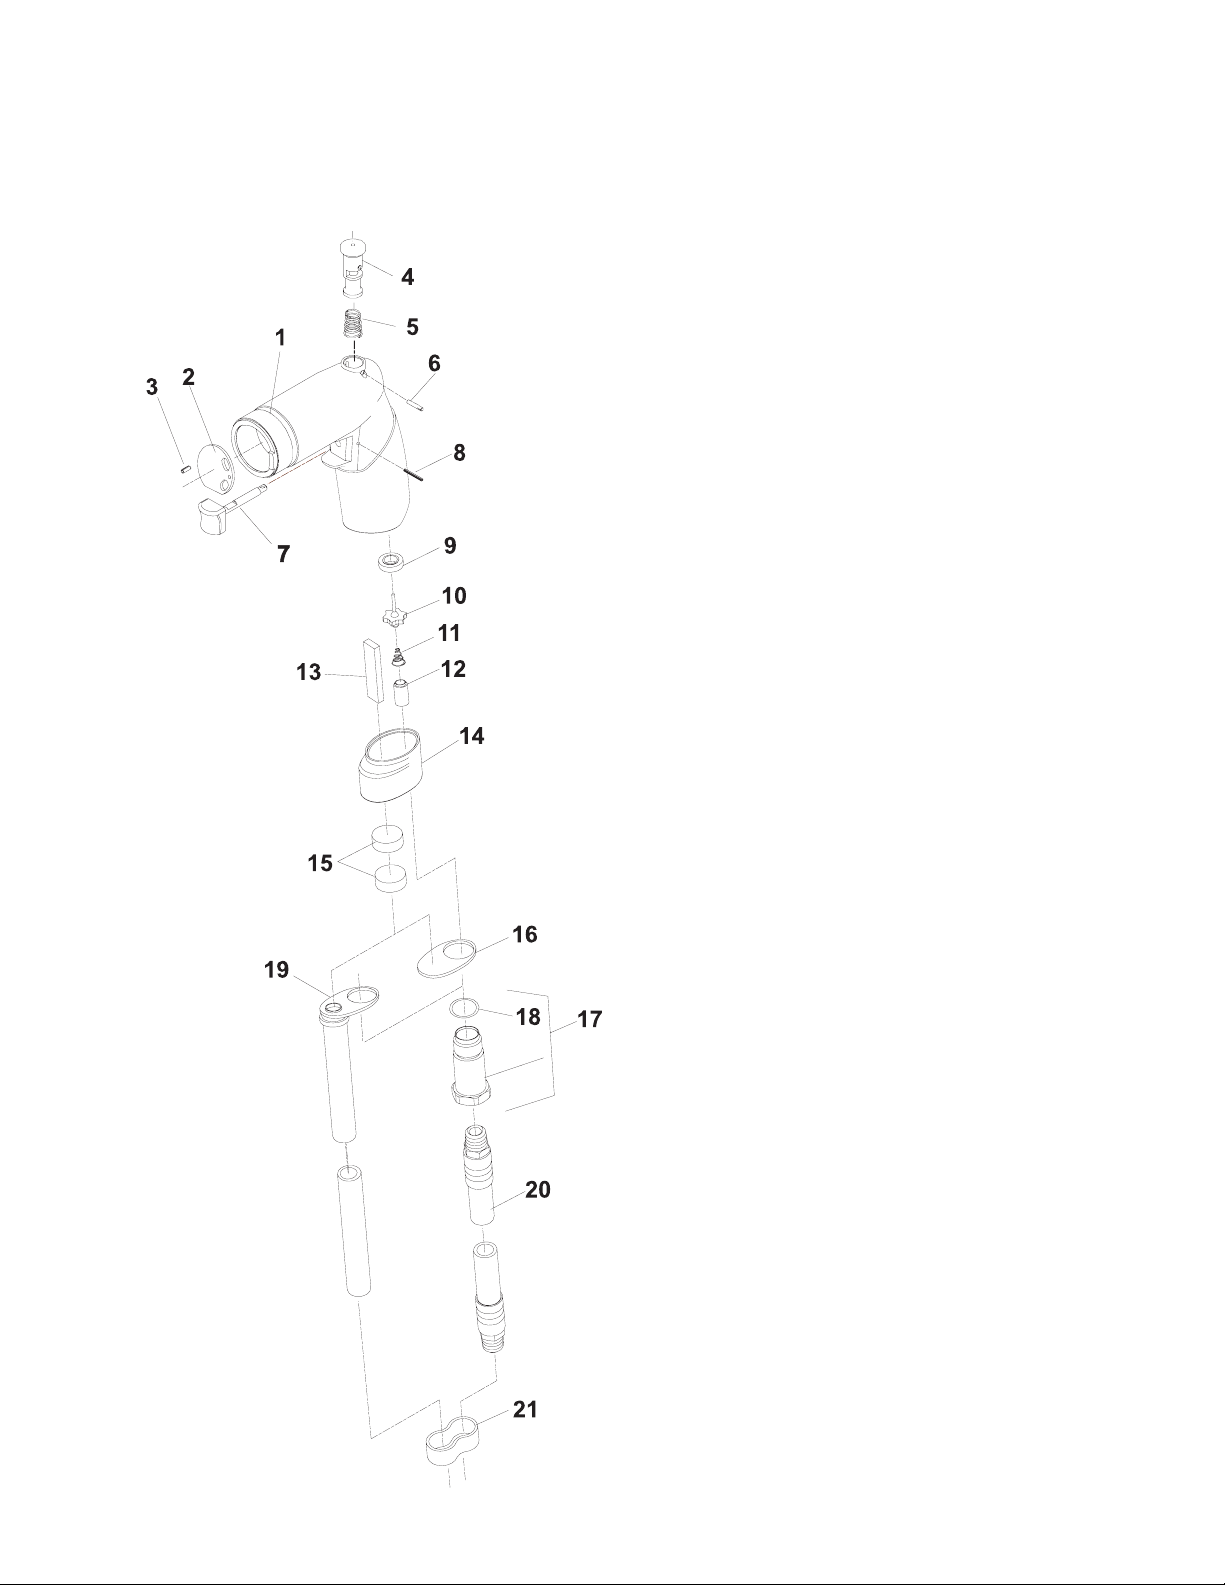
PARTS LIST FOR
CN9P CLINCH NUT TOOLS
SERIAL “B”
Fig. Part
No. No. Description
1. 67107 Ass’y—Housing (Includes Figs. 7, 8)
2. 68083 Baffle (Includes Fig. 3)
3. 30273 Pin—Roll
4. 68081 Spool—Valve
5. 67160 Spring
6. 68103 Pin
7. 67805 Trigger
8. 30610 Pin—Roll
9. 67798 Seat—Valve
10. 67804 Valve
11. 68791 Spring
12. 68792 Trigger Spring Spacer
13. 68155 Strip—Exhaust
14. 67800B Muffler
15. 67807 Silencer—Pad (2)*
16. 67801A Cap—Muffler
17. 67819 Adapter—Inlet (Includes Fig. 18)
18. 14378 Ring—“O”
19. 1376 Ass’y—Leader Hose
20. 67128 Hose—Exhaust
21. 40153 Clip—Hose (3)* Remote Exhaust
ITEMS NOT SHOWN:
2355B Ass’y—Dead Handle
68106 Cover
COMPLETE ASSEMBLY
68107 Ass’y—Housing (Reversing)
(Includes Fig. 1-7,9-18)
*Order Quantity As Required
FURNISH CATALOG, SERIAL, AND MODEL NUMBER
WHEN ORDERING PARTS
15
Page 16
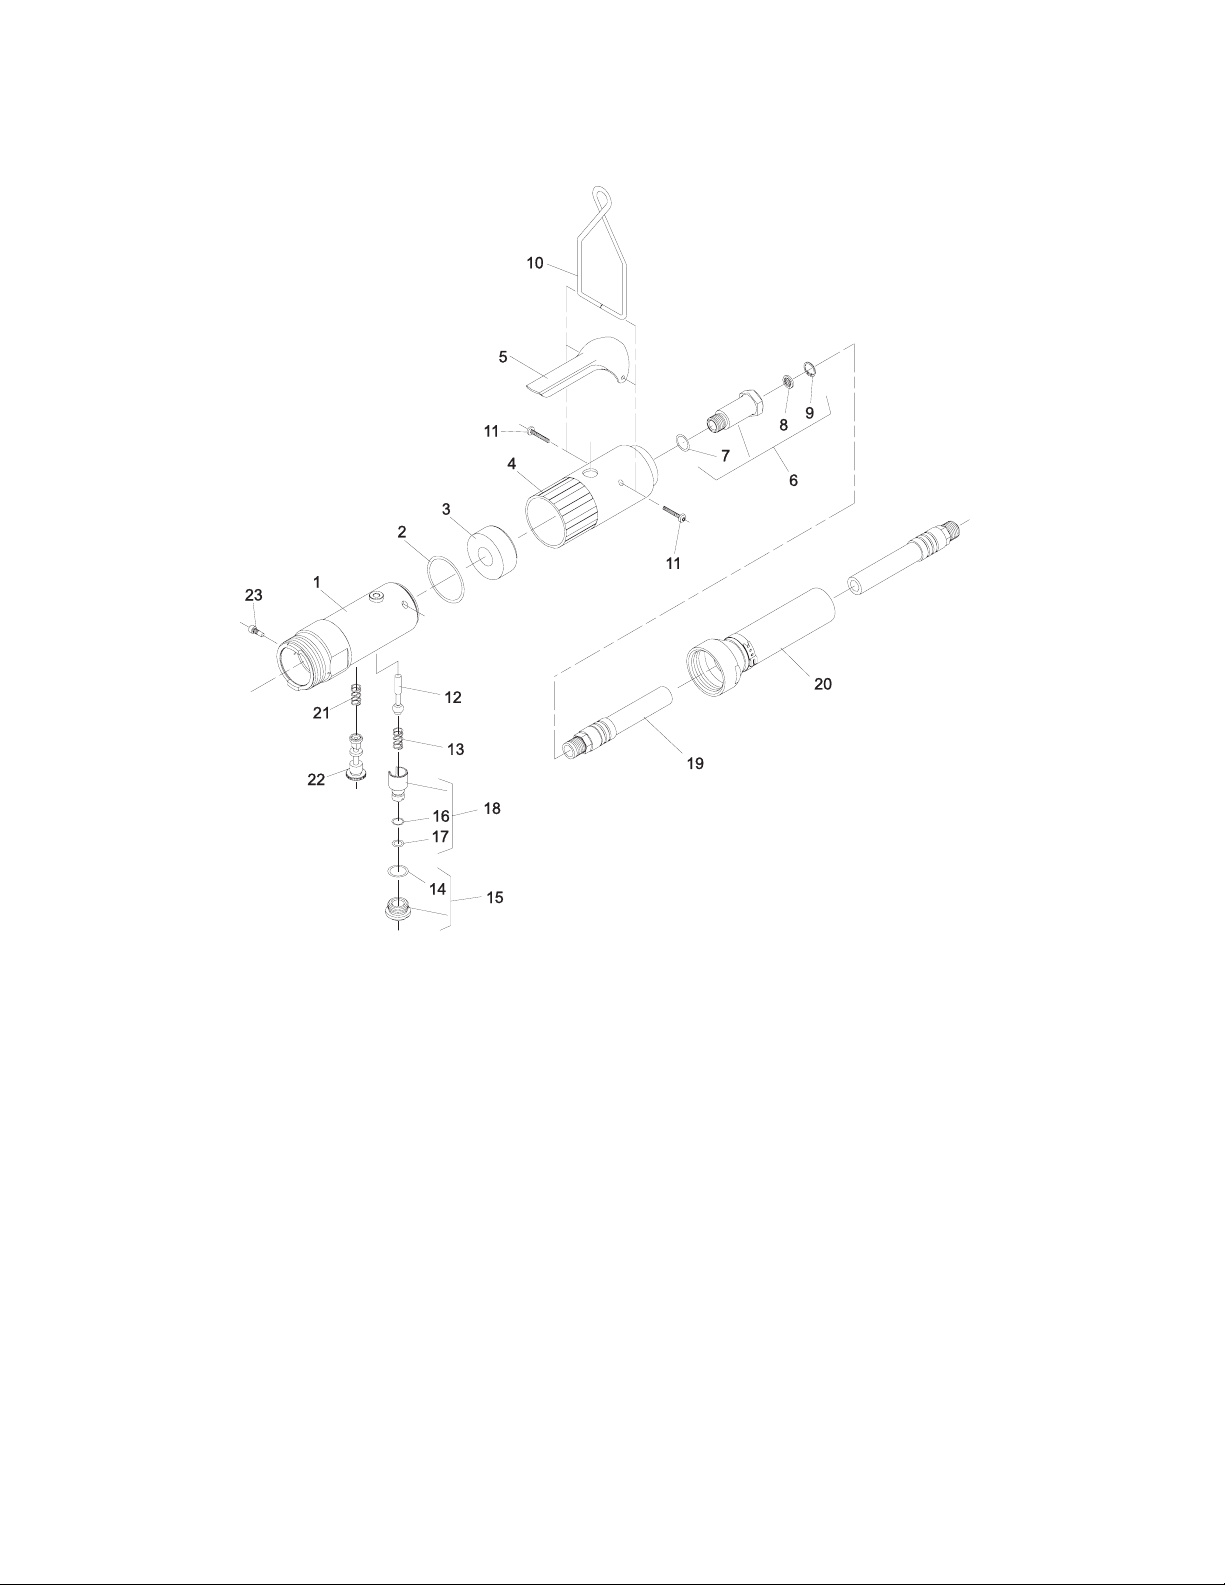
PARTS LIST FOR
CN9L CLINCH NUT TOOLS
SERIAL “B”
Fig. Part
No. No. Description
1. 64035 Housing (Reversing)
2. 14333 Ring—“O”
3. 40116 Material—Exhaust
4. 04041 Cover—Housing
5. 35737 Lever
6. 54837 Adapter-Intake
7. 14312 Ring—“O”
8. 30463 Screen
9. 21541 Ring—Retaining
10. 41334 Bail
11. 65499 Screw—Pan Hd. (Self-Tap)(#6-32 x 3/4)(2)*
12. 63241 Ass’y—Valve
13. 21427 Spring
14. 14309 Ring—“O”
15. 54844 Retainer—Speed Control
16. 14290 Ring—“O”
17. 14291 Ring—“O”
*Order Quantity As Required
FURNISH CATALOG, SERIAL, AND MODEL NUMBER
WHEN ORDERING PARTS
Fig. Part
No. No. Description
18. 54843 Speed—Control
19. 1376 Hose—Leader
20. 63355 Ass’y—Hose Exhaust
21. 21427 Spring
22. 64038 Spool—Valve
64097 Spool—Valve Locking
23. 06254 Screw—Spool Retaining
COMPLETE ASSEMBLY
63443 Ass’y—Housing (Includes Figs. 1-18 & 21-23)
16
Page 17
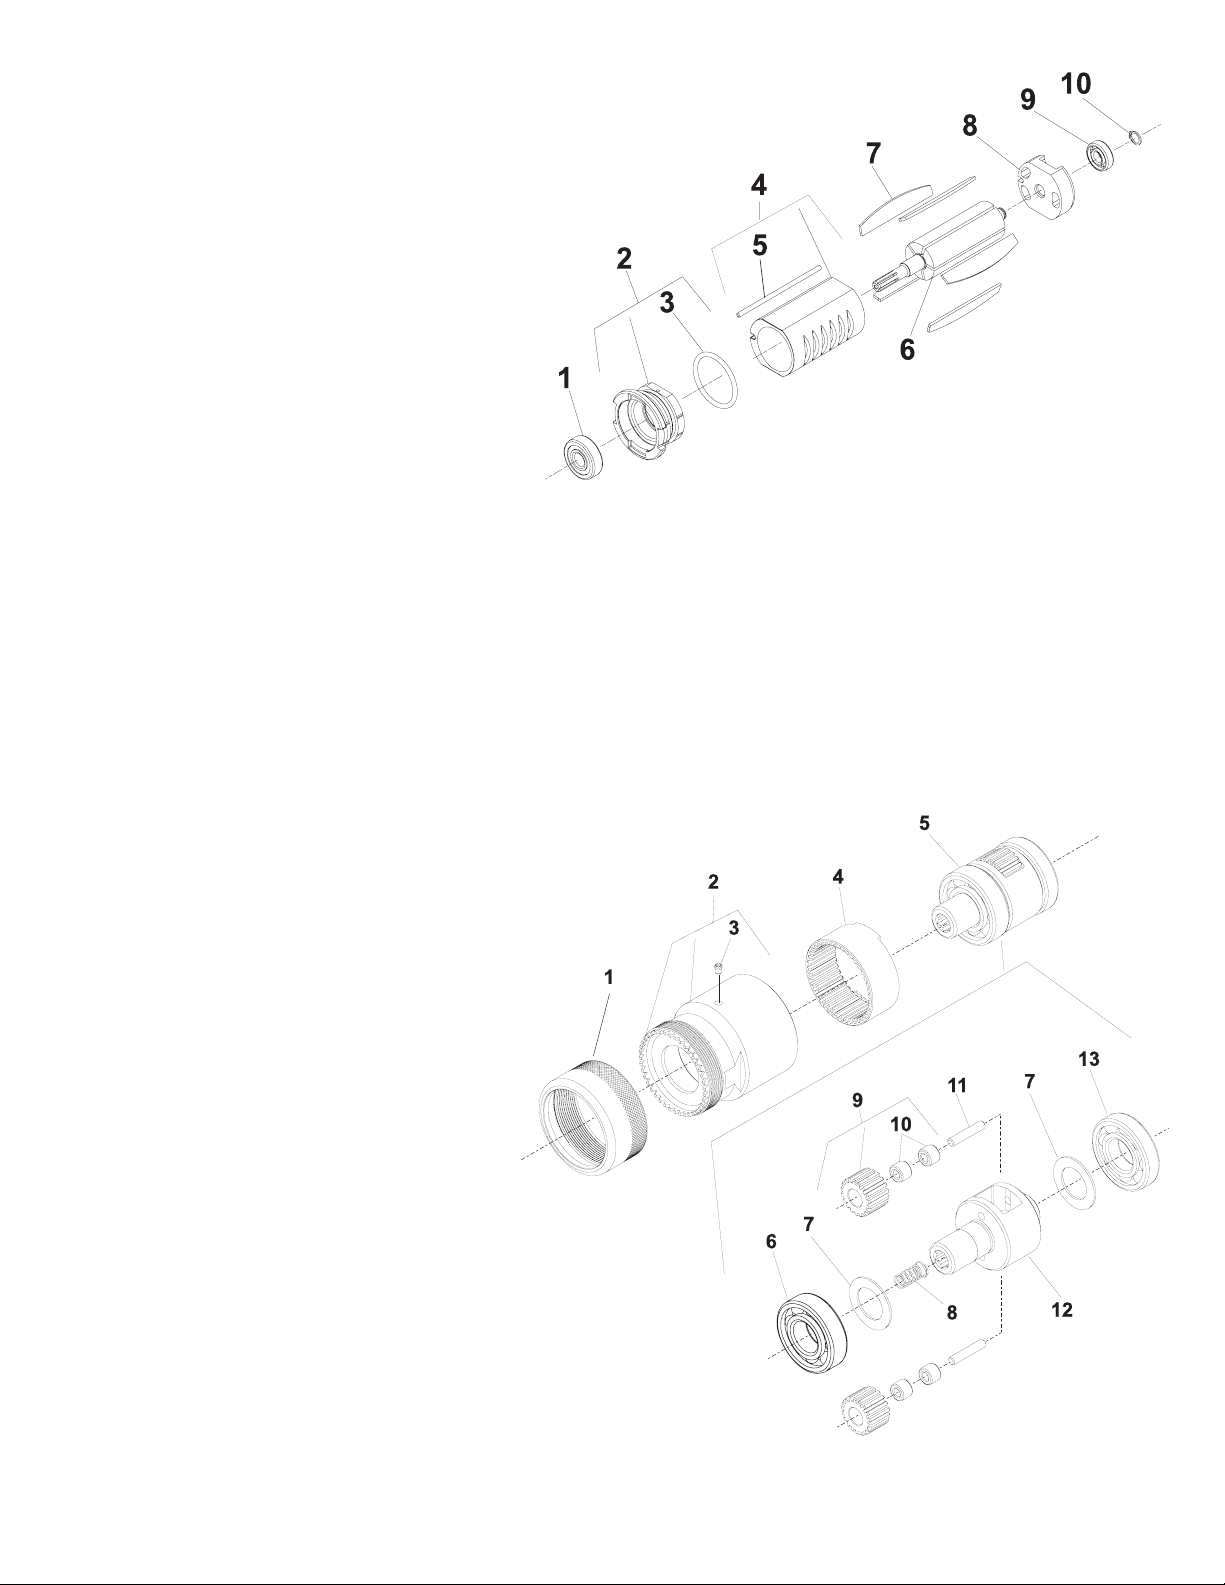
Fig. Part
No. No. Description
1. 10220 Bearing—Ball
2. 13550 End Plate—Front
3. 14342 Ring—“O”
4. 64108 Cylinder & Pin
5. 68403 Pin
6. 67855 Rotor (6-Tooth)(700, 900, 1200, 1600,
2000, 2600, 4400, 5800 RPM)
67856 Rotor (8-Tooth)(400, 540, 2500, 3350 RPM)
7. 63192 Ass’y—Rotor Vane (Set of 5)
8. 67161 End Plate—Rear (CN9P Series)
10552 End Plate—Rear (CN9L Series)
9. 10230 Bearing—Ball
10. 21491 Ring—Retaining
COMPLETE ASSEMBLIES
68106 Ass’y—Motor (6- Tooth)
(700, 1200, 2000, 4400 RPM)(CN9P Series)
67531 Ass’y—Motor (8- Tooth)
(400, 2500 RPM)(CN9P Series)
75200 Ass’y—Motor (6-Tooth)
(700, 1200, 2000 RPM) (CN9L Series)
75201 Ass’y—Motor (8-Tooth)
(400, 2500 RPM)(CN9L Series)
CN9P & CN9L SERIES MO-
PARTS LIST FOR
TORS
SERIAL “B”
PARTS LIST FOR CN9P & CN9L SERIES
SINGLE REDUCTION GEAR CASE
Fig. Part
No. No. Description
1. 44031A Sleeve
2. 67931 Case—Gear
3. 30375 Fitting—Grease
4. 67858 Gear—Ring
5. 68544 Ass’y—Planetary Reduction
(2000 RPM)
67906 Ass’y—Planetary Reduction
(2500 RPM)
6. 10203 Bearing—Ball
7. 25439 Washer (2)*
8. 68401 Spring
9. 67944 Ass’y—Gear and Bearing (2)*
(2000 RPM)
67868 Ass’y—Gear and Bearing (2)*
(2500 RPM)
10. 10080 Bearing—Needle (8)*
11. 67857 Pin (2)*
12. 68543 Carrier—Gear (2000 RPM)
67879 Carrier—Gear (2500 RPM)
13. 10228 Bearing—Ball
2000, 2500 RPM UNITS
SERIAL “B”
*Order Quantity As Required
FURNISH CATALOG, SERIAL, AND MODEL NUMBER
WHEN ORDERING PARTS
17
Page 18
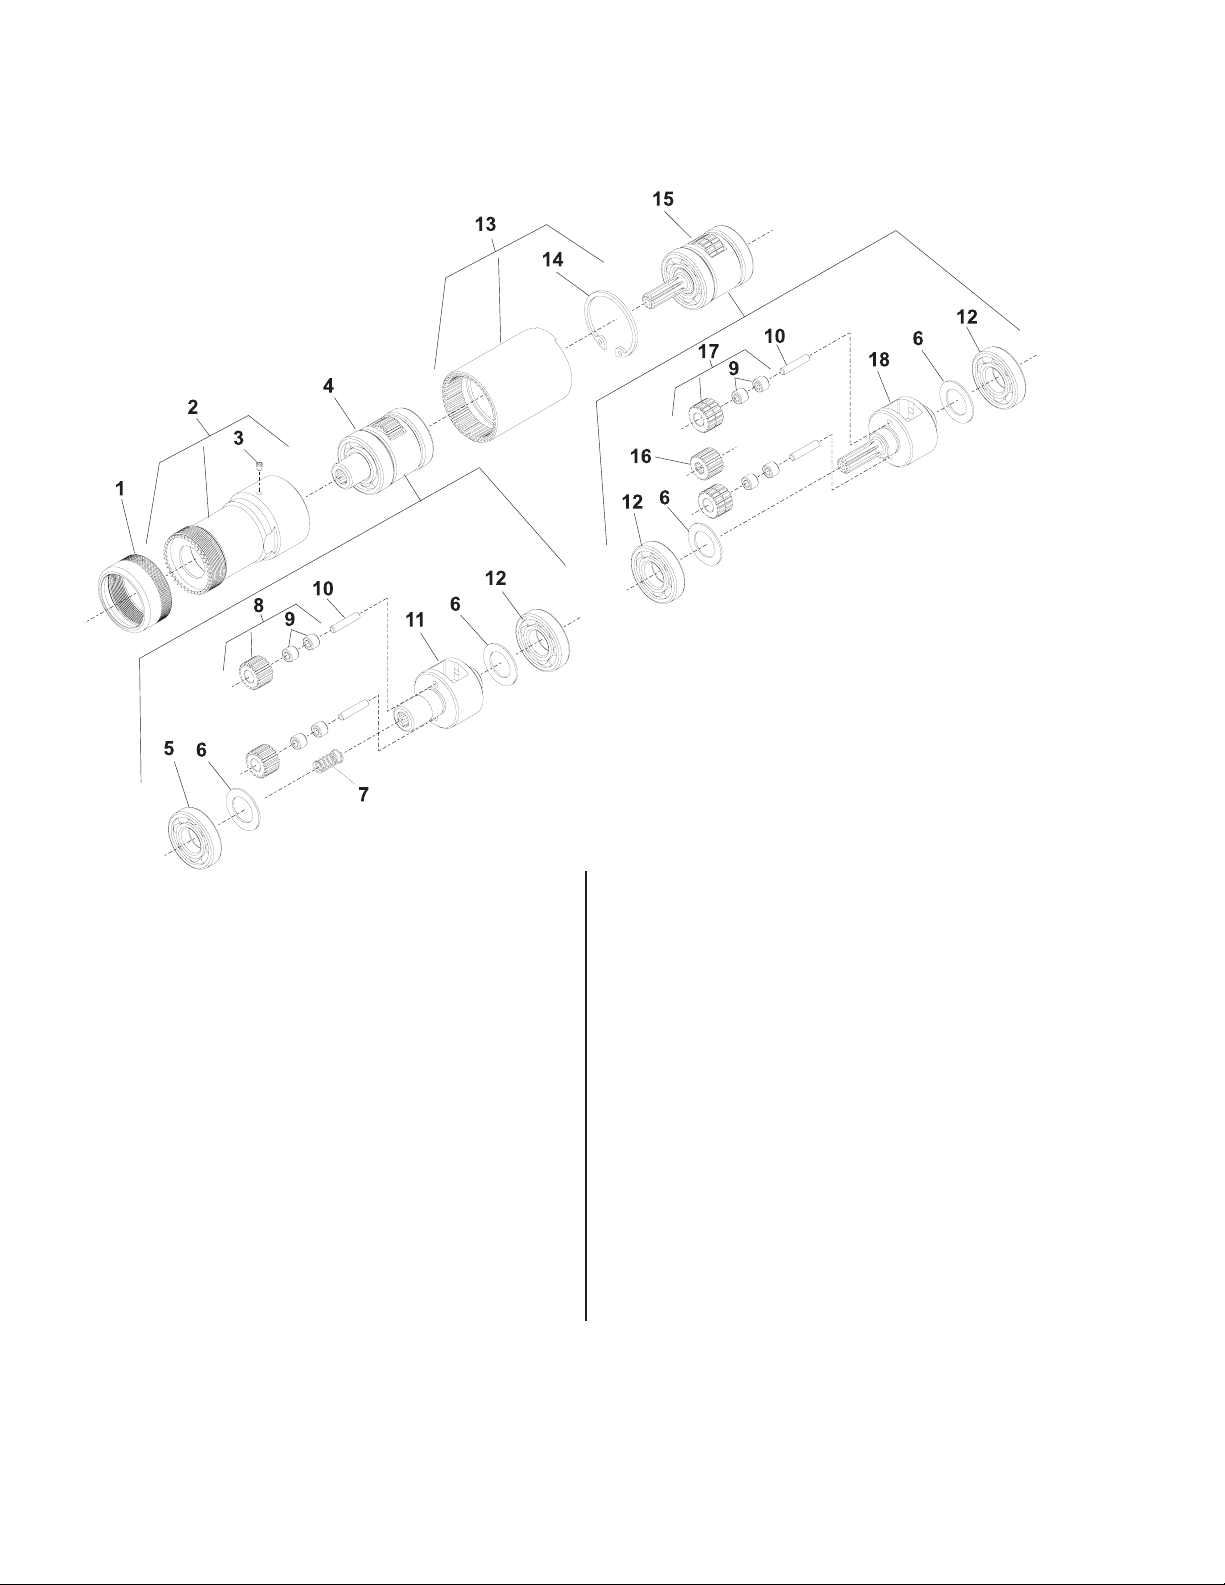
PARTS LIST FOR CN9P & CN9L SERIES DOUBLE REDUCTION GEAR CASE
400, 700, 1200 RPM UNITS
SERIAL “B”
Fig. Part
No. No. Description
1. 44031A Sleeve
2. 67932 Case—Gear (With Threads)
3. 30375 Fitting—Grease
4. 67906 Ass’y—Planetary Reduction (400, 700 RPM)
67934 Ass’y—Planetary Reduction (1200 RPM)
5. 10228 Bearing—Ball
6. 25439 Washer (4)*
7. 68401 Spring
8. 67868 Ass’y—Gear & Bearing (2)* (400, 700 RPM)
67865 Ass’y—Gear & Bearing (2)* (1200 RPM)
9. 67936 Bushing (2)*(1200 RPM)
10080 Bearing—Needle (8)*
10. 67857 Pin (4)*
11. 67879 Carrier—Gear (400, 700 RPM)
67880 Carrier—Gear (1200 RPM)
12. 10203 Bearing—Ball (3)*
13. 67859 Gear—Ring
14. 21510 Ring—Retainer
Fig. Part
No. No. Description
15. 67918 Ass’y—Planetary Reduction (400 RPM)
67919 Ass’y—Planetary Reduction (700 RPM)
67920 Ass’y—Planetary Reduction (1200 RPM)
16. 67860 Gear—Pinion (700, 1200 RPM)
17. 67868 Ass’y—Gear & Bearing (2)*(400 RPM)
67866 Ass’y—Gear & Bearing (2)*(700, 1200 RPM)
18. 67891 Carrier—Gear (400 RPM)
67892 Carrier—Gear (700 RPM)
67967 Carrier—Gear (1200 RPM)
Not Shown:
2355B Ass’y—Dead Handle
*Order Quantity As Required
FURNISH CATALOG, SERIAL, AND MODEL NUMBER
WHEN ORDERING PARTS
18
Page 19
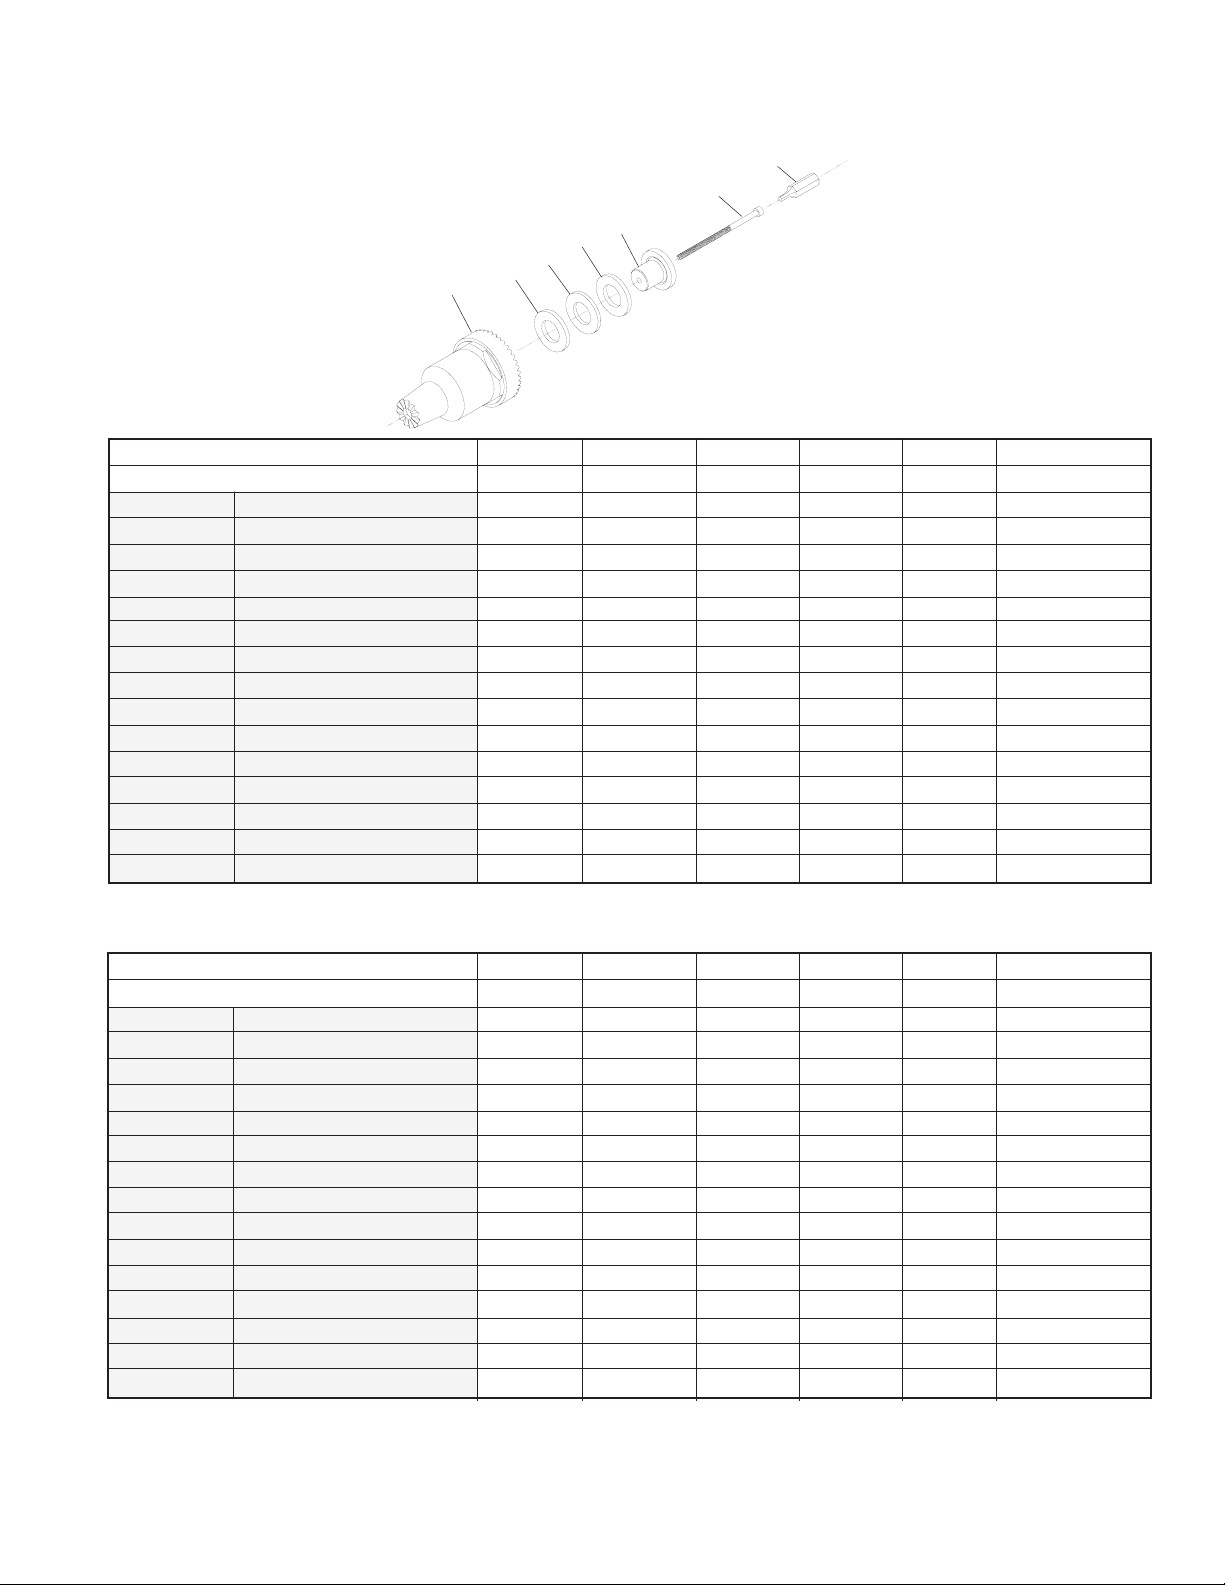
PARTS LIST FOR CN9P & CN9L CLINCH NUT TOOLS
SERIAL “B”
6
5
4
2
3
1
Figure No 1 2 3 4 5 6
Description Nose Washer Bearing Sleeve Screw Bit
Size Clinch Nut Serrated
#4-40 CNK-440 68362B 68358 (2) 66064 68385B 68415 SDM2706C
M3x0.5 CNK-M305 68362B 68358 (2) 66064 68385B 68416 SDMM2702.5A
#6-32 CNK-632 68362D 68358 (2) 66064 68385D 68417 SDM2707C
#8-32 CNK-832 68362E 68358 (2) 66064 68385E 68418 SDM2709C
M4x0.7 CNK-M407 68362E 68358 (2) 66064 68385E 68419 SDMM2703
#10-24 CNK-1024 68362H 68358 (2) 66064 68385H 68420 SDM2710C
#10-32 CNK-1032 68362H 68358 (2) 66064 68385H 68421 SDM2710C
M5x0.8 CNK-M508 68362H 68358 (2) 66064 68385H 68422 SDMM2704
1/4-20 CNK-420 68362L 68358 (2) 66064 68385L 68423 SDM2712C
M6x1.0 CNK-M610 68362L 68358 (2) 66064 68385L 68424 SDMM2705
5/16-18 CNK-518 68362P 68358 (2) 66064 68385P 68425 SDM2716C
M8x1.25 CNK-M8125 68362P 68358 (2) 66064 68385P 68426 SDMM2706
3/8-16 CNK-616 68362R 68358 (2) 66064 68385R 68427 SDM2720C
M10x1.5 CNK-M1015 68362S 68358 (2) 66064 68385S 68428 SDMM2708
2
Clinch Nut
Figure No 1 2 3456
Description Nose Washer Bearing Sleeve Screw Bit
Size Clinch Nut Smooth
#4-40 CNK-440S 68414B 68358 (2) 66064 68385B 68415 SDM2706C
M3x0.5 CNK-M305S 68414B 68358 (2) 66064 68385B 68416 SDMM2702.5A
#6-32 CNK-632S 68414D 68358 (2) 66064 68385D 68417 SDM2707C
#8-32 CNK-832S 68414E 68358 (2) 66064 68385E 68418 SDM2709C
M4x0.7 CNK-M407S 68414E 68358 (2) 66064 68385E 68419 SDMM2703
#10-24 CNK-1024S 68414H 68358 (2) 66064 68385H 68420 SDM2710C
#10-32 CNK-1032S 68414H 68358 (2) 66064 68385H 68421 SDM2710C
M5x0.8 CNK-M508S 68414H 68358 (2) 66064 68385H 68422 SDMM2704
1/4-20 CNK-420S 68414L 68358 (2) 66064 68385L 68423 SDM2712C
M6x1.0 CNK-M610S 68414L 68358 (2) 66064 68385L 68424 SDMM2705
5/16-18 CNK-518S 68414P 68358 (2) 66064 68385P 68425 SDM2716C
M8x1.25 CNK-M8125S 68414P 68358 (2) 66064 68385P 68426 SDMM2706
3/8-16 CNK-616S 68414R 68358 (2) 66064 68385R 68427 SDM2720C
M10x1.5 CNK-M1015S 68414S 68358 (2) 66064 68385S 68428 SDMM2708
*Order Quantity As Required
FURNISH CATALOG, SERIAL, AND MODEL
NUMBER WHEN ORDERING PARTS
19
Page 20
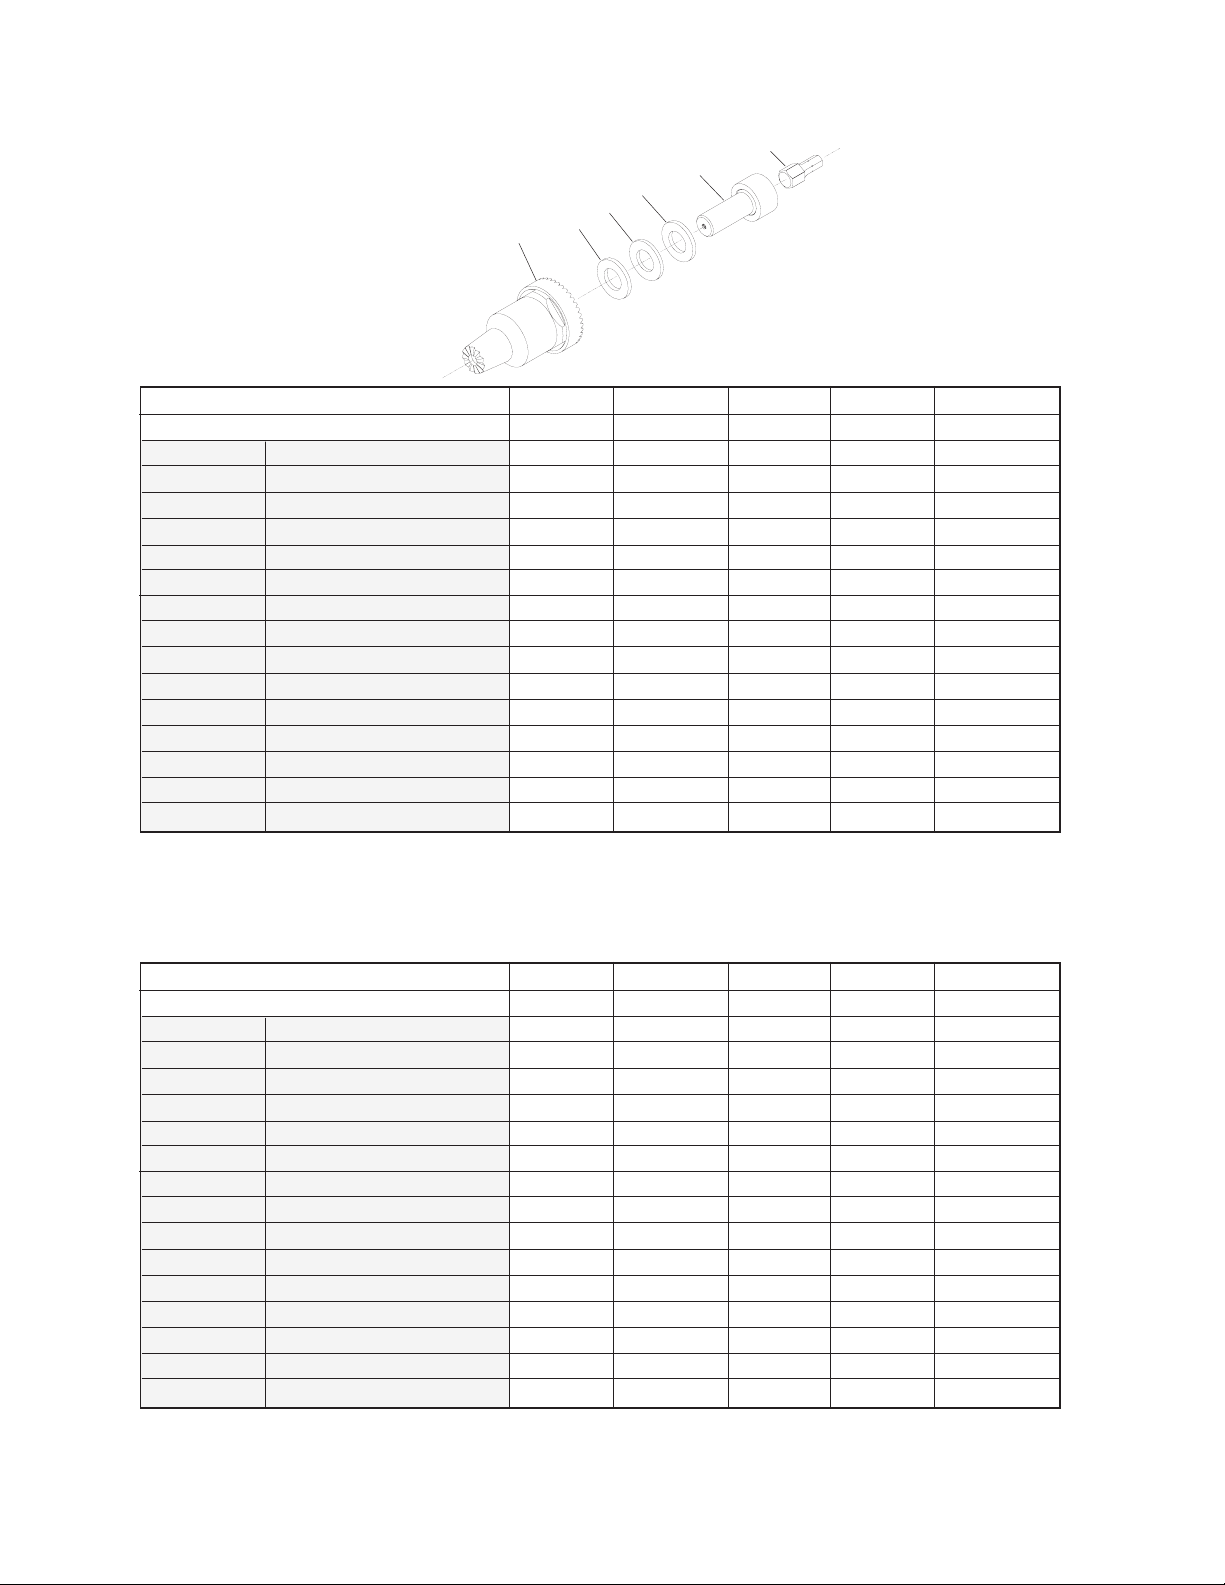
PARTS LIST FOR CN9P & CN9L CLINCH NUT TOOLS
SERIAL “B”
5
4
2
3
1
Figure No 1 2 3 4 5
Description Nose Washer Bearing Sleeve Bit
Size Clinch Stud
#4-40 CNK-440F 68362B 68358 (2) 66064 68364A SDMM2710
M3x0.5 CNK-M305F 68362B 68358 (2) 66064 68364B SDMM2710
#6-32 CNK-632F 68362D 68358 (2) 66064 68364D SDMM2710
#8-32 CNK-832F 68362E 68358 (2) 66064 68364E SDMM2710
M4x0.7 CNK-M407F 68362E 68358 (2) 66064 68364F SDMM2710
#10-24 CNK-1024F 68362H 68358 (2) 66064 68364G SDMM2710
#10-32 CNK-1032F 68362H 68358 (2) 66064 68364H SDMM2710
M5x0.8 CNK-M508F 68362H 68358 (2) 66064 68364J SDMM2710
1/4-20 CNK-420F 68362L 68358 (2) 66064 68364L SDMM2710
M6x1.0 CNK-M610F 68362L 68358 (2) 66064 68364M SDMM2710
5/16-18 CNK-518F 68362P 68358 (2) 66064 68364O SDMM2710
M8x1.25 CNK-M8125F 68362P 68358 (2) 66064 68364P SDMM2710
3/8-16 CNK-616F 68362R 68358 (2) 66064 68364R SDMM2710
M10x1.5 CNK-M1015F 68362S 68358 (2) 66064 68364S SDMM2710
2
Clinch Stud
Figure No 1 2 3 4 5
Description Nose Washer Bearing Sleeve Bit
Size Clinch Stud Smooth Nose
#4-40 CNK-440SF 68414B 68358 (2) 66064 68364A SDMM2710
M3x0.5 CNK-M305SF 68414B 68358 (2) 66064 68364B SDMM2710
#6-32 CNK-632SF 68414D 68358 (2) 66064 68364D SDMM2710
#8-32 CNK-832SF 68414E 68358 (2) 66064 68364E SDMM2710
M4x0.7 CNK-M407SF 68414E 68358 (2) 66064 68364F SDMM2710
#10-24 CNK-1024SF 68414H 68358 (2) 66064 68364G SDMM2710
#10-32 CNK-1032SF 68414H 68358 (2) 66064 68364H SDMM2710
M5x0.8 CNK-M508SF 68414H 68358 (2) 66064 68364J SDMM2710
1/4-20 CNK-420SF 68414L 68358 (2) 66064 68364L SDMM2710
M6x1.0 CNK-M610SF 68414L 68358 (2) 66064 68364M SDMM2710
5/16-18 CNK-518SF 68414P 68358 (2) 66064 68364O SDMM2710
M8x1.25 CNK-M8125SF 68414P 68358 (2) 66064 68364P SDMM2710
3/8-16 CNK-616SF 68414R 68358 (2) 66064 68364R SDMM2710
M10x1.5 CNK-M1015SF 68414S 68358 (2) 66064 68364S SDMM2710
*Order Quantity As Required
FURNISH CATALOG, SERIAL, AND MODEL
NUMBER WHEN ORDERING PARTS
20
Page 21
NOTES
21
Page 22
Some dust created by power sanding, sawing, grinding, drilling, and other construction activities
contains chemicals known to cause cancer, birth defects or other reproductive harm.
Der durch Elektrosanden, -sägen, -schleifen und -bohren sowie durch andere Bauarbeiten anfallende
Staub enthält Chemikalien, die nachweislich Krebs sowie Geburts- bzw. andere Fortpflanzungsschäden
hervorrufen.
El polvo generado al lijar, aserrar, afilar, taladrar y realizar otras tareas de construcción contiene
compuestos químicos que podrían provocar cáncer, malformaciones congénitas y otras alteraciones
del aparato reproductor.
La polvere generata da carteggiatura, segatura, smerigliatura, trapanatura con attrezzi elettrici e simili
attività può contenere sostanze chimiche che causano cancro, difetti congeniti o altri danni all’apparato
riproduttivo.
Les poussières produites par les travaux de ponçage, sciage, meulage, perçage et autres activités du
bâtiment contiennent des substances chimiques aux propriétés réputées pour provoquer le cancer, des
malformations de naissance et d’autre nuisances à l’égard des fonctions de la reproduction.
Tijdens het zandstralen, zagen, slijpen, boren en bij andere bouwactiviteiten komen er scheikundige
stoffen vrij die kankerverwekkend zijn en die bij pasgeborenen misvormingen veroorzaken of die
andere vruchtbaarheidsstoornissen kunnen veroorzaken.
Somligt damm som skapas vid användning av verktyg för sandning, sågning, slipning, borrning
samt andra aktiviteter innehåller kemikalier som är kända för att orsaka cancer, fosterskador och
andra skador vid fortplantning.
22
Printed In U.S.A.
Page 23
CN9P12
CN9P121024
CN9P121024F
CN9P121024S
CN9P121024SF
CN9P121032
CN9P121032F
CN9P121032S
CN9P121032SF
CN9P12420
CN9P12420F
CN9P12420S
CN9P12420SF
CN9P12440SF
CN9P12518
CN9P12518F
CN9P12518S
CN9P12518SF
CN9P12616
CN9P12616F
CN9P12616S
CN9P12616SF
CN9P12632
CN9P12632F
CN9P12632S
CN9P12632SF
CN9P12832
CN9P12832F
CN9P12832S
CN9P12832SF
CN9P12M1015
CN9P12M1015F
CN9P12M1015S
CN9P12M305SF
CN9P12M407
CN9P12M407F
CN9P12M407S
CN9P12M407SF
CN9P12M508
CN9P12M508F
CN9P12M508S
CN9P12M508SF
CN9P12M610
CN9P12M610F
CN9P12M610S
CN9P12M610SF
CN9P12M8125
CN9P12M8125F
CN9P12M8125S
CN9P20
CN9P201024
CN9P201024F
CN9P201024S
CN9P201024SF
CN9P201032
CN9P201032F
CN9P201032S
CN9P201032SF
CN9P20420
CN9P20420F
CN9P20420S
CN9P20420SF
CN9P20440
CN9P20440F
CN9P20440S
CN9P20440SF
CN9P20518
CN9P20518F
CN9P20518S
CN9P20518SF
CN9P20632
CN9P20632F
CN9P20632S
CN9P20632SF
CN9P20832
CN9P20832F
CN9P20832S
CN9P20832SF
CN9P20M305
CN9P20M305F
CN9P20M305S
CN9P20M305SF
CN9P20M407
CN9P20M407F
CN9P20M407S
CN9P20M407SF
This pdf incorporates the following model numbers:
Page 24
CN9P20M508
CN9P20M508F
CN9P20M508S
CN9P20M508SF
CN9P20M610
CN9P20M610F
CN9P20M610S
CN9P20M610SF
CN9P20M8125
CN9P20M8125F
CN9P20M8125S
CN9P25
CN9P251024
CN9P251024F
CN9P251024S
CN9P251024SF
CN9P251032
CN9P251032F
CN9P251032S
CN9P251032SF
CN9P25440
CN9P25440F
CN9P25440S
CN9P25440SF
CN9P25632
CN9P25632F
CN9P25632S
CN9P25632SF
CN9P25832
CN9P25832F
CN9P25832S
CN9P25832SF
CN9P25M305
CN9P25M305F
CN9P25M305S
CN9P25M305SF
CN9P25M407
CN9P25M407F
CN9P25M407S
CN9P25M407SF
CN9P4616F
CN9P4616S
CN9P4616SF
CN9P4M1015
CN9P4M1015F
CN9P4M1015S
CN9P4M1015SF
CN9P4M508
CN9P4M508F
CN9P4M508S
CN9P4M508SF
CN9P4M610
CN9P4M610F
CN9P4M610S
CN9P4M610SF
CN9P4M8125
CN9P4M8125F
CN9P4M8125S
CN9P4M8125SF
CN9P7
CN9P71024
CN9P71024F
CN9P71024S
CN9P71024SF
CN9P71032
CN9P71032F
CN9P71032S
CN9P71032SF
CN9P7420
CN9P7420F
CN9P7420S
CN9P7420SF
CN9P7518
CN9P7518F
CN9P7518S
CN9P7518SF
CN9P7616
CN9P7616F
CN9P7616S
CN9P7616SF
CN9P7832
CN9P7832F
CN9P7832S
CN9P7832SF
CN9P7M1015
CN9P7M1015F
CN9P7M1015S
CN9P7M1015SF
CN9P7M407
CN9P7M407S
Page 25
CN9P7M407SF
CN9P7M508
CN9P7M508F
CN9P7M508S
CN9P7M508SF
CN9P7M610
CN9P7M610F
CN9P7M610S
CN9P7M610SF
CN9P7M8125
CN9P7M8125F
CN9P7M8125S
CN9P7M8125SF
 Loading...