

Page 1
Form ZCE446C
Date 2007June18/E
Page 1 of 20
INSTRUCTIONS & PARTS LIST FOR DIE GRINDERS, LAMINATE TRIMMER, & ROUTERS
1951HP, 1952HP, 1952HPEXT, 1953HP, 1954HP, 1954HPEXT, 1954HPS, 1955HP,
1955HPEXT, 1956HP, 1956HPEXT, 1971HP, 1971HPA, 1971HPB, 1971HPC, & 1971HPD
(SERIAL B)
Read and understand "Safety Instructions For Air Tools" and these instructions before
operating this tool.
AIR SUPPLY
The efficiency of the tool is dependent on the proper supply of clean dry air at 90 psig (6.2 bar). The use of a line filter,
pressure regulator, and lubricator will insure maximum output and life of tools. Before connecting tool, blow out the air line to
remove water and dirt which may have accumulated.
HOSE AND HOSE CONNECTIONS
Supply hose should be not less than 3/8" (10mm) I.D. Extension hoses should be at least 1/2" (13mm) I.D. Use couplings and
fittings with at least 3/8" (10mm) I.D.
LUBRICATION
Use SIOUX No. 288 air motor oil. An airline lubricator, set to deliver 2 to 3 drops per minute, is recommended. If a lubricator is
not used, add .08 oz. (2.4 cc, 24 to 30 drops) of oil into the air inlet every 2 to 3 hours.
INSTRUCTIONS FOR DIE GRINDERS
GENERAL OPERATION
•The tool is equipped with a lock-out type lever in order to prevent accidental startup.
•Speed of the tool may be adjusted by turning the speed control, which is located under the lever.
•When using the tool in a vise or toolpost holder, use moderate pressure.
•Refer to “Safety Guide for Sioux Abrasive Wheel” for abrasive wheel selection and safe operation.
INSTRUCTIONS LAMINATE TRIMMERS
GENERAL OPERATION
• For best results, the direction of the tool travel is generally from left to right.
• It is recommended that movement be counterclockwise on outside curves and clockwise on inside curves. The tool spindle
rotates clockwise.
• Carbide tipped cutters are recommended for Laminated Plastics, Phenolics and similar bonded laminates.
• Use sharp cutting bits and do not subject carbide bits to shock loading.
• Tighten securely and frequently check all adjustable features to prevent accidents or work spoilage.
CHANGING CUTTING BITS
1. Disconnect tool from air line.
2. Remove air deflector by twisting and pushing deflector towards on-off valve. This allows wrench access to collet.
3. Hold collet stationary with a 9/16 (14.3 mm) wrench. Loosen collet retaining nut with 11/16 (17.5 mm) wrench.
4. Insert bit thru support bearing into collet to desired depth. Tighten colet securely. Replace exhaust deflector.
ADJUSTMENTS
1. Base plate may be adjusted to expose desired length of cutter edge by loosening large knob.
2. Distance from guide tip to base plate may be changed by adjusting guide tip supporting bracket.
3. Cutting depth is set by loosening thumb screw and adjusting guide tip in or out with respect to cutter.
Printed In U.S.A.
1
Page 2
SOUND AND VIBRATION READINGS
*Sound Pressure *Sound Power *Vibration
Catalog No. dBA dBA m/s
1951HP 84.18 96.25 Less than 2.5
1952HP 84.18 96.25 Less than 2.5
1952HPEXT 84.18 96.25 Less than 2.5
1953HP 81.64 92.86 Less than 2.5
1954HP 81.64 92.86 Less than 2.5
1954HPEXT 81.64 92.86 Less than 2.5
1954HPS 81.64 92.86 Less than 2.5
1955HP 81.64 92.86 Less than 2.5
1955HPEXT 81.64 92.86 Less than 2.5
1956HP 84.18 96.25 Less than 2.5
1956HPET 84.18 96.25 Less than 2.5
1971HP 81.64 92.86 Less than 2.5
1971HPA 81.64 92.86 Less than 2.5
1971HPB 81.64 92.86 Less than 2.5
1971HPC 81.64 92.86 Less than 2.5
1971HPD 81.64 92.86 Less than 2.5
*per PN8NTC1 *per PN8NTC1 *per ISO 8662
2
We, Sioux Tools Inc., 250 Snap-on Drive, P.O. Box 1596, Murphy, NC, 28906, USA, declare under our sole responsibility that the products
DECLARATION OF CONFORMITY
1951HP, 1952HP, 1952HPEXT, 1953HP, 1954HP, 1954HPEXT, 1954HPS, 1955HP, 1955HPEXT, 1956HP, 1956HPEXT, 1971HP,
1971HPA, 1971HPB, 1971HPC, 1971HPD
to which this declaration relates are in conformity with the following standard or standards or other normative document or documents:
EN 792, EN 292 Parts 1&2, ISO 8662, Pneurop PN8NTC1
following the provisions of
89/392/EEC as amended by 91/368/EEC & 93/44/EC Directives.
August 1, 2006
Murphy, North Carolina, USA
Date and place of issues
Mark S. Pezzoni
President
Power and Specialty Tools
Name and position of issuer
Signature of issuer
2
Page 3
ANWEISUNGEN & TEILELISTE FÜR SCHNEIDWERKZEUG-SCHLEIFER, LAMINAT-TRIM-
MER & FRÄSEN
1951HP, 1952HP, 1952HPEXT, 1953HP, 1954HP, 1954HPEXT, 1954HPS, 1955HP,
1955HPEXT, 1956HP, 1956HPEXT, 1971HP, 1971HPA, 1971HPB, 1971HPC, & 1971HPD
(SERIAL B)
Vor dem Betrieb dieses Werkzeugs lesen Sie bitte diese Anweisungen und die
“Sicherheitsanweisungen für Druckluftwerkzeuge”.
DRUCKLUFTZUFUHR
Die Werkzeugleistung hängt von der ordnungsgemäßen Zufuhr von sauberer, trockener Luft mit einem Druck von 6,2 bar (90 psig)
ab. Die Verwendung von Filtern, Druckregulierern und Schmiervorrichtungen gewährleistet eine maximale Werkzeugleistung und
-lebensdauer. Vor dem Anschließen des Werkzeugs blasen Sie den Luftschlauch durch, um eventuell vorhandenes Wasser und
Schmutz zu entfernen.
SCHLAUCH UND SCHLAUCHANSCHLÜSSE
Der Zufuhrschlauch sollte einen Mindest-Innendurchmesser von 3/8” (10 mm) aufweisen. Verlängerungsschläuche müssen einen
Innendurchmesser von mindestens 1/2” (13 mm) haben. Kupplungen und Armaturen müssen ebenfalls einen MindestInnendurchmesser von 3/8” (10 mm) aufweisen.
SCHMIEREN
Verwenden Sie SIOUX Motoröl Nr. 288. Es wird eine Luftschlauch-Schmiervorrichtung empfohlen, die 2 bis 3 Tropfen pro Minute
abgibt. Wenn keine Schmiervorrichtung eingesetzt wird, füllen Sie alle 2 bis 3 Stunden 2,4 ml (0,8 oz oder 24 bis 30 Tropfen) SIOUX
Druckluftmotoröl Nr. 288 in den Drucklufteinlaß.
ANWEISUNGEN FÜR SCHNEIDWERKZEUG-SCHLEIFER
ALLGEMEINER BETRIEB
• Das Werkzeug ist mit einem Sperrhebel ausgestattet, um versehentliches Starten zu verhindern.
• Werkzeuggeschwindigkeit kann durch Drehen der Geschwindigkeitskontrolle unter dem Hebel justiert
werden.
• Bei Gebrauch des Werkzeugs in einem Schraubstock oder Werkzeughalter moderaten Druck anwenden.
• Für Auswahl und sicheren Betrieb von Schleifkörpern siehe “Sicherheitsleitlinien für Sioux Schleifkörper”.
ANWEISUNGEN FÜR LAMINAT-TRIMMER
ALLGEMEINER BETRIEB
• Für beste Ergebnisse wird das Werkzeug normalerweise von links nach rechts geführt.
• Für Außenkurven wird Bewegung entgegen den Uhrzeigersinn empfohlen, für Innenkurven Bewegung im Uhrzeigersinn. Die
Werkzeugspindel rotiert im Uhrzeigersinn.
• Für laminierte Kunststoffe, Phenoplastik und ähnliche Verbundlaminate werden Karbidschneiden empfohlen.
• Verwenden Sie scharfe Schneidaufsätze und setzen Sie die Karbidaufsätze keinerlei Stoßbelastung aus.
• Überprüfen und ziehen Sie alle justierbaren Teile regelmäßig fest an, um Unfälle oder Makulaturen zu vermeiden.
AUSWECHSELN VON SCHNEIDAUFSÄTZEN
1. Unterbrechen Sie die Druckluftverbindung zum Werkzeug.
2. Entfernen Sie den Druckluftdeflektor durch Drehen und Drücken des Deflektors in Richtung des An-Aus-Ventils.
Hierdurch wird Zugriff des Schlüssels auf die Fassung ermöglicht.
3. Halten Sie die Fassung mit einem 14,3 mm (9/16) Schlüssel fixiert. Lösen Sie die Fassungsmutter mit einem 17,5 mm
(11/16) Schlüssel.
4. Fügen Sie den Aufsatz durch das Traglager bis zur gewünschten Tiefe in die Fassung ein. Ziehen Sie die Fassung fest.
Setzen Sie den Auslaßdeflektor ein.
JUSTIERUNGEN
1. Die Basisplatte kann durch Lösen des großen Knopfes justiert werden, um die gewünschte Länge der Schneidfläche
freizugeben.
2. Der Abstand zwischen Führungsspitze und Basisplatte kann durch Justierung der Führungsspitze-Tragpratze geändert
werden.
3. Die Schnittiefe wird durch Lösen der Flügelschraube und Justierung der Führungsspitze eingestellt.
3
Page 4
SCHALL- UND VIBRATIONSWERTE
*Schalldruck *Schallstärke *Vibration
Katalog-Nr. dBA dBA m/s
1951HP 84,18 96,25 Weniger als 2,5
1952HP 84.18 96.25 Less than 2.5
1952HPEXT 84.18 96.25 Less than 2.5
1953HP 81,64 92,86 Weniger als 2,5
1954HP 81,64 92,86 Weniger als 2,5
1954HPEXT 81,64 92,86 Weniger als 2,5
1954HPS 81,64 92,86 Weniger als 2,5
1955HP 81,64 92,86 Weniger als 2,5
1955HPEXT 81,64 92,86 Weniger als 2,5
1956HP 84,18 96,25 Weniger als 2,5
1956HPET 84,18 96,25 Weniger als 2,5
1971HP 81,64 92,86 Weniger als 2,5
1971HPA 81,64 92,86 Weniger als 2,5
1971HPB 81,64 92,86 Weniger als 2,5
1971HPC 81,64 92,86 Weniger als 2,5
1971HPD 81,64 92,86 Weniger als 2,5
*per PN8NTC1 *per PN8NTC1 *per ISO 8662
2
Wir, Sioux Tools, Inc., 250 Snap-on Drive, P.O. Box 1596, Murphy, NC, 28906, USA, erklären hiermit alleinverantwortlich, daß die Produkte,
KONFORMITÄTSERKLÄRUNG
1951HP, 1952HP, 1952HPEXT, 1953HP, 1954HP, 1954HPEXT, 1954HPS, 1955HP, 1955HPEXT, 1956HP, 1956HPEXT, 1971HP, 1971HPA,
1971HPB, 1971HPC, 1971HPD
auf die sich diese Erklärung bezieht, mit den Anforderungen der folgenden Standards oder Normen oder Dokumenten übereinstimmen:
EN 792 EN 292 Teile 1&2, ISO 8662, Pneurop PN8NTC1
gemäß der Regelungen in
89/392/EEC, geändert durch die Direktiven 91/368/EEC & 93/44/EEC.
1. August 2006
Murphy, North Carolina, USA
Datum und Ort der Ausgabe
Name und Titel des Herausgebers
Mark S. Pezzoni
Vorsitzender
Hand- und Spezialwerkzeuge
Unterschrift des Herausgebers
4
Page 5
INSTRUCCIONES & LISTA DE PARTES PARA RECTIFICADORA DE MATRICES,
CORTADOR DE LAMINA Y ENRUTADORES
1951HP, 1952HP, 1952HPEXT, 1953HP, 1954HP, 1954HPEXT, 1954HPS, 1955HP,
1955HPEXT, 1956HP, 1956HPEXT, 1971HP, 1971HPA, 1971HPB, 1971HPC, & 1971HPD
(SERIAL B)
Lea y entienda “Instrucciones de seguridad para herramientas neumáticas” y estas
instrucciones antes de operar esta herramienta.
SUMINISTRO DE AIRE
La eficiencia de la herramienta depende de un suministro adecuado de aire seco 90 psig (6,2 bar). El uso de un filtro de línea,
regulador de presión, y un lubricador garantizará un máximo rendimiento y vida útil de la herramienta. Antes de conectar la
herramienta, expulse el aire de la línea de aire para sacar el agua y la suciedad que pueda haber acumulada.
MANGUERA Y CONEXIONES DE LA MANGUERA
La manguera de distribución no debe tener menos de 3/8" (10 mm) de diámetro interno. La extensión de la manguera debe tener
al menos 1/2" (13 mm) de diámetro interno. Utilice acoplamientos y piezas de al menos 3/8" (10 mm) de diámetro interno.
LUBRICACION
Use aceite para motor neumático SIOUX No. 288. Se recomienda un lubricador de tubo de aire que distribuya de 2 a 3 gotas por
minuto. Si no se utiliza un lubricador, agregue 0,08 oz. (2,4 cc, de 24 a 30 gotas) de aceite en la toma de aire cada 2 ó 3 horas.
INSTRUCCIONES PARA LAS RECTIFICADORAS DE MATRICES
INFORMACION GENERAL
• La herramienta está equipada con una palanca tipo seguro para prevenir que comience a funcionar accidentalmente.
• La velocidad de la herramienta puede ser ajustada, girando el control de velocidad, el cual está ubicado bajo la palanca.
• Cuando utilice la herramienta en un tornillo carpintero o un portaherramienta, ejerza una presión moderada.
• Refiérase a la “Guía de seguridad para ruedas abrasivas Sioux” para la selección de la rueda abrasiva y para un
funcionamiento seguro.
INSTRUCCIONES PARA CORTADORES DE LAMINA
INFORMACION GENERAL
• Para mejores resultados, la dirección en que debe correr la herramienta es, generalmente, de izquierda a derecha.
• En las curvas exteriores se recomienda el movimiento en el sentido opuesto a las agujas del reloj y un movimiento en el sentido
del reloj en las curvaturas internas. EL eje de la herramienta gira en el sentido de las agujas del reloj.
• Se recomienda el uso de cortadores de punta de carburo para plástico laminados, fenólicos, y laminados similares.
• Use brocas de corte afiladas. No someta las brocas de carbono a cargas de shock.
• Apriete firme y frecuentemente todas las partes ajustables para prevenir accidentes o deterioro del trabajo.
CAMBIO DE LAS BROCAS DE CORTE
1. Desconecte la herramienta de la línea de aire.
2. Retire el deflector de aire, doblando y empujando el deflector hacia la válvula de encendido-apagado (on-off). Esto
permite a la llave acceder al collar.
3. Mantenga fijo el collar con una llave 9/16 (14,3 mm). Suelte el collar sosteniendo la tueca con una llave 11/16 (17,5
mm).
4. Inserte la broca a través del soporte dentro del collar a la profundidad deseada. Apriete el collar firmemente. Reemplace
el deflector de aspiración.
AJUSTES
1. El plato base puede ser ajustado para exponer la longitud deseada del borde del cortador, soltando el pomo grande.
2. La distancia desde la punta guía hasta el plato base se puede cambiar, ajustando la escuadra de soporte de la punta guía.
3. La profundidad de corte se ajusta soltando el tornillo de mariposa y ajustando la punta guía adentro o afuera con respecto
al cortador.
5
Page 6
LECTURAS DE VIBRACION Y SONIDO
*Presión de *Presión de *Vibración
No.Catálogo sonido dBA sonido dBA m/s
1951HP 84,18 96,25 Menos de 2,5
1952HP 84.18 96.25 Less than 2.5
1952HPEXT 84.18 96.25 Less than 2.5
1953HP 81,64 92,86 Menos de 2,5
1954HP 81,64 92,86 Menos de 2,5
1954HPEXT 81,64 92,86 Menos de 2,5
1954HPS 81,64 92,86 Menos de 2,5
1955HP 81,64 92,86 Menos de 2,5
1955HPEXT 81,64 92,86 Menos de 2,5
1956HP 84,18 96,25 Menos de 2,5
1956HPET 84,18 96,25 Menos de 2,5
1971HP 81,64 92,86 Menos de 2,5
1971HPA 81,64 92,86 Menos de 2,5
1971HPB 81,64 92,86 Menos de 2,5
1971HPC 81,64 92,86 Menos de 2,5
1971HPD 81,64 92,86 Menos de 2,5
*según PN8NTC1 *según PN8NTC1 *según ISO 8662
2
Nosotros, Sioux Tools, Inc., 250 Snap-on Drive, P.O. Box 1596, Murphy, NC, 28906, USA, declaramos bajo nuestra única responsabilidad
DECLARACION DE CONFORMIDAD
que los productos
1951HP, 1952HP, 1952HPEXT, 1953HP, 1954HP, 1954HPEXT, 1954HPS, 1955HP, 1955HPEXT, 1956HP, 1956HPEXT, 1971HP,
1971HPA, 1971HPB, 1971HPC, 1971HPD
con los cuales se relaciona esta Declaración están en conformidad con las siguientes norma(s), u otros documento(s) normativos:
EN 792, EN 292 Partes 1 y 2, ISO 8662, Pneurop PN8NTC1
siguiendo lo estipulado en
89/392/EEC tal como fue enmendada por las Directivas 91/368/EEC y 93/44/EC.
1 de agosto de 2006
Murphy, North Carolina, USA
Fecha y lugar de edición
Herramientas mecánicas y especializadas
Mark S. Pezzoni
Presidente
Nombre y puesto del editor
Firma del editor
6
Page 7
ISTRUZIONI ED ELENCO PARTI DI RICAMBIO PER MOLATRICI, SMERIGLIATRICI
ASSIALI E PIALLE
1951HP, 1952HP, 1952HPEXT, 1953HP, 1954HP, 1954HPEXT, 1954HPS, 1955HP,
1955HPEXT, 1956HP, 1956HPEXT, 1971HP, 1971HPA, 1971HPB, 1971HPC, & 1971HPD
(SERIAL B)
Leggere attentamente le “Norme di sicurezza per l’uso di attrezzi pneumatici” e le
seguenti istruzioni prima di utilizzare la presente apparecchiatura.
ALIMENTAZIONE ARIA
L’efficienza dell’apparecchio dipende da un’adeguata alimentazione di aria pulita ad una pressione di 90 psi (6,2 bar). Per il
massimo flusso di aria complessa e per estendere la durata dell’attrezzo utilizzare un filtro sull’impianto, un regolatore di pressione
e un lubrificante. Prima di collegare l’attrezzo far fuoriuscire un pò di aria dalla tubazione in modo da rimuovere eventuali residui
di acqua e sporcizia che possano essersi accumulati.
TUBAZIONE E CONNETTORI
Il D.I del tubo di alimentazione non deve essere inferiore a 3/8” (10 mm). Il D.I. delle prolunghe deve essere di almeno 1/2” (13
mm). Adoperare giunzioni e connettori con un D.I. di almeno 3/8” (10 mm).
LUBRIFICAZIONE
Utilizzare olio per motori ad aria SIOUX n. 288. Si raccomanda l’utilizzo di un impianto di lubrificazione per circuiti ad aria
compressa regolato ad una velocità da 2 ad 3 gocce al minuto. Se non viene utilizzato alcun impianto di lubrificazione aggiungere
2,4 cc (da 24 a 30 gocce) di olio all’interno della cassetta di aspirazione aria ogni 2/3 ore.
.ISTRUZIONI PER MOLATRICI
USO GENERALE
• L’attrezzo è dotato di sicura sulla levetta di azionamento per prevenire avviamenti accidentali.
• La velocità dell’attrezzo può essere regolata girando l’apposito controllo collocato sotto la levetta di azionamento.
• Usare una pressione moderata quando si adopera l’attrezzo su una morsa o su un supporto a colonna.
• Fare riferimento alla “Guida di sicurezza per mole abrasive Sioux” per la scelta dei vari tipi di mola ed il loro utilizzo sic uro.
ISTRUZIONI PER SMERIGLIATRICI ASSIALI
USO GENERALE
• Per i migliori risultati la direzione di lavoro dell’attrezzo dovrebbe generalmente essere da sinistra verso destra.
• Si raccomanda che il movimento di rotazione sia antiorario nelle curvature esterne ed orario in quelle interne. Il mandrino gira
in senso orario.
• Si raccomanda l’utilizzo di lame di taglio al carburo per laminati plastici, fenolici e fissativi simili.
• Usare lame di taglio affilate e non sottoporre le punte al carburo a sovraccarichi eccessivi.
• Per evitare infortuni e non compromettere la buona riuscita del lavoro, serrare con fermezza e controllare spesso il serraggio
di tutte le parti regolabili
SOSTITUZIONE DELLE PUNTE DI TAGLIO
1. Disconnettere l’attrezzo dal circuito dell’aria compressa.
2. Rimuovere il deflettore dell’aria girandolo e premendolo verso la valvola di azionamento. Ciò consente alla chiave di
raggiungere l’anello di chiusura.
3. Tenere l’anello di chiusura fermo con una chiave da 9/16 (14,3 mm). Allentare il dado di ritegno dell’anello di chiusura
con una chiave da 11/16 (17,5 mm).
4. Inserire la punta lungo il cuscinetto di supporto fino alla profondità desiderata sull’anello di chiusura. Serrare con fermezza
l’anello di chiusura. Sostituire il deflettore consumato.
REGOLAZIONI
1. La base è regolabile allentando l’apposita manopola larga per esporre la lunghezza desiderata alla parte tagliente.
2. La distanza dalla guida della punta alla base è variabile regolando la staffa di supporto della guida stessa.
3. La profondità di taglio è selezionabile allentando la vite a testa piatta e regolando la guida della punta in fuori od in dentro
rispetto alla lama di taglio.
7
Page 8
VALORI DI RUMOROSITÀ E VIBRAZIONI
*Pressione sonora *Potenza sonora *Vibrazioni
Catalogo n. dBA dBA m/s
1951HP 84,18 96,25 Inferiore a 2,5
1952HP 84.18 96.25 Less than 2.5
1952HPEXT 84.18 96.25 Less than 2.5
1953HP 81,64 92,86 Inferiore a 2,5
1954HP 81,64 92,86 Inferiore a 2,5
1954HPEXT 81,64 92,86 Inferiore a 2,5
1954HPS 81,64 92,86 Inferiore a 2,5
1955HP 81,64 92,86 Inferiore a 2,5
1955HPEXT 81,64 92,86 Inferiore a 2,5
1956HP 84,18 96,25 Inferiore a 2,5
1956HPET 84,18 96,25 Inferiore a 2,5
1971HP 81,64 92,86 Inferiore a 2,5
1971HPA 81,64 92,86 Inferiore a 2,5
1971HPB 81,64 92,86 Inferiore a 2,5
1971HPC 81,64 92,86 Inferiore a 2,5
1971HPD 81,64 92,86 Inferiore a 2,5
*secondo *secondo *secondo
PN8NTC1 PN8NTC1 ISO 8662
2
La Sioux Tools, Inc, con sede al 250 Snap-on Drive, P.O. Box 1596, Murphy, NC, 28906, USA, solennemente dichiara sotto la propria e
CERTIFICAZIONE DI CONFORMITA
sola responsabilità che i prodotti
1951HP, 1952HP, 1952HPEXT, 1953HP, 1954HP, 1954HPEXT, 1954HPS, 1955HP, 1955HPEXT, 1956HP, 1956HPEXT, 1971HP,
1971HPA, 1971HPB, 1971HPC, 1971HPD
ai quali la presente dichiarazione si riferisce sono conformi ai requisiti delle seguenti normative e direttive:
EN 792, EN 292 Parte 1 e 2, ISO 8662, Pneurop PN8NTC1
secondo quanto previsto dalla normativa
CEE 89/392 così come aggiornata dalle direttive CEE 91/368 e CE 93/44.
1 agosto 2006
Murphy, North Carolina, USA
Data e luogo del rilascio
Mark S. Pezzoni
Presidente
Utensili a motore e speciali
Nome e posizione del dichiarante
Firma del dichiarante
8
Page 9
INSTRUCTIONS ET LISTE DE PIÈCES DÉTACHÉES POUR MEULEUSES-RECTIFIEUSES
POUR MATRICES, ROGNEUSES À LAMINE ET DÉFONCEUSES
1951HP, 1952HP, 1952HPEXT, 1953HP, 1954HP, 1954HPEXT, 1954HPS, 1955HP,
1955HPEXT, 1956HP, 1956HPEXT, 1971HP, 1971HPA, 1971HPB, 1971HPC, & 1971HPD
(SERIAL B)
Avant de vous servir de ce matériel, lisez soigneusement ces instructions
ainsi que la fiche sécurité sur l’outillage pneumatique.
ALIMENTATION EN AIR
L’efficacité de l’outil dépend de la qualité de l’air d’alimentation, qui doit être sec et propre, et de la pression, qui doit être de 6,2
bar (90 psi). Son rendement et sa durée de vie seront améliorés si un filtre de circuit d’alimentation, un régulateur de pression et
un lubrificateur d’air sont utilisés. Avant de brancher l’outil, purgez l’air de la ligne pour en éliminer l’eau et les saletés ayant pu
s’y accumuler.
TUYAUX ET RACCORDS
Le diamètre interne de la manchette ne doit pas être inférieur à 10 mm (3/8”). Celui des rallonges doit être d’au moins 13 mm (1/
2"). Le diamètre interne des raccords et des embouts doit être d’au moins 10 mm (3/8”).
LUBRIFICATION
Utilisez l’huile SIOUX réf. 288 pour moteur pneumatique. Il est recommandé d’utiliser un lubrificateur d’air délivrant 2 à 3 gouttes
d’huile par minute. En l’absence de lubrificateur, ajoutez toutes les 2 ou 3 heures 2,4 ml d’huile (0,08 once, soit 24 à 30 gouttes)
dans l’arrivée d’air.
INSTRUCTIONS POUR MEULEUSES POUR MATRICES
FONCTIONNEMENT
• L’outil est muni d’une gâchette verrouillée pour éviter un démarrage accidentel.
• La vitesse de l’outil s’ajuste en tournant le bouton située sous la gâchette.
• Quand l’outil est utilisé dans un étau ou un receveur de porte-outil, la pression doit être modérée.
• Reportez-vous au guide sécurité des meules Sioux pour connaître la gamme disponible et les règles à respecter.
INSTRUCTIONS POUR ROGNEUSES À LAMINE
FONCTIONNEMENT
• En règle générale, les meilleurs résultats seront obtenus en déplaçant l’outil de la gauche vers la droite.
• Sur les surfaces convexes, il est conseillé de travailler vers la gauche (sens inverse de celui des aiguilles d’une montre). Sur
les surface concaves, le mouvement devrait se faire dans l’autre sens. La broche de l’outil tourne dans le sens des aiguilles
d’une montre.
• Les fraises au carbure sont recommandées pour travailler les plastiques laminés, les stratifiés phénoliques et autres laminés
similaires.
• Utilisez des fraises bien affûtées. Avec les têtes au carbure, évitez les à-coups.
• Assurez-vous que tous les éléments sont bien serrés et vérifiez souvent les pièces ajustables pour éviter un accident et pour
ne pas endommager la surface de travail.
CHANGEMENT DES FRAISES
1. Débranchez l’alimentation en air de l’outil.
2. Déportez le déflecteur d’air en le faisant pivoter et le poussant vers la commande d’arrêt-marche. La douille est
maintenant accessible aux clés pour pouvoir changer la fraise.
3. Immobilisez la douille avec une clé de 14,3 mm (9/16”). Desserrez l’écrou de blocage avec une clé de 17,5 mm (11/16”).
4. Insérez l’outil à la profondeur désirée dans le palier-support de la douille. Serrez bien la douille. Repositionnez le
déflecteur de sortie.
RÉGLAGES
1. La semelle peut être ajustée en desserrant le gros bouton pour dégager la longueur voulue de fraise.
2. L’écart entre extrémité du guide et semelle est ajustable au niveau de l’attache de l’extrémité du guide.
3. La profondeur de travail est réglable en desserrant la vis à main et en ajustant l’extrémité du guide par rapport à la fraise.
9
Page 10
NIVEAUX ACOUSTIQUES ET VIBRATOIRES
*Pression *Puissance *Vibration
Réf.catalogue acoustique dBA acoustique dBA m/s
1951HP 84,18 96,25 2,5 maximum
1952HP 84.18 96.25 Less than 2.5
1952HPEXT 84.18 96.25 Less than 2.5
1953HP 81,64 92,86 2,5 maximum
1954HP 81,64 92,86 2,5 maximum
1954HPEXT 81,64 92,86 2,5 maximum
1954HPS 81,64 92,86 2,5 maximum
1955HP 81,64 92,86 2,5 maximum
1955HPEXT 81,64 92,86 2,5 maximum
1956HP 84,18 96,25 2,5 maximum
1956HPET 84,18 96,25 2,5 maximum
1971HP 81,64 92,86 2,5 maximum
1971HPA 81,64 92,86 2,5 maximum
1971HPB 81,64 92,86 2,5 maximum
1971HPC 81,64 92,86 2,5 maximum
1971HPD 81,64 92,86 2,5 maximum
*selon *selon *selon
PN8NTC1 PN8NTC1 ISO8662
2
La société Sioux Tools, Inc., située à : 250 Snap-on Drive, P.O. Box 1596, Murphy, NC, 28906, USA, affirme que les produits
DÉCLARATION DE CONFORMITÉ
1951HP, 1952HP, 1952HPEXT, 1953HP, 1954HP, 1954HPEXT, 1954HPS, 1955HP, 1955HPEXT, 1956HP, 1956HPEXT, 1971HP, 1971HPA,
1971HPB, 1971HPC, 1971HPD
visés par cette déclaration sont conformesaux normes ou aux documents normatifs suivants :
EN 792, EN 292 Parties 1 et 2, ISO 8662, PNEUROP PN8NTC1
en respectant les dispositions suivantes
89/392/EEC revue par les directives européennes 91/368/EEC et 93/44/EC.
1er août 2006
Murphy, North Carolina, USA
Date et lieu de publication
Nom et poste occupé par le responsable
Mark S. Pezzoni
Président
Outils mécaniques et spéciaux
Signature du responsable
10
Page 11
INSTRUCTIES & STUKLIJST VOOR MATRIJZENSLIJPMACHINES, LAMINAATTRIMMER,
& ROUTERINGSMACHINES
1951HP, 1952HP, 1952HPEXT, 1953HP, 1954HP, 1954HPEXT, 1954HPS, 1955HP,
1955HPEXT, 1956HP, 1956HPEXT, 1971HP, 1971HPA, 1971HPB, 1971HPC, & 1971HPD
(SERIAL B)
Voordat u de machine in werking stelt, moet u deze instructies en de “Veiligheids-
voorschriften voor persluchtmachines” gelezen en begrepen hebben.
PERSLUCHTTOEVOER
Het gebruik van droge perslucht met de geschikte druk (90 psig / 6,2 bar) is bepalend voor een goed rendement van de
machine. Het monteren van een leidingfilter, een drukregelventiel en een smeerinstallatie zorgt voor maximaal rendement en
een lange levensduur. Voor u de machine aansluit, dient u de persluchtleiding schoon te blazen om water en vuil dat zich kan
opgehoopt hebben te verwijderen.
SLANG EN KOPPELINGEN
De hoofdtoevoer moet een minimale binnendiameter van 3/8” (10 mm) hebben. De verbindingsslangen moeten een minimale
binnendiameter van 1/2” (13 mm) hebben. Koppelingen en aansluitstukken moeten een minimale binnendiameter van 3/8”
(10 mm) hebben.
SMERING
Gebruik persluchtmotorolie SIOUX No. 288. Het is aanbevolen om een persluchtsmeersysteem te voorzien en dit af te stellen
op 2 tot 3 druppels smeervloeistof per minuut. Is dit niet mogelijk, dan moet er om de 2 tot 3 uur 0,08 oz (2,4 cc, 24 tot 30
druppels) olie in de luchtaanvoeropening gevoegd worden.
INSTRUCTIES VOOR MATRIJZENSLIJPMACHINES
BEDIENING: ALGEMEEN
• De machine is uitgerust met een blokkeringshefboom om een toevallige inwerkingstelling te verhinderen.
• De snelheid van de machine kan aangepast worden door de snelheidsregelaar om te draaien die zich onder de hefboom
bevindt.
• Bij gebruik van de machine in een schroef- of gereedschaphouder, dient u de druk aan te passen.
• Raadpleeg de “Veiligheidshandleiding voor Sioux slijpschijven” voor het selecteren van een slijpschijf en een veilige
bediening
.
INSTRUCTIES VOOR LAMINAATTRIMMERS
BEDIENING: ALGEMEEN
• Voor de beste resultaten laat u de machine van links naar rechts bewegen.
• Het is aanbevolen dat u de machine naar links doet bewegen voor curven aan de buitenkant en naar rechts voor curven
aan de binnenkant. De spil van de machine draait naar rechts.
• Het wordt aanbevolen om hardmetalen snijmessen te gebruiken voor gelamineerde kunststoffen, fenolkunststoffen en
gelijksoortig gelijmd laminair materiaal.
• Gebruik scherpe snijbeitels en stel de hardmetaalbeitels niet bloot aan schoklading.
• Draai de beitels stevig aan en controleer regelmatig alle regelbare voorzieningen om ongelukken of productie-uitval te
voorkomen.
SNIJBEITELS VERVANGEN
1. Koppel de machine los van de persluchtleiding.
2. Verwijder de luchtdeflectors door de deflector te draaien en naar de schakelbare klep te duwen. Hierdoor kunt u met de
moersleutel de spanhuls bereiken.
3. Hou de spanhuls vast met een 9/16 (14,3 mm) moersleutel. Draai de moer los die de spanhuls vasthoudt met een 11/16
(17,5 mm) moersleutel.
4. Breng de beitel in de spanhuls met de gewenste diepte via de lagersteun. Draai de spanhuls stevig vast. Vervang de
uitlaatdeflector.
AFSTELLINGEN
1. De basisplaat kan afgesteld worden om de gewenste lengte van de snijkant bloot te stellen door de grote knop los te
draaien.
2. De afstand van het geleidepunt naar de basisplaat kan gewijzigd worden door de steunnok van het geleidepunt aan te
passen.
3. De snijdiepte wordt afgesteld door de duimschroef los te draaien en het geleidepunt naar binnen of buiten af te stellen
tegenover het snijmes.
11
Page 12
GELUIDS- EN TRILLINGSNIVEAUS
Catalogus *Geluidsdruk *Geluidsvermogen *Trilling
nummer: dBA dBA m/s
1951HP 84,18 96,25 Minder dan 2,5
1952HP 84.18 96.25 Less than 2.5
1952HPEXT 84.18 96.25 Less than 2.5
1953HP 81,64 92,86 Minder dan 2,5
1954HP 81,64 92,86 Minder dan 2,5
1954HPEXT 81,64 92,86 Minder dan 2,5
1954HPS 81,64 92,86 Minder dan 2,5
1955HP 81,64 92,86 Minder dan 2,5
1955HPEXT 81,64 92,86 Minder dan 2,5
1956HP 84,18 96,25 Minder dan 2,5
1956HPET 84,18 96,25 Minder dan 2,5
1971HP 81,64 92,86 Minder dan 2,5
1971HPA 81,64 92,86 Minder dan 2,5
1971HPB 81,64 92,86 Minder dan 2,5
1971HPC 81,64 92,86 Minder dan 2,5
1971HPD 81,64 92,86 Minder dan 2,5
*conform *conform *conform
PN8NTC1 PN8NTC1 ISO 8662
2
Ondergetekende, Sioux Tools, Inc., 250 Snap-on Drive, P.O. Box 1596, Murphy, NC, 28906, USA, verklaart met inachtneming van de eigen
CONFORMITEITSVERKLARING
aansprakelijkheid desbetreffend, dat de producten
1951HP, 1952HP, 1952HPEXT, 1953HP, 1954HP, 1954HPEXT, 1954HPS, 1955HP, 1955HPEXT, 1956HP, 1956HPEXT, 1971HP,
1971HPA, 1971HPB, 1971HPC, 1971HPD
waarop deze verklaring van toepassing is, conform zijn met de hierna genoemde norm, normen en/of andere regels en voorschriften:
EN 792 EN 292 Deel 1 en 2, ISO 8662, Pneurop PN8NTC1
met inachtneming van hetgeen voorzien is in de richtlijnen
89/392/EEC en verder zoals gewijzigd door 91/368/EEC en 93/44/EEC.
1 augustus 2006
Murphy, North Carolina, USA
Datum en plaats:
Elektrisch en speciaal gereedschap
Naam en functie van de verantwoordelijke
Mark S. Pezzoni
President
Handtekening van de verantwoordelijke
12
Page 13
ANVISNINGAR OCH ARTIKELLISTA FÖR TURBINSLIPAR, LAMINATKANTSÅG OCH
ÖVERFRÄSAR
1951HP, 1952HP, 1952HPEXT, 1953HP, 1954HP, 1954HPEXT, 1954HPS, 1955HP,
1955HPEXT, 1956HP, 1956HPEXT, 1971HP, 1971HPA, 1971HPB, 1971HPC, & 1971HPD
(SERIAL B)
Läs och sätt dig in i ”Säkerhetsföreskrifter för tryckluftsverktyg” samt dessa anvisningar
innan du använder detta verktyg.
LUFTTILLFÖRSEL
Hur effektivt verktyget fungerar beror på korrekt tillförsel av ren torr luft vid 6,2 bar (90 psig). Använd ett ledningsfilter, en
tryckregulator och en smörjapparat för att få maximal effekt och livslängd på verktygen. Blås luftledningen för att avlägsna vatten
och smuts, som eventuellt kan ha samlats, innan verktyget ansluts.
SLANG OCH SLANGANSLUTNINGAR
Tillförselslangen bör ha en innerdiameter (ID) på minst 10 mm. Förlängningsslangar bör ha en ID på minst 13 mm. Använd
kopplingar och fattningar med en ID på minst 10 mm.
SMÖRJNING
Använd SIOUX luftmotorolja nr 288. En luftslangssmörjapparat, inställd på 2–3 droppar per minut, tillrådes. Om smörjapparat inte
används skall 2,4 ml olja, 24–30 droppar, tillsättas luftintaget varannan eller tredje timme.
ANVISNINGAR FÖR TURBINSLIPAR
ANVÄNDNING
• Verktyget är utrustad med en tillslagningsspak så att maskinen hindras från att slås på av misstag.
• Verktygets hastighet kan justeras genom att man vrider hastighetskontrollen. Kontrollen finns under spaken.
• Använd måttligt tryck när verktyget används i ett skruvstäd eller stativ.
• När det gäller urval av slipskivor och säker drift hänvisar vi till ”Sioux’ slipskivesäkerhetsföreskrift”.
ANVISNINGAR FÖR LAMINATKANTSÅGAR
ANVÄNDNING
• För att få bästa resultat för man i allmänhet verktyget från vänster till höger.
• Vi rekommenderar att man för verktyget moturs för utvändiga kurvor och medurs för invändiga kurvor. Verktygets spindel
roterar medurs.
• Vi rekommenderar hårdmetallavbitare för laminerade plaster, fenolplaster och liknande laminater.
• Använd vassa avbitarskär och utsätt inte hårdmetallskär för stötbelastning.
• Drag åt ordentligt och kontrollera ofta alla justerbara detaljer för att hindra olyckshändelser eller arbetsförlust.
HUR MAN BYTER KAPARSKÄR
1. Koppla bort luftslangen från verktyget.
2. Avlägsna luftdeflektorn genom att vrida deflektorn och skjuta den mot av/på-ventilen. Därmed med får nyckeln tillgång
till insatshylsan.
3. Håll insatshylsan stationär med en nyckel (14,3 mm). Lossa spärrmuttern på insatshylsan med en nyckel (17,5 mm).
4. Sätt i skäret i insatshylsan genom lagret till önskat djup. Drag åt insatshylsan ordentligt. Sätt utblåsningsdeflektorn på
plats.
JUSTERINGAR
1. Genom att lossa på den stora ratten kan basplattan justeras för att visa önskad längd av avbitaren.
2. Avståndet mellan styrspetsen och basplattan kan ändras genom justering av styrspetsens stödfäste.
3. Skärdjupet ställs in genom att man lossar tumskruven och flyttar styrspetsen in eller ut beroende på avbitaren.
13
Page 14
LJUD- OCH VIBRATIONSAVLÄSNINGAR
*Ljudtryck *Ljudeffekt *Vibration
Katalognr. dBA dBA m/s
1951HP 84,18 96,25 Mindre än 2,5
1952HP 84.18 96.25 Less than 2.5
1952HPEXT 84.18 96.25 Less than 2.5
1953HP 81,64 92,86 Mindre än 2,5
1954HP 81,64 92,86 Mindre än 2,5
1954HPEXT 81,64 92,86 Mindre än 2,5
1954HPS 81,64 92,86 Mindre än 2,5
1955HP 81,64 92,86 Mindre än 2,5
1955HPEXT 81,64 92,86 Mindre än 2,5
1956HP 84,18 96,25 Mindre än 2,5
1956HPET 84,18 96,25 Mindre än 2,5
1971HP 81,64 92,86 Mindre än 2,5
1971HPA 81,64 92,86 Mindre än 2,5
1971HPB 81,64 92,86 Mindre än 2,5
1971HPC 81,64 92,86 Mindre än 2,5
1971HPC 81,64 92,86 Mindre än 2,5
*enligt *enligt *enligt
PN8NTC1 PN8NTC1 ISO 8662
2
Vi, Sioux Tools, Inc., 250 Snap-on Drive, P.O. Box 1596, Murphy, NC, 28906, USA, förklarar under eget ansvar att produkterna
FÖRSÄKRAN OM ÖVERENSSTÄMMELSE
1951HP, 1952HP, 1952HPEXT, 1953HP, 1954HP, 1954HPEXT, 1954HPS, 1955HP, 1955HPEXT, 1956HP, 1956HPEXT, 1971HP,
1971HPA, 1971HPB, 1971HPC, 1971HPD
som denna försäkran gäller uppfyller följande standard eller standarder eller andra normgivande dokument:
EN 792, EN 292 del 1 och 2, ISO 8662, Pneurop PN8NTC1
i enlighet med villkoren i
89/392/EEC med ändringar per direktiv 91/368/EEC och 93/44/EC
1 augusti 2006
Murphy, North Carolina, USA
Utfärdningsort och datum
Mark S. Pezzoni
President
Motordrivna och specialverktyg
Utfärdarens namn och titel
Utfärdarens underskrift
14
Page 15
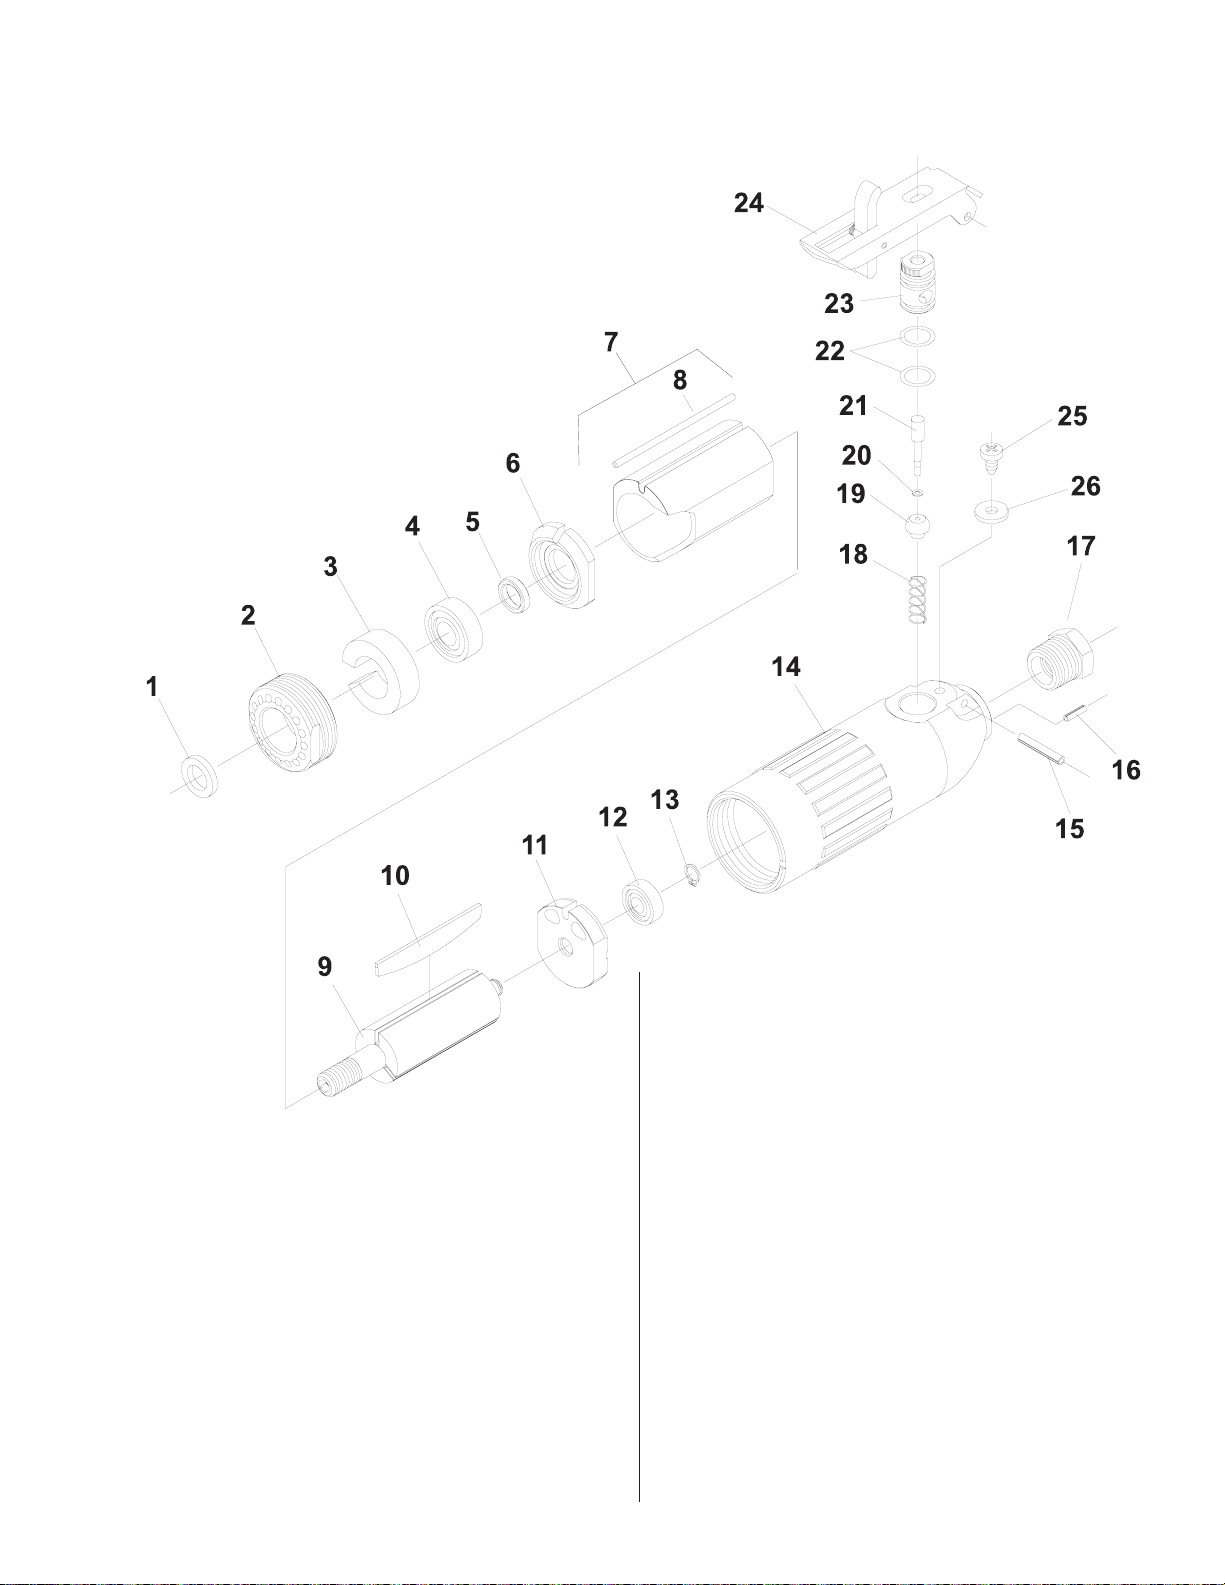
PARTS LIST FOR
1951HP, 1952HP, 1952HPEXT, 1953HP, 1954HP, 1954HPEXT, 1954HPS, 1955HP,
1955HPEXT, 1956HP, 1956HPEXT, 1971HP, 1971HPA, 1971HPB, 1971HPC, 1971HPD
POWER UNIT
SERIAL B
*Order Quantity As Required
FURNISH CATALOG, SERIAL, AND MODEL
NUMBER WHEN ORDERING PARTS
Fig. Part
No. No. Description
1. 25680 Washer (1951HP, 1953HP, 1954HP)
44122 Washer (1955HP)
65921 Spacer—Chuck (1954HPS)
2. 64065 Retainer
64191 Retainer (1954HPEXT, 1955HPEXT, 1956HPEXT)
65919 Retainer (1954HPS)
3. 04046 Pad—Silencer (Not used on 1954HPEXT,
1955HPEXT, 1956HPEXT)
4. 10257 Bearing—Ball
5. 44488 Spacer—Rotor
6. 64059 End Plate—Front
7. 64057 Cylinder
64108A Cylinder (1951HP, 1956HP, 1956HPEXT)
65916 Cylinder (1954HPS)
65916A Cylinder (1952HP, 1952HPEXT)
8. 68403 Pin
Fig. Part
No. No. Description
9. 64058 Rotor—3 Slot
64185 Rotor—5 Slot (1951HP, 1956HP, 1956HPEXT,
1954HPHT)
54854 Rotor—5 Slot (1954HPS)
10. 63527 Vane—Rotor (Set of 3)
63192 Vane—Rotor (Set of 5)(1951HP, 1956HP,
1956HPEXT, 1954HPHT, 1954HPS)
11. 10552 End Plate—Rear
12. 10253 Bearing—Ball
13. 21491 Ring—Retaining
14. 68608 Housing (Includes Fig. 15)
15. 30362 Pin—Roll (1/8" x 3/16")
16. 30235 Pin—Roll (3/32" x 3/8"
17. 66244 Bushing—Reducing
18. 21372 Spring
19. 04205 Valve
20. 25957 Washer
21. 34900A Valve—Plunger
67130 Valve—Plunger (1971HPD)
22. 14290 Ring—”O” (2)*
23. 64064 Body—Valve
24. 63514 Ass’y—Lever Lock
67133 Ass’y—Lever Lock (1971HPD)
25. 06650 Screw—Phil. Pan Hd. #8 x 5/16"
26. 25196 Washer
15
Page 16
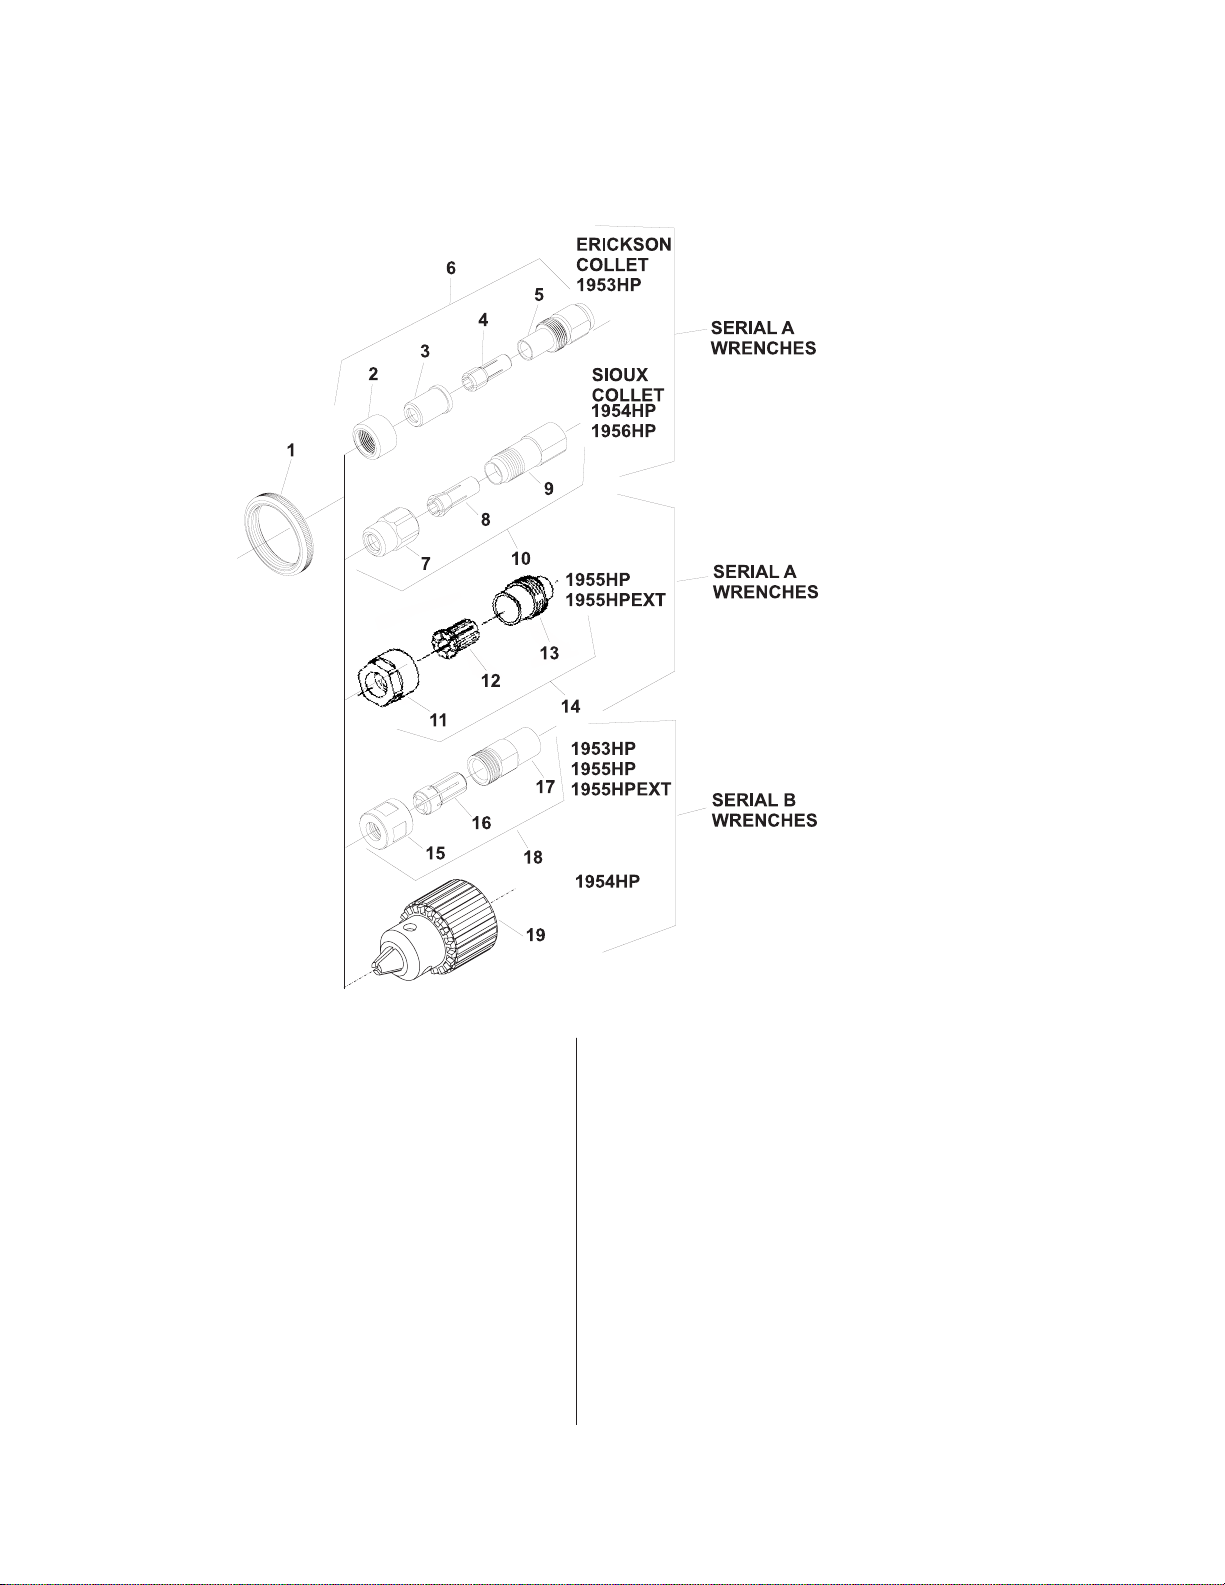
PARTS LIST FOR DIE GRINDERS
1951HP, 1952HP, 1952HPEXT, 1953HP,1954HP, 1954HPS, 1956HP, 1955HP, 1955HPEXT
(SERIAL A)
1953HP, 1955HP, 1955HPEXT
(SERIAL B)
30465 Wrench 9/16"
30466 Wrench 11/16"
25480 Wrench 7/8"
40149 Wrench 1-1/16"
Fig. Part
No. No. Description
1. 44537 Ring—Thread Cover
2. 21104 Nut—Collet
3. 21105 Piece—Nose
4. 21100 Collet—1/4"
21101 Collet—3/16"
21102 Collet—1/8"
5. 21103 Body—Collet
6. 43348 Chuck—1/4" Complete Collet
43346 Chuck—1/8" Complete Collet
43347 Chuck—3/16" Complete Collet
7. 21097 Nut—Collet
8. 44440 Collet—1/4"
44522 Collet—1/8"
44523 Collet—3/16"
66037 Collet—3mm
66038 Collet—6mm
30465 Wrench 9/16"
68031 Wrench 3/4"
Fig. Part
No. No. Description
9. 21096 Body—Collet
10. 43340 Chuck—1/4" Complete Collet
43342 Chuck—1/8" Complete Collet
43341 Chuck—3/16" Complete Collet
11. 21138 Nut—Collet
12. 21125 Collet—3/8"
13. 21140 Body—Collet
14. 63577 Chuck—3/8" Complete Collet
15. 68028 Nut—Collet
16. 68029 Collet—1/4"
68030 Collet—3/8"
68056 Collet—8mm
17. 68027 Body—Collet
18. 68043 Chuck—1/4" Complete Collet
68044 Chuck—3/8" Complete Collet
68061 Chuck—8mm Complete Collet
19. 65920 Chuck (1954HPS)
30002 Key—Chuck
FURNISH CATALOG, SERIAL, AND MODEL NUMBER
WHEN ORDERING PARTS
16
Page 17
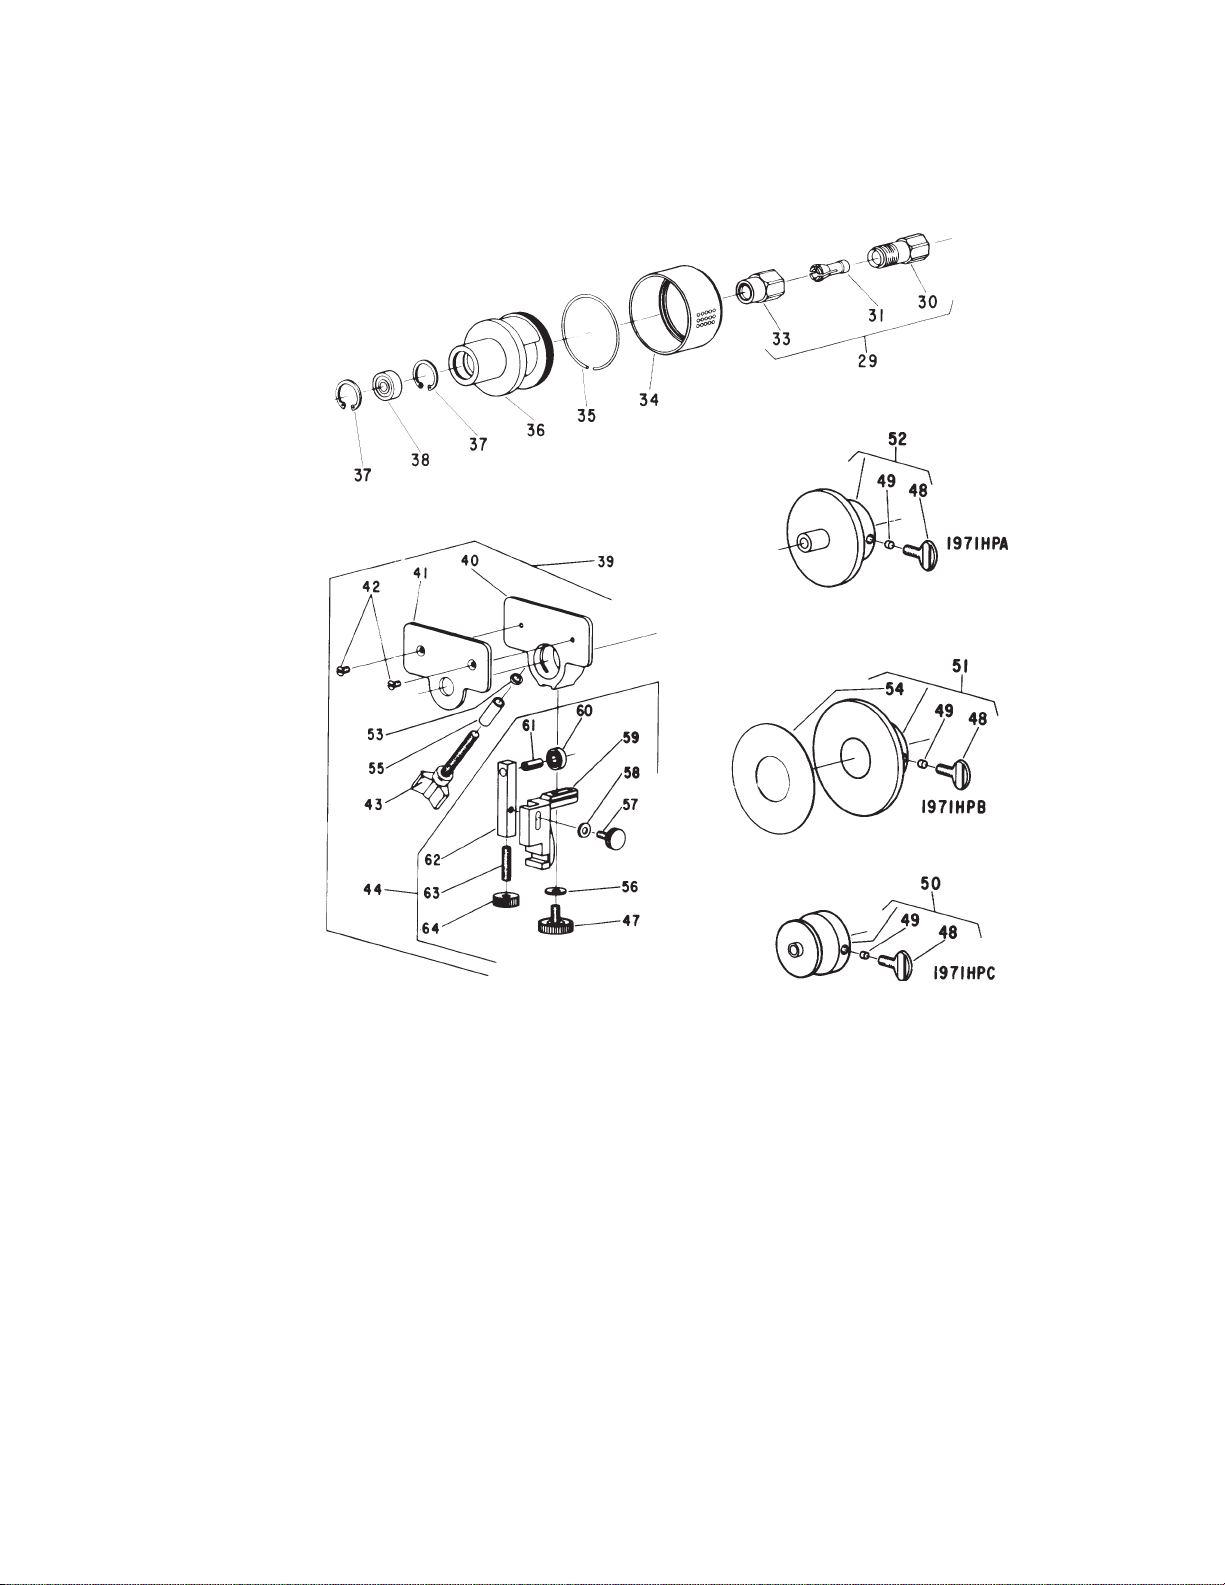
PARTS LIST FOR
1971HP, 1971HPA, 1971HPB, 1971HPC
LAMINATE TRIMMER
Fig. Part
No. No. Description
29. 43340 Chuck—1/4" Collet Complete
30. 21096 Body—Collet
31. 44440 Collet—1/4"
33. 21097 Nut—Collet
34. 54184 Cover
35. 21770 Retainer
36. 12366 Adapter—Laminate Trimmer
37. 21540 Ring—Retaining (2)*
38. 10270B Bearing—Ball
39. 1991 Ass’y—Laminate Trimmer Base Complete
40. 11414 Base—Laminate Trimmer
41. 14102 Pad
42. 06181 Screw—Flat Hd. (2)*
43. 65648 Knob—Clamping (Includes Fig. 55)
44. 63562 Ass’y—Support & Adjusting Guide
47. 04054 Knob—Locking (Includes Fig. 56)
48. 08236 Screw—Thumb
49. 14103 Plug—Locking
50. 1994 Ass’y—Template Guide-2" Complete
51. 1992 Ass’y—Router Base Complete
Fig. Part
No. No. Description
52. 1993 Ass’y—Template Guide-3" Complete
53. 09748 Washer—Lock 1/4"
54. 14108 Cover—Protector
55. 64135 Spacer
56. 25069 Washer
57. 04053 Knob—Aligner
58. 35234 Washer
59. 11601 Support—Guide
60. 10927 Bearing—Ball
61. 30179 Pin—Roll
62. 64119 Guide—Adjusting (Includes Figs. 60, 61, & 63)
63. 08006 Screw—Soc. Hd. Cup Pt. Set
64. 64120 Knob—Adjusting
30465 Wrench—9/16"
30466 Wrench—11/16"
*Order Quantity As Required
FURNISH CATALOG, SERIAL, AND MODEL NUMBER
WHEN ORDERING PARTS
17
Page 18
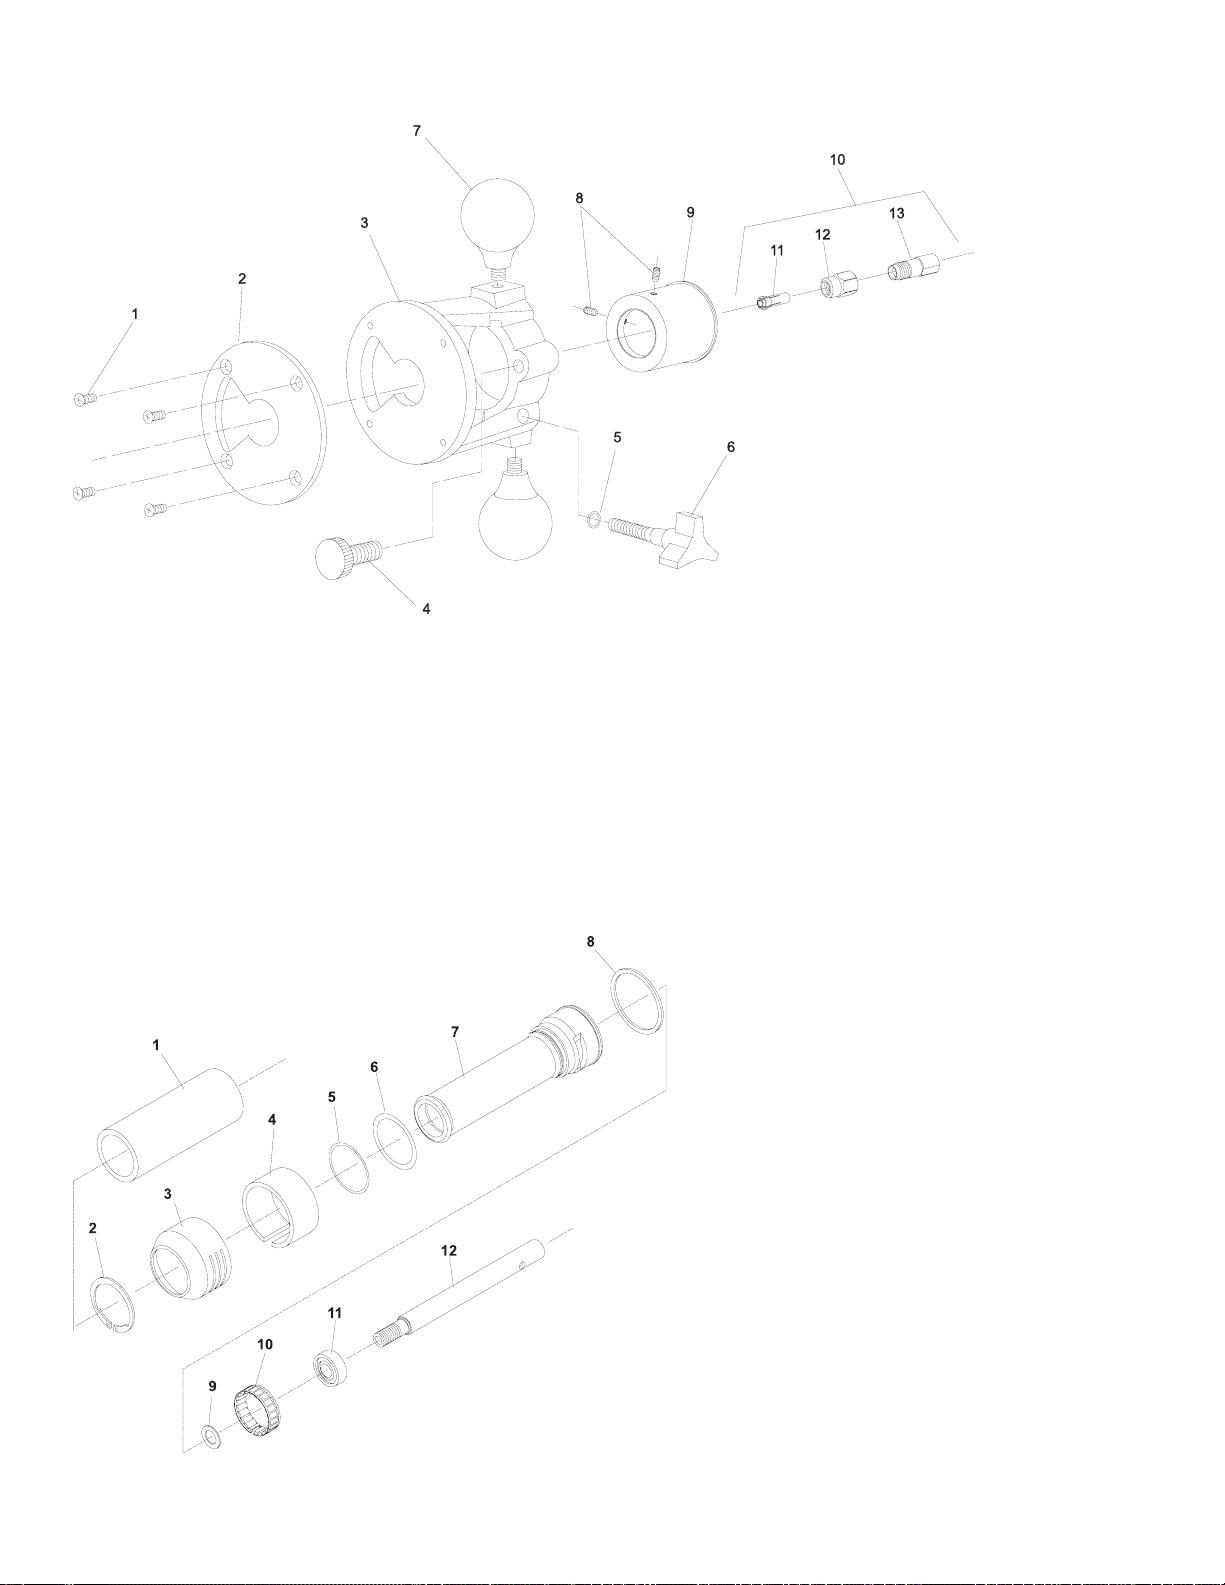
PARTS LIST FOR
1971HPD AIR ROUTER
PARTS LIST FOR
Fig. Part
No. No. Description
1. 06436 Screw—Phil. Flat Hd.
(#8-32 x 5/16")(4)*
2. 14113 Plate—Sub
3. 12373 Base—Router
4. 54301 Stop
5. 09748 Washer—Lock (1/4")
6. 53341 Ass’y—Clamping Screw
7. 14020 Knob (2)*
8. 07000 Screw—Set (2)*
9. 67132 Sleeve—Adapter
10. 43340 Chuck—1/4" Collet Complete
11. 44440 Collet—1/4"
66038 Collet—6mm
12. 21097 Nut—Collet
13. 21096 Body—Collet
1952HPEXT, 1954HPEXT, 1955HPEXT, 1956HPEXT
DIE GRINDER EXTENSION
Fig. Part
No. No. Description
1. 04335 Sleeve
2. 21830 Ring—Retaining
3. 64190 Deflector
4. 64195 Pad—Silencer
5. 04336 Ring—”O”
6. 14368B Ring—“O”
7. 64192 Housing (Front)(Includes Fig. 10)
8. 64189 Washer
9. 25680 Washer
*10. 65514 Ring—Tolerance (New Style)
11. 10257 Bearing—Ball
12. 64193 Extension—Spindle
*To service early tools with 21543 retaining ring and
64194 tolerance ring, order 64192 housing which
includes new tolerance ring 65514.
FURNISH CATALOG, SERIAL, AND MODEL NUMBER
WHEN ORDERING PARTS
18
Page 19
NOTES
19
Page 20
Some dust created by power sanding, sawing, grinding, drilling, and other construction activities
contains chemicals known to cause cancer , birth defects or other reproductive harm.
Der durch Elektrosanden, -sägen, -schleifen und -bohren sowie durch andere Bauarbeiten anfallende
St aub enthält Chemikalien, die nachweislich Krebs sowie Geburts- bzw. andere Fortpflanzungsschäden
hervorrufen.
El polvo generado al lijar, aserrar, afilar, taladrar y realizar otras tareas de construcción contiene
compuestos químicos que podrían provocar cáncer, malformaciones congénit as y otras alteraciones
del aparato reproductor .
La polvere generata da carteggiatura, segatura, smerigliatura, trapanatura con attrezzi elettrici e simili
attività può contenere sostanze chimiche che causano cancro, difetti congeniti o altri danni all’apparato
riproduttivo.
Les poussières produites par les travaux de ponçage, sciage, meulage, perçage et autres activités du
bâtiment contiennent des substances chimiques aux propriétés réputées pour provoquer le cancer, des
malformations de naissance et d’autre nuisances à l’égard des fonctions de la reproduction.
Tijdens het zandstralen, zagen, slijpen, boren en bij andere bouwactiviteiten komen er scheikundige
stoffen vrij die kankerverwekkend zijn en die bij pasgeborenen misvormingen veroorzaken of die
andere vruchtbaarheidsstoornissen kunnen veroorzaken.
Somligt damm som skapas vid användning av verktyg för sandning, sågning, slipning, borrning
samt andra aktiviteter innehåller kemikalier som är kända för att orsaka cancer, fosterskador och
andra skador vid fortplantning.
20
Printed In U.S.A.
 Loading...