

Page 1
SPK
Montage- und Betriebsanleitung
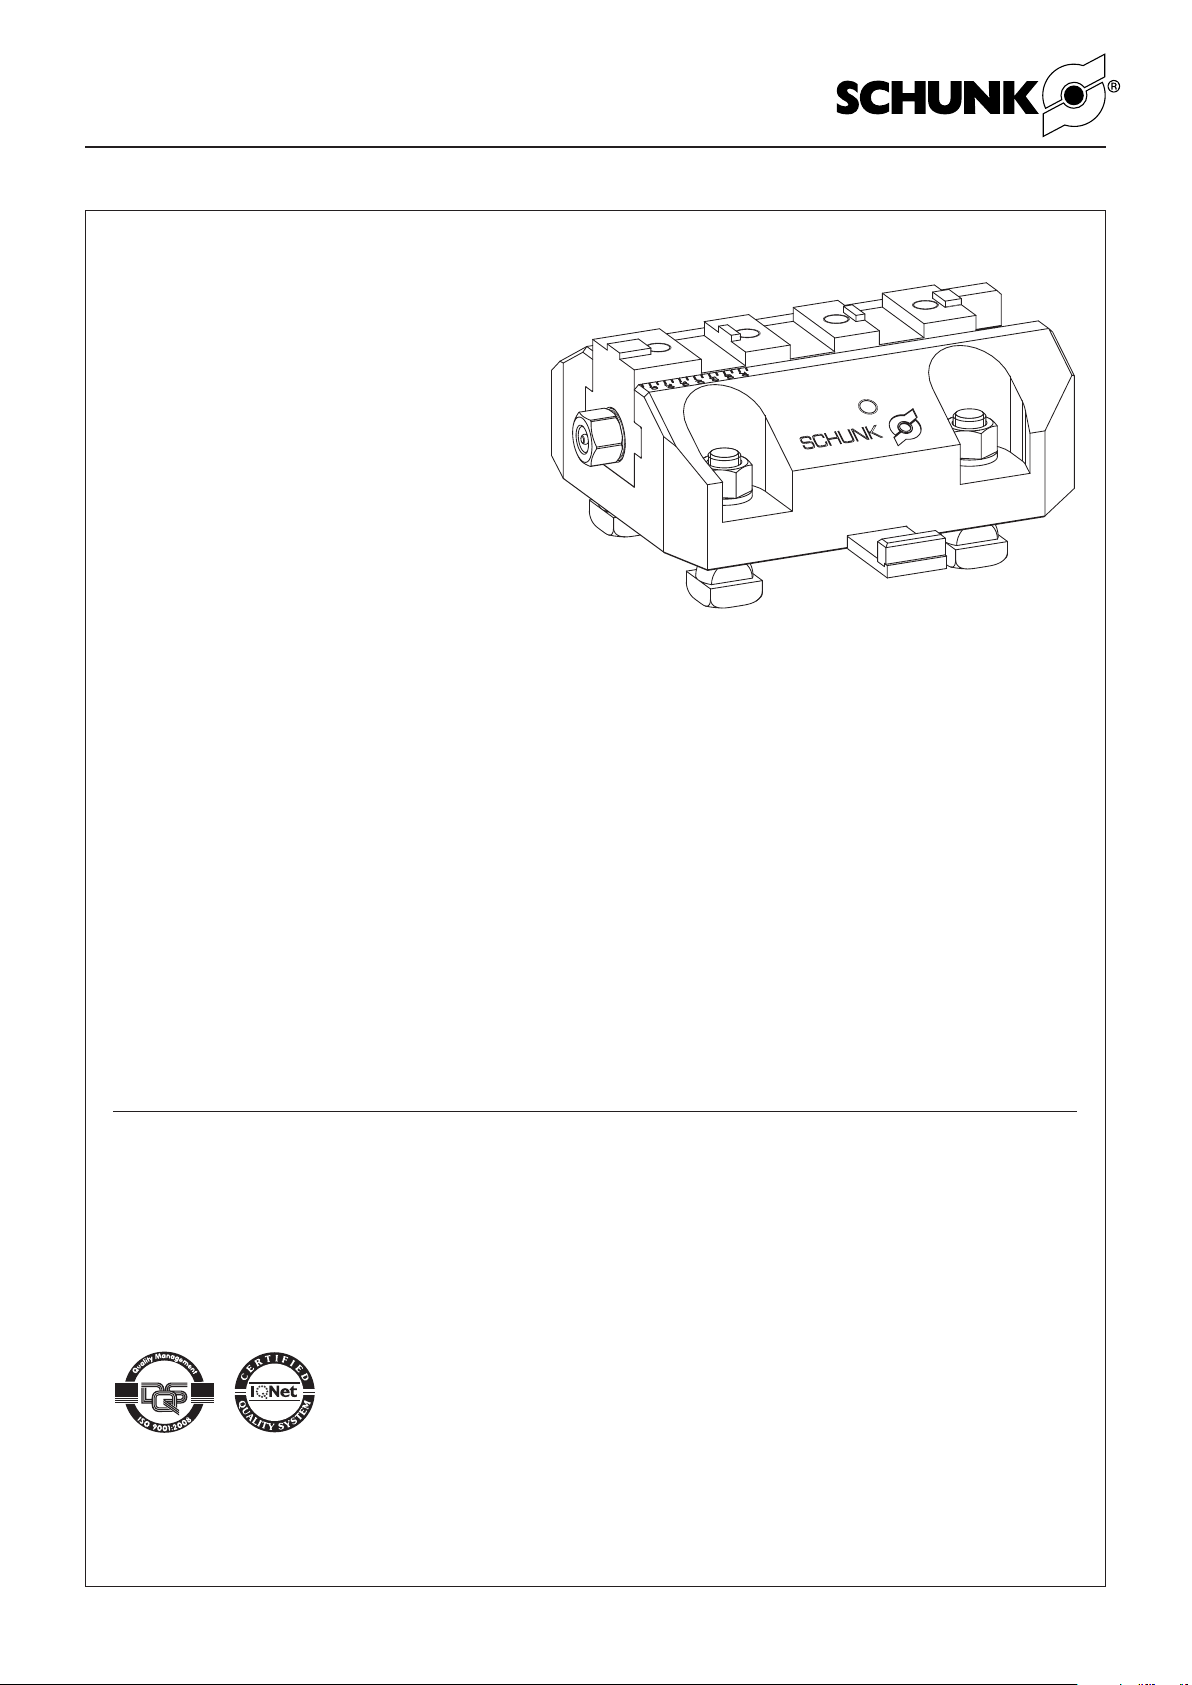
Spannklauenkasten Type SPK
Spannklauenkasten
Type SPK
für Aufspannscheiben
mit T-Nuten
Jaw box
Type SPK
for mounting on face plates
with T-slots
Sehr geehrter Kunde,
wir gratulieren zu Ihrer Entscheidung für SCHUNK. Damit
haben Sie sich für höchste Präzision, hervorragende Qualität und besten Service entschieden.
Sie erhöhen die Prozesssicherheit in Ihrer Fertigung
und erzielen beste Bearbeitungsergebnisse – für die
Zufriedenheit Ihrer Kunden.
SCHUNK-Produkte werden Sie begeistern.
Unsere ausführlichen Montage- und Betriebshinweise
unterstützen Sie dabei.
Sie haben Fragen? Wir sind auch nach Ihrem Kauf jederzeit für Sie da. Sie erreichen uns unter den unten aufgeführten Kontaktadressen.
Operating manual
Jaw box Type SPK
Dear Customer,
Congratulations on choosing a SCHUNK product. By
choosing SCHUNK, you have opted for the highest
precision, top quality and best service.
You are going to increase the process reliability of
your production and achieve best machining results
– to the customer‘s complete satisfaction.
SCHUNK products are inspiring.
Our detailed assembly and operation manual will
support you.
Do you have further questions? You may contact us at
any time – even after purchase. You can reach us directly
at the below mentioned addresses.
Mit freundlichen Grüßen
Ihre H.-D. SCHUNK GmbH & Co.
Spanntechnik KG
H.-D. SCHUNK GmbH & Co.
Spanntechnik KG
Lothringer Str. 23
88512 Mengen
Deutschland
Tel. +49-7572-7614-1055
Fax +49-7572-7614-1039
[email protected]
www.schunk.com
Reg. No. 003496 QM08
Reg. No. 003496 QM08
AUSTRIA: SCHUNK Intec GmbH
Tel. +43-7229-65770-0 · Fax +43-7229-65770-14
[email protected] · www.at.schunk.com
BELGIUM, LUXEMBOURG:
SCHUNK Intec N.V. / S. A.
Tel. +32-53-853504 · Fax +32-53-836351
[email protected] · www.be.schunk.com
CANADA: SCHUNK Intec Corp.
Tel. +1-905-712-2200 · Fax +1-905-712-2210
[email protected] · www.ca.schunk.com
CHINA: SCHUNK Intec
Precision Machinery Trading (Shanghai) Co., Ltd.
Tel. +86-21-51760266 · Fax +86-21-51760267
[email protected] · www.cn.schunk.com
CZECH REPUBLIC: SCHUNK Intec s.r.o.
Tel. +420-531-022066 · Fax +420-531-022065
[email protected] · www.cz.schunk.com
DENMARK: SCHUNK Intec A/S
Tel. +45-43601339 · Fax +45-43601492
[email protected] · www.dk.schunk.com
FINLAND: SCHUNK Intec Oy
Tel. +358-9-23-193861 · Fax +358-9-23-193862
[email protected] · www.fi.schunk.com
FRANCE: SCHUNK Intec SARL
Tel. +33-1-64663824 · Fax +33-1-64663823
[email protected] · www.fr.schunk.com
GREAT BRITAIN: SCHUNK Intec Ltd.
Tel. +44-1908-611127 · Fax +44-1908-615525
[email protected] · www.gb.schunk.com
Kindest Regards,
Your H.-D. SCHUNK GmbH & Co.
Spanntechnik KG
HUNGARY: SCHUNK Intec Kft.
Tel. +36-46-50900-7 · Fax +36-46-50900-6
[email protected] · www.hu.schunk.com
INDIA: SCHUNK Intec India Private Ltd.
Tel. +91-80-40538999 · Fax +91-80-40538998
[email protected] · www.in.schunk.com
ITALY: SCHUNK Intec S.r.l.
Tel. +39-031-4951311 · Fax +39-031-4951301
[email protected] · www.it.schunk.com
JAPAN: SCHUNK Intec K.K.
Tel. +81-33-7743731 · Fax +81-33-7766500
[email protected] · www.tbk-hand.co.jp
MEXICO, VENEZUELA:
SCHUNK Intec S.A. de C.V.
Tel. +52-442-211-7800 · Fax +52-442-211-7829
[email protected] · www.mx.schunk.com
NETHERLANDS: SCHUNK Intec B.V.
Tel. +31-73-6441779 · Fax +31-73-6448025
[email protected] · www.nl.schunk.com
NORWAY: SCHUNK Intec AS
Tel. +47-210-33106 · Fax +47-210-33107
[email protected] · www.no.schunk.com
POLAND: SCHUNK Intec Sp.zo. o.
Tel. +48-22-7262500 · Fax +48-22-7262525
[email protected] · www.pl.schunk.com
Tel. +7-812-326 78 35 · Fax +7-812-326 78 38
[email protected] · www.ru.schunk.com
SLOVAKIA: SCHUNK Intec s.r.o.
Tel. +421-37-3260610 · Fax +421-37-6421906
[email protected] · www.sk.schunk.com
SOUTH KOREA: SCHUNK Intec Korea Ltd.
Tel. +82-31-7376141 · Fax +82-31-7376142
[email protected] · www.kr.schunk.com
SPAIN, PORTUGAL: SCHUNK Intec S.L.U.
Tel. +34-937 556 020 · Fax +34-937 908 692
[email protected] · www.es.schunk.com
SWEDEN: SCHUNK Intec AB
Tel. +46-8-554-42100 · Fax +46-8-554-42101
[email protected] · www.se.schunk.com
SWITZERLAND, LIECHTENSTEIN:
SCHUNK Intec AG
Tel. +41-523543131 · Fax +41-523543130
[email protected] · www.ch.schunk.com
TURKEY: SCHUNK Intec
Tel. +90-2163662111 · Fax +90-2163662277
[email protected] · www.tr.schunk.com
USA: SCHUNK Intec Inc.
Tel. +1-919-572-2705 · Fax +1-919-572-2818
[email protected] · www.us.schunk.com
08 / SPK / de-en / 024.06.14
Seite 1
Page 2
SPK
Inhaltsverzeichnis / Table of Contents
Seite / Page
1. Allgemeines / General 3
1.1 Gewährleistung / Warranty 3
1.2 Wichtige Hinweise zu Sicherheitsvorschriften / Important Notes on Safety Regulations 3
1.3 Dokumentation / Documentation 4
1.4 Urheberrecht / Copyright 4
1.5 Hinweise auf nachweispflichtige Unterweisung / Notes on Instruction of Operating Personnel 4
2. Sicherheit / Safety 5
2.1 Bestimmungsgemäßer Gebrauch / Proper Use 5
2.2 Organisatorische Maßnahmen / Organisational Measures 6
2.3 Allgemeine Sicherheitshinweise / General Safety Instructions 7
2.4 Produktspezifische Sicherheitshinweise / Product Specific Safety Notes 9
3. Schrauben-Drehmomente / Torque per screw 9
4. Lieferumfang / Scope of delivery 10
5. Technische Daten / Technical data 10
5.1 Spannkraft/Fliehkraft / Clamping force/centrifugal force 10
5.2 Zulässige Drehzahlen für Spannklauenkästen auf Planscheiben /
Permissible speed of rotation for jaw boxes on face plates 11
6. Anbau der Spannklauenkästen / Mounting of the Jaw boxes 12
6.1 Vorbereiten der Montage / Preparing the mounting 12
6.2 Montage der Spannklauenkästen / Mounting of the Jaw boxes 13
6.3 Anordnung der Spannklauenkästen auf der Aufspannscheibe /
Adjustment of the jaw boxes on the face plate 13
6.4 Montage der Spannklauenkästen auf Zwischenplatten / Mounting the jaw boxes on intermediate plates 13
7. Funktion / Function 14
7.1 Funktion des Spannklauenkastens / Function of the Jaw box 14
7.2 Wichtige Hinweise / Important Notes 14
7.3 Überprüfen der Spannklauenkästen / Control of the Jaw boxes 15
8. Wartung und Pflege / Maintenance and care 15
8.1 Zerlegen und Zusammenbau des Spannklauenkastens / Disassembly and assembly of the Jaw box 16
8.2 Wartungintervalle / Maintenance frequency 17
9. Ersatzteile / Spare parts 17
9.1 Montagezubehör / Accessories 19
10. Zusammenbauzeichnung / Assembly drawing 20
Anlage: Kenntniserklärung
Enclosure: Declaration of Knowledge
Seite 2
Page 3
SPK
1. Allgemeines
1.1 Gewährleistung
Die Gewährleistung beträgt 24 Monate ab Lieferdatum
Werk bei bestimmungsgemäßem Gebrauch im 1-SchichtBetrieb (max. 10.000 Spannungen) und unter Beachtung
der vorgeschriebenen Wartungs- und Schmierintervalle.
Grundsätzlich sind Dichtungen, Dichtelemente, Verschraubungen, Federn, Lager, Schrauben und Abstreiferleisten sowie werkstückberührende Teile nicht Bestandteil der Gewährleistung. Beachten Sie hierzu auch unsere
Allgemeinen Geschäftsbedingungen!
1.2 Wichtige Hinweise zu Sicherheitsvorschriften
Unabhängig von den in dieser Betriebsanleitung aufgeführten
Hinweisen gelten die gesetzlichen »Sicherheits- und Unfallverhütungsvorschriften« sowie die »EG-Maschinenrichtlinie«.
Jede Person, die vom Betreiber mit der Bedienung, Wartung
und Instandsetzung der Spannklauenkästen beauftragt ist,
muss vor Inbetriebnahme die Betriebsanleitung, insbesondere das Kapitel 2 »Sicherheit«gelesen und verstanden haben. Genaue Erläuterungen sind im Kapitel 1.5 »Hinweise auf
nachweispflichtige Unterweisung des Bedienerpersonals«zu
finden.
Instandsetzer der Spannklauenkästen sind für die Arbeitssicherheit grundsätzlich selbst verantwortlich.
Die Beachtung aller geltenden Sicherheitsvorschriften und gesetzlichen Auflagen ist Voraussetzung, um Schäden an Personen und dem Produkt bei Wartung sowie Reparaturarbeiten
zu vermeiden. Instandsetzer müssen diese Vorschriften vor
Beginn der Arbeiten gelesen und verstanden haben.
Die sachgemäße Instandsetzung der SCHUNK-Produkte setzt
entsprechend geschultes Fachpersonal voraus. Die Pflicht der
Schulung obliegt dem Betreiber bzw. Instandsetzer. Dieser
hat Sorge dafür zu tragen, dass die Bediener und zukünftigen
Instandsetzer für das Produkt fachgerecht geschult werden.
Der Gewährleistungsanspruch erlischt, wenn Schäden
durch unsachgemäße Bedienung entstehen. Zum Erlöschen jeglichen Gewährleistungsanspruches führen
Reparaturarbeiten oder Eingriffe, die von hierzu nicht
ermächtigten Personen vorgenommen werden, und die
Verwendung von Zubehör und Ersatzteilen, auf die unser
Spannklauenkasten nicht abgestimmt ist.
Pannen sofort nach Erkennen melden. Defekte unverzüglich
instand setzen, um den Schadensumfang gering zu halten
und die Sicherheit der Spannklauenkästen nicht zu beeinträchtigen. Bei Nichteinhaltung entfällt der weitere Gewährleistungsanspruch.
Änderungen im Sinne technischer Verbesserungen sind uns
vorbehalten.
Wir weisen darauf hin, dass wir für Schäden,
die sich durch Nichtbeachtung dieser Betriebsanleitung ergeben, keine Haftung übernehmen.
1. General
1.1 Warranty
The warranty period is 24 months after delivery date from
factory assuming appropriate use in single-shift operation (max. 10.000 cycles) and respecting the recommended
maintenance and lubrication intervals. Basically all seals,
sealing elements, screw connections, springs, bearings,
screws and wipers as well as components which get in
contact with the workpiece are not subject to claim of
warranty. Please also observe our general terms and
conditions with regard to these warranty conditions!
1.2 Important Notes on Safety Regulations
The instructions set out in this manual do not affect the
“Safety Rules and Regulations” laid down in law and the
E.E.C. machine recommendation. Anyone being in charge of the operation, maintenance and repair of the Manual
Jaw boxes appointed by the business operator, must have
read and understood the operating instructions in particular chapter 2 “Safety” before the chuck is set into operation.
Exact explanations can be found under “Notes on instruction of the operating personnel, proof for which is required” in
chapter 1.5.
It is the duty of the personnel carrying out repairs to the Jaw
boxes to ensure work safety.
It is essential to observe the current safety regulations and
legal prerequisites to avoid damage to persons and to the
product during maintenance and repair work. Before carrying
out repairs, personnel must have read and understood these
instructions.
Proper repair work to SCHUNK products can only be carried
out by personnel that has been trained accordingly. It is the
responsibility of the operating business and the repair personnel to ensure that appropriate training is received. It is their
duty to see that operators and future repair personnel receive
adequate product training by experts.
The warranty does not cover damage occurring as a
result of inexpert operation. Repair or intervention carried out by persons not authorised to do so will result
in the exclusion of all claims under warranty. The same
applies if accessories and spare parts are used which are
not designed for our Jaw boxes.
Malfunctions must be reported immediately after they are detected. Defects must be remedied without delay in order to
limit the extent of damage and to avoid compromising the safety of the Jaw boxes. Failure to comply with this instruction
will void the warranty.
We reserve the right to make alterations for the purpose of
technical improvement.
Please note that we cannot accept any liability
for damage caused by not observing this Operating Manual.
Seite 3
Page 4
SPK
Dieses Symbol wird in der Betriebsanleitung
für die folgenden Sicherheitshinweise verwendet, die unbedingt beachtet werden müssen:
Wenn mangelnde Sorgfalt zu Personenschäden oder
Lebens gefahr führen kann. Wenn bei Arbeiten Quetschgefahr droht. Wenn abweichende und nicht fachgerechte
Arbeitsweise zu Schäden am Produkt führen kann. Wenn
auf besondere Arbeitsabläufe, Methoden, Informationen
und Anwendungen von Hilfsmitteln, usw. hingewiesen
werden muss.
1.3 Dokumentation
Zum Lieferumfang der Spannklauenkästen, die von der
SCHUNK GmbH & Co. KG konstruiert und gebaut werden,
gehört eine umfangreiche, Gerätebezogene Dokumentation.
Die Dokumentation entspricht in ihrer Ausführung den einschlägigen Normen und Vorschriften sowie dem europäischen Produkthaftungsgesetz.
Die Zuordnung des entsprechenden Dokumentationsteiles
zur richtigen Zielgruppe obliegt dem Anwender. Er hat dafür
Sorge zu tragen, dass zumindest ein Exemplar der Dokumentation in unmittelbarer Nähe der Maschine, an der die Spannklauenkästen eingesetzt werden, aufbewahrt wird und der
betroffenen Zielgruppe zugänglich ist.
Jede Person, die mit Tätigkeiten an dem Spannklauenkasten
beauftragt ist, muss vor Arbeitsaufnahme die entsprechende
Dokumentation gelesen und sich insbesondere mit dem Kapitel »Sicherheit« vertraut gemacht haben.
Dies gilt insbesondere für Personal, das nur gelegentlich mit
Arbeiten an Spannklauenkästen betraut ist, z.B. Wartungspersonal.
This symbol is used in the operation manual for
safety notes, which have to be respected:
If there’s any danger for personnel or life because of not
taking care enough. If there is any danger of squeezing.
If there is danger of damage to the product because of
differing or non-expert work. If there is any need of hints
to the work-process, methods, information and use of
devices.
1.3 Documentation
Several copies of a comprehensive and product specific documentation are supplied as part of the scope of delivery oft he
Jaw boxes, designed and manufactured by SCHUNK GmbH
& Co. KG.
The form of the documentation corresponds to the relevant
norms and regulations of the European Product Liability Act.
It is the responsibility of the user to provide the relevant persons with access to the appropriate documentation. It is his
duty to ensure that at least one copy of the documentation is
kept close to the machine on which the Jaw boxes is mounted
and that it is accessible to the relevant persons.
Every person being in charge with tasks of the Jaw box must
have read the relevant documentation before setting to work
and in particular being familiar himself with the chapter dealing
with “Safety”.
This is particularly valid for personnel only in charge of
work on the Jaw boxes occasionally, e.g. maintenance personnel.
1.4 Urheberrecht
Die vorliegende Betriebsanleitung sowie die Betriebs-unterlagen bleiben urheberrechtlich Eigentum der SCHUNK GmbH &
Co. KG. Sie werden nur unseren Kunden und den Betreibern
unserer Produkte mitgeliefert und gehören zum Lieferumfang
der Spannklauenkästen.
Ohne unsere ausdrückliche Genehmigung dürfen diese Unterlagen weder vervielfältigt noch dritten Personen, insbesondere Wettbewerbsfirmen, zugänglich gemacht werden.
1.5 Hinweise auf nachweispflichtige Unterweisung des Bedienerpersonals
Wir empfehlen dem Betreiber unserer Spannklauenkästen
alle Personen die mit der Bedienung, Wartung und Instandsetzung derselben beauftragt sind, die Betriebsanleitung, insbesondere das Kapitel »Sicherheit«, zum Erwerb der Fachkenntnisse zur Verfügung zu stellen. Des weiteren empfehlen
wir, dem Betreiber innerbetriebliche »Betriebsanweisungen«,
unter Berücksichtigung der ihm bekannten Qualifikation des
jeweils eingesetzten Personals, zu erstellen.
Die Teilnahme an Einweisungen, Schulungen, Lehrgängen
usw., die der Kenntnisgewinnung bei der Bedienung, Wartung und Instandsetzung der Spannklauenkästen dienen,
sollte dem Betreiber schriftlich bestätigt werden. Dazu empfehlen wir die in der Anlage beigefügte Kenntniserklärung zu
verwenden.
1.4 Copyright
The copyrights on the operating instructions and the operating
documentation belong to SCHUNK GmbH &Co. KG. Documentation is only delivered to our customers and users of our
products and forms part of the Jaw boxes.
This documentation may not be duplicated or made
accessible to third parties, in particular competitive companies, without our prior permission.
1.5 Notes on Instruction of Operating Personnel (for which proof is required)
We recommend that the business operating our Jaw boxes
makes the operating instructions in particular the section
“Safety” available to all persons being in charge of operation, maintenance and repair, with the intention of acquiring
specialised knowledge. We further recommend that the business operator issues internal “operating instructions” which
take into account the known qualifications of the operating
personnel.
Participation in information sessions, training programmes
and courses etc. with the aim of gaining knowledge in operation, maintenance and repair of the Jaw boxes should be
confirmed in writing to the business operator. For this purpose
please use the enclosed “Declaration of Knowledge”
Seite 4
Page 5
SPK
2. Sicherheit
2.1 Bestimmungsgemäßer Gebrauch
Dieses Standardprodukt eignet sich zum Spannen von
Werkstücken auf Aufspannscheiben mit parallel geführten T-Nuten von Drehmaschinen. Jede andere Verwendung kann mit Gefahren verbunden sein. Die angegebenen maximalen technologischen Daten dürfen dabei nicht
überschritten werden!
Die Spannklauenkästen dürfen ausschließlich im Rahmen
ihrer technischen Daten eingesetzt werden. Dazugehört
auch die Einhaltung der vom Hersteller vorgeschriebenen Inbetriebnahme-, Montage-, Betriebs-, Umgebungsund Wartungsbedingungen.
Grundsätze
Die Spannklauenkästen, die von der SCHUNK GmbH & Co.
KG konstruiert, gebaut und in Verkehr gebracht werden, entsprechen den zum Auslieferungszeitpunkt gültigen spezifischen Sicherheitsvorschriften, die nachstehend im einzelnen
genannt werden.
Die Spannklauenkästen entsprechen dem Stand der Technik und den anerkannten sicherheitstechnischen Regeln zum
Zeitpunkt der Auslieferung.
Eventuelle Kundenvorschriften wurden beachtet, sofern diese
Bestandteil des Vertrages sind und bestehende Sicherheitsvorschriften nicht verletzten.
2. Safety
2.1 Proper Use
This standard product is suitable for clamping work pieces on face plates with T-slots of lathe machines. Unintended and improper use of the Jaw boxes cause danger
to life and limb of the operator. The specified maximum
technical data must not be exceeded while the Jaw boxes
is in operation!
The Jaw boxes should only be used on the basis of its
technical data. This also comprises the observance of
the conditions of initial operation, assembly, operation
as well as conditions of environment and maintenance
provided by the manufacturer.
Principles
The Jaw boxes, which has been designed, produced and put
on the market by SCHUNK GmbH & Co. KG, complies with
the specific safety regulations valid at the time of delivery and
initial operation as mentioned below in detail.
The Jaw boxes are conform with the latest developments in
technology and the approved technical safety regulations.
All customer requirements have been paid attention to as
far as they are a part of a contract and do not violate these
existing safety regulations.
Verwendungszweck
Die Spannklauenkästen dienen dem zwischen Hersteller/
Lieferer und Anwender vertraglich vereinbarten Verwendungszweck sowie demjenigen Verwendungszweck, der sich
aus der Produktbeschreibung und dem Gebrauch im Rahmen
der technischen Werte ergibt.
Die Betriebssicherheit der Spannklauenkästen ist bei bestimmungsgemäßer Verwendung unter Beachtung der einschlägigen Sicherheitsbestimmungen, soweit als vorhersehbar,
gewährleistet.
Bei nicht bestimmungsgemäßem Gebrauch
der Spannklauenkästen unter Missachtung der
gültigen Sicherheitsnormen und Sicherheitsvorschriften können
– Gefahren für Leib und Leben des Bedieners,
– Gefahren für den Spannklauenkasten und
weiterer Vermögenswerte des Betreibers
oder Dritter, entstehen.
Ein nicht bestimmungsgemäßer Gebrauch der Spannklauenkästen liegt z.B. vor
– wenn Werkstücke nicht ordnungsgemäß gespannt wer-
den,
– wenn unter Missachtung der Sicherheitsvorschriften Per-
sonen ohne zusätzliche Schutzeinrichtungen am Spannmittel tätig sind, z.B. um eingespannte Werkstücke zu
bearbeiten ,
– wenn Spannklauenkästen für nicht vorgesehene Ma-
schinen bzw. Werkzeugstücke eingesetzt werden.
Case of application
The Jaw boxes is to be used for the case of application contractually agreed between the producer/deliverer and the user,
as well as such cases of application described in the product
description which are also in accordance with the technical
values.
The safe function of the Jaw boxes is, as far as it can be foreseen, guaranteed when it is used for the intended purpose in
accordance with the appropriate safety regulations.
Improper and unintended use of the Jaw boxes
and disregard of the current safety norms and
safety regulations can result in
– Danger to life and limb of the operator,
– Danger to the Jaw boxes and to further as-
sets of either the business operator or a third
party.
Unintended and improper use of the Jaw boxes is for
example
– If workpieces are not clamped properly
– If safety regulations are disregarded and persons are
working at the Jaw boxes without additional protective
devices e.g. for machining.
– I f Jaw boxes are used for machines or tools for which they
are not intended.
Seite 5
Page 6
SPK
Beim Einsatz unserer Spannklauenkästen sowohl unter Rotation als auch stationär, müssen gemäß EG-Maschinenrichtlinie Schutzausrüstungen eingesetzt werden, so dass bei
Ver sagen der Spannmittel oder eines Bauteiles
der Spannklauenkästen wegfliegende Teile von
den Schutzausrüstungen aufgefangen werden.
Der Maschinenhersteller muss bei seiner Um hausung / Schutzeinrichtung auf ausreichende Wandstärken achten (unter Beachtung der
aktuell geltenden Vorschriften und Normen),
da im Falle eines Backenbruchs bzw. bei Werkstückverlust Gefahren für Leib und Leben des
Bedienungspersonals entstehen können.
Beim Transport und Handling von Spannklauenkästen mit großem Gewicht auf entsprechende
Sicherheitsvorkehrungen achten.
Technischer Zustand
Die Spannklauenkästen dürfen nur in technisch einwandfreiem Zustand, bestimmungsgemäß, unter Beachtung der
einschlägigen Vorschriften benutzt werden. (Siehe auch
Abschnitt »Störungen« in Kapitel 2.2.)
Irrespective of whether our Jaw boxes are used
under rotation or stationary, it is mandatory to
wear protective equipment in accordance with
the EC machine guideline, so that loose parts,
discharged in case of the Jaw boxes or a component malfunctioning, are absorbed by the
protective equipment.
The machine manufacturer must ensure that
there is a sufficient wall thickness of its housing / protection equipment (considering the currently valid directives and standards), because
this may cause a threat to the life and limb of the
operator in the case of a fracture in the chuck
jaws, or when the workpiece gets lost
Please observe all appropriate safety measures
during the transportation and handling of any
Jaw boxes of considerable weight.
Technical Condition
The Jaw boxes may only be used when in a technically immaculate condition, in accordance with their intended purpose and the applicable regulations. (Please also refer to the
»Troubles« section in chapter 2.2.)
.
2.2 Organisatorische Maßnahmen
Einhaltung der Vorschriften
Der Betreiber hat durch geeignete Organisations- und Instruktionsmaßnahmen sicherzustellen, dass die einschlägigen
Sicher heitsvorschriften und Sicherheitsregeln von den Personen, die mit der Bedienung, Wartung und Instand setzung
der Spannklauenkästen betraut sind, beachtet werden.
Kontrolle des Verhaltens
Der Betreiber hat zumindest gelegentlich das sicherheits-
und gefahrenbewusste Verhalten des Personals zu kontrollieren.
Gefahrenhinweise
Der Betreiber hat darauf zu achten, dass die Sicherheits- und
Gefahrenhinweise an der Maschine, an der die Spannklauenkästen angebaut sind, beachtet werden und dass die Hinweisschilder in gut lesbarem Zustand sind.
Störungen
Treten an den Spannklauenkästen sicherheitsrelevante Störungen auf, oder lässt das Produktionsverhalten auf solche
schließen, ist die Maschine, an der die Spannklauenkästen
angebracht sind, sofort still zusetzen und zwar so lange, bis
die Störung gefunden und beseitigt ist.
Störungen nur durch ausgebildetes und autorisiertes Per sonal
beheben lassen.
2.2 Organisational Measures
Compliance with the Regulations
The business operator must guarantee that suitable measures in organisation and instruction are taken to ensure that the
appropriate safety rules and regulations are complied with by
the persons entrusted with operation, maintenance and repair
of the Jaw boxes.
Supervision of Conduct
The business operator is required, at least from time to time,
to check personnel’s conduct regarding awa reness of safety
and hazards.
Hazard Notices
The business operator must ensure that the notes of safety
and hazards for the machine to which the Jaw boxes are
mounted are observed and that the notice signs are clearly
legible.
Troubles
If troubles occur at the Jaw boxes which could affect safety or
production characteristics indicate that faults are in existence,
the machine (to which the Jaw boxes are mounted) must be
stopped immediately and stand still as long as required to
locate and eliminate the fault.
Troubles may be eliminated by trained and authorised
personnel only.
Veränderungen
Ohne Zustimmung des Lieferers der Spannmittel keine Veränderungen, An- und Umbauten durchführen, die die Sicherheit beeinträchtigen können.
Dies gilt auch für den Einbau von Sicherheitseinrichtungen.
Alterations
Do not make any alterations, add any fixtures or carry out
any modifications to the Jaw boxes which could affect safety
without the prior agreement of the supplier.
This also applies to the installation of safety devices.
Seite 6
Page 7
SPK
Ersatzteile
Nur Ersatzteile verwenden, die den vom Hersteller bzw.
Lieferer festgelegten Anforderungen entsprechen. Dies ist bei
Originalersatzteilen immer gewährleistet.
Unsachgemäße Reparaturen, sowie falsche Ersatzteile führen
zum Ausschluss der Produkthaftung/Gewährleistung.
Prüfungen/ Inspektionen
Vorgeschriebene bzw. in der Wartungsanleitung angegebene Fristen für wiederkehrende Prüfungen und Inspektionen
einhalten .
Personalauswahl, Personalqualifikation
– Arbeiten an/mit den Spannklauenkästen dürfen nur von
zuverlässigem Personal durchgeführt werden, hierbei ist
das gesetzliche Mindestalter zu beachten.
– An den Spannklauenkästen nur geschultes und entspre-
chend eingewiesenes Personal einsetzen, ggf. Schulungsangebote des Herstellers nutzen.
– Zuständigkeitsbereiche des Personals für das Bedienen,
Warten, Instandsetzen klar und eindeutig festlegen.
– Wartungs- und Instandsetzungsarbeiten im sicherheits-
relevanten Bereich der Spannmittel nur von Personal durchführen lassen, das im Sinne der Sicherheitsvorschriften als Sachkundiger gelten kann.
– Bedienerverantwortung, auch im Hinblick auf sicherheits-
gerechtes Verhalten festlegen, ihm die Ablehnung sicherheitswidriger Anweisungen durch Dritte ermöglichen.
– Personal, das sich in der Schulungs-, Einweisungs-, Aus-
bildungs- oder Einlernphase befindet, nur unter ständiger
Aufsicht einer erfahrenen Person an den Spannklauenkästen arbeiten lassen.
Spare Parts
Only use spare parts which meet the requirements of the manufacturer and/or the supplier. This is always guaranteed if
original spare parts are used.
Improper repair as well as use of wrong spare parts results in
the exclusion from product liability/warranty.
Control / Inspection
Observe the stipulated periods to carry out controls and
inspections as recommended in the maintenance manual.
Choice of Personnel, Personnel qualifications
– Work on/with the Jaw boxes may only be carried out by
reliable personnel, whereby the legal minimum age must
be considered.
– Only employ personnel at the Jaw boxes who has been
trained and shown how to operate the Jaw boxes and if
neces sary, make use of the manufacturer’s training programmes.
– Clearly define the sphere of responsibility for personnel for
operation, maintenance and repair.
– Only allow personnel who is familiar with the safety re-
quirements of the chuck to carry out maintenance and
repair work in the spheres (of the Jaw boxes) which are
relevant to safety.
– Also determine an operator who is responsible for safety
conscious conduct. Enable him to refuse instructions by
third parties who/which are irresponsible with regard to
safety .
– During training- and instruction period, the personnel
must be supervised by an experienced person on the Jaw
boxes .
2.3 Allgemeine Sicherheitshinweise
Arbeiten mit Spannklauenkästen
Beim Aufbau der Spannklauenkästen auf die Aufspannscheibe der Drehmaschine müssen folgende sicherheitstechnischen Anforderungen beachtet werden:
– Die Anzahl und Position der Spannklauenkästen auf der
Planscheibe muss so gewählt werden, dass keine Unwucht des Maschinenaufbaus entsteht.
– Der Maschinenbediener darf in seinem Arbeitsumfeld
nicht eingeschränkt sein. Bei den Rüstarbeiten muss eine
gute Zugängigkeit zum Spannklauenkasten gewährleistet
sein, damit ein gefährdungsfreies Arbeiten möglich ist.
– Die Grundbacken der einzelnen Spannklauenkästen
müssen so justiert sein, dass sich das Werkstück im Drehzentrum befindet.
– Die Spannklauenkästen müssen generell mit einer Aus-
fallsicherung durch einen Querriegel mit der Aufspannscheibe arretiert sein.
– Die Befestigungsschrauben der Spannklauenkästen und
der Zwischenplatten gleichmäßig mit dem zulässigen
Drehmoment anziehen (siehe Kapitel 3. Schrauben-Drehmomente).
2.3 General Safety Instructions
Working with the jaw boxes
For assembly of the jaw boxes onto the clamping disk of the
lathe, the following safety-related requriements have to be
considered:
– The number of jaw boxes and position on the face plate
have to be selected in a way, that no unbalance of the
machine set-up occurs.
– The working area of the machine operator must not be
limited. Good access to the jaw box must be guaranteed
for set-up work, so that work can be performed safely.
– The base jaws of the individual jaw boxes have to be
adjusted in a way, that the workpiece is located in the
rotation center.
– As a rule, the jaw boxes must be locked in place on the
face plate using a crossbar to prevent them from falling
out.
– Evenly tighten the fastening screws of the jaw boxes and
the intermediate plates with the permissible torque (see
chapter 3. screw torques).
Seite 7
Page 8
SPK
– Die Spannkraft sollte immer über einen Drehmoment-
Schlüssel eingeleitet werden, dabei darf das zulässige
Drehmoment an der Antriebsspindel nicht überschritten
werden.
– Die Maschinenspindel darf erst anlaufen, wenn das Werk-
stück gespannt ist, und der Spannschlüssel vom Spannmittel entfernt wurde.
– Die Drehbearbeitung darf nur mit ausreichend gespann-
tem Werkstück erfolgen.
– Für einen sicheren Betrieb ist eine Schutzumhausung der
Maschine unerlässlich.
– die sicherheitstechnischen Angaben der entsprechenden
Betriebsanleitungen müssen genau befolgt werden.
Wartungsvorschriften
Die Zuverlässigkeit der Spannklauenkästen kann nur dann
gewährleistet werden, wenn die Wartungsvorschriften der
Betriebsanleitung genau befolgt werden. Im Besonderen ist
zu beachten:
– Zum Abschmieren des Spannmittels empfehlen wir un-
ser bewährtes Hochleistungsfett LINO MAX. Ungeeignete Schmiermittel können die Funktion des Spannmittels
(Spannkraft, Reibwert, Verschleißverhalten) negativ beeinflussen.
– Beim Abschmieren sollen alle zu schmierenden Flächen
erreicht werden. (Die engen Passungen der Einbauteile
erfordern einen hohen Einpressdruck. Es ist deshalb eine
Hochdruckfettpresse zu verwenden).
Sicherheit bei Instandhaltung
– Jede sicherheitsbedenkliche Arbeitsweise unterlassen.
– Spannmittel nur betreiben, wenn alle Schutzeinrichtungen
angebaut und funktionsfähig sind.
– Mindestens einmal pro Schicht die Spannklauenkästen auf
äußerlich erkennbare Schäden und Mängel sicht prüfen .
– Eingetretene Veränderungen einschließlich des Betriebs-
verhaltens sofort den zuständigen Stellen/Personen melden. Die Maschine, an der die Spannklauenkästen angebaut sind, ggf. sofort stillsetzen und sichern.
– Die Maschine, an der die Spannmittel angebaut sind, erst
dann wieder anfahren, wenn die Störungsursache beseitigt ist.
Umweltschutzvorschriften
Bei allen Wartungs- und Instandsetzungsarbeiten sind die
gültigen Umweltschutzvorschriften einzuhalten.
Die wichtigsten Vorschriften und Gesetze bei Ver wendung
von Kaltreinigern sind:
– Gefahrenverordnung (GefStoffV)
– Wasserhaushaltsgesetz (WHG)
– Abfallgesetz (AbfG)
– Abfallnachweisverordnung (AbfNachwV)
Verboten ist die Verwendung von Waschbenzin. Es ist
hochentzündlich , elektrostatisch aufladbar und kann ein explosionsfähiges Gas-Luftgemisch bilden.
Schon bei der Auswahl von Schmierstoffen und Schmierölen
auf Umweltverträglichkeit, Gesund heitsrisiken, Entsorgungsvorschriften und die örtlichen Möglichkeiten der vorschriftsmäßigen Entsorgung achten.
– The clamping force should be always actuated with a
torque wrench. Thereby the admissible torque at the
actuation spindle should not be exceeded.
– The machine spindle should not be started until the work-
piece is clamped and the actuation key has been removed
from the unit.
– Lathing should only be started, if the workpiece has been
sufficiently clamped.
– For safe machining, it is necessary to equip the machine
with a protection cover.
– The technical safety requirements in the respective opera-
ting instructions must be observed exactly.
Maintenance Instructions
The reliability of the Jaw boxes can only be guaranteed if the
maintenance requirements in the operating instructions are
followed exactly. In particular attention must be paid to:
– For greasing the clamping device, we recommend our
tried and tested heavy-duty grease LINO MAX. Unsuitable
lubricants can have a negative impact on the function of
the clamping device (clamping force, friction coefficient,
wear behaviour).
– During lubrication all surfaces which require lubricating
should be reached. (The narrow fits of the assembly parts
require a high injecting pressure. For this reason a high
pressure grease gun should be used).
Safety during Maintenance
– Refrain from all work that could threaten safety.
– Only operate Jaw boxess when all safety guards have
been fitted and are in full working order.
– Check the Jaw boxes at least once per shift for externally
visible damage and faults.
– Report any alterations including alterations in operatio-
nal behaviour to the responsible departments/persons
immediately , if necessary bring the machine to which
the Jaw boxes is mounted to an immediate standstill and
secure it.
– Only restart the machine to which the Jaw boxes is fitted
when the cause of the problem has been eliminated.
Environmental Protection Requirements
The current environmental protection requirements must be
observed during all maintenance and repair work.
Please consider your directives and laws for water-, dangerous
liquids and environmental protection.
The use of benzine is forbidden. It is highly flammable,
electrostatically chargeable and can form an explosive gas/
air mixture.
When choosing lubricants and lubricating oils check for
environmental friendliness, health hazards, dis posal requirements and your local possibilities to dispose of these products
as required by law.
Seite 8
Page 9
SPK
2.4 Produktspezifische Sicherheitshinweise
Wichtige Hinweise
Die vorliegende Betriebsanleitung gilt nur für die Spannklauenkästen Typ SPK.
Während der Bearbeitung müssen die Spannmittel und das eingespannte Werkstück durch
eine Schutzeinrichtung abgesichert sein.
Die Spannklauenkästen müssen generell mit
einer Ausfallsicherung durch einen Querriegel
mit der Aufspannscheibe arretiert sein.
Bei ungehärteten Aufsatzbacken oder Sonderbacken ist auf
möglichst geringes Gewicht zu achten.
Einsatz von Sonderspannbacken
Beim Einsatz von Sonder-Spannbacken sind nachfolgende
Regeln zu beachten:
– Die Spannbacken sollten so leicht und so niedrig wie
möglich gestaltet werden
– Die Grundbacken mit Kreuzversatz haben eine stirnseitige
Anbaumöglichkeit für Sonderspannbacken.
– Die Befestigungsschrauben sind so anzuordnen, dass ein
möglichst großes Wirkmoment erreicht wird.
– Bei hohen Drehzahlen dürfen die Spannklauenkästen nur
mit einer robusten Schutzeinrichtung eingesetzt werden.
– Nach einer Kollision des Spannmittels muss es vor er-
neutem Einsatz einer Rissprüfung unterzogen werden.
Beschädigte Teile müssen durch Original SCHUNKErsatz teile ersetzt werden.
– Die Befestigungsschrauben der Spannbacke müssen bei
Verschleißerscheinung oder Beschädigung ausgetauscht
werden. Nur Schrauben mit der Qualität 12.9 verwenden.
2.4 Product Specific Safety Notes
Important Notes
The presented operating instruction is only valid for the Jaw
boxes SPK.
During machining, the Jaw boxes and the
clamped workpiece must be protected by a
sufficiently sized guard.
As a rule, the jaw boxes must be locked in place
on the face plate using a crossbar to prevent
them from falling out.
When using unhardened top jaws or jaws in special design,
make sure that their weight is as low as possible.
Use of Special designed jaws
When using special designed jaws the following rules must
be observed:
– The jaws should be designed to be as light and as low as
possible.
– The base jaws with tongue and groove have an end face
for attaching customized chuck jaws.
– The fixing screws must be arranged in a way to ensure
that the highest torque possible is achieved.
– At high speeds, the Jaw boxes may only be operated
under a sufficiently sized protection guard.
– After a crash, the clamping device must be examined for
cracks before being put into operation again. Damaged
parts must be replaced by SCHUNK original spare parts.
– The jaw fixing screws must be replaced if they show signs
of wear or damage. Only use screws in quality 12.9.
3. Schrauben-Drehmomente
Anzugsdrehmoment für Sechskantmuttern mit Bund
nach DIN 6331, in Verbindung mit Schrauben für T-Nuten
nach DIN 787. (Schrauben-Qualität 8.8).
Oder Befestigungsschrauben nach DIN EN ISO 4762
in Verbindung mit Muttern für T-Nuten nach DIN 508.
(Schrauben-Qualität 10.9).
Gilt für die Montage von Spannklauenkästen auf Aufspannscheiben mit T-Nuten.
Schraubengröße / Screw size
Anziehdrehmomente (Nm)
Maximum admissible torques (Nm)
Anzugsdrehmomente für die Befestigung von Aufsatzbacken auf Klauenkästen (Schrauben-Qualität 12.9)
Schraubengröße / Screw size
Anziehdrehmomente (Nm) / Maximum admissible torques (Nm)
Die Angaben sind Richtwerte für das Anziehen mit einem
Drehmomentschlüssel!
3. Torque per screw
Tightening torque for hex nuts with collar DIN 6331, in
conjunction with screws for T-slots DIN 787.
(Screw quality 8.8).
Or fixing screws according to DIN EN ISO 4762 in
conjunction with Nuts for T-slots DIN 508.
(Screw quality 10.9).
Applies to the installation of jaw boxes on face plates
with T-slots.
M20 M24 M30
308 530 1053
Maximum admissible torque per screw for mounting top
jaws onto the Jaw boxes (Screw grade 12.9)
M16 M20
200 320
The given data are recommended values for tightening with
a torque wrench!
Seite 9
Page 10
SPK
4. Lieferumfang
1 Spannklauenkasten mit Montagezubehör
Baugrößen: SPK180, SPK 220, SPK 260
inklusive harter Grundbacke mit Kreuzversatz oder Grund-
backe mit Spitzverzahnung und T-Nut
2 Ringschrauben DIN 580
1 Betriebsanleitung
Lieferumfang Montagezubehör für Spannklauenkasten
passend bei Maschinen mit T-Nuten nach DIN 650
4 Schrauben für T-Nuten DIN 787
oder Schrauben DIN EN ISO 4762
4 Bundmuttern DIN 55027
oder Muttern DIN 6331 – M30
2 Nutensteine flach oder fest
incl. Schrauben
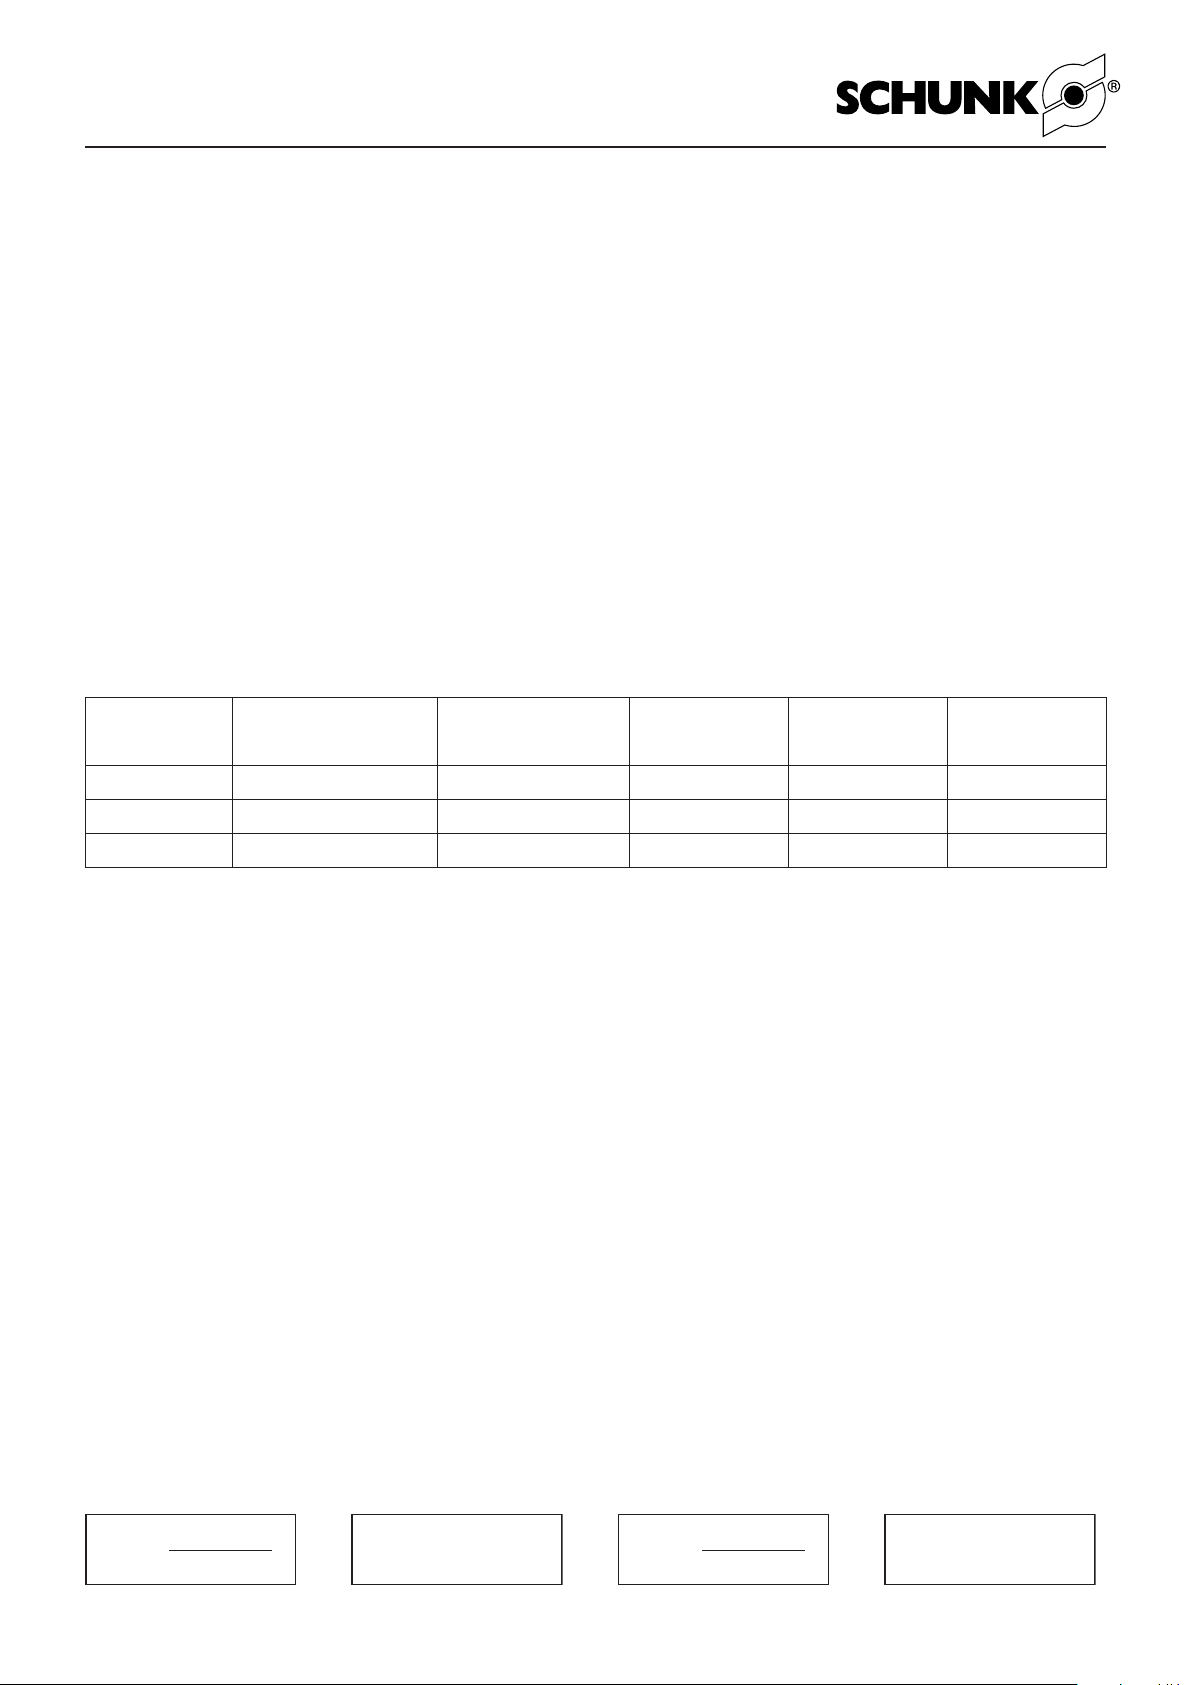
5. Technische Daten
Baugröße
Size
SPK-180 230 Nm 55 KN 140 – 180
SPK-220 330 Nm 68 KN 180 – 220
SPK-260 360 Nm 75 KN 220 – 260
max. Anzugsmoment
max. tightening torque
max. Spannkraft
max. clamping force
4. Scope of delivery
1 Jaw box with assembly accessories
Sizes: SPK180, SPK 220, SPK 260
including hard base jaw with tongue and groove or base
jaw with fine serration and T-slot
2 Eye bolts DIN 580
1 Operating Manual
Scope of delivery for assembly accessories for jaw box
suitable for machines with T-slots according to DIN 650
4 Screws for T-slot DIN 787
or Screws DIN EN ISO 4762
4 Bundmuttern DIN 55027
or Nuts DIN 6331 – M30
2 T-nuts flat or permanent
incl. Screws
5. Technical data
min. – max.
Spurweite
Gauge
Schrauben
Screws
M20 – M24 33.5 kg
M20 – M24 52.7 kg
M24 – M30 68.8 kg
Gewicht
Weight
Weitere technische Daten und Maße können unserem Drehfutter-Katalog entnommen werden.
5.1 Spannkraft / Fliehkraft
Zum Spannen des Spannklauenkastens einen Drehmomentschlüssel benutzen.
Eine Verlängerung am Spannschlüssel oder Hammerschläge
auf den Schlüssel können den Spannklauenkasten beschädigen.
Um eine hohe Spannkraft zu erhalten, sollte der Spannklauenkasten regelmäßig gereinigt und mit SCHUNK-Spezialfett
LINO MAX geschmiert werden.
Benötigte Spannkraft für eine Bearbeitung:
ds = Spanndurchmesser (mm)
du = Zerspanungs-Durchmesser (mm)
Fs = Summe der nominalen Einzelspannkraft aller Spann-
klauenkästen (N)
Fu = Bearbeitungskraft (N)
f = Spannbeiwerte
a = Vorschub (mm/U)
p = Spantiefe (mm)
K = spezifische Schnittkraft
C = Sicherheits-Faktor (1.5 zu 2)
For further technical data and dimensions see our catalogue
lathe chucks.
5.1 Clamping force / centrifugal force
Use a torque wrench to clamp the jaw box.
Using an extension on the spanner wrench or hitting it with a
hammer could damage the jaw box.
In order to maintain a high level of clamping force, the jaw
box should be cleaned regularly and lubricated with SCHUNK
special grease LINO MAX.
Clamping force required for machining:
ds = Clamping diameter (mm)
du = Machining diameter (mm)
Fs = Sum of the nominal individual clamping force of all
jaw boxes (N)
Fu = Machining force (N)
f = Clamping coefficients
a = Drive force (mm/revolution)
p = Cutting depth (mm)
K = Specific cutting force
C = Safety factor (1.5 to 2)
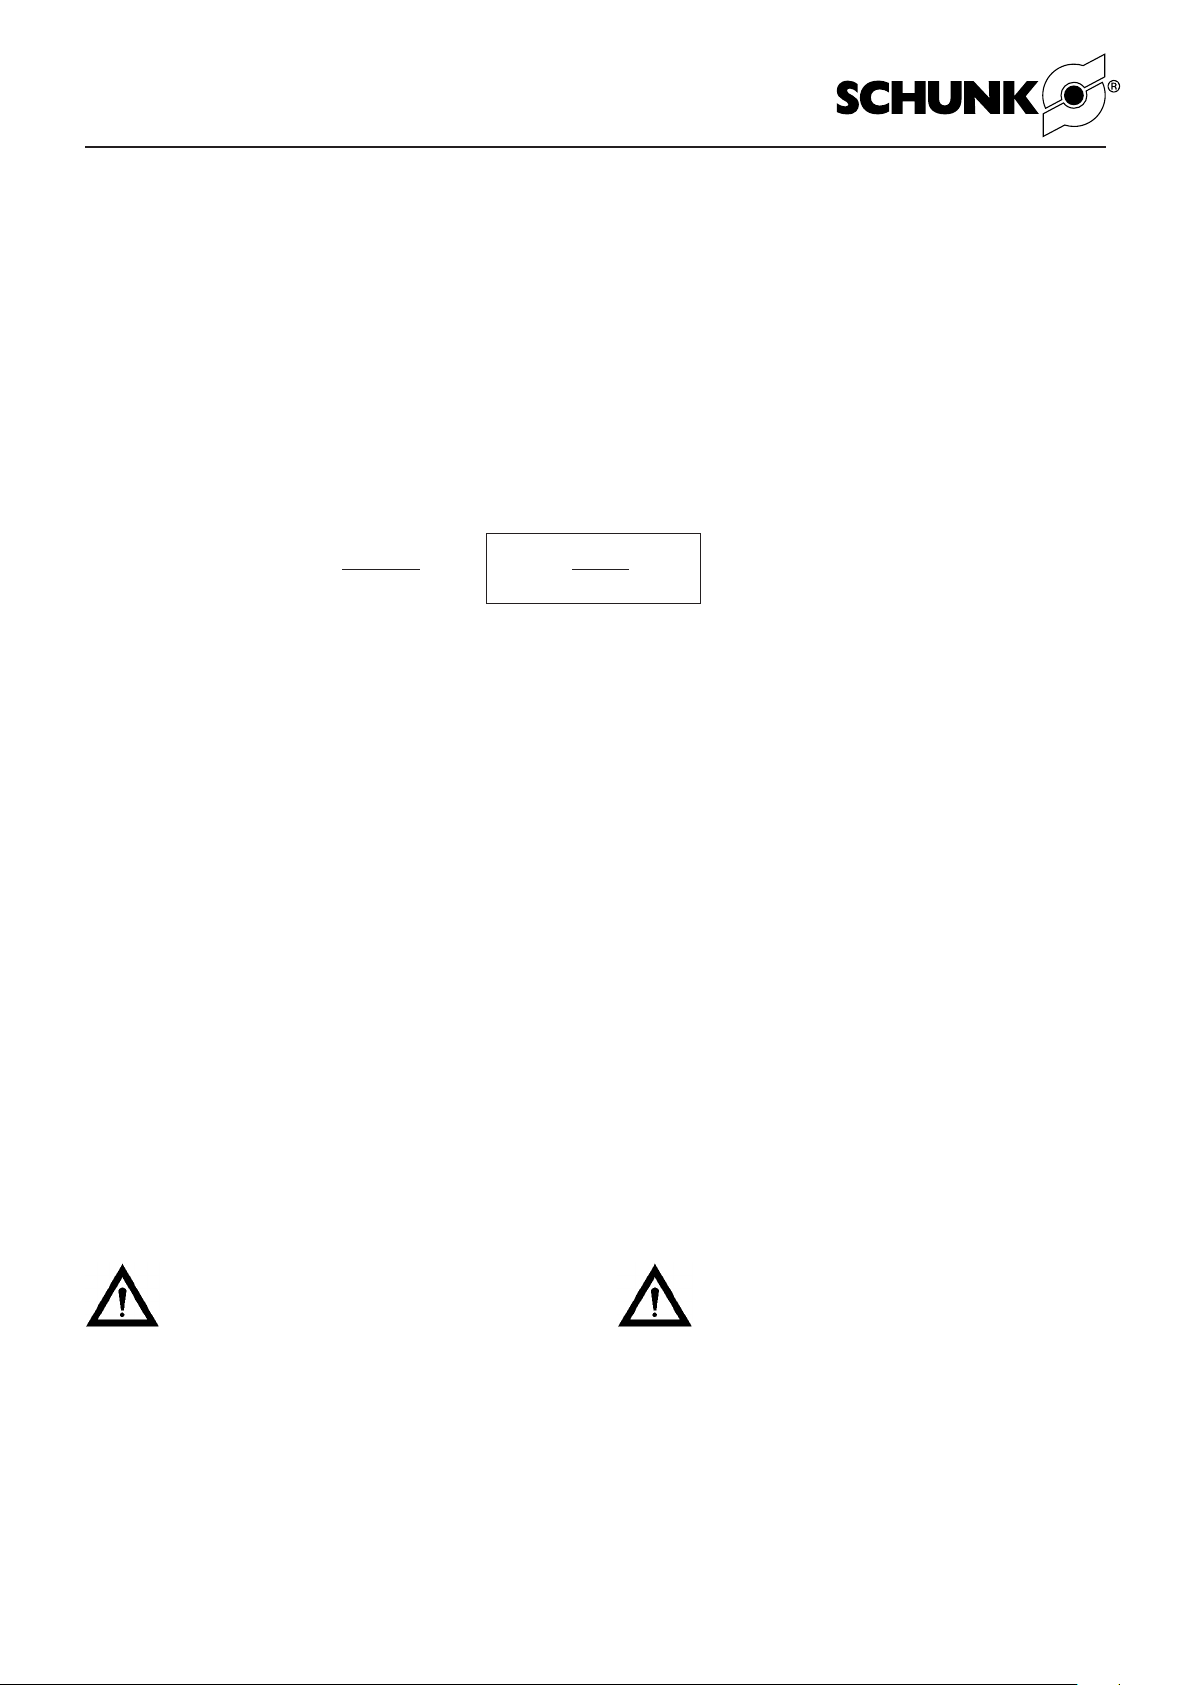
Fs = Fu · C · du
f · ds
mit Fu = a · p · K
Seite 10
Fs = Fu · C · du
f · ds
with Fu = a · p · K
Page 11
SPK
Fliehkraft:
An den rotierenden Spannklauenkästen auf der Aufspannscheibe wirken Fliehkräfte.
Dadurch entsteht ein Spannkraft-Verlust für Außenspannen,
und ein Spannkraft-Gewinn für Innenspannen.
mi = Gewicht (kg)
der Backen (oder Aufsatz- + Grundbacken)
k = Backen-Nummer
G = Schwerpunkt der Backen
ri = Schwerpunkt Radius (m)
w = Drehzahl (min–1)
n = Anzahl der Backen
Fc = Fliehkraft-Verlust (N)
Centrifugal force:
Centrifugal forces act upon the rotating jaw boxes on the face
plate.
This results in a loss in clamping force (O.D. clamping),
and an increase in the clamping force (I.D. clamping).
mi = Weight (kg)
of the jaws (or top jaws + base jaws)
k = Jaw number
G = Center of gravity of the jaws
ri = Center of gravity of the radius (m)
w = RPM (min–1)
n = Number of jaws
Fc = Loss of centrifugal force (N)
Fc = (m1 · r1 + … + mn · rn [w · 2π]2) = n · m · r [w · π] = Fc
60 60
Für die Summe aller Spannklauenkästen
Effektive Spannkraft mit rotierenden Spannklauenkästen
auf der Aufspannscheibe
Effektiv Spannkraft = Summe aller Einzelspannkräfte der
Spann klauenkästen auf der Aufspannscheibe im Stillstand ± Fliehkraft
mit + für Innenspannung von Rohren
– für Außenspannung (Werkstück)
For the sum of all jaw boxes
Effective clamping force with rotating jaw boxes on the
face plate
Effective clamping = sum of all individual clamping forces of
force the jaw boxes on the face plate when
with + for I.D. clamping of pipes
– for O.D. clamping (workpiece)
shutdown ± centrifugal force
Ergebnisse:
– Je schwerer die Backen (Grundbacke + Aufsatzbacke)
sind, desto größer ist die Fliehkraft.
– Je höher die Drehzahl der Planscheibe mit den Spann-
klauenkästen, desto größer ist die Fliehkraft.
➜ Die max. zulässige Drehzahl der bestückten Aufspann-
scheibe nicht überschreiten.
➜ Bei einer auftretenden Unwucht die Drehzahl der Auf-
spannscheibe reduzieren.
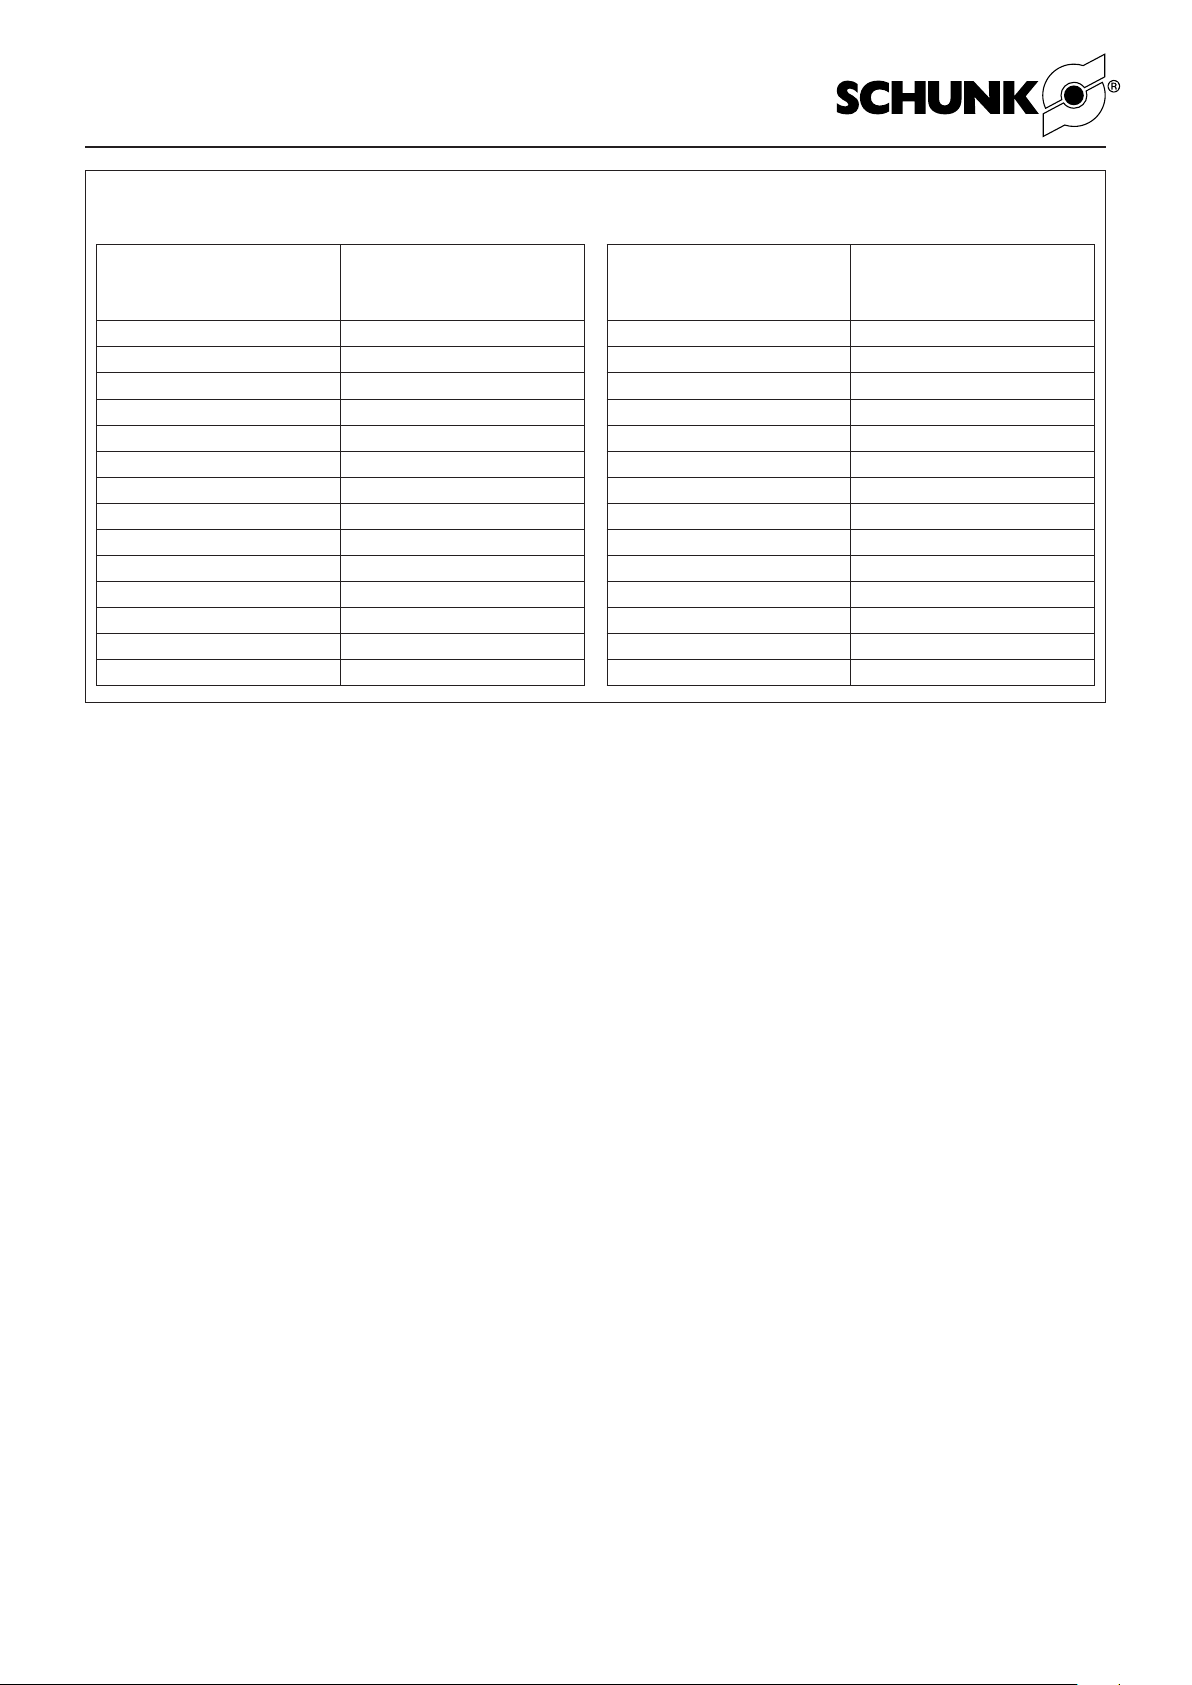
5.2 Zulässige Drehzahlen für Spannklauenkästen auf Planscheiben
Die Richtdrehzahl ist gültig für Spannklauenkästen auf
Planscheiben mit SCHUNKAufsatzbacken mit Kreuzversatz, hart, Typ SHF.
Die Richtwerte für zulässige Drehzahlen sind
nur zulässig, wenn das Werkstück exakt auf
der Aufspannscheibe ausgerichtet ist, und unter Bearbeitung keine Unwucht entsteht.
Für Backen mit höherem Gewicht muss die Drehzahl
reduziert werden!
Für Werkstück-Bearbeitungen unter erhöhter Unwucht
muss die Drehzahl reduziert werden!
Results:
– The heavier the jaws are (base jaw + top jaw), the greater
the centrifugal force.
– The higher the speed of rotation of the face plates with the
jaw boxes is, the greater the centrifugal force.
➜ Do not exceed the max. permissible speed of rotation of
the equipped face plate.
➜ If an imbalance occurs, reduce the speed of rotation of
the face plate.
5.2 Permissible speed of rotation for jaw
boxes on face plates
The recommended speed is applicable for jaw boxes
on face plates with SCHUNK top jaws with tongue and
groove, hard, type SHF.
The guide values for permissible speeds of
rotation are only admissible when the workpiece is exactly aligned on the face plate, and
no imbalance occurs during machining.
The speed of rotation must be reduced for jaws with a
higher weight!
The speed of rotation must be reduced for workpiece
machinings where increased imbalance occurs!
Seite 11
Page 12
SPK
Planscheibe aus GUSS mit 4 Spannklauenkästen
Independant Chuck CAST BODY with 4-Jaw-boxes
Planscheiben Ø (mm)
Independant chuck Ø (mm)
800 430
900 380
1000 340
1100 312
1200 290
1300 265
1400 245
1500 230
1600 215
1800 190
2000 170
2200 155
2400 144
2500 138
Die Angaben gelten für Spannklauenkästen auf Planscheiben
mit SCHUNK Standard Aufsatzbacken mit Kreuzversatz, hart,
Typ SHF.
Bei schwereren Aufsatzbacken muss die Drehzahl der Planscheibe reduziert werden.
maximal zulässige Drehzahl
(min–1)
maximum speed (rpm)
Planscheibe aus STAHL mit 4 Spannklauenkästen
Independant Chuck STEEL BODY with 4-Jaw-boxes
Planscheiben Ø (mm)
Independant chuck Ø (mm)
800 720
900 640
1000 570
1100 520
1200 480
1300 440
1400 410
1500 410
1600 380
1800 340
2000 305
2200 280
2400 255
2500 244
The information is applicable for jaw boxes on face plates with
SCHUNK standard top jaws with tongue and groove, hard,
type SHF.
The speed of rotation of the face plates must be reduced for
heavy top jaws.
maximal zulässige Drehzahl
(min–1)
maximum speed (rpm)
6. Anbau der Spannklauenkästen
(siehe dazu Zusammenbauzeichnung in Kapitel 10)
6.1 Vorbereiten der Montage
Vor der Montage der Spannklauenkästen die Aufspannscheibe der Drehmaschine auf Beschädigung überprüfen.
Die Aufspannfläche muss sauber und plan sein.
Eventuelle Beschädigungen der Aufspannfläche beseitigen.
Wird der Spannklauenkasten auf Aufspannscheiben oder
Zwischenscheiben mit T-Nuten montiert, muss generell eine
Ausfallsicherung durch einen Querriegel verbaut sein.
Die T-Nuten der Aufspannscheibe müssen sauber, und ohne
Beschädigung sein, um eine hohe Klemmkraft der Befestigungsschrauben zu gewährleisten.
Die Breite der T-Nuten muss auf die Montageschrauben und
die Nutensteine abgestimmt sein, damit sich der Spannklauenkasten unter Belastung nicht auf der Aufspannscheibe verschiebt oder verdreht.
Die Quernuten der Aufspannscheibe müssen sauber und ohne
Beschädigungen sein, damit eine formschlüssige Arretierung
mit dem Querriegel des Spannmittels gewährleistet ist. Die
Nutentiefe muss ausreichend tief sein, damit der Querriegel
frei beweglich ist.
Den Arretierschieber des Spannklauenkastens sowie das
Montageszubehör (Befestigungsschrauben, Muttern, Nutensteine) auf Beschädigungen überprüfen und gegebenenfalls
austauschen.
6. Mounting of the jaw boxes
(See also assembly drawing of chapter 10)
6.1 Preparing the mounting
Before assembly of the jaw boxes and the clamping disk of the
lathe, please control them on damages.
The clamping area must be clean and even.
Possible damages at the clamping area have to be removed.
If the jaw box is mounted on face plates or intermediate disks
using T-slots, a crossbar to prevent the jaw box from falling
out must generally be installed.
The T-slots of the clamping disk have to be clean, and shouldn‘t
be damaged. This is the precondition so that a high clamping
force of the fastening screws can be ensured.
The width of the T-slots must be adjusted to the mounting
screws and T-nuts, so that the jaw box does not move or twist
on the face plate when under load.
The crosswise slots of the face plate must be clean and free of
damage to guarantee form-fitting locking with the crossbar of
the clamping device. The slot depth must be sufficiently deep
enough for the crossbar to be able to move freely.
Check the locking slide of the jaw box and the assembly
accessories (fastening screws, nuts, T-nuts) for damage and
replace if necessary.
Seite 12
Page 13
SPK
Spannklauenkästen werden mit verschiedenen Spurweiten
ausgeliefert. Daher sind die Spannmittel für die gängigsten
Aufspannscheiben lieferbar.
Entsprechendes Montagezubehör liegt dem Lieferumfang bei.
(Für Rückfragen stehen unsere technischen Berater im Innenoder Außendienst zur Verfügung.)
6.2 Montage der Spannklauenkästen
– Aufspannscheibe und bodenseitige Aufspannfläche der
Spannklauenkästen reinigen.
– Schrauben für T-Nuten von unten in die Klauenkästen
einsetzen und mit Sechskantmuttern DIN 55027 lose verschrauben.
– Querriegel in Mittelstellung (mittlere Aufspannscheiben-
Nut) ausrichten.
– Spannmittel in die 2 parallellaufenden T-Nuten der Auf-
spannscheibe einschieben, und von Hand auf die Position
der erforderlichen Quernut verschieben.
– Den Querriegel in einer der wechselseitig angeordneten
Labyrinth-Nuten der Planscheibe arretieren.
– Befestigungsschrauben gleichmäßig mit dem zulässigen
Drehmoment anziehen (siehe Kapitel 3).
Jaw boxes are delivered with various track widths. Therefore
the clamping devices are available for the current clamping
disks.
The necessary mounting accessories are supplied with the unit.
(In case of further questions, please contact our technical
consultants .)
6.2 Mounting of the Jaw boxes
– Clean the clamping disk and the bottom side of the jaw
boxes’ clamping surface.
– Insert the screws for T-slots from the bottom into the jaw
boxes and loosely tighten them with hexagon nuts DIN
55027.
– Align the cross bar in center position (middle slot of the
clamping disk).
– Insert the clamping device into the two collateral T-slots of
the clamping disk and move it manually onto the position
of the crosswise slot.
– Lock the cross bar in one of the two-way arranged
labyrinth slots of the face plate.
– Evenly tighten the fastening screws with an admissible
torque (see chapter 3. screw torque).
6.3 Anordnung der Spannklauenkästen auf
der Aufspannscheibe
Die Anzahl und Position der Spannklauenkästen auf der
Planscheibe muss so gewählt werden, dass keine Unwucht
des Maschinenaufbaus entsteht.
Die Grundbacken der einzelnen Spannklauenkästen müssen
so justiert sein, dass sich das Werkstück annähernd im Drehzentrum befindet, um eine erhöhte Unwucht zu vermeiden.
Den Rundlauf des Werkstückes mit einer Messuhr kontrollieren, damit keine Unwucht des Spannaufbaus entsteht.
Gegebenenfalls Ausgleichsgewichte einbauen.
Beim Einrichten des Werkstückes die Spindel mit einem Drehmoment-Schlüssel festziehen.
6.4 Montage der Spannklauenkästen auf
Zwischenplatten
– Für die Montage der Spannklauenkästen auf unter-
schiedlichen Aufspannscheiben, können diese jeweils auf
Zwischen platten montiert werden.
–
Die Zwischenplatten können zur Verschraubung der Spannklauenkästen sowohl über T-Nuten, zur Verwendung von
Schrauben für T-Nuten nach DIN 787, oder Anschraubgewinde, für Schrauben nach DIN EN ISO 4762, verfügen.
– In Längsrichtung muss der Spannklauenkasten auf der
Zwischenplatte mit Nutensteinen oder dem Querriegel
gegen verrutschen gesichert sein.
– In Querrichtung ist es erforderlich den Spannklauenkasten
mit Nutensteinen parallel zu den Aufspannnuten auszurichten und gegen verdrehen zu sichern.
– Die Zwischenplatte muss auf der Aufspannscheibe in
Längsrichtung mit Nutensteinen oder einem Querriegel gegen verschieben gesichert sein. In Querrichtung muss die
Zwischenplatte mit Nutensteinen auf der Aufspannscheibe
ausgerichtet und gegen verdrehen gesichert werden .
6.3 Adjustment of the jaw boxes on the
clamping disk
The number and position of jaw boxes on the face plate has
to be chosen in a way, that no unbalance occurs at the
machine set-up.
The base jaws of the individual jaw boxes have to be adjusted
in a way, that the workpieces are almost located in the rotaton
center. Thus a higher unbalance can be avoided.
The concentricity of the workpiece has to be controlled with a
dial indicator. This avoids unbalance of the whole assembly. If
necessary, please attache counterweights.
For adjusting the workpiece, tighten the spindle with a torque
wrench.
6.4 Mounting the jaw boxes on intermediate
plates
– The jaw boxes can be mounted on different face plates by
mounting them on intermediate plates.
–
The intermediate plates can be equipped with T-slots
for connecting jaw boxes with screws and can also be
equipped with T-slots for using DIN 787 T-slot screws. Or
they can be equipped with mounting thread for DIN EN ISO
4762 screws.
– The jaw box on the intermediate plate must be secured in
longitudinal direction using T-nuts or using a crossbar to
prevent it from slipping.
– In the lateral direction it is necessary to align the jaw box
parallel to the clamping slots using T-nuts and to secure it
to prevent it from twisting.
– The intermediate plate must be secured on the face plate
in longitudinal direction using T-nuts or using a crossbar to
prevent it from slipping. In the lateral direction the intermediate plate must be aligned on the face plate using T-nuts
and secured to prevent it from twisting.
Seite 13
Page 14
SPK
– Zur Positionierung der Spannklauenkästen auf der Auf-
spannscheibe kann sowohl die Aufspannscheibe als auch
die jeweilige Zwischenplatte über Quernuten zur Arretierung des Querriegels verfügen.
Dadurch kann der Spannklauenkasten auf der Aufspann-
scheibe verschoben und arretiert werden, oder es wird
über die Zwischenplatte die gesamte Spanneinheit verschoben und verriegelt.
– Schwere Zwischenplatten müssen mit einer ausreichen-
den Anzahl an Befestigungsschrauben mit der Aufspannscheibe verschraubt werden.
– Wird der Spannklauenkasten auf Aufspannscheiben oder
Zwischenscheiben mit T-Nuten montiert, muss generell
eine Ausfallsicherung durch einen Querriegel eingebaut
sein.
– Befestigungsschrauben der Spannklauenkästen und der
Zwischenplatten gleichmäßig mit dem zulässigen Drehmoment anziehen (siehe Kapitel 3).
(Für Rückfragen stehen unsere technischen Berater im Innenoder Außendienst zur Verfügung.)
7. Funktion
– The face plate and the corresponding intermediate pla-
te can be equipped with crosswise slots for locking the
crossbar used when positioning the jaw box on the face
plate.
This makes it possible to move and lock the jaw box on the
face plate, or the entire jaw box is moved and locked using
the intermediate plate.
– A sufficient number of fastening screws must be used to
screw heavy intermediate plates onto the face plate.
– If the jaw box is mounted on face plates or intermediate
disks using T-slots, a crossbar to prevent the jaw box from
falling out must generally be installed.
– Tighten the fastening screws of the jaw boxes and the
inter mediate plates evenly with the permissible torque
(see chapter 3).
(In case of further questions, please contact our technical
consultants .)
7. Function
7.1 Funktion des Spannklauenkastens
Der Spannklauenkasten ist ein spindelgetriebener Spannstock. Die Spannfunktion eignet sich sowohl zur Außenspannung, als auch zur Innenspannung von Werkstücken. Je nach
Spannrichtung ist unter gleichem Drehmoment an der Spindel auch dieselbe Spannkraft verfügbar. (Änderungen der
Spannkraft unter Bearbeitungsbedingungen, siehe Kapitel 5.1
Spannkraft / Fliehkraft).
Der Backenhub der Grundbacke wird an der inneren Spindelmechanik in beiden Endlagenpositionen begrenzt, und dadurch gegen zu weites Herausbewegen aus der Backenführung gesichert. Das Entnehmen der Grundbacke eines auf
der Planscheibe montierten Spannklauenkastens ist daher
nicht möglich.
Wird die Antriebsspindel im Uhrzeiger gedreht, bewegt sich
die Grundbacke in Richtung Werkstückmitte.
Bei vollständig eingefahrener Grundbacke schließt die hintere
Stirnfläche eben mit der Stirnfläche des Grundkörpers ab.
Die verfügbare Skala erleichtert das gleichmäßige Einstellen
der Spannbacken aller montierter Spannklauenkästen auf der
Aufspannscheibe.
7.2 Wichtige Hinweise
Beim Spannen den Spannschlüssel nicht mit
einer Rohrverlängerung oder mit Hammerschlägen fest ziehen! Nicht mit dem vollen Körpergewicht gegen den Spannschlüssel drücken, oder
darauf stehen.
Die Spannklauenkästen ausschließlich mit
einem Drehmoment-Schlüssel spannen. Das
maximal zu lässige Dreh moment an der Antriebsspindel darf nicht über schritten werden.
7.1 Function of the Jaw box
The jaw box is a spindle powered clamping vise. The clamping function is suited for both O.D. workpiece clamping and
I.D. workpiece clamping. Depending on the clamping direction, the same clamping force is available at the same spindle
torque. (Clamping force changes under machining conditions,
see chapter 5.1 clamping force / centrifugal force).
The jaw stroke of the base jaw is limited on the inner spindle
mechanical system in both end positions, and is therefore
prevented from moving too far out of the jaw guidance. It is
therefore not possible to remove the base jaw from the jaw
box mounted on the face plate.
If the drive spindle is turned clockwise, the base jaw moves
toward the center of the workpiece.
If the base jaw is completely retracted, the rear end face is
flush with the end face of the base body.
The scale provided makes it easier to set the chuck jaws of all
jaw boxes mounted on the face plate equally.
7.2 Important Notes
If the jaw box is tightened with a hook wrench,
never use an extension rod or a hammer! Do
not place your entire weight on the spanner
wrench or stand on it.
The jaw boxes are exclusively clamped with
a torque wrench. The maximum admissible
torque at the control rod should never be exceeded.
Seite 14
Page 15
SPK
Darauf achten, dass eine ausreichende Spannhubreserve einkalkuliert ist und dabei alle
Spann klauenkästen annähernd die gleiche
Spann position aufweisen. Die Grundbacke
nicht über die Endlagenpositionen weiter bewegen, dies führt zu Beschädigungen des Spannklauenkastens.
Die Anzahl und Position der Spannklauenkästen auf der Planscheibe muss so gewählt
werden, dass keine Unwucht bei der Drehbearbeitung auftritt.
Die Grundbacken der einzelnen Spannklauenkästen müssen so justiert sein, dass sich
das Werkstück annähernd im Drehzentrum befindet, um ebenfalls erhöhte Unwucht zu reduzieren.
ACHTUNG:
Es darf nur mit der vollen Spannkraft gespannt
werden, wenn der Schieber des Spannklauenkastens in der Quernut der Aufspannscheibe
arretiert ist. Zusätzlich müssen alle Montageschrauben mit dem maximal zulässigen Anzugsmoment festgegezogen wurden.
(siehe Kapitel 3. Schrauben-Drehmomente)
Make sure that a sufficient clamping reserve
is calculated and that all jaw boxes are in
roughly the same clamping position. Do not
move the base jaws beyond the end positions,
as this damages the jaw boxes.
The number and position of jaw boxes at the
face plate have to be chosen in a way that no
unbalance will occur during the lathing.
The base jaws of the individual jaw boxes have
to be adjusted in a way, that the workpiece is
almost located in the turning center. Thus a
higher unbalance can be also reduced.
CAUTION:
The full clamping force may only be used for
clamping when the slide of the jaw box is lokked in the crosswise slot of the face plate. All
mounting screws must also be tightened with
the maximum permissible tightening torque.
(See chapter 3. Screw torques)
7.3 Überprüfen der Spannklauenkästen
Der Zustand des Spannmittels sollte regelmäßig überprüft
werden.
Nach dem Anbau auf der Maschine müssen die Backen aller
Spannklauenkästen leicht verschiebbar sein.
Die Spindel und der Backenantrieb jedes Spannklauen kastens
müssen sich leichtgängig drehen lassen.
Ist die Grundbacke im angebauten Zustand
schwergängig, wurde der Grundkörper fehlerhaft angeschraubt. Das Spannmittel hat sich
eventuell verzogen.
8. Wartung und Pflege
(Pos.-Nr. siehe Kapitel 10 - Zusammenbauzeichnung)
Die Spannklauenkästen benötigen grundsätzlich keine besondere Wartung, welche über die üblichen Pflegearbeiten
bei Spannmitteln hinausgeht.
Je nach Art der Beanspruchung sollte das Spannmittel in
bestimmten Intervallen gewartet werden (siehe Kapitel 8.2
Wartungsintervalle). Wir empfehlen, die Spannklauenkästen
regelmäßig zu reinigen und die beanspruchten Teile und Führungen mit Spezial-Schmierstoff LINO MAX abzuschmieren.
Zum Abschmieren ist der Spannklauenkasten mit einem
Schmiernippel (Pos. 15) zur manuellen Schmierung ausgestattet.
Zur Ganzreinigung, den Spannklauenkasten zerlegen und
reinigen. (Siehe Kapitel 8.1 Zerlegen und Zusammenbau des
Spannklauenkastens).
7.3 Control of the Jaw boxes
The condition of the clamping device has to be controlled
regularly .
When the jaw box is mounted on the machine, the jaws of all
the jaw boxes should be slighly moveable.
The spindle and the jaw drive of each jaw box must be
smoothly turnable.
If the mounted base jaw should be roughrunning, the base body must be wrongly fixed.
The clamping device might be deformed.
8. Maintenance and care
(For Item No. see chapter 10 - Assembly drawing)
Basically the jaw boxes do not require maintenance works
beyond the general maintenance operation of a clamping
device .
Depending on the operational demands, the clamping device
should be maintained in certain intervals beyond the general
maintenance works (see chapter 8.2 maintenance frequency).
We recommend to clean the jaw boxes regularly and to lubrify
the used parts and guidances with the special lubricant LINO
MAX.
For lubrication purposes the jaw box is equipped with a
lubrication nipple (Item 15) for manual lubrication.
For complete cleaning, disassemble the jaw box and clean it.
(See chapter 8.1 Dissassembly and assembly of jaw boxes).
Seite 15
Page 16
SPK
8.1. Zerlegen und Zusammenbau des Spannklauenkastens
Für einen Ersatzteilwechsel oder eine Reinigung muss der
Spannklauenkasten zerlegt werden.
Zuerst den Spannklauenkasten von der Aufspannscheibe der
Drehmaschine demontieren.
HINWEIS:
– Die Befestigungsschrauben des SPK gleichmäßig lösen.
– Zum Transport eine Ringschraube einschrauben.
– Die Verriegelung mit der Planscheibe lösen, dabei den
Querriegel in Mittelstellung schieben.
– Den SPK aus der Aufspannscheibe herausfahren.
Entsprechende Sicherheitsvorkehrungen beim
Transport und Handling von Klauenkästen mit
großem Gewicht beachten!
– Um den Spannklauenkasten zu zerlegen, ist der Zugang
zur bodenseitigen Aufspannfläche erforderlich.
– Den Spannklauenkasten auf die Seite kippen.
– Die Befestigungsschrauben (Pos. 13) des Querriegel-
Schiebers (Pos. 7) lösen und den Schieber (Pos. 7) ent-
nehmen.
– Zum Ausbau der Spanneinheit zuerst die Befestigungs-
schrauben (Pos. 11) der Spindelhaltemutter (Pos. 3)
heraus schrauben.
– Die Spindelhaltemutter (Pos. 3) ist mit einem Lagerbolzen
(Pos. 6) fixiert. Zuerst den Sicherungsring (Pos. 12) ent-
fernen, dann den Lagerbolzen (Pos. 6) herausziehen. (Im
Lagerbolzen ist ein Abziehgewinde vorhanden.)
– Jetzt kann die Grundbacke (Pos. 2) mit der integrierten
Krafteinheit aus der Führung herausgeschoben werden.
– Zum Ausbau der Spindelhaltemutter (Pos. 3) wird die
Lager schale (Pos. 5) aus der Spindellagerung der
Grundbacke (Pos. 2) herausgenommen, anschließend die
Spindel (Pos. 4) im Gegenuhrzeigersinn herausgedreht.
– Jetzt kann die Spindelhaltemutter (Pos. 3) aus der Grund-
backe (Pos. 2) entnommen werden.
– An der Spindel (Pos. 4) befindet sich ein O-Ring (Pos.
9) sowie ein Schmiernippel (Pos. 15). Beim Zerlegen
und Zusammenbau darauf achten, dass der O-Ring
(Pos. 9) nicht beschädigt wird.
– Die Spindelhaltemutter (Pos. 3) ist mit einem Lagerbol-
zen (Pos. 6) fixiert. Zuerst den Sicherungsring (Pos. 12)
entfernen, dann den Lagerbolzen (Pos. 6) herausziehen.
(Im Lagerbolzen ist ein Abziehgewinde vorhanden.) Beim
Zerlegen und Zusammenbau darauf achten, dass der
Sicherungsring (Pos. 12) nicht beschädigt oder ver-
formt wird.
Alle Teile sorgfältig reinigen und entfetten und alle Teile auf
Verschleiß und Beschädigung prüfen.
Beim Austausch beschädigter Teile dürfen nur Original
SCHUNK-Ersatzteile verwendet werden.
Vor dem Zusammenbau alle Einzelteile mit einem geeigneten
Schmierfett (LINO MAX) einfetten.
Der Zusammenbau des Spannklauenkastens erfolgt in
um gekehrter Reihenfolge.
WICHTIG: Die Befestigungsschrauben (Pos. 11) müssen
bei der Montage mit einer mittelfesten Schraubensicherung montiert werden.
8.1 Disassembly and assembly of the Jaw
box
For exchange of spare parts or cleaning, the jaw box has to
be disassembled.
First of all the clamping device is disassembled from the
clamping disk of the lathe.
NOTE:
– Loosen the fastening screws of the jaw box evenly.
– For transportation fasten a ring bolt.
– Loosen the locking with the face late by moving the cross
bar into the middle position.
– Separte the jaw box from the clamping disk.
Consider the appropriate safety measures for
transportation and handling of jaw boxes with
high weights!
– In order to disassemble the jaw box, the access to the
clamping surface at the bottom is required.
– Tilt the jaw box sidewards.
– Loosen the fastening srews (Item 13) of the cross bar‘s
slide (Item 7) and remove the slide (Item 7).
– For dissassembly of the jaw box, screw out the fastening
screws (Item 11) of the spindle‘s holding nut (Item 3).
– The spindle‘s holding nut (Item 3) is fixed with a bearing
bolt (Item 6). First of all the safety ring (Item 12) has to be
removed. Then draw out the bearing bolt (Item 6). (The
bearing bolt is provided with a pulling off thread).
– Now the base jaw (Item 2) with the integrated force unit
can be moved out of the guidance.
– For dissassembly of the spindle‘s holding nut (Item 3) the
bearing seat (Item 5) is removed from the spindle bearing
of the base jaw (Item 2). Then the spindle (Item 4) is uns-
crewed anti-clockwise.
– Now the spindle‘s holding nut (Item 3) can be removed
from the base jaw (Item 2).
– At the spindle (Item 4) an O-ring (Item 9) and a lubricating
nipple (Item 15) are located. During disassembly and
assembly please take care that the O-ring (Item 9) will
not be damaged.
– The spindle‘s holding nut (Item 3) is fastened with a bea-
ring bolt (Item 6). First remove the safety ring (Item 12) and
then pull out the bearing bolt (Item 6). (The bearing bolt is
provided with a pulling off thread.) During disassembly
and assembly please take care that the safety ring
(Item 12) does not become damaged or deformed.
Thoroughly clean and degrease all components and check
them all on wear and damage.
For exchange of damaged components just the original
SCHUNK spare parts may be used.
Before assembly of all individual parts, they have to be
greased with a suitable grease (LINO MAX) .
The assembly of the jaw box is done in the reverse
order .
IMPORTANT: The fastening screws (Item 11) must be
assembled with a mid-strength screw lock.
Seite 16
Page 17
SPK
8.2 Wartungsintervalle
Abschmieren des Spannklauenkastens
Schmierintervalle Verschmutzungsgrad
Mindestens 1 mal
im Monat
300
Betriebsstunden
200
Betriebsstunden
ca. 1000
Betriebsstunden
Mit einer Handpresse die beweglichen Teile wie die Spindel
(Pos. 4) sowie die Spindelhaltemutter (Pos. 3) über den Kegelschmiernippel (Pos. 15) im Sechskant der Spindel (Pos. 4)
schmieren.
Den Spannklauenkasten zwischen der hinteren BackenStellung und maximal der halben Backenhub-Position abschmieren.
Alle Spannklauenkästen des Spannaufbaus sollten gleichmäßig abgeschmiert werden.
Normale bis
mittlere Verschmutzung
Normale bis
mittlere Verschmutzung
starke Verschmutzung
Ganzreinigung mit Zerlegen des
Spannklauenkastens, je nach
Schmutzart und -menge
8.2 Maintenance frequency
Lubrication of the jaw box
Lubrication intervals
At least
once a month
After appr. 300
operating hours
After appr. 200
operating hours
After appr. 1000
operating hours
Lubricate the moveable parts such as the spindle (Item 4)
and the spindle‘s holding nut (Item 3) via a grease nipple
(Item 15) in the hexagon of the spindle (Item 4) with a grease
gun.
Lubricate the jaw boxes between the rear jaw position and the
maximum half jaw stroke position.
All the jaw boxes of the set-up should be evenly greased.
Degree of pollution
Normal to average pollution
Normal to average pollution
Heavy pollution
Complete cleaning including assembly of the jaw box, depending on the
degree of pollution and quantity.
9. Ersatzteile
Bei Bestellung von Ersatzteilen ist es unumgänglich, die Type,
Größe und vor allem die Fertigungs-Nr. des Futters anzugeben, um Fehllieferungen zu vermeiden.
Grundsätzlich sind Dichtungen, Dichtelemente, Verschraubungen, Federn, Lager, Schrauben und Abstreiferleisten sowie werkstückberührende Teile nicht Bestandteil der Gewährleistung.
9. Spare parts
In case of an order for spare parts, please indicate the Type,
size and the most important, the manufacturing number of the
chuck.
Basically all seals, sealing elements, screw connections,
springs, bearings, screws and wipers as well as components which get in contact with the workpiece are not subject to claim of warranty.
SPK 180 SFG 400 KV
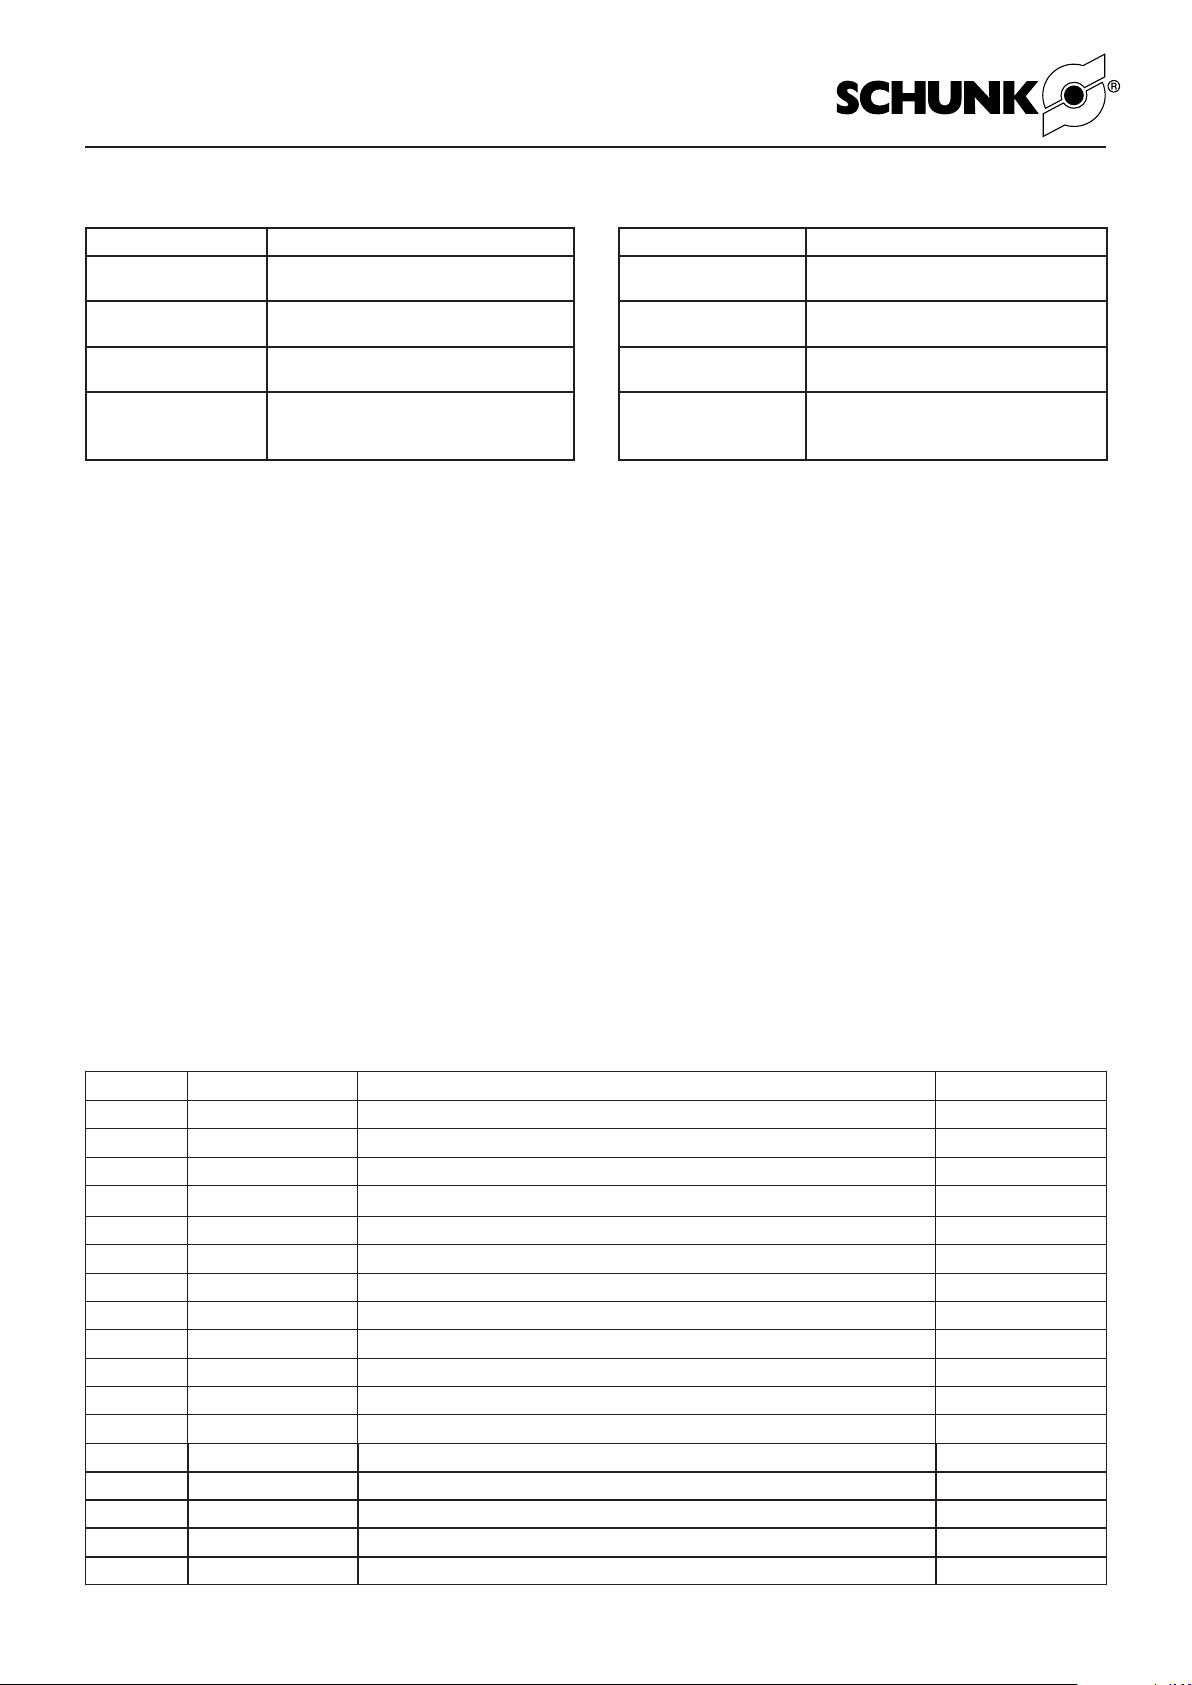
Pos. / item Ident-Nr. / Id.-No. Bezeichnung / Description Menge / Quantity
1 8704510 Grundkörper / Basic body 1
2 8704511 Grundbacke SFG 400 / Base jaw SFG 400 1
3 8704512 Spindelhaltemutter / Spindle holding nut 1
4 8704513 Spindel / Spindle 1
5 8704514 Lagerschale / Bearing seat 1
6 8704515 Haltestück / Holding piece 1
7 8704516 Schieber / Slide 1
8 8704517 Halter / Bracket 1
9 9980207 O-Ring / O-ring DIN 3771 NBR 70 27.0 x 2.5 1
10 9907023 Druckfeder / Pressure spring VD 132 D 0.8 x 5.6 L0 = 43.0 1
11 9907336 Schraube / Screw DIN EN ISO 4762 - M10 x 25 – 10.9 4
12 9935533 Sicherungsring / Safety ring DIN 472 - 30 x 1.2 1
13 9900325 Schraube / Screw DIN 7984 - M6 x 10 2
14 9664002 Senkschraube / Countersunk screw DIN EN ISO 10642 - M6 x 12 2
15 9905437 Kegel-Schmiernippel / Grease nipple 1
16 9629007 Stahlkugel, gehärtet / Steel ball, hardened Ø 6.0 1
30 0158103 Schraube M16 x 40 Feingewinde / Screw M16 x 40 Fine thread 2
Seite 17
Page 18
SPK
SPK 180 SV 3/32 x 90 25.5 H7 NS 200 S&T
Pos. / item Ident-Nr. / Id.-No. Bezeichnung / Description Menge / Quantity
2 8704519 Grundbacke SV 3/32 x 90 25.5 H7 / Base jaw SV 3/32 x 90 25.5 H7 1
30 0140103 NS 200 Nutensteine einschl. Schrauben / T-nuts incl. screws 2
SPK 220 SFG 630 KV
Pos. / item Ident-Nr. / Id.-No. Bezeichnung / Description Menge / Quantity
1 8704520 Grundkörper / Basic body 1
2 8704521 Grundbacke SFG 400 / Base jaw SFG 400 1
3 8704522 Spindelhaltemutter / Spindle holding nut 1
4 8704523 Spindel / Spindle 1
5 8704524 Lagerschale / Bearing seat 1
6 8704525 Haltestück / Holding piece 1
7 8704526 Schieber / Slide 1
8 8704517 Halter / Bracket 1
9 9980391 O-Ring / O-ring DIN 3771 NBR 70 30.0 x 2 1
10 9907023 Druckfeder / Pressure spring VD 132 D 0.8 x 5.6 L0 = 43.0 1
11 9907240 Schraube / Screw DIN EN ISO 4762 - M12 x 25 – 10.9 4
12 9621008 Sicherungsring / Safety ring DIN 472 - 37 x 1.5 1
13 9900325 Schraube / Screw DIN 7984 - M6 x 10 2
14 9664002 Senkschraube / Countersunk screw DIN EN ISO 10642 - M6 x 12 2
15 9905437 Kegel-Schmiernippel / Grease nipple 1
16 9629007 Stahlkugel, gehärtet / Steel ball, hardened Ø 6.0 1
30 9660086 Schraube / Screw DIN EN ISO 4762 - M20 x 50 - 12.9 2
SPK 220 SV 3/32 x 90 30 H7 NS 240 S&T
Pos. / item Ident-Nr. / Id.-No. Bezeichnung / Description Menge / Quantity
2 8704527 Grundbacke SV 3/32 x 90 30 H7/ Base jaw SV 3/32 x 90 30 H7 1
30 0140114 NS 240/1 Nutensteine einschl. Schrauben / T-nuts incl. screws 2
SPK 260 SFG 630 KV
Pos. / item Ident-Nr. / Id.-No. Bezeichnung / Description Menge / Quantity
1 8704528 Grundkörper / Basic body 1
2 8704529 Grundbacke SFG 400 / Base jaw SFG 400 1
3 8704530 Spindelhaltemutter / Spindle holding nut 1
4 8704531 Spindel / Spindle 1
5 8704524 Lagerschale / Bearing seat 1
6 8704525 Haltestück / Holding piece 1
7 8704532 Schieber / Slide 1
8 8704517 Halter / Bracket 1
9 9980391 O-Ring / O-ring DIN 3771 NBR 70 30.0 x 2 1
10 9907023 Druckfeder / Pressure spring VD 132 D 0.8 x 5.6 L0 = 43.0 1
11 9907240 Schraube / Screw DIN EN ISO 4762 - M12 x 25 – 10.9 4
12 9621008 Sicherungsring / Safety ring DIN 472 - 37 x 1.5 1
13 9900325 Schraube / Screw DIN 7984 - M6 x 10 2
14 9664002 Senkschraube / Countersunk screw DIN EN ISO 10642 - M6 x 12 2
15 9905437 Kegel-Schmiernippel / Grease nipple 1
16 9629007 Stahlkugel, gehärtet / Steel ball, hardened Ø 6.0 1
30 9660086 Schraube / Screw DIN EN ISO 4762 - M20 x 50 - 12.9 2
Seite 18
Page 19
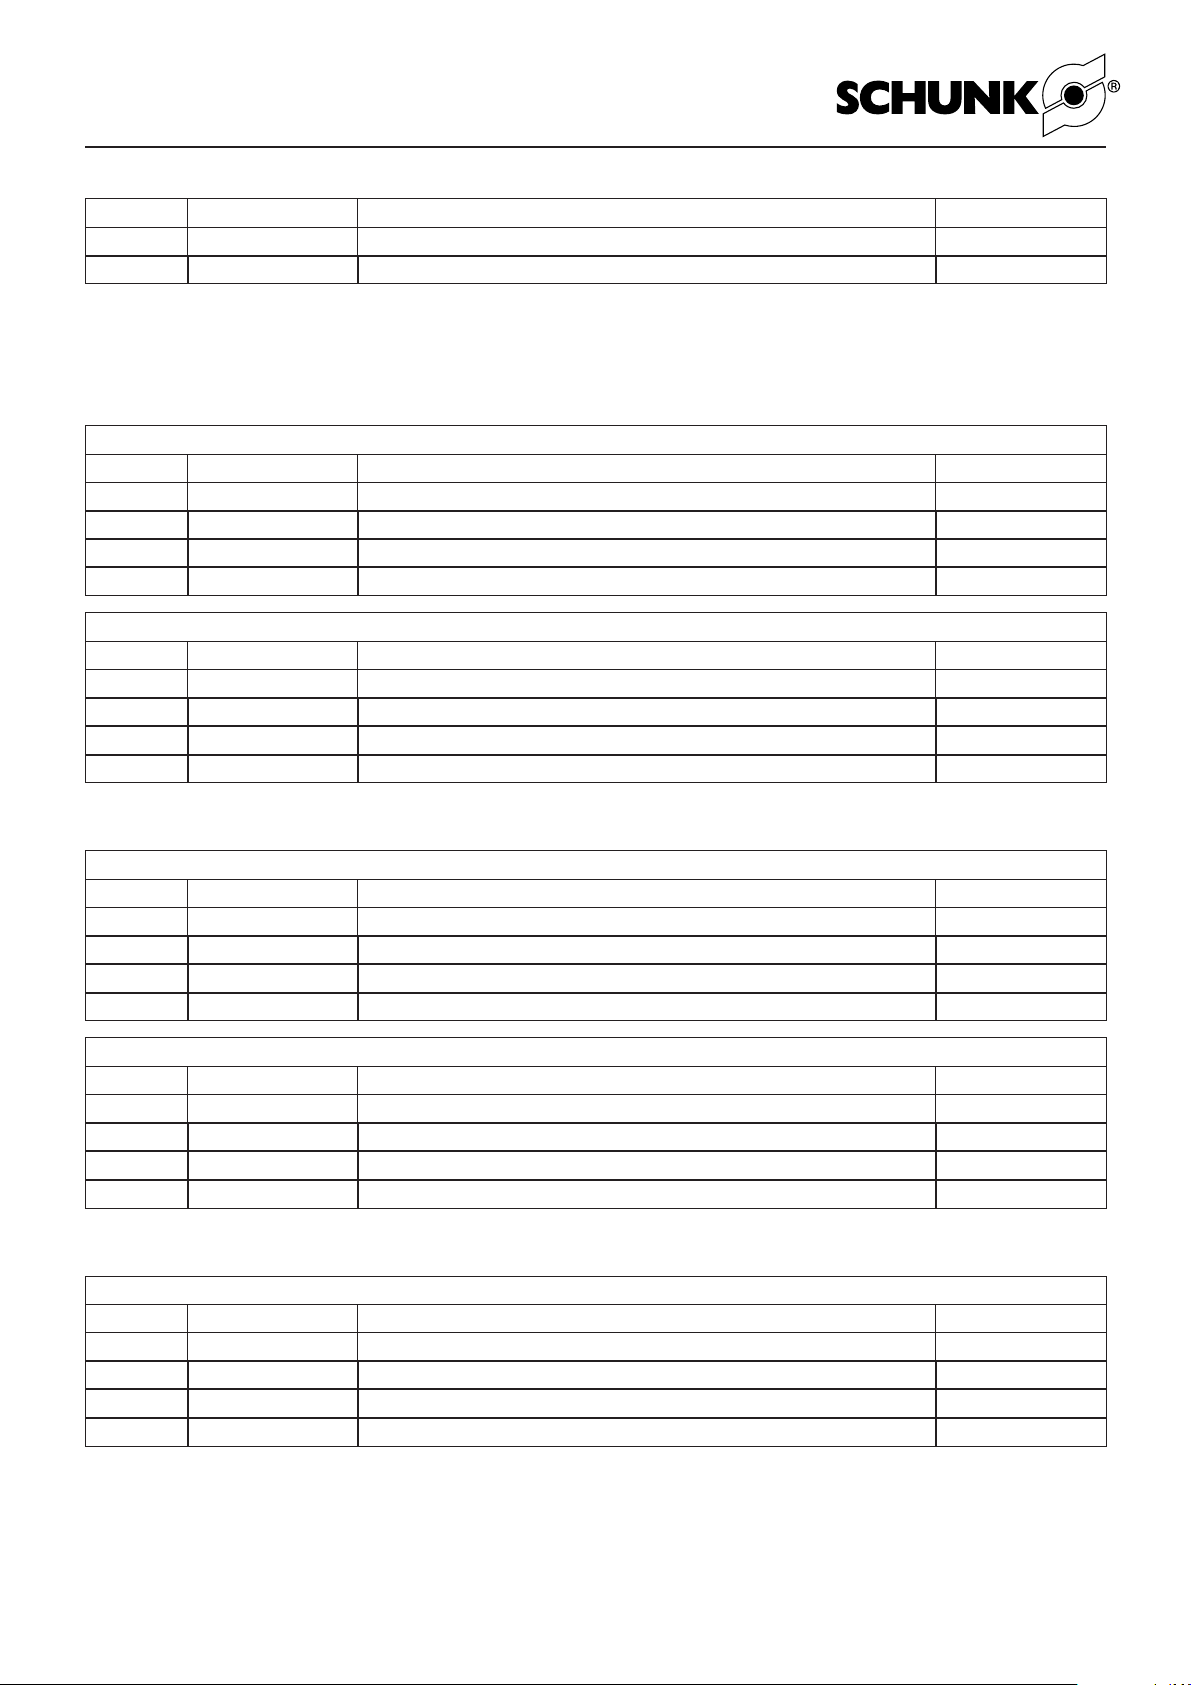
SPK
SPK 260 SV3 / 32 x 90 30 H7 NS240 S&T
Pos. / item Ident-Nr. / Id.-No. Bezeichnung / Description Menge / Quantity
2 8704533 Grundbacke SV 3/32 x 90 30 H7/ Base jaw SV 3/32 x 90 30 H7 1
30 0140114 NS 240/1 Nutensteine einschl. Schrauben / T-nuts incl. screws 2
9.1 Montagezubehör 9.1 Accessories
SPK 180 Montagezubehör
Ident-Nr./Id.-No. 0899120 – passend bei Maschinen mit T- Nuten / for Machines with T-Slots DIN 650 - M20 x 22
Pos. / item Ident-Nr. / Id.-No. Bezeichnung / Description Menge / Quantity
17 9984760 Schraube für T-Nut / Screw for T-slot DIN 787 – M20 x 22 x 80 - 8.8 4
18 9980035 Bundmutter / Flanged nut DIN 6331 M20 4
19 9985273 Nutenstein flach für Nutenmaß 22 / Flat T-nut for size 22 slot 2
20 9907272 Schraube / Screw DIN EN ISO 4762 – M6 x 16 – 10.9 2
Ident-Nr./Id.-No. 0899125 – passend bei Maschinen mit T- Nuten / for Machines with T-Slots DIN 650 - M24 x 28
Pos. / item Ident-Nr. / Id.-No. Bezeichnung / Description Menge / Quantity
17 9984948
18 9980036 Bundmutter / Flanged nut DIN 6331 M24 4
19 SNT001339 Nutenstein flach für Nutenmaß 28 / Flat T-nut for size 28 slot 2
20 9907272 Schraube / Screw DIN EN ISO 4762 – M6 x 16 – 10.9 2
SPK 220 Montagezubehör
Ident-Nr./Id.-No. 0899130 – passend bei Maschinen mit T- Nuten / for Machines with T-Slots DIN 650 - M20 x 22
Pos. / item Ident-Nr. / Id.-No. Bezeichnung / Description Menge / Quantity
17 9984760 Schraube für T-Nut / Screw for T-slot DIN 787 – M20 x 22 x 80 - 8.8 4
18 9980035 Bundmutter / Flanged nut DIN 6331 M20 4
19 9985273 Nutenstein flach für Nutenmaß 22 / Flat T-nut for size 22 slot 2
20 9907272 Schraube / Screw DIN EN ISO 4762 – M6 x 16 – 10.9 2
Schraube für T-Nut / Screw for T-slot DIN 787 – M24 x 28 x 100 - 8.8
SPK 180 Accessories
4
SPK 220 Accessories
Ident-Nr./Id.-No. 0899135 – passend bei Maschinen mit T- Nuten / for Machines with T-Slots DIN 650 - M24 x 28
Pos. / item Ident-Nr. / Id.-No. Bezeichnung / Description Menge / Quantity
17 9984948
18 9980036 Bundmutter / Flanged nut DIN 6331 M24 4
19 SNT001339 Nutenstein flach für Nutenmaß 28 / Flat T-nut for size 28 slot 2
20 9907272 Schraube / Screw DIN EN ISO 4762 – M6 x 16 – 10.9 2
SPK 260 Montagezubehör
Ident-Nr./Id.-No. 0899140 – passend bei Maschinen mit T- Nuten / for Machines with T-Slots DIN 650 - M24 x 28
Pos. / item Ident-Nr. / Id.-No. Bezeichnung / Description Menge / Quantity
17 9984948
18 9980036 Bundmutter / Flanged nut DIN 6331 M24 4
19 SNT001339 Nutenstein flach für Nutenmaß 28 / Flat T-nut for size 28 slot 2
20 9907272 Schraube / Screw DIN EN ISO 4762 – M6 x 16 – 10.9 2
Schraube für T-Nut / Screw for T-slot DIN 787 – M24 x 28 x 100 - 8.8
SPK 260 Accessories
Schraube für T-Nut / Screw for T-slot DIN 787 – M24 x 28 x 100 - 8.8
Seite 19
4
4
Page 20
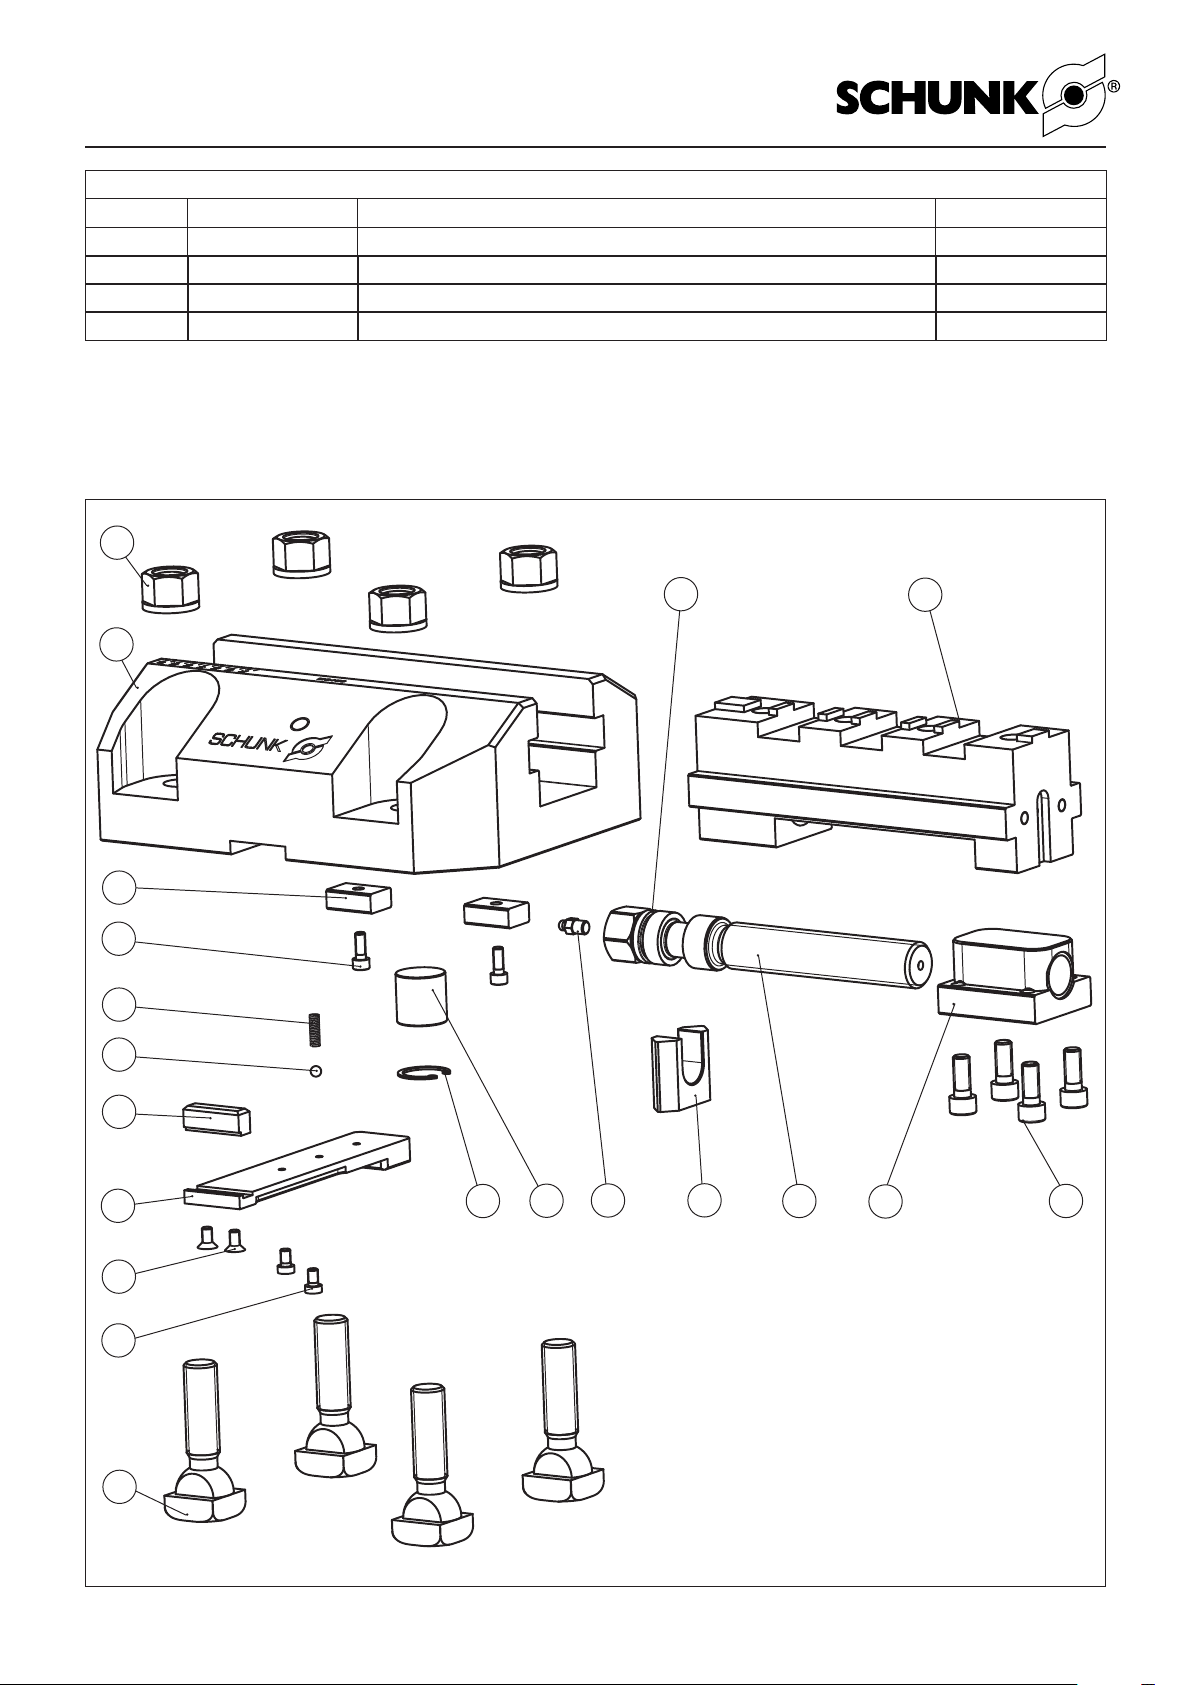
SPK
Ident-Nr./Id.-No. 0899145 – passend bei Maschinen mit T- Nuten / for Machines with T-Slots DIN 650 - M30 x 36
Pos. / item Ident-Nr. / Id.-No. Bezeichnung / Description Menge / Quantity
17 SNT001392 Schraube / Screw DIN EN ISO 4762 - M30 x 90 - 10.9 4
18 SNT001393 Mutter / Nut DIN 508 - M30 x 36 4
19 SNT001391 Nutenstein flach für Nutenmaß 36 / Flat T-nut for size 36 slot 2
20 9907272 Schraube / Screw DIN EN ISO 4762 – M6 x 16 – 10.9 2
10. Zusammenbauzeichnung 10. Assembly drawing
18
1
19
20
10
16
8
9
2
7
14
13
17
12
6
Seite 20
15
5
3
114
Page 21
SPK
Kenntniserklärung
des beauftragten Personals (Bediener)
Hiermit bestätigt die vom Betreiber/Anwender beauftragte
Person,
Herr/Frau
die innerbetrieblichen Anweisungen, die Betriebsanleitung,
insbesondere das Kapitel »Sicherheit«, gelesen und verstanden zu haben.
Declaration of Knowledge
by Personnel (Operator)
It is confirmed herewith that the person of
Mr / Mrs / Miss
being charged by business operator / applicator has read
and understood the works internal operating instructions, the
operating instructions, in particular the section on “Safety”.
Bediener Datum
Betreiber / Sachbeauftragter Datum
Operator Date
Business Operator / Date
Authorized person
Seite 21
 Loading...