

Page 1
WARNING
Read and understand these in structions, the press tool
instructions, the fitting manufacturer’s instructions, the
ASTM F 1807 stand ards and
the warnings and in structions for all equipment and material being used before operating this tool to reduce the
risk of property damage and/or serious personal injury.
• Keep your fingers and hands away from the jaws during the
press cycle. Your fingers or hands can be crushed, fractured or
amputated if they become caught in the jaws, or between the
jaws and any other object.
• Never attempt to repair a damaged jaw. Discard the entire
damaged jaw. A jaw that has been welded, ground, drilled or
modified in any manner can shatter during pressing resulting in
serious injury. Failure to replace the entire jaw may result in
component failure and serious injury.
• Always wear eye protection to reduce the risk of eye injury.
• Only use a RIDGID
®
Press Tool with RIDGID jaws. Use of other
tools may damage the jaws or make improper connections.
If you have any question concerning this RIDGID
®
product:
– Contact your local RIDGID distributor.
– Visit www.RIDGID.com to find your local RIDGID contact point.
– Contact Ridge Tool Technical Service Department at rtctechser-
[email protected], or in the U.S. and Canada call (800) 519-
3456.
Description
The RIDGID ASTM F 1807 press jaws, when used with appropriate
RIDGID compact press tools, are designed to mechanically press
ASTM F 1807 copper crimp rings to the required dimensions for
proper installation.
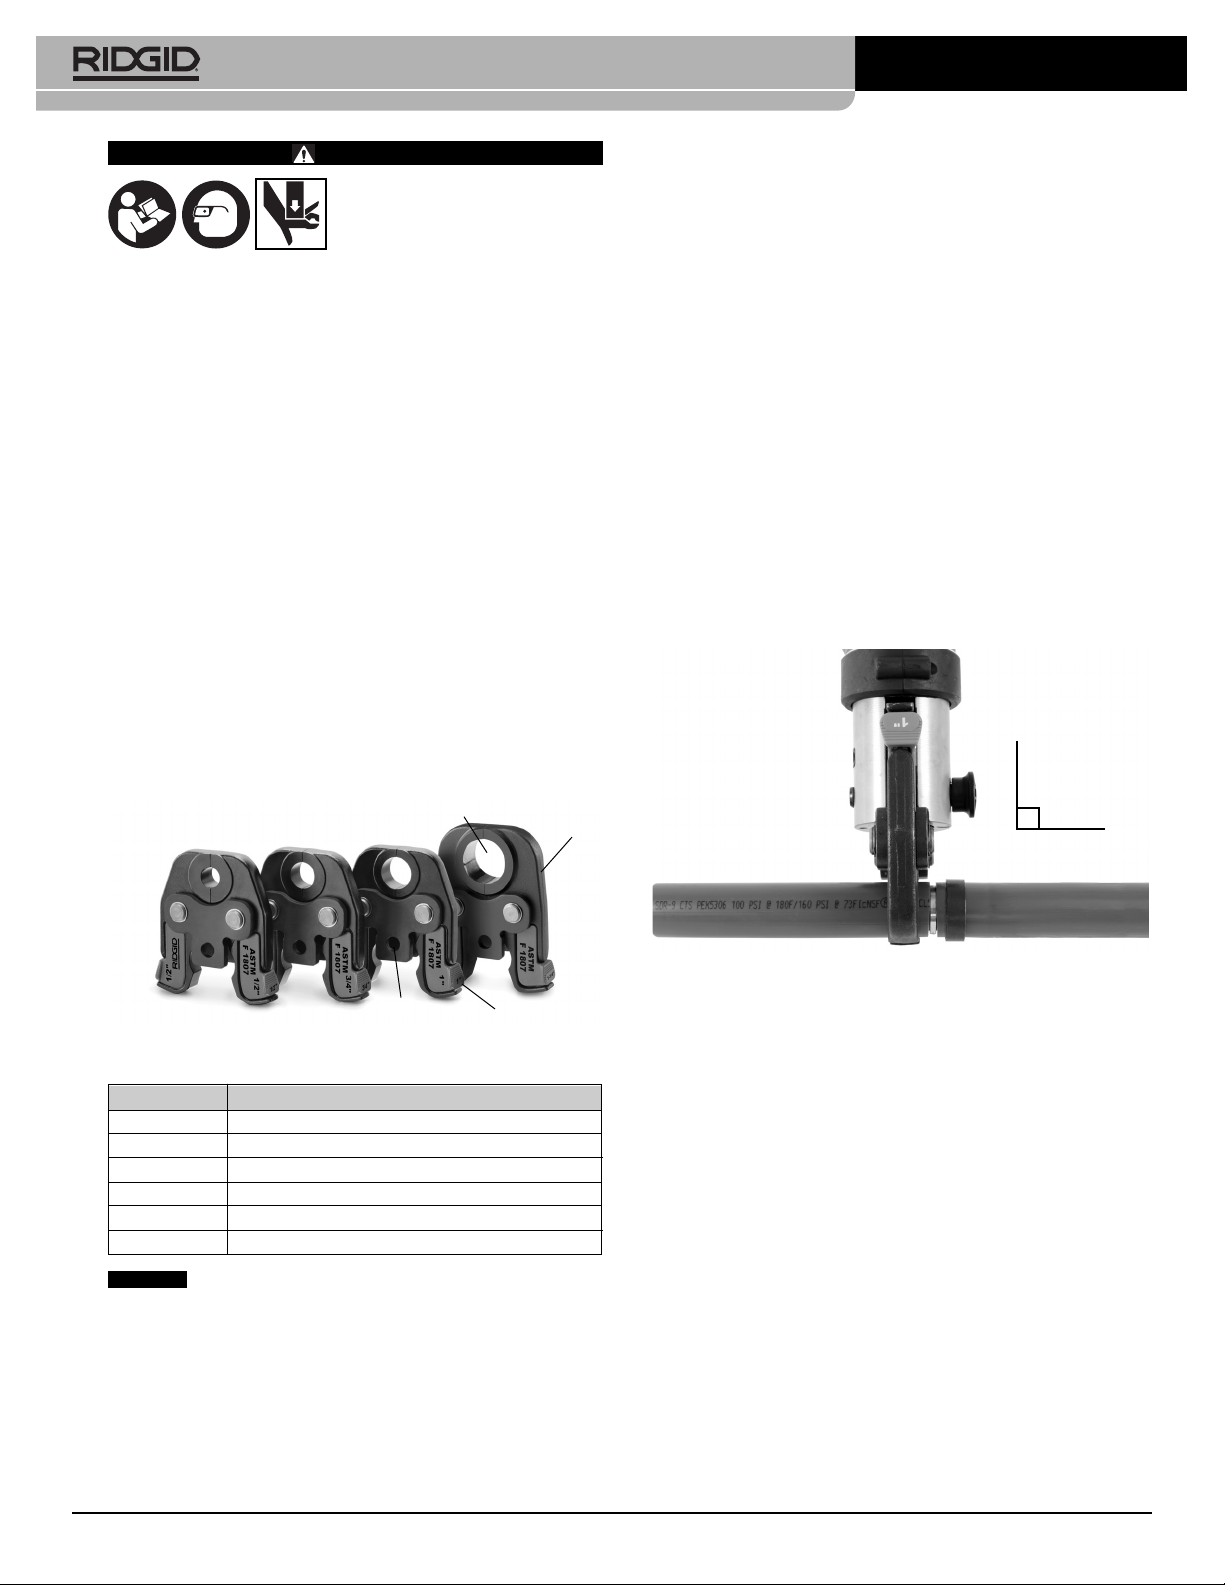
Figure 1 – ASTM F 1807 Press Jaws
Press Jaws and F 1807 Gauges
When used properly, RIDGID ASTM F 1807 jaws make
connections that conform to ASTM F 1807. Selection of appropriate
materials and joining methods is the responsibility of the system
designer and/or installer.
Consult Press Fitting System manufacturer
for selection information.
RIDGID
®
12/13
Printed in U.S.A.
EC40383
085-005-542.10
ASTM F 1807 Press Jaws Instruction Sheet
Inspection/Maintenance
Remove jaw from press tool. Clean any oil, grease or dirt from the
jaw to aid inspection and improve control. Make sure that the jaw is
clearly marked as to its use. Do not use unmarked jaws.
Before use, closely inspect the jaws for proper assembly, completeness, binding, wear, damage or other issues which could affect proper and safe use. If any problems are found, do not use until corrected.
Inspect the press profile. If rusty, dirty or if there is fitting material
build up, manually clean the press profile with steel wool, steel bristle wire brush or fine grade Scotch-Brite
®
(Scotch-Brite®is a registered trademark of the 3M Company) metal polishing pad. Do not
use aggressive cleaning methods that may alter critical press profile
dimensions.
Make sure the jaw arms move freely and the return spring closes the
jaw set. If needed, lubricate pivot points with a light lubricating oil.
Wipe off any excess oil.
Set Up/Operation
1. Insert the proper jaw for the application into the press tool.
2. Prepare the connection per the ASTM F 1807 standard and/or
the ASTM F 1807 compliant fitting manufacturer’s instructions.
3. Squeeze jaw arms to open the jaw.
4. Place open jaw around the crimp ring. Allow the jaw to close.
(Figure 2)
.
Figure 2 – Jaw Aligned with Tube and Fitting
5. Make sure that the jaw and pressing tool are properly aligned
and square to the tube and fitting. With hands clear of the jaw,
operate the press tool per its instructions.
6. Press the jaw arms to open the jaw and remove from the fitting.
Avoid any sharp edges that may have formed on fitting during
pressing operation.
Inspecting the Pressed Connection
1. Inspect the crimp for:
• Correct crimp ring and fitting placement.
• Correct jaw alignment with the ring. The fitting and ring should
not be damaged.
• Proper crimp ring dimensions. Measure the crimp ring per the
ASTM F 1807 standard and/or the fitting manufacturer’s
instructions.
• Any other issues per the fitting manufacturer.
If any issues are found, remove and replace the fitting.
2. Test the system in accordance with the system suppliers’
instructions, normal practice and local codes.
NOTICE
Press Profile
Jaw Arm
Size MarkingSide Plates
Catalog No. Description
22958
1
/2" ASTM F 1807 Compact Jaw
22968
3
/4" ASTM F 1807 Compact Jaw
22973 1" ASTM F 1807 Compact Jaw
22978 11/4" ASTM F 1807 Compact Jaw
29583
3
/8" - 1" ASTM F 1807 Go/No-Go Gauge
23898 11/4" ASTM F 1807 Go/No-Go Gauge
Page 2
ASTM F 1807 Press Jaws Instruction Sheet
FRANÇAIS
Mâchoires de sertissage ASTM F
1807 – Mode d’emploi
AVERTISSEMENT
Afin de limiter les risques de
dégâts matériels et/ou de
grave blessure corporelle,
fami liarisez-vous le mode
d’em ploi ci-présent, ceux de
la sertisseuse et des raccords utilisés, la norme ASTM
F 1807 et les consignes de sécurité et d’utilisation
applicables à l’ensemble du matériel présent avant
d’utiliser ces outils.
• Eloignez vos doigts et vos mains des mâchoires pendant
tout le cycle de sertissage. Les doigts et les mains risquent
d’être écrasés, fracturés ou amputés en cas de prise entre les
mâchoires ou les mâchoires et tout autre objet.
• Ne jamais tenter de réparer une mâchoire endommagée.
Remplacez-la au complet. Toute mâchoire qui aurait été
soudée, meulée, percée ou modifiée de manière quelconque
risquerait d’éclater en cours de sertissage et provoquer de
graves lésions corporelles. Le remplacement d’un ou plusieurs
des composants d’une mâchoire augmenterait les risques de
défaillance de l’ensemble et de graves blessures corporelles.
• Portez systématiquement des lunettes de sécurité afin de
limiter les risques de lésion oculaire.
• N’utilisez les mâchoires de sertissage RIDGID que sur des
sertisseuses RIDGID
®
. Leur utilisation sur d’autres marques de
sertisseuse pourrait à la fois endommager les mâchoires et nuire
à l’intégralité des sertissages.
En cas de questions concernant ce produit RIDGID
®
veuillez
– Consulter le distributeur RIDGID le plus proche ;
– Visiter le site www.RIDGID.com ou www.RIDGID.eu afin de
localiser le représentant RIDGID le plus proche ;
– Consulter les services techniques Ridge Tool par mail adressé à
[email protected], ou bien en appelant le (800)
519-3456 (à partir des Etats-Unis ou du Canada exclusivement).
Description
Montées sur sertisseuse RIDGID Compact appropriée, les
mâchoires de sertissage RIDGID ASTM F 1807 assurent le sertissage mécanique normalisé des bagues de sertissage en cuivre type
ASTM F 1807
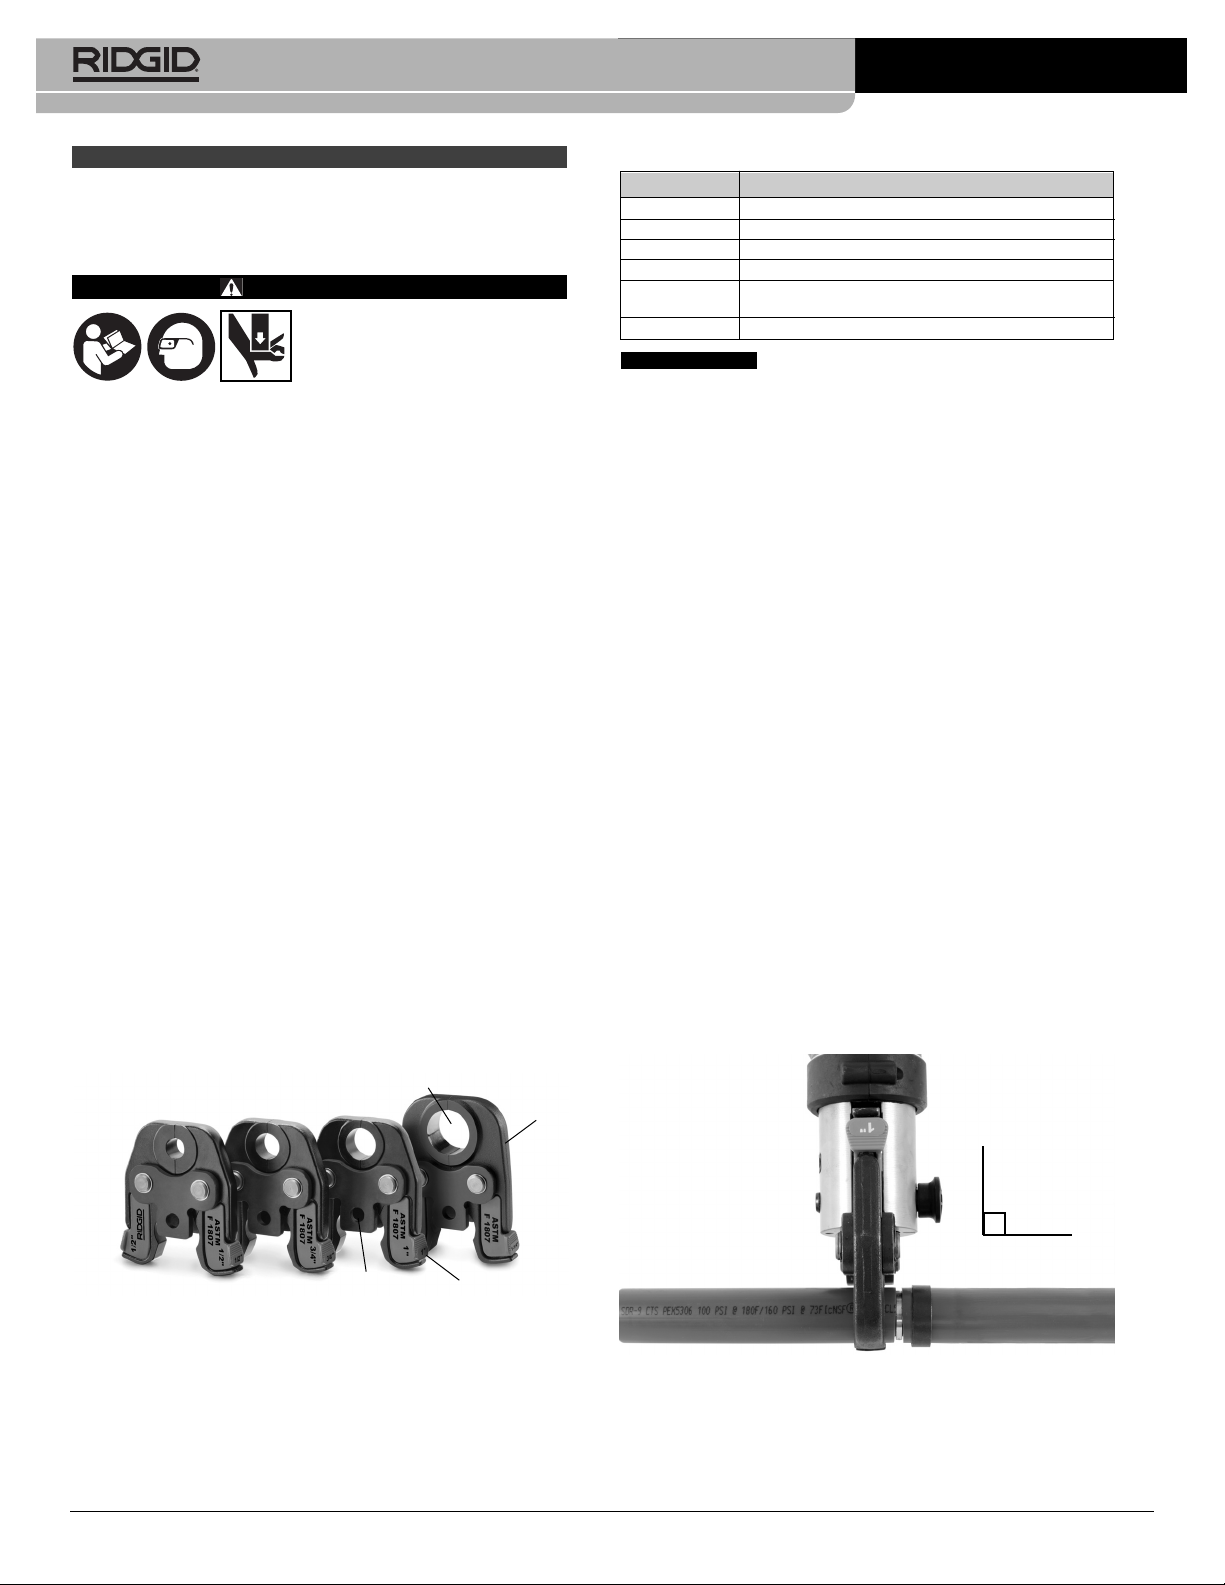
Figure 1 – Mâchoires de sertissage ASTM F 1807
Mâchoires et gabarits F 1807
Utilisées de manière appropriée, les mâchoires
RIDGID ASTM F 1807 produisent des sertissages conformes à la
norme ASTM F 1807. Toutes fois, le choix des matériaux et moyens
de raccordement utilisés appartient au bureau d’études et/ou de l’en treprise concernés.
Consultez le fabricant des raccords pour de plus
amples détails.
Inspection et entretien
Retirez les mâchoires de la sertisseuse. Nettoyez-les soigneusement afin d’en faciliter l’inspection et la manipulation. Assurez-vous
que la désignation des mâchoires y est clairement estampillée. Ne
jamais utiliser de mâchoires dont la désignation est illisible.
Avant montage, assurez-vous de l’intégralité et de l’assemblage
approprié des mâchoires, ainsi que de l’absence de grippage,
d’usure, de déformation ou autres anomalies susceptibles de nuire
au bon fonctionnement et à la sécurité opérationnelle de celles-ci.
Rectifiez toute anomalie éventuelle avant d’utiliser les mâchoires.
Examinez le profil de sertissage des mâchoires. En présence de
rouille, de crasse ou de résidus de raccord, nettoyez-les manuellement à l’aide de paille de fer, d’une brosse métallique ou d’un tampon de polissage Scotch-Brite
®
fin (Scotch-Brite®est une marque
déposée de la Société 3M). Evitez les moyens de nettoyage agressifs qui risqueraient de déformer le profil de sertissage.
Assurez-vous de la libre articulation des bras de mâchoire et de la
fermeture complète des mâchoires par le ressort de rappel. Au
besoin, lubrifiez les axes à l’aide d’une huile minérale légère, puis
essuyez tous résidus d’huile éventuels.
Préparation et utilisation du système
1. Sélectionnez et montez les mâchoires appropriées sur la sertisseuse.
2. Préparez le raccord selon les consignes de la norme ASTM F
1807 et/ou du fabricant des raccords ASTM F 1807.
3. Comprimez les bras de mâchoire pour ouvrir les mâchoires.
4. Engagez les mâchoires ouvertes sur la bague de sertissage,
puis laissez-les se refermer sur elle.
(Figure 2).
Figure 2 – Mâchoires perpendiculaires au tuyau et raccord
2
AVIS IMPORTANT
Profil de sertissage
Bras de
mâchoire
DiamètrePlatines latérales
Réf. catalogue Désignation
22958 Mâchoire Compact ASTM F 1807 Ø 1/2"
22968 Mâchoire Compact ASTM F 1807 Ø
3
/4"
22973 Mâchoire Compact ASTM F 1807 Ø 1"
22978 Mâchoire Compact ASTM F 1807 Ø 11/4"
29583 Gabarit « Go/No-Go » pour ASTM F 1807 Ø
3
/8"
à 1"
23898 Gabarit “Go/No-Go” pour ASTM F 1807 Ø 11/4"
Page 3
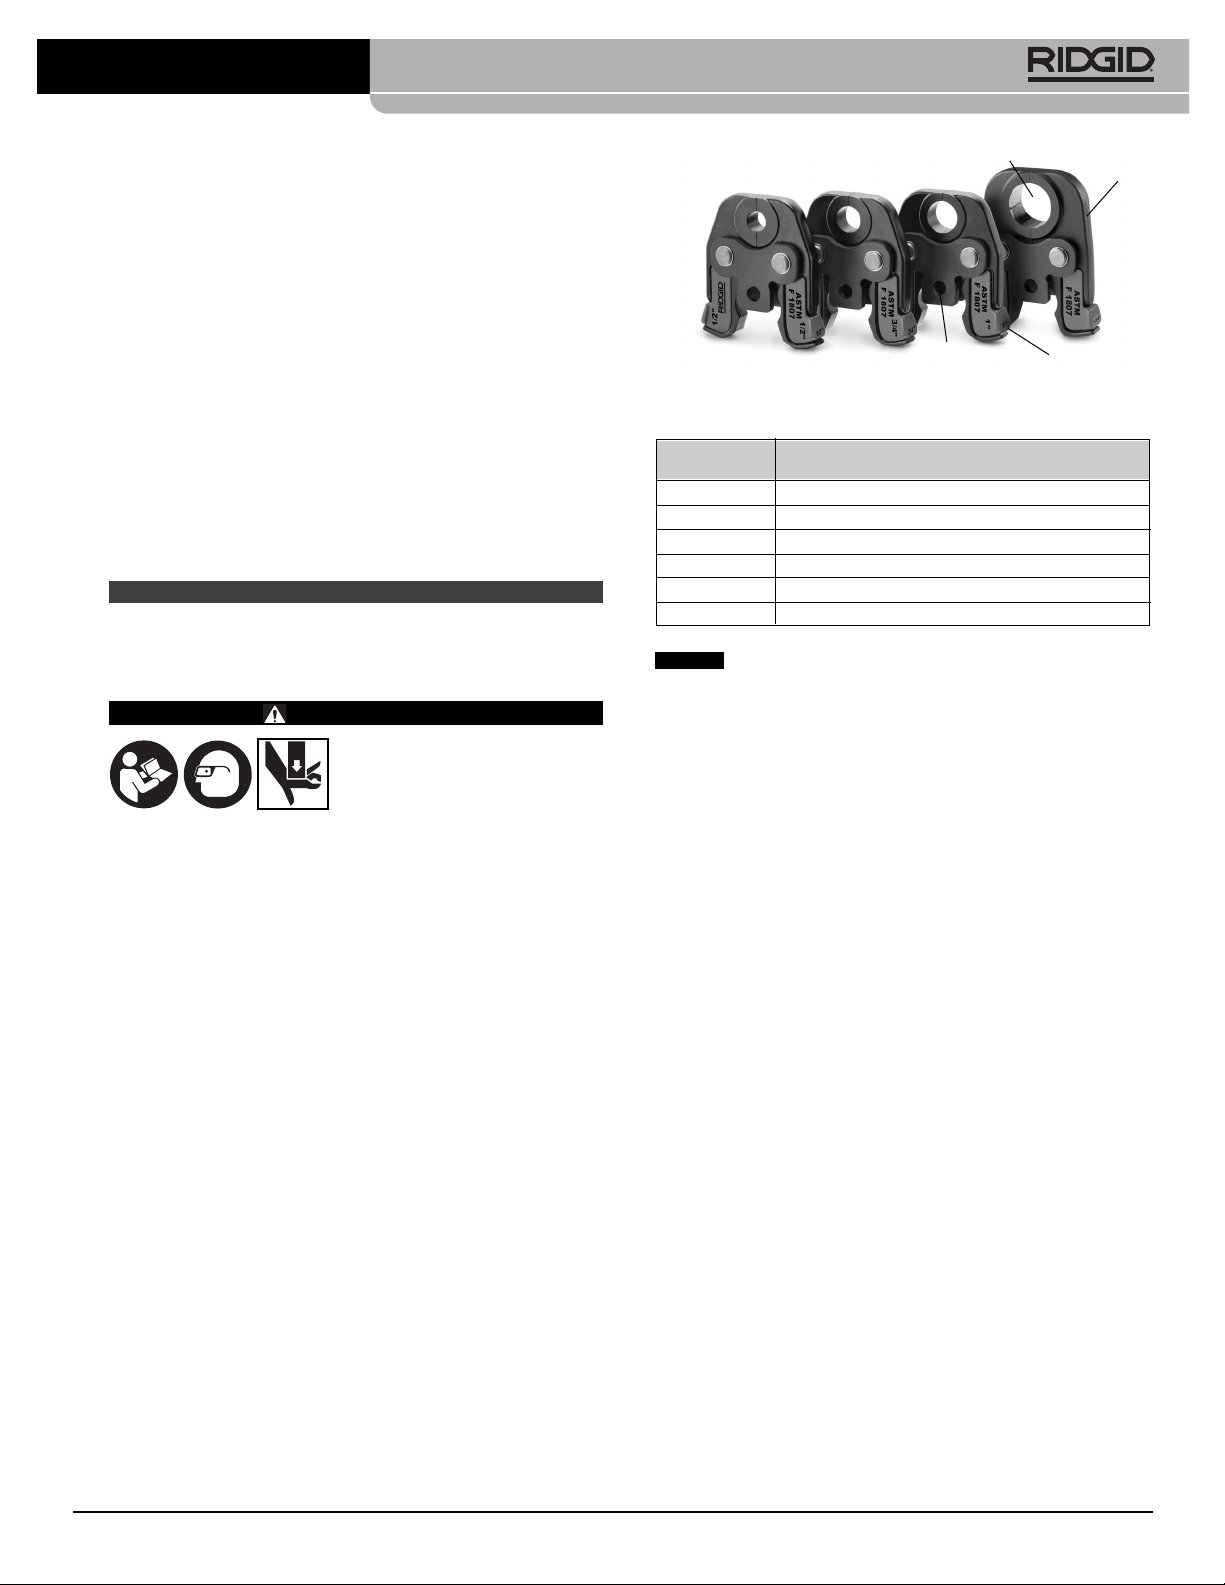
Figura 1 – Mordazas de sellado ASTM F 1807
Mordazas de sellado y calibres F 1807
Cuando se usan debidamente, las mordazas ASTM F
1807 de RIDGID producen conexiones que cumplen con la norma
ASTM F 1807. La selección de los materiales y métodos de
acoplamiento apropiados son la responsabilidad del diseñador y/o
instalador del sistema.
Consulte el fabricante del sistema de
acoplamiento de sellado para información sobre su selección.
Inspección y mantenimiento
Retire la mordaza de la selladora. Limpie todo aceite, grasa o
suciedad de la mordaza para ayudar con su inspección y mejorar el
control. Asegúrese que las indicaciones de uso de la mordaza estén
claramente marcadas. No use mordazas que no tengan indicaciones.
Antes de usar, inspeccione las mordazas cuidadosamente y verifique que estén bien montadas y completas y que no estén trabadas, desgastadas, averiadas o tengan otros problemas que
podrían afectar su uso apropiado y seguro. Si encuentra algún problema, no use la herramienta hasta corregir el problema
Inspeccione el perfil de la selladora. Si la selladora está oxidada,
sucia o tiene acumulación de residuos de acoplamiento, limpie el
perfil de la selladora a mano con lana de acero, una escobilla de
alambres de acero o una almohadilla superfina tipo Scotch-Brite
®
(Scotch-Brite®es una marca registrada de la 3M Company) para
pulir metales. No use métodos de limpieza demasiado fuertes que
podrían alterar las dimensiones críticas del perfil de la selladora.
Verifique que los brazos de las mordazas se muevan libremente, y
que el resorte de retorno cierre el juego de mordazas. Si fuera necesario, aplique lubricante liviano a los pasadores de pivote. Con un
paño, quite el lubricante excesivo.
Montaje y operación
1. Introduzca la mordaza que sea apropiada para la operación
dentro de la selladora.
2. Prepare la conexión según la norma ASTM F 1807 y/o las
instrucciones del fabricante del acoplamiento que sea apropiado según ASTM F 1807.
3. Apriete los brazos de la mordaza para abrir la mordaza.
4. Coloque la mordaza abierta alrededor del aro sellador. Permita
que la mordaza se cierre
(Figura 2)
.
5. Assurez-vous du bon positionnement et de la perpendicularité
des mâchoires et de la sertisseuse par rapport au tuyau et son
raccord. Dégagez vos mains des mâchoires, puis actionnez la
sertisseuse selon les consignes correspondantes.
6. En faisant attention d’éviter d’éventuelles bavures tranchantes
laissées sur le raccord lors de son sertissage, comprimez à
nouveau les bras de mâchoire pour retirer les mâchoires du
raccord serti.
Examen des raccords sertis
1. Eléments à vérifier :
• Positionnement de la bague de sertissage et du raccord.
• Position des mâchoires sur la bague de sertissage. Le rac-
cord et la bague doivent rester intacts.
• Diamètre de la bague sertie. A mesurer selon la norme
ASTM F 1807 et/ou les consignes du fabricant des raccords.
• Toute autre anomalie potentielle signalée par le fabricant
des raccords.
En cas d’anomalie, retirez et remplacez le raccord.
2. Contrôlez le réseau selon les consignes du fabricant, Les
règles de l’art et Les normes en vigueur.
ESPAÑOL
Hoja de instrucciones para mordazas
de sellado ASTM F 1807
¡
ADVERTENCIA!
Lea y entienda estas instrucciones, las instrucciones de la
selladora, las instrucciones
del fabricante del acoplamien-
to, las normas ASTM F 1807 y
las advertencias e instrucciones para todos los equipos y
materiales que piensa emplear antes de operar esta
he_rramienta, para así reducir el peligro de daños a la
propiedad y/o lesiones personales graves.
• Mantenga las manos y dedos alejados de las mordazas
durante el ciclo de sellado. Sus dedos o manos pueden
quedar aplastados, fracturados o amputados si quedan atrapados entre las mordazas, o entre éstas y cualquier otro objeto.
• Nunca trate de reparar una mordaza averiada. Deseche la
mordaza averiada en su totalidad. Una mordaza que haya
sido soldada, afilada, perforada o modificada de alguna manera
puede hacerse trizas durante el sellado y causar lesiones
graves. Si no se reemplaza la mordaza en su totalidad, puede
fallar y causar una lesión grave.
• Siempre use protección para los ojos para evitar lesiones.
• Solo use una selladora RIDGID
®
con mordazas RIDGID. El
uso de otras herramientas puede dañar las mordazas o resultar
en conexiones defectuosas.
Si tiene preguntas acerca de este producto RIDGID
®
, por favor:
– Comuníquese con el distribuidor RIDGID en su localidad.
– Visite www.RIDGID.com para averiguar dónde se encuentran
los centros autorizados de RIDGID más cercanos.
– Comuníquese con el Departamento de Servicio Técnico de
Ridge Tool en [email protected], o llame por teléfono desde EE. UU. o Canadá al (800) 519-3456.
Descripción
Cuando se emplean con las selladoras compactas apropiadas de
RIDGID, las mordazas de sellado ASTM F 1807 de RIDGID están
diseñadas para sellar mecánicamente los aros selladores F 1807 de
cobre según las dimensiones requeridas para una correcta instalación.
3
ASTM F 1807 Press Jaws Instruction Sheet
Perfil de la selladora
Brazo de
la mordaza
Marcas de
calibre
Placas laterales
No. en Descripción
el catálogo
22958 Mordaza compacta ASTM F 1807 de 1/2pulg.
22968 Mordaza compacta ASTM F 1807 de 3/4pulg.
22973 Mordaza compacta ASTM F 1807 de 1 pulg.
22978 Mordaza compacta ASTM F 1807 de 11/4pulg.
29583 Calibre pasa/no pasa ASTM F 1807 de 3/8a 1 pulg.
23898 Calibre pasa/no pasa ASTM F 1807 de 11/4pulg.
AVISO
Page 4
ASTM F 1807 Press Jaws Instruction Sheet
4
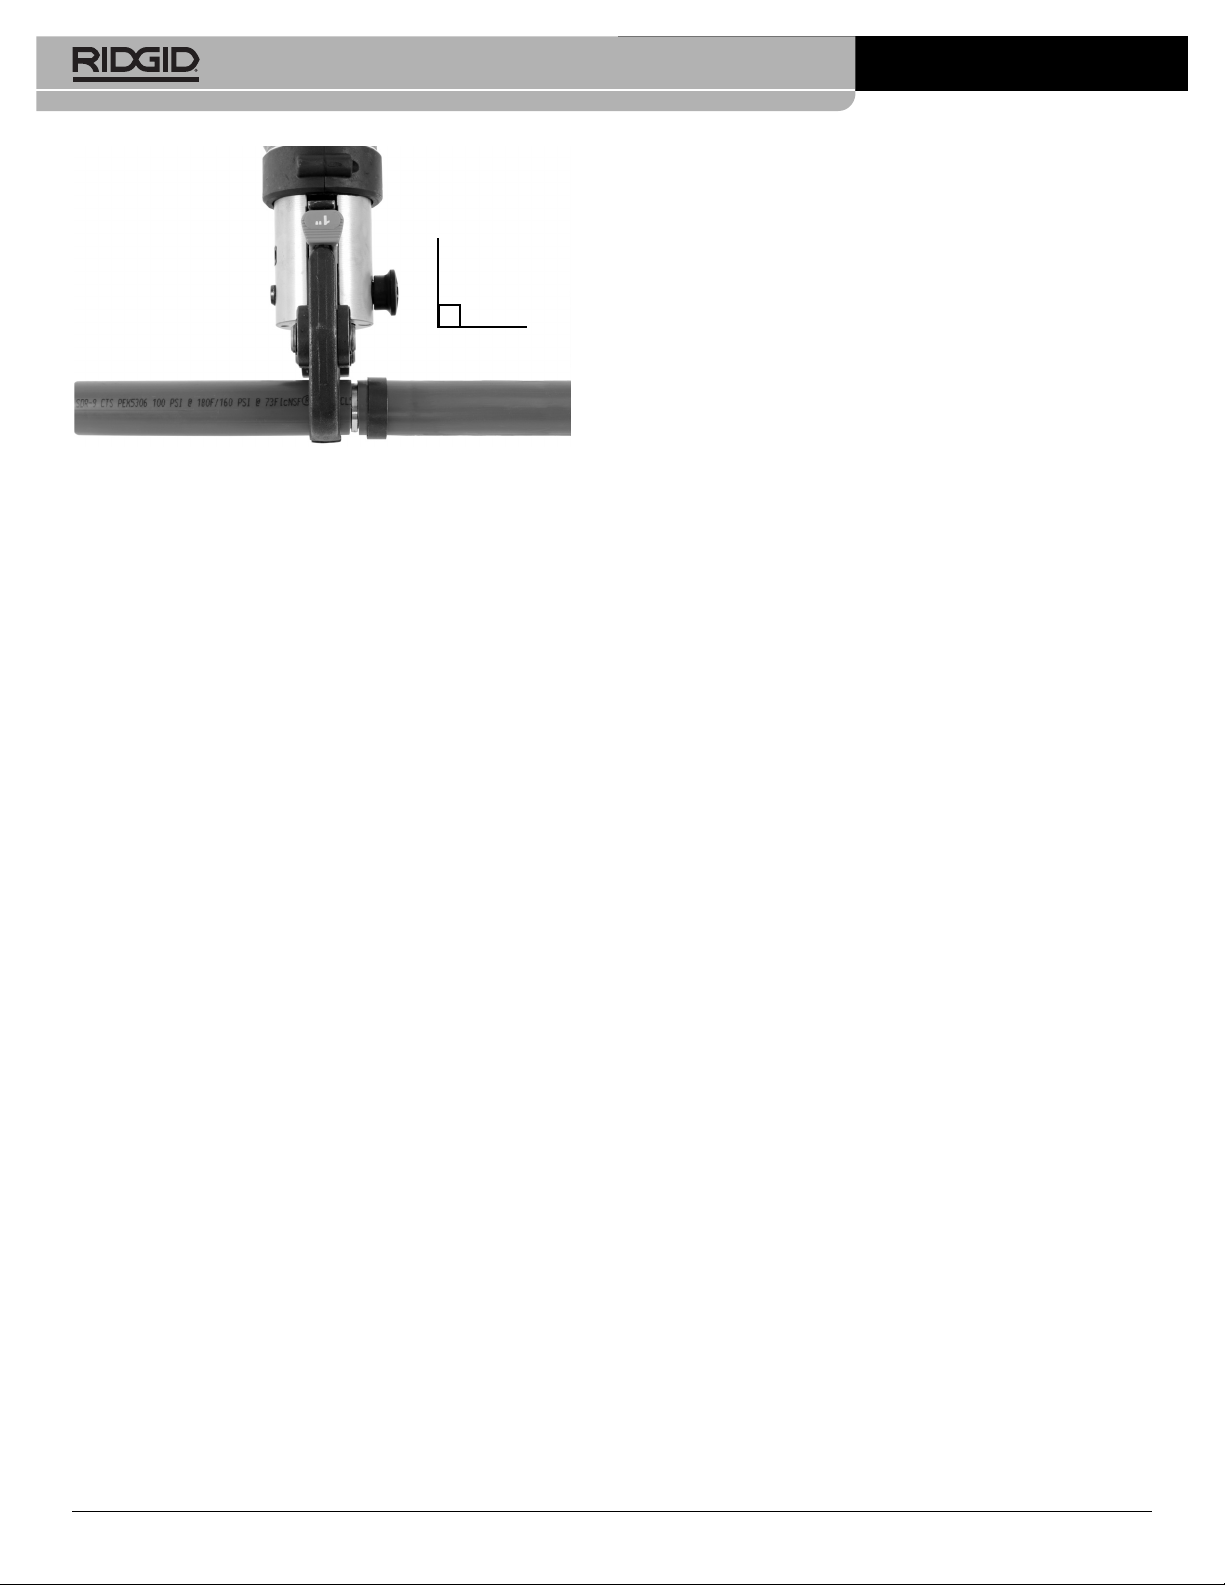
Figura 2 – Mordaza alineada con el tubo y el acoplamiento
5. Verifique que la mordaza y la selladora estén correctamente
alineadas y en ángulo recto con respecto al tubo y al
acoplamiento. Con las manos alejadas de la mordaza, opere la
selladora según las instrucciones.
6. Apriete los brazos de la mordaza para abrirla y retire la mordaza del acoplamiento. Evite los bordes afilados que se
podrían haber producido en el acoplamiento durante la
operación de sellado.
Inspección de la unión sellada
1. Inspeccione la unión sellada para verificar lo siguiente:
• El aro de sellado y el acoplamiento están bien colocados.
• El aro y la mordaza están correctamente alineados. El aco -
pla miento y el aro no deben estar averiados.
• El aro de sellado tiene las dimensiones correctas. Mida el aro
de sellado según la norma ASTM F 1807 y/o las instrucciones del fabricante del acoplamiento.
• No existe ningún otro problema según las indicaciones del
fabricante del acoplamiento.
Si encuentra algún problema, retire y reemplace el aco pla miento.
2. Pruebe el sistema según las instrucciones del proveedor del
sistema, las prácticas habituales y los códigos locales.
 Loading...