

Page 1
Ridge Tool Co., Elyria, Ohio, U.S.A.
9/05
Printed in U.S.A. 999-998-280.10
Rev. A
65R-C & 65R-TC Manual
Pipe Threader Instructions
RIDGID 65R-C and 65R-TC Threaders are designed to
thread 1″ to 2″ pipe and conduit using a manually operated internal ratchet.
Read these instructions carefully before
using this tool. Failure to follow all instructions may
result in property damage and/or serious injury.
Thread Size Adjustment
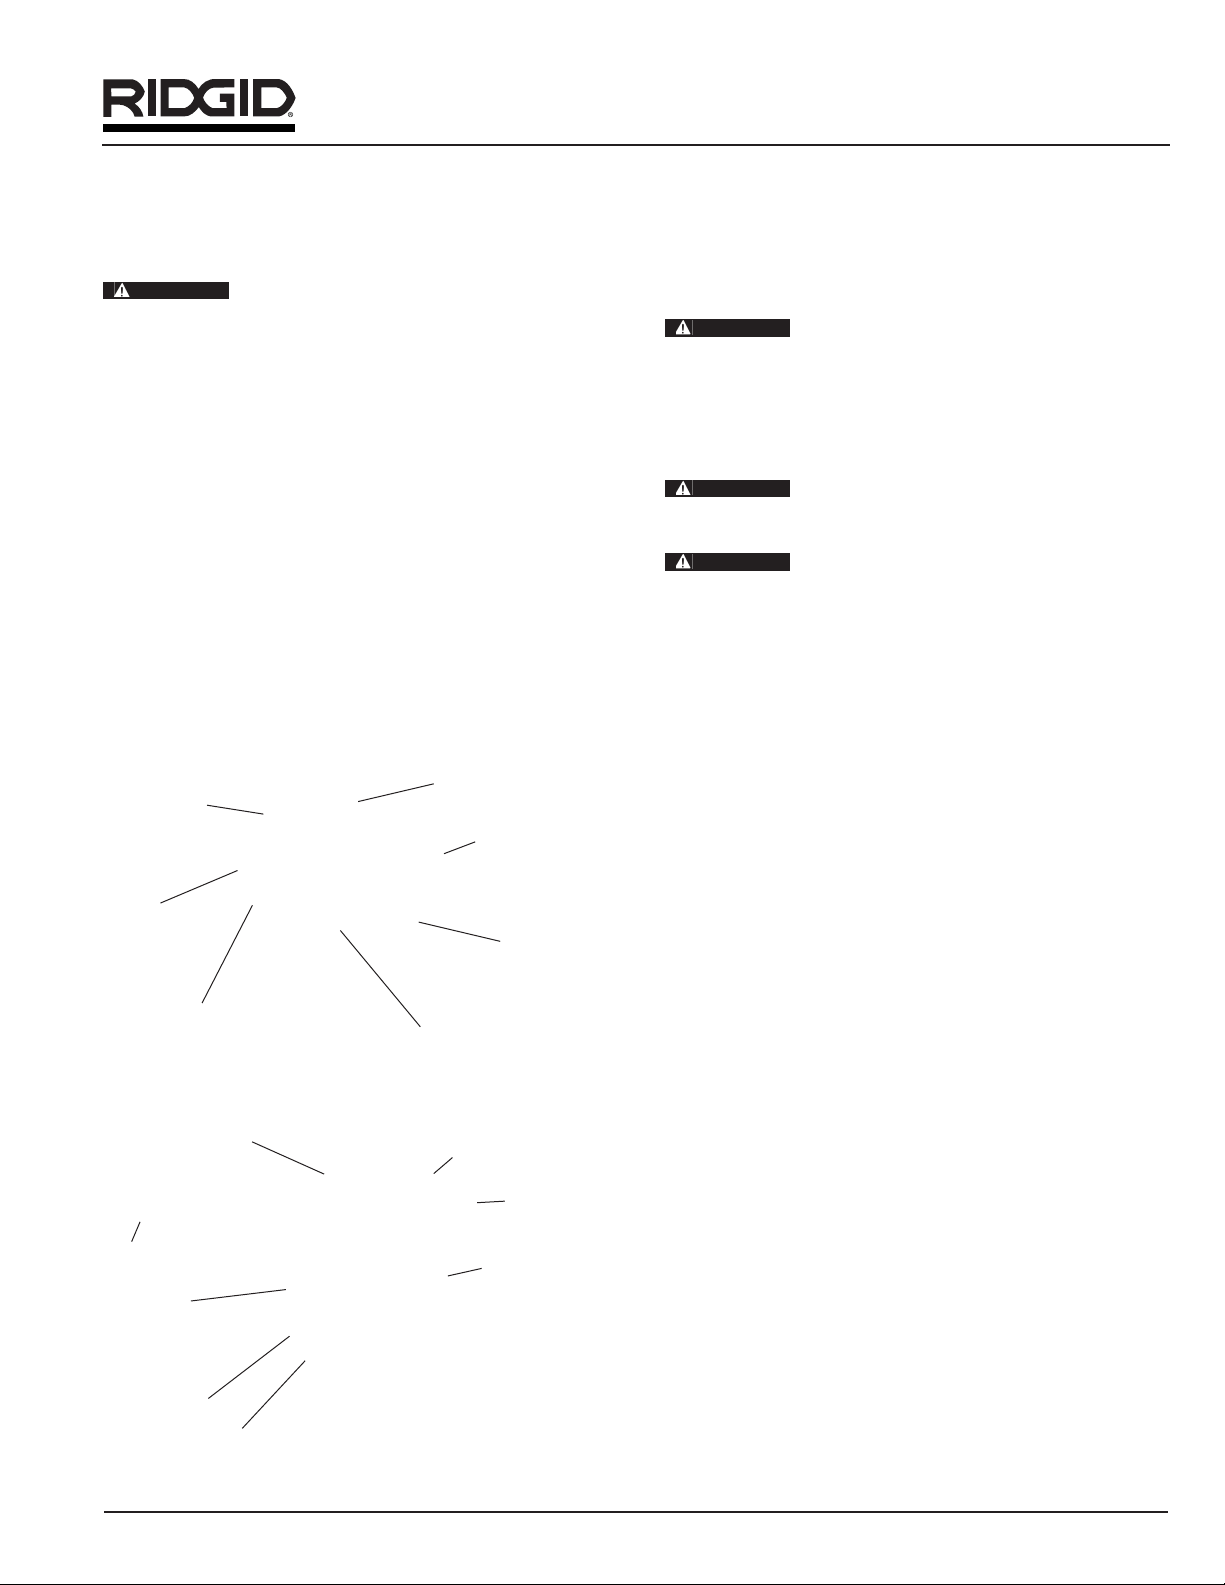
1. Place threader with workholder up (Figures 1 and 2)
and unscrew workholder by turning counter-clockwise
until change plate is clear of posts.
2. Move post to desired pipe size. Screw workholder
clockwise until change plate slides over post.
3. Adjust change plate to desired thread size.
Standard Size Thread: Set change plate between the
two “Standard” marks.
Oversize Thread: For oversize (shallow) thread, set
change plate slightly below the “Standard” marks.
Undersize Thread: For undersize (deep) thread, set
change plate slightly above the “Standard” marks.
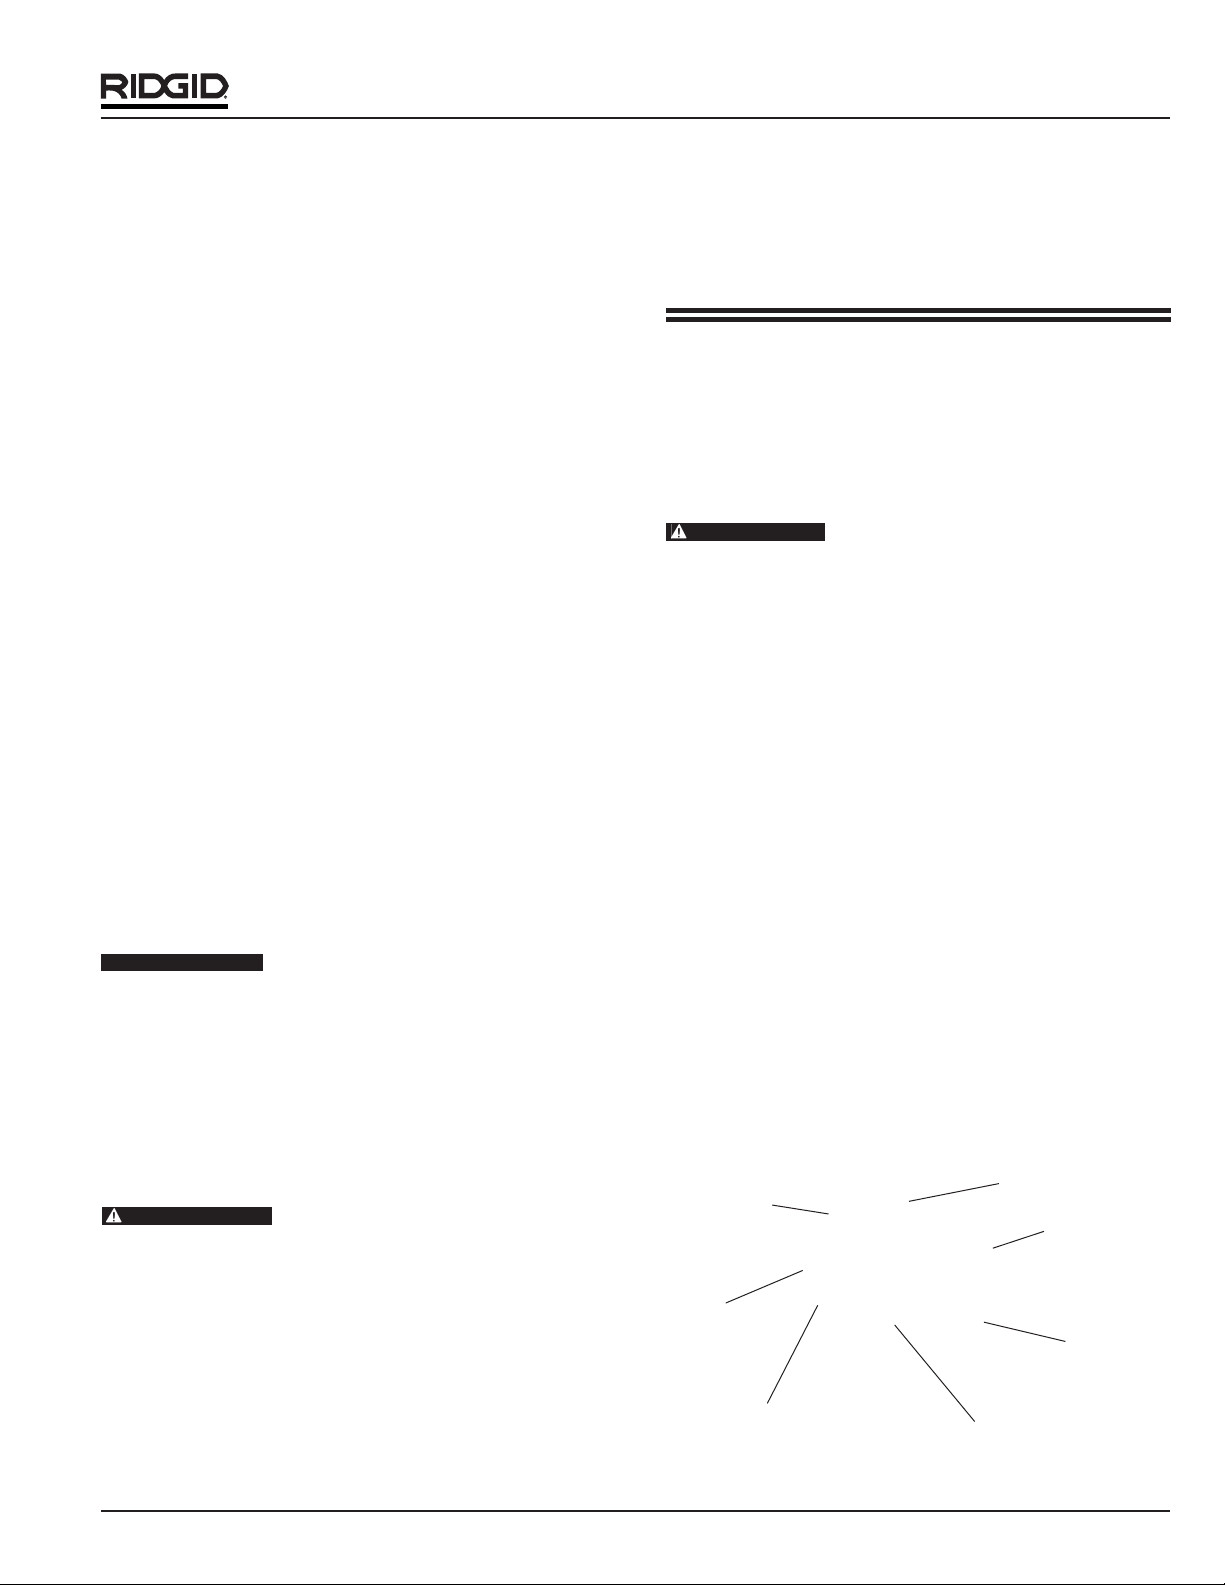
Figure 1 – 65R-C Threader
Figure 2 – 65R-TC Threader
Threading:
1. Inspect the threader before use. Replace dies or any
other pat that shows damage or wear. To insure high
thread quality, only use RIDGID replacement dies.
Worn dies can result in poor thread quality
and high handle forces.
2. Mount the pipe firmly in a pipe vise. When threading
an existing pipe, make sure it is secure and will no
move. Cut the end of the pipe cleanly and squarely
using a pipe cutter (Figure 3).
To prevent tipping, long lengths of pipe
should also be supported with a pipe stand. Vise and
stands should be on level ground.
When working on a scaffold or lift, the operator should be properly secured to prevent injury in the
event of a fall.
Figure 3 – Cutting End Of Pipe
3. Ream the end of the pipe to remove any burrs that
may have been produced during the cutting of the
pipe (Figure 4).
Figure 4 – Reaming End Of Pipe
WARNING
WARNING
WARNING
WARNING
Gauge
Ring
Lugs
Clamp
Screw
Change
Plate
Post
Workholder
Jaw
Workholder
Pipe
Handle
Gauge Ring
Release Cam
Lever
Post
Change Plate
Clamp Screw
Workholder Jaw
Standard
Marks
Page 2
4. Adjust thread size for the size pipe to be threaded
(refer to previous instructions for thread size adjustment).
5. Adjust workholder:
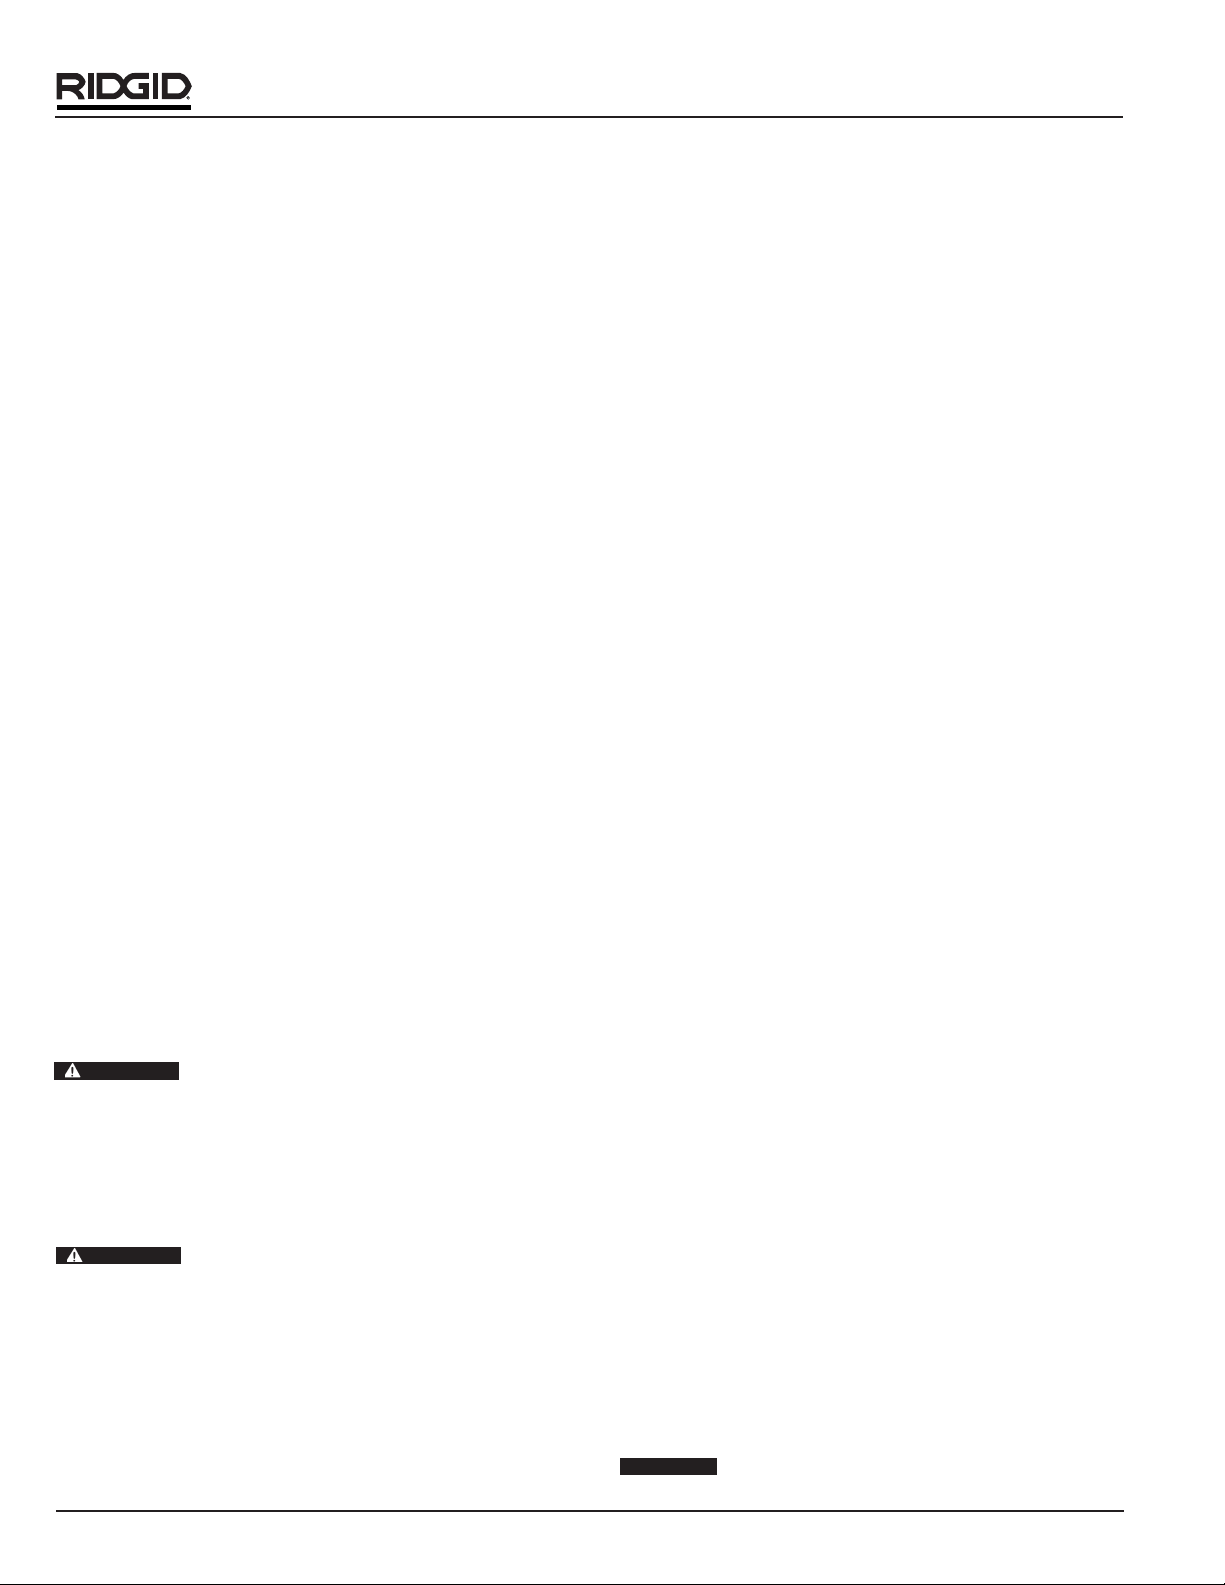
65R-C: Turn gage ring until desired pipe size corresponds with mark on top of workholder (Figure 1).
65R-TC: Turn gage ring until desired pipe size is aligned
with locking cam (Figure 2).
6. Turn release cam lever to the “closed” position. Slide
threader on the pipe with the workholder end first
(Figure 5). Center end of pipe in the throat of the dies.
7. Secure workholder on the pipe by tightening the
clamp screw (Figure 1) or the locking cam (Figure 2).
Figure 5 – Sliding Threader Onto Pipe
8. Move the handle in a pumping action to thread the
pipe.
Make sure the handle is clean and free from
oil and grease. This allows for better control of the tool.
9. When hand threading, your weight should be above
the handle ensuring maximum leverage. If possible,
do not do all the work with you arms; use your weight.
Do not overreach. Keep proper footing and balance to
maintain better control.
Do not slide a pipe or “cheater” over the
handle to gain extra leverage. This practice can result in
serious injury.
NOTE! When using the 65-R Threader with the 300
Power Drive, manually start the thread (approximately one turn) before starting power drive.
Figure 6 – Applying Thread Cutting Oil
10. Apply a generous quantity of RIDGID Thread Cutting
Oil when threading (Figure 6). Use of a lubricating oil
or a poor thread cutting oil can result in a poor quality
cut thread, leaky joints, short die life and high handle
forces.
11. 65R Threaders are jam-proof and will automatically
kick out and disengage the ratchet action when the
thread is complete.
12. Remove threader from pipe by turning release cam
lever to “OPEN” and spin threader back to the “STANDARD” position. Loosen clamp screw or locking cam
and slide threader off the pipe.
or
Remove by turning the release lever to “OPEN” position, loosening clamp screw or locking cam, and
pulling threader straight off pipe. Maintain close control of the threader so the threads are not damaged.
Spinning the threader back to the “STANDARD” position is not required.
NOTE! Clean any oil spill or splatter that is on the
ground. At the end of each job, always clean
your threader and store in a clean dry area to
protect against damage.
Changing Dies
1. Place threader in position as shown in Figure 1 and
unscrew workholder upwards until change plate is
clear of post. Turn release cam lever to OPEN position.
2. Push post to the left past the 2″ mark. Turn the threader over and remove dies. If the dies stick, tap the
ratchet ring lightly behind the die.
3. Insert new dies making sure die numbers correspond
to the slot numbers. Replace complete die set. Move
post to engage dies.
Failure to replace complete die set may result
in poor thread quality and leaky joints.
Ridge Tool Co., Elyria, Ohio, U.S.A.
65R-C & 65R-TC Manual Pipe Threader Instructions
WARNING
WARNING
CAUTION
2
Page 3
Ridge Tool Co., Elyria, Ohio, U.S.A.
65R-C & 65R-TC Manual Pipe Threader Instructions
4. Turn threader over and set post to desired pipe size.
Screw workholder down so change plate is between
the “Standard” size marks and you are ready to
resume threading.
Service and Repair
When servicing this tool, only identical
replacement parts should be used. Failure to follow these
steps may create a risk of serious injury.
If you have any questions regarding the service or repair
of this machine, call or write to:
Ridge Tool Company
Technical Service Department
400 Clark Street
Elyria, Ohio 44035-6001
Tel: (800) 519-3456
E-mail: [email protected]
For name and address of your nearest Independent
Authorized Service Center, contact the Ridge Tool Company at (800) 519-3456 or http://www.ridgid.com
WARNING
3
Fileteuse manuelle 65R-C et 65R-TC :
Mode d’emploi
Les fileteuses RIDGID 65RC et 65R-TC sont prévues
pour le filetage des tuyaux et gaines de 1 à 2 po de
diamètre à l’aide d’une clé à cliquets manuelle.
Lisez ces instructions soigneusement avant d’utiliser l’appareil. Le non-respect de l’ensemble des consignes ci-devant pourrait entraîner
d’importants dégâts matériels et/ou de graves lésions
corporelles.
Réglage du pas de filetage
1. Positionnez la fileteuse avec son anneau de serrage
vers le haut (Figures 1 et 2), puis dévissez l’anneau de
serrage en le tournant à gauche jusqu’à ce que la platine de réglage se désengage du poteau.
2. Amenez le poteau jusqu’à la section de tuyau voulue.
Vissez l’anneau de serrage jusqu’à ce que la platine
de réglage s’engage sur le poteau.
3. Amenez la platine de réglage à la dimension de pas
voulu.
Pas standard : Centrez la platine de réglage entre les
deux repères «Standard».
Pas surdimensionné : Pour obtenir un pas surdimensionné (moins profond), descendez la platine de réglage
légèrement en dessous des repères «Standard».
Pas sousdimensionné : Pour obtenir un pas sousdimensionné (plus profond), montez la platine de réglage
légèrement au-dessus des repères «Standard».
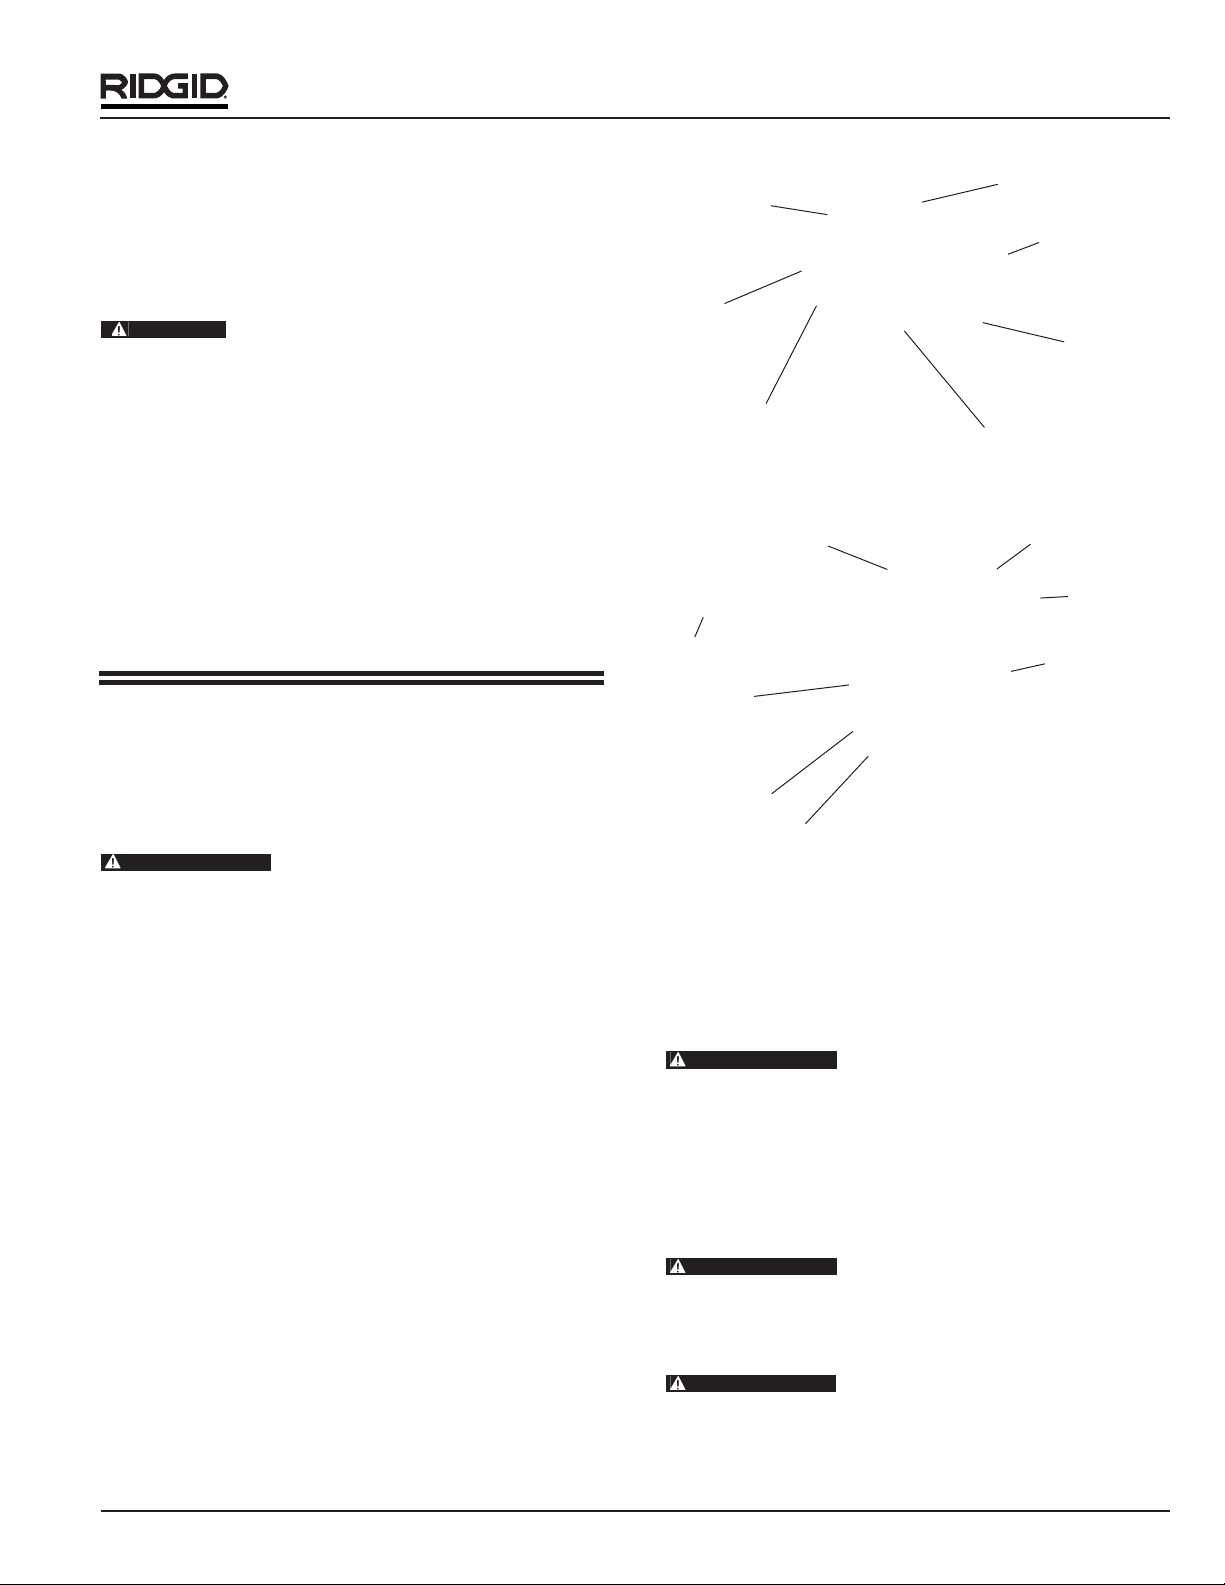
Figure 1 – Fileteuse 65R-C
Figure 2 – Fileteuse 65R-TC
Le filetage :
1. Examinez la fileteuse avant toute utilisation. Remplacer les filières ou tout autre composant endommagé ou usé. N’utilisez que les filières de remplacement RIDGID afin d’assurer un filetage de qualité.
Les filières émoussées risquent de
produire de filetages de mauvaise qualité et de créer
une résistance excessive.
2. Arrimez le tuyau dans un étau à tubes. Lors du filetage d’un tuyau déjà installé, assurez-vous qu’il est
bien arrimé et ne risque pas de glisser. Coupez l’ex-
trémité du tuyau proprement et bien d’équerre à
l’aide d’un coupe-tubes (Figure 3).
Afin d’éviter les risques de renversement de l’ensemble, soutenez les tuyaux de
grande longueur à l’aide d’un porte-tubes. L’étau et les
porte-tubes éventuels doivent être installés sur un sol de
niveau.
Tout utilisateur travaillant sur échafaudage ou élévateur doit être correctement sanglé en
cas de chute.
Bague de
calibrage
Goujons
Vis de blocage
Platine de
réglage
Poteau
Mâchoire d’anneau
de serrage
Anneau de
serrage
Manche
tubulaire
Bague de
calibrage
Levier
d’ouverture
de came
Poteau
Platine de
réglage
Vis de blocage
Mâchoire d’anneau
de serrage
Repère
«Standard»
MISE EN GARDE
MISE EN GARDE
MISE EN GARDE
MISE EN GARDE
Page 4
Ridge Tool Co., Elyria, Ohio, U.S.A.
65R-C & 65R-TC Manual Pipe Threader Instructions
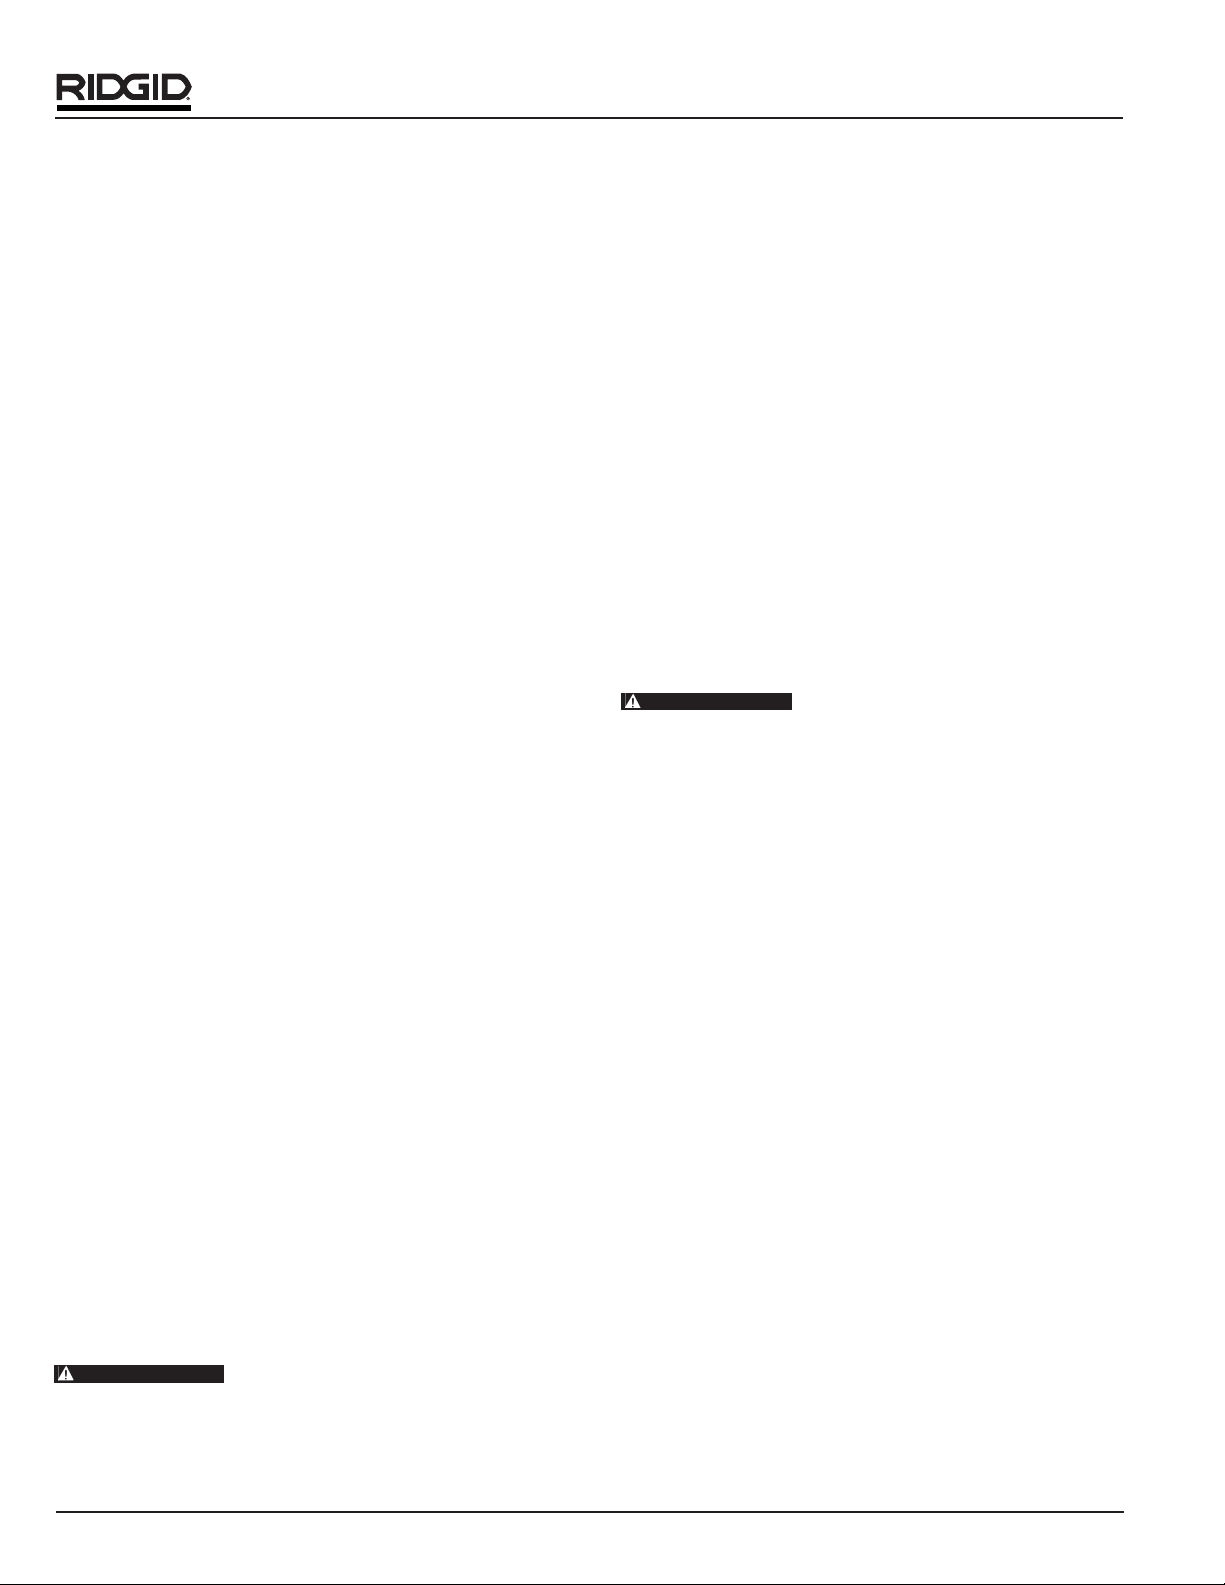
Figure 3 – Coupe de l’extrémité du tuyau
3. Alésez l’extrémité du tuyau afin d’éliminer toutes bavures éventuelles laissées lors de sa coupe (Figure 4).
Figure 4 – Alésage de l’extrémité du tuyau
4. Réglez l’appareil en fonction de la section de tuyau
concerné (reportez-vous aux consignes de réglage
précédentes).
5. Réglez l’anneau de serrage :
65R-C : Tournez la bague de calibrage jusqu’à ce que le
repère de section approprié s’aligne sur le repère en tête
de l’anneau de serrage (Figure 1).
65R-TC : Tournez la bague de calibrage jusqu’à ce que
le repère de section approprié s’aligne sur la came de
blocage (Figure 2).
6. Tournez le levier d’ouverture de la came à la position
«closed» (fermée). Enfilez la fileteuse sur le tuyau,
anneau de serrage en premier (Figure 5), tout en gar-
dant le tuyau centré dans la filière.
7. Serrez la vis de blocage (Figure 1) ou la came de
blocage (Figure 2) afin d’arrimer le tuyau.
8. Filetez le tuyau en pompant le manche de l’appareil.
Assurez-vous de la propreté du manche, et notamment de l’absence de toutes traces d’huile ou
de graisse, afin de mieux contrôler l’appareil.
9. Lors des filetages manuels, il est préférable de se tenir
au-dessus du manche afin de profiter d’un maximum
d’effet de levier et d’y mettre le corps pour le pomper,
plutôt que simple force des bras. Ne vous mettez pas
en porte-à-faux. Maintenez votre équilibre et une
bonne assise afin de mieux contrôler l’appareil.
Figure 5 – Enfilage de la fileteuse sur le tuyau
Ne jamais enfiler de rallonge sur le
manche pour augmenter son levier. Cela risquerait de
provoquer de graves lésions corporelles.
NOTA ! Lors de l’utilisation de la fileteuse 65-R avec le
système d’entraînement 300 Power Drive, entamez le filetage manuellement (environ un tour)
avant de lancer le système d’entraînement.
Figure 6 – Application de l’huile de coupe
10. Appliquez de l’huile de coupe RIDGID Thread Cutting
Oil copieusement lors du filetage (Figure 6). L’utilisation
d’une huile de lubrification ou d’une huile de coupe de
qualité inférieure risque non seulement de produire des
filetages de mauvaise qualité et des fuites, mais aussi
de provoquer l’usure prématurée des filières et deman-
der des efforts de pompage excessifs.
11. Les fileteuses type 65R sont à rochet antigrippage et
se libèrent automatiquement du système d’entraînement à cliquets dès que le filetage est terminé.
12. Retirez la fileteuse du tuyau en tournant le levier d’ouverture de came à la position «OPEN», puis en
4
MISE EN GARDE
MISE EN GARDE
Page 5
Ridge Tool Co., Elyria, Ohio, U.S.A.
65R-C & 65R-TC Manual Pipe Threader Instructions
ramenant la fileteuse à la position «STANDARD».
Desserrez ensuite la vis ou la came de blocage, puis
retirez la filière du tuyau.
ou
Retirez-la en tournant le levier d’ouverture à la position
«OPEN», puis en desserrant la vis ou came de
blocage avant de soigneusement retirer la fileteuse du
tuyau. Retirez la fileteuse soigneusement afin de ne
pas endommager les filets dans le processus. Ceci
évite d’avoir à ramener la fileteuse à la position
«STANDARD».
NOTA ! Eliminez toutes traces d’huile laissée au sol. En
fin de chantier, nettoyez systématiquement la
fileteuse et stockez la dans un endroit propre et
sec afin d’éviter sa détérioration.
Remplacement des filières
1. Positionnez la fileteuse comme indiqué à la Figure 1,
puis tournez l’anneau de serrage vers le haut jusqu’à
ce que la platine de réglage se désengage du poteau.
Tournez le levier d’ouverture de came à la position
«OPEN» (ouvert).
2. Poussez le poteau à gauche, au-delà du repère «2"».
Retournez la fileteuse pour retirer les filières. Si les filières s’accrochent, tapez légèrement sur la bague à
rochets, dernière les filières.
3. Introduisez de nouvelles filières en vous assurant que
le chiffre inscrit sur chacune d’elles correspond à celui
de son logement. Remplacez le jeu de filières au complet. Ramenez le poteau afin d’engager les filières.
Le jeu de filières doit être remplacé au
complet afin d’assurer une bonne qualité de filetage et l’é-
tanchéité des joints.
4. Retournez la fileteuse, puis amenez le poteau au
repère correspondant à la section du tuyau en question. Vissez l’anneau de serrage de manière à positionner la bague de réglage entre les repères
«Standard», puis reprenez les opérations de filetage.
Entretien et réparations
Utilisez exclusivement des pièces de
rechange d’origine lors de la réparation de cet appareil. Le
non-respect de ces consignes pourrait augmenter les
risques de choc électrique ou autre blessure corporelle
grave.
Veuillez adresser toutes questions éventuelles concernant l’entretien ou la réparation de cet appareil aux cordonnées suivantes :
Ridge Tool Company
Technical Service Department
400 Clark Street
Elyria, Ohio 44035-6001
Tél. : (800) 519-3456
E-mail: [email protected]
Pour obtenir les coordonnées du concessionnaire le plus
proche, consultez la Ridge Tool Company au (800) 5193456 ou http://www.ridgid.com.
5
AVERTISSEMENT
MISE EN GARDE
Roscadoras Manuales 65R-C y 65R-TC
Instrucciones de uso
Las Roscadoras Manuales 65R-C y 65R-TC de RIDGID
han sido fabricadas para roscar tubos y conductos de
una y hasta 2 pulgadas empleando un trinquete interior
de funcionamiento manual.
Antes de usar esta herramienta, lea
estas instrucciones cuidadosamente. Pueden ocurrir
daños materiales y/o lesiones graves si no se siguen
todas las instrucciones.
Regulación del tamaño de la rosca
1. Ponga la roscadora con su portapiezas boca arriba
(Figuras 1 y 2) y desatornille el portapiezas girándolo
hacia la izquierda hasta que la placa de selección
haya franqueado el poste.
2. Corra el poste hasta el tamaño de tubo deseado.
Atornille el portapiezas hacia la derecha hasta que la
placa de selección se deslice por el poste.
3. Ajuste la placa de selección al tamaño de rosca
deseado.
Rosca de tamaño estándar: Coloque la placa de selección entre las dos marcas "Standard".
Rosca sobredimensionada: Para obtener una rosca
sobredimensionada (poco profunda), coloque la placa de
selección ligeramente por debajo de las marcas
"Standard".
Rosca subdimensionada: Para obtener una rosca subdimensionada (profunda), coloque la placa de selección
levemente por encima de las marcas "Standard".
Figura 1 – Roscadora 65R-C
ADVERTENCIA
Calibrador
anular
Palanca de
desenganche
Poste
Placa de
selección
Tornillo
de sujeción
Mordaza del portapiezas
Marcas
"Standard"
Page 6
Ridge Tool Co., Elyria, Ohio, U.S.A.
65R-C & 65R-TC Manual Pipe Threader Instructions
Figure 2 – Roscadora 65R-TC
Roscado:
1. Revise la Roscadora antes de usarla. Reemplace las
terrajas o cualquier otra pieza que muestre daño o
desgaste. Para labrar roscas de alta calidad, sólo
emplee terrajas de recambio RIDGID.
Las terrajas desgastadas pueden producir roscas de mala calidad y exigen mayor esfuerzo
físico.
2. Monte el tubo firmemente sobre una prensa de tornillo. Cuando vaya a roscar una cañería preinstalada,
asegure que esté bien sujeta y que no se moverá.
Con un cortatubos, corte el extremo del tubo uniformemente y en ángulo recto (Figura 3).
Los tubos largos deben sujetarse
además con soportatubos para impedir que la roscadora
y la pieza de trabajo se vuelquen. Tanto la prensa de
tornillo como los soportatubos deben pararse sobre terreno firme y nivelado.
Cuando el operario trabaje sobre andamios o un elevador, debe ir sujeto debidamente para no
caerse.
Figura 3 – Corte del extremo de un tubo
3. Escarie el extremo del tubo recién cortado para eliminar las rebabas que puedan haberse formado durante
su corte (Figura 4).
Figura 4 – Escariado del extremo del tubo
4. Ajuste el tamaño de rosca de acuerdo al tamaño del
tubo que se va a roscar (consulte las instrucciones
previas acerca de la regulación del tamaño de la
rosca).
5. Ajuste del portapiezas:
65R-C: Gire el calibrador anular hasta que el tamaño del
tubo concuerde con la marca encima del portapiezas
(Figura 1).
65R-TC: Gire el calibrador anular hasta que el tamaño
del tubo se alinee con la leva de cierre (Figura 2).
6. Gire la palanca de desenganche a la posición de "cerrada". Monte la Roscadora, por el lado del portapiezas primero, en el tubo (Figura 5). Centre el
extremo del tubo en la boca de las mordazas.
7. Asegure el portapiezas en torno al tubo apretando el
tornillo de sujeción (Figura 1) o la leva de cierre (Fi-
gura 2).
8. Mueva el mango de arriba abajo, como bombeando,
para roscar el tubo.
Figure 5 – Montaje de la Roscadora en el tubo
6
Calibrador anular
Lengüetas
Tornillo de
sujeción
Placa de
selección
Poste
Mordaza del
portapiezas
Portapiezas
Mango
ADVERTENCIA
ADVERTENCIA
ADVERTENCIA
Page 7
Ridge Tool Company/Elyria, Ohio, U.S.A.
65R-C & 65R-TC Manual Pipe Threader Instructions
El mango debe estar limpio y libre de a-
ceite y grasa. Así se tiene mejor control de la herramienta.
9. Cuando se rosca manualmente, su peso debe cargarse justo sobre el mango para un mejor apalancamiento. Procure no hacer toda la fuerza con sus
brazos, emplee su propio peso. No se incline y mantenga el equilibrio mientras trabaja.
No ponga un tubo sobre el mango para
lograr mayor apalancamiento. Esta práctica es peligrosa y
puede herir gravemente al operario.
¡
NOTA! Cuando vaya a usar la Roscadora 65-R en con-
junto con el Accionamiento Motorizado No. 300,
inicie la rosca manualmente (aproximadamente
una vuelta) antes de encender el Accionamiento Motorizado.
Figura 6 – Aplicación de Aceite para Cortar Roscas
10. Aplique abundante cantidad de Aceite para Cortar
Roscas de RIDGID cuando rosque (Figura 6). No
emplee un aceite lubricante o un aceite de roscar de
baja calidad porque producirán roscas defectuosas,
uniones o juntas con fugas, exigirán mayor fuerza y/o
desgastarán las terrajas prematuramente.
11. Las Roscadoras 65-R no pueden trancarse y el
mecanismo de trinquete se desengancha automáticamente cuando se ha completado la rosca.
12. Desmonte la Roscadora del tubo girando la palanca
de desenganche a la posición de "OPEN" y devuelva
la Roscadora a la posición "STANDARD". Afloje el
tornillo de sujeción o la leva de cierre y retire la
Roscadora fuera del tubo.
O, desmóntela girando la palanca de desenganche a
la posición de "OPEN", aflojando el tornillo de sujeción o leva de cierre y extrayendo la Roscadora hacia
atrás rectamente fuera del tubo. Sostenga la
Roscadora firmemente en sus manos mientras la
saca para no dañar las roscas. No se requiere
devolver la Roscadora a la posición "STANDARD".
¡
NOTA! Limpie todo derrame o salpicaduras de aceite
que hayan caído al suelo. Al término de cada tra-
bajo, siempre limpie la Roscadora. Guárdela en
un lugar seco para que no se dañe.
Cambio de terrajas
1. Ponga la Roscadora en la posición que se muestra en
la Figura 1 y desatornille el portapiezas hacia arriba
hasta que la placa de selección haya franqueado el
poste. Gire la palanca de desenganche a la posición
de OPEN (abierta).
2. Empuje el poste hacia la izquierda hasta más allá de
la marca de 2″. Voltee la Roscadora y extraiga las terrajas. Si están pegadas, dele unos golpecitos al aro
del trinquete detrás de las terrajas.
3. Introduzca las nuevas terrajas asegurando que los
números de las terrajas corresponden a los números
de las muescas. Siempre reemplace el juego completo de terrajas. Mueva el poste para enganchar las
terrajas.
Si no se reemplaza el juego completo de terrajas, las roscas pueden resultar defectuosas o las juntas,
con escapes o fugas.
4. Voltee la Roscadora y coloque el poste en el tamaño
de tubo que se desea. Atornille el portapiezas hacia
abajo para que la placa de selección permanezca
entre las dos marcas de tamaño "Standard". La herramienta está lista para reanudar el roscado.
Servicio y reparaciones
Cuando se le haga mantenimiento a
esta máquina, sólo deben usarse repuestos idénticos.
Se crea el riesgo de que ocurran lesiones graves si no
se respetan estas instrucciones.
Si tiene cualquier pregunta acerca del servicio o reparaciones de esta máquina, llame o escríbanos a:
Ridge Tool Company
Departamento de Servicio Técnico
400 Clark Street
Elyria, Ohio 44035-6001
Tel: (800) 519-3456
E-mail: [email protected]
Para obtener el nombre y dirección del Servicentro
Independiente Autorizado más cercano, llame al (800)
519-3456 o visítenos en http://www.ridgid.com
7
ADVERTENCIA
ADVERTENCIA
CUIDADO
ADVERTENCIA
Page 8
Ridge Tool Company/Elyria, Ohio, U.S.A.
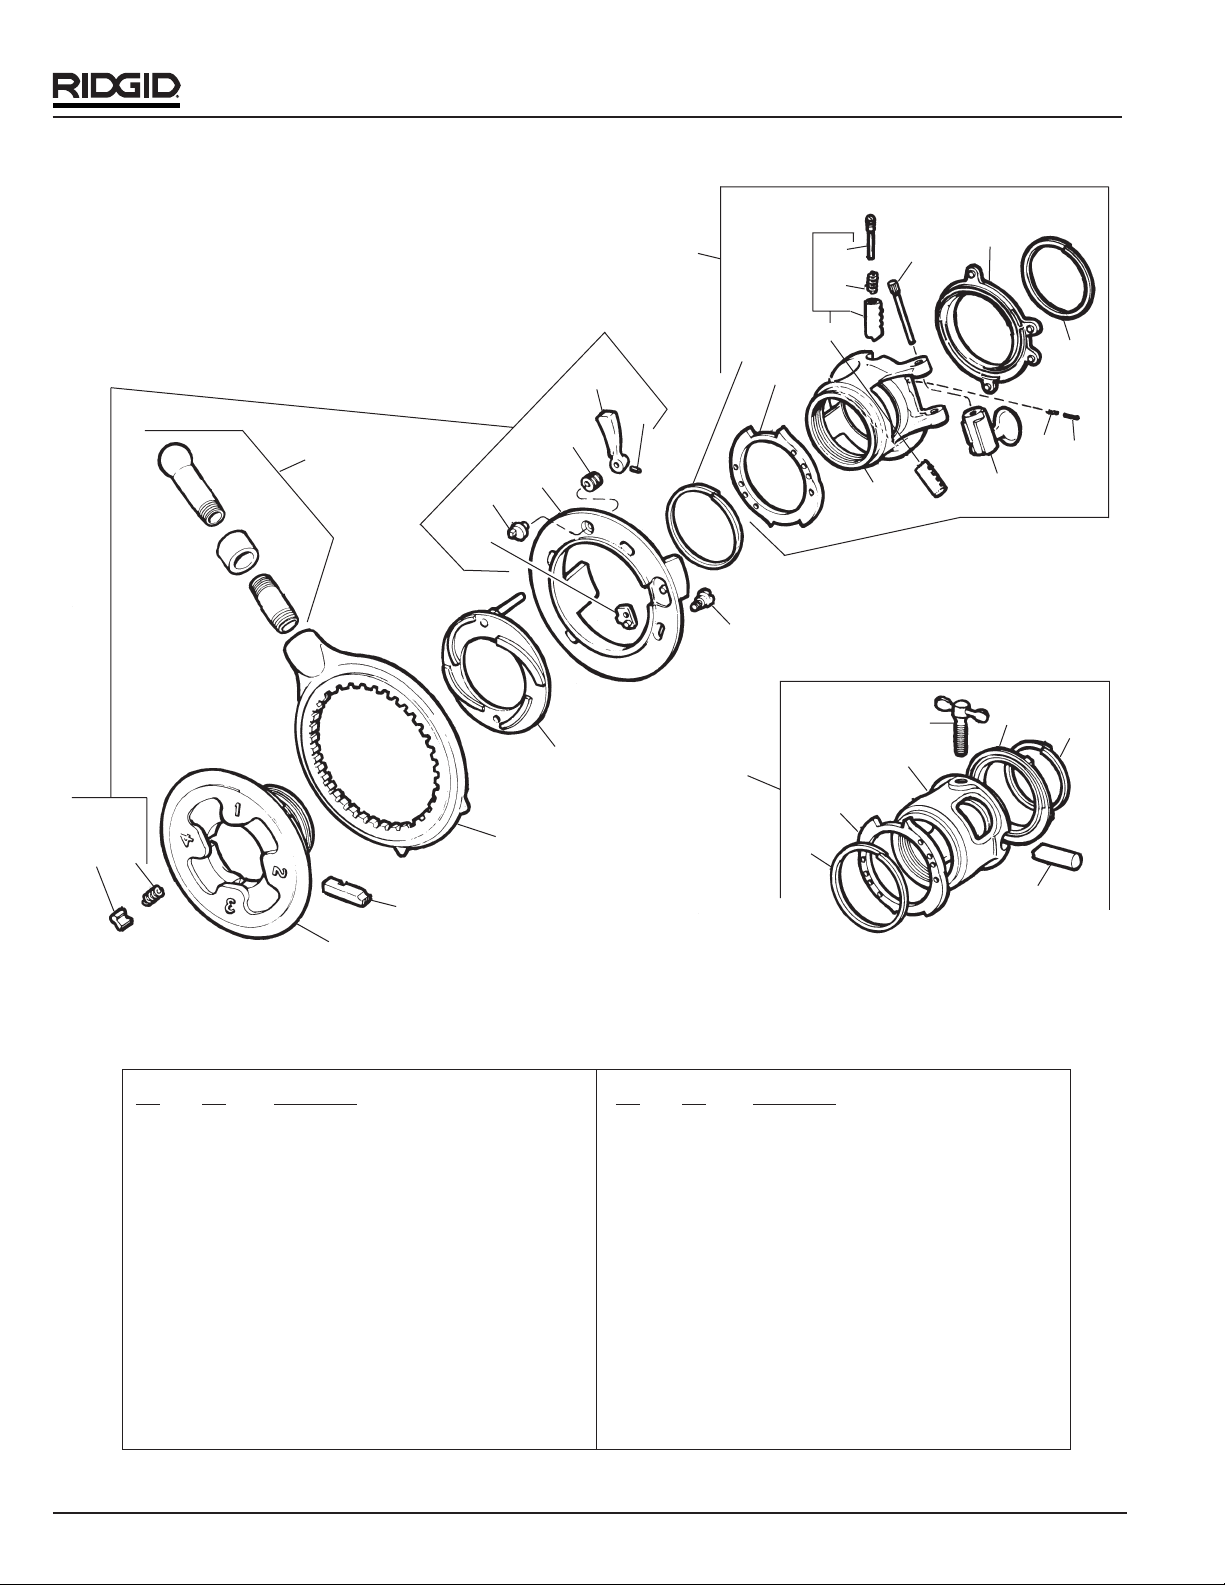
Nos. 65R-C & 65R-TC Pipe & Conduit Threaders
Nos. 65R-C & 65R-TC
Capacity: 1″,11/4″,11/2″ and 2″
Ref. Catalog
No.
No. Description
1 39335 65R-C Workholder (Cam Type) N.P.T.
68100 65R-C Workholder (Cam Type) B.S.P.T.
2 39340 65R-C Workholder Assy. (Cam Type) N.P.T.
68110 65R-C Workholder Assy. (Cam Type) B.S.P.T.
3 39205 Ratchet Ring
4 39215 Drive Plate
5 39220 Jam Proof Drive Plate Assembly
6 39245 Head N.P.T.
68060 Head B.S.P.T.
7 39290 Gauge Ring
8 39295 Tru-Center Workholder N.P.T.
68070 Tru-Center Workholder B.S.P.T.
9 39300 65R Tru-Center Workholder Assy. N.P.T.
68075 65R Tru-Center Workholder Assy. B.S.P.T.
10 39400 Change Plate N.P.T.
68125 Change Plate B.S.P.T.
11 39450 Cam Plate
12 39370 Gauge Ring
13 39405 Throwout Plate
14 39425 Workholder Jaw (3 per set)
(2 solid & 1 spring loaded)
Ref. Catalog
No.
No. Description
15 39485 Set Screw
16 39490 Compression Spring
17 39500 Locking Cam Pin
18 39505 Stop Pin
19 39545 Pipe Handle
20 39555 Locking Cam
21 39975 Change Plate Spring Ring
22 39980 Gauge Plate Spring Ring
23 39985 Clamp Screw
24 39990 Drive Plate Screw (4)
25 39995 Release Cam
26 39875 Pawl (2)
27 39880 Workholder Jaw (2)
28 39885 Release Cam Flat Spring (2)
29 39895 Release Cam Lever
30 39900 Pawl Spring (2)
31 39915 Coil Spring
32 39965 Cam Lever Pin
NOTE: Order parts by Catalog Number only.
DO NOT order by Reference Number.
1
5
3
6
28
25
24
11
21
10
26
30
Die Set (High Speed, Special
Dies for Stainless Steel, or
Carbide Tip Dies)
Refer to Die Table.
19
21
10
23
12
22
27
2
13
4
29
32
9
8
20
31
18
22
7
17
15
16
14
Note: No. 65R-C Workholder Assembly
(C-81-X) can be used for replacement on No. 65R-P Threader
 Loading...