

Page 1
300 and 400 Lever Bender Instruction Sheet
EN
300 and 400 Lever Bender
Instructions
WARNING
Read these instructions and the warni
ngs and instructions for all equipment
being used before using to reduce the
r
•
Always use safety glasses to reduce the risk of eye injury.
•
Do not use handle extensions (such as a piece of pipe).
Han dle extensions can slip or come off and increase the
r
isk of serious injury.
isk of serious personal injury.
If you have any question concerning this RIDGID®product:
– Contact your local RIDGID distributor.
– Visit RIDGID.com or to find your local RIDGID contact point.
– Contact Ridge Tool Technical Service Department at rtctechser -
vices@em erson.com, or in the U.S. and Canada call (800) 519-
3456.
NOTICE
Selection of appropriate materials and installation, joining
and forming methods is the responsibility of the system designer
and/or installer. Selection of improper materials and methods could
cause system failure.
Stainless steel and other corrosion resistant materials can be contaminated during installation, joining and forming. This contamination
could cause corrosion and premature failure. Careful evaluation of
materials and methods for the specific service conditions, including
chemical and temperature, should be completed before any installation is attempted.
Description
The RIDGID®300 and 400 Series Lever Benders are designed to
easily bend metal tubes to a maximum of 180°. The benders have
offset cushion grip handles and 90° start angle with specially
designed shoe to minimize bending efforts.
The 300 Series Plumbing benders are used to bend soft copper
tubes. The 400 Series Instrument benders can be used to bend copper, steel and stainless steel tubes with a wall thickness up to 0.06"
(1,5 mm).
See RIDGID catalog for specifications for each bender.
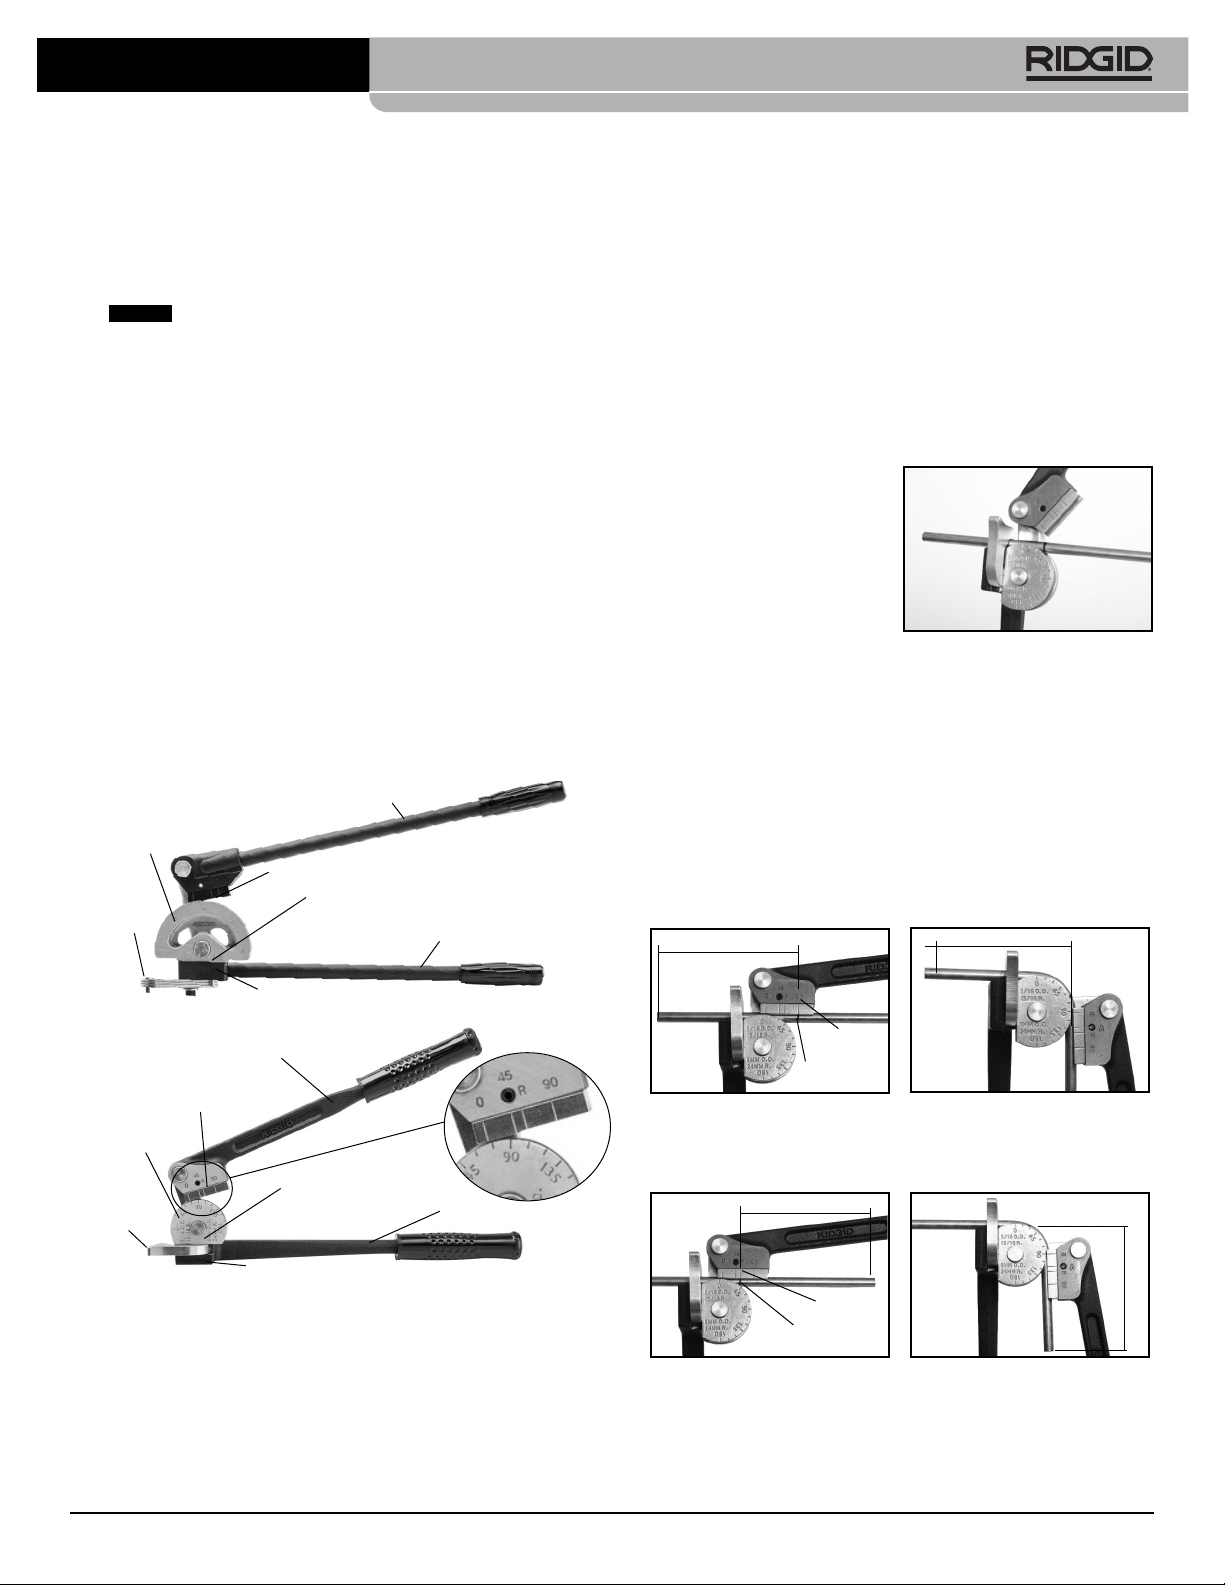
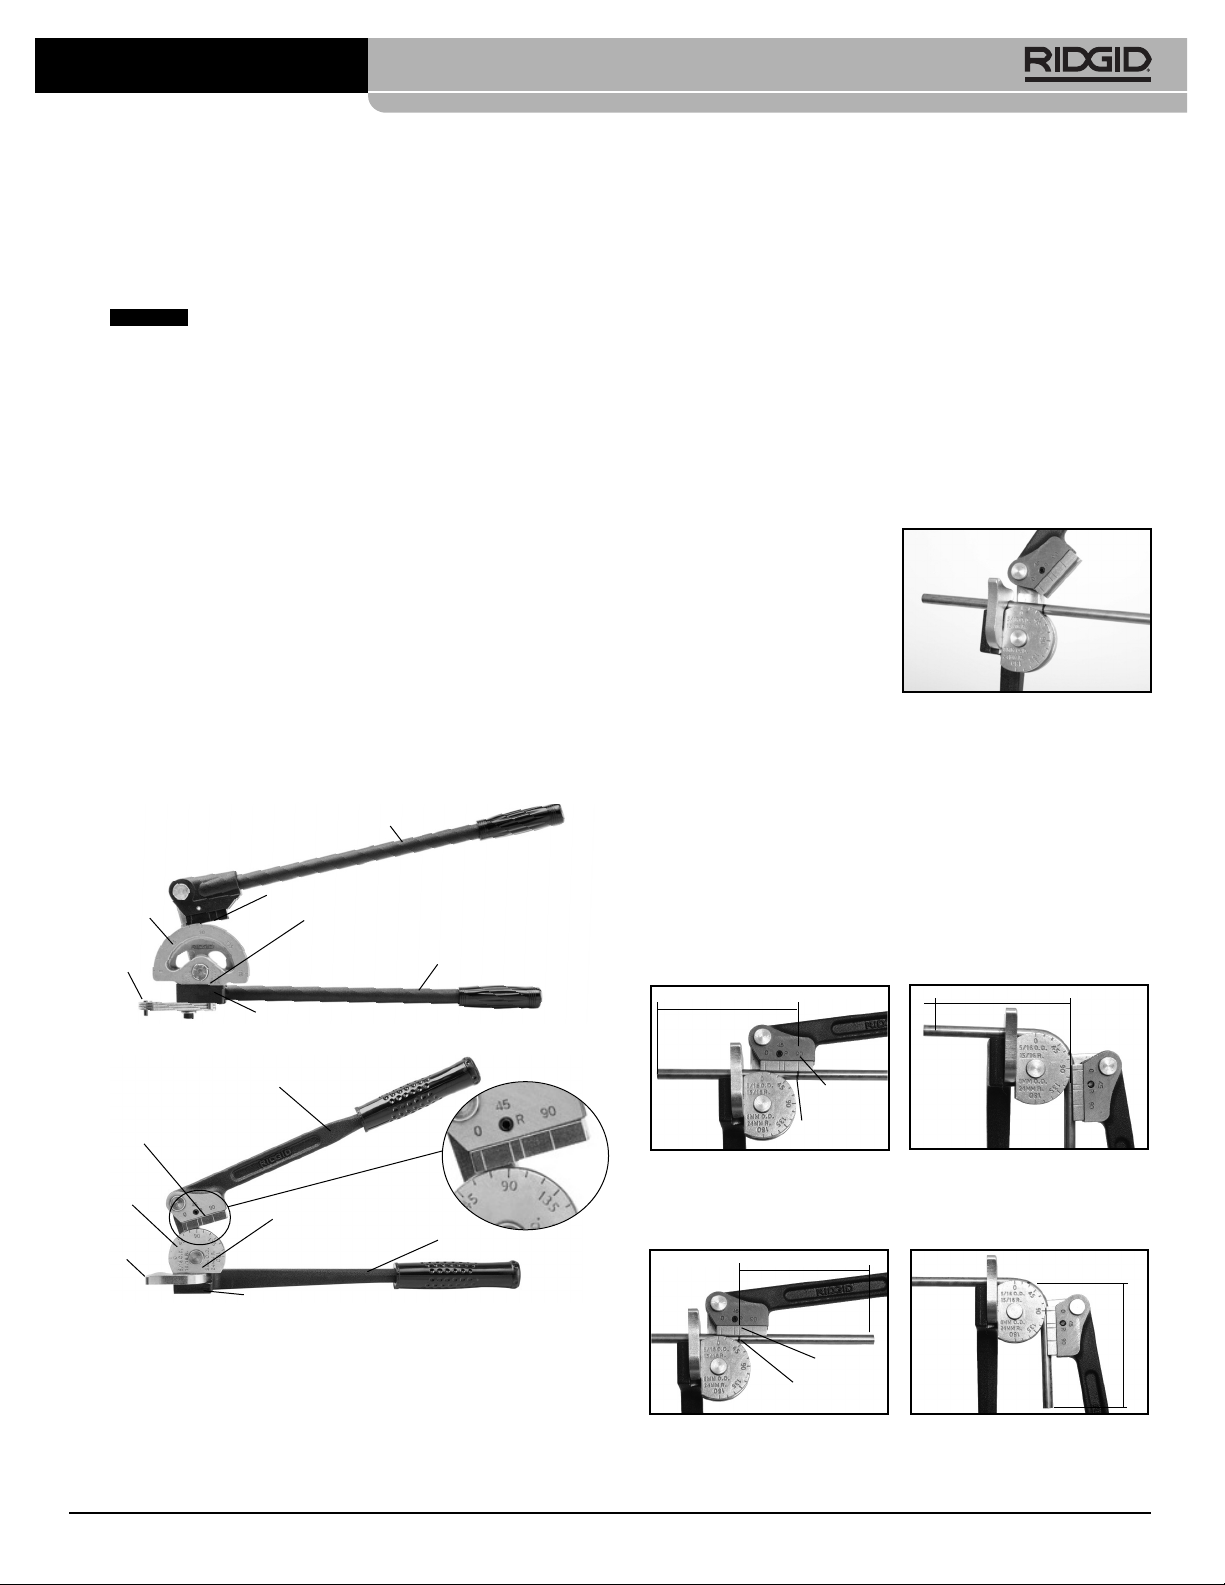
Shoe Handle
Shoe Insert
Form
Latch
Figure 1 – 300 Series Plumbing Bender
Shoe Handle
Shoe
Insert
Model Number Location
Form Handle
Vise Clamp Block
Inspection/Maintenance
The bender should be inspected before each use for wear or damage that could affect safe use. Clean as needed to aid inspection and
o prevent handles and controls from slipping from your grip during
t
use.
Make sure the bender is complete and properly assembled. If any
problems are found, do not use until the problems are corrected.
Lubricate all moving parts/joints as needed with a light lubricating oil,
and wipe any excess oil from the bender.
Operation
The benders can be used either hand held or mounted in a vise. See
Figures 1 & 2 for area to be securely gripped in vise.
Spring Back
ll tubing will spring back slightly after a bend is made. Amount of
A
spring back depends on tube characteristics. You may need to slightly overbend the tube to compensate for spring back.
General Operation
1. Rotate the form handle and latch out of the way.
2. Position tube in form groove
and secure with the latch. At
1
/8" (3 mm) of tube should
least
extend past the latch.
3. Rotate shoe insert into contact
with tube. Rotate the shoe
handle around the form until
the “0” line on the shoe insert
aligns with the desired degree
of bend on the form.
For 90° and 45° Bends:
Mark the tube at the desired distance (X) from the feature (end of
tube, bend, etc.). The center of the leg of the bend will be this distance from the feature for 90° bends. The center of the arc will be
this distance from the feature for 45° bends.
Align the tube in the form.
a. For 90° Bends:
If the feature is to the LEFT of the mark, align the mark with the
90° line on the form.
X
90° Line
on Form
Mark On
Tube
Before
Figure 4A – Aligning for 90° Bend (LEFT)
If the feature is to the RIGHT of the mark, align the mark with the
R line on the form.
X
Figure 3 – Positioning Tube in
Bender
X
After
Form
Model Number Location
Latch
Vise Clamp Block
Figure 2 – 400 Series Plumbing Bender
Printed 3/21
EC45556
RIDGID and the Emerson logo are registered trademarks of Emerson Electric Co. or its subsidiaries in the US and other countries.
Form Handle
Figure 4B – Aligning for 90° Bend (RIGHT)
©2021, Ridge Tool Company. All rights reserved
Any other trademarks belong to their respective holders.
Before
R Line
Mark On
Tube
After
890-011-232.10
X
REV. A
Page 2
300 and 400 Lever Bender Instruction Sheet
b. For 45° Bends: Align the mark with the 45° line on the form.
X
Before
ark On
M
T
5 Line
4
ube
X
After
Figure 5 – Aligning for 45° Bend
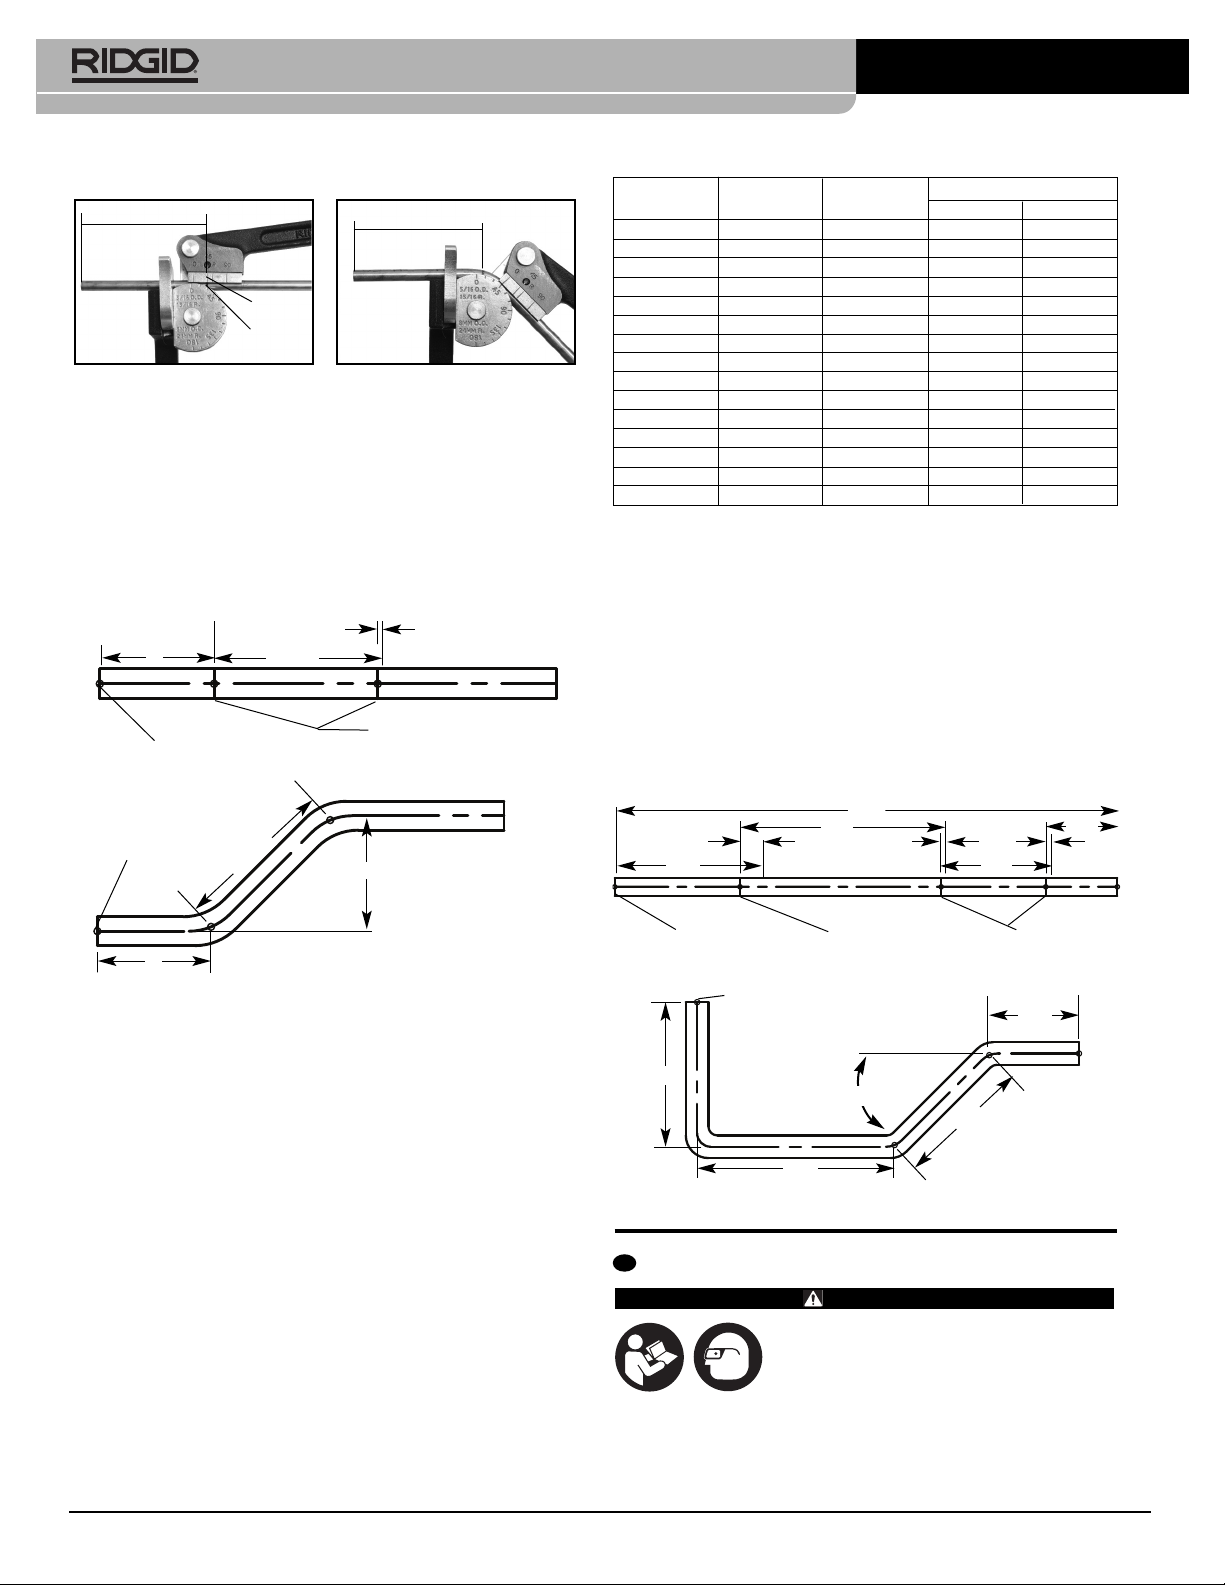
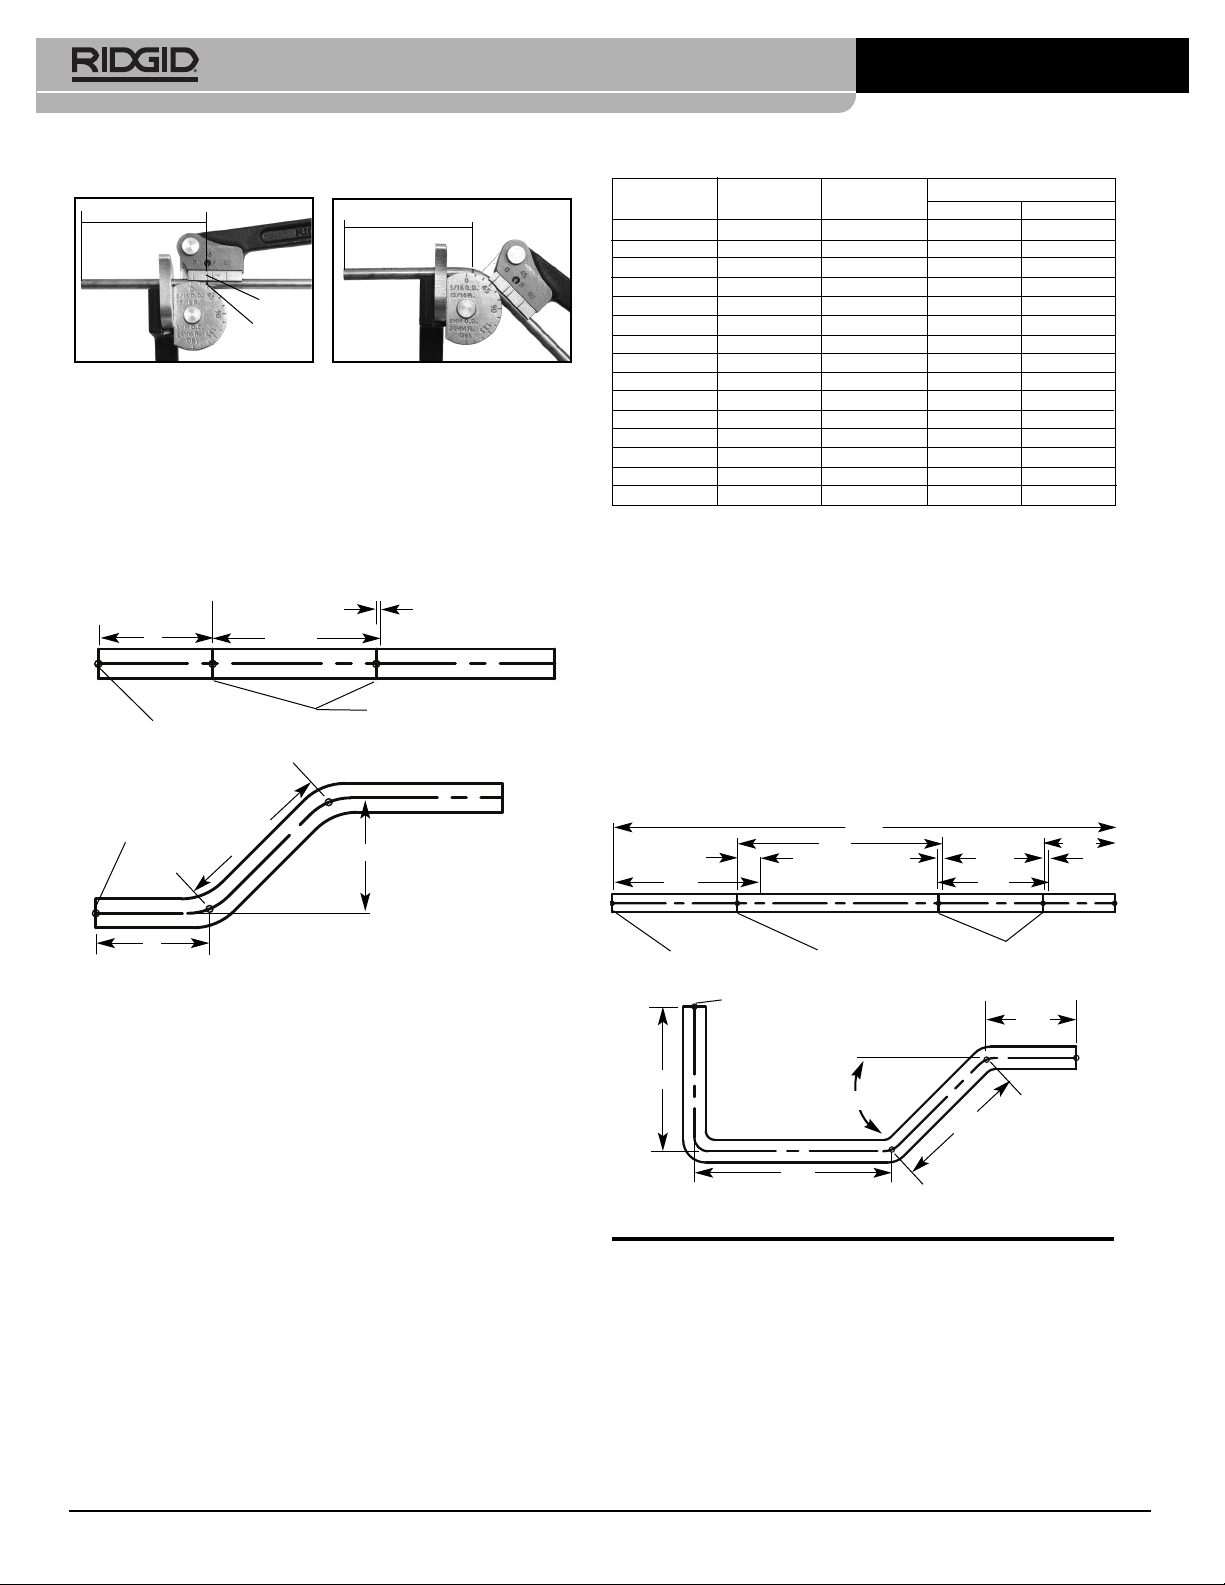
Double 45° Offset Bend:
1. Mark the tube at the desired distance (X) for the first 45° bend.
2. Multiply the offset dimension (Y) by 1.414 to get the centerline
dimension between the legs of the bend. Adjust the distance as
per bend adjustment chart.
Offset Leg Length = (1.414 * Y) – Bend Adjustment
end Adj.
B
.414 Y
X
eference Mark
R
1
45° Bend Mark
A – Unbent Tube with Markings
Reference Mark
1.41
4 Y
Y
Bend Adjustment Chart
Model Tube Bend Bend
No. (O.D.) Radius 45° 90°
310/316M*
312
5
/8" / 16 mm 21/4" / 56 mm3/
3
/4"2
7
/8"
3
2
" / 2.4 mm15/
1
/8"1
1
6
" / 24 mm
1
/4"
310M 10 mm 42 mm 2 mm 18 mm
312M 12 mm 42 mm 2 mm 18 mm
314M 14 mm 56 mm 2.5 mm 24 mm
315M 15 mm 56 mm 2.5 mm 24 mm
318M 18 mm 72 mm 3 mm 31 mm
403
404
405/408M*
406
408
3
/16"
1
/4"
5
/16" / 8 mm15/16" / 24 mm1/32" / 1 mm13/32" / 10 mm
3
/8"
1
/2"1
5
/8"
5
/8"
15
/16"
1
/2"
1
1
1
1
/32”
/32"
/32"
/16"
1
/4”
1
/4"
13
/32"
5
/8"
406M 6 mm 16 mm 0.5 mm 6.5 mm
410M 10 mm 24 mm 1 mm 10.5 mm
4
12M 12 mm 38 mm 1.5 mm 16.5 mm
This product is dual purpose, being both inch and metric.
*
NOTE! Bend Adjustment (Gain) factors are calculated theoretical
values. Different types of tubing materials and wall thicknesses may require more or less adjustment.
EXAMPLE: FOR MODEL 403
TUBE SIZE
BEND RADIUS
3
/8"
3
/8"
Adjustment for 90° bend = 1/4" (x 1)
Adjustment for 45° bend = 1/32" (x 2)
(Values Found In Adjustment Chart)
ACTUAL TUBE = Sum of Centerline Dimensions - Adjustments for Bends
LENGTH REQUIRED = 2.00 + 3.00 + 1.50 + 1.00 - 1/4" (.25)- 1/32" (.03)- 1/32" (.03)=
=73/16" (~7.2")
7.
2
2.00
0
3.00
.25 .03
.03
1.50
1.00
X
B – Bent Tube with Markings
Figure 6 – Double 45° Offset Bend
3. Follow procedure for first 45° Bend.
4. Reposition the tube in bender for second 45° bend and make the
second bend.
Adjustment (Gain) Calculations
When determining tube bend locations, adjustment factors must be
considered to achieve proper layout. Adjustment (Gain) is the difference in the length of tubing used in a radiused bend compared to the
length of tubing required in a sharp bend, when measured from one
end to another.
The distance around a radiused bend is always less than a sharp
bend. The adjustment factor is determined by the radius of the tube
bender and the number of degrees of the bend. See the following
chart for ad justment factors. Adjustment factors are subtracted from
the center line distances (see the example).
Reference Mark
90° Bend Mark
45° Bend Mark
A – Unbent Tube with Markings
Reference Mark
2.00
45°
1.50
3.00
1.00
B – Bent Tube with Markings
Figure 7 – Gain Value Calculation Example
FR
Utilisation des cintreuses à levier
types 300 et 400
AVERTISSEMENT
Afin de limiter les risques de grave
blessure corporelle, et avant d’utiliser
ces outils, familiarisez-vous avec les
instructions et avertissements visant l’ensemble du matériel
présent.
• Portez systématiquement des lunettes de sécurité afin de
limiter les risques de blessure oculaire.
• Ne jamais utiliser de rallonges de levier tels que des
morceaux de tuyau. De telles rallonges pourraient s’échapper et augmenter les risques de grave blessure corporelle.
consignes ci-présentes, ainsi qu’avec les
2
890-011-232.10_REV. A
Page 3
300 and 400 Lever Bender Instruction Sheet
En cas de questions visant ce produit RIDGID®:
– Consultez le concessionnaire RIDGID le plus proche.
– Allez à RIDGID.com pour localiser le représentant RIDGID le plus
proche.
– Consultez les services techniques de Ridge Tool par courriel
adressé à [email protected] ou bien, à partir des
Etats-Unis ou du Canada, en composant le (800) 519-3456.
A
VIS IMPORTANT
Le choix des matériaux et des méthodes de
façonnage et installation appropriés appartient au bureau d’études
et/ou à l’installateur du réseau. Le choix inapproprié de matériaux ou
de méthodes d’exécution pourraient entrainer la défaillance du
réseau.
’acier inoxydable et autres matériaux anti-corrosion risquent d’être
L
contaminés en cours d’installation, de raccordement ou de façonnage. Une telle contamination pourrait entrainer la corrosion et la
défaillance prématurée du réseau. Il convient donc d’effectuer une
évaluation approfondie des matériaux et méthodes utilisés en fonction des conditions d’exploitation anticipées, notamment au niveau
des milieux chimiques et thermiques, avant toute tentative d’installation.
Description
Les cintreuses RIDGID®des séries 300 et 400 facilitent le cintrage
des tubes métalliques à un maximum de 180°. Elles disposent de
manches déportés avec poignée assurant un angle de départ de
90° et un sabot spécifiquement prévu pour limiter l’effort nécessaire
au cintrage.
Les cintreuses de plomberie de la série 300 sont prévues pour le
ceintrage des tubes en cuivre malléables. Les cintreuses industrielles de la série 400 peuvent servir au cintrage des tubes en cuivre, acier et acier inoxydable d’une épaisseur de parois maximale de
0,06" (1,5 mm).
Reportez-vous au catalogue RIDGID pour les caractéristiques de
chaque ceintreuse.
Manche du sabot
Gabarit
Verrou
Insert de sabot
Référence du modèle
Manche du gabarit
Vérifiez l’intégralité et l’assemblage approprié de la cintreuse. Toute
anomalie éventuelle devra être corrigée avant d’utiliser l’outil. Au
besoin, lubrifiez l’ensemble de ses articulations à l’aide d’une huile
minérale légère, puis essuyez tout résidu d’huile éventuel.
Fonctionnement
Ces cintreuses peuvent être tenues entre les mains ou montées sur
étau. Se reporter aux Figures 1 et 2 pour les blocs d’arrimage sur
étau.
Redressage du tube
Tout tube aura tendance à se redresser légèrement en fin de ceintrage. Ce redressage dépendra des caractéristiques du tube. Il sera
peut-être nécessaire de cintrer le tube un peu plus que prévu pour
le compenser.
Fonctionnement général
1. Ouvrez le manche du gabarit et son verrou.
2. Positionnez le tube dans le
gabarit et engagez son verrou,
avec un minimum de 1/8" (3
mm) de tube en saillie au-delà
du verrou.
3. Rabattez l’insert de sabot
contre le tube. Tournez le
manche du sabot autour du
gabarit jusqu’à ce que le
repère « 0 » de l’insert de
sabot s’aligne sur le degré de
courbure voulu du gabarit.
Cintrages à 90° et 45° :
Marquez le tube à la distance voulue (X) ente lui et le point de raccordement (extrémité de tuyau, raccord, etc.). Dans le cas de ceintrages à 90°, l’axe de la partie rectiligne du tube sera égale à cette
distance. Pour les ceintrages à 45° cette distance partira de l’axe
de l’arc de cintrage du tube.
Alignez le tube dans le gabarit.
a. Pour coudes à 90° :
Si le point de raccordement se trouve à gauche du repère,
alignez-le sur le repère 90° du gabarit.
X
Figure 3 – Positionnement du
tube dans
a cintreuse
X
Bloc d’arrimage sur étau
Figure 1 – Ceintreuse de plomberie série 300
Manche du sabot
Insert de
sabot
Gabarit
Verrou
Figure 2 – Ceintreuse de plomberie série 400
Référence du modèle
Manche du gabarit
Bloc d’arrimage sur étau
Inspection et entretien
La cintreuse doit être examinée avant chaque utilisation pour signes
d’usure ou de détérioration qui pourraient nuire à sa sécurité opérationnelle. Nettoyez-la au besoin afin d’en faciliter l’inspection et
d’éviter que ses poignées s’échappent de vos mains en cours d’utilisation.
890-011-232.10_REV. A
Repère 90°
du gabarit
Repère
sur tube
Avant
Figure 4A – Alignement pour ceintrage à 90° à gauche
Après
Si le point de raccordement est à droite du repère, alignez-le
sur repère R du gabarit.
X
Repère « R »
Repère
sur tube
Avant
Figure 4B – Alignement pour cintrage à 90° à droite
Après
X
3
Page 4
300 and 400 Lever Bender Instruction Sheet
b. Pour les coudes à 45°, alignez le repère « 45° » du gabarit.
X
Avant
Repère
« 45° »
Repère
sur tube
X
Après
Figure 5 – Alignement pour coude à 45°
Tube déporté avec coudes à 45°
1. Marquez le tube à la distance voulue (X) pour le premier coude
à 45°.
2. Multipliez le déport (Y) par 1,414 pour obtenir la distance entre
les axes des deux coudes. Ajustez cette distance selon les indications du tableau d’ajustement des courbes.
Longueur de la branche déportée = (Y x 1,414) – ajustement
de courbe
justement de courbe
A
,414 Y
X
Point de départ
1
Repère d’axe de cintrage
A – Tube rectiligne avec repères
Point de départ
1,41
4 Y
Y
Tableau de compensation de courbe
T
Modèle
310/316M*
312
ube Rayon de Coude à :
(
Ø Ext.) courbure 45° 90°
5
/8" / 16 mm 21/4" / 56 mm3/32" / 2,4 mm15/16" / 24 mm
3
/4"2
7
/8"
1
/8"1
1
/4"
310M 10 mm 42 mm 2 mm 18 mm
312M 12 mm 42 mm 2 mm 18 mm
3
14M 14 mm 56 mm 2,5 mm 24 mm
3
15M 15 mm 56 mm 2,5 mm 24 mm
3
18M 18 mm 72 mm 3 mm 31 mm
4
03
4
04
4
05/408M*
4
06
408
3
/16"
1
/4"
5
/16"
/ 8 mm
3
/8"
1
/2"1
1
5
/16"
5
/8"
5
/8"
/ 24 mm
15
/16"
1
/2"
1
/32"
1
/32”
1
/32"
/ 1 mm
1
/32"
1
1
6
/
"
1
3
/32"
1
/4”
1
/4"
/ 10 mm
13
/32"
5
/8"
406M 6 mm 16 mm 0,5 mm 6,5 mm
410M 10 mm 24 mm 1 mm 10,5 mm
412M 12 mm 38 mm 1,5 mm 16,5 mm
* Graduations métriques et impériales.
NOTA ! Les facteurs de compensation indiqués représentent des
valeurs théoriques calculées. Différents types de matériaux
et différentes épaisseurs de parois pourront nécessiter plus
ou moins de compensation.
Exemple : Pour modèle 403
Section du tube :
3
/8"
Rayon de courbure :3/8"
Compensation pour coude à 90° = ¼" (x 1)
Compensation pour coude à 45° = 1/32" (x 2)
Longueur totale = Somme des longueurs entre-axes moins compensation
(Valeurs tirées du tableau de compensation)
précise de des courbes
tube nécessaire = 2,00 + 3,00 + 1,50 + 1,00 - 1/4" - 1/32" - 1/32" = 73/16"
= 2,00 + 3,00 + 1,50 + 1,00 - 0,25 - 0,03 - 0,03 = 7,20
7,
2
2,00
0
3,00
0,25 0,03
0,03
1,50
1,00
X
B – Repères sur tube cintré
Figure 6 – Tube déporté avec coudes à 45°
3. Suivez le processus pour effectuer le premier coude à 45°.
4. Repositionnez le tube dans la cintreuse pour effectuer le second
coude à 45°, puis cintrez le second coude.
Compensation de courbe
Lors de la détermination des axes de courbure du tube, il est nécessaire d’appliquer certains facteurs de compensation afin de respecter
le profil voulu. Ceci représente la différence entre la longueur de tube
nécessaire à une courbure cintrée et celle produite par des tubes
coupés et jointés face-à-face.
La distance autour d’un coude cintré est toujours inférieure à celle de
tubes sectionnés et jointés. Cette différence est déterminée par le
rayon de cintrage et le degré de courbure voulu. Reportez-vous au
tableau suivant pour les facteurs de compensation applicables. Ces
facteurs de compensation sont à déduire de l’entraxe initiale (se
reporter à l’exemple).
Point de départ
Axe de coude à 90°
Axe de coude à 45°
A – Tube rectiligne avec repères
Point de départ
2,00
45°
1,50
3,00
1,00
B – Tube coudé aux axes
Figure 7 – Exemple d’application des valeurs de compensation
ES
Instrucciones para dobladoras de
palanca 300 y 400
ADVERTENCIA
Lea estas instrucciones y las advertencias e instrucciones de todos los equipos
utilizados antes de usarlos, para reducir
• Siempre use gafas de seguridad para reducir el riesgo de
lesiones a los ojos.
• No use extensiones de los mangos (tales como un trozo de
tubo). Las extensiones de los mangos se pueden deslizar o
salir, lo cual aumenta el riesgo de lesiones graves.
el riesgo de lesiones personales graves.
4
890-011-232.10_REV. A
Page 5
300 and 400 Lever Bender Instruction Sheet
Si tiene alguna pregunta acerca de este producto RIDGID®:
– Comuníquese con el distribuidor RIDGID en su localidad
– Visite RIDGID.com para averiguar dónde se encuentra su contac-
to RIDGID más cercano.
– Comuníquese con el Departamento de Servicio Técnico de Ridge
Tool en [email protected], o llame por teléfono desde
EE. UU. o Canadá al (800) 519-3456.
AVISO
La selección apropiada de los materiales y de los métodos
de instalación, unión o formado es responsabilidad del diseñador y/o
del instalador del sistema. La selección de materiales o métodos que
no son apropiados podría causar una falla del sistema.
El acero inoxidable y otros materiales resistentes a la corrosión se
podrían contaminar durante la instalación, unión o formado. Esta
contaminación podría causar corrosión y fallas prematuras. Antes de
comenzar una instalación se requiere efectuar una minuciosa evaluación de los materiales y métodos usados para las condiciones
específicas del servicio, incluyendo las condiciones químicas y la
temperatura.
Descripción
Las dobladoras de palanca de la serie 300 y la serie 400 de
®
RIDGID
hasta un ángulo de 180º. Las dobladoras tienen mangos desplazados con empuñaduras acolchadas y un ángulo de inicio de 90º, con
zapata especialmente diseñada para reducir el esfuerzo de doblar.
Las dobladoras de la serie 300 para plomería se usan para curvar
tubos de cobre recocido. Las dobladoras de la serie 400 para instrumentos se pueden usar para curvar tubos de cobre, acero y acero inoxidable con paredes de un espesor de hasta 0,06 pulgadas (1,5 mm).
Vea las especificaciones para cada dobladora en el catálogo de
RIDGID.
semicircular
Pestillo
están diseñadas para doblar tubos de metal fácilmente
Mango de zapata
Molde
Pieza de la zapata
Número de modelo
Mango de molde
según sea necesario, con un aceite lubricante liviano. Con un paño,
quite el exceso de aceite en la dobladora.
Operación
Las dobladoras se pueden sostener en las manos o montarse en
una prensa. Vea en la Figura 1 y la Figura 2 dónde puede agarrarse
la dobladora para que quede fija en una prensa.
Recuperación
Todos los tubos recuperan su forma levemente después de doblarlos. El grado de recuperación depende de las características del
tubo. Podría ser necesario doblar un poco más el tubo para compensar la recuperación.
Operación general
1. Aleje el mango de molde y el pestillo del tubo.
2. Coloque el tubo en el canal del
olde semicircular y fíjelo con
m
el pestillo. El tubo debe sobresalir más allá del pestillo por lo
menos 1/8" (3 mm).
3. Haga girar la pieza de la zapa-
ta hasta que toque el tubo.
Haga girar el mango de zapata sobre la pieza hasta que la
línea "0" de la pieza esté alineada con el grado de dobladura deseado que se indica en el molde semicircular.
Para dobladuras de 90º y 45º:
Marque el tubo en el punto que esté a la distancia deseada (x) de
la referencia (el extremo del tubo, la dobladura, etc.). El centro de
la dobladura estará a esta distancia de la referencia para
dobladuras de 90º. El centro del arco estará a esta distancia de la
referencia para dobladuras de 45º.
Alinee el tubo dentro del molde semicircular.
a. Para dobladuras de 90º:
Si la referencia está a la IZQUIERDA de la marca, debe alinear
la marca con la raya de 90º en el molde semicircular.
X
Figura 3 – Colocación del tubo
en la dobladora
X
Bloque de montaje a una prensa
Figura 1 – Dobladora de la serie 300 para plomería
Mango de zapata
Pieza de
la zapata
Molde
semicircular
Número de modelo
Pestillo
Bloque de montaje a una prensa
Figura 2 – Dobladora de la serie 400 para plomería
Mango de molde
Inspección y mantenimiento
Antes de usar la dobladora, se debe inspeccionar para verificar que
no esté desgastada o dañada, lo cual podría afectar su seguridad.
Limpie la dobladora para facilitar su inspección y para impedir que
los mangos y controles se resbalen de sus manos durante el uso.
Asegure que la dobladora esté completa y correctamente ensamblada. Si encuentra algún problema, no use la dobladora hasta que
corrija el defecto. Lubrique todas las partes móviles y las juntas
890-011-232.10_REV. A
Raya de 90º
en el molde
Marca en
el tubo
Antes
Figura 4A – Alineamiento para curvar en 90° (IZQUIERDA)
Después
Si la referencia está a la DERECHA de la marca, debe alinear
la marca con la raya R en el molde semicircular.
X
Raya R
Marca en
el tubo
Antes
Figura 4B – Alineamiento para curvar en 90º (DERECHA)
Después
X
5
Page 6
300 and 400 Lever Bender Instruction Sheet
b. Para dobladuras de 45º: Alinee la marca con la raya de 45º en el
molde semicircular.
X
Antes
Raya de
45
Marca en
el tubo
X
Después
Figura 5 – Alineamiento para curvar en 45º
Doble curvadura desplazada de 45º:
1. Ponga una marca en el tubo a la distancia deseada (X) para la
primera curvatura de 45º.
2. Multiplique la dimensión desplazada (Y) por 1,414 para con-
seguir la dimensión de la línea en el eje central entre los tramos
de la dobladura. Ajuste la distancia según la tabla de ajustes por
dobladura.
Longitud del tramo desplazado = (1,414 × Y) – Ajuste por
dobladura
juste por dobladura
A
,414 Y
X
Marca de referencia
1
Marca de dobladura de 45º
A – Tubo recto con marcas
Marca de referencia
1,41
4 Y
Y
Tabla de ajuste por curvatura
Modelo Tubo Radio de Curvatura
Nº (DE) curvatura 45° 90°
3
10/316M*
3
12
5
/8"
; 16 mm 2
3
/4"
1
/4"
; 56 mm
2
3
/32"
7
/8"
; 2,4 mm
1
1
5
/16"
; 24 mm
/8"
1
/4"
1
310M 10 mm 42 mm 2 mm 18 mm
312M 12 mm 42 mm 2 mm 18 mm
314M 14 mm 56 mm 2,5 mm 24 mm
315M 15 mm 56 mm 2,5 mm 24 mm
318M 18 mm 72 mm 3 mm 31 mm
403
404
405/408M*
406
408
3
1
6
/
"
1
/4"
5
/16"; 8 mm
3
/8"
1
/2"1
5
/8"
5
/8"
15
/16"; 24 mm1/32"; 1 mm13/32"; 10 mm
15
/16"
1
/2"
1
3
2
/
”
1
/32"
1
/32"
1
/16"
1
/4”
1
/4"
13
/32"
5
/8"
406M 6 mm 16 mm 0,5 mm 6,5 mm
410M 10 mm 24 mm 1 mm 10,5 mm
412M 12 mm 38 mm 1,5 mm 16,5 mm
Este producto puede usarse con unidades en pulgadas o métricas.
*
¡NOTA! Los factores de ajuste (ganancia) de curvatura son valores
calculados teóricos. El ajuste puede ser mayor o menor
según los distintos materiales y espesores de pared de los
tubos.
EJEMPLO: PARA EL MODELO 403
Diám. del tubo
3
/8"
Radio de curvatura3/8"
Ajuste para curva de 90º: ¼" (x 1)
Ajuste para curva de 45º: 1/32" (x2)
Longitud del tubo = Suma de la dimensiones en la línea central – ajustes por
(valores provenientes de la tabla de ajuste)
realmente exigida curvaturas
= 2,00 + 3,00 + 1,50 + 1,00 - 1/4" - 1/32" - 1/32" = 73/16"
= 2,00 + 3,00 + 1,50 + 1,00 - 0,25 - 0,03 - 0,03 = ~ 7,20
7,
2
2,00
0
3,00
0,25 0,03
0,03
1,50
1,00
X
B – Tubo doblado con marcas
Figura 6 – Dobladura desplazada doble de 45º
3. Siga el procedimiento para la primera dobladura de 45º.
4. Vuelva a colocar el tubo en la dobladora para formar la segunda
dobladura de 45º y proceda a efectuar la segunda dobladura.
Cálculos de ajuste (ganancia)
Cuando se determinen los sitios para curvar un tubo, hay que considerar los factores de ajuste para conseguir una correcta distribución
de las dobladuras. El ajuste (ganancia) es la diferencia en la longitud
del tubo utilizada para una curva basada en el radio en comparación
con la longitud del tubo utilizada para una curva abrupta, cuando se
mide de un extremo a otro.
La distancia alrededor de una curva basada en el radio es siempre
inferior a la de una curva abrupta. El factor de ajuste se determina a
partir del radio de la dobladora de tubos y el número de grados de
curvatura. Vea los factores de ajuste en la tabla siguiente. Los fac-
tores de ajuste se descuentan de las distancias medidas en la línea
central (vea el ejemplo).
Marca de
referencia
Marca de
dobladura de 90º
Marca de
dobladura de 45º
A – Tubo recto con marcas
Marca de referencia
2,00
45°
1,50
3,00
1,00
B – Tubo doblado con marcas
Figura 7 – Ejemplo del cálculo del valor ajustado
DE
Anleitung Biegezange 300 und 400
WARNUNG
Lesen Sie vor Benutzung diese
Anweisungen und die Anleitungen sowie
die Warnungen für alle verwendeten
Geräte, um das Risiko schwerer
Verletzungen zu reduzieren.
• Tragen Sie immer eine Schutzbrille, um das Risiko von
Augenverletzungen zu verringern
• Verwenden Sie keine Griffverlängerungen (beispielsweise
ein Rohrstück). Griffverlängerungen können abrutschen
oder sich lösen und die Gefahr von schweren Verletzungen
erhöhen.
6
890-011-232.10_REV. A
Page 7
300 and 400 Lever Bender Instruction Sheet
Wenn Sie Fragen zu diesem RIDGID®-Produkt haben:
– Wenden Sie sich an Ihren örtlichen RIDGID Händler.
– Besuchen Sie RIDGID.com, um einen RIDGID Kontaktpunkt in
Ihrer Nähe zu finden.
– Wenden Sie sich an die Abteilung Technischer Kundendienst von
Ridge Tool unter [email protected] oder in den USA
und Kanada telefonisch unter (800) 519-3456.
HINWEIS
Für die Auswahl der geeigneten Materialien, sowie der
Installations-, Verbindungs- und Formmethoden ist der Systemplaner
und/oder Installateur verantwortlich. Die Auswahl ungeeigneter
Materialien und Methoden kann zu Systemausfällen führen.
Edelstahl und andere korrosionsbeständige Materialien können bei
nstallation, Zusammenfügen und Formen kontaminiert werden.
I
Diese Kontamination könnte zu Korrosion und vorzeitigem Ausfall
führen. Eine sorgfältige Bewertung der Materialien und Methoden für
die speziellen Einsatzbedingungen, einschließlich chemischer
Bedingungen und Temperatur, sollte erfolgen, bevor eine Installation
versucht wird.
Beschreibung
Die RIDGID®Biegezangen der Serien 300 und 400 sind zum einfachen Biegen von Metallrohren bis zu einem Winkel von maximal
180° konzipiert. Die Biegezangen haben versetzte Griffe mit
Polsterung und einen Ausgangswinkel von 90° mit einem speziell
entwickelten Schuh, um die zum Biegen erforderliche Kraft zu minimieren.
Die Biegezangen der Serie 300 dienen zum Biegen von
Weichkupferrohren. Die Biegezangen der Serie 400 können verwendet werden, um Kupfer-, Stahl- und Edelstahlrohre mit einer
Wandstärke bis 0.06" (1,5 mm) zu biegen.
Die Daten der Biegezangen sind dem RIDGID-Katalog zu entnehmen.
Schuhgriff
Schuheinsatz
Form
Riegel
Abbildung 1 – Biegezange Serie 300
Position der Modellnummer
Formgriff
Einspannblock
Vergewissern Sie sich, dass die Biegezange vollständig und korrekt
montiert ist. Wenn Probleme festgestellt wurden, müssen diese vor
der Benutzung behoben werden. Schmieren Sie alle beweglichen
Teile/Gelenke nach Bedarf mit einem leichten Schmieröl und wischen Sie überschüssiges Öl von der Biegezange ab.
Betrieb
Die Biegezangen können entweder von Hand oder in einem
Schraubstock montiert verwendet werden. Bereich, der im Schraubstock sicher erfasst wird, siehe Abbildungen 1 & 2.
Rückfedern
Alle Rohre federn nach dem Biegen leicht zurück. Der Grad des
Rückfederns hängt von den Eigenschaften des Rohres ab. Eventuell
müssen Sie das Rohr leicht überbiegen, um das Rückfedern auszugleichen.
Allgemeine Bedienung
1. Drehen Sie den Formgriff und die Verriegelung zur Seite.
2. Legen Sie das Rohr in die Formnut und sichern Sie es mit der
Verriegelung. Mindestens
mm) Rohr sollten über die
Verriegelung hinausragen.
3. Drehen Sie den Schuheinsatz,
sodass er Kontakt mit dem Rohr
hat. Drehen Sie den Schuhgriff
um die Form, bis die „0“-Linie
auf dem Schuheinsatz mit dem
gewünschten Biegegrad auf der
Form übereinstimmt.
Für 90°- und 45°-Biegungen:
Markieren Sie das Rohr im gewünschten Abstand (X) vom Merkmal
(Rohrende, Biegung, usw.). Die Mitte des Schenkels der Biegung
ist bei 90°-Biegungen dieser Abstand vom Merkmal. Bei 45°Biegungen liegt der Mittelpunkt des Bogens in diesem Abstand
vom Merkmal.
Richten Sie das Rohr in der Form aus.
a. Für 90°-Biegungen:
If the feature is to the LEFT of the mark, align the mark with the
90° line on the form.
X
1
/8" (3
Abbildung 3 – Positionieren
X
des Rohrs in der
Biegezange
Schuhgriff
Schuheinsatz
Form
Position der Modellnummer
Riegel
Einspannblock
Abbildung 2 – Biegezange Serie 400
Formgriff
Kontrolle/Wartung
Die Biegezange sollte vor jedem Gebrauch auf Verschleiß oder
Schäden untersucht werden, die die sichere Benutzung beeinträchtigen könnten. Reinigen Sie das Gerät bei Bedarf, um die Inspektion zu
erleichtern und um zu verhindern, dass Griffe und Bedienelemente
während des Gebrauchs aus der Hand rutschen.
890-011-232.10_REV. A
90°-Linie auf
der Form
Markierrung
auf dem Rohr
Vorher
Abbildung 4A – Ausrichtung für 90°-Biegung (LINKS)
Nachher
Wenn sich das Merkmal RECHTS von der Markierung befindet,
richten Sie die Markierung an der R-Linie auf der Form aus.
X
R-Linie
Markierrung
auf dem Rohr
Vorher
Abbildung 4B – Ausrichtung für 90°-Biegung (RECHTS)
Nachher
X
7
Page 8
300 and 400 Lever Bender Instruction Sheet
b. Für 45°-Biegungen: Richten Sie die Markierung an der 45°-Linie
auf der Form aus..
X
Vorher
45-Linie
arkierrung
M
uf dem Rohr
a
X
Nachher
Abbildung 5 – Ausrichtung für 45°-Biegung
Doppelte 45°-Versatzbiegung:
1. Markieren Sie das Rohr im gewünschten Abstand (X) für die
erste 45°-Biegung.
2. Multiplizieren Sie das Versatzmaß (Y) mit 1,414, um das
Mittellinienmaß zwischen den Schenkeln der Biegung zu erhalten.
Stellen Sie den Abstand gemäß der Biegungsanpassungstabelle
ein.
Versatzschenkellänge = (1,414 * Y) – Biegungsanpassung
iegungsanpassung
B
X
Bezugsmarkierung
1,414 Y
45°-Beigemarkierung
A – Ungebogenes Rohr mit Markierungen
Bezugsmarkierung
1,41
4 Y
Y
Biegungsanpassungstabelle
Modell-Nr.
310/316M*
312
Rohr (Außen-
d
urchmesser) 45° 90°
5
/8" / 16 mm 21/4" / 56 mm3/32" / 2,4 mm15/16" / 24 mm
3
/4"2
Biegeradius
7
/8"
310M 10 mm 42 mm 2 mm 18 mm
312M 12 mm 42 mm 2 mm 18 mm
314M 14 mm 56 mm 2,5 mm 24 mm
315M 15 mm 56 mm 2,5 mm 24 mm
318M 18 mm 72 mm 3 mm 31 mm
403
404
4
05/408M*
4
06
4
08
4
06M 6 mm 16 mm 0,5 mm 6,5 mm
4
10M 10 mm 24 mm 1 mm 10,5 mm
4
12M 12 mm 38 mm 1,5 mm 16,5 mm
* Dieser Bieger wird zweifach verwendet, für zölliges und metrisches Rohr.
5
/16"
3
/16"
1
/4"
/ 8 mm
3
/8"
1
/2"
1
5
/16"
5
/8"
5
/8"
/ 24 mm
1
5
/16"
1
/2"
1
Biegung
1
/8"1
1
/32”
1
/32"
1
/32"
/ 1 mm
1
1
/32"
/16"
1
3
/32"
/ 10 mm
1
1
/4"
1
/4”
1
/4"
3
/32"
5
/8"
HINWEIS! Die Faktoren für die Biegungsanpassung (Zunahme)
sind berechnete theoretische Werte. Unterschiedliche
Rohrmaterialien und Wandstärken können mehr oder
weniger Anpassung erfordern.
BEISPIEL: FÜR MODELL 403
ROHRGRÖSSE
BIEGERADIUS
3
/8"
3
/8"
Anpassung für 90°-Biegung = 1/4" (x 1)
Anpassung für 45°-Biegung = 1/32" (x 2)
(Werte in Anpassungstabelle)
TATSÄCHLICHES = Summe der Mittellinienmaße - Anpassungen für
ROHR Biegungen
ERFORDERLICHE = 2.00 + 3.00 + 1.50 + 1.00 - 1/4" (.25)- 1/32" (.03)- 1/32" (.03)=
LÄNGE =73/16" (~7.2")
7,
2
2,00
0
3,00
0,25 0,03
.03
1,50
1,00
X
B – Gebogenes Rohr mit Markierungen
Abbildung 6 – Doppelte 45°-Versatzbiegung
3. Befolgen Sie das Verfahren für die erste 45°-Biegung.
4. Positionieren Sie das Rohr wieder in der Biegevorrichtung für die
zweite 45°-Biegung und machen Sie die zweite Biegung.
Anpassungsberechnungen (Zunahme)
Bei der Bestimmung von Rohrbiegepositionen müssen Anpassungsfaktoren berücksichtigt werden, um eine korrekte Anordnung zu erreichen. Anpassung (Zunahme) ist der Unterschied in der Länge des
Rohrs, das in einer gerundeten Biegung verwendet wird, im Vergleich
zu der Länge des Rohrs, das in einer scharfen Biegung benötigt wird,
wenn von einem Ende zum anderen gemessen wird.
TDer Abstand um eine gerundete Biegung ist immer kleiner als bei
einer scharfen Biegung. Der Anpassungsfaktor wird durch den
Radius der Biegezange und die Gradanzahl der Biegung bestimmt.
Anpassungsfaktoren siehe folgende Tabelle. Anpassungsfaktoren
werden von den Mittellinienabständen subtrahiert (siehe Beispiel).
Bezugsmarkierung
90°-Beigemarkierung
45°-Beigemarkierung
A – Ungebogenes Rohr mit Markierungen
Bezugsmarkierung
2,00
45°
1,50
3,00
B – Gebogenes Rohr mit Markierungen
Abbildung 7 – Zunahmewert Berechnungsbeispiel
1,00
8
890-011-232.10_REV. A
 Loading...