

Page 1
User Manual
8345076V 1.0
Harris Type Welder
Style M
Please read this manual before use.
Page 2
Page 3
Harris Type Welder
Style M
3
For technical questions call: 1-800-665-8685
8345076 V 1.0
IMPORTANT!
• Always wear safety goggles with filter lenses.
• Before starting work, always check for leaks by brushing a thick soap solution on all connections. Open valve
and watch for bubbles to appear at points of leakage.
• Tighten loose connections with a wrench.
• Never use a flame to check for gas leaks.
• Do not use a hose that is worn, or any equipment that is in need of repair.
• Never use oxygen to blow off work or clothing.
• Purge fuel gas and oxygen passages separately before lighting.
• Secure cylinders to cart, wall or post to prevent them from falling.
• Always use reverse-flow check valves on torch and regulator. This reduces the possibility of mixing gases in the
regulator or hoses.
• Do not use oil or grease on the equipment. Oil or grease is easily ignited and is extremely volatile in the
presence of oxygen under pressure.
• Empty cylinders should be kept in specified areas and clearly marked “Empty”.
PLEASE READ THE FOLLOWING CAREFULLY
The manufacturer and/or distributor have provided the diagrams this manual as a reference tool only. Neither the
manufacturer nor distributor makes any representation or warranty of any kind to the buyer that he or she is qualified
to make any repairs to the product. In fact, the manufacturer and/or distributor expressly states that all repairs and
parts replacements should be undertaken by certified and licensed technicians. The buyer assumes all risk and liability
arising out of his or her repairs to the original product or replacement part(s), or arising out of his or her installation of
replacement parts.
FOREWORD
The equipment you have purchased was thoroughly tested and inspected when it left the factory. With reasonable
care, and by following these instructions, it will give you many years of efficient, trouble-free service. The instructions,
applications, and techniques described in this manual are designed to aid you in the basic principles of welding, flame
cutting, brazing, silver soldering, heating and the safe use of gases, regulators, and torches.
READ THIS BOOK THOROUGHLY AND FOLLOW INSTRUCTIONS!
Page 4
Harris Type Welder - Style M
4
For technical questions call: 1-800-665-8685
8345076V 1.0
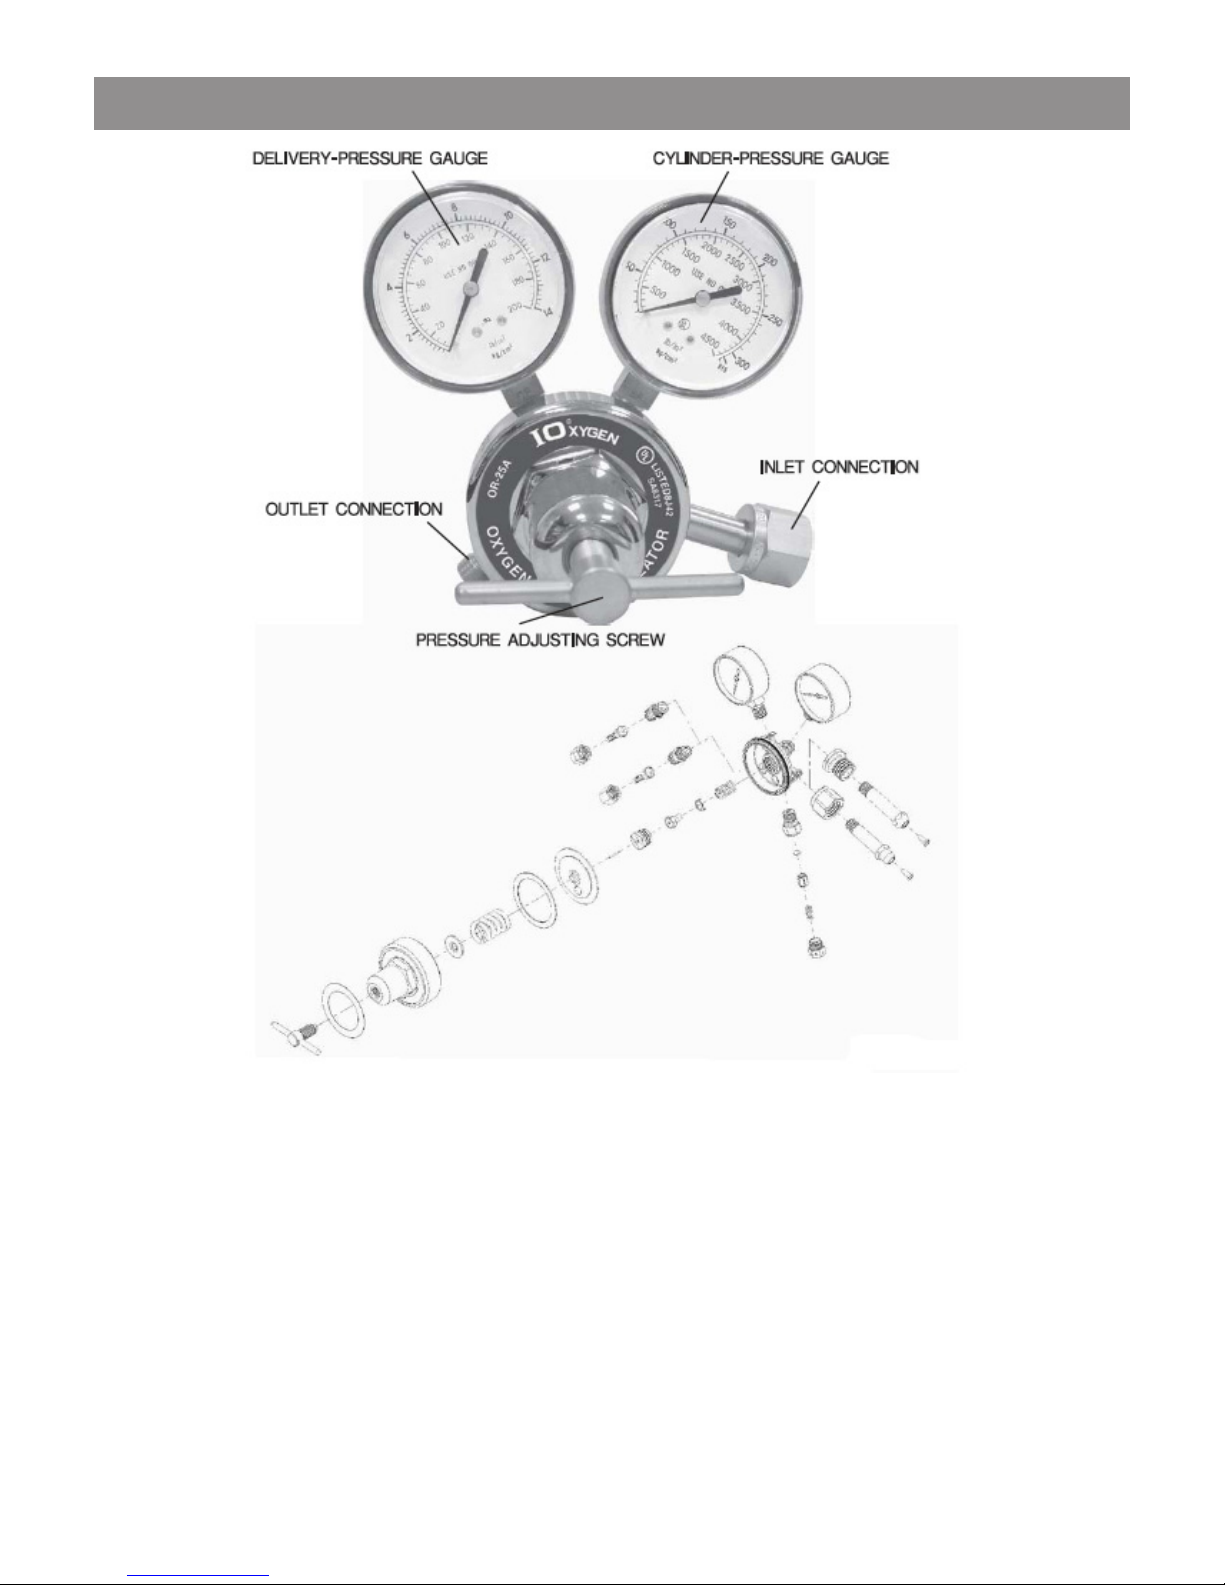
THE PARTS OF A REGULATOR
Page 5
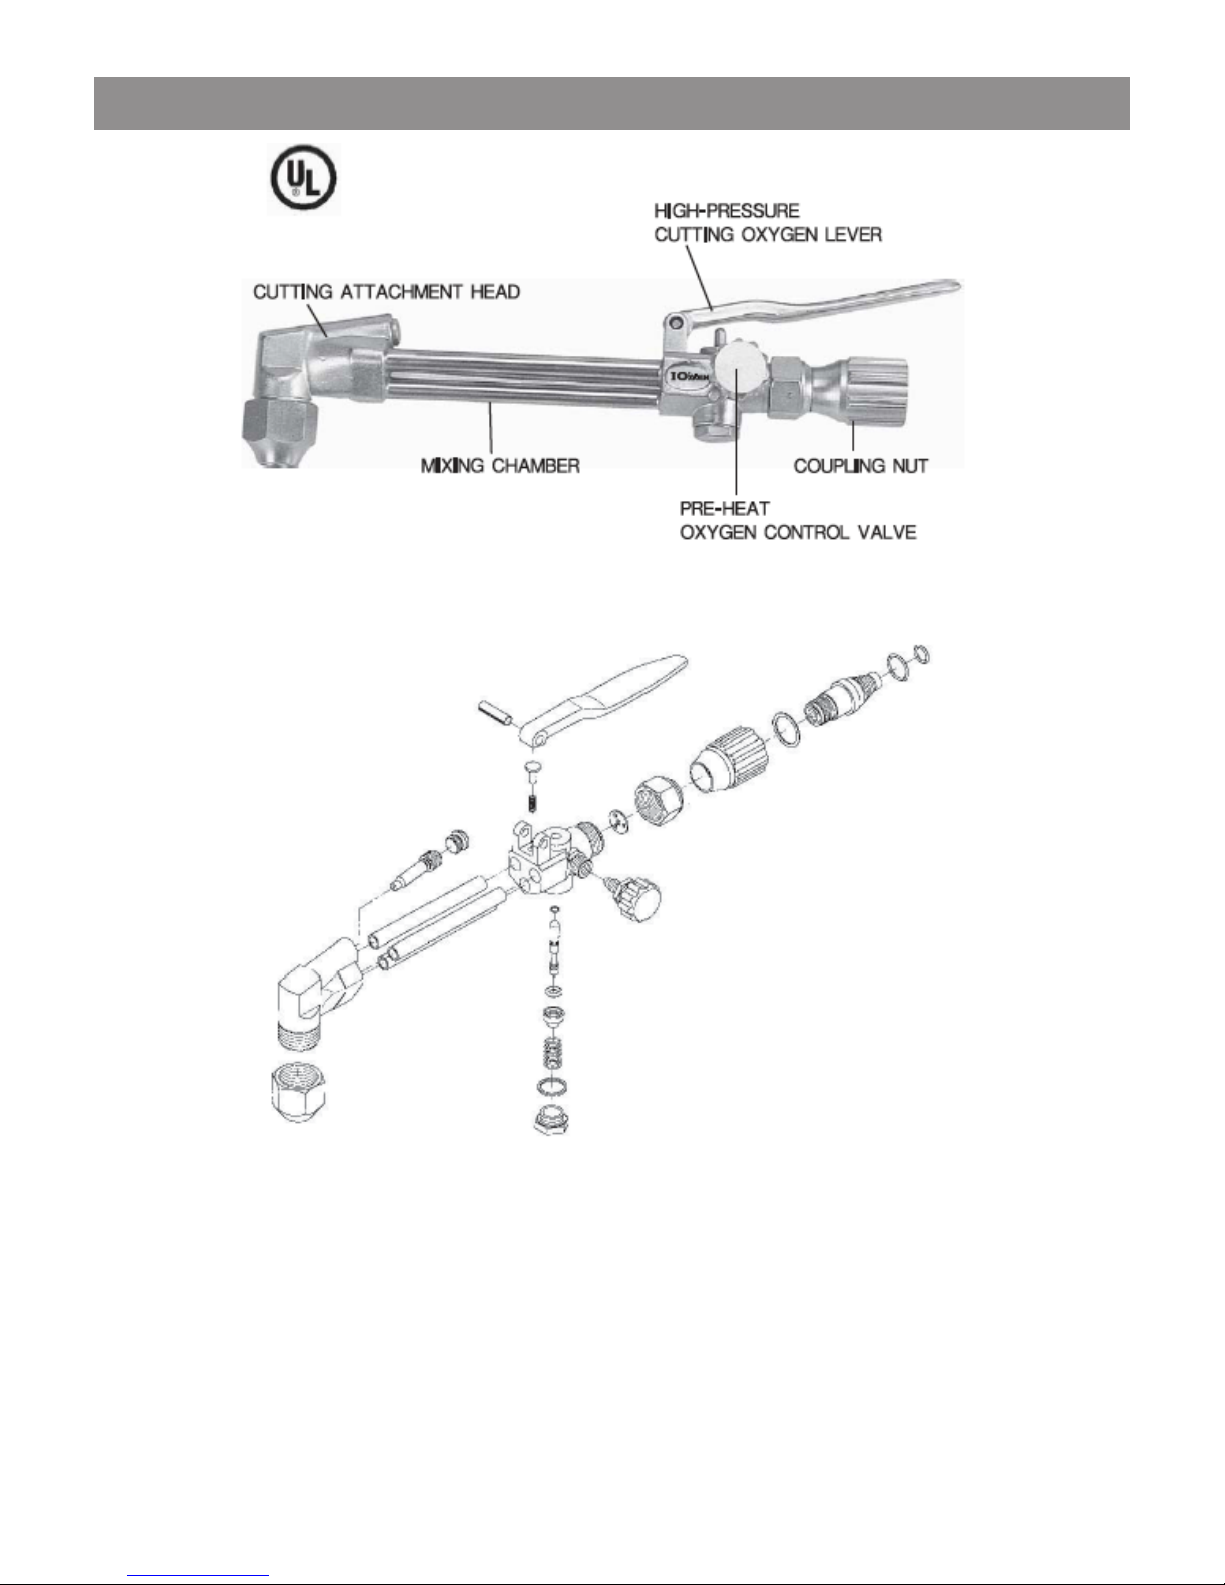
Harris Type Welder - Style M
5
For technical questions call: 1-800-665-8685
8345076 V 1.0
CUTTING ATTACHMENT WITH PRINCIPAL PARTS
Page 6
Harris Type Welder - Style M
6
For technical questions call: 1-800-665-8685
8345076V 1.0
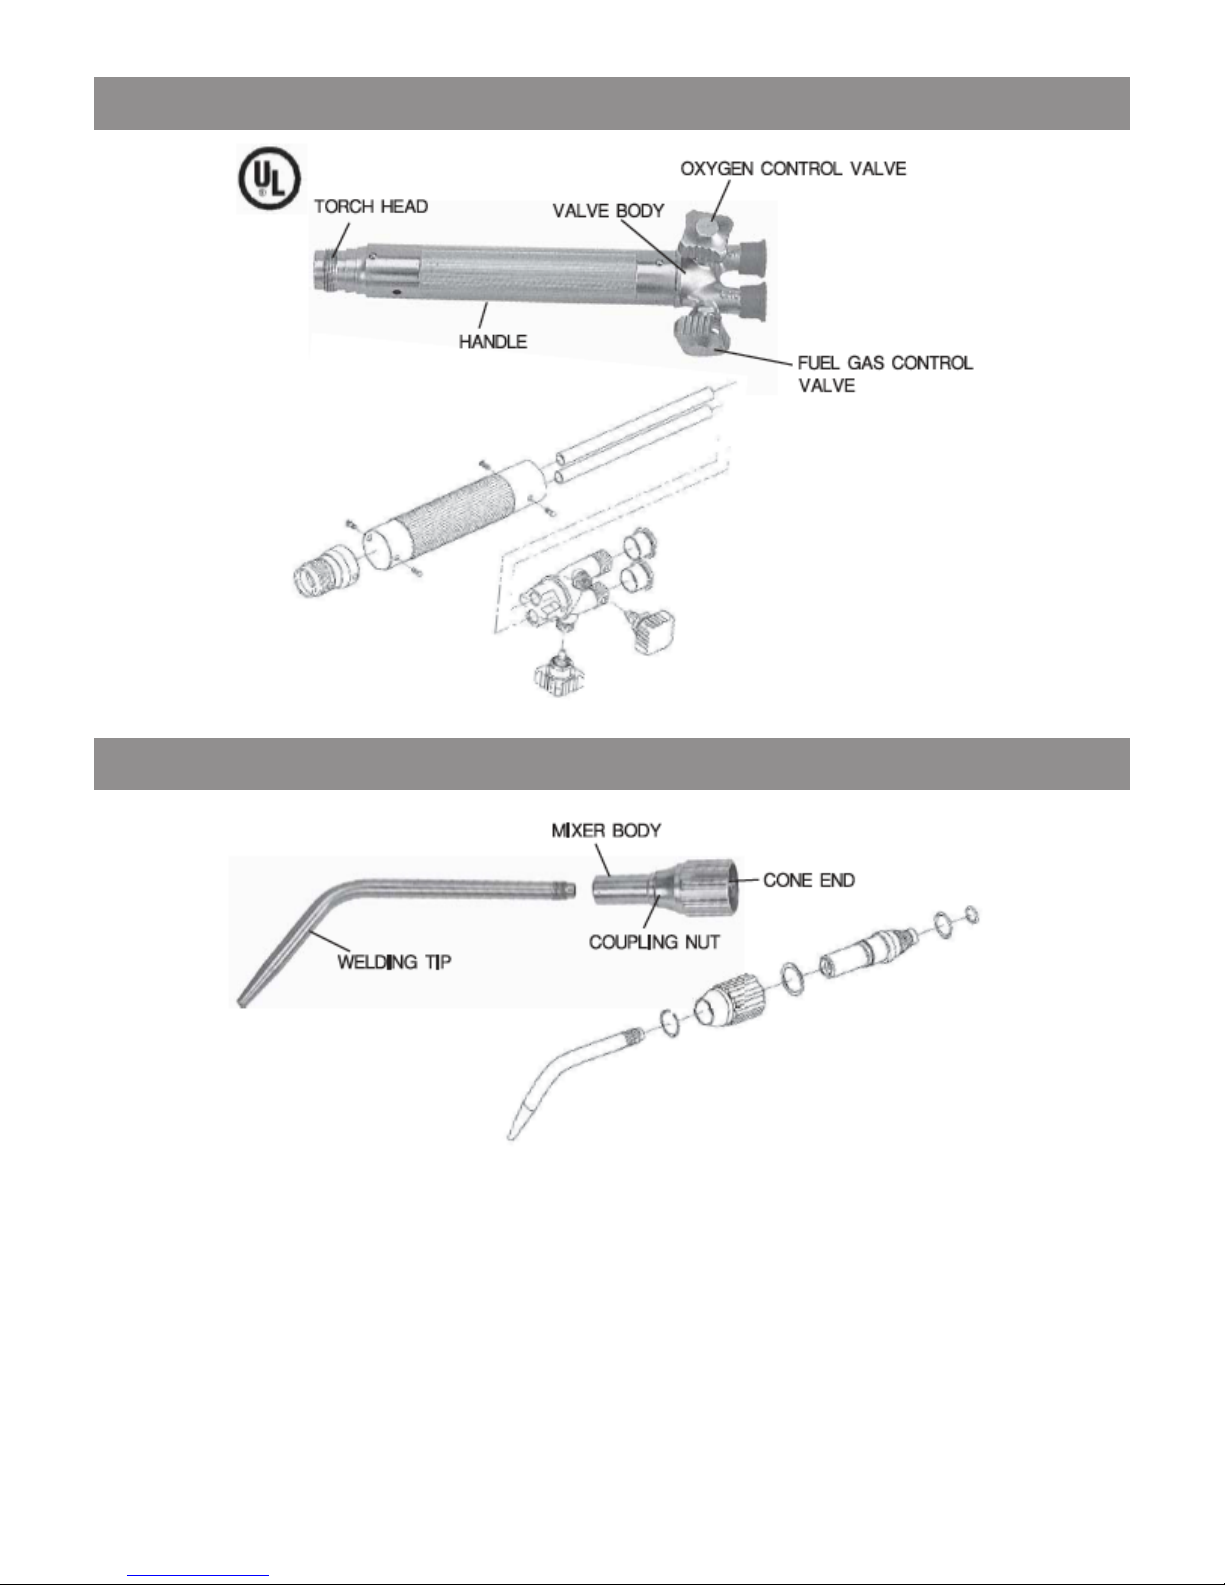
THE VARIOUS PARTS OF A WELDING TORCH HANDLE
MIXER & WELDING TIP WITH PRINCIPAL PARTS
Page 7
Harris Type Welder - Style M
7
For technical questions call: 1-800-665-8685
8345076 V 1.0
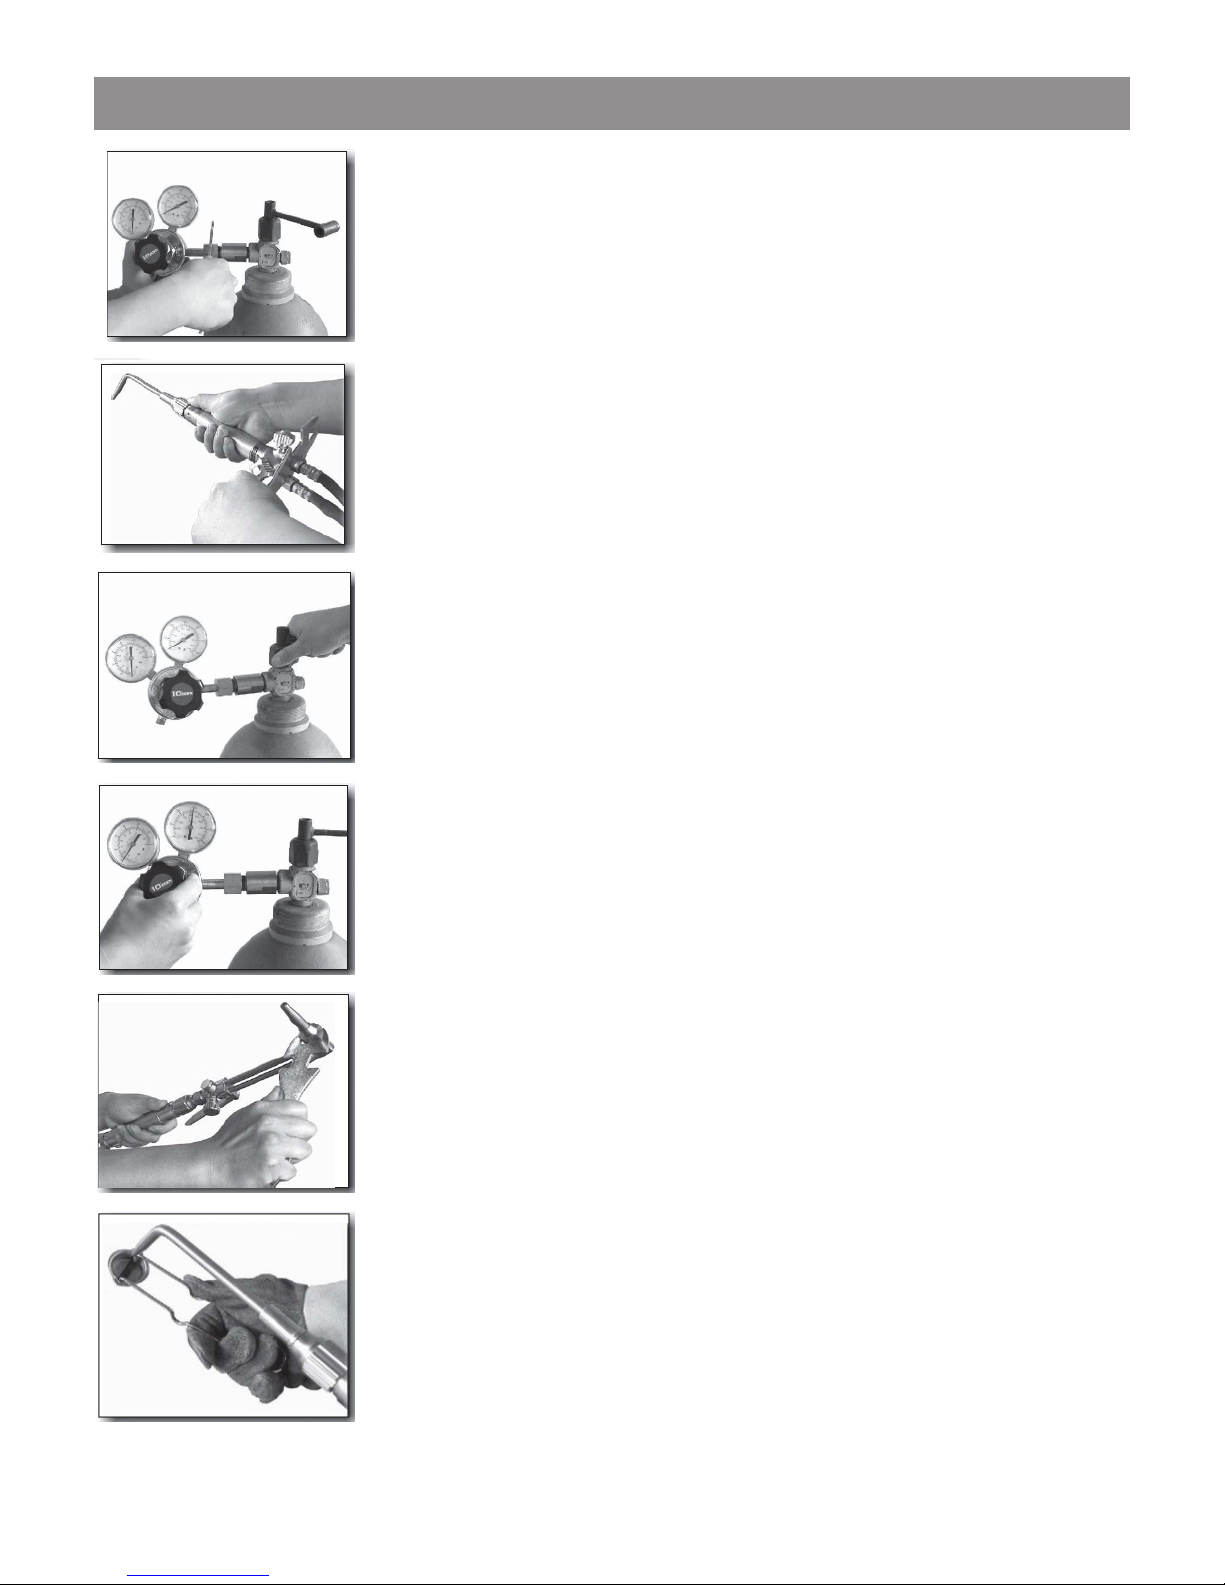
OXYGEN AND ACETYLENE SET UP AND INSTRUCTIONS
ATTACHING THE REGULATORS
Open cylinder valve slightly to blow out dirt, then close. Attach regulators, tighten the
connections firmly, attach the hoses to the regulators, and tighten.
NOTE: The acetylene hose connections are left hand threads, and the oxygen
connections are right hand threads.
ATTACHING THE TORCH
Attach acetylene hose (RED) to torch valve marked “AC”, note the left hand
thread. Attach oxygen “OX”, note right hand thread. Shut both valves on torch
before opening cylinders.
OPENING THE VALVES
Be sure adjusting keys of regulators are free, that is, turned counter clockwise until
loose. Open oxygen tank valve and acetylene tank valve slowly.
ADJUSTING PRESSURE
Screw the adjusting key on each regulator until the desired working pressure for each
gas is reached. This is shown on the low pressure (left) gauge on each regulator. The
high pressure (right) gauge indicates how much pressure is in the cylinder. Proper
pressures are shown on the tip charts on page 11.
INSTALLING THE CUTTING TIP
Remove tip nut from cutting attachment. Place tip into the nut and then wind nut firmly
into place using a wrench.
TO LIGHT THE TORCH
Open the torch fuel valve approximately one half turn and ignite the acetylene. Keep
opening the torch fuel valve until the flame stops smoking excessively and leaves the
end of the tip about 1/8”, then reduce slightly to bring flame back to tip. Open the
torch oxygen valve until a bright inner cone appears on the flame. The point at which
the feathery edges of the flame disappear and a sharp inner cone is visible is called
the “Neutral Flame”.
Page 8
Harris Type Welder - Style M
8
For technical questions call: 1-800-665-8685
8345076V 1.0
GAS WELDING PROCEDURES
Gas welding is a method of joining similar metals by heating the adjacent surfaces to the melting point with an oxyacetylene flame, and allowing the two parts to fuse together, with a filler metal being required on materials 3/16”
thick or more. The resulting weld is as strong as the parent metal.
All metal should be cleaned before welding. Oil, grease, rust, scale, or other impurities affect the weld quality, or
tensile strength. Metal 3/16” or more thick should be beveled before welding, and when beveled sides are joined, a
filler rod of the same material is necessary.
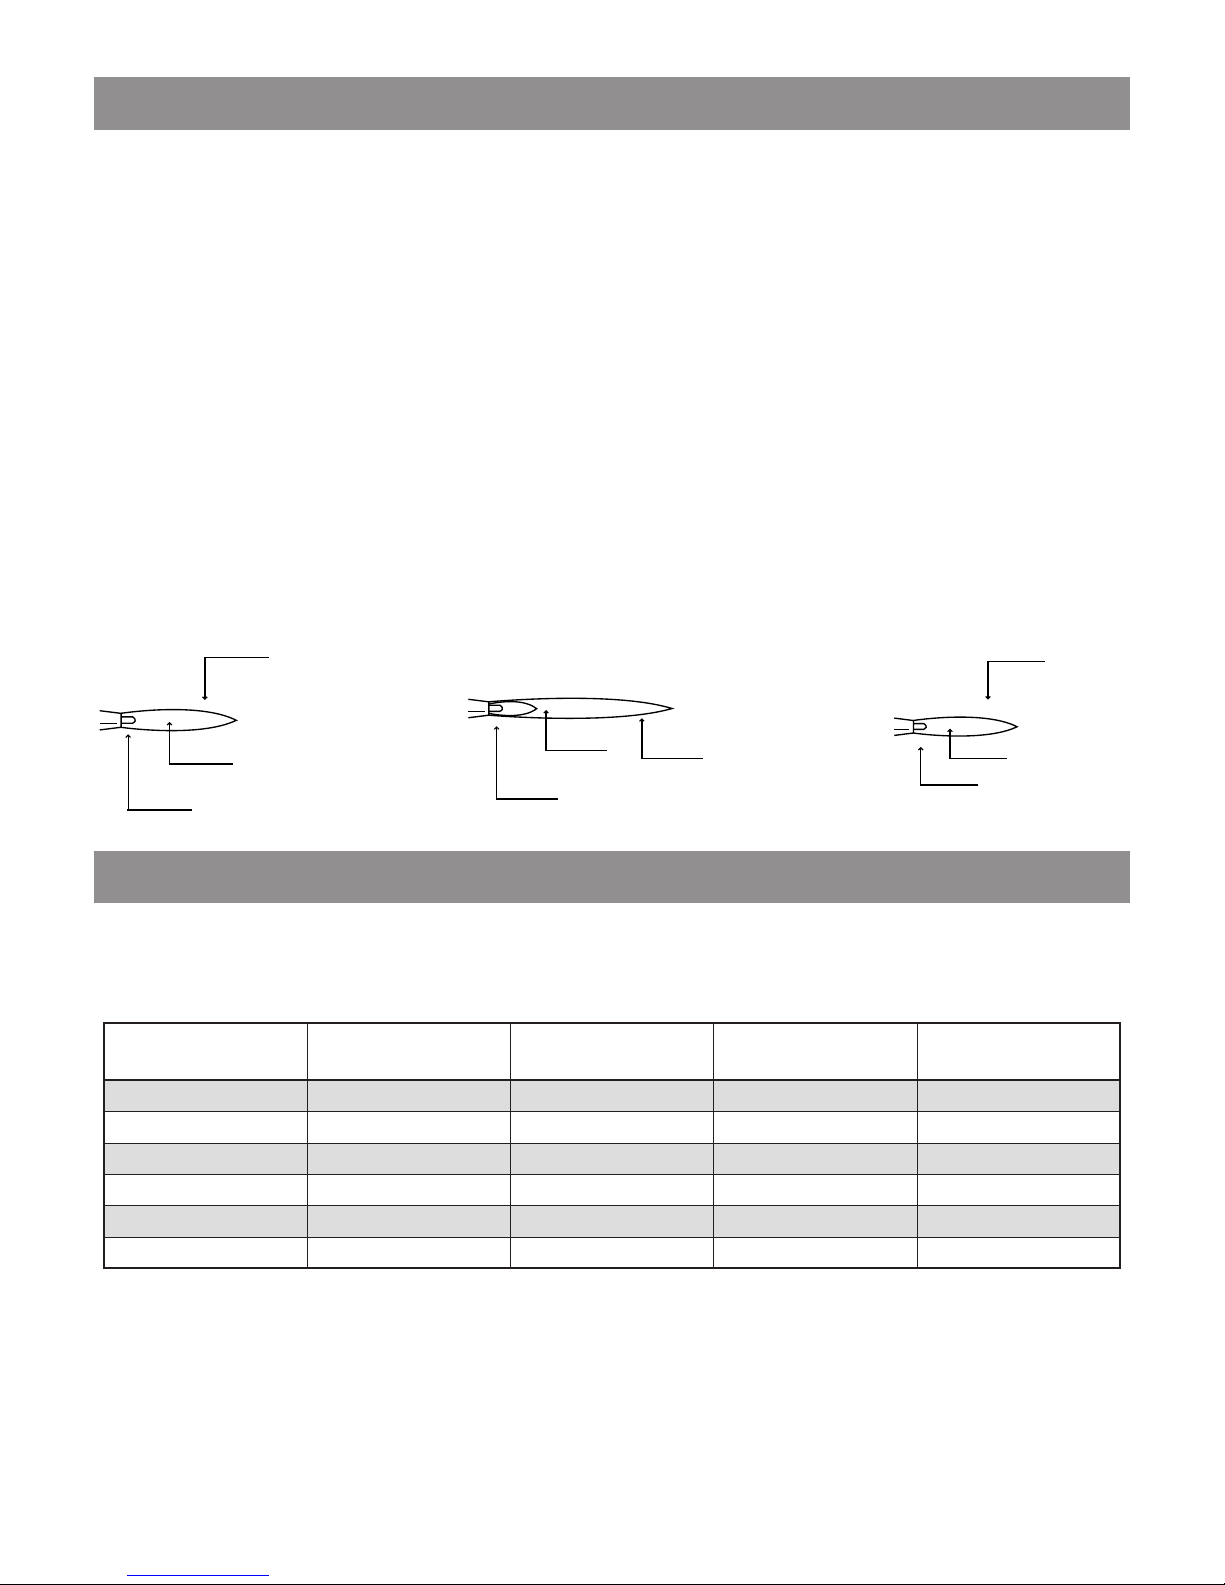
The welding tip chart on this page shows the proper tip sizes and oxygen and acetylene pressures related to the size
material to be welded. The chart should serve as a handy guide to be referred to often. If too large a tip is used, it will
produce a soft flame, the tip will heat up unnecessarily and it will be often accompanied by a popping noise, which
splatters the weld puddle. Too hot a flame burns the steel, and too small a flame is not big enough to get the job done.
A neutral flame is used for almost all gas welding. The oxy-acetylene flame consumes all oxygen in the air around the
welding area, which leaves an uncontaminated weld area and a weld of maximum strength, An oxidizing flame is
rarely used, and a carburizing flame is occasionally useful when flame hardening or brazing.
WELDING ROD
Available for all types of welding, including mild steel, cast iron, and aluminum, in the following sizes: 1/16”, 3/32”,
1/8”, 5/32”, 3/16”, 1/4”. The size needed will be determined by the type of weld, the thickness of the metal, and
the amount of filler metal required.
Thickness of metal Size of Tips
Size of Welding
Rod
Oxygen Pressure Acetylene Pressure
3/64” 1 1/16” 4 PSI 4 PSI
1/16” 2 1/16” 5 PSI 5 PSI
3/32” 5 1/32” 9 PSI 7 PSI
1/8” 5 1/8” 9 PSI 7 PSI
3/16” 7 5/32” 12 PSI 9 PSI
1/4 to 3/8” 9 3/16” to 1/4” 14 PSI 10 PSI
WHITE
BLUEISH TO ORANGE
ALMOST COLOURLESS
WHITE
BLUISH TO ORANGE
ALMOST COLOURLESS
NEUTRAL
INTENSE WHITE
WHITE
LIGHT ORANGE
WITH FEATHERY EDGE
CARBURIZING OXIDIZING
Page 9
Harris Type Welder - Style M
9
For technical questions call: 1-800-665-8685
8345076 V 1.0
WELDING: PRACTICES AND EXERCISES
Gas welding is not a difficult art. The following exercises of torch movement are good practice, and make subsequent
welding easy.
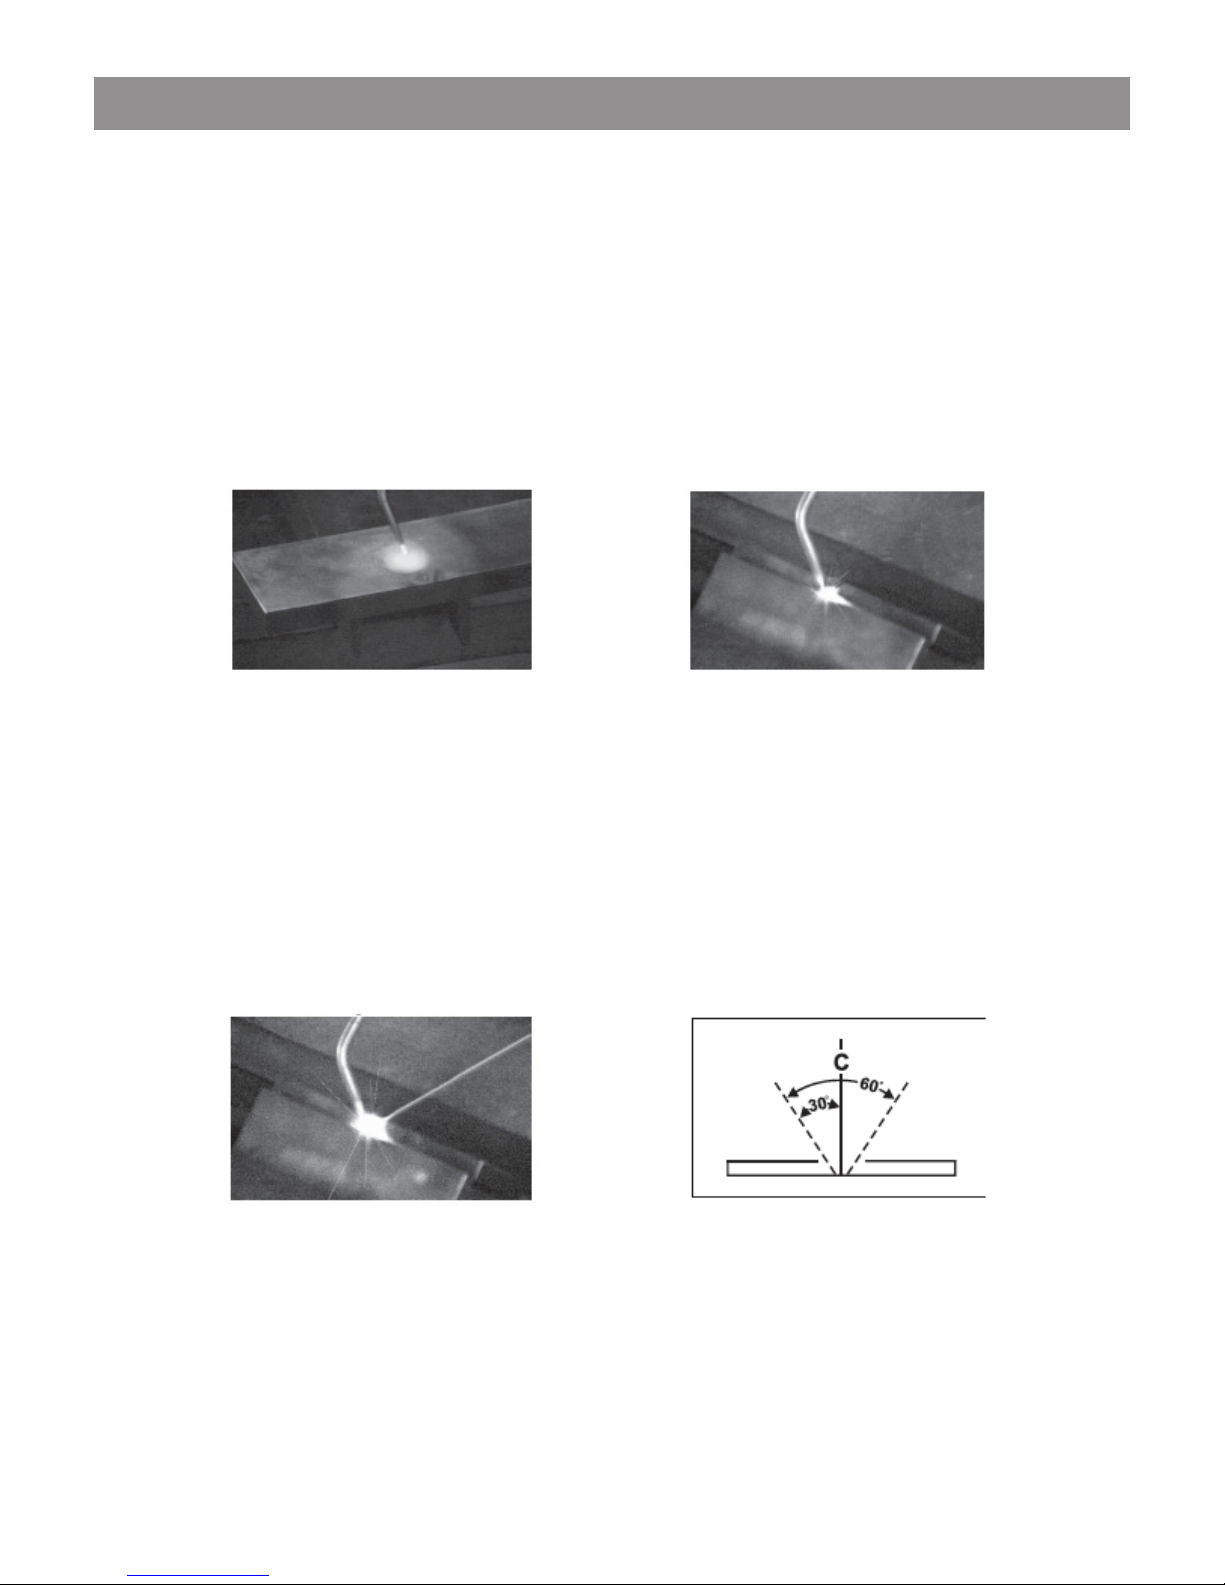
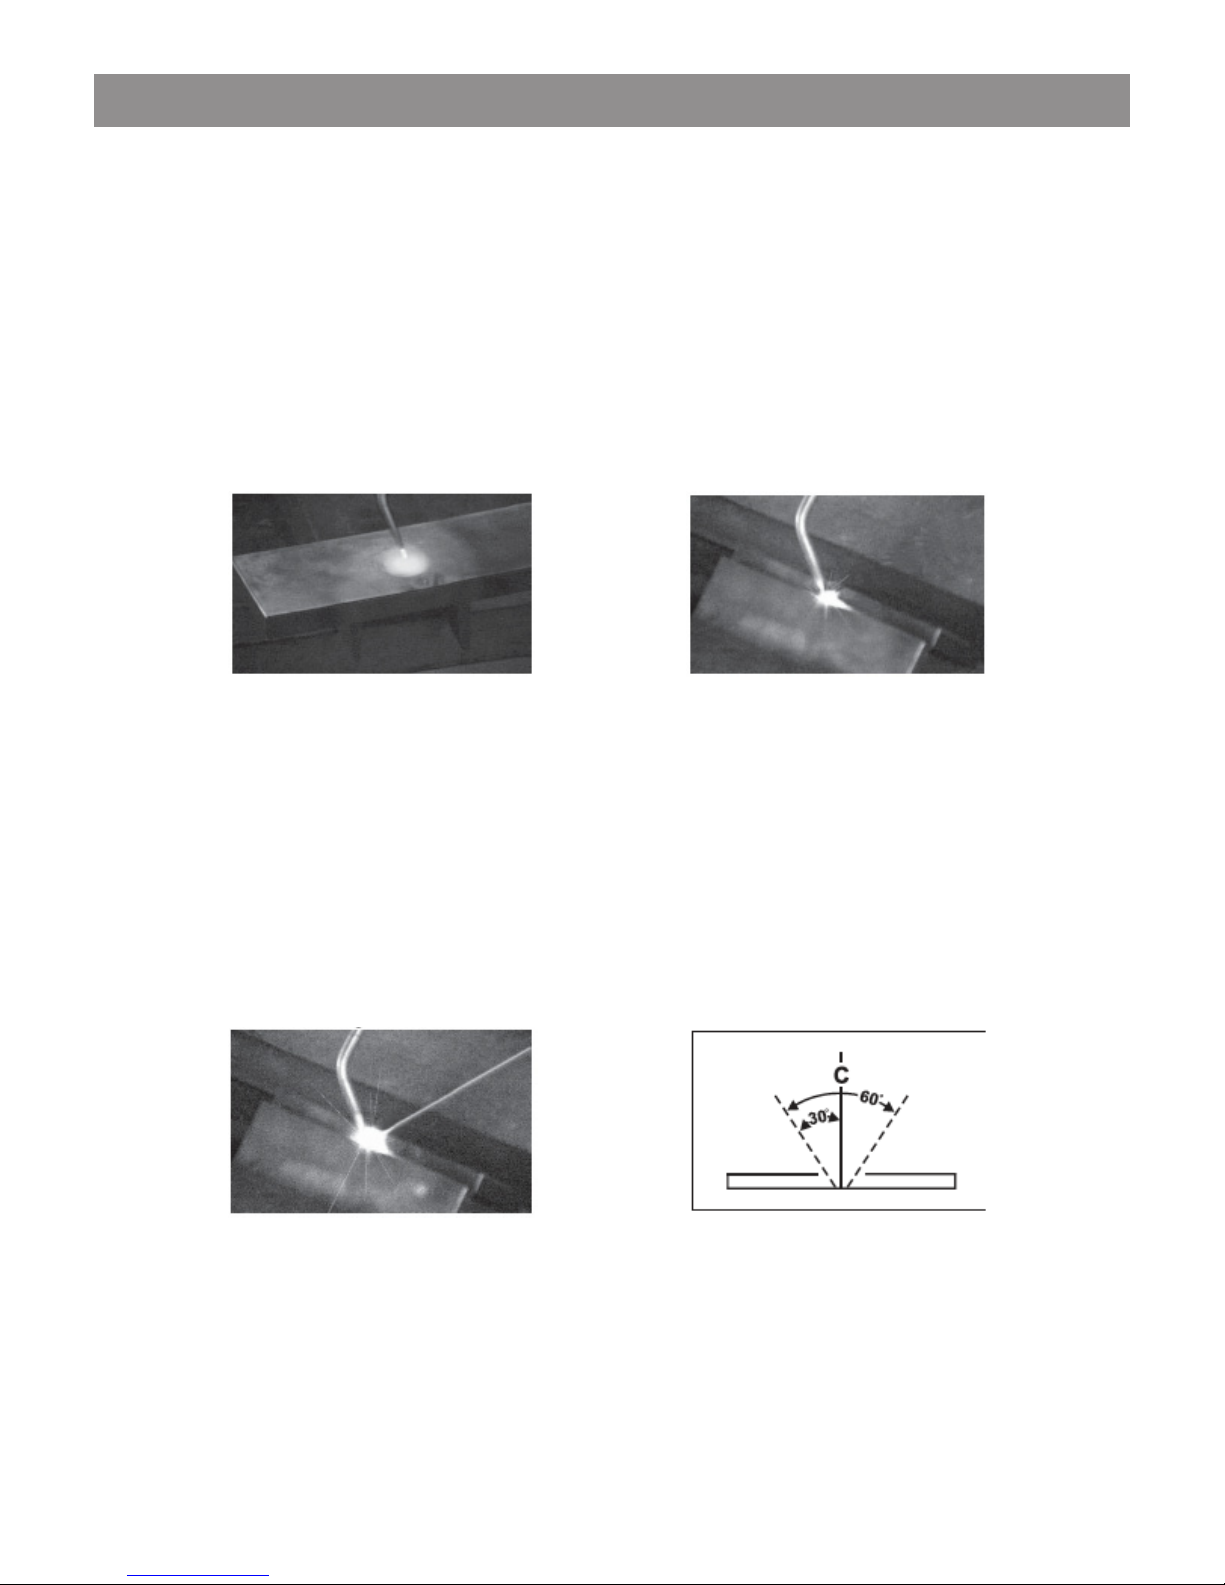
Take a small welding tip and set proper pressures (see chart on page 8). Point the flame directly onto the steel (1/8”
stock recommended) with the flame cone just above the metal surface. When a puddle is formed, move the torch
back and forth and move the puddle across the steel. Do this slowly. It is necessary to have good penetration, and this
comes from a deep puddle. When moving the puddle, it is helpful to lean the tip about 45° away from the direction
you want the puddle to move (Figure 1).
Place two pieces of 1/8” steel together as shown in figure 2. Make the puddle again and, with a back and forth torch
motion, move the puddle along the seam. Go slowly to get good penetration. You can check this by turning the parts
over. The penetration should be visible from the bottom. Test the weld strength by attempting to tear the parts apart.
Figure 1 Figure 2
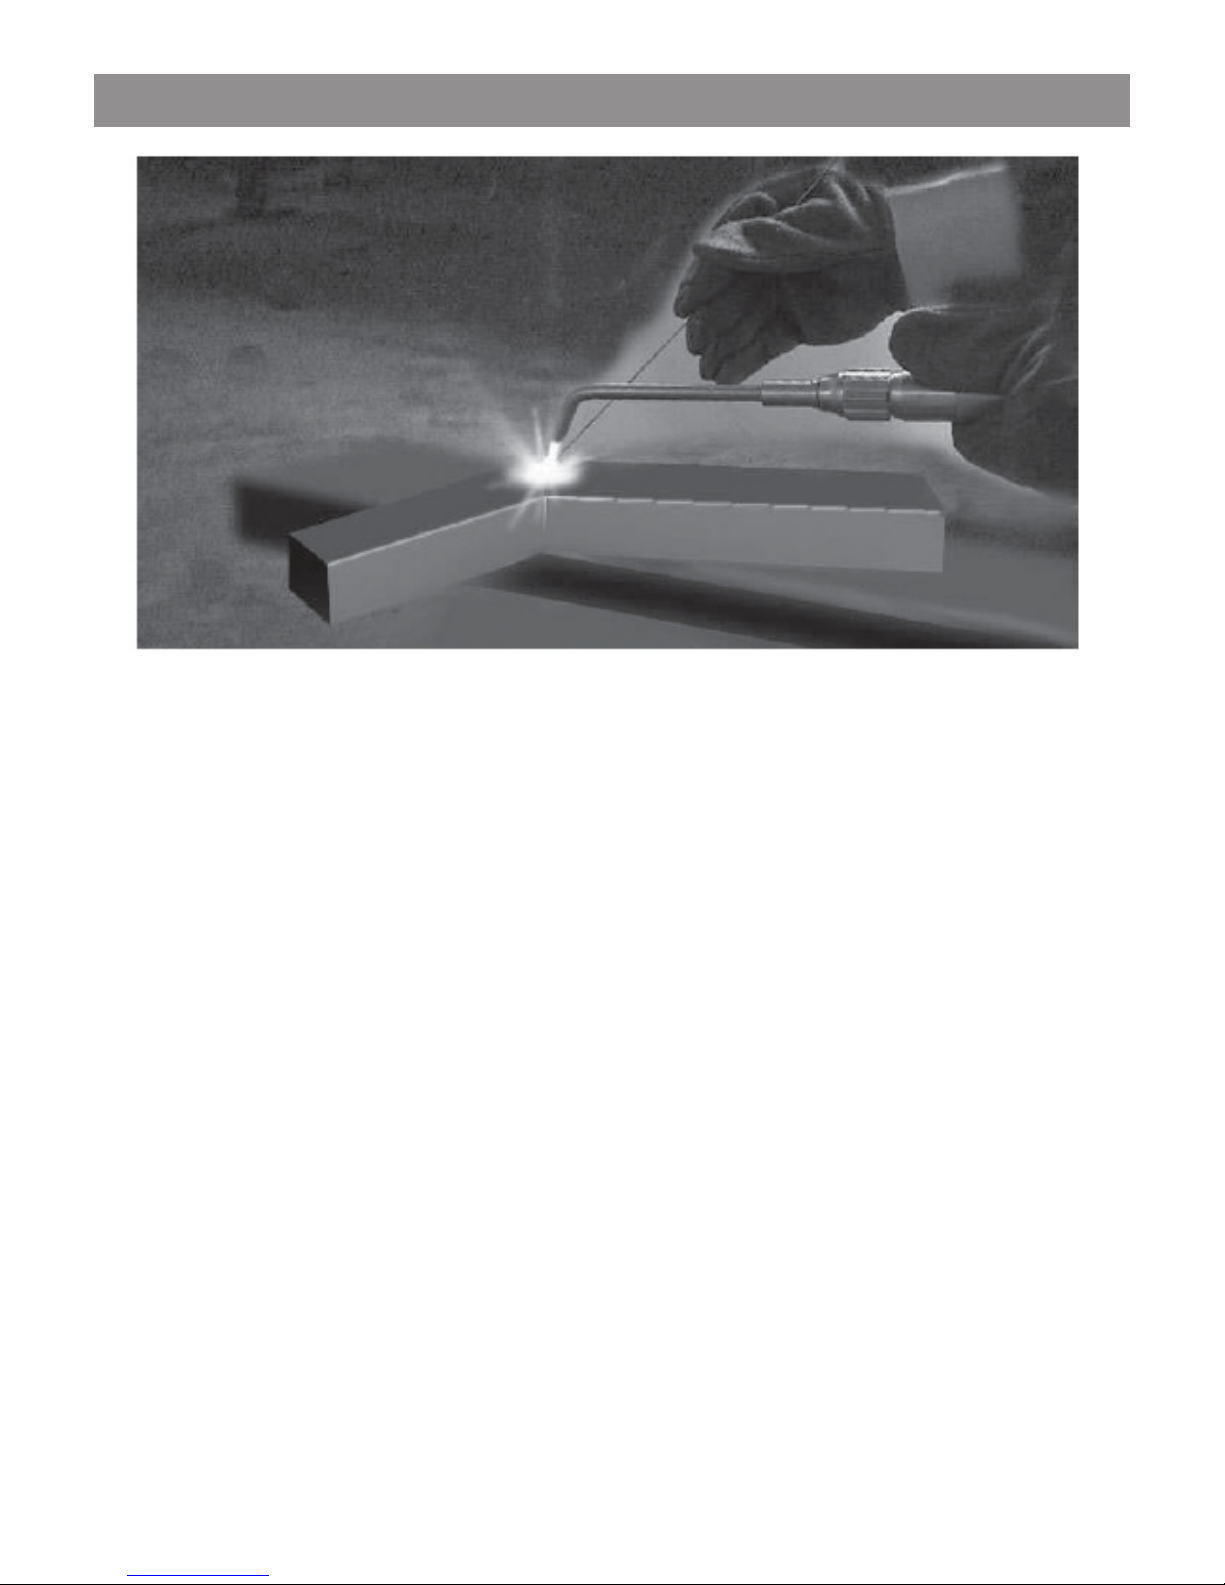
Repeat exercise 2, but add welding rod this time. While the flame is directed at the steel in order to form the puddle,
put the rod into the flame. When it gets red, maintain this temperature by moving it in and out of the flame. Once the
weld is started, dip the rod into the puddle. This builds up the weld so that the top is rounded instead of concave when
no rod was used. Remember, welding rod is necessary on all double joints and once experienced, the welder will
prefer to use rod on all welds, regardless of the thinness of the steel (Figure 3).
Material 3/16” or thicker should be beveled before welding. A 30° bevel on each piece is best. This is necessary to
obtain good penetration through the entire thickness. A rod is necessary filler metal on all welds made from beveled
edges. Once the torch movement and puddle control are mastered, the welder can make vertical, horizontal, or flat
welds (Figure 4).
Figure 3 Figure 4
Page 10
Harris Type Welder - Style M
10
For technical questions call: 1-800-665-8685
8345076V 1.0
BRAZE WELDING
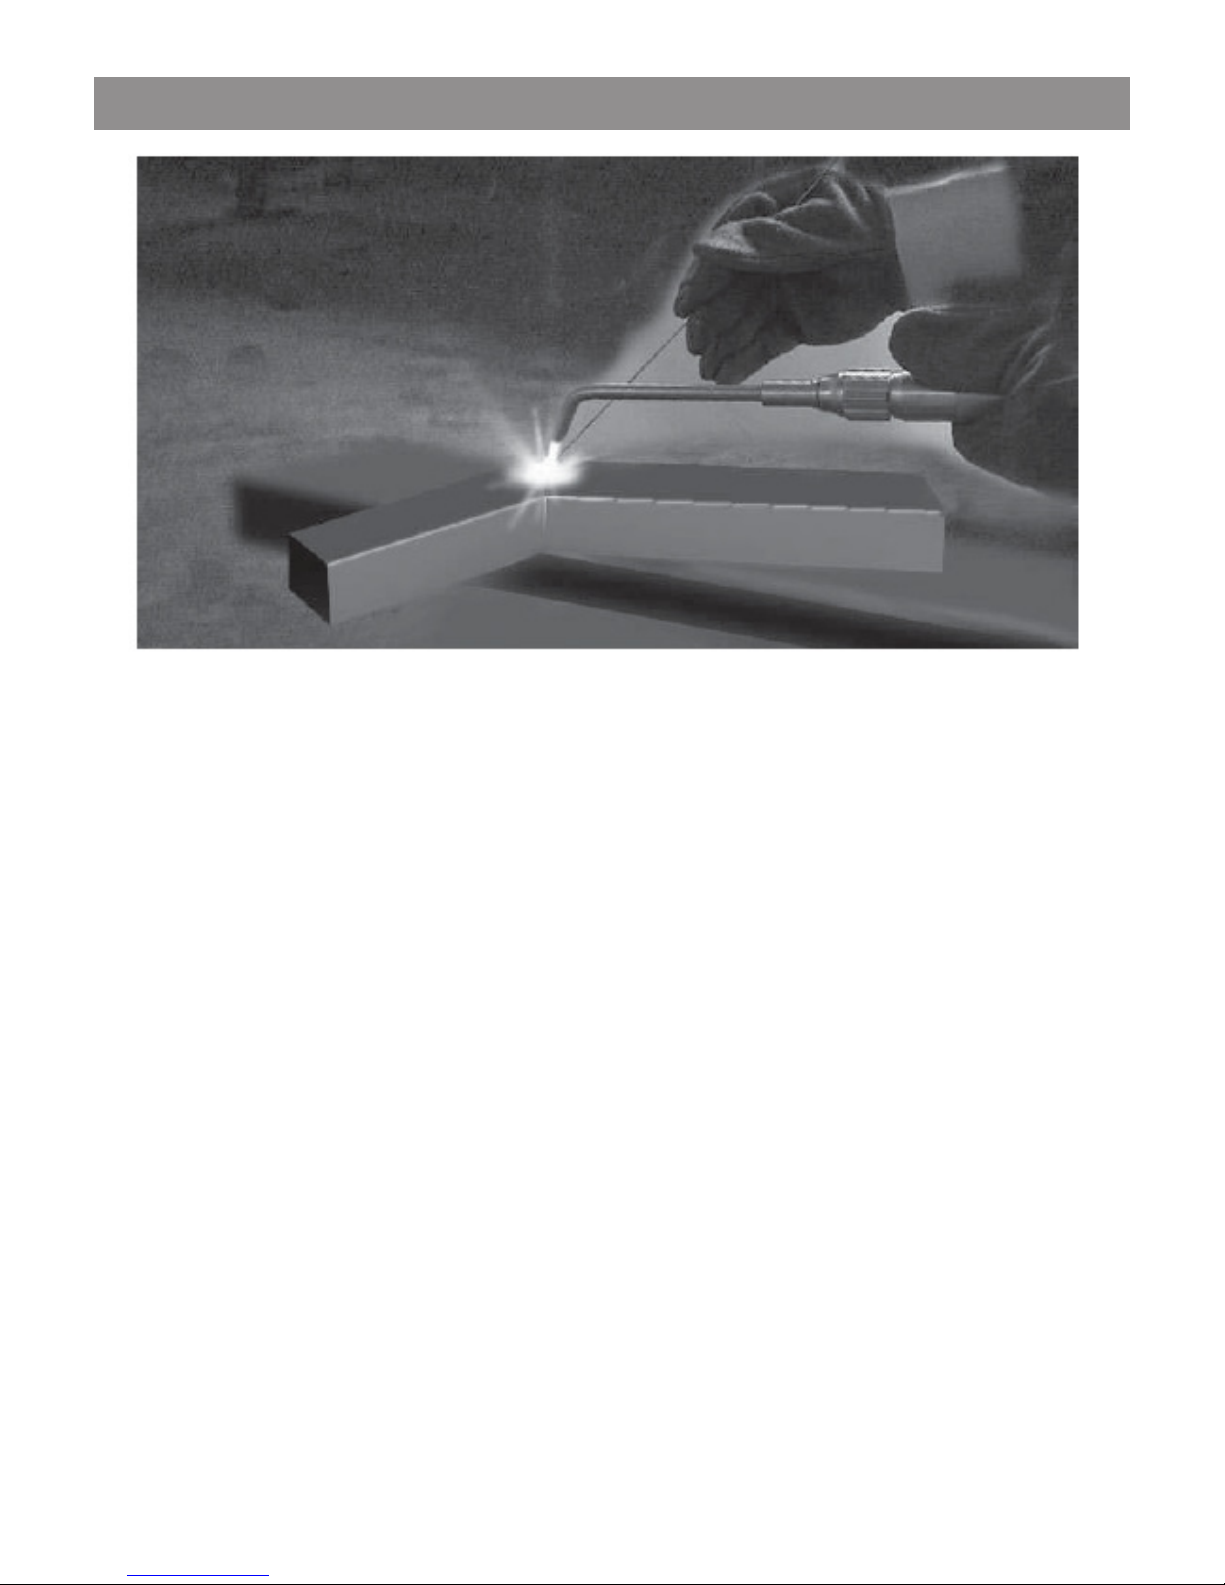
Braze welding differs from gas welding because the two pieces of metal are not fused together. The brazing
rod melts at a lower temperature than the parent metal, and the braze strength comes from the surface
overlay of the brazing rod.
The advantage of braze welding over gas welding is that it is the best way to join dissimilar metals, or repair cast iron.
For instance, braze welding is the correct way to fix a pump water jacket. Almost any two metals can be joined, except
aluminum and magnesium.
Braze welding is separated into two types, depending on the type of rod used. Bronze is less expensive than silver,
and should be used when the fit between the two metals must be joined is not close. The metals must be well cleaned,
then the flame is applied to them until they become a dull red color. Both pieces must be equal temperatures or the
rod will flow to the hotter piece. Heat the rod by placing it in the flame, then dip into the flux can. Notice that the heat
causes the flux to stick to the rod. If a prefluxed rod is used, this heating and dipping step may be eliminated. Once the
rod is fluxed, and the metals are brought to the proper temperature, touch the rod to the joint, put the flame onto the
rod, and melt it. The rod then melts and flows over the heated area, bonding the metal together. Sufficient flux must be
used. Without enough flux, the rod does not “stick” to the metals.
Silver brazing is a little faster than bronze brazing. This is because silver melts at a lower temperature, and less heat
is required; however, the joint must fit tightly together. Bronze bridges a gap much better than silver. Instead of putting
flux on the silver rod, the joint should be painted with flux. The way to determine when the metals are at proper
temperature is to watch the flux. When it bubbles, it is time to apply the silver. The silver melts as it is touched to the
seam and flows over the fluxed area.
Page 11
Harris Type Welder - Style M
11
For technical questions call: 1-800-665-8685
8345076 V 1.0
FLAME CUTTING
Flame cutting is a simple process that can be quickly mastered. Only steel can be cut with the oxy-acetylene method
since cast iron, stainless steel, aluminum, brass, and other ferrous metals do not burn the way steel does.
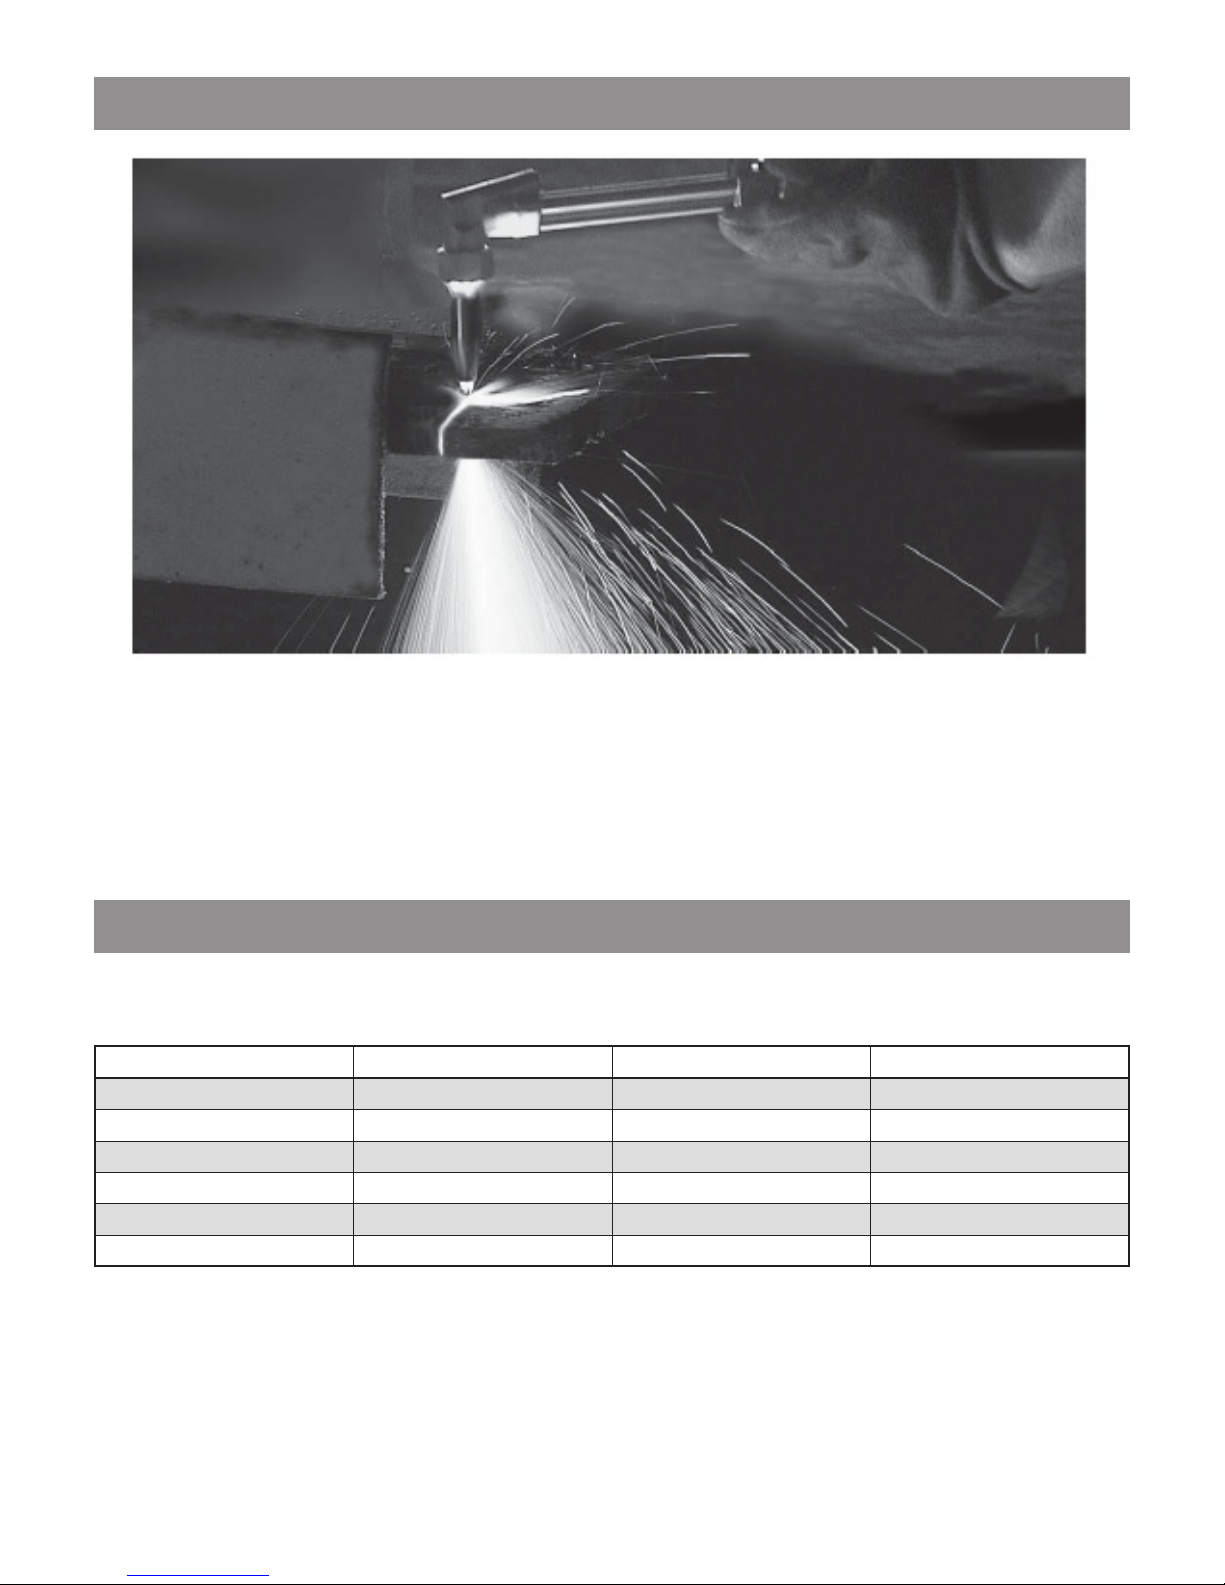
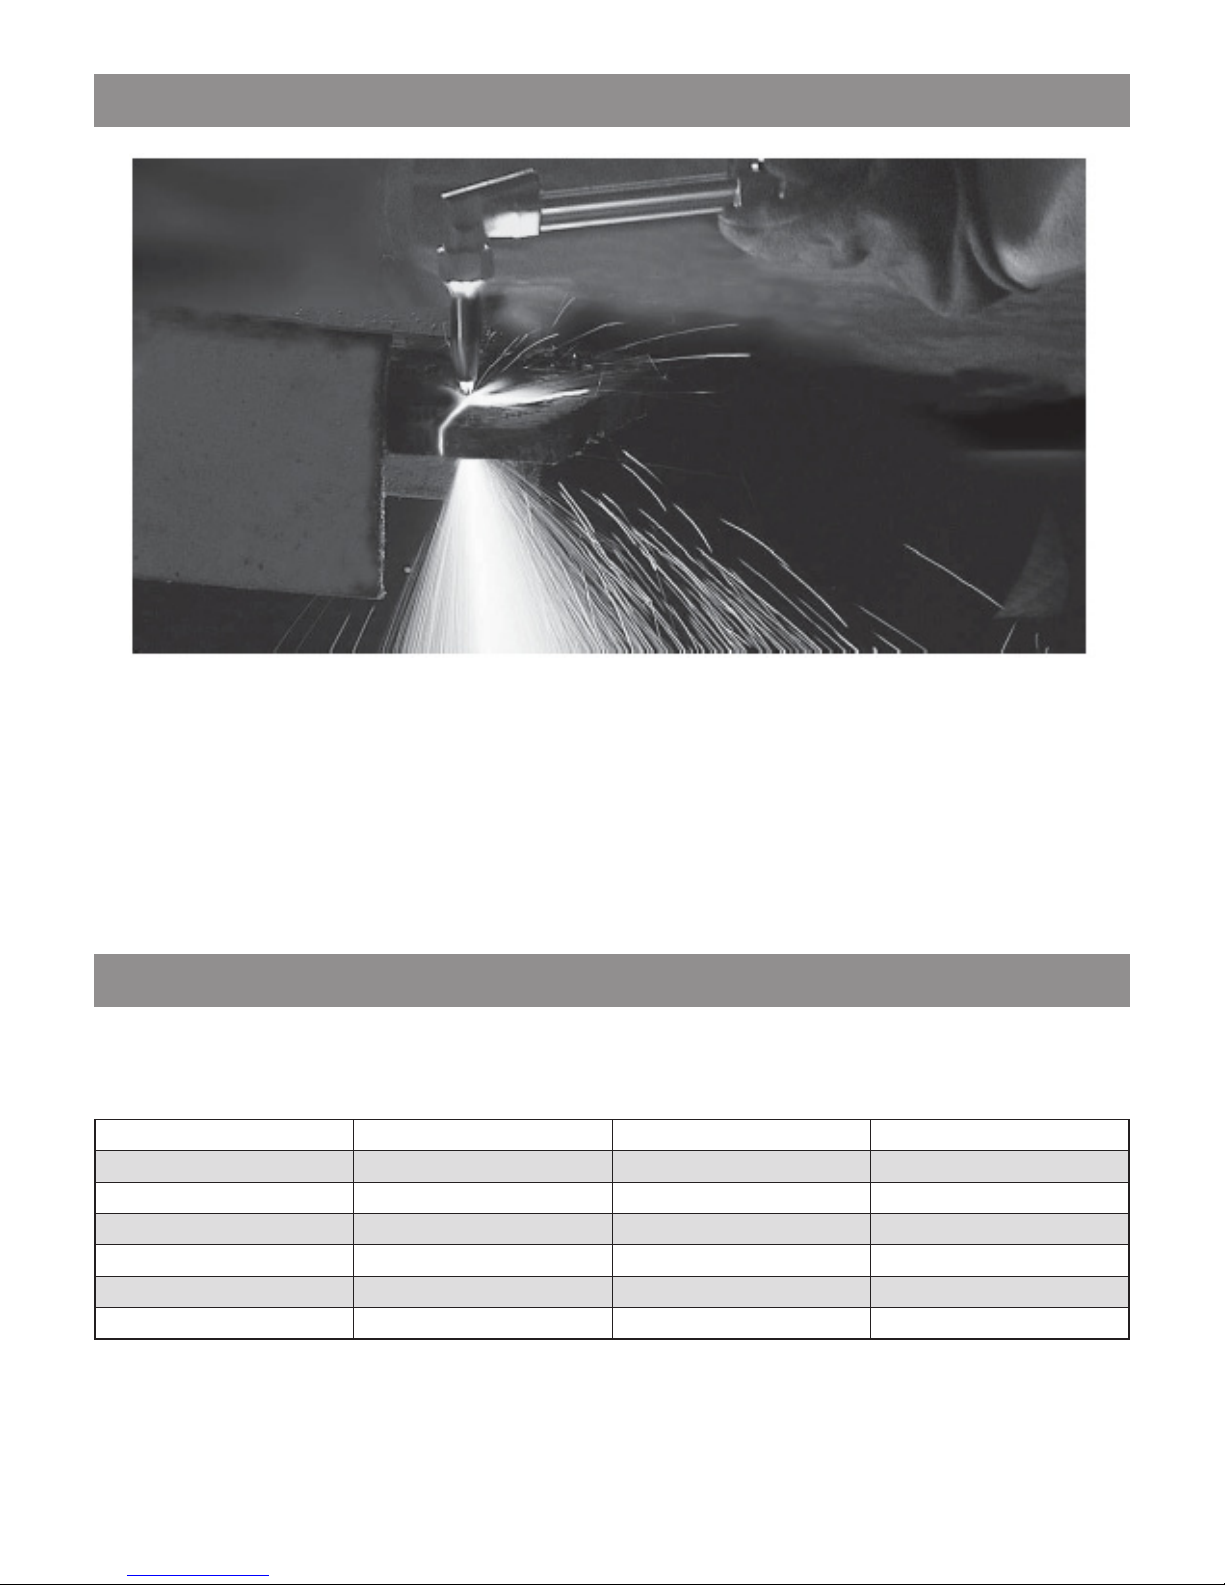
The way to cut steel is to heat it until is softens (often accompanied by a red color), and then burn it rapidly with pure
oxygen. A cutting torch provides both the preheat flames and pure oxygen cutting stream. Acetylene and oxygen are
combined in the torch head, and burn at the torch tip with a 6,000°F flame; these are the preheat flames. The center
hole in the cutting tip is the cutting oxygen hole, through which pure oxygen, which is not mixed with acetylene, flows
to cut the steel after the metal is sufficiently preheated.
CUTTING TIPS
Cutting tips are available in a wide range of sizes, the proper size being determined by the steel thickness. Refer to the
chart below for correct pressures and tip sizes.
Thickness of Metal Size of Tip Oxygen Pressure* Acetylene Pressure*
1/8” to 1/4” 00 25 to 35 PSI 6 PSI
3/8” 0 25 to 35 PSI 6 PSI
1/2” to 1” 1 35 to 45 PSI 6 PSI
2” 2 45 to 50 PSI 6 PSI
3” to 4” 3 45 to 55 PSI 6 PSI
5” to 6” 4 55 to 65 PSI 6 PSI
*Tip size and pressure may vary according to operator choice. This chart should serve as a guide or reference.
Page 12
Harris Type Welder - Style M
12
For technical questions call: 1-800-665-8685
8345076V 1.0
CUTTING
Once the correct tip is tightly secured in the cutting torch, proper pressure set on the regulators, and a neutral flame is
present, follow these procedures to flame cut.
1. Before lighting, open oxygen needle valve on torch handle one full turn. Make all oxygen adjustments with
needle valve on cutting attachment.
2. Move the flame to the edge of the steel and position the preheat cones just above the metal.
3. When the steel becomes red, slowly depress the cutting oxygen lever to release the oxygen stream to cut
through the steel.
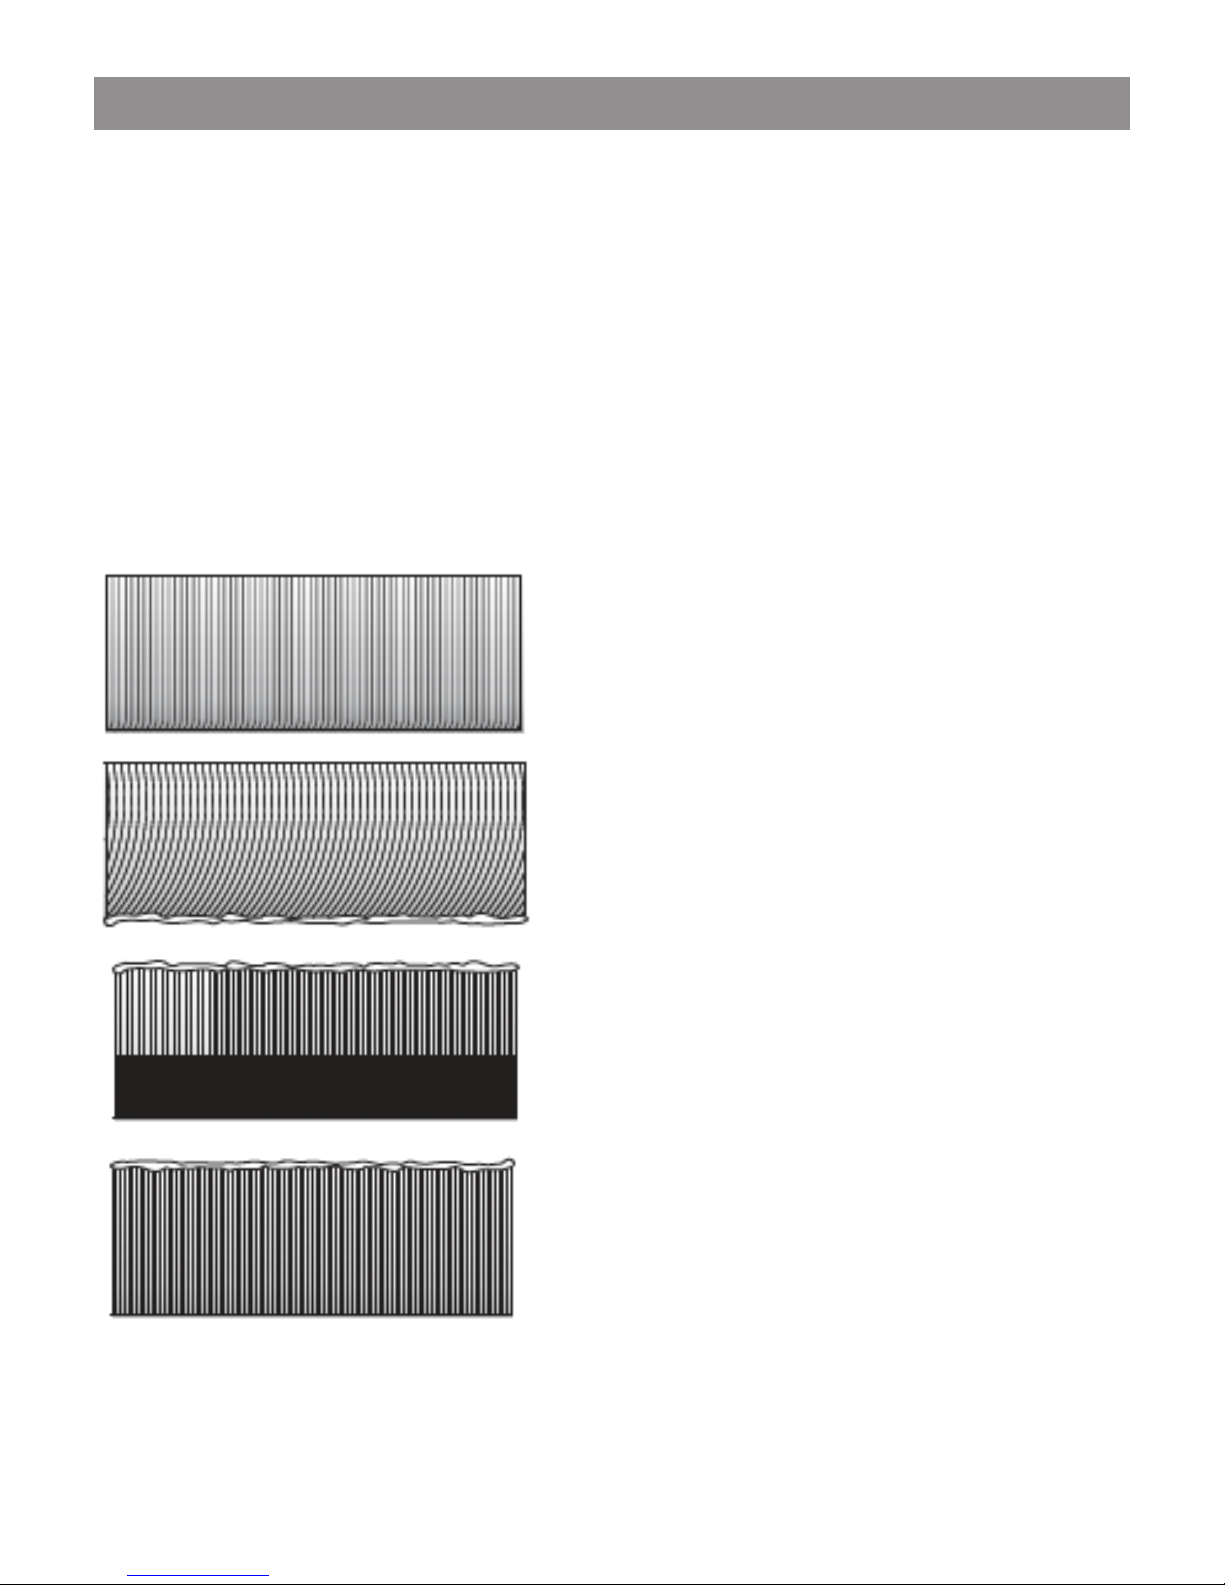
4. Slowly move the torch in the direction of the cut. The correct cutting speed is accompanied by a sputtering
sound, and a steady stream of sparks. This results in a clean, slag-free cut with square top and bottom edges.
5. Too fast a movement does not allow enough time for the oxygen stream to cut all the way through the metal.
Slag fills the kerf and the two pieces are not severed.
6. Too slow a movement leaves a rounded top edge with slag sticking to the bottom of the metal.
7. The size of the preheat flame determines how quickly the cut can be started. Often, a small preheat flame is
desirable to conserve gases, and prevent melting of the top edges.
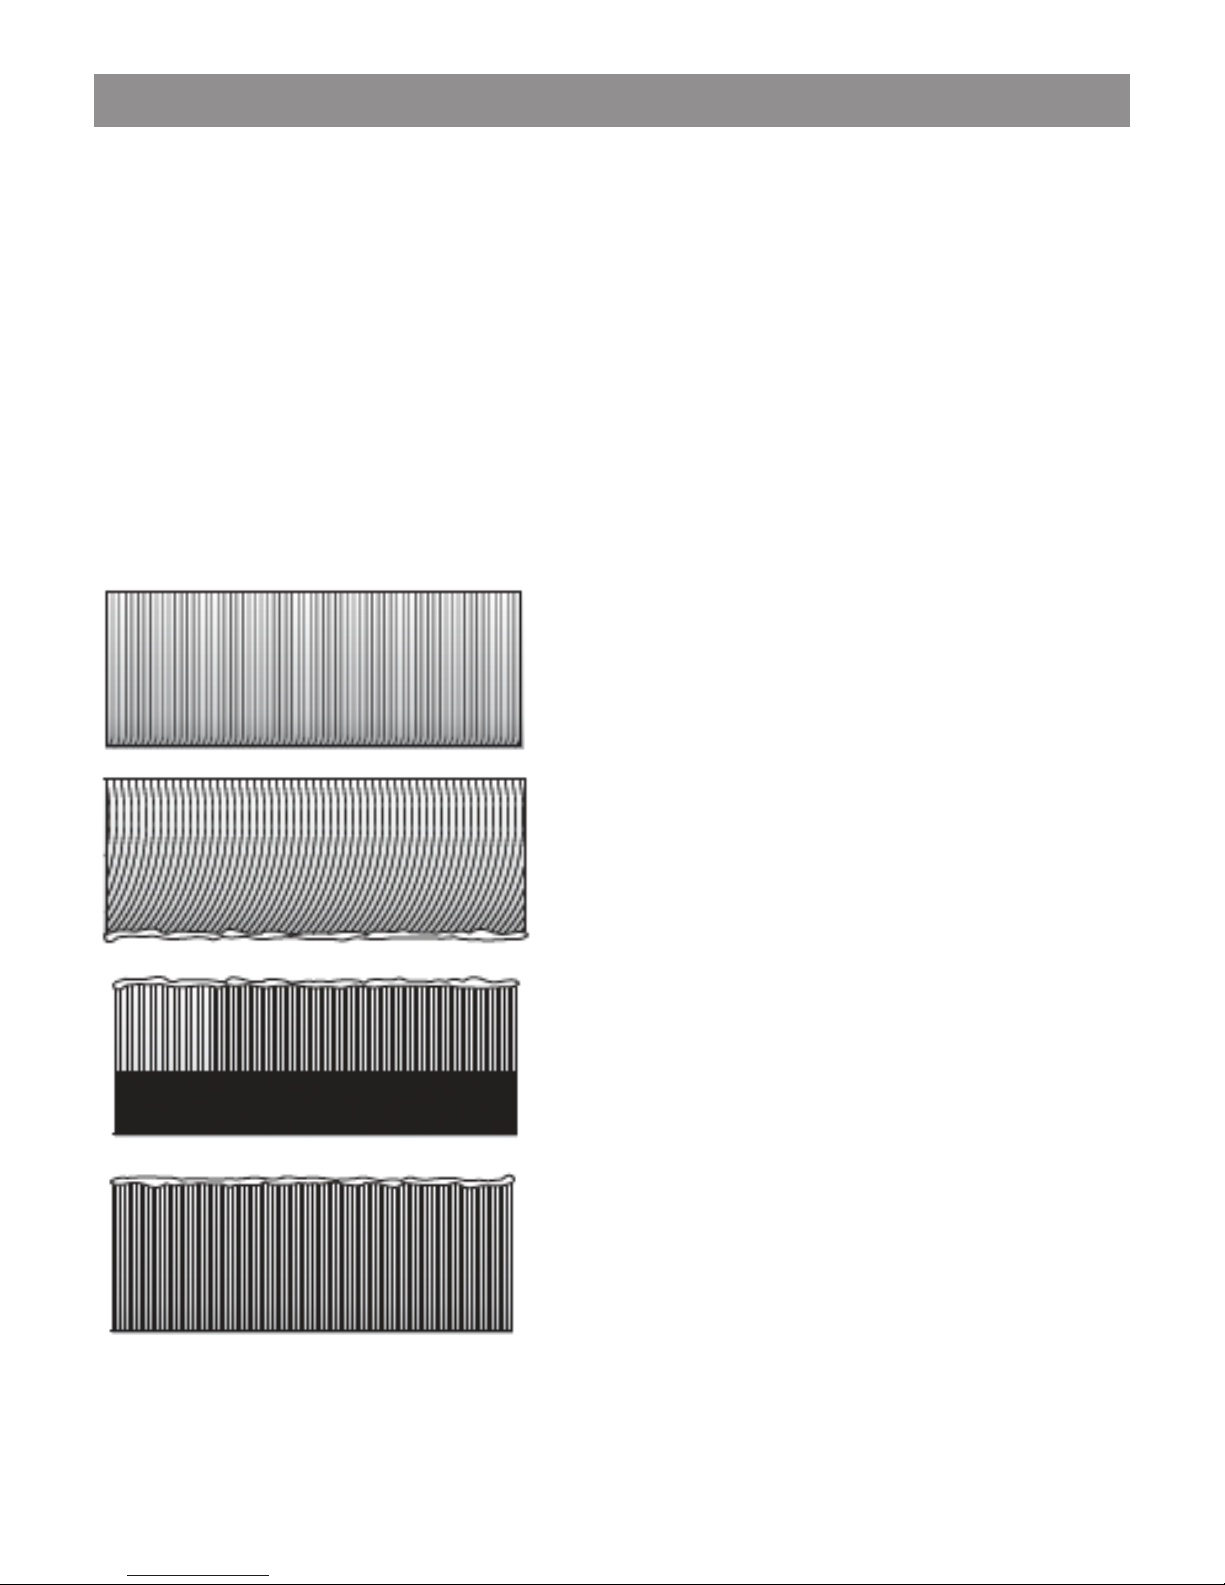
PERFECT CUT
Shows regular surface with slightly sloping draglines. Surface can
be used for many purposes without machining.
EXTREMELY FAST
Not enough time is allowed for slag to blow out of the kerf.
Cut face is often slightly concave.
EXTREMELY SLOW
Produces pressure waves, which indicate too much oxygen for
cutting conditions.
TOO HOT PREHEAT
Rounded top edge caused by too much preheat. Excess preheat
does not increase cutting speed; it only wastes gases.
Page 13
Harris Type Welder - Style M
13
For technical questions call: 1-800-665-8685
8345076 V 1.0
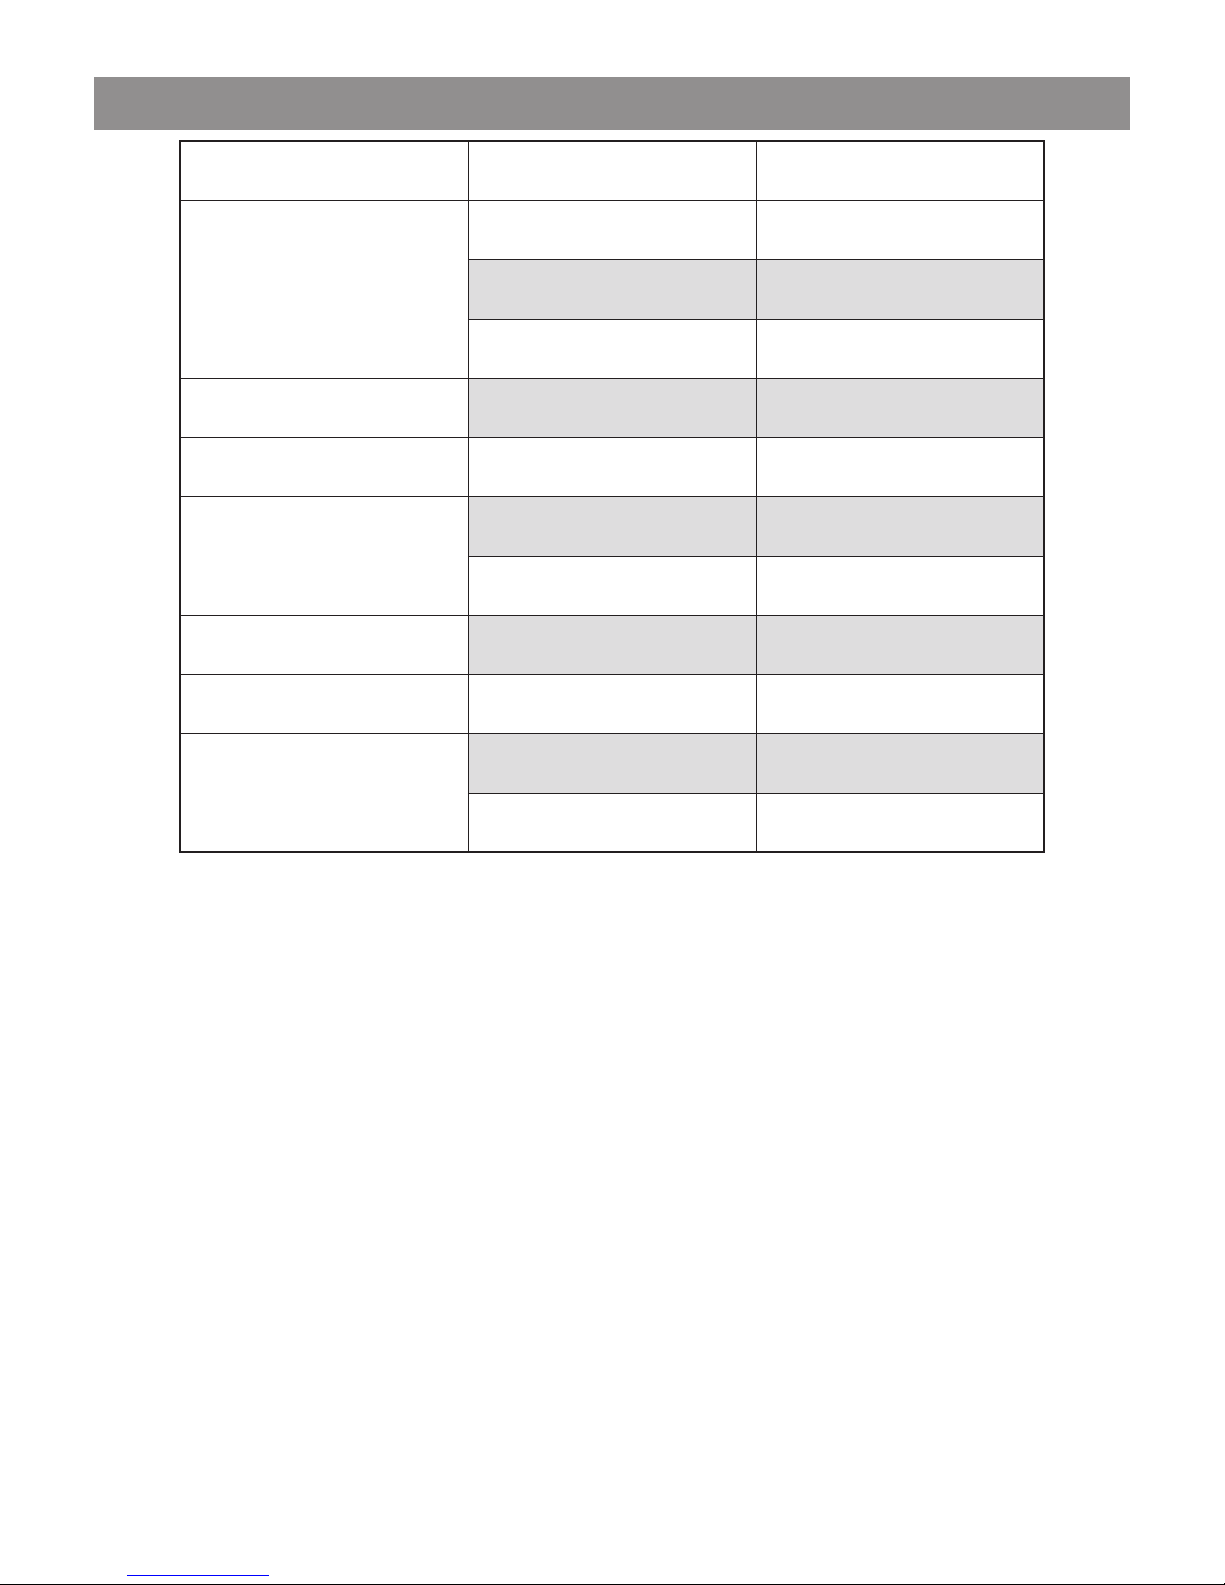
TROUBLE SHOOTING CHART
Problem Possible Causes Remedy
Welding Tip Popping
Tip is operated at too low heat valve
Increase pressure and constant
appropriate tip chart
Tip too large
Use next smaller
size tip
Too close to work Move tip further from work area
Flames not clearly defined,
smooth even
Dirty tip Clean with tip cleaner or replace tip
Regulator not holding
constant pressure
Defective seat Return unit for replacement
Cutting Tip Popping
Too loose Tighten tip nut
Nicked seat Replace tip
Leak around needle
Packing nut loose Snug packing nut valve
Difficult to light
Too much pressure Consult appropriate tip chart
Flame change when cutting
Oxygen needle valve on torch
handle partly closed
Open oxygen valve wide
Oxygen cylinder almost empty Replace cylinder with full one
Page 14
Harris Type Welder - Style M
14
For technical questions call: 1-800-665-8685
8345076V 1.0
SAFETY GUIDELINE
DANGER Danger means a hazard that will cause death or serious injury if the warning is ignored
WARNING Warning means a hazard that could cause death or serious injury if the warning is ignored.
CAUTION Caution means a hazard that may cause minor or moderate injury if the warning is ignored. It also
may mean a hazard that will case damage to property.
NOTICE Notice means any information pertaining to the product or its proper usage.
GENERAL SAFETY
WARNING Always keep an approved fire extinguisher accessible while performing
oxyfuel operations.
WARNING Flying sparks and hot metal can cause injury. Take necessary precautions to reduce
the possibility of injury from flying sparks and hot metal.
Wear ANSI approved face shield or safety glasses with side shield protection when
chipping or grinding metal parts.
Wear ear plugs when welding overhead to prevent spatter or slag from
falling into ears.
WARNING Oxy-fuel operations product intense light and heat and ultraviolet (UV) rays. The
intense light and UV rays can cause injury to eyes and skin. Take all precautions
described in this manual to reduce the possibility of injury to eyes and skin.
All persons operating this equipment or in the area while equipment is in use
must wear protective welding gear including: welding goggles with a minimum
shade 5, flame resistant clothing, leather welding gloves, and full foot protection.
WARNING Oxy-fuel operations cause sparks and heat metal to temperatures that can cause
severe burns! Use protective gloves and clothing when performing any metal
working operation. Take necessary precautions to reduce the possibility of skin and
clothing burns.
Keep all clothing and protective equipment free of oil and grease. These substances
can ignite and are extremely volatile in the presence of pure oxygen.
Make sure that everything is protected from heat, sparks, and ultraviolet rays. Use flame
resistant barriers as needed.
Never touch work pieces until completely cooled.
WARNING There must be two (2) o-rings on the cone end. The absence of either o-ring can
lead to flashback within the torch handle or cutting attachment.
For cutting attachment, inspect the chamfered seating surfaces on tip and in torch
head. Have a qualified technician resurface the seat area if it has dents, burrs or is
burned. A poor seating surface may result in backfire or flashback.
Page 15
Harris Type Welder - Style M
15
For technical questions call: 1-800-665-8685
8345076 V 1.0
LIGHTING TORCH
OPERATION
NOTICE The following instructions are for acetylene gas use only. Contact your gas supplier
for instructions on the use of other fuel gases.
WARNING Before lighting the torch, follow all personal and equipment safety regulations.
Wear filtered protective eyewear (shade 5 minimum) to protect the eyes from
heat, sparks and hazardous UV rays produced by the flame. Keep work area
well ventilated.
BACKFIRE AND FLASHBACK
When the flame goes out with a loud pop, it is called a backfire. Backfire can be caused by (1) operating the torch
at lower pressures than required for the tip used, (2) touching the tip against the work, (3) overheating tip, or (4) an
obstruction in the tip. If backfire occurs, shut off the torch handle valves (oxygen first) and after remedying the cause,
relight the torch.
A flashback is a condition that results when the flame flashes back into the torch and burns inside with a shrill hissing
or squealing noise. If flashback occurs, close the torch handle valves (oxygen first) IMMEDIATELY. Flashback generally
indicates a problem that should be fixed. A clogged tip, improper functioning of the valves, or incorrect acetylene/
oxygen pressure could lead to flashback. Be certain to find the cause before relighting the torch.
NOTICE Some parts and accessories manufactured by others may fit this brand of cutting
and welding apparatus. For your own protection, use only the apparatus
accessories sold where you originally purchased this apparatus.
NOTES
Page 16
Page 17
Manuel d'utilisateur
8345076V 1.0
Soudeuse de type Harris,
modèle M
Veuillez lire ce manuel avant d'utiliser cet outil.
Page 18
Page 19
Soudeuse de type Harris,
modèle M
3
En cas de questions techniques, appellez le: 1-800-665-8685
8345076 V 1.0
IMPORTANT !
• Portez toujours des lunettes protectrices à verres filtrants.
• Avant de commencer le travail, vérifiez toujours l’étanchéité de tous les raccords à l’aide d’une solution savonneuse
épaisse. Ouvrez la soupape, puis assurez-vous qu’il n’y a pas de bulles visibles aux points possibles de fuite.
• Servez-vous d’une clé pour resserrer les raccords desserrés.
• N’utilisez jamais une flamme pour essayer de déceler des fuites de gaz.
• N’employez jamais un tuyau flexible (boyau) qui est trop usé, ni aucun équipement qui devrait être réparé.
• N’utilisez jamais un jet d’oxygène sur l’ouvrage ou sur vos vêtements comme moyen de dépoussiérage ou de nettoyage.
• Purgez séparément les canalisations de gaz combustible et d’oxygène avant d’allumer le chalumeau.
• Attachez solidement chaque bouteille de gaz à un chariot, un mur ou un poteau pour l’empêcher de tomber.
• Utilisez toujours des clapets de retenue à flux inversé sur le régulateur et le chalumeau. Cette précaution permet de
diminuer la possibilité d’un mélange des gaz dans le régulateur ou les tuyaux flexibles.
• Évitez toute application d’huile ou de graisse sur l’équipement. L’huile ou la graisse s’enflamme facilement et elle est
extrêmement volatile en présence de l’oxygène sous pression.
• Les bouteilles à gaz vides devraient être entreposées dans des endroits spécifiés et il faut les identifier clairement par le
mot “Vide”.
VEUILLEZ LIRE ATTENTIVEMENT CE QUI SUIT
Le fabricant et/ou le distributeur ont fourni des schémas des pièces pour ce manuel, mais ils ne constituent que des outils de
référence. Ni le fabricant, ni le distributeur n’offrent une garantie de quelque nature que ce soit à l’effet que l’acheteur pourrait
être capable et en mesure de réparer le produit. En fait, le fabricant et/ou le distributeur déclarent expressément que tous les
travaux de réparation et de remplacement des pièces devraient être confiés à des techniciens compétents. L’acheteur assume tous
les risques et toute la responsabilité découlant de réparations qu’il aurait pu apporter au produit d’origine ou à des pièces de
rechange, ou résultant du fait qu’il a posé des pièces de rechange.
AVANT-PROPOS
L’équipement que vous avez acheté a été soigneusement testé et inspecté avant de quitter l’usine. S’il bénéficie de soins
raisonnables et si vous suivez ces instructions, il vous donnera de nombreuses années de service efficace et sans problème. Les
directives, applications et techniques décrites dans ce manuel ont été conçues pour vous aider à mieux comprendre les principes
fondamentaux du soudage, du découpage au chalumeau, du brasage fort, du brasage tendre à l’argent, ainsi que du chauffage
et de l’utilisation sécuritaire des gaz, des régulateurs et des chalumeaux.
LISEZ ATTENTIVEMENT CE MANUEL ET SUIVEZ LES INSTRUCTIONS QU’IL CONTIENT !
Page 20
Soudeuse de type Harris, modèle M
4
En cas de questions techniques, appellez le: 1-800-665-8685
8345076V 1.0
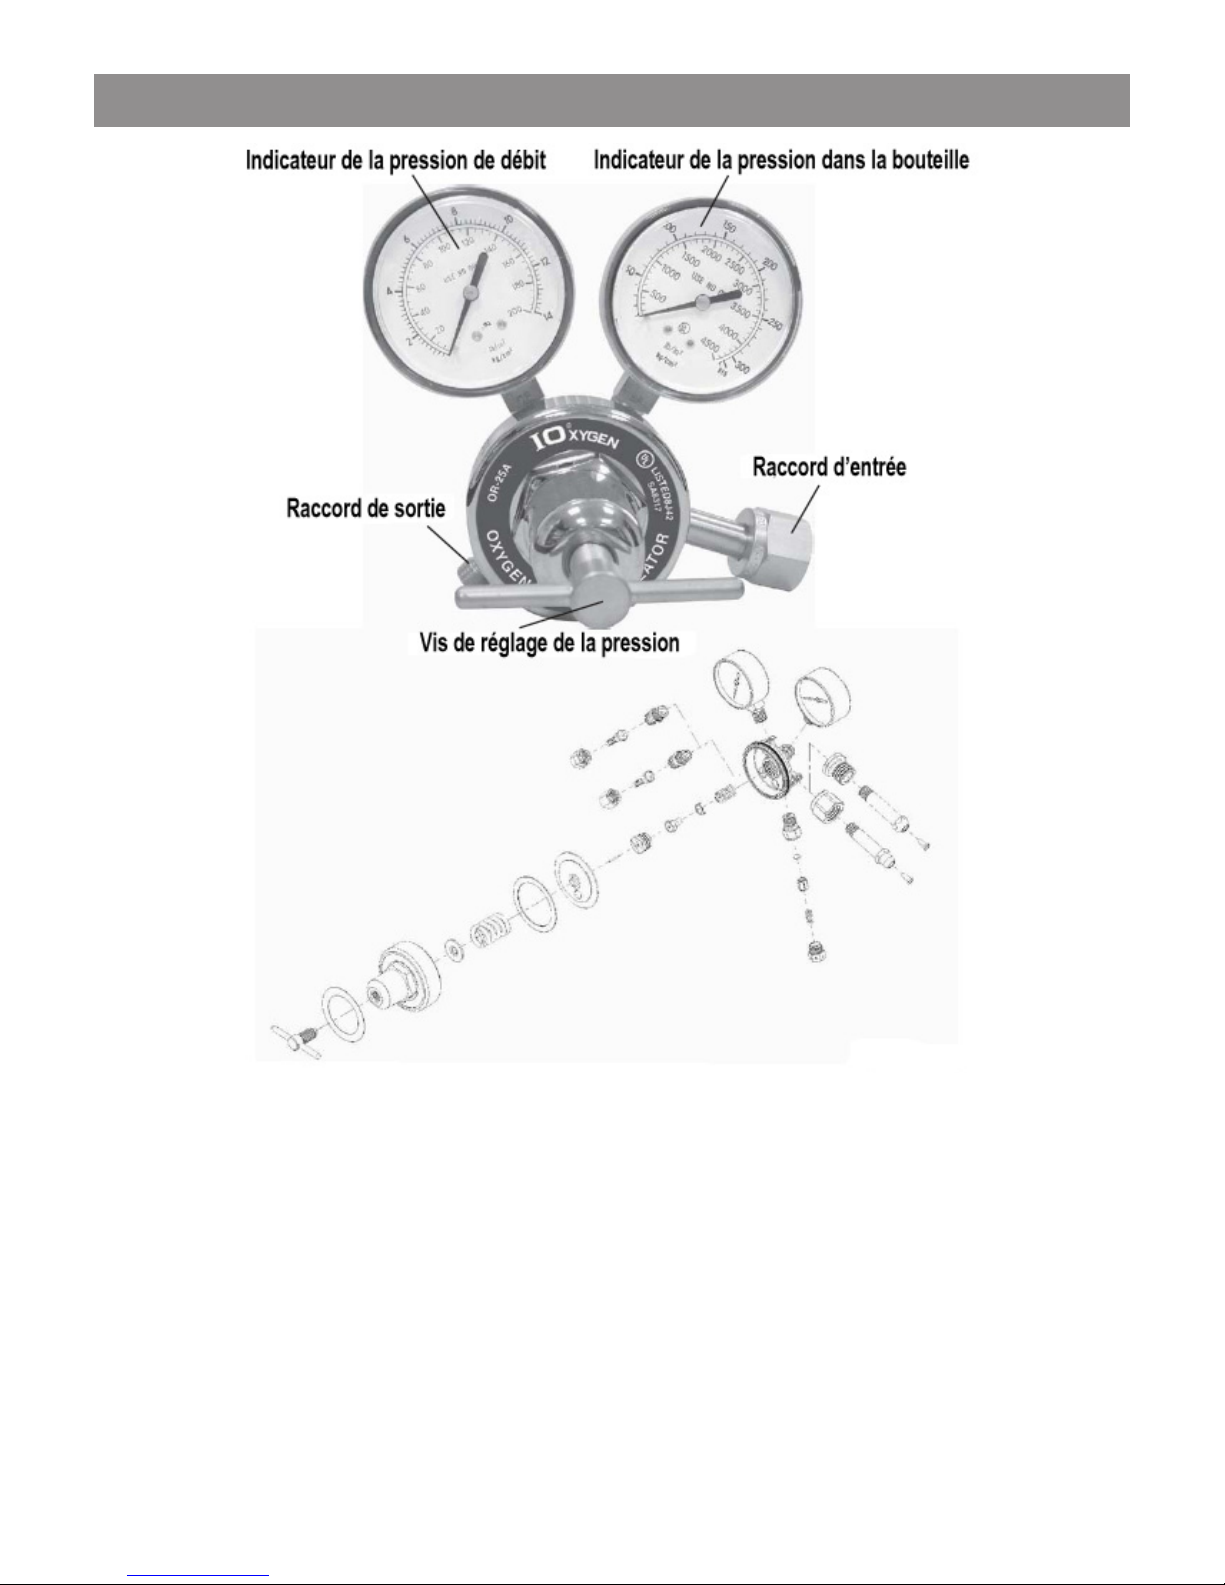
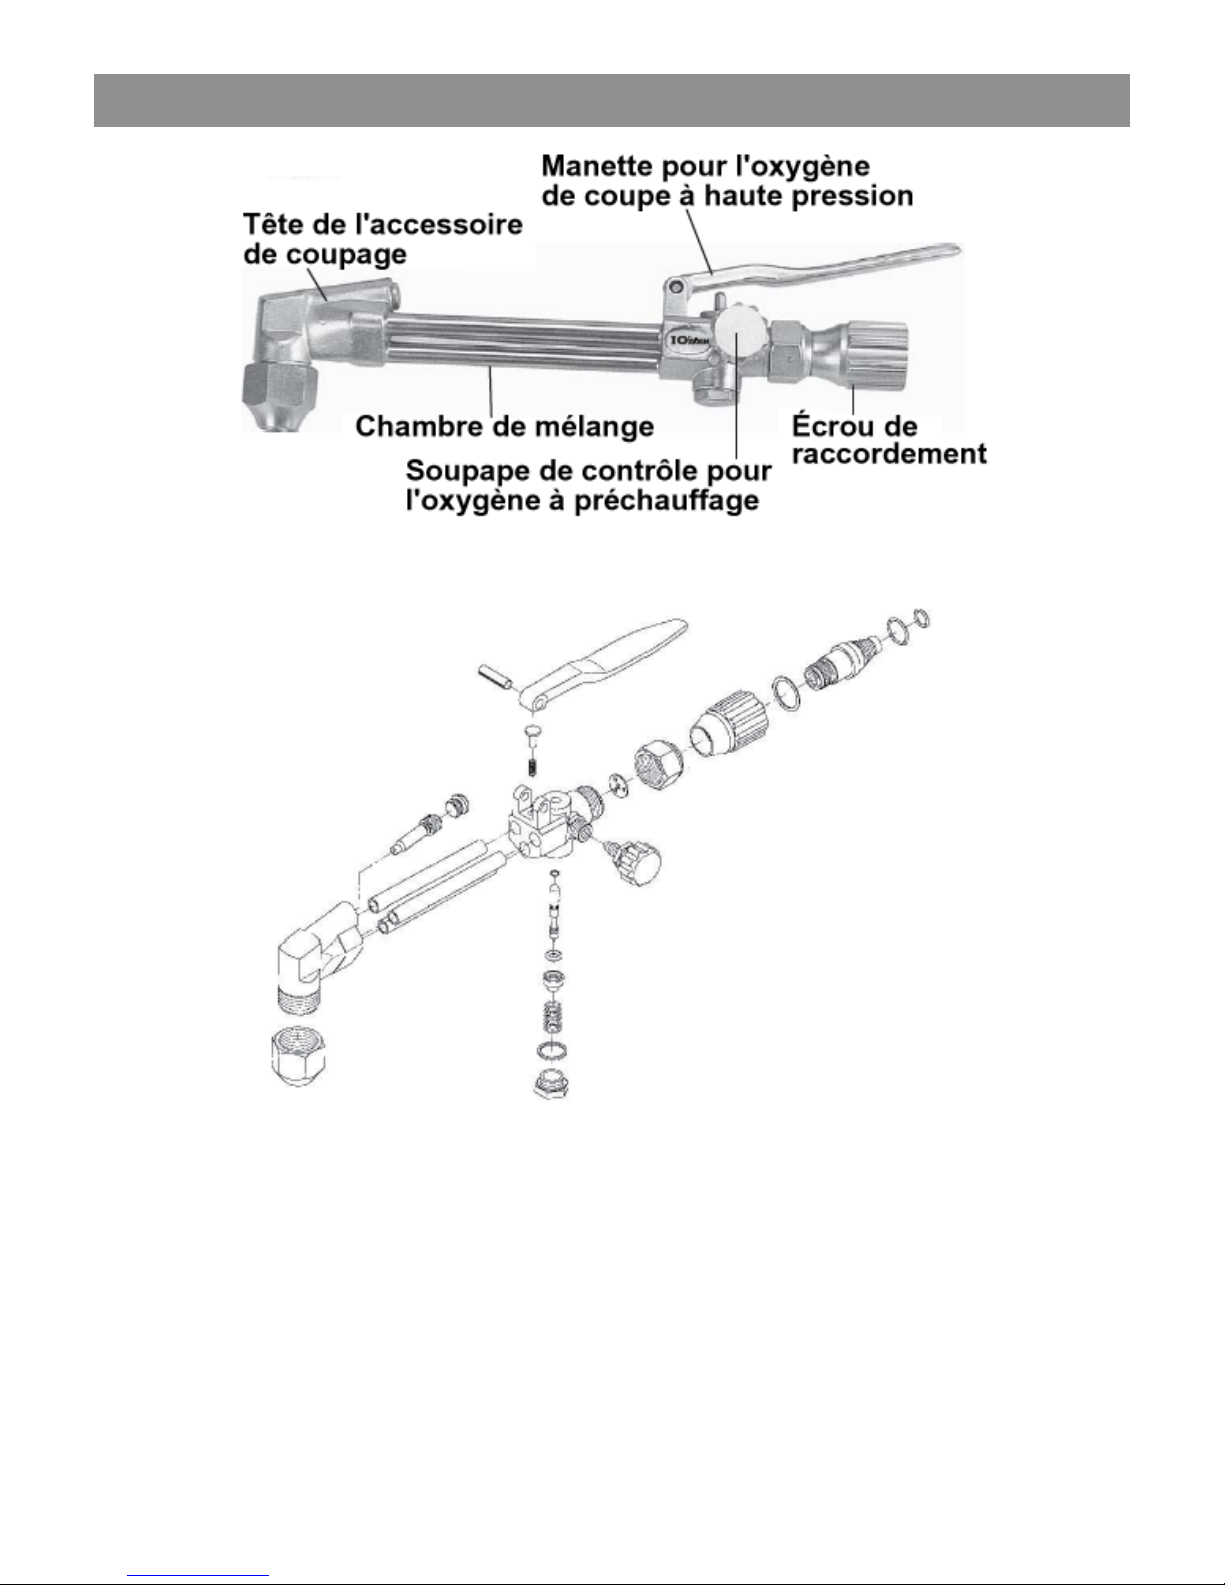
LES PIÈCES D’UN RÉGULATEUR
Page 21
Soudeuse de type Harris, modèle M
5
En cas de questions techniques, appellez le: 1-800-665-8685
8345076 V 1.0
ACCESSOIRE DE COUPAGE ET SES PRINCIPAUX ÉLÉMENTS
Page 22
Soudeuse de type Harris, modèle M
6
En cas de questions techniques, appellez le: 1-800-665-8685
8345076V 1.0
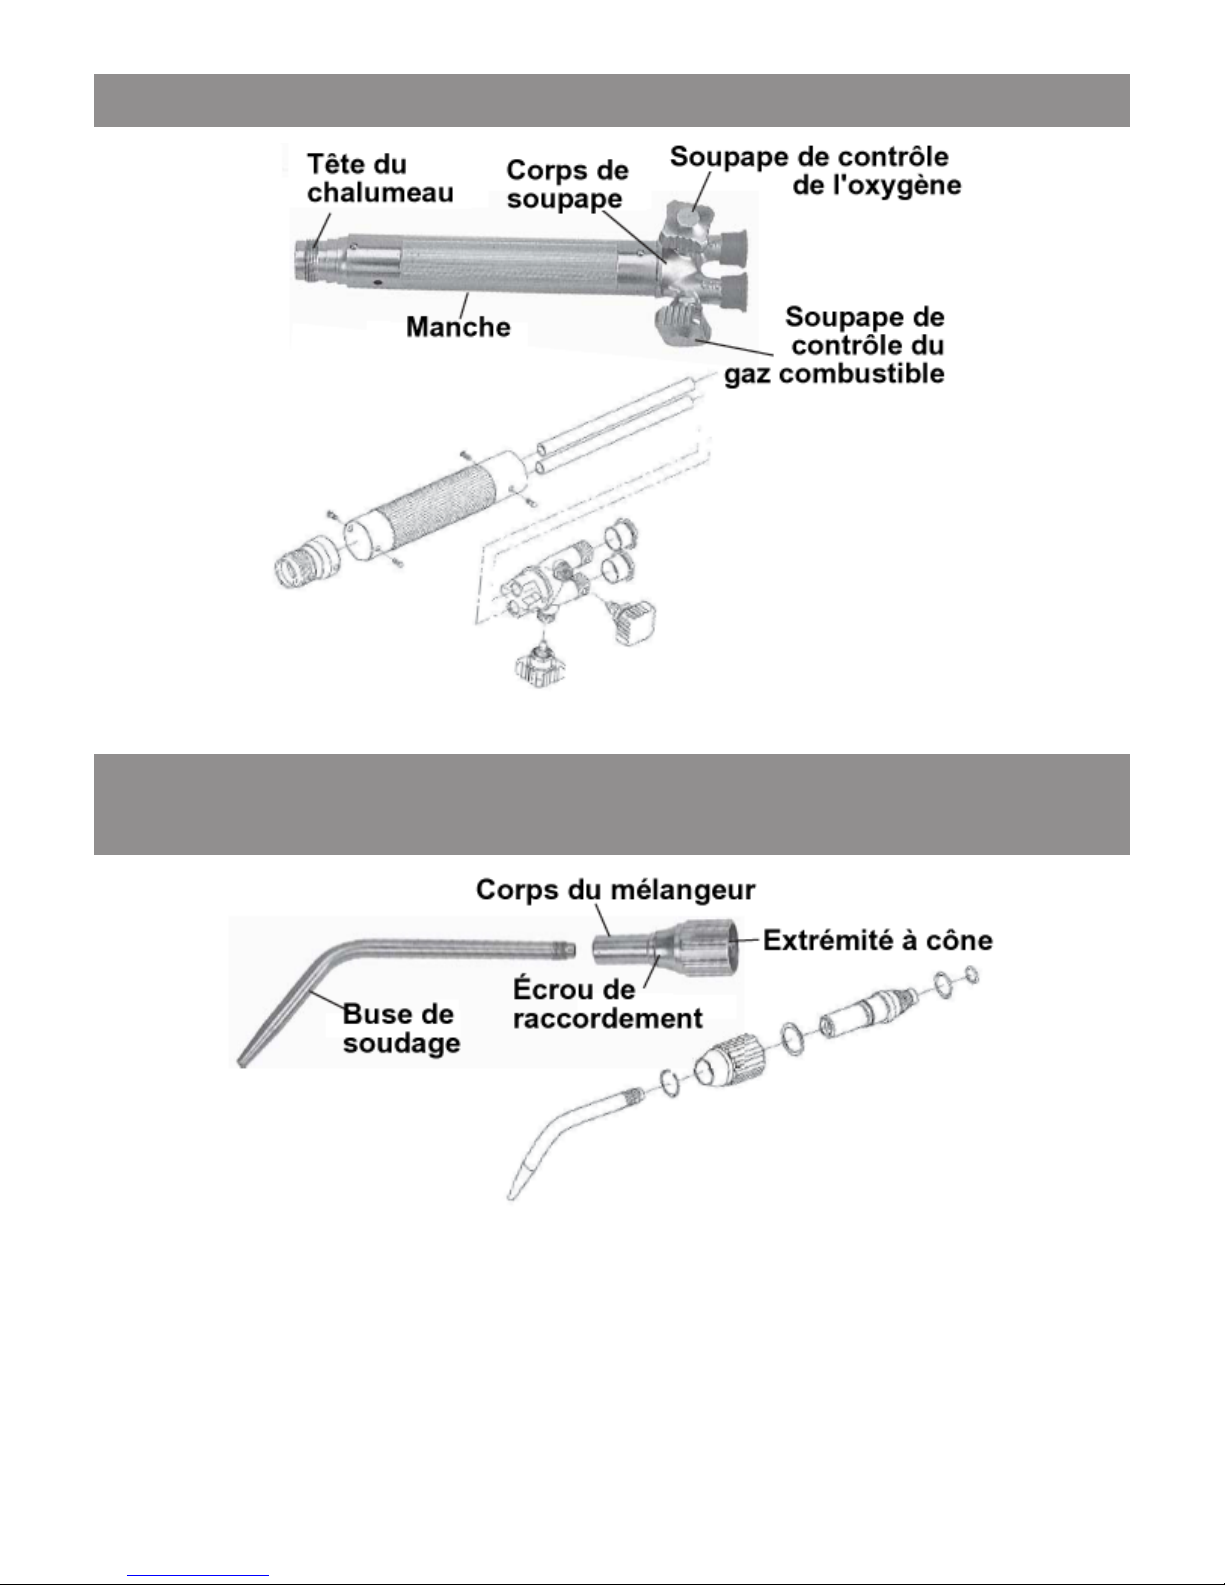
LES DIVERSES PIÈCES D’UN CHALUMEAU DE SOUDAGE
MÉLANGEUR ET BUSE DE SOUDAGE
AVEC LES PRINCIPALES PIÈCES
Page 23
Soudeuse de type Harris, modèle M
7
En cas de questions techniques, appellez le: 1-800-665-8685
8345076 V 1.0
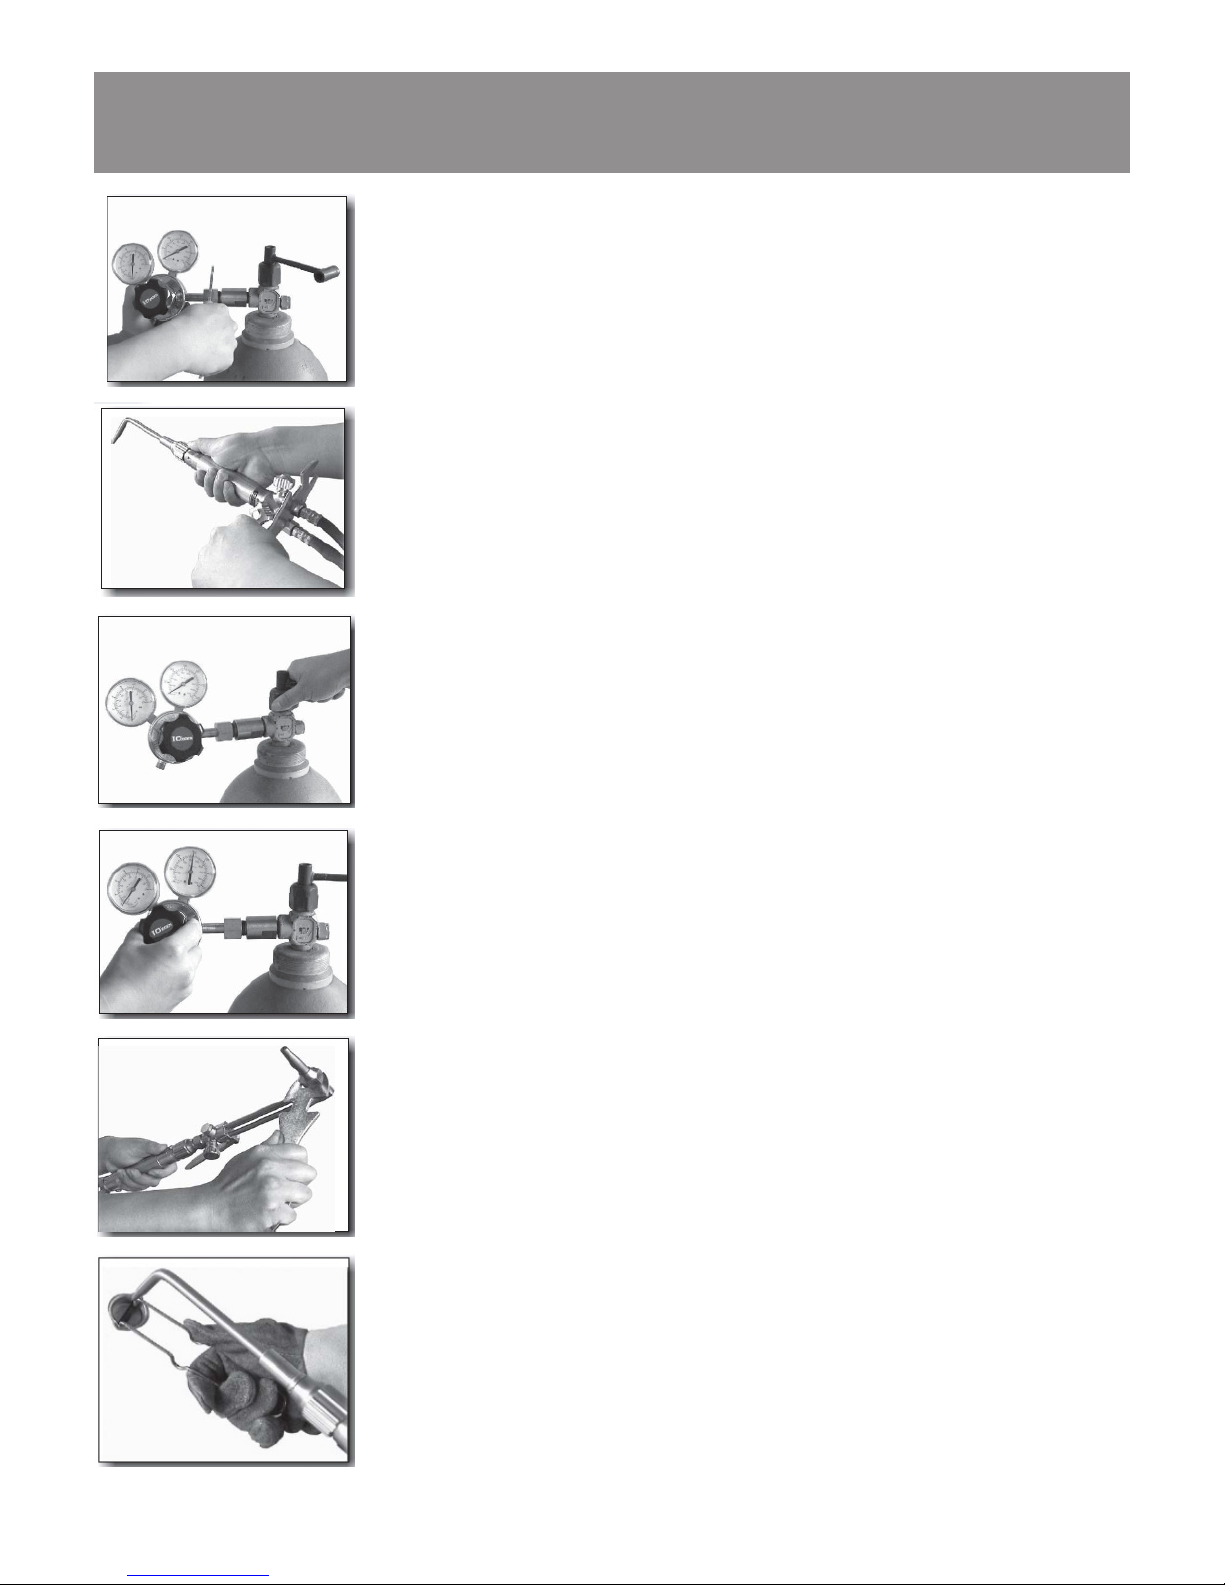
PRÉPARATIFS ET INSTRUCTIONS POUR LE SOUDAGE
OXYACÉTYLÉNIQUE
POSE DES RÉGULATEURS
Ouvrez légèrement la soupape de la bouteille pour en chasser la saleté, puis refermez-la.
Attachez les régulateurs, serrez solidement les raccords, attachez les tuyaux flexibles aux
régulateurs, puis serrez-les.
N.B. : Les raccords du tuyau flexible pour l’acétylène ont un filetage à gauche, tandis que les
raccords pour l’oxygène ont un filetage à droite.
POSE DU CHALUMEAU
Raccordez le tuyau (ROUGE) pour l’acétylène à la soupape “AC” du chalumeau.
Remarquez que son filetage est à gauche. Raccordez la soupape “OX” pour l’oxygène.
Son filetage est à droite. Avant d’ouvrir les bouteilles de gaz, fermez les deux soupapes
(robinets) sur le chalumeau.
OUVERTURE DES SOUPAPES
Assurez-vous que les clés de réglage des régulateurs sont dégagées, c’est-à-dire tournées
dans le sens contraire des aiguilles d’une montre jusqu’à ce qu’elles soient desserrées. Ensuite,
ouvrez lentement la soupape du réservoir d’oxygène et la soupape du réservoir d’acétylène.
RÉGLAGE DE LA PRESSION
Vissez, sur chaque régulateur, la clé de réglage jusqu’à ce que vous obteniez la pression de
service désirée pour l’oxygène et pour l’acétylène. Elle est visible sur le manomètre de basse
pression (à gauche) sur chaque régulateur. Le manomètre de haute pression (à droite) vous
informe du niveau de pression dans la bouteille. Les pressions appropriées sont mentionnées
sur les tableaux de la page 11.
POSE DE LA BUSE DE COUPE
Enlevez l’écrou pour la buse qui se trouve sur l’accessoire de coupage. Mettez la buse dans
l’écrou, puis tournez-le solidement à l’aide d’une clé de serrage.
ALLUMAGE DU CHALUMEAU
Ouvrez d’environ un demi-tour la soupape à combustible du chalumeau. Ensuite, enflammez
l’acétylène. Continuez d’ouvrir cette soupape à combustible du chalumeau jusqu’à ce que
la flamme cesse de trop fumer et dépasse d’environ 1/8 po (3 mm) l’extrémité de la buse.
Ensuite, réduisez légèrement l’ouverture pour ramener la flamme jusqu’à la buse. Ouvrez la
soupape à oxygène du chalumeau jusqu’à ce qu’un cône ou dard interne brillant apparaisse
dans la flamme. Lorsque les bords plumeux de la flamme disparaissent et qu’un cône interne
bien net devient visible, vous avez obtenu la “flamme neutre” désirée.
Page 24
Soudeuse de type Harris, modèle M
8
En cas de questions techniques, appellez le: 1-800-665-8685
8345076V 1.0
PROCÉDÉS DE SOUDAGE AU GAZ
Le soudage au gaz est une méthode utilisée pour joindre deux métaux similaires en chauffant, avec une flamme oxyacétylénique,
les surfaces adjacentes jusqu’à leur point de fusion, avant de les laisser adhérer l’une à l’autre. Toutefois, un métal d’apport est
requis pour les matériaux de 3/16 po (5 mm) d’épaisseur ou plus. La soudure ainsi obtenue est aussi forte que le métal de base.
Le métal doit toujours être nettoyé avant le soudage. En effet, l’huile, la graisse, la rouille, la calamine et d’autres impuretés
affectent la qualité de la soudure ou sa résistance à la tension. Un métal de 3/16 po (5 mm) d’épaisseur ou plus devrait être
chanfreiné avant le soudage et, pour fusionner les bords chanfreinés, on doit utiliser une baguette d’apport du même métal.
Le tableau des buses de soudage ci-dessous indique les bonnes grandeurs de buse, ainsi que les pressions requises pour
l’oxygène et l’acétylène, en tenant compte des dimensions des matériaux à souder. Ce tableau est un guide pratique que
vous devriez consulter fréquemment. Si vous utilisez un buse trop grande, elle produira une flamme faible ou douce et la buse
s’échauffera inutilement. Le résultat est souvent un bruit de crépitement et un éclaboussement du bain de fusion. Une flamme trop
chaude brûle l’acier, tandis qu’une flamme trop petite n’est pas assez puissante pour effectuer le travail désiré.
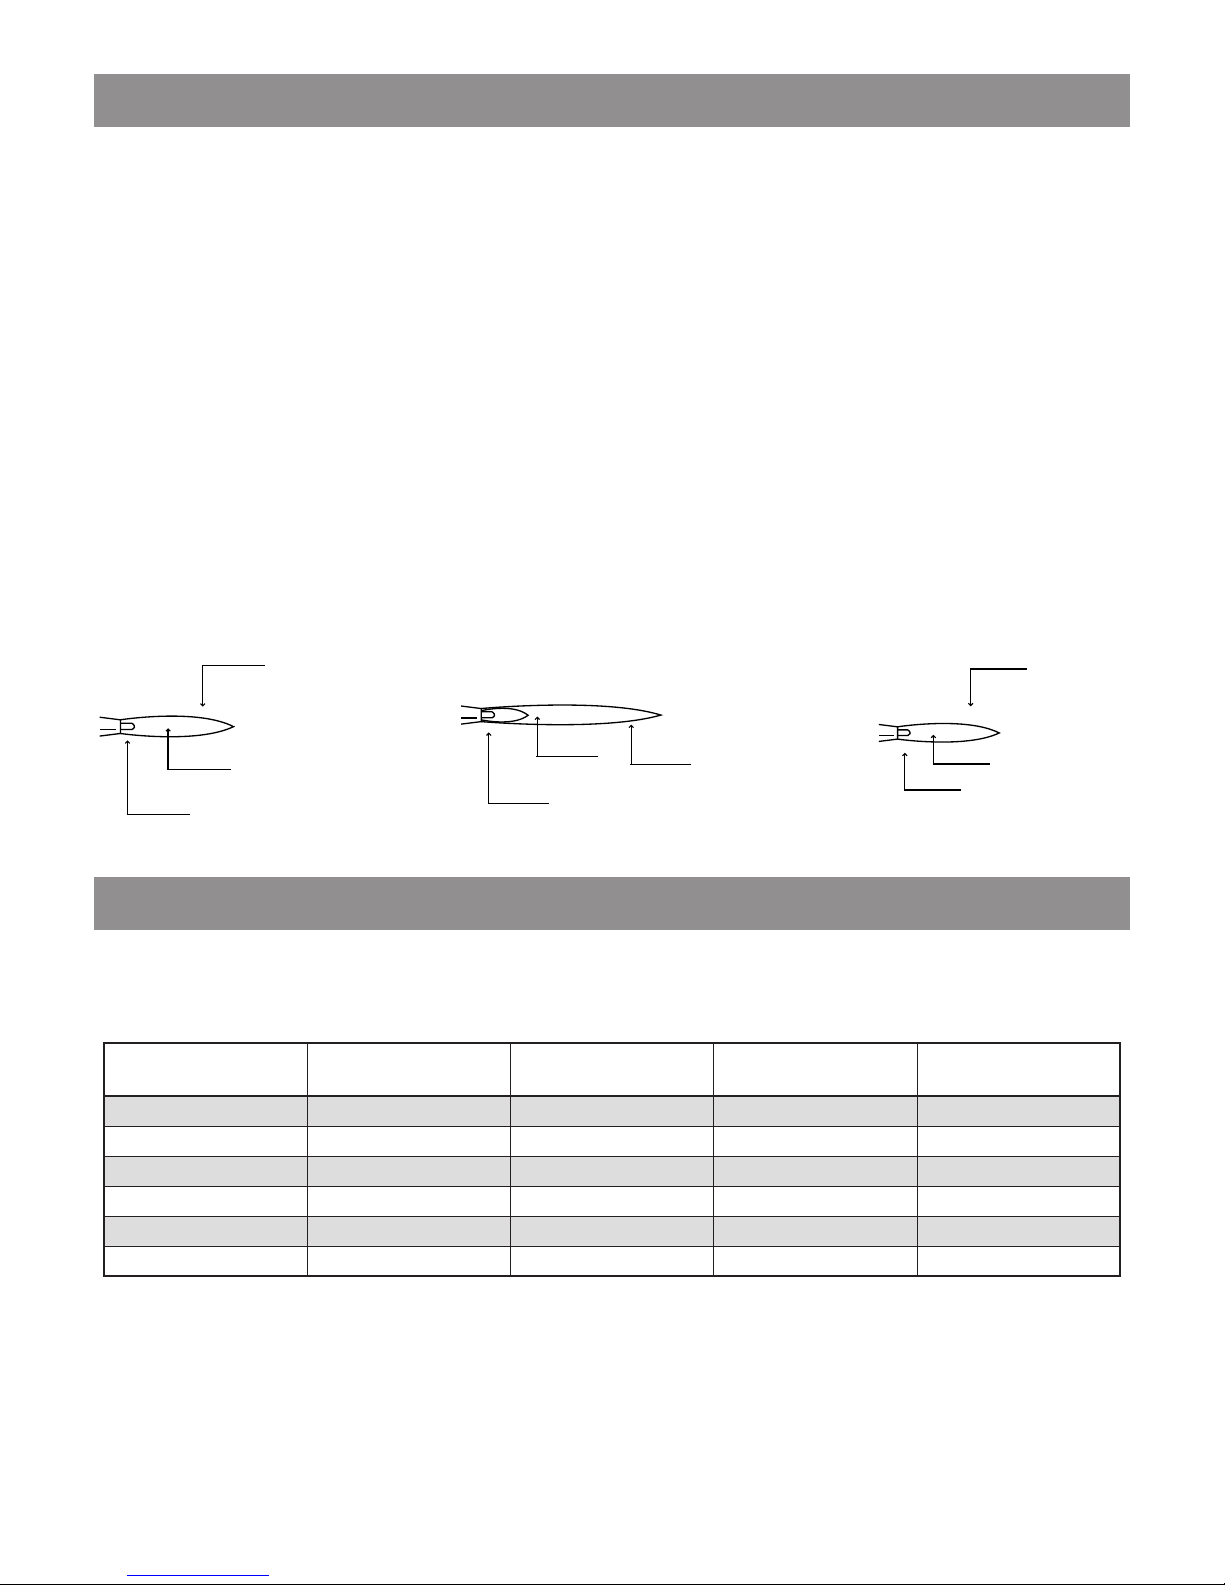
On emploie une flamme neutre pour virtuellement tous les travaux de soudage au gaz. La flamme oxyacétylénique consomme
tout l’oxygène dans l’air autour de la zone de soudage, ce qui laisse une surface de soudure non contaminée et assure à la
soudure une résistance maximale. On se sert rarement d’une flamme oxydante et, quant à la flamme carburante, elle est parfois
utile pour effectuer des travaux de brasage fort aux gaz ou de trempe au chalumeau.
BAGUETTES D’APPORT
Les baguettes de soudage sont disponibles pour toutes sortes de métaux, y compris l’acier doux, la fonte et l’aluminium, dans
les diamètres suivants : 1/16 po, 3/32 po, 1/8 po, 5/32 po, 3/16 po et 1/4 po. La grosseur requise dépendra du type de
soudure, de l’épaisseur du métal et de la quantité de métal d’apport nécessaire.
Épaisseur du métal Grandeur de la buse
Diamètre de la
baguette d’apport
Pression de
l’oxygène
Pression de
l’acétylène
3/64 po 1 1/16 po 4 lb/po carré 4 lb/po carré
1/16 po 2 1/16 po 5 lb/po carré 5 lb/po carré
3/32 po 5 1/32 po 9 lb/po carré 7 lb/po carré
1/8 po 5 1/8 po 9 lb/po carré 7 lb/po carré
3/16 po 7 5/32 po 12 lb/po carré 9 lb/po carré
1/4 po à 3/8 po 9 3/16 po à 1/4 po 14 lb/po carré 10 lb/po carré
BLANCHE
BLEUÂTRE À ORANGÉE
PRESQUE INCOLORE
BLANCHE
BLEUÂTRE À ORANGÉE
PRESQUE INCOLORE
Flamme neutre
BLANCHE INTENSE AVEC BORD PLUMEUX
BLANCHE
ORANGÉE PÂLE
Flamme carburante Flamme oxydante
Page 25
Soudeuse de type Harris, modèle M
9
En cas de questions techniques, appellez le: 1-800-665-8685
8345076 V 1.0
SOUDAGE : PRATIQUES ET EXERCICES
Le soudage au gaz n’est pas un art particulièrement difficile. Les exercices de maniement du chalumeau décrits ci-dessous
constituent une bonne pratique et ils vous aideront à vous familiariser avec le soudage.
Choisissez une petite buse de soudage et réglez les pressions aux bons niveaux (tableau de la page 8). Dirigez la flamme
directement sur l’acier (épaisseur recommandée - 1/8 po) en plaçant son cône ou dard juste au-dessus de la surface du métal.
Dès qu’un bain de fusion (puddle) se forme, déplacez le chalumeau avec un mouvement de va-et-vient pour étendre le métal
en fusion sur l’acier. Il faut obtenir une bonne pénétration et, à cette fin, le bain de fusion doit être assez profond. Lorsque vous
déplacez le bain de fusion, on vous conseille d’incliner la buse à un angle d’environ 45 degrés à l’opposé de la direction dans
laquelle vous désirez déplacer le bain de fusion (Figure 1).
Mettez deux morceaux d’acier de 1/8 po ensemble, de la manière illustrée dans la Figure 2. Créez un autre bain de fusion et,
en maniant le chalumeau avec un mouvement de va-et-vient, faites avancer le bain de fusion le long du joint. Allez-y lentement
pour obtenir une bonne pénétration. Pour la vérifier, retournez les pièces à l’envers. La pénétration devrait être visible à partir du
dessous. Testez la solidité de la soudure en essayant de séparer les deux pièces.
Figure 1 Figure 2
Répétez le deuxième exercice mais, cette fois-ci, ajoutez une baguette d’apport. Pendant que la flamme est dirigée sur l’acier
pour produire le bain de fusion, introduisez la baguette dans la flamme. Lorsqu’elle vire au rouge, maintenez sa température en
la sortant puis en la remettant dans la flamme à plusieurs reprises. Une fois que la soudure est commencée, trempez la baguette
dans le bain de fusion. Cela permet d’épaissir la soudure pour que son sommet soit arrondi au lieu d’être concave, comme c’est
le cas lorsqu’on n’emploie pas de baguette d’apport. N’oubliez pas qu’il faut absolument utiliser une baguette d’apport pour
tous les joints doubles. Après avoir acquis suffisamment d’expérience, les soudeurs préfèrent utiliser une baguette sur toutes les
soudures, même si l’acier est très mince (Figure 3).
Tout matériau dont l’épaisseur est de 3/16 po (5 mm) ou plus devrait être chanfreiné avant d’être soudé. Un biseau de 30 sur
chaque pièce est idéal. C’est nécessaire pour obtenir une bonne pénétration à travers toute l’épaisseur. Il faut utiliser un métal
d’apport sur toutes les soudures réalisées à partir de bords chanfreinés. Une fois qu’il aura maîtrisé le maniement du chalumeau
et la création du bain de fusion, le soudeur pourra faire des soudures verticales, horizontales ou plates (Figure 4).
Figure 3 Figure 4
Page 26
Soudeuse de type Harris, modèle M
10
En cas de questions techniques, appellez le: 1-800-665-8685
8345076V 1.0
BRASAGE
Le brasage se distingue du soudage au gaz parce que les deux morceaux de métal ne sont pas fusionnés ensemble. La baguette
de brasage fond à une température plus basse que celle du métal de base. La robustesse du brasage découle de la couche
superficielle provenant de la baguette.
L’avantage du brasage par rapport au soudage au gaz est qu’il offre la meilleure façon de joindre des métaux dissemblables ou
de réparer la fonte. Par exemple, le brasage est le procédé idéal pour réparer la chemise d’eau d’une pompe. On peut joindre
pratiquement n’importe quels matériaux, sauf l’aluminium et le magnésium.
Il existe deux types de brasage, selon la sorte de baguette employée. Le bronze est moins dispendieux que l’argent et on devrait
s’en servir lorsque l’ajustage entre les deux métaux n’est pas tellement rapproché. Les métaux doivent être bien nettoyés, puis
on y passe la flamme du chalumeau jusqu’à ce qu’ils prennent une teinte rouge terne. Les deux pièces doivent avoir atteint la
même température car, autrement, le métal de la baguette se dirigera vers le métal le plus chaud. Chauffez la baguette en la
plaçant dans la flamme, avant de la tremper dans le contenant de flux. Vous remarquerez que la chaleur fait adhérer le flux à la
baguette. Si vous utilisez une baguette préfluxée, vous pouvez éliminer cette étape de chauffage et de trempage. Une fois que la
baguette est fluxée et que les métaux ont atteint la température désirée, touchez le joint avec la baguette, mettez la flamme sur la
baguette et faites-la fondre. La baguette fond, le métal d’apport coule sur la portion chauffée et les deux métaux sont liaisonnés.
Il faut employer suffisamment de flux car, s’il n’y en a pas assez, la baguette ne “colle” pas aux métaux.
Le brasage à l’argent est plus rapide que le brasage au bronze. C’est parce que l’argent fond à une température plus basse et
que, par conséquent, on a besoin de moins de chaleur. Par contre, le joint doit être bien ajusté et bien serré. Le bronze est plus
efficace que l’argent pour combler un interstice. Au lieu de mettre le flux sur la baguette d’argent, il faut peindre le joint avec
le flux. Pour savoir si les métaux sont à la bonne température, on doit surveiller le flux. Lorsqu’il bouillonne, le moment est venu
d’appliquer l’argent. L’argent fond dès qu’il entre en contact avec le joint et il coule sur toute la zone fluxée.
Page 27
Soudeuse de type Harris, modèle M
11
En cas de questions techniques, appellez le: 1-800-665-8685
8345076 V 1.0
COUPAGE AU CHALUMEAU
Le coupage au chalumeau est une tâche simple qui s’apprend vite. L’acier est le seul métal qu’on peut couper grâce à la
méthode oxyacétylénique. En effet, la fonte, l’acier inoxydable, l’aluminium, le laiton et les métaux ferreux ne brûlent pas
comme l’acier.
Pour couper l’acier, il faut d’abord le chauffer jusqu’à son amollissement (souvent accompagné d’une couleur rouge), puis le
brûler rapidement avec de l’oxygène pur. Un chalumeau coupeur fournit la flamme de chauffe, ainsi que le jet d’oxygène pur.
L’acétylène et l’oxygène sont combinés dans la tête du chalumeau et brûlent dans sa buse pour produire une flamme à 6 000˚F.
C’est la flamme de chauffe. L’orifice central dans la buse de coupe est celui par lequel l’oxygène pur ... qui n’est pas mélangé à
l’acétylène ... sort pour couper l’acier après que le métal a été suffisamment chauffé.
BUSES DE COUPE
On vous offre des buses de coupage dans une grande variété de grandeurs. Celle qui convient est déterminée par l’épaisseur de
l’acier. Consultez le tableau ci-dessous choisir la bonne buse et la pression appropriée.
Épaisseur du métal Grandeur de la buse Pression de l’oxygène* Pression de l’acétylène*
1/8 po à 1/4 po 00 25 à 35 lb/po carré 6 lb/po carré
3/8 po 0 25 à 35 lb/po carré 6 lb/po carré
1/2 po à 1 po 1 35 à 45 lb/po carré 6 lb/po carré
2 po 2 45 à 50 lb/po carré 6 lb/po carré
3 po à 4 po 3 45 à 55 lb/po carré 6 lb/po carré
5 po à 6 po 4 55 à 65 lb/po carré 6 lb/po carré
* Remarquez que la grandeur de la buse et la pression requise peuvent varier selon le choix de l’utilisateur. Ce tableau n’est qu’un guide.
Page 28
Soudeuse de type Harris, modèle M
12
En cas de questions techniques, appellez le: 1-800-665-8685
8345076V 1.0
COUPAGE
Après avoir solidement attaché la bonne buse au chalumeau coupeur, réglé la pression appropriée sur les régulateurs et ajusté la
flamme à son point neutre, suivez les conseils ci-dessous pour procéder au découpage.
1. Avant d’allumer le chalumeau, ouvrez la soupape à oxygène d’un tour complet; ce robinet se trouve sur le
manche du chalumeau. Effectuez tous les réglages pour l’oxygène au moyen de la soupape à pointeau sur
l’accessoire de coupage.
2. Avancez la flamme jusqu’au bord de l’acier et placez les cônes de chauffe juste au-dessus du métal.
3. Lorsque l’acier devient rouge, enfoncez lentement la manette de l’oxygène de coupe afin de libérer un jet d’oxygène qui
tranchera l’acier.
4. Déplacez lentement le chalumeau dans la direction de la coupe. La bonne vitesse de coupe est accompagnée d’un
crépitement et d’un jet constant d’étincelles. On obtient alors une coupe nette, sans scorie, avec des bords d’équerre en
haut et en bas.
5. Un mouvement trop rapide ne permet pas au jet d’oxygène de couper le métal d’un travers à l’autre. L’entaille se remplit
de scorie et les deux pièces ne sont pas séparées l’une de l’autre.
6. Un mouvement trop lent laisse un rebord arrondi au sommet et il y a de la scorie qui adhère au bas du métal.
7. La grandeur de la flamme de coupe détermine la rapidité avec laquelle on peut commencer la coupe. Il arrive souvent
qu’une petite flamme de coupe soit souhaitable, afin de conserver les gaz et de prévenir la fusion des bords supérieurs.
COUPE PARFAITE
On peut voir une surface régulière portant des stries légèrement en
pente. Cette surface peut servir à plusieurs fins, sans exiger aucun
usinage.
EXTRÊMEMENT RAPIDE
On a procédé trop vite pour que la scorie ait pu être chassée de
l’entaille. La surface de coupe est souvent légèrement concave.
EXTRÊMEMENT LENTE
Cette lenteur produit des marques de pression qui signifient qu’il y avait
trop d’oxygène pour les conditions de coupage.
CHAUFFE PRÉALABLE EXCESSIVE
Une telle chauffe laisse un rebord supérieur arrondi. L’excès de chaleur
n’accroît pas la vitesse de coupe. Il entraîne seulement un gaspillage
de gaz.
Page 29
Soudeuse de type Harris, modèle M
13
En cas de questions techniques, appellez le: 1-800-665-8685
8345076 V 1.0
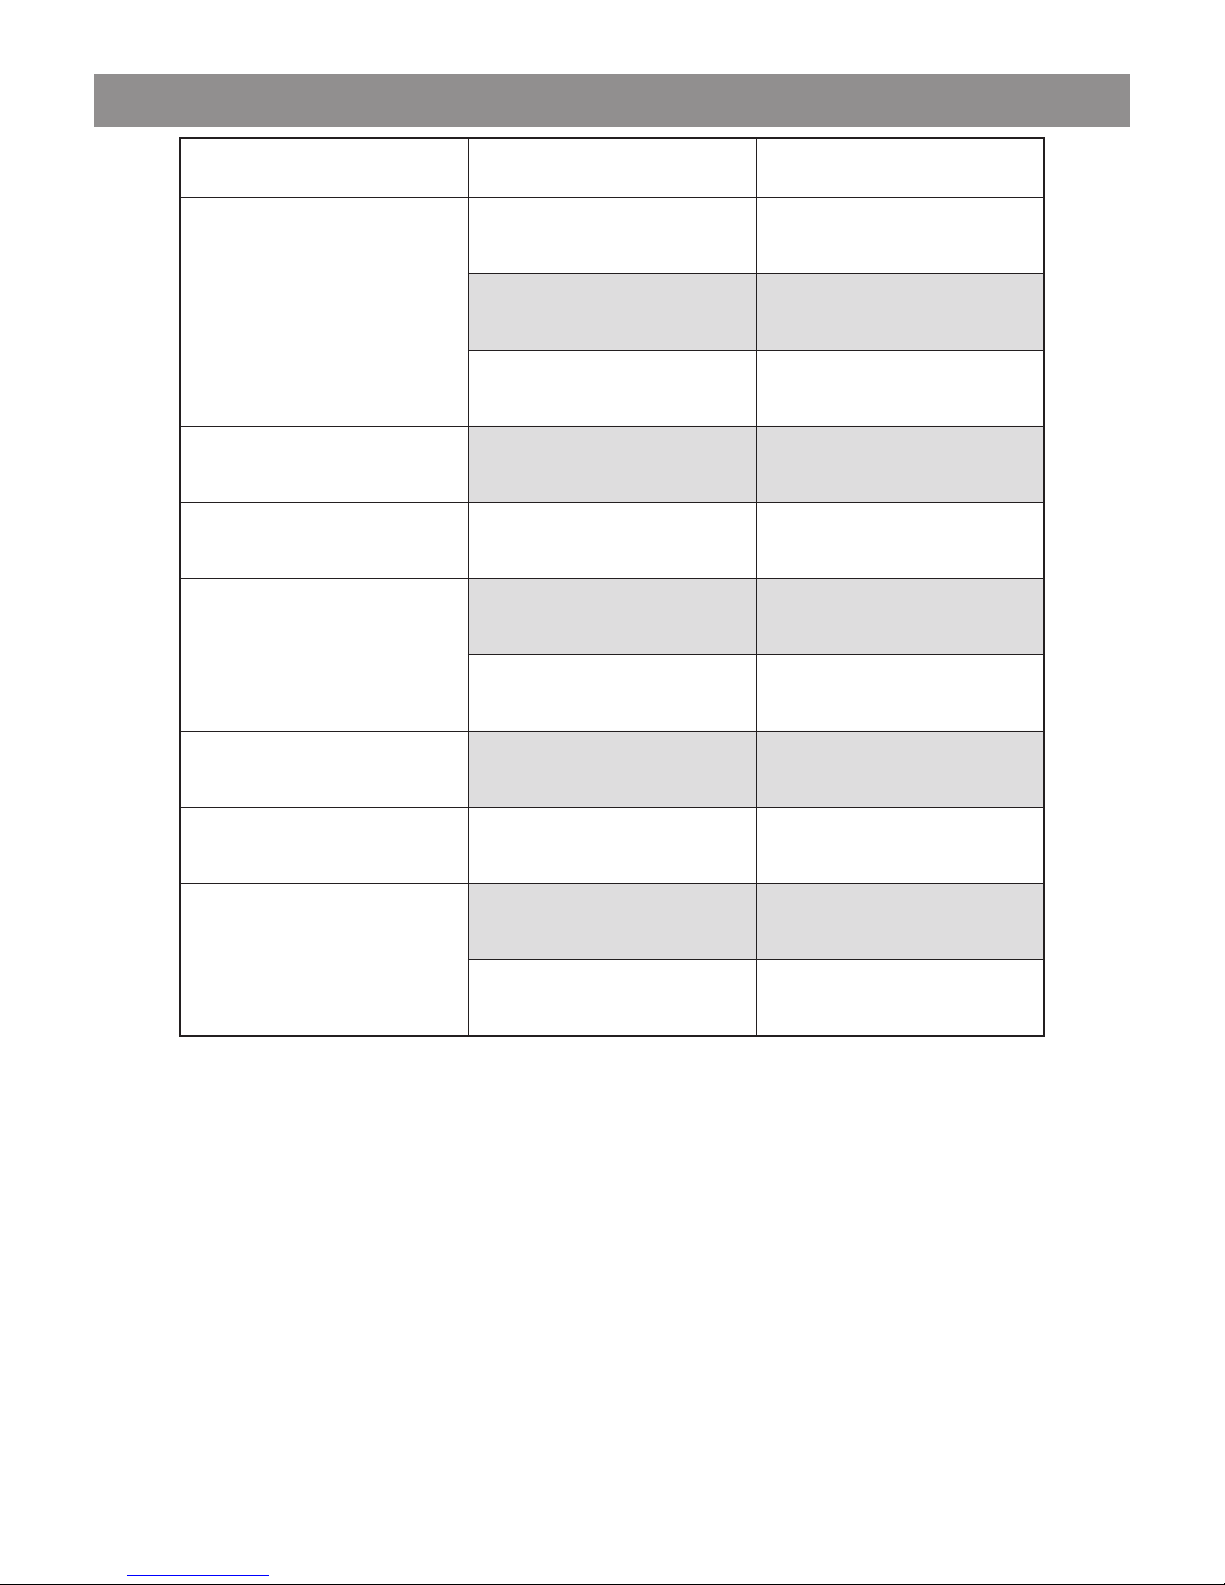
TABLEAU DE DÉPANNAGE
Problème Cause probable Solution
Claquement de la
buse de soudage
La buse est utilisée avec une chaleur
trop faible
Augmentez la pression et consultez le
tableau approprié pour les buses
Buse trop grande Employez la buse plus petite suivante
Trop près de l’ouvrage Éloignez la buse de l’ouvrage
Flammes qui ne sont
pas égales, uniformes ni
clairement définies
Buse sale
Nettoyez la buse avec le cure-buse ou
remplacez-la
Régulateur qui ne maintient
pas une pression constante
Siège défectueux
Retournez l’unité pour obtenir un
remplacement
Claquement de la buse de
coupe
Trop lâche Serrez l’écrou de la buse
Siège encoché Remplacez la buse
Fuite autour de la soupape à
pointeau
Écrou à garniture desserré Vissez l’écrou à garniture
Allumage difficile
Trop de pression Consultez le tableau approprié pour les
buses
Changement de flamme
quand on coupe
Soupape de l’oxygène partiellement
fermée sur le manche du chalumeau
Ouvrez bien la soupape à oxygène
Bouteille d’oxygène presque vide
Remplacez la bouteille vide par une
pleine
Page 30
Soudeuse de type Harris, modèle M
14
En cas de questions techniques, appellez le: 1-800-665-8685
8345076V 1.0
MISES EN GARDE POUR VOTRE SÉCURITÉ
DANGER Le mot “Danger” attire l’attention sur un risque qui pourrait entraîner la mort ou une blessure grave, si
on ne tient pas compte de la mise en garde.
AVERTISSEMENT Le mot “Avertissement” attire l’attention sur un danger qui pourrait entraîner la mort ou une blessure
grave, si on ne tient pas compte de la mise en garde.
ATTENTION Le mot “Attention” identifie un danger qui pourrait causer une blessure mineure ou modérée, si on ne
tient pas compte de la mise en garde. Il pourrait aussi s’agir d’un danger qui pourrait entraîner des
dommages matériels.
AVIS Le mot “Avis” identifie des renseignements concernant le produit ou son utilisation appropriée.
CONSIGNES GÉNÉRALES DE SÉCURITÉ
AVERTISSEMENT Vous devez toujours avoir un extincteur d’incendie à portée de la main quand vous utilisez
un combustible oxyacétylénique.
AVERTISSEMENT Les étincelles et le métal brûlant peuvent causer des blessures. Prenez les précautions
nécessaires pour diminuer le risque que présentent les étincelles et le métal brûlant.
Lorsque vous burinez ou que vous meulez des pièces métalliques, vous devez porter un
écran facial approuvé par l’ANSI ou des lunettes protectrices munies d’écrans latéraux.
Si vous effectuez un travail de soudage en hauteur, vous devriez porter des bouche-oreilles
pour empêcher les éclaboussures ou la scorie de tomber dans vos oreilles.
AVERTISSEMENT Le soudage oxyacétylénique produit une lumière intense, une forte chaleur et des rayons
ultraviolets (UV). La lumière intense et les rayons ultraviolets peuvent causer des blessures
aux yeux et à la peau. Vous devez prendre toutes les précautions décrites dans ce manuel
pour diminuer le risque de blessures aux yeux et à la peau.
Toutes les personnes qui utilisent cet équipement ou qui sont dans les environs lorsque
l’équipement est en service doivent porter un ensemble de protection incluant des lunettes
de soudeur dont le coefficient d’atténuation est d’au moins 5, des vêtements ininflammables,
des gants de soudeur en cuir et des chaussures qui protègent complètement les pieds.
AVERTISSEMENT Le soudage avec l’oxygène et un gaz combustible produit des étincelles et chauffe le métal
jusqu’à des températures qui peuvent causer des brûlures graves ! Lorsque vous travaillez
avec des métaux, vous devriez porter des gants et des vêtements appropriés. Prenez les
précautions nécessaires pour réduire le risque de brûlures affectant la peau et les vêtements.
Les vêtements et l’équipement de protection ne doivent pas venir en contact avec de l’huile
ou de la graisse. Ces substances peuvent s’enflammer et sont extrêmement volatiles en
présence de l’oxygène pur.
Veillez à ce que toutes les personnes soient protégées contre la chaleur, les étincelles et les
rayons ultraviolets. Employez des barrières ignifuges au besoin.
Avant de toucher à l’ouvrage, attendez qu’il soit complètement refroidi.
AVERTISSEMENT Il doit y avoir deux (2) joints toriques sur l’extrémité à cône. L’absence de l’un ou l’autre de
ces joints toriques peut entraîner un retour de flamme à l’intérieur du manche du chalumeau
ou de l’accessoire de coupage.
En ce qui concerne l’accessoire de coupage, vous devez inspecter les surfaces d’appui
chanfreinées sur la buse et dans la tête du chalumeau. Si vous y découvrez des dépressions, des
bavures ou des brûlures, demandez à un technicien compétent de refaire la surface du siège. Une
surface d’appui en mauvais état peut provoquer un claquement ou un retour de flamme.
Page 31
Soudeuse de type Harris, modèle M
15
En cas de questions techniques, appellez le: 1-800-665-8685
8345076 V 1.0
ALLUMAGE DU CHALUMEAU
UTILISATION
AVIS Les instructions qui suivent concernent uniquement l’utilisation de l’acétylène. Communiquez
avec votre fournisseur de gaz pour obtenir des conseils si vous désirez employer un autre
gaz combustible.
AVERTISSEMENT Avant d’allumer le chalumeau, vous devez vous conformer à tous les règlements relatifs à la
sécurité des personnes et à l’équipement de protection. Pour protéger vos yeux contre la
chaleur, les étincelles et les rayons ultraviolets dangereux qui sont produits par la flamme,
vous devez porter des lunettes protectrices à verres filtrants (avec un facteur d’atténuation
d’au moins 5). L’aire de travail doit toujours être bien ventilée.
CLAQUEMENT ET RETOUR DE FLAMME
Lorsque la flamme s’éteint bruyamment, c’est ce qu’on appelle un claquement. Le claquement peut être causé (1) par l’utilisation
du chalumeau à une pression inférieure à celle qui est stipulée pour la buse choisie, (2) par un contact entre la buse et l’ouvrage,
(3) par une surchauffe de la buse ou (4) par une obstruction dans la buse. En cas de claquement, vous devez d’abord fermer
les soupapes (l’oxygène en premier) sur le manche du chalumeau. Après avoir corrigé le problème, vous pouvez
rallumer le chalumeau.
Un retour de flamme est une remontée de la flamme dans le chalumeau. Elle y brûle alors en faisant entendre un sifflement
aigu. En cas de retour de flamme, vous devez fermer IMMÉDIATEMENT les soupapes (l’oxygène en premier) sur le manche du
chalumeau. Un retour de flamme signifie habituellement qu’il y a un problème dont il faut s’occuper. Il pourrait s’agir d’une buse
encrassée, du mauvais fonctionnement des soupapes (robinets) ou une pression incorrecte pour l’acétylène ou l’oxygène. Vous
devez en trouver la cause avant de rallumer le chalumeau.
AVIS Il existe peut-être des pièces et des accessoires fabriqués par d’autres qui pourraient
convenir à cet appareil de soudage et de coupage. Cependant, pour votre propre
protection, vous devriez utiliser uniquement des accessoires vendus par le magasin où
vous avez acheté l’appareil.
NOTES
Page 32
 Loading...