

Page 1
NÁVOD K OBSLUZE
INVERTOROVÁ SVÁŘEČKA
PM-MMA-260S
PŘEKLAD ORIGINÁLNÍHO NÁVODU
Page 2
Obsah
VÝSTRAŽNÉ / INFORMAČNÍ SYMBOLY 2
POUŽITÍ ZAŘÍZENÍ 2
TECHNICKÉ ÚDAJE 2
BEZPEČNOST 3
OBECNÉ POZNÁMKY 3
Bezpečnost při svařování 3
Elektromagnetické pole 5
Kardiostimulátory 5
POPIS ZAŘÍZENÍ 6
POPIS OZNAČENÍ NA TYPOVÉM ŠTÍTKU 7
ZJEDNODUŠENÝ NÁVOD K OBSLUZE 7
NÁVOD K MONTÁŽI A POUŽITÍ 8
Místo používání zařízení 8
Napájecí proud a uzemnění 8
Obsluha svářečky 9
Popis svařovacího procesu 9
Příklad typického svařování pomocí elektrod 9
ZÁKLADNÍ INFORMACE TÝKAJÍCÍ SE SVAŘOVÁNÍ 10
SVAŘOVÁNÍ ELEKTRODAMI V PRAXI 11
Svařování elektrickým obloukem 12
Výběr správné elektrody 12
Správná poloha svařování 13
Tipy týkající se zapálení oblouku 13
Správná délka oblouku 14
Správná rychlost svařování 14
Svařovací praxe 14
Praktické cvičení 14
Obecné kovy 15
TABULKA PARAMETRŮ ELEKTROD 16
ÚDRŽBA A SERVIS 17
LIKVIDACE POUŽITÝCH ZAŘÍZENÍ 17
ÚDAJE VÝROBCE 17
PROHLÁŠENÍ O SHODĚ 18
1
Page 3
VÝSTRAŽNÉ / INFORMAČNÍ SYMBOLY
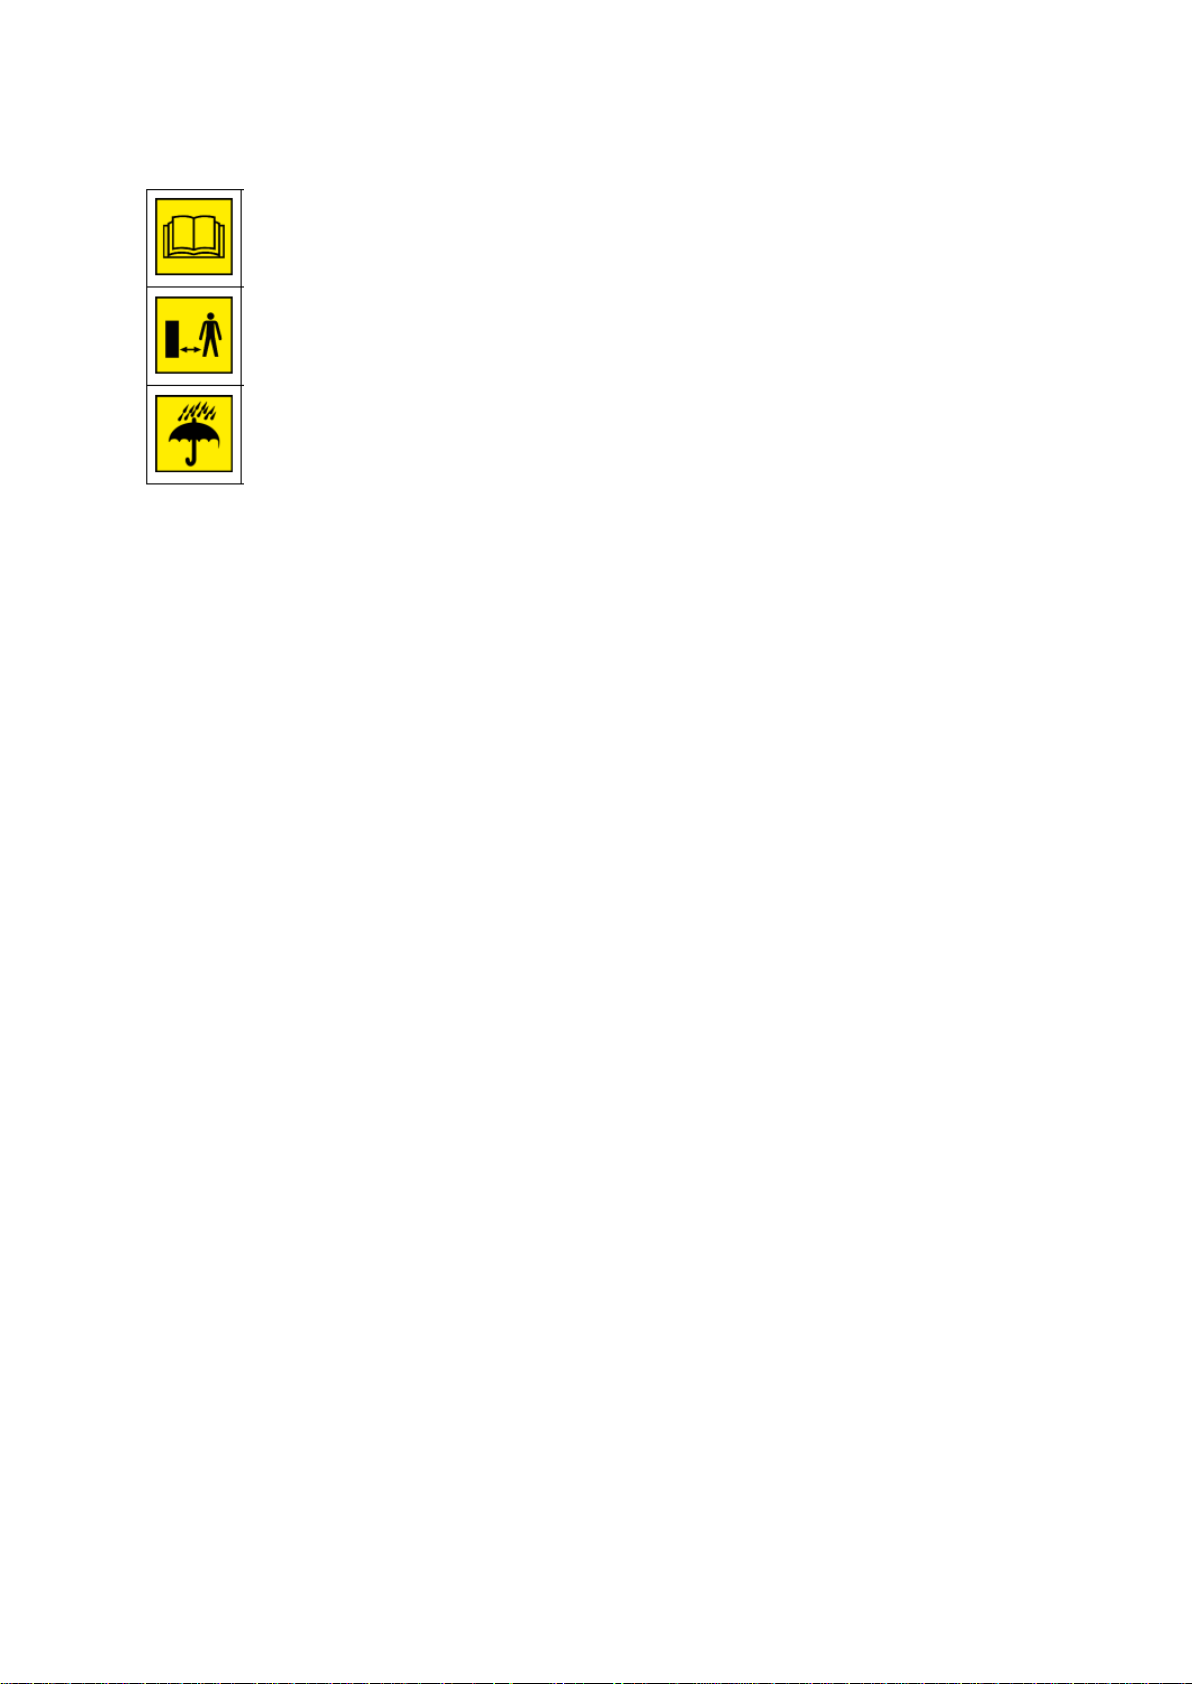
UPOZORNĚNÍ: Před použitím zařízení si pečlivě přečtěte návod k obsluze a bezpečnostní
pokyny.
UPOZORNĚNÍ: Při práci udržujte bezpečnou vzdálenost od osob v okolí.
UPOZORNĚNÍ: Chraňte zařízení před deštěm a vlhkostí.
POUŽITÍ ZAŘÍZENÍ
Zařízení se používá ke svařování jakýmkoliv druhem svařovacích elektrod. Zařízení, ke kterému se
vztahuje tento návod, je elektronicky řízená invertorová svářečka MMA. Elektronika zařízení je
založena na IGBT tranzistorech, které kombinují výhody dvou typů tranzistorů, snadné ovládání
unipolárních tranzistorů a vysoké průrazné napětí a přepínací rychlost bipolárních tranzistorů.
Zařízení má všestranné využití, jako například práce v terénu a veškeré opravy uvnitř budov.
Zařízení by mělo být používáno pouze k určenému účelu. Jakékoli použití, které se liší od popsaného
v tomto návodu, není v souladu s určeným použitím zařízení. Uživatel/majitel, nikoli výrobce,
odpovídá za škody nebo úrazy způsobené v důsledku nesprávného použití. Za účelem zlepšování
svých výrobků si výrobce vyhrazuje právo na možné rozdíly ve výše uvedeném výrobku.
TECHNICKÉ ÚDAJE
Model PM-MMA-260S
Napájení 230V / 50Hz
Napětí naprázdno 66V
Rozsah svařovacího proudu 20-260A
Svařování elektrodami v rozmezí 1,6 - 4,0 mm
Spotřeba energie 7,4kVA
Napájení 230V/50Hz
Jmenovitý svařovací proud 250A
Jmenovitý pracovní cyklus 40%
Svařovací proud při pracovním cyklu 100% 193A
Provozní napětí 20,8– 30V
Třída ochrany F
Třída izolace IP21S
Hmotnost 5,5 kg
2
Page 4
BEZPEČNOST
Před zahájením práce je potřeba pečlivě se seznámit s návodem k obsluze. Uchovejte ho pro pozdější
nahlédnutí. Výrobce neodpovídá za škody vzniklé nedodržením tohoto návodu.
Největší nebezpečí vzniká při provádění následujících zakázaných činností:
a) Použití svářečky pro jiné účely, než které jsou popsány v návodu k obsluze.
b) Použití svářečky osobami, které nejsou seznámeny s návodem k obsluze.
c) Použití svářečky bez vhodného, ochranného pracovního oděvu a obuvi chránící nohy obsluhující
osoby.
d) Použití zařízení osobami pod vlivem alkoholu, léků nebo jiných omamných látek. A také osobami
s omezenými fyzickými, smyslovými nebo duševními schopnostmi nebo s nedostatečnými
zkušenostmi nebo znalostmi o používání tohoto typu zařízení.
OBECNÉ POZNÁMKY
Bezpečnost při svařování
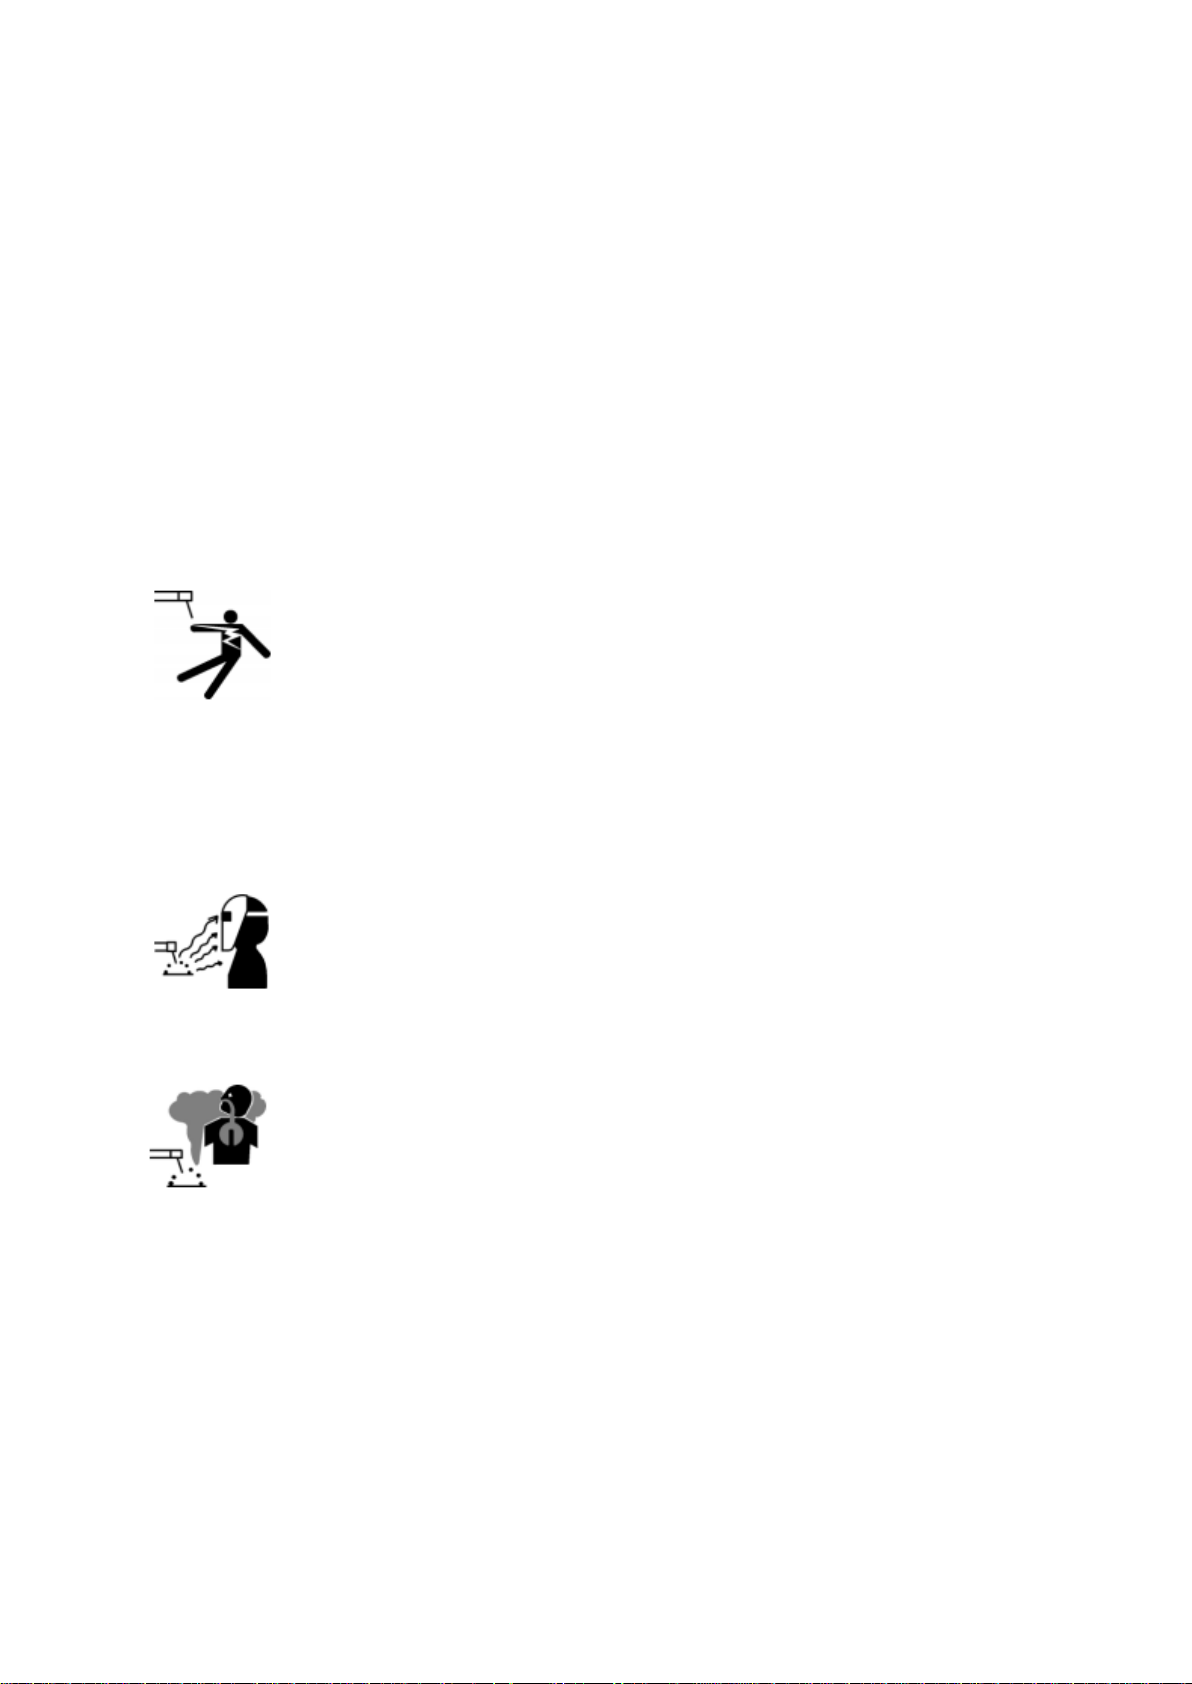
ÚRAZ ELEKTRICKÝM PROUDEM MŮŽE ZABÍT: Svařovací zařízení generuje vysoké
napětí. Nedotýkejte se svařovacích svorek, připojeného svařovacího materiálu,
pokud je zařízení připojeno k síti. Všechny prvky tvořící obvod svařovacího proudu
mohou způsobit úraz elektrickým proudem, proto byste se jich neměli dotýkat
holýma rukama a vlhkým nebo poškozeným ochranným oblečením. Je zakázáno
pracovat na mokré podlaze nebo používat poškozené svařovací kabely. UPOZORNĚNÍ: Je-li zařízení
připojeno k síti, je zakázáno odstraňovat vnější kryty, stejně jako používání zařízení s odstraněnými
kryty! Svařovací kabely, zemní kabel, uzemňovací svorky a svařovací zařízení by mělo být udržováno
v dobrém technickém stavu, což zajistí bezpečnost práce.
SVAŘOVACÍ OBLOUK MŮŽE ZPŮSOBIT POPÁLENINY: Není dovoleno dívat se přímo
nechráněnými očima na elektrický oblouk. Vždy používejte ochrannou masku nebo
přilbu s vhodným filtrem. Přihlížející osoby, které se nacházejí v blízkosti, chraňte
pomocí nehořlavých obrazovek, které pohlcují záření. Chraňte nezakryté části těla
vhodným ochranným oděvem z nehořlavého materiálu.
VÝPARY A PLYNY MOHOU BÝT NEBEZPEČNÉ: Během procesu svařování se vytváří
škodlivé výpary a plyny, které jsou nebezpečné pro zdraví. Zabraňte vdechování
těchto výparů a plynů. Pracoviště by mělo být dostatečně větrané a vybaveno
odvětrávacím zařízením. Nesvařujte v uzavřených místnostech. Povrchy částí, které
mají být svařovány, by neměly obsahovat chemické nečistoty, jako jsou odmašťovací látky
(rozpouštědla), které se při svařování rozkládají a vytvářejí toxické plyny.
3
Page 5
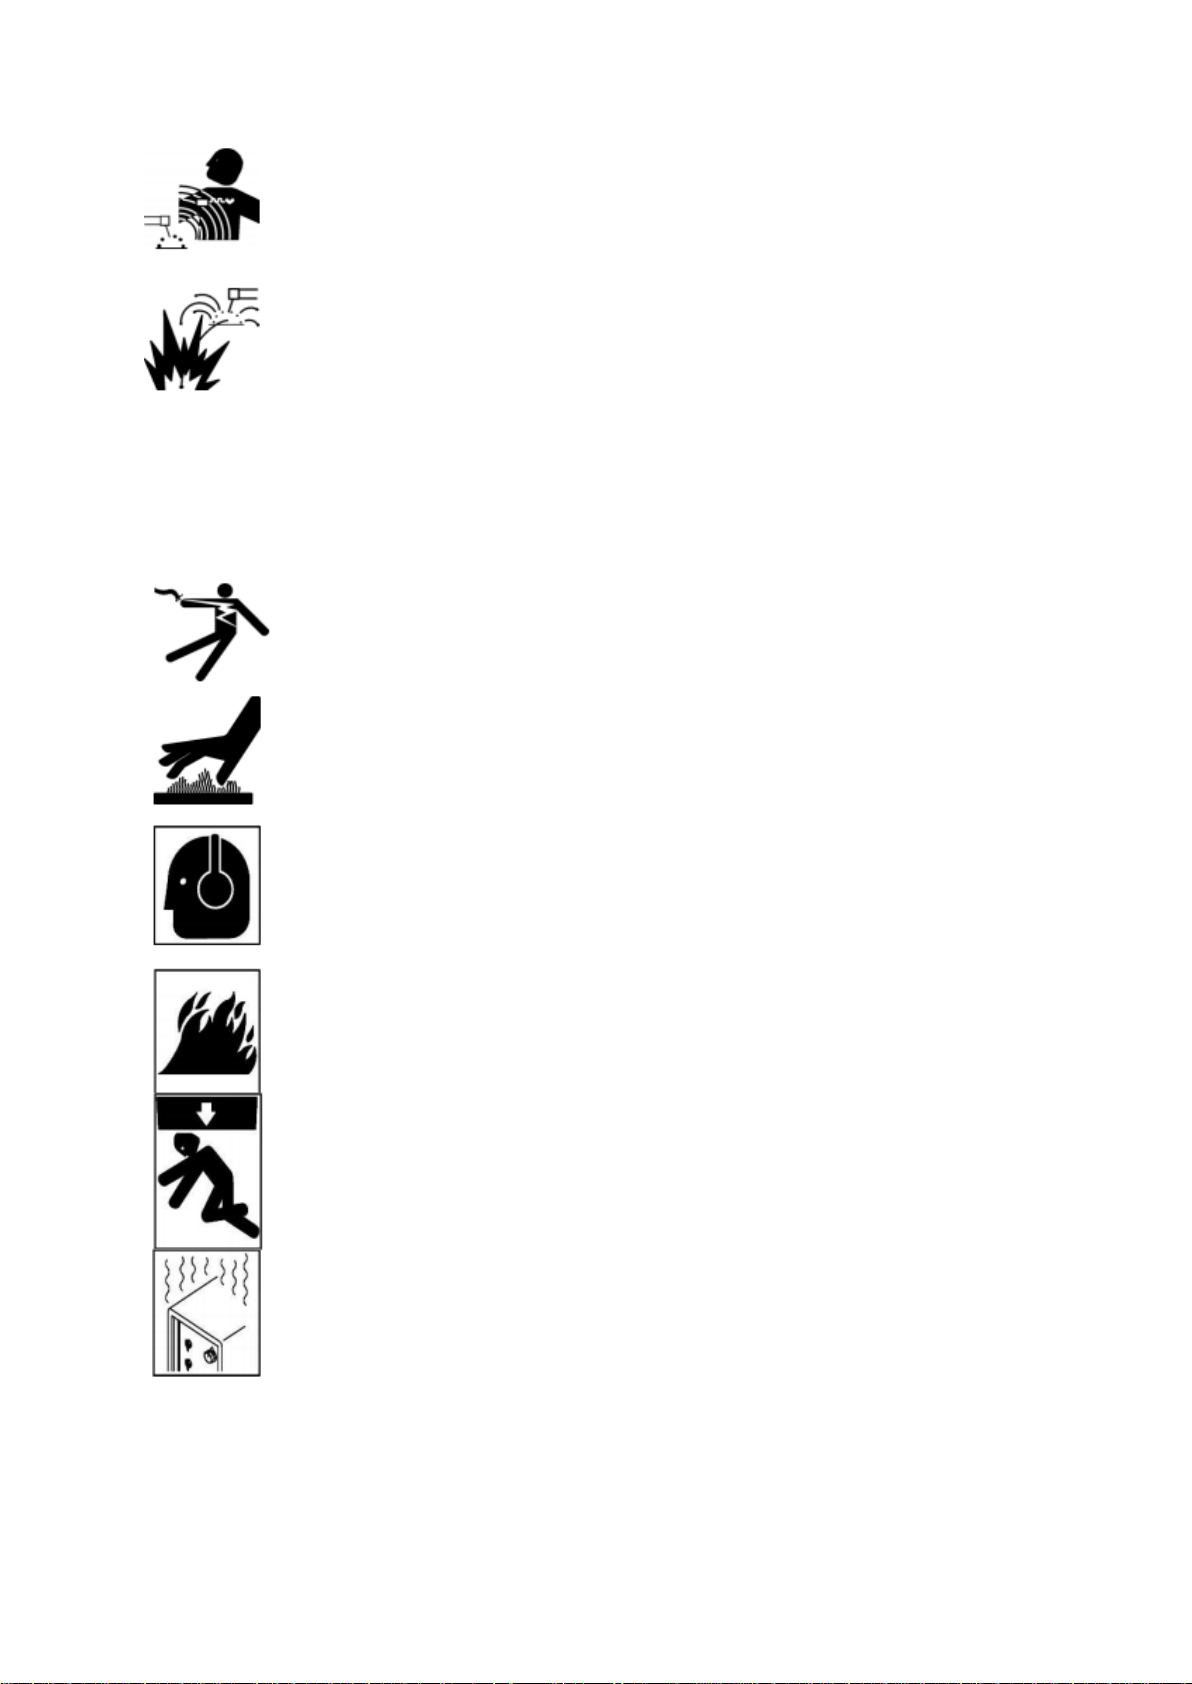
ELEKTROMAGNETICKÉ POLE MŮŽE BÝT NEBEZPEČNÉ: Elektrický proud protékající
svařovacími kabely vytváří kolem něj elektromagnetické pole. Elektromagnetické pole
může rušit provoz kardiostimulátorů. Svařovací kabely by měly být uskladněny
rovnoběžně, co možná nejblíže k sobě.
JISKRY MOHOU ZPŮSOBIT POŽÁR: Jiskry vznikající během svařování mohou způsobit
požár, explozi a popáleniny nechráněné pokožky. Při svařování noste svářečské
rukavice a ochranné oblečení. Odstraňte z pracoviště nebo zajistěte všechny hořlavé
materiály a látky. Nesvařujte uzavřené kontejnery nebo nádrže, ve kterých byly
hořlavé kapaliny. Tyto kontejnery nebo nádrže by měly být opláchnuty před svařováním, aby se
odstranily hořlavé kapaliny. Nesvařujte v blízkosti hořlavých plynů, výparů nebo kapalin. Protipožární
zařízení (protipožární deky a práškové nebo sněhové hasicí přístroje) by měly být umístěny v blízkosti
pracoviště na viditelném a snadno přístupném místě.
ELEKTRICKÉ NAPÁJENÍ: Odpojte síťové napájení před zahájením jakékoli práce,
opravy zařízení. Pravidelně kontrolujte svářecí kabely. Pokud zjistíte poškození
kabelu nebo izolace, měly by být okamžitě odstraněny. Svařovací kabely nesmí být
ničím přimáčknuté, nesmí se dotýkat ostrých hran nebo horkých předmětů.
SVAŘOVANÉ MATERIÁLY MOHOU POPÁLIT: Nikdy se nedotýkejte svařovaných částí
nechráněnými částmi těla. Při dotyku a přemísťování svařovaného materiálu vždy
používejte svařovací rukavice a kleště.
HLUK MŮŽE POŠKODIT SLUCH: Hluk, který vyvolávají některé procesy nebo zařízení
mohou poškodit sluch. Při zvýšené hladině hluku noste chrániče sluchu.
POŽÁR NEBO VÝBUCH: Nepoužívejte zařízení v blízkosti hořlavých látek. Ujistěte se,
že elektrická síť je vhodně přizpůsobena pro práci se svářečkou. Přetížení sítě může
způsobit požár.
PADAJÍCÍ ZAŘÍZENÍ MŮŽE BÝT NEBEZPEČNÉ: K přenášení zařízení používejte
transportní držadlo. Všechna zařízení vhodná pro zvedání zařízení musí mít
dostatečnou nosnost a stabilní hák. Při přemísťování zařízení pomocí vysokozdvižného
vozíku musí být vidlice dostatečně dlouhé, aby vyčnívaly mimo zařízení.
PŘETÍŽENÍ MŮŽE ZPŮSOBIT PŘEHŘÁTÍ: Neprodlužujte cykly svařování, mezi
svařovacími cykly dovolte, aby se zařízení ochladilo. V případě nadměrného zahřívání
se zařízení, zkraťte dobu svařovacího cyklu nebo snižte svařovací proud.
4
Page 6
STATICKÝ VÝBOJ MŮŽE POŠKODIT TIŠTĚNÝ OBVOD: Před dotknutím se tištěných desek a části
elektrického systému je potřeba si navléci uzemňovací zápěstní řemínek. Použijte antistatické obaly
pro skladování a přepravu prvků elektrického systému.
PŘEČTĚTE SI NÁVOD K OBSLUZE: Přečtěte si pozorně návod k obsluze a postupujte podle informací
obsažených v tomto návodu. Výrobce neodpovídá za škody způsobené nedodržením pokynů v tomto
návodu.
VYSOKOFREKVENČNÍ ZÁŘENÍ: Vysokofrekvenční záření může rušit rádiový signál, poplašné systémy,
práci počítačů a komunikačního zařízení. Uživatel je povinen zajistit, aby kvalifikovaný elektrikář
napravil problémy vyplývající z rušení elektrické instalace. Pravidelně kontrolujte a udržujte
elektrickou instalaci. Pro minimalizaci případného rušení používejte prostředky pro uzemnění, stínění
a přepěťovou ochranu.
SVAŘOVÁNÍ OBLOUKEM MŮŽE ZPŮSOBOVAT RUŠENÍ: Elektromagnetická energie může rušit
fungování elektronických zařízení, jako jsou počítače a počítačem řízená zařízení. Ujistěte se,
že zařízení, které je v blízkosti pracoviště svářečky, je elektromagneticky kompatibilní. Aby se
minimalizovala možnost rušení, držte svářecí kabely těsně u sebe a co možná nejblíže k zemi.
V případě elektrických zařízení citlivých na rušení by se nemělo pracoviště pro svařování nacházet
blíže než 100 m. Zařízení musí být připojeno a uzemněno v souladu s tímto návodem. Pokud rušení
nadále pokračuje, musí uživatel provést další opatření, jako je změna místa pracoviště, používání
stíněných kabelů, lineárních filtrů nebo zajištění pracoviště.
Elektromagnetické pole
Chcete-li snížit tvorbu elektromagnetického pole na pracovišti:
1. Držte kabely blízko sebe (můžete je omotat nebo slepit páskou).
2. Uspořádejte kabely na jedné straně obsluhující osoby co nejdále.
3. Neomotávejte kabely kolem těla.
4. Zdroj proudu a kabely by měly být co možná nejdále od obsluhující osoby.
5. Připojte svařovací svorku co nejblíže místu svařování.
Kardiostimulátory
Měli byste se poradit s lékařem před svařováním a pobytem na místě, kde se svařuje. Lékař Vám
vysvětlí případné postupy umožňující kontakt se svařovacím zařízením.
5
Page 7
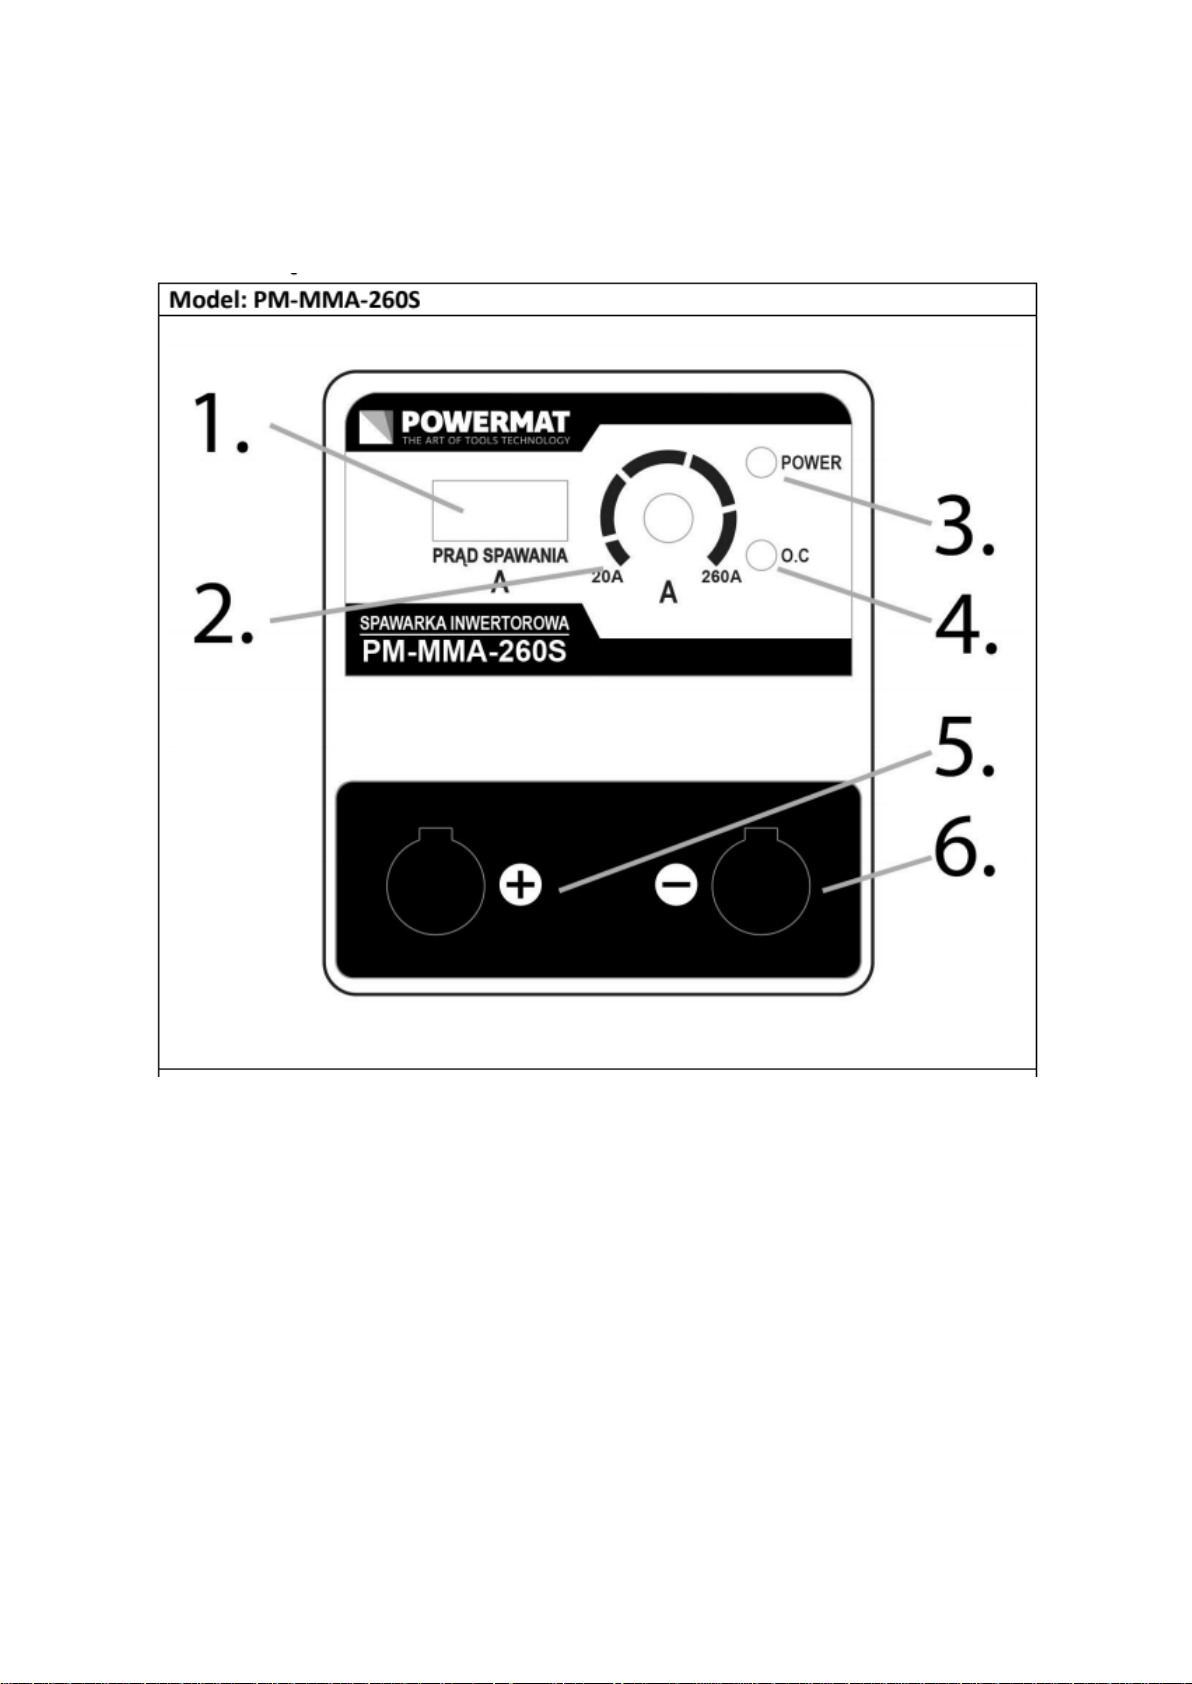
POPIS ZAŘÍZENÍ
Model: PM-MMA-260S
POPIS PRVKŮ
1. Měřidlo proudu
2. Potenciometr
3. Dioda napájení
4. Dioda indikující přetížení
5. Svařovací kabel “+”
6. Zemní kabel "-"
6
Page 8
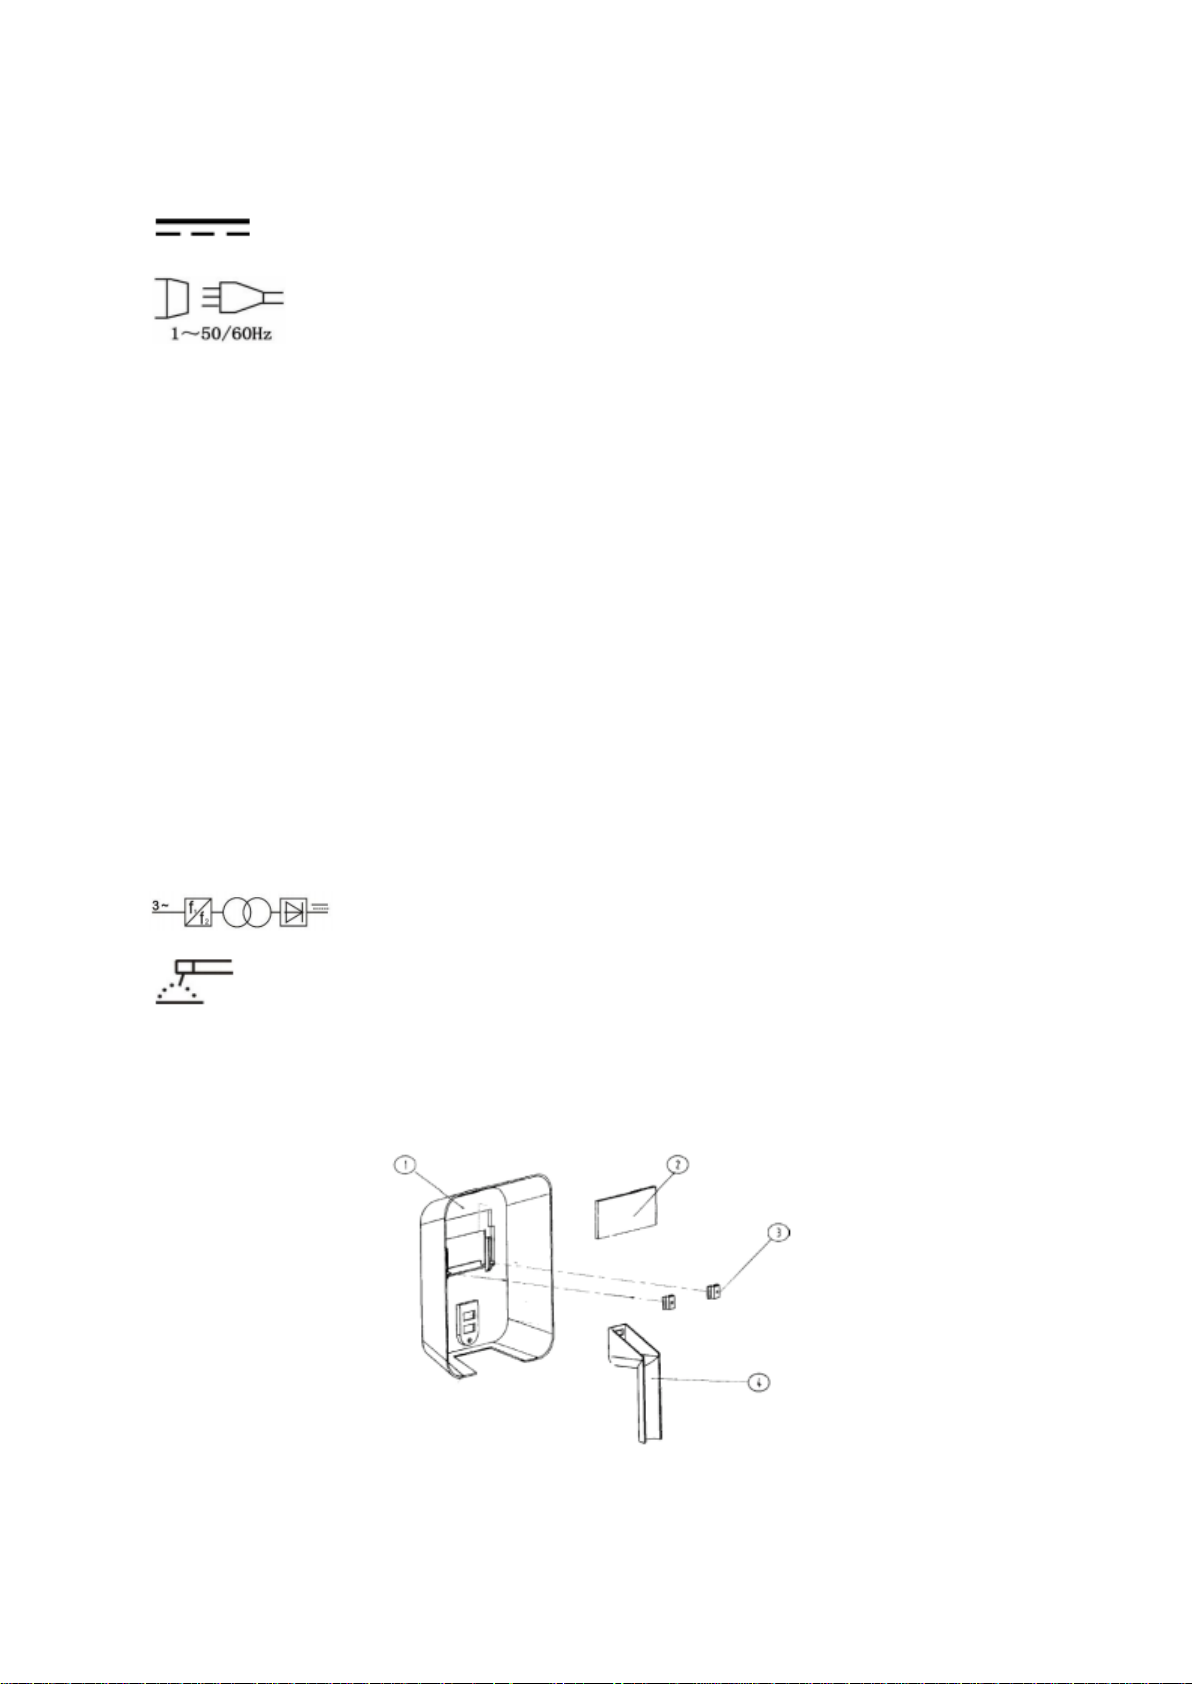
POPIS OZNAČENÍ NA TYPOVÉM ŠTÍTKU
Stejnosměrný proud (DC)
Symbol jednofázového napájení střídavým proudem (AC) se jmenovitou
frekvenci 50Hz a pracovní frekvenci 60Hz.
U1 Jmenovité vstupní napětí (AC)
I
Maximální vstupní proud
1MAX
I
Efektivní vstupní proud
1EFF
U0 Napětí bez zatížení (napětí naprázdno)
I2 Výstupní proud
U2 Výstupní napětí pod zatížením
X Svařovací cyklus
(Je procentní poměr pracovní doby pod zatížením a doby plného pracovního
cyklu)
● Hodnota od 0-100%
● Standardem tohoto zařízení je jeden plný pracovní cyklus v délce
10 minut. Například 40% cyklus umožňuje kontinuální svařování
pod zatížením po dobu 4 minut a doba "odpočinku" by měla být
6 minut. Po překročení pracovní doby pod zatížením je stroj vypnutý
tepelnou pojistkou.
Zařízení svařuje jednofázovým stejnosměrným proudem
Svářečka se používá ke svařování MMA
ZJEDNODUŠENÝ NÁVOD K OBSLUZE
Montáž svařovací masky
Montáž svařovací masky probíhá podle schématu.
7
Page 9
1. Připojte svářečku ke zdroji proudu, výstupem umístěným na zadní straně opláštění zařízení.
2. Připojte uzemňovací kabel k rychlospojce a obráběnému materiálu.
3. Namontujte elektrodu do svařovacího držáku a pak připojte kabel od rychlospojky.
4. Přepněte spínač do polohy ON a ujistěte se, že dioda signalizující napájení svítí žlutě.
5. Můžete začít svařovací proces.
6. Po ukončení svařování přesuňte elektrodu od svařovaného materiálu a nastavte spínač zařízení
do polohy OFF.
Upozornění! V okamžiku překročení pracovního cyklu stanoveného pro danou amperáž, tepelný
spínač zablokuje zařízení (toto přetížení signalizuje žlutá dioda), dokud svářečka nezchladne.
Pokud zařízení nebo jeho příslušenství začnou pracovat nesprávně, zastavte další práci a obraťte se
na kvalifikovaný servis.
NÁVOD K MONTÁŽÍ A POUŽITÍ
Montáž zařízení
Pouze kvalifikovaný personál může montovat, používat a opravovat svářečku.
Místo používání zařízení
Zařízení je možné používat pouze a výhradně na dobře větraném místě.
Před zahájením práce na místě používání je potřeba vzít v úvahu pokyny týkající se bezpečnosti,
které se nachází v části "OBECNÉ POZNÁMKY"
Svařovací kabely by měly být připojeny k výstupu zdroje svařovacího proudu na svářečce. Napájecí
kabel svářečky by měl být připojen ke zdroji střídavého proudu 230V.
Napájecí proud a uzemnění.
Pouze kvalifikovaný personál může provádět instalaci a změny elektrické sítě.
Upozornění! Je zakázáno používat zařízení s demontovaným nebo zcela odstraněným opláštěním,
může to způsobit úraz elektrickým proudem a způsobit vážné poškození zdraví. Nedotýkejte se části
zařízení pod napětím.
Před zahájením montáže zařízení zkontrolujte, zda elektrická síť, ke které bude zařízení připojeno,
splňuje požadavky umístěné na typovém štítku zařízení a splňuje všechny místní a národní normy. Je
třeba mít na paměti, že různé modely svářeček mohou mít různé požadavky na elektrickou síť.
1. Před připojením zkontrolujte, zda síť splňuje požadavky svářečky.
2. Připojte kabel PE nebo zelený/žlutý zemnící kabel k uzemňovacímu systému, který je v souladu
s národními předpisy.
3. Připojte svařovací kabely k zařízení, poté napájecí kabel k jednofázové elektrické síti s napětím
230V a frekvenci 50Hz.
8
Page 10
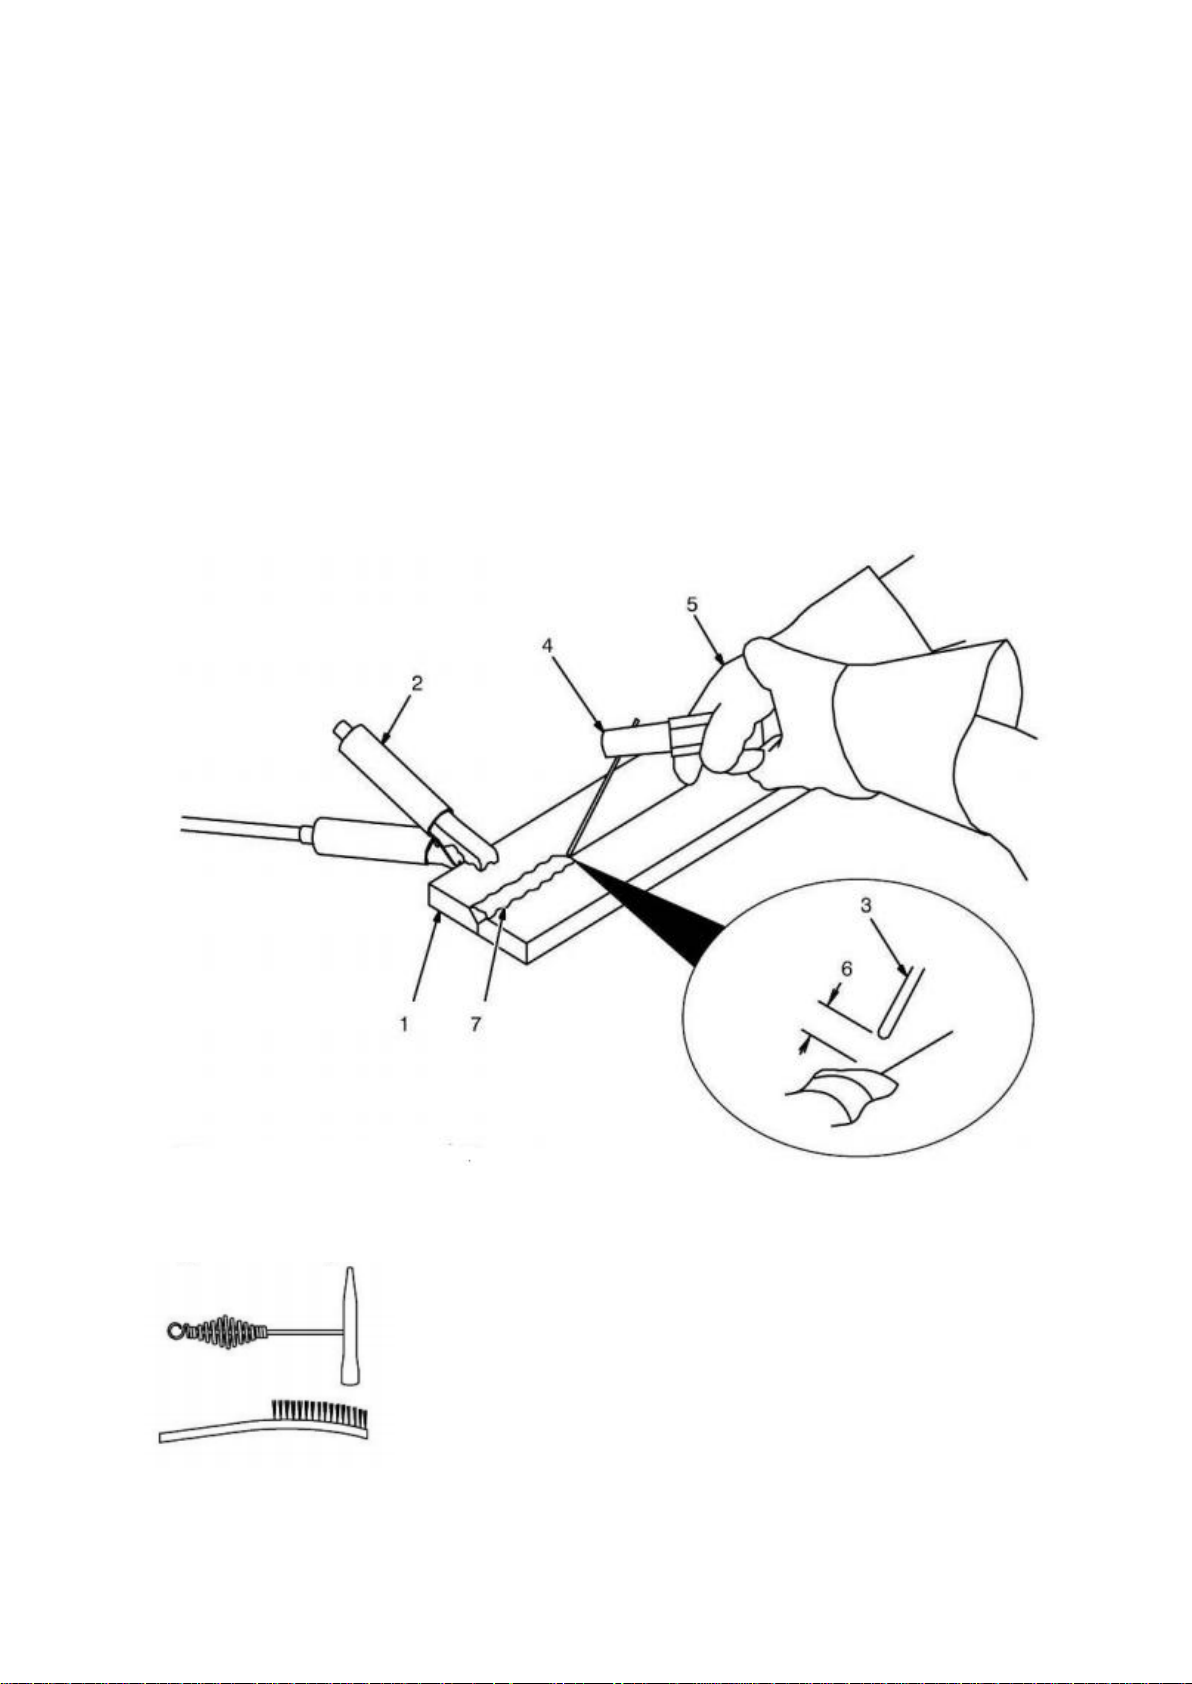
Obsluha svářečky
Nastavení svařovacího proudu se provádí pomocí otáčecího knoflíku umístěného na horním panelu
svářečky. Otáčením knoflíku (2) doprava zvýšíte svařovací proud, zatímco pohybem vlevo snížíte
svařovací proud.
Aktuální hodnota svařovacího proudu je vyjádřena v ampérech a je zobrazena na displeji (1)
umístěném na čelním panelu svářečky.
Popis svařovacího procesu
UPOZORNĚNÍ! Zapalování oblouku se spouští, když se svařovací elektroda dotýká místa svařování
a poté se přesune na vzdálenost délky elektrického oblouku.
Příklad typického svařování pomocí elektrod.
vyžadované nástroje:
9
Page 11
1. Pracoviště
Ujistěte se, že je pracoviště čisté.
2. Zemní kabel
Připněte zemní kabel co nejblíže povrchu svaru.
3. Elektroda
Před zapálením elektrického oblouku umístěte elektrodu do svařovacího držáku. U elektrod
s menším průměrem byste měli pracovat na menším proudu než s elektrodami s větším
průměrem. Dodržujte údaje týkající se svařovacího proudu dodané výrobcem.
4. Izolovaný svařovací držák.
5. Správná poloha držení svařovacího držáku.
6. Délka elektrického oblouku.
Délka elektrického oblouku je vzdálenost mezi elektrodou a bodem svařování. V případě
příliš krátkého oblouku a správné amperáže můžete slyšet ostré třesky. Vhodná délka
elektrického oblouku je podobná průměru elektrody. Kontrolujte steh svařování a ujistěte
se, zda je elektrický oblouk správný. Délka elektrického oblouku pro elektrody o průměru 1,6
mm a 2,4 mm by měla být větší než 1,6 mm, zatímco pro elektrody 3 mm a 4 mm by měla
být délka oblouku větší než 3 mm.
7. Struska
K odstranění strusky použijte svařovací kladivo a kartáč. Odstraňte strusku a zkontrolujte
steh svaru před zahájením nového svaru.
ZÁKLADNÍ INFORMACE TÝKAJÍCÍ SE SVAŘOVÁNÍ
Svařování obalenými elektrodami (MMA) je proces, při kterém se kov roztaví a poté se spojí jeho
zahříváním elektrickým obloukem za použití tavné kovové elektrody pokryté obalem taviva.
Elektrický proud vytváří elektrický oblouk mezi elektrodou a svařovaným materiálem. Během
procesu svařování se rozkládá obal elektrody pod vlivem teploty a vytváří strusku a plynové látky,
které jsou během svařování plynovým štítem.
Pokud se elektroda pohybuje na svařovacím místě správnou rychlostí, nanesený kov tvoří vrstvu
nazývanou svar.
Svářečka je napájena zdrojem střídavého proudu a může generovat střídavý a stejnosměrný proud.
Nejlepší vlastnosti svaru dosáhneme při použití stejnosměrného proudu.
Ve svařovacím obvodu se měří svařovací napětí a proud. Napětí (V) je regulováno délkou oblouku
mezi elektrodou a svařovaným povrchem a závisí na průměru elektrody. Proud je měřítkem výkonu
ve svařovacím obvodu a měří se v ampérech (A), je možné ho nastavit otáčecím knoflíkem.
Nastavení svařovacího proudu závisí na průměru elektrody, velikosti a tloušťce svařovaného
materiálu a poloze svařování. Při svařování materiálů stejné tloušťky, pro materiály s malým
povrchem se používají menší elektrody a nižší svařovací proud než v případě větších povrchů. Malá
tloušťka kovu vyžaduje menší proud, a menší elektroda vyžaduje nižší napětí.
10
Page 12
Svařování se doporučuje během práce v horizontální a svislé poloze. Avšak pokud jsme nuceni
svařovat ve svislé nebo stropní poloze, stojí za to nastavit intenzitu proudu nižší než během práce
v horizontální poloze. Nejlepších svarů se dosáhne při zachování krátkého oblouku, hladkého pohybu
elektrod a při vedení elektrody dolů s konstantní rychlostí během tavení.
Podrobnější postupy svařování jsou uvedeny v další části tohoto návodu k obsluze.
SVAŘOVÁNÍ ELEKTRODAMI V PRAXI
Nikdo se nemůže naučit svařovat tím, že si čte návody, manuály nebo jinou literaturu věnovanou
tomuto tématu. Schopnost správného svařování lze získat pouze a výhradně praxí. Informace
obsažené v přiloženém návodu jsou určeny k tomu, aby pomohly nezkušeným osobám pochopit
principy svařování obalenou elektrodou a usnadnit zahájení výuky. Více informací týkajících se
svařování můžete získat v literatuře, která se důkladně věnuje tomuto tématu.
Znalosti osoby obsluhující svářečku musí přesahovat informace o samotném oblouku. Uživatel
svářečky musí umět ovládat oblouk, což vyžaduje znalost svařovacího obvodu a zařízení, které
poskytuje proud během svařování. Svařovací kabel začíná ve svařovacím držáku, do kterého se
vkládá elektroda, avšak končí na spoji, kterým se kabel připojuje ke svářečce. Proud protéká
svařovacím kabelem do držáku elektrody a pak elektrickým obloukem. Na druhé pracovní straně
oblouku proud protéká přes základní kov do zemního kabelu, pak zpět do zařízení. Systém musí být
uzavřený. Zemní držák musí být pevně namontován na vyčištěném základním kovu. Kov musí být
očištěn od barvy, rzi, atd., to je nezbytné, aby byl dosažen dobrý tok proudu. Připojte zemní kabel co
nejblíže místu svařování. Vyhněte se uzavírání svařovacího obvodu pomocí závěsů, ložisek,
elektrických systémů a dalších podobných předmětů, které mohou bránit průtoku proudu v systému.
Elektrický oblouk se vytváří v prostoru mezi svařovaným materiálem a špičkou svařovací elektrody
upevněné ve svařovacím držáku. Roztavený kov posouváme za obloukem podél spojení materiálu
a vytváříme svarový šev.
Svařování elektrodou vyžaduje silné a pevné uchopení svařovacího držáku, stabilní ruce, dobrý zrak
a dobré duševní zdraví. Svářeč kontroluje svařovací oblouk a tím i kvalitu vytvořeného svaru.
11
Page 13
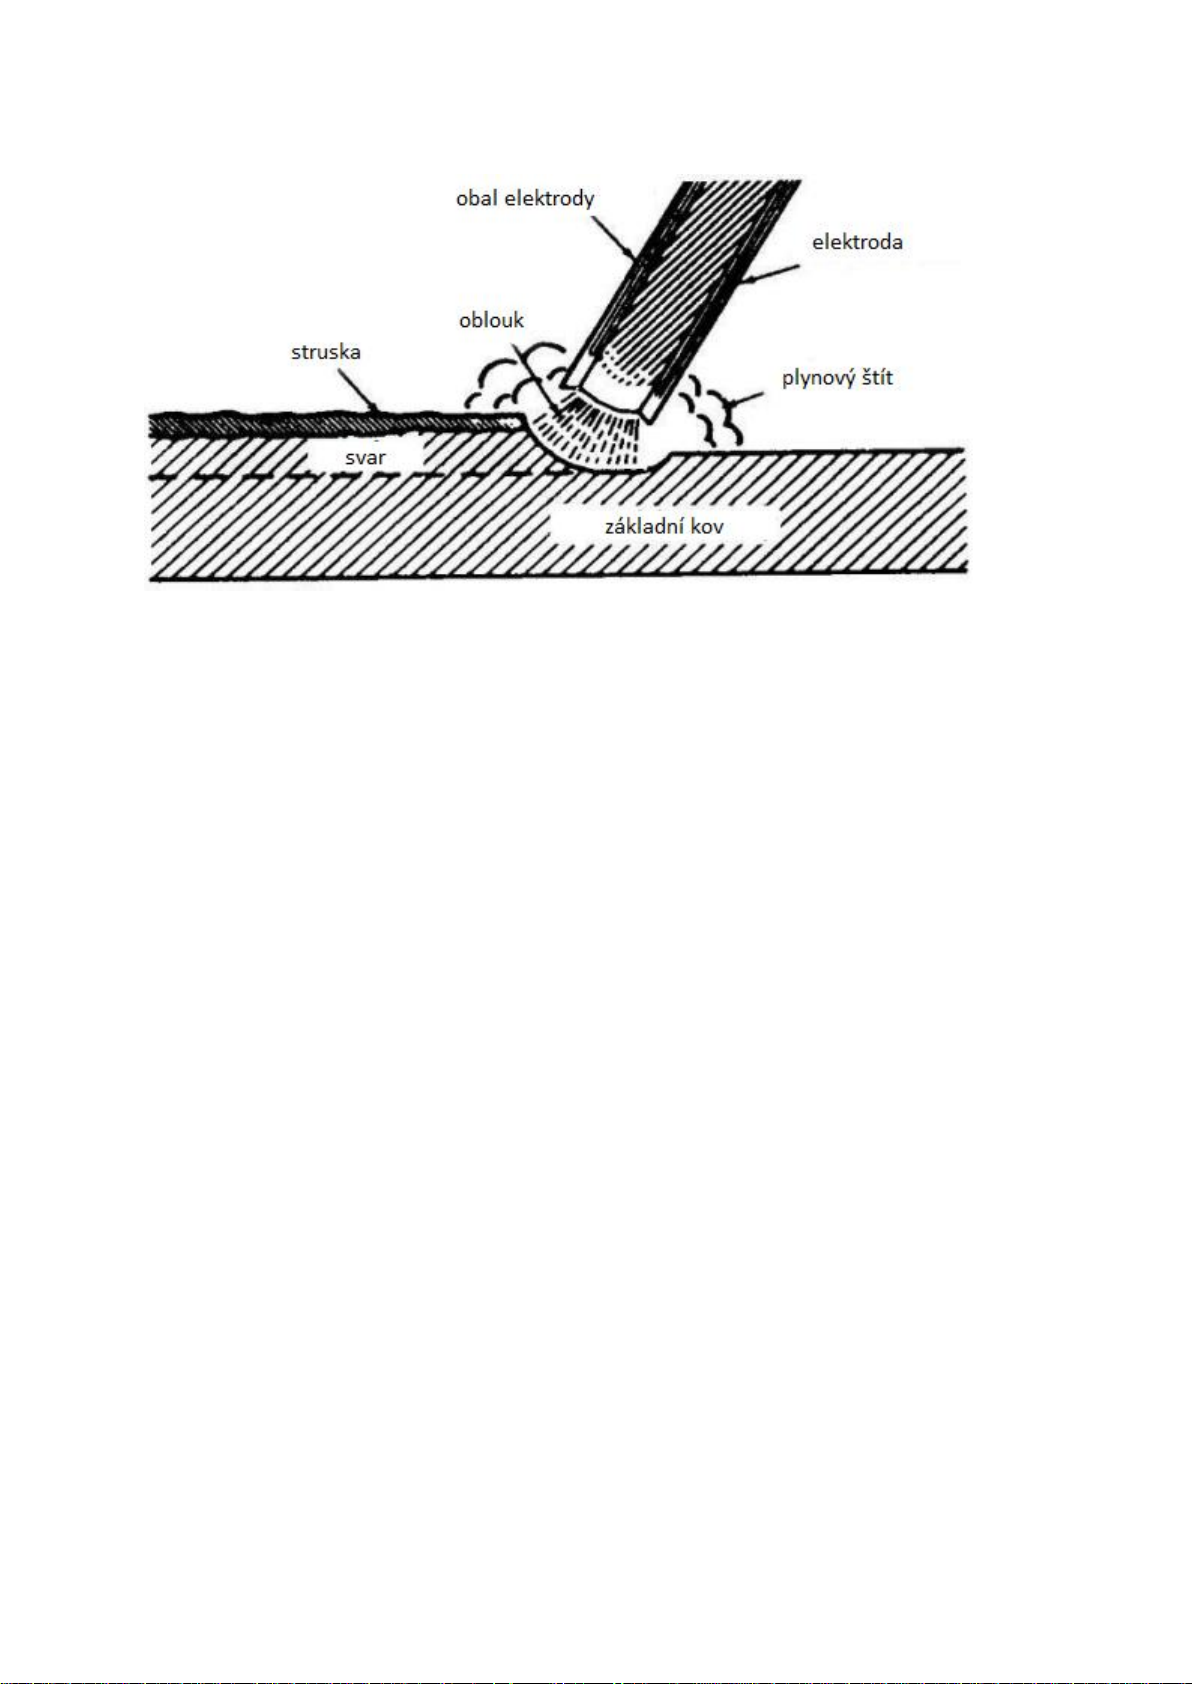
Svařování elektrickým obloukem
Obr. 1
Obrázek 1. Představuje jevy, které se vyskytují při svařování elektrickým obloukem, tedy při velkém
zvětšení to, co vidí svářeč.
Obloukový prostor je zobrazen ve středu obrázku. Oblouk se vytváří v místě mezi špičkou elektrody
a svařovaným materiálem. Teplota svařovacího oblouku dosahuje 3315°C, což je dostatečné k tavení
základního kovu. Protože elektrický oblouk je velmi jasný, nemůžete se na něj dívat nechráněnýma
očima, to může způsobit velmi bolestivé popáleniny na sítnici oka nebo trvalé poškození zraku.
Ke svařování byly navrženy speciální svářečské masky a přilby, které chrání zrak během svařování.
Při práci se svářečkou se elektrický oblouk začíná "trhat" držákem, což je srovnatelné s proudem
vody ze zahradní hadice přiložené k zemi. Roztavený kov vytváří jezírko nebo kráter (malá oblast
roztaveného kovového podkladu), který následuje za elektrickým obloukem. Při přemísťování
elektrody se jezírko ochlazuje a tuhne. Struska, která se vylučuje během svařování, chrání svar
během svařování.
Výběr správné elektrody
Funkce obalené elektrody není pouze přenášení elektrického napětí na oblouk. Elektroda je
vyrobena z kovového jádra a obalu. Kovové jádro se taví v elektrickém oblouku a vyplňuje mezeru
mezi dvěma kusy spojovaného kovu. Obal se také taví nebo spaluje v elektrickém oblouku, čímž
probíhá důležité funkce v procesu svařování. Během tavení elektrod se rozkládají chemické
sloučeniny obsažené v obalu elektrody a vytvářejí plynové produkty, jejichž oblak stabilizuje
elektrický oblouk, chrání roztavený kov před oxidací a znečištěním způsobeným složkami atmosféry.
Zbývající chemické produkty se dostávají s tekutým kovem z jádra elektrody do jezírka tvořícího
strusku, která tvoří vrstvu na svaru chránící před další oxidací během chladnutí.
12
Page 14
Rozdíly týkající se různých typů elektrod, se vztahují hlavně na typy použitého obalu elektrod. Změna
vnějšího povlaku významně ovlivňuje vlastnosti svařování. Pochopením rozdílů v typech obalů
získáte znalosti týkající se výběru správné elektrody pro provedení dané práce.
Při výběru elektrody je třeba vzít v úvahu:
1. Provedení např. ocel, nízkolegovaná ocel, nerezová ocel.
2. Tloušťku svařovaného materiálu.
3. Polohu, ve které bude svar proveden.
4. Technický stav základního kovu.
5. Vlastní dovednosti týkající se obsluhy svářečky.
První čtyři body jsou potřebné pro správné používání svářečky, bez zvládnutí obsluhy bude práce
těžká a náročná.
Správná poloha svařování
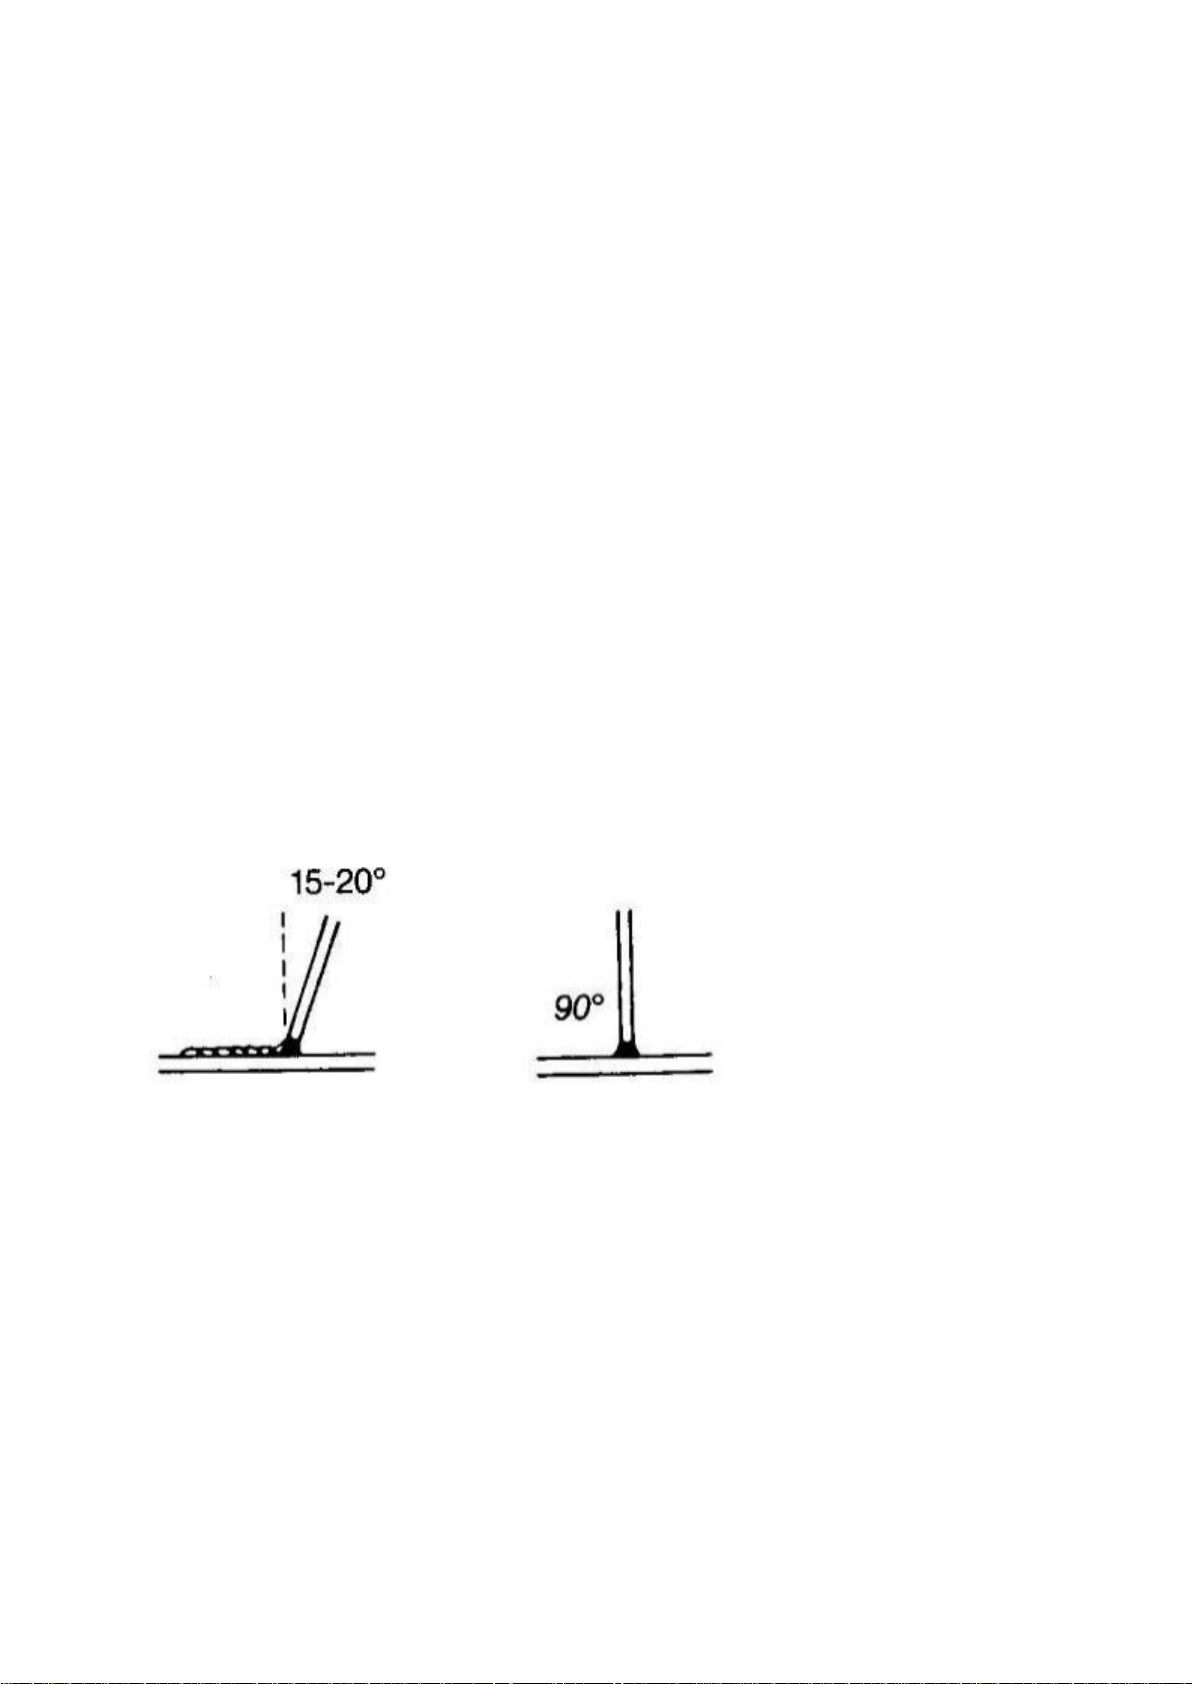
Prezentovaná svařovací poloha je popsána pro praváky, v případě leváků to bude vypadat přesně
naopak.
1. Chyťte svařovací držák pravou rukou.
2. Položte levou ruku pod pravou ruku.
3. Přiložte levý loket na levou stranu těla.
Pokud je to možné, svařujte dvěma rukama. To vede k lepší regulaci elektrody. Pokuste se svařovat
zleva doprava (pokud jste pravák). Uvidíte přesněji oblast svařování.
pohled z boku pohled zepředu
Obr. 2
Elektrodu držte pod mírným úhlem, jak je znázorněno na obrázku.
Tipy týkající se zapálení oblouku
Ujistěte se, že zemní držák má dobrý kontakt s pracovním prostorem svaru. Nasaďte si svářečskou
přilbu a protřete elektrodou o kov v místě svařování, dokud neuvidíte jiskry. Při tření zvedněte
elektrodu přibližně o 3 mm, aby se oblouk stabilizoval.
Upozornění! Pokud elektrodu během tření zastavíte, elektroda se přilepí.
Upozornění! Většina začínajících svářečů se pokouší zapálit oblouk poklepání elektrody o desku.
Výsledkem je, že se elektroda přilepí nebo pohyb je příliš rychlý a oblouk je přerušený.
13
Page 15
Správná délka oblouku
Délka oblouku je vzdálenost od konce elektrody ke svařovanému materiálu. V okamžiku, když je
oblouk stabilizován, je velmi důležité nastavit vhodnou délku oblouku. Oblouk by měl být přibližně
1,5 - 3 mm dlouhý. Kvůli vypalování se elektrody je potřeba neustále nastavovat délka oblouku.
Nejjednodušší způsob, jak ovládat oblouk, je spoléhat se na vlastní sluch. Správná délka oblouku se
vyznačuje zvukem praskání, který se podobá smažení vajec na pánvi. Nesprávný příliš dlouhý oblouk
se projevuje prázdným, syčivým zvukem nebo zvukem podobným foukání.
Správná rychlost svařování
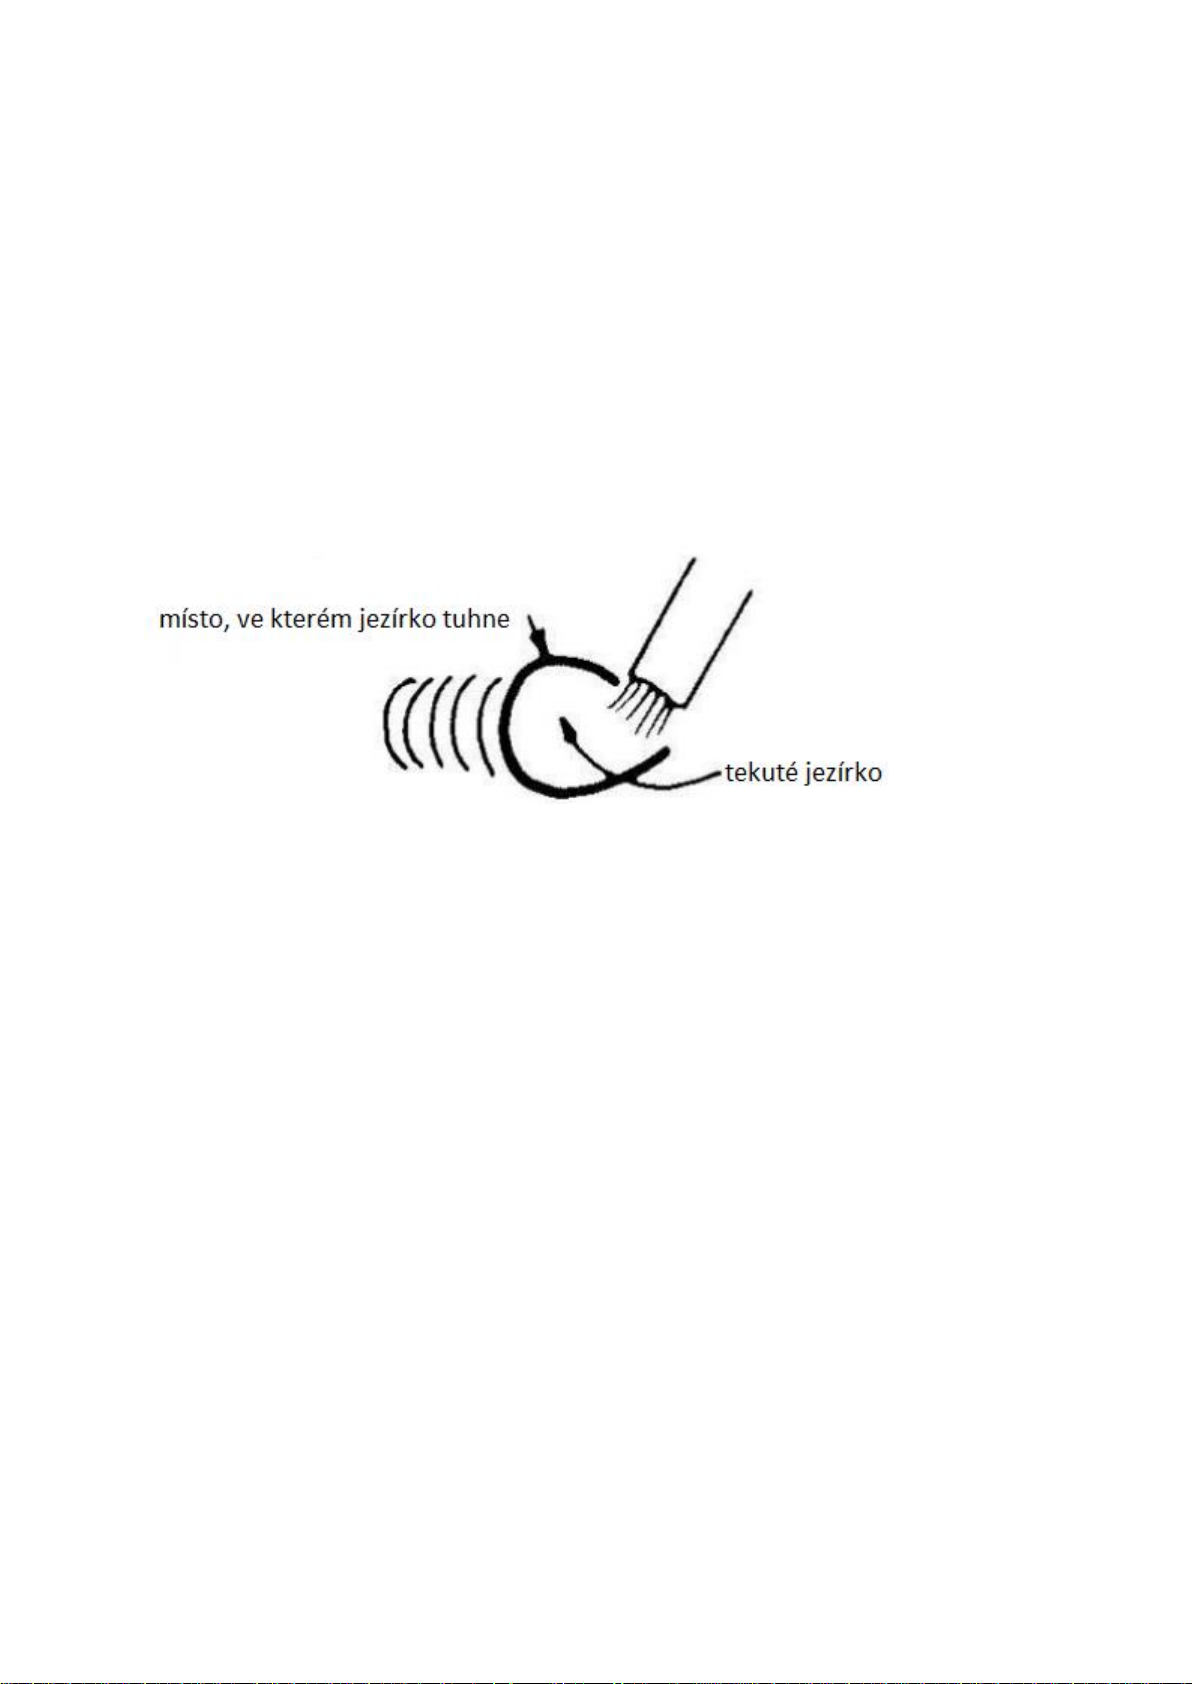
Důležitou věcí je zkontrolovat, zda jezírko následuje za elektrickým obloukem. Důležité je, že se
nesmíte dívat přímo na elektrický oblouk. Vznik jezírka a hřbetu svaru v místě tuhnutí roztaveného
jezírka ukazuje na správnou rychlost svařování. Povrch hřbetu by se měl tvořit přibližně 10 mm
za elektrodou.
Obr. 3
Většina začátečníků má tendenci svařovat příliš rychle, což vede k efektu tenkého, podobného
"červu" zesílení. K tomu dochází, když nevidíte jezírko.
Důležité. Ke svařování není potřeba vlnění oblouku (na boky nebo dopředu a dozadu). Svařujte
v přímce konstantní rychlostí. Bude to jednodušší.
Při svařování materiálů s malou tloušťkou zvětšete rychlost pohybu elektrody tak, aby nedošlo
k přepálení kovu, podobně při svařování tlustých materiálů by měla být rychlost nižší, aby se zvýšil
průnik svaru.
Svařovací praxe
Nejlepším způsobem, jak získat dovednosti týkající se svařování, je praktické cvičení. Během cvičení
nezapomeňte na:
1. Správnou polohu svařování.
2. Správný způsob, jak zapálit oblouk.
3. Správnou délku oblouku.
4. Správnou rychlost svařování.
14
Page 16
Praktické cvičení
Budete potřebovat:
1. Plech měkké oceli: 5 mm nebo tlustší
2. Elektrodu 3,2 mm
3. Doporučené nastavení: 100-120 A
a) Naučte se zapalovat oblouk třením elektrody o kov. Ujistěte se, že je úhel elektrody správný
a že používáte obě ruce.
b) Když se naučíte zapalovat oblouk, procvičte si nastavování správné délky oblouku pomoci zvuku,
který oblouk vydává.
c) Po osvojení této činnosti přejděte k samotnému svařování. Sledujte tekuté jezírko a hledejte
hřbet, tedy místo, kde kov tuhne.
d) Provádějte stehy na plochém kovovém povrchu. Provádějte je rovnoběžně s horní hranou (hrana
nejvzdálenější od vás). To vám umožní získat praktické dovednosti v provádění jednoduchých svarů
a také vám umožní snadno kontrolovat svůj pokrok. Je ihned vidět, že desátý svar vypadá mnohem
lépe než ten první. Tím, že neustále kontrolujete vaše chyby a opravujete je, váš pokrok ve svařovací
technice se bude i nadále zlepšovat. Pravidelným cvičením docílíte toho, že po určité době bude
svařování otázkou rutiny.
Obecné kovy
Většina kovů nacházejících se v zemědělských hospodářstvích nebo v malých obchodech je
nízkouhlíková ocel, někdy je také nabízená jako měkká ocel. Typickými předměty z tohoto typu oceli
jsou nejčastěji plechy, desky, trubky, válcovaný drát, úhelníky, nosníky. Tento typ oceli lze obvykle
svařovat bez zvláštních opatření. Avšak některé typy oceli obsahují vyšší množství uhlíku. Takové
kovy se nejčastěji používají ve spojovacích tyčích, řezacích a drticích nožích, osách, válech, radlicích.
Ve většině případů může být uhlíková ocel úspěšně svařovaná, avšak je třeba dbát na to, aby byly
zajištěny správné teploty svařování a předehřev materiálu, který se má svařovat. V některých
případech by měla být pečlivě kontrolována teplota během svařování a po procesu svařování.
Pro získání komplexních informací o identifikaci a svařování různých druhů oceli a jiných kovů
doporučujeme zakoupit a seznámit se s detailní literaturou na téma svařování.
Bez ohledu na druh materiálu, který má být svařován, je důležité jej očistit od veškerých nečistot
(rez, barva, olej, prach atd.), což významně ovlivňuje kvalitu svaru.
15
Page 17
TABULKA PARAMETRŮ ELEKTROD
Označení elektrody
Průměr
elektrody (mm)
Doporučený
svařovací proud (A)
Použití
ER 142
2
40 - 60
Svařování oceli, např.: St0S, St1S, St2S, St3Sx, St4Sx a podobných
především tenkých plechů
2,5
60 - 90
3,25
100 - 150
ER 146
2
40 - 60
Svařování oceli, např.: St0S, St1S, St2S, St3Sx, St4Sx a podobných
především tenkých plechů, trubkové oceli třídy R a R 35
2,5
50 - 80
3,25
80 - 130
4
120 - 180
5
160 - 230
ER 346
2
45 - 80
Svařování oceli, např.: St0S, St1S, St2S, St3Sx, St4Sx a podobných
především tenkých plechů, trubkové oceli třídy R, R 35, R 45, lodní
oceli St41, St41A, St41D, St1KO, St45KO, kotlové oceli St41k, St45k,
St36P, St36X
2,5
60 - 110
3,25
100 - 150
4
150 - 200
5
180 - 250
EB 146
2
50 - 75
Svařování oceli St0S, St1S, St2S, St3Sx, St4S, St4SX, lodní oceli St41,
St41A, St41D, St1KO, St45KO, trubkové oceli R, R35, R45, K10, K18,
kotlové oceli St36K, St45K, St36P, St36x, K22H a oceli se zvýšenou
odolností třídy 09G2, 18G2, 1BG2A atd.
2,5
70 - 100
3,25
100 - 140
4
140 - 190
5
180 - 250
EA 146
2
40 - 70
Svařování oceli St0S, St1S, St2S, St3Sx, St4S, St4SX, lodní oceli St41,
St41A, St41D, St1KO, St45KO, trubkové oceli R, R35, R45 atd.
2,5
50 - 100
3,25
90 - 130
4
140 - 200
5
180 - 240
EŻM (-)
2
30 - 60
Svařování litiny za studena
2,5
50 - 80
3,25
80 - 120
4
110 - 170
5
150 - 200
EŻFe Ni
3,25
75 - 100
Svařování litiny za studena, v některých případech také niklu
16
Page 18
ÚDRŽBA A SERVIS
PROBLÉM
PŘÍČINA
ŘEŠENÍ
Žádné napětí na výstupech
zařízení
Žádné napětí na výstupní
svorce
Po ochlazení zařízení se
pokuste svařovat.
Aktivace ochrany proti
přetížení
Po přepnutí spínače se zařízení
nezapne
Poškozený ovládací kabel
Kontaktujte autorizovaný
servis
Poškozená řídící deska
Údržba
UPOZORNĚNÍ! Elektrický šok může způsobit vážné zranění nebo dokonce smrt. Za žádných okolností
byste se neměli dotýkat částí, které jsou pod napětím, jako jsou svorky, kabely nebo vnitřní součásti
zařízení. Před provedením údržbových prací je potřeba odpojit svářečku od elektrické sítě.
Zařízení je potřeba čistit pomocí suchého vzduchu s nízkým tlakem, čímž se odstraní veškeré
nečistoty z opláštění a větracích otvorů. To je nezbytné pro správné fungování zařízení.
Důležitým aspektem je stav vnější kabeláže svářečky, která musí být pravidelně kontrolována.
V případě poškození kontaktujte kvalifikovaný servis svařovacího zařízení.
Změna kabeláže na jinou provedená uvnitř zařízení se nedoporučuje a může být příčinou zániku
záruky. Všechny změny kabeláže by měly být provedeny změnou vnější kabeláže.
Změna napájecího kabelu může být provedena pouze servisem svařovacích zařízení.
Nejčastější závady
Upozornění! Před jakýmkoli zásahem do svářečky je naprosto nezbytné odpojit zařízení od elektrické
sítě.
Servis
Opravy svařovacího zařízení smí provádět pouze kvalifikovaný personál s použitím originálních
náhradních dílů. Tímto způsobem je zajištěna bezpečnost při používání zařízení.
LIKVIDACE POUŽITÝCH ZAŘÍZENÍ
k ochraně našeho životního prostředí.
ÚDAJE VÝROBCE
P.H. Powermat T.M.K. Bijak Sp. Jawna
Ul. Obrońców Poczty Gdańskiej 97
42-400 Zawiercie, Polsko
Po ukončení doby životnosti je zakázáno tento výrobek vyhodit s běžným
komunálním odpadem, ale musí být předán do místa sběru a recyklace
elektrických a elektronických zařízení. To je označeno symbolem umístěným
na výrobku, v návodu k obsluze nebo na obalu. Díky opakovanému použití, využití
materiálů nebo jiných forem využití použitého zařízení významně přispíváte
17
Page 19
PROHLÁŠENÍ O SHODĚ
ES PROHLÁŠENÍ O SHODĚ
Níže podepsaní zástupci výrobce:
P.H. POWERMAT T.M.K. Bijak Sp. Jawna
ul. Obrońców Poczty Gdańskiej 97, 42-400 Zawiercie, Polsko
DIČ 5771841846, IČ 151996850
prohlašuji s plnou odpovědností, že výrobek:
název: INVERTOROVÁ SVÁŘEČKA
značka: POWERMAT
model (označení výrobce): PM-MMA-260S, PM-MMA-260SP, PM-MMA-300S
je v souladu s následujícími nařízeními a směrnicemi ES:
Směrnice o nízkém napětí (LVD) 2014/35/EU
Nařízení ministra hospodářství ze dne 2. června 2016 týkající se základních
požadavků na elektrická zařízení (Sb. zák. pol. 806)
Směrnice o elektromagnetické kompatibilitě (EMC) 2014/30/EU
Zákon ze dne 13. dubna 2007 o elektromagnetické kompatibilitě (Sb. zák. č. 82, pol. 565)
a je v souladu s normami a standardní formou dokumentů:
EN 60974-1 EN 60974-10 EN 50445
Osoby oprávněné k přípravě technické dokumentace:
Krzysztof Wołek, Krystian Bijak
Poslední dvě číslice roku, ve kterém bylo označení CE připojeno: 17
Místo vystavení: P.H. POWERMAT T.M.K. Bijak Sp. Jawna
Zawiercie Ul. Obrońców Poczty Gdańskiej 97
Datum vystavení: 42-400 Zawiercie, Polsko
1. 9. 2017 Krzysztof Wołek Krystian Bijak
Prodejní specialista Spolumajitel firmy
18
Page 20
Záruční list
1. Název zařízení a číslo výrobku ………………………………………………...
2. Datum nákupu ………………………………………………...
3. Přesný popis hlášené závady, chyby. …………………………………………………
………………………………………………………………………………………………………………………
………………………………………………………………………………………………………………………
V případě nedostatečného místa, prosím, pokračujte na zadní straně tohoto Listu s nahlášením.
4. Název a adresa distribučního místa, ve kterém byl výrobek zakoupen.
………………………………………………………………………………………………………………………
5. Razítko prodávajícího ………………………………………………...
Datum a podpis. ………………………………………………...
6. Osobní kontaktní údaje, telefonní číslo. ………………………………………………...
Záruční podmínky
V souladu se zákonem č. 136/2002 Sb. se na Vámi zakoupený výrobek poskytuje záruka na dobu
24 měsíců od data prodeje. V případě nákupu zboží používané pro obchodní nebo podnikatelskou činnost
je záruční doba 12 měsíců. Záruka je poskytována pouze v případě, že jsou výrobky používány v souladu s
návodem k obsluze a způsobu použití.
Ze záruky jsou vyjmuty všechny díly podléhající přirozenému opotřebení, přetížením, použitím výrobku k
jiným účelům, než ke kterým je určen a na závady vzniklé při dopravě nebo nesprávným (neodborným)
zacházením. Za nesprávné zacházení považujeme příklad, kdy nebyl brán zřetel na návod k obsluze a
obecně závazné předpisy pro práci s výrobkem. Obdobně se hodnotí i pokus o neodbornou opravu nad
rámec doporučené údržby.
Záruka se vztahuje výlučně na závady způsobené vadou materiálu, výrobní montáže nebo technologií
zpracování.
Nárok na uplatnění záruky zaniká:
1) výrobek nebyl používán v souladu s návodem k obsluze
2) byl proveden jakýkoliv zásah do konstrukce stroje bez předchozího písemného souhlasu firmou KAXL
s.r.o.
3) výrobek byl používán v jiných podmínkách nebo k jiným účelům, než ke kterým je určen
4) byla některá část výrobku nahrazena neoriginální součásti
5) k poškození výrobku nebo k nadměrnému opotřebení došlo vinou nedostatečné údržby
6) škody vzniklé působením vnějších mechanických, teplotních či chemických vlivů
7) vady byly způsobeny nevhodným skladováním, či manipulací s výrobkem
8) výrobek byl používán (pro daný typ výrobku) v agresivním prostředí např. prašném, vlhkém
9) výrobek byl použit nad rámec přípustného zatížení
Záruka se nevztahuje na položky, u kterých lze očekávat opotřebeni v důsledku jejích normální funkce
(např. opotřebení uhlíků, zapalovací svíčka atd.)
Pro provoz výrobků používejte pouze doporučené příslušenství a originální náhradní díly.
Nároky uplatňujte ihned po zjištění závady u prodejce, který Vám výrobek prodal, a informujte se
o možnostech opravy v pověřené opravně. Nebude-li se na Vámi uplatňovanou závadu vztahovat záruka,
budou Vám fakturovány práce a náklady spojené s kontrolou a montáží a demontáží součástí.
Při uplatňování nároků předložte řádně vyplněný záruční list nebo jiný doklad o koupi opatřený datem
prodeje.
Do opravy předávejte výrobek v čistém stavu, řádně vyčištěný, zbaven prachu či špíny. Spolu s výrobkem
zašlete i jeho originální příslušenství k určení přesné diagnostiky závady.
Při zasílání dopravní službou vylijte z výrobku nespotřebované palivo a olej. Výrobek řádně zabalte,
nejlépe do původního obalu tak, aby nedošlo k jeho poškození. Škody, způsobené nedostatečným
zabalením zásilky, nelze uznat jako záruční vady!
Do motorů používejte jen paliva a oleje odpovídající klasifikace, popř. paliva a oleje doporučené
značkovým prodejcem. Vzniklé škody, způsobené používáním nevhodného paliva a nevhodných olejů,
Vám nebudou v záruce uznány.
19
 Loading...